
Polimeri Biodegradabili
Polimeri Biodegradabili
Carmine di Fiore
Versione015bit
18Maggio2026
Allemiefiglie:EmmaeKatya C’èsolounacosacheunpadrepuò fareperlepropriefiglie: Alimentareilorosognieaiutarlea realizzarli. Madevoammetterechesietestatevoi cheaveteaiutatomearealizzareil miosogno:
VederviCrescereeVolareVia… …ma per quanto possiate volare lontanonelmiocuorecisaràsempre unnidovuotocheaspettailvostro ritorno.
Avvisoperilettori
Quellocheavetetralemaninonèunvero epropriolibro,mapiuttostounquadernodi appuntiincuihoraccoltoleconoscenzeele esperienzematuratenelcorsodegliannidi lavoro. Alcune sezioni potranno sembrare in parte disconnesse dal resto, ma è una scelta voluta: desideravo creare una raccolta di informazioni semplici da consultareesempreaportatadimano.
Allastesurahannocontribuitodiversiamici e colleghi, che desidero ringraziare:Diego Sidari,AndreaVittadello,PieroErcoli,Paolo Spinelli, Paolo Arcelli, Riccardo Bianchi, il Prof. Pietro Frediani e il Prof. Gaetano Guerra. Se durante la lettura doveste notare mancanze,imprecisionio–peggio–errori, vi prego di segnalarlo all’indirizzo email indicatoincopertina.Levostreosservazioni saranno preziose per migliorare questo lavoroneltempo.
Anche questa versione nasce per correggere alcune imprecisioni delle versioni precedenti e migliorare la leggibilità.
Graziemoltoinanticipo, CarmineDiFiore
Prefazione
Nella lettura del libricino scritto dal Dott. CarmineDiFioreemergetuttalapassione e l’attivismo del ricercatore e tecnologo industriale,chegiàemergevachiaramente durante la sua tesi di laurea, di cui sono statorelatore.
Era una tesi, a cui è seguita una pubblicazionedicuiilDott.DiFioreèprimo autore,rivoltaallacristallizzazionedalfuso del polietilentereftalato (PET) ed in particolare all’influenzadiresiduicatalitici di antimonio su tali cinetiche. Questo mio ricordo è certamente ben collegato con il contenuto del testo, rivolto soprattutto a poliesteri(comeilPET),mabiodegradabili. Laraccoltadiinformazionitecnichefattada DiFioreèparticolarmenteutileperquanti vogliano avere informazioni sulla effettiva disponibilitàed utilizzoindustriale deivari polimeri biodegradabili, molto spesso in
competizione tra loro e con i polimeri tradizionali(nonbiodegradabili).
Illibro èchiaramentefruttodiconsolidata esperienza dell’autore costruita in laboratoridicaratterizzazioneedisviluppo industriale,soprattuttoperquantoriguarda lalavorazionee“compounding”dimateriali termoplasticibiodegradabilienon.
Laletturapuòrisultareinteressanteanche perricercatoriaccademicibenaddentroal settore, a cui possono a volte sfuggire alcuni aspetti pratici di produzione e lavorazioneindustriale.
Buonalettura
GaetanoGuerra
1 Introduzione
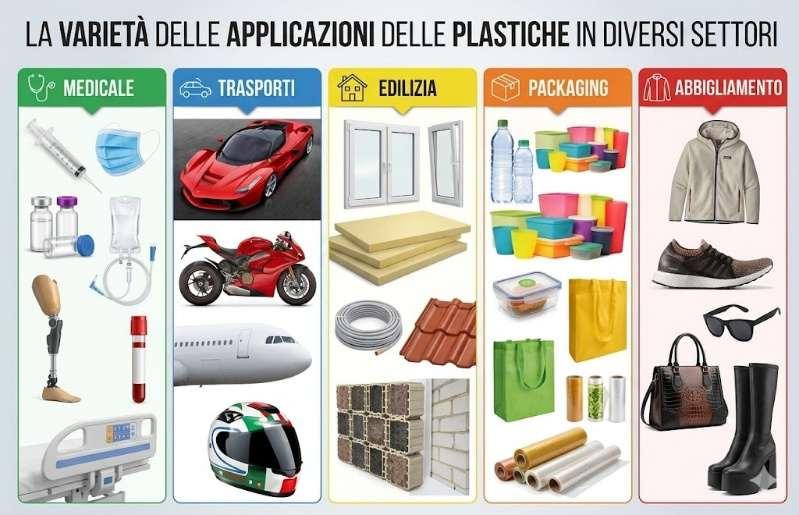
I materiali polimerici — comunemente chiamati plastiche — rivestono un ruolo centralenellavitadituttiigiorni,alpunto che risulta arduo descriverne l'intera gamma di applicazioni. Gli impieghi spaziano dall'imballaggio alimentare agli strumenti medicali, dai mezzi di trasporto (automobili,motociclette,treni,aerei,razzi) agli elettrodomestici, dall'edilizia all'abbigliamento, fino all'elettronica di consumo. Difficile immaginare la civiltà modernasenzadiessi.
Eppure questa ubiquità nasconde una contraddizionedifondo.Unavoltaconclusa la loro vita utile, i manufatti plastici diventano rifiuti che richiedono una gestione consapevole: abbandonati nell'ambiente,tendonoadaccumularsicon conseguenze spesso gravi per gli ecosistemi e gli organismi viventi. La ragione risiede in una delle loro proprietà più apprezzate in fase d'uso: l'inerzia chimica. Con questo termine si indica la scarsa o nulla tendenza dei materiali plastici a partecipare a reazioni chimiche con altre sostanze, nonché la loro resistenzaall'attaccodeimicrorganismi.In pratica, gli agenti atmosferici e i microrganismi presenti nell'ambiente faticanoenormementearidurreimanufatti plastici a fine vita nei loro componenti essenziali—atomiemolecole—rendendo assaidifficilelarestituzioneditalielementi aiciclinaturali.
Il modello tradizionale di utilizzo dei polimeri — e più in generale delle risorse naturali — seguiva una logica lineare: estrazione delle materie prime, purificazioneeraffinazione,produzionedel materiale, impiego primario e, infine, smaltimento. L'aumento demografico e lo sviluppo socio-economico globale hanno determinato un incremento rapido e progressivodeivolumidiplasticheprodotte e,diconseguenza,unaccumulosemprepiù consistente di tali materiali a fine vita. Troppospessoquestivengonoabbandonati nell'ambiente. Ma anche quando vengono correttamenteconferitiaicentridiraccolta
— sotto le più svariate forme, come ecoballe o macinato — o stoccati in discariche più o meno controllate, reintrodurli nel ciclo produttivo richiede processi complessi e costosi, che ne limitanolapraticabilitàsulargascala.
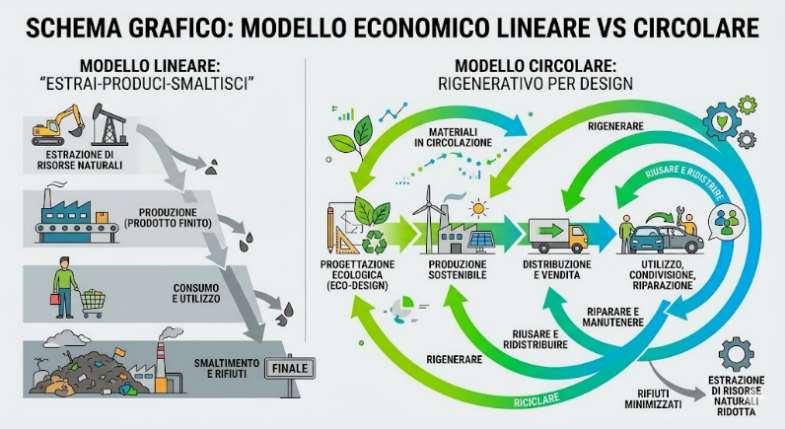
La comunità scientifica e il mondo industriale si sono interrogati a lungo su come affrontare questo problema, convergendo su un concetto chiave: la circolarità. Le strategie proposte sono molteplici — riutilizzo multiplo dei manufatti, riciclo meccanico e chimico, recupero energetico — ma una di esse merita un'attenzione particolare: la sostituzione, almeno parziale, delle plastiche convenzionali con polimeri biodegradabili e compostabili, ossia materialicapacididisintegrarsiattraversoi processi fermentativi e degradativi normalmente presenti in natura,
reimmettendonelciclobiologicoleproprie componenti molecolari. È il cosiddetto principiodicircolaritàapplicatoaimateriali: sintesi, uso, degradazione, generazione di sostanzeutilipernuovicicli.
Va detto con chiarezza che i polimeri biodegradabili e compostabili non rappresentano la soluzione universale al problema dell'inquinamento da plastica — sarebbe ingenuo e scorretto affermarlo. Trovano la loro collocazione ottimale in quelleapplicazioniincuilaseparazioneeil recupero del materiale risultano impraticabili, come nel caso dei sacchetti per la raccolta della frazione organica dei rifiuti urbani, degli imballaggi contaminati da residui alimentari o delle stoviglie compostabili utilizzate nella ristorazione collettiva.Pertuttiglialtricasi,lestrategie di riduzione, riutilizzo e riciclo restano prioritarie.
Negliultimidecenni,laricercaaccademica e industriale ha lavorato con crescente
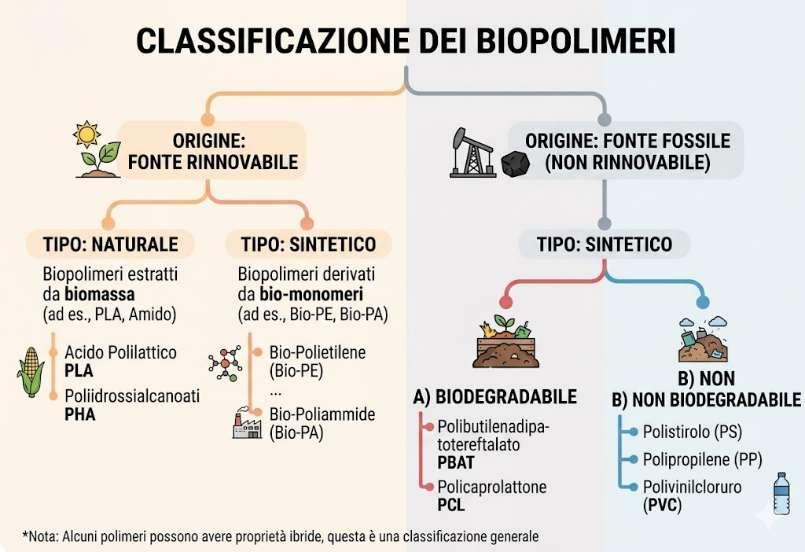
intensità per ottenere polimeri biodegradabili con caratteristiche sempre piùsimiliaquelledeipolimeri"tradizionali" —qualipolietilene(PE),polipropilene(PP) o poliestere (PET) — ampliandone le possibilità applicative. I polimeri biodegradabili e compostabili oggi disponibilisulmercatopossonoesseresia sintetici che naturali (eventualmente modificatichimicamente),epossonoessere prodotti a partire da materie prime di origine fossile (non rinnovabili), da fonti rinnovabili (biomassa agricola, residui industriali, ecc.) o da una combinazione di entrambe. Vale la pena ricordare che i polimerinaturaliestrattidirettamentedalla biomassa—comecellulosa,amidoochitina — pur offrendo il vantaggio della rinnovabilità, presentano in generale prestazionimeccanicheinferioririspettoai polimeri sintetici, anche se la ricerca ha ridottosignificativamentequestodivario.
Al cuore di tutto ciò sta un processo fondamentale:labiodegradazione.Sitratta del meccanismo mediante il quale enzimi e/o l'azione combinata di agenti chimici, fisici e organismi viventi trasformano il materiale polimerico, rendendo nuovamentedisponibilipericiclinaturaligli elementi che lo compongono. Questo processo si articola in due fasi distinte.
Nella prima fase, le macromolecole polimerichevengonoscisseinframmentia massa molecolare inferiore attraverso reazioni abiotiche — ossidazione,
fotodegradazione, idrolisi — o biotiche, ovveroperazionedirettadimicrorganismi edeiloroenzimi.Nellasecondafase,questi frammenti vengono bio-assimilati dai microrganismi e mineralizzati, ovvero ridottiallelorocomponentiinorganichepiù semplici.
È importante sottolineare che la biodegradabilitàdiunpolimeronondipende dall'origine delle sue materie prime — fossile o rinnovabile — bensì dalla sua struttura chimica e dalle condizioni ambientali in cui si trova (temperatura, umidità, presenza di microrganismi, pH, ecc.).Leproprietàmeccanichedeimateriali biodegradabilidipendono,alorovolta,non solo dalla composizione e dalla struttura chimica, ma anche dal processo di produzione e lavorazione, dall'invecchiamento del materiale e dalle condizionioperativediutilizzo.
Ilprocessodibiodegradazionepuòseguire principalmente due percorsi, a seconda dellecondizioniambientali:
In assenza di ossigeno (ambiente anaerobico) i microrganismi producono principalmente metano, insieme ad anidridecarbonicaeacqua.
In presenza di ossigeno (ambiente aerobico) vengono prodotte anidride carbonica,acquaebiomassamicrobica.
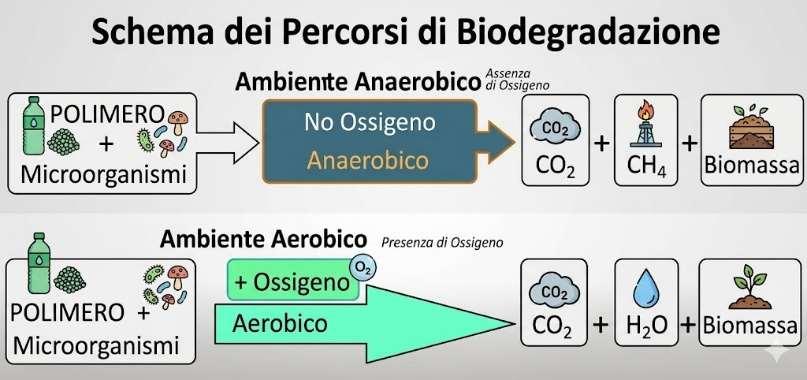
Entrambi questi percorsi possono essere sfruttati industrialmente inmodo virtuoso.
A partiredallafrazione organicadeirifiuti urbani o da residui agricoli, è possibile ottenere, in una prima fase, metano da
utilizzarecomefonteenergeticarinnovabile in sostituzione di quello di origine fossile; successivamente, il digestato residuo può essere trasformato in biomassa ricca di sostanza organica — comunemente denominata"humus"—daimpiegarecome fertilizzante naturale, riducendo la dipendenza dai fertilizzanti di sintesi chimica o di origine minerale. Un ciclo virtuoso,chechiudeilcerchio. Scopo di questo libro è raccogliere e sistematizzareleconoscenzematuratenel corso di vent'anni di attività nel settore, offrendo una guida pratica e aggiornata ai polimeri biodegradabili e compostabili realmentedisponibilisulmercato.Nonuna rassegnateorica,maunostrumentoutilea chiprogetta,produceeselezionamateriali. Inalcunicasisarannocitatianchepolimeri che in passato erano commercialmente disponibilimaogginonlosonopiù,poiché la loro storia offre spunti utili per comprendere l'evoluzione del settore. Nei
capitoli che seguono esploreremo le principali famiglie di biopolimeri, le loro proprietàfisico-chimicheemeccaniche,le tecnologie di trasformazione e le applicazioni più promettenti — senza mai perderedivistailimiti,lesfideaperteele condizioni reali in cui questi materiali devonooperare.
2 Polimeri biodegradabili
Prima di cominciare è necessario sottolineare un aspetto essenziale: i polimeri per essere biodegradabili devono presentare lungo la loro catena principale deiparticolarigruppidiatomisensibilialla rottura, questo indipendentemente dalla provenienza dei singoli gruppi costituenti (monomeri). Fonti rinnovabili o fonti non rinnovabili.
Questi gruppi di atomi potenzialmente scindibili sono punti sensibili all’attività biotica (enzimatica) dei microrganismi o a processiabioticicomel’idrolisichimica(ad esempiogruppiidrolizzabiliqualifunzionali esterei,ammidici,tioesteri,etc.).
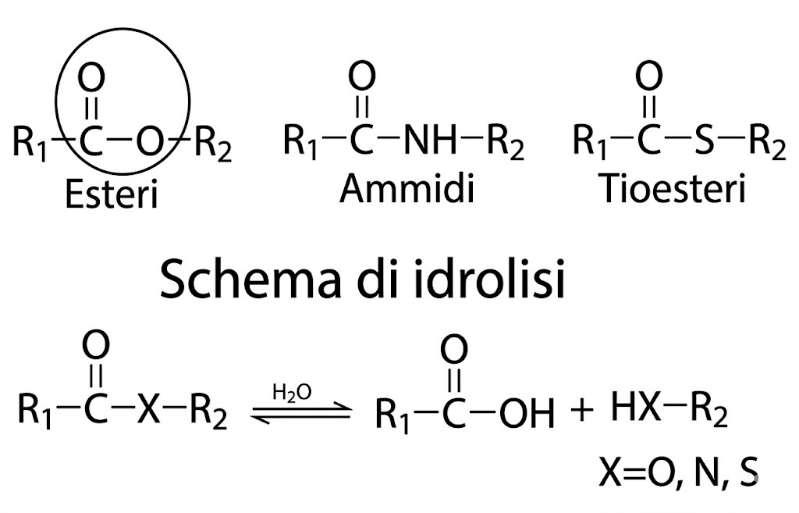
Nella tabella successiva vediamo una panoramicadeipolimeribiodegradabilisia sintetici che di origine naturale, maggiormenteconosciuti.
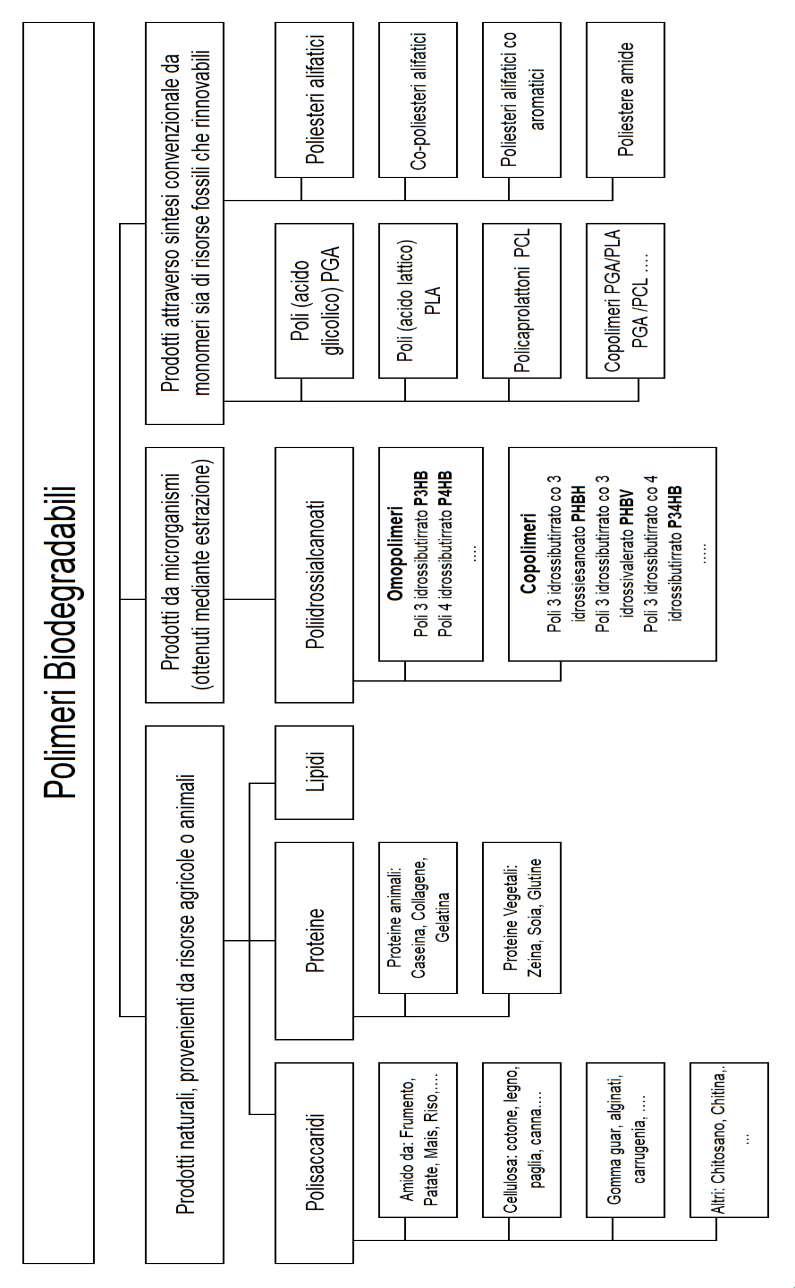
I polimeri biodegradabili disponibili sul mercato per usi industriali sono solo una piccolapartedellatabellariportataefanno riferimento, nella quasi totalità, a prodotti chehannosullacatenaprincipaleungruppo estereo.
I poliidrossialcanoati (PHA) sono prodotti per fermentazione batterica da fonti rinnovabili, mentre la maggior parte degli altri polimeri biodegradabili disponibili sul mercato(es.PBAT,PBS)sonoottenutiper sintesi chimica da monomeri in tutto o in partedioriginefossile.FaeccezioneilPLA, attualmente sempre ottenuto da fonti rinnovabili.
Ivolumidiproduzioneaumentanodiannoin anno:nel2023ivolumitotalidiPLA,PBAT, PBS,PBSAePBSeTnelloroinsiemehanno superato il milione e mezzo di tonnellate/anno(fonte:datiinterniallaM.A. Plastic Engineering SRL). Nelle tabelle successive riportiamo, suddivisi per struttura chimica, i principali poliesteri
alifatici, co-poliesteri alifatici e copoliesteri alifatici aromatici presenti sul mercato. Avremo modo di rivedere tutti questi materiali in modo più approfondito nelprosieguodellibro.
POLIMERO
Poliesteri Alifatici
Metododipolimerizzazione
P3HB Poli( 3 idrossibutirrato) Biosintesi batterica
P4HB Poli( 4 idrossibutirrato) Biosintesi batterica
PGA Poli(acido glicolico) Apertura dell’anello del glicoside
PLA Poli(acido lattico) Apertura dell'anello del lattide
PCL Policaprolattone Apertura dell'anello del caprolattone
Co-Poliesteri Alifatici
Polimero
PHBH Poli(3-idrossibutirratoco-3 idrossiesanoato)
PHBV Poli(3-idrossibutirratoco-3 idrossivalerato)
P34HB Poli(3idrossibutirrato-co-4 idrossibutirrato)
Metodo di polimerizzazione
Biosintesi Batterica
Biosintesi Batterica
Biosintesi Batterica
PBS Poli(butilensuccinate) Policondensazione dell'acido succinico con l'1,4 butandiolo
PBSA Poli(butilenesuccinatoco-adipato)
Policondensazione dell’acido succinico, dell'acido adipico con l'1,4 butandiolo
PBSe Poli(butilensebacato) Policondensazione dell'acido sebacico con l'1,4 butandiolo
PES Poli(etilensuccinato)
Policondensazione dell'acido succinico con l'1,2 etandiolo
Co-Poliesteri Alifatici Aromatici
Polimero
PBAT Poli(butilene adipatoco-tereftalato)
PBSeT Poli(butilene sebacatoco-tereftalato
PBSuT Poli(butilenesuccinatoco-tereftalato
Metodo di polimerizzazione
Policondensazione dell’acido tereftalico, dell’acido adipico con l’1,4 butandiolo
Policondensazione dell’acido tereftalico, dell’acido sebacico con l’1,4 butandiolo
Policondensazione dell’acido tereftalico, dell’acido succinico con l’1,4 butandiolo
3 La Biodegradazione
“Nullasicrea,nullasidistrugge,tuttosi trasforma”
Antoine-LaurentdeLavoisier
La biodegradazione è un termine usato in chimica per indicare i processi biochimici che tendono a ricondurre le sostanze organiche, in sostanze inorganiche. La biodegradazionesvolgelafunzioneinversa a quella della fotosintesi e dei successivi processibiosinteticichedannooriginealla biomassa. Mentre la fotosintesi produce molecole organiche a partire da molecole inorganiche, la biodegradazione riduce le molecole organiche complesse in costituenti via via più semplici fino a riportarleallostadiodimaterialeinorganico (mineralizzazione).
Il fenomeno della biodegradazione è fondamentareperl'ambiente,senzadiesso non potremmo liberarci dai rifiuti e dalle
scorie,eaveredinuovodisponibiligliatomi elemolecoleperdareinizioallanuovavita.
Gli alberi, le piante, le alghe e tutti gli organismi fotosintetici, grazie all'energia solaresonoingradodiassorbirel'anidride carbonica presente nell'atmosfera ed utilizzarlapersintetizzarezuccheriealtre molecole organiche, alla base di tutte le numerosissime sostanze organiche presentinellabiosfera.
Tramite la catena alimentare, il flusso di sostanze e di energia passa dalle piante (produttori) agli erbivori (consumatori primari) e da questi ai carnivori (consumatorisecondari).
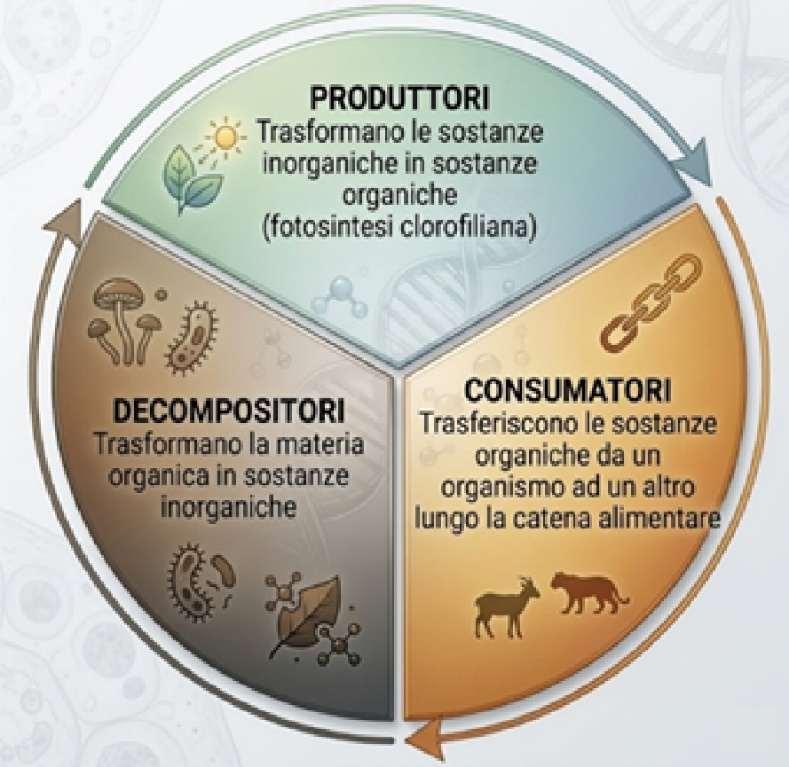
Questo meccanismo si bloccherebbe velocemente, per mancanza di materia prima, in assenza di un processo inverso: quel processo che permette di liberare nuovamente l’anidride carbonica a partire dalla materia organica morta, realizzando così un processo circolare. La biodegradazioneha,nell'equilibrionaturale, paridignitàdelprocessodellafotosintesi,di
cuirappresental'esitofinaleenellostesso tempo il punto di partenza. La biodegradazione è attuata dai decompositori (funghi, batteri, protozoi, ecc.)presentiinnatura.
Prima di continuare a parlare di biodegradabilità è necessario fare chiarezzatradueterminispessoconfusitra loro:biodegradabilitàe compostabilità.
Ilprocessodibiodegradazione
La biodegradazione è un processo che avviene attraverso l'azione di enzimi e/o deterioramento chimico associato agli organismiviventi,econsistediduefasi:
1. Frammentazione delle molecole più grandi (nel nostro caso delle catene polimeriche) in molecole di massa molecolareinferiore.Taleprocessoavviene mediante reazioni abiotiche: (fotodegradative, idrolitiche, ecc., causate da luce, temperatura, aria, acqua) o reazioni biotiche, (degradazioni operate
direttamentedaimicrorganismi).
2.Bio-assimilazionedeiframmentidaparte deimicrorganismi(funghi,batteri,alghe)e la loro mineralizzazione (conversione in CO2,H2O,saliminerali.
Labiodegradabilitàdipendedallastruttura chimica, dalle condizioni ambientali (temperatura, presenza o assenza di luce, percentualedi ossigeno), e dallapresenza di specifici microrganismi degradanti. Volendoschematizzare:
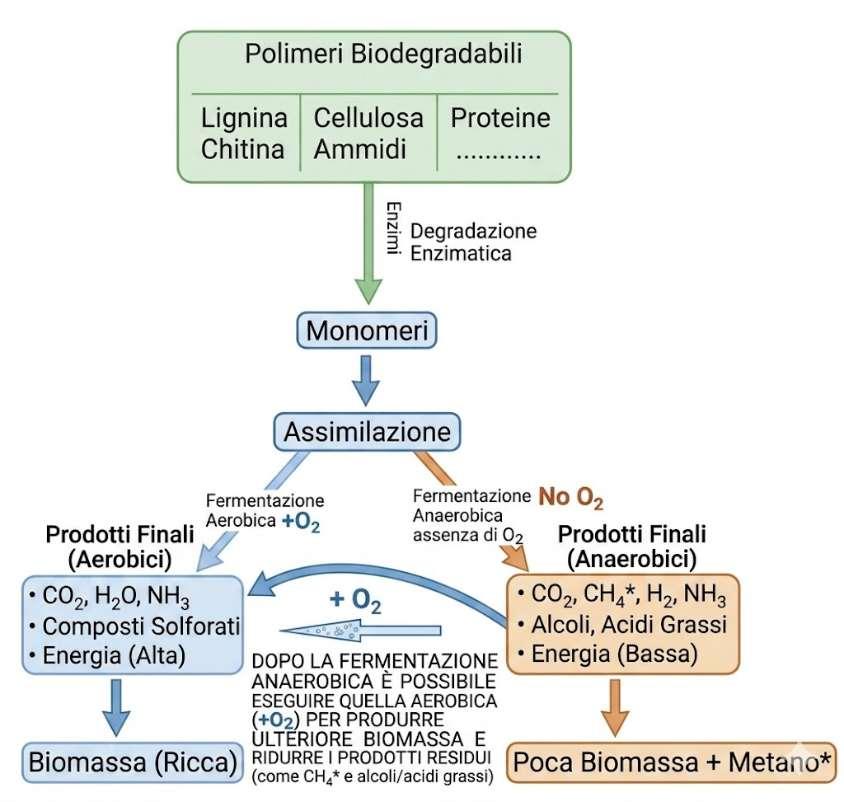
(*) La biodegradazione in ambiente anerobico,sesfruttataopportunamente(ad esempio per la digestione dei liquami animalinellefattorie),permettediottenere metanodacuiestrarrealtraenergia,prima ditrasformaloinanidridecarbonicainfase aerobica.
Eccounesempiodicometrasformareun problema-losmaltimentodeiliquami-in
unarisorsa.
Ilfattoretempoelacompostabilità Il Compostaggio introduce una variabile aggiuntivaalprocessodibiodegradazione:il tempo.
Questa variabile è fondamentale, per una corretta gestione del fine vita. Ogni materiale prima o poi si degrada ma per evitare che si accumuli nell’ambiente è fondamentalecheiltempodidegradazione siacompatibileconiciclinaturalieconla vitaumana.
Di seguito sono riportati i tempi di degradazione stimati di alcuni materiali comuniincondizioniambientalinormali:
Fazzolettodicarta 4settimane
Giornale 6settimane
Torsolodimela 2mesi
BucciadiBanana 2mesi
Fiammifero 6mesi
Scatoladicartone 9mesi
Indumentodilana 10mesi
Mozziconedisigaretta 1anno
Gommadamasticare 5anni
Legnoverniciato 10anni
Barattolodilatta 50anni
Lattinainalluminio 200anni
Pannoliniedassorbenti 500anni
Bottigliadiplastica 500–1000anni
Contenitoreinpolistirolo oltrei1000anni
Stime basate su dati di letteratura tecnica e studi ambientali. (es National Oceanic and Atmospheric Administration, Ellen MacArthur Foundation, rapporti WWF).
Comeèintuibileitempidibiodegradazione deimaterialiplasticibenchénoninfinitinon sono accettabili in una scala temporale rapportataallavitaumanaedanimale.
La cosa diventa ancora più evidente se
i
tempivengonoconfrontaticonquelliritenuti accettabili per il normale processo industrialedelcompostaggio.
La compostabilità quindi prende in considerazione anche caratteristiche fisicheaggiuntivecomelospessore,forma e densità... Un tronco di legno e un ramoscello dello stesso albero sebbene abbiano la medesima composizione, in un processo di compostaggio hanno comportamenti diversi legati alle loro dimensioniedaltempodidisintegrazione.Il concetto di tempo necessario per la biodegradazione nel compostaggio e negli altripassaggièstatoformalizzatoinvarie normativetecnichetraquestericordiamo:
LanormaUNIEN13432:biodegradabilitàvs compostabilità
Perilcompostaggioindustriale,lanormadi riferimento è laUNI EN 13432–"Requisiti per imballaggi recuperabili mediante compostaggioebiodegradazione–Schema
di prova e criteri di valutazione per l'accettazione finale degli imballaggi" . Questa norma introduce una distinzione fondamentale trabiodegradabilitàecompostabilità, chiarendo che un materiale per essere definitocompostabiledeve soddisfare contemporaneamentequattrorequisiti:
a)Biodegradabilità
Conversione metabolica del materiale in anidride carbonica. Secondo il metodo di provaEN14046(ISO14855),incondizionidi compostaggio controllato, deve essere raggiuntoalmenoil90%dibiodegradazione entro6mesi.
b)Disintegrazione
Incondizionidicompostaggioindustriale,a contatto con materiali organici per un periodo di12 settimane(circa 3 mesi), la massadelmaterialerisultantedeveessere costituitaperalmenoil90%daframmentidi
dimensioni inferiori a 2 mm. Test di riferimento:EN 14045oISO 16929 (Determination of the degree of disintegration of plastic materials under defined composting conditions in a pilotscaletest).
c)Ecotossicitàequalitàdelcompost Il compost ottenuto non deve avere effetti negativi sul normale processo di compostaggionésullacrescitadellepiante quando usato come fertilizzante. Il test di crescitadellepiante(OECD208modificato) non deve evidenziare differenze significative rispetto a un compost di controllo.
d) Caratterizzazione e limiti per sostanze pericolose Il contenuto di elementi chimici deve rispettarelimitibenprecisi(valoriinmg/kg disostanzasecca):
Limitiperlesostanzepericoloseindiverse legislazioni
*NotailimitiaquellidellanormaEN13432,recepitaintuttii paesiEFTA(EuropeanFreeTradeAssociation):EU,Islanda, Liechtenstein,Norvegia,Svizzera.
LavalutazionedelcontenutodiFluoro(F)è diventatacrucialeinquantoessaèsempre di più associata anche alla presenza di particolariprodottiestraneicomeiPFAS.
(PFAS è un acronimo inglese di Per- and PolyfluoroalkylSubstances,(sostanzepere polifluoraalchiliche), Una famiglia di composti sintetici caratterizzati da una
catenacarboniosaincuialmenounatomo di carbonio è legato a più atomi di fluoro. Largamenteutilizzatiperrendereresistenti ai grassi ed acqua, carta, contenitori per alimentiemoltealtreapplicazioni
I PFAS si sono rivelati estremamente persistenti nell’ambiente e sono oggi considerati contaminanti emergenti dell’ecosistema.
Certificazioneemarchidicompostabilità
La norma UNI EN 13432 è unanorma armonizzata(riportata nella Gazzetta UfficialedellaComunitàEuropeaerecepita a livello nazionale). Un materiale biodegradabile e compostabile può essere oggettodicertificazionedapartediunente terzorispettoalproduttore.Sonocosìnati diversi marchi per favorire la riconoscibilità: Alcuni loghi facilmente reperibiliinItalia
OK compost; OK compost HOME; OK Soil .....(dellaTÜVAustria)
DIN-Geprüft(dellaDINCERTCO, Germania)
BPI Compostable(della Biodegradable ProductsInstitute,USA
Leimmaginiriportatesonodiproprietàdei singoli enti vengono qui riportate solo a scopoesplicativo.
Altri marchi sono presenti in Cina, Giappone,India,etc.
Gli enti di certificazione di solito non eseguonointernamenteitest,chevengono inveceaffidatialaboratoriterziriconosciuti.
NegliStatiUniti,alpostodellaEN13432si fa riferimento alle normeASTM D6400eASTMD6868
(Standard Specification for Compostable Plastics). Per essere efficace anche in Canada, la ASTM D6400 prende in considerazione, tra gli elementi chimici, ancheilcobalto(limite38ppm).
Altrenormedirilievo:
ISO17088eISO18806(internazionali)
JIS Z 1707(Giappone) – requisiti per materialibiodegradabili
AS3746(Australia)–requisitiperprodotti compostabiliedetichettatura
GB/T41010-2021(Cina)
IS/ISO 17088:2008(India) – specifiche per materialicompostabili
Ambienti di compostabilità e biodegradabilità
Lacompostabilitànonèunconcettounico, ma va contestualizzata nell’ambiente specificoincuiavvieneladegradazione.
Compostabilitàindustriale
Processo aerobico di degradazione della sostanzaorganicaincompost,realizzatoin quattrofasi:
1. Preparatoria: controllo dei rifiuti in ingresso, separazione dei contaminanti (plastiche, vetri, metalli), creazione di cumuliobioreattori.
2. Bio-ossidazione:
- Fase mesofila(18–45 °C): elevata attività di batteri mesofili, rapida degradazione dellesostanze facilmente decomponibili. - Fase termofila(55–70 °C): i batteri termofili sostituiscono gradualmente i mesofili, che diminuiscono numericamente; la carica microbica complessiva rimane elevata, ma la microflora è selezionata per il calore. Questa fase garantisce l’igienizzazione
(eliminazionedipatogeniesemidipiante infestanti).
3. Maturazione:temperatura<45°C, predominanzadifunghieattinobatteri; completamentodelladecomposizione dellasostanzaorganicaresistente, analisidiconformitàdelcompost (stabilità,maturità,assenzaditossicità).
4. Utilizzodelcompostcomeammendante ofertilizzanteorganicoinagricoltura, florovivaismooripristinoambientale.
Compostabilitàdomestica
Simile a quella industriale ma con temperaturemediamentepiùbasseetempi più lunghi. Non sono previste analisi di conformità. Norme di riferimento: AS5810, NFT51-800,EN17427(sacchetti),UNI11355.
Compostabilitàsulsuolo
Biodegradazione nei campi agricoli, rilevanteperifilmdipacciamatura.Norme: ISO17556(misuradellabiodegradabilità)ed
EN 17033 (che impone anche test fisici, chimiciedecotossicologici).
Compostabilitàinacqua(dolce)
Valutazione della biodegradazione di un manufatto immerso in laghi, fiumi, etc.
Metododiriferimento:ISO14852.
Compostabilitàinmare
Biodegradazione in ambiente marino.
NormaISO 22403(biodegradabilità aerobica ultima) associata a test di disintegrazione (es. ISO 22766) ed ecotossicità.
Compostabilitàinambienteanaerobico
Sempre più importante negli impianti di compostaggio innovativi: prima fase di degradazione in assenza di ossigeno (produzione di metano, sfruttabile energeticamente), seguita da una fase aerobica per ottenere compost da impiegarecomefertilizzante.
Alcune definizioni formali di biodegradazione
Concetti comebiodegradazioneobiodegradabilitàs onostatidefinitidadiversientieautori.Di seguitoalcuniesempi:
US Geological Survey (2007) Trasformazione di una sostanza in nuovi compostiattraversoreazionibiochimicheo attraversol’azionedimicrorganismiqualii batteri.
USEnvironmentalProtectionAgency(2009) Processo mediante il quale un microrganismo trasforma (attraverso azionemetabolicaoenzimatica)lastruttura diprodottichimiciintrodottinell’ambiente.
IUPAC(1993)
Demolizionediunasostanzacatalizzatada enzimiinvitroeinvivo,determinatadallo scopodieliminareilrischioambientale.Si distinguono:
Primaria:alterazionedellastrutturacon perditadiproprietàspecifiche.
Ambientalmente accettabile: rimozione di proprietà indesiderabili (spesso coincideconlaprimaria,madipendedal contesto).
Finale:demolizionecompletaacomposti semplici (CO₂, CH₄, nitrato, ammonio, H₂O,etc.).
Sinoticheiprodottidellabiodegradazione potrebbero essere più pericolosi della sostanzaoriginale.
Bollag & Liu (1990); Nowell et al. (1999)
La biotrasformazione che porta alla degradazione diunpesticidaviene spesso chiamata biodegradazione, anche se il termine è riferito ai processi in cui il pesticidaservedasubstratoperlacrescita.
US EPA (2009) – limitatamente agli idrocarburi
Facilità relativa di degradazione di
idrocarburi derivanti dal petrolio come risultato di un metabolismo biologico.
Sebbene virtualmente tutti gli idrocarburi del petrolio siano biodegradabili, la biodegradabilitàvariamoltoinfunzionedel tipo di idrocarburo. In generale, aumenta conl’aumentaredella solubilità, mentre la solubilità è inversamente proporzionale al pesomolecolare.
Riassunto delle norme
Basato sulla norma EN 13432
Biodegradazione (biodegradabilità) ISO 14855. La biodegradazione deve raggiungere almeno il 90% entro 6 mesi in un ambiente di compostaggio aerobico a 58 ℃
Disintegrazione industriale - Quantitativa ISO 16929 12 settimane su scala pilota in un ambiente di compostaggio aerobico con temperature all’incirca da 70°C a 40°C in un sistemadiriscaldamentoautonomo. Al terminedel test, il90% in peso dovrà passare attraverso un setaccio con fori da 2x2 mm. Nessuna contaminazione visiva
Ecotossicità
UtilizzandounterrenocostituitodacampionicompostatiOCSE 208, vengono piantati semi di due tipi di piante, si misura il tasso di germinazione e il tasso di crescita in confronto con campione senza residui. Il tasso di germinazione deve essere pari o superiore al 90%, rispetto al campione senza residui.
Caratteristiche chimiche: Il prodotto deve contenere più del 50% di materia organica. Il contenuto di metalli pesanti nocivi deve essere inferiore al valore specificato (vedi tabella: Limiti sostanze pericolose).
Focus su F per PFAS aggiunto intenzionalmente.
Biodegradazione (biodegradabilità) ISO 14855. La biodegradazione deve raggiungere almeno il 90% entro 12 mesi in un ambiente di compostaggio aerobico ad una temperatura di circa 28 °C.
Disintegrazione - Quantitativa ISO 16929
In 6 mesi su scala pilota in un ambiente di compostaggio aerobico con temperatura di circa 28°C. Al termine del test, il 90% in peso dovrà passare attraverso un setaccio con fori da 2x2 mm. Nessuna contaminazione visiva
Ecotossicità
UtilizzandounterrenocostituitodacampionicompostatiOCSE 208, vengono piantati semi di due tipi di piante, si misura il tasso di germinazione e il tasso di crescita in confronto con campione senza residui. Il tasso di germinazione deve essere pari o superiore al 90%, rispetto al campione senza residui. Caratteristiche chimiche: Il prodotto deve contenere più del 50% di materia organica. Il contenuto di metalli pesanti nocivi deve essere inferiore al valore specificato (vedi tabella: Limiti sostanze pericolose).
Focus su F per PFAS aggiunto intenzionalmente Biodegradazione (biodegradabilità) ISO 17556 La biodegradazione deve raggiungere il 90% entro 2 anni nell'ambiente del suolo a una temperatura di circa 25 ℃
Disintegrazione - Quantitativa ISO 16929 12 mesi su scala pilota a temperatura ambiente del suolo di circa 25°C. Al termine del test, il 90% in peso dovrà passare attraverso un setaccio con fori da 2x2 mm. Nessuna contaminazione visiva Ecotossicità
UtilizzandounterrenocostituitodacampionicompostatiOCSE 208, vengono piantati semi di due tipi di piante, si misura il tasso di germinazione e il tasso di crescita in confronto con campione senza residui. Il tasso di germinazione deve essere pari o superiore al 90%, rispetto al campione senza residui.
Caratteristiche chimiche:
Il prodotto deve contenere più del 50% di materia organica. Il contenuto di metalli pesanti nocivi deve essere inferiore al valore specificato (vedi tabella: Limiti sostanze pericolose).
Focus su F per PFAS aggiunto intenzionalmente.
Biodegradazione (biodegradabilità) ISO 22403, ASTM D6691
La biodegradazione deve raggiungere il 90% entro 6 mesi in ambiente marino ad una temperatura di circa 30℃
Disintegrazione - Quantitativa ISO 16929
12 mesi su scala pilota in ambiente marino contemperatura di circa 30°C. Al termine del test, il 90% in peso dovrà passare attraverso un setaccio con fori da 2x2 mm. Nessuna contaminazione visiva.
Ecotossicità
Allaconcentrazione dello01%secondoOCSE 202per 3mesidi test su Daphnia.
Caratteristiche chimiche: Il prodotto deve contenere più del 50% di materia organica. Il contenuto di metalli pesanti nocivi deve essere inferiore al valore specificato (vedi tabella: Limiti sostanze pericolose).
Focus su F per PFAS aggiunto intenzionalmente.
Biodegradazione (biodegradabilità) ISO 14851, ISO 14852
La biodegradazione deve raggiungere il 90% entro 56 giorni in ambiente acquoso ad una temperatura di 20-25℃
Solubilità
Essere solubile o disperdibile in acqua fredda
Ecotossicità
Caratteristiche chimiche: Il prodotto deve contenere più del 50% di materia organica. Il contenuto di metalli pesanti nocivi deve essere inferiore al valore specificato (vedi tabella: Limiti sostanze pericolose).
Focus su F per PFAS aggiunto intenzionalmente.
Nota:Iloghiriportatinellatabellasonodiproprietàdella
TÜVAustriaesonoquirichiamatialsoloscopoesplicativo, senzaalcunaviolazionedeidirittidell’ente.
4 Definizione Fonte Rinnovabile
I polimeri prodotti da risorse rinnovabili (bio-based)sonoqueipolimeriincuituttao almeno una parte delle materie prime provienedafontirinnovabili.
Lematerieprimerinnovabilisonoquelledi origine biologica (vegetale, animale o microbica)chesirigeneranointempibrevi rispettoallascalatemporaledelconsumo umano, tipicamente nell’arco di anni o decenni, Esempi: legno, amido di mais, canna da zucchero, oli vegetai, scarti agricoli.Inaltreparolepossiamodefinirele materieprimerinnovabiliquellematerie cheperlorocaratteristicaintrinsecasi rigeneranoononsono“esauribili”nella scaladeitempi“umani”e,perestensione,il cui utilizzo non pregiudica le risorse naturaliperlegenerazionifuture.
Adesempio,ilbio-polietileneprodottodalla Braskem è un polimero bio-based sintetizzatoapartiredaetileneottenutoper
disidratazionedietanolo,ilqualeasuavolta deriva dalla fermentazione dalla canna da zucchero.Ciòimplicacheiprimicostituenti del polimero provengano da una fonte vegetale che si rinnova anno dopo anno e non dalla distillazione del petrolio che si estraedaigiacimentifossilioaltrafontedi carboniofossile.
Cerchiamodicapiremegliocosasiintende per carbonio da fonti fossili e carbonio da fonti rinnovabili e come possiamo distinguerlitradiloro. Il carbonio di origine fossile è il carbonio che è stato immagazzinato dalla natura sotto forma di petrolio, carbon fossile, eccetera nelle profondità della terra per migliaiadianni. Ilcarbonioprovenientedafontirinnovabili alcontrarioèilcarboniopresentenelciclo della vita, che viene continuamente scambiatotragliesseriviventiel’ambiente circostante.
Usarematerieprimerinnovabili,inlineadi principio, non aggiunge nuovo carbonio fossileall’atmosfera,perchélaCO2 emessa alterminedelciclodivitaèlastessache era stata precedentemente fissata dalla fotosintesi. Tuttavia, la reale riduzione dell’impatto climatico dipende dall’intero ciclo di produzione (coltivazione, trasformazionetrasporto).Quindiprodurre polimeri partendo da materiali di origine rinnovabile ci permetti di ridurre o di eliminare completamente l’impatto che la plastica ha sull’aumento di CO2 nell’atmosfera.Sepoiquestipolimerioltre ad essere bio-based risultano anche biodegradabiliecompostabiliilvantaggioè doppio. Aquestopuntosorgeunadomandasucome distinguere un polimero i cui costituenti contengono carbonio proveniente dai giacimenti fossili da quelli i cui costituenti provengonodamaterialirinnovabili.Inaltre
parole come possiamo distinguere tra il carboniofossileequellorinnovabile?
Per dare una risposta a questa domanda cominciamo a vedere come è costituito l’atomodicarbonio:
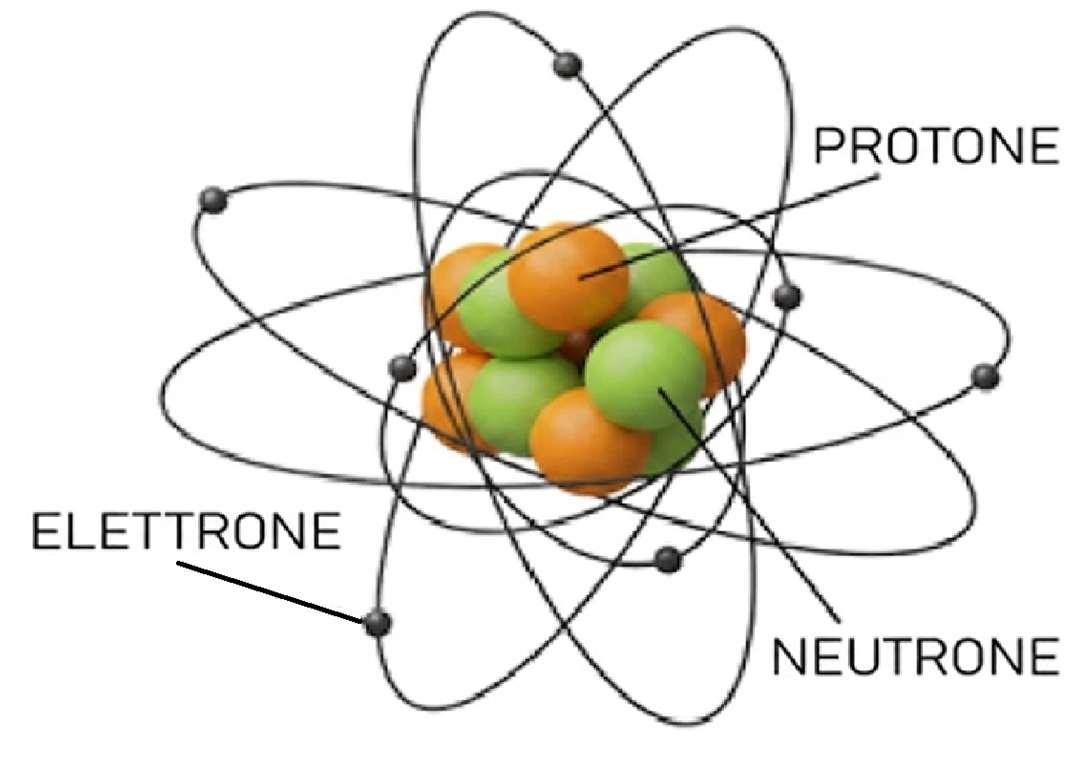
Ledimensionidelnucleosonostateenormementeingrandite rispettoallarealtàperrenderepiùchiaroilconcetto.
L’atomo di carbonio è presente in natura sotto forma di tre isotopi (gli isotopi sono atomi della stessa specie chimica, ossia hannolo stesso numero diprotoni,maun
differentenumerodineutroni).Tornandoal carbonioabbiamo:
12C(6protoni,6neutroni,6elettroni),circa il99%delcarboniototalepresenteinnatura.
13C(6protoni,7neutroni,6elettroni),circa 1%.
14C (6 protoni, 8 neutroni, 6 elettroni), tracce, circa una parte su un miliardo di atomi.
Il 14C è un atomo "instabile", cioè tende a trasformarsi in azoto per decadimento radioattivo.
Questofenomenoaccadequandounatomo hauneccessodineutroni.Unodiquestisi trasformainunprotoneevieneemessauna particella carica negativamente, dando origineadunaradiazionebetanegativa(β).
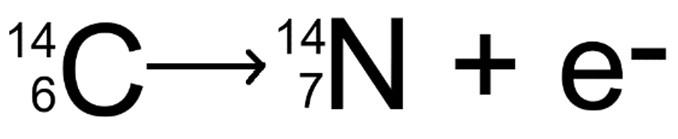
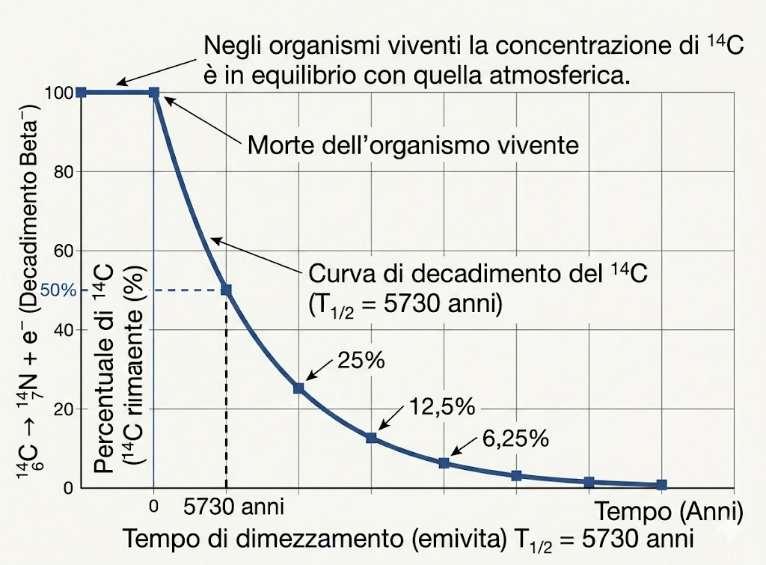
Questoprocessobenchémoltolentohaun tempo ben definito. Dati 100 atomi 14C la
metà di questi si trasformerà in azoto nel girodi5730anni(tempodidimezzamento).
Qualcuno si chiederà: ma se il 14C tende naturalmente a trasformarsi in azoto in natura, vista l’età della terra, molto superioreai5730anni,essosisaràgiàtutto trasformatoequindiesiteràsolocome 12C.
In realtà non è così perché il 14C viene continuamente rigenerato dall’interazione deiraggicosmiciconl’azotoatmosferico.Le principalifontidi 14Csono:
Naturali:
1) Raggicosmici,(>99%)
2) Altrifenomeninaturali:es.fulmini,(<1%)
Antropici:
1) esplosioni nucleari (soprattutto quelle avvenute in atmosfera degli anni 19501960),Effettoche,fortunatamente,stavia viasfumandoneltempo.
Diseguitoèillustratocomeiraggicosmici generano14C.
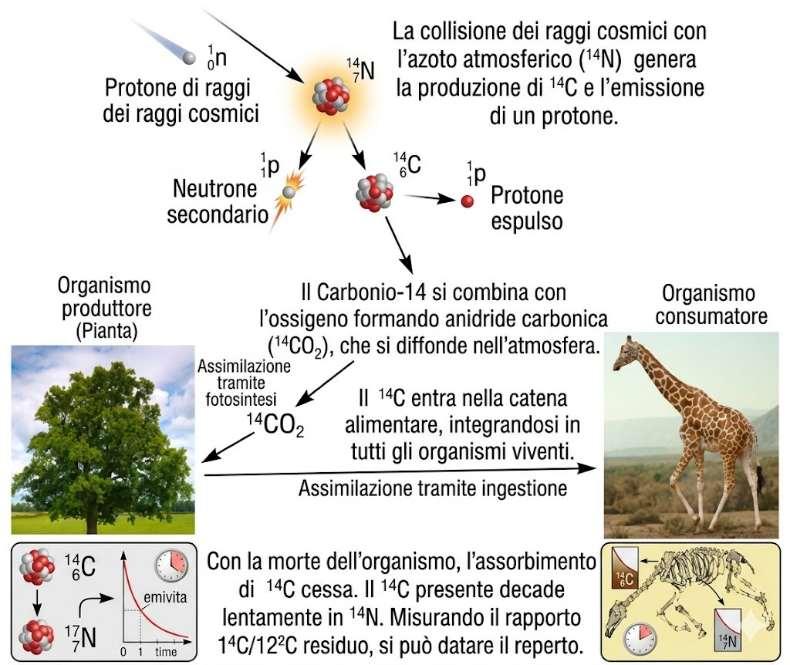
Con la respirazione dei vegetali la 14CO2 entranegliorganismiviventimantenendoin essiillivellodi 14Cpariaquelloatmosferico.
Lostessocapitaaglierbivorichesicibano dei vegetali e a cascata agli animali fino all’uomo. Al momento della morte dell’organismo vivente, venendo meno il continuo ricambio con l’ambiente esterno
inizia la lenta ma inesorabile trasformazionedel 14Ccontenutoneirestiin
12C.
Pertanto il problema si riduce a determinare nel modo più accurato possibilelapresenzaelaquantitàdi 14C e di confrontarlo con il valore presente nell’atmosfera per determinare se tutte (o parte) delle materie prime provengono da fontirinnovabili.
Adesempio,(inscalapuramentedidattica) se in un campione di biomassa vivente ci fosse 2 atomi di 14C ogni 100 atomi di C totale,enelprodottofinitosenetrovassela metà (1 atomo ogni 100 atomi), ciò indicherebbe un contenuto di carboni rinnovabiledel50%(ilrestoèfossile). Comevieneeseguitalamisurazione?
Per effettuare la misurazione ci viene in aiuto tutta l'esperienza fatta nel XX sec. avente l'obiettivo di datare i reperti archeologici di natura organica.
Inizialmente veniva utilizzatala scintillazione liquida o il contatore proporzionale a gas per misurare le radiazioni emessedaldecadimento del 14C nelcampione.Oggisitendeadutilizzarela spettrometria di massa con acceleratore AMS (Accellerator Mass Spectrometry).
Utilizzando lo spettrometro di massa misuriamo direttamente la concentrazione di 14Cnelcampione,alpostodeglielettroni emessi. Il metodo AMS ha il vantaggio di poter lavorare con campioni più piccoli, anchedipochimilligrammi,edifornireun risultato in tempi molto più brevi (si possono misurare più campioni al giorno, mentre il contatore proporzionale può necessitare di settimane per un singolo campione). Tuttavia, il metodo AMS ha lo svantaggiodiessereunmetododistruttivo poiché richiede che il campione venga bruciato e ridotto a una forma gassosa. Entrambi questi metodi possono ottenere
unamisurazioneconunmarginedierrore inferioreal5permille.
Una volta determinata la presenza e la quantitàdi 14Cnelcampioneinanalisisarà possibile, facendo riferimento ai valori di riferimento del 14C in atmosfera, determinare se il prodotto in questione è ottenuto da materie prime da fonti rinnovabili,dafontifossiliodaunamiscela diesse.
Invece gli archeologi tramite una curva di calibrazionechetieneconto dellaquantità di 14C presente nell’atmosfera negli ultimi 50.000anni usanoquesta metodologiaper datareirepertiorganici.
Comesiclassificanoipolimeriottenutida fontirinnovabili?
Una volta identificato che un materiale (polimero) è stato ottenuto con materie primedafontirinnovabili(biomassa)questo puòulteriormenteessereclassificatocome polimerobio-baseddi:
1a generazione, le cui materie prime sono ottenute da biomasse derivate dall'agricoltura o
dall'industriaagroalimentare(amido,canna dazuccheroeccetera).
2a generazione, le cui materie prime sono ottenute da biomasse provenienti da scarti o materiali di scarto dell'agricoltura o dell'industria agroalimentare(es.rifiuti).
3a generazione, Le cui materie prime sono ottenute da biomasse originate da microrganismi, batteri,microalgheeccetera.
Ad oggi, i polimeri biobased appartengono quasiinteramentealprimogruppoanchese laquotadirisorseagroalimentariutilizzate per la loro fabbricazione è marginale rispettoallaproduzionemondiale.Bisogna ricordarecheunpolimeroabasebiologica non è automaticamente biodegradabile e compostabile.Infattilabiodegradabilitàela compostabilità sono proprietà legate alla
struttura del polimero, che può essere ridottaneisuoicostituentifondamentalidai microrganismipresentiinnatura.Questoè possibile solo in presenza di opportuni gruppi funzionali presenti nella catena polimerica(vedicap.2).
Acosaservonoipolimeriottenutidafonti rinnovabili?
La risposta la troviamo in quanto già riportato finora: i biopolimeri servono a ridurrel'impattodellaplasticasull'ambiente circostante riducendo o eliminando l'apportodinuovaCO2 dioriginefossile. Se a fine vita i manufatti vengono accidentalmente dispersi nell’ambiente, i frammenti che si generano sono biodegradabili e non persistono come microplastiche convenzionali. Infine, in tempi più o meno lunghi comunque dell'ordine di decenni e non di millenni, possonoesserecompletamenteriassorbiti dai naturali processi di degradazione.
Ancora una volta ritorna il concetto di circolarità, questa volta applicato direttamentealciclodelcarbonio.
Considerazionifinali
Chivolesseapprofondirelametodologiaper la determinazione dell'origine di un polimero (fonte rinnovabile o meno), può consultarelenormetecnicheinternazionali ASTMD6866oEN16640olaserieISO16620.
5 PHA - Poliidrossialcanoati
I poliidrossialcanoati PHAs sono polimeri naturali, ossia già presenti in natura, descrittiinunaseriedistudipubblicatitrail 1923eil1927,tracuiilfondamentalelavoro del1926dalmicrobiologofranceseMaurice Lemoigne, [1]. Che scoprì i meccanismi di produzione e di accumulo del poliidrossibutirrato (PHB) all’interno delle cellule del Bacillus Megaterium, in particolari condizioni di nutrimento e di stressesterno.Innaturaesistonomoltitipi diPHAsessirappresentanoperibatteriuna riserva carboniosa ed energetica che, specie in particolari condizioni di coltura, esempio l’assenza di determinati nutrienti (azoto, fosforo, zolfo, ecc.), vengono prodottiinelevateconcentrazioniestoccati all’internodelbatteriostesso,comeriserva energetica,sottoformadigranuli.
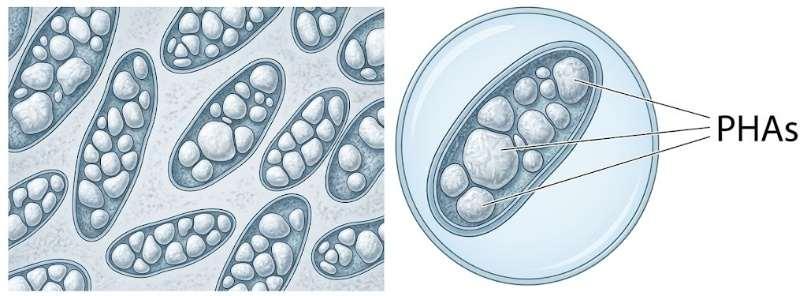
I poliidrossialcanoati accumulati possono arrivare fino al 90% del peso secco della massa batterica. Questi polimeri presentano diverse proprietà vantaggiose. Lapiùimportanteditutteèchetalipolimeri sono facilmente biodegradabili in ambienti siaaerobicicheanaerobici.Piùingenerale risultano biodegradabili in varie condizioni ambientaliquali:compostaggio industriale, compostaggio casalingo, in contatto con il suolo (agricoltura), in ambiente acquatico (fiumi, laghi, mari). Secondo molti ricercatori questi materiali, essendo degradabili in tutti gli ambienti naturali senzarilasciaresostanzetossicheoresidui dannosi potrebbero essere la soluzione a molti dei problemi creati dalle plastiche
tradizionali resistenti alla degradazione. Replicandoalfamosodettoattribuitodaipiù alprof.PaulJohnFlory,premioNobelperla chimicanel1974:“laplasticaèilmateriale chelanaturahadimenticatodiinventare” , glisipotrebberisponderechelaNaturala “plastica” non l’ha dimenticata ma l’ha nascostamoltobenenelpostodovemeno si sarebbe pensato di andare a cercarla: all’internodellecelluledeibatteri.
La formula di struttura generale dei poliidrossialcanoati(PHAs)è:
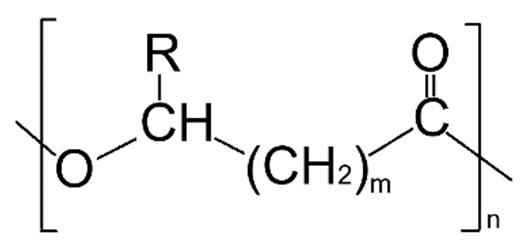
Data la grande variabilità delle catene laterali(-R)edellalunghezzadellacatena principale(m),ipoliidrossialcanoatihanno proprietàmoltovariabili:puntidifusionetra i 40°C e 180°C e proprietà fisico-chimiche che variano da quelle tipiche dei polimeri
termoplastici fino a quelle tipiche delle gomme(elastomeri).
I poliidrossialcanoati (PHA) sono polimeri termoplastici che possono essere sintetizzatisiaindustrialmentechepervia biologica ad opera di differenti famiglie di batteri. Questi ultimi utilizzano come materialidipartenzazuccheri,lipidiopiùin generale substrati fermentabili anche provenienti da materiali di scarto. Recentemente, l’azienda cinese BluePHA staintegrandoilcarbonioprovenientedaoli vegetali con il carbonio dell’anidride carbonica (CO2) catturata da processi industriali.[2]
La statunitense Novomer (acquisita dalla Danimer Scientific nell’agosto del 2021) ha invecedichiaratodiaveremessoapuntoun processodicatalisiselettivachepermette a partire da anidride carbonica, ossido di etilene, etilene o etanolo, (sia di provenienzafossilesiaprovenientidafonti rinnovabili) di ottenere i lattoni, ossia i
monomeri base da utilizzare per la produzionediPHAperviasintetica.[3,4,5].
Al momento la via preferita dall’industria per ottenimento dei poliidrossialcanoati è quellabiologica.
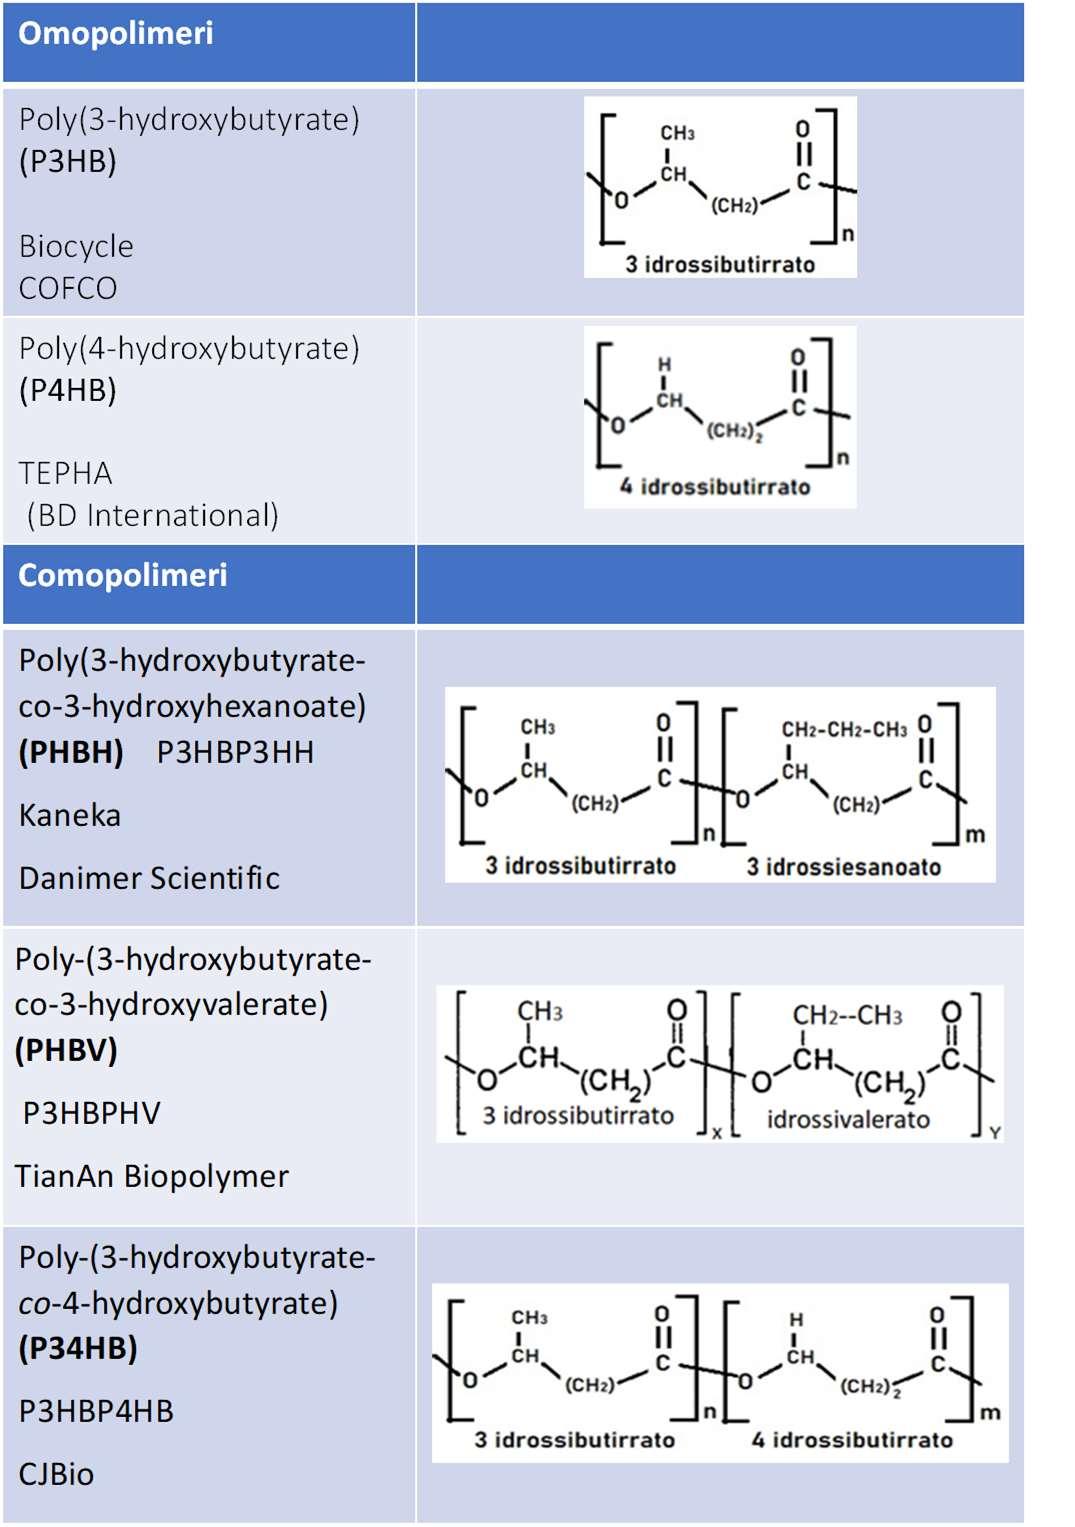
TratuttiipossibiliPHAs,adoggi,troviamo disponibili commercialmente i 5 riportati nellaseguentetabella.Altrisarannopresto disponibili, o lo sono già ma in quantità limitate.
A livello industriale è preferibile produrre dei copolimeri perché regolando opportunamente le percentuali dei costituenti è possibile modulare le proprietà chimico fisiche in funzione delle caratteristichericercate.
P3HB: È un prodotto molto rigido, fragile moltocristallino.
P4HB: È altamente elastico e flessibile, utilizzato spesso in applicazioni mediche comesutureedispositiviriassorbibili.
PHBH: Una versione copolimerica che introduce una maggiore flessibilità e una
resistenza superiore agli urti rispetto al P3HB.Bassavelocitàdicristallizzazionee bassastabilitàtermica
PHBV:Laflessibilitàelaresistenzaagliurti migliorano con l'aumento del contenuto di PHV.
P34HB:Offreuncompromessotrarigiditàe flessibilità, con buone proprietà meccaniche per applicazioni specializzate, facilmentefilmabileincombinazioneconil PLAeilPBS.SelapercentualediP4HBè trail5eil15%ilprodottoèsemicristallino; se la percentuale supera 30% il prodotto diventaamorfo.
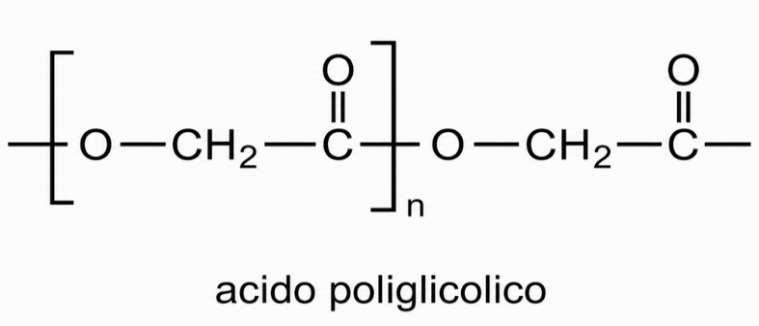
AncheilPGA,ilPCLeilPLApresentanouna strutturachimicachepuòesserericondotta formalmenteallaformulageneraledeiPHA, pur essendo prodotti per via sintetica e appartenendo a famiglie polimeriche distinte.
Con R=H e m=0 si ha il poli(acido glicolico)PGA,
Con R=H e m=4 si ha il policaprolattonePCL,
ConR=CH3 em=0 sihailpoli(acido lattico) PLA.
Riferimentibibliografici
[1] M.Lemoigne “Produits de déshydratation et de polymérisationdel'acideβoxybutyrique”Bull.Soc.Chim.Biol. (1926)
[2]https://www.polimerica.it/articolo.asp?id=29422
[3]https://www.novomer.com/impact
[4]https://www.novomer.com/process
[5]https://www.polimerica.it/articolo.asp?id=25429
6 PGA - Poli(acido glicolico)
IlPGAèunodeipoliesterialifaticilinearipiù semplici,lacuiformuladistrutturaè:
Esistonovarieviedisintesi[1]
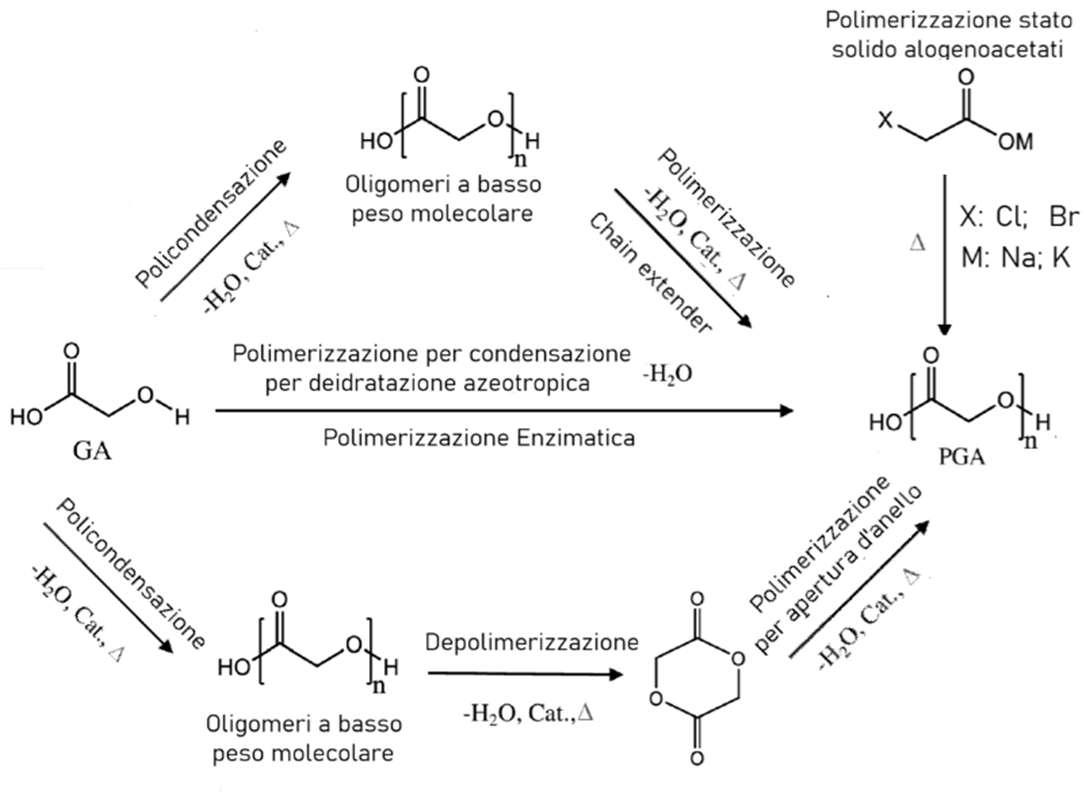
Tuttaviailprocessodisintesipiùcomuneè la polimerizzazione con l'apertura dell'anellodiunlattoneciclico:ilglicolide.
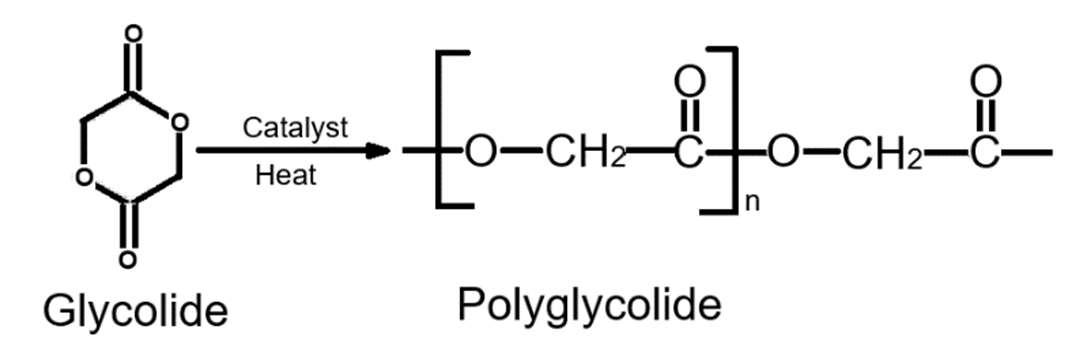
IlPGAènotosindal1954comeunpolimero capace di formare fibre molto resistenti, tuttavia,acausadellasualimitatastabilità idrolitica paragonata ad altri poliesteri, il suousoinizialefumoltolimitato.
Il PGA possiede una temperatura di transizionevetrosacompresafrai35-40°C edunatemperaturadifusioneindividuabile fra i 225-230°C. Questo polimero è anche caratterizzato da un elevato grado di cristallinità(attornoal45-55%).Ilprocesso didegradazioneèerosivoesembraseguire due passaggi, durante i quali il polimero viene riconvertito ad acido glicolico. Nella prima fase l'acqua si insinua nelle regioni
amorfe non cristalline del materiale, scindendo i legami esterei presenti; la seconda fase inizia quando la regione amorfa è stata erosa lasciando esposta all'azione dell'acqua la porzione cristallina delpolimero.Quandolastrutturacristallina collassa,lacatenapolimericasidissolve.
Il PGA esposto a condizioni fisiologiche degrada oltre che ad opera di processi di idrolisi,ancheadoperadialcuneclassidi enzimi, in particolare quelli appartenenti alla famiglia delle esterasi. Il prodotto di degradazione,l'acidoglicolico,nonètossico epuòentrarenelCiclodiKrebs,altermine delqualevieneespulsoinformadiacquae anidride carbonica. Una parte dell'acido glicolico vieneancheeliminatainformadi urina.
Gli studi condotti su suture realizzate in PGA hanno mostrato come il materiale perda la metà della sua resistenza meccanica in circa due settimane, per ridurlaquasiazeronelgirodiunmese.Il
polimero viene poi completamente riassorbito dall'organismo in una finestra temporaledi4-6mesi.
Quest'ultima proprietà è alla base del suo sviluppoindustriale.Infatti,nel1962ilPGAè stato utilizzato per sviluppare la prima suturasinteticariassorbibile,brevettatada Davis & Geck (filiale della American Cyanamidco)1963(US3297033)evenduta conilnomecommerciale"Dexon".
Queste suture resistenti, in grado di degradare fino a monomeri idrosolubili, riscosserounnotevolesuccessonelcampo della chirurgia, in particolare per il vantaggiodinondovereseguiresuccessivi interventi per la rimozione dei punti. Oltre all'uso del solo PGA, con lo scopo di ottenere un materiale con caratteristiche specifiche, sono stati sviluppati altri materiali:
DexonII:PGAricopertoconpolicaprolattone perridurrel’attritodurantel’uso.[2]
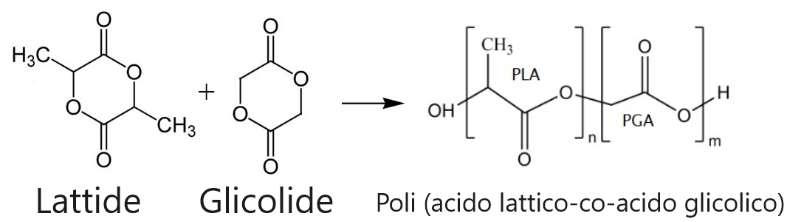
Vicryl: copolimero dell’acido glicolico con acido lattico PLGA (Poliglattina 910 circa 90%glicolideeil10%L-lattide)[3][4][5].
Il PLGA è ottenuto mediante copolimerizzazione per apertura d'anello di duedifferentimonomeri[6][7]
ItempididegradazionedelPLGAvarianoin funzionedelrapportodeiduecomonomeri vedigraficosottoriportato
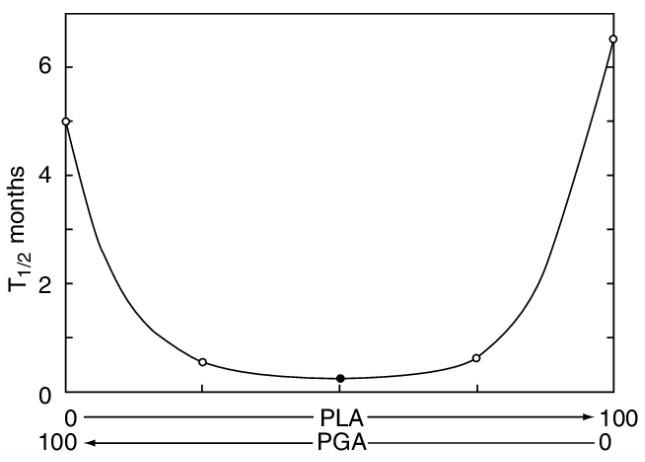
Icopolimeripresentanocaratteristicheintermedieintermini divelocitàdidegradazioneesolubilitàasecondadelrapporto fraivarimonomeriusatinellasintesiedellanaturastessadi talimonomeri.[8]
Riferimentibibliografici
[1]Areviewonsynthesisandbiomedicalapplicationsof polyglycolic.KamilBudak1&OguzSogut1&UmranAydemir SezerJournalofPolymerResearch2020.
[2]https://docs.exhausmed.com/DOCS/COVIDIEN/2008/CATA LOGUES/DEXONII_ENG.PDF
[3]https://pubchem.ncbi.nlm.nih.gov/compound/Vicryl
[4]http://www.formedis.it/index.php?route=product/product& product_id=1316
[5]https://www.jonisan.com/shop/vicryl/9467-vicrylv467h.html
[6]https://it.wikipedia.org/wiki/PLGA
[7]https://pt.wikipedia.org/wiki/PLGA
[8]Polylactic-Co-GlycolicAcid(PLGA)-K.Avgoustakis Encyclopediaofbiomaterialsandbiomedicalengineering, 2005
7
PCL - Policaprolattone
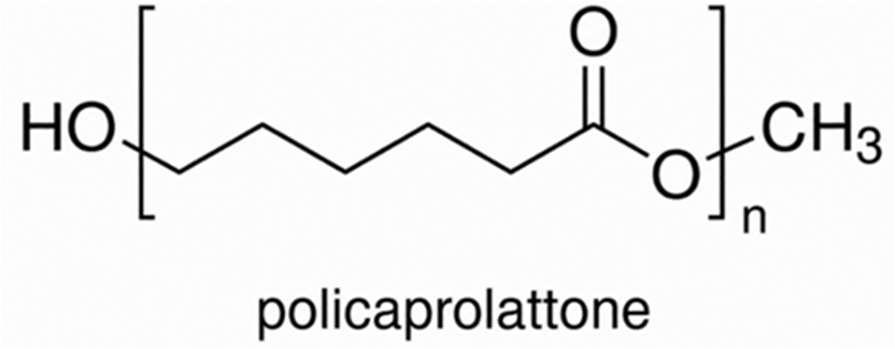
Il Policaprolattone (PCL) è un poliestere
biodegradabile sintetico caratterizzato da unbasso punto di fusione(59–64 °C)e da una temperatura vetrosa molto bassa (–60 °C). La sua formula di struttura è la seguente:
Sintesi
IlPCLèottenutoperpolimerizzazioneper apertura d'anello ROP (Ring Opening Polymerization) dell'ε-caprolattone, in presenzadicaloreediuncatalizzatore.
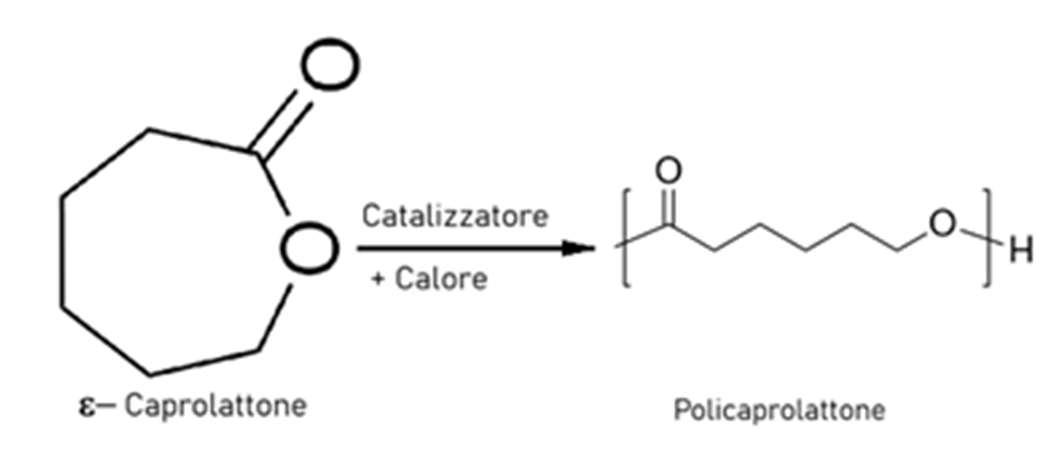
Ilcatalizzatorepiùcomunementeimpiegato a livello industriale è l'ottanoato di stagno (Sn(Oct)₂),anchesesononotialtrisistemi cataliticiabasedialluminio,zincooenzimi, questi ultimi di particolare interesse per processi a basso impatto ambientale. La polimerizzazioneROPconsentediottenere polimeri con un buon controllo del peso molecolareeunadistribuzionedellemasse relativamentestretta.
Proprietàfisico-meccaniche
IgradicommercialidelPCLpresentanopesi molecolaritipicamentecompresitra30.000 e80.000Da.Sonodisponibilianchegradia bassopesomolecolare(finoacirca10.000
Da) destinati a specifiche applicazioni, ad esempio come plastificanti polimerici o in sistemidirilasciocontrollatodifarmaci. AtemperaturaambienteilPCLsipresenta comeunmaterialesemicristallino,morbido e flessibile: la sua Tg di –60 °C, ben al di sottodellatemperaturaambiente,assicura
che le catene amorfe siano in stato gommoso,conferendoalmaterialeelevata duttilità.Ilmoduloaflessioneèdicirca300–400MPa—relativamentebassorispettoad altri polimeri strutturali — mentre l'allungamentoarotturasuperal'800%(su filmsottili),ilchelorendeunodeipoliesteri piùflessibilidisponibiliincommercio.
Proprietà Valore
Puntodifusione(Tm) 59–64°C
Temperaturaditransizione vetrosa(Tg) –60°C
Gradodicristallinità ~50%
Pesomolecolare(gradi commerciali) 30.000–80.000Da
Moduloaflessione ~300-500Mpa
Allungamentoarottura >800%
Biodegradabilità
Il PCL si degrada mediante idrolisi dei legamiesterei,incondizionisiafisiologiche (in vivo) sia ambientali. Rispetto ad altri biopolimeri come PGA o PLA, la sua degradazione è tuttavia significativamente
più lenta: in condizioni di compostaggio industriale standard (58 °C, umidità controllata)richiedetempisuperioriai12–24mesi,mentreinambientenaturale(suolo oacqua)itempisiallunganoulteriormente.
Questa caratteristica, che inizialmente sembrava un limite, si rivela invece un vantaggio in molte applicazioni mediche, dove è richiesta una degradazione lenta e controllataneltempo. È importante pertanto non definire il PCL come "facilmente biodegradabile": è correttodescriverlocomebiodegradabilea degradazionelenta.
Applicazionimediche
Grazie alla sua biocompatibilità, alla degradazione lenta e controllata e alla facilità di lavorazione, il PCL ha ricevuto molta attenzione come biomateriale impiantabile. Le principali applicazioni in campobiomedicocomprendono:
o Suture riassorbibili: il PCL viene utilizzatocomerivestimentodisuturein acido poliglicolico (PGA) per ridurre l'attritodurantel'applicazionechirurgica.
o Tutori e dispositivi ortopedici: la sua lavorabilitàabassatemperatura(intorno a 60–80 °C) lo rende adatto alla produzione di ortesi personalizzabili direttamentesulpaziente.
o Scaffoldperingegneriatissutale:grazie allapossibilitàdiesserestampatoin3D con precisione (temperature di estrusionetipicamente80–120°C),ilPCL
è uno dei materiali più studiati per la realizzazione di matrici tridimensionali perlarigenerazionediosso,cartilagine etessutimolli.
o Sistemidirilasciocontrollatodifarmaci: igradiabassopesomolecolarevengono utilizzatiperlaformulazionedimicro e nanoparticelle in grado di rilasciare principiattiviinmodoprogrammatonel tempo.
Applicazioniindustrialieblend
In campo industriale il PCL trova impiego come additivo reologico per poliuretani e come plastificante polimerico del PVC, migliorandonelalavorabilitàelaflessibilità abassatemperatura.
L'impiego del PCL tal quale per la produzione di film e sacchetti è stato sperimentato ma poi in gran parte abbandonato per due ragioni principali: il bassopuntodifusione(checausainstabilità dimensionale a temperature anche modeste, come quelle raggiungibili in un'autovettura parcheggiata al sole) e il costo di produzione relativamente elevato rispettoadaltribiopolimericomeilPLAoil PBAT.
Persuperarequestelimitazioni,ilPCLviene oggiimpiegatoprincipalmenteinblendcon altripolimeribiodegradabili:lamiscelacon amido termoplastico (TPS) consente di ridurre i costi e migliorare la
biodegradabilità complessiva; i blend con PBAToPLApermettonoinvecediottenere materialiconcaratteristichemeccanichee barrierapiùequilibrate.
Principalinomicommerciali
CAPA®–Solvay(Belgio)
Tone®–originariamenteUnionCarbide, oggiDowChemical(StatiUniti)
Celgreen®–Daicel(Giappone)
8 PLA -Poli(acidolattico)
Il PLA è un poliestere alifatico lineare; la suastrutturachimicaèlaseguente:
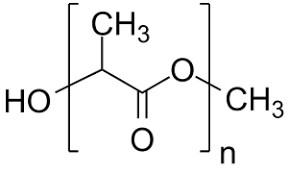
IlPLAèstatorealizzatoperlaprimavolta nel 1931 da Wallace Carothers, scienziato della DuPont, riscaldando l'acido lattico sottovuoto.Tuttavia,ladifficoltàadottenere alti pesi molecolari con il solo riscaldamento sottovuoto e la successiva tendenza del polimero a degradare fecero momentaneamenteaccantonareilprodotto. Normalmente il monomero, l'acido lattico, (acido 2-idrossi propionico), è ottenuto mediante sintesi chimica o fermentazione. Lafermentazionevieneoperatainassenza di ossigeno, dai batteri definiti lattici (Streptococcus, Pediococcus e Lactobacillus)sulglucosiooaltrozucchero
fermentabile, ottenuto da: barbabietola, cannadazucchero,amidodimais...Ibatteri trasformano gli zuccheri in acido piruvico (CH3COCOOH) che successivamente viene ridotto ad acido lattico. L'acido lattico prodotto dalla fermentazione ad opera dei microrganismi è otticamente attivo, gli stereoisomeriL(+)eD(-)possonoessere ottenutiutilizzandol'adeguatolactobacillus.
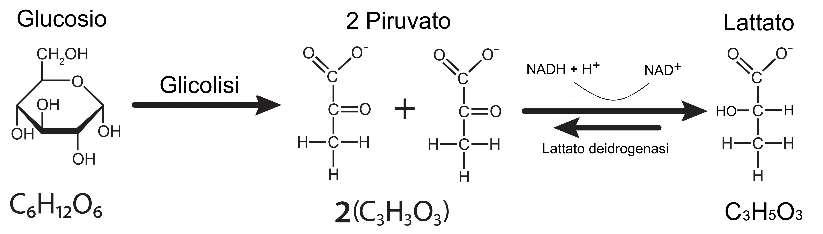
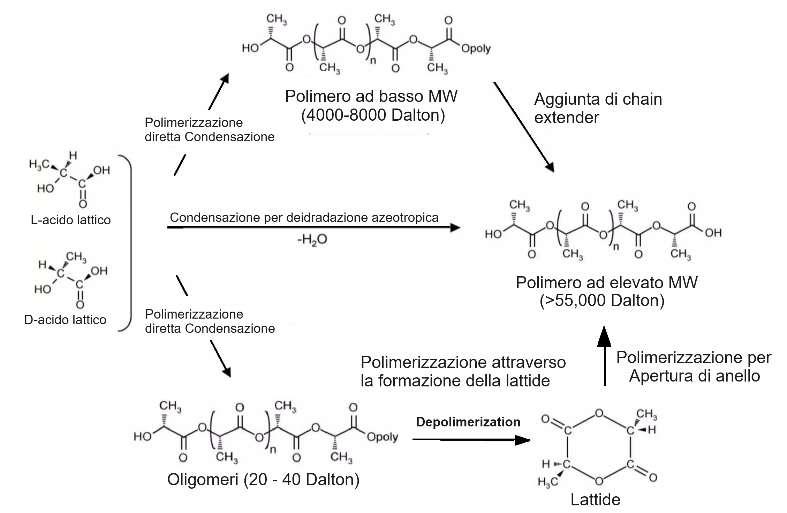
IlPLAadaltopesomolecolarepuòessere prodottoinduemodidiversi.Unmetodoèla polimerizzazioneper condensazione in cui l'acqua viene rimossa mediante solvente sottovuoto spinto ad una determinata temperatura.
L'altro metodo è la polimerizzazione per aperturadell'anellodel2,5dimetil3,6dioxo 1,4diossano(Lattide).
Nello schema di seguito riportato sono indicatiimetodidisintesiperl'ottenimento diPLAadelevatopesomolecolare.Alivello industrialevieneimpiegataesclusivamente lapolimerizzazioneperaperturadell'anello dellattide.
CisonoquattroformediPLAchepossono essereottenutedaidiversitipidilattide.La L-PLAeD-PLAsonoledueformeregolari otticamenteattive,preparateapartiredaLlattide e D-lattide, le altre due forme otticamente inattive sono: la L, D-PLA ottenuta dalla miscela di L-lattide e Dlattide,elaformameso-PLA. Asecondadel rapportodeimonomeriD(-)eL(+),ilPLA può essere modificato da totalmente amorfo fino ad una cristallinità di circa l'80%. Si è trovato che il PLA con una percentualemaggioredel93%diisomeroL o di converso di isomero D ha un
comportamento semi-cristallino mentre il PLAcontenentemiscelediDedLfuorida questilimitièsostanzialmenteamorfo.
IlPLAèunodeibiopolimeripiùpromettenti presentesulmercato,haunavastagamma diapplicazionichespazianodalpackaging alimentare,aisacchettibiodegradabili,alle stoviglie monouso, al tessuto non tessuto ed alle applicazioni biomediche, filtri sigarette elettroniche ecc. Tuttavia, alcune proprietà come la bassa resilienza all'impatto, la scarsa deformazione a rottura, le scarse proprietà barriera, la
lenta velocità di cristallizzazione ma soprattutto la bassa temperatura di inflessione sotto carico, HDT (Heat Deflection Temperature), ne ostacolano l’impiego in una serie di applicazioni industriali.
Moltistudisonostaticondottipercercaredi superare i suddetti limiti del PLA: un metodo è quello di aumentare la percentualedicristallinità,unaltroèquello di miscelare il PLA con altri polimeri (blending)alfinediottenerematerialicon le proprietà ricercate. Tuttavia, anche la scarsa tendenza del PLA cristallino a degradare ne ostacola la sua diffusione come materiale biodegradabile e compostabile.
9 PBS – Poli(butilenesuccinato)
Il PBS è un poliestere lineare biodegradabilelacuiformuladistrutturaè laseguente:
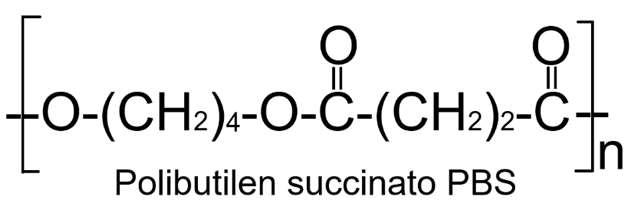
IlPBShaunacristallinitàdel35-45%,lasua temperaturaditransizionevetrosa(Tg)è32°Ceilsuopuntodifusioneè114-115°C.
CenniStorici
La sintesi di poliesteri a base di acido succinicoèstatafattaperlaprimavoltanel 1862.Inquelperiodoilprofessorefrancese
Agostino Vicente Lourenço descrisse nel suo "Recherche sur les composés polyatomiques" (ricerca su composti poliatomici),lareazionetraacidosuccinico e glicole etilenico a formare quello che
chiamò "acido succino-etilenico". Eglinotò che questa miscela perde acqua quando viene riscaldata a temperature elevate (300 °C) e che si ottiene una massa cristallinadoporaffreddamento.Purtroppo, Lourençononstudiòmoltolastrutturadel materialeottenuto.
PiùtardiDavidoff(1886),equindiVoländer (1894)prepararonoquestostessomateriale utilizzando metodi diversi. Questo primo lavoro fu proseguito nel 1930 da Wallace Hume Carothers (DuPontdeNemours and Co.), con uno studio sistematico sui poliesteriabasediacidosuccinico.Inquel momentoloscopodeiricercatorieraquella ditrovareunafibrasinteticaalternativaalla setanaturale.Carothers,eliminandol'acqua con un processo di distillazione continua, ottenne polimeri con masse molecolari significativamente superiori a quanto precedentementeottenuto.
Tuttavia,lecaratteristichedeiprodottifinali nondetteroleproprietàalloracercateeper
questo Carothers rivolse poi la sua attenzioneallepoliammidiinventandoconil suocollegaJulianHillilNylon6,6.
Il prof. Flory (1946) propose una sintesi miglioredeipoliesterialifaticipartendodai clorurididiacido.
All'iniziodeglianni1990,dopoesserestato dimenticato per più di 40 anni, il PBS ha ricevuto un rinnovato interesse a causa della crescente domanda di polimeri biodegradabili.
LasocietàgiapponeseShowaDenkocostruì nel1993unimpianto semi-commercialein grado di produrre 3.000 ton/anno di polimero, sia di PBS che PBSA e PES venduti con il nome commerciale di Bionolle. Questi poliesteri venivano sintetizzatitramitepolimerizzazioneinfase condensata seguita da un processo di estensionedicatenaconundiisocianato.
Moltopiùtardi,nell'aprile2003laMitsubishi Chemicalscostruìanch’essaunimpiantoda 3.000 ton/anno e lanciò sul mercato il
proprio PBS con nome commerciale GS PLA. Questo polimero con elevato peso molecolare ottenuto senza l'uso di estensori di catena aveva caratteristiche percertiaspettimigliorativi.Tralafine2015 einizi2016laMCCPTT(jointventuretrala MitsubishiChemicalCorporation(MCC)ela PTT Global Chemical Public Company Limited) in Thailandia realizzarono un impianto per la produzione del PBS e del PBSAapartiredaacidosuccinicodafonte vegetale ottenendo così un prodotto con circail50%dicarboniodafontirinnovabili.
Attualmente il PBSè anche prodotto sugli stessi impianti utilizzati per la produzione del PBAT da diverse compagnie asiatiche (peresempio,Tunhe,eKingFa).
Metododiproduzione
L'esterificazionedirettadell'acidosuccinico con1,4-butandioloèilmodopiùcomuneper laproduzionediPBS.Lasintesiconsistein
un processo di due fasi. Innanzitutto, un eccessodeldioloèesterificatocondiacido per formare oligomeri PBS con l'eliminazionediacqua.
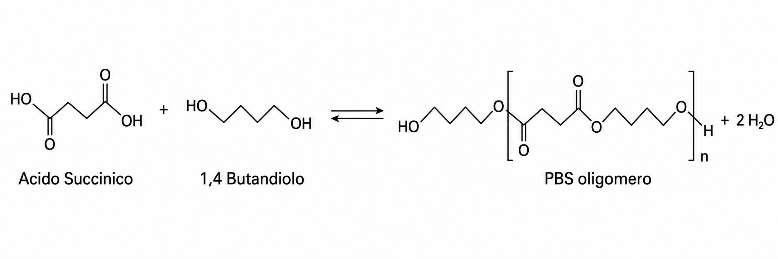
.Nellasecondafaseglioligomerisonofatti polimerizzare sottovuoto per formare un polimeroadaltopesomolecolare.
10 PBSA - Poli(butilene succinatoco-adipato)
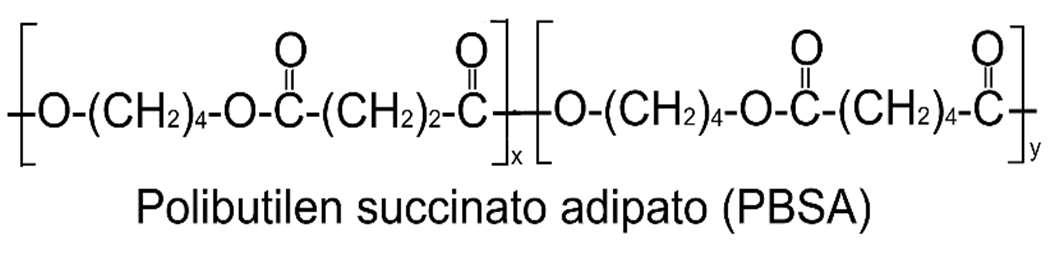
Il poli(butilene succinato) puro (PBS) presenta un allungamento a rottura relativamentebasso,chenelimital'impiego in applicazioni flessibili come i film sottili. Per superare questo limite, si ricorre al copolimeroPBSA,ottenutoinserendonella policondensazione una frazione di acido adipico accanto all'acido succinico, in reazione con l'1,4-butandiolo. Il risultato è un copoliestere alifatico a struttura statistica(random),incuileunitàsuccinato e adipato sono distribuite casualmente lungo la catena. Il rapporto molare succinato/adipato è generalmente compresotra80/20e70/30.
L'introduzionedelleunitàadipatoriducela cristallinità del materiale e incrementa significativamente la flessibilità e la tenacitàrispettoalPBSpuro,conferendoal PBSA proprietà meccaniche molto simili a
quelle del polietilene lineare a bassa densità(LLDPE).
Strutturachimica
LaformuladistrutturageneraledelPBSAè laseguente,dovexeyindicanolefrazioni molari delle unità succinato e adipato rispettivamente:
Proprietàtermiche
LeproprietàtermichedelPBSAdipendono dalla composizione del copolimero, in particolare dalrapporto succinato/adipato.
Latemperaturadifusione(Tm)ècompresa tra84e114°C:alcresceredelcontenutodi unitàadipato,lacristallinitàdiminuisceeTm si abbassa. La temperatura di transizione vetrosa (Tg), intorno a –45/–30 °C,
garantiscebuonaflessibilitàancheabasse temperature.
Valoritipici:
Proprietà
Valore/Intervallo
Densità 1,24 g/cm³
Temperaturadifusione(Tm) 84 °C
Temperatura di transizione vetrosa(Tg)
Temperatura di deflessione termica (HDT=)a0,45MPa
Proprietàmeccaniche
–35°C
57°C
IlPBSAècaratterizzatodaelevataduttilità e tenacità. Le sue proprietà meccaniche sono paragonabili a quelle dell'LLDPE, rendendolo adatto alla produzione di film estrusiesoffiati.
Proprietà
Valore/Intervallo
Resistenzaatrazione 20–30MPa
Allungamentoarottura 300–600%
Moduloelastico/flessionale 200–400MPa
Biodegradazione
IlPBSAèbiodegradabileecompostabilein condizioni di compostaggio industriale (58 °C, umidità e attività microbica controllate). La ridotta cristallinità dovuta alleunitàadipatoacceleraladegradazione rispetto al PBS puro. In tali condizioni, la scomparsadelmanufattoavvienein60–90 giorni, in funzione dello spessore e del gradodicristallinità.
Limitiapplicativi
Nonostanteivantaggi,l'impiegoindustriale delPBSAèancoralimitatodaalcunifattori:
1. Bassa resistenza termica. La temperaturadifusionedi84°C(nelcaso delleformulazionipiùriccheinadipato) esclude applicazioni a contatto con liquidi caldi o in ambienti ad alta temperatura.
2. Disponibilità commerciale limitata. Rispetto a PBAT, PLA e PBS, il PBSA è meno diffuso sul mercato, con
conseguenti costi più elevati e minore stabilitàdellasupplychain.
3. Proprietà barriera moderate. La permeabilità ai gas è generalmente superiore a quella del PBAT; per applicazionialimentariadaltabarrieraè necessario ricorrere a strutture multistrato o a accoppiamenti con altri materiali.
Prospettiveindustriali Laricercaattualeèindirizzatasutrefronti principali: l'aumento del contenuto biobasedmediantel'utilizzodiacidosuccinico e acido adipico entrambi da fonte rinnovabile;ilmiglioramentodellastabilità termica e della processabilità con lo sviluppo di compound e blend per film ad alte prestazioni; la crescita della capacità produttiva industriale e la riduzione dei costi dei monomeri biosintetici, il PBSA rappresenta uno dei candidati più promettenti come alternativa
biodegradabile all'LLDPE nel settore degli imballaggiflessibilicompostabili.
11 PBSe - Poli(butilenesebacato)
Citiamoinoltreduepolimeripocodiffusi: IlPBSePoli(butilensebacato).
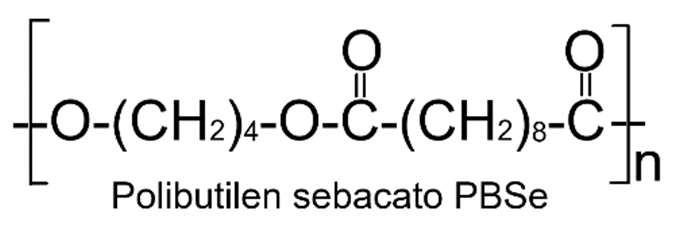
Attualmenteprodottodaun’aziendaitaliana la Sipol Spa. Si tratta di un polimero biodegradabile e compostabile caratterizzatodaunbassopuntodifusione 64°C. Grazie alle sue proprietà esso è utilizzato come adesivo “hot melt” biodegradabile, principalmente nei settori calzaturiero e tessile per incollare substrati,spessoanchelorobiodegradabili, sensibilialletemperaturemedioalte.
12 PES - Poli(etilenesuccinato)
Esiste anche un altro polimero (il PES) ottenuto dall’acido succinico e il glicole etilenico di cui si parla in modo esteso in letteratura,lacuiformuladistrutturaè:
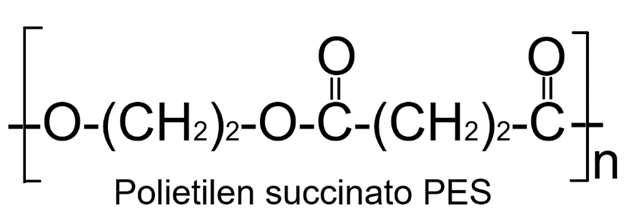
Ilpuntodifusioneriportatoinletteraturaè di104°Cconunatemperaturaditransizione vetrosadi-11°C.Questoprodottoormainon piùdisponibilesulmercato fuinizialmente prodotto ed immesso sul mercato dalla Showa Denko agli inizi degli anni 90 del ventesimosecolo.
13 PBAT - Poli(butileneadipato-cotereftalato)
Per migliorare le caratteristiche fisico/chimiche,ridurreicostidiproduzione e ottenere polimeri con elevati pesi molecolari sono stati studiati diversi copoliesteri alifatici/aromatici. Tra questi quello che ha avuto maggior successo commerciale è stato il PBAT. Esso fu ottenutonell’ambitodiunprogettodiricerca finanziato dal governo tedesco con un bando del 1990, dalla BASF che successivamente lo ha introdotto sul mercato con il nome commerciale di Ecoflex®nel1998.Lastrutturachimicadel PBATèlaseguente:
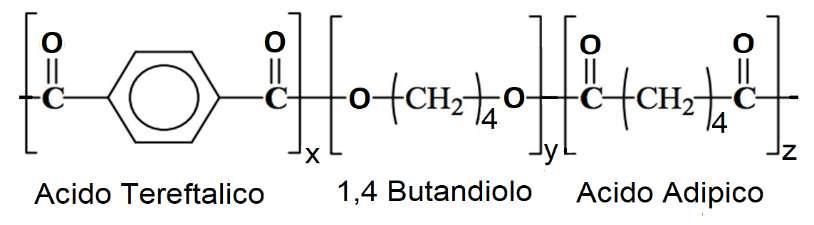
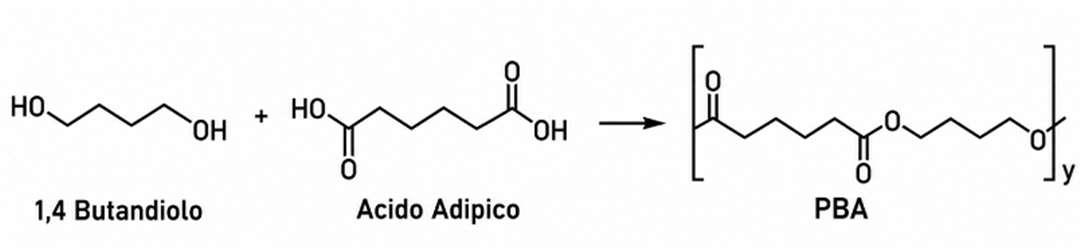
Si tratta di un copolimero random, sintetizzato a partire dall’acido tereftalico, dal 1,4-butandiolo e dall'acido adipico. A livelloindustrialeèsintetizzatoinununico passaggio. Alla fine del processo di polimerizzazione,perincrementareilpeso molecolare, è anche possibile aggiungere un “estensore di catena” bifunzionale. Oppureun“estensoredicatena”conpiùdi duefunzionireattive(3,4...)perottenereun prodottoapesomolecolaremaggioreecon catene laterali lungo la catena principale (come il polietilene bassa densità). [1] In laboratoriopersemplicitàèanchepossibile faretrepassaggi.Nelprimopassaggiol'1,4 butandioloèfattoreagireconl'acidoadipico perottenereunoligomerolineare(PBA)
Nel secondo passaggio l'1,4 butandiolo è fatto reagire con l'acido tereftalico per ottenereilsecondooligomero(PBT).
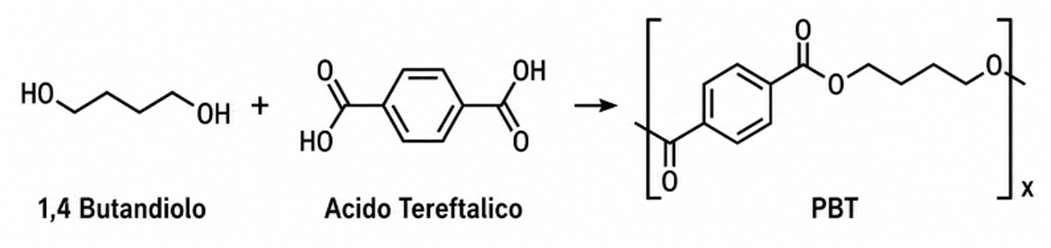
Idueoligomerisonopoifattireagiretradi loro e si ottiene così un copolimero a blocchi.
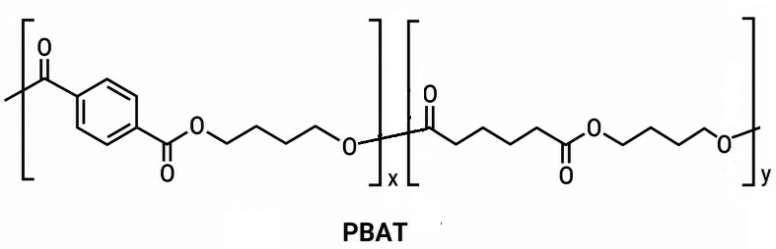
Il ruoloprincipaledell'acido tereftalico nel polimero è di rinforzare la struttura del copoliestere e facilitare l’ottenimento di elevati pesi molecolari. In letteratura è riportato che la presenza dell’acido tereftalicoincatenafinoadunmassimodel
40% non altera in modo significativo la biodegradabilità. Nel 1998, la BASF ha presentatoirisultatisullabiodegradabilità dell'Ecoflex®ehaaffermatocheoltreil90% di questo materiale può essere metabolizzatoentrotremesiincondizionidi compostaggio industriale. La biodegradabilità del PBAT è stata successivamente confermata da molti ricercatori.
La temperatura di transizione vetrosa del PBAT è di circa -30°C e la temperatura di fusioneèdi110-125°C.Questivalorioffrono unottimocompromessotraletemperature di esercizio e quelle di trasformazione, il prodotto ha anche eccellenti proprietà di morbidezzaeduttilità.
Il PBAT è una plastica biodegradabile flessibileconproprietàmeccanichesimilia quelle del polietilene a bassa densità (LDPE). Questo rende il PBAT adatto per l’imballaggioalimentareeperifilmagricoli.
Tuttavia, il relativamente basso modulo a
trazione ne limita in parte le applicazioni commercialicomepolimerotalquale.Esso, infatti, è generalmente usato in blend con altripolimeribiodegradabili(PLA,TPS,PHA, PHB, PCL, ...) e/o cariche minerali per ottenereprodottipiùfacilidalavorare,con le proprietà fisico chimiche richieste dalle varieapplicazioni,
In tempi recenti un’azienda coreana ha aggiunto in fase di polimerizzazione una quantità (<1%) di cellulosa microcristallina.
Il prodotto ottenuto mostra caratteristiche meccaniche superiori ai normali PBAT presenti sul mercato. Nome commerciale: Ecovance.[2]
Riferimentibibliografici
[1]Anoverviewonsynthesis,propertiesandapplicationsof poly(butylene-adipate-co-terephthalate)PBAT JiaoJian, ZengXiangbin,HuangXianbo AdvancedIndustrialandEngineeringPolymerResearch Volume3,Issue1,January2020,Pages19-26
[2]EnhancedMechanicalPropertiesofPoly(butylene adipate-co-terephthalate)/CelluloseNanocrystal NanocompositesObtainedbyInSituPolymerization. HyeriKim,HyeonyeolJeon,MinkyungLee,Seul-APark, Seon-MiKim,SungBaePark,KyungYounKim,SeongDong Kim,DongyeopX.Oh*,JunMoKoo*,SungYeonHwang*,and JeyoungPark
ACSAppl.Polym.Mater.2023,5,1,635–643
14 PBSeT - Poli(butilenesebacato-cotereftalato)
Un altro polimero disponibile commercialmente è indicato come PBST anche se sarebbe più corretto indicarlo come PBSeT. Si tratta di una modifica del PBAT in cui acido adipico viene sostituito conl’acidosebacicodafontevegetale,per ottenereunprodottoparzialmentedafonte rinnovabile. La formula di struttura è la seguente:
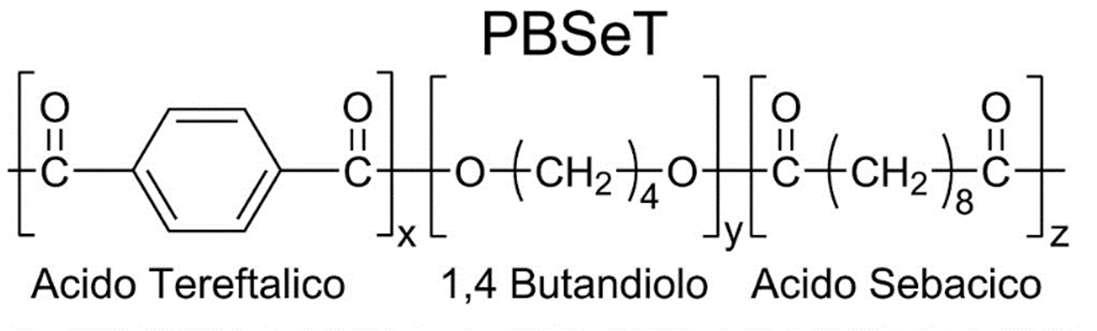
Iprodottidisponibilicommercialmentesono compostidaunapercentualedicarbonioda fonte rinnovabile che rappresenta circa il 40%delcarboniototalecontenuto.
Altraalternativaèlasostituzionedell’acido sebacicoconl’acidoazelaicoprodottodicui parlalaNovamontinvariepubblicazioni.
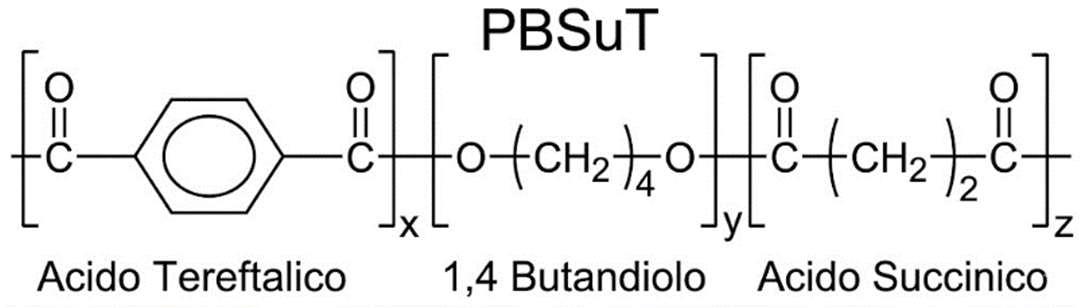
Esisteincommercioancheunterpolimero dove l’acido adipico del PBAT viene sostituito con l’acido succinico di solito ottenuto da fontirinnovabili. Anche questo terpolimero spesso viene indicato come PBST,anchesepiùcorrettamenteandrebbe chiamato PBSuT.Edè composto ingenere daunapercentualedicarbonioprodottoda fonti rinnovabili compreso tra il 28% ed il 30%.
Viene preferito al PBSeT in alcune applicazioni per il suo prezzo di mercato inferiore rispetto a quello ottenuto con l’acidosebacico.
15 Poli(estere-amide) PEA
In risposta al bando di ricerca pubblicato dalla Germania nel 1990 sui materiali plasticibiodegradabili—lostessocheportò BASFallosviluppodelPBAT—ancheBayer AGavviòunproprioprogrammadiricerca, chesfociònellacommercializzazionedidue polimeri distinti, denominatiBAK® 1095eBAK® 2195. Entrambi i prodotti, introdotti sul mercato nel 1997, sono classificabili come copoliesteri ammidici alifatici statistici (random) completamente biodegradabili[1].
I poliesteri-ammide (PEA) sono termoplastici che presentano nella catena principale sia legami estere (–COO–) sia legami ammidici (–NHCO–). Questa combinazione strutturale consente di modulare le proprietà meccaniche e termicheattraversolasceltadeimonomeri, coniugando la biodegradabilità tipica dei poliesteri alifatici con la maggiore
resistenza meccanica e termica conferita dailegamiammidici.
BAK®1095
Il BAK® 1095 è un copoliestere-ammide statisticoottenutoperpolicondensazionedi tre monomeri:ε-caprolattame(il monomero della poliammide 6),acido adipicoe1,4-butandiolo. Il prodotto contiene legami estere e ammidici distribuiti in maniera casuale lungo la catena polimerica, con un contenuto ponderale di strutture ammidiche pari a circail60%(controil40%dilegamiestere).
La struttura del BAK® 1095 può essere rappresentataschematicamentecome: –[O–(CH₂)₄–O–CO–(CH₂)₄–CO]ₓ–[NH–(CH₂)₅–CO]ᵧ–
Proprietàeprocessabilità
Il BAK® 1095 presenta caratteristiche meccanichesimiliaquelledelpolietilenea bassadensità(LDPE):
Resistenzaatrazione:20–25MPa
Allungamentoarottura:400–600%
Moduloelastico:150–250MPa Ècompatibilecontuttiiprincipaliprocessi di trasformazione termoplastica: estrusione,soffiaggiodifilm,filmaturaper colata,stampaggioainiezione,soffiaggiodi contenitori e filatura. Il punto di fusione di125°Clorendeadattoallaproduzionedi film sottili per imballaggio flessibile e applicazioniinorticolturaeagricoltura.
BAK®2195
Il BAK® 2195 è un copoliestere-ammide statistico ottenuto daesametilendiammina,acido adipico,1,4butandioloe–secondolefontibrevettuali–una piccola percentuale didietilenglicole(che modula la flessibilità
della catena). La presenza
dell’esametilendiammina introduce una maggiore densità di legami ammidici rispetto al BAK® 1095, con conseguente incremento della temperatura di fusione e dellarigidezza.
Proprietàeprocessabilità
Con un punto di fusione di175°C, il BAK®
2195 presenta caratteristiche meccaniche similiaquelledelpolipropilene(PP):
Resistenzaatrazione:35–45MPa
Allungamentoarottura:50–150%
Moduloelastico:800–1200MPa
È destinato prevalentemente allo stampaggioainiezione,conapplicazioniin articolimonouso(posate,stoviglie),fibree materialitecnici.
Biodegradabilità
Entrambi i polimeri sono completamente biodegradabili in condizioni di compostaggio industriale, con formazione
finalediCO₂,acquaebiomassaincondizioni aerobiche.SecondoBayer,imaterialiBAK® contengono nella catena polimerica siti suscettibili all’attacco idrolitico ed enzimatico, che facilitano la frammentazione. La biodegradazione dei legami estere avviene più rapidamente rispetto a quella dei legami ammidici; pertanto la composizione del copolimero influiscesignificativamentesullavelocitàdi degradazione.
Notasullaecotossicità
L’impatto ecotossicologico del BAK® 1095 dopo compostaggio è stato oggetto di dibattitoscientifico:unostudiopreliminare (Fritz, 1999) riportava effetti negativi, ma ricerche successive (Bruns et al., 2001) attribuirono le discrepanze alle differenti procedure di compostaggio utilizzate, confutando i risultati negativi iniziali. Va segnalatochelostudiodiBrunsetal.èdi difficile reperibilità (rapporto tecnico non
pubblicato su rivista); la comunità scientifica considera tuttora il BAK® 1095 come un materiale sicuro per il compostaggio.
Notastorica
Nonostante le interessanti caratteristiche tecniche,entrambiiprodottiebberounavita commerciale breve. La produzione fu interrotta da Bayer nei primi anni 2000, principalmente per ragioni economiche legate ai costi di produzione rispetto ai polimeri biodegradabili concorrenti (quali PBATePLA).Idatiapplicatividisponibiliin letteraturasonopertantolimitati.
IlcasoBAK®rimanetuttaviaunriferimento storico significativo nello sviluppo dei biopolimeri sintetici biodegradabili: dimostrò che era possibile ottenere termoplastici completamente biodegradabiliconproprietàmeccanichee termiche comparabili, in alcune applicazioni, a quelle dei polimeri
convenzionali. La famiglia dei PEA ha continuato a essere oggetto di ricerca accademicae,conlacrescentedomandadi materialibiodegradabilieladisponibilitàdi monomeridafonterinnovabile,potrebbein futuro tornare ad avere rilevanza industriale.
Riferimentibibliografici
[1]E.Grigat,R.Koch,R.Timmermann,“BAK1095andBAK2195: completelybiodegradablesyntheticthermoplastics”,Polymer DegradationandStability , vol. 59, issues 1–3, pp. 223–226, January1998.DOI:10.1016/S0141-3910(97)00196-9
[2] J. Fritz, “Ecotoxicological evaluation of biodegradable plastics”, inProceedingsoftheInternationalWorkshopon Biodegradable Plastics , 1999 (sunto).
[3]U.Bruns,H.Meier,R.Müller,“Ecotoxicologicaltrialswith BAK1095accordingtoDINV54900”,BayerAGInternalReport, 2001(nonpeer-reviewed).
16 PPC - Poli(propilene carbonato)
Inquestocapitoloverrannoriportatedelle informazioni sui poli(alcheni carbonati), prodotti poco noti ma di grande interesse scientifico in quanto includono tra i monomeri di partenza il più noto dei gas serra:l’anidridecarbonica.Unodegliaspetti piùinteressantidiquestaclassedipolimeri èilpotenzialeutilizzodellaCO₂ atmosferica comemateriaprima,ilcheaprepossibilità innovative per la riduzione di questo gas nell’atmosfera. Alcuni esempi di questa classe di materiali sono il poli(etilene carbonato) (PEC), il poli(propilene carbonato) (PPC), il poli(propilene/cicloesene carbonato), il poli(cicloesene carbonato) (PCC) e il poli(butilenecarbonato)(PBC)[1].
In questo paragrafo, ci concentreremo in particolare sul PPC. Prima di procedere devo sottolineare che a causa dell’alto costo e della difficoltà di reperimento sul
mercato, ho avuto modo di vedere questo prodotto solo sotto forma di un film multistratoPBAT/PPC/PBATduranteunmio viaggioinCina.Nonhomaiavutomodoné di estruderlo personalmente, né di usarlo per fare dei compound, pertanto i dati riportati sono ricavati da articoli e letture scientifichemanondaesperienzadiretta.
Sintesi
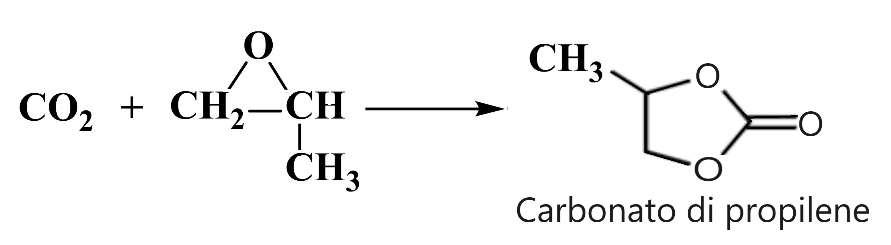
Il Polipropilene Carbonato (PPC) è il più studiato di questa famiglia, esso viene ottenuto dalla copolimerizzazione di anidride carbonica (CO₂) e ossido di propilene(PO).
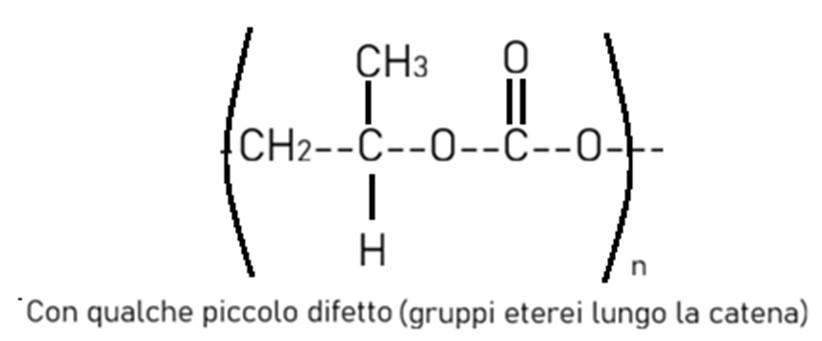
Il polipropilene carbonato (PPC) è stato sintetizzatoperlaprimavoltanel1969dallo scienziato giapponese Shohei Inoue [2]
utilizzando anidride carbonica e ossido di propileneinpresenzadiuncatalizzatore.
La sintesi inizia con la reazione tra CO₂ e PO, che genera il monomero intermedio carbonatodipropilene.[3]
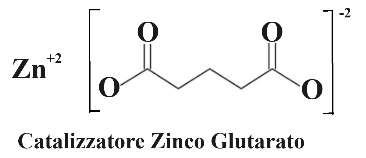
Successivamente,ilcarbonatodipropilene viene fatto reagire in presenza di un catalizzatore, come glutarato di zinco (C₅H₆O₄Zn),
per formare il polimero finale. Il polimero finale è composto dalla polimerizzazione delpropilenecarbonatoepropileneossido conlargaprevalenzadelprimo.
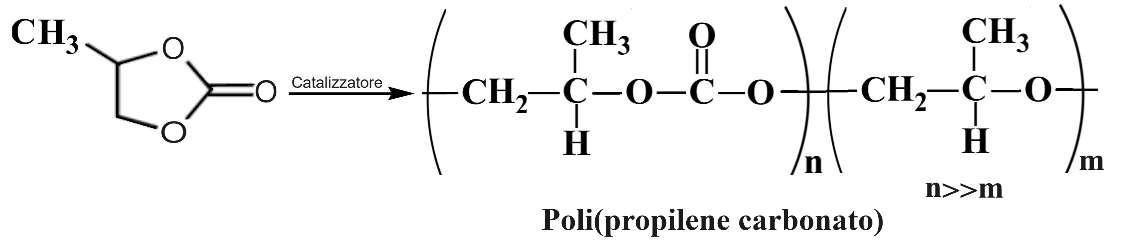
Strutturaeproprietà Il poli(propilene carbonato) (PPC) è un polimero amorfo ottenuto dalla copolimerizzazione alternata di propilene carbonato (ottenuto in situ da propilene ossidoeanidridecarbonica(CO₂))eossido dipropileneconlargaprevalenzadelprimo. IlcontenutodiCO₂ nelPPCvariatrail31%e il50%inpeso,asecondadellecondizionidi sintesiedelcatalizzatoreutilizzato.Questa copolimerizzazione rappresenta un'importante strategia per l'utilizzo della CO₂ come materia prima, riducendo potenzialmenteleemissionidicarbonio. Dal punto di vista strutturale, il PPC contieneprevalentementelegamiestereied inpartelegamietereicheconferisconoalla catenapolimericaunabassaresistenzaallo
spostamentorotazionale,ilchefavoriscela rotazione interna e rende la catena molecolare flessibile. Questa conformazione contribuisce a una temperatura di transizione vetrosa (Tg) relativamente bassa, generalmente compresatra25°Ce42°C.Questovaloredi Tglimital'utilizzodelPPCnelleapplicazioni dove è richiesta rigidità, poiché non è abbastanza duro per resistere a temperature elevate, né sufficientemente flessibileperusiinmaterialimorbidi. Unaltro aspettocrucialeèlasuastabilità
termica: il PPC inizia a decomporsi termicamente a circa 150°C e la decomposizione si completa intorno ai 250°C. Questo range di temperatura limita lepossibiliapplicazionidelPPCinambienti a temperature elevate. Le sue proprietà meccaniche includono una resistenza alla trazione che varia tra 12 e 40 MPa e un allungamentoarotturachepuòsuperareil 300%,rendendolounmaterialecondiscrete
proprietà elastiche, ma non adatto per applicazioni che richiedono un'elevata resistenzatermicaomeccanica.[1][5][6][7] [8][9]
Utilizzi
Il PPC offre numerosi vantaggi come polimero biodegradabile, tra cui facilità di biodegradazione, non tossicità, buona biocompatibilità, bassa permeabilità all'ossigeno,solubilitàinsolventiorganicie elevato allungamento a rottura. Queste proprietàlorendonoadattoperapplicazioni in settori come imballaggi alimentari, adesivi,materialibarriera,agentiindurenti ematerialibiomedici.
Tuttavia, presenta anche limitazioni significative, come una scarsa stabilità dimensionale, una limitata lavorabilità e fluidità,proprietàmeccanichenonottimalie una bassa stabilità termica. Questi aspetti neriduconol'applicabilitàsulargascala.
Per superare queste limitazioni, il PPC vienespessomodificatoattraversodiverse strategie,tracuilacopolimerizzazione(ad esempio, con lattide), la modifica chimica (come end-capping, estensione della catena e reticolazione), o la miscelazione con altri polimeri, particelle inorganiche o fibre. Come polimero puro, il PPC trova applicazione principalmente come legante sacrificale nell'industria ceramica, dove la sua decomposizione durante la sinterizzazionelasciaporifiniecontrollati. È anche utilizzato come rinforzante nelle resineepossidichegrazieallesueproprietà uniche.[11][12]
Note Il PPC ha ricevuto molta attenzione dalla suaintroduzioneperchélosviluppoel'uso diPPCpuòrisultaremoltoutiledalpuntodi vista energetico e ecologico. Tian-Guan Enterprise (Group) Cooperation Limited (Henan, Cina) ha avviato la produzione commerciale di PPC nel 2006, questo per
evitare di immettere nell’atmosfera l’enorme quantità di CO2 generata dalla stessa azienda nella produzione di alcool per fermentazione. Successivamente la capacità produttiva del PPC è stata aumentataa25.000t/anel2012[4].IlPPC viene prodotto commercialmente come legante,plastificante eadesivo daaziende come AZO Materials e Novomer. La EMPOWERMATERIALS,unasocietàfondata negli Stati Uniti, produce principalmente QPAC®40 PPC per l'uso come legante in ceramiche,metalloopolveridivetro.[1]
Conclusioni
Il PPC rappresenta un promettente polimero biodegradabile con molteplici applicazioni potenziali, ma la sua implementazione pratica richiede ulteriori sviluppi per migliorare le sue proprietà meccanicheetermiche.Laricercainquesto campo è attiva e mirata a espandere le possibilitàdiutilizzodiquestopolimero in settorichiaveperunfuturopiùsostenibile.
Riferimentibibliografici
[1]https://www.empowermaterials.com
[2]InoueS,KoinumaH,TsurtutaT.“Copolymerizationof carbondioxideandepoxide”.JournalofPolymerScience PartB:PolymerLetters,1969,7(4)
[3]M.REEetAl CopolymerizationProcessLeadingto Poly(propylenecarbonate)withaHighlyEnhanced YieldfromCarbonDioxideandPropyleneOxide JournalofPolymerScience:PartA:PolymerChemistry,Vol. 37,1863–1876(1999)
[4]DipjyotiBoraedaltri, (2023)“Areviewonthe modificationofpolypropylenecarbonate(PPC)using differenttypesofblends/compositesanditsadvanceduses”. Materialstoday Comunications,37,107304
[5]Darensbourg,D.J.(2007)."MakingPlasticsfromCarbon Dioxide:SalenMetalComplexesasCatalystsforthe ProductionofPolycarbonatesfromEpoxidesandCO2." Chem.Rev.,107(6),2388-2410.
[6]Luinstra,G.A.(2008)."Poly(propylenecarbonate),old copolymersofpropyleneoxideandcarbondioxidewithnew interests:catalysisandmaterialproperties."Polym.Rev. , 48(1),192-219.
[7]Kember,M.R.,Buchard,A.,&Williams,C.K.(2011). "CatalystsforCO₂/epoxidecopolymerization."Chemical SocietyReviews,41(2),189-202.
[8]Liu,B.,Zhang,S.,Jiang,Z.(2005)."Synthesisand PropertiesofPolypropyleneCarbonate(PPC)fromCO₂ CopolymerizationwithPropyleneOxide."J.Polym.Sci.,Part A:Polym.Chem.,43,6100-6110.
[9]Qin,Z.,Thomas,C.M.,Lee,S.,Coates,G.W.(2003). "Thermalpropertiesanddegradationbehaviorof poly(propylenecarbonate)preparedfromCO₂ andpropylene oxideusing(salen)CoXcomplexesascatalysts." Macromolecules,36(1),317-324.
[10]Kozakiewicz,J.(2008)."Mechanicalpropertiesof polypropylenecarbonate."Polimery,53(1),23-30.
[11]I.N.H.M.Haneefetal.(2019)“Miscibility,mechanical,and thermalpropertiesofpolylacticacid/polypropylene carbonate(PLA/PPC)blendspreparedbymelt-mixing method”MaterialstodayProcedings,17,534-542
[12]LixinSongetal. (2021)“Crystallization,Structureand SignificantlyImprovedMechanicalPropertiesofPLA/PPC BlendsCompatibilizedwithPLA-PPCCopolymersProduced byReactionsInitiatedwithTBTorTDI”.Polymers,13(19), 3245.
17
Amido - Poliglucoside
L'amido è un polisaccaride (carboidrato) prodottodallamaggiorpartedellepianteed utilizzato come riserva energetica nelle cellule vegetali. Esso è il costituente più abbondante del frumento e dei cereali in genere.E’presenteinoltreinaltrivegetali, comelepatate,lamanioca,eilegumi.
Nell'immagineschematizzatadiunchicco digranosivedechel'amido,ossiala
sostanzadiriservanecessariaalgerme perlasuacrescita,sitrova nell'endosperma.Essoèsintetizzatoper viaenzimaticaapartiredalglucosio,asua voltaprodottodallafotosintesi clorofilliana.
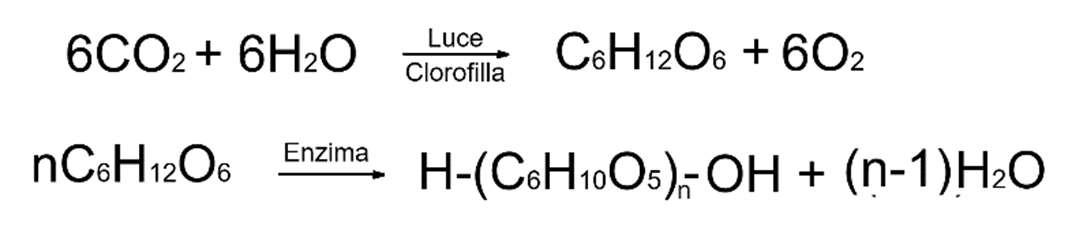
Strutturachimica
Nelprocessodibiosintesisigeneranodue prodotti principali, l'amilosio (cristallino) e l'amilopectina (amorfa), la cui unione costituisce l'amido. Esso è immagazzinato informadigranulicondiametrocompreso tra 2 e 100 µm, a seconda della specie vegetalediprovenienza.
Dal punto di vista chimico, l'amido è un polimerodell'α-glucosio(poliglucoside)nel quale si distinguono due costituenti principali:
Amilosio–presentaunastrutturalineare,in cui le singole unità ripetitive di α-Dglucosio sono legate tra loro mediante legami α(1→4) glucosidici. La struttura lineare fa sì che il comportamento dell'amilosio sia simile a quello dei più comuni polimeri sintetici. Il suo peso molecolare varia in funzione dell'origine (amidodimais,amidodipatate,ecc.)edelle condizionidiestrazione,edègeneralmente compresotra10⁵ e10⁶ uma.
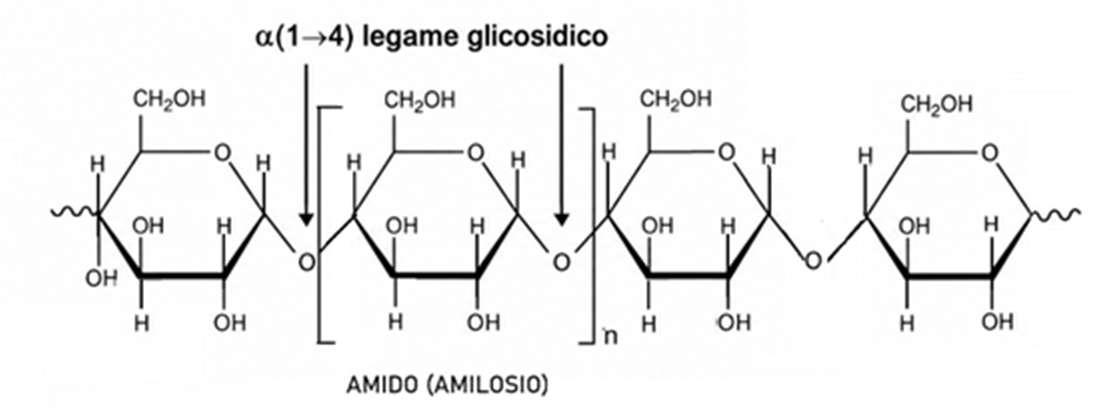
Amilopectina – è caratterizzata da una struttura ramificata costituita da corte catene lineari, analoghe a quelle dell'amilosio, collegate alla catena principale tramite legami α(1→6). Le sue
dimensionisonodecisamentemaggiori,con unpesomolecolarecompresotra10⁷ e10⁹ uma. Le ramificazioni riducono la mobilità dellecatene,impedendochesiorientinoe siavvicininoinmisurasufficienteaformare legamiaidrogenoestesi.
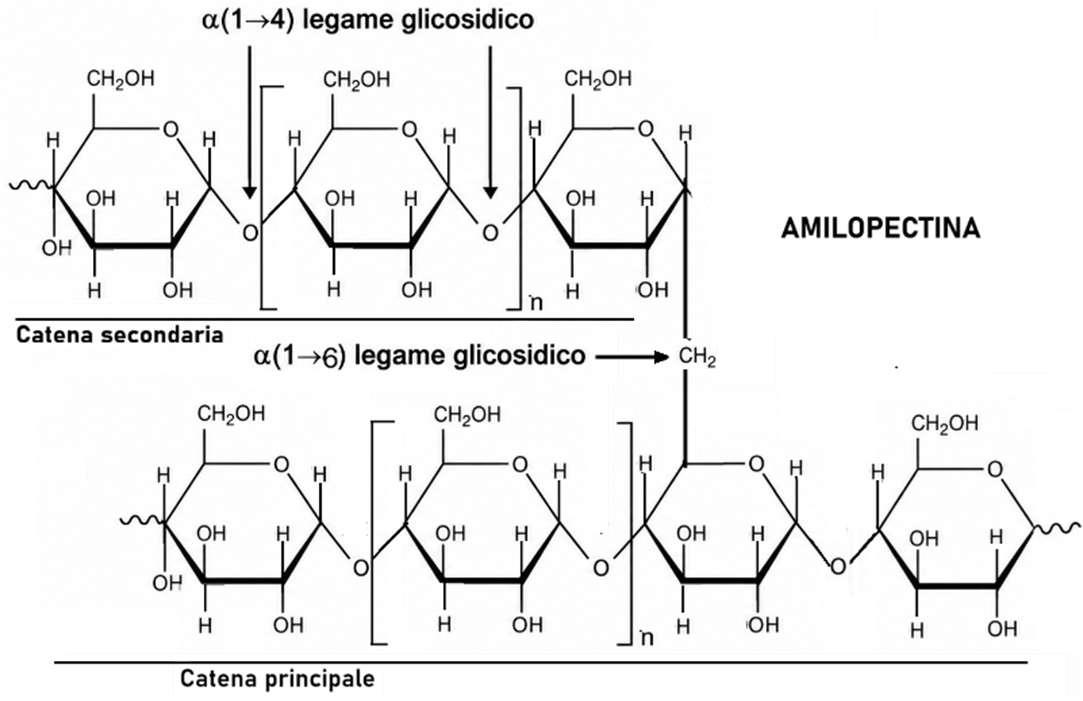
Il rapporto tra amilosio e amilopectina è moltoimportanteperché,alvariareditale proporzione, si ottengono materiali con caratteristiche e proprietà differenti. La maggiorpartedegliamidièsemicristallina,
conungradodicristallinitàcompresotrail 20eil45%.
Estrazione
Per estrarre l'amido, il granturco viene sottoposto amacerazione inacquatiepida conanidridesolforosaper32–48ore,così da ammorbidire il chicco e facilitare la separazione del germe dall'endosperma.
Successivamente, l'endosperma viene macinato, filtrato e centrifugato per eliminare fibre, proteine e residui del germe.Unavoltaessiccato,l'amidoèpronto perlacommercializzazione.
Applicazioninellematerieplastiche
Dalpuntodivistatecnologico,laproprietà piùimportantedell'amidoèlasuacapacità diassorbireacqua.Esistonoprincipalmente due modalità di impiego dell'amido in applicazioni collegate alle materie plastiche:
1) Utilizzo tal quale come filler, senza alcunamodificazionechimicaofisica.
2) Trasformazione in amido termoplastico (TPS – Thermo Plastic Starch), un materialetermoplasticoatuttiglieffetti, idoneo all'impiego in blend con altri polimeribiodegradabilicomePBAT,PBS, PLA,PVOH,PCLesimili.
IlTPSsiformaattraversounprocessonoto comedestrutturazionedell'amidonaturale. Taleprocessoavvienepereffettocombinato ditemperatura,pressioneepresenzadiun plastificante (acqua, glicerolo, sorbitolo, ecc.).Ilplastificantepenetranellastruttura dell'amido riducendo le interazioni tra i legami a idrogeno tra le molecole, favorendo il passaggio a uno stato disordinato. L'amido diventa così processabile come qualsiasi prodotto termoplastico.
È importante sottolineare che il TPS puro presenta alcune limitazioni intrinseche: è fortemente sensibile all'umidità (il che
causa variazioni dimensionali e degradazione delle proprietà meccaniche neltempo)edèsoggettoalfenomenodella retrogradazione , ossia una ricristallizzazione post-processazione che irrigidisce il materiale. Queste criticità giustificanoilricorsoablendconpolimeri biodegradabiliqualiPBAT,PLAoPVOH,che ne migliorano stabilità e prestazioni. Le proprietà fisico-meccaniche del TPS dipendono in modo significativo dalla quantità totale di plastificante presente, dalla proporzione tra i diversi plastificanti utilizzatiedall'originedell'amido.
18 Cellulosa - Poliglucoside
La cellulosa è la sostanza organica più abbondante in natura. Si differenzia dall'amido (e in particolare dall'amilosio), l'altro polisaccaride del glucosio molto diffuso, per la configurazione del legame glicosidico e per l'orientamento spaziale delleunitàmonomeriche.
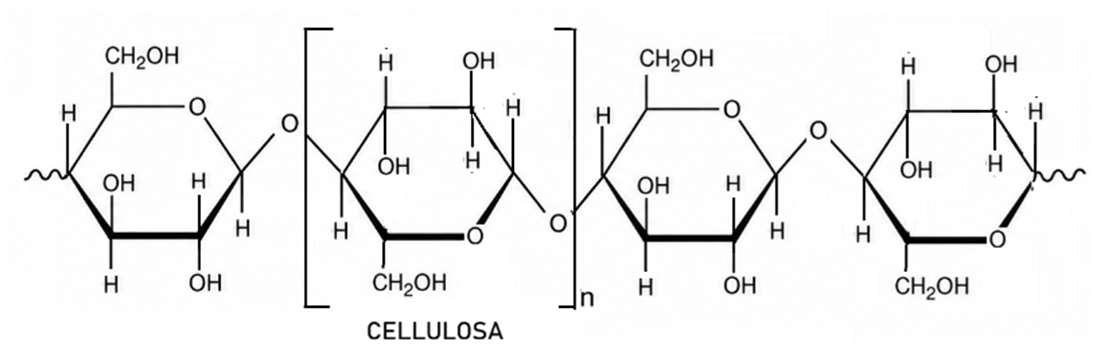
Strutturachimicaeconfrontoconl'amido
La cellulosa è costituita da lunghe catene
lineari di β-D-glucosio unite tra loro con legami β(1→4) glicosidici. L'amilosio, per confronto, è costituito da lunghe catene
lineari di α-D-glucosio unite con legami α(1→4)glucosidici.
Nell'amido tutte le unità di glucosio sono orientate nella stessa direzione. Nella cellulosa, invece, ciascuna unità di β-Dglucosio è ruotata di 180° attorno all'asse della catena principale rispetto all'unità precedente. Questo diverso orientamento consente la formazione di estesi legami a idrogeno intracatenari e intercatenari, conferendo alla cellulosa una struttura altamente ordinata, elevata rigidità meccanicaescarsasolubilità.
La medesima differenza strutturale è responsabile dell'impossibilità per molti organismi viventi – uomo compreso – di digerirelacellulosa:questinonpossiedono glienzimispecifici(cellulasi)necessariper scindereillegameβ(1→4)glicosidico.
Lacellulosanellegno
Quando si pensa alla cellulosa, l'associazionepiùimmediataèconillegno.
La composizione tipica del legno è la seguente(ivalorisonoindicativievariano infunzionedellaspeciearborea):
Componente
Percentuale
Cellulosa circail45%
Emicellulosa circail28%
Lignina circail22%
Sostanze estraibili (terpeni, resine, acidi grassi) circail5%
Cellulosa ed emicellulosa costituiscono le fibre del legno, mentre la lignina è il componente interfibra che le tiene unite, conferendo rigidità strutturale alla parete cellularevegetale.
Fontieestrazione
Lacellulosapuòessereestrattadallegno, dadiversepiante(cotone,canapa,lino),dal ricicloditessutiincotoneodalriciclodella
carta. Tutte queste fonti consentono di ottenere cellulosa con diversi gradi di purezza e lunghezza delle catene polimeriche.
Derivatitermoplasticidellacellulosa
Tramite diverse reazioni chimiche è possibileotteneredallacellulosaunaserie dicompostitermoplastici.Ilpiùimpiegatoa livello industriale è l'acetato di cellulosa, utilizzatoinapplicazionichevannodaifilm fotograficiaifiltripersigarette,finoafibre tessili e imballaggi. Gli altri derivati principalisono:
• Nitratodicellulosa
• Acetatobutirratodicellulosa(CAB)
• Etilcellulosa
• Acetatopropionatodicellulosa(CAP)
Uncampodiricercaeapplicazioneinforte crescitanelsettoredeibiopolimeririguarda le microfibre e nanofibre di cellulosa (MFC/NFC). Questi materiali, ottenuti dalla defibrillazione meccanica o chimica della
cellulosa, presentano un elevatissimo rapporto superficie/volume e proprietà meccanichestraordinarie.Trovanoimpiego come rinforzo in compositi sostenibili, in coating per imballaggi barriera e in applicazioni biomediche, rappresentando una delle frontiere più promettenti nell'ambitodeimaterialirinnovabili.
L'acetato di cellulosa è un polimero organicoottenutodallacellulosatramitela reazionediacetilazione.[1][2][3]
In funzione del numero di gruppi acetati presentisiha:
Perunindicedisostituzionesuperioreal 92%(cioè>2,76)sihailtriacetato.
Acetatodicellulosa
Tra il 74% e il 92% con un indice di sostituzione tra 2,22 e 2,76 si ha il diacetato
Gliacetatidicellulosasonomoltopiùsicuri da lavorare rispetto al nitrato di cellulosa (esplosivo) che fu utilizzato durante la Prima guerra mondiale al posto della polveredasparo.
L’acetato di cellulosa fu ottenuto per la prima volta nel 1865 da Paul Schützenberger, un chimico francese. La formula chimica dell'acetato di cellulosa varia a seconda della quantità di gruppi acetilicipresenti,maingeneraleèespressa come [C6H7O2(OH)x(OCOCH3)y]n, dove x e y (con x+y=3) rappresentano il numero di gruppiossidrilicieacetilici,rispettivamente, e n indica il numero di unità ripetitive nel polimero.
L’acetatodicellulosahaunavastagamma di usi. Grazie alla sua capacità di essere facilmentelavorato,plasmatoecolorato,è stato utilizzato per creare pellicole
fotografiche, filtri per sigarette, tessuti e abbigliamento, occhiali da sole, lenti per occhiali e persino parti di strumenti musicali.
Èstatoancheutilizzatocomerivestimento protettivo per l’isolamento elettrico di fili elettrici e come sostituto dell’avorio nella produzione di oggetti come le palle da biliardo.
L’acetatodicellulosavieneancheutilizzato come materiale per le montature degli occhialidavistaedasole.Inoltre,èusato nellaproduzionedidispositivimedicicome membrane per dialisi, filtri per la purificazionedelsangueefilidisutura.
Recentemente grazie alla sua intrinseca biodegradabilità quando l’indice di sostituzione (numero medio di gruppi acetiliciperunitàdiglucosio)èinferiorea 1,8 viene sempre di più utilizzato anche come pellicolatrasparente biodegradabile. Il film di acetato di cellulosa può essere facilmente “verniciato” o metallizzato in
modo da conferirgli proprietà barriera fermorestandolasuabiodegradabilità.
Tra gli usi dell’acetato di cellulosa, dobbiamo citare la possibilità di ottenere fibretessilichepossonofacilmenteessere utilizzatetalqualioincombinazioneconla setaoconilcotone.
Infine, opportunamente plastificato, viene anche utilizzato per stampaggio ad iniezione di manufatti quali giocattoli, oggettidiusocasalingoecc.
Nota: dal 1949 al 1963 i famosi mattoncini Legoeranoprodottiinacetatodicellulosa.
Solo nel 1963 la Lego decise di passare all’ABS.
Cellulosabatterica
Oltreallacellulosaestrattadaglialberi,che richiede la sua separazione da lignina ed emicellulosa tramite processi chimici sviluppatinellaprimametàdelXIXsecolo, verso la fine dello stesso secolo venne descritta anche la produzione di cellulosa batterica (CB) da parte di ceppi del genereAcetobacter (oggi ri-classificato comeKomagataeibacter)[4].Nonostantela scoperta risalga a più di un secolo fa, l'interesse verso la CB è cresciuto notevolmente solo negli ultimi decenni, grazie alle sue potenziali applicazioni industriali[5].
La cellulosa batterica è strutturalmente simile alla cellulosa vegetale ma si distingue per una maggiore purezza e migliori proprietà meccaniche, tra cui elevata resistenza, capacità di trattenere acqua,elasticità,permeabilità,flessibilitàe durata [6]. La sua produzione è un
fenomeno naturale osservato in diversi ceppi batterici, con quelli appartenenti al genereAcetobacterchesisonodimostratii più promettenti per resa e facilità di coltivazione[4].Alivellostrutturale,laCBè un polisaccaride costituito da catene di glucosio unite tramite legami β-1,4.
L'enzima cellulosa sintasi è responsabile dellasintesidiquestecatene,chevengono successivamente secrete attraverso pori della membrana plasmatica e si organizzano in nanofibrille, nanofibre e microfibrillefinoaformarefascipiùgrandi.
La produzione industriale di CB avviene principalmentetramiteduemetodi:coltura staticaecolturainagitazione[6].Entrambii processiprevedonolacrescitabattericain unambienteapHetemperaturacontrollati, con un terreno nutritivo contenente una fonte di carbonio (glucosio), una fonte di azoto (estratto di lievito) e altri elementi essenziali come fosforo, potassio, zolfo e magnesio[4].Nelcasodellacolturastatica,
laCBsidepositacomeunostratotralafase liquida e l'aria, risultando adatta per applicazioni che richiedono una geometria definita. Al contrario, nella coltura in agitazione,laCBsipresentasottoformadi particolato disperso nel terreno, caratterizzatodaunamaggiorecapacitàdi trattenere acqua, rendendolo idoneo per differentiapplicazioni[5].
L'utilizzo della CB, analogamente a quello della normale cellulosa, in sostituzione di materiali sintetici può portare benefici ambientalisignificativi[6].Adesempio,nel settore del confezionamento, la sostituzione di alcune plastiche con CB potrebbe contribuire alla riduzione dell'inquinamento. Anche nel settore tessile, la sostituzione di fibre sintetiche comenylonepolipropileneconfibrediCB ridurrebbeladispersionedimicroplastiche non degradabili [4]. Dal punto di vista industriale,l'usodellaCBpotrebberidurre sia l’abbattimento degli alberi sia l’uso di
processi chimici aggressivi richiesti per l'estrazione della cellulosa vegetale, diminuendo così il consumo di energia e acqua [5]. Inoltre, una prospettiva promettente riguarda l'impiego di scarti agroalimentari, come sottoprodotti della lavorazione di mais e riso, come fonte di zuccheri per la produzione batterica di cellulosa, contribuendo aunagestione più sostenibiledeirifiutiorganici[6].
La cellulosa batterica rappresenta un biomateriale innovativo con numerosi vantaggi sia in termini di versatilità applicativa che di sostenibilità ambientale. Sebbeneiprincipaliostacolisianoancoradi natura economica, legati ai costi di produzione rispetto alla resa, il miglioramento dei processi e l'impiego di materie prime alternative potrebbero rendere questa tecnologia sempre più competitivanelprossimofuturo[4][6].
Riferimentibibliografici
[1] https://en.wikipedia.org/wiki/Cellulose_acetate
[2]https://www.differencebetween.com/difference-betweenacetate-and-triacetate/
[3] http://gpktt.weebly.com/acetate.html
[4] Zhong, C. (2020). Industrial-Scale Production and Applications of Bacterial Cellulose. Frontiers in BioengineeringandBiotechnology,8(December),1–19.
[5]Sundaravadanam,V.,Basu,A.,&Lim,S.(2022).Bacterial cellulose production, functionalization, and development of hybrid materials using synthetic biology.PolymerJournal, 54(4),481–492.
[6]Kamal,T.,Ul-Islam,M.,Fatima,A.,Ullah,M.W.,&Manan, S.(2022).Cost-EffectiveSynthesisofBacterialCelluloseand ItsApplicationsintheFoodandEnvironmentalSectors.Gels, 8(9),1–24.
19 Chitina e Chitosano
Lachitinaèilbiopolimeropiùabbondantein natura dopo la cellulosa e si trova principalmente nell’esoscheletro degli artropodi (granchi, aragoste, gamberi, insetti, ecc.) e nella parete cellulare dei funghi. Il chitosano è un copolimero costituito da residui di N-acetil-Dglucosammina e 2-D-glucosammina, si ottiene dalla chitina per deacetilazione parziale dei gruppi N-acetilamminici in gruppiamminici(-NH2). Strutturalmenteil chitosano è un polisaccaride lineare formato dalla D-glucosamina collegata da legami β (1-4) con gruppi Nacetilglucosamina legati casualmente a seconda del grado di deacetilazione del polimero. L'immagine seguente mostra la strutturadellachitinaedelchitosano.
La chitina è insolubile in acqua nella sua
forma nativa, il chitosano invece risulta solubile in acqua specie in soluzioni
debolmente acide con la formazione di un polimerocationicoadaltadensitàdicarica che può quindi formare complessi di polielettroliti con un'ampia gamma di polimerianionici.Ilchitosanononètossico per somministrazione orale nell'uomo è riconosciuto come GRAS (Generally RecognizedAsSafe)dallastatunitenseFDA (FoodDrugAdministration).
Enzimi,comechitinasielisozimasononoti
per degradare chitosano in vitro. La degradazioneinvivodichitosanoèdovuta principalmente al lisozima e avviene attraversol'idrolisideiresiduiacetilati.
La velocità di degradazione del chitosano dipende direttamente dal grado di acetilazione e inversamente dalla cristallinità del polimero. La forma altamente deacetilata presenta la velocità di degradazione più bassa e può durare diversi mesi in vivo. Oltre a questo, le modificazioni chimiche del chitosano possonoinfluenzarnesignificativamentela solubilità e la velocità di degradazione. La modifica chimica del chitosano produce materialiconunavarietàdiproprietàfisiche emeccaniche.
Questi biopolimeri sono biocompatibili e hanno attività antimicrobica, nonché la capacitàdiassorbireionidimetallipesanti.
Trovano applicazioni anche nell'industria cosmetica grazie alla loro capacità di trattenereacquaeilloroeffettoidratante.Il
chitosano viene anche formato in membrane e matrici adatte per diverse applicazioni di ingegneria tissutale. I derivati della chitina possono essere utilizzati anche come “trasportatori” di farmaci.
Ilchitosanoèstatoutilizzatopersviluppare materiali iniettabili termosensibili per applicazioni biomediche. A causa delle
blandecondizionigelificanti,l'idrogelviene utilizzato come potenziale veicolo per la somministrazione dei fattori di crescita, di farmaci di basso peso molecolare e di cellule per la terapia localizzata. L'elevata reattività chimica del chitosano ha permesso di realizzare anche diversi farmaciconiugati:chitosano-farmacoperla terapiadelcancro.
Gel, polveri, pellicole e fibre di chitosano sono stati ottenuti e testati per molte applicazioni quali incapsulamento, membrane barriera, materiali per lenti a contatto, colture cellulari, e inibitori di
coagulazione del sangue. Il chitosano in forma di film ha buone proprietà e quindi può essere utilizzato come materiale per l'imballaggioalimentare.
20
PVOH – Poli(vinil alcol)
Ilpoli(vinilalcol)èunpolimeromoltonoto anche se nonnecessariamente per lasua proprietàdiesserebiodegradabile. Essoè un polimero idrosolubile la cui formula di strutturaèlaseguente:
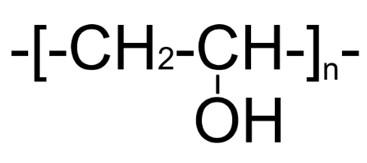
IlPVOHhaunpuntodifusionedi180-190°C. Il peso molecolaredel PVOHcommerciale varia tipicamente tra 20.000 e 200.000. Il PVOH è facilmente biodegradabile; il monomero, l’alcool vinilico, esiste quasi esclusivamente come forma tautomerica, l’acetaldeide. Il PVOH viene preparato mediante metanolisi parziale o completa delpolivinilacetato.
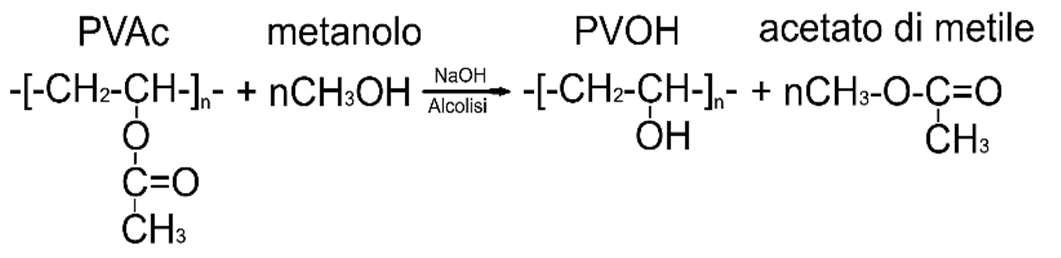
Ovviamente la reazione può anche essere parzialepercuioltreaigruppiOH,restano unapartedigruppiacetato.
Il PVOH è una polvere granulare inodore, traslucida, bianca o color crema. Può essere usato come film protettivo per compresse quali quelle degli integratori alimentarie/ofarmaci.IlPVOH,comeilPVC, necessita di un plastificante per essere lavorato come un comune polimero termoplastico. Di solito il plastificante utilizzatoèlaglicerina. IlPVOHhaottimeproprietàemulsionantied adesive.Resisteagliolii,aigrassieadiversi solventi.Haelevataresistenzaallatrazione, unbuongradodiflessibilità,nonchéelevate proprietà di barriera all'ossigeno e agli aromi.Tuttavia,questeproprietàdipendono dall'umidità: quando è esposto all’umidità ambientale tende ad assorbire acqua, perdendoviavialaresistenzaallatrazione e le altre proprietà. Il PVOH è completamentebiodegradabile.
Il poli(vinil alcol) è un polimero sintetico solubile in acqua ampiamente prodotto. Il meccanismo di biodegradazione generalmenteaccettatoavvieneattraverso un processo in due fasi: l’ossidazione del gruppo idrossile seguita da idrolisi. La biodegradazione del PVOH è influenzata dalla configurazione stereo-chimica dei gruppi idrossilici. La configurazione isotattica del PVOH è più facilmente degradabile.Ladegradazionemicrobicadel PVOH, nonché la sua degradazione enzimaticadapartedeibatteridelsuolodel ceppo Pseudomonas, è stata largamente studiataeconfermata.
Il PVOH è stato studiato ampiamente a causa della sua buona biodegradabilità e delleproprietàmeccaniche;essoèrisultato uncandidatoidealeperlasostituzionedelle plastiche tradizionali utilizzate per molti articoli monouso. La sua solubilità, la
reattivitàelabiodegradabilitàlorendonoun materiale potenzialmente utile in aree biomedicheoagricole.
21 I compound polimerici
NelXIXsecolo la necessità di disporre di materiali pregiati in quantità sempre maggiori iniziò a scontrarsi con la scarsa disponibilità.Potrebbefarsorriderechela storiadellematerieplastichecosìcomela conosciamo è cominciata perché mancava l’avorio per produrre le palle da biliardo sempre più richieste dalla crescente borghesiadeltempo,eppureècosì.Ilprimo materiale plastico semisintetico fu la Parkesina (nitrato di cellulosa) brevettata daAlexanderParkes(1861)perprodurrele palle da biliardo in sostituzione dell’avorio chegiàaitempiiniziavaascarseggiare.La rivoluzione industriale, l’evoluzione demografica e socioeconomica della popolazione mondiale necessitavano di nuovi materiali, più performanti di quelli reperibiliinnaturaeconcostiinferiori.
Nel 1907 nasce la prima resina termoindurente,labakelite,adoperadiLeo Baekeland.
Nel1912FritzKlattescopreilprocessoper la produzione del PVC (polivinilcloruro).
Nel 1954 fu scoperto il polipropilene isotatticoadoperadiGiulioNatta.
Queste scoperte hanno cambiato profondamente il mondo intorno a noi: parlando dipolimeriè impossibile definire qualisianoiconfinidelleloroapplicazioni.
Giornodopogiornonascononuovimateriali enuoveapplicazionineipiùdisparaticampi.
Adettareleggeinquestomondoinnovativo nonèsololascopertadinuovimaterialital quali (polimeri base), ma sempre più la produzione di compound polimerici (miscele).
Si definisce “compound polimerico” o più comunemente “compound” una miscela intima di uno o più polimeri con additivi, cariche minerali, coloranti e/o coadiuvanti di processo che ne modificano le
caratteristiche e ne impartiscono valore aggiunto. L’esigenza di miscelare più componenti nasce dal fatto che ogni polimerohacaratteristichesalientiepunti carenti.Propriocomenellapreparazionedi unpiattosisegueuna“ricetta”,anchenella preparazione di una miscela si decidono ingredienti e quantità (la formula) per esaltare isaporidegliingredienti; il passo successivoèstabilireilprocessoconcuisi effettuaquestamiscelazioneelecondizioni dilavorazione.
La formulazione di queste miscele ha permesso l’innovazione e la crescita in molti settori: dall’imballaggio alimentare all’igienico-sanitario, all’automobile, all’edilizia, ecc. Esattamente come è avvenuto per decenni con i materiali polimerici tradizionali, anche i polimeri biodegradabilihannoilloromercatolegato allacompoundazione. Ognipolimerohaunimpiegopreferenziale legatoallepropriecaratteristichepeculiari;
tuttaviailnumerodiapplicazionipuòessere esteso in modo esponenziale grazie alla possibilità offerta dalla tecnica del compound(miscelazioneconaltripolimeri e/opolveriminerali–cariche–e/oadditivi).
Attraverso la “formulazione” (la preparazione di una ricetta) è possibile “disegnare” le caratteristiche di un materiale e adattarle quanto più possibile sia alla lavorazione successiva che lo trasformerà in un manufatto, sia a raggiungere le caratteristiche fisicomeccanicherichiestedallasuaapplicazione finale. Il lavoro principe del formulatore è dosarelecomponenti(sianoessepolimeri, carichemineralioadditivi)pensandoprima alle caratteristiche del fuso polimerico e successivamente a quelle del materiale finale.
Le lavorazioni tecniche di trasformazione deipolimerisono:
l’estrusioneinbolla(ofilmatura),
lostampaggioadiniezione,
l’estrusioneintestapiana,
latermoformatura.
ilsoffiaggio.
Ognilavorazionehalepropriecriticitàche possonoessereinparterisolteattraverso l’opportunaformulazionedelcompoundda usare
Ad esempio, la filmatura in bolla richiede che il fuso polimerico sia elastico, deformabile ma anche tenace allo stato fuso in quanto la lavorazione prevede l’insufflazione di aria calda per stirare il fusofinoallospessorediqualchedecinadi micron.
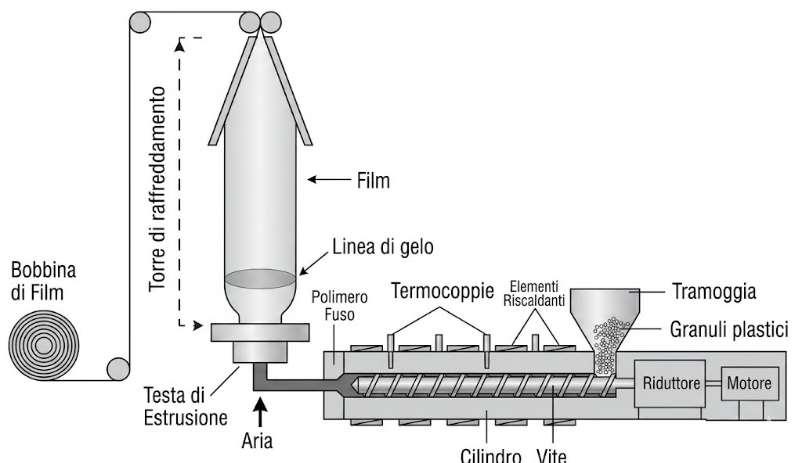
Questa tipologia di lavorazione è stata svolta per decenniconpolietilene abassa densità(LDPE),poliolefinadifacilesintesie basso costo, la cui lavorazione avviene senzaparticolariaccorgimenti.
Per diminuire la quantità di poliolefine utilizzateperquestoscopo,quindidareuna svoltasostenibileaquestotipodimanufatti, i primi film “biodegradabili” messi a punto erano composti di PVOH e amido. Le caratteristiche di questi film avevano sicuramenteun'improntapiùsostenibilema
le performance non erano in linea con i prodotti tradizionali. Il mondo dell'innovazione ha risposto prontamente mettendo a punto i copoliesteri dell'acido adipico (il PBSA in Giappone, il PBAT in Germania) da utilizzare in miscela con l'amido. In questo modo si è arrivati a migliorare le performance di elasticità del materialeseppurancoraunpòcarenteper laresistenzaallaperforazione. L’aggiuntadiunsecondopoliestere(ilPLA) e la sua formulazione hanno portato miglioramenti anche in termini di tenacità delfilm.IlPBAThaottimecaratteristichedi duttilità mentre il PLA ha ottime caratteristiche di tenacità: un dosaggio opportunodiquesteduecomponenti,oltre all’aggiunta dei coadiuvanti e compatibilizzanti adeguati, permette la messa a punto di un compound con caratteristichemoltosimilialpolietilene.La competenzanellasceltadeigiustiadditivie del corretto dosaggio si traduce poi in
performance più o meno adeguate alla lavorazione.
Èdasottolinearechetuttelecaratteristiche richiestedallenormedettateinprecedenza in materia di compostabilità e biodegradabilità valgono anche per i compound:lasceltadegliadditivicorrettie l’impiego nelle giuste concentrazioni permettediottenerecompoundcheabbiano comunque tali caratteristiche ai fini delle certificazioni con enti terzi per l’etichettaturadell’imballaggio. Ad oggi la produzione di film ottenuti per estrusione in bolla per applicazione ortofrutta prevede, come richiesto dalla normativaitaliana,lapresenzadicarbonio da fonte rinnovabile almeno al 60%. Per poter incrementare il contenuto di fonte rinnovabile dei compound, i produttori di copoliesteri hanno altresì provveduto all’impiego di comonomeri facilmente ottenibili da fonti rinnovabili quali acido sebacico, acido azelaico e acido succinico:
sono nati così copoliesteri tipo PBAT modificati quali PBSeT, PBAzT e PBSuT.
Proprio come il capostipite, questi hanno ottime caratteristiche di duttilità; la differenzaprincipaleèilparzialecontenuto di carbonio da fonte rinnovabile. In alternativa,nonappenasarannodisponibili in quantità industriali sia il butandiolo che l’acido adipico da fonti rinnovabili, si impiegherà direttamente il PBAT ottenuto parzialmentedafontirinnovabili.
Un’altra soluzione per incrementare il contenutodicarboniodafontirinnovabiliè l’aggiuntadiamido;questopolimero,come anticipato, ha caratteristiche meccaniche inferiorielapercentualediimpiegononpuò esseremoltoelevata,penaundecremento dellecaratteristichefisico-meccaniche.
L’estrusioneinbollasugliestrusoridinuova generazione permette altresì la preparazione di film multistrato in cui è possibile accoppiare diversi materiali tra loro; questo consente di impartire al film
finalecaratteristicheibridetralemolteplici formulazionipresentisulmercato.
Un’altra tipologia di lavorazione molto comuneèlostampaggioainiezione:questa lavorazionerichiedeunfusopolimericoche abbia ottime proprietà di scorrimento per riempirefacilmentelecavitàdellostampo, unabuonaelasticitàinfasediestrazionee una scarsa adesione allo stampo per favorirne la fuoriuscita dalla cavità. Storicamente i compound per l’impiego in stampaggioainiezionesonoipiùvari.
IlPBSpoli(butilensuccinato)vieneaggiunto principalmente in applicazioni in cui si richiedono performance di resistenza alle alte temperature. La miscelazione di PBS conilPLAportaaottenerecompoundcon buona rigidità, buona resilienza e buone caratteristichetermiche. IcompoundabasePBSsonospessousati inestrusioneatestapiana,poichéigradia basso peso molecolare hanno ottime caratteristiche di tenacità del fuso e
mantengono le buone caratteristiche termiche: per questi motivi la successiva lavorazione per termoformatura risulta moltoefficace.
La compoundazione del PLA come componente maggioritario è limitata, in quanto il PLA ha scarsa duttilità, elevata tenacitàe scarse caratteristiche termiche. Tuttavia, la produzione di film di PLA opportunamentemodificatipuòamplificare le caratteristiche già enunciate e trovare applicazioni nel packaging, anche per alimenti.
Comegiàanticipato,iPHAsiprestanoper applicazioni sia di stampaggio che di estrusione in bolla e, di conseguenza, possono essere impiegati in miscela con PLA, PBS o PBAT in funzione della lavorazionenecessariaallaproduzionedel manufatto. I PHA impartiscono elevate caratteristichetermiche,buonaduttilitàcon scarsa tenacità, scarsa resilienza, ma permettono di accelerare molto le
tempistiche di compostaggio sia su scala industriale che su scala domestica. Da aggiungere inoltre che, essendo di origine fermentativa o microbica, i compound contenenti PHA hanno alti contenuti di carboniodafonterinnovabile.
Normalmente la compoundazione richiede l’impiegodiantiossidanti,inquantoqueste tipologie di polimeri, vista la massiccia presenza di gruppi esterei, risultano particolarmente affette da stress termomeccanico. Gli antiossidanti tradizionali trovano impiegonel settoredei compound biodegradabili ecompostabili; iltutto deve però collimare con le performance di compostabilitàrichiestedallenormevigenti (soprattutto in riferimento alla germinazione e all’assenza di fitotossicità nelcompost).
Altri additivi normalmente presenti sono i distaccanti:ipoliesterihanno purtroppola tendenzaadessereappicicosi;perovviare aquestoproblemasiricorreall’aggiunta,in
compoundazione, di acidi grassi a catena lungamodificatichecreanounsottilevelo idrofobico, mitigando l’appiccicosità del prodottofinale.
Un’altracategoriadiadditiviimpiegatisono i compatibilizzanti: si tratta di additivi reattivicheleganochimicamenteiterminali -OHe-COOHdidiversecatenepolimeriche, ottenendo catene di dimensioni maggiori cherendono ilprodottoallostato fusopiù elastico. Inoltre favoriscono la miscibilità tra materiali di diversa natura o poco compatibilitraloro.Infine,siaperridurrei costi che per migliorare alcune caratteristiche, vengono aggiunti i filler (carbonatodicalcio,talco,…).
22 Cariche o Filler - minerali
Nelcapitoloprecedenteabbiamovistoche è possibile ottenere le caratteristiche fisico/meccaniche richieste dall’applicazione finale, quando i polimeri vengono combinati tra di loro e/o con
additivi funzionali che ne modificano le caratteristiche iniziali. Nel caso dei polimeri biodegradabili, le scelte sono limitaterispettoaipolimeri“tradizionali”in quantobisognaricorrereamodificantiche rispettino le caratteristiche intrinseche di biodegradabilità dei polimeri base. Per esempio, al PBAT, che è molto elastico, vieneaggiuntoilPLA,cheèrigido,perpoter modulare questa proprietà. Oltre alla praticadimiscelareipolimeritradiloro,è moltodiffusaanchequelladiaggiungereai polimeri biodegradabili delle cariche, o fillers , di natura organica o inorganica. Di seguito, vediamo una panoramica delle cariche inorganiche prevalentemente utilizzate nel settore dei materiali biodegradabiliqualiilcarbonatodicalcio,il talco, il caolino. Le cariche, o fillers, inorganiche sono prodotti tipicamente di originenaturale,mapossonoancheessere prodottidisintesiche,percomposizionee struttura, presentano morfologie differenti
e di conseguenza caratteristiche finali differentialorovolta.
Nella terminologia comune, per cariche si intendono prodotti tipicamente usati come riempitivi, avendo generalmente un costo unitario inferiore rispetto al polimero nel quale vengono dispersi. Nella realtà dei fatti, dovremmo invece riferirci a questi prodotticomecarichefunzionaliominerali funzionali(asecondadellaloroorigine),in quantohanno,ciascunaamodoproprio,la capacitàdimodificarealcuneproprietàdel polimero. Sotto questo aspetto i minerali funzionali non vengono più considerati esclusivamente come un riempitivo usato per abbassare il costo delle miscele, ma come unvero e proprio additivo,utilizzato per modificare il polimero e quindi per raggiungere determinate prestazionifinali. Le cariche funzionali, oltre che per composizione e natura, possono essere classificateinbaseallaloroformachene caratterizza alcune proprietà. Nello
specifico, l’aspetto di forma può essere isotropo o anisotropo. I materiali isotropi presentano uno sviluppo di forma simile nelle tre direzioni dello spazio ossia presentano forme elementari cubiche, sferiche, ecc. Le proprietà che questi materiali una volta dispersi nella fase polimericaimpartisconoalcompoundsono generalmente omogenee lungo tutte le direzioni dello spazio. Diversamente, i minerali anisotropi presentano uno sviluppo di forma differente nelle tre direzioni dello spazio, ossia presentano formeelementaritubolari,lamellari,ecc.Le proprietà che questi materiali una volta dispersinellafasepolimericaimpartiscono alcompoundsonodifferentiasecondadelle varie direzioni dello spazio, inoltre la loro disposizione è legata al processo di trasformazionedelpolimerocheimponeun certoorientamentopreferenziale.Esistono anche cariche con aspetti di forma intermedi. Alcune tipologie di minerali
funzionali e il loro effetto sui compound sono elencate nella prossima tabella. La classificazione per aspetto di forma è estremizzataperdareideadelleproprietà meccanicheattese.
Solfatodi
Ottimocontributoallarigidità,riduceritiri, aumentastabilitàdimensionale,ottimo bilanciamentofrarigiditàeresistenza impatto.Carattereidrofobico
Grandecontributoallarigidità,riduceritiri, aumentastabilitàdimensionale.Tendenza aridurreresistenzaall’impatto.Carattere pocoidrofobico
Buoncontributoallarigidità,riduceiritiri, aumentastabilitàdimensionale.Buone prestazionidiresistenzaall’impatto. Carattereidrofilo
Elevatabianchezza,significativoaumento didensità,limitatoaumentodellarigidità. Ottimoeffettofonoassorbente
Limitatoonulloaumentodellarigidità, aumentodellafragilità.
Limitatoonulloaumentodellarigidità, aumentodellafragilità,significativa riduzionedelladensità(alleggerimento) delmanufatto
Limitatoonulloaumentodellarigidità, mantenimentodellaflessibilità.Carattere fortementeidrofilo
Ottimaefficienzadirinforzo.Tipicamente modificatasuperficialmente.Altadurezza superficiale.Caratteristiche estremamentelegateall’orientamento. Bassiritiriebassastabilitàdimensionale
Buonacapacitàdirinforzoebuon bilanciamentodellaresistenzaall’impatto. Bassiritiriebassastabilitàdimensionale
Eccellenteefficienzadirinforzo.Scarsa resistenzatermica(decomposizionea 280-300°C).Limitataresistenza all’impatto,scarsastabilitàdimensionale. Carattereidrofilo
Alcune immagini SEM
Fibre Vetro
Sfere Vetro
Le immagini sopra riprodotte sono qui riportate solo per maggiorcomprensionedapartedellettore.Nonsonostate realizzatedall’autoredellibro.
Carbonato di Calcio Talco
Wollastonite
Caolino
Specificamente nei biopolimeri, diverse cariche sono utilizzate per le loro modifiche. Le più utilizzate sono: il carbonatodicalcio,iltalcoeilcaolino,ma anche altre cariche possono essere usate compatibilmente con le finalità prestazionaliricercate.
Il carbonato di calcio è usato soprattutto nelleapplicazioniflessibili(adesempio,nei film) dove è necessario garantire deformazioneedelasticitàalmanufatto,pur migliorandone le prestazioni meccaniche. Per effetto dell’isotropia nelle prestazioni impartitealpolimero,ilcarbonatodicalcio aiuta il processo di estrusione del film, abbassando il costo complessivo della miscela, senza interferire troppo con la flessibilitàdelfilmstesso.
Il carbonato di calcio può essere usato ancheinapplicazionirigide,maoltreanon essere idoneo a rinforzare il biopolimero, aumentandone la rigidità, potrebbe incorrere in alcuni problemi legati alla
propria solubilità in ambienti acidi. Infatti, quando usato ad elevate concentrazioni in applicazioni destinate al contatto alimentare, si potrebbe verificare una migrazioneversol’alimento,speciequando questoavessecaratteristicheacide. Dalpuntodivistadellaverificadiidoneitàal contatto con alimenti, la presenza di un simulante acido (che dovrebbe verificare l’effetto di cibi acidi come la salsa di pomodoro o l’aceto) potrebbe determinare la solubilità del carbonato a causa di una certa permeabilità del polimero stesso, durantelecondizioniprevistedicontatto. Normalmente, la tipologia di carbonato di calciochevieneutilizzatonelleapplicazioni nei biopolimeri, presenta granulometrie moltofini,caratterizzatedaparticelleaventi dimensioni medie di 2 - 10 micron. Nella pratica, riferendoci ai film usati per la realizzazionedibustecompostabili,queste sonotipicamentecaratterizzatedaspessori nonsuperioriai18-20microneleparticelle
di carbonato di calcio disperse nel biopolimerononsuperanoi2-5microndi dimensione massima. Si fa notare che l’aggiunta al polimero di una carica inorganica, che non presenta punto di fusione nelle finestre termiche di lavorazione del polimero, consente l’ottimizzazione del processo stesso, richiedendo meno energia per il processo stessoefavorendonelaproduttività. Il talco è l’altro minerale funzionale impiegato nella modifica dei biopolimeri. Grazie alla sua forma lamellare, il talco promuoveilrinforzodelpolimero,facendo aumentare sensibilmente la rigidità del polimerostesso,rendendoloidoneoamolte applicazioni più “strutturali”. Per questo motivovieneimpiegatoinmanieralimitata su film, o foglie sottili, quando si vuole mantenere la flessibilità del manufatto, ancheselasuapresenzaaiutaamigliorare la resistenza alla lacerazione nei film,
dovutaall’orientamentodelpolimeroinfase diestrusione.
Quando usato per aumentare la rigidità, il talcosvolgebeneilsuoruolo,avendouna buona efficienza di modifica. Oltre a rinforzare,iltalcooffrealtrivantaggiquali la riduzione dei ritiri allo stampaggio, l’abbassamentodellapermeabilitàaigas,e l’incremento di stabilità dimensionale, speciesusuperficiampieedinassenzadi sottosquadri.
Il talco presenta anche un’ottima funzione nucleantesumoltipolimerisemicristallini, facilitando o rendendo possibile la cristallizzazione del polimero, dopo trasformazione.
Diversamente dal carbonato di calcio, il talco non è solubile in ambiente acido, quindi risente meno del problema della migrazione in ambito di prova di contatto con alimenti. Tuttavia, quando la concentrazione di talco usata è molto elevata, le impurezze tipicamente presenti
nel talco, anche se di elevata purezza, possono sempre interferire con il test di contattoalimentare.Inquesticasi,esistono prodotti specificatamente progettati per questotipodiapplicazionicheminimizzano questo tipo di problematica, incluso il minore apporto di altri elementi potenzialmente a rischio per i test di compostaggio, quando il compound viene dichiaratocompostabile.
Il talco normalmente utilizzato per le applicazioni nei biopolimeri presenta elevato aspetto di forma (lamelle grandi e sottili) e granulometria con dimensione massimadelleparticellefra0,5e5micron. L’effettodiorientamentodovutoalprocesso di trasformazione, è influente poiché la dimensionedelleparticellenoninterferisce conlospessoredelmanufattoinquantolo spessore delle particelle di talco è significativamenteinferiorealladimensione massimadelmanufatto.
23 Cariche o Filler – naturali
I filler naturali sono materiali derivati da fontirinnovabiliutilizzatipermodificarele proprietàdellematerie plastiche, ridurre i costi di produzione e aumentare il contenuto bio-based dei manufatti. Sono costituiti principalmente da fibre vegetali, sottoprodotti agricoli o residui di altre lavorazioni industriali, come cellulosa, cotone,lanaebiomasselignocellulosiche. L’introduzionedifillernaturalineipolimeri termoplastici permette soprattutto di incrementarelarigidità,ridurreladensitàe migliorare la sostenibilità ambientale del prodotto finale. Tuttavia, la maggior parte dellefibrenaturalipresentanaturaidrofila, mentre molti polimeri termoplastici, come polipropilene (PP), polietilene (PE) e PLA, sonoidrofobi.Questadifferenzadipolarità limital’adesioneinterfaccialetramatricee filler e può causare una riduzione delle proprietà meccaniche, in particolare della
resistenza all’urto e dell’allungamento a rottura.
Per migliorare la compatibilità tra fase polimerica e fase fibrosa vengono frequentemente utilizzati agenti compatibilizzanti, come poliolefine funzionalizzateconanidridemaleicaoaltri sistemi reattivi in grado di aumentare l’adesioneinterfacciale.
Traifillernaturalipiùutilizzatisitrovanola farina di legno, la cuticola di caffè (silverskin),lalolladiriso,lafibradicocco, gli scarti tessili cellulosici e i residui agroindustriali.
1.Farinadilegno
Lafarinadilegnorappresentaunodeifiller naturali più diffusi nell’industria delle materie plastiche. Si ottiene dalla macinazionediresiduidellalavorazionedel legno fino a ottenere una polvere a granulometria controllata. Questo materiale viene utilizzato principalmente
nei compositi a matrice termoplastica, in particolareconPEePP,perincrementareil moduloelasticoeconferirealmanufattoun aspettoesteticosimileallegnonaturale.La farina di legno presenta bassa densità, ampia disponibilità e costo contenuto. L’aggiunta di elevate quantità di filler legnosotendeperòaridurrelatenacità,la resistenza a trazione e l’allungamento a rottura, soprattutto in assenza di compatibilizzanti adeguati. Dal punto di vistaambientale,ilsuoutilizzoconsentedi valorizzareresiduilignocellulosicieridurre ilconsumodimaterialeplastico.
2.Cuticoladicaffè
La cuticola di caffè, chiamata anche silverskin, è un sottoprodotto della torrefazionedelcaffè.Sitrattadellasottile pellicolachesidistaccadalchiccodurante iltrattamentotermico.
Negli ultimi anni ha suscitato notevole interesse come filler naturale grazie alla
sua disponibilità, al basso costo e all’aspetto estetico caratteristico. Il colore scuroelatexturegranulosapermettonodi ottenere manufatti con finitura naturale e aspetto rustico. La cuticola di caffè viene utilizzata principalmente in matrici come PLA, PP e biopolimeri compostabili. L’aggiunta di questo filler incrementa generalmente la rigidità del materiale e contribuisceallariduzionedelladensitàdel compound.Inoltre,ilsuoimpiegopermette di valorizzare un sottoprodotto agroindustriale che altrimenti verrebbe smaltito.
3.Fibradicocco
La fibra di cocco deriva dal mesocarpo fibroso del frutto del cocco. È costituita principalmentedacellulosa,emicellulosae lignina.
Rispettoadaltrefibrevegetalipresentauna maggiore resistenza all’umidità e una buona flessibilità. In condizioni ambientali
standard può comunque assorbire circa il 10-12%diacqua.Lefibredicoccovengono impiegate nei compositi termoplastici destinatialsettoreautomobilistico,edilizio e dell’arredamento. Consentono di migliorarelarigiditàspecificadelmateriale mantenendo una densità relativamente bassa. L’elevato contenuto di lignina contribuisce inoltre a una buona stabilità dimensionale.
4.Lolladiriso
La lolla di riso è un residuo agricolo generatodurantelalavorazionedelriso.È composta prevalentemente da cellulosa, ligninaesilice.Questofillernaturaleviene incorporato nei polimeri termoplastici per aumentare la rigidità e migliorare alcune proprietà termiche del materiale. La presenza di silice conferisce una discreta resistenza alla degradazione biologica e una buona stabilità nel tempo. La lolla di riso presenta però elevata abrasività
durante la trasformazione. Questo fenomenopuòaccelerarel’usuradicilindri, viti ed equipaggiamenti di processo, soprattuttoneisistemidiestrusioneadalto contenutodicarica.
5.Scartidelcotone
Gli scarti derivanti dalla lavorazione del cotone,comeresiduidifilaturaefibrecorte non tessibili, rappresentano un’importante fonte di filler cellulosici. Questi materiali sono costituiti prevalentemente da cellulosaepossonomigliorareleproprietà meccaniche dei compositi quando viene ottenuta una buona adesione interfacciale con la matrice polimerica. In presenza di compatibilizzanti adeguati si osserva spesso un incremento della resistenza a trazioneedelmoduloelastico.
I compound contenenti fibre di cotone trovanoimpiegoinapplicazionileggerecon requisiti di stabilità dimensionale e ridotta densità. Inoltre, illoro utilizzopermette di
valorizzare residui dell’industria tessile riducendolaquantitàdirifiutigenerati.
6.Residuidellalavorazionedellalana
I residui della lavorazione della lana comprendono fibre corte o materiali non idonei alla filatura e alla tessitura. Sono costituiti principalmente da cheratina, una proteina naturale ad elevato contenuto di zolfo.
L’inserimentodifibredilananeicompositi plastici conferisce buone proprietà di isolamento termico e acustico. La lana possiede inoltre elevata capacità di assorbimento dell’umidità, caratteristica utileinspecificheapplicazionitecniche.
Questifillertrovanoimpiegosoprattuttonei settori edilizio e automobilistico, dove vengono richieste proprietà di isolamento uniteallariduzionedell’impattoambientale delmanufatto.
7.Trebbiadellabirra
La trebbia della birra, nota anche come spent grain, è il residuo fibroso ottenuto dopo l’estrazione del mosto durante il processoproduttivodellabirra.
Questo sottoprodotto contiene fibre, proteine e residui lignocellulosici. Prima dell’utilizzo come filler deve essere accuratamente essiccato per evitare fenomenididegradazionebiologicaedifetti durantelatrasformazionedelpolimero.
Latrebbiavieneutilizzataperaumentarela rigidità dei materiali plastici e ridurre la densitàdeicompound.Ilsuoimpiegorisulta particolarmente interessante nei biocompositi e nei materiali destinati ad applicazioniabassoimpattoambientale.
Leimmaginisonoriportatesoloatitoloesplicativo; alcunediessenonsonooperadell’autore.
Farina di legno Coticola Caffe
Fibra di Cocco
Lolla di riso
Scarti del cotone
Scarti della lana
24 Polimeri convenzionali “additivati”
Come riportato in precedenza, i polimeri convenzionali – quelli a cui siamo abituati da molti anni – presentano un’elevata resistenza alla degradazione. Questa proprietà può essere ulteriormente aumentataconl’aggiuntadisostanzequali antiossidanti, stabilizzanti alla luce (Hindered Amine Light Stabilizers) HALS, ecc. Tuttavia la stessa tecnica può essere usataperaggiungeresostanzeche,invece diaumentarel’inerziaagliagentiambientali, neriducanolaresistenzaalladegradazione, favorendo la riduzione delle catene polimericheincatenepiùcorte,inteoriapiù facilmente“biodegradabili”. Un metodo per degradare le poliolefine consiste nell’introduzione di opportuni additivi che reagiscono ai raggi UV, inducendo la degradazione (fotoossidazione). Oppure l’aggiunta di additivi pro-ossidanticomecombinazionidimetalli
(adesempioMn²⁺/Mn³⁺)chefavorisconola frammentazionedellecatenepolimerichein tempi più o meno lunghi. In generale, qualsiasitecnicailcuiscoposiafavorirela scissionedeilegamidellacatenaprincipale, in modo da ridurre drasticamente il peso molecolare in un tempo accettabile, può favorire il processo di degradazione dei polimeri.
Tuttavia,labiodegradabilitàditalisistemiè ancora controversa. È preferibile considerarli come polimeri ossidegradabili, la cui vita dei frammenti restantinell’ambientenonèdeltuttochiara.
Questi frammenti potenzialmente possono rivelarsi inquinanti ancora più pericolosi, proprio perché possono finire facilmente nel mare e, da qui, tramite ad esempio molluschi o pesci, si ipotizza che possano entrareafarpartedellacatenaalimentare finoall’uomo.
Unfenomenoanalogoèstatoosservatocon iresiduidi lavaggiodeitessutisintetici.In
pratica, ogni qual volta a casa nostra laviamo gli indumenti con la lavatrice, si verificachenellafasedicentrifugasingole fibre tendono ad essere allontanate dai tessuti.Questefibre,sospesenelleacquedi lavaggio,possonoraggiungereinostrimari. Qui, essendo praticamente inerti verso l’ambiente marino, vengono filtrate dai molluschi e da altre specie di pesci, e si accumulano negli stomaci, nei tessuti, eccetera,eceleritroviamotaliequalinella catenaalimentarechegiungefinoall’uomo. Tuttavia,unanotiziaapparsanell’apriledel 2017 getta un barlume di speranza sulla possibilitàdieliminareinmodobiologicoe in tempi accettabili almeno una delle plastiche più largamente utilizzate negli imballaggi:ilpolietilene.E’riportatocheLa larva della farfallaGalleriamellonella la comune camola della cera, è in grado di degradareilpolietilene,ilpiùdiffusotipodi plastica e anche uno dei più difficili da smaltire.Laspiegazioneècheperdigerire
la cera d’api di cui si nutre normalmente, l’insetto ha evoluto la capacità di rompere legami chimici simili a quelli presenti nel polietilene”[1][2].Lascopertaèstatafatta dalla dottoressa Federica Bertocchini, una biologa italiana che lavora in Spagna all’Istituto di biomedicina e biotecnologia della Cantabria, in collaborazione con un altroitaliano,ilbiochimicoPaoloBombelli, chelavoraall’UniversitàdiCambridge. Ancheperquantoriguardaunaltrodeipiù diffusi polimeri, il poli(etilene tereftalato) PET, il 16 aprile 2018 è apparso sul quotidiano “La Repubblica” un articolo che presentavaunanuovaformidabilearmaper salvare l’ambiente dall’invasione della plastica. L’articolo recitava: “Scoperto per casounenzimaartificialechepuòmangiare la plastica” [3]. L’articolo metteva a conoscenza di una scoperta relativa a un enzima naturale modificato per errore in laboratorio,capacedidigerireilPET,unodei polimeri maggiormente utilizzati (bottiglie
d’acqua,tessuti,ecc.).L’enzimaèdescritto sulla rivista dell’Accademia delle Scienze degliStatiUniti(PNAS);ilrisultato èstato
ottenuto da Harry Austin dell’Università
Britannica di Portsmouth e da Gregg
BeckhamdelLaboratorioNazionaleperle
Energie Rinnovabili del Dipartimento per l’EnergiadegliStatiUniti. Riferimentibibliografici
[1]http://www.lescienze.it/news/2017/04/24/news/biodegrada zione_plastica_pe_camola_cera_-_embargo_h_17-3501568/
[2]http://www.corriere.it/scienze/17_aprile_25/insettomangia-plastica-tarma-cera-7c2ac80e-29c5-11e7-9909587fe96421f8.shtml?refresh_ce-cp
[3]https://www.repubblica.it/ambiente/2018/04/16/news/scop erto_per_caso_un_enzima_artificiale_che_puo_mangiare_la_p lastica-194059665/?refresh_ce
Carmine Di Fiore è socio di Plastic Consult, società focalizzata principalmente sull’analisi di mercato nel settore dei materiali plastici, conparticolareriferimentoai compoundeaimasterbatch. Opera inoltre come CEO di M.A. Plastic Engineering Srl, attraverso cui fornisce consulenza tecnica ad aziendeattiveneicompound, nei masterbatch e nella trasformazione dei materiali polimerici.
NelcorsodellasuacarrieraharicopertoruoliinRicercae Sviluppo, Produzione e Direzione aziendale. Questa esperienzagliconsentediintegrareattivitàdiformulazione conunavisioneindustrialedeiprocessi. InambitoR&Dha sviluppato formulazioni di compound e masterbatch su diversematrici:polietilene,polipropilene,poliammidi,resine stireniche, policarbonato, resine acetaliche, polimeri biodegradabili. Ha lavorato anche sulla sintesi e ottimizzazionediadditivifunzionali,tracuisistemiantistatici eantifog.
L’attività sui materiali biodegradabili e compostabili rappresental’areaprincipaledellasuaspecializzazione.Ha sviluppato compound idonei alle principali tecnologie di trasformazione: film in bolla, film cast, stampaggio a iniezione,estrusione,termoformatura.Trairisultati tecnici piùrilevanti:losviluppo,traiprimialmondo,diformulazioni compostabili per articolitermoformati rigidi (come piatti e bicchieri)epercapsuledacaffè,lavorabilisiaainiezioneche pertermoformatura. (difiore@mapeconsulting.it)