M
Aplicação da Six Sigma Maintenance Scorecard a uma unidade fabril do setor automóvel
113
(2.a Parte) Continuação da última edição.
C. Pereira Cabrita, Paulo M. Vaz, Diogo S. Madeira, JoĂŁo C. Matias, Davide S. Fonseca cabrita@ubi.pt
ARTIGO CIENTĂ?FICO
4. DETERMINAĂ‡ĂƒO DO NĂ?VEL SEIS SIGMA
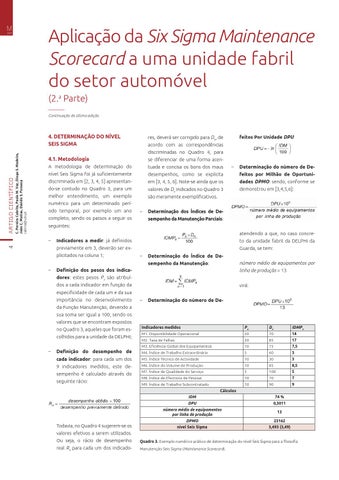
feitos Por Unidade DPU:
res, deverĂĄ ser corrigido para Dn, de acordo com as correspondĂŞncias discriminadas no Quadro 4, para
4.1. Metodologia
se diferenciar de uma forma acen-
A metodologia de determinação do
tuada e concisa os bons dos maus
desempenhos, como se explicita
-
discriminada em [2, 3, 4, 5] apresentan-
em [3, 4, 5, 6]. Note-se ainda que os
dades DPMO: sendo, conforme se
do-se contudo no Quadro 3, para um
valores de Dn indicados no Quadro 3
demonstrou em [3,4,5,6]:
melhor entendimento, um exemplo
–
-
numĂŠrico para um determinado perĂodo temporal, por exemplo um ano
–
completo, sendo os passos a seguir os
:
seguintes: atendendo a que, no caso concre-
4
–
Indicadores a medir
to da unidade fabril da DELPHI da
previamente em 3, deverĂŁo ser ex-
Guarda, se tem:
plicitados na coluna 1;
–
nĂşmero mĂŠdio de equipamentos por
: –
-
linha de produção = 13
dores: estes pesos Pn sĂŁo atribuĂdos a cada indicador em função da
virĂĄ:
importância no desenvolvimento
–
-
da Função Manutenção, devendo a sua soma ser igual a 100, sendo os valores que se encontram expostos Indicadores medidos
Pn
Dn
IDMPn
M1. Disponibilidade Operacional
20
70
14
M2. Taxa de Falhas
20
85
17
! " # $
10
75
7,5
M4. Ă?ndice de Trabalho ExtraordinĂĄrio
5
60
3
cada indicador: para cada um dos
M5. Ă?ndice TĂŠcnico de Actividade
10
30
3
9 indicadores medidos, este de-
M6. �ndice do Volume de Produção
10
85
8,5
sempenho ĂŠ calculado atravĂŠs do
M7. �ndice de Qualidade do Serviço
5
100
5
M8. Ă?ndice de Efectivos de Pessoal
10
70
7
M9. Ă?ndice de Trabalho Subcontratado
10
90
9
no Quadro 3, aqueles que foram escolhidos para a unidade da DELPHI; –
seguinte rĂĄcio:
CĂĄlculos
Todavia, no Quadro 4 sugerem-se os
IDM
74 %
DPU
0,3011
número mÊdio de equipamentos por linha de produção
13
DPMO
23162
nĂvel Seis Sigma
3,493 (3,49)
valores efetivos a serem utilizados. Ou seja, o rĂĄcio de desempenho
Quadro 3. % &
real Rn para cada um dos indicado-
Manutenção Seis Sigma (Maintenance Scorecard).
PUB
o valor 50 e não o måximo 90, uma vez que se aconselha o aumento do trabalho subcontratado e, consequentemente, das atividades de manutenção preventiva. Com
mente, de forma direta, a melhoria contĂnua de M7.
5. CONSIDERAÇÕES FINAIS menta probabilĂstica bastante poderosa que permite, atravĂŠs das mĂŠtricas utilizadas, nĂŁo sĂł avaliar o desempenho das organizaçþes assim como de determinados setores da sua estrutura de funcionamento, como sucede por exemplo com a manutenção industrial como se prova neste trabalho prĂĄti
! diversos indicadores, sobretudo os mais crĂticos, numa base de melhoria contĂnua.
6. AGRADECIMENTOS Os autores agradecem Ă administração e Ă direção de manutenção da unidade fabril da DELPHI da Guarda todas as facilidades concedidas, sem as quais nĂŁo teria sido possĂvel a realização deste trabalho, levado a cabo em 2008 e 2009. Note-se que os tempos verbais utilizados ao longo do texto referem-se ao indicativo presente, na medida em que o artigo foi submetido a esta prestigiada revista ainda em 2009, e
Nova chumaceira
SKF SE
A nova geração de chumaceiras bi-partidas
representa uma sentida homenagem dos autores a todos os colaboradores daquela excelente empresa que, como ĂŠ do domĂnio pĂşblico, devido Ă s contingĂŞncias do mercado cessou ! "#$#%
REFERĂŠNCIAS BIBLIOGRĂ FICAS [1] Praveen Gupta, “Six Sigma Business Scorecard. Ensuring Performance & '% ( ) * + / * 3 4 "##6: ;"< =% & = >( ! ? '% @ ( tenção nÂş 102, julho/dezembro de 2009; ;J< =% & = >K ( ! ? '% Revista KĂŠramica nÂş 298, setembro/outubro de 2009; [4] C. Pereira Cabrita, Paulo M. Vaz, Diogo S. Madeira, JoĂŁo C. Matias, Davide S. Fonseca, “Manutenção Industrial Seis Sigma. Proposta de ( = & '% X $#Y = / Manutenção, 19-20 de novembro de 2009, Figueira da Foz; [5] C. Pereira Cabrita, “Contribuição para o Entendimento da Elabora ! = Z K \ ^
( ! ? '% @ ( ! nº 103, janeiro/março de 2010;
l Dimensþes de veio entre 25 e 140 mm l Aumento da capacidade de carga l Mais robusto e resistente à distorção l l l Elevada capacidade de transferência de calor l Tratamento anticorrosivo, classe C3, de acordo com a ISO 12944 l Environmental Product Declaration, de acordo com a norma ISO 14025
[6] Paulo M. Vaz, “Manutenção Industrial Seis Sigma. Bases EstatĂsticas, Metodologias, Caso PrĂĄtico de uma Multinacional do Sector AutomĂł '% Z ! ( w w y
{
versidade da Beira Interior, CovilhĂŁ, julho de 2009;
Para mais informaçþes visite www.skf.pt
[7] Diogo S. Madeira, “Produção Magra, Seis Sigma, Manutenção Indus ( % &
( & ? ! '% Z ! ( w w y
{
da Beira Interior, CovilhĂŁ, julho de 2009; ;|< } ~ >} & (
'% ? & / * 3 4 { X "##6%
M
SKF Portugal 214247000 www.skf.pt