+46 (0)72-744 05 05 kevin.mattsson@proteam.se El & Styrsystem, Konsult El
Ledare
Det är svårt att bortse från hur snabbt det globala läget förändras just nu, och hur direkt det påverkar industrin. Utvecklingen i och kring Iran har redan fått tydliga konsekvenser i form av stigande energi- och råvarupriser, något som slår mot stora delar av ytbehandlingsindustrin. Samtidigt har flera experter, bland annat inom Europas färg- och kemibranscher, sagt att situationen visar att vi fortfarande är beroende av fossila råvaror och behöver hitta andra alternativ. Diskussionen kommer troligen att bli mer intensiv så länge osäkerheten fortsätter.
För ytbehandlingsindustrin innebär detta ett ökat kostnadstryck, men också ett större fokus på sådant som redan står högt på agendan: energieffektivisering, processtyrning och materialval. De åtgärder som tidigare drivits av klimatmål och lagstiftning får nu även en tydligare koppling till leveranssäkerhet och ekonomi.
I det här numret av Ytforum visar vi flera exempel på hur utvecklingen ser ut i praktiken. Det handlar både om förändringar i branschen, där företag växer genom att köpa upp andra, och om konkreta förbättringar i produktionen. Ett exempel är hur en ändrad förbehandling kan sänka både kostnader och miljöpåverkan i en befintlig anläggning. Vi tar också upp materialfrågor, som att aluminium kräver särskild förbehandling och noggrann styrning av processen.
I detta numret skriver vi också om Elmia Produktionsmässor, en bred mötesplats där teknikutvecklingen blir synlig i praktiken. Här handlar mycket om stegvisa förbättringar: ökad automatisering, bättre uppföljning och mer stabila processer snarare än stora teknikskiften.
Det är så branschen rör sig framåt just nu. Ett mer osäkert läge i omvärlden skapar press, men driver också arbetet med att göra produktion och materialval mindre sårbara.
Johan Askengren, Redaktör
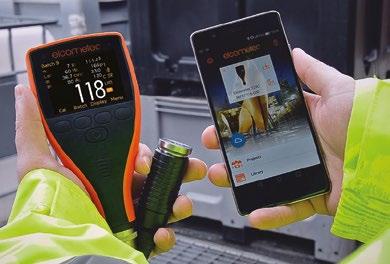
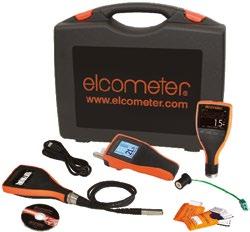
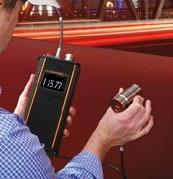
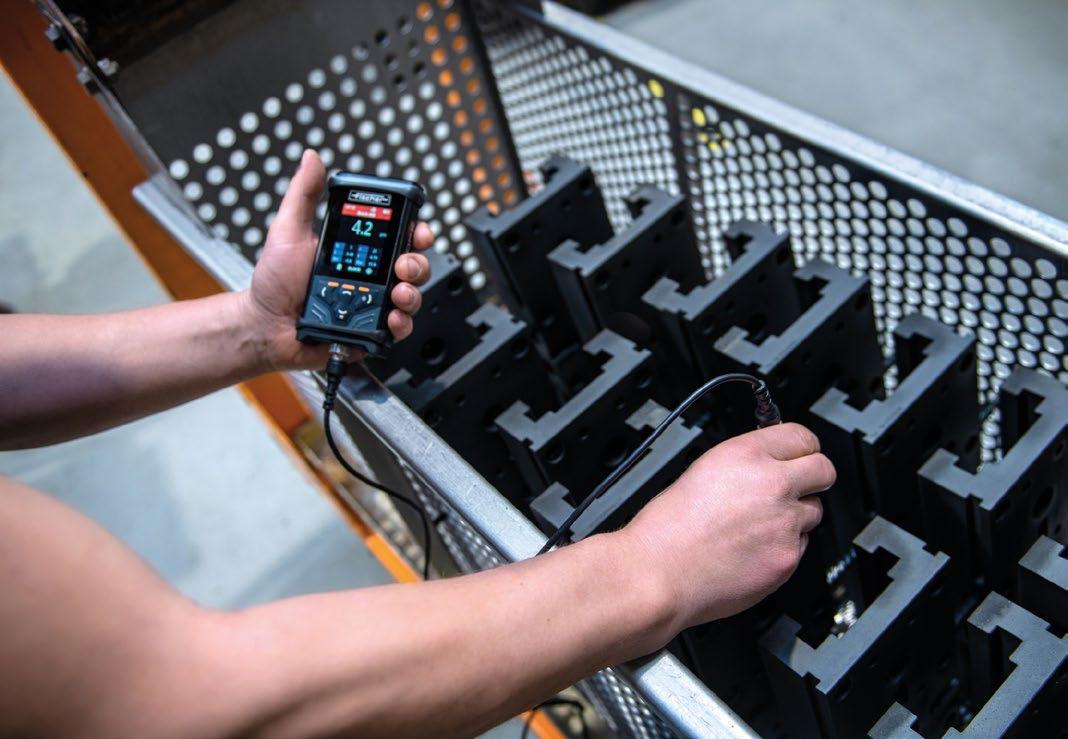
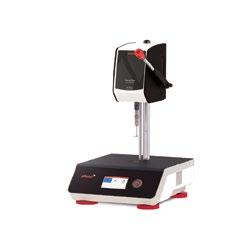
ELCOMETER-KIT
Inspektionskit för rostskyddsmålning
ELCOMETER 224
Profildjupsmätare för blästring
ELCOMETER 456
Snabb och smidig skikttjockleksmätare
ELCOMETER 319
Fukt- och temperaturmätare för säker målning
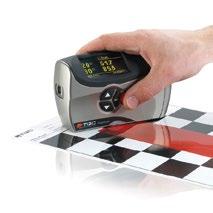
ELCOMETER 480
Glansmätare för både matta och högblanka ytor
ElcoMaster, smidig programvara för både Android och Apple iOS!
Elcometer 510
Automatiskt vidhäftningsmätare med lagring och rapporter direkt i pdf-format.
021 35 70 00 www.kdn.se
KARL DEUTSCH NORDISKA AB
Irankriget driver råvarupriserna uppåt
Konflikten i Mellanöstern driver upp råvaru- och energipriser, med tydliga följdeffekter för ytbehandlingsindustrin. Flera kritiska insatsvaror har stigit kraftigt i pris, samtidigt som logistik och försörjningskedjor påverkas negativt, rapporterar Magazin für Oberflächentechnik med underlag från branschorganisationen för den tyska lack- och tryckfärgsindustrin (VDL).
Den pågående konflikten i Iranområdet har bidragit till stigande energipriser globalt. Utvecklingen påverkar särskilt den petrokemiska industrin, där råolja utgör en central insatsvara. För tillverkare av färger, lacker och ytbehandlingsprodukter innebär detta ökade kostnader för bland annat bindemedel, lösningsmedel, hartser och additiv. Flera kritiska råvaror har inom kort tid ökat med upp till 100 %.
Utöver prisökningarna påverkas även transport- och leveranskedjor. Rutter via Röda havet har i stor utsträckning stängts eller begränsats, vilket leder till omdirigering via Godahoppsudden. Detta förlänger transporttiderna med upp till 10–14 dagar.
Samtidigt ökar kostnaderna för frakt och transportförsäkringar. Även flygtransporter påverkas genom längre rutter och begränsad kapacitet, vilket ytterligare bidrar till högre logistikkostnader och minskad planeringssäkerhet.
existerande strukturella utmaningar i branschen.
Enligt företrädare för den tyska lackoch tryckfärgsindustrin riskerar utvecklingen att få långvariga konsekvenser. Konflikten ses inte enbart som en tillfällig störning utan som en ökning av redan
Bedömningen är att kostnadstrycket kommer att bestå även efter ett eventuellt formellt slut på konflikten, och att effekterna därmed kan bli långvariga för företag inom ytbehandling och relaterade sektorer.
AI-baserad produktionsplanering i billackeringsverkstäder
Axalta inleder ett samarbete med det schweiziska företaget Aspaara kring ett AI-baserat planeringsverktyg för lackreparationsverkstäder. Lösningen lanseras i EMEA-regionen som en del av tjänsteport-
följen Drivus och syftar till att förbättra planering och resursutnyttjande.
Aspaara använder artificiell intelligens för att simulera arbetsflöden genom en digital modell av verkstaden. Systemet ana-
lyserar kapacitet, ledtider och resursfördelning, vilket ger underlag för att identifiera flaskhalsar och optimera planeringen. Verktyget kan integreras med befintliga affärs- och verkstadssystem och anpassas efter lokala behov.
Enligt Axalta kan lösningen bidra till kortare ledtider och bättre utnyttjande av resurser som exempelvis lackeringsboxar och personal. Planeringsarbetet kan delvis automatiseras.
– Det här tillskottet i vår tjänsteportfölj ger extra tyngd åt vårt löfte att vara en sann affärspartner för våra kunder och direkt tillgodose deras behov, säger Fabien Boschetti, Sales Vice President Axalta Refinish EMEA.
Samarbetet har tidigare introducerats i Schweiz och erbjuds nu till kunder i Europa, Mellanöstern och Afrika.
Lösningar för krävande företag i över 50 år
IKEM: Regelkrångel bromsar klimatinvesteringar
Svensk industri vill investera i klimatomställningen, men omfattande regelverk och långa tillståndsprocesser försvårar arbetet. Det framgår av en ny rapport från Innovations- och kemiindustrierna i Sverige (IKEM). Resultaten bygger på en undersökning bland organisationens medlemsföretag och speglar därmed deras upplevelser av regelbördan.
Enligt rapporten uppger 84 % av de tillfrågade företagen att regelbördan är betungande, och 87 % att den har ökat under de senaste fem till tio åren. Det är särskilt miljöregler, hållbarhetskrav och omfattande myndighetsrapportering som lyfts fram som resurskrävande.
– Företagen vill utveckla klimatsmarta lösningar, investera och växa. Men alltför mycket tid går åt till administration, osäkra besked och utdragna processer. Det hämmar både innovationstakten och viljan att investera i Sverige, säger Jakob Tellgren, vd för IKEM.
I rapporten lyfts exempel där företag, efter flera års tillståndsprocesser, valt att genomföra investeringar i andra länder.
Enligt IKEM innebär detta en risk för att Sverige går miste om både klimatnytta, arbetstillfällen och kapital.
Organisationen pekar även på att små och medelstora företag påverkas särskilt mycket. Dessa saknar ofta intern specialistkompetens och behöver därför ta in extern hjälp för att hantera nya och förändrade regelkrav.
Mot bakgrund av resultaten presenterar IKEM ett antal åtgärdsförslag som organisationen menar kan minska regelbördan och underlätta investeringar. Förslagen omfattar bland annat att förenkla och korta tillståndsprocesser samt att inrätta en särskild myndighet för miljöprövning. Vidare föreslås att berörda myndigheter får permanenta uppdrag att minska regelkrånglet, att nya miljö- och klimatregler utformas med hänsyn till industrins konkurrenskraft samt att myndigheternas servicenivå höjs genom snabbare
Revivo Group utser koncern-vd
Revivo Group har utsett Daniel Öhrstig till ny vd för koncernen. Daniel tillträder rollen i juni 2026 och kommer att leda koncernens fortsatta utveckling och expansion.
Daniel Öhrstig har en gedigen bakgrund från ledande roller inom Skanska och har under sin karriär byggt upp en bred operativ och kommersiell erfarenhet inom projektledning, affärsutveckling och organisationsledning. Senast kommer han från rollen som distriktschef inom Skanska Sverige.
– Vi är mycket glada över att välkomna Daniel till Revivo Group. Han kombinerar ett starkt operativt ledarskap med ett tydligt affärsfokus och erfarenhet av att utveckla organisationer i tillväxt. Vi ser fram emot att tillsammans med Daniel fortsätta utveckla Revivo Group, säger Mikael Matts, styrelseordförande i Revivo Group, i ett pressmeddelande.
Revivo Group etablerades under 2025 och har sedan dess byggt upp en nordisk företagsgrupp av specialistbolag inom ytbehandling. Koncernen har ambitionen att fortsätta växa genom både organisk utveckling och strategiska tilläggsförvärv.
besked. Därtill betonas vikten av att undvika svenska särkrav utöver EU:s regelverk. – Det handlar inte om att sänka kraven. Det handlar om att göra det möjligt att ställa om och investera i Sverige. Vi behöver regler som driver klimatarbetet, inte regler som driver bort investeringarna, säger Jakob.
enda utbudet av veckade pappersfilter som behållt det
De mest effektiva filtreringslösningarna för sprutboxar.
Upp till 100 KG laddningskapacitet/m2. Hög effektivitet upp till 99,45%.
filterlivslängd
kapaciteter
och utbytbar användning
Jakob Tellgren, vd för IKEM – Innovations- och kemiindustrierna i Sverige.
Snabb och enkel installation.
Det
ursprungliga patentet sedan 1963.
Lång
Flera
Flerbruk
Hög prestanda
Sprutbox utvidgad pappersfilter för partiklar.
KOMPLETTA LACKERINGSANLÄGGNINGAR
DRIFTSÄKRA • ENERGIEFFEKTIVA
våt- och pulverlackeringsanläggningar för industrin i över 35 år
Plåtbearbetning för tillverkande industri - i sin mest innovativa form.
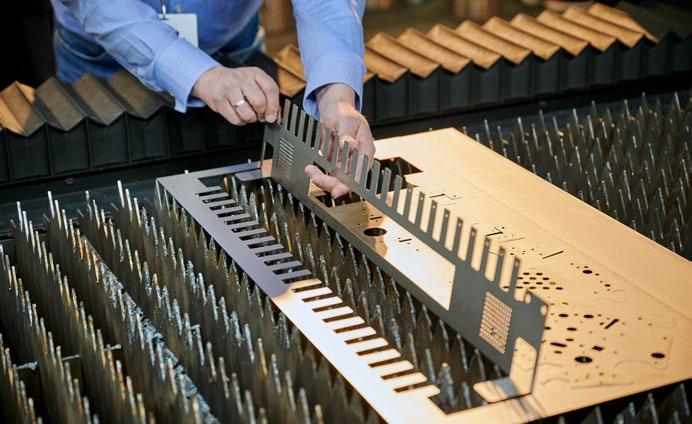
Upplev maskiner i drift och ta del av den senaste tekniken inom skärande bearbetning, bockning, sammanfogning och ytbehandling. Elmia Plåt samlar framtidens lösningar för en effektiv, smart och hållbar plåtbearbetning.
Elmia Plåt arrangeras tillsammans med MTAS.
Registrera din fria entrébiljett genom att scanna QR-koden eller besök hemsidan: elmia.se/plat
Skanna QR-koderna och se exempel på levererade våtoch pulverlackeringsanläggningar
Jönköping | 19–22 maj 2026
Elmia Produktionsmässor
TRÄ METALL PLAST
PPG aviserar globala
prishöjningar på upp till 20 %
Färgtillverkaren PPG skriver i ett pressmeddelande att prishöjningar på upp till 20 % redan har börjat införas globalt. Enligt företaget är åtgärden en följd av ökade kostnader i leveranskedjan och syftar till att säkerställa fortsatt leverans av produkter och tjänster.
Under de senaste veckorna har marknaderna för petrokemiska produkter, energi och transporter präglats av volatilitet och begränsad tillgång. Faktorer utanför enskilda leverantörers och tillverkares kontroll har, enligt PPG, lett till ökade kostnader för råvaror, energi, logistik och förpackningar inom hela värdekedjan för ytbehandling.
Prishöjningarna genomförs successivt över hela produktportföljen, som omfattar färger, beläggningar och specialprodukter. Anpassningarna sker kund för kund eller i enlighet med befintliga avtal. Företaget uppger att vissa produktkategorier, teknologier och regioner kan komma att kräva större justeringar för att fullt ut kompensera för kostnadsökningarna, och att ytterligare höjningar kan bli aktuella beroende på marknadsutvecklingen.
– Vår högsta prioritet är att stödja våra kunder med jämn kvalitet, tillförlitliga leveranser och teknisk kompetens, även när marknadsförutsättningarna förändras snabbt, säger Tim Knavish, vd och koncernchef för PPG.
Enligt företaget möjliggör prisanpassningarna att tillgången på produkter kan upprätthållas trots ökade och svårförutsägbara kostnadstryck.
PPG uppger vidare att bolagets globala inköps-, produktions- och logistikfunktioner arbetar aktivt med att utnyttja företagets geografiskt diversifierade produktionsstruktur och leverantörsnätverk för att minska störningar och upprätthålla servicenivåer.
Samråd om eventuell begränsning av PFAS
Den 26 mars öppnade Europeiska kemikaliemyndighetens (Echa) samråd om den begränsning av PFAS-ämnen i EU som bland annat Kemikalieinspektionen står bakom. Samrådet pågår i 60 dagar. Intressenter inom industri, forskning, organisationer och allmänheten uppmanas att lämna synpunkter på utkastet till yttrande från Echas kommitté för samhällsekonomisk analys (SEAC). Synpunkterna kommer att bidra till SEAC:s slutliga yttrande som förväntas att antas i slutet av 2026. Därefter ska EU-kommissionen ta fram ett förslag till beslut om en eventuell PFAS-begränsning.
Den 2 mars antog Echas vetenskapliga kommitté för riskbedömning (RAC) sitt slutgiltiga yttrande om PFAS-begränsningen. RAC anser att PFAS innebär växande och långvariga risker för människa och miljö och att nuvarande regler inte är tillräckliga. Därför stödjer RAC begränsningen. Om undantag tillåts rekommenderar RAC riskhanteringsåtgärder för att minimera utsläpp.
Bakom förslaget om en PFAS-begränsning i EU står, förutom Kemikalieinspektionen, myndigheter i Danmark, Nederländerna, Norge och Tyskland. Målet med begränsningen är att minska utsläpp av PFAS i miljön genom att förbjuda alla användningar förutom där PFAS verkligen behövs och där det saknas alternativ.
Vi är din partner inom avancerad industriell ytbehandling. När du behöver det sträcker sig våra tjänster längre än så. Vårt mål är alltid att ta fram helhetslösningar som gör både din produkt och dina processer smartare. SW Advanced Coating
Kungälv, Backa Bergögata
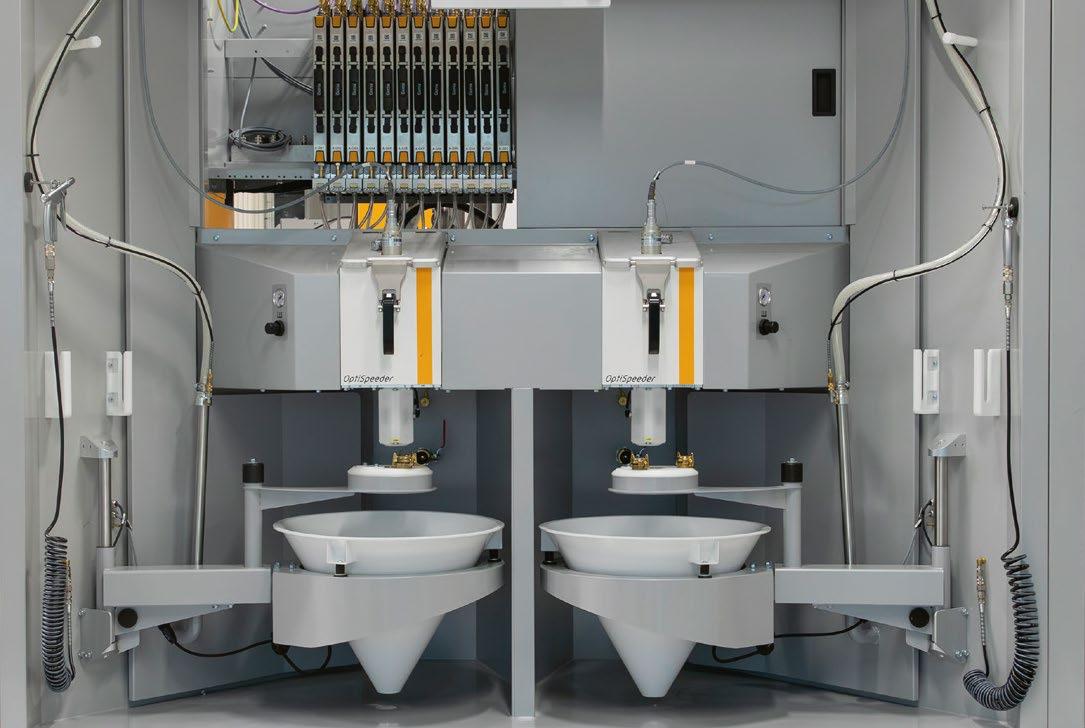
Fördubbla din effektivitet
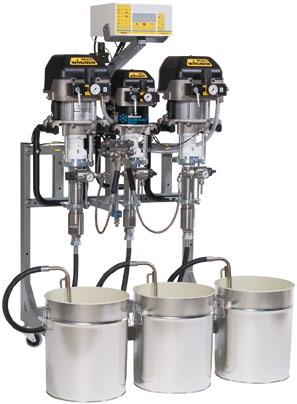
Systemet med OptiSpray All-in-One pumpteknik och dubbla OptiSpeeder (pulverbehållare). Flexibiliteten på att lackera samtidigt som målaren förbereder nästa kulör tack vare två pulverbehållare parallellt i ett OptiCenter11.
Hansen-Icoma AB | Fabriksgatan 5B | 331 35 Värnamo +46 370 515 490 | info@hansen-icoma se
Nytt projekt ska stärka industrins beredskap
Tillväxtverket, i nära samarbete med RISE, påbörjar projektet Resilient industri för att stärka svenska industriföretags förmåga att hantera kriser och höjd beredskap. Genom att utveckla ett konkret och anpassat stöd ska projektet hjälpa små och medelstora företag att säkra sin produktion i en osäker omvärld. Arbetet omfattar både kunskapshöjande insatser och praktiska verktyg.
– Det finns ett stort behov av praktiskt stöd för att agera vid kris och ytterst krig. Särskilt små och medelstora företag behöver samlat och anpassat stöd för att omsätta krav och information till faktisk omställningsförmåga. Genom projektet utvecklar vi kunskapshöjande insatser och konkreta verktyg, med organisatorisk förmåga som prioritet, för att stärka företagens beredskap och motståndskraft, säger Benny Lyvén, RISE.
Projektet riktar sig främst till små och medelstora tillverkande företag inom verkstads- och elektronikindustrin. Målet är att stärka företagens beredskap och produktionsförmåga vid störda förhållanden. Projektet pågår fram till slutet av 2027 och finansieras via anslag för krisberedskap från Myndigheten för civilt försvar.
– Många företag står idag inför utmaningen att de förväntas ha en beredskap, men saknar verktygen för att genomföra det i praktiken. Projektets kärna är därför att omvandla de formella kraven på vad som ska göras till en praktisk vägledning i hur det ska gå till, säger Ulf Savbäck, chef för enheten Industrins utveckling och beredskap på Tillväxtverket.
Projektet genomförs som ett forsknings- och utvecklingsarbete. Under projektperioden kommer bland annat behovsanalyser och scenarioövningar att genomföras tillsammans med utvalda företag. Resultaten ska därefter omsättas till ett utbildningspaket och ett implementeringsstöd, med syfte att stärka industrins samlade motståndskraft.
Aabo-Ideal Group
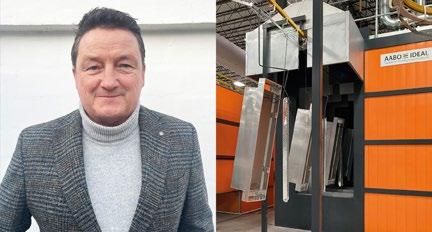
Torben Nørgaard Hansen blir ny verkställande direktör för Aabo-Ideal Group och tillträder senast 1 september 2026. Han efterträder Gynter Graul Lorenzen, som går i pension efter många år i bolaget. Samtidigt genomförs en kapitalökning för att stärka företagets fortsatta utveckling.
Aabo-Ideal Group, med huvudkontor i Faaborg och drygt 130 anställda, levererar ytbehandlingsanläggningar till större industrikoncerner i Europa, bland annat inom entreprenadmaskiner, robotteknik och försvarsindustri.
Torben Nørgaard Hansen har lång internationell erfarenhet av ledarskap i projektorienterade industriföretag. Han har tidigare varit vd för bland annat Nassau Door A/S, SKAKO Comessa A/S, H.J. Hansen Recycling Industry A/S och senast GEA Scan Vibro A/S. – Jag ser fram emot att leda Aabo-Ideal och bygga vidare på den solida grund som Gynter och organisationen har skapat. Med ett konkurrenskraftigt produktprogram och en stark marknadsposition har företaget goda förutsättningar för ytterligare tillväxt inom flera segment, säger Torben Nørgaard Hansen.
I samband med vd-skiftet genomför ägarkretsen en kapitalökning i syfte att stärka bolagets finansiella beredskap och stödja fortsatt tillväxt inom projektverksamheten. Den nya vd:n går även in som delägare tillsammans med bland andra styrelseordförande Bjarke Brøns och CFO Nis Johnsen.
– Aabo-Ideal har en stark grund med marknadsledande knowhow inom ytbehandlingslösningar och en rekordstor orderbok. Med Torben som verkställande direktör och en förstärkning av kapitalbasen har vi goda möjligheter att utveckla bolaget vidare, säger Bjarke Brøns, styrelseordförande i Aabo-Ideal Group.
mätinstrument för glans, haze, DOI, opacitet och analys av ytans utseende
- en nyckelbransch med stor betydelse för tillväxt och konkurrenskraft inom industrin.
Elmia Svets och Fogningsteknik arrangeras tillsammans med Svetskommissionen.
Det ska vara lätt!
Registrera din fria entrébiljett genom att scanna QR-koden eller besök hemsidan: elmia.se/svets
Jönköping | 19–22 maj 2026
Elmia Produktionsmässor
Att välja rätt ytbehandlingsanläggning kan vara ett svårt beslut. En av AABO-IDEALs viktigaste uppgifter är att göra beslutet och processen så enkel och trygg som möjligt.
Vi erbjuder våra kunder ett professionellt bollplank och utför en behovsanalys som säkerställer den optimala lösningen med energioptimering och effektivitet i fokus.
Med egen produktion och många års erfarenhet kan vi hjälpa våra kunder med en nyckelfärdig anläggning.
Procoat Group är en ung koncern med fyra enheter som utför industriell ytbehandling med en bred produktportfölj. Den har byggts upp av Linus Håkansson, som har en bakgrund i både produktion och fastighetsaffärer. Strategin bygger på höga inträdesbarriärer, diversifierad kundbas och tydliga synergier mellan bolagen. Genom en kombination av förvärv och organisk tillväxt ska verksamheten växa både geografiskt och volymmässigt.
Linus Håkansson inledde sin yrkesbana inom industrin, med utbildning och tidig erfarenhet från produktion och processeffektivisering. Arbetet omfattade allt från styrteknik och robotik till praktiskt förbättringsarbete i produktionen.
– Jag jobbade mycket med processeffektivisering ute i produktionen på Scania, identifierade flaskhalsar och drev förbättringsarbete tillsammans med personalen, säger Linus Håkansson.
Nästa steg blev kommersiella fastighetsaffärer. Efter studier inom corporate finance arbetade han med transaktioner av större fastighetsportföljer, ofta strukturerade som bolagsaffärer.
– Det var komplexa affärer där fastigheter paketerades i bolag. Den erfarenheten har varit direkt användbar i arbetet med företagsförvärv, berättar Linus.
STRATEGISKA VAL OCH
ETABLERING I BRANSCHEN
Vid återgången till industrin analyserade Linus Håkansson olika branscher utifrån kriterier som stabil efterfrågan, återkommande kunder och inträdesbarriärer. Ytbehandling identifierades som ett område där dessa faktorer sammanföll. En central aspekt var de investeringar och tillstånd som krävs för att etablera ny verksamhet.
– För att starta från grunden krävs både betydande investeringar och miljötillstånd. Det gör att det finns en tydlig tröskel för nya aktörer, berättar Linus.
Även affärslogiken i kundrelationerna var en viktig faktor. Ytbehandling utgör ofta en begränsad del av den totala produktkostnaden, vilket påverkar kundernas beteende.
– Kostnaden för ytbehandling är vanligtvis relativt låg per detalj, men risken vid
leverantörsbyte är hög. Det bidrar till stabila kundrelationer, menar Linus.
FÖRVÄRVSSTRATEGI OCH KONCERNSTRUKTUR
Uppbyggnaden av koncernen inleddes genom en systematisk kartläggning av branschen. Ett stort antal aktörer kontaktades, vilket resulterade i flera förvärv över tid.
– Jag kontaktade ett 60-tal bolag och träffade ett tjugotal. Det ledde till de första förvärven, och dialoger pågår fortfarande, säger Linus.
Koncernen består i dag av fyra enheter med olika ytbehandlingstekniker, inklusive betning, blästring, pulverlackering, termisk sprutning och elektrolytisk ytbehandling. En viktig del av strukturen är att kombinera dessa kompetenser.
Parallellt finns en intern verkstadsfunktion, som idag stödjer de övriga bolagen.
– Vi tillverkar fixturer och utrustning internt. Det har minskat våra inköpskostnader med omkring 60 %, berättar Linus.
SYNERGIER OCH ARBETSSÄTT I ORGANISATIONEN
En central del av modellen är att skapa samverkan mellan bolagen, både i produktion och försäljning. Genom att erbjuda flera behandlingar inom samma koncern kan kunderna få en mer sammanhållen leverans.
– Kunderna uppskattar att ha en kontakt i stället för flera leverantörer. Det ger bättre kontroll över hela processen, säger Linus.
RISKSPRIDNING OCH MARKNADSPOSITION
Ett aktivt säljarbete har också införts. Till skillnad från en traditionell roll som ordermottagare arbetar organisationen med uppsökande försäljning och strukturerad kundbearbetning.
– Vi har byggt upp funktioner för mötesbokning och försäljning. Det har gett tydlig effekt i både nya affärer och merförsäljning, säger Linus.
Koncernen har en uttalad strategi att sprida riskerna, både vad gäller kunder och branschexponering. Ingen enskild kund står idag för mer än 3 % av omsättningen, vilket innebär att man inte påverkas nämnvärt om en enskild kund försvinner. Även spridningen mellan olika industrisegment är en viktig faktor. Detta minskar känsligheten för konjunkturvariationer inom enskilda sektorer, till exempel fordonsindustrin. Samtidigt skiljer sig industriell ytbehandling från entreprenadbaserad verksamhet genom högre krav på tillstånd och större platsbundenhet, vilket påverkar investeringsbeslut och riskbild.
EXPANSION OCH FRAMTIDA UTVECKLING
Framåt ligger fokus på att vidareutveckla befintliga enheter och säkerställa att organisationen kan hantera fortsatt tillväxt. Förvärv är fortsatt en del av strategin, men sker selektivt.
Blästring Blästring
– Det måste finnas en tydlig plan för hur ett bolag ska integreras och bidra till helheten, betonar Linus.
Det finns också en geografisk expansionspotential, både inom Sverige och på sikt i övriga Norden. Samtidigt finns kapacitet att växa inom befintliga anläggningar. Investeringar sker stegvis och anpassas efter efterfrågan.
– Vi bygger ut i takt med att vi ser behoven. Det minskar risken och gör investeringarna mer träffsäkra, anser Linus.
Branschen påverkas samtidigt av förändrade regelverk och ökade miljökrav, vilket ställer krav på anpassning.
– Man får hoppas på det bästa och förbereda sig för det värsta, avslutar Linus.
TEXT: YTFORUM, FOTO: PROCOAT GROUP
Procoat Group består idag av fyra bolag:
R-Produktion i Vimmerby med elpolering och betning samt mekanisk verkstad
Wermlands Betning & Service i Kil som utför betning av rostfritt stål
Landskrona Galvanoverk i Landskrona med kemisk och elektrolytisk ytbehandling
MPS Coating som under semestern flyttar från Jönköping till Hultsfred och som utför blästring, termisk sprutning samt våt- och pulverlackering.
Linus Håkansson.
Mässor, Kurser & Konferenser
5–7 INDIANAPOLIS, USA American Coatings Show & Conference 2026 American Coatings Media
5–7 STUTTGART, TYSKLAND Surface technology Germany Deutsche Messe
19–22 JÖNKÖPING Elmia Produktionsmässor Elmia Juni
2–4 HILLERSTORP Pulverappliceringsteknik - Grund
HangOn Coating Academy
2–4 CHICAGO, USA SUR/FIN NASF Aug
25–27 GÖTEBORG Trä & Teknik Svenska Mässan
25–27 SMÅLAND Trädagars Trädagars Sept
1–3 WARSZAWA POLEN Poland Coatings Expo Ptak Warsaw Expo
6–10 DUBLIN, IRLAND Eurocorr European Federation of Corrosion
21–25 PORTO, PORTUGAL Graphene Week Graphene Flagship
Okt 6–8 DÜSSELDORF, TYSKLAND Aluminium Reed Exhibitions
Nov 10–12 JÖNKÖPING Elmia Subcontractor Elmia
Här presenteras ett urval av mässor, kurser & konferenser som berör ämnet ytbehandling. Uppgifterna publiceras med reservation för feltryck och ändringar.
Revivo Group bygger nordisk koncern inom industriell ytbehandling
Revivo Group har på kort tid vuxit fram som en ny aktör inom industriell ytbehandling genom flera förvärv i Norden. Med fokus på rostskyddsmålning, blästring och entreprenadarbeten vill bolaget samla entreprenörsdrivna företag i en gemensam koncern. Målet är att nå en omsättning på omkring 2 miljarder kronor inom de närmaste åren.
Bakgrunden till Revivo Group är investeraren Helix Kapital, som såg industriell ytbehandling som en fragmenterad bransch med potential.
– När Helix Kapital kom i kontakt med Henry Allt i Allt vid årsskiftet 2024–2025 blev det startpunkten för hela satsningen, säger Edvin Svensson, tillförordnad koncernchef för Revivo Group och numera vd för Henry Allt i Allt.
Sedan dess har utvecklingen gått snabbt. Under 2025 och början av 2026 har flera bolag anslutit, och på mindre än ett år har koncernen vuxit till cirka 800 anställda och en omsättning nära 1 miljard kronor.
– Vi har vuxit väldigt snabbt och förvärvat många bolag på kort tid. Nu börjar vi komma i kapp organisatoriskt. I juni tillträder vår nya koncernchef Daniel Öhrstig, som kommer att leda den fortsatta utvecklingen, säger Edvin.
FOKUS PÅ TUNG INDUSTRI OCH
ENTREPRENAD
Revivo Group har valt att fokusera på tung industriell ytbehandling. Det handlar om verksamheter inom exempelvis rostskyddsmålning och blästring, med uppdrag inom infrastruktur, energi och industri.
– När vi tittar på nya potentiella förvärv ska det vara inom de segment vi redan verkar i, även om det naturligtvis kan vara lite olika inriktning hos olika bolag, säger Edvin.
– Vi vill inte köpa bolag där ägaren inte är kvar. Entreprenörerna är avgörande för att verksamheterna ska fungera, säger Edvin.
Styrningen sker främst på styrelsenivå, medan det dagliga arbetet ligger kvar i respektive bolag. Organisationen är decentraliserad och den centrala strukturen hålls relativt liten.
Ambitionen är att finnas i de nordiska grannländerna. I dag är bolaget etablerat i Sverige, Norge och Finland, medan Danmark återstår.
ENTREPRENÖRERNA KVAR I
BOLAGEN
En viktig del i modellen är att de bolag som förvärvas fortsätter att drivas av sina tidigare ägare och ledningar, som också återinvesterar i koncernen.
INTEGRATION OCH SAMARBETE
Arbetet med att knyta ihop bolagen handlar i första hand om struktur och rapportering, snarare än att slå ihop verksamheterna operativt.
– Den största förändringen är finansiell uppföljning och månadsrapportering. I övrigt vill vi ge bolagen relativt fria händer, säger Edvin.
Samtidigt finns möjligheter till samarbete, särskilt när det gäller större projekt och resursdelning.
– Vi kan ta större jobb tillsammans och dela på både personal och utrustning. Det är en tydlig styrka, säger han.
Erfarenhetsutbyte är också en viktig del. Ledningsgrupper från dotterbolagen träffas regelbundet för att diskutera arbetssätt och lösningar.
MARKNAD MED TYDLIGT BEHOV
Efterfrågan på ytbehandlingstjänster är stark, bland annat till följd av investeringar i infrastruktur, energi och försvar.
– Det finns ett uppdämt behov inom flera sektorer. Vi tror att branschen kan växa snabbare än BNP, säger Edvin.
Samtidigt finns utmaningar. Ytbehandling kommer ofta sent i projekten och beställarkompetensen varierar.
– Ytbehandling ses ofta som sista steget, trots att det är avgörande för livslängden. Där behöver branschen ta en tydligare position, säger han.
FORTSATT EXPANSION
Tillväxten framåt bygger fortsatt på förvärv, kombinerat med utveckling av de bolag som redan ingår i koncernen. Målet är att nå en omsättning på omkring 2 miljarder kronor inom tre år.
– Vi har höjt ambitionen ytterligare och siktar mot två miljarder i omsättning. Det är en kombination av förvärv och att utveckla de bolag vi redan har, säger Edvin.
Samtidigt fortsätter arbetet med att bygga upp koncernens struktur. I juni 2026 tillträder Daniel Öhrstig som permanent koncern-VD. Fram till dess är Edvin Svensson tillförordnad koncernchef, parallellt med sin roll som vd för Henry Allt i Allt.
Edvin Svensson.
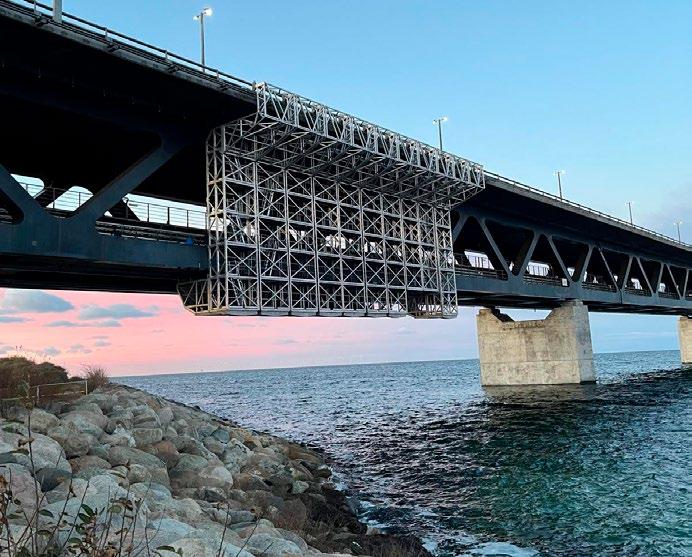
Ommålning av Öresundsbron. Vid bromålning är ställningsbyggande och inkapsling ett mycket omfattande arbete.
Varmförzinkad armering ger lång underhållsfri livslängd hos korrosionsutsatta vägbroar
Armerad betong är ett vanligt material i många olika typer av konstruktioner. Motorvägsbroar, parkeringshus, kontorsbyggnader, tunnlar med mera är ofta konstruerade för att nyttja fördelarna med armerad betong. I många fall behöver inte armeringen något extra korrosionsskydd för att undgå rostangrepp. Den högre alkaliska miljön i betong ger en tunn oxidfilm på stålet, som passiverar eller skyddar stålet mot vidare korrosion. Dock händer det ofta att denna passivering inte fungerar tillräckligt bra för att skydda armeringen under längre tider.
KORROSION HOS ARMERING
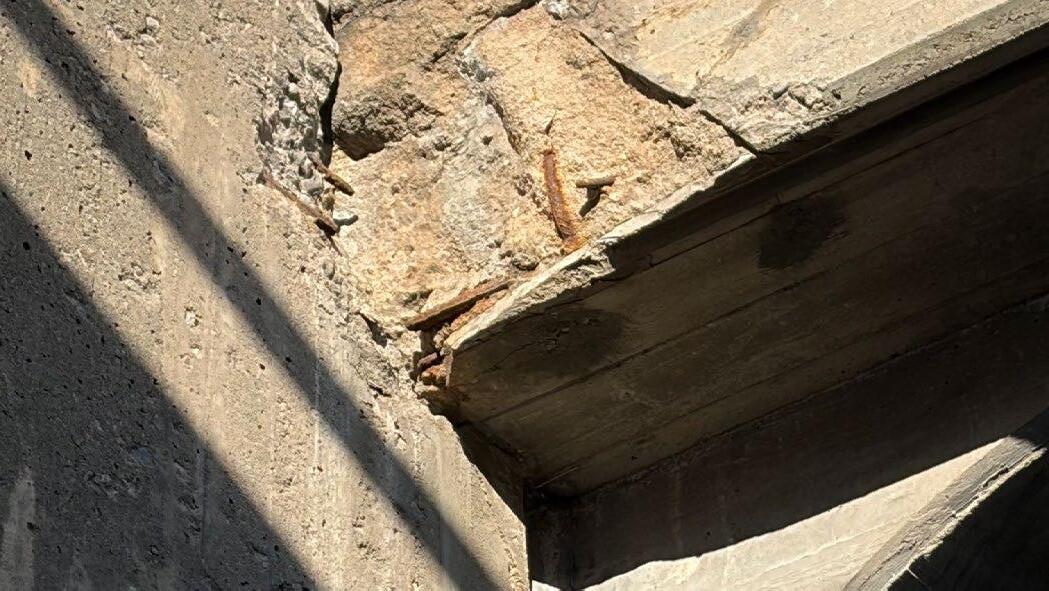
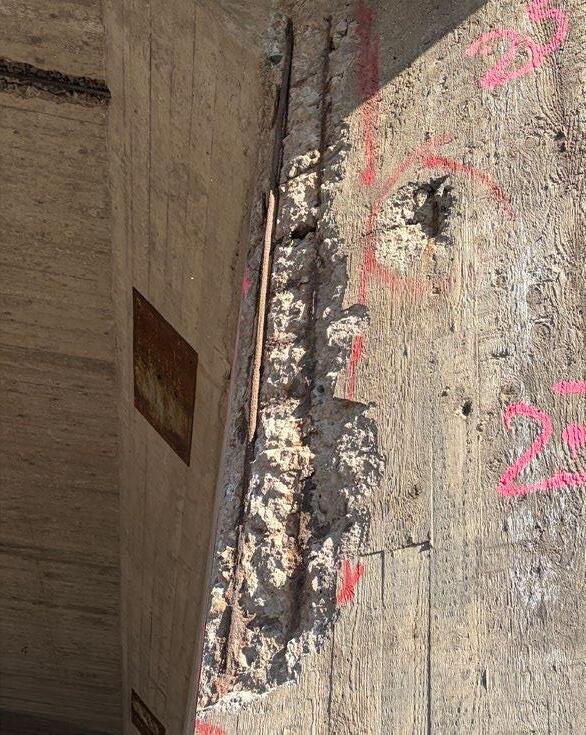
Korrosion hos armeringen förekommer till exempel då betongen har sprickor, klyvningar, sandfickor eller tunt täckskikt, alkaliniteten har neutraliserats eller klorider trängt in i betongen. Framför allt är den ytligt liggande armeringen utsatt. Då den bildade korrosionsprodukten har stor volym sprängs betongen runt armeringen sönder, vilket leder till skador och till slut havererar hela konstruktionen. Haveriet föregås ofta av missprydande bruna rostrinningar över betongen. Skador på armerad betong har ökat, bland annat på grund av ökad halkbekämpning vintertid
samt luftföroreningar, och är vanligare än vad man tidigare varit medveten om. När korrosionen väl inträffat hos armeringen är den mycket svår och kostsam att åtgärda. Behovet av att skydda armeringen från korrosion blir därför mer och mer nödvändigt för många applikationer.
VARMFÖRZINKAD ARMERING
Varmförzinkningens möjlighet att skydda armering från korrosion bekräftas genom praktisk användning i många länder. Smäckra byggnadskonstruktioner har ofta varmförzinkad armering just för att undvika sprängningar med kostsamt underhåll som följd. Den säkerhetsrisk som nedfallande betong kan utgöra, framför allt i tättbebyggda områden, bör också påpekas.
Korrosionsskyddet som fås genom att använda förzinkad armering är en kombination av flera fördelaktiga effekter. Dels tål den varmförzinkade armeringen högre kloridhalter, dels klarar den karbonatiseringen som sker då betongen åldras betydligt bättre än den obelagda armeringen.
Zinkens korrosionsprodukt består av lösa, pulveraktiga mineraler som har lägre volym än stålets korrosionsprodukter och som har förmågan att migrera iväg från det förzinkade armeringsjärnets yta ut i betong-
matrisen. Detta innebär att zinkens korrosionsprodukt har en mycket begränsad påverkan på betongens hållfasthet.
GOD VIDHÄFTNING
Det har ibland framförts att varmförzinkning skulle ha en negativ inverkan på vidhäftningen mellan armeringen och betongen. Denna uppfattning är troligtvis anledningen till att varmförzinkad armering inte är lika vanligt i Norden som i många andra länder. Nordic Galvanizers har tidigare utfört en omfattande studie av förzinkade armeringsjärn i kloridhaltig och karbonatiserad betong tillsammans med forskningsinstiutet RISE. I denna framkom att varmförzinkad armering ger ett gott korrosionsskydd och att vidhäftningen mellan zink och betong är mycket god så snart betongen härdat.
UTBREDD ANVÄNDNING I USA
OCH KANADA
Varmförzinkning som korrosionsskydd för armeringsjärn har använts i decennier i kustregionerna i norra delen av USA samt i stora delar av Kanada. Användandet ökar på grund av de ur korrosionssynpunkt tydliga fördelarna, samtidigt som priset är lägre i jämförelse med till exempel rostfri eller epoxybelagd armering.
Korrosionen i armeringen leder till en volymökning som spräcker betongen inifrån.
STÄNDIGT PÅGÅENDE UNDERHÅLL
Underhåll och reparation av vägbroar i betong är en ständigt pågående verksamhet runt om i landet. Ofta innebär arbetet att vägen måste stängas av eller att framkomligheten begränsas kraftigt, vilket har flera negativa konsekvenser som köbildning, förseningar och så vidare.
En omfattande renovering sker just nu nära Nordic Galvanizers kontor utanför Stockholm. Det är den södergående avfarten från E18 vid trafikplats Danderyds kyrka, där Trafikverket inledde arbetet efter påskhelgen. Hastigheten sänks runt arbetsplatsen och under sommaren blir det färre körfält på väg 262. Upprustningen beräknas pågå till september. Betongen på vägbrons kantbalkar och broräcken kommer att bytas ut. Även betongreparationer på undersidan av bron kommer att genomföras.
TEXT & FOTO: ANNIKKI HIRN, NORDIC GALVANIZERS
Fördelar med varmförzinkad armering
Att skydda armeringen genom varmförzinkning har många fördelar:
Armeringen blir mindre känslig för varierande betongkvalitet.
• Ett tunnare täckskikt kan användas.
• Mer motståndskraftig i kloridhaltig miljö. Inte lika känsligt för betongens karbonatisering.
Det perfekta lyftet har många beståndsdelar
Helhetsansvaret.
Rådgivningen.
Produkten.
Vänd dig till våra auktoriserade återförsäljare. Då kan du alltid lita på att din lyftutrustning är en del av en trygg helhetslösning. Den ger dig tillgång till expertisen i ABUS Sverige Gruppen under kranens hela livslängd.
Hitta din återförsäljare på abus-kransystem.se
Korrosion i armering kräver till slut omfattande reparationer som leder till både höga kostnader och trafikstörningar.
Byte av förbehandling gav årliga besparingar på över en halv miljon kronor
Verkstadsföretaget EdmoLift har bytt förbehandling till sitt pulvermåleri och har genom det kunnat nå en årlig besparing på en halv miljon kronor och samtidigt minskat sin miljöpåverkan betydligt.
Under många år använde EdmoLift järnfosfatering som förbehandling som avfettade och ytomvandlade i ett processteg. Företaget hade tillåtelse från myndigheterna att släppa sköljvatten direkt till avloppet medan fosfateringsbadet byttes efter 3–4 månader. Badet skickades till extern destruktion. När nya regler kom behövde man göra något för att undvika att hela verksamheten skulle bli tillståndspliktig.
– En ansökan om tillstånd är en omständlig och dyr process och dessutom ifrågasätts hela verksamheten, så vi ville
undersöka alternativa lösningar, berättar Jan Eriksson, QEHS-chef på EdmoLift.
– Vi tog kontakt med Candor kring våra förbehandlingsprocesser. De samarbetar med Syntema i Arbrå, vilket gjorde att jag även kontaktade Tomas Persson där. Tillsammans tog de sig an frågeställningen och hittade en bra lösning, säger Jan.
KOMBINERAD AVFETTNING OCH YTOMVANDLING
Ambitionen var att inte bygga en helt ny förbehandlingsanläggning utan att uppgradera den. För att klara en bra förbe-
handling med bara 2 ½ steg valdes, efter omsorgsfull utvärdering, att använda Candobond 551CA, som är kombinerad avfettning- och ytomvandlingsprocess.
– Produkten baseras på zirkoniumfluorid och fungerar på de flesta vanliga grundmaterial såsom järn, zink och aluminium, berättar Robert Allemyr, Candor.
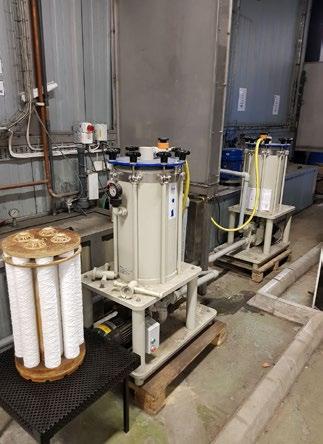
För att öka livslängden på badet och för att säkra kvaliteten med en så kort förbehandling, installerades patronfilter på samtliga
Robert Allemyr, Candor.
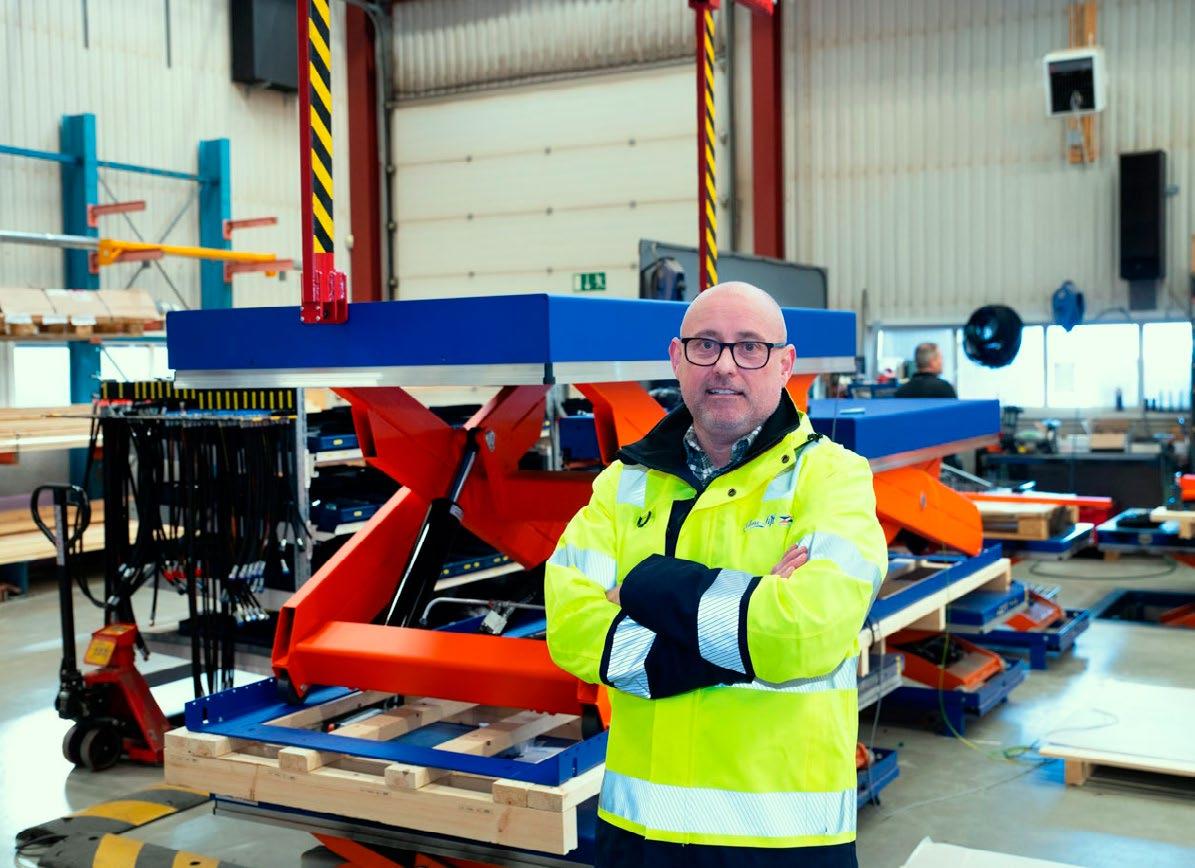
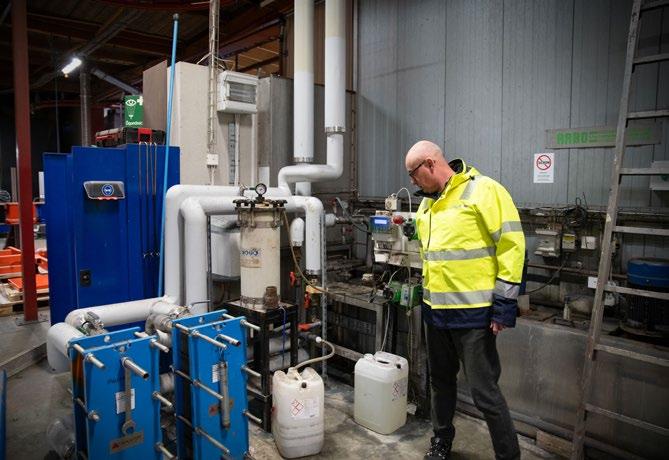
Jan Eriksson framför ett lyftbord som utgör en av EdmoLifts produktgrupper.
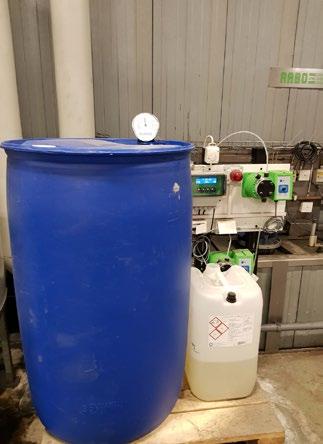
Till vänster: Candobond 551CA, som är en kombinerad avfettning- och ytomvandlingsprocess, doseras automatisk baserat på badets pH-värde.
Till höger: Stor omsorg har lagts på filtrering av både process- och sköljvatten. Det har bidragit till jämnare kvalitet och gett baden längre livslängd.
steg. Förutom att det avlägsnar alla partiklar som kan bildas i processerna bidrar det också till ordentlig cirkulation. Processvattnet cirkuleras kontinuerligt genom systemet med en kapacitet på 5000 m³ per timme. Detta har medfört att baden idag byts med en frekvens på 18–24 månader. På samma sätt som tidigare sänds de förbrukade baden iväg till extern destruktion.
– Vi har även anpassat destruktionen så den blir betydligt mer kostnadseffektiv genom att justera pH vid tömning enligt återvinningsföretagets önskemål. Det bidrar även till säkrare arbetsmiljö för egen personal och återvinningsföretagets personal, säger Jan.
Sammantaget har kostnader för omhändertagandet av de förbrukade baden minskat betydligt.
I samband med justeringarna av förbehandling kopplade man bort fjärrvärmen från värmeväxlaren och ersatte den med återvinningsenergi från den övriga fabriken vilket har minskat behovet av köpt energi. Man installerade även ett patronfilter innan badet leds till värmeväxlaren för att avlägsna avlagringar och partiklar för att minska servicebehovet och förbättra energieffektiviteten.
Jan visar värmeväxlarna där ingående processvatten passerar en filterenhet, vilket skyddar värmeväxlarna genom att avlägsna föreoreningar och partiklar. Det minskar servicebehovet och förbättrar energieffektiviteten.
ning/ytomvandling som ersättning för det som avdunstar. På detta sätt är det en helt avloppsfri förbehandling.
Idag doseras kemin automatiskt vilket gör att badet hela tiden håller rätt koncentration. En pH-meter är kopplad till doserpumpar. Som en säkerhetsåtgärd mäts dessutom badets konduktivitet och larmar om värden ligger utanför toleransgränserna.
– Lägger vi på en primer och en topplack når vi ett korrosionsskydd på C5-nivå, men det är inget vi egentligen skyltar med, avslutar Jan.
TEXT: YTFORUM I SAMARBETE MED EDMOLIFT, CANDOR & SYNTEMA. FOTO: EDMOLIFT
EdmoLift AB
AVLOPPSFRI ANLÄGGNING MED AUTOMATDOSERING
Filtrering av baden har också medfört att det tidigare vattenflödet till sköljarna har kunnat minskas. Idag släpper inte anläggningen ut något sköljvatten utan det enda vatten som avgår är avdunstning från baden och den efterföljande torkningen. Rent vatten tillförs den avlutande dimsköljen med avjonat vatten, som sedan leds till sköljsteget för att slutligen hamna i avfett-
– Vi har lager med Candors produkter bara tre timmars bilresa från Härnösand och kan samordna transporter av kemi med våra leveranser av pulverfärg, säger Tomas.
BRA KORROSIONSSKYDD
Företagets produkter används både inomhus och utomhus och många gånger i krävande miljöer som norska kusten och på oljeplattformar.
EdmoLift grundades 1964 av Torbjörn Edmo och har sitt huvudkontor i Härnösand, där även företagets produktion är baserad. Företaget utvecklar och tillverkar lyftbord, pallhanteringsutrustning och andra lösningar för intern materialhantering. Sortimentet omfattar både standardiserade produkter och kundanpassade system, med användning inom tillverkningsindustri, lager och distributionsverksamhet.
Verksamheten är inriktad på ergonomi, säkerhet och effektiva materialflöden, med fokus på att minska belastning och förbättra arbetsmiljön i olika typer av produktions- och logistikmiljöer. EdmoLift är verksamt på flera internationella marknader, främst i Europa, Nordamerika och Asien. Företaget erbjuder även service, support och eftermarknadstjänster via ett etablerat distributionsnät.
Årligen förbehandlas cirka 1 200 ton stål i företagets måleri.
EdmoLift omsätter cirka 200 miljoner kronor och har något över 100 anställda.
Tomas Persson, Syntema i Arbrå.
Direktutskrift av grafik på fordonskarosser med EcoNextJet
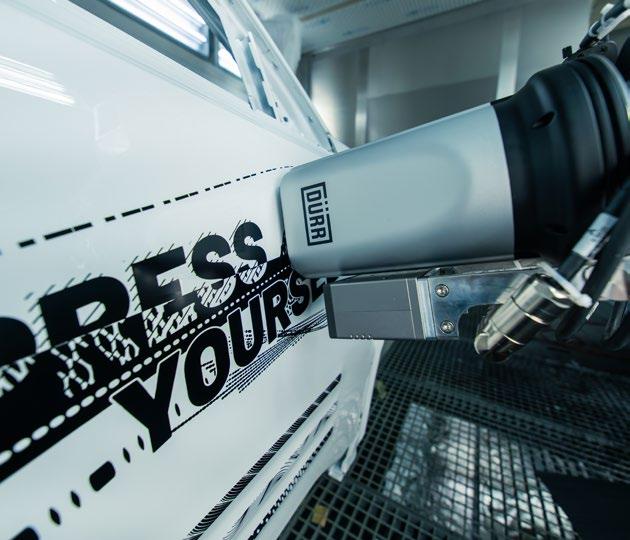
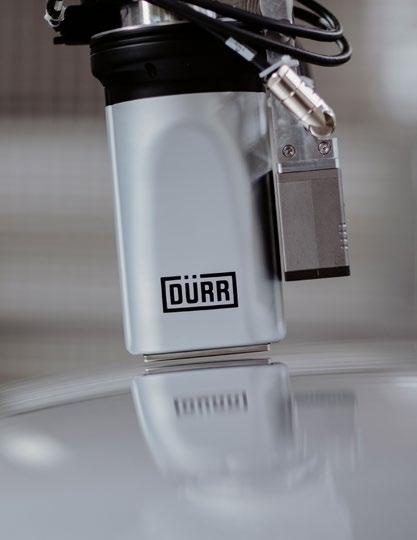
Dürr har utvecklat applikationssystemet EcoNextJet för att applicera grafik, mönster och text direkt på fordonskarosser i lackeringsprocessen. Tekniken bygger på digital färgapplikation med hög upplösning och kan ersätta traditionella folier och manuella moment. Systemet är avsett att automatisera ett moment som i dag ofta är resurskrävande och svårt att integrera i serieproduktion.
Efterfrågan på kundanpassade fordon fortsätter att öka, vilket ställer krav på flexibla metoder för dekorering. Traditionellt har detta skett genom applicering av folier, ofta i flera lager, vilket medför manuellt arbete, begränsad vidhäftning och svårigheter vid återvinning.
EcoNextJet integrerar istället appliceringen i lackeringsprocessen. Systemet möjliggör att grafik appliceras direkt på ytan och därefter överlackeras, vilket ger en slät yta utan märkbara nivåskillnader. – Linjerna som skrivs ut är mycket fina. Det går att applicera detaljerade motiv med god ytkvalitet oberoende av karossens geometri eller orientering. Efter klarlack upplevs ytan som jämn, säger Timo Beyl, Manager New Technologies på Dürr.
DROP-ON-DEMAND MED HÖG
PRECISION
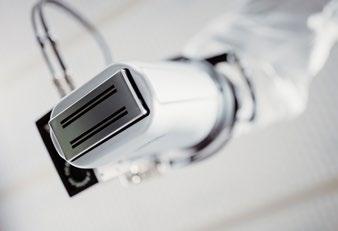
Tekniken bygger på så kallad drop-on-demand, där ett skrivhuvud monteras på en lackeringsrobot. Skrivhuvudet har cirka 2 000 individuellt styrbara munstycken som doserar färg endast när det behövs.
Varje pixel kan bestå av upp till sex färgdroppar som slås samman innan de träffar ytan. Detta gör det möjligt att styra både droppstorlek och hastighet med hög precision. Resultatet är ett tunt färgskikt på omkring 5 μm och en upplösning på upp till 720 dpi.
Skrivhuvudet har två kanaler, vilket möjliggör applicering av två färger samtidigt. En särskilt utvecklad mjukvara styr robotens rörelser och beräknar träffpunkten för varje droppe, även på vertikala eller komplexa ytor. Samma färgtyp används för hela ytan, vilket förenklar processen och ger en enhetlig finish.
UTVECKLAT I
SAMARBETE
Systemet har utvecklats i samarbete mellan flera aktörer. Dürr har ansvarat för integration, robotik och mjukvara, medan färgleverantören Axalta har utvecklat färgsystemet och skrivhuvudstillverkaren XAAR har levererat skrivhuvudet.
– Våra kunder efterfrågar större frihet i designarbetet, särskilt för högupplösta grafiska element. Samarbetet har gjort det möjligt att ta fram ett komplett system anpassat för fordonsindustrins krav, säger Frank Herre, Director Automotive (Paint Shop) på Dürr.
TESTNING OCH TILLÄMPNING
EcoNextJet finns tillgängligt för tester i Dürrs testcenter i Bietigheim i Tyskland och i Southfield i USA. Där kan tillverkare utvärdera hur tekniken fungerar i en automatiserad lackeringsprocess.
Systemet eliminerar behovet av folier och kan därmed minska materialanvändning och manuellt arbete. Samtidigt öppnar den höga upplösningen för nya möjligheter inom fordonsdesign.
EcoNextJet möjliggör applicering av grafik direkt i lackeringsprocessen utan användning av folier. Systemet har utvecklats av Dürr i samarbete med Axalta och XAAR.
Skrivhuvudet med cirka 2 000 munstycken möjliggör exakt styrning av färgen.
Schlötter Svenska AB söker
SÄLJARE GALVANOTEKNIK
Schlötter Svenska AB, dotterbolag till tyska Dr.-Ing. Max Schlötter GmbH, arbetar med kemiprocesser och maskinutrustning för ytbehandling inom galvanoteknisk industri.
Företaget är ett av de ledande i sin bransch och jobbar förutom i Sverige även på internationellt plan i samarbete med syster- och agentföretag.
Verksamhet bedrivs idag i Norrköping och Hillerstorp. Mer information om oss finns på vår hemsida www.schloetter.se.
Med utgångspunkt från vårt huvudkontor i Norrköping eller vårt lager i Hillerstorp söker vi nu en medarbetare i form av resande säljare inom galvanoteknikområdet.
Din roll innebär att du självständigt och strukturerat bearbetar och bygger upp goda och långsiktiga relationer. Aktivt besöka befintliga och nya kunder löpande i Sverige.
Vi söker dig med:
• Tekniskt intresse/bakgrund gärna riktat mot process/kemiteknik
• Kommer du från galvanoteknikbranschen är det en merit
• Tidigare erfarenhet från försäljning B2B
• Har ett högt driv och är strukturerad
• Resultatorienterad som brinner för att hålla i ett projekt från start till mål
• Förmågan att skapa och fördjupa goda relationer med våra kunder
• Känsla för att jobba tillsammans i ett gäng med god kamratskap och högt i tak.
• God datorvana och erfarenhet av Microsoft Office.
• Goda kunskaper i engelska, kunskap i tyska meriterande.
Vi erbjuder dig ett utmanande och självständigt arbete i ett framgångsrikt företag med mycket god sammanhållning och teamkänsla. Tjänsten innebär mycket resande inom landet med en hel del hotellövernattningar.
Erfarenhet av liknande arbetsuppgifter ser vi som meriterande. Eftersom vi är en liten organisation och arbetet innebär mycket kontakt med kunder och leverantörer bör Du vara utåtriktad och kunna hålla flera bollar i luften samtidigt.
Välkommen med Din ansökan senast 2026-06-10 på e-post till info@schloetter.se eller via brev till: Schlötter Svenska AB, Linnégatan 22, 602 23 Norrköping
Powder centers with EEP: Energy E ciency Package
Upp till 40% lägre energiförbrukning!
WAGNER handanläggning med unika applicerings-egenskaper
WAGNERs produkter bygger på beprövad teknik med de senaste lösningarna. Vårt serviceteam ser till att utrustningen fungerar över tid med samma e ektivitet.
Ny rotationsdysa förbättrar rengöring före lackering
Vid lackering av interiörkomponenter i så kallade A-ytor ställs mycket höga krav på renhet. Även mycket små dammpartiklar eller fibrer kan orsaka synliga ytdefekter. Hos den tyska fordonsleverantören
KTX har därför snöstrålerengöringen i en lackeringslinje byggts om med ett nytt rotationssystem för munstycken. Resultatet är förbättrad rengöringsprestanda, stabilare process och minskad förbrukning av tryckluft och koldioxid.
SNÖSTRÅLERENGÖRING FÖRE LACKERING
KTX GmbH utvecklar och tillverkar interiör- och exteriörkomponenter för fordonsindustrin. Företaget har sitt huvudkontor i Weißenburg i Bayern samt verksamhet i Solingen, Serbien och USA. Produktionen omfattar hela kedjan från konstruktion till slutmontering.
Trimkomponenterna tillverkas i formsprutningsmaskiner med en låskraft från 80 till 3 200 ton. Efter formsprutningen lackeras många av komponenterna i företagets egna anläggningar.
Rengöringen före lackering sker bland annat i lackeringslinjer från Venjakob Maschinenbau GmbH. I dessa anläggningar installerades redan från början ett system för CO₂-baserad snöstrålerengöring.
– Särskilt för komponenter med högblank piano-black-yta krävs helt rena ytor. Även mycket små dammpartiklar eller fibrer kan orsaka ytdefekter och därmed kassationer. Vi arbetar därför kontinuerligt med att förbättra våra processer, säger David Heidrich, Head of Paint Shop vid KTX i Weißenburg.
CO2-SNÖ AVLÄGSNAR PARTIKLAR OCH FILMER
Den teknik som används bygger på så kalllad snöstrålerengöring. Metoden använder flytande, återvunnen koldioxid som rengöringsmedium.
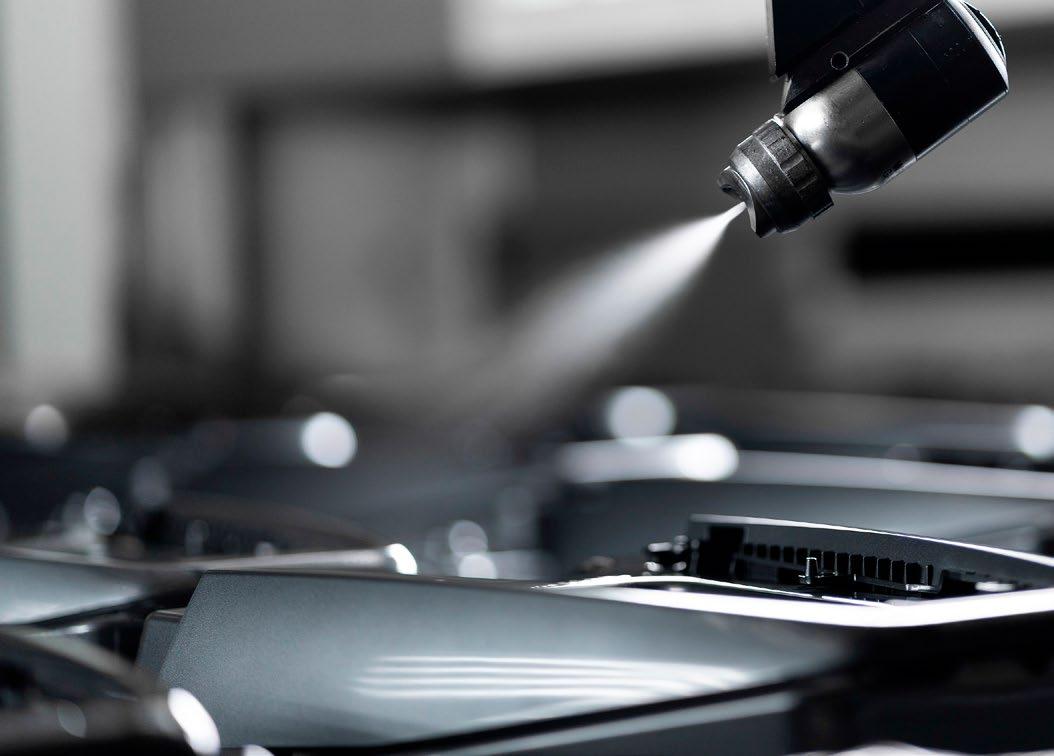
Koldioxiden leds genom ett ringformat munstycke. När den lämnar munstycket expanderar den till fin CO₂-snö. En ringformig tryckluftsström samlar snön och accelererar den till hög hastighet.
När strålen träffar ytan uppstår en kombination av termiska, mekaniska och lösningsrelaterade effekter samt sublimering. Kombinationen gör att både partikelföro-
Den nya rengöringslösningen
reningar ner till submikrometerområdet och tunna filmiska föroreningar kan avlägsnas på ett reproducerbart sätt. Eftersom koldioxiden sublimerar helt under processen lämnas inga rester på ytan.
TESTER VISADE FÖRBÄTTRAD LACKERINGSKVALITET
Kontakten med rengöringsteknikleverantören Acp Systems AG uppstod genom en tidigare studiekamrat till Heidrich, som i
med roterande munstycken skapar mervärde både ur ett tekniskt och ekonomiskt perspektiv.
dag arbetar som applikationstekniker på företaget. För att jämföra tekniken med den befintliga lösningen genomfördes tester hos KTX.
I det första försöket användes ett munstycksarray med sex munstycken som manuellt fördes över komponenterna utanför lackeringslinjens inmatning.
– De komponenter som rengjordes med munstycksarrayen gav en bättre lackeringskvalitet i efterföljande process. Därför beslutade vi att tillsammans med acp vidareutveckla lösningen för integration i vår lackeringslinje, säger Thomas Leimeister, Head of Surface Development vid KTX.
Vid anpassningen var det viktigt att behålla säkerhetsfunktionerna i den befintliga rengöringsmodulen från Venjakob och samtidigt integrera den nya rengöringsenheten i anläggningens styrsystem.
ROTATIONSSYSTEM MED TRE MUNSTYCKEN
För applikationen utvecklade acp ett rotationssystem med flera munstycken. Tekniken ger hög rengöringskapacitet över större ytor vid borttagning av löst sittande partiklar, samtidigt som förbrukningen av koldioxid och tryckluft minskar.
Munstyckena kan arbeta med en fast strålvinkel på 45° och kan även anpassas via olika adaptrar.
– Tester med en manuellt styrd strålenhet med tre rotationsdysor visade att rengöringsresultatet var lika bra eller till och med bättre, säger David Heidrich.
Den slutliga lösningen blev en fyrvingad rotationsenhet utrustad med tre munstycken. Enheten monterades på rengöringsmodulens linjära system. Integrationen krävde vissa mindre ombyggnationer.
– För den styrtekniska synkroniseringen av den nya strålenheten med lackeringsanläggningen tog vi även in Venjakob i projektet, säger Thomas Leimeister.
– Samarbetet mellan företagen fungerade mycket bra. De utmaningar som uppstod under omställningen kunde lösas utan större problem, tillägger David Heidrich.
FÖRBÄTTRAD PROCESS OCH LÄGRE RESURSFÖRBRUKNING
Efter installationen genomfördes ytterligare optimeringar och justeringar av strålvinklarna för att anpassa rengöringen till olika komponenter.
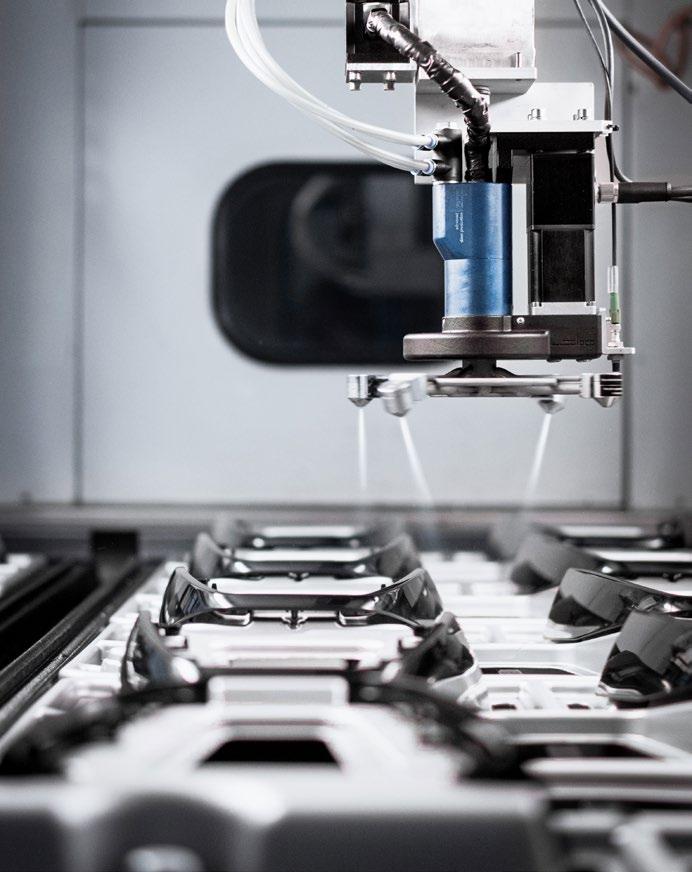
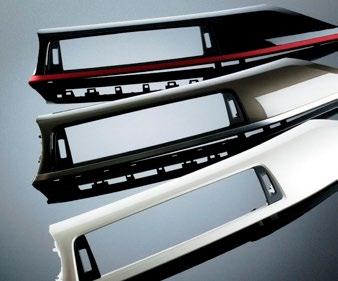
Lackerade plastdetaljer för fordonsinteriörer, så kallade trimdelar, tillverkas genom formsprutning. Rengöring med roterande munstycken före lackering bidrar till förbättrad processkvalitet och stabilare produktion.
Sedan augusti 2024 används den nya lösningen i serieproduktion hos KTX. Erfarenheterna har varit positiva.
– Tekniskt har vi kunnat förbättra vår produktionsprocess märkbart, särskilt när det gäller processtabilitet. Dessutom ser vi ett ekonomiskt mervärde, säger David Heidrich.
– Vi har också lärt oss mycket under projektet, vilket gör att framtida ombyggnader kan genomföras med mindre arbete, avslutar Thomas Leimeister.
TEXT: DORIS SCHULZ, FOTO: KTX GMBH
Vid lackering av interiörkomponenter för så kallade A-ytor är rena ytor ett krav, eftersom även de minsta dammpartiklar och fibrer kan orsaka ytdefekter.
Träffa oss på Elmia Plåt
19-22 MAJ 2026
A06:20 / B06:49
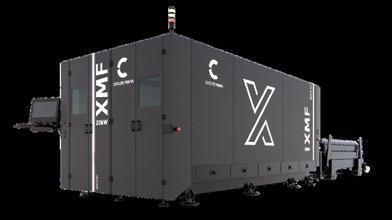
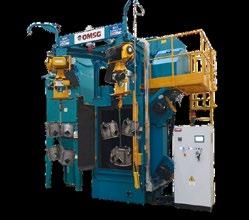
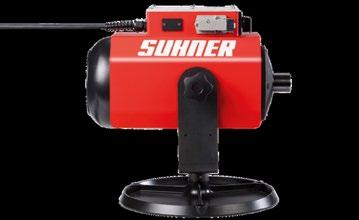
Under mässan kommer vi att visa upp ett brett utbud av maskiner, inklusive sågar, skär- och bockmaskiner, blästermaskiner, svetsrobotar samt slip- och avgradningsmaskiner. Årets utbud är större än någonsin.
LASER CUTLITE PENTA XMF
Kompakt lasersystem för metallskärning
CAPRI OMSG
Flexibel slungblästring för upphängda detaljer
SUHNER ROTOMAX
Konstant vridmoment med noll vibrationer i handen
SUHNER USG33R
Maximal kontroll med variabla hastigheter
ABB GOFA CRB 15000
Precision som levererar, varje gång
SUHNER LPB12
Maximalt vridmoment vid låga varvtal
KEMPPI X5 FASTMIG Kraft, precision och flexibilitet
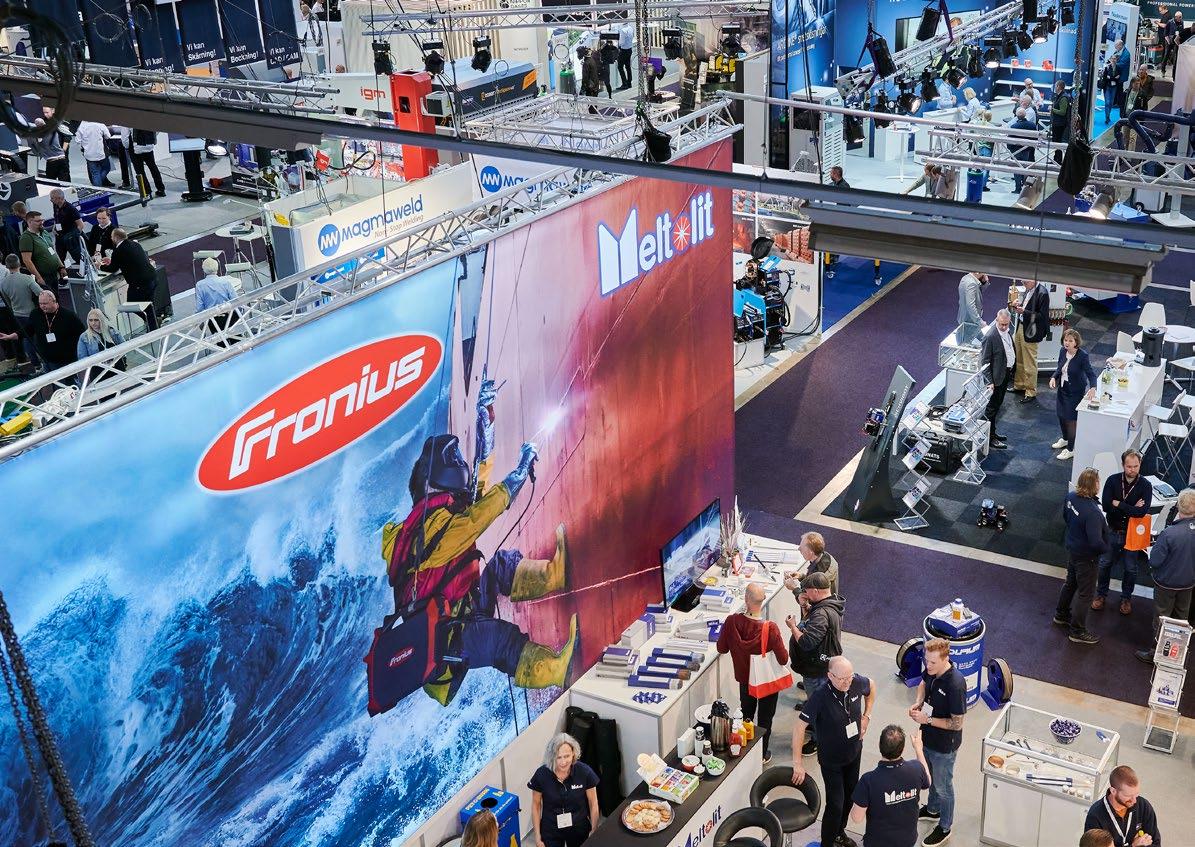
Elmia Produktionsmässor samlar industrin i Jönköping
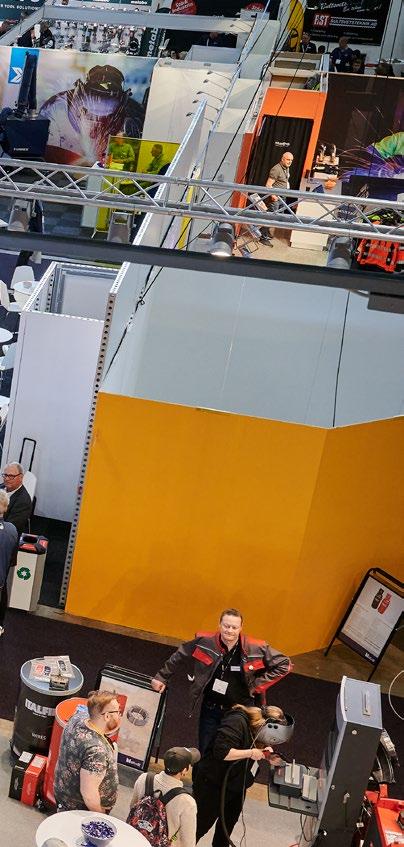
Den 19–22 maj 2026 arrangeras Elmia Produktionsmässor i Jönköping, där sex parallella mässor samlas under ett gemensamt paraply. Fokus ligger på smart, hållbar och omställbar industri, med målet att skapa en affärsplats för investeringar, teknikutveckling och branschdialog inom tillverkande industri. Ett utökat scenprogram och nya satsningar ska ytterligare stärka mötesplatsens roll för svensk och nordisk industri.
Elmia Produktionsmässor omfattar sex specialiserade mässor: Elmia 3D, Elmia Automation, Elmia Plåt, Elmia Polymer, Elmia Svets och Fogningsteknik samt Elmia Verktygsmaskiner. Tillsammans bildar de en helhetsmiljö där olika delar av tillverkningskedjan knyts samman, från material och konstruktion till färdig produktion.
Genom att samla teknikområden som ofta hanteras var för sig skapas en bredare affärskontext. Det ger möjlighet att jämföra lösningar, identifiera synergier och diskutera investeringar över teknikgränser.
TRE TEMAN I FOKUS
Årets upplaga präglas av tre övergripande
teman:
Smart industri omfattar digitalisering, automatisering, artificiell intelligens (AI) och uppkopplade system. Fokus ligger på hur dessa tekniker kan användas för att öka produktivitet och förbättra beslutsunderlag, exempelvis genom prediktivt underhåll.
Hållbar industri lyfter lösningar som minskar resursförbrukning och optimerar materialanvändning. Här ingår teknik och arbetssätt som bidrar till både miljömässig och ekonomisk hållbarhet.
Omställbar industri behandlar flexibilitet i produktionen, där snabb anpassning till förändrade krav och ökad variantbredd blir centrala faktorer för konkurrenskraft.
UTÖKAT SCENPROGRAM OCH NYA SATSNINGAR
Inför 2026 års upplaga presenteras ett mer omfattande scenprogram med fokus på aktuella industrifrågor. Bland programpunkterna finns seminariet Sverige AB in i framtiden – industrins konkurrenskraft, innovation och strategiska vägval, som hålls den 20 maj kl. 11.00. Här medverkar Mikael Damberg, ekonomisk-politisk ta-
lesperson (S) och vice ordförande i finansutskottet, tillsammans med mässans samarbetspartners.
Programmet kompletteras med ytterligare seminarier, branschdialoger och presentationer som successivt offentliggörs. Nya satsningar omfattar också utvecklade mötesytor och initiativ för kunskapsutbyte mellan besökare och utställare.
AFFÄRSPLATS MED
INVESTERINGAR I FOKUS
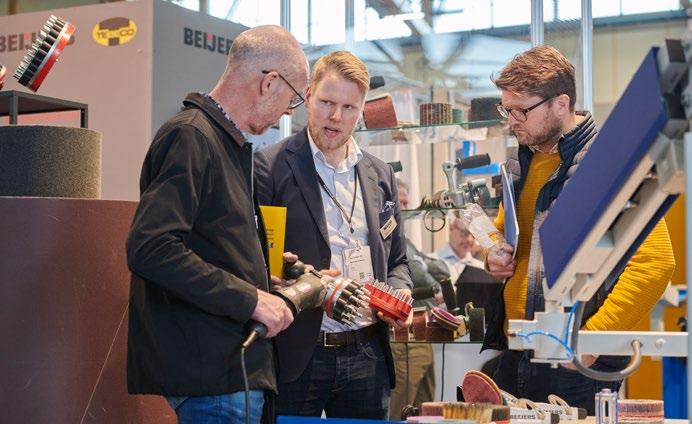
Elmia Produktionsmässor positioneras som en plattform där investeringar initieras och affärsbeslut förbereds. Besökare ges möjlighet att se produktionsutrustning i drift, jämföra leverantörer och diskutera tekniska lösningar direkt med branschaktörer.
Kombinationen av utställning och kunskapsprogram skapar förutsättningar för både operativa och strategiska diskussio-
ner. Målgruppen omfattar beslutsfattare, teknikspecialister, inköpare och företagsledning inom tillverkande industri.
YTBEHANDLING PÅ FLERA AV
MÄSSORNA
Leverantörer inom bland annat förbehandling, blästring, rengöring, plasmaaktivering och processteknik finns utspridda på de olika mässorna beroende på vilken bransch de har störst anknytning till. Det innebär att besökare med fokus på korrosionsskydd och ytbehandling kan ta del av både utrustning och tjänster i olika steg av produktionskedjan. Samtidigt speglar spridningen hur ytbehandling integreras i flera delar av tillverkningsindustrin, från materialberedning till färdig komponent.
TEXT: YTFORUM, FOTO: ELMIA
Om Elmia Produktionsmässor 2026
Datum: 19–22 maj 2026
Plats: Jönköping
Omfattning: Sex parallella mässor inom tillverkande
industri: Elmia 3D, Elmia Automation, Elmia Plåt, Elmia Polymer, Elmia Svets och Fogningsteknik samt Elmia Verktygsmaskiner.
Målgrupp: Beslutsfattare, teknikspecialister, inköp, produktion och företagsledning inom svensk och nordisk tillverkningsindustri
Urval av utställare med ytbehandlingskoppling
Blastman Robotics Ltd
OCS Overhead Conveyor System AB
Plasmatreat Nordic AB
Agaria AB
Elastocon AB
KMC Ytbehandling AB
LDP Lackdepån Design & Processteknik AB
Moldow A/S
Beijer Industri AB
Nederman Nordic AB
Novatic Industrial AB
QBE, Quality Blasting Equipment
Bio-Circle Surface Technology AB
Dynamate AB
Promet Precision AB
Rubertsson Allkal AB
Trumlingsaktiebolaget
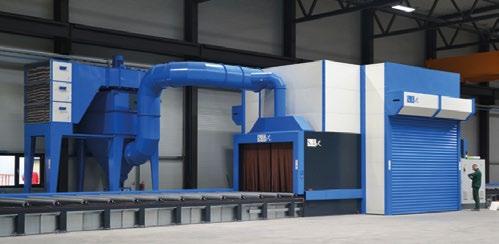
Automatiserad blästringslösning effektiviserar produktionen hos Schottel
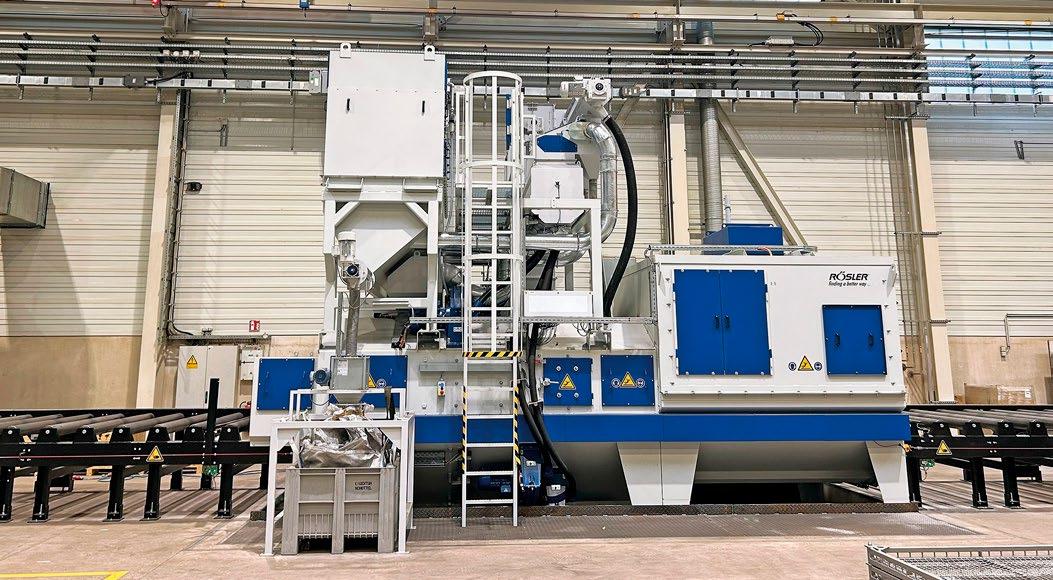
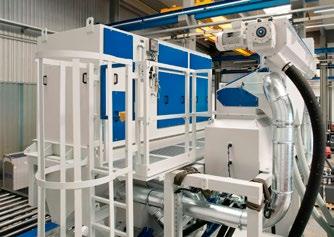
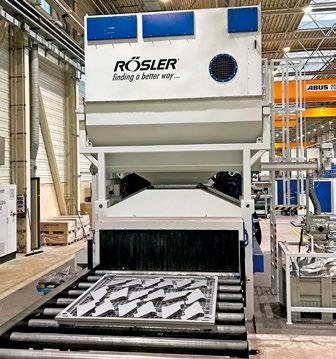
Den tyska tillverkaren av marina framdrivningssystem, Schottel, har integrerat en ny genomloppsblästringsmaskin i sin produktion. Investeringen syftar till att öka effektiviteten, minska manuellt arbete och säkerställa krav på ytjämnhet för korrosionsskydd i krävande marina miljöer. Lösningen omfattar en rullbanebläster av modellen RRB 22/5 från Rösler, anpassad till företagets produktionsflöde.
Schottel, med tillverkning i Dörth och Wismar, har successivt moderniserat sina anläggningar för att upprätthålla teknisk nivå och produktionskapacitet. Införandet av en ny linje för stålplåt inkluderar automatiserat lager, plasma- och gasskärning samt övergång från manuell blästring till en kontinuerlig mekanisk process.
Den nya blästringsmaskinen är placerad direkt i linje med skärutrustningen, vilket minskar behovet av intern hantering och operatörsinsatser. Ett centralt krav var att uppnå en ytjämnhet på minst Rz = 70 μm, vilket är avgörande för vidhäftningen hos efterföljande korrosionsskyddssystem i marina miljöer.
ANPASSAD MASKINLÖSNING
Valet föll på en rullbanebläster, modell RRB 22/5, från Rösler Oberflächentechnik GmbH. Maskinen har anpassats för att hantera komponenter upp till 5 m i längd, 2 m i bredd och 500 mm i höjd. Rullbanan med ett centrumavstånd på 400 mm möj-
liggör bearbetning av komponenter från 1 500 mm längd, medan mindre detaljer kan hanteras med särskilda transportfixturer. Operatören väljer blästerprogram via ett styrsystem med fördefinierade parametrar, vilket bidrar till reproducerbar processkvalitet.
TURBINTEKNIK
OCH
DRIFTSEGENSKAPER
Blästringskammaren är uppbyggd i manganstål med slitplåtar som kan bytas ut.
Maskinen är utrustad med sex turbiner, tre ovanifrån och tre underifrån, vardera med en installerad effekt på 15 kW.
Turbinerna av typen Gamma 400G är försedda med Y-formade slungblad. Konstruktionen möjliggör användning av båda sidor av bladen, vilket förlänger livslängden. Ett snabbytessystem gör det möjligt att ersätta slitna komponenter utan demontering av hela turbinen. Dammavskiljaren är placerad ovanpå maskinen, vilket minskar behovet av golvyta i produktionen.
VERIFIERING GENOM PRAKTISKA TESTER
Inför investeringsbeslutet genomfördes blästringsförsök med representativa komponenter. Tester utfördes hos en referensanvändare med en liknande maskinkonfiguration.
– Vi ville säkerställa att alla våra krav uppfylldes innan beslut fattades, säger Frank Steinert, produktionschef på Schottel.
Testerna visade att specificerad ytjämnhet kunde uppnås med runda stålkulor,
Plattformen ger åtkomst för underhåll. Dammavskiljaren är placerad ovanpå maskinen för att spara golvyta.
vilket innebär en mindre aggressiv bearbetning jämfört med kantiga medier. Ytorna utvärderades genom vidhäftningsprovning och saltspraytester.
– För att vara säkra genomförde vi även färgvidhäftnings- och saltspraytester, säger Frank.
Erfarenhetsutbyte med referenskunden kring driftkostnader, slitdelar och under-
hållsintervall vägde in i beslutet.
– Resultaten från testerna och återkopplingen från referensanvändaren visade att lösningen motsvarar våra krav, säger Frank.
INTEGRATION OCH UNDERHÅLL
Rösler deltog tidigt i planeringen av installationen. Tillgång till layoutritningar och information om tillgängligt utrymme
bidrog till en anpassad integration i byggnaden. Detta underlättade både grundläggningsarbete och framtida underhållsinsatser genom förbättrad åtkomst till maskinen.
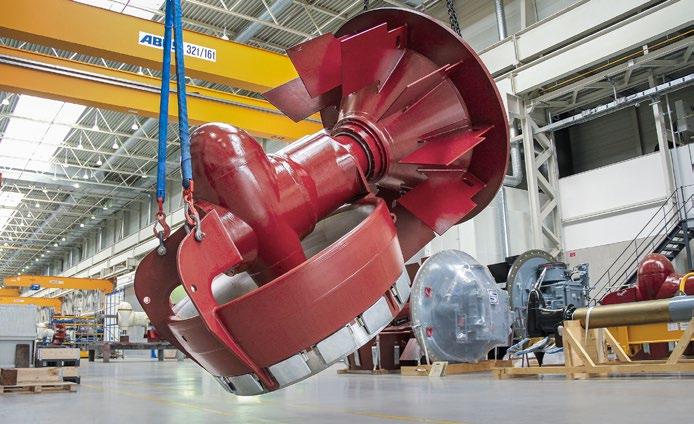
Styrbar propeller utvecklad av Schottel, en central produkt i företagets marina system.
Kvalificering av färgsystem med eget lacklabb
Cyklisk korrosionsprovning
Miljöprovning
• Korrosionsprovning
• Miljöprovning
• UV- & väderbeständighet
• Fuktprovning
• Kemikaliebeständighet & rengöringsmetod
Mekaniska provningar:
• Vidhäftning
• Vickers hårdhet & pennhårdhet
• Reptålighet
• Nötning med Taber
• Glans & kulör
• Dragprov & Utmattning
• Slagtålighet & Tänjbarhet
Skadeundersökning
Materialtekniskt stöd
Kemiska analyser av bad
Element är en världsledande och högt ansedd partner inom oberoende material- och mättekniska tjänster. Vi tillhandahåller avancerade tjänster inom materialprovning, produktprovning, kalibrering och certifiering för industri och myndigheter med strikta kvalitetskrav. Vårt kunnande sträcker sig över olika sektorer, inklusive flygindustrin, olja och gas, fordons- och verkstadsindustrin, samt bygg- och infrastruktursektorn.
Audi skalar upp användningen av AI i produktionen
Audi skalar upp användningen av artificiell intelligens i produktion och logistik genom nya tillämpningar och en vidareutvecklad molnbaserad plattform. Satsningen syftar till att integrera AI i serieproduktionen och skapa en mer datadriven och uppkopplad tillverkningsmiljö.
Audi ökar användningen av artificiell intelligens (AI) i produktion och logistik. Företaget skalar upp sin egen molnplattform för produktion och introducerar nya AI-baserade tillämpningar för storskalig serieproduktion. Samtidigt kombineras lång industriell erfarenhet med digital teknik och samarbeten med externa partners. – Artificiell intelligens är ett kvantsprång för effektiviteten i vår produktion. Med vår AI- och digitaliseringsfärdplan omvandlar vi våra anläggningar till smarta fabriker där AI fungerar som en partner och ger våra medarbetare skräddarsytt stöd. De första AI-styrda robotarna tar över ergonomiskt belastande uppgifter och chattbotar ger ytterligare avlastning, säger Gerd Walker, styrelseledamot med ansvar för produktion och logistik på Audi. – Vi förenar Audis decennier av pro-
duktionserfarenhet, vår egen innovationskraft och expertisen hos starka partners som Innovation Park Artificial Intelligence (IPAI) i Heilbronn.
EDGE CLOUD 4 PRODUCTION UTGÖR GRUNDEN
En central komponent i satsningen är plattformen Edge Cloud 4 Production (EC4P), som nu tas i drift i hela produktionsmiljön. Plattformen ska möjliggöra en fullt uppkopplad fabriksautomation och samtidigt skapa förutsättningar för bred användning av AI i produktionen.
EC4P kombinerar konventionell automationsteknik med flexibiliteten och beräkningskraften i molnbaserade system. Enligt Audi förenklar detta processerna, minskar behovet av lokal hårdvara och gör det möjligt att
införa nya funktioner snabbare. Samtidigt förbättras processtabiliteten, underhållskostnaderna minskar och IT-säkerheten stärks.
Vid fordonsmonteringen i de tyska fabrikerna styrs arbetsinstruktioner i allt större utsträckning centralt från molnet. Medarbetare på produktionslinjen får realtidsinformation om fordonens specifikationer och regionala versioner från en central datakälla. Övergången till molnet har enligt Audi redan gjort mer än 1 000 industridatorer överflödiga.
I karossverkstaden för modellserierna A5 och A6 i Neckarsulm används EC4P nu för första gången i en högautomatiserad miljö för storskalig serieproduktion. Virtuella programmerbara logikstyrningar (vPLC) ersätter lokala styrsystem i pro-
Gerd Walker.
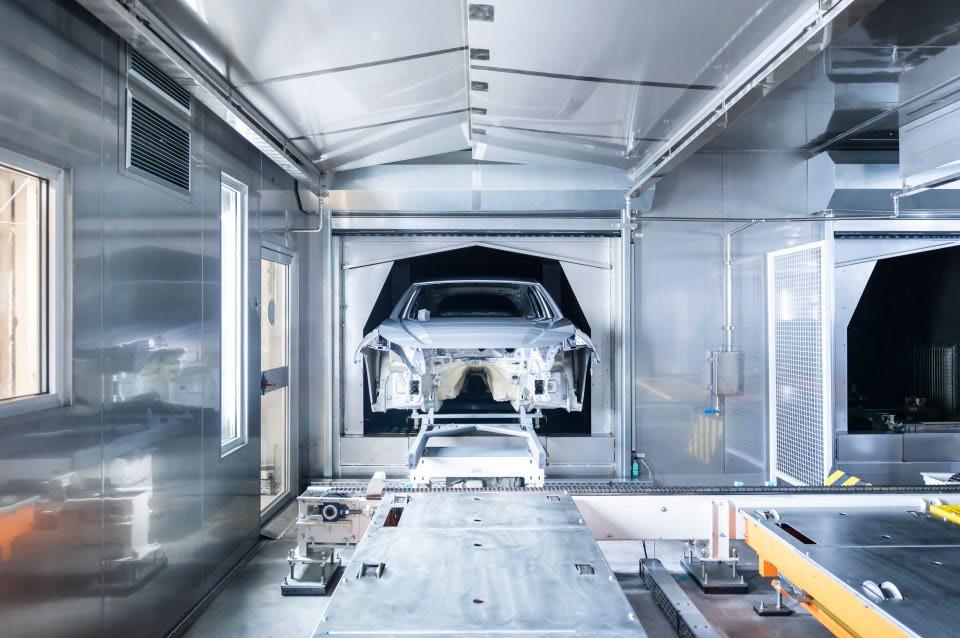
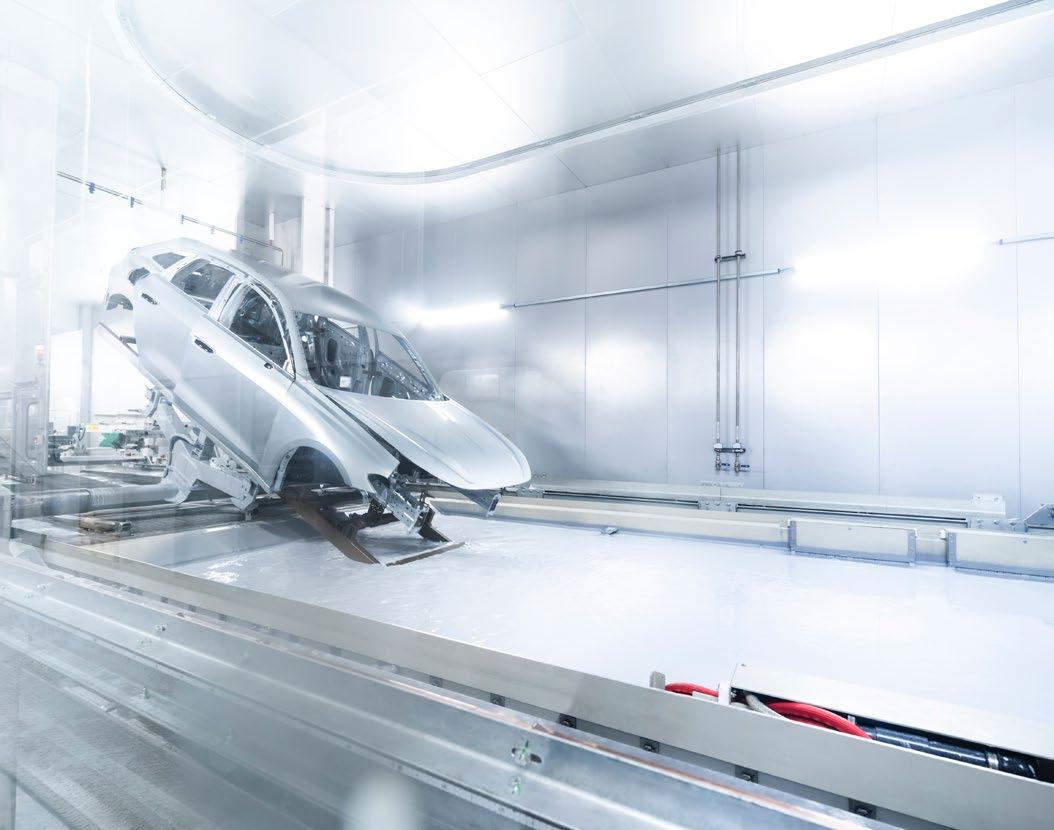
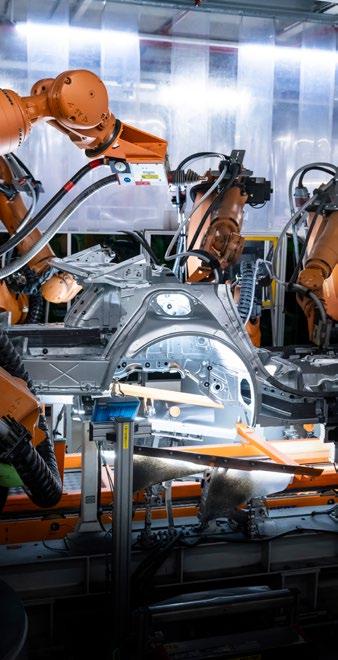
Audi testar den första AI-tillämpningen från ett samarbete med IPAI i serieproduktion genom AI-stödd styrning av torkprocessen i lackeringsanläggningen vid fabriken i Neckarsulm, Tyskland.
Audi har en tydlig bild av hur AI-agenter kommer att användas i produktionen i framtiden. Demonstratorn ProcessGuardAIn visualiserar denna utveckling interaktivt. I lackeringsanläggningen vid Audis fabrik i Neckarsulm pågår för närvarande bland annat en pilotstudie för feldekterering i ed-lackeringen.
duktionen. Industriella enheter, inklusive omkring 100 robotar, samverkar via EC4P med millisekundprecision.
Plattformen uppfyller enligt Audi höga krav på en stabil produktionsprocess och möjliggör tillverkning av flera hundra karosser per dag i treskift.
AI SKA STÖDJA MEDARBETARE
OCH SÄKRA KVALITETEN
Systemet Weld Splatter Detection (WSD) ska framöver också köras på EC4P, vilket ger ökad flexibilitet och skalbarhet. Vid Audis anläggning i Neckarsulm identifierar systemet svetssprut på karossens underrede och markerar dessa med ljus. Efter en nyligen genomförd uppgradering har en robotarm tagit över slipningen av dessa, ett moment som tidigare utfördes manuellt.
Volkswagenkoncernens första AI-baserade system för detektering av svetssprut planeras inom kort att tas i serieproduktion vid sex anläggningar i Ingolstadt.
Audi utvecklar också den egna AI-lösningen ProcessGuardAIn för övervakning av tillverkningsprocesser. Arbetet bygger
på den anläggningsövergripande plattformen P-Data Engine, som under flera år utvecklats av företagets dataexperter. Plattformen samlar system- och anläggningsdata från produktionen i en gemensam databas med enhetlig kvalitetsnivå.
Databasen gör det möjligt för Audis dataforskare att snabbt utveckla och skala AI-applikationer. ProcessGuardAIn samlar expertkunskap, anläggningsdata och processdata i ett standardiserat modulsystem som kan användas inom hela Volkswagenkoncernen.
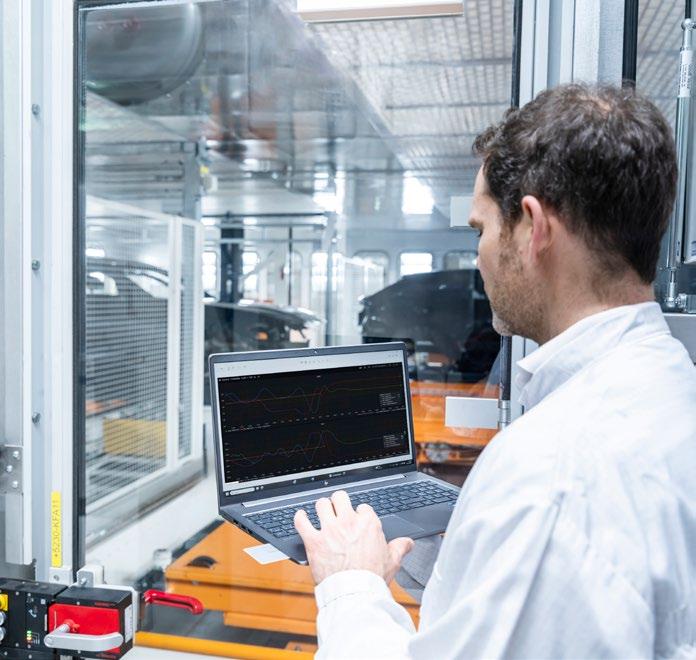
Baserat på maskin- och sensordata övervakar systemet redan produktionssteg i realtid och identifierar avvikelser i ett tidigt skede. En pilotfas pågår i lackverkstaden i Neckarsulm, där lösningen testas för doseringsoptimering i förbehandlingen och för avvikelsedetektering i samband med ed-lackering. Införande i serieproduktion planeras till andra kvartalet 2026.
Tidigare identifiering av fel kan förenkla manuella arbetsmoment och minska följdkostnader.
I nästa utvecklingssteg ska ProcessGuardAIn ge databaserade handlingsrekommendationer och vägleda medarbetare steg för steg via en app. På sikt kan systemet bli ett centralt verktyg för prediktivt underhåll och kvalitetssäkring i hela produktionsnätverket.
AUTOMATISERAD INSTALLATION AV KABELSTAMMAR
Inom projektet Next2OEM samarbetar Audi med tio partners vid huvudkontoret i Ingolstadt för att demonstrera hur produktion och montering av kabelstammar kan digitaliseras och automatiseras – från leverantör till installation i fabrik.
I dag är mindre än 10 % av kabelstamsproduktionen och monteringen automatiserad i fordonsindustrin.
Som en del av projektet har en demonstrator byggts i Ingolstadt med stöd från det tyska förbundsministeriet för ekonomi och energi. Demonstratorn kartlägger hela processkedjan, från produktion och förmontering i mittkonsolen till automatiserad installation i fordonet.
För Audi innebär detta minskad logistisk komplexitet och betydligt kortare ledtider vid förändringar. Justeringar som tidigare kunde ta veckor ska i framtiden kunna genomföras på minuter. Nästa steg är att överföra erfarenheterna till serieproduktion i kommande fordonsprojekt.
AI-STYRD TORKPROCESS I LACKVERKSTADEN
Audi testar även en första applikation från samarbetet med Innovation Park Artificial Intelligence (IPAI) i serieproduktion vid anläggningen i Neckarsulm. Applikationen styr torkprocessen i lackverkstaden med hjälp av AI.
AI-modellen bakom systemet utvecklades ursprungligen för en annan bransch. Genom samarbetet inom IPAI identifierades möjligheten att använda tekniken i fordonsproduktion.
Systemet kopplar samman regulatorer som styr temperatur och luftvolym i längdtorken med ett AI-baserat styrsystem. Detta gör det möjligt att reagera snabbare på förändringar i linjehastigheten och därmed optimera energianvändningen i processen.
Audi planerar att utvärdera energibesparingarna fram till sommaren 2026. Pro-
jektet genomförs tillsammans med appliedAI-initiativet och CVET GmbH.
SAMVERKAN I ETT INDUSTRIELLT EKOSYSTEM
På vägen mot en mer datadriven produktion kombinerar Audi intern kompetens med expertis från industriella och akademiska partners.
Cirka 60 experter i Audi Production Lab (P-Lab) och P-Data Factory arbetar med att utveckla nya teknologier från idé till serieproduktion. Tillsammans med Broadcom, Cisco och Siemens utvecklar företaget också samspelet mellan virtualiseringsplattform, nätverk och automationsteknik inom EC4P.
Sedan 2023 är Audi dessutom aktiv partner i IPAI i Heilbronn, ett europeiskt centrum för tillämpad artificiell intelligens.
– Tillsammans med våra partners sätter vi standarder för framtidens datadrivna produktion – målmedvetet och ansvarsfullt, säger Walker.
RIKTLINJER FÖR AI OCH DATAANVÄNDNING
Audi har även infört interna riktlinjer för användningen av artificiell intelligens. I företagets uppförandekod och i ett särskilt po-
licydokument om AI betonas tre principer: respekt, säkerhet och transparens.
Syftet är att ta tillvara teknikens möjligheter samtidigt som företaget skyddar sina medarbetare och säkerställer att användarnas rättigheter respekteras.
Dessutom reglerar dokumentet Data Sharing Code of Practice hur data ska hanteras i enlighet med företagets värderingar.
ERFARENHETSUTBYTE INOM PRODUKTIONSNÄTVERKET AI-lösningar utvecklas och sprids också inom Audi Production Network.
Vid Audi Hungaria analyseras värdekedjan systematiskt för att identifiera digitaliseringspotential. AI används där för att öka transparensen i processerna från planering och tillverkning till kvalitetssäkring vid anläggningen i Györ i Ungern.
Vid Audi México använder ledningen det AI-baserade verktyget Production Reports för att visa nyckeltal i realtid och fatta beslut baserade på aktuella driftdata från fabriken i San José Chiapa.
AI används för att upptäcka svetsstänk på karossens underrede, så kallad Weld Splatter Detection (WSD).
Fram till sommaren 2026 ska Audi testa hur mycket energi som kan sparas genom AI-stödd styrning av torkprocessen i lackeringsanläggningen.
Regeltryck, teknikskifte och geopolitik vid
SYF:s årsmöte
SYF:s årsmöte genomfördes den 13 mars 2026 i Jönköping. Drygt 30 medlemmar samlades för att, utöver det ordinarie årsmötet, också ta del av ett intressant konferensprogram. Föreningens ordförande, Sven-Erik Neergaard-Möller framhöll att trots samtidens många utmaningar finns tecken på stabilitet i branschen, genom att många av företagen har en stabil ekonomi. Samtidigt betonade han vikten av fortsatt samarbete och erfarenhetsutbyte inom branschen.
En stor del av dagen ägnades åt konferensprogrammet, som återspeglade faktorer som påverkar branschen. Det gällde allt från lagstiftning och hållbarhetskrav till den stora omvälvningen inom fordonsbranschen. Nedan sammanfattas årsmötets föredrag.
ÖKAT LAGSTIFTNINGSTRYCK FRÅN EU
En central fråga under mötet var utvecklingen inom EU:s lagstiftning, där flera talare pekade på brister i både process och representation.
– EU arbetar ofta linjärt i frågor som i själva verket är komplexa system, menade Malte Zimmer, som föreläste via länk.
Malte Zimmer arbetar åt den tyska branschföreningen ZVO och också åt CETS, den europeiska paraplyorganisationen för ytbehandling. Han betonade vikten av att ytbehandlingsbranschen finns närvarande i Bryssel för att kunna påverka utvecklingen.
Lagstiftningsarbetet bygger i stor utsträckning på begränsad eller icke-representativ data eftersom enbart få företag har deltagit i insamlingen av faktaunderlag. Dessutom dominerar företag som inte kan anses vara typiska för branschen. Samtidigt beskrevs branschens nuvarande arbetssätt som i huvudsak reaktivt.
Marco Passeri, som är konsult på Start Engineering och arbetar åt CETS, pekade på att branschen ofta kommer in sent i processerna, när de politiska riktlinjerna redan är fastlagda. Om branschen kommer in för sent spelar det ingen roll hur bra argument vi har. Då är riktningen redan satt.
– I dag befinner vi oss i ett reaktivt läge. Det måste förändras. Vi måste bli proaktiva om
vi vill påverka lagstiftningen, sade Marco Passeri.
Passeri lyfte därför behovet av en tydligare samordning på europeisk nivå, där branschen inte bara reagerar på förslag utan också bidrar med underlag i ett tidigt skede. Det gäller att gå från att vara en samling aktörer till att bli ett koordinerat nav för data, prioriteringar och budskap. Många av dem som tar fram underlag har aldrig varit i en ytbehandlingsanläggning. Det påverkar vilka slutsatser de drar.
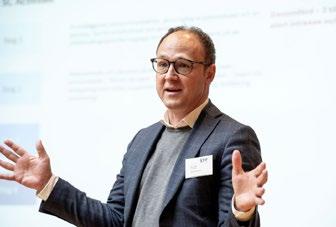
Stefan Wahlnersson, vd Swedcote, lyfte särskilt frågan om industriutsläppsdirektivet (Industrial Emissions Directive, IED), där just datagrunden ifrågasätts av branschen. Han menar att hela lagstiftningen
Malte Zimmer och Marco Passeri föreläste på distans.
Sven-Erik Neergaard-Möller, ordförande i SYF.
riskerar att baseras på felaktiga antaganden, vilket leder till att branschen får felaktiga krav. Han pekade på att ytbehandlingsindustrin utgör en stor andel av de anläggningar som omfattas i Norden, samtidigt som branschen har begränsad representation i arbetet.
HÅLLBARHETSKRAV I FÖRÄNDRING
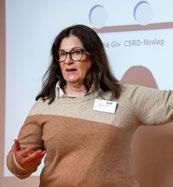
Även hållbarhetsområdet präglas av osäkerhet. Tamara Lorentzon, seniorkonsult på Ramboll, beskrev hur EU:s omfattande regelpaket har mött motstånd och nu delvis omprövas. Företagen har upplevt att de inte hinner med. Kostnaderna har varit för höga och regelbördan för stor.
– Det som efterfrågas i dag är framför allt CO₂-data. Men fler krav kommer, och de kommer ofta via kunder snarare än lagstiftning, menade Tamara.
FORDONSINDUSTRIN PRESSAS AV KOSTNADER OCH KINESISK KONKURRENS
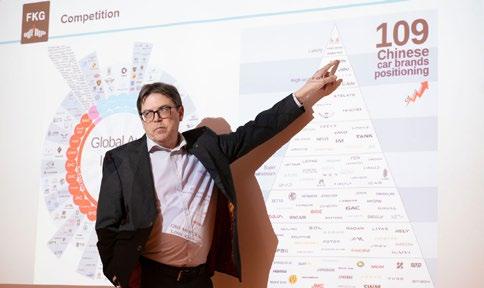
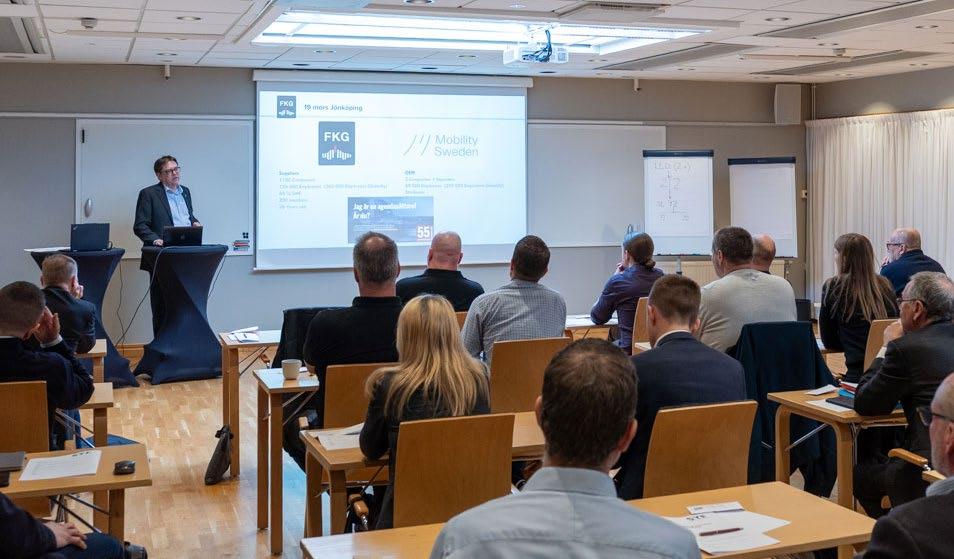
Fordonsindustrin står under ökad kostnadspress och möter samtidigt tilltagande konkurrens från kinesiska aktörer. Vid mötet presenterade Peter Bryntesson, vd Fordonskomponentgruppen, en bild av en bransch i strukturell omvandling.
Hon hänvisade till den analys som initierats av Mario Draghi, där konkurrenskraften lyfts som en avgörande faktor. Mario Draghi har tidigare varit italiensk premiärminister och ordförande i Europeiska Centralbanken. I den så kallade Draghi-rapporten, från 2024, föreslog han cirka 170 konkreta åtgärder för att öka den europeiska konkurrenskraften. Rapporten förordar ett skifte mot förenkling och minskad administrativ belastning. Samtidigt kvarstår grundkraven, särskilt kring klimatdata.
– Vi brukar säga att det pågår tre stormar samtidigt. En räcker för att skapa kaos. Nu har vi tre, berättade Peter Pryntesson. De tre stormarna som sker just nu är den geopolitika, teknikskiftet och hållbarhetskraven. Den geopolitiska dimensionen handlar i första hand om relationen mellan Europa, USA och Kina, men också om handelspolitik och industristrategier. Kina är idag en tydlig konkurrent på alla nivåer. Ett tydligt exempel är hur kinesiska fordonstillverkare etablerar sig i Europa, samtidigt som EU diskuterar tullar på kinesiskt producerade elbilar. Parallellt driver EU-krav på så kallat local content, där en viss andel av värdet måste produceras inom regionen.
Den tekniska omställningen beskrevs som minst lika genomgripande som den geopolitiska. Elektrifieringen innebär inte bara nya drivlinor, utan en förändrad produktarkitektur. Vi går från en mekanisk produkt till en mer digital produkt. Elfordon innehåller färre rörliga delar, vilket minskar behovet av vissa komponenter och därmed påverkar stora delar av leve-
rantörsledet. Samtidigt ökar betydelsen av elektronik, batterier och mjukvara.
En tydlig trend är att funktioner som tidigare styrdes av separata komponenter integreras i centrala system.
Den tredje drivkraften är kopplad till klimat och hållbarhet, där både lagstiftning och marknad ställer ökade krav. Fordonsindustrin lyfts ofta fram i klimatdebatten. Kraven omfattar hela livscykeln från tillverkningens miljöpåverkan till fordonens utsläpp och sist återvinning av material.
Samtidigt utvecklas regelverken snabbt, både på EU-nivå och nationellt. Detta påverkar inte bara fordonstillverkarna utan hela leverantörskedjan. Kombinationen av klimatkrav och kostnadspress skapar en komplex avvägning.
Men bakom dessa ligger en mer konkret utmaning, vilket är kostnadsläget i Europa. Enligt analyser som presenterades under mötet ligger europeisk fordonsproduktion 15–25 % över bästa globala kostnadsnivå. Det är en grundläggande konkurrensnackdel, och det slår direkt mot leverantörsledet. Samtidigt visar branschdata att lönsamheten är pressad. Cirka 24 % av leverantörerna går med förlust, och upp till 75 % har marginaler på 5 % eller lägre.
Konkurrensen från Kina beskrevs som strukturell snarare än kopplad till konjunkturen. Skillnaderna gäller både kostnad, arbetssätt och utvecklingstakt. I Kina pratar man om 9–9–6. Man börjar klockan 9, slutar 21 och jobbar sex dagar i veckan. Skillnaderna i utvecklingskapacitet är också tydliga. Som exempel lyftes bemanningen inom produktutveckling, Volvo Cars har omkring 7 500 utvecklingsingenjörer medan BYD har över 100 000. Utvecklingstiden för nya fordon är samtidigt betydligt kortare då man i Kina kan utveckla en ny modell på runt två år. Det är en helt annan hastighet än i Europa.
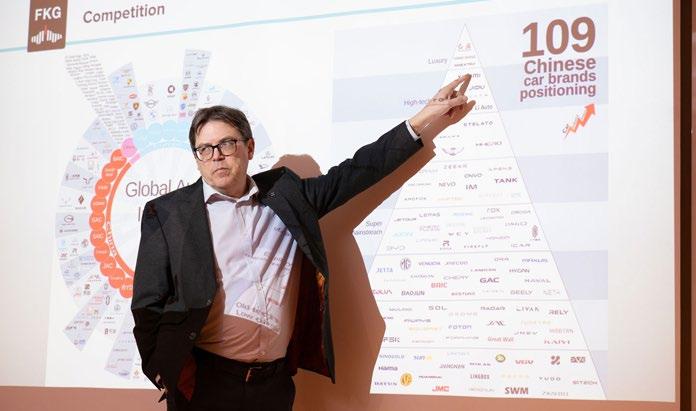
Peter Bryntesson, vd FKG, beskrev fordonsindustrins tre parallella omställningar och ökade konkurrens från Kina.
Stefan Wahlnersson, vd Swedecote.
Tamara Lorentzson, Ramboll.
FORDONSINDUSTRIN OCH FÖRSVARET
En annan dimension som Peter Bryntesson lyfte var kopplingen mellan fordonsindustri och försvar. I början av 2025 insåg FKG att fordonsindustrin kommer att bli en del av försvarsuppbyggnaden. Ett projekt initierades för att undersöka hur leverantörer kan bidra och intresset visade sig vara större än väntat.
– Vi hoppades få in tio företag, men det blev hela 45. Och finansieringen överträffade alla förväntningar, berättade Peter.
Samtidigt finns strukturella hinder. Försvarsindustrin präglas av andra arbetssätt, lägre grad av industrialisering och starka etablerade aktörer. Det gör det svårt att komma in. Men fordonsindustrins styrkor i automation och effektiv produktion är relevanta även för försvarsindustrin. Utvecklingen inom drönarteknik lyftes som ett konkret exempel på förändrade behov. Det handlar om tiotusentals enheter. Det ställer helt andra krav på produktion.
DIGITALISERING OCH AI I PRAKTIKEN
Digitalisering och AI lyftes som ett område där tillämpningarna snabbt går från experiment till konkret verksamhetsnytta. Fokus låg mindre på teknik i sig och mer på hur den kan integreras i befintliga processer.
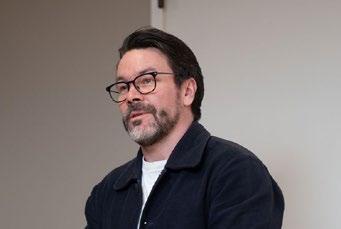
Johan Salo, konsult på AI Empower Labs, beskrev utvecklingen av så kallade AI-agenter, det vill säga system som inte bara svarar via chat utan kan arbeta direkt mot företagens egna data och affärssystem.
– Man kan se det som en digital kollega som kopplar upp sig mot era system och arbetar med era data, sade Johan.
I praktiken handlar det om att automatisera återkommande moment i verksamheten. Det kan röra sig om att sammanställa rapporter, hantera kundförfrågningar eller följa upp produktionsdata. En viktig skillnad jämfört med tidigare digitala verktyg är att systemen kan arbeta kontinuerligt och kombinera information från flera källor.
– En central aspekt är att tekniken inte ersätter hela funktioner, utan snarare delar av arbetsflöden. Genom att identifiera repetitiva moment i exempelvis administration, kvalitetssäkring eller dokumenthantering kan företag stegvis införa stöd som minskar manuellt arbete, betonade Johan. Samtidigt lyftes frågor kring implementation och kontroll. För att systemen ska fungera krävs struktur i data och tydliga processer. Det gäller även att hantera känslig information, särskilt i verksamheter med kunddata eller affärskritiska uppgifter.
Ett återkommande tema var att nyttan i stor utsträckning avgörs av hur väl tekniken kopplas till den egna verksamheten. Det handlar inte om att införa AI som ett separat system, utan om att bygga in funktionerna där arbetet faktiskt sker. I det perspektivet framstår digitalisering och AI som en fortsättning på tidigare effektiviseringsarbete, men med större potential att skala och anpassa lösningar efter verksamhetens behov.
KOMPETENSBEHOV OCH
UTBILDNINGSINSATSER
Frågan om kompetens återkom i flera sammanhang. Per Alsin, SC Activities, presenterade en branschutbildning uppdelad i fyra steg, från grundläggande begrepp till processtyrning och analys.
– Många köpare saknar grundläggande förståelse för begrepp som metallfördelning och spridning och de har visat stort intresse för de inledande modulerna, sade Per.
Utbildningen har haft stort intresse och de två inledande modulerna har flera gånger varit fullbokade.
Innehållet omfattar även statistik och analysmetoder, exempelvis hur mätvärden ska tolkas.
– Man måste förstå vad ett analysvärde faktiskt betyder. Annars riskerar man att dra fel slutsatser, menade Per.
För de som gått alla fyra modulerna och dessutom gjort ett avslutande prov med godkänt resultat får diplom som Certifierad Ytbehandlare, något som hittills sju personer erhållit.
ÅRETS YTBEHANDLARE
Konferensen avslutades med föreningens årsmöte, där bland annat utmärkelsen Årets ytbehandlare delades ut. I år gick den till Industrigalv i Borås AB och Dejan Ahlenius.
”Med en stark vilja att skapa ett lönsamt och långsiktigt hållbart företag är det en stor ära att tilldela denna utmärkelse till Industrigalv i Borås och Dejan Ahlenius. Vi gratulerar och tackar Industrigalv för deras inspirerande arbete”, löd motiveringen från SYF:s styrelse. TEXT & FOTO: YTFORUM
Per Alsin, SC Activities.
Johan Salo, AI Empower Labs.
Riktiga målningsrobotar
Det finns robotar som kan användas för målning och så finns det robotar som är utvecklade just för det.
En riktig lackeringsrobot är ATEX-klassad, har integrerad styrning av färg och processluft och ger exakt kontroll av pistolens till- och frånslag, synkroniserat med doseringssystemet. Den har en handled med dolda slangar och programmeras enkelt för svepande, repeterbara rörelser. Det är helt enkelt en målningsmaskin.
Eksar projekterar, installerar och driftsätter ABB:s dedikerade målningsrobotar i Norden. Vi bygger kompetens kring varje lösning för att maximera värdet av våra kunders investering. Vi stannar kvar efter leverans för att förbättra och optimera över tid.
Rengöring, betning och passivering:
Griesser AG förlitar sig på en allt-i- ett-lösning från Henkel
För två år sedan tog det schweiziska företaget Griesser AG ett nytt, toppmodernt genomflödessystem i drift för förbehandling av aluminiumprofiler inför pulverlackering. Systemet installerades ursprungligen med en konventionell förbehandling från en konkurrerande leverantör. I början av 2024 bytte Europas ledande tillverkare av solskyddssystem till Henkels Bonderite-produkter för att öka effektiviteten. Thommen-Furler AG – en distributör av industrikemikalier och långvarig Henkel-partner – ansvarade för övergången. Efter att bytet genomförts kunde Griesser dra nytta av de ekonomiska fördelarna med Bonderite-lösningen, samtidigt som energiförbrukningen minskade och produktionen blev mer hållbar.
Griesser Group, med bas i Aadorf i Schweiz, är ett familjeföretag med lång historia. Företaget grundades 1882 av Anton Griesser och räknas idag till Europas ledande aktörer inom högkvalitativa och estetiskt utvecklade solskyddssystem för fönster och uteplatser. Gruppen sysselsätter cirka 1 600 personer på sex platser i Schweiz, Österrike, Frankrike och Tyskland, och omsatte omkring 370 miljoner schweiziska franc år 2022.
PÅ JAKT EFTER EN LÖSNING FÖR
ATT ERSÄTTA LÅNGSAMMA OCH
KOSTSAMMA PROCESSER
För två år sedan installerade Griesser ett nytt genomflödessystem i Aadorf för förbehandling av aluminiumprodukter inför
pulverlackering. Systemet var utformat för ett traditionellt trestegs-förfarande – avfettning, betning och passivering – med totalt fem behandlingsstationer inklusive sköljsteg. Varje station hade en volym på 3 500 liter.
Att rengöring, betning och passivering genomfördes som separata steg gjorde processen komplex, vilket fick Griesser att söka en enklare, mer hållbar och kostnadseffektiv lösning.
THOMMEN-FURLER AG: KOMPLETT
LEVERANTÖR FÖR PRODUKTER
OCH TJÄNSTER
Sommaren 2023 kom Griesser i kontakt med Thommen-Furler, en distributör av industrikemikalier och Henkels officiella partner i Schweiz för vattenblandbara kyl-
smörjmedel, industriella rengöringsmedel och ytbehandlingsprodukter. Thommen-Furlers ChemCare-modell bygger på att integrera leverantörer och affärspartners och erbjuda helhetslösningar.
Tillsammans med Thommen-Furlers experter inom ytbehandling hittade Griesser rätt lösning i Bonderite – Henkels varumärke inom ytbehandling.
– Bonderite gör det möjligt för oss att förkorta och förenkla vår förbehandling och ger oss därigenom konkurrensfördelar. Som kvalificerad leverantör av ytbehandlingsprocesser erbjuder Thommen-Furler AG exakt det stöd vi behöver för att optimera processen, säger Yves Osterwalder, teamledare för beläggningar hos Griesser.
De produkter som nu används är Bonderite M-NT 2040 R8 och Bonderite C-AD.
I Griessers anläggning förbehandlas aluminiumprofilerna före pulverlackering med hjälp av Henkels Bonderite-produkter.
Tillsammans med Henkel och Thommen-Furler inspekterar en medarbetare från Griesser de förbehandlade aluminiumprofilerna.
Montering av aluminiumlameller.
Som en del av den nya processen genomgår aluminium en kombinerad betning och avfettning i den första kammaren med Bonderite M-NT 2024 R8 och Bonderite C-AD 1270. Sista steget i ytbehandlingsprocessen är pulvermålning.
FYRA STEG ISTÄLLET FÖR FEM: EN KAMMARE MINDRE I DEN NYA PROCESSEN
Processkonceptet i genomflödessystemet omarbetades i grunden vid övergången, vilket gav betydligt högre effektivitet. I det nya förfarandet genomgår aluminiumet en kombinerad betnings- och avfettningsprocess i kammare 1 med Bonderite M-NT 2024 R8 och Bonderite C-AD 1270 – två steg i ett. Detta kombinerade betnings- och avfettningssteg avlägsnar föroreningar och oxider i en enda process. Principen upprepas i kammare 2, där aluminiumet genomgår kombinerad betning och passivering. Bonderite M-NT 2024 R8 både betar och passiverar samtidigt. Som tidigare sköljs materialet därefter i kammare 3 och 4. Eftersom rengöring, betning och passivering numera sker i de två första stegen behövs inte längre kammare 5, som tidigare användes för passivering.
HÅLLBARA
RESULTAT TACK VARE
BONDERITE
Griesser har använt kromfria Bonderite-produkter sedan januari 2024. Redan en månad senare fattade företaget beslut om att permanent övergå till den nya pro-
cessen. Fördelarna är tydliga: Eftersom rengöring, betning och passivering nu sker samtidigt är processen betydligt mer effektiv – och mycket enklare att hantera. Stegen för betning-avfettning respektive betning-passivering tar vardera högst 90 sekunder. Genom att kombinera dessa steg uppnås dessutom effektivitetsvinster både när det gäller kemikalieåtgång och energiförbrukning. Griesser kan för närvarande minska sin kemikalieförbrukning med omkring 50 procent, vilket sparar både kostnader och material. Bonderite M-NT 2040 R8 utmärker sig även på ett annat område, eftersom produkten kan användas i lågtemperaturmiljöer. Det aktuella processteget drevs initialt vid 45 °C men kunde sänkas till 35 °C – en förändring som har haft en positiv inverkan på företagets energiförbrukning. Att den tidigare femte kammaren – som användes för passivering – inte längre behövs bidrog ytterligare till att sänka kostnaderna. Dessutom levererar den nya processen resultat av högsta kvalitet: Regelbundna korrosionstester visar utmärkta värden.
– Tack vare vårt samarbete med Thommen-Furler och omställningen av vår förbehandling har vi kunnat optimera våra
processer för aluminiumytor avsevärt. Vi sparar inte bara mycket tid och pengar –vi bidrar också på ett viktigt sätt till ökad hållbarhet, ett ämne som har varit en hög prioritet för vårt företag i många år, förklarar Osterwalder.
Med det nya processkonceptet kan Griesser producera cirka 220 pulverlackerade aluminiumprofiler av hög kvalitet per dag till sina solskyddssystem. Företaget planerar även fortsatt samarbete med Thommen-Furler AG för att genomföra ytterligare processoptimeringar i framtiden.
TEXT & FOTO: HENKEL AG & CO
Om Thommen-Furler AG
Sedan 1990 har Thommen-Furler AG fokuserat på distribution av kemikalier, specialprodukter och smörjmedel, miljöteknik samt omhändertagande och återvinning av industriellt och farligt avfall baserat på ChemCare®-konceptet. Företagets ökande specialisering återspeglas i det växande sortimentet av industrikemikalier, inklusive ett snabbt växande utbud av specialkemikalier såsom lösningar för ytbehandling och industriella rengöringsmedel. Tack vare integrerad transportlogistik erbjuder Thommen-Furler AG leverans- och avfallshanteringstjänster till omkring 14 000 kunder inom industrin och fordonssektorn i hela Schweiz. Företaget är en del av Thommen-Furler Group, som sysselsätter cirka 400 personer i Schweiz. Gruppen omfattar Thommen-Furler AG, Alcosuisse AG, Erne surface AG och Alab AG.
Leverans av Henkel-produkter av Thommen-Furler AG, den officiella schweiziska distributören för Bonderite.
Griessers huvudkontor i Aadorf, Schweiz.
Teknologier för ökad livslängd och
lägre energikostnader i fastigheter
Fastigheter och anläggningar har ett högt kapitalvärde, därför är det viktigt att uppnå längsta möjliga livslängd utan höga underhållskostnader samt att minska energikostnaderna.
Det finns mängder av utvecklade teknologier och arbetssätt som kan spara pengar åt fastighetsägare, men tyvärr känner för få personer som arbetar med eller äger fastigheter till dessa ekonomiska möjligheter.
Detta beror på att det är mycket svårt och kostsamt att nå ut med information till alla de personer som borde få kännedom om teknologier som kan öka fastigheternas värde, bland annat genom längre livslängd och minskad energiförbrukning.
När det gäller utsidan av fastigheter och anläggningar finns idag arbetssätt som identifierar inträngning av fukt, klorider med mera i betong- och tegelfasader samt i konstruktionernas fogar i ett tidigt skede.
Identifiering av denna nedbrytning i tid gör det möjligt att, till låg kostnad, öka livslängden på både betong- och tegelfasader.
Ytskydd av tak och golv är ett annat kunskapsområde där det idag finns utvecklade teknologier och arbetssätt som markant ökar livslängden jämfört med tidigare använda beläggningar.
När det gäller minskad energiförbrukning finns det också många utvecklade teknologier som bevisligen ger
lägre energikostnader, genom åtgärder både inne i och utanför fastigheten.
Det finns med andra ord ett behov av att på ett enkelt sätt kunna hitta utvecklade teknologier och arbetssätt för fastigheter och anläggningar.
Därför bildades Teknikgruppen Fastigheter, där det redan idag finns över 128 kunskapsområden som har visat sig bidra till ökad livslängd, minskad energiförbrukning, bättre kapitalvård samt minskad miljöpåverkan.
Alucrom AB MPA Måleriproduktion AB ROSTSKYDDSMÅLNING, REPARBETE
Klätterservice i Norden AB
ROSTSKYDDSMÅLNING, ENTREPRENAD
Alucrom AB
Klätterservice i Norden AB MPA Måleriproduktion AB Viking Industrimålning AB
FÖRBEHANDLING
AVFETTNING
Ferroprotect i Göteborg AB Industrilackering i Hallsberg AB
BETNING
Backmans Sliperi AB Danod AB El-Yta Kem AB Ferroprotect i Göteborg AB
BETNING AV ROSTFRITT STÅL
Brinks Förnickling AB Calamo AB El-Yta Kem AB
Ferroprotect i Göteborg AB Hermanssons Marintjänst AB Nylanders Rostfria AB Provexa Surface Technology AB
BLÄSTRING
Alucrom AB Falk Lack AB Hjorts Industrilackering Industrilackering i Hallsberg AB Kongaverken AB Korroterm AB Melack Broker AB Runlack Industrilackering AB VBG Group Truck Equipment AB
BLÄSTRING, GLASBodycote Ytbehandling AB Hjorts Industrilackering
BLÄSTRING, SLUNGKorroterm AB
Svensk Målningsteknik AB
FOSFATERING, JÄRNDiac AB
Svensk Målningsteknik AB
FOSFATERING, MANGANHjorts Industrilackering Swedecote AB
FOSFATERING, ZINKDanod AB Industrilackering i Hallsberg AB Swedecote AB
FOSFATERING, ZINK-MANGANFalk Lack AB
Heurlins Lackering AB Industrilackering i Hallsberg AB Kongaverken AB PVI Segerström AB Svensk Målningsteknik AB VBG Group Truck Equipment AB
Bodycote Ytbehandling AB Danod AB El-Yta Kem AB GF Ytbehandling AB
Provexa Surface Technology AB Quality Powder Coating
SLIPNING
Bodycote Ytbehandling AB
TRUMLING
Bodycote Ytbehandling AB
Korroterm AB Pollux Ytbehandling, AB Swedecote AB
KEMISK & ELEKTROLYTISK YTBEHANDLING
ANODISERING
Bodycote Ytbehandling AB
Bomans Lackering AB Danod AB
GF Ytbehandling AB
Hjorts Industrilackering
Pollux Ytbehandling, AB
Provexa Surface Technology AB Ytcenter i Upplands Väsby AB
ANODISERING, HÅRD-
Bodycote Ytbehandling AB
Provexa Surface Technology AB Ytcenter i Upplands Väsby AB
ANODISERING, HÅRD-
MED TEFLONIMPREGNERING
Bodycote Ytbehandling AB
Ytcenter i Upplands Väsby AB
ANODISERING MED
VÄXELSTRÖMSINFÄRGNING
Bodycote Ytbehandling AB
BORSTPLÄTERING
Sifco ASC Sweden AB
COMPCOTE
Bodycote Ytbehandling AB
ELFÖRZINKNING
Cromtjänst AB Danod AB
El-Yta Kem AB
GF Ytbehandling AB
Hjorts Industrilackering
Industrigalv i Borås AB
Landskrona Galvanoverk AB Linköpings Förnicklings AB
Proton Finishing AB
Provexa Surface Technology AB
Swedecote AB
Västbo Galvan
Ytech Ytbehandlingsteknik AB
Zinkano AB
ELPOLERING
Backmans Sliperi AB
Calamo AB
Elplatek A/S
El-Yta Kem AB
Fintlings Ytbehandlingsfabrik AB
Nylanders Rostfria AB
Hermanssons Marintjänst AB
Pollux ytbehandling, AB
Provexa Surface Technology AB
FÖRGYLLNING
Brinks Förnickling AB
Chem-Tec Plating A/S
Elplatek A/S
Provexa Surface Technology AB
FÖRKOPPRING
Brinks Förnickling AB
Chem-Tec Plating A/S
Cromtjänst AB
Elplatek A/S
Provexa Surface Technology AB
Swedecote AB
FÖRKROMNING
Brinks Förnickling AB
Cromtjänst AB
Elplatek A/S
Ferroprotect i Göteborg AB Provexa Surface Technology AB Swedecote AB
FÖRKROMNING AV ALUMINIUM
Brinks Förnickling AB Provexa Surface Technology AB
FÖRKROMNING AV PRESSGJUTEN ZINK
Brinks Förnickling AB Provexa Surface Technology AB
FÖRKROMNING, HÅRDBrinks Förnickling AB Fintlings Ytbehandlingsfabrik AB
FÖRKROMNING, MATTCromtjänst AB Elplatek A/S Provexa Surface Technology AB
Brinks Förnickling AB Cromtjänst AB Elplatek A/S Ferroprotect i Göteborg AB Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB Swedecote AB
FÖRNICKLING AV ALUMINIUM
Brinks Förnickling AB Chem-Tec Plating A/S Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB
FÖRNICKLING + FÖRKOPPRING PÅ KOPPAR
Provexa Surface Technology AB
FÖRNICKLING, MATTCromtjänst AB Elplatek A/S Provexa Surface Technology AB
FÖRNICKLING PÅ MÄSSING Ferroprotect i Göteborg AB Provexa Surface Technology AB
FÖRNICKLING, SVARTChem-Tec Plating A/S Fintlings Ytbehandlingsfabrik AB
FÖRSILVRING
Bomans Lackering AB
Chem-Tec Plating A/S
Elplatek A/S
GF Ytbehandling AB
Provexa Surface Technology AB Swedecote AB Ytcenter i Upplands Väsby AB
FÖRSILVRING AV ALUMINIUM
Chem-Tec Plating A/S
Elplatek A/S Fintlings Ytbehandlingsfabrik AB
Provexa Surface Technology AB
FÖRTENNING
Chem-Tec Plating A/S
Cromtjänst AB Elplatek A/S
Provexa Surface Technology AB
Swedecote AB
KEMISK FÖRNICKLING
Bodycote Ytbehandling AB Brinks Förnickling AB
Chem-Tec Plating A/S
Ferroprotect i Göteborg AB Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB
KEMISK FÖRNICKLING MED FÖRSTÄRKT KORROSIONSSKYDD
Ferroprotect i Göteborg AB Provexa Surface Technology AB
KEMISK FÖRNICKLING MED
FÖRSTÄRKT SLITAGESKYDD
Ferroprotect i Göteborg AB
KEMISK FÖRNICKLING MED PVD
Ferroprotect i Göteborg AB
KEMISK FÖRNICKLING MED
TEFLONIMPREGNERING
Bodycote Ytbehandling AB Brinks Förnickling AB Chem-Tec Plating A/S Ferroprotect i Göteborg AB
KEMISK NICKELSTRIPPNING
Brinks Förnickling AB Ferroprotect i Göteborg AB
KERONITE
Brinks Förnickling AB
KROMATERING AV MAGNESIUM Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB
NEDOX
Bodycote Ytbehandling AB
PASSIVERING AV ALUMINIUM
Bodycote Ytbehandling AB Cromtjänst AB Danod AB El-Yta Kem AB Hjorts Industrilackering Provexa Surface Technology AB Zinkano AB
PASSIVERING AV ROSTFRITT STÅL
Backmans Sliperi AB Pollux Ytbehandling, AB Provexa Surface Technology AB
SVARTOXIDERING
Danod AB Ferroprotect i Göteborg AB Hjorts Industrilackering Provexa Surface Technology AB
TUFRAM
Bodycote Ytbehandling AB
ZINKFLAKES GEOMET® Provexa Surface Technology AB
ZINK-JÄRNLEGERING
Linköpings Förnicklings AB Provexa Surface Technology AB Swedecote AB Västbo Galvan AB Zinkano AB
ZINK-NICKELLEGERING
Danod AB El-Yta Kem AB Proton Finishing AB Swedecote AB Västbo Galvan AB Zinkano AB
LACKERING
AVLACKERING
Industrilackering i Hallsberg AB QStrip AB
ED-LACKERING
EBP i Olofström AB Falk Lack AB
Heurlins Lackering AB Kongaverken AB
Proton Finishing AB Provexa Surface Technology AB PVI Segerström AB
Svensk Målningsteknik AB VBG Group Truck Equipment AB
PULVERLACKERING
A-Lackering AB Assars Industri AB Diac AB Falk Lack AB
Heurlins Lackering AB Industrilackering i Hallsberg AB Katrineholms Industrilackering AB Kongaverken AB
Korroterm AB Laray AB
Melack Broker AB
Proton Finishing AB
Proton Finishing ALSAB AB Provexa Surface Technology AB PVI Segerström AB Quality Powder Coating
Runlack Industrilackering AB
Svensk Målningsteknik AB VBG Group Truck Equipment AB
ROSTSKYDDSMÅLNING
Alucrom AB Hjorts Industrilackering Runlack Industrilackering AB
TRUMLINGSMÅLNING
Heurlins Lackering AB VÅTLACKERING
DOT AB Falk Lack AB
Heurlins Lackering AB
Hjorts Industrilackering AB Katrineholms Industrilackering AB Melack Broker AB Runlack Industrilackering AB
PLAST- OCH GUMMIBELÄGGNING
HALARBELÄGGNING
Epifatech AB
PLASTBELÄGGNING
Korroterm AB
PVC-BELÄGGNING
Epifatech AB
TERMOPLASTBELÄGGNING
Korroterm AB Melack Broker AB
VIRVELSINTRING
Korroterm AB
TERMISK SPRUTNING
DOT AB
VAKUUMBELÄGGNING CVD/PVD
Chem-Tec Plating A/S Impact Coatings AB
VARMFÖRZINKNING
Defab DOT AB Prozink AB Smekab AB
RÅDGIVNING & UTBILDNING
KORROSIONSTESTER
KORROSIONSPROVNING
Element Materials Technology AB Provexa Surface Technology AB
KORROSIONSPROVNING, ACKREDITERAD ENL. ISO 17025
Cotec Labs AB (Proton Technology)
AASS - ACETIC ACID SALT SPRAY
Provexa Surface Technology AB RISE Research Institutes of Sweden
ACT I & ACT II - ACCELERATED CORROSION TEST
Provexa Surface Technology AB RISE Research Institutes of Sweden
KLIMATSKÅPSPROVNINGAR
Element Materials Technology AB Provexa Surface Technology AB RISE Research Institutes of Sweden
MILJÖPROVNING I SO2 OCH H2S
ATMOSFÄR
RISE Research Institutes of Sweden
SALTDIMSKÅPSPROVNINGAR & NSS
Element Materials Technology AB Provexa Surface Technology AB RISE Research Institutes of Sweden
WEATHEROMETERPROVNINGAR
Element Materials Technology AB RISE Research Institutes of Sweden
MATERIAL OCH YTANALYSER
KEMISKA ANALYSER
Element Materials Technology AB IKPAB - Industrikemiproduktion AB RISE Research Institutes of Sweden
MATERIAL- OCH YTANALYSER
Cotec Labs AB (Proton Technology)
Element Materials Technology AB RISE Research Institutes of Sweden
PROVYTBELÄGGNINGAR
Element Materials Technology AB Provexa Surface Technology AB
RENHETSMÄTNING
IKPAB - Industrikemiproduktion AB RISE Research Institutes of Sweden
SKADEUTREDNING
Element Materials Technology AB RISE Research Institutes of Sweden
SKIKTTJOCKLEKSMÄTNING
Element Materials Technology AB Provexa Surface Technology AB RISE Research Institutes of Sweden
VIDHÄFTNINGSPROVNING
Element Materials Technology AB Provexa Surface Technology AB
RÅDGIVNING & KONSULTTJÄNSTER
ARBETSMILJÖ
Element Materials Technology AB
KEMISK & ELEKTROLYTISK YTBEHANDLING
Element Materials Technology AB
KORROSION & KORROSIONSSKYDD
Element Materials Technology AB Nordic Galvanizers
LACKERING
Element Materials Technology AB
Lackdepån Design & Processteknik AB Laray AB Rayline AB
LIMNING
Element Materials Technology AB
UTBILDNINGAR
GRUNDKURS I YTTEKNIK FÖR KONSTRUKTÖRER
Element Materials Technology AB
HÅLLBAR KEMISK
RENGÖRING
IKPAB - Industrikemiproduktion AB
HÄRDPLAST - ARBETE MED ALLERGIFRAMKALLANDE
PRODUKTER
Teknos AB
KORROSIONSSKYDD
Cotec Labs AB (Proton Technology)
Element Materials Technology AB
MILJÖ- OCH ARBETSMILJÖ
Element Materials Technology AB
ORGANISK OCH
OORGANISK YTBEHANDLING
Candor Sweden AB
Element Materials Technology AB
RISE Research Institutes of Sweden
PULVERLACKERING
Hansen-Icoma AB Laray AB
BRANSCHFÖRENINGAR
Nordic Coating Association (f.d. SPF)
Nordic Galvanizers
Svensk Ytbehandlings Förening
UTRUSTNING & TILLSATSMATERIAL
BELÄGGNINGAR
KORROSIONSSKYDDANDE
BELÄGGNINGAR
DaCar AB
SLITAGESKYDD
DaCar AB
BRANDSKYDD
UTRUSTNING:
FILTER OCH UTSUG
Norink AB
PULVERLACKERING
Norink AB
VÅTLACKERING
Norink AB
FÄRGER, LACKER, ETC.
BRANDSKYDDSFÄRGER
Hempel Färg (Sverige) AB Sherwin-Williams Sweden AB Teknos AB
Tikkurila Sverige AB
EFFEKTPIGMENT
Lagotech AB Sherwin-Williams Sweden AB
ARKITEKTURFÄRGER
IGP Scandinavia AB
Lackdepån Design & Processteknik AB Teknos AB Tikkurila Sverige AB
GOLVFÄRGER
Hempel Färg (Sverige) AB Teknos AB Tikkurila Sverige AB
GRUNDFÄRGER
Hempel Färg (Sverige) AB
Lackdepån Design & Processteknik AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
INDUSTRIELL PRODUKTMÅLNING
Axalta Powder Coating Systems IGP Scandinavia AB Lackdepån Design & Processteknik AB Lagotech AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
LACKER
Lackdepån Design & Processteknik AB Lagotech AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
METALLFÄRGER
AB Röa Industrifärger
Hempel Färg (Sverige) AB
Lackdepån Design & Processteknik AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
PULVERFÄRGER
Axalta Powder Coating Systems Frei Lacke AB IGP Scandinavia AB
Lackdepån Design & Processteknik AB
Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
ROSTSKYDDSFÄRGER
Hempel Färg (Sverige) AB IGP Scandinavia AB
Lackdepån Design & Processteknik AB
Sherwin-Williams Sweden AB Teknos AB
Tikkurila Sverige AB
TÄCKFÄRGER
Hempel Färg (Sverige) AB
Lackdepån Design & Processteknik AB
Sherwin-Williams Sweden AB Teknos AB
Tikkurila Sverige AB
VATTENBURNA LACKER
AB Röa Industrifärger
Sherwin-Williams Sweden AB Teknos AB
VERKSTADSGRUNDFÄRGER
(SHOP PRIMER)
Hempel Färg (Sverige) AB Teknos AB
Tikkurila Sverige AB
ZINKRIKA FÄRGER
Hempel Färg (Sverige) AB
Sherwin-Williams Sweden AB
Teknos AB
Tikkurila Sverige AB
KEMISK & ELEKTROLYTISK
YTBEHANDLING
UTRUSTNING:
ANODER
Schlötter Svenska AB
Strenov Produkter Aps
ANODHÅLLARE
Epifatech AB
Schlötter Svenska AB
BADVÄRMARE & KYLSLINGOR
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
FILTER
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
KAR
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
LIKRIKTARE
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
PLATINERADE TITANANODER
Schlötter Svenska AB
Strenov Produkter Aps
STYRSYSTEM
Schlötter Svenska AB
TRUMMOR
Proteam Process & Cleantech AB
Schlötter Svenska AB
YTBEHANDLINGSANLÄGGNINGAR
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
KEMISK & ELEKTROLYTISK YTBEHANDLING
ELEKTROLYTER:
ANODISERING
Schlötter Svenska AB Strenov Produkter Aps
ELPOLERING
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRGYLLNING
Schlötter Svenska AB
FÖRKOPPRING
Candor Sweden AB
Schlötter Svenska AB
FÖRKROMNING
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRNICKLING
Candor Sweden AB
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRTENNING
Schlötter Svenska AB
FÖRZINKNING
Candor Sweden AB
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRBEHANDLING & RENGÖRING
UTRUSTNING:
AVFETTNING, ALKALISK
Candor Sweden AB Recyclean Systems AB
Schlötter Svenska AB Tervento Industri AB
AVFETTNING, BIOLOGISK
Recyclean Systems AB Schlötter Svenska AB
EMULSIONSAVFETTNING Triab
FOSFATERING
Tervento Industri AB
FÖRBEHANDLING & RENGÖRING
KEMIKALIER:
AVFETTNING
Candor Sweden AB Chemetall AB DST-Kemi A/S EnviroStripp Chemicals AB Hempel Färg (Sverige) AB Henkel Norden AB
IKPAB - Industrikemiproduktion AB Recyclean Systems AB Schlötter Svenska AB Strenov Produkter Aps
Surtec Scandinavia Aps Triab
AVLACKERING / FÄRGBORTTAGNING
Candor Sweden AB Chemetall AB Henkel Norden AB
IKPAB - Industrikemiproduktion AB Envirostripp Chemicals AB Svensk Reningsindustri AB & Strimecs AB Trilack Industriprodukter AB
BASKEMIKALIER
Brenntag Nordic AB
BETNING
Candor Sweden AB Chemetall AB Henkel Norden AB Schlötter Svenska AB Surtec Scandinavia Aps
FOSFATERING
Candor Sweden AB Chemetall AB Henkel Norden AB Schlötter Svenska AB Surtec Scandinavia Aps
LIMLÖSNING
Envirostripp Chemicals AB
PASSIVERING AV LÄTTMETALLER (AL, MG)
Candor Sweden AB Chemetall AB Henkel Norden AB Schlötter Svenska AB Surtec Scandinavia Aps
KONTROLLINSTRUMENT, SKIKT
SKIKTTJOCKLEKSMÄTARE Strenov Produkter Aps
INSTRUMENT FÖR PROCESSTYRNING
FLÖDESMÄTARE
Elmacron AB
Prominent Doserteknik AB Schlötter Svenska AB
MÄTELEKTRODER FÖR PH, REDOX OCH LFM
Elmacron AB Prominent Doserteknik AB
PH-MÄTARE
Elmacron AB Prominent Doserteknik AB Schlötter Svenska AB Strenov Produkter Aps
UPPHÄNGNINGSFIXTURER & MASKERING
ANODISERINGSFIXTURER
Epifatech AB
FIXTURER FÖR ELEKTROLYTISK YTBEHANDLING
Epifatech AB
FIXTURER FÖR LACKERING
Epifatech AB HangOn AB
LACKERINGSKROK
Epifatech AB HangOn AB
TEJP & MASKERING
Epifatech AB HangOn AB
VÄRMEBESTÄNDIGA PLUGGAR/ LOCK
Epifatech AB
Essentra Components AB HangOn AB
MEKANISK FÖRBEHANDLING
MEDEL FÖR:
BLÄSTERMEDEL
Tebeco AB
SLUNGBLÄSTERMEDEL
Tebeco AB
MEKANISK FÖRBEHANDLING
UTRUSTNING FÖR:
BLÄSTERANLÄGGNINGAR
Richard Steen AB
BLÄSTRING
Anti-Corrosion Sverige AB
Bäckman Blästermaskiner AB
Richard Steen AB
Straaltechniek International Sweden AB Tebeco AB
SLUNGBLÄSTERANLÄGGNINGAR
Richard Steen AB
SLUNGBLÄSTRING
Bäckman Blästermaskiner AB Richard Steen AB Straaltechniek International Sweden AB Tebeco AB
TRUMLING
Bäckman Blästermaskiner AB Straaltechniek International Sweden AB Tebeco AB
MÅLNING & LACKERING
UTRUSTNING FÖR:
CONVEYOR & TRANSPORTANORDNINGAR
Crescocito AB
Lackdepån Design & Processteknik AB Rayline AB Triab
DOPPNINGSANLÄGGNINGAR
Aabo-Ideal
Crescocito AB
Lackdepån Design & Processteknik AB Rayline AB Tervento Engineering AB Triab
ED-LACKERINGSANLÄGGNINGAR
Lackdepån Design & Processteknik AB Rayline AB
ELEKTROSTATISKA SPRUTOR
Anti-Corrosion Sverige AB Crescocito AB Hansen-Icoma AB
Lackdepån Design & Processteknik AB Sames Trilack Finishing AB Wagner Sverige AB
FÄRGFILTER
Crescocito AB
Lackdepån Design & Processteknik AB Rayline AB Trilack Finishing AB
Trilack Industriprodukter AB
FÄRGPUMPAR
Anest Iwata Scandinavia AB Crescocito AB
Trilack Finishing AB
FÄRGSPRUTOR
Anest Iwata Scandinavia AB
Anti-Corrosion Sverige AB
Crescocito AB
Lackdepån Design & Processteknik AB
Sames
Trilack Finishing AB
Wagner Sverige AB
IR-UGNAR
Triab
LUFTLÖS SPRUTNING
Anti-Corrosion Sverige AB
Crescocito AB
Sames
Trilack Finishing AB
Wagner Sverige AB
MÅLNINGSROBOTAR
Crescocito AB Icotron AB
OMRÖRARE
Crescocito AB
PLANMÅLNING
Wagner Sverige AB
PULVERLACKERINGSANLÄGGNINGAR
Aabo-Ideal
Crescocito AB Hansen-Icoma AB Icotron AB
Lackdepån Design & Processteknik AB
Moldow
Rayline AB
Tervento Engineering AB Triab
Trilack Finishing AB
SPRUTBOXAR
Aabo-Ideal
Crescocito AB Icotron AB
Lackdepån Design & Processteknik AB
Moldow
Tervento Engineering AB
Triab
Trilack Finishing AB
Trilack Industriprodukter AB
TVÅKOMPONENTSSPRUTOR
Anti-Corrosion Sverige AB
Crescocito AB
Sames
Trilack Finishing AB
Wagner Sverige AB
UGNAR
Aabo-Ideal
Crescocito AB Icotron AB
Lackdepån Design & Processteknik AB Moldow
Rayline AB Tervento Engineering AB Triab
UV-LAMPOR/UGNAR Triab
VARMSPRUTOR
Anti-Corrosion Sverige AB Crescocito AB Wagner Sverige AB
VÅTLACKERINGSANLÄGGNINGAR
Aabo-Ideal
Anti-Corrosion Sverige AB Crescocito AB Hansen-Icoma AB Icotron AB
Lackdepån Design & Processteknik AB Moldow
Rayline AB
Richard Steen AB
Sames
Tervento Engineering AB Triab
Trilack Finishing AB
Trilack Industriprodukter AB Wagner Sverige AB
PROCESSVATTENBEHANDLING
FARLIGT AVFALL
Fortum Waste Solutions AB
FLOCKNING
Candor Sweden AB
Chemetall AB
Henkel Norden AB
Prominent Doserteknik AB
Schlötter Svenska AB
FÄRGKOAGULERINGSMEDEL Vilokan
JONBYTARE
Eurowater AB
Schlötter Svenska AB
KAMMARFILTERPRESSAR
Proteam Process & Cleantech AB
Schlötter Svenska AB
MEMBRANFILTRERING
Eurowater AB
Prominent Doserteknik AB
Proteam Process & Cleantech AB Vilokan
OLJEAVSKILJARE
Proteam Process & Cleantech AB
Schlötter Svenska AB
OMRÖRARE
Proteam Process & Cleantech AB
Prominent Doserteknik AB
Schlötter Svenska AB
RENINGSANLÄGGNINGAR
Candor Sweden AB
Proteam Process & Cleantech AB
Prominent Doserteknik AB
Schlötter Svenska AB
SANDFILTER
Proteam Process & Cleantech AB
Prominent Doserteknik AB
Schlötter Svenska AB
VAKUUMINDUNSTARE
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB Vilokan
PUMPAR
CENTRIFUGALPUMPAR
Prominent Doserteknik AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
DOSERINGSPUMPAR
Elmacron AB
Prominent Doserteknik AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
FATPUMPAR
Crescocito AB
Prominent Doserteknik AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
Trilack Finishing AB
KOLVPUMPAR
Crescocito AB
Prominent Doserteknik AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
Trilack Finishing AB
MEMBRANPUMPAR
Crescocito AB
Prominent Doserteknik AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
Trilack Finishing AB
TEMPORÄRA SKYDD
ROSTSKYDDSMEDEL
DaCar AB
VCI ROSTSKYDDSPAPPER
DaCar AB
VAKUUMTEKNISK YTBEHANDLING
UTRUSTNING FÖR:
ANLÄGGNINGAR
Impact Coatings AB
VARMFÖRZINKNING
UTRUSTNING FÖR:
ANLÄGGNINGAR
Recyclean Systems AB
VENTILATION
ANLÄGGNINGAR
Gupex AB
Proteam Process & Cleantech AB Schlötter Svenska AB
Tervento Engineering AB
FLÄKTAR
Gupex AB
Proteam Process & Cleantech AB
VÄRMEÅTERVINNING
Gupex AB
Tervento Engineering AB
Varför rinner vattnet av gåsen?
Uttrycket används ofta bildligt för något som inte fäster eller lämnar spår. Bakom formuleringen finns en konkret förklaring med tydliga kopplingar till modern ytbehandling. Gåsens fjäderdräkt kombinerar mikrostruktur och kemisk påverkan på ett sätt som styr hur vatten beter sig på ytan.
Gåsens fjädrar är uppbyggda av ett finfördelat nätverk av hullingar och hakar som hakar i varandra och bildar en sammanhängande, flexibel yta. Strukturen skapar mikroskopiska ojämnheter där luft kapslas in, vilket minskar den effektiva kontaktytan mellan vatten och fjäder och därmed begränsar vätningen.
Dessutom har gässen en körtel vid stjärten, gumpkörteln, som producerar ett fettliknande sekret. När fågeln putsar sig fördelas detta över fjädrarna. Resultatet blir en hydrofob yta med låg ytenergi, där vatten inte sprider ut sig utan istället bildar droppar som rinner av.
Principerna är välkända inom ytbehandling. Hur en vätska beter sig på en yta beskrivs med begrepp som ytspänning och kontaktvinkel. En hög kontaktvinkel inne-
bär att vätskan pärlar sig och att vätningen är låg. Tekniskt uppnås vattenavvisning antingen genom kemiska beläggningar med låg ytenergi eller genom att skapa mikro- och nanostrukturer som förstärker effekten. I praktiken kombineras ofta dessa metoder för att uppnå så kallade superhydrofoba ytor.
Läs Ytforum digitalt!
Som prenumerant på papperstidningen ingår även Ytforum i digitalt format Om du inte får den digitalt redan, gå in på ytforum.se/aktivera för att läsa tidningen var du än befinner dig!
Vattenavvisande ytor används i flera industriella tillämpningar för att minska smutsvidhäftning, förebygga korrosion och möjliggöra självrengörande funktioner. När vatten rinner av minskar även transporten av föroreningar och salter, vilket är centralt i korrosiva miljöer.
Vill du synas i Ytforums kanaler?
Ytforum erbjuder annonsering i den tryckta tidningen, i nyhetsbrev och på webbplatsen.
Kommande temanummer i tidningen
#4 Förbehandling & Teknisk renhet | Inför Trä & Teknik
#5 Pulverlackering | Färgappliceringsutrustning
#6/7 Inför Elmia Subcontractor | Extra stor dubbelutgåva
#8 Blästring & Korrosionsskydd | Inför Ytskyddsdagarna 2027
För annonsbokning eller mer information, kontakta: Peter Edvall, Business Factory AB Telefon: 070-791 07 85 E-post: peter@businessfactory.se