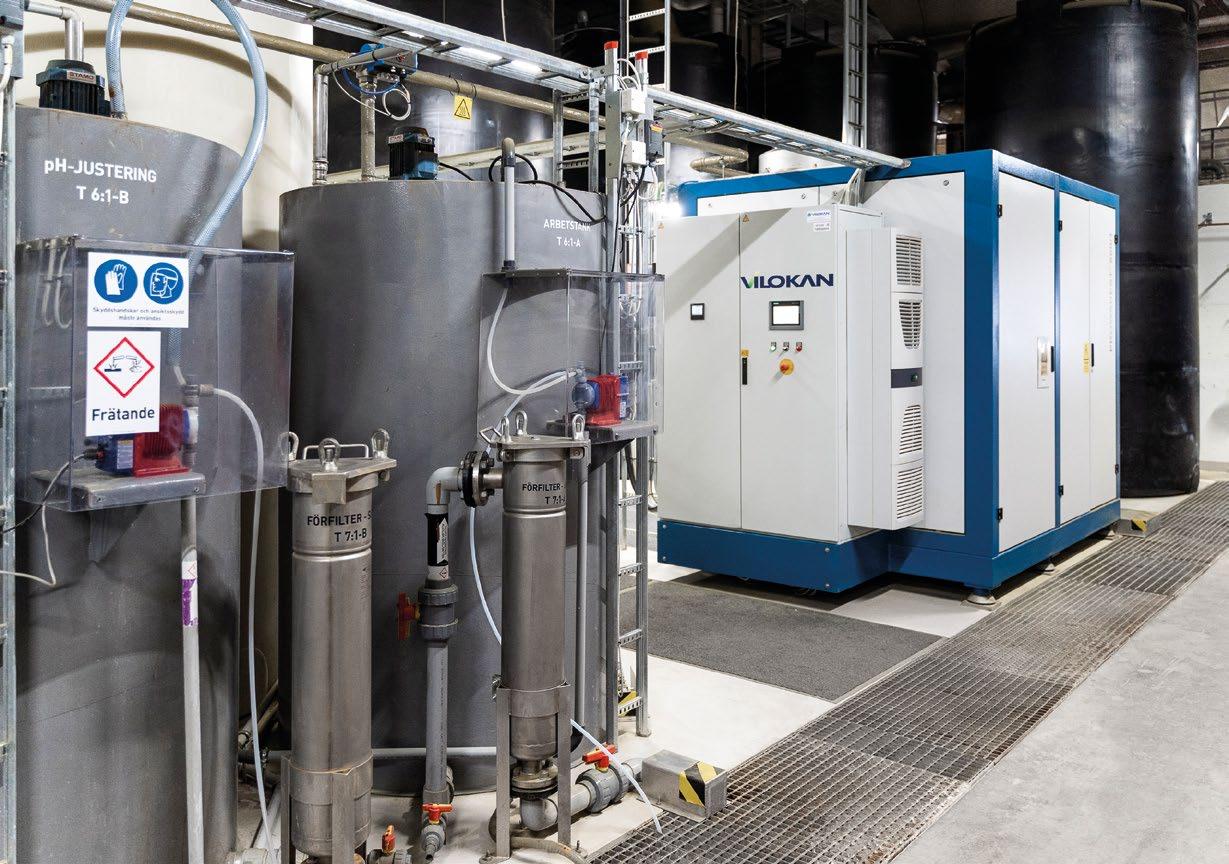
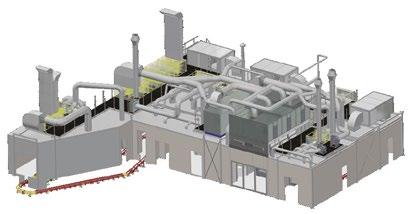
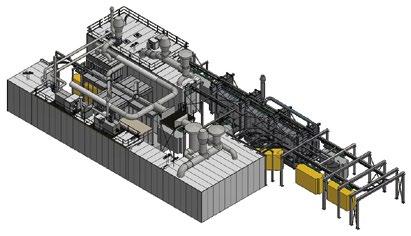
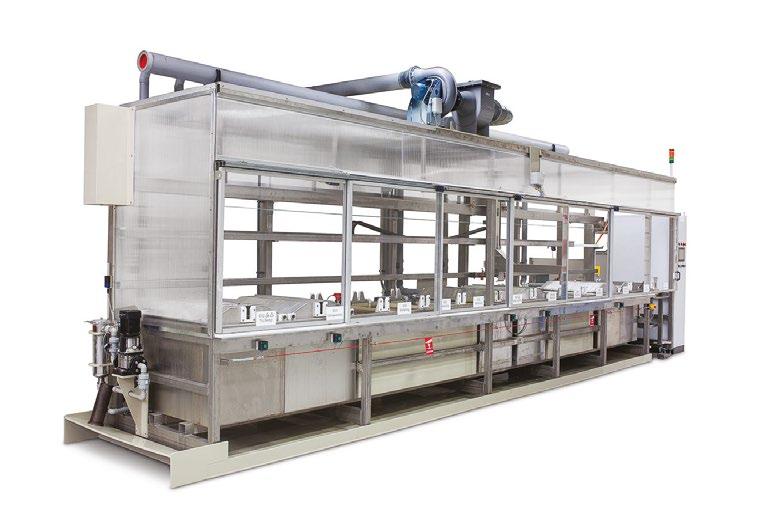
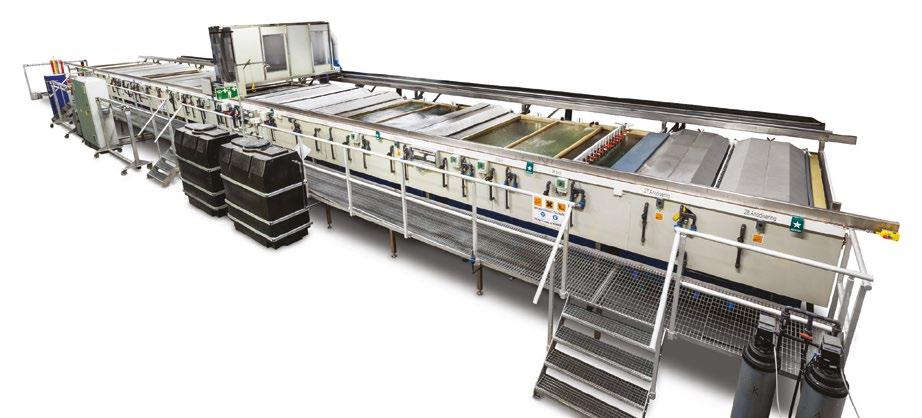
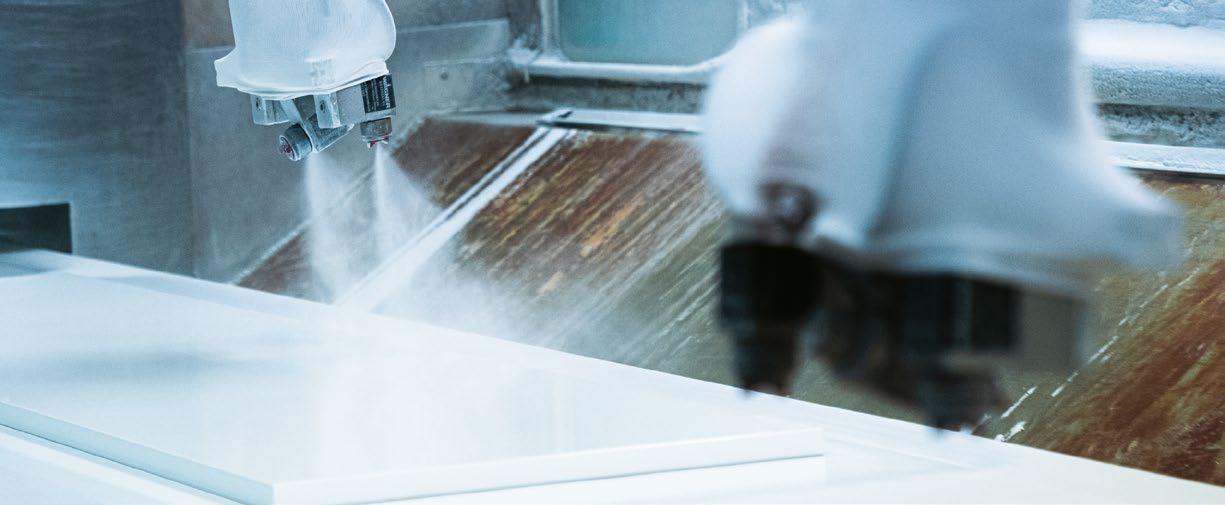
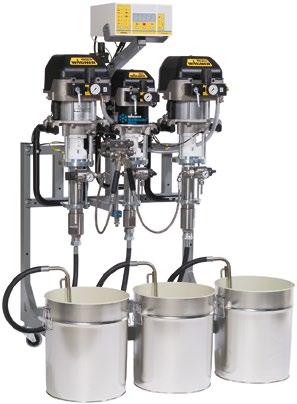
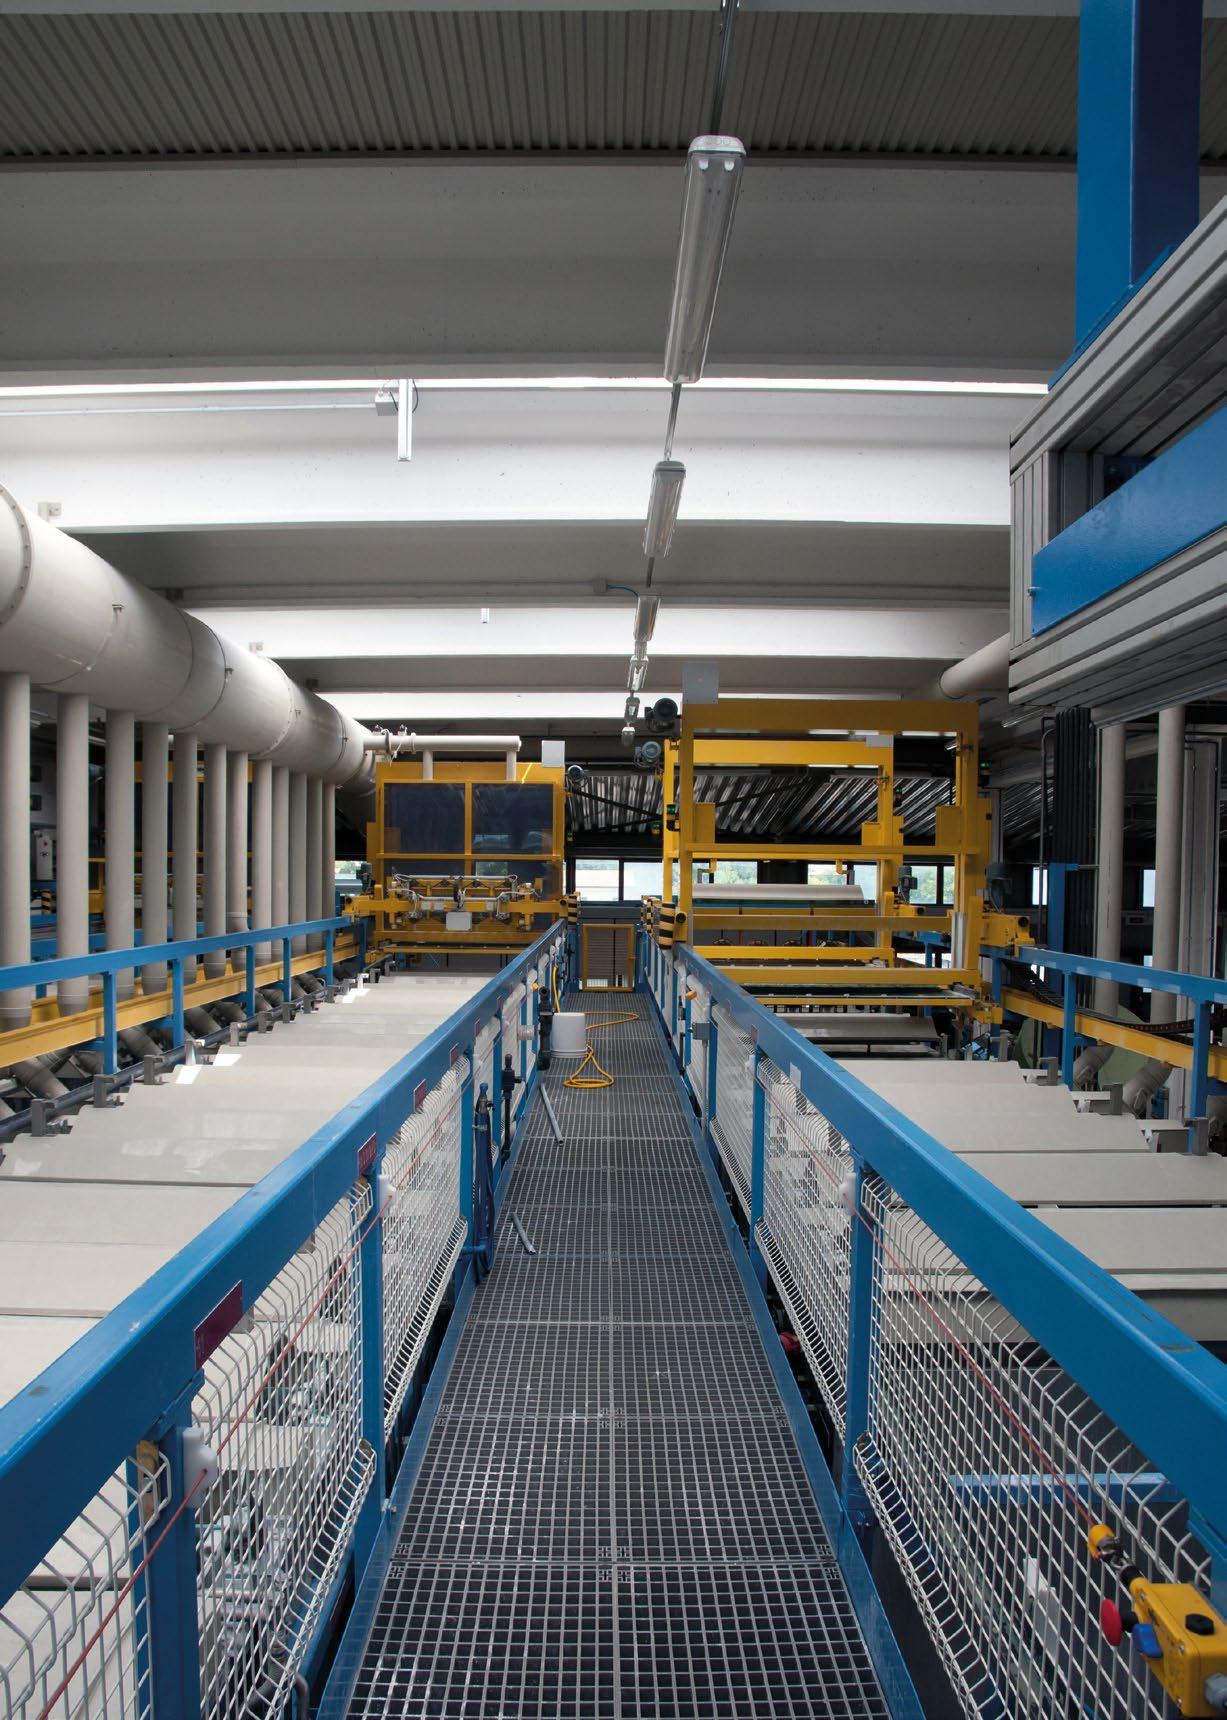
Vi renar och återvinner vatten och lösningsmedel. Våra kunder får rent vatten som är redo att återanvändas i produktionen, vilket skapar ett slutet kretslopp - en ”closed loop”. Detta ger minimering av avfall, kostnader och öppnar möjligheten till nya intäktsströmmar.
Vi skräddarsyr anläggningar och skapar kostnadseffektiva, framtidssäkrade lösningar. Vi erbjuder indunstare och all kringutrustning för att skapa en lösning som passar ert system. Några av våra konceptlösningar är inom målning/ytbehandling, industriell tvätt och bearbetningsemulsioner.
Fundera aldrig mer på utsläppsvärden utan återanvänd ert vatten!
A company in the Vilokan Group
Innehåll
5 Ledare
6 Branschnytt
16 Mässor, Kurser & Konferenser
17 Schlötter stärker hållbarhetsarbetet
18 Konkurrenskraftiga alternativ till hårdförkromning
20 Pantatec stabiliserar blästerprocessen
22 Volkswagen lackerar med låga koldioxidutsläpp
24 Volvo CE i Hallsberg uppgraderar måleriet
27 Hög säkerhetsnivå i Elements målningslabb
28 Ny nordisk agentur för Atotech
30 Varmförzinkning med siktet inställt på framtiden
32 Inför Elmia Plåt: Stark uppslutning och ökad bredd på mässgolvet
34 Få ytbehandlingsföretag certifierade enligt fordonskraven i IATF
36 Ny utbildning ska möta industrins behov av industrilackerare
Peter Edvall, Business Factory AB peter@businessfactory.se +46 (0)70-791 07 85
Prenumeration & Adressändring info@ytforum.se 8 nr/år 875 kr exkl. moms Utanför Sverige 1050 kr
INOM YTOR
Kvalificering av färgsystem med eget lacklabb
Cyklisk korrosionsprovning
Miljöprovning
• Korrosionsprovning
• Miljöprovning
• UV- & väderbeständighet
• Fuktprovning
• Kemikaliebeständighet & rengöringsmetod
Mekaniska provningar:
• Vidhäftning
• Vickers hårdhet & pennhårdhet
• Reptålighet
• Nötning med Taber
• Glans & kulör
• Dragprov & Utmattning
• Slagtålighet & Tänjbarhet
Skadeundersökning
Materialtekniskt stöd
Kemiska analyser av bad
Element är en världsledande och högt ansedd partner inom oberoende material- och mättekniska tjänster. Vi tillhandahåller avancerade tjänster inom materialprovning, produktprovning, kalibrering och certifiering för industri och myndigheter med strikta kvalitetskrav. Vårt kunnande sträcker sig över olika sektorer, inklusive flygindustrin, olja och gas, fordons- och verkstadsindustrin, samt bygg- och infrastruktursektorn.
Hållbarhet är ett begrepp som i inom industrin ofta uppmärksammas vid stora investeringar, politiska mål och stora omställningar på nationell eller europeisk nivå. Batterifabriker, fossilfritt stål och elektrifiering tar stort utrymme i nyhetsflödet. Samtidigt finns det en risk att det "tråkiga" och kanske mindre spektakulära förbättringsarbetet hamnar i skymundan.
Inom ytbehandlingsindustrin har hållbarhetsfrågorna under lång tid varit en del av det löpande arbetet. Utvecklingen sker sällan i stora steg, utan genom gradvis förbättringar av processer, material och arbetssätt. Varje enskild förändring kan framstå som liten, men summan av förbättringarna kan ändå bli betydande.
I detta nummer av Ytforum finns flera exempel på hur detta arbete bedrivs i praktiken. Till exempel används tillsatsen Pantatec för att stabilisera blästerprocessen genom att binda olja och andra föroreningar i blästermedlet. Resultatet blir bland annat att behovet av avfettning minskar, med lägre energianvändning och kemikalieförbrukning som följd. På kemikaliesidan arbetar leverantörer som Schlötter sedan länge med processer som fungerar vid lägre koncentrationer och temperaturer, vilket minskar miljöpåverkan och ofta förbättrar arbetsmiljön.
Nya ytbehandlingslösningar utvecklas också. Ferroprotect arbetar med alternativa metoder till sexvärd hårdförkromning, där kombinationer av etablerade tekniker ger hög prestanda med lägre total miljöbelastning. Inom varmförzinkning innebär användningen av Bolidens Low-Carbon Zinc en tydlig minskning av koldioxidutsläppen.
Även på anläggningssidan ser man resultaten av hållbarhetsutvecklingen. Nya och moderniserade lackeringsanläggningar innebär i regel lägre energiförbrukning och minskade utsläpp. I detta nummer beskrivs bland annat hur Dürr har byggt en ny lackeringsanläggning åt Volkswagen, där moderna processer och energieffektiv rening av processluft kraftigt reducerar koldioxidutsläppen.
Johan Askengren, Redaktör
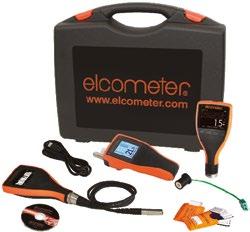
ELCOMETER-KIT
Inspektionskit för rostskyddsmålning
ELCOMETER 224
Profildjupsmätare för blästring
ELCOMETER 456
Snabb och smidig skikttjockleksmätare
ELCOMETER 319
Fukt- och temperaturmätare för säker målning
ELCOMETER 480
Glansmätare för både matta och högblanka ytor
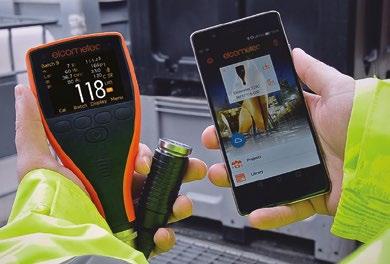
ElcoMaster, smidig programvara för både Android och Apple iOS!
Elcometer 510
Automatiskt vidhäftningsmätare med lagring och rapporter direkt i pdf-format.
KARL DEUTSCH NORDISKA AB
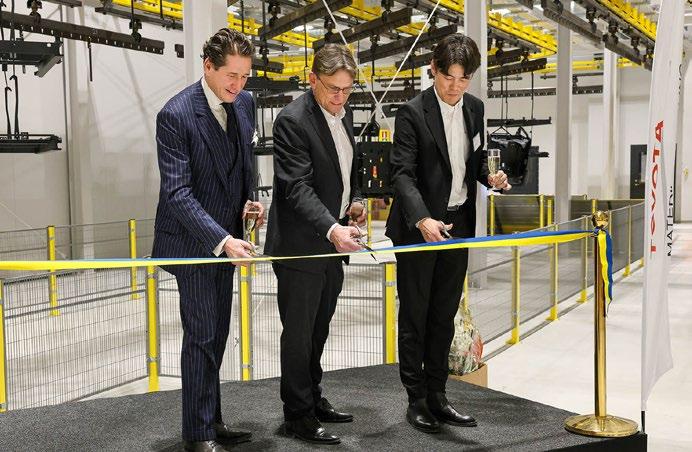
Toyotas nya måleri invigt
Den 28:e januari var det invigning av Toyota Material Handlings nya måleri vid truckfabriken i Mjölby. Företaget har företaget investerat 350 miljoner kronor på ett pulvermåleri i en anläggning på över 7 000 kvadratmeter.
Anläggningen har varit under byggnation sedan 2023 och är en viktig investering mot en ökad produktionskapacitet på fabriken i Mjölby. Under 2025 tillverkades cirka 90 000 elektriska truckar i fabriken och det nya pulvermåleriet, Paletten, är en mycket viktig pusselbit för att möjliggöra företagets långsiktiga vision att tillverka 120 000 elektriska truckar per år i Mjölby. Utöver utökad produktionskapacitet bidrar måleriet även till en förbättrad arbetsmiljö genom att möjliggöra arbete på kontinuerliga tvåskift i stället för treskift.
Paletten är en målerianläggning med toppmodern teknik, såsom 3D-skanning
av godset före målning och avancerad automation genom hela processen, för att säkerställa hög kvalitet och effektivitet. Den nya fastigheten har byggts samman med befintliga byggnader för att säkerställa ett sömlöst produktionsflöde.
– Paletten speglar vårt engagemang för operativ excellens och innovation. Att modernisera en central del av vårt produktionsflöde ligger i linje med vår ambition att minska vårt miljöavtryck, säger Ernesto Domínguez, President & CEO, Toyota Material Handling Europe, i ett pressmeddelande. I samband med produktionsstarten invigdes måleriet officiellt med representanter från stora delar av världen, däribland Europas koncernledning, representanter från Toyota Industries Corporation i Japan samt projektledning. Invigningen syftade både till att markera starten på den långsiktiga visionen och till att visa upp anlägg-
ningen i full drift. Projektet har varit mycket framgångsrikt och utmärkt sig genom hög kvalitet, god följsamhet till tidplanen och innovativa tekniska lösningar.
– Vi är marknadsledande i Europa och vi befinner oss i en bransch med goda framtidsutsikter. Med stolthet inviger vi nu vår största produktionsinvestering som en betydelsefull milstolpe för fortsatt tillväxt, innovation och leveranssäkerhet till våra kunder, säger Kristian Björkman, Senior Vice President Supply Toyota Material Handling Europe.
Toyota Material Handling Europe har som mål att nå nettonoll-utsläpp av koldioxid till 2041 (sett till hela värdekedjan) och är anslutna till Science Base Target Initiative (SBTI). Det nya måleriet har utformats med detta i åtanke och har flera lösningar som bidrar till att minimera företagets miljöpåverkan.
Ernesto Domínguez, President & CEO Toyota Material Handling Europe, Kristian Björkman, Senior Vice President Supply Toyota Material Handling Europe och Hiroshi Kuriyama, Chairman Toyota Material Handling Europe inviger det nya måleriet.
ABB leder arbete för global standard för energimätning av industrirobotar
ABB Robotics har tagit ledningen i ett internationellt standardiseringsarbete för att ta fram en gemensam metod för att mäta energiförbrukning och energieffektivitet hos industrirobotar. Arbetet sker inom ramen för International Organization for Standardization (ISO) och genomförs i samarbete med experter från totalt elva länder. Målet är att öka transparensen och göra det möjligt för användare att jämföra robotars energiprestanda på ett enhetligt sätt.
Idag saknas en global standard för hur industrirobotars energiförbrukning ska mätas, vilket försvårar jämförelser mellan olika fabrikat och modeller. Enligt ABB Robotics är detta en tydlig brist, särskilt i takt med att automatiseringen ökar inom allt fler industrisektorer.
– Utan någon global standard är det svårt för kunderna att jämföra energiförbrukningen mellan olika robotar och välja den mest energieffektiva lösningen, säger Gianluca Brotto, chef för hållbarhet på ABB Robotics, i ett pressmeddelande.
Tillsammans med Svenska institutet för standarder (SIS) har ABB Robotics tagit fram ett förslag till en teknisk specifikation som ska ligga till grund för det fortsatta ISO-arbetet. Specifikationen omfattar metoder för att mäta både energiförbrukning och effektivitet under robotens driftfas och förväntas vara färdig i augusti 2026. Bakgrunden till initiativet är den snabbt
växande installerade basen av industrirobotar. Enligt International Federation of Robotics (IFR) finns det i dag över fyra miljoner industrirobotar i drift globalt. ABB:s interna studier visar att mer än 70 % av robotarnas klimatpåverkan uppstår genom elanvändning under drift, vilket gör energieffektivitet till en central fråga i arbetet med att minska industrins koldioxidutsläpp.
Instrument för ytbehandlingskontroll
Henkel firar 150 år
Henkel har inlett sitt jubileumsår 2026 då företaget firar 150 år sedan grundandet i Aachen den 26 september 1876. Jubileet genomförs under mottot ”Future? Ready” och syftar till att både uppmärksamma företagets historia och visa hur koncernen förbereder sig för framtida industriella och samhälleliga utmaningar. I dag är Henkel en global koncern med cirka 47 000 medarbetare och verksamhet i mer än 70 länder.
Enligt företaget är jubileet en möjlighet att lyfta fram de grundläggande värden som präglat verksamheten sedan starten: pionjäranda, innovationsförmåga och ansvarstagande. Dessa egenskaper beskrivs som fortsatt vägledande i en tid som kännetecknas av geopolitisk osäkerhet, teknologisk omställning och ökande marknadsvolatilitet.
– 150 år markerar en viktig milstolpe i Henkels historia. De står för kontinuitet, pionjäranda och modet att ständigt ompröva status quo, säger Dr. Simone Bagel-Trah, ordförande i Henkels tillsynsnämnd och aktieägarkommitté, i ett pressmeddelande. Medarbetarna lyfts fram som centrala i jubileumsfirandet. Under 2026 erbjuds bland annat förbättrade villkor i företagets aktieprogram, där Henkel förstärker medarbetarnas investeringar, samt en extra semesterdag under födelsemånaden. Jubileumsåret kommer även att uppmärksammas genom evenemang vid Henkels anläggningar världen över, med särskilt fokus på företagets grundandedag den 26 september. Samtidigt publiceras en oberoende akademisk studie om Henkels historiska utveckling, vilket ger ytterligare perspektiv på koncernens roll i den industriella utvecklingen, från en lokal tvättmedelstillverkare till en internationell industrikoncern med starka positioner inom bland annat lim, ytbehandling, tvätt- och hygienprodukter.
HangOn lanserar utbildningar för pulverlackerare
HangOn lanserar HangOn Coating Academy, en ny, branschinriktad utbildningsplattform inom pulverlackering som ska stärka kompetensen i en bransch som växer med nästan 10 % per år. Utbildningen bygger på ett omfattande samarbete mellan HangOn och Raymond Meyer, som under mer än tre decennier har varit en ledande utbildare inom området. Han har tidigare varit utbildningsledare på Powder Coating Academy, Nordens enda specialiserade utbildning i pulverlackering, och den erfarenheten är kärnan i det nya utbildningskonceptet som nu erbjuds tillsammans med HangOn.
HangOn Coating Academy är utformad för att ge deltagarna djup teori kombinerad med praktisk träning i ett modernt utbildningslabb, där fokus ligger på att öka både kunskap och konkurrenskraft. I utbildningen ingår moment som effektiv applicering, mätning av processparametrar och optimering av befintliga system, vilket är kunskaper som är direkt tillämpbara i deltagarnas dagliga arbete.
Grundkursen inom pulverappliceringsteknik riktar sig till operatörer, tekniker och arbetsledare och kräver inga förkunskaper. Deltagarna får lära sig både de teoretiska grunderna och praktiska metoder som corona- och friktionsuppladdning, hur man mäter appliceringsverkningsgrad och hur processer dokumenteras för att ge mätbara förbättringar i produktionens resultat. En avancerad fortsättningskurs planeras även för dem som redan har genomfört grundutbildningen, där fokus ligger på mer komplexa appliceringstekniker, ekonomiska analyser och reduktion av miljöbelastning.
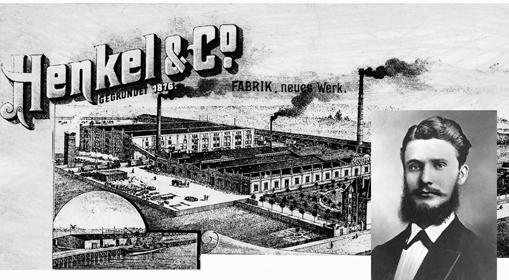
Med den nya anläggningen i Düsseldorf-Holthausen inleddes Henkels industriella expansion år 1900. Än i dag är platsen företagets huvudkontor. Infälld i bild: Företags grundare Fritz Henkel.
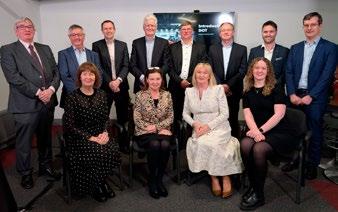
DOT förvärvar Gallac Produktion
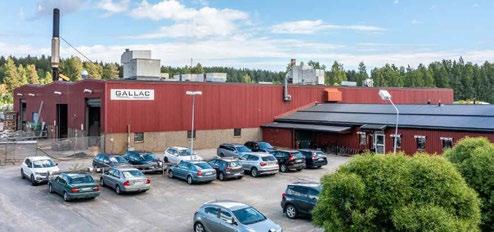
DOT rapporterar att bolaget har förvärvat Gallac Produktion AB med huvudkontor i Skellefteå. Förvärvet innebär att DOT stärker sin verksamhet inom varmförzinkning i norra Sverige.
DRIFTSÄKRA • ENERGIEFFEKTIVA
våt- och pulverlackeringsanläggningar för industrin i över 35 år
Gallac Produktion bedriver ytbehandling med inriktning på varmförzinkning av stålkonstruktioner för industriella och byggrelaterade tillämpningar. Företaget driver två varmförzinkningsanläggningar, en i Skellefteå och en i Åsele. Verksamheten omfattar även efterbearbetning, montage samt lagerhållning och logistik av färdiga produkter.
Genom förvärvet omfattar DOT:s verksamhet nu totalt sju varmförzinkningsanläggningar i Sverige. Enligt bolaget innebär affären ett tillskott av befintlig kompetens och ökad närvaro i norra delen av landet.
Gallac Produktion har i dag 28 medarbetare, inklusive ledningen. Samtliga anställda följer med i förvärvet och fortsätter sina anställningar på oförändrade villkor. Verksamheten kommer även fortsättningsvis att bedrivas vid de befintliga anläggningarna.
Skanna QR-koderna och se exempel på levererade våtoch pulverlackeringsanläggningar
Världsnyhet på QStrip. Vår tvättrobot är nu igång och producerar.
SCANNA FÖR ATT SE HUR DET GÅR TILL
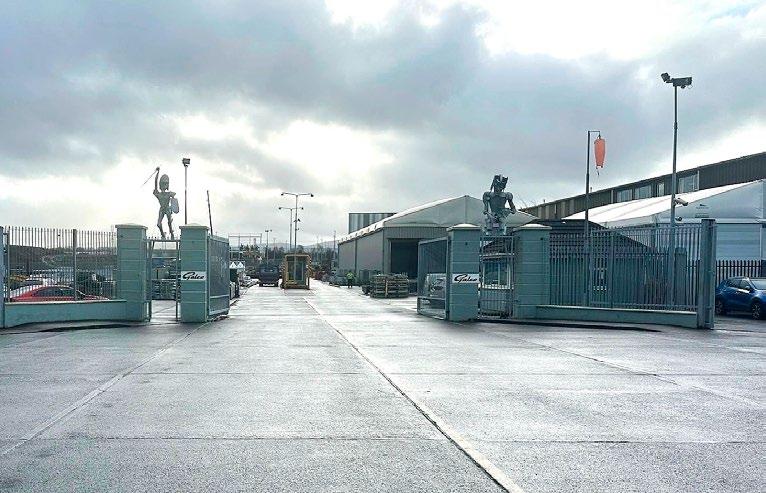
DOT köper irländska Galco Steel Ltd med fem varmförzinkningsfabriker
Den danska ytbehandlingskoncernen DOT A/S expanderar för första gången utanför Norden. Med förvärvet av det irländska varmförzinkningsföretaget Galco Steel Ltd etablerar sig DOT på den irländska marknaden och stärker sin position inom korrosionsskydd av stål.
Galco, med huvudkontor i Dublin, har fem fabriker, varav en i Nordirland, och betjänar en bred kundbas inom bygg, infrastruktur, jordbruk och industri. De över 300 medarbetarna fortsätter på oförändrade villkor, och nuvarande ledning stannar kvar i företaget.
– Vi har under flera år byggt upp en stark position i Norden. Med förvärvet i Irland tar vi det första steget utanför våra hemmamarknader. Vi uppnår omedelbart en betydande marknadsandel och en stabil plattform för fortsatt tillväxt, säger Henrik Steen-Jørgensen, vd för DOT, i ett pressmeddelande.
avgörande att hitta en ägare som delar deras värderingar, och det gör vi, säger Henrik Steen-Jørgensen.
Möjligheten uppstod när det familjeägda Galco 2025 började söka nya ägare.
– Vi letar kontinuerligt efter intressanta affärsmöjligheter, även utanför Skandinavien. Galco är en välskött organisation med moderna fabriker och en kultur som överensstämmer med vår egen. Förutom varmförzinkning erbjuder de även industriell målning, vilket stärker vår samlade kompetens. För Quinn-familjen var det
Galco grundades 1967 av Joseph Quinn och har sedan dess varit Irlands ledande varmförzinkningsföretag. Företaget har hittills ägts av Joseph Quinns döttrar, som ser DOT som rätt partner för att föra verksamheten vidare. Namnet Galco förblir oförändrat, och Ed Byrne fortsätter som Group Managing Director.
– DOT är en internationell koncern med hög kompetens inom varmförzinkning. De har en tydlig strategi, respekt för historien och visioner för framtiden, vilket det var
avgörande för Quinn-familjen. Det fanns flera intresserade köpare, men vi är övertygade om att DOT är den bästa lösningen för både medarbetare och kunder, säger Ed Byrne.
Hansen-Icoma får ansvaret för Gema i Norge
Gema Switzerland GmbH meddelar en viktig förändring i sin försäljningsorganisation i Norge. Från och med januari 2026 kommer Hansen Icoma, en del av G.A. Hansen Group, att ta över ansvaret för den norska marknaden.
Efter många års framgångsrikt samarbete tackar Gema sin nuvarande partner Handelskompaniet och dess vd Svein Atle Tandstad för ett mycket uppskattat och långvarigt engagemang.
Den nya distributören, Hansen-Icoma, har sedan länge varit Gemas partner i Sverige. Nu utökas deras ansvar till att även omfatta Norge, vilket Gema ser som en strategiskt viktig satsning för att stärka sin närvaro i regionen. Förändringen sker med målet att ytterligare utveckla
Gemas verksamhet i Norge och säkerställa högsta möjliga servicenivå för kunderna. För frågor, beställningar av reservdelar
eller service i Norge hänvisas kunder till Carl-Adam Wittbäck vd och partner på Hansen Icoma.
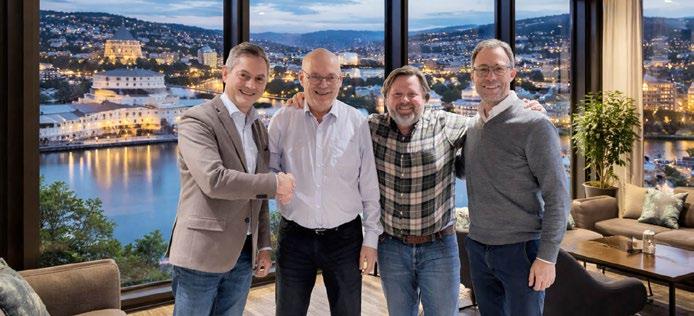
Thomas Benzer, Gema Switzerland GmbH, Svein Atle Tandstad, Handelskompaniet, Carl-Adam Wittbäck, Hansen Icoma SE och Dan Borup Iversen, G.A. Hansen DK.
Fördubbla din effektivitet
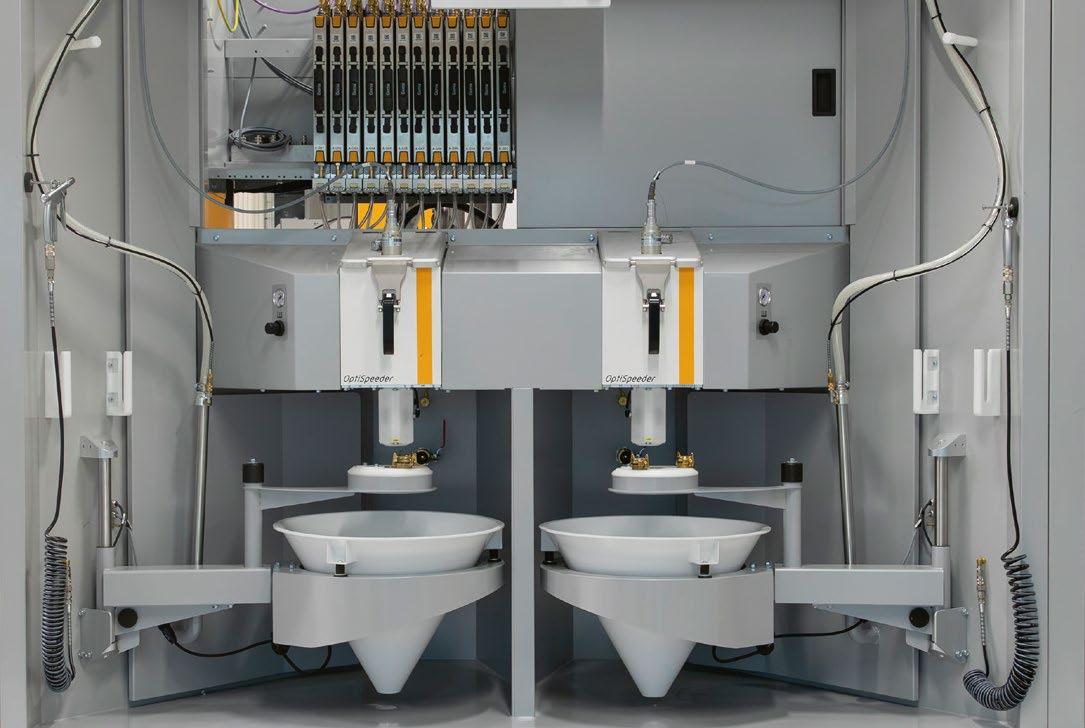
Systemet med OptiSpray All-in-One pumpteknik och dubbla OptiSpeeder (pulverbehållare). Flexibiliteten på att lackera samtidigt som målaren förbereder nästa kulör tack vare två pulverbehållare parallellt i ett OptiCenter11.
Hansen-Icoma AB | Fabriksgatan 5B | 331 35 Värnamo +46 370 515 490 | info@hansen-icoma se
Mindre verkstadsföretag brister i att bedöma risker
Arbetsmiljöverket har genomfört en omfattande nationell inspektionsinsats som visar att många mindre verkstadsföretag har allvarliga brister i sitt arbetsmiljöarbete, särskilt när det gäller riskbedömning och förebyggande åtgärder. Insatsen omfattade 2 161 inspektioner och uppföljningar på 1 343 arbetsställen mellan april 2022 och december 2024, vilket Arbetsmiljöverket informerar om i ett pressmeddelande. De granskade företagen hade mellan 5 och 100 anställda. Omkring hela 80 % av arbetsplatserna fick krav på arbetsmiljöåtgärder.
Enligt Arbetsmiljöverket tillhör verkstadsföretag de mest olycksdrabbade arbetsplatserna. Arbetstagare utsätts ofta för risker såsom skärskador, klämskador och vibrationsskador, och många olyckor inträffar vid arbete med maskiner. Inspektionerna visade att de största bristerna rör undersökning och bedömning av risker samt åtgärder för att förebygga ohälsa och olycksfall.
Totalt utfärdade Arbetsmiljöverket över 4 800 krav, varav ungefär hälften rörde regler om systematiskt arbetsmiljöarbete.
Myndigheten konstaterar att detta arbete ofta inte prioriteras tillräckligt.
– Många arbetsgivare säger att de pratar om risker i arbetsmiljön, men anser inte att de behöver ha tydliga rutiner för att undersöka, bedöma och dokumentera dessa risker. De brister vi har sett visar att arbetsgivarna inte har en tillräcklig struktur för att förebygga risker som kan leda till olyckor eller att arbetstagare drabbas av ohälsa. Ett systematiskt arbetsmiljöarbete
AI-system med smarta ögon upptäcker fel vid svetsning
Örebroforskarna Rajahs Patil och professor Magnus Löfstrand har utvecklat ett AI-system om upptäcker svetsfel, minskar spill och bidrar till en mer hållbar tillverkning.
Föreställ dig en industri där maskiner, utan mänsklig inblandning, snabbt kan identifiera svetsfel, sortera bort defekta komponenter och minska materialspill. Det är visionen för Rajesh Patil och professor Magnus Löfstrand som forskar inom maskinteknik vid Institutionen för naturvetenskap och teknik på Örebro universitet.
Tillsammans har de har utvecklat ett AI-drivet inspektionssystem som kan identifiera och klassificera svetsfel i avgaskomponenter för motorer med hög hastighet och precision. Genom att kombinera artificiella neurala nätverk (ANN) med stödvektormaskiner (SVM) kan systemet upptäcka fel i både likartade och olikartade metaller, uppgifter som skulle vara både tidskrävande och svåra för mänskliga inspektörer att identifiera.
– Vår AI fungerar som smarta ögon på fabriksgolvet. Den identifierar svetsfel i realtid, förbättrar produktkvaliteten och minskar spill, vilket
gör produktionen snabbare och mer hållbar, säger Magnus Löfstrand, i ett pressmeddelande.
Studierna, som publiceras i en vetenskaplig tidskrift, bygger vidare på tidigare forskning inom AI-baserad svetsinspektion och har resulterat i ett helt autonomt system som kan anpassas till olika industriella svetsapplikationer. Metoden kan bidra till minskad energianvändning och minskat materialspill, vilket är i linje med Sveriges mål om hållbar tillverkning.
– Detta är ett stort steg mot smarta fabriker där AI arbetar sida vid sida med människor för att öka effektivitet och hållbarhet, säger Rajesh Patil. Forskargruppen söker nu samarbete med lokala och internationella tillverkare inom fordonsindustrin för att testa systemet i industriella produktionsmiljöer.
är en förutsättning för att uppnå en god säkerhet, säger Magnus Henriksson, projektledare för Arbetsmiljöverkets inspektionsinsats, i ett pressmeddelande. Inspektionerna omfattade även maskinsäkerhet, vibrationer, ergonomi samt kemiska och fysikaliska risker. Många företag använder äldre maskiner utan tillräckliga skydd, vilket ledde till att Arbetsmiljöverket utfärdade förbud mot tolv icke godkända maskiner.
Revivo Group etablerar sig i Finland
Revivo Group etablerar sig i Finland genom att förvärva Haapanen, ett bolag med lång erfarenhet av att leverera ytbehandlingstjänster till kunder inom tillverkningsindustrin, försvarssektorn och infrastruktur. Bolagets tjänster utförs i egna lokaler och omfattar blästring, pulverlackering, våtlackering och brandskyddsmålning. Bolaget är baserat i Pirkkala, nära Tammerfors, med en kundbas som sträcker sig över hela Finland.
Förvärvet etablerar Revivo Group på den finska marknaden och stärker koncernens kapacitet och kompetens inom industriella ytbehandlingsprojekt.
Haapanens nuvarande ledning kommer att fortsätta driva verksamheten som en del av Revivo Group.
Under kort tid har Revivo Group gjort flera förvärv av bolag vilket gör att koncernen nu består av sex ytbehandlingsföretag.
FOTO: JERRY GRAY, ÖREBRO UNIVERSITET
Magnus Löfstrand och Rajesh Patil.
I samband med Ytskyddsdagarna i Stockholm den 28–29 januari passade Edvin Svensson och Tony Ahnelöv på att berätta om företagsgruppens senaste förvärv och framtida planer.
Åter verksamhet i Hiabs tidigare måleri i Hudiksvall
Ytbehandlingsföretaget Baltic Surface Treatment AB i Hudiksvall försattes i konkurs den 12 november 2025. Företaget Allblästring har tillsammans med Jacob Ramberg tagit över verksamheten som nu har fått namnet Gävleborgs Industrilackering AB eller Gilack, som blir det normala tilltalsnamnet. Företaget kommer att drivas vidare av den tidigare ledningen med Annelie Persson Bäck som vd.
Företaget är Hiabs tidigare måleri med både pulver- och våtlackering. Pulveranläggningen är byggd för att klara detaljer på upp till 1 000 kg medan våtlackering kan utföras på gods på upp till 25 meter.
– Jag tor mycket på denna region. Vi kommer att bredda verksamheten med bland annat rostskyddsmålning både i verkstaden och även på entreprenad, säger Peter Tilder, vd på Allblästring, till Ytforum.
FM Mattsson Group inleder effektiviseringsprogram
FM Mattsson Group vidtar åtgärder som ett led i arbetet mot att uppnå koncernens långsiktiga mål om en EBITA-marginal om 15 % över en konjunkturcykel. EBITA-marginalen i det nordiska segmentet ligger för närvarande under koncernens målsättning, vilket innebär att kostnadsreduceringar är nödvändiga för att stärka lönsamheten. Samtidigt ökade försäljningen i Norden med cirka 3 % under perioden januari–september 2025 trots en fortsatt utmanande marknad, och koncernen har även ett tydligt fokus på att skapa förutsättningar för fortsatt tillväxt.
Bakgrunden är en kombination av den fortsatt utmanande marknadssituationen inom byggrelaterade segment såsom badrum och kök samt behovet av att säkerställa en konkurrenskraftig kostnadsstruktur. För att förbättra lönsamheten och skapa förutsättningar för att nå koncernens finansiella mål har bolaget därför beslutat att reducera kostnadsnivån i den nordiska verksamheten. Som en följd av detta inleds ett effektiviseringsprogram i Mora, där koncernens huvudkontor och produktionsanläggning är belägna. Beslutet syftar till att reducera antalet tjänster med upp till 45 och berör både tjänstemän och arbetare. Förhandlingar med berörda parter inleds i enlighet med gällande regelverk. Åtgärderna har för avsikt att skapa årliga kostnadsbesparingar om cirka 20–25 miljoner kronor, med effekt från och med tredje kvartalet. Eventuella engångskostnader kopplade till programmet kan i nuläget inte bedömas.
Miljövänliga lösningar
På AABO-IDEAL har vi de senaste åren upplevt ett ökat krav på ytbehandlingsanläggningar med fokus på energioptimering och reducering av koldioxidutsläpp.
Vi anpassar våra anläggningar efter kundernas behov och önskemål och har därför ytterligare utökat vårt produktsortiment med ett miljömedvetet koncept: GO GREENER. Det ger våra kunder möjlighet att välja bland en rad hållbara alternativ, som säkerställer att deras anläggningar släpper ut betydligt mindre koldioxid och förbrukar mindre energi, utöver en ekonomisk besparing.
Kontakta oss redan i dag och få råd om möjligheterna för din befintliga eller nya AABO-IDEAL-anläggning.
BASF lanserar nytt digitalt verktyg för koldioxidberäkningar
BASF Coatings lanserar nu en ny digital lösning som gör det möjligt att beräkna koldioxidavtrycket för en portfölj på över 120 000 produkter. Syftet är att ge kunderna transparenta och tillförlitliga utsläppsdata som stöd i deras eget hållbarhetsarbete.
Den nya lösningen ger en global, realtidsbaserad och verifierbar datagrund för produktens klimatpåverkan (Product Carbon Footprint, PCF). Alla utsläpp
kopplade till produkterna, från råvaruutvinning och transporter till energianvändning i produktionen, beräknas enhetligt och systematiskt. För kunderna innebär det ett faktabaserat beslutsunderlag, särskilt för komplexa produkter med många varianter, som exempelvis lacker i olika kulörer.
– För våra kunder blir klimatskydd allt viktigare. Med våra verktyg kan vi förse dem med tillförlitliga data och, utifrån det,
stödja dem med lösningar. Idag erbjuder vi till exempel redan kunderna möjligheten att minska CO2-avtrycket för utvalda produkter genom användning av alternativa råvaror, säger Dr. Markus Piepenbrink, chef för global hållbarhet, BASF, i ett pressmeddelande.
Verktyget integrerar CO2-data från mer än 25 000 råvaror samt energiflöden från över 30 produktionsanläggningar världen över, vilket möjliggör precisa beräkningar även på produktvarianter. Dessutom omfattar analysen fler miljöpåverkanskategorier än enbart CO2, vilket ger kunderna en bredare bild av produkternas totala miljöavtryck.
Utöver produktdata erbjuder BASF Coatings även processverktyg som GLASS och EcoImpact Assessment. Dessa ger fordons- och verkstadskunder möjlighet att analysera och optimera hela lackeringsprocessen med fokus på effektivitet, kvalitet och minskade utsläpp längs hela värdekedjan.
Dansk ytbehandlingsindustri flyttar in
Underleverantörssektorn stärks på 2027 års upplaga av HI Tech & Industry Scandinavia, som därmed byggs ut med ett nytt branschområde dedikerat till ytbehandling. Branschföreningen Dansk Overfladeindustri, som är en del av arbetsgivarorganisationen Dansk Industri, står bakom området och ambitionen är att samla föreningens medlemmar på HI-mässan, som lockar många av industrins experter och beslutsfattare.
Inom Dansk Overfladeindustri ser man fram emot att förverkliga det gemensamma utställningsområdet i samarbete med arrangören MCH, och man framhåller att den nya utformningen gör det naturligt för både ytbehandlingsföretag och deras leverantörer att tillsammans ställa ut på mässan.
– Jag förväntar mig att många av våra medlemmar kommer att välja att vara aktiva utställare på mässan, så att det blir ett stort område i hallarna för underleverantörer med fokus på vår bransch, säger Morten Lindholt, styrelseordförande i Dansk Overfladeindustri och verkställande direktör i Gardit Marine.
Han får stöd av vice styrelseordförande i Dansk Overfladeindustri och försäljningsdirektör i Ventherm, Rune Lund Bendixen: – För leverantörerna till ytbehandlingsindustrin blir det ett stort lyft att vi
på HI-mässan
framöver blir en del av en så stor mässa. Det säkerställer att många av våra kunder och potentiella kunder kommer att titta förbi Dansk Overfladeindustris område för ett samtal om den senaste utvecklingen i branschen.
Även hos MCH är förväntningarna stora inför det fortsatta arbetet.
– Vi är mycket glada över det förtroende som Dansk Overfladeindustri visar oss, och jag är övertygad om att vi tillsammans kan skapa ett attraktivt och väl genomar-
betat branschområde. Med detta tillskott och denna utvidgning av underleverantörssektorn stärks HI:s profil, och det är naturligtvis mycket glädjande. Det är en utveckling som gör mässan attraktiv för ännu fler, konstaterar HI-projektledare Sisse F. Merrild Nielsen, MCH A/S. HI Tech & Industry Scandinavia äger rum på MCH Messecenter Herning den 5–7 oktober 2027. HI-mässan 2025 samlade 650 utställare och över 20 000 besökare.
Expertstöd inom hållbarhet –när du behöver det
När du väljer Beijer Industri får du mer än en leverantör – du får en partner som tar ansvar för både din verksamhet och vår gemensamma framtid.
Beijer Industri är ett teknikorienterat handelsbolag som levererar råvaror, förnödenheter, maskiner, utrustning och service till industrin i Norden.
Sedan 1866 skapar vi lösningar för nästa generation. Genom våra fyra starka varumärken – Karlebo, Tebeco, Beijer och Intercut, förenar vi tradition och expertis med framtidens teknik.
Vi finns vid din sida hela vägen, från start till mål, och tar ansvar för att din process ska bli både effektiv och framgångsrik.
Vi vet att industrin står inför höga krav på miljö och hållbarhet, och vi hjälper dig att möta dem på ett tryggt och effektivt sätt.
Genom produkter med lång livslängd, energieffektiva lösningar och miljöanpassade material ger vi dig verktygen att minska miljöpåverkan och samtidigt stärka din konkurrenskraft. För att förenkla din vardag erbjuder vi tydlig dokumentation som säkerhetsdatablad, information om kemikalieinnehåll och vägledning i frågor kring lagkrav och leverantörsval.
Vårt mål är enkelt – att ge dig som kund de bästa förutsättningarna att lyckas och växa i en tuff industri.
Tillsammans med våra kunder skapar vi industriella framgångar här och nu, samtidigt som vi bygger grunden för en mer hållbar framtid.
Det som verkligen gör oss unika är att vi erbjuder direkt tillgång till vår kvalitetsoch miljöansvarige. Genom den rollen får du expertstöd i frågor som rör miljölagstiftning, hållbarhetskrav, kemikaliehantering och kvalitetsfrågor. På så sätt kan du känna dig trygg i att alltid ha en kunnig partner vid din sida, redo att guida dig rätt och underlätta dina beslut.
Med certifieringar enligt ISO 9001 och ISO 14001 kan du lita på att vi arbetar strukturerat, transparent och med ständig förbättring i fokus.
Jägershillgatan 16, Malmö 040 - 35 83 00 beijerind.se
Mässor, Kurser & Konferenser 2026
24–26 PARIS, FRANKRIKE Eurocoat Infopro Digital
24–26 HILLERSTORP Pulverappliceringsteknik - Grund
24–27 KIELCE, POLEN Expo-Surface
HangOn Coating Academy
Targi Kielce
13–17 GÖTEBORG Frosio – Korrosion under isolering Ytskyddsakademien
14–17
KARLSRUHE, TYSKLAND Paint Expo
Juni
Leipziger Messe
5–7 INDIANAPOLIS, USA American Coatings Show & Conference 2026 American Coatings Media
5–7 STUTTGART, TYSKLAND Surface technology Germany Deutsche Messe 19–22 JÖNKÖPING Elmia Produktionsmässor Elmia
2–4 HILLERSTORP Pulverappliceringsteknik - Grund
HangOn Coating Academy
2–4 CHICAGO, USA SUR/FIN NASF
Aug 25–27 GÖTEBORG Trä & Teknik
Svenska Mässan
Sept 6–10 DUBLIN, IRLAND Eurocorr European Federation of Corrosion
Här presenteras ett urval av mässor, kurser & konferenser som berör ämnet ytbehandling. Uppgifterna publiceras med reservation för feltryck och ändringar.
Schlötter stärker hållbarhetsarbetet
Schlötter har satt ett ambitiöst hållbarhetsmål: att vara koldioxidneutrala senast 2030. Arbetet omfattar hela koncernens verksamhet och samtliga anläggningar, men även utveckling av produkter och rådgivning som ska hjälpa kunderna att minska sin klimatpåverkan.
Schlötter är ett tyskt familjeföretag med global verksamhet. Företaget drivs idag av fjärde generationen Schlötter. Målet är att uppnå koldioxidneutralitet senast 2030. För att nå dit analyseras koncernens koldioxidavtryck enligt Scope 1, 2 och 3. Arbetet fokuserar på att minska utsläppen i så stor utsträckning som möjligt och att kompensera för eventuella kvarvarande utsläpp. Parallellt med arbetet kring den egna verksamhetens klimatpåverkan bedrivs flera initiativ som direkt involverar kunderna.
NYA HÅLLBARARE PROCESSER
Utvecklingen av nya ytbehandlingsprocesser ska bidra till ökad hållbarhet i kundernas verksamheter genom resurseffektiva processer, förlängda produktlivscykler och minskad miljöpåverkan. Arbetet omfattar bland annat minskade utsläpp, effektivare vatten- och energianvändning samt substitution av hälsofarliga kemikalier.
Flera nya processer har utvecklats där omdiskuterade kemikalier har tagits bort. ApexChrome är en hårdförkromningsprocess baserad på trevärt krom som inte kräver ett underliggande nickelskikt. Det förenklar övergången till alternativa
processer för många hårdförkromare. Schlötters passiveringsprogram är i dag helt koboltfritt. Kobolt är en metall som är förknippad med flera hållbarhetsutmaningar, bland annat vid utvinning med risk för barnarbete samt de hälsorisker som hantering av koboltsalter kan innebära.
De nya sura zink- och nickelsystemen är dessutom fria från borsyra, ett ämne som inom EU är klassificerat som reproduktionstoxiskt. Ytterligare ett exempel är membranprocesser för zink-nickel, som ger ökat strömutbyte och kan användas både för häng- och trumgodsanläggningar.
ENERGIEFFEKTIVARE
YTBEHANDLINGSANLÄGGNINGAR
Schlötter Svenska AB ansvarar för koncernens arbete med anläggningar för kemisk och elektrolytisk ytbehandling. Fokus ligger på att utveckla energieffektiva lösningar. Vattenkylda likriktare underlättar värmeåtervinning, till exempel för uppvärmning av inkommande ventilationsluft. Företaget erbjuder även teknik för energieffektiv torkning, som kan ge energibesparingar på över 50 %.
Styrsystemet SPCS (Schlötter Plating Control System) har vidareutvecklats för att samla in data från samtliga energian-
vändare i anläggningen. Det ger ett förbättrat underlag för analys och optimering av energianvändningen.
INFORMATION OM PRODUKTERS
KO LDIOXIDEKVIVALENTER
Schlötter kan i dag tillhandahålla data om koldioxidekvivalenter, uttryckt som CO₂ per kg produkt, för merparten av sin specialkemi. Informationen kan användas av kunderna för att beräkna sin indirekta klimatpåverkan. Hittills har efterfrågan varit begränsad, eftersom kemins andel av den totala klimatpåverkan ofta är relativt liten. På sikt bedöms dock behovet av denna typ av data öka.
Schlötter arbetar med att minska klimatpåverkan i den egna verksamheten samtidigt som man utvecklar energieffektiv anläggningsteknik och kemiprocesser med lägre miljö- och hälsorisker. På så sätt blir hållbarhetsarbetet en del av både företagets interna arbete och de lösningar som används i kundernas ytbehandlingsprocesser.
TEXT: SCHLÖTTER
Konkurrenskraftiga alternativ till hårdförkromning
Hårdförkromning med sexvärt krom är av miljöskäl starkt ifrågasatt. Ytbehandlingsföretaget Ferroprotect har två alternativa ytbehandlingsmetoder som ger minst lika goda egenskaper som traditionell hårdförkromning. Ytforum har träffat företagets vd Kristian Löwhagen, för att få mer information.
Under lång tid har hårdförkromning med sexvärt krom varit en självklar lösning för komponenter som kräver hög slitstyrka och god korrosionsbeständighet, särskilt inom hydraulik, försvar, energi och tung industri. Samtidigt är användningen av sexvärt krom idag starkt ifrågasatt. Med anledning av EU:s planerade restriktioner har många undersökningar genomförts i syfte att hitta generella ersättare för hårdförkromning med sexvärt krom. Hittills verkar ingen enskild process utgöra en universell ersättare för alla olika tillämpningar. Ferroprotect, som i dag ägs av Swedecote, har däremot tagit fram två alternativ som
kan ersätta sexvärd hårdförkromning för en stor mängd olika applikationer.
KEMISK FÖRNICKLING OCH PVD
Ett av ersättningssystemen är kombinationen av kemisk förnickling och efterföljande PVD-beläggning. Processen inleds med att komponenten beläggs med cirka 20–30 µm kemnickel, varefter skiktet värmebehandlas. Genom denna värmebehandling uppnås mycket hög hårdhet. Därefter appliceras ett tunt skikt med PVD, som ytterligare förstärker slitstyrkan, reducerar friktionen och ger en svart yta.
– Det svarta utseendet uppskattas av försvarsindustrin där till exempel NATO idag
ställer krav på svarta, lågreflekterande ytor för att minska synlighet och ge förbättrat skydd, vilket innebär att traditionell blank hårdkrom ersätts i allt större utsträckning, säger Kristian.
Kombinationen kemnickel och PVD ger prestanda som i många applikationer överträffar traditionell hårdförkromning, samtidigt som man kan arbeta med betydligt tunnare totala skikttjocklekar och minska behovet av efterbearbetning såsom slipning och polering. Trots att själva beläggningskostnaden ligger ungefär 10 % högre än för hårdkrom visar erfarenheten att totalkostnaden i drift ofta blir lägre, eftersom livslängden ökar och under-
hållsbehoven minskar. Ferroprotect utför förnicklingen medan en samarbetspartner svarar för PVD-processen.
– Vi har ytbehandlat med denna metod i snart tio år med mycket goda erfarenheter. Hittills har det huvudsakligen varit till försvarsrelaterad industri och volymerna är ganska låga, berättar Kristian.
Företaget genomför nu fältprov tillsammans med bland annat en kund inom fordonsindustrin där komponenter har körts under hela vintersäsongen i mycket krävande miljöer utan att visa mätbar degradering av egenskaperna.
TREVÄRD HÅRDFÖRKROMNING
För kunder som ännu inte är redo att fullt ut gå över till PVD erbjuder Ferroprotect förkromning med en trevärd förkromningsprocess, som har mindre hälsorisker
än sexvärd förkromning. Skiktet uppfyller höga krav på slitstyrka, däremot innebär den naturliga förekomsten av mikrosprickor i skiktet att korrosionsskyddet är begränsat. När kromskiktet kombineras med ett tätt underliggande nickelskikt erhålls dock en ytbehandling med mycket gott korrosionsskydd. Genom värmebehandling kan även denna beläggning nå hårdhetsnivåer som kraftigt överstiger vad som traditionellt förknippas med klassisk hårdförkromning.
– Vi råkade lämna ett sådant värmebehandlat skikt till slipning vilket medförde att sliperiets diamantskiva skadades, något som inte uppskattades, säger Kristian.
OMSTÄLLNINGEN GÅR LÅNGSAMT
Trots att det finns alternativ till sexvärd hårdförkromning går omställningen
från sexvärt krom långsamt i delar av marknaden. En anledning är hanteringen av EU:s process om auktorisation för användning av sexvärt krom inom ytbehandling. Den har varit svåröverskådlig, långdragen och ännu inte avslutad, vilket har bidragit till stor osäkerhet i beslutsfattandet.
– I dag har vi konkurrenskraftiga alternativ till hårdförkromning för de flesta tillämpningar, med egenskaper som är likvärdiga med eller överträffar dem hos sevärd förkromning, avslutar Kristian.
MATERIALHANTERING
Lösningar för krävande företag i över 50 år
Förutom alternativ till sexvärd hårdförkromning har Ferroprotect ett brett utbud av förnickningsmetoder med eller utan dekorativt kromskikt.
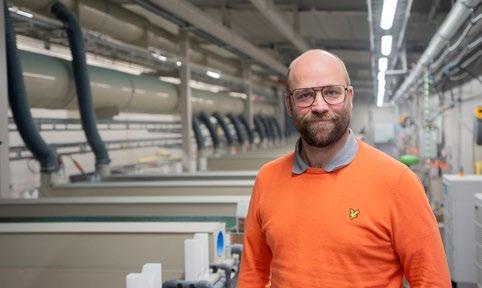
Företagets vd Kristian Löwhagen framför en av företagets ytbehandlingslinjer.
Pantatec stabiliserar blästerprocessen
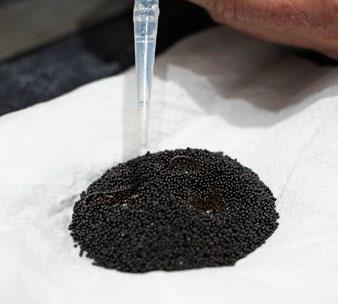
Vid blästring med cirkulerande blästermedel finns en stor risk att halten av föroreningar, såsom olja och fett, anrikas i medlet. Det kan leda till att den blästrade ytan blir förorenad, vilket i sin tur försämrar vidhäftningen vid efterföljande ytbehandling. Pantatec är en pulverbaserad tillsats som blandas i blästermedlet och binder föroreningar så att de lättare kan avlägsnas. Resultatet blir en renare och mer stabil process, vilket kan påverka både kvalitet och ekonomi positivt. Ytforum har pratat med Peter Nilsson på KMC Ytbehandling för att få veta mer om produkten.
Pantatec utvecklades ursprungligen av ett företag som tillverkar utrustning för sophantering. De arbetade dagligen med plåt och stål som utsattes för aggressiva miljöer och hade stora problem med korrosion och bristande renhet inför målning. I stället för att investera i omfattande tvättutrustning började ett utvecklingsteam experimentera med en pulverbaserad rengöringsmetod, som kunde användas direkt i blästerprocessen. Resultatet visade sig vara effektivt och snart spreds insikten att behovet fanns även i andra branscher.
Produkten började så småningom introduceras i Europa och kom till Sverige omkring 2012. Det verkliga genombrottet kom dock först flera år senare, när företag som Väderstad AB införde användningen av Pantatec i sina blästerlinjer för att kunna ta hem och kontrollera mer av sin produktion utan att behöva investera i en tvättanläggning.
SÅ FUNGERAR PANTATEC I PRAKTIKEN
I en slungbläster doseras Pantatec strax före turbinerna. Där blandas pulvret med metalliskt blästermedel och följer med in i processen. Pantatecs verkningsprincip bygger på att pulvret binder till olja, fett och finfördelat damm, som annars skulle cirkulera i maskinen och förorena både blästermedel, själva maskinen samt bearbetade detaljer. När dessa partiklar fångats upp följer de med i flödet tills de avskiljs i vindsikt och filter.
När de minsta partiklarna hålls under kontroll ökar stabiliteten i hela processen, och variationen som ofta kommer från växlande råmaterial minskar betydligt. Eftersom Pantatec inte smittar av sig och inte släpper sin bundna kontaminering tillbaka till godset blir slutresultatet även mer förutsägbart.
RENHETSTEST SOM VISAR
RESULTATET
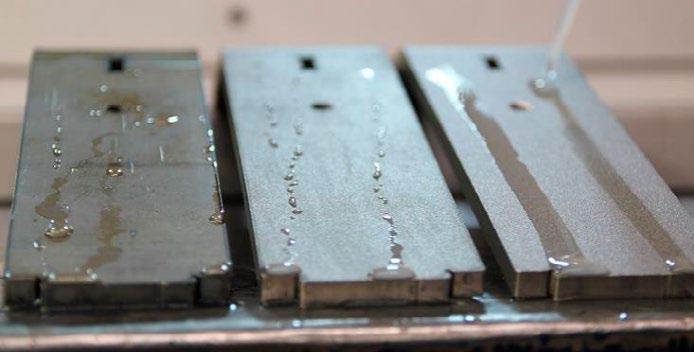
För att kontrollera effekten av Pantatec används ofta ett enkelt vattendroppstest. Metoden bygger på ytspänning och är en snabb indikation på om ytan är fri från oljekontaminering. En ren yta låter vattnet ligga kvar i en tunn film, medan en förorenad yta får droppen att dra ihop sig. Testet går att genomföra både på godsytan såväl som på blästermediat.
– Det är ett väldigt enkelt prov som görs på plats till en minimal kostnad, säger Peter Nilsson, teknisk säljare på KMC Ytbehandling.
När man behöver större noggrannhet används bläcktest med definierad ytspänning eller optiska instrument som mäter partikelhalt och renhetsgrad utan att påverkas av operatörens subjektiva bedömning eller varierande ljus.
DOSERING OCH PRAKTISK DRIFT
Doseringsnivån anpassas efter maskinens storlek och hur nedsmutsad processen är. För de flesta anläggningar ligger förbrukningen mellan en halv och en liter Pantatec per slunghjul och effektiv blästrad timme. I äldre maskiner eller maskiner som fått in kraftiga oljekällor behöver man ibland
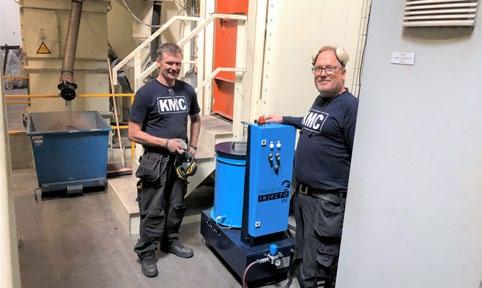
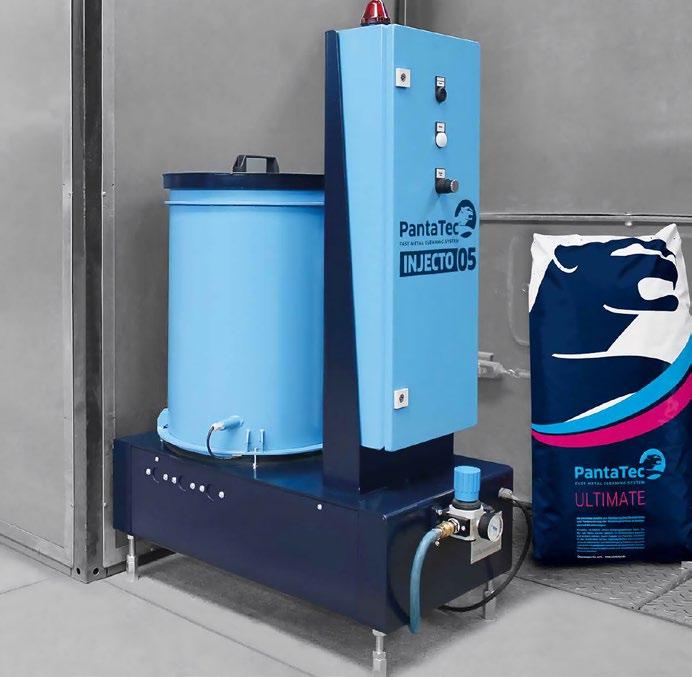
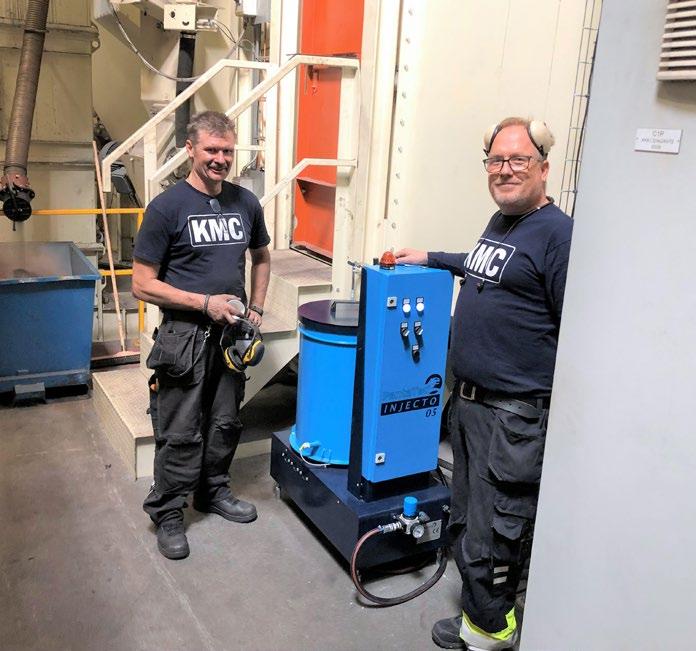
Pantatec doseras med hjälp av en injektor som placeras nära blästeranläggningen.
Vattendroppstest är en enkel metod att kontrollera blästermedlets renhet. I detta fall visar de bildade vattendropparna på ett förorenat blästermedel. En ren yta låter vattnet ligga kvar i en tunn film.
börja vid övre delen av spannet för att få processen stabil.
– Det är bättre att tillföra Pantatec lite och ofta snarare än i stora sjok, eftersom pulvret då fördelas jämnare och blir mer effektivt, säger Peter.
Ett konkret exempel är ett företag som först testade Pantatec manuellt genom att tillföra en liter var femtonde minut under aktiv blästring. De utförde renhetstest varje dag och kunde se hur värdena successivt förbättrades. När processen stabiliserats installerades en injektor som automatiserade doseringen och säkerställde ett jämnt flöde över tid.
BETYDANDE BESPARING OM
AVFETTNING KAN UNDVIKAS
Den mest uppenbara besparingen uppstår om användningen av Pantatec kan eliminera behovet av en separat avfettningsanläggning. En sådan anläggning innebär ofta en betydande investering i både utrustning och golvyta. Även om moderna avfettningsmedel kan användas vid relativt låga temperaturer blir energiförbrukningen ändå hög, särskilt när godset dessutom ska torkas. Till detta kommer löpande kostnader för kemikalier samt hantering av spillvatten.
EFFEKTER PÅ FILTER, DRIFT OCH
SÄKERHET
Eftersom Pantatec binder damm och olja minskar igensättningen av filterpatroner, vilket ger både längre livslängd och stabilare luftflöden. Detta bidrar i sin tur till jämnare blästerförhållanden. En gynnsam bieffekt är att risken för dammexplosioner reduceras, eftersom finpartikulärt material binds upp innan det hinner ansamlas. Pantatec påverkar inte slitaget i maskinen negativt, eftersom pulvret är lätt och oorganiskt. Däremot förlänger det livslängden på slitdelar i blästern, eftersom
Pantatec binder och transporterar bort damm och fint material. Det är heller inte klassat som farligt, även om ett enkelt andningsskydd rekommenderas vid påfyllning, framför allt för att pulvret är mycket lätt och kan virvla i luften.
– Genomför man påfyllning enligt våra anvisningar så dammar det minimalt, men trots det rekommenderar vi ett andningsskydd, betonar Peter.
EN PRODUKT MED STOR
OUTNYTTJAD POTENTIAL
Pantatec är lämplig för alla blästeranläggningar som använder ett cirkulerande bläs-
termedel. Trots dokumenterade effekter är Pantatec fortfarande relativt okänt i Sverige. – Det är ofta trögt att förändra marknaden, eftersom många företag arbetar utifrån principen att det som fungerat hittills också kommer att fungera framöver. Samtidigt ökar kravbilden i takt med att fler företag tar hem produktion, vill minska energikostnader och eftersträvar högre spårbarhet och stabilare processer. De som har testat produkten ser ofta tydliga resultat snabbt och fortsätter sedan att använda den, avslutar Peter.
TEXT: YTFORUM FOTO: KMC
Leif Lynne, servicetekniker på KMC Ytbehandling, tillsammans med Peter Nilsson vid installationen av Pantatec på maskin 1 hos Väderstad AB.
Vattendroppstest på olika detaljer (från vänster): 1. Obehandlad och oljig detalj. 2. Blästrad detalj, fortfarande oljekontaminerad. 3. Blästrad detalj, fri från oljekontaminering.
Volkswagen lackerar med låga koldioxidutsläpp
Dürr har byggt en lackeringsanläggning utformad för att kraftigt minska koldioxidutsläpp vid en av Volkswagenkoncernens största produktionsanläggningar. Fabriken i Puebla, Mexiko, invigdes i början av 2025. Projektet som levererades som en totalentreprenad omfattar två identiska lackeringslinjer som är särskilt miljövänliga tack vare elektrifierad utrustning, bland annat ett elektriskt torksystem. Dürr implementerar även viktiga komponenter i sitt nya koncept ”Framtidens lackeringsanläggning” med ett höglager och förarlösa transportsystem.
Sedan januari 2025 lackerar Volkswagens fabrik i Puebla 90 karosser per timme av olika modeller. Dürr tilldelades kontraktet 2022. Lackeringsanläggningen är konstruerad för att sömlöst kunna hantera nya modeller och framtida teknologier. Detta är möjligt tack vare ett centralt höglager och det förarlösa transportsystemet EcoProFleet. DXQ-programvaran styr AGV:erna (Automated Guided Vehicles) som är särskilt utvecklade för lackeringsanläggningar. Dessa sorterar karosserna i samverkan med höglagret och transporterar dem till rätt
arbetsstation eller hämtar dem med hög precision. Att dela upp de traditionella produktionslinjerna är en central princip i konceptet ”Framtidens lackeringsanläggning” och förkortar processen genom att anpassa processtiden exakt till varje enskilt fordon. Detta bidrar i sig till en betydande minskning av de totala koldioxidutsläppen.
LACKERINGSTEKNIK FÖR HÖG
MODELLVARIATION
De två identiska lackeringslinjerna omfattar 170 tätnings- och lackeringsrobotar, med motsvarande applikations-
teknik för tätning och ytbehandling av olika Volkswagenmodeller i framtiden. Här ingår bland annat EcoRS Clean F, ett exempel på Dürrs arbete med att utveckla systemteknik för att möta ökande modellvariation. Tekniken kombinerar en fjäderrulle för skonsam rengöring med flexibiliteten hos ett robotsystem. Det gör lösningen särskilt lämpad för linjer som hanterar många olika karossvarianter med komplexa geometrier. Kontraktet omfattar även komplett färg- och PVC-försörjning samt mjukvarulösningar med AI-applikationer från Dürrs produktfamilj DXQ.
Dürrs EcoRP-lackeringsrobotar kommer att lackera Volkswagen-karosser i Puebla framöver.
BETYDANDE MINSKNING AV KOLDIOXIDUTSLÄPP
En central faktor för att minska koldioxidutsläppen är torkugnen, eftersom den förbrukar mest energi i lackeringsprocessen. Genom att driva ugnarna med förnybar energi, som grön el, reduceras utsläppen med cirka 40 % jämfört med en lackeringsanläggning som drivs av naturgas.
– Detta var en av anledningarna till att Volkswagen valde det elektriska torksystemet EcoInCure. En annan är dess speciella luftkanalsystem som värmer karossen inifrån och ut. Tekniken ger en jämnare uppvärmning och kylning samt når solida karossdelar, som trösklar, mer direkt än konventionella system. Därmed kan uppvärmningstiden kortas med 30 %, förklarar Bruno Welsch, COO Automotive på Dürr.
ELPAKET FÖR UGN OCH RENING AV PROCESSLUFT
En annan viktig del i arbetet med att minimera koldioxidutsläppen är kopplingen mellan den elektriska ugnen och ett elektriskt reningssystem för processluften. Den kombinerar EcoInCure med Oxi.X.RV,
ett elektriskt efterbehandlingssystem för processluft som renar förorenad luft med principen för regenerativ termisk oxidation (RTO) utan öppen låga. Till skillnad från konventionell förbränning bildas därmed ingen extra koldioxid vid drift. Systemet är också mycket energieffektivt och uppnår en så kallad autoterm drift även vid små mängder lösningsmedel, det vill säga att det kan hålla sin driftstemperatur på egen hand. Den energi som frigörs vid oxidation av lösningsmedel används för att driva processen vidare.
Dürr har även installerat ett energisnålt och miljövänligt system för hantering av översprut. EcoDryScrubber använder
kalkstenspulver som naturligt bindemedel för att avskilja färgen som inte hamnar på karosserna. Mycket effektiva HEPA12-filter avlägsnar samtliga partiklar från processluften. Det mättade kalkstenspulvret transporteras automatiskt bort via ett rörsystem, utan avbrott i processen. Det torra avskiljningssystemet vid Volkswagen Puebla minskar behovet av friskluft till 5 %, vilket maximerar andelen recirkulerad luft. Därmed minskar lackboxens energiförbrukning med mer än 60 % jämfört med våtskrubbning.
TEXT & FOTO: DÜRR
Dürrs EcoInCure-ugnar drivs med grön el, vilket minskar klimatavtrycket.
EcoDryScrubber använder kalkstenspulver som naturligt bindemedel för att avskilja färgöverspray.
Volvo CE i Hallsberg uppgraderar måleriet
När ABB slutade tillverka reservdelar till sina robotar blev det startskottet för en omfattande uppgradering av måleriet hos Volvo CE i Hallsberg. Anläggningen, som målar hytter och tankar till hjullastare, grävmaskiner och dumprar, har i två etapper moderniserats med ny utrustning för pulvermålning som ger ökad flexibilitet och enklare drift.
Måleriet i Hallsberg, som installerades 2008, har två pulverboxar: en för grå kulör med fyra målningsrobotar och pulveråtervinning, samt en för andra kulörer, i huvudsak gul men även grå kulör, med två robotar. När ABB meddelade att reservdelar till de befintliga robotarna inte längre skulle tillverkas växte behovet av att modernisera utrustningen. Företaget beslutade därför att genomföra uppgraderingen i två steg för att skapa en mer flexibel och lättskött pulvermålningsprocess.
FÖRST BYTE I BOXEN FÖR
KULÖRER
Företaget beslutade att först byta utrustningen i boxen för kulörer. Båda robotarna skulle ersättas och ny appliceringsutrustning skulle tas i bruk. Under sommaren 2024 installerades den nya utrustningen. Två nya ABB-robotar ersatte de gamla, och en ny pulverpistol per robot ersatte den tidigare uppsättningen med två pistoler per robotarm, så kallad Twin Gun robotpistol. – Det är stora fördelar med att bara ha en pistol per robot. Det är lättare att
komma åt när vi ska måla gods med komplicerade geometrier och det blir mindre arbete med underhåll. Vi utnyttjar de nya pistolernas kapacitet till bara 40 % för att få samma pulverflöde som tidigare, trots att antalet pistoler har halverats, berättar Mattias Molin, processtekniker på måleriet. Tidigare skedde pulvermatningen i två steg. Pulvret pumpades först till en behållare vid roboten och matades sedan till pistolen. Nu leds pulvret direkt, via 35 meter långa slangar, från pulverpumparna
till pistolen. Det innebär att det inte längre finns några behållare eller pumpar för pulver inne i boxen.
– Slangarna har en innerdiameter på 6 millimeter och det har inte varit några problem, inte ens på sommaren när temperaturen kan gå upp mot 35 °C i måleriet, säger Mattias.
SNABBARE KULÖRBYTEN
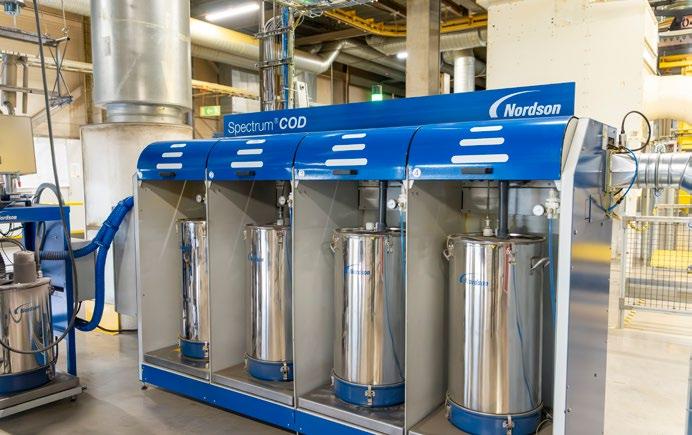
Önskemål om andra kulörer har tidigare varit ovanliga från kunderna och har i så fall gällt enstaka hytter. I de fallen har slutmålningen utförts med våtfärg hos en extern leverantör. På senare tid har dock intresset för lite större serier i andra kulörer ökat. För att kunna hantera sådana ordrar har ett automatiskt färgbytessystem från Nordson installerats. Systemet heter Color-on-Demand och har levererats av Lakteknik, Nordsons återförsäljare i Skandinavien. Med automatisk växling mellan
fyra färgbehållare kan kulörbyten genomföras på under en minut.
– Förutom att vi kan byta kulör mycket enklare med det nya systemet underlättar det om vi vill testa nya pulverfärger, påpekar Mattias.
ENKLARE PROGRAMMERING
De nya ABB-robotarna är kompatibla med ABB:s mjukvara RobotStudio, vilket gör programmeringen betydligt enklare än tidigare.
– För de nya robotarna är programmeringen med hjälp av VR smidigare då det är integrerat direkt i Robotstudio. Det fungerar också hjälpligt på de gamla robotarna i den grå boxen, som vi får behålla ett tag till, säger Mattias.
FÄRG LEVERERAS I STORSÄCK
Pulverfärgen levereras i storsäck till bottenplanet och pumpas sedan upp till
pulveravdelningen som ligger högre upp i byggnaden. Säckarna hängs upp i ställningar och transporteras automatiskt till behållarna som förser pulverpumparna med färg. På en display på övervåningen kan personalen se mängden färg både i säckarna och i behållarna på pulveravdelningen.
– Tidigare använde vi en nivågivare baserad på impedansmätning, men den ersattes av ett system där mängden färg bestäms genom vägning av behållarna, som är en metod som har visat sig betydligt mer tillförlitlig, säger Mattias.
BYTE AV PISTOLER I BOXEN FÖR GRÅ FÄRG
Under sommaren 2025 byttes pulverpistolerna i boxen för grå kulör. Byte av robotar måste dock vänta ytterligare en tid. Pulverpistolerna är desamma som sattes in i den gula boxen för ett år sedan. Men i den grå boxen används endast grå kulör och här återvinns pulverfärgen. Från cyklonen leds det återvunna pulvret till en sikt som tar bort den finaste fraktionen innan blandning med nytt pulver sker.
– Den elektriska snabbkoppling till pumpen är en smart lösning. Om pumpen mot förmodan skulle gå sönder kan vi byta den omgående till en som vi har i reserv hemma, berättar Mattias.
Hittills har inga byten varit nödvändiga och underhållsbehovet, baserat på erfarenheterna från det dryga årets drift i den gula boxen, är minimalt.
– Vi får hjälp av Lakteknik med översyn två gånger per år, vilket hittills har visat sig vara fullt tillräckligt, avslutar Mattias.
Color-on-Demand kan hantera fyra olika kulörer med kulörbyten på under en minut.
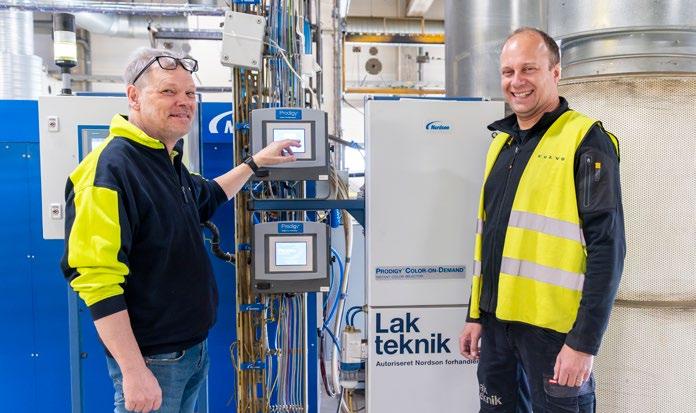
Mattias Molin, Volvo CE och Peter Johansen, Lakteknik framför skärmarna för styrning av pulverfärg.
På bottenplanet hängs storsäckar med färg upp för att automatiskt matas upp till utrustningen en våning upp.
Hög säkerhetsnivå i Elements målningslabb
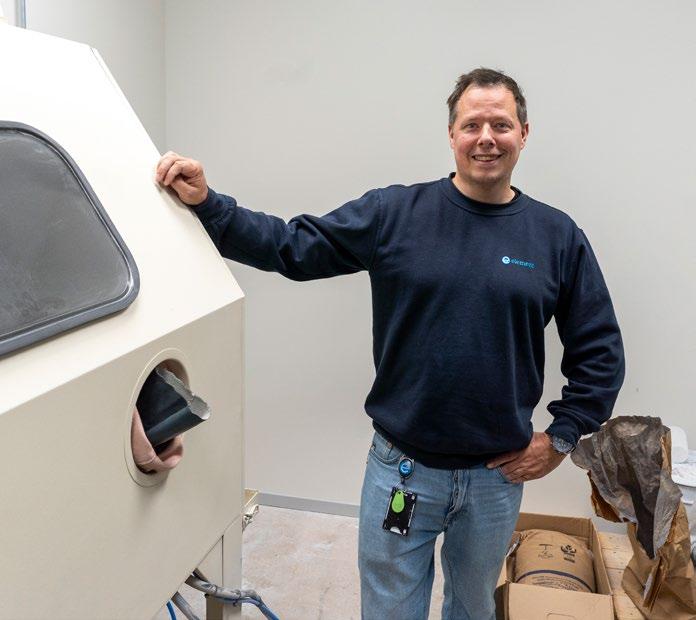
Element är ett av världens största företag inom materialtekniska och mättekniska tjänster. De arbetar bland annat inom ytbehandlingsområdet och Ytforum har besökt deras målningslabb i Linköping, som är ”säkerhetsklassat” eftersom mycket av arbetet där rör verksamhet med höga säkerhetskrav.
Element i Linköping har utrustning och kompetens för att utföra en stor mängd provningar och utvärderingar av olika ytbehandlingssystem. Företaget har också ett labb där provning och analyser av både våt- och pulverfärg kan göras. Här är säkerhetsnivån hög med stränga restriktioner för besökare.
KVALIFICERING OCH RUTINMÄSSIG PROVNING AV FÄRG
På labbet utförs primärt två olika typer av tjänster. Det ena är tester av leveranser av färg till vissa kunder för att säkerställa att färgen uppfyller kravspecifikationen. Prov från varje levererad batch utvärderas innan klartecken kan ges för användning. Det görs bland annat genom att provplåtar målas och utvärderas enligt med kunden överenskomna metoder.
Den andra tjänsten som utförs på labbet är att nya färgsystem kvalificeras inför kommande användning. Det kan vara helt nya färgsystem men också etablerade system som kvalificeras för en ny tillämpning.
För att kunna ta fram prover finns det en sprutbox där både konventionell sprutmålning och airless kan användas för applicering. Det finns också en spruta för pulvermålning på plats. För att kunna utvärdera effekten finns härdugnar med kalibrerad styrning för ett antal olika temperaturer.
FLERA OVANLIGA
UTPROVNINGSMETODER
Utvärdering av de målade proverna görs med olika traditionella metoder såsom mätning av skikttjocklek, vidhäftning, hårdhet och kulör. Lite mindre vanligt är mätning av färgskiktets längdutvidgningskoefficient. Då målar man på en yta som inte ger någon egentlig vidhäftning, vilket gör att färgskiktet kan avlägsnas och koefficienten bestämmas genom ett separat prov.
– För vissa tillämpningar är det viktigt att längdutvidgningskoefficient inte skiljer sig för mycket jämfört med grundmateri-
alet för att systemet ska klara kraftiga temperaturvariationer, säger Patrick Pettersson, ytbehandlingsexpert på Element.
En annan egenskap som kontrolleras är färgleverantörens uppgifter om när en färg blir dammtorr.
– Det nymålade skiktet får torka en bestämd tid. Därefter strör vi på små glaspärlor på ytan. Om glaspärlorna går att borsta bort med en fin pensel bedömer vi att skiktet har blivit dammtorrt på den torktiden, berättar Patrick.
KVALIFICERING AV MÅLNINGSOPERATÖRER
Inom bland annat flygindustrin krävs att målare genomgått en utbildning som också innehåller en utvärdering av kompetens. Kvalificeringarna ska göras om med 3–5 års intervall. Denna utbildning och kvalificering utförs i målningslabbet. Liknande
kvalificering görs också av personal som arbetar med blästring men då i andra lokaler.
VARFÖR ÄR VERKSAMHETEN SÅ STRIKT REGLERAD?
Vid en första anblick kan ett målningslabb framstå som onödigt strängt reglerat för utomstående. För företag inom till exempel försvarsindustrin hanteras dock ofta information, metoder och objekt som omfattas av sekretess. Under pågående försök kan känsliga detaljer vara fullt synliga och svåra att snabbt skydda om oplanerade besök skulle tillåtas. Verksamheten kräver därför strikt kontroll över tillträde för att säkerställa att ingen obehörig får insyn i arbetet.
Patrick Pettersson visar blästerskåp som bland annat används i samband med kvalificering av personal. Den här delen av verksamheten omfattas inte av samma krav på sekretess.
Ny nordisk agentur för Atotech
Efter en längre period av organisatoriska förändringar har Atotechs verksamhet i Sverige och delar av Norden nu fått en ny struktur. Genom bolaget SC Activities och dess dotterbolag SC Activities Distribution AB har Per Alsin tagit över agenturen för Atotech i Sverige, Norge och Danmark som Distributör. Övertagandet innebär att distribution, kundrelationer och lagerhållning återigen styrs lokalt.
Bakgrunden till att Atotech har sett över sin organisation i Skandinavien är en marknad som under lång tid präglats av stagnation och konsolidering. Enligt Per Alsin har den svenska volymen av specialkemikalier till ytbehandling varit i stort sett oförändrad i över 25 år, samtidigt som globala koncerner har stramat åt sina lokala organisationer.
– Marknaden växer inte, och då börjar de stora bolagen fråga sig hur många kunder de egentligen har och om de behöver alla de resurser som finns lokalt, berättar Per Alsin.
Det gjorde att Atotech kraftigt minskade sin personalstyrka i Sverige och i större utsträckning började sköta service från andra delar av verksamheten i Europa. Det har bidragit till att skapa osäkerhet bland kunderna när det gäller hur servicen kommer att utvecklas framöver.
Den nya modellen innebär att SC Activities Distribution köper produkter
från Atotech, bygger eget lager i Sverige och ansvarar för försäljning och service gentemot kunderna. Målet är att kombinera Atotechs globala utvecklingsresurser med den flexibilitet och närhet som en lokal aktör kan erbjuda.
– Det här är den bästa av två världar. Kunderna får tillgång till Atotechs forskning och teknik, samtidigt som de får en lokal partner som känner marknaden och kan agera snabbt, anser Per.
Övertagandet har även inneburit ett omfattande praktiskt arbete. Under sommaren 2025 tog SC Activities över det tidigare lagret och påbörjade uppbyggnaden av ett eget logistiksystem. Lager och kontor finns i Viared utanför Borås och inom kort kommer även laboratorieresurser att finnas tillgängliga.
– Det har inneburit en hel del arbete att sätta upp ett nytt lager, vilket bland annat har inneburit hantering och sortering av över 2 700 dunkar. Samtidigt har det gett
mig en god möjlighet att lära mig produkterna, säger Per.
Parallellt har ny personal rekryterats och befintlig kompetens från den tidigare organisationen tagits över för att säkra kontinuiteten.
– Jag tycker mig märka att folk ser det här som en rimlig och bra kompromiss, anser Per.
Den nordiska marknaden sköts nu huvudsakligen från Sverige, med regelbunden närvaro i Danmark och Norge. Samtidigt finns fortsatt tekniskt stöd från Atotechs internationella organisation, vilket är avgörande för långsiktig konkurrenskraft.
– Det krävs en viss storlek på ett bolag för att klara bra forskning och utveckling. Den kapaciteten finns kvar hos Atotech, och den har vi full tillgång till, förtydligar Per.
Per Alsin och William Elfstrand visar lagerytorna i Viared utanför Borås.
Riktiga målningsrobotar
Det finns robotar som kan användas för målning och så finns det robotar som är utvecklade just för det.
En riktig lackeringsrobot är ATEX-klassad, har integrerad styrning av färg och processluft och ger exakt kontroll av pistolens till- och frånslag, synkroniserat med doseringssystemet. Den har en handled med dolda slangar och programmeras enkelt för svepande, repeterbara rörelser. Det är helt enkelt en målningsmaskin.
Eksar projekterar, installerar och driftsätter ABB:s dedikerade målningsrobotar i Norden. Vi bygger kompetens kring varje lösning för att maximera värdet av våra kunders investering. Vi stannar kvar efter leverans för att förbättra och optimera över tid.
FINISHING
Varmförzinkning med siktet inställt på framtiden
Krav på minskat koldioxidavtryck påverkar varmförzinkningens hela värdekedja. Med tillgång till zink och stål med låga växthusgasutsläpp samt energieffektiva anläggningar har den nordiska branschen goda förutsättningar att möta utvecklingen. Samtidigt ställer nya material med varierande kemisk sammansättning ökade krav på kunskap och processanpassning.
Lågt koldioxidavtryck är något som blir allt viktigare och mer efterfrågat i all produktion. Nordens varmförzinkare har fördelen att kunna använda sig av zink med mycket lågt koldioxidavtryck, genom Bolidens Low-Carbon Zinc. Denna zink bryts i Bolidens egna gruvor och förädlas vid smältverken i Kokkola i Finland och Odda i Norge, där det finns god tillgång på fossilfri energi. Produktens växthusgasutsläpp är totalt max 1 kg CO2e per producerat kg metall, vilket kan jämföras med branschgenomsnittet på omkring 3,6 kg.
ENERGIEFFEKTIVA ANLÄGGNINGAR
Även på varmförzinkningsanläggningarna arbetar man målinriktat för att minska sitt koldioxidavtryck. Också här har Nordens anläggningar en fördel jämfört med varmförzinkare i många andra delar av Europa och världen, genom god tillgång på miljövänlig, förnyelsebar energi. För att minska koldioxidavtrycket ytterligare görs även andra åtgärder, som att installera solceller, uppgradera värmesystemet för grytan där dopprocessen sker, installation av värmeväxlare, isolera förbehandlingskaren, använda avfettningsprodukter som
fungerar vid lägre temperatur samt arbeta med smarta system för styrning av anläggningen. Fler och fler av branschens kunder visar intresse för varmförzinkningsanläggningarnas koldioxidavtryck, vilket driver på den här utvecklingen. Kunderna själva strävar efter att producera en så miljövänlig produkt som möjligt, och då blir även varmförzinkaren en viktig länk i kedjan.
STÅL MED LÅGT
KOLDIOXIDAVTRYCK
Stål som ger ett lågt koldioxidavtryck ses också i allt större utsträckning på
marknaden, och är naturligtvis högintressanta för kunder som har ett stort miljöfokus. Bland annat ses mer och mer av stål som är helt och hållet skrotbaserat, till exempel Zerostålen från SSAB.
SSAB Zero är ett kommersiellt stål från SSAB som tillverkas av återvunnet stålskrot och fossilfri energi, vilket innebär att nästan inga fossila koldioxidutsläpp förekommer i produktionen. Det är en vidareutveckling av SSAB:s arbete med fossilfritt stål och erbjuder samma höga kvalitet och prestanda som traditionellt stål, men med ett betydligt lägre CO2-avtryck (mindre än 0,05 kg CO2e/kg stål), vilket hjälper kunderna att minska sina klimatutsläpp.
En effekt av att stålet är skrotbaserat är att den kemiska sammansättningen kan variera något, och att kiselhalten, som har stor inverkan på resultatet vid varmförzinkning, är högre än vad vi traditionellt är vana vid.
EN UTMANING FÖR VARMFÖRZINKAREN
De skrotbaserade stålen, med sin högre kiselhalt, kan dock vara en utmaning för varmförzinkaren. Kisel har stor inverkan
på reaktiviteten mellan zink och stål, och traditionellt brukar stål med kisel + fosfor i intervallet 0,03–0,14 % räknas till gruppen Sandelinstål, som man normalt inte brukar varmförzinka. I många av de skrotbaserade stålens riktanalys tillåts upp till 0,04 % kisel, vilket innebär att sådana stål också kommer att komma till varmförzinkaren.
LEGERADE ZINKBAD
Traditionellt har varmförzinkarna i de nordiska länderna använt zinkbad som nästan helt bestått av enbart zink, eventuellt med mindre tillsatser av nickel och aluminium. Idag använder allt fler av Nordic Galvanizers medlemmar legerade zinkbad, där flera olika element som påverkar reaktiviteten och andra egenskaper hos badet ingår. Detta gör att toleransen för högre kiselhalter kanske kan vara något bättre. Samtidigt är det en avvägning hur mycket baden ska legeras, då det även finns många stål på marknaden som har väldigt låg reaktivitet och där det då kan bli svårare att uppnå den önskade tjockleken. Att hitta en optimal balans när flera olika önskemål ska tillgodoses är en utmaning.
STUDIE FÖR ÖKAD KUNSKAP
För att öka kunskapen om hur stål med olika kemiska sammansättningar beter sig vid varmförzinkning i bad med olika legeringstillsatser planerar Nordic Galvanizers att genomföra en studie tillsammans med SSAB och ett antal medlemsföretag med olika badsammansättningar. Försöken kommer att utföras under våren och förhoppningsvis tillföra ny, användbar information. Genom gott samarbete med både zinkproducenten New Boliden och stålleverantören SSAB, som båda ligger i yttersta framkant när det gäller att minska koldioxidavtrycket, har vi goda förutsättningar för att skapa en riktigt miljövänlig produkt, något som gynnar branschens alla kunder.
TEXT: ANNIKKI HIRN, NORDIC GALVANIZERS
Inför Elmia Plåt:
Stark uppslutning och ökad bredd på mässgolvet
Elmia Plåt fortsätter att stärka sin position som mötesplats för den plåtbearbetande industrin. Inför den kommande mässan den 19–22 maj 2026 märks ett ökat engagemang från både etablerade leverantörer och nya aktörer, vilket enligt arrangören speglar ett växande behov av fysiska möten i branschen.
– Nästan alla större aktörer på marknaden kommer att vara på plats. Det skapar goda förutsättningar för besökarna att få en bred bild av teknikläget inom plåtbearbetning, säger Mikael Ström, projektledare för Elmia Plåt.
FLEXIBLA LÖSNINGAR
FÖR EN OMSTÄLLBAR
PRODUKTION
Årets mässa har tre teman: smart industri, hållbar industri och omställbar industri. På plåtsidan innebär detta ett tydligt fokus på flexibla produktionslösningar som kan hantera kortare serier och snabbare omställningar.
snabbt beroende på produktionens behov, säger Mikael.
Automation är ett genomgående inslag, ofta i kombination med datadriven produktion och prediktivt underhåll. Användning av produktionsdata för att minska stillestånd och optimera kapacitet blir allt viktigare. Laserbearbetning, avancerad plåtbearbetning och hybridlösningar där additiv tillverkning kombineras med formning och bockning är exempel på teknikområden som får ökat utrymme.
SEX MÄSSOR UNDER SAMMA TAK
– Vi ser fler kompletta celler, men också mindre uppställningar som kan anpassas
Elmia Plåt är en av sex mässor som genomförs parallellt inom ramen för Elmia Produktionsmässor. Samtidigt pågår bland annat mässor med inriktning mot svets, automation och verktygsmaskiner, vilket ger besökarna möjlighet att kombinera flera teknikområden under samma mässbesök. För många företag innebär detta ett mer effektivt sätt att följa utvecklingen inom angränsande områden och skapa kontakter över branschgränserna. Arrangören ser
samlokaliseringen som en viktig förutsättning för de synergier som präglar mässorna.
INNOVATIONSARENA FÖR NYA AKTÖRER
En ny satsning är Innovation Arena, en gemensam yta för samtliga sex mässor. Här ges mindre och nystartade företag möjlighet att visa lösningar i ett tidigt utvecklingsskede.
– Tanken är att skapa möten mellan nya företag och etablerade aktörer, så att de kan utbyta kunskap och knyta kontakter, säger Mikael.
NATIONELL TYNGD MED INTERNATIONELLA INSLAG
Majoriteten av utställare och besökare kommer från Sverige och Norden, men inslaget av internationella aktörer ökar. Flera utställare deltar för första gången på den svenska marknaden, vilket bidrar till ett bredare utbud av tekniker och lösningar.
– För besökarna innebär det fler perspektiv och möjlighet att jämföra olika angreppssätt inom plåtbearbetning, avslutar Mikael.
Mikael Ström, projektledare för Elmia Plåt.
PROTEAM Process & Cleantech AB
PROTEAM – För att nordisk industri förtjänar det bästa
Processanläggningar för kemiska och elektrolytiska processer:
• Hänggods
• Trumgods
• Korg/Pallgods
• Kombi
Industrivattenreningar:
•Satsvis behandling
•Kontinuerlig behandling
•Vakuumindunstare
• Jonbytare
Energivattenreningar:
•Skrubbervatten
•Kondensvatten
Ombyggnad och optimering av:
•Manuella och automatiska processanläggningar för kemiska och elektrolytiska processer
+46 (0)72-744 05 05 kevin.mattsson@proteam.se El & Styrsystem, Konsult El
Få ytbehandlingsföretag certifierade enligt fordonskraven i IATF
Många ytbehandlingsföretag har en betydande del av sin produktion riktad mot fordonsindustrin. Trots detta är det få som är certifierade enligt fordonsbranschens kvalitetssystemkrav IATF 16949. Christos Skodras, konsultchef på Ramboll med lång erfarenhet från fordonsindustrin och godkänd tredjepartsrevisor, ser dock ett ökande intresse bland ytbehandlingsföretag. Ytforum ställde några frågor till Christos om utvecklingen.
Den internationella organisationen International Automotive Task Force (IATF) arbetar bland annat med att ta fram gemensamma krav på kvalitetsledningssystem för fordonsindustrin. Standarden IATF 16949 är ett centralt verktyg i detta arbete. Ambitionen är att alla i leveranskedjan på sikt ska uppfylla kraven i standarden med det slutliga målet att vara tredjepartscertifierade.
Du säger att ytbehandlingsindustrin har hamnat under radarn när det gäller IATF. Hur menar du?
– Alltsedan de amerikanska biltillver-
karna introducerade QS-9000 år 1994 har det funnits krav på att leverantörer till fordonsindustrin ska anpassa sina kvalitetssystem till fordonstillverkarnas krav. I dag är det IATF 16949 som gäller och som de flesta fordonstillverkare står bakom. Med tanke på hur länge dessa krav har funnits hade jag förväntat mig att fler ytbehandlingsföretag skulle vara certifierade.
Varför tror du att det ser ut så här?
– Det är sällan ytbehandlingsföretagen sluter affären direkt med fordonstillverkaren, utan det sker oftast via en komponenttillverkare. Historiskt har ytbehandlingsföretagen dessutom varit
realativt små, även om det har förändrats under senare år. Samtidigt är det en bransch som möter ökande miljökrav, vilket också kräver resurser.
Finns det några särskilda svårigheter för ytbehandlingsföretag att certifiera sig enligt IATF 16949?
– En betydande utmaning kan vara den mellanroll som ytbehandlaren ofta har. Kunden är komponenttillverkaren, medan leveransen i många fall går direkt till fordonstillverkaren eller till ett annat led i leveranskedjan. Det gör det svårare att på ett bra sätt mäta exempelvis leveransprecision. Vissa kunder kräver att
ytbehandlingsföretag ska använda CQI för att visa att processerna är robust styrda. CQI, Continuous Quality Improvement, är manualer till så kallade speciella processer, som är framtagna av AIAG.
Är det svårt att klara en certifiering enligt IATF 16949?
– Många företag är redan vana vid att arbeta enligt APQP och PPAP för att verifiera sin förmåga att tillverka en produkt. I de fallen är steget till full IATF-certifiering inte särskilt långt. För företag som saknar den erfarenheten krävs mer arbete, men är man beredd att sätta sig in i kraven är det fullt hanterbart. Det avgörande är att kunna avsätta tillräckligt med tid.
Hur går man till väga för att införa IATF-kraven?
– Som konsult ser jag naturligtvis positivt på att ta hjälp externt, men det är inte nödvändigt. De flesta företag som överväger IATF-certifiering är redan certifierade enligt ISO 9001. Ett bra första steg är då att genomföra en GAP-analys för att identifiera vilka kompletteringar som krävs. Innan man startar arbetet är det också viktigt att bygga upp en grundläggande kompetens internt. Det minskar behovet av externt stöd och gör det lättare att hålla dokumentationen på en rimlig nivå.
– IATF ställer endast krav på 20 dokumenterade rutiner utöver ISO 9001. Dokumentationen ska vara ett stöd för verksamheten, inte skapas för att man tror att revisorerna förväntar sig det. En tjänst jag gärna rekommenderar är att genomföra en intern revision med externt stöd innan certifieringsrevisionen.
Finns det några tydliga fördelar med IATF 16949?
– Företagen får oftast ett mer systematiskt förbättringsarbete, vilket i sig är värdefullt. Det kan även ge affärsmässiga
fördelar. Dessutom upplever många att nivån på tredjepartsrevisorerna är jämnare, vilket uppskattas.
Och nackdelar?
– Tredjepartsrevisionerna blir något dyrare. IATF har tydliga och strikta regler för hur många revisionsdagar som krävs, och även rapporteringskraven tar mer tid för revisorn, vilket påverkar kostnaderna.
Hur lång tid tar det att nå certifiering?
– Det beror på hur mycket resurser företaget kan avsätta. Samtidigt finns det begränsningar. Inför revisionen ska det finnas faktaunderlag från verksamheten, som täcker de senaste tolv månaderna. Viss information kan tas fram retroaktivt, men om företaget till exempel aldrig har beräknat kvalitetsbristkostnader kan det vara svårt att klara processen på ett år.
– Efter certifieringsrevisionen har företaget 60 dagar på sig att visa hur avvikelserna har hanterats. Revisorn har därefter 30 dagar för att granska svaren, vilket ofta innebär att kompletteringar begärs. Slutligen har certifieringsorganet ytterligare 30 dagar på sig för att utfärda certifikatet. Sammantaget är det därför svårt att ha certifikatet klart tidigare än efter cirka 1,5 år.
Hur ser du på framtiden?
– Under den senaste tiden har vi på Ramboll sett ett tydligt ökande intresse från ytbehandlingsbranschen, vilket också har lett till fler konsultuppdrag. Än så länge är antalet IATF-certifierade ytbehandlingsföretag få, men jag tror att fler delar av branschen är på väg i den riktningen. Inom något år ser situationen sannolikt annorlunda ut.
TEXT: YTFORUM
Fakta om IATF
International Automotive Task Force (IATF) är en global sammanslutning av fordonstillverkare och nationella branschorganisationer som tillsammans äger och styr standarden IATF 16949. Organisationen bildades för att skapa ett gemensamt kvalitetsledningssystem för hela fordonsindustrins leverantörskedja. Tidigare hade olika regioner och tillverkare egna krav, vilket ledde till dubbelarbete och parallella revisioner för leverantörer. Genom IATF samordnades kraven så att ett enda certifikat skulle accepteras globalt av de deltagande OEM:erna.
IATF består av stora fordonstillverkare samt nationella branschorganisationer som AIAG i USA och VDA i Tyskland. Dessa organisationer representerar respektive lands industriintressen och fungerar som tekniska och metodmässiga motorer i utvecklingen av krav och verktyg. IATF äger själva standarden IATF 16949 och ansvarar för regelverket kring certifiering, tolkningar och övervakning av certifieringsorgan.
Certifieringsförfarandet skiljer sig från vanlig ISO-certifiering genom att IATF godkänner och övervakar särskilda certifieringsorgan. Revisionerna är strikt reglerade med detaljerade rapporteringskrav och central registrering av certifikat. Hela systemet är uppbyggt för att fordonstillverkarna ska kunna lita på att certifieringen håller samma nivå oavsett land.
Christos Skodras, Ramboll.
Ny utbildning ska möta industrins behov av industrilackerare
Utbildningsanordnaren Campus Nynäshamn har startat en ny utbildning till industrilackerare. Under drygt ett år får studerande både teoretiska och praktiska kunskaper för att kunna arbeta inom ytbehandlingsindustrin. Utbildningen tillhör den nya utbildningsformen Nationell yrkesutbildning och är avgiftsfri samt berättigad till studiemedel.
Den 13 oktober 2025 startade utbildningen för de åtta elever som nu deltar. De ska vara klara med sina studier strax före julledigheten 2026. För att utbildningen skulle kunna beviljas av Myndigheten för yrkeshögskolan krävdes att Campus Nynäshamn kunde visa på ett tydligt behov av kompetenta industrilackerare i landet. Utöver undervisningen på campus ingår även arbetsplatsförlagt lärande, LIA, som omfattar cirka 25 % av studietiden.
ELEVER FRÅN NÄROMRÅDET
Samtliga elever är bosatta i eller omkring Nynäshamn.
– Speciellt vid helt nya utbildningar är det vanligt att deltagarna kommer från närområdet. När utbildningen blivit mer etablerad brukar upptagningsområdet bli betydligt större, berättar utbildningsledare Malin Tärnqvist Lidström.
Gruppen består av tre män och fem kvinnor med varierande bakgrund.
– I de inledande kurserna om arbetsmiljö och säkerhet har den kvinna som tidigare arbetat som frisör visat sig ha de bästa förkunskaperna inom kemi, arbetsmiljö och säkerhet, säger Malin.
Det finns plats för 20 elever på utbildningen, men det är inte ovanligt att nya utbildningar inte fyller samtliga platser vid första intaget.
BRED LEDNINGSGRUPP MED BRANSCHFÖRANKRING
En nationell yrkesutbildning ska, enligt myndighetskraven, ha en ledningsgrupp
knuten till utbildningen med personer som har erfarenhet från branschen. Den aktuella utbildningen har en ledningsgrupp som representerar flera delar av industrilackeringsområdet, bland annat stora företag med egna målerier, legolackerare, rostskyddsmålning på entreprenad och station samt marinmålning. Även en professor från KTH ingår, trots att det inte är ett formellt krav. I gruppen finns dessutom representanter för både eleverna och utbildningsanordnaren. Ledningsgruppen ansvarar bland annat för utbildningens systematiska kvalitetsarbete samt för att utfärda examens- och utbildningsbevis.
NATIONELL YRKESUTBILDNING
Nationell yrkesutbildning är en ny utbildningsform som sorterar under Myndigheten för yrkeshögskolan. Den har många likheter med yrkeshögskolan. Båda utbildningsformerna ska möta arbetslivets behov av kompetens och ge de teoretiska, praktiska och erfarenhetsbaserade kunskaper som krävs för att kunna arbeta både självständigt och i arbetslag. Den stora skillnaden är att yrkeshögskolan är eftergymnasial medan nationell yrkesutbildning leder till examen på gymnasial nivå.
NY ANSÖKAN INLÄMNAD
För närvarande är endast denna utbildningsomgång beviljad, vilket innebär att det ännu inte finns någon garanti för fortsättning. Campus Nynäshamn har dock lämnat in en ny ansökan om ytterligare två starter, för hösten 2026 och hösten 2027. Myndigheten förväntas återkomma med besked under februari månad.
– Vi hoppas verkligen att vi får möjlighet att ta in fler omgångar. Annars har vi gjort stora investeringar som kanske inte kommer till full nytta, avslutar Malin.
Om Campus Nynäshamn
Campus Nynäshamn är ett kommunalt lärcenter med bred verksamhet. Förutom gymnasieskola bedriver man vuxenutbildning på både grundläggande och gymnasial nivå, yrkeshögskoleutbildningar inom flera yrken samt högskolestöd och distansstudier i samarbete med andra lärosäten. Totalt har verksamheten cirka 1 500 elever.
Utbildningens innehåll
Arbetsmiljö och säkerhet – 4 veckor
Industriell och marin lackering – 8 veckor
Kvalitetskontroll, tillverkningsunderlag och efterbehandling – 6 veckor
Lackeringsteknik och applicering – 10 veckor
LIA-praktik 1 – 7 veckor
LIA-praktik 2 – 7 veckor
Materialkunskap och miljö – 5 veckor
Ytbehandling och förbehandlingstekniker – 8 veckor
Eleverna på studiebesök på Scania tillsammans med utbildningsledare Malin Tärnqvist Lidström (trea från höger).
Powder centers with EEP: Energy E ciency Package
Upp till 40% lägre energiförbrukning!
WAGNER handanläggning med unika applicerings-egenskaper
WAGNERs produkter bygger på beprövad teknik med de senaste lösningarna. Vårt serviceteam ser till att utrustningen fungerar över tid med samma e ektivitet.
Förhindra korrosion under isolering
Korrosion under isolering (CUI) förekommer främst vid servicetemperaturer mellan -12 °C och 177 °C, med högst risk i intervallet 50–120 °C, särskilt vid cyklisk drift. Mekanismen drivs av vatteninträngning eller kondens på den isolerade metallytan. Eftersom vatten kan förflytta sig inom isolersystemet är CUI svår att lokalisera, vilket ofta leder till omfattande rivning som primär åtgärd. Denna metod är kostsam, tidskrävande och svagt hållbar. En grundläggande begränsning i konventionella isolersystem är direktkontakt mellan isolering och metall, vilket möjliggör kvarhållning av fukt. Därför har mycket utvecklingsarbete under de senaste tio åren lett till en
lösning utan kontakt mellan metall och isolering. Genom att använda en luftspalt reduceras tiden som metallytan är fuktig (wet time).
Laboratoriestudier enligt ASTM G189-07, i kombination med fälterfarenheter, visar att system med luftspalt signifikant reducerar wet time jämfört med konventionella lösningar. En sådan produkt är utvecklad och tillverkas nu i Sverige. Luftspaltringen är enkel och snabb att installera och ger önskad effekt för CUI-mitigering.
Produkten är en formgjuten polymer där luftspalten ger utrymme för heat-trace-kabel och sensorer samt möjliggör inspektion med kamera genom dräneringshålet. Fötterna är konstruerade och testade för att inte
skada ytskyddet och därmed säkra full funktion. Serviceintervallet är upp till 160 °C kontinuerlig temperatur och 219 °C under kortare tider.
Produkten är väl beprövad både i laboratoriet och i fält. Flera globala standarder (CINI, NORSOK, API) beskriver dessutom som ett skall-krav att använda någon typ av spacer-system där temperaturen skiftar över en driftcykel.
KUNSKAPSFÖRMEDLARE: EMIL WENGSTRÖM, 070-409 49 52 EMIL.WENGSTROM@ESSGEPLAST.SE TOMMY THÖRN, 0706-57 57 88 TOMMY.THORN@YTSKYDD.COM
Luftspaltringen minskar risken för korrosion under isolering.
Alucrom AB MPA Måleriproduktion AB ROSTSKYDDSMÅLNING, REPARBETE
Klätterservice i Norden AB
ROSTSKYDDSMÅLNING, ENTREPRENAD
Alucrom AB
Klätterservice i Norden AB MPA Måleriproduktion AB Viking Industrimålning AB
FÖRBEHANDLING
AVFETTNING
Ferroprotect i Göteborg AB Industrilackering i Hallsberg AB
BETNING
Backmans Sliperi AB Danod AB El-Yta Kem AB
Ferroprotect i Göteborg AB
BETNING AV ROSTFRITT STÅL
Brinks Förnickling AB Calamo AB El-Yta Kem AB
Ferroprotect i Göteborg AB Hermanssons Marintjänst AB Nylanders Rostfria AB Provexa Surface Technology AB
BLÄSTRING
Alucrom AB Falk Lack AB Gallac Produktion AB Hjorts Industrilackering Industrilackering i Hallsberg AB Kongaverken AB Korroterm AB Melack Broker AB Runlack Industrilackering AB VBG Group Truck Equipment AB
BLÄSTRING, GLAS-
Bodycote Ytbehandling AB Hjorts Industrilackering
BLÄSTRING, SLUNGKorroterm AB
Svensk Målningsteknik AB
FOSFATERING, JÄRNDiac AB
Svensk Målningsteknik AB
FOSFATERING, MANGANHjorts Industrilackering Swedecote AB
FOSFATERING, ZINKDanod AB Industrilackering i Hallsberg AB Swedecote AB
FOSFATERING, ZINK-MANGANFalk Lack AB
Heurlins Lackering AB Industrilackering i Hallsberg AB Kongaverken AB PVI Segerström AB
Svensk Målningsteknik AB VBG Group Truck Equipment AB
Bodycote Ytbehandling AB
Danod AB El-Yta Kem AB
GF Ytbehandling AB
Provexa Surface Technology AB Quality Powder Coating
SLIPNING
Bodycote Ytbehandling AB
TRUMLING
Bodycote Ytbehandling AB
Korroterm AB Pollux Ytbehandling, AB Swedecote AB
KEMISK & ELEKTROLYTISK YTBEHANDLING
ANODISERING
Bodycote Ytbehandling AB
Bomans Lackering AB
Danod AB
GF Ytbehandling AB
Hjorts Industrilackering
Pollux Ytbehandling, AB
Provexa Surface Technology AB Ytcenter i Upplands Väsby AB
ANODISERING, HÅRD-
Bodycote Ytbehandling AB
Provexa Surface Technology AB Ytcenter i Upplands Väsby AB
ANODISERING, HÅRD-
MED TEFLONIMPREGNERING
Bodycote Ytbehandling AB
Ytcenter i Upplands Väsby AB
ANODISERING MED VÄXELSTRÖMSINFÄRGNING
Bodycote Ytbehandling AB BORSTPLÄTERING
Sifco ASC Sweden AB
COMPCOTE
Bodycote Ytbehandling AB
ELFÖRZINKNING
Cromtjänst AB
Danod AB
El-Yta Kem AB
GF Ytbehandling AB
Hjorts Industrilackering
Industrigalv i Borås AB
Landskrona Galvanoverk AB
Linköpings Förnicklings AB
Proton Finishing AB
Provexa Surface Technology AB
Swedecote AB
Västbo Galvan
Ytech Ytbehandlingsteknik AB
Zinkano AB
ELPOLERING
Backmans Sliperi AB
Calamo AB
Elplatek A/S
El-Yta Kem AB
Fintlings Ytbehandlingsfabrik AB
Nylanders Rostfria AB
Hermanssons Marintjänst AB
Pollux ytbehandling, AB
Provexa Surface Technology AB
FÖRGYLLNING
Brinks Förnickling AB
Chem-Tec Plating A/S
Elplatek A/S
Provexa Surface Technology AB
FÖRKOPPRING
Brinks Förnickling AB
Chem-Tec Plating A/S
Cromtjänst AB
Elplatek A/S
Provexa Surface Technology AB
Swedecote AB
FÖRKROMNING
Brinks Förnickling AB
Cromtjänst AB Elplatek A/S Ferroprotect i Göteborg AB Provexa Surface Technology AB Swedecote AB
FÖRKROMNING AV ALUMINIUM
Brinks Förnickling AB Provexa Surface Technology AB
FÖRKROMNING AV PRESSGJUTEN ZINK
Brinks Förnickling AB Provexa Surface Technology AB
FÖRKROMNING, HÅRDBrinks Förnickling AB Fintlings Ytbehandlingsfabrik AB
FÖRKROMNING, MATTCromtjänst AB Elplatek A/S Provexa Surface Technology AB
Brinks Förnickling AB Cromtjänst AB Elplatek A/S Ferroprotect i Göteborg AB Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB Swedecote AB
FÖRNICKLING AV ALUMINIUM
Brinks Förnickling AB Chem-Tec Plating A/S Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB
FÖRNICKLING + FÖRKOPPRING PÅ KOPPAR
Provexa Surface Technology AB
FÖRNICKLING, MATTCromtjänst AB Elplatek A/S
Provexa Surface Technology AB
FÖRNICKLING PÅ MÄSSING Ferroprotect i Göteborg AB Provexa Surface Technology AB
FÖRNICKLING, SVARTChem-Tec Plating A/S Fintlings Ytbehandlingsfabrik AB
FÖRSILVRING
Bomans Lackering AB Chem-Tec Plating A/S Elplatek A/S
GF Ytbehandling AB Provexa Surface Technology AB Swedecote AB Ytcenter i Upplands Väsby AB
FÖRSILVRING AV ALUMINIUM
Chem-Tec Plating A/S
Elplatek A/S
Fintlings Ytbehandlingsfabrik AB
Provexa Surface Technology AB
FÖRTENNING
Chem-Tec Plating A/S
Cromtjänst AB
Elplatek A/S
Provexa Surface Technology AB Swedecote AB
KEMISK FÖRNICKLING
Bodycote Ytbehandling AB Brinks Förnickling AB
Chem-Tec Plating A/S
Ferroprotect i Göteborg AB Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB
KEMISK FÖRNICKLING MED
FÖRSTÄRKT KORROSIONSSKYDD
Ferroprotect i Göteborg AB Provexa Surface Technology AB
KEMISK FÖRNICKLING MED FÖRSTÄRKT SLITAGESKYDD
Ferroprotect i Göteborg AB
KEMISK FÖRNICKLING MED PVD
Ferroprotect i Göteborg AB
KEMISK FÖRNICKLING MED
TEFLONIMPREGNERING
Bodycote Ytbehandling AB Brinks Förnickling AB Chem-Tec Plating A/S Ferroprotect i Göteborg AB
KEMISK NICKELSTRIPPNING
Brinks Förnickling AB Ferroprotect i Göteborg AB
KERONITE
Brinks Förnickling AB
KROMATERING AV MAGNESIUM Fintlings Ytbehandlingsfabrik AB Provexa Surface Technology AB
NEDOX
Bodycote Ytbehandling AB
PASSIVERING AV ALUMINIUM
Bodycote Ytbehandling AB Cromtjänst AB Danod AB El-Yta Kem AB Hjorts Industrilackering Provexa Surface Technology AB Zinkano AB
PASSIVERING AV ROSTFRITT STÅL
Backmans Sliperi AB Pollux Ytbehandling, AB Provexa Surface Technology AB
SVARTOXIDERING
Danod AB Ferroprotect i Göteborg AB Hjorts Industrilackering Provexa Surface Technology AB
TUFRAM
Bodycote Ytbehandling AB
ZINKFLAKES GEOMET® Provexa Surface Technology AB
ZINK-JÄRNLEGERING
Linköpings Förnicklings AB Provexa Surface Technology AB Swedecote AB Västbo Galvan AB Zinkano AB
ZINK-NICKELLEGERING
Danod AB El-Yta Kem AB Proton Finishing AB Swedecote AB Västbo Galvan AB Zinkano AB
LACKERING
AVLACKERING
Industrilackering i Hallsberg AB Q-Strip AB
ED-LACKERING
EBP i Olofström AB Falk Lack AB
Heurlins Lackering AB Kongaverken AB
Proton Finishing AB
Provexa Surface Technology AB PVI Segerström AB
Svensk Målningsteknik AB VBG Group Truck Equipment AB
PULVERLACKERING
A-Lackering AB
Assars Industri AB
Diac AB Falk Lack AB
Heurlins Lackering AB Industrilackering i Hallsberg AB Katrineholms Industrilackering AB Kongaverken AB
Korroterm AB
Laray AB
Melack Broker AB
Proton Finishing AB
Proton Finishing ALSAB AB
Provexa Surface Technology AB PVI Segerström AB Quality Powder Coating
Runlack Industrilackering AB
Svensk Målningsteknik AB VBG Group Truck Equipment AB
ROSTSKYDDSMÅLNING
Alucrom AB Hjorts Industrilackering
Runlack Industrilackering AB
TRUMLINGSMÅLNING
Heurlins Lackering AB
VÅTLACKERING
DOT AB Falk Lack AB
Heurlins Lackering AB Hjorts Industrilackering AB Katrineholms Industrilackering AB Melack Broker AB
Runlack Industrilackering AB
PLAST- OCH GUMMIBELÄGGNING
HALARBELÄGGNING
Epifatech AB
PLASTBELÄGGNING
Korroterm AB
PVC-BELÄGGNING
Epifatech AB
TERMOPLASTBELÄGGNING
Korroterm AB Melack Broker AB
VIRVELSINTRING
Korroterm AB
TERMISK SPRUTNING
DOT AB
VAKUUMBELÄGGNING CVD/PVD
Chem-Tec Plating A/S Impact Coatings AB
VARMFÖRZINKNING
Defab
DOT AB Gallac Produktion AB Prozink AB Smekab AB
RÅDGIVNING & UTBILDNING
KORROSIONSTESTER
KORROSIONSPROVNING
Element Materials Technology AB Provexa Surface Technology AB
KORROSIONSPROVNING, ACKREDITERAD ENL. ISO 17025
Cotec Labs AB (Proton Technology)
AASS - ACETIC ACID SALT SPRAY
Provexa Surface Technology AB RISE Research Institutes of Sweden
ACT I & ACT II - ACCELERATED CORROSION TEST
Provexa Surface Technology AB RISE Research Institutes of Sweden
KLIMATSKÅPSPROVNINGAR
Element Materials Technology AB Provexa Surface Technology AB RISE Research Institutes of Sweden
MILJÖPROVNING I SO2 OCH H2S
ATMOSFÄR
RISE Research Institutes of Sweden
SALTDIMSKÅPSPROVNINGAR & NSS
Element Materials Technology AB Provexa Surface Technology AB RISE Research Institutes of Sweden
WEATHEROMETERPROVNINGAR
Element Materials Technology AB RISE Research Institutes of Sweden
MATERIAL OCH YTANALYSER
KEMISKA ANALYSER
Element Materials Technology AB IKPAB - Industrikemiproduktion AB RISE Research Institutes of Sweden
MATERIAL- OCH YTANALYSER
Cotec Labs AB (Proton Technology)
Element Materials Technology AB RISE Research Institutes of Sweden
PROVYTBELÄGGNINGAR
Element Materials Technology AB Provexa Surface Technology AB
RENHETSMÄTNING
IKPAB - Industrikemiproduktion AB RISE Research Institutes of Sweden
SKADEUTREDNING
Element Materials Technology AB RISE Research Institutes of Sweden
SKIKTTJOCKLEKSMÄTNING
Element Materials Technology AB Provexa Surface Technology AB RISE Research Institutes of Sweden
VIDHÄFTNINGSPROVNING
Element Materials Technology AB Provexa Surface Technology AB
RÅDGIVNING & KONSULTTJÄNSTER
ARBETSMILJÖ
Element Materials Technology AB
KEMISK & ELEKTROLYTISK
YTBEHANDLING
Element Materials Technology AB
KORROSION & KORROSIONSSKYDD
Element Materials Technology AB Nordic Galvanizers
LACKERING
Element Materials Technology AB Lackdepån Design & Processteknik AB Laray AB Rayline AB
LIMNING
Element Materials Technology AB
UTBILDNINGAR
GRUNDKURS I YTTEKNIK FÖR KONSTRUKTÖRER
Element Materials Technology AB
HÅLLBAR KEMISK RENGÖRING
IKPAB - Industrikemiproduktion AB
HÄRDPLAST - ARBETE MED ALLERGIFRAMKALLANDE
PRODUKTER
Teknos AB
KORROSIONSSKYDD
Cotec Labs AB (Proton Technology)
Element Materials Technology AB
MILJÖ- OCH ARBETSMILJÖ
Element Materials Technology AB
ORGANISK OCH OORGANISK YTBEHANDLING
Candor Sweden AB
Element Materials Technology AB
RISE Research Institutes of Sweden
PULVERLACKERING
Hansen-Icoma AB Laray AB
BRANSCHFÖRENINGAR
Nordic Coating Association (f.d. SPF)
Nordic Galvanizers
Svensk Ytbehandlings Förening
UTRUSTNING & TILLSATSMATERIAL
BELÄGGNINGAR
KORROSIONSSKYDDANDE
BELÄGGNINGAR
DaCar AB
SLITAGESKYDD
DaCar AB
BRANDSKYDD
UTRUSTNING:
FILTER OCH UTSUG
Norink AB
PULVERLACKERING
Norink AB
VÅTLACKERING
Norink AB FÄRGER, LACKER, ETC.
BRANDSKYDDSFÄRGER
Hempel Färg (Sverige) AB
Sherwin-Williams Sweden AB Teknos AB
Tikkurila Sverige AB
EFFEKTPIGMENT
Lagotech AB Sherwin-Williams Sweden AB
ARKITEKTURFÄRGER
IGP Scandinavia AB
Lackdepån Design & Processteknik AB Teknos AB
Tikkurila Sverige AB
GOLVFÄRGER
Hempel Färg (Sverige) AB
Jotun Sverige AB Teknos AB Tikkurila Sverige AB
GRUNDFÄRGER
Hempel Färg (Sverige) AB
Jotun Sverige AB
Lackdepån Design & Processteknik AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
INDUSTRIELL PRODUKTMÅLNING
Axalta Powder Coating Systems
IGP Scandinavia AB
Lackdepån Design & Processteknik AB Lagotech AB Sherwin-Williams Sweden AB Teknos AB
Tikkurila Sverige AB
LACKER
Lackdepån Design & Processteknik AB Lagotech AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
METALLFÄRGER
AB Röa Industrifärger
Hempel Färg (Sverige) AB
Lackdepån Design & Processteknik AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
PULVERFÄRGER
Axalta Powder Coating Systems
Frei Lacke AB
IGP Scandinavia AB
Lackdepån Design & Processteknik AB Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
ROSTSKYDDSFÄRGER
Hempel Färg (Sverige) AB IGP Scandinavia AB Jotun Sverige AB
Lackdepån Design & Processteknik AB
Sherwin-Williams Sweden AB Teknos AB
Tikkurila Sverige AB
TÄCKFÄRGER
Hempel Färg (Sverige) AB Jotun Sverige AB
Lackdepån Design & Processteknik AB
Sherwin-Williams Sweden AB Teknos AB Tikkurila Sverige AB
VATTENBURNA LACKER
AB Röa Industrifärger
Sherwin-Williams Sweden AB Teknos AB
VERKSTADSGRUNDFÄRGER
(SHOP PRIMER)
Hempel Färg (Sverige) AB
Jotun Sverige AB
Teknos AB
Tikkurila Sverige AB
ZINKRIKA FÄRGER
Hempel Färg (Sverige) AB
Jotun Sverige AB
Sherwin-Williams Sweden AB
Teknos AB
Tikkurila Sverige AB
KEMISK & ELEKTROLYTISK YTBEHANDLING
UTRUSTNING:
ANODER
Strenov Produkter Aps
ANODHÅLLARE
Epifatech AB
BADVÄRMARE & KYLSLINGOR
Candor Sweden AB
Proteam Process & Cleantech AB
FILTER
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
KAR
Candor Sweden AB
Icotron AB
Proteam Process & Cleantech AB
LIKRIKTARE
Candor Sweden AB
Proteam Process & Cleantech AB
Schlötter Svenska AB
PLATINERADE TITANANODER
Strenov Produkter Aps
STYRSYSTEM
Schlötter Svenska AB
TRUMMOR
Icotron AB
Proteam Process & Cleantech AB
YTBEHANDLINGSANLÄGGNINGAR
Candor Sweden AB
Proteam Process & Cleantech AB Schlötter Svenska AB
KEMISK & ELEKTROLYTISK YTBEHANDLING
ELEKTROLYTER:
ANODISERING
Schlötter Svenska AB Strenov Produkter Aps
ELPOLERING Surtec Scandinavia Aps
FÖRGYLLNING
Schlötter Svenska AB
FÖRKOPPRING
Candor Sweden AB
Schlötter Svenska AB
FÖRKROMNING
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRNICKLING
Candor Sweden AB
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRTENNING
Schlötter Svenska AB FÖRZINKNING
Candor Sweden AB
Schlötter Svenska AB Surtec Scandinavia Aps
FÖRBEHANDLING & RENGÖRING
UTRUSTNING:
AVFETTNING, ALKALISK
Candor Sweden AB Recyclean Systems AB Tervento Industri AB
AVFETTNING, BIOLOGISK Recyclean Systems AB
EMULSIONSAVFETTNING Triab
FOSFATERING Tervento Industri AB
FÖRBEHANDLING & RENGÖRING
KEMIKALIER:
AVFETTNING
Candor Sweden AB Chemetall AB DST-Kemi A/S EnviroStripp Chemicals AB Hempel Färg (Sverige) AB Henkel Norden AB IKPAB - Industrikemiproduktion AB Recyclean Systems AB Schlötter Svenska AB Strenov Produkter Aps Surtec Scandinavia Aps Triab
AVLACKERING / FÄRGBORTTAGNING
Candor Sweden AB Chemetall AB Henkel Norden AB IKPAB - Industrikemiproduktion AB Envirostripp Chemicals AB Svensk Reningsindustri AB & Strimecs AB Trilack Industriprodukter AB
BASKEMIKALIER
Brenntag Nordic AB BETNING Candor Sweden AB Chemetall AB Henkel Norden AB Surtec Scandinavia Aps
FOSFATERING Candor Sweden AB Chemetall AB Henkel Norden AB Surtec Scandinavia Aps
LIMLÖSNING
Envirostripp Chemicals AB PASSIVERING AV LÄTTMETALLER (AL, MG)
Candor Sweden AB Chemetall AB Henkel Norden AB Schlötter Svenska AB Surtec Scandinavia Aps
KONTROLLINSTRUMENT, SKIKT
SKIKTTJOCKLEKSMÄTARE Strenov Produkter Aps
INSTRUMENT FÖR PROCESSTYRNING
FLÖDESMÄTARE
Elmacron AB
MÄTELEKTRODER FÖR PH, REDOX OCH LFM
Elmacron AB
PH-MÄTARE
Elmacron AB Strenov Produkter Aps
UPPHÄNGNINGSFIXTURER & MASKERING
ANODISERINGSFIXTURER
Epifatech AB
FIXTURER FÖR ELEKTROLYTISK YTBEHANDLING
Epifatech AB
FIXTURER FÖR LACKERING
Epifatech AB HangOn AB
LACKERINGSKROK
Epifatech AB HangOn AB
TEJP & MASKERING
Epifatech AB HangOn AB
VÄRMEBESTÄNDIGA PLUGGAR/ LOCK
Epifatech AB Essentra Components AB HangOn AB
MEKANISK FÖRBEHANDLING
MEDEL FÖR:
BLÄSTERMEDEL
Tebeco AB
SLUNGBLÄSTERMEDEL
Tebeco AB
MEKANISK FÖRBEHANDLING
UTRUSTNING FÖR:
BLÄSTERANLÄGGNINGAR
Richard Steen AB
BLÄSTRING
Anti-Corrosion Sverige AB
Bäckman Blästermaskiner AB
Richard Steen AB
Straaltechniek International Sweden AB
Svensk Blästring och Maskinteknik AB Tebeco AB
SLUNGBLÄSTERANLÄGGNINGAR
Richard Steen AB
SLUNGBLÄSTRING
Bäckman Blästermaskiner AB
Richard Steen AB
Straaltechniek International Sweden AB
Svensk Blästring och Maskinteknik AB Tebeco AB
TRUMLING
Bäckman Blästermaskiner AB
Straaltechniek International Sweden AB
Svensk Blästring och Maskinteknik AB Tebeco AB
MÅLNING & LACKERING
UTRUSTNING FÖR:
CONVEYOR & TRANSPORTANORDNINGAR
Crescocito AB
Lackdepån Design & Processteknik AB
PAB Patric And Brother AB Rayline AB Triab
DOPPNINGSANLÄGGNINGAR
Aabo-Ideal
Crescocito AB
Lackdepån Design & Processteknik AB Rayline AB
Tervento Engineering AB Triab
ED-LACKERINGSANLÄGGNINGAR
Lackdepån Design & Processteknik AB Rayline AB
ELEKTROSTATISKA SPRUTOR
Anti-Corrosion Sverige AB
Coverspray AB
Crescocito AB
Hansen-Icoma AB
Lackdepån Design & Processteknik AB
Sames
Trilack Finishing AB Wagner Sverige AB
FÄRGFILTER
Coverspray AB
Crescocito AB
Greiff Industrimiljö AB
Lackdepån Design & Processteknik AB Rayline AB
Trilack Finishing AB
Trilack Industriprodukter AB
FÄRGPUMPAR
Anest Iwata Scandinavia AB
Coverspray AB
Crescocito AB
Trilack Finishing AB
FÄRGSPRUTOR
Anest Iwata Scandinavia AB Anti-Corrosion Sverige AB Coverspray AB
Crescocito AB
Lackdepån Design & Processteknik AB
Sames
Trilack Finishing AB Wagner Sverige AB
IR-UGNAR
Triab
LUFTLÖS SPRUTNING
Anti-Corrosion Sverige AB Coverspray AB
Crescocito AB
Sames
Trilack Finishing AB Wagner Sverige AB
MÅLNINGSROBOTAR
Coverspray AB
Crescocito AB Icotron AB
OMRÖRARE
Coverspray AB Crescocito AB
PLANMÅLNING
Coverspray AB Wagner Sverige AB
PULVERLACKERINGSANLÄGGNINGAR
Aabo-Ideal
Coverspray AB Crescocito AB Greiff Industrimiljö AB Hansen-Icoma AB Icotron AB
Lackdepån Design & Processteknik AB
Moldow Rayline AB
Tervento Engineering AB
Triab
Trilack Finishing AB
SPRUTBOXAR
Aabo-Ideal
Coverspray AB
Crescocito AB
Greiff Industrimiljö AB
Icotron AB
Lackdepån Design & Processteknik AB
Moldow
Tervento Engineering AB
Triab
Trilack Finishing AB
Trilack Industriprodukter AB
TVÅKOMPONENTSSPRUTOR
Anti-Corrosion Sverige AB
Coverspray AB
Crescocito AB
Sames
Trilack Finishing AB
Wagner Sverige AB
UGNAR
Aabo-Ideal Crescocito AB Greiff Industrimiljö AB Icotron AB Lackdepån Design & Processteknik AB Moldow
Rayline AB
Tervento Engineering AB Triab
UV-LAMPOR/UGNAR
Triab
VARMSPRUTOR
Anti-Corrosion Sverige AB Crescocito AB Wagner Sverige AB
VÅTLACKERINGSANLÄGGNINGAR
Aabo-Ideal Anti-Corrosion Sverige AB Coverspray AB Crescocito AB
PROCESSVATTENBEHANDLING
FLOCKNING
Candor Sweden AB
Chemetall AB Henkel Norden AB
FÄRGKOAGULERINGSMEDEL
Vilokan
JONBYTARE
Eurowater AB
KAMMARFILTERPRESSAR
Proteam Process & Cleantech AB
MEMBRANFILTRERING
Eurowater AB
Proteam Process & Cleantech AB Vilokan
RENINGSANLÄGGNINGAR
Candor Sweden AB
Proteam Process & Cleantech AB Schlötter Svenska AB
OLJEAVSKILJARE
Proteam Process & Cleantech AB
OMRÖRARE
Proteam Process & Cleantech AB
SANDFILTER
Proteam Process & Cleantech AB
VAKUUMINDUNSTARE
Candor Sweden AB
Proteam Process & Cleantech AB Vilokan
FARLIGT AVFALL
Fortum Waste Solutions AB
PUMPAR
CENTRIFUGALPUMPAR
Proteam Process & Cleantech AB
DOSERINGSPUMPAR
Elmacron AB
Proteam Process & Cleantech AB
FATPUMPAR
Crescocito AB
Proteam Process & Cleantech AB
Trilack Finishing AB
KOLVPUMPAR
Crescocito AB
Proteam Process & Cleantech AB
Trilack Finishing AB
MEMBRANPUMPAR
Crescocito AB
Proteam Process & Cleantech AB
Trilack Finishing AB
TEMPORÄRA SKYDD
ROSTSKYDDSMEDEL DaCar AB
VCI ROSTSKYDDSPAPPER DaCar AB
VAKUUMTEKNISK YTBEHANDLING
UTRUSTNING FÖR: ANLÄGGNINGAR Impact Coatings AB VARMFÖRZINKNING
UTRUSTNING FÖR:
ANLÄGGNINGAR
Recyclean Systems AB
VENTILATION
ANLÄGGNINGAR
AB
Process & Cleantech AB
AB Tervento Engineering AB
Spindeltråd med integrerad färg
Forskare vid Sveriges lantbruksuniversitet har utvecklat en metod där konstgjord spindeltråd färgsätts redan vid tillverkningen. Genom att integrera färgade proteiner direkt i spindeltrådsfibern kan behovet av efterföljande färgningsprocesser minska. Arbetet presenteras i en ny studie ledd av professor Anna Rising.
Spindeltråd beskrivs ofta som ett biologiskt supermaterial. Kombinationen av mekaniska egenskaper i klass med stål och samtidigt biologisk nedbrytbarhet gör materialet intressant för framtida textilier och medicinska tillämpningar. Trots detta återstår flera utmaningar innan materialet kan användas i större skala, bland annat hur fibrerna ska färgas på ett resurseffektivt sätt.
– För att spindeltråd ska kunna användas i textilier måste fibrerna dock färgas. Inom konventionell textilproduktion sker färgning vanligtvis genom ytterligare kemiska processteg som ökar kostnader och energiförbrukning samt innebär en betydande miljöbelastning, säger Anna Rising.
I den metod som forskarna nu presenterar byggs färgen in redan från start.
Spindeltrådsproteiner har genetiskt sammanfogats med naturligt färgade proteiner. De modifierade proteinerna produceras i bakterier, renas och spinns därefter till fibrer i en helt vattenbaserad process.
– Anmärkningsvärt nog behöll fibrerna sina mekaniska egenskaper samtidigt som de uppvisade en tydlig vinröd färg. Detta visar att vi kan kombinera funktionalitet och prestanda i en och samma kontinuerliga process, säger Tomas Bohn Pessatti, forskare och en av huvudförfattarna bakom
Läs Ytforum digitalt!
Som prenumerant på papperstidningen ingår även Ytforum i digitalt format Om du inte får den digitalt redan, gå in på ytforum.se/aktivera för att läsa tidningen var du än befinner dig!
studien. Benjamin Schmuck, forskare och delad förste författare, tillägger:
– Genom att undvika separata färgningssteg förenklar vi produktionen och minskar miljöpåverkan, vilket är avgörande för framtida storskalig tillverkning av konstgjord spindeltråd.
Utöver färg finns även potential för att bygga in andra funktioner, såsom antimikrobiella egenskaper eller biologisk aktivitet, vilket kan öppna för nya tillämpningar inom både industri och medicin.
Vill du synas i Ytforums kanaler?
Ytforum erbjuder annonsering i den tryckta tidningen, i nyhetsbrev och på webbplatsen.
Kommande temanummer i tidningen
#2 Inför PaintExpo | Surface Technology Ger | Ytbehandling av aluminium
#3 Stora Leverantörsutgåvan | Elektrolytisk ytbehandling
#4 Förbehandling & Teknisk renhet | Inför Trä & Teknik
#5 Pulverlackering | Färgappliceringsutrustning
#6/7 Inför Elmia Subcontractor | Extra stor dubbelutgåva
#8 Blästring & Korrosionsskydd | Inför Ytskyddsdagarna 2027
För annonsbokning eller mer information, kontakta: Peter Edvall, Business Factory AB