with Dastex Group

Beste leden,
Met het verschijnen van dit 2e nummer van Contamination Control Magazine van 2026 is er weer het nodige achter de rug.
Zo is op 17 juni jl. de 38e Algemene Ledenvergadering gehouden. Gevolgd door het Nationaal Symposium
Contamination Control. Dit laatste was wederom een dag voor lezingen over de NEN-ISO 14644-5: Operations.
Ook is de eerste leergang van de Post-hbo opleiding
Contamination Control & Cleanliness afgesloten met een examen. Trots op de eerste groep deelnemers die deze intensieve opleiding van 15 lesdagen, van oktober 2025 tot mei 2026, hebben voltooid. Een eerste groep die hopelijk het leerdoel, namelijk een integrale aanpak van Contamination Control, in hun dagelijkse praktijk kunnen toepassen.
Tijdens de ALV was duidelijk dat VCCN in een uitstekende fase zit. De missie Sharing the Knowledge wordt volop uitgeoefend. Niet alleen Contamination Control floreert maar daarmee ook de vereniging.
Het Contamination Control Magazine is een van de uitingen waarmee de kennis wordt gedeeld. Ook in dit nummer staan weer lezenswaardige artikelen. Twee experts geven hun visie op het gebruik van het V-model. Een instrument voor kwaliteitsborging. Bij juist gebruik helpt dit om te komen tot het gewenste resultaat. Een van de voorwaarden is een goed opgesteld URS, User
Requirement Specification.
Een andere zeer interessante bijdrage betreft een visie op een circulair ontwerp van cleanrooms. Ook cleanrooms hebben een eindige technische levensduur en de gebruikte materialen van zowel cleanroom als gebruikte utilities zijn, mits hier op ontworpen, herbruikbaar. Dit levert grote milieu-winst op.
Namens VCCN, en specifiek de redactiecommissie, wens ik u een fijne zomer toe.
Jos Bijman Kennismanager VCCN
HET V-MODEL:
BEHEERSING VAN COMPLEXITEIT
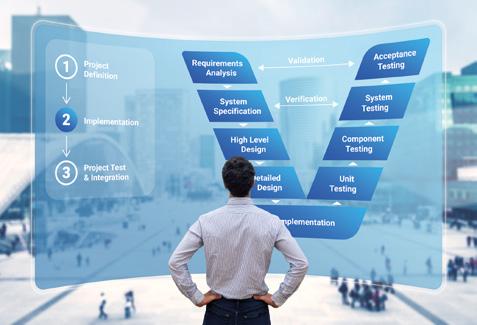
Het V-model, een overgenomen methodiek uit systems engineering, is een middel om complexe projecten tot een goed einde te brengen. Je vindt de toepassing ervan terug in zowel productontwikkeling als de realisatie van cleanroomfaciliteiten in de semicon-, life science- en space- sectoren.
Door: Jos Bijman, Kennismanager VCCN
VERBETERING VAN OPERATORCOMFORT EN CONTAMINATIEBEHEERSING IN STERIELE CLEANROOMS
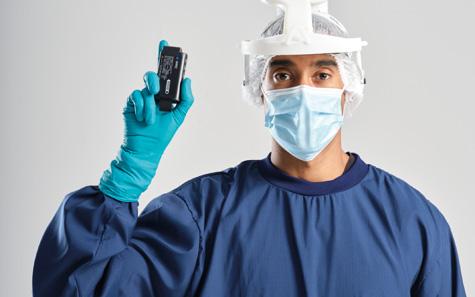
Een geïntegreerd kleding- en ventilatiesysteem, om zowel contaminatiebeheersing als het comfort van operators in steriele omgevingen te verbeteren, is onderzocht. Hierbij is een vergelijking gemaakt met traditionele cleanroomkleding (overall, kap en cleanroombril).
Door: Arthur Lettinga, Product Manager Elis
CIRCULAIRE CLEANROOMS: LESSEN
UIT DE HALFGELEIDERINDUSTRIE
Herbestemming van cleanroomcomplexen blijkt een lastige uitdaging. Doordat ontwerpprincipes en richtlijnen voor demontage en materiaalpaspoorten ontbreken, verdwijnen waardevolle materialen zoals RVS en koper waarschijnlijk in laagwaardige recyclingstromen.
Door: Paz Molina (Deerns), Eric Stuiver (Deerns) en Ruben Pelzers (TVVL Expertgroep Circulaire Installaties)
WAAR KOMT CONTAMINATIE
NU ECHT VANDAAN?
Wipes spelen een belangrijke rol binnen Contamination Control. Het productieproces van deze schoonmaakproducten is daarbij cruciaal. De meeste wipers worden vandaag de dag geproduceerd met conventionele of semi geautomatiseerde processen. Deze methoden blijven belangrijk, maar hierbij is de menselijke factor als bron van contaminatie niet uit te sluiten. Volledig geautomatiseerde productie geeft hier een verbetering in.
Door: Philip van Beek
6 HET V-MODEL: BEHEERSING VAN COMPLEXITEIT
Door: Jos Bijman, Kennismanager VCCN
12 VERBETERING VAN
OPERATORCOMFORT EN CONTAMINATIEBEHEERSING IN STERIELE CLEANROOMS
Door: Arthur Lettinga, Product Manager Elis
21 YOUNG PROFESSIONALS
22 CIRCULAIRE CLEANROOMS: LESSEN UIT DE HALFGELEIDERINDUSTRIE
Door: Paz Molina (Deerns), Eric Stuiver (Deerns) en Ruben Pelzers (TVVL Expertgroep Circulaire Installaties)
28 WAAR KOMT CONTAMINATIE
NU ECHT VANDAAN?
Door: Philip van Beek
32 VCCN MINISYMPOSIUM
ONTWERPEN EN INRICHTEN VAN LABORATORIA
Door : Jos Bijman
36 CURSUS UITGELICHT
Post-hbo opleiding Contamination Control en Cleanliness
39 VCCN CURSUSGIDS
40 CURSUSSEN 2026
40 EVEN VOORSTELLEN
Ropasystems, Forbo Flooring en VDL Industrial Modules
Het V-model, een overgenomen methodiek uit systems engineering, is een middel om complexe projecten tot een goed einde te brengen. Je vindt de toepassing ervan terug in zowel productontwikkeling als de realisatie van cleanroomfaciliteiten in de semicon-, life science- en space- sectoren.
Toch wordt het nog niet altijd of niet correct toegepast. In een interview met twee experts wordt ingegaan op de juiste toepassing van het V-model binnen de wereld van Contamination Control.
In de wereld van contamination control draait alles om beheersing. Beheersing van deeltjes, van processen, van risico’s en uiteindelijk van kwaliteit. Of het nu gaat om de ontwikkeling van een hightech meetsysteem voor de semicon-industrie of om de realisatie van een GMP-cleanroom voor farmaceutische productie: fouten in het gehele realisatieproces kunnen later enorme consequenties hebben.
Door: Jos Bijman, Kennismanager VCCN
Juist daarom wordt in steeds meer technische sectoren gewerkt volgens het zogenoemde V-model. Deze methodiek uit de systems engineering helpt organisaties om complexe projecten gestructureerd te ontwikkelen, te bouwen en te valideren. In de praktijk blijkt echter dat het model lang niet altijd consequent wordt toegepast. Tijdsdruk, voortschrijdend inzicht en organisatorische complexiteit zorgen ervoor dat projecten geregeld “voor de muziek uitlopen”. Twee professionals die dagelijks met dit model voor kwaliteitsborging werken delen hun ervaringen en laten zien dat de principes achter het V-model universeel zijn, maar dat de toepassing sterk verschilt per toepassing.
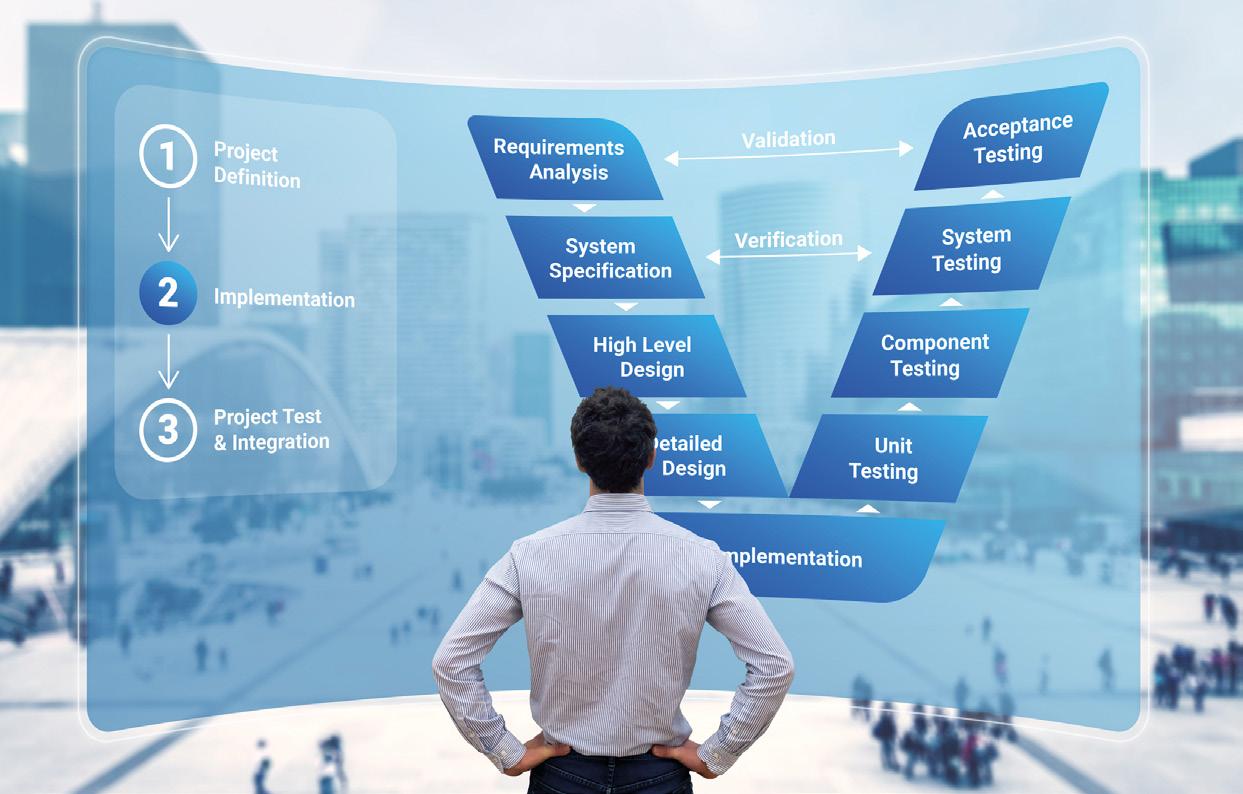
Het klassieke V-model beschrijft in essentie een logisch ontwikkelproces. Aan de linkerzijde van de “V” worden de wensen en eisen steeds verder in detail uitgewerkt: van gebruikersbehoefte naar detailontwerp. Onderaan de V vindt de realisatie plaats. Vervolgens wordt aan de rechterzijde stap voor stap gecontroleerd of het gerealiseerde systeem daadwerkelijk voldoet aan de oorspronkelijke eisen. Hoewel het model eenvoudig oogt, zit de kracht vooral in de discipline waarmee het wordt toegepast.
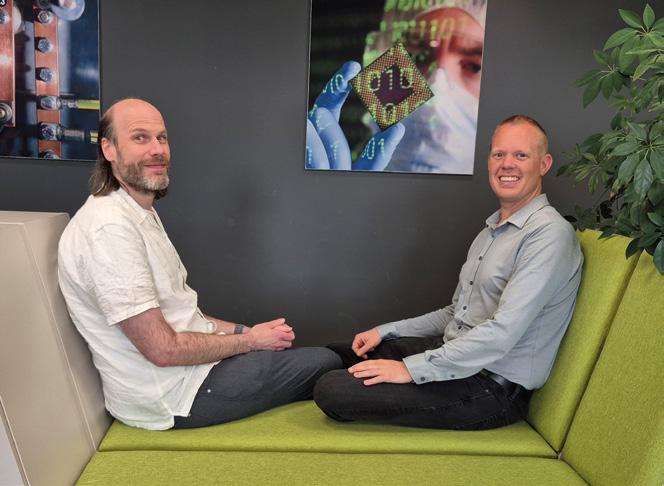
Freek Molkenboer:
Freek Molkenboer: “Het begint allemaal met de vraag: wat wil de klant nu werkelijk?” vertelt Molkenboer. “Mensen denken vaak dat ze dat snel kunnen opschrijven, maar in de praktijk blijkt juist dat je daar veel langer over moet nadenken. Als je te snel doorgaat, kan je dat later in het project opbreken. Binnen productontwikkeling wordt daarom veel aandacht besteed aan de zogeheten use cases: concrete beschrijvingen van wat een gebruiker werkelijk wil bereiken. Niet het gewenste apparaat staat centraal, maar de functionaliteit.”
Dat principe is ook herkenbaar binnen cleanroomprojecten, zegt Derek Vissers. “Daar noemen we deze belangrijke eerste stap een User Requirement Specification (URS), waarin onder meer de temperatuur-, luchtkwaliteit-, drukhiërarchie- en classificatie-eisen worden vastgelegd. Bij ons is de design review op basis van de URS een cruciale stap,” legt Vissers uit. “Als je pas tijdens detailengineering ontdekt dat je functionele ontwerp niet voldoet aan de eisen, dan moet je enorm veel werk opnieuw doen.”
Volgens beiden gaat het daar vaak al mis. Molkenboer geeft een voorbeeld: “Mensen komen meteen met oplossingen. Ze zeggen: ik heb een elektronenmicroscoop nodig, of een bepaald type instrument. Maar dat is niet de vraag. De daadwerkelijke vraag is: wat wil je meten, hoe nauwkeurig en onder welke omstandigheden? Pas daarna ga je nadenken over oplossingen.”
Theorie versus praktijk Vissers geeft het voorbeeld van een grote opdrachtgever in de farmacie. “Ondanks dat geclaimd wordt volgens het V-model te werken, merken wij dat vaak de URS nog niet eens gereed is terwijl het ontwerptraject al loopt. Er is een enorme druk om voortgang te maken in de tijd. Men denkt: dit weten we wel, daar kunnen we alvast mee beginnen. Een ander voorbeeld is dat wij als installateurs ontwerpen ontvangen die nooit goed zijn getoetst aan de oorspronkelijke uitgangspunten en eisen. In zulke gevallen grijpen wij alsnog in en eisen dan eerst een design-review. Vaak moeten we het ontwerp zelfs herordenen of aanpassen voordat we verder kunnen met detailengineering.”
Die spanning tussen snelheid en zorgvuldigheid is herkenbaar in vrijwel iedere technische sector. Volgens Molkenboer heeft dat veel te maken met menselijke factoren. “Er zijn veel mensen die denken:
ER ZIJN VEEL
IK
WEET WEL HOE HET MOET. EN
VAAK GAAT DAT
OOK GOED. TOT
overdrachtsmomenten. “Voor mij is een projectfase pas klaar als het opgeschreven is,” zegt Molkenboer. “Zolang het alleen in iemands hoofd zit, heb ik er niets aan.”
ik weet wel hoe het moet. En vaak gaat dat ook goed. Tot het een keer fout gaat.” Hij benadrukt dat goede systems engineering juist vraagt om het lef om een project tijdelijk stil te zetten. Soms moet je durven zeggen: we weten nog niet voldoende wat we eigenlijk willen.”
Een ander essentieel aspect van het V-model is documentatie. Iedere fase wordt formeel afgesloten voordat de volgende stap begint. Binnen TNO gebeurt dat via reviews, goedkeuringen en duidelijke
Vissers: “Ook bij de realisatie van een cleanroomfaciliteit spelen formele reviewmomenten een centrale rol. Dit zijn Design Qualification (DQ), Factory Acceptance Test (FAT), Site Acceptance Test (SAT) en commissioning, feitelijk de rechterzijde van het V-model. Je wilt aantonen dat wat je ontworpen hebt ook daadwerkelijk functioneert. Daarom denken we al in een vroeg stadium, tijdens het ontwerp, na over hoe we later gaan testen. Binnen cleanroomprojecten worden daarom al tijdens het basic design verificatie- en validatieoverzichten opgesteld. Daarin staat exact beschreven welke testen uitgevoerd gaan worden en wie daarvoor verantwoordelijk is.”
Dat vooruitdenken is cruciaal. Een eis waarvoor geen meetmethode bestaat, is volgens beide geïnterviewden feitelijk geen goede eis. “Als je een requirement opschrijft maar niet weet hoe je hem moet verifiëren, dan heb je een probleem,” zegt Molkenboer.
Juist in contamination control-projecten is die structuur onmisbaar. Cleanrooms
Derek Vissers Adviseur Contamination Control, Kropman, Secretary ICCCS Young Professionals
“Wij gebruiken het V-model standaard bij onze projecten, bijvoorbeeld bij de realisatie van een cleanroom voor een farmaceutische fabriek. Het V-model begeleidt je door de verschillende stappen om te komen tot een succesvol eindproduct. Uitgangspunt en startpunt is voor ons het URS, de User Requirement Specification. Pas bij een goedgekeurd of gereviewd ontwerp op basis van deze URS gaan we door naar de engineering.”
Use-case In-use
User Requirements & Concept of Operation
System Requirements & Architecture
System Demonstration & Validation
System Integration & Verif i cation
Component Design
Procure, Manufacturing & Assemble Parts
Component Integration & Test
bestaan uit een groot aantal disciplines die parallel moeten samenwerken: werktuigbouwkunde, elektrotechniek, regeltechniek, bouwkunde én procesapparatuur.
“Al die disciplines moeten gelijk oplopen,” zegt Vissers. “Vooral de koppeling met equipmentleveranciers vormt regelmatig een uitdaging. Installatiegegevens blijken vaak nog niet beschikbaar terwijl het ontwerp al loopt. Dan weten we bijvoorbeeld nog niet hoeveel vermogen een machine nodig heeft of hoeveel ultrapuur water vereist is. Daardoor moet het ontwerp later alsnog aangepast worden.”
Dat leidt niet alleen tot vertraging, maar soms ook tot grote financiële consequenties. Als bijvoorbeeld blijkt dat de bestaande opwekking van Purified Water onvoldoende capaciteit heeft, kan alsnog een compleet nieuwe installatie nodig zijn.
“Dat zijn echt zaken die je project in grote problemen kunnen brengen.”
In het begin van het interview werd al gesproken over de URS en over de use case. Waar bij de URS al over eisen wordt gesproken, is de vraagstelling bij de use case nog veel algemener. Door de use case als fase voor de URS te plaatsen spreek je als het ware over het zogenoemde extended V-model. Ook aan de rechterzijde van het V-model is een uitbreiding mogelijk met in-use, zie figuur 1.
Daarbij stopt het model niet na validatie en oplevering, maar worden ook gebruik, onderhoud en end-of-life meegenomen.
Molkenboer legt uit: “Je kunt bijvoorbeeld kiezen tussen een oplossing die goedkoper is in aanschaf maar duurder in onderhoud, of andersom. Door al vroeg naar de volledige levenscyclus te kijken maak je betere keuzes.” Binnen duurzame cleanroomconcepten en Total Cost of Ownership-benaderingen zou dat extended V-model in de toekomst wel eens belangrijker kunnen worden.
Opvallend is dat beide geïnterviewden waarschuwen voor een te rigide toepassing van het model.
“Als je alles dogmatisch gaat volgen, wordt het een vinklijstje waar niemand
meer naar kijkt”, aldus Molkenboer. “Het gaat juist om het slim toepassen van het V-model. Niet ieder project hoeft dezelfde mate van formaliteit te hebben. Voor een klein project moet je het niet moeilijker maken dan nodig.”
Ook binnen cleanroomprojecten worden fases soms gecombineerd wanneer de complexiteit beperkt is. Vissers: “Dan voegen we bijvoorbeeld concept design en basic design samen. Anders wordt het alleen maar papierwerk.”
Het V-model
Het V-model is een gestructureerde methode voor systeemontwikkeling en validatie, waarbij iedere ontwerpfase direct gekoppeld is aan een verificatie- of validatiestap. De linkerzijde van de “V” beschrijft het ontwerp- en specificatieproces, van gebruikerswensen en functionele eisen tot detailengineering. Aan de rechterzijde worden deze stappen gecontroleerd door middel van testen, verificatie en validatie. Hierdoor ontstaat een duidelijke relatie tussen eisen, ontwerpkeuzes en aantoonbare prestaties.
Binnen Contamination Control wordt het V-model veel toegepast om gecontroleerde processen, cleanrooms en kritische installaties aantoonbaar te laten voldoen aan gestelde eisen. Denk hierbij aan farmaceutische productie, ziekenhuizen, hightechindustrie en laboratoria. Het model ondersteunt een systematische aanpak van risicoanalyse, ontwerpkwalificatie, installatiekwalificatie (IQ), operationele kwalificatie (OQ) en performancekwalificatie (PQ).
Een belangrijk voordeel van het V-model is dat kwaliteit en beheersing al vroeg in het proces worden meegenomen. Hierdoor kunnen afwijkingen tijdig worden ontdekt en worden kostbare aanpassingen in latere projectfasen voorkomen. Bovendien zorgt de methode voor goede documentatie en traceerbaarheid, wat essentieel is binnen gereguleerde omgevingen en audits. Het V-model draagt daarmee bij aan betrouwbare, veilige en reproduceerbare contaminatiebeheersing.
User Requirements & Concept of Operation
System Requirements & Architecture
System Demonstration & Validation
System Integration & Verif i cation
Component Integration & Test Component Design
Procure, Manufacturing & Assemble Parts
Figuur 2: Het V-model, met links de ontwerpstappen, onderin de realisatiefase en rechts de verificatie en validatiestappen.
Die pragmatische Nederlandse aanpak wordt internationaal binnen systems engineering zelfs expliciet herkend. Molkenboer verwijst naar de typisch Nederlandse “open en directe” manier van samenwerken.
“Als iets onzin is, zeggen we dat gewoon tegen elkaar. Daardoor kun je heel efficiënt werken.”
COMMISSIONING BEGINT
NIET AAN HET EINDE
Een opvallende observatie uit het gesprek is dat commissioning in de praktijk nog vaak wordt gezien als een activiteit aan het einde van een project, terwijl het in feite het hele V-model omvat.
“Commissioning begint al bij de URS”, stelt Vissers. “Ook het ontwerp moet gereviewd worden.”
Dat sluit naadloos aan op moderne inzichten binnen systems engineering, waarin verificatie en validatie geen sluitstuk zijn, maar vanaf het begin geïntegreerd worden in het ontwerptraject.
Juist in contamination control-projecten
is dat essentieel. Een cleanroom die technisch voldoet, maar operationeel niet functioneert, heeft uiteindelijk weinig waarde.
De laatste validatiestap in GMP-projecten wordt uitgevoerd door de eindgebruiker zelf. Vissers: “De Performance Qualification vindt plaats onder daadwerkelijke operationele omstandigheden, waarbij operators volgens normale procedures in de cleanroom werken. Dan blijkt of de ruimte in de praktijk echt doet wat in de URS stond.”
De vraag blijft waarom organisaties het V-model wel omarmen, maar het in de praktijk vaak slechts gedeeltelijk toepassen. Volgens beide experts spelen tijdsdruk, kosten en overschatting van eigen ervaring een belangrijke rol.
“Mensen denken: het is de vorige keer ook gelukt”, zegt Molkenboer. “Maar soms had je onbewust iemand achter je staan die problemen oploste.”
Daarnaast vraagt het model om sterk projectmanagement. “Je moet als projectleider durven zeggen: deze fase is nog niet klaar.” En juist daar wringt het in veel projecten. De druk om snel te starten of deadlines te halen wint het dan van de discipline om eerst de basis goed vast te leggen.
Freek Molkenboer
Senior Systems Engineer at TNO, President of the Dutch vacuum society, Vacuum and Contamination control expert
“Als systems engineer is het V-model voor ons, in veel gevallen, het startpunt voor het te realiseren product. Als start moet je exact weten wat de klant wil (use case). Dit is direct ook de eerste stap van het V-model. Een uitgebreidere, ook wel toegepaste, versie is het lifecycle model. Dit model gaat nog iets verder dan in-use, namelijk tot en met de sloop of afvoer.”
Voor de contamination control-sector biedt het V-model duidelijke voordelen.
Het creëert structuur, traceerbaarheid en aantoonbaarheid - drie elementen die steeds belangrijker worden in gereguleerde omgevingen. Bovendien helpt het model om risico’s vroegtijdig zichtbaar te maken.
“Het V-model maakt het ontwerp niet”, besluit Molkenboer. “Maar het helpt wel om de kans op een succesvol product zo groot mogelijk te maken.” Of het nu gaat om een ruimtevaartsysteem, een farmaceutische cleanroom of een semiconproductieomgeving: uiteindelijk draait contamination control niet alleen om techniek, maar vooral om beheersing van complexiteit. En juist daarin blijkt het V-model nog altijd verrassend actueel.
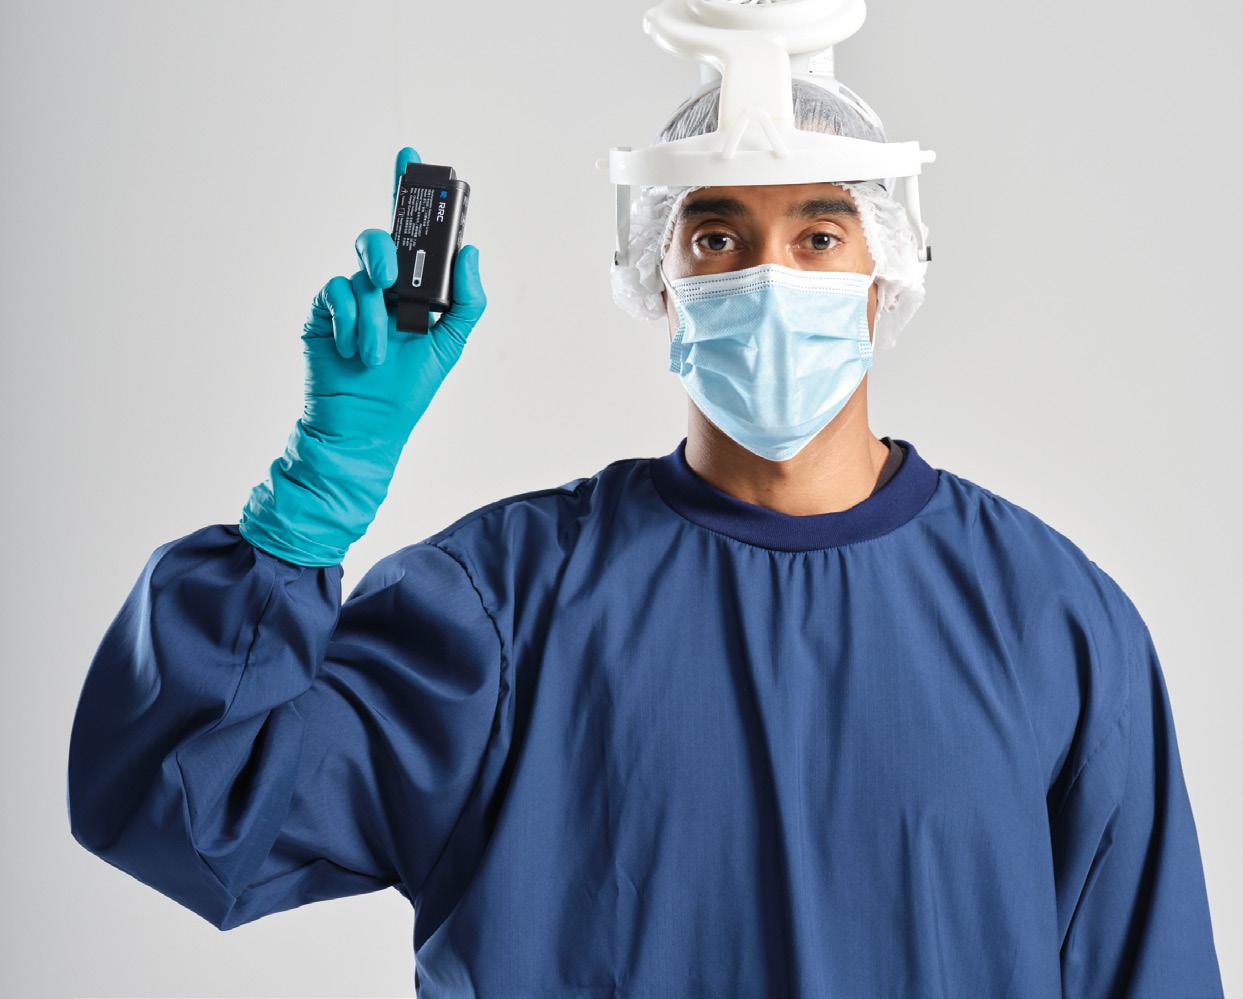
Een geïntegreerd kleding- en ventilatiesysteem, om zowel contaminatiebeheersing als het comfort van operators in steriele omgevingen te verbeteren, is onderzocht. Hierbij is een vergelijking gemaakt met traditionele cleanroomkleding (overall, kap en cleanroombril). Het systeem vermindert CO2 -opbouw, beslaan van brillen en fysiek ongemak bij langdurig gebruik. Dit leidt tot betere werkomstandigheden voor operators. Uit de test blijkt een CO2 -reductie van circa 80% ten opzichte van traditionele kleding. Daarnaast zijn de reiniging van het vizier en de integriteit van de kap onderzocht. Een Body Box-test laat zien dat beide systemen voldoen aan de eisen van ISO 5 en GMP klasse A. Het systeem biedt meer comfort zonder verlies van contaminatiebeheersing.
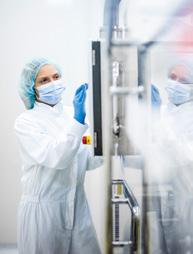
Werken in een cleanroomomgeving met een hoge classificatie is complex, vooral wanneer zowel contaminatiebeheersing als operatorcomfort een rol spelen. Een van de belangrijkste bronnen van contaminatie is de operator zelf. Door mensen gegenereerde deeltjes, zoals huidcellen, lichaamsvloeistoffen en ademhalingsdruppels, vormen een voortdurende bedreiging voor steriele cleanroomomgevingen. Daarom moeten kledingsystemen de operator volledig omsluiten en elk contact tussen blootgestelde huid en de cleanroomomgeving voorkomen.
Tegelijkertijd moeten deze systemen gebruiksvriendelijk zijn, met name tijdens lange diensten. Oververhitting, het beslaan van cleanroombrillen en ophoping van CO2 moeten worden voorkomen, omdat deze factoren bijdragen aan vermoeidheid van operators en het risico op fouten verhogen.
Met de herziening van EU GMP Annex 1 in 2022 is meer nadruk gelegd op het minimaliseren van door operators veroorzaakte contaminatie in cleanroomomgevingen, met name in Grade A- en Grade B-ruimten. Gezichtsbedekking, de integriteit van de kleding en luchtzuiverheid worden hierbij expliciet benoemd.
“Voor Grade B, inclusief toegang tot Grade A, dienen een steriel mondmasker en steriele oogbescherming (bijvoorbeeld een cleanroombril) te worden gedragen om de huid volledig te bedekken en af te sluiten.”
Dit artikel onderzoekt een recent ontwikkeld kledingsysteem met geïntegreerde laminaire luchtstroom en beoordeelt de effectiviteit ervan op basis van diverse technische studies.
Ondanks hun effectiviteit bij het beschermen van zowel product als proces in steriele cleanrooms, brengen traditionele cleanroomkledingsystemen verschillende uitdagingen met zich mee:
• Pasvorm en beslaan van cleanroombrillen: Openingen tussen cleanroombrillen en mondmaskers kunnen leiden tot blootstelling van de huid. Deze openingen vergroten het risico op microbiologische contaminatie (KVE’s). Daarnaast kan condensvorming op de bril het zicht en de concentratie verminderen.
VAN PRODUCT EN OMGEVING
• CO2-opbouw: Het opnieuw inademen van uitgeademde lucht in een afgesloten kap verhoogt de CO2-concentratie en verlaagt het zuurstofgehalte in de kap. Dit kan leiden tot slaperigheid of concentratieverlies, terwijl de operator nauwkeurige werkzaamheden uitvoert.
• Ongemak en drukpunten: Het langdurig dragen van strak aansluitende cleanroombrillen en mondmaskers veroorzaakt drukplekken in het gezicht en soms zelfs blaarvorming. Dit kan de naleving van procedures verminderen en operators afleiden.
• Compatibiliteit met brillen op sterkte: Operators die een bril op sterkte dragen, ervaren vaak problemen met pasvorm en condensvorming, waardoor het zicht wordt belemmerd.
• Borging van steriliteit: Bewegingen tijdens werkzaamheden of tijdens het aankleedproces kunnen ertoe leiden dat kledingstukken verschuiven. Hierdoor kan huid worden blootgesteld en kunnen deeltjes vrijkomen die de cleanroomomgeving negatief beïnvloeden.
De beschreven uitdagingen verhogen niet alleen het risico op kritische contaminatie-incidenten, maar hebben ook directe invloed op het comfort en de vermoeidheid van de operator. Hoewel de bescherming van product en omgeving altijd prioriteit heeft, moeten werkzaamheden ook veilig en uitvoerbaar blijven voor de operator.
De hierboven genoemde uitdagingen sluiten direct aan bij het onderwerp van dit artikel. Uiteraard zijn er nog vele andere aandachtspunten en zorgen met betrekking tot cleanroomkleding in het algemeen, maar deze aspecten vormen de kern van de problematiek die in dit artikel wordt behandeld.
GEÏNTEGREERDE
KLEDINGSYSTEEM:
CONCEPT EN ONTWERP
Het luchtstroomkledingsysteem is ontwikkeld om de eerder beschreven uitdagingen te overwinnen door integratie van verschillende functies, die uitgebreid zijn getest en gevalideerd:
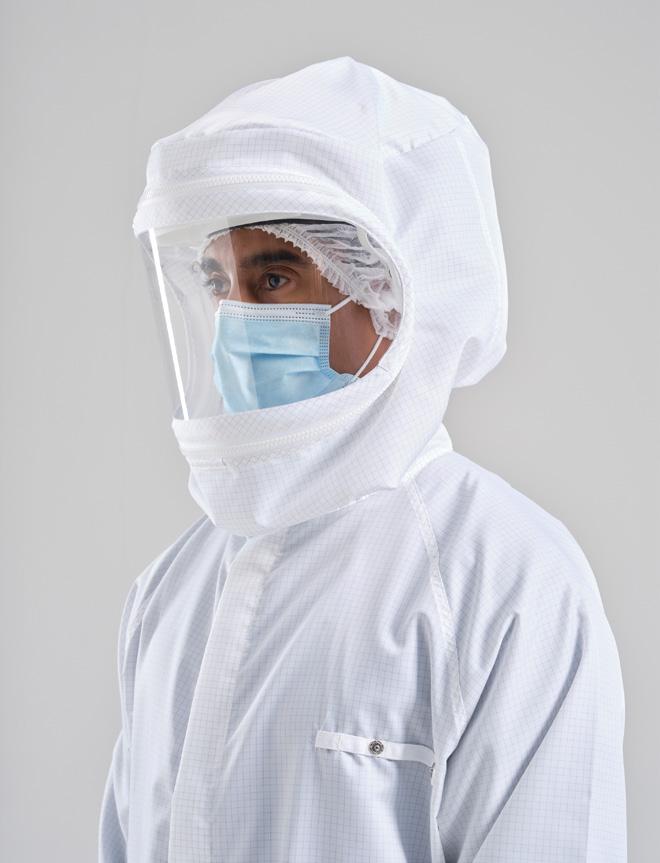
• Kap en panoramisch vizier: Een cleanroomcompatibele polyester kap met een afgesloten, autoclaveerbare ritsluiting en een afneembaar vizier. Het vizier biedt volledige gezichtsbedekking en zorgt voor goed zicht op de werkplek. Door de gebogen vorm is weinig hoofdbeweging nodig.
• Helm met adaptieve luchtstroom: Een lithium-ionbatterijgevoede helm zorgt voor een constante laminaire luchtstroom rechtstreeks naar het gezicht. Deze continue luchtstroom voorkomt het beslaan van het vizier.
Sensoren in het luchtstroomsysteem passen de luchtsnelheid automatisch aan op basis van beweging van de
operator, waardoor CO2 -opbouw wordt verminderd zonder verlies te doen aan het draagcomfort.
• Slim batterijsysteem: Oplaadbare lithium-ionbatterijen bieden een gebruiksduur tot zes uur per laadcyclus. Het systeem bevat indicatoren voor batterijstatus, luchtstroomniveau en systeemwaarschuwingen die tijdens het dragen eenvoudig afleesbaar zijn.
• Traceerbaarheid en herbruikbaarheid: De textiele componenten zijn volledig traceerbaar via geïntegreerde chips. De batterij heeft een gevalideerde operationele levensduur van maximaal 6.000 uur. Daarnaast wordt de helm jaarlijks gekalibreerd, waarbij de ventilator en waarschuwingssignalen worden gecontroleerd en voorzien van een goedkeuringscertificaat.
Deze innovaties zijn ontworpen om contaminatiebeheersing verder te verbeteren en het comfort van operators in steriele omgevingen te verhogen. Hierdoor kunnen zij werkzaamheden uitvoeren met meer gemak, minder belasting en minder kans op fouten.
CO2- en luchtstroomanalyse
Er bestaan geen specifieke normen voor CO2-metingen die specifiek gelden voor cleanroomomgevingen. De dichtstbij-
zijnde norm is EN 12941[2]. Dit is een norm voor ventilatiehelmen en hierin staat dat de maximale limiet 1% CO2 of 10.000 ppm is. Er zijn meerdere testen uitgevoerd waaruit blijkt dat het helmsysteem onder de 0,5% CO2 (5.000 ppm) blijft.
Omdat er ook geen officiële cleanroomnorm bestaat voor CO2-blootstelling binnen een traditioneel cleanroomkledingsysteem, is onderzocht wat de gemiddelde ppm-waarde van CO2 is voor deze systemen. Dit biedt een duidelijke benchmark ten opzichte van het helmsysteem. Meerdere tests op standaard, gesloten cleanroomkleding, laarzen, kap en cleanroombril gaven een gemiddelde van 27.000 ppm.
Door deze vergelijking en benchmarking kunnen operators een bewezen CO2-reductie van 80% behalen binnen hun cleanroom-helmsysteem ten opzichte van een traditioneel kledingsysteem. Dit toont een significant verbeterd ademcomfort voor operators die werken in een klasse B- of A-omgeving.
VERGELIJKING
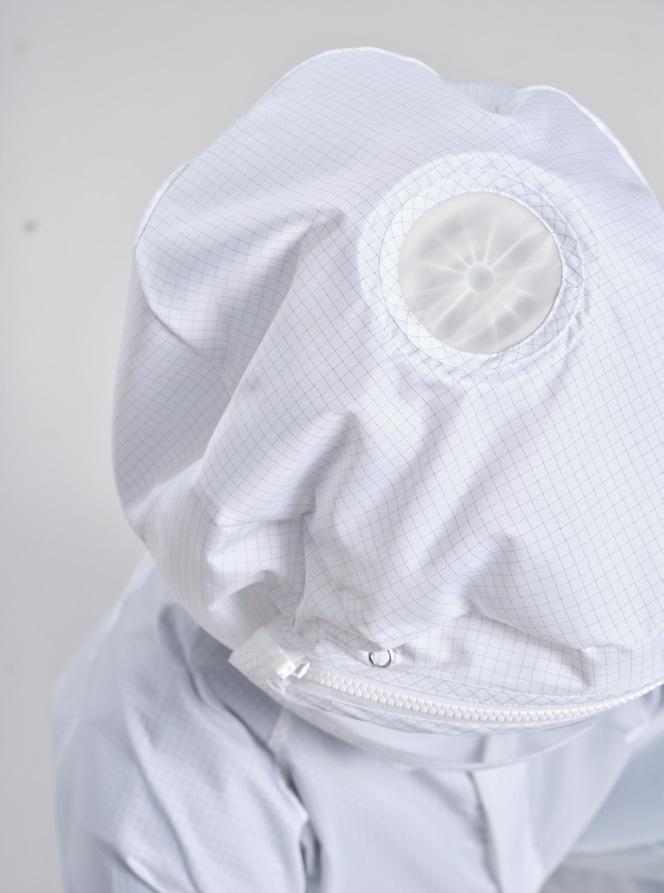
Specifiek bij het textielelement is de rits van een van de kritische factoren van een typisch cleanroompak, omdat dit een zwakke plek kan zijn waar openingen aanwezig zijn waardoor de kleinste deeltjes schadelijk kunnen zijn voor het product of de omgeving.
BEHALEN.
Om de integriteit van de rits te controleren is een rooktest uitgevoerd op de kap. De kap werd hermetisch afgesloten op een mannequinhoofd. Door gebruik te maken van een slang en waterdamp met hoge intensiteit kon direct worden waargenomen waar de rook ontsnapte. Hoewel dit geen officieel voorgeschreven
studie is door een notified body, aangezien er geen specifieke testnorm bestaat waaraan moet worden voldaan, is het wel belangrijk om de integriteit van de rits aan te tonen. Alle rook verliet het materiaal op een gecontroleerde manier via de textielstof, maar niet via de rits. De test is tweemaal uitgevoerd gedurende respectievelijk ongeveer één minuut en anderhalve minuut; er bestaan video-opnames van de volledige duur van de test.
Einde levensduur rapport voor textiel en vizier
Alle onderdelen moesten uitgebreid worden getest om de juiste behandeling
te bepalen voor een zo optimaal mogelijke end-of-life cyclus. Het helmsysteem bestaat uit een batterij en helm, die jaarlijks worden gekalibreerd. De testen richten zich op de wasbare en autoclaveerbare onderdelen: de kap en het afneembare vizier. Al deze onderdelen zijn voorzien van chips en daardoor volledig traceerbaar.
Het materiaal en de meeste accessoires van de kap zijn goed bekend en bewezen via specifieke verwerkingsprocessen. De uitdaging lag vooral bij de verwerking van de individuele vizieren. In essentie zijn er meerdere manieren om een vizier te reinigen binnen een cleanroom wasserij proces, namelijk:
• Handmatig borstelen en het gehele vizier afnemen met een doek
• Alleen afnemen met detergent
• Alleen afnemen met 70% IPA-desinfectie
• Ultrasoon bad met reversed osmose/ demi water
• Geautomatiseerde goggle washer
Hoe meer het reinigingsproces handmatig is, hoe minder controle er is over de eindkwaliteit. Het is beter om oplossingen te gebruiken die reproduceerbaar en aantoonbaar zijn. Aan de andere kant moet ook worden gekeken naar schaalbaarheid, zoals benodigde investering, verwerkte hoeveelheid per uur en gebruiksgemak. Afhankelijk van de eisen van de eindgebruiker en de risicobeoordeling kunnen deze keuzes verschillen. Zo is alleen afnemen met detergent of desinfectiemiddel aanzienlijk goedkoper dan een ultrasoon bad.
Elke methode werd beoordeeld met UV-fluorescent poeder en een backlight om het reinigingsniveau van elke vizier te bepalen. Door elk hoekje van het vizier en de ruimte tussen de tanden van de rits te verontreinigen, kon worden getest of residu werd verwijderd met de
gekozen methode. Daarnaast werd microbiologische verificatie uitgevoerd met Rodac-plaatbemonstering en incubatie bij 37°C.
De meest haalbare optie is het gebruik van een geautomatiseerde goggle washer, waarbij bestaande rekken worden aangepast om de vizieren te kunnen plaatsen. Dit is een bestaand en gevalideerd reproduceerbaar proces. De op één na beste optie is afnemen in een ISO 5 cleanroom door een operator met alcohol zoals IPA, omdat dit zeer effectief is en snel droogt. Droogtijd betekent
extra tijd en dus lagere procesefficiëntie. Bovendien geldt: wat niet droog is in een cleanroom, is nat, en nat vormt een voedingsbodem voor bacteriën. De kappen worden opnieuw gekoppeld aan de vizieren in de ISO 5-omgeving, gevouwen en verpakt en vervolgens door het sterilisatieproces geleid.
Idealiter wil men weten of een operator binnen de limieten van de cleanroomclassificatie blijft. Er bestaan test voor het cleanroomkledingsysteem zelf, maar ook een officiële test die bekend staat als de
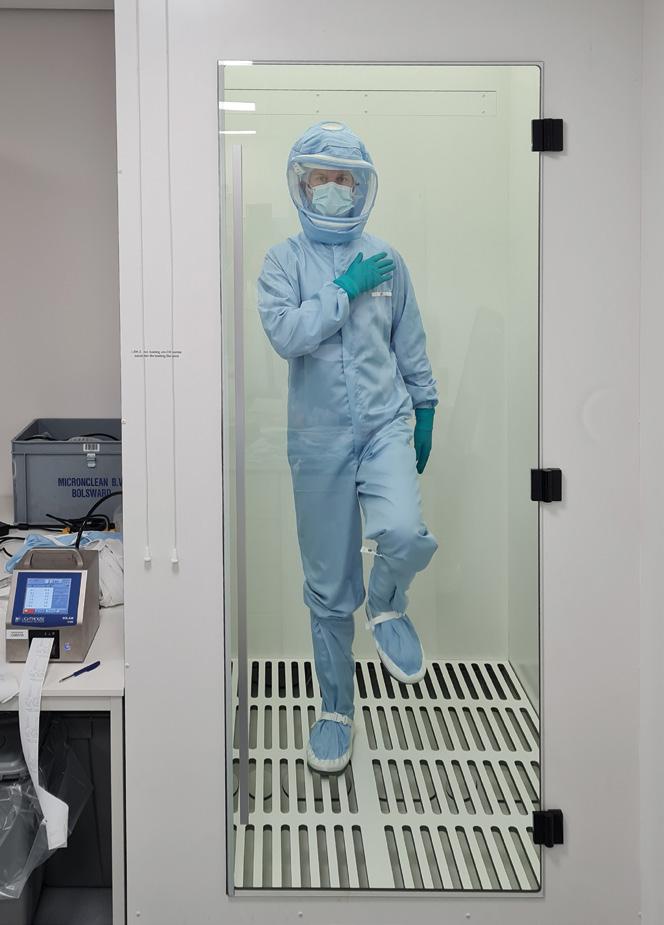
body box-test. Deze test vindt plaats in een kleine ruimte waarin één persoon past. In deze mini-cleanroom bevindt zich een deeltjesteller die het aantal deeltjes meet dat door het kledingstuk en de persoon wordt afgegeven. Uiteraard kunnen de resultaten verschillen afhankelijk van de persoon die de test uitvoert. Het doel van de Body Box is het bepalen van de deeltjesemissie tijdens gebruik van de kleding en het vergelijken van verschillende kledingsystemen. Deze test is beschreven in IEST-RP-CC 003.5[3]
Body Box-methodologie:
• Beide armen gestrekt voor de schouders op schouderhoogte gedurende 5 minuten, op het ritme van een metronoom van 60 slagen/minuut.
• 1 minuut stilstaan.
• 5 minuten op de plaats lopen waarbij rechterhand naar linkerschouder gaat en linkerhand naar rechterschouder.
• 1 minuut stilstaan.
• Drie diepe kniebuigingen uitvoeren.
• 1 minuut stilstaan.
De resultaten worden weergegeven op het apparaat in de vorm van de D-waarde. Deze wordt weergegeven voor verschil-
UITERAARD
KUNNEN DE RESULTATEN
VERSCHILLEN
AFHANKELIJK
VAN DE PERSOON
DIE DE TEST
UITVOERT.
MEET DAT DOOR HET KLEDINGSTUK
EN DE PERSOON WORDT
AFGEGEVEN.
lende deeltjesgroottes, maar meestal wordt één waarde gebruikt om systemen te vergelijken.
Davg = Capp / N
Davg: gemiddelde dispersiesnelheid, gedetecteerde deeltjes (≥0,5 μm) per m³ tijdens een testperiode.
Capp: som van de deeltjesstellingen voor dezelfde kledingset.
N: totaal aantal testperiodes van 1 minuut = 11.
In deze test zijn de volgende items onderzocht:
• Helm, mondmasker en overall
• Traditionele overall met cleanroombril en mondmasker
De operator voerde de eerder beschreven gestandaardiseerde bewegingen drie keer uit voor beide kledingsets. De gemeten deeltjes (≥0,5 μm) werden geteld om beide sets te vergelijken. De gemiddelde resultaten:
• Traditioneel overall met cleanroombril: 111 deeltjes per m3
• Helm en overall: 148 deeltjes per m3
Alle waarden bleven ruim binnen de ISO 5-grens (3.520 deeltjes ≥0,5 μm/m³), met kleine verschillen die kunnen worden toegeschreven aan de kledingconstructie. Vergeleken met de maximale toegestane
waarden voor ISO 14644-1[4] (ISO 5 / GMP klasse A-omgeving) blijven de waarden ver onder de limiet. Uiteindelijk levert dit een grote verbetering in operatorcomfort op door een constante gecontroleerde luchtstroom in het kledingsysteem.
De testresultaten valideren het geïntegreerde luchtstroomsysteem als een hoogwaardige oplossing voor steriele cleanroomomgevingen. Hoewel alle configuraties binnen ISO 5 bleven, liet het geïntegreerde luchtstroomsysteem betere comfortresultaten zien door een lagere ppm-waarde, wat kan bijdragen aan minder operatorfouten, betere naleving en hogere productiviteit.
• Met betrekking tot CO2 en luchtstroomanalyse (zie pagina 15): de rooktest geeft geen realistische situatie weer, omdat rook onder een merkbare overdruk door textielstructuur van het overall wordt geperst. Hierdoor ontstaat een visueel effect dat niet overeenkomt met de werkelijke beweging van de kleinste deeltjes in normale omstandigheden en dus geen realistische impact op de cleanroomomgeving weergeeft.
• Met betrekking tot einde levensduur (zie pagina 15): de end-of-life bepaling van het helmsysteem bevat geen gebruikresultaten, omdat deze
variëren per operator. Zelfs als deze gegevens beschikbaar zijn, kunnen ze in de toekomst veranderen afhankelijk van de manier waarop de gebruiker het systeem hanteert.
• Hetzelfde geldt voor het vizier: afhankelijk van hoe de operator het vizier behandelt bij het in de container plaatsen van gebruikte items kan schade ontstaan, zoals krassen. De SOP van de eindgebruiker bepaalt wat acceptabel is.
• Met betrekking tot de bodybox-test: uit een eerdere test blijkt dat het niet noodzakelijk zou zijn om een mondmasker te dragen onder het geïntegreerde kledingsysteem. Echter, een mondmasker moet wel gedragen worden vóór het aantrekken van een kledingsysteem om contaminatie van de gowning-ruimte te voorkomen vóór de Grade A-zone. De nieuwe Annex 1 beschrijft duidelijk wat gedragen moet worden in de verschillende cleanroomclassificaties, en in de laagste grades is een mondmasker al verplicht.
De ontwikkeling en evaluatie van een geïntegreerd luchtstroomsysteem voor kleding in steriele cleanroomomgevingen vertegenwoordigen een betekenisvolle evolutie in contaminatiebeheersing en het welzijn van operators. Aangezien regelgevende normen, met name de herziene EU GMP Annex 1, steeds meer nadruk leggen op het minimaliseren van contaminatie door operators, moeten cleanroomkledingsystemen zich hierop aanpassen. Deze studie laat zien dat het combineren van innovatieve luchtstroomtechnologie met ergonomisch kledingontwerp effectief de kloof kan overbruggen tussen strikte contaminatiepreventie, menselijk comfort en productiviteit.
Traditionele cleanroomkleding voldoet weliswaar aan de normen, maar kent aanzienlijke beperkingen op het gebied
van comfort, operationele veiligheid en langdurig draaggemak. Problemen zoals CO₂-opbouw, beslaan van cleanroombrillen, ongemak door langdurige druk van brillen op het gezicht en uitdagingen rond steriliteitsborging tijdens gebruik dragen
allemaal bij aan verhoogde vermoeidheid bij operators en een grotere kans op menselijke fouten. Deze beperkingen brengen niet alleen de productintegriteit in gevaar, maar kunnen ook de algehele naleving en productiviteit negatief beïnvloeden.
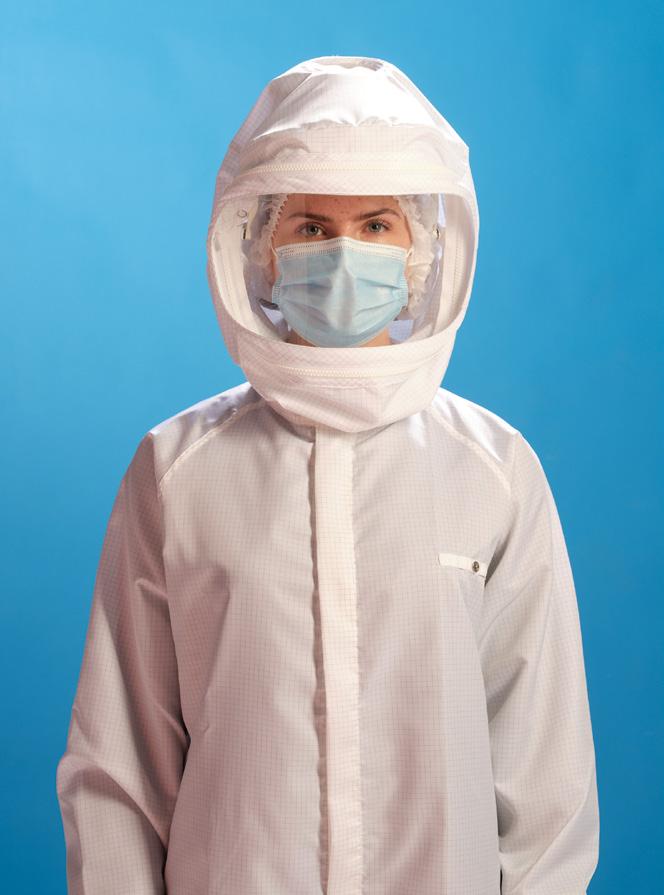
Het geïntegreerde kledingsysteem pakt deze problemen aan via een reeks zorgvuldig ontworpen oplossingen. Met name de aangedreven helm, die automatische adaptieve luchtstroom van boven naar beneden levert, reduceerde CO₂-concentraties met ongeveer 80% in vergelijking met traditionele gesloten kledingsystemen. Dit ondersteunt zowel cognitieve helderheid als fysiek comfort voor de operator en verbetert de veiligheid tijdens langdurige werkzaamheden in high-grade zones, met name in Grade A-omgevingen. Het panoramische vizier, compatibel met brillen op sterkte, lost zichtproblemen op terwijl volledige gezichtsbedekking behouden bleef in overeenstemming met de eisen van Annex 1. Uiteindelijk kan dit ook bijdragen aan de route richting 0 KVE, zoals vereist door de herziene Annex 1 voor Grade A-omgevingen.
Vanuit het perspectief van contaminatiebeheersing liet het geïntegreerd kledingsysteem iets hogere deeltjesaantallen zien in vergelijking met een traditioneel kledingsysteem met herbruikbare cleanroombrillen tijdens de gestandaardiseerde “Body Box”-deeltjesemissietest.
De vastgestelde waarden voor beide kledingsystemen liggen onder de respectieve limietwaarden voor ISO 5 of GMP-klassen A/B, indien de limieten voor luchtzuiverheidsklasse ISO 14644-1[4] als benchmark worden gebruikt. Beide kledingsystemen
kunnen daarom worden gecategoriseerd als geschikt voor gebruik in de betreffende cleanroomklassen. In deze context kunnen het verbeterde comfort en de verminderde fysiologische belasting kleine variaties compenseren door betere focus en minder fouten bij operators mogelijk te maken.
Daarnaast bevat het systeem slimme technologieën voor traceerbaarheid, onderhoud en batterijmonitoring, wat praktische voordelen biedt voor cleanroomoperaties en kwaliteitsborging. End-of-life- en herbruikbaarheidstesten bevestigden dat de kap en het vizier betrouwbaar gereinigd kunnen worden met bestaande gevalideerde processen. Hoewel subjectiviteit bij het bepalen van de bruikbaarheid van vizieren en variatie in reinigingsresultaten blijven bestaan, suggereert de studie duidelijke operationele richtlijnen die deze risico’s kunnen beperken.
Ondanks enkele methodologische beperkingen, zoals beschreven in de discussie, wijst het totale bewijs sterk in de richting van het geïntegreerde luchtstroomsysteem als een next-generation oplossing. Hoewel verdere gebruiksdata op lange termijn de verwachtingen rond de levenscyclus en standaardprocedures kunnen verfijnen, toont het systeem al aantoonbare verbeteringen in operatorcomfort, contaminatiebeheersing en naleving van regelgeving.
Uiteindelijk vertegenwoordigt het geïntegreerde luchtstroomsysteem een toekomstgerichte aanpak die aansluit bij de regelgevende normen en de praktische uitdagingen waarmee cleanroomoperators worden geconfronteerd. Door het verminderen van contaminatierisico’s en het verbeteren van comfort en gebruiksgemak bevordert het een veiligere en efficiëntere werkomgeving waarin menselijke prestaties kunnen worden geoptimaliseerd zonder de steriliteit van producten in gevaar te brengen. Naarmate steriele productie steeds complexer wordt, zullen dergelijke innovatieve systemen waarschijnlijk een essentieel onderdeel worden van contaminatiebeheersingsstrategieën in gereguleerde omgevingen.
[1] Europese Commissie. The Rules Governing Medicinal Products in the European Union Volume 4 EU Guidelines for Good Manufacturing Practice for Medicinal Products for Human and Veterinary Use. Annex 1 - Manufacture of Sterile Medicinal Products.
[2] DIN EN 12941:2025-04, Ademhalingsbeschermingsmiddelen - Aangedreven filterapparaten met een ademhalingsaansluiting zonder gelaatsafdichting (kap) - Eisen, testen, markering; Duitse versie EN_12941:2023. (2025). https://doi.org/10.31030/3015806
[3] IEST-RP-CC003: Overwegingen voor kledingsystemen voor cleanrooms en andere gecontroleerde omgevingen. https://www.iest.org/Standards-RPs/ Recommended-Practices/IEST-RP-CC003
[4] DIN EN ISO 14644-1:2016-06, Cleanrooms en bijbehorende gecontroleerde omgevingen - Deel 1: Classificatie van luchtzuiverheid op basis van deeltjesconcentratie (ISO 14644-1:2015); Duitse versie EN ISO 14644-1:2015. (2016). https://doi.org/10.31030/2337152
M e a s u r e t o C o n t r o l
HTS401 – Betrouwbare temperatuur- en vochtmeting voor ziekenhuizen en cleanrooms - 3 modellen
In kritische omgevingen waar hygiëne, veiligheid en nauwkeurigheid centraal staan, is betrouwbare meetapparatuur onmisbaar. De HTS401 is speciaal ontworpen voor ziekenhuis- en cleanroom toepassingen waar constante monitoring van temperatuur en relatieve luchtvochtigheid essentieel is.
Voordelen:
✓ Programma van Eisen ✓ Advies
✓ Ontwerp
✓ Werkomschrijving
✓ Commissioning
✓ Validatie & classificatie
✓ PURITAS OK ventilatie
§ Uitstekende stabiliteit voor langdurige monitoring.
Zeer nauwkeurige meting van temperatuur en relatieve vochtigheid.
§
§Ideaal voor operatiekamers, laboratoria, apotheken en cleanrooms.
§Onderhoudsarm en betrouwbaar in kritische omgevingen
Met de HTS401 kiest u voor zekerheid, kwaliteit en controle – precies wat nodig is in omgevingen waar geen compromissen mogelijk zijn.
Meer dan 20 jaar de kracht van ProCleanroom
Vanuit onze expertise is ProCleanroom jouw full service partner voor gecontroleerde omgevingen.
Van ontwerp, fabricage, installatie en ISO-validatie tot het inrichten van de ruimtes, accessoires en verbruiksartikelen. Onze oplossingen sluiten naadloos aan op jouw behoeften.
Cleanrooms
Flowkasten
ISO validaties
Inrichting & Verbruiksartikelen
De wereld van contamination control staat nooit stil. Nieuwe technologieën, strengere kwaliteitseisen en innovatieve toepassingen zorgen ervoor dat het vakgebied zich voortdurend ontwikkelt. Voor jonge professionals biedt dat volop kansen om te groeien, kennis op te doen en een waardevol netwerk op te bouwen.
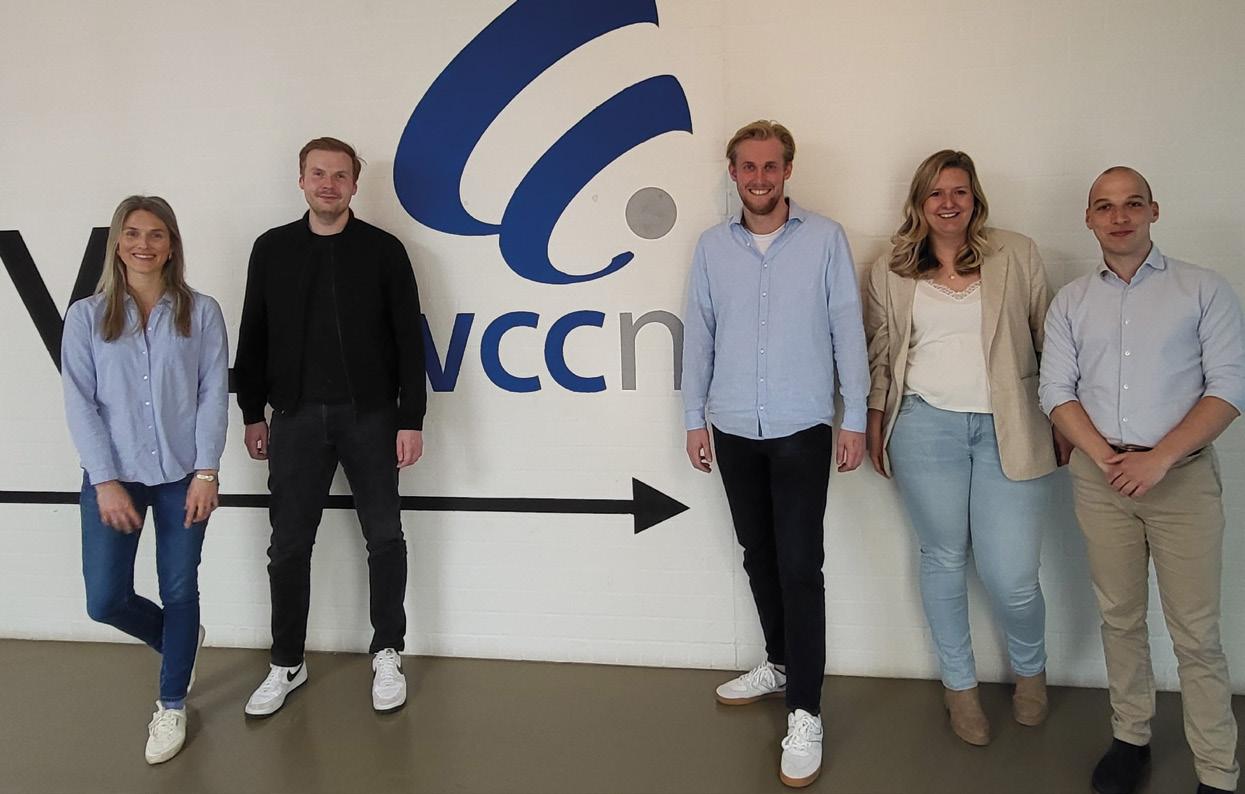
Daarom heeft VCCN Young Professionals opgericht: een netwerk speciaal voor jonge vakgenoten die zich verder willen ontwikkelen binnen contamination control. Hier ontmoet je professionals die dezelfde uitdagingen, interesses en ambities hebben als jij.
Young VCCN helpt jonge professionals om actief betrokken te blijven bij het vakgebied. Door kennis te delen en ervaringen uit te wisselen, leer je niet alleen van experts, maar ook van elkaar. Om dit mogelijk te maken organiseert VCCN uiteenlopende activiteiten die aansluiten bij de praktijk. Denk aan bedrijfsbezoeken, excursies en bijeenkomsten rondom actuele thema’s binnen contamination control. Daarnaast werkt Young VCCN samen met jongerennetwerken van andere technische verenigingen. Zo krijg je ook inzicht in ontwikkelingen buiten je eigen vakgebied.
WAT LEVERT DEELNAME JOU OP?
Als deelnemer aan VCCN Young Professionals profiteer je van verschillende voordelen:
• Je ontmoet andere jonge professionals uit het vakgebied
• Je bouwt een waardevol netwerk op van vakgenoten
• Je blijft op de hoogte van de nieuwste ontwikkelingen en innovaties
• Je doet nieuwe kennis en praktische inzichten op
• Je laat je inspireren door experts en praktijkverhalen
• Je vergroot je zichtbaarheid binnen de branche
• Je werkt aan je persoonlijke en professionele ontwikkeling
VOOR WIE IS YOUNG VCCN?
Young VCCN is bedoeld voor jonge professionals die werkzaam zijn in onder meer healthcare, micro-elektronica, farmacie, food en space. Ben je jong en persoonlijk lid van VCCN? Dan kun je direct aansluiten bij dit netwerk.
Ben je nog geen lid van VCCN? Dan is dit een mooi moment om je aan te sluiten en onderdeel te worden van een groeiende community van ambitieuze vakgenoten.
SLUIT JE AAN
Wil jij jouw kennis vergroten, je netwerk uitbreiden en actief bijdragen aan de toekomst van contamination control? Scan de QR-code en ontdek wat Young VCCN voor jouw ontwikkeling kan betekenen.
Herbestemming van cleanroomcomplexen blijkt een lastige uitdaging. Doordat ontwerpprincipes en richtlijnen voor demontage en materiaalpaspoorten ontbreken, verdwijnen waardevolle materialen zoals RVS en koper waarschijnlijk in laagwaardige recyclingstromen. De auteurs roepen op om circulariteit niet langer als kostenpost of verplichting te zien, maar als kans om de halfgeleiderindustrie toekomstbestendig te maken. Op basis van onderzoek en praktijkervaring delen de auteurs in dit artikel hun inzichten.
De eerste fabrieken voor de fabricage van microchips ontstonden eind jaren vijftig. De productie bestond uit wafers met een grootte van 25 tot 50 mm, geproduceerd in cleanrooms met een ISO-klasse 8. Later, in de jaren 90 werd de 200mm-wafer gemeengoed en werden de ISOklassen strenger. Vandaag de dag wordt geproduceerd met wafers van 300 mm in grote chipfabrieken.
De reinheidseisen van cleanrooms bij de chipproductie zijn in de loop van de jaren verschoven naar ISO 4/5-niveau (ISO 14644-1). Dankzij modernere machines wordt nu veelal gewerkt in ISO 6-ruimten, terwijl lokaal, in mini-environments, ISO 3 wordt gerealiseerd. Reinheid verschuift daarmee van de ruimte naar de machine.
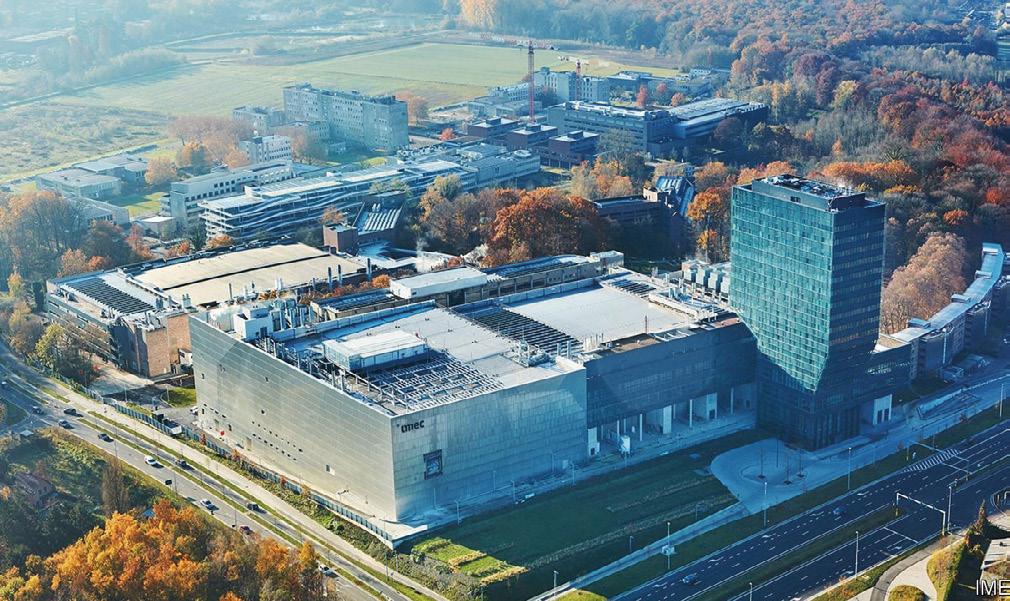
De innovatie in productie en technologische ontwikkelingen zorgen ervoor dat ook in de microchipfabricage fabrieksgebouwen een beperkte levensduur hebben. Circulariteit is nog nauwelijks een thema in de semicon-sector maar het kan en zal een enorme impact krijgen. Hier ligt een grote kans.
FABRIEKCOMPLEXEN
De groeiende vraag naar microchips en clustering van kennisintensieve bedrijven hebben in meerdere landen geleid tot grote fabriekcomplexen. De energieintensieve productie van microchips zorgt eveneens voor een uniek karakter
NAUWELIJKS
van deze complexen door de aanwezige grootschalige industriële energiecentrale.
Deze centrale bevat warmte- en koude-opwekkers, een noodstroom-installatie (NSA) om stroomuitval tegen te gaan en tunnels en leidingbruggen voor de distributie van de proces- en gebouwgebonden installaties. Vanwege het belang van een ononderbroken productie worden de kritische faciliteiten redundant uitgevoerd, zodat stilstand van de chipfabriek voor onderhoud beperkt is tot één dag per jaar.
De herbestemming van deze fabrieksgebouwen heeft aangetoond dat het zeer complex is om zulke gespecialiseerde infrastructuur een nieuwe bestemming te geven. Bovendien dateren deze gebouwen uit een periode waarin circulariteit nog geen ontwerpopgave was. Voor de technische gemeenschap biedt dit een belangrijk leerpunt: zelfs de best ontworpen infrastructuur kent een houdbaarheidsdatum, tenzij schaalbaarheid, technologie en businessmodel gelijktijdig mee-evolueren.
De halfgeleiderindustrie is een wereld van uitersten: ultramoderne cleanrooms, razendsnelle innovatie en complexe productieprocessen. Maar achter deze hightech schuilt een groeiende uitdaging: hoe maken we deze industrie zowel toekomstbestendig als circulair?
Waar het vroeger vooral ging over energiebeheer en CO₂-reductie, komt nu
ook het hergebruik van grondstoffen en materialen nadrukkelijk in beeld. Circulariteit is tot nu toe nog nauwelijks een thema in de semicon-sector maar het kan en zal een enorme impact krijgen.
De aanleiding is concreet: er zijn de nodige fabrieksgebouwen voor microchips die end-of-life zijn. Ze zijn verlaten, maar nog altijd verbonden aan draaiende installaties en nutsvoorzieningen. Ontvlechten zonder de productie te verstoren is een complexe logistieke en technische puzzel. Daarna volgt het demonteren, scheiden en veilig afvoeren van materialen. Pas dan kan zorgvuldig en veilig worden gesloopt, met oog voor hergebruik.
MATERIAALPASPOORTEN
EN DEMONTABEL ONTWERPEN
Een kernprobleem is dat materialen vaak gemengd zijn toegepast en daardoor lastig te scheiden zijn. Denk aan elek-
trische bedrading met koper én oude PVC-mantels, of verhoogde vloeren met aluminium en PVC-vloerbedekking. Een veelbelovende oplossing is het materiaalpaspoort: een digitaal register waarin precies staat welke materialen zijn gebruikt, waar ze zich bevinden en hoe ze zijn bewerkt. Op die manier kunnen waardevolle grondstoffen als roestvrij staal (RVS 316 en 304), koper en aluminium bij demontage weer zuiver worden teruggewonnen door een gespecialiseerde aannemer.
Ook het ontwerp van cleanrooms verdient aandacht. Demontabele wandsystemen maken hergebruik mogelijk, terwijl gekitte of verlijmde systemen bij sloop als gemengd afval eindigen. Daarnaast moeten te gebruiken materialen voldoen aan AMC-eisen (Airborne Molecular Contamination) en mogen ze niet uitgassen, wat de keuzevrijheid verder beperkt. Toch biedt dit ook kansen: wie bij het ontwerp al rekening houdt met demontage, verlengt de levensduur en waarde van zijn materialen.
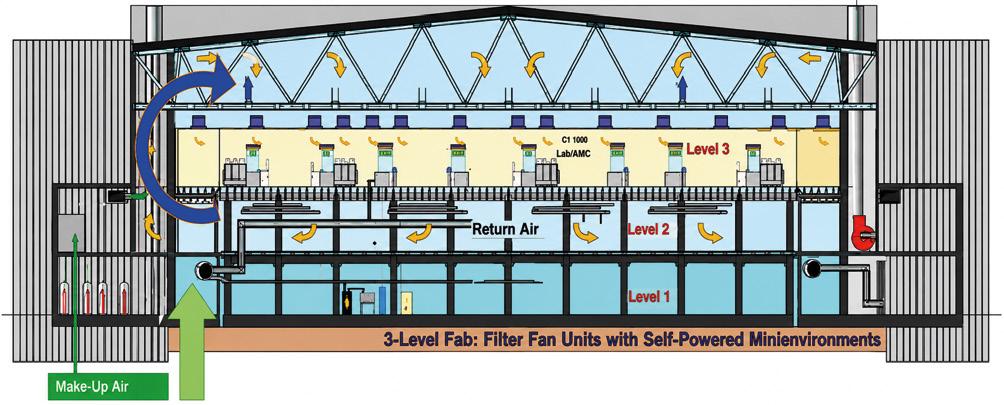
2: Bij de circulaire aanpak moet veel aandacht worden besteed aan de technische installaties ten behoeve van de cleanrooms.
RECYCLING:
DE STILLE UITDAGING
Waar metalen vaak redelijk goed te recyclen zijn, vormen kunststoffen een grotere uitdaging. Polyetheen en polypropyleen zijn in principe relatief goed herbruikbaar, maar veel andere kunststoffen niet. Glasvezelversterkte kunststoffen, PVDF, PFA en PVC zijn moeilijker te recyclen, wereldwijd loopt hiernaar onderzoek. Vanwege brandgevaar pleiten verzekeraars zoals Factory Mutual voor het vermijden van kunststoffen. Ook ogenschijnlijk een-
GEBOUWEN EN CONSTRUCTIEVE MATERIALEN.
voudige onderdelen zoals FFU’s blijken complex. Ze bestaan uit aluminium, verschillende kunststoffen, steenwol, koper en papier. In grote fabrieken gaat het om duizenden stuks. Dit is voldoende volume om het economisch interessant te maken om ze te ontmantelen en te recyclen. Toch gebeurt dit nu nog nauwelijks.
INSTALLATIES EN MATERIALEN
Circulariteit in cleanrooms gaat verder dan gebouwen en constructieve materialen. Technische installaties, zoals chillers, demiwaterinstallaties en verwarmingsketels, bieden belangrijke kansen voor hergebruik en levensduurverlenging. Deze systemen zijn doorgaans opgebouwd uit hoogwaardige materialen, waaronder metalen, en zijn ontworpen om betrouwbaar te functioneren over een lange levensduur. Door besturing en koelmiddelen te vernieuwen kunnen ze opnieuw worden ingezet, wat zowel grondstoffen als kosten bespaart.
Een vergelijkbare circulaire benadering geldt voor bepaalde procesgerelateerde assets. Afgekeurde productiewafers kunnen worden hergebruikt als monitor- of
dummywafers en uiteindelijk zelfs een tweede leven krijgen, bijvoorbeeld in de productie van zonnepanelen. Ook verpakkingen dragen bij aan de circulariteitsuitdaging. Materialen die cleanrooms binnenkomen zijn doorgaans dubbel verpakt, wat leidt tot aanzienlijke afvalstromen. Het gebruik van recyclebare of herbruikbare verpakkingsmaterialen kan deze impact aanzienlijk verminderen.
Naast installaties en apparatuur maken cleanroomprocessen gebruik van grote hoeveelheden water, gassen en chemicaliën. Al deze stromen bieden kansen voor circulair gebruik.
Edelgassen zoals helium, krypton en neon worden steeds vaker teruggewonnen en hergebruikt, waarbij de hoge kostprijs de economische aantrekkelijkheid van dergelijke oplossingen vergroot. Waterstof wordt bijvoorbeeld vaak geventileerd na epitaxieprocessen, maar heeft het potentieel om als energiebron te worden hergebruikt. Waar hergebruik niet haalbaar is, kunnen emissies van schadelijke stoffen worden beperkt door behandeling.
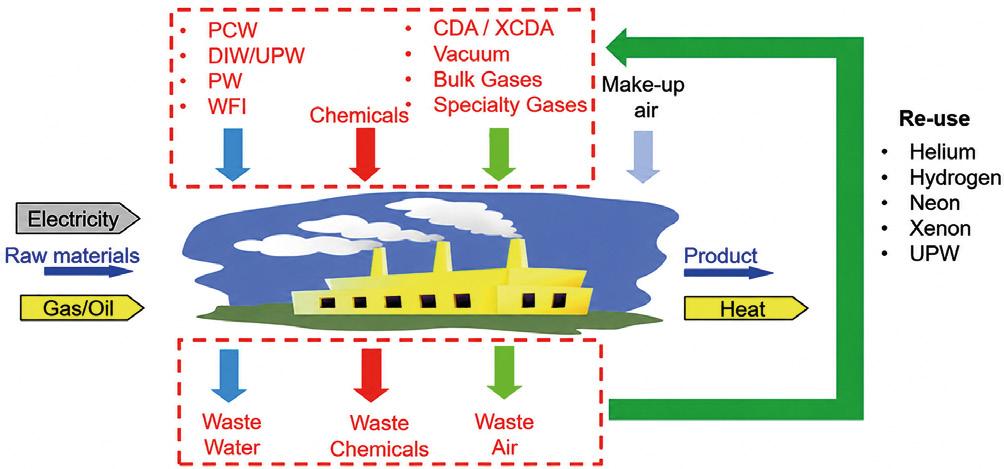
Zo worden perfluorkoolstoffen (PFC’s) doorgaans afgevangen met lokale abatement-systemen.
Waterhergebruik biedt een belangrijke kans voor circulariteit. Ultra-puurwatersystemen kunnen hergebruikspercentages tot wel 80% bereiken, mits voldoende ruimte en ondersteunende infrastructuur beschikbaar zijn. In veel faciliteiten worden afvalwaterstromen al gedeeltelijk teruggewonnen. Zo kan licht vervuild spoelwater worden opgevangen en behandeld via specifieke zuiveringsstappen, waarna het veilig opnieuw in het proces kan worden ingezet zonder de procesintegriteit in gevaar te brengen. Hierdoor wordt de afhankelijkheid van primaire waterbronnen aanzienlijk verminderd. In de toekomst kunnen aanvullende stromen, zoals CMP-slurries, mogelijk ook geschikt worden voor hergebruik naarmate zuiveringstechnologieën zich verder ontwikkelen.
Daarnaast worden diverse vloeibare afvalstromen, zoals zwavelzuur, fosforzuur, oplosmiddelen en fluoridehoudend afvalwater, in veel gevallen gescheiden ingezameld en behandeld. Afhankelijk van de
samenstelling en beschikbare technologieën kunnen deze stromen ook kansen bieden voor terugwinning of recycling.
Opvallend is dat de energiebehoefte in tegenstelling tot andere bedrijfsmiddelen juist blijft stijgen. Door de toenemende complexiteit van machines neemt het elektriciteitsverbruik explosief toe. Dit geldt niet alleen voor de productie, maar ook voor de chips zelf, met name AI-processors, die enorme hoeveelheden energie vragen in datacenters. Grote techbedrijven overwegen zelfs eigen kerncentrales om de stroomvoorziening van hun datacenters te garanderen.
Hier ligt een paradox: terwijl circulariteit draait om het sluiten van kringlopen, vergroot de groeiende energiehonger juist de ecologische voetafdruk. Energie moet een integraal onderdeel worden van fabrieksontwerpen, bijvoorbeeld door lokale opwekking met zon en wind, adiabatisch bevochtigen en koelen of door restwarmte te hergebruiken.
CONCLUSIE: VAN PROBLEEM NAAR PERSPECTIEF
De belangrijkste les uit de diverse gesprekken is dat circulariteit in de halfgeleiderindustrie niet begint bij het oplossen van afvalproblemen, maar bij het anders denken over ontwerpen, bouwen en gebruiken. Ook technisch hoogwaardige cleanroomfaciliteiten hebben een beperkte economische levensduur. Door gebouwen, gebouwgebonden installaties en processen modulair en demontabel te maken, materialen te registreren en stromen te scheiden, kan de industrie waarde behouden in plaats van verspillen.
Het vergt samenwerking tussen ontwerpers, fabrikanten, gebruikers en sloopbedrijven, maar ook nieuwe wet- en regelgeving en economische prikkels. Circulariteit is daarmee niet alleen een technische uitdaging, maar ook een organisatorische en culturele omslag. De ambitie is helder: circulariteit niet langer zien als kostenpost of verplichting, maar als kans om de halfgeleiderindustrie toekomstbestendig te maken met demontabel ontwerp en materiaalpaspoorten, zodat hoogwaardige recycling eenvoudiger wordt.
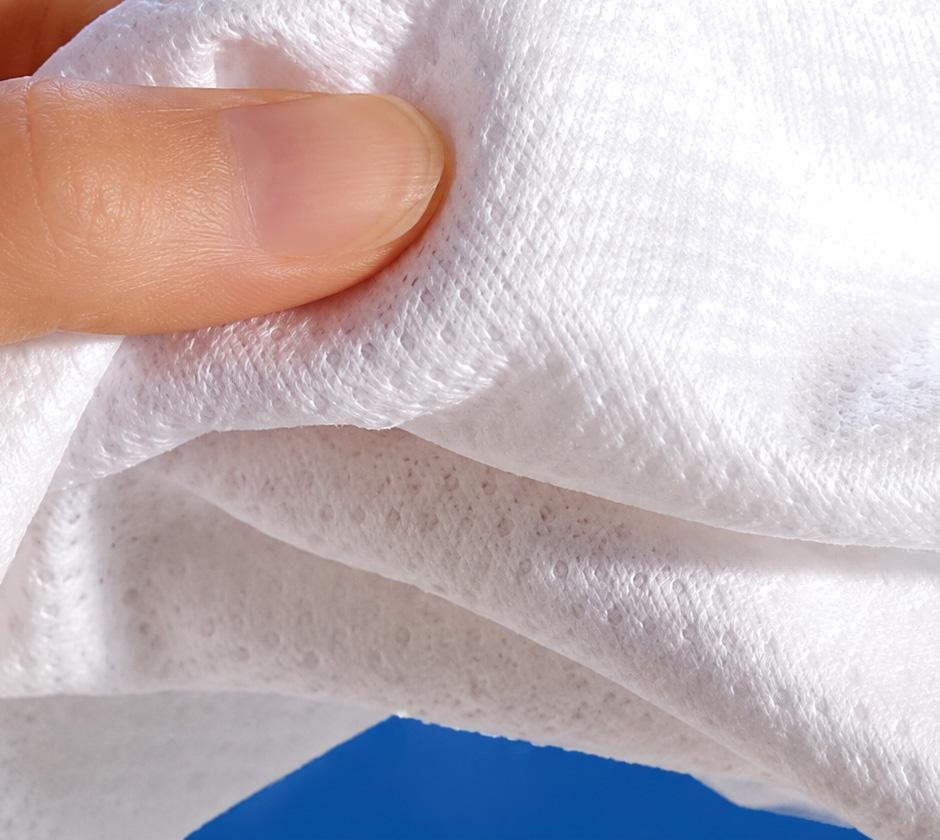
Wipes spelen een belangrijke rol binnen Contamination Control.
Het productieproces van deze schoonmaakproducten is daarbij cruciaal.
De meeste wipers worden vandaag de dag geproduceerd met conventionele of semi geautomatiseerde processen. Deze methoden blijven belangrijk, maar hierbij is de menselijke factor als bron van contaminatie niet uit te sluiten.
Volledig geautomatiseerde productie geeft hier een verbetering in.
In cleanroomomgevingen investeren organisaties veel in classificatiesystemen, monitoringsroutines, kledingprotocollen en schoonmaakprocedures. Cleanroomdoekjes, ook wel wipers genoemd, behoren tot de meest gebruikte artikelen in deze omgevingen. Hun doel is het verwijderen van deeltjes, residuen en andere vervuilingen, niet het introduceren van nieuwe vervuiling.
Toch krijgt één cruciaal aspect vaak te weinig aandacht: de manier waarop wipers worden geproduceerd. De focus ligt meestal op hoe het product wordt gebruikt, terwijl het productieproces zelf een even belangrijke rol speelt in het uiteindelijke contaminatierisico. Als een wiper niet met uitzonderlijke zorg wordt geproduceerd, verwijdert hij geen contaminatie, maar brengt hij juist meer binnen. Productie is daarom een essentieel onderdeel van contaminatiebeheersing.
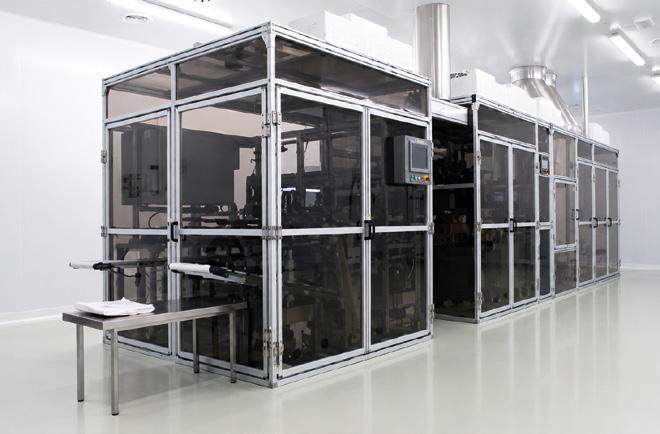
Wereldwijd wordt het merendeel van cleanroomwipers geproduceerd met conventionele productiemethoden. Deze processen omvatten een aanzienlijke hoeveelheid handmatige handelingen, zie foto 1.
In een conventioneel productieproces wordt het basismateriaal mechanisch gesneden, waarna operators het handmatig vouwen, stapelen en door verschillende processtappen leiden. Deze aanpak blijft gangbaar omdat hij flexibel is, relatief
VAN HET PRODUCTIEPROCES
VAN WIPERS WORDT NOG ALTIJD
TE WEINIG ERKEND.
weinig investering vereist en een breed scala aan wipertypes en -formaten ondersteunt. Mits goed gecontroleerd, kunnen deze producten voldoen aan de eisen van veel toepassingen.
Tegelijkertijd kan één factor niet worden genegeerd: mensen zijn direct betrokken bij het proces en menselijke aanwezigheid is een van de grootste contaminatiebronnen.
BETROKKENHEID ALS CONTAMINATIEFACTOR
Binnen Contamination Control staat het menselijk lichaam bekend als een belangrijke bron van contaminatie. Zelfs met de juiste kleding, protocollen en training geven operators continu deeltjes en vezels af. Elke handmatige handeling introduceert variatie tussen producten, batches en productieruns.
Dit creëert een structurele uitdaging. Wipers zijn ontworpen om contaminatie te verwijderen, maar worden vaak geproduceerd in omgevingen waar contaminatiebronnen aanwezig zijn.
Dit betekent niet dat conventionele productie verkeerd is. Het betekent wel dat contaminatiebeheersing sterk afhankelijk is van procedures, training en omgevingsmaatregelen, in plaats van het ontwerp van het productieproces zelf.
SEMI-AUTOMATISERING:
MINDER BLOOTSTELLING
Om consistentie en reinheid te verbeteren, hebben veel fabrikanten semigeautomatiseerde processen ingevoerd. Vooral wasen droogtechnologieën zijn geavanceerder geworden.
Typische verbeteringen zijn:
• gesloten was- en droogsystemen
• betere scheiding tussen operators en product
• verbeterde procescontroles
Deze ontwikkelingen verminderen handmatige handelingen en verbeteren de
reproduceerbaarheid. Maar ze elimineren menselijke interactie niet volledig. Handmatig laden, lossen, materiaal verplaatsen en verpakken blijven noodzakelijk.
Vanuit contaminatieperspectief verlaagt semiautomatisering het risico, maar elimineert het niet.
Een andere benadering is volledig geautomatiseerde productie. In dit model vinden alle processtappen van snijden tot wassen, drogen, vouwen, stapelen en verpakken plaats binnen een gesloten, continu systeem zonder direct menselijk contact.
Voor contaminatiebeheersing biedt dit duidelijke voordelen. Menselijke deeltjesemissie wordt uit het proces verwijderd, productblootstelling aan de omgeving wordt geminimaliseerd, batchvariatie wordt verminderd en monitoring en traceerbaarheid kunnen worden geïntegreerd.
Volledig geautomatiseerde systemen zijn technisch complex en vereisen aanzienlijke langetermijninvesteringen, stabiele infrastructuur en uitgebreide validatie. Daardoor worden ze nog niet op grote schaal toegepast in de wiperindustrie.
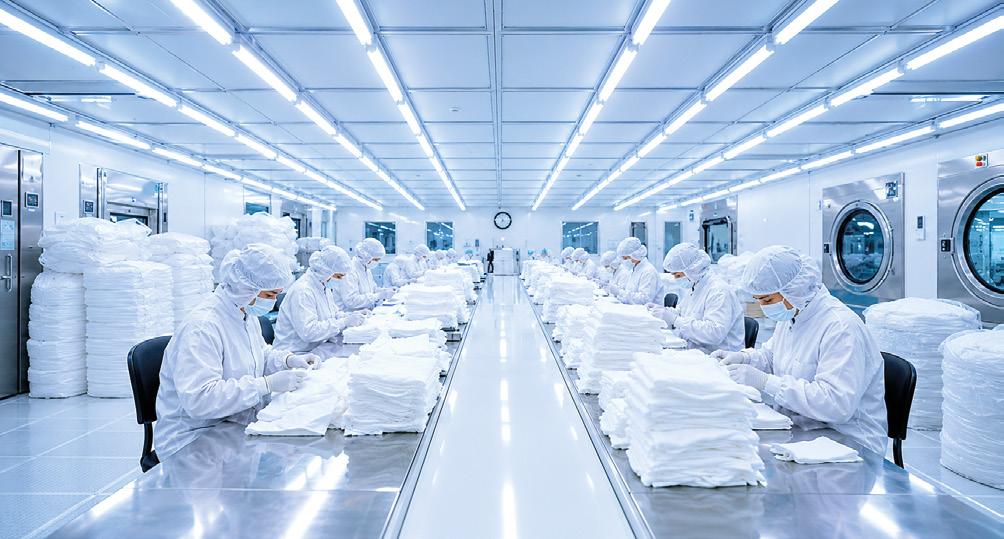
Contaminatiebeheersing gaat verder dan de productielijn. Ook de bredere productieomgeving speelt een belangrijke rol. Productie van contaminatiebeheersingsproducten binnen het Europese regelgevingskader biedt duidelijke voordelen. Milieu- en veiligheidsnormen zijn goed gedefinieerd, kwaliteitssystemen zijn gestructureerd en alle stappen voordat het product de eindgebruiker bereikt zijn strikt gecontroleerd.
Kortere supply chains verminderen bovendien het aantal overdrachtsmomenten tussen productie en gebruik. Elke extra handeling, opslagfase of transportbeweging introduceert potentiële contaminatierisico’s. Dit aspect wordt vaak onderschat. Lokale productie vermindert ook afhankelijkheid van geopolitieke ontwikkelingen en draagt bij aan duurzaamheid door kortere transportafstanden en een lagere CO₂-voetafdruk.
Binnen Europa bestaat volledig geautomatiseerde wiperproductie wel degelijk.
In Nederland exploiteert Texwipe (ITW Contamination Control BV) volledig geautomatiseerde productielijnen voor wipers die worden gebruikt in contaminatiegevoelige omgevingen.
De verschuiving richting dit type automatisering komt voort uit een helder principe: wanneer een besmettingsrisico bekend is, moet dit idealiter direct bij de
bron worden beperkt of uitgesloten. Voor cleanroomwipers betekent dit dat het productieproces zo wordt ingericht dat contaminatie, bijvoorbeeld door menselijk contact, vanaf het begin wordt voorkomen. In de praktijk wordt echter nog vaak vertrouwd op werkwijzen en controles die pas ingrijpen nadat de vervuiling al heeft plaatsgevonden.
CONTAMINATIEBEHEERSING
Traditioneel richten discussies over contaminatiebeheersing zich op de omgeving waarin producten worden gebruikt. Productie wordt vaak als een afzonderlijk onderwerp behandeld. In de praktijk zijn
beide echter nauw met elkaar verbonden. De manier waarop wipers worden geproduceerd beïnvloedt de basisreinheid, de consistentie tussen batches en het vertrouwen dat de wiper zelf geen contaminatiebron is. Naarmate de eisen voor contaminatiebeheersing in verschillende industrieën blijven stijgen, zullen productiemethoden waarschijnlijk een explicieter onderdeel worden van contaminatiestrategieën.
De meeste wipers worden vandaag de dag geproduceerd met conventionele of semigeautomatiseerde processen en deze methoden blijven belangrijk. Tegelijkertijd laat volledig geautomatiseerde productie zien wat mogelijk is wanneer contaminatiebeheersing vanaf het allereerste begin van de productlevenscyclus wordt geïntegreerd. Voor contaminatiebeheersingsproducten is de belangrijkste vraag niet langer alleen hoe ze presteren tijdens gebruik, maar ook hoe contaminatie wordt voorkomen voordat het product überhaupt de cleanroom bereikt.
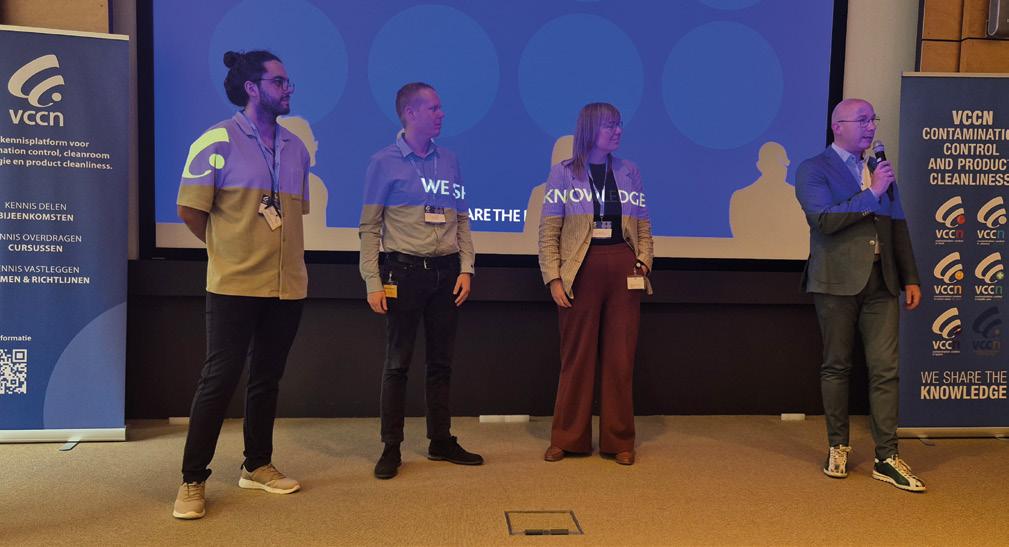
Het voormalig RIVM-terrein in Bilthoven stond op 20 mei centraal voor het VCCN minisymposium Ontwerpen en inrichten van laboratoria. Vier sprekers, van ontwerper tot gebruiker, namen de circa 60 deelnemers mee in hun inzichten om te komen tot een veilig en comfortabel laboratorium waarin de gebruiker centraal staat. Het werd een interessante bijeenkomst waarbij vooral duidelijk werd dat de gebruiker vanaf het begin betrokken moet worden in het realisatieproces.
Het minisymposium was opgedeeld in twee blokken. Voor het broodjesbuffet spraken twee ontwerpers van laboratoria: architect Rob Kanbier en Derek Vissers, ontwerper luchtbehandeling. Na de pauze kwamen twee gebruikers aan het woord: Marissa Vos van ASML en Umit Gogcebulak van Bilthoven Biologicals.
Interessant om te zien dat in de programmering de gebruikers aan het einde zaten. De vraag kan gesteld worden of dit illustratief is bij het ontwerp- en realisatieproces van een laboratorium of dat de werkelijkheid toch anders is.
Zoals zo vaak zal ook hier de waarheid in het midden liggen. Vanuit de ontwerpers wordt aangegeven dat het zeer belangrijk wordt geacht vroeg in het project al de gebruikers aan tafel te hebben terwijl de gebruikers het gevoel hebben dat dit beter kan.
Inrichting
Kanbier is als architect van laboratoria zeer ervaren in realisatieprojecten van deze complexe projecten. Hij deelde zijn ervaring door inzicht te geven in de verschillende noodzakelijke stappen die
gezet moeten worden om te komen tot het juiste eindresultaat. Daarbij is zowel de volgorde als de betrokkenheid van stakeholders en gebruikers van groot belang.
Als architect is de inbreng van deze groepen nodig om te komen tot het juiste ontwerp. Aandachtspunten bij een modern laboratorium zijn:
• toekomstgericht ontwerp
• nieuwe technieken zoals AI en robotisering
• ESG (Environmental, Social en Governance)
• flexibiliteit
• regelgeving Kanbier liet een 12-puntenstappenplan zien voor de realisatie van een laboratorium. Hij benadrukte het belang van input van gebruikers door te stellen dat alle puzzelstukken vooraf moeten worden verzameld.
Door: Jos Bijman
Luchtbehandeling
De luchtbehandeling is een belangrijk ontwerpaspect voor een veilig laboratorium. Vissers, adviseur Contamination Control, is als ontwerpend installateur nauw betrokken bij diverse projecten, waaronder cleanrooms en BSL-3 laboratoria.
Met de luchthuishouding worden de verschillen tussen een cleanroom en een laboratorium bewerkstelligd. Waar in een cleanroom het product wordt beschermd met schone lucht, gaat het in een laboratorium juist om bescherming van de persoon en de omgeving. Afhankelijk van de toepassing, zoals chemisch, toxicologisch of radionucliden, variëren de eisen van inperkingsniveau van laag tot zeer streng.
De stappen die worden gezet variëren van beperking van emissie en afscherming van de bron tot eisen aan ruimteventilatie en toepassing van PBM (Persoonlijke Beschermingsmiddelen).
De lezing van Vissers ging met name in op de ruimtelijke luchthuishouding met aandacht voor de drukhierarchie, luchtdichtheid van de bouwkundige schil maar ook het comfort voor de gebruiker. Een ander belangrijk aandachtspunt is het failsafe systeemontwerp van de luchtbehan-
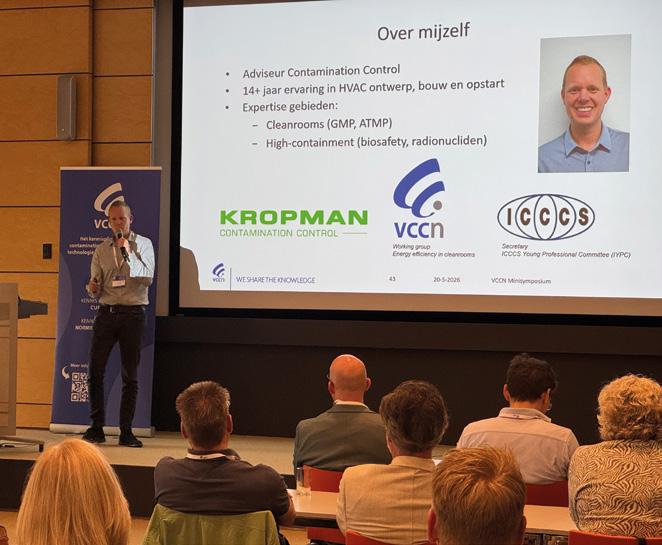
deling. Ook in geval van uitval van een of meer componenten moet de veiligheid geborgd blijven.
Duurzaamheid
Naast alle eisen rond inperkingsniveau speelt ook verduurzaming een belangrijke rol in bij laboratoria. Laboratoria en cleanrooms zijn grote energiegebruikers.
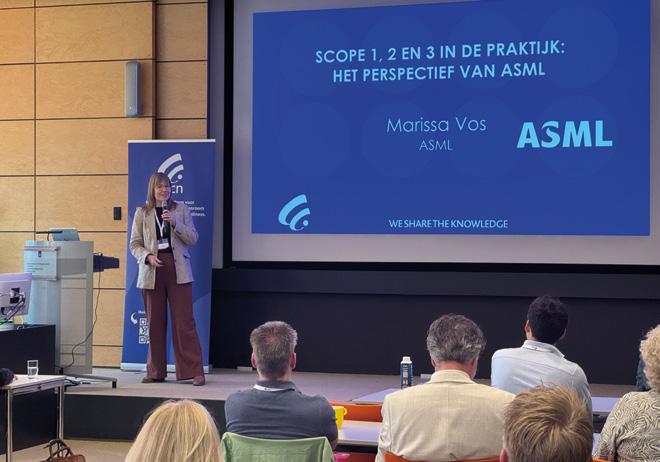
Binnen ASML, waar veel van dit soort ruimten operationeel zijn, is Marissa Vos verantwoordelijk voor HVAC- en cleanroomsystemen. Zij speelt daarnaast een sleutelrol in wereldwijde energiebesparingsprogramma’s en regionale masterplannen. Haar werk richt zich
OOK VERDUURZAMING EEN BELANGRIJKE
op energy reporting, governance en ESG-compliance, waaronder EED, informatieplicht, onderzoeksplicht en CSRD.
Vos begon met een toelichting op Scope 1, 2 en 3 emissie-eisen. Scope 1 betreft de eigen CO₂-uitstoot, scope 2 is de uitstoot door de inkoop van energie en scope 3 is de uitstoot in de gehele waardeketen van het product.
De uitdaging is groot. In haar lezing liet Vos zien hoe haar organisatie omgaat met Scope 1, 2 en 3 emissies in de praktijk en hoe energiebesparing, governance, compliance en technische innovatie samenkomen in concrete maatregelen en toekomstgerichte keuzes.
Gebruikerservaringen
Voor de laatste spreker, Umit Gogcebulak, was het minisymposium een thuiswedstrijd. Hij is werkzaam als Supervisor QC bij Bilthoven Biologicals. Dit laboratorium is gevestigd op het oude RIVM-terrein. Hier is in het A5 gebouw een BSL-3/GAPIV laboratorium gevestigd. GAPIV staat voor de eisen van de WHO t.a.v. veilig omgaan met het poliovirus.
Als teamleider heeft Gogcebulak ervaren welke problemen ontstaan wanneer gebruikers niet tijdig of onvoldoende worden betrokken. Tegelijkertijd erkent hij dat dit in de praktijk vaak komt door tijdsdruk en beschikbaarheid, waardoor niet altijd de juiste eindgebruikers aan tafel zit in de URS-fase. Dit speelde bijvoorbeeld bij de aandacht en integratie van vriezers.
Ook de beschikbare ruimte voor gowning was niet afgestemd met de daadwerkelijke gewenste situatie. Bij oplevering bleek dat hierdoor de toegang tot het laboratorium beperkt was in capaciteit. Uiteindelijk hebben dit soort zaken geleid tot een dure aanpassing.
Zijn advies:
• Zorg dat de uiteindelijke gebruikers tijdig worden betrokken in een project.
• Luister naar gebruikers en communiceer duidelijk over (on)mogelijkheden.
• Zorg voor duidelijke interne afspraken, vooral richting externe partijen.
• Maak het doel helder en bewaak deadlines.
Bij de realisatie van complexe projecten zoals laboratoria is duidelijk geworden dat gebruikers een cruciale rol spelen in het succes. Hier ligt een belangrijke uitdaging voor alle betrokken partijen. Ontwerpers en uitvoerders moeten zich realiseren dat gebruikers al in een vroeg stadium betrokken moeten worden. Opdrachtgevers hebben daarbij de verantwoordelijkheid om de juiste mensen met kennis en ervaring beschikbaar te stellen. Wanneer hieraan wordt voldaan, neemt de kans op succesvolle projecten aanzienlijk toe.
STARTDATUM 6 OKTOBER 2026
EEN INTEGRALE AANPAK TER VOORKOMING VAN CONTAMINATIE
De eisen aan een schoon product of schone productieomgeving worden steeds strenger. In sectoren zoals halfgeleiders, life sciences, hightech en foodproductie is controle op verontreiniging belangrijker dan ooit. Kleine afwijkingen kunnen grote gevolgen hebben voor kwaliteit, veiligheid en betrouwbaarheid van producten en processen. Daardoor groeit de behoefte aan professionals met specialistische kennis van Contamination Control en Cleanliness.
De post-hbo opleiding Contamination Control & Cleanliness, die op 6 oktober start in Woerden, speelt in op deze ontwikkeling. De opleiding biedt brede en praktijkgerichte kennis voor het ontwerpen, bouwen en beheren van cleanrooms en schone productieomgevingen.
Deze opleiding is bedoeld voor professionals die werken met of verantwoordelijk zijn voor cleanrooms en schone productieomgevingen. Denk aan ontwerpers, engineers, projectleiders, beheerders en kwaliteitmedewerkers. Ook professionals met een technische hbo- of mbo-achtergrond die zich verder willen specialiseren in dit vakgebied kunnen deelnemen.
Tijdens de opleiding leer je hoe verontreiniging ontstaat en welke invloed dit heeft op producten en processen. Je krijgt inzicht in verschillende soorten contaminatie en leert hoe je risico’s herkent, analyseert en beheerst. Daarnaast leer je hoe je vragen van opdrachtgevers vertaalt naar concrete reinheidseisen en praktische oplossingen.
De opleiding behandelt alle belangrijke onderdelen van Contamination Control en Cleanliness. Onderwerpen die tijdens de opleiding worden behandeld zijn onder andere:
• Product- en procesanalyse
• Vertaling van reinheidseisen naar maatregelen
• Reiniging en desinfectie op productniveau
• Controlled environments
• Ontwerp en bouw van cleanrooms
• HVAC-systemen
• Validatie en classificatie van cleanrooms
• Beheer van cleanrooms
• Risicoanalyse
De opleiding bestaat uit 15 lesdagen en combineert theorie met praktische toepassingen uit het werkveld.
De opleiding is post-hbo geregistreerd via Stichting Post Hoger Beroeps Onderwijs Nederland. Daarmee voldoet de opleiding aan de kwaliteitseisen van erkend
post-hbo onderwijs in Nederland. Voor deelname is een afgeronde hbo-opleiding nodig. Een relevante mbo-opleiding met voldoende werkervaring kan ook worden geaccepteerd.
Na afronding van de opleiding beschik je over een brede en diepgaande basis voor een integrale aanpak in Contamination Control en Cleanliness. Je hebt inzicht in de factoren die invloed hebben op de reinheid van producten, processen en productieomgevingen. Hierdoor ben je in staat de noodzakelijke maatregelen te nemen om contaminatierisico’s te beperken en de kwaliteit te waarborgen.
Je leert zelfstandig risico’s te analyseren en reinheidseisen te vertalen naar concrete maatregelen en deze op te stellen in een Programma van Eisen. Vervolgens kun je deze eisen vertalen naar maatregelen voor ontwerp, bouw, validatie en beheer van een gecontroleerde omgeving.
Daarnaast ontwikkel je vaardigheden om beter samen te werken met verschillende disciplines binnen een organisatie. Je leert gerichter communiceren met opdrachtgevers, leveranciers en collega’s en kunt beter onderbouwde keuzes maken binnen projecten en productieprocessen.
Met deze kennis en vaardigheden ben je beter voorbereid op de steeds hogere eisen binnen sectoren waar reinheid en contamination control een belangrijke rol spelen. Daarmee vergroot je niet alleen je inhoudelijke expertise, maar ook je waarde binnen organisaties die werken met cleanrooms en gecontroleerde productieomgevingen.
Your partner for cleanroom solutions
Kongostraat 20 8520 Kuurne - Belgium T 0032 56 98 00 53 - info@crdb.be www.crdb.be
ISO Class 6 Cleanroom for high performance interconnections
At Capable BV we operate an ISO Class 6 certified cleanroom for the harnessing of high-tech cable assemblies. Certified in accordance with NEN-EN-ISO 14644.
A fully controlled environment ensures consistent quality through precise management of air purity, temperature and humidity. An in-line particle counter guarantees the control of the cleanliness. All conditions are independently monitored and fully traceable , guaranteeing transparency and reliability.
Capable BV is a trusted partner for the medical, space and aerospace and other high-tech industries where cleanliness and performance are critical.
Capable BV is AS9100 and ISO13485 certified.
De wereld van contamination control en cleanroomtechnologie ontwikkelt zich razendsnel. Nieuwe technologieën, strengere reinheidseisen en veranderende processen vragen om actuele kennis. Met de nieuwe VCCN Cursusgids 2026-2027 biedt VCCN een compleet overzicht van opleidingen, cursussen en kennisactiviteiten voor professionals die willen blijven groeien in hun vak.
In de cursusgids vind je een breed aanbod aan opleidingen en cursussen op het gebied van contamination control en cleanroomtechnologie. Van basiskennis tot specialistische verdieping: alle trainingen sluiten aan op de praktijk en helpen professionals om hun kennis direct toe te passen binnen hun organisatie.
INCOMPANY EN MAATWERK MOGELIJK
Veel opleidingen uit de cursusgids zijn ook beschikbaar als incompanytraject. Hierdoor kunnen medewerkers binnen de eigen organisatie worden opgeleid en wordt de inhoud afgestemd op specifieke leerdoelen en praktijkvraagstukken. Daarnaast ontwikkelt VCCN maatwerkcursussen voor organisaties met een specifieke opleidingsbehoefte.
DE KRACHT VAN VCCN
VCCN speelt al jaren een belangrijke rol in de ontwikkeling van kennis, deskundigheid en certificering binnen het vakgebied. Als enige geaccrediteerde onderwijsinstituut in Nederland op het gebied van contamination control en cleanroomtechnologie levert VCCN een belangrijke bijdrage aan de kwaliteit en professionalisering van de sector. Met opleidingen, congressen en kennisbijeenkomsten ondersteunt VCCN professionals en organisaties bij hun verdere ontwikkeling.
Benieuwd naar het volledige aanbod? Scan de QR-code en ontdek alle opleidingen, cursussen en mogelijkheden.
23
SEPTEMBER
5 OKTOBER
6 OKTOBER
Cleanroom Gedrag Cursus GMP Woerden
Cleanroom Techniek Cursus Woerden
Cleanroom Reiniging Cursus Woerden
Post-hbo opleiding Contamination Control & Cleanliness Woerden
Contamination Control Cursus Woerden
22
27
Richtlijn 10-classificeren en testen van de luchtdoorlatendheid Woerden
Cleanroom Behaviour Course Woerden
Cleanroom Schoonmaak Cursus Woerden
Cleanroom Beweeg Training Woerden
Opleiding Cleanroom Testen en Certificeren - Belangstellende / Associate Woerden
Opleiding Cleanroom Testen en Certificeren - Professional Woerden
Data onder voorbehoud Bezoek voor meer informatie www.vccn.nl
Ropasystems ontwerpt en bouwt hoogwaardige gecontroleerde omgevingen voor zorg, biotech, farmacie, laboratoria en de hightechindustrie. Met onze technische kennis realiseren wij onder andere operatiekamers, bereidingsapotheken, hotlabs, CSA’s en laboratoria. Ook maken wij specialistische producten, zoals doorgeefkasten, mobiele loodschermen en stralingswerende kozijnen, deuren en wanden tot 40 mm Pb. Daarnaast leveren wij maatwerkmeubilair voor gecontroleerde omgevingen. Wij staan dicht bij onze klanten. We denken mee, schakelen snel en nemen eigenaarschap in elk project.
Voor meer informatie kan je onze website bezoeken: www.ropasystems.nl
TU Delft / DEMO Mekelweg 4 2628 CD Delft www.tudelft.nl/DEMO
Uvvision BV
Molenkampsweg 29 7622 AP Borne www.uvvision.nl
Ropasystems B.V. Belleweg 9 5711 DH Someren www.ropasystems.nl
BerdoTime BV
Vogelkersberg 10 G 3755 BN Eemnes www.berdo.nl/ cleanroom-klokken
Ster-Pharma Control BV
Wijkermeerstraat 5 2131 HB Hoofddorp www.ster-pharmacontrol.com
Forbo Flooring BV
Industrieweg 12 1566 JP Assendelft www.forbo.com/flooring/ nl-be/
ULC Installatietechniek B.V.
Labradordreef 18 3565 AN Utrecht www.ulc.nl
VDL Industrial Modules BV
Brandevoortse Dreef 4 5707 DG Helmond www.vdlindustrialmodules.nl
Forbo Flooring is specialist in vloeroplossingen voor uiteenlopende toepassingen, waaronder linoleum (Marmoleum), tapijt, Flotex, vinyl en entreesystemen.
Voor cleanrooms en andere gecontroleerde omgevingen leveren wij hoogwaardige ESD vloersystemen, zoals Clorex, Sphera EC/SD en Marmoleum Ohmex.
Wij helpen organisaties bij het maken van de juiste keuzes en toepassing van vloeren die bijdragen aan effectieve beheersing van contaminatie en elektrostatische ontlading. Met uitgebreide productkennis, ervaring in industriële en hightech omgevingen en aandacht voor geldende normen bieden wij betrouwbare oplossingen voor stabiele en goed beheersbare productie- en onderzoeksomgevingen.
Voor meer informatie kan je onze website bezoeken: www.forbo-flooring.nl
VDL Industrial Modules BV
Bij VDL Industrial Modules draait alles om de kracht van technologie en maakbaarheid. Wij ontwikkelen, produceren en assembleren hoogwaardige mechatronische modules en machines. Dat doen we volledig in eigen huis. Zo houden we grip op kwaliteit, proces en resultaat. En vooral op de waarde die we leveren aan onze klanten.
Als onderdeel van de VDL Groep combineren we technische innovatie met de slagkracht van een grootindustrieel familiebedrijf. We geloven in samenwerking op de lange termijn, in open communicatie en het nemen van verantwoordelijkheid.
VDL Industrial Modules is meer dan een producent. Wij vormen de schakel tussen idee en realisatie, tussen innovatie en toepassing, tussen visie en werkelijkheid.
Voor meer informatie kan je onze website bezoeken: www.vdlindustrialmodules.nl
Jaargang 39
editie 2-2026
Contamination
Control Magazine is een uitgave van VCCN, Vereniging
Contamination Control
Nederland
REDACTIE
Philip van Beek
Arthur Lettinga
Jos Bijman
Thessa de Bree
REDACTIE COÖRDINATIE
Verenigingsbureau VCCN
Korenmolenlaan 4, 3447 GG Woerden
T 088 - 401 06 50 j.bijman@vccn.nl
ADVERTENTIEVERKOOP
Kijk voor advertentietarieven op www,vccn.nl/contamination-control-magazine of mail naar info@vccn.nl
LIDMAATSCHAP VCCN
Persoonlijk lidmaatschap € 54,00 per jaar (incl. btw)
Bedrijfslidmaatschap € 335,00 per jaar (excl. btw)
FOTOVERANTWOORDING
Archief VCCN
VORMGEVING EN REALISATIE
Studio Campo
VERANTWOORDING
De realisatie van Contamination Control Magazine is zorgvuldig voorbereid, gepland en uitgevoerd. Desondanks kan VCCN geen verantwoordelijkheid aanvaarden voor eventuele onjuistheden.
COPYRIGHTS
Niets uit deze uitgave mag worden verveelvoudigd en/of openbaar worden gemaakt door middel van druk, microfilm of op welke andere wijze dan ook, zonder schriftelijke toestemming van de uitgever.


Cleanroom display


Verschildruk


Meetwaardes en alarmen zichtbaar


Transmitter met autozero functie


RV/T Sensoren


Energiebesparing door nauwkeurig meten


Slimme meetoplossingen, blijvende service! Building & Construction Systems
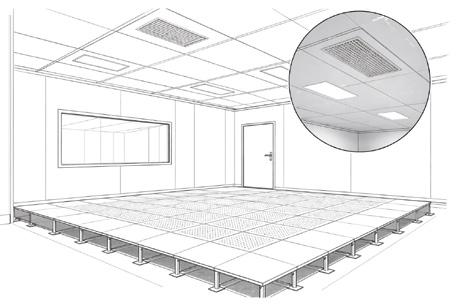


Met meer dan 40 jaar ervaring en als marktleider in Nederland op het gebied van contaminatiebeheersing is Elis Cleanroom de ideale partner om u te ondersteunen bij de keuze van het juiste reinigingssysteem voor uw omgeving. Op basis van deze expertise introduceren wij ElisCleanflow: een volledig gevalideerd, slim reinigingsconcept met een touchless mop-on/mop-off-systeem, speciaal ontwikkeld voor gecontroleerde omgevingen.
Single-use moppen raken snel achterhaald in de groeiende focus op duurzaamheid.
Onze herbruikbare, OEKO-TEX®-gecertificeerde cleanroommoppen verminderen de afvalberg en bieden een slimme, duurzame oplossing, zonder in te leveren op hygiëne en conformiteit
Scan de QR-code en wij nemen graag contact met u op!
40% meer oppervlakte, 76% gerecycled materiaal, 100% geschikt voor cleanrooms.
De ElisCleanflow GMP mop, is exclusief ontwikkeld voor Elis Cleanroom. Het innovatieve materiaal is 25–40% lichter dan conventionele moppen en reinigt tot 40% meer opper vlakte per inzet (tot 28 m²).
Met slechts ~30% vloeistofretentie en 76% gerecycled mater iaal ver laagt ElisCleanflow het transportgewicht, vereenvoudigt het de logistiek en ver minder t het de CO2-uitstoot.
Benieuwd naar meer?