The Healthcare Industry in the Age of Artificial Intelligence
8
Il parametro distintivo è la forza dell’innovazione
The distinctive parameter is the strength of innovation
Sistemi di contenimento: il ruolo chiave di isolatori e glove boxes nella R&D e QC farmaceutica
Containment systems:
The key role of isolators and glove boxes in pharmaceutical R&D and QC
Impianti sempre più evoluti, efficienti e controllati
Increasingly advanced, efficient, and controlled plants
26
30
Continua X3M: una soluzione all-in-one per i produttori Home & Personal Care
Home & Personal Care Continua X3M: An all-in-one solution for Home & Personal Care producers
36
52
IMA Group per il mercato Personal Care: un impegno continuo verso l’innovazione
IMA Group for the Personal Care market: A continuous commitment to innovation
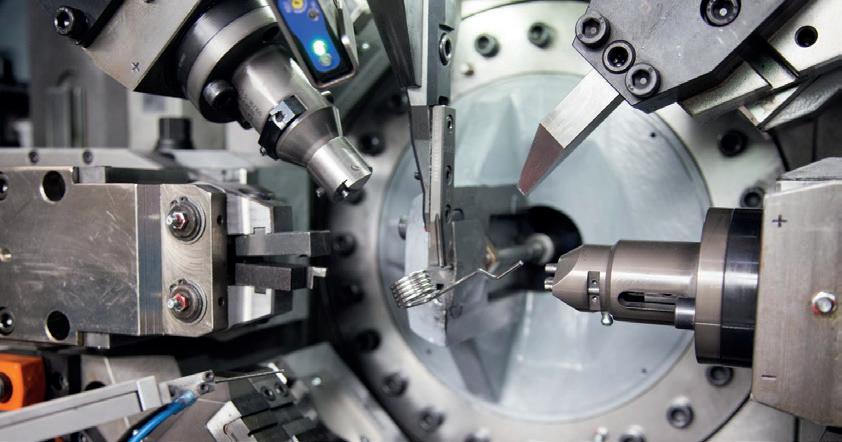
Molinox, molle per elevate prestazioni e durata nel tempo
Molinox, springs for high performance and long service life
64
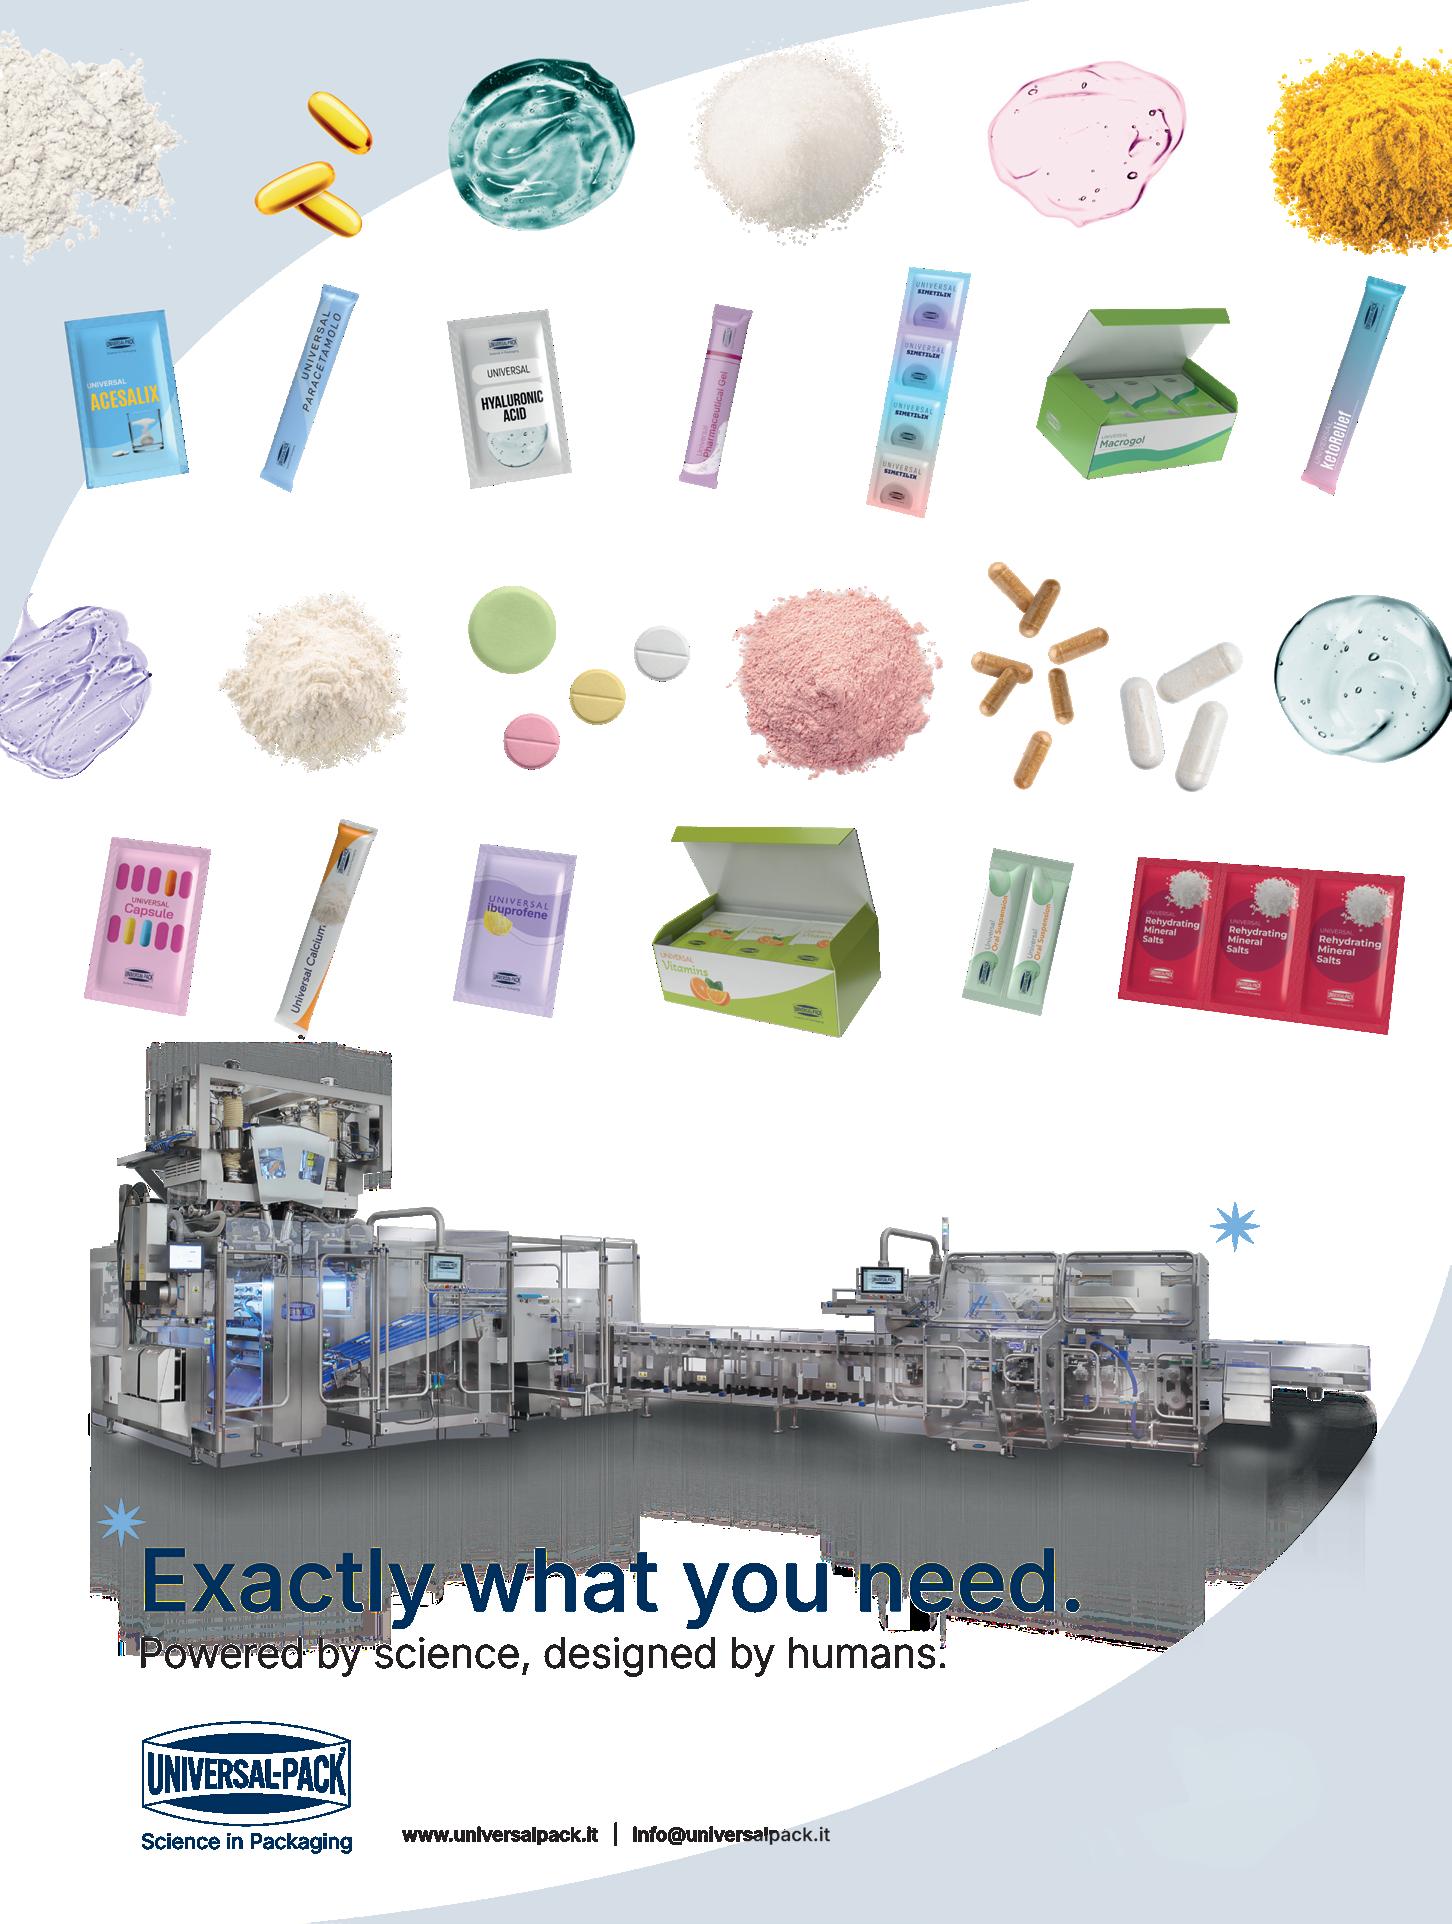
Universal Pack: innovazione e affidabilità nel packaging farmaceutico
Universal Pack: Innovation and reliability in pharma packaging
58
Labotec cresce e guarda al futuro
Labotec grows and looks to the future
TecnA Chemical, Cosmetic & Pharma May/June 2026
Issue 5 Year III
Publisher Fabiana Da Cortà Fumei
Editorial Staff & Design: redazione@edftrend.com
Sabrina Fattoretto
Elena Abbondanza
Veronica Menegazzo
Advertising & Marketing
Anita Pozzi
Franco Giordano
Printing L’Artegrafica Srl
78
84
Passione per l’eccellenza, artigianalità e cura dei dettagli
Passion for excellence, artisanship and attention to detail
Management & Editorial Office
Editrice EDF Trend srl Corso del Popolo, 42 31100 Treviso – Italy Tel. +39 0422 549305 redazione@edftrend.com www.tecnamagazines.com
N° iscrizione ROC (Registro degli Operatori di Comunicazione): 22054
In questo numero la pubblicità non supera il 45% Poste Italiane SpASpedizione in Abbonamento Postale - D.L. 353/2003 (conv. in L. 27/02/2004 n. 46) art. 1 comma 1 NE/TV
Published by Editrice EDF Trend srl Corso del Popolo, 42 31100 Treviso – Italy
All right reserved. Reproduction in whole or in part without written permission is prohibited. The Publisher is not responsible for any materials, nor for writers’ nor contributors’ expressed or implied opinions.
Informativa ex D.lgs 196/03 Ai sensi dell’art.2 comma 2° del Codice Deontologico dei giornalisti si rende nota l’esistenza di una banca dati di uso redazionale presso la sede di Corso del Popolo, 42 - Treviso.
Responsabile del trattamento dati è il direttore responsabile a cui ci si può rivolgere presso la sede di Treviso - Corso del Popolo, 42 per i diritti previsti dalla legge 675/1996.
Member of
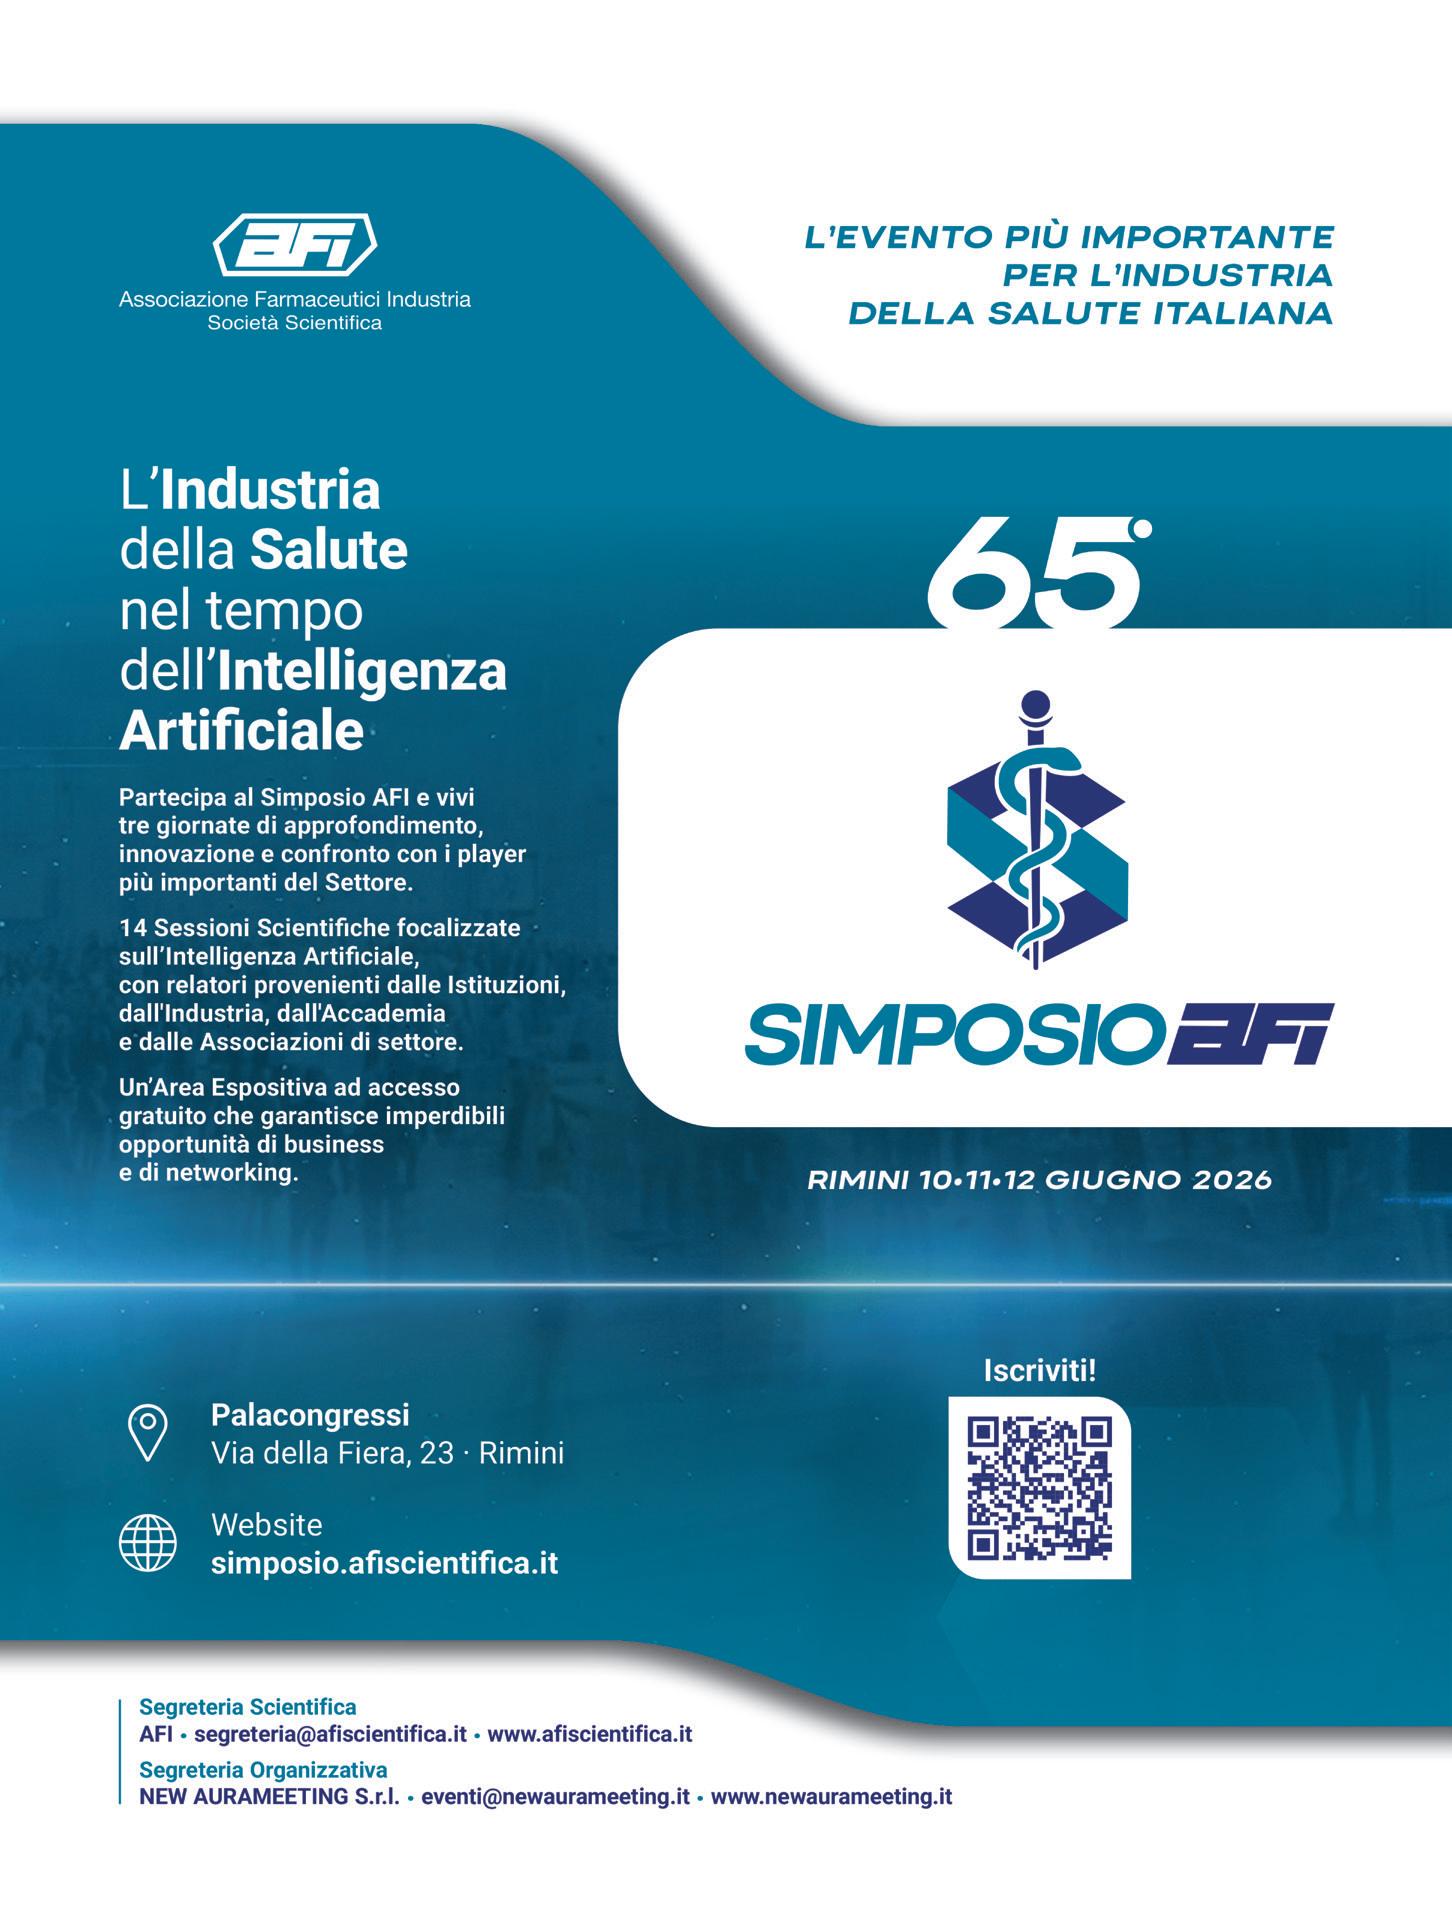
65° Simposio AFI:
l’Industria della Salute nel tempo dell’Intelligenza Artificiale
Il titolo scelto per questa edizione del Simposio AFI sintetizza perfettamente il momento di trasformazione che il comparto sta vivendo: non più semplice digitalizzazione dei processi, ma integrazione avanzata di tecnologie intelligenti
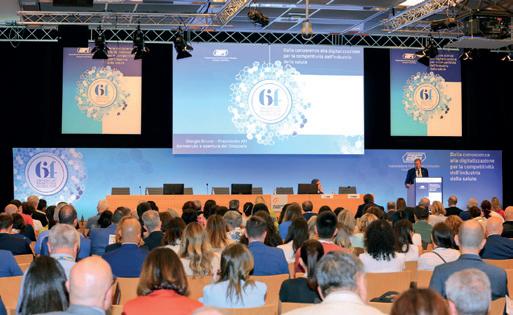
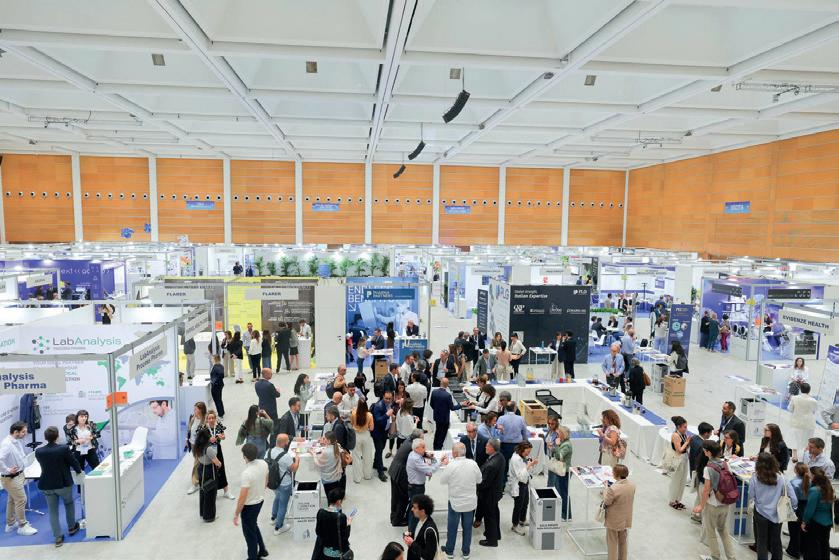
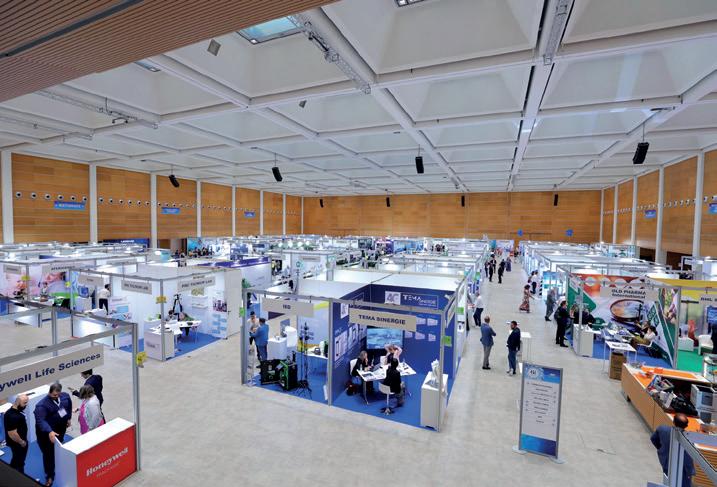
Dal 10 al 12 giugno 2026 il Palacongressi di Rimini ospiterà il 65° Simposio AFI, appuntamento di riferimento per il mondo farmaceutico e delle life sciences italiane. Il titolo scelto per questa edizione, “L’Industria della Salute nel tempo dell’Intelligenza Artificiale”, sintetizza perfettamente il momento di trasformazione che il comparto sta vivendo: non più semplice digitalizzazione dei processi, ma integrazione avanzata di tecnologie intelligenti capaci di incidere concretamente su ricerca, sviluppo, produzione, supply chain, compliance e rapporto con il paziente.
In un contesto globale sempre più competitivo, l’Intelligenza Artificiale si conferma infatti leva strategica per accelerare l’innovazione, ottimizzare le performance industriali e migliorare qualità ed efficienza dei servizi sanitari. Il Simposio AFI si propone come luogo privilegiato di confronto tra industria, istituzioni, università, centri di ricerca e associazioni di categoria, con l’obiettivo di analizzare opportunità, criticità e prospettive di questa evoluzione. Il programma scientifico prevede 14 sessioni tecnico-scientifiche, workshop aziendali, una sessione poster, tavole rotonde, contest dedicati ai giovani talenti e momenti di networking che coinvolgeranno i principali stakeholder del settore. Tra i temi centrali: AI e ricerca clinica, biotech e terapie avanzate, produzione pharma, qualità, regolatorio, digital health, HTA & market access, farmacovigilanza, supply chain e dispositivi medici.
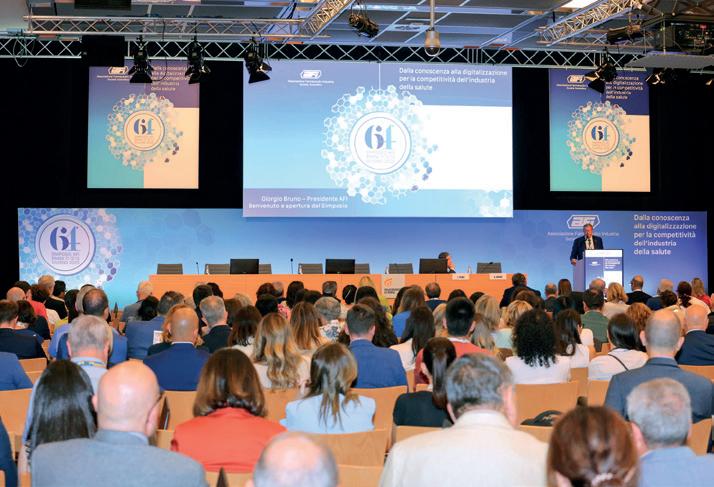
Ad aprire ufficialmente i lavori sarà Giorgio Bruno, Presidente AFI, seguito dalla Lectio Magistralis di Massimo Scaccabarozzi, Direttore ON RADAR Think Tank Fondazione Menarini e Presidente Menarini Biotech, dedicata proprio al ruolo dell’Intelligenza Artificiale nel futuro dell’industria della salute. È prevista inoltre una Lectio Magistralis di Riccardo Zagaria, Presidente di Egualia. Particolare attenzione sarà riservata agli aspetti regolatori e alla governance dell’AI, tema oggi cruciale per garantire uno sviluppo tecnologico sostenibile, etico e conforme alle normative europee. Ampio spazio anche alle applicazioni concrete dell’IA nella produzione farmaceutica, nella gestione dei dati clinici, nella qualità, nella serializzazione, nelle terapie avanzate e nell’engagement digitale del paziente.
Con oltre cento aziende espositrici, workshop specialistici e la partecipazione di autorevoli relatori provenienti da istituzioni, aziende pharma, università e centri di eccellenza, il Simposio AFI 2026 si
conferma un osservatorio privilegiato sui trend che stanno ridefinendo il settore.
Un appuntamento strategico per comprendere come l’Intelligenza Artificiale stia trasformando l’intera filiera della salute e per costruire, attraverso il confronto tra competenze scientifiche, industriali e regolatorie, un ecosistema sempre più innovativo, competitivo e orientato al paziente.
Visita il sito del Simposio AFI: https://simposio. afiscientifica.it
65 th AFI Symposium : The Healthcare Industry in the Age of Artificial Intelligence
The title chosen for this edition of AFI Symposium perfectly reflects the profound transformation currently reshaping the industry: No longer simple process digitalization, but the advanced integration of intelligent technologies
From 10 to 12 June 2026, the Rimini Palacongressi will host the 65th AFI Symposium, a key event for the Italian pharmaceutical and life sciences sector. The title chosen for this edition, “The Healthcare Industry in the Age of Artificial Intelligence”, perfectly reflects the profound transformation currently reshaping the industry: no longer simple process digitalization, but the advanced integration of intelligent technologies capable of impacting research, development, manufacturing, supply chain management, compliance and patient engagement.
In an increasingly competitive global environment, Artificial Intelligence is proving to be a strategic driver for accelerating innovation, optimizing industrial performance and improving the quality and efficiency of healthcare services. The AFI Symposium aims to provide a privileged platform for discussion among industry leaders, institutions, universities, research centers and trade associations, with the goal of exploring the opportunities, challenges and future perspectives of this evolution.
The scientific program includes 14 technical and scientific sessions, corporate workshops, poster sessions, round tables, young talent contests and networking opportunities involving the sector’s leading stakeholders. Key topics will include AI and clinical research, biotech and advanced therapies, pharmaceutical manufacturing, quality assurance, regulatory affairs, digital health, HTA & market access, pharmacovigilance, supply chain and medical devices.
The Symposium will officially open with remarks by Giorgio Bruno, AFI President, followed by the keynote lecture by Massimo Scaccabarozzi, Director of ON RADAR Think Tank Fondazione Menarini and President of Menarini Biotech, focused on the role of Artificial Intelligence in the future of the healthcare industry. There will also be a keynote lecture by Riccardo Zagaria, President of Egualia.
Special attention will be dedicated to regulatory aspects and AI governance, now considered crucial to ensuring sustainable, ethical and compliant technological development within the European framework. Significant focus will also be placed on practical AI applications in pharmaceutical manufacturing, clinical data management, quality assurance, serialization, advanced therapies and digital patient engagement.
With more than one hundred exhibiting companies, specialized workshops and renowned speakers from institutions, pharmaceutical companies, universities and centers of excellence, the AFI Symposium 2026 once again confirms its role as a strategic observatory on the trends redefining the healthcare sector.
A key event for understanding how Artificial Intelligence is transforming the entire healthcare value chain and for fostering, through dialogue between scientific, industrial and regulatory expertise, an ecosystem that is increasingly innovative, competitive and patient-centered.
Visit the AFI Symposium website: www.simposio. afiscientifica.it/en
Impianti sempre più evoluti, efficienti
e controllati
Marchesini Group continua a consolidare il proprio ruolo grazie a impianti di confezionamento progettati su misura, in grado di rispondere alle esigenze specifiche dei clienti dei settori Pharma e Beauty
In un contesto industriale in continua evoluzione, dove innovazione, affidabilità e capacità di personalizzazione sono fattori determinanti, Marchesini Group continua a consolidare il proprio ruolo nel panorama del packaging e dell’automazione mondiale. Una solidità che il Gruppo esprime grazie alla finalizzazione di impianti di confezionamento progettati su misura, in grado di rispondere in modo puntuale alle esigenze specifiche dei clienti dei settori Pharma e Beauty e alle dinamiche dei mercati di riferimento, garantendo processi di confezionamento sempre più evoluti, efficienti e controllati.
Questa visione strategica ha trovato conferma nei
risultati raggiunti nel 2025, anno che si è chiuso con oltre 600 milioni di euro di ricavi consolidati e più di 720 macchine installate a livello globale. Numeri che testimoniano una crescita costante e strutturata, sostenuta nel tempo. Nel 2025 si è inoltre registrata una crescita rilevante dei servizi di customer care, segnale di un modello sempre più orientato alla prossimità con il cliente e alla capacità di intercettare tempestivamente le esigenze del mercato, confermando l’approccio di Marchesini Group come fornitore di soluzioni complete e durature nel tempo.
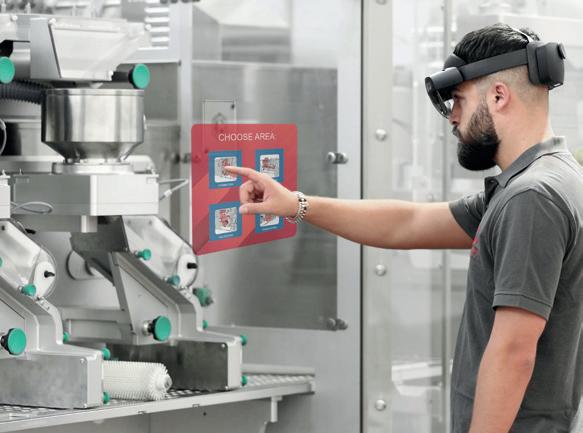
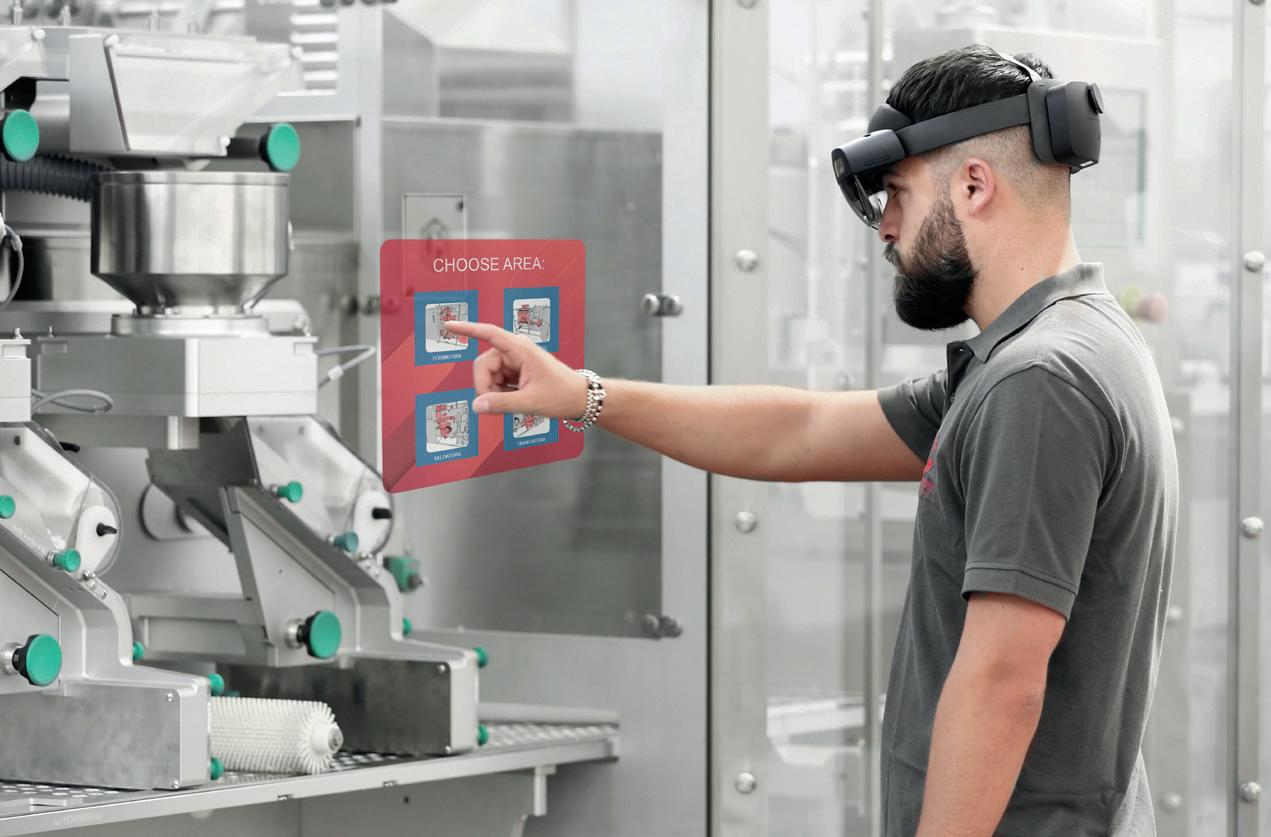
Anche nel 2026, grazie al lavoro delle tre Business Unit Pharma, Beauty e Aseptic, il Gruppo ha ampliato l’offerta di linee complete chiavi in mano, rafforzando il proprio posizionamento come partner industriale capace di affiancare il cliente lungo l’intero processo: dalla progettazione alla realizzazione finale degli impianti produttivi, fino all’assistenza post-vendita con un’attenzione particolare anche alle tecnologie di realtà aumentata e Intelligenza Artificiale, sempre più determinanti per la realizzazione di smart factory. Il ruolo delle fiere, soprattutto internazionali, è sempre più centrale per il Gruppo che esporta per l’87% del fatturato: dopo Cosmoprof e interpack, Marchesini Group si prepara ad una delle
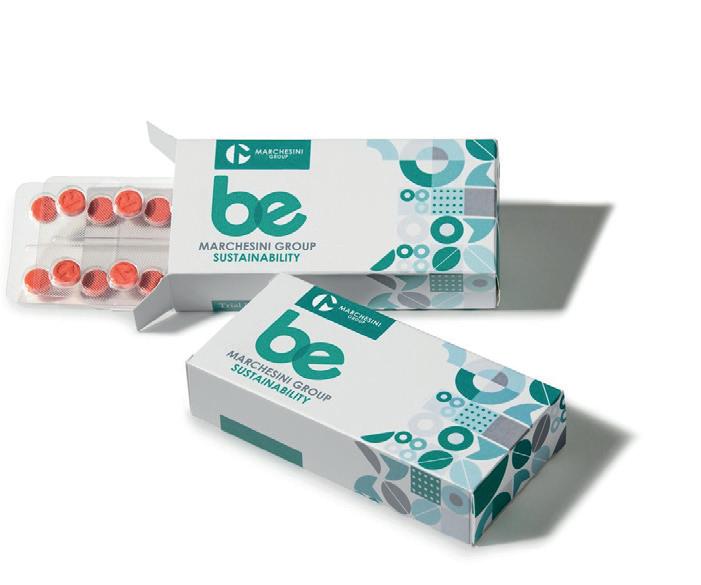
ultime fiere più importanti dell’anno: CPHI Worldwide. La 35esima edizione si svolgerà a Milano dal 6 all’8 ottobre 2026. Il Gruppo sarà allo stand 9A2 del padiglione H09 per esporre alcune delle soluzioni più innovative, pensate per soddisfare le esigenze dell’industria farmaceutica. Tra le soluzioni in mostra, una selezione di macchine da laboratorio e per piccole produzioni targate Dott. Bonapace, azienda di Cusano Milanino entrata a far parte del Gruppo Marchesini nel 2021 che quest’anno festeggerà l’80esimo compleanno. Inoltre, tema centrale di questa edizione sarà la sostenibilità e il programma Be: in modo particolare, importante sarà la cooperazione con fornitori del packaging primario e clienti per trasformare la PPWR in un’opportunità per tutti gli attori della filiera.
I visitatori potranno approfondire anche le proposte dalla Divisione Digital del Gruppo, in particolare il Customer Portal, che racchiude una serie di servizi pensati per soddisfare le esigenze dei clienti, tra cui anche la soluzione di manutenzione predittiva “Morpheus” a disposizione dei clienti per consentire loro di aumentare la produttività e acquisire una maggiore conoscenza e padronanza delle macchine acquistate, ma anche il cambio formato in realtà aumentata.
Increasingly advanced, efficient, and controlled plants
Marchesini Group continues strengthening its role thanks to tailor-made packaging plants designed to meet the specific needs of customers in the Pharma and Beauty sectors
In a constantly evolving industrial landscape, where innovation, reliability, and customization capabilities are key success factors, Marchesini Group continues to strengthen its role in the global packaging and automation market. This solid position is supported by the development of tailor-made packaging plants designed to meet the specific needs of customers in the Pharma and Beauty sectors and to respond effectively to market dynamics, ensuring increasingly advanced, efficient, and controlled packaging processes.
This strategic vision was confirmed by the results achieved in 2025, which closed with over €600 million in consolidated revenues and more than 720 machines installed worldwide. These figures reflect steady, well-structured growth sustained over time. In 2025, a significant increase in customer care services was also recorded, highlighting a
business model increasingly focused on customer proximity and the ability to promptly address market needs, further reinforcing Marchesini Group’s approach as a provider of complete, long-lasting solutions. In 2026 as well, thanks to the work of its three Business Units, Pharma, Beauty, and Aseptic, the Group expanded its offering of complete turnkey lines, strengthening its positioning as an industrial partner capable of supporting customers throughout the entire process: from design to final implementation of production systems, and through after-sales service, with particular attention to augmented reality and Artificial Intelligence technologies, which are becoming increasingly central to the development of smart factories.
Trade fairs, particularly international ones, continue to play a strategic role for the Group, which exports 87% of its total revenue. Following Cosmoprof and interpack, Marchesini Group is preparing for one of the last major trade fairs of the year: CPHI Worldwide. The 35th edition will take place in Milan from October 6 to 8, 2026. The Group will be exhibiting at stand 9A2, hall H09,
showcasing some of its most innovative solutions designed to meet the needs of the pharmaceutical industry. Among the solutions on display will be a selection of laboratory and small-batch production machines by Dott. Bonapace, the Cusano Milanino-based company that joined Marchesini Group in 2021 and will celebrate its 80th anniversary this year. Sustainability will also be a central theme of this edition, with particular focus on the Be: program and on cooperation with primary packaging suppliers and customers to turn the PPWR into an opportunity for all stakeholders across the supply chain.
Visitors will also be able to explore proposals from the Group’s Digital Division, especially the Customer Portal, which brings together a range of services designed to meet customer needs. These include the Morpheus predictive maintenance solution, aimed at increasing productivity and enhancing customers’ knowledge and control of the machines purchased, as well as augmentedreality–based format changeovers.
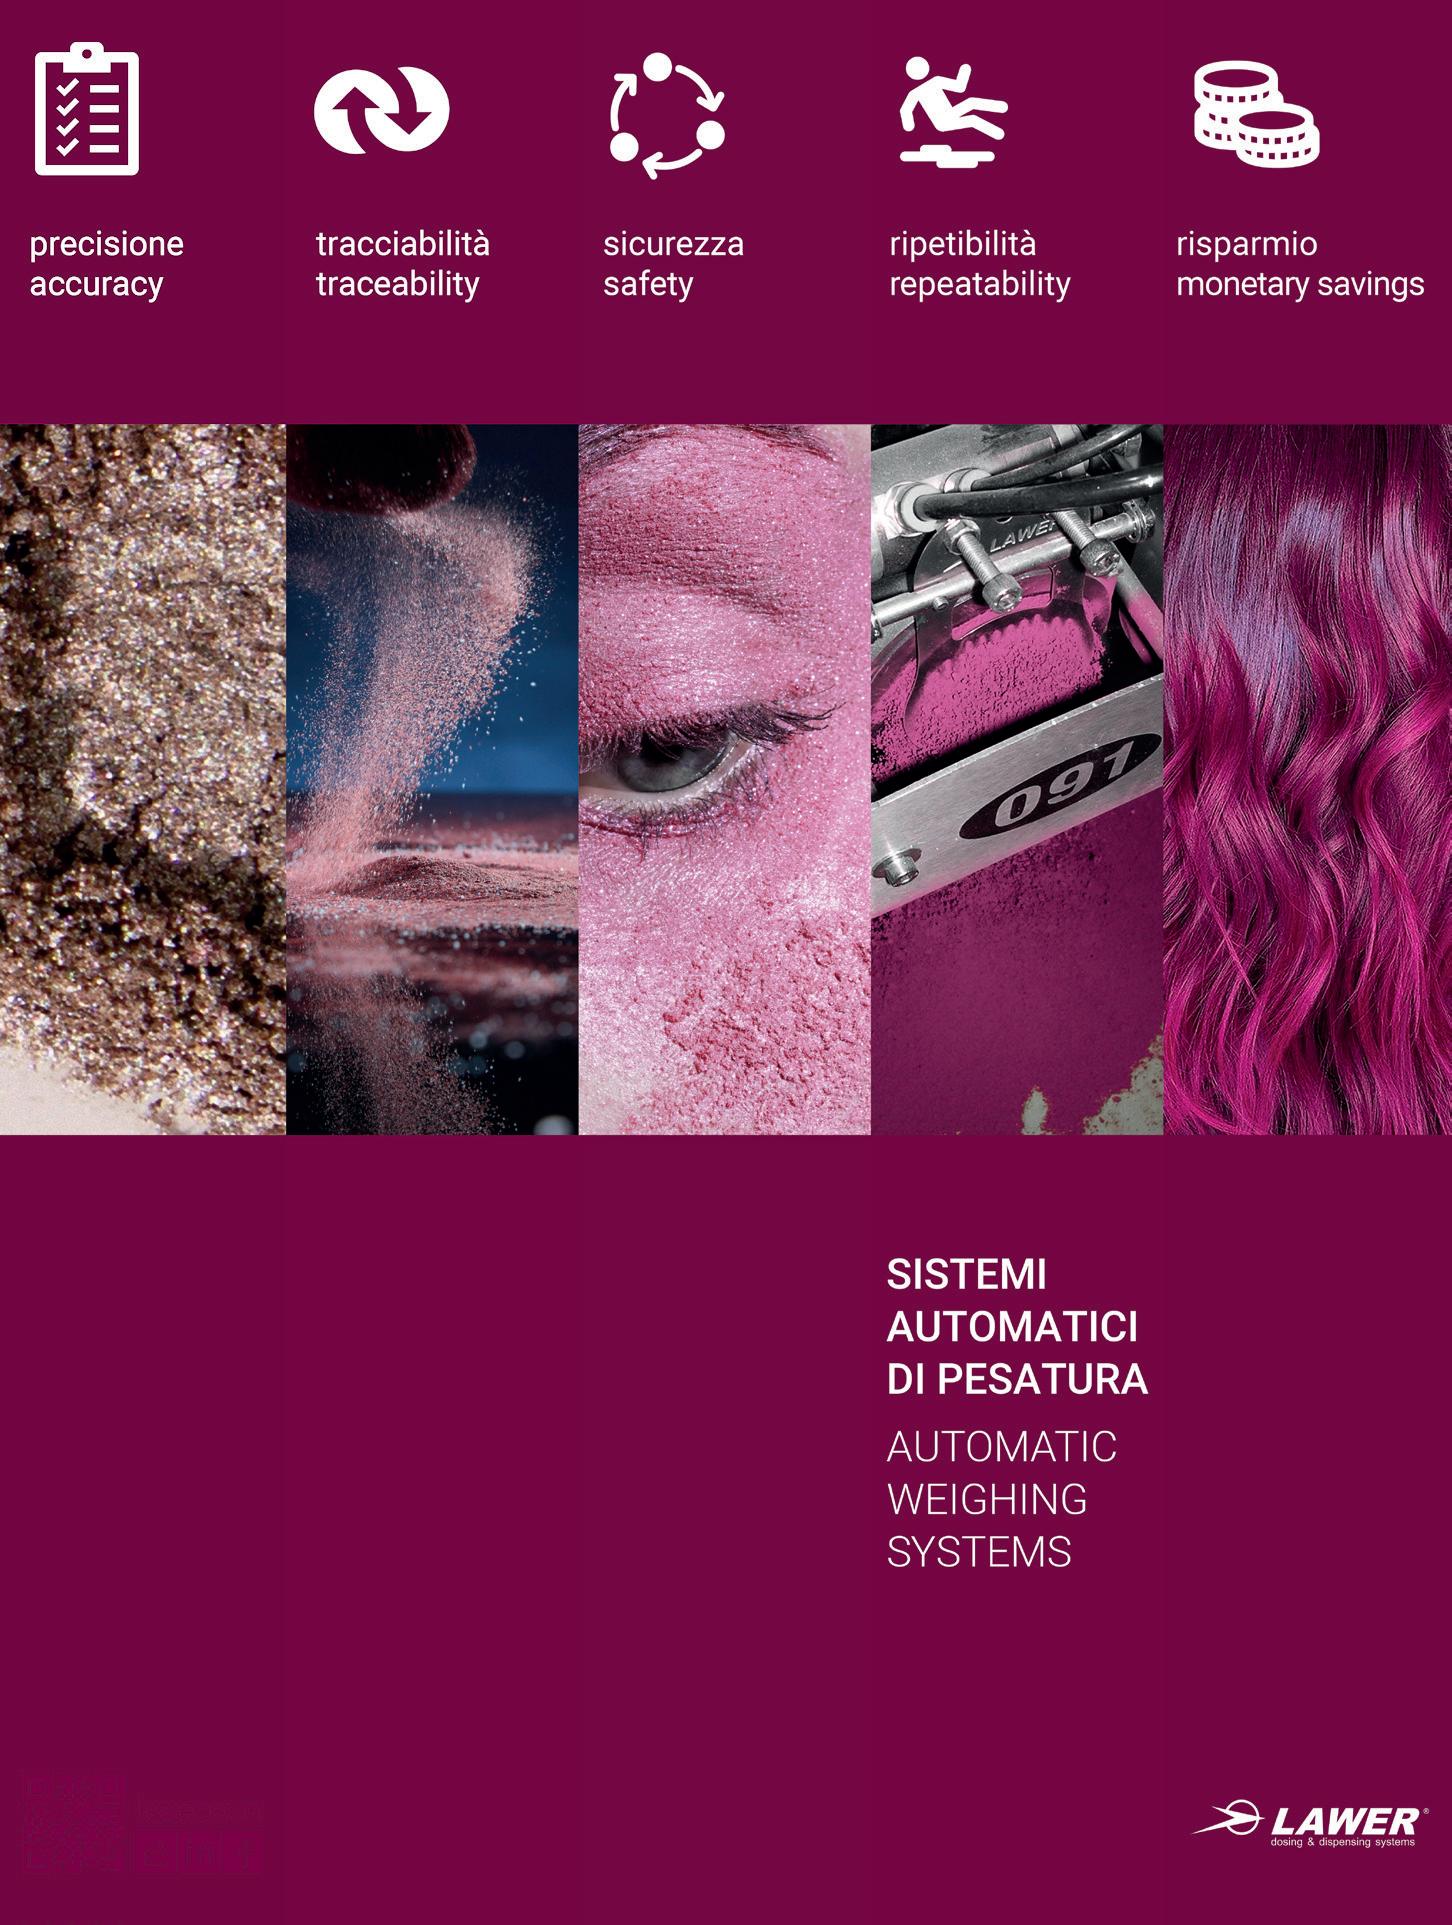
Lawer, il partner ideale per i produttori di cosmetici
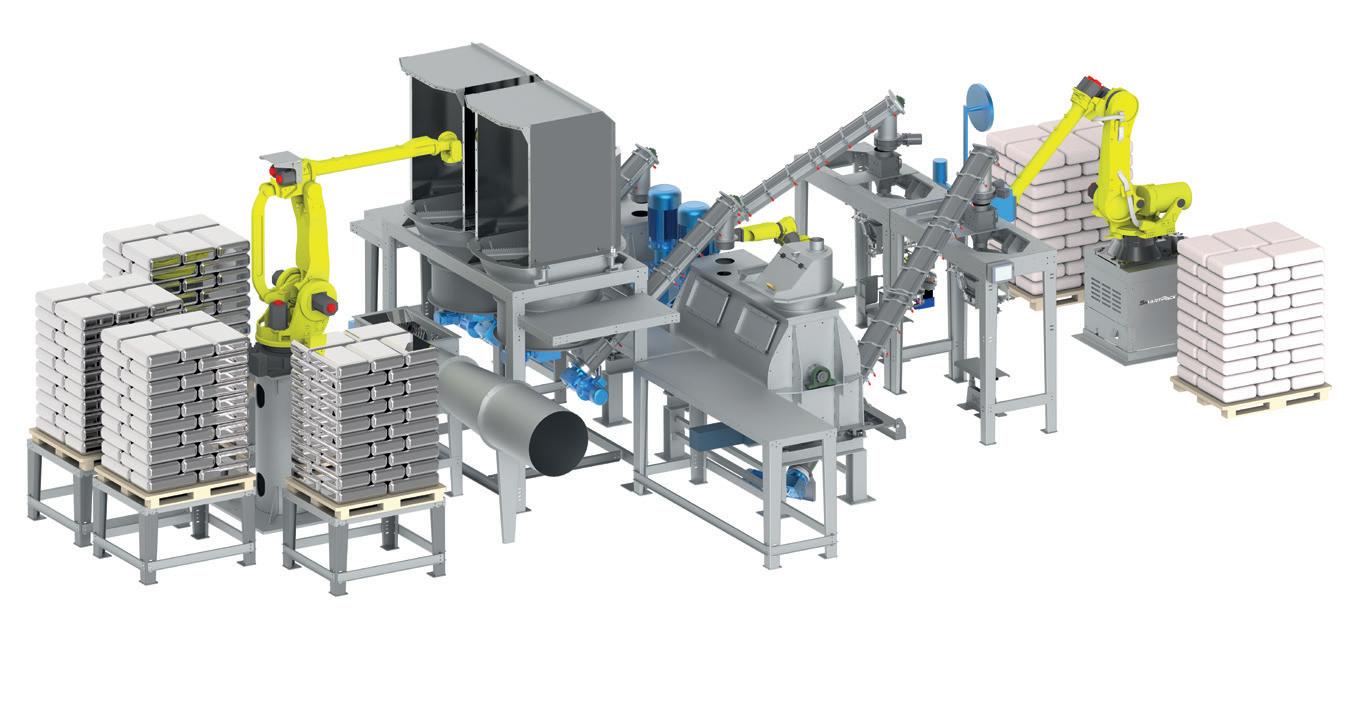
Le soluzioni Lawer di pesatura automatica per il settore cosmetico
Il monitoraggio accurato del processo di preparazione delle ricette per il settore cosmetico, la ripetibilità, la tracciabilità e soprattutto la sicurezza nella manipolazione dei prodotti in polvere sono elementi fondamentali per un efficiente processo di preparazione, per il controllo della qualità e la sicurezza dell’ambiente di lavoro.
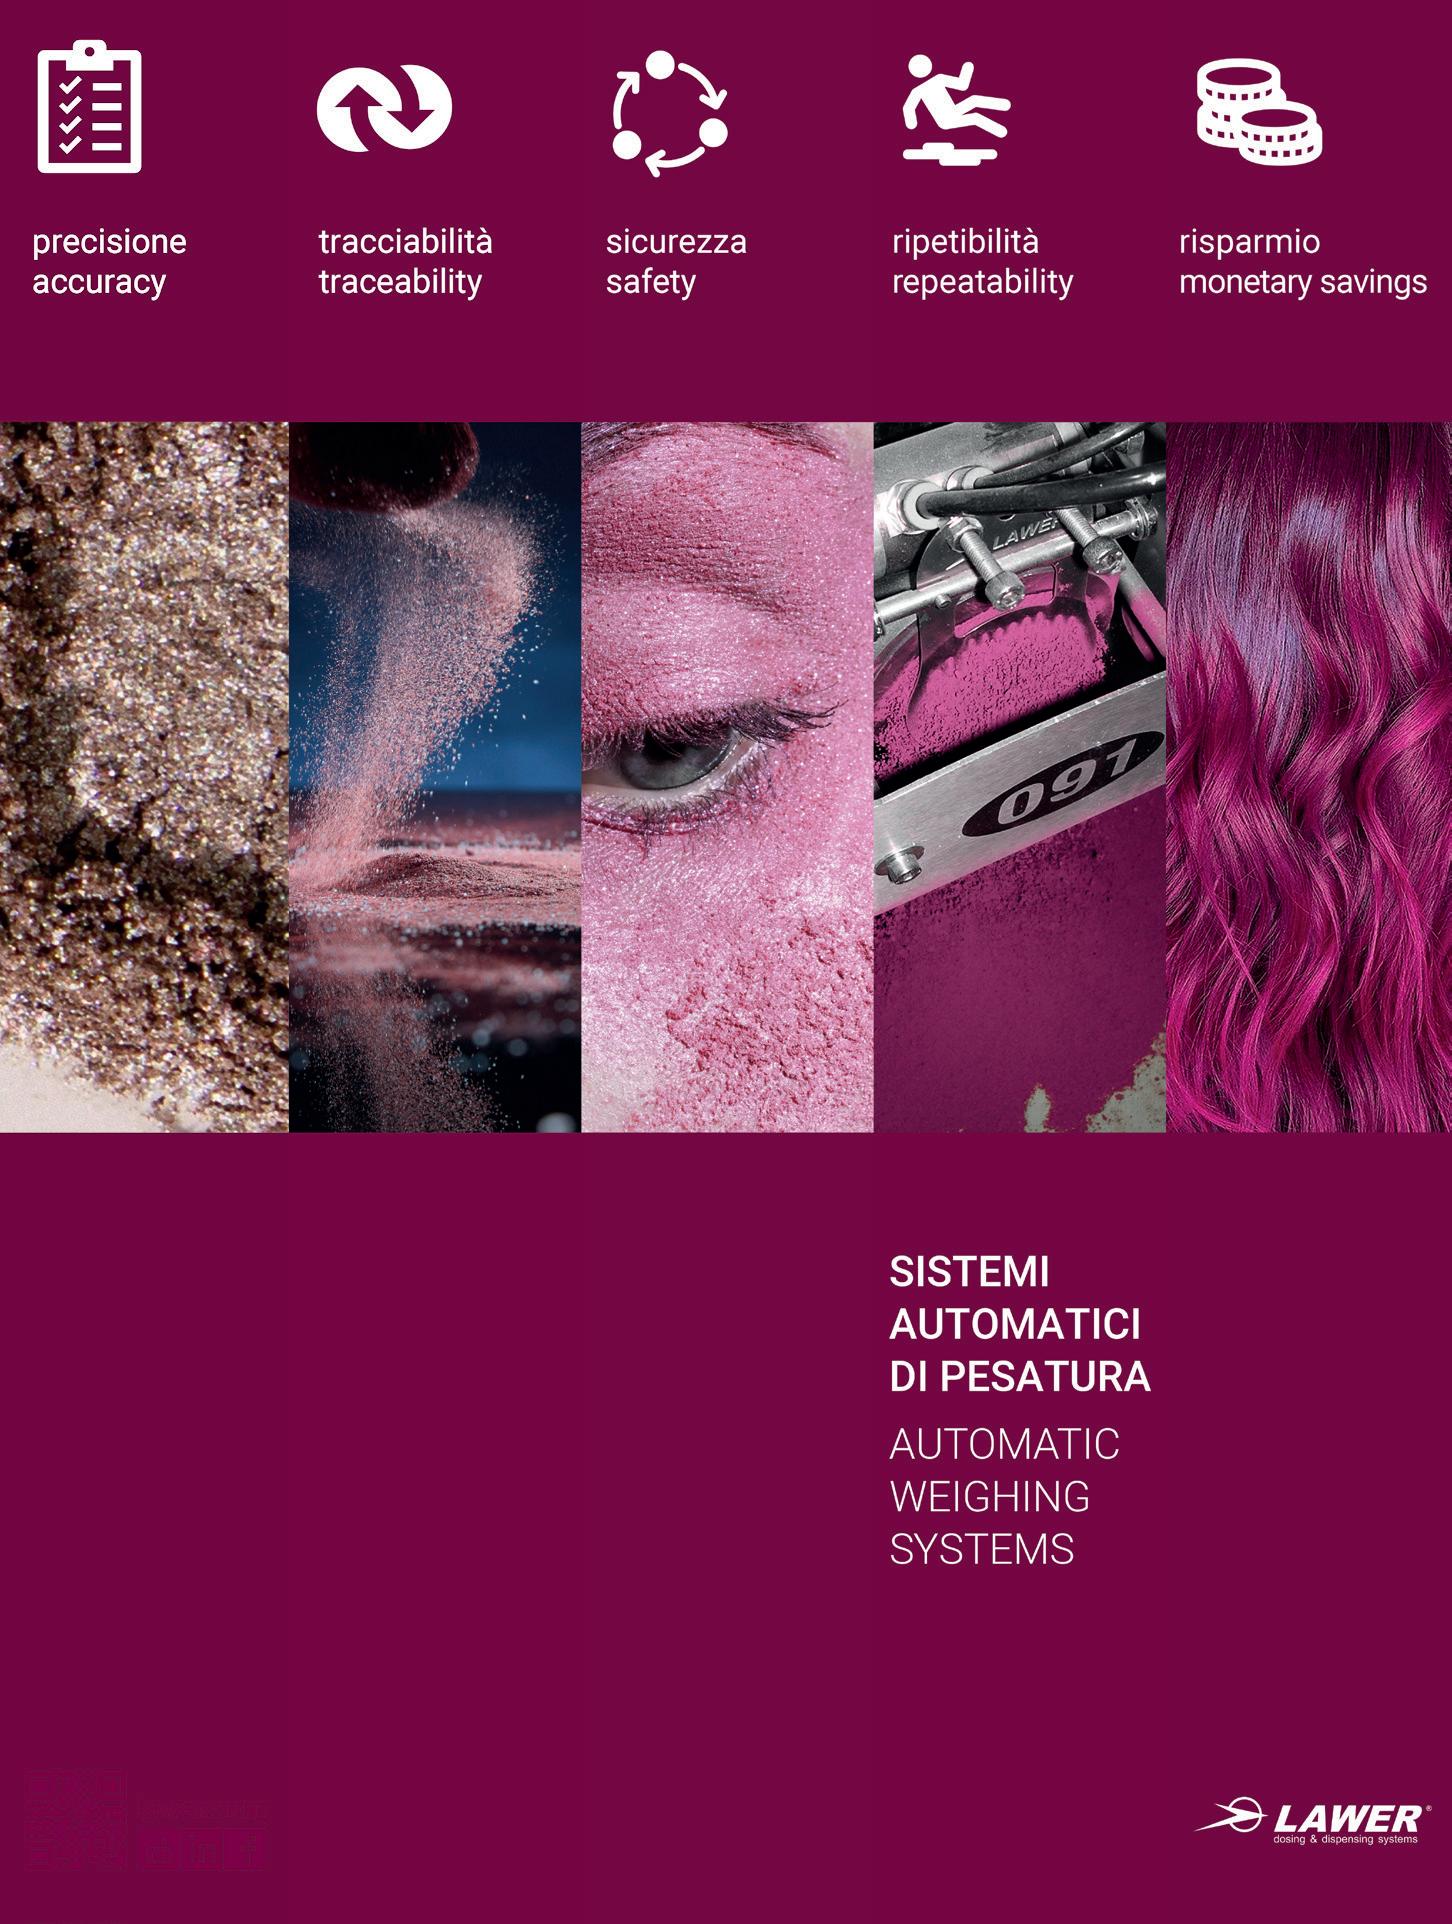
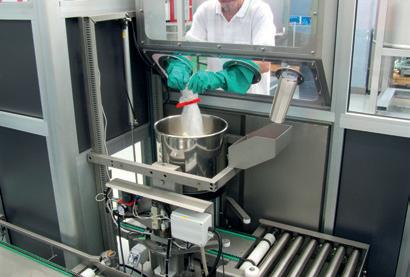
Lawer supporta i produttori di cosmetici con sistemi automatici per la pesatura delle polveri, che eliminano i fattori di rischio come gli errori di pesatura e il contatto con i prodotti.
A seconda delle necessità del cliente, le soluzioni proposte sono 3: SUPERCOLOR ID-TAG, COS-LAB e TD-MATIC.
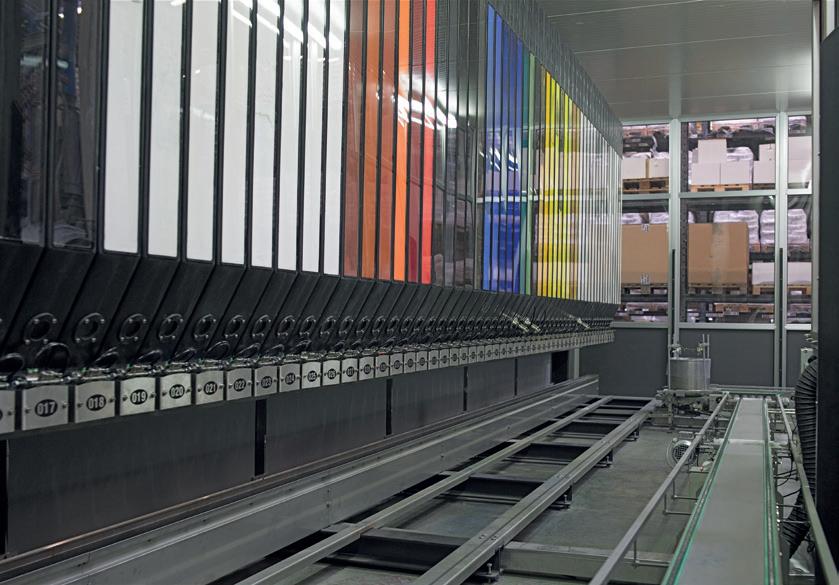
SUPERCOLOR ID-TAG è un sistema di pesatura completamente automatico, che consente una preparazione sicura e pulita di ricette in polvere. L’impianto è costituito da una serie di silos di stoccaggio indipendenti, standard da 150 l o doppi da 300 l. Ogni silo è dotato di un efficiente dispositivo di erogazione combinato coclea/vibrazione (brevetto Lawer), che permette di erogare la polvere in modo rapido e preciso. Il carico/scarico è monitorato dal sistema ID-TAG. Il sistema è protetto da un box, che garantisce il completo isolamento dell’impianto e un utilizzo sicuro in caso di polveri tossiche. Un efficiente dispositivo di aspirazione/filtraggio garantisce la massima sicurezza di utilizzo e un ambiente di lavoro pulito.
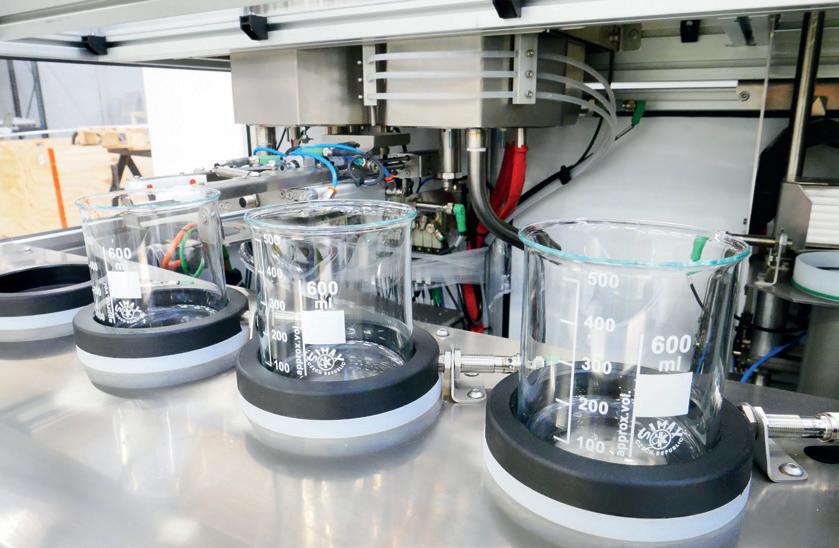
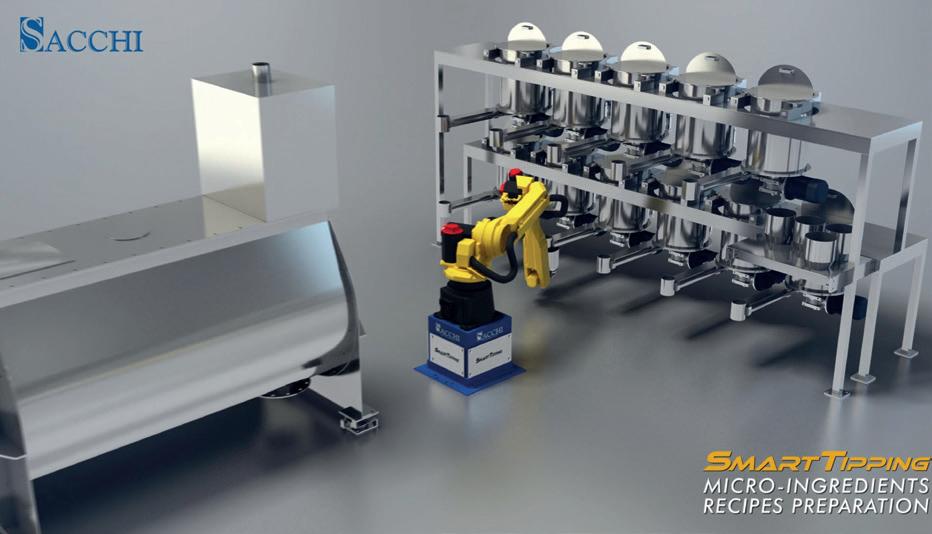
TD-MATIC è un sistema di laboratorio che pesa piccole quantità di polvere, supportando la preparazione di campioni per il laboratorio.
• Micro-pesatura accurata delle polveri
• Movimentazione robotizzata di bicchieri-silos
• Bicchieri in acciaio inox per la pesatura automatica
• 82 Mini-silos da 2,7 l per lo stoccaggio dei prodotti
• Bilancia elettronica con risoluzione 0,001 g
• Area di lavoro completamente isolata
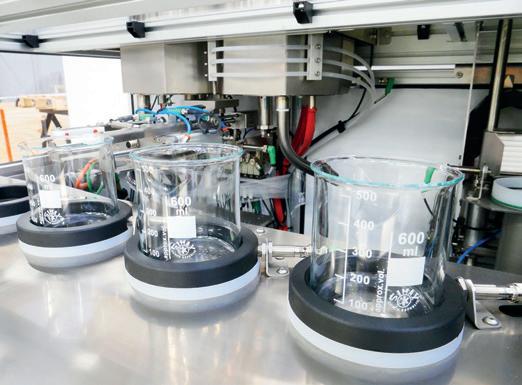
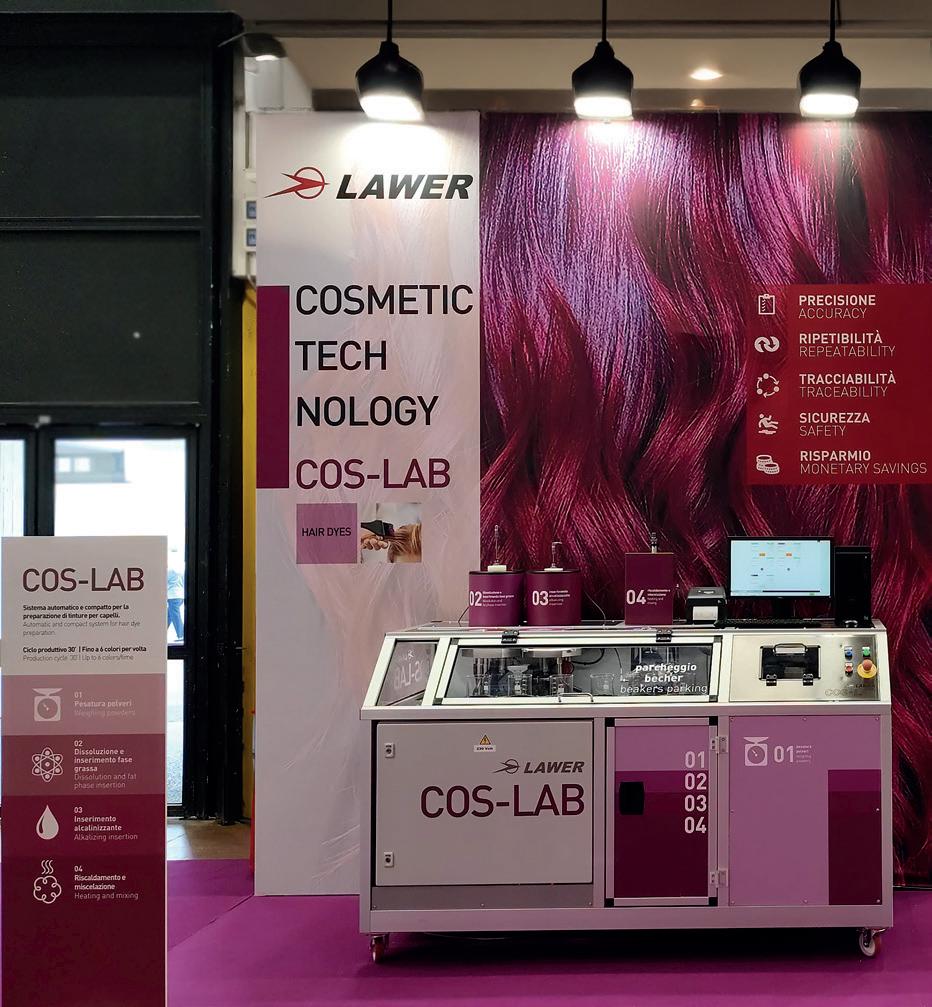
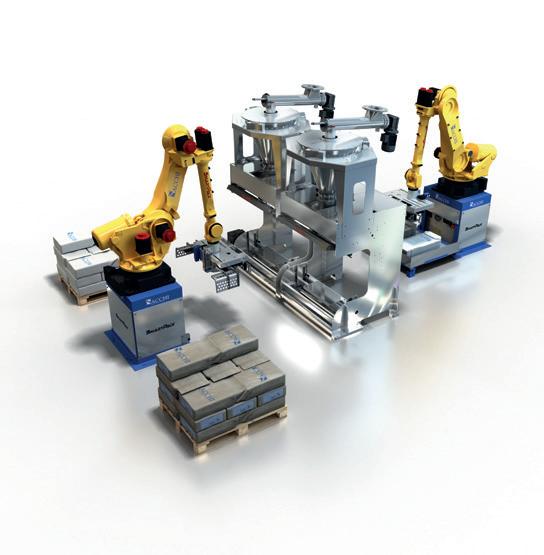
COS-LAB è un sistema automatico e compatto per la preparazione di creme, utilizzato nelle prove di tintura su ciocche di capelli sintetici o naturali oppure nella pesatura di pigmenti colorati. La macchina esegue automaticamente la pesatura
delle polveri al decimo di millesimo di grammo. I bicchieri con le creme preparate vengono automaticamente messi a disposizione dell’operatore nel parcheggio, che può ospitare fino a 6 bicchieri.
• Micro-pesatura accurata del colorante in polvere
• Movimentazione robotizzata di bicchieri-silos
• Dissoluzione automatica
• Area di lavoro completamente isolata grazie ai pannelli di protezione in policarbonato
• Perfette condizioni ambientali e di sicurezza
• Macchina compatta, perfetta per i laboratori.
Fondata nel 1970, Lawer è un’azienda italiana specializzata in sistemi di pesatura industriale. Ha sviluppato tecnologie avanzate e know-how nella pesatura automatica di prodotti in polvere e liquidi, con sistemi di pesatura singola o multipla.
Lawer, the ideal partner for cosmetics manufacturers
Lawer’s automatic weighing systems for the cosmetics industry
The accurate monitoring of the preparation process of recipes for the cosmetic sector, repeatability, traceability and, above all, safety in the handling of powder products are fundamental elements for an efficient preparation process, quality control and safety of the working environment.
LAWER supports cosmetics manufacturers with automatic powder weighing systems, which eliminate risk factors such as weighing errors and contact with the product.
Lawer can offer three different types of system, depending on the needs of the company:
SUPERCOLOR ID-TAG, COS-LAB and TD-MATIC.
SUPERCOLOR ID-TAG is a fully automatic weighing system, which enables safe and clean preparation of powder recipes. The system consists of a series of independent storage silos, 150 l or 300 l. Each silo is equipped with an efficient combined screw/vibration dispensing device (Lawer patent), which allows the powder to be dispensed quickly and precisely. Loading/unloading is monitored by the ID-TAG system. The system is protected by a box, which guarantees complete isolation of the system and safe use in case of toxic dust. An efficient suction/filtering device ensures maximum safety of use and a clean working environment.
TD-MATIC is a laboratory system that weighs small amounts of powder, supporting the preparation of samples for the laboratory.
• Accurate micro-weighing of powders
• Robotic handling of beakers-silos
• Stainless steel beakers for automatic weighing
• 2.7 l mini-silos for product storage
• Electronic scale with 0.001 g resolution
• Fully isolated working area
COS-LAB is an automatic and compact system for the preparation of creams, used in dyeing tests on synthetic or natural hair strands or for the weighing of colour pigments. The machine automatically weighs powders to the tenth of a thousandth of a gram. The glasses with the prepared creams are automatically made available to the operator in the parking lot, which can accommodate up to 6 glasses.
• Accurate micro-weighing of dye powder
• Robotic handling of beakers-silos
• Automatic dissolution
• Fully insulated working area thanks to polycarbonate protection panels
• Perfect environmental and safety conditions.
Founded in 1970, Lawer is an Italian company specialized in industrial weighing systems. It has developed advanced technologies and know-how in the automatic weighing of powder and liquid products, with single or multiple weighing systems.
Purificazione e controllo qualità: l’innovazione di BEA Technologies
Grazie a una solida presenza internazionale e a un continuo investimento in ricerca e sviluppo, BEA Technologies si conferma partner strategico per le industrie cosmetiche, farmaceutiche e biotecnologiche
Nel settore cosmetico e farmaceutico, la purezza dei processi rappresenta un fattore critico per garantire sicurezza, efficacia e conformità normativa. In questo scenario, la BEA Technologies S.p.A. guidata da Roberto Bea si distingue da oltre sessant’anni come punto di riferimento nella filtrazione di liquidi e gas compressi, offrendo soluzioni avanzate per applicazioni ad alta criticità. L’azienda ha sviluppato linee di elementi filtranti ad alte prestazioni, tra cui NANOTRAK e NOVATRAK, basate su tecnologie innovative con nanofibre, ideali per trattenere elevati carichi di particolato anche in presenza di fluidi viscosi. A queste si
affianca la gamma BIOKLARIS EVO PHARMA, dedicata alla filtrazione sterilizzante finale con membrane in PES, progettata per garantire la rimozione di microrganismi e la stabilizzazione microbiologica dei prodotti.
La produzione avviene in camere bianche conformi alle linee guida GMP, assicurando elevati standard qualitativi. L’attenzione alla durata operativa degli elementi filtranti consente inoltre di ottimizzare le prestazioni anche in condizioni gravose, contribuendo alla riduzione dei costi di processo e smaltimento.
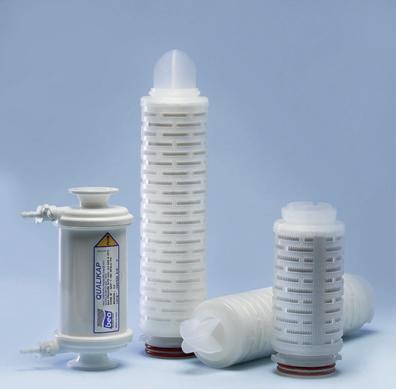
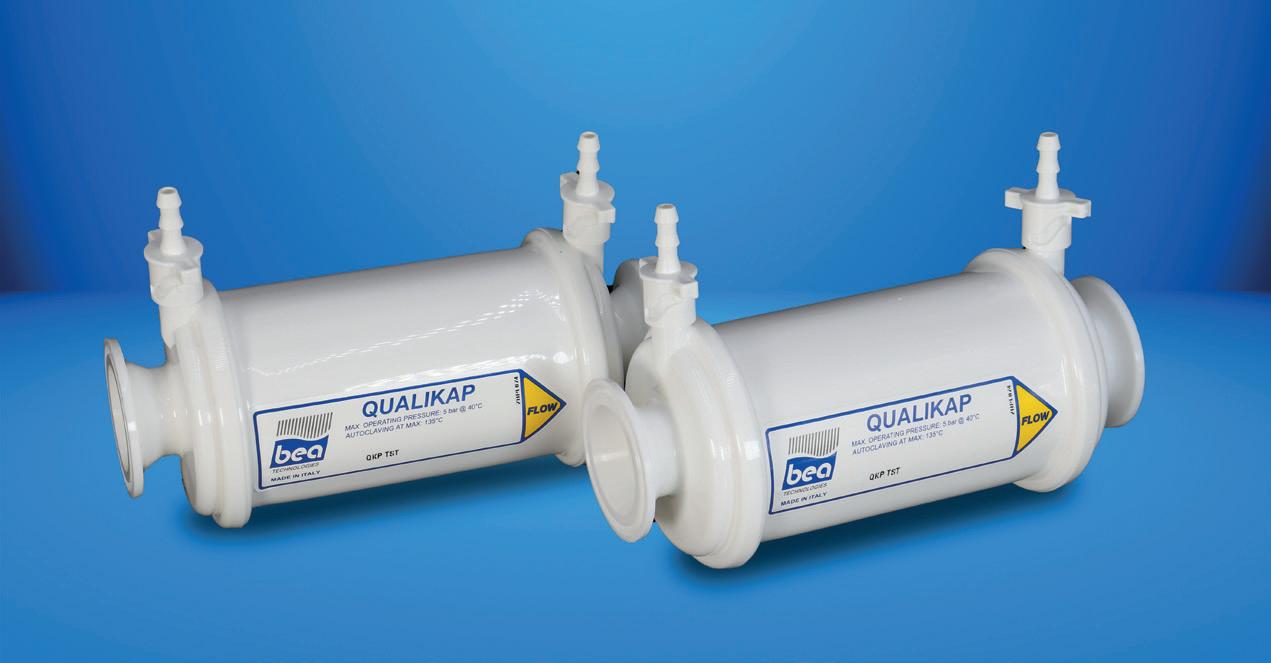
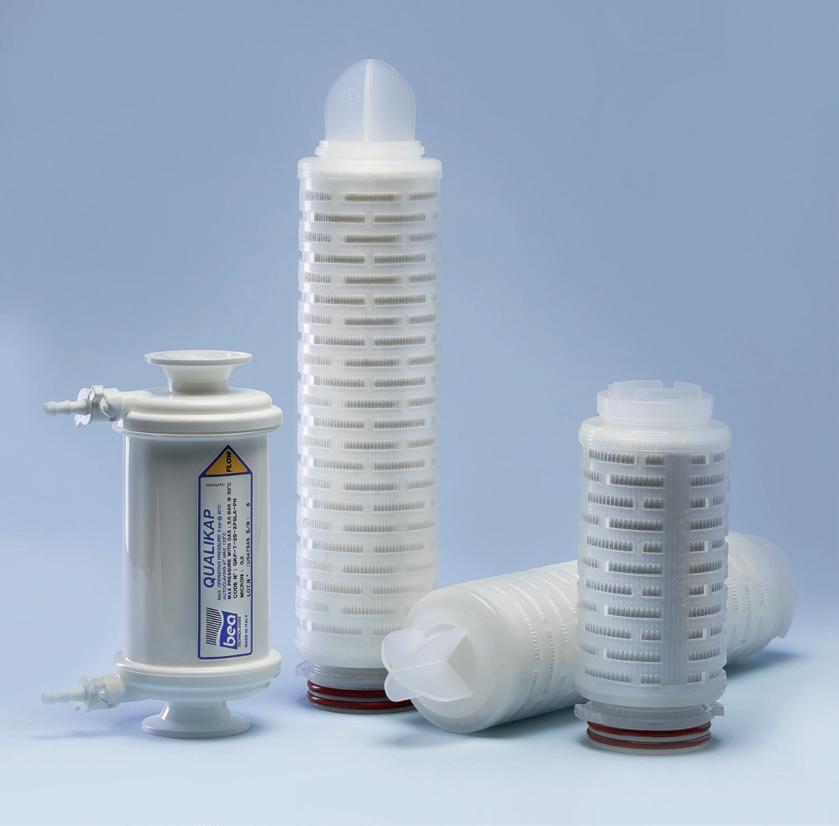
Tra le innovazioni più recenti spicca la linea di filtri a capsula QUALIKAP, progettata per la chiarificazione e sterilizzazione di soluzioni farmaceutiche e biologiche. Questi dispositivi, destinati ad applicazioni “point-of-use” e sistemi monouso, sono sviluppati mediante analisi agli elementi finiti per garantire resistenza a stress meccanici e termici, assicurando la massima affidabilità.
La struttura in polipropilene ad alta resistenza, integra elementi filtranti pieghettati con diverse membrane – PES, Nylon 66 a carica positiva, PVDF e PTFE – selezionabili in base all’applicazione. Il processo di termosaldatura garantisce una tenuta perfetta anche dopo ripetute sterilizzazioni, mentre le valvole di sfiato e drenaggio assi-
curano facilità d’uso e completa gestione dei fluidi. Le membrane in PES offrono elevata portata e ampia compatibilità chimica, mentre il Nylon 66 caricato positivamente consente la ritenzione di endotossine tramite adsorbimento. Per la filtrazione di gas, le membrane in PTFE garantiscono prestazioni elevate fino a 0,1 micron. Tutti i materiali sono conformi ai requisiti FDA.
Le capsule QUALIKAP si distinguono anche per bassi livelli di estraibili e per la conformità ai limiti di migrazione CE, risultando idonee per applicazioni con soluzioni alcoliche, acide e biologiche. Ogni filtro con membrana è testato per integrità con un profilo di tracciabilità completo.
Per arricchire l’offerta, BEA Technologies mette a disposizione un servizio di supporto tecnico pre/ after sales, volto a progettare soluzioni personalizzate e ottimizzare i processi produttivi e un servizio di validazione processo completo. L’obiettivo è affiancare le aziende nel raggiungimento dei più elevati standard qualitativi, riducendo al contempo costi ed impatti operativi.
Grazie a una solida presenza internazionale e a un continuo investimento in ricerca e sviluppo, BEA Technologies si conferma partner strategico per le industrie cosmetiche, farmaceutiche e biotecnologiche orientate all’eccellenza.
Purification and quality control: The innovation of BEA Technologies
Thanks to strong international presence and continuous investment in research and development, BEA Technologies confirms its role as a strategic partner for cosmetic, pharmaceutical, and biotechnology industries
In the cosmetic and pharmaceutical sectors, process purity is a critical factor in ensuring safety, efficacy, and regulatory compliance. In this context, BEA Technologies S.p.A., led by Roberto Bea, has stood out for over sixty years as a benchmark in the filtration of liquids and compressed gases, offering advanced solutions for highly critical applications.
The company has developed high-performance filter element lines, including NANOTRAK and NOVATRAK, based on innovative nanofiber technologies. These are ideal for retaining high particulate loads, even in the presence of viscous fluids. Complementing these is the BIOKLARIS EVO PHARMA range, dedicated to final sterilizing filtration with PES membranes, designed to ensure the removal of microorganisms and the microbiological stabilization of products.
Production takes place in cleanrooms compliant with GMP guidelines, ensuring high quality standards. Attention to the operational lifespan of filter elements also allows performance optimization under demanding conditions, contributing to reduced process and disposal costs.
Among the most recent innovations is the QUALIKAP capsule filter line, designed for the clarification and sterilization of pharmaceutical and biological solutions. These devices, intended for “point-of-use” applications and single-use systems, are developed using finite element analysis to ensure resistance to mechanical and thermal stress, guaranteeing maximum reliability.
The high-strength polypropylene structure integrates pleated filter elements with various membranes—PES, positively charged Nylon 66, PVDF, and PTFE—selectable according to the application. The thermal welding process ensures a perfect seal even after repeated sterilizations, while vent and drain valves provide ease of use and complete fluid management.
PES membranes offer high flow rates and broad chemical compatibility, while positively charged Nylon 66 enables endotoxin retention through adsorption. For gas filtration, PTFE membranes
ensure high performance down to 0.1 microns. All materials comply with FDA requirements.
QUALIKAP capsules also stand out for their low extractables and compliance with CE migration limits, making them suitable for applications involving alcoholic, acidic, and biological solutions. Each membrane filter is integrity tested with a complete traceability profile.
To enhance its offering, BEA Technologies provides pre- and after-sales technical support aimed at designing customized solutions and optimizing production processes, along with a comprehensive process validation service. The goal is to support companies in achieving the highest quality standards while reducing costs and operational impact. Thanks to a strong international presence and continuous investment in research and development, BEA Technologies confirms its role as a strategic partner for cosmetic, pharmaceutical, and biotechnology industries focused on excellence.
Valvole e accessori secondo gli standard più rigorosi
L’impegno di Olocco è da sempre caratterizzato da una costante ricerca, dalla progettazione alla produzione di valvole e accessori, garantendo la realizzazione di prodotti al vertice di gamma
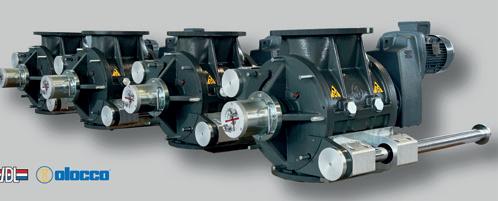
Olocco Srl produce valvole e componenti per il trasporto pneumatico e il dosaggio sin dal 1970. Le valvole Olocco trovano impiego nello scarico, dosaggio e trasporto pneumatico di prodotti in polvere e granuli di qualunque tipo, nell’industria alimentare, chimica e plastica, su linee a bassa, media ed alta pressione.
L’impegno di Olocco Srl è da sempre caratterizzato da una costante ricerca dalla progettazione alla
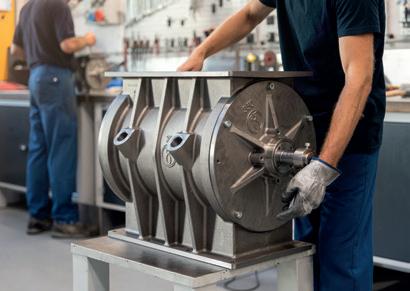
produzione di valvole ed accessori garantendo la realizzazione di prodotti al vertice per specifiche tecniche, qualità e sicurezza. Negli ultimi anni il suo reparto produttivo ha subito un profondo rinnovamento con la messa in funzione di nuovi centri di lavoro dotati dei più moderni sistemi di produzione flessibile con elevati livelli di automazione, ha inaugurato nuovo reparto assemblaggio e controllo qualità ed un nuovo magazzino per far fronte al crescente mercato il tutto su una superficie totale di oltre 6.000 m2
Sin dal 1997 Olocco Srl ha ottenuto la certificazione di qualità UNI EN ISO9001:2015 e ha successivamente certificato la maggior parte dei propri prodotti in conformità alla Direttiva Atex 2014/34/EU. Nel 2007 ha iniziato a produrre valvole rotative idonee all’utilizzo in zone in zone a rischio esplosione con capacità di resistenza strutturale e tenuta fiamma fino a 10 bar, “RS/ex”, a cui si è successivamente aggiunta la serie “ExR”, con flange unificate secondo lo standard UNI PN10 / DIN2576, resistenza strutturale fino a 10 bar e tenuta fiamma fino 1,7 bar con terminali rotore in vulkollan e 2,5 bar con terminali metallici, nelle taglie da DN150 a DN300.
Olocco Srl è inoltre in grado di garantire la compatibilità alimentare dei materiali con cui vengono realizzati i propri prodotti, in ottemperanza a quanto previsto dal Regolamento CE n°1935/2004 riguardante i materiali e gli oggetti destinati a venire a
contatto con i prodotti alimentari (MOCA), e al Regolamento CE 2023/2006 relativo alle buone pratiche di fabbricazione dei materiali e degli oggetti destinati a venire a contatto con gli alimenti. In ragione della crescente domanda di parti a contatto con il prodotto in acciaio inossidabile, è stata presentata la nuova gamma di valvole UPH-SMD interamente costruite in acciaio inox AISI316, con flange tonde unificate secondo gli standard UNI PN10 / DIN2576, nelle taglie da DN150 a 300 e portate da 3 a 37 litri/giro. Queste valvole saranno disponibili anche nella versione a smontaggio rapido con barre di estrazione, rotore completamente smontabile e superfici interne lucidate e raccordate per soddisfare gli standard di pulizia più elevati.
Valves and accessories as per the strictest standards
Olocco’s commitment has always been characterized by constant research, from design to production of valves and accessories, ensuring the creation of top-of-the-range products
Olocco Srl has been manufacturing valves and components for pneumatic conveying and dosing since 1970. Olocco valves are used for discharging, dosing, and pneumatic conveying of powder and granule products of any kind, in the food, chemical, and plastic industries, on low, medium, and highpressure lines.
Olocco’s commitment has always been characterized by constant research from design to production of valves and accessories, ensuring the creation of products at the top for technical specifications, quality, and safety. In recent years, its production department has undergone a profound renewal
with the commissioning of new machining centers equipped with the most modern flexible production systems with high levels of automation. It has inaugurated a new assembly and quality control department and a new warehouse to meet the growing market, all on a total area of over 6,000m². Since 1997, Olocco Srl has obtained the UNI EN ISO9001:2015 quality certification and has subsequently certified most of its products in accordance with the Atex Directive 2014/34/EU. In 2007, Olocco began producing rotary valves suitable for use in explosion-risk areas with structural resistance and flame-tightness up to 10 bar, called “RS/ex”. Subsequently, the “ExR” series was added, with flanges unified according to the UNI PN10 / DIN2576 standard, structural resistance up to 10 bar, and flame-tightness up to 1.7 bar with vulkollan rotor tips and up to 2.5 bar with metal tips, available in sizes from DN150 to DN300. Olocco Srl is also able to guarantee the food compatibility of the materials with which its products are made, in compliance with the provisions of EC Regulation No. 1935/2004 concerning materials and articles intended to come into contact with food products (MOCA), and EC Regulation 2023/2006 on good manufacturing practices for materials and articles intended to come into contact with food.
Due to the growing demand for stainless steel product contact parts, the new range of UPH-SMD valves entirely made of AISI316 stainless steel has been presented, with round flanges unified according to UNI PN10 / DIN2576 standards, available in sizes from DN150 to 300 and capacities from 3 to 37 liters/revolution. These valves will also be available in a quick-disassembly version with extraction bars, fully dismountable rotor, and polished and rounded internal surfaces to meet the highest cleaning standards.
Il parametro distintivo
è la forza dell’innovazione
Delta Costruzioni Meccaniche: partner strategico per la continuità e l’integrità del ciclo produttivo
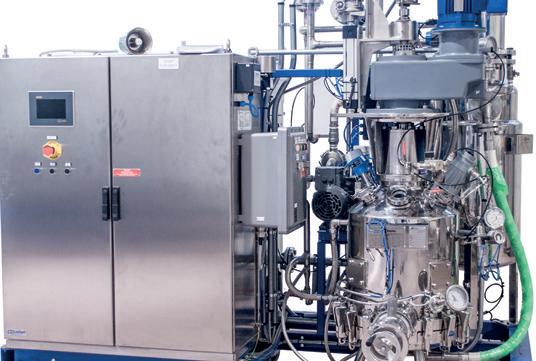
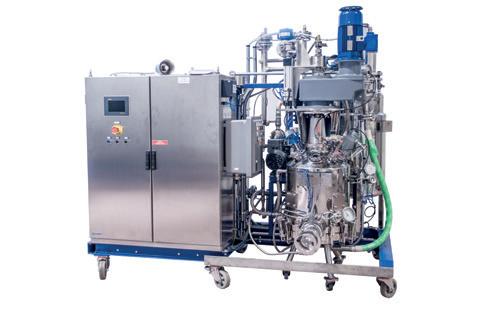
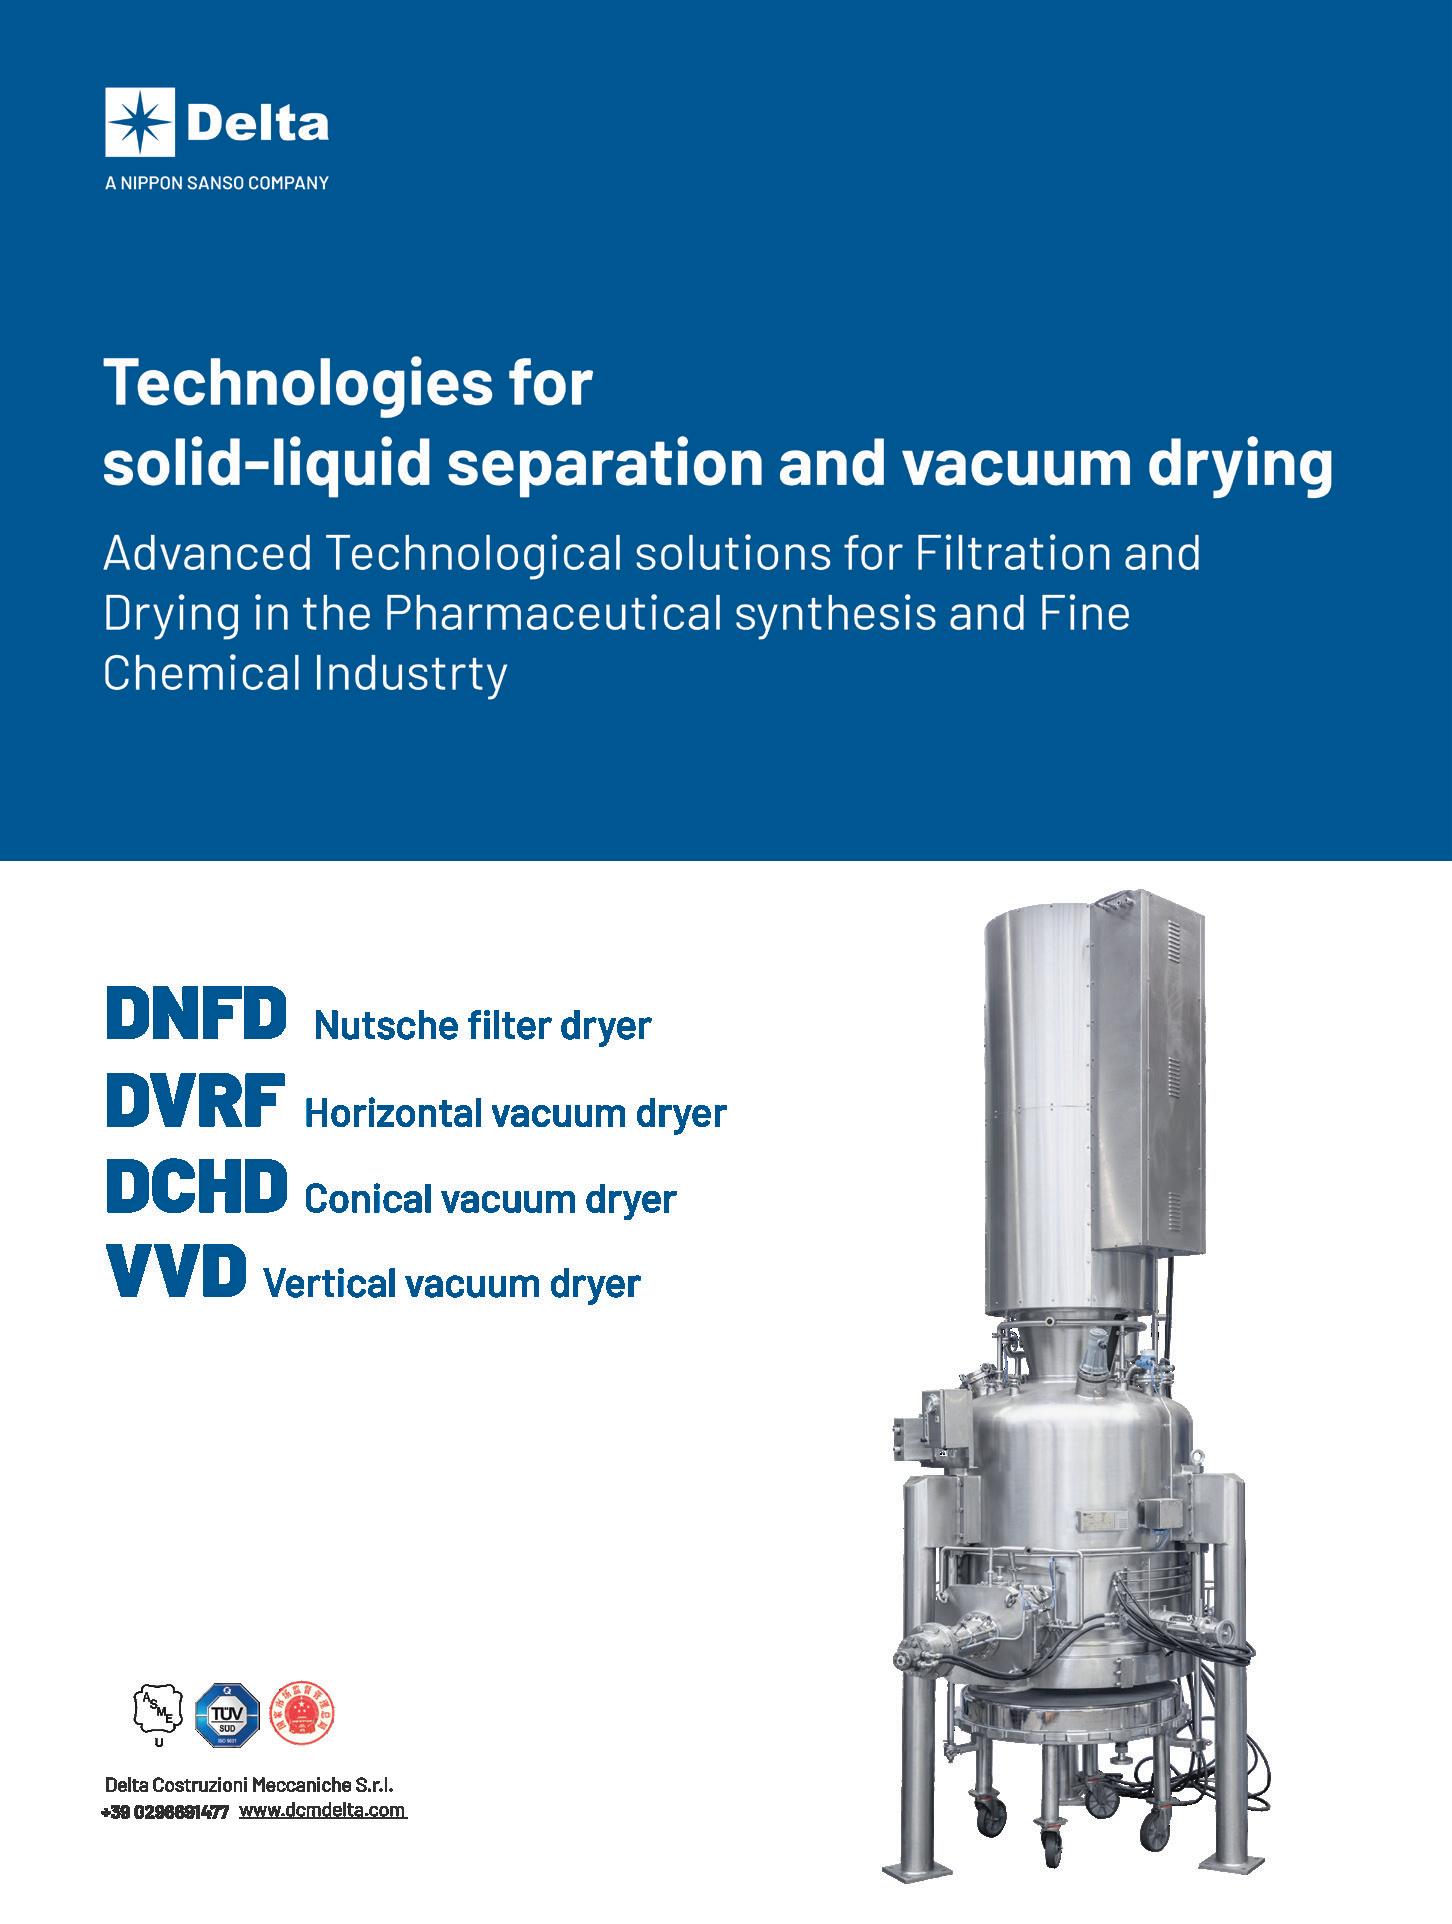
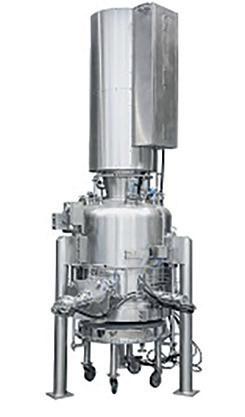
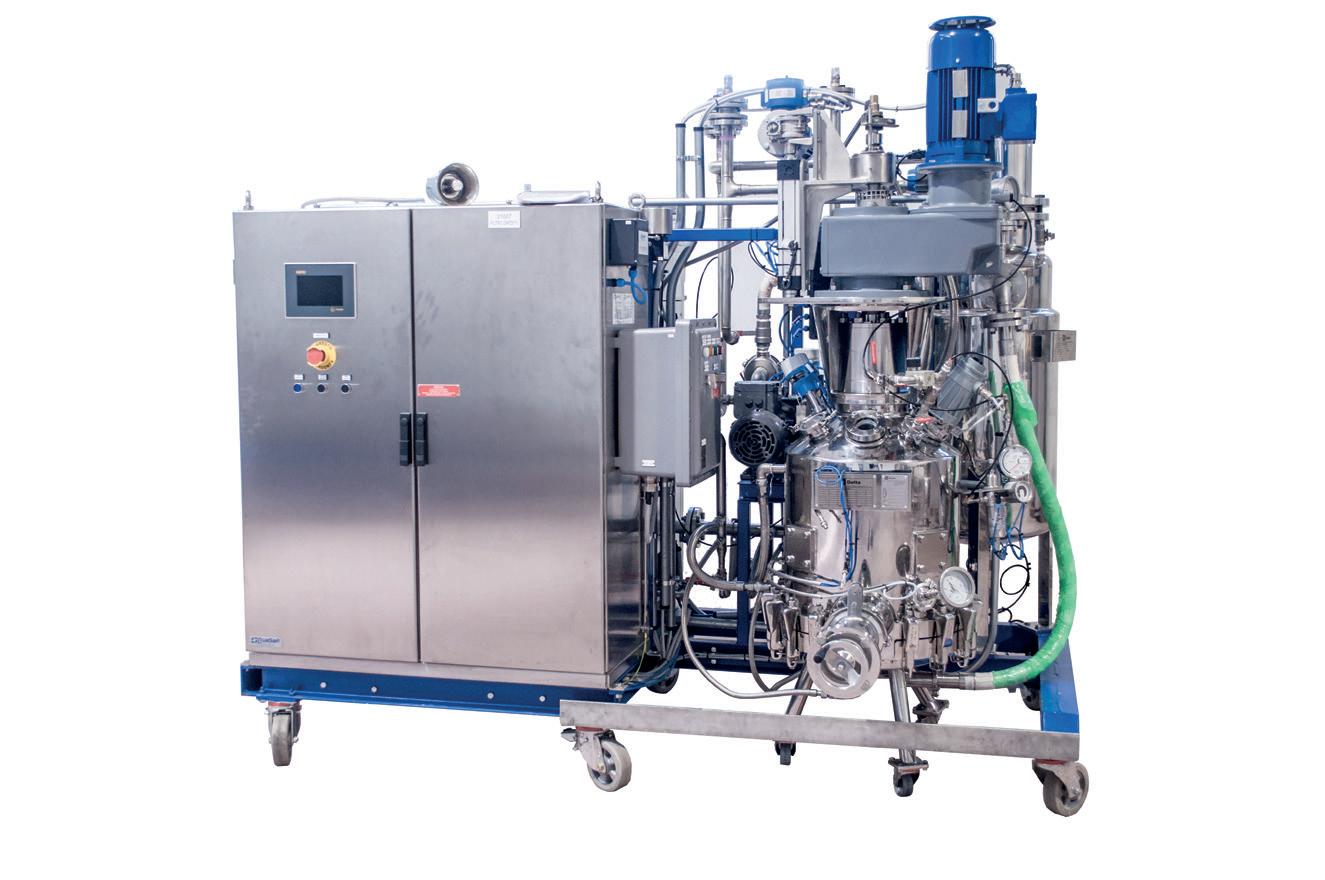
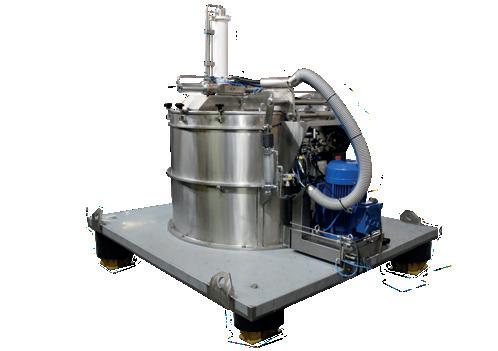
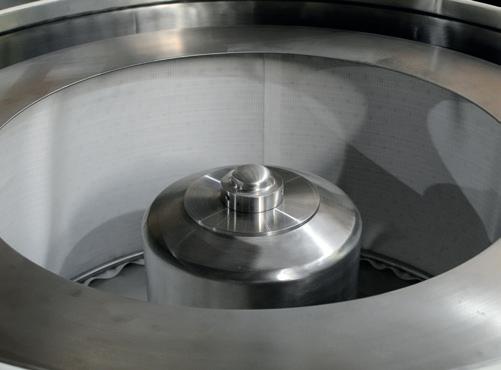
Delta Costruzioni Meccaniche rappresenta da oltre cinquant’anni l’eccellenza ingegneristica nella progettazione di apparecchiature per la produzione di API e la chimica di sintesi. Fondata nel 1968, l’azienda è oggi un partner tecnologico affidabile capace di integrare in ogni soluzione processo, meccanica, strumentazione e una consulenza alla strategia di validazione. In un panorama industriale dove la continuità operativa è il parametro vitale e il mancato completamento di una campagna per invalidazione di un lotto deve essere evitato nel modo più assoluto, Delta progetta impianti come filtri Nutsche (DNFD) ed essiccatori seguendo i più severi dettami delle cGMP e della FDA. La scelta di materiali certificati come AISI 316L o leghe nobili come il C-22, unita a finiture superficiali con rugosità Ra ≤0,5 µm, non è un semplice dettaglio tecnico, ma una precisa risposta ingegneristica
volta a garantire la massima pulibilità e azzerare i rischi di cross-contamination che porterebbero al fallimento del lotto.
La forza distintiva di Delta risiede nella convinzione che un progetto non termini con la consegna, ma prosegua attraverso un supporto operativo costante lungo tutto il ciclo di vita del sistema. Collaborare con Delta significa accedere a una visione della manutenzione che trascende la logica della riparazione per trasformarsi in una leva di affidabilità dell’impianto. Il team di esperti lavora in sinergia con i dipartimenti Engineering e Quality del cliente, offrendo programmi personalizzati che spaziano dalla fornitura di kit ricambi critici all’analisi della criticità secondo logiche V.E.D. (Vital, Essential, Desirable), essenziali per eliminare il rischio di fermo macchina improvviso. L’approccio alla gestione degli asset abbraccia le tecnologie dell’Ingegneria 4.0, promuovendo una transizione fluida dalla manutenzione preventiva a quella predittiva. Attraverso l’integrazione di sensori IoT per il monitoraggio costante di vibrazioni, temperature e assorbimenti elettrici, Delta fornisce gli strumenti mantenere l’apparecchiatura costantemente entro lo “Stato di Controllo” validato.
Questo monitoraggio proattivo trasforma il rischio ignoto in un parametro gestito e documentato,
permettendo di identificare le deviazioni prestazionali prima che possano trasformarsi in guasti o in derive qualitative capaci di compromettere la conformità del prodotto finale. Oltre all’innovazione, Delta garantisce una presenza operativa concreta nel supporto alla convalida e alla riqualifica periodica. L’azienda assiste i clienti nelle fasi critiche di IQ e OQ, fornendo ricambi originali OEM di tipo “Like-forLike” che assicurano il mantenimento dello stato convalidato senza la necessità di onerosi test aggiuntivi o interruzioni prolungate delle linee. La flessibilità del team permette interventi mirati non solo su macchinari propri, ma anche su impianti di altri produttori, offrendo servizi di revamping e refurbishment che adattano le tecnologie esistenti alle mutevoli esigenze del mercato e ai nuovi standard di sicurezza. In ogni fase, dalla formazione specialistica degli operatori alla gestione delle emergenze, Delta Costruzioni Meccaniche si conferma un alleato affidabile, unendo competenza tecnica e dedizione assoluta per garantire che ogni campagna produttiva arrivi a compimento con successo, sempre.
The distinctive parameter is the strength of innovation
Delta Costruzioni Meccaniche: Strategic partner for production cycle continuity and integrity
For over fifty years, Delta Costruzioni Meccaniche has represented engineering excellence in the design of equipment for API production and synthetic chemistry. Founded in 1968, the company is today a reliable technological partner capable of integrating process, mechanics, instrumentation, and validation strategy consultancy into every solution. In an industrial landscape where operational continuity is a vital parameter and the failure to complete a campaign due to batch invalidation must be absolutely avoided, Delta designs systems such as Nutsche filters (DNFD) and dryers according to the strictest cGMP and FDA requirements. The choice of certified materials like AISI 316L or noble alloys such as C-22, combined with surface finishes featuring roughness Ra ≤0.5 µm, is not a mere technical detail, but a precise engineering response aimed at ensuring maximum cleanability and eliminating cross-contamination risks that would lead to batch failure.
Delta’s distinctive strength lies in the conviction that a project does not end with delivery but continues
through constant operational support throughout the system’s entire life cycle. Collaborating with Delta means accessing a vision of maintenance that transcends the logic of repair to become a lever for plant reliability. The expert team works in synergy with the client’s Engineering and Quality departments, offering customized programs ranging from the supply of critical spare parts kits to criticality analysis according to V.E.D. (Vital, Essential, Desirable) logic—essential for eliminating the risk of sudden downtime. This asset management approach embraces Engineering 4.0 technologies, promoting a smooth transition from preventive to predictive maintenance. Through the integration of IoT sensors for constant monitoring of vibrations, temperatures, and electrical absorption, Delta provides the tools to keep equipment consistently within the validated “State of Control.”
This proactive monitoring transforms unknown risks into managed and documented parameters, allowing performance deviations to be identified before they turn into failures or qualitative drifts capable of compromising the final product’s compliance. Beyond innovation, Delta guarantees a concrete operational presence in supporting periodic validation and requalification. The company assists clients during critical IQ and OQ phases, providing “Like-for-Like” original OEM spare parts that ensure the maintenance of the validated state
without the need for costly additional testing or prolonged line interruptions. The team’s flexibility allows for targeted interventions not only on their own machinery but also on systems from other manufacturers, offering revamping and refurbishment services that adapt existing technologies to changing market needs and new safety standards. At every stage, from specialized operator training to emergency management, Delta Costruzioni Meccaniche confirms itself as a reliable ally, combining technical expertise and absolute dedication to ensure that every production campaign is successfully completed, every time.
Continua X3M: una soluzione all-in-one per i produttori
Home & Personal Care
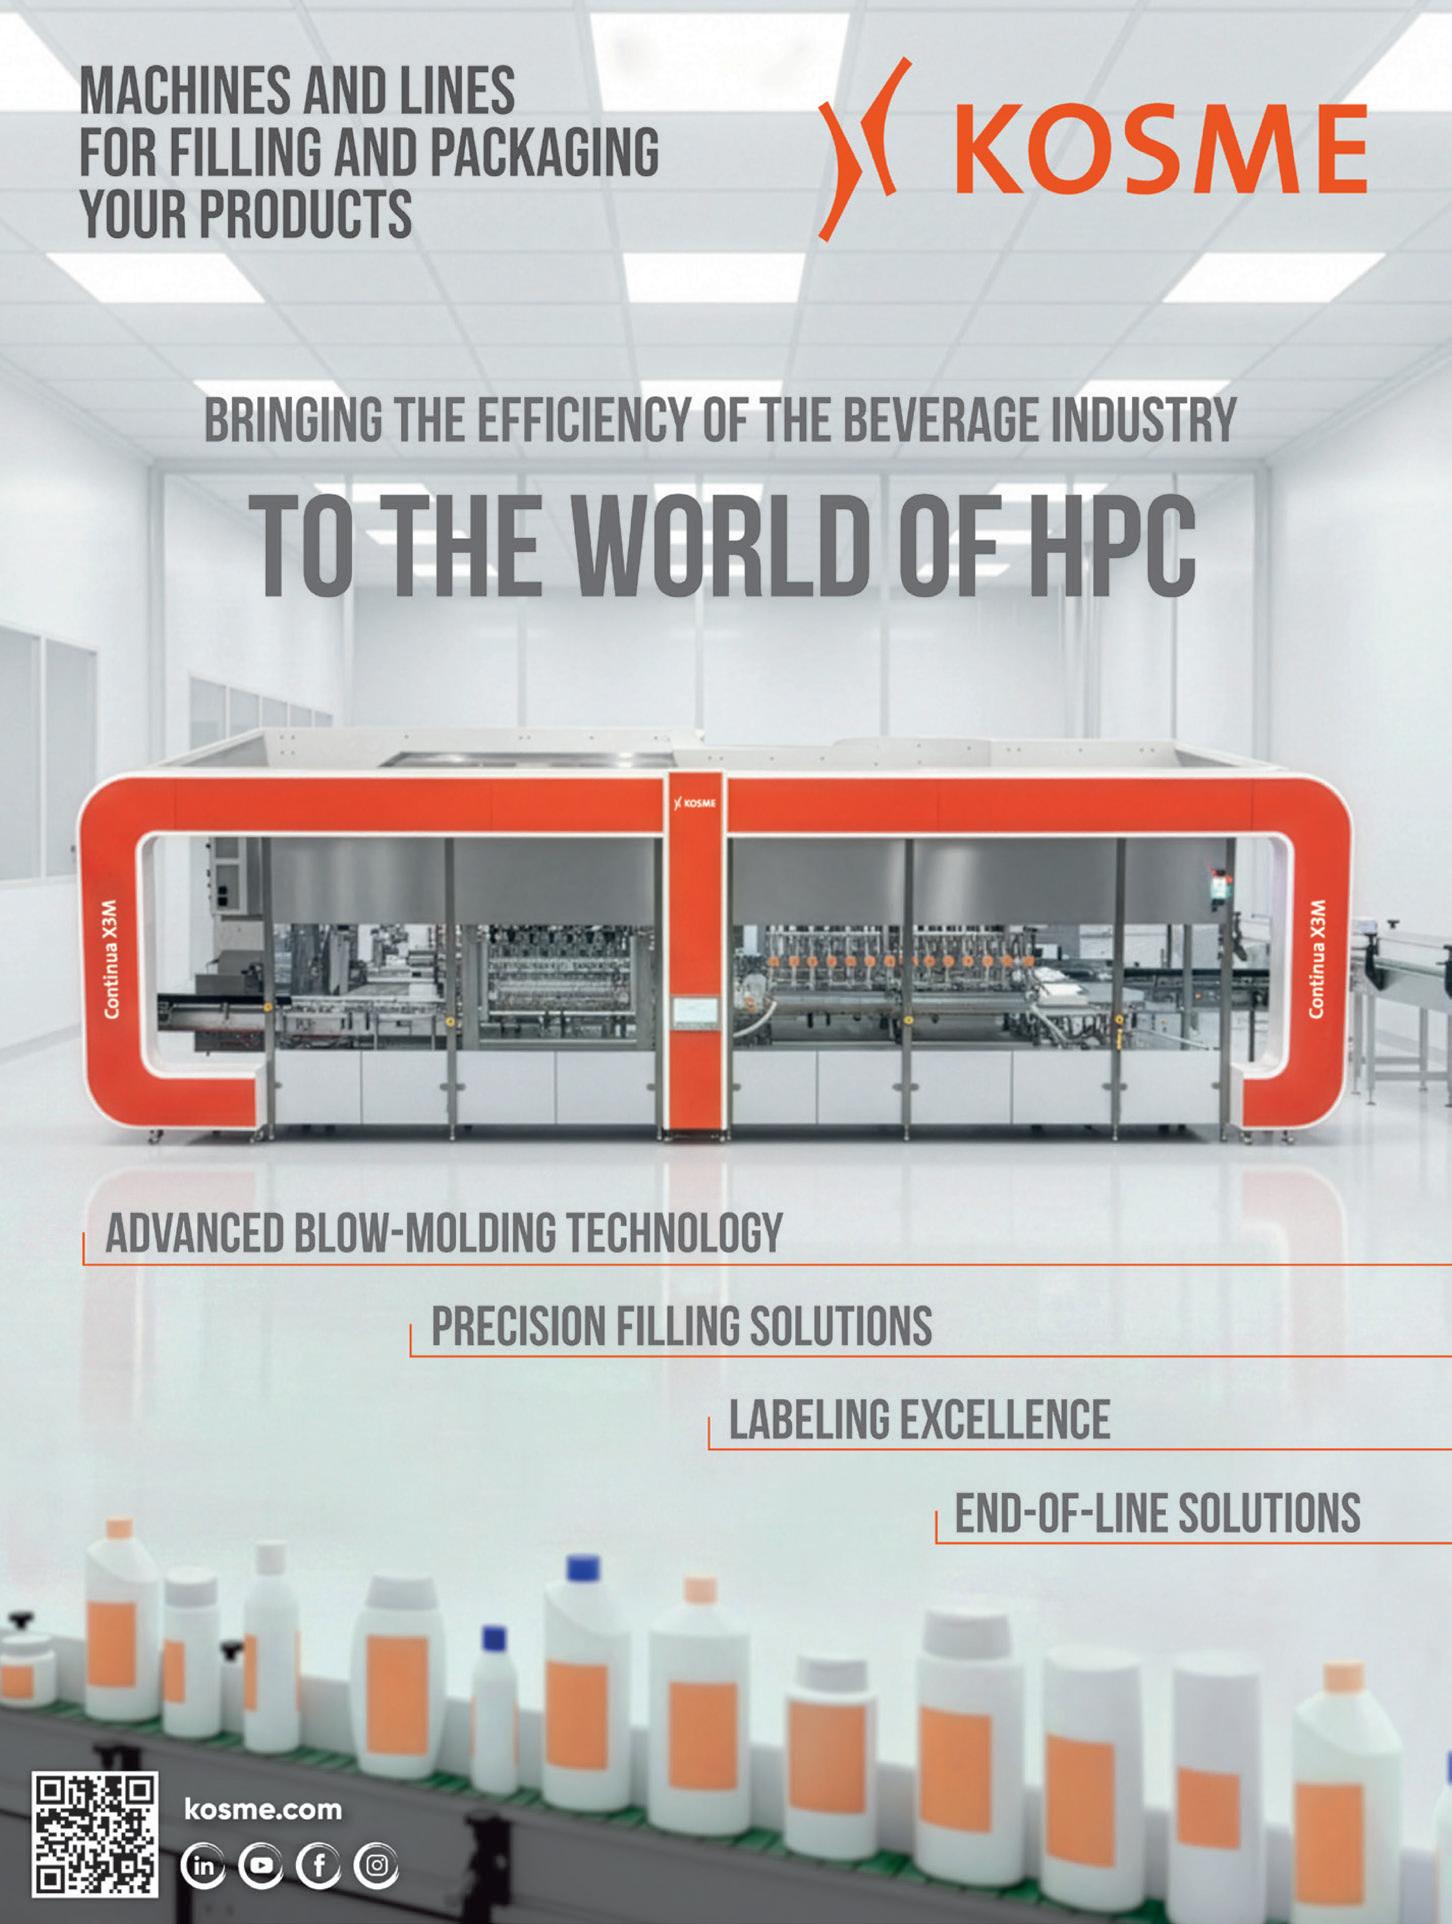
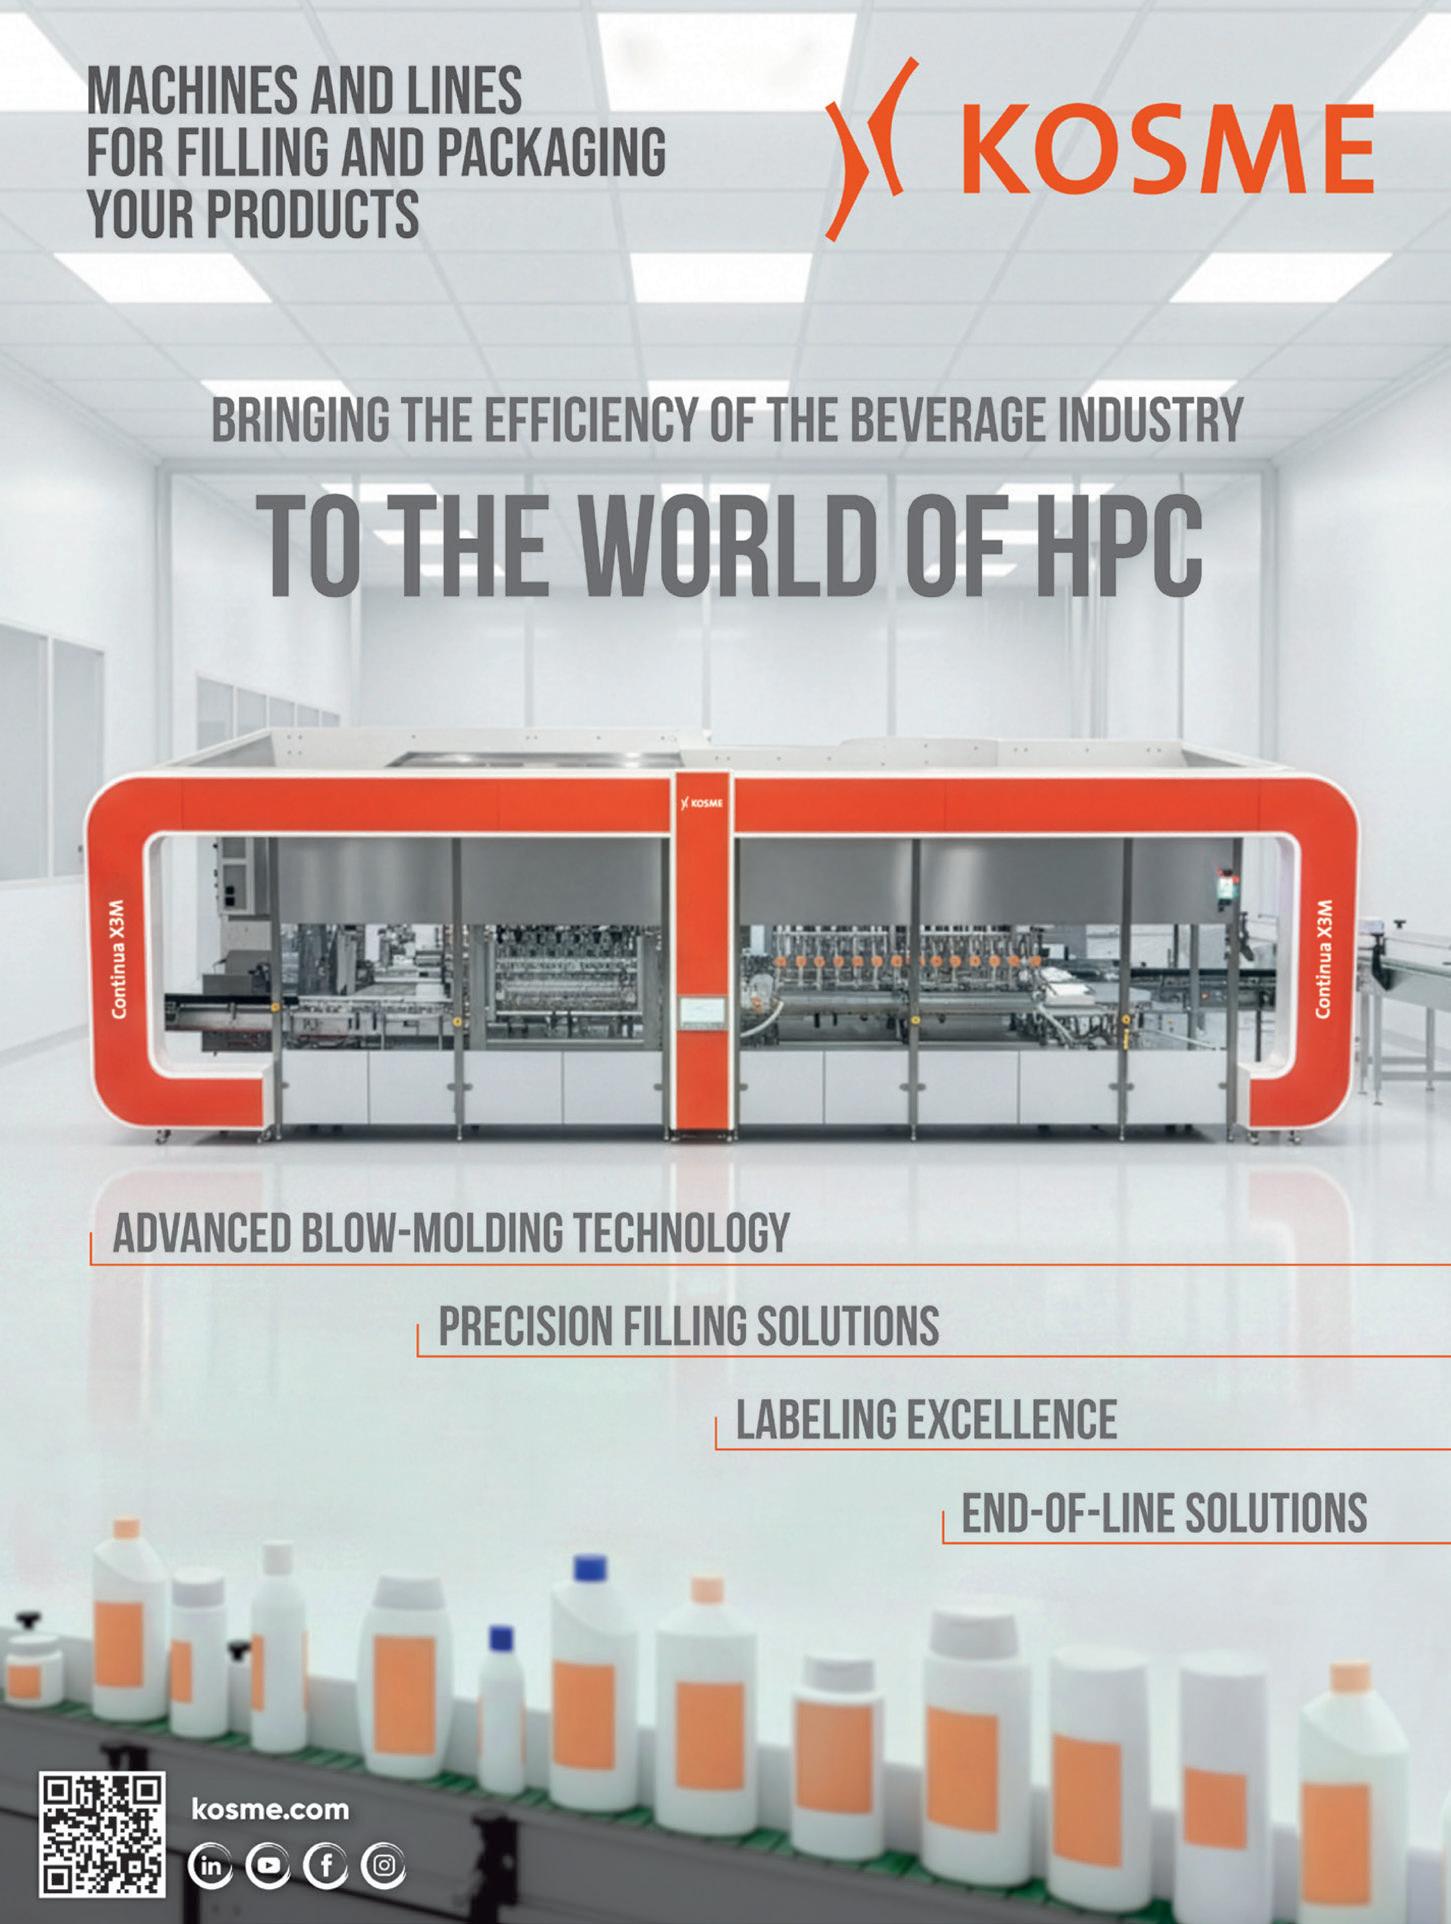
Con Continua X3M, Kosme introduce una piattaforma produttiva progettata per soddisfare i requisiti più esigenti delle applicazioni Home & Personal Care, integrando etichettatura, riempimento e tappatura in un unico blocco lineare a movimentazione magnetica
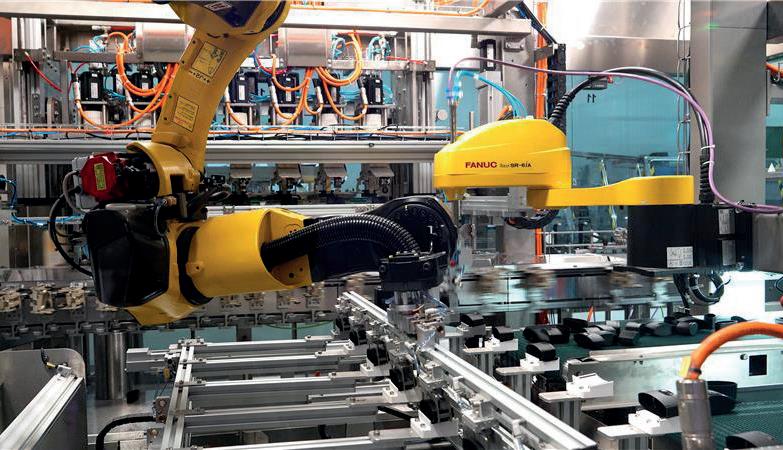
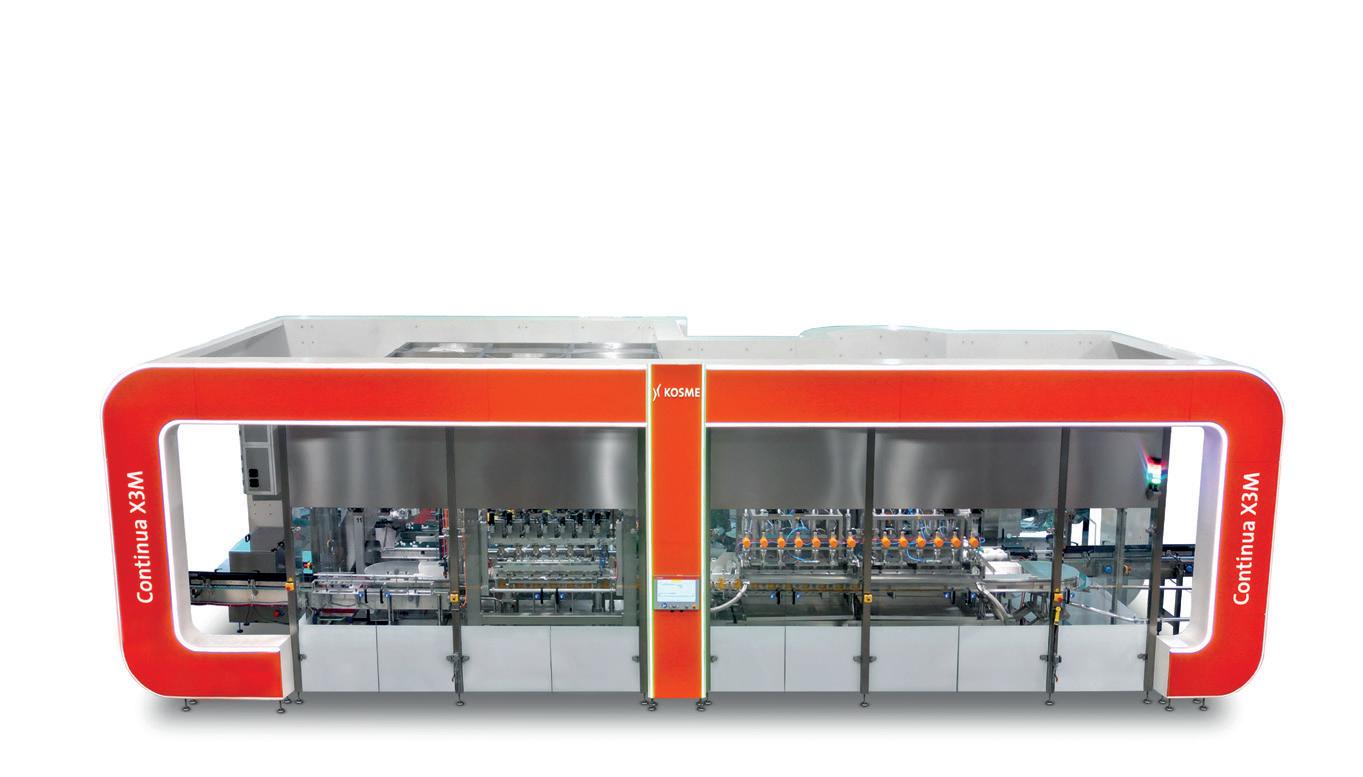
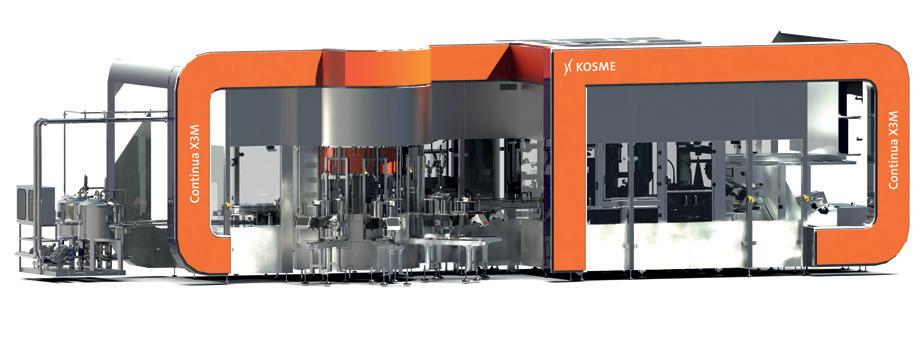
Il settore Home & Personal Care (HPC) continua a registrare una forte crescita a livello globale, trainata dall’evoluzione delle abitudini dei consumatori, dall’aumento della domanda di prodotti per l’igiene e il benessere e da una rapida diversificazione dell’offerta. Questo scenario dinamico richiede ai produttori di gestire un’ampia varietà di formati, formulazioni e soluzioni di packaging, mantenendo al contempo elevati livelli di efficienza, standard igienici rigorosi e cambi formato rapidi. Di conseguenza, sistemi produttivi flessibili, compatti e altamente automatizzati sono diventati essenziali per restare competitivi. Con Continua X3M, Kosme introduce una piattaforma produttiva progettata per soddisfare i requisiti più esigenti delle applicazioni Home & Personal Care. Integrando etichettatura, riempimento e tappatura in un unico blocco lineare a movimentazione magnetica, Continua X3M supporta un flusso produttivo continuo riducendo ingombri, tempi di setup e tempi di pulizia rispetto alle tradizionali linee di imbottigliamento. Progettata per lavorare un’ampia varietà di forme bottiglia, chiusure e pompe, Continua X3M è particolarmente adatta alla produzione HPC, dove flessibilità, igiene e frequenti cambi formato sono essenziali. La piattaforma gestisce tappi a vite
pre-filettati, tappi a pressione, pompe dosatrici e trigger spray sullo stesso sistema, consentendo una gestione efficiente delle soluzioni di packaging tipiche di questo settore. Grazie al concetto brevettato di movimentazione contenitori, le bottiglie vengono trasportate senza parti di cambio formato, riducendo al minimo le regolazioni meccaniche durante i cambi formato e garantendo un’elevata disponibilità della linea anche in presenza di frequenti variazioni di prodotto e formato.
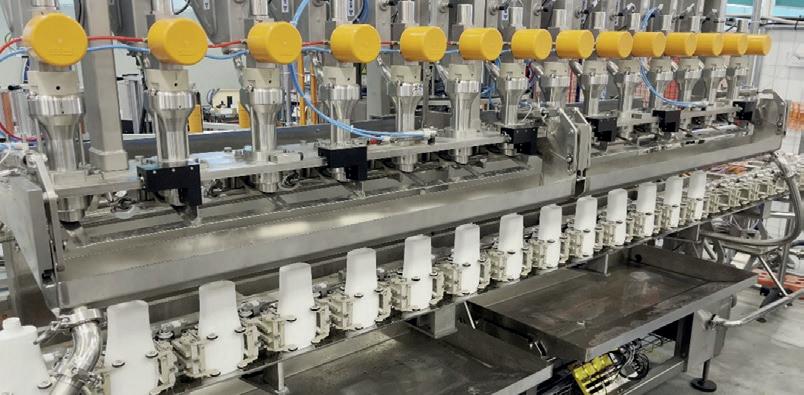
Le operazioni di riempimento si basano su una configurazione bi-fasica igienica che consiste in due moduli indipendenti da sette valvole ciascuno. In modalità di produzione standard, entrambi i moduli riempiono lo stesso prodotto alla massima velocità, raggiungendo una produttività fino a 100 bottiglie al minuto. In modalità bi-fasica, Continua X3M può riempire due prodotti differenti in parallelo a velocità ridotta. Questa configurazione consente di effettuare cambi prodotto senza lunghi fermi linea, poiché un modulo continua il riempimento mentre il secondo esegue un ciclo CIP completamente automatico.
L’igiene è un elemento chiave nella progettazione di Continua X3M. E’ dotata di CIP interno pressurizzato, coppette CIP automatiche e sistema automatico di scarico prodotto, garantendo una pulizia rapida e affidabile tra diverse formulazioni. L’assenza del basamento migliora ulteriormente l’accessibilità e facilita la manutenzione, supportando al contempo procedure di sanificazione efficienti. Allo stesso tempo, il design energeticamente efficiente contribuisce a migliorare le prestazioni operative.
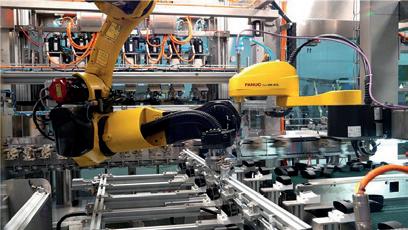
Le operazioni di tappatura sono gestite da motori brushless che controllano direttamente da HMI i movimenti verticali, la coppia di avvitamento e la forza di chiusura. Questo consente una gestione precisa di chiusure con altezze e caratteristiche funzionali diverse, assicurando un’applicazione affidabile di pompette e trigger-spray nelle applicazioni HPC.
Questo approccio integrato permette ai produttori di semplificare la gestione della linea mantenendo un elevato livello di stabilità di processo in diversi scenari produttivi. La combinazione di riempimento modulare, concetti avanzati di movimentazione e controllo coordinato di tutte le fasi del processo contribuisce a un sistema produttivo equilibrato, progettato per garantire affidabilità operativa nel lungo periodo.
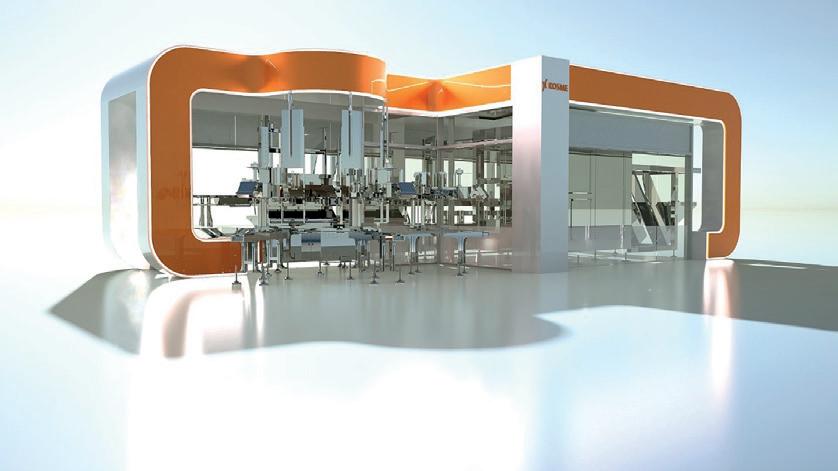
Nonostante l’integrazione di più fasi di processo, Continua X3M presenta un layout compatto con un ingombro significativamente inferiore rispetto a una linea di imbottigliamento tradizionale. Combinando flessibilità, igiene e produzione continua in un’unica piattaforma, Continua X3M rappresenta una soluzione affidabile per i produttori HPC alla ricerca di operazioni di imbottigliamento efficienti, flessibili e altamente automatizzate.
Continua X3M: An all-in-one solution for Home & Personal Care producers
With Continua X3M, Kosme introduces a production platform designed to meet the demanding requirements of Home & Personal Care applications, by integrating labelling, filling and capping in a single magnetically driven linear bloc
The Home & Personal Care (HPC) sector continues to experience strong global growth, driven by evolving consumer habits, increasing demand for hygiene and wellness products, and a rapid expansion of product diversification. This dynamic market environment requires manufacturers to manage a wide variety of formats, formulations and packaging solutions, while maintaining high efficiency, hygiene standards and fast changeovers. As a result, flexible, compact and highly automated production systems have become essential to remain competitive.
With Continua X3M, Kosme introduces a production platform designed to meet the demanding requirements of Home & Personal Care applications. By integrating labelling, filling and capping in a single magnetically driven linear bloc, Continua X3M supports a continuous production flow while reducing footprint, setup time and cleaning downtime compared to traditional bottling lines.
Designed to process a wide variety of bottle shapes, closures and pumps, Continua X3M is specifically suited to HPC production, where flexibility, hygiene and frequent changeovers are essential. The platform processes pre-threaded screw caps, pressure caps, dosing pumps and trigger sprayers on the same system, enabling efficient management of the packaging solutions typically found in this sector. Thanks to its patented container handling concept, bottles are conveyed without change parts, minimizing mechanical adjustments
during format changeovers and ensuring high line availability even with frequent product and format variations.
Filling operations are based on a hygienic bi-phasic configuration featuring two independent sevenvalve filling modules. In standard production mode, both modules fill the same product at full speed, reaching outputs of up to 100 bottles per minute. In bi-phasic mode, Continua X3M can fill two different products in parallel at reduced speed. This configuration enables product changeovers without extended line stops, as one module continues filling while the second performs a fully automatic CIP cycle.
Hygiene is a key design driver of Continua X3M. The filler includes pressurized internal CIP, automatic CIP cups and an automatic product discharge system, ensuring fast and reliable cleaning between different formulations. The absence of a base frame further improves accessibility and ease of maintenance, while supporting efficient sanitization procedures. At the same time, energy-efficient design contributes to improved operational efficiency.
Capping operations are managed by brushless motors controlling vertical movements, screwing torque and closing force directly via the HMI. This enables precise handling of closures with different heights and functional characteristics, ensuring reliable application of pumps and trigger sprayers in HPC packaging applications.
This integrated approach allows producers to simplify line management while maintaining a high level of process stability across different production scenarios. The combination of modular filling, advanced handling concepts and coordinated control of all process steps contributes to a wellbalanced production system designed for longterm operational reliability.
Despite integrating multiple processing steps, Continua X3M features a compact layout with a footprint significantly smaller than that of a traditional bottling line. By combining flexibility, hygiene and continuous production in a single platform, Continua X3M offers HPC producers a reliable solution for efficient, fast-changing and automated bottling operations.
Indicatori biologici per perossido di idrogeno vaporizzato o plasma VH2O2
Per i processi con perossido di idrogeno vaporizzato o plasma VH2O2 si usano indicatori particolari e presenti anche nel catalogo Kairosafe: si tratta di spore batteriche di Geobacillus stearothermophilus 12980 o 7953 inoculate su dischetti di acciaio e racchiuse in bustine singole
Gli indicatori biologici per sterilizzazione sono carrier di vario tipo inoculati con spore batteriche standardizzate, utilizzati da molto tempo per avere l’indicazione più realistica dell’efficacia del processo di sterilizzazione. Gli indicatori biologici per sterilizzazione sono conformi alla norma ISO 11138-1, a garanzia di qualità, popolazione e performance.
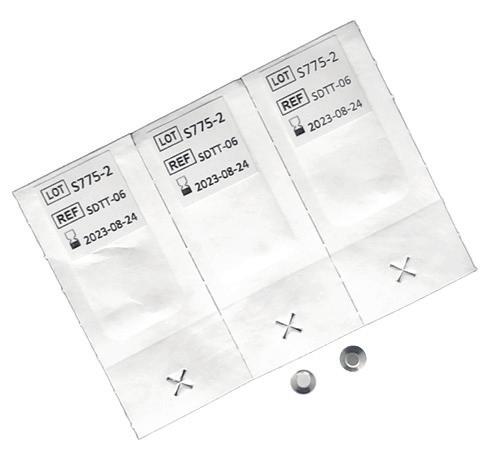
Per i processi con perossido di idrogeno vaporizzato o plasma VH2O2, si usano indicatori particolari e presenti anche nel catalogo Kairosafe, distributore del brand True Indicating: si tratta di spore batteriche di Geobacillus stearothermophilus 12980 o 7953 inoculate su dischetti di acciaio e racchiuse in bustine singole. Questi indicatori sono sviluppati per la sterilizzazione con plasma a bassa temperatura in ambito industriale.
Nello specifico, le spore di Geobacillus stearothermophilus con popolazione almeno 106 sono inoculate sul lato concavo del dischetto di acciaio, con particolare attenzione alle fasi di preparazione e inoculazione della sospensione di spore. La presenza di microscopici detriti e la distribuzione non uniforme di spore sono stati oggetto di molti studi dato che potrebbe avere effetto sulla resistenza delle stesse, aumentandola anche in modo differenziato per diverse aree dello stesso dischetto. Per quanto riguarda la scelta del ceppo, non ci sono grosse differenze tra Geobacillus stearothermophilus 12980 e Geobacillus stearothermophilus 7953. Possiamo solo notare che il ceppo 12980 è stato storicamente l’organismo predominante negli
indicatori biologici VH2O2 e che i dati raccolti indicano che il ceppo 12980 tende a mostrare una leggera maggiore resistenza al processo rispetto al ceppo 7953. Possiamo aggiungere che, volendo verificare la specie batterica inoculata e, date la complessità del genere Geobacillus e la spiccata somiglianza genetica tra le varie specie, è opportuno avvalersi delle metodiche e procedure utilizzate dal produttore al fine di ottenere risultati almeno comparabili.
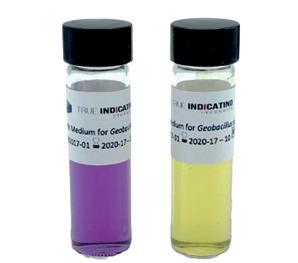
Tornando all’utilizzo degli indicatori, la bustina che racchiude i singoli dischetti può essere fatta di Tyvek o Tyvek/Mylar, ed è quindi porosa all’agente sterilizzante. Il dischetto viene estratto dalla bustina solo al termine del ciclo di sterilizzazione, quando è necessario trasferirlo e incubarlo in brodo di coltura. Se la sterilizzazione è stata inefficace, dopo l’incubazione si presenterà crescita batterica dato che le spore, non essendo state uccise, germinano e proliferano. Utilizzando un brodo a viraggio di colore sarà possibile notare la crescita per il cambio di colore da viola a giallo.
Per informazioni sugli indicatori biologici visita il sito www.kairosafe.it e contatta lo staff Kairosafe.
Biological indicators for vaporized hydrogen peroxide or VH2O2 plasma
For processes with vaporized hydrogen peroxide or VH2O2 plasma, specific indicators are used, also available in the catalogue of Kairosafe: These are bacterial spores of Geobacillus stearothermophilus 12980 or 7953 inoculated onto steel discs and enclosed in individual sachets
Biological indicators for sterilization are various types of carriers inoculated with standardized bacterial spores, long used to provide the most realistic indication of the effectiveness of the sterilization process. Biological indicators for sterilization comply with the ISO 11138-1 standard, ensuring quality, population, and performance.
For processes with vaporized hydrogen peroxide or VH2O2 plasma, specific indicators are used, also available in the catalogue of Kairosafe, distributor of the True Indicating brand: these are bacterial spores of Geobacillus stearothermophilus 12980 or 7953 inoculated onto steel discs and enclosed in individual sachets. These indicators are developed for
low-temperature plasma sterilization in industrial settings.
Specifically, Geobacillus stearothermophilus spores with a population of at least 106 are inoculated onto the concave side of the steel disc, with particular attention paid to the preparation and inoculation of the spore suspension. The presence of microscopic debris and the uneven distribution of spores have been the subject of numerous studies, as they could affect spore resistance, even increasing it differentially in different areas of the same disc. Regarding strain selection, there are no major differences between Geobacillus stearothermophilus 12980 and Geobacillus stearothermophilus 7953. We can only note that strain 12980 has historically been the predominant organism in VH2O2 biological indicators, and the data collected indicates that strain 12980 tends to exhibit slightly greater resistance to the process than strain 7953. We can add that, when verifying the bacterial species inoculated, given the complexity of the Geobacillus genus and the marked genetic similarity between the various
species, it is advisable to use the manufacturer’s methods and procedures to obtain at least comparable results.
Returning to the use of indicators, the sachet containing the individual discs can be made of Tyvek or Tyvek/Mylar, and is therefore porous to the sterilizing agent. The disc is removed from the sachet only at the end of the sterilization cycle, when it must be transferred and incubated in culture broth. If sterilization is ineffective, bacterial growth will occur after incubation because the spores, not having been killed, germinate and proliferate.
For information on biological indicators, visit website www.kairosafe.it and contact Kairosafe team.
Sistemi di contenimento: il ruolo chiave di isolatori e glove boxes nella R&D e QC farmaceutica
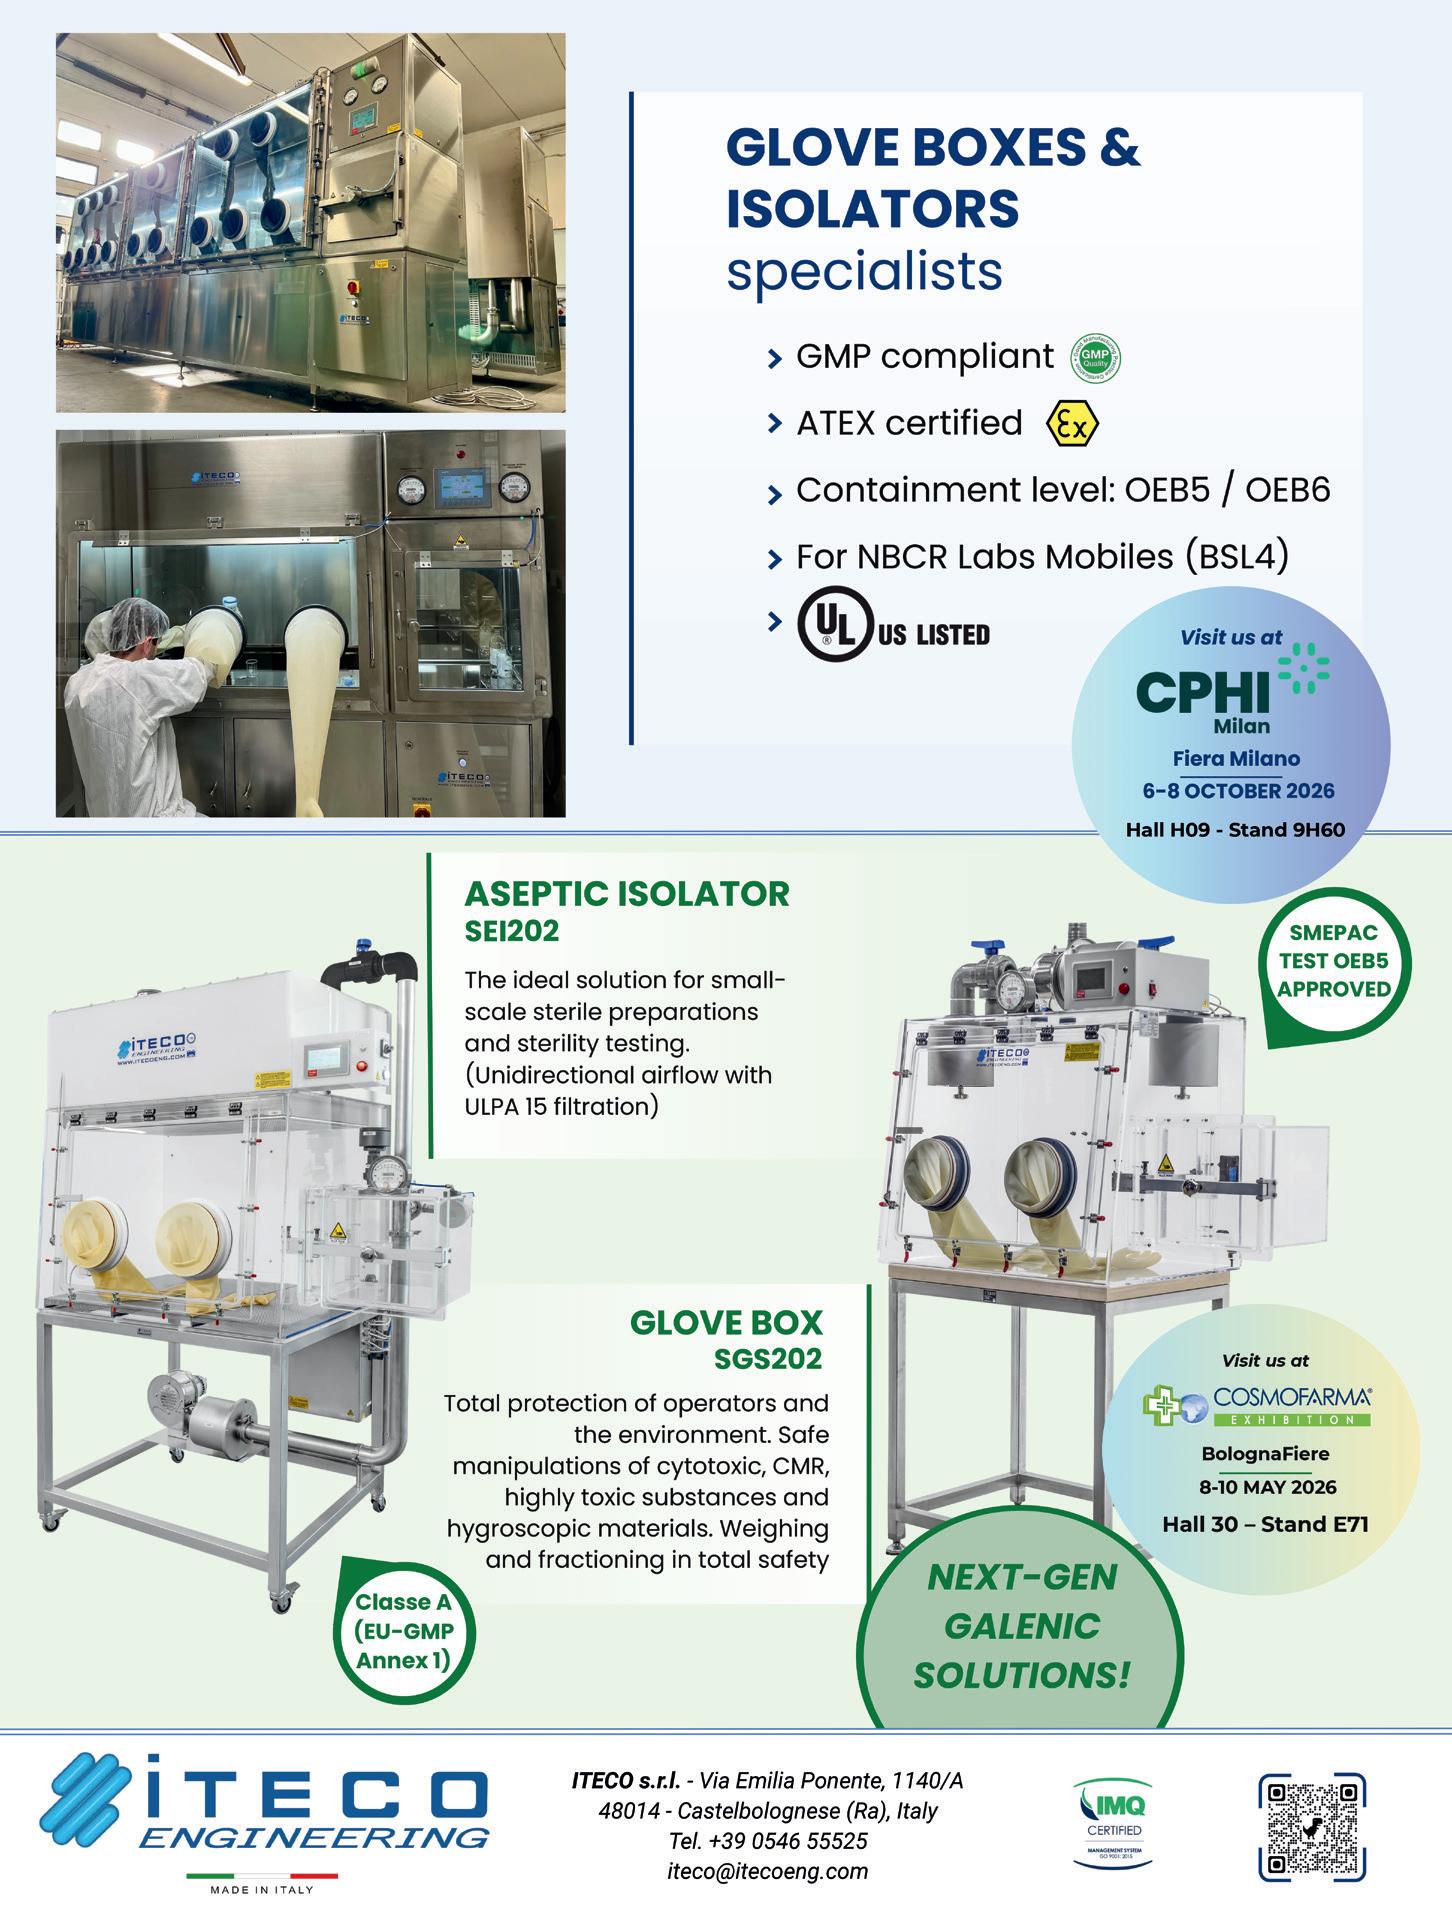
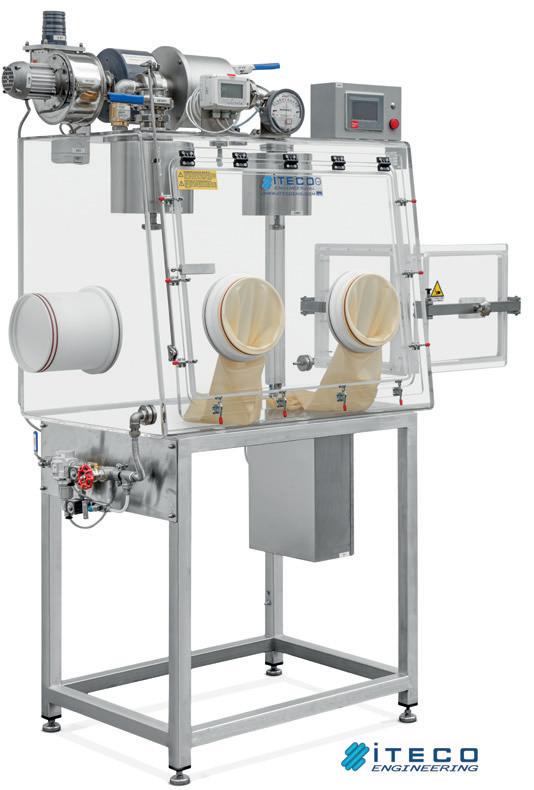
Iteco Engineering è tra le prime realtà italiane specializzate esclusivamente nella progettazione e realizzazione di glove boxes e isolatori in atmosfera controllata
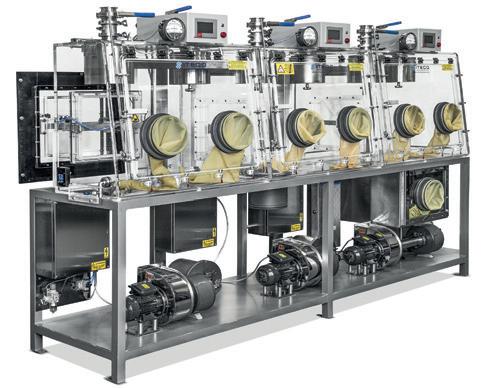
Nel panorama della produzione farmaceutica moderna, il contenimento rappresenta un requisito imprescindibile per garantire sicurezza, qualità e conformità normativa. In questo contesto si inserisce l’esperienza di Iteco Engineering, tra le prime realtà italiane specializzate esclusivamente nella progettazione e realizzazione di glove boxes e isolatori in atmosfera controllata.
L’evoluzione delle normative e la crescente complessità dei processi impongono standard elevati.
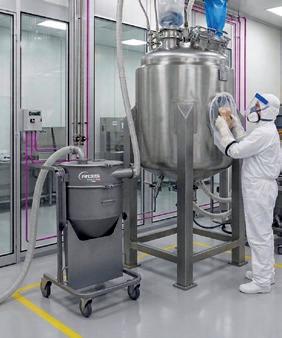
Isolatori e glove boxes consentono di operare in ambienti confinati, riducendo il rischio di contaminazione e proteggendo operatori, ambiente e prodotto finale.
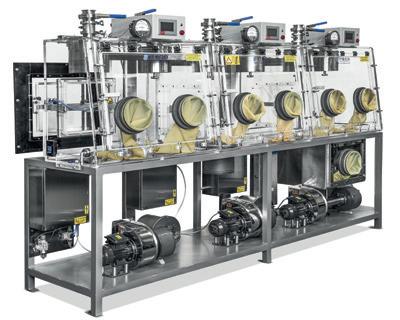
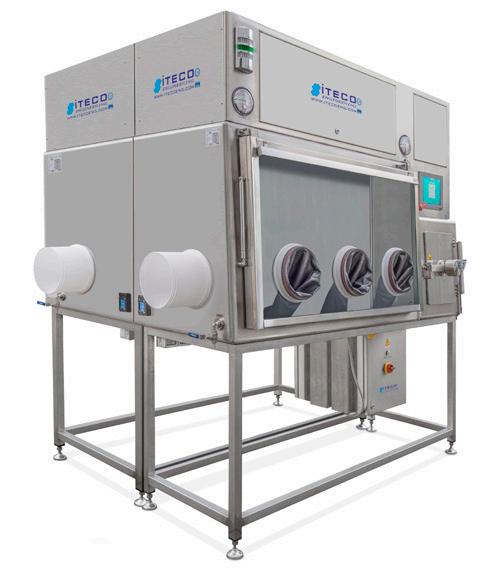
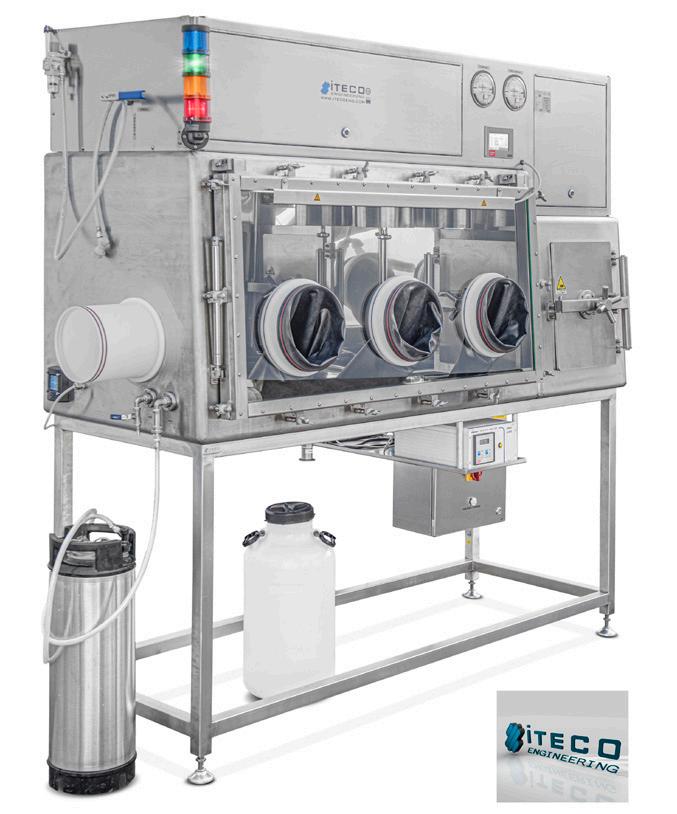
Nel settore farmaceutico, i laboratori R&D e QC si trovano spesso a manipolare sostanze che richiedono massima sicurezza e contenimento. Per rispondere a queste esigenze, abbiamo progettato e realizzato la linea RD: isolatori a struttura monolitica in acciaio inox AISI 316L, pensata per garantire operazioni sicure, semplici e intuitive, creando un ambiente di lavoro protetto ottimale.
Caratteristiche principali:
• Camera di lavoro con parete frontale completamente apribile
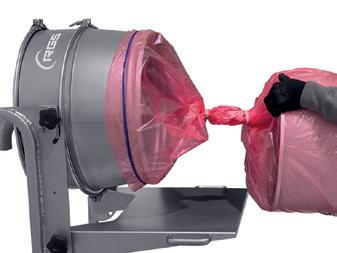
• Precamera prismatica per il trasferimento in sicurezza dei materiali e liner di scarico
• Guanti in butile spessore 0,2 mm con ottima sensibilità tattile
• Sistema filtrante con doppio filtro assoluto e controllo automatico dell’efficienza
• Passaggi fluidi e passaggio multi-cavo integrato
• Interfaccia HMI touchscreen per il controllo del sistema ed allarmi acustici e ottici
• Sistema di inertizzazione, sistema a più cicli di lavoro (opzionali).
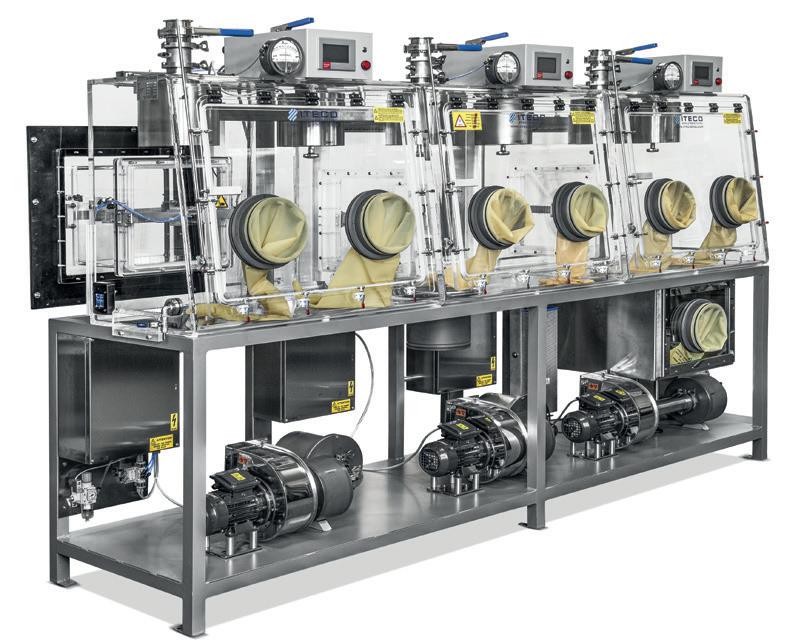
Molte applicazioni di laboratorio di ricerca e di produzione richiedono spazi confinati per proteggere l’ambiente, l’operatore esterno o il prodotto trattato: la linea di Glove boxes SGS è progettata per soddisfare una vasta gamma di esigenze applicative. Le camere di lavoro possono operare sia in pressione positiva che negativa e sono configurabili per diversi cicli di lavoro, garantendo la massima flessibilità, sicurezza e praticità in ogni contesto operativo. Questi sistemi sono progettati per rispettare le normative vigenti raggiungendo livelli di contenimento fino a OEB 5 e OEB6 (Smepac test). Inoltre, grazie alla vasta gamma di accessori disponibili, sono facilmente adattabili alle vostre esigenze.
Containment systems: The key role of isolators and glove boxes in pharmaceutical R&D and QC
Iteco Engineering stands out as one of the first Italian companies fully specialized in the design and manufacture of glove boxes and controlled-atmosphere
isolators
In the panorama of modern pharmaceutical production, containment has become an essential requirement to ensure safety, product quality, and regulatory compliance. In this context, the experience of Iteco Engineering stands out as one of the first Italian companies fully specialized in the design and manufacture of glove boxes and controlled-atmosphere isolators. The evolution of regulations and the increasing complexity of processes impose high standards.
Isolators and glove boxes allow you to operate in confined and controlled environments, minimizing the risk of contamination while ensuring the protection of operators, the surrounding environment, and the final product.
In the pharmaceutical industry, R&D and Quality Control laboratories must manipulate substances that require the highest levels of containment and safety
To meet these needs, we have developed the RD Line: isolators with a monolithic AISI 316L stainless steel structure, specifically designed to ensure safe, simple, and intuitive operations, creating an optimal protected working environment.
Key features:
• Working chamber with fully openable front door
• Prismatic airlock for safe material handling and discharge liner
• Butyl gloves (0.2 mm thickness) ensuring excellent tactile sensitivity
• Filtration system with double absolute filters and automatic efficiency control
• Fluids passage and integrated multi-cable passage
• Touchscreen HMI interface for system control, with acoustic and visual alarms
• Inertization system and multi-work cycle system (optional).
Many research and production laboratory applications require confined spaces to protect the external environment, the operator, or the processed product: the SGS glove boxes line has been developed to meet a wide range of application requirements. The working chambers can operate under both positive and negative pressure and can be configured for different operating cycles, ensuring maximum flexibility, safety, and practicality in any operating situation.
These systems are designed in compliance with current regulations, achieving containment performance up to OEB 5 and OEB 6 (SMEPAC test). Furthermore, thanks to the wide range of accessories available, they are easily adaptable to your needs.
Cosmoprof Worldwide Bologna 2026 conferma il suo ruolo strategico
Cosmoprof Worldwide Bologna 2026 si chiude con risultati estremamente positivi e una forte partecipazione internazionale, confermando il suo ruolo strategico per l’industria cosmetica globale
Si è conclusa con grande successo la 57ª edizione di Cosmoprof Worldwide Bologna, che si conferma ancora una volta appuntamento imprescindibile per l’industria cosmetica mondiale. Con oltre 255.000 operatori da più di 150 Paesi e 3.104 aziende da 68 Paesi, in rappresentanza di oltre 10.000 brand, la manifestazione ha registrato risultati estremamente positivi, evidenziando la solidità e la resilienza del settore beauty. Bologna si è affermata per quattro giorni come hub internazionale della bellezza, accogliendo una community globale altamente qualificata composta da buyer, distributori, retailer e operatori professionali. La qualità dei visitatori, unita alla forte presenza internazionale, ha confermato l’efficacia dei programmi di incoming e degli strumenti di matchmaking, che hanno favorito incontri mirati e concrete opportunità di business lungo tutta la filiera. I principali player del settore sono tornati a Cosmoprof per sviluppare nuove partnership, rafforzare relazioni consolidate e individuare le tendenze emergenti.
Un’edizione di grande valore per il settore Cosmoprof continua a rappresentare una piattaforma di riferimento per il settore, favorendo connessioni, opportunità di business e sviluppo sui mercati globali, e contribuendo in modo concreto alla crescita e al rafforzamento dell’intera filiera cosmetica.
“Il settore beauty continua a dimostrare una straordinaria capacità di resilienza anche in un contesto geopolitico complesso e in continua evoluzione, confermando la propria solidità e dinamicità a livello globale,” dichiara Enrico Zannini, Direttore Generale di BolognaFiere Cosmoprof. “In questo scenario, Cosmoprof si afferma ancora una volta come osservatorio privilegiato delle trasformazioni del comparto: una manifestazione sempre più internazionale, capace di attrarre una presenza altamente qualificata e profilata di visitatori e di registrare una partecipazione significativa di operatori esteri provenienti da mercati strategici.
I risultati di questa edizione evidenziano come l’industria cosmetica sappia reagire con prontezza alle sfide, mantenendo elevati livelli di innovazione,
competitività e capacità di networking. Si tratta di un trend che abbiamo già avuto modo di osservare durante il periodo del Covid e che oggi trova ulteriore conferma: anche nei momenti più complessi, il beauty si distingue per la sua tenuta e per la sua vocazione internazionale”.
Fondamentale anche per il 2026 il supporto del Ministero degli Affari Esteri e della Cooperazione Internazionale e di ICE – Agenzia per la promozione all’estero e l’internazionalizzazione delle imprese italiane, che hanno contribuito all’arrivo di delegazioni di buyer altamente profilati dai principali mercati, rafforzando ulteriormente il posizionamento internazionale della manifestazione.
Prosegue inoltre la collaborazione con Cosmetica Italia – Associazione nazionale imprese cosmetiche, che ha valorizzato l’eccellenza della filiera italiana in un contesto globale sempre più competitivo e dinamico.
Un’esperienza a 360° tra formazione, show e innovazione Grande partecipazione anche per il ricco calendario di contenuti che ha animato i quattro giorni di manifestazione. Esperti internazionali, opinion leader, stampa e content creator provenienti da tutto il mondo hanno preso parte a un programma articolato di tavole rotonde, masterclass, sessioni formative e show, offrendo ai visitatori un’esperienza completa e immersiva nel mondo della bellezza. Cosmoprof si è confermato non solo piattaforma di business, ma anche luogo privilegiato di confronto e aggiornamento, capace di anticipare le evoluzioni del mercato e di mettere in dialogo tutti gli attori della filiera.
Innovazione, sostenibilità, intelligenza artificiale e nuove abitudini di consumo sono stati tra i principali temi emersi, delineando le direttrici di sviluppo future del settore.
L’appuntamento è alla prossima edizione di Cosmoprof Worldwide Bologna, dal 18 al 21 marzo 2027, con nuove iniziative e soluzioni sempre più orientate a supportare l’evoluzione dell’industria cosmetica globale.
www.cosmoprof.com
Source: Bologna Fiere Press Office
Cosmoprof Worldwide Bologna 2026 confirms its strategic role
Cosmoprof Worldwide Bologna 2026 closes with outstanding results and strong international participation, thus confirming its strategic role for the global cosmetics industry
The 57th edition of Cosmoprof Worldwide Bologna has successfully come to a close, once again confirming its status as a mustattend event for the global cosmetics industry. With over 255,000 professionals from more than 150 countries and 3,104 companies from 68 countries, representing over 10,000 brands, the exhibition recorded extremely positive results, highlighting the strength and resilience of the beauty sector.
For four days, Bologna established itself as an international hub for beauty, welcoming a highly qualified global community of buyers, distributors, retailers, and professional operators. The high quality of visitors, combined with strong international attendance, confirmed the effectiveness of the incoming programs and matchmaking tools, which facilitated targeted meetings and concrete business opportunities across the entire supply chain. Key industry players returned to Cosmoprof to develop new partnerships, strengthen established relationships, and identify emerging trends.
A high-value edition for the industry Cosmoprof continues to serve as a leading platform for the sector, fostering connections, business opportunities, and growth in global markets, while contributing tangibly to the development and strengthening of the entire cosmetics supply chain.
“The beauty sector continues to demonstrate an extraordinary capacity for resilience, even in a complex and constantly evolving geopolitical context, confirming its solidity and dynamism on a global scale,” stated Enrico Zannini, General Manager of BolognaFiere Cosmoprof. “Within this scenario, Cosmoprof once again stands out as a privileged observatory of the industry’s transformations: an increasingly international event, capable of attracting a highly qualified and profiled audience and of recording significant participation from international operators coming from strategic markets.
The results of this edition highlight how the cosmetics industry is able to respond promptly to challenges, maintaining high levels of innovation, competitiveness, and networking capability. This is a trend we already observed during the Covid period and which is now further confirmed: even in the most complex moments, the beauty sector distinguishes itself through its resilience and its strong international vocation.”
The support of the Italian Ministry of Foreign Affairs and International Cooperation and ITA –Italian Trade Agency also proved fundamental for the 2026 edition, contributing to the presence of highly profiled buyer delegations from key markets and further strengthening the event’s international positioning.
The collaboration with Cosmetica Italia – the
Personal Care Association – also continues, enhancing the excellence of the Italian supply chain within an increasingly competitive and dynamic global context.
A 360° experience across education, shows, and innovation
Strong participation was also recorded across the rich content program that animated the four days of the exhibition. International experts, opinion leaders, media representatives, and content creators from around the world took part in a comprehensive schedule of roundtables, masterclasses, educational sessions, and shows, offering visitors a complete and immersive experience into the world of beauty.
Cosmoprof confirmed its role not only as a business platform, but also as a privileged environment for exchange and professional development, capable of anticipating market evolutions and bringing together all stakeholders across the supply chain. Innovation, sustainability, artificial intelligence, and evolving consumer habits emerged among the key themes, outlining the future development trajectories of the sector.
The next edition of Cosmoprof Worldwide Bologna will take place from March 18 to 21, 2027, with new initiatives and solutions increasingly focused on supporting the evolution of the global cosmetics industry.
www.cosmoprof.com
Crescita della domanda
nei settori cosmetic & pharma
BRUNO WOLHFARTH
si propone come partner tecnologico per standard qualitativi sempre più elevati
In questi ultimi anni, soprattutto dopo l’emergenza legata al Covid, abbiamo assistito ad una costante crescita della domanda nei settori cosmetic & pharma, con lo sviluppo di rami collaterali emergenti, come nutraceutica e cosmeceutica. La maggiore domanda in questi ambiti ha significato volumi produttivi più elevati, standard igienici sempre più rigorosi e processi sempre più controllati e tracciabili. In questi contesti ogni fase del processo diventa strategica, compresi la filtrazione e il trasferimento dei fluidi negli impianti. Materiali idonei, superfici sanificabili e sistemi affidabili sono elementi fondamentali per garantire sicurezza e qualità del prodotto finale. È proprio in questo scenario che da oltre 60 anni BRUNO WOLHFARTH sviluppa soluzioni per la filtrazione ed il trasferimento dei prodotti fluidi, progettate per supportare le esigenze dei settori più sensibili. I materiali impiegati sono acciaio inox AISI 316L ricavato dalla barra piena, lavorato con i più
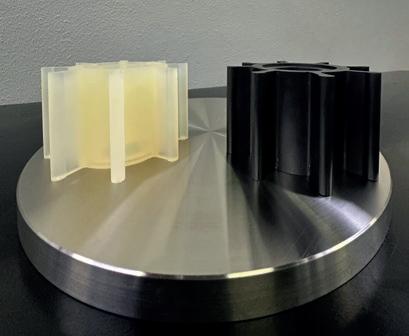
moderni sistemi per ottenere superfici perfettamente lisce e compatte, per soddisfare gli elevati standard di finitura dei settori cosmetico e farmaceutico. La girante all’interno del corpo pompa è flessibile, in elastomero certificato FDA, in ottemperanza alla normativa 1935/2004 materiali a contatto di alimenti. Per le apparecchiature destinate ad uso alimentare, cosmetico e farmaceutico viene rilasciata la certificazione MOCA delle parti a contatto con il prodotto. Durante la filtrazione e il travaso è importante rispettare e non alterare le caratteristiche dei fluidi cosmetici e farmaceutici, che spesso sono molto delicati e quindi non vanno emulsionati o stressati. A volte le creme cosmetiche e farmaceutiche o i gel hanno una elevata viscosità ed il loro travaso nelle varie fasi del processo produttivo può presentare criticità. In questi casi le elettropompe sanitarie WOLHFARTH a girante flessibile rappresentano una soluzione perché la loro forma costruttiva permette una elevata forza adescante e le alette flessibili della girante creando risucchio trasportano delicatamente il prodotto, in modo che non si formino bolle d’aria o schiuma. Particolarmente apprezzate sono le esecuzioni con motore a basso numero di giri o con variatore di velocità meccanico o elettronico a bordo pompa. Maggiore è la viscosità del prodotto minore deve essere la velo-
cità del motore per ottenere un trasferimento sicuro e mantenere la qualità del prodotto che si sta trattando. Attraverso l’esperienza di molti anni di lavoro in ambito alimentare, cosmetico e farmaceutico, WOLHFARTH ha sviluppato molte soluzioni di filtrazione e di travaso che si applicano ai nuovi prodotti ed alle nuove esigenze derivanti dalla costante ricerca di questi anni in campo cosmetico e farmaceutico.
Giranti in elastomero
Elastomer impellers
Growing demand in the cosmetic & pharma sectors
BRUNO WOLHFARTH is your technological partner for increasingly higher quality standards
In recent years, especially after the Covid emergency, we have witnessed a constant growth in demand in the cosmetic & pharma industries, with the onset of emerging collateral branches, such as nutraceuticals and cosmeceuticals. Greater demand in these areas has meant higher production volumes, more stringent hygiene standards and increasingly controlled and traceable processes. In these contexts, every phase of the process becomes strategic, including filtration and the transfer of fluids in the systems.
Suitable materials, easy-to-sanitise surfaces and reliable systems are essential to ensure the safety and quality of the final product. It is precisely in this scenario that for over 60 years BRUNO WOLHFARTH has been developing solutions for the filtration and transfer of fluid products, designed to bolster the needs of more sensitive sectors.
The materials used are made of AISI 316L stainless steel obtained from a solid bar, machined with the most modern systems resulting in perfectly smooth and compact surfaces, to meet the high finishing
standards of the cosmetic and pharmaceutical sectors. The impeller inside the pump body is flexible, made of FDA certified elastomer, in compliance with standard 1935/2004 on materials intended to come into contact with food. For equipment intended for food, cosmetic, and pharmaceutical use, FCM certification is issued for the parts in contact with the product.
During filtration and transfer, it is crucial for the characteristics of cosmetic and pharmaceutical fluids to be respected and not changed, as they are often quite delicate and therefore should not be emulsified or stressed. Cosmetic and pharmaceutical creams or gels often have a high viscosity and their transfer during the various phases of the production process can pose critical issues. In these cases, WOLHFARTH sanitary electric pumps with flexible impeller are a good solution as their structural shape provides a high priming force and the flexible impeller fins, creating suction, gently transport the product, so that air bubbles or foam do not form. The versions with low-rev motors or with mechanical or electronic speed variators on the pump are especially popular. The higher the viscosity of the product, the lower the motor speed required to achieve safe transfer and maintain the quality of the product being processed. Its many years of experience in the food, cosmetic, and pharmaceutical industries have allowed WOLHFARTH to develop a variety of filtration and transfer solutions for new
products and new needs arising from ongoing research in the cosmetic and pharmaceutical fields over the years.
Packaging! Quando basta uno sguardo per colpire l’attenzione
Le soluzioni SMI per l’imballaggio secondario di fine linea sono progettate per rispondere alle esigenze di versatilità ed efficienza e sono adatte a confezionare svariati tipi di contenitori
Ci sono tantissimi fattori che influenzano il modo in cui i clienti percepiscono un “brand”, e il packaging del prodotto è sicuramente uno di questi! In particolare, i prodotti di bellezza sono famosi per il loro packaging elaborato, che è di fondamentale importanza per distinguersi sugli scaffali affollati di decine di marchi diversi.
In una frazione di secondo i clienti giudicano la qualità del prodotto semplicemente con lo sguardo. Per questa ragione, è necessario prestare molta attenzione al confezionamento dei prodotti, perchè il giusto packaging può aiutare ad incrementare le vendite.
Le soluzioni SMI per l’imballaggio secondario di fine linea sono progettate per rispondere alle esigenze di versatilità ed efficienza e sono adatte a confezionare svariati tipi di contenitori anche di forme particolari, tipiche dei prodotti detergenti e per la cura della persona.
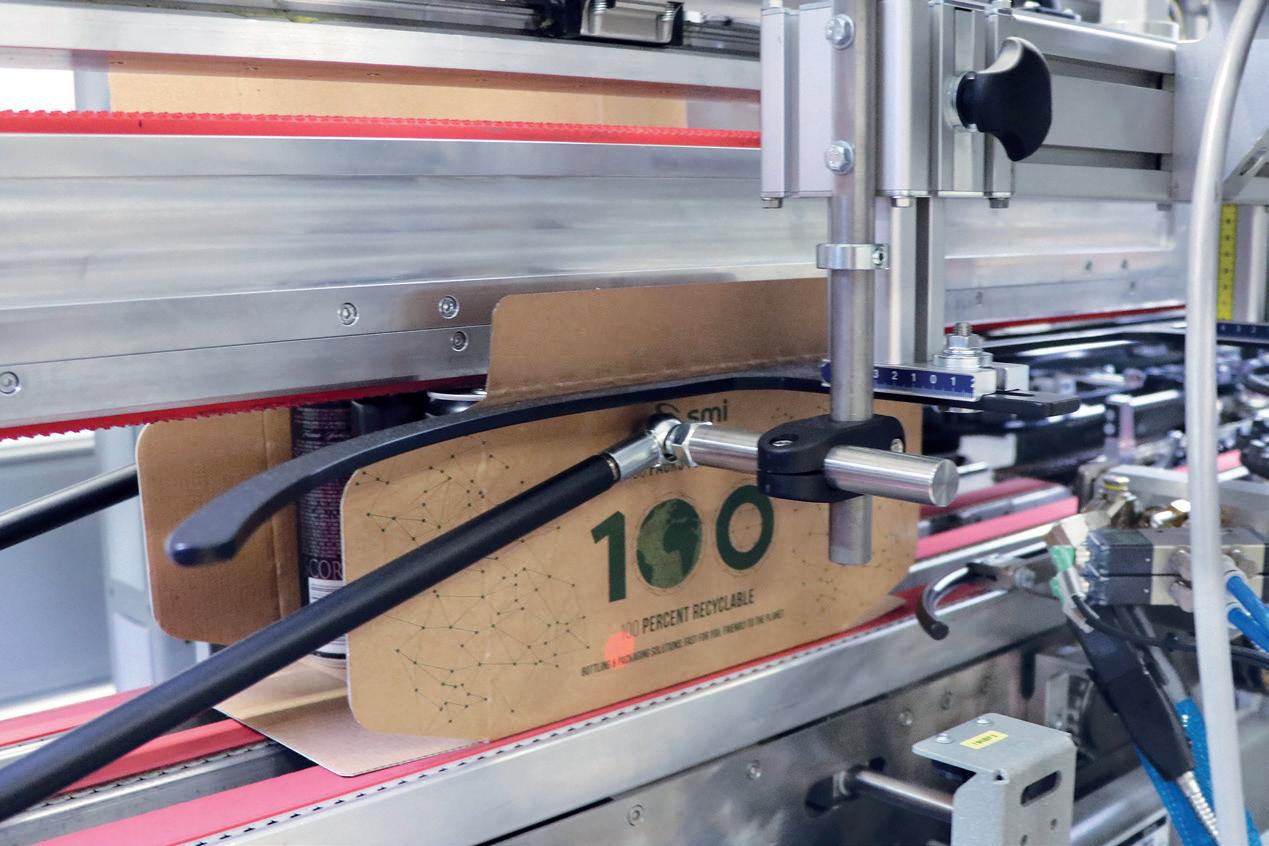
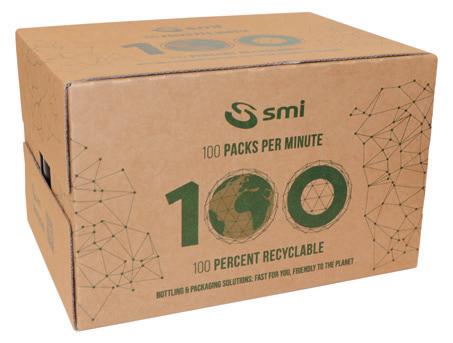
Tra le numerose modalità di confezionamento disponibili per l’imballaggio di flaconi di shampoo, bagnoschiuma od altri prodotti per la cura della persona, SMI propone i vassoi e le scatole wraparound di cartone ondulato realizzati da una vasta gamma di cartonatrici per produzioni fino a 100 pacchi/minuto I vantaggi delle cartonatrici wrap-around Il sistema di confezionamento wrap-around forma la scatola di cartone e racchiude i contenitori al suo interno con l’impiego di una sola macchina: la cartonatrice.
Le scatole wrap-around di cartone ondulato sono molto resistenti agli urti e sono pertanto la soluzione ideale per preservare l’integrità e le qualità dei prodotti in esse contenuti.
Questo tipo di confezione è inoltre un ottimo strumento di marketing, grazie alle ampie possibilità di personalizzazione grafica che trasformano la confezione in un valido veicolo promozionale del prodotto commercializzato.
Prestazioni al massimo livello con la WP 1000 ERGON
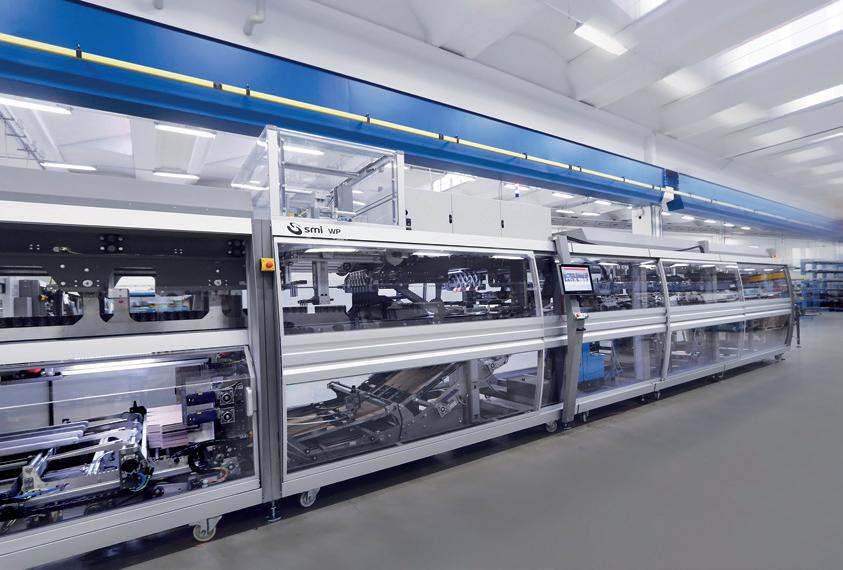
Il nuovo modello di cartonatrice WP 1000 ERGON è la soluzione ideale per confezionare svariati tipi di contenitori di diverse dimensioni in molteplici configurazioni di scatole wrap-around, vassoi di tipo wrap-around oppure astucci di cartone completamente chiusi realizzati con cartoncino kraft da 0,7 mm, rispondendo anche alle esigenze delle aziende che mettono in primo piano la tutela ambientale attraverso l’utilizzo di soluzioni di packaging realizzate con materiali sostenibili. Massima efficienza di funzionamento e rapidità del cambio formato
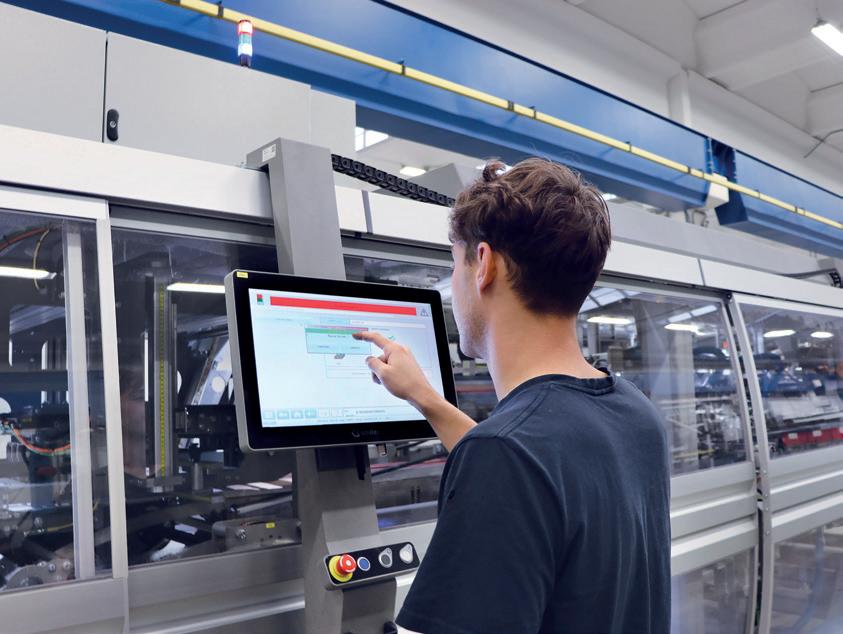
Le elevati prestazioni dell’impianto si ottengono grazie alla rapidità delle operazioni di cambio formato, resa possibile da un innovativo sistema di regolazione automatica delle guide prodotto sfuso montato in ingresso alla WP 1000 ERGON. Sicurezza e precisione dei movimenti sono i plus principali che caratterizzano tale sistema, che consente all’operatore di gestire in maniera ottimale, flessibile ed estremamente efficiente le operazioni di cambio formato, soprattutto in presenza di ripetibilità dei cicli di produzione.
I tempi morti, rappresentati dal fermo macchina per adattarla al nuovo formato in lavorazione, vengono drasticamente ridotti, poiché l’intervento dell’operatore si limita alla semplice selezione del formato desiderato dal pannello di controllo POSYC®, sul quale sono salvati i parametri di funzionamento dei formati da utilizzare. Il cambio formato automatico in ingresso macchina, oltre a rapidità, flessibilità ed efficienza, garantisce:
• Riduzione del fermo macchina e conseguente riduzione dei costi (maggior redditività dell’impianto)
• Garanzia di qualità ed efficienza delle operazioni di ripetibilità dei cambi formato
• Azzeramento degli errori umani e conseguente maggiori precisione ed efficienza di produzione, grazie alla semplice selezione dei formati dal pannello di controllo.
Elevata affidabilità e ottima qualità del pacco finale
La riduzione dei tempi di cambio formato e, conseguentemente, il miglioramento delle prestazioni operative della macchina, sono assicurati da un innovativo sistema di separazione prodotti dall’alto. La separazione del flusso dei prodotti sfusi risulta estremamente fluida, veloce e performante grazie
alla presenza di due barre contrapposte sopraelevate che rilasciano il gruppo di prodotti in base al formato impostato. Il dispositivo totalmente automatico preposto a tale funzione è estremamente efficiente, poiché non adotta i sistemi tradizionali di separazione prodotto dal basso, tramite pioli, ed assicura ai prodotti stessi la possibilità di avanzare in maniere fluida e rapida sul nastro trasportatore; fattore, questo, estremamente importante nelle lavorazioni ad alta velocità di produzione. Per passare da un formato all’altro è sufficiente smontare, da ognuna delle due barre sopraelevate, le due piastre che montano i pioli separatori e montare quelle predisposte con i pioli adatti al rilascio del gruppo di prodotti per il nuovo formato da lavorare. L’operazione è rapidissima e precisa e riduce il rischio di errore umano dal momento che, grazie all’innovativo sistema di sgancio e aggancio rapido, è possibile sfilare la piastra non più necessaria ed inserire quella nuova per il formato in uso.
Per eseguire questa operazione di sblocco/blocco non servono viti e/o attrezzi particolari; pertanto, qualsiasi operatore può facilmente e rapidamente eseguire la modifica assicurando un aumento di produttività ed efficienza della linea di produzione.
Packaging! When a glance is enough to draw the attention
SMI solutions for the end-of-line secondary packaging are designed to meet the needs of
flexibility and efficiency and are suitable for packing several types of containers
There are many factors that influence the way customers perceive a brand and the product packaging is definitely one of these! In particular, beauty products are famous for their elaborate packaging, that is very important to distinguish oneself on the crowded shelves with dozens of different brands.
In a split second customers judge the product quality simply with the eyes. For this reason, a lot of attention must be paid to the product packaging, as the right packaging can help increase sales.
SMI solutions for the end-of-line secondary packaging are designed to meet the needs of flexibility and efficiency and are suitable for packing several types of containers, even with particular shapes, typical of detergents and personal care products.
Among the many packaging modes available for the packaging of containers of shampoo, shower gel or other personal care products, SMI offers trays and corrugated cardboard wrap-around boxes manufactured by a wide range of packers for productions up to 100 packs/minute.
The advantages of wrap-around case packers
The wrap-around packaging system forms the cardboard box and contains within it the containers by using a single machine: the case packer.
The corrugated cardboard wrap-around boxes are very resistant to shock and so are the ideal solution for preserving the integrity and the quality of the products included.
Moreover, this type of packaging is a great marketing tool, thanks to the ample opportunities for graphic customization that make the pack a valuable promotional vehicle of the product sold.
High level performance with the WP 1000 ERGON
The new WP 1000 ERGON automatic case packer is the ideal solution for packing various types of containers of different sizes in multiple configurations of wrap-around cardboard cases, wrap-around trays or completely closed cardboard boxes made from 0.7 mm kraft cardboard, also meeting the needs of companies that prioritize environmental protection through the use of packaging solutions made with sustainable materials.
Maximum operating efficiency and speed of format change
The high performance of the system is achieved thanks to the speed of the format change opera-
tions, made possible by an innovative automatic adjustment system for loose product guides installed at the infeed of the WP 1000 ERGON. Safety and precision of movements are the main ‘pluses’ that characterise this system, allowing the operator to optimally, flexibly, and extremely efficiently manage the format change operations, especially when there is repeatability in production cycles.
Downtime, represented by machine stops to adapt to the new format being processed, is drastically reduced, as the operator’s intervention is limited to the simple selection of the desired format from the POSYC® control panel, where the operating parameters for the formats to be used are saved. The automatic format change at the machine infeed, in addition to speed, flexibility, and efficiency, also guarantees:
• Reduction of machine downtime and consequent reduction of costs (greater profitability of the plant)
• Guarantee of quality and efficiency of the repeatability operations of format changes
• Reduced risk of human errors and consequently greater precision and efficiency in production, thanks to the simple selection of formats from the control panel.
High reliability and excellent quality of the final package
The reduction of format changeover times and, consequently, the improvement of the machine’s operational performance, is ensured by an innovative top product separation system.
The separation of the loose product flow is extremely smooth, fast, and efficient thanks to the presence of two opposing elevated bars that release the product group based on the set format. The fully automatic device designated for this function is highly efficient, as it does not use traditional bottom
product separation systems with pins, and it ensures that the products themselves can move smoothly and quickly on the conveyor belt; this is a factor that is extremely important in high-speed production processes.
To switch from one format to another, it is, in fact, sufficient to disassemble the two plates that hold the separator pins from each of the two elevated bars and install those prepared with the pins suitable for releasing the group of products for the new format to be processed. The operation is very quick and precise and reduces the risk of human error since, thanks to the innovative quick release and locking system, it is possible to remove the plate that is no longer needed and insert the new one for the format in use. No screws and/or special tools are required to perform this unlocking/locking operation; therefore, any operator can easily and quickly make this modification, ensuring an increase in productivity and efficiency of the production line.
Trasporto pneumatico e sistemi
sicurezza e performance
nel settore farmaceutico
La combinazione tra trasporto pneumatico e sistemi di contenimento avanzati come il BIBO di RGS Vacuum Systems permette di raggiungere elevati standard produttivi, migliorando l’efficienza e la sostenibilità dei processi
Nel settore farmaceutico, la gestione e il trasferimento di materiali sfusi –in particolare polveri, granuli e principi attivi – rappresentano una fase critica del processo produttivo.
L’elevato livello di automazione richiesto e la necessità di garantire standard qualitativi rigorosi rendono indispensabile l’impiego di tecnologie affidabili, sicure e conformi alle normative più stringenti.
Il trasporto pneumatico si configura oggi come una delle soluzioni più efficaci per la movimentazione interna dei materiali. Grazie all’utilizzo di aria compressa o sistemi in vuoto, i prodotti vengono trasferiti all’interno di tubazioni chiuse, evitando contaminazioni e garantendo un ambiente control-
lato. Questo aspetto è fondamentale in ambito pharma, dove anche minime impurità possono compromettere la qualità del prodotto finale. Tra i principali vantaggi del trasporto pneumatico in ambito pharma si evidenziano:
• la totale chiusura del sistema, che protegge il prodotto e l’ambiente;
• la delicatezza nella movimentazione, essenziale per materiali fragili come capsule o polveri fini;
• la flessibilità impiantistica, con possibilità di trasporto su lunghe distanze e integrazione in linee automatizzate;
• la facilità di pulizia, requisito chiave per evitare contaminazioni crociate.
Tuttavia, nel trattamento di polveri potenzialmente pericolose o altamente attive (API), la sola efficienza del trasporto non è sufficiente. Diventa cruciale garantire anche la sicurezza degli operatori e la gestione controllata delle fasi di filtrazione e manutenzione
In questo contesto si inserisce il sistema BIBO (Bag In Bag Out), una tecnologia progettata per consentire la sostituzione sicura dei filtri senza esposizione a contaminanti. Durante le operazioni di manutenzione, il filtro esausto viene isolato e rimosso all’interno di un sacco sigillato, evitando qualsiasi dispersione di particelle nell’ambiente. L’integrazione di sistemi BIBO nei trasporti pneu-
matici rappresenta un valore aggiunto determinante per il settore farmaceutico:
• massima protezione per gli operatori, eliminando il contatto diretto con sostanze nocive;
• riduzione del rischio di contaminazione ambientale;
• conformità alle normative GMP e alle linee guida di contenimento;
• continuità operativa, grazie a procedure di manutenzione rapide e sicure. In un settore dove qualità, sicurezza e tracciabilità sono imprescindibili, la combinazione tra trasporto pneumatico e sistemi di contenimento avanzati come il BIBO consente alle aziende di raggiungere elevati standard produttivi, migliorando al contempo l’efficienza e la sostenibilità dei processi. RGS Vacuum Systems sviluppa soluzioni su misura che rispondono a queste esigenze, supportando i produttori farmaceutici nell’adozione di tecnologie sempre più evolute e sicure.
Pneumatic conveying and BIBO systems: Safety and performance in the pharmaceutical sector
The combination of pneumatic conveying and advanced containment systems, such as BIBO, enables achieving high production standards, whilst improving process efficiency and sustainability
In the pharmaceutical sector, the handling and transfer of bulk materials – particularly powders, granules and active pharmaceutical ingredients – represent a critical stage in the production process. The high level of automation required and the need to ensure rigorous quality stan-
dards make it essential to use technologies that are reliable, safe and compliant with the most stringent regulations.
Pneumatic conveying is now recognised as one of the most effective solutions for the internal handling of materials. By using compressed air or vacuum systems, products are transported through enclosed pipes, preventing contamination and ensuring a controlled environment. This is crucial in the pharmaceutical sector, where even the slightest impurities can compromise the quality of the final product.
The main advantages of pneumatic conveying in the pharmaceutical sector include:
• A fully enclosed system, which protects both the product and the environment;
• Gentle handling, which is essential for fragile materials such as capsules or fine powders;
• System flexibility, allowing for long-distance conveying and integration into automated lines;
• Ease of cleaning, a key requirement for preventing cross-contamination.
However, when handling potentially hazardous or highly active powders (APIs), transport efficiency alone is not sufficient. It is also crucial to ensure operator safety and the controlled management of filtration and maintenance procedures This is where the BIBO (Bag In Bag Out) system
comes in: a technology designed to enable the safe replacement of filters without exposure to contaminants. During maintenance operations, the spent filter is isolated and removed inside a sealed bag, preventing any particles from being released into the environment.
The integration of BIBO systems into pneumatic conveying systems offers significant added value for the pharmaceutical sector:
• Maximum protection for operators, eliminating direct contact with harmful substances;
• Reduced risk of environmental contamination;
• Compliance with GMP regulations and containment guidelines;
• Operational continuity, thanks to quick and safe maintenance procedures.
In an industry where quality, safety and traceability are essential, the combination of pneumatic conveying and advanced containment systems, such as BIBO, enables companies to achieve high production standards, whilst improving the efficiency and sustainability of their processes.
RGS Vacuum Systems develops bespoke solutions that meet these requirements, supporting pharmaceutical manufacturers in adopting increasingly advanced and safe technologies.
Le soluzioni filtranti Defil per una sostenibilità complessiva
La sostenibilità ambientale non è solo di ridurre emissioni, ma anche adottare accortezze tecniche e gestionali che impediscano il degrado degli ecosistemi e minimizzino l’impatto dei processi produttivi
La sostenibilità ambientale è un tema ormai centrale per imprese e istituzioni: non si tratta solo di ridurre emissioni, ma di adottare accortezze tecniche e gestionali che impediscano il degrado degli ecosistemi e minimizzino l’impatto dei processi produttivi. Nei contesti in cui la qualità dell’aria è cruciale (industria farmaceutica, chimica, alimentare, cosmetica e ospedaliera) la scelta di soluzioni filtranti adeguate non solo tutela la salute umana e la qualità del prodotto, ma contribuisce alla sostenibilità complessiva riducendo sprechi, consumi energetici e necessità di interventi correttivi impattanti sull’ambiente. Tra le soluzioni più efficaci figurano i filtri assoluti a flusso laminare LAM e i terminali filtranti diffusori DFUG. I pannelli a flusso laminare LAM garantiscono concentrazioni di
particelle conformi alle norme UNI EN ISO 14644 grazie a una costruzione accurata: telaio in estruso di alluminio anodizzato, setto filtrante in carta di microfibre di vetro a piccole pieghe e separatori termoplastici, reti di protezione in alluminio verniciate e sigillatura poliuretanica ininfiammabile. Il collaudo individuale a scansione tramite fotometro laser secondo UNI EN 1822 certifica le prestazioni su ogni singolo filtro, assicurando efficienza e durata. Le versioni con gel di tenuta (LAM PA/G) e con membrana sul lato uscita (LAM PA/M) migliorano rispettivamente la tenuta verso il controsoffitto e il direzionamento del flusso, riducendo dispersioni e ricambi d’aria non necessari: vantaggi che si traducono in minori consumi energetici e in una gestione più sostenibile degli impianti. I terminali filtranti diffusori DFUG rappresentano un’alternativa economica e performante per cleanroom e ambienti a contaminazione controllata. Struttura monoblocco in alluminio con filtro integrato, setto filtrante in carta di microfibra di vetro, raccordi progettati per semplice installazione e certificazione individuale tramite scansione tramite fotometro laser garantiscono affidabilità. L’opzione con filtro estraibile (DFUG/C) consente interventi di manutenzione rapidi direttamente in zona pulita, riducendo tempi, costi e la necessità di smontaggi invasivi: elementi essenziali per una pianificazione sostenibile delle attività manutentive.
Defil filtration solutions for overall sustainability
Environmental sustainability means not only reducing emissions, but also adopting technical and managerial precautions that prevent ecosystem degradation and minimize the environmental impact of production processes
Environmental sustainability is now a central issue for companies and institutions: it is not only about reducing emissions, but also about adopting technical and managerial precautions that prevent ecosystem degradation
and minimize the environmental impact of production processes.
In contexts where air quality is crucial (pharmaceutical, chemical, food, cosmetic and hospital industries), choosing appropriate filtration solutions not only protects human health and product quality, but also contributes to overall sustainability by reducing waste, energy consumption and the need for corrective actions that impact the environment. Among the most effective solutions are LAM laminarflow absolute filters and DFUG diffuser filter terminals. LAM laminar-flow panels guarantee particle concentrations compliant with UNI EN ISO 14644 standards thanks to careful construction: anodized extruded aluminum frame, small-pleat glass microfibre filter media with thermoplastic separators, painted aluminium protective meshes and non-flammable polyurethane sealing. Individual scanning tests with a laser photometer according to UNI EN 1822 certify the performance of each filter, ensuring efficiency and longevity. Versions with sealing gel (LAM PA/G) and with a membrane on the outlet side (LAM PA/M) respectively improve the seal toward the plenum and the directionality of the flow, reducing leaks and unnecessary air changes: advantages that translate into lower energy consumption and more sustainable plant management. DFUG diffuser filter terminals represent an economical and high-performing alternative for cleanrooms and controlledcontamination environments. A monoblock alumi-
Scegliere filtri adeguati e soluzioni mantenibili significa proteggere i processi produttivi e, più in generale, gli ecosistemi circostanti. Investire in prodotti collaudati, con materiali duraturi e opzioni di tenuta e manutenzione mirata è una strategia concreta per coniugare qualità, sicurezza e responsabilità ambientale.
nium structure with integrated filter, glass microfibre filter media, connectors designed for easy installation and individual certification via laser photometer scanning ensure reliability. The option with a removable filter (DFUG/C) allows rapid maintenance interventions directly in the clean area, reducing time, costs and the need for invasive disassembly: essential elements for sustainable planning of maintenance activities.
Choosing appropriate and maintainable filters and solutions means protecting production processes and, more broadly, the surrounding ecosystems. Investing in proven products with durable materials and targeted sealing and maintenance options is a concrete strategy to combine quality, safety and environmental responsibility.
IMA Group per il mercato Personal Care: un impegno continuo verso l’innovazione
IMA Group sviluppa le proprie soluzioni attraverso un costante allineamento con le necessità dei clienti, traducendole in tecnologie che evolvono nel tempo
Nel settore Personal Care, i requisiti produttivi stanno evolvendo rapidamente. I brand si trovano ad affrontare una crescente diversificazione dei prodotti, tempi di immissione sul mercato sempre più ridotti, nuove formulazioni sostenibili e una crescente complessità dei formati di confezionamento e dei lotti da gestire all’interno della stessa linea produttiva. Queste dinamiche richiedono certamente flessibilità e scalabilità, ma anche la capacità di adattare continuamente le tecnologie a nuove formulazioni, packaging e requisiti normativi.
Per IMA Group, l’innovazione nasce proprio da queste esigenze di mercato. Piuttosto che anticipare le tendenze in modo isolato, il Gruppo sviluppa le proprie soluzioni attraverso un costante allineamento con le necessità dei clienti, traducendole in tecnologie che evolvono nel tempo. Le macchine vengono regolarmente aggiornate, riconfigurate e migliorate per garantire la loro rilevanza in un contesto produttivo in continuo cambiamento. Questo approccio è reso possibile dal Personal Care Hub, l’ecosistema strutturato di tecnologie specializzate
IMA dedicate al settore cosmetico. Ogni realtà contribuisce con una profonda competenza verticale, che spazia dalla lavorazione di tutte le texture cosmetiche a ogni tipo di confezionamento primario e secondario, fino all’end-of-line, consentendo al Gruppo di sviluppare soluzioni tecnologiche altamente mirate. Questo know-how integrato permette a IMA di offrire un portafoglio per linee produttive complete, personalizzate per ciascuna categoria di prodotto e tipologia di packaging, dal make-up e skincare fino ai prodotti per corpo e capelli, all’igiene personale e alle fragranze. In questo contesto, IMA presenta una gamma di innovazioni che riflettono questa filosofia: soluzioni progettate per rispondere ad applicazioni specifiche, contribuendo al contempo a una visione produttiva più ampia e flessibile.
PRIMEWRAP: avvolgimento per packaging cosmetico di alta qualità
PRIMEWRAP è la nuova soluzione di avvolgimento per i settori cosmetico e profumeria, pensata per unire precisione ed estetica di alto livello. L’architettura interamente servo assistita assicura un controllo accurato dei materiali, elevata stabilità di processo e qualità costante su confezioni singole e multiprodotto. Le saldature trasversali sul lato o sul dorso dell’astuccio, disponibili all’interno della stessa famiglia tecnologica, insieme ai rapidi cambi formato e alla compatibilità con materiali di avvolgimento sostenibili, garantiscono confezioni impeccabili, contribuendo a rafforzare l’immagine dei brand.
GP-500 nel nuovo design: automazione scalabile per esigenze produttive in evoluzione
Parte della famiglia G-BLOK, la GP-500 nel suo nuovo design introduce un importante avanzamento nella scalabilità produttiva. La macchina è progettata per consentire una facile transizione da funzionamento semiautomatico a completamente automatico, grazie alla predisposizione nativa per l’integrazione di sistemi automatici di posizionamento tappi. Questo permette ai produttori di partire da una configurazione più semplice e aggiornarla nel tempo, senza dover riprogettare l’architettura della macchina.
Nella sua versione più recente, la GP-500 può essere equipaggiata con una tramoggia integrata e un sistema di riempimento adatto a creme o liquidi, con un sistema di docking opzionale per consentire cambi formato rapidi. La configurazione può includere doppi ugelli di soffiaggio e doppi ugelli di riempimento per una soluzione ancora più compatta. UNICA: la comprimitrice mono punzone per cosmetici waterless
IMA UNICA è una comprimitrice mono punzone compatta ma performante, progettata per garantire una compressione efficiente e costante di prodotti cosmetici solidi in formato compressa, privi di acqua. Può operare in modalità manuale per lo
sviluppo prodotto oppure oppure in modalità automatica, con una produttività fino a 3,600 compresse/ ora. Il display touch-screen consente il monitoraggio immediato dei parametri di processo. Il cambio formato e la pulizia della macchina risultano semplici e rapidi.
GE-Labeller: integrazione avanzata nel labelling Il GE-Labeller nel suo nuovo design rappresenta un passo avanti nell’integrazione del labelling all’interno del Personal Care Hub, incorporando sistemi print & apply di IMA Labelling. Questa integrazione rafforza il concetto di partner unico per la linea completa, contribuendo a un approccio più coerente in cui l’etichettatura è direttamente connessa ai processi a monte e a valle.
Progettato per integrarsi con sistemi di riempimento e tappatura, il GE-Labeller supporta diverse configurazioni applicative, inclusi sistemi print&apply per applicazioni avvolgenti, laterali, superiori o inferiori sui contenitori.
Nuovi sistemi di fine linea per le wet wipes
Il mercato delle salviettine umidificate mette a dura prova i sistemi di fine linea, con elevate velocità produttive, frequenti cambi di formato e prodotti flessibili o irregolari. Le soluzioni di incartonamento e pallettizzazione sono progettate su misura in base alle prestazioni richieste dalla linea e gestiscono un’ampia varietà di formati e velocità in ingresso. Integrate con le macchine a monte e adattabili ai vincoli di layout, garantiscono orientamento corretto e stabilità del carico dalla produzione al trasporto, fino allo stoccaggio e al punto vendita.
Ogni interazione con i clienti, ogni nuova esigenza e ogni sfida produttiva rappresentano un piccolo passo avanti per le nostre tecnologie. È così che prende forma l’innovazione in IMA Group: in modo continuo, pragmatico e direttamente connesso ai reali bisogni industriali. Attraverso il Personal Care Hub, questo scambio quotidiano si traduce in un’evoluzione concreta di macchine e sistemi, a supporto dello sviluppo continuo dell’industria cosmetica.
IMA Group for the Personal Care market: A continuous commitment to innovation
IMA Group develops its solutions through constant alignment with customer requirements, translating them into technologies that evolve over time
In the Personal Care industry, production requirements are evolving rapidly. Brands are facing increasing product diversification, shorter timeto-market, new sustainable formulations, and the growing complexity of packaging formats and batches to be handled within the same production line. These dynamics require for sure flexibility and scalability, but also the ability to adapt technologies continuously to new formulations, packaging, and regulatory expectations.
For IMA Group, innovation starts precisely from these market needs. Rather than anticipating trends in isolation, the Group develops its solutions through constant alignment with customer requirements, translating them into technologies that evolve over time. Machines are regularly updated, reconfigured, and enhanced to ensure they remain relevant in a changing production landscape. This approach is enabled by the Personal Care Hub, the structured ecosystem of IMA specialized technologies dedicated to the cosmetics sector. Each entity contributes deep vertical expertise, spanning from processing of all cosmetic textures to any type of primary and secondary packaging, up to the end-of-line, allowing the Group to bring forward highly focused technological solutions. This integrated knowhow allows IMA to offer a portfolio for complete production lines tailored to each product categories and pack style, ranging from make-up and skin care to body and hair care, personal hygiene products, and perfumes. Within this framework, IMA presents a range of innovations that reflect this philosophy: solutions designed to address specific applications while contributing to a broader, flexible production vision.
PRIMEWRAP: Advanced overwrapping for distinctive cosmetic packaging
PRIMEWRAP is the new overwrapping solution for cosmetics and fragrances, designed to combine precision and high end aesthetics. Its fully servo driven architecture ensures accurate material control, high process stability and consistent quality for both single and multi product packs. Transversal sealing on either the side or the back of the carton, available within the same technology platform, together with fast format changeovers and compatibility with sustainable overwrapping materials, guarantees flawless packaging and enhanced brand perception. GP-500 in a new design: Scalable automation for evolving production needs
Part of the G-BLOK family, the GP-500 in its new design introduces a key advancement in production
scalability. The machine is designed to allow an easy transition from semi-automatic to fully automatic operation, thanks to its native predisposition for the integration of automated cap placement systems. This enables manufacturers to start with a simpler configuration and upgrade over time, without redesigning the machine architecture.
In its latest version, the GP-500 can be equipped with an integrated hopper and filling system suitable for creams or liquids, with an optional docking system to enable rapid format changeover. The configuration can include dual blowing nozzles and dual filling nozzles for an even more compact solution.
UNICA: The single-punch tablet press for waterless cosmetics
IMA UNICA single-punch tablet press is a compact, yet powerful technology designed to enable efficient and consistent compression of waterless tabletformat beauty products. It can run in manual mode for product development or automatically up to 3,600 tablets/hour. The touch-screen display allows the instant monitoring of process parameters. Tooling exchange and machine cleaning are easy and fast.
GE-Labeller: Enhanced integration in labelling
The GE-Labeller in its new design represents a step forward in labelling integration within the Personal Care Hub, incorporating print & apply systems from IMA Labelling. This integration reinforces the concept of a single partner for complete production line, contributing to a more coherent approach where labelling is directly connected with upstream and downstream processes.
Designed to complement filling and capping systems, the GE-Labeller supports multiple application configurations, including print&apply for wrap-around, side, top, or bottom application on containers.
New end-of-line systems for wet wipes
The wet wipes market pushes end of line systems to the limit: high speeds, continuous SKU changes, flexible and irregular products are standard conditions. IMA case packing and palletizing solutions are engineered specifically for this environment. Each system is customized to the line’s performance
targets, handling a wide range of shapes, formats and incoming speeds. Fully synchronized with upstream equipment and layout constraints, the machines precisely place, orient and stabilize products in the case and on the pallet, ensuring load integrity from production through transport, storage and retail.
Each interaction with customers, each new requirement and each production challenge contribute a small step forward in IMA technologies. This is how innovation takes shape at IMA Group: continuously, pragmatically, and directly connected to real industrial needs. Through the Personal Care Hub, this daily exchange becomes concrete evolution in machines and systems, supporting the ongoing development of the cosmetic industry.
YIZUMI, il partner cruciale per soluzioni efficienti e di alta qualità
Negli ultimi anni sono emerse continuamente nuove tecnologie e prodotti, che hanno portato a una tendenza fiorente nel settore sanitario in tutto il mondo, e YIZUMI è il partner per soluzione chiavi in mano efficienti, stabili e puliti
Lo sviluppo del settore medicale non è solo legato al benessere individuale, ma è anche cruciale per lo sviluppo e la prosperità complessivi di un paese. Negli ultimi anni, guidati dalle politiche, sono emerse continuamente nuove tecnologie e prodotti, che hanno portato a una tendenza fiorente nel settore sanitario in tutto il mondo. Tuttavia, la diversità dei prodotti del medicale, i processi complessi, gli elevati requisiti di qualità e la necessità di ambienti sterili e puliti presentano nuove sfide e requisiti per i produttori di apparecchiature mediche. La serie FF-M è una macchina elettrica specializzata per lo stampaggio a iniezione sviluppata per il mercato dei materiali di consumo medicali in plastica. Il design complessivo della macchina soddisfa i requisiti del processo di produzione per siringhe monouso, set per infusione, aghi a permanenza, coppette luminescenti, maschere respiratorie e altri
prodotti. Considerando le caratteristiche uniche dei materiali di consumo medici, YIZUMI è in grado di fornire ai clienti soluzioni complete, offrendo una soluzione chiavi in mano efficiente, stabile e pulita. Recentemente, la macchina elettrica YIZUMI FF240M ha prodotto tappi per provette monouso per la raccolta del sangue sottovuoto. La macchina è dotata di uno stampo ad alta precisione a 128 cavità, con un ciclo di 8 secondi e una capacità produttiva giornaliera di oltre 1,2 milioni. È caratterizzata da alta efficienza produttiva, basso consumo energetico e alta qualità del prodotto, ottenendo un metodo di produzione con maggiore efficienza e costi inferiori. Vantaggi di valore
Alta efficienza: la soluzione presenta uno stampo a più cavità, un ciclo di stampaggio rapido e una capacità produttiva giornaliera di oltre 1.2 milioni, soddisfacendo le esigenze di una produzione su larga scala.
Alta qualità: la pressa a iniezione elettrica di YIZUMI vanta un’elevata precisione, una risposta rapida e una buona stabilità. Dotata di un controllo intelligente del peso e combinata con canali caldi di precisione e design dello stampo, garantisce un’ottima qualità del prodotto e un’elevata consistenza.
Basso consumo energetico: la macchina adotta la tecnologia di controllo diretto servo ed è dotata di controllo intelligente della forza di serraggio, resistenze ad infrarossi e altre funzioni. Include anche un sistema intelligente di gestione del consumo energetico che consente una chiara lettura e monitoraggio del consumo energetico della produzione.
Adatto per la produzione in camera bianca: macchina incorpora vari design specifici per la produzione in camera bianca, ad esempio l’intera macchina è ordinata e facile da pulire. È inoltre dotato di un regolatore di temperatura integrato e di moduli a flusso laminare integrati per prevenire la contaminazione del prodotto, migliorare la resa, risparmiare spazio in camera bianca e semplificarne le operazioni.
Prodotto: Tappo della provetta per la raccolta del sangue
• Numero di cavità: 128
• Materiale: PE (polietilene)
• Dimensioni (L x P x A): Φ15,6 mm x 18,8 mm
• Peso: 0,7 g
• Tempo di ciclo: 8+/1s
YIZUMI medical fornisce sofisticate soluzioni di stampaggio a iniezione e servizi sui prodotti che coprono la consulenza sulla produzione, la ricerca e lo sviluppo e la produzione su scala. YIZUMI è il tuo partner affidabile!
Esistono molti tipi di prodotti medici, che vanno dai prodotti terapeutici di uso comune, ai prodotti diagnostici, ai prodotti per emodialisi ai prodotti per l’imballaggio farmaceutico, ecc. Prodotti diversi hanno materie prime, strutture e requisiti di qualità diversi. In base alle caratteristiche del processo di questi prodotti, combinate con i requisiti della produzione in camera bianca, YIZUMI ha lanciato per tale settore una serie di macchine per lo stampaggio a iniezione dedicate all’industria del medicale, tra cui macchine idrauliche, macchine elettriche, macchine packaging ad alta velocità, elettriche e non, per ottenere la produzione di alta efficienza, alta qualità, alta stabilità e alta pulizia.
YIZUMI, the crucial partner for efficient and high-quality solutions
In recent years, new technologies and products have continuously emerged, leading to a thriving trend in the healthcare industry all over the world, and YIZUMI is the partner for efficient, stable and clean turnkey solutions
The development of the healthcare industry is not only related to individual well-being but also crucial for the overall development and prosperity of the country.
In recent years, guided by policies, new technologies and products have continuously emerged, leading to a thriving trend in the healthcare industry all over the world. However, the diversity of medical products, complex processes, high quality requirements, and the need for sterile and clean environments present new challenges and requirements for medical equipment manufacturers.
The FF-M series is an electric medical specialized injection moulding machine developed for the plastic medical consumables market. The overall design of the machine meets the production process requirements for disposable syringes, infusion sets, indwelling needles, luminescent cups, respiratory masks, and other products.
Considering the unique characteristics of medical consumables, YIZUMI can provide customers with comprehensive solutions, offering an efficient, stable, and clean turnkey solution.
Recently, YIZUMI FF240M electric medical specialized injection moulding machine
demonstrated a production for disposable vacuum blood collection tube caps. The machine is equipped with a high-precision 128-cavity mould, with a cycle of 8 seconds and a daily production capacity of more than 1.2 million. It features high efficiency, low energy consumption, and high product quality, achieving a production method with higher efficiency and lower costs.
• Cycle time: 8+/1s
Value advantages
High efficiency: The solution features a multi-cavity mould, a fast-moulding cycle, and a daily production capacity of more than 1.2 million, meeting the needs of large-scale production.
High-quality: YIZUMI’s electric injection moulding machine boasts high precision, rapid response, and good stability. Equipped with intelligent weight control and combined with precision hot runners and mould design, it ensures great product quality and high consistency.
Low energy consumption: The machine adopts servo direct control technology and is equipped with intelligent clamping force control, infrared heaters, and other features. It also includes an intelligent energy consumption management system that allows for clear understanding and monitoring of production energy consumption.
Suitable for clean room production: The machine incorporates various designs that are suitable for clean room production, such as the whole machine is tidy and easy to clean. It also equips with a built-in temperature controller and integrated laminar flow modules to prevent product contamination, improve yield, save clean room space, and make clean room operations easier. Product: blood collection tube cap
• Number of cavities: 128
• Material: PE (Polyethylene)
• Dimensions (Lx W x H): Φ15.6mm x 18.8mm
• Weight: 0.7g
The medical industry focuses on people’s lives and health. We are well aware of the significant responsibility. YIZUMI medical, rooted in the medical industry, can provide sophisticated injection moulding solutions and service of different products that are covering production consultation, research and development, and scale production. YIZUMI is your reliable partner!
There are many types of medical products, ranging from commonly used therapeutic products, diagnostic products, haemodialysis products to pharmaceutical packaging products, etc. Different products have different raw materials, structures and quality requirements. According to the process characteristics of these products, combined with the requirement of clean room production, YIZUMI creatively launched a series of injection moulding machines dedicated to the medical industry, including hydraulic machine, electric machine, hydraulic high-speed machine, electric high-speed machine, to achieve the production of high efficiency, high quality, high stability, and high cleanliness.
Molinox, molle per elevate prestazioni e durata nel tempo
Molle per macchine ed impianti per la produzione, il riempimento e il confezionamento nei settori chimico, farmaceutico e cosmetico
Le molle rappresentano componenti critici nelle macchine e negli impianti destinati alla produzione, al riempimento e al confezionamento nei settori chimico, farmaceutico e cosmetico. La loro funzione principale è immagazzinare e rilasciare energia meccanica, garantendo precisione, affidabilità e ripetibilità nei cicli operativi, spesso ad alta velocità.
In questi ambiti, le molle sono impiegate in sistemi di dosaggio, valvole, pompe volumetriche, gruppi di chiusura e meccanismi di movimentazione. La scelta della tipologia – molle a compressione, a trazione o a torsione – dipende dal tipo di carico,
dallo spazio disponibile e dalla dinamica del processo. Ad esempio, nelle riempitrici automatiche, molle a compressione calibrate consentono il controllo fine della pressione di contatto tra ugello e contenitore, evitando sprechi o contaminazioni. Un aspetto fondamentale è la selezione dei materiali. Nei contesti chimico e farmaceutico, le molle devono resistere a sostanze aggressive, cicli di lavaggio frequenti e condizioni ambientali controllate. Acciai inossidabili come AISI 316 o leghe speciali anticorrosione (ad esempio Inconel o Alloy C276) garantiscono elevate prestazioni e durata nel tempo. Molinox Srl, realtà specializzata nella progettazione e produzione di molle industriali, utilizza acciai inox e leghe avanzate proprio per applicazioni in ambienti critici, assicurando resistenza alla corrosione e alle alte temperature.
Dal punto di vista progettuale, la vita a fatica è un parametro chiave. Le molle sono soggette a cicli ripetuti e devono mantenere le proprie caratteristiche elastiche nel tempo. Il dimensionamento avviene considerando carico massimo, corsa,
frequenza di utilizzo e fattori di sicurezza adeguati. Trattamenti superficiali come pallinatura e rivestimenti protettivi contribuiscono a migliorare le prestazioni e la resistenza nel lungo periodo.
Un ulteriore elemento distintivo nei settori regolamentati è la conformità normativa. Le molle devono essere progettate per garantire pulibilità, assenza di contaminazioni e compatibilità con standard come quelli relativi ai materiali a contatto con alimenti o prodotti farmaceutici. Aziende come Molinox Srl operano con sistemi certificati e offrono anche supporto tecnico nella progettazione personalizzata, assicurando il rispetto delle normative e delle specifiche applicative.
Infine, l’integrazione con sistemi automatizzati richiede tolleranze dimensionali estremamente precise e comportamento elastico prevedibile. Una molla correttamente progettata e realizzata, anche grazie al contributo di fornitori specializzati, incide in modo determinante sull’efficienza complessiva dell’impianto, riducendo i fermi macchina e ottimizzando la produttività.
Molinox, springs for high performance and long service life
Springs for machines and plants for production, filling and packaging in the chemical, pharmaceutical and cosmetic sectors
Springs are critical components in machinery and systems used for production, filling, and packaging processes in the chemical, pharmaceutical, and cosmetic industries. Their primary function is to store and release mechanical energy, ensuring precision, reliability, and repeatability in often high-speed operating cycles.
In these sectors, springs are used in dosing systems, valves, volumetric pumps, closing units, and handling mechanisms. The choice of spring type—compression, extension, or torsion—depends on load conditions, available space, and process dynamics. For example, in automatic filling machines, calibrated compression springs enable fine control of the contact pressure between the nozzle and the container, preventing waste and contamination.
Material selection is a key factor. In chemical and pharmaceutical environments, springs must withstand aggressive substances, frequent cleaning cycles, and controlled environmental conditions. Stainless steels such as AISI 316 or special corrosion-resistant alloys (e.g., Inconel or Alloy C276) provide high performance and long service life. Molinox Srl, a company specialized in the design and
production of industrial springs, uses stainless steels and advanced alloys specifically for applications in critical environments, ensuring resistance to corrosion and high temperatures.
From a design perspective, fatigue life is a crucial parameter. Springs are subject to repeated cycles and must maintain their elastic properties over time. Proper sizing requires consideration of maximum load, deflection, operating frequency, and appropriate safety factors. Surface treatments such as shot peening and protective coatings can further enhance durability and performance.
Another key aspect in regulated industries is compliance with standards. Springs must be desig-
ned to ensure cleanability, prevent contamination, and be compatible with regulations concerning materials in contact with pharmaceutical or cosmetic products. Companies like Molinox Srl operate with certified systems and also provide technical support for custom spring design, ensuring compliance with application-specific requirements.
Finally, integration with automated systems requires tight dimensional tolerances and predictable elastic behaviour. A properly designed and manufactured spring—especially when supplied by a specialized manufacturer—plays a decisive role in overall plant efficiency, reducing downtime and optimizing productivity.
Roxtec nel settore farmaceutico, biofarmaceutico e biotecnologico
I sistemi Roxtec sono impiegati in numerosi settori dove la sicurezza e l’igiene sono requisiti fondamentali
Fondata in Svezia nel 1990, Roxtec è da sempre impegnata nella progettazione di soluzioni di sigillatura per cavi e tubi. Grazie alla tecnologia Multidiameter™, Roxtec offre soluzioni flessibili e affidabili, capaci di adattarsi a cavi e tubi di diverse dimensioni, semplificando installazioni, ispezioni e modifiche future. Oggi, i sistemi Roxtec sono impiegati in numerosi settori, tra cui quello farmaceutico, biofarmaceutico e biotecnologico dove la sicurezza e l’igiene sono requisiti fondamentali. Tra le soluzioni sviluppate dall’azienda spicca il Roxtec LabSeal™, un sistema di sigillatura progettato per ambienti controllati come laboratori e camere bianche. Il LabSeal™ garantisce un
passaggio ermetico per cavi e tubi, proteggendo da aria, gas, acqua e fuoco, e contribuendo al mantenimento dell’integrità dell’ambiente secondo gli standard GMP. Il telaio in alluminio verniciato a polvere, con superficie liscia e viti nascoste, è ideale per camere bianche di grado ISO 5–8, faci-
litando la pulizia e riducendo il rischio di contaminazione.
Certificato Fraunhofer per emissione di particelle (classe 1) e classificato antincendio E30, Roxtec LabSeal™ è leggero, compatto e disponibile in kit preconfigurati.
Roxtec in the pharmaceutical, biopharmaceutical and
biotechnological sectors
Roxtec systems are used in numerous industries where safety and hygiene are essential requirements
Founded in Sweden in 1990, Roxtec has always been committed to designing sealing solutions for cables and pipes. Thanks to its Multidiameter™ technology, Roxtec offers flexible and reliable systems that adapt to cables and pipes of various sizes, simplifying installation, inspection, and future modifications. Today, Roxtec systems are used in numerous industries, including pharmaceutical, biopharmaceutical, and biotechnological sectors, where safety and hygiene are essential requirements. Among the solutions developed by the company, the Roxtec LabSeal™ stands out—a sealing system designed for controlled environments such as laboratories and cleanrooms. LabSeal™ ensures airtight passage for cables and pipes, protecting against air, gas, water, and fire, and helping maintain environmental integrity in compliance with GMP standards.
Its powder-coated aluminum frame, with a smooth surface and concealed screws, is ideal for ISO class 5–8 cleanrooms, facilitating cleaning and reducing the risk of contamination.
Certified by Fraunhofer for particle emission (class 1) and fire-rated E30, Roxtec LabSeal™ is lightweight, compact, and available in pre-configured kits.
Due giornate intensive di confronto scientifico, formazione e aggiornamento
Il programma di LAB Italia 2026 offre una prospettiva multidisciplinare che riflette la complessità e l’evoluzione dei laboratori moderni
Il 16 e 17 giugno, LAB Italia 2026 ospiterà due giornate intensive di confronto scientifico, formazione e aggiornamento professionale dedicate alla comunità dei laboratori. Sviluppato in collaborazione con le principali associazioni di settore e con l’Ordine dei
Chimici e dei Fisici della Lombardia e la Federazione Nazionale degli Ordini dei Biologi, il programma offre
una prospettiva multidisciplinare che riflette la complessità e l’evoluzione dei laboratori moderni. Il Programma Scientifico riunisce ricercatori, professionisti di laboratorio e rappresentanti istituzionali per presentare i più recenti sviluppi e approfondire le implicazioni pratiche delle tecnologie emergenti. Le sessioni affronteranno tematiche quali i sistemi diagnostici rapidi, i biomateriali avanzati per la medicina rigenerativa, le nuove metodologie per l’analisi ambientale e delle acque, nonché il ruolo delle tecnologie digitali nei processi di laboratorio. Particolare attenzione sarà dedicata alla qualità analitica, alla standardizzazione e agli sviluppi normativi, ambiti sempre più centrali per i laboratori che operano in contesti internazionali.
Two intensive days of scientific exchange, training and development
LAB Italia programme offers a multidisciplinary perspective that reflects the complexity and evolution of modern laboratory environments
On 16 and 17 June, LAB Italia 2026 will host two intensive days of scientific exchange, training and professional development dedicated to the laboratory community. Developed in collaboration with leading sector associations, the programme offers a multidisciplinary perspective that reflects the complexity and evolution of modern laboratory environments. The Scientific Programme brings together researchers, laboratory professionals and institutional
representatives to present recent advances and discuss the practical implications of emerging technologies. Sessions will explore topics such as rapid diagnostic systems, advanced biomaterials for regenerative medicine, new approaches to environmental and water analysis, and the role of digital technologies in laboratory workflows. Particular attention is given to analytical quality, standardisation and regulatory developments, areas of increasing importance for laboratories operating within international frameworks.
Universal Pack: innovazione e affidabilità nel packaging farmaceutico
La crescita di Universal Pack è stata possibile grazie a una visione chiara: diventare il partner tecnologico di riferimento per i settori più esigenti, in particolare quello farmaceutico
Il 2025 ha segnato un traguardo storico: 60 anni di attività, 60 anni di meccanica di precisione, innovazione e affidabilità. Fondata nel 1965 da Gino Donati, Universal Pack è oggi leader mondiale nelle macchine confezionatrici verticali per sachet e stick-pack, con oltre 8.000 macchine e 500 linee installate, 3.000 clienti serviti e un export del 90%. Una crescita resa possibile da una visione chiara: diventare il partner tecnologico di riferimento per i settori più esigenti, in particolare quello farmaceutico.
Una storia scritta con precisione farmaceutica Nel pharma non esistono compromessi: ogni bustina, ogni stick, ogni astuccio devono garantire sicurezza, tracciabilità, dosaggio preciso e qualità documentata. Universal Pack ha sviluppato negli anni soluzioni su misura grazie a investimenti costanti in R&D – pari al 5% del fatturato – e oltre 50 brevetti. Meccanica di precisione, automazione avanzata e profonda conoscenza dei processi farmaceutici consentono di gestire anche laminati complessi, assicurando integrità del prodotto e piena compliance. Certificazioni come ISO 9001 e ISO 45001 sono solo la base di un approccio culturale alla qualità radicato in tutta l’organizzazione.
Universal Pack a Interpack 2026: soluzioni avanzate per le sfide più complesse del pharma packaging
A Düsseldorf l’azienda presenterà tecnologie progettate per le sfide più critiche del pharma packaging.
La nuova linea stick-pack con robot pick & place integrato, dotata di formatrice riprogettata e chiuditrice ad alte prestazioni, risponde alle esigenze di produttori che lavorano con polveri termosensibili, gel e liquidi complessi, garantendo controllo accurato del processo mediante sistemi di visione installati lungo la linea produttiva e sistemi di controllo peso di stick-pack (in linea) e astucci (a fine linea).
Accanto a essa, la macchina per bustine a quattro saldature Theta rappresenta lo standard ideale per chi richiede alte velocità senza rinunciare alla qualità. Progettata per gestire qualsiasi polvere farmaceutica (anche formulazioni sensibili o termosensibili) assicura continuità operativa, dosaggio preciso, accessibilità ottimale e facilità di pulizia e validazione in ambienti a contaminazione controllata. Completa l’esposizione la Alfa Flexi, la soluzione stick-pack più versatile della gamma: consente cambi rapidi di larghezza dello stick e soprattutto il passaggio immediato da polveri a liquidi, riducendo i
tempi di fermo macchina e adattandosi a produzioni dinamiche e multi-formulazione.
Tutte le tecnologie sono sviluppate per gestire materiali sostenibili, evitare contaminazioni crociate, garantire tracciabilità end-to-end e mantenere performance costanti anche alle massime velocità, supportando tempi di rilascio rapidi e pieno rispetto delle normative pharma.
L’innovazione corre veloce: digitalizzazione e sostenibilità
Nel pharma, la digitalizzazione non è più un’opzione. Universal Pack ha sviluppato sistemi di controllo e supervisione Industria 4.0 ready, capaci di dialogare in tempo reale con i MES e gli ERP delle aziende clienti, offrendo tracciabilità totale e analisi predittiva per la manutenzione. Ogni macchina può essere dotata di vision system, sistemi di pesatura, controlli ottici e sensori intelligenti che assicurano una qualità costante e documentata. Allo stesso tempo, l’azienda ha intrapreso un percorso concreto verso la sostenibilità, tema ormai centrale anche nel pharma: l’80% dei componenti delle macchine è prodotto internamente in ottica di filiera corta e controllo dei materiali; il 91,7% dei rifiuti viene recuperato e il 100% dell’energia utilizzata proviene da fonti rinnovabili. Inoltre, il laboratorio interno ha testato oltre 30.000 laminati, compresi materiali monostrato e riciclabili, per offrire ai clienti soluzioni di packaging sempre più green senza rinunciare a performance e protezione del prodotto. Un anniversario che guarda avanti
Oggi Universal Pack conta oltre 200 persone, guidate da Pietro Donati, e continua a espandersi collaborando con i principali player globali del pharma. La visione resta immutata: offrire soluzioni di packaging che uniscono efficienza, sicurezza, conformità normativa e sostenibilità.
Sessant’anni fa tutto è iniziato con un’idea. Oggi quella visione vive in tecnologie che proteggono la qualità, l’integrità e la sicurezza di ogni prodotto farmaceutico, accompagnando il settore verso il futuro.
Universal Pack: Innovation and reliability in pharma packaging
Behind Universal Pack’s
growth lies a clear vision: To be the technological partner of choice for the most demanding industries — first and foremost, pharmaceuticals
2025 marks a major milestone for Universal Pack: six decades of engineering excellence, precision and unwavering reliability. Founded in 1965 by Gino Donati, the company has grown into a global leader in vertical packaging machinery for sachets and stick packs, with 8,000+ machines and 500 lines installed worldwide, serving more than 3,000 clients and exporting 90% of its production. Behind these numbers lies a clear vision: to be the technological partner of choice for the most demanding industries — first and foremost, pharmaceuticals. A legacy built with pharmaceutical precision In the pharma sector, there is no room for error. Every sachet and every stick must guarantee accuracy, traceability and documented quality Universal Pack has earned its reputation through decades of R&D investment (5% of annual turnover) and more than 50 patents. Advanced automation, high-precision mechanics and deep application expertise make it possible to handle even the most complex laminates while ensuring product integrity and full regulatory compliance. Certifications such as ISO 9001 and ISO 45001 reflect not just standards, but a company-wide culture of quality.
Universal Pack at Interpack 2026: performance, flexibility and total process control
In Düsseldorf, Universal Pack will showcase technologies engineered for the most demanding pharmaceutical applications.
The new stick-pack line with integrated pick & place robotics, featuring a redesigned cartonforming machine and a high-performance cartonclosing station, meets the needs of manufacturers working with complex powders, sensitive liquids and high-output formats, delivering precise control and advanced end-of-line automation.
Alongside it, the four-side-seal sachet machine
Theta represents the ideal solution for those who require high speeds without compromising quality. Designed to process any pharmaceutical powder, from simple blends to highly sensitive or heatsensitive formulations, it combines dosing precision, continuous performance and an architecture optimised for fast cleaning, easy access and validation in controlled environments.
Completing the line-up is the Alfa Flexi, Universal Pack’s most versatile stick-pack machine. It enables rapid format-width changes and immediate switchovers between powders and liquids, drastically reducing downtime and supporting the fast-paced needs of modern pharmaceutical production.
Across all these solutions, the aim is clear: manage sustainable materials, eliminate cross-contamination risks, ensure end-to-end traceability and deliver consistent performance even at top speeds, helping manufacturers reduce time-to-market and meet the industry’s strictest regulatory requirements. Innovation, digitalisation and sustainability
Digitisation is now fundamental in pharma. Universal Pack’s systems are Industry 4.0 ready, offering
real-time connectivity with MES and ERP platforms, advanced monitoring, complete process data, and predictive maintenance. Integrated vision systems, optical controls, weighing units and smart sensors ensure repeatable and fully documented quality.
At the same time, the company continues to advance its sustainability roadmap: 80% of components manufactured in-house, 91.7% waste recovery and 100% renewable energy. Its internal laboratory has tested more than 30,000 laminates, including recyclable and monomaterial structures, supporting customers in the transition toward greener packaging without compromising product protection.
A milestone that points to the future
Today, Universal Pack counts more than 200 employees led by Pietro Donati, and continues to grow alongside major global pharma players. Its mission remains unchanged: deliver packaging solutions that seamlessly blend efficiency, safety, regulatory compliance and sustainability.
Sixty years ago, it all began with a vision. Today, that vision drives technologies that safeguard the quality, integrity and safety of every pharmaceutical product, supporting the industry as it moves confidently into the future.
Unical, sistemi all’avanguardia
Unical presenta un catalogo completo di generatori con particolari tecnologici unici, per rispondere a tutte le necessità del cliente
Una gamma destinata alle grandi realtà del segmento industriale, un catalogo completo di generatori costruiti in Italia da personale altamente specializzato, con particolari tecnologici unici, alcuni coperti da brevetto come gli speciali tubi fumo che aumentano notevolmente l’efficienza del generatore, e quadri di controllo sviluppati per garantire una gestione senza operatore, in totale sicurezza, fino a 72 ore e con possibilità di controllo da remoto.
La progettazione ad hoc di ciascun generatore, consente ad Unical di costruire apparecchi “speciali” rispondendo a tutte le necessità del cliente.
Unical, azienda italiana nata nel 1972 per progettare e produrre gruppi termici professionali ed industriali per riscaldamento, ha in seguito ampliato il suo campo operativo, includendo sistemi di condizionamento, solare termico, sistemi integrati e ibridi, pompe di calore, pannelli radianti, etc., arrivando ad avere uno dei cataloghi più completi dell’intero settore.
Il Made in Italy è il focus di Unical.
Unical ha cinque sedi dislocate sul territorio nazionale, tra produzione e logistica, strategicamente collegate e all’avanguardia per automazione e robotizzazione delle fasi costruttive. Nello stabilimento di Borgocarbonara vengono costruiti gruppi termici industriali e in acciaio per bruciatori ad aria soffiata (fino a 15.000 kW), noti come caldaie speciali ad alto rendimento in virtù di particolari tubi di scambio calore brevettati.
La gamma comprende caldaie per acqua calda/ surriscaldata fino a 22.000 kW e generatori fino a 25.000 kg/h di vapore.
Nello stabilimento di Caorso, sono costruite caldaie murali ed a basamento, sia tradizionali che a condensazione (fino a 1.500 kW).
Il dipartimento Unical Steamer è l’innovazione della potenza Unical:
• Generatori di vapore ad inversione di fiamma a bassa o alta pressione, a 3 giri di fumo ad alta pressione, elettrico istantaneo e tutte le dotazioni necessarie per medi e grandi impianti (settore alimentare, inscatolamento a scopo conservativo, petrolchimico, chimico, ecc.).
• Caldaie ad acqua calda e generatori di acqua surriscaldata, di alta e altissima potenza, per cicli
produttivi e/o grandi utenze (ospedali, pastifici, teleriscaldamento).
• Centrali termiche “chiavi in mano”.
Oltre alla certificazione CE, i generatori Unical hanno ottenuto numerose certificazioni che ne consentono l’esportazione nel mondo.
Unical, oltre alle 5 sedi italiane, ha 4 filiali estere (Francia, Germania, Polonia e Cina) e vanta prestigiose presenze in Australia, Nuova Zelanda, Russia, U.K., U.S.A. e America Latina oltre che in Medio Oriente. www.unical.eu
Unical, state-of-the-art systems
Unical presents a complete range of boilers featuring unique technological details, to meet all customer’s requirements
Arange aimed at large Industrial sector, a complete range of boilers manufactured in Italy by highly skilled personnel, with unique technological details, some covered by Unical Patent, like the special smoke pipes which significantly increase the boiler efficiency and control panels developed to ensure operator-free control, in total safety, up to 72 hours and with possible remote control.
The design of each boiler allows Unical to build special appliances, fulfilling any customer need. Unical, an Italian company born in the 1972 to design and produce professional and industrial
thermal groups for heating, has, subsequently, expanded its operating field, including air conditioning systems, thermal solar systems, integrated and hybrid systems, heat pumps, radiant panels, etc., coming to have one of the most complete catalogs in the entire sector.
Made in Italy is the focus of Unical.
5 the locations distributed on the national territory, between production and logistics, strategically connected and highly advanced for automation and robotization of the construction phases.
In the Borgocarbonara’s plant are manufactured industrial and steel boilers for jet burners (up to 15,000 kW), known for high-efficiency special boilers by virtue of special patented heat exchange pipes.
The range includes hot/superheated water boilers, up to 22,000 kW and boilers up to 25,000 kg/h of steam.
In the Caorso’s plant are built wall and floor-standing boilers, both traditional and condensing (up to 1,500 kW).
The Unical Steamer department is the innovation of
Unical power:
• Reverse flame steam boilers at low or high pressure, genuine three pass steam boiler at high pressure, instantaneous electric steam boilers and all the necessary equipment for a medium or large system (industrial sector: food, canning for storage purposes, petrochemical, chemical, etc.).
• Hot water boilers and Superheated water boilers, with high and very high power, for production cycles and/or large systems (hospitals. pasta factory, district heating).
• Turnkey thermal power stations.
In addition to the CE certification, Unical boilers have obtained numerous certifications that allow them to be exported all over the world.
Unical, in addition to the 5 Italian offices, has 4 foreign branches (France, Germany, Poland and China) and boasts prestigious presences in Australia, New Zealand, Russia, U.K., the U.S.A. and Latin America as well as in the Middle East. www.unical.eu
Applicazioni standard e soluzioni dedicate avanzate
M.G.M. Motori Elettrici: eccellenza italiana nella tecnologia dei motori autofrenanti per l’automazione industriale globale
Da oltre 75 anni M.G.M. Motori Elettrici S.p.A. rappresenta un punto di riferimento internazionale nel settore dei motori autofrenanti, distinguendosi per qualità, affidabilità e continua innovazione.
L’azienda ha saputo evolversi mantenendo solide radici produttive in Italia e una visione globale, con una presenza consolidata in Europa, Americhe, Asia e Medio Oriente.
Con sede a Serravalle Pistoiese, nel cuore della Toscana, M.G.M. Motori Elettrici realizza internamente il 100% dei propri motori autofrenanti, garantendo il pieno controllo su progettazione, collaudi e standard qualitativi certificati. Tutti i prodotti sono interamente Made in Italy e realizzati nello stabilimento italiano, mentre i componenti vengono distribuiti alle filiali internazionali per l’assemblaggio secondo le esigenze dei mercati locali. Decenni di esperienza tecnica e rigorosi processi produttivi assicurano durata, robustezza e lunga
vita operativa, dove l’affidabilità nel controllo del movimento non è un’opzione ma un requisito imprescindibile.
La presenza internazionale di M.G.M. è supportata da filiali operative a Montreal, Detroit, Chennai e Izmir, oltre a un’ampia rete di distributori e assistenza tecnica attiva in oltre 80 Paesi nel mondo. Nel corso degli anni l’azienda ha sviluppato soluzioni tecnologiche avanzate nel campo dei motori autofrenanti per un’ampia gamma di applicazioni industriali. L’offerta dei prodotti è altamente diversificata, con altezze d’asse da 56 a 355 mm e potenze da 0,09 kW a 250 kW. I motori possono essere equipaggiati con sistemi frenanti in corrente alternata o continua e sono disponibili anche in configurazioni personalizzate per soddisfare specifiche esigenze applicative.
Le soluzioni M.G.M. sono ampiamente utilizzate nei principali settori dell’automazione industriale, tra cui sollevamento e movimentazione materiali, gru e carriponte, macchine per processi industriali, oltre a sistemi di packaging e logistica. Accanto alle applicazioni standard, l’azienda sviluppa soluzioni dedicate: la serie BMBM è progettata per teatri, studi televisivi e stadi, dove la silenziosità della frenata è essenziale, mentre la gamma BAHX è studiata per ambienti gravosi e applicazioni heavy-duty, comprese installazioni offshore, dove
l’affidabilità in condizioni estreme è fondamentale. L’innovazione tecnologica è da sempre uno dei pilastri fondamentali dell’azienda. Molte delle soluzioni oggi adottate nei motori autofrenanti in corrente alternata derivano dalle attività interne di ricerca e sviluppo di M.G.M. Dal 2008 l’efficienza energetica dei prodotti è migliorata costantemente, con una progressiva riduzione dei consumi e un continuo incremento delle prestazioni. Oggi tutti i motori a singola velocità sono conformi alle normative europee in materia di efficienza energetica. Ulteriori sviluppi negli elettromagneti dei freni, sia per la serie AC BA sia per la serie DC BM, hanno consentito significative riduzioni dei consumi e un miglioramento delle performance. Efficienza e sostenibilità sono pienamente integrate nella strategia industriale di M.G.M. Presso lo stabilimento di Serravalle Pistoiese, gran parte dell’energia elettrica utilizzata viene prodotta tramite impianti fotovoltaici. A ciò si aggiungono ulteriori iniziative, tra cui soluzioni geotermiche e misure volte a ridurre il consumo di plastica e a ottimizzare l’utilizzo di acqua ed energia lungo tutto il processo produttivo.
La sostenibilità viene promossa anche lungo tutta la filiera, coinvolgendo fornitori e partner in un approccio condiviso e responsabile.
È ora disponibile in Europa una nuova gamma di motori standard e autofrenanti con dimensioni NEMA, sviluppata in sinergia con le attività nordamericane dell’azienda. Questa soluzione consente la conversione di motori IEC in configurazione NEMA semplicemente sostituendo albero e flangia ed eventualmente i piedi.
La soluzione supporta i clienti che esportano macchinari verso il mercato nordamericano o che necessitano di ricambi per apparecchiature costruite negli Stati Uniti o in Canada e operative in Europa. Il team tecnico M.G.M. fornisce inoltre supporto dedicato nei processi di conversione IEC–NEMA.
Con una forte attenzione a innovazione, efficienza e sostenibilità, M.G.M. Motori Elettrici continua a rafforzare il proprio ruolo di partner affidabile nell’automazione industriale globale.
Standard applications and advanced dedicated solutions
M.G.M. Motori Elettrici:
Italian excellence in brake motor technology for global industrial automation
For over 75 years M.G.M. Motori Elettrici S.p.A. has been a recognised international benchmark in the field of brake motors, standing out for quality, reliability and continuous innovation. The company has successfully evolved while maintaining strong manufacturing roots in Italy and a global vision, with an established presence across Europe, the Americas, Asia and the Middle East.
Headquartered in Serravalle Pistoiese, in the heart of Tuscany, M.G.M. Motori Elettrici produces 100% of its brake motors in-house, ensuring full control over design, testing and certified quality standards. All products are entirely Made in Italy and manufactured at the Italian facility, while components are distributed to international branches for assembly according to local market requirements. Decades of technical expertise and rigorous production processes ensure durability, robustness and long service life, where reliability in motion control is never an option but a requirement.
M.G.M.’s international presence is supported by operational subsidiaries in Montreal, Detroit, Chennai and Izmir, together with an extensive network of distributors and technical support active in over 80 countries worldwide.
Over the years the company has developed advanced technological solutions in brake motors for a wide range of industrial applications. The product portfolio is highly diversified, with shaft heights from 56 to 355 mm and power ratings from 0.09 kW to 250 kW. Motors can be equipped with AC or DC braking systems and are also available in customised configurations to meet specific application requirements.
M.G.M. solutions are widely used across key sectors of industrial automation, including lifting and material handling, cranes and overhead cranes, industrial processing machinery, as well as packaging and logistics systems. In addition to standard applications, the company develops dedicated solutions: the BMBM series is designed for theatres, television studios and stadiums, where silent braking is essential, while the BAHX range is engineered for harsh environments and heavy-duty applications, including offshore installations, where reliability under extreme conditions is critical.
Technological innovation has always been one of the company’s core pillars. Many of the solutions currently adopted in AC brake motors originate
from M.G.M.’s in-house research and development activities. Since 2008 product energy efficiency has steadily improved, with a progressive reduction in energy consumption and a consistent increase in performance.
Today all single-speed motors comply with European energy efficiency regulations. Further developments in brake electromagnets, for both AC (BA series) and DC (BM series), have enabled significant reductions in power consumption together with improved operational performance.
Efficiency and sustainability are fully integrated into M.G.M.’s industrial strategy. At the Serravalle Pistoiese plant, most of the electricity used is generated by photovoltaic systems. This is complemented by additional initiatives, including geothermal solutions and measures aimed at reducing plastic consumption and optimising the use of water and energy throughout the production process.
Sustainability is also promoted along the entire supply chain, involving suppliers and partners in a shared and responsible approach.
A new range of standard and brake motors with NEMA dimensions is now available in Europe, developed in synergy with the company’s North American operations. This solution allows the conversion of IEC motors into NEMA configuration simply by replacing the shaft and flange, and, if required, the feet.
This range supports customers exporting machinery to the North American market or requiring spare parts for equipment built in the United States or Canada and operating in Europe. The M.G.M. technical team also provides dedicated support in IEC–NEMA conversion processes.
With a strong focus on innovation, efficiency and sustainability, M.G.M. Motori Elettrici continues to strengthen its role as a reliable partner in global industrial automation.
ACHEMA Middle East 2026, potente polo per l’innovazione
Il lancio di ACHEMA Middle East 2026 a Riyadh rafforza l’innovazione industriale nell’area Regi
Grazie alla collaborazione tra DECHEMA, organizzatore di ACHEMA, fiera leader mondiale per l’industria di processo, e Messe Frankfurt, l’industria di processo globale avrà presto una nuova forte piattaforma in Medio Oriente: ACHEMA Middle East 2026 - Riyadh, Arabia Saudita. Con il sostegno del Ministero dell’Industria e delle Risorse Minerarie dell’Arabia Saudita, l’evento si terrà ogni tre anni e promuoverà l’innovazione industriale e la diversificazione economica in tutta la regione del Medio Oriente e del Nord Africa.
ACHEMA Middle East sarà un polo regionale di riferimento per i settori fondamentali per lo sviluppo e la trasformazione industriale, tra cui macchinari e attrezzature di processo, soluzioni di ingegneria e per il ciclo di vita degli asset, idrogeno e tecnologie verdi, automazione dei processi, digitalizzazione e soluzioni per l’Industria 4.0, produzione farmaceutica e bioprocessi, nonché laboratori, controllo qualità e analisi. Fornendo una piattaforma per presentare le attrezzature, le soluzioni ingegneristiche e le tecnologie sostenibili più recenti, l’evento sosterrà la spinta regionale verso la localizzazione, la sostenibilità e il progresso tecnologico. Mentre l’Arabia Saudita si appresta ad ospitare questo importante evento, ACHEMA Middle East si propone di promuovere la collaborazione e le partnership in tutta la regione CCG e MENA, in linea con le strategie di sviluppo nazionali, tra cui la “Vision 2030” e iniziative industriali analoghe in corso nei paesi confinanti. L’evento svolgerà un ruolo centrale nel promuovere gli investimenti e l’innovazione nelle industrie di processo, contribuendo agli sforzi di diversificazione economica in tutta la regione.
A testimonianza del forte interesse a livello regionale e internazionale, la fiera dovrebbe accogliere circa 400 espositori internazionali e offrirà un programma congressuale completo, che consentirà ai leader del settore, ai responsabili politici e agli esperti tecnici a livello regionale e internazionale di scambiarsi opinioni, presentare innovazioni e affrontare le sfide e opportunità che stanno plasmando il settore. Il dr. Björn Mathes, Amministratore Delegato di DECHEMA Exhibitions, ha dichiarato “Con Messe Frankfurt abbiamo trovato un partner solido che condivide la nostra visione di espandere ulteriormente ACHEMA a livello internazionale, affacciarci su nuovi mercati e arricchire il nostro programma
con elementi innovativi e orientati al futuro. Messe Frankfurt mette a disposizione la sua vasta esperienza nel settore fieristico internazionale e la sua rete mondiale. Allo stesso tempo, noi contribuiamo con la nostra profonda conoscenza del settore e la nostra competenza tecnologica nell’industria chimica, farmaceutica e biotecnologica – per non parlare dell’esperienza e della comunità che derivano dall’organizzazione di ACHEMA da oltre cento anni di successi. Questo ci offre eccellenti opportunità per consolidare ACHEMA Middle East e raggiungere un pubblico globale in quella regione.” Wolfgang Marzin, Amministratore Delegato di Messe Frankfurt, ha aggiunto “Siamo molto orgogliosi che DECHEMA organizzi da 88 anni il suo evento di punta per l’industria chimica presso la nostra sede di Francoforte. Per questo siamo particolarmente lieti di collaborare con DECHEMA all’allestimento di ACHEMA Middle East e di lanciare questo rinomato brand in una regione completamente nuova”.
Con il suo debutto nel 2026, ACHEMA Middle East è destinata a diventare un punto di incontro fondamentale per il progresso del panorama industriale della regione CCG e MENA, promuovendo la cooperazione transfrontaliera e rafforzando la posizione della regione come polo in crescita per l’innovazione nell’industria di processo.
Per saperne di più: achema-middle-east.com
ACHEMA Middle East 2026, powerful hub for innovation
ACHEMA Middle East to be launched in Riyadh in 2026, strengthening industrial innovation across the Regi
The global process industry will soon gain a powerful new platform in the Middle East, as DECHEMA, the organiser of ACHEMA, the world’s leading trade show for the process industry, partners with Messe Frankfurt to launch ACHEMA Middle East in Riyadh, Saudi Arabia, in 2026. Supported by the Ministry of Industry and Mineral Resources of Saudi Arabia, the event will be held every three years and aims to advance industrial innovation and economic diversification across the wider Middle East and North Africa region.
ACHEMA Middle East will serve as a key regional hub for sectors critical to industrial development and transformation, including process machinery and equipment, engineering & asset lifecycle solutions, hydrogen & green tech, process automation, digitalization & Industry 4.0 solutions, pharmaceutical manufacturing & bioprocessing, and lab, quality control & analytics. By providing a platform to showcase
the latest equipment, engineering solutions, and sustainable technologies, the event will support the regional drive for localisation, sustainability, and technological advancement.
As Saudi Arabia prepares to host this influential event, ACHEMA Middle East is set to promote collaboration and partnerships across the GCC and MENA region, aligning with national development strategies, including Vision 2030 and similar industrial initiatives taking place in neighbouring countries. The event will play a central role in driving investment and innovation in process industries, contributing to broader economic diversification efforts across the region.
Reflecting strong regional and international interest, the event is expected to welcome around 400 international exhibitors and will feature a comprehensive congress programme, providing opportunities for regional and international industry leaders, policymakers, and technical experts to exchange insights, showcase innovation, and address the challenges and opportunities shaping the sector.
Dr. Björn Mathes, CEO of DECHEMA Exhibitions, stated: “With Messe Frankfurt, we have found a strong partner who shares our vision of further expanding ACHEMA internationally, moving into new markets and adding new, future-oriented elements to our programme. Messe Frankfurt brings its vast expertise in the international trade
show business and its worldwide network to the table. At the same time, we contribute our in-depth sector knowledge and technological expertise from the chemical, pharmaceutical and biotechnology industry – not to mention the experience and community that comes from organising ACHEMA for over a hundred successful years. This opens up excellent opportunities for us to firmly establish ACHEMA Middle East and to reach a global audience there.”
Wolfgang Marzin, CEO of Messe Frankfurt, added: “We are very proud that DECHEMA has been holding its leading event for the chemical industry at our Frankfurt base for 88 years. This is why we are especially pleased to join forces with DECHEMA in setting up ACHEMA Middle East and to launch this renowned brand in a whole new region.”
As it makes its debut in 2026, ACHEMA Middle East is set to become a key meeting point for advancing the industrial landscape of the GCC and MENA region, promoting cross-border cooperation, and reinforcing the region’s position as a growing hub for process industry innovation. Find out more at: achema-middle-east.com
GENius
Il generatore di idrogeno di ATS FAAR INDUSTRIES che migliora sicurezza, qualità ed efficienza in laboratorio completamente Made in Italy
Abbiamo intervistato Laura Bartiromo, presidente di ATS FAAR INDUSTRIES, una realtà alle porte di Milano ormai riconosciuta a livello internazionale per la realizzazione di laboratori chiavi in mano anche per chi opera nei contesti più esigenti poiché affrontano diversi settori: industria alimentare, chimica, petrolchimica, dell’energia, estrazione di gas naturale e del trattamento delle acque.
“La nostra missione è proporre e realizzare laboratori moderni, efficienti e soprattutto sicuri, un ambiente sereno, e anche bello in cui lavorare, siamo sempre alla ricerca di prodotti innovativi che diano garanzia di solidità, semplice manutenzione e necessità di pochi ricambi. Il fatturato della società è per oltre l’80% verso mercati esteri. ATS FAAR INDUSTRIES cerca sempre di esportare prodotti italiani sia perché la nostra manifattura è molto apprezzata all’estero sia perché possiamo testare gli strumenti e proporre soluzioni affidabili e che abbiano bisogno di manutenzione limitata. La manutenzione a migliaia di chilometri di distanza è complessa e l’invio di parti di ricambio in alcuni paesi molto costoso”.
Anche il mondo dei laboratori sta attraversando delle veloci trasformazioni, l’elio per quasi un secolo è stato in assoluto il carrier gas utilizzato per gli analizzatori in tutto il mondo, oggi viene sempre più messo in discussione per la crescente difficoltà di approvvigionamento, l’aumento dei costi e l’instabilità delle forniture, l’idrogeno si sta affermando come una delle soluzioni più interessanti e praticabili.
Proprio in questo contesto il generatore di idrogeno GENius si afferma come una soluzione tecnologica evoluta, progettata e realizzata in Italia per offrire idrogeno ad alta purezza direttamente in laboratorio.
“Con GENius portiamo sul mercato un generatore di idrogeno con caratteristiche di altissimo livello ad un prezzo molto competitivo”.
La cura progettuale è stata realizzata da tecnici che hanno lavorato in laboratorio, per questo hanno eliminato tutti i piccoli problemi che incontrano i laboratoristi con i generatori di gas nelle attività quotidiane.
GENius rappresenta l’eccellenza del Made in Italy applicata alla tecnologia per laboratorio, la qualità dei componenti riflettono la competenza italiana nel settore delle tecnologie scientifiche avanzate.
Questo generatore progettato con attenzione alla qualità, all’affidabilità e alla durata nel tempo, il sistema garantisce prestazioni elevate e continuità operativa, diventando un alleato prezioso per numerose applicazioni analitiche. È proprio in questo contesto che il generatore di idrogeno GENius si distingue come una soluzione innovativa e conveniente per la produzione di idrogeno ad alta purezza direttamente on-site e on-demand. Progettato per rispondere alle esigenze dei laboratori analitici più esigenti, GENius rappresenta un’alternativa intelligente all’utilizzo tradizionale delle bombole, offrendo numerosi vantaggi sia dal punto di vista operativo che economico.
Sicurezza prima di tutto: addio alle bombole
Uno dei principali punti di forza di un generatore di idrogeno è la possibilità di eliminare completamente la gestione delle bombole di idrogeno ad alta pressione. Questo significa ridurre drasticamente i rischi legati a trasporto, stoccaggio, sostituzione delle bombole e controllo degli impianti di distribuzione all’interno dei locali, migliorando la sicurezza dell’ambiente di lavoro e semplificando le procedure interne del laboratorio e questo lo fanno anche tutti gli altri generatori di gas sul mercato, ma con GENius la produzione di idrogeno avviene solo nella quantità necessaria ad una purezza del 99,9999% e la purezza è controllata in ogni istante durante la fase di produzione.
Idrogeno di alta qualità per prestazioni affidabili
GENius è in grado di generare idrogeno ad elevata purezza, ideale per applicazioni analitiche e strumentazioni che richiedono performance costanti e affidabili. La qualità del gas prodotto contribuisce a ottimizzare le analisi, migliorando precisione e ripetibilità dei risultati. Grazie alla tecnologia avanzata integrata nel sistema, il laboratorio può contare su una fornitura continua di H2 senza interruzioni operative.
Ottimo rapporto qualità-prezzo
Investire in un generatore di idrogeno significa anche ridurre i costi operativi nel medio e lungo periodo. L’eliminazione delle spese ricorrenti legate all’acquisto, al noleggio e alla movimentazione delle bombole permette infatti un significativo risparmio economico.
Con acquisto di GENius si aggiunge un’elevata efficienza energetica e una gestione semplice che rendono il prodotto particolarmente competitivo per laboratori di diverse dimensioni dal piccolo al più complesso.
Manutenzione minima, semplicità massima
Particolarmente apprezzata è la semplicità di utilizzo tramite un touch screen estremamente intuitivo con indicazioni a barre colorate: Verde tutto bene! Giallo, attenzione necessari controlli! Rosso ferma la produzione per manutenzione. Il sistema è stato progettato per richiedere pochissima e semplice manutenzione, consentendo agli operatori di concentrarsi sulle attività analitiche senza inutili perdite di tempo.
Il cambio dei filtri e la fornitura dell’acqua si effettuano dal fronte dello strumento senza complicate manovre e spostamenti.
L’interfaccia intuitiva e la struttura compatta ne facilitano inoltre l’integrazione all’interno del laboratorio, anche in spazi ridotti ed è anche bello da vedere! GENius può essere controllato da remoto tramite PC per controlli, eventuali upgrade o modifiche se richieste dal cliente.
Una scelta moderna per il laboratorio di oggi
Certo di generatori di idrogeno se ne trovano parecchi sul mercato, ma GENius coniuga sicurezza, qualità del gas prodotto, convenienza economica e facilità d’uso, GENius si propone come una soluzione moderna ed efficiente per tutti i laboratori che desiderano ottimizzare il proprio lavoro riducendo al tempo stesso costi e complessità operative.
Una soluzione intelligente che rende la gestione dell’idrogeno più pratica, economica e affidabile, valorizzando l’innovazione Made in Italy nel settore scientifico.
Servizi e prodotti
ATS FAAR INDUSTRIES è una società italiana, che vanta un’esperienza di successo nel progettare e fornire laboratori chiavi in mano nell’industria alimentare, chimica, petrolchimica, dell’energia, estrazione di gas naturale e del trattamento delle acque. L’offerta comprende: arredi tecnici, cappe chimiche, impianti di espulsione fumi, idraulici, elettrici, strumenti da laboratorio, vetreria tecnica, materiale di consumo e prodotti chimici. www.atsfaar.it - atsfaar@atsfaar-ind.eu
GENius
ATS FAAR INDUSTRIES
hydrogen generator that improves laboratory safety, quality, and efficiency, completely Made in Italy
We interviewed Laura Bartiromo, president of ATS FAAR INDUSTRIES, a company just outside Milan that is now internationally recognized for its turnkey laboratory solutions, even for those operating in the most demanding environments, addressing a variety of sectors: food, chemical, petrochemical, energy, natural gas extraction, and water treatment.
“Our mission is to offer and build modern, efficient, and above all safe laboratories, providing a peaceful and pleasant environment to work in. We are always looking for innovative products that guarantee robustness, easy maintenance, and require few spare parts.
Over 80% of the company’s turnover comes from foreign markets. ATS FAAR INDUSTRIES always seeks to export Italian products, both because our manufacturing is highly regarded abroad and because we can test the instruments and offer reliable solutions that require limited maintenance. Maintenance thousands of kilometers away is complex, and shipping spare parts to some countries is very expensive.
The world of laboratories is also undergoing rapid transformations. For almost a century, helium was the leading carrier gas for analyzers worldwide. Today, it is increasingly being questioned due to growing supply difficulties, rising costs, and supply instability. Hydrogen is emerging as one of the most interesting and viable solutions.
It is precisely in this context that the GENius hydrogen generator establishes itself as an advanced technological solution, designed and manufactured in Italy to provide high-purity hydrogen directly in the laboratory.
“With GENius, we bring to the market a hydrogen generator with top-notch features at a very competitive price.”
The design was carried out by technicians who have worked in the laboratory, eliminating all the minor problems that laboratory technicians encounter with gas generators in their daily work. GENius represents the excellence of Made in Italy applied to laboratory technology; the quality of its components reflects Italian expertise in the field of advanced scientific technologies.
This generator, designed with attention to quality, reliability, and durability, guarantees high performance and operational continuity, becoming a valuable ally for numerous analytical applications. It is precisely in this context that the GENius hydrogen generator stands out as an innovative and convenient solution for the production of high-purity hydrogen directly on-site and on-demand.
Designed to meet the needs of the most demanding analytical laboratories, GENius represents a smart alternative to the traditional use of cylinders, offering numerous operational and economic advantages.
Safety first: Goodbye to cylinders
One of the main strengths of a hydrogen generator is the ability to completely eliminate the need for high-pressure hydrogen cylinders. This dramatically reduces risks related to transportation, storage, cylinder replacement, and monitoring of distribution systems within the laboratory, improving workplace safety and simplifying internal laboratory procedures. All other gas generators on the market do the same, but with GENius, hydrogen production occurs only in the quantities necessary to achieve a purity of 99.9999%, and the purity is monitored at all times during the production phase.
High-quality hydrogen for reliable performance
GENius is capable of generating high-purity hydrogen, ideal for analytical applications and instrumentation that require consistent and reliable performance. The quality of the gas produced helps optimize analyses, improving the accuracy and repeatability of results.
Thanks to the advanced technology integrated into the system, the laboratory can count on a continuous supply of H2 without operational interruptions. Excellent value for money
Investing in a hydrogen generator also means reducing operating costs in the medium and long term. Eliminating recurring expenses related to the purchase, rental, and handling of cylinders allows for significant cost savings.
The purchase of GENius also includes high energy efficiency and simple management, making the product particularly competitive for laboratories of various sizes, from the small to the most complex. Minimal and simple maintenance
The ease of use is particularly appreciated, thanks to an extremely intuitive touchscreen with colored bar graphs: GREEN: All is well! YELLOW: Attention, checks required! RED: Production stops for maintenance. The system was designed to require minimal and simple maintenance, allowing operators to focus on analytical tasks without wasting time. Filter changes and water supply are performed from the front of the instrument without complicated maneuvers or movements.
The intuitive interface and compact design also facilitate integration into the laboratory, even in small
spaces, and it’s also beautiful to look at! GENius can be controlled remotely via PC for checks, upgrades, or modifications upon customer request.
A modern choice for a modern laboratory
There are certainly many hydrogen generators on the market, but GENius combines safety, quality of the gas produced, cost-effectiveness, and ease of use. GENius is a modern and efficient solution for all laboratories wishing to optimize their work while reducing costs and operational complexity. A smart solution that makes hydrogen management more practical, economical, and reliable, enhancing Made in Italy innovation in the scientific sector. Contact the company for more information.
Services and products
ATS FAAR INDUSTRIES is an Italian company with extensive experience designing and supplying turnkey laboratories for the food, chemical, petrochemical, energy, natural gas extraction, and water treatment industries. Its offering includes technical furniture, fume hoods, fume extraction systems, plumbing, electrical, laboratory instruments, technical glassware, consumables, and chemicals. www.atsfaar.it - atsfaar@atsfaar-ind.eu
Labotec cresce e guarda al futuro
Il 27 e 28 ottobre torna a Parma la seconda edizione dell’evento di riferimento per l’innovazione e le tecnologie di laboratorio
• La più grande community di esperti, accademici e imprese del settore
• Format integrato
• Presentazioni e dimostrazioni di tecnologie per il chimico, ambientale, farmaceutico, alimentare e cosmetico ecc.
• Un ricco palinsesto di conferenze e workshop
• Lab world Arena, Demo Area e Talent Academy
• Top Buyer Program dedicato a professionisti internazionali
Il 27 e 28 ottobre Labotec torna a Parma con la sua seconda edizione, pronta a consolidarsi come osservatorio concreto sull’evoluzione del laboratorio e dell’analisi con un format compatto e ad alto valore, capace di riunire in sole 2 giornate una proposta espositiva specializzata, contenuti tecnico scientifici, dimostrazioni dal vivo e occasioni di networking mirate.
Dopo una prima edizione che ha registrato la presenza di oltre 4.000 professionisti provenienti da 43 Paesi e più di 200 espositori e brand da 21 Nazioni, con un livello di soddisfazione tra i partecipanti superiore all’80%, l’evento si prepara oggi a una nuova fase di crescita, forte di un tasso di riconferma pressoché totale da parte degli espositori e di un numero crescente di nuove aziende che scelgono Labotec per presentare le proprie soluzioni. Nell’edizione 2026 Labotec rafforza inoltre il proprio posizionamento internazionale attraverso un Top Buyers Program dedicato a buyer esteri selezionati e concretamente coinvolti nei processi decisionali
d’acquisto. L’obiettivo è accrescere ulteriormente la qualità delle relazioni e delle opportunità di business, offrendo agli espositori un contesto qualificato in cui dialogare con interlocutori provenienti dai mercati più strategici.
La manifestazione si rivolge all’intero ecosistema del laboratorio e dell’analisi, configurandosi come piattaforma di riferimento per produttori di tecnologia, distributori, laboratori, startup e centri di ricerca. La trasversalità dei settori rappresentati – dall’alimentare e bevande, al chimico e petrolchimico, dal farmaceutico e veterinario al cosmetico, fino a biotecnologie, sanità, diagnostica e ricerca – rende Labotec un appuntamento capace di intercettare esigenze differenti in un unico contesto altamente specializzato. Anche riguardo alle tecnologie presentate, la presenza è ampia e integrata: strumenti di analisi, controllo e monitoraggio, automazione, preparazione del campione, microscopia, spettrometria rappresentano un ventaglio completo di soluzioni in grado di rispondere alle esigenze di un mercato sempre più evoluto.
Inoltre, per l’edizione 2026, Labotec conferma il proprio format integrato, che affianca all’area espositiva un programma di contenuti dedicato ai principali trend del settore. Conferenze, dibattiti e momenti di approfondimento ad alto contenuto scientifico e applicativo, con il contributo di partner scientifici qualificati e il coinvolgimento diretto delle aziende, rafforzano il valore della manifestazione come piattaforma di riferimento per aggiornamento, networking e crescita del settore. A rendere ancora più completa l’esperienza Labotec, i progetti speciali LabWorld Arena e Demo Area, realizzate in collaborazione con LabWorld.it, dedicate rispettivamente a workshop aziendali e dimostrazioni dal vivo, e la Talent Academy, sviluppata con Cisita Parma per favorire l’incontro tra imprese e nuovi talenti.
La seconda edizione di Labotec si svolgerà in contemporanea a Cibus Tec, l’appuntamento internazionale dedicato alle tecnologie per l’industria alimentare e delle bevande. Una concomitanza in grado di generare sinergie concrete, ampliando le occasioni di incontro per imprese e professionisti che operano tra produzione industriale, controllo qualità, ricerca, analisi e innovazione, in ambiti dove l’integrazione tra laboratorio e processi produttivi è sempre più centrale.
Con la seconda edizione, Labotec prosegue nel percorso di crescita con l’obiettivo di affermarsi come punto di riferimento in Italia per il mondo del laboratorio e dell’analisi, offrendo una piattaforma capace di connettere tecnologie, competenze e relazioni a supporto dell’evoluzione del settore.
Ghiaroni & C. S.r.l. e Giorgio Bormac Srl hanno già confermato il proprio sostegno alla seconda edizione di Labotec in qualità di Sponsor Platinum. L’ingresso è gratuito previa registrazione obbligatoria sul sito ufficiale; ulteriori informazioni su espositori, contenuti, settori coinvolti e modalità di partecipazione sono sempre in aggiornamento e disponibili su labotec.one.
Source:
Labotec grows and looks to the future
On October 27 and 28 the second edition of the leading event for innovation and laboratory technologies returns to Parma
• The largest community of experts, academics, and companies in the sector
• Integrated format
• Presentations and demonstrations of technologies for the chemical, environmental, pharmaceutical, food, and cosmetic sectors, etc.
• A rich program of conferences and workshops
• Lab World Arena, Demo Area, and Talent Academy
• Top Buyer Program dedicated to international professionals
On October 27 and 28, Labotec returns to Parma with its second edition, ready to establish itself as a concrete observatory on the evolution of laboratories and analysis with a compact, high-value format capable of bringing together in just two days a specialized exhibition offering, technical-scientific content, live demonstrations, and targeted networking opportunities.
After a first edition that welcomed over 4,000 professionals from 43 countries and more than 200 exhibitors and brands from 21 nations, with a satisfaction rate among participants exceeding 80%, the event is now entering a new phase of growth, strengthened by an almost total reconfirmation rate from exhibitors and a growing number of new companies choosing Labotec to showcase their solutions.
In the 2026 edition, Labotec further strengthens its international positioning through a Top Buyers Program dedicated to selected foreign buyers who are actively involved in purchasing decisionmaking. The goal is to further enhance the quality of relationships and business opportunities, offering exhibitors a qualified environment in which to engage with stakeholders from the most strategic markets
The event targets the entire laboratory and analysis ecosystem, positioning itself as a reference platform for technology manufacturers, distributors, laboratories, startups, and research centres.
The cross-sector nature of the event, from food and beverages to chemical and petrochemical, from pharmaceutical and veterinary to cosmetic, and extending to biotechnology, healthcare, diagnostics, and research, makes Labotec a must-attend event capable of addressing diverse needs within a highly specialized context. The technologies on display are equally broad and integrated: analytical, control, and monitoring instruments, automation, sample preparation, microscopy, and spectrometry offer a comprehensive range of solutions able to meet the demands of an increasingly advanced market. Furthermore, for the 2026 edition, Labotec confirms its integrated format, combining the exhibition area with a program of content focused
on the main industry trends. Conferences, debates, and in-depth sessions with a strong scientific and practical focus, supported by qualified scientific partners and with the direct involvement of companies, reinforce the value of the event as a reference platform for updates, networking, and sector growth. To make the Labotec experience even more complete, the LabWorld Arena and Demo Area special projects, developed in collaboration with LabWorld.it, are dedicated respectively to corporate workshops and live demonstrations, along with the Talent Academy, developed with Cisita Parma to facilitate interaction between companies and new talents. The second edition of Labotec will take place simultaneously with Cibus Tec, the international event dedicated to technologies for the food and beverage industry. This overlap is capable of generating concrete synergies, expanding opportunities for companies and professionals operating across industrial production, quality control, research, analysis, and innovation, in areas where the integration between laboratory and production processes is increasingly central. With its second edition, Labotec continues on its growth path with the aim of establishing itself as a reference point in Italy for the laboratory and analysis sector, offering a platform capable of connecting technologies, expertise, and relationships to support the evolution of the industry.
Ghiaroni & C. S.r.l. and Giorgio Bormac Srl have already confirmed their support for the second edition of Labotec as Platinum Sponsors. Entry is free upon mandatory registration on the official website; further information on exhibitors, content, sectors involved, and participation procedures is continuously updated and available at labotec.one
SmartPick, SmartTipping e SmartPack per un sistema completo
L’integrazione di SmartPick, SmartTipping e SmartPack offre un sistema completo per il dosaggio, la miscelazione e il confezionamento delle polveri
La rivoluzione dell’automazione industriale nel settore delle polveri alimentari passa attraverso soluzioni robotizzate avanzate come SmartPick, SmartTipping e SmartPack. Questo articolo descrive un sistema integrato che utilizza questi tre sistemi modulari per gestire il dosaggio, la miscelazione e il confezionamento delle polveri, garantendo precisione, rintracciabilità, igiene, efficienza e sicurezza.
L’integrazione di SmartPick, SmartTipping e SmartPack offre un sistema completo per il dosaggio, la miscelazione e il confezionamento delle polveri.
SmartPick gestisce l’alimentazione di quantità medie ed elevate di polveri al mixer, SmartTipping si occupa dei microdosaggi e SmartPack confeziona il prodotto finale. Questo sistema combinato:
• Incrementa l’efficienza produttiva.
• Garantisce precisione nel dosaggio e nella miscelazione.
• Riduce i rischi per gli operatori.
• Assicura tracciabilità e qualità del prodotto.
Sacchi ha messo a punto una piattaforma integrata completamente robotizzata per la produzione di
mix complessi di polveri che vengono poi confezionate in sacchi.
L’adozione di questo sistema robotizzato integrato ha trovato impiego presso produttori di ingredienti alimentari, spezie e aromi, preparati per gelati, sughi e ripieni, piatti pronti e rappresenta un passo significativo verso l’automazione completa e l’ottimizzazione dei processi produttivi, migliorando la competitività e la qualità nel settore alimentare e chimico.
Il sistema SmartPick è progettato per automatizzare la gestione di sacchi contenenti materie prime in grandi quantità. Questo sistema robotizzato preleva sacchi fino a 80 kg, li apre, svuota e dosa il contenuto nei mixer, impastatrici, blender e macchine di processo in genere, garantendo la corretta preparazione delle ricette. I principali vantaggi includono:
• Automazione completa delle ricette in sacchi.
• Certificazione della correttezza delle ricette.
• Tracciabilità automatica delle materie prime.
• Eliminazione della manodopera e della movimentazione manuale.
• Riduzione dell’esposizione dell’operatore alle polveri.
L’uso di SmartPick riduce i rischi associati alla manipolazione manuale delle polveri, migliora l’efficienza produttiva, la tracciabilità e garantisce un ambiente di lavoro più sicuro e più igienico.
SmartTipping è una soluzione robotizzata per il dosaggio preciso di microcomponenti. Utilizza diversi tipi di dosatori, come quelli a vite, a nastro e vibranti, per garantire un dosaggio estremamente
accurato, fino a decimi di grammo. Questo sistema è ideale per la preparazione di ricette che richiedono quantità precise di ingredienti minori. Le principali caratteristiche di SmartTipping includono:
• Coordinamento preciso e sincronizzato dei dosatori.
• Raccolta dei microdosaggi in contenitori o sacchetti.
• Tracciabilità del batch tramite codici a barre o RFID.
• Adattabilità a diverse esigenze di dosaggio.
• Possibilità di interfacciamento diretto alle macchine di processo.
SmartTipping assicura una flessibilità operativa e una modularità senza precedenti, rendendo possibile la gestione precisa e affidabile dei microdosaggi.
SmartPack è una soluzione di confezionamento robotizzata altamente efficiente per polveri e granuli. Questo sistema riempie, salda o cuce i sacchi e li pallettizza, garantendo una produzione uniforme e costante. Le principali caratteristiche di SmartPack includono:
• Sistema robotizzato per l’intero processo di confezionamento e palletizzazione.
• Layout compatto e versatile.
• Configurazione personalizzabile in base alle esigenze del cliente.
• Facilità di gestione e pulizia.
• Cambio prodotto in tempo zero.
SmartPack è progettato per adattarsi a diversi settori, tra cui alimentare, farmaceutico e chimico, offrendo una soluzione completa e integrata per il confezionamento delle polveri miscelate.
SmartPick, SmartTipping and SmartPack for a comprehensive system
The integration of SmartPick, SmartTipping, and SmartPack in this platform offers a comprehensive system for dosing, mixing, and packaging powders
The revolution of industrial automation in the food powder sector is driven by advanced robotic solutions such as SmartPick, SmartTipping, and SmartPack.
Sacchi worldwide leader in robotic powder handling has developed a fully robotic integrated platform for the production of complex powder mixes that are then packaged in bags. This article describes an integrated system that utilizes these three modular systems to manage the dosing, mixing, and packaging of powders, ensuring precision, traceability, hygiene, efficiency, and safety. The integration of SmartPick, SmartTipping, and SmartPack in this platform offers a comprehensive system for dosing, mixing, and packaging powders. The main components of the system are SmartPick manages the supply of medium and large quantities of powders to the mixer, SmartTipping handles micro-dosing, and SmartPack packages the final product.
This combined system has many advantages:
• Increases production efficiency,
• Ensures precision in dosing and mixing,
• Reduces risks for operators,
• Ensures total product traceability and quality, almost doubles the production capacity.
The adoption of this integrated robotic system has been successfully implemented by manufacturers of food ingredients, spices and flavours, ice cream preparations, sauces and fillings, ready meals, and represents a significant step towards full automation and optimization of production processes, improving competitiveness and quality in the food and chemical sectors.
The SmartPick system is designed to automate the handling of bags containing large quantities of raw materials. This robotic system picks up bags up to 80 kg, opens them, empties them, and doses the contents into mixers, kneaders, blenders, and general processing machines, ensuring the correct preparation of recipes. The main advantages include:
• Complete automation of bagged recipes.
• Certification of recipe correctness.
• Automatic traceability of raw materials.
• Elimination of manual labour and handling.
• Reduction of operator exposure to powders.
The use of SmartPick reduces risks associated with manual handling of powders, improves production efficiency, traceability, and ensures a safer and more hygienic working environment.
SmartTipping is a robotic solution for the precise
dosing of microcomponents. It uses various types of feeders, such as screw, belt, and vibrating feeders, to ensure extremely accurate dosing, down to tenths of a gram. This system is ideal for preparing recipes that require precise amounts of minor ingredients. The main features of SmartTipping include:
• Precise and synchronized coordination of dosers.
• Collection of micro-doses in containers or bags.
• Batch traceability via barcodes or RFID.
• Adaptability to different dosing needs.
• Direct interfacing with processing machines.
SmartTipping ensures unprecedented operational flexibility and modularity, enabling precise and reliable management of micro-dosing.
SmartPack is a highly efficient robotic packaging solution for powders and granules. This system fills, seals, or sews the bags and palletizes them, ensuring uniform and consistent production. The main features of SmartPack include:
• Robotic system for the entire packaging and palletizing process.
• Compact and versatile layout.
• Customizable configuration based on customer needs.
• Ease of management and cleaning.
• Zero downtime product changeover.
SmartPack is designed to adapt to various sectors, including food, pharmaceutical, and chemical, offering a complete and integrated solution for the packaging of mixed powders.
Passione per l’eccellenza, artigianalità e cura dei dettagli
4G® GHIDINI è impegnata nella valorizzazione del Made in Italy attraverso la progettazione e la produzione basate su valori chiave quali qualità, tradizione e innovazione, creatività e artigianalità, percezione globale
Dal 1978 4G® GHIDINI è specializzata nella progettazione e produzione di valvole a sfera e raccorderie in acciaio inox caratterizzate dalla elevata versatilità d’installazione grazie a connessioni secondo normative internazionali quali ISO, UNI, EN, ANSI e DIN e all’utilizzo di materie prime quali Aisi 316L e PTFE che garantiscono l’alta compatibilità a contatto con fluidi di ogni genere.
L’azienda è impegnata nella valorizzazione del Made in Italy attraverso la progettazione e la produzione basate su valori chiave quali qualità, tradizione e innovazione, creatività e artigianalità, percezione globale.
4G® GHIDINI dimostra la passione per l’eccellenza attraverso l’artigianalità e la cura dei dettagli, perseguendo il miglioramento continuo che garantisce alti standard qualitativi nei propri processi produttivi, effettuati esclusivamente presso il sito produttivo di Lumezzane in provincia di Brescia.
Passion
Le valvole a sfera e raccorderie in acciaio inox sono specifiche per l’industria farmaceutica, biotecnologica e cosmetica, alimentare e delle bevande, chimica, di trattamento acque, di produzione d’energia e di processo.
Il costante impegno per migliorare in modo continuativo i propri prodotti e processi ha portato al conseguimento della certificazione del sistema qualità secondo la UNI EN ISO 9001
Le valvole a sfera in acciaio inox sono conformi alla direttiva “PED” 2014/68/UE per il riavvicinamento delle legislazioni degli stati membri in materia di attrezzatura a pressione e a richiesta sono fornibili in conformità alla direttiva “ATEX” 2014/34/UE relativa agli apparecchi e sistemi di protezione destinati ad essere utilizzati in atmosfera potenzialmente esplosiva Zona 1-21, II 2G Ex h IIC T4 Gb – II 2D Ex IIIC T135°C Db.
Le tenute in PTFE rispettano il regolamento
10/2011/UE e i requisiti FDA 21 CFR 177.1550, FDA 21 CFR 175.300 e USP CLASS VI. Le valvole a sfera e i raccordi 4G® GHIDINI sono conformi ai regolamenti “MOCA” 1935/2004/CE riguardanti i materiali e gli oggetti destinati al contatto con i prodotti alimentari, ai regolamenti tecnici EAC TR CU 010/2011 e EAC TR CU 032/2013 e alle direttive tecniche UKCA 4G® GHIDINI, mediante il miglioramento dell’efficienza energetica e l’ottimizzazione del consumo delle risorse, è impegnata nella riduzione dell’impatto ambientale e attiva nell’implementazione dell’approvvigionamento di energia elettrica ricavata da fonti rinnovabili.
La passione per il proprio lavoro, il rispetto per le persone e per il territorio, l’apertura verso nuovi mercati e verso un futuro che guarda all’innovazione sono per 4G® GHIDINI opportunità di crescita umana, professionale e sociale.
for excellence,
artisanship and attention to detail
4G® GHIDINI is committed to promoting Made in Italy through design and production based on key values, such as quality, tradition and innovation, creativity and artisanship and global perception
4
G® GHIDINI has specialized since 1978 in the design and production of stainless steel ball valves and fittings characterised by high installation versatility, thanks to connections compliant with international regulations, such as ISO, UNI, EN, ANSI and DIN, and to the use of raw material such as Aisi 316L and PTFE which guarantee high
compatibility in contact with fluids of all kinds.
The company is committed to promoting Made in Italy through design and production based on key values such as quality, tradition and innovation, creativity and artisanship, global perception. 4G® GHIDINI demonstrates passion for excellence through artisanship and attention to detail, pursuing continuous improvement that guarantees high quality standards in its production processes carried out exclusively at the Lumezzane production site in the province of Brescia.
Stainless steel ball valves and fittings are specific for the pharmaceutical, biotechnological and cosmetic, food and beverage, chemical, process, water treatment and energy production industry. The constant commitment to continuously improving its products and processes has led to the achievement of quality system certification according to UNI EN ISO 9001
Stainless steel ball valves comply with “PED” 2014/68/UE on the harmonisation of the laws of the Member States in the field of pressure equipment and on request they can be supplied in compliance with “ATEX” 2014/34/UE directive relating to safety systems and equipment intended for use in potentially explosive environments Zone 1-21, II 2G
The PTFE seals are in compliance with 10/2011/UE regulation and with the FDA 21 CFR 177.1550, FDA 21 CFR 175.300 and USP CLASS VI requirements.
4G® GHIDINI ball valves and fittings comply with “MOCA” 1935/2004/CE regulation for materials and articles intended to come into contact with food, and with EAC TR CU 010/2011 and EAC TR CU 032/2013 and UKCA technical regulations.
4G® GHIDINI, through improving energy efficiency and optimizing resource consumption, is committed to reducing environmental impact and active in the implementation of the supply of electric energy from renewable sources.
Passion for one’s work, respect for people and territory, openness to new markets and a future driven by innovation are for 4G® GHIDINI opportunities for personal, cultural, professional, and social growth.
Moeve, L’Oréal Groupe, Lefance e Almirall, best-in-class a Expoquimia 2026
Questi brand riceveranno un riconoscimento durante la serata di Gala e parteciperanno alla conferenza “Industry Showcase”
Expoquimia 2026, evento internazionale dedicato alle industrie chimiche e di processo organizzato da Fira de Barcelona, offrirà un ricco programma di attività che verteranno sulla conoscenza applicata, casi reali e networking ad alto livello. In questa cornice, i best in class di Expoquimia presenteranno questi progetti industriali nazionali dove la chimica agisce da leva per il cambiamento al fine di progredire in sostenibilità, efficienza e digitalizzazione.
A tal proposito, quest’anno Expoquimia premia il progetto di Moeve a Palos de la Frontera (Huelva): l’avvio del primo impianto di produzione di alcool isopropilico (IPA) in Spagna. Si tratta di un progetto all’avanguardia che sarà integrato nella Green Hydrogen Valley andalusa, in quanto concepito per funzionare in modo sostenibile utilizzando questa fonte energetica. L’impianto utilizzerà l’acetone come materia prima e, attraverso un processo di idrogenazione, consentirà di ottenere IPA ad alta purezza con un’elevata efficienza operativa e costi competitivi.
Guidati dalla strategia aziendale Positive Motion, lo stabilimento IPA di Moeve ha visto un investimento
di oltre 80 milioni di euro. Il suo riconoscimento come best-in-class sottolinea la natura innovativa dell’impianto e la rilevanza strategica dell’IPA, un prodotto chiave per la salute pubblica grazie al suo uno nella produzione di gel idroalcolici, disinfettanti e altri prodotti per l’igiene.
L’Oréal Groupe, l’uso circolare dell’acqua
Lo stabilimento di Burgos di L’Oréal Groupe è uno dei centri di produzione più avanzati e un altro dei progetti premiati dalla fiera per essere un punto di riferimento internazionale nell’efficienza idrica grazie al suo modello Waterloop, un sistema a circuito chiuso che consente il riciclo e il riutilizzo dell’acqua all’interno dell’ambiente industriale. Nel 2025, lo stabilimento è riuscito a risparmiare un totale di 67.000 m³ di acqua, l’equivalente di 27 piscine olimpioniche.
Questo approccio consente di ridurre al minimo il consumo delle risorse idriche e di orientarsi verso una gestione dell’acqua completamente circolare nell’industria, integrando sostenibilità ambientale, efficienza operativa e produzione avanzata. Il progetto dimostra come la chimica e l’ingegneria di processo consentano non solo di ridurre i consumi, ma anche di recuperare, trattare e reimmettere
continuamente l’acqua nel ciclo industriale. Lefance, nuovi materiali Expoquimia ha anche messo in risalto il progetto della marca spagnola Lefance per il suo impegno nella promozione dell’adozione di materiali alternativi alla pelle, ricavati da scarti agroalimentari, destinati alla produzione di capi di abbigliamento,
accessori e altri prodotti ad alto valore aggiunto. Si distingue la soluzione Leap® di Beyond Leather, ottenuta dagli scarti delle mele e che rappresenta un’alternativa sostenibile e ad alte prestazioni alla pelle animale. Si tratta di un materiale vegano, con una bassa impronta di carbonio e una durata e una resistenza paragonabili a quelle della pelle, qualità che raggiunge in gran parte grazie alla tecnologia di rivestimento INSQIN® di Covestro, basata su poliuretani a base acquosa.
Questo materiale dimostra il ruolo della chimica nel creare alternative più circolari che siano meno dipendenti dalle materie prime convenzionali. Il premio best-in-class si concentra sulla capacità dell’industria di trasformare lo scarto in materiale sostenibile e commercialmente valido con nuove caratteristiche.
Almirall, trasformazione digitale
L’evento premierà anche Almiral per il suo impianto innovativo, più sostenibile ed efficiente dal punto di vista energetico. Per ottener questo ha intrapreso una trasformazione digitale che integra automazione e digitalizzazione, data analysis, Intelligenza Artificiale e tecnologie come il gemello digitale dell’impianto a Sant Andreu de la Barca, che permette di prendere decisioni in tempo reale sul consumo del suo energy mix.
L’obiettivo è quello di migliorare tracciabilità, efficienza operativa, qualità e efficienza decisionale in un ambiente dove accuratezza e affidabilità sono fattori essenziali. La sua selezione come best-inclass sottolinea una trasformazione digitale con un impatto reale sulla produzione e sulla gestione industriale, oltre la semplice incorporazione delle nuove tecnologie.
Questi quattro progetti best-in-class saranno presentati alla conferenza Industry Showcase a Expoquimia, dove il programma è strutturato attorno a livelli chiave di trasformazione industriale: decarbonizzazione, gestione dell’acqua, nuovi materiali e digitalizzazione.
SEAT, best-in-class di Equiplast
Va inoltre sottolineato che la fiera Equiplast, che si
svolge in concomitanza con Expoquimia, assegnerà il premio best-in-class a SEAT & CUPRA per la sua innovativa strategia circolare nella produzione di componenti in plastica con nuovi materiali e biopolimeri. In particolare, la casa automobilistica promuove l’uso di materiali riciclati e rinnovabili, come SEAQUAL® YARN, derivato dalla plastica recuperata dal mare, o la microfibra Dinamica®, realizzata con il 73% di poliestere riciclato attraverso un processo a base d’acqua, tra gli altri. Anche questa storia di successo sarà presentata nell’ambito del programma di presentazioni Rethinking Plastic a Equiplast come un caso di riferimento in materia di circolarità e sviluppo di nuove soluzioni per la plastica.
I progetti saranno premiati durante la cena di Gala che si terrà il 3 giugno nella Sala Ovale del Museu
Nacional d’Art de Catalunya (MNAC). La cena ospiterà oltre 700 rappresentanti di aziende leader, associazioni di settore e istituzioni e servirà a commemorare il 60° anniversario di Expoquimia, mettendo in evidenza il ruolo strategico della chimica e dell’industria delle materie plastiche nella trasformazione sostenibile e competitiva del tessuto produttivo.
Expoquimia ed Equiplast si terranno dal 2 al 5 giugno al quartiere fieristico Gran Via di Fira de Barcelona, mettendo assieme un’offerta da parte di oltre 800 espositori e si prevede la partecipazione di 21.000 professionisti in un ambiente dove le industrie chimiche e della plastica convergeranno per promuovere materiali e processi più sostenibili e innovativi.
www.expoquimia.com
Moeve, L’Oréal Groupe, Lefance e Almirall, best-in-class at Expoquimia 2026
These brands will receive recognition during the show’s Gala Dinner and will star in the “Industry Showcase” conference space
Expoquimia 2026, the international meeting of chemistry and process industries organised by Fira de Barcelona, will combine a growing commercial offer with a programme of activities focused on applied knowledge, real cases and high-level networking. Within this framework, the best-in-class of Expoquimia will highlight these national industrial projects in which chemistry acts as a lever for change to advance in sustainability, efficiency and digitalisation.
In this sense, one of the projects awarded by Expoquimia this year is the one that Moeve is promoting in Palos de la Frontera (Huelva): the startup of the first isopropyl alcohol (IPA) production plant in Spain. A pioneering project that will be integrated into the Andalusian Green Hydrogen Valley, as it is designed to operate sustainably with this energy. The facility will use acetone as a raw material and, through a hydrogenation process, will allow obtaining high-purity IPA with high operational efficiency and cost competitiveness.
Driven by the company’s Positive Motion strategy, Moeve’s IPA plant has involved an investment of more than €80 million. Its recognition as a bestin-class highlights the innovative nature of the plant and the strategic relevance of the IPA, a key product for public health due to its use in the manufacture of hydroalcoholic gels, disinfectants and other hygiene products.
L’Oréal Groupe, circular water use
L’Oréal Groupe’s international factory in Burgos, one of its most advanced production centres, is another of the projects recognised by the show for being an international benchmark in water efficiency thanks to its Waterloop model, a closedloop system that allows water to be recycled and
reused within the industrial environment. In 2025, the plant managed to save a total of 67,000 m3 of water, the equivalent of 27 olympic swimming pools.
This approach makes it possible to minimise the consumption of water resources and move towards fully circular water management in industry, integrating environmental sustainability, operational efficiency and advanced production. The project exemplifies how chemistry and process engineering make it possible not only to reduce consumption, but also to recover, treat and reincorporate water continuously into the industrial cycle.
Lefance, new materials
Expoquimia has also highlighted the project of the Spanish sustainable fashion firm Lefance for its promotion in the adoption of alternative materials to leather from agri-food waste, intended for the manufacture of garments, accessories and other products with high added value.
Beyond Leather’s Leap® solution stands out, which is obtained from apple waste and represents a sustainable and high-performance alternative to animal leather. It is a vegan material, with a low carbon footprint and durability and resistance comparable to those of leather, qualities that it achieves thanks in large part to Covestro’s INSQIN® coating technology, based on waterbased polyurethanes.
All in all, this material demonstrates the role of chemistry in creating more circular alternatives that are less dependent on conventional raw materials. The best in-class recognition focuses on the industry’s ability to transform waste into sustainable, commercially viable materials with new features.
Almirall, digital transformation
Finally, the show includes Almirall among the recognitions of this edition for its new innovative plant, more sustainable and efficient from an energy point of view. To do so, it has undertaken a digital transformation plan that integrates automation and digitalisation, data analysis, Artificial Intelligence and technologies, such as the digital twin of its plant in Sant Andreu de la Barca, which allows realtime decisions to be made on the consumption of its energy mix.
The goal is to improve traceability, operational efficiency, quality, and decision-making in an environment where accuracy and reliability are critical. Its selection as best in-class underlines a digital transformation with a real impact on production and industrial management, beyond the mere incorporation of new technologies.
These four best-in-class projects will be presented in the Industry Showcase conference space at Expoquimia, whose programme is structured around key levers of industrial transformation: decarbonisation, water management, new materials and digitalisation.
SEAT, best-in-class of Equiplast
At the same time, the Equiplast show, which is being held together with Expoquimia, will award its best in-class recognition to SEAT & CUPRA for its innovative circular strategy in the production of plastic parts with new materials and biopolymers. Specifically, the car company promotes the use of recycled and renewable materials, such as SEAQUAL® YARN, derived from plastics recovered from the sea, or the Dinamica® microfibre, made with 73% recycled polyester through a waterbased process, among others.
This success story, for its part, will be presented within the framework of Equiplast’s Rethinking Plastic presentation program as a reference case in circularity and in the development of new solutions for plastics.
The projects will receive their recognition during the Gala Dinner to be held on June 3 in the Oval Room of the Museu Nacional d’Art de Catalunya (MNAC). The dinner will bring together more than 700 representatives of leading companies, sectoral associations and institutional representatives, and will serve to commemorate the 60th anniversary of Expoquimia, highlighting the strategic role of chemistry and the plastics industry in the sustainable and competitive transformation of the productive fabric.
Expoquimia and Equiplast will be held from 2 to 5 June at Fira de Barcelona’s Gran Via venue, bringing together a joint offer of more than 800 exhibitors and a forecast of 21,000 professionals, in an environment where the chemical and plastics industries converge to promote more sustainable and innovative materials and processes.
www.expoquimia.com
Quando la centrifuga giusta
fa la differenza
Ogni macchina Toniatti
Centrifughe viene progettata per adattarsi alle reali necessità di produzione, combinando robustezza meccanica e facilità operativa
Quando si parla di separazione solido-liquido, scegliere la centrifuga giusta fa davvero la differenza. Con oltre 80 anni di esperienza tecnica e più di 40 anni di attività consolidata, Toniatti Centrifughe è al fianco delle aziende nei settori chimico, farmaceutico, alimentare e non solo. Le centrifughe su misura Toniatti assicurano massima affidabilità, semplicità di gestione macchina e continuità produttiva Ogni macchina viene progettata per adattarsi alle reali necessità di produzione, combinando robustezza meccanica e facilità operativa.
Toniatti offre centrifughe in diverse dimensioni, ideali per soddisfare ogni esigenza produttiva, dalle versioni compatte per piccoli lotti fino a soluzioni automatiche per produzioni continue. Ogni centrifuga è completamente personalizzabile in base al campo di applicazione, con materiali, finiture e dotazioni progettati per garantire il pieno rispetto delle normative GMP e ATEX
When the right centrifuge makes the difference
Toniatti Centrifughe stands alongside companies in the chemical, pharmaceutical, food industries, and beyond, and its machinery ensure maximum reliability, easy machine management, and uninterrupted production
When it comes to solid-liquid separation, choosing the right centrifuge truly makes the difference. With over 80 years of technical expertise and more than 40 years of established operations, Toniatti Centrifughe stands alongside companies in the chemical, pharmaceutical, food industries, and beyond. Its custom-made centrifuges ensure maximum reliability, easy machine management, and uninterrupted production Each machine is designed to meet real production needs, combining mechanical strength with operational simplicity.
Toniatti offers centrifuges in a range of sizes, ideal for every production requirement — from compact versions for small batches to fully automated solutions for continuous processing. Every centrifuge can be fully customized according to its application field, with materials, finishes, and features designed to meet GMP and ATEX standards regulations
Hands-on experience has led Toniatti Centrifughe to develop practical solutions tailored to simplify operators’ daily tasks. Every detail is designed to ensure quick operations easy access, and maximum safety at every stage of the process. The functional layout of
L’esperienza maturata sul campo ha portato Toniatti Centrifughe a sviluppare soluzioni pratiche, studiate per agevolare le attività quotidiane degli operatori. Ogni dettaglio è progettato per assicurare rapidità nelle operazioni, accessibilità e massima sicurezza durante tutte le fasi del processo. La disposizione funzionale dei componenti e la ridotta complessità meccanica contribuiscono a contenere i tempi di intervento e a migliorare l’efficienza complessiva del macchinario.
Toniatti Centrifughe non si limita soltanto alla fornitura dell’apparecchiatura, ma offre supporto tecnico completo in ogni fase: dall’installazione al collaudo, dalla manutenzione ai ricambi, fino al revamping di macchine esistenti. L’approccio è orientato alla collaborazione, con l’obiettivo di costruire relazioni solide e durature.
Toniatti Centrifughe è il partner giusto per chi cerca competenza, disponibilità e uno sguardo orientato al miglioramento continuo
Scopri tutte le soluzioni su www.toniatticentrifughe.com
components and reduced mechanical complexity help minimize downtime and boost the machine’s overall efficiency.
Toniatti Centrifughe does not just supply equipment — it provides full technical support at every stage: from installation and testing to maintenance, spare parts, and the revamping of existing machines. Toniatti Centrifughe’s approach is based on collaboration, with the goal of building strong and lasting partnerships.
Toniatti Centrifughe is the right partner for those who value expertise, responsiveness, and a mindset focused on continuous improvement
Discover all Toniatti Centrifughe solutions at www. toniatticentrifughe.com
www.toniatticentrifughe.com
Farmavita migliora la qualità
dei
flaconi in
PET
per cosmetici professionali con EvoBLOW di Sidel
Farmavita, uno dei principali produttori italiani di cosmetici professionali per la cura dei capelli, ha scelto la soluzione di soffiaggio EvoBLOW di Sidel per convertire a PET la propria gamma professionale destinata a parrucchieri e saloni, migliorando al contempo la qualità e le prestazioni dei propri flaconi
Con trent’anni di esperienza nella creazione di prodotti professionali per capelli di alta qualità dal proprio complesso industriale a ciclo completo vicino a Milano, Farmavita, azienda a conduzione familiare produttrice di cosmetici per capelli, dedica il massimo impegno per garantire che i propri contenitori abbiano l’aspetto e la sensazione al tatto ideali. Attiva oggi in quaranta paesi, Farmavita ha scelto la soluzione EvoBLOW di Sidel per massimizzare l’integrità e la qualità delle proprie bottiglie in PET bianco da 1 litro, pur nei limiti di spazio della linea di produzione esistente.
Manuel Ferrarotti, Direttore operativo di Farmavita, ha commentato: «Il nostro obiettivo era quello di introdurre il PET in un’ampia gamma di prodotti tradizionalmente confezionati in HDPE, aprendo la strada a soluzioni più sostenibili. Sfruttando le temperature di soffiaggio più basse del PET, abbiamo puntato a ridurre sia la nostra impronta di carbonio che il consumo energetico. Inoltre, sviluppando internamente le capacità di stampaggio a soffiaggio del PET, volevamo semplificare la nostra logistica, ridurre le esigenze di stoccaggio degli imballaggi e migliorare l’efficienza operativa complessiva». «I prodotti specificatamente selezionati contengono perossido di idrogeno che, in determinate condizioni
di trasporto e stoccaggio, può causare un aumento della pressione interna e deformare la base delle bottiglie standard in HDPE. L’aspetto e la sensazione al tatto del nostro imballaggio non sono solo importanti: sono essenziali per l’esperienza che i clienti hanno del nostro marchio».
Soddisfare i requisiti cromatici e la distribuzione del materiale
Per conferire alle proprie bottiglie da 1 litro un aspetto pulito e di grande impatto, che rimanga uniforme dalla produzione fino agli scaffali dei negozi, Farmavita utilizza preforme con colorante bianco a base di biossido di titanio (TiO2), un additivo alimentare apprezzato per le sue proprietà coloranti e opacizzanti.
Ciò comporta due sfide significative nel processo di produzione. In primo luogo, l’additivo TiO2 rende la preforma più difficile da soffiare, richiedendo un tempo di riscaldamento maggiore. In secondo luogo, la bottiglia deve avere una resistenza uniforme su tutta la superficie, specialmente alla base, per sopportare la pressione interna dovuta alle potenziali reazioni del perossido di idrogeno che possono verificarsi a causa delle elevate temperature estive.
Eccellenza nel soffiaggio grazie a un miglioramento dei processi di riscaldamento e stiramento
Grazie alla collaborazione con Sidel, Farmavita ha potuto avvalersi dei cinque decenni di esperienza del leader nel settore del packaging nel soffiaggio di tutti i tipi di resine PET, compreso il PET vergine e riciclato (rPET), il PET monouso e riutilizzabile, nonché bottiglie trasparenti, opache, monostrato e multistrato. Farmavita ha scelto la linea EvoBLOW regular SBO 6 di Sidel con una capacità produttiva di 7200 bottiglie all’ora nel formato da 1 litro.
Farmavita ha sfruttato la modularità di EvoBLOW per personalizzare il forno con due moduli di riscaldamento aggiuntivi, aumentando il tempo di riscaldamento delle preforme e riducendo al contempo la temperatura.
Il risultato è un migliore stiramento e distribuzione del materiale durante la lavorazione delle preforme in TiO2, riducendo al contempo la ventilazione neces-
saria, con una conseguente diminuzione del 10% del consumo energetico. Il forno è inoltre dotato di un sistema di recupero dell’aria che riduce il consumo d’aria del 30%.
Sebbene i due moduli di riscaldamento aggiuntivi abbiano aumentato la lunghezza del forno, gli esperti di Sidel sono riusciti a realizzare un layout ottimizzato della macchina integrando un alimentatore di preforme compatto e personalizzato. Ciò ha permesso di inserire l’intera installazione del soffiatore in uno spazio molto limitato, senza compromettere la produzione complessiva. Anche la guida di alimentazione è stata adattata per accogliere l’anello del collo della preforma, di dimensioni molto ridotte. Nuova base della bottiglia per migliorare la resistenza al perossido di idrogeno La base della bottiglia appositamente progettata da Sidel presenta un design più strutturato che elimina il rischio di collasso o deformazione della bottiglia, garantendo un prodotto più stabile e accattivante sia in linea di produzione che sugli scaffali.
Prima di installare la soffiatrice nello stabilimento di Farmavita, gli esperti di Sidel hanno tenuto sessioni dedicate al processo di confezionamento presso il loro Packaging Excellence Centre in Francia. Queste si sono concentrate su test di fattibilità della produzione per definire il processo di soffiaggio ottimale e garantire le massime prestazioni della bottiglia, nonostante le sfide poste dai tassi di bi-orientamento della preforma. Questo approccio ha consentito una qualificazione precoce delle specifiche della bottiglia e ha accelerato l’avvio della produzione industriale presso il sito del cliente.
Ferrarotti conclude: “Grazie alla collaborazione con i principali esperti di imballaggio di Sidel, siamo stati in grado di creare una soluzione su misura che rispondesse ai nostri requisiti in materia di PET colorato e distribuzione del materiale, ottenendo una bottiglia di qualità molto superiore con un ‘look and feel’ di alto livello che i nostri clienti apprezzeranno. In futuro, stiamo valutando l’integrazione di formati aggiuntivi, come le bottiglie da 100 ml, piuttosto che affidarci a un trasformatore esterno, il che ridurrebbe anche i nostri costi di imballaggio e trasporto.”
Farmavita improves professional hair cosmetics PET bottle quality with Sidel’s EvoBLOW solution
Farmavita, one of Italy’s leading professional hair care cosmetics manufacturers, has chosen Sidel’s EvoBLOW blow-moulding solution to convert its professional range for hairdressers and salons to PET, while improving the quality and performance of their bottles
With thirty years of experience creating high quality professional hair products from its full cycle industrial complex near Milan, familyowned hair cosmetics manufacturer, Farmavita, dedicates its full effort to ensure that their containers have the ideal look and feel. Now operating in forty countries, Farmavita chose Sidel’s EvoBLOW solution to maximise the integrity and quality of its 1L white PET bottles within the limited space constraints of its existing manufacturing line.
Manuel Ferrarotti, Chief Operating Officer at Farmavita, commented: “Our goal was to implement PET across a wide range of products traditionally packaged in HDPE, paving the way for more sustainable solutions. By leveraging PET’s lower blowing temperatures, we aimed to lower both our carbon footprint and energy consumption. Additionally, by developing in-house PET blow moulding capabilities, we wanted to simplify our logistics, reduce packaging storage needs, and improve overall operational efficiency.”
“The products specifically selected contain hydrogen peroxide, which, under certain transport and storage conditions, can lead to an increase of the internal pressure and deform the base of standard HDPE bottles. The look and feel of our packaging isn’t just important – it’s essential to how customers experience our brand.”
Addressing colour requirement and material distribution
To create a clean, impactful look and feel for its 1L bottles that remains consistent from production through to store shelves, Farmavita uses preforms with TiO2 white colourant – a food additive valued for its colouring and opacifying properties. This leads to two significant challenges in the manufacturing process. Firstly, the TiO2 additive makes the preform harder to blow, requiring more heating time. Secondly, the bottle must have equal resistance across its whole surface, especially at
the base, to withstand the internal pressure due to the potential reactions of hydrogen peroxide that can occur due to high summer temperatures.
Blowing excellence with improved heating and stretching
By partnering with Sidel, Farmavita was able to benefit from the leading packaging manufacturer’s five decades of expertise in blowing all types of PET resins, including virgin and recycled PET (rPET), one-way and refillable PET, as well as transparent, opaque, monolayer, and multilayer bottles.
Farmavita chose Sidel’s EvoBLOW regular SBO 6 with a production output of 7200 bottles per hour in the 1L format.
Farmavita took advantage of the EvoBLOW modularity to customise the oven with two additional heating modules, increasing the preform heating time while reducing the temperature. The result is a better material stretching and distribution when processing the TiO2 preforms while also reducing the required ventilation, leading to a 10% decrease in energy consumption. The oven is also equipped with an Air Recovery system which also cuts air consumption by 30%.
Even though the two extra heating modules have increased the oven length, Sidel’s experts managed to deliver an optimised machine layout by integrating a compact, customised preform feeder. This allowed the complete blower installation to fit within a highly limited space—without
compromising overall output. The infeed rail was also adapted to accommodate the very small preform neck ring.
New bottle base to improve resistance to Hydrogen Peroxide
The dedicated bottle base provided by Sidel features a more structured design which no longer risks the bottle collapsing or deformation, and results in a more stable and appealing bottle on the line and the shelves.
Before installing the blower at Farmavita’s plant, Sidel experts held dedicated packaging process sessions at their Packaging Excellence Centre in France. These focused on production feasibility tests to define the optimal blowing process and ensure top bottle performance—despite the challenges posed by the preform’s bi-orientation rates. This approach enabled early qualification of the bottle specifications and accelerated the start of industrial production at the customer’s site.
Ferrarotti concludes: “By partnering with leading packaging experts at Sidel, we were able to create a bespoke solution that addressed our coloured PET and material distribution requirements, resulting in a much higher quality bottle with an elevated ‘look and feel’ that our customers will appreciate. In the future, we are considering integrating additional formats, such as 100ml bottles, rather than relying on an external converter, which would also reduce our packaging and transport costs.”
Cosmobeauté Indonesia 2026
L’avanguardia dell’industria della bellezza: espansione, innovazione & impatto globale
Cosmobeauté Indonesia torna dal 1° al 3 ottobre 2026 per la sua 19a edizione all’Indonesia Convention Exhibition (ICE) di BSD City, con una superficie espositiva più ampia e maggiori opportunità commerciali per il settore della bellezza. In qualità di fiera del settore della bellezza più completa dell’Indonesia, la fiera continua a mettere in contatto marchi globali, produttori, distributori, fornitori e professionisti nei settori dell’estetica, della bellezza, dei cosmetici, dell’odontoiatria, dei capelli, delle unghie, delle spa, del benessere e dell’intera supply chain.
Con una superficie espositiva ampliata a 25.000 m², Cosmobeauté Indonesia 2026 attende 600 aziende espositrici e oltre 20.000 visitatori professionali provenienti da tutta la regione. La fiera rafforza il proprio ruolo di porta d’accesso al più grande mercato della bellezza del Sud-Est asiatico, con un’industria della bellezza indonesiana che, secondo le previsioni, raggiungerà i 10,9 miliardi di dollari entro il 2028.
Quest’anno la fiera aumenterà ulteriormente la sua offerta con segmenti dedicati, che comprendono
Beauty Tech & AI, Dental Aesthetics, Hair Zone, Ingredients & Formulation, Machinery Zone, Men’s Products, Mother & Baby, Senior Wellness, Wellness Solution, e il Padiglione Halal. Questi segmenti riflettono l’attenzione sempre crescente dell’industria verso tecnologia, benessere, inclusività, bellezza etica e soluzioni all’avanguardia. I programmi collaterali
• Beauté Live con sfilate e concorsi dedicati a trucco e acconciature
• Beauté Spot presenta talk show e lanci di prodotti
• Beautéducation offre seminari, programmi di certificazione, workshop, corsi di bellezza inclusivi e sessioni di formazione pratica tenute da esperti del settore
• Beauté Speak si concentra su normative, formulazioni, trasformazione del commercio al dettaglio,
tendenze di consumo e approfondimenti commerciali che plasmano il futuro del settore della bellezza
• Supply Chain Academy, dedicata a OEM/ODM, marchi privati, packaging, materie prime, test e innovazione nella produzione
• Beauté Meeting, che mette in contatto espositori con acquirenti e distributori qualificati attraverso incontri d’affari preorganizzati.
Grazie alla forte partecipazione internazionale e alla crescente domanda regionale, Cosmobeauté Indonesia continua a rafforzare il proprio ruolo di ingresso strategica al settore della bellezza nel Sud-Est asiatico. Più che una semplice fiera, Cosmobeauté Indonesia 2026 rappresenta una potente piattaforma dove innovazione, collaborazione e opportunità commerciali si fondono per dare forma al prossimo capitolo di crescita del settore della bellezza in Asia.
Per informazioni
WhatsApp (Chat Only): +6285892397527
Email: info.cosmobeaute@informa.com
Instagram: @cosmobeauteindonesia
Facebook: Cosmobeauté Indonesia
TikTok: @cosmobeaute_id
Youtube: Cosmobeauté Indonesia
Website: www.cosmobeauteasia.com/indonesia
Cosmobeauté Indonesia 2026
Leading the beauty industry forward: Expansion, innovation & global impact
Cosmobeauté Indonesia 2026 returns for its 19th edition on 1–3 October 2026 at Indonesia Convention Exhibition (ICE), BSD City, bringing a larger exhibition scale and stronger business opportunities for the beauty industry. As Indonesia’s most comprehensive beauty trade exhibition, the event continues to connect global brands, manufacturers, distributors, suppliers, and professionals across aesthetics, beauty, cosmetics, dental, hair, nail, spa, wellness, and supply chain industries.
Expanding to 25,000 sqm of exhibition space, Cosmobeauté Indonesia 2026 is expected to welcome 600 exhibiting companies and more than 20,000 professional attendees from across the region. The exhibition strengthens its role as the gateway to Southeast Asia’s largest beauty market, with Indonesia’s beauty industry projected to reach USD 10.9 billion by 2028. This year, the exhibition expands its coverage with dedicated segments including Beauty Tech & AI, Dental Aesthetics, Hair Zone, Ingredients & Formulation, Machinery Zone, Men’s Products, Mother & Baby, Senior Wellness, Wellness Solution, and Halal Pavilion. These segments reflect the industry’s growing focus on technology, wellness, inclusivity, ethical beauty, and innovationdriven solutions.
Supporting Programs
• Beauté Live featuring makeup & hair shows and competitions
• Beauté Spot presents talk show and product launches
• Beautéducation offering seminars, certification programs, workshops, inclusive beauty classes, and hands on training sessions led by industry experts
• Beauté Speak focusing on regulations, formulation, retail transformation, consumer trends, and business insights shaping the future of beauty
• Supply Chain Academy highlighting OEM/ODM, private label, packaging, raw materials, testing,
and manufacturing innovation
• Beauté Meeting connecting exhibitors with qualified buyers and distributors through pre-arranged business meetings.
With strong international participation and growing regional demand, Cosmobeauté Indonesia continues to strengthen its role as a strategic gateway to Southeast Asia’s beauty industry. More than just an exhibition, Cosmobeauté Indonesia 2026 serves as a powerful platform where innovation, collaboration, and business opportunities come together to shape the next growth chapter of Asia’s beauty industry.
For more information
WhatsApp (Chat Only): +6285892397527
Email: info.cosmobeaute@informa.com
Instagram: @cosmobeauteindonesia
Facebook: Cosmobeauté Indonesia
TikTok: @cosmobeaute_id
Youtube: Cosmobeauté Indonesia
Website: www.cosmobeauteasia.com/indonesia
EXHIBITIONS
CPHI NORTH AMERICA 2026 | Philadelphia, USA | 2-4 June | www.cphi.com/northamerica/en/home.html
EXPOQUIMIA 2026 | Barcelona, Spain | 2-5 June | www.expoquimia.com