PÁG. 75

PÁG. 75
PÁG. 08
PÁG. 52
PÁG. 60
Cargas inorgánicas híbridas para nanocompuestos XNBR
Reglamento EUDR, principales modificaciones (actualizado enero 2026)
Aceites vegetales para compuestos NBR
EDITORIAL 03.
No todo es caucho:
Agustín Benítez López
CIENCIA Y TECNOLOGÍA
¿Es G´de Payne suficiente para determinar la calidad de dispersión? - Parte 5
RITC
Cargas inorgánicas híbridas para nanocompuestos XNBR Mejora del rendimiento mediante ingeniería de superficies y diseño multifuncional
GENTE DE CAUCHO 14.
“Creo firmemente en la innovación colaborativa como motor de eficiencia, calidad y sostenibilidad”
REGISTROS FÓSILES
Materiales Compuestos de Caucho Natural y Fibra Corta de Poliéster
UN CAFECITO CON ESTEBAN
NOTA N°35: ¡Muchas gracias, ingeniero Fernley!
SUSTENTABILIDAD
Organizaciones más humanas: por qué el cambio ya no puede esperar
CIENCIA Y TECNOLOGÍA
Se viene el Mundial y el caucho está presente - Parte 2
Edición número 73 | Junio 2026
CLÁSICOS SLTC
ODS 14: Conservar y utilizar sosteniblemente los océanos, los mares y los recursos marinos para el desarrollo sostenible
DE NEUMÁTICOS
Plan integral para la utilización de polvo de neumáticos fuera de uso (NFU) en la construcción de carreteras en Costa Rica REVISTA ESPAÑA
Artículos seleccionados
Artículos seleccionados
Rubber Service: El ADN de “ser caucheros” al servicio de la industria regional FÓRMULAS
Cloropreno con Baja Absorción de Agua
FICHAS TÉCNICAS COLECCIONABLES
Proyecto caucho sostenible: la revolución del guayule en Europa
El caucho, omnipresente e imprescindible, es un problema ambiental. Pero, ¿qué pasaría si pudiéramos fabricarlo con plantas que no destruyen bosques ni dependen del petróleo? La URV busca eso con un proyecto que huele a futuro: el guayule, un arbusto mediterráneo, podría cambiar las reglas del juego.
El proyecto CHIHIRO une a expertos europeos en química y biotecnología para crear plásticos elásticos reciclables a partir del guayule, impulsando así una industria local más autosuficiente y sostenible.
Director: Víctor Dvoskin. Revisor técnico: José Regueira. Revisor general: Oscar Barrera. Coordinadora editorial: Fabiana Flores.
Directora Comercial:
Marcano. Es una publicación de Asociación Civil de Tecnología del Caucho. ISSN 2618-4567. La editorial se reserva el derecho de publicación de las solicitudes de publicidad, el contenido de las mismas no es responsabilidad de la editorial sino de las empresas anunciantes. Dirección administrativa: 235 Alpha Drive, Suite 206. Pittsburgh, PA 15238. Lo expresado por autores, avisadores y en noticias generales e institucionales no refleja necesariamente el pensamiento de la dirección de la editorial.
Revista
SLTCaucho
| Ciencia y Tecnología en América Latina
Serie: No todo es caucho
En este ciclo conocerás pasatiempos y aficiones de profesionales de la industria del caucho. Se trata de publicaciones que demuestran que no todo es caucho en nuestro día a día. Estás especialmente invitado a participar de este ciclo, enviando un correo a: caucho@sltcaucho.org
Agustín Benítez López
Gerente de Investigación y Desarrollo Galgo
Actualmente Gerente de Investigación y Desarrollo de Industrias de Hule Galgo. Desde que estaba estudiando empecé a trabajar en Galgo y ya pasaron 40 años. Experiencia en calidad y sistemas de calidad ISO, IATF y VDA pero sobre todo en el desarrollo de productos de caucho aplicables en nuestra industria y que Galgo comercializa (Productos para el rencauchado de llantas, calzado impermeable de caucho, componentes industriales y partes automotrices de caucho).

Yo nací en una población rural de Tula de Allende, estado de Hidalgo, México. Nos educaron en colaborar con las actividades económicas de la familia, mi abuelo hizo el patrimonio familiar de las labores del campo principalmente del cultivo de maguey y la elaboración y venta de pulque (bebida prehispánica, elixir de dioses). Así que aprendí las labores del campo como toda la familia, pero al igual que el abuelo debíamos tener otra forma de ganarnos la vida, mi abuelo era obrero de una fábrica de cemento; mis tíos y mi papá trabajaron en la construcción, ahí aprendí de albañilería, plomería y electricidad. Sin embargo, no tuve la oportunidad de aprender carpintería.
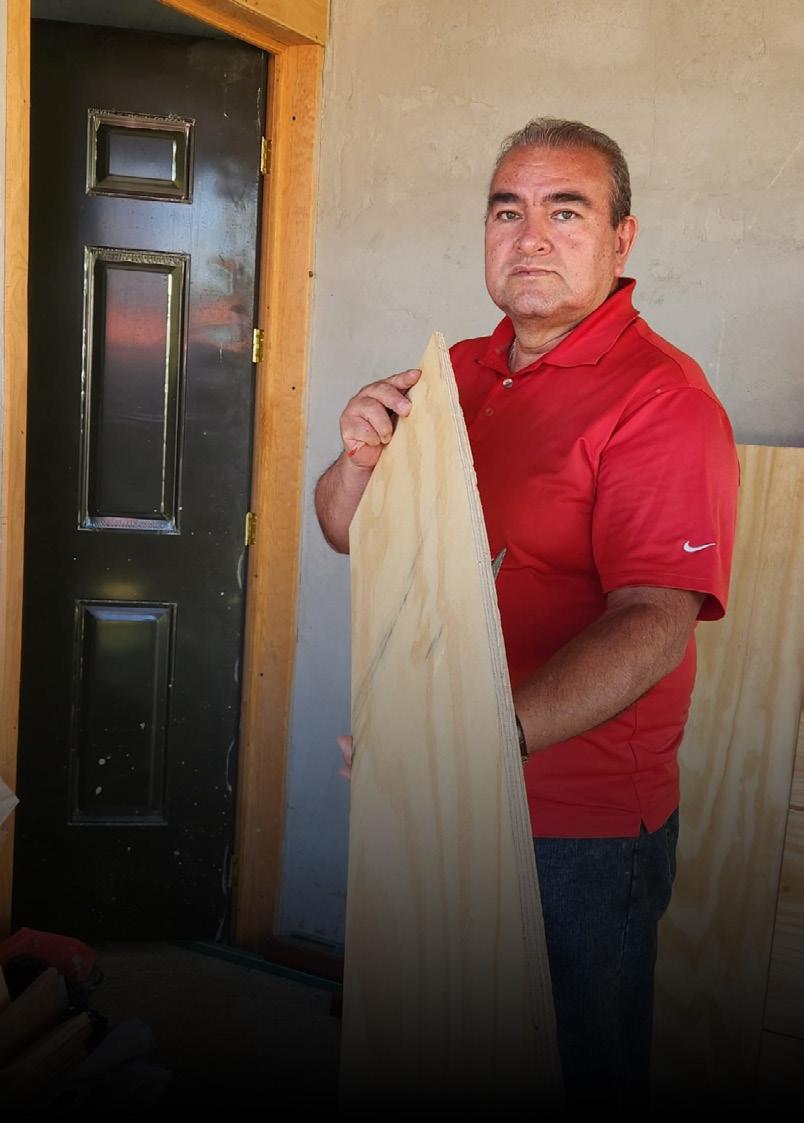
Ver los trabajos de carpintería me llamaba mucho la atención y siempre quise aprender, me decía a mí mismo que la carpintería fue uno de los oficios de Jesús.
Siguiendo con mis labores relacionadas con el caucho e incursionando con la creatividad que los que amamos el caucho sabemos nos impulsa a hacer cosas nuevas y me pregunté si podría aplicar en la carpintería y en la primera oportunidad que tuve compré mis herramientas empezando con un serrucho y martillo y comencé haciendo unas alacenas para la cocina de la casa, me quedaron horribles, entonces mi hermano se compadeció de mí y me prestó un libro de carpintería y me animé a hacer la base de una cama y me gustó mucho, he realizado innumerables cosas con madera.
Cada vez tengo más habilidad, pero lo más importante es que, como todo en la vida, no basta la creatividad, se necesita además el uso de tus habilidades, de herramientas, materiales y el eficiente uso de los recursos, así que es más que un pasatiempo.
¿Es G´ de Payne suficiente para determinar la calidad de dispersión?
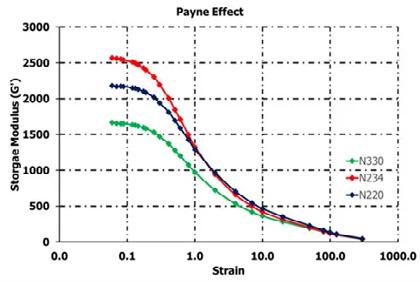
Este artículo está compuesto de 5 partes. Si quieres acceder a la cuarta, haz clic aquí.
La definición generalmente encontrada en la literatura nos dice que midiendo la variación de G´
ΔG’= G´0 – G´∞
donde G´0: G´ medido a muy pequeña deformación G´∞: G´ medido a un valor de amplitud pequeña predefinida la calidad de la dispersión se incrementa a medida que ΔG´ es menor. Industrialmente, y trabajando en ensayos intrabatch es válido tomar el valor de G´0 (marcado con un punto en el gráfico) como valor comparativo de calidad de dispersión.
Si las tres curvas del gráfico correspondieran al mismo compuesto, la curva más baja indicaría mejor dispersión que las otras y si se tratara de curvas de la misma formulación, pero con diferentes cantidades de carga, la curva más alta indicaría mayor cantidad de carga y la más baja la que tuviera la menor cantidad.
COLUMNISTA INVITADO

Alberto Ramperti Fundador de Rubber Service
Las siguientes partes serán publicadas en las próximas ediciones. En caso de querer acceder al material completo enviar un correo a: caucho@sltcaucho.org
En el siguiente gráfico se mide el efecto Payne de un compuesto 60 SMR5/40 BR/45 N220 donde se mide G´ de Payne para un mismo compuesto donde 3 ensayos han tenido el mismo ciclo de mezclado, pero el paso final de la primera etapa se ha extendido hasta 5, 7 y 9 minutos. Según el criterio generalmente expresado sobre efecto Payne, el compuesto mezclado durante 9 minutos sería el mejor disperso y el que arrojaría las mejores propiedades por tener menor valor de G´.
Si representamos el mismo efecto Payne tomando los valores promedio + 3 desviaciones estándar de acuerdo al criterio de índices de homogeneidad descrito en el capítulo 3 de este trabajo, el compuesto mezclado durante 7 minutos es el mejor disperso, pues sus valores son los más homogéneos.
Los gráficos siguientes muestran el comportamiento de esos compuestos en otras propiedades
Si bien la viscosidad disminuye hasta los 9 minutos de mezclado, la mayor homogeneidad se tendrá a los 7 minutos, tiempo similar al de G´ de Payne. Los valores de Tensión de Rotura y Resistencia al Desgarre coinciden con los mejores resultados para el compuesto mezclado durante 7 minutos.
El conjunto de resultados obtenidos induce a pensar que el compuesto mezclado durante 7 minutos, que es el que muestra mayor homogeneidad en todas sus propiedades es el compuesto más robusto y mejor mezclado, de acuerdo con el desarrollo de este trabajo y no el compuesto mezclado durante 9 minutos, según se deduciría de la definición globalmente conocida como efecto Payne.
Al mezclar mayor cantidad de tiempo, 9 minutos, el tamaño de los aglomerados ha disminuido a radios más pequeños, y el peso molecular del polímero, en este caso caucho natural, se ha reducido por trabajo mecánico y calor.
Los radios más pequeños de los aglomerados y valores inferiores de viscosidad incrementan la velocidad de difusión de las cargas en un polímero, y consecuentemente la floculación de las mismas mientras esté caliente y durante la vulcanización.
Este fenómeno se explica como consecuencia de la velocidad de difusión de las cargas, representada por la constante de difusión:
=k T/6πηr
Donde:
D: Constante de difusión
T: Temperatura
Η: viscosidad
r: Radio del aglomerado
La velocidad de floculación de las cargas se incrementará con el aumento de la temperatura y con la disminución de viscosidad y radio de los aglomerados de las cargas
Durante la vulcanización, la viscosidad Mooney de compuestos de caucho natural suele reducirse hasta valores del orden del 10% de la viscosidad Mooney a 100ºC acelerando el proceso de floculación
Esta floculación, conjuntamente con un menor peso molecular del polímero, se traduce en menores propiedades reológicas del compuesto vulcanizado, y menores propiedades físicas, incluida la resistencia al desgarre.
Incrementos innecesarios de tiempos de mezclado, generan menores valores de G´ de Payne, pero lo visto anteriormente nos indica que no podemos pasar más allá de un determinado tiempo de mezclado, porque luego las partículas de carga más finas obtenidas flocularán en un medio de menor peso molecular y viscosidad.
Ese tiempo óptimo de mezclado corresponde al de menor índice de homogeneidad de G´de Payne. Superado ese tiempo se romperán en exceso cadenas de polímero y se obtendrán partículas más pequeñas que luego tenderán a flocular.
Indice de Homogeneidad Payne (IHPayne)
Índice de Homogeneidad Payne (IHPayne)
IHPayne = 100*desv.Standard G´0/Promedio G´0 20 cpm – 80ºC – 0,1º
IHPayne = 100*desv.Standard G´0/Promedio G´0
20 cpm – 80ºC – 0,1º
Cada Banbury tendrá su propio tiempo óptimo de mezclado para una determinada fórmula en función de sus propias características y como estas afecten a las fuerzas hidrodinámicas en el tiempo.
En principio, la capacidad de enfriamiento, la luz entre cámara y rotores o entre rotores y la velocidad tangencial de los rotores, serán factores determinantes del tiempo óptimo de mezclado, aquel donde se obtendrá el menor índice de homogeneidad de Payne.
Obtener el mismo índice de homogeneidad para un compuesto trabajado en dos Bunbury diferentes, no significa que se obtendrán las mismas propiedades. Cada equipo producirá un nivel de dispersión, y consecuentemente, un valor de G´de Payne promedio que dependerá de los factores descritos en el párrafo anterior. Se podrían obtener índices de homogeneidad similares pero a tamaño medio de partículas de cargas diferentes. Se deberían esperar algunas diferencias en la viscosidad del compuesto, propiedades reológicas del producto vulcanizado y resistencia al desgarre.
Todas las propiedades debieran tender a valores homogéneos conjuntamente, dada la homogeneidad de dispersión buscada, aunque lo puedan hacer a distintos ritmos, dependiendo de la propiedad a medir.
Cambios moderados en la viscosidad de los polímeros, no deberían afectar sensiblemente las características del compuesto mezclado.
En caso de diferencias sensibles de viscosidad de polímeros, es recomendable hacer nuevo estudio de diseño de experimentos.
Finalmente, se sugiere reemplazar el concepto de G´de Payne por el de menor índice de homogeneidad de G´de Payne.
Si la homogeneidad es el objetivo, no se puede tomar el efecto Payne como criterio de homogeneidad de mezclado como pudo observarse en el compuesto de caucho natural presentado más arriba.
En caso de comparar compuestos que tienen la misma formulación, el mismo tiempo de mezclado y similares condiciones de enfriamiento, los menores valores de G´ de Payne indicarán mejor dispersión de las cargas.
La homogeneidad de dispersión, condición necesaria para obtener estabilidad y confiabilidad en el procesamiento en crudo y mayor homogeneidad de propiedades del compuesto vulcanizado, queda mejor representada por un índice de homogeneidad de dispersión que por un menor valor de G´ de Payne.
NANOCARGAS CON SUPERFICIE MODIFICADA EN MATERIALES HÍBRIDOS ELASTOMÉRICOS
Impulsado por los principios de la economía circular, el diseño de compuestos elastoméricos se ha orientado hacia los nanocompuestos híbridos orgánico-inorgánicos, que combinan un alto rendimiento con una mayor reciclabilidad y durabilidad. Al integrar una fase inorgánica a escala nanométrica en una matriz polimérica, estos materiales desarrollan propiedades emergentes derivadas de la interacción sinérgica entre fases químicamente distintas, superando el rendimiento de sus componentes individuales.


Universidad de Milano-Bicocca s.faina1@campus.unimib.it

Dra. Marianella Hernández Santana
Directora Red Internacional de Tecnología del Caucho ritc@sltcaucho.org
Según su función, las nanocargas pueden actuar como aditivos funcionales, contribuyendo a propiedades como la conductividad eléctrica, el transporte térmico o comportamiento barrera; o actuando como extensores, modificando principalmente la rigidez mecánica o reduciendo los costes del material. Su excepcional relación superficie-volumen maximiza las interacciones interfaciales con la matriz circundante, lo que permite mejoras significativas en las propiedades incluso con bajas concentraciones.
El rendimiento de las nanocargas está determinado por varios factores interconectados, como la relación de aspecto, la química superficial, la dispersión y la compatibilidad con la matriz polimérica. La dispersión homogénea es especialmente crítica, ya que, debido a su alta energía superficial, las nanopartículas tienden a formar agregados. Esto introduce defectos estructurales que pueden reducir el rendimiento, actuando como concentradores de tensión perjudiciales, iniciando prematuramente la falla dentro de la matriz y comprometiendo la integridad general del compuesto. Una fuerte adhesión interfacial promueve una transferencia de tensión eficiente, una mejor distribución de la carga y propiedades de transporte mejoradas. Mediante una ingeniería interfacial cuidadosa, es posible lograr mejoras simultáneas en el rendimiento mecánico, térmico y eléctrico, consiguiendo materiales híbridos inherentemente multifuncionales.
AVANCES EN ESTRATEGIAS DE AUTORREPARACIÓN Y EL ENFOQUE
Una vía para mejorar la sostenibilidad de los elastómeros consiste en dotar a las matrices de caucho de propiedades de autorreparación autónomas, extendiendo así su vida útil. Sin embargo, persiste una dicotomía en la ingeniería de elastómeros: la exigencia de una robustez mecánica excepcional suele requerir una red rígida reticulada covalentemente, mientras que una autorreparación eficaz exige una alta movilidad macromolecular para permitir la difusión y reconexión de las cadenas poliméricas en el punto de fractura.
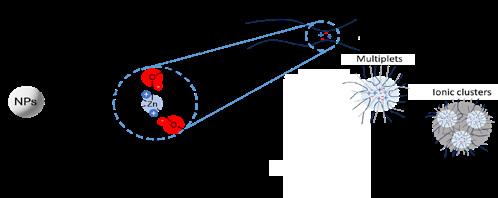
En este contexto, los ionómeros ofrecen una solución al combinar la procesabilidad termoplástica con la resiliencia elastomérica. El comportamiento de autorreparación de los ionómeros se basa en interacciones electrostáticas entre grupos aniónicos colgantes del polímero, como carboxilatos o sulfonatos, y cationes metálicos, generalmente de los Grupos 1A y 2A o metales de transición. Estas interacciones facilitan la formación de cúmulos iónicos que actúan como entrecruzamientos reversibles. Estos dominios iónicos pueden disociarse y reasociarse reversiblemente al aplicar estímulos externos como el calor, proporcionando un mecanismo molecular para cerrar microfisuras y restaurar la integridad estructural.
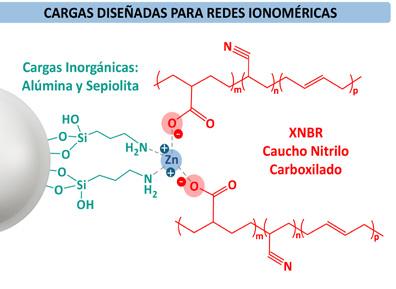
En concreto, la generación de redes iónicas dinámicas en caucho nitrilo carboxilado (XNBR) mediante óxido de zinc (ZnO) es una estrategia bien conocida. A escala molecular, los cationes Zn²⁺ reaccionan con los grupos carboxílicos de las cadenas de XNBR, formando complejos coordinados que presentan una asociación termorreversible. Sin embargo, las partículas convencionales de ZnO en masa presentan una dispersión no homogénea, requieren una carga excesiva y conllevan riesgos ambientales significativos debido a la lixiviación del zinc y la ecotoxicidad acuática.
Para superar estas limitaciones, el presente trabajo explora una alternativa de alto rendimiento mediante el desplazamiento del zinc de un aditivo en masa a un sitio de coordinación superficial. Esta estrategia se implementó, siguiendo una lógica de diseño multifuncional, anclando iones Zn²⁺ a dos soportes inorgánicos morfológicamente distintos: nanopartículas de alúmina (Al₂O₃) y nanofibras de sepiolita (Sep) (Figura 1)
1
Representación esquemática de la organización morfológica jerárquica de ionómeros a partir de nanocargas híbridas (Al2O3 y Sep).
Lograr el rendimiento multifuncional deseado requiere un control preciso de la interfaz carga-matriz. En materiales a base de óxidos y arcillas, esto se facilita mediante grupos hidroxilo superficiales (–OH), que actúan como anclajes reactivos para la funcionalización covalente, mejorando la afinidad interfacial entre las fases orgánicas e inorgánicas y mitigando la tendencia natural de las nanopartículas a agregarse.
Entre las diversas metodologías, la silanización mediante organotrialcoxisilanos es el enfoque más versátil. En este contexto, la síntesis sigue un protocolo preciso de dos pasos: (i) funcionalización de la superficie: el (3-aminopropil)trietoxisilano (APTES) se injerta en la superficie inorgánica, creando enlaces M-O-Si estables y preparando el relleno para una mejor compatibilidad con la matriz; (ii) coordinación metálica: los grupos amino terminales actúan como ligandos polidentados para la posterior coordinación de sitios individuales de Zn²⁺. Mediante esta modificación, la carga inorgánica se transforma en una plataforma multifuncional que actúa simultáneamente como carga reforzante, agente de entrecruzamiento y facilitador de la autorreparación. Además de estas funciones compartidas, ofrece beneficios específicos: una mejor gestión térmica para la alúmina, y un comportamiento mecánico mejorado a bajos contenidos para la sepiolita.
EVIDENCIA ESPECTROSCÓPICA Y MORFOLÓGICA DEL DISEÑO DE LA NANOPARTÍCULA
Para validar la funcionalización superficial y la coordinación de las especies de Zn²⁺ ancladas, se realizó una caracterización multiescala. El análisis TEM confirmó una distribución uniforme de centros metálicos en las superficies inorgánicas, sin evidencia de agregados. Si bien Sep@APTES-Zn se muestra como un modelo representativo para el mapeo elemental EDX (Figura 2a-e), se obtuvieron resultados análogos de manera consistente para los andamios a base de alúmina. El injerto covalente y la coordinación metálica se verificaron mediante
RMN de estado sólido, mientras que el estado de coordinación se dilucidó aún más mediante espectroscopia de resonancia paramagnética electrónica (EPR), que reveló la presencia de un centro de Cu coordinado con dos ligandos de nitrógeno y dos de oxígeno, lo que indica que los iones Zn²⁺ se estabilizan eficazmente mediante ligandos amino (Figura 2f). Junto con la ausencia de ZnO cristalino en los patrones de difracción de rayos X, estos resultados confirman que el zinc existe como sitios individuales aislados en lugar de partículas masivas.
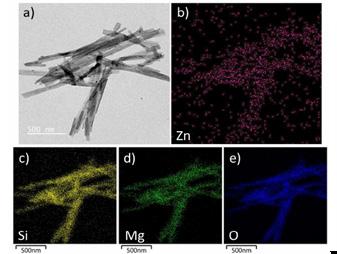
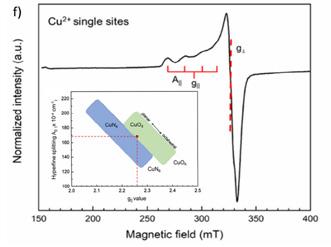
Figura 2
Figura 2. (a) Microscopía electrónica de transmisión (TEM) de partículas Sep@APTES-Zn y su correspondiente análisis elemental (EDX) para (b) Zn, (c) Si, (d) Mg, (e) O; (f) Espectro EPR de nanopartículas Al2O3@APTES-Zn dopadas con Cu (0.01%) y sus tensores magnéticos (g and A). El inserto muestra el diagrama de correlación Peisach-Blumberg para iones Cu2+ coordinados con oxígeno y nitrógeno.
Esta dispersión a escala atómica garantiza una alta densidad de centros Zn²⁺ accesibles, maximizando la reactividad con los grupos carboxílicos XNBR. Esto crea una red iónica robusta y dinámica responsable tanto del refuerzo mecánico como de la eficiencia superior de autorreparación de los nanocompuestos.
DEMOSTRACIÓN DEL ENTRECRUZAMIENTO IÓNICO Y LA SINERGIA POLÍMERO-CARGA
La espectroscopia ATR-FTIR proporcionó evidencia primaria de la formación de la red dinámica. Tras la adición de aditivos decorados con Zn, la banda del ácido carboxílico libre del XNBR a 1732-1698 cm ¹ desaparece, mientras que emerge una nueva banda a 1585-1415 cm ¹, correspondiente a la coordinación zinc-carboxilato (Figura 3a).
Para confirmar la accesibilidad de los sitios Zn²⁺ anclados, se realizó un estudio modelo mezclando las nanocargas con ácido esteárico (AE), un polímero simple con terminación carboxilato. El análisis DSC reveló un pico endotérmico distintivo a 125 °C, ausente en las cargas iniciales, correspondiente a la fusión de los complejos zincestearato. Esto proporciona evidencia directa de que los centros Zn²⁺ anclados a la superficie están químicamente disponibles para reaccionar con los grupos carboxílicos, reflejando el mecanismo de coordinación que ocurre dentro de la matriz de XNBR (Figura 3b).
La transformación de la red ionomérica diseñada en funcionalidad macroscópica dio como resultado un equilibrio superior entre robustez mecánica y autorreparación. Las diferencias morfológicas entre los dos soportes proporcionan efectos de refuerzo a medida, monitorizados mediante análisis dinámico-mecánico (DMA) y ensayos de tensión-deformación: la elevada relación de aspecto de las nanofibras de sepiolita garantiza una rigidez superior gracias al eficaz entrelazamiento de las cadenas, mientras que las nanopartículas de alúmina optimizan la densidad de la red, alcanzando resistencias a la tracción superiores a 17 MPa (Figura 4a). En general, ambas nanopartículas mejoran significativamente el rendimiento mecánico de los compuestos, incluyendo mejoras en la resistencia a la tracción, la tenacidad a la fractura y el módulo de elasticidad.
El resultado más significativo de esta estrategia de coordinación es la excepcional eficiencia de autorreparación: ambos sistemas demuestran la capacidad de reparar macrofracturas de forma autónoma (Figura 4b). Algunas formulaciones, en particular, alcanzan eficiencias de reparación superiores al 100 %, lo que indica no solo el cierre de la grieta, sino también la restauración completa de la integridad de la red iónica.
Figura 3
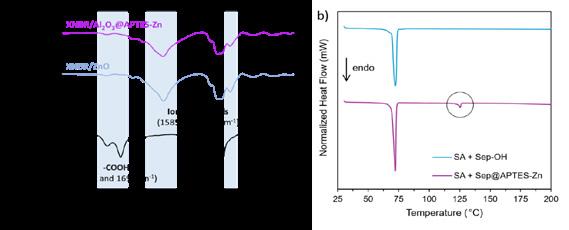
(a) Espectro ATR-FTIR de XNBR (línea negra), compuesto de referencia XNBR/ZnO (línea azul) y XNBR/Al2O3@APTES-Zn-16 (línea violeta) y (b) curvas DSC de Sep-OH y Sep@APTES-Zn mezclados con SA en el rango de temperaturas de 25-200 °C (primera rampa de calentamiento).
Estas prestaciones superan significativamente las de los compuestos de referencia con ZnO, lo que subraya la eficacia superior de los centros de Zn aislados para permitir interacciones dinámicas y reversibles dentro de la red.
Más allá de la recuperación mecánica, la naturaleza multifuncional de las nanopartículas aporta mejoras específicas en el rendimiento. Los sistemas basados en alúmina presentan un aumento del 18 % en la conductividad térmica, lo que implica una reducción de la resistencia térmica interfacial facilitada por los centros de Zn, que favorece un mejor transporte térmico. Además, al sustituir parcialmente el ZnO en masa por sitios individuales de Zn²⁺ anclados en la superficie, se reduce drásticamente la lixiviación de zinc. Este cambio minimiza la ecotoxicidad para los ecosistemas acuáticos.
En general, la estrategia de anclar centros de Zn²⁺ aislados a cargas inorgánicas, como la alúmina y la sepiolita, mediante funcionalización covalente, representa una vía eficaz para el diseño de nanocompuestos XNBR avanzados que combinan refuerzo mecánico, transporte térmico mejorado y un comportamiento de autorreparación eficiente. Al actuar como reguladores de la red polimérica, estas cargas multifuncionales promueven interacciones dinámicas de Zn-carboxilato, lo que permite un equilibrio favorable entre dominios poliméricos restringidos y móviles, a la vez que reduce los problemas relacionados con la lixiviación de zinc. Por lo tanto, este enfoque de ingeniería interfacial establece una plataforma versátil y sostenible para el desarrollo de elastómeros inteligentes de próxima generación con mayor durabilidad, funcionalidad adaptativa y compatibilidad ambiental.
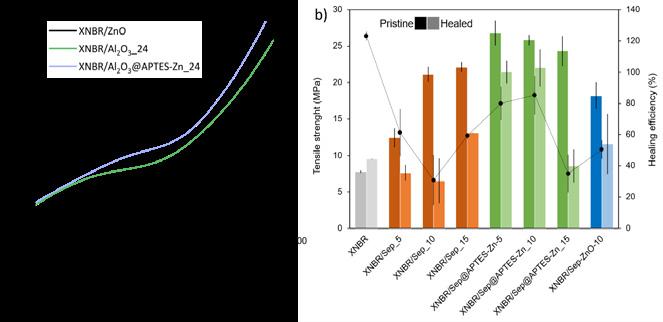
Figura 4. (a) Curvas representativas de tensión-deformación de XNBR vulcanizado solo con ZnO en masa, en comparación con compuestos reforzados con Al2O3 puro y Al2O3 decorado con Zn y (b) Resistencia a la tracción de muestras vírgenes (barras oscuras) y reparadas (barras claras) para sistemas a base de sepiolita y diferentes nanopartículas, y su eficiencia de reparación correspondiente (puntos y línea negros).
El mercado latinoamericano de reforma de neumáticos se reúne aquí
Fabricantes, proveedores y especialistas del sector se reúnen en Pneushow
El registro de visitantes ya está abierto
Realización

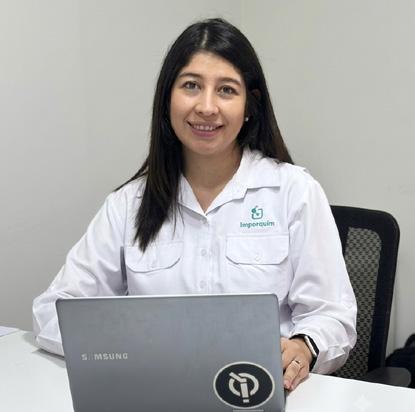
“Creo firmemente en la innovación colaborativa como motor de eficiencia, calidad y sostenibilidad”
INICIO
1. ¿Cómo se dio tu llegada a la industria del caucho y qué te motivó a desarrollarte en este sector?
Mi ingreso al sector se dio a través de la comercialización de materias primas, lo que me permitió contactar directamente con fabricantes que transforman el caucho.
Desde el inicio, me llamó la atención su extraordinaria versatilidad: es un componente esencial en productos cotidianos, desde neumáticos hasta calzado, y esa conexión entre la materia prima y su impacto tangible en la vida diaria consolidó mi vocación en esta industria.
ENTREVISTADA

Carolina Escobar

Ingeniera Química
ENTREVISTADORA

Fabiana Flores
Responsable en la agencia
Simetría Digital de las comunicaciones de la SLTC
2. El mercado de materias primas cambia constantemente. ¿Qué retos encuentras hoy en tu gestión y cómo los asumes?
El panorama geopolítico actual plantea desafíos significativos, como el incremento en costos logísticos y la escasez de insumos. Sin embargo, estas mismas coyunturas actúan como catalizadores: nos impulsan a buscar alternativas de sustitución, explorar nuevos mercados y desarrollar combinaciones innovadoras de ingredientes que brinden resiliencia y valor agregado a la cadena de suministro de nuestros clientes.
Desde el inicio, me llamó la atención su extraordinaria versatilidad: es un componente esencial en productos cotidianos, desde neumáticos hasta calzado, y esa conexión entre la materia prima y su impacto tangible en la vida diaria consolidó mi vocación en esta industria
3. En tu recorrido profesional, ¿cuál consideras que ha sido una experiencia de gran aprendizaje para ti?
Entiendo que la escasez de materias primas y la constante evolución del entorno exigen capacidad de adaptación. Mi rol es acompañar a los clientes durante estos procesos de transición, garantizando una comunicación clara y oportuna, respaldada por un sólido soporte técnico. La confianza se construye cuando el cliente sabe que tiene un aliado capaz de traducir la complejidad del mercado en soluciones viables y seguras.
4. Como profesional joven en el rubro, si pudieras impulsar una transformación en el sector de la comercialización de materias primas para el caucho, ¿en qué te gustaría enfocarte?
El caucho es una materia prima con un impacto transversal en múltiples sectores. Mi objetivo estratégico es impulsar la adopción de nuevas tecnologías que optimicen procesos productivos, actuando como un puente entre los avances de nuestro proveedor Struktol y las necesidades reales de la industria. Creo firmemente en la innovación colaborativa como motor de eficiencia, calidad y sostenibilidad.
5. ¿Qué valor encuentras en espacios como la revista y la labor general que se realiza desde #SLTCaucho?
Me apoyo en el intercambio constante de información y revisar mensualmente la dirección del mercado del caucho me permite identificar oportunidades, anticipar cambios y trasladar ese conocimiento de valor a nuestros clientes, adaptando las soluciones a sus aplicaciones específicas y ayudándoles a tomar decisiones más informadas y competitivas.
Mi objetivo estratégico es impulsar la adopción de nuevas tecnologías que optimicen procesos productivos, actuando como un puente entre los avances de nuestro proveedor Struktol y las necesidades reales de la industria.
Carolina Escobar es ingeniera química salvadoreña con más de cinco años de experiencia en la comercialización de materias primas para la industria del caucho.
Actualmente Líder Comercial en El Salvador para Imporquim que actúa en el mercado como distribuidor especializado en este tipo de materias primas.
Este artículo está compuesto de 2 partes. Si quieres acceder a la segunda parte no te pierdas la próxima edición
TODOS LOS NEOPRENOS DE EMPLEO GENERAL pueden ser trabajados y manufacturados con los equipos convencionales y por métodos similares a los utilizados para los otros elastómeros de uso corriente. No pueden aplicarse reglas a rajatabla para el trabajo del Neopreno (no más que a los otros elastómeros) puesto que la mano de obra y las técnicas difieren de una fábrica a otra. No obstante, deberán observarse ciertos principios básicos para asegurar un trabajo libre de contratiempos.
El empleo de agua refrigerada es particularmente eficaz especialmente durante los meses de verano. La composición deberá tirarse en planchas de no más de 9,5 mm de grueso y enfriadas a la temperatura ambiente tan rápidamente como sea posible empleando la inmersión en agua, o un rocío de agua, evaporando a continuación las trazas de agua mediante circulación de aire. Las planchas de composiciones recientemente mezcladas no deberán apilarse hasta que no sean enfriadas a unos 32° C o menos.
“Habitualmente, la literatura técnica de soporte se publica de forma simultánea al lanzamiento de un producto. Sin embargo, en este caso, el libro Los Neoprenos (1964) se editó unos años después de que la empresa E. I. DU PONT DE NEMOURS & CO. lanzara al mercado sus productos de neopreno, el primer cloropreno de uso industrial”.
Fuente: Murray, R. M., & Thompson, D. C. (1964). Los Neoprenos.
La «historia del calor» es el calor total al cual está expuesto un polímero desde el momento de su fabricación hasta que la composición está lista para su vulcanización. Es groseramente proporcional al área bajo la gráfica de una función logarítmica inversa de la temperatura frente al tiempo (es decir, un día a 38° C es aproximadamente equivalente a dos días a 28° C o a cuatro días a 18° C). La historia del calor de los polímeros de Neopreno, en especial de los tipos G, debe ser mantenida tan baja como sea posible — para guardarse de la prevulcanización. Incluso una muy ligera prevulcanización puede introducir suficiente nervio en la mezcla para obstaculizar un buen flujo de moldeo y extrusiones uniformes.
Du Pont hace un esfuerzo considerable por reducir al mínimo la historia del calor del Neopreno hasta el momento de su expedición y entrega. Cuando se fabrica, el Neopreno se enfría tan rápidamente como es posible después del secado. Es almacenado en depósitos mantenidos a 18° C y en los meses calurosos es enviado a los consumidores o a los puertos de embarque en camiones o vagones aislados. Los usuarios deben hacer todo esfuerzo posible por guardar los tipos G en locales fríos. Para evitar la acumulación de material viejo las existencias deben mantenerse a la mínima cantidad práctica y el Neopreno deberá utilizarse en el mismo orden en que se vaya recibiendo.
Deberá mantenerse un buen control de la temperatura durante el mezclado ya sea en cilindros o en mezclador interno, el precalentamiento y en las operaciones de extrusión y calandrado. El empleo de agua refrigerada es particularmente eficaz especialmente durante los meses de verano.
Para la mayoría de aplicaciones el Neopreno puede ser mezclado tal como se suministra, sin plastificación preliminar. Los efectos del tiempo y temperatura de plastificación sobre la viscosidad del NEOPRENO W y NEOPRENO GN se muestran en la Figura 2
Los tipos G se ablandan considerablemente cuando se plastifican a temperaturas frías. La cuantía de la plastificación depende de la temperatura — ya que el trabajo total efectuado sobre el polímero (como resultado de la acción cizalladora de los cilindros o del mezclador interno) es mayor cuando el polímero está frío y tenaz que cuando está ablandado por el calor. Los tipos G pueden ser ablandados además por peptizantes que actúan químicamente (ver página 31). Cuando se emplea un peptizante, la plastificación, tanto a temperatura alta como baja, produce una acción ablandante equivalente.
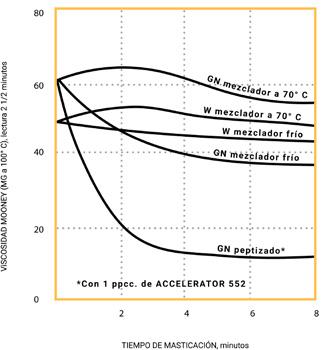
Los tipos W no son plastificados en forma apreciable por el trabajo mecánico y no se ha encontrado para ellos un peptizante práctico.
EFECTO DE LA TEMPERATURA DE LA MASA
Los trozos de Neopreno se combinan rápidamente cuando son echados a un mezclador relativamente frío (38-52° C) para formar una banda homogénea y resistente. Al principio de formarse la banda el Neopreno es translúcido y con algo de nervio. Salta cuando se corta con la cuchilla y se contrae considerablemente al retirarlo del cilindro. Cuando el polímero se encuentra en esta fase elástica las cargas se incorporan con una buena acción de molienda que produce una excelente dispersión. Si la temperatura de la masa se eleva sobre 71° C, la banda pasa a una fase granular que probablemente es una dispersión del polímero elástico en el polímero plástico. La superficie de la banda se parece a un fino papel de lija. En esta fase, el Neopreno (particularmente los tipos G) pierden mucho de su fuerza cohesiva y puede enrollarse sobre el cilindro más rápido.
Es mucho más difícil obtener una dispersión satisfactoria de las cargas en la fase granular. Alrededor de 93° C el Neopreno pasa de la fase granular a la fase plástica y se vuelve muy blando, lustroso y liso y esencialmente sin nervio. Es a veces difícil obtener una buena dispersión de las cargas en la fase plástica debido a la ausencia de acción molturadora.
En la práctica, las temperaturas de mezclado en fábrica alcanzan con frecuencia niveles a los cuales el Neopreno pasa a la fase granular e incluso a la plástica. No obstante, si el Neopreno está en la fase elástica cuando empieza la adición de cargas, el ablandamiento causado por la consiguiente elevación de temperatura es contrarrestado por un aumento de la viscosidad a medida que se añaden aquéllas. Por esta razón, es posible una buena dispersión aun cuando la temperatura de descarga pueda exceder los 93° C.
La presencia de alguna de las fases elástica, granular o plástica depende enteramente de la temperatura, y los cambios de fase son completamente reversibles — a condición de que no se haya producido prevulcanización. La transición puede efectuarse desde la fase plástica a través de la granular a la fase elástica reduciendo la temperatura. Las fases y sus puntos de transición son enmascarados por las cargas y ablandantes pero el conocimiento de su existencia es de utilidad para comprender las variables de elaboración.
El peso de la composición es importante en el mezclado en cilindros. El sobrecargar un mezclador puede conducir a una escasa dispersión debido a la necesaria abertura de los cilindros que reduce la acción de cizallamiento sobre la masa. Por otra parte, si la cantidad es demasiado pequeña se hace un ineficaz uso de la potencia de la máquina. A continuación se indican pesos normales satisfactorios.
El Neopreno debe echarse en unos cilindros moderadamente fríos (38 a 52° C) de manera que el polímero forme banda rápidamente mientras está en su fase elástica.
La magnesia deberá añadirse tan pronto como se haya formado la banda. (Nota: la magnesia se apelmaza sobre cilindros fríos.) La banda continuará mejorando al incorporar más magnesia. Luego se añaden a la mezcla los antioxidantes, retardantes y colorantes tan rápidamente como sea posible. Deberá haber circulación de agua fría a través de los cilindros del mezclador para reducir al máximo la generación de calor. Si ha de incorporarse negro carbón de fina partícula o alguna carga de tipo sílice deberán añadirse a continuación (poco a poco para obtener la mejor dispersión posible). Después que hayan sido incorporados los agentes reforzantes se añadirán los aceites juntamente con los negros carbón blandos o las cargas minerales. Los lubricantes como el ácido esteárico, vaselina o parafina deberán añadirse lentamente para evitar la rotura de la banda. El óxido de zinc y los acelerantes serán añadidos los últimos.
El mezclado no deberá iniciarse hasta que todos los materiales de la composición estén incorporados a la masa. El cortar y amasar una composición mientras haya presentes productos no absorbidos puede dar apelmazamientos sobre el cilindro más lento, pobre dispersión y posible disgregación de la banda. La mezcla deberá ser retirada tan pronto como sea completa la dispersión y luego enfriada lo más rápidamente posible. Un ciclo normal de mezclado para cilindros se presenta abajo.
Ajustar el mezclador para una hoja de 6,35 mm y abrir el agua de refrigeración.
Plastificar el Neopreno y las mezclas-madre no aceleradas. Cortar dos veces por cada lado 5
Añadir la magnesia (o el THIONEX en las composiciones con minio), retardantes y antioxidantes. Trabájese 2
Añadir los negros de fina partícula o sílices. Trabájese. El tiempo varía según las cantidades
Añadir las cargas blandas (negros «furnace» y térmicos y cargas minerales). Trabájese
2 - 5
2 - 5
Añadir parafina, vaselina, ácido esteárico. Estos pueden incorporarse con las cargas blandas si no se requiere la máxima dispersión 2
Añadir el aceite lentamente. Trabájese 2 - 4
Añadir óxido de zinc (o dispersión de minio) y acelerante. Trabájese. Cortar 6 veces en cada lado. Retirar la mezcla, inmergir y suspender en percha para su enfriado 6
Tiempo total de mezclado 21 - 29
Ciclo de Mezclado para Banbury (Composición moderadamente cargada)
Dos principios son de la mayor importancia para la obtención de una buena dispersión: debe mantenerse la máxima acción de cizallamiento y debe evitarse la formación de aglomerados. Un ciclo típico de mezclado para Neopreno se muestra más abajo para un Banbury Nº 11 con una velocidad de 20 rpm. Pueden alcanzarse ciclos más rápidos de mezclado en un Banbury con una mayor velocidad del rotor (40 rpm) pero las más altas temperaturas de mezclado resultantes requieren precauciones especiales contra la prevulcanización.
El ciclo de mezclado anterior es satisfactorio para la mayoría de composiciones de Neopreno de mediana y alta calidad. Para una dispersión superior — como la necesaria en mezclas para cables y conductores para asegurar la mayor resistividad eléctrica posible — puede ser preciso emplear un ciclo de mezclado algo diferente. Todos los ingredientes de fina partícula deberán, si es posible, añadirse antes de cualquier plastificante; y el ciclo deberá ser ampliado a una duración de 15-18 minutos.
La magnesia deberá incorporarse al principio del mezclado. Algunas veces, no obstante, la magnesia se apelmaza sobre los rotores fríos así que puede ser deseable esperar hasta que el Neopreno esté amasado antes de añadirla. Los agentes reforzantes de partícula más fina son los más difíciles de dispersar y deberán añadirse antes de los productos resinosos y ceras no deben añadirse con las cargas ya que tienden a formar aglomerados.
Estos aglomerados pueden no disgregarse en el subsiguiente mezclado y ser causa de dificultades en la dispersión. Deberá mantenerse presión de aire sobre el pisón durante todo el mezclado, excepto en un periodo de un minuto después de la adición del ablandante. En este momento es mejor dejar flotar el pisón para permitir que la masa se revuelva sobre sí misma. Este procedimiento ayuda a guardar el pisón libre de recubrimientos de ceras y otros ablandantes.
Generalmente, los ablandantes deberán añadirse al final del mezclado por dos razones. Primero, sin ablandantes en la mezcla la máxima acción cizalladora tiene lugar cuando los agentes reforzantes y las cargas están dispersándose. Segundo, la adición del ablandante al final del mezclado ayuda a rebajar la temperatura de la descarga. Ocasionalmente, con mezclas muy secas y/o con un mezclador holgado (gastado) puede ser deseable añadir algo de ablandante con las cargas con objeto de mantener baja la temperatura y acortar el ciclo de mezclado.
En general, deberá hacerse todos los esfuerzos para mezclar y descargar a temperatura tan fría como sea posible para reducir la posibilidad de prevulcanización. Una excepción es el mezclado de composiciones fuertemente cargadas con caolín u otros ingredientes con elevado contenido en humedad. El agua retarda la vulcanización del Neopreno así que es preferible una temperatura de descarga por encima de 104° C para reducir el contenido en humedad.
Las composiciones fuertemente cargadas con ingredientes y aceites requieren un procedimiento de mezclado completamente diferente. Un factor de carga más alto (p. e., 0,65) y un proceso de mezclado similar al descrito más adelante deberán utilizarse al objeto de colocar un mayor volumen de material en el mezclador al comienzo de la operación. El Neopreno, magnesia, antioxidante y al menos la mitad de la carga son incorporados al principio. Si es utilizada más de un tipo de carga, el de partícula más fina, como el negro carbón duro, sílice fina o caolín deben ser añadidos primero.
(Con mezclas muy fuertemente cargadas a veces es deseable añadir también algo así como la
mitad del aceite inicialmente — particularmente mezcladores gastados en los que está ya impedida la posibilidad de una eficaz buena dispersión).
Aunque estos ingredientes raramente irán juntos, son mezclados en seco durante este periodo y el Neopreno se calienta y se trabaja ligeramente. A los dos minutos, un cuarto de la carga y una mitad del aceite son adicionados y con ellos cualquier auxiliar de la elaboración. Después de esta incorporación la mezcla se trabaja ordinariamente bien y a los cuatro o cinco minutos del ciclo de mezclado puede añadirse el resto de la carga y aceite. La masa debe estar lista para la descarga en aproximadamente 8 minutos, pero debe ser descargada un poco antes si su temperatura alcanza 121° C.
Los acelerantes y el óxido de zinc son comúnmente añadidos a la mezcla al final del ciclo pero esta práctica causa, en ocasiones, prevulcanización. en tal caso el óxido de zinc podrá añadirse más tarde — en el cilindro recalentador. Es una buena solución hacer una mezcla-madre con el óxido de zinc y acelerantes para reducir el tiempo de mezclado, rebajar la historia del calor y asegurar una buena dispersión; es frecuentemente empleada una de 75% a 85% en SBR. Ciertos acelerantes del Neopreno como el NA-22 puede utilizarse en mezcla-madre con SBR.
Los óxidos metálicos y NA-22 están disponibles comercialmente en forma de mezclas-madre con plastificantes. Estas mezclas-madre permiten una rápida incorporación de los ingredientes.
La prevulcanización es debida corrientemente a una temperatura excesivamente alta de la masa; no obstante, hay otra razón, menos obvia. Se ha comprobado que incluso mínimas cantidades de óxido de zinc adicionadas al Neopreno antes de la magnesia pueden hacer las mezclas extremadamente prevulcanizables. En ocasiones una composición prevulcaniza debido, antes de serle añadida la magnesia, a que recoge unas pocas partículas de óxido de zinc que ha quedado retenido en el mezclador de una operación precedente.
El Neopreno extruye mejor cuando la máquina trabaja a o cerca de su capacidad. Bajo tales condiciones, hay suficiente mezcla disponible para llenar la sección transversal de la hilera, además la masa permanece en la máquina por un lapso de tiempo mínimo y hay menos tendencia a la prevulcanización o por variaciones en las medidas o aspecto de la pieza extruida. Para usos generales, se prefiere un tornillo normal para la extrusión de caucho con un diámetro constante del núcleo y un fileteado de paso decreciente. Con este tornillo la presión es paulatinamente aumentada cuando la masa adelanta a través de la máquina y, como resultado de esta acción completa de amasado, es reducido el aire ocluido y se producen unas secciones de extrusión uniformes. Los tornillos de alta compresión, como los empleados para la extrusión de plásticos, reducen mucho la velocidad de extrusión y pueden causar prevulcanización a causa del excesivo calor generado.
El diseño de la hilera tiene una considerable influencia sobre la calidad de la extrusión. Las hileras para Neopreno diseñadas adecuadamente son pulidas y con una conicidad gradual de atrás hacia adelante de manera que el flujo de mezcla no encuentre impedimentos. Tienen suficiente profundidad y resistencia para admitir esta conicidad sin doblarse o combarse bajo altas presiones.
Muchas veces puede mejorarse la uniformidad de la extrusión aumentando el grueso de la hilera o por el empleo de lubricantes que reducen la fricción (ver página 41). Al extruir formas que no permiten el flujo de la mezcla a través de todas las partes del cabezal deberán colocarse respiraderos o sangradores en los «espacios muertos» de la hilera. Estos respiraderos reducen la prevulcanización al evitar que la mezcla quede parada en el cabezal.
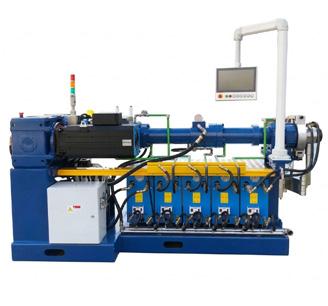
Es una buena práctica reservar la composición de Neopreno preparada por lo menos ocho horas antes de su extrusión. Esto deja suficiente tiempo para que los ablandantes sean absorbidos por el Neopreno, plastificando así la mezcla a un grado máximo. Las composiciones de Neopreno requieren menos trabajo en los cilindros recalentadores que las de caucho natural; deberán masticarse sólo lo suficiente para ser ablandadas y calentadas uniformemente. Una vez precalentadas las mezclas deben ser guardadas en armarios, carretillas u otros equipos para mantenerlas calientes hasta su introducción en la máquina de extrusión. No obstante, para obtener los mejores resultados, la mezcla (en forma de tiras) debería transportarse directamente desde el cilindro alimentador a la extrusionadora de manera que esté uniformemente caliente al alcanzar la cámara de la máquina. La carga y abertura del cilindro debe ser tal que el bucle gire constantemente sobre sí mismo.
La rapidez óptima de extrusión para una composición dada debe determinarse empezando con una lenta velocidad del tornillo. Una vez la composición fluya libremente puede aumentarse la velocidad para obtener los mejores resultados. Es primordial que una vez rellenados la cámara y el tornillo, la alimentación de la máquina sea constante. Cuando la máquina es escasamente alimentada se reducen las presiones sobre la hilera resultando de ello variaciones en las medidas del artículo terminado.
Los desperdicios de las operaciones de la máquina de extrusión deberán tirarse en hojas delgadas y rápidamente refrigeradas para evitar la prevulcanización. Una vez comprobado que no hay suciedad o prevulcanización en los desperdicios, pueden ser mezclados con composición fresca en el cilindro recalentador. Cuando la experiencia haya demostrado seguro esta práctica, el desperdicio podrá incorporarlo al cilindro recalentador. No deberá añadirse más de 10% de desperdicio a una composición nueva.
Un buen control de la temperatura es importante en la máquina de extrusión; aquélla rige la velocidad de extrusión y el aspecto del artículo terminado. Los mejores resultados son obtenidos empleando un husillo y cámara fríos, cabezal tibio y la hilera caliente (93° C). En estas condiciones la masa es calentada gradualmente a medida que es empujada hacia el cabezal de la extrusionadora. Como resultado de ello se alcanzan altas presiones y rápida extrusión; la masa no es ablandada en exceso y mantiene su forma después de través de la hilera. Si la cámara de la máquina es demasiado caliente, la masa se ablandará térmicamente causando una pérdida de presión contra la hilera. La velocidad de extrusión disminuirá y se generará calor por fricción — resultando unos calibres no uniformes y probabilidad de prevulcanización. Si el cabezal e hilera son demasiado fríos hay una gran resistencia al flujo. Esto aumenta la presión en la máquina de manera que puede resultar una superficie ondulada o rugosa. Si el cabezal e hilera llegan a sobrecalentarse la sección extruida puede ser ablandada térmicamente a un grado tal que se produzcan alabeos o aplastamientos y la superficie resulta mellada o rasgada. Sin embargo, las composiciones con mucho nervio que no extruyen satisfactoriamente a bajas temperaturas pueden hacerlo homogéneamente a través de una hilera extremadamente caliente. A esta operación se ha denominado alisamiento de la masa por «embutición» o «calcinación».
Para tener la hilera eficazmente caliente le son aplicadas a veces llamas de un anillo de gas — particularmente al comenzar la operación.
En los últimos años modificaciones importantes hechas en el diseño de los husillos y extrusionadoras han hecho posible la alimentación fría (temperatura ambiente) con tiras de neopreno directamente a la máquina sin precalentamiento. Algunas de las ventajas derivadas de la alimentación fría son: (1) ahorro en el coste de la operación ya que se elimina el precalentamiento; (2) mejoras en el control de los calibres y calidad de la extrusión ya que la mezcla es suministrada a la hilera a una temperatura y viscosidad más uniformes; (3) pueden emplearse ciclos más cortos de vulcanización ya que la velocidad de la misma puede aumentarse en las composiciones con menos peligro de prevulcanización.
La mezcla para calandra debe calentarse uniformemente y alimentar de manera igual todo el ancho de la calandra. Las variaciones del volumen de mezcla en el bucle causan fluctuaciones de temperatura en la masa, que a su vez causan fluctuaciones en la viscosidad y en la presión ejercida por los cilindros. Las variaciones de presión en los cilindros conducen a diferencias tanto en la finura como en el espesor de una hoja calandrada o un engomado, y en la penetración de una mezcla de fricción en un tejido. Se recomienda una alimentación con vaivén de la tira debido a que se asegura así que la mezcla uniformemente caliente sea continua y regularmente distribuida por todo el ancho del cilindro.
Cuatro operaciones básicas de calandrado son estudiadas más abajo: calandrado de hojas o planchas sin soporte, doblado, friccionado y engomado.
Es esencial un cuidadoso control de la temperatura de los cilindros ya que el comportamiento de las composiciones de Neopreno en una calandra es muy sensible a pequeños cambios de aquélla.
El ajuste de las temperaturas óptimas debe determinarse para cada composición ya que ningún conjunto de condiciones de la calandra satisfarán los requisitos de elaboración de todas las composiciones.
Altas temperaturas de los cilindros son beneficiosas para reducir el nervio y rugosidades de las hojas de Neopreno calandradas. No obstante, si se emplean elevadas temperaturas, deberá darse cuidadosa consideración a la formulación de la mezcla a fin de evitar la prevulcanización o la adherencia. La adición de agentes de despegue a la mezcla eliminará normalmente el pegado a altas temperaturas.
Para el más exacto control de la uniformidad del espesor, el Neopreno deberá ser calandrado con las siguientes temperaturas de los cilindros:
Cilindro superior: 93-99° C
Cilindro central: 77-88° C
Cilindro inferior: 32-38° C
Para permitir el despegue del cilindro central a estas altas temperaturas, particularmente con mezclas no negras, es necesario incluir de una a cuatro partes de un polietileno de bajo peso molecular (como el AC Polyethylene 617A). Es también de importancia formular para una buena resistencia a la prevulcanización.
Cuando se requiera menos precisión, es más fácil calandrar bajo las condiciones indicadas a continuación:
Para NEOPRENO GN | W
Cilindro superior: 71-82° C | 93-99° C
Cilindro central: 49-60° C | 60-66° C
Cilindro inferior: 32-38° C | 32-38° C
Si no se requiere un control exacto del calibre, pueden emplearse temperaturas aún más frías.
Para calandrar hojas directamente sobre el envoltorio puede emplearse un dispositivo de calandra como el indicado en la Figura 4. Como con otros elastómeros, los envoltorios o soportes más comúnmente utilizados son lonetas de algodón preparadas, nylon, polietileno, batistas y papel pergamino. El rodillo compresor prensa la hoja recién formada contra el soporte — produciendo el grado deseado de adhesión temporal.
Las mezclas de Neopreno deben ser enfriadas tan pronto como sea posible después del calandrado (antes de enrollarlas con el envoltorio) con el fin de reducir las tensiones, la adherencia al envoltorio y el peligro de una vulcanización prematura. Un enfriamiento adecuado puede ser obtenido con un cilindro inferior frío y/o una rápida operación de rebobinado.
Doblado
El doblado se efectúa cuando se requieran planchas lisas con un espesor que no puede ser calandrado en una sola operación. El doblado proporciona una hoja mejor ya que las burbujitas y otros fallos no abarcan la totalidad del espesor. Por razones económicas, es importante regular la viscosidad de la mezcla a un grado que permita el calandrado al máximo calibre sin la formación de ampollas. Las composiciones que son demasiado blandas no proporcionan suficiente acción de cizallamiento para reventar las burbujas de aire ocluido. Las mezclas de mayor firmeza poseen mayor adhesión entre las capas. Para composiciones no pegajosas, o que sean tenaces y con nervio, el calentamiento del cilindro inferior mejorará la pegajosidad y adhesión de los pliegues y reduce además la contracción.
Confecciones con dos capas son posibles en una sola operación utilizando una calandra de cuatro cilindros. Una disposición para un tipo «Z» de cuatro cilindros se muestra en la Figura 5 (B)
La Figura 6 presenta un montaje típico de calandra para el friccionado de tejidos con composiciones de Neopreno. El cilindro central tiene una velocidad superficial algo más rápida que la de los dos cilindros exteriores. Las mejores mezclas para friccionar son blandas, pegajosas y libres de nervio. Deben adherirse bien al cilindro central y no desgarrarse por la acción de cizalla que tiene lugar a la entrada del tejido.
Un pintado del cilindro central con leche asegurará la adherencia de la mezcla. Las composiciones de Neopreno se friccionan mejor sobre tejidos calientes recientemente planchados.
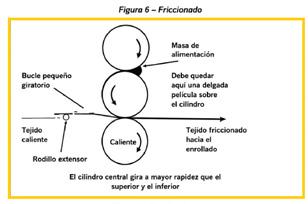
Las temperaturas de los cilindros recomendadas para friccionar mezclas de Neopreno son indicadas a continuación:
Cilindro superior: 93-104° C
Cilindro central: 66-82° C
Cilindro inferior: ver el texto que sigue
Como en otras operaciones de calandrado, las temperaturas óptimas de los cilindros deben ser determinadas para cada composición. En general, el friccionado con Neopreno requiere más altas temperaturas superficiales de los cilindros que el friccionado con caucho natural. Cuanto más caliente el cilindro superior menos tendencia tendrán las mezclas a pegarse a él. El cilindro central debe ser lo bastante caliente para ablandar la mezcla, pero no demasiado, si no la mezcla no se adherirá suficientemente bien al cilindro y será arrastrada sobre el tejido.
Si el cilindro central es demasiado frío, la mezcla será muy dura para friccionar satisfactoriamente y puede desgarrar el tejido. La temperatura del cilindro inferior debe regularse de acuerdo con la mezcla y el tipo de tejido empleado. Con composiciones relativamente firmes, o tejidos gruesos muy tupidos, es necesaria una temperatura elevada para favorecer la penetración. Con mezclas blandas o tejidos no tupidos la temperatura del cilindro inferior debe rebajarse en la primera pasada para evitar un calado excesivo. Cuando se fricciona la segunda cara, la penetración o calado no presenta tanto problema, pero un cilindro inferior demasiado frío puede causar «arrancadas» de la primera cara sobre el cilindro.
Considerando el tejido friccionado como una capa única el procedimiento de engomado o recubrimiento con una capa es similar a la operación de doblado. El estudio de temperaturas de cilindros para el calandrado de hojas sin soporte (página 10) es también adecuado para el engomado.
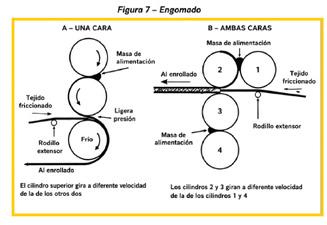
Una notable diferencia de la operación de doblado es que, en el engomado, se utiliza una relación de fricción entre los cilindros alimentadores para mantener la mezcla caliente y evitar el pegado en el cilindro superior. Para el par de cilindros que toman el tejido se emplean velocidades superficiales uniformes.
La Figura 7 muestra dos montajes típicos de calandras para el engomado. El método A es el más extensamente usado. El método B es un dispositivo de cuatro cilindros con el cual ambos lados del tejido friccionado pueden ser engomados simultáneamente.
Cuando una capa por engomado se aplica solo a una cara de un tejido friccionado, la capa es normalmente aplicada a la cara más ligera (segunda).
Las composiciones de Neopreno pueden ser moldeadas por compresión, transferencia e inyección con relativa facilidad. Los problemas que pueden presentarse son similares a los experimentados con otros elastómeros y pueden resolverse ordinariamente con modificaciones mecánicas o de formulación.
Los coeficientes de dilatación térmica de las composiciones elastoméricas son mayores que los de los metales. El cambio de volumen del acero debido a la temperatura es de 0,004% por grado centígrado comparado con el 0,06% del NEOPRENO GN bruto o el 0,01% para las composiciones de Neopreno normalmente cargadas.
Una pieza de Neopreno vulcanizada tiene las mismas dimensiones que la cavidad del molde cuando ambos están a la temperatura de vulcanización, pero al enfriarse, el Neopreno se contrae más que el molde y la pieza resulta más pequeña que la cavidad.
La reacción química y la pérdida de materias volátiles durante la vulcanización pueden explicar una pequeña parte de la contracción pero ésta es ordinariamente insignificante.
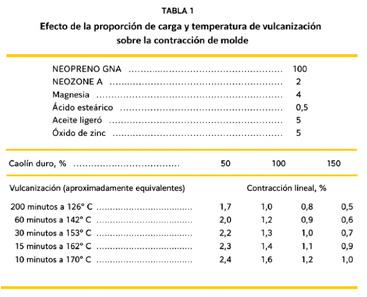
La contracción se transforma en un problema de moldeo cuando el molde no ha sido diseñado para permitir aquélla; o cuando se requiera un cambio en la composición que afecte de manera importante a su coeficiente de dilatación térmica. Si las medidas de un moldeado fallan para satisfacer las tolerancias dadas debido a un defecto del molde para permitir la contracción, puede ser posible rectificar el error por un ajuste de la temperatura de vulcanización o de la formulación de la mezcla. La contracción se reduce vulcanizando a menores temperaturas o aumentando la cantidad de cargas (ver Tabla 1). Además, los coeficientes de dilatación térmica de varias cargas difieren de manera que el tipo empleado afecta a la contracción (ver Tabla 2). Por ejemplo, la contracción se reduce sustituyendo con caolín parte o la totalidad del negro carbón de una composición de Neopreno.
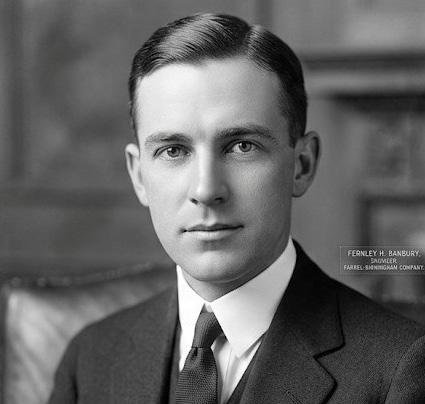
Fernley Hope Banbury (1881–1963) fue un profesional británico y una figura fundamental en la historia de la ingeniería, específicamente en la industria del caucho de todo el mundo.
Su fama se debe a la invención del mezclador interno, conocido universalmente como el “mezclador Banbury”, un equipamiento que revolucionó la fabricación de compuestos elastoméricos.
Banbury emigró a los Estados Unidos y comenzó su carrera en la compañía Farrel-Birmingham, situada en la localidad de Ansonia, estado de Connecticut. Una empresa especializada en equipos de producción para compañías caucheras.

Esteban Friedenthal
Director del Comité de Capacitación y Desarrollo Profesional (SLTC)
Hasta ese entonces el caucho se mezclaba en “molinos abiertos” (dos rodillos gigantes que giraban en direcciones opuestas). Era un proceso manual, extremadamente peligroso para los operarios y muy sucio, ya que el negro de humo y otros aditivos volaban impiadosamente por toda la fábrica.
Además de estos riesgos, el molino abierto, como mezclador, tenía un problema que incidía directamente en la calidad de mezclado: su falta de lateralidad.
El material se desplazaba solo en un plano perpendicular al eje de los rodillos. Para que lo hiciera en el sentido lateral, el operador del equipo debía trabajarlo manualmente y eso introducía en la operación un alto grado de variabilidad en y entre mezclas.
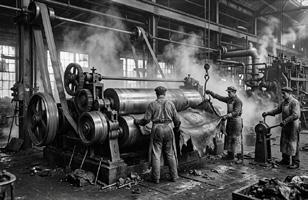
Evaluando esta situación, Banbury ideó un equipo que resolviera todos los inconvenientes al mismo tiempo, mientras trabajaba para la Birmingham Iron Foundry (que luego se fusionó con Farrel Corporation).
El diseño consistía en una cámara cerrada con dos rotores en forma de espiral que masticaban el material e incorporaban todos los componentes de la formulación de los compuestos. En la fotografía podemos apreciarlo en el día de su patentamiento, en 1916.
Otra diferencia conceptual con el molino, es que las mezclas no se definen por peso sino por volumen, atendiendo al espacio útil que queda disponible en la cámara. Esta variable se define por un “factor de llenado” que está entre 70% a 80%, dependiendo de la formulación y del estado de desgaste de la cámara de mezclado. Se ha pasado así de trabajar en “kilos” a “litros”.
IMPACTO EN LA INDUSTRIA
La introducción de la máquina de Banbury en las empresas cambió drásticamente su desempeño productivo por tres razones principales:
Velocidad: Redujo procesos que tomaban horas a cuestión de minutos.
Seguridad y Salud: Al ser una cámara cerrada, se eliminó gran parte del riesgo de atrapamiento y la inhalación de polvos químicos.
Calidad: La dispersión de cargas y demás materias primas mejoró significativamente.
Uniformidad: Permitió un control mucho más preciso sobre la calidad entre mezclas del compuesto, algo vital para la naciente industria automotriz y la fabricación masiva de neumáticos de las primeras décadas del siglo XX. Y luego para el resto de nuestra industria.
Es uno de esos raros casos de la ingeniería donde el nombre del inventor se convirtió en el nombre del invento. Hoy en día, en cualquier planta de productos de caucho, se sigue hablando de “el Banbury” para referirse a un proceso de mezclado de excelencia.
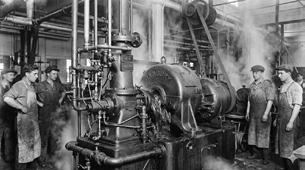
Al ingeniero Banbury se le recuerda no solo como un inventor brillante, sino como el hombre que transformó un proceso artesanal y peligroso en una operación científica e industrial de alta eficiencia.
● Los rotores
Son realmente el corazón del mezclador y a pesar de haber “heredado” la relación de fricción que tienen los rodillos del molino abierto, también en la actualidad se consiguen mezcladores equipados con rotores que giran a la misma velocidad (even speed).
Este recurso es muy interesante porque contribuye aún más a obtener mayor uniformidad en la producción de mezclas.
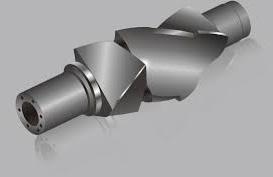
Por supuesto, el diseño geométrico de los rotores también fue motivo de optimización, para mejorar las características de productividad y calidad de este proceso fundamental.
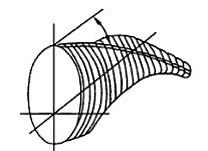
Para ello se han empleado modelos de elementos finitos como el de la figura, tratando de lograr los mejores valores en los ángulos de hélice y en las dimensiones de las aletas menor y mayor de cada rotor.
El equipo creado por Banbury tenía, desde su origen, rotores tangenciales asíncronos, que giran a distintas velocidades y no se tocan. Posteriormente, apareció otra tecnología llamada Interconecta (o Intermesh), que fue desarrollada y perfeccionada por varias compañías de maquinaria para caucho, principalmente en Europa, décadas después de la invención del Banbury.
No fue un “invento” creado por una sola persona, sino un desarrollo de ingeniería de varias empresas, siendo la pionera Werner & Pfleiderer, en Stuttgart, Alemania.
Este tipo de rotores resulta más conveniente para mezclar compuestos de baja viscosidad y poco cargados, permitiendo un mejor control sobre la temperatura de la mezcla que los tangenciales. Poco a poco han avanzado en su competencia con estos últimos.
● Control de temperatura
Para controlar la temperatura dentro de un mezclador tipo Banbury, se actúa sobre la transferencia de calor entre la mezcla y las superficies metálicas de la máquina. Dado que el compuesto genera una gran cantidad de calor por fricción (trabajo mecánico), el sistema debe ser capaz de refrigerar intensamente la mezcla porque esta acción es esencial para conseguir una alta calidad de mezclado, dentro de cada mezcla y entre mezclas.
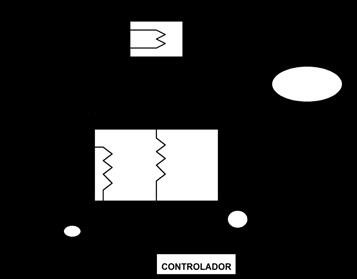
En un Banbury moderno, el control de temperatura se realiza, generalmente, en tres zonas: en la cámara del mezclador, en los rotores y en la compuerta. Se trata de tres controles individuales, de modo que se pueden establecer los valores con una cierta estrategia, para optimizar el mezclado de cada formulación en particular. La figura esquematiza el sistema de intercambio térmico para cualquiera de las tres zonas mencionadas.
● Pisón
Este otro elemento, imprescindible, regula la presión sobre la mezcla e interviene no sólo en la calidad de la misma sino también en la productividad del proceso, ya que está directamente relacionado con los tiempos y energía utilizados en la operación.
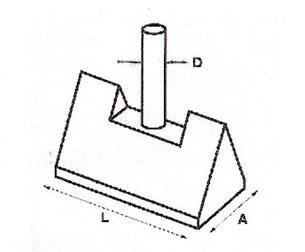
En la figura siguiente se representa un típico pisón neumático y la relación funcional que determina la presión efectiva que se aplica en el compuesto.
D es el diámetro del vástago del pisón. A y L son las dimensiones del ancho y el largo de su base.
Para una cierta presión neumática de línea P, la presión efectiva Pe sobre el compuesto (que determinará la eficiencia de su ciclo de mezclado) se puede calcular con la expresión que figura a la izquierda.
El díámetro del vástago, al estar elevado al cuadrado, es el factor multiplicador de la presión efectiva y ese aspecto debe ser tenido en cuenta al adquirir un nuevo equipo.
La sabiduría y el sentido común son muchas veces más efectivos que una costosa inversión
El pisón neumático es muy eficiente, pero consume mucha energía y por lo tanto, incide negativamente en los costos operativos del proceso. Por ello, en la actualidad se tiene la interesante opción de utilizar pisones hidráulicos.
La transición de pisones neumáticos a hidráulicos en los mezcladores Banbury representa un salto significativo en la eficiencia y el control del proceso de mezclado. Mientras que el aire es compresible y limitado en presión, el aceite hidráulico ofrece una respuesta potente, menos ruidosa y más económica.
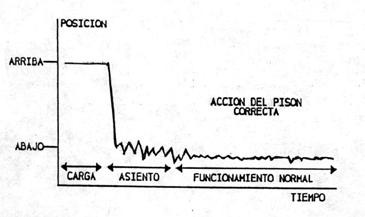
En la figura se puede observar un dibujo esquemático con el desplazamiento del pisón a lo largo del ciclo de mezclado. Un operador avezado puede darse cuenta entonces si el proceso está evolucionando correctamente, tan sólo observando cómo es el movimiento oscilante del pisón y la amplitud del mismo.
● Descarga
Es el momento culminante de la operación del Banbury. Lo tradicional es descargar la mezcla por el valor de la temperatura que marca el termopar alojado dentro de la cámara de mezclado. Si el equipo pudiera medir la energía eléctrica que toma el motor (integrando la potencia en el tiempo), ese dato es mucho más confiable para descargar y proporciona mezclas más uniformes en cualquier propiedad que estemos midiendo en el laboratorio.
En la descarga, el proceso de mezclado no está enteramente completado: falta agregar el trabajo en el equipo que está debajo (generalmente un molino con blender o, más sofisticado, un roller die) y también, el enfriamiento óptimo de la mezcla.
Esta última parte se realiza en un batch off, una instalación en la que la lámina continua de mezcla va avanzando y enfrentando a su paso una serie de ventiladores potentes y eficientes.
GRACIAS NUEVAMENTE!
Como ningún otro equipo, el Banbury ha podido satisfacer espectacularmente las necesidades de producción y estándares de calidad de la industria del caucho, en todo el mundo.
No es solo una máquina más. Es el corazón tecnológico que permitió la transición de la producción artesanal a la industrialización masiva en el sector del caucho.
¡Hasta el próximo cafecito!
Soluciones en látex para aplicaciones industriales.
LÁTEX SINTÉTICO
Desempeño y versatilidad para múltiples aplicaciones.
CONSISTENCIA en calidad
LÁTEX NATURAL
Abastecimiento confiable y desempeño consistente.
SOPORTE TÉCNICO especializado
ADITIVOS FUNCIONALES
Tecnología que potencia el desempeño del látex.
SUMINISTRO confiable
En un contexto atravesado por la incertidumbre, la aceleración y la transformación constante, las organizaciones enfrentan un desafío que no puede abordarse únicamente desde la lógica de la productividad o la rentabilidad. La verdadera discusión estratégica pasa hoy por otro lugar: cómo construir entornos de trabajo sostenibles, saludables y más humanos.
Porque liderar, en este tiempo, ya no significa solo alcanzar resultados. Significa también crear condiciones para que las personas puedan desarrollarse, sentirse valoradas y encontrar sentido en lo que hacen en su día a día. Y esto no es una conversación “blanda”; es una conversación de sostenibilidad organizacional.
COLUMNISTA INVITADA

Silvana Mondino
Especialista en Transformación Cultural y Liderazgo Organizacional
COLUMNISTA

Patricia Malnati
Directora del Comité de Sustentabilidad de la SLTC
Los indicadores globales son cada vez más contundentes. Según Gallup 2025, apenas el 21% de las personas se siente verdaderamente comprometida con su trabajo. Quizás el dato más alarmante sea otro: uno de cada dos managers experimenta burnout. Es decir, quienes deberían sostener a los equipos son, muchas veces, quienes más agotamiento emocional atraviesan. A esto se suma un fenómeno creciente: el 38% de las personas planea cambiar de empleo este año, de acuerdo con el estudio Work Reimagined 2024 de EY.
En paralelo, las nuevas generaciones estarían redefiniendo las reglas del vínculo con el trabajo. Tanto Millennials como Gen Z ya no priorizan únicamente estabilidad económica o crecimiento jerárquico. Buscan bienestar, flexibilidad, coherencia, propósito y culturas organizacionales alineadas con valores reales.
Por eso, hablar hoy de liderazgo humano no implica romantizar el trabajo ni caer en discursos aspiracionales. Implica comprender que las personas son parte central de la sostenibilidad del negocio. Porque cuando las personas se sienten escuchadas, respetadas, cuidadas y tratadas con equidad, el impacto sobre la organización y su cultura resulta positivo. Las culturas organizacionales no son neutras. Moldean comportamientos, habilitan —o bloquean— conversaciones, determinan niveles de seguridad psicológica y condicionan la capacidad de adaptación frente a escenarios cada vez más complejos. Sin embargo, transformar culturas requiere mucho más que políticas, declaraciones o iniciativas aisladas. Requiere principalmente un liderazgo coherente que promueva la alineación efectiva entre lo que la organización declara y lo que sucede en lo cotidiano.
En esta línea, construir organizaciones más humanas no implica bajar exigencias ni perder foco en el negocio. Implica desarrollar organizaciones más inteligentes emocionalmente, más conscientes de sus dinámicas internas y más preparadas para sostener resultados en el tiempo.
El liderazgo que viene necesitará desarrollar capacidades diferentes: autoconciencia, empatía, pensamiento sistémico, escucha profunda y comunicación generativa. En este sentido, marcos como los Inner Development Goals ya advierten que las habilidades humanas serán tan relevantes como las competencias técnicas para afrontar los desafíos sociales, organizacionales y ambientales del futuro En definitiva, las organizaciones que logren integrar humanidad y estrategia estarán mejor preparadas para sostenerse en escenarios de alta complejidad. No solo porque podrán atraer y retener talento, sino porque desarrollarán culturas más resilientes, innovadoras y adaptativas. Las compañías que comprendan esto antes que otras tendrán una ventaja competitiva difícil de replicar: culturas capaces de sostener aprendizaje, transformación e innovación genuina.
Porque el futuro del trabajo no se jugará solamente en la tecnología. Se jugará, sobre todo, en la capacidad de las organizaciones para seguir siendo profundamente humanas en medio de la complejidad.
Este artículo está compuesto de 2 partes. Si quieres acceder a la primera, haz clic aquí.
BREVE HISTORIA DE MATERIALES Y CONSTRUCCIÓN: DEL CUERO A LA MULTICAPA
La historia del balón en los Mundiales refleja una transición desde soluciones basadas en cuero y costuras hacia construcciones multicapa con mayor control de absorción de agua, estabilidad dimensional y repetibilidad industrial. En los recuentos históricos se señalan hitos como la evolución de paneles, métodos de ensamblaje y el avance hacia materiales sintéticos y laminaciones que reducen la variabilidad asociada al entorno húmedo [6]. En ciclos recientes, el balón incorpora además sensórica (‘balón conectado’) como parte del sistema, con medición de eventos cinemáticos de alta frecuencia para soporte de decisiones y analítica [7].

Ing. Iván Enrique Sánchez Ariza
Consultor en Elastómeros

Oscar Barrera
Coordinador de Comunicaciones SLTC
1. Neumático o vejiga con el compuesto de la vejiga y los dos compuestos de caucho de la válvula y el pitón
2. La cubierta textil de poliéster reciclado es adherida para mantener la forma con formulaciones vulcanizables de caucho NR.
3. Capa elástica soft, para dar alta suavidad se realiza en formulaciones de EVA, EVA/NR, EVA/ NBR o EVA/BR todas esponjadas.
4. Capa de material sintético de poliuretano. Para adherir todas las capas se utilizan adhesivos de caucho.
Para la capa elástica soft mencionaremos formulaciones tipo para conseguir este efecto, fundamental en los balones modernos.
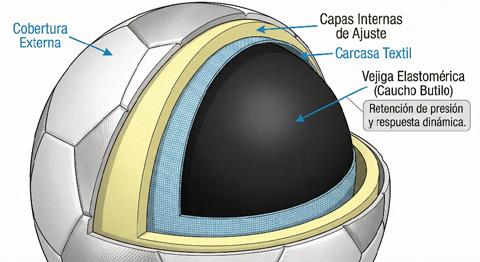
Figura 2. Diseño típico del balón moderno por capas: cobertura externa, capas internas de ajuste, carcasa textil y vejiga elastomérica. La vejiga concentra la función de retención de presión y aporta parte de la respuesta dinámica del sistema.
¿POR QUÉ EL BUTILO Y LOS HALOBUTILOS
TERMINAN SIENDO LA BASE DE LA VEJIGA?
El criterio dominante en una vejiga es la retención de aire. El caucho butilo se asocia con baja permeabilidad a gases y, por tanto, con retención de presión en aplicaciones herméticas [4]. En balones, esa propiedad suele traducirse en menor deriva de presión durante almacenamiento y uso, y en una base más estable para cumplir requisitos de pérdida de presión.
Además del butilo (IIR), se emplean halobutilos (clorados o bromados) cuando la estrategia de proceso requiere opciones específicas de curado y ventanas de manufactura. Fuentes técnicas describen el uso industrial de halobutilos y su comportamiento de curado según el sistema seleccionado [5]. En términos de desarrollo, esto obliga a validar el balance entre cinética de curado, procesabilidad (scorch) y desempeño final en hermeticidad y fatiga.
IIR vs CIIR/BIIR
IIR: enfoque directo en barrera y estabilidad de presión; el ajuste se centra en control de espesor, dispersión y ventana de curado.
CIIR/BIIR: mantiene barrera y abre palancas de curado y adhesión según proceso; la selección del sistema se decide con reometría y pruebas de desempeño [5].
Una formulación para vejiga basada en (halo) butilo se construye con el objetivo principal de sostener barrera y durabilidad sin comprometer la respuesta dinámica del balón. En ese equilibrio, las cargas y aditivos se seleccionan por su impacto en módulo/ dureza, histéresis, procesabilidad, envejecimiento y, de forma indirecta, en la estabilidad de espesor y continuidad del material. El desarrollo técnico se beneficia de describir la formulación por funciones (polímero base, refuerzo/extendido, ayudantes de proceso, sistema de curado y protección) y amarrarla a un plan de ensayos con criterios internos.
La formulación A: es ponderada para control de barrera y repetitividad. La formulación B: se apoya en halobutilo para ampliar opciones de curado y ventana de proceso (validación por reometría) [5].
La formulación C: agrega palancas de histéresis y ajuste dinámico, con exigencia alta en dispersión.
La formulación D: se incluye como comparación de respuesta elástica, no como enfoque de retención de presión. La formulación E: se incluye como mantener una barrera alta por predominio de IIR, y levantar resiliencia/rebote con NR, aceptando una reducción controlada de retención de aire.
Elastómero base 1
base 2
Carbonato/arcilla - (Procesabilidad / costo)
Ayudas de procesos/ homogeneizante, dispersante y mejorar el flujo.
Tabla 4. Formulaciones genéricas orientativas para vejigas.
ENSAYOS DEL COMPUESTO: CONTROL DE PROCESO
Se priorizan medidas de procesabilidad y cinética de curado. La viscosidad Mooney aporta una lectura directa de flujo y consistencia; la reometría (MDR/ ODR) amarra la seguridad a scorch (tS2), el ritmo de curado (t90) y la estructura asociada a ΔTorque. En ocasiones, se complementa con análisis de densidad y un criterio interno de dispersión, debido a su relación con variación mecánica y hermeticidad.
ENSAYOS DEL VULCANIZADO: PROPIEDADES FINALES DE LA RED
Al material vulcanizado se revisan dureza, tracción, módulos, desgarre y compression set para describir rigidez y recuperación. La resiliencia o indicadores de histéresis ayudan a conectar material con rebote del sistema. Ensayos de envejecimiento térmico y ozono son incluidos según el mercado y especificación. Cuando está disponible, la medición de permeabilidad a gases complementa la validación de hermeticidad.
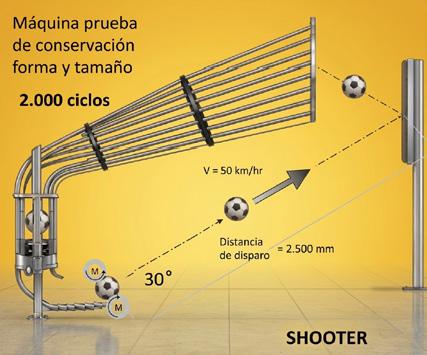
Retención de forma/tamaño: expone estabilidad dimensional y resistencia del ensamble [2]. Componente (función)
ENSAYOS DE APLICACIÓN (BALÓN): DONDE EL SISTEMA SE VERIFICA
El balón completo integra la vejiga con carcasa, capas internas y uniones. Por esa razón, la pérdida de presión a 72 h funciona como prueba integrada de barrera del elastómero y de integridad del ensamblaje (válvula, sellos y uniones) [2].
El manual de ensayos también define pruebas dimensionales, de rebote, absorción de agua, peso y retención de forma/tamaño, con requisitos por categoría [2].
Variables de aplicación que conectan formulación y proceso
Pérdida de presión (72 h): integra permeabilidad, espesor, curado e integridad de válvula/ uniones [2].
Rebote: depende de módulo e histéresis del sistema, no solo de la vejiga.
Nivel Propiedad / Ensayo
Compuesto Mooney ML(1+4) 100 °C
Compuesto MDR/ODR (tS2, t90, ΔTorque)
Compuesto Densidad
Compuesto Dispersión (criterio interno)
Vulcanizado Dureza Shore A
Vulcanizado Tracción y elongación
Vulcanizado Desgarre
Vulcanizado Compression set
Método (referencia)
Valor o criterio (guía)
Qué controla
ASTM D1646 / ISO 289 35-70 MU Flujo y control de espesor
ASTM D5289 / ISO 6502 tS2: 2-8 min; t90: 8-20 min Ventana a scorch y repetibilidad
ASTM D297 / ISO 2781 1.05-1.25 g/cm³ Control de carga
Interno (índice de dispersión) Homogénea; sin grumos Hermeticidad y variación mecánica
ASTM D2240 / ISO 48 45-65 Shore A Soporte de presión y sensación
ASTM D412 / ISO 37 6-14 MPa; 350700% Robustez de pared
ASTM D624 / ISO 34-1 15-40 kN/m Resistencia a falla
ASTM D395 / ISO 815 15-40% (según sistema) Recuperación elástica
Vulcanizado Resiliencia / histéresis (indicador) Según laboratorio Según objetivo Aporte al rebote/ amortiguamiento
Vulcanizado Envejecimiento térmico
Vulcanizado Ozono (si aplica)
Vulcanizado Permeabilidad a gases (si disponible)
Aplicación Pérdida de presión (72 h) - Test 06
Aplicación Rebote (20 °C y 5 °C) - Test 03
Aplicación Masa y absorción de agua - Tests 05 y 04
Aplicación Dimensional (circunferencia/ esfericidad) - Tests 01 y 02
Aplicación Retención de forma/tamaño - Test 07
ASTM D573 / ISO 188 Retención > 70% (guía) Estabilidad en uso
ASTM D1149 / ISO 1431 Sin grietas (condición definida) Durabilidad superficial
ASTM D1434 / ISO 15105 Reportar coeficiente; objetivo: bajo Ligado a pérdida de presión
Manual FIFA [2] % pérdida tras 72 h Hermeticidad del sistema
Manual FIFA [2] Criterio por categoría Respuesta dinámica del sistema
Manual FIFA [2] Criterio por categoría Masa y sensibilidad a agua
Manual FIFA [2] Criterio por categoría Geometría y uniformidad
Manual FIFA [2] Criterio por categoría Durabilidad del ensamble
Tabla 5. Propiedades, caracterización y pruebas de aplicación.
DEL LABORATORIO A PLANTA: PROCESO, PROS/ CONTRAS Y TIPS OPERATIVOS
A nivel industrial, la secuencia de alto nivel incluye: mezclado, conformado (lámina o extrusión), formación y vulcanización de vejiga, armado con carcasa y capas internas, unión de paneles e inspección final.
En ese flujo, la variabilidad suele concentrarse en tres puntos:
● Dispersión efectiva,
● Control de espesor y
● Coherencia de curado.
Por ello, los indicadores de proceso (Mooney y reometría) deben correlacionarse con resultados de aplicación (pérdida de presión, rebote y retención de forma).
Lista de Chequeo - Laboratorio
Definir objetivos internos: pérdida de presión (72 h), rebote, dureza y límites de masa [2].
Levantar Mooney y reometría (tS2, t90, ΔTorque) con réplicas para verificar repetibilidad.
Verificar densidad y dispersión por lote piloto (criterio interno).
En vulcanizado: dureza, tracción, desgarre, compression set y envejecimiento térmico; ozono según necesidad.
En aplicación: ejecutar pérdida de presión (72 h) y contrastar con metas internas y/o criterios de certificación [2].
PHR: Partes por cien partes de caucho base.
IIR: Caucho butilo (isobutileno-isopreno), asociado a retención de aire y baja permeabilidad [4].
CIIR/BIIR: Halobutilos clorado/bromado [5].
Mooney: Medida práctica de viscosidad y procesabilidad del compuesto.
MDR/ODR: Reometría para evaluar scorch y cinética de curado (tS2, t90) y estructura (ΔTorque).
Pérdida de presión (72 h): Ensayo de aplicación que cuantifica el porcentaje de pérdida de presión tras almacenamiento por 72 h, según protocolo [2].
La Casa de Fierro: Legado del auge cauchero en Iquitos (Perú)
Símbolo indiscutible de la opulencia de finales del siglo XIX, la Casa de Fierro es una joya de la ingeniería prefabricada atribuida al estudio de Gustave Eiffel. Adquirida en París por el magnate Julio H. Toots durante el apogeo de la industria del caucho, la estructura fue transportada pieza por pieza a través del Atlántico y el Amazonas, convirtiéndose en un hito de la arquitectura industrial en plena selva peruana.
Ubicada frente a la Plaza de Armas, esta edificación de hierro forjado representa el vínculo histórico entre la riqueza generada por el látex y la vanguardia tecnológica europea de la época. Aunque hoy alberga espacios turísticos y comerciales, sus muros de metal permanecen como un testimonio vivo de la era en que el caucho transformó a Iquitos en una metrópoli de alcance global.
ODS 14: Conservar y utilizar sosteniblemente los océanos, los mares y los recursos marinos para el desarrollo sostenible
Si quieres acceder al artículo completo, haz clic aquí.
Los mares y océanos son elementos estrechamente relacionados con nuestra supervivencia. Ambos conforman una importante fuente de alimentos, medicinas, biocombustible y muchas otras materias primas para diversos productos. Históricamente, han sido, también, una vía fundamental para el comercio.
Por otro lado, tanto los océanos como los mares contribuyen además a la descomposición molecular, reducen la contaminación y sus ecosistemas costeros actúan como amortiguadores para reducir los daños causados por las tormentas.
El agua que bebemos, las lluvias que producen que las cosechas salgan adelante e incluso el oxígeno que respiramos, están de un modo u otro vinculados a la existencia de mares y océanos.
COLUMNISTA INVITADO
Directora de Comité de Sustentabilidad de la SLTC
Por si eso no fuera suficiente, cabe recordar que los océanos cubren las tres cuartas partes de nuestro planeta y suponen el 97 % del agua presente en la Tierra, lo que les otorga un papel fundamental en nuestro modo de vida.
Asimismo, los océanos son considerados la mayor fuente de proteínas del mundo y, actualmente, más de 3.000 millones de personas dependen de la biodiversidad de esas aguas para su sustento.
De ahí la importancia del ODS 14, uno de los objetivos propuestos por la Organización de las Naciones Unidas en 2015, para tomar medidas frente a diversas problemáticas del mundo actual, incluyendo nuevas esferas que antes no habían sido contempladas como el cambio climático y, en el caso que nos ocupa, la vida y conservación en mares y océanos.
En constante búsqueda de soluciones, Nitriflex ha desarrollado nuevos grados de látex SBR (látex estireno-butadieno), ofreciendo soluciones personalizadas que satisfacen las expectativas de los clientes y las exigencias de sus aplicaciones.
Indicado para:
Asfaltos
Modificación de emulsiones asfálticas, con el objetivo de elevar el desempeño del ligante residual y la durabilidad de los revestimientos.
Espumas
Colchones, plantillas, dispositivos médicos, aislamientos acústicos: Confort y excelente resistencia al uso continuo. Proporciona estabilidad dimensional, además de una alta elasticidad con recuperácion elástica.
Indicado para:
Producto de grado alimenticio, utilizado en la producción de chicles, goma de mascar y goma base. Disponible en forma de fardos y gránulos. Su presentación em gánulos reduce el tiempo de mezcla y proporciona una excelente homogeneización.
La gestión sostenible de la infraestructura vial y de los residuos sólidos representa uno de los principales retos para los países en desarrollo. En Costa Rica, la acumulación de neumáticos fuera de uso (NFU) constituye un pasivo ambiental relevante, mientras que la red vial enfrenta problemas de durabilidad, altos costos de mantenimiento y limitaciones presupuestarias.
COLUMNISTAS INVITADOS

Elsie Álvarez Monge
Directora en Fundellantas

Gerardo Botasso
Embajador de Asphalt Rubber y coordinador del subcomité de asfalto caucho del Comité de reciclaje de la SLTC
COORDINADORES

Karina Potarsky
Directora del Comité de Reciclaje de la SLTC y de INTI - Caucho

Emanuel Bertalot
Vicedirector del Comité de Reciclaje de la SLTC.
En este contexto, el uso de NFU en mezclas asfálticas ha surgido como una alternativa técnica que integra sostenibilidad ambiental, eficiencia económica y mejora del desempeño vial. La convergencia del Banco Interamericano de Desarrollo (BID), el Ministerio de Obras Públicas y Transportes (MOPT) y el Laboratorio Nacional de Materiales y Modelos Estructurales de la Universidad de Costa Rica (LANAMMEUCR) en esta iniciativa responde a objetivos complementarios y estratégicos.
Desde la perspectiva del BID, el financiamiento de proyectos que incorporan NFU en mezclas asfálticas se fundamenta en la reducción de riesgos macroeconómicos asociados a la degradación ambiental y a la baja resiliencia de la infraestructura. Los pavimentos con menor vida útil incrementan el gasto público, generan interrupciones en la movilidad y afectan la competitividad económica.
Al mismo tiempo, la acumulación de neumáticos desechados produce impactos negativos en la salud pública y en el ambiente. El BID considera que proyectos de infraestructura sostenible, como el uso de materiales reciclados en carreteras, constituyen inversiones preventivas que reducen costos futuros, disminuyen la contaminación, fortalecen la resiliencia urbana y elevan la calidad de vida de la población.
En Costa Rica la Ley N.º 9828, denominada “Ley para Promover y Regular el Uso de Materiales Reutilizables en Obras de Infraestructura Vial”, faculta al Ministerio de Obras Públicas y Transportes, así como al Laboratorio Nacional de Materiales y Modelos Estructurales (LANAMME-UCR), para impulsar, evaluar e incorporar materiales reutilizables y tecnologías sostenibles en proyectos de infraestructura vial. En este marco, la normativa permite promover investigaciones, especificaciones técnicas y aplicaciones relacionadas con el aprovechamiento de neumáticos fuera de uso (NFU) en mezclas asfálticas y otras soluciones constructivas, fomentando la valorización de residuos, la innovación técnica, la sostenibilidad ambiental y la economía circular dentro del desarrollo y conservación de la red vial nacional.
El MOPT, como ente rector de la infraestructura vial nacional, enfrenta el desafío de mantener y mejorar la red carretera en un contexto de recursos financieros limitados. La incorporación de NFU en mezclas asfálticas responde a la necesidad de desarrollar pavimentos más durables, capaces de resistir condiciones climáticas variables y cargas de tránsito crecientes. Al extender la vida útil de las carreteras y reducir la frecuencia de intervenciones, esta alternativa contribuye a una gestión más eficiente del presupuesto público.
Asimismo, el MOPT ha incorporado progresivamente criterios de sostenibilidad en sus políticas y especificaciones técnicas, alineándose con los compromisos nacionales en materia de descarbonización y gestión integral de residuos.
El rol del LANAMME-UCR es fundamental para la viabilidad de esta iniciativa. Como laboratorio técnicocientífico de referencia del Estado costarricense, el LANAMME-UCR tiene la responsabilidad de evaluar el desempeño de los materiales y tecnologías utilizadas en la infraestructura vial.
El estudio de los NFU en mezclas asfálticas permite analizar de forma objetiva sus efectos sobre las propiedades mecánicas del pavimento, tales como resistencia a la deformación permanente, comportamiento frente a la fatiga y desempeño ante variaciones térmicas. Además, estas investigaciones consideran las condiciones específicas del país, incluyendo clima, tránsito y materiales locales, reduciendo la incertidumbre técnica asociada a la adopción de soluciones innovadoras.
La articulación entre el BID, el MOPT y el LANAMMEUCR permite abordar el uso de NFU en mezclas asfálticas desde un enfoque integral. El BID aporta la visión estratégica y el respaldo financiero, el MOPT define las necesidades y lineamientos de la infraestructura vial, y el LANAMME-UCR proporciona
la base científica que valida la tecnología. Esta coordinación institucional facilita la transformación de un residuo de manejo especial en un insumo con valor técnico, promoviendo la economía circular y fortaleciendo la sostenibilidad de la obra pública.
La viabilidad de este tipo de proyectos depende además de la articulación efectiva entre distintos actores de la cadena de valor, particularmente las empresas recolectoras de NFU, las empresas recicladoras, reencauchadoras y las empresas constructoras. Cada uno de estos actores cumple un rol específico y complementario.
La Ley N.º 8839 de Costa Rica, “Ley para la Gestión Integral de Residuos”, establece que la gestión de residuos debe realizarse bajo criterios de protección ambiental, salud pública y responsabilidad compartida entre los diferentes actores involucrados. La normativa define la obligación de implementar sistemas adecuados para la recolección, recuperación, transporte, valorización y tratamiento de residuos, promoviendo además el uso eficiente de los recursos y la economía circular. Asimismo, el Decreto Ejecutivo N.º 38272-S, “Reglamento para la Declaratoria de Residuos de Manejo Especial”, declara a las llantas como residuos de manejo especial debido a sus características de almacenamiento, transporte, volumen y potencial impacto ambiental, estableciendo que deben gestionarse mediante sistemas específicos de recuperación y valorización con Gestores Autorizados registrados ante el Ministerio de Salud.
Fundellantas es una fundación sin fines de lucro y Gestor Autorizado por el Ministerio de Salud para la gestión integral de llantas usadas. Su labor se enfoca en la recolección y valorización ambientalmente responsable de NFU. Además, Fundellantas fomenta el aprovechamiento industrial de las llantas de desecho, desarrolla campañas de recolección en conjunto con gobiernos locales y promueve junto al Ministerio de Salud la educación y concientización sobre la adecuada disposición de estos residuos y su impacto ambiental.
Fundellantas desempeña un papel fundamental al garantizar el abastecimiento continuo y organizado de los neumáticos fuera de uso. Su labor comprende
la recolección desde puntos de generación, así como el transporte y almacenamiento temporal conforme a la normativa ambiental vigente. Esta etapa inicial permite reducir la acumulación inadecuada de neumáticos, mitigar riesgos sanitarios y ambientales, y asegurar la trazabilidad del residuo, aspecto clave para el cumplimiento de los marcos regulatorios y los criterios de sostenibilidad exigidos en proyectos de infraestructura pública.
Por su parte, las empresas recicladoras son responsables de transformar los NFU en materiales técnicamente aptos para su incorporación en mezclas asfálticas. Este proceso incluye la trituración, molienda y clasificación del caucho, así como la separación de acero y fibras textiles. La calidad del material producido, particularmente la granulometría y la limpieza del caucho, es determinante para el desempeño de la mezcla asfáltica. La participación de recicladores especializados permite convertir el residuo en un insumo homogéneo y controlado, reduciendo la incertidumbre técnica y facilitando su evaluación y aceptación.
Las empresas constructoras y productoras de mezcla asfáltica constituyen el eslabón final de la cadena, al encargarse de la incorporación del caucho reciclado en el diseño, producción y colocación de la mezcla asfáltica. Su participación implica la adaptación de procesos productivos, el ajuste de diseños de mezcla y la implementación de controles de calidad durante la ejecución de obra. A través de proyectos piloto y obras demostrativas (tramos experimentales), las constructoras permiten validar el comportamiento de las mezclas con NFU en condiciones reales de tránsito y clima, generando información clave sobre su desempeño y durabilidad.
La interacción coordinada entre recolectores, recicladores y constructoras permite cerrar el ciclo de la economía circular en el sector vial, fortaleciendo la sostenibilidad técnica y económica de la iniciativa. La existencia de una cadena de valor estructurada, con roles claramente definidos, incrementa la viabilidad del proyecto, facilita su escalabilidad y contribuye al cumplimiento de los objetivos ambientales, sociales y económicos asociados al desarrollo de infraestructura vial sostenible.
STRUKTOL® ZB 47
Mejoras en el mezclado
• Ahorro de energía
• Mejora de dispersión y reducción del ttiempo de mezclado
• Reducción y estabilización de la viscosidad
En la Química
• Mejora el estado de cura
• Muy buen desempeño en compuestos de NR cargados con NH o Sílica
• Mejora la reversión
En la Física
• Mejora propiedades físicas y de envejecimiento
• Excepcional rendimiento dinámico
• Reduce tan delta y aumenta resistencia al desgarre
• Menor generación de calor (HBU) y mejora resistencia al "blowout"
ST RUKTOL® ZB 47 está desarrollado para compuestos con alto contenido de caucho natural y ofrece un excelente rendimiento tanto e n compuestos negros como con carga mineral. Presentación en pastilla, fácil de usar y libre de polvo, está disponible en todo el mundo y ofrece exce lentes características de procesamiento y rendimiento.
STRUKTOL® ZB 47: el aditivo de procesamiento diseñado para funcionar en las condiciones más exigentes.
Acuerdo con Revista Caucho del Consorcio Nacional de Industriales del Caucho (España) para el intercambio de artículos de interés entre ambas publicaciones | www.consorciocaucho.es
Edición N° 578
Fecha de publicación enero 2026
La creciente automatización, gracias al desarrollo de la inteligencia artificial agencial (Agentic AI) y su implantación en aplicaciones específicas como la robótica, los avances en computación cuántica, innovaciones en biotecnología como la fermentación de precisión y las proteínas alternativas y las tecnologías termoquímicas serán algunas de las tendencias tecnológicas que evolucionarán a lo largo de 2026
INTELIGENCIA ARTIFICIAL AGENTIVA Y AVANCES EN TECNOLOGÍAS CUÁNTICAS
En el ámbito de las tecnologías digitales, la inteligencia artificial agencial alcanzará en 2026 una fase de consolidación y también se verá el desarrollo de la web agencial (o Agentic Web), es decir, una internet dotada de servicios, protocolos, APIs y otros elementos que permitirán a los agentes de inteligencia artificial interactuar entre sí de forma automatizada y segura.
Para este año 2026 se esperan las primeras especificaciones y pruebas piloto previas a un futuro despliegue generalizado.
También para el próximo año, se espera un progreso en las tecnologías de naturaleza cuántica, especialmente en la computación cuántica. Aunque la ventaja cuántica sigue siendo un horizonte lejano en la mayoría de los casos, empezarán a verse las primeras aplicaciones en sectores específicos, con pruebas piloto y casos de uso en ámbitos como el farmacéutico, las finanzas y la logística, ya sea utilizando equipamiento cuántico real o usando emuladores capaces de implementar hasta decenas de cúbits y, por tanto, desplegar un potencial computacional destacable.
CONSORCIO NACIONAL DE INDUSTRIALES DEL CAUCHO
El año entrante será también importante para la transición hacia sistemas de criptografía postcuántica, siguiendo los pasos de estándares y recomendaciones como CNSA 2.0 (americana) o NIS2 (europea). Durante 2026 veremos cómo algunas organizaciones iniciarán la migración de sus sistemas de seguridad basados en criptografía clásica hacia arquitecturas resistentes al desafío cuántico.
LA IA FÍSICA: EL PUENTE ENTRE LA INTELIGENCIA ARTIFICIAL Y EL MUNDO REAL
La robótica y la automatización son un claro ejemplo de convergencia entre las tecnologías digitales y las de aplicación industrial, especialmente cuando los grandes modelos de lenguaje y los agentes están definiendo un paso adelante hacia una robótica más cognitiva. Esta evolución da lugar al nuevo concepto de inteligencia artificial física, conectada directamente, como indica su nombre, con el mundo físico.
Actualmente, los modelos de IA generativa ya han consumido prácticamente toda la información de internet para su entrenamiento, de modo que las siguientes rondas de datos para que la inteligencia artificial continúe aprendiendo deben proceder del mundo real, convirtiéndose en lo que se denomina IA física (physical o embodied AI en inglés).
Se trata de una inteligencia artificial que percibe, razona y actúa en el mundo real a través de un ‘cuerpo’, que principalmente son robots, pero también vehículos autónomos, drones o brazos industriales, entre otros elementos. En este marco, la inteligencia artificial física empezará a desplegarse en distintos ámbitos y los industriales son especialmente relevantes, ya que disponen de una gran cantidad de robots que progresivamente se irán dotando de algoritmos fruto de este nuevo paradigma.
Por otro lado, los chips flexibles basados en carbono nunca sustituirán al silicio en lo que respecta a computación ‘pesada’, pero sí tendrán en los próximos años un gran despliegue en ámbitos como los sensores y la Internet de las Cosas (IoT) de bajo coste.
En el campo industrial, la electrónica flexible está en auge y existe una demanda clara de circuitos que puedan doblarse y estirarse para wearables, salud, envases inteligentes, monitorización ambiental, etiquetas RFID y otros, donde la prioridad no es la máxima potencia, sino la flexibilidad, el coste, la ligereza y la sostenibilidad.
Los materiales de carbono (grafeno, nanotubos de carbono, semiconductores orgánicos) encajan muy bien en este ámbito.
Acuerdo con Revista Caucho del Consorcio Nacional de Industriales del Caucho (España) para el intercambio de artículos de interés entre ambas publicaciones | www.consorciocaucho.es
TECNOLOGÍAS TERMOQUÍMICAS: SOLUCIONES
HABILITADORAS PARA LA ECONOMÍA CIRCULAR Y LA DESCARBONIZACIÓN
En el área de sostenibilidad, uno de los grandes retos que tenemos como sociedad es la gestión adecuada de nuestros residuos en el marco de la economía circular, el ahorro de recursos y la descarbonización, de modo que las normativas conducen cada vez más a minimizar la cantidad de residuos que va al vertedero, con el objetivo de reducir el impacto ambiental de nuestra actividad. De ahí que se promuevan tecnologías que permiten valorizar material y energía.
En este contexto, como tendencia tecnológica para 2026 encontramos las tecnologías termoquímicas para la gestión de residuos. Nos referimos a la pirólisis y gasificación de residuos como plásticos no reciclables, lodos de depuradora, fracción resto o digestatos, unas tecnologías que permiten obtener productos de alto valor como biocombustibles, biomateriales y gases con poder energético y contribuyen
a promover una bioeconomía circular y la descarbonización de la sociedad.
La pirólisis y la gasificación ya están implementadas en algunos países para el aprovechamiento de biomasa forestal, pero siguen siendo un reto tecnológico para residuos complejos, donde son necesarios desarrollos para hacerlas viables a nivel técnico y económico.
Para resolver estos desafíos, se están desarrollando soluciones específicas de pretratamiento para residuos heterogéneos, se está optimizando el propio proceso mediante catalizadores y diseños innovadores de reactores, se investiga la depuración de los gases generados y se buscan aplicaciones adecuadas para los distintos productos obtenidos.
Todo ello, junto con el uso de herramientas digitales de automatización y control avanzado para generar procesos robustos y seguros. Por lo tanto, 2026 traerá con toda seguridad avances significativos en las tecnologías termoquímicas para seguir avanzando hacia un modelo de economía circular descarbonizada.
CONSORCIO
En conjunto, este 2026 continuará la dinámica de los años anteriores, haciendo emerger la biotecnología como aplicación de tecnologías tradicionales renovadas y actualizadas para abrir nuevas oportunidades de innovación para afrontar retos emergentes en salud y nutrición.
La biotecnología lidera una transformación que impacta en la alimentación humana, la salud humana y animal, los procesos industriales y la agroalimentación verde, entre otros ámbitos. De cara a 2026, uno de los aspectos en los que se dedicarán más esfuerzos será la innovación en todos estos campos integrando la sostenibilidad, la digitalización y la producción de alimentos.
El mercado de proteínas alternativas evoluciona y, tras el impulso vegetal, se amplía hacia fuentes como microorganismos unicelulares, insectos y biomasa revalorizada, con beneficios ambientales, económicos y nutricionales, de modo que aunque la aceptación es desigual, la tendencia es claramente ascendente.
La inteligencia artificial, las tecnologías ómicas y la tecnología alimentaria impulsan conjuntamente el desarrollo de ingredientes y alimentos finales mediante la automatización de procesos como la fermentación y la extrusión, reforzados por nuevas herramientas genómicas aplicadas a la fermentación de precisión.
Este avance conjunto permitirá en 2026 obtener productos más seguros, escalables y con perfiles nutricionales más adecuados que los alimentos altamente procesados y de composición compleja, aunque queda por ver si en 2026 se producirán cambios en el marco normativo que permitan visualizar la traslación de la investigación al mercado.
En el ámbito de la biomedicina y la salud, las tecnologías de secuenciación del genoma están entrando en una nueva etapa de aplicación práctica.
Un reto emergente cada vez más relevante es utilizarlas en el abordaje de casos de enfermedades raras difíciles de diagnosticar o aplicar análisis de ADN microbiano como método alternativo al tradicional en situaciones críticas como la detección de sepsis. Y, en todo ello y ampliado a la medicina general, el desarrollo de nuevas pruebas basadas en marcadores biológicos que puedan utilizarse directamente en los centros de atención.
Por ello, una de las tendencias en investigación es evolucionar hacia plataformas que combinen distintos tipos de datos biológicos derivados del conjunto de tecnologías ómicas, dejando atrás el estudio separado de cada disciplina. En este sentido, la inteligencia artificial ayuda a interpretar esta gran cantidad de información, lo que permite diagnósticos e investigaciones más precisas.
Acuerdo con Revista Caucho del Consorcio Nacional de Industriales del Caucho (España) para el intercambio de artículos de interés entre ambas publicaciones | www.consorciocaucho.es
Edición N° 578
Fecha de publicación enero 2026
Tras la aprobación del Reglamento (UE) 2025/2650 del Parlamento Europeo y del Consejo, de 19 de diciembre de 2025, por el que se modifica el Reglamento (UE) 2023/1115 en lo que respecta a determinadas obligaciones de los operadores y comerciantes, hacemos un repaso a título meramente informativo y sin efecto jurídico alguno, de las principales modificaciones y cambios introducidos en este Reglamento EUDR. El 11 de febrero ya estaba disponible en la web EUR-Lex la versión consolidada del Reglamento, aunque nos recuerdan que es exclusivamente un instrumento de documentación.
Simplemente como actualización del estado actual de las negociaciones del trílogo y los acuerdos parciales, hacemos un repaso de las modificaciones aprobadas en diciembre:
Se definen dos nuevos tipos de obligados, diferenciados del «operador»:
● «micro o pequeños operadores primarios» (artículo 2.15 bis).
● «operador posterior» (artículo 2.15 ter).
Se establece un marco de obligaciones para los «micro o pequeños operadores primarios» de países de bajo riesgo (artículo 4 bis), que incluye una declaración simplificada de presentación única en el Sistema de Información, cuyo contenido establece el nuevo Anexo III.
● En caso de que todos los datos estén disponibles en sistemas o bases de datos nacionales o de la Unión, los Estados miembros los enviarán directamente al Sistema de Información.
CONSORCIO
● La geolocalización de las parcelas de producción o de los establecimientos ganaderos podrá ser remplazada por la dirección postal.
● La declaración simplificada se hará con una cantidad estimada y una única vez, siendo la actualización de dicha cantidad voluntaria y para cantidades relevantes.
● La definición de micro y pequeña empresa permite que se empleen únicamente las partes del total del balance, volumen de negocios neto y número medio de empleados durante el ejercicio económico que guarden relación con los productos pertinentes, siempre que esto pueda demostrarse (segregación por actividad EUDR).
Se modifican las obligaciones de los «operadores posteriores» y de los «comerciantes» (artículo 5). Independientemente del tamaño, todos recopilarán y conservarán (5 años):
● Datos de los operadores, operadores posteriores o comerciantes que les hayan suministrado los productos pertinentes.
● Datos de los operadores posteriores o de los comerciantes a los que hayan suministrado los productos pertinentes.
Se suprime la obligación de trasmitir el número de referencia de las declaraciones de diligencia debida a los siguientes eslabones. Únicamente se deberán recopilar y conservar estos números cuando el proveedor sea el primer operador de la cadena de suministro de la UE.
Si obtienen información relevante, o tienen conocimiento de ella, que indique que un producto pertinente no cumple, informarán inmediatamente a las autoridades competentes.
Los «operadores posteriores que no sean pymes» y los «comerciantes que no sean pymes» no tendrán que presentar declaraciones, pero deberán registrarse en el Sistema de Información. En caso de preocupaciones justificadas, verificarán que se haya actuado con la diligencia debida y que no se
haya detectado ningún riesgo o que solo se haya detectado un riesgo despreciable.
Se pospone la entrada en aplicación de las obligaciones de operadores, comerciantes y Estados miembros hasta el 30 de diciembre de 2026 (artículo 38).
Las personas físicas y las micro y pequeñas empresas que sean «operadores» disponen de una prórroga adicional de 6 meses, aplicándose sus obligaciones a partir del 30 de junio de 2027 (artículo 38).
Esta prórroga no aplica:
● a los «operadores posteriores» y a los «comerciantes», sea cual sea su tamaño;
● a los primeros «operadores» cuando los productos pertinentes estén incluidos en el anexo del Reglamento europeo de la madera (EUTR).
Se pospone la derogación del Reglamento europeo de la madera (EUTR) al 30 de diciembre de 2026 y se traslada el régimen transitorio del EUTR hasta el 31 de diciembre de 2029, en línea con el aplazamiento en la entrada en aplicación de las obligaciones del EUDR (artículo 37).
Se excluyen del Anexo I, y por tanto del alcance del EUDR, los ‘Productos editoriales, de la prensa y de las demás industrias gráficas, textos manuscritos o mecanografiados y planos, de papel’ (capítulo 49).
La Comisión Europea recabará información técnica de los sectores y partes interesadas a través de la Plataforma multilateral sobre la protección y restauración de los bosques del mundo (artículo 15).
Se revisa la definición de pyme para evitar la variabilidad de umbrales de la pequeña empresa, que queda unificada a nivel de toda la UE (artículo 2.30).
A más tardar el 30 de abril de 2026, la Comisión efectuará una revisión de la simplificación del Reglamento y, sobre esa base, presentará un informe al Parlamento Europeo y al Consejo (artículo 34).
CONSORCIO
El informe debe evaluar la carga administrativa y el impacto del Reglamento, en particular para las micro y pequeñas empresas y debe indicar posibles formas de abordar las cuestiones identificadas: directrices técnicas, mejoras del sistema informático y actos delegados o de ejecución y, cuando proceda, debe acompañar el informe de una propuesta legislativa.
¿Cuáles son mis obligaciones?
Se modifica el calendario de revisión (artículo 34): a más tardar el 30 de junio de 2030 y, posteriormente, al menos cada cinco años, la Comisión efectuará una revisión general del Reglamento.
Establecer un sistema de diligencia debida (SDD)
Establecer un sistema de diligencia debida (SDD)
Si eres NO PYME: Registrarse en el SI
Presentar la declaración de diligencia debida (DDD) en el Sistema de Información (SI)
Presentar la declaración simplificada única (DSU) en el SI, excepto si el Estado miembro tiene toda la información en sus bases de datos, ya que éste pondrá a disposición esta información en el SI.
Recopilar información del nombre, nombre comercial, dirección postal, email y dirección web (si tienen) de los proveedores que les han suministrado productos pertinentes, así como de los clientes (siempre que sean operadores posteriores o comerciantes) a los que hayan suministrado productos pertinentes.
Si realiza importaciones, introducir el nº DDD en la declaración aduanera de «despacho a libre práctica»
Conservar la información del SDD al menos 5 años
Comunicación de información al operador posterior o comerciante, incluido nº DDD
Facilitar los controles a las autoridades competentes
Informar de riesgos que encuentren
Revisar el SDD, al menos, una vez al año.
Si realiza importaciones, introducir el nº DSU en la declaración aduanera de «despacho a libre práctica»
Conservar la información del SDD al menos 5 años
Comunicación del nº identificador DSU al operador posterior o comerciante
Facilitar los controles a las autoridades competentes
Informar de riesgos que encuentren
Actualizar la DSU cuando haya cambios importantes (voluntario) y revisar el SDD, al menos, una vez al año.
Cuando el proveedor sea un (primer) operador: Recopilar los números de referencia DDD o identificador DSU asociados a los productos
Conservar la información al menos 5 años
Facilitar los controles a las autoridades competentes
Informar de riesgos que encuentren
Acuerdo con Revista Caucho del Consorcio Nacional de Industriales del Caucho (España) para el intercambio de artículos de interés entre ambas publicaciones | www.consorciocaucho.es
Edición N° 579
Fecha de publicación abril 2026
La Unión Europea y el Reino Unido han terminado tomando caminos diferentes en la evaluación del talco y su posible carcinogenicidad. Esta separación regulatoria está generando un escenario de doble cumplimiento que afecta a fabricantes y distribuidores que trabajan en ambos mercados.
En la Unión Europea se sigue manteniendo la recomendación en la clasificación del talco como Carc. 2 (H351) dentro del Reglamento (CE) Nº1272/2008 sobre clasificación, etiquetado y envasado de sustancias y mezclas (Reglamento CLP). La decisión se fundamenta en estudios epidemiológicos donde se observaron asociaciones entre la exposición prolongada al talco y determinados riesgos en contextos laborales concretos. La interpretación europea sigue una línea precautoria, que se apoya en el conjunto de la evidencia disponible.
En el Reino Unido la situación ha evolucionado de forma independiente desde la implantación del UK REACH. La autoridad británica revisó la misma información científica y concluyó que los datos no permiten justificar la adopción de la clasificación europea. La evaluación
británica destaca aspectos como la variabilidad en las muestras analizadas, la posible presencia de impurezas minerales que podrían alterar los resultados y la falta de homogeneidad en las condiciones de exposición consideradas en los estudios revisados.
Estas diferencias generan un escenario práctico complejo. En territorio europeo los productos con talco deben incluir el etiquetado correspondiente a una sustancia clasificada como carcinógeno sospechado, mientras que en el Reino Unido no existe esa obligación. Esta situación obliga a las empresas a mantener documentación diferenciada, actualizar fichas de datos de seguridad según el mercado de destino y adaptar la comunicación del peligro para evitar inconsistencias en la cadena de suministro.
Las compañías que deben cumplir tanto con el CLP como con el UK REACH se encuentran en un entorno que requiere atención constante, ya que ambos sistemas pueden cambiar. En Siam asumimos ese seguimiento para que las empresas puedan adaptarse sin complicaciones y trabajar con una documentación clara, actualizada y coherente en escenarios donde surgen divergencias como la que afecta al talco.
Reportaje Empresarial RUBBER SERVICE SRL
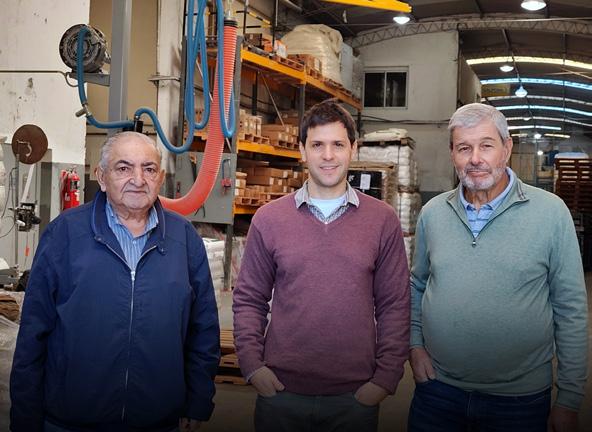
DE LA SUSTITUCIÓN DE IMPORTACIONES A LA VANGUARDIA TECNOLÓGICA
La historia de Rubber Service es, ante todo, una historia de oficio. Todo empezó en 1983, cuando Eduardo Ovejero y Alberto Ramperti —químicos de profesión pero caucheros de alma— decidieron que era momento de que Argentina tuviera sus propios auxiliares de proceso, sin depender exclusivamente de lo que venía de afuera. Lo que nació como una solución local fue creciendo hasta convertirse hoy en una compañía que no solo se afianzó en el mercado nacional, sino que exporta tecnología a destinos tan diversos como Indonesia, Estados Unidos, Brasil y Colombia.
CIENCIA APLICADA: NO SOLO FABRICAMOS, ENTENDEMOS EL PROCESO
Si algo nos define es que hablamos el mismo idioma que nuestros clientes. No solo entregamos un producto; aportamos el conocimiento técnico para resolver problemas en la planta. Fuimos pioneros en 2010 al incorporar tecnología
RPA (Rubber Process Analyzer) para nuestra investigación y desarrollo, lo que nos permite analizar con precisión quirúrgica cómo se comportan los compuestos, tanto crudos como vulcanizados. Este laboratorio es el corazón de nuestra propuesta de valor: agentes de dispersión, reductores de viscosidad y antiadherentes de batch-off diseñados con tecnología de punta.
En 2010, Rubber Service fue la primera empresa argentina en adquirir un equipo RPA para el desarrollo de sus productos, lo que transformó su capacidad de asistencia técnica en planta.
MÁS ALLÁ DEL NEUMÁTICO: SOLUCIONES PARA TODO EL SECTOR
Aunque nuestra relación con las grandes compañías de neumáticos es histórica y muy sólida, hoy nuestro horizonte es mucho más amplio. Estamos convencidos de que el valor que aportamos en ese sector tan exigente es perfectamente aplicable a toda la industria. Por eso, estamos trabajando codo a codo con empresas de calzado, minería y compounders de caucho técnico. Queremos que cada rincón de la industria, desde el taller más pequeño hasta la fábrica más grande, pueda beneficiarse de nuestra base de conocimientos.
NUEVOS HORIZONTES: SUSTENTABILIDAD Y RED DE SOCIOS
El futuro de la empresa está marcado por dos grandes objetivos. Por un lado, la innovación consciente: estamos lanzando una nueva línea de auxiliares de proceso sustentables. Entendemos que el mercado habla mucho de reciclaje, pero nosotros queremos dar pasos profundos en lo que nos compete, ofreciendo soluciones que ayuden a reducir la huella de carbono sin perder eficiencia.
Por otro lado, queremos seguir creciendo en la región. Contamos con aliados estratégicos en Brasil y Chile, y recientemente desembarcamos en Paraguay. Sin embargo, estamos en una búsqueda activa de nuevos distribuidores en otros mercados de Latinoamérica. Buscamos socios que compartan nuestra visión técnica y humana para llevar estas soluciones a cada vez más empresas.
Para nosotros, ser patrocinadores de la SLTC no es solo una decisión comercial; es una cuestión de pertenencia. Acompañamos a esta comunidad desde sus inicios porque creemos en el valor de compartir experiencias. Cada encuentro nos enriquece técnicamente, pero sobre todo humanamente. En una industria tan específica, esa calidez y ese intercambio es lo que realmente nos hace mejores.
Identidad: Rubber Service SRL, fundada en 1983.
Alcance: Presencia comercial en más de 8 países.
Especialidad: Auxiliares de proceso, dispersantes y antiadherentes.
Calidad: Certificaciones ISO 9001, 14001 y calificación EcoVadis.
Oportunidad: Abiertos a nuevas alianzas y canales de distribución regional.
Web: www.rubberservice.com.ar | https://www.linkedin.com/company/ rubber-service-srl
Nota editorial
Este reportaje forma parte de las contraprestaciones editoriales otorgadas a empresas patrocinadoras de la SLTC. La información fue suministrada por la empresa y adaptada bajo criterios editoriales de la Revista SLTCAUCHO.
Artículo publicado en colaboración con la Revista Rubber World
MARZO 2026
La composición de polímeros es un paso fundamental en la producción de plásticos de ingeniería, elastómeros y materiales especiales. Tradicionalmente, las salas de mezcla dependían en gran medida de la experiencia del operario, el control manual de los equipos y las pruebas de calidad fuera de línea. Sin embargo, la aparición de las tecnologías de la Industria 4.0 ha transformado radicalmente el entorno de la mezcla de polímeros. La Industria 4.0 se refiere a la integración de la automatización, la conectividad digital, el análisis de datos en tiempo real y los sistemas inteligentes en las operaciones de fabricación. En la sala de mezcla de polímeros, esta transformación permite procesos de composición altamente controlados, eficientes y trazables. Las salas de mezcla modernas incorporan sensores inteligentes, mezcladores conectados en red, manipulación automatizada de materiales y análisis predictivos para optimizar la calidad del producto, la eficiencia energética y la fiabilidad operativa.
SOSTENIBILIDAD EN COMPUESTOS NBR MEDIANTE LA SUSTITUCIÓN DE FTALATOS POR PLASTIFICANTES DERIVADOS DE ACEITES VEGETALES
Los plastificantes desempeñan un papel crucial en la formulación del caucho, ya que facilitan el procesamiento y mejoran la flexibilidad y durabilidad del producto final. La cantidad de plastificante utilizada en una formulación se puede ajustar para lograr las propiedades deseadas en el caucho. Entre los diversos plastificantes disponibles en el mercado, los ftalatos han sido ampliamente utilizados en la formulación del caucho de nitrilo butadieno (NBR) debido a su compatibilidad, bajo costo, disponibilidad y alta eficiencia de plastificación (ref. 1). Al disminuir la temperatura de transición vítrea del caucho, los ftalatos aumentan el volumen libre entre las cadenas poliméricas, mejorando su movilidad y optimizando su rendimiento tanto en ambientes cálidos como fríos (refs. 2 y 3). Por estas razones, los ftalatos han sido tradicionalmente la opción preferida para muchas aplicaciones.
APLICACIONES DE MEZCLADO INDUSTRIAL: COMPRENDER LA DIFERENCIA ENTRE ALTO CIZALLAMIENTO Y BAJO CIZALLAMIENTO
Por Mark Hennis, Indco
La mezcla industrial es un proceso crucial en diversas industrias, incluyendo la producción de formulaciones de caucho, petroquímica, farmacéutica, productos de cuidado personal y muchas otras. También es fundamental para las industrias de procesos continuos, como el tratamiento de aguas residuales, la producción de combustible y energía, y la extracción de metales y minerales. El objetivo de la mezcla es combinar ingredientes, disolver o suspender sólidos y emulsionar líquidos para crear una mezcla uniforme. Sin embargo, las diferentes aplicaciones requieren distintos niveles de intensidad de mezcla, donde entran en juego la mezcla de alta y baja cizalladura. Las mezcladoras industriales proporcionan la energía necesaria para generar la mezcla.
Por Stefano Bortoli, Color Service s.r.l.
En el departamento de mezcla de caucho, cada lote comienza con materias primas, polvos y líquidos que deben medirse y mezclarse con absoluta precisión. Incluso las desviaciones más pequeñas pueden afectar la calidad del producto final, aumentar el desperdicio y ralentizar la producción. Tradicionalmente, la manipulación manual conllevaba riesgos: errores humanos, dosificación inconsistente y exposición al polvo, todo lo cual podía comprometer la seguridad y la eficiencia.
Propiedades Físicas y Envejecimiento
[g·cm ³] (Gravedad Específica)
22h/100°C [%] (Deformación Permanente)
Reometría MDR a 150°C:
• Tiempo de prevulcanización (t₂): 1.2 minutos
• Tiempo de vulcanización óptima (t₉₀): 9.1 minutos
• Viscosidad Mooney ML 100 (1+4): 57
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol
Derivados de benzimidazol ZMMBI
idazol
idazol
Derivados de bisfenol BPH 2,2’-metilen-bis(4-metil-6 tertbutil-fenol)
Derivados de bisfenol BPH
2,2’-metilen-bis(4-metil-6 tertbutil-fenol)
Derivados de bisfenol BPH 2,2’-metilen-bis(4-metil-6 tertbutil-fenol)
Derivados de bisfenol BPH
Derivados de bisfenol CHP
2,2’-metilen-bis(4-metil-6 tertbutil-fenol)
2,2’-metilen-bis(4-metil-6-ciclohexil-fenol)
Derivados de bisfenol IBH 2,2’-iso-utiliden-bis(4,6-dimetil fenol)
Derivados de dihidroquilina ETMQ
Derivados de dihidroquilina ETMQ
6-etoxi-2,2,4-trimetil-1,2-dihydro quinolina
6-etoxi-2,2,4-trimetil-1,2-dihydro quinolina
Derivados de dihidroquilina ETMQ 6-etoxi-2,2,4-trimetil-1,2-dihydro quinolina
Derivados de dihidroquilina TMQ 2,2,4-trimetil-1,2-dihydroquinolina (polimerizado)
Derivados de dihidroquilina TMQ 2,2,4-trimetil-1,2-dihydroquinolina (polimerizado)
Derivados de dihidroquilina
TMQ 2,2,4-trimetil-1,2-dihydroquinolina (polimerizado)
Derivados de Difenilamina ADPA condensado de acetona-difenil-amina
W 1,04
Derivados de Difenilamina
Derivados de Difenilamina
Derivados de Difenilamina
Derivados de Difenilamina
Derivados de Difenilamina
Derivados de Difenilamina
Derivados de Difenilamina
Derivados de monofenol
Derivados de monofenol
Derivados de monofenol
Derivados de monofenol
Derivados de monofenol
de monofenol
de
(Cont.)
de monofenol (Cont.)
de monofenol (Cont.)
de monofenol (Cont.)
de monofenol (Cont.)
Derivados de monofenol (Cont.)
Derivados de monofenol (Cont.)
Derivados de monofenol (Cont.)
Derivados de monofenol (Cont.)
Derivados de monofenol (Cont.)
amina
fenol alquilado
estirenado
Derivados de naftilamina
Derivados de naftilamina
Derivados de p-fenil-diamina
fenil-α-naftil-amina
Derivados de p-fenil-diamina DNDP N,N’-di-2-naftil-p-fenilen-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
DODP N,N’-bis (1-etil-3-metilpentil)-p-fenilen-diamina Eastozone 31 0,91 Líquido
DODP N,N’-bis (1-etil-3-metilpentil)-p-fenilen-diamina
DODP N,N’-bis (1-etil-3-metilpentil)-p-fenilen-diamina
DPPD N,N’-difenil-p-fenilen-diamina
17
N,N’-ditolil-p-fenilen-diamina
N’-isopropil-N’-fenil-p-fenilen-diamina
N’-isopropil-N’-fenil-p-fenilen-diamina
amina
amina
N’-isopropil-N’-fenil-p-fenilen-diamina
N’-isopropil-N’-fenil-p-fenilen-diamina Santoflex IP 1,05 72
IPPD N’-isopropil-N’-fenil-p-fenilen-diamina
77PD N,N’-bis (1,4-di-metil-pentil) p-fenilen-diamina
77PD N,N’-bis (1,4-di-metil-pentil) p-fenilen-diamina
77PD N,N’-bis (1,4-di-metil-pentil) p-fenilen-diamina
77PD N,N’-bis (1,4-di-metil-pentil) p-fenilen-diamina
4010NA 1,07 > 76
Antozite MPD 0,90 Líquido
Eastozone 33 0,90 Líquido
Santoflex 77 0,90 Líquido
UOP 788 0,90 Líquido
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
(1,4-di-metil-pentil) p-fenilen-diamina
6PPD N(1,3-di-metil-butil) N’-fenil-p-fenilen diamina
Derivados de p-fenil-diamina 6PPD N(1,3-di-metil-butil) N’-fenil-p-fenilen diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
Derivados de p-fenil-diamina
6PPD N(1,3-di-metil-butil) N’-fenil-p-fenilen diamina
N’-fenil-p-fenilen diamina
N’-fenil-p-fenilen diamina
Derivados de p-fenil-diamina 6PPD N(1,3-di-metil-butil) N’-fenil-p-fenilen diamina
Derivados de p-fenil-diamina
2,4,6-tris (1,4-di-metil-p-fenilen-diamina)-1,3,5-triazin
4030
4020/LG
Durazone 37 - 52 forma A conversión 132 forma B
Fuente: Werner Kleemann y Kurt Weber Traducido por Nora Catalina Restrepo-Zapata
Procesamiento de Elastómeros - Fórmulas y tablas
El reto de los -150 °C: Caucho en el espacio
Para que las misiones espaciales tengan éxito, la industria ha desarrollado elastómeros de silicona y compuestos sintéticos capaces de soportar temperaturas extremas, desde los -150 °C hasta los 200 °C. elastómeros especiales capaces de soportar condiciones extremas, entre ellas temperaturas desde los -150 °C hasta los 300 °C.
Estos materiales son fundamentales para el sellado de escotillas y sistemas de propulsión en entornos como la Luna o Marte, donde el caucho convencional se cristalizaría. Actualmente, la NASA colabora con fabricantes para diseñar ruedas no neumáticas de alta tecnología, demostrando que la elasticidad de estos compuestos es clave para la exploración del cosmos.
Fuente: NASA / Jet Propulsion Laboratory (JPL).
Comunicamos el fallecimiento de Enrique Guix La Sociedad Latinoamericana de Tecnología del Caucho (SLTC) lamenta informar el fallecimiento de Enrique Guix Pidemunt, socio y amigo de esta institución, y creador de la firma Gumix de Barcelona. Don Enrique fue un pionero en la renovación de maquinaria y equipamiento, dejando por décadas una huella de gratitud y aprecio en la industria del caucho en Latinoamérica.
Expresamos nuestras condolencias a su hijo, Enrique Guix, y a todos sus familiares en este momento de duelo
Comité Ejecutivo SLTC
Mis condolencias a la familia y amigos de Enrique. No solo un ferviente entusiasta, un eterno luchador y un caballero a quien tuve el enorme placer de conocer personalmente.
Recuerdo su pasión, no solo por lo industrial, sino también por su querida Barcelona, la cual mostraba con orgullo y me llevó a recorrer.
Hasta siempre querido Enrique !!!”
Firmado por Hugo Peleteiro
Recordamos con gran afecto a Enrique,un gran Señor del cual recordamos sus valores ,sus conocimientos ,los momentos vividos ,la amplitud de criterio para resolver situaciones difíciles, y todo lo que compartimos con Enrique y su familia tantas veces.
Para Artemio. Y Martha quedará un recuerdo que se proyectará en el presente y el futuro,fue muchisimo más que un trato comercial y nuestro recuerdo es de una gran persona
Firmado por Artemio Dmitruk
Como parte de los preparativos para el IV Simposio de Tecnología del Caucho, que se llevará a cabo del 28 al 30 de octubre de 2026 en Guadalajara, se continúan consolidando las alianzas estratégicas y la coordinación logística con instituciones clave del sector.
En este marco de planeación, María Heller (Vicepresidenta Ejecutiva) y Diana Betancourt (Vocal 1) sostuvieron un almuerzo de trabajo y un recorrido en las instalaciones del Centro de Investigación en Tecnologías del Caucho y Hules (CIHUL).
Este encuentro técnico tuvo como objetivo principal coordinar las actividades conjuntas, revisar las temáticas del programa académico y asegurar los estándares de calidad que caracterizan al simposio.
La colaboración refuerza el compromiso de la asociación por ofrecer un espacio de actualización técnica, innovación y vinculación empresarial de primer nivel para toda la cadena de valor de la industria del caucho y el látex.
Toda la información sobre el programa, opciones de patrocinio e inscripciones ya se encuentra disponible en el sitio web oficial del evento: simposiocaucho.com.
Reunión de la SLTC (María Heller y Diana Betancourt y Comité del Centro de Investigación en Tecnologías del Caucho y Hules, CIHUL)
INNOVACIÓN Y OPTIMIZACIÓN
TÉCNICA: EL INTERNATIONAL RUBBER
JOURNEY CELEBRÓ SU 11VA EDICIÓN EN QUERÉTARO
El foro especializado en la ciencia de la adhesión caucho-metal se consolida una vez más como un espacio clave para el desarrollo de la industria de elastómeros en la región.
El estado de Querétaro, en México, albergó la undécima edición del International Rubber Journey, un encuentro técnico diseñado para impulsar la competitividad de las plantas productivas mediante el intercambio de conocimiento.
El programa del evento abordó los retos más exigentes en el piso de producción. Entre las ponencias principales, destacó la participación del reconocido especialista Víctor Dvoskin, quien impartió una conferencia enfocada en la implementación estratégica de las ayudas de proceso en la manufactura del hule.
El IRJ y Parker Lord agradecen a la comunidad industrial y a sus aliados por hacer posible este reencuentro, cuyas conexiones marcarán el rumbo de las próximas innovaciones en el sector. ¡Nos vemos en mayo del 2028!
A la atención de la Secretaría de Industria
Situación del Inti-Caucho (Argentina)
Gobierno Nacional de la República Argentina
Asunto: Comunicación institucional de la SLTC ante el proyecto de cierre de INTI Caucho
De nuestra mayor consideración:
La Sociedad Latinoamericana de Tecnología del Caucho, SLTC, se dirige respetuosamente con motivo de la información de conocimiento público referida al proyecto de cierre de INTI Caucho, área técnica vinculada al Instituto Nacional de Tecnología Industrial, INTI.
Desde la SLTC, expresamos preocupación ante esta posibilidad, por tratarse de una institución que durante años ha representado un espacio técnico de referencia para la industria del caucho en Argentina y para múltiples ámbitos de cooperación sectorial en Latinoamérica.
INTI Caucho cuenta con una trayectoria reconocida en asistencia técnica, ensayos, formación, intercambio de conocimiento, acompañamiento a empresas y participación en actividades vinculadas con materiales, procesos, calidad, reciclaje, innovación y desarrollo industrial. Su labor contribuye al fortalecimiento de capacidades técnicas en empresas, laboratorios, instituciones académicas, profesionales y organizaciones relacionadas con la cadena de valor de la industria del caucho.
Para la SLTC, INTI Caucho mantiene además un vínculo institucional significativo. Profesionales de esa institución han participado en las Jornadas Latinoamericanas de Tecnología del Caucho, las Jornadas Latinoamericanas de Reciclaje de Neumáticos, congresos, simposios, webinars, comités técnicos, espacios de reciclaje y actividades de formación promovidas por nuestra organización. Esa participación aportó conocimiento aplicado, experiencia industrial y una mirada técnica valiosa para el diálogo regional entre industria, academia, organismos especializados y profesionales del sector.
Como organización sin fines de lucro, orientada a promover la formación, la cooperación técnica y la construcción de redes de conocimiento en la industria del caucho, la SLTC considera que un eventual cierre de INTI Caucho representaría una pérdida relevante para el ecosistema técnico e industrial. Más allá de las razones administrativas o institucionales que puedan motivar esta decisión, resulta importante reconocer el capital humano, documental, técnico y relacional desarrollado por esta institución a lo largo de su trayectoria.
En ese sentido, la SLTC expresa respetuosamente su interés en que puedan evaluarse mecanismos que permitan preservar las capacidades técnicas construidas por INTI Caucho, así como su experiencia acumulada, documentación, metodologías, vínculos sectoriales y posibilidades de articulación futura con la industria. La conservación de ese acervo puede seguir aportando valor a empresas, profesionales, instituciones educativas, laboratorios y organizaciones técnicas de Argentina y de Latinoamérica.
La SLTC queda a disposición para participar, desde su ámbito institucional y latinoamericano, en cualquier instancia de diálogo, consulta o cooperación que contribuya a resguardar el conocimiento técnico generado y a mantener abiertos espacios de articulación en beneficio de la industria del caucho.
Sin otro particular, saludamos atentamente,
Dra. Marly Jacobi Presidente
Sociedad Latinoamericana de Tecnología del CauchoSLTC
Dra. Anahís Piña Secretaria
Sociedad Latinoamericana de Tecnología del Caucho - SLTC
Con conocimiento y acompañamiento del Comité Ejecutivo de la SLTC.
LOS CIENTÍFICOS DETECTAN QUE LA MAYORÍA DE LOS MICROPLÁSTICOS
DEL AIRE URBANO VIENEN DE UN SITIO INESPERADO: LOS NEUMÁTICOS
En la ciudad solemos pensar en la contaminación como algo que sale del tubo de escape. Pero hay otra nube, mucho más discreta, que aparece cada vez que una rueda gira sobre el asfalto. Y está en el aire que respiramos cuando caminamos hacia el trabajo o esperamos el autobús.
Un estudio realizado en Leipzig ha puesto cifras a ese problema invisible y la conclusión es bastante clara. ¿Qué significa esto si vives pegado a una avenida? Cerca de dos tercios de los micro y nanoplásticos detectados en el aire urbano proceden del desgaste de los neumáticos, así que electrificar el tráfico no basta por sí solo.
El dato que no sale del escape
El equipo analizó muestras de partículas recogidas en una calle muy transitada de Leipzig, con equipos de monitorización estándar. Después identificó los plásticos con una técnica que revela qué polímeros hay en esa mezcla.
Qué son PM10 y PM2,5
Cuando lees PM10 o PM2,5 estás viendo el tamaño de las partículas en el aire. PM10 incluye las más pequeñas de 10 micras, y PM2,5 se refiere a las de 2,5 micras o menos, que son las que llegan más lejos dentro de las vías respiratorias.
Para hacerse una idea, un cabello humano suele medir decenas de micras. Hablamos de polvo tan fino que no se ve, pero que flota y se cuela en la rutina, sobre todo cerca de avenidas y rotondas con tráfico continuo.
Por qué los neumáticos sueltan partículas
Los neumáticos no son eternos y su superficie se va agrietando a escala microscópica con la fricción, el calor y la presión. Esas microgrietas se abren, se rompen y liberan fragmentos que se mezclan con polvo del asfalto y otras partículas del tráfico.
En Leipzig, los investigadores estimaron que una persona expuesta de forma continua junto a una vía muy transitada podría inhalar alrededor de 2,1 microgramos de plástico al día, que serían unos 0,7 miligramos al año. A partir de modelos epidemiológicos ya usados para otras partículas, el equipo calculó un aumento potencial del riesgo de mortalidad de entre el 5% y el 9% para enfermedades cardiopulmonares y de entre el 8% y el 13% para cáncer de pulmón.
Euro 7 y las emisiones que nadie miraba
Durante décadas, las normas han recortado los gases del escape y eso se ha notado. La EPA recuerda que los coches nuevos son hoy casi un 99% más limpios para contaminantes habituales que los modelos de 1970.
PROYECTO CAUCHO SOSTENIBLE: LA REVOLUCIÓN DEL GUAYULE EN EUROPA
El caucho, omnipresente e imprescindible, es también un problema ambiental. Pero, ¿qué pasaría si pudiéramos fabricarlo aquí, con plantas que no destruyen bosques ni dependen del petróleo? La URV busca justamente eso con un proyecto que huele a futuro: el guayule, un arbusto mediterráneo que podría cambiar las reglas del juego.
El proyecto CHIHIRO une a expertos europeos en química y biotecnología para crear plásticos elásticos reciclables a partir del guayule, impulsando así una industria local más autosuficiente y sostenible.
El reto del caucho y la dependencia europea
¿Por qué el caucho natural es un problema?
El caucho destaca por su flexibilidad y resistencia, presente en neumáticos, guantes o componentes electrónicos. Pero Europa no produce la única fuente natural, el hevea, y depende de las importaciones, casi todas provenientes de zonas tropicales.
Esta dependencia causa dos problemas grandes: la deforestación masiva en países tropicales y una cadena de suministro vulnerable a los cambios políticos y económicos. Además, el caucho sintético todavía se fabrica principalmente con petróleo, un recurso finito y contaminante.
La sostenibilidad, una asignatura pendiente
La Unión Europea considera el caucho natural una materia prima crítica. Esto quiere decir que su disponibilidad es estratégica. Pero lo que se produce no es ni remotamente sostenible. La producción de hevea implica presión sobre ecosistemas frágiles y, además, la concentración geográfica limita alternativas.
Por eso, en Europa se buscan fuentes alternativas, que permitan producir caucho localmente y reducir el impacto ambiental.
Guayule: el nuevo arbusto mediterráneo para el caucho sostenible
El guayule es un arbusto que se adapta perfectamente a zonas semiáridas del sur de Europa, creciendo en tierras marginales que no compiten con la agricultura de alimentos. Esto lo convierte en un candidato ideal para producir caucho sin destruir bosques ni afectar cultivos alimentarios.
Además, no contribuye a la deforestación, un detalle que no es menor si queremos evitar repetir errores de los países tropicales.
Todo aprovechado: más que solo látex
Hasta ahora, el interés industrial del guayule se ha centrado en extraer de él látex. Pero el proyecto CHIHIRO quiere ir más allá y convertir todas sus partes en productos de alto valor: resina, bagazo (fibras), lignina y azúcares.
Este enfoque integral con procesos sostenibles basados en agua o disolventes verdes minimiza residuos y hace que la planta sea mucho más rentable y sostenible.
Innovación química para caucho reciclable
Los investigadores de la URV, Gerard Lligadas y Adrián Moreno, desarrollan tres rutas químicas para transformar el guayule mediante la vulcanización inversa. Esta técnica utiliza azufre para crear enlaces químicos reversibles, que se pueden abrir y cerrar con calor o luz.
Esto permite que el material mantenga sus propiedades elásticas pero pueda reciclarse y reprocesarse, acabando con uno de los principales problemas del caucho tradicional: la imposibilidad de reutilizarlo fácilmente.
Un proyecto europeo ambicioso y colaborativo
CHIHIRO cuenta con un presupuesto de 3,48 millones de euros y reunirá socios de Francia, Bélgica, Alemania, Portugal y España. Está coordinado por MOSES PRODUCTOS SL y se enmarca en el programa Circular Bio-based Europe Joint Undertaking (CBE JU), que busca impulsar la bioeconomía circular en Europa.
Este proyecto de 45 meses quiere poner a Europa a la vanguardia de la producción de caucho sostenible y autosuficiente, reduciendo la dependencia de recursos fósiles y minimizando el impacto ambiental.
Aspecto Hevea brasiliensis
Origen Zonas tropicales
Impacto ambiental
Deforestación y presión ecosistémica
Uso principal Látex para caucho natural
Reciclabilidad
Baja, vulcanización tradicional
Guayule
Zonas semiáridas europeas
Crecimiento en tierras marginales, sin deforestación
Látex, resina, fibras, lignina y azúcare
Alta, vulcanización inversa reversible
EL SECRETO DEL CAUCHO LLEVABA UN SIGLO OCULTO: LA RESPUESTA CAMBIARÁ LOS MATERIALES
Un equipo de científicos ha resuelto por fin el misterio de por qué el caucho reforzado funciona tan bien, un avance que puede cambiar el diseño de muchos materiales
El caucho reforzado está en todas partes, aunque casi nunca pensemos en él. Este material se encuentra en los neumáticos del coche, en juntas industriales, en dispositivos médicos y en un montón de piezas que usamos sin mirar dos veces. Lo curioso es que, después de casi un siglo utilizándolo, los científicos seguían sin tener una explicación completa de por qué funciona tan bien cuando se mezcla con partículas de carbono. Ahora, un equipo de la Universidad del Sur de Florida cree haber resuelto por fin ese misterio.
La realidad es que este proyecto pone sobre la mesa una alternativa real y tangible para la industria del caucho, con un enfoque que no solo es sostenible sino también altamente innovador.
Fuente: ModernetDigital
El estudio, publicado en PNAS, explica cómo esas partículas diminutas no solo “endurecen” el caucho, sino que hacen que el material se resista a cambiar de volumen cuando se estira. Esa resistencia extra es la que acaba dándole mucha más fuerza y durabilidad. Dicho de una forma simple, el caucho reforzado se vuelve más fuerte porque, al deformarse, empieza a “luchar” contra sí mismo.
Un problema de cien años que por fin tiene respuesta
Durante décadas hubo varias teorías para intentar explicar el fenómeno. Algunos pensaban que las partículas formaban una especie de red interna. Otros creían que actuaban como puntos de anclaje alrededor del caucho.
También había quien defendía que simplemente ocupaban espacio y obligaban al material a deformarse de otra manera. El nuevo trabajo no tira esas ideas por la borda, pero sí las reúne dentro de una explicación más amplia.
Para llegar ahí, el equipo realizó 1.500 simulaciones por dinámica molecular, el equivalente a unos 15 años de tiempo de cálculo acumulado. Lo que descubrieron es que las partículas de carbono limitan cuánto puede adelgazarse el caucho al estirarse.
Como el material tiende a conservar su volumen, aparece una resistencia extra que lo vuelve mucho más rígido y fuerte.
Este tipo de avances se conecta con otros trabajos recientes que están cambiando la forma de entender los materiales, como ocurrió al simular por primera vez el llamado vidrio ideal. En ambos casos, la idea es parecida. Hay materiales cotidianos o muy estudiados que todavía guardaban preguntas básicas sin resolver.
Lo importante no está solo en los neumáticos
El impacto de este hallazgo puede ir bastante más allá del caucho de un coche. Entender mejor cómo reforzarlo permitiría diseñar neumáticos más duraderos, con mejor agarre y con menos pérdidas energéticas, algo que siempre ha sido difícil de
equilibrar al mismo tiempo. Los propios investigadores explican que la industria ha dependido durante años de prueba y error para ajustar esos compromisos.
También hay consecuencias en sectores mucho más delicados. El caucho reforzado se usa en plantas energéticas, sistemas industriales y componentes donde un fallo puede ser muy serio. El estudio recuerda incluso el caso del desastre del Challenger, donde una junta de caucho que se volvió demasiado rígida con el frío tuvo un papel decisivo.
Y, mirando un poco más lejos, el hallazgo puede ayudar a diseñar nuevos materiales más seguros y más sostenibles, algo que ya se está viendo en otras líneas de investigación, como la de ese material japonés que quiere sustituir a los plásticos convencionales.
En definitiva, aquí no hablamos de un invento vistoso de laboratorio, sino de entender mejor una base industrial que usamos cada día. Y a veces, justo ahí es donde empiezan los cambios más grandes.
Fuente: Larazón

Marly Jacobi Presidenta


Diana Betancourt Vocal 1
María Heller Vicepresidenta Ejecutiva

Javier Peláez Vocal 2

Anahis Piña Secretaria


Esteban Friedenthal Comité Académico
Víctor Dvoskin Comité Editorial y de Publicaciones

Anahis Piña Comité de Marketing y Membresía
Marianella Hernández Santana Comité RITC - Red Internacional de Tecnología del Caucho


Carlos de Maya Comité de Alianzas Estratégicas
Sebastián Parra Comité de Caucho Natural
Sebastián Parra Tesorero

Patricia Malnati Comité de Sostenibilidad

Karina Potarsky Comité de Reciclaje