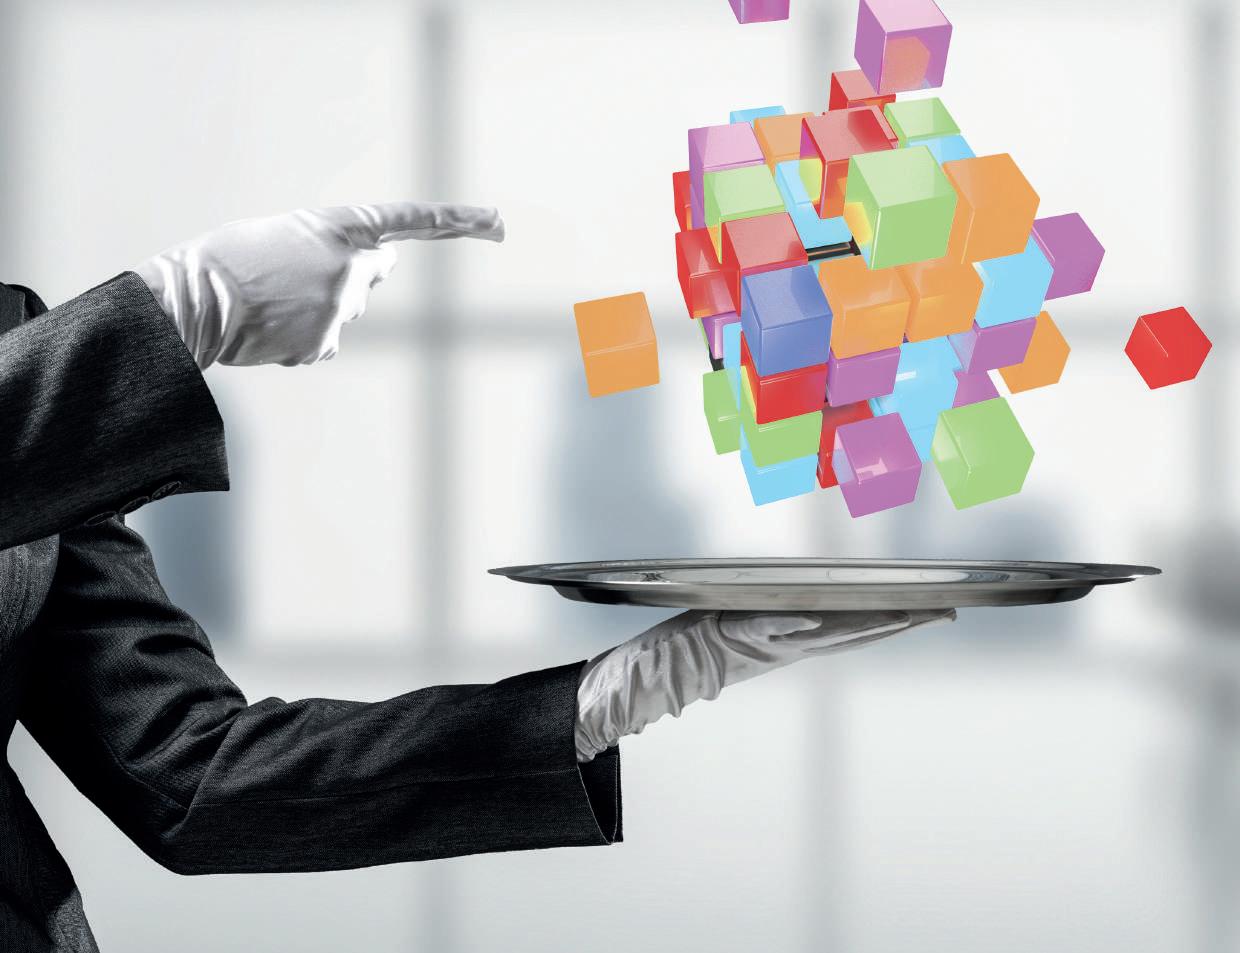
KUNSTSTOFF XTRA
OFFIZIELLES ORGAN VON
KUNSTSTOFF.swiss
FACHZEITSCHRIFT

OFFIZIELLES ORGAN VON
KUNSTSTOFF.swiss
FACHZEITSCHRIFT
IHRE VORTEILE
• Kompakt dank 20 % kleinerer Stellfläche und effizientem Einhausungskonzept.
• Produktiv dank großer Platten und moderner elektrischer Antriebe.
• Nachhaltig dank energiesparender Antriebe und reibungsarmer Führungen.
Optional: APCplus (Adaptive Process Control) für optimale Schussgewichtskonstanz und Prozessstabilität
Erfahren Sie mehr über unsere neue PX Baureihe:
Redaktion und Verlag der KunststoffXtra wünschen Ihnen eine
Die Wirtschaftsdaten 2025 der Schweizer Kunststoffbranche liegen vor. Sie zeichnen ein uneinheitliches Bild: Während Verarbeiter und Handelsfirmen ihre Umsätze steigern konnten, stehen Maschinenhersteller unverändert unter Druck. Gleichzeitig steigt der Kunststoffverbrauch weiter an, obwohl die wirtschaftlichen und politischen Aussichten angespannt bleiben. Positiv entwickelt hat sich der Arbeitsmarkt: Sowohl die Zahl der Mitarbeitenden als auch die Anzahl Lernender in den Kunststoffberufen haben zugenommen. Das deutet darauf hin, dass viele Unternehmen trotz schwierigem Umfeld langfristig planen und in Fachkräfte investieren (ab Seite 4).
Das herausfordernde Umfeld erhöht den Druck, bestehende Prozesse effizienter, stabiler und präziser zu gestalten – nicht nur in der Schweiz. Auffällig ist, worin derzeit investiert wird: Weniger in spektakuläre Grossprojekte, sondern vielmehr in präzisere Prozesse, integrierte Automatisierung und stabilere Produktionsabläufe. Die entscheidenden Innovationen sind dabei nicht immer sofort erkennbar. Sie stecken in Echtzeitmesstechnik, in digitalen Rückkopplungen oder in vernetzten Produktionssystemen. KI-gestützte Sensorik kann zum Beispiel den Ausschuss während der laufenden Fertigung erkennen (S. 23), Wägesysteme entwickeln sich zu sicherheitskritischen OT-Komponenten (S. 35) und Produktionslinien werden so präzise abgestimmt, dass selbst kleinste Unebenheiten auf einer Folienoberfläche sichtbar werden (S. 17).
Der technologische Wandel verlagert sich damit weg von isolierten Maschinen hin zum kontrollierten Zusammenspiel komplexer Prozesse. Fortschritt entsteht heute nicht mehr allein durch höhere Produktionsleistung, sondern durch die Fähigkeit, Qualität, Datenflüsse, Automatisierung und Prozessstabilität gleichzeitig zu beherrschen. Die aktuelle Entwicklung der Kunststoffindustrie wirkt dadurch auf den ersten Blick widersprüchlich: wirtschaftlicher Druck auf der einen Seite, gleichzeitig hohe technologische Dynamik auf der anderen. Vielleicht ist genau diese Gleichzeitigkeit derzeit das prägendste Merkmal unserer Branche.
Raphael Hegglin, Redaktor r.hegglin@sigimedia.ch
4
Ein Hauch von Optimismus
Die Bilanz der von KUNSTSTOFF.swiss jährlich erhobenen Wirtschaftszahlen 2025 der Schweizer Kunststoffindustrie ist durchzogen, insgesamt aber leicht positiv.
6
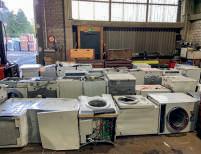
Schlüssel zur Kreislaufwirtschaft
Am Anwendungsbeispiel von V-ZUG werden Post-Consumerund Post-Industrial-Kunststoffe von ausgedienten Haushaltsgeräten charakterisiert und in digitale Werkstoffmodelle überführt.
12
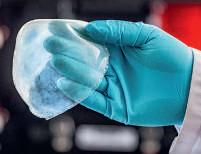
3D-Druck für Gewebeersatz
Ein biometrischer Gewebeersatz kombiniert gezielt einstellbare mechanische Eigenschaften mit biologischer Funktionalität und steht nun für Anwendungen in der Medizintechnik bereit.
IMPRESSUM
Die Fachzeitschrift für Werkstoffe – Verarbeitung – Anwendung www.kunststoffxtra.com
Erscheinungsweise 7 × jährlich
Jahrgang 16. Jahrgang (2026)
Druckauflage 3500 Exemplare
ISSN-Nummer 1664-3933
Verlagsleitung
Thomas Füglistaler
Kurze Zykluszeit + langer Fliessweg: Geht das?
Im Rahmen eines von der IGF geförderten Forschungsprojektes am IKV, Aachen, wurde eine 1D-Prozesssimulation einer variablen Katalyse für das ND-RTM-Verfahren vorgenommen.
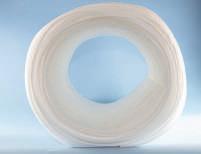
Biobasierter Schaumstoff
Mit dem Projekt PBS-Extrusionsschaum (kurz: xPBS) ist es gelungen, einen biobasierten Schaumstoff aus Polybutylensuccinat zu entwickeln.
24
Komplexe Werkzeuge mit Normteilen optimieren
M.R. Mold hat sich gezielt auf Werkzeuge mit komplexen 3D-Geometrien und engsten Toleranzen spezialisiert und setzt dabei auf die langjährige Partnerschaft mit Hasco.
Vorstufe
Herausgeber/Verlag
SIGImedia AG
Alte Bahnhofstrasse 9a
CH-5610 Wohlen
+41 56 619 52 52 info@sigimedia.ch www.sigimedia.ch www.kunststoffxtra.com
Anzeigenverkauf
SIGImedia AG
Jörg Signer
Thomas Füglistaler
Alte Bahnhofstrasse 9a
CH-5610 Wohlen
+41 56 619 52 52 info@sigimedia.ch
Redaktion
Raphael Hegglin
+41 56 619 52 52 r.hegglin@sigimedia.ch
Marianne Flury (Senior Editor) +41 32 623 90 17 m.flury@sigimedia.ch
Triner Media + Print Schmiedgasse 7 CH-6431 Schwyz +41 41 819 08 10 beratung@triner.ch www.triner.ch
Abonnemente +41 56 619 52 52 info@sigimedia.ch www.kunststoffxtra.com
Druck
Fontana Print SA Via Giovanni Maraini 23 CH-6963 Pregassona +41 91 941 38 21 www.fontana.ch
Jahresabonnement Schweiz: CHF 38.00 (inkl. Porto/MwSt.) Jahresabonnement Ausland: CHF 58.00 (inkl. Porto)
Copyright Zur Veröffentlichung angenommene Originalartikel gehen in das ausschliessliche Verlagsrecht der SIGImedia AG über. Nachdruck, fotomechanische Vervielfältigung, Einspeicherung in Datenverarbeitungsanlagen und Wiedergabe durch elektronische Medien, auch auszugsweise, nur mit Genehmigung des Verlags. Für unverlangt eingesandte Manuskripte wird keine Haftung übernommen.
Copyright 2026 by SIGImedia AG, CH-5610 Wohlen
28
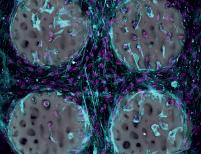
FORSCHUNG/ ENTWICKLUNG
Implantat aus Hydrogel?
Forschende der ETH Zürich haben ein neuartiges Hydrogel entwickelt, das überwiegend aus Wasser und einem Polymernetzwerk besteht.
32
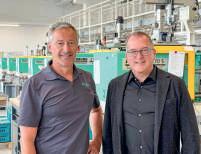
Neubau für die Zukkunft geplant und realisiert
Vor einem Jahr bezog Huber Kunststoff AG in Gossau einen Neubau auf der grünen Wiese. Massgeblich beteiligt am erfolgreich abgeschlossenen Projekt war auch IE Plast.
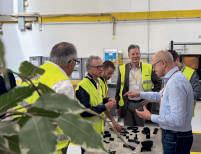
Additive Manufacturing Day im Tessin
38
Neue Ansätze in der Membranentwicklung
Ziel des Projekts war die Entwicklung einer nachhaltigen Membrantechnologie, die hohe Wasserdichtheit und gute Atmungsaktivität erreicht ohne den Einsatz von fluorierten Chemikalien.
AUS-/WEITERBILDUNG
Schlüssel zur Transformation
Fachleute diskutierten am diesjährigen KATZ-Symposium über Digitalisierung, Automation, Kreislaufwirtschaft und neue Anforderungen an die Aus- und Weiterbildung. 41
Eine gemeinsam von Kunststoff.swiss und Interroll organisierte Veranstaltung bot exklusiven Zugang zu Interrolls AdditiveManu facturing-Bereich. 36 AUS
PR/PRODUKTE
LIEFERANTENVERZEICHNIS 48
ZUM TITELBILD
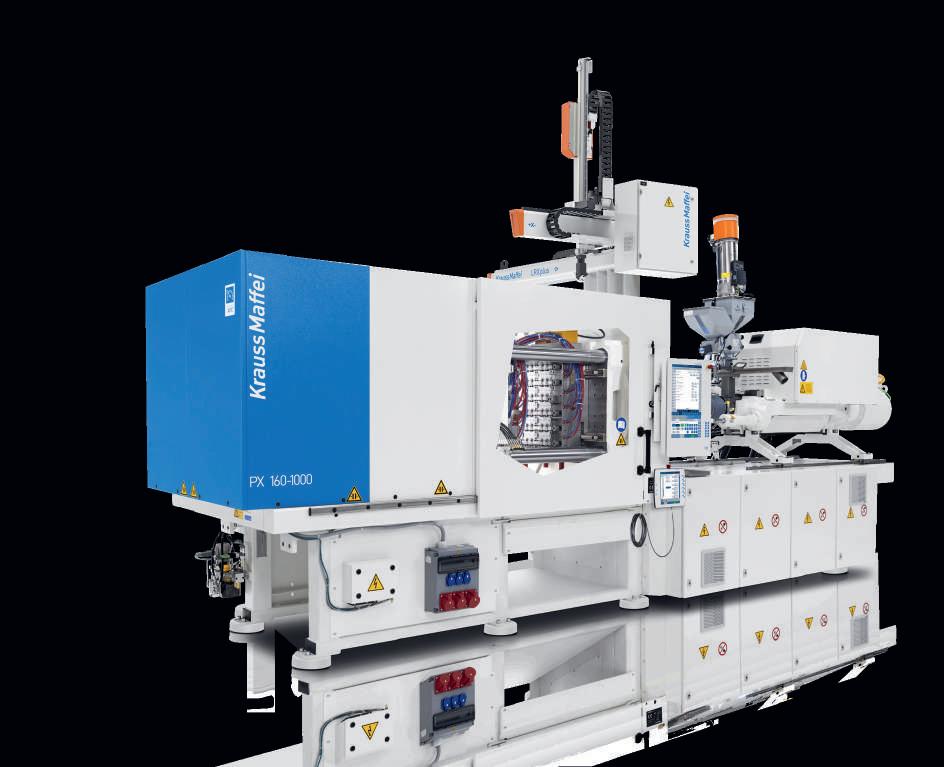
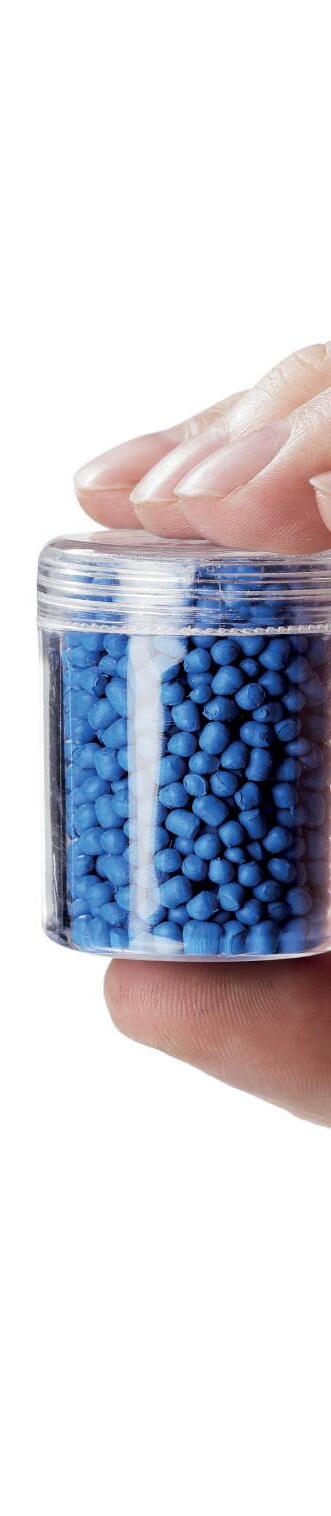
Kompakt. Produktiv. Nachhaltig. Die neue vollelektrische PX-Baureihe von KraussMaffei
Die neue PX-Generation ist auf energieeffizientes und produktives Spritzgiessen ausgelegt. Servoelektrische Antriebe, reibungsarme Linearführungen und Energierückgewinnung ermöglichen kurze Zykluszeiten und konstante Schussgewichtsqualität bei bis zu 20% reduziertem Flächenbedarf – das bedeutet, fünf anstelle von vier Anlagen stellen zu können. Die vollelektrische Schliesseinheit mit 5-Punkt-Doppelkniehebel sowie servo-elektrische Spritz- und Plastifiziereinheiten sorgen für hohe Präzision, Wiederholgenauigkeit und Prozesssicherheit.
Die neue MC7-Steuerung basiert auf einer webbasierten Plattform mit 21,5”-Multi-Touch-Display
OFFIZIELLES ORGAN VON KUNSTSTOFF.swiss
DIE FACHZEITSCHRIFT FÜR
und ergonomischen Hardkeys. Funktionen wie APCplus Monitoring, cascadeX für Kaskadenwerkzeuge und materialX für Materialdatenbanken unterstützen eine stabile Prozessführung und eine durchgängige Qualitätsüberwachung.


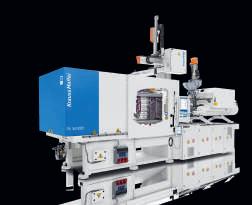
Als flexible, platzsparende Automationslösung bietet KraussMaffei den Linearroboter LRXplus. Dieser lässt sich nahtlos in Maschinen- und Steuerungsarchitektur von KraussMaffei-Spritzgiessmaschinen aber auch Anwendungen von Fremdanbietern integrieren und unterstützt sämtliche Produktionsschritte von der Teileentnahme bis zum Handling.
Krauss-Maffei (Schweiz) AG
Grundstrasse 3
CH-6343 Rotkreuz
Telefon: +41 41 799 71 80
www.kraussmaffei.com
Die Bilanz der von KUNSTSTOFF.swiss jährlich erhobenen Wirtschaftszahlen 2025 der Schweizer Kunststoffindustrie ist durchzogen. Neben einem erfreulichen Umsatzplus bei den Verarbeitern, müssen die Maschinenund Peripheriehersteller im dritten Jahr in Folge einen massiven Rückgang verkraften. Insgesamt hat die Branche aber nach dem sehr starken Jahr 2022 umsatzmässig erstmals wieder leicht zulegen können.
Marianne Flury
Der Gesamtumsatz von CHF 15,7 Mrd. scheint auf den ersten Blick gar nicht so schlecht, konnte doch der Rückgang der letzten drei Jahre gestoppt werden und verzeichnet ein Plus von 2,4% (Bild 1). Zu dieser Trendwende beigetragen haben vor allem die Verarbeiter – das sowohl umsatzwie auch personen- und firmenanzahlmässig gewichtigste Segment. Diese konnten den Umsatz um 5,1% von CHF 10,580 auf CHF 11,120 Mrd. steigern. Das freut auch Riccardo Casanova, Geschäftsführer von Kunststoff.swiss: «Dass die grösste Branchengruppe – die Verarbeiter – mit einem Plus von 5,1% abschliessen konnte, setzt ein positives Zeichen, ist damit doch der Abwärtstrend der letzten Jahre gebrochen.» Wem es rund läuft und wem eher weniger, sei sehr verschieden. «Aber gesamthaft gesehen haben wir eine Steigerung. Insbesondere dem Medtec-Bereich geht es gut, der Bereich ist am Wachsen. Ich glaube die Firmen haben nach zwei schwierigen Jahren 2023 und 2024 reagiert. Sie haben ihre Aktivitäten erweitert, sich neue Segmente erschlossen, teilweise auch neue Märkte. Das hat sicher zum guten Ergebnis beigetragen», ist Casanova überzeugt. Dass die Verarbeiter ein Plus haben, sei auch ein Zeichen der Innovationskraft der Branche. Firmen haben ihre Strategie an die Situation angepasst, die sie seit zwei Jahren erlebt haben.
Stark am Gesamtplus beteiligt sind auch die Dienstleistungsbetriebe (+4,5%) und die Handelsfirmen (+4,0%). Ebenfalls gut geschlagen haben sich die Formenbauer, die um 2,1% von CHF 214 Mio. auf CHF 218,3 Mio. zulegen konnten.
Unten durch mussten die Maschinen- und Peripheriehersteller. Sie verzeichnen er-
u. Peripherie
Bild 1: Umsatzentwicklung der Schweizer Kunststoffbranche 2021 bis 2025 (Quelle: Kunststoff.swiss Umfrage)
neut einen massiven Rückgang (–21). Dies ist umso schmerzhafter, als bereits das Vorjahr nicht wunschgemäss verlaufen ist. Der Grund liegt – so vermutet Riccardo Casanova – hauptsächlich darin, dass aufgrund der wirtschaftlichen Unsicherheiten und Aussichten, die Firmen zurückhaltend sind bezüglich Investitionen. «Es geht jeweils um grosse Beträge. Wichtig ist, dass die Unternehmen weiterhin innovativ bleiben, weiterhin investieren, auch in den Maschinenpark, um auf dem neuesten Stand der Technologie zu bleiben.»
Auch die Verwertungsbetriebe haben kein einfaches Jahr hinter sich. Auch sie müssen einen Umsatzrückgang von CHF 41,2 Mio. auf CHF 38,8 Mio. (–6,0%) wegstecken. Zu schaffen machte ihnen vor allem der Preisrückgang bei den Virgin Materialien, die zum Teil günstiger zu kaufen waren als gleichwertiges Rezyklatmaterial. «Ich glaube, dass in der heutigen wirtschaftlichen Situation das Thema Nachhaltigkeit bei den Unternehmen nicht mehr an erster Stelle steht. Es ist aber keineswegs so, dass sich die Betriebe nun von der ‹Nachhaltigkeit› verabschieden», betont Casanova.
Einen erneuten Umsatzrückgang mussten auch die Rohstofflieferanten hinnehmen (–4,2%), wenn auch einen geringeren als im Vorjahr 2024 (–8,4%). «Bei den Rohstöfflern ist das Minus rein preisgetrieben. Die Preise für die Rohstoffe sind bis letztes Jahr gesunken, der Kunststoffverbrauch gestiegen (+ 3,0%), aber nicht in der Grössenordnung wie die Preise nachgelassen haben», erklärt Casanova die Situation. Das Plus ist konsistent mit dem Umsatzplus der Verarbeiter. Die Zunahme des Gesamtverbrauchs ist ausschliesslich dem Kunststoff geschuldet, dessen Verbrauch von 658 895 auf 679 147 Tonnen gewachsen ist. Insgesamt wurden laut Bundesamt für Zoll und Grenzsicherheit (BAZG) 707 930 Tonnen Kunststoffe und Kautschuk verarbeitet, was einem Plus von 2,4% entspricht (Bild 2). Heute präsentiert sich die Ausgangslage auf dem Rohstoffmarkt ganz anders als zur Zeit der Umfrage im März dieses Jahres. Die Rohstoffe sind seit dem Iran-Krieg explodiert, was sich zumindest kurzfristig
in steigenden Umsätzen niederschlagen werde. «Sollte es längere Zeit zu Lieferengpässen kommen, haben wir ein Problem, aber nicht nur in unserer Branche», zeigt sich Casanova besorgt.
Anzahl Mitarbeitende leicht höher
Die Firmenanzahl ist mit 787 (Vorjahr 784) konstant geblieben, die Anzahl der Mitarbeitenden hat mit 34 403 (Vorjahr 34 254) leicht zugenommen. «Die Mitarbeitenden werden vorsichtig eingestellt. Das zeigt, dass die Firmen sich bewusst sind, wie wertvoll das Personal ist und wie schwierig es ist, qualifizierte Leute zu finden, wenn man diese einmal entlassen hat. Verschiedene Firmen in der Branche haben auch Kurzarbeit in Anspruch genommen», weiss Casanova. Für ihn ist klar, dass die Branche weiterhin in Personal investieren muss, insbesondere in Lehrlinge. «Wir müssen innovativ bleiben in der Schweiz, wir müssen schauen, dass wir an der Spitze der Technologien sind – das gelingt nur, wenn wir genügend qualifiziertes Personal haben. Deshalb ist die Ausbildung der Lehrlinge entscheidend. Bildet man keine Lehrlinge aus, fehlen uns später die Fachkräfte. Qualifiziertes Personal und Lehrlinge hängen eng zusammen. Die Branche muss ihre Verantwortung wahrnehmen und in die (Lehrlings-)Ausbildung investieren – auch in schwierigen Zeiten», appelliert Casanova an die Vernunft der Unternehmen.
Der Export von Halb- und Fertigfabrikaten schwächelt
Zum dritten Mal in Folge hat 2025 der Export von Halb- und Fertigfabrikaten abgenommen (–8,2%). «Im Allgemeinen hören wir, dass es den Firmen, die den
2024 Kunststoff 658’895 To Kautschuk 32’240 To Total 691’135 To
Kunststoff 679’147 To Kautschuk 28’783 To Total 707’930 To
Hauptumsatz in der Schweiz erwirtschaften, sehr gut geht. Der Export ist schwieriger geworden. Die EU – und hier im Speziellen Deutschland, der Hauptabnehmer der Schweizer Exportware – leidet stärker unter der allgemeinen Wirtschaftssituation», erklärt Casanova den Rückgang. Auch wenn dies nicht der alleinige Grund für das Schwächeln der Exporte ist, ist der Geschäftsführer überzeugt, dass insbesondere die Zulieferer der Automobilindustrie mit grossen Rückgängen zu kämpfen hatten und immer noch haben. Wie in den Vorjahren präsentieren sich die Anwendungsbereiche sehr konstant: Bau mit 35,8% und Verpackung mit 35,7% nehmen über 70% des Kuchens für sich in Anspruch. Einen gewichtigen und wachsenden Anteil nimmt mit 11,2% die Medizintechnik ein (Vorjahr: 9,8%). 5% deckt das Segment Fahrzeug ab (Vorjahr: 6,7%) und 2,4% (2,3%) gehen auf das Konto von Elektro und Elektronik.
Die Schweiz ist auf ‹Kunststoffabfälle› angewiesen
Die Zahlen des BAZG zeigen, dass die Exporte von Kunststoffabfällen von 86 776 auf 82 183 Tonnen zurückgegangen ist, der Import von 108 269 auf 109 406 Tonnen leicht zugenommen hat. Casanova wertet dies als positive Tendenz. «Der Export geht zurück, weil die Betriebe offenbar mehr in house recyceln; im Gegenzug nimmt der Import zu, weil die Schweiz auf rezykliertes und zur Wiederverarbeitung aufbereitetes Material angewiesen ist. Ein Teil des Imports geht auch in die Zementindustrie zur Energiegewinnung», erklärt Casanova die Materialströme. Deutschland ist und bleibt der Haupthandelspartner sowohl bei den Importen
(38,3%) wie auch den Exporten (47,5%) von Kunststoffabfällen. Bei den Importen kommt mit 25,2% Italien an zweiter Stelle, gefolgt von Frankreich (17%) und Österreich (16,3%). Bei den Exporten schwingt Österreich mit 25% nach Deutschland oben auf, gefolgt von Frankreich (2,9%) und Italien (2,4%). «Das bedeutet, dass die Schweiz fast 100% der Kunststoffabfälle von unseren Nachbarländern bezieht. Im Gegenzug exportiert die Schweiz rund vier Fünftel der Kunststoffabfälle in unsere Nachbarländer, der Rest wird in andere europäische Länder verschickt. In Länder ausserhalb der EU zu exportieren ist verboten», betont Casanova. «Alle Abfallströme müssen über eine europäische Plattform abgewickelt werden.»
Branche setzt auf qualifiziertes Personal
Gelerntes Personal inklusive Lernende hat mit 86% (Vorjahr 73%) klar zugenommen. Erfreulicherweise hat auch die Anzahl der Lernenden der Kunststoffindustrie von 1371 auf 1611 zugenommen. Davon werden 420 (370) zu Polymechaniker/ -innen ausgebildet, 256 (241) zu Kunststofftechnologen/-innen, 40 (36) zu Kunststoffpraktikern/-innen und 38 (13) zu Mechapraktikern/-innen. Der übrige Kuchen verteilt sich auf KV, Formenbauer, Anlagenführer und Logistiker.
Ausblick
«Die Erwartungen der Firmen an das laufende Geschäftsjahr, die auf der Umfrage mit Stand März 2026 basieren, fallen eventuell etwas positiver aus, als wenn die Umfrage nach Beginn des Iran-Kriegs durchgeführt worden wäre», gibt Casanova zu Bedenken. Insgesamt gehen 91% von steigenden (35%) resp. gleichbleibenden Umsätzen (56%) aus. Beim Personal wollen 18% der Unternehmen aufstocken und 62% am bestehenden Bestand festhalten.
Mehr zu den Zahlen finden Sie unter:
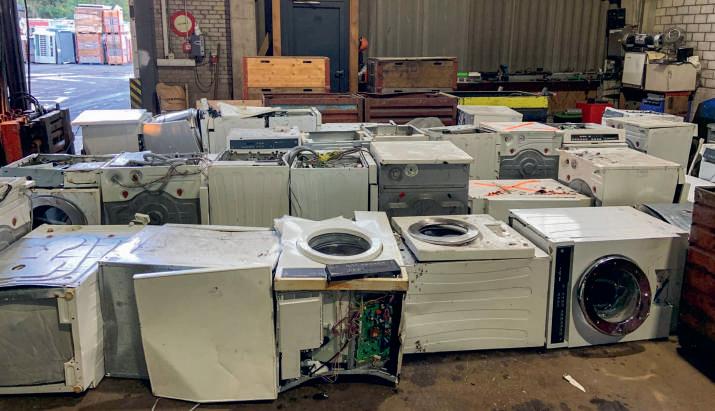
Am industriellen Anwendungsbeispiel von V-ZUG werden Post-Consumer- und Post-Industrial-Kunststoffe von ausgedienten Haushaltsgeräten umfassend experimentell charakterisiert sowie in digitale Werkstoffmodelle überführt. Der Ansatz ermöglicht erstmals eine simulationsgestützte, vergleichende Bewertung gegenüber Neumaterial und schafft die Grundlage für eine datenbasierte Optimierung kreislauffähiger Produkte.
Dr. Marc Vetterli 1
Dr. Kamran Riazi 2
Prof. Dr. Markus C. Grob 3
Alessio Hartmann 4
Marc Akermann 5
Prof. Daniel Schwendemann 6
Prof. Dr. Mario Studer 7
V-Zug verfolgt die konsequente Umsetzung von Circular-Economy-Prinzipien entlang des gesamten Produktlebenszyklus und analysiert systematisch R-Strategien –von komponenten-basiertem Re-Use bis hin zu Partnerökosystemen zur sortenreinen Materialrückführung. Die Nachhaltigkeitsstrategie 2030 beinhaltet unter anderem bei Produkten eine Verwertungsquote von über 90% im Recycling, eine Reduktion der Umweltbelastung um 5% sowie die Entwicklung zukünftiger Produkte nach Kreislaufprinzipien.
Ein besonderer Fokus liegt auf technischen Kunststoffen, die aufgrund unterschiedlicher Einsatzbedingungen im Langzeiteinsatz einen kritischen Materialcluster für die Wiederverwendung darstellen. In einem durch den internen CO2-Fonds der V-Zug AG geförderten Projekt wurde daher zunächst das bestehende Polymerportfo -
1 Dr. Marc Vetterli, Sustainability Expert Engineering, V-Zug AG
2 Dr. Kamran Riazi, Leiter Polymeranalytiklabor, IKT, FHNW
3 Prof. Dr. Markus C. Grob, Institutsleiter IKT, FHNW
4 Alessio Hartmann, wissenschaftlicher Mitarbeiter, IWK, OST
5 Marc Akermann, wissenschaftlicher Mitarbeiter, IWK, OST
6 Prof. Daniel Schwendemann, Fachbereichsleiter Compoundierung und Extrusion, IWK, OST
7 Prof. Dr. Mario Studer, Fachbereichsleiter Simulation & Design, IWK, OST
lio konsolidiert, um Spezifikationsduplikate zu eliminieren und die Materialvarianz zu reduzieren.
Zur Erreichung der angestrebten hohen Verwertungsquote sind jedoch belastbare Werkstoffkennwerte erforderlich, die eine quantifizierbare Eignungsbewertung der rückgeführten Kunststoffe am Lebensende (typischerweise nach ca. 15 Jahren Nutzung) ermöglichen (Bild 1). Insbesondere fehlen systematische Daten zum Eigenschaftserhalt sowie zur Streuung relevanter mechanischer und thermischer Kennwerte nach Langzeitalterung.
Ziel der vorliegenden Arbeit ist die experimentelle Charakterisierung der Werkstoffeigenschaften von Post-Consumer-Kunststoffen nach deren Langzeiteinsatz sowie die Bewertung ihrer Eignung für eine Wiederverwendung im Sinne der Circular Economy.
Darüber hinaus werden die gewonnenen Materialdaten genutzt, um digitale Werkstoffmodelle als Grundlage für die vir tuelle Auslegung und Simulation (Digital Twins) aufzubauen.
Zur Beantwortung der formulierten Fragestellungen wurde eine umfassende experimentelle Charakterisierung der rückgeführten Kunststoffe durchgeführt. Ziel der Untersuchungen war es, den Einfluss des Langzeiteinsatzes in Haushaltsgeräten sowie der Rückführungs- und Aufbereitungsprozesse auf die relevanten Werkstoffeigenschaften systematisch zu erfassen und quantifizierbare Datensätze für die Bewertung der Wiederverwendbarkeit sowie den Aufbau digitaler Werkstoff modelle bereitzustellen.
Die experimentellen Untersuchungen wurden am Institut für Kunststofftechnik (IKT) der Fachhochschule Nordwestschweiz
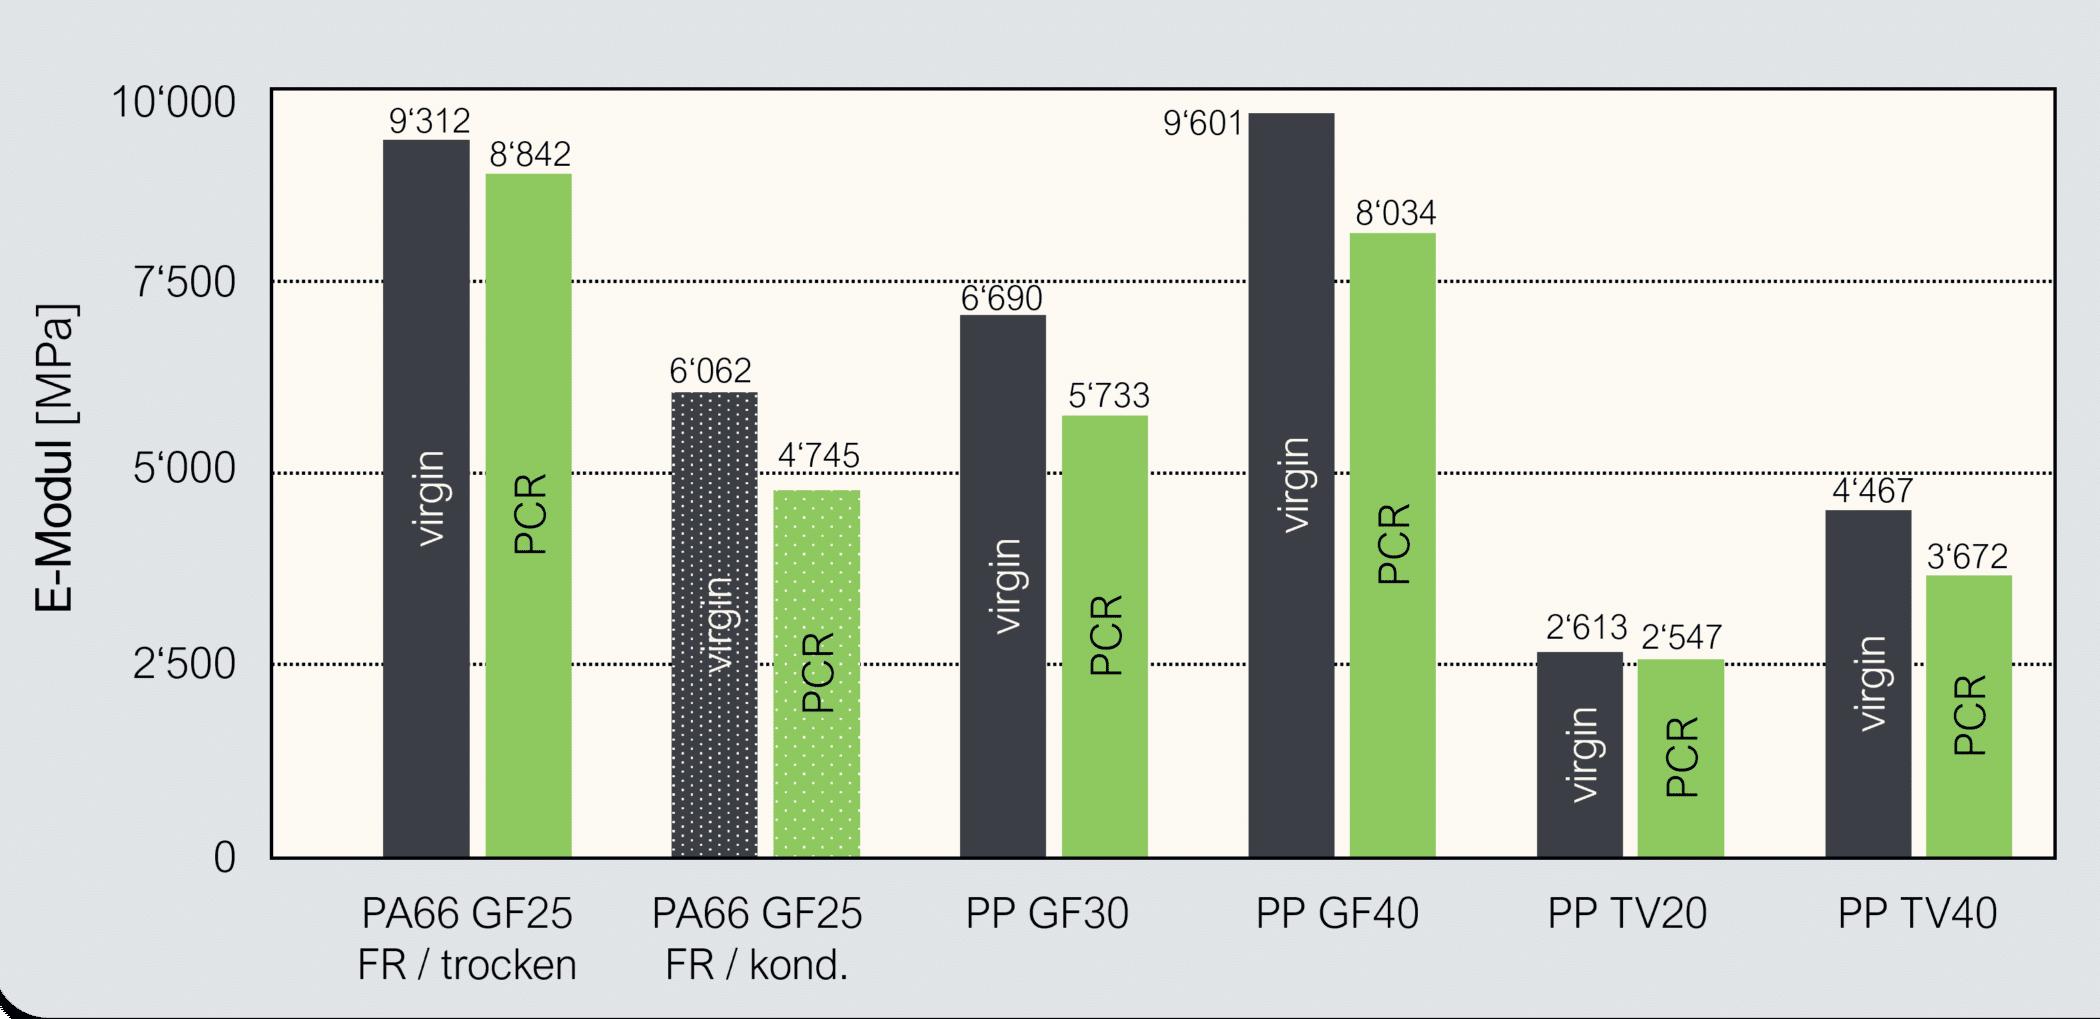
Bild 2: Vergleich der E-Moduli zwischen Neuware (virgin) und Post-Consumer- (PCR) sowie Post-Industrial-(PIR)-Rezyklaten; PA 66 GF25 FR – Polyamid 66 25% Glasfaser Flammschutzmittel (PIR); PP GFXX – Glasfaserverstärktes Polypropylen mit XX% Glasfaser; PP TVXX – Talkumverstärktes Polypropylen mit XX% Talkum (Grafiken: IWK)
FHNW sowie am Institut für Werkstofftechnik und Kunststoffverarbeitung (IWK) der Ostschweizer Fachhochschule OST durchgeführt. Untersucht wurden insgesamt 23 Kunststofftypen aus dem konsolidierten Polymerportfolio, jeweils in Form von Neuware (virgin) und als Ersatz- oder Recyclingmaterialien (z.B. Polypropylene mit 100% PCR-Anteil oder Polyamide mit 100% PIR-Anteil).
Zur ganzheitlichen Beschreibung des Materialverhaltens wurden komplementäre Analyseverfahren eingesetzt:
– Mechanische Charakterisierung bei unterschiedlichen Temperaturen: Erfassung des Spannungs-Dehnungsverhaltens (Steifigkeit, Festigkeit), der Kerbschlagzähigkeit und des dynamisch-mechanischen Verhaltens
– Rheologische Untersuchungen: Erfassung des Fliess- und Schwindungsverhaltens zur Beschreibung der Verarbeitbarkeit
– Chemische und thermo-oxidative Alterung: Quantifizierung oxidativer Abbauprozesse mittels Oxidationsinduktionszeit (OIT) sowie differenzierte Analyse des Kristallisationsverhaltens (DSC) und des thermischen Zersetzungsverhaltens (TGA)
Neben Einpunkt-Kennwerten wurden gezielt auch Mehrpunkt-Daten (z.B. Spannungs-Dehnungs-Kurven, Fliesskurven bei unterschiedlichen Temperaturen) erhoben, um eine modellfähige Beschreibung des Materialverhaltens zu ermöglichen. Dies ist insbesondere im Hinblick auf die Überführung der experimentellen Daten in digitale
Werkstoffmodelle und deren Einsatz in simulationsbasierten Auslegungsmethoden von zentraler Bedeutung.
Die durchgeführten Untersuchungen zeigen, dass die werkstofftechnischen Eigenschaften der Kunststoffe durch den Langzeiteinsatz sowie die Wiederaufbereitung beeinflusst werden, wobei der Einfluss stark materialabhängig ist.
Der E-Modul als Mass für die Steifigkeit zeigt unterschiedliche Trends in Abhängigkeit vom Materialtyp, dem Gehalt und der Art der Verstärkung sowie der Probenkonditionierung wie in der Grafik für mehrere Polyamid- und Polypropylen-Typen gezeigt (Bild 2).
Eine detailliertere Betrachtung des mechanischen Verhaltens anhand von temperaturabhängigen Spannungs-DehnungsKurven (Bilder 3 und 4) zeigen, dass teils signifikante Unterschiede im nichtlinearen Materialverhalten auftreten. Insbesondere bei erhöhten Temperaturen werden Unterschiede im Verformungs- und Versagensverhalten zwischen Neu- und Recyclingmaterialien deutlich, was auf Veränderungen in der molekularen Struktur und den Wiederaufbereitungseinfluss auf die im Material vorhandene Verstärkung (z.B. GF) zurückzuführen ist. Die ergänzende Analyse der thermischchemischen Stabilität mittels OIT zeigt zudem, dass bei bestimmten Materialgruppen, insbesondere bei flammgeschützten Polyamiden für Hochtemperaturanwen -
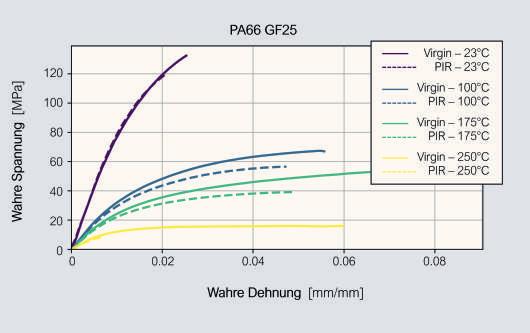
3: Vergleich der Spannungs-Dehnungs-Verläufe für PA66-GF25 (trocken, PIR) bei unterschiedlichen Temperaturen
dungen als auch bei den betrachteten PPRecyclingmaterialien, eine signifikante Reduktion der oxidativen Stabilität auftritt. Dies deutet auf einen Abbau funktionsrelevanter Additive hin, was direkte Auswirkungen auf die Wiederverwendbarkeit dieser Materialien hat. Kurz- bis mittelfristig könnten hier für PIR-Materialien (PAFraktionen) eine tiefe anteilsmässige Rückführung berücksichtigt werden, während bei den PP-Fraktionen zusätzliche Additivierungen für Verarbeitungs- und Langzeitstabilisierung eingeplant werden müssten. Wie bereits erwähnt, handelte es sich bei dieser Grundsatzuntersuchung um eine Worst-Case-Szenario-Betrachtung (Wiederverwertung ohne zusätzliche Materialoptimierungsbestrebungen), um eine aussagekräftige Bewertungs- und Datengrundlage zu erhalten.
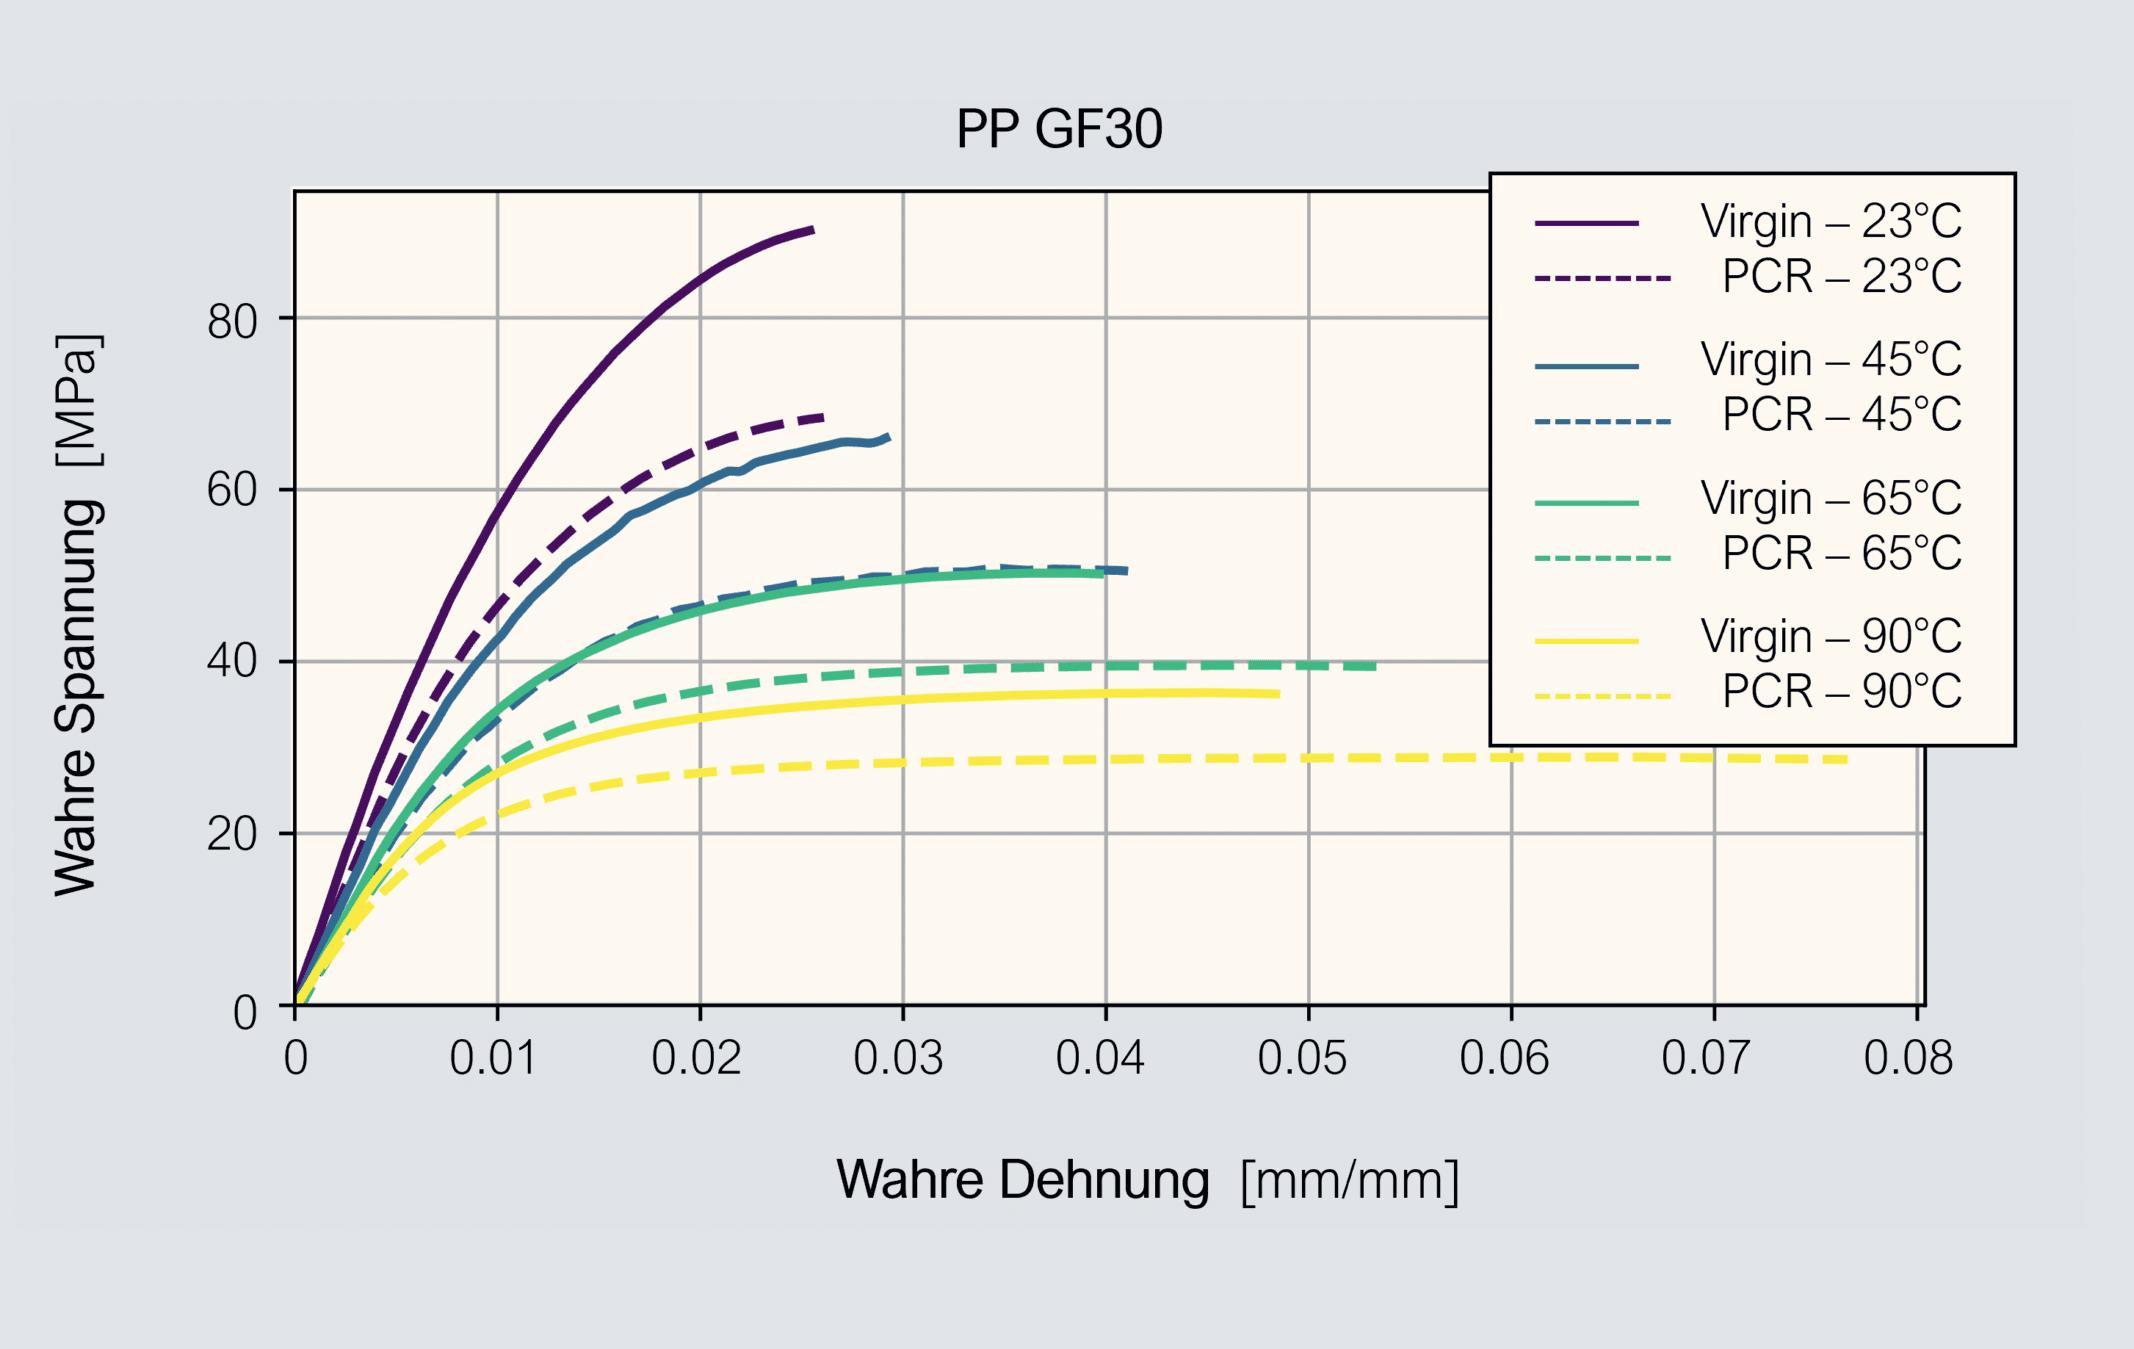
Bild 4: Vergleich der Spannungs-Dehnungs-Verläufe für PP GF30 (PCR) bei unterschiedlichen Temperaturen
Materialmodelle und simulationsgestützte Auswerteroutinen
Damit V-Zug zukünftig den Einfluss der Rezyklate hinsichtlich Eignung für neue Produkte möglichst genau beurteilen kann, wurden die Messergebnisse in Materialmodelle überführt, welche für die Bauteilund Prozessauslegung hinzugezogen werden können. Für die Prozessauslegung wurden neben den klassischen Viskositätsund Schwindungsmodellen nach CrossWLF bzw. Tait auch die notwenigen thermischen sowie thermo-mechanischen Modelle erstellt.
Für die Ermittlung des Auslastungsgrades bei vorgegebener mechanischer Belastung wurde auf die kürzlich veröffentlichte VDIRichtlinie «VDI-2016» zurückgegriffen und der darin beschriebene Workflow direkt in ANSYS Mechanical integriert. Aufgrund der
umfassenden Messergebnisse konnte die genaueste der darin präsentierten Auswertemethoden angewandt werden, indem die Auswertung direkt auf den hinterlegten temperaturabhängigen Fliesskurven erfolgt. Dazu wurden für ANSYS Mechanical benutzerdefinierte Ergebnisse auf Basis von Python-Results angelegt. Damit lässt sich der Auslastungsgrad auch direkt automatisiert bei unterschiedlichen Temperaturen bequem ermitteln und schnell mit anderen Kunststofftypen vergleichen. Auch können die in der VDI-Richtlinie enthaltenen Abminderungsfaktoren, wie beispielsweise für Bindenähte oder bei Feuchtigkeitsaufnahme, via einfachem Drop-Down-Menu berücksichtigt werden. Neben der Festigkeitsbewertung nach VDI2016 wurden aus der DMA zusätzlich über Prony-Reihen temperaturabhängige linear-
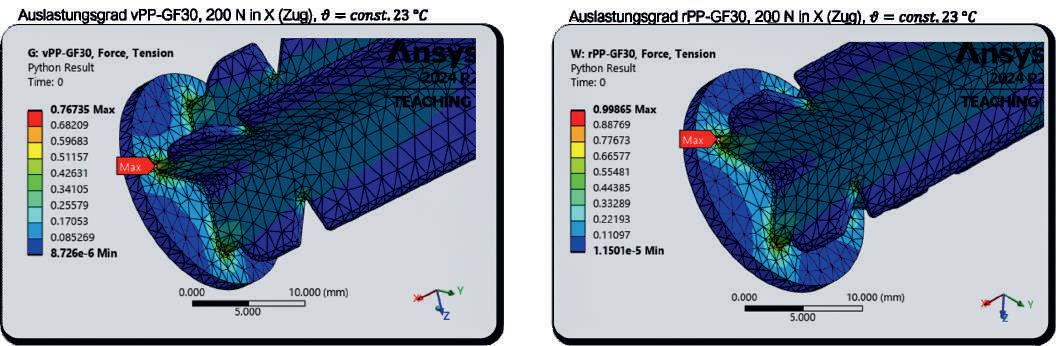
5: Beispielhafter Vergleich der Auslastungsgrade für PP-GF30 zwischen Virgin-Material (links) und 100%-PCR-Anteil (rechts) bei identi scher Last
viskoelastische Modelle erzeugt. Diese ermöglichen u.a. die Analyse und Abschätzung des Dämpfungsverhaltens unter schwingender Belastung oder des Zeiteinflusses auf die mechanischen Eigenschaftswerte unter geringer mechanischer Belastung.
Die vorliegenden Untersuchungen zeigen, dass die werkstofftechnischen Eigenschaften von Post-Consumer-Kunststoffen durch Langzeiteinsatz und Wiederaufbereitung signifikant beeinflusst werden, wobei der Grad der Degradation stark materialabhängig ist. Während unverstärkte Kunststoffe vergleichsweise stabile Eigenschaften aufweisen, sind insbesondere glasfaserverstärkte Kunststoffe durch mechanisch bedingte Faserschädigung kritisch zu bewerten. Darüber hinaus führt der Abbau funktionaler Additive, beispielsweise in flammgeschützten Materialien, zu zusätzlichen Einschränkungen hinsichtlich der Wiederverwendbarkeit.
Durch die systematische experimentelle Charakterisierung konnten belastbare, modellfähige Werkstoffdaten generiert und erfolgreich in digitale Werkstoffmodelle überführt werden. Diese bilden die Grundlage für simulationsgestützte Bewertungen und ermöglichen erstmals eine differenzierte, virtuelle Beurteilung des Einsatzpo -
tenzials von Rezyklaten in neuen Produkten.
Die entwickelten Modelle werden bei VZug künftig in die Product Lifecycle Management (PLM)-Systemlandschaft integriert, um eine konsistente Nutzung der Materialdaten entlang des gesamten Produktentwicklungsprozesses sicherzustellen. Ergänzend sind weiterführende Untersuchungen vorgesehen, insbesondere zur Belastbarkeitsanalyse der erarbeiteten Daten über unterschiedliche PCR-Fraktionen (chargenabhängige Eigenschaftsstreuung), sowie hinsichtlich zusätzlicher Additivierung zur Stabilisierung von flammgeschützten Polyamidrezyklaten und PP-Rezyklaten. In Zusammenarbeit mit Materiallieferanten werden parallel solche PCR- und PIR-Ströme aufgebaut und gezielt aufbereitet, um diese langfristig in Höhe von max. 70 bis 80% in neuen Komponenten einzusetzen. Somit kann die V-Zug AG auf hochwertige Kunststoffströme zurückgreifen, die möglichst gleichbleibende Eigenschaftsprofile über mehrere Lebenszyklen hinweg aufweisen. Die interne Kenntnis und Kontrolle über die Materialströme (Eigenschaftsprofile sowie Reinheit) der Altmaterialien aus ausgedienten V-Zug-Geräten ermöglicht es in Zukunft, die Wiederverwertung dieser technisch durchaus noch wertvollen Recyclingmaterialien innerhalb von V-Zug zu skalieren und so den CO2-Fussabdruck
nachhaltig zu reduzieren und Recyclingquoten zu erhöhen.
Die aufgebauten digitalen Zwillinge haben bereits heute einen spürbaren Einfluss auf die Entwicklungspraxis: Sie ermöglichen systematische, vergleichende Analysen zwischen Virgin- und Rezyklatmaterialien und motivieren dazu, Werkstoffentscheidungen zunehmend daten- und simulationsbasiert zu treffen. Dadurch eröffnet sich ein erhebliches Potenzial zur Optimierung des Werkstoffeinsatzes, das ohne die Verfügbarkeit solcher Modelle nur mit hohem experimentellem Aufwand oder gar nicht erschliessbar wäre.
Quellen
N.N.: VDI 2016-08 Blatt 1: Festigkeitsnachweis von Bauteilen aus thermoplastischen Kunststoffen – Grundlagen. VDI Verein Deutscher Ingenieure e.V. Düsseldorf 2025
Kontakt
IWK Institut für Werkstofftechnik und Kunststoffverarbeitung
Prof. Dr. Mario Studer OST Ostschweizer Fachhochschule Eichwiesstrasse 18b CH-8645 Rapperswil-Jona www.ost.ch/iwk n
Innovative Filtration für hohe Wasserqualität - Innovative hohe - Innovative für Keimfreies Wasser ohne Einsatz von Bioziden! Wasser ohne Einsatz Keimfreies Wasser ohne Einsatz von Bioziden!
Innovative Filtration für hohe Wasserqualität - Innovative für Filtration Wasserqualität Keimfreies Wasser ohne Einsatz von Bioziden! Keimfreies Wasser ohne Einsatz von Bioziden! Einsatz von
Innovative Filtration für hohe Wasserqualität - Innovative Filtration hohe - Innovative für hohe
Keimfreies Wasser ohne Einsatz von Bioziden! Keimfreies Wasser ohne Einsatz von Keimfreies
Innovative Filtration für hohe Wasserqualität - Innovative Filtration für hohe Wasserqualität - Filtration Wasserqualität Keimfreies Wasser ohne Einsatz von Bioziden! Keimfreies Wasser ohne Einsatz von Bioziden! Einsatz von
Technische Vorteile im Überblick:
Technische Vorteile im Überblick:
Technische Vorteile im Überblick:
Technische Vorteile im Überblick:
Leitfähigkeits-Messung und -Regelung und Leitfähigkeits-Messung und -Regelung
Automatische Filterabreinigung
Automatische Filterabreinigung Filterabreinigung
Automatische Automatische Filterabreinigung
Leitfähigkeits-Messung und -Regelung
Leitfähigkeits-Messung und -Regelung
Leitfähigkeits-Messung und -Regelung
Automatische Filterabreinigung
Volumenstrom- pH
Volumenstrom- und pH Messung Messung
Leitfähigkeits-Messung und -Regelung
Ultrafiltration auf 0,1 µm auf 0,1
Leitfähigkeits-Messung -Regelung -Regelung
Ultrafiltration µm
Ultrafiltration auf 0,1 µm µm 0,1 µm
Redoxpotential-Messung und -Regelung und Redoxpotential-Messung und -Regelung
Ultrafiltration auf 0,1 µm µm 0,1 µm
Redoxpotential-Messung und -Regelung Redoxpotential-Messung und -Regelung -Regelung
Redoxpotential-Messung und -Regelung Redoxpotential-Messung -Regelung
Eigensichere
Automatische Filterabreinigung Automatische Volumenstrom- und pH Messung Volumenstrom- pH Messung Volumenstrom- und pH Messung Eigensichere Ozonierung Eigensichere Ozonierung
Eigensichere Ozonierung
Volumenstrom- und pH Messung
Siemens SPS S7 Siemens SPS S7 Siemens S7
Volumenstrom- pH Messung und Eigensichere Ozonierung Eigensichere Ozonierung Ozonierung
Siemens SPS S7 Siemens S7 SPS
Siemens SPS S7 Siemens S7 Siemens SPS S7
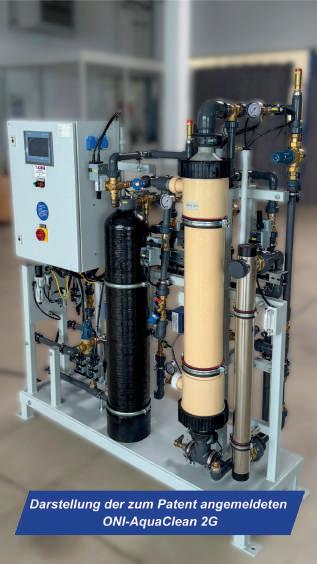
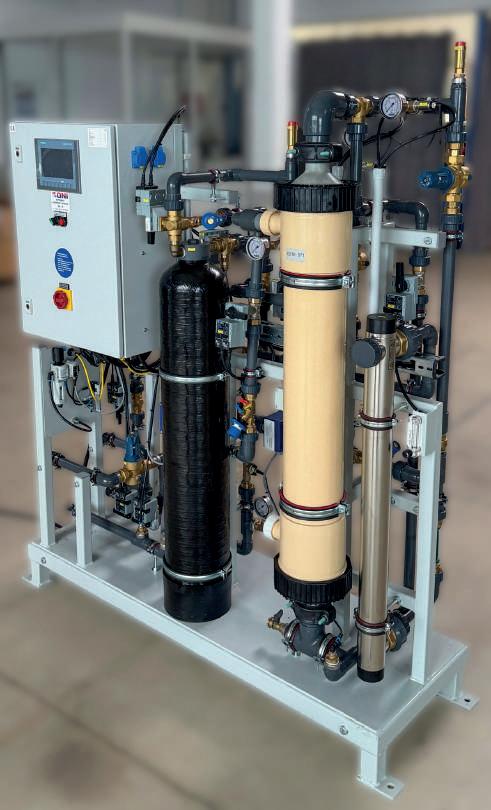
Mit der ONI-AquaClean 2G steht Kunststoffverarbeitern ein innovatives System zur Kühlwasseraufbereitung zur Verfügung, das vollständig ohne Biozide auskommt. Durch die Kombination aus Ozonierung und Ultrafiltration werden Mikroorganismen effizient entfernt und das Bakterienwachstum nachhaltig verhindert.
Mit der ONI-AquaClean 2G steht Kunststoffverarbeitern ein innovatives System zur Kühlwasseraufbereitung zur Verfügung, das vollständig ohne Biozide auskommt. Durch die Kombination aus Ozonierung und Ultrafiltration werden Mikroorganismen effizient entfernt und das Bakterienwachstum nachhaltig verhindert.
Mit der ONI-AquaClean 2G steht Kunststoffverarbeitern ein innovatives System zur Kühlwasseraufbereitung zur Verfügung, das vollständig ohne Biozide auskommt. Durch die Kombination aus Ozonierung und Ultrafiltration werden Mikroorganismen effizient entfernt und das Bakterienwachstum nachhaltig verhindert.
Gleichzeitig sorgt die mehrstufige Filtration bis in den Feinstbereich für partikelfreies
Gleichzeitig sorgt die mehrstufige Filtration bis in den Feinstbereich für partikelfreies
auskommt.
Recyclingfähigkeit wird vom freiwilligen Qualitätsmerkmal zur regulatorischen Voraussetzung. Die neue Packaging and Packaging Waste Regulation (PPWR) der EU schreibt vor, dass Verpackungen ab 2030 recyclingfähig sein und verbindliche Quoten von Post-Consumer-Rezyklat enthalten müssen. Unternehmen stehen vor steigenden Anforderungen, höheren Materialkosten und wachsendem Druck auf Lieferketten. Gleichzeitig verringert der Materialkreislauf die Abhängigkeit von Primärrohstoffen und reduziert das Abfallaufkommen.
Über den Kreislauf wird bereits beim Design entschieden. Materialwahl, Farben, Verbundstrukturen und Additive bestimmen, ob eine Verpackung effizient recycelt werden kann oder ob wertvolle Rohstoffe verloren gehen. Design for Recycling wird damit zum zentralen Hebel für nachhaltige und künftig zugelassene Verpackungen.
Eckpunkte
Ab 2030 gilt ein verbindlicher Standard: Alle Verpackungen müssen mindestens zu 70 Prozent stofflich verwertbar sein. Die EU-Verordnung klassifiziert die Recyclingfähigkeit von Verpackungen in drei Grade:
– Klasse A: bis 95 Prozent
– Klasse B: bis 80 Prozent
– Klasse C: bis 70 Prozent (Untergrenze) Verpackungen der Klasse C werden langfristig vom Markt ausgeschlossen.
Gleichzeitig gelten verbindliche Quoten für Post-Consumer-Rezyklate (PCR), die in den jeweiligen Verpackungsdesigns eingesetzt werden müssen:
– PET-Kontaktverpackungen: 30 Prozent – Kontaktsensible Nicht-PET-Kunststoffe: 10 Prozent
– Einweg-Getränkeflaschen: 30 Prozent
– Andere Kunststoffverpackungen: 35 Prozent
Bis 2040 steigen diese Quoten je nach Kategorie von 25 Prozent bis auf 65 Prozent.
Die PPWR könnte Kunststoffverpackungen deutlich verteuern. Design, Herstellung und Beschaffung müssen an die erforderlichen Recyclingkriterien und vorgeschriebenen Rezyklat-Mengen angepasst werden. Deshalb prognostizieren Studien, dass die Nachfrage nach PCR das verfüg -
Kreislaufwirtschaft beginnt beim Design. (Bild: yes or no Media GmbH)
bare Angebot um rund 30 Prozent übersteigen könnte. Billigimporte können kurzfristig das Rezyklat-Angebot erhöhen und die Preise entlasten. Anbieter aus Ländern mit niedrigeren Umwelt- und Arbeitsstandards sowie geringeren Energiepreisen gefährden jedoch die europäische Recyclingindustrie: Regionale Recycler sind mit ihrer Auflagen- und Kostenstruktur nicht konkurrenzfähig. Investitionen in Design for Recycling und lokale Recyclingkapazitäten werden weniger rentabel und hochwertige PCR-Lieferketten destabilisiert. Das führt zu Qualitätseinbussen sowie hoher Importabhängigkeit mit erheblichen Beschaffungsrisiken. Experten rechnen aus diesem Grund mit Versorgungslücken bei recycelten Kunststoffen. Mögliche Engpässe und entstehende Mehrkosten würden Markt und Verbraucher deutlich belasten. Langfristig
gesehen, entscheidet Design for Recycling – neben einer effizienten Sammlung recycelbarer Kunststoffe und der Entwicklung neuer Recyclingverfahren – darüber, ob Europa ausreichend hochwertiges PostConsumer-Rezyklat aus eigenen Stoffströmen generieren und eine unabhängige Kreislaufwirtschaft etablieren kann.
Vorbereitung ist massgebend
Der führende Hersteller für starre Kunststoffverpackungen Alpla denkt Recycling bei der Produktion gleich mit. Alpla-CEO Philipp Lehner: «Wir integrieren den kompletten Recyclingprozess in Europa, vom Ballen bis zur Herstellung von Post-Consumer-Rezyklat. Wir verzichten auf Billigimporte.» Mit eigenen Recyclingwerken und dem «Closed-loop-Ansatz» fördert der Konzern zum einen die Kreislaufwirtschaft, sichert zum anderen seine Produktionssicherheit und Materialqualität. Das Beispiel Alpla zeigt: Wer frühzeitig auf Design for Recycling, hochwertige PCRLieferketten und effiziente Recyclingprozesse setzt, verschafft sich regulatorische Sicherheit, stabile Produktionsprozesse und langfristige Wettbewerbsfähigkeit. Denn die PPWR macht deutlich: Kreislaufwirtschaft beginnt nicht bei der Entsorgung, sondern beim Design – und wer hier konsequent agiert, legt den Grundstein für nachhaltigen Erfolg.
Kontakt yes or no Media GmbH Vor dem Lauch 4 D-70567 Stuttgart www.yesorno.de n
Vier bis sechs Millionen Autos werden in der EU jährlich verschrottet – dabei gehen Rohstoffe verloren. Die EU-Altfahrzeugverordnung soll künftig sicherstellen, dass diese zurückgewonnen und in Neuwagen eingesetzt werden. Forschende der Technischen Universität München (TUM) haben nun einen im Forschungsprojekt Car2Car entwickelten Prozess untersucht, mit dem Kunststoff im Kreislauf gehalten werden kann. Die Studie zeigt eine mögliche Klimaentlastung sowie Potenzial, die EU-Vorgaben zu erreichen.
Geht ein Wagen ausser Betrieb, ist er schnell nicht mehr wiederzuerkennen: Batterien, Räder, Katalysatoren und Airbags werden ausgebaut, Flüssigkeiten abgelassen. Was dann noch übrig ist, geht in den Schredder. Zurück bleibt ein bunter Mix aus Metallen, Textilien, Kunststoffen, Schaumstoffen und Verbundmaterialien. Aus diesem Gemisch verwertbare Kunststoffe herauszulösen ist zwar komplex, gewinnt aber für Autobauer und Zulieferer zunehmend an Bedeutung, denn die EU plant aktuell eine neue Verordnung zur Entsorgung von Altfahrzeugen. Nach Inkrafttreten der Verordnung soll der Anteil in Neuwagen verbauten Kunststoffs, der aus Post-Consumer-Recycling stammt, schrittweise auf 25 Prozent steigen. Ein Teil davon muss aus «Closed-LoopRecycling» stammen, also aus dem Recycling von Altfahrzeugen. Gemäss EU-Vorschlag soll dieser Anteil mindestens 20 Prozent des geforderten Recyclinganteils entsprechen. «Das klingt zunächst wenig, aber pro Altwagen fallen künftig etwa 200 Kilogramm Kunststoff an. Zudem spielt Kunststoffrecycling in der Autoindustrie bislang nur eine Nebenrolle, man steht also in dieser Hinsicht noch ganz am Anfang einer nachhaltigeren Autoindustrie», sagt Magnus Fröhling, Professor für Circular Economy and Sustainability Assessment am TUM Campus Straubing.
Im Industriemassstab getestet Fröhling und sein Team untersuchten in einer Studie, inwieweit die geforderten Rezyklatquoten künftig erfüllt werden könnten. Die Forschenden bauten somit auf Ergebnissen einer Expertengruppe des Konsortiums Car2Car auf. Diese Gruppe hatte sich auf die in der Verschrottung entstehenden
sogenannten Ersatzbrennstoffe konzentriert – ein Gemisch aus zerkleinerten Kunststoffen, Textilien und Gummiresten. Diese Reststoffe werden heute überwiegend in Industrieanlagen verbrannt und verursachen somit Treibhausgase. Das Team entwickelte einen Sortierprozess, in dem diese Reststoffe zerkleinert, gesiebt und schliesslich mittels Sensoren im mittleren Infrarotbereich sortiert werden. Das Verfahren wurde an mehr als 400 Altwagen verschiedener Antriebsarten getestet und führte zu potenziell wieder einsetzbaren Kunststoff-Rezyklaten, wenn zusätzliche Aufbereitungsstufen erfolgen.
Das Team um Fröhling entwickelte mit diesen Daten ein Stoffstrommodell und untersuchte, wie sich Demontageumfang, Fahrzeugzusammensetzung und das neu entwickelte Sortierverfahren auf die diskutierten EU-Quoten auswirken und welche klimaentlastenden Effekte möglich sind. In einzelnen Szenarien könnte der verbesserte Sortierprozess die zukünftig von der EU geforderte Automotive-Closed-Loop-Quote von 3 Prozent im Jahr 2035 bereits erfüllen. Zudem könnten durch den Sortier-
prozess die sonst in der Verbrennung entstehenden Treibhausgasemissionen um 29 Prozent gesenkt werden. Magnus Fröhling betont jedoch: «Unser Versuch unterlag gewissen Einschränkungen, da alle Fahrzeuge vom gleichen Hersteller stammten und ein ähnliches Alter hatten. Dennoch sehen wir die Ergebnisse als Erfolg, denn aktuell kommt es vor allem darauf an, einen pragmatischen Einstieg in eine nachhaltigere Autoindustrie zu finden. Hierfür braucht es verschiedene Ansätze, die nicht erst bei der Verschrottung beginnen. Fahrzeuge müssen teilweise anders konstruiert werden, und an einigen Stellen braucht es andere Materialien oder besser recycelbare Komponenten. Ich bin überzeugt, dass hier viel möglich ist, wenn man nun mit einer gesunden Mischung aus Pragmatismus und Ambition an die Sache rangeht.»
Kontakt
Technische Universität München (TUM) Lehrstuhl für Circular Economy and Sustainability Assessment
Am Essigberg 3
D-94315 Straubing www.cec.cs.tum.de n
Projekt PolyKARD
Ein neu entwickelter biomimetischer Gewebeersatz kombiniert gezielt einstellbare mechanische Eigenschaften mit biologischer Funktionalität und steht nun für Anwendungen in der Medizintechnik bereit. Die Basis bildet eine dichte Polymerfolie aus Polyurethanacrylat. Darauf wird mittels 3D-Druck eine wellenförmige Metastruktur aufgebracht. Entwickelt wurde das Material im Projekt PolyKARD vom Fraunhofer-Institut für Angewandte Polymerforschung IAP und dem NMI Naturwissenschaftlichen und Medizinischen Institut.
Die Entwicklung funktionaler Implantate stellt hohe Anforderungen an Materialien: Sie müssen sowohl mechanisch belastbar als auch biologisch kompatibel sein. Natürliche Gewebe wie der Herzbeutel (Perikard) weisen komplexe Eigenschaften auf, die sich mit konventionellen Kunststoffen bislang nur eingeschränkt nachbilden lassen. Insbesondere das nichtlineare Dehnverhalten – zunächst flexibel, bei steigender Belastung sprunghaft deutlich steifer – gilt als zentrale Herausforderung für die Materialentwicklung.
Vor diesem Hintergrund zielte das durch das Bundesministerium für Forschung, Technologie und Raumfahrt BMFTR geförderte Projekt PolyKARD (FKZ 13XP5087) darauf ab, einen biomimetischen Gewebeersatz zu entwickeln, der diese Eigenschaften technisch reproduziert und zugleich für verschiedene medizinische Anwendungen anpassbar ist.
Struktur trifft Biomaterial
Im Projekt entwickelte das Fraunhofer IAP im Potsdam Science Park gemeinsam mit dem NMI einen mehrschichtigen Aufbau, der definierte mechanische und biologische Eigenschaften kombiniert. Die Basis bildet eine dichte Polymerfolie aus Polyurethanacrylat. Darauf wird mittels 3DDruck eine wellenförmige Metastruktur aufgebracht. Diese strukturierte Schicht bestimmt massgeblich das mechanische Verhalten des Gewebeersatzes. Anschliessend wird in einem am NMI erforschten Verfahren elektrogesponnenes Kollagen aufgebracht, das die biologische Funktionalität unterstützt. Die Qualität der Kollagenfasern wird dabei mittels spezieller enzymatischer und nicht invasiver spektroskopischer Analysen überwacht.
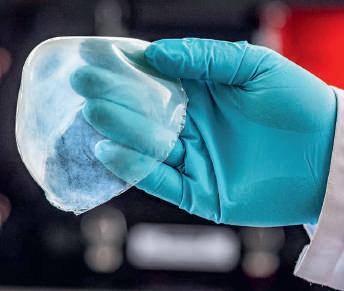
Der neu entwickelte biomimetische Gewebeersatz eröffnet neue Ansätze für leistungsfähige Implantate. (Bild: Fraunhofer IAP / Till Budde)
«Unsere Zugversuche zeigen ein sehr ähnliches Dehn und Festigkeitsverhalten wie bei natürlichem Perikardgewebe. Beim Dehnen ziehen sich die Wellen in die Länge, wodurch das Material flexibel bleibt. Erst bei höherer Dehnung steigt die Steifigkeit sprunghaft an», erläutert Dr. Hadi Bakhshi vom Fraunhofer IAP, der das Material und die Drucktechnologie für den strukturellen Aufbau gemeinsam mit Dr. Wolfdietrich Meyer entwickelte. Meyer ergänzt: «Durch die gezielte Kombination von Strukturdesign und Biomaterialien können wir mechanische Eigenschaften realisieren, die denen natürlicher Gewebe sehr nahekommen.»
Biomimetisch und biokompatibel
Spezifische Zell Material Interaktionsstudien am NMI zeigen eine gute Verträglichkeit des Materials. In Zytotoxizitätstests konnten keine nachteiligen Effekte auf Zellen festgestellt werden. Zudem weisen Untersuchungen mit humanen Hautfibroblasten und Epithelzellen darauf hin, dass
die dreidimensionale Morphologie des Fasergeflechts ein günstiges Umfeld für Zelladhäsion und wachstum bietet. «Die Ergebnisse zeigen, dass sich technische Materialien und biologische Funktionalität gezielt herstellen und zu biomimetischen Materialien kombinieren lassen», sagt Dr. Hanna Hartmann vom NMI. «Das eröffnet neue Möglichkeiten für die Entwicklung von biohybriden Implantaten. Deswegen haben wir diesen Gewebeersatz jetzt gemeinsam zum Patent angemeldet.»
Bereit für neue Anwendungen
Der entwickelte Gewebeersatz ist nicht auf eine einzelne Anwendung beschränkt. Vielmehr lässt sich das Materialkonzept auf verschiedene medizinische Einsatzfelder übertragen, etwa auf künstliche Blutgefässe, Stentgrafts, Ersatzmaterialien für die Dura mater oder Anwendungen bei künstlicher Haut. Für Unternehmen der Medizintechnikbranche ergeben sich damit neue Ansätze zur Entwicklung leistungsfähiger Implantate. Die Kombination aus mechanischer Anpassbarkeit und biologischer Funktionalität kann dazu beitragen, die Haltbarkeit und Leistungsfähigkeit von Implantaten zu verbessern.
«Unsere Entwicklung ist so weit, dass sie in konkrete Anwendungen überführt werden kann«, erklärt Meyer.» Der nächste Schritt sei die Zusammenarbeit mit industriellen Partnern, um spezifische Produkte zu realisieren und in marktfähige Anwendungen zu überführen.
Kontakt
Fraunhofer IAP
Geiselbergstrasse 69
D 14476 Potsdam
www.iap.fraunhofer.de n
Ziel eines von der IGF geförderten Forschungsprojektes am Institut für Kunststoffverarbeitung (IKV), Aachen, war es, die Produktionseffizienz faserverstärkter Bauteile im ND-RTM-Verfahren zu erhöhen. Dabei kam eine variable Katalyse während des Dosiervorganges zum Einsatz. Im Vergleich zu einer konventionellen kann eine variable Katalyse Fliesswege verlängern und Zykluszeiten reduzieren. Im Rahmen der Untersuchungen wurde eine 1D-Prozesssimulation der variablen Katalyse für das ND-RTM-Verfahren vorgenommen.
Jonas Regel 1
Jonathan Alms 2
Dr. Kai Fischer 3
Prof. Dr. Christian Hopmann 4
In jeder Serienfertigung, ob hochautomatisiert oder manuell, ist die Zykluszeit eine der wichtigsten Kenngrössen, um die Wirtschaftlichkeit des Prozesses zu verbessern. So auch im Resin Transfer Moulding (RTM)-Verfahren zur Herstellung faserverstärkter Bauteile, wie bspw. AutomobilKarosserieteile, Abdeckungen im Bootsbau sowie für spezifische Komponenten für die Medizintechnik. Bei der Bauteilproduktion stellt die Dauer, die die duroplastische Matrix für eine hinreichende Aushärtung benötigt, den zykluszeitbestimmenden Schritt dar. Demzufolge fällt der Materialauswahl eine bedeutende Rolle zu, was die Materialhersteller dazu veranlasst, auch sehr schnell aushärtende Materialsysteme anzubieten. Allerdings bedingt eine schnellere Aushärtung oft auch eine schnellere Gelierung und damit eine geringere Fliessweglänge im Werkzeug bei gleichen Prozessbedingungen. Die beiden Effekte, vollständige Werkzeugfüllung und kurze Zykluszeit, stellen bei der Herstellung von RTM-Bauteilen mit limitierten Injektionsdrücken einen Konflikt dar. Eine
1 Jonas Regel, M.Sc., Projektingenieur Flüssigimprägnierverfahren
2 Jonathan Alms, M.Sc., Abteilungsleiter Faserverstärkte Kunststoffe & Polyurethane
3 Dr. Kai Fischer, Wissenschaftlicher Direktor Leichtbau
4 Prof. Dr. Christian Hopmann, Institutsleiter des Instituts für Kunststoffverarbeitung an der RWTH Aachen
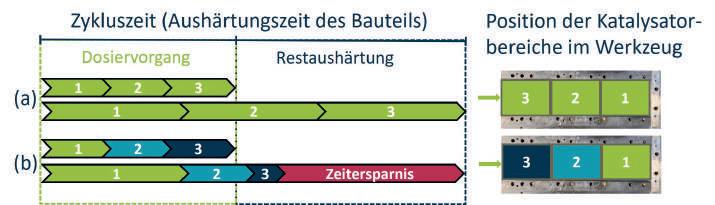
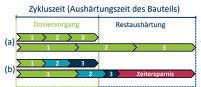
Bild 1: Schematische Darstellung der Zykluszeitänderung bei variabler Katalyse (b) im Vergleich zu einem konstanten Katalysatorgehalt (a) (links) und Verdeutlichung der Position der Katalysatorbereiche im Werkzeug (rechts)
Lösung für diesen Konflikt kann die variable Katalyse des Harzsystems während des Dosiervorgangs sein. Dabei wird der Katalysatorgehalt, welcher die Aushärtereaktion beschleunigt, stufenweise erhöht, um zunächst mit niedrigen Katalysatorgehalten Fliesswege zu verlängern und im weiteren Verlauf mit höheren Katalysatorgehalten eine schnellere Aushärtung und damit kurze Zykluszeit herbeizuführen. Der Prozessverlauf ist in Bild 1 schematisch dargestellt. Für die konstante und die variable Katalyse sind der jeweilige Dosiervorgang und die gesamte Aushärtungszeit übereinander dargestellt, wobei der Farbverlauf von grün zu dunkelblau steigende Katalysatorgehalte markiert. Im Werkzeug weist die Schmelze angussfern den geringsten und angussnah den höchsten Katalysatorgehalt auf (rechts im Bild).
Die Änderung des Katalysatorgehaltes während des Dosiervorgangs bringt allerdings zusätzliche Komplexität in den Prozess. Neben den zusätzlichen Anforderungen an die Dosiertechnologie betrifft die
variable Katalyse auch die Auslegung des Dosiervorgangs selbst. Um diese Auslegung besser zu verstehen und frühzeitig und kostenextensiv eine zykluszeitoptimierte Prozessführung zu bestimmen, wurde eine Prozesssimulation implementiert.
Für eine Strömungssimulation mit variablem Katalysatorgehalt ist eine Charakterisierung des Aushärtegrades über der Zeit und den rheologischen Eigenschaften in Abhängigkeit des Katalysatorgehaltes erforderlich. Zu diesem Zweck wurde als Materialsystem das Epoxidharz Epikote Resin 04976 in Kombination mit dem Härter Epikure Curing Agent 04976 und dem Katalysator Epikure Catalyst 04976 der Westlake Chemical Corp., Houston (Texas), USA, ausgewählt. DSC- und Rheologiemessungen für die drei exemplarischen Katalysatorgehalte 0,5 Gew.-%, 1 Gew.-% und 2 Gew.-% erfolgten innerhalb der
vom Materialhersteller empfohlenen Grenzen. Dabei wurden sowohl nicht-isotherme als auch isotherme DSC-Messungen durchgeführt, um die Reaktionskinetik des Epoxidharzes zu charakterisieren. Mit einem Temperaturverlauf von –50 bis +250 ° C bei einer Aufheizgeschwindigkeit von 10 K/min lässt sich der Reaktionsverlauf abbilden. Für die isothermen Messungen wurde eine Reaktionstemperatur von 120 ° C gewählt. Ebenfalls bei einer Messtemperatur von 120 ° C erfolgten die Rheologiemessungen im oszillierenden Modus bei einer Frequenz von 1 Hz und einem Plattenspalt von 1 mm. Für alle numerischen Simulationen, die im Folgenden beschrieben werden, kam die Software Matlab von Mathworks, Natick, USA, zum Einsatz.
Auswertung der Messdaten
Der Harzfluss im RTM-Prozess lässt sich durch einen eindimensionalen Simulationsansatz beschreiben, der den Fliessweg des Harzes in eine Raumrichtung darstellt. Mit diesem soll der grundlegende Zusammenhang zwischen lokaler Aushärtung, Fliessfrontfortschritt und katalysatorabhängiger Reaktivitätsverteilung simuliert werden. Für flächige RTM-Werkzeuge ist dieser Ansatz als Abschätzung ausreichend und methodisch sauber.
Die numerische Prozessbeschreibung erfolgte in mehreren Schritten: Zunächst wurde aus den DSC-Daten der Aushärtegrad über die Zeit mit Hilfe der Gesamtreaktionsenthalpie und der freigesetzten Reaktionsenthalpie bei 120 ° C über den Reaktionsverlauf bestimmt. Um die Messwerte der drei gemessenen Katalysatorgehalte in ein mehrstufiges katalysatorgehaltabhängiges Modell zu überführen, wurden die Messdaten mit dem im Folgenden beschriebenen Kinetikmodell beschrieben. Die Grundlage dieses Modells bildet der Kamal-Sourour-Ansatz (Gl. 1) mit den Geschwindigkeitskonstanten ���� (Gl. 2) unter Berücksichtigung des Diffusionslimits ���������� (Gl. 3). Der Kamal-SourourAnsatz ist zur Beschreibung der Aushärtekinetik von reaktiven Harzsystemen in der Literatur weit verbreitet. Die zusätzliche Berücksichtigung des Diffusionslimits wird vor allem bei einem Aushärtegrad über dem Gelpunkt (Zeitpunkt, ab dem das Reaktionsgemisch nicht mehr fliessfähig ist)
Reaktionsenthalpie bei 120 °C über den Reaktionsverlauf bestimmt. Um die Messwerte
Reaktionsenthalpie bei 120 °C über den Reaktionsverlauf bestimmt. Um die Messwerte der drei gemessenen Katalysatorgehalte in ein mehrstufiges katalysatorgehaltabhängiges Modell zu überführen, wurden die Messdaten mit dem im Folgenden beschriebenen Kinetikmodell beschrieben. Die Grundlage dieses Modells bildet der Kamal-Sourour-Ansatz (Gl. 1) mit den Geschwindigkeitskonstanten ����! (Gl. 2) unter Berücksichtigung des Diffusionslimits ����"!## (Gl. 3). Der Kamal-Sourour-Ansatz ist zur Beschreibung der Aushärtekinetik von reaktiven Harzsystemen in der Literatur weit verbreitet. Die zusätzliche Berücksichtigung des Diffusionslimits wird vor allem bei einem Aushärtegrad über dem Gelpunkt (Zeitpunkt, ab dem das Reaktionsgemisch nicht mehr fliessfähig ist) relevant, da die weitere Aushärtung massgeblich durch Diffusion bestimmt ist
Reaktionsenthalpie bei 120 °C über den Reaktionsverlauf bestimmt. Um die Messwerte der drei gemessenen Katalysatorgehalte in ein mehrstufiges katalysatorgehaltabhängiges Modell zu überführen, wurden die Messdaten mit dem im Folgenden beschriebenen Kinetikmodell beschrieben. Die Grundlage dieses Modells bildet der Kamal-Sourour-Ansatz (Gl. 1) mit den Geschwindigkeitskonstanten ����! (Gl. 2) unter Berücksichtigung des Diffusionslimits ����"!## (Gl. 3). Der Kamal-Sourour-Ansatz ist zur Beschreibung der Aushärtekinetik von reaktiven Harzsystemen in der Literatur weit verbreitet. Die zusätzliche Berücksichtigung des Diffusionslimits wird vor allem bei einem Aushärtegrad über dem Gelpunkt (Zeitpunkt, ab dem das Reaktionsgemisch nicht mehr fliessfähig ist) relevant, da die weitere Aushärtung massgeblich durch Diffusion bestimmt ist
gemessenen Katalysatorgehalte in ein mehrstufiges katalysatorgehaltabhängiges Modell zu überführen, wurden die Messdaten mit dem im Folgenden beschriebenen Kinetikmodell beschrieben. Die Grundlage dieses Modells bildet der Kamal-Sourour-Ansatz (Gl. 1) mit den Geschwindigkeitskonstanten ����! (Gl. 2) unter Berücksichtigung des Diffusionslimits ����"!## (Gl. 3). Der Kamal-Sourour-Ansatz ist zur Beschreibung der Aushärtekinetik von reaktiven Harzsystemen in der Literatur weit verbreitet. Die zusätzliche Berücksichtigung des Diffusionslimits wird vor allem bei einem Aushärtegrad über dem Gelpunkt (Zeitpunkt, ab dem das Reaktionsgemisch nicht mehr fliessfähig ist) relevant, da die weitere Aushärtung massgeblich durch Diffusion bestimmt ist
relevant, da die weitere Aushärtung massgeblich durch Diffusion bestimmt ist.
Damit ergeben sich für dieses Modell acht zu kalibrierende Parameter: die präexponentiellen Faktoren nach Arrhenius ����& und ����' , die Aktivierungsenergien ����& und ����' , die Reaktionsordnung des autokatalytischen Anteils ���� und die des Umsatzterms ����, der Steigungsparameter der Übergangsfunktion ���� und der Formparameter ���� . Die Gleichungen werden in der Software Matlab mit Hilfe des ODE-Solvers gelöst und mit genetischen Algorithmen auf die Messkurven der drei Katalysatorgehalte kalibriert.
Damit ergeben sich für dieses Modell acht zu kalibrierende Parameter: die präexponentiellen Faktoren nach Arrhenius ��1 und ��2 , die Aktivierungsenergien ��1 und ��2 , die Reaktionsordnung des autokatalytischen Anteils �� und die des Umsatzterms �� , der Steigungsparameter der Übergangsfunktion �� und der Formparameter ��. Die Gleichungen werden in der Software Matlab mit Hilfe des ODE-Solvers gelöst und mit genetischen Algorithmen auf die Messkurven der drei Katalysatorgehalte kalibriert. Im nächsten Schritt wurden die bestimmten Parameter für den mittleren Katalysatorgehalt von 1 Gew.-% für eine katalysatorgehaltabhängige Modellierung der kinetikbestimmenden Parameter ��1 und ��2 genutzt. Die Arrhenius-Faktoren beinflussen hauptsächlich die Reaktionsgeschwindigkeit und wurden linear inter- und extrapoliert. Damit ist es möglich, die Reaktionskinetik für interpolierte, aber auch extrapolierte Katalysatorgehalte vorherzusagen (Bild 2).
Für jeden beliebigen Katalysatorgehalt im betrachteten Bereich lässt sich so ein vollständiger Parametersatz erzeugen. Die Abweichungen zwischen Messung und Modell kommen durch die getroffenen Vereinfachungen bei der Kalibrierung zustande. Da der Fokus der Untersuchung in der Potentialanalyse der variablen Katalyse und dem Ableiten qualitativer Aussagen liegt, ist dieser Umstand vertretbar. Zur Darstellung des Harzflusses durch ein Faserhalbzeug, wurde das Darcy-Gesetz für Strömung durch poröse Medien genutzt, wobei der dominierende Druckgradient entlang der Fliessrichtung in x-Richtung angenommen wird. Dabei verläuft die Richtung x parallel zur längsten Seite des Werkzeuges, welche hauptsächlich für Fliess- und Fülldauer des Harzsystems verantwortlich ist.
Damit ergeben sich für dieses Modell acht zu kalibrierende Parameter: die präexponentiellen Faktoren nach Arrhenius ����& und ����' , die Aktivierungsenergien ����& und ����' , die Reaktionsordnung des autokatalytischen Anteils ���� und die des Umsatzterms ����, der Steigungsparameter der Übergangsfunktion ���� und der Formparameter ���� . Die Gleichungen werden in der Software Matlab mit Hilfe des ODE-Solvers gelöst und mit genetischen Algorithmen auf die Messkurven der drei Katalysatorgehalte kalibriert.
Damit ergeben sich für dieses Modell acht zu kalibrierende Parameter: die präexponentiellen Faktoren nach Arrhenius ����& und ����' , die Aktivierungsenergien ����& und ����' , die Reaktionsordnung des autokatalytischen Anteils ���� und die des Umsatzterms ����, der Steigungsparameter der Übergangsfunktion ���� und der Formparameter ���� . Die Gleichungen werden in der Software Matlab mit Hilfe des ODE-Solvers gelöst und mit genetischen Algorithmen auf die Messkurven der drei Katalysatorgehalte kalibriert.
Gleichung 4 zeigt die Berechnung der Fliessgeschwindigkeit ein glasfaserbasiertes Halbzeug angenommene Permeabilität von 10 bar (als typischer Injektionsdruck im NDFliessweglänge ���� . Dabei wurde die dynamische Viskosität und mit dem Aushärtegrad ���� und der Reaktionszeit t aus gebracht.
Gleichung 4 zeigt die Berechnung der Fliessgeschwindigkeit ��¥ über die als repräsentativen Wert für ein glasfaserbasiertes Halbzeug angenommene Permeabilität �� von 3 * 10 –9 m2, den Druckabfall ��p von 10 bar (als typischer Injektionsdruck im ND-RTM-Verfahren angenommen) über der Fliessweglänge �� . Dabei wurde die dynamische Viskosität �� aus den Viskositätsmessungen verwendet und mit dem Aus-
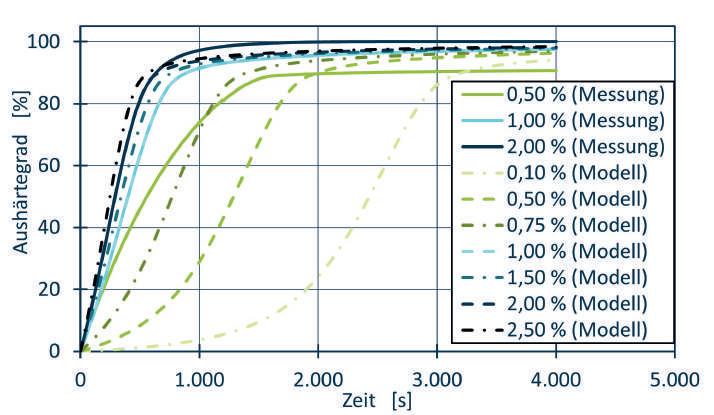
Bild 2: Gemessene DSC-Kurven (durchgezogen) vs. Kurven aus dem Kinetikmodell für die drei gemessenen Katalysatorgehalte (gestrichelt) und inter- und extrapolierte Katalysatorgehalte (gestrichpunktet.)
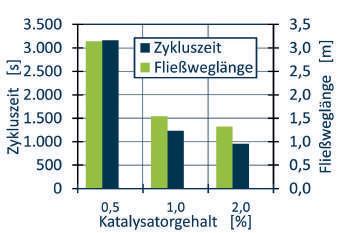
Bild 3: Zykluszeit für eine maximale Fliessweglänge der gemessenen Katalysatorgehalte bei konstanter Katalyse
härtegrad �� und der Reaktionszeit t aus den DSC-Messungen in Einklang zu �� (��, ��) gebracht.
Auf Basis der Kalibrierungsparameter der Reaktionskinetik und der Viskosität wird die Fliessgeschwindigkeit nach Gleichung 4 zeit- und katalysatorgehaltabhängig be -
stimmt. Um eine Fliesswegfüllung und anschliessende Aushärtung für über den Fliessweg variierende Katalysatorgehalte darzustellen, werden zunächst Randbedingungen definiert. Der eindimensionale Frontfortschritt des Harzsystems entlang des Fliesswegs wird in 0,02 m Abschnitte diskretisiert. Für die Darstellung der Variation des Katalysatorgehaltes werden maximal fünf verschiedene Katalysatorgehalte für die gesamte Fliessweglänge zugelassen. Diese werden jeweils auf einen von fünf Bereichen bezogen, welche jeweils zwischen 10 und 35% der gesamten Fliessweglänge einnehmen können, so dass sie gemeinsam 100% ergeben. Die entsprechenden Katalysatorgehalte werden aus dem Pool der 12 modellierten Katalysatorgehalte (0,1; 0,25; 0,5; 0,75; 1,0; 1,25; 1,5; 1,75; 2,0; 2,1; 2,25; 2,5 [%]) für den jeweiligen Optimierungsfall ausgewählt. Dabei steigt der Katalysatorgehalt
über die Fliessweglänge von angussfernen Bereichen zu angussnahen Bereichen in den festgelegten Stufen monoton an. Für jeden Abschnitt wird verfolgt, wann dieser gefüllt wurde, welcher Katalysatorgehalt lokal vorliegt, wie alt das Material seit Eintritt ist und welcher Aushärtegrad und welche Viskosität daraus resultieren. Die Füllsimulation bricht ab, wenn entweder die Fliessfront die Ziellänge erreicht, eine lokale Viskosität das Grenzniveau von 10 kPa s überschreitet oder ein lokaler Aushärtegrad von 65% (Gelpunkt) überschritten wird. Die Füllzeit ist als Zeit definiert, welche die Fliessfront über die Fliessweglänge benötigt. Festgelegt ist die Zykluszeit als Zeitraum vom Dosierstart bis zu dem Zeitpunkt, wenn jede Zelle gefüllt ist und nach Füllung einen Aushärtegrad von 80% erreicht hat. Bei einem Aushärtegrad von 80% wird das Bauteil als entformbar angenommen.
Die leistungsstarke Polyamidlösung für anspruchsvolle Bahnanwendungen
INNOVATION FLAMMSCHUTZ OHNE PFAS
Saxamid 226F5RY01 überzeugt in Anwendungen, in denen Sicherheit, Zuverlässigkeit und technische Performance gefragt sind. Das Material erfüllt die Anforderungen der EN 45545-2 für die Anforderungssätze R22 bis R24 jeweils bis zur Gefährdungsstufe HL3. Daraus folgend eignet es sich ideal für Komponenten im Innenraum von Schienenfahrzeugen und weitere technische Bahnanwendungen.
PRODUKTVORTEILE AUF EINEN BLICK:
Für technische Bahnanwendungen geeignet
Erfüllt EN 45545-2 R22 - R24*
Erreicht HL1 - HL3
Hohe technische Leistungsfähigkeit
Alle Farben
* Probendicken: 1,3 mm (ISO 5659-2 & EN 17084), 4 mm (ISO 4589-2)
Geprüft nach EN 45545-2 R22 - R24 HL1 - HL3
SAX Polymers Industrie AG Im Kessler 1 CH 9463 Oberriet +41 71 763 66 00 office@saxpolymers.ch
Scannen Sie für weitere Infos:

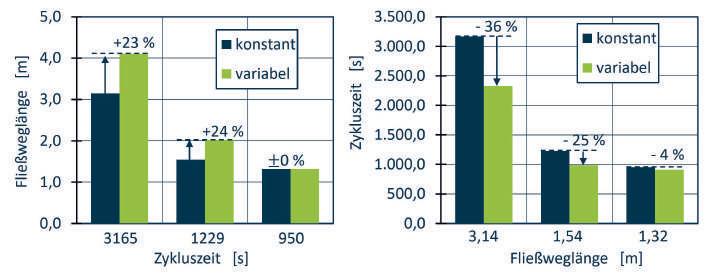
Für den Vergleich mit einer variablen Katalyse wurden zunächst maximale Fliesslängen für die konstanten, gemessenen Katalysatorgehalte bestimmt. Der niedrigste Katalysatorgehalt von 0,5% zeigt den längsten Fliessweg von 3,14 m bei der längsten Zykluszeit von 3,165 s. Im Gegensatz dazu fliesst das Harz mit einem Katalysatorgehalt von 2% maximal 1,32 m weit bei einer Zykluszeit von 913 s (Bild 3). Mit diesen Fliesslängen und Zykluszeiten als Referenz wurden variable Katalysatorprofile simuliert. Dabei sind zum einen die Optimierung auf eine maximale Fliessweglänge und zum anderen eine Optimierung auf eine minimale Zykluszeit von Interesse. Wie in Bild 4 zu erkennen, sorgt die variable Katalyse sowohl für höhere maximale Fliessweglängen als auch für eine reduzierte Zykluszeit bei gleichbleibender Fliessweglänge. Die Fliessweglänge lässt sich im Vergleich zu einem konstanten Katalysatorgehalt von 0,5% bei variabler Katalyse um 23% auf etwa 4 m erhöhen. Ein noch deutlicherer Unterschied zwischen konstanter und variabler Katalyse ist bei der Zykluszeit zu sehen. Hier liegt die Zykluszeitersparnis bei 36%. Auch die höheren Referenzkatalysatorgehalte 1% und 2% zeigen sowohl geringere Fliessweglängen als auch eine höhere Zykluszeit im Vergleich zur variablen Katalyse. Besonders niedrige konstante Katalysatorgehalte profitieren von der variablen Katalyse, da das Potential für die Einsparung grösser ist. Dies lässt sich damit begründen, dass es zum einen schon während der längeren Füllzeit das Materialsystem zu einer Aus-
zeugs auf die Aushärtung durchgeführt. Lokale Strömungseffekte wie Durchmischungen der einzelnen Katalysatorgehalte oder Totzonen im Werkzeug wurden hier ausser Acht gelassen.
härtung kommt und zum anderen die Änderung der Reaktionsgeschwindigkeit bei kleineren Katalysatorgehalten relativ stärker als bei hohen zu sein scheint. Für die Fliessweglängenoptimierung von 1,32 m konnte die Simulation kein besser geeignetes Katalysatorgehaltsprofil im Parameterbereich finden. Bedingt durch die für dieses Materialsystem hohe Katalysatormenge sind der Fliessweg sowie die Zykluszeit relativ kurz. Ein Katalysatorprofil mit höheren Katalysatorgehalten sorgt für eine unvollständige Werkzeugfüllung, wo hingegen niedrigere Katalysatorgehalte für eine längere Zykluszeit sorgen.
Dennoch sind die Prozesssimulation und ihre Ergebnisse auch kritisch zu betrachten. Besonders extrapolierte Daten müssen hinterfragt werden, da diese ab einem Katalysatorgehalt grösser als 2% ausserhalb der vom Materialhersteller empfohlenen Katalysatorgehalte liegen. In diesem Projekt wurde einzig eine numerische Extrapolation durchgeführt. Inwiefern die Reaktionschemie und damit die Verarbeitbarkeit oder die Aushärtung im Prozess beeinflusst werden, ist hier nicht zu beurteilen. Um die Umsetzbarkeit für KMU zu berücksichtigen und den Charakterisierungsaufwand gering zu halten, wurden drei Katalysatorgehalte komplett materialseitig charakterisiert. Diese sind als Stützstellen für die Simulation mindestens notwendig, sollten aber für ein umfängliches Modell zusätzlich unterfüttert werden. Die Wärmeübertragung, Probenmasse und lokale Dicke im Bauteil sind geometrieabhängig. Alle Messungen wurden ohne die Betrachtung des Einflusses des Faserhalb -
Abschliessend ist festzuhalten, dass die Nutzung eines variablen Katalysatorverlaufes enormes Potential für eine Fliessweglängenmaximierung bei gleichbleibender Zykluszeit sowie für eine Zykluszeitminimierung bei gleichbleibender Fliessweglänge bietet. Besonders auf langen Fliesswegen bzw. in grossen Bauteilen ist die variable Katalyse vorteilhaft und spart bis zu 36% der Zykluszeit. Es konnte gezeigt werden, dass es eine Möglichkeit gibt, den zentralen Zielkonflikt des RTM-Verfahrens zwischen Fliessweglänge und Zykluszeit zu optimieren und eine effizientere Bauteilproduktion zu erlauben. Dennoch sind die hier erzeugten Ergebnisse zunächst theoretisch und bedürften der Überprüfung im realen Prozess. Auch das verwendete Simulationsmodell ist eine vereinfachte phänomenologische Beschreibung. Es ist für den fliessrelevanten Bereich geeignet und aussagekräftig, ersetzt aber kein voll gekoppeltes, scherratenabhängiges Rheologiemodell oder eine dreidimensionale Füllsimulation.
Das IGF-Forschungsvorhaben 01IF23299N der Forschungsvereinigung Kunststoffverarbeitung wird über die IGF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Energie (BMWE) aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Allen Institutionen gilt unser Dank.
Kontakt
Institut für Kunststoffverarbeitung (IKV) in Industrie und Handwerk an der RWTH Aachen
Seffenter Weg 201 D-52074 Aachen +49 241 80-23883 jonas.regel@ikv.rwth-aachen.de www.ikv-aachen.de n
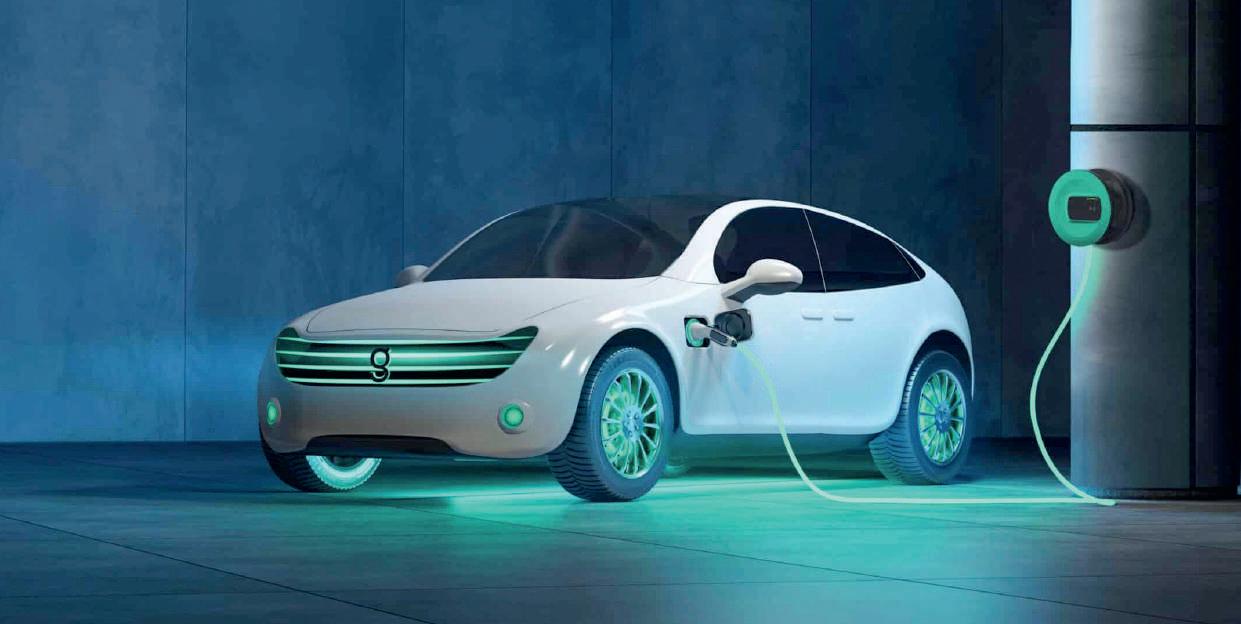
Kontron eSystems und Wittmann realisieren gemeinsam ein Projekt für die Elektromobilität. (Bild: Kontron eSystems GmbH)
Kontron eSystems gehört zu den führenden Anbietern von IoT-fähigen AC Wallboxen. Neben einem eigenen Ladestationsmodell für Elektrofahrzeuge produziert das Unternehmen am Standort Leipzig Wallboxen für zahlreiche namhafte Automobilhersteller – jeweils gebrandet und massgeschneidert auf die individuellen Wünsche des OEMs. Mit fünf neuen Wittmann Spritzgiessproduktionszellen – davon zwei automatisierten IMD-Linien – vereint Kontron eSystems eine hohe Produktionseffizienz mit viel Design-Flexibilität.
Wallboxen müssen Wind und Wetter trotzen und sowohl bei Frost als auch direkter Sonneneinstrahlung über viele Jahre zuverlässig funktionieren. Die Anforderungen an das Kunststoffgehäuse sind entsprechend hoch, selbst wenn die meisten Wallboxen, die Kontron eSystems verkauft, unter einem Carport oder in einer Garage installiert werden. Ganz wichtig ist auch die Kratzfestigkeit der Oberflächen, denn die RFID- oder NFC-Ladekarten werden einfach auf die Oberfläche gehalten oder darüber gewischt und nicht selten rücken dabei Ringe oder ein Schlüsselbund dem Bedienfeld zu Leibe.
Um eine hohe Funktionalität mit einem attraktiven Design, robusten Oberflächen und viel Variantenflexibilität zu vereinen, entschied sich Kontron, die Frontcover im IMD-Spritzgiessverfahren zu produzieren.
Die Dekoration der Sicht- und Funktionsflächen mit einer Folie ist in der Regel ef-
fizienter, flexibler und im Ergebnis robuster als das Lackieren von Spritzgiessteilen. Gemeinsam mit dem Partnernunternehmen Leonhard Kurz wurde ein Foliensys-
tem entwickelt. Es handelt sich um eine kapazitive Folie, die die gesamte Bedienelektronik beinhaltet. Damit ist es möglich, eine durchgehend geschlossene Bedien -
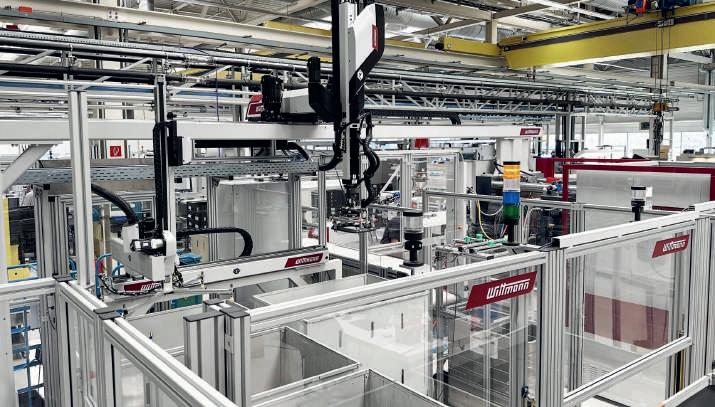
Wittmann-Linearroboter sorgen für einen effizienten Prozess. (Bild:
oberfläche ohne aufmontierte Bedienfelder oder Schalter zu erhalten. Die Folien systeme sind mehrschichtig aufgebaut. So lassen sich auch hinterleuchtete Designelemente – wie zum Beispiel das Fahrzeuglogo – mit wenig Aufwand integrie ren. Mit dem IMD-Prozess bietet Kontron eSystems den Produktdesignern viel kreativen Freiraum und erzielt zugleich wettbewerbsfähige Stückkosten.
Präzise Maschinenbewegungen
Die Frontcovers sind nach den Basisgehäusen, die zwei Kilogramm auf die Waage bringen, die zweitgrössten der acht Spritzgiessteile, aus denen eine Wallbox besteht. Sie haben je nach Modell ein Schussgewicht zwischen 500 und 800 Gramm und werden auf einer MacroPower Spritzgiessmaschine produziert. Hierfür werden die Einzelbilddekore von Rolle zu Rolle der Schliesseinheit zugeführt. Da es sich bei den Frontcovers um grosse Teile mit einer glatten Sichtfläche handelt, wird sequenziell eingespritzt. Der Kaskadenprozess bietet den Vorteil, dass die Kavität besonders gleichmässig mit Kunststoffschmelze gefüllt wird, um das Risiko von sichtbaren Bindenähten zu reduzieren.
«Die Folie ist sehr undank bar», erklärt Lars Böhme, Manager Operations Plastics im Kontron Werk Leipzig. «Jede noch so kleine Unebenheit bringt das Foliendekor umso deutlicher zum Vorschein.» Mit ihren sehr präzisen Bewegungen spielt die MacroPower hier eine ihrer Stärken aus.
Die gesamte Automatisierung – inklusive der steuerungstechnischen Anbindung an das bestehende fahrerlose Transportsystem und inklusive Boxenwechsler –wurde von den Wittman Automatisierungsexperten am Standort Nürnberg projektiert. Jeder Handlingschritt wurde mit dem Ziel einer höchstmöglichen Gesamteffizienz entschieden.
Während für die Qualitätskontrolle und das Verpacken die Wahl auf Wittman Linearroboter fiel, kommt für das Ent formen ein Mehrachsroboter zum Einsatz. Der Grund hierfür ist die niedrige Höhe der Produktionshalle und die staubfreie EinhausungAnlage. «In der vorliegenden Konstellation sparen wir mit dem Mehrachsroboter vor allem nach oben Platz», sagt Maximilian
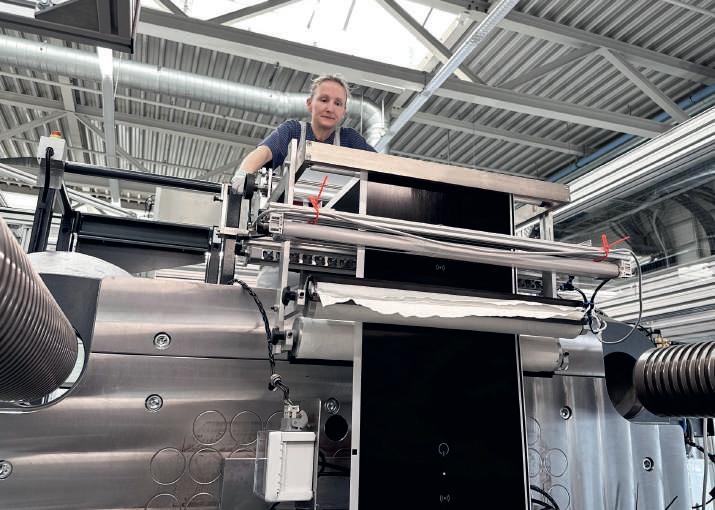
Töpfl, Bereichsleiter Produktion von Wittman Battenfeld Deutschland.
Die Spritzgiesszelle ist als Sauberraum gekapselt, denn auch jedes Staubkorn würde unter dem Foliendekor sichtbar werden. Eine besondere Herausforderung bei der Planung der Produktionszelle war das Wechseln der IMD-Rollen und das dafür erforderliche Öffnen und Begehen des Sauberraums. «Die Rolle wiegt 30 Kilogramm und muss oben auf die Maschine gehievt werden. Für ein herkömmliches Podest haben wir hier aber keinen Platz», erklärt Ludwig Pander, verantwortlich für Kunststofftechnik und Montage bei Kontron eSystems. «Hier hatte Wittman eine tolle Idee, die wir sehr einfach umsetzen konnten.» Diese nutzt den Raum hinter der Schliesseinheit für ein kleines, maschinenintegriertes Podest, auf das die Maschinenbedienerin bequem klettern kann, um die Rolle, die der Hallen kran in die richtige Position bringt, einzusetzen
«Wir haben mit der Investition in die prozessintegrierten und automatisierten Produktionslinien eine hochmoderne, wettbewerbsfähige Fertigung für technologisch anspruchsvolle Sichtbauteile aufgebaut», fasst Stefan Salesch, Vertriebs- und Marketingleiter Automotive von Kontron eSys -
tems zusammen. Kontron war für das gros se Projekt mit verschiedenen Anbietern in Verhandlung. «Wittman stellte uns die kürzeste Go-to-Production-Zeit in Aussicht und hat den Zeitplan tatsächlich eingehalten», sagt Pander. Maximilian Töpfl führt das vor allem darauf zurück, dass Wittmann als Systemlieferant die Gesamtverantwortung übernahm. «Wir mussten nicht auf weitere Partner warten, sondern haben alles im eigenen Haus in Nürnberg abgewickelt und damit viel Zeit gespart.»
Dass Wittman von der Spritzgiessmaschine über die Temperierung, das Materialhandling bis zur Automatisierung alles aus einer Hand liefern kann, war für Kontron ausschlaggebend, Wittman als Partner für dieses anspruchsvolle Projekt auszuwählen. «Wir brauchten ja nicht nur die Spritzgiessmaschinen, sondern auch alles drum herum. Da haben wir ganz auf die Expertise von Wittman gesetzt», sagt Salesch und betont: «Wir sind sehr stolz auf die komplett neu gestaltete Spritzgiessproduktion. Das hat hier am Standort eine Aufbruchstimmung ausgelöst. Die Kollegen hier sehen, dass es weiter voran geht.»
Kontakt
Wittmann Kunststofftechnik AG Uznacherstrasse 18 CH-8722 Kaltbrunn www.wittmann-group.com n
Ein neuer Extrusionsschaum aus Polybutylensuccinat (PBS) aus dem Fraunhofer Cluster of Excellence Circular Plastics Economy CCPE eröffnet Industrieunternehmen den direkten Einstieg in nachhaltige Materiallösungen –ohne Investitionen in neue Anlagen. Die Vorteile auf einen Blick: weniger CO2, regulatorische Vorhaben erfüllt und wirtschaftlich effizient.
Mit dem Projekt «PBS-Extrusionsschaum (kurz: xPBS)» ist es gelungen, einen biobasierten Schaumstoff aus Polybutylensuccinat zu entwickeln. Er kann aufgrund seines Eigenschaftsprofils konventionelle Polyethylen-(PE)-Schäume in wichtigen Einsatzfeldern ersetzen – etwa in Verpackungen, Schutz- und Transportlösungen sowie in Bauanwendungen. Gerade in diesen volumenstarken Märkten wächst durch regulatorische Vorgaben und steigende Nachhaltigkeitsanforderungen der Bedarf an biobasierten Materialien.
Für die Industrie besonders entscheidend ist dabei, dass xPBS als sogenannte Dropin-Lösung funktioniert. Der Schaum kann auf bestehenden Extrusionsanlagen verarbeitet werden, ohne dass grössere Investitionen für Umbauten erforderlich sind. Unternehmen erhalten damit die Möglichkeit, ihre Produkte kurzfristig nachhaltiger auszurichten, ohne bestehende Prozesse grundlegend zu verändern. Der Erfolg des Projekts basiert auf der engen Zusammenarbeit mehrerer Fraunhofer CCPE Institute und deren Expertise entlang der gesamten Wertschöpfungskette. Während das Fraunhofer ICT die Rezepturund Prozessentwicklung des Schaumprozesses sowie das Upscaling in industrienahe Anlagen vorangetrieben hat, lag der Fokus des Fraunhofer IAP auf der Polymersynthese und der gezielten Anpassung der Materialeigenschaften.
Durch diese Verzahnung von Material- und Prozessentwicklung konnte ein PBSSchaumstoff erzeugt werden, der nicht nur im Labor, sondern auch unter realitätsnahen Produktionsbedingungen funktioniert. «Unser Ziel war, eine Materiallösung zu entwickeln, die direkt in der Industrie ein -
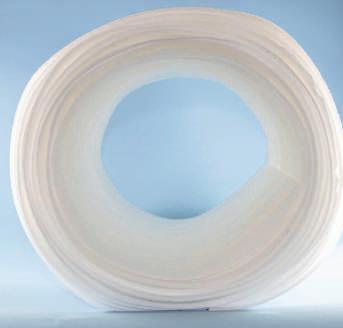
xPBS-Schaumfolie (Bild: Fraunhofer ICT)
gesetzt werden kann», erklärt Anja Dennard, Projektleiterin am Fraunhofer ICT. «Dass wir PBS-Schäume heute mit vergleichbaren Eigenschaften zu PE im industrienahen Massstab herstellen können, ist neu und ein entscheidender Schritt in Richtung Anwendung.»
Leistungsfähig und nachhaltig
Die entwickelten PBS-Schäume erreichen Dichten auf dem Niveau etablierter LDPEMaterialien und lassen sich stabil verarbeiten. Damit eignen sie sich für zahlreiche Anwendungen, bei denen bislang noch fossile Schaumstoffe eingesetzt werden. Gleichzeitig bietet das Material entscheidende ökologische Vorteile: PBS ist biobasiert, biologisch abbaubar und kann aufgrund seiner thermoplastischen Natur recycelt werden. Für Unternehmen bedeutet das, dass sie ihre Nachhaltigkeitsziele erreichen können, ohne bei der technischen Performance Abstriche machen zu müssen.
Mit der erzielten Technologiereife ist der Übergang von der Entwicklung in die industrielle Anwendung deutlich verkürzt. Unternehmen profitieren von einem gerin -
gen Einführungsrisiko und einer klaren Perspektive für die Skalierung. Gleichzeitig lassen sich zukünftige regulatorische Anforderungen – etwa im Bereich Nachhaltigkeit und Recyclingfähigkeit – frühzeitig erfüllen.
Damit wird xPBS nicht nur zu einer technologischen Innovation, sondern auch zu einem strategischen Instrument, um sich im Wettbewerb mit nachhaltigeren Alternativen zu konventionellen Kunststoffschäumen zu positionieren.
Neue Märkte durch xPBS-food
Mit dem Folgeprojekt xPBS-food, das im Januar 2026 gestartet ist, wird die Technologie gezielt auf den sensiblen Bereich der Lebensmittelverpackungen übertragen.
Ziel des gemeinsamen Projekts der Fraunhofer CCPE Institute ICT; IAP, LBF und IVV ist die Entwicklung einer lebensmittelkonformen, geschäumten Monomaterial-Verpackungslösung auf PBS-Basis, die funktionale und sensorische Anforderungen erfüllt und gleichzeitig recyclingfähig oder biologisch abbaubar ist. Damit erschliesst sich ein weiteres, besonders wachstumsstarkes Anwendungsfeld und es wird aufgezeigt, wie sich die Technologie in neue Märkte skalieren lässt.
Das Projekt xPBS zeigt, dass nachhaltige Kunststofflösungen bereits heute wirtschaftlich und industriell umsetzbar sind –und eröffnet Unternehmen konkrete Chancen, die Transformation aktiv zu gestalten.
Kontakt
Fraunhofer UMSICHT Osterfelder Strasse 3 D-46047 Oberhausen www.ccpe.fraunhofer.de n
Sandwichstrukturen mit thermoplastischem Wabenkern lassen sich effizient verarbeiten und sind recycelbar. Diese Vorteile sollen künftig auch bei der Herstellung hochbeanspruchter Bauteile im Flugzeugbau genutzt werden. Das Forschungsprojekt EcoRudder hat nun das Potenzial thermoplastischer Sandwichkonstruktionen für Steuerflächen wie das Ruder von Kurz- und Mittelstreckenflugzeugen aufgezeigt. Das Fraunhofer-Institut für Mikrostruktur von Werkstoffen und Systemen IMWS in Halle (Saale) hat eine hocheffiziente Verarbeitungstechnologie in das Projekt eingebracht, die für die industrielle Machbarkeit der neuen Konstruktionsmethode eine zentrale Rolle spielt.
Die Faserverbund-Sandwichbauweise ist im Flugzeugbau seit Jahrzehnten etabliert und wird unter anderem für Steuerflächen wie Seitenruder eingesetzt. Sie ermöglicht extrem leichte und dennoch hochsteife Bauteile. Bislang wurden jedoch fast ausschliesslich duroplastische Faserverbundwerkstoffe in Kombination mit Wabenkernen aus Aramid-Faltpapier verwendet, die eine hexagonale Zellstruktur bilden. Diese Materialien sind komplex in der Herstellung, sehr arbeitsintensiv und nur begrenzt recycelbar. Angesichts steigender Produktionszahlen, strengerer Umweltanforderungen und der Notwendigkeit einer stärkeren Automatisierung rücken thermoplastische Faserverbundwerkstoffe zunehmend in den Fokus der Forschung.
Anforderungen des Flugzeugbaus
Im von Airbus geleiteten Forschungs- und Entwicklungsprojekt Faster-H2 im Rahmen des EU-Förderprogramms Clean Aviation untersuchte das Arbeitspaket EcoRudder den Einsatz von thermoplastischen Wabenkern-Sandwichstrukturen für das Seitenruder von Verkehrsflugzeugen. «Wir wollten zeigen, dass thermoplastische Sandwichstrukturen nicht nur nachhaltiger sind, sondern auch die hohen mechanischen Anforderungen im Flugzeugbau erfüllen können», erklärt Dr.-Ing. Ralf Schlimper, Projektverantwortlicher am Fraunhofer IMWS.
Im Projektkonsortium analysierten Fraunhofer IMWS, Airbus, die Technische Universität Dänemark (DTU) und der Wabenkernentwickler EconCore den Einsatz eines Waben -
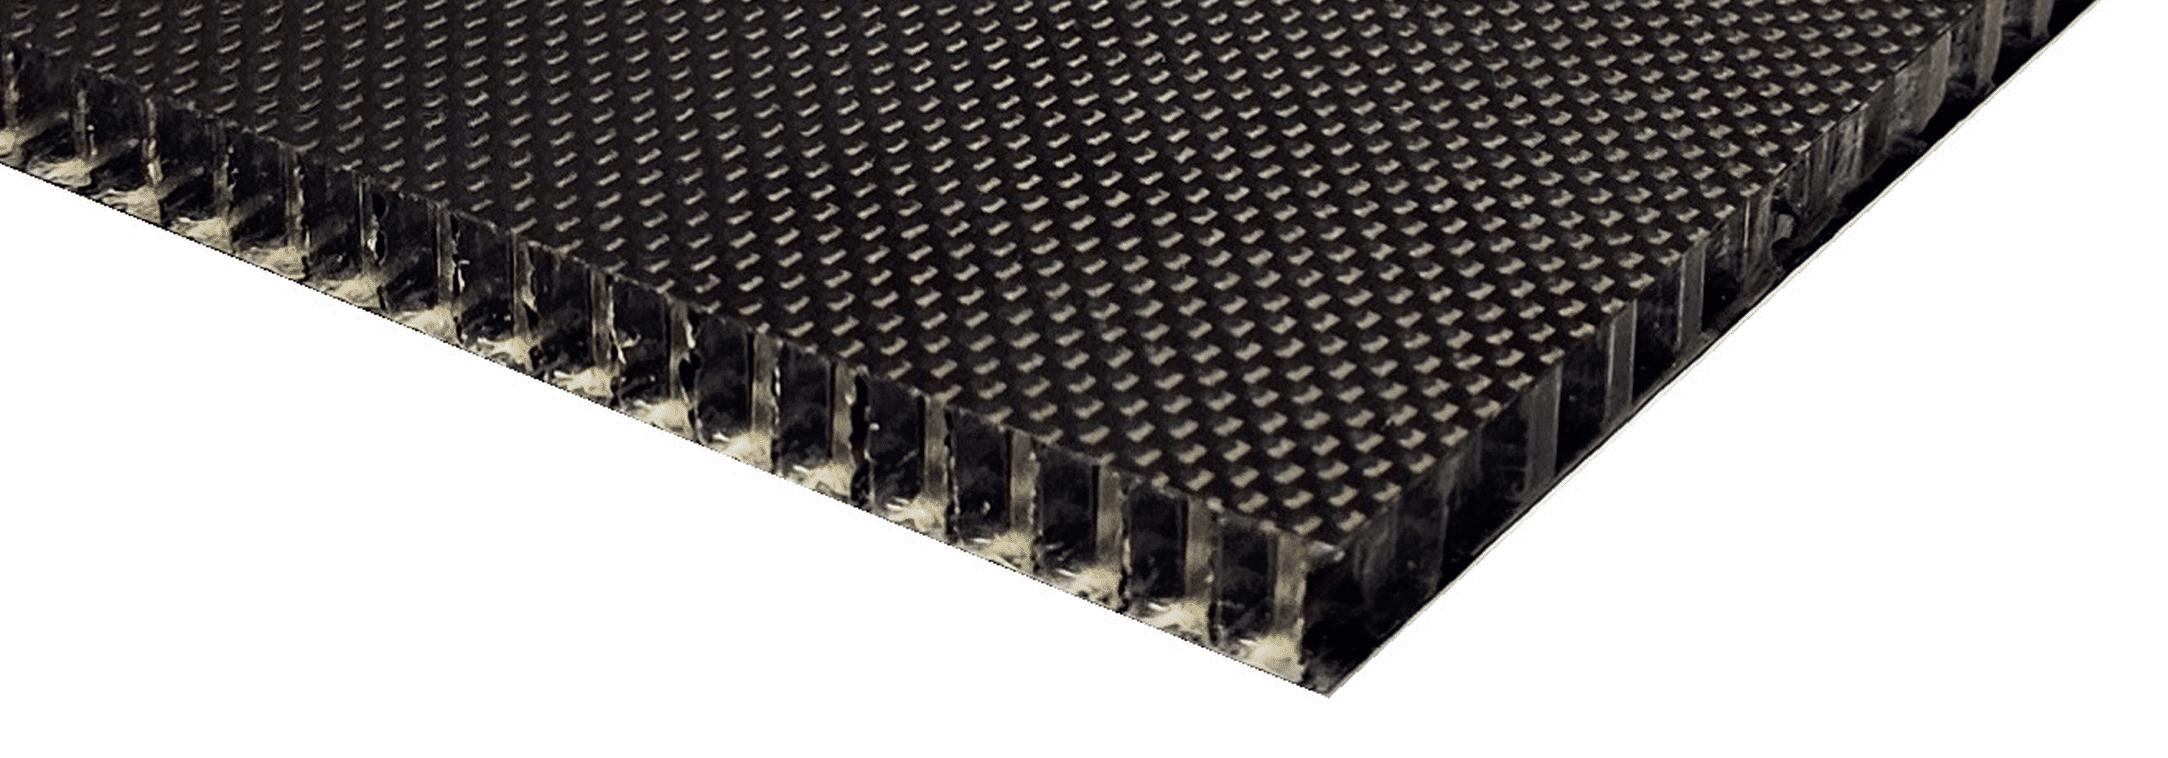
Thermoplastische PEI-Wabenkern-Sandwichplatte (Bild: Fraunhofer IMWS)
kerns aus dem Hochtemperaturkunststoff PEI mit einer speziellen hexagonalen Zellgeometrie. Der Wabenkern wird in einem kontinuierlichen Verfahren hergestellt und mit kohlenstofffaserverstärkten thermoplastischen Deckschichten kombiniert. Diese vorkonditionierten Sandwich-Halbzeuge bilden die Grundlage für eine weiterführende, hochproduktive Bauteilfertigung.
Die Sandwichplatten wurden mit der am Fraunhofer IMWS entwickelten Thermoplastic Sandwich Moulding Technology (TSM) weiterverarbeitet. Diese Technologie ermöglicht die dreidimensionale Formgebung thermoplastischer Sandwichstrukturen in einem einstufigen Prozess bei gleichzeitiger gezielter Herstellung funktionsrelevanter Bereiche. Im Gegensatz zu herkömmlichen Fertigungsverfahren, die mehrere Prozessschritte und manuelle Nachbearbeitung erfordern, ermöglicht TSM eine weitgehend automatisierte Verarbeitung mit kurzen Zykluszeiten. Beim TSM-Verfahren wird das thermoplastische Sandwichmaterial oberhalb der
Schmelztemperatur der Matrix erhitzt und anschliessend entsprechend der Bauteilkontur dreidimensional thermogeformt. In den tragenden Bereichen bleibt der Wabenkern strukturell intakt, sodass die hohe Steifigkeit und Tragfähigkeit des Sandwichs erhalten bleibt. In definierten Rand- und Verbindungsbereichen kann der Wabenkern jedoch selektiv eingeschmolzen werden. Auf diese Weise lassen sich auslaufende Rampen, Kantenverstärkungen oder massive Zonen für spätere Füge- und Befestigungspunkte integrieren – eine wesentliche Voraussetzung für den Einsatz in komplexen Luft- und Raumfahrtstrukturen wie Seitenruderschalen.
Leichtbauweise für Flugzeuge
«Die Kombination aus kontinuierlich hergestelltem Wabenkern, thermoplastischen Deckschichten und Sandwich-Thermoformtechnologie eröffnet völlig neue Möglichkeiten für eine automatisierte und skalierbare Produktion. Insbesondere für Sandwichbauteile in der Luft- und Raumfahrt ist dies ein entscheidender Schritt hin zu wirtschaftlichen und nachhaltigen
Energiekosten Energiekosten
Produktionsprozessen», sagt Jochen Pflug, CEO von EconCore und ThermHex. Ein prototypisches Segment eines Seitenruders, das im Rahmen des EcoRudderProjekts hergestellt wurde, demonstriert das Potenzial der entwickelten Technologie. Der Demonstrator zeigt thermoplastische Sandwichschalen, die zusammen mit einem Segment eines originalen, lasttragenden Holms aus kohlenstofffaserverstärktem Kunststoff zu einem 1,5 m grossen Abschnitt des Ruders integriert sind. Da zukünftige Flugzeugprogramme Materialien erfordern, die Leichtbauweise, Nachhaltigkeit und industrielle Herstellbarkeit vereinen, hat das Projekt wichtige technologische Bausteine dafür geliefert.
Demonstrator eines Ruderteils mit thermoplastischen Sandwichschalen vor der Prüfung (Bild: Fraunhofer IMWS)
sätzlich im Rahmen eines damit verbundenen Doktorandenprojekts an der DTU gründlich untersucht, wobei auch die Widerstandsfähigkeit gegen Schlagschäden bewertet wurde. Prof. Christian Berggreen von der DTU sagt: «Das neue thermoplastische Sandwich-Seitenruderkonzept zeigte während der gesamten Test- und Analysephase ein beträchtliches Potenzial für den Einsatz sowohl in Seitenrudern als auch in anderen Flugzeugsteuerflächen, wenn man die Leistung im Verhältnis zum Gewicht mit herkömmlichen thermoplastischen Sandwichkonfigurationen vergleicht, die derzeit in der Luftfahrtindustrie verwendet werden.»
Kontakt
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
Das prototypische Ruder-Segment wurde darüber hinaus mit einer speziellen multiaxialen Prüfvorrichtung im DTU Structural Lab unter realistischen Betriebsbedingun -
gen sowohl auf Biege- als auch auf Torsionsbeanspruchung mechanisch getestet. Die Versagensmechanismen der thermoplastischen Rudermaterialien wurden zu -
Fraunhofer IMWS
Walter-Hülse-Strasse 1
D-06120 Halle www.imws.fraunhofer.de n
Herbold Meckesheim – Spezialist für Maschinen und Anlagen zum Kunststoffrecycling
Innovatives Recycling für eine nachhaltige Zukunft
Herbold Meckesheim GmbH Industriestrasse 33 D-74909 Meckesheim
Bei Rapid Granulator verwandeln wir Produktionsabfälle in gewinnbringende Rohstoffe. Mit unseren Schneidmühlen, Schreddern und Zubehör liefern wir effiziente und nachhaltige Recyclinglösungen – entwickelt mit Präzision bis ins kleinste Detail.
Verfahrenslösungen für die Aufbereitung von Kunststoffabfällen
Forschende der Universität Bayreuth haben im Rahmen der Arbeiten des Sonderforschungsbereichs (SFB) 1357 Mikroplastik eine neue Klasse von Polymeren entdeckt. Diese Polymere zeichnen sich durch bioabbaubare und recyclingfähige Eigenschaften aus und lassen sich zudem nachhaltiger verarbeiten. Über ihre Erkenntnisse berichten die Forschenden im Fachjournal Small.
Der breite Einsatz von Thermoplasten ist mit mehreren Problemen verbunden: Die Verarbeitung erfordert hohe Temperaturen und damit viel Energie, zudem erschwert die Hitze den Einsatz empfindlicher funktionaler Zusätze wie Enzyme oder Proteine. Gleichzeitig sind viele Thermoplaste nur unzureichend abbaubar, was zur Anreicherung von Mikroplastik in der Umwelt führt. Mit der Entwicklung neuer Materialien, die sich bei niedrigeren Temperaturen verformen lassen, bieten sich vielversprechende Alternativen, um nicht nur den Energiebedarf bei der Herstellung, sondern auch den Eintrag von Mikroplastik in die Umwelt zu senken. Damit zeigt die Bayreuther Studie, wie interdisziplinäre Forschung konkrete Lösungen für ökologische Herausforderungen im Umgang mit Kunststoffen schaffen kann.
Die Forschenden der Universität Bayreuth haben eine neue Klasse Polymere mit besonderem Eigenschaftsprofil entdeckt. Dabei handelt es sich um sogenannte Triblock-Copolymere von Polyestern. Einige Vertreter dieser Klasse zeigen baroplastische Eigenschaften: Sie verformen sich allein durch Druck und niedrige Temperaturen. Als Pulver können die baroplastischen Polymere in Formkörper gepresst werden und sind damit eine energetisch nachhaltige Alternative zu den üblichen Thermoplasten.
Durch die niedrige Verarbeitungstemperatur lassen sich beispielsweise auch hitzeempfindliche Enzyme oder Proteine verkapseln, was bei gewöhnlichen Thermoplasten nicht oder nur schwer umsetzbar ist. Dadurch könnten Enzyme für technische Zwecke beispielsweise zur Abwasser-
Bestimmte Vertreter der Blockcopolymere sind kompostierbar. (Bild: Shutterstock)
reinigung und den Abbau von Mikroplastik eingesetzt werden. Die Anwendungsmöglichkeiten der baroplastischen Polymere gehen jedoch weit darüber hinaus: Innerhalb von zwei Monaten können die Polyester unter Industriebedingungen kompostiert werden, wodurch die Entstehung von Mikroplastik vermieden wird, sodass langfristig keine schädlichen Rückstände verbleiben. Zudem können die Polymere chemisch und physikalisch recycelt werden, womit auch deren Wiederverwendung in technischen Anwendungen möglich ist. Dabei können die Polymere vergleichsweise leicht und kontrolliert hergestellt werden und bieten somit ein realistisches Anwendungspotenzial.
«Es war für mich sehr überraschend, dass bestimmte Vertreter der Blockcopolymere baroplastische Eigenschaften zeigen und zudem auch noch kompostierbar sind. Ich sehe damit noch sehr viele weitere Möglichkeiten, die weit über meine bisherigen Arbeiten hinausgehen. Ich freue mich,
dass ich zu dieser Entwicklung einen Beitrag leisten konnte und damit die Welt verbessern kann,» sagt Dr. Chengzhang Xu des Lehrstuhls Makromolekularen Chemie und des Bayerischen Polymerinstituts der Universität Bayreuth.
Prof. Dr. Seema Agarwal, Leiterin der Forschungsgruppe Advanced Sustainable Polymers an der Universität Bayreuth, betont: «Die Studie zeigt das besondere Zusammenspiel der interdisziplinär zusammenarbeitenden Teilprojekte des SFB 1357 Mikroplastik, die eine derartige Entwicklung erst ermöglichen: von der Synthetisierung, Charakterisierung, Prozessierung und den Abbaubarkeitstests der makromolekularen Chemie, über die enzymatische Aktivitätstests der Biochemie bis hin zu ökotoxikologischen Tests der Tierökologie.»
Kontakt
Universität Bayreuth Universitätsstrasse 30 D-95447 Bayreuth www.uni-bayreuth.de n
Eine neue Messtechnik soll Ausschussraten bei Faserverstärkten Kunststoffprofilen (FVK) deutlich senken und mittelständischen Unternehmen eine wirtschaftliche Prozesskontrolle in Echtzeit ermöglichen. Forschende entwickelten sie im Projekt «PulLoop» unter Leitung des Fraunhofer-Anwendungszentrums für Optische Messtechnik und Oberflächentechnologien AZOM. Gemeinsam mit dem Fraunhofer IGCV haben sie ein integrierbares Messsystem geschaffen, das die Produktqualität direkt in der laufenden Fertigung funktional, wirtschaftlich und schnell implementierbar überwacht.
Faserverstärkte Kunststoffprofile bilden zentrale Bauelemente im Leichtbau. Ihre Herstellung mittels Pultrusion bietet Kostenvorteile, birgt jedoch Unsicherheiten in der Praxis, insbesondere bei wechselnden Profilgeometrien und kleinen Losgrössen. Das Fraunhofer AZOM bringt in das Vorhaben seine Expertise in der optischen Oberflächenmesstechnik und KIgestützter Bildauswertung ein. Die während des Projekts entstandene Lösung SURFinloop nutzt kostengünstige Streusensoren, die kontinuierlich Oberflächendaten erfassen und mit digitalen Referenzmodellen, sogenannten «digitalen Zwillingen», abgleichen. In Kombination mit einer modular aufgebauten Software entsteht ein skalierbares System, das geometrische Toleranzabweichungen präzise erkennt und eine direkte Rückkopplung an den Fertigungsprozess erlaubt (Closed Loop Ansatz).
Technologie für den Mittelstand
«Bisherige Systeme zur Qualitätsüberwachung in der Pultrusion sind entweder zu teuer oder zu aufwendig in der Einrichtung», erklärt Alexander Kabardiadi Virkovski, Projektleiter am Fraunhofer AZOM. «Mit SURFinloop bieten wir eine Lösung, die speziell auf die Anforderungen kleiner und mittlerer Unternehmen zugeschnitten ist.» Der entwickelte Demonstrator erkennt bei Produktionsgeschwindigkeiten bis zu zwei Metern pro Minute Abweichungen von weniger als 100 Mikrometern. Der Einlernprozess der Software dauert weniger als eine Stunde. Die Messtechnik lässt sich für wenige Tausend Euro
Im Projekt PulLoop entstandes Messsystem. (Bild: Fraunhofer IGCV)
pro System realisieren – ein wesentlicher Vorteil für den Einsatz in kostenkritischen Branchen wie dem Automobilbau oder der Windenergie. Das System passt sich flexibel an unterschiedliche Anlagen an und skaliert auf verschiedene Bauteilgeometrien.
Das Fraunhofer IGCV ergänzt das Projekt mit Kompetenzen im intelligenten Prozessdatenmanagement und der strukturierten Aufbereitung von Wissen für den Transfer in kleine und mittlere Unternehmen. Ziel ist es, den Produktionsprozess nicht nur zu überwachen, sondern durch systematische Analyse und Rückkopplung robuster und effizienter zu gestalten. PulLoop zeigt damit exemplarisch, wie digitale Produktionstechnologien und KI basierte Methoden auch für kleinere Unternehmen zugänglich werden.
Die Pultrusion ist ein kontinuierlicher Strangziehprozess zur Herstellung von faserverstärkten Kunststoffprofilen. Dabei werden endlose Verstärkungsfasern mit einer Harzmatrix getränkt, durch ein beheiztes Formwerkzeug gezogen und dort ausgehärtet. Das Verfahren ermöglicht die kostengünstige Serienproduktion von Profilen mit gleichbleibender Qualität – etwa für Fahrzeugbauteile, Fensterrahmen oder Rotorblätter. Aufgrund der hohen Produktionsgeschwindigkeit können bereits kleine Abweichungen grosse Ausschussmengen verursachen. Eine präzise Inline Überwachung war bisher technisch und wirtschaftlich kaum realisierbar – genau hier setzt SURFinloop an.
Kontakt
Fraunhofer IWS Dresden Winterbergstr. 28 D 01277 Dresden www.iws.fraunhofer.de n
Seit über vier Jahrzehnten steht M.R. Mold & Engineering für hochpräzisen Werkzeugbau bei komplexen LSRund Thermoplast-Anwendungen – insbesondere für anspruchsvolle Bauteile in der Medizintechnik. Das Unternehmen hat sich gezielt auf Werkzeuge mit komplexen 3D-Geometrien und engsten Toleranzen spezialisiert. Eine zentrale Rolle spielt dabei die langjährige Partnerschaft mit Hasco, deren Normteile und digitale Services effiziente Konstruktion und zuverlässige Prozesse ermöglichen.
M.R. Mold konkurriert nicht über hohe Kavitätenzahlen oder grossvolumige Standardwerkzeuge. Der Wettbewerbsvorteil liegt vielmehr in Werkzeugen mit niedriger bis mittlerer Kavitation, hochkomplexen 3D-Geometrien – beispielsweise bei medizinischen Gesichtsmasken – sowie in der Realisierung engster Toleranzen, insbesondere für die Medizintechnik. «Wir haben sehr selten einfache Geometrien. In den meisten Fällen ist die 3DGeometrie des Bauteils äusserst komplex», erklärt Rick Finnie, Gründer und Geschäftsführer des Unternehmens. Die Bauteile weisen häufig stark ausgeformte, skulpturale Konturen ohne plane Flächen auf. «Diese Komplexität erfordert höchste Ingenieurskunst und spezialisierte Fertigungstechnologien, einschliesslich unserer 5-Achs-Fräsmaschinen.» Selbst das Spannen und Fixieren von Formeinsätzen für die Bearbeitung stellt dabei oft eine hochkomplexe Aufgabe dar.
Komplexität als Wettbewerbsvorteil
M.R. Mold wurde 1985 von Rick Finnie gegründet und erweiterte zunächst sein Produkt- und Dienstleistungsspektrum um Werkzeuge für Thermoplaste. Um die Jahrtausendwende erfolgte jedoch eine strategische Neuausrichtung auf die Kernkompetenz des Unternehmens: Spritzgiesswerkzeuge für Flüssigsilikon. LSRSpritzgiesswerkzeuge erfordern ein spezielles Know-how sowie absolute Präzision bis in den Bereich von tausendstel Millimetern. In Kombination mit der firmeneigenen Kaltkanaltechnologie bietet M.R. Mold damit die ideale Lösung für die heutigen Anforderungen an Automatisierung und einen 24/7-Betrieb. Diese Spezialisie -
Hasco-Führungselemente ermöglichen eine präzise Ausrichtung der Platten. (Bild: Hasco)
rung war eine bewusste Entscheidung, um sich in einem stark umkämpften Markt klar zu differenzieren.
«Ich habe auf einer Konferenz von einer Dame gelernt, mit dem Klagen aufzuhören, eine Nische zu entwickeln und diese gezielt zu vermarkten», erinnert sich Rick Finnie, der das Unternehmen bis heute als Präsident führt. «Und genau das haben wir getan.» Heute reicht die Expertise von M.R. Mold von der Konstruktion und Herstellung von Werkzeugen für eine Vielzahl von Materialien – von Hochleistungs- und Hochtemperatur-Kunststoffen wie Ultem (PEI) und PEEK über Standardkunststoffe wie Polypropylen bis hin zu Spezialmaterialien wie Teflon (PTFE). Das entscheidende Merkmal bleibt jedoch die geometrische Komplexität der Bauteile.
Von CAD bis zur Teileproduktion
Mit mehr als 30 hochqualifizierten Mitarbeitenden und dem Einsatz modernster Technologien ist M.R. Mold in der Lage, die
Auswerferstifte Z163/Z164 von Hasco mit Early-Return-System für präzise und stabile Formleistung. (Bild: Hasco)
Erwartungen seiner Kunden kontinuierlich zu erfüllen oder zu übertreffen. Sechs dieser Mitarbeitenden sind seit über 25 Jahren im Unternehmen tätig und stellen einen unschätzbaren Erfahrungsschatz dar. Das Unternehmen fertigt komplette Spritzgiesswerkzeuge, die auf ein universelles Grundgestell ausgelegt sind. Diese Werkzeugeinsätze lassen sich in die universellen Basissysteme von M.R. Mold integrieren, sodass Kunden mit einem einzigen Grundgestell zahlreiche Kavitätseinsätze nutzen können – eine äusserst flexible und kosteneffiziente Lösung.
Ein zentraler Bestandteil des Leistungsangebots ist das Technology Center von M.R. Mold, das mit sechs hochmodernen Spritzgiessmaschinen für Silikon- und Thermoplastanwendungen ausgestattet ist. Dadurch können sämtliche Werkzeuge vor der Auslieferung getestet und bemustert werden, um optimale Prozessbedingungen und Funktionalität nachzuweisen. Die Möglichkeit, Bauteile im eigenen Haus
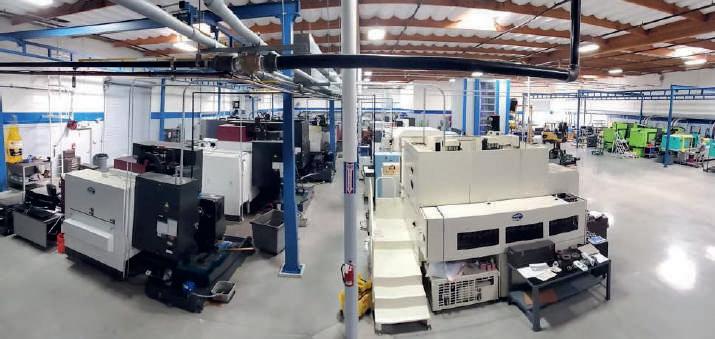
zu produzieren, unterstützt umfangreiche Prototyping-Aktivitäten und erlaubt schnelle Anpassungen. So erhält der Kunde ein Werkzeug, das nicht nur technisch korrekt ausgelegt, sondern für seinen Prozess vollständig validiert ist.
Darüber hinaus bietet M.R. Mold ganzheitliche Lösungen für die Verarbeitung von Flüssigsilikon, die sich deutlich vom klassischen Kunststoffspritzgiessen unterscheiden und häufig spezielle Kühl- und Heizzyklen sowie individuell angepasste Entformungsstrategien erfordern.
«Das ist ein klarer Vorteil für die Kunden von M.R. Mold», sagt René Eisenring, Geschäftsführer von Hasco America. «Denn sie erhalten nicht einfach ein Werkzeug, nehmen es mit nach Hause und stellen dann fest, dass es nicht funktioniert. Das Werkzeug wird vor Ort präsentiert und demonstriert, und notwendige Änderungen können direkt vorgenommen werden.»
Technische Präzision und Komponentenqualität
Seit mehr als 40 Jahren setzt M.R. Mold auf standardisierte Komponenten von Has-
co, um Präzision, Zuverlässigkeit und Langlebigkeit seiner komplexen Werkzeuge sicherzustellen. In die Werkzeuzge wird eine Vielzahl von Hasco-Komponenten integriert, insbesondere in den kritischen Bereichen der Führung und der beweglichen Werkzeugteile. Hervorgehoben wird dabei die Konstruktion der Hasco-Führungsbolzen und -buchsen mit dem «kleinen Ansatz oder der rückseitigen Führung am Kopf des Bolzens», wie Rick Finnie es beschreibt. «Dieser fungiert wie ein Rohrdübel und richtet die dahinterliegende Platte exakt aus.» Dieses Konstruktionsmerkmal verbessert die Ausrichtung, erhöht die Standzeit des Werkzeugs und erleichtert die Montage.
Auch Verriegelungs- und Auswerfersysteme von Hasco sind integraler Bestandteil der Werkzeugkonstruktionen von M.R. Mold. Der Einsatz von Trennebenenverriegelungen sowie geführten Auswerfersystemen mit dem sogenannten «Early-Return-System» (Hasco Z163/Z164), das sicherstellt, dass sich die Auswerferplatte in ihrer Ausgangsposition befindet, trägt massgeblich zur Prozessstabilität bei.
Partnerschaft auf Basis von Präzision und Vertrauen
Die Zusammenarbeit zwischen M.R. Mold und Hasco zeigt exemplarisch, wie Standardisierung, Innovation und globaler Service zu effizienten und leistungsstarken Werkzeuglösungen verschmelzen können. Mit Hasco als verlässlichem Partner treibt M.R. Mold die Grenzen des Präzisionswerkzeugbaus kontinuierlich weiter voran und wahrt gleichzeitig die Flexibilität und Zuverlässigkeit, auf die seine internationalen Kunden angewiesen sind.
M.R. Mold konzentriert sich stark auf die Medizintechnik, die rund 85% des Geschäfts ausmacht. Dieser Sektor – von der Atemtherapie bis hin zu chirurgischen Komponenten – bietet Stabilität unabhängig von konjunkturellen Schwankungen. Als erfahrener Branchenexperte betont Rick Finnie die Bedeutung einer ehrlichen Kommunikation mit den Kunden und rät häufig von nicht realisierbaren Konstruktionen oder unerreichbaren Toleranzen ab – selbst wenn dies bedeutet, ein Angebot abzulehnen. Diese Integrität, kombiniert mit der spezialisierten Werkzeugkompetenz von M.R. Mold und der zuverlässigen globalen Unterstützung durch Partner wie Hasco, festigt die Position des Unternehmens als erstklassiger Anbieter hochwertiger Spezialwerkzeuge auf dem Weltmarkt.
Kontakt
Hasco Hasenclever GmbH + Co KG Römerweg 4 D-58513 Lüdenscheid +49 2351 957-0 info@hasco.com www.hasco.com n
Die EU setzt der Verpackungsbranche ambitionierte Ziele auf dem Weg zu einer funktionierenden Kreislaufwirtschaft. Im Kooperationsprojekt Optimize2Recycle entwickelten die Partner Best-Practice-Lösungen, um den Carbon Footprint zu senken und Verpackungen recyclingfähiger zu machen. Der Kunststoff-Cluster Business Upper Austria hat das Projekt begleitet.
Der europäische Green Deal und das EUKreislaufwirtschaftspaket treiben einen schonenden Umgang mit Ressourcen voran und setzen die Branche gleichzeitig unter Handlungsdruck. Bis 2030 sollen alle Kunststoffverpackungen recyclingfähig oder wiederverwendbar sein, ab 2025 mit einer Recyclingquote von 50%. Die neue EU-Verpackungsverordnung PPWR verlangt erstmals eine Recyclingfähigkeit von mindestens 70%.
Best Practices für die Branche Genau hier setzte das Projekt an. «Mit Lenzing Plastics, Jodl Verpackungen und Dannemann Global Extrusion haben wir Verpackungen mit geringer oder fehlender Recyclingfähigkeit identifiziert und daraus praxistaugliche, wiederverwertbare Lösungen entwickelt. Diese dienen als Best Practices für die gesamte Verpackungsbranche», berichtet Michael Krainz vom Österreichischen Forschungsinstitut für Chemie und Technik (OFI), das Optimize2Recycle als wissenschaftlicher Partner begleitete.
Problematische Metallschicht
Nach dem cyclos-HTP-Standard gelten die metallisierten Papierbeutel von Jodl Verpackungen als null Prozent recyclingfähig. «Grund dafür ist, dass die Nahinfrarot-Sensoren (NIR) der Sortieranlagen die aussenliegende Metallisierung nicht erkennen», erklärt Jodl-Verkaufsleiter Norbert Neumayer. Nicht metallisierte Papierbeutel erzielten je nach Typ eine indikative Recyclingfähigkeitsbemessung von 70–80%, vereinzelt fielen die Ergebnisse aufgrund des Zerfaserungsverhaltens auch schlechter aus. PP-Beutel hingegen zeigten eine sehr hohe Recyclingfähigkeitsbemessung von über 95% und wiesen zusätzlich einen besseren Feuchte- und Produktschutz auf als Papierbeutel.
Die Projektgruppe untersuchte anschliessend, ob der bei PP-Beuteln mit Bodenetikett eingesetzte Klebstoff die Recyclingfähigkeit beeinflusst. «In Prüfungen mit 5 und 30% Störstoffanteil im Post-Consu -
mer-Rezyklat traten keine signifikanten mechanischen Beeinträchtigungen auf. Der Klebstoff gilt damit als recyclingkompatibel», bestätigt Neumayer. Eine vereinfachte Lebenszyklusanalyse ergab schliesslich, dass die leichteren PP-Beutel im
OFI-Experte Michael Krainz (Bild: OFI/Michael Pyerin) Optimize2Recycle
Ausgangsszenario – trotz thermischer Verwertung am Lebensende – einen ähnlichen CO2-Fussabdruck wie Papierbeutel aufweisen. Mit zunehmender Recyclingquote von PP verbesserte sich deren Carbon Footprint jedoch deutlich. Papierbeutel besitzen bereits eine sehr hohe Recyclingquote, deshalb fällt ihr Reduktionspotenzial gering aus.
Die untersuchten transparenten PET-Verpackungen von Dannemann Global Extrusion sind zwar NIR-sortierbar, erreichten aber aufgrund ihrer Metallisierungen nicht die ab 2030 geforderte Recyclingfähigkeit von ≥ 70% gemäss PPWR. Auch hier führte das Projekt zum Erfolg: Es wurden erste Lösungsansätze mit metallfreien, NIR-detektierbaren Pigmenten gefunden. Jetzt wird geprüft, wie gut sie sich verarbeiten lassen, ob sie für den Lebensmittelkontakt taugen und ob sich ihr Einsatz wirtschaftlich lohnt.
Sowohl transparente als auch metallisierte rPET Folien erwiesen sich in ersten lebensmittelrechtlichen Untersuchungen des OFI als grundsätzlich unbedenklich. Sie sind damit gut mit Neuware vergleichbar. Zur zusätzlichen Absicherung empfiehlt die Projektgruppe jedoch weitere NIAS-Analysen sowie Ames-Tests. Die vom OFI durchgeführten Thermoanalysen zum Rezyklatgehalt von Folien mit unterschiedlichen Beimischungsgraden und Neuware
lieferten vielversprechende Ergebnisse. Sie bilden die Basis für eine mögliche zukünftige Prüfmethodik zur Bestimmung des Rezyklatgehalts in PET-Verpackungen. Laut Dannemann ist dafür jedoch eine Validierung mit einem grösseren Probenumfang notwendig. Vereinfachte Carbon-FootprintAnalysen zeigten zudem, dass hohe Rezyklat- und Recyclingquoten CO2-Einsparungen von bis zu 50% bewirken können.
Der Projektpartner Lenzing Plastics arbeitete daran, hoch recyclingfähige PE - und PP- EVOH - Barrierefolien als Ersatz für Aluverbunde zu schaffen, um auch künftig die hohen Produktschutzvorgaben der Lebensmittelbranche zu erfüllen. «Wir konnten bereits erste Folienprototypen entwickeln, die im Labor eine sehr hohe Sauerstoffbarriere von < 0,05 cm³/m²·d·bar erreichten», berichtet Andreas Brandstätter, F&E-Leiter bei Lenzing Plastics. Auch bei der Wasserdampfbarriere erzielte das Projektteam erste Erfolge, die es weiter ausbauen will.
Kunststofffolien schneiden besser ab
Nach Projektende will Lenzing Plastics nun die aussichtsreichsten Ansätze im Technikumsmassstab hochskalieren und in späterer Folge auf die Grossanlage übertragen. «Ein ökologischer Vergleich von Aluminiumverbundfolien (indikative Recyclingfähigkeitsbemessung < 70%) und den im Projekt entwickelten recyclingfähigen PE- bzw. PP-EVOH-Barrierefolien (indikative Recyclingfähigkeitsbemessung
> 90%) zeigt deutliche Vorteile bei den neuen recyclingfähigen Kunststofffolien: Sie senken den relativen CO2-Ausstoss um 74–86% im Vergleich zu Aluminiumverbundfolien», untermauert Brandstätter den Projekterfolg für sein Unternehmen.
Alle Projektpartner haben zusammen mit dem OFI daran gearbeitet, ihre Verpackungen recyclingfähiger und klimafreundlicher zu gestalten. «Die Ergebnisse zeigen, dass die NIR- Detektion, passende Materialkombinationen sowie Alternativen zu aussenliegenden Metallschichten derzeit entscheidend dafür sind, hohe Werte bei der Recyclingfähigkeit zu erreichen. Die in der PPWR vorgesehenen höheren Recyclingquoten und der verstärkte Einsatz von Rezyklaten führen bei den untersuchten Kunststofffolien zu deutlich weniger CO2Ausstoss und eröffnen damit grosses Potenzial für eine Zukunft mit geringerer Umweltbelastung. Innovative Barrierefolien können Aluminiumverbunde künftig in einigen Bereichen langfristig ersetzen und gleichzeitig hohe Anforderungen an den Produktschutz erfüllen», fasst Michael Krainz die vielversprechenden Ergebnisse zusammen.
Kontakt
Business Upper Austria OÖ Wirtschaftsagentur GmbH
A-4020 Linz
+43 732 79810
info@biz-up.at; www.biz-up.at n
ETH-Forschende haben ein neuartiges Hydrogel entwickelt, das überwiegend aus Wasser und einem Polymernetzwerk besteht. Mit Laserlicht können die Forschenden das Hydrogel sehr schnell zu einem Material mit mikroskopisch feinsten Strukturen verfestigen, damit knochenbildende Zellen es gut besiedeln können. Das so bearbeitete und strukturierte Material könnte in Zukunft als Knochenimplantat genutzt werden, um die Heilung von Knochenbrüchen zu verbessern.
Brechen Knochen bei einem (Ski-)Unfall, wachsen sie meist von selbst zusammen – es sei denn, der Schaden am Knochen ist zu gross. Dann oder auch nach der Entfernung eines Knochentumors bauen Chirurginnen und Chirurgen ein Implantat ein, das das Zusammenwachsen des Knochens ermöglicht. Als Implantate dienen oft körpereigene Knochenstücke, sogenannte Autografts, Metall- oder Keramikteile. Die meisten heutigen Implantate haben jedoch einen Nachteil: Autografts müssen dem Patienten an einer zweiten Operationsstelle entnommen werden. Metallimplantate sind oft zu starr; sie können sich deswegen mit der Zeit lockern und ihre Stabilität verlieren.
Biologie berücksichtigen
Und fast noch wichtiger: Knochen ist ein sehr komplexes Organ mit unzähligen Tunnels und Hohlräumen. «Damit ein Knochen gut heilt, müssen wir unbedingt die Biologie in die Reparatur miteinbeziehen», sagt Xiao-Hua Qin, Professor für Biomaterials Engineering der ETH Zürich. Und für diese Reparatur braucht es verschiedene Zelltypen, die zuerst das Implantat besiedeln müssen und dann neue Knochensubstanz bilden.
Der ETH-Forscher hat deshalb einen neuen Ansatz gewählt: Als Material für ein künftiges Implantat entwickelte Qin zusammen mit seiner Gruppe und ETH-Professor Ralph Müller ein neuartiges Hydrogel, das weich wie Pudding ist und sich mit der Zeit im Körper auflöst. Dieses Material könnte dereinst für massgeschneiderte Knochenimplantate verwendet werden. Die entsprechende Studie ist jüngst in der Fachzeitschrift Advanced Materials erschienen.
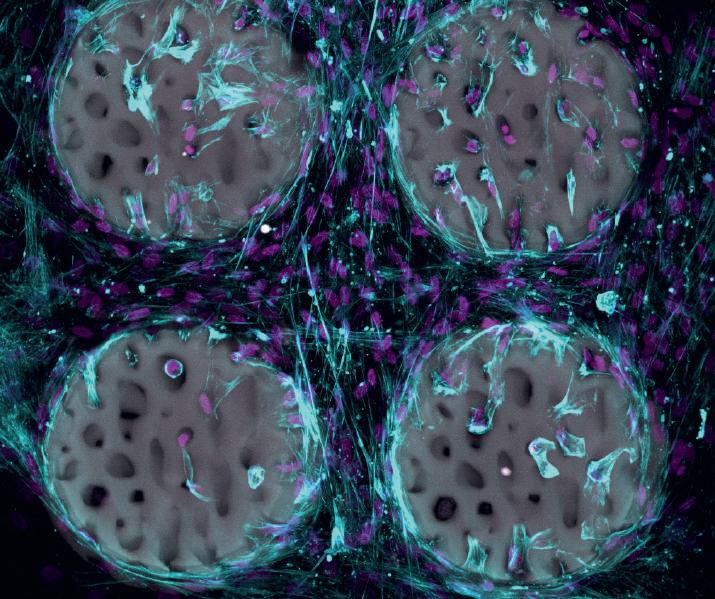
Ein gutes Zeichen: Knochenbildende Zellen (violett) haben ein Hydrogel, das wie Knochen strukturiert wurde, bereits besiedelt und Kollagen (hellblau) produziert. (Bild: Margherita Bernero/ETH Zürich)
Heilung beginnt mit weichem Material
«Zu Beginn der natürlichen Knochenheilung setzt der Körper immer ein weiches Material ein», erklärt der Forscher. In den ersten Tagen nach einem Bruch bildet sich ein Hämatom, eine Schwellung. Es ist durchlässig und fördert die Einwanderung von Zellen, die für die Reparatur des Bruchs zuständig sind, von Immunzellen und Nährstoffen. Ein Netz aus Fibrin hält die Zellen zusammen. Im Laufe der Zeit entsteht daraus ein harter und steifer Knochen. Das Hydrogel ist dieser natürlichen Knochenheilung nachempfunden. Es besteht
zu 97 Prozent aus Wasser und zu 3 Prozent aus einem biologisch verträglichen Polymer. Damit es sich verfestigen kann, fügten die Forschenden zwei spezielle Moleküle zu: ein Verbindungsmolekül, das die Polymerketten miteinander verknüpft, und ein auf Licht reagierendes Molekül, das die Reaktion in Gang setzt. Qins und Müllers ehemalige Doktorandin Wanwan Qiu hat das Verbindungsmolkül eigens für diese Anwendung entwickelt. «Es ermöglicht eine schnelle Strukturierung im Submikrometerbereich von Hydrogelen», sagt sie. Zur Verknüpfung der Polymerketten kommt es, sobald Laserpul -
se von bestimmter Wellenlänge auf das Hydrogel auftreffen. Die bestrahlten Bereiche werden dabei sofort fest, während die nicht bestrahlten Teile später ausgewaschen werden können.
Pudding in Weltrekordzeit strukturierbar
Auf diese Weise können die Forschenden mit dem Laserstrahl beliebige Formen und Strukturen ins Hydrogel drucken, und zwar in sehr feiner Auflösung und äusserst präzise. Die Strukturen können nur gerade 500 Nanometer gross sein. «Da Hydrogele wie Wackelpuddings sind, lassen sie sich kaum vernünftig formen», sagt ETH-Professor Qin. «Dank des neu entwickelten Verbindungsmoleküls können wir nun aber das Hydrogel nicht nur stabil und äusserst fein strukturieren, sondern auch mit einer hohen Schreibgeschwindigkeit von bis zu 400 Millimeter pro Sekunde herstellen. Das ist ein neuer Weltrekord.»
Strukturen im Nanometerbereich
In ihrer Studie stellten die Forschenden unter anderem komplex strukturierte Hydrogels her, die wie echter Knochen aussehen und ein feines Netz von Knochenbälkchen aufweisen. Als Vorlage dienten den Forschenden Bilder aus der medizinischen Bildgebung.
Auch ein gesunder natürlicher Knochen ist von einem feinen Netzwerk aus nur nanometerdünnen und mit Flüssigkeit gefüllten Kanälen durchzogen. «In einem Knochenstück von der Grösse eines Spielwürfels sind 74 Kilometer Tunnels», sagt Qin. Zum Vergleich: Der längste Bahntunnel der Welt, der Gotthard Basistunnel, misst 54 Kilometer.
Bisher haben die Forschenden das Material erst im Reagenzglas getestet. Dabei zeigte sich, dass knochenbildende Zellen das strukturierte Hydrogel rasch besiedeln und beginnen, Kollagen zu bilden, ein wichtiger Bestandteil des Knochens. Die Tests zeigten weiter, dass das Material biokompatibel ist und die knochenbildenden Zellen nicht schädigt. Die Forschenden haben das Basismaterial patentieren lassen und möchten es der
medizinischen Industrie zugänglich machen.
Das erklärte Ziel des Forschers ist, dass das Implantat auf Hydrogelbasis eines Tages bei der Reparatur von gebrochenen Knochen in der Klinik eingesetzt wird. Der Weg dahin ist allerdings noch weit. Als Nächstes plant Qin in Zusammenarbeit mit dem AO Forschungsinstitut Davos Tests an Tieren. Damit wollen die Forschenden herausfinden, ob ihr neues Knochenrepara -
turmaterial auch im Körper das Einwandern von knochenbildenden Zellen fördert und ob es mit der Zeit die Stärke des Knochens wiederherstellt.
Kontakt
ETH Zürich
Rämistr. 101
CH-8092 Zürich www.ethz.ch
Energiesparend Trocknen
Empa-Forscher Dirk Hegemann entwickelt Materialien und Technologien für PFAS-freie Textilien. (Bilder: Empa)
Wandern, Joggen, Velofahren – bei Outdoor-Aktivitäten kann man leicht von Wind und Wetter überrascht werden. Moderne Funktionskleidung kann wasserdicht und schmutzabweisend sein, ist dafür aber oft mit PFAS-haltigen Chemikalien imprägniert. Es ist nicht leicht, diese belastenden Substanzen zu ersetzen. Forschende der Empa entwickeln daher gemeinsam mit Textilherstellern eine Technologie, mit der Ersatzstoffe für PFAS gefunden und präziser eingesetzt werden können – ganz nach dem Safe-and-Sustainable-by-Design-Prinzip.
Damit Funktionskleidung allen Wettern trotzt, ist eine chemische Imprägnierung nötig. Regenjacke, Badehose & Co mit einer PFAS-haltigen Beschichtung tragen dadurch allerdings zur Umweltbelastung mit den Fluor-haltigen Ewigkeitschemikalien bei. Die Substanzgruppe zu ersetzen, ist nicht trivial, da sie über ausgezeichnete Eigenschaften verfügt: PFAS sind wasser-, schmutz- und fettabweisend. Daher arbeiten Empa-Forschende gemeinsam mit Partnern aus der Industrie daran, Technologien und Materialien zu entwickeln, mit denen sich PFAS-freie Textilien mit den gewünschten Eigenschaften nachhaltig und wirtschaftlich herstellen lassen. Entstanden war das innovative Vorhaben aus dem Netzwerk Subitex, einer langjährigen Zusammenarbeit zwischen Unternehmen des Schweizer Textilverbandes Swiss Textiles und der Empa in St. Gallen. Das von der Innosuisse geförderte Projekt EC0Tex hat zum Ziel, wasserabweisende Beschichtungen für textile Garne zu erzeugen, indem Fluor-freie Substanzen in einer
eigens entwickelten Plasmabeschichtungsanlage eingesetzt werden. Kürzlich wurde das Projekt auf der Internationalen Fachmesse «Techtextil» in Frankfurt am Main denn auch mit dem Innovation Award für Nachhaltigkeit und Innovation ausgezeichnet.
Zentral im Projekt EC0Tex ist dabei der Safe and Sustainable by Design-Grundsatz, kurz SSbD. «Bei der Suche nach Alternativen zu PFAS geht es darum, keinesfalls sogenannte Regrettable Substitutes zu erzeugen, also Ersatzstoffe, die sich im Nachhinein als ähnlich schädlich herausstellen wie die ursprünglich verwendete Chemikalie», sagt Empa-Forscher Dirk Hegemann vom Advanced Fibers-Labor in St. Gallen. Daher gleicht das Team um Dirk Hegemann, Martin Amberg und Patrick Rupper bereits früh im Entwicklungsprozess die Bedürfnisse von Industrie, Umwelt und Gesellschaft anhand von Risikoanalysen miteinander ab und filtert jene
Materialien und Technologien heraus, die bei den gewünschten Eigenschaften, der Nachhaltigkeit oder der Wirtschaftlichkeit durchfallen.
Umhüllt bis in die Tiefe Gemeinsam mit den Umsetzungspartnern aus der Schweizer Textilindustrie Bäumlin & Ernst AG, Lothos KLG und Seilfabrik Ullmann AG entsteht so ein neuartiges industrietaugliches Imprägnierverfahren mittels Plasmatechnologie. Denn PFAS-freie Substanzen müssten mit herkömmlichen Techniken in zu grossen Mengen eingesetzt werden, um die Materialeigenschaften von PFAS-beschichteten Textilien zu erzeugen. Die Folge: Punkteabzug bei Wirtschaftlichkeit und Nachhaltigkeit, was die Suche nach gangbaren Alternativen nach SSbD-Massstäben zu einer Herausforderung macht.
Die neue Plasmaanlage, die hierfür gemeinsam mit den Empa-Forschenden konzipiert wurde, ermöglicht es indes, äusserst dünne Beschichtungen auf die
Einzelfasern in einem Garn aufzubringen. «So können wir die Menge der verwendeten Chemikalien deutlich verringern und gleichzeitig eine umfassende Imprägnierung der Garne erzielen», sagt Hegemann. Die auf diese Weise erzeugten Garne könnten direkt zur Produktion von Outdoor- und Sportbekleidung, aber auch Seilen eingesetzt werden, so der Forscher. Bei der plasmainduzierten Beschichtungstechnik wird mittels elektrischer Gasentladung in einer Kammer Plasma erzeugt. Da hierbei hohe Energie bei niedriger Temperatur zur Verfügung gestellt wird, verdampfen die Chemikalien in der Kammer und bilden reaktive Spezies, die an die Einzelfasern eines Garns andocken. Üblicherweise können so jedoch lediglich die äussersten Fasern eines Textils imprägniert werden. «Wir haben einen neuen Ansatz verfolgt: Die neue Plasmabeschichtungsanlage erzeugt unterschiedlich reaktive Spezies, die auch tief in die Garnstruktur eindringen können», erklärt Empa-Forscher Dirk Hegemann. So ergebe sich eine beständige und durchdringende Beschichtung.
Herausforderung:
Fett und Schmutz
Als Alternative für PFAS untersuchen die Forschenden nun, wie siliciumorganische Verbindungen zur Imprägnierung eingesetzt werden können. Die Unbedenklichkeit auch bei Umweltexposition etwa durch Abrieb oder Waschen muss dabei genau analysiert werden. Erste Analysen
Siliciumorganische Verbindungen konnten dank Plasmatechnologie erfolgreich für die Imprägnierung von Textilien eingesetzt werden: Das Wasser perlt vom imprägnierten Garn ab.
zeigen, dass die siliciumorganischen Verbindungen hochvernetzte Schichten mit hervorragenden Eigenschaften in Bezug auf Wasserabweisung und Schnelltrocknung bilden, die jene von PFAS-Imprägnierungen punkto Beständigkeit sogar noch übertreffen.
Eine Herausforderung ist derzeit noch die Fett- und Schmutzabweisung, die PFASTextilien leisten können. Hier seien weitere Arbeiten nötig, um PFAS in Textilien wie Arbeitsschutzbekleidung ersetzen zu können, so Hegemann. Die grosse Gruppe der siliciumorganischen Verbindungen eröffne hier eine Vielzahl von Möglichkeiten. Dank der Plasmatechnologie besteht nun
auch die Möglichkeit, durch Anpassungen der Ausgangssubstanzen und Beschichtungsbedingungen weitere neue Lösungen zu finden und auf die gewünschten Eigenschaften der Textilien masszuschneidern –und dabei gleichzeitig die Safe and Sustainable by Design-Grundsätze im Auge zu behalten.
Kontakt Empa Ueberlandstrasse 129 D-8600 Dübendorf www.empa.ch n
Spritzguss Werkzeugbau Baugruppenmontage
Martignoni AG Dorfmattweg 5 Postfach 1204
CH-3110 Münsingen
Schweiz
Fon +41 (0) 31 724 10 10
Fax +41 (0) 31 724 10 19 www.martignoni.ch info@martignoni.ch
Wenn Know-how auf Know-how trifft
Neues entsteht oft aus Engpässen heraus. So auch bei der Huber Kunststoff AG in Gossau. Der KunststoffVerarbeitungsbetrieb drohte anfangs der Zwanzigerjahre aus allen Nähten zu platzen. Als Option kamen die Varianten Erweiterungsbau, Bau auf dem Nachbarsgrundstück oder ein Bau auf der grünen Wiese in Frage. Realisiert wurde die dritte Variante. Massgeblich beteiligt am 2025 erfolgreich abgeschlossenen Projekt war IE Plast, die als Totalunternehmen fungierte.
Seit August 2025 wird bei der Huber Kunststoff AG am neuen Standort in der Sommerau in Gossau produziert. Der Neubau ist alles andere als Standard. Schon bei der Anfahrt auf das Gelände fällt eine grosse Photovoltaik-Freiflächenanlage ins Auge. Die Fläche unterhalb der 1335 Panels ist begrünt. Auch das Dach des Neubaus ist mit Solarpanels bestückt. Im Erdgeschoss ist die Spritzgiessproduktion untergebracht. Nicht ganz üblich findet sich der Werkzeugbau im zweiten Geschoss. Die Geschosse sind über Lean-LiftSysteme verbunden, die als Lager für Spritzgiesswerkzeuge und Ersatzteile dienen. Im zurückgesetzten dritten Geschoss steht ein grosszügiger Multifunktionsraum den Mitarbeitern und für Kundenanlässe zur Verfügung. Auch nicht alltäglich ist, dass das Fundament des Neubaus auf 224 Pfählen steht. Aber alles von vorne.
Die Corona-Jahre haben Huber Kunststoff absolute Rekordjahre beschert und damit auch das Platzmangelproblem akut gemacht. «Wir hatten bis zu 400 Europaletten extern ausgelagert, weil die Ware weniger schnell ausgeliefert wurde, als wir produziert haben. Das war eine logistische Herausforderung und kostenmässig nicht optimal», erzählt Reto Huber, Geschäftsführer und Inhaber des Familienunternehmens. «Den Plan zu einem Erweiterungsbau respektive Neubau hatten wir bereits gefasst. Weil zu dieser Zeit alle unsere Kunden mit weiter steigenden Stückzahlen rechneten, haben wir uns darauf eingestellt, sowohl personell wie auch vom Maschinenpark her.» Dazumal lag der Zeithorizont der Planung noch zwischen 5 und 10 Jahren. Die Corona-Jahre haben dann alles beschleunigt.
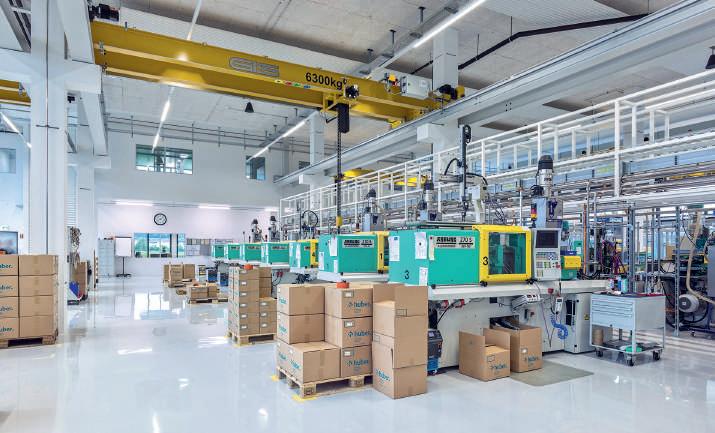
Die Option, ‹bauen auf der grünen Wiese›, schälte sich relativ schnell als beste Lösung heraus. Die Landreserve war am bisherigen Standort klein und Aufstocken hätte in Anbetracht dessen, dass die Prozesse effizienter werden sollten, logistisch gesehen nicht viel gebracht.
Generalplaner oder Totalunternehmer?
Reto Huber hatte vor dem Neubau bereits zwei Mal gebaut und bei beiden Bauvorhaben lief nicht alles optimal. «Gerade beim Erweiterungsbau am alten Standort 2010 hatten wir einen Architekten, der den Bau architektonisch ansprechend realisiert hat, aber das Wissen über unsere Prozesse fehlte ihm», weist Reto Huber auf einen wesentlichen Punkt hin. Diesen Fehler wollte er nicht nochmals machen und so meldete er sich bei IE Plast, ein auf die Planung, Gestaltung und Realisierung von Industriebauten in der Kunststoffbranche spezialisiertes Unternehmen. «Heute sind wir extrem froh, dass wir das Projekt mit IE Plast machen konnten, sagt Reto Huber. Überzeugt hat ihn nicht zuletzt, dass zuerst die Prozesse angeschaut werden und der Bau an sich erst viel später kommt. In der Planungsphase sassen in den Workshops zeitweise bis zu 15 Leute am Tisch (intern 5 Leute plus alle Spezialisten von IE Plast). «Uns wurde klar, dass alles sehr komplex ist und wir die Unterstützung brauchten, sei es, wenn es um Logistik geht oder um das Hochregallager, um Sprinkleranlagen, Brandmeldeanlagen, Gebäudeleitsystem, und, und, und. Das war alles neu für uns», erinnert sich Reto Huber. Die Workshops, die Professionalität und die grosse Expertise, die der Industriebau-Spezialist sich in den 60 Jahren Firmengeschichte angeeignet hat, gaben schliesslich den Ausschlag, dass Huber Kunststoff die IE Plast nicht nur als Generalplaner, sondern als Totalunternehmer an Bord holte, also Planung und Realisierung aus einer Hand.
Natürlich hatte Reto Huber eine klare Vorstellung davon, was seine Fabrik alles erfüllen musste: in allen Abteilungen sollten Reserveflächen vorgesehen sein, um weiteres Wachstum zu ermöglichen, die vorhandene Parzelle sollte optimal genutzt werden, eine mögliche spätere Realisierung von einem Reinraum sollte vorausschauend eingeplant sein, um diesen dann ohne grossen Aufwand installieren zu können. Zudem sollte wesentlich mehr Lagerplatz als am früheren Standort zur Verfügung stehen. Aufgrund dieser Vorgaben hat IE mehrere Studien gemacht mit
den gewünschten Volumina für Lagerhaltung, Produktion, Verwaltung usw. «Das ist wie Lego-Spielen: Klötze werden aufeinander gestapelt, nebeneinander gelegt, immer mit Blick aufs Ganze: Wir schauten, welche Teams zusammenarbeiten, welche Abteilungen zusammengehören, wie die optimale interne Logistik aussieht», erklärt Huber das Planspiel. «Das Besondere an diesem Vorgehen ist, dass zuerst eine ISTAnalyse erstellt wurde: Was haben wir? Wie hätten wir es gerne? Was brauchen wir, damit alles passt? Erst am Schluss wurde das Gebäude um die Prozesse und Abteilungen herum gebaut.»
Diesen Ausführungen kann Percy Limacher nur zustimmen. «Wir planen von Innen nach Aussen», verrät der Geschäftsführer der IE Plast einen Pfeiler des Erfolgs. «Das Spritzgiessen funktioniert zwar immer gleich, aber jedes Unternehmen hat seine Eigenheiten und Spezialitäten und diese müssen von Anfang an in die Planung mit einbezogen werden. Das Zonenkonzept muss funktionieren, der Personen- und Materialfluss muss stimmen.»
Mit einer Deckenstärke von 80 cm auf der sicheren Seite Unüblich bei diesem Bau ist, dass der Werkzeugbau im Obergeschoss installiert ist. Der Grund dazu ist zum einen, weil heute zunehmend in die Höhe gebaut wird – Land ist teuer –, zum anderen, weil die Möglichkeit zur Erweiterung matchentscheidend war. «Die Anforderungen sind
hoch, da mussten wir statisch betrachtet schon ein paar Klimmzüge bezüglich der Deckenstärke machen», räumt Percy Limacher ein. «Wir haben Messungen vorgenommen und einen Spezialisten hinzugezogen, der auf Grund von Simulationen drei Varianten ausgearbeitet hat.» Und Reto Huber ergänzt: «Wir haben uns für eine Deckenstärke zwischen dem ersten und zweiten Geschoss von 80 cm entschieden, nicht wegen des Gewichts der Werkzeugmaschinen – statisch gesehen wäre eine geringere Deckenstärke genügend gewesen – sondern um die Übertragung von Schwingungen zwischen spanabhebenden Werkzeugmaschinen mit hohen Schnittgeschwindigkeiten und den empfindlichen Erosionsmaschinen auf diesem Obergeschoss zu verhindern. Da wollten wir kein Risiko eingehen.»
Weil bei diesem Projekt nichts dem Zufall überlassen wurde, wurde auch die Bodenbeschaffenheit untersucht. Ein von IE Plast in Auftrag gegebenes geologisches Gutachten kam zum Schluss, dass die Verlegung von ‹normalen› Bodenplatten den vorhandenen Bodenlasten nicht genügen würde. Das Gebäude steht nun auf einem soliden Fundament von 224 Pfählen.
Neubau setzt positives Signal
Der Neubau in der Sommerau setzt ein starkes Zeichen auch nach aussen: Die Huber Kunststoff AG glaubt an den Standort Schweiz und an die Region. Das überträgt sich auch auf die Kunden und Liefe -
Kälteanlagen auf dem Dach (Bild: Huber Kunststoff)
ranten. Ein Gewinn ist auch der Multifunktionsraum für die Mitarbeitenden, aber auch für Events und grössere Anlässe. Wenig überraschend hat das Hochregallager an Bedeutung gewonnen. «Im Moment profitieren wir extrem von unserem Hochregallager. Die Rohmaterialsituation ist ja sehr angespannt. Heute können wir in der Beschaffung das Material in ganz anderen Mengen einkaufen als früher.
Auch die Kunden fühlen sich gut betreut, wenn sie wissen, dass wir das Material an Lager haben und die Versorgungssicherheit gewährleistet ist.»
Huber ist sich bewusst, dass eine etwas abgespecktere Version des Neubaus wesentlich günstiger zu stehen gekommen wäre. Ebenso weiss er aber, dass dann eine zentrale Anforderung – nämlich die Möglichkeit zu einem späteren, nahtlosen Ausbau – nicht erfüllt worden wäre. «Jetzt ist es
so, dass unsere Spedition bereits ausgelegt ist für die Erweiterung, ebenso die Technikzentrale auf dem Dach (Lüftung, Kälteanlagen), sogar unsere Parkgarage mit den Garderoben sind für den Endausbau ausgelegt. Bei Bedarf können wir das Hochregallager, die Produktion, den Werkezugbau und auch die Verwaltung erweitern. Das ist die Reserve und zugleich die optimale Ausnutzung der Parzelle. Hätten wir auf die Parkgarage verzichtet, den Werkzeugbau neben die Produktion auf die Wiese gestellt, hätten wir viel Geld sparen können. Aber wir hätten uns eine gute Lösung für die Zukunft verbaut», ist Huber überzeugt.
Die Planung und Realisierung der neuen Fabrik für die Huber Kunststoff AG war von Anfang an geprägt von einem permanen -
ten Dialog auf Augenhöhe, sind sich der Bauherr und der Totalunternehmer einig. Die Branchenkompetenz und das ProzessKnow-how der IE Planer erwiesen sich als wichtige Voraussetzungen für den Projekterfolg. Reto Huber schätzte vor allem, dass es über die ganze Planungs- und Bauphase – das waren immerhin gut sechs Jahre – nur einen Ansprechpartner gab. «Wenn irgendein Problem auftauchte, hat IE Plast sich darum gekümmert. Wenn zusätzliches Know-how gefragt war, hat IE Plast die Expertise gebracht. Ohne TU hätten wir das nie so geschafft», ist Huber überzeugt. Und auch Percy Limacher schätzt die Zusammenarbeit: «Die Zeit mit Reto Huber und dem Team war super. Das ist nicht selbstverständlich im Bau. Auch das Feedback von meinem Team ist sehr positiv – die haben die Zusammenarbeit mit dem Huber-Team extrem geschätzt. Wichtig ist, dass man offen, auf Augenhöhe miteinander umgeht. Wir hoffen, dass Huber stark wächst und bald wieder baut», schmunzelt Limacher und Huber kontert: «Ja, wenn du mir die Aufträge bringst, dann machen wir das.»
Kontakt
Huber Kunststoff AG Sommeraustrasse 4
CH-9200 Gossau info@huber-kunststoff.ch www.huber-kunststoff.ch
IE Plast
Wiesenstrasse 7
CH-8008 Zürich zuerich@ie-group.com www.ie-group.com n
„Hand in Hand mit der Industrie und mit Forschungsinstitutionen bilden wir die Zukunft der Kunststofftechnologie der Schweiz.“
www.katz.ch
Cyberangriffe haben längst die klassische IT verlassen. Durch vernetzte Maschinen, Fernwartung, Cloud-Anbindungen und mobile Endgeräte rücken Produktionsanlagen zunehmend in den Fokus. Die Folgen eines erfolgreichen Angriffs sind gravierend: Produktionsausfälle, Datenverlust, Manipulation von Prozessparametern, Imageschäden. In regulierten Branchen kommen rechtliche Konsequenzen hinzu. Besonders betroffen sind Komponenten, die tief in den Prozess integriert sind – zum Beispiel Wägesysteme.
Historisch waren Produktionsnetze weitgehend isoliert. Die berühmte «Air Gap» trennte Office-IT und Fertigung. «Diese Trennung existiert heute kaum noch», sagt Nils Hubrich, Produktmanager bei Minebea Intec, einem weltweit führenden Hersteller von Wäge- und Inspektionstechnologien. «Moderne Industrie-4.0Architekturen setzen auf durchgängige Datenflüsse – vom Sensor bis in die Unternehmens-IT oder in externe Services.» Damit wächst die Angriffsfläche erheblich. Grenzen zwischen IT (Informationstechnologie) und OT (operationelle Technologie) verschwimmen, Wartungszugänge werden über das Netzwerk realisiert, Standardprotokolle halten Einzug in der Automatisierungstechnik. Gleichzeitig sind viele industrielle Komponenten ursprünglich nicht für diese Form der Vernetzung ausgelegt worden. «Secure by Design» war lange kein primäres Entwicklungsziel.
Cyber Security wird verpflichtend
Cyber Security in der industriellen Automatisierung folgt anderen Regeln als klassische IT-Security. Während in der OfficeIT Vertraulichkeit oft oberste Priorität hat, stehen in der OT-Verfügbarkeit und -Integrität im Vordergrund. Produktionssysteme müssen 24/7 laufen, Neustarts oder spontane Patches sind häufig nicht möglich. Normativ spiegelt sich diese Besonderheit in der IEC-62443-Reihe wider. Sie ist der zentrale internationale Standard für industrielle Netzwerk- und Systemsicherheit.
Wägetechnologien
Wägesysteme sind schon längst keine passiven Messgeräte im klassischen Sinne mehr. In modernen Produktionsanlagen
übernehmen sie neben der Erfassung von Messwerten auch aktive Funktionen in der Prozessführung – etwa beim Dosieren, Abfüllen oder bei qualitätsrelevanten Freigabeentscheidungen. Sie sind Teil vernetzter Produktionslinien, tauschen Daten mit Steuerungen, Leitsystemen und übergeordneten IT-Systemen aus und wirken unmittelbar auf den Ablauf von Produktionsprozessen ein.
Manipulierte Wägedaten können dabei ebenso kritisch sein wie veränderte Steuerungslogik, da sie Fehlmengen, Qualitätsabweichungen oder Prozessstörungen verursachen können. Daraus ergibt sich eine klare Konsequenz: Wäge- und Inspektionssysteme müssen als vollwertige OTKomponenten betrachtet und entsprechend den Anforderungen industrieller Cyber Security abgesichert werden. Die Wägeindikatoren MiNexx zeigen, wie Cyber Security in modernen Wägesystemen von Beginn an als grundlegendes Architekturprinzip verankert wird. Wägeindikatoren übernehmen eine zentrale Funk-
tion: Sie erfassen die Signale angeschlossener Wägezellen oder -plattformen, verarbeiten diese zu validen Gewichtswerten und stellen Mess- und Statusinformationen für übergeordnete Systeme bereit. Als vernetzte OT-Komponenten sind sie direkt in industrielle Daten- und Steuerungsprozesse eingebunden. Sie kommunizieren mit Steuerungen, Leitsystemen oder Manufacturing-Execution-Systemen und beeinflussen prozesskritische Entscheidungen etwa beim Dosieren, Abfüllen oder Kontrollwägen.
Cyber Security in der Industrie ist kein Zustand, sondern eine Aufgabe, die mit jeder Inbetriebnahme beginnt und nie endet. Produktionsgeräte werden zu aktiven Akteuren der Sicherheitsarchitektur – nicht als Risiko, sondern als Schutzfaktor.
Kontakt
Minebea Intec Switzerland AG Moosmattstrasse 36 CH-8953 Dietikon www.minebea-intec.com n
Die Interroll-Gruppe hat am 24. April 2026, durch ihre Produktionsstätte Interroll SA, zusammen mit KUNSTSTOFF. swiss, den «Additive Manufacturing Day» am Interroll-Produktionsstandort in Sant’Antonino organisiert. An dieser Veranstaltung nahmen Mitglieder und geladene Gäste aus der gesamten Schweizer Kunststoffindustrie teil, um sich eingehend über die industrielle Polymerherstellung und deren Rolle in der modernen Produktion zu informieren.
Debora Rondinelli
Die Veranstaltung bot exklusiven Zugang zu Interrolls Additive-Manufacturing-Bereich, vom Druck bis zur Nachbearbeitung, mit Schwerpunkt auf der polymerbasierten DLP-Technologie (Digital Light Processing). Die Teilnehmenden erhielten ausserdem Einblick in reale Anwendungen und gedruckte Musterstücke, diskutierten über Auswahlkriterien und Anwendungsfälle und verglichen Ansätze der additiven Fertigung mit Interrolls Spritzgussproduktion. Die Kombination aus Interrolls industriellem Know-how und dem Netzwerk und der Wissenplattform von KUNSTSTOFF. swiss ermöglichte einen Dialog zwischen Technologieanbietern, Anwendern und Entscheidern und förderte so Innovation, Wettbewerbsfähigkeit und die praktische Umsetzung in der Schweizer KunststoffWertschöpfungskette.
– Geführte Tour durch Interrolls additive Fertigungsprozesse, einschliesslich der Nachbearbeitung
– Demonstrationen der Polymer-DLP-Produktionsmöglichkeiten und Musterteile
– Diskussion über industrielle Anwendungsfälle, Qualitätsanforderungen und Technologievergleiche
– Besuch der Spritzgussproduktion und Austausch über End-to-End-Fertigungsaspekte
– Networking zwischen Fachleuten und Führungskräften aus der Schweizer Kunststoffindustrie
Interroll hat den praktischen, branchenorientierten Wert des Austauschs hervorgehoben: «Additive Manufacturing wird zu einem immer wichtigeren industriellen Instrument –insbesondere, wenn es kurze Vorlaufzeiten,
Vertreterinnen und Vertreter der Schweizer Kunststoffbranche kamen am Interroll-Standort in Sant’Antonino zusammen, um Kontakte zu knüpfen, Erfahrungen auszutauschen und gemeinsame Zukunftschancen zu diskutieren. (Bilder: KUNSTSTOFF.swiss)
schnelle iterative Prozesse und robuste Polymerteile für reale Anwendungen ermöglicht. Durch die gemeinsam mit KUNSTSTOFF.swiss durchgeführte Besichtigung unseres Standorts in Sant’Antonino konnten wir praktische Einblicke in die DLP-basierte Produktion vom Druck bis zur Nachbearbeitung vermitteln und uns direkt mit Experten aus der gesamten Schweizer Kunststoffindustrie austauschen», so Elisabetta Brunetti, Geschäftsführerin von Interroll SA. «Für unsere Mitgliedsunternehmen liegt der zentrale Wert solcher Veranstaltungen in der Kombination aus technologischer Tiefe, praktischer Relevanz sowie Networking-Möglichkeiten. Der Besuch bei Interroll bot Einblicke aus erster Hand in die additive Fertigung von Polymeren und bildete ein starkes Diskussionsforum – was den Unternehmen hilft, Chancen, Anforderungen und nächste Schritte für die Umsetzung besser einzuschätzen. Wir danken Interroll für die Gelegenheit und freuen uns auf die Fortsetzung unserer Zusammenarbeit», erklärte Riccardo Casanova, Geschäftsführer von KUNSTSTOFF.swiss. Interroll und KUNSTSTOFF.swiss bedanken sich bei allen Teilnehmenden für das gros se Engagement und die wertvollen Diskussionen. Beide Partner werden auch weiterhin Möglichkeiten für den Wissensaustausch und die Zusammenarbeit im Bereich innovativer Fertigungstechnologien fördern. n
KUNSTSTOFF.swiss organisiert im Rahmen der Branchenlösung Arbeitssicherheit und Gesundheitsschutz jährlich zwei ERFA-Tagungen. Am 21. Mai 2026 in Rapperswil zeigten Fachpersonen praxisnah, wie Unternehmen psychische Belastungen früh erkennen, Gefährdungen systematisch erfassen und Nichtberufsunfälle reduzieren. Praxisübungen und Erfahrungsaustausch sorgten für direkten Bezug zum Arbeitsalltag.
Die erste Durchführung der jährlichen Weiterbildung fand an der OST – Ostschweizer Fachhochschule Rapperswil statt. Den Auftakt machte Bianca Indino (ensa) mit dem Thema psychische Gesundheit. Sie zeigte, dass psychische Belastungen weit verbreitet sind und oft zu spät erkannt werden. Ursachen wie Leistungsdruck, Konflikte oder fehlender Handlungsspielraum wirken sich direkt auf Konzentration, Leistungsfähigkeit und Verhalten aus. Mit der «Ersten Hilfe für psychische Gesundheit» erhielten die Teilnehmenden ein klares Vorgehen, um Betroffene früh anzusprechen und zu unterstützen. Wie wichtig strukturiertes Vorgehen auch bei physischen Risiken ist, zeigte im Anschluss Urs Haberstich (SUVA). Er erläuterte, wie Gefährdungen systematisch identifiziert werden – von Stolperstellen bis zu psychischen Belastungen. Checklisten, Messgeräte und die Einbindung der Mitarbeitenden sind dabei zentrale Hilfsmittel. Der Blick wurde danach bewusst auf Themen ausserhalb des Betriebs gerichtet: Tiziana Iseppi (BFU) machte deutlich, dass
Erste ERFA-Tagung verpasst?
Arbeitssicherheit und Gesundheitsschutz erfordert Konzentration, ...
... macht aber offensichtlich auch Spass.
über eine Million Nichtberufsunfälle pro Jahr zu Ausfällen führen – häufig durch Stürze im Alltag. In praxisnahen Übungen
Kein Problem! Seien Sie am 10. September 2026 bei der nächsten ERFA-Tagung in Olten dabei – mit den gleichen spannenden Themen rund um psychische Gesundheit, Gefahrenermittlung und Nichtberufsunfälle. Anmeldung:
www.sicher-ist-besser.ch/Kurse/Kurse-ASGS
analysierten die Teilnehmenden konkrete Situationen und erkannten typische Gefahrenquellen.
Fazit: Sicherheit entsteht durch frühzeitiges Handeln – im Betrieb und im Privaten.
Kontakt KUNSTSTOFF.swiss
Debora Rondinelli CH-5000 Aarau
+41 62 834 00 65 d.rondinelli@kunststoff.swiss www.kunststoff.swiss n
Ziel des Projekts war die Entwicklung einer nachhaltigen Membrantechnologie, die hohe Wasserdichtheit und gute Atmungsaktivität erreicht, gleichzeitig jedoch auf fluorierte Chemikalien und lösungsmittelhaltige Herstellungsverfahren verzichtet.
Anna Beltzung 1 ,
Diego Burri 1 , Daniel Schwendemann 2 ,
Silvan Walker 2
Im Gegensatz zu klassischen hydrophilen fluorfreien Membranen basiert die «Sane Membrane» auf einer mikroporösen Struktur. Dadurch kann Wasserdampf effizient transportiert werden, während flüssiges Wasser zuverlässig zurückgehalten wird. Das Funktionsprinzip ähnelt somit klassischen mikroporösen PTFE-Membranen, setzt jedoch auf deutlich nachhaltigere Material- und Prozesskonzepte. Besonders bemerkenswert ist dabei die hohe Flexibilität hinsichtlich der eingesetzten Rohstoffe. Neben konventionellen Polymeren können auch recycelte, biobasierte oder biologisch abbaubare Materialien verarbeitet werden. Dadurch eröffnet die Technologie neue Möglichkeiten für nachhaltige und recyclingfähige Textilsysteme.
Entwicklung eines neuartigen Herstellungsprozesses
Die technische Kernidee des Projekts basiert auf der Herstellung hochgefüllter Polymerfolien. Dabei werden zunächst Füllstoffe in hoher Konzentration in eine Polymermatrix eingearbeitet. Anschliessend wird daraus eine dünne Folie extrudiert. In einem späteren Prozessschritt werden die Füllstoffe gezielt entfernt, wodurch die gewünschte mikroporöse Struktur entsteht.
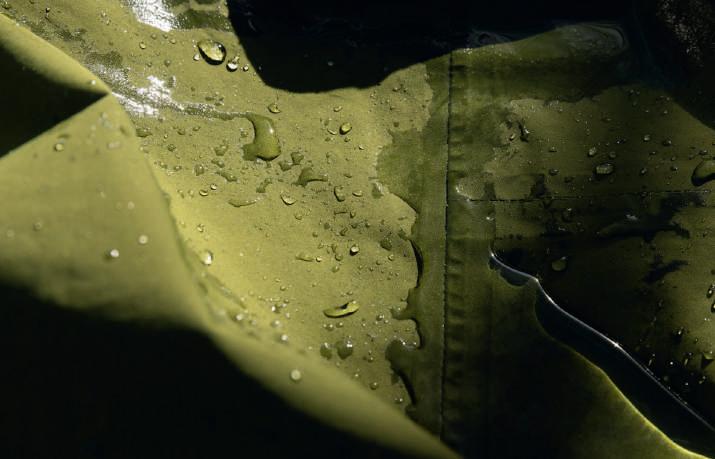
Die Entwicklung erfolgte in mehreren Schritten:
1. Compoundierung hochgefüllter Materialien
2. Herstellung dünner Folien mittels Extrusion
3. Erzeugung der Mikrostruktur durch Auswaschen der Füllstoffe
Prozessschritte auf Produktionsanlagen. Denn viele innovative Materialkonzepte funktionieren zunächst nur im Labormassstab und scheitern später an der industriellen Umsetzung. Die erfolgreiche Skalierung bestätigte deshalb die industrielle Realisierbarkeit der Technologie.
1 Dr. Anna Beltzung und Diego Burri, beide Dimpora AG
2 Prof. Daniel Schwendemann und Silvan Walker, beide Ostschweizer Fachhochschule IWK
4. Upscaling auf Produktionsanlagen Gerade die Verarbeitung hochgefüllter Systeme stellte eine grosse Herausforderung dar. Hohe Füllstoffanteile verändern das rheologische Verhalten der Polymerschmelze stark und erschweren eine stabile Extrusion. Gleichzeitig mussten sehr dünne Folien hergestellt werden. Zu Beginn des Projekts war zudem noch offen, wie die Membran hergestellt werden sollte. Im Rahmen der Entwicklungsarbeiten wurden unterschiedliche Extrusionsprozesse, sowie deren Varianten untersucht und optimiert.
Ein zentraler Bestandteil des Projekts war das erfolgreiche Upscaling der einzelnen
Nach jedem Entwicklungsschritt erfolgte eine umfangreiche Validierung der Materi -
Projektpartner
OST – Ostschweizer Fachhochschule Institut für Werkstofftechnik und Kunststoffverarbeitung (IWK)
Dimpora AG Entwicklung nachhaltiger Hochleistungsmembranen
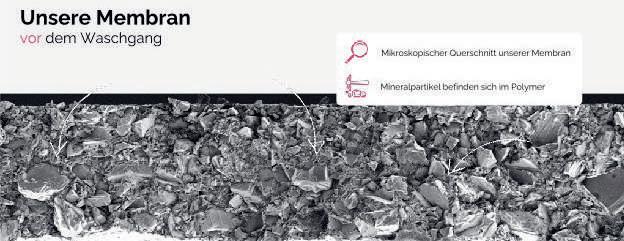
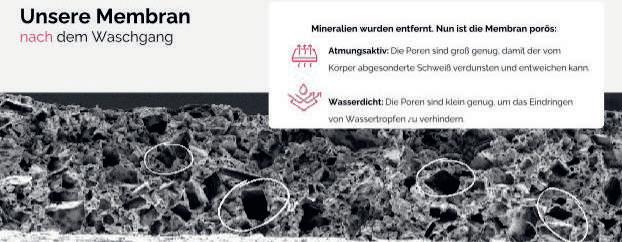
al- und Membraneigenschaften. Im Fokus standen insbesondere die Wasserdichtheit und die Atmungsaktivität.
Die Wasserdichtheit wurde gemäss ISO 811 bestimmt. Ziel war eine Wassersäule von 15 m. Die Atmungsaktivität wurde nach ASTM E96 B analysiert und sollte bei 650 g/m² pro Tag liegen. Diese beiden Werte beeinflussen sich gegenseitig stark und sind daher als Richtwerte anzusehen.
Als Beispiel: Bei 15 m Wassersäule kann auch eine wesentlich höhere Atmungsaktivität als 650 g/m2 gemessen werden.
Die Ergebnisse zeigten, dass die entwickelte Technologie eine hohe Funktionalität ohne Fluorchemie erreichen kann. Besonders bemerkenswert war die Kombination aus:
– hoher Wasserdichtheit – guter Atmungsaktivität – lösungsmittelfreiem Herstellungsprozess – nachhaltigen Materialoptionen
Damit gelang ein wichtiger Schritt hin zu leistungsfähigen PFAS-freien Membranlösungen.
Im Gegensatz zu vielen bestehenden Lösungen wurde Nachhaltigkeit im Projekt nicht als Zusatzfunktion verstanden, son -
dern als integraler Bestandteil der Technologieentwicklung.
Die «Sane Membrane» verzichtet vollständig auf fluorierte Chemikalien und reduziert dadurch potenziell problematische Umweltbelastungen. Gleichzeitig ermöglicht der lösungsmittelfreie Herstellungsprozess eine deutliche Reduktion von Emissionen und verbessert die Nachhaltigkeit der Produktion.
Darüber hinaus eröffnet die Technologie neue Perspektiven hinsichtlich Recyclingfähigkeit und Kreislaufwirtschaft. Durch geeignete Materialkombinationen können Monomaterialkonzepte realisiert werden, die sich deutlich besser recyceln lassen als klassische Mehrschichtsysteme.
Auch die Möglichkeit, biobasierte oder biologisch abbaubare Materialien einzusetzen, stellt einen wichtigen Vorteil dar.
Das hier beschriebene Projekt ‹Sane Membrane› – eine fluor- und lösungsmittelfreie, funktionale Membrane für Textilien – wurde anlässlich der Swiss Plastics Expo im Januar in Luzern mit dem gleichnamigen Preis in der Kategorie Nachhaltigkeit ausgezeichnet.
Bedeutung für die Textil- und Kunststoffindustrie
Die globale Textilindustrie befindet sich aktuell in einem tiefgreifenden Wandel. Nachhaltigkeitsanforderungen, regulatorische Entwicklungen und steigende Konsumentenerwartungen erhöhen den Druck auf Hersteller, PFAS-freie und recyclingfähige Lösungen zu entwickeln.
Besonders Outdoor- und Sportmarken suchen aktiv nach Alternativen zu klassischen fluorierten Membransystemen. Gleichzeitig dürfen neue Lösungen funktional keine wesentlichen Nachteile aufweisen.
Genau hier besitzt die «Sane Membrane» grosses Potenzial. Die Technologie verbindet hohe Funktionalität mit nachhaltiger Produktion und industrieller Skalierbarkeit.
Darüber hinaus zeigen die im Projekt entwickelten Prozesse auch für die Kunststoffverarbeitung allgemein grosses Potenzial. Insbesondere die Verarbeitung hochgefüllter Systeme sowie die Herstellung mikroporöser Dünnfolien liefern wertvolle Erkenntnisse für zukünftige nachhaltige Kunststoffanwendungen.
Das Projekt zeigt exemplarisch, wie erfolgreiche Innovationsentwicklung durch enge Zusammenarbeit zwischen Hochschule und Industrie entstehen kann.
Das IWK der OST brachte seine Expertise in den Bereichen Compoundierung, Extrusionstechnologie, Materialentwicklung und Prozessskalierung ein. Die Dimpora AG wiederum lieferte die technologische Vision sowie die industrielle und marktorientierte Perspektive. Durch die Kombination wissenschaftlicher Forschung mit praxisnaher Entwicklung konnte eine Technologie entstehen, die sowohl technisch als auch wirtschaftlich relevant ist.
Mit der «Sane Membrane» wurde im Rahmen des gemeinsamen Innosuisse-Projekts zwischen dem IWK der OST Ostschweizer Fachhochschule und der Dimpora AG eine neuartige Membrantechnologie entwickelt, die hohe Funktionalität mit konsequenter Nachhaltigkeit verbindet.
Projektteam vor der Compoundieranlage des IWK
Die Technologie kombiniert:
– fluorfreie Materialien
– lösungsmittelfreie Produktion
– mikroporöse Struktur
– hohe Wasserdichtheit – gute Atmungsaktivität
– industrielle Skalierbarkeit
– flexible Materialsysteme
und stellt damit einen bedeutenden Fortschritt im Bereich funktionaler Textilien dar.
Besonders hervorzuheben ist die erfolgreiche Entwicklung eines vollständig neuen Herstellungsprozesses für hochgefüllte Polymerfolien. Die Kombination aus Compoundierung, Dünnfolienextrusion und
kontrollierter Mikrostrukturierung erforderte umfangreiche material- und prozesstechnische Entwicklungsarbeit. Die Bedeutung des Projekts wurde mittlerweile auch durch mehrere renommierte Auszeichnungen bestätigt. So gewann das Projekt den Swiss Plastics Expo Sustainability Award 2026 sowie an der OST den Hauptpreis der Stiftung FUTUR 2026. Beide Auszeichnungen unterstreichen die hohe technologische, wissenschaftliche und gesellschaftliche Relevanz der entwickelten «Sane Membrane»-Technologie.
Kontakt
IWK Institut für Werkstofftechnik und Kunststoffverarbeitung
Prof. Daniel Schwendemann OST Ostschweizer Fachhochschule Eichwiesstrasse 18b CH-8645 Rapperswil-Jona www.ost.ch n
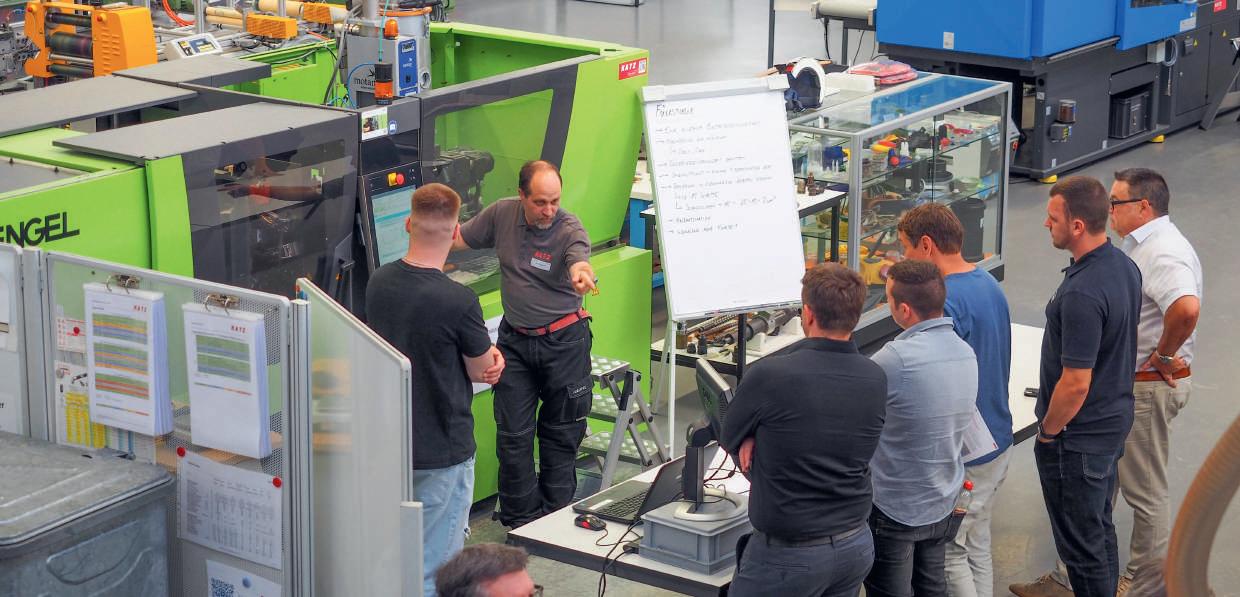
«Kunststofftechnik als Schlüsseltechnologie der Transformation» lautete das diesjährige Symposiumsthema. (Bilder: Raphael Hegglin)
Fachleute aus Industrie, Forschung und Bildung diskutierten am diesjährigen Schweizerischen KunststoffSymposium über Digitalisierung, Automation, Kreislaufwirtschaft und neue Anforderungen an die Aus- und Weiterbildung. Die Referate zeigten, wie vernetzte Produktionssysteme, moderne Sensorik, KI-Anwendungen und innovative Recyclingverfahren die Branche verändern. Praxisorientierte Sessions vertieften im Anschluss die Themen und ermöglichten den Teilnehmenden einen direkten Einblick in aktuelle Technologien, Verfahren und Anwendungen der Kunststofftechnik.
Raphael Hegglin
Das Schweizerische Kunststoff-Symposium hat sich als wichtiger Branchen-Treffpunkt etabliert: Einmal jährlich kommen Fachleute im Kunststoff-Ausbildungs- und Technologie-Zentrum KATZ zusammen, um aktuelle Entwicklungen und Herausforderungen der Kunststofftechnik zu diskutieren. Im Zentrum stehen der Wissenstransfer zwischen Theorie und Praxis sowie der Austausch über Themen, welche die Branche heute und in Zukunft prägen – von neuen Werkstoffen über moderne Fertigungstechnologien bis hin zu Digitalisierung, Automation und Kreislaufwirtschaft.
Dieses Jahr fand das Symposium am 1. Juni zum Thema «Kunststofftechnik als Schlüsseltechnologie der Transformation» statt. «Kunststoffe stehen heute oft in der Kritik –zu Unrecht: Aufgrund ihrer besonderen Ei-
genschaften sind sie für die industrielle Transformation unverzichtbar. Sie übernehmen in neuen Produkten, in der Energie -
technik wie auch in der Kreislaufwirtschaft eine zentrale Rolle», sagte Rémy Stoll, Geschäftsführer des KATZ zum Auftakt.
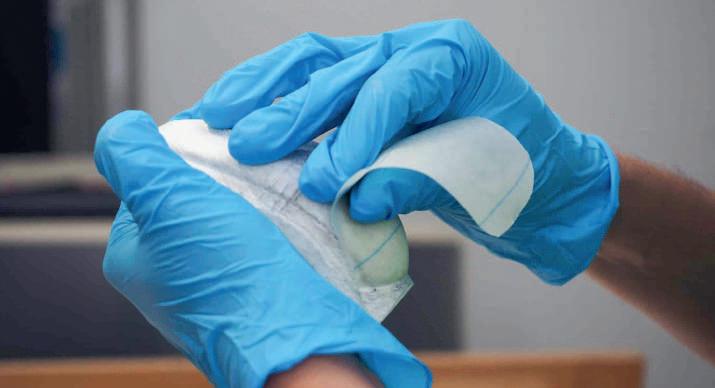
Prepeg berarbeiten: Die Teilnehmenden lernten unter anderem, worauf es im Flugzeugbau ankommt.
Kompetenzen für die Zukunft
Auch dieses Jahr startete das Symposium mit Vorträgen. In «Future Skills für die produzierende Industrie in der Schweiz» erklärte Stoll, welche Kompetenzen die Kunststoffindustrie künftig benötigt. Im Zentrum standen vernetzte Produktionssysteme, Automation, Digitalisierung und Kreislaufwirtschaft. Anhand der smarten Lernfabrik und der Kreislauffabrik erläuterte er, wie Lernende praxisnah Kompetenzen für stabile Prozesse, nachhaltige Produktion und die erfolgreiche Umsetzung technischer Innovationen erwerben.
Robert Bozoki, Kursleiter KATZ, zeigte anschliessend auf, wie sich das Spritzgiessen in den vergangenen 30 Jahren technisch und organisatorisch verändert hat. Er erläuterte zentrale Grundlagen wie Strukturviskosität und pVT-Diagramme und erklärte deren Bedeutung für die Prozessführung. Zudem erklärte er, wie moderne Sensorik, Echtzeit-Datenerfassung, Automatisierung und KI die Produktion prägen. Ein weiterer Schwerpunkt lag auf der Weiterentwicklung der Ausbildung und den überbetrieblichen Kursen, die neue Technologien und Verfahren gezielt vermitteln.
Inhalt des Vortrags von Martin Wüthrich, Kurs- und Projektleiter KATZ, war die KATZ-Kreislauffabrik als Plattform zur praktischen Umsetzung von Kunststoffkreisläufen. Anhand von PUR-Matratzen, PVC-Fensterrahmen und PP-Lebensmittelverpackungen zeigte er neue Recyclingansätze für hochwertige Rezyklate auf. Im Fokus standen Closed-Loop-Konzepte, chemisches und mechanisches Recycling sowie KI-gestützte Sortierung. Bildhaft stellte Fabian Schadt, Kurs- und Projektleiter KATZ, anschliessend dar, wie Kunststofftechnologen heute und in Zukunft die Produktion automatisieren, Daten nutzen und allgemein Prozesse beherrschen. Anhand von 3D-Druck, Sensorik, Mikrocontrollern und Robotik zeigte er, wie digitale Bauteile entstehen, Prozesse modelliert und Steuerungen programmiert werden. Die Lernumgebung der «Smarten Lernfabrik» vermittelt dazu am KATZ Grundlagen von der Automatisierungspyramide über das EVA-Prinzip bis zur Prozessregelung.
so
Ergänzt wurden die Fachvorträge durch ein Referat zum Beruf Anlageführer EFZ. Philipp Brunner, Vorstandsmitglied der Vereinigung für die Ausbildung von Anlagenführern (FOMA), ermöglichte dabei den Zuhörenden spannende Einblicke in diesen relativ neuen Beruf – der erste Jahrgang startete 2008.
Das anschliessende Grillbuffet am Mittag bot Gelegenheit zum Netzwerken und zum Gedankenaustausch. Darauf folgte am Nachmittag der Praxis-Teil mit zahlreichen Präsentationen – diesmal mit einem neuen Konzept: Die Teilnehmenden konnten sich mittels Smartphone für drei Sessions ihrer Wahl eintragen. Die Themenvielfalt war gross: Sie reichte vom fachgerechten Einsatz von Temperiergeräten über Tampondruck hin zu Fragen um die Prozessdatenerfassung, das Kunststoffschweissen oder das Compoundieren. Die Praxis-Sessions wurden sowohl von KATZ-Mitarbeitenden wie auch von den vertretenen Ausstellern geleitet. Vertreten waren die Tampondruck Service Schweiz AG (TSS), Konica Minolta Sensing Europe B.V., Mettler-Toledo (Schweiz) GmbH, Rapid Manufacturing AG, HB-Therm AG, Kistler Instrumente AG und Emaform AG. Sie ermöglichten am Symposium nicht nur konkreten Praxisbezug, sondern informierten auch über neue Produkte und Technologien.
Mitgliederversammlung KATZ-Förderverein
Vor dem Symposium fand die jährliche Mitgliederversammlung des KATZ-Fördervereins statt. Ein wesentlicher Punkt dabei war der Finanzbericht: Das positive Ergebnis 2025 belegt laut Rémy Stoll die Handlungsfähigkeit des KATZ. Diese stabile Basis soll für die Weiterentwicklung des KATZ-Technikums genutzt werden. Künftig will das KATZ den Betrieb des Technikums noch stärker auf seine Kerntätigkeit ausrichten: die praxisorientierte Aus- und Weiterbildung in der Kunststofftechnik auf allen Stufen. Mit anwendungsnahen Kursen, modernen Lernumgebungen und dem direkten Zugang zu industriellen Prozessen schafft das KATZ die Grundlage dafür, die Branche im Wandel gezielt mit qualifizierten Fachkräften zu unterstützen. Parallel dazu baut das KATZ neue Partnerschaften und Synergien mit Unternehmen, Verbänden und Bildungsinstitutionen auf. Ziel ist es, das Technikum als praxisnahe Plattform weiter zu stärken und seine Auslastung nachhaltig zu erhöhen.
Kontakt
KATZ Kunststoff-Ausbildungs- und Technologie-Zentrum Schachenallee 29c CH-5000 Aarau www.katz.ch
Dahlmann, R., Hopmann, C., Schön, M.: Recycling von Kunststoffen. Carl Hanser Verlag München, 2025. ISBN 9783-446-47129-0, E-Book: ISBN 978-3-446-47817-6
Das Thema Kunststoffrecycling, seit langem aktuell und in der Öffentlichkeit kaum je sachlich diskutiert, wird in diesem neuen Buch umfassend und kompetent beleuchtet. Auf über 520 Seiten spannen die drei herausgebenden Verfasser aus dem Aachener IKV und über vierzig mitwirkende Autorinnen und Autoren in zwölf Kapiteln den Bogen von grundlegenden Fragen der
Nachhaltigkeit und des Abfallmanagements über die Herausforderungen und regulativen Rahmenbedingungen einer Kreislaufwirtschaft und der Verpackungsproblematik bis hin zur Wiederaufbereitung und neuerlichen Verwendung bzw. den Einsatz von Rezyklaten. Hervorzuheben sind auch die Ausführungen zu den Themen erneuerbarer Kohlenstoff, Design for Recycling, Ökobilanzierung und nachhaltige Wertschöpfungsketten. Dieses Buch richtet sich vor allem an jene Kreise, die sich vertieft mit den drängenden Problemstellungen des Kunststoffrecy
clings auseinandersetzen. Die ökologisch relevanten Inhalte dieser Neuerscheinung verdienten es, auch von den Mei
Die international tätige Engel Gruppe schliesst das Geschäftsjahr 2025/26 mit einem Umsatz von 1,4 Mrd. EUR ab und liegt damit leicht unter Vorjahresniveau (–6%). Das Unternehmen konnte zuletzt mehrere grössere Kundenprojekte in den USA für technologisch anspruchsvolle Anwendungen gewinnen. Die Region weist damit das grösste adressierbare Marktpotenzial für die Unternehmensgruppe auf. Das abgelaufene Geschäftsjahr wurde von strukturellen Veränderungen in der Industrie, regional unterschiedlich ausgeprägten Investitionsdynamiken und anhaltendem Kostendruck bestimmt. Während das Umfeld in Europa anspruchsvoll blieb, nahm die Investitionstätigkeit in den USA zuletzt wieder Fahrt auf. Asien blieb insgesamt solide und setzte insbesondere in Südostasien und Indien als Zukunftsmarkt
wichtige Impulse. Wachstum resultierte vor allem aus technologisch anspruchsvollen Anwendungen, entsprechend entwickelte sich der Bereich Technischer Spritzguss, unter anderem durch Aufträge für Logistik und Aerospace, positiv. Medical blieb auf hohem Niveau, der Verpackungsbereich entwickelte sich verhalten. «Die Herausforderungen bleiben in einer global sehr volatilen Welt bestehen», sagt Stefan Engleder, CEO der Engel Gruppe. «Wir halten konsequent daran fest, unseren globalen Footprint und unsere leistungsfähige Sales und Serviceorganisation weiter zu stärken, um Kunden weltweit gezielt zu unterstützen und Mehrwert für ihren Erfolg zu schaffen.» Vor diesem Hintergrund treibt der Maschinenbauer seine interne Transformation planmässig voran, um seine Wettbewerbsfähigkeit konsequent abzusichern.
Die bereits seit mehreren Jahrzehnten etablierten Auslandsproduktionswerke der Engel Gruppe bilden gemeinsam mit den österreichischen Standorten – diese werden gemäss der internen Transformationsinitiative gezielt ausgerichtet –ein starkes Produktionsnetzwerk, mit dem geänderte Kundenbedürfnisse optimal bedient werden. Im chinesischen Werk Changzhou wurden im abgelaufenen Geschäftsjahr 25/26 mehr als 1000 Spritzgiessmaschinen gebaut, rund 700 weitere Maschinen verteilen sich auf die Werke in Shanghai und Korea. Der starke Produktionsfootprint in Asien ermöglicht der Unternehmensgruppe den Ausbau der Zweimarkenstrategie: Während Engel auf massgeschneiderte Lösungen für anspruchsvolle Anwendungen setzt, ergänzt die zunehmend an Bedeutung gewinnende Zweit
nungsmachern in Politik und Wirtschaft vorurteilslos zur Kenntnis genommen und beherzigt zu werden. Das aber dürfte – leider – eine Illusion bleiben. Fazit: Ein wertvolles, gewichtiges Buch auf dem neuesten Stand von Wissen und Technik, das in keiner Fachbibliothek fehlen sollte, auch wenn es entsprechend seiner Bedeutung eine gebundene und nicht bloss broschierte Druckausgabe verdient hätte.
marke Wintec das Angebot mit standardisierten Applikationen für definierte Einsatzfelder mit Fokus auf Wirtschaftlichkeit und schnelle Verfügbarkeit –erweitert um Automatisierungstechnik und digitale Lösungen. Neben der eigenen, unternehmensintern ausgerufenen Transformationsinitiative bleiben die wirtschaftspolitischen Rahmenbedingungen in Europa für den Maschinenbauer ein wichtiges Thema. Aus Sicht von Engel sind verlässliche Perspektiven und faire Wettbewerbsbedingungen entscheidend, um industrielle Investitionen langfristig abzusichern. «Europa braucht wieder eine stabile und langfristig orientierte Industriepolitik. Dazu gehören faire Wettbewerbsbedingungen, damit industrielle Investitionen planbar bleiben», sagt Engleder.
www.engelglobal.com


Die Verarbeitung von Post-Consumer-Rezyklaten (PCR) stellt die Kunststoffindustrie weiterhin vor erhebliche prozesstechnische Herausforderungen. Insbesondere steigende Rezyklatquoten führen zu erhöhten Materialschwankungen und damit zu instabilen Spritzgiessprozessen sowie erhöhtem Ausschussaufkommen. Im Forschungsprojekt Rezi-KI entwickeln das Kunststoff-Zentrum SKZ und der KI-Spezialist plus10 eine datengetriebene Lösung zur automatisierten Stabilisierung solcher Prozessschwankungen.
Ziel von Rezi-KI ist es, die Verarbeitung von PCR-Materialien prozesstechnisch auf ein Stabilitätsniveau zu bringen, das mit Neuware vergleichbar ist. Hierzu kommen KI-basierte Pro -
gnosemodelle zum Einsatz, die aus Prozess- und Materialdaten eine Ausschusswahrscheinlichkeit in Echtzeit berechnen. Auf dieser Grundlage werden dynamische Empfehlungen zur Anpassung von Prozessparametern generiert.
Dadurch sollen Bauteilqualität stabilisiert, Zykluszeiten optimiert und der Energieeinsatz reduziert werden. Gleichzeitig trägt der Ansatz dazu bei, die industrielle Nutzung von Rezyklaten wirtschaftlich robuster zu gestalten und den CO2Fuss abdruck in der Kunststoffverarbeitung zu senken. Für die Umsetzung wurde am SKZ eine vollständig vernetzte Spritzgiesszelle aufgebaut, in der sämtliche prozessrelevanten Daten zyklusgenau erfasst und zusammengeführt werden.
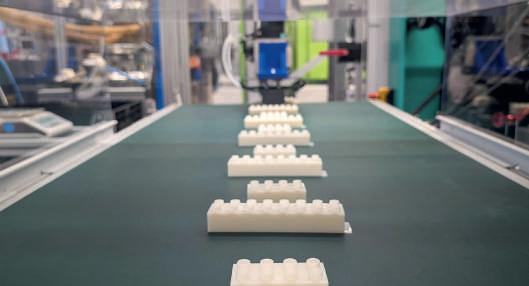
Klemmbausteine mit Fliessindikator zur Entwicklung KI basierter Regelungen beim Einsatz von Post-Consumer Rezyklaten im Projekt Rezi-KI.
Dies umfasst sowohl Maschinendaten als auch Informationen aus Heisskanal, Werkzeug und Temperierung sowie Qualitätsmerkmale wie Entformungstemperatur und Bauteilgewicht. Ergänzend wird der Energieverbrauch einzelner Hauptverbraucher erfasst, um eine umfas-
Das SKZ initiiert ein neues Wegbereiter-Projekt zur Detektion von Fremdstoffen in der Kunststoffverarbeitung. Ziel ist es, innovative Prüfsysteme zur Fremdstoffdetektion aus dem Labor in den industriellen Einsatz zu überführen. Interessierte Unternehmen können sich an dem industriefinanzierten Projekt beteiligen.
Im Rahmen des Projekts werden Messtechniken evaluiert und weiterentwickelt, die Fremdkörper in der Schmelze frühzeitig erkennen und damit als Instrument zur Prozessüberwachung dienen. Die angestrebten Lösungen sollen dazu beitragen, die Prozesssicherheit nachhaltig zu erhöhen und eine gleichbleibend
hohe Produktqualität sicherzustellen.
Zu Beginn des Projektes erfolgt eine umfassende Anforderungsanalyse. In diesem Prozess werden die spezifischen Bedürfnisse und Erwartungen aller Projektpartner systematisch erfasst und als Ergebnis geeignete Prüfsysteme ausgewählt. In Testreihen werden
sende datenbasierte Bewertung des gesamten Prozesses zu ermöglichen. Die Datenkommunikation basiert auf einer durchgängigen Integration von OPC UA und MQTT, wodurch eine direkte Rückkopplung zwischen Prozessparametern und Bauteilqualität ermöglicht wird.
praxisnahe Versuche mit den Materialien der teilnehmenden Partner durchgeführt. Den Abschluss bildet die Auswertung der Ergebnisse, auf deren Basis vertrauliche Handlungsempfehlungen für den individuellen Einsatz der gewonnenen Erkenntnisse in der jeweiligen Produktionsumgebung abgeleitet und bereitgestellt werden.
Das SKZ erweitert sein Beratungsangebot im Spritzgiessen um eine praxisnahe Potenzialanalyse. Kunststoffverarbeiter erhalten ab sofort gezielte Unterstützung direkt in ihrer Fertigung. Der Fokus liegt auf stabilen Prozessen, qualifizierten Mitarbeitenden und nachhaltigen Effizienzsteigerungen. Ein SKZ-Experte bewertet vor Ort
Materialfluss, Maschinennutzung sowie Produktionsabläufe und bezieht das Qualifikationsniveau der Mitarbeitenden mit ein. Der strukturierte Abschlussbericht identifiziert daraus konkreten technischen, organisatorischen und personellen Handlungsbedarf und leitet gezielte Optimierungsmassnahmen ab. Die Anlyse
Kontakt SKZ – Das Kunststoff-Zentrum Friedrich-Bergius-Ring 21 D-97076 Würzburg +49 931 4104-503 m.ruff@skz.de, www.skz.de
schafft Transparenz und liefert eine fundierte Grundlage für Investitionsentscheidungen. Ein weiterer Schwerpunkt liegt auf der systematischen Identifikation von Stärken und Entwicklungspotenzialen der Mitarbeitenden. Die Potenzialanalyse unterstützt Unternehmen dabei, Talente frühzeitig zu erkennen und gezielt für anspruchsvolle Aufgaben in Prozess- und Maschinenoptimierung zu qualifizieren.
Tampondruck Service Schweiz (TSS) ist Ihr kompetenter Anbieter für Druckfarben und Verbrauchsmaterialien im Sieb- und Tampondruck. Von Farben und Klischees bis hin zu Reinigungsbändern erhalten Sie bei uns alles aus einer Hand. Doch unser Service geht weit über das Materialangebot hinaus: Wir unterstützen Sie bei der Evaluation und Einrichtung von Druckmaschinen und sorgen mit Schulungen und Audits dafür, dass Ihre Produktionsqualität dauerhaft auf höchstem Niveau bleibt.
Roger Stampfli ¹
Als Generalvertretung von Coates Screen Inks GmbH Sieb- und Tampondruckfarben in der Schweiz bietet TSS ein umfassendes Sortiment an hochwertigen Farben: von lösungsmittelbasierten und UV-Farben bis hin zu ein- und zweikomponentigen Spezialprodukten. Neben Standardfarben bieten wir auch Rezepturen für individuelle Anforderungen an. Unsere jahrzehntelange Erfahrung ermöglicht es uns, Ihnen die perfekte Farbe für Ihre spezifische Anwendung und Drucktechnik zu empfehlen.
Professioneller Mischservice für individuelle Bedürfnisse
In unserem hauseigenen Farblabor mischen wir Sonderfarbtöne nach Ihren Vorgaben. Unsere Experten beraten Sie umfassend und führen Farbtests mit verschiedenen Serien durch. Ob spezielle Farbrezepte nach Mustern, Anpassungen für Kunststoffspritzgussteile oder Sonderwünsche wie Pantone-, Gold- oder Silberfarben oder auch Sonderrezepturen für die Medizinaltechnik nach USP Class VI — wir liefern massgeschneiderte Lösungen. Mit unserem Mischservice erhalten Sie nicht nur die perfekten Sieb- oder Tampondruckfarben, sondern auch eine fundierte Beratung zur Anwendung und sicheren Handhabung im Betrieb.
Effiziente und wirtschaftliche Druckprozesse
Unsere erfahrenen Druckspezialisten stehen Ihnen während der Einführungsphase Ihrer Serienproduktion zur Seite. Wir analysieren Ihren Prozessablauf, binden diesen in Ihre Produktionslinie ein und begleiten Sie von der Maschinenplanung bis zur Kleinserienproduktion. Unsere präzise Bedarfsanalyse und schrittweise Planung ermöglichen eine optimale Druckprozessgestaltung. Dabei liegt der Fokus auf einer prozessoptimierten Vorgehensweise und den idealen Technologien, um perfekte Ergebnisse zu erzielen.
1 Roger Stampfli, Leitung Anwendungstechnik, Firmengründer und Geschäftsleitung von Tampondruck Service Schweiz
Die Drucktechnologie hat in den letzten Jahrzehnten dank neuer Technologien und Digitalisierung einige Veränderungen erfahren. Der Tampondruck und der technische Siebdruck sind hinsichtlich Qualität und Möglichkeiten insbesondere im Be -
reich der industriellen Kennzeichnung aber nach wir vor unerreicht.
Unsere Mission ist es, unseren Kunden durch Innovationskraft, Investitionen und praxisorientierte Lösungen ein zuverlässiger Partner zu sein. Wir bieten nicht nur klassische Ansätze, sondern entwickeln auch unkonventionelle Strategien für langlebige und beständige Druckergebnisse. Unser Qualitätsanspruch hat sich in den letzten Jahren auch im Bereich Consulting und Coaching herumgesprochen und in diversen Produktionen weltweit etabliert. Angesichts der demografischen Herausforderungen und des schwindenden Expertenwissens sehen wir es als unsere Aufgabe, Know-how an unsere Kunden weiterzugeben. Mit unserem Coaching und Consulting sorgen wir dafür, dass Ihre Druckabteilung effizient und zukunftssicher bleibt. Denn der technische Siebdruck und das Tampondruckverfahren bleiben analoge Technologien, die Erfahrung und Fingerspitzengefühl erfordern.
Renommierte Unternehmen aus anspruchsvollen Schlüsselindustrien und Nischenmärkten nehmen unsere Angebote im Bereich Consulting und Coaching sowie unsere prozessunterstützenden Dienstleistungen in Anspruch. Wir sind ein eingespieltes Team. Deshalb finden wir immer Lösungen für Sie, ob konventionell oder «out of the box», gekrönt von 100 % Zuverlässigkeit. Die Produktion muss laufen — und auf TSS ist Verlass.
Kontakt
Tampondruck Service Schweiz AG Bahnweg 4
CH-5504 Othmarsingen
+41 62 511 90 30 www.tampondruck-service.ch n
THERMOFORMEN
ULTRASCHALLSCHWEISSEN
VERBINDUNGSTECHNIK
• Vakuum-Tiefziehmaschinen
• CNC Fräsmaschinen
FLIEGEL eigener Service und Montagen
D-68259 Mannheim • Tel: +49 (0)621-79975-0 • www.fliegel.de
swiss-sonic Ultraschall AG Die nachhaltige Verbindung www.swiss-sonic.ch info@swiss-sonic.ch
Seemoosholzstrasse 14 CH-9320 Arbon Tel. +41 71 680 08 05
WAAGEN
• Tisch und Bodenwaagen
• Präzisionswaagen
TROCKENEISSTRAHLEN
TROCKENEISSTRAHLEN
Mit dem neuen Matic Oil 360 2×36 kW erweitert Tool-Temp seine Matic Baureihe um ein leistungsstarkes Zweikreis-Öl-Temperiergerät für anspruchsvolle industrielle Anwendungen bis 360 ° C. Nach den erfolgreichen Modellen mit 2×16 kW und 2×24 kW ergänzt das neue Gerät die bestehende Produktlinie um eine weitere Hochleistungsvariante.
ascoco2.com info@ascoco2.com
ASCO KOHLENSÄURE AG
Hofenstrasse 19
CH-9300 Wittenbach
Tel: +41 71 466 80 80 Fax: +41 71 466 80 66
www.telsonic.com
MIKROSKOPE www.kern.swiss
Swiss Waagen DC GmbH
CH-8614 Bertschikon ZH
• Zählwaagen • Laborwaagen und viele weitere Modelle für jeden Bereich!
Tel. +41 (0)43 843 95 90 www.swisswaagen.ch
ULTRASCHALLSCHWEISSEN
ULTRASCHALLSCHWEISSEN
RINCO ULTRASONICS AG info@rincoultrasonics.com Tel. +41 (0)71 466 41 00 CH-8590 Romanshorn www.rincoultrasonics.com Fax +41 (0)71 466 41 01
LV_Rinco.indd 2
Das neue Matic Oil 360 2×36 kW wurde speziell für Anwendungen entwickelt, bei denen hohe Heizleistung, präzise Temperaturregelung und stabile Prozesse entscheidend sind. Die gesteigerte Heizleistung ermöglicht schnelle Aufheizzeiten und eine konstante Temperaturführung, auch bei grossen Werkzeugen oder energieintensiven Prozessen. Wie bei allen Matic Zweikreis- oder Doppelgeräten arbeiten zwei unabhängige Regelkreise in einem kompakten Gehäuse. Jeder Kreislauf verfügt über ein eigenes IRIS-Regelungssystem mit Touchscreen und lässt sich separat steuern. Dadurch können unterschiedliche Temperaturzonen parallel und präzise geregelt werden. Trotz der hohen Leistung bleibt das System energieeffizient. Drehzahlgeregelte Pumpen sorgen dafür, dass nur die tatsächlich benötigte Energiemenge eingesetzt wird. Dadurch werden Energieverbrauch und Betriebskosten reduziert, ohne die Prozessstabilität zu beeinträchtigen.
VAKUUMPUMPEN UND SYSTEME
VAKUUMPUMPEN UND SYSTEME
Busch AG
Vacuum Solutions Waldweg 22, 4312 Magden Tel. 061 845 90 90 info @ buschag.ch, www.busch.ch
30.07.24 10:10
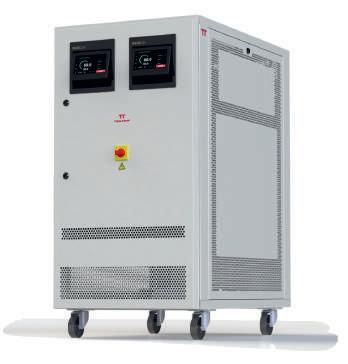
Das leistungsstarke Temperiergerät Matic Oil 360 2×36 kW (Bild: Tool-Temp)
Das Gerät ist für Temperaturen bis 360 ° C ausgelegt und überzeugt zusätzlich durch seine kompakte Bauweise. Dies ermöglicht eine platzsparende Integration auch in Produktionsumgebungen mit begrenztem Raumangebot.
«Mit diesem Öl-Temperiergerät reagieren wir gezielt auf den steigenden Bedarf nach
ZERKLEINERUNGSANLAGEN/ RECYCLINGANLAGEN
ZERKLEINERUNGSANLAGEN/ RECYCLINGANLAGEN
Herbold Meckesheim GmbH D-74909 Meckesheim www.herbold.com
Unsere Vertretung in der Schweiz: Ingenieurbüro Dr. Brehm AG, www.brehm.ch
mehr Leistung bei gleichzeitig hoher Effizienz. Das Matic Oil 360 2×36 kW ist die ideale Lösung für Unternehmen, die ein leistungsstarkes und energieeffizientes ÖlTemperiergerät für industrielle Anwendungen suchen», erklärt Jasmine Koller, CEO von Tool-Temp.
Mit dem neuen Modell erweitert ToolTemp die bestehende Matic Linie konsequent nach oben und bietet Anwendern eine noch grössere Auswahl an leistungsstarken Temperierlösungen für industrielle Anwendungen.
Entwickelt und gefertigt in der Schweiz stehen die Matic und Classic Temperiergeräte von Tool-Temp weltweit für Qualität, Präzision und Zuverlässigkeit im industriellen Einsatz.
Kontakt
Tool-Temp AG
Industriestrasse 30 CH-8583 Sulgen info@tool-temp.ch www.tool-temp.ch n
In der anspruchsvollen Welt des Spritzgiessens beeinflusst die Schmelzeführung im Heisskanalsystem massgeblich die Prozessstabilität, Bauteilqualität und Wirtschaftlichkeit. Mit smartFlow Helix erweitert Meusburger sein Heisskanalportfolio um eine Lösung, die speziell für Nadelverschlussanwendungen entwickelt wurde. Die Technologie optimiert die Strömungsführung im Düsenbereich und unterstützt Anwender dabei, anspruchsvolle Kunststoffe prozesssicher zu verarbeiten.
smartFlow Helix basiert auf der bewährten Verteilertechnologie smartFlow und wurde gezielt für den Einsatz in Nadelverschluss-Heisskanalsystemen weiterentwickelt. Kern der Lö -
sung ist eine spezielle Anströmungsgeometrie, die in der Düse einen definierten Wirbel – eine Helix-Strömung – erzeugt. Diese Geometrie homogenisiert den Schmelzestrom unmittelbar vor dem Eintritt in die Kavität. Temperatur- und Druckunterschiede innerhalb der Schmelze werden reduziert, wodurch eine gleichmässige Füllung unterstützt wird. Besonders bei komplexen Geometrien oder dünnwandigen Bauteilen trägt die optimierte Strömungsführung zu einer stabilen Formfüllung bei.
Nadelverschlusssysteme stellen hohe Anforderungen an die Strömungsführung im Anschnittbereich. Konventionelle Systeme können beispielsweise zu sogenannten Nadel -
schatten im Anspritzbereich führen. Die spezielle Geometrie von smartFlow Helix eliminiert diese Effekte. Durch die gezielte Durchmischung der Schmelze im Düsenbereich wird eine gleichmässige Materialverteilung unterstützt, was Anspritzfehler minimiert und die optische Qualität der Bauteile verbessert. Neben der speziellen Anströmtechnologie setzt Meusburger auf diffusionsgeschweisste Heisskanalverteiler, die dank ihrer rheologischen Auslegung eine gleichmässige Schmelzeführung gewährleisten. Meusburger empfiehlt smartFlow Helix insbesondere bei häufigen Farbwechseln, bei Anwendungen mit hohen optischen Anforderungen, bei Mul -
Netstal präsentierte auf der FIP 2026 in Lyon eine integrierte Produktionslösung f ü r die hocheffiziente Serienfertigung von Autoinjektor-Gehäusen zur Verabreichung von GLP-1 Medikamenten.
Das Herz der vollautomatischen Anlage bildete eine neue vollelektrische Elion mit 1200 kN Schliesskraft in medizintechnischer Ausführung. Die neue Generation der Elion Baureihe ermöglicht kürzeste Zykluszeiten bei maximaler Prozessstabilität und minimalem Energieverbrauch. Die neue Elion baut auf bewährter Technologie auf und ergänzt diese um signifikante Optimierungen zur weiteren Steigerung der Produktionseffizienz. Dank einer deutlich verkürzten und kompakten Bauform im Vergleich zum Vorgängermodell mit gleicher Schliess-
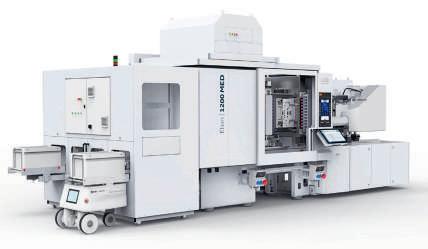
kraft kann die Effizienz pro Quadratmeter Produktionsfläche gesteigert werden. Die neue Geometrie des Doppelpleuel-Kniehebels sorgt für nochmals kürzere Trockenzyklen, eine optimierte Kraftverteilung und höhere Langzeitstabilität. Separate Wellen für Pleuelstangen und Auswerfer bieten Anwendern eine verbesserte Zugänglichkeit, verkürzen regelmässige Wartungseinsätze und verlängern damit die effektiven Produktionszeiten. Mittels neu -
em Spritzgetriebe mit kompaktem Dosierantrieb, der optimierten Lastenverteilung und einem gleichmässigeren Strombezug wird der Energieverbrauch der Spritzgiessmaschine um bis zu 5 % gesenkt. Die Elion Spritzgiessmaschinen sind bereits im Standard reinraumkonform bis Klasse ISO 7. Die Elion Baureihe wird derzeit schrittweise und entsprechend der Kundennachfrage modernisiert. Aus dem Baukasten sind bereits Kombinationen mit
tikavitäten sowie bei technischen Kunststoffen. Die verbesserte Homogenisierung der Schmelze trägt zu einer konstanten Teilequalität und stabilen Prozessen bei.
Meusburger Georg GmbH & Co. KG, Formaufbauten Kesselstr. 42 A-6960 Wolfurt +43 5574 6706-0 office@meusburger.com www.meusburger.com
1200 und 1750 kN Schliesskraft und elektrischen Spritzaggregaten bis Grösse 870 verfügbar. Das Zielportfolio wird den Schliesskraftbereich bis 4200 kN abdecken. Dabei werden Kunden zukünftig auch im höheren Schliesskraftbereich aus hybriden und elektrischen Spritzaggregaten wählen können. Somit erhalten sie aus allen Anwendungsbereichen von der Medizintechnik bis Verpackung und Verschlüsse entsprechend ihrer individuellen Vorgaben und Anforderungen bei Netstal stets die gewünschte und optimale Lösung.
Netstal Maschinen AG Tschachenstrasse 1 CH-8752 Näfels +41 55 618 61 11 info@netstal.com www.netstal.com
AUTOMATIONSTECHNIK/ AUTOMATIONSSYSTEME
AUTOMATIONSTECHNIK/ AUTOMATIONSSYSTEME
FORMWERKZEUGNORMALIEN FORMWERKZEUGNORMALIEN
www.hasco.com | +49 2351 957-0
vertrieb@knarr.com KNARR.com FORMWERKZEUGNORMALIEN
FORMWERKZEUGNORMALIEN
Anspruchsvoller Spritzguss Komplexe Baugruppen Formenbau www.weiss-kunststoff.de
BEDIENUNGSELEMENTE
Lanker AG, Kunststofftechnik Kriessernstrasse 24 CH-9462 Montlingen Tel. +41 (0)71 763 61 61 info@lanker.ch, www.lanker.ch

Weiss-Ins-KunststoffXtra-60x30mm-PRO.indd
Meusburger Georg GmbH & Co KG Kesselstr. 42 | 6960 Wolfurt | Austria T +43 5574 6706-0 F -11 | verkauf@meusburger.com www.meusburger.com
FÖRDERTECHNIK DOSIERTECHNIK
COMPOSITES COMPOSITE-WERKSTOFFE
Co m p os i te -We r k s to f f e Flüssigkunststo e wie Laminier- und Giessharze, Carbon-, Glas- und Aramidgewebe, Klebsto e, Stützsto e, CFK- und GFK-Rohre, Stäbe, Pro le und Frästeile und vieles mehr
CH-3312
Fraubrunnen 031 763 60 60 Fax 031 763 60 61 www.swiss-composite.ch info@swiss-composite.ch
DICHTUNGSPROFILE
Grenzweg 3 5726 Unterkulm 062 832 32 32 info@poesia-gruppe.ch www.poesia.ch service
DICHTUNGSSYSTEME
Tel +41 62 885 7171 www.coperion.com
Coperion K-Tron (Schweiz) GmbH Lenzhardweg 43/45 CH-5702 Niederlenz
Maag Pump Systems AG Aspstrasse 12, CH-8154 Oberglatt Telefon +41 44 278 82 00 welcome@maag.com www.maag.com
KUNSTSTOFFPLATTEN
www.simona.de
KUNSTSTOFFPROFILE KUNSTSTOFFPROFILE
FIP(F)G/RADS DICHTSYSTEME FIP(F)G/RADS
DOSIERTECHNIK DOSIERTECHNIK
Coperion K-Tron (Schweiz) GmbH Lenzhardweg 43/45 CH-5702 Niederlenz Tel +41 62 885 7171 www.coperion.com
FORMENBAU
FORMENBAU
www.hasco.com | +49 2351 957-0
ERGE Elektrowärmetechnik Franz Messer GmbH
Hersbrucker Str. 29-31, D-91220 Schnaittach Tel. +49 (0)9153 921-0, Fax +49 (0)9153 921-117 www.erge-elektrowaermetechnik.de mail: verkauf@erge-elektrowaermetechnik.de
Grossäckerstrasse 15 8105 Regensdorf Tel. +41 44 871 63 63 info.swiss@kaeser.com www.kaeser.com KAESER Kompressoren AG
www.k-profile.com – Kunststoffprofile KUNSTSTOFFPROFILE

Wilerstrasse 98 CH-9230 Flawil
Tel. +41 71 394 13 00 Fax +41 71 394 13 10 info@brsflawil.ch www.brsflawil.ch
Jehle AG
Werkzeug- und Formenbau Büntenstrasse 125 CH-5275 Etzgen
T +41 62 867 30 30 I verkauf@jehleag.ch I www.jehleag.ch
FORMENBAU
info@primaform.ch – www.primaform.ch
KÜHLGERÄTE
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen ·
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
KUNSTSTOFFSPRITZGUSSTEILE FÜR KLEINSERIEN
KUNSTSTOFFSPRITZGUSSTEILE FÜR KLEINSERIEN

Grenzweg 3 5726 Unterkulm 062 768 70 95 info@poesia-gruppe.ch www.poesia.ch service
KUNSTSTOFF-FERTIGTEILE
Halbzeug, Fertigteile & Profiltechnik
KUNSTSTOFF-FERTIGTEILE www.kuvaplast.com
LACKIEREN UND BEDRUCKEN VON KUNSTSTOFFTEILEN
LACKIEREN UND BEDRUCKEN VON KUNSTSTOFFTEILEN
● Tampondruck
● Laserbeschriftung
● Digitaldruck
● Stoffbeschichtung
● Kunststoffbedampfung (PVD)
● Wassertransferverfahren (Karbon etc.)
● Gummi-/Softbeschichtung www.topcoat.ch Tel. 062 917 30 00


LASERSCHNEIDEN
LASERSCHNEIDEN
eurolaser GmbH
SPRITZGIESSEN
Borsigstrasse 18 21339 Lüneburg
www.eurolaser.com sales@eurolaser.com +49 4131 9697 - 500
MASTERBATCHES MASTERBATCHES
Lasersysteme zum Schneiden und Gravieren im Großformat
know-how in technology and plastics SPRITZGIESSEN
MARTIGNONI AG Kunststofftechnologie CH-3110 Münsingen Tel. 031 724 10 10 Fax 031 724 10 19 info@martignoni.ch www.martignoni.ch
Industrie Nord 27
CH-5634 Merenschwand phone + 41 56 664 2222 fax + 41 56 664 2223 sales@granula.ch www.granula.eu Granula AG
MIKROSKOPE
• Tisch und Bodenwaagen
• Präzisionswaagen
• Zählwaagen
MIKROSKOPE www.kern.swiss
• Laborwaagen und viele weitere Modelle für jeden Bereich!
Swiss Waagen DC GmbH
CH-8614 Bertschikon ZH
Tel. +41 (0)43 843 95 90 www.swisswaagen.ch
PERIPHERIE PERIPHERIE
Ingenieurbureau
DR. BREHM AG
Lettenstrasse 2 CH-6343 Rotkreuz Tel. 041 790 41 64 info@brehm.ch www.brehm.ch
SPRITZGUSS UND PERIPHERIE
Rörswilstrasse 59 CH-3065 Bolligen Tel. +41 31 924 39 39 Mail hatag@hatag.ch www.hatag.ch PERIPHERIE
HATAG Handel und Technik AG
Bresteneggstrasse 5 CH-5033 Buchs Tel. +41 62 557 37 01 info@kuma-solution.ch www.kuma-solution.ch
KUMA Solution AG
REINIGUNGSGRANULATE
REINRAUMTECHNIK REINRAUMTECHNIK
SCHNECKEN UND ZYLINDER SCHNECKEN UND ZYLINDER
Bernex Bimetall AG Winznauerstrasse 101 CH-4632 Trimbach Tel. 062 287 87 87 www.bernexgroup.com sales@ch.bernexgroup.com
SCHNEIDMÜHLEN
Vennstrasse 10 D-52159 Roetgen Fon +49 (0) 2471 4254 Fax +49 (0) 2471 1630 www.hellweg-maschinenbau.de Hellweg Maschinenbau GmbH & Co. KG
Tel: 041 833 80 10
www.styro.ch/spritzguss
SPRITZGIESSEN UND BAUGRUPPEN
BEDIENUNGSELEMENTE
TECHNISCHE UND STANDARDKUNSTSTOFFCOMPOUNDS
TECHNISCHE UND STANDARDKUNSTSTOFFCOMPOUNDS
Ultrapolymers Schweiz AG | www.ultrapolymers.com T +41 71 722 19 19 | ask.ch@ultrapolymers.com
TEMPERIERGERÄTE TEMPERIERGERÄTE
Temperaturkontrolle. Einfach. Zuverlässig.
CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
Lanker AG, Kunststofftechnik Kriessernstrasse 24 CH-9462 Montlingen Tel. +41 (0)71 763 61 61 info@lanker.ch, www.lanker.ch
CH-9006
SPRITZGUSSTEILE UND BAUGRUPPEN
FORMENBAU
Jehle AG Werkzeug- und Formenbau Büntenstrasse 125 CH-5275 Etzgen T +41 62 867 30 30 I verkauf@jehleag.ch I www.jehleag.ch
TAMPONDRUCK
TAMPONDRUCK
TAMPONDRUCK
Ihre Industriepartnerin für Tampondruck 1- bis 4-farbig T 081 257 15 57 | verkauf@argo-gr.ch argo-gr.ch

Von der Tampondruckfarbe bis zum Coaching alles aus einer Hand. Tampondruck Service Schweiz AG www.tampondruck-service.ch
THERMOFORMEN
THERMOFORMEN THERMOFORMEN anpac gmbh Lindenhof 4 CH-6060 Sarnen Tel. 041 661 10 38 info@anpac.ch www.anpac.ch
• Vakuum-Tiefziehmaschinen
• CNC Fräsmaschinen
FLIEGEL eigener Service und Montagen D-68259 Mannheim • Tel: +49 (0)621-79975-0 • www.fliegel.de
TROCKENEISSTRAHLEN
TROCKENEISSTRAHLEN
ASCO KOHLENSÄURE AG Hofenstrasse 19 CH-9300 Wittenbach Tel: +41 71 466 80 80 Fax: +41 71 466 80 66 ascoco2.com info@ascoco2.com
ULTRASCHALLSCHWEISSEN
CH-8614 Bertschikon ZH