7–8/ 2026
OFFIZIELLES ORGAN VON K U N S T S T O F F. s w i s s
Juli / August 2026
KUNSTSTOFF XTRA
DIE FACHZEITSCHRIFT FÜR WERKSTOFFE – VERARBEITUNG – ANWENDUNG
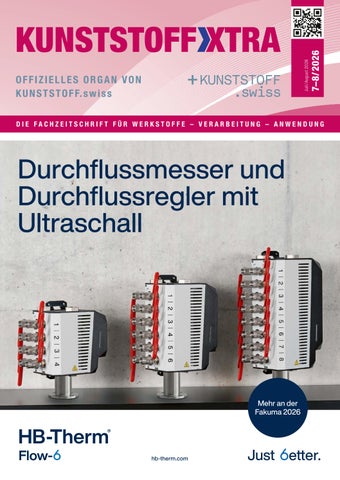
Durchflussmesser und Durchflussregler mit Ultraschall
Mehr an der Fakuma 2026
hb-therm.com
22–24 September • Siegburg/Cologne
The World’s Largest Event for the Renewable Carbon Economy Key Topic: Defossilisation through Innovation Day 1
Day 2
Day 3
• Strategies
• Bio-based Polymers, Market & Application Development
• Creating Market Pull
Defossilisation of the Chemical Industry
Fossil-free Plastics
• Fine & Speciality Chemicals
• Coating, Adhesives & Binders
• New Pathways
• Recycled Polymers & Plastics
• Lignin Utilisation
• CO2-based Polymers
• CO2 Utilisation
• Automotive, Consumer Goods, Packaging, Textiles, Toys
Panel Discussion
Innovation Award 2026
• Quadruple System Shock as Catalysts for Industrial Transformation
• Voting for the “Renewable Material of the Year 2026” live at the Conference
Setting the Frame for Renewable Carbon • Vision & Strategy
Biodegradation • Science & Policy Progress • Applications • System Solutions
10%
400–500 Participants, 75 Presentations, 20 Panel Discussions and 16 Workshops.
Discoun t un 16 Augu til st Registe
Organiser
Award Sponsor
r n ow !
Platin Sponsor
Gold Sponsors
renewable-materials.eu
EDITORIAL
Kunststoff kann immer mehr Werkstoffe werden selten ersetzt, weil sie schlecht sind. Sie weichen vielmehr neuen Materialien, wenn diese zusätzliche Vorteile bieten. Celluloid verdrängte zum Beispiel Elfenbein und Horn, und
AUTOMATION
www.granula.ch www.granula.eu
KUNSTSTOFF XTRA
Bakelit – formbar, hitzebeständig und günstig – machte die weltweite Elektrifizierung finanzierbar. Heute ersetzen Kunststoffe längst nicht nur traditionelle Materialien wie Metall, Glas oder Keramik: Sie bieten immer mehr zusätzliche Funktionen und eröffnen damit neue Möglichkeiten für Produkte und Anwendungen. So können Kunststoffe mit leitfähiger Oberfläche heute auch vor elektromagnetischen Störungen schützen (Seite 16). Im Multimaterial-3D-Druck entstehen zudem Komponenten, die unterschiedliche Eigenschaften wie Härte, Flexibilität oder elektrische Leitfähigkeit in einem einzigen Bauteil vereinen (Seite 18). Auch das chemische Recycling entwickelt den Werkstoff weiter: Aus Kunststoffabfällen entstehen hochwertige Rohstoffe, die sich erneut in anspruchsvollen Anwendungen einsetzen lassen (Seite 34). Gleichzeitig sorgt Künstliche Intelligenz dafür, dass selbst Rezyklate mit schwankenden Materialeigenschaften
Diese Entwicklung stellt nicht nur neue Anforderungen an unseren Werkstoff, sondern ebenso an die Unternehmen. Zusätzliche Funktionen verlangen nach fundiertem Fachwissen, präzisen Produktionsprozessen und einer engen Zusammenarbeit entlang der gesamten Wertschöpfungskette. Dass die Schweizer Kunststoffindustrie diesen Weg konsequent verfolgt, hat sie bewiesen: Trotz anspruchsvollem Marktumfeld investieren viele Unternehmen weiter in neue Technologien und in die Ausbildung des Berufsnachwuchses. Gleichzeitig schafft Kunststoff.swiss mit seiner politischen Interessenvertretung, der Förderung der Berufsbildung und praxisnahen Angeboten wichtige Voraussetzungen dafür, dass Innovationen ihren Weg aus Forschung und Entwicklung in die industrielle Praxis finden (Seite 38). Denn die Zukunft der Kunststoffindustrie hängt nicht nur von neuen Materialien ab. Entscheidend ist auch, welche zusätzlichen Funktionen Kunststoffe bieten und ob daraus wirtschaftlich erfolgreiche Anwendungen werden.
Raphael Hegglin, Redaktor r.hegglin@sigimedia.ch
7–8/2026
PPWR-ready Masterbatches
wirtschaftlich verarbeitet werden können (Seite 14).
1
KUNSTSTOFF XTRA
INHALTSVERZEICHNIS
4
MASCHINEN/ PERIPHERIE
19
Klar auf klar ohne zusätzliche Farbstoffe
Kälte für den Kreislauf
Um die ambitionierten Klimaziele der Industrie zu erreichen, ist die Wiederaufbereitung von Kunststoffen essenziell. Dabei helfen massgeschneiderte Lösungen.
9
VERFAHRENSTECHNIK
Um zwei transparente Kunststoffe mit Laser zu schweissen, kann die Wellenlänge des Lasers weiter ins infrarote Spek trum verschoben werden.
26
Gasinnendrucktechnik mit Plug & Play
Mit dem Airmould starter package vereinfacht Wittmann den Zugang zur Gasinnendrucktechnologie und verbindet im Spritzguss eine hohe Oberflächengüte mit Kosteneffizienz.
12
ADDITIVE FERTIGUNG Verzugsarme Materialrezepturen
Am IWK werden neue Materialrezepturen und Prozessstrategien entwickelt, um im 3D-Druck Verzug zu reduzieren und eine reproduzierbare Fertigung grossformatiger Bauteile zu ermöglichen.
IMPRESSUM
KUNSTSTOFF XTRA Die Fachzeitschrift für Werkstoffe – Verarbeitung – Anwendung
www.kunststoffxtra.com Erscheinungsweise 7 × jährlich Jahrgang 16. Jahrgang (2026) Druckauflage 3500 Exemplare ISSN-Nummer 1664-3933 Verlagsleitung Thomas Füglistaler
2
Herausgeber/Verlag SIGImedia AG Alte Bahnhofstrasse 9a CH-5610 Wohlen +41 56 619 52 52 info@sigimedia.ch www.sigimedia.ch www.kunststoffxtra.com
Anzeigenverkauf SIGImedia AG Jörg Signer Thomas Füglistaler Alte Bahnhofstrasse 9a CH-5610 Wohlen +41 56 619 52 52 info@sigimedia.ch
VERBINDUNGSTECHNIK
OBERFLÄCHENTECHNIK Gemeinsam noch stärker
Mit einem gemeinsamen Technologiezentrum in Däniken bauen die TopCoat GmbH und die Smartronic GmbH ihre Zusammenarbeit aus.
28
AUTOMATION Fliegende Lagerhausroboter von Verity
IERA-Award: Die Flugroboter unterstützen im Logistik- und Einzelhandelssektor, indem sie Lagerbestände kontinuierlich überwachen – ohne GPS und menschliches Eingreifen.
Vorstufe Triner Media + Print Schmiedgasse 7 CH-6431 Schwyz +41 41 819 08 10 beratung@triner.ch www.triner.ch
Druck Fontana Print SA Via Giovanni Maraini 23 CH-6963 Pregassona +41 91 941 38 21 www.fontana.ch
Abonnemente +41 56 619 52 52 info@sigimedia.ch www.kunststoffxtra.com Jahresabonnement Schweiz: CHF 38.00 (inkl. Porto/MwSt.) Jahresabonnement Ausland: CHF 58.00 (inkl. Porto)
Redaktion Raphael Hegglin +41 56 619 52 52 r.hegglin@sigimedia.ch
Copyright Zur Veröffentlichung angenommene Originalartikel gehen in das ausschliessliche Verlagsrecht der SIGImedia AG über. Nachdruck, fotomechanische Vervielfältigung, Einspeicherung in Datenverarbeitungsanlagen und Wiedergabe durch elektronische Medien, auch auszugsweise, nur mit Genehmigung des Verlags. Für unverlangt eingesandte Manuskripte wird keine Haftung übernommen.
Marianne Flury (Senior Editor) +41 32 623 90 17 m.flury@sigimedia.ch
Copyright 2026 by SIGImedia AG, CH-5610 Wohlen
7–8/2026
KUNSTSTOFF XTRA
30
INHALTSVERZEICHNIS
38
CIRCULAR ECONOMY Europäische Kunststoffwende ausgebremst
2025 – Ein Jahr voller Aktivitäten
Der jüngst erschienene und von Plastics Europe herausgegebene Circular Economy Report 2026 zeigt, dass der Verlust der Wettbewerbsfähigkeit die gesetzten Klimaziele schwächt.
32
KUNSTSTOFF.swiss nutzte die Mitgliederversammlung, um auf ein engagiertes Verbandsjahr zurückzublicken, aktuelle Entwicklungen zu diskutieren und sich persönlich auszutauschen.
40
MEDIZINTECHNIK Hier wird in der Champions League gespielt
In praxisorientierten Inhouse-Schulungen des SKZ werden Mitarbeitende direkt an den eigenen Maschinen und Werkzeugen im Bereich Spritzgiessen qualifiziert.
DIGITALISIERUNG Grenzen klassischer Teststrategien
Physische Tests gelten seit Jahrzehnten als zentraler Baustein der technischen Entwicklung. Ideal ist jedoch die Kombination von virtuellen Modellen und Simulationstechnologien.
Der Flow-6 ergänzt die Series 6 um einen preislich attraktiven Durchflussmesser und -regler für höchste Prozesssicherheit und Produktionseffizienz in der parallelen Werkzeugtemperierung. Dank des hochgenauen Ultraschall-Messverfahrens erfasst der Flow-6 bereits kleinste Durchflüsse ab 0,4 L/min und deckt mit bis zu 40 L/min
KUNSTSTOFF XTRA OFFIZIELLES ORGAN VON K U N S T S T O F F. s w i s s
DIE FACHZEITSCHRIFT FÜR WERKSTOFFE – VERARBEITUNG – ANWENDUNG
Durchflussmesser und Durchflussregler mit Ultraschall
pro Kreis ein breites Anwendungsspektrum ab.
42
AUS DER BRANCHE
46
PRODUKTE
48
LIEFERANTEN VERZEICHNIS
chen eine bedarfsgerechte und wirtschaftliche 7–8/ 2026
Der neue Flow-6 von HB-Therm
Juli / August 2026
ZUM TITELBILD
AUS-/WEITERBILDUNG Praxisorientierte InhouseSchulungen
Medizinische Grossprojekte für den internationalen Gesundheitsmarkt erfordern Schnelligkeit, Wiederholgenauigkeit und absolutes Vertrauen in jedes einzelne gefertigte Teil.
35
VERBAND
Auslegung für die jeweilige Anwendung. Die robuste Edelstahlkonstruktion, die kompakte Bauweise sowie die einfache Integration in Spritzgiessmaschinen über OPC UA sorgen für maximale Flexibilität im Einsatz. Die Bedienung erfolgt komfortabel über das Thermo-6. Umfangreiche Überwachungs- und Diagnosefunktionen schaffen Transparenz im Prozess und erhöhen Prozesssicherheit sowie Produktivität.
Das bewährte Messprinzip arbeitet verschleissfrei und wird durch die für HB-Therm typische lebens-
HB-Therm AG
lange Garantie auf die Messstrecken abgesichert –
Muhammed Kakis Piccardstrasse 6
für höchste Zuverlässigkeit im täglichen Betrieb. Der Flow-6 ist als Durchflussmesser oder als
Mehr an der Fakuma 2026
Durchflussregler mit integrierten Proportionalventilen erhältlich. Die Temperaturausführungen für Wasser bis 100 ° C, 160 ° C oder 180 ° C ermögli-
7–8/2026
hb-therm.com
9015 St. Gallen Switzerland Phone +41 71 243 65 49 marketing@hb-therm.ch, www.hb-therm.com
3
Maschinen/Peripherie
KUNSTSTOFF XTRA
Effizienzsprung im Folienrecycling
Kälte für den Kreislauf Um die ambitionierten Klimaziele der Industrie zu erreichen, ist die Wiederaufbereitung von Kunststoffen essenziell. Damit die hohen Qualitätsstandards der «Closed Loop»-Philosophie auch in der Produktion sichergestellt sind, setzt die Gruppe Morssinkhof-Rymoplast, einer der grössten Kunststoffrecycler Europas, auf eine massgeschneiderte Kühllösung von technotrans.
Im massiv ausgebauten Werk in Markranstädt werden jährlich rund 30 000 Tonnen Folienabfälle zu hochwertigem Regranulat verarbeitet. Um die hohen Qualitätsstandards der «Closed Loop»-Philosophie auch in der Produktion sicherzustellen, setzt das Unternehmen auf eine massgeschneiderte Kühllösung von technotrans. Der Thermomanagement-Spezialist entwickelte und installierte eine 1,5-Megawatt-Containeranlage, die dank intelligenter Freikühlung nicht nur höchste Prozessstabilität liefert, sondern jährlich fast 480 000 Kilogramm CO2 einspart. Die Morssinkhof-Rymoplast-Gruppe ist einer der führenden Anbieter im Bereich des Kunststoffrecyclings und nachhaltiger Kreislaufwirtschaft. Das niederländische Familienunternehmen mit mehr als 50 Jahren Erfahrung und rund 800 Mitarbeitenden recycelt jährlich knapp 500 000 Tonnen Kunststoff. Mit der Investition von rund 30 Millionen Euro in einen Standort der Rymoplast Deutschland GmbH in Markranstädt bei Leipzig setzte die Gruppe 2022 ein klares Zeichen für den Ausbau des Post-Consumer Recycling (PCR) in Deutschland. Das Ziel in Markranstädt ist ehrgeizig: Aus gebrauchten Gewerbe- und Industriefolien soll ein LDPE-Regranulat (Low Density Polyethylene) entstehen, das in seiner Qualität Neuware in nichts nachsteht. Der Prozess ist komplex. Die angelieferten Folienballen werden geschreddert, gewaschen, getrocknet und schliesslich extrudiert. «Druckluft, Wasser und eine zuverlässige Kälteversorgung sind die drei Säulen, auf denen unsere Prozessstabilität beruht. Fällt eine davon aus, steht die Produktion», erklärt Mark Langenhof, Business Development & Application Engineer bei der Rymoplast Deutschland GmbH. Insbesondere im Extrusionsprozess, bei dem 4
technotrans entwickelte eine kundenspezifische und exakt auf die Bedürfnisse von Rymoplast zugeschnittene Container-Kühlanlage. (Bild: technotrans)
der Kunststoff aufgeschmolzen und anschliessend granuliert wird, ist eine exakte Temperierung entscheidend. Stimmt die Kühlung nicht, verklebt das Granulat und die Qualität sinkt drastisch.
Anwendungsspezifische Kälteversorgung Als es an die Planung des neuen Werkes in einer bestehenden, aber komplett entkernten Halle ging, wandte sich Rymoplast an technotrans. Der Kontakt bestand bereits über frühere Projekte der niederländischen Muttergesellschaft, bei denen technotrans (damals noch unter der Marke gwk) erfolgreich Kühlanlagen implementiert hatte. «Wir standen vor der Situation, quasi auf der grünen Wiese zu planen. Das gab uns die Freiheit, die Anlage von Grund auf optimal zu dimensionieren, erforderte aber auch einen Partner, der nicht nur
Komponenten liefert, sondern ein schlüssiges Gesamtkonzept entwickelt», so Langenhof. Rymoplast definierte spezifische Anforderungen: Der Recyclingspezialist benötigte für die Kühlung der Erema-Extruder und der Peripherie eine Lösung, die im Endausbau eine Kälteleistung von 1,5 Megawatt bereitstellt. Gleichzeitig sollte wertvoller Platz in der neuen Produktionshalle nicht durch Versorgungstechnik blockiert werden. Ein weiteres Kriterium war die Sauberkeit. In einem Recyclingwerk entsteht durch das Schreddern und Bewegen der Materialien zwangsläufig Staub. «Wir wollten vermeiden, dass die Kältetechnik in der Halle steht und mit der Zeit verschmutzt. Eine ausserhalb des Gebäudes aufgestellte Lösung minimiert Wartungsaufwände und sichert die Langlebigkeit der Anlage», erläutert Langenhof. 7–8/2026
KUNSTSTOFF XTRA
Platzsparende Containerlösung im Corporate Design Die Antwort der technotrans-Ingenieure aus Meinerzhagen war eine kundenspezifische und exakt auf diese Bedürfnisse zugeschnittene Container-Kühlanlage. Die gesamte Technik – inklusive Pumpen, Tanks, Kältemaschinen und Schaltschränken – ist in eine wetterfeste ContainerKombination integriert und im Aussenbereich platziert. Ein optisches Detail am Rande: Der Technik-Container ist im spezifischen Blau des Kunden lackiert, um sich nahtlos in das Erscheinungsbild des Werks einzufügen. «Der Vorteil dieser Lösung liegt auf der Hand: Wir haben die komplette Technik sauber verkapselt ausserhalb der Produktion. Selbst nach mehr als zwei Jahren Betrieb sieht das Innere des Containers aus wie am ersten Tag», bestätigt Langenhof. Die Anlage versorgt die Produktion mit einer konstanten Vorlauftemperatur von 15 Grad Celsius. Ein Rohrleitungssystem führt das Kühlwasser zu den Verbrauchern – den Extrudern und der Granulatkühlung. Dabei legte Rymoplast grossen Wert auf Redundanz: Doppelpumpengruppen mit Frequenzumrichtern sichern nicht nur den Betrieb bei einem Pumpenausfall ab, sondern passen die Förderleistung der Motoren permanent an den tat-
sächlichen Bedarf an. Dank dieser exakten Drehzahlregelung arbeiten die Pumpen stets im energetischen Optimum. So lässt sich die Stromaufnahme im Teillastbetrieb gegenüber starren Systemen deutlich reduzieren.
Weg vom Kühlturm Technologisch markiert die Anlage einen bewussten Schritt weg von offenen Kühlturmsystemen, die in der Branche immer noch weit verbreitet sind. Roger Schmidt, Sales Manager Cooling Solutions bei der technotrans solutions GmbH, erklärt die Schwachstellen: «Offene Systeme sind anfällig für Schmutzeintrag und bergen das Risiko von Legionellenbildung, was strenge behördliche Auflagen und einen hohen chemischen Behandlungsaufwand nach sich zieht.» Stattdessen konzipierte technotrans ein geschlossenes System. Da ein geschlossener Kreislauf jedoch physikalisch anders gekühlt werden muss als ein Verdunstungskühlturm, war die Energieeffizienz das zentrale Thema der Auslegung. Hier spielte technotrans seine Lösungskompetenz voll aus: Die Anlage kombiniert hocheffiziente Kältemaschinen mit einer leistungsstarken Freikühler-Einheit, die platzsparend direkt auf dem Dach des Containers installiert ist. Um die Effizienz auch bei höheren Aussentemperatu-
Die gesamte Technik – inklusive Pumpen, Tanks, Kältemaschinen und Schaltschränken – ist in eine wetterfeste Container-Kombination integriert und im Aussenbereich platziert. (Bild: technotrans)
7–8/2026
5
Maschinen/Peripherie
KUNSTSTOFF XTRA
Digitalisierung und Service aus einer Hand
Aus gebrauchten Gewerbe- und Industriefolien entsteht ein LDPE-Regranulat, das in seiner Qualität Neuware in nichts nachsteht. Die angelieferten Folienballen werden dafür geschreddert, gewaschen, getrocknet und schliesslich extrudiert. (Bild: Rymoplast)
ren zu maximieren, ist das System zusätzlich mit einer adiabatischen Kühlung ausgestattet. Dabei senkt ein Sprühwasserverteilsystem die Temperatur der Ansaugluft durch Verdunstungskälte ab. Dadurch steigt der Wirkungsgrad der Gesamt-Kühlanlage signifikant.
Energieeinsparung durch intelligente Sektorkopplung Rymoplast profitiert zudem durch die sogenannte Winterentlastung. Das Prinzip ist so simpel wie effektiv: Sobald die Aussentemperatur niedriger ist als die geforderte Rücklauftemperatur des Prozesswassers, wird die Kälte nicht mehr aktiv über die Kompressoren erzeugt, sondern passiv über die Aussenluft im Freikühler. «In unseren Breiten können wir die Kältemaschinen über viele Monate im Jahr komplett abschalten oder zumindest stark entlasten», sagt Schmidt. Im Vergleich zu einer herkömmlichen Kompressionskälteanlage ohne Freikühlung spart das technotrans-System in Markranstädt jährlich rund 650 Megawattstunden Strom ein. Das entspricht einer Reduktion der CO2-Emissionen um ca. 480 000 Kilogramm pro Jahr – eine Einsparung von fast 40 Prozent. Aufgrund dieser hohen Effizienzwerte erhielt Rymoplast eine Förderung der Investition durch das Bundesamt für Wirtschaft und Ausfuhrkontrolle (BAFA). «technotrans hat uns hier gemeinsam mit der Initialberatung Geratrade GmbH nicht 6
nur technisch, sondern auch beratend zur Seite gestanden, um die entsprechenden Nachweise für die Förderfähigkeit zu erbringen», sagt Langenhof.
Hohe Fertigungstiefe schafft Vertrauen Für Rymoplast war neben der Technologie auch das Vertrauen in den Partner ausschlaggebend. Ein Besuch im technotransWerk in Meinerzhagen während der Projektierungsphase hinterliess bleibenden Eindruck. «Es gibt viele Anlagenbauer, aber nur wenige mit einer so hohen Fertigungstiefe», betont Langenhof. «Zu sehen, dass technotrans das Know-how im eigenen Haus hat, Bleche selbst bearbeitet, Rohre schweisst und die Schaltschränke baut, schafft Vertrauen. Man merkt, dass hier nicht nur Komponenten zusammengekauft werden, sondern echte Engineering-Kompetenz dahintersteckt.» Diese Kompetenz zeigte sich auch in der Flexibilität während des Werkausbaus. Die Anlage konzipierte technotrans von Beginn an so, dass sie modular wachsen konnte. Während sie zum Start im Jahr 2022 zunächst zwei Extrusionslinien versorgte, erfolgte im Mai 2025 die geplante Erweiterung auf die dritte Linie. «Die Anschlüsse und die Steuerung waren bereits vorbereitet. Die Integration der zusätzlichen Pumpen und die Anpassung der Leistung verliefen reibungslos», berichtet Langenhof.
Ein wichtiger Baustein für die Betriebssicherheit ist die Einbindung der Anlage in das digitale Monitoring. Über eine Fernwartungsschnittstelle können die Techniker von technotrans bei Bedarf direkt auf die Steuerung zugreifen, Parameter analysieren und Störungen oft beheben, ohne physisch vor Ort sein zu müssen. Gleichzeitig haben die Instandhalter von Rymoplast über ein gros ses HMI-Touchpanel und gespiegelte Desktops an ihren Arbeitsplätzen jederzeit vollen Einblick in Drücke, Temperaturen und Durchflussmengen. «Für uns ist die Anlage ein Sorglos-Paket», resümiert Langenhof. «Wir haben einen Wartungsvertrag abgeschlossen und beziehen sogar die notwendigen Additive für das Kühlwasser direkt über technotrans, um sicherzugehen, dass die Chemie stimmt.»
Fazit: Partnerschaft mit Zukunft Das Werk in Markranstädt steht exemplarisch für den Anspruch der MorssinkhofRymoplast-Gruppe an zukunftsfähiges Recycling auf dem neuesten Stand der Technik. Die Entscheidung für eine zentrale, energieeffiziente Kälteversorgung zahlt direkt auf die Nachhaltigkeitsstrategie des Unternehmens ein. Für Langenhof steht fest, dass sich die Investition gelohnt hat: «Wir produzieren hier Qualitätsprodukte, die den Kreislauf schliessen. Dafür brauchen wir Partner, die denselben Qualitätsanspruch haben. Mit technotrans haben wir diesen Partner gefunden – die Anlage läuft stabil, effizient und wir würden diesen Weg jederzeit wieder gehen.» Vor dem Hintergrund der bundesweit steigenden Energiekosten und der strengeren Umweltauflagen ist das Projekt in Markranstädt eine Blaupause dafür, wie Industrieunternehmen durch intelligentes Thermomanagement Ökonomie und Ökologie erfolgreich verbinden können.
Kontakt Vertretung für die Schweiz: Ingenieurbureau Dr. Brehm AG Lettenstrasse 2 CH-6343 Rotkreuz +41 41 790 41 64 info@brehm.ch www.brehm.ch
n
7–8/2026
KUNSTSTOFF XTRA
Maschinen/Peripherie
Daniel Wittsieker, Prozessoptimierer der PhoenixContact GmbH & Co. KG, bei der Bedienung des Thermo-6. (Bild: Phoenix Contact GmbH & Co. KG)
Thermo-6
Effiziente Temperiertechnik Was und wie kann eine Optimierung der Temperiertechnik in modernen Spritzgiessbetrieben zu einer ressourceneffizienten, wirtschaftlichen und damit nachhaltigen Produktion von Kunststoffteilen beitragen? Mit dieser Frage beschäftigte sich das weltweit im Bereich der industriellen Verbindungstechnik, Elektronik und Geräteanschlusstechnik tätige Unternehmen Phoenix Contact am Hauptsitz in Blomberg. Durch den Einsatz der Thermo-6 wurde bei gleichbleibender Prozessqualität eine beachtliche Energieersparnis erzielt – verbunden mit einem klaren wirtschaftlichen Vorteil: Die Investition in HB-Therm amortisiert sich in weniger als zwei Jahren (ROI).
Phoenix Contact ist ein global agierendes Familienunternehmen mit Sitz in Blomberg, Deutschland, und gehört zu den weltweit führenden Unternehmen im Bereich der elektrischen Verbindungstechnik, Automatisierung und industriellen Kommunikation. Das Unternehmen wurde 1923 gegründet und zählt heute rund 21 000 Mitarbeitende weltweit, davon rund 11 000 in Deutschland. Phoenix Contact setzt im Bereich Kunststoffspritzguss am Hauptsitz in Blomberg eine grosse Anzahl an Temperiergeräten ein, darunter rund 400 von HB-Therm. Aufgrund der langjährigen Partnerschaft entfallen rund drei Viertel davon auf Geräte der Thermo-5, darunter etwa 80 drehzahlgeregelte Modelle, die im Laufe der Zeit von HB-Therm eingeführt wurden. Die 7–8/2026
übrigen Geräte stammen aus der aktuellen Series 6, die bereits standardmässig drehzahlgeregelt sind. Der Wechsel zur neuen Generation erfolgte laut Daniel Wittsieker, Prozessoptimierer in einer Kunststofffertigung bei Phoenix Contact in Blomberg, reibungslos: «Die Geräte liessen sich nahtlos in die bestehenden Produktionsprozesse integrieren.»
Das Projekt: Energieoptimierung Konkrete Auslöser für das Projekt waren die Anforderungen der Nachhaltigkeitsstrategie und die gestiegenen Energiekosten. In der Produktion wurde insbesondere die Werkzeugtemperierung als Bereich mit hohem, technologisch nicht zwingend notwendigem Energieverbrauch identifiziert.
Optimiert wurden daher sowohl die Temperiergeräte selbst als auch deren Umfeld: Alte Geräte mit fester Pumpendrehzahl wurden ersetzt, Schlauchlängen reduziert und isoliert, sowie die Anzahl der Temperiergeräte durch überwachte Vierfachverteiler verringert. Erfolgskennzahlen waren unter anderem der Energiebedarf und die Qualität der gefertigten Bauteile. Die Geräte unterstützen durch den ECO-Auto-Modus aktiv den energieeffizienten Einsatz, ohne zusätzlichen Aufwand für das Bedienpersonal. In einem Beispielprozess konnte die elektrische Leistungsaufnahme von 4,34 kW auf 0,57 kW gesenkt werden. Der Erfolg wurde unter anderem durch produktionstechnische Begleituntersuchungen, Energieverbrauchsmessungen und die 7
KUNSTSTOFF XTRA
Maschinen/Peripherie
Bewertung von Temperierkonzepten untermauert.
Schnelle Amortisation Für die Umsetzung wurden Geräte vom Typ Thermo-6 in Kombination mit Flow-5Verteilern eingesetzt. Diese Kombination reduziert durch die Pumpendrehzahlregelung und gezielte Verteilung der Temperierkreise die Energieverluste deutlich. Die Flow-5-Verteiler werden nicht nur physisch, sondern auch digital mit den Thermo-6 verbunden, wodurch unüberwachte Rohrverteiler ersetzt wurden. Die Überwachung der einzelnen Kreise erfolgt automatisch und reagiert abhängig von der voreingestellten Überwachungsstufe auf Veränderungen ausserhalb der Toleranzbereiche. Drehzahlgeregelte Pumpen erlauben durch ihre Flexibilität eine deutlich reduzierte Gerätevielfalt. Zusammenfassend hält Stefan Oberg, Werkstattleiter einer Kunststofffertigung bei Phoenix Contact in Blomberg fest: «Ein ROI von unter zwei Jahren zeigt deutlich, dass sich die Investition in die moderne Gerätetechnologie von HB-Therm lohnt und der Austausch älterer Systeme wirtschaftlich sinnvoll ist.»
Jährlich rund 4000 Euro gespart Das Einsparpotenzial beim Energieverbrauch ist gross – das Temperiergerät bildet dabei nur das Fundament eines umfassenden Optimierungsansatzes. Neben der Geräteleistung spielen weitere Faktoren eine zentrale Rolle: etwa die Anbindung mit Kupplungen, Schlauchlängen und deren Isolierung, aber auch das Werkzeug selbst sowie die Art der Temperierung, ob in Serie oder parallel, bieten vielfach ungenutztes Potenzial. Berücksichtigt man die Optimierungsmassnahmen unter wirtschaftlichen Gesichtspunkten, ergibt sich bei einem Dreischichtbetrieb mit rund 6000 Betriebsstunden pro Jahr eine erhebliche Einsparung. Ausgehend von einer ursprünglichen Leistungsaufnahme von 4,34 kW, die durch die Massnahme auf 0,57 kW reduziert wurde, resultiert daraus eine Differenz von 3,77 kW. Bei einem aktuellen Energiepreis von ca. 0,17 €/kWh summiert sich die Einsparung auf rund 3845 Euro pro Jahr und Anlage. 8
Thermo-6 mit Flow-5 Durchflussmesser in unmittelbarer Nähe der Anlage zur Minimierung der Schlauchwege. (Bild: Phoenix Contact GmbH & Co. KG)
In Unternehmen mit mehreren baugleichen Anlagen oder Anwendungen – wie es insbesondere in grösseren Betrieben häufig der Fall ist – entstehen durch diese Massnahme deutliche Skaleneffekte. Die Optimierung entfaltet so nicht nur auf Einzelanlagen-Ebene, sondern auch im Gesamtsystem ein beachtliches wirtschaftliches Potenzial.
Erhöhte Lebensdauer Ein wichtiger Nebenaspekt der Optimierung, der in diesem Fall nicht berücksichtigt wurde, ist, dass die Geräte nicht unter Volllast betrieben werden. Dies reduziert nicht nur den Energieverbrauch, sondern auch den Verschleiss verschiedener Komponenten und führt zu einer verlängerten Lebensdauer sowie längeren Wartungsintervallen. Insgesamt steigen dadurch Verfügbarkeit und Produktivität der Geräte. Einen zusätzlichen Beitrag hierzu leistet die intelligente Wartungsanzeige der Thermo-6 Geräte. Diese ermittelt abhängig vom Betrieb den Verschleiss- und Wartungsbedarf und ermöglicht es den Bedienern, diesen frühzeitig zu erkennen und entsprechend zu reagieren. Dadurch können Wartungsarbeiten vorausschauend geplant werden, sodass unerwartete Ausfälle vermieden werden.
Fazit Es lohnt sich, bestehende Prozesse regelmässig kritisch zu hinterfragen. Gerade in der Temperiertechnik verbergen sich oft ungenutzte Potenziale, die sich positiv auf Effizienz, Prozesssicherheit und Wirtschaftlichkeit auswirken können. Für HB-Therm als Hersteller von Temperiergeräten bedeutet moderne Temperiertechnik, grundlegende physikalische Zusammenhänge in technisch ausgereifte, prozesssichere und energieeffiziente Lösungen zu überführen – genau das hat das Unternehmen mit der Thermo-6 umgesetzt. Die Geräte sind sowohl hardwareals auch softwareseitig auf Energieeffizienz ausgelegt. Die Hardware bildet die Grundlage für einen effizienten Betrieb, während die Software durch automatisierte Funktionen eine einfache und intuitive Schnittstelle für die Bediener ermöglicht.
Kontakt HB-Therm AG Piccardstrasse 6 CH-9015 St. Gallen-Winkeln info@hb-therm.ch www.hb-therm.com
n 7–8/2026
KUNSTSTOFF XTRA
Verfahrenstechnik
Airmould starter package plus
Gasinnendrucktechnologie mit Plug&Play-Komfort Mit dem Airmould starter package vereinfacht Wittmann den Zugang zur Gasinnendrucktechnologie. Airmould spart Rohmaterial ein, reduziert das Bauteilgewicht und minimiert Verzug, Einfallstellen und Schwindung. Damit verbindet die Spritzgiesstechnologie eine hohe Oberflächengüte mit Kosteneffizienz und Nachhaltigkeit.
Um schnell und einfach mit der Gasinnendrucktechnologie starten zu können, bietet Wittmann alle erforderlichen Module im günstigen Paket an. Die Airmould starter packages umfassen eine Zentraleinheit für 2 Druckregelmodule, ein IoT-fähiges Druckregelmodul, das Handbediengerät und – jetzt neu im Airmould starter package plus – eine Drucker-zeugungseinheit. In allen Varianten mit dabei: die intensive anwendungstechnische Beratung durch die Wittmann-Experten. Mit Hilfe von Simulation und Machbarkeitsstudien werden die Bauteile auf ihre Eignung für die Gasinnendrucktechnologie geprüft. Fällt die Entscheidung für die Gasinnendrucktechnologie, übernimmt Wittmann sowohl die Auslegung der Anlage als auch die Inbetriebnahme. Die Anwender profitieren dabei von der langjährigen Erfahrung und dem tiefgreifenden Spritzgiess-Know-how der Anwendungstechniker. Auch bestehende Produktionen lassen sich schnell und einfach umrüsten, zumal die Werkzeuge in vielen Fällen keine Adaptierung erfordern, um für Airmould genutzt zu werden. Typische Anwendungsfelder sind Automobilkomponenten, wie Griffe, Gartengeräte sowie technische Bauteile mit Dickstellen.
Wittmann Expert Day am 10.9.2026 Interessierte Verarbeiter sind eingeladen, in den Technika der Wittmann, das Potenzial von Airmould auszutesten. Ebenso stehen am SKZ in Würzburg Wittmann Spritzgiessmaschinen mit Airmould-Technologiepaketen für anwendungstechnische Versuche und Trainings zur Verfügung. www.wittmann-group.com/ExpertDay
7–8/2026
Airmould starter package plus – anschliessen und loslegen. (Bild: Wittmann)
Beim Gasinnendruck-Spritzgiessen Airmould wird Stickstoffgas in die mit Kunststoffschmelze teilweise oder vollständig gefüllte Kavität injiziert. Das unter Druck stehende Gas bildet im Zentralbereich der Schmelze eine Blase, die nach aussen hin der Schwindungskontraktion entgegen wirkt und so Einfallstellen beseitigt. Durch Reduktion der Kunststoffmenge und Vergrösserung des zentralen Hohlraums lassen sich gezielt Leichtbauteile mit kurzer Zykluszeit und attraktiven Oberflächen erzeugen.
Kompatibel mit Maschinen aller Marken
Bauart und Marke – einsetzen. In Verbindung mit einer Spritzgiessmaschine von Wittmann wird Airmould über Wittmann 4.0 vollstänig in die Workcell integriert und über das Display der Spritzgiessmaschine bedient. Das Alles-aus-einer-Hand-Konzept umfasst sogar die Stickstofferzeugung. Die von Wittmann entwickelten und produzierten Stickstofferzeugungsanlagen N2easy produzieren Stickstoffgas aus der Umgebungsluft und stellen dieses mehreren Verbrauchern gleichzeitig zur Verfügung. N2easy rechnet sich bereits ab einem Stickstoffverbrauch von einer Gasflasche am Tag.
Um in vielen Anwendungsbereichen von der Gasinnendrucktechnologie profitieren zu können, bietet Airmould von Wittmann besonders viel Flexibilität. Die Pakete sind modular aufgebaut. Alle Technologiemodule lassen sich über Euromap 62 auf jeder Spritzgiessmaschine – unabhängig von
Kontakt Wittmann Kunststofftechnik AG Uznacherstrasse 18 CH-8722 Kaltbrunn +41 55 293 40 93 www.wittmann-group.com
n 9
Verfahrenstechnik
KUNSTSTOFF XTRA
Pultrusion: lange, leichte und zugleich hochfeste Faserverbundprofile (Bild: Fraunhofer IWU)
Pultrusion
Das Beste kommt noch Das Fraunhofer IWU präsentierte an seinem Pultrusionssymposium neue Entwicklungen für faserverstärkte Profile, die sich vollständig recyceln lassen und neue Einsatzfelder eröffnen. Im Mittelpunkt standen thermoplastische Werkstoffe, hybride Profile sowie automatisierte Fertigungsverfahren für Anwendungen im Bauwesen, in der Energietechnik und der Mobilität. Forschende zeigten zudem neue Lösungen für ressourcenschonende Serienfertigung.
Pultrusion ist ein vollautomatisches Ferti gungsverfahren, bei dem Fasern durch ein Harzbad geführt und als getränktes Mate rial anschliessend durch eine beheizte Form gezogen werden. Im ausgehärteten Zustand entsteht ein Profil mit besonders hoher mechanischer Festigkeit. Es kann direkt in die gewünschte Geometrie gezo gen und in beliebiger Wandstärke, bei Be darf auch mit Hohlkammern oder Hinter schneidungen gefertigt werden. Durch die Kombination verschiedener Fa sern und Harzsysteme lassen sich ge wünschte Eigenschaften exakt einstellen. Hohe Produktionsgeschwindigkeiten, nie drige Herstellkosten und ihre konstante Qualität machen pultrudierte Profile auch für völlig neue Anwendungen attraktiv – etwa in Solaranlagen, Rotorblättern von Windkraftanlagen oder E-Auto-Batterien. In Betonkonstruktionen sind diese Profile 10
korrosionsanfälligem Stahl als Armierungs material weit überlegen.
Erneuerbare Energien, Kreislaufwirtschaft Ein Grund für zusätzliche «Karriereaussich ten» der aussergewöhnlich steifen und dabei sehr leichten Profile ist, dass es nun Alternativen zu nicht recycelbaren duro plastischen Harzen gibt. Denn inzwischen geht der Trend zu nachhaltigen Lösungen wie zum Beispiel der Nutzung von ther moplastischen Matrixsystemen. Diese Pro file können nicht nur am Lebensende voll ständig recycelt werden, sondern lassen sich nach der Herstellung unter Wärme auch nachträglich noch umformen. Damit sind solche Profile auch aus ökolo gischer Sicht bestens geeignet für die Un terkonstruktionen von Solaranlagen, wo es neben einer hohen Korrosionsbeständig
keit auf eine stabile Statik ankommt: Grossflächige Paneele bieten dem Wind viel Angriffsfläche. Diese ist bei Rotorblät tern von Windkraftanlagen ausdrücklich erwünscht, sodass es auch hier auf einen verwindungssteifen Kern ankommt. Auto matisierte Herstellverfahren bieten dabei besondere Chancen, wenn Fachkräfte feh len oder arbeitsintensive Arbeitsschritte entfallen können. Im Tiefbau sind pultru dierte Betonarmierungen (GFK-Rebars) klassischem Baustahl vorzuziehen, da sie salz- und korrosionsbeständig sind und somit die Lebensdauer von Brücken und Tunneln erheblich erhöhen. Das Material verrottet nicht, ist extrem beständig gegen Chemikalien und gegenüber witterungsbe dingten Einflüssen. In Batteriegehäusen und als Unterbodenschutz wiederum sind leichte, crashsichere und elektrisch isolie rende Strukturen von grossem Vorteil. In 7–8/2026
KUNSTSTOFF XTRA
Verfahrenstechnik
Schienenfahrzeugen lassen sich Kabelfüh rungen und Elektronik direkt in das pultru dierte Profil komplexer, multifunktionaler Bauteile integrieren.
Kompetenzen in Pultrusion Am Fraunhofer IWU wurde das Verfahren in den vergangenen zehn Jahren stetig perfektioniert. Zu den Stärken des Instituts zählen komplexe Profilstrukturen im indus triellen Massstab sowie ein breitgefächer tes Material- und Anlagenrepertoire – von klassischen Harzbädern über die Verarbei tung hochreaktiver 2K-Systeme bis hin zur thermoplastischen Pultrusion (reaktiv und schmelzebasiert). Es ist die weltweit einzi ge Forschungseinrichtung, die gekrümmte Pultrusionsprofile herstellen kann. Die For schenden beherrschen die gesamte Wert schöpfungskette von der Auslegung mit modernsten Simulationsansätzen über die Fertigung bis hin zur Analytik. Das Materi alspektrum umfasst inzwischen auch hochreaktive Harzsysteme, Thermoplaste sowie Kohlenstoff- und Naturfasern. Das Fraunhofer IWU arbeitet an querschnitts veränderlichen Profilen ebenso wie an gradierten Strukturen, um den Aushärte grad für eine bessere Verbundhaftung an definierten Stellen des Bauteils besser ein stellen zu können. Auch Metalle oder Sen soren können bei Bedarf integriert und Begleitprozesse wie Imprägnierung, Aus härtung und Verzug simuliert werden.
Symposium mit besonderen Highlights Die sechste Ausgabe des Symposiums fand am 16. und 17. Juni 2026 statt. Sie war gleichzeitig die Jubiläumsausgabe zu zehn Jahren Pultrusion am Fraunhofer IWU. Im Mittelpunkt der Veranstaltung
atch b r e t Mas unds o p Com ade m s 7 – 8 / 2 0 2i6s Sw
A
Alternative zur Stahlarmierung: Pultrudierte Armierungen halten Streusalz dauerhaft stand. (Bild: Fraunhofer IWU, KI-generiert)
standen neben dem Austausch mit Exper tinnen und Experten: – Live Pultrusion mit einem ProxximaTM Harz-System zur Herstellung einer völlig neuartigen Klasse von duroplastischen Polyolefinen (die Polymerketten wer den chemisch vernetzt und bilden ein nicht schmelzbares Netzwerk, das aus serordentlich formstabil, temperaturbe ständig und mechanisch steif ist). Das System basiert auf einer mit dem No belpreis ausgezeichneten Katalysator technologie und weist im Vergleich zu herkömmlichen Duroplasten einen deutlich geringeren CO2-Fussabdruck auf. Extrem niedrige Viskosität und ein stellbare Reaktivität kann die Wirtschaft lichkeit noch einmal erheblich steigern. – Hybride Profile – vorgestellt wurden die Ergebnisse aus einem Jahrzehnt For
G R AF E
I n ter n ation al
schung und Entwicklung zur InlineHerstellung von hybriden Pultrusions profilen. In mehreren öffentlichen Grossprojekten gelang der Nachweis, dass solche Profile in Fahrzeugen im Crashfall sehr viel Energie aufnehmen können und mit klassischen Fügelösun gen wie dem Schweissen kompatibel sind, nicht zuletzt dank modifizierter und mittlerweile patentierter Verfah rensvariationen in der Pultrusion.
Kontakt Fraunhofer-Institut für Werkzeugmaschinen und Umformtechnik IWU Reichenhainer Str. 88 D-09126 Chemnitz www.iwu.fraunhofer.de
n
C ompany.
Auch ISO 13485 zertifiziert
11 www.colortechnik.swiss
KUNSTSTOFF XTRA
Additive Fertigung
SEAM-Grossraum-3D-Druck
Verzugsarme Materialrezepturen Der SEAM-Grossraum-3D-Druck eröffnet neue Möglichkeiten für die wirtschaftliche Herstellung grosser Kunststoffbauteile. Mit zunehmender Bauteilgrösse steigen jedoch die Anforderungen an Material und Prozessführung. Am IWK werden deshalb neue Materialrezepturen und Prozessstrategien entwickelt, um Verzug zu reduzieren, die Prozessstabilität zu erhöhen und eine reproduzierbare Fertigung grossformatiger Bauteile zu ermöglichen.
Ann-Kathrin Hühn 1 Gian Strickler 2 Prof. Daniel Schwendemann 3 Der Grossraum-3D-Druck gewinnt zunehmend an Bedeutung, wenn grossformatige Bauteile wirtschaftlich und ohne aufwendige Werkzeugherstellung gefertigt werden sollen. Insbesondere das Screw Extrusion Additive Manufacturing (SEAM)-Verfahren ermöglicht hohe Austragsleistungen und bietet einen grösseren Bauraum als klassische 3D-Drucker. Mit zunehmender Bauteilgrösse steigen jedoch auch die prozesstechnischen Herausforderungen. Während des Druckprozesses entstehen inhomogene Temperaturverteilungen innerhalb des Bauteils. Die unterschiedlichen Abkühlgeschwindigkeiten führen zu Schrumpfung und Eigenspannungen, welche sich in Form von Verzug bemerkbar machen. Zusätzlich beeinflussen die grossen Schichtdicken sowie die ausgeprägte Schichtorientierung die mechanischen Eigenschaften der Bauteile. Gleichzeitig muss der kontinuierliche Materialaustrag der Schneckenextrusion exakt mit den Bewegungen des Roboters synchronisiert werden. Bereits geringe Schwankungen können zu Massabweichungen, ungleichmässigen Schichtdicken oder Qualitätsschwankungen führen. Für eine reproduzierbare industrielle Fertigung müssen deshalb sowohl Material als auch Prozess optimal aufeinander abgestimmt werden.
Ann-Kathrin Hühn, wissenschaftliche Mitarbeiterin, IWK OST 2 Gian Strickler, wissenschaftlicher Mitarbeiter, IWK, OST 3 Prof. Daniel Schwendemann, Compoundierung und Extrusion, IWK, OST 1
12
Grossraum 3D-Drucker mit Stäubli Roboter (Bilder: IWK)
Ein Anlagenkonzept für mehr Prozessstabilität Um diesen Herausforderungen zu begegnen, setzt das Institut für Werkstofftechnik und Kunststoffverarbeitung (IWK) auf ein spezielles Anlagenkonzept. Im Gegensatz zu vielen SEAM-Anlagen befindet sich der Schneckenextruder nicht direkt am Roboter, sondern ausserhalb der Sicherheitszelle. Die Verbindung zwischen Extruder und Extrusionsdüse erfolgt über einen beheizten Schlauch. Dadurch muss der eingesetzte Stäubli TX2-140-Roboter lediglich die vergleichsweise leichte Extrusionsdüse bewegen. Die reduzierte bewegte Masse ermöglicht höhere Dynamik, präzisere Bewegungen und eine bessere Wiederholgenauigkeit. Gleichzeitig bleibt der Materialfluss durch den stationären Collin Lab Line E20P Ex truder konstant. Die Anlage bietet zudem eine hohe Flexibilität hinsichtlich der Prozessführung. Der
höhenverstellbare Drucktisch kann beheizt werden und unterschiedliche Druckbettmaterialien erlauben die Verarbeitung verschiedenster Thermoplaste. Dadurch können sowohl Material- als auch Prozessparameter gezielt an unterschiedliche Anwendungen angepasst werden.
Materialentwicklung als Schlüssel gegen Verzug Neben der Anlagentechnik spielt insbesondere das Material eine entscheidende Rolle für die Qualität grossformatiger Bauteile. Standardwerkstoffe stossen aufgrund ihres Schrumpfverhaltens und ihrer eingeschränkten Prozessstabilität häufig an ihre Grenzen. Deshalb werden am IWK gezielt neue Materialrezepturen entwickelt, die speziell auf die Anforderungen des SEAMProzesses abgestimmt sind. Die Werkstoffe werden auf der institutseigenen Compoundieranlage hergestellt und anschliessend zu Granulat verarbeitet. 7–8/2026
KUNSTSTOFF XTRA
Kontinuierliche Fertigung des patentierten, bioabbaubaren enoMis Verbiss- und Fegeschutzes
Durch die gezielte Anpassung der Materialzusammensetzung lassen sich Fliessverhalten, Kristallisation sowie das Verformungsverhalten während des Abkühlprozesses beeinflussen. Ziel ist es, Eigenspannungen zu reduzieren und dadurch den Verzug grossformatiger Bauteile deutlich zu minimieren. Bereits heute konnten vielversprechende Polypropylen-Rezepturen entwickelt werden, mit denen grossformatige Bauteile nahezu verzugsfrei gefertigt werden konnten. Gleichzeitig verbessern die neuen Werkstoffe die Prozessstabilität und erhöhen die Reproduzierbarkeit des Druckprozesses.
Demonstrator bestätigt das Potenzial Zur Bewertung der entwickelten Materialien und Prozessparameter wurde ein Demonstrator entwickelt, der gezielt hohe Anforderungen an den Druckprozess stellt. Der entworfene Stuhl kombiniert grosse Radien, unterschiedliche Krümmungen sowie Überhänge und eignet sich dadurch besonders gut zur Beurteilung der Formstabilität während des Druckprozesses. Gefertigt wird das Bauteil im sogenannten «Vase Mode». Dabei entsteht die Aussenkontur in einem kontinuierlichen Druckpfad ohne Nahtstellen. 7–8/2026
Additive Fertigung
Gedruckte Stühle mit Tisch aus Polypropylen anlässlich des RaKuFo 2025
Die Anlage ermöglicht den Druck von Stühlen mit Abmessungen von bis zu 960 × 750 × 525 mm. Durch Optimierungen der Robotersteuerung und der Prozessführung konnte die Druckzeit von ursprünglich acht auf rund vier Stunden reduziert werden. Einen wesentlichen Beitrag hierzu leisteten die entwickelten Materialrezepturen. Mit diesen lassen sich selbst Überhänge von mehr als 45° ohne zusätzliche Stützstrukturen fertigen. Gleichzeitig konnte erstmals ein nahezu verzugsfreier Druck grossformatiger Polypropylen-Bauteile realisiert werden.
Vom Demonstrator zur industriellen Anwendung Die bisherigen Ergebnisse zeigen, dass sich der SEAM-Grossraum-3D-Druck nicht nur für Demonstratoren eignet, sondern zunehmend auch industrielle Anwendungen ermöglicht. Aus diesem Grund wird die Anlage kontinuierlich erweitert. Neu steht ein drei Meter langes Förderbandsystem zur Verfügung, das eine kontinuierliche Fertigung ermöglicht. Als erste Anwendung wurden biologisch abbaubare Verbissschutze für die Wiederaufforstung entwickelt. Aufgrund ihrer zweidimensionalen Geometrie können diese ohne Absetzen der Extrusionsdüse kontinuierlich produziert werden und eignen sich damit besonders für eine Serienfertigung.
Ausblick Nach der erfolgreichen Entwicklung erster verzugsarmer Materialrezepturen konzentrieren sich die aktuellen Arbeiten auf die Erweiterung der Prozessmöglichkeiten. Hierzu gehören die Entwicklung eines eigenen Slicers sowie neue Druckstrategien mit 45 °- und non-planaren Druckbahnen. Dadurch sollen komplexere Geometrien gefertigt und die mechanischen Eigenschaften der Bauteile weiter verbessert werden. Die Kombination aus optimierter Anlagentechnik, neuen Materialrezepturen und innovativen Druckstrategien schafft die Grundlage für eine reproduzierbare Fertigung grossformatiger Kunststoffbauteile. Gleichzeitig eröffnet sie neue Einsatzmöglichkeiten für den industriellen SEAM-Grossraum-3D-Druck und zeigt das Potenzial einer engen Verbindung von Materialentwicklung und Prozesstechnik.
Kontakt IWK Institut für Werkstofftechnik und Kunststoffverarbeitung Prof. Daniel Schwendemann OST Ostschweizer Fachhochschule Eichwiesstrasse 18b CH-8645 Rapperswil-Jona www.ost.ch/iwk
n 13
Additive Fertigung
KUNSTSTOFF XTRA
Recycelte Polymere eröffnen Kosteneinsparungen und eine nachhaltigere Produktion – auch im 3D-Druck. (Bild: Shutterstock)
Fraunhofer IAPT
KI-Projekt zu Recycling Aktuell erzeugt die Additive Produktion mit recycelten Rohstoffen vielfach Ausschuss oder hohen Aufwand in der Nachbearbeitung. Ein neues Projekt des Fraunhofer IAPT legt die Basis für den profitablen Einsatz recycelter, thermoplastischer Kunststoffe und den Ausbau der Produktionsumgebungen zu industriellen Druckerfarmen. Intelligente In-Process-Kontrolle (IPC), digitale Zwillinge und weitere Anwendungen von Künstlicher Intelligenz (KI) sollen den 3D-Druck mit den recycelten Rohstoffen stabilisieren und für Wirtschaftlichkeit sorgen.
Recycelte Polymere eröffnen Kosteneinsparungen und eine nachhaltigere Produktion. Doch die Recycling-Materialien unterscheiden sich von Charge zu Charge und potenzieren dadurch zwei Herausforderungen der Additiven Produktion: Einerseits folgen die meisten 3D-Drucker einem statischen G-Code. Nach dem Start eines Auftrags führt die Maschine einen definierten Werkzeugweg und eine Reihe festgelegter Parameter aus. Das Geschehen im Druckprozess bleibt unberücksichtigt. Doch Fliessverhalten, Feuchtigkeitsgehalt und Reinheit der recycelten Rohstoffe – und damit das Druckergebnis – variieren. Andererseits führt auch die individuelle Abnutzung von Maschinen zu schwankenden Ergebnissen. Beispielsweise erzeugen Verschleiss der Düsen, Verunreinigungen 14
und andere maschinenspezifischen Eigenschaften eine instabile Extrusion und Massabweichungen. Die fehlende Berücksichtigung der Varianz recycelter Materialien wie auch der Unterschiede von Maschine zu Maschine steigern die Ausschussraten. Der negative Effekt statischer Abläufe auf die Wirtschaftlichkeit potenziert sich beim Skalieren der Produktionsumgebung.
Geschlossener Kreislauf In dem neuen KI-Projekt zu Nachhaltigkeit und Profitabilität im industriellen 3D-Druck kombinieren die Experten des Fraunhofer IAPT Know-how zu Virtualisierung, digitalen Zwillingen und industrieller KI. Ziel ist der Paradigmenwechsel von einem offenen Ablauf (open loop) ohne Berücksich-
tigung des Druckprozesses zu einem geschlossenen Kreislauf (closed loop). Im geschlossenen Kreislauf fliessen Beo bachtungen zu Materialqualität oder abnutzungsbedingten Abweichungen im Verhalten der Maschinen in Echtzeit in den Druckprozess ein. Der Closed-Loop-Druck nutzt die erfassten Daten und passt die Prozessparameter innerhalb einer Druckschicht an die Qualität des Recycling-Materials an.
Adaptive, datengesteuerte Prozesse Auf dem Weg zum Closed-Loop-Druck statten die Forschenden des Fraunhofer IAPT 3D-Drucker mit Sensoren und Computer Vision aus. Die Systeme überwachen den Druck in Echtzeit und erfassen bei7–8/2026
KUNSTSTOFF XTRA
Additive Fertigung
spielsweise Schichthöhe, Raupenbreite, Vibration und Extrusionsverhalten. KI-Algorithmen analysieren die Daten während der Produktion und passen Parameter wie Extrusionsrate, Geschwindigkeit, Temperatur oder Laserleistung an. Im ClosedLoop-Druck verarbeitet der 3D-Drucker Analyseergebnisse im laufenden Produktionsprozess. Abweichungen, etwa durch verschlissene Düsen, Umwelteinflüsse oder Materialschwankungen bei recycelten Rohstoffen, werden kontinuierlich ausgeglichen.
Lernendes System Ein weiteres Projektziel ist der Ausbau der 3D-Drucker zu lernenden Systemen. Digitale Zwillinge von Maschinen oder Maschinenteilen sollen im laufenden Betrieb die optimalen Parameterkombinationen für bestimmte Geometrien, unterschiedliche Materialqualitäten und Maschinenbedingungen identifizieren. Eine intelligente Datenbuchhaltung verknüpft die im digitalen Zwilling erhobenen Prozessdaten, Geometrieinformationen, Slicing-Parameter und Qualitätsmetriken. Anders als isolierte Daten in separaten Dateien, etwa .stl, G-Code oder Protokolle, verwandelt die intelligente Buchhaltung jeden Druck – ob erfolgreich oder nicht – in Trainingsdaten. Die lernenden Systeme gehen über die direkte Reaktion auf Abweichungen im Closed-Loop-Druck hinaus, bauen Wissen auf und setzen es für zukünftige Bauprojekte ein.
Skalierbare Architektur Mit Blick auf die langfristige Profitabilität und ein nahtloses Skalieren legt das Team des Fraunhofer IAPT die Steuerungsstrategien und das Datenframework des Projekts direkt für den Einsatz in grossen Druckerfarmen aus. Edge-Geräte an jeder Maschine übernehmen die lokale Überwachung und Steuerung. Eine zentrale Platt-
Der Closed-Loop-Druck erfasst Daten zu Materialqualität oder abnutzungsbedingten Abweichungen im Verhalten von 3D-Druckern in Echtzeit und passt die Prozessparameter innerhalb einer Druckschicht an. (Bild: Fraunhofer IAPT / Catharina Clemens)
form aggregiert die Daten sämtlicher Systeme. So lassen sich beispielsweise die Erkenntnisse eines 3D-Druckers über ein bestimmtes Recycling-Material auf Dutzende andere Maschinen übertragen. Kontinuierliche Optimierungen gelingen nicht nur für einzelne 3D-Drucker sondern auf Flottenebene. Die Konzeption des aktuellen KI-Projekts am Fraunhofer IAPT eröffnet Unternehmen unabhängig von der Grösse ihrer Produktionsumgebung Einstiegspunkte für den Einsatz von Recycling-Materialien und eine nachhaltigere Produktion. Die Kombination von Echtzeitsteuerung, virtuellem Prozessverständnis und strukturierten Daten etabliert recycelte Materialien über die gesamte AM-Prozesskette hinweg als festen Bestandteil der industriellen Additiven Fertigung.
Die ganze Welt der Kunststoffe 7–8/2026
Dr. Matthias Brück, Leiter der Abteilung Virtualisierung am Fraunhofer IAPT kommentiert den Ausgangspunkt des Projektes: «Das Recycling in der Additiven Fertigung scheitert heute nicht an der Materialverfügbarkeit, sondern an der Prozessunsicherheit. Mit einer adaptiven, datenbasierten Steuerung verwandeln wir bisherige Unsicherheiten in beherrschbare Variablen. Nachhaltiger 3D-Druck wird planbar, zertifizierbar und wirtschaftlich rentabel.»
Kontakt Fraunhofer-Einrichtung für Additive Produktionstechnologien IAPT Am Schleusengraben 14 21029 Hamburg www.iapt.fraunhofer.de n
www.kunststoffxtra.com
15
Additive Fertigung
KUNSTSTOFF XTRA
Strategische Partnerschaft von Schaeffler Sondermaschinenbau und AIM3D
Granulat-3D-Druck Seit 2025 rückt der US-Markt stark in den Fokus von AIM3D. Bislang wurde der US-Markt dominiert von der Fused Filament Fabrication mit 3D-Druckern, die mit Filamenten drucken. Dem tritt nun der 3D-Druck mit Granulaten entgegen, der massive Einsparpotenziale im Materialeinstand und die Verwendung von zertifizierten Werkstoffen ermöglicht. Neben der reinen Marktgrösse des US-Marktes sind Anwendungsbereiche wie Medizintechnik, Energiewesen, Maschinenbau oder Automotive sehr interessant für den Granulat-3D-Druck.
Guido Radig ¹ AIM3D, seit 2017 im 3D-Druck mit Granulaten tätig, bietet mit der ExAM 255 und der ExAM 510 wettbewerbsfähige Anlagen mit hohen Aufbaugeschwindigkeiten, hohem Qualitätsniveau und überlegener Kosteneffizienz an. Die kleinere ExAM 255 punktet beim Einsatz für das Rapid Prototyping und in der Werkstoffentwicklung. Die ExAM 510 erschliesst Anwendern die industrielle Fertigung für kleine und mittlere Serien. Die Granulat-3D-Extrusion ermöglicht eine skalierbare Verarbeitung von Hochleistungspolymeren mit verbesserter Materialflexibilität und Kosteneffizienz im Vergleich zu filamentbasierten Systemen. Vorteile der AIM3D-Anlagentechnik ergeben sich auch für Sekundärprozesse nach dem Bauteilaufbau, wie die Support-Entfernung, Reinigung, das Finishing, die Beschichtung, Veredelung und für Montagetechniken aufgrund der zur Verfügung stehenden Materialvielfalt.
USA als Innovationsmotor Da der US-Markt bislang von FilamentDruckern (FFF) dominiert wird, ist der Einstieg von amerikanischen 3D-Druckzentren in den Granulat-3D-Druck ein wichtiges Signal. Offenbar werden die enormen Kostenvorteile beim Materialeinstand zunehmend erkannt. Anwender in den USA nennen aber auch ein weiteres positives Kriterium der Anlagen von AIM3D: ExAM 255 und ExAM 510 sind Multimaterialdrucker. Die «offenen Systeme» können Kunststoff-Granulate, Metall-
Guido Radig, Provvido PR & Communications, Blankenhain
1
16
Das Team von Schaeffler und AIM3D mit einer bei Schaeffler in Schweinfurt gebauten ExAM 510-Anlage (Bild: AIM3D)
und Keramikspritzgiessgranulate auch in Kombination, drucken. Die Werkstoffvielfalt geht also weit über marktgängige FFFSysteme hinaus. Daniel Selck, CSO AIM3D: «Natürlich verspricht generell die Grösse und Innovationskraft der US-Industrie in den Bereichen Automotive, Luft- und Raumfahrt, Wehrtechnik, Medizintechnik und Energiewesen enorme Wachstumspotenziale für unsere Granulat-3D-DruckStrategie.»
Die Ford Motor Company setzt auf Granulat-3D-Drucker Die Ford Motor Company in Dearborn (Michigan) installierte Anfang 2026 eine ExAM 510 für die Prototypen-Entwicklung und Technologie-Etablierung. Das Entwicklungs-Team von Erik Riha, Terrence Ceccarelli und Brian Thuss treibt in Dearborn die Umsetzung von AM-Fertigungsstrategien für die Ford-Standorte voran. Ford erkannte, welche Vorteile ein offenes Materialsys-
tem gegenüber proprietären Systemen bieten kann. Ein offenes System setzt keine Grenzen in puncto Materialauswahl oder -kombinationen. Die patentierten Multimaterial-Granulat-Extruder bieten vielfältige Möglichkeiten, Materialien zu drucken und Werkstoffe neu zu entwickeln. Dies beschleunigt die Produktentwicklung von Baugruppen und Komponenten für neue Modelle oder das Facelifting. Laut Ford erschliesst der Granulat-3D-Druck neue Leichtbau-Optionen, höhere mechanische Eigenschaften und Funktionsintegration im Bauteil durch «One-Shot Technologie». Dabei geht es den Entwicklungsingenieuren bei Ford nicht nur darum, bis zu 90 % Materialkosten gegenüber dem Druck mit Filamenten einzusparen, sondern auch Material- und Prozessentwicklungen signifikant zu beschleunigen. Wettbewerbskriterium «Timeto-Market» lautet das Stichwort bei Ford. Die ExAM 510 wurde in Zusammenarbeit 7–8/2026
KUNSTSTOFF XTRA
mit Schaeffler Sondermaschinenbau in Erlangen gebaut und an Ford geliefert. Daniel Selck, CSO AIM3D: «Unser langjähriges Werben für den 3D-Druck mit Granulaten scheint in den USA angekommen zu sein. Die Vorteile gegenüber klassischen FFFDruckern – die in den USA noch stark verbreitet sind – im Hinblick auf Materialeinstand, Aufbaugeschwindigkeiten, aber vor allem Bauteilgüte, werden nun in der Industrie als Wettbewerbsvorteile wahrgenommen. Daher stehen wir aktuell auch mit anderen Automobil-Herstellern in Kontakt.»
PPS GF 40 gewinnt zunehmend an Bedeutung In Automotive ist der extrusionsbasierte 3D-Druck bislang limitiert: Anwendung finden lediglich etablierte unverstärkte Thermoplaste, wie ABS, ASA, ULTEM 9085. Daneben geringfügig verstärkte Kunststoffe, allerdings mit maximal 30 % Glasfaseranteil und geringeren Faserlängen verglichen zum Spritzgiessen. Die Verarbeitung von PA6GF30 oder PA6GF40 ist bisher nicht etabliert und 3D-Druck-Verarbeiter greifen alternativ auf PA12 (teilweise gefüllt mit Glaskugeln) im SLS (Lasersintern) zurück. Glasfasergefüllte Filamente gibt es zwar, diese entsprechen aber aufgrund zugefügter Additive, kürzerer Fasern und teilweise geringeren Faserfüllgraden nicht den präferierten und bewährten Spritzgiesstypen. Es gibt also eine Lücke zum klassischen Spritzgiessen. Ein Granulat-3DDrucker von AIM3D ermöglicht hingegen den Einsatz von einem dem Spritzgiessgranulat chemisch identischen PPS GF 40. Die steigende Bedeutung dieses Werkstoffes, sowohl in Europa, als auch in den USA, ergibt sich aber nicht nur aufgrund der extremen Preisvorteile des Materialeinstandes von ca. Faktor 20. Auch bei den Geschwindigkeiten punktet der Granulat-3D-Druck mit einem rund 4-fach schnelleren Aufbau der Bauteile.
PPS – ein vielfältig einsetzbarer Werkstoff PPS bietet einige Eigenschaften, die andere Kunststoffe, aber auch Metalle, nicht erreichen. Das leichte Material reduziert Gewicht und damit Treibstoffverbrauch und CO2-Emissionen. In weiten Bereichen kann der Kunde Materialeigenschaften wie 7–8/2026
Additive Fertigung
die elektromagnetische Verträglichkeit erfüllen müssen.
Granulat-3D-Druck goes USA
Kühlmittelverteilerstutzen von Schaeffler aus PPS GF 40 Type Fortron 1140L4 von Celanese, hergestellt im Granulat-3D-Druck (Bild: Schaeffler)
Leitfähigkeit, Tribologie oder Stabilität nach seinen Bedürfnissen massschneidern. Dabei sind auch Kombinationen dieser Eigenschaften möglich, die andere Materialien nicht bieten können. Im Vergleich zu günstigeren Polymeren weist PPS höhere Festigkeiten und eine geringere Wärmeausdehnung auf. Zugleich ist PPS beständiger gegenüber Wasser, Hydrolyse und Lösemitteln und weist klare Vorteile bei elek trischer und thermischer Isolierung auf. Ein weiteres grosses Plus von PPS ist sein «eingebauter» Flammschutz. PPS ist von Natur aus schwer entflammbar, während andere Polymere dafür mit Additiven versehen werden müssen. Diese verändern allerdings die mechanischen Eigenschaften zum Teil erheblich und haben die unerwünschte Eigenschaft, dass sie von Dampf oder aggressiven Reinigungsmitteln ausgewaschen werden können. Neben der Flammhemmung hat PPS weitere günstige Eigenschaften, ganz ohne weitere Optimierung. Dazu gehört ein hoher Schmelzpunkt bei rund 280 ° C, eine sehr geringe Feuchtigkeitsaufnahme sowie eine sehr hohe Chemikalienbeständigkeit – bei Raumtemperatur gibt es kein Lösungsmittel, das PPS angreifen könnte. Pluspunkt bildet auch die thermische und elektrische Leitfähigkeit. Über Zuschlagstoffe und deren Dosierung kann man die elektrische Leitfähigkeit so variieren, dass jeder spezifische Volumenwiderstand zwischen 1 und 1015 Ohm möglich ist. Die Funktion reicht damit von antistatisch über leitfähig und elektromagnetisch abschirmend bis hin zum Schutz vor elektrischen Entladungen. Damit eignet sich das Material für industrielle Instrumente in Umgebungen, die Explosionsschutz erfordern oder für Elektronikgehäuse, die Anforderungen an
Das Engagement von AIM3D in den USA basiert auf einer strategischen Allianz mit Schaeffler Sondermaschinenbau AG & KG in Erlangen. Grundlage war eine langjährige Lieferanten-Kunden-Beziehung beider Unternehmen. Seit 2023 bietet Schaeffler selbst eigene 3D-Druck-Anlagen basierend auf der pulverbettbasierten LaserschmelzTechnologie (LPBF Laser Powder Bed Fusion) an. Mit der Industrialisierungskompetenz und dem globalen Servicenetzwerk von Schaeffler Sondermaschinenbau konnte AIM3D einen bedeutenden Schritt zur Skalierung der ExAM510 realisieren und innovative Konzepte in prozessstabile und wiederholgenaue Lösungen verwandeln. Industriell unterstützt Schaeffler seit 2025 bei der Fertigung der ExAM 510 in der Schaeffler-Gruppe in Schweinfurt. Daniel Selck: «In herausfordernden Zeiten wie diesen ist es sinnvoll strategische Allianzen einzugehen. Mit unserem langjährigen Partner Schaeffler können wir als AIM3D die Versorgung von unseren neuen US-Anwendern mit Anlagentechnik, Applikationsberatungen, Dienstleistungen und Service sicherstellen.» Neben gemeinsamen Vertriebsaktivitäten in den USA wurde nun auch ein US-basiertes Applikationszentrum für mehr Kundennähe beschlossen. Das Unternehmen AIM3D USA wurde bereits gegründet. Geplant als Showroom und Labor soll der Standort im Sommer 2026 im Osten der USA an den Start gehen. Im Applikationszentrum werden eine ExAM 255 und eine ExAM 510 den US-Anwendern zur praxisnahen und wirtschaftlichen Erschliessung des indus triellen Granulat-3D-Drucks zur Verfügung stehen. Kontakt New AIM3D GmbH D-18069 Rostock kontakt@aim3 d.de www.aim3 d.de Schaeffler Sondermaschinenbau AG & Co. KG D-91056 Erlangen +49 9132 82-70000 www.schaeffler-special-machinery.de n 17
Additive Fertigung
KUNSTSTOFF XTRA
3D-Druck
Multimaterial-Bauteile Ein Forschungsteam am Karlsruher Institut für Technologie (KIT) hat im Projekt CeraMMAM ein Materialsystem entwickelt, mit dem sich Hochleistungskomponenten aus mehreren Materialien mithilfe eines universellen Bindersystems in einem einzigen Prozess herstellen lassen. Die Technologie eröffnet neue Perspektiven für industrielle Anwendungen – insbesondere in der Medizintechnik, im Maschinenbau sowie in der Luft- und Raumfahrt.
Additive Fertigungsverfahren erlauben es, komplexe Bauteile schichtweise herzustellen. Bislang liessen sich dabei jedoch meist nur sortenreine Materialien wie Metall oder Keramik verarbeiten. Im Projekt CeraMMAM (steht für: Ceramic Multi Material Additive Manufacturing) haben die Forschenden am wbk Institut für Produktionstechnik des KIT einen entscheidenden Durchbruch erzielt: Mithilfe eines neu entwickelten universellen Bindersystems lassen sich verschiedene keramische Materialien kombinieren und Keramik-Metall-Verbindungen herstellen.
Neue Funktionskonzepte Die Technologie basiert auf dem 3DDruckverfahren der badbasierten Photopolymerisation. Dabei entstehen Bauteile schichtweise aus einem lichtempfindlichen Ausgangsmaterial, das Keramik- oder Metallpartikel enthält. Das Material wird gezielt mit einer bestimmten Wellenlänge belichtet, wodurch es lokal polymerisiert und aushärtet. Das speziell entwickelte Bindersystem sorgt dafür, dass sich unterschiedliche Materialien innerhalb eines einzigen Druckprozesses stabil verbinden. Das vereinfacht die Herstellung erheblich. Nach dem Druck wird der Binder, bestehend aus flüssigen Polymeren, funktionalen Additiven und einem Photoinitiatorsystem, wieder entfernt. «Mithilfe unseres universellen Binders können wir multimateriale Bauteile herstellen, die neuartige und teilweise auch widersprüchliche Materialeigenschaften kombinieren», erklärt Chantal-Liv Lehmann vom wbk. «Das ermöglicht völlig neue, bisher nicht realisierbare Designmöglichkeiten und Funktionskonzepte. So können wir beispielsweise Komponenten wie keramische Zahnräder fertigen, die im Inneren 18
Mit CeraMMAM lassen sich Hochleistungskomponenten aus verschiedenen Materialien in einem einzigen Prozess herstellen. (Bild: Breig, KIT)
flexibel und an der Oberfläche besonders hart sind.» Ausserdem erlaubt das Verfahren die präzise Abbildung filigraner und komplexer Strukturen. Besonders in der Keramikverarbeitung stellt dies einen technologischen Meilenstein dar.
Kombination von Keramik und Metall Aktuell arbeiten die Forschenden daran, die Technologie weiter auszubauen, um künftig auch Kombinationen aus Keramik und Metall zu ermöglichen. Besonders vielversprechend ist dabei die Verbindung von elektrisch isolierenden Keramiken mit leitfähigen Metallstrukturen. Mögliche Einsatzfelder könnten von der Leistungselektronik über 5G-, 6G- und Hochfrequenztechnologien bis hin zu miniaturisierten Sensoren für mit dem Internet vernetzte Geräte und das autonome Fahren reichen. Im Dialog mit der Gesellschaft entwickelt das KIT Lösungen für grosse Herausforde-
rungen – von Klimawandel, Energiewende und nachhaltigem Umgang mit natürlichen Ressourcen bis hin zu Künstlicher Intelligenz, technologischer Souveränität und demografischem Wandel. Als Die Universität in der Helmholtz-Gemeinschaft vereint das KIT wissenschaftliche Exzellenz vom Erkenntnisgewinn bis zur Anwendungsorientierung unter einem Dach – und ist damit in einer einzigartigen Position, diese Transformation voranzutreiben. Damit bietet das KIT als Exzellenzuniversität seinen mehr als 10 000 Mitarbeitenden sowie seinen 22 800 Studierenden herausragende Möglichkeiten, eine nachhaltige und resiliente Zukunft zu gestalten.
Kontakt Karlsruher Institut für Technologie Kaiserstrasse 12 D-76131 Karlsruhe www.kit.edu
n
7–8/2026
KUNSTSTOFF XTRA
Verbindungstechnik
Laserschweissen von Kunststoffen
Klar auf klar ohne zusätzliche Farbstoffe Beim klassischen Ansatz des Laserschweissens muss einem Bauteil ein Farbadditiv beigemischt werden, das den Laserstrahl absorbiert. Additive, die den Laser absorbieren, aber fürs Auge transparent und farblos sind, gibt es leider nicht. Um trotzdem zwei transparente Kunststoffe mit Laser zu schweissen, kann die Wellenlänge des Lasers weiter ins infrarote Spektrum verschoben werden, wo die Polymere selbst zu absorbieren beginnen.
In zahlreichen Industrien hat sich beim Verbinden von Bauteilen aus Kunststoff das Laserschweissen bewährt und wird immer häufiger eingesetzt. Gegenüber anderen Schweisstechniken hat das Laserschweissen den Vorteil, dass die Energie um den Kunststoff zu schmelzen sehr präzise lokal eingebracht werden kann, ohne dass benachbartes Material eine Temperatureinwirkung erfährt. Auch ist beim Laserschweissen nur ein statisches Zusammendrücken der Bauteile erforderlich um sie in physischen Kontakt zu bringen. Es ist keine Bewegung relativ zueinander wie beim Ultraschall- oder Vibrationsschweissen notwendig, bei der Partikel entstehen oder in der Nähe befindliche empfindliche Teile wie Elektronik beeinträchtigt werden können.
Laser-transparent auf laser-absorbierend Beim klassischen Laserschweissen von Kunststoffen muss ein Teil für den Laser transparent sein und das andere Teil ihn absorbieren. Die verwendeten Laserwellenlängen liegen im Bereich des Nahen Infrarot (NIR), typischerweise zwischen
Bild 1: klassisches Laserschweissen von Kunststoffen mit laser-transparentem Bauteil auf laser-absorbierendem und Beispiel eines geschweissten Mikrokanals.(Bilder: ProbyLas)
800 und 1100 nm. Zu Beginn des Laserschweissens setzte man Diodenlaser mit einer Wellenlänge von 808 nm ein, heute wird aber 980 nm bevorzugt wegen besserer Energieeffizienz, die Luftkühlung anstelle Wasser ermöglicht. Da die meisten Polymere bei diesen Wellenlängen transparent sind, muss ein Farbstoff hinzugefügt werden, damit der Laser absorbiert wird. Dieser Farbstoff kann ein-
fach Carbon Black (Russ) sein, um schwarz einzufärben oder andere Farben mit einem geeigneten Masterbatch. Mit den richtigen Additiven kann fast jede Farbe laserabsorbierend formuliert werden. In einigen Industrien sind diese Farbadditive um das Bauteil laser-absorbierend auszugestalten aber nicht erwünscht. Am häufigsten in der Medizintechnik, da ein neuer Zusatzstoff eine erneute Qualifikati-
Bild 2: Absorptionsspektrum von Polypropylen von UV über sichtbar bis Infrarot zeigt im Bereich von 1650–2000 nm Absorptionsbanden, die fürs Laserschweissen ohne Farbstoffe genutzt werden können.
7–8/2026
19
Verbindungstechnik
Bild 3: Ausschnitt aus Absorptionsspektrum für typische Polymere mit einfachen C-H Bindungen mit optimaler Wellenlänge des Lasers um 1725 nm.
Bild 4: Ausschnitt aus Absorptionsspektrum für ein paar technische Polymere mit C-H Bindungen an aromatischen Ringen mit optimaler Wellenlänge des Lasers um 1675 nm.
on des Kunststoffs für den gewünschten Einsatz erfordern kann. Aber auch in anderen Anwendungen, wenn das Design oder Einsatz der Baugruppe keine Farbe erlaubt oder ein zuvor zertifiziertes Material wie beispielsweise Flammschutz bei Elektronikgehäusen nicht verändert werden darf. In diesen Fällen ist es wünschenswert direkt die vorhandenen Kunststofftypen einzusetzen ohne neue Additive.
Innerhalb des interessanten Wellenlängenbereichs bieten vor allem zwei Lasertypen genügend Leistung, um Kunststoffe zu schmelzen: der Thulium-Faserlaser bei 1940 nm und der Neodym-Faserlaser bei
KUNSTSTOFF XTRA
1070 nm, der durch den Raman-Effekt zu längeren Wellenlängen verschoben werden kann. Besonders interessant sind bei beiden Wellenlängenbereiche um 1725 und 1675 nm. Da Polymerketten immer zu einem gros sen Anteil aus Kohlenstoff- und Wasserstoffatomen aufgebaut sind, haben die Oberschwingungen der C-H Bindungen die grösste Bedeutung für die Absorption des Lasers bei infraroten Wellenlängen. Eine normale C-H Bindung zeigt im Bereich von 1725 nm einen Absorptionsbereich wie in Bild 3 für einige typische Polymere dargestellt. Bei einigen technischen Polymeren oder Hochleistungspolymeren hat man in der Polymerkette aromatische Ringe (C-C einfach und Doppelbindungen), die die Absorptionsbande einer angrenzenden C-H Bindung zu kürzeren Wellenlängen um 1675 nm verschieben. Für diese Polymere wie Polycarbonat oder PET (Bild 4) ist diese kürzere Wellenlänge besser geeignet. Die Absorption bei 1675 nm und 1725 nm ist für alle Polymere stärker und somit effizienter als bei 1940 nm. Die Wellenlänge von 1940 nm kann aber bei dickeren oberen Bauteilen sinnvoll sein. Da die Absorption des Lasers ab der ersten Oberfläche des oberen Bauteils beginnt, nimmt die Leistung des Laserstrahls und der damit verbundene Wärmeeintrag laufend ab. Bei Folien und dünnen Bauteilen spielt diese Abschwächung über die Dicke keine wesentliche Rolle. Einzig die Schmelzzone im unteren Bauteil wird wesentlich tiefer als
Transparent zu transparent: spezielle, lange Wellenlängen Die Alternative zum zusätzlichen Farbstoff ist die Wellenlänge des Lasers in einen Bereich zu verschieben, in dem viele Polymere von Natur aus absorbieren, so dass Farbstoffe überflüssig werden. Im Bereich von 1650-2000 nm absorbieren die meisten Polymere durch Schwingungsobertöne ihrer Molekülbindungen. Je nach Art des Polymers sind diese Absorptionsbanden bei unterschiedlichen Wellenlängen verschieden stark ausgeprägt. 20
Bild 5: Wärmeeintrag für verschiedene Fokussierungen des Laserstrahls auf die Schweissnaht. Mit kürzerer Brennweite f der Linse und kleinerem Fokus kann die Wärme pro Volumen auf den Bereich um die Schweissnaht optimiert werden (Bauteildicke 2 mm, Absorption 0.3 mm -1, Wellenlänge 1725 nm)
7–8/2026
KUNSTSTOFF XTRA
Temperature control in perfection – Swiss made
Global presence
Headquarters and production Switzerland
Branches Distributors
Bild 6: Laserschweissen von zwei transparenten Bauteilen mit langen Wellenlängen durch eine teilweise Absorption des Lasers im Kunststoff selbst.
beim klassischen Verfahren, bei dem die Laserenergie unmittelbar an der Oberfläche des unteren laserabsorbierenden Bauteils in Wärme umgesetzt wird. Bei dickeren oberen Bauteilen kann sich bei langen Wellenlängen der Laserstrahl schon stark abschwächen, so dass das obere Bauteil über die Tiefe aufschmilzt, aber nicht bis zur Verbindungsstelle. In diesen Fällen behilft man sich mit einer starken Fokussierung des Laserstrahls auf die Ebene der Schweissnaht, so dass in der Oberfläche zwar mehr Energie absorbiert wird, aber verteilt über einen grösseren Querschnitt. Im Fokus bei der Schweissnaht wird dann zwar weniger Energie absorbiert, aber über eine wesentlich kleinere Fläche verteilt, so dass der Kunststoff primär dort aufschmilzt und zu einer Verbindung der beiden Bauteile führt. In beiden Fällen, für dünne und dicke obere Bauteile, ist die Schmelzzone viel tiefer als beim klassischen Laserschweissen, so dass die räumliche Auflösung des Wärmeeintrags nicht so zielgenau ist. Bei feinen Strukturen wie kleinen Mikrokanälen können diese durch das grosse Schmelzvolumen kollabieren und sich verschliessen. Da mit langen Wellenlängen mehr Polymerschmelze gebildet wird, benötigt der Prozess auch mehr Energie, respektive die Geschwindigkeit beim Schweissen nimmt deutlich ab. Sind beide transparenten Bauteile dick wird auch mit optimierter Fokussierung zu viel Energie im oberen Bauteil absorbiert, so dass auch mit langen Wellenlängen kein Schweissen möglich ist. In diesen Fäl7–8/2026
len ist die einzig verbleibende Lösung zu den klassischen kurzen Wellenlängen zurückzukehren und einen Laserabsorber auf die Schweissnaht aufzutragen wie z.B. Clearweld, dessen gelb-grünliche Farbe beim Schweissen fast komplett ausgebleicht wird. Aber wie eingangs dieses Artikels erwähnt ist dieser aufgetragene Farbstoff wieder ein zusätzliches Material, das für einige Anwendungen unerwünscht ist.
Schlussfolgerung Die längeren Wellenlängen 1650–2000 nm sind fürs Laserschweissen von Kunststoffen eine gute Ergänzung, wenn kein Farbadditiv dem Kunststoff beigemischt werden kann, um die notwendige Absorption der Laserstrahlung zu erzielen. Die geeignete Laserwellenlänge hängt aber vom Typ des gewählten Polymers und der Dicke des oberen Bauteils ab. Der Prozess ist schwieriger anzuwenden und klar langsamer als der klassische Laserschweissprozess. Wenn laserabsorbierende Farbadditive dem Kunststoff beigemischt werden können, gibt es keinen technischen Grund zu langen Wellenlängen zu wechseln und auch keinen ökonomischen, da diese Laserquellen einen deutlichen Aufpreis bedeuten.
Kontakt ProByLas AG Technopark Luzern, Platz 4 CH-6039 Root D4 info@probylas.com www.probylas.com
MATIC
Produktlinie Einfache und intuitive Bedienung, modular erweiterbar Intelligente Vernetzung durch IRIS Entwickelt, konstruiert und gebaut von Tool-Temp Schweiz Energieeffizient und wirtschaftlich Wartungsarm und zuverlässig
CLASSIC Produktlinie
Bewährte Klassiker Bedienerfreundlich dank einfachem User Interface Stand-alone-Lösung Robust und zuverlässig Entwickelt für höchste Langlebigkeit
n 21 www.tool-temp.ch
KUNSTSTOFF XTRA
Verbindungstechnik
Leistungsstarke Kleb- und Dichtlösungen
Kleben im Sonderfahrzeug- und Caravan-Bau Im Sonderfahrzeugbau zählen Belastbarkeit, Dichtigkeit, Prozesssicherheit und Flexibilität. Ob Feuerwehrfahrzeug, Rettungswagen, Anhänger, landwirtschaftliches Nutzfahrzeug, Kühlfahrzeuge oder individueller Fahrzeugausbau: Ruderer Klebetechnik unterstützt Hersteller, Ausbauer und Reparaturbetriebe mit hochwertigen Kleb- und Dichtstoffen, technischer Beratung und praxisnahen Lösungen für anspruchsvolle Fahrzeugprojekte.
Sonderfahrzeuge sind keine Produkte von der Stange. Sie werden für konkrete Einsätze, individuelle Ausstattungen und oft extreme Belastungen entwickelt. Während im Serienfahrzeugbau standardisierte Abläufe im Vordergrund stehen, geht es im Sonderfahrzeugbau um massgeschneiderte Lösungen, hohe Variantenvielfalt und zuverlässige Funktion im täglichen Einsatz. Feuerwehr-, Polizei- und Rettungsfahrzeuge, Kühl- und Kofferaufbauten, Verkaufswagen, Foodtrucks, Servicefahrzeuge, Trailer, Schienenfahrzeuge, Expeditionsmobile oder landwirtschaftliche Nutzfahrzeuge müssen dauerhaft stabil, dicht und sicher sein. Gleichzeitig treffen im Aufbau häufig Metalle, Kunststoffe, GFK, Aluminium, Sandwichpaneele, Dämmstoffe, Glas, Elastomere und beschichtete Oberflächen aufeinander. Genau hier spielt moderne Klebtechnik ihre Stärken aus.
Sichere Verbindung bei der Caravan-Montage . . .
Kleben verbindet, was mechanisch oft an Grenzen stösst Kleb- und Dichtstoffe ermöglichen im Sonderfahrzeugbau Verbindungen, die mit Schrauben, Nieten oder Schweissen häufig nur mit grösserem Aufwand realisierbar wären. Sie verteilen Kräfte gleichmässig, vermeiden punktuelle Spannungsspitzen, schonen Oberflächen und ermöglichen saubere, optisch ansprechende Konstruktionen. Gleichzeitig können elastische Systeme Bewegungen aufnehmen, die durch Fahrbetrieb, Vibrationen, Temperaturwechsel oder unterschiedliche Materialausdehnungen entstehen. Für Hersteller und Ausbauer ergeben sich daraus klare Vorteile: mehr konstruktive Freiheit, weniger sichtbare Befestigungspunkte, eine hohe Prozesssicherheit und wirtschaftliche Fertigungsabläufe. Gerade bei Kleinserien, Einzelanfertigungen und Umbauten ist 22
. . . dank eines speziellen Caravan-Klebers, der die zuverlässige Verklebung neuer Seitenwand elemente im Sandwichaufbau unterstützt.
die richtige Klebstoffauswahl entscheidend, um Qualität, Funktion und Effizienz zuverlässig miteinander zu verbinden.
Für Aufbau, Innenausbau, Aussenhaut und Reparatur Ruderer bietet für den Sonderfahrzeugbau ein breites Spektrum an hochwertigen Kleb- und Dichtlösungen. Typische Anwendungen sind das Kleben und Abdichten von Aussenverkleidungen, Seitenwänden, Dächern, Bodenplatten, Kofferaufbauten, Spoilern, Blenden, Griffleisten, Fenstern, Türen, Klappen, Fugen, Innenverkleidungen und Ausstattungselementen.
In der Praxis bewähren sich unter anderem elastische 1-K Kleb- und Dichtstoffe für belastbare und zugleich flexible Verbindungen im Fahrzeugbau. Für hochbeanspruchte Aussenanwendungen, Verglasungen, Verkleidungen und Fugen kann Sikaflex-268 PowerCure eine leistungsfähige Lösung sein. Ergänzend stehen je nach Anwendung weitere Spezialprodukte zur Verfügung, etwa für Reparaturaufgaben an mobilen Aufbauten, Sandwichstrukturen oder abdichtungsrelevanten Anschlussbereichen. Auch Caravan-, Reisemobil- und Expeditionsfahrzeuge gehören zu diesem Anwen7–8/2026
KUNSTSTOFF XTRA
dungsfeld. Dort stehen häufig Reparaturen an Seitenwänden, Aussenverkleidungen, Dachbereichen, Fenstern, Türen, Luken und Fugen im Mittelpunkt. Mit Produkten wie dem technicoll Caravankleber sowie elastischen MS-Polymer-Systemen lassen sich solche Aufgaben fachgerecht, dauerhaft und wirtschaftlich umsetzen.
Caravan kleben: dauerhaft dicht und sicher unterwegs Ein besonderer Anwendungsbereich im Sonderfahrzeugbau ist das Kleben und Dichten von Caravans, Wohnmobilen und Reisemobilen. Diese Fahrzeuge sind im Alltag dauerhaft wechselnden Belastungen ausgesetzt: UV-Strahlung, Regen, Feuchtigkeit, Temperaturschwankungen, Vibrationen und mechanische Beanspruchung wirken auf Aussenhaut, Dach, Seitenwände, Fenster, Türen, Luken und Fugen ein. Reparaturen und Instandsetzungen müssen deshalb nicht nur sauber ausgeführt, sondern auch langfristig belastbar und dicht sein. Auch hier bietet Ruderer eine spezialisierte Lösung für die Reparatur und Erneuerung von Caravan-Seitenwänden. Der Klebstoff eignet sich für Anwendungen im Sandwichaufbau und unterstützt die zuverlässige Verbindung neuer Wandsegmente mit vorhandenen Strukturen. Für Fensterluken, Türen, Dachhauben, Anschlussstellen und Fugen kommen je
Verbindungstechnik
nach Anforderung elastische Kleb- und Dichtstoffe zum Einsatz. Sie verbinden Kleben und Abdichten in einem Arbeitsschritt, gleichen Bewegungen im Aufbau aus und tragen dazu bei, dass Übergänge dauerhaft funktionssicher bleiben. Gerade bei Caravanreparaturen zeigt sich der Vorteil einer anwendungstechnisch abgestimmten Klebstoffauswahl. Unterschiedliche Materialien, gealterte Oberflächen, wechselnde Bauteilgeometrien und individuelle Schadensbilder erfordern Lösungen, die zur konkreten Reparaturaufgabe passen. Ruderer unterstützt Werkstätten und Fachbetriebe dabei mit geeigneten Produkten, technischem Know-how und praxisnaher Beratung. Mit speziellen Montage-Klebebändern bietet die Ruderer leistungsfähige Lösungen für moderne Fügetechnologien. Die Kombination aus einfacher Verarbeitung, hoher Belastbarkeit und sauberer Optik macht sie zu einer effizienten Alternative zu klassischen mechanischen Befestigungsmethoden in zahlreichen industriellen Anwendungen.
Technische Beratung sorgt für Sicherheit im Prozess Die Anforderungen im Sonderfahrzeugbau sind vielseitig: hohe Belastbarkeit, zuverlässige Dichtigkeit, Temperatur- und Feuchtigkeitsbeständigkeit, UV- und Witte-
rungsstabilität, vibrationsdämpfende Eigenschaften, saubere Verarbeitung und sichere Haftung auf unterschiedlichen Materialien. Eine pauschale Klebstoffempfehlung reicht deshalb meist nicht aus. Ruderer unterstützt Kunden nicht nur mit einem breiten Sortiment an PremiumKlebstoffen, sondern auch mit anwendungstechnischer Beratung. Gemeinsam mit Herstellern, Ausbaubetrieben und Werkstätten werden Materialien, Belastungen, Verarbeitungsbedingungen und Prozessziele betrachtet. Auf Wunsch begleitet das Unternehmen Projekte von der Auswahl des passenden Klebstoffs über Testverklebungen bis hin zur praktischen Umsetzung im Betrieb. «Im Sonderfahrzeugbau muss eine Klebung nicht nur halten – sie muss zur Konstruktion, zum Material, zum Prozess und zum späteren Einsatz passen», erklärt Geschäftsführerin Petra Ruderer. «Genau hier liegt unsere Stärke: Wir verbinden hochwertige Kleb- und Dichtstoffe mit technischer Beratung und viel Praxiserfahrung.» Kontakt Ruderer Klebetechnik GmbH Harthauser Strasse 2 D-85604 Zorneding +49 8106 2421-0 info(at)ruderer.de www.ruderer.de
n
Ihr zuverlässiger Partner, wenn es um Peripherie in der Kunststoffverarbeitung geht!
Neu: Die JN-Serie 15 – die nächste Generation für die Spritzgussmaschine! – Grösserer Einfülltrichter, nahezu kein Materialrückprall – Grössere Mahlkammer für sperrige Angüsse – Einfachere Wartung dank neuer Trägerkonstruktion – Kompakt, bedienerfreundlich, ideal für den Einsatz an Spritzgussmaschinen
7–8/2026
23
KUMA Solution AG | Amsleracherweg 8 | CH-5033 Buchs | Tel +41 62 557 37 01 | info@kuma-solution.ch | www.kuma-solution.ch
Verbindungstechnik
KUNSTSTOFF XTRA
Am Demonstrator lässt sich die die Haftwirkung der Klebstoffkapseln direkt testen. (Bild: Fraunhofer IAP / Romina Schönefeld)
Kleben auf Knopfdruck
Mikroverkapselte Klebstoffe Mikrokapseln mit reaktivem Zweikomponenten-Klebstoff können Klebprozesse in Industrie und Montage vereinfachen und die Arbeitssicherheit erhöhen: Der Klebstoff ist zunächst sicher in Kapseln eingeschlossen, der Kontakt mit offenen reaktiven Komponenten kann reduziert werden, und die Aktivierung erfolgt erst beim Verpressen bei Raumtemperatur. Das Fraunhofer-Institut für Angewandte Polymerforschung IAP im Potsdam Science Park sucht Partner aus Industrie und Forschung, die konkrete Bauteile, Trägermaterialien oder Montageprozesse für anwendungsnahe Tests einbringen möchten.
Kleben verbindet Bauteile flächig, bringt unterschiedliche Materialien zusammen und ermöglicht leichte Konstruktionen. In der industriellen Praxis ist der Klebstoffauftrag jedoch häufig ein zusätzlicher Prozessschritt: Klebstoffe müssen dosiert, aufgetragen und ausgehärtet werden. Dabei kann der direkte Umgang mit reaktiven Klebstoffkomponenten zusätzliche Anforderungen an Arbeitsschutz, Prozessführung und Schulung stellen. Je nach Materialsystem, Temperatur, Untergrund und Belastung kann sich zudem die Haftwirkung konventioneller Klebebänder verändern.
Wie wird Druck zur Klebkraft? Ein neuer Ansatz aus der Mikroverkapselung soll diese Schritte vereinfachen. Am Fraunhofer IAP werden im Rahmen des Fraunhofer-Clusters Programmierbare Materialien CPM mikroskopisch kleine Kapseln 24
entwickelt, die Komponenten eines Zweikomponenten-Klebstoffs einschliessen. «Man kann sich die Mikrokapseln wie viele winzige Reservoirs für Klebstoff vorstellen», sagt Dr. Christian Neumann, Wissenschaftler am Fraunhofer IAP. In jeder Kapsel ist eine der beiden Komponenten eingeschlossen. Solange die Kapseln intakt sind, bleibt das System inaktiv. Wird Druck ausgeübt, zerplatzen die Kapseln. Die Komponenten treffen aufeinander und der Klebstoff vernetzt. So entsteht genau an der Kontaktfläche eine feste Verbindung. «Ein grosser Vorteil ist, dass diese Vernetzung bei Raumtemperatur geschieht. Zusätzliche Erwärmung oder weitere Aushärtungsschritte sind also nicht notwendig», so Neumann. Die technische Herausforderung liegt dabei in der Verkapselung selbst: Zweikomponenten-Klebstoffe sind reaktive Materialien und können mit den Chemikalien
reagieren, die während der Herstellung der Kapselhülle eingesetzt werden. Die Forschenden können die Kapselchemie aber äusserst präzise einstellen. Dadurch bleiben die Klebstoffkomponenten aktiv, werden zuverlässig eingeschlossen, können gelagert und verarbeitet werden und sich beim Verpressen gezielt öffnen.
Zwei Faktoren machen die Handhabung sicherer «Für industrielle Anwendungen ist entscheidend, dass der Klebstoff zunächst sicher eingeschlossen ist», so Neumann. «Mitarbeitende kommen dadurch weniger direkt mit reaktiven Komponenten in Kontakt, da die Aktivierung erst im Fügeschritt erfolgt.» Für industrielle Klebprozesse verbindet der Ansatz zwei Vorteile: Erstens reduziert die Verkapselung den offenen Umgang mit Klebstoffen: Die reaktiven Komponenten werden erst während des Fügens in der 7–8/2026
KUNSTSTOFF XTRA
Klebfuge freigesetzt. Das kann die Handhabung vereinfachen und den Arbeitsschutz in der Verarbeitung unterstützen. Zweitens setzen die Forschenden auf isocyanatfreie Klebstoffsysteme auf Basis von Acrylaten oder Epoxiden. Damit ist das Kapsel- und Trägersystem für Anwendungen interessant, in denen Unternehmen den Einsatz isocyanathaltiger Klebstoffe vermeiden möchten.
Wie wird klebendes Gewebe eingesetzt? Die Mikrokapseln sollen in einem nächsten Schritt auf flächige Trägermaterialien aufgebracht werden, die sich wie ein Zwischenlagewerkstoff verarbeiten lassen. Geeignet sind etwa textile Träger, Fasergewirke oder andere flächige Materialien. «So wird der Klebstoff zu einem handhabbaren Material: Er lässt sich im Bauteil positionieren und entfaltet seine Wirkung erst durch den Fügeschritt», erklärt Neumann. Mögliche Einsatzfelder sind Prozesse, in denen Bauteile flächig, kontrolliert und ohne offenen Klebstoffauftrag verklebt oder gefügt werden sollen. In der Automobilindustrie kommen beispielsweise Batterie-Stacks infrage. Weitere Anwendungsfelder sind der Maschinenbau, die Elektronikfertigung oder mikrostrukturierte Bauteile mit feinen Kanälen, bei denen klassische Dosier- und Auftragsverfahren technisch aufwendig, schwer zugänglich oder wirtschaftlich wenig attraktiv sind. Für die Entwicklung dieser Klebstofftextile verbindet das Fraunhofer IAP seine Expertise in der Mikroverkapselung mit anwendungsnahen Prüfungen. Die Festigkeit der daraus entstehenden Verbindungen wird gemeinsam mit dem Fraunhofer-Institut für Werkzeugmaschinen und Umformtechnik IWU untersucht und bildet die Grundlage, um geeignete Einsatzfelder mit Partnern gezielt zu bewerten.
Verbindungstechnik
besser in bestehende Montageabläufe integrieren möchten. «Gemeinsam können wir prüfen, ob sich das Kapsel- und Trägersystem an konkrete Anforderungen anpassen lässt und welche Materialmengen für anwendungsnahe Tests benötigt werden», sagt Neumann. Bringt ein Partner einen geeigneten Anwendungsfall mit, legt das Fraunhofer IAP das Kapsel- und Trägersystem speziell darauf aus. Im Synthesetechnikum des Fraunhofer-Pilotanlagenzentrums für Polymersynthese und -verarbeitung PAZ des
Fraunhofer IAP lassen sich Mikrokapseln zudem bis in den Tonnenmassstab herstellen. Dadurch stehen ausreichend Materialmengen zur Verfügung, um die Technologie unter anwendungsnahen Bedingungen zu testen.
Kontakt Fraunhofer IAP Geiselbergstrasse 69 D-14476 Potsdam-Golm www.iap.fraunhofer.de
n
Gravimax
Gleichmäßig dosiert
Bereit für den Praxistest? Jetzt soll der Ansatz in konkrete Anwendungen übertragen werden. Dafür sucht das Fraunhofer IAP Partner aus Industrie und Forschung, die eigene Bauteile, Trägermaterialien oder Montageprozesse einbringen. Besonders relevant sind Unternehmen, die flächige Fügeverfahren vereinfachen, den Umgang mit Klebstoffen sicherer gestalten oder den Klebprozess 7–8/2026
25
Oberflächentechnik
KUNSTSTOFF XTRA
TopCoat und Smartronic
Gemeinsam noch stärker Mit einem gemeinsamen Technologiezentrum in Däniken bauen die TopCoat GmbH und die Smartronic GmbH ihre Zusammenarbeit aus. Nach dem Spatenstich vom 3. Juli 2026 entstehen bis Ende Jahr über 8800 Quadratmeter Produktions-, Entwicklungs- und Logistikfläche. Der Standort wird Entwicklungs- und Fertigungsprozesse enger verzahnen sowie den Koordinationsaufwand zwischen Elektronikfertigung und Oberflächenveredelung reduzieren.
Raphael Hegglin Die TopCoat GmbH und die Smartronic GmbH bündeln ihre Kompetenzen künftig an einem gemeinsamen Standort in Däniken: Der Spatenstich fand am 3. Juli 2026 statt und bereits Ende Jahr wird die neue Fläche bezugsbereit sein. Am Standort Däniken stehen den beiden Unternehmen dann mehr als 8800 Quadratmeter Produktions-, Entwicklungs- und Logistikfläche zur Verfügung. Der Bau einer neuen Halle ist allerdings nur der erste Schritt: In einer zweiten Bauetappe entsteht zusätzlich ein mehrgeschossiges Verwaltungsgebäude, wodurch noch mehr Wachstumspotenzial entsteht. Die räumliche Konzentration soll nicht nur interne Abläufe vereinfachen, sondern auch die Zusammenarbeit zwischen den Fachbereichen fördern. Insbesondere bei elektronischen Baugruppen, die nach der Fertigung mit funktionalen Beschichtungen versehen werden, können kurze Wege den Produktionsprozess beschleunigen und den Koordinationsaufwand reduzieren.
Stark in Oberflächenveredelung Die Kernkompetenz der Firma TopCoat liegt in der Oberflächenbeschichtung. Verarbeitet werden nahezu alle Thermoplaste, Duroplaste und Elastomere, teilweise auch Metalle, Holz, Glas oder Stein. Je nach Anforderung erhalten Bauteile beispielsweise kratzfeste, chemikalienbeständige, leitfähige oder antimikrobielle Oberflächen. Ebenso gehören dekorative Lösungen mit unterschiedlichen Farben, Strukturen oder Haptiken zum Angebot. Vor jeder Serienproduktion entstehen Musterteile und Testserien, um Beschichtung, Material und 26
Die Bauarbeiten haben begonnen und die Mitarbeitenden von TopCoat und Smartronic freuen sich auf die neuen Arbeitsräume. (Bild: Jörg Signer)
gewünschte Oberflächeneigenschaften aufeinander abzustimmen. Zum Fertigungsportfolio gehören verschiedene Verfahren der industriellen Oberflächenveredelung. Dazu zählen Tampondruck, Sublimationsdruck, Wassertransferdruck, Laserbeschriftung, 3DDirektdruck, PVD-Beschichtungen, Verspiegelungen sowie EMV-Abschirmungen
mit leitfähigen Beschichtungen. Ergänzend übernimmt das Unternehmen den Formenbau für Haltevorrichtungen sowie grafische Arbeiten für Bedruckungen und Produktlayouts. Produziert wird auf automatisierten Lackier- und Beschichtungsanlagen. Zum Standort gehören ausserdem ein Farbmischlabor, Reinräume sowie Lager- und Logistikflächen.
Visualisierung der neuen Gebäude von TopCoat und Smartronic (Bild: zvg)
7–8/2026
KUNSTSTOFF XTRA
Oberflächentechnik
Über 30 Jahre Erfahrung TopCoat richtet sich an Unternehmen mit technisch anspruchsvollen Kunststoffbauteilen. Zu den Anwendungsfeldern zählen unter anderem die Medizinaltechnik, die Hörgeräte- und Optikindustrie, der Automobilbereich, die Uhrenindustrie sowie Hersteller von Haushaltsgeräten, Kosmetikverpackungen und Konsumgütern. Im Schweizer Markt positioniert sich das Unternehmen als spezialisierter Zulieferer für industrielle Oberflächenveredelung mit hoher Fertigungstiefe. Forschung und Entwicklung, Bemusterung, Produktion und Logistik erfolgen am Standort Däniken, wodurch Projekte ohne zusätzliche externe Fertigungsschritte umgesetzt werden können. Gegründet wurde TopCoat 1993. Seither hat das Unternehmen seine Fertigung kontinuierlich ausgebaut und den Standort Däniken zum Entwicklungs- und Produktionszentrum für industrielle Oberflächenveredelung erweitert. Heute konzentriert sich der Betrieb auf die Serienfertigung funktionaler und dekorativer Beschichtungen für Kunststoffbauteile und verwandte Werkstoffe.
Schweizer Elektronik dienstleister Die nun zu TopCoat ziehende Smartronic GmbH wurde 1996 gegründet. Die Firma entwickelt und produziert kundenspezifische Elektronik für industrielle Anwendungen. Die Stärke des Unternehmens liegt wie bei TopCoat darin, Entwicklung und Fertigung unter einem Dach zu vereinen. Dadurch begleitet Smartronic Projekte vom ersten Konzept über Hard- und Softwareentwicklung bis zur Serienproduktion. Ergänzend vertreibt das Unternehmen eigene Elektronikprodukte. Zum Leistungsspektrum gehören elektronische Steuerungen, Geräteentwicklungen sowie die Fertigung von Prototypen und Serien. Produziert wird mit Verfahren für die SMDund THT-Bestückung. Im Schweizer Markt positioniert sich Smartronic als spezialisierter Elektronikdienstleister mit Schwerpunkten in der Industrieelektronik, der LED-Lichttechnik sowie der Ausstellungs- und Medientechnik. Das Unternehmen konzentriert sich bewusst auf kundenspezifische Lösungen statt auf Standardprodukte. 7–8/2026
v.l.: Marcel Steger, Geschäftsführer von TopCoat und Architekt Dominik Franzi (Bild: Jörg Signer)
Alles aus einer Hand «TopCoat und Smartronic bleiben rechtlich eigenständig, arbeiten künftig jedoch noch enger zusammen», sagt Marcel Steger, Geschäftsführer von TopCoat. Am Standort entstehe ein Technologiezentrum, das Elektronikentwicklung, Elektronikfertigung sowie funktionale Beschichtungen und Oberflächenveredelung räumlich zusammenführe. «Ziel ist es, Entwicklungs- und Produktionsprozesse enger zu verzahnen und die Projektabwicklung für Kunden zu vereinfachen. Wir können so alles aus einer Hand bieten und übernehmen auf Wunsch auch die Entwicklung, Projektleitung und Fertigung von Bauteilen.» Die Zusammenarbeit an einem gemeinsamen Standort sorge zudem für kurze Wege und hohe Effizienz: «Schnelligkeit, Innovationskraft und Zuverlässigkeit sind für Schweizer Unternehmen essenziell. Durch diese Stärken bleiben wir auch im hart umkämpften internationalen Markt konkurrenzfähig.» TopCoat sei schon heute bekannt für die schnelle Umsetzung von Projekten. «Erst kürzlich haben wir ein Projekt in der Hälfte der Zeit umgesetzt, die unsere Konkurrenz laut ihren Offerten dazu benötigt hätte. Dies zu ermöglichen, ist für uns zentral.»
Verknüpft und effizient Die Projektorganisation soll durch die Kooperation ebenfalls einfacher werden: Kunden erhalten künftig einen zentralen
Ansprechpartner, der Projekte über beide Unternehmen hinweg koordiniert. Die interne Abstimmung ersetzt einen Teil der bisherigen Kommunikation zwischen verschiedenen Lieferanten. Das reduziert den administrativen Aufwand und verringert die Zahl der Schnittstellen. Gleichzeitig können Entscheidungen schneller getroffen werden, da Entwicklung, Produktion und Oberflächenveredelung am selben Standort zusammenarbeiten. Die Zusammenführung folgt also dem Trend in der Industrie, bei dem spezialisierte Fertigungsschritte zunehmend enger miteinander verknüpft werden. Unternehmen wollen Entwicklungszeiten verkürzen, Schnittstellen abbauen und komplexe Projekte effizienter abwickeln. «Mit dem gemeinsamen Standort erweitern TopCoat und Smartronic ihr Leistungsangebot zu einem integrierten Technologieverbund, ohne ihre unternehmerische Eigenständigkeit aufzugeben», sagt Steger.
Kontakt TopCoat GmbH Industriestrasse 20 CH-4658 Däniken www.topcoat.ch Smartronic GmbH Parkstrasse 2 CH-5012 Schönenwerd www.smartronic.net
n 27
KUNSTSTOFF XTRA
Automation
IERA-Award geht an Schweizer Tech-Unternehmen
Fliegende Lagerhausroboter von Verity Der «Award for Innovation and Entrepreneurship in Robotics & Automation» (IERA) 2026 geht an das Schweizer Deep-Tech-Unternehmen Verity für sein vollständig autonomes Indoor-Drohnensystem. Die Flugroboter unterstützen im Logistik- und Einzelhandelssektor, indem sie Lagerbestände kontinuierlich überwachen – ohne GPS und menschliches Eingreifen.
Die Drohnen navigieren dabei eigenständig durch die Gänge, scannen Barcodes und kehren anschliessend zu ihren Ladestationen zurück. Die eingesetzten Flotten werden zentral mit einer cloudbasierten Plattform für kontinuierliches Lernen und optimierte Leistungen gesteuert. Jede Drohne ist mit integrierten Autonomiefunktionen ausgestattet, um in Echtzeit die Umgebung wahrzunehmen, Bewegungen zu planen und Hindernisse umfliegen zu können. Beim Flug durch die Gänge der Lagerhäuser erfassen die Drohnen Barcode-Daten, die direkt in die Lagerverwaltungssysteme integriert werden. Abweichungen werden identifiziert und gemeldet. Die Drohnen arbeiten monatelang autonom und benötigen dafür zwei bis drei Batteriewechsel pro Jahr.
Ständiges Lernen mit jedem Flug In den Lagerhäusern zeichnen die Drohnen täglich rund 500 000 Bilder auf. Dieser kontinuierliche Datenstrom aus der realen Welt wird genutzt, um die Technologie zu trainieren und weiter zu verfeinern. Die Verity-Systeme sind weltweit in rund 200 Lagerhäusern im Einsatz.
Automatisierung in Logistik Im Einzelhandel und der Logistikbranche hat die genaue Bestandserfassung grundlegende Bedeutung. In Lagerhäusern verteilt sich der Bestand teilweise auf Tausende unterschiedliche Lagerplätze und wird im Laufe des Tages immer wieder verschoben. Die von den Flugrobotern durchgeführten kontinuierlichen Kontrollen sind mit manuellen Verfahren nicht durchführbar, zumal die Branche von einer grossen Personalfluktuation und strengen Kostenvorgaben gekennzeichnet ist. Durch das 28
Verity wird für die Entwicklung und Markteinführung von einem intelligenten Lagerverwaltungssystem ausgezeichnet. (Bild: IFR)
Auffinden verloren gegangener Ware, beispielsweise bei falsch platzierten voll beladenen Paletten, spart das Drohnensystem dem Unternehmen erhebliche Kosten, die in der Vergangenheit noch abgeschrieben werden mussten. «Mit seiner Flugrobotik-Technologie ist es Verity gelungen, ein ausgereiftes Produkt zu entwickeln und zur Marktreife zu führen und damit die Kunden zu unterstützen», sagte Jim Ostrowski, Vorsitzender des IERA-Award-Komitees. «Die Jury war von Veritys umfangreichem Patentportfolio, dem soliden Geschäftsplan und der Vorreiterrolle des Unternehmens bei der Markteinführung innovativer Technologien beeindruckt.» «Es ist eine grosse Ehre, von den führenden Organisationen der Robotikbranche ausgezeichnet zu werden», sagte Markus
Hehn, Mitbegründer und Chief Technology Officer von Verity. «Wir danken der Jury dafür, dass sie die Leistungen unseres Teams gewürdigt und uns den renommierten IERA Award 2026 verliehen hat.»
IERA Award Der IERA Award wurde 2005 ins Leben gerufen und wird jährlich vom Industrial Activities Board der IEEE Robotics and Automation Society und der International Federation of Robotics (IFR) verliehen. Er würdigt die Leistungen von Innovatoren von wertschöpfenden Ideen und Unternehmern, die diese Ideen in Weltklasseprodukte umsetzen.
7–8/2026
KUNSTSTOFF XTRA
Automation
benötigt und stellt diese als konfigurierbare, praxiserprobte und aktiv gepflegte OpenSource-Komponenten zur Verfügung. Innok Robotics stellte das Induros-Ökosystem vor, ein industrielles mobiles Robotersystem, das für die Automatisierung der Intralogistik in bestehenden Industrieanlagen konzipiert ist. Es arbeitet nahtlos auf überdachten Innen- und Aussenflächen sowie in unebenem Gelände und verbindet dabei die Präzision eines autonomen Indoor-Roboters mit der Robustheit einer Landmaschine.
IFR Global Robotics Award 2027 Im Jahr 2027 wird die International Federation of Robotics (IFR) erstmals den IFR Global Robotics Award verleihen. Der Preis würdigt von der Industrie vorangetriebene Robotik-Innovationen, die die Lücke zwischen Spitzenforschung und praktischer Anwendung schliessen. Der Preis steht Roboterherstellern, Systemintegratoren und Zulieferern offen und zeichnet Lösungen aus, die bedeutende gesellschaftliche Herausforderungen angehen, technologische Innovationen vorantreiben oder ein erhebliches kommerzielles Potenzial aufweisen. «Der Preis hat eine globale Reichweite und ist nicht auf IFR-Mitglieder beschränkt», sagt Takayuki Ito, Präsident der International Federation of Robotics. «Teilnahmeberechtigt sind Lösungen, die in realen Umgebungen eingesetzt werden und kommerziell erhältlich sind oder bereits aktiv im Einsatz sind. Die Ausschreibung beginnt im November 2026.»
Zwei weitere Finalisten Open Navigation LLC präsentierte mit Nav2 die weltweit am häufigsten genutzte Navi-
gationslösung für autonome mobile Roboter. Sie bietet die Funktionen, die ein mobiler Roboter für die autonome Navigation
Kontakt IFR International Federation of Robotics c/o VDMA Robotics + Automation Lyoner Str. 18 D-60528 Frankfurt/Main www.ifr.org n
Einfach ZUVERLÄSSIG. MASTERBATCHES ADDITIVES COMPOUNDS
erden“! w n ho sc d ir „W : ht c Und ni
www.grafe.com
Wir sind Ihr Partner und das auf Augenhöhe. Egal, ob Sie 30 Tonnen Compound oder nur ein Kilogramm Masterbatch benötigen: Wir halten, was wir Ihnen versprechen! Seit mehr als 30 Jahren vertrauen uns Kunden in über 60 Ländern.
CYCOLEN® Farbexpertise und Prozesssicherheit – Masterbatches für die Kreislaufwirtschaft.
7 FAKUMA – 8 / 2 0 2 612. – 16. OKTOBER, FRIEDRICHSHAFEN, HALLE A4, STAND 4108 | WIR FREUEN UNS AUF IHREN BESUCH! 29
KUNSTSTOFF XTRA
Circular Economy
Circular Economy Report 2026
Europäische Kunststoffwende ausgebremst Der jüngst erschienene und von Plastics Europe alle zwei Jahre herausgegebene Circular Economy Report 2026 zeigt, dass der Verlust der Wettbewerbsfähigkeit die gesetzten Klimaziele schwächt. Die europäische Analyse der Kreislaufwirtschaft für Kunststoffe liefert die neuesten Daten (2024) und Einblicke in den Übergang Europas 1 zu einer Kreislaufwirtschaft für Kunststoffe. Hierzu gehören die Trends bei der Produktion 2, der Verarbeitung, dem Verbrauch und dem Handel von zirkulären Kunststoffen sowie Daten zum Abfallmanagement.
Der Bericht zeigt: Das Tempo der Transformation zur Kreislaufwirtschaft für Kunststoffe in Europa hat sich deutlich verlangsamt – auch aufgrund wachsenden globalen Wettbewerbs. Das jährliche Wachstum3 der zirkulären Produktion in Europa ist von 13,6 % im Jahr 2022 auf nur noch 1,2 % im Jahr 2024 gesunken. Daraus resultieren 8,7 Mio. Tonnen zirkuläre Produktion (bzw. 15,8 % der Gesamtproduktion). Im Gegensatz dazu hat sich das jährliche Wachstum der globalen Produktion zirkulärer Kunststoffe von 5 % auf 7,7 % erhöht. Gleichzeitig verliert auch die Nachfrage der europäischen Verarbeiter nach zirkulären Kunststoffen an Dynamik: Das jährliche Wachstum sank von 16,2 % im Jahr 2022 auf 4 % im Jahr 2024. Neue Handelsdaten zeigen die erhebliche Abhängigkeit der europäischen Kunststofftransformation von externen Wertschöpfungsketten: 19 % der Nachfrage der Verarbeiter nach zirkulären Kunststoffen werden durch Importe gedeckt, und 12,4 % der in Europa gesammelten Abfälle werden in anderen Regionen recycelt. Noch grösser ist die Importabhängigkeit bei fossilbasierten Kunststoffen: Hier werden 25 % der Nachfrage der Verarbeiter durch Importe gedeckt.
ten und eines Mangels an fairem Wettbewerb befinden sich Europas Kunststoffhersteller im Überlebensmodus. Unsere Wertschöpfungskette ist nicht in der Lage, die notwendigen Investitionen in die Kreislaufwirtschaft zu tätigen; stattdessen erleben wir eine Dekarbonisierung Europas durch Deindustrialisierung. Wenn dieser
äusserst schädliche Trend nicht umgekehrt wird, wird Europa seine Klimaziele nicht erreichen können.» Europa hält zwar weiterhin den grössten Anteil an zirkulären Kunststoffen (15,8 %) im Verhältnis zu seinem gesamten Produktionsmix. Diese Führungsrolle beruht jedoch in erster Linie auf einem deutlichen
Die Kreislaufwirtschaft verlangsamt sich Rob Ingram, Präsident von Plastics Europe und CEO von Ineos Olefins & Polymers Europe, erklärt: «Es ist äusserst besorgniserregend, dass wir gerade in dem Moment, in dem Europa den Übergang zu einer Kreislaufwirtschaft beschleunigen sollte, eine dramatische Verlangsamung beobachten. Infolge hoher Energie- und Rohstoffpreise, steigender Emissionskos30
Grafiken aus dem Bericht ’Die Kreislaufwirtschaft für Kunststoffe: Eine europäische Analyse
7–8/2026
KUNSTSTOFF XTRA
Rückgang der fossilbasierten Kunststoffproduktion, die zwischen 2022 und 2024 um 8,3 % auf 43,3 Mio. Tonnen gesunken ist.
Kunststoffabfälle sind ein wertvoller Rohstoff «Wenn wir weiterhin wertvolle sortierte Abfälle exportieren und recycelte Materialien importieren, untergraben wir sowohl unsere industrielle Basis als auch unsere Klimaziele. Wir müssen ein tragfähiges Geschäftsmodell für zirkuläre Kunststoffe in Europa schaffen, indem wir es wirtschaftlich attraktiv machen, unsere Kunststoffab fälle in Europa zu halten und zu recyceln. Unterstützende und zweckmässige Regulierung ist hierfür ein zentraler Hebel», sagt Virginia Janssens, Geschäftsführerin von Plastics Europe. Und sie mahnt: «Die Golfkrise hat erneut verdeutlicht, wie anfällig Europa für Schocks bei fossilen Ressourcen ist – und dass eine starke europäische Kreislaufwirtschaft für Kunststoffe kein «Nice-to-have», sondern unabdingbar ist. Kunststoffabfälle sind ein wertvoller Rohstoff, der Europa die Chance gibt, zu einem ressourcenstarken Kontinent zu werden. Es ist an der Zeit, die Verantwortung für unsere Kreislaufwirtschaft zurückzugewinnen – beginnend damit, strategische Ressourcen in Europa zu halten und zu nutzen.» Zwar haben sich die Recyclingquoten auf 29,6 % verbessert, doch das Ausmass und die Komplexität der Aufgabe für politische Entscheidungsträger und das europäische Kunststoffsystem dürfen nicht unterschätzt werden. Über 70 % der in Europa gesammelten Kunststoffabfälle – ein wertvoller zirkulärer Rohstoff, der die Abhängigkeit Europas von fossilen Ressourcen verringern könnte – wurden auch 2024 weiterhin der Verbrennung (16,0 Mio. Tonnen, 48,9 %) und der Deponierung (7,0 Mio. Tonnen, 21,5 %) zugeführt. Obwohl die Europäische Kommission die
Circular Economy
Die wichtigsten Erkenntnisse aus dem Bericht 15,8 % bzw. 8,7 Mio. Tonnen der gesamten Kunststoffproduktion in Europa waren im Jahr 2024 zirkulär, setzten also recycelte Kunststoffe oder Biomasse als Rohstoff ein. Das Wachstum der zirkulären Produktion hat sich stark verlangsamt von 13,6 % im Jahr 2022 auf lediglich 1,2 % im Jahr 2024. Das Wachstum der Nachfrage nach zirkulären Kunststoffen ging von 16,2 % im Jahr 2022 auf 4 % im Jahr 2024 zurück. Die Recyclingquote der gesammelten Kunststoffabfälle in Europa stieg auf 29,6 %. 70,4 % der gesammelten Kunststoffabfälle werden weiterhin deponiert oder verbrannt.
strategische Bedeutung der kunststofferzeugenden Industrie im Rahmen des Industrial Accelerator Act anerkannt hat, mangelt es den derzeitigen politischen Rahmenbedingungen der EU an den notwendigen Marktsignalen, der erforderlichen Skalierung und der Geschwindigkeit, um die aktuellen Trends umzukehren.
Es besteht Handlungsbedarf Dringender Handlungsbedarf besteht sowohl auf EU- als auch auf nationaler Ebene. Es geht darum, die Wettbewerbsfähigkeit der Industrie wiederherzustellen und Investitionen in zirkuläre Kunststoffe im grossen Massstab zu ermöglichen. Dabei müssen insbesondere die hohen Energieund Emissionskosten in Europa adressiert, faire Handelsbedingungen und gleiche Wettbewerbsbedingungen sichergestellt sowie eine starke Marktnachfrage nach zirkulären Kunststoffen durch ambitionierte Market-Pull-Instrumente geschaffen werden. Gleichzeitig gilt es, das wirtschaftliche Potenzial eines harmonisierten Binnenmarkts zu erschliessen. «Der Übergang zu einer Kreislaufwirtschaft für Kunststoffe muss zu einer zentralen Priorität für Europa werden. Der Circular Economy Act muss echten Wandel vorantreiben und Zirkularität zu einer attraktiven Geschäftsmöglichkeit in Europa machen. Ohne entschlossenes Handeln besteht die Gefahr, dass wir die Vorteile unserer eige-
INNOVATIONEN SICHERN DIE ZUKUNFT! 7–8/2026
nen Transformation verlieren, während andere Regionen die industrielle und wirtschaftliche Wertschöpfung daraus ziehen. Zirkularität ist nicht nur ein Umweltziel, sondern auch ein industriepolitisches Ziel», so Janssens. Und weiter: «Europa ist Heimat vieler der weltweit innovativsten und zukunftsorientiertesten Kunststoffhersteller und war ein Vorreiter beim Übergang zu einem zirkulären Kunststoffsystem. Mit der richtigen Unterstützung können wir ein starkes Kreislaufsystem für Kunststoffe aufbauen, das die nächste Generation der Industrie in Europa trägt und seine wirtschaftliche Resilienz und Sicherheit gewährleistet.»
EU27, Grossbritannien, Schweiz und Norwegen 2 Einschliesslich mechanisch, physikalisch und chemisch recycelter Kunststoffe sowie Kunststoffe, die aus biobasierten Rohstoffen gewonnen wurden 3 Zusammengesetzte jährliche Wachstumsrate (CAGR) 1
Kontakt PlasticsEurope Deutschland e.V. Mainzer Landstrasse 55 D-60329 Frankfurt a/Main www.plasticseurope.org
n
Jetzt anmelden Donnerstag, 3. September
WO WISSEN WIRKT.
31
KUNSTSTOFF XTRA
Medizintechnik
Herstellung von Medizinprodukten
Hier wird in der Champions League gespielt Medizinische Grossprojekte für den internationalen Gesundheitsmarkt erfordern Schnelligkeit, Wiederholgenauigkeit und absolutes Vertrauen in jedes einzelne gefertigte Teil. MGS mit Hauptsitz in Germantown, Wisconsin (USA), bildet die gesamte Wertschöpfungskette ab – von der ersten Zeichnung bis zur verpackten Komponente – und setzt dabei auf die Spritzgiesskompetenz von KraussMaffei. Wie dynamisch diese Märkte sind, zeigt sich insbesondere dann, wenn viele vollelektrische PX-Spritzgiessmaschinen parallel benötigt werden.
CDMO – Contract Development and Manufacturing Organization – beschreibt den Anspruch von MGS, Entwicklungs- und Fertigungsleistungen aus einer Hand bereitzustellen. Von der Produktentwicklung bis zur Auslieferung fertiger Komponenten muss jedes Projekt reibungslos funktionieren – denn in Pharma, Diagnostik und Medizintechnik steht am Ende immer die Sicherheit der Patientinnen und Patienten im Fokus. Dirk Paulmann, Vice President of Global Marketing bei MGS, bringt es auf den Punkt: «Wir spielen in der Champions League, wenn es um Stückzahlen, Präzision und Qualität geht. Dafür brauchen wir die richtigen Partner.»
Globales Servicenetzwerk als Rückgrat der Produktion Um diese hohen Anforderungen zuverlässig zu erfüllen, setzt MGS seit vielen Jahren auf Maschinen von KraussMaffei. Eine zentrale Rolle spielt dabei die vollelektri-
MGS-Standort Richfield
sche PX-Spritzgiessmaschine mit LRX Linearroboter in Medical-Ausführung, unter anderem mit automatischer, geschlossener Zentralschmierung. Die Plattform ist konsequent auf die Reinraumfertigung
nach ISO-Klasse 8 ausgelegt – ein Umfeld, in dem MGS mit rund 1500 Mitarbeitenden an Standorten in den USA, Costa Rica, Mexiko, Irland, Schweden, Deutschland, Belgien, Dänemark und der Slowakei produziert. Zusätzliche Sicherheit bietet das internationale Servicenetzwerk von KraussMaffei, das bei Wartungsbedarf oder Störungen eine schnelle Unterstützung vor Ort ermöglicht.
Reproduzierbarkeit über alle Kavitäten hinweg
Vollelektrische PX-Spritzgiessmaschinen von KraussMaffei mit LRX Linearrobotern in der Produktion bei MGS. (Bilder: MGS)
32
Viele Programme von MGS basieren auf Multikavitäten-Werkzeugen mit anspruchsvollen Zykluszeiten. Entscheidend ist hier eine hohe Reproduzierbarkeit über sämtliche Kavitäten hinweg. Vor allem bei geringen Teilegewichten, wie sie etwa bei Labormaterialien typisch sind, kommt es nicht nur auf präzise Heisskanaltechnik an, sondern ebenso auf Maschinen, die ein konstant hohes Schussgewicht sicherstellen. Mit APCplus stellt KraussMaffei dafür 7–8/2026
KUNSTSTOFF XTRA
Medizintechnik
Die A.i.r. Platform™ (auto-injector-reimagined) von MGS basiert auf einer flexiblen Kernarchitektur und ermöglicht Pharmaunternehmen ein völlig neues Mass an individueller Anpassung der Produkte.
eine digitale Funktion bereit, die Umschaltpunkt und Nachdruck von Schuss zu Schuss an die jeweilige Schmelzeviskosität anpasst.
Mit dem Wachstumstempo Schritt halten Medtech-Projekte sind häufig durch eine besondere Dynamik geprägt, auch MGS muss in der Lage sein, die Produktion in kurzer Zeit anlaufen zu lassen. Entsprechend war KraussMaffeis Fähigkeit, schnell auf diese Dynamiken zu reagieren, ein entscheidender Grund für die Wahl des Maschinenpartners. Das Team um Thomas Hörl, Key Account Manager Medical bei KraussMaffei in Parsdorf, hat bereits mehrfach die Auslieferung und Inbetriebnahme einer grösseren Zahl an Maschinen in engen Zeitfenstern begleitet. Für Dirk Paul-
mann ist genau diese Reaktionsfähigkeit ein entscheidender Faktor: «Wir brauchen Partner, die mit den Wachstumstempo unserer Kunden Schritt halten können. KraussMaffei hat mehrfach bewiesen, dass es dieser Herausforderung gewachsen ist.»
A.i.r. PlatformTM als Wachstumstreiber Zusätzliches Wachstumspotenzial eröffnet die firmeneigene A.i.r. Platform (Auto-injector reimagined). Auf Basis eines vollständig zertifizierten internen Mechanismus erhalten Kunden von MGS Zugang zu einem erprobten, sofort einsetzbaren System, dessen Aussendesign und Benutzeroberfläche sich an Marke, Therapie und Patientenanforderungen anpassen lassen. Das verkürzt Entwicklungszeiten, reduziert technische Risiken und beschleunigt den
21. RAPPERSWILER KUNSTSTOFF-FORUM 7–8/2026
A.i.r. Platform (Auto-injector reimagined)
Weg durch regulatorische Prozesse bis zur Markteinführung. Um die steigende Nachfrage nach dieser Plattform zu bedienen, setzt MGS auf einen langjährigen Partner wie KraussMaffei. Dirk Paulmann hebt dabei insbesondere «die hohe Aufmerksamkeit und Unterstützung, die wir erhalten» hervor, welche ein gutes Fundament für die zukünftige Partnerschaft bilden.
Kontakt Krauss-Maffei (Schweiz) AG Grundstrasse 3 CH-6343 Rotkreuz +41 41 799 71 80 info-ch@kraussmaffei.com www.kraussmaffei.com
n
Jetzt anmelden Donnerstag, 3. September
WO WISSEN WIRKT.
33
KUNSTSTOFF XTRA
Recycling
Reinigung von Pyrolyseöl
Evonik vereinfacht das chemische Recycling Evonik entwickelt Lösungen, die das chemische Recycling von Kunststoffen entscheidend voranbringen können. Spezielle Katalysatoren und Adsorbentien verbessern die Qualität von Pyrolyseöl.
Dr. Bernd Kaltwasser ¹ Im Pyrolyseverfahren werden Kunststoffab- fälle unter Luftabschluss bei hohen Temperaturen in ihre chemischen Bausteine zerlegt. Das Hauptprodukt dieses Prozesses ist Pyrolyseöl. Es kann fossile Rohstoffe wie Naphtha aus Erdöl ergänzen und in Steamcrackern weiterverarbeitet werden. Dort entstehen die Grundbausteine neuer Kunststoffe, wie Ethylen und Propylen. Allerdings enthält Pyrolyseöl Verunreinigungen wie Chlor, Stickstoff oder Silizium, die die Effizienz und Prozesssicherheit von Steamcrackern beeinträchtigen können. «Cracker-Betreiber setzen strenge Qualitätsstandards für die eingesetzten Rohstoffe», sagt Hendrik Rasch, der im Next Markets Program von Evonik den Bereich Circular Packaging and Plastics Recycling verantwortet. «Unsere Produkte setzen genau hier an. Sie helfen, die Qualität des Pyrolyseöls entscheidend zu verbessern.» Evonik hat bereits vor Jahren begonnen, Technologien für die Reinigung von Pyrolyseöl zu entwickeln. Dabei konnte das Unternehmen auf seine langjährige Expertise in der Petrochemie und der Aufbereitung von Rohstoffen zurückgreifen. Mit der Produktlinie Purocel bietet Evonik nun Adsorbentien, die gezielt bestimmte Verunreinigungen aus Pyrolyseöl entfernen. Besonders hervorzuheben ist Purocel 505, das zwei Prozesse kombiniert: Zunächst trennen sich die Chlorverbindungen in einer Katalysereaktion ab, dann werden die entstandenen Chloride gebunden. Diese Technologie entfernt bis zu dreimal mehr Chloride aus Pyrolyseöl als herkömmliche Lösungen.
1 Dr. Bernd Kaltwasser, Corporate Communications, Evonik Industries AG
34
Hendrik Rasch: «Unsere Lösungen zeigen, wie technologische Innovationen die Circular Eco nomy voranbringen können.» (Bilder: Evonik)
Die Aufbereitung von gebrauchten Kunststof fen zu gereinigtem Pyrolyseöl kann ein gros ser Schritt für die Kreislaufwirtschaft werden.
Für Anwendungen mit höheren Anforderungen unterstützt Evonik die Adsorption durch Hydrotreating. Dabei reagiert der Wasserstoff mit den verbleibenden Verunreinigungen und wandelt diese in flüchtige Verbindungen um. Hier kommen die Metallkatalysatoren der Reihe Purocel H zum Einsatz, die recycelbar sind und damit Ressourcen schonen. Neben den chemischen Lösungen bietet Evonik auch modulare Systeme für die einfache Integration in bestehende Anlagen. Mit der Rocket-Technologie liefert Evonik vorkonfigurierte Kolonnenmodule, die Adsorbentien wie Purocel 510 enthalten. Diese Einheiten können flexibel sowohl an Pyrolyseanlagen als auch an Steamcracker angeschlossen werden und ermöglichen eine effiziente Reinigung ohne grosse Investitionen oder lange Stillstände. «Unsere Lösungen zeigen, wie technologische Innovationen die Circular Economy voranbringen können», so Rasch. «Wir sind überzeugt, dass chemisches Recycling ein zentraler Baustein für die nachhaltige Kunststoffwirtschaft ist.» Die Wiederverwertung von verschmutzten und nicht sortenreinen Kunststoffen ist bisher eine Herausforderung. Mechanisches Recycling ist bei sortenreinen Kunst-
stoffabfällen, wie beispielsweise PET-Flaschen, eine bewährte Methode. Ein grosser Teil der Kunststoffabfälle besteht jedoch aus gemischten und verunreinigten Materialien, die sich mechanisch nicht gut recyceln lassen. Hier setzt das chemische Recycling an. Die Nachfrage nach chemischem Recycling wächst weltweit, da politische Rahmenbedingungen den Einsatz von recycelten Kunststoffen fördern. Evonik sieht sich dabei als Systempartner für die Industrie und bietet Lösungen für unterschiedliche Anforderungen – von kleinen Pyrolyseanlagen bis hin zu grossen petrochemischen Komplexen. Die Technologien von Evonik leisten nicht nur einen Beitrag zur Circular Economy, sondern stärken auch die Resilienz der Industrie. Durch die Nutzung von Pyrolyseöl wird die Abhängigkeit von fossilen Rohstoffen reduziert, die Umwelt geschont und die Versorgungssicherheit erhöht. Kontakt Evonik Industries AG D-45128 Essen +49 201 17701 info@evonik.com www.evonik.com
n 7–8/2026
KUNSTSTOFF XTRA
Digitalisierung
Warum virtuelle Modelle in der Produktentwicklung immer wichtiger sind
Grenzen klassischer Teststrategien Physische Tests gelten seit Jahrzehnten als zentraler Baustein der technischen Entwicklung. Doch steigende Systemkomplexität, kürzere Entwicklungszyklen und hohe Kosten für Prototypen stossen klassische Teststrategien zunehmend an ihre Grenzen. Ideal ist die Kombination von virtuellen Modellen und Simulationstechnologien, die reale Tests erweitern und ein digitales Verständnis der zugrunde liegenden physikalischen Prozesse ermöglichen.
Ein grundlegendes Problem klassischer Teststrategien besteht darin, dass physische Versuche häufig erst spät im Entwicklungsprozess stattfinden. Zu diesem Zeitpunkt sind zentrale Designentscheidungen bereits getroffen. Werden Schwachstellen entdeckt, sind Änderungen meist teuer oder nur mit erheblichem Aufwand möglich. Simulationen schliessen diese Lücke, indem sie physikalische Zusammenhänge bereits in der Konzept- und Auslegungsphase sichtbar machen. Moderne Multiphysics-Simulationen koppeln unterschiedliche physikalische Effekte wie Strömungsmechanik, Strukturmechanik, Thermodynamik oder Elektromagnetismus in einem konsistenten Modell. Dadurch lassen sich Wechselwirkungen analysieren, die in isolierten Einzeltests oft nur schwer erfassbar sind. Ein Beispiel aus der Energietechnik zeigt den praktischen Nutzen solcher virtuellen Modelle: Beim thermischen Management von Energiespeichern kann eine Systemsimulation das gesamte Kühlsystem – vom Chiller über den Kühlkreislauf bis zur Zelle – digital abbilden. Entwickler erkennen
Taktiles Testing eines Halbleiters
7–8/2026
Thermische Auslegung eines Elektronikbauteils (Bilder: Merkle)
frühzeitig kritische Temperaturspitzen und können konstruktive Massnahmen bereits vor dem Bau physischer Prototypen bewerten. Auch bei grosstechnischen Anlagen wie Reinräumen liefern CFD-Simulationen wichtige Erkenntnisse. Luftströmungen, Temperaturfelder und Partikelbewegungen lassen sich detailliert analysieren und optimieren. Obwohl der Simulationsaufwand meist nur einen kleinen Teil der Gesamtinvestition ausmacht, können potenzielle Fehlplanungen frühzeitig erkannt und spätere Qualitätsprobleme vermieden werden. «Simulation ersetzt den realen Test nicht – sie macht ihn zielgerichteter», so Dipl.Ing. (TU) Stefan Merkle, Geschäftsführender Gesellschafter der Merkle CAE Solutions GmbH. «Wenn physikalische Zusammenhänge bereits in frühen Entwicklungsphasen verstanden werden, lassen sich Versuche deutlich effizienter planen und Entwicklungsrisiken erheblich reduzieren.»
Virtuelle Modelle entfalten ihren grössten Nutzen daher im Zusammenspiel mit experimentellen Methoden. Simulationen helfen, kritische Szenarien zu identifizieren und Parameter systematisch zu variieren, während physische Tests die notwendigen Daten zur Validierung der Modelle liefern. Für Entwicklungsabteilungen bedeutet das: Klassische Teststrategien werden zunehmend durch digitale Methoden ergänzt. Unternehmen, die Simulation frühzeitig in ihre Entwicklungsprozesse integrieren, können Entwicklungszeiten verkürzen, Risiken reduzieren und fundiertere Entscheidungen treffen, lange bevor der erste Prototyp gebaut wird.
Kontakt Merkle CAE Solutions GmbH Friedrichstrasse 1 D-89518 Heidenheim kontakt@merkle-cae.de www.merkle-cae.de
n 35
KUNSTSTOFF XTRA
Digitalisierung
Automatische Konstruktion von 3D-Druck-Bauteilen
IWK-Design-Konfigurator ausgezeichnet Das IWK hat einen Design-Konfigurator für Vakuumgreifer entwickelt, welcher mit dem Swiss Plastics Expo Award 2026 in der Kategorie Digitalisierung ausgezeichnet wurde. Erste Versionen des Vakuumgreifer-Konfigurators wurden bereits von einigen Unternehmen getestet und nach einer Schulung bei ihnen in Betrieb genommen.
Cedric Kundert 1 Juan-Estéban Wittmer ¹ Prof. Dr. Daniel Omidvarkarjan 2 Die additive Fertigung ist bereits in verschiedenen industriellen Anwendungen etabliert. Dennoch stellt die zeitaufwändige Konstruktion in vielen Bereichen immer noch einen der grössten Kostentreiber dar. Insbesondere bei individualisierten 3D-Druck-Bauteilen kann der manuelle Designprozess die Wirtschaftlichkeit stark einschränken. Automatisierte Konstruktionstools können die Entwicklung von 3D-Druck-Bauteilen beschleunigen, wodurch vermehrt individualisierte Produkte wirtschaftlich umgesetzt werden können. Mithilfe einer regelbasierten Parametrisierung lassen sich produktionsfertige 3D-Geometrien innerhalb von Minuten automatisch erstellen. Eingebettet in einen webbasierten Design-Konfigurator, der über beliebige Endgeräte erreicht werden kann, erlaubt ein solches Tool auch Nutzern ohne CAD-System (ComputerAided Design) oder -Kenntnisse, innert Sekunden ein individualisiertes Bauteil zu generieren [1]. Am Institut für Werkstofftechnik und Kunststoffverarbeitung (IWK) wird intensiv an der Entwicklung von automatisierten Konstruktionstools geforscht. Im Rahmen eines Demonstrationsprojekts wurde ein solches System für industrielle Vakuumgreifer entwickelt, welches auf der Swiss Plastics Expo mit einem Award in der Kategorie Digitalisierung ausgezeichnet wurde [1].
Cedric Kundert, Juan-Estéban Wittmer, beide wissenschaftliche MItarbeiter am IWK 2 Prof. Dr. Daniel Omidvarkarjan, Leiter Fachbereich 3D-Printing / Additive Manufacturing, IWK
Bild 1: Webbasierter Designkonfigurator auf Basis der neuen Toolkette: Seitenleiste mit den Eingabeparametern, 3D-Viewport mit importiertem Bauteil und der in Echtzeit generierten Greifergeometrie. (Bilder: IWK)
Neue Funktionen des Design-Konfigurators Der Design-Konfigurator wird über einen gewöhnlichen Webbrowser von beliebigen Endgeräten erreicht, ohne lokale Installation oder CAD-Kenntnisse. Der Nutzer lädt die Bauteilgeometrie des Spritzgiessbauteils im STL- oder STEP-Format hoch und passt den Greifer über die Eingabepara-
Aktualisierter technischer Aufbau
1
36
meter in der Seitenleiste an seine Anforderungen an. Die resultierende Greifergeometrie wird in Echtzeit im 3D-Viewport dargestellt (Bild 1). Die Greiferarme können direkt in der 3D-Ansicht per Drag-andDrop interaktiv auf dem Bauteil positioniert werden. Abschliessend wird die konfigurierte Greifergeometrie als STLoder STEP-Datei exportiert und steht damit für die additive Fertigung bereit. Neu können Nutzer zudem erstellte Konfigurationen lokal abspeichern und später wieder aufrufen. Auch das Interface zum Handling System kann flexibel konfiguriert werden.
Bild 2: Mit dem Konfigurator lassen sich komplexe Vakuumgreifer in wenigen Minuten generieren.
Die am IWK entwickelte Toolkette basiert auf einer Drei-Schichten-Architektur: Die Webseite im Browser übernimmt die Parametereingabe und die Darstellung der 3DGeometrie, ein Server leitet die Anfragen 7–8/2026
KUNSTSTOFF XTRA
Digitalisierung
weiter, und die Berechnungsschicht führt die Grasshopper-Definition mittels Rhino. Compute aus. Parameteränderungen und aktualisierte Geometrien werden dabei ohne Neuladen der Seite übertragen. Die Toolkette ist modular aufgebaut und dient als Vorlage für die Entwicklung weiterer Design-Konfiguratoren; die Lizenzkosten von Rhino.Compute sind abhängig von der Auslastung und fallen nur an, solange der Konfigurator verwendet wird.
Potenzial für weitere Anwendungen Erste Versionen des Vakuumgreifer-Konfigurators wurden bereits von einigen Unternehmen getestet und nach einer Schulung bei ihnen in Betrieb genommen. Mit der neuen Toolkette wurde das Tool nun weiterentwickelt und von den bisherigen Einschränkungen befreit. Die Toolkette ist dabei nicht auf Konfiguratoren für Vaku-
umgreifer beschränkt, sie ist bewusst modular aufgebaut und lässt sich auf beliebige parametrische Geometrien anwenden. Aufbauend auf den ersten Erkenntnissen bei den Vakuumgreifern wird am IWK ein Design-Konfigurator für die automatische Konstruktion von Werkzeugeinsätzen für das Spritzgiessen entwickelt. Basierend auf wenigen Inputs (z.B. 3D-Datei des Spritzlings, Auswahl des gewünschten Standardeinsatzes für eine Stammform) wird die 3D-Geometrie des Einsatzes komplett automatisiert generiert. Mithilfe intuitiver Bedienelemente können Nutzer den erstellten Einsatz flexibel anpassen (zum Beispiel Wahl der Angussposition (vorne/hinten), Art des Angusses, Positionen der Auswerfer). Dieses Tool eignet sich bei einer hoher Variantenvielfalt von ähnlichen Spritzgiessbauteilen. Das IWK sucht aktuell Testnutzer, die den weiterentwickelten Design-Konfigurator für
Bild 3: Webbasierter Konfigurator für die Konstruktion von Werkzeugeinsätzen beim Spritzgiessen
Swiss Plastics Expo Award Das hier beschriebene Projekt ‹DesignKonfigurator für Vakuumgreifer› wurde anlässlich der Swiss Plastics Expo im Januar in Luzern mit dem gleichnamigen Preis in der Kategorie Digitalisierung ausgezeichnet.
Vakuumgreifer in ihrem Betrieb einsetzen möchten. Kontaktieren Sie uns, wenn Sie das Tool testen oder eine eigene Projektidee umsetzen möchten.
Literatur [1] P. Grünenfelder, D. Omidvarkarjan, S. Grimm, «Kürzere Entwicklungszeiten für 3D-Druck-Teile», KunststoffXtra 11– 12/2023, S. 16–17. [2] J.-E. Wittmer, «Webbasierte Designkonfiguratoren für die additive Fertigung», Bachelorarbeit, OST – Ostschweizer Fachhochschule, IWK, Rapperswil, 2026. Kontakt IWK Institut für Werkstofftechnik und Kunststoffverarbeitung Fachbereich 3D Printing / Additive Manufacturing Eichwiesstrasse 18b CH-8640 Rapperswil-Jona +41 58 257 13 05 daniel.omidvarkarjan@ost.ch www.ost.ch/iwk
n
Gut bedient! uma Fak messe 30n.ationale vFearcahrbeitung
r Inte stoff unst für K 026 er 2 ktob 6. O itag 2.– 1 1 e r F D g– n onta shafe & M rich ried a F
Fakuma Messeausgabe 9-10/2026 Ihre Werbebotschaft in Print und Online – frisch serviert in unserem Magazin.
e Onlin t rin und P buchen
Hier
em
bequ
kunststoffxtra.com
7–8/2026
37
Verband
Mitgliederversammlung KUNSTSTOFF.swiss
Ein Jahr voller Aktivitäten Die Mitgliederversammlung 2026 von KUNSTSTOFF.swiss fand am 23. Juni im Feldschlösschen in Rheinfelden statt. 126 Mitglieder und Gäste nutzten die Gelegenheit, um auf ein engagiertes Verbandsjahr zurückzublicken, aktuelle Entwicklungen zu diskutieren und sich persönlich auszutauschen. Nach der Versammlung bot eine Führung durch die Brauerei Feldschlösschen spannende Einblicke in die Bierproduktion und die Nachhaltigkeitsstrategie des Unternehmens. Debora Rondinelli Die Mitglieder des Verbands winken alle Traktanden durch (Bilder: KUNSTSTOFF.swiss)
Riccardo Casanova, Geschäftsführer, und Verena Jucker, stellvertretende Geschäftsführerin des Verbands, blickten auf ein ereignisreiches Verbandsjahr zurück. Besonders erfreulich: Seit der letzten Mitgliederversammlung konnten 15 neue Mitglieder gewonnen werden.
Nachhaltigkeit und Interessenvertretung Riccardo Casanova stellte die Aktivitäten von KUNSTSTOFF.swiss im Bereich Nachhaltigkeit vor, einem zentralen Handlungsfeld des Verbands. Der Verband engagiert sich aktiv in regulatorischen und politischen Prozessen auf nationaler und europäischer Ebene, verfolgt relevante Entwicklungen laufend und bringt die Anliegen der Kunststoffindustrie gezielt in Vernehmlassungen und politischen Diskussionen ein. Im Berichtsjahr standen insbesondere die EUVerpackungsverordnung (PPWR), der Dialog mit dem Bundesamt für Umwelt zu StyrolEmissionen sowie die Mitwirkung in verschiedenen Fachgremien und Brancheninitiativen im Fokus. Gleichzeitig stärkt KUNSTSTOFF.swiss die Vernetzung der Branche und vertritt deren Interessen gegenüber Politik, Verwaltung und Öffentlichkeit. Durch Round Tables, Fachveranstaltungen und die Aufbereitung komplexer regulatorischer Themen erhal38
ten die Mitglieder praxisnahe Unterstützung und wertvolle Orientierungshilfen für ihren Unternehmensalltag Ein weiterer Schwerpunkt lag auf der Treibhausgasbilanzierung. Mit der Softwarelösung Ecospeed steht den Mitgliedern ein einfaches und praxisorientiertes Werkzeug zur Verfügung, um CO2-Emissionen transparent zu erfassen, Reduktionspotenziale zu identifizieren und die Nachhaltigkeitsleistung des Unternehmens kontinuierlich weiterzuentwickeln.
Stärkung der Berufsbildung Die Nachwuchsförderung bleibt ein zen trales Anliegen von KUNSTSTOFF.swiss. Besonders erfreulich ist die Entwicklung bei den Lernendenzahlen: Gegenüber dem Vorjahr konnte die Zahl der neuen Lernenden 2026 gesteigert werden. Für den Ausbildungsstart nach den Sommerferien sind bereits 85 Lernende angemeldet – und der Verband erwartet noch einige mehr. Ein Meilenstein war zudem der erste überbetriebliche Kurs in französischer Sprache, der den Zugang zum Beruf in der Westschweiz stärkt. Auch die Weiterentwicklung der Branche steht im Fokus: Gemeinsam mit der Eidgenössischen Hochschule für Berufsbildung (EHB) arbeitet KUNSTSTOFF.swiss an einer
Vorstudie für eine zukünftige höhere Berufsbildung. Da die Anforderungen und Tätigkeitsfelder nicht allein mittels einer Umfrage ausreichend erfasst werden konnten, werden nun Workshops mit Fachpersonen aus der Branche durchgeführt.
Dienstleistungen mit Mehrwert für die Mitglieder Verena Jucker zeigte die vielfältigen Dienstleistungen des Verbands auf. Dazu zählen Fachveranstaltungen, Webinare, Firmenbesuche und regionale Impuls-Treffs, die den fachlichen Austausch fördern und neue Perspektiven eröffnen. Besonders geschätzt werden praxisnahe Weiterbildungsangebote, beispielsweise im Bereich Arbeitssicherheit und Gesundheitsschutz oder zu regulatorischen Themen wie PPWR, PFAS oder Treibhausgasbilanzierung. Neu profitieren Mitglieder und ihre Mitarbeitenden zudem von attraktiven Krankenkassenkonditionen: Über die Partnerschaft mit Swica sind Prämienrabatte von bis zu 23 Prozent möglich, ein schöner Zusatznutzen für die Mitarbeitenden der Mitgliedsfirmen.
Kommunikation stärkt die Branche KUNSTSTOFF.swiss engagiert sich weiterhin stark für die Sichtbarkeit der Branche. 7–8/2026
Verband
Regelmässige Newsletter, Medienarbeit, Webinare und die Präsenz auf digitalen Kanälen sorgen für kontinuierliche Information und Vernetzung. Mit über 158 000 LinkedIn-Views innerhalb der letzten zwölf Monate, rund 500 neuen Followern und etwa 30 000 Website-Besuchern pro Jahr sind die digitalen Kommunikationskanäle nach wie vor sehr wichtig. Zugleich positioniert sich der Verband als verlässlicher Ansprechpartner für Medien, Politik und Öffentlichkeit – beispielsweise bei Fragen zu Mikroplastik, Versorgungssicherheit oder aktuellen Branchenentwicklungen.
Jugendliche dort erreichen, wo sie sind Der Wettbewerb um Lernende nimmt weiter zu. KUNSTSTOFF.swiss setzt deshalb verstärkt auf zielgerichtetes Berufsmarketing – online und offline. Neben digitalen Kampagnen ist der Verband regelmässig an Berufsmessen präsent und macht die Kunststoffberufe für Jugendliche erlebbar. Mit Praxisdemonstrationen, Anschauungsmaterial und dem direkten Austausch mit Lernenden und Berufsfachleuten erhalten junge Menschen einen authentischen Einblick in das Berufsbild. Auch die Zusammenarbeit mit Yousty erzielt beachtliche Reichweiten: Auf TikTok wurden über 5 Millionen Views und rund 18 900 Klicks auf den Button «Jetzt bewerben» erreicht. Mit dem Format «Lehrberufe Live» erhalten Schülerinnen und Schüler direkte
Einblicke in den Berufsalltag von Kunststofftechnologen und Kunststofftechnologinnen. Die Sendungen werden direkt ins Klassenzimmer übertragen und erreichen schweizweit über 100 000 Views pro Monat.
Wirtschaftliche Entwicklung der Branche Riccardo Casanova unterstrich die Bedeutung der jährlichen Wirtschaftsdaten für die Vertretung der Interessen der Branche. Verlässliche Zahlen schaffen Transparenz und stärken die Position gegenüber Politik, Medien und Öffentlichkeit. Die aktuellen Branchendaten zeigen ein gemischtes Bild. Nach schwierigen Vorjahren konnte die Schweizer Kunststoffindustrie 2025 erstmals wieder leicht wachsen. Der Gesamtumsatz stieg um 2,4 Prozent auf 15,7 Milliarden Franken. Besonders erfreulich entwickelte sich die Kunststoffverarbeitung, deren Umsatz auf 11,1 Milliarden Franken zulegte. Die Hersteller von Maschinen und Peripheriegeräten verzeichneten hingegen bereits das dritte Jahr in Folge einen deutlichen Umsatzrückgang.
Genehmigungen und Wahlen Die Mitglieder genehmigten die Jahresrechnung 2025 sowie den Jahresbericht und erteilten Vorstand und Geschäftsstelle die Décharge. Die Beitragsordnung bleibt unverändert, und auch das Budget 2027 wurde von der Versammlung verabschiedet.
Ausbildung erfolgreich abgeschlossen 76 neue Fachkräfte feiern ihren Erfolg
EBA-Absolventen mit Klassenlehrern
7–8/2026
EFZ-Absolventinnen und -Absolventen mit Klassenlehrern
Nachhaltigkeit bei Feldschlösschen Im Gastreferat gewährte Rüdiger Galm, Leiter Nachhaltigkeit bei Feldschlösschen, spannende Einblicke in die Nachhaltigkeitsstrategie der grössten Brauerei der Schweiz. Er zeigte auf, wie das Unternehmen durch den gezielten Einsatz von Recyclingmaterialien, die Förderung der Kreislaufwirtschaft und zahlreiche betriebliche Massnahmen seinen CO2-Ausstoss kontinuierlich reduziert. Besonders interessant waren die Ausführungen zu den Umweltauswirkungen verschiedener Verpackungslösungen. Anhand konkreter Praxisbeispiele wurde deutlich, dass die tatsächliche Nachhaltigkeit einer Verpackung nicht allein vom verwendeten Material abhängt, sondern nur durch eine ganzheitliche Betrachtung des gesamten Lebenszyklus beurteilt werden kann. Das Referat unterstrich damit die Bedeutung faktenbasierter Entscheidungen für eine nachhaltige Entwicklung
Führung durch die Brauerei Feldschlösschen Beim anschliessenden Mittagessen im Restaurant Feldschlösschen bot sich den Teilnehmenden Gelegenheit zum persönlichen Austausch. Am Nachmittag stand eine Führung durch die traditionsreiche Brauerei auf dem Programm. Die Teilnehmenden erhielten spannende Einblicke in die traditionsreiche Braukunst und die moderne Bierproduktion. Während des Rundgangs wurden die einzelnen Schritte der Bierherstellung anschaulich erläutert – von den Rohstoffen und deren Eigenschaften über den Brauprozess bis hin zu den entscheidenden Qualitätskriterien. Den genussvollen Abschluss bildete eine Degustation mit über 20 verschiedenen Biersorten, bei der die Vielfalt der Bierwelt von Feldschlösschen entdeckt werden konnte. Kontakt KUNSTSTOFF.swiss Debora Rondinelli CH-5000 Aarau +41 62 834 00 65 d.rondinelli@kunststoff.swiss www.kunststoff.swiss
n 39
Aus-/Weiterbildung
KUNSTSTOFF XTRA
Praxisorientierte Inhouse-Schulungen
Fachkräfte für Ford Mit dem Wandel vom Fahrzeugproduzenten zum Teilelieferanten für das zentrale europäische Ersatzteilzentrum in Köln hat sich das Ford-Werk in Saarlouis seit Ende 2025 neu aufgestellt. Ein Schwerpunkt liegt dabei auf der Fertigung von Kunststoffkomponenten. Um die hierfür erforderlichen Fachkompetenzen gezielt auszubauen, arbeitet Ford eng mit dem Kunststoff-Zentrum SKZ zusammen. In praxisorientierten Inhouse-Schulungen werden Mitarbeitende direkt an den eigenen Maschinen und Werkzeugen im Bereich Spritzgiessen qualifiziert.
Bereits 2025 wurden zwei Schulungen mit jeweils acht Teilnehmenden erfolgreich durchgeführt. Grundlage war der SKZ-Lehrgang zum geprüften Einrichter, der gezielt auf die Anforderungen von Ford angepasst wurde. Vermittelt wurden zentrale Inhalte der Kunststofftechnik und des Spritzgies sens – darunter das sichere Einstellen der Werkzeugsicherung, die Absicherung der Einspritzphase sowie die korrekte Bestimmung der Nachdruckphase. Ein besonderer Fokus lag auf der Praxis: Die Teilnehmenden arbeiteten ausschliesslich mit originalen Ford-Werkzeugen, darunter Bauteile wie Tankdeckel und Abschlepphakenabdeckungen. So konnten sie ihr Wissen direkt auf das eigene Produktionsumfeld übertragen. «Wir freuen uns, dass wir auch im Jahr 2026 wieder zwei Inhouse-Schulungen in Kleingruppen mit je acht Teilnehmenden gemeinsam mit Ford in Saarlouis durchführen können», sagt Ulrich Schätzlein, Senior Trainer Spritzgiessen am SKZ. «Der hohe Praxisanteil und die Arbeit mit realen Bauteilen sorgen für einen nachhaltigen Lernerfolg.»
Fehleranalyse und Prozessoptimierung In den viertägigen Schulungen 2026 liegt ein besonderer Schwerpunkt auf der Analyse und systematischen Behebung typischer Spritzgiessfehler. Im Fokus stehen Stossstangen (Bumper), deren Werkzeuge von verschiedenen Zulieferern nach Saarlouis zurückgeführt wurden und nun auf anderen Maschinen zum Einsatz kommen. Zu Beginn wird eine Füllstudie durchgeführt. Dabei wird die Kaskade der Heisskanaldüsen so optimiert, dass Schlieren ver40
Inhouse-Schulung des SKZ im Ford-Werk in Saarlouis. (Bild: SKZ)
mieden, gleichmässige Fliesslinien erzielt und Oberflächenfehler ausgeschlossen werden. Entscheidende Parameter sind die präzise Abstimmung der Einspritzgeschwindigkeit sowie die optimale Einstellung der Nachdruckphase. Für die Bauteilqualität ist insbesondere die Einhaltung enger Toleranzen sowie eine einwandfreie Lackierfähigkeit entscheidend. Deshalb werden im Anschluss jeweils 18 Stossstangen lackiert und durch Ford-Qualitätsfachleute unter anderem hinsichtlich der Lackhaftung geprüft.
Praxisnahe Weiterbildung Mit Inhouse-Schulungen bietet das SKZ Unternehmen die Möglichkeit, mehrere Mitarbeitende gleichzeitig und bedarfsgerecht weiterzubilden – direkt vor Ort oder an einem frei gewählten Standort. Die Inhalte werden individuell auf die jeweiligen
Produktionsprozesse und Anforderungen abgestimmt. Ein besonderer Vorteil: Die Schulungen finden an den eigenen Maschinen und mit den vorhandenen Werkzeugen statt. So entsteht ein unmittelbarer Praxisbezug, der den Transfer in den Arbeitsalltag erleichtert und die Effizienz steigert. Auf Wunsch werden die Schulungen auch in englischer Sprache oder mit Dolmetscherunterstützung durchgeführt – ein Pluspunkt insbesondere für international aufgestellte Unternehmen und mehrsprachige Teams.
Kontakt SKZ – Das Kunststoff-Zentrum Friedrich-Bergius-Ring 22 D-97076 Würzburg www.skz.de
n
7–8/2026
KUNSTSTOFF XTRA
Out of the box
Krisensicherung
Kunststoff essenziell Geopolitische Spannungen und blockierte Seewege zeigen die Verletzlichkeit globaler Lieferketten. Bei einer Ölkrise richtet sich der Blick schnell auf die Energiepreise – dabei steht ebenso die Versorgung mit zentralen Werkstoffen unter Druck. Kunststoff ist einer davon: Für die moderne Zivilisation ist er systemrelevant. Fällt Kunststoff aus, sind Industrie, Infrastruktur, Medizin und Ernährungssicherheit betroffen. Dennoch existiert für ihn keine strategische Krisenreserve. Aber es gibt Lösungsansätze.
Mit mehr als 400 Millionen Tonnen jährlicher Gesamtproduktion gehört Kunststoff zu den zentralen Materialien moderner Volkswirtschaften weltweit. Über 90 Prozent aller Kunststoffe werden aus fossilen Rohstoffen wie Erdöl und Erdgas hergestellt. Damit ist ihre Versorgung eng an globale Energie- und Transportstrukturen gekoppelt. Zentrale Vorprodukte wie Naphtha und Ethan stammen aus wenigen, geopolitisch sensiblen Regionen und werden über komplexe internationale Lieferketten transportiert. Ein kritischer Knotenpunkt ist die Strasse von Hormus – eine der wichtigsten Energie- und Rohstoffrouten der Welt. Rund 20 Prozent des weltweit gehandelten Rohöls passieren diese Meerenge, ebenso ein grosser Teil petrochemischer Vorprodukte, darunter rund 84 Prozent des Polyethylens aus dem Nahen Osten. Störungen entlang solcher Schlüsselrouten wirken sich daher unmittelbar auf industrielle Materialströme aus, da alternative Transportwege für vergleichbare Mengen kurzfristig nicht zur Verfügung stehen – begrenzt durch Infrastruktur, Kapazitäten und Kosten.
Vom Preisschock zur Versorgungskrise In einem solchen Szenario können sich die Folgen innerhalb kurzer Zeit auf die Versorgung auswirken. Nach Einschätzung von Marktexperten gerät die europäische Kunststoffindustrie bereits innerhalb von sechs bis acht Wochen in eine Versorgungslücke. Knappheit bei Kunststoff wirkt sich direkt auf zentrale Versorgungsbereiche aus. Zunächst steigen die Preise, anschliessend entstehen erste Materialengpässe, die Un7–8/2026
ternehmen und Verbraucher spürbar treffen. Im weiteren Verlauf würden sich die Effekte deutlich verstärken: – Medizinische Versorgung wäre gefährdet: Spritzen, Katheter, Infusionssysteme und diagnostische Komponenten bestehen überwiegend aus polymeren Materialien. – Lebensmittelsicherheit geriete unter Druck: Kunststoffverpackungen sichern Haltbarkeit, Hygiene und Transport. – Industrieproduktion käme ins Stocken: Elektronik, Maschinenbau und Automobilindustrie sind auf Kunststoffkomponenten angewiesen. – Technische Infrastruktur stünde auf dem Spiel: Wartung, Reparatur und Ersatzteile basieren in vielen Bereichen auf Kunststoffen.
Mehr Unabhängigkeit Für viele Rohstoffe – Öl, Gas oder Getreide – halten Staaten strategische Lager vor. Für Kunststoff existiert ein solches System nicht. Die einzige verfügbare Reserve liegt im Kreislauf selbst: Recycling kann einen Teil der Rohstoffe zurückführen und so die Abhängigkeit von globalen Lieferketten reduzieren. Laut OECD werden jedoch nur rund 9 % der Abfälle recycelt. Gründe sind fehlende Infrastruktur, begrenzte Kapazitäten und hohe Kosten. Ergänzend können weitere Massnahmen die Kunststoffversorgung unterstützen: – Stärkung europäischer Produktion: Ausbau petrochemischer Kapazitäten in Europa und Nutzung regionaler Ressourcen, etwa in der Nordsee. Deutschland fördert derzeit rund 4,2 Milliarden Kubikmeter Erdgas pro Jahr. Die sicheren und wahrscheinlichen Reserven liegen bei 32,1 Milliarden Kubikmetern
Bei einer Ölkrise richtet sich der Blick schnell auf die Energiepreise – dabei steht ebenso die Versorgung mit zentralen Rohstoffen unter Druck. (Bild: Shutterstock)
(Stand 31.12.2024). Zusätzlich bestehen grosse unerschlossene Potenziale, darunter rund 450 Milliarden Kubikmeter aus Kohleflözen und bis zu 2,3 Billionen Kubikmeter aus Schiefergesteinen. – Strategische Rohstoffreserven: Aufbau von Vorräten für Naphtha, Ethylen und Propylen als Zeitpuffer in Krisen von Wochen bis Monaten. – Robustere Lieferketten: Mehr Lager haltung statt reiner Just-in-Time- Produktion sowie Diversifizierung von Lieferanten zur Reduzierung von SingleSourcing-Risiken. Es braucht ein Zusammenspiel aus K reislaufwirtschaft, Recycling, eigener Produktion, strategischen Reserven und s tabileren Lieferketten, um die Kunststoffversorgung langfristig widerstandsfähiger zu gestalten. www.yesorno.de
n 41
KUNSTSTOFF XTRA
AUS DER BRANCHE
FEM zur Berechnung von Kunststoff- und Elastomerbauteilen Stommel, M., Stojek, M., Korte, W.: FEM zur Berechnung von Kunststoff- und Elastomerbauteilen. Carl Hanser Verlag München, 2025. Print ISBN 978-3-446-47568-7. E-Book ISBN 978-3-446-48480-1 Dieses thematisch einzigartige Buch liegt nach der Erstausgabe von 2011 nun in der dritten Auflage vor. Es unterstützt alle, die in der Kunststofftechnik mit FEM-Berechnungen zu tun haben, sei es beim Vertiefen der Grundlagen oder bei der selbständigen Problemlösung.
(Bild: Hanser Verlag)
Auch zum Nachschlagen kann es dienlich sein. Für die Neuausgabe ist es an mehreren Stellen aktualisiert und ergänzt worden, insbesondere bei den Themen elastisch-plastische Materialmodelle für anisotrope Werkstoffe, Versagensmechanik von Thermoplasten und Ermittlung von Bindenahtfestigkeiten. Auch wird kurz auf die unlängst erschienene VDIRichtlinie 2016 «Festigkeitsnachweis von Bauteilen aus thermoplastischen Kunststoffen» eingegangen. Bewährte
Inhalte, die den Grossteil ausmachen, bleiben unverändert, so auch die vereinfachte Vorgehensweise beim Festigkeitsnachweis für statische und dynamische Belastungen. Im Vordergrund des überzeugenden Buches steht die praktische Anwendbarkeit, jedoch ohne Abstriche an der theoretischen Grundlagentreue. Prof. Johannes Kunz
www.hanser.de
Neuer Messeleiter der Messe Luzern Philipp Fritschi ist seit 1. Juni 2026 der neue Leiter Indus triemessen bei der Messe Luzern und verantwortet die Swiss Medtech Expo, die AM Expo und die Swiss Plastics Expo. Er löst Sara Bussmann ab, die nach 5 Jahren bei der Messe das Unternehmen auf eigenen Wunsch verlassen hat. Bussmann hat massgeblich dazu beigetragen, dass die drei Messen als starke Marken in der Schweizer Industrielandschaft etabliert werden konnten. «Gemeinsam mit ihrem Team hat sie die Messen kontinuierlich an neue Marktbedürfnisse angepasst und konsequent weiterentwickelt. Damit hat sie einen wichtigen Beitrag geleistet, dass unsere Plattformen den persönlichen Austausch, Innovationen und
die Vernetzung der Industrie nachhaltig fördern», würdigt Fabienne Meyerhans, seit 1. Juli 2026 CEO der Messe Luzern, das Engagement von Bussmann. Fritschi ist gelernter Maschinenmechaniker. Nach der Lehre arbeitete er sechs Jahre als technischer Redaktor in einem technischen Büro mit zunehmenden Aufgaben in der Verkaufsförderung und im Marketing. Im Jahr 2000 ergab sich die Chance die Marketingleitung für einen international tätigen Maschinenbauer zu übernehmen. Dort arbeitete er über 25 Jahre, zuletzt als Leiter Kommunikation und Projekte. Als Schweizer Hersteller und Exporteur von innovativen Maschinen waren Messen und Events eines der wichtigsten Marketing-
Philipp Fritschi (Bild: Messe Luzern)
instrumente für die Vermarktung. «Wir haben sehr viele Messeauftritte organisiert. Auch ein eigenes Messeformat – die Innovationdays – haben wir vom Open House zu einer Fachmesse entwickelt, die zu einem etablierten Branchentreffen wurde», erzählt Fritschi. Die-
se breite Erfahrung sowohl auf technischer, kommunikativer und auch organisatorischer Ebene kommen ihm nun als neuer Messeleiter zugute. An Motivation fehlt es ihm nicht: «Das Zusammenführen von Leuten – Plattformen für Märkte und Branchen schaffen, wo sich die Leute treffen, Lösungen finden und alle einen Schritt weiterkommen – das ist mein Ding, das habe ich immer schon gerne gemacht», freut sich Fritschi auf seine neuen Aufgaben. Seine Expertise ist bereits jetzt gefragt beim Organisieren der beiden Swiss Pavillons auf der Fakuma im Oktober in Friedrichshafen und der Formnext im November in Frankfurt. mf www.messeluzern.ch
Machen Sie den richtigen Zug! Erfolgreich werben mit der KunststoffXtra. KUNSTSTOFF XTRA +41 (0)56 619 52 52 · info@sigimedia.ch 42
7–8/2026
KUNSTSTOFF XTRA
AUS DER BRANCHE
Durotherm erhält Zukunftsperspektive Im Rahmen des Eigenverwaltungsverfahrens der Durotherm Kunststoffverarbeitung GmbH konnte eine nachhaltige Zukunftslösung für das Unternehmen erreicht werden. Die wesentlichen Vermögenswerte und Geschäftstätigkeiten des Unternehmens werden durch die swissplast group übernommen und in einer Nachfolgegesellschaft fortgeführt. Mit der Transaktion werden die Voraussetzungen geschaffen, die Standorte Haiterbach und Lindlar langfristig zu erhalten, bestehende Kundenbeziehungen fortzuführen und einen Grossteil der Arbeitsplätze zu sichern. Die operative Geschäftstätigkeit wird ohne Unterbrechung fortgesetzt.
Barac Bieri (l.) und Ninyan Bieri (Bild: Swissplast)
Barac Bieri und Ninyan Bieri von der swissplast group erklären: «Die Durotherm ist ein traditionsreiches Unternehmen mit hoher technischer Kompetenz, engagierten Mitarbeitenden und langjährigen Kundenbeziehungen. Für uns war von Anfang an klar, dass es hier nicht nur um Produktionskapa-
zitäten geht, sondern um Verantwortung für Menschen, Kunden und eine ganze Branche. Unser Ziel ist es, die Standorte Haiterbach und Lindlar nachhaltig weiterzuentwickeln, den Kunden Stabilität zu bieten und den Mitarbeitenden eine langfristige Perspektive zu geben.»
KUNSTSTOFFTECHNOLOGIE FÜR DIE ZUKUNFT
In den kommenden Wochen wird die Integration der Standorte Haiterbach und Lindlar mit hoher Priorität und grossem Engagement vorangetrieben. Ziel ist es, die Organisation rasch zu stabilisieren, Synergien zu nutzen und gleichzeitig eine hohe Lieferfähigkeit und Servicequalität wieder herzustellen. Mit der erfolgreichen Transaktion wurde der Weg für die langfristige Weiterentwicklung der Standorte Haiterbach und Lindlar innerhalb der swissplast group geebnet.
www.swissplast.com
Schnecken
Zylinder
Lösungen für Ihren Erfolg
www.bernexgroup.com
„Hand in Hand mit der Industrie und mit Forschungsinstitutionen bilden wir die Zukunft der Kunststofftechnologie der Schweiz.“
BERNEX Schnecken
Verschleissschutz der Spitzenklasse
12.–16.10.2026 Halle A6 Stand A6-6111
www.katz.ch
7–8/2026
Bernex Bimetall AG Winznauerstrasse 101 4632 Trimbach Switzerland
43
KUNSTSTOFF XTRA
AUS DER BRANCHE
Elastomere im Fokus: SKZ erweitert Dienstleistungen Elastomere sind unverzichtbare Werkstoffe in zahlreichen Anwendungen des täglichen Lebens und in industriellen Schlüsselbereichen. Aufgrund ihrer hohen Elastizität, Rückstellfähigkeit und Beständigkeit gegenüber vielfältigen Belastungen kommen sie unter anderem in Dichtungen, Reifen, Schläuchen, medizinischen Produkten oder technischen Formteilen zum Einsatz. Durch die gezielte Anpassung ihrer Eigenschaften leisten Elastomere einen wesentlichen Beitrag zur Funktionalität moderner Kunststofflösungen. Vor diesem Hintergrund bündelt das SKZ seine langjährige Expertise in der Forschung, Entwicklung und industrienaher
Umsetzung. Unternehmen profitieren von einem erweiterten Dienstleistungsportfolio, das etablierte Prüfverfahren mit innovativen Methoden zur Materialcharakterisierung kombiniert. Dazu zählen u.a. rheologische Untersuchungen zur Bewertung des Verarbeitungsverhaltens, dynamisch-mechanische Analysen zur Beschreibung viskoelastischer Eigenschaften sowie Alterungs- und Beständigkeitsprüfungen unter praxisnahen Bedingungen. Ergänzend unterstützt das SKZ bei der Entwicklung und Optimierung neuer Elastomerformulierungen sowie bei der Bewertung nachhaltiger Materialalternativen. Ein Fokus liegt auf der ganzheitlichen Be-
Anmischen von Flüssigsilikon am SKZ (Bild: SKZ / Luca Hoffmannbeck)
trachtung von Materialien und Anwendungen. Im Mittelpunkt steht die gezielte Optimierung von Materialeigenschaften, die Erschliessung zusätzlicher Verarbeitungspotenziale sowie die Berücksichtigung steigender
ökologischer Anforderungen. Unternehmen erhalten damit nicht nur belastbare Analysedaten, sondern auch konkrete Handlungsempfehlungen zur Optimierung ihrer Produkte und Prozesse.
Staub ade: Qualitätssteigerung in der Kunststoffverarbeitung Die SK Industriemodell GmbH, die Odenwälder Filtersysteme GmbH, die Ianus Simulation GmbH sowie das KunststoffZentrum SKZ arbeiten in einem neu gestarteten Forschungsprojekt gemeinsam an der Entwicklung eines Simulationstools für Schmelzen mit festen Fremdstoffen. Ziel ist es, Filter beim Einsatz von Rezy klaten in der Kunststoffverar-
beitung digital zu optimieren. Dadurch sollen sowohl Filterwechsel als auch Wartungsintervalle reduziert und gleichzeitig die Effizienz – insbesondere im Spritzguss – deutlich gesteigert werden. Verunreinigungen sind für Kunststoffverarbeiter problematisch, da sie die Anzahl der Reinigungsintervalle erhöhen und zu Qualitätsschwankungen
der produzierten Bauteile führen können. «Das Simulationstool wird mit experimentellen Daten aus Spritzgussversuchen gefüttert. Aufgrund seiner breiten Anwendbarkeit soll es die Einsetzbarkeit von Rezyklaten im Spritzguss verbessern. Dies ist ein wichtiges Ziel für die Nachhaltigkeit von Kunststoffen», erklärt Christina Hoffmann, Sci-
entist am SKZ. Mit dem Projekt soll das technische Know-how ausgebaut werden, um fundierte Aussagen zur Anla genauslegung bezüglich Filtergrösse und Wechselintervalle treffen zu können. Dadurch werden Hemmnisse bei KMU zum Einsatz von Rezyklaten mithilfe der erforschten Filtertechnologie und -simulation abgebaut.
Über im Projekt ermittelte und validierte Korrelationsfaktoren kann anschliessend die Permeabilität des gesamten Rohres zuverlässig berechnet werden. Die Untersuchungen an Rohren PE, PP und PVC zeigten eine hohe Übereinstimmung zwischen den Messergebnissen aus Rohr und Spanprüfungen. Damit leistet das Projekt «Rohr Perm» einen wesentlichen Bei-
trag zur beschleunigten und praxisnahen Bestimmung der Barrieree igens chaf t en von Kunststoffrohren.
Sind die noch ganz dicht? Das SKZ hat ein neues Prüfverfahren entwickelt, das die Bestimmung der Permeabilität von Kunststoffrohren signifikant beschleunigt. Während herkömmliche Prüfungen mehrere Wochen oder sogar Monate in Anspruch nehmen, liefert das neu entwickelte Verfahren belastbare Messergebnisse innerhalb weniger Stunden. Für Rohrhersteller eröffnen sich 44
dadurch erhebliche Potenziale in der Qualitätssicherung sowie bei Prüfkosten und Entwicklungszeiten. Kern des neuen Verfahrens ist die Untersuchung eines aus dem Rohr entnommenen planaren Spans. Dessen Permeabilität wird anhand eta blierter Prüfmethoden für flache Proben gemäss DIN 53380 2 bestimmt, die deutlich kürzere Messzeiten erlauben.
Kontakt SKZ – Das Kunststoff-Zentrum Friedrich-Bergius-Ring 21 D-97076 Würzburg +49 931 4104-503 m.ruff@skz.de, www.skz.de
6/2026
KUNSTSTOFF XTRA
Messen
Das Messeduo wächst
All about automation und maintenance in Zürich Die all about automation in Zürich setzt ihren Wachstumskurs fort: Am 26. und 27. August 2026 trifft sich die Schweizer Automatisierungsbranche erneut in der Messe Zürich. Parallel dazu findet die maintenance Schweiz statt.
Bereits jetzt zeichnet sich ab, dass die Veranstaltung weiter zulegt – nach 186 Ausstellern im Jahr 2024 werden für 2026 rund 225 Aussteller allein auf der all about automation erwartet. Die maintenance rechnet mit 250 Ausstellern. Gemeinsam bilden beide Veranstaltungen ein Messe-Duo, das unterschiedliche, sich ergänzende Schwerpunkte abdeckt: Während sich die all about automation auf Automation, Robotik und Digitalisierung konzentriert, bringt die maintenance die Themen der industriellen Instandhaltung in das Gesamtangebot ein. Für Besucher entsteht so ein kompaktes Messeumfeld mit kurzen Wegen und klarer thematischer Orientierung. Gerade an der Schnittstelle beider Themenfelder zeigen sich wichtige Synergien: Anwendungen wie Predictive Maintenance verbinden Automatisierung, Datenerfassung und Analyse mit der Instandhaltung und ermöglichen es Unternehmen, Anlagen effizienter zu betreiben und Ausfälle gezielt zu vermeiden.
Die all about automation in Zürich wächst Die all about automation ist Teil der erfolgreichsten Messereihe für Automatisierung im deutschsprachigen Raum und hat sich auch in Zürich seit der ersten Messe 2022 als feste Grösse etabliert. Das bewährte Konzept – kompakt, übersichtlich und dialogorientiert – sorgt für eine hohe Qualität der Gespräche und einen effizienten Messebesuch. Aussteller präsentieren ihre Lösungen in einem einheitlichen Standkonzept und auf vergleichbaren Flächen. Dadurch rücken Inhalte, Anwendungen und konkrete Lösungen in den Mittelpunkt. Für Besucher bedeutet das: schnelle Orientierung, direkte Ansprechpartner und ein effizienter Austausch zu konkreten Projekten. 7–8/2026
Am 26. und 27. August 2026 findet das Messeduo all about automation und maintenance Schweiz in Zürich statt. (Bild: Easyfairs)
SwissT.net als Kompetenzpartner Ein zentraler Bestandteil der all about automation Zürich ist die Zusammenarbeit mit SwissT.net als Kompetenzpartner. Das führende Schweizer Technologie-Netzwerk bringt seine Expertise aktiv in die Messe ein und kuratiert einen Teil des Vortragsprogramms. Darüber hinaus organisiert die Sektion Robotics von SwissT.net einen Gemeinschaftsstand, auf dem Robotik-Technologien und aktuelle Anwendungen präsentiert werden und steuert Vorträge bei. Damit wird Robotik als eines der zentralen Zukunftsthemen der industriellen Automation auf der Messe besonders sichtbar.
Zwei Vortragsbühnen mit praxisnahen Themen Das Vortragsprogramm ist ein wesentlicher Bestandteil der Messe: Auf zwei Vortragsbühnen, den Talk Lounges, präsentieren Aussteller und Experten praxisnahe Anwendungen, konkrete Lösungsansätze und Erfahrungsberichte aus der Industrie. Dabei werden die zentralen Themen der Branche abgedeckt – von Robotik und
Automatisierung über industrielle Kommunikation und Safety & Security bis hin zu Künstlicher Intelligenz, IIoT, smarter Sensorik und nachhaltigen Automationslösungen. Die Talk Lounges bieten damit einen kompakten Überblick über aktuelle Entwicklungen und zeigen, wie diese in der Praxis umgesetzt werden.
Klare Zielgruppe Die all about automation richtet sich an Fach- und Führungskräfte aus Maschinenbau, Elektrotechnik und Engineering sowie an Anwender aus der Industrie. Angesprochen sind insbesondere Automatisierungsingenieure, Konstrukteure, Steuerungsbauer sowie Entscheider, die Maschinen und Anlagen automatisieren, optimieren oder digital weiterentwickeln. Kontakt Easyfairs Switzerland GmbH Kägenstrasse 17 CH-4153 Reinach +41 61 228 10 00 schweiz@easyfairs.com www.automation-zürich.ch www.maintenance-schweiz.ch
n 45
KUNSTSTOFF XTRA
PRODUKTE
DewTector zur Messung der Feuchtigkeit in Schüttgütern Mit der Einführung des DewTector präsentiert Coperion ein innovatives Feuchtigkeitsmessgerät, das entwickelt wurde, um zuverlässige, automatisierte Online-Messungen der Ober flächenfeuchte von Schüttgütern, insbesondere Kunststoffgranulaten, zu liefern. Das Gerät, das zum Patent angemeldet ist, bietet eine wirtschaftliche, einfache und zuverlässige Methode, um Kunststoffhersteller und Recycler dabei zu unterstützen, die Feuchtigkeitswerte effizienter zu überwachen. Es adressiert eine kritische Herausforderung, mit der Verarbeiter konfrontiert sind, um die Produktqualität aufrechtzuerhalten und die Einhaltung von Branchenstandards sicherzustellen. Der DewTector verwendet e inen einfachen Ansatz –
er führt einen Teilstrom von Schüttgütern in eine druckdichte Produktkammer ein. Das System ermittelt den Feuchtigkeitsgehalt durch Analyse der in den Luftstrom abgegebenen Feuchtigkeit. Während die Luft Feuchtigkeit aufnimmt, wird sie von einem Hygrometer analysiert, welches nur den Wassergehalt misst. Diese gezielte Erkennung gewährleistet zuver-
lässige Ergebnisse, die nicht von anderen Substanzen oder Änderungen in der Materialzusammensetzung beeinflusst werden. Das System erfordert keine umfangreiche Kalibrierung und auch keine Chemikalien für verschiedene Materialien oder Rezepturen, was den Betrieb und die Wartung erleichtert. Das System erreicht eine Genauigkeit von +5 %
bis -15 % über einen Feuchtigkeitsbereich von mehreren tausend ppm bis zu einigen hundert ppm, mit bis zu zehn Messungen pro Stunde. Durch die Vereinfachung der Feuchtigkeitsmessung und die Reduzierung des Aufwands und der Zeit für manuelle Probenahme und Analyse verbessert der DewTector die Betriebseffizienz und liefert gleichzeitig genaue Echtzeit daten, die für die Prozesskon trolle entscheidend sind.
Coperion K-Tron (Schweiz) GmbH Lenzhardweg 43/45 CH-5702 Niederlenz +41 62 885 71 71 info@coperion.com www.coperion.com
Tool-Temp erweitert Matic Oil Produktfamilie Tool-Temp erweitert seine Matic Produktfamilie um die neuen Temperiergeräte Matic Oil 300 12 Z und Matic Oil 200 12 Z p. Die beiden Modelle wurden für anspruchsvolle industrielle Temperaturregelungsprozesse entwickelt und bieten moderne Kommunikationsmöglichkeiten, hohe Energieeffizienz sowie präzise und zuverlässige Temperaturführung. Die neuen Öl-Temperiergeräte eignen sich für Anwendungen in der Kunststoffverarbeitung, im Druckguss sowie in weiteren führt die bewährte Classic Oil industriellen Hochtemperatur- TT300 Baureihe in die neue prozessen. Beide Modelle kom- Matic-Generation. Anwender binieren robuste Bauweise, mo- profitieren von maximaler Proderne Industrie-4.0-Kommuni- zesskontrolle, erweiterten Konkationstechnologien und eine nektivitätsmöglichkeiten und benutzerfreundliche Bedienung. den Vorteilen des Matic-RegeDer Matic Oil 300 12 Z wurde lungskonzepts. für Temperierprozesse bis Mit dem Matic Oil 200 12 Z p 300 °C entwickelt und über- ergänzt Tool-Temp die Produkt46
familie um eine kompakte Lösung für Anwendungen bis 200 °C. Der integrierte Plattenwärmetauscher sorgt für eine hohe Wärmeübertragungsleistung und ermöglicht schnelle Temperaturwechsel sowie die kontinuierliche Abführung hoher thermischer Lasten. Dadurch werden stabile Prozessbedingungen und eine präzise Temperaturregelung auch unter anspruchsvollen Produktionsbedingungen gewährleistet. Wie alle Geräte der Matic-Serie verfügen die neuen Modelle über das von Tool-Temp entwickelte IRIS-Regelungssystem. Dieses ermöglicht eine präzise und vorausschauende Temperaturführung sowie eine intuitive Bedienung. Über integrierte Schnittstellen wie Profinet, OPC UA und EtherNet/IP lassen sich die Temperiergeräte nahtlos in
bestehende Produktionsumgebungen integrieren. Zusätzlich reduzieren die intelligente Pumpenregelung mittels Frequenzumrichter und der integrierte Eco-Modus den Energieverbrauch und tragen zu hoher Prozesssicherheit sowie stabilen Produktionsbedingungen bei. Mit den neuen Matic Oil Temperiergeräten erweitert ToolTemp sein Portfolio gezielt um leistungsstarke und vernetzte Lösungen für moderne Indus trieprozesse.
Tool-Temp AG Industriestrasse 30 CH-8583 Sulgen +41 71 644 77 77 info@tool-temp.ch www.tool-temp.ch 7–8/2026
KUNSTSTOFF XTRA
PRODUKTE
Weiterentwicklungen steigern Qualität von Mahlgütern Auf der prs Europe in Amsterdam präsentierte Hellweg Maschinenbau aktuelle Weiterentwicklungen seines Portfolios an digital gesteuerten, effektiven und energiesparenden Zerkleinerungsmaschinen für das Kunststoffrecycling. Im Mittelpunkt standen Neuerungen bei der leistungsstarken Nassschneidmühle (Bild: Modell der weiterentwickelten Nassschneidmühle) sowie Fortschritte in der Digitalisierung. Die auf der Messe gezeigte, nochmals erweiterte Palette der Mahlergebnisse reicht von Folien über Hochleistungskunststoffe bis zu technischen Fasern und veranschaulicht somit die nahezu unbegrenzte Anwendungsbreite der Mühlen aus Roetgen. Alle Mühlen von Hellweg können mit der Smart-ControlSteuerung ausgestattet werden. Diese erfasst Kenngrössen wie Stromverbrauch, Motordrehzahl und Lagertemperaturen. Über Betriebsstundenzähler werden
die Standzeiten von Messern, Sieben und Keilriemen erfasst und ausgewertet. Darüber hinaus ist Smart Control in der Lage, das Verhältnis zwischen Motorlast und Durchsatz kontinuierlich zu optimieren. Zu den aktuellen Fortschritten im Rahmen der Digitalisierung der Mühlen hebt Hellweg unter anderem das Ergänzungsmodul smart sonic heraus. Bei diesem
wird der Materialstrom in der Zuführung per Ultraschall gemessen, um das Ergebnis dann zu dessen Regelung und damit Vergleichmässigung zu nutzen. Dank der dadurch geminderten Schwankungen der Leistungsaufnahme sinkt der Energieverbrauch, und zugleich steigt die Qualität des Mahlgutes. Ein weiterer aktueller Entwicklungserfolg ist das Modul smart
flow, eine On-line-Durchsatzmengenmessung via Mikrowelle, die erstmals auf der K 2025 präsentiert wurde. Ein wartungsfreier Sensor, der in der Steigleitung der Absaugverrohrung positioniert ist, erfasst dabei berührungslos den Schüttstrom. Die smart-control-Steuerung nutzt dessen Signale, um die momentane Leistung der Maschine in Form der pro Stunde gemahlenen Masse sowie die Mahlleistung pro Tag, Woche oder Monat zu bestimmen. Solche Daten lassen sich beispielsweise nutzen, um Wartungsarbeiten zu planen und unvorhergesehene Stillstandzeiten zu vermeiden.
Hellweg Maschinenbau GmbH & Co. KG Vennstrasse 10 D-52159 Roetgen +49 2471 4254 info@hellweg-maschinenbau.de www.hellweg-maschinenbau.de
Hasco erweitert Sortiment um präzise Zentriereinheiten Z084/… Mit den neuen Zentriereinheiten Z084/… erweitert Hasco sein Programm um eine Lösung, die eine hochpräzise und zuverlässige Zentrierung von Formplatten im Werkzeugbau ermöglicht und so die Qualität der Bauteile nachhaltig sichert. Das Zusammenspiel aus engen Toleranzen und dem verbauten Kugelkäfig sorgt für eine passgenaue Ausrichtung der Formplatten und reduziert gleichzeitig das Risiko von Beschädigungen an Formeinsätzen deutlich – ein klarer Vorteil in Bezug auf Ausschuss, Nacharbeit und Stillstandzeiten. 7–8/2026
Das enge Passspiel h5/K5 ermöglicht ein nahezu spielfreies System und erhöht damit die Prozesssicherheit im laufenden Betrieb. Der Kugelkäfig aus Aluminium erlaubt zudem den Einsatz in sensiblen Bereichen
wie der Medizin- und Lebensmittelindustrie. Darüber hinaus profitieren Anwender von einer wartungsarmen Ausführung, einer einfachen Montage und der unkomplizierten Integration ohne Höhenabstimmung, was den Installationsaufwand reduziert und die Inbetriebnahme beschleunigt. Ausgelegt für Einsatztemperaturen bis 180 ° C eignet sich die Zentriereinheit damit ideal für anspruchsvolle Anwendungen im modernen Formenbau. Die Zentriereinheit Z084/… besteht aus den Einzelteilen
Z0841/… und Z0842/…, die bei Bedarf auch separat verfügbar sind. So bietet Hasco eine robuste und praxisgerechte Lösung, mit der Werkzeugbauer ihre Prozesse effizienter, sicherer und wirtschaftlicher gestalten können.
Hasco Hasenclever GmbH+Co KG Römerweg 4 D-58513 Lüdenscheid +49 2351 957-0 www.hasco.com 47
KUNSTSTOFF XTRA
LIEFERANTENVERZEICHNIS
A U T O M AT I O N S T E C H N I K / A U T O M AT I O N S S Y S T E M E
FORMWERKZEUGNORMALIEN
KUNSTSTOFFBAUTEILE M A S T E R B AT C H E S KUNSTSTOFF IN HÖCHSTFORM
Fwww.hasco.com O R M W E R K Z |E+49 U G 2351 N O R957-0 MALIEN
Anspruchsvoller Spritzguss Komplexe Baugruppen Formenbau
F Overtrieb@knarr.com R M W E R K Z E U G N O R M AKNARR.com LIEN BEDIENUNGSELEMENTE Lanker AG, Kunststofftechnik Kriessernstrasse 24 CH-9462 Montlingen Tel. +41 (0)71 763 61 61 info@lanker.ch, www.lanker.ch
Composite-Werkstoffe Flüssigkunststo e wie Laminier- und Giessharze, Carbon-, Glas- und Aramidgewebe, Klebsto e, Stützsto e, CFK- und CO MPPOOSS ES- leWund E RFrästeile K S Tund O Fvieles F Emehr. M I ITTEPro GFK-Rohre, Stäbe,
www.weiss-kunststoff.de
Weiss-Ins-KunststoffXtra-60x30mm-PRO.indd 1 Meusburger Georg GmbH & Co KG | Kesselstr. 42 | 6960 Wolfurt | Austria
KUNSTSTOFFHALBZEUGE
T +43 5574 6706-0 | F -11 | verkauf@meusburger.com | www.meusburger.com
15.12.15 16:56
FAPA (Schweiz) AG Wannenweg 6 CH-4133 Pratteln Tel. +41 61 565 05 10 verkauf@fapa-ag.ch
D OR SD I EERRTTEECCHHNNI IKK FÖ Coperion K-Tron (Schweiz) GmbH Tel +41 62 885 7171 Lenzhardweg 43/45 www.coperion.com CH-5702 Niederlenz
CH-3312 Fraubrunnen 031 763 60 60 Fax 031 763 60 61 www.swiss-composite.ch info@swiss-composite.ch
K U N S T S T O F F P L AT T E N SIMONA AG Schweiz Bäumlimattstrasse 16 CH-4313 Möhlin Telefon +41 (0)61 855 90 70 Telefax +41 (0)61 855 90 75
info-ch@simona-group.com www.simona.de
GRANULIERANLAGEN Maag Pump Systems AG Aspstrasse 12, CH-8154 Oberglatt Telefon +41 44 278 82 00 welcome@maag.com www.maag.com
se
rv
ic
e
DICHTUNGSPROFILE Grenzweg 3 5726 Unterkulm 062 832 32 32 info@poesia-gruppe.ch www.poesia.ch
Industriestrasse 5 Tel. 062 965 38 78 www.ac-profil.ch CH-4950 K U N S Huttwil T S T O FFax F P062 R O965F I36L 75 E ac-profil@bluewin.ch
H E I S S K A N A LT E C H N I K DICHTUNGSSYSTEME D F IIPC(HFT) SG Y/ RS AT ED M S E FIP(F)G/RADS
K U NNSSTTSSTTOOFFF FP PR R O FOIFLIEL E
www.hasco.com | +49 2351 957-0
www.k-profile.com – Kunststoffprofile
IHRIHR PARTNER PARTNER FÜR FÜR LOHNSCHÄUMEN LOHNSCHÄUMEN G EG SC EH S CL H O LS O S ES N S EZNE Z L LEILGLEI G RER SCH SC AU H AUM M I S TI1S 00% T 1 00% D I CH D I CH T T
IHR I HERXEPXEPRETRE TFEÜFRÜD RIC DH I CTHUTNUGNEGNE N CH-4303 CH-4303 KAISERAUGST KAISERAUGST WWW.SEALEX.CH WWW.SEALEX.CH
K U N S T S T O F F S P R I T Z G U S S T EE II LLEE FÜR KLEINSERIEN
HEIZELEMENTE ERGE Elektrowärmetechnik Franz Messer GmbH Hersbrucker Str. 29-31, D-91220 Schnaittach Tel. +49 (0)9153 921-0, Fax +49 (0)9153 921-117 www.erge-elektrowaermetechnik.de mail: verkauf@erge-elektrowaermetechnik.de
DOSIERTECHNIK Coperion K-Tron (Schweiz) GmbH Tel +41 62 885 7171 Lenzhardweg 43/45 www.coperion.com CH-5702 Niederlenz
KUNSTSTOFF-FERTIGTEILE
KOMPRESSOREN Grossäckerstrasse 15 8105 Regensdorf Tel. +41 44 871 63 63
FORMENBAU
FORMENBAU
Wilerstrasse 98 CH-9230 Flawil Tel. +41 71 394 13 00 Fax +41 71 394 13 10 info@brsflawil.ch www.brsflawil.ch
KAESER Kompressoren AG
info.swiss@kaeser.com www.kaeser.com
K Ü H L G E R ÄT E
Jehle AG Werkzeug- und Formenbau Büntenstrasse 125Temperaturkontrolle. Temperaturkontrolle. Temperaturkontrolle. Einfach. Einfach. Zuverlässig. Zuverlässig. Einfach. Zuverlässig. CH-5275 Etzgen CH-9006 St. Gallen Gallen +41 +41 71 71 282 282 58 58 00 00 ·· info@regloplas.com info@regloplas.com CH-9006 St. GallenCH-9006 · T +41 71St. 282 58 00·· TT · info@regloplas.com T +41 62 867 30 30 I verkauf@jehleag.ch I www.jehleag.ch
FORMENBAU
info@primaform.ch – www.primaform.ch
48
service
Grenzweg 3 5726 Unterkulm 062 768 70 95 info@poesia-gruppe.ch www.poesia.ch
K Ü H L G E R ÄT E
CH-8583 Sulgen | +41 71 644 77 77 | tool-temp.ch
Halbzeug, Fertigteile & Profiltechnik www.kuvaplast.com
LACKIEREN UND BEDRUCKEN VON KUNSTSTOFFTEILEN ● Tampondruck ● Laserbeschriftung ● Digitaldruck ● Stoffbeschichtung ● Kunststoffbedampfung (PVD) ● Wassertransferverfahren (Karbon etc.) ● Gummi-/Softbeschichtung www.topcoat.ch Tel. 062 917 30 00
7–8/2026
KUNSTSTOFF XTRA
LASERSCHNEIDEN eurolaser GmbH Borsigstrasse 18 21339 Lüneburg
LIEFERANTENVERZEICHNIS
SPRITZGIESSEN Lasersysteme zum Schneiden und Gravieren im Großformat
www.eurolaser.com sales@eurolaser.com +49 4131 9697 - 500
M A S T E R B AT C H E S
know-how S P R I T ZinGtechnology I E S S E and N plastics
MARTIGNONI AG Kunststofftechnologie CH-3110 Münsingen Tel. 031 724 10 10 Fax 031 724 10 19 info@martignoni.ch www.martignoni.ch
Grischa Industrie Nord 27 CH-5634 Merenschwand phone + 41 56 664 2222 fax + 41 56 664 2223 sales@granula.ch www.granula.eu
Granula AG M I KKRROOSSKKOOPPE E
• Tisch und Bodenwaagen Swiss Waagen DC GmbH • Präzisionswaagen CH-8614 Bertschikon ZH • Zählwaagen • Laborwaagen Tel. +41 (0)43 843 95 90 ... und viele weitere Modelle für jeden Bereich! www.swisswaagen.ch www.kern.swiss
Tel: 041 833 80 10
CH HN N II S SC CH H EE U UN ND D S S TA TA N ND DA AR RD D TT EE C K U N S T S T O F F C O M P O U N D S KUNSTSTOFFCOMPOUNDS
Ultrapolymers Schweiz AG | www.ultrapolymers.com T +41 71 722 19 19 | ask.ch@ultrapolymers.com
T E M P E R I E R G E R ÄT E Temperaturkontrolle. Temperaturkontrolle. Einfach. Einfach. Zuverlässig. Zuverlässig. Temperaturkontrolle. Einfach. Zuverlässig. www.styro.ch/spritzguss CH-9006 St. Gallen Gallen +41 +41 71 71 282 282 58 58 00 00 ·· info@regloplas.com info@regloplas.com CH-9006 St. GallenCH-9006 · T +41 71St. 282 58 00·· TT · info@regloplas.com
K Ü H L G E R ÄT E
SPRITZGIESSEN B E D I EBNAUUNG GR SUEPLPEEM UN NE N T E Lanker AG, Kunststofftechnik Kriessernstrasse 24 CH-9462 Montlingen Tel. +41 (0)71 763 61 61 info@lanker.ch, www.lanker.ch
CH-8583 Sulgen | +41 71 644 77 77 | tool-temp.ch
T H EERRMMOOFFOORRMME EN N
P EE RRIIPPHHEERRI EI E P
Ingenieurbureau
DR. BREHM AG
Lettenstrasse 2 CH-6343 Rotkreuz Tel. 041 790 41 64 info@brehm.ch www.brehm.ch
SPRITZGUSSTEILE F ON RDMBEANUBGARUU P P E N U Jehle AG Werkzeug- und Formenbau Büntenstrasse 125 CH-5275 Etzgen
SPRITZGUSS UND PERIPHERIE
PHATAG E R IHandel P H E und R I ETechnik AG
Rörswilstrasse 59 CH-3065 Bolligen Tel. +41 31 924 39 39 Mail hatag@hatag.ch www.hatag.ch
KUMA Solution AG
Bresteneggstrasse 5 CH-5033 Buchs Tel. +41 62 557 37 01 info@kuma-solution.ch www.kuma-solution.ch
THERMOFORMEN
anpac gmbh Lindenhof 4 CH-6060 Sarnen Tel. 041 661 10 38 info@anpac.ch www.anpac.ch
T +41 62 867 30 30 I verkauf@jehleag.ch I www.jehleag.ch
• Vakuum-Tiefziehmaschinen • CNC Fräsmaschinen
TA M P O N D R U C K Ihre Industriepartnerin für Tampondruck 1- bis 4-farbig T 081 257 15 57 | verkauf@argo-gr.ch
TA M P O N D R U C K argo-gr.ch
FLIEGEL eigener Service und Montagen D-68259 Mannheim • Tel: +49 (0)621-79975-0 • www.fliegel.de
TROCKENEISSTRAHLEN
R E I N I G U N G S G R A N U L AT E
Von der Tampondruckfarbe bis zum Coaching alles aus einer Hand. Tampondruck Service Schweiz AG www.tampondruck-service.ch
ascoco2.com info@ascoco2.com
ASCO KOHLENSÄURE AG Hofenstrasse 19 CH-9300 Wittenbach Tel: +41 71 466 80 80 Fax: +41 71 466 80 66
U LT R A S C H A L L S C H W E I S S E N
REINRAUMTECHNIK TA M P O N D R U C K / D I G I TA L D R U C K
SCHNECKEN UND ZYLINDER
www.bernexgroup.com sales@ch.bernexgroup.com
Bernex Bimetall AG Winznauerstrasse 101 CH-4632 Trimbach Tel. 062 287 87 87
SCHNEIDMÜHLEN
Hellweg Maschinenbau GmbH & Co. KG
Vennstrasse 10 D-52159 Roetgen Fon +49 (0) 2471 4254 Fax +49 (0) 2471 1630 www.hellweg-maschinenbau.de
RINCO ULTRASONICS AG info@rincoultrasonics.com Tel. +41 (0)71 466 41 00 CH-8590 Romanshorn www.rincoultrasonics.com Fax +41 (0)71 466 41 01
TA M P O N D R U C K / D I G I TA L D R U CLV_Rinco.indd K V E2R B I N D U N G S T E C H N I K
30.07.24 10:10
www.topcoat.ch
T E CCHHNNI ISSCCHHE EU U N DS TA S TNADNADRADR D ND K U NNSSTTSSTTOOFFF FC EO MCPOOMUPNOD US N D S
M AI KARG OE N SKOPE W
ALBIS Switzerland AG · Dorfstrasse 38 · 8706 Meilen Telefon +41 (0)44 925 20 40 · Fax +41 (0)44 925 20 49 admin.ch@albis.com · www.albis.com
• Tisch und Bodenwaagen Swiss Waagen DC GmbH • Präzisionswaagen CH-8614 Bertschikon ZH • Zählwaagen • Laborwaagen Tel. +41 (0)43 843 95 90 ... und viele weitere Modelle für jeden Bereich! www.swisswaagen.ch www.kern.swiss
30. Fakuma Internationale Fachmesse für Kunststoffverarbeitung
D 12.– 16. Oktober 2026 & Montag–Freitag a Friedrichshafen
AUSSTELLER–
H FORUM
Preisverleihung des Innovations-Awards
eitag re-Fr e i r 6 r Ka .202 16.10
A am ersten Messetag
_ Spritzgießtechnik _ Thermo- und Umformtechnik _ Extrusionstechnik _ Additiv-Manufacturing / 3D-Drucktechnik _ Werkzeuge, Werkstoffe, Prozesstechnik und Dienstleistungen
@ fakuma-messe.de
Registrierungsseite: www.schall-registrierung.de Ticket-Code: FZRNT-RTXHN
# #fakuma2026 ü?äög
Veranstalter: P. E. SCHALL GmbH & Co. KG
Sichern Sie jetzt
$ Ihr kostenfreies Ticket:
f +49 (0) 7025 9206-0
m fakuma@schall-messen.de