KUNSTSTOFF XTRA
OFFIZIELLES ORGAN VON
KUNSTSTOFF.swiss
DIE FACHZEITSCHRIFT FÜR WERKSTOFFE – VERARBEITUNG – ANWENDUNG
Bewährte
KI-Lösungen im Spritzguss

OFFIZIELLES ORGAN VON
KUNSTSTOFF.swiss
DIE FACHZEITSCHRIFT FÜR WERKSTOFFE – VERARBEITUNG – ANWENDUNG
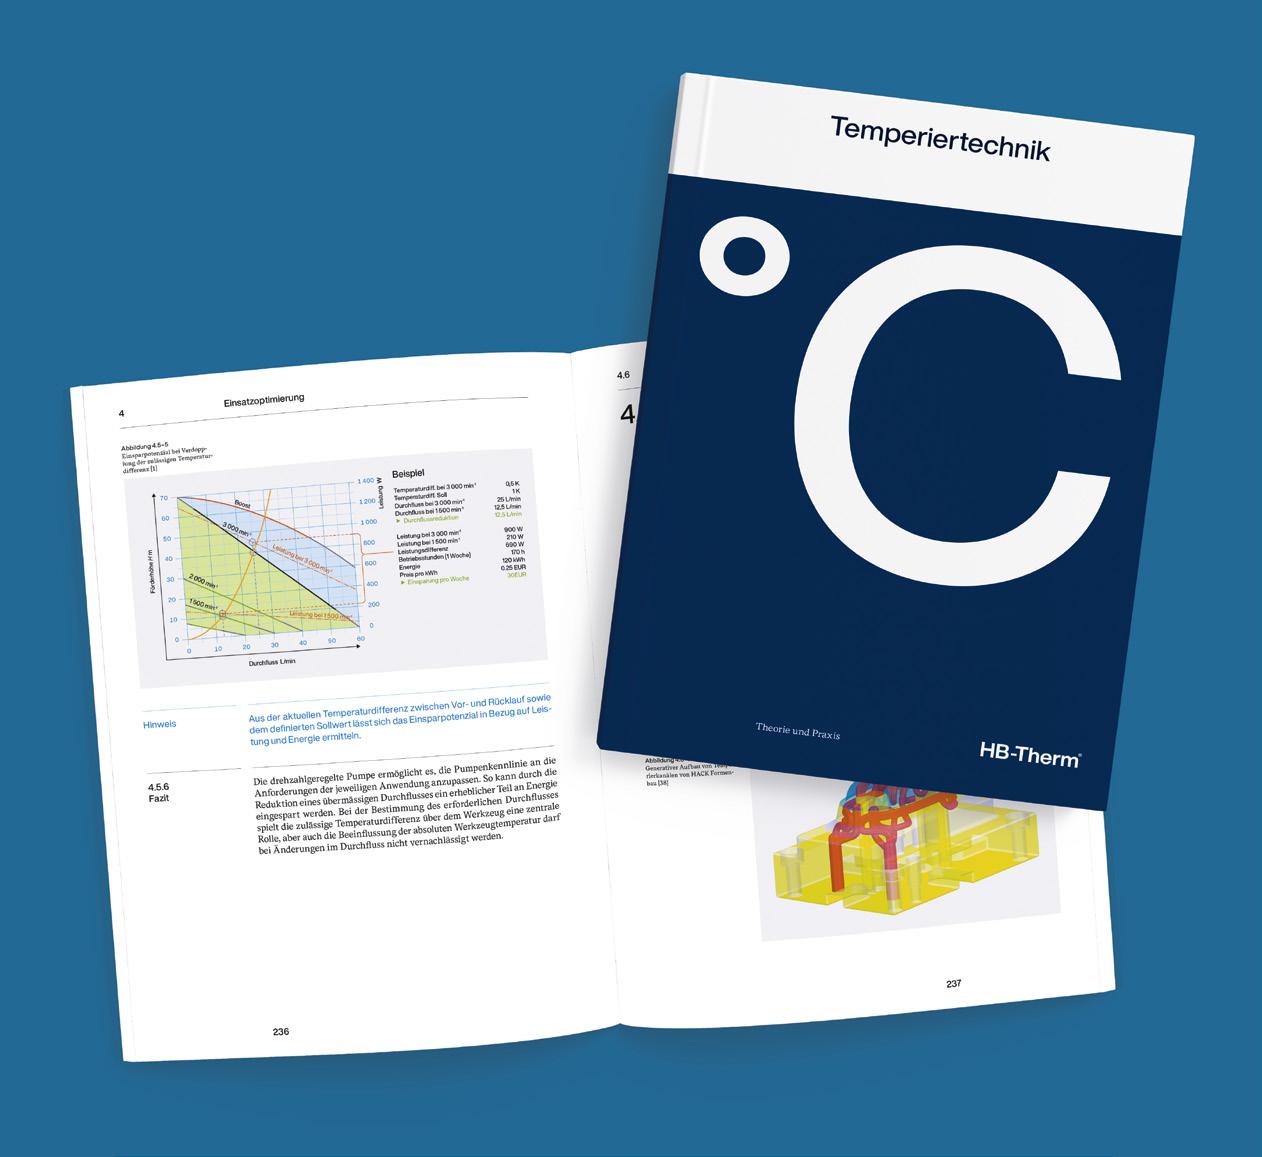
Dieses Fachbuch vermittelt fundiertes Wissen über die Temperierung als zentrale Prozessgrösse in der Industrie, mit besonderem Fokus auf die Kunststoffverarbeitung. Es erläutert physikalische Zusammenhänge, typische Abläufe und zeigt praxisnahe Anwendungen. Ideal für Einsteiger und erfahrene Fachleute, bietet das Buch technische Erklärungen, wichtige Tabellen und zahlreiche Beispiele aus der Kunststofftechnik. Das Fachbuch ist ab sofort für CHF 35.– (exkl. MwSt., zzgl. Versand) erhältlich.
hb-therm.com
Bestellen:
Auch die Chemie beschäftigt sich mit Fragen um Leben und Tod – wenn auch auf nüchterner Ebene: Sie teilt auf in anorganische Verbindungen aus der toten, unbelebten Umwelt und in organische Kohlenstoffverbindungen, die dem Leben entspringen. Organische Verbindungen entstehen ausschliesslich durch «vis vitalis» – der Lebenskraft von Organismen – glaubte man lange Zeit. Bis der Chemiker Friedrich Wöhler 1828 aus anorganischem Ammoniumcyanat organischen Harnstoff synthetisierte und diese Theorie widerlegte.
Seitdem hat die Wissenschaft unzählige Verfahren entwickelt, mit denen sich aus anorganischen Verbindungen organische synthetisieren lassen. Trotzdem ist die Natur wichtigster Lieferant für Ausgangsstoffe geblieben: Der Löwenanteil aller chemischen Produkte basiert auf Erdöl. Das trifft auch auf Kunststoff zu. Welche Nachteile sich daraus ergeben, zeigte sich in den vergangenen Jahren verschiedenfach: Die Klimadebatte fordert von der Kunststoffindustrie einschneidende Massnahmen. An erster Stelle steht dabei die Kreislaufwirtschaft, die eine grosse Herausforderung bedeutet – aber kein unlösbares Problem darstellt. Schwieriger zu händeln sind die wiederkehrenden Versorgungsengpässe. Die neuste Krise im Nahen Osten führt uns einmal mehr vor Augen, wie unberechenbar der Faktor Mensch ist.
Eine chemische Industrie ohne fossile Rohstoffe dient daher längst nicht nur dem Klimaschutz: Sie macht uns unabhängiger und kann der Kunststoffwelt zu neuer Lebenskraft verhelfen. Ein entscheidender Schritt in diese Richtung ist an der ETH Zürich gelungen: Dort haben Forschende einen Katalysator entwickelt, der die Energiehürde bei der Herstellung von Methanol aus CO2 senkt (S. 28). Weitere Berichte zeigen auf, wie sich schwarze Kunststoffe rezyklieren lassen (S. 20) und wie sich biobasiertes PLA in der Elektroindustrie einsetzen lässt (S. 17).
Zugegeben: Der Weg zu einer erdölunabhängigen Kunststoffindustrie wird lang und hürdenreich. Doch Rom wurde nicht an einem Tag gebaut, besagt ein Sprichwort. Das gilt auch für die Geschichte des Kunststoffs, wie Sie ab Seite S. 30 lesen können – sie ist noch längst nicht zu Ende geschrieben.
Raphael Hegglin, Redaktor r.hegglin@sigimedia.ch
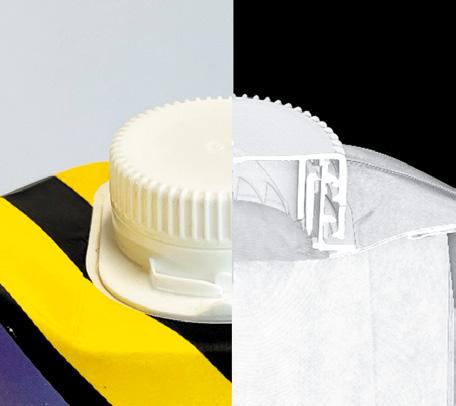
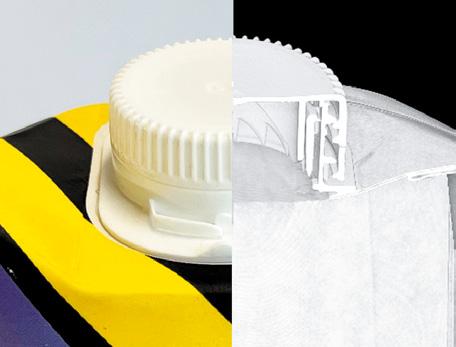
Wir verschaffen Ihnen den Durchblick!
Die industrielle Computertomografie ermöglicht einen zerstörungsfreien Blick ins Innere und bietet eine präzise Vermessung sowie Analytik Ihres Bauteils:
• Zusammenbauanalyse
• Defektanalyse
• Lunkeranalyse
• Wandstärkenanalyse
• Soll-Ist-Vergleich
Die gewonnenen Daten können ausserdem für ein ReverseEngineering oder eine Werkzeugkorrektur verwendet werden.
Sie haben ein Problem? Wir finden die Lösung.
4
Kooperation, die echten Mehrwert bringt
Wenn zwei Technologieführer an einem Strang ziehen, entwickeln sich neue Potenziale. Das gilt auch für Hack Formenbau und HB-Therm.
12
VERBINDUNGSTECHNIK
Klebstoff für E-BusSandwichstrukturen
In zukünftigen Elektrobussen bestehen Chassis und Dächer aus leichten Sandwichelementen, in die Batterieelemente direkt integriert werden könnten.
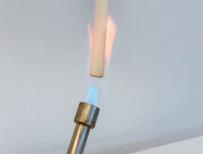
Hochleistungscompound auf Basis von PLA
Im Verbundprojekt «HighTechPLA» entwickelt Fraunhofer UMSICHT zusammen mit Partnern ein biobasiertes Hochleistungscompound auf Basis von Polymilchsäure (PLA).
IMPRESSUM
Die Fachzeitschrift für Werkstoffe – Verarbeitung – Anwendung www.kunststoffxtra.com
Erscheinungsweise
7 × jährlich
Jahrgang 16. Jahrgang (2026)
Druckauflage 3500 Exemplare
ISSN-Nummer 1664-3933
Verlagsleitung
Thomas Füglistaler
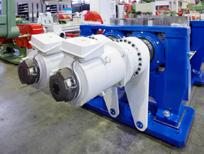
Maschinen: der blinde Fleck
Ressourcenschonung beginnt bereits im Maschinenpark. Denn wer Maschinen instand hält, modernisiert und langfristig nutzt, leistet einen wirksamen Beitrag zur Kreislaufwirtschaft.
21
KONSTRUKTION
Mikroschädigung als Auslegungskriterium
Bauteile auslegen heisst, sie so zu gestalten und zu dimensionieren, dass sie ihre Funktion zuverlässig erfüllen können, und das mit möglichst geringem Aufwand an Werkstoff.
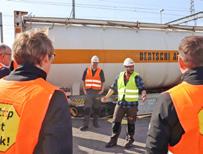
Einblick in globale Lieferketten
Herausgeber/Verlag
SIGImedia AG
Alte Bahnhofstrasse 9a
CH-5610 Wohlen
+41 56 619 52 52 info@sigimedia.ch www.sigimedia.ch www.kunststoffxtra.com
Anzeigenverkauf
SIGImedia AG
Jörg Signer
Thomas Füglistaler
Alte Bahnhofstrasse 9a
CH-5610 Wohlen
+41 56 619 52 52 info@sigimedia.ch
Redaktion
Raphael Hegglin
+41 56 619 52 52 r.hegglin@sigimedia.ch
Marianne Flury (Senior Editor) +41 32 623 90 17 m.flury@sigimedia.ch
Mitglieder von KUNSTSTOFF.swiss erhielten im März einen praxisnahen Überblick über die Logistikprozesse eines international tätigen Unternehmens.
Vorstufe
Triner Media + Print Schmiedgasse 7 CH-6431 Schwyz +41 41 819 08 10 beratung@triner.ch www.triner.ch
Abonnemente +41 56 619 52 52 info@sigimedia.ch www.kunststoffxtra.com
Druck
Fontana Print SA Via Giovanni Maraini 23 CH-6963 Pregassona +41 91 941 38 21 www.fontana.ch
Jahresabonnement Schweiz: CHF 38.00 (inkl. Porto/MwSt.) Jahresabonnement Ausland: CHF 58.00 (inkl. Porto)
Copyright Zur Veröffentlichung angenommene Originalartikel gehen in das ausschliessliche Verlagsrecht der SIGImedia AG über. Nachdruck, fotomechanische Vervielfältigung, Einspeicherung in Datenverarbeitungsanlagen und Wiedergabe durch elektronische Medien, auch auszugsweise, nur mit Genehmigung des Verlags. Für unverlangt eingesandte Manuskripte wird keine Haftung übernommen.
Copyright 2026 by SIGImedia AG, CH-5610 Wohlen
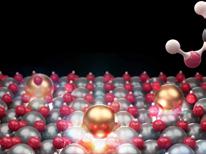
FORSCHUNG/ ENTWICKLUNG
Chemie ohne fossile Rohstoffe
Forschende der ETH Zürich haben einen Durchbruch geschafft: Zur Herstellung von Methanol nutzen sie isolierte Metallatome als Katalysatoren.
30
28 MASCHINEN/ PERIPHERIE
Peripherie im Fokus
Betriebskosten hängen zu einem hohen Grad von der Energieeffizienz der Produktionsmaschinen ab. Ebenso entscheidend sind aber die peripheren Geräte. 36
39 OUT OF THE BOX
Geschichte der Kunststoffe aus Schweizer Sicht
Kein Leben ohne Polymere: Bereits am Anfang allen Lebens auf Erden vor mehr als vier Milliarden Jahren finden sich Polymere in einzelligen Lebewesen.
VERANSTALTUNGEN/ MESSEN
Forum mit erweitertem Fokus
Am Mittwoch, den 24. Juni 2026, lädt der Fachbereich Verbindungstechnik des IWK zum neu ausgerichteten Rapperswiler Forum für Klebtechnik & Kunststoffschweissen ein.
34 AUS
Fachwissen, Weiterbildung und Forschung
Für die beiden Verfahren Blasformen wie auch Thermoformen ist ein tiefgreifendes Prozessverständnis von entscheidender Bedeutung.
PR/PRODUKTE
LIEFERANTENVERZEICHNIS
ZUM TITELBILD
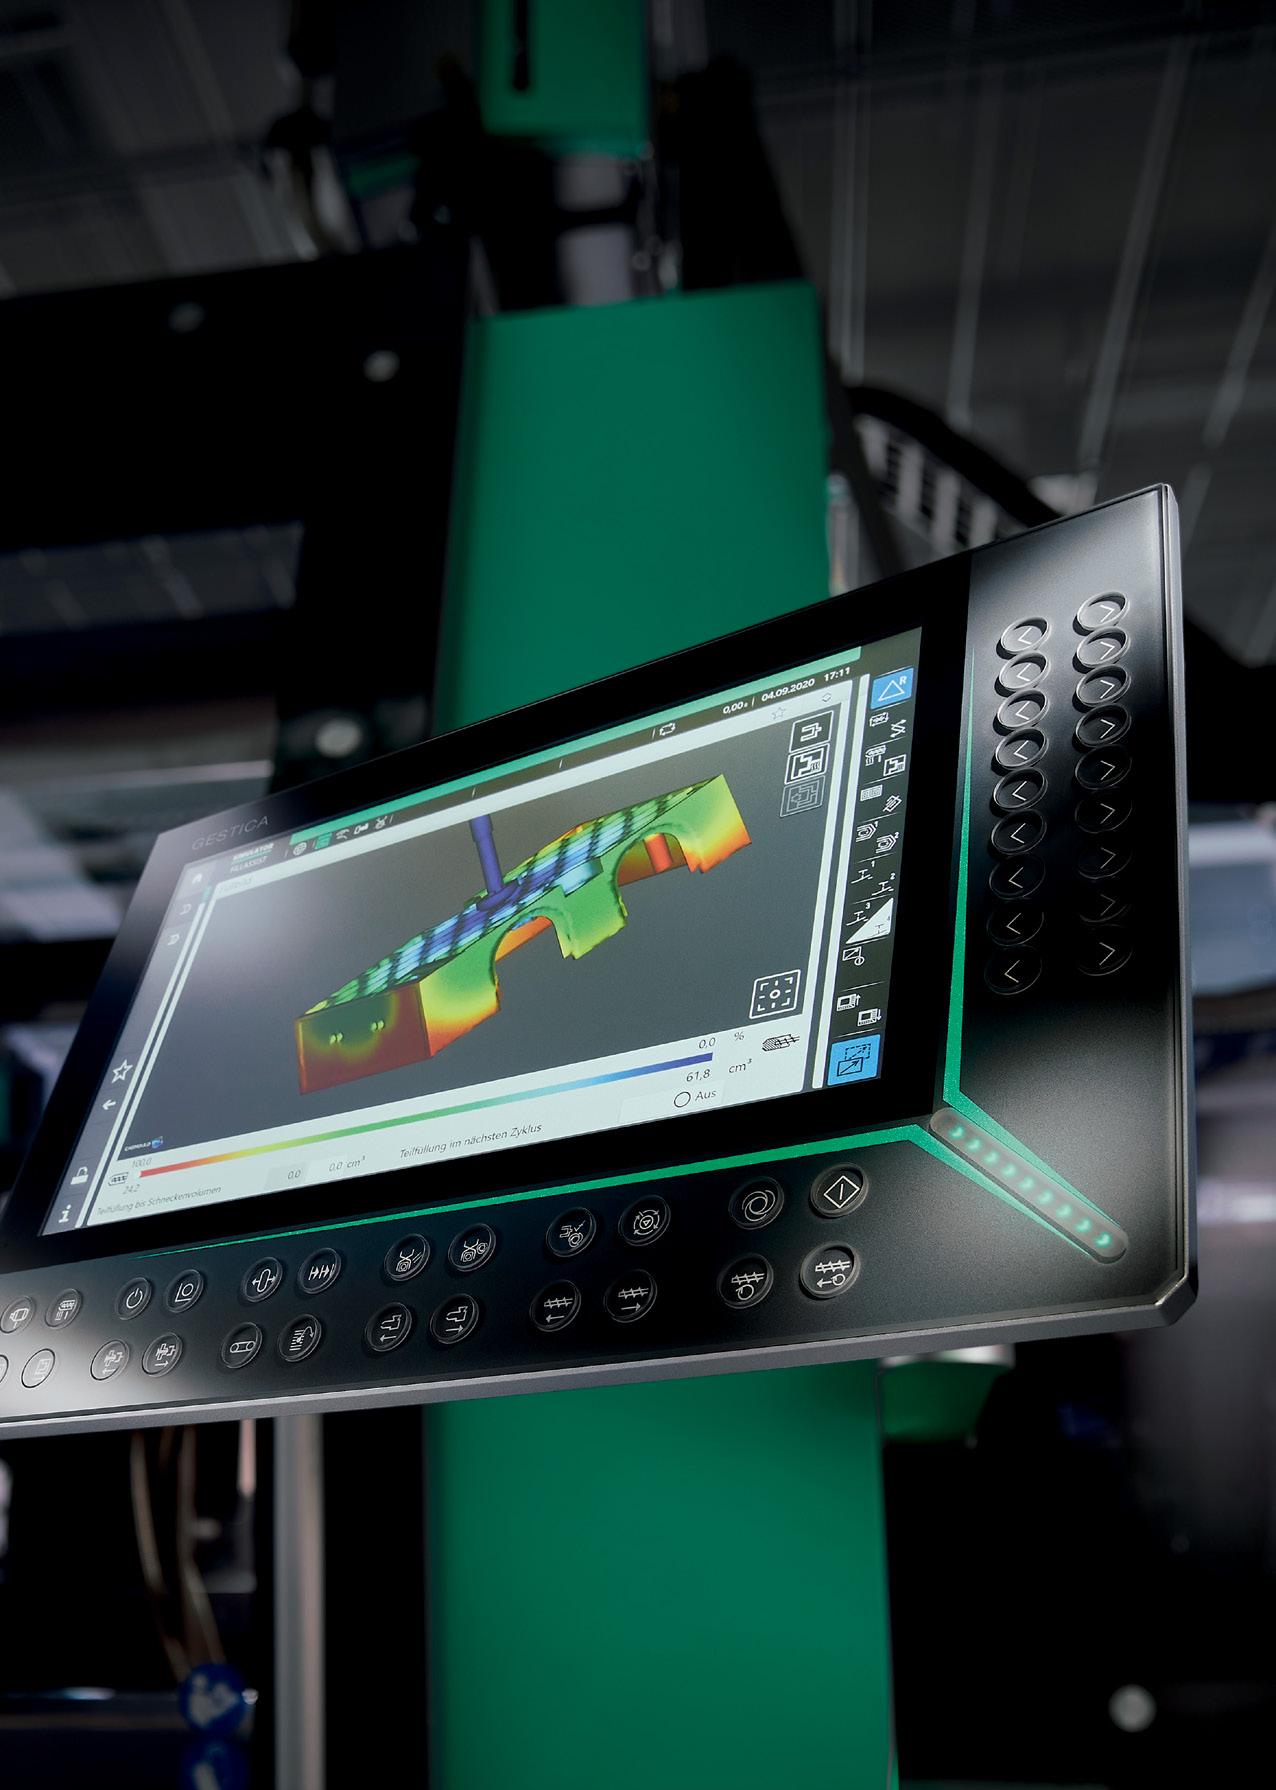
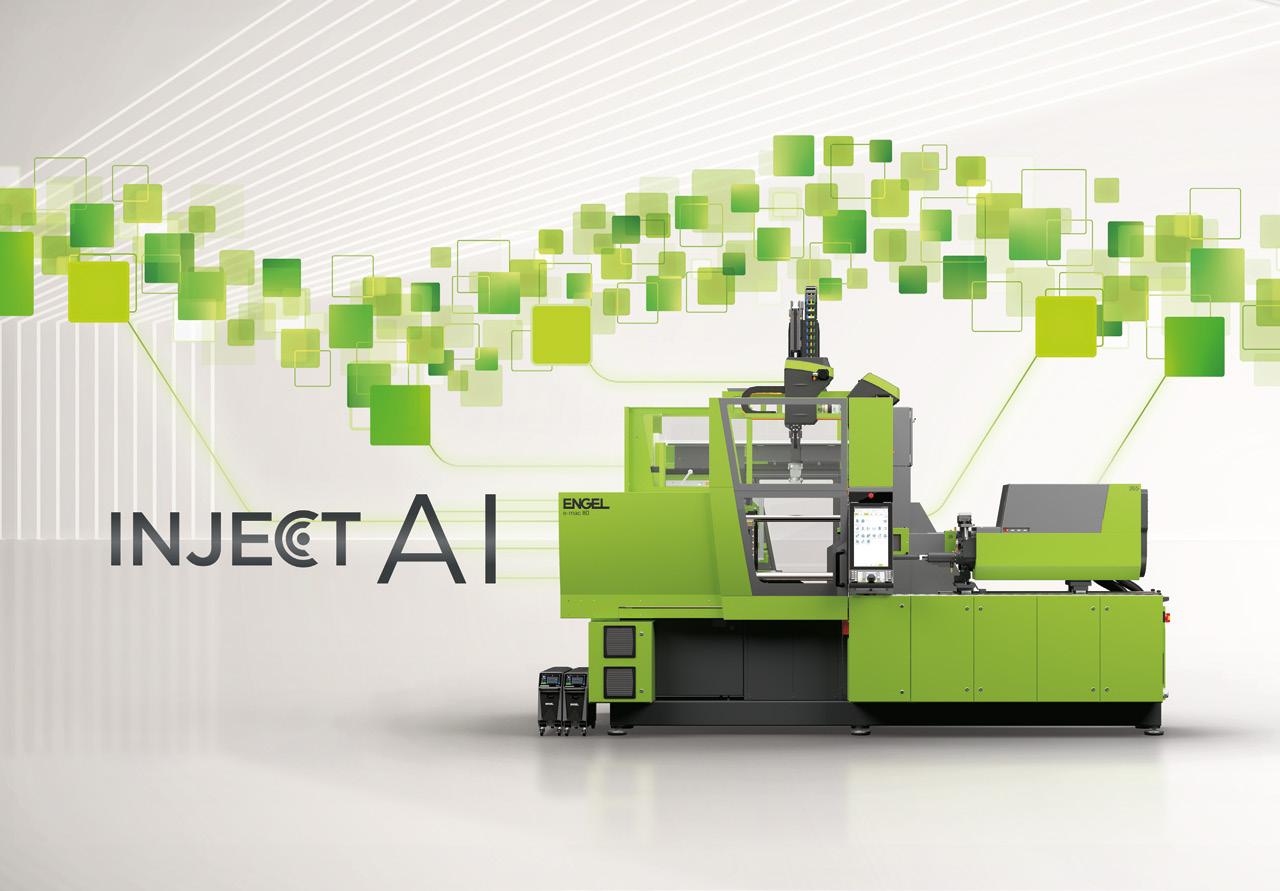
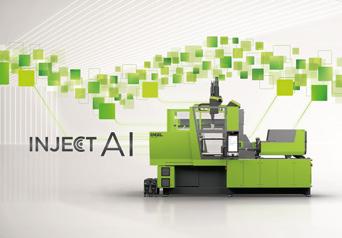
Intelligente Maschinen und vernetzte Dienste für Ihren zukünftigen Erfolg. inject AI ist der nächste Schritt, um Ihre Produktion zukunftssicher und wettbewerbsfähig zu machen. Entlang des gesamten Produktlebenszyklus – vom Bauteildesign bis zu Wartung & Service – unterstützen Sie digitale Lösungen und KI dabei, schneller die richtigen Entscheidungen zu treffen, Prozesse stabil zu halten und Ausschuss sowie den CO2-Fussabdruck nachhaltig zu reduzieren.
Be connected mit bewährten digitalen Lösungen.
www.engelglobal.com/inject-ai

OFFIZIELLES ORGAN VON KUNSTSTOFF.swiss DIE FACHZEITSCHRIFT
Bewährte KI-Lösungen im Spritzguss
Engel (Schweiz) AG
Hungerbüelstrasse 17 CH-8500 Frauenfeld +41 52 725 07 57 info.ch@engel.at www.engelglobal.com
Wenn zwei Technologieführer an einem Strang ziehen, entwickeln sich neue Potenziale. Das gilt auch für Hack Formenbau und HB-Therm, die gemeinsam an neuen Innovationen für die Kunststofftechnik arbeiten. Und zwar durch die Zusammenführung von Erkenntnissen in den Bereichen Formenbau und Temperierung. Denn wer hier über den Tellerrand hinausblickt, sieht das grosse Ganze.
Hack Formenbau und HB-Therm vertiefen ihre Zusammenarbeit mit dem Ziel, durch ein gemeinsames Verständnis der Gesamtzusammenhänge einen nachhaltigen Mehrwert für Endkunden zu schaffen. Es geht um das Zusammenwirken von Maschinen, Werkzeugen und Temperierung in übergeordneten Produktionsprozessen. Denn nur, wenn alle Abhängigkeiten erkannt und umfassend berücksichtigt werden, entstehen qualitativ hochwertige Produkte schnell und wirtschaftlich.
Die Hack Formenbau GmbH aus Kirchheim unter Teck, Deutschland, ist ein international tätiges Unternehmen und bekannt für hochleistungsfähige, präzise Spritzgussformen. Das Portfolio umfasst Einkomponenten-, Mehrkomponentenund Multikavitäten-Werkzeuge, die in unterschiedlichsten Branchen eingesetzt werden – von Medizin, Pharma und Dental über Optik, Personal Care und Verpackung bis hin zu technischen Anwendungen. Typische Produktgruppen sind unter anderem Auto-Injector, Well Plates, Insulin Pens, Inhaler, elektrische Zahnbürsten, Closures und Bürsten. Mit einer klaren Exportorientierung hat das Unternehmen seine Märkte weltweit etabliert.
Hack und HB-Therm kennen und schätzen sich schon lange, wobei eine Zusammenarbeit zunächst nicht unmittelbar ersichtlich ist, denn Temperiergeräte schaffen die Kunden eher gemeinsam mit der Maschine an und zunächst weniger im Zusammenhang mit den Werkzeugen, die darauf laufen. Deshalb ergibt es umso mehr Sinn, auch in diese Richtung zu kooperieren, um die Herstellungsprozesse ganzheitlich in ihren Auswirkungen zu betrachten, effektiver, effizienter und damit für die Endkunden auch wirtschaftlicher zu gestalten.
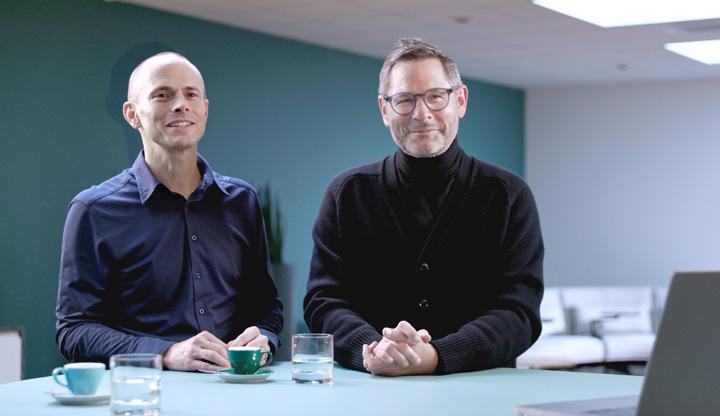
Präzise Werkzeugtemperierung ist von elementarer Bedeutung
Hack nutzt aktuell verschiedene Modelle bis hin zur neuesten Gerätegeneration Thermo-6. Gunnar Hack, Eigentümer und Geschäftsführer, kennt «keinen Mitbewerber, der auf dem gleichen technischen Stand ist.» Insgesamt sind 16 Temperiergeräte im Einsatz, die flexibel sowohl an Technikumsmaschinen als auch an Kundenanlagen angeschlossen werden können.
Simon Becker, Prozessingenieur bei Hack Formenbau GmbH, sagt dazu: «Die Integration der neuen Thermo-6-Geräte verlief reibungslos und ohne technische Hürden. Besonders schätzen wir die hohe Prozesssicherheit, die Durchflussüberwachung, die verschiedenen Pumpenbetriebsarten und die Funktion des zyklischen Systemwasseraustauschs, aber auch das moderne Design der Geräte.» Vor allem bei der Auslegung bzw. der zuverlässigen Einhaltung des DeltaT für eine optimale Temperaturbalance spielen die Thermo-6 ihre
Vorteile aus. Die hohe Präzision der Werkzeugtemperierung ist von elementarer Bedeutung, da sie sowohl die Produktqualität als auch die Langlebigkeit der Werkzeuge beeinflusst. «Durch die Ultraschall-Durchflussmessung der HB-Therm-Geräte können selbst kleinste Volumenströme ab 0,4 l/min zuverlässig und ohne Verzögerung erfasst werden – ein entscheidender Vorteil bei Werkzeugen etwa mit engen Querschnitten.»
HB-Therm wird bei Hack als strategischer und zukunftsorientierter Partner wahrgenommen, dessen Technologie im Markt führend ist. Die benutzerfreundliche Bedienung, innovative Features wie in der mobilen App das e-cockpit, regelbare Pumpen und eine einfache Verbindung zu den Spritzgiessmaschinen über verschiedene Schnittstellen heben HB-Therm deutlich von anderen Anbietern ab. Auch die lebenslange Garantie auf Heizung und
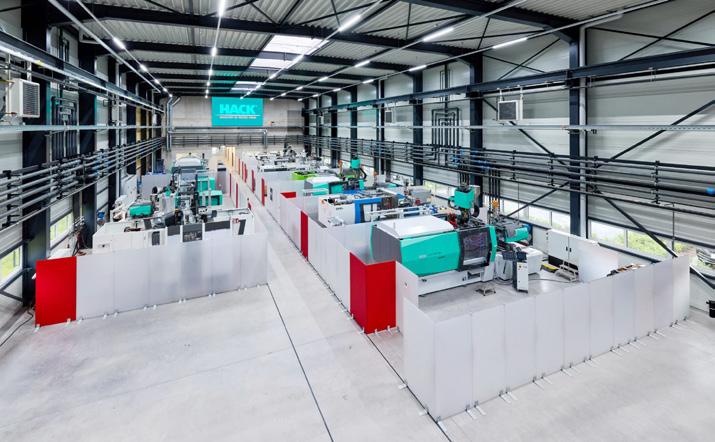
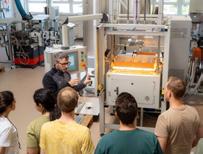
Das neue Technikum von Hack ist mit einer Vielzahl moderner Spritzgiessmaschinen ausgestattet, die ein breites Spektrum an Anwendungen abdecken. (Bild: Hack)
Durchflussmesser wird als wichtiges Qualitätsmerkmal gesehen – insbesondere im Vergleich zu früheren Erfahrungen mit anderen Herstellern.
Die Kommunikation zwischen Anlage und Thermo-6 erfolgt über OPC UA-Schnittstellen, die auf diese Weise eng mit dem eigenen Monitoring-System «moldlife-sen -
se» zusammenarbeiten können. Das eigenständige, computerbasierte System funktioniert über eine komplette Werkzeug-Sensorik und ist vollständig in die Kunststoffspritzgussform integriert. Es überwacht deren kompletten Lebenszyklus. Das System erlaubt ein genaues Monitoring von Störungen, Stillstand und Wartungen. Mit Hilfe der Sensoren werden eine Vielzahl von kritischen Einflüssen proaktiv, wie etwa an den Thermo-6, erkannt und Bediener oder optional Controller benachrichtigt, bevor hohe Kosten entstehen.
Das firmeneigene Tochterunternehmen «Hack Digital Solutions» unterstreicht das Engagement für Industrie 4.0 und Digitalisierung. Dabei ist die Technologie der Thermo-6 laut Aussage von Hack sehr viel weiter entwickelt und allen anderen voraus. Ideale Voraussetzungen für die Inte -
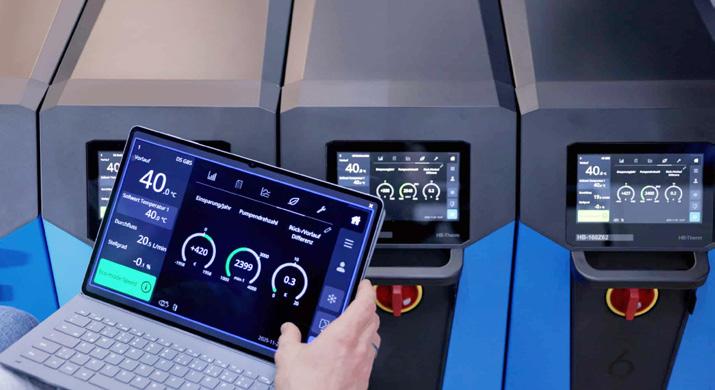
gration in bestehende Systeme. Dazu gehören umfangreiche Datenermittlung und -aufzeichnung sowie deren Analyse mit präventiven Handlungsvorschlägen. Hinzu kommt die einfache Bedienung sowie die erweiterten und für die heutige Zeit unerlässlichen Remote Features wie die Fernwartung über e-cockpit. Die Verbindung zu den Spritzgiessmaschinen erfolgt «plug and play» und die regelbaren Pumpen sind gemeinsam mit der umfassenden Überwachungsqualität essenziell für einen energieeffizienten sowie prozesssicheren Betrieb.
Die Partnerschaft hat sich insgesamt sehr positiv entwickelt. Neben der Erweiterung des Maschinenparks durch Thermo-6-Geräte wurden auch gemeinsame Schulungsmassnahmen initiiert, um das Wissen über die Temperiertechnologie bei Hack zu vertiefen und die Anwenderkompetenz durch intensiven Wissenstransfer nachhaltig zu stärken. Die enge Zusammenarbeit ermöglicht es beiden Partnern, noch innovativere Lösungen zu entwickeln und die Prozesseffizienz nachhaltig zu steigern.
Was die intensivierte Partnerschaft für Hack bedeutet Hack betrachtet Kooperationen bereits seit über 20 Jahren als zentralen Bestandteil der eigenen strategischen Ausrichtung. Dadurch erweitert das Unternehmen kontinuierlich sein Portfolio und verbindet unterschiedliche Kompetenzfelder im Sinne eines Generalunternehmens zur ganzheitlichen Kundenbetreuung miteinander.
haft, wenn man die Temperiergeräte gleich mit einstellt und validiert. Das bringt letztlich viel für eine energieeffiziente Temperierung. Hack und HB-Therm können den Kunden bei einer getesteten Gesamtanlagenlösung also HB-Therm Geräte auch evidenzbasiert empfehlen.»
Konkreter Mehrwert für alle
Die Kooperation mit HB-Therm beruht auf der Vision, Spritzgiessform und Temperiergerät als ganzheitliches System zu verstehen. Diese Systembetrachtung spielt eine entscheidende Rolle für die Qualität und Effizienz im Spritzgiessprozess – insbesondere bei Themen wie Verschleissvermeidung, Rheologie und Artikelgenauigkeit. Hack sieht Temperiergeräte als integrale Bestandteile des zukünftigen Formenbaus und strebt durch die Zusammenarbeit eine gezielte Know-how-Erweiterung und innovative Produktentwicklung an. Beide Partner wissen laut Marco Lammer, Area Sales Manager bei HB-Therm, wie wichtig die Werkzeuggestaltung, etwa von Kühlkanälen, auch für die Effizienz eines Temperiergeräts ist. «Auch hier sehen wir viel Potenzial, um dem Endkunden einen Mehrwert zu erbringen. Daher ist es natürlich vorteil -
Gunnar Hack hebt hervor: «Für unsere Endkunden ergibt sich daraus einen konkreten Mehrwert: Statt einzelner Komponenten bieten wir eine perfekt abgestimmte Gesamtanlage im Package an – von der Pilotphase bis zur Serienproduktion. Das Technikum von Hack ermöglicht praxisnahe Schulungen entlang der gesamten Prozesskette, was wir als extrem wertvoll für den Wissenstransfer einschätzen.»
Die Partnerschaft mit HB-Therm bringt Synergien mit sich – neben dem Sektor gemeinsame Kundenschulung auch im Bereich Digitalisierung. Zusammen werden Themen wie Usability, Nachhaltigkeit und Industrie-4.0-Konzepte sowie Predictive Maintenance vorangetrieben. Funktionen wie die Durchflussmessung und die regelbare Pumpe an den Temperiergeräten ermöglichen eine präzise Abstimmung auf die Werkzeuge, was Energieeffizienz und Flexibilität erhöht.
Die Kooperation zwischen HB-Therm und Hack markiert auch für HB-Therm einen strategisch und technisch vielversprechen -
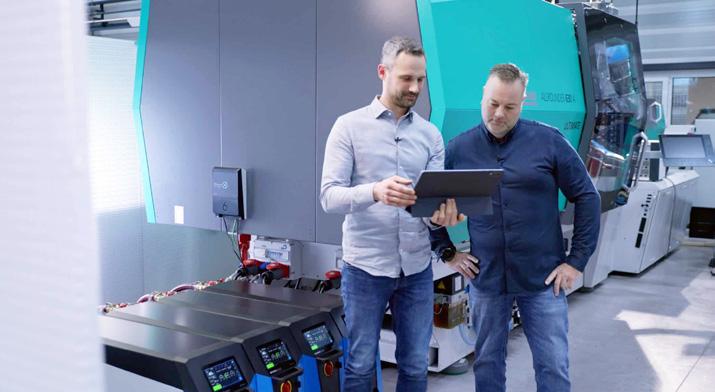
den Schritt, der auf eine engere Verzahnung und möglichst frühzeitige Integration der Temperiertechnik in die Projekte von Endkunden abzielt. Durch diese umfassende Einbeziehung in Entwicklungsprozesse und Werkzeugabnahmen möchte HBTherm nach den Worten von CEO Reto Zürcher «einen spürbar positiven Effekt erzielen und so das Vertrauen potenzieller Partner stärken. Im Zentrum steht dabei der enge Kundenkontakt, denn wir verstehen uns nicht nur als Zulieferer, sondern als langfristiger Partner. Die Kooperation bietet uns eine ganzheitliche Betreuung über Engineering, Geräteauslegung, Installation, Schulung und Service, ergänzt durch gemeinsame Prozessspezifikationen mit temperiertechnischem Fokus.» Und Marco Lammer ergänzt: Hack und HBTherm haben sehr viele Gemeinsamkeiten, weshalb die Kooperation strategisch, technisch und auch menschlich von Anfang an sehr positiv verlief.»
Der Wissensaustausch mit Hack fördert auch die zielgerichtete Weiterentwicklung von Temperiergeräten, insbesondere durch den direkten Dialog mit dem Formenbau. Ein besonderes Augenmerk gilt den praxisnahen Schulungen im Technikum. Kunden erleben die Geräte in realen Anwendungen und können direkt am Beispiel geschult werden, insbesondere bei Werkzeugabnahmen. Diese Möglichkeit verbessert den Wissenstransfer und stärkt die Kundenbindung.
Weitere gemeinsame Ziele sind Nachhaltigkeit und Benutzerfreundlichkeit. Ein intelligentes, gemeinsam ausgearbeitetes Temperierkonzept soll Endkunden sowohl ökologische als auch ökonomische Vorteile bieten. Die langfristig orientierte Partnerschaft ist für beide Seiten offen und ideenreich: Durch den Austausch wachsen neue Projekte und Möglichkeiten, die vor allem den Endkunden nutzen sollen.
Wie sieht die (gemeinsame) Zukunft aus?
Im Hinblick auf die Zukunft verfolgt Hack ambitionierte Ziele: Globales Wachstum durch Dienstleistungsausbau, Digitalisierung der Prozesse und Entwicklung neuer Produkte mit Schwerpunkt auf Komplettlösungen. Die Integration von additiver Fertigung, digitaler Infrastruktur sowie die Entwicklung einer digitalen Kompetenzda -
tenbank für gemeinsames Wissen sind Teil der Strategie – und bringen weltweite Transparenz in alle Produktionsstätten der Kunden wie auch der Partner. Das Thema Nachhaltigkeit wird weiter eine zentrale Rolle spielen – etwa durch Projekte zur Kreislaufwirtschaft und Reduktion des Materialverbrauchs.
Gunnar Hack abschliessend: «Die Partnerschaft mit HB-Therm und ihrer Kombination aus Fachwissen, Technologietransfer, Digitalisierung sowie strategischer Dienst-
leistung ebnet beiden Unternehmen den Weg für innovative und nachhaltige Lösungen in der Kunststoffverarbeitung – und damit auch zum Kunden.»
Kontakt
HB-Therm AG
Piccardstrasse 6
CH-9015 St. Gallen +41 71 243 65 49 www.hb-therm.com n
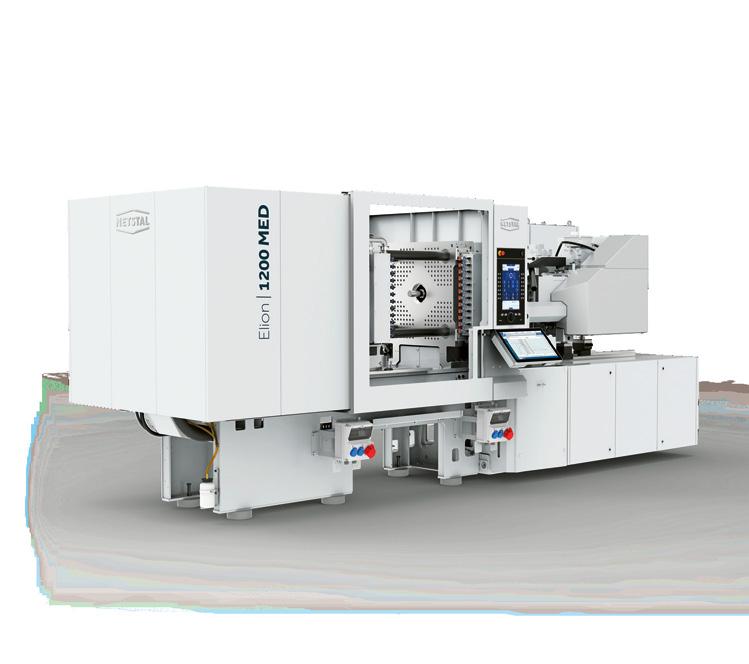
Kompakte Bauform. Maximale Präzision. Verbesserte Energieeffizienz. Smarte Detaillösungen. Die neue Elion MED setzt neue Massstäbe für Anwendungen in der Medizintechnik.
Medizintechnik
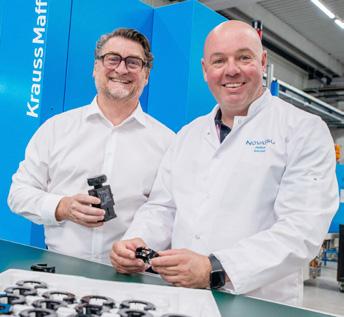
Der französische Verschlussspezialist Novassu fertigt Premium-Verschlüsse für Marken wie Chanel oder auch Estée Lauder auf der CX 250/1000-750 Multinject von KraussMaffei. Die Maschine vereint 2K-Sandwich- und Indexplatten-Technologie, ermöglicht Rezyklatschichten und sorgt mit APCplus für konstante Qualität. So entstehen glasklare, nachhaltige Verschlüsse mit 30% Recyclinganteil – effizient, flexibel und hochpräzise.
Chanel, Givenchy, Estée Lauder oder Coty – Novassu stellt für die Kosmetiklinien der Luxusmarken Verschlüsse aller Art her. Für die Fertigung setzt das Unternehmen auf die CX 250/1000-750 Multinject von KraussMaffei, die 2K-Sandwich- und Indexplatten-Technik vereint.
Die Maschine verfügt über eine Sandwichplatte, die das Einbringen von Recyclingmaterial in das Hautmaterial ermöglicht und gleichzeitig einen flexiblen Wechsel zwischen Sandwich- und Standard-2KProzessen sowie die Nutzung von Monomaterial erlaubt. Die Indexplatte ermöglicht das Drehen der Kavitäten für Überspritz- und Mehrschichtverfahren –eine zentrale Funktion, die Novassu zur Wahl von KraussMaffei Spritzgiessmaschinen bewegte.
Geschäftsführer Gérald Paris betont: «Wir investieren ausschliesslich in Maschinen, die uns viel Flexibilität geben, nicht in etwas von der Stange. Unser Geschäft entwickelt sich stetig weiter, da brauchen wir einen strategischen Partner, der uns auch Erfahrungen aus anderen Branchen zur Verfügung stellen kann.»
Beim aktuellen Projekt kommt SandwichSpritzgiessen zum Einsatz: Rezyklat innen, Neumaterial aussen. Novassu entwickelte
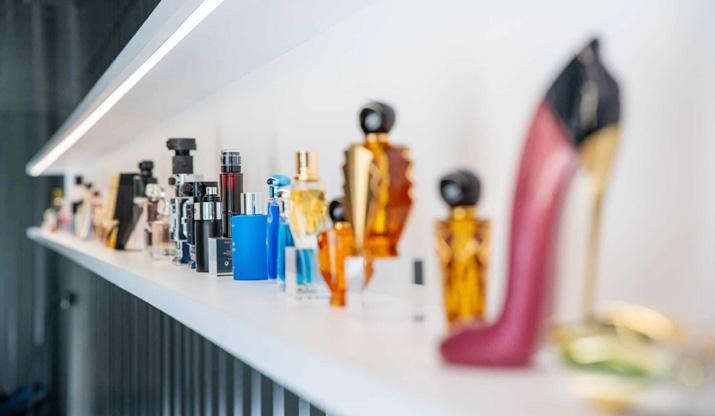
den glasklaren Würfelstöpsel selbst und setzt neben Auftragsfertigung auch auf eigenes Design. Der 2K-Verschluss enthält 30% Recyclingmaterial und ermöglicht dank Maschinenvorbereitung für eine dritte Komponente kreative Effekte, etwa Marmorierungen durch mehrfarbiges Einspritzen. Am Standort Molinges betreibt Novassu rund 20 KraussMaffei-Maschinen der Baureihen CX und PX (500-4000 kN). 60 Mitarbeiter fertigen damit Bauteile von 10 bis 100 mm. Neben dem reinen Spritzgiessen bietet Novassu auch verschiedene Veredelungsschritte wie Heissprägen an.
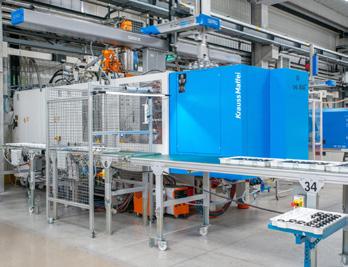
Präzision und Flexibilität in einer Maschine –die neue CXZ 250/1000-750 Multinject ermöglicht 2K-Sandwich-Spritzgiessen und Indexplatten-Technologie.
Wechsel von Ionomer zu klassischen Thermoplasten
Das Rohmaterial ist für Kosmetikprodukte entscheidend: Es muss FDA-zertifiziert sein, was den Einsatz von Rezyklaten erschwert. Materialien wie PET aus Getränkeflaschen profitieren jedoch von guten Recyclingsystemen. Daher ist es sinnvoll, sie für Teile, die nicht direkt mit Parfüm oder Creme in Kontakt kommen, einzusetzen.
Novassu stellt derzeit von Ionomer auf klassische Thermoplaste um. Ionomer lässt sich nur chemisch recyceln, während es bei kaum verunreinigtem PET auch mechanisch möglich ist. Dieser Materialwechsel eröffnet zudem den Einsatz der vollelektrischen PXMaschinen von KraussMaffei. Seit 2019 sind alle Maschinen mit der Funktion APCplus ausgestattet, die Umschaltpunkt und Nachdruck automatisch an die Schmelzeviskosität
anpasst und so ein konstantes Schussgewicht gewährleistet – besonders vorteilhaft bei Rezyklaten, die oft schwankende Chargen aufweisen. «Mit APCplus konnten wir Ausschuss deutlich reduzieren und unsere
Produktqualität verbessern. Das ist auch aus Kostensicht ein klarer Vorteil», betont Gérald Paris.
Novassu plant den Ausbau mit zusätzlichen Spritzgiessmaschinen in der neuen 3000 m² grossen Halle und will auch technologisch weiterwachsen. Auch hier spielen die Vorteile der Partnerschaft mit KraussMaffei eine zentrale Rolle: Denn mit den erprobten Verfahren eröffnet sich Novassu neue Gestaltungsmöglichkeiten und somit weitere Wachstumsfelder.
Kontakt
Krauss-Maffei (Schweiz) AG Grundstrasse 3 CH-6343 Rotkreuz info.ch@kraussmaffei.com www.kraussmaffei.com n
Wir arbeiten im engsten Toleranzbereich der Branche und setzen auf Wunsch kundenspezifisches Trägermaterial ein. Mit unserem „Service vor Ort“ stehen Ihnen unsere Techniker mit Rat und Tat zur Seite –genau dann, wenn Sie sie brauchen.
Eine zu gross oder zu klein ausgelegte Schnecke kann sowohl die Verarbeitungseffizienz als auch die Bauteilqualität mindern. Die Wittmann Gruppe hat die App WiAssist deshalb um ein neues Modul erweitert. Dieses berechnet die Verweilzeit des Materials in der Plastifiziereinheit und vereinfacht damit die Auswahl der Schneckengrösse.
Susanne Zinckgraf ¹
WiAssist unterstützt den Spritzgiesser bei der Auswahl und beim Einrichten der Spritzgiessmaschine. Als App ist der digitale Assistent über das Smartphone jederzeit sofort zur Stelle und erspart mühsame Berechnungen.
Dreh- und Angelpunkt ist die in der App hinterlegte Materialdatenbank. Nach Eingabe des Materials, des Schussgewichts und der Zykluszeit, berechnet die App innerhalb von wenigen Sekunden die relevanten Prozessparameter, wie Kühlzeit, Forminnendruck, Einspritzdruck, Schneckendrehzahl und – jetzt neu – die Verweilzeit der Schmelze in der Plastifiziereinheit. Diese neue Funktion macht es möglich, für ein gegebenes Werkzeug innerhalb von weniger als einer Minute die optimal passende Spritzgiessmaschine auszuwählen – zum Beispiel wenn in einem grossen Maschinenpark Spritzgiessmaschinen mit unterschiedlichen Schneckengrössen verfügbar sind. Das neue Schneckenmodul kommt für 3-Zonen-Schnecken aus der Wittmann Gruppe zum Einsatz. Hier berechnet die App die optimale Verweilzeit und gibt zusätzlich Empfehlungen für den optimalen Schneckendurchmesser und Dosierhub. Grafisch wird übersichtlich dargestellt, welche Werte im optimalen Bereich liegen, welche bedingt und welche gar nicht geeignet sind.
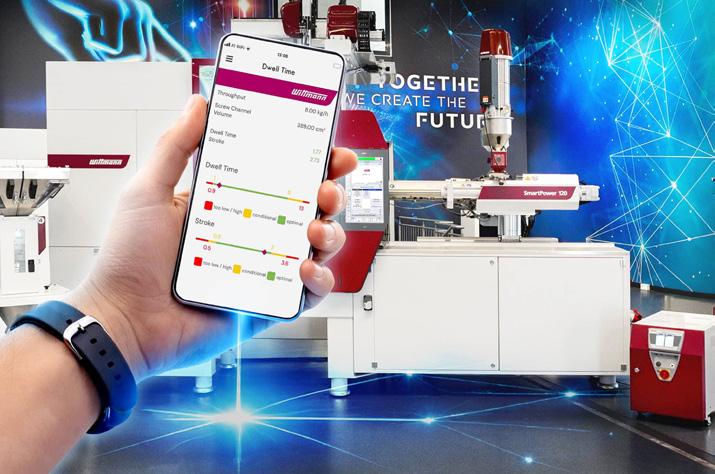
Die richtige Auswahl der Plastifiziereinheit ist sowohl effizienz- als auch qualitätsentscheidend. Mit der Verweilzeitberechnung vereinfacht die WiAssist App diesen Prozess. (Bild: Wittmann)
Eine sorgfältige Auswahl der Plastifiziereinheit ist wichtig, weil die Schnecke direkt Einfluss auf die Bauteilqualität und Verarbeitungseffizienz nimmt. Ist der Schneckendurchmesser zu klein, sinkt die Verweilzeit und das Material wird unzureichend aufgeschmolzen. Ist die Schnecke dagegen zu gross dimensioniert, steigt die Verweilzeit, was eine thermische Schädigung des Materials und Bauteilfehler zur Folge haben kann.
Insgesamt bietet die WiAssist App fünf Funktionen:
– Die Abfrage von Materialeigenschaften
– Assistenz bei der Auswahl und beim Einstellen von Spritzgiessmaschinen
– Berechnung von Prozessparametern
Das Troubleshooting-Modul umfasst eine umfangreiche Datenbank mit häufigen Spritzgiessfehlern, möglichen Ursachen und Tipps zum Lösen des Problems. Über den Kontakt-Button können die Anwender wahlweise eine E-Mail an Wittmann schicken oder per Telefon direkt die Service-Hotline kontaktieren.
Damit ist die WiAssist App ein wertvoller Assistent aller Einrichter und Prozessoptimierer, die mit Spritzgiessmaschinen aus der Wittmann Gruppe arbeiten.
Kontakt
Wittmann Kunststofftechnik AG Uznacherstrasse 18 CH-8722 Kaltbrunn
1 Susanne Zinckgraf, Head of Strategic Marketing, Wittmann Tec Group GmbH, Wien
– Troubleshooting
– Direkter Kontakt zu Wittmann
+41 55 293 40 93 info@wittmann-group.ch www.wittmann-group.com n

Entwicklungs- und Analyselösungen
Sichere dir dein kostenloses E-Book

Polymerverarbeitung
Viskoelastisches Fliessverhalten
Materialcharakterisierung
Thermische und mechanische Analyse
Extrusion im Labor- und Pilotmassstab
Chemische und strukturelle Charakterisierung
Entwicklungs- und Analyselösungen
Compoundierung und Prozessprüfung
Polymerverarbeitung
Viskoelastisches Fliessverhalten
Inline-Überwachung in Echtzeit
Extrusion im Labor- und Pilotmassstab
Compoundierung und Prozessprüfung
Inline-Überwachung in Echtzeit
Feuchte- und Dichtemessung
Materialcharakterisierung
Thermische und mechanische Analyse
Oberflächen- und Ritzprüfung
Chemische und strukturelle Charakterisierung
Feuchte- und Dichtemessung
Oberflächen- und Ritzprüfung
Die Integration von Batteriemodulen in leichte, verklebte Sandwichelemente für Elektrobusse erhöht die Tempe raturanforderungen an die verwendeten strukturellen Klebstoffe. In einem Innosuisse‑Projekt wurde ein hochtem peraturstabiler Epoxidklebstoff entwickelt, dessen mechanisches Verhalten mithilfe experimenteller Prüfungen sowie FE‑Simulationen validiert wurde, um die strukturelle Sicherheit künftig belasteter Buskomponenten zu gewährleisten.
Katrin Hoffmann,
Prof. Dr. Pierre Jousset 1
Corine Heusser,
Dr. Michael Karcher 2
Siegmund von Manitius, Markus Hartwig 3
In zukünftigen Elektrobussen bestehen Chassis und Dächer aus leichten Sandwichelementen, in die Batterieelemente direkt integriert werden könnten. Diese Funktionsintegration ermöglicht neben platzsparender Bauweise die Einsparung von Gewicht. Die Sandwichelemente bestehen aus einem Schaumkern, der von Aluminium-Deckblechen und AluminiumSeitenprofilen umschlossen wird. Alle Bestandteile werden durch einen strukturellen Klebstoff zusammengehalten. Besonders wichtig ist die Lastübertragung in der Klebschicht zwischen den Deckschichten und dem Seitenprofil, das das Sandwichelement mit den Seitenwänden des Busses verbindet (Bild 1). Hier treten im Falle eines Unfalls mit seitlichem Umkippen des Busses (ECE R66) die grössten Lasten auf. Die Klebverbindung muss bei diesen Belastungen und bei dem durch den Batteriebetrieb erhöhten Temperaturbereich von RT bis 80°C äquivalente Performance aufweisen, um die Integrität der Gesamtstruktur und des Fahrgastraums zu sichern.
1 Katrin Hoffmann, Prof. Dr. Pierre Jousset, beide IWK Institut für Werk stofftechnik und Kunstgstoffverarbei tung, OST
2 Corine Heusser, Dr. Michael Karcher, Kisling AG
3 Siegmund von Manitius, Markus Hartwig, Comsol Composites AG
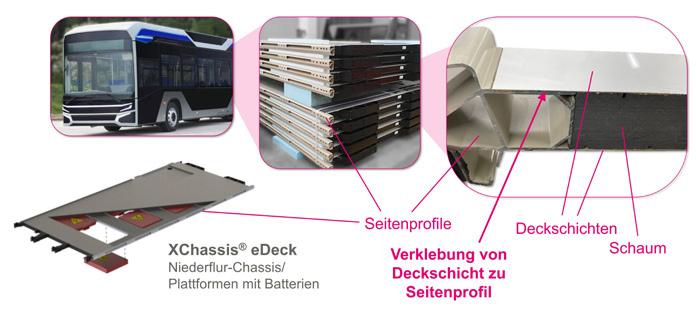
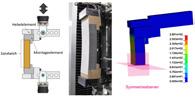
Bild 1: Aufbau von Sandwichelementen für das Chassis oder das Dach von Bussen aus der Serienfertigung von Comsol Composites AG und Konzept für das XChassis eDeck mit inte grierten Batterieelementen. (Bilder: IWK)
Die Integration von Batterieelementen in die Sandwichstruktur erhöht daher die Temperaturanforderung an den Klebstoff im Vergleich zu den heute bei Raumtemperatur ausgehärteten Klebstofftypen signifikant. In einem Innosuisse-Projekt haben daher die Comsol Composites AG (ehemals 3A Composites Mobility AG) als Hersteller von Sandwichelementen für Road und Rail Anwendungen, die Kisling AG als Klebstoffhersteller und der Fachbereich Verbindungstechnik des Instituts für Werkstofftechnik und Kunststoffverarbeitung (IWK) der OST Ostschweizer Fachhochschule zusammengearbeitet. Ziel des Projekts war es, einen neuen Klebstoff zu entwickeln, der Temperaturen bis 80 ° C ohne signifikanten Abfall der mechanischen Eigenschaften standhält. Für die numerische Auslegung und den Nachweis der Sicherheit im Crashfall muss das mechanische Verhalten dieses Klebstoffs zusätzlich bei allen Einsatztemperaturen bis zum Bruch in einer Finite Elemente (FE) Simulation modelliert und vorhegesagt werden können.
Vor der Klebstoffentwicklung wurden folgende physikalische und mechanische Anforderungen an den Klebstoff definiert: – Glasübergangsbereich von mind. 60 ° C – Zugscherfestigkeit bei 80 ° C: mind. 16 MPa
– Kraftaufbau: mind. 1.5 MPa nach 4–8 h bei Raumtemperatur
– Temperatureinsatzbereich: –40 ° C bis 150 ° C
Bei der Fertigung der Busdächer-Sandwichelemente wird der Klebstoff teilweise automatisiert aufgetragen und teilweise per Hand. Die Auftragsweise erfordert eine geringe Viskosität und muss in einem Verarbeitungszeitfenster auf die zu verbindenden Materialien appliziert werden.
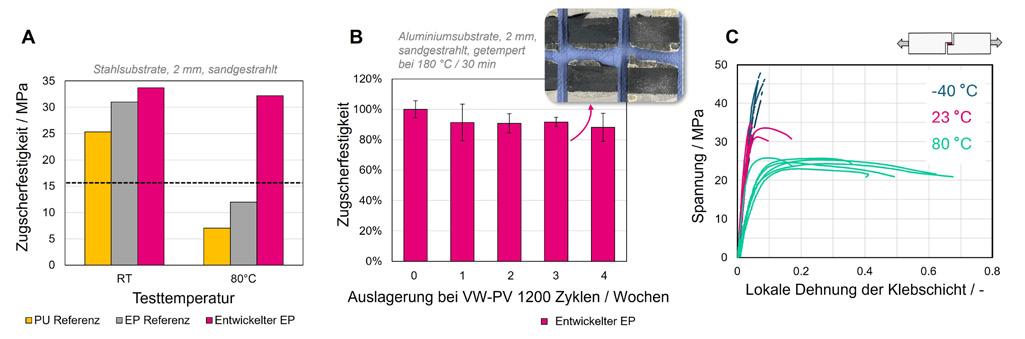
Der neuentwickelte Klebstoff der Kisling AG hat eine Epoxid-Basis («entwickelter EP»). Zugscherversuche zeigen auch bei 80 ° C eine Zugscherfestigkeit von deutlich über 30 MPa auf Stahlsubstraten. Sowohl
die Formteilqualität
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
Bild 2: Zugscherfestigkeit der untersuchten Klebstoffe bei RT und 80 ° C (A), Entwicklung der Zugscherfestigkeit des neu entwickelten EP Klebstoffes unter Alterung (B), Spannungs Dehnungskurven des neu entwickelten Klebstoffs bei einem TAST (Thick Adherend Shear Test) Versuch unter Schubbelastung (C).
Kühlen und Temperieren mit System Energiekosten
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
Kühlen und Temperieren mit System Energiekosten die Formteilqualität
auf Stahl- als auch auf Aluminiumsubstraten tritt ein kohäsiver Bruch in der Klebschicht auf. Im direkten Vergleich zum aktuell verwendeten Polyurethan-Klebstoff («PU Referenz») und einem herkömmlichen Klebstoff auf Epoxid-Basis («EP Referenz») wird die aussergewöhnliche Tem -
peraturstabilität des neuentwickelten Klebstoffs deutlich: Die Zugscherfestigkeit der beiden Referenzklebstoffe fällt deutlich unter die geforderten 16 MPa bei 80 ° C, während die Neuentwicklung nur minimale Festigkeitseinbussen aufweist (Bild 2A).
Auch nach 4 Wochen Alterung der Zugscherproben bei einem Umweltzyklus, der extreme Witterungsbedingungen mit Temperaturwechseln zwischen –40 und 80 ° C sowie Luftfeuchtigkeit von bis zu 80 % relativer Feuchte simuliert (VW-PV 1200) bleiben mehr als 80 % der ur-
Herbold Meckesheim – Spezialist für Maschinen und Anlagen zum Kunststoffrecycling
Innovatives Recycling für eine nachhaltige Zukunft
Herbold Meckesheim GmbH Industriestrasse 33 D-74909 Meckesheim
Bei Rapid Granulator verwandeln wir Produktionsabfälle in gewinnbringende Rohstoffe. Mit unseren Schneidmühlen, Schreddern und Zubehör liefern wir effiziente und nachhaltige Recyclinglösungen – entwickelt mit Präzision bis ins kleinste Detail.
Verfahrenslösungen für die Aufbereitung von Kunststoffabfällen
sprünglichen Zugscherfestigkeit erhalten [1] (Bild 2B).
Identifizierung eines Materialmodells für die FE-Simulation
Um die Materialeigenschaften der Klebschicht in einer FE-Simulation bis zum Bruch abbilden und voraussagen zu können, wurde das Verhalten des Klebstoffes bei –40 ° C, 23 ° C und 80 ° C am IWK genau untersucht. Sowohl unter Zugbelastung (Mode I) als auch unter Schubbelastung (Mode II) wurde die elastische und plastische Verformung, sowie die Rissweiterleitung in 0.3 mm dicken Klebschichten mithilfe von Digital Image Correlation (DIC) exakt vermessen. Die Versuchsdaten zeigen deutlich wie sich das Klebstoffverhalten von hochfest und spröde bei -40 ° C zu deutlich zäher, mit ausgeprägter plastischer Deformation bei 80 ° C verändert (Bild 2C). Auf Basis der Versuchsergebnisse konnte der Klebstoff für alle drei Temperaturen in der FE-Software LS-Dyna (Ansys) mittels eines schnell rechnenden Grenzschichtelementmodells (Kohäsivzonenmodell MAT-240) abgebildet werden. Dieses Materialmodell ermöglicht eine zuverlässige Vorhersage der Energieaufnahme sowie des Versagens der Klebschichten. Durch den vereinfachten Elementansatz bleiben die Rechenzeiten auch bei grossen Modellen verhältnismässig kurz.
Versuche auf dem Komponentenlevel
Für die Auslegung der Sandwichstrukturen bei der Comsol Composites AG sind Tests auf Komponentenlevel sehr wichtig, um Rechenmethoden und Materialmodelle für die FE-Simulation zu validieren und das Versagensverhalten der Komponenten besser zu verstehen. Normalerweise werden dabei einzelne Lastfälle (Zug, Druck, Biegung) nach Norm-Prüfungen getestet. Im Falle des Umkippens eines Busses liegt jedoch am verklebten Übergang von Sei -
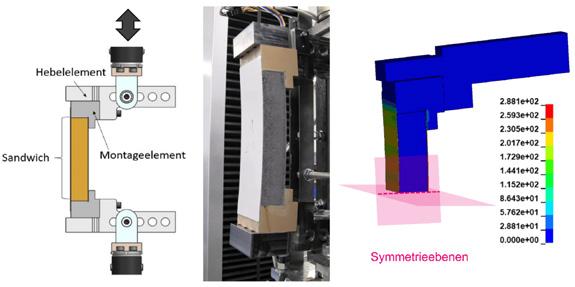
3: Vorrichtung für die kombinierte Zug/Druck Biegeprüfung der Sandwichproben im öff nenden Lastfall und die dazugehörige FE Simulation als digitaler Zwilling. Dargestellt ist die Vergleichsspannung von Mises in MPa.
tenprofilen zur Sandwichstruktur ein komplexer Lastfall vor, bei dem sich Druck und Biegung bzw. Zug und Biegung überlagern. Daher wurde im Rahmen des InnosuisseProjekts am IWK eine Vorrichtung für Sandwich-Tests unter kombinierter Zug/ Druck-Biegebelastung entwickelt. Das Grundprinzip stammt aus einer Forschungsarbeit der Universität Stuttgart [2], die Vorrichtung wurde am IWK jedoch für die Verwendung in einer Temperierkammer und für den Tests des Übergangs zum Seitenprofil angepasst [3].
Die Vorrichtung besteht aus zwei drehbar gelagerten Hebelarmen, die in einer Universalprüfmaschine eingebaut sind. Zwischen den Hebelarmen können die Sandwichproben mithilfe von Montageelementen montiert werden. Dabei werden die Stirnseite des Schaums und die beiden Deckschichten der 200 mm langen Sandwichprobe mit dem zu untersuchenden Klebstoff an zwei Montageelemente geklebt – analog zu den Seitenprofilen im Chassis oder im Dach des Busses (Bild 3). Durch Verschieben der Lagerpunkte der Hebelarme in Zugrichtung werden die Sandwichprobe und der Übergang zu den Montageelementen unter Zug und Biegung belastet (= öffnender Lastfall). Dabei kann das Verhältnis von Zug- zu Biegebelastung durch die unterschiedliche Länge A
der Hebelarme gesteuert werden. Bei einem kleinen A-Wert, wie z.B. A = 80 mm, überwiegt die Zugbelastung, bei einem grossen A-Wert von z.B. A = 170 mm überwiegt die Biegebelastung. Gleiches gilt für eine Druck-Biegebelastung (= schliessender Lastfall).
Bei den Versuchen haben zwei unterschiedliche Versagensmechanismen gezeigt:
– Knick-Versagen der Deckschicht unter Druckspannungen: Dies ist der bevorzugte Versagensmechanismus, da hierbei viel Energie absorbiert, die Integrität der Gesamtstruktur aber nicht gefährdet wird.
– Klebstoff-Versagen zwischen Deckschicht und Montageelement: Dieses Versagen weist auf eine nicht ausreichende Festigkeit des Klebstoffes hin und muss in der Praxis unbedingt vermieden werden. Im Labor kann dieses Versagen jedoch dazu dienen, das Materialmodell des Klebstoffes in einer FESimulation des Versuchs zu validieren. Vergleicht man die Performance der Sandwichproben bei Verklebung mit den unterschiedlichen Klebstoffen, treten deutliche Unterschiede auf (Bild 4). Bei Raumtemperaturprüfungen (RT) mit langem Hebelarm A = 170 mm, öffnender Lastfall, zeigen die Sandwichproben mit allen drei geprüften
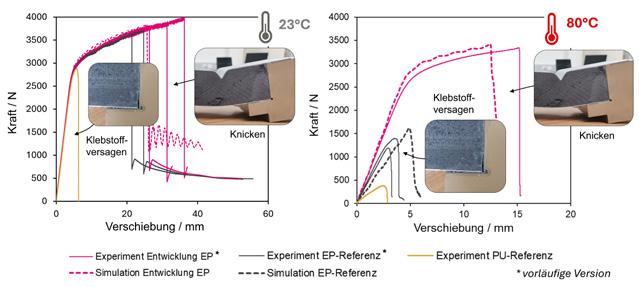
Bild 4: Kraft Verschiebungskurven bei RT und 80 ° C für einen öffnenden Lastfall mit A = 170 mm für alle drei getesteten Klebstoffe. Die gestrichelten Kurven zeigen die Ergebnisse der FE Simulation.
Klebstoffen dieselbe Steifigkeit gegenüber elastischer Verformung. Proben mit dem PU-Referenzklebstoff versagen dann jedoch in der Klebschicht. Proben mit dem EP-Referenzklebstoff und dem entwickelten EP-Klebstoff versagen dagegen erst nach deutlicher plastischer Deformation durch Knicken der Deckschicht. Noch deutlicher werden die Unterschiede bei der Prüfung bei 80 ° C. Hier zeigen die Proben mit den beiden Referenzklebstoffen eine deutlich geringere Steifigkeit und versagen bei niedrigen Kräften in der Klebschicht. Der neu entwickelte EP-Klebstoff punktet mit überlegener Festigkeit auch bei 80 ° C und versagt nicht. Hier knickt die Deckschicht.
Die explizite FE-Simulation des kombinierten Zug/Druck-Biegeversuchs wurde mit LS-Dyna durchgeführt. Das FE-Modell der Sandwichprobe nutzt die vorhandenen Symmetrien aus (Bild 3). Die Aluminiumdeckschichten werden mit einem elastoplastischen Materialmodell und der Schaum mit einem bilinearen Materialmodell abgebildet. Für die Klebstoffelemente wird das zuvor entwickelte Kohäsivzonenmodell verwendet. Mit dem Modell lassen sich sowohl das Knicken der Deckschicht als auch das Versagen der Klebstoffschicht bei RT und bei 80 ° C präzise und mit hoher Übereinstimmung abbilden.
Nach Abschluss des Innosuisse-Projekts wurden bei der Comsol Composites AG ein erstes Leichtbau-Chassis und ein Busdach mit Batterie-Kompartiments mit dem
neu entwickelten Klebstoff evaluiert und der Stahlbauweise des Kunden gegenübergestellt. Aktuell wird die Verwendung des Klebstoffes für die Serienproduktion im Bereich Road und Rail für funktionsintegrierte Lösungen und durch Temperatur erhöhte Belastungen weiter geprüft. Hier bieten die FE-Simulationen aus dem Projekt die Grundlage für die FE-Simulation der Gesamtstruktur, um die Sicherheit und die Funktionalität der zukünftigen Generation Elektrobusse sicherzustellen.
Dieser Artikel wurde in Rahmen des Innovationsprojekts 100.278 IP geschrieben und veröffentlicht. Das Projekt wurde finanziell gefördert von Innosuisse – der schweizerischen Agentur für Innovationsförderung.
[1] Bachelorarbeit von C. Oermann, IWK/ OST, 2025.
[2] R. M. Sturm, «Untersuchung der Schadensinitiierung doppelschaliger Rumpfpaneele unter crashrelevanter Druck-BiegeBelastung,» Doktorarbeit., Institut für Flugzeugbau der Universität Stuttgart, Regensburg, 2016.
[3] Bachelorarbeit von J. Zehnder, IWK/ OST, 2023.
Kontakt
IWK Institut für Werkstofftechnik und Kunststoffverarbeitung
Prof. Dr. Pierre Jousset
OST Ostschweizer Fachhochschule Eichwiesstrasse 18b CH-8645 Rapperswil-Jona www.ost.ch n


Einfache und intuitive Bedienung, modular erweiterbar
Intelligente Vernetzung durch IRIS
Entwickelt, konstruiert und gebaut von Tool-Temp Schweiz
Energiee izient und wirtscha lich
Wartungsarm und zuverlässig
Bewährte Klassiker
Bediene reundlich dank einfachem User Inte ace
Stand-alone-Lösung
Robust und zuverlässig
Entwickelt für höchste Langlebigkeit
Digitale Pfand- und Bezahllösungen gewinnen im Umfeld von Gastronomie, Events und Self-Service-Konzepten zunehmend an Bedeutung. Damit ein Mehrwegbecher Teil solcher Systeme werden kann, muss er eindeutig identifizierbar sein. Eine konkrete Kundenanfrage aus der DACH-Region zeigt, wie sich ein RFID-Chip dauerhaft und funktionssicher in den Boden eines Polypropylen-Bechers integrieren lässt. Der folgende Anwendungsbericht beschreibt die technischen Rahmenbedingungen und den gewählten Fügelösungsansatz mit Ultraschalltechnologie, realisiert von RincoUltrasonics.
Cyril Geisser 1
Martina Egger 2
Wird ein RFID-Chip direkt im Becherboden integriert, lassen sich Mehrwegbecher eindeutig identifizieren und in digitale Prozesse einbinden. Anwendungen reichen von bargeldlosen Zahlungen an Ausgabestationen über automatisierte Pfandrückerstattung bis hin zur lückenlosen Nachverfolgung einzelner Becher im Umlauf. Betreiber profitieren von vereinfachten Abläufen, geringeren Prozesskosten und einem besseren Schutz vor Missbrauch, etwa durch das Einlösen nicht systemzugehöriger Becher. Grundvoraussetzung dafür ist jedoch eine sichere, dauerhafte und geschützte Integration des Chips in den Kunststoffbecher.
Technische Herausforderungen
Mehrwegbecher sind im täglichen Gebrauch mechanischen Belastungen, häufigem Waschen und Temperaturschwankungen ausgesetzt. Entsprechend hoch sind die Anforderungen an die Fügestelle. Der RFID-Chip muss dauerhaft wasserdicht eingeschlossen sein, um auch nach zahlreichen Spülzyklen zuverlässig zu funktionieren. Gleichzeitig darf er weder beschädigt noch nachträglich manipuliert oder entfernt werden können.
Cyril Geisser, Projektleiter bei RincoUltrasonics, erklärt: «Eine Herausforderung war
1 Cyril Geisser, Projektleiter, Rinco Ultrasonics
2 Martina Egger, Marketingleiterin, Rinco Ultrasonics
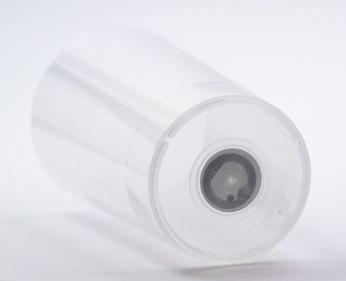
Mehrwegbecher mit ultraschallverschweisstem RFID-Chip (Bild: Rinco Ultrasonics AG)
das Material selbst: Polypropylen (PP) verlangt eine sehr präzise Ermittlung der Parameter, um unkontrolliertes Schmelzen zu vermeiden. Gleichzeitig durfte die Elektronik des Chips beim Schweissen keinesfalls überhitzen. Zudem wünschte der Kunde eine optisch saubere Schweissnaht, die das Erscheinungsbild des Bechers nicht beeinträchtigt.»
Zuverlässige Fügelösung
Zur Umsetzung dieser Anforderungen fiel die Wahl auf das Ultraschallschweissen. Das Verfahren ermöglicht eine gezielte, lokal begrenzte Erwärmung des Kunststoffs direkt an der Fügestelle. Dadurch wird der PP-Becherboden kontrolliert verschmolzen, ohne den RFID-Chip thermisch zu belasten. Es entsteht eine stoffschlüssige Verbindung, die dicht, stabil und manipulationssicher ist.
Die relevanten Prozessparameter – darunter Amplitude, Schweisskraft, Energie und Zeit – lassen sich präzise einstellen und überwachen. So kann die Schweissung exakt an das Material und die Bauteilgeo -
metrie angepasst werden. Für eine einfache und ergonomische Handhabung wurde eine spezielle Aufnahme mit Schiebetisch konzipiert, die eine schnelle Bestückung ermöglicht. Kurze Zykluszeiten machen das Verfahren wirtschaftlich und prädestinieren es für den Einsatz in der automatisierten Serienfertigung.
Mehrwert für Betreiber und Umwelt
Durch die Ultraschallschweissung wird aus einem herkömmlichen Mehrwegbecher ein langlebiges, digitales Systemelement. Betreiber profitieren von automatisierten Prozessen, reduzierten Betriebskosten und einer verbesserten Rückverfolgbarkeit. Gleichzeitig unterstützt die Lösung nachhaltige Konzepte, da die Becher über lange Zeit im Umlauf bleiben und Ressourcen geschont werden.
«Der Anwendungsfall zeigt, welches Potenzial in der Kombination von Kunststoffbauteilen und integrierter Elektronik steckt –vorausgesetzt, die Fügetechnik ist präzise und zuverlässig», erklärt Cyril Geisser. «Wir beobachten eine steigende Nachfrage nach solchen Lösungen. In diesem Projekt hat sich der Kunde bewusst an uns gewandt, weil unser Umweltmanagement nach ISO 14001 zertifiziert ist und wir konsequent an umweltfreundlichen und nachhaltigen Produktlösungen arbeiten.»
Kontakt
Rinco Ultrasonics AG Industriestrasse 4
CH-8590 Romanshorn www.rincoultrasonics.com/de-ch n
Im gerade gestarteten zweijährigen Verbundprojekt «HighTechPLA» entwickelt Fraunhofer UMSICHT zusammen mit Partnern ein biobasiertes Hochleistungscompound auf Basis von Polymilchsäure (PLA). Bisher fehlte es an biobasierten Alternativen zu Kunststoffen.
Kunststoffe sind für die Elektroindustrie essenziell – sie isolieren und schützen und müssen daher z. B. wärmeformbeständig, flammgeschützt oder mechanisch robust sein. Derzeit kommen dafür vorwiegend fossil-basierte Kunststoffe wie Polyamide oder Polycarbonate zum Einsatz, es fehlen biobasierte Alternativen.
In Deutschland werden jährlich rund 1 Million Tonnen Kunststoffe im Elektro-/Elektronikbereich verarbeitet. Der Grossteil ist fossilbasiert, Rezyklate kommen hier eher geringfügig zum Einsatz. Eine biobasierte Alternative, die in der Elektroindustrie einsetzbar wäre, könnte enorm dazu beitragen, eine CO2-Neutralität bis 2050 zu erreichen. Die grosse Herausforderung ist es, biobasierte Kunststoffe mit spezifischen, sich gegenseitig beeinflussenden Funktionen, auszustatten, sie für technische Anwendungen weiterzuentwickeln und für konventionelle Spritzgiessverfahren wirtschaftlich kompatibel zu machen.
Vom Struktur-Eigenschaftsmodell zu marktreifen Produkten
Im Verbundprojekt »HighTechPLA« entwickelt das Projektteam einen Hochleistungswerkstoff auf Basis von PLA für elektronische Bauteile. Das Konsortium vereint Expertise aus Forschung und Industrie aus den Bereichen Werkstoffentwicklung, Spritzguss und Produktionsentwicklung. Ziel ist es zunächst, ein tiefgreifendes Ver-
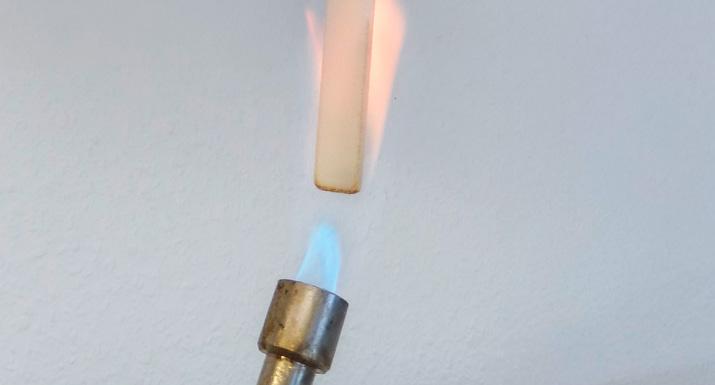
Brennbarkeitstest (Bild: Fraunhofer UMSICHT)
ständnis der Struktur-Eigenschaftsbeziehungen in PLA-Compounds zu erlangen, um so Zielkonflikte zwischen Kristallisationsverhalten, Schlagzähigkeit und Flammschutz systematisch zu lösen.
Ein Struktur-Eigenschaftsmodell soll es dann ermöglichen, Rezepturen und Prozesse praxisnah zu simulieren und in realen Produktionsanlagen zu validieren. Die enge Verzahnung von Material- und Verfahrensentwicklung soll Zykluszeiten mit konventionellen Prozessen vergleichbar halten.
«Wir zielen darauf ab, dass Projektergebnisse schnell in marktreife Produkte transferiert werden können. Die Ergebnisse haben zudem das Potenzial, auf andere
Branchen ausgeweitet zu werden», erklärt Christina Eloo, Abteilung Circular and Biobased Plastics bei Fraunhofer UMSICHT.
Projektkonsortium
Fraunhofer UMSICHT, FKuR Kunststoff GmbH, Georg Schlegel GmbH & Co. KG, Bodo Ehmann GmbH, Werner Langer GmbH & Co. KG, LED Linear GmbH
Kontakt
Fraunhofer-Institut für Umwelt-, Sicherheits- und Energietechnik UMSICHT Osterfelder Strasse 3 D-46047 Oberhausen info@umsicht.fraunhofer.de www.umsicht.fraunhofer.de n
Im Diskurs rund um Nachhaltigkeit und Kreislaufwirtschaft liegt der Fokus meist auf Konsumgütern: recyclingfähige Verpackungen, biobasierte Materialien oder textile Wiederverwertung dominieren die Debatte. Dabei beginnt Ressourcenschonung viel früher – nämlich bereits im Maschinenpark. Denn wer Maschinen instand hält, modernisiert und langfristig nutzt, leistet einen wirksamen Beitrag zur Kreislaufwirtschaft.
Maschinen sind die zentralen Stellschrauben für einen nachhaltigeren Umgang mit Energie und Rohstoffen: Sie gehören sowohl in der Herstellung als auch der Entsorgung zu den ressourcenintensivsten Investitionsgütern in der Industrie – obwohl sie grundsätzlich für jahrzehntelangen Einsatz ausgelegt sind. Genau hier setzt ein Umdenken an: Die Lebensdauer von Maschinen zu verlängern ist nicht nur wirtschaftlich sinnvoll, sondern auch ein aktiver Beitrag zur Ressourcenschonung. Denn: Jede länger genutzte Maschine spart wertvolle Rohstoffe, Energie und CO2 ein.
Die 5R-Strategie
Im Konsumbereich liest man häufig vom Prinzip der 5R – Refuse, Reduce, Reuse, Repair, Recycle. Dort wird es längst angewendet, doch das Prinzip lässt sich ebenso gut auf Investitionsgüter wie industrielle Maschinen übertragen: Übergeordnetes Ziel ist es, den Ressourcenverbrauch zu minimieren und Abfall zu vermeiden, indem Produkte so lange wie möglich im Wirtschaftskreislauf verbleiben. Statt Maschinen zu ersetzen (Refuse), sollte der Fokus stärker auf der Reduzierung von Ressourcenverschwendung (Reduce) durch regelmässige Wartung, Reparatur und Modernisierung (Repair) liegen. So kann die Maschine auch weiterverkauft und -verwendet werden (Reuse). Erst irreparable Maschinen sollten fachgerecht für das Recycling entsorgt werden (Recycle). Veraltete Anlagen gelten jedoch schnell als wirtschaftlich unattraktiv: zu hohe Energiekosten, zu hohe Ausfallzeiten, zu hoher CO2-Ausstoss. In der Praxis, in der wirtschaftliche Argumente oft über umwelttechnischen stehen, wird daher immer noch häufiger an Neuanschaffung ge -
dacht, als an Instandhaltung und Modernisierung. Dabei können mit nur geringem Aufwand auch jahrzehntealte Maschinen auf den aktuellen Stand der Technik und wirtschaftlichen Effizienz gebracht werden.
Schätzen statt Ersetzen
Trotz der hohen Anschaffungskosten für Neumaschinen wird häufig der Fehler gemacht, Maschinen nach einigen Jahren auszutauschen, ohne den Wert der bestehenden Infrastruktur zu berücksichtigen. Zusätzlich wird der Kauf einer Neumaschine als einmalige Investition betrachtet und Service- und Wartungsverträge als Kostenfalle abgetan. Doch im Gegenteil: Regelmässige Pflege, Wartungen und Modernisierungen erzielen bei kleinen Kosten langfristige Einsparungen und erhöhte Lebensdauer. Wer investieren will, sollte also vorausschauend denken. Schon beim Kauf einer Maschine sollten daher bestimmte Aspekte für die Instandhaltung des Investitionsguts beachtet wer-
den. Modulare Bauweisen ermöglichen beispielsweise nachträgliche Erweiterungen und bedarfsgerechte Anpassungen, ohne eine gesamte Anlage ersetzen zu müssen. Das spart nicht nur Kosten und Ressourcen, sondern trägt auch zu einem flexiblen und zukunftssicheren Maschinenpark bei. Komponenten wie Filter oder Schmierstellen, die regelmässig geprüft werden müssen, sollten gut zugänglich sein, um Wartungs- und Pflegearbeiten effizient durchführen zu können. So werden teure Reparaturen und Ausfälle vermieden. Die erhöhte Verfügbarkeit der Maschine führt zu einer höheren Produktivität und damit zu einer höheren Planungssicherheit.
Regelmässige Wartungen durch Experten bieten ausserdem den Vorteil, frühzeitig auf Modernisierungspotenziale aufmerksam zu werden und entsprechende Massnahmen zu ergreifen. Sollte die Maschine doch nicht mehr zum Bedarf passen, kann sie in einem gut gepflegten Zustand zu
einem höheren Preis wiederverkauft werden. Gebrauchte Maschinen, die von Unternehmen wie Deguma angekauft werden, bleiben durch gezielte Upgrades weiterhin im Wirtschaftskreislauf und werden nach entsprechender Anpassung an aktuelle Standards wieder zum Verkauf angeboten.
EU-Maschinenverordnung
Spätestens zum und mit Inkrafttreten der neuen EU-Maschinenverordnung (2023/ 1230/EU) im Januar 2027 werden Unternehmen gezwungen sein, sich mit dem Zustand ihrer Maschinenparks auseinanderzusetzen. Mit der Verordnung wird eine wichtige Grundlage für europaweite Sicherheitsstandards von Maschinen geschaffen. Sie ersetzt die bisherige Maschinenrichtlinie (2006/42/EG) und führt im Hinblick auf KI und digitale Technologien neue Anforderungen an die Sicherheit sowie an die Energieeffizienz von Maschinen ein. Die neue Verordnung setzt damit einen zusätzlichen Anreiz, nicht nur auf Neuanschaffungen zu setzen, sondern Wartung und Modernisierung als langfristige Strategie zu betrachten; nicht mehr nur als eine Frage der Kostensenkung, sondern der Betriebsfähigkeit und Rechtskonformität.
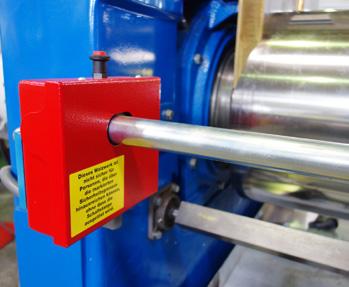
Sicherheitsnachrüstungen spielen eine wichtige Rolle bei der Modernisierung von Maschinen.
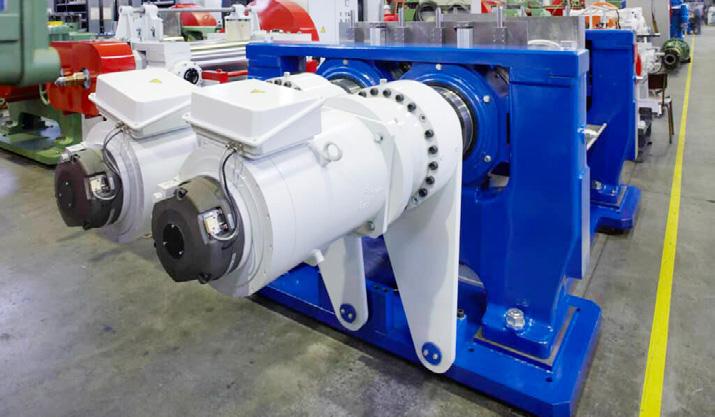
Wer in die Modernisierung seiner Maschinen investiert und diese auf den neuesten Stand bringt, kann von Wettbewerbsvorteilen, langfristigen Einsparungen und erhöhter Effizienz profitieren. Ein Beispiel für solche Modernisierungslösungen für Walzwerke ist das Deguma Efficiency Konzept. Ein zentraler Bestandteil dieser Modernisierung ist der Einsatz von Torquemotoren, die besonders bei niedrigen Drehzahlen eine hohe Energieeffizienz bieten. Sie reduzieren den Energieverbrauch, indem sie konstante Drehmomente liefern und so für eine besonders produktive und optimierte Maschinenleistung sorgen, was den
Energieverbrauch deutlich senkt. Mit der Reduzierung des Ölverbrauchs als umweltschädlicher Betriebsstoff durch Planetengetriebe minimiert sich ausserdem der Wartungsaufwand enorm. Neben den Antrieben spielen die Steuerungs- und Sicherheitstechniken eine ebenso wichtige Rolle bei der Modernisierung von Maschinen für die Kreislaufwirtschaft, insbesondere im Hinblick auf die neue MVO. Moderne Antriebsregler und -systeme wie Frequenzumrichter optimieren den laufenden Betrieb, indem sie bedarfsgerechte Anpassungen der Maschinenparameter vornehmen und überschüssige Energie zurück in den Produktionsprozess führen. In Kombination mit neuer Sicherheitstechnik, Steuerungssystemen und mechanischer Generalüberholung kann so der CO2-Ausstoss, der Wartungsaufwand und die Stillstandsdauer signifikant gesenkt werden. Bis zu 30% Energieersparnis und bis zu 80% weniger Wartungskosten sind realistisch – bei einer Lebensdauerverlängerung von bis zu 40 Jahren.
Kontakt
Deguma-Schütz GmbH Industriestrasse 4–8 D-36419 Geisa www.deguma.com n


maag.com





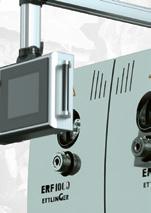
Kontinuierliche Schmelzefilter von ETTLINGER verarbeiten seit 2004 verschmutzte Polyolefine, Polystyrole, PET und PA. Der neue ERF 1000 erreicht bei Polyolefinen
Durchsätze von bis zu 10 t/h– mit dem branchenweit geringsten Schmelzeverlust. Mit leistungsstarken Sieben für die höchsten Qualitätsansprüche setzt der ETTLINGER ERF weiterhin Maßstäbe.

Auf dem Fachmesseduo für die Schüttgut-, Prozess- und Recycling-Industrie zeigte das Fraunhofer IZFP einen Demonstrator, der erstmals eine sortenreine Charakterisierung sowie Sortierung schwarzer Kunststoffe mittels aktiver Thermographie und maschinellem Lernen vornahm. Damit wird ein zentrales Problem der Kreislaufwirtschaft adressiert.
Schwarze Kunststoffe, die bislang aufgrund fehlender oder zu teurer Sortiertechnologien überwiegend in der thermischen Verwertung landen, können künftig als Wertstoff im Materialkreislauf gehalten werden. Während transparente Plastikverpackungen und bunte Becher recht einfach erkannt und automatisch aussortiert werden können, bleiben schwarze Kunststoffteile oft «unsichtbar« für die Sortiermaschinen und landen infolgedessen in der thermischen Verwertung. Genau diesem Problem widmet sich das Fraunhofer-Institut für Zerstörungsfreie Prüfverfahren IZFP, denn statt kurz- oder mittelwelliger Hyperspektralkameras nutzt das Forschungsteam ein thermographiebasiertes Verfahren: Die Methode ist kostengünstiger als mittelwellige Hyperspektral-Infrarotsysteme und in der Lage, die thermischen Materialunterschiede verschiedener schwarzer Kunststoffarten zu detektieren – etwas, das handelsübliche Nahinfrarotsysteme aufgrund physikalischer Grenzen nicht leisten können. Den Fraunhofer IZFP-Forschenden ist mit der präzisen Unterscheidung von Polyamid (PA) und Polypropylen (PP) bereits ein erster grosser Fortschritt gelungen.
KI-gestützter Demonstrator zeigt sortenreine Trennung
Auf der Solids & Recycling-Technik in Dortmund veranschaulichte ein intelligenter Demonstrator des Fraunhofer IZFP ein komplettes, praxistaugliches Sortierszenario: Auf einem Förderband bewegen sich schwarze Kunststoffproben unter einem Infrarotheiz-
1 Sabine Poitevin-Burbes Unternehmenskommunikation, Fraunhofer IZFP
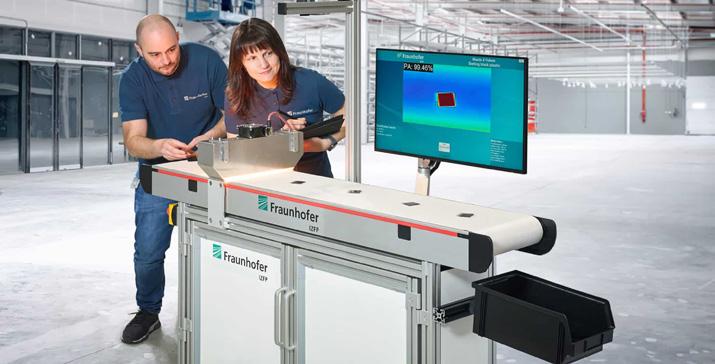
Schwarze Kunststoffe effizient sortiert: Fraunhofer IZFP präsentiert KI-gestützten Thermographie Sortierdemonstrator. (Bild: Fraunhofer IZFP/Uwe Bellhäuser)
strahler, werden dabei leicht erwärmt und anschliessend mit einer Wärmebildkamera erfasst. Die erzeugten thermischen «Signaturen» werden in Echtzeit von einem KIModell analysiert, das unmittelbar eine entsprechende Sortierentscheidung trifft. Ein Sortierarm am Ende des Bandes führt die Materialien je nach erkannter Sorte dann nach links oder rechts aus.
«Unser Demonstrator zeigt anschaulich, wie wir mit aktiver Thermographie und künstlicher Intelligenz eine kostengünstige Sortierung schwarzer Kunststoffe ermöglichen können. Wir schaffen damit eine wichtige Grundlage, den Kreislauf auch für diese anspruchsvollen Materialien zu schliessen. Dabei können wir wertvolle Ressourcen einsparen und gleichzeitig CO2-Emissionen reduzieren», erläuterten Andreas Keller und Kevin Schmitz, projektverantwortliche Wissenschaftler am Fraunhofer IZFP.
Die Relevanz dieser Entwicklung ist bedeutend, denn gelänge die präzise Aussor-
tierung schwarzer Kunststoffe im industriellen Massstab, könnten wertvolle Rohstoffe zurückgewonnen und dabei erhebliche Mengen CO2 eingespart werden. Davon könnten viele Branchen profitieren, die grosse Mengen schwarzer Kunststoffe einsetzen – beispielsweise die Leichtverpackungsbranche, der Automotive-Bereich, die Elektronikindustrie oder die Sportartikelbranche.
Als nächsten Schritt planen die Forschenden, das Verfahren auf andere Kunststoffarten auszuweiten, die Sortiergeschwindigkeit zu erhöhen, alternative Anregungsmethoden zu erforschen und die Gesamtanlage zu optimieren. Ziel des Saarbrücker Forschungsteams ist es, die Forschungsergebnisse für die industrielle Anwendung nutzbar zu machen.
Kontakt
Fraunhofer-Institut für Zerstörungsfreie Prüfverfahren IZFP Campus E3 1 D-66123 Saarbrücken www.izfp.fraunhofer.de n
Bauteile auslegen heisst, sie so zu gestalten und zu dimensionieren, dass sie ihre Funktion zuverlässig und sicher erfüllen können, und das oft aus ökonomisch-ökologischen Gründen mit möglichst geringem Aufwand an Werkstoff. Ein bewährtes kunststoffgerechtes Vorgehen basiert auf kritischen Dehnungen, die es zu vermeiden gilt. In einer unlängst erschienenen VDI-Richtlinie ist es nebst zwei anderen empfohlenen Berechnungsverfahren enthalten.
Johannes Kunz ¹
Als in der Zeit nach dem zweiten Weltkrieg neue und leistungsfähigere Kunststoffe auf den Markt kamen und für immer anspruchsvollere Funktionen eingesetzt wurden, erwachte ein zunehmendes Interesse an verlässlichen Bemessungsgrundlagen für höher beanspruchte Kunststoffbauteile. Die Anwendung der für metallische Werkstoffe etablierten spannungsbezogenen Methoden auf die viskoelastischen Polymerwerkstoffe erwies sich dabei wegen der Abhängigkeit ihrer Festigkeits- und Steifigkeitskennwerte von der Belastungsdauer, der Temperatur und anderen Einflüssen als nicht ganz einfach.
Ein überzeugendes Konzept
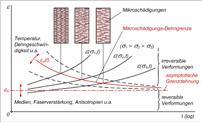
Um 1970 überraschte dann Georg Menges (1923–2021) die Fachwelt mit der Idee, das mechanische Verhalten der Kunststoffe für die Bauteilauslegung von der Dehnungsseite her zu betrachten [1–5], und untermauerte mit seinen Mitarbeitern die Vorteile dieses Ansatzes durch experimentelle Befunde. Er hatte erkannt, dass sich unter mechanischer Belastung bei einer bestimmten Grösse der Dehnung in Mikrobereichen des Gefüges erste irreversible mikromechanische Schädigungen bildeten, die es im Praxiseinsatz der Bauteile zu vermeiden galt. Die damit verbundene Dehnung, hier Mikroschädigungs-Dehngrenze ���� genannt, strebt zeitabhängig einer asymptotischen Grenzdehnung ���� zu (Bild 1), in der Literatur auch als Fliessgrenzdehnung
1 Prof. Dipl.-Ing. Johannes Kunz, Institutspartner, IWK, Rapperswil-Jona
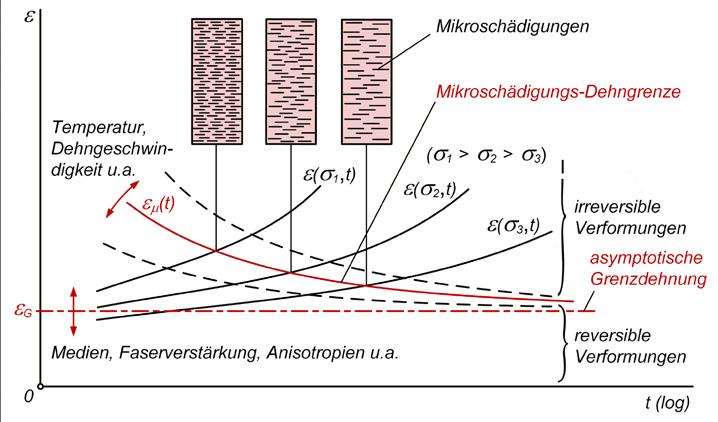
Bild 1: Zeitdehnlinien ��(���� ,��) bei Zugbeanspruchung unter konstanter Spannung ���� mit Mikroschädigungs-Dehngrenze ���� in Funktion der Zeit �� und diverser Einflüsse sowie Grenzdehnung ���� als Asymptote (schematisch, in Anlehnung an Menges [4, 5]) (Bilder: IWK)
����∞ , Kritische Dehnung ���� u. ä. bezeichnet. Sie weist für die verschiedenen Werkstoffgruppen eine je charakteristische Grössenordnung auf (Tab. 1), die bis zur Dauergebrauchstemperatur praktisch unverändert bleibt und daher als echter Werkstoffkennwert gelten kann [1]. Auf dieser Grundlage kann im Gegensatz zum Einsatz des herkömmlichen, spannungsbasierten Auslegungs-Ansatzes bei Kunststoffen von einer weitgehend festen, werkstoffspezifischen Kenngrösse ausgegangen werden. Zudem ist unterhalb ���� das Verformungsverhalten der Kunststoffe praktisch linear-viskoelastisch und damit reversibel, was abgesehen von der Zeitabhängigkeit dem Hookeschen Gesetz entspricht.
D ie von Menges propagierte Sichtweise stiess nicht überall auf Zustimmung. Die damals noch existierenden Kunststofferzeuger wie BASF, Bayer und Hoechst blie -
Mikroschädigung als Kriterium der Bauteilauslegung
viskoelastisch und damit reversibel, was abgesehen v Gesetz entspricht
ben in ihren eigenen anwendungstechnischen Schriften beim spannungsbezogenen Festigkeitsnachweis. Doch nach und nach fand die dehnungsbezogene Berechnungsbasis Eingang in die Fachliteratur [6–9]. An der Rapperswiler Hochschule wurde sie von Anbeginn als sachgerecht erkannt [10, 11], dann auch am IWK in verschiedenen Problemstellungen wie die Auslegung von Schnapphaken, Filmgelenken, Laufrollen usw. erfolgreich angewendet und weiter ausgebaut [12–15].
Die von Menges propagierte Sichtweise stiess nicht überall tierenden Kunststofferzeuger wie BASF, Bayer und Hoechst technischen Schriften beim spannungsbezogenen Festigkeitsnachweis. die dehnungsbezogene Berechnungsbasis Eingang in Hochschule wurde sie von Anbeginn als sachgerecht schiedenen Problemstellungen wie die Auslegung von usw. erfolgreich angewendet und weiter ausgebaut [12
Die mikromechanischen Schädigungszonen verlaufen auch bei mehrachsigen Beanspruchungen stets senkrecht zur maximalen positiven Dehnung �������� im Bauteil und sind nur von dieser abhängig. Diese Erkenntnis entspricht der Grösstdehnungshypothese von Navier und führt zur Verformungsbedingung
Die mikromechanischen Schädigungszonen verlaufen stets senkrecht zur maximalen positiven Dehnung ����%&' gig. Diese Erkenntnis entspricht der Grösstdehnungshypothese mungsbedingung ����%&' = max (����( , ����) , ����* ) ≤ ����+,- = ����" ���� ����
(1)
Die grösste positive der drei Hauptdehnungen ����( ,
übergestellt, die sich aus der Grenzdehnung
und dem Sicherheitsfaktor
,
als
Mikroschädigung als Kriterium der Bauteilauslegung 2
viskoelastisch und damit reversibel, was abgesehen von der Zeitabhängigkeit dem Hookeschen Gesetz entspricht
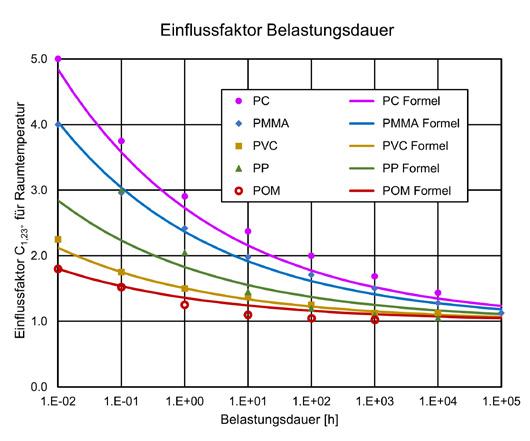
Bild 2: Einflussfaktor �� ��,��: Auswirkung der Belastungsdauer auf die Grenzdehnung ���� von Thermoplasten: Gegenüberstellung von Werkstoffdaten und Berechnungsformel [13]
Die von Menges propagierte Sichtweise stiess nicht überall auf Zustimmung. Die damals noch existierenden Kunststofferzeuger wie BASF, Bayer und Hoechst blieben in ihren eigenen anwendungstechnischen Schriften beim spannungsbezogenen Festigkeitsnachweis. Doch nach und nach fand die dehnungsbezogene Berechnungsbasis Eingang in die Fachliteratur [6 – 9]. An der Rapperswiler Hochschule wurde sie von Anbeginn als sachgerecht erkannt [10, 11], dann auch am IWK in verschiedenen Problemstellungen wie die Auslegung von Schnapphaken, Filmgelenken, Laufrollen usw. erfolgreich angewendet und weiter ausgebaut [12 – 15].
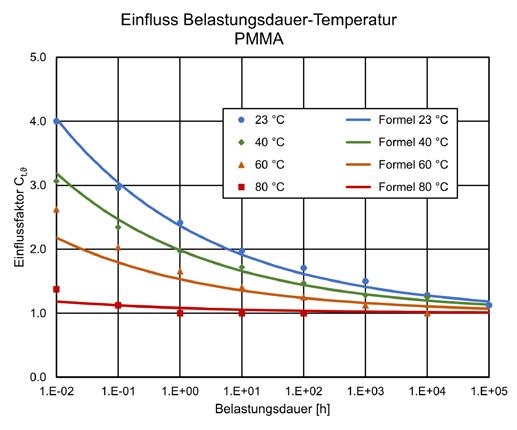
Bild 3: Einflussfaktor �� ��,��: Auswirkung von Belastungsdauer und Temperatur auf die Grenzdehnung ���� von Thermoplasten, am Beispiel von PMMA [13]
barkeitsreserve besteht. Daher kann bei Anwendung der Bedingung (1) mit relativ kleinen Sicherheitsfaktoren gerechnet werden.
Die mikromechanischen Schädigungszonen verlaufen auch bei mehrachsigen Beanspruchungen stets senkrecht zur maximalen positiven Dehnung ����%&' im Bauteil und sind nur von dieser abhängig. Diese Erkenntnis entspricht der Grösstdehnungshypothese von Navier und führt zur Verformungsbedingung
Die grösste positive der drei Hauptdehnungen ��1 , ��2 , ��3 wird der zulässigen Dehnung �������� gegenübergestellt, die sich aus der Grenzdehnung ���� als werkstoffmechanischem Basiswert, einem Einflussfaktor �� und dem Sicherheitsfaktor �� ≥ 1,0 zusammensetzt.
����%&' = max (����( , ����) , ����* ) ≤ ����+,- = ����" ∙ ���� ���� (1)
Der Einflussfaktor �� dient dazu, Gegebenheiten des praktischen Bauteilgebrauchs wie Belastungsdauer, Temperatur, Medien usw., soweit sie von den Bedingungen der Werkstoffprüfung abweichen, zumindest näherungsweise, aber möglichst realitätsnah zu erfassen [13]. In erster Näherung kann davon ausgegangen werden, dass die einzelnen Einflüsse �� �� keinen Wechselwirkungen unterworfen sind. Dann überlagern sie sich multiplikativ in der Form
Unter dem Titel «Festigkeitsnachweis von Bauteilen aus thermoplastischen Kunststoffen» publizierte der Verein Deutscher Ingenieure e. V. im Spätsommer 2025 die neue Richtlinie VDI 2016 mit den Blättern 1 und 2. Der Herausgeber stellte damit den mit der Auslegung von Kunststoffteilen befassten Anwendenden eine Anleitung für ein sachgerechtes Vorgehen zur Verfügung, die den Stand der Technik wiedergibt.
Die grösste positive der drei Hauptdehnungen ����( , ����) , ����* wird der zulässigen Dehnung ����+,- gegenübergestellt, die sich aus der Grenzdehnung ����" als werkstoffmechanischem Basiswert, einem Einflussfaktor ���� und dem Sicherheitsfaktor ���� ≥ 1,0 zusammensetzt
Der Einflussfaktor ���� dient dazu, Gegebenheiten des praktischen Bauteilgebrauchs wie Belastungsdauer, Temperatur, Medien usw., soweit sie von den Bedingungen der Werkstoffprüfung abweichen, zumindest näherungsweise, aber möglichst realitätsnah zu erfassen [13] In erster Näherung kann davon ausgegangen werden, dass die einzelnen Einflüsse ����. keinen Wechselwirkungen unterworfen sind. Dann überlagern sie sich multiplikativ in der Form
= 2
Eine neue Richtlinie (2)
/ .0( (2)
Der Sicherheitsfaktor �� ist vom Anwender aufgrund der jeweiligen Bauteilfunktion und der Einschätzung von Risiken und Folgen eines allfälligen Schadens in eigener Verantwortung festzulegen. Dazu bedarf es einer möglichst realistischen Einschätzung von Bauteilfunktion, Trefflichkeit des eingesetzten Rechenmodells und der Werkstoffkennwerte, Wahrscheinlichkeit einer Überlastung, Schadensrisiko und anderen Kriterien. Ein begrenztes Auftreten von Mikroschädigungen bedeutet jedoch noch kein Bauteilversagen, weil bis zu einer Makroschädigung eine gewisse Belast-
zunächst die Bestimmung der Vergleichsbeanspruchung, die für die Charakterisierung mehrachsiger Spannungs- oder Dehnungszustände erforderlich ist. Im Hauptteil werden drei Nachweisverfahren und das jeweilige Vorgehen detailliert vorgestellt. Verfahren A basiert auf spezifischen Spannungs-Grenzwerten, Verfahren B auf pauschalen Spannungs-Grenzwerten und Verfahren C auf pauschalen Dehnungs-Grenzwerten. Den drei Verfahren gemeinsam ist nicht nur, dass der abschliessende Festigkeitsnachweis auf der dehnungsbezogenen Betrachtungsweise beruht, und zwar auch bei den Verfahren A und B, sondern auch die strukturierte Methodik. Die quantitative Bewertung der Festigkeit eines Bauteils erfolgt durch die Ermittlung des Auslastungsgrades als Verhältnis der vorliegenden zur zulässigen Beanspruchung. Dieses schrittweise Vorgehen wird in neun Anwendungsbeispielen ausführlich konkretisiert, wobei mehrheitlich anhand von zwei oder allen drei Verfahren.
Der Sicherheitsfaktor ���� ist vom Anwender aufgrund der jeweiligen Bauteilfunktion und der Einschätzung von Risiken und Folgen eines allfälligen Schadens in eigener Verantwortung festzulegen. Dazu bedarf es einer möglichst realistischen Einschätzung von Bauteilfunktion, Trefflichkeit des eingesetzten Rechenmodells und der Werkstoffkennwerte, Wahrscheinlichkeit einer Überlastung, Schadensrisiko und anderen Kriterien. Ein begrenztes Auftreten von Mikroschädigungen bedeutet jedoch noch kein Bauteilversagen, weil bis zu einer Makroschädigung eine gewisse Belastbarkeitsreserve besteht. Daher kann bei Anwendung der Bedingung (1) mit relativ kleinen Sicherheitsfaktoren gerechnet werden
In Blatt 1 der Richtlinie sind die relevanten Grundlagen zusammengestellt [16]. Dazu gehören Begriffsdefinitionen und Konventionen, Erklärungen zu Bauteildimensionierung und Festigkeitsnachweis, die Beschreibung von Versagensmechanismen und Werkstoffkennwerten, die Erörterung von Einflüssen auf die Werkstoff- und Bauteilfestigkeit, die relevanten Festigkeitshypothesen, Aussagen zu Auslastung und Sicherheit sowie zur Interpretation und Validierung. Der Inhalt wird abgerundet durch eine Auflistung einschlägigen Schrifttums.
Das umfangreichere Blatt 2 ist dem Festigkeitsnachweis thermoplastischer Kunststoffbauteile gegenüber statischen Belastungen gewidmet [17]. Es behandelt
Festigkeitsnachweis aufgrund pauschaler DehnungsGrenzwerte
Mit der Wahl des Verfahrens C im Schritt 1 entscheidet sich der Anwender für das eingangs beschriebene, auf Menges zurückgehende Konzept mit der Mikroschädigung als Versagenskriterium. Die weiteren Vorgehensschritte sind:
Auslastungsgrades als Verhältnis der vorliegenden zur zulässigen schrittweise Vorgehen wird in neun Anwendungsbeispielen ausführlich anhand von zwei oder allen drei Verfahren
Ermittlung des Auslastungsgrades als Verhältnis der vorliegenden zur zulässigen s schrittweise Vorgehen wird in neun Anwendungsbeispielen ausführlich mehrheitlich anhand von zwei oder allen drei Verfahren
Festigkeitsnachweis aufgrund pauschaler Dehnungs-Grenzwerte
pauschaler Dehnungs-Grenzwerte
aufgrund pauschaler Dehnungs-Grenzwerte
Mit der Wahl des Verfahrens C im Schritt 1 entscheidet sich der Anwender für das eingangs beschriebene, auf Menges zurückgehende Konzept mit der Mikroschädigung als Versagenskriterium. Die weiteren Vorgehensschritte sind:
Schritt 1 entscheidet sich der Anwender für das eingangs bezurückgehende Konzept mit der Mikroschädigung als Versagenskriterium. sind:
Verfahrens C im Schritt 1 entscheidet sich der Anwender für das eingangs beMenges zurückgehende Konzept mit der Mikroschädigung als Versagenskriterium. Vorgehensschritte sind:
Schritt 2: Ermittlung der Vergleichsdehnung aufgrund der Grösstdehnungshypothese:
Schritt 2: Ermittlung der Vergleichsdehnung aufgrund der Grösstdehnungshypothese:
(����( , ����) , ����* ) > 0)
Vergleichsdehnung aufgrund der Grösstdehnungshypothese:
der Vergleichsdehnung aufgrund der Grösstdehnungshypothese:
(����( , ����) , ����* ) ≤ 0)
max (����( , ����) , ����* ) > 0) [%] (3)
Schritt 3: Ermittlung des Festigkeitskennwertes
max (����( , ����) , ����* ) ≤ 0)
) (max (����( , ����) , ����* ) > 0) [%] (3) (max (����( , ����) , ����* ) ≤ 0)
Schritt 3: Ermittlung des Festigkeitskennwertes
keitskennwertes asymptotische Grenzwert ����" der Dehnung ����! beim Auftreten erster MikGrenzdehnung liegt bei ungefüllten amorphen Thermoplasten im Bereich (3) (4)
Darin sind �� ≥ 1 ein Materialfaktor (Tab. 2), ��= 1 ℎ die Bezugszeit und ���� = 23 ° �� die Raumtemperatur. Wenn nichts anderes bekannt, gilt ��= 1,0 . Bei zügiger Kurzzeitbelastung, wie sie etwa bei der Betätigung einer Schnappverbindungen auftritt, kann die Zeit �� in (5) gut durch ��= 10 –2 ℎ angenähert werden.
Festigkeitskennwert ist der asymptotische Grenzwert ����" der Dehnung ����! beim Auftreten erster Mikroschädigungen Diese Grenzdehnung liegt bei ungefüllten amorphen Thermoplasten im Bereich
des Festigkeitskennwertes der asymptotische Grenzwert ����" der Dehnung ����! beim Auftreten erster Mikiese Grenzdehnung liegt bei ungefüllten amorphen Thermoplasten im Bereich
Mikroschädigung als Kriterium der Bauteilauslegung 4 ����" ≈ 0,4% 0,8%, bei teilkristallinen Thermoplasten bei ����" ≈ 2 % 5% (Tab 1) Für letztere kann sie, in Abhängigkeit der Steifigkeit, genauer abgeschätzt werden mit
Mikroschädigung als Kriterium der Bauteilauslegung
Festigkeitskennwert ist der asymptotische Grenzwert ���� der Dehnung ���� beim Auftreten erster Mikroschädigungen. Diese Grenzdehnung liegt bei ungefüllten amorphen Thermoplasten im Bereich ���� ≈ 0 ,4% . . .0 ,8% , bei teilkristallinen Thermoplasten bei ���� ≈ 2% . . . 5% (Tab. 1). Für letztere kann sie, in Abhängigkeit der Steifigkeit, genauer abgeschätzt werden mit
Die Temperaturfunktion ���� gilt für ���� ≤ �� ≤ ���� mit ���� als oberer Grenztemperatur (Tab. 1). Bei ���� = 83.5 ° �� erreicht sie den Wert ���� = 0 , womit (5) gleich 1,0 wird. Für das Verhalten oberhalb der Grenztemperatur fehlen einigermassen belastbare Daten. Daher ist bei Temperaturen ausserhalb des Gültigkeitsbereichs mit �� ���� ≈ 1,0 zu rechnen. Ergänzende Ausführungen zum Temperatureinfluss und seiner Erfassung folgen unter dem nächsten Abschnittstitel.
Mikroschädigung als Kriterium der Bauteilauslegung 4 ����" ≈ 0,4% 0,8%, bei teilkristallinen Thermoplasten bei ����" ≈ 2 % 5% (Tab 1) Für letztere kann sie, in Abhängigkeit der Steifigkeit, genauer abgeschätzt werden mit
����" = 5,0 3,1 <1 ������������ @ 0,9 ���� ����∗ CD [%] (4)
= 5,0 3,1 <1 ������������ @ 0,9 ���� ����∗ CD [%] (4)
Weitere in der Richtlinie aufgeführte Einflüsse sind Füllstoffe, Medien, Binde-, Fliess- und Schweissnähte. Zu ihnen wer-
Darin sind ���� der Kurzzeit-Elastizitätsmodul bei Raumtemperatur und ����∗ = 1000 ������������ ein BezugsE-Modul.
Darin sind ���� der Kurzzeit-Elastizitätsmodul bei Raumtemperatur und ����∗ = 1000 ������������ ein BezugsE-Modul.
Darin sind �� der Kurzzeit-Elastizitätsmodul bei Raumtemperatur und �� * = 10 0 0 ������ ein Bezugs-E-Modul.
Schritt 4: Ermittlung des Einflussfaktors
Schritt 4: Ermittlung des Einflussfaktors
Mikroschädigung als Kriterium der Bauteilauslegung
um der Bauteilauslegung
Die Einflüsse auf den Festigkeitskennwert lassen sich im Wesentlichen den Kategorien Werkstoff, Fertigung und Einsatzbedingungen zuordnen. Sie können, soweit sie quantitativ bekannt bzw. plausibel abschätzbar sind, einzeln erfasst und zum Einflussfaktor ���� gemäss (2) verrechnet werden, wenn sie nicht bereits in den Prüfbedingungen berücksichtigt sind Die in der Richtlinie enthaltenen Angaben basieren auf der Auswertung umfangreichen Schrifttums und bestehen aus Zahlenwerten und Formeln
����"
Einflussfaktoren Ci berücksichtigt werden. Wenn solche zierbar sind, empfiehlt sich die Berücksichtigung eines
den – soweit bekannt – Abschätzformeln und/oder numerische Angaben gemacht. Einflüsse, zu denen die Richtlinie nichts ausführt, wie z. B. Anisotropie, Verarbeitung usw., können nach Bedarf und Vorliegen hinreichender Angaben durch zusätzliche, anwenderdefinierte Einflussfaktoren �� �� berücksichtigt werden. Wenn solche Einflüsse vorliegen, jedoch nicht quantifizierbar sind, empfiehlt sich die Berücksichtigung eines erhöhten Sicherheitsfaktors . Schritt 5: Festlegung des Bemessungskennwertes
Als Bemessungskennwert dient die Werkstoffgrenzdehnung ��������. Diese ist bestimmt durch die mit dem Einflussfaktor �� verrechnete Grenzdehnung ���� gemäss
Schritt 5: Festlegung des Bemessungskennwertes Als Bemessungskennwert dient die Werkstoffgrenzdehnung dem Einflussfaktors ���� verrechnete Grenzdehnung ����"
����!"# = ����" ���� [%]
Erreicht diese Werkstoffgrenzdehnung ����:"; die Bruchdehnung plasten und bei sprödem Verhalten der Fall sein kann, sprechend erhöhtem Sicherheitsfaktor ���� fortzusetzen
Erreicht diese Werkstoffgrenzdehnung �������� die Bruchdehnung ���� , wie dies bei gefüllten Thermoplasten und bei sprödem
Schritt 6: Festlegung des Sicherheitsfaktors
Die Einflüsse auf den Festigkeitskennwert lassen sich im Wesentlichen den Kategorien Werkstoff, Fertigung und Einsatzbedingungen zuordnen. Sie können, soweit sie quantitativ bekannt bzw. plausibel abschätzbar sind, einzeln erfasst und zum Einflussfaktor ���� gemäss (2) verrechnet werden, wenn sie nicht bereits in den Prüfbedingungen berücksichtigt sind Die in der Richtlinie enthaltenen Angaben basieren auf der Auswertung umfangreichen Schrifttums und bestehen aus Zahlenwerten und Formeln
≈ 0,4% 0,8%, bei teilkristallinen Thermoplasten bei ����" ≈ 2 % 5% (Tab 1) Für letztere kann sie, in Abhängigkeit der Steifigkeit, genauer abgeschätzt werden mit ����" = 3,1 ∙ <1 ������������ @ 0,9 ∙ ���� ����∗ CD [%] (4)
Belastungszeit ���� und Temperatur ���� sind bei praktisch allen Bauteilen entscheidende Einsatzparameter. Deren Einfluss kann entsprechend dem Zeit-Temperaturverschiebungsprinzip durch zwei voneinander unabhängige Funktionen ����3 und ����4 beschrieben und zu einem gemeinsamen Einflussfaktor ����34 zusammengefasst werden Dieser ist als Verhältnis der Mikroschädigungs-Dehngrenze ����! (����, ����) zur Grenzdehnung ����" bestimmt und kann dargestellt werden durch den Ausdruck
teilkristallinen Thermoplasten bei ����" ≈ 2 % 5% (Tab 1) Für letztere kann Steifigkeit, genauer abgeschätzt werden mit ,9 ���� ����∗ CD [%] (4)
Darin sind ���� der Kurzzeit-Elastizitätsmodul bei Raumtemperatur und ����∗ = 1000 ������������ ein BezugsE-Modul.
Belastungszeit ���� und Temperatur ���� sind bei praktisch allen Bauteilen entscheidende Einsatzparameter. Deren Einfluss kann entsprechend dem Zeit-Temperaturverschiebungsprinzip durch zwei voneinander unabhängige Funktionen ����3 und ����4 beschrieben und zu einem gemeinsamen Einflussfaktor ����34 zusammengefasst werden Dieser ist als Verhältnis der Mikroschädigungs-Dehngrenze ����! (����, ����) zur Grenzdehnung ����" bestimmt und kann dargestellt werden durch den Ausdruck ����34 ≈ 1 + 0,8 m ����3 ����4 = 1 + 0,8 ���� ������������ O 0,4
Schritt 4: Ermittlung des Einflussfaktors Die Einflüsse auf den Festigkeitskennwert lassen sich im Wesentlichen den Kategorien Werkstoff, Fertigung und Einsatzbedingungen zuordnen. Sie können, soweit sie quantitativ bekannt bzw. plausibel abschätzbar sind, einzeln erfasst und zum Einflussfaktor �� gemäss (2) verrechnet werden, wenn sie nicht bereits in den Prüfbedingungen berücksichtigt sind. Die in der Richtlinie enthaltenen Angaben basieren auf der Auswertung umfangreichen Schrifttums und bestehen aus Zahlenwerten und Formeln.
+ �������� @
Elastizitätsmodul bei Raumtemperatur und ����∗ = 1000 ������������ ein Bezugs-
Schritt 4: Ermittlung des Einflussfaktors
Der Sicherheitsfaktor ���� ist vom Anwender aufgrund ein begrenztes Auftreten von Mikroschädigungen noch einer Makroschädigung eine gewisse Belastbarkeitsreserve nen Sicherheitsfaktoren gerechnet werden. Die Richtlinie 1,0 1,2. In kritischen Fällen wie z.B. beim Risiko funktioneller transparenter Kunststoffe oder Verlust der Verformungsreversibilität schlagen.
Schritt 7: Ermittlung der zulässigen Dehnung
Die zulässige Dehnung ����+,- ergibt sich aus der Werkstoffgrenzdehnung festgelegten Sicherheitsfaktor ���� (Schritt 6) zu: ����+,- = ����:"; ���� [%]
Darin sind ���� ≥ 1 ein Materialfaktor (Tab. 2), ����5 = 1 ℎ die Bezugszeit und ����6 = 23 °���� die Raumtemperatur Wenn nichts anderes bekannt, gilt ���� = 1,0 Bei zügiger Kurzzeitbelastung, wie sie etwa bei der Betätigung einer Schnappverbindungen auftritt, kann die Zeit ���� in (5) gut durch ���� = 10 ) ℎ angenähert werden
Einflussfaktors Festigkeitskennwert lassen sich im Wesentlichen den Kategorien WerkEinsatzbedingungen zuordnen. Sie können, soweit sie quantitativ bekannt sind, einzeln erfasst und zum Einflussfaktor ���� gemäss (2) verrechnet bereits in den Prüfbedingungen berücksichtigt sind Die in der Richtlinie basieren auf der Auswertung umfangreichen Schrifttums und bestehen aus
Darin sind ���� ≥ 1 ein Materialfaktor (Tab. 2), ����5 = 1 ℎ die Bezugszeit und ����6 = 23 °���� die Raumtemperatur Wenn nichts anderes bekannt, gilt ���� = 1,0 Bei zügiger Kurzzeitbelastung, wie sie etwa bei der Betätigung einer Schnappverbindungen auftritt, kann die Zeit ���� in (5) gut durch ���� = 10 ) ℎ angenähert werden
Die Einflüsse auf den Festigkeitskennwert lassen sich im Wesentlichen den Kategorien Werkstoff, Fertigung und Einsatzbedingungen zuordnen. Sie können, soweit sie quantitativ bekannt bzw. plausibel abschätzbar sind, einzeln erfasst und zum Einflussfaktor ���� gemäss (2) verrechnet werden, wenn sie nicht bereits in den Prüfbedingungen berücksichtigt sind Die in der Richtlinie enthaltenen Angaben basieren auf der Auswertung umfangreichen Schrifttums und bestehen aus Zahlenwerten und Formeln
Teilkristalline Thermoplaste:
Die Temperaturfunktion ����4 gilt für ����6 ≤ ���� ≤ ����" mit ����" als oberer Grenztemperatur (Tab. 1). Bei ����6 = 83,5 °���� erreicht sie den Wert ����4 = 0, womit (5) verschwindet Für das Verhalten oberhalb der Grenztemperatur fehlen einigermassen belastbare Daten. Daher ist bei Temperaturen ausserhalb des Gültigkeitsbereichs mit C89 ≈ 1,0 zu rechnen. Ergänzende Ausführungen zum Temperatureinfluss und seiner Erfassung folgen unter dem nächsten Abschnittstitel
Die Temperaturfunktion ����4 gilt für ����6 ≤ ���� ≤ ����" mit ����" als oberer Grenztemperatur (Tab. 1). Bei ����6 = 83,5 °���� erreicht sie den Wert ����4 = 0, womit (5) verschwindet Für das Verhalten oberhalb der Grenztemperatur fehlen einigermassen belastbare Daten. Daher ist bei Temperaturen ausserhalb des Gültigkeitsbereichs mit C89 ≈ 1,0 zu rechnen. Ergänzende Ausführungen zum Temperatureinfluss und seiner Erfassung folgen unter dem nächsten Abschnittstitel
Belastungszeit ���� und Temperatur ���� sind bei praktisch allen Bauteilen entscheidende Einsatzparameter. Deren Einfluss kann entsprechend dem Zeit-Temperaturverschiebungsprinzip durch zwei voneinander unabhängige Funktionen ����3 und ����4 beschrieben und zu einem gemeinsamen Einflussfaktor ����34 zusammengefasst werden Dieser ist als Verhältnis der Mikroschädigungs-Dehngrenze ����! (����, ����) zur Grenzdehnung ����" bestimmt und kann dargestellt werden durch den Ausdruck
Belastungszeit �� und Temperatur �� sind bei praktisch allen Bauteilen entscheidende Einsatzparameter. Deren Einfluss kann entsprechend dem Zeit-Temperaturverschiebungsprinzip durch zwei voneinander unabhängige Funktionen ���� und ���� beschrieben und zu einem gemeinsamen Einflussfaktor �� ���� zusammengefasst werden. Dieser ist als Verhältnis der Mikroschädigungs-Dehngrenze ����(��,��) zur Grenzdehnung ���� bestimmt und kann dargestellt werden durch den Ausdruck
Temperatur ���� sind bei praktisch allen Bauteilen entscheidende Einsatzparaentsprechend dem Zeit-Temperaturverschiebungsprinzip durch zwei Funktionen ����3 und ����4 beschrieben und zu einem gemeinsamen Einflusswerden Dieser ist als Verhältnis der Mikroschädigungs-Dehngrenze bestimmt und kann dargestellt werden durch den Ausdruck
Weitere in der Richtlinie aufgeführte Einflüsse sind Füllstoffe, Medien, Binde-, Fliess- und Schweissnähte. Zu ihnen werden – soweit bekannt – Abschätzformeln und/oder numerische Angaben gemacht Einflüsse, zu denen die Richtlinie nichts ausführt, wie z.B. Anisotropie, Verarbeitung usw., können nach Bedarf und Vorliegen hinreichender Angaben durch zusätzliche, anwenderdefinierte
Weitere in der Richtlinie aufgeführte Einflüsse sind Füllstoffe, Medien, Binde-, Fliess- und Schweissnähte. Zu ihnen werden – soweit bekannt – Abschätzformeln und/oder numerische Angaben gemacht Einflüsse, zu denen die Richtlinie nichts ausführt, wie z.B. Anisotropie, Verarbeitung usw., können nach Bedarf und Vorliegen hinreichender Angaben durch zusätzliche, anwenderdefinierte
������������ O 0,4
+ �������� @ ���� ����5
@1,38 0,38 ���� ����6 C (5)
Darin sind ���� ≥ 1 ein Materialfaktor (Tab. 2), ����5 = 1 ℎ die Bezugszeit und ����6 = 23 °���� die Raumtemperatur Wenn nichts anderes bekannt, gilt ���� = 1,0 Bei zügiger Kurzzeitbelastung, wie sie etwa bei der Betätigung einer Schnappverbindungen auftritt, kann die Zeit ���� in (5) gut durch ���� = 10 ) ℎ angenähert werden
Schritt 8: Ermittlung des Auslastungsgrades Im Festigkeitsnachweis wird die Festigkeit des Bauteils anspruchung zum Bemessungskennwert bzw. durch Dieser ist definiert als Quotient der Vergleichsdehnung (Schritt 7) gemäss
Der rechnerische Festigkeitsnachweis ist erbracht, wenn mal eins ist, also bei ���� ≤ 1 Dann erübrigt sich der nachfolgend
Schritt 9: Tragfähigkeitsnachweis
Tab. 1: Grenzdehnungsbereiche und obere Grenztemperatur verschiedener Kunststofffamili
Materialfaktor (Tab. 2), ����5 = 1 ℎ die Bezugszeit und ����6 = 23 °���� die Raumanderes bekannt, gilt ���� = 1,0 Bei zügiger Kurzzeitbelastung, wie sie einer Schnappverbindungen auftritt, kann die Zeit ���� in (5) gut durch ���� =
Die Temperaturfunktion ����4 gilt für ����6 ≤ ���� ≤ ����" mit ����" als oberer Grenztemperatur (Tab. 1). Bei ����6 = 83,5 °���� erreicht sie den Wert ����4 = 0, womit (5) verschwindet Für das Verhalten oberhalb der Grenz-
Werkstoff Materialfaktor m
PMMA 3,8
PVC 1,4
PC 4,8
POM
Der rechnerische Festigkeitsnachweis ist erbracht, wenn der Auslastungsgrad �� kleiner oder maximal eins ist, also bei �� ≤ 1 Dann erübrigt sich der nachfolgend beschriebene Schritt 9.
Schritt 9: Tragfähigkeitsnachweis
anstelle von (9) individuell an bestimmte amorphe Thermoplaste resultiert bei ���� = 45°���� und ����" = 60°���� (Tab. 1) mit ����4
nach (9).
pher Thermoplaste. Erhöhte Temperaturen verlangsamen die zeitliche Abnahme der Mikroschädigungs-Dehngrenze ���� . Dieser Temperatureinfluss kann bei teilkristallinen Thermoplasten mit dem ebenfalls im Bereich ���� ≤ �� ≤ ���� gültigen Term
Teilkristalline Thermoplaste wie z.B. POM zeigen bei temperatur ����> wegen der erweichten amorphen Bereiche amorpher Thermoplaste Erhöhte Temperaturen verlangsame roschädigungs-Dehngrenze ����! . Dieser Temperatureinfluss mit dem ebenfalls im Bereich ����6 ≤ ���� ≤ ����" gültigen Term ����4 ≈ ���� ����6
Mikroschädigung als Kriterium der Bauteilauslegung
Tab. 2: Materialfaktor m für verschiedene Thermoplaste [17]
Verhalten der Fall sein kann, so ist das Verfahren mit �������� = ���� mit entsprechend erhöhtem Sicherheitsfaktor fortzusetzen.
erfasst werden [13], der für solche Werkstoffe anstelle Grenztemperatur ����" kann diese in Abhängigkeit der Kristallitschmelztemperatur (10 50)°���� angenähert werden [18]
Mikroschädigung als Kriterium der Bauteilauslegung 5
erfasst werden [13], der für solche Werkstoffe anstelle von Beziehung (9) tritt. Bei unbekannter Grenztemperatur ���� kann diese in Abhängigkeit der Kristallitschmelztemperatur ���� mit ���� ≈ ���� – (10 . . . 50 ) °�� angenähert werden [18].
Einflussfaktoren Ci berücksichtigt werden. Wenn solche Einflüsse vorliegen, jedoch nicht quantifizierbar sind, empfiehlt sich die Berücksichtigung eines erhöhten Sicherheitsfaktors ����
Schritt 6: Festlegung des Sicherheitsfaktors
Mikroschädigung als Kriterium der Bauteilauslegung 5
Die hier aufgeführten Ergänzungen (10) und (11) erweitern die Hinweise unter Schritt 4 des Verfahrens C der neuen VDIRichtlinie und könnten gegebenenfalls anlässlich einer Revision in diese einfliessen.
Mikroschädigung als Kriterium der Bauteilauslegung 6
Schritt 5: Festlegung des Bemessungskennwertes Als Bemessungskennwert dient die Werkstoffgrenzdehnung ����!"# Diese ist bestimmt durch die mit dem Einflussfaktors ���� verrechnete Grenzdehnung ����" gemäss
Wenn der Festigkeitsnachweis mit Schritt 8 nicht erbracht ist, bedeutet dies nicht zwangsläufig, dass das Bauteil seine Funktion nicht erfüllen kann bzw. ein tragender Bauteilquerschnitt ultimativ versagt (Bruch, Fliessen). Bei duktilem Werkstoffverhalten kann das Bauteil unter Umständen weiterhin eine ausreichende Tragfähigkeit besitzen und seine Funktion erfüllen. Dann empfiehlt sich die Durchführung eines Tragfähigkeitsnachweises, der letztlich nur experimentell unter realen Anwendungsbedingungen erbracht werden. Darlegung und Durchführung einer solchen Analyse sind jedoch nicht Gegenstand der Richtlinie
Wenn der Festigkeitsnachweis mit Schritt 8 nicht erbracht ist, bedeutet dies nicht zwangsläufig, dass das Bauteil seine Funktion nicht erfüllen kann bzw. ein tragender Bauteilquerschnitt ultimativ versagt (Bruch, Fliessen). Bei duktilem Werkstoffverhalten kann das Bauteil unter Umständen weiterhin eine ausreichende Tragfähigkeit besitzen und seine Funktion erfüllen. Dann empfiehlt sich die Durchführung eines Tragfähigkeitsnachweises, der letztlich nur experimentell unter realen Anwendungsbedingungen erbracht werden. Darlegung und Durchführung einer solchen Analyse sind jedoch nicht Gegenstand der Richtlinie.
Abschliessende Würdigung
Einflussfaktoren Ci berücksichtigt werden. Wenn solche Einflüsse vorliegen, jedoch nicht quantifizierbar sind, empfiehlt sich die Berücksichtigung eines erhöhten Sicherheitsfaktors ����
Ergänzungen zum Temperatureinfluss
����!"# = ����" ���� [%] (6)
Schritt 5: Festlegung des Bemessungskennwertes Als Bemessungskennwert dient die Werkstoffgrenzdehnung ����!"# Diese ist bestimmt durch die mit dem Einflussfaktors ���� verrechnete Grenzdehnung ����" gemäss
Die in (5) enthaltene Temperaturfunktion
Die in (5) enthaltene Temperaturfunktion
Erreicht diese Werkstoffgrenzdehnung ����:"; die Bruchdehnung ����< , wie dies bei gefüllten Thermoplasten und bei sprödem Verhalten der Fall sein kann, so ist das Verfahren mit ����:"; = ����< mit entsprechend erhöhtem Sicherheitsfaktor ���� fortzusetzen.
Schritt 6: Festlegung des Sicherheitsfaktors
Wenn der Festigkeitsnachweis mit Schritt 8 nicht erbracht ist, bedeutet dies nicht zwangsläufig, dass das Bauteil seine Funktion nicht erfüllen kann bzw. ein tragender Bauteilquerschnitt ultimativ versagt (Bruch, Fliessen). Bei duktilem Werkstoffverhalten kann das Bauteil unter Umständen weiterhin eine ausreichende Tragfähigkeit besitzen und seine Funktion erfüllen. Dann empfiehlt sich die Durchführung eines Tragfähigkeitsnachweises, der letztlich nur experimentell unter realen Anwendungsbedingungen erbracht werden. Darlegung und Durchführung einer solchen Analyse sind jedoch nicht Gegenstand der Richtlinie
����4 ≈ 1,38 0,38 ���� ����6 (9)
����!"# = ����" ���� [%] (6)
Ergänzungen zum Temperatureinfluss
Die in (5) enthaltene Temperaturfunktion
Schritt 6: Festlegung des Sicherheitsfaktors
Der Sicherheitsfaktor �� ist vom Anwender aufgrund der jeweiligen Bauteilfunktion zu wählen. Da ein begrenztes Auftreten von Mikroschädigungen noch kein Bauteilversagen bedeutet und bis zu einer Makroschädigung eine gewisse Belastbarkeitsreserve besteht, kann mit vergleichsweise kleinen Sicherheitsfaktoren gerechnet werden. Die Richtlinie empfiehlt in unkritischen Fällen �� = 1,0 . . . 1,2 . In kritischen Fällen wie z.B. beim Risiko funktioneller Beeinträchtigungen wie Trübung transparenter Kunststoffe oder Verlust der Verformungsreversibilität wird �� = 1,2 . . . 1,5 vorgeschlagen.
Schritt 7: Ermittlung der zulässigen Dehnung
Schritt 7: Ermittlung der zulässigen Dehnung
Erreicht diese Werkstoffgrenzdehnung ����:"; die Bruchdehnung ����< , wie dies bei gefüllten Thermoplasten und bei sprödem Verhalten der Fall sein kann, so ist das Verfahren mit ����:"; = ����< mit entsprechend erhöhtem Sicherheitsfaktor ���� fortzusetzen.
Der Sicherheitsfaktor ���� ist vom Anwender aufgrund der jeweiligen Bauteilfunktion zu wählen. Da ein begrenztes Auftreten von Mikroschädigungen noch kein Bauteilversagen bedeutet und bis zu einer Makroschädigung eine gewisse Belastbarkeitsreserve besteht, kann mit vergleichsweise kleinen Sicherheitsfaktoren gerechnet werden. Die Richtlinie empfiehlt in unkritischen Fällen ���� = 1,0 … 1,2. In kritischen Fällen wie z.B. beim Risiko funktioneller Beeinträchtigungen wie Trübung transparenter Kunststoffe oder Verlust der Verformungsreversibilität wird ���� = 1,2 1,5 vorgeschlagen.
Die zulässige Dehnung �������� ergibt sich aus der Werkstoffgrenzdehnung �������� (Schritt 5) und dem festgelegten Sicherheitsfaktor �� (Schritt 6) zu:
beschreibt den Einfluss von Temperaturen unterhalb der Glasübergangstemperatur ����> pauschal, und zwar für amorphe Thermoplaste, da bei solchen die erhöhten Temperaturen die Abnahme der Mikroschädigungs-Dehngrenze ����! zeitlich beschleunigen (Abb. 1) Wenn die obere Grenztemperatur ����" bekannt (vgl. Tab. 1) oder anhand einer Faustformel wie ����" ≈ ����> (10 30)°���� abschätzbar ist [18], lässt sich die Temperaturfunktion mit Verwendung der Beziehung
Der Sicherheitsfaktor ���� ist vom Anwender aufgrund der jeweiligen Bauteilfunktion zu wählen. Da ein begrenztes Auftreten von Mikroschädigungen noch kein Bauteilversagen bedeutet und bis zu einer Makroschädigung eine gewisse Belastbarkeitsreserve besteht, kann mit vergleichsweise kleinen Sicherheitsfaktoren gerechnet werden. Die Richtlinie empfiehlt in unkritischen Fällen ���� = 1,0 … 1,2. In kritischen Fällen wie z.B. beim Risiko funktioneller Beeinträchtigungen wie Trübung transparenter Kunststoffe oder Verlust der Verformungsreversibilität wird ���� = 1,2 1,5 vorgeschlagen.
Schritt 8: Ermittlung des Auslastungsgrades
����4 ≈ 1,38 0,38 ���� ����6 (9)
����4 ≈ 1 ���� ����" 1 ����6 ����" (10)
Die zulässige Dehnung ����+,- ergibt sich aus der Werkstoffgrenzdehnung ����!"# (Schritt 5) und dem festgelegten Sicherheitsfaktor ���� (Schritt 6) zu:
= ����:"; ���� [%] (7)
(9) (10)
beschreibt den Einfluss von Temperaturen unterhalb der Glasübergangstemperatur ����> pauschal, und zwar für amorphe Thermoplaste, da bei solchen die erhöhten Temperaturen die Abnahme der Mikroschädigungs-Dehngrenze ����! zeitlich beschleunigen (Abb. 1) Wenn die obere Grenztemperatur ����" bekannt (vgl. Tab. 1) oder anhand einer Faustformel wie ����" ≈ ����> (10 30)°���� abschätzbar ist [18], lässt sich die Temperaturfunktion mit Verwendung der Beziehung
anstelle von (9) individuell an bestimmte amorphe Thermoplaste anpassen Für Polystyrol PS z. B. resultiert bei ���� = 45°���� und ����" = 60°���� (Tab. 1) mit ����4 ≈ 0,41 ein deutlich kleinerer Wert als ����4 ≈ 0,64 nach (9).
Schritt 7: Ermittlung der zulässigen Dehnung Die zulässige Dehnung ����+,- ergibt sich aus der Werkstoffgrenzdehnung ����!"# (Schritt 5) und dem festgelegten Sicherheitsfaktor ���� (Schritt 6) zu: ����+,- = ����:"; ���� [%] (7)
Im Festigkeitsnachweis wird die Festigkeit des Bauteils anhand des Verhältnisses der lokalen Beanspruchung zum Bemessungskennwert bzw. durch den Auslastungsgrad ���� quantitativ bewertet. Dieser ist definiert als Quotient der Vergleichsdehnung ����1 (Schritt 2) zur zulässigen Dehnung ����+,(Schritt 7) gemäss
Schritt 8: Ermittlung des Auslastungsgrades
(10)
Schritt 8: Ermittlung des Auslastungsgrades Im Festigkeitsnachweis wird die Festigkeit des Bauteils anhand des Verhältnisses der lokalen Beanspruchung zum Bemessungskennwert bzw. durch den Auslastungsgrad �� quantitativ bewertet. Dieser ist definiert als Quotient der Vergleichsdehnung ���� (Schritt 2) zur zulässigen Dehnung ������ (Schritt 7) gemäss
= ����= ����+,- (8)
Im Festigkeitsnachweis wird die Festigkeit des Bauteils anhand des Verhältnisses der lokalen Beanspruchung zum Bemessungskennwert bzw. durch den Auslastungsgrad ���� quantitativ bewertet. Dieser ist definiert als Quotient der Vergleichsdehnung ����1 (Schritt 2) zur zulässigen Dehnung ����+,(Schritt 7) gemäss
Schritt 9: Tragfähigkeitsnachweis (8)
Schritt 9: Tragfähigkeitsnachweis
Teilkristalline Thermoplaste wie z.B. POM zeigen bei Temperaturen oberhalb der Glasübergangstemperatur ����> wegen der erweichten amorphen Bereiche eine gegenteilige Tendenz zum Verhalten amorpher Thermoplaste Erhöhte Temperaturen verlangsamen die zeitliche Abnahme der Mikroschädigungs-Dehngrenze ����! Dieser Temperatureinfluss kann bei teilkristallinen Thermoplasten mit dem ebenfalls im Bereich ����6 ≤ ���� ≤ ����" gültigen Term ����4 ≈ ���� ����6 (11)
Der rechnerische Festigkeitsnachweis ist erbracht, wenn der Auslastungsgrad ���� kleiner oder maximal eins ist, also bei ���� ≤ 1 Dann erübrigt sich der nachfolgend beschriebene Schritt 9.
anstelle von (9) individuell an bestimmte amorphe Thermoplaste anpassen Für Polystyrol PS z. B. resultiert bei ���� = 45°���� und ����" = 60°���� (Tab. 1) mit ����4 ≈ 0,41 ein deutlich kleinerer Wert als ����4 ≈ 0,64 nach (9).
���� = ����= ����+,- (8)
beschreibt den Einfluss von Temperaturen unterhalb der Glasübergangstemperatur ���� pauschal, und zwar für amorphe Thermoplaste, da bei solchen die erhöhten Temperaturen die Abnahme der Mikroschädigungs-Dehngrenze ���� zeitlich beschleunigen (Abb. 1). Wenn die obere Grenztemperatur ���� bekannt (vgl. Tab. 1) oder anhand einer Faustformel wie ���� ≈ ���� –(10 . . . 30 ) °�� abschätzbar ist [18], lässt sich die Temperaturfunktion mit Verwendung der Beziehung anstelle von (9) individuell an bestimmte amorphe Thermoplaste anpassen. Für Polystyrol PS z. B. resultiert bei ��= 45°�� und ���� = 60 °�� (Tab. 1) mit ���� ≈ 0 ,41 ein deutlich kleinerer Wert als ���� ≈ 0 ,64 nach (9). Teilkristalline Thermoplaste wie z.B. POM zeigen bei Temperaturen oberhalb der Glasübergangstemperatur ���� wegen der erweichten amorphen Bereiche eine gegenteilige Tendenz zum Verhalten amor-
Mit der Wahl der Mikroschädigung als Kriterium für den Festigkeitsnachweis bei Kunststoffteilen entscheidet man sich für die konsequente dehnungsbezogene Auslegung, wie sie im Verfahren C der neuen Richtlinie VDI 2016 dargelegt wird. Diese Betrachtungsweise hat nicht nur den Vorzug der einfachen Handhabung, insbesondere bei mehrachsigen Spannungs- und Verformungszuständen. Sie ist vor allem einmal werkstoffgerecht, weil mit jedem in Betracht kommenden Versagenskriterium Mikroschädigung, Fliessen bzw. Verstreckung und Bruch stets charakteristische Dehnungswerte verbunden sind, wogegen die zugehörigen Spannungswerte wegen des viskoelastischen Verhaltens stark unterschiedlich sein können. Unter konstanter Spannung läuft ein Kriechvorgang ab, d.h. die Dehnung nimmt zeitabhängig zu, unter konstant vorgegebener Dehnung relaxieren die Spannungen, sie nehmen zeitlich ab. Diesen werkstoffmechanischen Gegebenheiten entsprechend basiert der Festigkeitsnachweis bei allen drei Verfahren des neuen Regelwerks konsequent auf der «einzig sinnvollen dehnungsbezogenen Betrachtungsweise» des Auslastungsrades, obwohl bei den Verfahren A und B die Beanspruchungsanalyse anhand von Spannungen durchgeführt wird. Diese Tatsache kann auch als Bestätigung der damals neuartigen Sicht von Georg Menges auf die Versagensmechanik der Kunststoffe gesehen werden.
erfasst werden [13], der für solche Werkstoffe anstelle von Beziehung (9) tritt. Bei unbekannter Grenztemperatur ����" kann diese in Abhängigkeit der Kristallitschmelztemperatur ����? mit ����" ≈ ����? (10 50)°���� angenähert werden [18]
Teilkristalline Thermoplaste wie z.B. POM zeigen bei Temperaturen oberhalb der Glasübergangstemperatur ����> wegen der erweichten amorphen Bereiche eine gegenteilige Tendenz zum Verhalten amorpher Thermoplaste Erhöhte Temperaturen verlangsamen die zeitliche Abnahme der Mikroschädigungs-Dehngrenze ����! Dieser Temperatureinfluss kann bei teilkristallinen Thermoplasten mit dem ebenfalls im Bereich ����6 ≤ ���� ≤ ����" gültigen Term
Der rechnerische Festigkeitsnachweis ist erbracht, wenn der Auslastungsgrad ���� kleiner oder maximal eins ist, also bei ���� ≤ 1 Dann erübrigt sich der nachfolgend beschriebene Schritt 9.
erfasst werden [13], der für solche Werkstoffe anstelle von Beziehung (9) tritt. Bei unbekannter Grenztemperatur ����" kann diese in Abhängigkeit der Kristallitschmelztemperatur ���� mit ����" ≈ ����
Der Verfasser dankt Dr.-Ing. Wolfgang Korte, PART Engineering GmbH, DBergisch Gladbach, für wertvolle Hinweise und anregenden Gedankenaustausch, speziell zum Thema Temperatureinfluss.
Literatur
[1] Menges, G.; Schmidt, H.: Das Kriechdehnungsverhalten amorpher thermoplastischer Kunststoffe bei mehrachsiger Zugbeanspruchung unter Berücksichtigung der optisch erkennbaren Fließgrenze. Plastverarbeiter 21(1970)5, S. VII-1–VII-5
[2] Menges, G.; Taprogge, R.: Denken in Verformungen erleichtert das Dimensionieren von Kunststoffteilen. VDI-Z 112(1970)6, S. 341–346 und 112(1970)10, S. 627–629
[3] Menges, G.: Werkstoffe in neuer Sicht. VDI-Z 113(1971)7, S. 478–481
[4] Menges, G.: Erleichtertes Verständnis des Werkstoffverhaltens bei verformungsbezogener Betrachtungsweise. Fortschrittsberichte der VDI-Zeitschriften, Reihe 5, Nr. 12. VDI-Verlag Düsseldorf 1971
[5] Menges, G.: Das Verhalten von Kunststoffen unter Dehnung. Kunststoffe 63(1973)2, S. 95–100 und 63(1973)3, S. 173–177
[6] Starke, L. et al. (Hrsg.): Konstruktiver Plasteinsatz. Deutscher Verlag für Grundstoffindustrie Leipzig 1977, S. 65 ff. [7] Ehrenstein, G. W.; Erhard, G.: Konstruieren mit Polymerwerkstoffen. Carl Hanser Verlag München 1993, S. 35
[8] Michaeli, W., Brinkmann, T.; LessenichHenkys, V. (Hrsg.): Kunststoffbauteile werkstoffgerecht konstruieren. Carl Hanser
[10] Kunz, J.: Ausgewählte Kapitel aus der Festigkeitslehre – Kunststoffe: Prinzipien der Festigkeitsrechnung. Schweizerische Technische Zeitschrift 72(1976)33/34, S. 801–805
[11] Kunz, J.: Berechnung von Kunststoffteilen. Kunststoffe – Plastics 24(1977)8, S. 51–55
[12] Kunz, J.: Ein Plädoyer für die dehnungsbezogene Auslegung. Kunststoffe 101(2011)4, S. 50–54
[13] Kunz, J.: Einflüsse auf die Mikroschädigungs-Dehngrenzen. Kunststoffe 109(2019) 10, S. 212–216
[14] Kunz, J.: Dehngrenzen und sprödes Werkstoffverhalten. KunststoffXtra 12 (2022) 5/6, S. 25–28
[15] Kunz, J.: Druckbelastungsgrenzen abschätzen. KunststoffXtra 9(2019)11, S. 17–21
[16] N.N.: VDI 2016-08 Blatt 1: Festigkeitsnachweis von Bauteilen aus thermoplastischen Kunststoffen – Grundlagen. VDI Verein Deutscher Ingenieure e.V. Düsseldorf 2025
[17] N.N.: VDI 2016-09 Blatt 2: Festigkeitsnachweis von Bauteilen aus thermoplastischen Kunststoffen - Festigkeitsnachweis gegenüber statischen Belastungen. VDI Verein Deutscher Ingenieure e. V. Düsseldorf 2025
[18] Herrlich, N., Land, W., Hopmann, C.; Kunz, J.; Michaeli, W.: Kunststoffpraxis: Eigenschaften, Band 1. TDS Herrlich GmbH Kirchhain 2021
Kontakt
IWK Institut für Werkstofftechnik und
INDUSTRIEKÄLTEANLAGEN
STEUERUNGSTECHNIK KÄLTETECHNIK FÜR EXTREME EINSATZFÄLLE TIEFTEMPERATURTECHNIK
WASSERAUFBEREITUNG
Entdecken Sie mit uns Ihre idealen Werbemöglichkeiten in Print und Online! www.kunststoffxtra.com Ihre Botschaft perfekt platziert.
Besuchen Sie uns auf der KUTENO 09.-11. Juni Stand C21 | Halle 20
L&R Kältetechnik GmbH & Co. KG Hachener Straße 90 a-c 59846 Sundern-Hachen T: +49 2935 9652 0 info@lr-kaelte.de | www.lr-kaelte.de
KUNSTSTOFF.swiss zu Besuch bei der Bertschi AG
Wie funktionieren globale Lieferketten für Chemie- und Kunststoffprodukte in der Praxis? Beim Besuch der Bertschi AG am 19. März 2026 erhielten Mitglieder von KUNSTSTOFF.swiss einen praxisnahen Überblick über die Logistikprozesse eines international tätigen Unternehmens – von intermodalen Transportlösungen über Terminalinfrastruktur bis hin zu digitalen Systemen zur Sendungsverfolgung.
Debora Rondinelli
Die Bertschi Group mit Hauptsitz in der Schweiz ist ein internationaler Logistikdienstleister im Bereich Supply Chain Management. Das Familienunternehmen ist auf die Logistik von flüssigen und rieselförmigen Produkten spezialisiert und bedient insbesondere die chemische und kunststoffverarbeitende Industrie. Bertschi übernimmt Transporte, Lagerung sowie weitere Dienstleistungen entlang der gesamten Lieferkette und steht dabei für hohe Qualität, Sicherheit und Zuverlässigkeit.
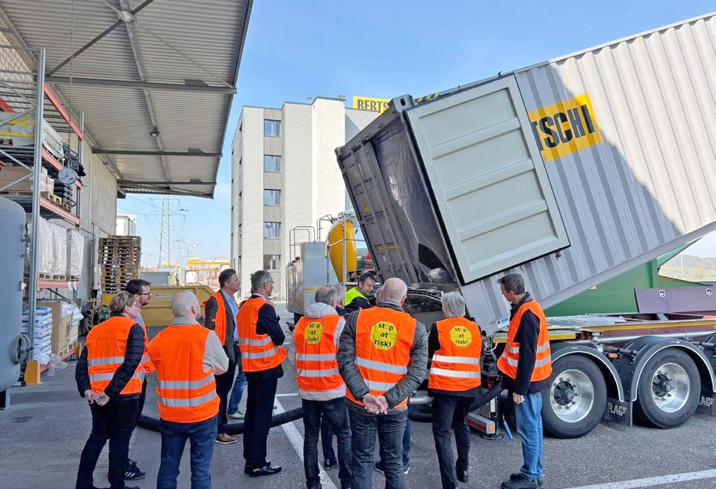
Der Besuch bot eine gute Gelegenheit, Logistik im grösseren Zusammenhang zu sehen.
Der Besuch begann am Standort Birr mit einer Besichtigung des Bahnterminals sowie der chemischen Tankreinigungsanlage.
Die Teilnehmenden erfuhren, wie Tank-
Hinter jedem Material steht eine komplexe Kette, in der Sicherheit, Lagerung, Transportplanung und Infrastruktur eine wichtige Rolle spielen. (Bilder: KUNSTSTOFF.swiss).
container gereinigt und die dabei entstehenden Abwässer aufbereitet werden –ein zentraler Prozess für den sicheren und umweltgerechten Umgang mit chemischen Produkten. Zudem konnten die Teilnehmenden den Güterverlad im kombinierten Verkehr zwischen Strasse und Schiene sowie die Entladung von Containern aus nächster Nähe beobachten.
Anschliessend verschob sich die Gruppe nach Dürrenäsch zum Hauptsitz der Bertschi AG. Das Unternehmen stellte seine globale Organisation sowie aktuelle Entwicklungen im Chemie- und Kunststoffmarkt vor. Dabei wurde deutlich, wie stark geopolitische Ereignisse und internationale Handelsströme die Logistik beeinflussen können – etwa durch mögliche Auswirkungen von Spannungen im Nahen Osten und rund um die Strasse von Hormus auf globale Lieferketten. Ein weiterer Schwerpunkt lag auf der Digitalisierung. Bertschi entwickelt eigene digitale Lösungen, dar-
Teilnehmende erhalten praxisnahe Einblicke in die Abläufe der Bertschi AG.
unter ein globales Trackingsystem für Transporte. Über entsprechende Plattfor-
men und Apps können Kunden jederzeit den Standort ihrer Ware verfolgen und
In diesem Jahr stehen die Impuls-Treffs für die Kunststoffbranche ganz im Zeichen der Cybersecurity. Erfahren Sie, welchen Risiken Unternehmen heute ausgesetzt sind und erhalten Sie erste Hinweise für den Umgang mit einem möglichen Ernstfall. Nutzen Sie die Gelegenheit, sich regional mit Branchenkolleginnen und -kollegen auszutauschen und wertvolle Impulse mitzunehmen.
Kleine und mittlere Unternehmen stehen zunehmend vor der Herausforderung, ihre IT-Systeme wirksam gegen Cyberbedrohungen zu schützen. Obwohl das Bewusstsein für mögliche Risiken in den letzten Jahren deutlich gestiegen ist, bleibt die konkrete Umsetzung von Schutzmassnahmen in der Praxis oft anspruchsvoll. Hier setzt das Impulsreferat von Daniel Rotzetter von der Hochschule Luzern (ITSec4KMU) an. Unter dem Titel «Cyber Risk: Wie gefährdet bin ich – und was hilft im Ernstfall?» zeigt er auf, welchen Gefahren kleinere Unternehmen ausgesetzt sind und vermittelt praxisnahe Denkanstösse, wie Betriebe im Ernstfall richtig reagieren können.
Die Impuls-Treffs 2026 finden in neun Regionen der Schweiz statt und sind als
erhalten Statusmeldungen in Echtzeit –ein wichtiger Beitrag zu mehr Transparenz und Effizienz in internationalen Lieferketten.
Den Abschluss des Besuchs bildete ein Apéro, bei dem sich die Teilnehmenden in angenehmer Atmosphäre austauschen und vernetzen konnten.
KUNSTSTOFF.swiss bedankt sich herzlich bei der Bertschi AG für die Gastfreundschaft und die aufschlussreichen Einblicke in ihre internationalen Logistikprozesse. n
Schutzmassnahmen in der Praxis sind oft anspruchsvoll. (Quelle: Canva)
kompakte, regionale Networking-Events konzipiert. Nach dem Impulsreferat bleibt beim gemeinsamen Mittagessen Zeit für Austausch und neue Kontakte – ein kurzer, praxisnaher Anlass, der sich gut in den Arbeitsalltag integrieren lässt.
Die Impuls-Treffs bieten damit eine ideale Gelegenheit, sich regional zu vernetzen, Erfahrungen auszutauschen und neue Perspektiven für den eigenen Betrieb zu gewinnen.
Die Termine stehen fest – melden Sie sich jetzt an!
Kontakt KUNSTSTOFF.swiss
Debora Rondinelli
CH-5000 Aarau
+41 62 834 00 65 d.rondinelli@kunststoff.swiss www.kunststoff.swiss n
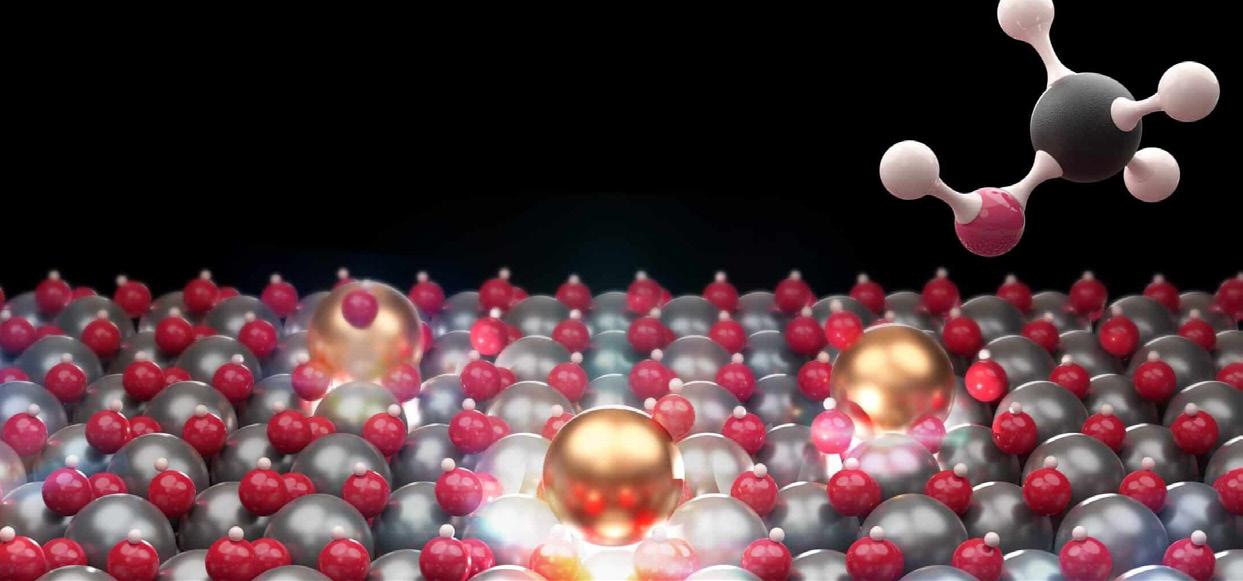
Durchbruch auf mehreren Ebenen
Methanol ist ein wichtiger Grundstoff für chemische Produkte, darunter Kunststoffe und Treibstoffe. Forschende der ETH Zürich stellen ihn nun sehr effizient aus CO2 und Wasserstoff her. Sie nutzen dazu isolierte Metallatome als Katalysatoren. Die Methode legt die Basis für eine fossilfreie chemische Industrie.
Daniel Meierhans ¹
Vor jeder chemischen Reaktion steht eine Hürde: Damit Stoffe miteinander reagieren können, muss zunächst Energie zugeführt werden. Oft ist diese Energiehürde klein, wie etwa beim Anzünden eines Streichholzes. Bei vielen für die Industrie wichtigen Reaktionen ist sie allerdings gross, und ein gesteigerter Energiebedarf treibt die Herstellungskosten in die Höhe. Um diese Hürde zu verringern, setzen Chemiker Katalysatoren ein. Die besten dieser Reaktionshelfer enthalten Metalle, darunter solche, die rar sind.
Besser, sparsamer und weg vom Zufall
Chemiker und Chemikerinnen der ETH Zürich haben jetzt in der Katalysatorforschung einen Durchbruch auf mehreren Ebenen erreicht:
1 Daniel Meierhans, freier Autor
– Sie entwickelten einen Katalysator, der die Energiehürde bei der Herstellung von Methanol – einem Alkohol – aus dem Treibhausgas CO2 und aus Wasserstoff deutlich senkt.
– Die Forschenden verwenden in ihrem Katalysator das Metall Indium, und das äusserst effizient: Jedes einzelne Indium-Atom wirkt als reaktionsaktive Stelle.
– Früher folgte die Katalysatorforschung oft dem Ansatz «auf gut Glück». Der neu entdeckte Katalysator ermöglicht eine präzisere Untersuchung der Mechanismen, die auf ihm ablaufen. Das macht den Weg frei zu einem rationalen Katalysator-Design.
Das Schweizer
«Methanol ist ein universeller Ausgangsstoff für die Herstellung verschiedenster Chemikalien und Materialien, etwa Kunststoffen –sozusagen das Schweizer Taschenmesser der Chemie», sagt Javier Pérez-Ramírez, Professor für Katalysatoren-Engineering an
der ETH Zürich. Die Flüssigkeit ist deshalb zentral für die Umstellung auf eine nachhaltige und fossilfreie Herstellung von chemischen Produkten und Treibstoffen. Wird die Energie für die Produktion des Wasserstoffs und die Katalyse nachhaltig erzeugt, kann Methanol damit unter dem Strich sogar klimaneutral hergestellt werden. Das eröffnet einen Weg, CO2 aus der Atmosphäre als Rohstoff zu verwenden, statt es wie heute freizusetzen.
«Unser neuer Katalysator hat sogenannte Einzelatom-Architektur, bei der isolierte aktive Metallatome auf der Oberfläche eines gezielt entwickelten Trägermaterials verankert sind», erklärt Pérez-Ramírez. Im Gegensatz dazu liegen Metalle in konventionellen Katalysatoren meist als Aggregate vor, meist als kleine Partikel. Diese sind zwar winzig, enthalten aber oft Hundert bis mehrere Tausend Metallatome. Kein Wunder sind Einzelatom-Katalysatoren aktuell ein Top-Thema in der Katalysatorfor-
schung. Sie stellen das Nonplusultra in Sachen Nutzungseffizienz von teuren und seltenen chemischen Elementen dar. Werden Metalle als einzelne Atome eingesetzt, kann selbst der Einsatz von teuren Edelmetallen wirtschaftlich rentabel werden. Wenn die Atome isoliert wirken können, verändern sich zudem häufig ihre katalytischen Eigenschaften. «Indium wird in diesem Katalysator bereits seit mehr als einem Jahrzehnt eingesetzt», sagt Pérez-Ramírez. «In unserer Studie zeigen wir, dass isolierte Indium-Atome auf Hafniumoxid die CO2basierte Methanol-Synthese deutlich effizienter ermöglichen als Indium in Form von Nanopartikeln aus vielen Atomen.»
Einzelne Atome am richtigen Platz
Um einzelne Indium-Atome gezielt auf der Hafniumoxid-Oberfläche zu verankern, entwickelte das interdisziplinäre ETH-Team zusammen mit Kollegen anderer Forschungseinrichtungen verschiedene Synthesewege. Entscheidend war dabei die spezifische Struktur des Trägermaterials, die den Atomen eine stabile und zugleich reaktive Umgebung bietet.
In einem gestesten Herstellungsverfahren werden die Ausgangsstoffe in einer Flamme bei 2000 bis 3000 Grad Celsius verbrannt und anschliessend rasch abgekühlt. Unter diesen Bedingungen bleibt das Indium bevorzugt an der Oberfläche und wird dort stabil eingebunden.
Mit dem Einbau der Katalysatoratome in einen hitzebeständigen Hafniumoxid-Träger zeigen die ETH-Chemiker, dass EinzelatomKatalysatoren selbst unter extremen Bedingungen stabil bleiben können. Damit rücken auch Reaktionen in Reichweite, die hohe Temperaturen und Drücke erfordern. Für die Synthese von Methanol aus CO2 und Wasserstoffgas sind beispielsweise Temperaturen von bis zu 300 Grad nötig und ein Druck von bis dem 50-fachen des normalen Luftdrucks.
Kommt dazu, dass die bisherigen Nanopartikel für analytische Untersuchungen eine Black-Box waren. Während die Katalysevorgänge nur an den wenigen Atomen auf der Oberfläche abliefen, stammten viele Messsignale aus dem Inneren der Partikel – von Atomen, die an der Reaktion gar nicht beteiligt waren. Das erschwerte die Interpretation. In Katalysatoren mit isolierten Atomen lassen sich hingegen die Reaktionsmechanismen mit viel weniger störenden Signalen analysieren. Pérez-Ramírez forscht seit 2010 nicht nur an der ETH an besseren Katalysatoren für die Methanol-Herstellung aus CO2. Er arbeitet auch eng mit der Industrie zusammen und hält mehrere Patente auf dem Gebiet. Entscheidend für die Entwicklung der neuen Einzelatom-Katalysator-Methode war das grosse Netzwerk, das in der Schweiz in
Sachen Katalysatorforschung in den letzten Jahren entstanden ist. «Die Entwicklung des Methanol-Katalysators und die detaillierte Analyse des Mechanismus wäre ohne dieses interdisziplinäre Know-how nicht möglich gewesen», so Pérez-Ramírez.
Kompetenzzentrum für nachhaltige Chemieprozesse
Javier Pérez-Ramírez ist Leiter des Nationalen Forschungsschwerpunkts (NFS), in dem 45 Schweizer Forschungsgruppen an nachhaltigeren chemischen Prozessen arbeiten. Der Einzelatom-Katalysator zur Herstellung von Methanol ist ein weiterer grosser Schritt in dieser Richtung.
Chiang YT, Ritopecki M, Willi PO, Raue K, Morales-Vidal J, Zou T, Agrachev M, Eliasson H, Wang J, Erni R, Stark WJ, Jeschke G, Grass RN, López N, Mitchell S, Pérez-Ramírez J: Single atoms of indium on hafnia enable superior CO2-based methanol synthesis. Nature Nanotechnology 2. März 2026, DOI: externe Seite10.1038/s41565026-02135-y
Kontakt
ETH Zürich
Rämistrasse 101 CH-8092 Zürich www.ethz.ch n
Ihr zuverlässiger Partner, wenn es um Peripherie in der Kunststoffverarbeitung geht!
Doppelwinkelförderbänder von VIRGINIO NASTRI können individuell auf Ihre Bedürfnisse angepasst werden.
– Gefertigt aus Stahl im Modularsystem
– Teleskopfahrwerk mit hydraulischer Handpumpe
– Ein- und/oder Auslauftrichter, je nach Bedarf
– Paddelseparator, leicht und schnell auf das Produkt einstellbar
– Rollenseparatoren können nachgerüstet werden
– Seitenführungen aus SAC (Kunststoffgleitmaterial) verhindern das Verklemmen von kleinen Teilen
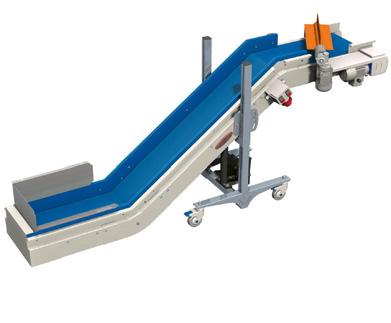
Kein Leben ohne Polymere. Bereits am Anfang allen Lebens auf Erden vor mehr als vier Milliarden Jahren finden sich Polymere (altgriechisch polýmeros für «aus vielen Teilen bestehend») in einzelligen Lebewesen, u.a. in Form von Proteinen, Nukleinsäuren (DNA/ RNA) und Polysachariden. Aus ihnen entstanden im Verlauf der weiteren Evolutionsgeschichte auch Naturstoffe, die dem Menschen auf vielfältige Weise als Werkstoffe bis heute in reiner (a) oder in abgewandelter (b) Form dienen.
Prof. Dr. Wolfgang Kaiser
Mit der dem Menschen eigenen Neugier zur Erforschung von Naturphänomenen sowie seiner Fähigkeiten zum Experimentieren gelang es ihm durch chemisch/thermische Umwandlungsprozesse aus in Pflanzen und Tieren vorhandenen Polymeren – genauer gesagt Biopolymeren – die ersten Biokunststoffe herzustellen. Beispiele (a): Holz als Baumaterial und für Waffen (Speere), Horn für Werkzeuge und Kunsthandwerk, Knochen für Musikinstrumente und Geschossspitzen. Beispiele (b): Aus Naturkautschuk wurde Gummi, Cellulose für Textilien, Tierhäute als Basis für Leder. Ein besonderes Augenmerk sei in diesem Zusammenhang auf Birkenrinde gerichtet, die in einem Behälter unter Ausschluss von Luftsauerstoff bei ca. 350 ° durch Verschwelungsvorgänge (auch Pyrolyse genannt) zu Birkenpech umgewandelt wird. Der nachfolgende Abschnitt wird sich mit diesem Biokunststoff näher befassen. Weiter ist es sinnvoll an dieser Stelle einen ungefähren Zeitrahmen zu definieren, der den geschichtlichen Aspekt dieses Beitrags gebührend berücksichtigt.
Ur- bzw. Frühgeschichte
(ca. 2,5 Mio. Jahre – 500 v. Chr.)
Es ist die mit Abstand bisher am längsten andauernde Zeitperiode in der Menschheitsgeschichte und besitzt als absoluten Höhepunkt die gezielte Entfachung des Feuers seit ca. 400 000 Jahren durch den frühen Neandertaler, der mit dem Homo sapiens zu den Nachfahren des Homo erectus zählt.
Birkenpech – der Superklebstoff
Der bis heute älteste Nachweis für die Erzeugung von Birkenpech und seine Hand -
Bild 1: Birkenpech – Superkleber der Steinzeit (Quelle: Schweizerisches Nationalmuseum)
habung als Klebstoff stammt aus Campitello in Italien (oberes Arno-Tal), wo zwei ca. 200 000 Jahre alte Steinartefakte mit anhaftendem Birkenpech entdeckt wurden. Wie weitere Fundstellen auch ausserhalb Italiens bestätigen, diente Birkenpech vorwiegend zur Schäftung, d.h. zur Verbindung einzelner Komponenten sowohl bei Werkzeugen als auch bei Waffen. Einen eindrücklichen Beleg dafür liefert auch der «Ötzi», als Gletschermumie in den Alpen gefunden. Seine Pfeile, die er bis zu seinem gewaltsamen Tod vor rund 5300 Jahren bei sich trug, bestanden aus messerscharfen Feuersteinspitzen und bearbeiteten Ästen, wobei sie am Schaft mit Pflanzenfasern verstärktem Birkenpech verklebt wurden (Bild 1). Die Handhabung des Verklebens erfolgte dabei schrittweise. Zunächst wurde das in schwarzen Klumpen vorliegende Birkenpech erwärmt und anschliessend verstrichen. Doch einmal erkaltet haftete das
2: Bartholomäus Schobinger: «Aus Käse wird Kunststoff.» (Quelle: ETH-Bibliothek Zürich, Bildarchiv)
Pech fast genau so stark wie ein moderner Zweikomponentenkleber. Chemisch erklären lässt sich diese gute Haftung anhand von Kettenpolymerisaten, deren Existenz auf Reaktionen zwischen Molekülen von Harzsäuren und leicht flüchtigen aromatischen Verbindungen beruhte, die beide in der Birkenrinde enthalten sind.
Oberrisch am Zugersee
Ein Zeugnis dafür, dass diese Technologie zumindest seit der Jungsteinzeit auch hierzulande Verwendung fand, liefern die Ausgrabungen einer 5700 alten Siedlung in Oberrisch am Zugersee. Entdeckt wurden im Grundriss eines steinzeitlichen Hauses 18 grössere Birkenpechstücke, die heute im Museum für Urgeschichte in Zug zu bestaunen sind. Wurde damit der Grundstein gelegt für die schweizerische Erfolgsgeschichte der Kunststoffe bis heute?
Neuzeit (1500 n. Chr. bis 1914 n. Chr.)
Aus Käse wird Kunststoff:
«ein durchsichtige materi . . . gleich wie schons horn»
Bartholomäus Schobinger
Im Mittelpunkt steht hier Bartholomäus Schobinger (1500–1585), Bürger und Ratsherr von St. Gallen, der durch Eisenund Textilhandel sowie den Bergbau zu grossem Ruhm und Reichtum gelangte (Bild 2). Daneben beschäftigte er sich leidenschaftlich mit dem Sammeln und dem Studium von alchemistischen Schriften, darunter befanden sich auch Rezepte zur praktischen Chemie der damaligen Zeit. Eines solches Rezept erhält von ihm persönlich um 1530 im Augsburger Hause der Fugger der bayerische Benediktinerpater Wolfgang Seidel (1491–1562) – ebenfalls ein begeisterter Alchemist –, der dieses Rezept später in seinen Tagebüchern veröffentlichte.
Wenig verwunderlich erscheint aus Schweizer Sicht, dass als Rohstoff der einheimische Ziegenkäse diente, der zu diesem Zweck eine längere Kochprozedur erfährt, um schliesslich in glasartiger, fester Form vorzuliegen.
« . doch musst du wissen, wenn du diese «Materie formen willst und nach deinem Gefallen machen, so musst du dieses tun, solange sie warm ist, so lässt sie sich drücken und biegen wie ein Leim, auch dann, wenn sie schon vorgeformt ist . ., sobald die aber kalt ist, so muss man es lassen wie es ist, es lässt sich nicht biegen oder drehen, es bricht wie ein Glas . .» Bis heute bekannt als das zurzeit älteste deutsche Rezept zur Herstellung eines (Bio)Kunststoffs und: «Wenn man den Anweisungen Folge leiste, kann man daraus Tischplatten, Tischgeschirr und Medaillons giessen – also alles was man will». Indes sollten noch rund 350 Jahre vergehen bis ein weiterer Schweizer, Adolf Spitteler (1846–1940), Bruder des späteren Nobelpreisträgers für Literatur Carl Spitteler, geboren in Liestal im Kanton BaselLand, gemeinsam mit Wilhelm Krische in Berlin 1897 ein Patent anmeldete zur Herstellung eines erneut auf Milchbasis er-
zeugten Kunststoffs. Der Markenname Galalith, (altgriechisch gala lithos für «Milchstein»). bezog sich auf die Härtungsreaktionen der miteinander reagierenden Rohstoffe Milcheiweiss (Casein) und Formaldehyd zu einem duroplastischen Werkstoff. Als erster schwer entflammbarer Kunststoff bot er einen hochwillkommenen Ersatz für das leicht entzündliche Celluloid.
Von Basel nach Hollywood Verfolgt man die Entwicklungsgeschichte des Celluloids zurück, so steht ganz am Anfang die Stadt Basel mit ihrer Universität. Dort lehrte und forschte der deutschschweizerische Christian Friedrich Schönbein (1799–1868) als Professor für
Chemie und Physik (Bild 3). Seine Forschungen betrieb er auf vielen Gebieten; u. a. entdeckte er das Ozon sowie das grundlegende Prinzip der Brennstoffzelle. Seiner Entdeckung der Schiessbaumwolle (Cellulosenitrat) ging 1832 ein kleiner Chemieunfall voraus, als er ein Gemisch aus Salpeter- und Schwefelsäure mit einer Baumwollschürze von einem Labortisch aufwischen musste. Aufgehängt zum Trocknen vor einem Kamin verpuffte sie plötzlich und blitzartig mit einer Stichflamme. Doch erst ab 1842 befasste sich Schönbein intensiv mit der Chemie der Schiessbaumwolle, speziell als Explosivstoff und damit zugleich ein vollwertiger Ersatz für Schiesspulver.
Eine gänzlich andere Verwendung fand das Cellulosenitrat ab 1878 in Amerika. Vermischt mit Campher als Weichmacher gelang John Wesley Hyatt (1837–1920) die industrielle Erzeugung und Verarbeitung des ersten thermoplastischen Kunststoffs, besser bekannt unter dem Handelsnamen Celluloid (altgriechisch-oid für «ähnlich» oder «artig»). Und als flexibler, transparenter Bildträger für Filmrollen eroberte sich Celluloid ab Beginn der 1890er Jahre den Kinofilm, ohne den Hollywood eine kleine und ruhige Wohnsiedlung im Westen der USA geblieben wäre.
Cellophan – eine weitere Erfolgsgeschichte
Als kleine Sensation entpuppte sich eine im Jahr 1908 von dem Schweizer Chemi -
ker und Textilingenieur Jaques Edwin Brandenberger (1872–1954) erfundene glasklare Folie (Bild 4).
Unter dem Markennamen Cellophan (altgriechisch phan für «transparent») beherrschte sie als einzige transparente Folie bis in die Mitte der 1950er Jahre den Markt auf dem Verpackungssektor. Aus chemischer Sicht handelt es sich um Zellglas, auch als Cellolosehydrat bezeichnet (eine regenerierte Form der Cellulose). Die aus Holzschliff gewonnene Cellulose wird nach dem Viskoseverfahren in Natronlauge und Schwefelkohlenstoff gelöst und nach weiteren Verfahrensschritten am Ende als dünne Folie ausgefällt. Einzigartig geblieben ist bis heute der berühmte «Cellophangriff», der beim Hin- und Herbewegen dieser Folie mit den Händen ein charakteristisches Knittergeräusch erzeugt, durch den sich echtes Cellophan einfach erkennen lässt.
Zeitgeschichte und Gegenwart (1914
«Über Polymerisation, Miteilungen aus dem chemischen Institut der Eidgenössischen Technischen Hochschule Zürich»: Unter diesem Titel veröffentlichte 1920 Hermann Staudinger (1881–1965), Professor für organische Chemie an der ETHZ, in der renommierten Fachzeitschrift «Berichte der Deutschen Chemischen Gesellschaft» erstmals die Ergebnisse seiner Forschungsarbeiten auf dem Gebiet der Polymere (Bild 5). Im Jahr 1922 prägte er dafür den Begriff Makromoleküle. Insbesondere sein Postulat über die Existenz von Makromolekülen als Bausteine für alle Polymere war anfänglich unter Chemikern sehr umstritten. Zumal zum damaligen
Zeitpunkt nur rudimentäre analytische Messmethoden zur Verfügung standen und die vorherrschende wissenschaftliche Lehrmeinung von Aggregaten statt Makromolekülen ausging. Doch es sollte noch rund drei Jahrzehnte dauern bis Hermann Staudinger für seine bahnbrechenden Forschungsergebnisse auf dem Gebiet der makromolekularen Chemie 1953 mit dem Nobelpreis für Chemie ausgezeichnet wurde. Mit seinen wissenschaftlichen Arbeiten legte er den Grundstein für den späteren Siegeszug der Kunststoffe.
«In den letzten Jahren habe ich mich nun viel mit diesen Stoffen beschäftigt und bin dabei zu der Überzeugung gelangt, dass sie aus sehr grossen Molekülen bestehen, aus Makromolekülen.»
Hermann Staudinger, 1922
Unterstützt durch seine Frau Magda, einer promovierten Biologin, befasste er sich auch mit den Auswirkungen seiner makromolekularen Erkenntnisse im Bereich der Biologie. Damit wurde er nicht nur zum «Vater der makromolekularen Chemie» sondern auch zum «Vater der chemischen Biologie und der molekularen Bionik».
«Doch die Kuhn‘schen Knäuel sind uns hier ein Greuel»
H ermann Staudinger und seine Anhänger
Staudingers Vorstellung nach bestanden Makromoleküle wie Kautschuk oder Cellulose aus langgestreckten starren Fäden. Dass sich diese Vorstellung als falsch erwies, ist einem weiteren Schweizer Gelehrten zu verdanken. Geboren in Maur am Greifensee, konnte Prof. Dr. Werner Kuhn (1899–1963) anfänglich nur mit theoretischen Modellen, später auch mit Experimenten den Beweis antreten, dass «gesättigte» benachbarte Kohlenstoffatome in einer Kette durchaus beweglich sind (Bild 6). Ein weiterer Meilenstein folgte, indem er erstmals in der Geschichte der Kunststoffe das mechanische Verhalten von Polymeren mit Modellen auf statistisch-thermodynamischer Basis beschrieb. Eine Vorgehensweise, die bis heute als der Ausgangspunkt für ein quantitatives Verständnis hochpolymerer Stoffe anerkannt wird und ihm 1936 mit einem Modell für die Gummi-Elastizität weiteren Ruhm bescherte. Das Lebenswerk von Werner Kuhn zu würdigen, der ab 1939 an der Universität Basel als Professor für Physikalische Chemie lehrte und forschte, wäre jedoch unvollständig ohne Erwähnung seiner grossen Verdienste als Forscher in vielen anderen Bereichen, z. B. auf dem Gebiet der Physiologie. Ein Beleg dafür? Im Jahre 1961 wurde Werner Kuhn mit dem Schweizer Marcel Benoist-Wissenschaftspreis ausgezeichnet für seine physikalischchemische Deutung fundamentaler Lebensvorgänge.
«Bis zum Mond und zurück»
Mit diesem Slogan warb die ehemalige Ciba AG nach der ersten geglückten Mondlandung im Jahre 1969 für ihren Klebstoff unter dem Handelsnamen Araldit – einem Zweikomponentenkleber auf der Basis von Epoxidharzen. Den entscheidenden Durchbruch für ihre Verwendung gelang dem Schweizer Forschungschemiker Dr. Pierre Castan (1889–1985) mit der Entdeckung von Härtungsreaktionen für diese Harze (Bild 7). Im Jahr 1938 erfolgte seine erste Patentanmeldung, zu einer Zeit als er bei der Firma Gebr. DE Trey in Zürich auf der Suche nach der Anwendung von Epoxidharzen im Dentalbereich war. Weitere Patentanmeldungen kamen in den Jahren danach dazu. Im Jahr 1943 übernahm die Ciba AG in Basel diese Patente und produzierte ab 1946 einen Klebstoff. der – um fertig gemischt zu sein – aus zwei Tuben kam. Und das im Slogan enthaltene Wort ’zurück’ stand implizit für ‹vor allem heil wieder zurück›. Den Beweis dafür lieferte der mit Araldit gefertigte Hitzeschild der Raumkapsel, der sich als widerstandsfähig bis zu Temperaturen von über 2000 ° C erwies. Damit waren damals die Vorbedingungen geschaffen für eine heile Wasserung dieser Kapsel. Kurzum ein Hightech-Klebstoff, der nicht nur in der Raumfahrt, sondern darüber hinaus auch bei vielen anderen technischen Herausforderungen sein Können unter Beweis stellte und auf seine Art zwei typi -
Über Prof. Dr. Wolfgang Kaiser Prof. Kaiser ist ein weit über die Grenzen hinaus anerkannter Polymerwissenschafter, Autor- und Mitautor zahlreicher wissenschaftlicher Veröffentlichungen. Er gilt als Pionier der Aus- und Weiterbildung in Kunststofftechnik in der Schweiz, insbesondere auf Hochschulebene. So schuf er 1976 an der damaligen HTL Brugg-Windisch (heute FHNW) das Nachdiplomstudium Kunststofftechnik, aus dem er später ein berufsbegleitendes Kontaktstudium machte. An der ETH Zürich war er erfolgreich an der Schaffung einer Professur für Polymertechnologie beteiligt. Vom Departement Materialwissenschaft der ETH wurde er 2006 in «Anerkennung seiner grossen Verdienste auf dem Gebiet der Polymerwerkstoffe» mit der Staudinger-Durrer-Medaille ausgezeichnet. Kaiser war auch treibende Kraft hinter der Gründung des Kunststoff-Ausbildungsund Technologiezentrum KATZ in Aarau.
sche Merkmale mit der Schweiz teilte: stabil und zuverlässig.
ETHZ: Hermann Staudinger. ETH-Bibliothek, Zürich.
Folien-Lexikon: Cellophan Folien. Bleher Folientechnik, D 71254 Ditzingen-Heimerdingen.
Kaiser, W.: Kunststoffchemie für Ingenieure, 6. Aufl. München: Hanser 2023. Klingen, J.: Geschichte des Klebens von der Steinzeit bis heute. Wiley Online Library 2019.
Kuhn, H.: Leben und Werk von Werner Kuhn. Chimia 38 (1984) Nr. 6. Kuhn, W.: Muskelähnliche Arbeitsleistung künstlicher hochpolymerer Systeme. Vortrag 1951.
Sekundarstufe II: Ausbildung zum Kunststofftechnologen*-login EFZ (vier Lehrjahre) oder Kunststoffpraktiker*-in EBA (zwei Lehrjahre): Berufsschule in Aarau (www.bs-aarau.ch) und in Rapperswil (bwz-rappi.ch)
Tertiärstufe B:
Ausbildung zum Dipl. Maschinenbautechniker*in HF mit Vertiefung Kunststofftechnik (in 3 Jahren zum Diplom, berufsbegleitend): IBZ (Höhere Fachschule für Technik), Aarau (www.ipso.ch)
Kompetenzzentrum für praxisnahe KunststoffWeiterbildung in der Schweiz: KATZ (Kunststoff-Ausbildungs- und TechnologieZentrum seit 1993) in Aarau (www.katz.ch)
Guenter Lattermann: Wer hat`s erfunden?
Adolf Spitteler und die Geschichte des Galaliths. University of Applied Science, HTW Berlin 2017/Research Gate.
Marcel Benoist Stiftung: Werner Kuhn, Preisträger 1961.
Neuenschwander, E.: Schönbein, C. F. In Historisches Lexikon der Schweiz HLS. Schnitzer, P.: Schobinger (Schowinger) Bartholome. In Historisches Lexikon der Schweiz. Schnitzlein, G.: Wolfgang Seidel – ein bayerischer Benediktinerpater im 16. Jahrhundert. Kultur&Technik 5, Heft 1, S. 57–60. 1981 (Tagebücher. Bayer. Staatsbibliothek, Cgm 4117). Tschimmel, U.: Die Zehntausend-DollarIdee. Düsseldorf: Econ 1991. Weibel, T. Birkenpech – Superkleber der Steinzeit. Schweizerisches Nationalmuseum. 2021.
Tertiärstufe A
Ausbildung zum Bachelor of Science (BSc) im Studiengang Maschinenbau/Maschinentechnik mit Vertiefung Kunststofftechnik: Fachhochschule für Technik und Umwelt FHNW, Windisch (https://www. fhnw.ch/de/technik-umwelt), Fachhochschule Ost, Campus Rapperswil (https://www.ost.ch/de/studium/ technik) und HES Fribourg (https://www.heia-fr.ch/de/)
Nachdiplomstudium Kunststofftechnik mit Abschluss MAS (Master of Advanced Studies), berufsbegleitend, vier einsemestrige CAS-Programme (Certificate of Advanced Studies, CAS): Fachhochschule für Technik und Umwelt FHNW, Windisch in Zusammenarbeit mit Fachhochschule Ost, Campus Rapperswil.
Studiengang «Materials Science and Engineering» mit Spezialisierung im Bereich Polymer Materials mit Master of Science (MSc)- und Doktoratsabschluss (PhD): Eidgenössische Technische Hochschule Zürich, ETHZ, Departement of Materials (https://mat.ethz.ch)
Das Blasformen wird zur Herstellung von Hohlkörpern wie Flaschen oder Tanks eingesetzt. (Bilder: SKZ)
Blasformen und Thermoformen in der Kunststoffindustrie
Die Blasform- und Thermoformtechnologien zählen zu den klassischen und hochrelevanten Formgebungsverfahren in der Kunststoffindustrie. Ein tiefgreifendes Prozessverständnis ist für beide Verfahren von entscheidender Bedeutung: Temperaturprofile, Werkzeugqualität, Luft- oder Vakuumdruck sowie das Zusammenspiel von Maschine, Werkzeug und Kunststoff beeinflussen die Produktqualität massgeblich.
Nur wer diese Parameter genau kennt, kann reproduzierbare, hochwertige Bauteile produzieren und damit langfristigen Trends wie Leichtbau, Recyclingfähigkeit und Energieeffizienz gerecht werden. Dazu gehört auch die gezielte Auswahl der Materialien, da eine Vielzahl von Thermoplasten wie PP, PE, PET oder ABS unterschiedliche Temperatur- und Prozessfenster erfordern, um beispielsweise Verzugs- oder Schrumpfprobleme zu minimieren.
Eine Schlüsselrolle spielt qualifiziertes Fachpersonal Qualifizierte Weiterbildungsprogramme sollten daher weit über allgemeine Bedienerschulungen hinausgehen und Prozessmesstechnik, Qualitätssicherung, Materialanalyse, Simulationen und praxisnahe Maschinentrainings umfassen. Gerade in Zeiten steigender Anforderungen an Aus-
In-house Schulungen ermöglichen es den Teilnehmern, das Prozess-Know-how direkt an der Blasform- oder Thermoformanlage (im Bild) zu erlernen.
stoss, Qualität und Energieeffizienz ist es entscheidend, dass Fachkräfte mit normativen Standards vertraut sind, diese sicher anwenden und ihr Wissen kontinuierlich aktualisieren.
SKZ – Das Kunststoff-Zentrum bietet ein umfassendes Weiterbildungsprogramm, das Theorie und Praxis verbindet und die Kompetenzen der Arbeitskräfte stärkt. Inhouse Schulungen, die an bestehenden
Blasform- oder Thermoformanlagen durchgeführt werden, ermöglichen es den Teilnehmern, das Prozess-Know-how direkt an der Anlage zu erlernen. Das Gelernte kann somit auf eigene Produktionsprozesse angewendet werden, was zu mehr Effizienz und konsistenteren Produktionsergebnissen führt. Bei der Auswahl von Schulungen sollten Unternehmen auf Praxisnähe und Anerkennung durch Branchenverbände sowie auf gut strukturierte Lernpfade achten.
Aktuelle Forschungsinitiativen im Bereich Blasform- und Thermoformverfahren konzentrieren sich auf die Prozessoptimierung, die Verbesserung der Energieeffizienz und die Entwicklung intelligenter Materialien. Am SKZ wird unter anderem in den Bereichen Prozesssteuerung, Materialentwicklung und Materialqualifizierung geforscht. Diese Arbeit ermöglicht es Unternehmen, schneller Musterteile herzustellen und die Leistungsfähigkeit von Bauteilen sowie Lebenszyklusanalysen schneller zu validieren. Die Forschungsdienstleistungen reichen von der Abmusterung und Materialanalyse bis hin zur Prozessmesstechnik und -optimierung. Diese Dienstleistungen ermöglichen eine fundierte Bewertung von Kosten, Qualität und Energiebedarf.
«Eine enge Kooperation mit Bildungs- und Forschungseinrichtungen wie dem SKZ lohnt sich, da man so Zugang zu aktuellen Forschungsprojekten, Best-Practice-Beispielen und spezialisierten Prüf- und Messgeräten erhält», sagt Matthias Ruff, Vertriebsleiter, Bildung und Forschung beim SKZ.
Ausblick
Es muss eine engere Zusammenarbeit zwischen Forschung, Weiterbildung und Produktion geben. Unternehmen profitieren dann von spezialisierten, praxisorientierten Weiterbildungsprogrammen, die unmittelbar an der Anlage ansetzen und konkrete Anwendungsszenarien adressieren. Gleichzeitig bleibt die Nachfrage nach qualifiziertem Personal hoch, während Anbieter von Ausbildungsprogrammen mit praktischer Branchenrelevanz nach wie vor rar sind. Strategische Investitionen in Aus-
bildungsprogramme erhöhen die Prozesskompetenz, verbessern die Produktqualität und senken den Energie- und Ausschussanteil. Die Kombination von digitalen Lernformaten mit praktischen Schulungen direkt an den Verarbeitungsmaschinen bietet einen erheblichen Vorteil.
«Die Kombination aus fundiertem Fachwissen, praxisorientierter Weiterbildung und enger Verzahnung von Forschung und Produktion ist der Schlüssel zur Sicherung der langfristigen Wettbewerbsfähigkeit des Blas-
formens und Thermoformens. Unternehmen, die in qualifiziertes Personal investieren, sichern sich Qualitäts-, Effizienz- und Innovationsvorteile in ihren Produktionsprozessen», fasst Ruff zusammen.
Kontakt
SKZ – Das Kunststoff-Zentrum Friedrich-Bergius-Ring 21 D-97076 Würzburg m.ruff@skz.de www.skz.de
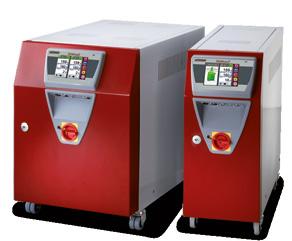
Tempro plus D Optimierte Temperierung
Kältemaschine von ONI: Kühlen und Heizen sind energieintensive Prozesse – Effizienz zahlt sich aus. (Bilder: ONI)
Aufgrund gestiegener und immer noch steigender Energiepreise hängen Betriebskosten wesentlich vom Grad der Energieeffizienz ab. Dabei kommt es nicht nur auf die eigentlichen Produktionsmaschinen an: Ebenso entscheidend sind die peripheren Geräte. Die Schweizer Firma Kuma Solution AG setzt daher auf integrierte Planung statt isolierter Komponenten und bietet unter anderem mit ONI Lösungen für Kälte-, Klima- und Temperiertechnik. Ziel sind geringere Störungen, stabilere Prozesse und ein tieferer Energieverbrauch.
Raphael Hegglin
Bei der Kunststoffverarbeitung ist die Peripherie ein wesentlicher Faktor, der über Stabilität, Qualität und Energieeffizienz des Prozesses entscheidet. Die Schweizer Firma Kuma Solution ist seit über 25 Jahren auf diesen Bereich spezialisiert: Das Unternehmen liefert technische Komplettlösungen, Beratung und Service für Materialhandling, Trocknung, Förderung und Dosierung von Kunststoffgranulat, Qualitätskontrolle, Metallabscheidung, Automatisierung und Recyclingprozesse, sowie Kühl- und Temperiertechnik.
Kuma Solution positioniert sich in der Schweizer Kunststoffindustrie als technischer Systemanbieter mit engem Praxisbezug. «Ein besonderes Augenmerk legen wir auf Service und Kundendienst. Periphere Geräte müssen optimal in ein System integriert sein, um einwandfrei funktionieren zu können», sagt Benjamin Knecht, Geschäftsführer von Kuma Solution. Doch
Beispiel: energieeffiziente Kühlanlage
Der betroffene Schweizer Industriebetrieb benötigte eine neue Kühlanlage zur Produktionskühlung. Vorgabe waren 18 °C Vorlauftemperatur an den Verbrauchern bei einer Gesamtleistung von rund 500 kW im Dreischichtbetrieb mit etwa 5000 Betriebsstunden pro Jahr. Da die Kältemaschinen naturgemäss einen hohen Strombedarf haben, plante ONI ein vorgeschaltetes Freikühlaggregat mit ein. Dieses nutzt im Winter- und in Übergangszeiten die Aussenluft zur direkten Kühlung. Der Stromverbrauch der Kältemaschine liess sich dadurch deutlich reduzieren:
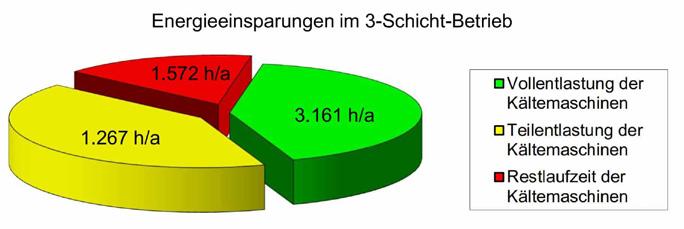
Durch die Voll- und Teilentlastung der Kühlanlage mit Kältemaschine werden jährlich rund 350 000 kWh Strom eingespart. Die Mehrkosten für das vorgeschaltete Freikühlaggregat amortisiert sich dadurch innert 2 Jahren..
Benjamin Knecht, Geschäftsführer Kuma Solution AG
was im ersten Moment selbstverständlich klingt, ist es in der Realität oft nicht: «Viel zu häufig sind einzelne Komponenten für Spritzgiess- und Extrusionsprozesse zufällig zusammengestellt und arbeiten daher nicht optimal miteinander. Die Konsequenz davon sind erhöhte Störanfälligkeit, Qualitätsschwankungen und übermässiger Energieverbrauch.
Aufgrund steigender Energiepreise, unsicherer Versorgungslage und sich verschärfenden Umweltauflagen steht das Thema Energieeffizienz heute besonders im Fokus. «Wer langfristig denkt, kommt um nachhaltige, effiziente Lösungen nicht herum», ist Benjamin Knecht überzeugt. Die anfänglichen Mehrinvestitionen, sagt er, amortisierten sich aufgrund der gesenkten Energiekosten immer – eine individuelle, an die Kundenbedürfnisse angepasste Planung vorausgesetzt.
Grosses Energiesparpotenzial bietet die Kälte-, Klima-, Lüftungs- und Temperiertechnik. Denn sie erfordert funktionsbedingt hohe Mengen an Energie. Moderne Technik macht sich in diesem Bereich daher besonders bezahlt. Als Schweizer Vertretung der ONI-Wärmetrafo GmbH kann Kuma Solution dazu umfassende Lösungen anbieten: ONI mit Sitz in Lindlar ist ein deutscher Anbieter energieorientierter Systemtechnik für Industrieanwendungen. Das Unternehmen wurde 1983 gegründet und ist heute mit Produktionsstandorten in Deutschland sowie China präsent und
bedient mehr als 6000 Kunden in über 70 Ländern.
Das Portfolio von ONI reicht von Kühlsystemen, Wärmerückgewinnung, Kompaktkühlern und Temperiertechnik über Lüftungs- und Klimasysteme bis zu Reinraumtechnik, Wasseraufbereitung und Druckluftsystemen. Die Stärke von ONI liegt dabei nicht nur in den Einzelprodukten, sondern auch in der Verbindung von Energieeffizienz, Systemintegration und Engineering.
Schnelle Integration
«Die Zusammenarbeit mit Kuma Solution ermöglicht uns den lokalen Zugang zum Schweizer Markt und damit Kundenähe und umfassenden Service», sagt Markus Hoffstadt, Gebietsverkaufsleiter bei ONI. Dies sei entscheidend, um Anlagen optimal an die Kundenbedürfnisse anpassen zu können.
Wie verläuft ein typisches Projekt, das Kuma Solution zusammen mit ONI realisiert? Am Anfang stehe die saubere Be -
Maximale Zeitersparnis mit digitalen Lösungen von Meusburger.
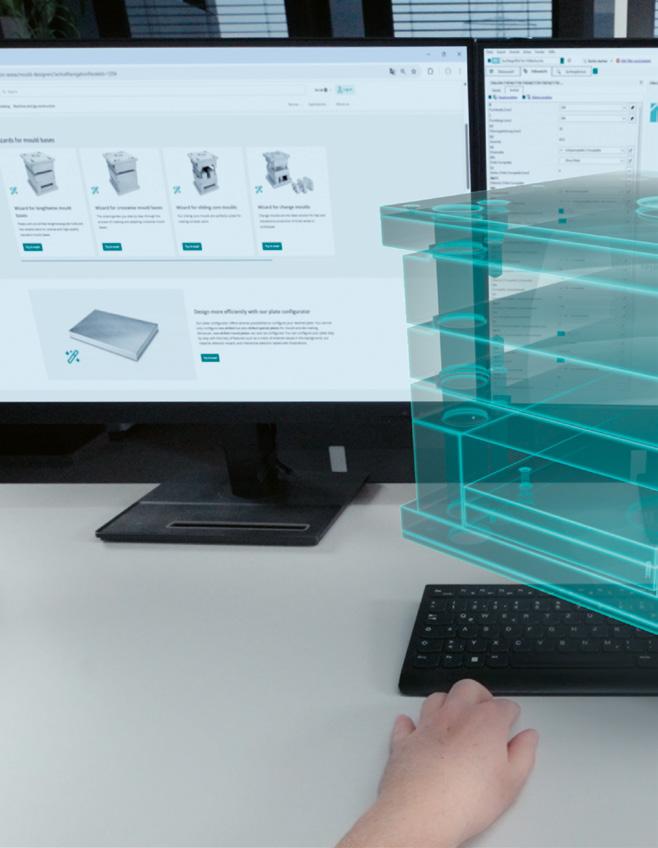

Neugierig? www.meusburger.com/konstruktion
Markus Hoffstadt, Gebietsverkaufsleiter bei ONI-Wärmetrafo GmbH
darfsabklärung, sagt Benjamin Knecht: «Kunden wissen oft nicht genau, welche Lösungen möglich sind und was in ihrem individuellen Fall ideal ist. Zuerst soll es daher nicht um die Wahl einzelner Produkte gehen, sondern eine umfassende Analyse, die uns kundespezifisches Engineering ermöglicht.» Eine solche, unverbindliche Analyse müsse sich nicht nur mit den Komponenten und deren Integration in die bestehende Anlage beschäftigen, ergänzt Markus Hoffstadt. «Wir planen auch so, dass die Installation keine oder nur geringfügige Unterbrechun -
Kuma Solution
Kuma Solution AG mit Sitz in Buchs AG ist seit über 25 Jahren auf Peripherietechnik spezialisiert. Das Unternehmen liefert und betreut Anlagen für die Materialversorgung, die Aufbereitung von Kunststoffgranulat sowie für Kühl- und Temperierprozesse in Spritzgiess- und Extrusionsbetrieben. Zum Portfolio gehören unter anderem Förderanlagen, Trockner, Dosier- und Mischgeräte, Systeme zur Qualitätskontrolle, Metallabscheidung und Detektion sowie Lösungen für die Automatisierung der Produktionen und Verarbeitung/Aufbereitung von Mahlgut. Kuma ist offizieller Schweizer Vertreter für wie ONI, Motan, Tria, Sesotec, Achberg und Virginio Nastri.
gen verursacht.» Dies ist möglich, weil ONI die Anlagen so weit wie möglich vorfertigt. «Die Montagezeit wird dadurch auf ein Minimum reduziert. Bei Bedarf arbeiten wir zudem mit Interimsanlagen, um den Produktionsbetrieb nahtlos aufrechterhalten zu können.»
Welche Herausforderungen treten bei der Integration in die bestehende Infrastruktur auf? «Oft sind es enge Platzverhältnisse und veraltete Technikräume», sagt Benjamin Knecht. «In vielen Fällen lassen sich diese Probleme durch Containersysteme beheben: Wir fertigen unsere Anlage als komplettes, individuell angepasstes Sys -
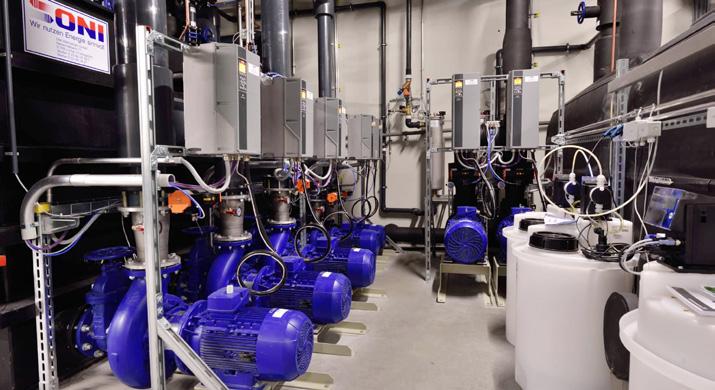
Eine Spezialität von ONI ist es, leistungsfähige Technikzentralen an geringe Platzverhältnisse anzupassen.
tem vor. Dadurch lässt es sich ohne aufwendige Anpassungen vor Ort in die bestehende Umgebung integrieren.»
Nicht immer einfach sei es zudem, Interessenten von der Investition in mehr Energieeffizienz zu überzeugen: Zwar sei vielerorts das Bewusstsein für dieses Thema gewachsen – doch längst nicht überall. «Die schwierige weltwirtschaftliche Situation führt teilweise zu kurzfristigem Denken. So wird teilweise versucht, notwendige Investitionen mit Low-Tech-Produkten möglichst klein zu halten.» Auf lange Sicht mache sich das nie bezahlt, sind sowohl Benjamin Knecht als auch Markus Hoffstadt überzeugt.
«Der ROI für verbesserte Energieeffizienz beträgt nach unseren Erfahrungen 2 bis 5 Jahre. Wir können ihn für unsere Lösungen jeweils genau berechnen», sagt Markus Hoffstadt. Und Benjamin Knecht fügt an: «Kostenreduktion ist zudem nur ein Faktor, der für mehr Energieeffizienz spricht. Ein tiefer Energieverbrauch erhöht auch die Sicherheit, da man Energiepreisschwankungen und Energieengpässen weniger ausgesetzt ist. In der heutigen Zeit wird das immer entscheidender.»
Kontakt
KUMA Solution AG Amsleracherweg 8 CH-5033 Buchs www.kuma-solution.ch n
Am Mittwoch, den 24. Juni 2026, lädt der Fachbereich Verbindungstechnik des IWK zum neu ausgerichteten Rapperswiler Forum für Klebtechnik & Kunststoffschweissen ein. Das Event findet wie gewohnt auf dem Campus der OST – Ostschweizer Fachhochschule in Rapperswil statt.
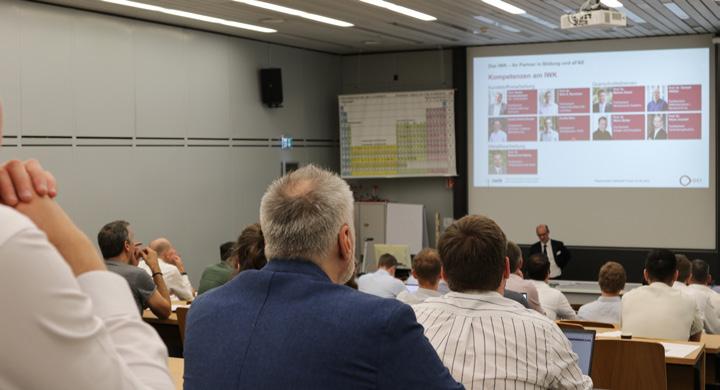
Neben innovativen Klebetechnologien steht erstmals auch das Kunststoffschweissen im Mittelpunkt der Fachtagung: (Bild: IWK)
In diesem Jahr erweitert das Forum seinen Fokus: Neben innovativen Klebetechnologien steht erstmals auch das Kunststoffschweissen im Mittelpunkt der Fachtagung. In zwei parallelen Vortragssessions stehen insbesondere Themen wie: – die Auslegung von Kleb- und Schweissverbindungen für industrielle Anwendungen
– experimentelle Aspekte und numerische Simulation
– Haftung und Oberflächenbehandlung – Modernste Schweissverfahren für thermoplastische Kunststoffe – Debonding-on-Demand und Recycling von gefügten Bauteilen – Qualitätsverfahren und Normen im Vordergrund.
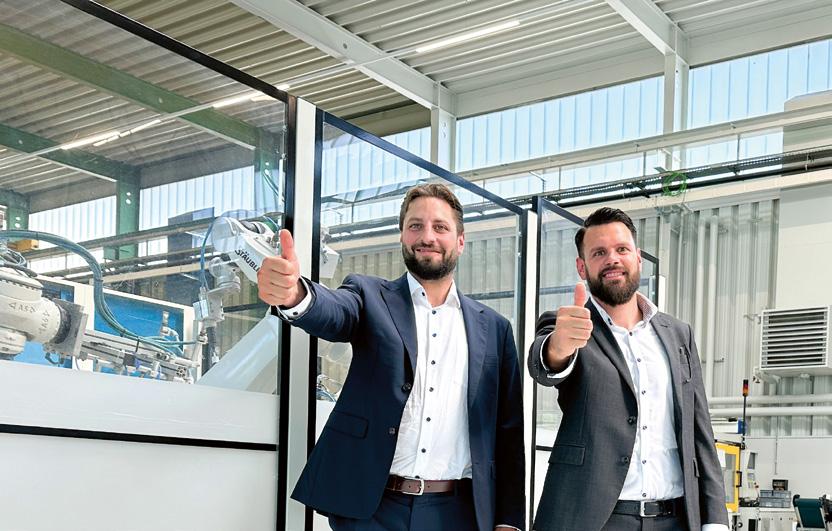
Die Tagung bringt Ingenieur/innen, Forscher/innen und Expert/innen aus Industrie, Fachhochschulen und Universitäten zusammen, um den aktuellen Stand der Technik und die neuesten Entwicklungen in der Klebtechnik und des Kunststoffschweissens zu diskutieren.
Das Forum wird in deutscher Sprache abgehalten und bietet eine gute Gelegenheit, sich mit Kolleg/innen auszutauschen, Erfahrungen zu teilen und neue Erkenntnisse zu gewinnen.
Die Anmeldefrist ist der 10. Juni 2026. Das Konferenzprogramm findet sich unter:
Kontakt
IWK an der OST Eichwiesstrasse 18b CH-8645 Rapperswil-JonaStrasse pierre.jousset@ost.ch www.ost.ch n
Im Einsatz für unsere Kunden
Neu: Schliesskraft bis 4500 kN und bis 1.8kg Schussgewicht (Thermoplast)
Vom 9. bis 12. Juni entsteht auf der Rho Fiera Milano ein neues Format mit durchgehenden Vorträgen, internationalen Innovatoren und einem interdisziplinären Austausch von Technologien, KI und Design. Aus einer einfachen Ausstellungsfläche wird ein dynamisches Labor: der neue Knotenpunkt, an dem Innovationen in Echtzeit Gestalt annehmen.
Auf der Plast 2026, der internationalen Fachmesse für die Kunststoff- und Kautschukindustrie, die vom 9. bis 12. Juni auf der Rho Fiera Milano stattfindet, präsentiert sich die Satellitenveranstaltung 3D Plast neu und etabliert sich als eines der innovativsten und dynamischsten Formate der gesamten Messe.
3DplastLab ist kein herkömmlicher Ausstellungsraum mehr, sondern ein Erlebniszentrum, das die Entwicklung der additiven Fertigung (AM) anschaulich und greifbar vermittelt. Hier treffen Inhalte, Menschen und Technologien aufeinander, um die Präsentation und den Austausch von Innovationen in Echtzeit neu zu definieren. 3D Plast, das bereits in den Vorjahren ein fester Bestandteil war, geht dieses Jahr einen bedeutenden Schritt weiter: von einem reinen 3D-Druckbereich zu einem internationalen Dialog-Ökosystem –einem Labor, das Forschung, Industrie, Design und neue technologische Entwicklungen, darunter künstliche Intelligenz und fortschrittliche Ingenieurwissenschaften, zusammenbringt
Im Zentrum dieser neuen Ausgabe steht die Teilnahme von Dutzenden international anerkannten Innovatoren, die in einem Auswahlverfahren mit über 1000 Branchenexperten aus aller Welt ermittelt wurden.
Während der gesamten Veranstaltung wird der Bereich durch ein durchgehendes Programm mit Vorträgen, Präsentationen und Diskussionsrunden belebt, das einen kontinuierlichen Informationsfluss zum Thema fortschrittliche additive Fertigung bietet. Zu den Themen gehören: neue Materialien, künstliche Intelligenz in der Produktion, computergestütztes Design, DistributedLedger-Technologien, Nachhaltigkeit und neue Industriemodelle. Auf einer Fläche
Mit dem 3DplastLab erhält die 3D Plast – eine Satellitenveranstaltung der Plast – eine neue Identität. (Bild: Promaplast)
von über 400 m² können Besucher Prototypen, Anwendungen und konkrete Projekte direkt erleben und sich vor Ort oder digital mit den Entwicklern austauschen. Die Ausstellung ist in vier Themenbereiche gegliedert, die die wichtigsten Entwicklungsrichtungen der Branche widerspiegeln:
– Materialien – neue Substanzen, neue Leistungsfähigkeit
– Technologien – fortschrittliche Prozesse und Maschinen
– Konstruktionssysteme – Anwendungen und Produktionsmodelle
– Designtechniken – neue Designansätze Jeder Themenbereich wird mit einem Preis für das innovativste Projekt ausgezeichnet, der die fortschrittlichsten Lösungen in Forschung und Anwendung wür-
digt. Mit diesem neuen Format geht 3DPlastLab endgültig über das traditionelle Ausstellungsmodell hinaus und etabliert sich als Labor zur Anregung der Entwicklung und langfristigen Planung von Inhalten, Beziehungen und Visionen rund um die additive Fertigung – ein Ort, an dem Fachleute, Unternehmen, Forscher und Entscheidungsträger Innovationen nicht nur beobachten, sondern sie ins Leben rufen, ihre Entwicklung planen und ihre Entstehung in Echtzeit, Ausgabe für Ausgabe, miterleben.
Kontakt
Promaplast srl I-20057 Assago (Milano) info@plastonline.org www.plastonline.org n
In der industriellen Temperierung geht es um das gezielte Beherrschen thermischer Prozesse unter realen Produktionsbedin gungen. Mit dem Fachbuch «Temperier technik» legt HB‑Therm ein umfassendes Werk vor, das die Temperierung ganzheit lich betrachtet. Die aktuelle 5. Auflage wurde inhaltlich überarbeitet, technisch aktualisiert und mit neuen Praxisbeispielen aus der Kunststofftechnik ergänzt. Der An spruch: Temperierung verständlicher zu machen und dadurch zu erleichtern.
Die technologische Entwicklung von HB‑Therm spiegelt sich direkt im Buchin halt wider. In der heutigen Series 6 Gerä tegeneration wird Temperierung als pro zessintegrierte Technologie verstanden. Über Schnittstellen, Überwachungseinrich tungen und Kalibrierkonzepte ist das Tem periergerät Teil einer durchgängigen Pro duktions‑ und Qualitätsstrategie. Diese Entwicklung ist ein zentrales Thema und wird anhand konkreter technischer Zusam menhänge erläutert.
Ziel ist es, die Zusammenhänge zwischen Wärmeübertragung, Hydraulik, Regelungs technik und Prozessführung verständlich darzustellen und damit eine belastbare Entscheidungsgrundlage für Planung, Be trieb und Optimierung von Temperiersys temen zu schaffen.
Ein wesentlicher Bestandteil der neuesten Auflage sind aktualisierte Anwendungsbei spiele, insbesondere aus der kunststoffverar beitenden Industrie. Typische Einsatzfälle aus dem Spritzgiessen werden praxisnah analy siert. Zahlreiche Abbildungen, Diagramme, Tabellen und konkrete Beispiele erleichtern das Verständnis und ermöglichen die direkte Übertragung der Inhalte in den betrieblichen Alltag.
Die Beispiele sind direkt aus industriellen Anwendungen abgeleitet. Mit der 5. Aufla ge des Fachbuchs «Temperiertechnik» stellt HB‑Therm ein Standardwerk zur Verfü gung, das über Jahre gewachsen ist – pa rallel zur technologischen Entwicklung bis zur heutigen Series 6. Es stellt damit ein technisches Referenzwerk für alle dar, die Temperierung nicht dem Zufall überlassen sowie Qualität und Effizienz im Produkti onsprozess auf höchstem Standard halten

möchten. Das Werk versteht sich als Basis, Ausbildungsunterlage und Nachschlage werk für Einsteiger und erfahrene Fachleu te. Es richtet sich an alle, die Temperierung als strategischen Erfolgsfaktor verstehen. Das Buch ist auf Deutsch, Englisch und Französisch im Fachhandel oder direkt bei HB Therm erhältlich – ab sofort für CHF 35.– (exkl. MwSt., zzgl. Versand).
www.hb-therm.ch










FolgenSiediesemLink für detaillierte Produktinformationen,Videosund Anwendungsinformationen: netzs.ch/newdma








Mit der Mo der ni sie rung des Technikums im Farb De sign Cen ters stärkt Grafe sei nen Haupt standort Blankenhain (D) und er wei tert mit drei neuen Arburg Allroundern zu gleich die Mög lichkei ten bei der Ver ar bei tung anspruchs voller Po ly mere.
Mit einer geplanten Investiti onssumme von rund 250 000 Euro ersetzt der Masterbatch Hersteller drei ältere Anlagen durch drei neue Arburg All rounder 270 S compact zur Herstellung von Muster und Prüfkörpern und setzt damit ein klares Zeichen für Moderni sierung, Effizienz und techno logische Weiterentwicklung am Thüringer Standort.
«Die neuen Maschinen bieten gegenüber den bisherigen An lagen deutliche Vorteile. Sie arbeiten energieeffizienter und stromsparender, sind einfacher zu bedienen und verfügen über ein einheitliches Steue rungskonzept. Auch lassen sich jetzt am Standort Blankenhain Hochtemperaturkunststoffe
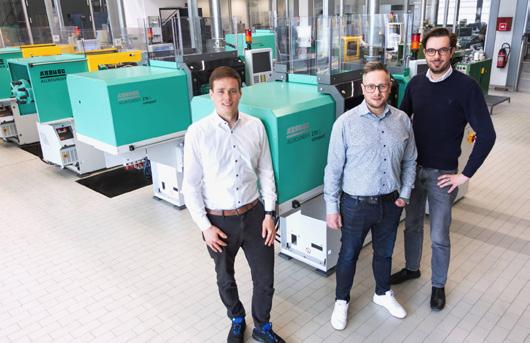
Übergabe der Allrounder an
Grafe, Head of R&D, Michael Friedl, Arburg, Verkaufsberater Deutschland, Sebastian Grafe, Grafe, Head of Sales (Bild: Grafe)
verarbeiten, so dass wir unser Produktportfolio zukünftig er weitern können», so Lars Schulze, Head of R&D Product Development. Damit verbes sern sich nicht nur die Prozes se im Technikum, sondern der tägliche Umgang mit den Anla gen wird für die Grafe Coloris ten erheblich erleichtert.
«Ein wesentlicher Fortschritt liegt zudem in den erweiterten Verarbeitungsmöglichkeiten: Die neuen Spritzgussmaschi
nen sind in der Lage, Hochleis tungspolymere zu verspritzen –ein Verarbeitungsbereich, der mit den bestehenden Anlagen so nicht abgedeckt werden konnte», erläutert Michael Friedl, Verkaufsberater Deutsch land bei Arburg. Damit schafft Grafe wichtige Voraussetzun gen, um Kunden auch zukünftig bei anspruchsvollen Anwendun gen mit innovativen Materiallö sungen optimal unterstützen zu können.
Moretto hat die «Moretto in Motion 2026» Tour gestartet, eine Roadshow, die die fort schrittlichsten Technologien für die kunststoffverarbeitende In dustrie direkt zu den Kunden bringt.
Der Veranstaltungskalender be ginnt in Italien und erstreckt sich anschliessend auf wichtige Märkte in Europa, darunter Po len, Deutschland, Kroatien, die Niederlande, Belgien und Spa nien, bis hin nach England. Es handelt sich um einen exklu siven Innovationshub, an dem Kunden die Qualität, die Präzisi onstechnik und die Energieeffi
Bei der Auswahl der neuen Technik hat sich Grafe bewusst für den deutschen Premium hersteller Arburg entschieden. Ausschlaggebend waren dabei nicht allein technische Aspekte, sondern auch ein klares Quali tätsverständnis. Denn wer selbst höchste Qualität liefert, braucht diese auch von seinen Lieferanten. Deshalb hat sich Grafe bewusst gegen ein rein preisgetriebenes Angebot aus Asien entschieden. Mit diesem Schritt bekennt sich Grafe gleichzeitig klar zum Technologiestandort Deutsch land. Die Modernisierung des Technikums ist Teil des kontinu ierlichen Engagements, den Standort Blankenhain nachhaltig zu stärken und für zukünftige Marktanforderungen bestens aufzustellen. Daher sind für 2026 weitere Investitionen in den Produktionsprozess sowie die Lagerwirtschaft geplant und stecken teilweise bereits in der Umsetzungsphase.
www.grafe.com
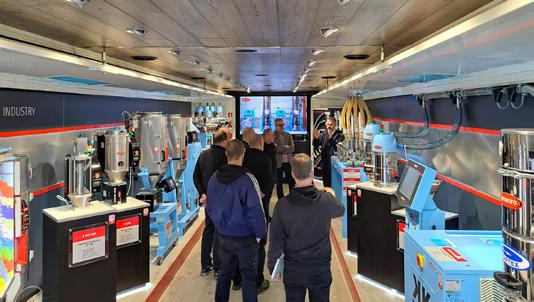
Hier können die Kunden die Moretto-Produkte erleben. (Bild: Moretto)
zienz der Moretto Produkte erle ben können. Ein umfassendes Erlebnis mit von Experten gelei teten Präsentationen, prakti
schen Simulationen und interak tiven technischen Vorführungen.
Die Roadshow umfasst auch Besuche bei technischen Hoch
schulen und Universitäten. Die se Initiative verbindet Berufser fahrung mit der Kreativität der Studierenden, um die Kluft zwi schen Ausbildung und Arbeits welt zu überbrücken.
Die Tour zielt darauf ab, strate gische Synergien zu fördern, fachliche Beratung anzubieten und massgeschneiderte Lösun gen für eine zunehmend an spruchsvolle Kunststoffindustrie bereitzustellen.
www.moretto.com Vertretung für die Schweiz: www.thomatech.ch
Die Fakuma feiert in diesem Jahr ihr 30. Jubiläum. Grund genug, um an die Entwicklung der Erfolgsmesse zu erinnern, die 1981 mit 76 Erstausstellern ihren Anfang nahm und konti nuierlich zur bedeutenden eu ropäischen Plattform für die Kunststoffverarbeitung avan ciert ist. Doch vor allem gilt das Augenmerk der Zukunft und neuen Lösungen, mit denen die Branche gegenwärtige und künftige Herausforderungen meistern kann. Deshalb lobt der Messeveranstalter P. E. Schall in Kooperation mit der K Zeitung in diesem Jahr den
Fakuma Innovation Award aus. Mit ihm wird ein wegweisen der Impuls für den technologi schen Fortschritt in der Bran che der Kunststoffverarbeitung gesetzt. Der Award spiegelt wider, wofür die Fakuma steht: Leistung und Kompetenz. Sie setzt regelmässig Wegmarken für zukunftsweisende Impul se – technologisch, ökologisch und wirtschaftlich. So wird der Fakuma Innovation Award kunststoffverarbeitenden Un ternehmen eine internationale Bühne bieten, einem interes sierten Fachpublikum Top Neu heiten zu präsentieren und In
novationskraft sichtbar zu machen.
Bewerber können ihre Projekte in einer der sechs Kategorien Spritzguss; Extrusion; Recyc ling; Werkzeug und Formen bau/Thermoformen; Com pounding und Werkstoffe; sowie Enabler der Kunststoff technik (Peripherie) einreichen.
Thomas Herrmann hat zum 1. April den Vorsitz der Ge schäftsführung an den bisheri gen CSO André Deponte über geben und konzentriert sich innerhalb der Geschäftsfüh rung auf die Innovationsführer schaft des Unternehmens. Seit 2018 ist André Deponte in Schlüsselpositionen des Unter nehmens tätig. Der studierte Mechatroniker baute erfolg reich den Geschäftsbereich Metals auf, bevor er 2023 die Verantwortung für die interna
Thomas Herrmann (l.) übergibt den Stab an André Deponte. (Bild: Herrmann Ultraschall)
tionalen Headquarters und ein Jahr später den globalen Ver trieb übernahm. Als neuer CEO sieht er insbesondere in der
intensivierten Vernetzung der 650 Mitarbeitenden an den 27 Standorten des Karlsbader Fa milienunternehmens grosses Potenzial für weiteres Wachs tum. Deponte hat in den letz ten acht Jahren massgeblich dazu beigetragen, dass sich das Unternehmen zu einer leistungsstarken, global erfolg reichen Organisation weiter entwickelt hat.
Für Thomas Herrmann ist dies ein erster Schritt in Richtung strategische Gesellschafterar
Eine Teilnahmebedingung ist, dass das Bewerbungsprojekt live auf der Fakuma 2026 ge zeigt werden kann – egal, ob als Serienprodukt, als funkti onsfähiger Prototyp oder als live demonstrierte Technolo gie. Einreichungen sind online bis zum 6. September 2026 möglich. Die Preisverleihung ist am ersten Messetag in Fried richshafen.
Die 30. Fakuma findet von Montag, 12. bis Freitag, 16. Ok tober 2026, jeweils von 9.00 bis 17.00 Uhr statt.
www.fakuma-messe.de
Thomas Herrmann (l.) übergibt den Führungsstab an André Deponte. (Bild: Herrmann Ultraschall)
Komfortable und schnelle Prüfung elektrischer Verbindungen
Das handliche Verdrahtungsprüfgerät H1210/… erkennt direkt und eindeutig Heizungen, Thermofühler, Erdschlüsse sowie Defekte.
www.hasco.com
H1210/…
Verdrahtungsprüfgerät
beit, die er mittelfristig an strebt. Aktuell bleibt er Teil der Geschäftsführung mit Fokus auf die Bereiche Forschung & Entwicklung sowie IT und Fi nanzen. Er hatte 2007 die Rol le als CEO von seinem Vater und Firmengründer Walter Herrmann übernommen. Seit dem haben sich sowohl die Mitarbeiterzahlen und als auch der Umsatz des Unternehmens vervierfacht.
www.herrmannultraschall.com
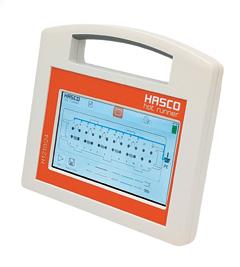
Der 13. März 2026 war bei Ar burg in Lossburg der letzte Tag des Branchen Events Techno logie Tage und der offizielle Beginn der Netzwerkpartner schaft mit der Thin Wall Pa ckaging Academy (TWPA) aus Au in der Schweiz.
Sinn und Zweck der Partner schaft ist der Austausch über Entwicklungen, Ideen und Not wendigkeiten der Netzwerk Partner zu Herstellung und Einsatz von Dünnwand Verpa ckungen. Michael Haug aus dem Arburg Packaging Team sagt dazu: «Es geht darum, für das Thema zu sensibilisieren, die Reichweite aller Partner mit Dünnwand Erfahrung positiv zu beeinflussen und dem Ver packungssektor in der Kunst stoffverarbeitung durch eine Clusterbildung mehr Aufmerk samkeit zu verschaffen.»
Die Netzwerkpartnerschaft mit der TWPA ist «eine freiwillige,
Die Netzwerk-Partner (v. l.): Katharina Schwab (International Marketing) und Dr. Christoph Schumacher (Bereichsleiter Global Marketing) von Arburg mit Nijaz Husidic von der TWPA sowie Michael Haug (Market Product Manager Medical & Packaging) und Markus Haas (Sales Manager Packaging) vom Arburg-Verpackungsteam. (Bild: Arburg)
nicht vertragliche Verbindung, die auf gegenseitiger Wert schätzung und dem gemeinsa men Engagement für eine mo derne, praxisnahe Bildung im Bereich ‹Dünnwandverpa ckung› beruht». Auf Arburg wurde Nijaz Husidic, Business Coach und TWPA Dozent, wäh rend der K 2025 aufmerksam. Dort fielen ihm auf dem Ar burg Messestand IML Becher
auf, die ein elektrischer All rounder 720 A mit 4 fach Werkzeug und schneller Ent nahmeautomation von Brink fertigte. Die elektrische Spritz einheit Grösse 1300 erreichte Einspritzgeschwindigkeiten von bis zu 400 Millimetern pro Se kunde. Arburg zeigte mit die sem Exponat, dass das Spritz präge Verfahren eine effiziente Alternative zum Thermoformen
Die Geschäftsbereiche Spritz giessmaschinen – Wittmann Battenfeld GmbH mit Sitz in Kottingbrunn – sowie Automa tion und Peripherie – Witt
mann Technology GmbH mit Sitz in Wien – sind seit dem 1. Mai 2026 unter einer Dop pelspitze zusammengefasst. Diese besteht aus den beiden
darstellt. Denn Spritzprägen von Dünnwandartikeln mini miert den Einsatz von Kunst stoffen gerade in der Serien produktion effektiv. Der Austausch zur Prozess technik und die Anwendungs kompetenz von Arburg über zeugte die Macher der TWPA. Diese bezeichneten das Expo nat sogar als Messe Highlight. Durch die Partnerschaft kann die Schulungsinstitution nun auch Inhalte aus Arburg Prä sentationen und praxisorien tiertes Fachwissen für eigene Veranstaltungen nutzen. Die Kursteilnehmenden erfahren so aus verschiedenen Blickwin keln mehr z. B. zu Dünnwand Verpackungstechnik und Spritz prägen. Insgesamt bietet die Lernplattform vier berufsbe gleitende Online Sessions an.
www.arburg.com
Inhabern Michael Wittmann und Dr. Werner Wittmann. Rai ner Weingraber hat die Unter nehmensgruppe per Ende April verlassen.
«Mit der neuen Struktur setzen wir die 2022 begonnene ‹It’s all Wittmann› Strategie auch auf der Ebene der Unternehmens leitung konsequent um», sagt M ichael Wittmann. «Unsere hohe Gesamtlösungskompetenz ist ein starker Wettbewerbs vorteil, den wir durch die Zu sammenfassung weltweit noch intensiver ausbauen werden.»
Weingraber kam 2019 als CEO der Wittmann Battenfeld GmbH in die Unternehmensgruppe. Er hat die Spritzgiessmaschinen sparte durch herausfordernde Zeiten geführt und dabei mass
geblich die Integration aller Ge schäftsbereiche vorangetrieben. Vom Materialhandling über Spritzgiessmaschinen, Verar beitungstechnologien und Temperiergeräte bis zum Inli ne Recycling sowie der Auto matisierung und Digitalisie rung von Spritz giess prozessen bietet die Wittmann Gruppe alle Komponenten für die Spritzgiessverarbei tung aus der eigenen Entwicklung und Fertigung an. Ob beim Kauf von Einzellösungen oder inte grierten Produktionszellen profitieren die Anwender vom tiefen Gesamtprozessver ständ nis der weltweiten Witt mann Teams.
www.wittmann-group.com


Das Kunststoff-Zentrum SKZ erweitert sein Angebot im Bereich Digitalisierung und bietet aktuell vier neue Kurse zum Einsatz digitaler Technologien bis hin zur Entwicklung eigener Anwendungen an. Ergänzend unterstützt das Institut Unternehmen mit Prozessanalysen, KI-gestützten Systemen und individuellen Softwarelösungen entlang der gesamten Wertschöpfungskette.
Für Fragestellungen, bei denen keine Standardlösungen verfügbar sind, entwickelt das SKZ eigene Software-Tools und Apps. Dabei kommen häufig Open-Source-basierte Ansätze
zum Einsatz, die unabhängig von einzelnen Anbietern genutzt werden können.
Beispiele aus der Praxis sind Anwendungen zur Optimierung der Werkzeugauslegung in der Extrusion, zur ortsaufgelösten Geschwindigkeitsmessung von Extrudaten oder zur temperaturbezogenen Prozessüberwachung ohne invasive Messtechnik. Auch Lösungen zur Überwachung von Spritzgiessprozessen sowie zur Integration von KI-Modellen über LowCode-Plattformen wurden bereits realisiert.
Mit den vier neuen Kursen vermittelt das SKZ praxisnahes
Das SKZ bietet ganzheitliche Digitalexpertise speziell für die Kunststoffbranche an. (Bild: Luca Hoffmannbeck/SKZ)
Wissen rund um digitale Technologien in der Kunststoffverarbeitung – von den Grundlagen bis zur Programmierung eigener Anwendungen. Der Fokus liegt hierbei stets auf Kunststoffverarbeitungsprozessen und den in diesem Kontext generierten Daten. Teilnehmende können die Inhalte direkt in ihrem Arbeitsalltag anwenden.
Das SKZ erweitert sein Leistungsangebot im Bereich Nachhaltigkeit und bietet ab sofort eine umfassende Lösung zur normgerechten Berechnung von Product Carbon Footprints (PCF) an. Unternehmen können zwischen einer vollständigen PCF-Erstellung durch erfahrene SKZ-Experten oder einer eigenständigen Berechnung mit einem neuen browserbasierten Online-Tool wählen. Die SKZExperten übernehmen sämtli -
che Schritte der PCF Erstellung – von der Modellierung bis zur Ergebnisdokumentation und unterstützen bei der effizienten Datenerhebung.
Für Unternehmen, die regelmässig viele Produktvarianten bilanzieren müssen, bietet das SKZ ab sofort zusätzlich ein flexibles Online Tool, das eine einfache, schnelle und normkonforme PCF-Berechnung ermöglicht. Das Tool ist in drei Varianten mit unterschiedlichen Leis -
tungsumfängen verfügbar. Sie unterscheiden sich je nach Anzahl der hinterlegten Datensätze, Nutzeranzahl und Supportmöglichkeiten. Mit jeder Variante des Tools kann jedoch durch den Nutzer eine normgerechte CO2-Bilanz generiert und direkt für die Kommunikation mit Kunden, Lieferanten usw. genutzt werden. Das Tool basiert auf aktuellen Ökobilanzdatenbanken und wird regelmässig aktualisiert.
Umweltproduktdeklarationen (Environmental Product Declarations, EPD) gewinnen für Hersteller von Bauprodukten zunehmend an Bedeutung. Spätestens mit der novellierten Bauproduktenverordnung (CPR) werden transparente, verlässliche und normkonforme Umweltinformationen zur zentralen Voraussetzung für
den Marktzugang. Mit dem EPD-Tool ‹Connie Calculator› stellt das SKZ Unternehmen ein praxisnahes, digitales Werkzeug zur Verfügung, das die Erstellung von EPDs deutlich vereinfacht, beschleunigt und wirtschaftlicher macht.
Connie erfasst strukturiert alle Stoff- und Energieflüsse und wertet diese automatisch ge -
mäss EN 15804 aus. Die Ergebnisse werden sowohl tabellarisch als auch grafisch aufbereitet und ermöglichen Unternehmen eine fundierte Quantifizierung der Umweltwirkungen ihrer Produkte. Dabei basiert das Tool auf einer anerkannten Datenbank (Ecoinvent) und bildet sämtliche relevanten EPD-Kenngrössen ab.
Der Product Carbon Footprint beschreibt sämtliche Treibhausgasemissionen eines Produkts – von der Rohstoffgewinnung über die Produktion bis hin zu Transport und Verpackung. «Unser Online Tool ist ideal für Unternehmen, die ihre CO2-Bilanzierung eigenständig durchführen möchten – einfach, effizient und stets auf Basis aktueller Datensätze», betont Markus Hoffmann, Scientist im Bereich Nachhaltigkeit am SKZ.
Ein zentraler Mehrwert von Connie liegt in der hohen Effizienz bei der EPD-Erstellung.
Kontakt
SKZ – Das Kunststoff-Zentrum Friedrich-Bergius-Ring 21 D-97076 Würzburg +49 931 4104-503 m.ruff@skz.de, www.skz.de
Die Tool-Temp Matic Temperiergeräte bieten mit dem IrisRegelungssystem eine leistungsstarke integrierte TimerFunktion, die Anwender bei der Automatisierung und Optimierung ihrer Prozesse unterstützt.
Über den Iris-Controller lassen sich zeitgesteuerte Abläufe bis über 7 Tage einfach definieren. Über die integrierte TimerFunktion lassen sich automatische Start- und Stoppzeiten festlegen. Beim Start kann das Gerät entweder mit dem zuletzt verwendeten Setpoint
oder mit einem vordefinierten Wert anlaufen.
Die Einstellungen können für jeden Wochentag individuell konfiguriert werden. Wiederkehrende Prozesse können als
zeitaufgelöste Rezepte gespeichert und jederzeit reproduzierbar abgerufen werden.
Die Bedienung erfolgt intuitiv über den 7-Zoll-Touchscreen direkt am Gerät. Ergänzend ermöglicht die Schnittstellenanbindung eine nahtlose Integration in übergeordnete Anlagenoder Leitsysteme, was zusätzliche Flexibilität in der Produktion schafft.
Die Timer-Funktion ist bewusst als softwarebasierte, industrielle Zeitlogik ausgeführt – kein einfacher Countdown, sondern ein Werkzeug für höhere Pro -
Elmet und Arburg präsentierten auf den Arburg Technologie-Tagen 2026 eine richtungsweisende gemeinsame Entwicklung: den neuen SMARTshot i Kaltkanal, erstmals im Live-Betrieb auf einem elektrischen Allrounder 520 A. Der Kaltkanal wird direkt mit der Maschine vernetzt – ein bedeutender Schritt auf dem Weg zur zukünftigen Vollintegration, an der beide Unternehmen derzeit intensiv arbeiten.
Gezeigt wurde die Technologie an einem Familienwerkzeug, dessen fünf Kavitäten jeweils unterschiedliche Schussvolumina besassen. Damit stellt die Anwendung höchste Anforderungen an eine präzise Füllbalance. Der SMARTshot i übernimmt diese Aufgabe dank integrierter Sensorik vollständig automatisch: Während des Einspritzvorgangs werden die Schubkräfte an den einzelnen Nadelverschlüssen erfasst und in Echtzeit an die Arburg Maschine übertragen. Der Kaltkanal regelt anschliessend die
Nadelstellungen adaptiv nach – ohne manuellen Eingriff.
Ein herausragender USP dieser neuen Technologie ist die Geschwindigkeit der vollautomatischen Selbstbalancierung. Bei bisherigen Anwendungen wurde das System bereits nach ca. 30 Minuten vollständig ausbalanciert – und das selbst an komplexen 16-fach-Werkzeugen. Im Vergleich zu klassischen Füllstudien bedeutet dies eine eindrucksvolle Zeitreduktion von bis zu 95%. Da -
mit wird nicht nur die Einfahrzeit drastisch verkürzt, sondern auch die Prozessstabilität bereits nach kürzester Zeit erreicht.
Obwohl die vollständige Maschinenintegration noch in Entwicklung ist, zeigte die Präsentation eindrucksvoll, welches Potenzial in der engen Zusammenarbeit von Elmet und Arburg steckt: – automatische Balance auch bei anspruchsvollen Familien- oder Mehrfachwerkzeugen
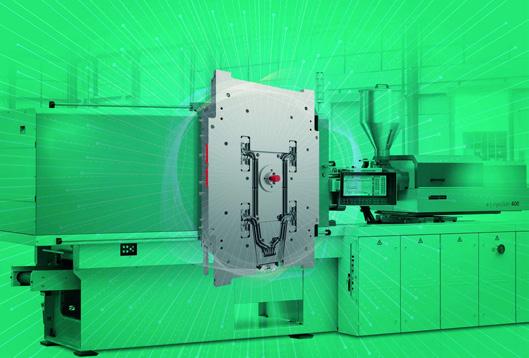
zesssicherheit, konstante Qualität und gesteigerte Effizienz. Ideal für Anwendungen in der Kunststoffverarbeitung, in automatisierten Produktionslinien sowie in technischen und industriellen Anwendungen, bei denen präzise Temperaturund Zeitsteuerung entscheidend sind.
Tool-Temp AG
Industriestrasse 30 CH-8583 Sulgen info@tool-temp.ch www.tool-temp.ch
– deutliche Zeiteinsparungen beim Einfahren – vollautomatisches Ausbalancieren
– Ermitteln des isothermen Werkzeugzustandes – Transparenz über nadelrelevante Kräfte und Füllverhalten – stabile Prozesse und reduzierte Ausschussquoten – datenbasierter, adaptiver Spritzgiessprozess → KIready
Mit dem SMARTshot i demonstrieren beide Unternehmen, wie moderne LSR-Verarbeitung künftig aussehen wird: intelligent, effizient und nahtlos vernetzt.
Elmet
A-4064 Oftering +43 7221 745 77-0 www.elmet.com
Arburg AG
CH-3110 Münsingen +41 31 724 23 23 switzerland@arburg.com www.arburg.ch
Meusburger stellt mit der Hochleistungs-Flachführung
E 1080 eine innovative Neu entwicklung vor. Diese wurde speziell für Spritzgiesswerkzeu ge mit begrenztem Einbau raum und höchsten Anforde rungen an Präzision und Ver schleissfestigkeit konzipiert. Die E 1080 ergänzt das be währte und breite Sortiment an Flachführungen von Meus burger, die als ideale Grundla ge für präzise und langlebige Spritzgiesswerkzeuge dienen.
Netzwerk –immer dabei!
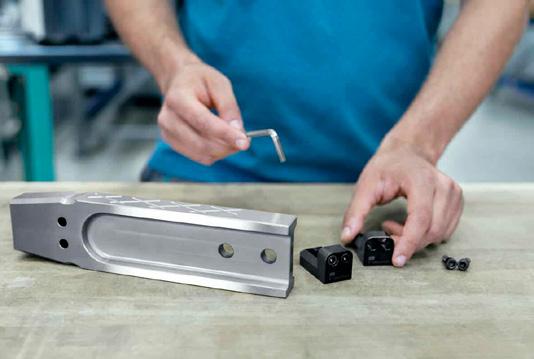
Das neue Führungselement
E 1080 ist Meusburgers Antwort auf die Herausforderung, hohe Belastungen bei gleichzeitig stark begrenztem Einbauraum aufnehmen zu müssen.
Die Führung überzeugt durch ihre maximale Tragfähigkeit bei minimalem Einbauraum.
Vorteile im Überblick
Maximale Kompaktheit: Dank des idealen Breiten-TiefenVerhältnisses benötigt die E 1080 deutlich weniger Platz. Die vertikale Verschraubung eliminiert störende Schraubenbohrungen, wodurch wertvoller Raum für Kavitäten oder Kühlbohrungen gewonnen wird.
Kompromisslose Präzision: Die form- und kraftschlüssige Keil-
Vielseitige Anwendung: In Kombination mit den speziell ausgelegten Gleitplatten E 1083 ist die HochleistungsFlachführung E 1080 ideal für den Einsatz in 3-Platten-Werkzeugen. Mit der Einführung der Hochleistungs-Flachführung E 1080 bietet Meusburger seinen Kunden eine innovative Lösung, die eine kompaktere Werkzeugkonstruktion bei maximaler Effizienz und Prozesssicherheit ermöglicht.
Meusburger Georg GmbH & Co. KG Kesselstr. 42
A-6960 Wolfurt +43 5574 6706-0 www.meusburger.com
Fachtagungen –immer up to date!
Austausch –innovativ und visionär!
Job und Karriere –wissen was läuft!
monatliche Zeitschrift –immer informier t!
Swiss Engineering STV Fachgruppe Kunststofftechnik www.swissengineering.ch/fachgruppe-kunststofftechnik
Der Berufsverband der Ingenieure und Architekten in der Schweiz
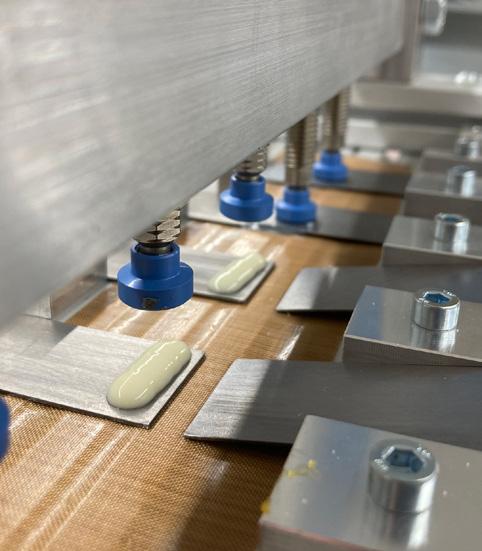
Jetzt anmelden 24. Juni 2026 OST Campus Rapperswil
AUTOMATIONSTECHNIK/ AUTOMATIONSSYSTEME
AUTOMATIONSTECHNIK/ AUTOMATIONSSYSTEME
FORMWERKZEUGNORMALIEN FORMWERKZEUGNORMALIEN
www.hasco.com | +49 2351 957-0
vertrieb@knarr.com KNARR.com FORMWERKZEUGNORMALIEN
FORMWERKZEUGNORMALIEN
KUNSTSTOFFBAUTEILE
Anspruchsvoller Spritzguss Komplexe Baugruppen Formenbau www.weiss-kunststoff.de
BEDIENUNGSELEMENTE
Lanker AG, Kunststofftechnik Kriessernstrasse 24 CH-9462 Montlingen Tel. +41 (0)71 763 61 61 info@lanker.ch, www.lanker.ch

Weiss-Ins-KunststoffXtra-60x30mm-PRO.indd
Meusburger Georg GmbH & Co KG Kesselstr. 42 | 6960 Wolfurt | Austria T +43 5574 6706-0 F -11 | verkauf@meusburger.com www.meusburger.com
FÖRDERTECHNIK DOSIERTECHNIK
COMPOSITES COMPOSITE-WERKSTOFFE
Co m p os i te -We r k s to f f e Flüssigkunststo e wie Laminier- und Giessharze, Carbon-, Glas- und Aramidgewebe, Klebsto e, Stützsto e, CFK- und GFK-Rohre, Stäbe, Pro le und Frästeile und vieles mehr
CH-3312
Fraubrunnen 031 763 60 60 Fax 031 763 60 61 www.swiss-composite.ch info@swiss-composite.ch
DICHTUNGSPROFILE
Grenzweg 3 5726 Unterkulm 062 832 32 32 info@poesia-gruppe.ch www.poesia.ch service
DICHTUNGSSYSTEME
FIP(F)G/RADS DICHTSYSTEME FIP(F)G/RADS

DOSIERTECHNIK DOSIERTECHNIK
Coperion K-Tron (Schweiz) GmbH Lenzhardweg 43/45 CH-5702 Niederlenz Tel +41 62 885 7171 www.coperion.com
FORMENBAU
FORMENBAU
Tel +41 62 885 7171 www.coperion.com
Coperion K-Tron (Schweiz) GmbH Lenzhardweg 43/45 CH-5702 Niederlenz
Maag Pump Systems AG Aspstrasse 12, CH-8154 Oberglatt Telefon +41 44 278 82 00 welcome@maag.com www.maag.com
www.hasco.com | +49 2351 957-0
ERGE Elektrowärmetechnik Franz Messer GmbH
Hersbrucker Str. 29-31, D-91220 Schnaittach Tel. +49 (0)9153 921-0, Fax +49 (0)9153 921-117 www.erge-elektrowaermetechnik.de mail: verkauf@erge-elektrowaermetechnik.de
Grossäckerstrasse 15 8105 Regensdorf Tel. +41 44 871 63 63 info.swiss@kaeser.com www.kaeser.com KAESER Kompressoren AG
KUNSTSTOFFPLATTEN
KUNSTSTOFFPROFILE KUNSTSTOFFPROFILE

www.k-profile.com – Kunststoffprofile
Wilerstrasse 98 CH-9230 Flawil
Tel. +41 71 394 13 00 Fax +41 71 394 13 10 info@brsflawil.ch www.brsflawil.ch
Jehle AG
Werkzeug- und Formenbau Büntenstrasse 125 CH-5275 Etzgen
T +41 62 867 30 30 I verkauf@jehleag.ch I www.jehleag.ch
FORMENBAU
info@primaform.ch – www.primaform.ch
KÜHLGERÄTE
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen ·
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
KUNSTSTOFFSPRITZGUSSTEILE FÜR KLEINSERIEN
KUNSTSTOFFSPRITZGUSSTEILE FÜR KLEINSERIEN


Grenzweg 3 5726 Unterkulm 062 768 70 95 info@poesia-gruppe.ch www.poesia.ch service
KUNSTSTOFF-FERTIGTEILE
Halbzeug, Fertigteile & Profiltechnik
KUNSTSTOFF-FERTIGTEILE www.kuvaplast.com
LACKIEREN UND BEDRUCKEN VON KUNSTSTOFFTEILEN
LACKIEREN UND BEDRUCKEN VON KUNSTSTOFFTEILEN
● Tampondruck ● Laserbeschriftung
● Digitaldruck
● Stoffbeschichtung
● Kunststoffbedampfung (PVD) ● Wassertransferverfahren (Karbon etc.)


● Gummi-/Softbeschichtung www.topcoat.ch Tel. 062 917 30 00


LASERSCHNEIDEN
LASERSCHNEIDEN
eurolaser GmbH
SPRITZGIESSEN
Borsigstrasse 18 21339 Lüneburg
www.eurolaser.com sales@eurolaser.com +49 4131 9697 - 500
MASTERBATCHES MASTERBATCHES
Lasersysteme zum Schneiden und Gravieren im Großformat
know-how in technology and plastics SPRITZGIESSEN
MARTIGNONI AG Kunststofftechnologie CH-3110 Münsingen Tel. 031 724 10 10 Fax 031 724 10 19 info@martignoni.ch www.martignoni.ch
Industrie Nord 27
CH-5634 Merenschwand phone + 41 56 664 2222 fax + 41 56 664 2223 sales@granula.ch www.granula.eu Granula AG
MIKROSKOPE
• Tisch und Bodenwaagen
• Präzisionswaagen
• Zählwaagen
MIKROSKOPE www.kern.swiss
• Laborwaagen und viele weitere Modelle für jeden Bereich!
Swiss Waagen DC GmbH
CH-8614 Bertschikon ZH
Tel. +41 (0)43 843 95 90 www.swisswaagen.ch
PERIPHERIE PERIPHERIE
Ingenieurbureau
DR. BREHM AG
Lettenstrasse 2 CH-6343 Rotkreuz Tel. 041 790 41 64 info@brehm.ch www.brehm.ch
SPRITZGUSS UND PERIPHERIE
Rörswilstrasse 59 CH-3065 Bolligen Tel. +41 31 924 39 39 Mail hatag@hatag.ch www.hatag.ch PERIPHERIE
HATAG Handel und Technik AG
Bresteneggstrasse 5 CH-5033 Buchs Tel. +41 62 557 37 01 info@kuma-solution.ch www.kuma-solution.ch
KUMA Solution AG
REINIGUNGSGRANULATE
REINRAUMTECHNIK REINRAUMTECHNIK
SCHNECKEN UND ZYLINDER SCHNECKEN UND ZYLINDER
Bernex Bimetall AG Winznauerstrasse 101 CH-4632 Trimbach Tel. 062 287 87 87 www.bernexgroup.com sales@ch.bernexgroup.com
SCHNEIDMÜHLEN
Vennstrasse 10 D-52159 Roetgen Fon +49 (0) 2471 4254 Fax +49 (0) 2471 1630 www.hellweg-maschinenbau.de Hellweg Maschinenbau GmbH & Co. KG
Tel: 041 833 80 10
www.styro.ch/spritzguss
TECHNISCHE UND STANDARDKUNSTSTOFFCOMPOUNDS
TECHNISCHE UND STANDARDKUNSTSTOFFCOMPOUNDS
Ultrapolymers Schweiz AG | www.ultrapolymers.com T +41 71 722 19 19 | ask.ch@ultrapolymers.com
TEMPERIERGERÄTE TEMPERIERGERÄTE
Temperaturkontrolle. Einfach. Zuverlässig. CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
CH-9006 St. Gallen · T +41 71 282 58 00 · info@regloplas.com
BEDIENUNGSELEMENTE
SPRITZGIESSEN UND BAUGRUPPEN
Lanker AG, Kunststofftechnik Kriessernstrasse 24 CH-9462 Montlingen Tel. +41 (0)71 763 61 61 info@lanker.ch, www.lanker.ch
FORMENBAU
SPRITZGUSSTEILE UND BAUGRUPPEN
Jehle AG Werkzeug- und Formenbau Büntenstrasse 125 CH-5275 Etzgen T +41 62 867 30 30 I verkauf@jehleag.ch I www.jehleag.ch
TAMPONDRUCK
TAMPONDRUCK
TAMPONDRUCK
Ihre Industriepartnerin für Tampondruck 1- bis 4-farbig T 081 257 15 57 | verkauf@argo-gr.ch argo-gr.ch

Von der Tampondruckfarbe bis zum Coaching alles aus einer Hand.
Tampondruck Service Schweiz AG www.tampondruck-service.ch
THERMOFORMEN
THERMOFORMEN THERMOFORMEN anpac gmbh Lindenhof 4 CH-6060 Sarnen Tel. 041 661 10 38 info@anpac.ch www.anpac.ch
• Vakuum-Tiefziehmaschinen
• CNC Fräsmaschinen
FLIEGEL eigener Service und Montagen D-68259 Mannheim • Tel: +49 (0)621-79975-0 • www.fliegel.de
TROCKENEISSTRAHLEN
TROCKENEISSTRAHLEN
ASCO KOHLENSÄURE AG Hofenstrasse 19 CH-9300 Wittenbach Tel: +41 71 466 80 80 Fax: +41 71 466 80 66 ascoco2.com info@ascoco2.com
ULTRASCHALLSCHWEISSEN
• Tisch und Bodenwaagen • Präzisionswaagen • Zählwaagen • Laborwaagen und viele weitere Modelle für jeden Bereich!
CH-8614 Bertschikon ZH

Das Beste ist gerade gut genug. Von diesem Prinzip sollten Sie sich leiten lassen. Denn dieser Prämisse folgt auch unsere neueste Steuerungsgeneration: die GESTICA. Unsere vollständig selbst entwickelte und gebaute Schaltzentrale ist nicht zu toppen. In Sachen Zuverlässigkeit, Leistung, Langlebigkeit, Kompatibilität, Sicherheit, intuitiver Bedienung sowie Look-and-feel. Einfach ausprobieren. www.arburg.ch