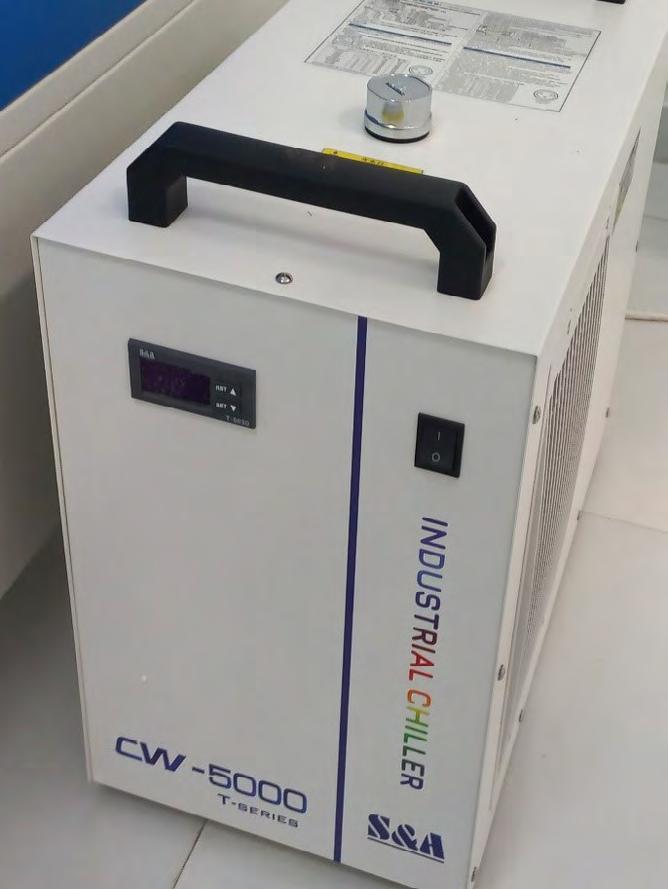
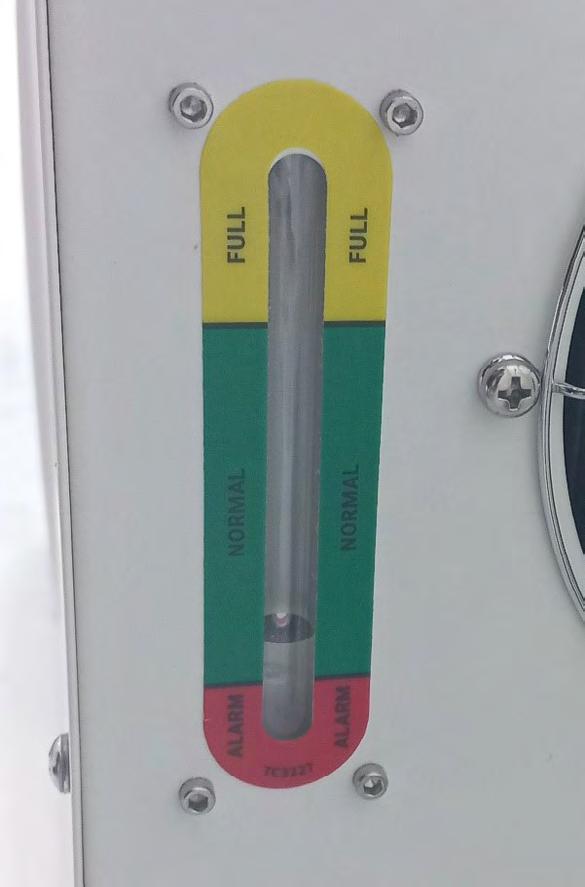
Pre nego što počnemo sa korišćenjem mašine, vršimo vizuelnu proveru svih kablova i creva za dovod vazduha i cirkulaciju vode. Na zadnjoj strani industrijskog čilera (jedinice koja je odgovorna za aktivno hlađenje CO₂ cevi) nalazi se indikator optimalnog nivoa vode u sistemu, na koji treba obratiti pažnju pre pokretanja mašine.
Radna temperatura vode u sistemu za hlađenje treba da bude između 5 °C i 30 °C. Preporučuje se upotreba destilovane vode u rezervoaru, a ukoliko su spoljne temperature niske, preporučuje se upotreba antifriza kako bi se sprečilo stvaranje leda u cevi, što se nikada ne sme dozvoliti.
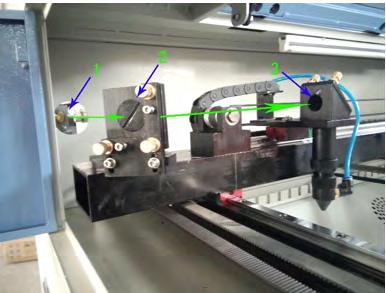
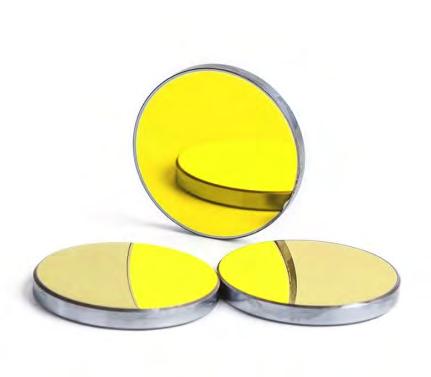
Vršimo proveru ogledala za prenos laserskog zraka i potrebno je da se uverimo da je njihova površina čista, bez prašine ili bilo kakvih tragova zacrnjenja (izazvanih dimom koji nastaje tokom sečenja). Ukoliko je potrebno čišćenje, koristimo alkohol koncentracije od 70% do 98% i pažljivo čistimo ogledala pomoću pamučnih štapića. Ogledala nikada ne dodirujemo prstima.
1. Izlaz laserskog zraka nakon što se reflektuje od prvog reflektujućeg ogledala.
2. Drugo reflektujuće ogledalo.
3. Treće reflektujuće ogledalo.
4. Narandžasta linija predstavlja putanju laserskog zraka.
Pokretanje mašine
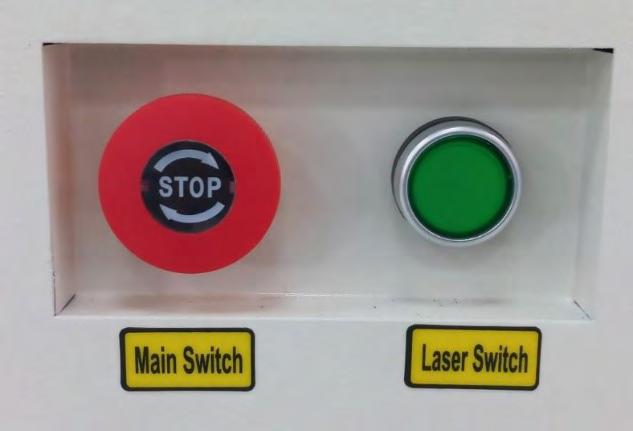
Mašinu pokrećemo pritiskom na crveno dugme za hitno zaustavljanje pod nazivom Main Switch, a pritiskom na zeleno dugme (Laser Switch) dovodimo napon do CO₂ cevi i omogućavamo njen rad.
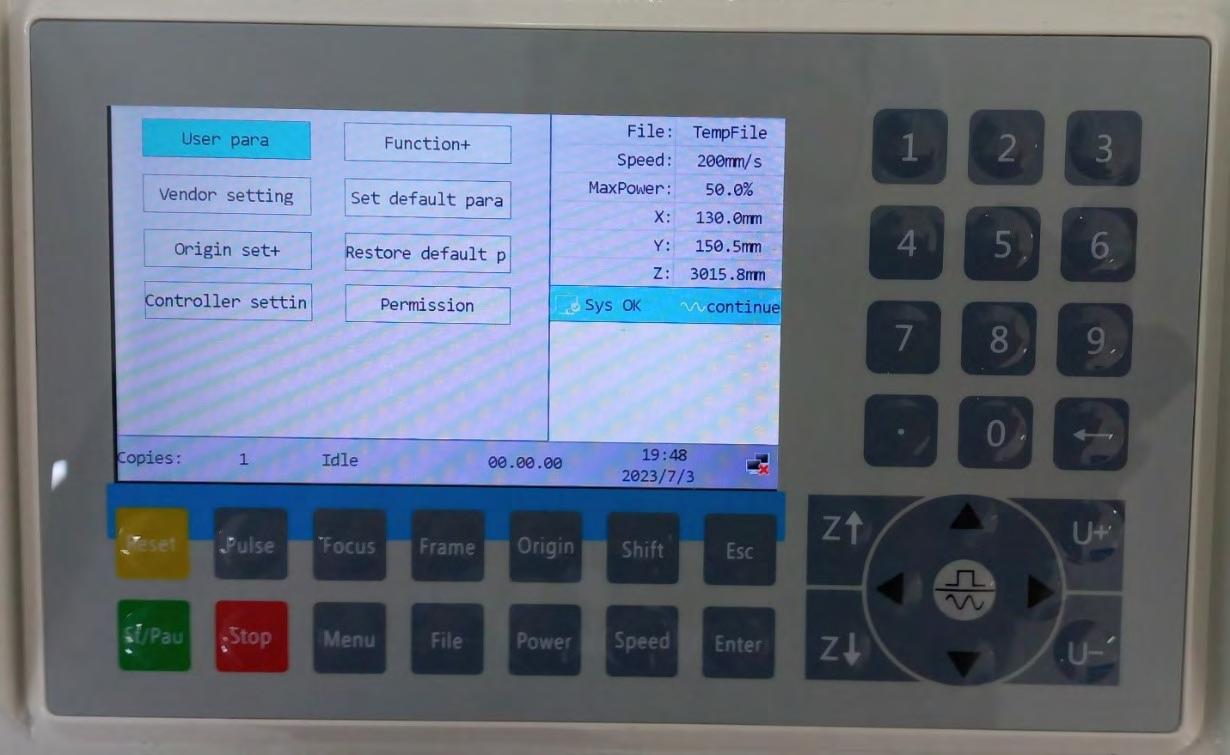
Uputstvo za rad sa glavnim panelom (Ruida RDC6445G)
Sistem najnovije generacije za kontrolu laserskog graviranja i sečenja, razvijen od strane RD Co., Ltd. Odlikuje ga visoka hardverska stabilnost i pregledan 5” TFT displej. Poseduje funkcije za kontrolu kretanja svih osa, čuvanje fajlova velikog kapaciteta, interfejs za kontrolu snage lasera sa podešavanjem vrednosti preko dva kanala, kompatibilnost sa USB uređajima, kao i mogućnost komunikacije sa računarom putem USB 2.0 ili Ethernet veze, pri čemu sistem automatski prepoznaje i uspostavlja odgovarajući režim komunikacije.
Prvi korak u izradi našeg dizajna je da ga nacrtamo i zadamo mu parametre za sečenje i/ili graviranje u odgovarajućem softveru.
CO2 LASER
Softver
RDWorks
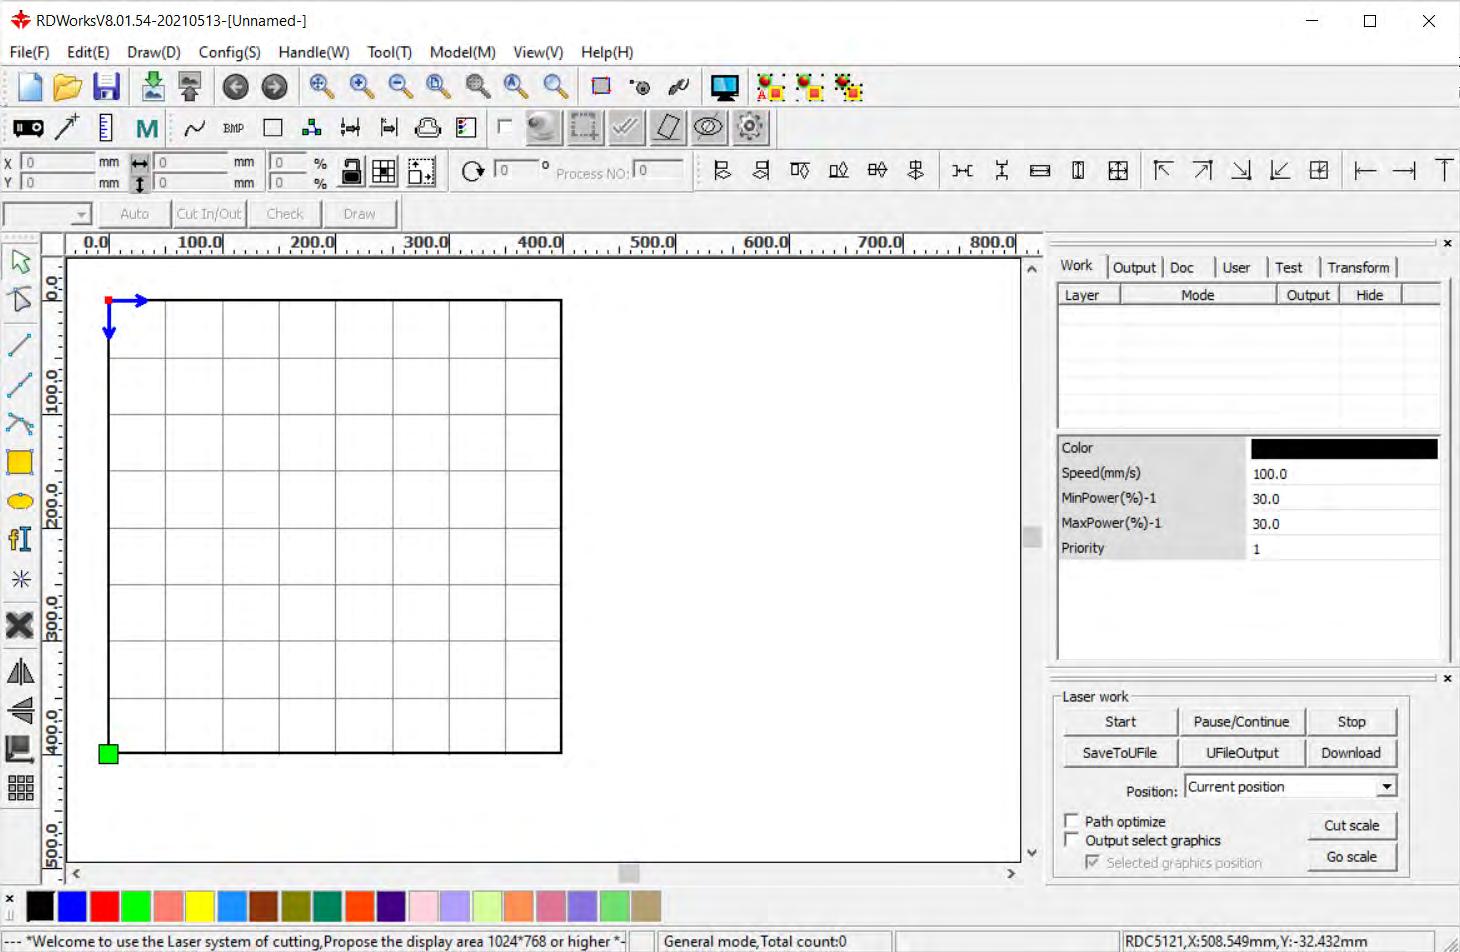
Glavni softver za podešavanje parametara i pripremu crteža za obradu na ovoj mašini je RDWorks. Tipovi fajlova koje RDWorks podržava su: vektorski formati DXF, AI, PLT, DST, DSB i drugi, kao i bitmap formati BMP, JPG, PNG, MNG, kao i mnogi drugi. Preporučeni operativni sistem je Windows, pri čemu su kompatibilne sve verzije nakon Windows XP, uključujući i Windows XP. Minimalni hardverski zahtevi su 1 GB RAM memorije i procesor klase Intel Pentium i586.
Nakon pokretanja softvera dočekuje nas glavna radna površina, kao i:
• Meni bar Sadrži sve glavne funkcije za korišćenje softvera.
• Traka sa grafičkim atributima Ovde se nalaze glavne komande za grafičke operacije, kao što su pozicioniranje crteža na radnoj površini, veličina, proporcije, redosled obrade i druge funkcije.
• Sistem Sadrži najčešće korišćene komande iz glavnog menija.
• Traka sa opcijama za poravnanje Poravnanje i pozicioniranje objekata vrši se pomoću alata koji se nalaze u ovoj traci.
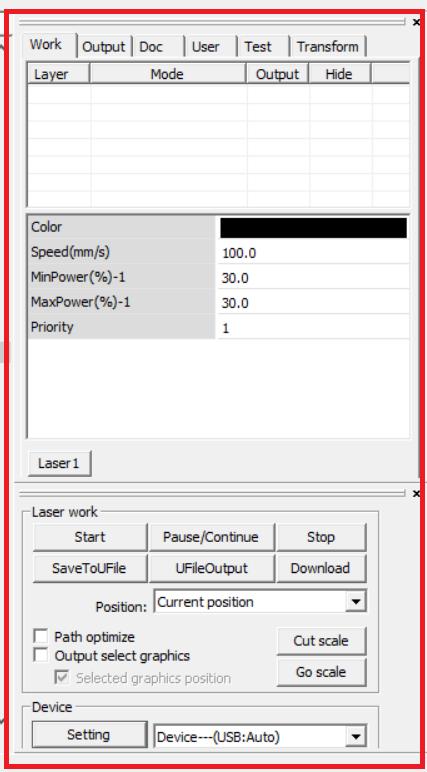
• Glavni kontrolni panel za parametre i rad U kontrolnom panelu organizovane su glavne operacije, ručno pomeranje osa, nuliranje, prenos fajlova, povezivanje, direktna kontrola lasera i celokupnog procesa obrade, upravljanje redosledom slojeva, kao i sekcija za podešavanje parametara za sečenje i graviranje.
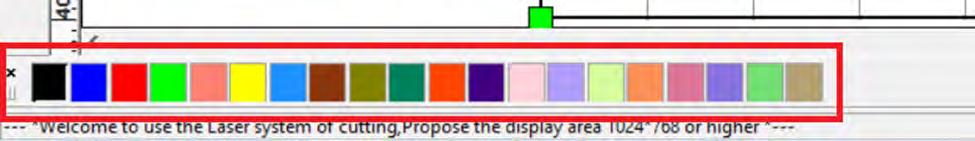
• Panel za upravljanje slojevima U ovoj sekciji biramo boje/slojeve i određujemo redosled parametara za obradu.
CO2 LASER
• Traka za crtanje i uređivanje
Sadrži najčešće korišćene alate za pripremu crteža i omogućava fleksibilan rad.
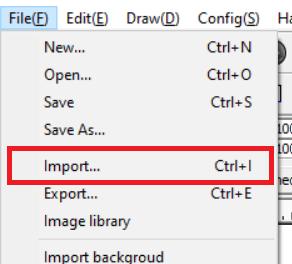
Softver kreira i radi sa .rld fajlovima i zbog toga, ukoliko želimo da uređujemo ili prepravljamo fajlove, potrebno je da ih uvezemo (Import).
Princip rada mašine zasniva se na obradi vektora. Fajlovi u DXF formatu sadrže informacije o vektorima (linijama) i upravo pomoću ovog tipa fajla vrši se obrada crteža. Potrebno je da, prilikom pripreme crteža u nekom od inženjerskih softvera (AutoCAD, SolidWorks, CorelDRAW i dr.), crtež sačuvamo ili izvezemo u DXF format.
Softver RDWorks je kompatibilan sa DXF i AI formatima, a podržava i sledeće ekstenzije: . ai . dxf . plt . dst . dsb . pnt . bmp . gif . jpg . jpeg
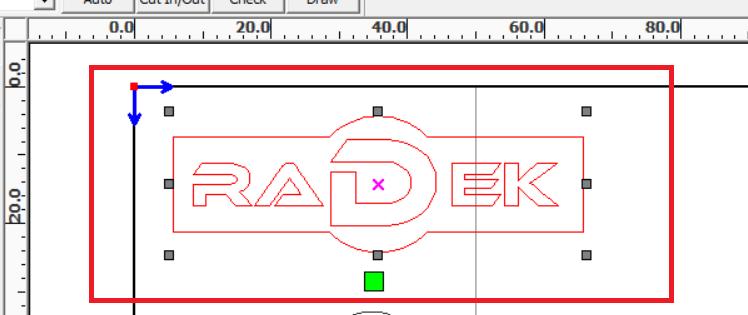
Nakon što učitamo fajl pomoću opcije Import, selektujemo crtež mišem kako bismo mogli da mu zadamo parametre. Kada je objekat selektovan, oko njegovog obima nalazi se 8 tačaka, a u centru se nalazi indikator u obliku slova „X“.
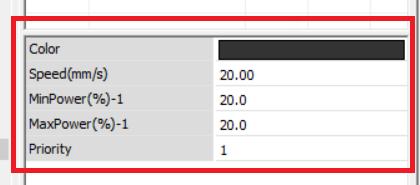
U radnom panelu podešavamo osnovne parametre za rad: brzinu sečenja (mm/s) i snagu lasera (%). Za snagu lasera potrebno je odrediti minimalnu i maksimalnu snagu.
Ova dva parametra su najvažnija u procesu obrade materijala. U zavisnosti od vrste materijala koji obrađujemo, podešavaju se različite vrednosti. Brzina kretanja (Speed (mm/s)) određuje kojom brzinom će se glava lasera kretati po zadatoj putanji (vektorima). Što se glava kreće sporije, laserski zrak ima više vremena da deluje na materijal, pa prodire dublje u njegovu površinu. Ukoliko pokrenemo dve identične linije sa 15% snage, pri čemu se jedna obrađuje brzinom od 20 mm/s, a druga brzinom od 10 mm/s, razlika je u tome što će linija obrađena brzinom od 10 mm/s imati dvostruko dublji rez u materijalu, jer se laserski zrak duže zadržava na površini i uklanja veću količinu materijala.
Snaga laserskog zraka je drugi važan parametar kojim određujemo sa koliko procenata maksimalne snage CO₂ cevi će se izvršiti obrada.
Nakon što zadamo sve parametre, u kontrolnom panelu možemo pokrenuti proces obrade materijala.
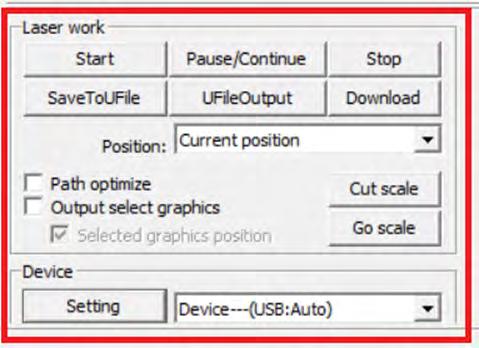
Ukoliko je laser povezan sa računarom putem USB kabla, imamo direktnu kontrolu nad procesom i možemo ga pokrenuti klikom na dugme Start, koje se nalazi u kontrolnom panelu, u prozoru Work, u sekciji Laser Work.
Ukoliko laser nije povezan sa računarom, pripremljeni fajl možemo sačuvati na USB stik pomoću opcije SaveToUFile, koja se nalazi ispod dugmeta Start u sekciji Laser Work, a zatim pokrenuti obradu direktno sa kontrolne jedinice lasera nakon priključivanja USB uređaja.
Rad sa glavnim panelom i interfejsom
Nomenklatura dugmadi
Reset – Resetuje ceo sistem.
Start/Pause – Pokretanje ili pauziranje obrade.
Pulse – Aktivno generisanje laserskog zraka (dok je dugme pritisnuto).
Stop – Zaustavljanje rada ili kretanja osa.
Focus – Automatsko podešavanje fokusa.
Menu – Korisnički i fabrički parametri, kao i sva ostala podešavanja.
Frame – Prikaz okvira radne površine.
File – Upravljanje fajlovima sa USB stika ili iz interne memorije.
Origin – Postavljanje relativne početne tačke.
Power – Podešavanje snage lasera.
Shift – Dugme za specijalne funkcije.
Speed – Podešavanje brzine kretanja glave (brzina sečenja).
Esc – Zaustavljanje rada ili izlazak iz bilo kog menija.
Enter – Potvrda.
Pointers – Ručno pomeranje svih osa.
Z+ - – Podešavanje visine radnog stola.
– Backspace ili dugme za brisanje.
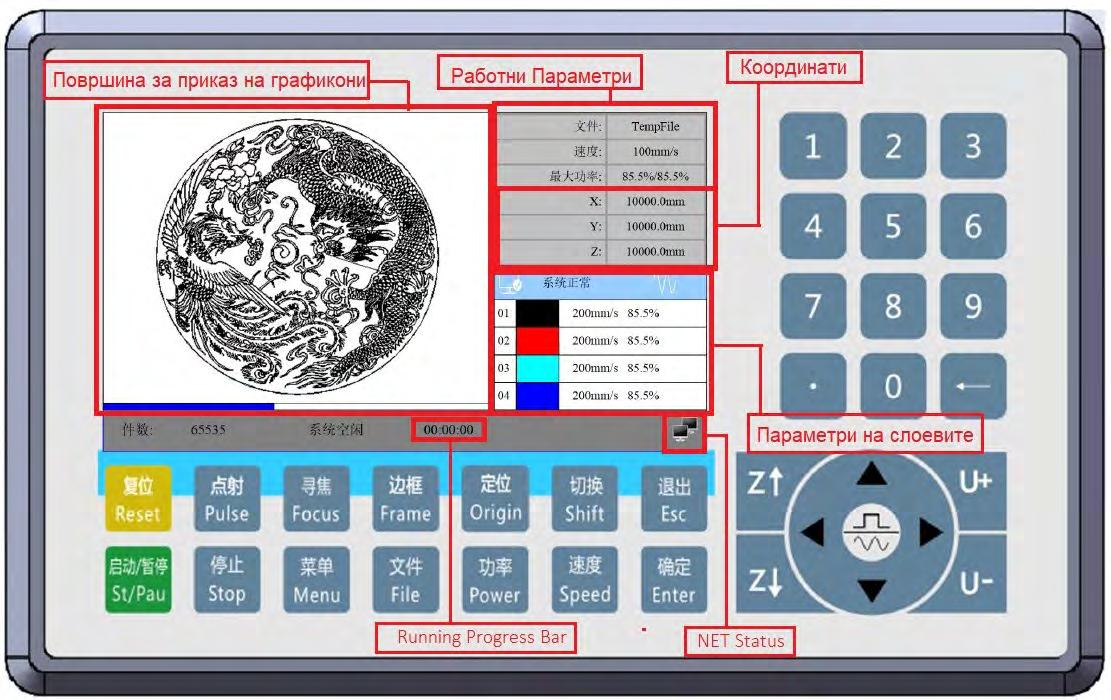
Glavni interfejs
• Površina za prikaz grafike: Prikazuje kompletan crtež za obradu i putanju kretanja glave.
• Radni parametri: Prikazuju naziv/broj fajla, brzinu, maksimalnu snagu i druge parametre.
• Koordinate: Prikazuju koordinate osa X, Y i Z.
• Parametri slojeva: Prikazuju informacije o parametrima slojeva u fajlu, kao što su maksimalna i minimalna snaga, brzina sečenja i drugo. Samo kada je sistem neaktivan, moguće je dvostrukim klikom (dbl) na sloj promeniti njegove parametre i sačuvati izmene.
• Running Status: Prikazuje trenutni status mašine, koji može biti Idle, Run, Pause ili Finish.
• Running Progress Bar: Prikazuje status rada i trajanje procesa obrade komada.
• File Dimension: Prikazuje dimenzije fajla prema kojima će se obrađivati radni komad.
• Net Status: Prikazuje status Ethernet veze. Kada je mrežna veza uspešno uspostavljena, prikazuje se odgovarajuća ikonica.
Površina za prikaz grafike Radni parametri Koordinate
Parametri slojeva
CO2 LASER
Menu funkcije
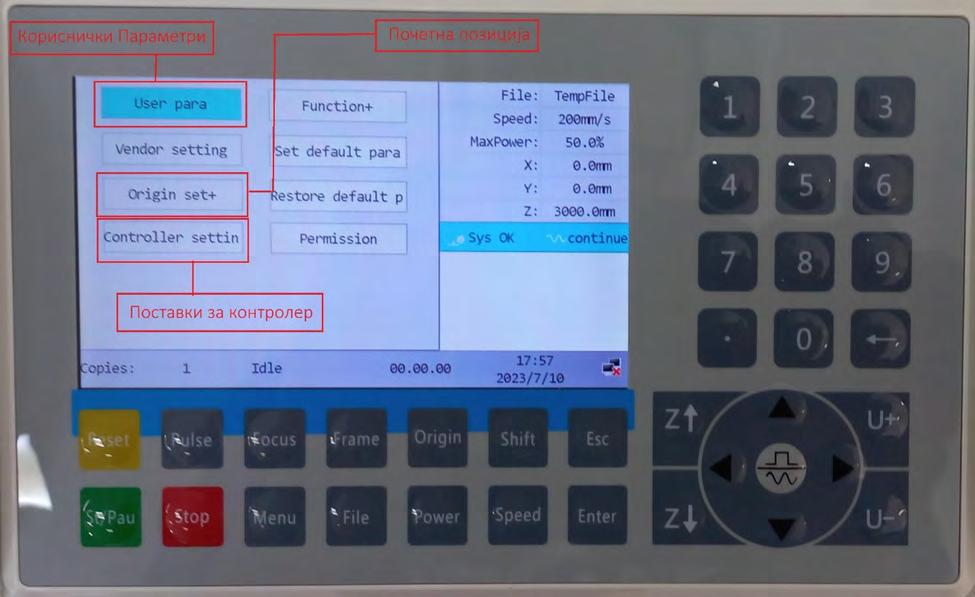
Kada pritisnemo dugme Menu, otvara se prozor sa opcijama za detaljno podešavanje svih radnih parametara, podešavanja kontrolera, kao i opcija za postavljanje više početnih tačaka.
Korisnički parametri
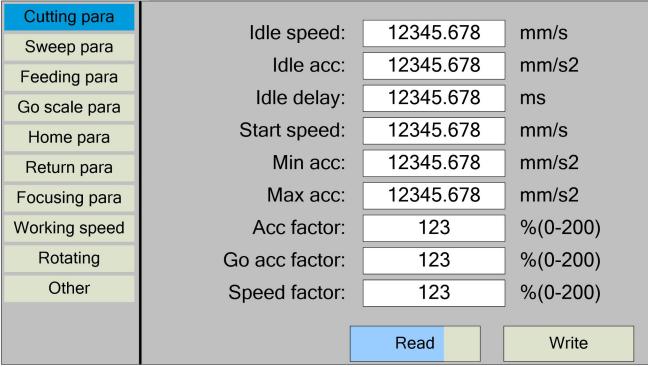
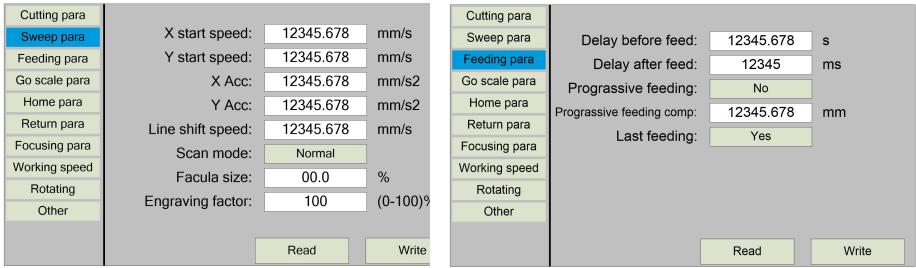
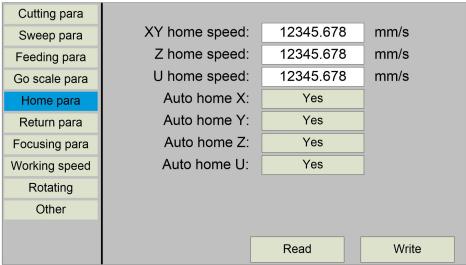
U prozoru za korisničke parametre možemo podesiti sve napredne funkcije za sečenje, graviranje, početnu poziciju, fokus, brzinu kretanja tokom rada i mnoge druge parametre.
Korisnički parametri
Početna pozicija
Podešavanja kontrolera
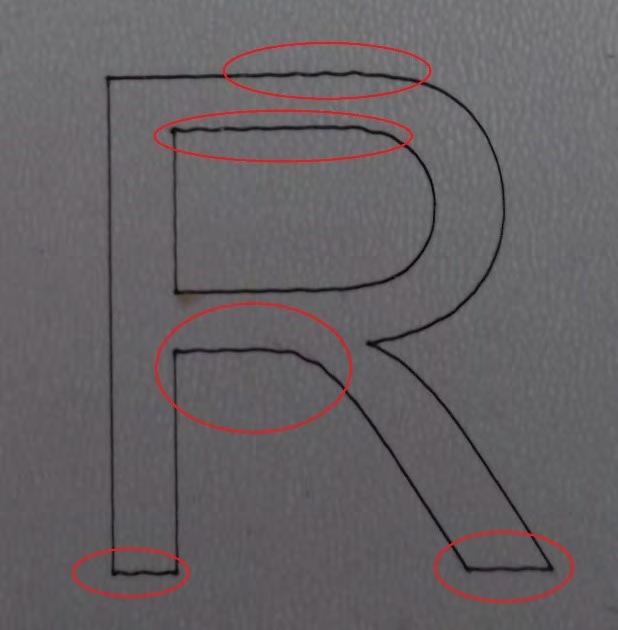
Ovi napredni parametri omogućavaju podešavanje svih finih detalja u procesu obrade, kao što su ubrzavanje i usporavanje kretanja osa tokom rada ili prilikom pokretanja iz stanja mirovanja. Pravilnim podešavanjem ovih parametara obezbeđuje se savršena obrada i vrhunska preciznost pri sečenju ili graviranju. U nastavku je prikazan primer nepravilno podešenih parametara i njihovog uticaja na kvalitet obrade.
Primer:
Pojava talasastih linija prilikom sečenja pravih linija ili oblika predstavlja pojavu koja ukazuje na nepravilno podešene parametre brzine ubrzavanja i usporavanja osa. Kada je brzina kretanja previsoka ili se obrađuju sitni detalji pri prevelikoj brzini, motori pokušavaju da kompenzuju zadate parametre, što dovodi do pojave talasastih linija tamo gde one ne bi trebalo da postoje. Glava i ose mašine imaju određeni momentum tokom kretanja, a ukoliko je on prevelik, mašina pokušava da ga kompenzuje preciznom kontrolom motora. Preporučuje se da se smanji vrednost Acceleration u meniju User Parameters.
CO2 LASER
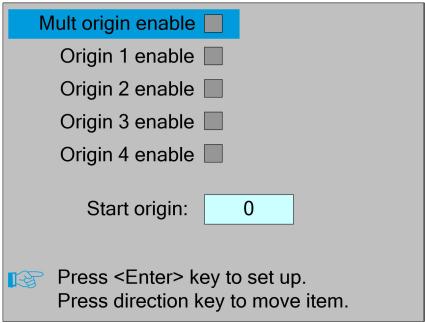
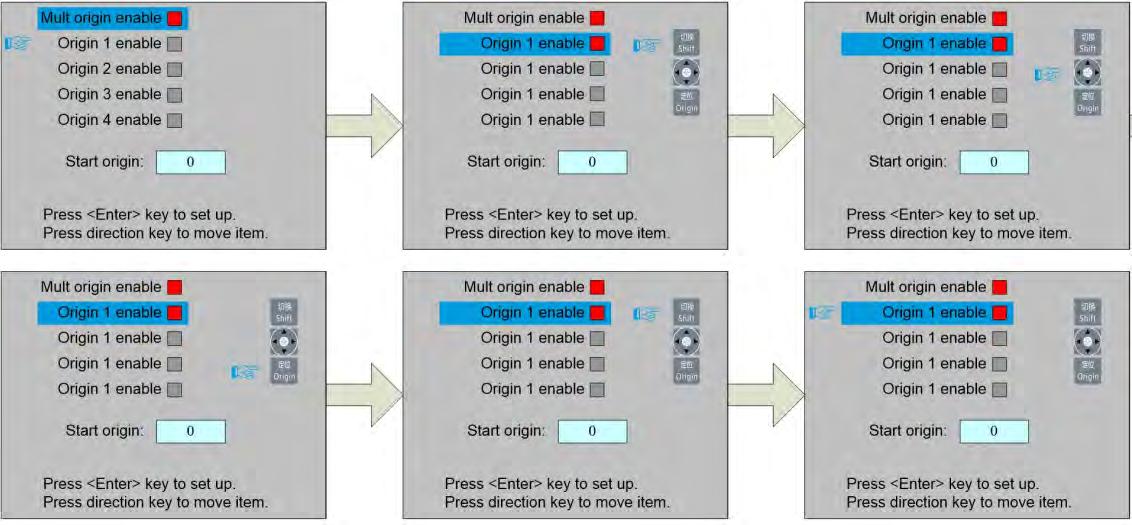
Relativna početna tačka (+ / -)
U prozoru Origin Set + možemo pronaći podešavanja za postavljanje početne tačke, kao i definisanje više početnih tačaka sa različitim parametrima.
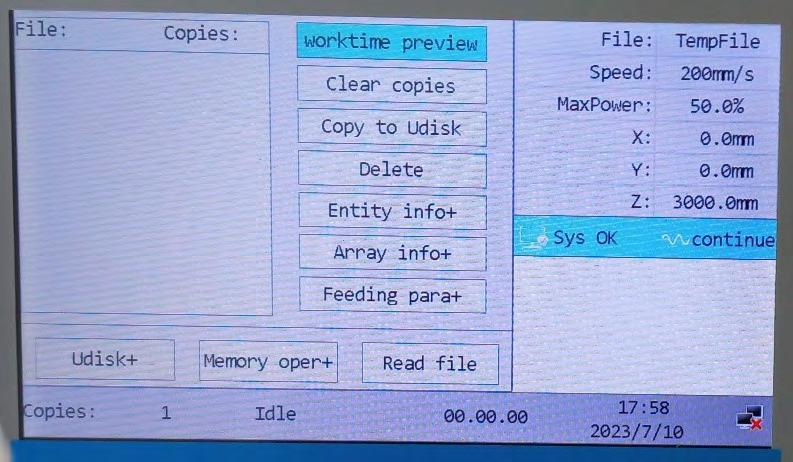
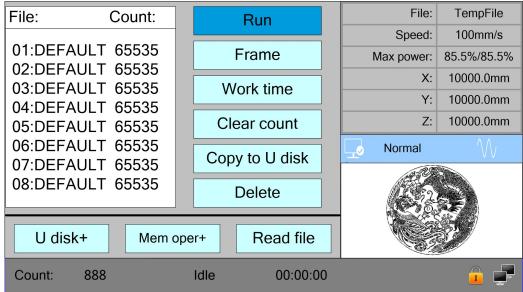
Dugme File
U meniju File imamo pristup svim datotekama, njihovom upravljanju i prenosu između USB-a (UDisk+) i mašine, kao i proveri granica (okvira) obrade, procenjenog vremena trajanja obrade i dodatnih informacija.
Mere predostrožnosti za upotrebu i održavanje
1. Molimo vas da ne gledate direktno u laserski zrak.
2. Rukujte mašinom u kontrolisanom prostoru.
3. Lica koja nisu obučena ne treba da koriste mašinu.
4. Zatvorite prostor oko putanje laserskog zraka u slučaju da laser izađe iz predviđene putanje.
5. Pokušajte da izbegnete da se glava lasera nalazi u istoj visini sa očima.
6. Obratite pažnju na ventilaciju i odvod izduvnih gasova u prostoru za lasersku obradu.
7. Proverite čiler za vodu kako biste se uverili da voda cirkuliše svaki put nakon pokretanja mašine. Zabranjeno je pokretanje mašine ukoliko voda ne može da izlazi iz čilera za vodu.
8. Voda u čileru za vodu treba da bude puna. Temperatura vode treba da bude između 15–35 °C. Ako je temperatura previsoka, vodu treba zameniti. Preporučuje se upotreba prečišćene vode kako bi se izbegla bilo kakva zagađenja. Vodu koja cirkuliše potrebno je redovno menjati (jednom nedeljno).
9. Pošto se u mašini nalaze laser i visoki napon, neprofesionalna lica ne smeju rastavljati mašinu bez ovlašćenja.
10. Reflektujuće ogledalo i fokusno sočivo treba čistiti specijalnim papirom. Proverite da li su ogledala i sočiva potpuno suvi pre ponovne upotrebe.
11. Obratite pažnju na zaštitu izlaznog prozora laserskog zraka. Izbegavajte da dim i prašina tokom rada (i prilikom podešavanja putanje lasera) zaprljaju površinu izlaznog prozora laserskog zraka. Izduvni sistem mora biti uključen. Ako je izlazni prozor zaprljan, laserska energija će biti oslabljena. Izlazni prozor možete pažljivo očistiti pamučnom ili svilenom krpom natopljenom apsolutnim alkoholom. Potrebno je obezbediti uzemljenje svih delova mašine i računara kako bi se izbegla oštećenja mašine i povrede izazvane statičkim elektricitetom.
12. Izduvni ventilator mora biti uključen dok mašina radi kako bi se izbeglo zaprljanje ogledala i sočiva.
13. Vodu iz laserske cevi potrebno je ispustiti tokom zime kako bi se izbeglo pucanje cevi usled smrzavanja.
14. Kada mašina radi, operater mora pratiti njen rad, naročito prilikom graviranja ili sečenja materijala sa visokim organskim sastavom pri velikoj izlaznoj snazi lasera, zbog mogućnosti izbijanja požara. Licima koja nisu obučena zabranjeno je rukovanje mašinom. Operateri moraju u svakom trenutku pratiti uslove rada.
15. Operateri ne smeju napuštati mašinu dok radi kako bi se izbegli nepotrebni gubici.
16. Poprečna greda ne sme se pomerati rukom. Mašinu treba postaviti na mesto bez prepreka i bez štetnih uticaja zagađenja, jakog elektriciteta, jakog magnetizma i slično.
17. Napon napajanja: laser će raditi nestabilno usled fluktuacija ulaznog napona; ukoliko napon pređe dozvoljene granice, elektroenergetski sistem može biti trajno oštećen. Zbog toga instalirajte stabilizator napona minimalne snage 5000 W, kako bi se izbegla oštećenja uređaja i elektronskih kola usled oscilacija napona, kao i obezbedila stabilnost rada.
18. Nemojte snažno pritiskati dugmad. Pritiskajte ih lagano kako biste izbegli njihovo oštećenje.
19. U slučaju kvara ili požara, odmah isključite napajanje.
20. Molimo vas da ne koristite mašinu kada je vlažnost vazduha veća od 80%, jer će to uticati na radni vek mašine i oštetiti elektronske komponente.
Održavanje
1. Zamena vode u čileru. (Preporučuje se zamena vode jednom nedeljno.)
Napomena: Pre rada laserske cevi proverite da li je cev potpuno ispunjena vodom. Zabranjeno je korišćenje cirkulacione vode lošeg kvaliteta, jer može ozbiljno uticati na snagu lasera i skratiti radni vek laserske cevi. Temperatura vode treba da bude 15–30 °C. Ako temperatura pređe 30 °C, molimo zamenite vodu (pravilan način zamene vode je da ispustite toplu vodu i dopunite hladnu vodu) ili isključite mašinu kako bi se voda ohladila.
2. Čišćenje izduvnog ventilatora. Nakon dužeg perioda rada izduvni ventilator će se zaprljati prašinom. Otvorite kućište izduvnog ventilatora, uklonite obe cevi, a zatim očistite prašinu iz ventilatora.
3. Čišćenje optičkih ogledala i sočiva. Korisnici mogu očistiti prvo i drugo ogledalo direktno papirom za objektive ili vatom natopljenom medicinskim alkoholom, nežnim pokretima od centra ka ivicama, vodeći računa da se ne trlja grubim materijalom. Molimo pažljivo očistite reflektujuće ogledalo dok je na mašini, u suprotnom će putanja laserskog zraka morati ponovo da se podešava. Treće reflektujuće ogledalo i fokusno sočivo potrebno je skinuti sa glave lasera radi čišćenja. Pažljivo odvrnite cev objektiva sa glave lasera, zatim izduvajte površinsku prašinu i nežno obrišite vatom natopljenom alkoholom, a nakon čišćenja vratite ih na mesto. Pre ponovne upotrebe proverite da li su ogledala potpuno suva.
• Nežno čistite ogledala i nemojte oštetiti površinski premaz.
• Pažljivo rukujte tokom čišćenja.
• Nemojte čistiti pokretima napred-nazad niti grubim materijalima. Primenjujte kružne pokrete i pamučne štapiće, jer će se, ukoliko se ošteti zaštitni sloj na površini ogledala, smanjiti snaga lasera.
• Upijajuća vata može se koristiti samo jednom! Molimo ne ostavljajte nikakvu vatu niti ostatke na ogledalu.
4. Vođice treba čistiti svake dve nedelje i podmazivati.
Materijal za čišćenje vođica: pamučna krpa i ulje za podmazivanje.
Kako očistiti vođice: Pomerite glavu lasera do jednog kraja vođice i očistite vođicu pamučnom krpom, zatim nanesite malu količinu ulja za podmazivanje. Nakon toga pomerite glavu lasera sa jednog kraja vođice na drugi i proverite da li je ulje ravnomerno raspoređeno po celoj vođici.
5. Zatezanje vijaka i spojnice vratila
Nakon određenog vremenskog perioda vijci i spojnica vratila mogu se olabaviti, što će uticati na stabilnost i mehaničko kretanje mašine. Zategnite vijke i spojnicu vratila na svaka dva do tri meseca kako bi mašina mogla normalno da radi.
6. Održavanje ležaja
Mekom krpom obrišite prašinu sa ležaja, ubrizgajte ulje u ležaj i polako okrenite ležaj.
7. Održavanje laserske cevi
Laserska cev treba da bude zaštićena od stvaranja naslaga koje mogu izazvati curenje vode. Ukoliko dođe do stvaranja naslaga, očistite ih pomoću 20% razblažene hlorovodonične kiseline. Putanja laserskog zraka
Putanja laserskog zraka formira se refleksijom preko reflektujućih ogledala i fokusiranjem pomoću fokusnog sočiva. Fokusno sočivo se retko deformiše, dok je mogućnost deformacije tri reflektujuća ogledala veća, jer su pričvršćena mehaničkim delovima. Zbog toga savetujemo korisnicima da pre početka rada provere putanju laserskog zraka.
8. Lasersko napajanje koristi se u okviru osnovnih ograničenja (odnosno, maksimalna vrednost struje ne sme prelaziti 35 mA).
9. Zahtevi za vodu u čileru
Voda treba da bude prečišćena (destilovana) ili voda visoke čistoće. Temperatura vode u čileru treba da bude između 15 °C i 30 °C. Ukoliko je temperatura previsoka, potrebno je sačekati da industrijski čiler postigne željenu temperaturu.
Protok vode treba da bude 2–4 L/min. Ukoliko je protok veći ili manji od preporučenog, kvalitet laserske tačke i snaga lasera biće umanjeni. Čiler mora biti potpuno napunjen vodom, u suprotnom laserska cev neće biti pravilno hlađena.