Revista de los materiales, equipos y técnicas de fabricación de la cerámica industrial Editada desde 1971 www.tecnicaceramica.com ISSN 0211-7290
Professional magazine about materials, equipment and manufacturing techniques for the industrial ceramics sector
UNA OPINIÓN DE HOY
Control reactivo vs. preventivo: cómo calcular el ROI de reducir mermas antes del horno Ramiro Bonaque, CEO de Tekinn
PARECERES
Yolanda Reig, directora General del Instituto de Tecnología Cerámica: “La innovación ha dejado de ser una opción para convertirse en una herramienta de resiliencia”. Martín Plaza
EL MIRADOR
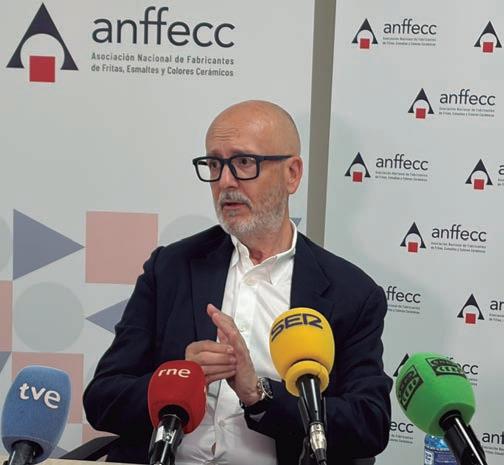
La cerámica recupera producción, pero sigue 'atrapada' en una factura energética muy superior a la de antes de la crisis Martín Plaza
FERRETTI INDUSTRIAL TOOLS
Innovación y rendimiento al servicio de la industria cerámica internacional
ENTREVISTA
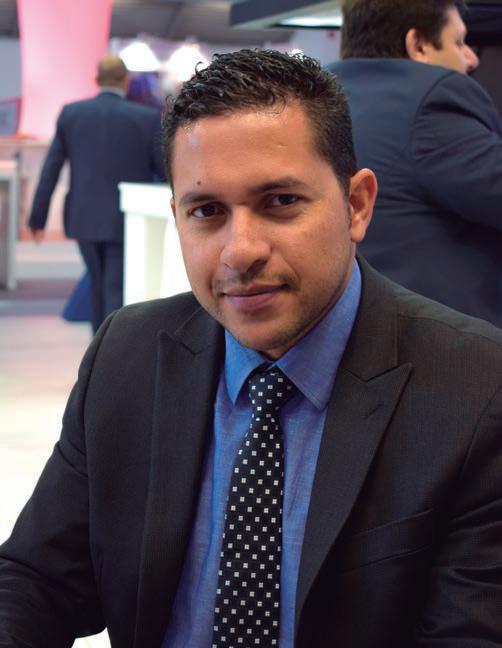
Juan Carlos L. López, gerente de Ventas (España y América Latina) de SABO: “Continuaremos dando forma al panorama industrial cerámico a escala mundial”
NOTICIAS / NEWS
NOVEDADES / NEW PRODUCTS
GUÍA DEL COMPRADOR
BUYER’S GUIDE
Revista de los materiales, equipos y técnicas de fabricación de la cerámica industrial www.tecnicaceramica.com
–Depósito Legal: B - 4.010 - 1971
ISSN (Papel): 0211-7290
ISSN (Internet): 2013-6145
–Editada por:
Dirección General:
Jordi Balagué • jordi@publica.es
Joan Lluís Balagué • joanlluis@publica.es
Monturiol, 7, local 1
08018 Barcelona
Tel. +34 933 215 045 / 046 - Fax +34 933 221 972
E-mail: publica@publica.es www.publica.es
Director de la publicación:
Jordi Balagué • jordi@publica.es
–
Redactor jefe
Miguel Roig • miguel@publica.es
–Colaborador
Martín Plaza • martin@publica.es
–
Diseño y maquetación
Pepe Serrano • grafic@publica.es
–Publicidad
Raimon Castells • raimon@publica.es
–Facturación y contabilidad contabilidad@publica.es
–
Distribución y suscripciones: suscripciones@publica.es
Suscripción anual (8 números)
España: 85,00 EUR + IVA
Europa: 155,00 EUR
Extranjero: 170,00 EUR
Portal web
Registro anual: 40 EUR
–
Impresión
Oh Edit! - Rivas Vaciamadrid (Madrid)
Panel de asesores de Técnica Cerámica World
Raúl Natividad
Socio-Dir. Added Value Solutions, S.L.
Jorge Velasco
Jefe del área de Cerámica. AITEMÍN
Aurelio Ramírez
Presidente. CCVE
Enrique Forcada
Comité Organización Qualicer
Manuel Irún
Climate-KIC
Elena Santiago
Secretaria General. Hispalyt
Marta Valero
Director del ámbito de Hábitat y Construcción. IBV
Luis Callarisa
Investigador. IMK (UJI)
Arnaldo Moreno
Secretario de AICE. ITC
Eusebio Moro
Gerente. Movigi, S.A.
Bart Bettiga
Director Gerente. NTCA
Juan Cano-Arribí
Socio-director. Plantel
Alfonso Bucero
Director Auditor inscrito en el ROAC. QFM Consultores
Francisco Altabás
Director Comercial. Sacmi, S.A.
Javier Sastre
Socio-director. Sastre & Asociados, S.L.
Vicente Aparici
Gerente. System Foc, S.L.
Ismael Quintanilla
Prof. de Psicología Social. Univ. Valencia
Vicent Nebot
Jefe de Ventas. Vidres, S.A.
Reservados todos los derechos; se prohíbe la reproducción total o parcial por ningún medio, electrónico o mecánico, de los contenidos de este número sin previa autorización expresa por escrito.
TÉCNICA CERÁMICA WORLD no se identifica necesariamente con las opiniones y conceptos expresados por los colaboradores y personas entrevistadas, que son de la exclusiva responsabilidad del autor.
Socio del:
“La Editorial a los efectos previstos en
SUMARIO nº 511
208 Una Opinión de Hoy
Control reactivo vs. preventivo: cómo calcular el ROI de reducir mermas antes del horno Ramiro Bonaque, CEO de Tekinn
214 Pareceres
Yolanda Reig Otero: “La innovación ha dejado de ser una opción para convertirse en una herramienta de resiliencia” Martín Plaza
216 El Mirador
La cerámica recupera producción, pero sigue 'atrapada' en una factura energética muy superior a la de antes de la crisis Martín Plaza
222 Entrevista
Juan Carlos L. López, gerente de Ventas (España y América Latina) de SABO: “Continuaremos dando forma al panorama industrial cerámico a escala mundial”
226 Comercio
VIGILANCER profundiza y clarifica las nuevas reglas del comercio internacional
230 Ferretti Industrial Tools
Innovación y rendimiento al servicio de la industria cerámica internacional
232 Mercado
Marcado inkjet para el Pasaporte Digital de Producto Yolanda Bautista, responsable de I+D & calidad de Limitronic
Ter Hoek expands into technical ceramic manufacturing with XJet Carmel 1400C 3D printing solution
254 Muestras
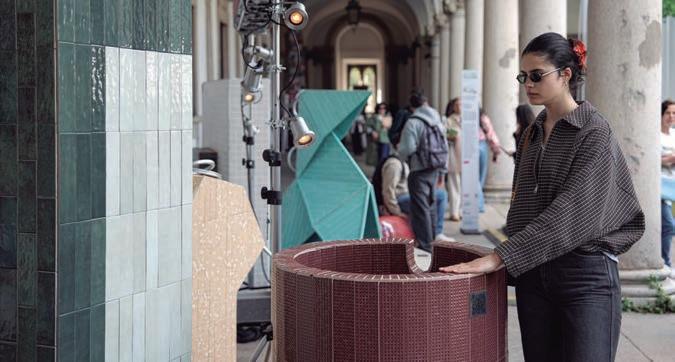
Once objetos de cerámica reinventan el souvenir español en Milán
256 Inteligencia artificial
La IA como amplificador del técnico cerámico Gabi Monreal. Senior Project Manager
254 Mantenimiento
Sale el Libro Blanco del Mantenimiento para impulsar la eficiencia y la sostenibilidad en las empresas
238 Novedades / New products
263 GUÍA DEL COMPRADOR BUYER’S GUIDE
ALFA DE ORO 2011
Control reactivo vs. preventivo: cómo calcular el ROI de reducir mermas antes del horno
En la industria cerámica no todos los defectos cuestan lo mismo. El coste real de una desviación no depende únicamente del tipo de defecto, sino del momento en que se detecta. No es lo mismo identificar un problema en la pieza prensada, antes de que entre al secadero o al horno, que descubrirlo cuando ya ha pasado por cocción, rectificado, clasificación o embalaje.
Ramiro Bonaque, CEO de Tekinn
En el primer caso todavía hay margen de reacción. En el segundo, la pieza ya ha acumulado costes de materia prima, energía, tiempo de línea, esmalte, manipulación y capacidad productiva.
Por eso, cada vez más plantas cerámicas están evolucionando desde un modelo de control reactivo, centrado en detectar y clasificar defectos al final del proceso, hacia un modelo de control preventivo en origen, basado en identificar señales críticas antes de que el defecto avance por la línea.
En este artículo analizamos la diferencia entre ambos enfoques y proponemos una metodología sencilla para calcular el retorno de la inversión (ROI) del control preventivo aplicado a la reducción de mermas antes del horno.
❖ Por qué el momento de detección cambia el coste real del defecto
En una línea cerámica, la pieza gana valor a medida que avanza por el proceso productivo. Una pieza recién prensada todavía no ha consumido toda la energía térmica del horno, no ha recibido esmaltes o decoraciones posteriores, no ha ocupado capacidad de clasificación y no ha generado costes
asociados al rectificado o al embalaje. Sin embargo, cuando una pieza defectuosa llega hasta fases finales, el coste de rechazarla es mucho mayor.
El coste de detectar tarde
El control reactivo permite identificar defectos cuando ya son visibles o medibles en fases avanzadas del proceso. Puede ser útil para separar producto no conforme, evitar reclamaciones o proteger la calidad final entregada al cliente. Pero tiene una limitación importante: detecta el problema cuando el coste ya se ha consolidado.
En este escenario, la planta no solo pierde una pieza. Pierde también:
• energía consumida en producción
• materias primas procesadas
• esmaltes y decoraciones aplicadas
• tiempo de línea
• capacidad productiva
• manipulación interna
• costes de clasificación, rectificado o embalaje
• y, en algunos casos, margen comercial si el defecto afecta al porcentaje de primera calidad.
El control reactivo ayuda a clasificar. Pero no siempre ayuda a evitar que el coste se produzca.
El coste de detectar en origen
El control preventivo cambia el punto de intervención. En lugar de esperar a que el defecto aparezca en cocción, rectificado o clasificación, busca señales tempranas en la pieza prensada, especialmente aquellas relacionadas con la distribución de densidad, espesor y masa, factores críticos
para el comportamiento posterior de la baldosa.
Cuando una desviación se detecta en crudo, la planta puede actuar antes:
• ajustando parámetros de prensado
• revisando la carga del molde
• identificando zonas de baja compactación
• detectando aire atrapado
• corrigiendo un espesor no homogéneo
• o evitando que una serie completa avance con el mismo patrón de defecto.
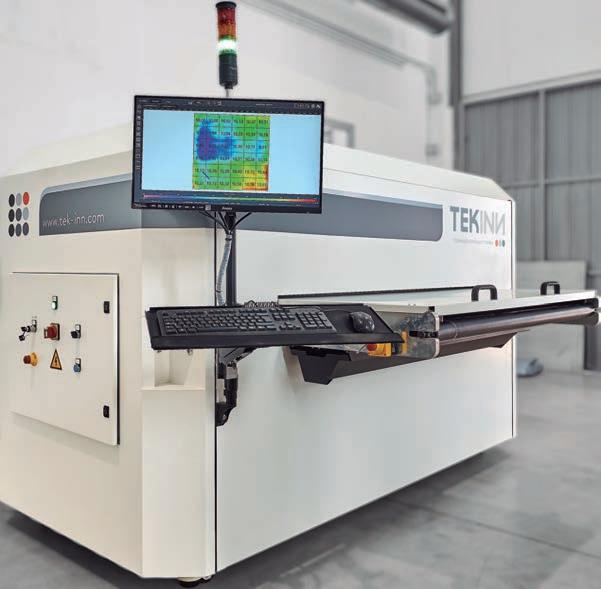
Tekinn diseña y desarrolla sistemas de inspección de piezas cerámicas mediante tecnologías avanzadas de imagen
La diferencia económica es evidente: cuanto antes se detecta una desviación, menor es el coste acumulado de la merma.
❖ Control reactivo vs. control preventivo en la industria cerámica
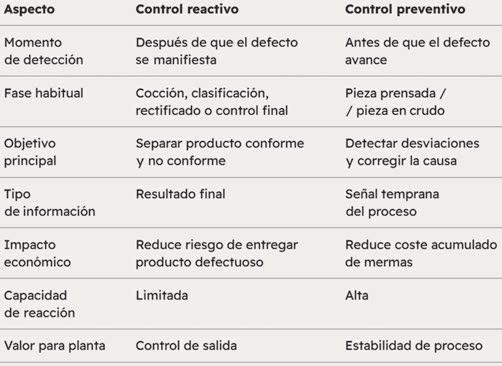
El control de calidad cerámico no consiste solo en detectar defectos. Consiste en decidir cuándo se detectan, qué información aportan y qué capacidad de reacción permiten.
Qué entendemos por control reactivo
El control reactivo es aquel que actúa cuando el defecto ya se ha manifestado.
Suele aparecer en fases como:
• salida de horno
• clasificación
• control superficial
• rectificado
• inspección final
• embalaje
• o incluso en la reclamación posterior del cliente.
Este tipo de control responde a una lógica de verificación: comprobar si la pieza cumple o no los requisitos establecidos. Es necesario, pero tiene una limitación: en muchos casos, cuando detecta el problema, la planta ya no puede corregir la causa sobre esa pieza o sobre parte de la serie producida.
Qué entendemos por control preventivo
El control preventivo busca detectar señales tempranas antes de que el defecto se materialice. En el caso de la baldosa cerámica, una parte relevante de los problemas posteriores puede estar relacionada con lo que ocurre durante el prensado: compactación no homogénea, mala distribución de masa o de espesor, aire atrapado, etc.; en definitiva variaciones internas no siempre visibles en superficie.
Durante el prensado pueden darse condiciones como mala carga del molde, suciedad en la parrilla, mala desaireación, velocidad inadecuada de entrada del molde o presión de prensado no homogénea. Estas condiciones pueden generar una distribución irregular de densidad, espesor y masa en la pieza prensada.
El control preventivo no se limita a decir si una pieza es buena o mala. Su valor está en aportar información para entender qué está pasando en el proceso.
Diferencia clave: clasificar el defecto o corregir la causa
La diferencia entre ambos enfoques puede resumirse así:
El control reactivo separa piezas.
El control preventivo estabiliza procesos.
Y esa diferencia es la que convierte el control en origen en una herramienta de rentabilidad.
❖ Qué defectos pueden generar mermas si no se detectan antes del horno
Una distribución no homogénea de densidad, espesor y masa en la pieza prensada puede provocar comportamientos distintos durante el secado, el esmaltado y la cocción. Esto significa que un defecto que parece aparecer al final del proceso puede tener su origen mucho antes.
Roturas durante manipulación o transporte interno
Cuando existen zonas con menor densidad aparente, la resistencia mecánica de la pieza en verde disminuye.
Esto puede generar roturas al salir de la prensa, fracturas durante el transporte interno o problemas en la entrada al secadero.Técnicamente, una baja compactación implica un menor número de contactos entre partículas y, por tanto, menor cohesión del cuerpo cerámico.
Desde el punto de vista económico, estas roturas generan merma directa y pueden provocar microparadas, acumulaciones o pérdidas de eficiencia en la línea.
El control preventivo busca detectar señales tempranas antes de que el defecto se materialice
Grietas en secado, cocción o rectificado
Las diferencias de densidad dentro de una misma pieza pueden provocar distintas velocidades de contracción. Una zona menos compactada puede comportarse de forma diferente a una zona más compactada durante el secado o la cocción. Esta diferencia genera tensiones internas que pueden derivar en grietas, fisuras o microfisuras que no siempre son visibles en fases iniciales.
En productos de alto valor o gran formato, este tipo de desviación es especialmente crítica, porque el coste acumulado de la pieza aumenta en cada fase del proceso.
Diferencias de absorción de esmalte
La densidad está directamente ligada a la porosidad de la pieza. Las zonas de menor densidad suelen presentar mayor porosidad, lo que puede provocar una absorción diferente del esmalte. Esto puede traducirse en diferencias de tono, zonas más mates o más brillantes, sombras, manchas superficiales o variaciones en el desarrollo de esmaltes reactivos.
En estos casos, el defecto puede manifestarse visualmente más adelante, pero su origen puede estar en una heterogeneidad interna de la pieza prensada.
Deformaciones, curvaturas y pérdida de calibre
Las diferencias de densidad pueden provocar contracciones diferenciales durante la sinterización.
Como consecuencia, pueden aparecer curvaturas longitudinales, curvaturas transversales, piezas helicoidales, pérdida de planitud o diferencias dimensionales.
En líneas de clasificación o rectificado, esto puede traducirse en mayor rechazo, dispersión dimensional o dificultad para mantener calibres estables.
Laminaciones
internas y ahojados
Algunos defectos estructurales no son visibles externamente antes de la cocción. Es el caso de laminaciones internas o ahojados, que pueden estar causados por aire atrapado durante el prensado o por diferencias de compactación entre capas. Sus consecuencias pueden aparecer más adelante en forma de delaminaciones, roturas durante el corte o debilitamiento estructural.
Aquí es donde el control superficial encuentra una limitación evidente: si el defecto está en el interior de la pieza, mirar solo la superficie no siempre basta.
❖ Cómo calcular el ROI de reducir mermas antes del horno
Para justificar una inversión en control preventivo, es necesario traducir el dato técnico a impacto económico. El objetivo no es calcular solo cuánto cuesta una máquina o un sistema de inspección. El objetivo es calcular cuánto puede ahorrar la planta si reduce defectos antes de azanzar por la línea.
Paso 1: calcular el coste actual de la merma
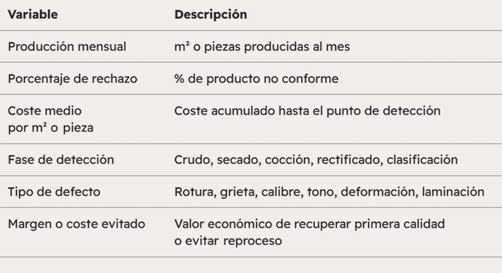
El primer paso es conocer el coste actual de la merma asociada a defectos detectados tarde. Para ello, podemos partir de estas variables:
Una fórmula inicial sería: coste mensual de merma = producción mensual x % de rechazo x coste acumulado por m2
Ejemplo orientativo:
• Producción mensual: 200.000 m²
• Rechazo asociado a defectos detectados tarde: 3%
• Coste acumulado medio por m² rechazado: 7 EUR
Coste mensual de merma = 200.000x0,03x7 EUR = 42.000 EUR
Coste anual de merma = 42.000 EURx12 = 504.000 EUR
Este dato no representa todavía el ROI, pero permite dimensionar el problema.
Paso 2: identificar qué parte de la merma tiene origen en prensado
No toda la merma de una planta cerámica tiene su origen en el prensado. Sin embargo, sí existe una parte de los defectos posteriores que puede estar relacionada con heterogeneidades generadas en la pieza prensada: diferencias de densidad, espesor, masa, compactación, aire atrapado o tensiones internas.
Por eso, el siguiente paso es estimar qué porcentaje de la merma actual podría estar vinculado a desviaciones detectables en crudo.
Ejemplo orientativo:
• Coste anual de merma detectada tarde: 504.000 EUR
• Porcentaje estimado con origen en prensado: 50%
Merma potencialmente atacable = 504.000 EUR x 0,50 = 252.000 EUR/año. Este dato debe validarse con el histórico de planta, análisis de defectos y pruebas técnicas.
Paso 3: estimar la reducción potencial de rechazo
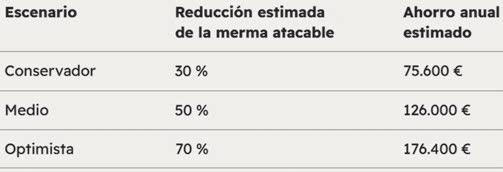
Una vez identificada la merma potencialmente atacable, se pueden plantear escenarios de mejora. Es recomendable trabajar con tres niveles:
Estos porcentajes deben estimarse en función de lo que el equipo técnico de una planta de producción estima que puede conseguir a partir de sus datos actuales.
Paso 4: convertir la mejora de primera calidad en ahorro anual
La reducción de merma no solo debe medirse como “menos rechazo”. También puede medirse como:
• aumento del porcentaje de primera calidad
• reducción de reprocesos
• menos paradas o ajustes repetidos
• mayor capacidad de producción.
Esto hace que la empresa obtenga mayores beneficios por las ventas de un producto de mayor calidad con más margen comercial, y también que pueda fabricar más m2 anualmente lo que se traduce en mayores ventas.
El beneficio anual es igual a los m2 recuperados multiplicado por el margen de beneficio por m2
Ejemplo orientativo:
• Producción anual: 2.400.000 m2
• Mejora de primera calidad e incremento de capacidad productiva: 0,5%
• m2 recuperados: 12.000
• Valor económico recuperado por m2: 7 EUR
• Ahorro anual = 12.000 x 7 EUR = 84.000 EUR
• Si la mejora fuera de 1 punto porcentual: ahorro anual = 24.000 x 7 EUR = 168.000 EUR
Este tipo de cálculo ayuda a explicar por qué pequeñas mejoras porcentuales pueden tener un impacto relevante en plantas de alta producción.
Paso 5: comparar el ahorro anual con la inversión
Una vez estimado el ahorro anual, podemos calcular el ROI. La fórmula básica es: ROI = [(Ahorro anual estimado –inversión anualizada) / inversión] x 100.
También puede calcularse el periodo de retorno: Payback = inversión / ahorro anual estimado
Ejemplo orientativo:
• Inversión total: 180.000 EUR
• Ahorro anual estimado: 200.000 EUR
Payback = 180.000 / 200.000 = 0,9 años.
En este escenario, la inversión se recuperaría aproximadamente en poco más de un año. Si el ahorro anual fuera mayor por reducción de defectos en fases de alto coste, el periodo de retorno se reduciría.
❖ Por qué la inspección por rayos X ayuda a anticipar el problema
La inspección por rayos X permite analizar la pieza cerámica desde una lógica volumétrica, no solo superficial. En Tekinn trabajamos con inspección aplicada a la pieza prensada antes de cocción, obteniendo información sobre densidad, espesor y distribución de masa. Esta capacidad se alinea con el
ximizar la infraestructura productiva existente.
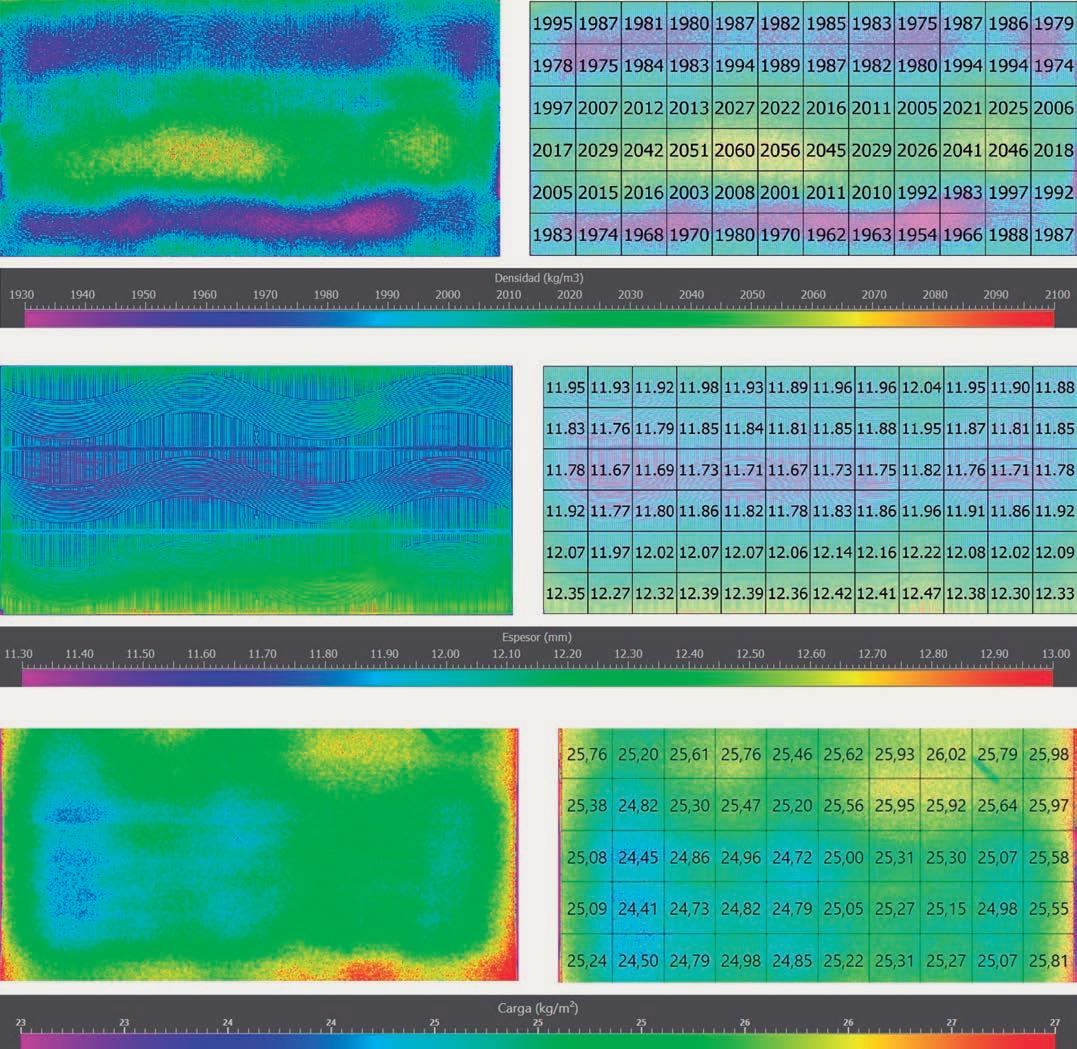
❖ Mapas de densidad, espesor y masa en pieza prensada
Los mapas de distribución permiten visualizar zonas donde la pieza no se comporta de forma homogénea.
Estas heterogeneidades pueden estar relacionadas con problemas de carga, compactación, mala desaireación o distribución no uniforme de presión. Si no se corrigen, pueden derivar en defectos posteriores en secado, esmaltado, cocción, rectificado o clasificación.
La ventaja no está solo en ver el defecto. La ventaja está en detectar una señal temprana antes de que el problema se convierta en merma consolidada.
❖ De la intuición al dato técnico
La experiencia del equipo de planta sigue siendo fundamental. El conocimiento del operario, del responsable de Calidad o del director Técnico aporta contexto, criterio y capacidad de interpretación.
Pero el dato permite reforzar esa experiencia con información objetiva, comparable y trazable. En lugar de depender solo de síntomas visibles o ajustes por intuición, el equipo puede trabajar con evidencias internas de la pieza. Esto facilita decisiones más rápidas y reduce la incertidumbre en cambios de formato, ajustes de prensa o análisis de defectos recurrentes.
❖ Corrección en origen: el verdadero impacto sobre el ROI
El ROI del control preventivo no procede únicamente de detectar defectos individuales. Procede de reducir el tiempo
del horno, el margen de corrección llega tarde. Si se detecta en la pieza prensada, el equipo puede intervenir antes de que el defecto se multiplique.
En términos económicos, esto significa:
• menos piezas defectuosas procesadas
• menor consumo energético improductivo
• menor coste acumulado por rechazo
• mayor estabilidad de primera calidad
• menos dependencia del control final
• mayor capacidad para prevenir defectos repetitivos
• y mayor capacidad de producción.
❖ El control preventivo no es un coste, es una herramienta de rentabilidad
Durante años, el control de calidad cerámico se ha entendido principalmente como una fase de verificación: comprobar, clasificar y separar. Pero en un entorno donde los márgenes son cada vez más ajustados, los formatos más exigentes y el coste energético más relevante, detectar tarde ya no es suficiente.
El control reactivo informa del problema. El control preventivo ayuda a evitar que avance. Por eso, calcular el ROI de reducir mermas antes del horno exige mirar más allá del precio de la tecnología. La pregunta clave no es solo cuánto cuesta inspeccionar, sino cuánto cuesta no detectar a tiempo.
Cuando una planta es capaz de identificar heterogeneidades de densidad, espesor y masa en la pieza prensada, gana capacidad de reacción. Y esa capacidad puede traducirse en menos rechazo, más primera calidad y mayor estabilidad productiva.
En Tekinn ayudamos a las plantas cerámicas a pasar de la corrección basada en síntomas al análisis preventivo basado en datos. ◆
Equipo de inspección de cerámica basado en rayos X y tecnología de imagen avanzada
Yolanda Reig Otero: “La innovación
ha dejado de ser una opción para convertirse en una herramienta
de resiliencia”
El Instituto de Tecnología Cerámica (ITC), tal y como recalca su directora General, está reforzando su compromiso por la descarbonización, la inteligencia artificial, la química sostenible y las cerámicas avanzadas, con el objetivo de acelerar la transferencia tecnológica y consolidar su papel como referente en el desarrollo de soluciones industriales de alto valor añadido para sectores estratégicos.
Yolanda Reig Otero es directora General del ITC desde enero de 2024. Natural de Alicante, se licenció en Ciencias Químicas por la Universidad de València, y es doctora en Ciencias de la Alimentación por la Universitat de València. Desde el año 2020 hasta enero de 2024 ocupó el cargo de secretaria del Consejo Rector de la Asociación de Investigación de las Industrias Cerámicas. Ha colaborado como investigadora en diversos proyectos de innovación y transferencia de tecnología, en la publicación de varios artículos y como ponente en diversas jornadas y eventos relacionados con la innovación. Como conocedora del entramado del sector y experta en innovación y transferencia de tecnología, contribuyó directamente en el desarrollo del primer plan estratégico para el clúster cerámico.
Para aportar contexto, ¿cómo se desarrolló su ejercicio en 2025 y qué principales claves destacaría?
El ejercicio 2025 lo califico como positivo y he de dar las gracias y reconocer la gran labor que está realizando mi equipo para llevar a cabo nuestro principal objetivo: investigar para ofrecer a las empresas soluciones con impacto real. Debemos, además de generar conocimiento, aplicarlo directamente a la industria, trasladando los resultados del laboratorio directamente a las empresas. El 69% de la actividad se ha centrado en el sector de los materiales cerámicos, trabajando no solo con empresas del clúster cerámico, sino también con las asociaciones empresariales y entidades que lo apoyan. La clave es mantener una orientación práctica y realizar una transferencia efectiva del conocimiento.
Uno de nuestros hitos en 2025 fue elevar a público la participación en Tekinn, constituyendo la primera spin-off del centro, con sede en Espaitec, en la UJI. Este gran desafío cambia nuestra visión de la innovación. Esto se ha desarrollado en el marco de REDIT Ventures, sin lo cual habría sido poco menos que imposible dar este salto.
En 2025 nuestros ejes de I+D estratégicos se han centrado en la descarbonización de la industria, en la aplicación de la IA y en el impulso a la Química Sostenible, una línea de investigación nueva que emprendimos en 2024 y que se ha desarrollado en 2025, cogiendo buen impulso durante 2026.
Y en 2026, ¿hacia dónde se dirigen los principales objetivos del centro tecnológico?
Como siempre hemos hecho, vamos a seguir trabajando estrechamente con el clúster cerámico. Estamos desarrollando proyectos de I+D+i y diversas iniciativas para las empresas y asociaciones empresariales, adaptándonos a sus necesidades e incluso anticipándolas. También estamos llevando a cabo iniciativas para cuidar más a nuestras empresas asociadas. Sí que quiero llamar la atención desde aquí, y en relación con la transferencia de tecnología, en que necesitamos construir y operar en nuevas plantas piloto para desarrollar demostradores que se acerquen lo máximo posible a la realidad industrial, a fin de poder validar la investigación. Estamos trabajando para encontrar apoyo por parte de las administraciones, ya que, sin el respaldo de las administraciones públicas, y con la colaboración de las empresas, es imposible llevarlo a cabo.
Martín Plaza
¿Cuáles son los ejes de la actividad?
Las líneas estratégicas de I+D para el 2026 se centran en cuatro ejes: además de seguir trabajando en descarbonización de procesos calorintensivos y en aplicación de la IA, intensificaremos los proyectos de cerámicas avanzadas con aplicación en diversos sectores, como la ingeniería aeronáutica, la aeroespacial y tecnologías duales. Especialmente, queremos reforzar nuestro posicionamiento como centro tecnológico referente en cerámicas avanzadas de altas prestaciones para aplicaciones estratégicas, y potenciar más nuestra presencia en el ámbito nacional y europeo. Además, seguiremos profundizando en la construcción industrializada, donde ya somos referentes, con gran presencia en grandes plataformas, entre ellas el Clúster Español de la Edificación, en el que formamos parte de varios grupos de trabajo. En nuestro centro el mensaje es que “la innovación ha dejado de ser una opción para convertirse en una herramienta clave de adaptación y resiliencia”.
Al hilo de lo que nos comenta sobre el énfasis que pone el ITC en el campo de las cerámicas avanzadas aplicadas en industrias esenciales para la economía europea ¿nos podría explicar qué es lo que puede ofrecer el ITC en este sentido?
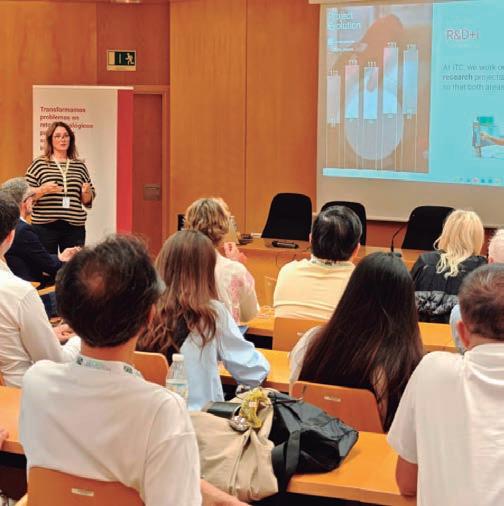
Muy recientemente he participado en una jornada dedicada a la ingeniería aeroespacial en el Espaitec de la Universitat Jaume I de Castellón, a quienes agradezco que nos hayan invitado. Precisamente el título de mi ponencia era: “El futuro de la ingeniería aeroespacial es cerámico”, situando en primer lugar el Contexto Estratégico: Soberanía, Geopolítica y una Nueva Ley Europea de materiales avanzados, es decir, en qué punto nos encontramos en un momento en el que el entorno internacional se encuentra marcado por la volatilidad, la fragmentación de los mercados y tensiones entre potencias. El hecho es que gracias a la I+D practicada en el ITC en el desarrollo de cerámicas avanzadas podemos pasar a obtener materiales muy tenaces, con alta dureza y estabilidad térmica, lo que difiere mucho de la cerámica “tradicional”.
El reto no es solo desarrollar el material, sino hacerlo industrializable: controlar su microestructura, su reproducibilidad, la temperatura de procesado y escalado. En este sentido, los sistemas de propulsión aeronáuticos y espaciales tienen una extrema exigencia de mayor eficiencia y menor peso y esto ha llevado a los materiales metálicos a su límite operativo.
¿Y qué supone ello?
Para mí, el salto tecnológico exige integrar el material, la geometría y la superficie en un único desarrollo, como he dicho en esta intervención. El material cerámico avanzado desarrollado, combinado con las técnicas de impresión 3D, que pueden reproducir piezas cerámicas de altísima complejidad con propiedades de elevada resistencia, y que además pueden actuar como recubrimientos funcionales, ofrecen más y mejor rendimiento, menos peso y mayor vida útil en condiciones extremas.
Las capacidades que podemos ofrecer van desde la formulación y procesado de composiciones cerámicas avanzadas, pasando por el conformado avanzado en 3D, por el que desarrollamos diseños geométricos complejos y realizamos su optimización aerodinámica, para pasar al tratamiento térmico en el que se utilizan hornos de alta temperatura con atmósfera controlada siendo el centro experto en el ajuste microestructural de los materiales para maximizar propiedades.
No olvidemos los recubrimientos funcionales, puesto que en el ITC tenemos la capacidad de desarrollar barreras térmicas y protección frente a la oxidación, la corrosión y el desgaste, además de tener el
Laboratorio electroquímico
control de firma térmica, visible y radar, poder desarrollar materiales fotocatalíticos y soluciones y sistemas antihielo y deshielo, procesos fundamentales que sirven para eliminar el hielo, la nieve o la escarcha de las aeronaves.
¿En qué más aspectos es importante el rol del centro tecnológico?
Otra capacidad fundamental es la caracterización y validación de los materiales, por lo que contamos con equipamiento y personal con alta cualificación que pueden realizar caracterización avanzada con técnicas basadas en la difracción con rayos X (DRX) o mediante el microscopio de barrido electrónico (MEB), entre otras. También podemos llevar a cabo con garantías la determinación de las propiedades mecánicas, térmicas, o la resistencia química, entre otras muchas, además de realizar su validación térmica y química. Por tanto, desde el ITC podemos llevar a cabo el ciclo tecnológico completo: desde la formulación hasta la validación en condiciones extremas de estos materiales cerámicos avanzados para su uso en la ingeniería aeroespacial y también en la aeronáutica.
Y, ante todo el panorama geopolítico a escala mundial y los cambios y fricciones que se están produciendo, ¿cómo ve el papel que puede jugar el ITC en un futuro?
He de nombrar la VIII Jornada Vigilancer, una plataforma muy conocida por vuestros lectores y seguidores, donde precisamente ponentes de primer nivel pusieron sobre la mesa el 21 de mayo cómo son estos cambios, cómo están jugando sus políticas las principales potencias, y cómo debemos conocerlas para saber a qué atenernos, encontrar nuevas oportunidades y adaptarnos para seguir siendo competitivos.
Ante las grandes repercusiones en la economía global, en el ITC estamos y estaremos siempre al lado de las empresas para lograr la autonomía energética y de materiales, por un lado promoviendo el ahorro energético e investigando en tecnologías de descarbonización, como el secado por infrarrojos, la electrificación de hornos, el uso del hidrógeno como combustible, la captura de CO2 o el uso del biogás. También tenemos amplia experiencia en la caracterizaicón y procesado de materiales, de modo que podemos optimizar su procesado, buscar materias primas alternativas, reducir el uso de aquellas que son muy fluctuantes en cuanto a precio en mercado, o reutilizar materiales para convertir los residuos en recursos. Como saben, la Plataforma Vigilancer cuenta con el respaldo de la Diputación de Castellón y está desarrollada por nuestro Centro Tecnológico. Les invito a consultar el resumen de la misma que es de acceso público en la página web www.vigilancer.es
La cerámica recupera producción, pero sigue 'atrapada' en una factura energética
muy superior a la de antes
de la crisis
El sector español de baldosas crece un 1,7% en 2 025, hasta los 423 millones de m2, mientras el coste de la energía alcanza los 813,9 millones de EUR y ya supone el 16,8% de la facturación.
Martín Plaza
La industria cerámica española empieza a consolidar una recuperación productiva tras el fuerte impacto de la crisis energética, pero lo hace todavía lejos de los niveles previos al encarecimiento del gas y con una factura de la energía que continúa condicionando su competitividad. El sector fabricante de baldosas alcanzó en 2025 una producción de 423 millones de m2, un 1,7% más que en 2024, según el último informe de producción y energía elaborado por Ascer.
El dato confirma una mejora moderada de la actividad, aunque no borra el cambio de escala que ha sufrido el sector desde 2021 y, especialmente, desde 2022, cuando el estallido de la crisis energética disparó los costes de producción. La recuperación, por tanto, no se traduce todavía en un retorno a la normalidad anterior: la producción avanza, pero los costes siguen instalados en una cota sensiblemente más alta.
El informe sitúa el censo sectorial en 102 empresas, entre fabricantes de baldosas y piezas especiales. La estructura empresarial mantiene un peso mayoritario de las pymes, que representan el 77% del total, aunque su aportación a la producción se queda en el 21,4%. Las grandes compañías, el 23% restante, concentran el 78,6% de los m2 fabricados. Esta fotografía refleja la elevada concentración productiva del sector y la distinta capacidad de resistencia de las empresas ante un contexto de márgenes tensionados.
Por productos, el gres porcelánico refuerza su posición dominante y ya supone el 73,2% de la producción. Le siguen el azulejo, con el 21,7%, el gres, con el 4,8%, y otros productos, como piezas especiales y mosaico, con apenas el 0,3%. Dentro del porcelánico, la lámina cerámica continúa ganando presencia y representa el 7,8% del total, mientras que el gres espesorado se mantiene en el 1,5%.
También avanza el peso de la pasta blanca, que alcanza el 89% de la producción, dos puntos más que en 2024, frente al 11% de pasta roja. En cuanto al sistema de fabricación, el prensado
en seco sigue siendo prácticamente hegemónico, con el 99% de la producción, frente al 1% correspondiente a piezas extrudidas.
❖ Una industria dependiente del gas
El principal condicionante continúa siendo la energía. La fabricación de baldosas cerámicas es una actividad intensiva en energía térmica y su estructura de consumo lo evidencia: el 90% corresponde al gas natural y el 10% a la electricidad. En 2025, el consumo de gas del sector ascendió a 13,1 TWh, un 1% más que el año anterior, mientras que el consumo eléctrico fue de 1,6 TWh, con un incremento del 3%.
El dato tiene una lectura doble. Por un lado, la actividad recupera pulso y, por tanto, necesita más energía. Por otro, el sector mejora su eficiencia: el consumo específico de gas por m2 se reduce un 5% y el consumo eléctrico específico baja un 2%. Es decir, se produce más con menos energía por unidad fabricada, aunque el coste final sigue pesando más que antes en la cuenta de resultados.
La factura energética total ascendió a 813,9 millones de EUR, un 2,8% más que en 2024. El gas se mantuvo prácticamente estable, con 593,5 millones de EUR, un 0,2% menos, mientras que la electricidad aumentó hasta los 220,4 millones, con una subida del 11,6%. En conjunto, la energía representa ya el 16,8% de la facturación sectorial, por encima del 16,4% registrado el año anterior.
El informe de Ascer subraya además la importancia del sector cerámico de Castellón y de la Comunitat Valenciana dentro del consumo industrial de gas. La cerámica representa el 59% del consumo de gas industrial de la Comunitat Valenciana y el 7,9% del consumo industrial de España. Este dato muestra hasta qué punto cualquier variación en los precios de la energía tiene un impacto directo sobre una de las principales industrias manufactureras del país.
❖ La factura energética se modera, pero no vuelve a niveles normales
La evolución de la factura energética permite entender la dimensión del problema. En 2019, antes de las sucesivas crisis derivadas de la pandemia, la guerra en Ucrania y la tensión de los mercados energéticos, el sector soportaba una factura de 504,1 millones de EUR. En 2025, pese a la moderación respecto a los máximos de 2022, el coste se sitúa todavía en 813,9 millones.
Ascer advierte de que el coste energético por m2 se ha duplicado respecto a 2019, en un contexto en el que la producción aún no ha recuperado los volúmenes previos. La comparación evidencia que el problema no es solo el precio absoluto de la energía, sino su peso relativo sobre una producción menor.
En 2025, los principales índices de referencia del gas registraron nuevos incrementos medios. El MIBGAS-DA alcanzó los 35,97 EUR por MWh, un 3,6% más, mientras que el TTF-MA se situó
en 36,40 EUR por MWh, con una subida del 5,1%. El precio medio del pool eléctrico aumentó un 4,2%, hasta los 65,52 EUR por MWh.
❖ Más autoconsumo fotovoltaico y cogeneración estable
Frente a este escenario, el sector avanza en autoconsumo y eficiencia. En 2025, el 12% del consumo eléctrico de la industria cerámica procedió de energía fotovoltaica, frente al 9% del año anterior. El informe contabiliza 59 plantas solares en autoconsumo, con 140 MW de potencia instalada, un 6% más, y una generación renovable que crece un 34%.
La cogeneración de alta eficiencia mantiene también un papel relevante dentro del sector. La producción eléctrica por cogeneración aumenta un 2%, con 42 equipos en funcionamiento y una potencia instalada de 234 MW. No obstante, respecto a 2021, año de mayor producción, la generación eléctrica por cogeneración acumula una caída del 24%. Del total generado mediante cogeneración, el 31% se destina a autoconsumo.
El autoconsumo fotovoltaico sigue creciendo y ya cubre el 12% del consumo eléctrico sectorial
La industria azulejera está pendiente de la respuesta de la UE a las alegaciones presentadas por el sector y por distintas instituciones ante la revisión de los criterios de asignación gratuita de derechos de emisión
Estos datos apuntan a un esfuerzo de adaptación por parte de las empresas, pero también a los límites de esa transformación en una industria cuyo proceso productivo sigue dependiendo de forma mayoritaria del gas natural, especialmente en las fases térmicas. La electrificación completa de los hornos, una de las vías teóricas de descarbonización, sigue condicionada por barreras tecnológicas, por el coste de la electricidad y por la disponibilidad de energía limpia suficiente y competitiva.
❖ El coste del CO2 se dispara un 53%
A la presión energética se suma otro de los datos más preocupantes del informe: el fuerte incremento del coste asociado al mercado europeo de derechos de emisión. El sector fabricante de baldosas cerámicas está incluido en el Régimen de Comercio de Derechos de Emisión de la Unión Europea, el conocido EU ETS, y está considerado en riesgo de fuga de carbono. Por esa razón recibe asignaciones gratuitas de derechos de emisión, un mecanismo concebido para evitar que industrias intensivas en energía pierdan competitividad frente a productores de terceros países con menores exigencias ambientales.
Sin embargo, ese colchón se está adelgazando. En 2025, las emisiones verificadas de CO2 aumentaron un 3%, en línea con la evolución de la producción y del consumo energético, pero el coste sectorial del sistema ETS ascendió a 56 millones de EUR, un 53% más que en 2024. El salto es especialmente relevante porque no responde solo a un mayor nivel de actividad, sino a una combinación de factores que anticipa una presión creciente para los próximos ejercicios.
El informe apunta a tres elementos clave. El primero, la reducción de las asignaciones gratuitas, que caen un 9%. El segundo, el aumento del déficit de asignación, que alcanza el 38%, lo que obliga a las empresas a acudir en mayor medida al mercado para cubrir sus emisiones. Y el tercero, el encarecimiento del derecho de emisión, cuyo precio medio se situó en 73,95 EUR por tonelada de CO2, un 13% más que el año anterior.
La consecuencia es que el ETS deja de ser un impacto coyuntural y se convierte progresivamente en un coste estructural adicional para la cerámica. A diferencia de otros costes industriales, el margen de reacción de las empresas es limitado, porque el proceso de fabricación sigue dependiendo
mayoritariamente del gas natural y las alternativas tecnológicas para descarbonizar completamente los hornos no están todavía maduras, disponibles a escala industrial o en condiciones económicas competitivas.
Este punto resulta especialmente sensible para el clúster de Castellón, donde se concentra la mayor parte de la producción española de baldosas. El encarecimiento del CO2 se suma a una factura energética que continúa muy por encima de los niveles previos a la crisis y estrecha aún más los márgenes de un sector que compite en mercados internacionales frente a países con costes regulatorios y energéticos inferiores.
La lectura de fondo es que la factura del CO2 empieza a pesar en la misma dirección que la factura energética. La industria gana eficiencia, reduce consumos específicos y avanza en autoconsumo renovable, pero esos progresos no neutralizan el efecto combinado de unas asignaciones gratuitas decrecientes, un déficit mayor de derechos y un precio del CO2 más elevado. El resultado es una presión adicional sobre la cuenta de explotación justo cuando la recuperación productiva todavía es limitada.
❖ A la espera de Bruselas
El aumento del coste ETS explica también la preocupación del sector ante la evolución normativa europea. La industria azulejera está pendiente de la respuesta de la Unión Europea a las alegaciones presentadas por el sector y por distintas instituciones ante la revisión de los criterios de asignación gratuita de derechos de emisión. La cuestión de fondo es si el nuevo marco reconocerá las limitaciones tecnológicas actuales de una actividad gasintensiva o si, por el contrario, acelerará la reducción de derechos gratuitos sin que existan alternativas industriales plenamente viables.
La patronal cerámica viene advirtiendo de que una disminución adicional de las asignaciones gratuitas elevaría todavía más
el coste del CO2 en un momento de recuperación débil. La producción ha crecido un 1,7% en 2025, hasta los 423 millones de m2, pero el sector sigue lejos de los niveles previos a la crisis energética. En ese contexto, un aumento sostenido de la carga regulatoria puede convertirse en un factor de pérdida de competitividad, en especial para las compañías con menor capacidad financiera.
El debate no es solo ambiental, sino también industrial. La cerámica ha mejorado su eficiencia energética, ha reducido el consumo específico de gas y electricidad por metro cuadrado y ha incrementado el peso del autoconsumo fotovoltaico. Pero el informe muestra que esos avances no bastan para neutralizar el encarecimiento conjunto de la energía y del CO2 El riesgo que señala el sector es que Europa endurezca los costes de producir dentro de su territorio sin garantizar al mismo tiempo condiciones suficientes para competir con materiales importados de países con exigencias ambientales menos estrictas.
La espera de la respuesta comunitaria llega, además, en un momento en el que el sector necesita visibilidad regulatoria para planificar inversiones. Las empresas deben decidir cómo orientar sus recursos hacia eficiencia, autoconsumo, cogeneración, electrificación parcial o nuevas tecnologías térmicas, pero esas decisiones dependen en gran medida de cuál sea el coste real de producir en Europa durante los próximos años. Para una industria intensiva en capital y con ciclos largos de inversión, la incertidumbre normativa se convierte en otro factor de presión.
La conclusión que deja el informe es clara: la cerámica ha empezado a recuperar producción y gana eficiencia, pero lo hace en un escenario de costes energéticos, regulatorios y ambientales estructuralmente más exigente. La industria produce algo más, consume mejor y aumenta el peso de la energía renovable, pero sigue condicionada por una factura muy superior a la etapa previa a la crisis y por una decisión europea que puede marcar su margen de maniobra en los próximos años. ◆
La producción crece un 1,7% mientras mejora la eficiencia energética del sector al reducirse los consumos específicos por metro cuadrado
El coste energético por metro cuadrado duplica el registrado antes de la crisis energética
Juan Carlos L. López, gerente de Ventas (España y América Latina) de SABO:
“Continuaremos dando forma al panorama industrial cerámico a escala mundial”
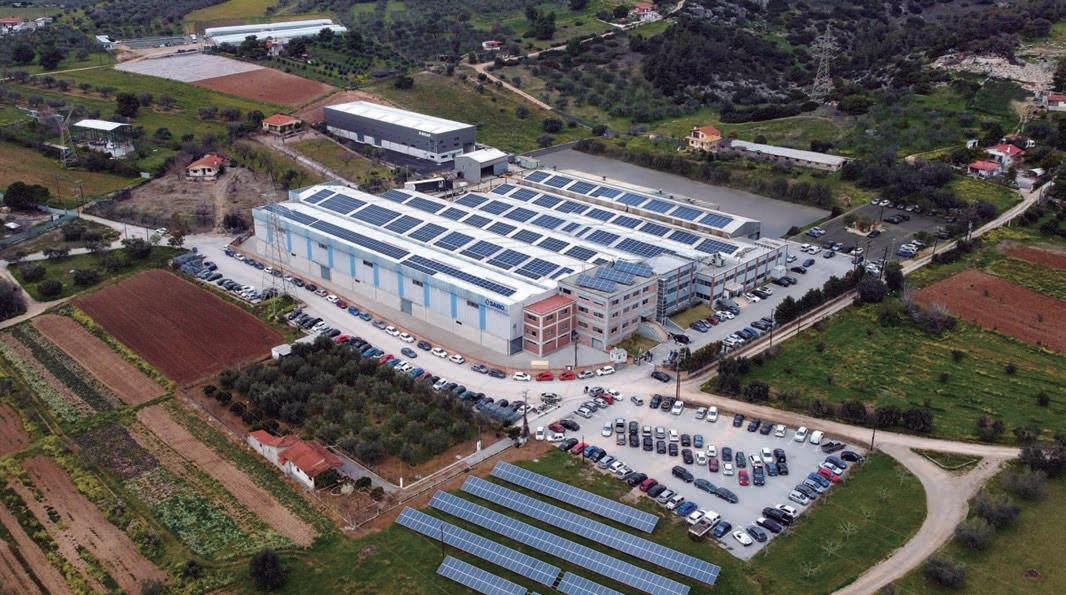
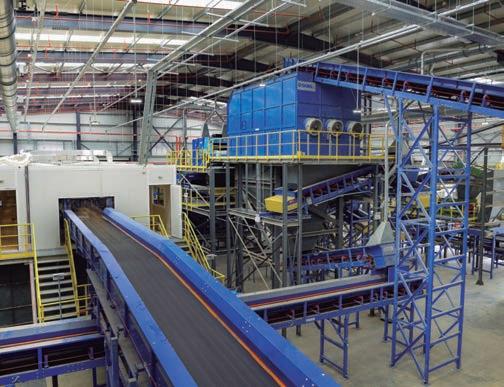
SABO es una firma griega especializada en el suministro de plantas llave en mano para la industria de la cerámica estructural. Ofrece una gama completa de soluciones para el manejo, secado y cocción del producto. En SABO comprenden profundamente las necesidades del fabricante de ladrillos y tejas, colaboran estrechamente con él y garantizan que sus inversiones sean exitosas y rentables. Hoy conversamos sobre esto y mucho más con Juan Carlos L. López, gerente de Ventas España y América Latina de la empresa.
SABO opera actualmente en más de 50 países y exporta la gran mayoría de su producción. ¿Cuáles considera que fueron los pilares fundamentales para consolidar a una empresa griega como líder mundial en el sector de la cerámica estructural?
Cuando fundamos el Grupo SABO en 1984, la visión era clara pero ambiciosa: demostrar que una empresa griega no solo
podía competir, sino liderar a escala mundial un sector industrial muy exigente como el de la cerámica. Nuestra presencia actual en más de 50 países y el hecho de que la gran mayoría de nuestra producción se destine a la exportación no es fruto del azar; es el resultado de decisiones estratégicas que constituyeron los pilares fundamentales de nuestro recorrido.
El primer y decisivo pilar fue el profundo conocimiento técnico y la inversión continua en innovación. Desde el inicio optamos por no ser simples fabricantes de equipos, sino proveedores de soluciones industriales integrales. Desarrollamos tecnología adaptada a las necesidades reales de nuestros clientes en la industria cerámica, con énfasis en la eficiencia, la fiabilidad y el rendimiento a largo plazo de las instalaciones.
El segundo pilar fue la orientación internacional como elección estratégica. El mercado griego nunca fue un límite para nosotros. Por el contrario, diseñamos SABO desde el principio con estándares internacionales, invirtiendo en personas, estructuras y procesos que nos permitieran competir con grandes grupos globales tanto en mercados consolidados como emergentes. Nuestra presencia física junto a los clientes, independientemente de la geografía, construye relaciones de confianza que duran décadas.
El tercer pilar es el factor humano y la cultura corporativa. SABO creció gracias a personas que comparten la misma pasión por la calidad, la responsabilidad y la mejora continua. Creamos una cultura en la que la creatividad griega se combina con la disciplina operativa internacional.
Por último, fue decisivo un enfoque de largo plazo. No buscamos un crecimiento rápido, sino un liderazgo sostenible en la industria cerámica. Cada proyecto, cada colaboración y cada solución tecnológica se diseña con una perspectiva de décadas.
Juan Carlos L. López
Desde su fundación en 1984, el grupo ha diversificado sus actividades en áreas como el medio ambiente (SABO Environmental) y la energía. ¿Cómo se integran estas diferentes actividades para ofrecer una propuesta de valor unificada e integral a sus clientes?
La evolución del Grupo SABO hacia sectores como el medioambiente y la energía no supuso una desviación de nuestro núcleo, sino que fue una continuación natural del mismo. Hoy, el Grupo SABO, SABO Environmental y nuestras actividades energéticas funcionan como un único ecosistema de tecnología y soluciones con la industria cerámica como eje central.
Esta integración se basa en una filosofía simple pero esencial: nuestros clientes industriales no buscan soluciones fragmentadas, sino sistemas holísticos que mejoren su huella global —económica, energética y ambiental—.
En la industria cerámica, el consumo energético y el desempeño ambiental son factores críticos. A través de SABO Environmental, integramos tecnologías de tratamiento de gases, gestión de residuos y economía circular directamente en el diseño de las plantas productivas. Al mismo tiempo, nuestras soluciones energéticas permiten a los clientes reducir costes y emisiones, reforzando la sostenibilidad de sus inversiones en cerámica.
El valor para el cliente reside en el hecho de que se relaciona con un socio estratégico, no con múltiples proveedores
aislados. Asumimos la responsabilidad total: desde el diseño y la construcción de plantas cerámicas, hasta la optimización energética, el cumplimiento ambiental y el soporte técnico a largo plazo.
Nuestra visión de futuro es clara: SABO continuará dando forma al panorama industrial cerámico a escala mundial, ofreciendo soluciones inteligentes, sostenibles y eficientes que demuestran que la industria moderna puede —y debe— evolucionar hacia un modelo de desarrollo más responsable e innovador.
¿Qué ventajas competitivas ofrece al cliente el hecho de que SABO asuma todo el proceso, desde el diseño y fabricación del equipamiento mecánico hasta la instalación y el soporte posventa?
En los proyectos cerámicos, la complejidad no reside solo en el equipamiento, sino también en la correcta integración de todos los eslabones de la cadena. Desde el primer día de SABO comprendimos que el verdadero valor para el cliente no es recibir un conjunto de máquinas, sino una planta de producción funcional, optimizada y fiable.
La filosofía de los proyectos turnkey nos permite controlar la calidad, la coherencia y el rendimiento en cada etapa. Cuando SABO asume integralmente el diseño, la fabricación, la instalación y el soporte posterior, el cliente obtiene una ventaja
SABO Environmental
clara: un único interlocutor responsable. Esto se traduce en menos riesgos, plazos definidos y soluciones que no son fragmentarias, sino parte de una estrategia integral.
En nuestro ámbito internacional, donde los proyectos suelen ejecutarse en entornos y mercados exigentes, el modelo llave en mano refuerza la transparencia y genera confianza. No solo entregamos un proyecto: nos comprometemos con su rendimiento a lo largo del tiempo.
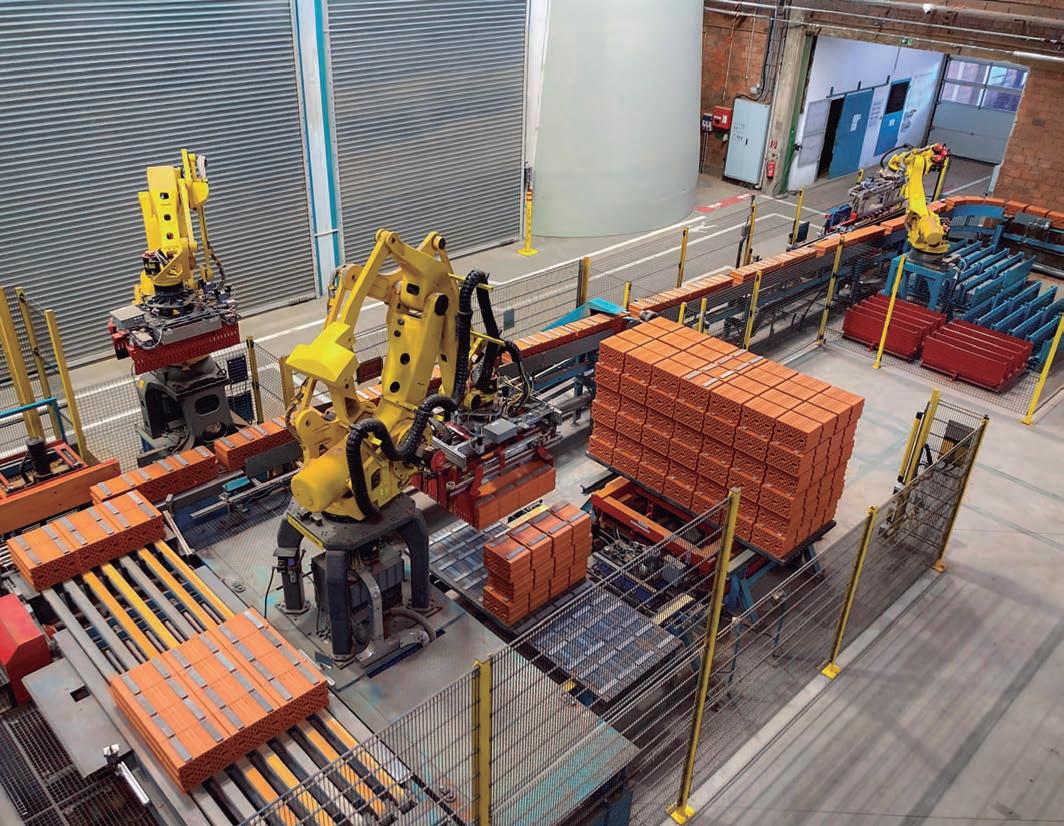
La robótica y la automatización son elementos centrales de sus soluciones para la manipulación de materiales y el embalaje. ¿Cómo integran tecnologías de “Industria 4.0” para optimizar la eficiencia energética y la productividad en las instalaciones de sus clientes?
Para el Grupo SABO, la robótica y la automatización no son una tendencia; son una herramienta estratégica. Hoy, la industria cerámica debe ser simultáneamente más productiva, más eficiente y más flexible. Ahí es donde intervienen las tecnologías de Industria 4.0.
Integramos sistemas inteligentes de gestión de materiales, soluciones robóticas de embalaje y plataformas digitales de monitorización de la producción que permiten al cliente tener una visión completa de su fábrica en tiempo real. Los datos se transforman en decisiones: reducción del consumo de energía, optimización de flujos, mantenimiento predictivo y aumento del rendimiento global.
Sin embargo, para nosotros la tecnología no sustituye a las personas. Las fortalece. Creamos instalaciones donde el operador tiene mayor control, mayor seguridad y menor dependencia de prácticas ineficientes del pasado. Este equilibrio entre tecnología y experiencia industrial es lo que marca la diferencia.
Con su división ambiental centrada en la gestión de residuos sólidos, ¿cuál es la visión de SABO sobre la economía circular y cómo ayudan a los clientes industriales a reducir su impacto ambiental?
La sostenibilidad ya no es un requisito externo. Es una necesidad interna para cualquier industria cerámica moderna que quiera sobrevivir y crecer. A través de SABO Environmental, abordamos la gestión de residuos sólidos no como un coste, sino como una oportunidad de reaprovechamiento y mejora del rendimiento global.
Nuestra visión de la economía circular se basa en la premisa de que nada debe desperdiciarse. Materiales que antes se consideraban residuos hoy pueden —con la tecnología adecuada— reincorporarse al proceso productivo o aprovecharse energéticamente. Esto reduce la huella ambiental, limita las emisiones y fortalece la resiliencia de las empresas frente a una normativa cada vez más exigente.
Para SABO, la sostenibilidad no es un discurso de marketing. Es parte integral del diseño de cada proyecto. Y creemos firmemente que, en el futuro, las industrias que destacarán no serán simplemente las más grandes, sino aquellas que logren combinar tecnología, eficiencia y responsabilidad ambiental.
Cada mercado dispone de distintas materias primas (arcillas) y condiciones específicas. ¿Cuál es el proceso de adaptación de las boquillas de extrusión y del equipamiento mecánico para responder a las necesidades específicas de fabricantes en regiones tan diferentes, por ejemplo, como América Latina o Asia?
En el mundo no existen dos mercados cerámicos iguales. Las materias primas, las condiciones climáticas, los costes energéticos y las expectativas productivas varían significativamente
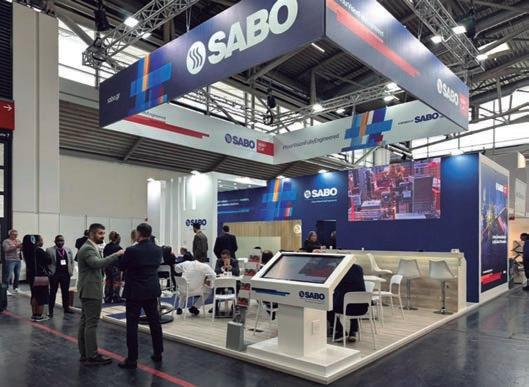
Stand en Ceramitec 2026
SABO Environmental
entre América Latina y Asia. Para el Grupo SABO, esta diversidad no es un obstáculo: es el punto de partida del diseño.
El proceso de adaptación comienza mucho antes de la fabricación del equipamiento. Nuestros equipos analizan en profundidad las arcillas, sus propiedades fisicoquímicas y su comportamiento durante la extrusión y la cocción. Basándonos en estos datos, diseñamos boquillas de extrusión personalizadas y ajustamos toda la línea de producción, desde la preparación de la materia prima hasta la manipulación del producto final.
El elemento clave es que no adaptamos simplemente una máquina, sino todo el concepto productivo. Este enfoque nos permite entregar instalaciones que funcionan de forma óptima a escala local, manteniendo al mismo tiempo los más altos estándares internacionales de rendimiento, calidad y fiabilidad.
¿Qué importancia tiene la participación en ferias internacionales para SABO y qué innovaciones tecnológicas o nuevos desarrollos planean destacar en los próximos eventos?
Para el Grupo SABO, las ferias internacionales no son solo plataformas de visibilidad. Son espacios de diálogo estratégico con la industria global. Allí escuchamos, comparamos, cuestionamos y redefinimos nuestro papel en un mercado que evoluciona rápidamente.
Nuestra presencia física en los principales eventos internacionales confirma la huella global de SABO y refuerza la relación de confianza con clientes y socios. Al mismo tiempo, nos permite presentar de forma tangible nuestros avances tecnológicos: soluciones de automatización de nueva generación, herramientas digitales de Industria 4.0, sistemas energéticamente eficientes y aplicaciones ambientales que responden directamente a los desafíos actuales de sostenibilidad.
En las próximas ferias internacionales, nuestro énfasis estará en soluciones cerámicas integrales, donde tecnología, energía y medioambiente coexisten en un modelo productivo único e inteligente. Para nosotros, cada feria es una oportunidad no solo de mostrar lo que hacemos hoy, sino también de compartir cómo imaginamos la industria del mañana. ◆
SABO Heavy Clay
VIGILANCER profundiza y clarifica las nuevas reglas del comercio internacional
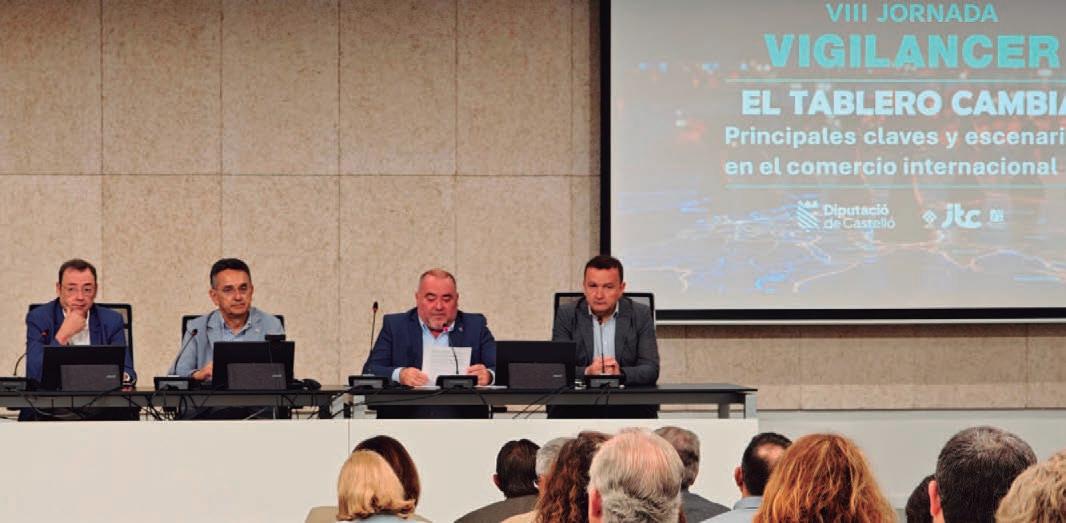
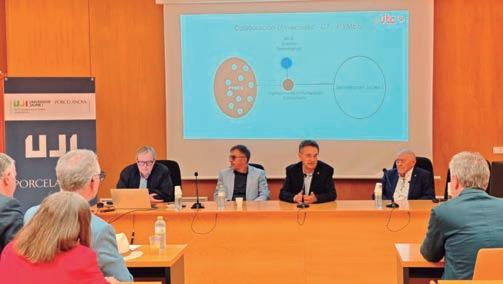
La 8ª edición de VI G ILANCER, con el título 'El tablero cambia: principales claves y escenarios en el comercio internacional', se celebró el jueves 21 de mayo en el salón de actos de la Facultad de Ciencias de la Salud de la Universitat Jaume I de Castellón.
Esto fue posible gracias al respaldo de la Diputación de Castellón, contando con la presencia del diputado de Promoción Cerámica, Vicent Pallarés, el desarrollo del Instituto de Tecnología Cerámica (ITC), a cargo de Vicente Lázaro con su equipo de investigación, y la colaboración de la UJI, representada por el vicerrector en funciones de Innovación, Transferencia y Divulgación Científica, David Cabedo.
Este año el evento se centró en analizar el panorama global que afecta directamente al sector azulejero, y precisamente se eligió por su actualidad y porque es un tema que preocupa enormemente a la industria dados los cambios geopolíticos, económicos y de negocio que afectan también a toda la sociedad.
El sector cerámico se ha caracterizado siempre por su eminente carácter exportador, superando en los últimos años el 70% de la producción, por lo que los cambios en el escenario internacional repercuten directamente en la industria.
La actividad contó con la intervención, en primer lugar, de Miguel Otero Iglesias, investigador principal en el Real Instituto Elcano, profesor en IE University y director de Investigación en el Center for the Governance of Change. Bajo el título: “Mapa de la geopolítica y la geoeconomía mundial”, ofreció una lectura clara y estratégica del nuevo tablero mundial, poniendo sobre el mismo la rivalidad entre Estados Unidos y China, la búsqueda de autonomía en Europa, y cómo el comercio, la tecnología y las finanzas se están utilizando como herramientas de poder, redefiniendo así las reglas de juego. Con un enfoque práctico y muy alineado con la actualidad, explicó qué hay detrás de la fragmentación geoeconómica, por qué Europa no puede permitirse el lujo de ignorar a China, y cómo tanto empresas como instituciones deben adaptarse a un entorno que se vuelve cada vez más incierto. Puso de manifiesto que es esencial conocer la historia y el ADN de dos potencias como China y EE.UU., puesto que su historia marca su forma de hacer política y esto repercute a todos los niveles a escala mundial. Sus políticas, la de EE.UU. basada en las
decisiones a menudo arbitrarias tomadas por un líder; la de China, sumamente emprendedora, pero muy individualista, provocan una serie de choques que “derivan en una gran ola que no vamos a poder parar” , dijo, “por lo que hemos de adaptarnos y ser más competitivos” . Europa debe mantener una autonomía estratégica, y en este sentido, según Otero, la UE necesita mantener su seguridad económica, establecer ciertas políticas de protección de aranceles, si procede, promover una política industrial sólida, preparar muy bien su defensa y rearmarse, además de encontrar y establecer nuevos partenariados o alianzas, ya que cada vez habrá más tensiones y presiones ante las que habrá que decidir.
A continuación, Víctor Burguete, investigador sénior de CIDOB, en su charla titulada “Geopolítica, energía y cadenas globales de valor”, explicó por qué la energía ha dejado de ser solo un coste para convertirse en un elemento clave del poder económico y geopolítico. A raíz de la guerra en Ucrania, la competencia por recursos críticos y la necesidad de Europa de fortalecer su seguridad energética, mostró cómo se están reorganizando las cadenas globales de valor, los riesgos que afrontan las empresas e industrias, y dónde surgen nuevas oportunidades. Se ha puesto de manifiesto de una manera muy reveladora cómo la energía, la competitividad y la estrategia internacional están más interconectadas que nunca.
También se centró en las políticas de EE.UU., que es una principal potencia en hidrocarburos: “Practica el fracking, es la gran exportadora de petróleo, por lo que no invierte en tecnologías verdes. En el caso de China, sí lo hace, en todo tipo de ellas, lo que supone una inconsistencia que llega a repercutir en las empresas alcanzando a toda la cadena de valor, por ejemplo, en casos como el desatado por la pandemia
mundial o la guerra de Ucrania” , dijo. La UE, por su parte, traza sus propias estrategias de política industrial y de seguridad económica, pero en ocasiones la falta de consenso entre los países miembro lastra las implementaciones de estas según manifestó. En cuanto a la guerra de Irán, “la decisión de cerrar el estrecho de Ormuz fue inesperada, por primera vez EE.UU. ha perdido la hegemonía naval, teniendo en cuenta que por Ormuz pasa el 20% del tráfico de petróleo mundial. También es la primera vez que sucede una crisis energética de tal magnitud porque otros muchos países no pueden enviar su petróleo”. Burguete afirmó en su charla que si este verano, temporada de más alta demanda, el estrecho de Ormuz no se abre, los precios del petróleo subirán aún más, así como los de materias primas, fertilizantes, y otros bienes de consumo, de modo que la potencialidad de esta crisis, si se alarga en el tiempo, puede afectar enormemente a nuestros mercados.
Por su parte, Bojan Shimbov, investigador del Instituto de Economía Internacional de la Universitat Jaume I, abordó cómo “Comercializar en tiempos inciertos: rutas, riesgos y oportunidades en el transporte internacional para Europa” , explicando cómo la incertidumbre geopolítica, la presión sobre las rutas marítimas y la reconfiguración de las cadenas globales de valor están transformando la manera en que se comercia desde y hacia Europa. Con un enfoque riguroso pero muy conectado a la realidad empresarial, explicó los riesgos a que hoy se enfrenta el transporte internacional, dónde están surgiendo nuevas oportunidades y cómo pueden adaptarse las empresas y los operadores a un entorno que es cada vez más fragmentado, volátil y competitivo: “hemos pasado de practicar un comercio para el crecimiento para ir a un comercio para la resiliencia y la seguridad. Estamos en un modelo que está siendo optimizado por la actual búsqueda
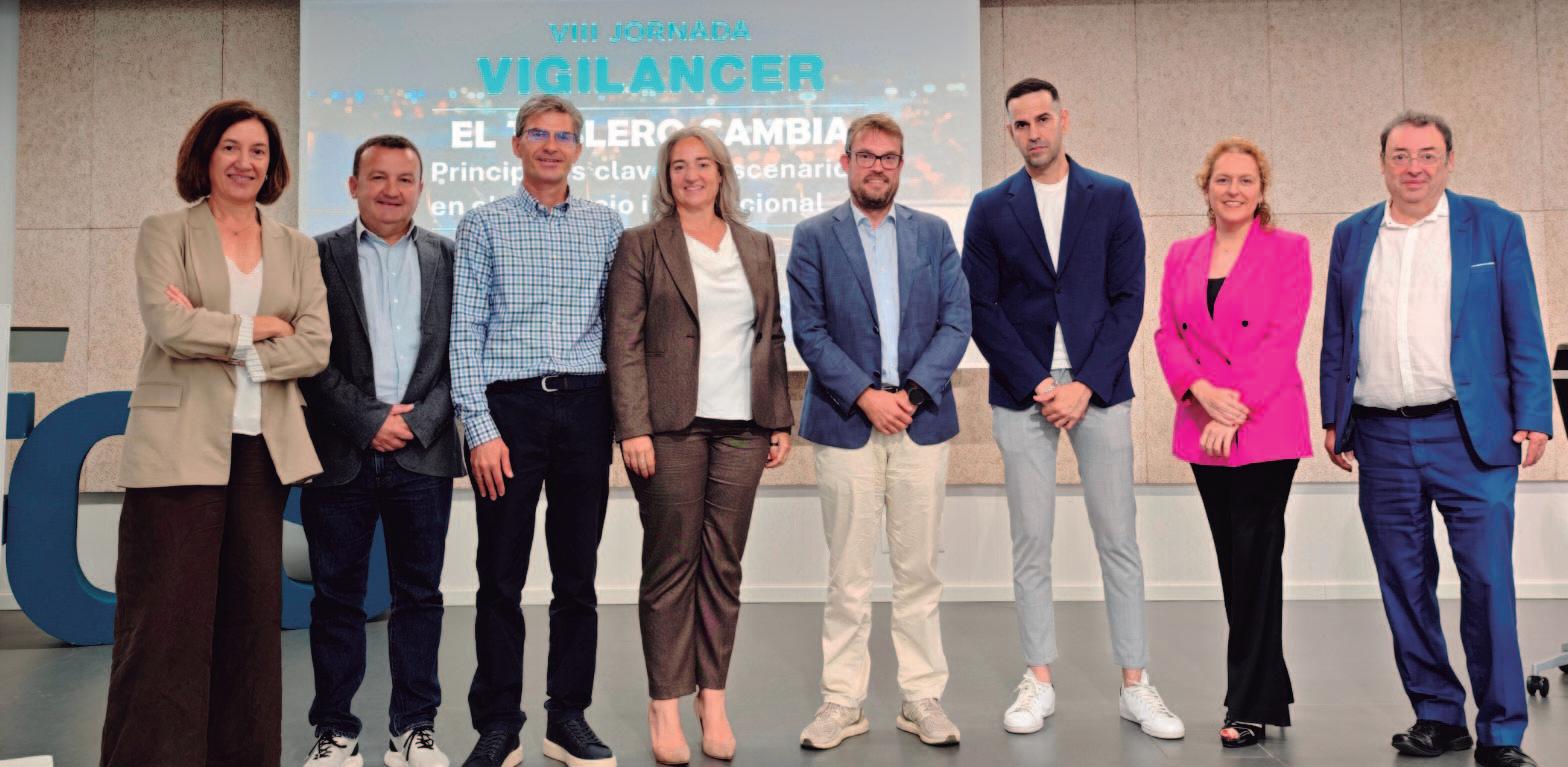
Foto de familia de los ponentes
de mayor eficiencia, aplicando altas tecnologías que también hacen que sea más caro. La importancia de las rutas marítimas es manifiesta, ya que al tener que establecer diferentes “autopistas” que se pueden utilizar de mejor o peor manera, estamos pagando un “impuesto invisible” , que viene a provocar una disrupción que hace que se incrementen los costes de la energía, y estos los pagamos entre todos a través de la inflación” , explicó. Además, incidió en las emergencias climáticas que pueden producir costes adicionales, repercutiendo en compañías de seguros, empresas y ciudadanía, ya que implica que los pedidos no puedan llegar justo a su tiempo. De este modo, los servicios logísticos, transportes por carretera y puertos se convierten en el 30% del valor de la exportación. Concretamente, explicó que los puertos son ahora la palanca de la soberanía industrial, revelándose como puntos en donde se crea la competitividad para toda la industria, tanto española como europea. Por tanto, según dijo, es un imperativo estratégico de la UE crear nuevas órbitas comerciales para afianzar una autonomía estratégica propia en donde no se dependa ni de EE.UU. ni de China, creando nuevas vías marítimas eficientes para nuestros socios y controlando especialmente los extremos de materias primas y energía, para así conservar el poder de la cadena de valor, junto con la implementación de IA que rediseñe productos más avanzados para pasar a un crecimiento de vanguardia.
La intervención de Cristina Martín Lorenzo, CEO de Usyncro, se tituló “Corredores logísticos digitales. Uso de la tecnología blockchain y la IA para optimizar la gestión de la cadena de suministro” , descubriendo cómo los corredores logísticos digitales están dejando de ser solo una promesa y se están convirtiendo en una herramienta real para mejorar la competitividad. Basándose en su experiencia al frente de Usyncro, explicó de manera práctica cómo el blockchain y la inteligencia artificial pueden optimizar la trazabilidad, reducir las fricciones
en la documentación, anticipar problemas y hacer que la cadena de suministro sea más eficiente y segura. Una explicación de gran valor especialmente para quienes quieren entender hacia dónde va la logística internacional y qué oportunidades trae consigo esta transformación tecnológica. Martín dio un enfoque eminentemente práctico a su intervención, haciendo que las personas asistentes pudieran introducir datos en una plataforma de blockchain en la que interviene la IA, de modo que se pudo ver cómo se mejoran tanto el servicio como el margen de beneficios en un entorno convulso como el que vivimos. Insistió en la importancia de tener la “Gobernanza del Dato” y, ya que estos son fundamentales, hay que saber muy bien quiénes o cómo se gestionan.
Para finalizar la jornada, conducida por la experta en comunicación María Bellmunt, intervino Deepak Daswani, ingeniero en Informática, Ciberseguridad, IA y Tecnología, además de conferenciante. En su ponencia “Ciberseguridad y amenazas digitales a nivel global, Deepak Daswani acompañó a los asistentes a explorar cómo las amenazas digitales han evolucionado pasando de ser un simple problema técnico a convertirse en un riesgo global que afecta directamente a empresas, instituciones y ciudadanía. Con un enfoque claro, cercano y muy realista, explicó cómo funcionan hoy los ciberataques, de qué vulnerabilidades se aprovechan y por qué la ciberseguridad se ha transformado en una cuestión estratégica en un mundo tan interconectado. Una aportación especialmente valiosa para comprender el verdadero alcance del riesgo digital y la importancia de anticiparse a él.
Así se desarrolló una edición más la valiosa aportación de VIGILANCER a empresas y asociaciones del sector cerámico, al estudiantado de la UJI y de otros centros, a profesorado y a personas interesadas que pudieron asistir e intercambiar impresiones con los ponentes en primera persona. ◆
VIGILANCER: foto de familia
Innovación y rendimiento al servicio de la industria cerámica internacional
Ferretti Industrial Tools reafirma su compromiso con el desarrollo de herramientas abrasivas de alto rendimiento y soluciones técnicas para la industria cerámica, consolidando su presencia en los mercados internacionales a base de innovación, investigación técnica y una estrecha colaboración con los fabricantes del sector.
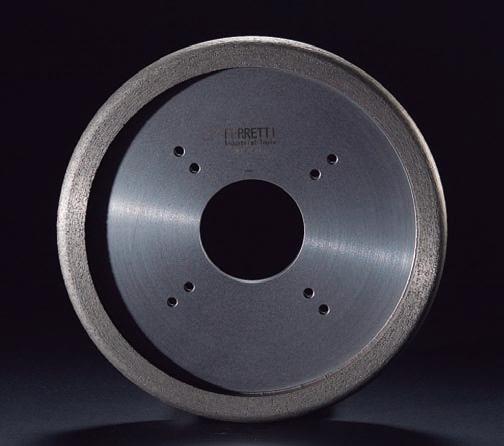
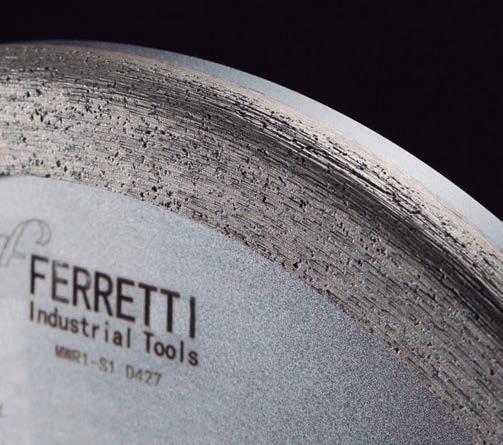
Especializada en la producción de abrasivos de lapado, muelas de rectificado, discos híbridos, discos de corte y tratamientos técnicos para superficies cerámicas, la empresa desarrolla soluciones concebidas para garantizar una elevada calidad superficial, continuidad productiva y máxima fiabilidad en las líneas de producción modernas.
❖ Abrasivos de lapado: investigación y rendimiento
Especial relevancia merecen los abrasivos de lapado, uno de los ámbitos de especialización central de Ferretti Industrial
Los datos
Ferretti S.r.l.
Via Alfredo Dino Ferrari, 70/72 41053 Maranello (MO) (Italia) Tel. +39 0536 1800610 www.ferrettitools.com
Tools. Gracias a una actividad continua de I+D, la empresa crea productos capaces de ofrecer uniformidad de brillo, estabilidad en el procesado, larga vida útil y alto rendimiento productivo.
❖ Gama completa de soluciones técnicas
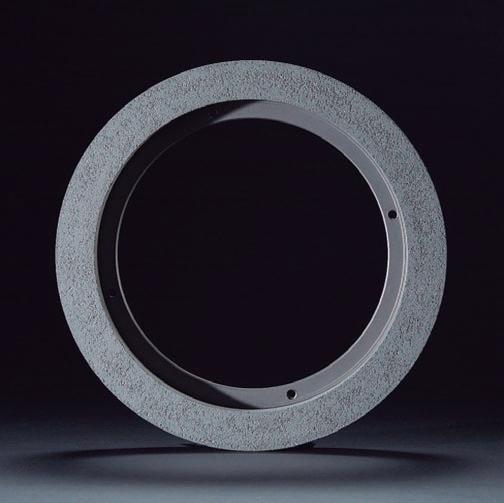
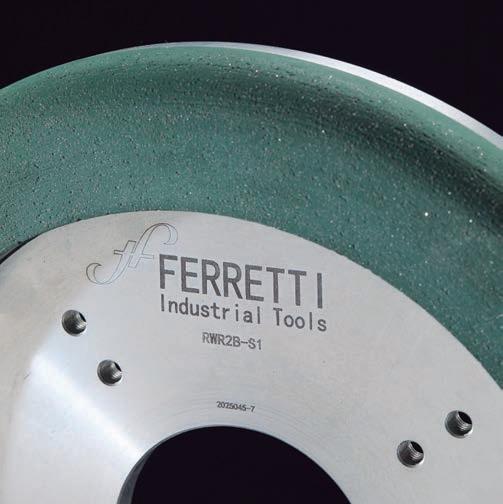
Junto a las soluciones de lapado, Ferretti Industrial Tools ofrece una gama completa de muelas de rectificado metálicas e híbridas, discos de corte en húmedo, en seco y en verde, así como tratamientos técnicos desarrollados para mejorar la estética y las prestaciones de las superficies cerámicas.
Disco de corte
Disco de corte en bruto
Cepillo Fickert para lapado
❖ Presencia en el mercado español
Como es sabido, en el mercado español, Ferretti Industrial Tools colabora con Proxima Technology, socio estratégico para el desarrollo comercial y técnico en el área.
❖Participación en Tecna 2026
En el marco deTecna 2026, prevista del 22 al 25 de septiembre en Rímini, Ferretti Industrial Tools invita a clientes, socios y profesionales del sector a visitar su stand, el 303 del Pabellón B3,
un espacio pensado para descubrir de cerca las últimas soluciones desarrolladas por la compañía y conocer las nuevas tecnologías aplicadas al procesado cerámico. La feria se presenta además como una excelente ocasión para establecer un contacto directo con los equipos Técnico y Comercial de la empresa, intercambiar experiencias, conocer nuevas tendencias del mercado y explorar nuevas oportunidades dentro del sector.
Ferretti Industrial Tools espera recibir a todos los visitantes para compartir experiencia, innovación y nuevas oportunidades de colaboración a escala internacional. ◆
Muelas de rectificado metálicas
Muelas de rectificado híbridas
Marcado inkjet para el Pasaporte Digital de Producto (DPP)
La industria cerámica europea se enfrenta a una transformación regulatoria urgente. El Reglamento Europeo de Productos de Construcción (CPR) revisado (UE) 2 024/3110, ya en vigor desde enero de 2 025, introduce el Pasaporte Digital de Producto (DPP) como requisito obligatorio.
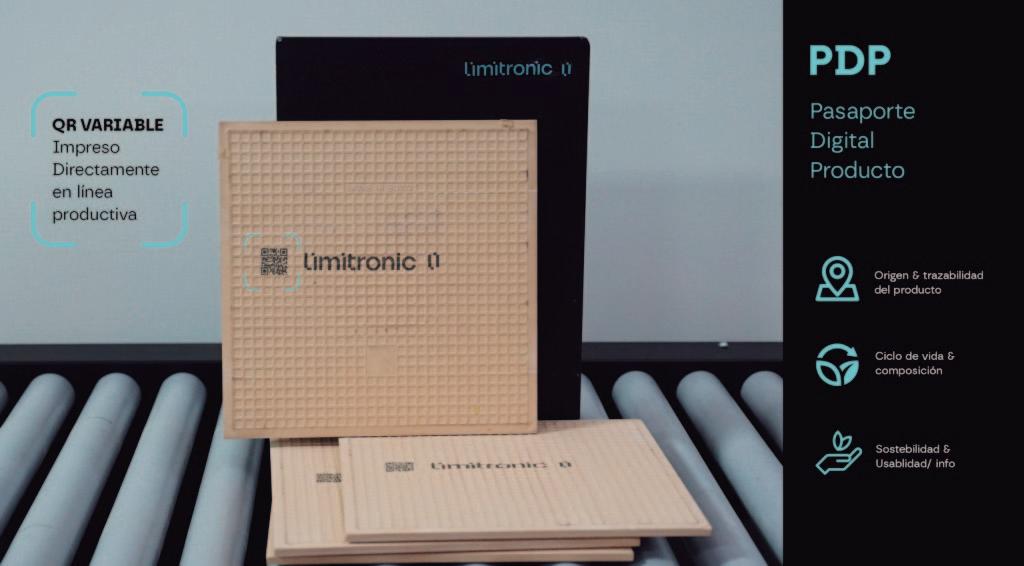
Este pasaporte digital exige que cada producto de construcción lleve un código de identificación único que vincule la pieza física con información digital completa sobre composición, origen, prestaciones técnicas y opciones de reciclaje. Se prevé que el portal oficial de DPP esté operativo en julio de 2026, y la obligatoriedad para productos de construcción, como baldosas cerámicas, comenzará entre 2026-2027.
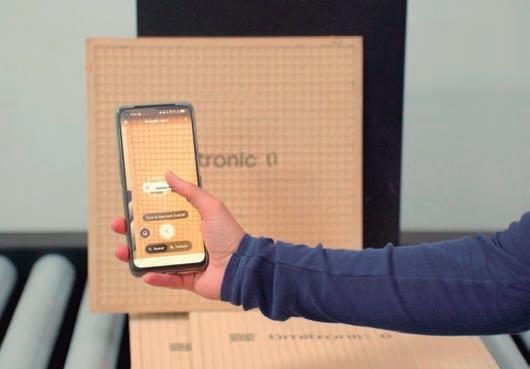
El DPP requiere un identificador único según norma ISO/IEC 15459:2015, típicamente un código QR, legible durante todo el ciclo de vida del producto. Para la cerámica, las etiquetas adhesivas o soluciones basadas en embalaje son inadecuadas
porque se pierden durante la instalación o la vida útil del producto. Sin embargo, el marcado directo en el dorso de las baldosas permitiría el seguimiento completo desde el conformado, estableciendo las bases para lo que ahora exige el DPP
La impresión inkjet con tintas cerámicas ofrece características únicas que la convierten en la tecnología de elección para el marcado de DPP en cerámica. Esta tecnología consiste en expulsar gotas individuales de tinta de pequeño tamaño únicamente cuando se requiere marcar un punto sobre el sustrato, mediante la activación precisa de actuadores piezoeléctricos o térmicos en el cabezal de impresión. Este principio permite un control exacto de la deposición de la tinta, optimizando la calidad y resolución de la imagen impresa.
Las impresoras industriales inkjet operan a una distancia de entre entre 3 y 10 mm de la superficie sin necesidad de contacto. De esta forma se elimina el riesgo de rotura de las piezas cerámicas en crudo. Además, la impresora puede integrarse en línea a la salida de las prensas, sin detener la producción. Los códigos pueden modificarse instantáneamente vía software sin cambios físicos en el equipamiento, ya que las impresoras inkjet no necesitan componentes intermedios como es el caso de la serigrafía. Esta capacidad es esencial para imprimir identificadores únicos en cada pieza o lote.
Las tintas cerámicas contienen pigmentos inorgánicos nanométricos que garantizan la integración permanente con
Yolanda Bautista, responsable de I+D & calidad de Limitronic
el sustrato cerámico durante el proceso de cocción, lo que garantiza que el código permanezca legible desde la fabricación hasta el reciclaje, cumpliendo el requisito fundamental del DPP
La industria cerámica española ha sido pionera en la adopción de tecnologías de marcado directo sobre baldosas. Los sistemas de impresión Upjet (impresión de abajo hacia arriba) permiten marcar el dorso de las piezas cerámicas incluso antes del proceso de cocción. Estas impresoras inkjet industriales se comunican mediante protocolos estándares con sistemas MES, ERP y clasificadoras automáticas. Esta interconectividad permite marcaje dinámico según datos de otros sistemas.
El dorso de las baldosas es la ubicación óptima para el código identificador, manteniéndose accesible sin afectar a la estética del producto. Esta ubicación facilita la lectura automática en clasificadoras y sistemas de embalaje. Para máxima durabilidad, se recomienda imprimir sobre producto en crudo antes del esmaltado con tintas cerámicas específicas, garantizando integración completa durante la cocción. Los sistemas actuales permiten resoluciones de hasta 360 dpi nativos, suficientes para códigos de alta densidad de información.
La tecnología de impresión inkjet con tintas cerámicas presenta ventajas económicas y de sostenibilidad significativas, ya que el proceso de impresión requiere cantidades de tinta muy in-
feriores a otras tecnologías y reduce significativamente las mermas en los procesos de ajuste. El cambio de imagen es inmediato, por lo que no consume tiempo de operario por cambio de modelo. El marcado inkjet directo elimina costes asociados a etiquetas, adhesivos y gestión de consumibles. El mantenimiento es mínimo, con sistemas de recirculación de tinta que prácticamente no requieren intervención.
Con la normativa ya en vigor y la obligatoriedad llegando entre 2026 y 2027, el momento de actuar es… ahora. Cualquier retraso pone en riesgo la capacidad de comercializar productos en la Unión Europea. Las impresoras industriales de marcado Upjet cerámico ofrecen la combinación ideal de durabilidad extrema, flexibilidad operativa, integración digital y viabilidad económica para cumplir con el DPP ◆
La impresión inkjet con tintas cerámicas ofrece características únicas que la convierten en la tecnología de elección.
GrindingHub 2026 reaffirms its role as an international industry get-together
Around 11,000 visitors, 462 exhibitors, and four days of the trade fair filled with technology, networking, and business opportunities: GrindingHub 2026 successfully concluded on May 8th in Stuttgart.
“With this stable result, the international trade fair for grinding technology has demonstrated the importance of specialized industry get-togethers for gaining insight, fostering personal connections, and generating new ideas,” summarized Dr. Markus Heering, Managing Director of the organizer VDW (German Machine Tool Builders' Association).
Visitors traveled to Stuttgart from 59 countries. Switzerland, Italy, France, Austria, andTurkey were particularly well represented. With 38% of foreing visitors, GrindingHub once again underscored its position as a key international meeting place for the grinding technology community.The caliber of visitors was also impressive. 82% of respondents said they were involved in purchasing and procurement decisions. 37% of them plan to invest within the next six months. “This sends an important signal to the industry,” Heering commented. “Companies are making targeted investments in productivity, efficiency, and sustainability. And this is precisely what GrindingHub offers.”
As was the case with the two previous events, visitors gave GrindingHub positive ratings in the visitor survey. Many exhibitors share this view.The 462 companies from 28 countries showcased solutions, products, and technologies in Stuttgart covering the entire grinding process chain – from grinding machines and grinding tools to automation, measurement technology, and software, as well as digitalization, process
peripherals, and services.The high level of exhibitor participation had already sent a strong signal in the run-up to the event: GrindingHub 2026 was fully booked on the exhibitor side and occupied three exhibition halls. Once again, it offered companies –from international market leaders to young tech startups–excellent opportunities to meet existing customers, establish new contacts, and launch specific projects. Felipe Levin, Managing Director of Geibel & Holz GmbH, confirms this: “For us, GrindingHub is more than just a trade fair – it is a central platform and an important forum for direct, industry-specific dialog with prospective customers and clients, as well as with partners and suppliers. This really shows just how much innovation and dynamism there is in our industry.”
The strong turnout of exhibitors and the high caliber of international visitors demonstrate that GrindingHub has established itself as a platform for grinding technology. This concept is now gaining prominence beyond Europe as well. Under the slogan “Where precision meets progress” , GrindingHub Americas marks the first trade fair in the United States dedicated exclusively to grinding technology and related processes. The premiere will take place in Cincinnati, Ohio, from May 18 to 20, 2027. “The response to our information session on GrindingHub Americas was exceptionally positive,” notes Roland Bleinroth, President of Messe Stuttgart. “The
packed hall and the strong interest shown by the exhibiting companies demonstrate that the GrindingHub concept is also in high demand in the North American market.This reinforces our commitment to our strategy and makes us very confident about GrindingHub Americas 2027.”
The fact that the GrindingHub concept in Stuttgart is proving successful and, at the same time, opening up international opportunities is also due to its consistent focus on practical application.This was exactly what was evident in the supporting program in 2026. A particular highlight of the trade fair was the newly launched Grinding Solution Forum. It focused on specific industrial challenges and practical solutions. The forum addressed key issues facing the industry, including process stability, quality, automation, data, digitalization, AI, cost-effectiveness, and the future prospects of grinding technology. The Grinder of the Year 2026 competition for upand-coming talent also gave talented newcomers the opportunity to showcase their skills.The winner, Fabio Schoppet of K.-H. Müller Präzisionswerkzeuge GmbH, received a 3,000 EUR education voucher. In addition, the joint booths –Grinding Solution Park Industry, Grinding Solution Park Science, Grinding Pavilion Switzerland, and the Startup Hub– brought together industry, research, young companies, and international partners in one compact space. With all formats, it became clear just how strongly efficiency, networking, and digital applications are shaping the further development of grinding
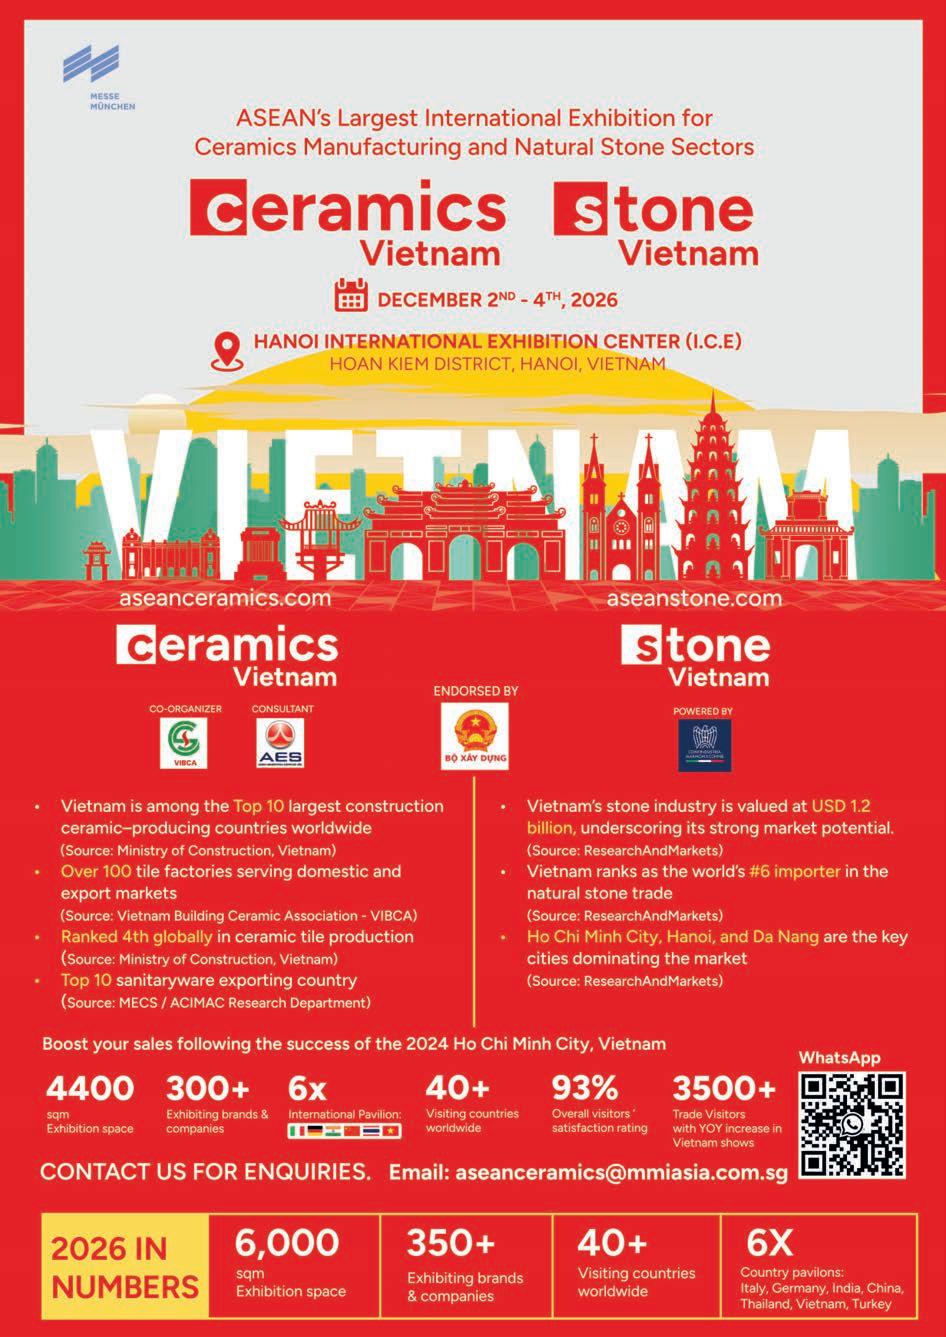
Ceramics Vietnam 2026
From raw materials to finished products, Ceramics Vietnam 2026 brings together the entire ceramics industry.
Co-located with Stone Vietnam 2026, the event will take place on 2-4 December 2026 at I.C.E. Hanoi, the heart of Vietnam’s fastest-growing construction and manufacturing corridor. The show provides a strategic B2B environment to engage with key industry players, gain targeted visibility, and explore meaningful business opportunities across Vietnam and the wider region. Items at the fair include:
• Raw materials
- Kaolin & Ball Clay
- Feldspar & Quartz
- Bentonite & Alumina
- Glaze & Frits
- Zircon and Silica Sands
- Refractory Materials
- Ceramic additives
- Pigments
- Coating powder.
technology. This was also complemented by the launch of the AI-powered chatbot Hubi. It helped visitors find exhibitors, technologies, and applications, thereby making it easier for them to plan their visit.
“With its third event, GrindingHub has further solidified its position as the leading international trade fair for grinding technology,” summarizes Dr. Heering. “It brings together manufacturers, users, researchers, startups, and international partners – thereby fostering exactly the kind of exchange the industry needs for its continued development.” Christoph Blättler of Swissmem, the Swiss tech industry association and the driving force behind GrindingHub, agrees. “For all manufacturers and users of grinding technology, GrindingHub is undoubtedly the 'place to be.'” Anyone who hasn't been here yet should definitely come next time.”The next opportunity to do so will be at GrindingHub from May 16 to 19, 2028.
GrindingHub is organized every two years by the VDW (German MachineTool Builders’ Association) in cooperation with Messe Stuttgart and with promotional support in the machine tools industry sector from Swissmem (leading association for both SMEs and major corporations in the Swiss technology industry). With the premiere of GrindingHub Americas in 2027, under the motto “Where precision meets progress”, the trade fair is emphasizing its growing international significance and opening up new opportunities for exchange in grinding technology in the American markets. ◆
• Machinery
- Raw Material Processing Equipment
- Forming & Shaping Machines
- Drying & Firing Technologies
- Glazing & Decoration Systems
- Cutting & Polishing Machines
- Automation & Smart Factory Solutions
- Environmental & Waste Management Solutions
• Advanced ceramic technologies & innovations
- Digital & Smart Manufacturing
- 3D Printing & Additive Manufacturing
- Sustainable & Green Technologies
- Advanced Ceramic Materials
- Nano-Technology & Coatings
- Advanced Glazing & Surface Technologies
- Recycling & Circular Economy Solutions. ◆
El Congreso de Cogeneración ya tiene fecha:
5 y 6 de octubre
Con el lema ‘Subastas para la transición’, ACOGEN y COGEN España celebrarán el 6 de octubre el XXII Congreso Anual de Cogeneración en el hotel The Palace (Plaza de las Cortes, 7) de Madrid. Previamente, el día 5 se celebrará una cena de gala y la entrega de premios a la industria de la cogeneración en el Hotel The Madrid Edition.
La cita anual del sector cogenerador se ha consolidado como el encuentro clave para analizar y debatir el presente y futuro de la cogeneración con representantes institucionales, políticos, empresas de servicios, industrias cogeneradoras y expertos del sector energético.
España necesita recuperar el 50% de la cogeneración industrial que ha parado en los últimos seis años, que ha pasado de representar el 12% de la electricidad nacional en 2019 al 6% actual. Estas plantas de cogeneración están hoy a la espera de poder invertir en nuevas tecnologías que permitan afrontar los retos futuros de descarbonización y eficiencia. En 2026, la situación se ha complicado como consecuencia del aumento de los precios energéticos motivados por la guerra de Irán en un contexto de menor producción industrial. Este escenario hace más necesaria que nunca la promulgación de las subastas de cogeneración de 1.200 MW como medida clave para la competitividad y el ahorro de energía de las industrias.
La cogeneración es el corazón energético de sectores como el papel, la cerámica, la alimentación, la química o el refino; em-
presas que sostienen cadenas de valor, exportaciones y empleo de calidad en todo el país y que mantienen su compromiso inversor con la cogeneración: más de 1.200 MW y 1.300 millones de EUR listos para desplegarse cuando se activen las subastas. El congreso desarrollará un completo programa de cinco sesiones, con participación de los lideres industriales y energéticos del sector. La jornada matinal comenzará con la intervención de los responsables de energía de los partidos políticos, seguidos de la mesa redonda dedicada a regulación y mercados. La tarde será el turno de la visión europea, dedicada esta edición a la estrategia para la descarbonización del calor. A continuación, se debatirá sobre las tendencias tecnológicas y de innovación en el sector cogenerador y concluirá el congreso una sesión sobre la energía térmica, sostenible, inteligente y competitiva.
El plazo de inscripción (https://cogenspain.org/producto/xxiicongreso-anual-de-cogeneracion-2026) ya está abierto. Hasta el 31 de julio es posible acogerse a la cuota reducida del congreso. ◆
Das Tech Solutions exporta su tecnología a Finlandia
DasTech Solutions, empresa castellonense adherida a Asebec / Spanish Ceramic Technology, continúa dando muestras de su versatilidad a la hora de crear equipamiento para satisfacer las necesidades de industrias como la cerámica, pero no es la única. La firma ha diseñado y puesto en marcha en Finlandia un equipo de calentamiento y conformado de foam destinado a la fabricación de la base acolchada que se instala bajo el césped en campos de fútbol.
La actuación se ha desarrollado para una multinacional finlandesa ubicada en la ciudad de Tampere, a unas dos horas de Helsinki, y refuerza la proyección internacional de la compañía en nuevos sectores industriales. El sistema permite trabajar con bobinas de foam de 2 m de ancho y 70 de longitud, un material utilizado para acolchonar la superficie situada justo debajo del césped en instalaciones deportivas. El equipo desarrollado por Das Tech Solutions es “totalmente eléctrico y permite calentar el material por ambas caras, tanto por la parte superior como por la inferior, con un control exhaustivo del proceso” . Esta tecnología consigue evitar defectos en el producto final y garantiza una conformación precisa del foam, clave para su posterior uso en la construcción de campos de fútbol.
Vicente Alcácer, CEO de DasTech Solutions, destaca que “una vez más, una empresa internacional, en este caso de Finlandia, ha encontrado en Das Tech a su partner tecnológico de confianza” Alcácer subraya que el proyecto abre una nueva vía de trabajo para la firma castellonense, que sigue ampliando su radio de acción más allá de sus sectores tradicionales. La implantación en Finlandia supone, además, un nuevo hito
para el departamento Técnico-comercial de la compañía, que aprovecha la experiencia acumulada en soluciones industriales a medida para explorar nuevos mercados y aplicaciones. “Finlandia es un nuevo mercado para DasTech en la búsqueda de nuevos sectores” , señala Alcácer, quien hace hincapié en la capacidad de la empresa para abordar proyectos singulares de alta exigencia técnica.
Con este equipo, los técnicos de Das Tech Solutions han contribuido a la puesta en marcha de una solución que permitirá fabricar el colchón de foam que se instala bajo el césped de campos de fútbol, una aplicación que conecta la innovación industrial castellonense con el desarrollo de infraestructuras deportivas internacionales. ◆
La Cámara de Comercio de Castellón e IGNITE
sellan una alianza internacional con la Universidad de Aveiro
La Cámara de Comercio de Castellón ha reforzado la proyección internacional de IGNITE, el Congreso Internacional de Innovación Cerámica, mediante un convenio de colaboración con
la Universidad de Aveiro. El acuerdo, firmado por la presidenta cameral, Mª Dolores Guillamón, y el vicerrector João Veloso, impulsa estratégicamente el congreso, que se celebrará en Castellón los días 28 y 29 de septiembre.
La universidad portuguesa se incorpora como entidad colaboradora para fomentar la innovación, la investigación y la transferencia tecnológica al sector cerámico, participando activamente en la definición de los contenidos científicos, especialmente en ámbitos como la descarbonización, la sostenibilidad industrial y la economía circular.
Guillamón destacó la “confianza mutua” y la “sintonía” entre Castellón y Portugal para afrontar los retos globales del sector, subrayando que esta alianza refuerza la excelencia técnica de IGNITE y consolida a Castellón como referente internacional de innovación cerámica.
Con esta incorporación, el congreso amplía su red internacional junto a entidades e instituciones ya confirmadas. ◆
La Cámara de Comercio de Castellón y la SECV colaboran para elevar la excelencia científica del congreso IGNITE
La Cámara Oficial de Comercio, Industria, Servicios y Navegación de Castellón y la Sociedad Española de Cerámica y Vidrio (SECV) han formalizado un acuerdo estratégico de colaboración para sumar esfuerzos en el fomento de la innovación y la transferencia de conocimiento en el sector cerámico. Las firmas de la presidenta de la Cámara, Mª Dolores Guillamón, y el presidente de la SECV, Miguel Galindo, sitúan a la Sociedad como una pieza clave en el engranaje del próximo Congreso Internacional de Innovación Cerámica, IGNITE
Impulso científico para IGNITE
Según este convenio, la SECV asume el rol de asesor técnico del congreso. Entre sus funciones principales destaca el asesoramiento estratégico en la definición de contenidos relacionados con materiales cerámicos y nuevas aplicaciones, así como la propuesta de expertos de relevancia internacional para participar en las mesas de debate y conferencias. Además, la SECV colaborará activamente en el proceso de selección de ponencias mediante un sistema de revisión por pares, garantizando la máxima calidad científica del encuentro. La presidenta Guillamón destaca la importancia de este acuerdo para el tejido industrial de la provincia ya que “refuerza nuestro compromiso con la competitividad de nuestras empresas. Al contar con el aval científico de la SECV, garantizamos que el congreso IGNITE no solo sea el motor de la vanguardia tecnológica que el sector necesita para seguir liderando el mercado internacional”. Guillamón también subraya que esta alianza responde al interés común de ambas instituciones por “fomentar la innovación y la investigación, asegurando que el conocimiento generado en
los laboratorios llegue de forma efectiva a las empresas” . Por su parte, el presidente de la Sociedad Española de Cerámica y Vidrio, Miguel Galindo, incide en que “la participación de la SECV en IGNITE representa una oportunidad estratégica para reforzar el vínculo entre ciencia e industria en un momento clave para la evolución del sector. Es fundamental apoyar plataformas como este congreso, que permiten generar un espacio de diálogo riguroso en torno a los materiales cerámicos avanzados y sus aplicaciones, facilitando que el conocimiento científico se traduzca en innovación real en las empresas”.
“En la SECV entendemos que este tipo de iniciativas son esenciales para asegurar la competitividad futura del sector cerámico español en un entorno global cada vez más exigente”
El Congreso Internacional de Innovación Cerámica IGNITE, organizado por la Cámara de Castellón, se celebrará los días 28 y 29 de septiembre. El encuentro busca ser el epicentro del debate sobre el futuro del sector, abordando los retos técnicos y de sostenibilidad a través de ponencias de alto nivel y la colaboración de expertos internacionales. ◆
Kanthal inaugurates expanded capacity and capability in Perth, Scotland, for products enabling CO2 reduction
Today, producers of electronics, glass, ceramics, and steel are increasing their demand for new sustainable high-temperature heating solutions. To meet this growing demand, Kanthal has expanded its silicon carbide heating element manufacturing facility in Perth, Scotland. The heating elements enable the electrification of processes up to 1,625 °C. They can replace fossil fuel solutions, making production more energy-efficient, cleaner, and safer. This transition also ensures better process control while reducing CO2 emissions. The goal is to capture growth in the global market and to support long-term product and application development.
Around the world, governments are ramping up efforts to reduce industrial emissions as part of broader climate commitments. Heavy industry accounts for almost a quarter of global CO2 emissions, making it a key focus area for decarbonization. A significant share of these emissions comes from high-temperature heating processes. Policy measures such as carbon pricing, emissions regulations, and clean-energy incentives are pushing manufacturers to rethink how heat is generated and to accelerate the shift toward lower-carbon production pathways.
Kanthal, a global leader in sustainable industrial heating technology, has been present in Perth for over 50 years. It has long been home to the company’s Globar® silicon carbide heating elements portfolio. In response to the increasing demand for sustainable high-temperature heating solutions, Kanthal initiated a new investment initiative in 2023. This initiative involves expanding the current facilities in Perth by adding 1,750 m² of manufacturing area. It also includes new equipment, an updated layout, and additional warehouse space, all aimed at enhancing production capacity and capabilities.
“Perth is a strategically important location where we have produced Globar® silicon carbide products for many years. With this expansion, we strengthen our ability to meet our customers' needs and reinforce our position as a trusted partner,” says Robert Stål, President Kanthal.
In line with the expansion in Perth, Kanthal has established a new service center for Globar® heating elements at its existing facility in Concord, North Carolina, U.S. The total investment of approximately SEK 100 million will enhance the company's proximity to its customers, improve lead times and provide better service.
“Both locations are now fully operational, increasing the available production capacity for these products by approximately 40%. We are not just increasing capacity; we have also added capability which will enable new product and application developments that can cater for larger electrical heating solutions. The total investment will ensure that we can capture the growing global demand,” says Simon Lile, President of Business Unit Heating Systems at Kanthal.
Kanthal is an Alleima company and a world-leading brand for products and services in the areas of industrial heating technology and resistance material. The company develops innovative solutions in creative partnerships with its customers, and with a strong commitment to reduce the environmental impact. With skilled people and pioneering technology, Kanthal supports some of the world’s biggest and most exciting projects.
Alleima is a global manufacturer of high value-added products in advanced stainless steels and special alloys as well as solutions for industrial heating. Based on long-term customer partnerships and leading materials technology, they develop products for the most demanding applications and industries. Their offering includes products like seamless steel tubes for the energy, chemical and aerospace industries, precision strip steel for white goods compressors, air conditioners and knife applications, based on more than 900 active alloy recipes. It also includes ultra-fine wires for medical and micro-electronic devices, industrial electric heating technology and coated strip steel for fuel cell technology for cars, trucks, and hydrogen production. Their fully integrated value chain, from R&D to end-product, ensures industry-leading technology, quality, sustainability, and circularity. Alleima, with headquarter in Sandviken, Sweden, had approximately 6,800 employees and revenues of about 19 billion SEK in about 80 countries in 2025. Alleima is listed on Nasdaq Stockholm under the ticker ‘ALLEI’. ◆
From left: Peter Lindelöv, Global Operations Manager, BU Heating Systems Kanthal; Scott Lawson, Production Unit Manager, Perth Kanthal; Robert Stål, President Kanthal; Simon Lile, President of Business Unit Heating Systems at Kanthal, and Yvonne Edenholm, Press and Media Relations Manager Kanthal and Alleima (Photo: Fraser Band)
Tekinn obtiene el sello de empresa innovadora de la mano de CEEI Castellón
La empresa Tekinn ha obtenido el sello de Empresa Innovadora de Base Tecnológica (EIBT) concedido por la Asociación Nacional de CEEIs españoles (ANCES), reconocimiento que distingue a firmas con un elevado componente innovador y tecnológico y que refuerza su posicionamiento ante inversores, instituciones y potenciales socios estratégicos. La entrega del distintivo tuvo lugar en mayo en las instalaciones del Centro Europeo de Empresas e Innovación de Castellón (CEEI Castellón), donde el director de la entidad, Justo Vellón, hizo entrega del sello al CEO de Tekinn, Ramiro Bonaque Tekinn desarrolla y comercializa sistemas de inspección industrial por rayos X capaces de generar mapas completos de distribución de densidad, espesor y masa de piezas cerámicas de forma no destructiva y en tiempos compatibles con entornos productivos. Su tecnología permite anticipar defectos, optimizar parámetros de prensado y reducir mermas en fábrica, convirtiéndose en una herramienta de apoyo a la toma de decisiones en planta.
La compañía dirige principalmente su solución al sector cerámico, especialmente a fabricantes orientados a calidad y exportación y a líneas de gran formato. Su modelo de negocio combina la venta de equipos tecnológicos de alto valor añadido con servicios recurrentes de mantenimiento, asistencia técnica, análisis especializado y formación.
El director del CEEI Castellón destacó la relevancia de este reconocimiento para empresas innovadoras del territorio y señaló que “el sello EIBT acredita el alto nivel de innovación y desarrollo tecnológico de compañías como Tekinn, que están aportando soluciones diferenciales y competitivas para sectores estratégicos de nuestra provincia”
Asimismo, Vellón subrayó que este distintivo “supone un aval de prestigio y credibilidad que puede facilitar nuevas oportunidades de crecimiento, acceso a financiación y posicionamiento en mercados cada vez más exigentes”.
El sello EIBT está promovido por ANCES y es reconocido por ENISA como uno de los criterios de aprobación directa del grado de innovación en la certificación de empresas emergentes. Como centro acreditado, CEEI Castellón acompaña a las empresas interesadas en preparación y tramitación de sus candidaturas, ofreciendo asesoramiento sobre requisitos, documentación y seguimiento del proceso de evaluación ante el jurado experto de ANCES.
Para obtener este distintivo, las empresas deben acreditar una
base tecnológica diferencial, un elevado nivel de innovación y una actividad vinculada a sectores de alta tecnología con una inversión en I+D+i superior a la media. Las empresas interesadas pueden solicitar información a través de la web oficial de CEEI Castellón (https://ceeicastellon.emprenemjunts.es).
El Centro Europeo de Empresas e Innovación de Castellón (CEEI Castellón) es una entidad sin ánimo de lucro que impulsa la innovación, el emprendimiento y el desarrollo empresarial en la provincia de Castellón. Con más de 25 años de trayectoria, su misión es dinamizar el ecosistema emprendedor mediante la formación, el asesoramiento y el acompañamiento a empresas y personas emprendedoras, la conexión entre agentes del territorio y la promoción de iniciativas innovadoras que generen impacto económico y social. CEEI Castellón forma parte de la red nacional ANCES y la red europea EBN, y trabaja con una visión integral para convertir ideas en proyectos sostenibles y empresas competitivas. ◆
Justo Vellón (derecha) entrega el sello EIBT a Ramiro Bonaque, CEO de Tekinn
El Ayuntamiento de l’Alcora se une a la Cámara de Comercio como aliado institucional de IGNITE
La Cámara de Comercio de Castellón, entidad organizadora del Congreso Internacional de Innovación Cerámica IGNITE, ha formalizado la incorporación del Ayuntamiento de l’Alcora como patrocinador institucional para su edición fundacional.
Este importante encuentro profesional se desarrollará los días 28 y 29 de septiembre, consolidándose como la plataforma de referencia para el intercambio tecnológico y estratégico en el clúster azulejero.
La adición de l’Alcora a este proyecto refuerza el peso institucional de la cita, ya que el municipio es internacionalmente reconocido como la cuna de la cerámica. La presidenta de la Cámara, Mª Dolores Guillamón, destacó que esta alianza no solo supone un respaldo al congreso, sino que “subraya el papel fundamental de la localidad en la identidad industrial de la provincia”.
Asimismo, Guillamón señaló que contar con el apoyo del Ayuntamiento de l’Alcora es esencial, ya que “demuestra que la tradición cerámica de nuestra tierra y la vanguardia tecnológica caminan alineadas para liderar la transformación del sector”
Por su parte, el alcalde de l’Alcora, Samuel Falomir, explicó que “el ayuntamiento de l’Alcora no podía faltar en una iniciativa como IGNITE, que nace con vocación de liderazgo y de respuesta a los grandes retos del sector cerámico. Para nosotros es fundamental estar al lado de los espacios donde se define el futuro de una industria que forma parte de nuestra identidad y de nuestra economía”.
“Sumarnos a este proyecto es también una forma de reivindicar el papel de l’Alcora como cuna de la cerámica y como municipio comprometido con la innovación.Tradición y futuro no son conceptos opuestos, sino complementarios, y este congreso es un buen ejemplo de ello. Además, queremos reconocer el impulso de la Cámara de Comercio de Castellón, que vuelve a demostrar su capacidad para generar oportunidades y liderar iniciativas estratégicas para el conjunto del sector” , concluyó.
El programa de esta primera edición de IGNITE se ha diseñado para ofrecer respuestas tangibles a las necesidades actuales de la industria, articulándose en torno a cinco ejes temáticos de máxima relevancia. El congreso pondrá un foco prioritario en la descarbonización real y competitiva del sector, analizando alternativas energéticas que garanticen la sostenibilidad sin comprometer la viabilidad económica, y profundizará en la digitalización industrial profunda, explorando el potencial de
la inteligencia artificial y los gemelos digitales para optimizar los procesos de producción.
Junto a estos retos, el congreso abordará el desarrollo de materiales cerámicos avanzados y sus nuevas aplicaciones en la arquitectura contemporánea, así como la sostenibilidad y circularidad industrial en la gestión eficiente de los recursos. Finalmente, se dedicará un espacio de análisis a la geopolítica industrial, fundamental para entender cómo los mercados internacionales y las regulaciones actuales condicionan el crecimiento del clúster cerámico de Castellón, reuniendo para ello a expertos de primer nivel en ciencia de materiales, ingeniería y sostenibilidad.
IGNITE se consolida así como el nuevo catalizador de ideas para el sector, contando además con el respaldo fundamental de patrocinadores de la talla de Porcelanosa y el Port de Castelló.
Competitividad, energía y transición energética, principales retos de Vicente Bagán como presidente de ANFFECC
ANFFECC atendió el 29 de abril a los medios de comunicación con motivo del inicio del mandato de Vicente Bagán como nuevo presidente de la Asociación Nacional de Fabricantes de Fritas, Esmaltes y Colores Cerámicos.
En el encuentro, celebrado en la sede de la asociación, Bagán expuso las principales líneas de trabajo para esta nueva etapa, marcada por un entorno especialmente exigente para la industria, en el que confluyen la presión de costes energéticos y de materias primas, la evolución de la demanda internacional y un marco regulatorio europeo complejo y en transformación.
Bagán señaló que uno de los principales objetivos de su mandato será reforzar la competitividad del sector en un contexto global cada vez más complejo: “Asumo esta responsabilidad en un momento clave para nuestra industria, con el compromiso de trabajar junto a las empresas para reforzar su competitividad y asegurar que puedan seguir desarrollando su actividad en España y en Europa en condiciones adecuadas” .
En este sentido, subrayó la necesidad de contar con un entorno que permita a las empresas planificar e invertir con estabilidad: “la industria necesita previsibilidad, estabilidad regulatoria y unas condiciones energéticas que nos permitan ser competitivos frente a la competencia internacional”
Bagán puso el acento en el impacto que están teniendo los costes energéticos y el marco regulatorio europeo en la actividad industrial, especialmente en sectores intensivos en energía como el de fritas y esmaltes: “Compartimos los objetivos de descarbonización, pero es fundamental que la transición se plantee de forma realista, y se acompase su velocidad a contar con tecnologías viables y costes asumibles para las empresas”.
Asimismo, advirtió que el equilibrio entre sostenibilidad y competitividad será clave en los próximos años: “Si no se dan las condiciones adecuadas, existe el riesgo de pérdida de inversión industrial y de deslocalización de la producción, algo que en nuestra industria ya está sucediendo”
El presidente de ANFFECC destacó que el sector parte de una posición de liderazgo internacional basada en la innovación, la internacionalización, la calidad y el servicio al cliente, elementos que seguirán siendo clave en esta nueva etapa.
“Nuestro sector es referente mundial gracias al esfuerzo continuado en I+D+i, y ese es un activo que debemos seguir fortaleciendo para mantener nuestra posición en los mercados internacionales” , explicó.
En este contexto, se refirió a la importancia de seguir impulsando proyectos vinculados a la transición energética y la reducción de emisiones, pero recalcó que es necesario el apoyo de la Administración en numerosos frentes para poder acometer estos cambios: “La industria ya está avanzando en soluciones tecnológicas, pero necesita condiciones habilitantes para poder escalarlas a nivel industrial, tanto en infraestructuras como en marco regulatorio y en financiación”.
Bagán destacó también el papel de ANFFECC como interlocutor del sector ante las administraciones y organismos locales, regionales, nacionales e internacionales: “Es fundamental mantener un diálogo constante con las instituciones para trasladar la realidad de nuestra industria y contribuir a que las políticas públicas tengan en cuenta las necesidades del tejido productivo”
En este sentido, insistió en la importancia de la coordinación con otras organizaciones empresariales y del entorno del clúster cerámico para defender intereses comunes.
El nuevo presidente terminó reiterando su voluntad de trabajar desde la asociación para acompañar a las empresas en este nuevo escenario: “Queremos seguir siendo un sector líder, generador de empleo y de valor industrial. Para ello, necesitamos un marco estable que nos permita competir, innovar y seguir invirtiendo para mantener la producción en Europa”. ◆
Asociación empresarial que reúne a los productores españoles de fritas, esmaltes y colores cerámicos. Calle Enmedio 116, 1º dcha. • 12001 Castellón de la Plana • 964 20 53 72 anffecc@anffecc.com • www.anffecc.com
NOTICIAS
La UJI y AICE avanzan de la mano en ingeniería ambiental con el laboratorio conjunto de investigación GEA
En octubre de 2025 se firmó entre la Universitat Jaume I de Castellón (UJI) y la Asociación de Investigación de las Industrias Cerámicas (AICE) una adenda al convenio de colaboración existente entre ambas entidades para crear un laboratorio conjunto de investigación llamado GEA-Grup d’Enginyeria Ambiental, con el objetivo fundamental de colaborar en el desarrollo de actividades de investigación e innovación dentro de las líneas de trabajo establecidas en este laboratorio, que favorezcan la transferencia e intercambio de conocimiento en materia de ingeniería ambiental. Las instalaciones del Instituto de Tecnología Cerámica (ITC) han acogido una reunión para constituir formalmente el comité técnico del Laboratorio Conjunto de Investigación GEA, integrado por el vicerrector de la UJI competente en materia de transferencia, David Cabedo; la directora General de ITC-AICE, Yolanda Reig; el responsable Científico-técnico por parte de la UJI, Eliseo Monfort, y la responsable Científicotécnica por parte de AICE, Irina Celades En la reunión, además, se trataron algunos aspectos ya iniciados en 2025 y se abordaron futuras actividades para el año en curso, como el inicio de un ambicioso proyecto europeo que prevé arrancar en mayo, la preparación de una tesis doctoral industrial prevista para 2027 y sendas presentaciones previstas del trabajo de fin de grado (TFG) de una estudiante del Grado de Ingeniería química y de dos Trabajos de Final de Máster (TFM) del máster en Eficiencia energética y sostenibilidad de la UJI, con personal investigador de AICE.
Asimismo, también está prevista la presentación conjunta de proyectos a convocatorias de ayudas públicas competitivas de distintos programas de financiación.
El laboratorio conjunto de investigación GEA y el grupo de investigación GAIA, dirigido por el catedrático de la UJI Eliseo Monfort, en que también participa personal de AICE, constituyen dos potentes mecanismos de colaboración con las empresas del territorio. Entre otras modalidades de colaboración en el ámbito de la innovación, ambas estructuras constituyen un importante instrumento para preparar e integrar nuevos doctores en el tejido productivo industrial, lo que enriquece, al cabo, la industria, el mundo académico y la sociedad en general. ◆
Miembros de la Real Academia de Ciencias Exactas, Físicas y Naturales
de España se reúnen en el ITC
Miembros de la Real Academia de Ciencias Exactas, Físicas y Naturales de España se dieron cita el 13 de mayo en el Instituto de Tecnología Cerámica (ITC) para celebrar la reunión anual de Académicos Numerarios correspondientes a la Sección de Físicas y Químicas.
El profesor Agustín Escardino Benlloch, fundador de este Instituto y miembro de la Real Academia, quien también organizó esta actividad, dio la bienvenida al grupo de profesores llegados de distintos puntos del territorio estatal.
Además de exponer las múltiples actividades que se llevan a cabo en el Centro Tecnológico castellonense, otros miembros del Instituto incidieron, entre otras líneas estratégicas, en las investigaciones que se están llevando a cabo relacionadas con los procesos de descarbonización en la industria cerámica.
Tras su presentación, se celebró la reunión de la Sección de Ciencias Físicas y Químicas.
A continuación, impartió una conferencia el Prof Antonio Pich Zardoya, doctor en Ciencias Físicas por la Universidad de Valencia desde 1983, quien, entre otros, ha trabajado como investigador en el Instituto Max Planck de Munich; en el Laboratorio Europeo de Física de Partículas Elementales (CERN), incorporándose después al Instituto de Física Corpuscular (IFIC) de Valencia, primero como investigador del CSIC y más tarde (1998) como catedrático de FísicaTeórica de la Universidad de Valencia.
Posteriormente se descubrió una placa que da nombre de “Despatx del Professor Agustín Escardino Benlloch” al espacio de trabajo que ocupa en el Instituto de Tecnología Cerámica. Es una baldosa cerámica impresa en la que puede leerse: “Despatx del Professor Agustín Escardino Benlloch. Fundador de l’Institut de Tecnologia Ceràmica. Impulsor de la creació de l’Associació d’Investigació de les Indústries ceràmiques.
Treinta representantes de la Asociación de las Industrias vinculadas al circón conocen el ITC
La Zircon Industry Association (ZIA), asociación internacional que reúne a las industrias vinculadas al circón, celebró su Asamblea General y 10ª Conferencia Anual 2026 en Valencia y unos 30 representantes de estas industrias se trasladaron el 19 de mayo a la sede del Campus Riu Sec del Instituto de Tecnología Cerámica (ITC) ubicado en la Universitat Jaume I de Castelló para visitar sus instalaciones. El circón es un material de gran importancia para la industria cerámica, uno de sus principales mercados. Su uso permite aportar propiedades clave a las baldosas cerámicas, como blancura, brillo, opacidad y resistencia a la abrasión. En este sentido, el ITC lleva décadas desarrollando estudios e investigaciones relacionados con este material, especialmente orientados a optimizar su uso en esmaltes, engobes y fritas cerámicas. Entre estas líneas de trabajo destaca la investigación sobre opacificantes basados en circón, con el objetivo de maximizar la blancura y la opacidad de las piezas cerámicas, al mismo tiempo que se mejora la eficiencia del proceso productivo y se reducen costes.
Varias de estas investigaciones se han desarrollado en colaboración con la propia ZIA. Entre ellas, cabe señalar el desarrollo de esmaltes y engobes que permiten optimizar la cantidad de circón necesaria, así como la búsqueda de alternativas con menor contenido de este material. Esta línea es especialmente relevante para la industria cerámica, ya que contribuye a reducir el impacto de la fluctuación de los precios del circón en los mercados internacionales.
La Universidad como generadora de conocimiento es clave en los procesos de innovación. Solo a través de la colaboración con la empresa y la transferencia de tecnología la ciencia es capaz de transformarse en progreso económico y social.”
En el acto estuvieron presentes David Cabedo, vicerrector de Innovación,Transferencia y Divulgación de la UJI, los catedráticos de la UJI Arnaldo Moreno y Eliseo Monfort y la directora General del ITC, Yolanda Reig, además de los académicos y personal del ITC.
Durante su visita, los representantes de la ZIA pudieron conocer las principales líneas estratégicas del ITC, así como sus capacidades para transferir tecnologías de vanguardia a la industria cerámica y a otros sectores relacionados con la cadena de valor de estos materiales. ◆
Tras este reconocimiento, los miembros de la Academia visitaron las instalaciones del Instituto en la Universitat Jaume I para conocer de cerca la labor investigadora y de transferencia de resultados a las empresas con impacto real en su desarrollo, uno de los ejes primordiales sobre los que bascula la actividad del Centro Tecnológico castellonense, referente mundial en la actualidad en la generación de innovación para incrementar la competitividad de las industrias y con ello, el crecimiento y desarrollo del territorio y el bienestar de las personas. ◆
NOTICIAS
El secretario Autonómico de Innovación de la GVA y miembros del Ministerio de Industria y Turismo conocen el ITC
En las pasadas semanas, el Instituto de Tecnología Cerámica (ITC) recibió destacadas visitas institucionales como la del viernes, 15 de mayo, del secretario Autonómico de Innovación de la Conselleria de Industria, Turismo, Innovación y Comercio de la GVA, Eduardo Pascual, quien conoció la diversidad de capacidades y demostradores del Centro Tecnológico en sus dos sedes, la que se ubica en el Campus Riu Sec de la Universitat Jaume I de Castelló (UJI) y la que está en el Polígono SUPOI-8 de Almassora. Recibido por el vicerrector de Innovación,Transferencia y Divulgación Científica de la UJI, David Cabedo, la directora General del centro, Yolanda Reig y la directora Técnica, Irina Celades, tras una presentación acerca de las características y ejes principales de investigación y transferencia que realiza el ITC, visitó algunos demostradores de tecnologías avanzadas para edificios y ciudades orientadas a la descarbonización, la economía circular y la adaptación al cambio climático, mediante el diseño de nuevos materiales y sistemas constructivos, además de pavimentos urbanos de drenaje sostenible, para paliar los efectos negativos de las lluvias torrenciales. Asimismo, miembros del Ministerio de Industria y Turismo como Sergio Ruano, consejeroTécnico de la secretaría General de Estrategia y Ecosistemas Industriales de la Dirección
General de Estrategia Industrial y de la PYME, y Marcos Escudero, subdirector adjunto de la misma, visitaron el ITC los días 18 y 19 para conocer las capacidades del centro tecnológico castellonense y su labor fundamental como agente transformador del desarrollo tecnológico a través de la I+D y la transferencia de tecnologías a empresas en la industria cerámica de fabricación de baldosas cerámicas, como es sabido ubicada en su mayoría en Castellón y provincia.
Así, conocieron las estructuras de investigación principales del centro alrededor de las cuales se ofrece apoyo a las industrias para abordar los complejos desafíos actuales como son la descarbonización, la economía circular, la gestión hídrica en los sectores, el impulso a los materiales cerámicos avanzados y la implantación de la IA en los procesos, entre otros temas de interés, todo ello atendiendo a la sostenibilidad como base de los distintos procesos a la hora de acometer las diferentes problemáticas.
Además, visitaron a varios fabricantes de baldosas, fritas, esmaltes, colores cerámicos y maquinaria, para conocer de primera mano cómo se estructura y funciona toda la cadena de valor y cuáles son los retos actuales que ha de afrontar el sector. ◆
El ITC se enfoca hacia la autonomía industrial con la valorización de materiales
El Instituto de Tecnología Cerámica (ITC), consciente de la necesidad de impulsar la autonomía estratégica europea en energía, materias primas críticas, movilidad y competitividad de las empresas, se centra cada vez más en el refuerzo de estos ejes imprescindibles para aumentar el desarrollo y disminuir la dependencia de otros países. Difundir sus investigaciones y nuevos desarrollos, estableciendo alianzas y cooperación con otras entidades e industrias es de-
terminante para continuar avanzando en este camino. Por eso, el ITC estuvo presente en la I Jornada Técnica organizada en el Xperience Center de la firma ZwickRoell en Sant Cugat del Vallés (Barcelona), un proveedor líder mundial de máquinas de ensayo de materiales.
El encuentro se centró en el papel que desempeñan los desarrollos e innovaciones en materiales para afrontar los retos del futuro de la electromovilidad.
Representantes del Ministerio de Industria y Turismo con el personal del ITC
Imagen de la visita del secretario autonómico de Innovación de la Conselleria de Industria, Turismo, Innovación y Comercio de la GVA
Porcelanosa amplía con Sacmi su planta de producción de gran formato
Tres años después de la puesta en marcha de la Planta 4, dedicada íntegramente a la producción de grandes formatos y placas de gres porcelánico, Porcelanosa ha completado la ampliación de estas instalaciones con maquinaria de Sacmi, con la puesta en marcha de una línea de producción completa que duplica y mejora la inversión realizada inicialmente. El proyecto consta de una línea de conformado con la compactadora PCR2180 de la familia Continua+ de Sacmi, un secadero multiplano E7P200 y un horno Maestro FMA217 de última generación. De este modo, Porcelanosa incrementa la capacidad productiva de la planta, que pasa de los actuales 1.300.000 m2 a los 2.400.000.
La instalación de la tercera línea ha elevado la superficie total de la Planta 4 a más de 48.000 m2. A los 36.000 m2 ya ocupados con las dos primeras líneas, se han sumado otros 12.000 m2, obtenidos del almacén adyacente que alberga el Centro Logístico 2.
Además del aumento de los volúmenes productivos, la expansión garantiza también una mayor versatilidad industrial, gracias al proyecto de movimentación y logística automatizada realizado con Sacmi. La combinación de las distintas soluciones permite, de hecho, adaptar rápidamente la producción, respondiendo de manera eficaz a las tendencias del mercado. Además de la Continua+, solución de referencia en el mundo para la gestión de placas y subformatos, el proyecto realizado en Porcelanosa incluye un avance significativo desde el punto de vista de la automatización y la logística de la planta. De hecho, simultáneamente a la ampliación, Sacmi ha desarrollado junto al cliente un proyecto completo de automatización de los movimientos y del almacenamiento del producto cocido, para una gestión flexible de las entregas al almacén y/o a la zona de acabado. En particular, Sacmi ha suministrado 5 vehículos LGV en configuración especial, soluciones capaces de apilar y almacenar-en cualquier punto de la fábrica- hasta a 7 m de altura desde el suelo, las pilas de piezas, sin necesidad de soportes.
En este sentido, la responsable del Área deTecnologías Químicas del ITC, María Fernanda Gazulla, y la responsable del Laboratorio Electroquímico del CentroTecnológico castellonense, Marta Rodrigo (en la foto), participaron el 22 de abril en esta iniciativa con una intervención titulada “Del residuo al recurso: materiales circulares para impulsar la independencia europea en la movilidad eléctrica” Este es un campo estratégico puesto que valorizar materiales y reciclar baterías con metodologías respetuosas con el medioambiente son las palancas para llegar a esta demandada y necesaria autonomía industrial, gracias a la innovación y desde la base de la sostenibilidad. De esta manera, el ITC sigue dando pasos para conectar la tecnología, el desarrollo de materiales y la transferencia real al tejido industrial. ◆
Sacmi también es el responsable del desarrollo del nuevo sistema de tracking y supervisión de la planta. De hecho, cada placa a la salida de la línea se marca con un código Data Matrix, con las medidas adecuadas para garantizar la continuidad del tracking, independientemente del tipo de proceso o re-proceso requerido. Esto permite rastrear cada una de las fases y dar continuidad al tracking, en las diversas posiciones de almacenado y después de la selección.
Con este proyecto, Sacmi se confirma como socio de referencia en el sector, tanto en el suministro de soluciones completas para la producción de placas y subformatos, como de líder de un nuevo enfoque en la gestión logística de las plantas, partiendo de la gestión automática de flujos y movimentación, pasando por el tracking digital (ID-Tiles). ◆
Sisteplant lanza R Bot, el primer ecosistema robótico europeo heterogéneo que multiplica la eficiencia
industrial y reduce la exposición humana al riesgo
Sisteplant presentó el 15 de abril R-Bot® Reliability Bots, un ecosistema robótico que marca un hito en la transformación industrial europea. R-Bot es la primera plataforma agnóstica que permite integrar y gestionar flotas de dispositivos autónomos heterogéneos —robots cuadrúpedos, oruga o de ruedas, drones, dispositivos IoT y cámaras— de diferentes fabricantes.
Es un ecosistema bidireccional e inteligente que conecta los robots con los sistemas de gestión de la planta para automatizar tareas de inspección, mantenimiento, operación, vigilancia y seguridad.
R-Bot es el resultado de más de dos años de trabajo de innovación por parte de Sisteplant. La compañía, que destina el 20% de su facturación a I+D+i, ha implicado en este proyecto hasta 20 personas de su equipo de I+D. Tras una fase piloto, la solución está en su lanzamiento comercial. El plan de negocio a cinco años prevé decuplicar los ingresos que genere, hasta alcanzar los 4 millones de EUR en 2030, con el objetivo de que represente entre el 10 y el 20% de los ingresos de Sisteplant.
Según el CEO de Sisteplant, Alfonso Ganzabal, “con la incorporación de R Bot impulsamos de forma decisiva nuestra suite Manufacturing Intelligence, que constituye la base digital de nuestro modelo de ciberplanta. Este nuevo producto supone un hito en nuestra propuesta de valor y nos sitúa nuevamente a la vanguardia de la digitalización industrial. Próxi-
mamente daremos un paso más con Insights, una nueva solución que ampliará la aplicación de IA en nuestro ecosistema de software y potenciará de forma significativa las capacidades predictivas de nuestras herramientas. Esta evolución refleja nuestra ambición de liderar el desarrollo e implantación de ciberplantas y se enmarca en un plan de crecimiento con el que aspiramos a duplicar nuestra facturación en los próximos cinco años”
Colaboración humano-robot
El ecosistema desarrollado por Sisteplant supone un importante avance en la industria 5.0, que sitúa a las personas en el centro de la planta, ya que pone la tecnología a su servicio, libera al talento humano de tareas repetitivas, peligrosas o de bajo valor, y le permite enfocarse en análisis, toma de decisiones y mejora continua.
Los robots ejecutan y capturan datos en campo, que el sistema integra en las herramientas digitales de gestión (sistemas GMAO/CMMS y MES) y ofrece a los profesionales. Este enfoque es especialmente relevante ante la escasez de talento cualificado que existe en el mercado.
El vicepresidente de Innovación y Operaciones de Sisteplant, David López, manifiesta que “en un contexto marcado por normativas cada vez más exigentes, infraestructuras envejecidas y una creciente escasez de talento técnico, R Bot llega para liberar a los profesionales de tareas repetitivas o de riesgo, avanzando hacia nuestro objetivo de ‘exposición humana cero’. Esta tecnología nos permite proteger mejor a las personas y, al mismo tiempo, reforzar la eficiencia y la sostenibilidad operativa de las plantas industriales”.
Hacia la fábrica que se autoinspecciona
R-Bot incorpora una arquitectura diferenciadora en tres capas, basada en tecnología propia de Sisteplant y que comprende las herramientas de gestión industrial (sistemas GMAO/CMMS y MES), MI-Bot, la capa de traducción de órdenes de trabajo a tareas robóticas, y AsimovIA la plataforma de gestión de flotas robóticas, junto a una metodología específica para transformar instalaciones en entornos “robot-ready” y para la implantación de soluciones basadas en R-Bot
Según López, “con R-Bot no estamos simplemente introduciendo robots en la fábrica; estamos incorporándolos a su modelo organizativo y dotando al sistema digital industrial de ojos, oídos y flexibilidad máxima. Es un salto decisivo hacia la fábrica que se autoinspecciona”
El enfoque de Sisteplant permite cerrar el círculo del “gemelo digital” industrial, al integrar inspección, mantenimiento y operación en un único ecosistema inteligente.
Impacto directo en negocio y eficiencia
En cuanto al negocio, R-Bot supone un salto significativo en eficiencia operativa, al reducir los costes asociados a inspecciones manuales (tiempos, desplazamiento o medios auxiliares) y optimizar el uso del personal, que puede centrarse en tareas de mayor valor.
La automatización y la detección temprana de anomalías permiten, además, disminuir las paradas no planificadas, uno de los principales focos de pérdida en la industria, además de mejorar la eficiencia en la gestión de los activos y reducir las pérdidas por indisponibilidad.
En términos cuantificables, estas mejoras se traducen en:
• Reducción del 30-50% en costes de inspección (OPEX).
• Disminución del 40-80% en horas de inspección manual.
• Reducción del 10-25% del tiempo de parada (downtime) no planificado, que supone el 2,1% del OPEX en algunos sectores.
• Incremento de hasta 10 veces en la capacidad de inspección.
• Reducción del 60-90% en intervenciones en zonas peligrosas.
• Mejora significativa en la disponibilidad de activos (uptime).
Casos de uso en sectores estratégicos
R-Bot tiene diversidad de aplicaciones en diferentes sectores industriales. En una primera fase, el foco estará en el despliegue de la solución RITA (Robotic Inspection for Threat Areas), un escudo robótico que aumenta la seguridad de las personas
al permitir la automatización de las inspecciones en entornos de alto riesgo y escasez de personal.
Entre los principales sectores de aplicación destacan el energético para la inspección en tiempo real de turbinas o cuadros eléctricos sin detener operaciones; oil & gas y químico para la supervisión en entornos ATEX (atmósferas explosivas) o potencialmente tóxicas sin riesgo humano; farmacéutico para la trazabilidad completa en salas blancas bajo normativa de Buenas Prácticas de Fabricación (GMP); infraestructuras y minería para las inspecciones remotas en geografías complejas, y en espacios confinados para la exploración autónoma de túneles y galerías.
Sisteplant es una ingeniería industrial originaria del País Vasco especializada en mejorar la competitividad de empresas tanto industriales como de servicios, mediante la transformación de sus procesos. Nació en 1984, y su principal actividad es optimizar los procesos productivos, logísticos y organizativos, aportando soluciones tecnológicas y de fabricación avanzada. Cuenta con sedes en Madrid, Bilbao, Barcelona, Valencia y Sevilla, y también en México y Brasil. Con más de 190 profesionales, desempeña sus actividades para sectores como Automoción, Aeroespacial y defensa, Alimentario, Químico farmacéutico, Bienes de equipo, Electrónica, Energía y medioambiente, Infraestructura y transportes, Sanidad, Facilities y Administración pública. ◆
Ter Hoek expands into technical ceramic manufacturing with XJet Carmel 1400C 3D printing solution
XJet, a leader in direct material jetting additive manufacturing solutions, announced on March 9th that Ter Hoek, a renowned Dutch precision manufacturing specialist based in Rijssen, has adopted the XJet Carmel 1400C ceramic 3D printing system.
This collaboration brings XJet's proprietary NanoParticle Jetting™ (NPJ) technology to one of Europe's most demanding precision manufacturing environments, expanding both companies' ability to serve high-tech industries with cuttingedge ceramic solutions that push the boundaries of design complexity and manufacturing precision.
❖ From metal excellence to ceramic innovation: A strategic leap in digital production
Ter Hoek , celebrated for excellence in precision metal manufacturing through advanced EDM, PECM, and ultraprecise CNC milling technologies since the 1990s, is now expanding its expertise into technical ceramics. The decision
represents an ambitious capability increase –from conductive metal materials to high-performance insulation materials–that not only diversifies Ter Hoek's material portfolio but fundamentally upgrades its production process into an automated, digital workflow, positioning the company at the forefront of next generation precision manufacturing.
The addition of XJet's Carmel 1400C solution enables Ter Hoek to produce geometrically complex ceramic components with exceptional accuracy and superior surface quality, opening new possibilities for regional customers in aerospace, semiconductor, medical technology, and other innovative sectors where geometric innovation and material performance are paramount.
“In the future of manufacturing, sustained success will hinge on continuous differentiation and innovation in an increasingly competitive landscape,” says Gerrit Ter Hoek, Founder and Technical Director at Ter Hoek. “With our solid expertise in precision manufacturing, we have constantly sought the next opportunity to better serve our customers. By entering the world of technical ceramics with XJet's digital production platform, we're not just adding a new material – we're embracing a fundamentally new way of manufacturing that offers unprecedented design freedom, faster iteration cycles, and the ability to produce parts that were simply impossible before.This positions us at the forefront of the next generation of precision manufacturing.”
❖ Supporting Dutch precision engineering from prototype to production
A key advantage of the XJet-Ter Hoek collaboration is the comprehensive support provided throughout the entire product lifecycle. XJet's Carmel 1400C system is engineered to handle
XJet 1400C Alumina system installed at Ter Hoek facility in Rijssen
both rapid prototyping and production-scale manufacturing, aligning perfectly with Ter Hoek's proven service model spanning engineering consultation to production enablement.
“XJet's platform has proved to be an exceptional match with market demand for precision, quality, and productivity in technical ceramics,” says Ter Hoek. “The solution scales seamlessly from prototype to production with its 1400 DPI printing resolution, streamlined production workflow with fewer process steps, and fully automated digital process – all essential capabilities for our customers who need to move quickly from concept to market. We can now iterate designs rapidly in ceramic materials and transition smoothly to series production, all under one roof, while maintaining the same commitment to quality and precision that our customers have relied on for decades.”
With its established customer base spanning the aerospace, semiconductor, and medical industries, Ter Hoek is uniquely positioned to introduce ceramic additive manufacturing solutions to organizations already benefiting from their precision metal manufacturing expertise. This creates natural opportunities for both Ter Hoek and XJet in making advanced ceramic manufacturing more accessible to European industry while maintaining the highest standards of precision and quality that both companies are known for.
“We're excited to partner with Ter Hoek, a company that shares our unwavering commitment to precision, innovation, and customer success,” says Riccardo Tosi, European Business Director at XJet. “Their expertise in solving complex manufacturing challenges, combined with our advanced ceramic additive manufacturing technology, creates a powerful combination that will benefit engineers and manufacturers throughout the region. Ter Hoek's reputation for technical excellence and proven track record of supporting customers from design through production makes it an ideal partner to demonstrate the transformative potential of ceramic 3D
printing in advanced manufacturing sectors where our solution delivers exceptional value.”
❖ Technology showcase at ceramitec 2026
XJet and Ter Hoek demonstrated the excellence of NPJ technology at Ceramitec 2026 in Munich. At booth 206, hall A6, attendees were able to explore sample parts and gain insights into how advanced ceramic additive manufacturing can solve the most challenging precision manufacturing requirements.
❖ XJet
XJet is a leading additive manufacturing solution provider for advanced ceramic and metal production. Pioneering in direct material jetting, the company's proprietary NanoParticle Jetting™ technology delivers precise, scalable, and sustainable manufacturing of high-resolution 3D ceramic and metal components with complex geometries and fine feature details, addressing key manufacturing challenges including part quality consistency, geometric complexity limitations, and production scalability. With over 80 registered patents and a team of industry veterans and R&D experts, XJet is innovating across diverse industrial applications including aerospace, medical devices and surgical instruments, luxury consumer products, and precision components manufacturing with proven success.
❖ Ter Hoek
Founded in 1990, Ter Hoek Vonkerosie Rijssen B.V. has grown from a small precision workshop into a trusted partner for some of Europe’s most demanding high-tech industries. With deep expertise in advanced machining and manufacturing, it produces extremely precise components for sectors including aerospace, semiconductor, aviation, and medical technology.
Based in Rijssen (The Netherlands), the company has built a reputation on problem-solving and collaboration, working closely with customers from early design consultation through to prototyping and series production.Ter Hoek’s highly skilled engineering team combines traditional precision techniques, such as wire EDM, micro-wire EDM, die sinking, micro EDM milling and ultra-precise CNC milling, with cutting-edge methods like Precision Electro Chemical Machining (PECM) to manufacture components with tolerances down to microns. Innovation and continuous improvement are core toTer Hoek’s philosophy. This commitment is reflected not only in its advanced machining capabilities and climate-controlled production facility but also in its role as a knowledge partner, sharing expertise through webinars, masterclasses and direct technical support to engineers worldwide.
XJet NanoParticle Jetting™ solution offers a wide range of ceramic materials
Once objetos de cerámica reinventan el souvenir español en Milán
“Spanish Design as a Souvenir”, la nueva instalación de ‘Tile of Spain’ en el Fuorisalone de Milán, diseñada por Codoo Studio, redefinía en abril la condición de la cerámica española, que abandona su rol tradicional como revestimiento o pavimento para afirmarse como cuerpo, volumen y unidad autónoma de diseño en la principal cita internacional del sector.
❖ El valor cultural de lo cotidiano
La instalación partía de una pregunta central: ¿puede el diseño español expresar la identidad de un territorio y convertirse en un recuerdo material? La cerámica responde como lenguaje narrativo, dando forma a un bodegón de souvenirs a escala arquitectónica que reinterpreta iconos culturales y objetos cotidianos del diseño español, revestidos con cerámica de quince marcas de Tile of Spain: Apavisa, Arcana, Argenta, Cevica, Colorker, Cristacer, Decocer, Dune, El Barco, Estudio Cerámico, Gayafores, Harmony, Tau Cerámica, Vidrepur y Vives.
Situada en las galerías perimetrales del histórico claustro de La Statale, la instalación configuraba un recorrido expositivo
donde arte y diseño convergían, invitando al visitante a adentrarse en la escena y explorar el potencial de la cerámica como material contemporáneo. La propuesta se articulaba mediante una estructura linear transitable de 10x1,50 m que acogía once objetos cotidianos reinterpretados, cuyas dimensiones, con pesos comprendidos entre 44 y 247 kg y alturas de 20 a 250 cm, enfatizaban su condición volumétrica y escultórica.
❖ Objetos que viajan más allá
Lejos del cliché turístico y bajo el lema ‘Materiae’ de la revista Interni, la instalación proponía una colección de piezas concebidas para perdurar y viajar más allá del Fuorisalone, ins-
talándose en la memoria material y emocional de los asistentes. Convertidos en tótems contemporáneos, los once objetos configuraba un sistema de referencias donde el diseño, la cultura y la producción se entrelazaban: el salvamanteles, vinculado al tablao flamenco, las castañuelas como extensión del cuerpo, el plato y el aceite como arquetipos domésticos, el cenicero Copenhagen —diseñado en los años 60 por Jørgen Haugen Sørensen—, la camiseta como souvenir universal, la Milán 430 como icono escolar, la bota de vino como símbolo popular, la pajarita de Miguel de Unamuno, el imán como recuerdo turístico y el beso, inspirado en el sofá Dailips de Salvador Dalí.
Con esta propuesta, Tile of Spain reivindicaba un cambio de mirada sobre la cerámica española en un momento de especial efervescencia creativa en la Semana del Diseño de Milán. Más que una instalación, “Spanish Design as a Souvenir” planteaba una reflexión contemporánea sobre el diseño español y la cerámica como material identitario. ◆
Codoo Studio
Fundado en 2019 en el barrio madrileño de Lavapiés por los arquitectos José David Costa y Sergio Ortiz, Codoo Studio es un estudio multidisciplinar que aborda la arquitectura, el diseño, el interiorismo y la dirección creativa desde una perspectiva experimental. Su trabajo se caracteriza por una estética vibrante de influencia setentera, donde los colores vibrantes, la iluminación expresiva y la experimentación espacial se utilizan para construir entornos de carácter singular, concebidos para generar impacto y permanencia en la memoria.
(Imagen cortesía de Codoo Studio)
La IA como amplificador del técnico cerámico
El sector cerámico se encuentra en una fase de creciente complejidad técnica. Más variables de proceso, mayor exigencia energética, presión regulatoria, trazabilidad, sostenibilidad y un entorno competitivo global cada vez más exigente.
Gabi Monreal Senior Project Manager
La digitalización ha multiplicado la cantidad de datos disponibles en planta: temperaturas, consumos, parámetros de prensado, registros de laboratorio, históricos de mantenimiento. Sin embargo, disponer de más datos no implica necesariamente disponer de mayor capacidad de análisis.
En este contexto, la inteligencia artificial debe entenderse no como una tecnología sustitutiva, sino como una herramienta de amplificación del criterio técnico.
❖ Del dato a la interpretación
En muchas plantas, los técnicos trabajan diariamente con grandes volúmenes de información. El verdadero reto no es capturar datos, sino interpretarlos con rapidez y coherencia.
La IA generativa puede actuar como asistente en esta fase analítica. No toma decisiones, pero ayuda a estructurar preguntas, identificar patrones y sintetizar información compleja.
Por ejemplo, ante una desviación recurrente en consumo de energía en un horno, un técnico puede utilizar herramientas de IA para:
- Analizar tendencias históricas
- Detectar correlaciones entre variables
- Identificar posibles factores comunes en turnos o lotes
- Generar un resumen preliminar de hipótesis técnicas.
El análisis final sigue siendo responsabilidad del profesional. Pero el tiempo invertido en estructurar la información se reduce de forma significativa.
❖ Control de calidad más ágil y estructurado
En el laboratorio cerámico, los técnicos manejan datos de absorción, resistencia mecánica, espesores, defectos superficiales y variabilidad dimensional. La identificación temprana de desviaciones es clave para evitar pérdidas de productividad.
La IA puede contribuir en varias dimensiones:
- Detección automática de valores atípicos
- Generación de comparativas entre lotes
- Resúmenes interpretativos de tendencias
- Propuestas de visualización para facilitar la comunicación interna.
La ventaja no está en que la IA sustituya el conocimiento del material, sino en que permite dedicar más tiempo al análisis cualitativo y menos a tareas repetitivas de consolidación de información.
❖ Documentación técnica y transferencia de conocimiento
Uno de los retos del sector es la conservación y transmisión del conocimiento acumulado: procedimientos, ajustes de proceso, soluciones a incidencias recurrentes o modificaciones históricas de parámetros.
Gran parte de esta información se encuentra dispersa en informes, correos electrónicos o registros manuales.
La IA puede ayudar a:
- Analizar históricos de incidencias
- Estandarizar descripciones técnicas
- Generar borradores de procedimientos
- Clasificar documentación antigua.
De este modo, el conocimiento tácito empieza a transformarse en conocimiento accesible y reutilizable.
❖ Mantenimiento y análisis de causas raíz
En entornos industriales complejos, los fallos raramente tienen una causa única. La identificación de causas raíz requiere analizar múltiples variables y su interacción.
Las herramientas de IA pueden apoyar en:
- Agrupar incidencias similares
- Detectar secuencias previas a averías
- Proponer hipótesis basadas en históricos
- Sintetizar informes técnicos extensos.
No se trata de delegar el diagnóstico, sino de acelerar la fase exploratoria del análisis.
❖ Energía y sostenibilidad
La presión energética es uno de los grandes desafíos del sector cerámico. La optimización del consumo, la electrificación de procesos o la integración de nuevas fuentes energéticas requieren análisis continuos.
La IA puede facilitar:
- Comparativas entre periodos
- Detección de ineficiencias
- Generación de escenarios hipotéticos
- Resúmenes ejecutivos para dirección.
Pequeñas mejoras en la velocidad de análisis pueden traducirse en decisiones más rápidas y ajustes más precisos.
❖ Productividad cognitiva
El impacto más relevante de la IA en entornos industriales no es únicamente operativo, sino cognitivo.
La productividad del técnico no depende solo de la velocidad de una máquina, sino también de:
- Su capacidad de interpretar datos
- Su rapidez para generar hipótesis
- Su claridad al comunicar resultados
- Su eficiencia al documentar procesos.
Si una herramienta reduce el tiempo dedicado a tareas mecánicas, el profesional puede concentrarse en aquello que re-
La inteligencia artificial amplifica el criterio del técnico sin sustituir su experiencia profesional acumulada
almente aporta valor: criterio técnico, experiencia y capacidad de decisión.
❖ Riesgos y responsabilidades
La adopción de inteligencia artificial en entornos industriales debe ir acompañada de prudencia y espíritu crítico.
Es imprescindible:
- Validar resultados
- Comprender las limitaciones del modelo
- No delegar decisiones técnicas críticas
- Proteger la confidencialidad de datos.
La IA no sustituye la responsabilidad profesional. La amplifica cuando se utiliza con criterio.
❖ Hacia el técnico aumentado
El concepto de “técnico aumentado” no implica menor relevancia del profesional, sino mayor capacidad.
Un técnico aumentado es aquel que:
- Utiliza herramientas inteligentes para acelerar análisis
- Estructura mejor la información
- Documenta con mayor claridad
- Reduce errores repetitivos
- Mejora la comunicación técnica.
En un sector con alto componente tecnológico como el cerámico, donde conviven tradición industrial y transformación digital, la IA puede convertirse en una herramienta cotidiana, integrada en el flujo de trabajo diario. No como sustituto de la experiencia, sino como amplificador del conocimiento acumulado.
La competitividad del sector seguirá dependiendo del criterio del técnico cerámico. La IA, bien utilizada, puede ayudar a que ese criterio se exprese con mayor rapidez, profundidad y eficacia. ◆
Sale el Libro Blanco del Mantenimiento para impulsar la eficiencia y la sostenibilidad en las empresas
Llega un documento que presenta una visión completa, rigurosa y actualizada del papel del mantenimiento en el contexto actual, con recomendaciones prácticas y casos reales. Se presentó el 22 de enero en una jornada que reunió a diferentes profesionales del ámbito industrial, académico y empresarial para analizar cómo está evolucionando el mantenimiento y cómo abordar los desafíos del futuro.
En un mercado en constante transformación, con ciclos productivos más breves, marcos regulatorios cambiantes y una creciente presión por el cuidado del medioambiente, las organizaciones han redefinido el papel del mantenimiento. Lo que antes se asociaba principalmente con la reparación de averías es ahora una función estratégica, orientada a gestionar de forma holística el ciclo de vida de los activos, desde su concepción hasta su reutilización, integrando personas, procesos y tecnología.
En este nuevo marco, el mantenimiento ha dejado de ser una función secundaria para convertirse en un pilar estratégico clave de rentabilidad, seguridad y sostenibilidad. Con el objetivo de examinar la función actual de los servicios técnicos de forma integral, ISS Iberia, empresa puntera en integración de servicios como mantenimiento, limpieza, workplace y Facility Management, y la Asociación Española del Mantenimiento (AEM) han elaborado el primer Libro Blanco del Mantenimiento, que se presentó en Madrid en una jornada que reunió a personas expertas del sector, y contó con la asistencia de Núria Aymerich Rocavert, Comisionada Especial para la Competitividad Industrial y de la PYME del Ministerio de Industria y Turismo, quien fue la encargada de clausurar el acto.
“Llevamos años observando cómo el mantenimiento está viviendo una transformación profunda, convirtiéndose en una inversión que protege activos, reduce riesgos, alarga la vida útil de las instalaciones y contribuye a generar entornos de trabajo más seguros y sostenibles. Por ello, hemos impulsado este proyecto con la convicción de que el mantenimiento es, hoy más que nunca, un factor clave para la competitividad, la seguridad y la sostenibilidad de nuestras organizaciones” , explicó Javier Urbiola, presidente Ejecutivo de ISS Iberia.
Por su parte, Claudio Rodríguez Suárez, presidente de la AEM y director de Tecnología y Servicios Técnicos de Enagás, señaló que “desde la AEM impulsamos desde hace décadas la profesionalización del mantenimiento mediante estándares de rigor técnico, formación continua y una cultura preventiva sólida. Esta publicación pionera va un paso más allá y presenta una hoja de ruta hacia modelos de mantenimiento más seguros, eficientes y sostenibles, puesto que el futuro exige anticipar las disrupciones tecnológicas y crear alianzas entre empresas, centros académicos y proveedores de servicios” .
❖ El mantenimiento como eje de eficiencia, seguridad y responsabilidad ambiental
Para analizar cómo está cambiando el mantenimiento y las necesidades que están surgiendo para afrontar los próximos desafíos tecnológicos, regulatorios, energéticos y de gestión, en el marco del encuentro tuvo lugar la mesa redonda “Mantenimiento 360: Claves para un modelo integrado y competitivo”
Este espacio de diálogo contó con la participación de expertos del ámbito industrial, académico y empresarial, como Manuel Gómez-Cano Hernández, de la Comisión de Seguridad Industrial, Prevención de Riesgos Laborales y Protección contra incendios del Colegio Oficial de Ingenieros Industriales de Madrid; Carlos Naya Villaverde, director de la Escuela de Arquitectura de la Universidad de Navarra; Adolfo Crespo Márquez, catedrático de Organización de Empresas en la Escuela Técnica Superior de Ingenieros de la Universidad de Sevilla y presidente de INGEMAN, y Diego Galar Pascual, presidente de la EFNMS (European Federation of National Maintenance Societies) y Vicepresidente de Tecnología en Sisteplant.
Los participantes señalaron la importancia de disponer de información fiable y en tiempo real, desarrollar capacidades analíticas, alinear las prácticas con los objetivos de descarbonización, y revisar los roles para asegurar una toma de decisiones ágil. Para ello, coincidieron en que las organizaciones deben invertir en avanzar hacia un plan de mantenimiento que combine tecnología, cumplimiento regulatorio, eficiencia energética y flexibilidad organizativa.
El Libro Blanco del Mantenimiento constituye una guía estratégica para las empresas que se enfrentan a la transición eco-
lógica, a la digitalización y a una normativa cada vez más exigente. A lo largo de nueve capítulos, explora el rol del mantenimiento desde todas sus vertientes, en cuanto a productividad o seguridad, combinando conceptos teóricos, casos de éxito y recomendaciones operativas para ayudar a las organizaciones a evolucionar hacia un mantenimiento más proactivo, sostenible y basado en datos.
Con la elaboración de este informe, ISS Iberia refuerza su compromiso con la creación de espacios de trabajo funcionales, seguros y sostenibles, al mismo tiempo que pone de manifiesto el papel central que ha asumido el mantenimiento como eje clave de la operación diaria y como servicio estratégico para anticipar necesidades, optimizar recursos y mejorar la experiencia de las personas usuarias.
❖ ISS
ISS Iberia se centra en crear espacio para que personas y organizaciones prosperen. Con un equipo de 35.000 personas, la empresa destaca en integración de servicios, tales como mantenimiento, limpieza, workplace y Facility Management para clientes de diferentes sectores, tanto públicos como privados.
Desde su propósito de conectar personas y lugares para contribuir a un mundo mejor, promueve el bienestar de las personas, minimizando el impacto ambiental en todos los entornos donde opera, como oficinas, industrias y hospitales. ISS Iberia forma parte de la multinacional danesa Grupo ISS, cuyos ingresos globales en 2024 alcanzaron los 83.761 millones de coronas danesas. En España, la compañía facturó 688 millones de EUR en 2024. ◆
Claudio Rodríguez
Javier Urbiola
Núria Aymerich
¿Palés que se mueven solos?
La escasez de operarios en logística es ya estructural: puestos sin cubrir y acumulación de palés son una escena cada vez más habitual en centros de distribución. Según el instituto Fraunhofer SCS, la mayoría de las empresas reconoce dificultades para encontrar personal cualificado. En este contexto, igus propone una alternativa práctica: el ReBeL Pallet Mover, una carretilla elevadora autónoma pensada para asumir tareas repetitivas sin intervención humana. El sistema nace de una necesidad interna. En su centro logístico de Colonia, la propia igus se enfrentaba a la falta de carretilleros. La respuesta fue desarrollar un equipo capaz de moverse de forma autónoma, adaptarse a distintos entornos y operar con seguridad junto a personas. Equipado con sensores y navegación inteligente, el Pallet Mover transporta palés, detecta obstáculos en tiempo real y se integra en flujos logísticos existentes sin grandes cambios.
Compacto y configurable, el equipo está disponible para distintas cargas y ofrece hasta 10 horas de funcionamiento continuo, en función del modelo. Su diseño prioriza la simplicidad y la reducción de componentes, lo que permite acortar el tiempo de retorno de la inversión frente a otras soluciones del mercado. Además, igus plantea un enfoque flexible, con opciones de personalización según aplicación.
Extractores
La creciente demanda de robots móviles autónomos refuerza esta tendencia hacia la automatización como apoyo al operario, no como sustituto. Para quienes quieran evaluar su aplicación real, igus ofrece demostraciones tanto en ferias como en sus propias instalaciones, donde es posible ver el sistema en funcionamiento en entornos logísticos reales. ◆
centrífugos de tejado con bajo nivel sonoro y alta eficiencia
La creciente exigencia normativa y la mayor sensibilidad hacia la calidad del aire interior han convertido la ventilación en un elemento estratégico en proyectos residenciales, comerciales y terciarios. Centros comerciales, industrias, edificios residenciales, etc., requieren soluciones capaces de garantizar un caudal constante de renovación de aire sin generar molestias acústicas ni incrementar el consumo de energía. Los extractores de tejado VTV/EC de Sodeca responden a estas necesidades combinando una alta eficiencia energética y un bajo nivel sonoro. Incorporan un aislamiento perimetral de 25 mm de lana mineral con elevadas prestaciones de atenuación acústica, integrado en la carcasa para minimizar la transmisión del ruido y mejorar el confort en el interior del edificio. En términos de durabilidad, son de chapa con recubrimiento Magnelis y cuentan con categoría de protección anticorrosiva C5 según EN ISO 12944-2, lo que garantiza una larga vida útil incluso en entornos exigentes. Integran motores ECTechnology de alto rendimiento, que optimizan el consumo eléctrico y permiten un control preciso del sistema con tomas de presión para el control automático a caudal o presión constante, adaptándose a las necesidades reales de cada instalación. Este equipo ha sido desarrollado para facilitar tanto la instalación como las operaciones de mantenimiento. El sistema de apertura
permite el acceso directo al conducto de aspiración y a la turbina, simplificando las tareas de inspección y limpieza. Con las soluciones eficientes para la extracción de aire en edificios, Sodeca reafirma su compromiso con soluciones de ventilación que combinan eficiencia energética, bajo nivel sonoro y durabilidad, alineadas con las exigencias actuales del mercado. ◆
(Foto: igus SE & Co. KG)
Liners lineales sin lubricación que mejoran la fiabilidad de las impresoras 3D de gran formato de Wasp
Construir viviendas con materiales naturales y en lugares sin acceso a la red eléctrica ya no es solo una idea experimental. La empresa italiana Wasp ha desarrollado una impresora 3D de gran formato capaz de levantar estructuras con arcilla local. Para garantizar un funcionamiento fiable en entornos con polvo y suciedad, el sistema incorpora cojinetes lineales de polímero sin lubricación de igus, que reducen el mantenimiento y aumentan la robustez del conjunto. Las avispas alfareras pueden construir su propia casa con materiales naturales que recogen en el entorno. La empresa italiana Wasp ha utilizado este método para desarrollar la impresora 3D modular Crane Wasp, que construye las paredes de las casas a partir de arcilla. Así se creó, por ejemplo, la casa Tecla de Massa Lombarda (Italia). Se trata del primer edificio del mundo en forma de cúpula impreso en 3D y fabricado íntegramente con una mezcla de tierra y agua. El objetivo de WASP es ofrecer una solución tecnológica que permita crear espacios habitables en regiones sin conexión a la red eléctrica de forma rentable, rápida y respetuosa con el entorno. Con Crane Wasp, las casas pueden construirse con materiales naturales de origen local, residuos agrícolas y materiales de construcción estandarizados.
Inspirada en la forma en que las avispas alfareras construyen sus nidos con materiales del entorno, Wasp ha diseñado la impresora modular Crane Wasp. Este sistema permite levantar muros capa a capa utilizando mezclas de tierra, agua y otros materiales naturales. Un ejemplo es Tecla, considerada la primera vivienda en forma de cúpula impresa en 3D íntegramente con materiales de origen natural. El proceso de impresión exige gran resistencia mecánica a los componentes de la máquina. Durante horas de trabajo continuo, el cabezal de impresión se desplaza sobre el brazo de la impresora en un entorno cargado de polvo y partículas. En estas condiciones, los cojinetes metálicos convencionales pueden perder lubricación y sufrir desgaste prematuro.
Para evitarlo, Wasp utiliza liners drylin R JUM-01-50 fabricados con el plástico de alto rendimiento iglidur J. Estos cojinetes funcionan sin lubricación gracias a lubricantes sólidos integrados en el material, lo que permite un funcionamiento limpio y prácticamente libre de mantenimiento. Además, su menor peso respecto a soluciones metálicas contribuye a mejorar la respuesta dinámica del cabezal de impresión y la precisión del proceso.
El resultado es un sistema de impresión 3D más resistente a la suciedad, con menos intervenciones de mantenimiento y preparado para trabajar de forma fiable incluso en entornos exigentes. Una combinación clave para avanzar hacia la construcción sostenible mediante fabricación aditiva. Igus SE & Co. KG desarrolla y produce los motion plastics, plásticos de alto rendimiento libres de lubricación que mejoran la tecnología y reducen los costes de las aplicaciones móviles. La empresa familiar con sede en Colonia lidera los mercados mundiales con sistemas energéticos con cadenas portacables, cables altamente flexibles, cojinetes y tecnología de tuercas y husillos de polímeros tribológicamente optimizados. La firma está presente en 37 países y cuenta con 5.200 empleados. En 2024, la compañía registró unas ventas que alcanzaron los 1.105 millones de EUR. Dispone de una gama de 245.000 artículos disponibles en stock, y ofrece la posibilidad de calcular la vida útil de sus productos on line. Asimismo, en su laboratorio de pruebas, el más grande del sector, investiga constantemente generando innovaciones y mejoras continuas, aumentando así la fiabilidad para los usuarios. En los últimos años, la empresa también se ha expandido a través de startups internas, por ejemplo, para rodamientos de bolas, engranajes robóticos, impresión 3D, la plataforma RBTX para robótica low cost y los smart plastics para la Industria 4.0. Entre las inversiones ambientales más importantes figuran el programa “Chainge” , centrado en el reciclaje de cadenas portacables usadas, y la participación en una empresa dedicada a la transformación de residuos plásticos de nuevo en petróleo. ◆
A new GB-35-ARL rotary batch mixer for glass mix/cullet, sand, ceramics, refractories, aggregates and other dry bulk abrasive materials achieves total uniformity in one to three minutes in batches from 140 kg to 1 m3, regardless of particle sizes, shapes, bulk densities or ingredient ratios.
• The mixer's drum is supported on each end by trunnion rings, eliminating the need for internal shafts, bearings, seals and related maintenance. As it rotates, proprietary mixing flights tumble, fold, cut and turn the material, while elevating the batch toward a stationary plug gate valve for discharge with no segregation or residual material in the vessel.
• All internal wear surfaces including lifters, baffles and inlet/outlet chutes are fabricated of hardened steel and secured with bolts for rapid replacement.
• The unit's stationary inlet and outlet allow inline operation and continuous rotation during loading and unloading, further reducing cycle times.
• A large side door provides access to all material contact surfaces which, together with the absence of residual material, allows rapid cleaning.
• Other Munson mixing/blending equipment includes rotary batch mixers for non-abrasive applications, ribbon/paddle/plow blenders, fluidised bed mixers, rotary continuous mixers and variable intensity blenders. Size reduction machinery encompasses pin mills, screen classifying cutters, attrition mills, lump breakers, rotary knife cutters, hammer mills and shredders. ◆
Nueva gama RD de Sacmi: secadero flexible, configurable y optimizado
RD es el secadero multicanal de Sacmi de nueva concepción, diseñado para garantizar una mejor versatilidad para diferentes formatos y tipos de producción.
Entre sus ventajas cabe destacar:
• Mayor flexibilidad operativa, gracias a su alta configurabilidad
• Tamaño y logística optimizados, gracias a la estructura “monolítica” y desmontable
• Fácil mantenimiento, con puertas más grandes y sin “bajantes” laterales externas
• Mejor gestión del proceso en cualquier condición, gracias a la posibilidad de montar separadores entre los niveles de rodillos.
El secadero RD está disponible con entre 3 y 9 canales de carga (tanto pares como impares).
Al igual que en otras gamas de secaderos Sacmi, también para esta están disponibles las nuevas configuraciones híbridas, gas natural-eléctrico e hidrógeno-gas natural. ◆
GUÍA DEL COMPRADOR
Medidas reales: 140x30 mm
Actual size: 140x30 mm
CSistemas de vagones integrados
Rua Manuel Simões Maia, 88 - 2415-520 LEIRIA (Portugal)
Representantes exclusivos: COMERCIAL TÉCNICA VERDÚ, S.L. Alcalá, 289, 2º D - 28027 MADRID
Tel. y fax: 91 403 62 74 - E-mail: info@ctverdu.com
KELLER HCW GmbH
Carl-Keller-Str. 2-10
D-49479 Ibbenbüren-Laggenbeck (Alemania)
Tel. +49 5451-85-0 - Fax +49 5451-85-310 E-mail: info@keller.de - www.keller.de Máquinas, procesos de producción y fábricas completas para la industria cerámica estructural y tecnología de automatización, instrumentos de medición, control y regulación y tecnología plástica.
Gran Bretanya, 11
maquinaria de ocasión para cerámica Avda. Ortega y Gasset, km 8,2 29196 MÁLAGA (ESPAÑA)
Tel. +34 952 433 289 - Fax +34 952 433 188
www.mocsa.es comercial@mocsa.es
COMPRAVENTA DE EQUIPOS PARA CERÁMICA ESTUDIOS Y PROYECTOS
SACMI IBÉRICA S.A.
Gran Vía, nº 263 - 12006 CASTELLÓN DE LA PLANA (España)
Moldes para la extrusión de piezas cerámicas, bocas de extrusión para todo tipo de piezas cerámicas y maquinaria lavamoldes.
NORMAS DE COLABORACIÓN
Normas de colaboración en Técnica Cerámica World
1. Los trabajos se remitirán al Departamento de Redacción de la revista (Publica, S.L., C/ Monturiol, 7, local 1 - 08018 Barcelona / miguel@publica.es) junto con una autorización para su publicación. Estudiado el trabajo por el Comité de Redacción, se acusará el recibo con la aceptación o no del mismo. Se devolverán (si los autores lo solicitan) las colaboraciones que no se ajusten, por su contenido, a la temática de la revista.
2. Texto y presentación: los artículos estarán preferentemente en castellano (también se aceptarán en inglés) y no sobrepasarán el equivalente a 10 DIN A4 (sin contar gráficos y/o figuras). Se estudiará la publicación fragmentada de artículos más extensos. Se ruega utilizar los editores más comunes del mercado (Word, OpenOffice...). Si el trabajo incluye imágenes o fotografías se aportarán en archivos aparte (JPG, TIF, PDF…) y deberán estar escaneadas a una resolución mínima de 300 ppp. En cualquier caso se solicita, si es posible, el envío de un ejemplar en soporte papel.
En el encabezamiento de la colaboración constarán su título, el nombre y los apellidos de los autores y el centro o empresa (si procede) donde se ha realizado el trabajo. Los artículos se acompañarán de un resumen que señale el objeto del texto, algún detalle experimental, si se estima oportuno, y las conclusiones obtenidas. A ser posible, el título y este resumen se incluirán también en inglés si el artículo está en castellano. La bibliografía se incluirá al final, numerada correlativamente y consignando en cada cita apellido e inicial(es) del autor, año de publicación, título y nombre de la publicación. Las referencias numéricas a la bibliografía se escribirán en el texto del trabajo entre paréntesis. Los pies de gráficos, figuras y fotografías se presentarán juntos, por orden y en párrafo aparte al final del artículo.
3. Tablas, gráficos y figuras. Se pide la máxima pulcritud en la realización de tablas y gráficos para conseguir una reproducción del original lo más fiel posible. Los gráficos (esquemas, croquis y dibujos en general), si no se presentan en soporte informático directamente utilizable, se prefieren por este orden: reproducciones bien impresas; originales realizados sobre papel; fotocopias de alta calidad, en tamaños iguales o superiores a los deseados para su publicación y teniendo en cuenta que el factor más importante es, en este caso, el contraste de las imágenes. Las fotografías, si no se proporcionan en soporte informático o vía correo electrónico, se prefieren por este orden: copias en papel fotográfico en color o B/N; diapositivas o transparencias en color o B/N y, finalmente reproducciones bien impresas. Las tablas, gráficos y figuras se presentarán al final del artículo. Las referencias numéricas de las figuras se citarán en el texto cuando corresponda.
4. Los autores recibirán sin cargo un ejemplar de la revista en que haya aparecido su colaboración. Si desean más ejemplares (hasta 10) lo harán constar en la carta que acompañe al trabajo. Se estudiarán otras condiciones de envío de ejemplares a petición de los autores.
5. Estas normas no afectan (aunque son una buena orientación) a colaboraciones como noticias de empresa, descripciones de nuevos aparatos y equipos, programas de actos y congresos, ferias, salones y jornadas, reseñas de libros, artículos de opinión, etc.
6. Si desean ampliar esta información pueden utilizar el teléfono +34 933 215 045 o el e-mail citado.