refrigeración o calefacción según sus requerimientos domésticos, industriales o de consumo directo.
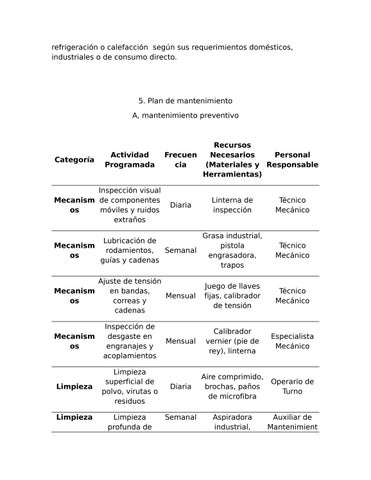
5. Plan de mantenimiento A, mantenimiento preventivo
Categoría
Actividad Programada
Inspección visual Mecanism de componentes os móviles y ruidos extraños
Recursos Frecuen Necesarios Personal cia (Materiales y Responsable Herramientas) Linterna de inspección
Técnico Mecánico
Lubricación de Mecanism rodamientos, Semanal os guías y cadenas
Grasa industrial, pistola engrasadora, trapos
Técnico Mecánico
Ajuste de tensión Mecanism en bandas, Mensual os correas y cadenas
Juego de llaves fijas, calibrador de tensión
Técnico Mecánico
Mecanism os
Inspección de desgaste en engranajes y acoplamientos
Mensual
Calibrador vernier (pie de rey), linterna
Especialista Mecánico
Limpieza
Limpieza superficial de polvo, virutas o residuos
Diaria
Aire comprimido, brochas, paños de microfibra
Operario de Turno
Aspiradora industrial,
Auxiliar de Mantenimient
Limpieza
Limpieza profunda de
Diaria
Semanal
filtros de aire y rejillas de ventilación
desengrasante, agua
Lavado y desengrasante Limpieza Mensual interno de partes críticas Inspección de Sistemas luces indicadoras Eléctricos y pantallas de control
Diaria
o
Solvente Técnico de dieléctrico, Mantenimient cepillos, equipo o de protección Ninguno (inspección visual)
Operario de Turno
Sistemas Eléctricos
Limpieza de tableros eléctricos y verificación de alarmas
Limpiador de contactos Semanal (Contacto Calender), brocha
Técnico Electricista
Sistemas Eléctricos
Ajuste y reapriete de bornes y conexiones eléctricas
Destornilladores aislados, Mensual multímetro, guantes
Técnico Electricista
Sistemas Eléctricos
Termografía o medición de consumo de motores
Cámara térmica, Mensual pinza amperimétrica
Especialista Electricista
Verificación de Fluidos e niveles de aceite Hidráulica y refrigerante Fluidos e Hidráulica Fluidos e Hidráulica
Inspección de fugas en mangueras y conexiones Purga de agua en sistemas neumáticos o
Diaria
Fluidos de reposición, embudo
Operario de Turno
Diaria
Trapos, linterna
Operario de Turno
Diaria
Recipiente para purga
Operario de Turno
compresores Cambio de filtros Fluidos e de aceite o Mensual Hidráulica fluidos hidráulicos
Filtros nuevos, llave de filtros, bandeja de drenaje
Técnico Mecánico
Inspección de tornillería de anclaje y soportes
Semanal
Llave dinamométrica
Técnico de Mantenimient o
Verificación de alineación y Estructura nivelación del equipo
Mensual
Nivel de burbuja o nivel láser
Especialista Mecánico
Estructura
B, mantenimiento correctivo
Acción Tiemp Correcti o Responsa va Estado Estima ble Propues do ta
ID Equipo / Fal Sistema a
Falla Identificada
MC - Servidor 00 Principal 1
Limpieza de Sobrecalentam extractor iento crítico es y 2 Soporte TI Pendiente con apagado reemplaz horas automático o de pasta térmica
MC Planta - Eléctrica 00 2
Fuga de Soldadur 4 Mecánico En refrigerante en a de horas Proceso el radiador fisura y principal rellenado
de líquido refrigera nte Reempla zo del MC Fallo del Aire compres compresor 6 Acondiciona or y Técnico AC Pendiente 00 (ruido excesivo y horas do recarga 3 no enfría) de gas R410A
MC - Red Local 00 (Switch) 4
Pérdida de conectividad en puertos 1 a 12
Sustituci ón del switch averiado 1 hora Redes por equipo de respaldo
Completa do
Cambio de kit de MC frenos Desgaste total - Montacarga delantero 3 Taller de balatas de Pendiente 00 s Eléctrico sy horas Mecánico freno 5 purgado del sistema
6. Análisis sin mantenimiento Describir la consecuencia de no aplicar mantenimiento Fallas del sistema A pesar de que la infraestructura industrial está construida en acero inoxidable, resulta imprescindible la ejecución rigurosa de los planes de mantenimiento preventivo, correctivo y predictivo. La omisión o
postergación de estas labores por periodos prolongados, tales como un año o más, derivaría en fallas operativas severas. Entre los riesgos de mayor gravedad se encuentran las desviaciones organolépticas en el producto tales como la alteración del sabor del fluido y la migración de partículas o residuos metálicos hacia el agua purificada. Estas anomalías comprometerían la calidad e inocuidad del recurso, deteriorando el posicionamiento y la reputación comercial de la empresa embotelladora Gotas Limpias en el mercado. Asimismo, la falta de mantenimiento continuo repercute directamente en la seguridad e integridad del capital humano de la planta. La ausencia de lubricación en las cadenas de transmisión y la falta de corrección en las tuberías de conducción pueden ocasionar fallas mecánicas catastróficas y accidentes laborales de magnitud considerable. En consecuencia, la inobservancia de las rutinas de conservación de activos genera un efecto cascada que acarrea costos adicionales desproporcionados, afectando simultáneamente la salud de los trabajadores, la continuidad del proceso productivo, la sostenibilidad de la empresa y la satisfacción de los consumidores. Paros de producción La ocurrencia de fallas operativas en la planta envasadora genera interrupciones no programadas en la producción que afectan directamente la rentabilidad del negocio. La paralización de la línea de procesamiento, derivada de la falta de un mantenimiento preventivo adecuado, compromete el flujo de ingresos y la confianza del consumidor. Esta situación vulnera los dos pilares competitivos que diferencian a la empresa de su competencia: la puntualidad en los tiempos de entrega de las órdenes y la garantía de ofrecer un producto con un 100 % de potabilidad. la acumulación de intervenciones correctivas no planificadas y la sobreexplotación de equipos dañados incrementan el riesgo de averías mayores en la maquinaria. De no implementarse estrategias de conservación oportunas, las paradas por mantenimiento correctivo de gran escala pueden prolongarse durante semanas, meses e incluso años. Este escenario de inactividad continuada representa una amenaza severa para la sostenibilidad financiera, la capacidad operativa y la permanencia institucional de la empresa en el mercado. Riesgos de seguridad
Continuidad operativa: Las fallas no planificadas pueden detener por completo las operaciones, causando pérdidas financieras significativas debido a la interrupción del flujo de trabajo y la imposibilidad de cumplir con compromisos con los clientes. Costos imprevistos: Las reparaciones de emergencia suelen ser más costosa que el mantenimiento planificado, lo que afecta los presupuestos y puede impactar la rentabilidad de la empresa. Reputación y satisfacción del cliente: Las fallas que afectan la entrega o calidad de los servicios pueden dañar la reputación de la empresa y socavar la confianza del cliente, lo que podría resultar en la pérdida de negocios a largo plazo. Riesgos para la seguridad: Las fallas en equipos o maquinaria pueden representar riesgos para la seguridad de los empleados, causando accidentes o lesiones que podrían evitarse con un mantenimiento adecuado. Pérdida de vida útil de activos: La falta de mantenimiento puede acortar la vida útil de equipos y maquinaria, lo que conlleva a costos adicionales por reemplazo o reparación anticipada.
Incremento de costo 1. Costos de reparación de emergencia (Correctivos) Mano de obra urgente: Las reparaciones inesperadas suelen requerir horas extras del personal técnico o la contratación inmediata de especialistas externos con tarifas urgentes. Repuestos costosos: Comprar piezas de última hora duplica o triplica el costo de adquisición debido a envíos exprés o falta de negociación con proveedores. 2. Pérdidas por inactividad (Lucro cesante) Paradas de producción: Cuando una máquina crítica se detiene, la producción se congela. El costo por hora de una línea detenida suele ser el gasto más alto de toda la operación. Salarios ociosos: Se sigue pagando el salario de los operadores de planta aunque no puedan producir nada por culpa de la avería. 3. Degradación del activo y consumo operativo
Reducción de la vida útil: Un equipo sin mantenimiento se desgasta hasta un 40% más rápido, obligando a la empresa a realizar inversiones de capital (Cape) prematuras para reemplazar la maquinaria. Incapacidad energética: Las máquinas que no están optimizadas (filtros sucios, falta de lubricación, desalineación) consumen entre un 10% y un 15% más de energía o combustible para realizar el mismo trabajo. 4. Costos de calidad y clientes Productos defectuosos: Una máquina descalibrada genera mermas, errores de fabricación y productos que no pasan el control de calidad, perdiendo materia prima. Penalizaciones por retrasos: Si la producción se retrasa, se incumplen los plazos de entrega, lo que genera multas contractuales y daños severos a la reputación comercial. Conclusiones y recomendaciones Vulnerabilidad por Materia Prima e Higiene Externa: La principal restricción operativa de la planta proviene de dos factores de entrada: el alto nivel de impurezas en el agua recibida vía camiones cisterna (que satura los filtros prematuramente) y la variabilidad en el estado de limpieza de los botellones de 20 litros provistos por los clientes domésticos e industriales. Criticidad Concentrada en la Línea de Producción: El sistema de llenado y taponado actúa como la mayor fuente de microparos diarios, mientras que la sopladora representa el cuello de botella físico más severo debido a sus largos tiempos de reparación (MTTR). Asimismo, el lavado CIP acelerado degrada mecánicamente bombas, motores y transportadores por intrusión química y humedad. Impacto Logístico y Operativo de los Paros No Programados: La falta de mantenimiento preventivo y la interrupción de la jornada continua (08:00 a 20:00 h) ponen en alto riesgo la ventaja competitiva de la empresa: la puntualidad del servicio de delivery y la inocuidad del producto final. Riesgo en la Inocuidad y Seguridad Laboral: Omitir las labores de conservación de activos deteriora la calidad organoléptica del agua (sabor, partículas) y expone al personal técnico a riesgos mecánicos graves en correas, cadenas y zonas giratorias desprovistas de protección adecuada.
Recomendaciones Técnicas 1. Gestión de Filtración y Recepción de Agua Cruda Implementación de Pre-Filtración en Recepción (Cisternas): Instalar un sistema de filtración gruesa o decantación rápida en la línea de descarga de las cisternas para reducir la carga de sedimentos antes de ingresar a la planta, reduciendo la frecuencia de limpieza del sistema principal. Protocolo de Monitoreo de Presión: Instalar transmisores de presión diferencial con alarmas automáticas en las etapas de filtrado para programar los retro lavados basándose en la saturación real de los filtros y no únicamente en paros fijos. 2. Optimización del Mantenimiento de Activos Críticos Plan de Protección Mecánica e Inocuidad en Lavado CIP: Reemplazar el engrasado convencional por rodamientos sellados de grado alimentario (IP69K) e instalar escudos protectores de seguridad sobre transmisiones para cumplir con los estándares de seguridad laboral y resistir los químicos de desinfección. Mantenimiento Basado en Condición (Predictivo): Incorporar análisis de termografía mensual en los tableros eléctricos/motores y análisis de vibraciones periódicas en bombas de llenado y compresores de la sopladora para prevenir paradas mecánicas mayores. Plan de Mitigación para el Cuello de Botella (Sopladora): Establecer un stock crítico de repuestos estratégicos (vástagos de estiramiento, resistencias de calentadores y válvulas neumáticas) y capacitar al personal en procedimientos de respuesta rápida. 3. Estandarización de Calidad e Higiene de Envases Automatización del Lavado Previo de Botellones: Evaluar la transición de la higienización manual o semiautomática a un módulo en línea de prelavado e inspección óptica que rechace botellones con contaminantes complejos antes de ingresar al ciclo principal de llenado. Segmentación de Líneas para Envases Industriales: Mantener estrictamente diferenciado el protocolo de lavado para botellones devueltos por el sector agroalimentario/químico a las 17:00 h, evitando la contaminación cruzada con los recipientes de uso residencial. 4. Logística y Programación Operativa
Balanceo de la Presión en Líneas de Llenado: Mantener un control automático de presión manométrica en los colectores de llenado para estabilizar los tiempos de ciclo por contenedor y eliminar cuellos de botella en la fase final de empaque. Zonificación de Rutas de Despacho: Optimizar la programación FIFO dividiendo el municipio Valencia en cuadrantes logísticos asignados por bloques horarios, evitando sobre extensiones que comprometan la atención a la base de clientes consolidados.