EXCLUSIVO
MEJORAS CREATIVAS Y VIABLES EN
PROCESOS DE MECANIZADO CONVENCIONAL
ACADÉMICA INDEPENDIENTE

EXCLUSIVO
MEJORAS CREATIVAS Y VIABLES EN
PROCESOS DE MECANIZADO CONVENCIONAL
ACADÉMICA INDEPENDIENTE
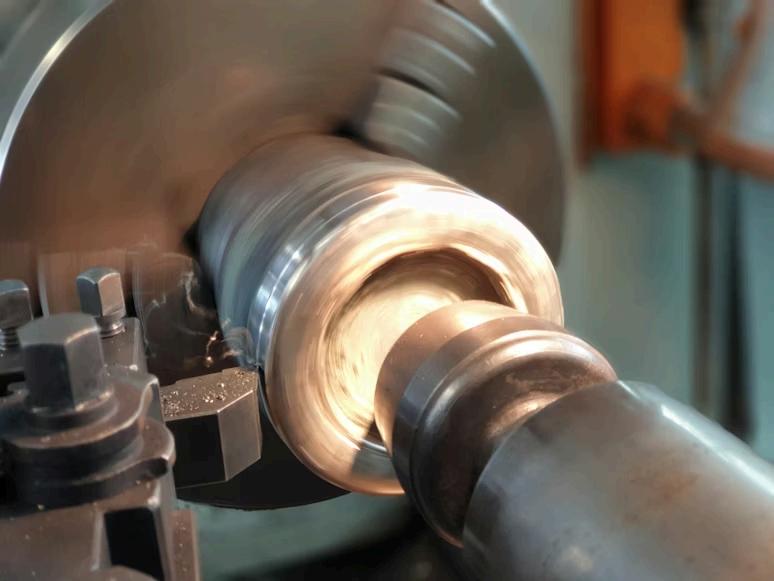
El torneado en torno es una operación de mecanizado por arranque de viruta en la cual la pieza de trabajo gira mientras una herramienta de corte elimina material para formar una geometría cilíndrica precisa.
En otras palabras, “se utiliza un torno para girar la pieza de trabajo, mientras una herramienta de corte se mueve a lo largo del diámetro, eliminando meticulosamente el exceso de material para formar la forma cilíndrica” .
Este proceso es preferido cuando se requieren componentes cilíndricos o superficies externas uniformes con alta precisión. Los parámetros básicos del torneado son la velocidad de corte, el avance y la profundidad de corte, que determinan la eficiencia y exactitud del mecanizado.
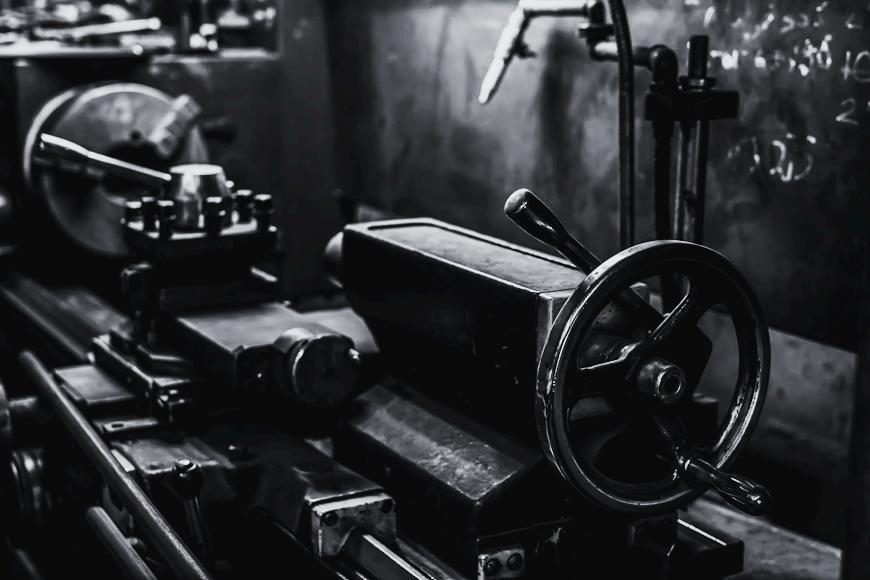
CADENA METÁLICA CON ENGRANAJES DE UNA MÁQUINAINDUSTRIAL
Es una técnica fundamental en sectores aeroespacial, automotriz, hidráulico y otros, donde la tolerancia y acabado superficial son críticos.
Una adecuada combinación de velocidad (m/min), avance (mm/rev) y profundidad (mm) permite maximizar la productividad al tiempo que se controla la formación de viruta continua y suave
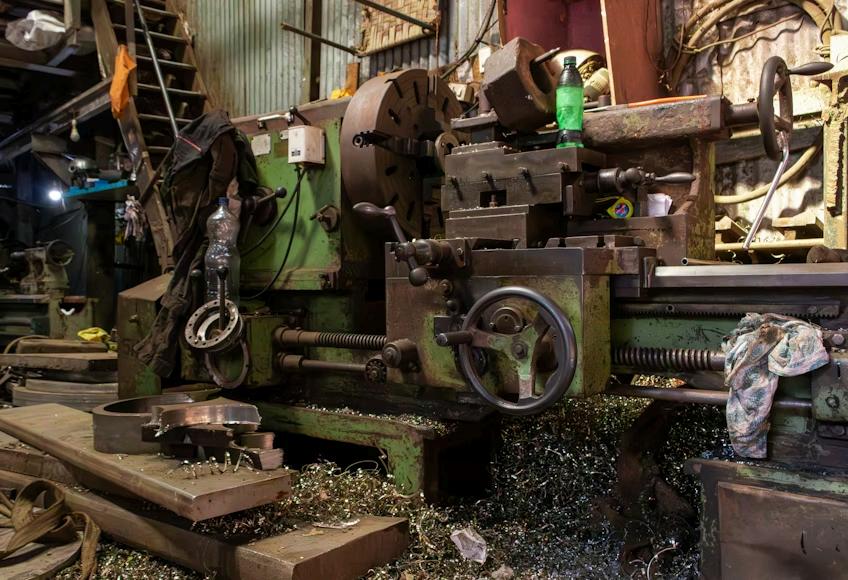
Asimismo, la seguridad es un problema: sin protecciones adecuadas, las partes giratorias pueden atrapar ropa o cabello, y las virutas voladoras o el refrigerante sin control representan riesgos para el operador
En los tornos manuales de taller, la calidad del mecanizado depende del operario. Cada ajuste y corte se realiza manualmente, lo que introduce variabilidad y errores. El mecanizado manual “depende en gran medida de la habilidad del maquinista y tiene una repetibilidad limitada”. Como consecuencia, piezas defectuosas y reprocesos son frecuentes, aumentando el desperdicio de material.
Además, la operación manual es más lenta y requiere supervisión constante, pues “requiere supervisión a tiempo completo y control manual”, incrementando los tiempos de producción en comparación con procesos automatizados.
Las causas fundamentales son la falta de automatización y monitoreo inteligente. En un torno convencional no hay sistema que ajuste automáticamente los parámetros ni que detecte desgaste de herramienta u otras anomalías Tampoco existen registros digitales del proceso. Esto provoca frecuentes contratiempos operativos y problemas de control de calidad a nivel de taller
Por ejemplo, variaciones en la dureza del material o desalineaciones del tornillo de bolas se traducen en vibraciones y medidas incorrectas que el operario solo corrige con prueba y error.
La globalización del mercado de tornos (con un valor creciente) enfatiza la necesidad de mejorar la eficiencia; de hecho, muchos fabricantes se enfrentan a “materiales inconsistentes, contratiempos operativos y problemas de control de calidad” en sus procesos de torneado.
Mantener precisión constante en el mecanizado exige controlar variables como vibraciones, desgaste de herramientas y errores humanos que afectan directamente la calidad final.
Nuestra propuesta es convertir el torno convencional en un taller híbrido inteligente mediante la integración de control numérico y sensores de monitoreo La idea principal consiste en añadir sistemas modulares de automatización (motores paso a paso o servomotores acoplados a los ejes, controladores CNC adaptados) y sensores IoT (p.ej. medidores de vibración, temperatura o herramientas digitales) al torno existente
Esto permitiría programar trayectorias de corte sencillas, registrar parámetros de operación en tiempo real y ajustar automáticamente la velocidad y el avance según el material. Los objetivos son elevar la precisión, reducir el retrabajo y mejorar la seguridad: por ejemplo, el control numérico minimiza la intervención del operario y, en consecuencia, el error humano se reduce drásticamente
El alcance del proyecto se limita al torno de un taller mediano: no se propone cambiar completamente a CNC de última generación, sino agregar dispositivos accesibles (kits de CNC retrofitable, pantallas digitales de lectura, válvulas automáticas de refrigeración, enclavamientos de seguridad). La idea busca ser creativa y viable económicamente.
Por ejemplo, se puede utilizar un sistema de control Arduino o similar junto con codificadores de posición para guiar los movimientos de la herramienta También se contempla la incorporación de indicadores digitales (DRO) para el operador y alarmas automáticas (p.ej. detección de sobrecarga o viruta atascada)
A continuación, una tabla con ideas alternativas y sus características:
Conversión CNC parcial (motores + control) Alta
Indicador Digital (DRO)
Torreta multiherramienta (automatiza cambios)
Sensores IoT (vibración, temperatura)
Herramientas avanzadas (carburo, nanocompuestos)
–
Alto (reducción de error humano) Media
Medio (mejora precisión manual) Alta
Alto (más operación continua) Media
Medio (mant. predictivo, seguridad)
Medio (menor desgaste, mejor acabado) Alta
Valores estimados en dólares estadounidenses (USD), basados en precios promedio del mercado para soluciones tecnológicas aplicadas al mecanizado en torno
Cada solución se evaluó en función de su complejidad técnica (baja/media/alta), coste aproximado (rangos según equipos comerciales), impacto potencial sobre calidad o producción, y viabilidad práctica en un taller pequeño. Por ejemplo, un kit CNC aporta el mayor impacto en automatización (reduciendo drásticamente errores) pero requiere conocimiento técnico y mayor inversión; en cambio, colocar indicadores digitales es más sencillo y económico, con impacto moderado
La implementación de soluciones tecnológicas en el torno impulsa procesos más eficientes, reduciendo errores y elevando el nivel de precisión en la producción industrial.
La incorporación de soluciones tecnológicas en el torno no solo optimiza el trabajo, sino que redefine la forma en que se entiende la precisión, llevando el mecanizado hacia un entorno más seguro, eficiente y automatizado
OPERARIOS TRABAJANDO CON MAQUINARIA PESADA DECORTEDEMETAL
El mecanizado en torno se basa en principios físicos bien estudiados Como se mencionó, los parámetros claves son velocidad de corte (Vc), avance (f) y profundidad de corte (ap) Ajustar correctamente estos valores según el material (p ej acero al carbono vs. aluminio) es crucial para evitar sobrecalentamiento o vibraciones.
Por ejemplo, al reducir el diámetro de 100 mm a 90 mm en una pasada, la profundidad sería 5 mm. Las herramientas típicas son de acero de alta velocidad (HSS) o de carburo tungsteno, seleccionadas según la dureza del material. El refrigerante y la sujeción (mandril, punto fijo) también deben considerarse: un agarre firme y lubricación adecuada evitan desalineaciones
Los pasos comunes en el proceso de torneado son: (1) Sujetar la pieza al mandril; (2) Ajustar la herramienta al punto inicial de corte; (3) Configurar parámetros (velocidad y avance); (4) Realizar pasadas de desbaste (retirar la mayor parte del material); (5) Pasadas de acabado (hasta medida final); (6) Medir la pieza con calibres/vernier; y (7) Pulir si es necesario. Cada paso se repite según la tolerancia deseada El siguiente esquema mermaid ilustra el flujo básico de estas operaciones:
Sujetar pieza en torno
Verificar dimensiones
Ajustar herramienta y parámetros
Pasadas de acabado final
Realizar pasadas de desbaste
En la versión mejorada inteligente, se añadirían etapas adicionales: sensores que miden vibraciones o fuerza en tiempo real, retroalimentando al controlador para ajustar la velocidad o parar la máquina en caso de sobrecarga Por ejemplo, una cámara podría estimar la formación de viruta, o un sensor de torque detener el husillo al detectar atascos. Esto lleva a un ciclo:
Finalmente, la implementación incluiría software básico (p ej interfaz Arduino/CAM) para registrar datos clave: tiempo de mecanizado, número de pasadas, desgaste estimado de herramienta. Esto permite análisis cuantitativos posteriores
Sujetar pieza en torno
Configurar herramienta y parámetros
SI Proceso completado
¿Dentro de tolerancia?
Ejecutar pasadas de desbaste Pasadas de acabado final
Medir dimensiones con sensor láser
La solución propuesta ofrece beneficios tanto cuantitativos como cualitativos. Entre lo cuantitativo, se espera:
Mayor precisión y calidad: Con control numérico y medición digital, la repetitibilidad mejora, reduciendo drásticamente las piezas fuera de tolerancia Menos defectos significa menos retrabajo y desperdicio de material.
Aumento de productividad: La automatización parcial permite que el torno trabaje continuo con supervisión mínima. Esto puede recortar tiempos de fabricación (potencial reducción de 10–30% del tiempo de ciclo) y aumentar el volumen de producción.
Reducción de costos de mano de obra: Como un solo operador puede gestionar más tareas o máquinas con sistemas asistidos, los costos operativos se abaten Estudios señalan que el mecanizado CNC disminuye la carga laboral significativamente.
Mejor uso de insumos: La optimización de trayectorias mediante software reduce el material desperdiciado. También se usaría refrigerante de manera más eficiente
En cuanto a beneficios cualitativos:
Seguridad reforzada: Al automatizar movimientos peligrosos y usar enclavamientos, se minimizan accidentes Recordemos que “operar un torno puede ser peligroso… partes giratorias atrapan cabello o ropa”; con protecciones y desconexión automática al detectar anomalías, estos riesgos disminuyen notablemente.
Ergonomía y fatiga: Menos esfuerzo manual y más ergonomía (por ejemplo, manipulación de piezas con guantes mientras la máquina trabaja) mejora las condiciones laborales
Flexibilidad y sostenibilidad: El torno inteligente puede adaptarse a distintos materiales y tareas rápidamente Además, al producir menos rechazos, la operación es más ecológica (menos residuos).
En resumen, se prevé un incremento sustancial en calidad y eficiencia, cuantificable en parámetros como tiempo de fabricación, tasa de fallo, y ahorro de recursos
PRACTICAL ADVICEON BUILDINGRESILIENCEAND FOSTERINGTRANSPARENCY
El desarrollo de un torno inteligente representa una propuesta creativa y factible para talleres individuales Integrando elementos de control numérico y monitoreo, se superan las limitaciones del sistema totalmente manual Esto se traduce en piezas de mejor calidad, mayor productividad y entorno de trabajo más seguro. Además, al ser una solución modular (kits y sensores), es escalable según presupuesto y necesidades
TALADRO DE BANCO ANTIGUO OXIDADO EN UN TALLERCLÁSICO
La modernización del mecanizado en torno representa un avance clave hacia procesos más seguros, precisos y adaptados a las exigencias de la industria actual.
La innovación aquí no requiere recursos inalcanzables: basta reutilizar el torno existente y dotarlo de nueva tecnología. En conclusión, este enfoque demuestra que con creatividad y análisis técnico es posible modernizar procesos clásicos de mecanizado, allanando el camino hacia la automatización incluso en talleres pequeños.