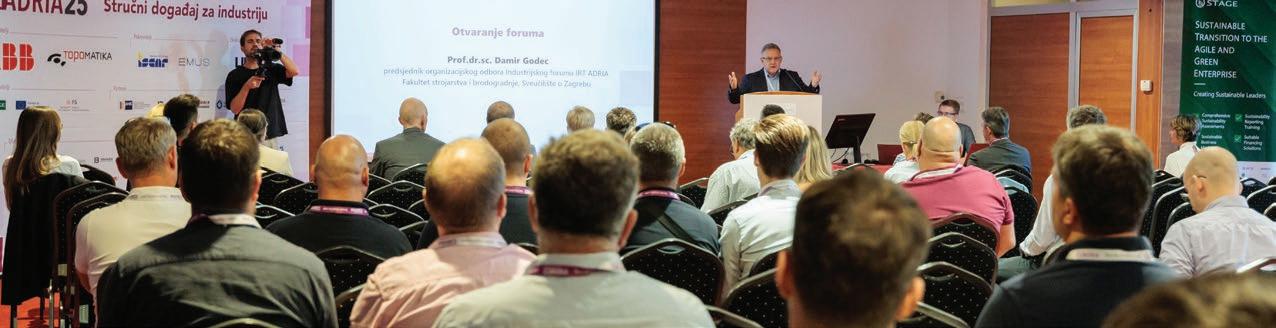
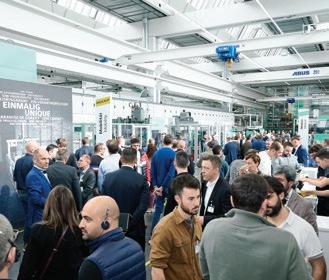
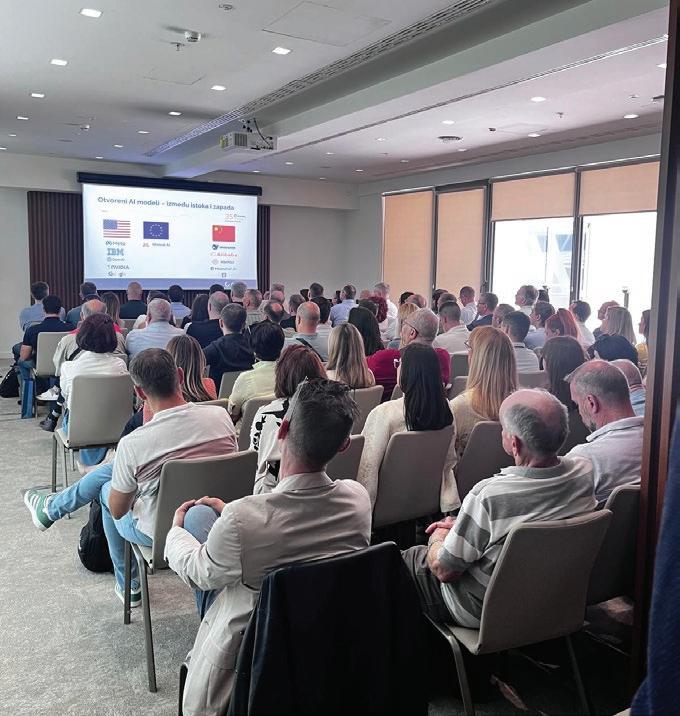
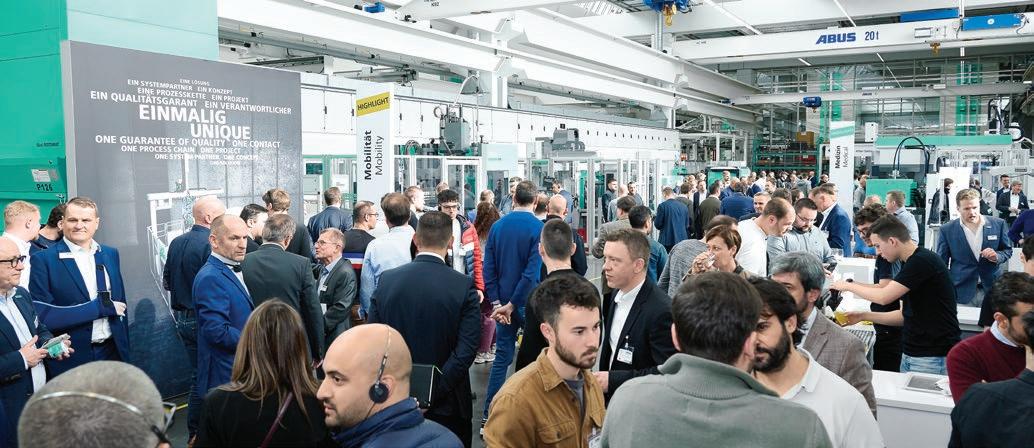
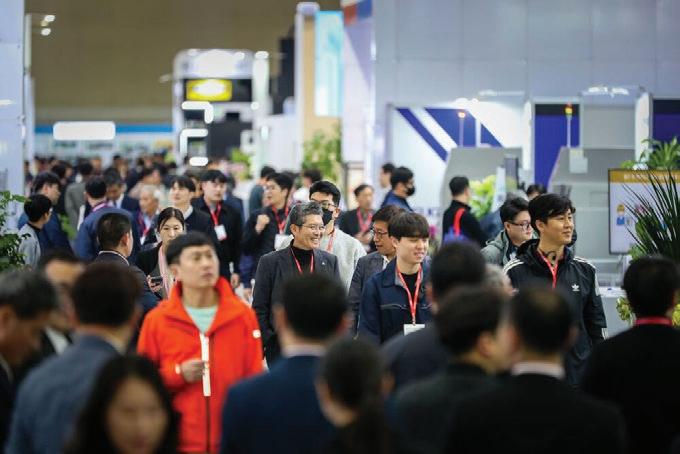
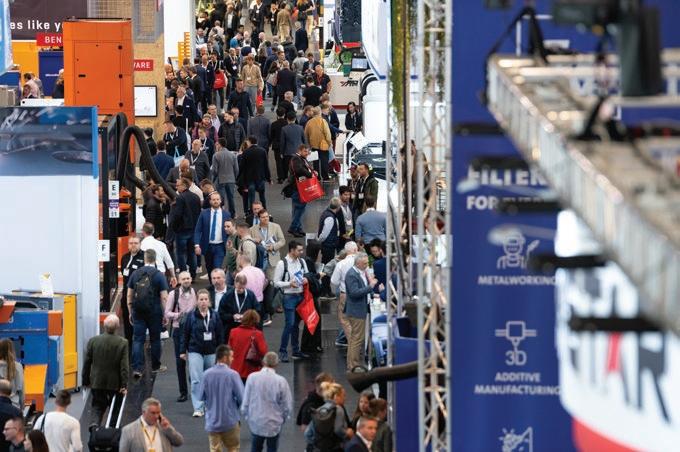
Industrijski forum IRT3000 ADRIA je dvodnevni stručni događaj, koji stvara prostor za razmjenu informacija, znanja, ideja i uvida u postignuća industrijske branše. Industrijski forum u Sloveniji ima tradiciju već 16 godina, a događaj u Hrvatskoj je po prvi puta održan 2025. godine i pokriva šire područje Zapadnog Balkana.
Program
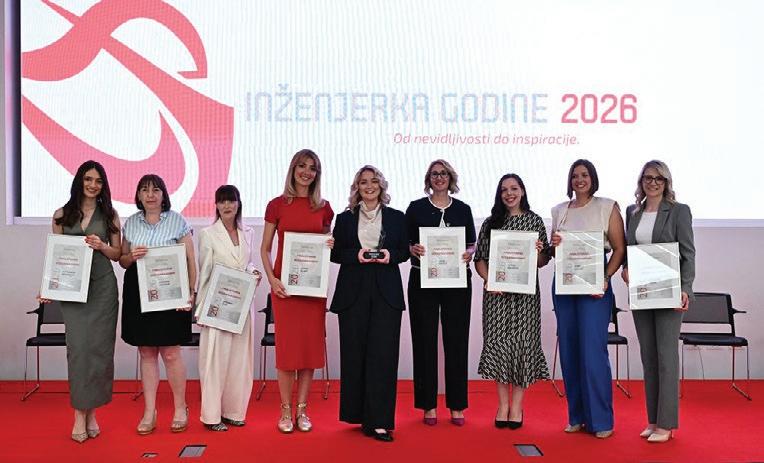
Prvi dan događaja je namijenjen poslovnim sadržajima. Sudionicima se kao promotorica inženjerskog poziva obraća aktualna inženjerka godine.
• Stručni događaj – 2 dana!
• predavanja, umreživanje i razmjena iskustava
• više od 20 stručnih predavanja
PROFIDTP FORUM ADRIA
Industrijski forum IRT ADRIA povezuje sudionike industrijske branše: industrijske tvrtke s najrazličitijih područja, razvojno-istraživačke organizacije i predstavnike akademske zajednice.
Događaj je obogaćen izložbom visokotehnoloških tvrtki, koje posjetiteljima foruma pred-stavljaju svoja najnovija postignuća, napredne tehnologije, razvojna rješenja i inovacije.
Drugog forumskog dana održavaju se stručna predavanja u više tematskih sklopova, koji su usko povezani sa sadržajima o kojima piše časopis IRT3000 ADRIA.
U središtu pozornosti su primjeri uspješno riješenih konkretnih izazova iz prakse.
ZA KOGA?
• za stručnjake iz proizvodnih tvrtki
• za predstavnike razvojnih i istraživačkih institucija
• za znanstvenike
• za donositelje odluka iz industrije
• za predstavnike stručnih udruženja
• za voditelje proizvodnje
• za istraživače i dizajnere
• za studente i učenike
• za sve, koji želite biti u dodiru s napretkom u svojoj branši
Glavni pokrovitelji
Pokrovitelji Partneri
Dostupna je i digitalna inačica časopisa, obogaćena s poveznicama i video sadržajima.
ZA SAMO 28 €
DOBIJETE:
• cjelogodišnju pretplatu na časopis IRT3000 ADRIA (4 broja)
• stručne sadržaje na više od 200 stranica
• svakih 14 dana e-novosti IRT3000 na osobnu elektronsku adresu
Direktiva EU-a o plastičnoj ambalaži nova prilika za industriju plastike?
Već smo se naviknuli na to da svi odmah zamrzimo neku direktivu Europske unije kad nam se ona ne sviđa. S druge strane, nepopravljivi optimisti za štošta bi rekli da to nije prepreka, nego prilika, a jedna takva upravo se pojavljuje.
Naime, u kolovozu se počinje primjenjivati nova direktiva EU-a „Packaging and Packaging Waste Regulation 2025/40”, poznatija po kratici PPWR. Glavni joj je cilj spriječiti proizvodnju nepotrebne ambalaže te potaknuti ponovnu upotrebu, ponovno punjenje i recikliranje te ambalaže. PPWR propisuje mnogo toga (sažetak je na EUR-Lex.europa.eu), a iz svega toga proizlazi da će biti jako puno posla i za proizvođače plastike (i materijala i ambalaže) i za alatničare i proizvođače popratne opreme. Najprije će proizvođač proizvoda koji se pakira u određenu ambalažu morati prilagoditi veličinu i oblik pakiranja, zatim će proizvođači materijala morati prilagoditi sastav
materijala, a onda će trebati promijeniti alate za preradu tog materijala ili poluproizvoda i/ ili alate za proizvodnju potpuno novih oblika pakiranja. Doći će i do razvoja potpuno novih proizvoda, primjerice dispenzera za tekući deterdžent ili onaj u prahu, ili standardiziranih posuda za prodavače i kupce tih deterdženata, posuda prilagođenih dispenzerima, lakoći (ponovne) upotrebe jer PPWR propisuje korištenje takvih pakiranja gdje god je to moguće.
Dakle, ono što se na prvu loptu čini kao još jedna birokratska prepreka poslovanju na drugi je pogled dodatna zaštita od azijske konkurencije, a dat će i dosta posla proizvođačima svih proizvoda i plastike (ali i drvene
ambalaže), trgovcima i svim tvrtkama uključenima u proizvodnju i recikliranje ambalaže.
Konačni je cilj Direktive materijalno recikliranje najmanje 55 % plastične ambalaže, nešto o čemu smo sanjali prije čak četiri desetljeća, kada je univerzalni simbol recikliranja bio još tinejdžer (dizajnirao ga je američki dizajner i arhitekt Gary Dean Anderson još 1970.).
PPWR znači da više ne biste trebali kupiti pakiranu hranu i razočarati se kad je otvorite zato što je ima upola manje od očekivanog jer pakiranje ima dvostruko dno. Ta direktiva znači i veliku priliku za mnogo nas okupljenih oko ovog časopisa.
Medijski partner
Službeni medijski partner ISTMA World
Damir Godec, urednik
8 • Iz Hrvatske
8 Jelena Jurišić, Inženjerka godine 2026: Inženjerstvo nije zanimanje, nego način razmišljanja
10 ENNA Logic naručila pet Siemens Vectron lokomotiva, moći će prometovati u 11 europskih zemalja
12 Pantheon ide po planu: AI megaprojekt od 50 milijardi eura gotov 2029.
12 Na popisu najvećih NPOO korisnika samo sedam privatnih tvrtki
14 Predstavljen Nacionalni plan za razvoj industrije u Hrvatskoj
14 Orqa na Eurosatoryju predstavlja moćni taktički dron nove generacije
16 Provectus pokreće novu IT grupaciju Burra i investira u tri kompanije
16 CHIRON Croatia potvrđuje status jednog od nositelja hrvatske visokotehnološke industrije
18 • Iz regije
26 • Suvremene tehnologije
26 ZEISS Industrijska X-Ray kontrola: od 2D-sustava do naprednog CT-mjeriteljstva
28 3D-ispis za proizvodnju dronova i bespilotnih letjelica
32 Nova era sigurnosti u industriji
34 Početak industrije 6.0
37 Basler Vision Simulation za brži i pouzdaniji razvoj sustava strojnog vida
38 Koliko vremena u vašoj tvrtki izgubite zbog neučinkovitog upravljanja inženjerskim podacima?
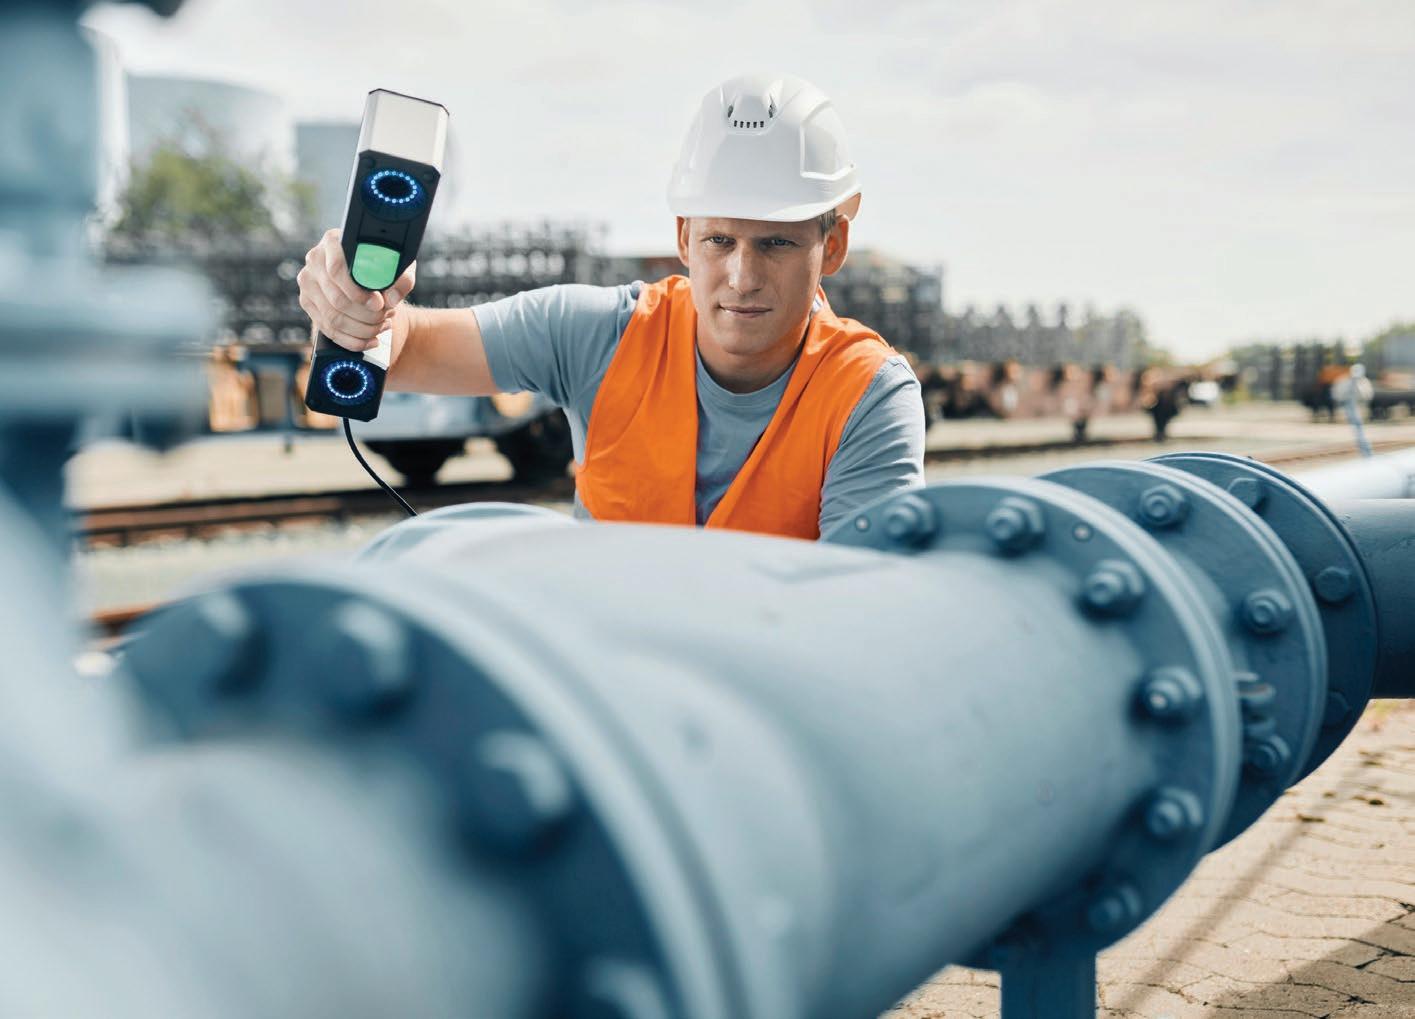
40 ARAMIS App: Vaše sljedeće mjerenje počinje u mobilnoj aplikaciji
Inženjerka godine 2026
JELENA JURIŠIĆ: Inženjerstvo nije zanimanje, nego način razmišljanja
IZ SADRŽAJA
3D-ispis za proizvodnju dronova i bespilotnih letjelica
42 • Nemetali
42 Nove tehnologije, digitalizacija i strategija rasta u doba nesigurnih tržišta
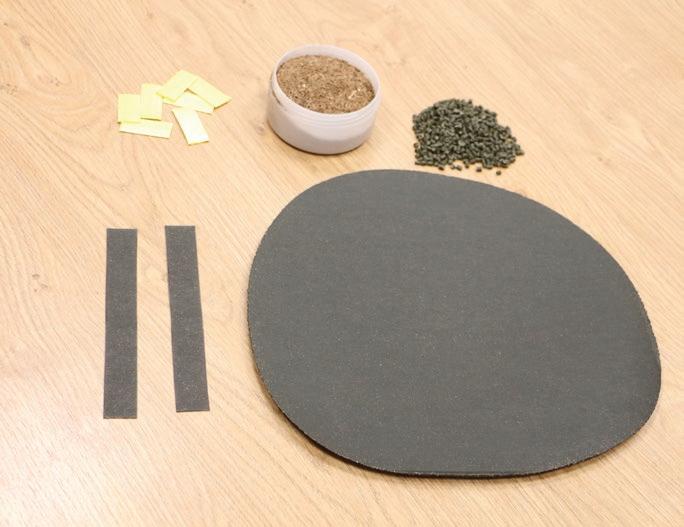
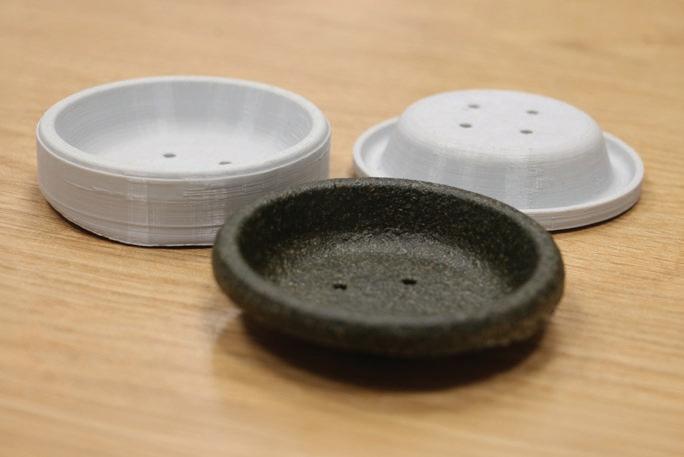
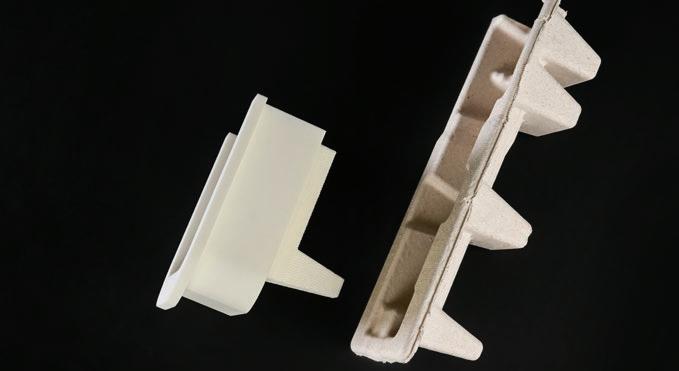
44 Lončić za uzgoj biljaka s hidroponikom od otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima
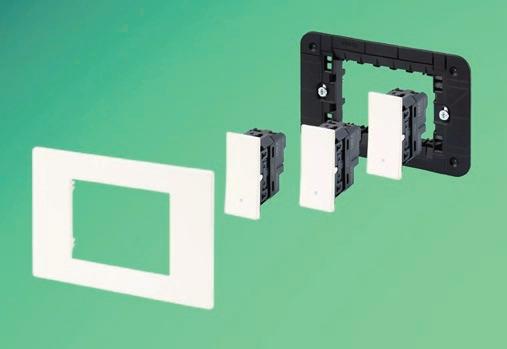
44 PA6 tvrtke Envalior smanjuje ugljični otisak prekidača Vimar Linea za 80 posto
48 Nagrada za razvoj biorazgradivih polimera
49 Električno provodni polimeri
52 KraussMaffei Extrusion na PRSE predstavlja čitav spektar recikliranja plastike
52 BASF na sajmu interpack 2026 predstavlja rješenja za suvremenu ambalažu
53 Moretto in Motion 2026 donosi tehnologije za preradu plastike neposredno ka kupcima
55 Arburg na sajmu FIP 2026 u Lyonu povezuje tehnologiju i potrebe kupaca
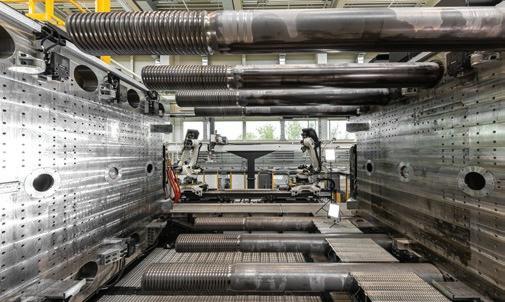
55 ENGEL gradi najveću ubrizgavalicu na svijetu
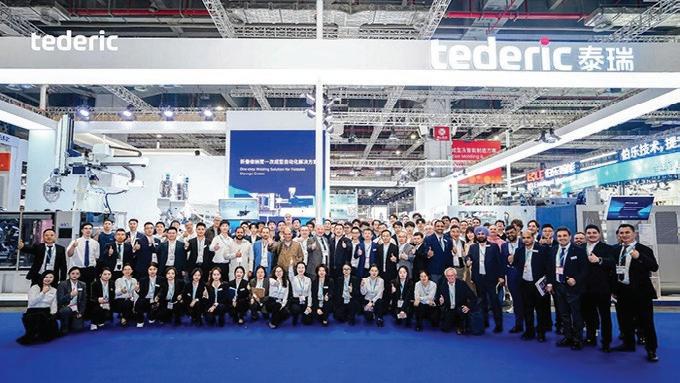
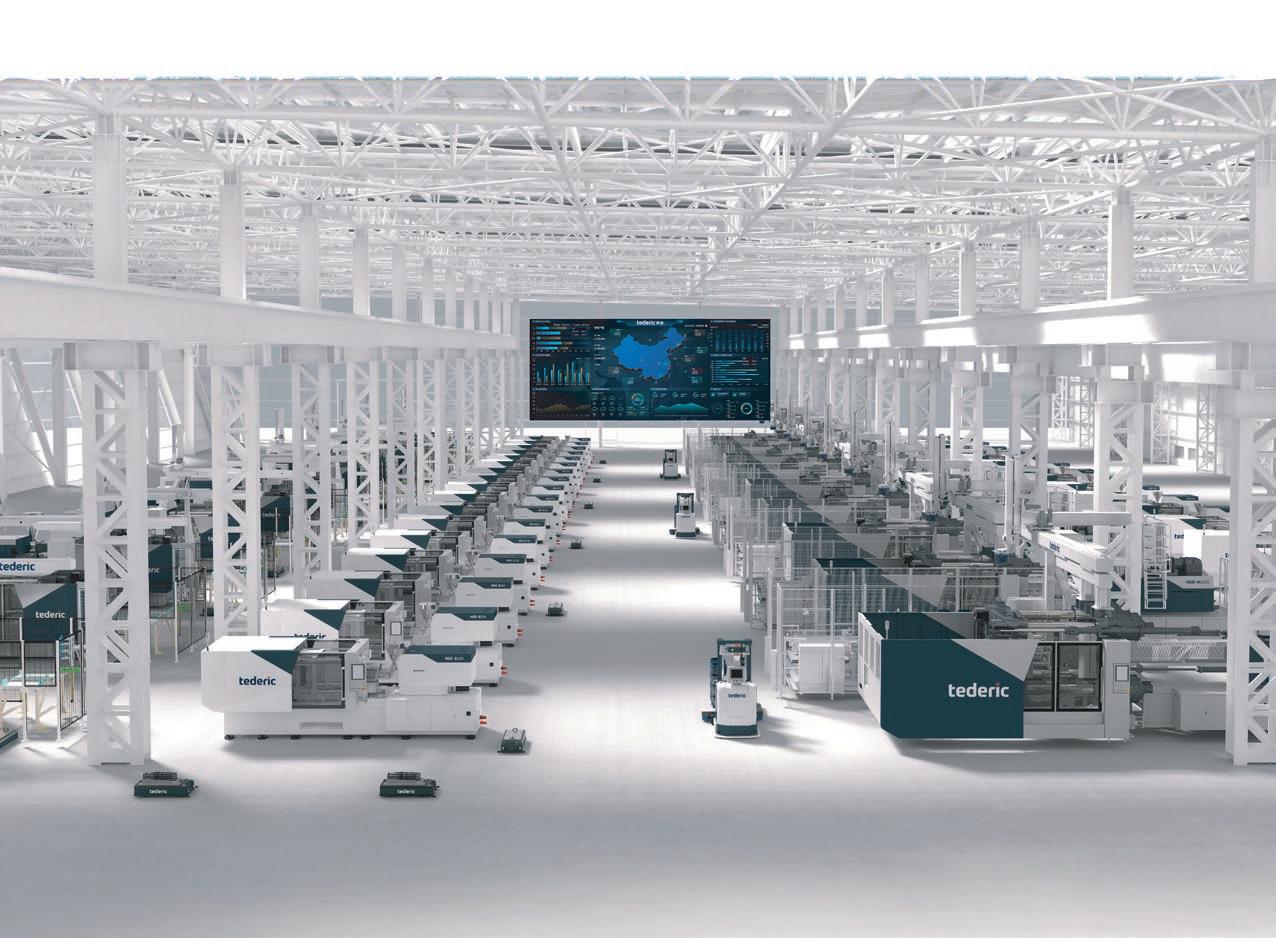
56 Tederic predstavio tehnološku snagu i učvrstio međunarodnu prisutnost
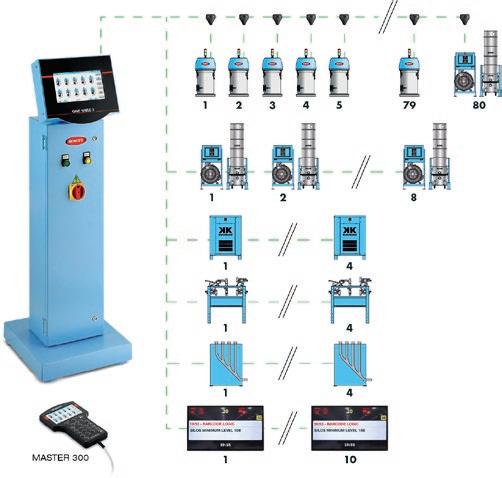
57 Pametna dobava s centraliziranim upravljanjem
58 • Proizvodnja, automatizacija i mehatronika
58 ROSA i SCHUNK podižu proizvodnju na višu razinu
60 Vraća se važan azijski događaj za inovacije u proizvodnji
61 Serija novih cijevnih obujmica prema normi DIN 3015
Nove tehnologije, digitalizacija i strategija rasta u doba nesigurnih tržišta
62 Automatizirano 3D mjerenje u proizvodnji: kada kontrola kvalitete postane usko grlo
64 Aditivna proizvodnja kao budućnost obrambene industrije
66 Rješenja za ispitivanje za razvoj obrambenih tehnologija
70 Namjenski uređaj za postavljanje izolacijskih traka na okrugla kućišta od nehrđajućeg lima
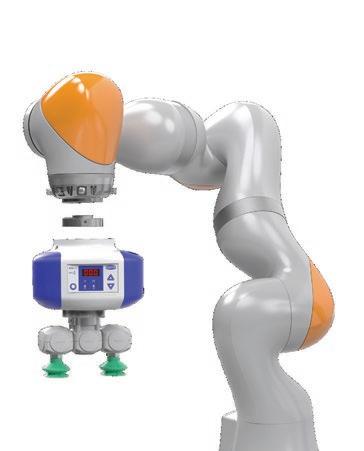
72 COVAL – kada vakuum postane ključni element pouzdane automatizacije
74 Ultrafino čišćenje je ključno za visokotehnološku proizvodnju
76 Što čuju proizvođači kada prođe oduševljenje?
78 Slovenski laserski pioniri
81 3ARM – najnoviji manipulator M10 je spreman za vas
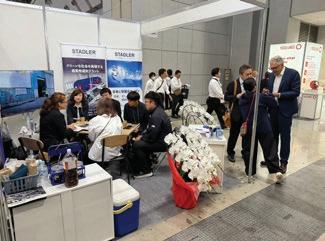
82 STADLER se širi u Japan z novim uredom kako bi podržao rastuće tržište recikliranja u zemlji
84 Bez programiranja – samo parametriranje
86 Nova generacija učinkovite robotizirane paletizacije
88 Eurolaser – industrijsko lasersko rezanje za suvremenu proizvodnju
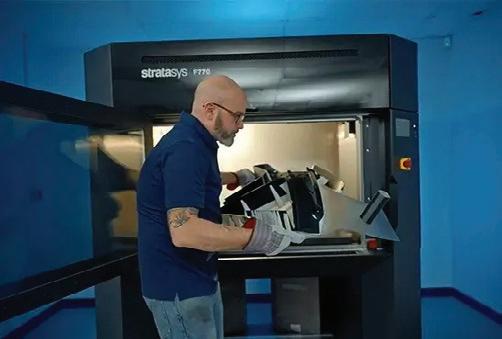
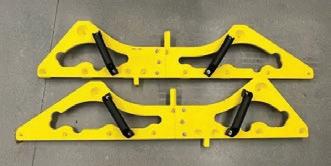
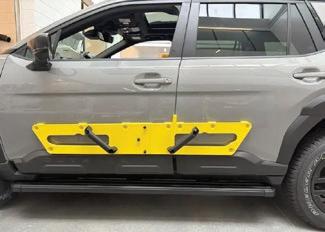
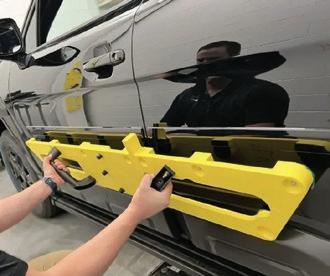
90 Subaru ubrzava razvoj alata i snižava troškove s pisačem F770 i glavom za ispis T25
92 Mitutoyo digitalni mikrometar QuantuMike MD-E osvojio prestižnu nagradu iF Design Award 2026
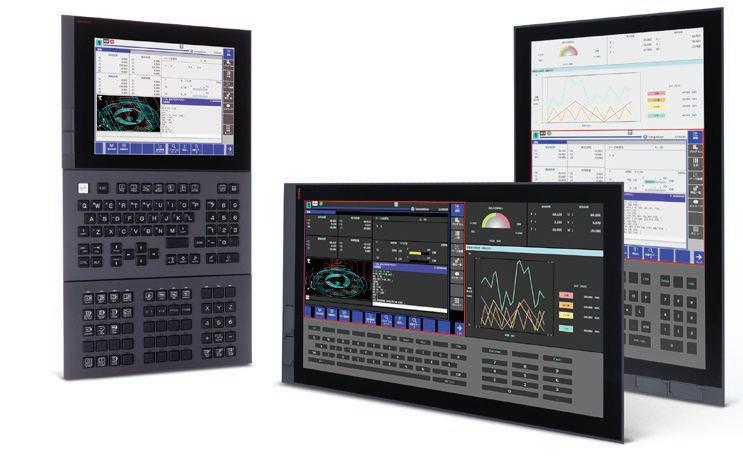
94 Kako FANUC s IoT i novim CNC-rješenjima ubrzava digitalizaciju industrije
95 5 razloga zašto sve više tvrtki bira tehnologiju EOS SLS za 3D-ispis
97 SCHUNK dobio zlatnu nagradu »Product of the Year 2026«
98 Brža, učinkovitija i fleksibilnija rješenja pjeskarenja uz manje trošenje opreme
Lončić za uzgoj biljaka s hidroponikom od otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima
EuroBLECH 2026 otkriva inovacijsku zonu kako bi istaknuli budućnost napredne proizvodnje
Nova era sigurnosti u industriji
101 Ključ za stabilno i sljedivo koordinatno mjeriteljstvo
103 Ispisivanje vrha lopatice vjetroturbine u 8 dana - ispravno iz prve
104 EuroBLECH 2026 otkriva inovacijsku zonu kako bi istaknuli budućnost napredne proizvodnje
106 • Spajanje i tehnologije materijala
106 Razvoj i svojstva dentalne legure Palart za primjenu u tehnici metal-porculan
108 Protolabs osjetno proširuje kapacitete za aditivnu proizvodnju metalnih dijelova u SAD
109 Laboratorij Argonne utire put primjeni aditivne proizvodnje za komponente nuklearnih reaktora
110 Eurobearings uvodi DED tehnologiju za popravak i izradu ležaja velikih dimenzija
112 Primjena umjetne inteligencije za precizno pozicioniranje zavarenih točaka
113 ALD sa sustavom EBuild 850 postavlja nove standarde u spajanju praha na podlozi elektronskim snopom
114 Elmet Technologies s patentiranom inovacijom optimira aditivnu proizvodnju dijelova od vatrostalnih čelika
115 Hexagon s računalnim programom Geomagic Freeform 2026.1 demokratizira napredno oblikovanje organskih oblika
116 • Održavanje i tehnička dijagnostika
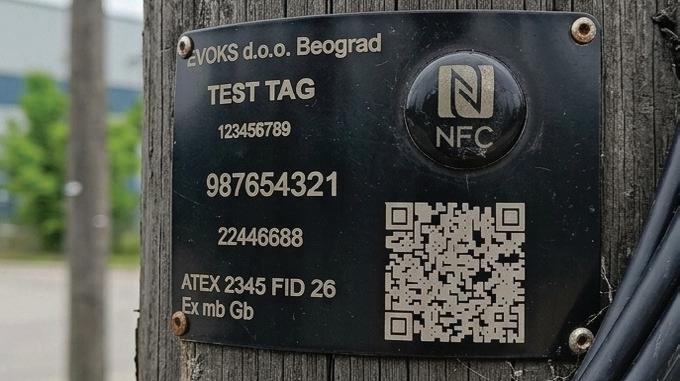
116 EVOKS Maintenance Management
117 Uspješno obnovljeni certifikati TISAX i ISO potvrđuju visoke standarde društva Mapal
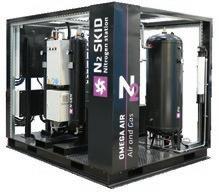
118 Dušik na mjestu laserskog rezanja
proizvodnja kao budućnost obrambene industrije
Primjena umjetne inteligencije za precizno pozicioniranje zavarenih točaka
120 Kako izabrati pravo sredstvo za čišćenje površina za metalne aplikacije
122 Problemi i greške pri podmazivanju i njihovo sprječavanje
125 Motivair by Schneider Electric predstavlja novi CDU s mogućnošću skaliranja na 10 MW i više za AI tvornice nove generacije
127 Kako industrija rješava čišćenje velikih površina
128 Rješavanje najčešćih problema: problemi s tekućinama za obradu metala
130 Koji je optimalni broj oznaka za jasno pregledan tehnički crtež?
132 Novi standard u učinkovitosti podmazivanja
134 • Alatničarstvo i strojogradnja
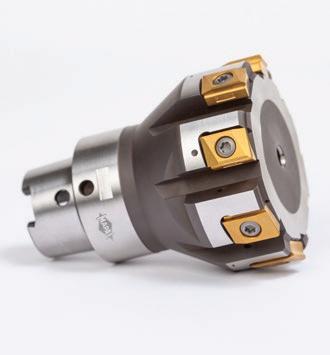
134 VHM navojna glodala osiguravaju dodanu vrijednost pri suvremenoj CNC-obradi
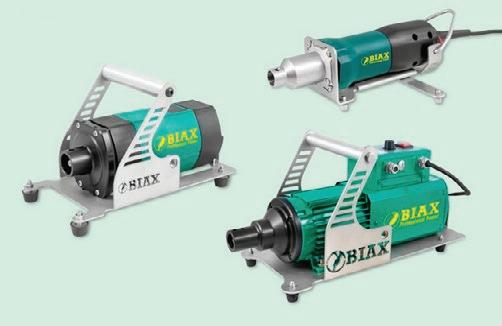
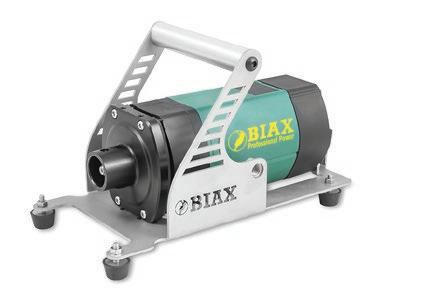
135 BIAX MB 30 E – učinkovit svestrani uređaj za industrijsku obradu
136 Duge obrade unatoč radu u jednoj smjeni
138 Hidrostatička postelja stroja za ultra-precizan obradni centar za brušenje
140 Svi koje zanima laserska obrada, morat će se naviknuti na novu kraticu: UHP
144 5-osna obrada za visoku preciznost, brzinu i prilagodljivost
146 Kompaktna hidraulička stezala za ograničene prostore pri obradi
148 Višematerijalni 3D-ispis bez kompromisa
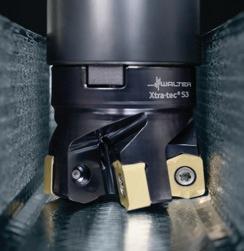
148 Walter predstavlja novu liniju glodala Xtra·tec® S3
148 Maksimalna stabilnost za velike dubine rezanja i velike količine strugotine
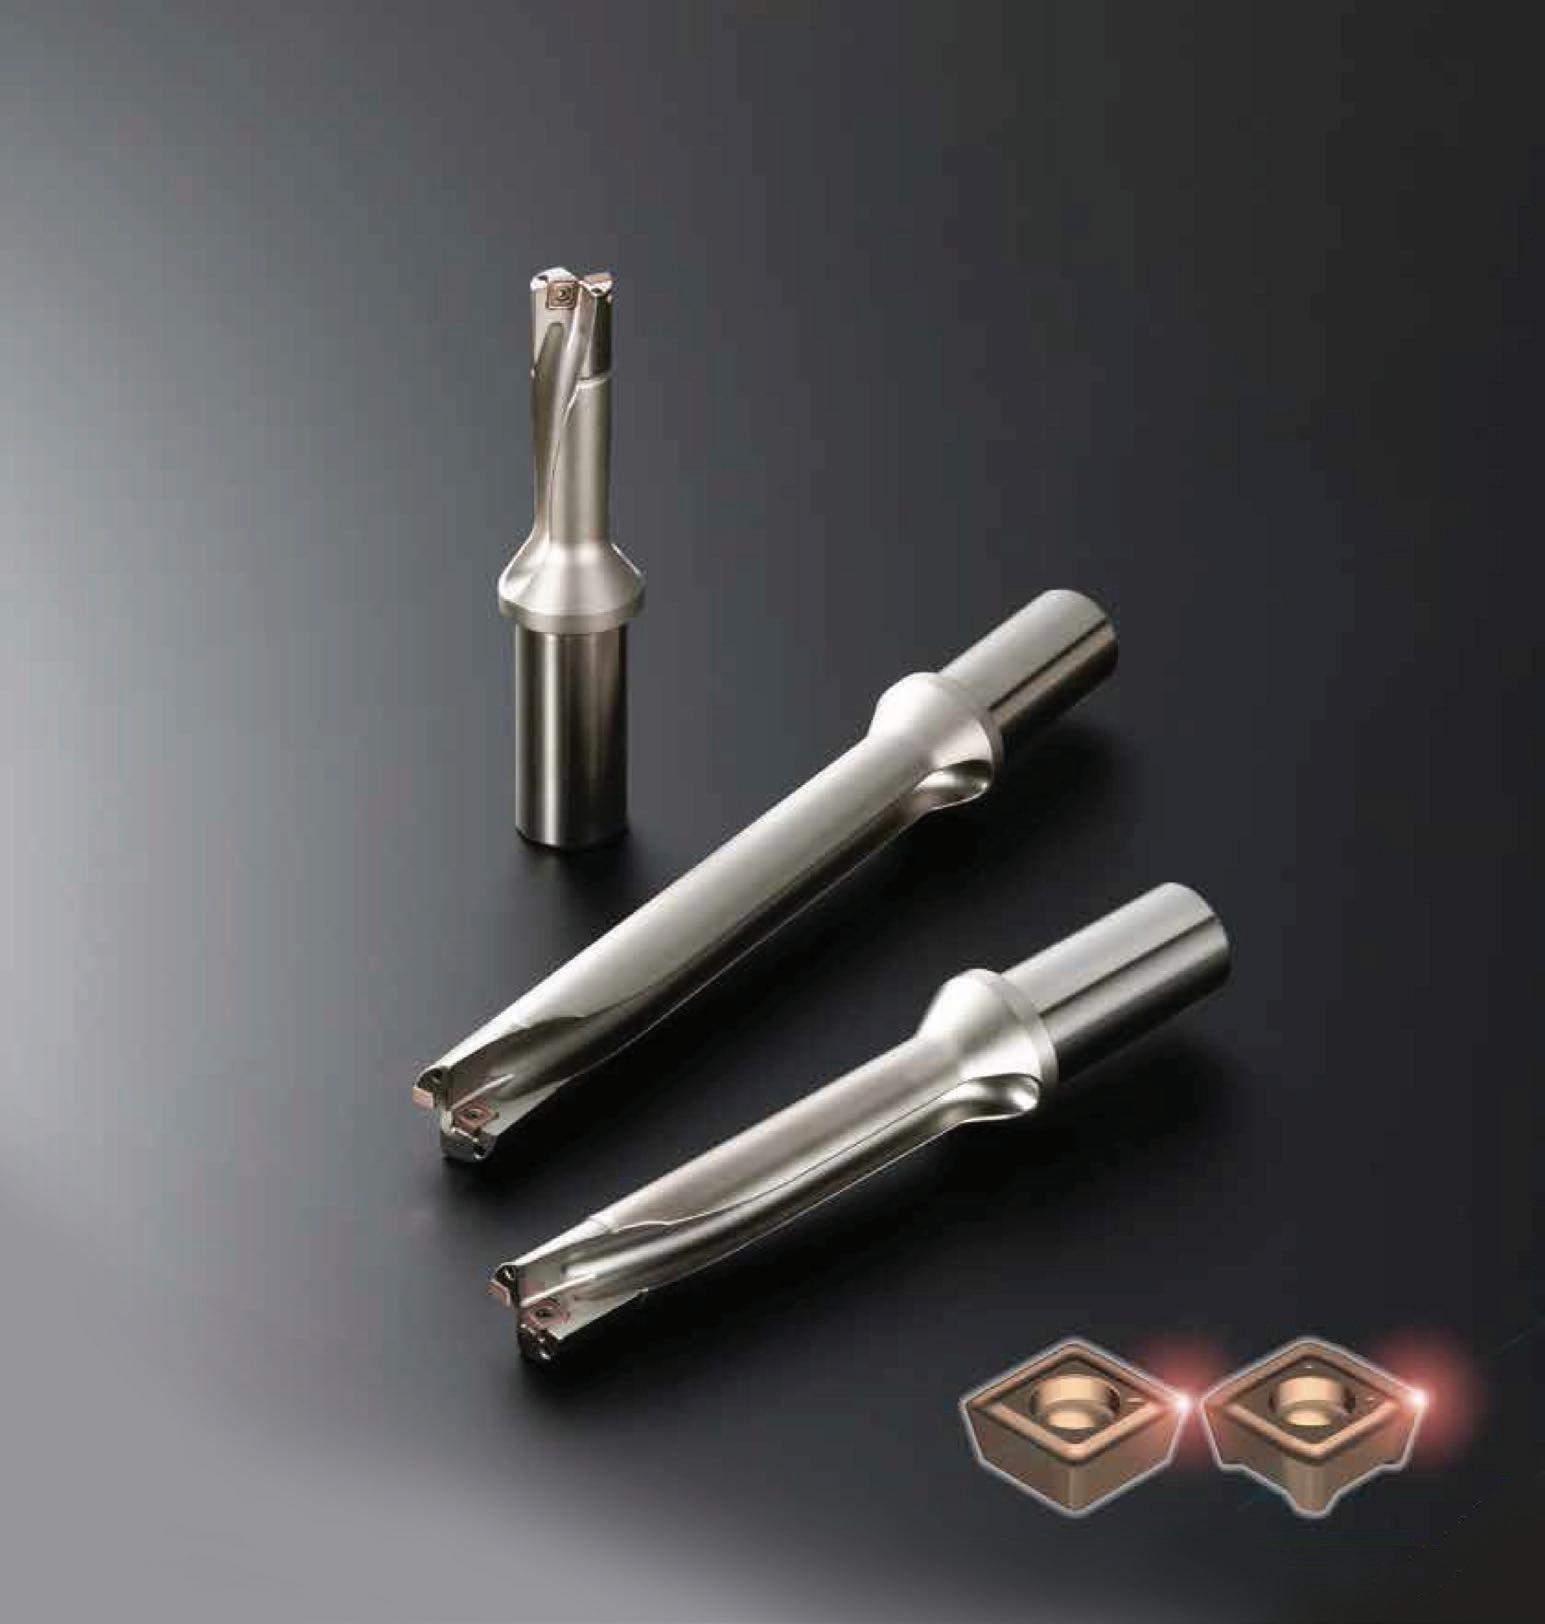
150 Svrdla s izmjenjivim pločicama GDX Sumitomo povisuju produktivnost
152 Učinkovito zatvaranje
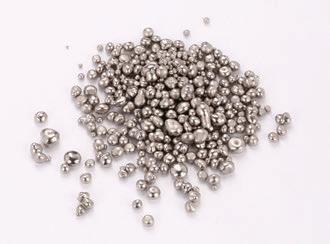
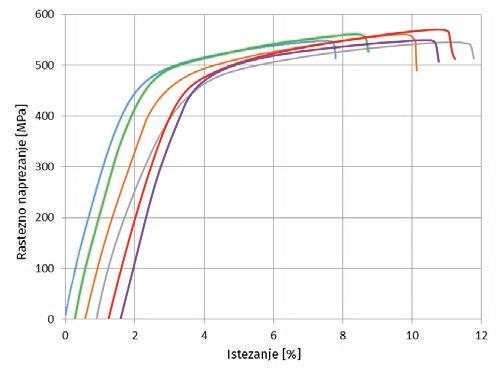
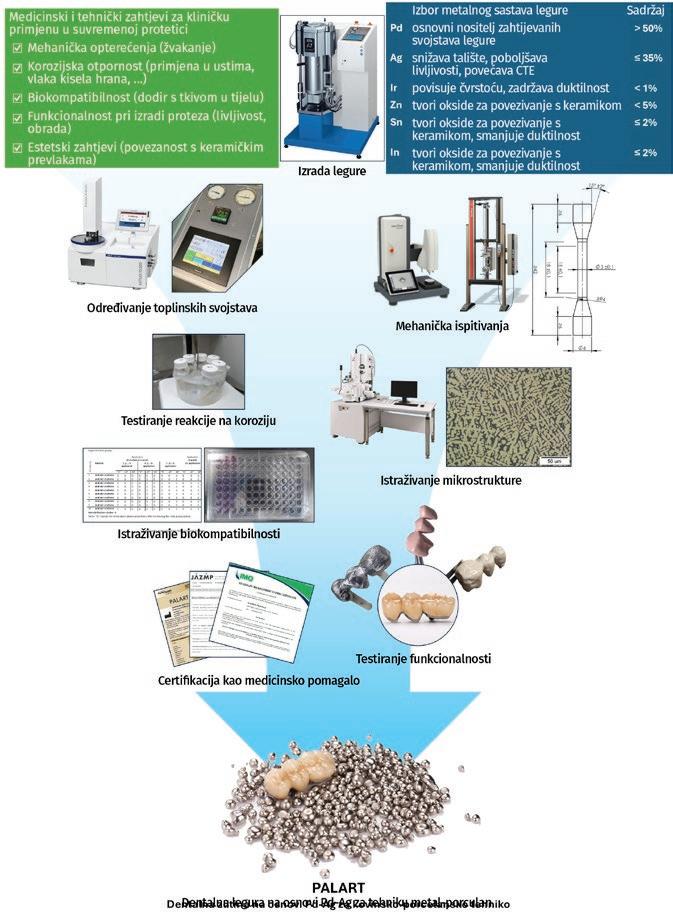
Razvoj i svojstva dentalne legure Palart za primjenu u tehnici metal-porculan
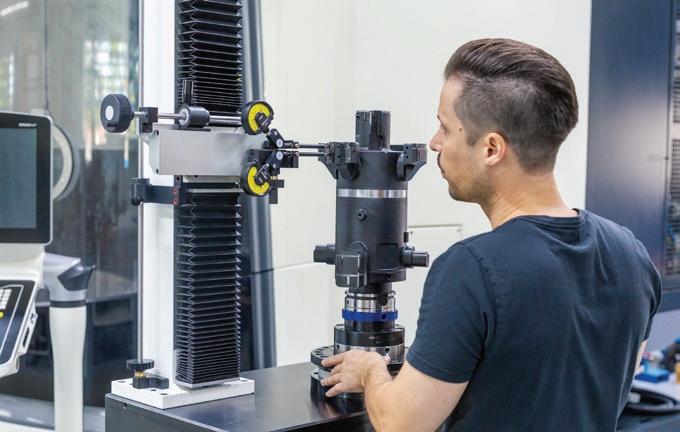
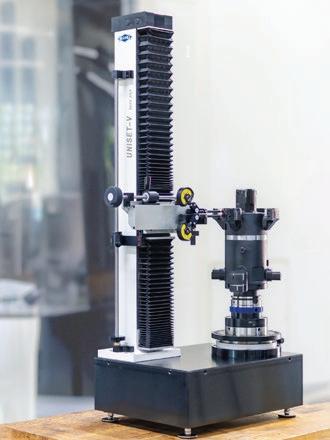
154 Stega Uniset-V basic plus za namještanje alata za fino razvrtavanje velikih promjera
155 Čvrstoća tamo gdje je to najvažnije: elementi s pojačanom silom stezanja
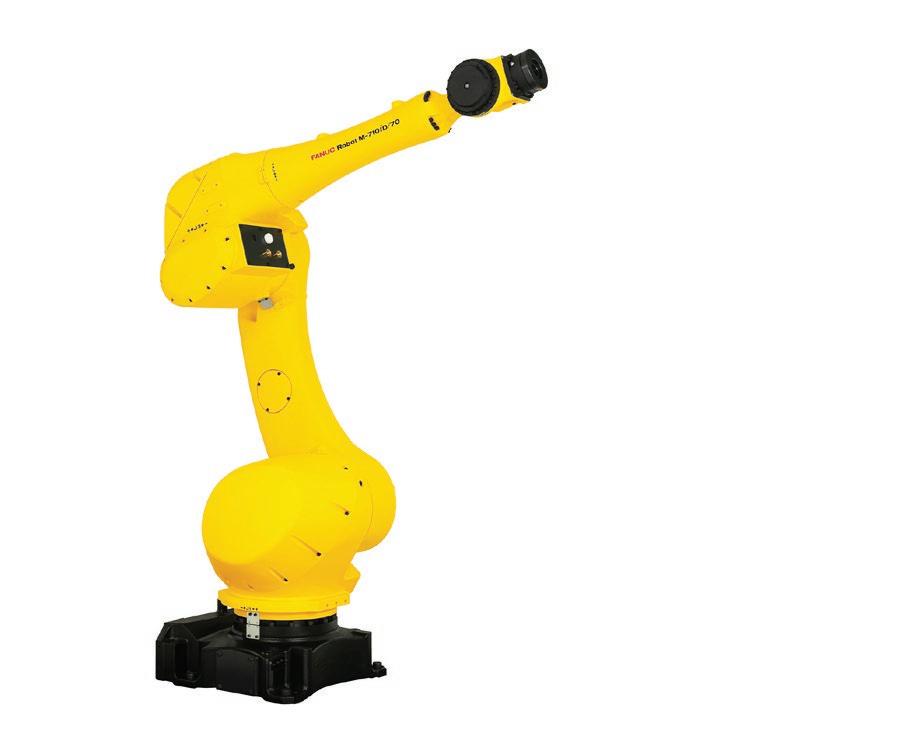
156 FANUC M 710iD/70 postavlja nova mjerila u tvorničkoj automatizaciji
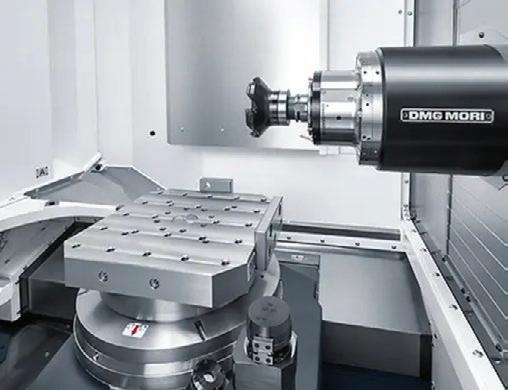
157 Novi horizontalni obradni centar DMG MORI za višu učinkovitost i manju potrošnju energije
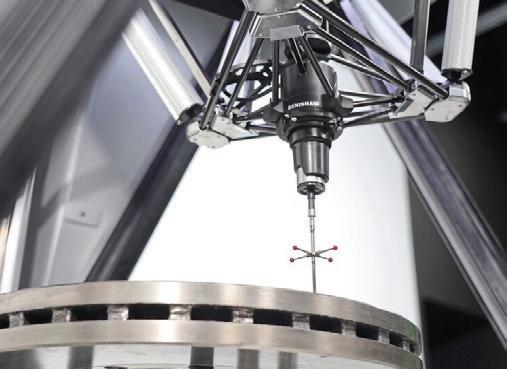
157 Mjerenje na proizvodnom mjestu kao ključ za stabilnu proizvodnju
158 Cold Metal Fusion: jednostavniji put do 3D-ispisa metala
159 Portalni obradni centri za obradu velikih komponenata
162 Kada i zašto nadmašuju konvencionalno glodanje
164 Svestran alat za obradu aluminija
166 Povišenje produktivnosti sa sustavom za razvrtanje HPR400 proizvođača Mapal
167 Visoka nosivost u kompaktnoj izvedbi
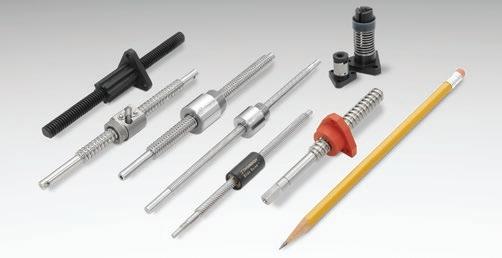
167 Minijaturna kuglična vretena THOMSON LINEAR
168 Aditivna proizvodnja u 2026. godini: trendovi, inovacije i budućnost 3D-ispisa u industriji
169 Automatska kalibracija središnje točke alata (TCP)
170 Preciznost i automatizacija pri mikrorezanju vodenim mlazom
170 Dvije glodalice za glodanje s pomičnim stolom za kompleksne obratke
171 Inovativna snaga s izvanrednim naglascima i brojnim novitetima
174 Obrada strateških zrakoplovnih komponenata
176 Tvrtka Horn širi sustav unutrašnjeg tokarenja s reznim umetcima tipa 117
Rješavanje najčešćih problema: problemi s tekućinama za obradu metala
Kako izabrati pravo sredstvo za čišćenje površina za metalne Aplikacije
Obrada strateških zrakoplovnih komponenata
Mjerenje na proizvodnom mjestu kao ključ za stabilnu proizvodnju
Aditivna
•
INTERVJU: JELENA JURIŠIĆ
Inženjerstvo nije zanimanje, nego način razmišljanja
Jelena Jurišić, ovogodišnja dobitnica priznanja Inženjerka godine, direktorica je za tehnologiju (CTO) Ericsson Nikola Tesla Grupe i jedna od najistaknutijih hrvatskih stručnjakinja u području digitalne transformacije. Karijeru je gradila od programiranja i razvoja poslovnih aplikacija još tijekom srednjoškolskih dana, preko studija biomedicinske informatike na FER-u, do vođenja nekih od najzahtjevnijih projekata digitalizacije javnog sektora i zdravstva u Hrvatskoj. Danas je odgovorna za tehnološku strategiju, inovacije i razvoj naprednih digitalnih rješenja u jednoj od vodećih domaćih tehnoloških kompanija.
U jednom ste intervjuu rekli da ste još kao djevojčica rastavljali igračke jer vas je zanimalo kako stvari funkcioniraju. Mislite li da se inženjerski način razmišljanja razvija od djetinjstva, ili ga je moguće „naučiti“ kasnije?
Mislim da znatiželja često počinje vrlo rano, ali inženjerski način razmišljanja razvija se kroz cijeli život. Kod mene je krenulo još u djetinjstvu, uz oca koji je radio s računalima i poticao me da istražujem kako stvari funkcioniraju. S druge strane, od majke liječnice naučila sam da znanje ima najveću vrijednost kada služi ljudima. Upravo je spoj te dvije vrijednosti oblikovao moj profesionalni put.
Međutim, vjerujem da je jednako važno
okruženje koje vas potiče da razvijate tu znatiželju. Moj put od MIOC-a i FER-a do pozicije direktorice za tehnologiju (CTO) Ericsson Nikola Tesla Grupe, oblikovali su ljudi koji su me ohrabrivali da istražujem, učim i preuzimam odgovornost za velike izazove. Upravo zato mladima često poručujem da je inženjerstvo prije svega način razmišljanja, odnosno sposobnost da u problemu vidite priliku za stvaranje novog rješenja.
Zato vjerujem da se inženjeri ne rađaju, nego razvijaju. Znatiželja je važan početak, ali ono što od nje stvara inženjera su kontinuirano učenje, analitičko razmišljanje i spremnost da preuzmete odgovornost za rješavanje složenih problema. To su kompetencije koje ostaju važne bez obzira na to koliko se tehnologija mijenja.
Koliko je danas zdravstveni sustav u Hrvatskoj doista digitalno transformiran i gdje još vidite najveće izazove?
Hrvatska je među zemljama koje su relativno rano prepoznale potencijal digitalizacije zdravstva. Imala sam priliku pratiti taj razvoj gotovo dva desetljeća, od prvih projekata informatizacije zdravstva, do današnjih digitalnih usluga koje građani koriste svakodnevno.
No digitalna transformacija nije završena. Najveće izazove vidim u kvaliteti podataka, interoperabilnosti sustava i primjeni umjetne inteligencije u podršci donošenju odluka. Zdravstvo generira ogromne količine podataka, a njihova prava vrijednost nastaje tek kada ih možemo povezati i
pretvoriti u korisne informacije za liječnike i pacijente. Budućnost vidim u inteligentnim digitalnim platformama koje će omogućiti personaliziraniju i učinkovitiju zdravstvenu skrb.
Već s 25 godina vodili ste jedan od najkompleksnijih projekata digitalne transformacije javne uprave u Hrvatskoj. Što vam je tada bilo teže – tehnološki izazovi ili upravljanje ljudima i očekivanjima institucija?
Tehnološki izazovi bili su veliki, ali iskreno, oni su bili lakši dio posla. Tehnologija uvijek ima rješenje ako imate znanje, iskustvo i kvalitetan tim. Veći izazov bilo je uskladiti različita očekivanja institucija, korisnika i projektnih timova.
S dvadeset i pet godina bila sam glavni arhitekt rješenja i vodila tim od više od pedeset stručnjaka iz više kompanija na projektu uspostave Zajedničkog informacijskog sustava zemljišnih knjiga i katastra. Bila sam najmlađa osoba u timu i jedna od rijetkih žena u takvom okruženju. Vrlo brzo sam shvatila da se povjerenje ne dobiva funkcijom ili titulom. Ono se gradi znanjem, pripremom i spremnošću da preuzmete odgovornost.
Taj projekt me naučio da uspjeh digitalne transformacije ne ovisi samo o tehnologiji. Ovisi o ljudima. O njihovoj spremnosti na promjene, suradnju i zajedničko razumijevanje cilja. Upravo je to iskustvo oblikovalo moj stil vodstva tijekom cijele karijere.
Hrvatska već godinama govori o digitalizaciji države, ali građani često i dalje imaju osjećaj sporosti sustava. Gdje su danas najveća uska grla digitalne transformacije javne uprave?
usko grlo danas više nije sama tehnologija. Hrvatska ima kvalitetne stručnjake i iskustvo provedbe velikih nacionalnih projekata. Ono što često usporava transformaciju nisu sustavi, nego procesi, organizacijska kultura i koordinacija među institucijama. Digitalizacija ne znači prenijeti papirnati obrazac na ekran. Ona znači preispitati način rada, ukloniti nepotrebne korake i pojednostaviti korisničko iskustvo. Prava transformacija događa se kada građanin uslugu dobiva brzo, jednostavno i transparentno, bez potrebe da razumije složenost sustava koji stoji u pozadini.
Zato je ključno digitalizaciju promatrati iz perspektive građana i poduzetnika, a ne samo iz perspektive institucija. Tehnologija je važan alat, ali stvarna promjena nastaje tek kada se mijenjaju procesi, odgovornosti i način suradnje unutar javne uprave.
Kao CTO Ericsson Nikole Tesle odgovorni ste za tehnološku strategiju i inovacije. Koje će tehnologije najviše redefinirati poslovanje i društvo u sljedećih pet godina?
Danas je vrlo nezahvalno govoriti o horizontu od pet godina jer se tehnologija mijenja brže nego ikada. Umjetna inteligencija već sada na naše oči mijenja društvo u kojem živimo i svijet kakav poznajemo.
Ipak, vjerujem da će najveći utjecaj imati umjetna inteligencija, napredne komunikacijske mreže, automatizacija, kibernetička sigurnost i podatkovne platforme. AI će biti najvidljivija promjena, ali njena prava vrijednost bit će u odgovornoj primjeni u konkretnim sustavima.
Jednako važne bit će 5G, 5G Advanced mreže koje će se nastaviti razvijati prema 6G-u, jer bez pouzdane i sigurne povezanosti
nema ozbiljne digitalne transformacije. Očekujem i sve veći razvoj umjetne inteligencije ugrađene u fizičke sustave, uređaje, robote i okruženja oko nas.
Dugoročno, razvijat će se i sve prirodnija sučelja između čovjeka i tehnologije, od glasovne i gestovne interakcije do sučelja mozak–računalo, koja bi u specifičnim primjenama mogla omogućiti da određene radnje pokrećemo ili usmjeravamo mislima.
Sve to mora pratiti snažna kibernetička sigurnost, jer sigurnost više nije dodatak, nego preduvjet povjerenja, otpornosti i kontinuiteta poslovanja.
Ključna promjena neće doći iz jedne tehnologije, nego iz njihova povezivanja u sigurna, skalabilna i korisna rješenja koja rješavaju stvarne probleme društva i gospodarstva.
Umjetna inteligencija danas ulazi u zdravstvo, administraciju i industriju. Jesmo li kao društvo dovoljno spremni za AI revoluciju?
Nismo još dovoljno spremni, ali smo svjesniji nego prije nekoliko godina što je na kocki. Umjetna inteligencija već ulazi u zdravstvo, javnu administraciju i industriju, no društvena, regulatorna i organizacijska prilagodba ne prate uvijek brzinu tehnološkog razvoja.
Najveći izazov nije sama tehnologija, nego način na koji je uvodimo. U zdravstvu AI može pomoći u ranijoj dijagnostici, analizi podataka i rasterećenju sustava, ali odluke moraju ostati transparentne, provjerljive i pod nadzorom stručnjaka. U administraciji može ubrzati procese i smanjiti birokraciju, ali samo ako se pritom zaštite prava građana, privatnost i jednak pristup uslugama. U industriji može povisiti produktivnost i sigurnost, no traži nova znanja i prilagodbu
Najveće
Inženjerka godine
radnih mjesta.
Zato spremnost za AI revoluciju ne znači samo ulaganje u algoritme i infrastrukturu, nego i u obrazovanje, upravljanje promjenama, etiku, kibernetičku sigurnost i jasna pravila odgovornosti. AI ne bi trebala zamijeniti ljudsku prosudbu, nego je učiniti kvalitetnijom.
Kao društvo još učimo kako koristiti umjetnu inteligenciju na način koji donosi korist, a ne dodatne nejednakosti ili rizike. Oni koji će u tome uspjeti neće biti nužno oni koji prvi uvedu AI, nego oni koji ga uvedu odgovorno, sigurno i s jasnom svrhom.
Europa sve više govori o digitalnoj suverenosti i smanjenju ovisnosti o američkim i kineskim tehnološkim divovima. Ima li Europa još realnu šansu izgraditi vlastite globalno konkurentne tehnološke platforme?
Europa ne kreće od nule. Već desetljećima razvija vrhunske tehnologije i postavlja standarde u područjima poput telekomunikacija, industrijske automatizacije i kibernetičke sigurnosti. Ključno pitanje zato nije imamo li znanje i ideje, nego koliko ih brzo možemo pretvoriti u globalno konkurentne proizvode.
Najveći izazov je skaliranje. Europsko je tržište i dalje fragmentirano, pristup kapitalu sporiji nego u SAD-u, tržište rizičnog kapitala u kasnim fazama slabije, javna nabava rascjepkana, a nacionalnih digitalnih strategija je previše. Uz to, nedostaje velikih kupaca spremnih sustavno birati europska rješenja.
Ipak, Europa ima ozbiljnu šansu u područjima u kojima tehnologija mora biti sigurna, provjerljiva, usklađena s pravilima i primjenjiva u kompleksnim sustavima. Možda nećemo izgraditi najveću potrošačku AI platformu, ali možemo izgraditi najpouzdanija AI rješenja za sektore u kojima pogreška
ima stvarne posljedice kao što su zdravstvo, energetika, javni sektor, obrana i cloud za osjetljive sustave.
U Ericssonu Nikoli Tesli svakodnevno vidimo da vrhunsko inženjersko znanje postoji i u Hrvatskoj. Naši stručnjaci sudjeluju u razvoju rješenja koja se primjenjuju na globalnom tržištu, što pokazuje da Europa može biti kreator tehnologije, a ne samo njezin korisnik.
To je možda manje glamurozno od velikih potrošačkih aplikacija, ali dugoročno može biti važnije za europsku konkurentnost i digitalnu suverenost.
Titula Inženjerka godine nosi i snažnu simboličku poruku. Što biste poručili mladim djevojkama koje danas razmišljaju o karijeri u tehnologiji?
Titulu Inženjerka godine ne doživljavam samo kao osobno priznanje, nego kao priliku da mladim djevojkama pokažemo koliko su mogućnosti u inženjerstvu danas široke. Kada sam upisivala MIOC, a kasnije FER, djevojaka je bilo znatno manje nego danas. Često sam bila jedna od rijetkih žena u prostoriji, ali nikada nisam željela da me definira spol, nego znanje, rad i rezultati. Mladim djevojkama poručila bih da ne dopuste drugima da određuju njihove granice. Ako vas zanima tehnologija, matematika ili programiranje, nemojte se pitati pripadate li tom svijetu. Pripadate mu jednako kao i bilo tko drugi.
Ne morate unaprijed znati sve odgovore niti imati savršeno isplaniran put. Ni ja ga nisam imala. Važno je imati hrabrosti napraviti prvi korak, biti znatiželjan i kontinuirano učiti.
Inženjerstvo nije samo razvoj tehnologije. To je prilika da stvarate rješenja koja mijenjaju društvo i ljudima olakšavaju život. Upravo zato vjerujem da u inženjerstvu ima mjesta za sve koji žele učiti, stvarati i ostaviti
ENNA Logic naručila pet Siemens
Vectron lokomotiva, moći će prometovati u 11 europskih zemalja
Siemens Mobility osigurao je prvu narudžbu lokomotiva Vectron na hrvatskom tržištu. Logistička tvrtka ENNA Logic naručila je pet višesustavnih lokomotiva Vectron, uz dugoročni ugovor o održavanju koji može trajati do 30 godina.
Ugovor označava ulazak Siemens Mobilityja u segment lokomotiva u Hrvatskoj te odražava kontinuirani rast potražnje za interoperabilnim željezničkim rješenjima namijenjenima međunarodnom
pozitivan trag.
Koliko je danas još uvijek realan problem napredovanja žena prema vodećim pozicijama u tehnološkom sektoru?
Napredak je vidljiv, ali izazovi i dalje postoje. Oni često nisu formalni, nego proizlaze iz percepcija, očekivanja i ponekad manjeg samopouzdanja pri preuzimanju odgovornih uloga.
I sama sam vrlo rano vodila velike projekte i timove ljudi starijih od sebe. Tada sam naučila da se povjerenje ne dobiva titulom, nego znanjem i rezultatima. Zato vjerujem da je ključno stvarati okruženje koje prepoznaje potencijal i pruža prilike za razvoj bez obzira na spol. Najveći uspjeh bit će kada žene na vodećim pozicijama više ne budu iznimka, nego nešto potpuno uobičajeno.
Kad pogledate svoj profesionalni put, od MIOC-a i FER-a do pozicije CTO-a, što biste danas savjetovali sebi s 18 godina, a što mladim ljudima koji tek ulaze u svijet tehnologije i umjetne inteligencije?
Sebi s osamnaest godina poručila bih da manje brinem hoće li sve ispasti prema planu. Karijera se ne gradi velikim planovima, nego nizom odluka, iskustava i prilika koje prepoznate i na koje ste spremni odgovoriti.
Mladima bih savjetovala da ulažu u znanje, ali još više u sposobnost učenja. Tehnologije će se mijenjati, ali znatiželja, odgovornost, integritet i sposobnost suradnje ostat će jednako važni kao i danas.
Tijekom karijere naučila sam da uspjeh nije pozicija ni titula. Uspjeh je mogućnost da radite ono što vas veseli, da svojim znanjem stvarate vrijednost za društvo i pritom ostanete vjerni vlastitim vrijednostima. Upravo su to stvari koje dugoročno čine razliku.
teretnom prometu. Isporuka lokomotiva predviđena je za proljeće 2027. iduće godine, dok bi usluge održavanja trebale započeti tijekom iste godine. Iznos ugovorenog posla kompanije nisu željele javno komunicirati.
Lokomotive će moći prometovati u 11 europskih zemalja, Njemačkoj, Austriji, Mađarskoj, Poljskoj, Češkoj, Slovačkoj, Rumunjskoj, Bugarskoj, Sloveniji, Hrvatskoj i Srbiji, bez potrebe za dodatnim tehničkim prilagodbama pri prelasku granica. Tako se smanjuju čekanja na granicama i prijevoz tereta na međunarodnim željezničkim rutama u regiji je brži i učinkovitiji.
Lokomotive se proizvode u Siemens Mobilityjevoj tvornici u Münchenu, a koriste ih prijevoznici diljem kontinenta zbog njihove prilagodljivosti različitim nacionalnim željezničkim sustavima, kao i operativne učinkovitosti tijekom životnog vijeka.
Pantheon ide po planu: AI megaprojekt od 50 milijardi eura gotov 2029.
Projekt Pantheon, megaprojekt podatkovnog centra vrijedan 50 milijardi eura koji se planira graditi u Topuskom, zasad se razvija prema planu i trebao bi biti dovršen u predviđenom roku, izjavio je nedavno poduzetnik Jako Andabak, koji zajedno s američkim partnerima stoji iza realizacije te investicije.
Govoreći na konferenciji Green Energy Expo Zagreb 2026., Andabak je rekao da projekt u pojedinim segmentima napreduje i bolje od očekivanja, premda se povremeno pojavljuju manji problemi u komunikaciji s administracijom.
Naglasio je kako vjeruje da će projekt biti dovršen u rokovima koji su postavljeni još na početku te da bi, prema izvornom planu, Pantheon trebao biti završen tijekom prvog ili drugog kvartala 2029. godine.
Dodao je i da lokalna zajednica, s obzirom na veličinu investicije, ne pruža značajniji otpor projektu, iako postoje pojedinci koji na njega gledaju drugačije.
Prema njegovim riječima, jedna od najvećih prednosti projekta jest lokacija, a posebna se pozornost posvećuje sigurnosti i pouzdanosti energetskog sustava. Tako će se graditi četiri dalekovoda, pri čemu će svaki imati 30 do 40 posto veći kapacitet prijenosa električne energije od propisanih standarda. Projekt uključuje i veliki baterijski sustav za pohranu energije.
Na pitanje o hlađenju sustava, kazao je da se na lokaciji nalaze veliki bazeni podzemnih voda koji bi mogli imati važnu ulogu u sustavu rashlade, no da su potrebna dodatna istraživanja i analize.
Pantheon je prvi put predstavljen krajem travnja kao potencijalno najveća investicija u hrvatskoj povijesti. Pod radnim nazivom Pantheon planira se izgradnja podatkovnog centra instalirane snage jednog gigavata, što ga svrstava među najveće takve objekte u Europi. Projekt se opisuje kao svojevrsna „tvornica umjetne inteligencije“
namijenjena treniranju velikih AI modela i obradi golemih količina podataka za globalne tehnološke kompanije. Zbog planiranog kapaciteta, centar bi trošio između 20 i 40 posto ukupne hrvatske godišnje potrošnje električne energije, odnosno količinu usporedivu s potrošnjom grada Zagreba.
Za potrebe napajanja predviđena je izgradnja potpuno nove trafostanice, oko 280 kilometara novih dalekovoda te vlastite fotonaponske elektrane snage približno 500 megavata. Uz energetsku infrastrukturu, projekt uključuje i izgradnju optičkih mreža, prometne infrastrukture te drugih pratećih sustava potrebnih za funkcioniranje kompleksa.
Investitori, predvođeni hrvatskim poduzetnikom Jakom Andabakom i američkim partnerima okupljenima oko tvrtki Pantheon AI i Pantheon Atlas LLC, otkupili su oko 1.500 hektara zemljišta u trokutu sela Pecka, Katinovac i Crni Potok na području Topuskog.
Projekt bi, prema dosadašnjim procjenama, mogao otvoriti tisuće radnih mjesta te potaknuti razvoj domaće građevinske, energetske i tehnološke industrije kroz angažman lokalnih izvođača i dobavljača. Ako bude realiziran prema planu, Pantheon bi Hrvatsku mogao pozicionirati među europska središta infrastrukture za umjetnu inteligenciju.
Na popisu najvećih NPOO korisnika samo sedam privatnih tvrtki
Lista stotinu najvećih korisnika sredstava iz Nacionalnog plana oporavka i otpornosti još jednom pokazuje da se hrvatski NPOO, barem kada je riječ o najvećim iznosima, u velikoj mjeri pretvorio u instrument financiranja države, javnih sustava i velikih infrastrukturnih projekata. Na službenoj stranici eNPOO-a objavljena je nova lista sto najvećih korisnika, na kojoj se vidi da se pri vrhu nalaze energetske kompanije, ministarstva, bolnice, vodno-komunalna društva, županije, gradovi i ustanove.
Prvih stotinu korisnika ukupno je, prema objavljenim podacima, dobilo 2,87 milijardi eura, dok je prvih deset dobilo 1,27 milijardi eura, odnosno oko 44 posto ukupnog iznosa s te liste.
Vrh liste predvode Plinacro s 280,2 milijuna eura, Hrvatski operator prijenosnog sustava s 211,7 milijuna eura, Ministarstvo pravosuđa, uprave i digitalne transformacije sa 154,2 milijuna eura te Hrvatske vode sa 137,4 milijuna eura. Prvi privatni korisnik nalazi se već na petom mjestu. Riječ je o projektu autonomnih vozila nove mobilnosti i prateće infrastrukture Mate Rimca koji je dobio 89,75 milijuna eura. Iako se u javnosti često govori o europskom novcu kao poticaju gospodarstvu, već prvi pogled na listu najvećih korisnika relativizira
tu sliku. Među najvećim korisnicima prevladavaju projekti obnove zgrada nakon potresa, energetika, javna odvodnja i vodoopskrba, modernizacija zdravstvenog sustava, škole, javna uprava i promet.
U top 100 nalazi se tek nekoliko privatnih tvrtki. Uz Project 3 Mobility, tu su LDC Agro s 14,91 milijuna eura i Jabuka LDC s 13,52 milijuna eura, projekti financirani kroz mjeru izgradnje i opremanja logističko-distributivnih centara za voće i povrće. Inovapro je među najveće privatne korisnike NPOO-a ušao zahvaljujući projektu bioplinskog postrojenja u Čaporicama, vrijednom više od 13 milijuna eura bespovratnih sredstava, kojim se biootpad pretvara u energiju, toplinu i digestat.
Tvrtka Nova Suha novac je dobila kao upravitelj zgrada preko kojeg se provodi niz energetskih obnova zadarskih višestambenih zgrada, od fasada i krovova do stolarije, dizala, rasvjete, fotonapona i drugih mjera energetske učinkovitosti.
Terme Tuhelj dobile su 6,63 milijuna eura za rekonstrukciju termalnog rekreacijskog centra u okviru poziva za jačanje održivosti te zelenu i digitalnu tranziciju poduzetnika u turizmu, dok je HUPZagreb dobio 6,44 milijuna eura za rekonstrukciju hotela Astarea, također u okviru poziva za zelenu i digitalnu tranziciju turizma.
Zajedno su te privatne tvrtke primile 150,66 milijuna eura, što je oko 5,2 posto ukupnog iznosa isplaćenog stotini najvećih korisnika.
Bez Project 3 Mobilityja, ostali privatni korisnici zajedno su dobili tek 60,9 milijuna eura.
TEH-CUT
Samoborska cesta 145, Zagreb, Hrvatska,
Predstavljen Nacionalni plan za razvoj industrije u Hrvatskoj
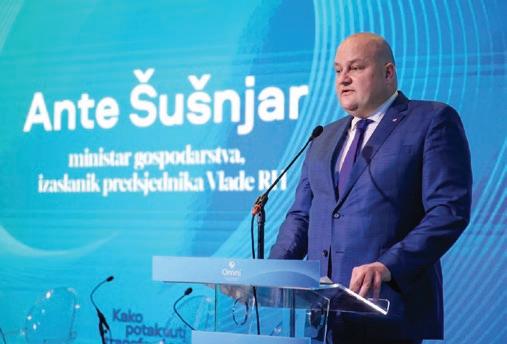
Otporna, održiva i izvozno orijentirana industrija. Tim riječima mogla bi se sažeti industrijska strategija odnosno dokument službenog naziva Nacionalni plan za razvoj industrije u Republici Hrvatskoj koji je predstavljen na konferenciji u zagrebačkoj Laubi u organizaciji Ministarstva gospodarstva.
Ključna je poruka konferencije da 'bez plana nema fokusa, a bez fokusa nema učinka', a fokus je, ako je suditi prema porukama koje su stigle s govornice, prema dubokom zaokretu koji bi trebao stvoriti industriju s više dodane vrijednosti za što će se u nacionalnoj omotnici i iz EU fondova osigurati značajna sredstva od čak 1,9 milijardi eura. I to samo u prvoj fazi, ukupno će se za zaokret izdvojiti dodatnih milijardu eura.
- Gledajući cjelokupno razdoblje provedbe obuhvaćeno Nacionalnim planom, ukupno predviđena sredstva penju se na čak 2,9 milijardi eura – poručio je ministar Ante Šušnjar.
Nacionalni plan strukturiran je oko tri ključna posebna cilja. Prvi je cilj konkurentna i izvozno orijentirana industrija, a to znači da je fokus na drastičnom povišenju produktivnosti i povećanju izvoza prerađivačkog sektora prema zemljama EU i ostatku svijeta. Jedan od glavnih generatora tog rasta bit će, moglo se čuti na konferenciji, ulaganje u istraživanje i razvoj (R&D). Izdatci za R&D u prerađivačkoj industriji u 2023. godini iznosili su skromnih 1,65 posto bruto dodane vrijednosti (BDV), planom se cilja na skok na 2,1 posto do 2030., odnosno na čak 2,8 posto do 2034. godine. Konkurentnost će se mjeriti i kroz rast Indeksa digitalne intenzivnosti poduzeća.
Drugi je cilj čista industrija, odnosno zelena tranzicija i dekarbonizacija što se smatra ne samo obvezom nego i prilikom. Plan predviđa dramatično smanjenje emisija stakleničkih plinova u prerađivačkoj industriji, a i podizanje stope kružnosti materijala kako bi se smanjila ovisnost o primarnim sirovinama.
Treći dio strategije odnosi se na otpornu i sigurnu industriju, prilagođenu suvremenim potrebama razvoja. To uključuje osiguravanje kritičnih sirovina i proizvoda te smanjenje ranjivosti opskrbnih lanaca. Sve počinje kroz Akcijski plan za razdoblje 2027. – 2030. godine, 10 ključnih mjera koje u sebi sadrže čak 55 specifičnih projekata i aktivnosti.
1,9 milijardi eura koliko se planira uložiti u industrijsku strategiju namijenjeno je za, moglo se čuti, modernizaciju i digitalizaciju industrije radi izravnog poticanja konkurentnosti i proboja na inozemna tržišta, dekarbonizaciju i energetsku učinkovitost, što uključuje sufinanciranje prelaska industrijskih postrojenja na obnovljive izvore energije, te ulaganja u strateške proizvodne kapacitete, s posebnim naglaskom na industriju vojne i dvojne namjene, kritične sirovine i napredne projekte istraživanja i razvoja.
Orqa na Eurosatoryju predstavlja moćni taktički dron nove generacije
Osječka tehnološka tvrtka Orqa, globalno prepoznata po razvoju tehnologija za upravljanje bespilotnim letjelicama s prvim licem (FPV) i naprednih obrambenih sustava, ponovno privlači pozornost svjetske obrambene industrije. Na prestižnom sajmu Eurosatory 2026 u Parizu, jednom od najvećih svjetskih događaja u području obrane i sigurnosti, Orqa je premijerno predstavila MRM2-10AI –naprednu taktičku bespilotnu platformu nove generacije.
Taj korak predstavlja logičan nastavak evolucije osječke tvrtke, koja se od ambicioznog start-upa specijaliziranog za videonaočale za pilote dronova transformirala u ključnog tehnološkog partnera vodećih obrambenih snaga i NATO saveznika.
U vremenu kada elektroničko ratovanje, ometanje GPS (GNSS) signala i prekidanje komunikacijskih veza postaju standardni izazovi na modernim bojištima, MRM2-10AI postavlja nove standarde otpornosti i autonomije. Riječ je o sustavu razvijenom za djelovanje u iznimno kompleksnim operativnim okruženjima, s naglaskom na pouzdanost izvršavanja zadaća kada zakaže standardna tehnologija.
U središtu platforme nalazi se hibridni komunikacijski sustav koji kombinira napredno IRONghost radio-upravljanje i komunikaciju preko optičkog vlakna (koje je imuno na elektroničko ometanje), uz automatsko prebacivanje na pričuvnu vezu u slučaju prekida. Za navigaciju bez GNSS signala brine se napredni računalni vid koji omogućuje vizualno navođenje u završnoj fazi leta, čak i u uvjetima potpunog blokiranja satelitskog signala. Nadalje, otvorena arhitektura sustava spremna je za integraciju umjetne inteligencije (AI-ready) te je opremljena snažnom računalnom jedinicom autopilota koja omogućuje analizu okruženja u realnom vremenu, koordinirano djelovanje više dronova te implementaciju naprednih termovizijskih sustava. Cijeli je sustav potpuno kompatibilan s ATAK-om (Android Tactical Assault Kit), što olakšava izravno povezivanje s postojećim zapovjednim i operativnim sustavima modernih vojski. Lansiranje MRM2-10AI platforme nije izolirani uspjeh, već rezultat dugogodišnje strategije pozicioniranja Orqe unutar zapadnog obrambenog ekosustava. Tvrtka je ranije privukla veliku pozornost inovacijama poput Orqa FPV.Ctrl kontrolera i obrambenih rješenja koje testiraju i koriste vojske diljem Europe i SAD-a. Podsjetimo, Orqa je nedavno u suradnji s američkim partnerom By Light Professional IT Services, najavila i osnivanje tvrtke Orqa U.S. Riječ je o strateškom partnerstvu osnovanom radi pokretanja modernih proizvodnih pogona na tržištu Sjedinjenih Američkih Država, priopćili su iz te kompanije dodajući da pune proizvodne kapacitete očekuju već do listopada ove godine. Prije toga su najavili proizvodnju u Katru.
JER KVALITETA DOLAZI IZ VRHUNSKE IZRADE.
Fritz Studer AG, osnovan 1912. godine, lider je na tržištu u tehnologiji univerzalnog, vanjskog i unutarnjeg cilindričnog brušenja, kao i ne kružnog brušenja. S oko 25 000 isporučenih sustava, STUDER je desetljećima sinonim za preciznost, kvalitetu i trajnost. studer.com
TEXIMP d.o.o. | Marofska ulica 23 | HR-10373 Ivanja Reka +385 1 233 19 87 | Dag.Materljan@teximp.com | www.teximp.com
Provectus pokreće novu IT grupaciju Burra
i investira u tri kompanije
Devōt okuplja AI-assited developerski tim koji primarno radi na tržištu SAD-a, u specifičnim nišama zdravstvene i financijske tehnologije (healthtech i fintech). Tacta je kompanija za razvoj poslovnih softvera s primarnim fokusom na financijsku industriju i druge visoko regulirane sektore u Belgiji i Francuskoj. CoreLine je AI-first provider digitalnih rješenja s jakom kompetencijom u mobilnom razvoju i UX dizajnu, s primarnim fokusom na međunarodne klijente iz Ujedinjenog Kraljevstva i SAD-a.
Burra je druga investicija iz fonda PCP SEE Fund II i s tom investicijom Provectus nastavlja s buy and build strategijom, kroz
Provectus Capital Partners, fond privatnog kapitala usmjeren na ulaganja u jugoistočnoj Europi, pokrenuo je novu IT grupaciju Burra koja je investirala u prve tri IT kompanije – Devōt, Tactu i CoreLine, čime je stvoren tim od preko 130 razvojnih inženjera sa specijaliziranim znanjima i dokazanim globalnim referencama u različitim industrijama. Prve tri kompanije u grupi donose komplementarna tehnološka znanja, iskustvo rada u zahtjevnim industrijama i snažnu međunarodnu prisutnost.
ulaganje u regionalni tehnološki sektor. Kako se navodi u priopćenju, osnivanje Burre prvi je korak u strategiji izgradnje snažne IT platforme kroz povezivanje specijaliziranih kompanija iz jugoistočne Europe. Strategija se temelji na snažnoj bazi regionalnog inženjerskog talenta i fragmentiranom IT tržištu, ali i promjenama koje donosi umjetna inteligencija, koja otvara nove prilike za kompanije s dubokim domenskim znanjima i sposobnošću isporuke kompleksnih tehnoloških rješenja za poslovne klijente. Burra je okupila iskusan upravljački i savjetodavni tim s dugogodišnjim iskustvom u razvoju i skaliranju tehnoloških kompanija.
CHIRON Croatia potvrđuje status jednog od nositelja hrvatske visokotehnološke industrije
Ministar gospodarstva Ante Šušnjar boravio je u Zadru gdje je tvrtki Liburnija d.o.o. uručio ugovor vrijedan više od 1,6 milijuna eura za izgradnju infrastrukture za punjenje električnih autobusa. Projekt se financira kroz Nacionalni plan oporavka i otpornosti (NPOO), a predviđa uspostavu 14 mjesta za punjenje električnih autobusa na prostoru Autobusnog kolodvora Zadar, čime se stvaraju preduvjeti za daljnju modernizaciju gradskog javnog prijevoza.
„Ovo ulaganje dio je šireg programa Ministarstva gospodarstva kojim diljem Hrvatske gradimo infrastrukturu za javni prijevoz nove generacije. Kroz dosad ugovorene projekte osigurali smo izgradnju više od 280 mjesta za punjenje električnih autobusa“, rekao je ministar Šušnjar.
Tijekom posjeta Zadru ministar je održao radni sastanak s gradonačelnikom Šimom Erlićem i njegovim suradnicima.
Glavni izvršni direktor Burre je IT poduzetnik Sven Marušić, inače suosnivač i bivši direktor hrvatske IT agencije Five koja je 2021. godine prodana britanskoj tvrtki Endava za 250 milijuna kuna. Za ljudske resurse, integraciju i komunikaciju zadužena je Ana Petrović, dok su u Nadzornom odboru kompanije uz članove fonda u savjetodavnim ulogama Luka Abrus, također jedan od suosnivača Fivea, te Ante Mandić, osnivač IN2 grupe, jedne od prvih i vodećih IT kompanija u Hrvatskoj i regiji. Kako je objasnio Marušić, Burra će investirati u domaće i regionalne IT kompanije u regiji jugoistočne Europe.
Razgovaralo se o aktualnim razvojnim projektima grada, pri čemu je poseban naglasak stavljen na Gospodarsku zonu Crno, jedan od ključnih projekata za gospodarski razvoj Zadra i privlačenje novih ulaganja.
Šušnjar je potom posjetio tvrtku CHIRON Croatia d.o.o., gdje je obišao proizvodni pogon te s upravom razgovarao o budućem razvoju, investicijama i izazovima prerađivačke industrije. Istaknuo je kako je riječ o primjeru uspješne hrvatske proizvodnje temeljene na znanju, inovacijama i izvozu. Više od 85 posto proizvodnje tvrtka plasira na međunarodna tržišta, a zadarska lokacija ima status globalnog centra izvrsnosti za motorna vretena unutar CHIRON Grupe.
„CHIRON Croatia pokazuje smjer kojim želimo razvijati hrvatsku industriju – više znanja, tehnologije i proizvoda visoke dodane vrijednosti. Kroz Nacionalni plan za razvoj industrije do 2034. godine stvaramo okvir za novi investicijski ciklus usmjeren na jačanje domaće proizvodnje, izvoza i tehnološkog napretka“, poručio je ministar.
Ministarstvo gospodarstva i dalje će kroz NPOO, investicijske potpore i europske fondove podupirati projekte koji pridonose modernizaciji infrastrukture, razvoju industrije i jačanju konkurentnosti hrvatskog gospodarstva.
službeni distributer za
Sloveniju i Hrvatsku
Inovativna tehnika zatvaranja
za upravljačke ormariće i strojogradnju
Peter Ofner GmbH
Zatvarači Ručke Brtveni profili Plastični dijelovi
Šarke, zatvarači, ručke i brtve
- sve na jednom mjestu
Izabrane industrijske komponente za upravljačke ormariće i strojogradnju - funkcionalne, robusne i na raspolaganju u mnogo inačica.
Prednosti za vas
• Tehničko savjetovanje i uzorci
• Pouzdana raspoloživost i isporuka
• Kvaliteta robne marke za industrijske namjene
Skenirajte QR-kod za pregled kataloga ili slanje upita.
Peter Ofner GmbH
Industr iestraße 336 · 2722 Weikersdorf · Austrija
Web: ww w.dirak.at
E-pošta: o ce@dirak.at Katalog/upit iLoq Plinske opruge
Statistički ured RS je izvijestio da je u travnju ukupna vrijednost industrijske proizvodnje bila 0,3 posto viša nego u ožujku i 4,4 posto viša nego u travnju prošle godine. Rast je prvenstveno potaknula opskrba električnom energijom, plinom i parom, gdje se proizvodnja povećala za 9,3 posto.
S druge strane, proizvodnja u rudarstvu pala je za 11,1 posto, dok je u prerađivačkim djelatnostima pala za 0,2 posto. Na međugodišnjoj razini industrijska proizvodnja bila je viša za 4,4 posto. Preradbene djelatnosti su zabilježile petpostotni rast, dok je opskrba električnom energijom, plinom i parom porasla za 1,1 posto. Rudarstvo je u međuvremenu palo za 35,2 posto. Investicijski proizvodi ostaju među glavnim nositeljima rasta, budući da su na godišnjoj razini rasli za 8,1 posto, proizvodi za široku potrošnju za 4,9 posto, a proizvodi za srednju potrošnju za 2,5 posto. Među tehnološki zahtjevnijim segmentima zabilježen je najveći rast kod visoko tehnološki zahtjevnih proizvoda, gdje se proizvodnja u odnosu na travanj prošle godine povećala za 13,7 posto. Srednje nisko tehnološki zahtjevni proizvodi su porasli za 7,2 posto, srednje visoko tehnološki zahtjevni za 2,1 posto, a nisko tehnološki zahtjevni za 2,4 posto.
Planiranje autobusne rute s mobilnom aplikacijom
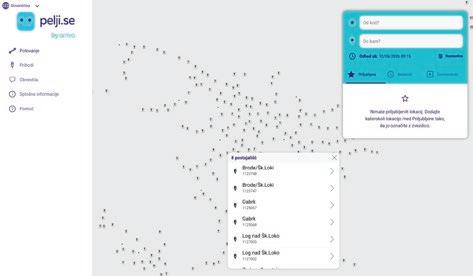
Koncesionar za javni autobusni putnički promet Arriva uspostavio je besplatnu mobilnu aplikaciju Pelji.se, koja korisnicima omogućuje pristup podacima o vožnjama autobusa u realnom vremenu, praćenje trenutne lokacije vozila na odabranoj liniji i planiranje puta.
Aplikacija, koja je dostupna korisnicima pametnih telefona s operacijskim sustavima Android i iOS, dio je šireg nastojanja Arrive za unaprjeđenje korisničkog iskustva u javnom prijevozu. Aplikacija u stvarnom vremenu prikazuje dolaske autobusa na stajališta i trajanje putovanja, a korisnicima također omogućuje korištenje interaktivne karte za pronalaženje obližnjih stajališta i odlazaka. U Arrivi smatraju da digitalna rješenja, kao što je Pelji. se, doprinose većoj upotrebi javnog prijevoza kao alternative osobnom automobilu.
Regulatorni pješčanici za umjetnu inteligenciju
Agencija za komunikacijske mreže RS (AKOS) se u skladu sa slovenskim i europskim zakonodavstvom na području umjetne inteligencije priprema na uspostavu regulatornog pješčanika (sandbox).
U njemu će pružatelji sustava umjetne inteligencije moći razvijati, testirati i provjeravati svoja rješenja s aspekta usklađenosti, sigurnosti i rizika u suradnji s nadležnim tijelima. Radi se o alatu za poticanje inovacija u području umjetne inteligencije i pomoć pri osiguravanju usklađenosti s novim regulatornim okvirom prije ulaska na tržište ili primjene u praksi. Među prednostima regulatornih pješčanika ističe se činjenica da se prilikom razvoja proizvoda od samog početka uzimaju u obzir pravila koja postavlja zakonodavac prilikom razvoja sustava umjetne inteligencije, a također se izvješće iz regulatornog pješčanika može koristiti kao dokaz razvoja proizvoda prema načelima etičke i sigurne primjene umjetne inteligencije.
Sport i poduzetništvo rukom pod ruku
Povezivanje sportskih postignuća s nastupom slovenskih tvrtki na inozemnim tržištima bilo je u središtu ovogodišnjeg Slovenskog globalnog foruma. Ovogodišnji forum je otvorio pitanje kako tvrtke mogu iskoristiti međunarodni ugled Slovenije, koji su zajedno stvorili slovenski sportaši, sportski događaji i priče vrhunskih postignuća.
Slovenija je u brojnim sportskim granama prepoznatljiva znatno jače nego što bi se moglo zaključiti iz njezine veličine. To predstavlja važnu polazišnu točku za jačanje brenda države, podršku tvrtkama u internacionalizaciji te za razvoj sportskog turizma i poslovnih prilika povezanih sa sportom. Sport i gospodarstvo povezuju se prvenstveno kroz zajedničke vrijednosti, poput upornosti, inovativnosti, kvalitete, timskog duha i pouzdanosti. Na događaju je sudjelovalo više od 400 predstavnika gospodarstva, diplomacije i podržavajućeg okruženja.
Održali su se i dvostrani razgovori s 42 gospodarska savjetnika koji djeluju u okviru slovenskih diplomatskih predstavništava u inozemstvu i pokrivaju 82 inozemna tržišta.
Centar za razvoj bezugljičnih tehnologija
U Kisovcu pri Zagorju na Savi otvoren je Centar za razvoj, demonstracije i obuku za bezugljične tehnologije.
Projekt Kemijskog instituta, vrijedan 32 milijuna eura, smatra se jednim od ključnih razvojnih projekata pravedne tranzicije Zasavja i bit će namijenjen razvoju tehnologija za zeleni prijelaz, zapisali su na institutu. U centru će se prvenstveno razvijati baterijski sustavi i vodikove tehnologije, a bavit će se i zadržavanjem i pretvorbom ugljikovog dioksida. Prema riječima voditelja centra Roberta Dominka, centar će omogućiti prijenos znanja iz temeljnih istraživanja u razvoj prototipnih rješenja za gospodarstvo. U centru će biti dva samostalna laboratorija; prvi će biti namijenjen razvoju, pripremi i testiranju baterija, a drugi za reakcijsko inženjerstvo pretvorbe ugljikovog dioksida i vodika.
Prošle godine izgrađeno više od 5000 stanova
U 2025. godini, prema podacima Državnog zavoda za statistiku, izgrađeno je 13.075 stanova, pri čemu je do kraja godine završeno 5.087, odnosno dva posto manje nego prethodne godine.
U obiteljskim kućama završeno je nešto više stanova nego u višestambenim zgradama. Najviše stanova, više od četvrtine svih, završeno je u središnjoj slovenskoj regiji. Površina dovršenih stanova u prosjeku je iznosila 130 kvadratnih metara, što je na razini iz prethodne godine (129 kvadratnih metara). U obiteljskim kućama prosječna površina iznosila je 166, dok je u višestambenim zgradama bila 86 kvadratnih metara. U zgradama s jednim stanom bilo je najviše stanova pet- ili više sobnih (54 posto svih), dok su u višestambenim zgradama dominirali trosobni stanovi (35 posto). Međutim, 12.081 zgrada ostala je nedovršena prošle godine. Od tih je bila nešto više od polovice (51 posto) stambenih, a preostale su bile nestambene.
Troškovi rada i dalje rastu
Rast troškova rada prisutan je ove godine u gotovo svim područjima djelatnosti koja bilježi DZS. Troškovi rada za stvarno odrađeni radni sat bili su u 1. kvartalu ove godine prosječno 3,4 % viši nego u istom razdoblju prošle godine, nakon što su u prošloj posljednjoj četvrtini međugodišnje porasli za 17,1 %, što je bilo posljedica isplate zimskog regresa.
Plaće za tu vrstu radnog vremena porasle su za 3,5 %, dok su drugi troškovi rada porasli za 2,7 %. Troškovi rada najviše su porasli u »drugim« djelatnostima (za 8,7 %), a slijede područja poljoprivrede i lova, šumarstva, ribarstva (za 7,6 %) te poslovanja s nekretninama (za 7,2 %). U opskrbi s električnom energijom, plinom i parom ostali su nepromijenjeni. Trend rastućih troškova rada vrlo zabrinjava poslodavce, budući da su se prema podacima Eurostata troškovi rada u prošlom četvrtom kvartalu najviše povećali upravo u Sloveniji (za 15,9 %), a slijede Bugarska (za 13,9 %) i Hrvatska (za 10,9 %).
Kadrovskim izazovima ne vidi se kraj
Nova istraživanja Eurobarometra pokazuju da gotovo polovica europskih malih i srednjih tvrtki ima poteškoća u pronalaženju radnika s pravim znanjima i vještinama.
U Sloveniji o velikim problemima izvještava gotovo polovica tvrtki (47 %), budući da nedostaje domaćih kadrova, a zapošljavanje državljana trećih zemalja još uvijek je ograničeno. Svaka sedma mala i srednja tvrtka pokušala je u posljednje dvije godine zaposliti radnike izvan EU. Među tvrtkama koje su zaposlile državljane trećih zemalja (14 %), 54 % njih opisalo je postupak zapošljavanja kao otežavajući. Anketirani su kao najčešće prepreke naveli kompleksnost administrativnih postupaka i postupaka imigracije (31 %), poteškoće u pronalaženju odgovarajućih kandidata (25 %) i jezične barijere (24 %).
Prestrukturiranje SIJ
Grupacija SIJ (Slovenska industrija jekla) na otežane okolnosti u europskoj čeličarskoj industriji odgovara prestrukturiranjem. Ono se temelji na novom poslovnom modelu, vitkoj organizaciji, unutar koje smanjuju broj zaposlenih, te uvođenju standarda najboljih praksi u radnim procesima. Uz to su započeli postupke za traženje strateškog partnera. Otpuštat će se prvenstveno u zajedničkim službama i proizvodnoj administraciji, i to otprilike 300 zaposlenika ili oko devet posto.
U otežanim tržišnim uvjetima, prvenstveno zbog visokog rasta troškova energije i nekonkurentnog položaja u usporedbi s kineskim konkurentima, u SIJ su se odlučili za preobrazbu poslovanja, što podržavaju i vlasnici tvrtke i banke, a na stolu je i traženje strateškog partnera. Ključne prednosti SIJ su, kako navode u društvu, veliko metalurško znanje, snažna prisutnost na tržištima i proizvodi koji odgovaraju na ono što Europa treba, a to su sve više specijalizirani i zeleni čelici. Stoga u SIJ namjeravaju osnažiti prisutnost na nekim tržištima, poput Njemačke, Francuske, Turske i SAD, prvenstveno sa stručnjacima, kako bi bili više usmjereni na lance vrijednosti i na kupce. Preobrazba tako predviđa decentralizaciju grupacije i
Slovenija na vrhu indeksa CEE AI
Slovenija se našla na vrhu indeksa umjetne inteligencije u zemljama srednje i istočne Europe, koji mjeri udruženje AI Chamber i platforma The Recursive Media. Posebno se ističe u kategoriji resursa, koja obuhvaća talente, financiranje i istraživačku infrastrukturu.
U indeksu CEE AI Indeks 2026 postigla je 58,66 bodova, što je zajedno s Estonijom svrstava na vrh ljestvice zemalja srednje i istočne Europe koje su bile obuhvaćene analizom. S 56,76 boda slijedila je Litva, dok su na dnu ljestvice bile Hrvatska (31,67 boda), Latvija (33,69 boda) i Bugarska (34,35 boda).
Najveću prednost Slovenija je ostvarila u kategoriji istraživačke infrastrukture i resursa, gdje je postigla 69,99 bodova, što je više od 25 bodova iznad regionalnog prosjeka, a analitičari taj uspjeh pripisuju trajnim institucionalnim ulaganjima i ističu ulogu Instituta Jožef Stefan, koji već desetljećima provodi istraživanja u području umjetne inteligencije. No kao što ističu, Slovenija te prednosti još nije u većoj mjeri pretvorila u praksu. U kategoriji uvođenja tako je postigla samo 47,89 bodova, što je najšira praznina između dvaju stupova u cijelom indeksu. Čeka nas dakle još puno posla da bi umjetna inteligencija poboljšala rad zaposlenika i poslovanje tvrtki.
poslovanje organizirano prema lancima vrijednosti s naglaskom na obje proizvodne lokacije, odnosno na Ravnama na Koroškem i Jesenicama.
Na COMING AIDEAS konferenciji
predstavljena
AI rješenja za suvremeno poslovanje
O prednostima primjene umjetne inteligencije u poslovanju govorili su stručnjaci iz tvrtke COMING, koji su predstavili konkretne primjere primjene AI alata u svakodnevnim poslovnim procesima, počevši od automatizacije administrativnih zadataka do učinkovitijeg upravljanja dokumentacijom i podacima.
„Umjetna inteligencija danas predstavlja važan alat u suvremenom poslovanju jer omogućuje automatizaciju velikog broja rutinskih zadataka, bržu analizu podataka i učinkovitije donošenje odluka. Njena primjena doprinosi povišenju produktivnosti, smanjenju mogućnosti greške i boljoj organizaciji posla, što zaposlenima olakšava svakodnevne aktivnosti i ostavlja više prostora za kreativne i strateške zadatke“, rekao je prof. dr Miloš Bogdanović, Chief strategy officer COMING.
Posebnu pažnju sudionika privuklo je IDP rješenje za inteligentnu obradu dokumenata, koje dokumentaciju automatski pretvara u strukturirane podatke. Na taj način smanjuje se potreba za ručnim unosom, ubrzava obrada dokumenata i smanjuje mogućnost grešaka, dok tvrtke istovremeno dobivaju veću kontrolu nad procesima i učinkovitije upravljanje financijskim tokovima.
Veliki interes izazvale su i mogućnosti integracije AI rješenja s postojećim ERP, CRM i WMS sustavima, kroz koje se podaci iz dokumenata automatski prenose na poslovne platforme. Time se eliminiraju dupli unosi i značajno ubrzava protok informacija unutar tvrtke.
Značajan dio diskusije bio je posvećen financijama i računovodstvu, sektorima u kojima veliki obim dokumentacije često
Umjetna inteligencija sve brže pronalazi primjenu u suvremenom poslovanju, a kako bi tvrtkama približila konkretne mogućnosti njene primjene, domaća IT tvrtka COMING održala je svoju prvu AI konferenciju u Sava centru uz podršku tvrtki Red Hat i Kim Tec. Događaj je okupio više od stotinu predstavnika biznis zajednice zainteresiranih za automatizaciju procesa, učinkovitije upravljanje podacima i unaprjeđenje poslovanja s pomoću AI rješenja.
predstavlja izazov u svakodnevnom radu. AI rješenja tvrtke COMING automatiziraju obradu dokumenata i rasterećuju zaposlene rutinskih zadataka. Iako se s rastom tvrtke povećava i obim posla, umjetna inteligencija optimira količinu dokumentacije i omogućuje da zaposleni budu učinkovitiji.
Veliki interes sudionika i aktivna diskusija tijekom konferencije pokazali su da umjetna inteligencija više nije tema budućnosti, već alat koji tvrtke sve intenzivnije uključuju u svakodnevno poslovanje. Jedna od ključnih poruka događaja bila je da AI ne predstavlja zamjenu za ljude, već tehnologiju koja zaposlenima omogućuje da rade učinkovitije, donose bolje odluke i više vremena posvete poslovima koji zahtijevaju kreativnost, iskustvo i strateško razmišljanje. COMING
Gorana Radovanović proglašena za „Inženjerku godine“ za 2026. u Srbiji
Gorana Radovanović proglašena je za inženjerku 2026. godine u Srbiji, u okviru inicijative Privredne komore Srbije, tvrtke Siemens Srbija i udruženja „Inženjerka godine“, koja za cilj ima da inspirira mlade žene za studije i karijeru u inženjerskoj struci. Ona je osnovala tvrtku „Kodkido Inženjering“ (Codekido Engineering) koja se bavi razvojem rješenja iz područja DevOps-a, cloud infrastrukture i kibernetičke sigurnosti, s poslovnim centrima u Nišu i Ljubljani, a u njoj radi na poslovima direktorice i DevSecOps inženjerke, vodeći timove na kompleksnim međunarodnim projektima.
Gorana je master inženjerka elektrotehnike i računarstva, a trenutačno pohađa doktorski studij na Elektronskom fakultetu Univerziteta u Nišu, na kojem je završila i prethodne studije. Osim spomenute tvrtke, ona je osnovala i dva start-upa, a dobitnica je više priznanja za akademski uspjeh, talent i doprinos lokalnoj zajednici. Njenu karijeru obilježavaju inženjerska izvrsnost, liderstvo, poduzetništvo i snažna posvećenost zajednici. Na ceremoniji proglašenja „Inženjerke godine“ uzvanicima se obratio Mihailo Vesović, zamjenik predsjednika Privredne komore Srbije. „Kao inženjer po obrazovanju, posebno me raduje što iz godine u godinu raste vidljivost i značaj žena u inženjerstvu. Tijekom prethodne četiri godine za sudjelovanje u ovoj inicijativi prijavilo se više od 220 inženjerki koje svojim znanjem, rezultatima i profesionalnim dostignućima predstavljaju inspiraciju mladim generacijama. Srbija ima dugu tradiciju tehničkog obrazovanja, a udio žena u inženjerskim profesijama na razini je, a u pojedinim područjima, posebno u IT sektoru, i iznad prosjeka Europske unije. To pokazuje da imamo snažan potencijal koji treba dalje razvijati i promovirati“, istaknuo je Vesović.
žene, koje su značajno doprinijele digitalnoj transformaciji Srbije. Danas žene čine gotovo 60 posto zaposlenih u Kancelariji za IT i eUpravu, više od 70 posto u sektoru za razvoj elektronskih usluga, dok na rukovodećim pozicijama imamo potpunu ravnotežu“, poručila je Bećić.
Uzvanicima se obratila i Dušana Topalski, prošlogodišnja „Inženjerka godine“, koja je istaknula da u vrijeme digitalne transformacije koju živimo, žene u inženjerstvu nisu samo sudionice – one su pokretačice, jer donose novu perspektivu, novu energiju i novu vrstu odgovornosti.
Inicijativu za izbor „Inženjerke godine“ pokrenuli su Privredna komora Srbije, tvrtka Siеmens Srbija i udruženje „Inženjerka godine“, a podržava je i Xiaomi, tvrtka koja zapošljava inženjerski kadar i promovira osnaživanje žena u tehnološkim i inženjerskim područjima. Riječ je o četvrtom po redu izboru u okviru šire inicijative da se javnosti u Srbiji predstave inženjerke iz različitih tvrtki i institucija, one koje bi svojom osobnošću i radom mogle biti primer i inspiracija mladim ženama koje se nalaze pred izborom budućeg zanimanja. Nakon javnog natječaja i izbora 10 finalistica, o tome tko će među njima ponijeti titulu „Inženjerke godine” odlučivala su četiri žirija:
finalistice, predstavnici medija, sudionici i profesori srednjih škola kao i predstavnici organizatora i partnera.
„Svaki put kada neka djevojka izabere inženjerski put, svijet se ubrzava. Svaki put kada žena preuzme lidersku poziciju, industrija se ubrzava. Svaki put kada neko razbije stereotip, budućnost se ubrzava. Zato vas pozivam da nastavite da ubrzavate”, rekao je Goran Milisavljević, generalni direktor tvrtke Siеmens Srbija, u poruci sadašnjim i budućim inženjerkama. Prema njegovim riječima, ta tvrtka vjeruje da je inovacija najjača tamo gdje postoji različitost i da je ponosan da je broj žena i muškaraca u lokalnom timu izjednačen. Pomoćnica direktora Kancelarije za IT i eUpravu Dragana Bećić uputila je iskrene čestitke nagrađenim inženjerkama, ističući da su njihove karijere dokaz da u znanosti i tehnologiji ne postoje granice. „Danas pred nama imamo 10 inženjerki koje ne prate promjene, već ih pokreću. Svijet se mijenja brže nego ikada, a Kancelarija za IT i eUpravu jedan je od nositelja te promjene. Mi ne razvijamo samo servise, mi gradimo digitalnu državu. Gradimo kompletnu digitalnu infrastrukturu, data centre i svakodnevno pokrećemo projekte koji zahtijevaju znanje, odgovornost i inženjerski način razmišljanja. Posebno sam ponosna što veliki dio poslova u područjima digitalizacije, umjetne inteligencije i informacijske sigurnosti nose upravo
Finalistice ovogodišnjeg izbora za najinspirativniju ženu inženjerske struke u Srbiji bile su:
• Aleksandra Arsenijević, Robert Bosch, razvojna inženjerka
• Gordana Vasojević, MTU Maintenance Serbia, viša menadžerica za zaštitu na radu, zaštitu životne sredine i održivost
• Dragana Živić, Nelt, viša analitičarka podataka za lanac opskrbe
• Jovana Kljajić, Idea Marketi, menadžerica sustava kvalitete i tim lider za rizike i audit
• Vanja Kovačić, Aerodrom Nikola Tesla Beograd, vodeća inženjerka za objekte visokogradnje i upravljanje projektima
• Marija Milošević, Elektronski fakultet Univerziteta u Nišu, asistentica
• Jasmina Naumov, Rasina, odgovorni izvođač radova i menadžerica projekata
• Gorana Radovanović, Codekido Engineering, direktorka i DevSecOps inženjerka
• Dr Milena Terzić, Tehnološki fakultet Univerziteta u Novom Sadu, viša znanstvena suradnika www.inzenjerka-godine.rs
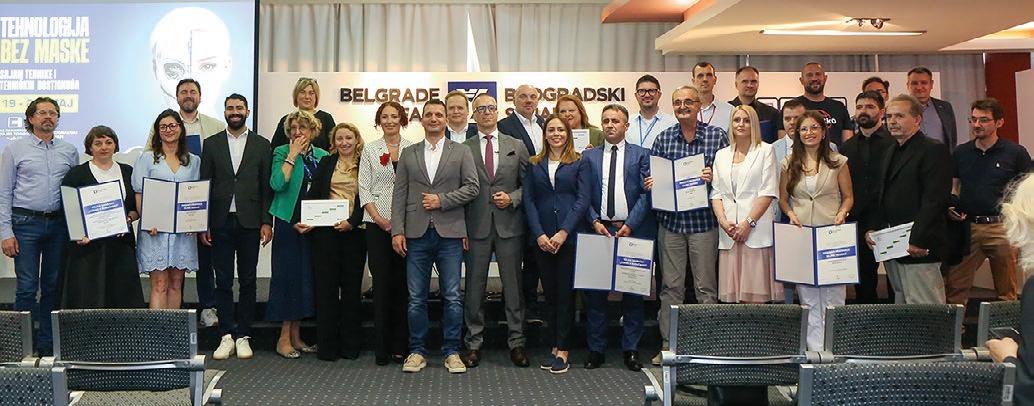
Dodijeljene nagrade na Sajmu tehnike u Beogradu - Najbolji među najboljima
Na 68. Međunarodnom sajmu tehnike i tehničkih dostignuća, u duhu dugogodišnje tradicije vrednovanja inovacija i tehničke izvrsnosti, dodijeljena su priznanja Beogradskog sajma najuspješnijim sudionicima.
O nagradama je ove godine odlučivao stručni žiri u sastavu: prof. dr. Vesna Radojević – predsjednica žirija (Tehnološko-metalurški fakultet Univerziteta u Beogradu), prof. dr. Marko Stamenić (Tehnološko-metalurški fakultet Univerziteta u Beogradu), prof. dr. Nenad Mitrović (Mašinski fakultet Univeziteta u Beogradu), prof. dr .Saša Živanović (Mašinski fakultet Univeziteta u Beogradu), prof. dr. Lazar Saranovac (Elektrotehnički fakultet Univerziteta u Beogradu), prof. dr. Nenad Jovičić (Elektrotehnički fakultet Univerziteta u Beogradu) i Zoran Tomić (Ministarstvo nauke, tehnološkog razvoja i inovacija Republike Srbije).
Nakon razmatranja pristiglih prijava za ocjenjivanje eksponata, stručni žiri je jednoglasno donio odluke o nagrađenima, potvrđujući visoku razinu kvalitete, inovativnosti i tehnološke relevantnosti predstavljenih rješenja.
Velika nagrada „KORAK U BUDUĆNOST“ za najuspješniji eksponat dodijeljena je sljedećim izlagačima:
• INSTITUT ZA BIOLOŠKA ISTRAŽIVANJA „SINIŠA STANKOVIĆ“
– Institut od nacionalnog značaja za Republiku Srbiju, Univerzitet u Beogradu u suradnji s INSTITUTOM
ZA MOLEKULARNU GENETIKU I GENETIČKO INŽENJERSTVO za: Liver Dophilus – probiotska podrška za bolest masne jetre (MASLD)
• ISTRAŽIVAČKO-RAZVOJNI
INSTITUT LOLA, Beograd u suradnji s Akademijom strukovnih studija Politehnika i GEATECH DOO za: PolyTechG PKM3, CNC stroj sa paralelnom kinematikom
• DMS PLAST DOO – Beograd za: Stroj za puhanje plastike
• INSTITUT ZA NUKLEARNE NAUKE VINČA – Vinča, Beograd za: Neutralizator Industrijskog Dima (NID)
POSEBNO PRIZNANJE SAJMA TEHNIKE za eksponate koji doprinose razvoju tehnike dodijeljeno je sljedećim izlagačima:
• TARAN AEROSPACE DOO – Nova Pazova za: Space Fulcrum – 3U CubeSat Deployer
• NEOFYTON DOO – Novi Sad za: Potpuno automatizirani proizvodni sustav za injekcijsko prešanje
• ALATI MNS DOO – Novi Sad za: Sustav za demonstraciju detekcije i gašenja varnica u ventilacijskim
kanalima u milisekundama
• DIRIGENT ACOUSTICS DOO –Beograd za: D Series zvučnički sustav
PRIZNANJE za inovativni pristup suradnji znanosti i privrede pripalo je:
• FAKULTET TEHNIČKIH NAUKA U ČAČKU Univerziteta u Kragujevcu za: FTNV trainer
• NAIS ROBOTICS DOO – Niš, uz podršku Naučno – Tehnološkog parka –Niš za: Koško Al brojač koševa
POSEBNE ZAHVALNICE za sudjelovanje i poseban doprinos promociji 68. Međunarodnog sajma tehnike i tehničkih dostignuća uručene su:
• MINISTARSTVO NAUKE, TEHNOLOŠKOG RAZVOJA I INOVACIJA Republike Srbije
• CENTAR ZA PROMOCIJU NAUKE – Beograd
Dodijeljena priznanja još jednom su istaknula značaj Sajma tehnike kao mjesta susreta vrhunskih ideja, znanja i dostignuća koja oblikuju suvremenu industriju i tehnološki razvoj, kao i poticanje daljnjeg razvoja inovacija u Srbiji i regiji.
www.sajamtehnike.rs
Festival znanosti predstavlja najveći znanstveni
piknik do sada!
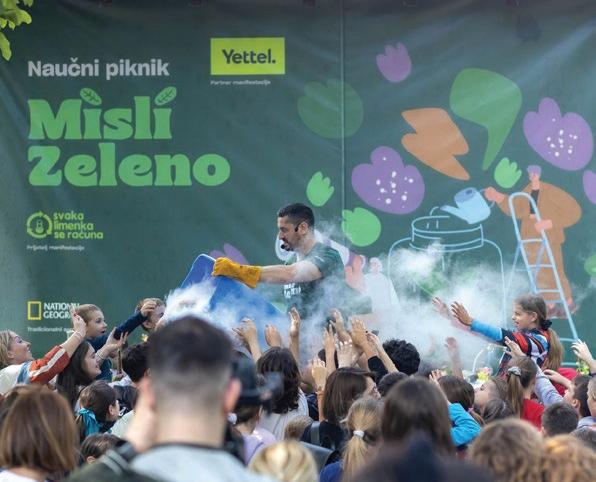
Festival znanosti i Šumarski fakultet organizirali su u Arboretumu 29. i 30. svibnja najveći do sada, četvrti po redu Znanstveni piknik. Pod sloganom „Misli zeleno“, taj događaj poziva građane da naprave ključni iskorak ka održivom modelu razmišljanja, pretvarajući jednu od najljepših zelenih oaza Beograda u veliku učionicu na otvorenom.
Cilj ovogodišnjeg okupljanja je da održivi razvoj prestane biti samo teorijski pojam i postane dio naše svakodnevice, inspirirajući posjetitelje da uz jednostavne promjene u ponašanju značajno smanje svoj negativni utjecaj na okruženje. Ulaz na Znanstveni piknik bio je besplatan.
Ovogodišnji Naučni piknik predstavio je četiri programske cjeline: Polje inovacija - zonu interaktivnih postavki, Vrt ideja - radionice za najmlađe, gdje sijemo prva znanja, Ekspertinejdžere - naše najmlađe sudionike i najveće nade i Znantsveno-fantastičnu binu.
Kroz Polje inovacija i Vrt ideja, posjetitelje su provodili suradnici s Beogradskog univerziteta, znanstvenih institucija i organizacija civilnog društva. Posjetitelji svih uzrasta učili su kako usvojiti „zeleni kod“ razmišljanja. Program je bio posebno usmjeren ka mladima, koji kroz svladavanje ekoloških tema postaju svjesni svog utjecaja na prirodu. Dok su najmlađi istraživali svijet znanosti kroz igru, srednjoškolci i studenti imali su priliku za ozbiljniji znanstveni pristup temama koje oblikuju našu budućnost. Roditelji su na Znanstvenom pikniku istražili kako da kroz svakodnevne navike svojoj djeci postanu vodiči ka održivom načinu života.
Naši Ekspertinejdžeri uvode vas u svet u kojem eksperimenti oživljavaju, a mladi postaju pravi znanstvenici. U tom programu učenici osnovnih i srednjih škola preuzimaju ulogu demonstratora i kroz uzbudljive eksperimente vode svoje vršnjake kroz svijet ekologije, fizike i matematike. Posjetitelje su iznenađivale neobične pojave poput Krivog tornja i moćne Coriolisove sile, te im pomogle da shvate kako formule nisu samo u knjigama – one su svuda oko nas, žive i pokreću svijet koji nas okružuje.
Interaktivni znanstveni šou program „Eksplodirajuća otkrića“ našeg Milana Popovića uvijek privlači posebnu pažnju – u posljednjih deset
godina izveden je nekoliko stotina puta u sedam zemalja! Ovdje su se mogle vidjeti neke od najatraktivnijih znanstvenih demonstracija i čuti najluđe znantsvene priče o otkrićima, incidentima i prirodnim fenomenima.
Arboretum Šumarskog fakulteta je jedinstveno zaštićeno prirodno dobro od 3,5 hektara koje s velikom pažnjom, ljubavlju i predanošću održavaju profesori i studenti tog fakulteta. Ova zelena površina specifične namjene ima izuzetnu botaničku, ali i pejzažnoarhitektonsku vrijednost.
Znantsveni piknik je održan u organizaciji Festivala znanosti, u suradnji sa Šumarskim fakultetom Univerziteta u Beogradu. Partner ovogodišnjeg Znanstvenog piknika bila je Yettel fondacija. Prijatelj manifestacije bila je Ball Corporation, a ostali prijatelji znanosti i prirode su Erste banka, McDonalds Srbija, National Geographic Srbija, RNIDS i Ambasada Savezne Republike Njemačke u Beogradu. Detalje o programu možete naći na stranici www.festivalnauke.rs i na društvenim mrežama Festivala znanosti. Tamara Stojanović
Nova suradnja za unaprjeđenje
digitalnih kompetencija
gospodarstva u Srbiji
Direktor Centra za kibernetičku sigurnost i primjenu umjetne inteligencije HUB201, Vladimir Radovanović i direktor Centra za digitalnu transformaciju koji je dio Privredne komore Srbije, Predrag Nikolić potpisali su Memorandum o suradnji.
Suradnja između dvije organizacije temelji se na zajedničkom cilju da se unaprijedi dostupnost kvalitetnih i certificiranih edukacijskih programa, kao i da se dodatno osnaže kapaciteti gospodarstva, javnog sektora i akademske zajednice za primjenu novih tehnologija i usklađivanje s europskim i nacionalnim propisima.
„Smatramo da je povezivanje ekspertnih i institucionalnih kapaciteta HUB201 i Centra za digitalnu transformaciju važan korak ka stvaranju snažnijeg i povezanijeg digitalnog ekosustava u Srbiji. U suradnji sa CDT-om, radit ćemo na unaprjeđenju praktične primjene digitalnih znanja i jačanju spremnosti organizacija za izazove koje donose nove tehnologije i digitalna transformacija. Naš fokus je na
razvoju konkretnih kompetencija u područjima umjetne inteligencije, kibernetičke sigurnosti i zaštite podataka, kao i na razumijevanju novih regulativa poput GDPR-a, Zakona o zaštiti podataka o osobi, EU AI Act-a, NIS2 direktive i drugih relevantnih nacionalnih i europskih propisa“, izjavio je Vladimir Radovanović, direktor HUB201.
Direktor Centra za digitalnu transformaciju, Predrag Nikolić istakao je da Memorandum predstavlja važan korak ka jačanju saradnje u oblasti digitalne transformacije i razvoju praktičnih znanja koja su potrebna privredi.
„Digitalna transformacija danas nije više pitanje izbora, već konkurentnosti i održivog razvoja gospodarstva. Suradnjom s HUB201 želimo dodatno unaprijediti dostupnost kvalitetnih edukacija i praktičnih znanja iz područja umjetne inteligencije, kibernetičke sigurnosti i usklađivanja sa suvremenim regulatornim okvirima. Posebno nam je važno da kroz zajedničke programe podržimo gospodarstvo, prije svega male i srednje tvrtke, u procesu prilagođavanja novim tehnološkim trendovima i jačanja digitalnih kapaciteta. Vjerujemo da samo kroz povezivanje znanja, iskustva i inovacija možemo graditi otporniji i konkurentniji digitalni ekosustav Srbije“, izjavio je Predrag Nikolić. hub-201.com
ZEISS Industrijska X-Ray kontrola: od 2D-sustava
do naprednog
CT-mjeriteljstva
U upotrebu sve više ulaze nerazorne metode, prvenstveno industrijska rendgenska snimanja i računalna tomografija (CT). Ti postupci omogućuju da zavirimo u unutrašnjost proizvoda bez rezanja ili uništavanja, što je danas na razini razvoja proizvoda i također u serijskoj proizvodnji praktički nužno.
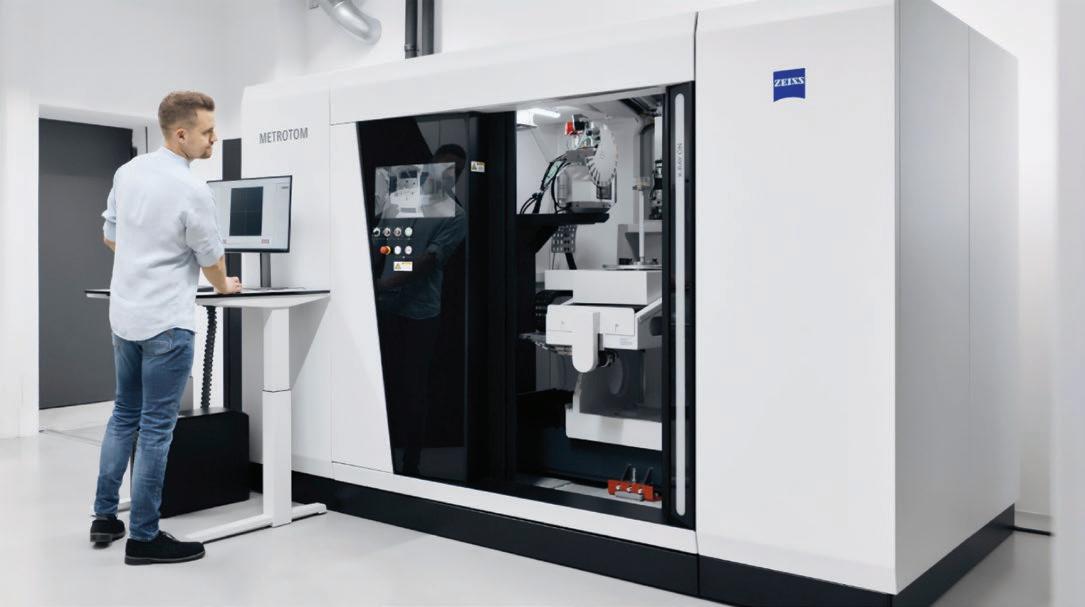
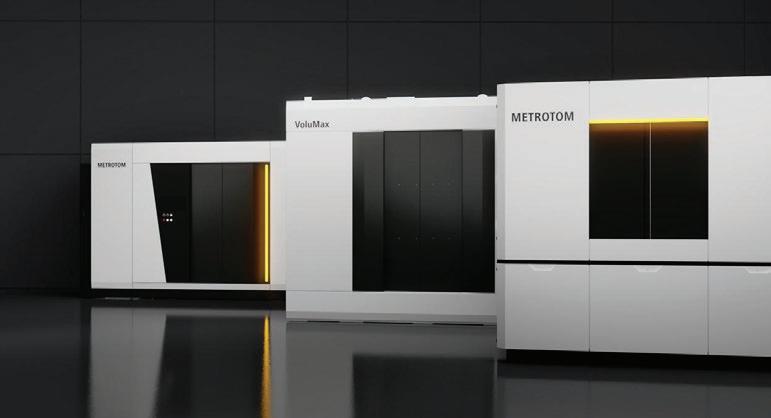
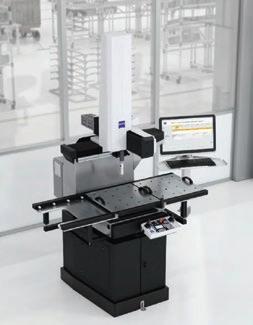
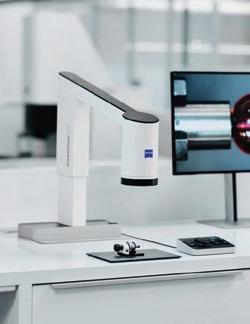
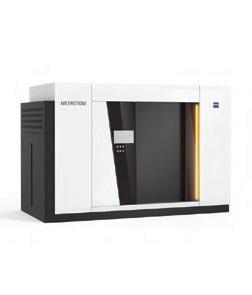
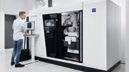
U tom pogledu rješenja tvrtke ZEISS nude sveobuhvatan pristup – od robusnih 2D rendgenskih sustava ZEISS BOSELLO do visoko preciznih CT mjernih uređaja ZEISS METROTOM. Zajedno predstavljaju pouzdanu podršku u analizi unutrašnje strukture, otkrivanju grešaka i preciznom mjerenju, što tvrtkama pomaže održavati visoku razinu kvalitete.
Osnove ZEISS BOSELLO 2D X-Ray sustava
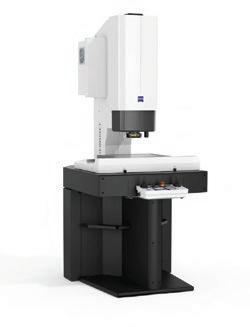
2D X-Ray ZEISS BOSELLO sustavi su osmišljeni prvenstveno za industrijsko okruženje, u kojem su ključni pouzdanost, brzina i mogućnost integracije u proizvodnju. Njihova primarna zadaća je 2D-radiografska kontrola, namijenjena otkrivanju unutrašnjih grešaka bez uništavanja proizvoda. Tipične aplikacije uključuju:
• odljevke od aluminija i magnezija,
• tlačno lijevane automobilske komponente,
• zavarene spojeve,
• elektronske sklopove,
• baterijske module.
Sustavi djeluju na osnovi rendgenske cijevi i digitalnog detektora koji snima sliku unutrašnje strukture proizvoda. Ovisno o konfiguraciji, omogućuju ručnu, poluautomatsku ili potpuno automatiziranu kontrolu.
Ključne prednosti sustava ZEISS BOSELLO su robusna industrijska konstrukcija, brzi ciklusi skeniranja, mogućnost integracije u liniju, automatska klasifikacija OK/NOK te prilagodljivost za serijsku proizvodnju.
Zbog tih svojstava sustavi ZEISS BOSELLO posebno su rašireni u ljevaonicama i automobilskoj industriji, gdje je potrebna 100postotna kontrola kritičnih komponenata.
Mogućnosti CT-skeniranja na sustavima ZEISS BOSELLO
Iako su Bosello uređaji primarno namijenjeni 2D-radiografiji, suvremene konfiguracije omogućuju i 3D-računalnu tomografiju. To predstavlja važnu nadogradnju klasičnom pretraživanju nedostataka. Pri CT-skeniranju se predmet tijekom snimanja okreće, a sustav snima više X-ray projekcija iz različitih kutova. Softver zatim provodi rekonstrukciju volumenskog 3D-modela.
AUTOR: Rok
Lušina
Osiguravanje kvalitete u industriji danas više nije tako jednostavno. Proizvodi su sve kompleksniji – bilo da je riječ o lijevanim dijelovima, zavarivanim sklopovima, 3D-ispisanim dijelovima ili elektroničkim modulima, stoga klasične mjere i vizualne kontrole često više nisu dovoljne.
Prednost konfiguracije ZEISS BOSELLO CT je prvenstveno u kombinaciji proizvodne robusnosti i volumetrijske analize, što omogućuje primjenu u laboratoriju, kao i blizu proizvodnje ili na samoj liniji.
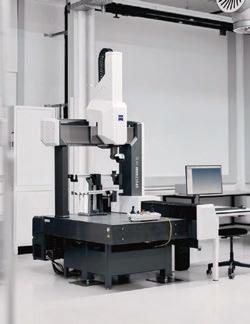
Za aplikacije gdje osim pronalaženja grešaka trebamo i mjernu točnost, ZEISS nudi sustave ZEISS METROTOM CT, koji predstavljaju vrhunac industrijske računalne tomografije. Uređaji METROTOM su dizajnirani za:
• dimenzijska mjerenja unutrašnjih i vanjskih geometrija,
• GD&T analize,
• usporedbu s CAD modelima,
• mjerenje debljina stijenki,
• analizu stezanja i deformacija,
• povratno inženjerstvo.
Za razliku od proizvodnih sustava X-Ray, uređaji ZEISS METROTOM optimirani su za stabilnost, temperaturni nadzor i mjernu sljedivost. Sustav se temelji na preciznoj mehanici, snažnom rendgenskom izvoru i visoko razlučivom detektoru, što osigurava pouzdano i kvalitetno prikupljanje podataka. To omogućuje mjerenje kompleksnih
CT-funkcija na sustavima ZEISS BOSELLO omogućuje analizu poroznosti u čitavom volumenu, određivanje veličine i rasporeda grešaka, pregled unutrašnjih kanala, kontrolu sastava (npr. odljevak s umetcima), osnovne dimenzijske analize te usporedbu s referentnim CAD modelima.
Suvremene tehnologije
plastičnih, metalnih i višematerijalnih komponenata koje nije moguće izmjeriti klasičnim senzorima ili optičkim mjernim sustavima. METROTOM tako spaja defektoskopiju i mjeriteljstvo u jedan postupak – korisnik dobiva potpuni uvid u kvalitetu i dimenzijsku sukladnost proizvoda.
Računalni program ZEISS INSPECT X-Ray
Ključni povezujući član svih ZEISS rendgenskih i CT rješenja predstavlja softver ZEISS INSPECT X-Ray. On omogućuje obradu, analizu i interpretaciju volumenskih podataka. Programska platforma objedinjuje više funkcionalnosti:
Analiza grešaka
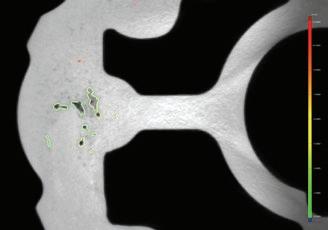
• automatska detekcija poroznosti,
• klasifikacija grešaka,
• određivanje volumna, promjera i lokacije,
• karte skala boja.
Dimenzijsko mjeriteljstvo
• mjerenje udaljenosti, kutova i promjera,
• GD&T analize,
• usporedba nominalno – stvarno,
• odstupanja u mapama boja.
CAD-usporedbe
• učitavanje CAD-modela,
• analiza odstupanja,
• kontrola deformacija.
Izvještaji i sljedivost
• automatsko generiranje izvještaja,
• statističke analize serija,
• izvoz podataka u druge sustave,
• povezivost MES/ERP okruženjima.
Korisničko sučelje je oblikovano intuitivno, a istovremeno omogućuje napredne analitičke pristupe, što je ključno za operatere i za razvojne inženjere.
Zaključak
Industrijski rendgenski sustavi ZEISS pokrivaju sve – od brze 2D-kontrole sa sustavima ZEISS BOSELLO, koje je moguće nadograditi s funkcijom CT, do visokotočnog mjeriteljstva na uređajima ZEISS METROTOM, a sve to povezuje softver ZEISS INSPECT X-Ray za dubinsku analizu i preciznu evaluaciju podataka.
Takav pristup omogućuje tvrtkama ne samo otkrivanje grešaka, već i razumijevanje
uzroka, optimiranje procesa i podizanje kvalitete – zbog čega je industrijska tomografija nezamjenjiv alat suvremene proizvodnje. Pozivamo vas u ZEISS Quality Excellence Center Ljubljana, gdje na uređajima ZEISS X-Ray provodimo usluge analize i mjerenja za poboljšanje kvalitete vaših proizvoda. Naš stručni tim s najsuvremenijom tehnologijom rado će vam pomoći u svim izazovima – od uvida u unutrašnju strukturu do optimiranja procesa.
Za vaše uređaje također osiguravamo pouzdanu uslugu i lokalnu podršku, kako bismo vaše procese održavali učinkovitima i besprijekornima.
www.zeiss.com.hr/metrology
Iskusite prednosti ZEISS sustava
Rezervirajte termin za demonstraciju
ZEISS rješenja u ZEISS Quality Excellence Centru u Ljubljani
Suvremene
3D-ispis za proizvodnju dronova i bespilotnih letjelica
AUTOR: Robert Levesque
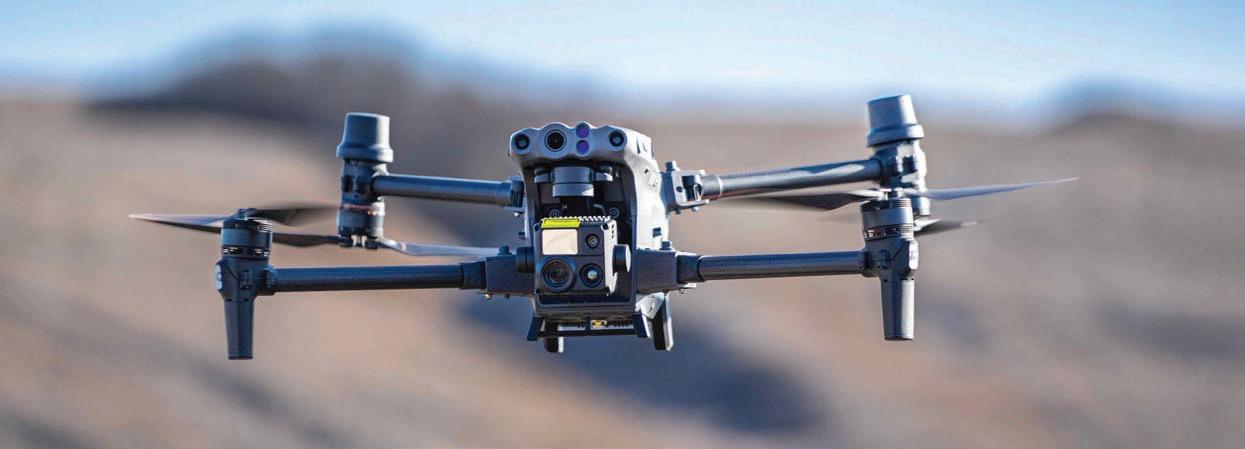
3D-ispis mijenja način projektiranja i proizvodnje dronova i bespilotnih letjelica. Omogućuje bržu proizvodnju, lagane i izdržljive komponente te prilagođavanje po mjeri – što je ključno za industrije koje zahtijevaju fleksibilnost i česte promjene u dizajnu. Od zaštita za propelere do cijelih fiksno-krilnih trupova – aditivna proizvodnja nudi prilagodljivo i troškovno učinkovito rješenje za suvremenu proizvodnju dronova u komercijalnom, vojnom i civilnom sektoru.
Što znači 3D-ispis za dronove i bespilotne letjelice?
Iako njihovi korijeni sežu sve do balona na vrući zrak u 17. stoljeću, bespilotne letjelice, općenito poznate kao dronovi, doživjele su izniman razvoj u posljednjim desetljećima. Primjenjuju se u komercijalne, vojne i civilne svrhe, a njihovi formati kreću se od okretnih kvadrokoptera za zračnu fotografiju do aviona s fiksnim krilima za dugotrajni nadzor, kartografiju ili praćenje okoliša. Bez obzira na raznolikost, sve te letjelice imaju zajednički izazov – gravitaciju – i stoga moraju biti lagane, izdržljive i aero-dinamički učinkovite za optimalno djelovanje. Tradicionalne metode proizvodnje, kao što su strojna obrada, oslojavanje ugljičnim vlaknima ili injekcijsko prešanje plastike, omogućuju izradu tih uređaja, no često su neučinkovite, jer povećavaju troškove, produžuju vrijeme izrade i ograničavaju slobodu oblikovanja. Ti nedostaci još su izraženiji kada je potrebna prilagodba, česte promjene oblika ili maloserijska proizvodnja.
Ovdje na scenu dolazi aditivna proizvodnja, općenito poznata kao 3D-ispis, kao privlačna alternativa klasičnim proizvodnim postupcima. 3D-ispis omogućuje bržu izradu
dijelova i veću slobodu oblikovanja u usporedbi s tradicionalnim postupcima. Aditivna proizvodnja omogućuje virtualni inventar, čime se uklanja potreba za fizičkim zalihama. Dijelovi se mogu ispisivati prema potrebi, što omogućuje brzo reagiranje na promjene u obliku i uklanjanje neučinkovitih lanaca opskrbe. Pisači se mogu postaviti izravno na mjestu primjene, čak i na terenu, što omogućuje brzu izradu i zamjenu rezervnih dijelova. Zbog toga se 3D-ispis sve češće primjenjuje za izradu praktično svega, od zaštite za propelere dronova, aerodinamičnih pokrova, unutrašnjih nosača, pa sve do cijelih 3D-ispisanih dronova s fiksnim krilima. S rastućom primjenom dronova i potražnjom za njima, 3D-ispis postaje iznimno učinkovit alat u suvremenoj proizvodnji bespilotnih letjelica.
Kako 3D-ispis koristi proizvodnji dronova
Aditivna proizvodnja preoblikuje načine projektiranja, izgradnje i primjene dronova i bespilotnih letjelica. U usporedbi s klasičnom proizvodnjom, aditivna proizvodnja nudi neusporedivu brzinu, prilagodljivost, troškovnu učinkovitost i posebno je primjerena za okruženja s velikom raznolikošću i malim serijama. Lakši materijali, učinkovitiji proizvodni postupci, pojednostavljen radni tok i druge prednosti svrstavaju aditivnu tehnologiju među najprimjerenije alternative tradicionalnim proizvodnim postupcima.
Lakoća i visoka učinkovitost
Masa je ključni faktor kod primjene dronova, jer utječe na vrijeme leta, nosivost i energijsku učinkovitost. Aditivna proizvodnja omogućuje napredno smanjenje mase primjenom kompleksnih unutrašnjih struktura (npr. mrežnih struktura) koje nije moguće jednostavno izraditi klasičnim postupcima. Osim toga, aditivna proizvodnja omogućuje topološko optimiranje oblika, a visokoučinkoviti polimeri omogućuju izradu dijelova koji su lakši i čvršći od tradicionalnih. Te prednosti se objedinjuju
Suvremene tehnologije
u iznimno laganu i učinkovitu konstrukciju dronova, koja omogućuje duže vrijeme leta i manju potrošnju energije. Aditivna proizvodnja također omogućuje kombiniranje više komponenata u manji broj sastavnih dijelova, što skraćuje vrijeme sastavljanja, smanjuje broj potencijalnih točaka kvara, a istovremeno dodatno smanjuje masu i troškove.
Brža izrada prototipova i kraći proizvodni ciklusi
Aditivna proizvodnja bitno skraćuje vrijeme razvoja, jer uklanja potrebu za alatima i strojnom obradom. Proizvođači dronova mogu izrađivati prototipove, testirati i prilagođavati vlastite konstrukcije uz minimalnu potrošnju vremena, što znači brži dolazak proizvoda na tržište. Te vremenske uštede moguće su i tijekom proizvodnje, jer je izrada alata i konačnih dijelova znatno brža. To je ključna prednost u brzo razvijajućim sektorima, kao što su nadzor, logistika dostave ili taktički sustavi bespilotnih
letjelica, gdje ušteda vremena često znači konkurentsku prednost.
Pojednostavljeni radni tokovi i optimirani lanci dobave Čitav proces aditivne proizvodnje, od ideje do konačnog proizvoda, je digitaliziran, što omogućuje uske veze između oblikovanja, simulacije i proizvodnje. Timovi mogu surađivati na daljinu i u realnom vremenu ažurirati projekte.
Lanci dobave su učinkovitiji, jer se bespilotne letjelice i njihovi rezervni dijelovi mogu proizvoditi lokalno, blizu mjesta primjene. To je posebno važno u obrambenom sektoru, hitnoj medicinskoj pomoći i pri radu na udaljenim područjima, gdje su rezervni dijelovi potrebni brzo i pouzdano. Vlastita ili lokalna proizvodnja također smanjuje izloženost carinama i štiti intelektualno vlasništvo.
Troškovna učinkovitost pri maloserijskoj i specijaliziranoj proizvodnji
Tradicionalna proizvodnja često zahtijeva skupe alate ili velike količine, što je teško opravdati kod malih serija. Aditivna proizvodnja uklanja potrebu za alatima i smanjuje otpad, stoga je primjerena i za maloserijsku proizvodnju. Predstavlja idealno rješenje za izradu prototipova ili bespilotnih letjelica po mjeri, gdje su fleksibilnost i dostupnost ključni. Mogućnost spajanja više dijelova u jednu jedinstvenu komponentu dodatno smanjuje proizvodne i montažne troškove.
Široka paleta materijala za raznolike primjene
Što se tiče učinkovitosti materijala, mogućnosti su široke i sve veće. Inženjeri mogu birati između toplinski otpornih polimera, kompozita s ugljičnim vlaknima, fleksibilnih elastomera ili kemijski otpornih smola. Dijelovi se mogu dodatno obraditi s ESD-premazima, bojama, premazima ili čak galvanizacijom. Svaki materijal nudi važne prednosti obzirom na svrhu primjene.
Održiva proizvodnja
Suprotno od suptraktivnih postupaka obrade (odvajanja materijala), koji stvaraju veliku količinu otpada, 3D-ispis gradi konačne dijelove sloj-po-sloj i koristi samo onoliko materijala koliko je zapravo potrebno. Uz to, aditivna proizvodnja proizvodi manje otpada, troši manje sirovina i često manje energije. Proizvođači imaju na raspolaganju i izbor između bioloških i obnovljivih materijala. To može biti važna prednost za tvrtke koje nastoje smanjiti svoj ugljični otisak.
Primjena 3D-ispisa za bespilotne letjelice i dronove
Uloga 3D-ispisa u razvoju dronova nadilazi osnovnu izradu prototipova. U vojnim, komercijalnim, rekreativnim i istraživačkim sektorima, aditivna proizvodnja postala je ključni faktor za višu učinkovitost, prilagodljivost i inovacije, što koncept 3D-ispisanog drona ostvaruje u praksi. Evo kako različite industrije koriste prednosti 3D-ispisa:
Vojska i opća javna sigurnost
Obrana je vjerojatno najnapredniji sektor za 3D-ispisane dronove i jedan od prvih koji je prihvatio tu tehnologiju. Pri misijama gdje dronovi moraju biti lagani, modularni i ponekad namijenjeni jednokratnoj primjeni, aditivna proizvodnja predstavlja stratešku prednost.
Taktički dronovi, namijenjeni nadzoru ili izviđanju, moraju biti jednostavno prilagodljivi prema potrebama misije. S pomoću 3D-ispisa timovi mogu brzo stvoriti
3D-ISPISANI DRON KOJI JE NASTAO KAO REZULTAT STUDENTSKOG KONSTRUKTORSKOG IZAZOVA.
OVAJ DRON UKLJUČUJE 3D-ISPISANO ZAŠTITNO KUĆIŠTE, KUĆIŠTE MOTORA I REGULATOR BRZINE.
Suvremene tehnologije
prilagođene okvire ili kućišta za različite senzore, komunikacijsku opremu ili teret.
Dronovi za kratkotrajnu primjenu, oblikovani za visoko rizična područja, imaju koristi od troškovne učinkovitosti 3D-ispisanih dijelova bez čekanja na tradicionalne lance opskrbe. Neke vojne operacije primjenjuju i FPV (engl. First Person View) vojne dronove, koji operaterima omogućuju vizualni nadzor tijekom misije u stvarnom vremenu sa sviješću o situaciji.
Dronovi za potrebe prve pomoći primje-
njuju agencije za javnu sigurnost kao što su policija, vatrogasci i timovi hitne medicinske pomoći za brzo reagiranje na pozive u hitnim situacijama i nesrećama. Ti dronovi često dolaze prije timova i osiguravaju prijenos videa uživo, podatke i uvid u situaciju za bolje donošenje odluka.
Napredni plastomeri, poput materijala ULTEM™ 9085 i kompozitnih materijala, nude svojstva koja sprječavaju gorenje, stoga su idealan izbor za izradu vojnih dronova koji djeluju u ekstremnim uvjetima, kao što su visoke temperature, vibracija ili elektromagnetska izloženost.
Napredne jedinice sada koriste mobilne 3D-pisače koji omogućuju izradu dijelova na terenu bez potrebe za centraliziranom logistikom. Primjer su centri za ispis u kontejnerima, koje je moguće premjestiti tamo gdje su potrebni. Takva prilagodljivost smanjuje vrijeme zastoja i povećava operativnu neovisnost, što je ključno u vojnim okruženjima.
Komercijalna i industrijska primjena Dronovi su promijenili način rada industrija kao što su poljoprivreda, energetika, građevinarstvo i logistika. Neovisno o tome, je li riječ o praćenju zdravlja usjeva, inspekciji udaljene infrastrukture ili dostavi medicinskih zaliha, dronovi su postali nezamjenjiva sredstva, dok 3D-ispis podržava njihovu brzu implementaciju i stalni razvoj. U poljoprivredi dronovi često zahtijevaju prilagođene nosače za senzore ili mlaznice za primjenu. S pomoću 3D-ispisa inženjeri mogu oblikovati, testirati i izraditi te dodatke u nekoliko dana. Dronovi za pregled infrastrukture trebaju modularna kućišta za termokamere ili LiDAR senzore – aditivna
proizvodnja omogućuje brzu izradu tih komponenata bez ponovne obrade alata ili vanjskog naručivanja.
Kada dođe do oštećenja na terenu, npr. puknuto podvozje ili oštećeni rotor, često je moguće te dijelove ponovno 3D-ispisati i zamijeniti izravno na lokaciji. Ta proizvodnja prema potrebi skraćuje zastoje i smetnje u radu.
3D-ispisani FPV i trkaći dronovi Kod utrka s dronovima i slobodnom videopilotiranju ključni su brzina i okretnost. 3D-ispis pilotima omogućuje da svoje dronove prilagode i optimiraju za maksimalnu izvedbu. Natjecatelji eksperimentiraju s različitim oblicima okvira za bolji protok zraka, manji otpor i optimalnu ravnotežu između stabilnosti i okretnosti. Te promjene moguće je brzo provjeriti s 3D-ispisanim prototipovima, što omogućuje iterativni razvoj tijekom samog natjecanja. Materijali kao što je TPU (fleksibilni elasto-plastomeri) često se primjenjuju za ispis otpornijih dijelova, poput odbojnika i nosača, koji štite dronove prilikom sudara i omogućuju brži povratak u zrak.
Istraživanja i izrade prototipova
Sveučilišta, istraživački instituti i start-upovi u zrakoplovnoj industriji primjenjuju 3D-ispis kao temeljno sredstvo za inovacije. U laboratorijima, gdje su brzina i eksperimentiranje ključni, aditivna proizvodnja omogućuje brzo testiranje ideja, provjeru konstrukcija i poboljšanja.
Zbog brzog razvojnog ciklusa, dronovi su postali središnji dio istraživačkih projekata, od autonomne navigacije do hibridnih pogona. S pomoću 3D-ispisa istraživači mogu stvoriti okvire, nosače i kućišta prilagođena svojoj testnoj opremi, bez vanjske proizvodnje. Takav pristup omogućuje i razvoj kompleta za sastavljanje 3D-ispisanih bespilotnih letjelica uz minimalne resurse.
Budući trendovi u proizvodnji bespilotnih letjelica
S razvojem dronova razvija se i aditivna tehnologija te se prilagođava potrebama tržišta. Na području materijala već su razvijeni visokoučinkoviti plastomeri i kompoziti s ugljičnim vlaknima. Ti materijali postižu mehanička svojstva tradicionalnih
materijala, a istovremeno nude dodatne prednosti, kao što su kemijska otpornost, usporavanje gorenja i čak apsorpcija radarskih valova. Istraživanja na području još zahtjevnijih materijala se nastavljaju. I umjetna inteligencija značajno utječe na budućnost. Alati za generativno oblikovanje i simulaciju omogućuju inženjerima da automatski stvaraju geometrije dijelova, optimirane za nosivost i smanjenu masu. Takve organske, rešetkaste strukture bilo bi nemoguće izraditi uobičajenim proizvodnim postupcima, no one su kao stvorene za 3D-ispis.
Drugi uzbudljivi trend je 3D-ispis više materijala s ugrađenom funkcionalnošću. U budućnosti će dronovi moći biti 3D-ispisani primjenom krutih i fleksibilnih materijala u samo jednom procesu, s mogućnošću ugradnje senzora, kanala za ožičenje ili antena izravno u strukturu, što smanjuje masu i poboljšava pouzdanost.
U porastu je također hibridna proizvodnja. Mnogi proizvođači kombiniraju 3D-ispis sa CNC obradom, lijevanjem ili injekcijskim prešanjem plastike kako bi spojili prednosti oba svijeta: geometrijsku slobodu i visoko-precizne kontaktne površine.
Digitalno vođenje zaliha i distribuirana proizvodnja mijenjaju način pohrane i isporuke dijelova za dronove. Umjesto fizičkih zaliha, organizacije mogu održavati digitalni katalog dijelova koji se mogu lokalno 3D-ispisivati prema potrebi. Takav pristup pojednostavljuje logistiku i povećava odzivnost – osobito pri održavanju na terenu i u misijama na udaljenim lokacijama.
Kako do najboljih rezultata pri 3D-ispisu dronova
Uspješan 3D-ispis dijelova za dronove i bespilotne letjelice ne temelji se samo na izboru pravog 3D-pisača, već zahtijeva pravu kombinaciju promišljenog oblika, odgovarajućeg izbora materijala i integracije čitavog procesa. Kako bi u potpunosti iskoristili prednosti aditivne proizvodnje, projektanti dronova moraju na 3D-ispis gledati kao na cjeloviti inženjerski ekosustav.
Iskoristite proces oblikovanja
Sve počinje s oblikovanjem. Primjena načela Oblikovanje za aditivnu proizvodnju (engl. Design for Additive ManufacturingDfAM) je ključna. Umjesto da jednostavno kopirate dijelove koji su prvotno oblikovani
PRIMJER VOJNOG DRONA PRIMIJENJENOG ZA NADZOR
za klasičnu obradu ili injekcijsko prešanje, inženjeri mogu stvoriti optimirane modele dronova koji u potpunosti iskorištavaju jedinstvene mogućnosti aditivne proizvodnje. To znači primjenu topološkog optimiranja za uklanjanje suvišne mase, uključivanje unutrašnjih rešetkastih struktura za smanjenje mase nosivih dijelova uz istovremeno očuvanje čvrstoće te smanjenje broja sastavnih dijelova spajanjem više komponenata u samo jedan ispisani element. Rezultat su čvršći i lakši 3D-ispisani modeli dronova.
Materijali čine razliku
Izbor materijala je također ključan. Dronovi djeluju u različitim uvjetima, od vrućih pustinja do vlažnih polja i velikih nadmorskih visina, stoga materijali moraju odgovarati okolišu. Za strukturne komponente plastomeri visokih performansi, kao što je ULTEM™ 9085 ili poliamidi ojačani ugljičnim vlaknima, osiguravaju potrebnu čvrstoću i toplinsku otpornost za zahtjevne primjere primjene. Za odbojnike, prigušivače udaraca ili nosače otporne na udarce na trkačkim dronovima, fleksibilni materijali, kao što je plastomerni poliuretan (TPU), učinkovito apsorbiraju udarce. Za ispitivanje aerodinamičnih omotača ili izradu preciznih kućišta, fotopolimerne smole omogućuju glatke površine i uske tolerancije.
Primijenite pravu tehnologiju 3D-ispisa Svaka tehnologija 3D-ispisa ima svoje prednosti. 3D-ispis na bazi ekstrudiranja (npr. FDM) idealan je za robusne, funkcionalne prototipove i strukturne dijelove, spremne za let. SLA tehnologija osigurava iznimno glatke površine, što je izvrsno za aerodinamičke studije. Druge tehnologije podržavaju ponovnu serijsku proizvodnju funkcionalnih dijelova.
Budući da 3D-ispis omogućuje iznimno brzu iteraciju, cilj bi trebao biti ispisati više verzija oblika, testirati ih u zračnim uvjetima i na temelju rezultata poboljšati svaku sljedeću generaciju. Od provjere prilagodbe do testiranja u zračnom tunelu, aditivna proizvodnja omogućuje da pojedinac brzo napravi grešku, ali iz nje još brže može učiti. Pri izradi konačnih dijelova integracija aditivne tehnologije s klasičnim proizvodnim postupcima može ponuditi najbolje iz oba
Suvremene tehnologije
svijeta. Metalne navoje ili površine s uskim tolerancijama možemo, na primjer, dodati nakon završetka 3D-ispisa s pomoću strojne obrade ili umetaka. Tehnike naknadne obrade, poput kemijskog zaglađivanja, brtvljenja ili bojanja, mogu dodatno poboljšati kvalitetu površine, izdržljivost ili estetski izgled.
Iskoristite podršku industrijskih partnera
Budite svjesni da ne morate prolaziti kroz čitav proces potpuno sami. Suradnja sa stručnjacima za aditivnu proizvodnju može ključnu doprinijeti uspjehu vašeg razvojnog programa za dronove. Od ocjene primjerenosti materijala do pregleda CAD-datoteka. Stručno savjetovanje pojednostavljuje radne tokove i pomaže u sprječavanju skupih grešaka. Jednako je važno osigurati da su ispisani dijelovi doista primjereni za letenje i usklađeni s vašim ciljevima.
Stratasys tehnologije za 3D-ispis dronova
3D-ispis nije univerzalno rješenje za sve izazove. Najbolji rezultati postižu se kada
se zahtjevi aplikacije podudaraju s pravom tehnologijom 3D-ispisa. Tvrtka Stratasys nudi pet različitih tehnologija s polimerima, što proizvođačima omogućuje širok izbor prema željenim svojstvima komponenata. Svaka tehnologija ima svoje prednosti, stoga gotovo uvijek postoji odgovarajuće rješenje, bez obzira na to je li riječ o izradi prototipova, funkcionalnoj primjeni ili serijskoj proizvodnji dijelova bespilotnih letjelica.
• PolyJet tehnologija za visoko pouzdanu izradu prototipova s funkcionalnom čvrstoćom (a)
• FDM za čvrste i lake dijelove dronova (b)
• SLA za prototipove visoke razlučivosti i kompleksne dijelove
• SAF za visokoučinkovitu serijsku proizvodnju funkcionalnih komponenata za dronove (c)
• P3 DLP za kompleksne dijelove pune detalja od specijaliziranih materijala.
3D-ispis kompozita za izradu bespilotnih letjelica
Kada je omjer između čvrstoće i mase ključan, što često vrijedi i za oblik dronova, tada 3D-ispis s kompozitima nudi neusporedivu prednost. Dodavanjem kratkih ugljičnih vlakana osnovnim plastomerima nastaje materijal koji kombinira iznimnu čvrstoću, krutost i izdržljivost uz zadržavanje male mase, karakteristične za polimere.
FDM-pisači, prilagođeni za kompozite, mogu proizvoditi dijelove gdje su potrebna iznadprosječna mehanička svojstva. Materijali, kao što su FDM® Nylon-CF10 i FDM® Nylon 12CF, objedinjuju prednosti 3D-ispisanih polimera s mehaničkim performansama klasičnih kompozita, ali bez dugotrajnih i ručno zahtjevnih postupaka laminiranja.
Za bespilotne letjelice koji se primjenjuju u obrambenoj, zrakoplovnoj ili drugim zahtjevnim industrijama, 3D-ispis kompozita je ključ za lagane konstrukcije koji ne popuštaju pod opterećenjem.
www.stratasys.com www.izit.hr
OBLIK OVOG 3D-ISPISANOG TRUPA BESPILOTNE LETJELICE BIO JE OSTVAREN PRIMJENOM TOPOLOŠKOG OPTIMIRANJA.
(a)
(b)
(c)
Nova era sigurnosti u industriji
Ogromne površine industrijskih postrojenja, složena infrastruktura, moguće prisustvo opasnih tvari i visoka vrijednost opreme, čine ih idealnim metama za krađu, sabotažu, ili za industrijsku špijunažu. Tradicionalna zaštita takvih sustava oslanja se na kombinaciju fizičkog osiguravanja, video nadzora i alarmnih sustava. Međutim, posljednjih nekoliko godina uočljiv je ubrzan prelazak ka znatno sofisticiranijoj tehnologiji zaštite, koja se ogleda u robotskim sigurnosnim sustavima.
Ova nova generacija sigurnosnih rješenja kombinira autonomne robote, umjetnu inteligenciju, napredne senzore i mrežnu povezanost kako bi osigurala kontinuirani nadzor i brzu reakciju na incidente. Rezultat je potpuno novi pristup industrijskoj sigurnosti, u kojem ljudi više nisu jedini čuvari, već predstavljaju dio šireg, digitalno upravljanog ekosustava.
Od reaktivne do proaktivne zaštite
Kako bismo razumjeli značaj robotskih sustava, potrebno je osvrnuti se na razvoj sigurnosti u industriji. Taj proces mogli bismo podijeliti u četiri faze. Prva faza oslanjala se gotovo isključivo na ljude, odnosno čuvare koji patroliraju objektima, uz eventualnu podršku mehaničkih alarma. S razvojem elektronike, uvedeni su CCTV
(Closed-Circuit Television, ili televizija zatvorenog kruga) sustavi i centralizirani nadzor, što je značajno povećalo učinkovitost, ali je i dalje zahtijevalo stalnu prisutnost operatera.
Treća faza, koja je dominirala posljednjih desetak godina, donijela je digitalizaciju. To podrazumijeva IP kamere, analitiku video sadržaja i integraciju sa IT sustavima. Ipak, i pored svih unaprjeđenja, kod ove tri faze provlači se isti problem – svi ti sustavi su reaktivni. Kamera može snimiti incident, ali ne može ga spriječiti... Operater može reagirati, ali tek nakon što primijeti problem… Robotski sustavi zaštite predstavljaju četvrtu fazu, koja uvodi proaktivnu sigurnost. Roboti ne samo da nadgledaju prostor, već aktivno patroliraju, analiziraju situaciju u realnom vremenu i samostalno detektiraju anomalije.
Autonomni patrolni roboti - nadzor bez pauze
Jedan od najrasprostranjenijih oblika robotskog osiguranja su autonomni patrolni roboti. Ti uređaji, često veličine manjeg automobila, kreću se prema unaprijed definiranim rutama i pokrivaju velike površine bez potrebe za ljudskom intervencijom.
Tipičan predstavnik te kategorije je Knightscope K5 tvrtke Knightscope.
AUTOR: Branislav Bubanja
Industrijska postrojenja, od rafinerija i elektrana, preko logističkih centara, pa sve do velikih proizvodnih kompleksa, oduvijek su bila među najosjetljivijim tačkama kada je riječ o sigurnosti, a tu na scenu sada stupaju specijalizirani robotski sustavi
Opremljen kamerama visoke razlučivosti, toplinskim senzorima, mikrofonima i sustavima za prepoznavanje registarskih pločica, taj robot funkcionira kao mobilna nadzorna stanica. Njegova prednost nije samo u tehnologiji, već u kontinuitetu, jer radi 24 sata dnevno, bez umora, bez pauzi i bez pada koncentracije.
Sličnu ulogu ima i SMP Robotics S5 tvrtke SMP Robotics, koji je posebno prilagođen teškim industrijskim uvjetima. Otporan na ekstremne temperature i vremenske nepogode, taj robot može patrolirati
otvorenim prostorima tijekom čitave godine, što ga čini idealnim za energetske objekte, rudnike i skladišne komplekse.
Ono što te robote izdvaja je njihova sposobnost autonomnog odlučivanja. Zahvaljujući umjetnoj inteligenciji, oni mogu prepoznati sumnjive obrasce ponašanja, kao što je osoba koja se kreće izvan dopuštene zone, ili vozilo koje se zadržava duže nego što bi trebalo. U takvim situacijama, sustav automatski šalje upozorenje operaterima, uz prateću video snimku kao dokaz.
Robotski psi - fleksibilnost u teškim uvjetima
Dok su patrolni roboti idealni za ravne i uređene površine, industrijska postrojenja često uključuju kompleksne terene, koji imaju stepenice, uske prolaze, platforme i neravne podloge. Tu na scenu stupaju robotski psi. Najpoznatiji među njima je Spot tvrtke Boston Dynamics. Zahvaljujući svojoj četveronožnoj konstrukciji, Spot se može kretati kroz okruženja koja su nedostupna klasičnim robotima. Penjanje uz stepenice, prolazak kroz uske prolaze i stabilno kretanje po neravnom terenu omogućuju mu da pokrije gotovo svaki dio industrijskog kompleksa. Sve to je na raspolaganju po znatno nižoj cijeni od autonomnih patrolnih robota. Upravo ta pristupačnost čini robotske pse sve popularnijim izborom za srednje i velike industrijske sustave. Pored standardnih kamera, ti roboti mogu biti opremljeni i specijaliziranim senzorima za detekciju plinova, mjerenje temperature ili analizu vibracija. To znači da njihova uloga nije samo sigurnosna, već i preventivna. Primjerice, robot može detektirati curenje plina prije nego što ono postane opasno, ili da identificira pregrijavanje opreme.
Dronovi - nadzor iz zraka
Za velike industrijske komplekse, posebno one koji se prostiru na stotinama hektara, zemaljski roboti nisu dovoljni. U takvim slučajevima koriste se autonomni dronovi. Ovakvi sustavi su posebno korisni za nadzor
Suvremene tehnologije
perimetra, inspekciju teško dostupnih lokacija, ili brzu reakciju na incidente.
Sustav poput DJI Dock 2 tvrtke DJI omogućuje potpuno automatizirani rad. Dron se nalazi u specijalnoj stanici iz koje samostalno polijeće, izvršava patrolu i vraća se na punjenje, sve to bez potrebe za pilotom.
Tvrtka Percepto otišla je korak dalje, razvijajući kompletna rješenja za autonomni nadzor u energetskom sektoru. Njihovi sustavi kombiniraju dronove, analitiku i cloud platforme, omogućavajući operaterima da u realnom vremenu prate stanje na terenu.
Integracija u jedinstveni sigurnosni sustav
Ipak, ključna značajka robotskog osiguranja nije u pojedinačnim uređajima, već u njihovoj integraciji. Suvremeni industrijski sustavi kombiniraju više tipova robota u jedinstvenu platformu. Tipičan scenarij uključuje patrolne robote za kontinuirani nadzor, robotske pse za kompleksne zone, dronove za zračno nadgledanje i centralni AI sustav za analizu podataka.
Svi ti elementi povezani su kroz mrežu i upravljani iz kontrolnog centra. Kada jedan sustav detektira anomaliju, drugi sustavi mogu automatski reagirati. Primjerice, patrolni robot može primijetiti sumnjivu aktivnost, nakon čega dron dobiva zadatak da iz zraka provjeri situaciju…
Prednosti i mane
Robotski sustavi donose niz prednosti koje ih čine sve privlačnijim za industriju. Prije svega, tu je kontinuitet rada. Za razliku od ljudi, roboti ne prave pauze, ne umaraju se i ne opada im pozornost tijekom patroliranja. To znači da je razina sigurnosti konstantna tijekom čitavog dana. Druga važna prednost je pokrivenost. Jedan robot može pokriti površinu za koju bi bilo potrebno više čuvara, što dugoročno smanjuje troškove. Treća prednost je sigurnost ljudi. U opasnim okruženjima, poput kemijskih postrojenja ili nuklearnih objekata, roboti mogu preuzeti zadatke koji bi za ljude predstavljali preveliki rizik. Međutim, i pored svih prednosti, robotski
sustavi nisu bez mana. Najveći izazov je visoka početna investicija. Nabava robota, instalacija infrastrukture i integracija sustava zahtijevaju značajna sredstva. Drugi problem je ovisnost o tehnologiji. Kvar softvera, prekid mreže ili kibernetički napad mogu ugroziti čitav sustav. Upravo zato kibernetička sigurnost postaje ključni dio industrijskih rješenja. Treći izazov je prihvaćanje od strane ljudi. Uvođenje robota često izaziva strah od gubitka radnih mjesta, iako se u praksi pokazuje da roboti više dopunjuju nego zamjenjuju ljudski rad.
Što je budućnost?
Trendovi ukazuju na daljnji razvoj robotskih sustava ka većoj autonomiji i inteligenciji. Umjetna inteligencija postaje sve naprednija, omogućujući robotima da ne samo da detektiraju probleme, već i predviđaju incidente.
Dakle, u budućnosti možemo očekivati pojavu potpuno autonomnih patrolnih sustava, integraciju s pametnim gradovima, širu primjenu u manjim industrijskim objektima i, naravno, niže cijene te veću dostupnost.
Već danas, robotski sigurnosni sustavi predstavljaju jednu od najznačajnijih transformacija u industrijskoj sigurnosti. Kombinacijom autonomije, inteligencije i stalne dostupnosti, oni mijenjaju način na koji se štite ključna postrojenja. Iako još uvijek nisu u potpunosti zamijenili tradicionalne metode osiguravanja, jasno je da njihova uloga rapidno raste. U svijetu u kojem su rizici sve veći, a zahtjevi za učinkovitošću sve stroži, roboti postaju ne samo alat, već ključni dio sigurnosne strategije suvremene industrije.
Početak industrije 6.0
AUTOR: Mag. Gorazd Rakovec
Bez obzira na to želimo li to ili ne, započela je era Industrije 6.0. To znači novu priliku za postizanje konkurentske prednosti. Odvojena provedba industrija 4.0 i 5.0 je besmislena slijepa ulica. To sada ispravlja Industrija 6.0. U industriji 6.0 provodi se konvergencija Industrija 4.0, 5.0 i napredne umjetne inteligencije. ChatGPT predstavlja tehnološki preskok u umjetnoj inteligenciji, što označava početak nove ere 6.0. Polako sazrijevaju za proizvodnu upotrebu još uvijek neupotrebljiva kvantna računala, a neki bi željeli dodati i za sada laboratorijske biološke sustave, koji u serijskoj proizvodnji još dugo neće biti prisutni. Transformacija započinje strateškim planiranjem. Strateško rukovodstvo koje ne razumije transformacije blokira ih pogrešnim odlukama, stoga sve počinje sa strateškim obrazovanjem.
Industrija 6.0
Kada pogledamo definicije industrije 6.0, shvaćamo da je ona nastala kao rezultat spajanja industrije 4.0 i 5.0 te revolucije u umjetnoj inteligenciji koju je izazvao ChatGPT, kada se pojavio krajem 2022. godine. Industrija 6.0 (slika) je dakle započela, ali je još u razvoju i njezine se značajke još oblikuju. Tehnološki zahtjevi uključuju napredne AI sustave, robusnu IIoT mrežu, rubno računarstvo, digitalne blizance, možda kvantno računarstvo, ili čak djelomičnu biotehnologiju ili druga prijelomna područja.
Cilj je stvoriti industrijske sustave koji znaju samostalno učiti, odlučivati, prilagođavati se šokovima i dugotrajno djelovati u skladu s načelima održivog razvoja. Ti sustavi ne djeluju više samo kao pojedinačne pametne tvornice, već kao globalno povezani ekosustavi, gdje podaci, materijali, proizvodi i znanje kruže kroz čitave globalne lance vrijednosti, potpomognuti algoritmima umjetne inteligencije i rubnim računarstvom [1]. Pogledajmo nekoliko glavnih značajki:
Industrija 6.0 objedinjuje kibernetičke fizičke sustave – digitalne blizance – iz I4.0, održivost, okoliš, čovjeka, vrijednosti i etiku iz I5.0 te umjetnu inteligenciju UI, koja je već postojala, ali je skočila na višu razinu s pojavom ChatGPT, što također označava početak nove ere Industrije 6.0. Digitalizacija, čovjek, održivost i napredna UI su spojeni u simbiotski industrijski ekosustav. Ekosustav u Industriji 6.0 ne znači prirodni ekosustav, već povezani sustav u kojem različiti akteri (ljudi, strojevi, programi, tvrtke,
okoliš) surađuju u pametnoj, održivoj i integriranoj mreži [2]. Umjesto okupljanja imamo suživot. Simbioza u Industriji 6.0 znači pozitivnu suradnju između različitih elemenata ekosustava – tehnologije, čovjeka, prirode i gospodarstva – tako da svi zajedno stvaraju uzajamne koristi, slično kao u prirodnim ekosustavima. Ljudi, strojevi s računalima i okoliš s prirodom žive u suživotu (simbiozi) na način da poboljšavaju djelovanje jedni drugih, jedni drugima povećavaju prilagodljivost, agilnost, otpornost itd.
Kognitivni digitalni ekosustavi (Cognitive Digital Ecosystem)
Digitalni kognitivni sustavi uključuju naprednu UI u digitalnim blizancima (vizualizacija, simulacija, analitika) s IIoT-om (pametni senzori i rubno računarstvo) [4].
Kognicije su dio psiholoških procesa koji ljudima pomažu razumjeti svijet i komunicirati s njim (pribavljanje, pohranjivanje, prizivanje, preoblikovanje, primjena informacija, jezično sporazumijevanje, razmišljanje, rješavanje problema, donošenje odluka itd.) Ti sustavi omogućuju podatke u stvarnom vremenu, učenje, automatsko optimiranje i dinamičko prilagođavanje proizvodnje. UI postaje središnji element sustava, sposobna samostalno učiti, odlučivati i optimirati.
Veća autonomnost i prilagodljivost
Veća autonomija i prilagodljivost u Industriji 6.0 znače da industrijski sustavi (strojevi, roboti, proizvodne linije, softver) djeluju samostalno, uče iz podataka i dinamički se prilagođavaju promjenama u
LJESTVICA INDUSTRIJSKIH REVOLUCIJA SA ŠESTOM NA ČELU [3]
okruženju, bez stalnog ljudskog nadzora. Veća autonomija uključuje samostalno odlučivanje, gdje strojevi i sustavi umjetne inteligencije donose odluke na temelju podataka (npr. optimiranje proizvodnje), samo-dijagnostiku i samo-popravljanje, gdje uređaji prepoznaju greške i ispravljaju ih bez ljudske intervencije, te autonomne robote koji surađuju s ljudima, kreću se i prilagođavaju zadacima. Veća prilagodljivost znači brzo prilagođavanje promjenama potražnje, smetnjama u lancu opskrbe, novim materijalima i procesima.
Veća otpornost, održivost i etika
Umjesto prethodne Industrije 5.0, koja se prvenstveno fokusira na štednju energije i materijala, Industrija 6.0 obuhvaća cjelovito razumijevanje utjecaja na okoliš, društvo i gospodarstvo. U središte stavlja vrijednosti poput održivosti, etike, odgovornosti i regeneracije. Industrija 6.0 omogućuje vrlo visoku prilagodljivost i otpornost proizvodnih sustava u nepredvidivim okolnostima — brze promjene u potražnji, poremećaji u lancima opskrbe, ekološki izazovi, regulativa, krizne situacije itd. Sustavi podržani umjetnom inteligencijom mogu uočavati
Suvremene tehnologije
promjene, prilagođavati procese i optimirati resurse u stvarnom vremenu, što znači višu robusnost i fleksibilnost.
Decentralizacija i istodobna mrežna organizacija
Nadređene hijerarhijske strukture postupno zamjenjuju fleksibilne, međusobno povezane mreže, gdje različiti segmenti djeluju autonomno, ali istovremeno u usklađenom sustavu sa zajedničkim ciljevima. Decentralizacija znači da se moć odlučivanja, podaci i resursi više ne koncentriraju u jednom centru, već se raspodjeljuju između više čvorišta (npr. tvornice, pametni uređaji, lokalne energetske jedinice). Svaka proizvodna jedinica može samostalno donositi odluke. Tehnologije Blockchain i DLT (Distributed Ledger Technology) osiguravaju transparentnost i sigurnost podataka. Svaka tvornica ili sustav optimira svoje procese prema lokalnim i zajedničkim uvjetima Mrežna organizacija znači da su sve te decentralizirane jedinice povezane u inteligentnu mrežu koja omogućuje dijeljenje podataka u stvarnom vremenu između čvorišta. UI algoritmi usklađuju rad čitave mreže. Materijali, energija i informacije kruže između
čvorova bez gubitaka. Decentralizacija daje autonomiju i otpornost na lokalnoj razini. Mrežna organizacija osigurava sinergiju i optimiranje na globalnoj razini. Zajedno omogućuju Industriju 6.0 kao ekosustav koji je samo-regulirajući (svaka jedinica se prilagođava, mreža optimira cjelinu) i regenerativan (pozitivan utjecaj na okoliš i društvo).
Hiperpovezivost, antifragilnost i ubikvitarnost (sveprisutnost)
Hiperpovezivost u kontekstu Industrije 6.0 znači stanje u kojem su svi elementi ekosustava – ljudi, strojevi, uređaji, procesi, podaci i čak biološki sustavi – međusobno povezani u stvarnom vremenu preko naprednih komunikacijskih tehnologija. To nadilazi klasičnu povezanost iz Industrije 4.0 (IoT) i 5.0, jer uključuje potpunu integraciju fizičkog, digitalnog i biološkog svijeta. Sve uređaje, strojeve, senzore, ljude i sustave povezuje 5G/6G, satelitske mreže, rubno računarstvo i kvantne komunikacije. Cilj je stvoriti antifragilne sustave [5] koji se ne samo prilagođavaju promjenama, već postaju bolji u trenucima poremećaja i dugoročno postaju stabilniji i učinkovitiji, čime se osigurava otpornost i održivost na globalnoj
Suvremene tehnologije
razini. Ubikvitarnost znači da su proizvodni resursi, podaci i usluge dostupni svugdje i u bilo kojem trenutku, ne samo u jednoj fizičkoj tvornici.
Regenerativnost 6.0
Regenerativnost se odnosi na sposobnost industrijskih sustava ne samo da smanjuju štetu (održivost 5.0), već aktivno obnavljaju, poboljšavaju i jačaju ekosustave, društvo i gospodarstvo. Održivost uključuje smanjenje negativnih utjecaja, kao što su: manje emisija, manje otpada. Regenerativnost uključuje stvaranje pozitivnih utjecaja, kao što su obnova ekosustava, dodavanje vrijednosti zajednici. Regenerativni sustavi uključuju:
• Kružnu ekonomiju: materijali se vraćaju u proizvodni ciklus bez otpada.
• Obnovu prirodnih resursa: industrija doprinosi obnovi tla, vode, zraka.
• Energetsku pozitivnost: sustavi proizvode više energije nego što je troše (npr. tvornice kao mikroenergetski generatori).
• Društvenu regeneraciju: poboljšanje kvalitete života zaposlenika i zajednice.
Kvantno računarstvo (djelomično)
Industrija 6.0 bavi se hiperkompleksnim ekosustavima (ljudi + strojevi + priroda + UI). Omogućuje rješavanje iznimno kompleksnih problema koje klasična računala ne mogu učinkovito obraditi. Klasična računala imaju ograničenja u obradi ogromnih količina podataka i simulacija. Kvantno računarstvo omogućuje eksponencijalno brže rješavanje problema, što je ključno za, primjerice: simulaciju živih sustava, optimiranje kružnih tokova materijala, donošenje odluka u stvarnom vremenu u pametnim tvornicama.
Biointegracija (djelomična)
Riječ je o povezanosti prirode, bioloških i tehnoloških sustava u industrijskom okruženju. Koncept nadilazi samo prirodu s održivošću i uključuje i simbiotsku suradnju između živih organizama i pametnih tehnologija. Biointegracija omogućuje industriji ne samo da smanjuje štetu, već aktivno obnavlja prirodne resurse. Biološki sustavi su iznimno prilagodljivi – tu značajku prenosimo u industriju. Kombinacija bioloških procesa i umjetne inteligencije stvara pametne, samo-optimirajuće ekosustave. Industrija 6.0 uvodi snažno povezane, samoorganizirane i energetski samodostatne proizvodne ekosustave. Riječ je o objedinjavanju naprednih materijala, globalnih digitalnih platformi, rubnog računarstva te snažne virtualizacije procesa.
Proizvodni sustavi postaju autonomni organizmi koji predviđaju potrebe tržišta, optimiraju vlastitu energiju, provode masovno prilagodljivu proizvodnju i međusobno se dogovaraju o logistici, kvaliteti i operativnim uvjetima. Cilj Industrije 6.0 je stvoriti antifragilne i održive industrijske ekosustave koji smanjuju ekološki otisak i omogućuju proizvodnju koja je visoko personalizirana, inteligentna i regenerativna, koja nadilazi samo održivost i uključuje šire ekološke, društvene i gospodarske dimenzije.
Zaključak
Koncept Industrije 6.0 je još uvijek u fazi definiranja. Priroda je uključena u Industriju 5.0, ali neki bi ovdje željeli ići korak dalje dodavanjem biosustava; biosenzora i bioračunala, što je još uvijek prilično rano. Bioračunalo je izgrađen umjesto od silicijskih komponenata od bioloških molekula te umjesto električnih fizičkih procesa provodi biokemijske reakcije, tako da se ovdje radi o potpuno drugom svijetu, koji je još daleko i vjerojatno će biti predmet sedme revolucije. Kvantna računala već su u istraživačkim laboratorijima, još uvijek prilično nestabilni, ali su nešto opipljiviji, možda će u bliskoj budućnosti 6. revolucije postati primjereni za uvođenje u industriju.
Mnogi bi željeli izbjeći revoluciju s razmišljanjima da je Industrija 6.0 samo teorija znanstvenika. Nažalost, nije moguće pobjeći od te revolucije, niti je moguće odgoditi ju. Činjenice govore same za sebe.
Krajem 2022. godine pojava ChatGPT-a značila je tehnološki skok i prekretnicu u umjetnoj inteligenciji. Umjetna inteligencija postojala je više od 30 godina ranije, ali se nije afirmirala u poslovnom svijetu. ChatGPT se nametnuo gotovo preko noći i istovremeno već postao sastavni dio poslovnog svakodnevnog života. Tako snažan i očit tehnološki skok označava početak nove industrijske ere koja se dogodila nepredvidivo.
Rukovodstvu ne preostaje ništa drugo nego da zajedno sa savjetnikom arhitektom strojarskim inženjerom s unaprijeđenim kompetencijama prvo razvije koncepte Industrije 4.0 i 5.0 na temelju 3.0 što je više moguće spojene u cjelinu i uskladi ih sa smjernicama Industrije 6.0 (neke su poznate, a neke samo predviđene) kao jedan cjelovit sustav pametne tvornice, nikako ne svaku transformaciju ili sustav zasebno ili zaredom. Bez uzimanja u obzir smjernica 6.0, bilo bi potrebno rušiti izgrađene sustave prilikom uvođenja 6.0, kada ona bude zrelija, što predstavlja ogromnu uštedu.
Tamo gdje je kriza, imaju izvrsnu priliku za cjenovno pristupačan razvoj. U ovom razdoblju, rukovodstvo može prvo naučiti strateške osnove revolucija 4.0 do 6.0, pri čemu obrazovanje za serijske tvornice vode
savjetnici strojarski inženjeri s odgovarajuće nadograđenim kompetencijama, jer svi ostali propuštaju fizičke dvojnike, kao što su strojevi, alati, materijali, proizvodi i tehnološki procesi, a bez njih su planovi digitalnih dvojnika kao njihovih virtualnih replika gotovo beskorisni. Inače se svi bave zajedničkim uslugama, što u tvornici nije srž procesa. U vremenu nesigurnosti nakon provedenog osposobljavanja, rukovodstvo širi novu kulturu transformacije između zaposlenika i kooperanata, razvija strateške planove i razvojne projekte pametne tvornice, razvija i provodi novu reorganizaciju, uvodi nove poslovne modele, a pri izlasku iz krize odmah započinje s fizičkom realizacijom i investicijama. Kupci koji donose odluke o novim narudžbama također promatraju rukovodstva tvornica i procjenjuju koliko su se i gdje sposobni razvijati u skladu sa suvremenim smjernicama, a takve narudžbe potom daju prema kvaliteti i opsegu. Biraju partnere koji su srednjoročno sposobni ne samo preživjeti, već i brzo napredovati.
Izvori
[1] Roshid, M., Waaje, A., Karim R. (2024). Industry 6.0 as an emerging research field: a systematic and bibliometric analysis. EMIDWORLD Congress, Istanbul, Turkiye, studeni 7–9. Dostupno na: https://www.researchgate.net/publication/387873513_Industry_60_as_an_ Emerging_Field_of_Research_A_Systematic_and_Bibliometric_Analysis
[2] Almusaed, A., Yitmen, I., Almssad, A. (2023). Reviewing and Integrating AEC Practices into Industry 6.0: Strategies for Smart and Sustainable Future-Built Environments. Sustainability, 15(18), 13464. 8. rujan. Dostupno na: https://doi.org/10.3390/su151813464
[3] hgs. (2025). What is Industry 6.0? What Does the Next Industrial Leap Look Like?. Internetna stran družbe. 17. listopad. Dostupno na: https://hgs.com/blog/what-is-industry-60-what-does-the-next-industrial-leap-looklike/
[4] Fernández-Miguel, A., Enrique García-Muiña, F., Ortíz-Marcos, S., Jiménez-Calzado, M., Fernández del Hoyo, A., Settembre-Blundo, D. AI-Driven Transformations in Manufacturing: Bridging Industry 4.0, 5.0, and 6.0 in Sustainable Value Chains. Future Internet 2025, 17(9), 430. 21. rujan. Dostupno na: https://doi.org/10.3390/fi17090430
[5] Kuosmanen, P., Villman, T. (2021). From Industry X to Industry 6.0. AIF Allied ICT Finland, Business Finland, White paper, Finland, prosinac. Dostupno na: https://www.businessfinland.fi/globalassets/ julkaisut/industry-x-white-paper.pdf?utm_ source=chatgpt.com
Suvremene tehnologije
Basler Vision Simulation za brži i pouzdaniji razvoj sustava strojnog vida
Izazovi razvoja sustava strojnog vida
Pri planiranju aplikacija strojnog vida inženjeri se često susreću s dugotrajnim testiranjima, ponavljajućim prilagodbama hardvera i nesigurnošću u vezi s radom sustava u stvarnim uvjetima. Klasičan pristup temelji se na fizičkim prototipovima, što produljuje razvojne cikluse i povećava troškove. Osim toga, problemi se često pokažu tek prilikom stvarne implementacije u proizvodnji – kada su promjene znatno skuplje i vremenski zahtjevnije. Takav način rada otežava optimiranje sustava i povećava rizik od kašnjenja pri pokretanju proizvodnje.
Virtualna validacija kao odgovor na industrijske zahtjeve
Vision Simulation tvrtke Basler omogućuje uspostavu realističnog digitalnog okruženja u kojem inženjeri mogu simulirati rad čitavog sustava strojnog vida još prije njegove fizičke implementacije. To uključuje precizno modeliranje postavki kamera, svjetlosnih uvjeta, kretanja objekata i različitih scenarija rada.
Takav pristup donosi važnu promjenu –validacija se iz proizvodnje prenosi u fazu planiranja. Rezultat je veća predvidljivost djelovanja, manji rizik i znatno brži razvojni proces.
Ključne prednosti simulacijskog pristupa
Primjena virtualnog okruženja pri razvoju sustava strojnog vida donosi više konkretnih
prednosti:
• Skraćivanje razvojnih ciklusa, jer je moguće provjeriti koncepte već prije postavljanja opreme.
• Smanjenje troškova, zbog manje potrebe za fizičkim prototipovima i ponavljajućim testiranjima.
• Unaprijeđena pouzdanost, jer se potencijalne greške otkrivaju već u ranoj fazi.
• Preciznije planiranje, s mogućnošću simulacije različitih uvjeta i scenarija.
• Jednostavna integracija, jer rješenje podržava uključivanje u postojeće procese strojnog vida.
Na taj način tvrtke dobivaju bolju kontrolu nad projektom te mogućnost optimiranja sustava još prije investicije u hardver.
Realistična simulacija proizvodnog okruženja
Jedna od ključnih prednosti programskog rješenja je sposobnost točnog ponavljanja stvarnih proizvodnih uvjeta. Inženjeri mogu u virtualnom okruženju provjeriti:
• kvalitetu snimljene slike prije stvarne instalacije,
• optimalne postavke kamera i optike,
• djelovanje algoritama za kontrolu u
Basler Vision Simulation je napredno programsko rješenje koje inženjerima i sistemskim integratorima omogućuje virtualno testiranje i validaciju aplikacija strojnog vida još prije stvarne primjene sustava. Prethodnom validacijom svih aspekata sustava strojnog vida sustav doprinosi učinkovitijim, predvidljivijim i troškovno optimiranim projektima.
različitim uvjetima,
• odziv sustava na različite svjetlosne i procesne uvjete.
Takva sveobuhvatna analiza omogućuje donošenje boljih odluka i smanjuje potrebu za naknadnim intervencijama u proizvodnji.
Primjenjiv za široki spektar industrijskih aplikacija
Basler Vision Simulation može se primjenjivati u brojnim industrijama gdje strojni vid ima ključnu ulogu. Među tipičnim aplikacijama su:
• industrijska automatizacija; za optimiranje sustava za kontrolu kvalitete prije pokretanja,
• logistika i intralogistika; za simulaciju prepoznavanja i praćenja objekata,
• robotika; za validaciju prikupljanja i pozicioniranja uz primjenu strojnog vida,
• strojogradnja; za skraćivanje vremena razvoja OEM rješenja strojnog vida.
Zbog svoje prilagodljivosti, ovo softversko rješenje je primjereno kako za razvoj novih sustava, tako i za optimiranje postojećih aplikacija.
www.tipteh.com/si
Suvremene tehnologije
Koliko vremena u vašoj tvrtki izgubite zbog neučinkovitog upravljanja inženjerskim podacima?
U tvrtkama se izazovi pri upravljanju inženjerskim podacima obično ne pojavljuju odjednom. Pojavljuju se postupno: nekoliko minuta za pronalaženje prave verzije, duplicirane datoteke, dodatna provjera crteža ili povremeni problemi s referencama. Tek nakon nekog vremena postaje jasno koliko se razvojnog vremena zapravo troši na zadatke koji nemaju ništa zajedničkog s razvojem.
Suvremeni razvojni alati tvrtkama omogućuju brži razvoj, veću prilagodljivost i višu kvalitetu proizvoda. Istovremeno donose i novi izazov: kako učinkovito upravljati sve većom količinom inženjerskih podataka koji su međusobno usko povezani.
U tvrtkama gdje CAD koristi jedan ili najviše dva konstruktora, način rada obično je jednostavan i ustaljen. Datoteke su pohranjene na lokalnom računalu, u zajedničkoj mrežnoj mapi ili na jednoj od sinkroniziranih lokacija u oblaku. Budući da se rad većinom odvija bez većih problema, brzo se stvara dojam da su sustavi za upravljanje podacima namijenjeni prvenstveno većim timovima.
U praksi se, međutim, i u takvom okruženju s vremenom pokaže da pitanje nije samo hoće li sustav raditi, već koliko dodatnog vremena, provjere i usklađivanja je potrebno da bi uopće funkcionirao.
Što se u praksi najčešće dogodi bez uređenog sustava?
U takvom okruženju problemi obično nisu dramatični, stoga ih često dugo ne prepoznajemo kao problem. Pojavljuju se u obliku manjih prekida koji se s vremenom zbrajaju. Konstruktor traži pravu verziju modela. Otvara više sličnih datoteka jer iz imena
više nije potpuno jasno koja je posljednja. Pri većim promjenama modela često stvara kopiju koju ručno imenuje kako bi odvojio postojeće stanje od nove verzije. Pri novom projektu ponekad ponovno modelira komad koji u tvrtki vjerojatno već postoji, ali ga ne pronađe dovoljno brzo ili nije potpuno siguran je li postojeći model doista ispravan. Kada je potrebno pripremiti dokumentaciju za izradu ili slanje partneru, javlja se još jedno pitanje: je li crtež koji imamo otvoren doista posljednja potvrđena verzija?
Ponekad se problem ne zaustavlja na dodatnom provjeravanju. Ako pogrešna verzija plana ili modela neprimjetno uđe u proizvodnju, trošak više nije samo izgubljeno vrijeme. Može doći do izrade pogrešnog dijela, potrošnje materijala i radnog vremena, dodatnog usklađivanja te kašnjenja isporuke. Svaka pojedinačna situacija oduzima svega
Uređeno upravljanje razvojnim podacima je važan uvjet za brži, pouzdaniji i predvidljiviji razvoj.
nekoliko minuta. Ako se te situacije prekida javljaju gotovo svaki dan, na godišnjoj razini brzo se sakupi nekoliko desetaka, a u određenim slučajevima i više od stotinu sati rada koji nisu izravno povezani s razvojem.
Zašto kod CAD-podataka problemi nastaju brže
Kod inženjerskih podataka nije riječ samo o pojedinačnim datotekama, već o sustavu međusobno povezanih dokumenata. To se odnosi na različita CAD-okruženja, a posebno na tvrtke koje koriste SOLIDWORKS, gdje su dijelovi, sklopovi i crteži usko povezani jedni s drugima. U CAD-okruženju veze između dijela, sklopa i crteža ovise o imenu datoteke i njenoj lokaciji. Ako korisnik ručno preimenuje datoteku, premjesti je u drugu mapu
WWW.SOLIDWORLD.SI
ili kopira na novu lokaciju, veze se mogu poremetiti ili sustav može otvoriti pogrešnu datoteku s istim imenom.
Stoga klasične mrežne mape ili opća sinkronizacijska rješenja za CAD-okruženje često nisu najbolji izbor. Za uobičajene dokumente mogu biti sasvim dovoljne, dok kod razvojnih podataka brzo pokazuju svoje ograničenja.
Stanje bez uređenog sustava za upravljanje podatcima
Kada tvrtka nema uspostavljen sustav za upravljanje razvojnim podacima, datoteke se obično pohranjuju na način koji je u tom trenutku najjednostavniji. To znači lokalna računala, zajedničke mrežne mape ili lokacije u oblaku, gdje bi podaci trebali biti dostupni svima koji ih trebaju.
Takav pristup ima nekoliko očitih prednosti. Početak je brz, dodatni alati nisu potrebni, a korisnik ima osjećaj da ima izravnu kontrolu nad svojim datotekama. S vremenom se počinju javljati ograničenja. Podaci su raspršeni, promjene se odvijaju nekontrolirano, praćenje je otežano, a prilikom rada više ljudi može doći i do prepisivanja datoteka ili neusklađenih promjena.
Posebno osjetljivo je i pitanje sigurnosti podataka. U brojnim tvrtkama često se podrazumijeva da su podaci negdje pohranjeni, dok je znatno rjeđe da postoji jasno uređen sustav sigurnosnog kopiranja, kontroliranog pristupa i pouzdane povijesti promjena. Kada dođe do greške, gubitka podataka ili pogrešne verzije, brzo se pokaže koliko velik problem to može predstavljati čak i za manji tim.
Verzije, revizije i viša pouzdanost dokumentacije
Važna razlika između klasičnog načina rada i uređenog sustava također je u
razdvajanju radnih promjena i potvrđene dokumentacije.
U praksi to znači da više nije potrebno nagađati je li datoteka pod imenom final_ v2_popravak doista prava. Sustav može sam bilježiti radne verzije dokumenata, a istovremeno jasno razlikovati potvrđene revizije koje su namijenjene proizvodnji, dobavljačima ili drugim korisnicima.
To smanjuje mogućnost da se u proizvodnju ili partnerima pošalje pogrešna dokumentacija, a istovremeno olakšava praćenje promjena unatrag. U tvrtkama koje često mijenjaju postojeće proizvode, upravo je to jedan od ključnih uvjeta za pouzdanije poslovanje.
Brže pretraživanje i ponovna primjena modela
Jedna od manje očitih, ali vrlo važnih ušteda u uređenom sustavu je mogućnost bržeg pretraživanja i ponovne primjene postojećih modela.
Uređeniji sustav omogućuje pretraživanje ne samo po imenu, već i po meta-podacima, opisima, materijalima, projektnim brojevima ili stanju dokumenta. To je posebno važno za manje tvrtke, gdje većinu znanja često nosi jedna osoba. Kada je pretraživanje vezano uz sustav, a ne na pojedinca, rad postaje znatno predvidljiviji i manje ovisan o tome tko je trenutačno dostupan.
Manje ručnog rada kod pripreme dokumentacije
U tvrtkama je također važan operativni aspekt. Ako je potrebno prilikom svakog odobravanja ili slanja dokumentacije ručno pripremati PDF, DXF, STEP ili druge izlazne datoteke, to znači dodatni rad i veće mogućnosti za pogrešku.
Velika prednost uređenijeg sustava je ta što se takvi koraci mogu standardizirati ili
djelomično automatizirati. To znači manje ručnog izvoza, jedinstveniju dokumentaciju i manje mogućnosti da nekome pošaljemo pogrešan format ili zastarjelu datoteku.
Utjecaj na vrijeme razvoja i konkurentnost
U tvrtkama s malim razvojnim timovima brzina razvoja često je jedna od najvažnijih konkurentskih prednosti. Ako projekt zbog traženja dokumentacije, ispravljanja grešaka ili dodatnog usklađivanja traje samo nekoliko dana duže, to može imati izravan utjecaj na rokove isporuke, dostupnost tima i reakciju prema kupcu.
Neučinkovito upravljanje podatcima stoga nije samo tehnički problem, već i poslovni faktor. Vrijeme koje konstruktor troši pri traženju prave datoteke ili rješavanju problema s relacijama, vrijeme je koje nije posvećeno razvoju novog rješenja, optimiranju proizvoda ili podršci drugim odjelima. U tvrtkama gdje su svi resursi ograničeni, takva razlika često znači više od samo uštede vremena. Znači predvidljiviji razvojni proces, manje ometanja u radu i bržu transformaciju od ideje do konačnog proizvoda.
Je li to također smisleno za jednog ili dva korisnika?
To je najčešće pitanje manjih tvrtki. Odgovor nije toliko ovisan o broju korisnika, već o kompleksnosti projekata, količini dokumentacije i načinu suradnje.
Ako tvrtka razvija jednostavne proizvode s malim brojem datoteka, potrebe su drugačije nego kod tvrtke koja radi s većim sastavima, više verzija modela i redovitim promjenama. Smisao uređenijeg sustava dolazi do izražaja posebno kada tvrtka želi smanjiti gubitak vremena, poboljšati pouzdanost podataka i s manje truda upravljati rastom projekata.
Za mnoge manje tvrtke to nije pitanje
Suvremene
današnje nužde, već pitanje pravovremene pripreme za buduće potrebe.
Zaključak
Čak i u tvrtkama s manjim razvojnim timovima, izazovi upravljanja inženjerskim podacima pojavljuju se ranije nego što se na prvi pogled čini. Isprva su to samo situacije s manje prekida, dodatna provjeravanja i
povremeni problemi s dokumentacijom. S vremenom se ti problemi počinju nagomilavati i utjecati na učinkovitost rada kao i na brzinu razvoja.
Uređeno upravljanje razvojnim podatcima više nije dodatna prednost, već važan uvjet za brži, pouzdaniji i predvidljiviji razvoj.
U tvrtkama koje primjenjuju SOLIDWORKS, važan korak u tom smjeru može biti upravo uvođenje rješenja
ARAMIS App: Vaše sljedeće mjerenje počinje u mobilnoj aplikaciji
Upravo je priprema mjerenja jedno od područja u kojem se korisnici najčešće obraćaju stručnjacima tvrtke TOPOMATIKA – od odabira mjernog volumena do provjere postavki senzora za konkretan ispitni zadatak. Kako bi taj proces bio još brži i jednostavniji, razvijena je ARAMIS App, besplatna mobilna aplikacija koja značajno olakšava pripremu mjerenja na ARAMIS Adjustable sustavima.
ARAMIS App automatski izračunava ključne parametre ptoput mjerne udaljenosti i udaljenosti kamera te korisniku prikazuje sve potrebne informacije za optimalno postavljanje sustava. Time se smanjuje mogućnost pogreške, ubrzava priprema
ispitivanja i osigurava kvaliteta mjernih podataka.
Na koji način aplikacija pomaže TOPOMATIKA mjeriteljima:
1. Pomoć pri pripremi uzorka za DIC mjerenja
Kod mjerenja metodom digitalne korelacije slike (DIC), pravilno pripremljen uzorak ključan je za dobivanje pouzdanih rezultata. Veličina i gustoća speckle uzorka moraju odgovarati odabranom mjernom volumenu i senzoru.
Aplikacija korisniku predlaže odgovarajuće primjere uzoraka na temelju željenog
SOLIDWORKS PDM, koje omogućuje veću preglednost, bolje praćenje i višu pouzdanost u upravljanju razvojnim dokumentima.
Ako niste sigurni je li takav pristup smislen i za vašu tvrtku, možemo zajedno brzo pregledati kako trenutačno upravljate modelima, crtežima i verzijama te gdje pri radu zapravo gubite najviše vremena.
www.solidworld.si
ARAMIS Adjustable sustavi koriste se za analizu deformacija, pomaka, brzina i naprezanja na različitim vrstama objekata. Budući da se mogu prilagoditi različitim mjernim volumenima, prije svakog mjerenja potrebno je definirati odgovarajuće postavke senzora.
vidnog polja i korištenog senzora. Na taj način operater već prije početka mjerenja može provjeriti je li priprema uzorka odgo varajuća za planirani test.
2. Optička i taktilna mjerenja u jednoj aplikaciji
Mnogi korisnici ARAMIS sustava uz optička mjerenja koriste i optički praćena ticala (touch probe) za prikupljanje dodatnih geometrijskih podataka. Odabir odgovarajućeg ticala ovisi o mjernom volumenu i vrsti zadatka.
ARAMIS App vodi korisnika kroz odabir kompatibilnog ticala te pomaže iskoristiti puni potencijal kombinacije optičke i taktilne metrologije.
3. Uvijek odgovarajuća veličina mjernih točaka
Suvremene tehnologije
Za diskretna mjerenja pomaka, brzine i ubrzanja dostupne su različite veličine mjernih točaka, ovisno o odabranom mjernom volumenu. Neodgovarajući odabir može utjecati na kvalitetu rezultata ili otežati analizu.
Aplikacija automatski prikazuje koje su mjerne točke prikladne za konkretno postavljanje sustava, čime se dodatno pojednostavljuje priprema mjerenja.
Mobilni alat za svakodnevni rad
Jedna od najvećih prednosti ARAMIS App aplikacije jest dostupnost svih važnih informacija na jednom mjestu. Bez obzira radi li se o jednom sustavu ili većem laboratoriju s više ARAMIS uređaja, korisnici uvijek imaju pristup aktualnim podacima o kompatibilnim komponentama i postavkama.
Aplikacija obuhvaća i novije i starije generacije ARAMIS Adjustable sustava, što je posebno korisno organizacijama koje koriste različite konfiguracije opreme.
Za inženjere, laboratorije za ispitivanje materijala, razvojne odjele i istraživačke
institucije to znači manje vremena utrošenog na pripremu mjerenja, brže postavljanje sustava i veću sigurnost rezultata.
TOPOMATIKA WEB STRANICU I SAZNAJTE VIŠE O SUSTAVIMA ZA MJERENJE POMAKA I DEFORMACIJA
www.topomatika.hr
Lagan i prenosiv 3D skener za kontrolu kvalitete i precizno mjerenje velikih dijelova izravno na terenu.
Za besplatan DEMO projekt javite nam se putem emaila: info@topomatika.hr ili telefonski
• ARBURG TEHNOLOŠKI DANI 2026
Nove tehnologije, digitalizacija i strategija rasta u doba nesigurnih tržišta
Tvrtka ARBURG je na međunarodnoj novinarskoj konferenciji povodom događaja Technology Days 2026 u njemačkom Lossburgu predstavila najnovije tehnološke inovacije, strateške smjernice te pregled poslovanja u zahtjevnim gospodarskim uvjetima. Rukovodstvo tvrtke je istaknulo da se industrija prerade plastike i strojarstva nalazi u razdoblju velikih promjena, no ARBURG ima dobre temelje da iz tog razdoblja izađe još jači.
Događaj koji se održava od 1999. godine danas je jedna od najvažnijih industrijskih platformi za predstavljanje tehnologija u području injekcijskog prešanja plastike. Prema riječima direktora i predstavnika uprave Michaela Hehla, ne radi se samo o klasičnom sajamskom događaju, već o prostoru susreta ideja, razmjene znanja i planiranja budućnosti industrije. Svake godine ga posjećuju stručnjaci i kupci iz cijelog svijeta, a mnogi dolaze u Lossburg s vrlo udaljenih lokacija kako bi se upoznali s cjelokupnim spektrom rješenja tvrtke. Na ovogodišnjem događaju predstavljeno je više od 40 eksponata i aplikacija iz različitih industrija te cijelog ARBURG-ovog portfelja. Jedan od glavnih tehnoloških naglasaka je električna ubrizgavalica ALLROUNDER TREND, koja je svjetsku premijeru doživjela na sajmu K 2025. Riječ je o novom konceptu standardnih električnih ubrizgavalica, namijenjenih aplikacijama u kojima je ključna kombinacija pristupačne cijene, pouzdanosti i jednostavne primjene. Stroj je opremljen s novom verzijom upravljanja GESTICA
lite, koja je oblikovana kao osnovni, korisniku prilagođen upravljački sustav. Prema riječima tehničkog direktora, ta kombinacija odgovara na sve veće potražnje za jednostavnim i učinkovitim rješenjima za standardne proizvodne procese. Nove ubrizgavalice TREND predstavljene su u različitim aplikacijama, između ostalog u tehničkom injekcijskom prešanju, preradi recikliranih materijala, proizvodnji komponenata od alternativnih materijala – primjerice od taloga kave – te u potpuno automatiziranoj proizvodnji LSR komponenata. Važan dio razvoja nove platforme je i obnovljeni proizvodni proces, koji uključuje digitalnu podršku montaži, 3D vođenje radnika te logistiku prema načelu »pull«. Taj pristup povisuje učinkovitost proizvodnje i omogućuje jednostavno proširenje sustava na druge proizvodne lokacije, na primjer u kineskom Pinghuu.
Predstavili su i novog izvršnog direktora dr. Nillesa, koji je istaknuo pet ključnih čimbenika uspjeha tvrtke: performanse, učinkovitost, jednostavnost primjene, sposobnost
rješavanja kompleksnih proizvodnih izazova te dugoročna partnerska suradnja s kupcima. U vremenu kada globalno tržište obilježavaju geopolitičke napetosti, restrukturiranje globalizacije i snažan pritisak na cijene, tvrtke, prema njegovim riječima, moraju ostati prilagodljive i inovativne.
Pregled gospodarskog okruženja je predstavio direktor prodaje Tobias Baur, koji je naglasio, da je 2025. godina bila za čitavu industrijo prerade plastike zahtjevna. U Njemačkoj inovacijska dinamika ostaje niska, dok su u Europi uvjeti vrlo neujednačeni, pri čemu se istočna Europa razvija nešto bolje od zapadne. U Sjedinjenim Američkim Državama 2025. godina bila je iznenađujuće stabilna, iako kupci ostaju oprezni kada su u pitanju ulaganja. Azija ostaje najveće svjetsko tržište za ubrizgavalice za injekcijsko prešanje, iako su uvjeti i tamo prilično raznoliki.
Među pojedinim industrijama, medicinski sektor se pokazao kao područje s blagim rastom, dok je industrija ambalaže nešto opala, ali ostaje stabilna. Elektronska
i elektroindustrija su se u 2025. godini ponovno ojačale, prvenstveno zbog razvoja umjetne inteligencije i elektromobilnosti. Nasuprot tome, automobilski sektor se i dalje suočava s nesigurnošću i smanjenjem tržišta. Važnu ulogu u budućem rastu tvrtke ima digitalizacija. Financijski direktor Steffen Kroner istaknuo je da ARBURG već desetljećima spada među pionire digitalne proizvodnje. Posebno se ističe njihov proizvodni informacijski sustav ALS, koji ove godine slavi 40 godina i još uvijek je jedan od najnaprednijih MES sustava u industriji. Digitalni ekosustav dopunjuje portal arburgXworld, koji primjenjuje više od 6.000 tvrtki i više od 20.000 korisnika diljem svijeta. Rješenja uključuju digitalnu podršku čitavom proizvodnom lancu – od planiranja i pokretanja proizvodnje do održavanja, analize i praćenja. Unatoč napretku u području tehnologije i digitalnih rješenja, tvrtka priznaje da je poslovno okruženje i dalje zahtjevno. Godine 2025. ARBURG je ostvario približno 575 milijuna eura konsolidiranih prihoda, što predstavlja otprilike četvero-postotni pad u usporedbi s prethodnom godinom. Razlozi su prvenstveno loša potražnja za novim strojevima i opća nesigurnost na
svjetskim tržištima. No unatoč tome, rukovodstvo tvrtke ostaje optimistično. ARBURG namjerava nastaviti ulaganja u razvoj, digitalizaciju i globalnu proizvodnu mrežu te ostati važan partner za održivu preradu plastike. Strategija tvrtke temelji na cjelovitom konceptu arburgSOLUTIONworld, koji objedinjuje strojeve, automatizaciju, digitalne usluge i aplikacijsko znanje za čitav lanac injekcijskog prešanja plastike.
Tehnološki dani 2026 tako prema riječima rukovodstva ne predstavljaju samo predstavljanje novih strojeva, već i jasnu poruku industriji: unatoč nesigurnim okolnostima, ARBURG želi aktivno suoblikovati budućnost proizvodnje plastike i svojim klijentima ponuditi tehnološka rješenja koja kombiniraju učinkovitost, održivost i digitalnu inteligenciju.
www.arburg.com
www.nomis.hr
PA6 tvrtke Envalior smanjuje ugljični otisak prekidača Vimar Linea za 80 posto
Talijanska tvrtka Vimar SpA iz Marostice, specijalizirana za održive elektroinstalacijske uređaje i pametne domove, predstavila je novu seriju prekidača Linea. Nova linija kombinira elegantan dizajn, suvremenu tehnologiju i znatno manji utjecaj na okoliš. Ključnu ulogu u tome ima materijal Durethan® Blue BKV60H2.0EF tvrtke Envalior, održivi poliamid 6 koji je 90 posto temeljen na kružnim sirovinama.
Montažni okviri za prekidače izrađeni su injekcijskim prešanjem visoko ojačanog materijala Durethan® Blue. U kombinaciji s optimiranim proizvodnim procesima, boljim upravljanjem proizvodima i primjenom trajno certificirane ambalaže, Vimar je smanjio svoj ugljični otisak serije Linea za više od 80 % u usporedbi s prethodnim rješenjima na bazi fosilnih sirovina. To znači godišnje smanjenje emisija za više od 500 tona CO₂.
Više od 97 % proizvodnje serije Linea temelji se na plastici iz obnovljivih i recikliranih izvora, certificiranih prema standardu ISCC Plus. Također, proizvodni pogoni tvrtke Envalior u Antwerpenu i Krefeldu-Uerdingenu certificirani su prema tom standardu.
Održivi Durethan® Blue sadrži 60 % recikliranih vlakana po masi. Tijekom proizvodnje tih vlakana veliki dio anorganskih staklenih sirovina zamjenjuje se industrijskim staklenim otpadom. Unatoč visokom sadržaju staklenih vlakana, materijal dobro teče, omogućuje ispunjavanje tankih stijenki, malo vitoperenje te visoku krutost i čvrstoću. Zbog izvrsnih električnih svojstava i toplinske stabilnosti osigurava dugi životni vijek prekidača. www.envalior.com
Lončić za uzgoj biljaka s hidroponikom od otpadnog polipropilena
u kombinaciji s otpadnim kokosovim vlaknima
U ovom članku ćemo prikazati primjenu otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima za izradu lončića niske gustoće, koji omogućuje uzgoj biljaka na bazi hidroponskog uzgoja. Na Fakultetu za tehnologiju polimera koristili smo otpadne transportne trake tvrtke KO-SI u obliku recikliranog polipropilena, koji smo usitnili i dodali usitnjena otpadna kokosova vlakna, koja predstavljaju industrijski otpad tvrtke KO-SI. Za postizanje odgovarajućeg spajanja matrice i vlakana dodali smo i odgovarajući kompatibilizator. To je osiguralo dobre međufazne interakcije između otpadnih kokosovih vlakana i reciklirane polipropilenske matrice. S pomoću računalnom potpomognutog oblikovanja (eng.
Siemens NX 12, prvo smo izradili 3D model lončića primjerenog za uzgoj biljaka hidroponikom. Uslijedilo je konstruiranje alata za toplo oblikovanje, koji smo 3D-ispisali tehnologijom ekstrudiranja materijala (eng. Fused Deposition Modeling - FDM). S pomoću preše izradili smo ploče od pripremljenog kompozitnog materijala te smo ih zatim s pomoću oblikovalice i 3D-ispisanog alata preoblikovali u posude za uzgoj biljaka s hidroponikom.
Izvedba je lijep primjer suradnje industrije i istraživačke institucije na području kružne ekonomije.
KOMPOZITNA PLOČA (DESNO DOLJE)
Industrijski otpad je općenito bolje odvojen od komunalnog otpada, a osim toga, često je i znatno manje zagađen od komunalnog otpada. To posljedično znači da dodatno sortiranje i pranje industrijskog otpada nije potrebno. Recikliranje industrijskog otpada je s tog aspekta prilično olakšana [1]. Glavna prednost termoplastičnih kompozita je ta što kombinacija matrice i otpadnih ojačavajućih vlakana omogućava postizanje izvrsnih svojstava, a istovremeno se smanjuju proizvodni troškovi [2].
U posljednje vrijeme recikliranje PP-a postalo je vrlo važna tema, prvenstveno zbog povećanja količine PP-a u plastomernom komunalnom otpadu. Veliki dio ambalaže je naime izrađen od PP-a. Polipropilen graftiran s malein anhidridom kao kompatibilizatorom u kompozitu otpadnih kokosovih vlakana i polipropilenske matrice omogućuje bolju disperziju otpadnih kokosovih vlakana u PP matrici. Pored toga, primjena tog kompatibilizatora poboljšava međufaznu adheziju otpornog PP-a s prirodnim vlaknima. Odbačeni kompozit ima povišenu krutost u usporedbi s recikliranim polipropilenom [2,3].
Cilj ove studije bio je osigurati dovoljnu krutost kompozitnog materijala te zadržati dovoljno nisku gustoću, koja osim uzgona osigurava plivanje konačnog proizvoda. Pored toga, zadatak je bio pripremiti funkcionalan proizvod od industrijskih otpadnih sirovina. Primijenjena otpadna kokosova vlakna zadržavaju nisku gustoću i povisuju čvrstoću te krutost kompozita. Industrijski otpad bilo je potrebno samo samljeti prije prerade, sortiranje i pranje nisu bili potrebni. U okviru studije bilo je potrebno
konstruirati samo alat za toplo oblikovanje te prilagoditi taj alat kompozitnom materijalu. Upravo zbog toga smo za izradu tih prototipnih alata izabrali FDM tehnologiju. Verzije alata za toplo oblikovanje tako se međusobno razlikuju u geometriji. Pritom smo nastojali postići optimalnu geometriju alata za toplo oblikovanje koja omogućuje najjednostavniju izradu posuda za hidroponiku.
2 Suradnja s industrijskim partnerom tvrtkom KO-SI
U okviru ove studije, s industrijskim partnerom u našoj blizini, na inicijativu i ideju od strane industrijskog partnera tvrtke KO-SI, pripremili smo lončić za hidroponski uzgoj biljaka. Cilj suradnje je prikaz ponovne primjene otpadnih sirovina u funkcionalnom proizvodu.
3 Eksperimentalni dio
Pri eksperimentalnom dijelu studije, na temelju prethodnih istraživanja kompozita ojačanih mljevenim otpadnim kokosovim vlaknima, pripremili smo dvije verzije materijala s različitim udjelima dodataka te postavkama parametara pri kompaundiranju.
3.1 Primijenjeni materijali
U studiji smo koristili industrijski otpad tvrtke KO-SI d.o.o. Iskoristili smo kokosova vlakna tvrtke KO-SI, koja predstavljaju industrijski otpad, za koji tvrtka traži inovativna rješenja primjene i aplikacije u različitim proizvodima. Također smo od iste tvrtke dobili otpadne transportne trake od polipropilena. Za odgovarajuće
smješavanje primijenili smo kompatibilizator PP-g-MAH (Graftabond 02025A CA), koji smo kupili od tvrtke GRAFT POLYMER d.o.o. iz Slovenije.
3.2 Priprema uzoraka
Izradili smo dvije verzije kompozitnog materijala, u prvoj smo koristili 20 % otpadnih kokosovih vlakana u kombinaciji s dodatkom 5 % kompatibilizatora PP-g-MAH (Graftabond 02025A CA) i 75 % rPP. Također smo izradili verziju materijala pri kojoj smo koristili 30 % otpadnih kokosovih vlakana s dodatkom 5 % kompatibilizatora PP-g-MAH (Graftabond 02025A CA) i 65 % rPP (Tablica 1).
Prije kompaundiranja smo kokosova otpadna vlakna posušili tako da je vlažnost bila ispod 0,1 %. Nakon kompaundiranja smo biokompozit također posušili na vlagu ispod 0,1 %. Sušenje smo proveli u laboratorijskoj sušilici pri 80 °C.
Sve uzorke smo prvo kompaudirali na dvopužnom ekstruderu Labtech LTE 20-44. Promjer pužnih vijaka bio je 20 mm, L/D omjer 44 : 1, frekvencija vrtnje pužnih vijaka 300 min-1, temperature cilindra od 165 °C na ulaznoj zoni do 190 °C na mlaznici. Mlaznica je imala dva otvora promjera 4 mm. Filamente smo vodili preko vodne kupke (15 °C) u granulator tvrtke Scheer,
1 Uvod
SLIKA 1: OTPADNE TRAKE PP (LIJEVO GORE), OTPADNA KOKOSOVA VLAKNA (SREDINA GORE), GRANULAT BIOKOMPOZITA S 20 % OTPADNIH KOKOSOVIH VLAKANA (DESNO GORE), I
TABLICA 1: SASTAV UZORAKA
gdje smo filamente izrezali na granule duljine od oko 5 mm.
S pomoću preše izradili smo ploče za toplo oblikovanje. S pomoću preše Baopin BP-8170-B pripremili smo uzorke. Prije toplog oblikovanja ravnomjerno smo rasporedili materijal između metalnih ploča. Kompozitni materijal smo zatim s pločama umetnuli u zagrijanu prešu. Temperatura gornje i donje grijane ploče preše iznosila je 185 °C. Prvo smo koristili profil s nižim tlakom prije prešanja od 0,25 MPa, koji je trajao 90 s. Tlak smo zatim povećali na 2 MPa na 60 s. Uslijedilo je hlađenje grijaćih ploča do temperature ploča od 60 °C, a zatim se preša otvorila. Kompozitnu ploču smo zatim ostavili između dva metalna lima, dok se nije ohladila.
Slika 1 prikazuje otpadne trake PP-a (lijevo gore), otpadna kokosova vlakna (sredina gore), granulat biokompozita (desno gore), izrezane uzorke za ispitivanje mehaničkih svojstava (lijevo dolje) i kompozitnu ploču (desno dolje).
3.3 Laboratorijska ispitivanja
Sva laboratorijska ispitivanja smo proveli u laboratorijima na Fakultetu za tehnologiju polimera u Slovenj Gradecu.
Rastezno ispitivanje smo proveli na kidalici Shimadzu AG-X plus 10 kN. Ono je provedeno u skladu s normom ISO 527. Razmak čeljusti bio je 115 mm, brzina ispitivanja do rastezanja od 0,25 % bila je 1 mm/min, a iznad 0,25 % do prekida 50 mm/min.
Termogravimetrijske analize (TGA) smo proveli na instrumentu Perkin Elmer TGA 4000. Uzorak smo zagrijavali od 40 °C do 550 °C, brzinom zagrijavanja od 10 °C/ min, u dušikovoj atmosferi (20 mL/min), a zatim smo izotermno održavali pri 550 °C 5 minuta u kisikovoj atmosferi (20 mL/min).
Diferencijalna dinamička kalorimetrija (DSC) provedena je na kalorimetru Mettler Toledo DSC 2 u skladu s normom ISO 11357. Brzina zagrijavanja i hlađenja bila je
10 °C/min. Uzorke smo zagrijavali od ‒50 °C do 200 °C, a pri 200 °C je uslijedio izotermni segment od 5 minuta. Zatim smo ih hladili od 200 °C do ‒50 °C, pri čemu je uslijedio izotermni segment pri ‒50 °C od 5 minuta. Zatim su se svi koraci ponovili još jednom. Vrednovali smo temperaturu kristalizacije (Tc), entalpiju kristalizacije (ΔHc), temperaturu staklastog prijelaza (Tg), specifičnu toplinu (cp), talište (Tm) i entalpiju taljenja (Hm) iz prvog hlađenja i drugog zagrijavanja.
3.4 Izrada lončića za hidroponiku
Za modeliranje lončića i alata smo koristili CAD-program Siemens NX 12. Prvo smo izradili 3D-model lončića primjerenog za uzgoj biljaka hidroponikom. Uslijedilo je konstruiranje alata za toplo oblikovanje na temelju lončića. Pripremili smo različite verzije alata.
Te verzije alata za toplo oblikovanje smo isprintali FDM tehnologijom 3D-ispisa, a koristili smo polietilen tereftalat glikol (PETG) proizvođača Plastika Trček. Za 3D-ispis koristili smo 3D printer Tumaker Bigfoot 500 Pro Dual.
Toplo oblikovanje je provedeno s oblikovalicom FormBox FBA 180123EU. U oblikovalicu smo umetnuli pripremljene kompozitne ploče i približili ih grijaču. Kalup za toplo oblikovanje smo zatim umetnuli u oblikovalicu. Oblikovalica ne omogućuje praćenje temperature, stoga smo iskoristili maksimalnu moguću snagu grijanja i postavili tajmer na 2,5 min. Uslijedilo je toplo oblikovanje s pomoću vakuuma, koji osigurava vakuumski usisavač. Obzirom na rezultate toplog oblikovanja, prilagođavali smo oblik alata.
Kada smo bili zadovoljni s rezultatima toplog oblikovanja, primijenili smo najprimjereniji oblik alata u kombinaciji s primjerenom verzijom materijala za izradu veće količine posuda za hidroponiku.
4 Rezultati
Laboratorijska ispitivanja smo proveli na verziji materijala koja se pokazala primjerenijom za toplo oblikovanje (uzorak 1). Primjena otpadnih kokosovih vlakana u kombinaciji s kompatibilizatorom u rPP matrici u uzorku 1 povećava rastezni E modul (E). Na slici 2 možemo primijetiti da se rastezna čvrstoća (σm) malo smanjuje u usporedbi s rasteznom čvrstoćom rPP (uzorak 0). Možemo primijetiti da se istezanje pri rasteznoj čvrstoći (εm) i istezanje pri prekidu (εb) prilično smanjuju (Slika 3). Kao posljedica dobrih međufaznih interakcija između otpadnih kokosovih vlakana i rPP zbog kompatibilizatora PP-g-MA možemo primijetiti povećanje rastezne krutosti za 68 %. Možemo primijetiti i smanjenje rastezne čvrstoće za 6 %, te možemo zaključiti da se to događa zbog kokosovih vlakana čija je duljina manja od kritične duljine kokosovih vlakana. Možemo također primijetiti da se standardna devijacija rastezne čvrstoće uzorka 1 povećava do te mjere da ulazi u područje rastezne čvrstoće uzorka 0. Možemo zaključiti da je PP-g-MA dobar kompatibilizator, jer se rastezna krutost značajno povećava, dok zbog premale duljine kokosovih vlakana možemo primijetiti nešto manju rasteznu čvrstoću. Analiza TGA prikazuje jednostupanjski raspad uzorka. Iz tablice 2 možemo primijetiti da kompozit s dodanim otpadnim kokosovim vlaknima ima dvostupanjski raspad. Prvi raspad pri nižoj temperaturi je raspad kokosovih vlakana u kompozitu, dok
SLIKA 2: RASTEZNI
TABLICA 2: REZULTATI ANALIZE TGA
0 -3,9 123,8 58,46 165,7 64,33 31
1 -11,9 125,4 49,09 166,0 55,60 38
je drugi pri višoj temperaturi raspad rPP matrice s dodacima. U usporedbi s uzorkom 0, možemo primijetiti da uzorak 1 ima višu temperaturu degradacije matrice, što može biti posljedica više razine kristalnosti zbog dodatka kokosovih vlakana. Možemo primijetiti i 6,8 % anorganskih punila, koja su rezultat mineralnih tvari u prirodnim vlaknima (Tablica 2).
Dodatek odpadnih kokosovih vlaken ne vpliva na temperaturo tališča pri rPP biokompozitu. Steklasti prehod je pri ‒11,9 °C, tališče je pri 166 °C. Do kristalizacije pri ohlajanju pride pri 125 °C (Tabela 3). Iz tabele 3 lahko opazimo, da se temperatura steklastega prehoda nekoliko zmanjša zaradi dodanih kokosovih vlaken, ki delujejo kot nukleacijska jedra in omogočajo doseganje višje stopnje kristaliničnosti. Stopnja kristaliničnosti je izračunana glede na delež matrice
in je kvocient deleža matrice ter talilne entalpije ter teoretično najvišje talilne entalpije. Pri modeliranju alata za toplo oblikovanje polazili smo od dimenzija lončića. Pri tome smo okvirno procijenili početne dimenzije, a to su vanjski promjer lončića 80 mm i visina lončića 20 mm. Uslijedilo je modeliranje lončića u programu Siemens NX 12. Na slici 4 možemo vidjeti presjek modela lončića te na temelju toga i njegovu geometriju. Pri modelu lončića smo uzeli u obzir smjer preoblikovanja tijekom toplog oblikovanja, a također smo se trudili izbjeći nagle promjene geometrije u smjeru preoblikovanja kompozitne ploče. To smo uzeli u obzir za lakše preoblikovanje kompozitne ploče, na modelu
možemo vidjeti kut od 110 ° i radijus od 7 mm u unutrašnjem dijelu lončića. Na temelju takve geometrije lončića uslijedilo je modeliranje prve verzije alata za toplo oblikovanje (Slika 5). Prvo smo se odlučili za "muški" dio alata (žig), jer smo željeli veću debljinu proizvoda u sredini proizvoda. Za lakše preoblikovanje smo u smjeru preoblikovanja izradili manje provrte promjera 1 mm. Ti su provrti s pomoću vakuuma olakšali preoblikovanje kompozitne ploče. Rezultati toplog oblikovanja su pokazali nedostatak takve izvedbe alata. Zbog grijanja kompozitne ploče, koja je učvršćena sa strane i neujednačenoj razdiobi temperatura, ploča se najbrže zagrijava u sredini, jer je tamo i najviša temperatura. Te lokalne promjene temperature na kompozitnoj ploči odražavaju se u razlikama u deformaciji lončića. Deformacija kompozitne ploče je najviša u sredini, gdje kompozitna ploča također ima najvišu temperaturu. Osim toga, utvrdili smo da je promjer provrta donekle premalen i ne omogućuje dobro usisavanje zraka.
Zbog lokalnih deformacija odlučili smo se za modeliranje druge "ženske" verzije alata – s matricom. Pored toga, prilikom modeliranja druge verzije alata uzeli smo u obzir lošije usisavanje zraka iz prve verzije. Upravo zbog toga smo napravili udubljene provrte, gdje početni promjer provrta iznosi 2 mm. On se zatim smanjuje na 1 mm u posljednja 3 mm duljine provrta. Za lakši 3D-ispis, na prijelazu provrta s 2 mm na 1 mm, koristili smo suženi dio duljine 3 mm (Slika 6).
Pokazalo se je da je promjena oblika imala značajan utjecaj na samu kvalitetu izrađenih lončića. Verzija alata s matricom prikazana je na slici 7.
3D-ispis alata za toplo oblikovanje odvijao se na 3D-pisaču Tumaker Bigfoot 500 Pro Dual. Pri 3D-ispisu smo koristili parametre 3D-ispisa navedene u tablici 4.
SLIKA 4: PRESJEK MODELA LONČIĆA
TABLICA 3: REZULTATI ANALIZE
SLIKA 5: ŽIG ALATA ZA TOPLO OBLIKOVANJE LONČIĆA
SLIKA 6: PRESJEK ALATA OBLIKA MATRICE ZA TOPLO OBLIKOVANJE LONČIĆA
SLIKA 7: VERZIJA ALATA OBLIKA MATRICE ZA TOPLO OBLIKOVANJE LONČIĆA
SLIKA 8: MUŠKA VERZIJA ALATA - ŽIG (GORE DESNO), ŽENSKA VERZIJA ALATA - MATRICA (GORE LIJEVO) I LONČIĆ ZA UZGOJ BILJAKA S HIDROPONIKOM (DOLJE SREDINA)
5 Zaključak
U istraživanju smo ispitivali biokompozit, pripremljen od rPP, otpadnih kokosovih vlakana i s dodatkom kompatibilizatora PP-g-MA. Krutost biokompozita s otpadnim kokosovim vlaknima i PP-g-MA je znatno viša u usporedbi s rPP. Čvrstoća biokompozita s otpadnim kokosovim vlaknima i PP-g-MA je nešto niža u usporedbi s rPP, zbog duljine korištenih kokosovih vlakana, koja je kraća od kritične duljine kokosovih vlakana. Viša krutost i nešto niža čvrstoća potvrđuju dobre interakcije između sastojaka biokompozita zahvaljujući kompatibilizatoru PP-g-MA. Toplinska stabilnost biokompozita s otpadnim kokosovim vlaknima je viša u usporedbi s rPP. Talište i temperatura kristalizacije kod biokompozita s otpadnim kokosovim vlaknima
u odnosu na rPP se ne mijenjaju. Stupanj kristalnosti biokompozita je viši u odnosu na rPP. Temperatura staklastog prijelaza se kod biokompozita pomiče prema nešto nižoj temperaturi, što se slaže s višom razinom kristalnosti biokompozita. Viša razina kristalnosti zbog dodatka kokosovih vlakana u matrici, koja djeluju kao nukleacijska jezgra, omogućuje poboljšanje mehaničkih i toplinskih svojstava biokompozita.
U okviru istraživanja razvili smo i optimalni oblik lončića, a na temelju proizvoda i svojstava kompozitnog materijala također i oblik alata. Taj oblik omogućuje jednostavniju izradu lončića za uzgoj biljaka hidroponikom. Pored toga, uspjeli smo od otpadnih sirovina s pomoću odgovarajućeg kompatibilizatora pripremiti materijal koji možemo preoblikovati u funkcionalni proizvod.
U okviru studije smo prikazali i primjenu
Novi spojni sustav Z8012 za učinkovitije temperiranje kalupa
Tvrtka HASCO je proširila svoj program rješenja za temperiranje s novim modularnim spojnim sustavom Z8012. Sustav je namijenjen učinkovitom temperiranju kalupa za injekcijsko prešanje plastike i omogućuje pouzdan protok medija za temperiranje pri nisko-temperaturnim aplikacijama, bilo kod primjene hladne ili tople vode ili ulja za temperiranje.
Zbog slobodnog prolaza s obje strane spojke, sustav osigurava visoki protok medija za temperiranje bez dodatnog otpora. Ergonomski dizajn omogućuje brzo spajanje i odvajanje jednom rukom, a ojačani mehanizam zaključavanja osigurava pouzdano brtvljenje kruga za temperiranje.
Za višu sigurnost pri korištenju, utičnice i spojke su opremljene s obojenim prstenima koji olakšavaju prepoznavanje pojedinačnih krugova za temperiranje i smanjuju mogućnost pogrešnih priključaka kod kompleksnih kalupa.
FDM tehnologije za brzu izradu prototipnih alata.
Izvori:
[1] Ragaert, K., Delva, L., Van Geem, K.: Mechanical and chemical recycling of solid plastic waste. Waste Management. 2017; 69: 24–58.
[2] Zhidan, L., Chao, C., Zixian, G., Shaozao, T., Xiuju, Z.: A Compatibilized Composite of Recycled Polypropylene Filled with Cellulosic Fiber from Recycled Corrugated Paper Board: Mechanical Properties, Morphology, and Thermal Behavior, Journal of Applied Polymer Science, Vol. 122 (2011) No.4, pp. 2789–2797.
[3] G. Di Bella, V. Fiore, Natural Fibre Reinforced Composites, n.d. https://www.researchgate. net/publication/233991603.
Sustav je dostupan u različitim izvedbama i priključnim varijantama, pri čemu ga je moguće jednostavno integrirati u postojeće koncepte temperiranja. S više od 50 godina iskustva u području temperiranja kalupa, HASCO ponovno potvrđuje svoju ulogu važnog partnera u suvremenom alatničarstvu.
Profesor dr. Andreas Künkel, podpredsjednik i voditelj istraživanja biorazgradivosti i mikroplastike u tvrtki BASF SE, dobitnik je nagrade Meyer-Galow za gospodarsku kemiju za 2025. godinu. Nagradu dodjeljuje istoimena zaklada u okviru Njemačkog kemijskog društva (GDCh) i vrijedna je 10.000 eura. Künkel je nagrađen za dugogodišnji doprinos razvoju strukturnih i funkcionalnih biorazgradivih polimera te njihovu uspješnu uvođenje na tržište.
Biorazgradivi polimeri imaju važnu ulogu u razvoju održivih proizvoda i kružne ekonomije. Strukturni polimeri se koriste, primjerice, za poljoprivredne folije za prekrivanje, dok su funkcionalni polimeri
www.hasco.com
važni kao sastojci deterdženata, sredstava za čišćenje i kozmetike, koji nakon primjene završavaju u uređajima za pročišćavanje. Razvoj tih materijala zahtijeva ispunjavanje tri uvjeta: odgovarajuće tehničke značajke, certificiranu biološku razgradivost te prihvaćenost kod kupaca, političara i javnosti.
Andreas Künkel je u gotovo dva desetljeća istraživačkog rada zajedno sa suradnicima u BASF-u i s akademskim partnerima stekao ključna saznanja o utjecaju kemijske strukture polimera na njihovu razgradnju u različitim okruženjima. Primjer uspješne tržišne uvedbe je podna razgradiva folija za prekrivanje od materijala ecovio®, koja ispunjava tehničke zahtjeve i istovremeno doprinosi održivoj poljoprivredi. Nagrada potvrđuje važnost cjelovitog povezivanja kemije, biologije i digitalnih alata u razvoju održivih materijala.
www.basf.com
Električno provodni polimeri
Samoregulacijski sustavi grijana temeljeni na električno provodnim elastoplastomerima s pozitivnim temperarutnim koeficijentom (PTC)
AUTORI: D. Koppler, A. Dill, B. Proksch, F. Malz
Samoregulacijski sustavi grijanja samo su jedna od mnogih mogućih primjena za polimerne termistore s pozitivnim temperaturnim koeficijentom (PTC). Kako bi stvorili električno provodni polimer, potrebno je u polimernu matricu uključiti provodno punilo u koncentraciji oko perkolacijskog praga. Specifična svojstva PTC materijala su nagli porast električne otpornosti pri podešenoj temperaturi. Stabilna temperatura sustava ovisi o odabranoj polimernoj matrici, primijenjenom naponu, dimenzijama komponente ili elektroda. Pored toga, učinak PTC je reverzibilan. Materijali koji su trenutačno dostupni na tržištu često nemaju dovoljnu fleksibilnost i pokazuju lošu prionjivost na oprešane elektrode. Kako bi riješili te probleme, tvrtka Allod fokusira se na razvoj elastičnih materijala s PTC učinkom.
1. Električno provodni polimeri
Električno provodni polimeri sastoje se od dva dijela – polimerne matrice i provodnog punila. Dodavanjem punila u polimernu matricu mogu se prilagoditi električna
Separation
svojstva. Popis mogućih provodnih punila je dug. U kategoriji ugljikovih punila, »čađavi« ugljik (carbon black) je najpopularniji. Njegov omjer cijene i performansi je neusporediv s drugim predstavnicima te grupe, kao što su grafit, ugljične nano-cjevčice ili grafen. Drugi primjeri provodnih punila su srebro, bakar, nikal i još mnogi drugi [1–3]. Dodavanje električno provodnog punila u polimernu matricu još ne znači automatsku električnu provodnost. Koncentracija punila mora doseći perkolacijski prag. Na slici 1 je shematski prikaz dijagrama električne otpornosti za polimer, punjen čađavim ugljikom, u odnosu na količinu čađavog ugljika. Krivulja je podijeljena u tri područja. Ispod perkolacijskog praga materijal se ponaša kao električni izolator. Koncentracija provodnog punila je preniska da bi omogućila interakciju između čestica čađavog ugljika. U tom području električna otpornost je visoka. Pri karakterističnoj koncentraciji punila, čestice čađavog ugljika mogu početi međusobno djelovati i oblikovati perkolacijsku mrežu (područje perkolacijskog praga). Već blago povećanje koncentracije čađavog ugljika uzrokuje snažan pad električne otpornosti. Kada je perkolacijski prag dostignut, nastaje električno provodna mreža. Daljnje
povećanje koncentracije čađavog ugljika iznad perkolacijskog praga više ne mijenja bitno električnu otpornost [4].
Sastav polimerne matrice također igra važnu ulogu u djelovanju električno provodnih polimera. Dodavanje različitih vrsta polimera za oblikovanje polimerne mješavine može utjecati na lokaciju i raspodjelu čestica čađavog ugljika u polimernoj matrici. Pored toga, sastav polimerne matrice može utjecati na mehanička svojstva (npr. tvrdoću, rasteznu čvrstoću, elastičnost), reološka svojstva (npr. viskoznost), prianjanje na druge polimere ili anorganske materijale te na otpornost prema različitim medijima (voda, ulje, kiseline…) i temperaturama.
2. PTC učinak
Polimerni PTC materijali su toplinski osjetljivi, što znači da električna otpornost snažno raste pri određenoj temperaturi. Graf električne otpornosti u odnosu na temperaturu za PTC polimerni materijal shematski je prikazan na slici 2. Pri nižim temperaturama mreža čađavog ugljika provodi električnu struju. S porastom temperature, polimerna matrica počinje se širiti i mreža čađavog ugljika se ruši. Na raspolaganju je manje električno provodnih
SLIKA 2: SHEMATSKI PRIKAZ UČINKA PTC POLIMERNIH MATERIJALA
putova i električna otpornost snažno raste (PTC učinak). Pri visokim temperaturama se PTC polimerni materijal ponaša kao električni izolator. Kada temperatura padne, matrica se ponovno skuplja i mreža čađavog ugljika se ponovno uspostavlja. Dakle, riječ je o reverzibilnom fenomenu [6].
3. Samoregulacijski sustav grijanja
Moguće primjene za polimerne PTC materijale su samoregulacijski sustavi grijanja. Pojednostavljeni model takvog sustava, proizveden od strane tvrtke Allod, prikazan je na slici 3. Elektrode su jednostavno prelivene s polimernom matricom. Za bolje razumijeva-
nje kontaktne veze, u ovoj prezentaciji PTC materijal zamijenjen je prozirnim polimerom. S dovođenjem napona na elektrode, kroz sustav počinje teći struja, što uzrokuje porast temperature PTC materijala. Istodobno se električna otpornost materijala PTC povećava, stoga se struja kroz materijal smanjuje. Sustav s vremenom postiže ravnotežu, gdje se stabilizira pri određenoj temperaturi (stabilna radna temperatura). Ta specifična temperatura ovisi o izabranoj polimernoj matrici, primijenjenom naponu i/ili udaljenosti između elektroda. Velika prednost tog sustava je kombinacija grijanja i samoregulacije u jednom uređaju, koji se može učinkovito izraditi injekcijskim prešanjem.
Kalup za injekcijsko prešanje za tu tzv. »kontaktnu ploču« razvila je i oblikovala
tvrtka Tesona.
Trenutačna istraživanja u tvrtki Allod usmjerena su na poboljšanje fleksibilnosti polimernih PTC materijala, kako bi se smanjili učinci koji nastaju zbog različitih koeficijenata toplinskog rastezanja između PTC materijala i elektroda. Važna je i dobra prionjivost PTC smjese na elektrode. U slučaju toplinskog rastezanja, prekriveni materijal mora ostati čvrsto vezan za elek-
trode – inače nastaje zračna praznina, što dovodi do lošijeg zagrijavanja sustava.
4. Metode ispitivanja
4.1 Aktivna metoda zagrijavanja
Pri aktivnoj metodi zagrijavanja na elektrodi »kontaktne ploče« priključuje se izvor napona od 12 V. U kombinaciji s temperaturnim senzorom može se mjeriti struja i temperatura kao funkcija vremena. Slika 4 prikazuje mjerni postav. S pomoću te metode moguće je izmjeriti stabilnu radnu temperaturu pri različitim naponima. Pored toga, njome je moguće vrednovati starenje PTC materijala i konstrukcije tijekom višekratnih ciklusa zagrijavanja i ohlađivanja.
4.2 Pasivna metoda zagrijavanja
Pri pasivnoj metodi grijanja moguće je postaviti »sirovi« PTC materijal bez elektroda. Iz injekcijski prešane ispitne ploče izreže se ispitna epruveta dimenzija 80 mm × 10 mm × 2 mm. Ispitno tijelo se postavlja ispod 4-polne elektrode, a električna specifična otpornost
određuje se u skladu s normom DIN EN ISO 3915. Slika 5 prikazuje postav za mjerenje. U kombinaciji s peći moguće je mjeriti otpornost pri različitim temperaturama. Brzinom zagrijavanja od 1 K/min moguće je odrediti veličinu PTC učinka.
5 Rezultati
5.1 Izbor materijala
U tablici 1 su sažeti značajni podaci dvaju polimernih PTC materijala: Allruna VEL 07116717 i Allruna VEL 07116738. Polimerna matrica obaju materijala temelji se na HDPE-u. Punilo je čađasti ugljik. Materijal Allruna VEL 07116738 ima uz to dodan i modifikator »žilavosti«, koji pozitivno utječe na fleksibilnost materijala. To je vidljivo pri usporedbi vrijednosti istezanja pri lomu: Allruna VEL 07116717 postiže istezanje pri lomu od 10 %, dok kod Allruna VEL 07116738 to iznosi čak 233 %.
5.2 Morfologija
Morfologija materijala Allruna VEL 07116738 analizirana je primjenom elektronskog mikroskopa (TEM) na Institutu Fraunhofer. Iz injekcijski prešane ispitne pločice su pri temperaturi od –80 °C pripremljeni tanki slojevi debljine 30 nm, uz primjenu ultramikrotoma Leica FCS s kriogenom jedinicom Ultracut UCT. Snimke tankih slojeva napravljene su s pomoću mikroskopa Zeiss EM 10 TEM. Na slici 6 prikazana su dvije TEM-snimke materijala Allruna VEL 07116738. Snimak na lijevoj strani s povećanjem 4.000 puta
SLIKA 3: PRIKAZ SAMOREGULIRAJUĆEG SUSTAVA ZAGRIJAVANJA
SLIKA 4: PRIKAZ MJERENJA ZA AKTIVNU METODU ZAGRIJAVANJA
SLIKA 5: PRIKAZ MJERENJA ZA PASIVNU METODU ZAGRIJAVANJA
SLIKA 6: TEM MJERENJA MATERIJALA ALLRUN; 4000 PUTA POVEĆANJE (A) I 10.000 POVEĆANJE (B)
Allruna VEL 07116717
Allruna VEL 07116738
SLIKA 7: SPECIFIČNA OTPORNOST
pokazuje dobru disperziju čađavog ugljika u polimernoj matrici. Na desnoj strani, pri povećanju 10.000 puta, čini se da je čađavi ugljik koncentriran u određenim dijelovima polimerne matrice. Ta pretpostavka trenutačno je još u fazi proučavanja i bit će dodatno analizirana.
5.3 Toplinsko ponašanje različitih PTC materijala
Primjenom mjernog postava prikazanog na slici 5 (pasivni sustav grijanja) određena je električna otpornost materijala Allruna VEL 07116717 i Allruna VEL 07116738. 4-polna elektroda je bila postavljena u peć s brzinom zagrijavanja od 1 K/min. Na slici 7 prikazana je specifična otpornost oba materijala u odnosu na temperaturu.
Materijal Allruna VEL 07116717 postigao je brži porast specifične otpornosti od drugih materijala. To se može objasniti njegovom višom specifičnom otpornošću pri sobnoj temperaturi.
Povišenje temperature s vremenom pri različitim naponima prikazano je na slici 8. Mjerenja su provedena, kao što je opisano u poglavlju 4.1 (aktivni sustav grijanja), s materijalom Allruna VEL 07116738 pri sobnoj temperaturi –20 °C. Sa slike je vidljivo da se s višim naponom povisuje i stabilna radna temperatura uređaja.
5.4 Ponovljivost procesa grijanja
Za ocjenu ponovljivosti razvijenih PTC smjesa proveden je test s temperaturnim ciklusima. Napravljena je bila ispitna pločica od materijala Allruna VEL 07116738, kao što je prikazano na slici 3. Pločica je bila pohranjena u hladnjaku pri –20 °C i aktivno grijana naponom od 12 V svaka 4 sata.
Nakon 50 ciklusa nisu zabilježene bitne promjene u stabilnoj radnoj temperaturi. Budući da elektrode nisu bile zaštićene od vlage, sljedeći ciklusi bit će provedeni s odgovarajuće zapečaćenim prototipovima.
6. Sažetak i pogled unaprijed
SLIKA 8: POVIŠENJE TEMPERATURE S VREMENOM ZA ALLRUNA VEL 07116738AKTIVNI SUSTAV ZAGRIJAVANJA
VEL 07116717
Allruna VEL 07116738 Udarno modificirani HDPE i punilo
TABLICA 1: IZBOR ELEKTRIČNI PROVODNIH
U istraživanju je bilo dokazano da je moguće učinkovito izraditi samoregulacijske grijače injekcijskim prešanjem elektroda s plastomernom PTC mješavinom. Takve smjese mogu se sastojati od plastomerne matrice koja uključuje osnovni plastomer kao što su HDPE, PP, PA ili PBT, i provodni čađasti ugljik. Budući da su kućišta za tekućine često izrađena od HDPE-a, taj materijal je odabran kao osnova za sustav grijanja sa stabilnim temperaturama između 50 °C i 90 °C pri naponima između 8 V i 32 V. Prednosti kemijski inertnog materijala u kombinaciji s učinkovitošću PTC mješavine omogućuju vrlo učinkovitu proizvodnju kućišta s integriranim grijačem.
Ubuduće razvoj će biti usmjeren u:
• optimiranje prihvata na elektrode s postupkom injekcijskog prešanja,
• nanošenje elektroda na kalandrirane folije od plastomernih PTC materijala.
Pored toga, trenutačno se provodi novi
projekt za razvoj PTC smjese koja će imati dovoljnu propusnost za radarske zrake, što omogućuje izradu kućišta za potrebe autonomne vožnje.
Izvori
[1] Jiang, H. et al.: Surface Functionalized Silver Nanoparticles for Ultrahigh Conductive Polymer Composites, Chem. Mater., 2006, 18(13), 2969.
[2] Sumita, M., Sakata, K., Asai, S. et al.: Polymer Bulletin, 1991, 25, 265.
[3] Mamunya, Ye. P., Davydenko, V. V., Pissis, P., Lebedev, E. V.: Electrical and thermal conductivity of polymers filled with metal powders, European Polymer Journal, 2002, 38(9), 1887.
[4] Sherman, R. D.; Middleman, L. M.; Jacobs, S. M.: Electron transport processes in conductor-filled polymers, Polymer Engineering and Science, 1983, 23(1), 36.
[5] Taufertshoefer, T.: Einfluss der Verfahrenstechnik eines Planetwalzenextruders auf die elektrische Leitfähigkeit rußgefüllter Polyolefine, Berlin 2014.
[6] Bueche, J.: A new class of switching materials, Journal of Applied Physics, 1972, 44, 532.
[7] Michael L., Bouffard, John L. Grant: PTC resistance heater, 1974, US3996447A.
[8] DIN EN ISO 3915:1999-10, Messung des spezifischen elektrischen Widerstandes von leitfähigen Kunststoffen.
SLIKA 9: VIŠE CIKLUSA ZAGRIJAVANJA ALLRUNE VEL
KraussMaffei Extrusion na PRSE predstavlja čitav spektar recikliranja plastike
Tvrtka KraussMaffei Extrusion predstavila je na sajmu Plastics Recycling Show Europe sveobuhvatan portfelj rješenja za recikliranje plastike. U središtu je bila serija dvopužnih ekstrudera ZE BluePower, namijenjena mehaničkom i kemijskom recikliranju.
Ponuda obuhvaća procese na bazi otapala, depolimerizaciju, pirolizu i recikliranje poliuretana. Prema riječima Lennarta Eberleina, voditelja prodaje za kompaundiranje i recikliranje u KraussMaffei Extrusion, tvrtka za svaki projekt recikliranja razvija odgovarajuće rješenje i pritom ima brojne reference na tržištu. Zbog strožih regulativnih zahtjeva, poput europske uredbe o ambalaži i otpadu od ambalaže, recikliranje više nije tema po izboru, već ključni dio obrade plastike u budućnosti.
Važnu ulogu ima tehnološki centar u Laatznu, gdje kupci pod realnim proizvodnim uvjetima mogu testirati, optimirati i povećati
procese do serijske proizvodnje. Centar nadopunjuje suvremeni analitički laboratorij, a snažna partnerska mreža omogućuje prilagođena sistemska rješenja.
Na području mehaničkog recikliranja KraussMaffei pokriva široki spektar materijala, od poliolefina i PET-a do tehničkih plastika. ZE BluePower omogućuje energetski učinkovitu preradu PET-a, nježno taljenje, učinkovito uklanjanje vlage i kratka vremena zadržavanja. Protoci od 20 do 12.000 kilograma na sat osiguravaju visoku prilagodljivost.
Pri kemijskom recikliranju, ZE BluePower se primjenjuje kao dovodni ekstruder za depolimerizaciju i pirolizu. Vakuumsko rasplinjavanje uklanja agresivne komponente, a filtriranje taljevine smanjuje kontaminaciju. Na sajmu je tvrtka recikliranje prikazala i vizualno i interaktivno, od kućne ambalaže do automobilskih komponenata i recikliranja hladnjaka.
www.kms.si www.kraussmaffei.com
BASF na sajmu interpack 2026 predstavlja rješenja za suvremenu ambalažu
Tvrtka BASF je na sajmu interpack 2026 predstavila široki portfelj rješenja za industriju ambalaže. Naglasak prezentacije je na materijalnim rješenjima, proizvodnim inovacijama i sustavima koji su prilagođeni recikliranju.
BASF je prikazao više rješenja za različite dijelove ambalažnog lanca, od prehrambene i farmaceutske ambalaže do kozmetike, hrane za kućne ljubimce, industrijske robe i proizvoda široke potrošnje. Među predstavljenim materijalima bila je poliamidna ambalaža Ultramid® Ccycled®, namijenjena ambalaži za hranu i drugim osjetljivim primjenama. BASF je predstavio i Ultramid® H, prvi plastomerni poliamid s visokom propusnošću vode. Na području ljepila, tvrtka je predstavila vodena laminacijska ljepila Epotal®, koja omogućuju lakše odvajanje materijala u PET višeslojnim ambalažama. Predstavljena su bila i ljepila za etikete koja se mogu lako ukloniti s PET ambalaže, boca te papirne i kartonske ambalaže. BASF je predstavio i vodenu smolu Joncryl® za tiskarske boje i
barijerne premaze za papirnu ambalažu, koja je kompatibilna s postojećim postupcima recikliranja. Važan dio ponude je i biopolimer ecovio®, certificiran za kućno kompostiranje, namijenjen fleksibilnoj i krutoj ambalaži. Predstavljene rješenja odgovaraju zahtjevima uredbe EU o ambalaži i otpadu od ambalaže te omogućuju različite mogućnosti kraja životnog ciklusa, od organskog do mehaničkog recikliranja.
www.basf.com
Moretto
in Motion 2026 donosi tehnologije
za preradu plastike neposredno ka kupcima
Tvrtka Moretto započela je turneju Moretto in Motion 2026, putujući tehnološki događaj koji najnaprednija rješenja za industriju prerade plastike donosi izravno do kupaca. Program započinje u Italiji, a zatim se širi na ključna tržišta u Europi i izvan nje, uključujući Poljsku, Njemačku, Hrvatsku, Nizozemsku, Belgiju, Španjolsku i Veliku Britaniju.
Moretto in Motion je osmišljen kao ekskluzivno inovacijsko središte na kotačima. Kupci mogu na događanjima upoznati kvalitetu, precizno inženjerstvo i energetsku učinkovitost proizvoda Moretto. Riječ je o dubokom iskustvu koje uključuje stručne prezentacije, praktične simulacije i interaktivne tehničke demonstracije.
Kontron eSystems s WITTMANN rješenjima
Kontron eSystems spada među vodeće ponuditelje IoTAC zidnih punjača za električna vozila. U pogonu u Leipzigu, tvrtka osim vlastitog modela postaje za punjenje proizvodi i zidne punjače za brojne poznate proizvođače automobila, svaki prilagođen marki i zahtjevima pojedinog OEM naručitelja. S pet novih proizvodnih ćelija za injekcijsko prešanje tvrtke WITTMANN, od kojih su dvije automatske linije IMD, Kontron objedinjuje visoku proizvodnu učinkovitost i veliku prilagodljivost oblikovanja.
Kućište zidnog punjača sastoji se od osam injekcijski prešanih dijelova, koje Kontron sada proizvodi izravno u svom pogonu. To
Budući da je tehnologija prisutna izravno na lokaciji kupaca, Moretto može još bolje razumjeti njihove potrebe. Stručnjaci tvrtke mogu na licu mjesta analizirati proizvodne izazove i u stvarnom vremenu pokazati kako predložena rješenja mogu povisiti produktivnost i poboljšati procese prerade plastike.
Turneja predstavlja cjelovit pregled integriranih rješenja Moretto za transport materijala, sušenje, doziranje, skladištenje, granuliranje te temperiranje i hlađenje kalupa. Tvrtka ima 169 međunarodnih patenata, što je svrstava među važne pružatelje napredne tehnologije i rješenja za operativnu učinkovitost.
Posebnost turneje su i posjeti tehničkim školama i sveučilištima. Moretto želi povezati industrijska iskustva s kreativnošću mladih generacija te smanjiti raskorak između obrazovanja i radnog okruženja. Cilj turneje je poticati strateška partnerstva, pružati tehničko savjetovanje i razvijati rješenja po mjeri za sve zahtjevniju industriju prerade plastike.
www.nomis.hr www.moretto.com
znači značajno proširenje vlastite proizvodnje, budući da su veće plastične dijelove ranije često nabavljali od vanjskih dobavljača. Novi projekt je najveći projekt injekcijskog prešanja na lokaciji u više od 30 godina.
Za prednji poklopac se primjenjuje postupak IMD (engl. In-Mould-Decoration), kod kojeg se dekorativna i funkcionalna folija integrira izravno u injekcijskim prešanjem oblikovani proizvod. Zajedno s tvrtkom Leonhard Kurz razvijen je kapacitivni sustav folije koji sadrži cjelokupno elektroničko upravljanje. Tako je moguće izraditi potpuno zatvorenu korisničku površinu bez dodatnih tipki ili prekidača, a istovremeno uključiti osvijetljene dizajnerske elemente, poput logotipa vozila.
Prednji poklopci se izrađuju od kristalno čistog polikarbonata na ubrizgavalici MacroPower. Sekvencijsko ubrizgavanje osigurava ravnomjerno punjenje alata, a temperirala Tempro plus D doprinose brzom hlađenju i ciklusu ispod jedne minute. Automatizacija uključuje robote WITTMANN, pregled kvalitete, pakiranje i povezivanje s autonomnim transportom.
www.robos.si
www.wittmann-group.com
Pojednostavljeni rad konstruktora
Tvrtka HASCO predstavila je obnovljenu CAD stranicu koja okuplja sve CAD usluge na jednom mjestu i konstruktorima omogućuje brži i učinkovitiji tijek rada. Nova web aplikacija nudi centralizirani pristup CAD podacima, pregled podržanih softverskih alata te praktične alate za konfiguraciju komponenata kalupa.
Korisnici mogu s nekoliko klikova preuzeti STEP datoteke iz cijelog portfelja proizvoda i izravno ih uključiti u svoje konstruktorsko okruženje. Takav pristup bitno skraćuje vrijeme potrebno za pretraživanje
Meusburger
visokoučinkovita pločasta vodilica E1080
Izbor prave vodilica je ključan za kvalitetu i trajnost kalupa. Zbog idealnog omjera između širine i dubine, ravna jedinica za vođenje E 1080 zahtijeva manje prostora za ugradnju, čime se stvara dodatni prostor za kalupnu šupljinu.
Privija se uzdužno, čime se uklanja potreba za poprečnim bušenjem provrta za vijke, koji mogu ometati idealno postavljanje provrta za temperiranje kalupa. Promišljena geometrija za montažu u kalup omogućuje obradu ploča na 3-osnoj vertikalnoj glodalici, tijekom redovne obrade i bez dodatnog stezanja.
Prednost simetričnog klinastog stezanja vodeće letve u kućište je također kompenzacija minimalnih proizvodnih netočnosti širine džepa i besprijekorno pozicioniranje.
Vodeća letva kao i klizni elementi (potonji s DLC prevlakom) imaju oblikovan ulazni dio R > 400 za veću otpornost na trošenje i rad čak i u zahtjevnim uvjetima, s temperaturama do 300 °C.
Elesa+Ganter
Rješenje za pomorska okruženja:
SUPER plastomer
Zglobne noge koje omogućuju otpornost na koroziju, dugovječnost i manju potrebu za održavanjem pri vanjskim primjenama.
Budući da vanjske instalacije i postrojenja u blizini obala postaju sve češće, otpornost na koroziju sve više dobiva na značaju u industrijskom dizajnu. Stalna izloženost komponenata vlazi, slanom zraku i teškim vremenskim uvjetima može biti izazovna čak i za najkvalitetnije materijale. Ona uvelike utječe na strukturnu cjelovitost, vijek trajanja, količinu potrebnog održavanja i izgled proizvoda. Zato je za pomorska okruženja društvo Elesa+Ganter razvilo posebna proizvodna rješenja: zglobne noge potpuno izrađene od SUPER plastomera. Materijal je razvijen tako da funkcionira pouzdano čak i u najzahtjevnijim uvjetima.
SUPER plastomer ojačan staklenim ili aramidnim vlaknima spaja izvanrednu mehaničku i kemijsku otpornost s potpunom otpornošću na koroziju i dugim vijekom trajanja. Ta svojstva čine ga posebno
i pripremu podataka. Stranica istodobno prikazuje pregled svih CAD sustava koje podržava HASCO, što konstruktorima omogućuje brzo provjeravanje kompatibilnosti s njihovim postojećim procesima. Dodatno su dostupne detaljne tehničke upute koje korisnike vode kroz konfiguraciju proizvoda i omogućuju individualno prilagođavanje komponenata. HASCO je također predstavio konfigurabilne komponente, pri čemu je moguće prilagoditi ugradbene prostore i CAD modele.
Nova CAD platforma tako pojednostavljuje pristup podacima, poboljšava podršku pri planiranju i povisuje učinkovitost svakodnevnog rada konstruktora.
www.basf.com
Vodič za izbor dimenzija, CAD modeli (s ili bez detalja za ugradnju) te informacije o ugradnji dostupni su na web portalu Meusburger. Konačni rezultat je kompaktnija i učinkovitija konstrukcija kalupa.
www.meusburger.com
zanimljivim za obalne i pomorske primjene, gdje izazovni utjecaji okoline ubrzavaju trošenje materijala i time povećavaju količinu potrebnog održavanja i učestalost zamjena.
Učinkovitost i ušteda
Zahvaljujući maloj težini, otpornosti na koroziju, glatkoj površini bez pora i jednostavnom čišćenju normirani dijelovi od SUPER plastomera doprinose učinkovitosti i smanjenju troškova održavanja tijekom cijelog vijeka trajanja. Na njihov način rada ne utječu ni nagle promjene temperatura. Sva mehanička svojstva ostaju postojana čak i pri visokim temperaturama. Za proizvodnju normiranih dijelova od SUPER plastomera potrebno je manje energije, čime se smanjuje utjecaj na okoliš. Pri svemu tome ne morate praviti kompromise u smislu učinkovitosti, pouzdanosti ili oblikovanja. To za tvrtku znači dulji vijek trajanja uz istovremeno optimiranje troškova. Tom inovacijom Elesa+Ganter jača svoju ulogu kao pouzdan partner za oblikovanje i proizvodnju u području normiranih dijelova za strojarstvo i inženjerstvo postrojenja. To područje biva sve zahtjevnije, a odluke o materijalima moraju se donijeti rano u postupku razvoja proizvoda. elesa-ganter.hr
Od 2. do 5. lipnja 2026. u Lyonu se održao sajam FIP, France Innovation Plasturgie, jedan od važnijih događaja za francusku industriju plastike. Tvrtka Arburg je na sajmu posebnu pozornost posvetila francuskom tržištu, gdje je osnovana i njegova prva međunarodna podružnica. Na izložbenom prostoru K16-L03 po prvi put u Francuskoj predstavljeno je novo standardno rješenje ubrizgavalice Allrounder Trend s novim upravljačkim sustavom Gestica lite.
Prema riječima Pascala Laborda, direktora Arburg SAS, kupci se danas suočavaju s velikim izazovima. Traže ubrizgavalice za standardizirane proizvode koje su jednostavne za primjenu i održavanje, a istovremeno su cjenovno pristupačne i energetski učinkovite. Važnu ulogu ima i kružno gospodarstvo. Arburg želi odgovoriti na te potrebe novom serijom Allrounder Trend. Električne ubrizgavalice
ENGEL gradi najveću ubrizgavalicu na svijetu
S modelom duo 12000 US tvrtka ENGEL otvara nove dimenzije u industrijskoj proizvodnji velikih injekcijski prešanih plastičnih proizvoda. Ubrizgavalica s dvije ploče omogućuje proizvodnju komponenata velikih površina uz niže troškove po komadu, istovremeno omogućavajući proizvođačima nove oblike proizvoda i manje koraka montaže. Time se otvaraju dodatne mogućnosti za zamjenu tradicionalnih materijala, poput metala i betona, s plastikom.
Ubrizgavalica ima silu zatvaranja kalupa od 110.000 kN i razvijena je posebno za proizvode s projiciranom površinom većom od 2,5 kvadratna metra. Nedavno je bila instalirana kod kupca. Ubrizgavalica omogućuje proizvodnju vrlo velikih komponenata u integriranom proizvodnom procesu, što smanjuje broj pojedinačnih dijelova, pojednostavljuje montažu i pruža veću slobodu pri oblikovanju,
Allrounder Trend su namijenjene standardnim aplikacijama u različitim industrijama. Odlikuju ih kratki rokovi isporuke, jednostavna postava, intuitivno upravljanje, niski investicijski i operativni troškovi te jednostavno održavanje. Na početku će biti dostupne četiri veličine sa silama zatvaranja kalupa od 500 do 2.000 kN.
Na sajmu je Arburg prikazao automatiziranu proizvodnju održivog višenamjenskog pribora za višekratnu primjenu, koji kombinira nož, vilicu i žlicu. Proizvod je bio izrađen na električnoj ubrizgavalici
Allrounder 1000 e Trend, a u sustav je bio uključeni robot Multilift Select 4, jedinica za temperiranje, hladnjak i Thermolift. Uljevak je odvojen, samljeven i vraćen izravno u proizvodni proces.
Naglasak je bio i na digitalizaciji, uključujući sustav ALS, portal arburgXworld i aplikaciju Ask Arburg podržanu umjetnom inteligencijom.
www.nomis.hr www.arburg.com
laganoj gradnji i funkcionalnoj integraciji.
Za velike mase ubrizgavanja, sustav je opremljen s dva paralelno djelujuća agregata za plastificiranje-ubrizgavanje. S promjerima pužnih vijaka do 210 mm omogućuje volumen ubrizgavanja do 65.000 cm³. Ubrizgavalica je duga otprilike 24 metra, visoka 8,4 metra i ima masu 551 tonu. Najveća dopuštena masa kalupa iznosi 170 tona, a u ubrizgavalicu je ugrađeno otprilike 30 kilometara kabela.
Unatoč iznimnim dimenzijama, ubrizgavalica ostaje kompaktna zahvaljujući modularnom konceptu serije duo. ENGEL naglašava da se takvi sustavi mogu razviti isključivo na temelju specifičnih zahtjeva kupaca. Tvrtka ima bogato iskustvo s velikim ubrizgavalica i već nekoliko uspješno instaliranih sustava sa silama zatvaranja kalupa od 74.400 kN.
U automobilskoj industriji takva rješenja omogućuju proizvodnju velikih strukturnih komponenata, kao što su kućišta baterija, podvozja i unutrašnje strukture vrata. Veliki potencijal imaju i u logistici, infrastrukturi i upravljanju vodama.
www.lakara.si www.engelglobal.com
SAJAM CHINAPLAS
2026
Tederic predstavio tehnološku snagu i učvrstio međunarodnu prisutnost
Na izložbenom prostoru Tederic je predstavio više cjelovitih rješenja te digitalnu platformu T-Link, kojom odgovara na sve veće zahtjeve industrije za digitalizacijom, višom učinkovitošću i boljom povezanošću proizvodnih procesa. Predstavljena rješenja bila su usmjerena na ključne industrijske segmente, među kojima su logistika, automobilska i ambalažna industrija te medicina, gdje su zahtjevi za preciznošću, ponovljivošću i pouzdanošću proizvodnje posebno visoki.
Na sajmu Chinaplas 2026 Tedericov izložbeni prostor privukao je veliku medijsku pozornost, a tvrtki je donio i prestižno priznanje – nagradu koja ističe pionirsku ulogu tvrtke u području optimiranja energetski učinkovitih tehnologija u industriji plastike i gume.
Jedan od glavnih naglasaka Tedericove prezentacije bilo je potpisivanje narudžbe za ubrizgavalicu NEO·H7200T izravno na sajmu. Riječ je o najvećoj ubrizgavalici koji
tvrtka trenutačno proizvodi, pa ta narudžba predstavlja važnu prekretnicu u razvoju Tedericovih kapaciteta na području velikih i tehnološki zahtjevnih strojeva za injekcijsko prešanje plastike. Događaj je istovremeno potvrdio da tvrtka uspješno odgovara i na potrebe kupaca s najzahtjevnijim proizvodnim zahtjevima.
Tederic je na sajmu ostvario i zapažene poslovne rezultate. Izložbeni prostor posjetilo je 836 stručnih posjetitelja, a tijekom događanja tvrtka je ostvarila gotovo 300 milijuna RMB potencijalnih poslovnih prilika. Osim toga, na sajmu su potpisane narudžbe u vrijednosti većoj od 50 milijuna RMB. Ukupno su potpisane 83 narudžbe strojeva s kupcima iz 15 zemalja i regija, što potvrđuje širok međunarodni interes za Tedericova rješenja.
Narudžbe su obuhvatile cjelokupan proizvodni program tvrtke – od ekonomičnih modela do visokoučinkovitih i tehnološki
Sajam Chinaplas 2026, održan od 21. do 24. travnja u Šangaju, i ove je godine okupio ključne aktere svjetske industrije plastike i gume. Među izlagačima istaknuto mjesto zauzela je tvrtka Tederic, koja je ovu priliku iskoristila za predstavljanje svojih tehnoloških rješenja, digitalnih mogućnosti i sve snažnije prisutnosti na međunarodnim tržištima.
naprednih rješenja. Time je dodatno potvrđena Tedericova sposobnost prilagodbe različitim potrebama kupaca te konkurentnost u različitim cjenovnim i tehnološkim segmentima.
Sajam Chinaplas 2026 za Tederic je tako predstavljao mnogo više od obične izložbene platforme. Bio je potvrda tehnološke zrelosti tvrtke, njezinih proizvodnih kapaciteta i sve većeg povjerenja kupaca na globalnom tržištu.
Predstavnici tvrtke Integraplast, uz posjet sajmu Chinaplas 2026, obišli su i pametnu tvornicu tvrtke Tederic, koja je u sklopu događanja Open House okupila kupce i partnere iz više od 20 zemalja. Događaj je poslužio kao platforma za razmjenu znanja, globalnu suradnju i daljnji razvoj pametne prerade plastike. Vjerni kupci i partneri imali su priliku upoznati Tedericova rješenja za pametnu i velikoserijsku proizvodnju te njihov cjeloviti proizvodni ekosustav.
www.tedericglobal.com www.integraplast.com
Pametna dobava s centraliziranim upravljanjem
ONE WIRE tehnologija tvrtke Moretto nudi prerađivačima plastike centraliziranu upravljačku arhitekturu za učinkovito, fleksibilno i jednostavno upravljanje dobavom materijala. Objedinjavanjem jednostavne instalacije, brze ekspanzije sustava i inteligentne samo-kalibracije, ONE WIRE 3 i ONE WIRE 6 pomažu u optimiranju dobave granulata u zahtjevnim proizvodnim okruženjima.
Moretto ONE WIRE 3 je centralizirana logika sustava osmišljena za pojednostavljeno upravljanje mrežama za dobavu materijala. Ključna prednost sustava leži u jednostavnoj instalaciji ostvarenoj jednim kabelom, što također omogućuje brzo i učinkovito proširenje mrežne infrastrukture. Jedan ONE WIRE poslužitelj može upravljati s do 80 prijemnika i 8 usisnih jedinica, što ga čini fleksibilnim rješenjem za zahtjevna proizvodna okruženja.
Sustav se može programirati i njime upravljati s bilo koje točke u mreži primjenom Master 300 prijenosnog palmtopa. Opremljen 10-inčnim zaslonom o boji osjetljivim na dodir, uređaj omogućuje intuitivno upravljanje i jasan pristup funkcijama sustava.
ONE WIRE 6 dodatno poboljšava performanse dobave kao adaptivni, patentirani samokalibrirajući sustav s umjetnom inteligencijom. Primjenom VIBE tehnologije, automatski definira i maksimira količinu granula koja se transportira. Nema potrebe za ručnim
programiranjem: sustav prepoznaje radne uvjete i neovisno postavlja parametre dobave.
Ključne značajke uključuju dobavu s dvjema zonama i jednostavno proširenje sustava.
www.nomis.hr
Proizvodnja,
• FEIBA PATENTIRANO RJEŠENJE ZA RUKOVANJE PROFILIMA U TVRTKI FUX MASCHINENBAU
ROSA i SCHUNK podižu proizvodnju na višu razinu
SUSTAV U TVRTKI FUX MASCHINENBAU UND KUNSTSTOFFTECHNIK GMBH OPREMLJEN JE S DVA ROBOTA FANUC M-710 IC/70 I DVA PRIHVATA SCHUNK PGN-PLUS P-240-1. | SCHUNK
S aspekta kupaca, stalni izazov bio je sigurno rukovanje profilima izrađenim od različitih materijala (plastika, aluminij, čelik, itd.) različitih dimenzija, površina i čvrstoće. Zahtjevi su uključivali visoku preciznost i ponovljivost s kratkim vremenima ciklusa, kao i pouzdane procese čak i za duge i savitljive komponente. Sustav je također morao biti jednostavan za prilagodbu za instalacije specifično prilagođene kupcima.
Rješenje: ROSA – Robot Smart Automation tvrtke FEIBA s tehnologijom hvatanja tvrtke SCHUNK
Za rukovanje profilima, tvrtka Feiba se oslanja na ROSA (Robot Smart Automation), posebno razvijen, patentirani sustav za
rukovanje razvijen isključivo za šuplje i pune profile. ROSA sustav se može modularno integrirati u procese prije i poslije proizvodnje te prilagoditi individualnim zahtjevima. Njegova jezgra sastoji se od naprednog sustava kamera s prepoznavanjem profila: u djeliću sekunde detektira se točan položaj profila i pokreće proces hvatanja. Ovisno o duljini i elastičnosti profila, ROSA sustav djeluje s jednim ili dva robota kako bi pouzdano premjestio duge, savitljive ili krute radne komade. Sustav obrađuje profile duljine do 12 metara s vremenima ciklusa do 10 sekundi.
ROSA ima visoke zahtjeve prema tehnologiji hvatanja: dugi dijelovi stvaraju velike poluge i vibracije na prihvatu. Istodobno se moraju zaštititi osjetljive površine
Kao stručnjak i dobavljač strojeva za posebne namjene, tvrtka Feiba Engineering & Plants GmbH već je dugi niz godina partner industriji kada je riječ o automatizaciji procesa zavarivanja i spajanja – s jasnim fokusom na spajanje aluminijskih i čeličnih komponenata. Pored najsuvremenijih tehnologija zavarivanja, svakodnevno poslovanje uključuje i štancanje, četkanje i poliranje. Portfelj usluga je u rasponu od automatizacije pojedinačnih ćelija do povezanih, fleksibilno konfigurabilnih proizvodnih sustava i prototipnih ćelija, uključujući stege.
ROSA NA DJELU – 6-METARSKI PROFILI MASE 9 KILOGRAMA AUTOMATSKI I POUZDANO SE PREMJEŠTAJU S POMOĆU PATENTIRANOG SUSTAVA ZA RUKOVANJE ROSA. | SCHUNK
i pouzdano snimiti različite geometrije profila. Rješenje za prihvat moralo je omogućiti velike duljine prstiju, apsorbirati visoke momente i imati malu vlastitu masu.
Za ROSA sustav Feiba se oslanja na rješenja za hvatanje tvrtke SCHUNK.
"Izazov u tehnologiji hvatanja bio je visoki moment opterećenja zbog dugih komponenata. Primjenom prihvata PGNplus-P uspjeli smo postići optimalno rješenje zahvaljujući njezinom vođenju s više zuba", kaže Roland Vass, iz tehničke prodaje, odjel Gripping and Automation Technology (tehnologije hvatanja i automatizacije).
Odlučujući čimbenici bili su velika sila stezanja u kompaktnom obliku u kombinaciji s maksimalnom pouzdanošću procesa i točnošću ponavljanja. Dodatno, SCHUNK sustavi prihvata razvijeni su za kontinuiranu industrijsku primjenu i omogućuju brze promjene mehanizama prihvata kako bi se osiguralo brzo i fleksibilno namještanje.
Rješenje za hvatanje za sustav ROSA je prihvat SCHUNK PGN-plus P-240-1. To je kompaktni prihvat s velikom silom hvatanja i malom vlastitom masom, koji zahvaljujući patentiranom vođenju s više zuba može apsorbirati velike sile i momente. Klizna vodilica s više zubi omogućuje montažu vrlo dugih prstiju prihvata.
Za detekciju položaja na dva mjesta se primjenjuju MMS senzori. U robotici, ROSA se oslanja na učinkovite procese prijenosa i predaje s ubrzanjem od 2 m/s² za dinamičke sekvence kretanja.
Praktična primjena ROSA u FUX Maschinenbau und Kunststofftechnik GmbH
ROSA sa SCHUNK prihvatima primjenjuje se u brojnim industrijama, uključujući proizvođače prozora i vrata, proizvođače profila i dobavljače za industriju namještaja.
FUX Maschinenbau razvija i proizvodi inovativne sustave za proizvodnju profila i prozora. Ovdje ROSA preuzima precizno rukovanje profilima za postavljanje u stroj za laminiranje. Stroj za laminiranje kontinuirano oblaže profile načinjene od plastike, PVC-a, drva, metala i aluminija folijama i materijalima za laminiranje iz rola. SCHUNK prihvati osiguravaju prianjanje oblikom i silom na različite geometrije profila, štite osjetljive površine i omogućuju brze promjene sustava prihvata kada se mijenjaju varijante proizvoda. Rezultati primjene ROSA sustava za upravljanje profilima su predvidljivi procesi, skraćeno vrijeme namještanja i visoka raspoloživost sustava.
ROSA i SCHUNK stvaraju dodanu vrijednost
Kombinacija ROSA sustava i SCHUNK prihvata omogućuje visoko fleksibilno, pouzdano i brzo rukovanje šupljim i punim profilima duljine do 12 metara. Zahvaljujući inteligentnoj obradi slike, kompaktnim prihvatima visokih performansi i modularnim sustavima za izmjenu alata, pouzdano se udovoljava promjenjivim zahtjevima u serijskoj i varijantnoj proizvodnji. Monotoni i za zdravlje opasni zadaci se automatiziraju, što pruža ergonomsko rasterećenje zaposlenika. Osim toga, korisnici imaju koristi od skraćenog vremena obrade, povišene fleksibilnosti i maksimalnih performansi sustava.
Stezanje, držanje, automatizacija
Vaš specijalist za stezanje, hvatanje i automatizaciju
SCHUNK je globalni lider u opremi za suvremene proizvodne linije i robotske sustave.
schunk.com
www.schunk.com www.feiba.at
SAJAM SIMTOS 2026
Vraća se važan azijski događaj za inovacije u proizvodnji
| SIMTOS
SIMTOS, koji se ove godine održao pod sloganom »Autonomna proizvodnja na temelju umjetne inteligencije povezuje se s talentima«, nije samo tradicionalni proizvodni sajam. Prema riječima organizatora, predstavlja cjelovitu globalnu platformu za proizvodne koncepte usmjerene u budućnost, uključujući robotiku, sustave automatizacije, digitalne blizance temeljene na umjetnoj inteligenciji i rješenja iz područja pametne tvornice. Pored toga, događaj je ponudio pregled globalnih trendova u području proizvodne industrije.
Sajam koji se ove godine održava već dvadeset i prvi put, ugostio je više od 1.300 izlagača iz 35 zemalja te otprilike sto tisuća posjetitelja, među kojima je više od pet tisuća iz čitavog svijeta, zbog čega događaj predstavlja jednu od najvažnijih platformi u Aziji. Sajam je održan u pet hala, a paralelno je održan događaj M.A.D.E., koji je bio usredotočen na robotiku i digitalnu proizvodnju.
Pet hala sajma SIMTOS 2026 i njihove teme
Središnje događanje sajma SIMTOS 2026 odvijalo se u hali namijenjenoj obradi, koja je također ugostila alatničarstvo. U toj
hali predstavljene su tehnologije obrade od glodanja do tokarenja i brušenja te globalni trendovi u tom području.
U hali, namijenjenoj materijalima, komponentama i kontrolerima, bila su izložena vretena, ležajevi, kuglični vodiči, linearni vodiči, zupčasti prijenosi, elektromotori i pogoni, kontroleri te rashladni, hidraulični i pneumatski sustavi.
Izlagači su svoje novitete predstavili i u hali namijenjenoj optimiranju procesa i poboljšanju kvalitete, koja je pokrivala područje reznih alata i mjernih sustava za stabilnu i učinkovitu proizvodnju.
U hali namijenjenoj inovativnoj tehnologiji rezanja i spajanja te pripadajućim procesima izrade i montaže, predstavljeni su, između ostalog, strojevi za lasersko rezanje i zavarivanje.
Na sajmu SIMTOS bila je i hala namijenjena štancanju i preoblikovanju, gdje su između ostalog bili izloženi sustavi za savijanje cijevi i preoblikovanje u vrućem stanju te tehnologija posluživanja u tom području.
Više o M.A.D.E. na sajmu SIMTOS
M.A.D.E. (Manufacturing Automation & Digital Engineering – Proizvodna
Sajam SIMTOS 2026 (Seoul International Manufacturing Technology Show – Međunarodni sajam za proizvodnu tehnologiju u Seulu) je najveći korejski sajam na području proizvodnih tehnologija, koji je održan od 12. do 17. travnja ove godine na međunarodnom izložbenom prostoru KINTEX u Goyangu.
NA SAJMU SIMTOS JE ODRŽANA I PLATFORMA M.A.D.E., KOJA OBJEDINJUJE INOVACIJE ZA PAMETNU PROIZVODNJU I NOVE INDUSTRIJSKE PARADIGME. | SIMTOS
automatizacija i digitalno inženjerstvo) na sajmu SIMTOS je platforma koja okuplja inovacije za pametnu proizvodnju i nove industrijske paradigme. U okviru praktičnih prezentacija prikazana je suvremena proizvodna infrastruktura, uključujući upravljanje procesima temeljeno na umjetnoj inteligenciji, digitalne blizance, industrijski internet stvari (IIoT), računarstvo u oblaku i rubno računarstvo, pametnu logistiku, 3D ispis, inženjerski softver, MES, CPS te aplikacije iz područja strojnog učenja, dubokog učenja i digitalnog upravljanja energijom. www.simtos.org
U KOREJSKOM GRADU GOYANGU OD 12. DO 17. TRAVNJA OVE GODINE ODRŽAN JE SAJAM SIMTOS, NAJVEĆI KOREJSKI DOGAĐAJ U PODRUČJU PROIZVODNIH TEHNOLOGIJA.
Elesa+Ganter
Modularno rješenje za sigurno fiksiranje krutih i fleksibilnih cijevi, crijeva i kabela u hidrauličnim, pneumatskim i automatiziranim sustavima.
Elesa+Ganter proširuje svoj asortiman novim cijevnim obujmicama DCE. One su u skladu s normom DIN 3015. Jamče stabilnost, sigurno pričvršćivanje i pravilnu montažu, a osmišljene su za pričvršćivanje krutih i fleksibilnih cijevi u brojnim različitim područjima primjene.
Cijevne obujmice DCE često se upotrebljavaju u područjima kao što su industrijska hidraulika, mobilna hidraulika, pneumatika i automatizacija. U tim su područjima sigurno polaganje cijevi, prigušivanje vibracija i smanjenje buke od osobite važnosti. Jamče ispravno pozicioniranje i stabilnost te su time ključne za sigurnu, strukturiranu i profesionalnu instalaciju.
Asortiman cijevnih obujmica društva Elesa+Ganter u svim je izvedbama konstruiran prema normi DIN: standardna, teška i dvostruka serija; DCE-S (DIN 3015-1), DCE-H (DIN 3015-2) i DCE-D (DIN 3015-3). Zbog toga su prikladne za cijevi različitih promjera i mogu se prilagoditi najrazličitijim konfiguracijama ugradnje.
Dvjema međusobno usklađenim polovicama cijevnih obujmica omogućuje se stabilno pričvršćivanje cijevi i ravnomjerna raspodjela mehaničkog opterećenja. Time se poboljšava stabilnost i osigurava dugoročna neoštećenost cijevnih vodova.
Cijevne obujmice izrađuju se od termoplasta (polipropilen, PP) čime
se kombinira mehanička čvrstoća, fleksibilnost i dugovječnost s izraženom otpornošću na UV zrake. Pričvrsni i spojni elementi od čelika služe za još veću robusnost i pouzdanost, čak i u teškim okolnim uvjetima.
Jedna od najvećih prednosti cijevnih obujmica društva Elesa+Ganter jest modularna struktura pričvrsnog sustava. Široka ponuda opreme poput poklopnih ploča, ploča za zavarivanje, vijaka, vodilica i odgovarajućih pričvrsnih komponenti omogućuje jednostavnu montažu potpunih steznih sustava (DCK), koji su prilagođeni pojedinim zahtjevima.
Zahvaljujući dizajnu prema normi DIN 3015, kvaliteti upotrijebljenog materijala i fleksibilnosti modularnog sustava cijevne obujmice društva Elesa+Ganter praktično su i svestrano rješenje za cjevovode i pričvršćivanje cijevi u suvremenim industrijskim sustavima.
elesa-ganter.hr
Vretena za noge stroja od materijala SUPER-Thermoplast
Još jedna inovacija u našem asortimanu
Izrađen od materijala SUPER-Thermoplast, polimer najnovije generacije sa sljedećim karakteristikama:
ELESA GANTER
visoka mehanička čvrstoća, izvrsna otpornost na koroziju i kemikalije, najbolje termičke karakteristike mala težina, za više učinkovitosti u pogledu transporta, skladištenja i upravljanja isplativost, u usporedbi s konvencionalnim rješenjima različite duljine, veličine navoja od M8 do M12 maksimalno statičko opterećenje, od 2700 N za najmanje veličine do 7000 N za najveće.
elesa-ganter.com
ELESA+GANTER je internacionalna zajednička tvrtka, osnovana s ciljem ponude najšire palete standardnih strojnih elemenata za industriju. Iznimno pouzdani proizvodi, jedinstvenog dizajna predstavljaju kodeks kvalitete ELESA+GANTER.
elesa-ganter.com
Primjeri primjene
Automatizirano 3D mjerenje u proizvodnji: kada kontrola kvalitete postane usko grlo
U proizvodnji se često govori o povećanju kapaciteta, produktivnosti i kvaliteti, no jedan segment pritom nerijetko postane ograničavajući faktor – mjerenje. Problem pritom najčešće nije u mjernoj tehnologiji, već u načinu na koji je mjerenje integrirano u proizvodni proces.
Kao ovlašteni zastupnik za ZEISS mjeriteljska rješenja u regiji, s više od 25 godina iskustva, preko 600 korisnika i više od 300 instaliranih sustava, Topomatika se s tim izazovom susreće svakodnevno. Kako proizvodni volumeni rastu, a rokovi postaju sve kraći, sve više tvrtki traži način da kontrolu kvalitete učine bržom, ponovljivijom i manje ovisnom o raspoloživim resursima. Upravo tu svoju ulogu nalaze automatizirana mjeriteljska rješenja iz TOPOMATIKA mjernog laboratorija.
Izazovi i pitanja koja se ponavljaju na terenu
Jedan od češćih problema koji se pojavljuje u proizvodnji je nesrazmjer između rasta proizvodnje i rasta kontrole kvalitete.
Dok se proizvodnja skalira, mjerenje ostaje ograničeno brojem ljudi i dostupnošću opreme. Kako volumen raste, a rokovi se skraćuju, mjerenje se počinje „razvlačiti“ između smjena, operatera i prioriteta.
Ista mjerenja se često ponavljaju zbog nepouzdanih rezultata, operateri ih ne izvode uvijek na isti način, a CMM kapaciteti ne prate tempo proizvodnje, pa se čekanje na rezultate počinje ugrađivati u sam proizvodni proces. U tom trenutku problem više nije samo mjeriteljstvo, nego stabilnost cijele proizvodnje.
Na sastancima s proizvodnjom tema se rijetko formulira kao „trebamo automatizaciju“. Češće ta pitanja zvuče ovako:
• kako smanjiti ovisnost o jednom operateru
• kako ubrzati protok mjerenja bez dodatnih ljudi
• kako dobiti rezultate koji su usporedivi kroz vrijeme i smjene
Drugim riječima, traži se način da se mjerenje prestane ponašati kao varijabilni, ručni proces. Automatizirani sustavi tu ne povećavaju „snagu“ nego vrijeme iskorištenosti procesa. Mjerenje se može odvijati kontinuirano, s manje zastoja između ciklusa i bez potrebe za stalnom ručnom intervencijom.
U praksi to znači da se postojeći kapacitet koristi učinkovitije, a ne nužno da se dodaje novi.
Koje rješenje odabrati: ScanPort, ScanCobot ili ScanBox?
Kada se govori o automatizaciji 3D
mjerenja, važno je naglasiti da ona ne mora značiti potpunu robotizaciju procesa. Danas postoje različite razine automatizacije koje proizvođačima omogućuju odabir sustava prema vlastitim potrebama, kapacitetima i proizvodnim zahtjevima.
ZEISS ScanPort predstavlja početnu razinu automatizacije. Riječ je o troosnom mjernom sustavu u kojem se skener automatski kreće po definiranim putanjama, dok se mjerni objekt okreće na rotacijskom stolu. Na taj se način eliminira velik dio ručnog pozicioniranja i osigurava ponovljivost mjernog procesa. ScanPort je posebno prikladan za manje i srednje velike dijelove te za tvrtke koje žele standardizirati mjerenje bez uvođenja složenijih robotskih sustava.
Korak dalje predstavlja ZEISS ScanCobot. U ovom slučaju skener je montiran na kolaborativnu robotsku ruku koja omogućuje znatno veći raspon gibanja u odnosu na troosni sustav. Robotska ruka automatski zauzima različite mjerne pozicije oko dijela, dok se objekt istovremeno okreće na rotacijskom stolu. Time je moguće učinkovito skenirati složenije geometrije i teže dostupna područja uz visoku razinu automatizacije, ali i zadržavanje određene fleksibilnosti radnog prostora.
Najvišu razinu automatizacije predstavlja ZEISS ScanBox. Tehnološki gledano, riječ je
o konceptu sličnom ScanCobotu, no integriranom u zatvorenu mjernu ćeliju koja funkcionira kao samostalan sustav. Ključna razlika nije samo u kućištu i razini integracije, već i u produktivnosti procesa. Kod ScanBox sustava robotska ruka i rotacijski stol kreću se sinkronizirano tijekom mjerenja, što značajno skraćuje vrijeme ciklusa i omogućuje brže prikupljanje podataka. Budući da je cijeli proces unaprijed definiran i zatvoren unutar mjerne ćelije, dobiva se visoko automatizirano rješenje namijenjeno serijskim mjerenjima i okruženjima gdje su brzina, ponovljivost i kapacitet ključni zahtjevi. Iako se razlikuju po stupnju automatizacije,
sva tri sustava imaju isti cilj: smanjiti ovisnost o ručnom radu, povećati ponovljivost mjerenja i osigurati stabilnije podatke za donošenje odluka u proizvodnji.
Imate novi projekt i pitate se bi li automatizirano mjerenje imalo smisla?
Na temelju vašeg CAD modela TOPOMATIKA može pripremiti simulaciju mjerenja na ScanBoxu kako biste unaprijed vidjeli:
• može li se dio uopće automatizirano izmjeriti
• kako bi izgledalo pozicioniranje i mjerenje
• mogu li se dohvatiti sve važne površine
• kako bi cijeli proces funkcionirao u praksi
Nedavno smo takvu simulaciju pripremili za tvrtku koja trenutno koristi manualni
ATOS Q sustav, a pokazala se kao vrlo koristan alat u razgovoru s njihovim kupcem oko novog projekta.
Ako želite provjeriti ima li automatizacija smisla za vaš dio ili proces, javite se direktno i bez obaveze našem voditelju odjela za automatizaciju na: j.kos@topomatika.hr
topomatika.hr
Zašto odabrati Hegewald & Peschke strojeve za ispitivanje materijala?
• Za ispitivanja u industriji i istraživanju (prema standardima)
• Za velika opterećenja i ispitivanje čvrstih materijala
TOPOMATIKA
• Prilagodljivi različitim silama, svojstvima i primjenama
TOPOMATIKA d o.o Industrijska ulica 3, Novaki, HR-10431 Sveta Nedelja www topomatika.hr
Za besplatan DEMO projekt javite nam se putem emaila: info@topomatika.hr ili telefonski na broj +385 1 349 60 10
Aditivna proizvodnja kao budućnost obrambene industrije
Kao službeni zastupnik EOS tehnologija za Adria regiju, tvrtka Tehnoprogres omogućuje pristup industrijskim rješenjima 3D printa metala i polimera te njihovu implementaciju u stvarne proizvodne i obrambene sustave.
Ograničenja klasične proizvodnje
Tradicionalni procesi poput lijevanja, kovanja i strojne obrade oslanjaju se na alate, višefaznu proizvodnju i vanjske dobavljače. U praksi to znači da i relativno jednostavan zamjenski dio može kasniti tjednima ili mjesecima.
Kod starijih sustava problem je još izraženiji jer originalni proizvođači često više ne postoje, a dokumentacija ili alati nisu dostupni. Uz to, male serije specifičnih komponenti teško se opravdavaju troškovno, dok sama geometrija dijelova ostaje ograničena tehnologijom izrade.
Industrijski 3D print u praksi
Industrijski 3D print uklanja potrebu za alatima i omogućuje izradu dijelova direktno iz digitalnog modela. To u praksi znači znatno kraće vrijeme od dizajna do gotovog dijela.
Zamjenski metalni dio poput nosača, kućišta ili funkcionalne komponente može se proizvesti u nekoliko dana, što značajno ubrzava održavanje i smanjuje ovisnost o globalnim opskrbnim lancima. Proizvodnja se može približiti mjestu korištenja, primje rice u vojnoj ili pomorskoj bazi.
Jedna od ključnih prednosti je i podrška za zastarjele sustave. Ako postoji fizički dio ili 3D sken, komponenta se može rekonstrui rati i ponovno proizvesti, čak i bez original nog alata ili kompletnog CAD-a.
Industrijski 3D print omogućuje i kon solidaciju dijelova. Sklopovi koji su se prije sastojali od više elemenata mogu se redizaj nirati u jednu funkcionalnu cjelinu, čime se smanjuje broj spojeva i potencijalnih točaka kvara.
Obrambeni sektor sve češće dolazi u situacije gdje klasična proizvodnja ne može pratiti operativne potrebe. Rokovi su dugi, opskrbni lanci složeni, a male serije često ekonomski neisplative. Aditivna proizvodnja i industrijski 3D print ovdje postaju praktičan alat za bržu dostupnost dijelova i veću otpornost sustava.
podržava upravo taj dio – od identifikacije pogodnih komponenti do optimizacije i kvalifikacije procesa za industrijsku upotrebu.
Važno je ipak napomenuti da industrijski
3D print u obrani nije zamjena za klasičnu proizvodnju, nego njezino proširenje tamo gdje ona pokazuje ograničenja. Kada je
potreban brz odgovor, kada opskrbni lanac nije pouzdan ili kada dijelovi više nisu dostupni, aditivna proizvodnja postaje konkretno operativno rješenje koje izravno utječe na spremnost sustava.
U regiji, Tehnoprogres osigurava lokalnu podršku u implementaciji EOS
tehnologija, od prvih projekata do integracije u postojeće proizvodne sustave. Javite se sa svojim projektom ili izazovom i dogovorite sastanak i demonstraciju sustava: d.loncar@tehnoprogres.hr
tehnoprogres.hr
Rješenja za ispitivanje za razvoj obrambenih tehnologija
Zašto odabrati ZwickRoell za primjenu u obrambenoj tehnologiji?
Zahtjevi za obrambenu proizvodnju rastu:
• Veći obujam proizvodnje
• Kraći razvojni ciklusi
• Novi visokoučinkoviti materijali
• Globalni lanci opskrbe
Ovi čimbenici čine procese testiranja složenijima nego ikad prije. Stoga je apsolutna pouzdanost u svim uvjetima ključna – a mi upravo to i pružamo.
Naša rješenja za obrambenu industriju
• Kvalifikacija materijala za ekstremne radne uvjete
• Ispitivanja funkcionalnosti i performansi za visoke sigurnosne standarde
• Automatizirani sustavi za ispitivanje učinkovitosti i preciznosti
• Analitika podržana umjetnom inteligencijom za procjenu obavještajnih podataka i optimizaciju procesa
Ukorijenjeni u njemačkoj inženjerskoj tradiciji i stručnosti te ojačani globalnom mrežom, nudimo širok portfelj ispitivanja. Kao vaš pouzdani partner u obrambenoj tehnologiji, isporučujemo prilagođena rješenja.
Rješenja za ispitivanje osobne zaštitne opreme
ZwickRoell nudi visokoprecizne sustave za ispitivanje osobne zaštitne opreme koja
ZwickRoell je vaš partner za tehnologiju ispitivanja materijala u sigurnosno kritičnim primjenama – od osobne zaštitne opreme do zrakoplovne i obrambene tehnologije, kao i vozila i pomorskih sustava. Naši sustavi za ispitivanje kombiniraju automatizaciju, analitiku i umjetnu inteligenciju, pružajući precizne i sljedive rezultate za kvalifikaciju materijala, kao i funkcionalna i performansna ispitivanja – čak i u ekstremnim uvjetima.
se koristi u obrambenoj industriji. Naša rješenja osiguravaju čvrstoću, izdržljivost i toleranciju oštećenja kaciga, pancira i sustava za nošenje – za apsolutnu sigurnost u ekstremnim uvjetima rada.
Zašto je ispitivanje materijala ključno za zaštitnu opremu?
Na terenu je oprema posljednja linija obrane za vojnike. Mora pružati kombinaciju mobilnosti, udobnosti i maksimalne zaštite. Naši postupci ispitivanja simuliraju realne uvjete kako bi se osigurala učinkovitost i pouzdanost materijala.
Naše tehnologije ispitivanja osobne zaštitne opreme:
• Analize udara i loma zaštitnih ploča, kompozitnih laminata i izreza školjki kaciga, kao i ispitivanja prodiranja na zaštitnim kacigama
• Određivanje čvrstoće na kidanje izolacijskih materijala kako je opisano u ISO 13937-2 i ISO 9073
• Ispitivanje sile djelovanja patentnih zatvarača u ispitivanju vlačne čvrstoće
• Određivanje otpornosti na kidanje transportnih remena
• Ispitivanja pričvršćivanja i sidrenja sustava nosača ploča, remena kaciga i nosača vizira
• Procjene integriteta školjki kaciga, vizira za zaštitu lica i keramičkih umetaka
• Dinamička ispitivanje performansi sustava ovjesa kaciga, šarki vizira i nosača za montažu
• Ispitivanja čvrstoće i naprezanja metalnih spojnica, konektora, kopči i pričvršćivača
• Simulacije zamora materijala i okoliša za keramičke/kompozitne ploče, laminate školjki kaciga i tekstilne slojeve
• Određivanje balističke otpornosti na prodiranje tekstilnih zaštitnih materijala
Rješenja za ispitivanje za zrakoplovnu industriju
ZwickRoell nudi rješenja za ispitivanja realističnih visokotemperaturnih ispitivanja kako bi se osigurale performanse i vijek trajanja zrakoplovnih komponenti pod ekstremnim toplinskim i mehaničkim opterećenjima.
Zašto je ispitivanje temperature u zrakoplovstvu ključno?
U zrakoplovnoj industriji materijali i komponente izloženi su ekstremnim temperaturama, značajnim mehaničkim opterećenjima i jakim temperaturnim fluktuacijama. Trend se i dalje kreće prema sve višim temperaturama, većim silama i rastućim zahtjevima za trajnost materijala. Moderni visokoučinkoviti materijali, poput onih koji se koriste u raketnim i mlaznim motorima, hipersoničnim zrakoplovima, plinskim turbinama ili sustavima toplinske izolacije, moraju pouzdano funkcionirati čak i u tim uvjetima.
• Karakterizacija materijala i konstrukcija
Proizvodnja,
pod ekstremnim temperaturama i opterećenjima u rasponu od –250 °C do +2000 °C.
• Naši sustavi ispitivanja podržavaju razvoj učinkovitih laganih materijala i osiguravaju pouzdanost visoko opterećenih i kritičnih komponenti – od trupova zrakoplova do komponenti motora.
• Pokrivamo sve razine tehnološke spremnosti (TRL) i nudimo rješenja za NADCAP-akreditirane procese.
Rješenja za ispitivanje kritične obrambene tehnologije
ZwickRoell nudi visokoprecizne metode mehaničkog ispitivanja za obrambenu industriju kako bi se osigurala funkcionalnost
oružja, vojne opreme i složenih tehnologija poput radarskih, senzorskih i komunikacijskih sustava – čak i u najtežim uvjetima.
Zašto je mehaničko ispitivanje ključno?
U obrambenoj tehnologiji, komponente moraju izdržati najveća opterećenja i ekstremne utjecaje okoline. Naši sustavi ispitivanja jamče apsolutnu pouzdanost, osiguravajući da svaka komponenta ispravno funkcionira u radu.
Naše tehnologije ispitivanja za kritične obrambene sustave
• Ispitivanja vlačne čvrstoće metalnih cjevastih elemenata, čelika za cijevi topova, kućišta raketa i minobacača, lansirnih šina i uzoraka oklopnih ploča
• Ispitivanje spljoštenosti cijevi na čeličnim cijevima prema ISO 8492 i DIN 50136
• Automatizirana ispitivanja tvrdoće šupljih tijela
• Ispitivanje zamora nosača oružja, sustava trzaja, mehanizama za zaključavanje i okvira za lansiranje
• Ispitivanje kompresije keramičkih vijaka
• Ispitivanje integriteta spojeva kao što su spojevi cijevi i kućišta, spojevi lansirnih cijevi i lemljeni izmjenjivači topline
• Ispitivanja udarnim i zareznim udarnim savijanjem (Charpy) na kućištima oružja, zatvaračima, oklopnim pločama,
Vaš iskusni partner za ispitivanje materijala.
Prvi izbor za ispitivanje na rastezanje, pritiskanje, savijanje, smicanje i torziju.
lansirnim cijevima
Proizvodnja, automatizacija i mehatronika
• Ispitivanja na visokim temperaturama i ispitivanja puzanja na cijevima tenkovskih topova, topničkih sustava, cijevima pušaka i mitraljeza
Rješenja za ispitivanje obrambenih vozila
ZwickRoell nudi visokoprecizne sustave za ispitivanje obrambenih vozila kako bi se osigurala čvrstoća, izdržljivost i tolerancija oštećenja svih komponenti - od panela trupa do sustava ovjesa. Naša rješenja jamče strukturni integritet i pouzdanost pod ekstremnim mehaničkim opterećenjima i zahtjevnim okruženjima.
Zašto je ispitivanje materijala ključno za obrambena vozila?
Obrambena vozila moraju biti sposobna za rad na bilo kojem terenu i u najtežim uvjetima. Naši postupci ispitivanja simuliraju realne operativne scenarije kako bi se potvrdila trajnost zavara, oklopnih ploča i komponenti šasije.
Naše tehnologije ispitivanja obrambenih vozila
• Ispitivanja konstrukcijske čvrstoće i opterećenja, kao što su ispitivanja širenja rupa na konstrukcijskom limu osjetljivom na pukotine, oklopnim pločama, okvirima šasije i komponentama ovjesa
• Ispitivanje pričvršćivača i ispitivanja lijepljenja za vijčane oklopne komplete, lijepljene spojeve i zavarene šavove trupa
• Procjene udara i opterećenja za oklopne ploče, konstrukcijske grede, oklopne ploče i sklopove odbojnika
• Dinamička funkcionalna ispitivanja kao što su ispitivanja čvrstoće na zamor lanaca, kao i za upravljačke poluge ovjesa, pogonska vratila, vučne kuke i nosače spremnika
• Analize umora i trajnosti osovina, torzijskih šipki, glavčina kotača i zavarenih spojeva šasije
• Karakterizacija navojnih pričvršćivača prema ISO 3800, DIN 969, MIL-STD-1312
• Ispitivanja na visokim temperaturama na ispušnim sustavima i pogonskim komponentama
• Ispitivanje puzanja inženjerskih plastika za motorni prostor, sustav goriva, unutrašnjost itd.
Rješenja za ispitivanje pomorskih sustava
ZwickRoell nudi visokoprecizne sustave za ispitivanje plovila i tehnologije pomorske obrane kako bi se osigurala čvrstoća, izdržljivost i tolerancija oštećenja svih komponenti. Naša rješenja osiguravaju otpornost na koroziju i strukturni integritet u ekstremnim uvjetima - za maksimalnu sigurnost u kontinuiranom radu.
Zašto je ispitivanje materijala ključno za pomorske sustave?
Brodska vozila rade u najizazovnijim okruženjima na svijetu. Svaka komponenta – od vanjskog oklopa do osovine propelera –mora izdržati koroziju, ponavljajuća naprezanja i iznenadne udarce. Naši postupci
ispitivanja simuliraju realne radne uvjete kako bi se osigurala pouzdanost svih sustava.
Naše tehnologije ispitivanja za pomorske sustave
• Ispitivanja pogonskog sklopa
• Ispitivanja lomne žilavosti i širenja pukotina na zavarenim šavovima tlačnih posuda, glavčinama propelera, konstrukcijskim okvirima i čahurama ležajeva
• Ispitivanje zamora i vijeka trajanja vijaka, kao i osovina propelera, kućišta pumpi, zavarenih ukrućenja i tornjeva kormila
• Ispitivanja vlačne čvrstoće užadi i kabela prema ISO 2307, DIN EN 1492, ISO 283
• Ispitivanje zamora zupčanika u pogonskom sklopu i analiza širenja pukotina u zavarenim spojevima
• Određivanje žilavosti pukotina elemenata ukrućenja u skladu sa standardima i određivanje vodikove krhkosti pod izravnim utjecajem vodika
• Određivanje vodikove krhkosti prema ASTM F1624 i ASTM F519
• Ispitivanja nosivosti i strukturnog integriteta vanjske oplate ploče, grede palube, osovine propelera (podskala) i privezni elementi www.zwickroell.com
NAPREDNA INDUSTRIJSKA AUTOMATIZACIJA
U skladu s najvišim standardima Industrije 4.0
Industrijska automatizacija
Robotske ćelije za automatsko posluživanje strojeva
Specijalni alatni strojevi
Stezne naprave
Automatizacija proizvodnih procesa pomoću industrijskih robota
Specializirani strojevi za automatizaciju procesa, montažu i ispitivanje kvalitete
Izdvojene primjene
Strojno učenje temeljeno na prepoznavanju objekta
Automatizirano mjerenje obradaka
Automatizirano lasersko označavanje obradaka
Visoko-rezolucijska kamera i mjerni sustav s ticalima
HSTEC je ovlašteni zastupnik sljedećih tvrtki:
Namjenski uređaj za postavljanje izolacijskih traka na okrugla kućišta od nehrđajućeg lima
Za naručitelja koji je želio povisiti produktivnost i osigurati dosljednu kvalitetu pri postavljanju dviju izolacijskih traka po obodu bubnja, osmislili smo i izradili namjenski uređaj za automatsko nanošenje izolacije na bubanj s automatskim odmotavanjem zaštitne trake. Rješenje omogućuje preciznu, brzu i ponovljivu izvedbu procesa uz minimalnu ovisnost o ručnom radu. Uređaj uključuje dva radna mjesta koja operater naizmjenično poslužuje, čime se smanjuje takt proizvodnje i povisuje produktivnost.
Početni izazov
Naručitelj se suočavao s problemima pri ručnom postavljanju izolacije – postupak je bio dugotrajan, ovisio je o iskustvu operatera i bio je osjetljiv na pogreške. Zbog ponavljajućeg rada dolazilo je do odstupanja u kvaliteti i snižene produktivnosti.
Cilj rješenja
Uređaj je osmišljen tako da objedinjuje ručne i automatizirane elemente u jedinstven i ergonomski radni proces.
Opis rješenja
Osnova stroja izrađena je od MiniTec aluminijskih profila uz primjenu spojnih elemenata PowerLock. Korišteni su profili dimenzija 90x90, 45x90 i 45x45. Sigurnost
u donjem dijelu osigurana je ispunama od praškasto obojenog lima, dok je gornji dio zaštićen prozirnim polikarbonatom. Područje u kojem operater pristupa stroju zaštićeno je sigurnosnim svjetlosnim zavjesama.
Stroj je podijeljen na lijevu i desnu stranu koje izvode jednake operacije, ali rade neovisno jedna o drugoj. Izborom tipa bubnja na HMI sučelju stroj automatski prilagođava prihvat bubnja, položaj izolacijskih traka i položaj linijskog lasera koji prikazuje početni položaj izolacijske trake.
Automatizirano rješenje za brzo, precizno i ponovljivo postavljanje izolacijskih traka na obod bubnjeva
Uređaj radi prema sljedećim koracima:
1. Izbor tipa bubnja
Operater na upravljačkom zaslonu izabire tip bubnja prije početka automatskog rada.
2. Ručno umetanje bubnja
Operater ručno postavlja bubanj u ležište radnog mjesta 1 ili 2 te pritiskom na upravljačku tipku potvrđuje prisutnost bubnja.
3. Automatsko poravnanje i pozicioniranje bubnja
Uređaj omogućuje nanošenje izolacije na dva različita tipa bubnjeva. Ovisno o izabranom tipu, pogonski kotači automatski se poravnavaju i pozicioniraju na točnu širinu koju je izabrao operater.
4. Postavljanje izolacije
Ruka za namatanje spušta se, operater umeće izolacijske trake u vodilice, postavlja početak trake na bubanj te djelomično odmotava silikonski zaštitni papir izolacije. Sustav zatim automatski izvodi namatanje izolacije oko bubnja i namatanje silikonskog zaštitnog papira.
5. Završetak ciklusa
Po završetku namatanja ruka za namatanje podiže se, a operater uklanja obrađeni bubanj.
NAMJENSKI UREĐAJ ZA POSTAVLJANJE IZOLACIJE
BUBANJ
Prednosti implementiranog rješenja
• Preciznost nanošenja – točno pozicioniranje izolacijskih traka
• Optimiran protok rada – brz i neometan proizvodni proces
• Smanjenje pogrešaka – manje ljudskih pogrešaka u proizvodnji
• Povišena produktivnost – značajno povećanje proizvodnih kapaciteta
• Poboljšana sigurnost – ergonomski dizajn za sigurno radno okruženje
Proizvodnja, automatizacija i mehatronika
Cjelokupan proces je ponovljiv, učinkovit i prilagođen standardiziranim proizvodnim zahtjevima.
Ključne tehnološke jedinice
• Sustav za namatanje s dva radna mjesta Uređaj je opremljen s dva radna mjesta za namatanje izolacije, što omogućuje neprekidnu proizvodnju – dok se na jednom mjestu izvodi namatanje, na drugom se priprema sljedeći bubanj. Takva izvedba skraćuje takt proizvodnje i povisuje produktivnost.
• Pogon bubnja
Bubanj pokreću pogonski kotači koje pokreće servomotor s reduktorom. Kotači su međusobno povezani lančanim prijenosom, što omogućuje sinkronizirano i stabilno okretanje za ravnomjerno i precizno nanošenje izolacije.
• Poravnanje bubnja Prije početka namatanja uređaj zaključava bubanj s pomoću pogonskih kotača kojima upravlja servocilindar.
Time se osigurava stabilnost i sigurno učvršćenje bubnja prije obrade.
• Potisna jedinica
Potisna jedinica stabilizira bubanj u radnom položaju. S pomoću pneumatskih aktuatora i pritisnog valjka osigurava ravnomjeran pritisak izolacije, što omogućuje pouzdano i precizno nanošenje bez stvaranja neželjenih zračnih džepova ispod izolacije.
Zaključak
Naše rješenje za postavljanje izolacije na bubanj predstavlja tehnološki napredno i učinkovito rješenje za suvremenu proizvodnju, u kojoj su kvaliteta i produktivnost ključni. Integracijom pametnih upravljačkih jedinica, preciznih senzora i stabilnih mehanizama uređaj je primjeren za automatizirane i poluautomatizirane proizvodne linije, gdje su potrebni brzina, ponovljivost i visoka kvaliteta bez kompromisa.
www.minitec.hr
POSTAVLJANJE BUBNJA U LEŽIŠTE
COVAL – kada vakuum postane ključni element pouzdane automatizacije
Tvrtka COVAL već više od 35 godina razvija vakuumska rješenja za industrijsku automatizaciju, pri čemu se ne usredotočuje samo na pojedinačne komponente, već na cjelovito upravljanje vakuumskim sustavima i optimiranje procesa rukovanja.
Vakuum kao kritičan dio automatiziranog procesa
Za razliku od robota ili upravljačkog sustava, vakuumski sustav izravno je povezan s proizvodom. Površina proizvoda, njegova poroznost, težina, oblik i brzina ciklusa mogu značajno utjecati na kvalitetu prihvata i stabilnost procesa. Zbog toga
vakuumski sustav više nije samo pomoćna komponenta, već važan čimbenik produktivnosti i pouzdanosti proizvodnje.
U tvrtki COVAL taj pristup opisuju konceptom „Vacuum Manager“, čiji je cilj osigurati stabilan prihvat, smanjiti broj zastoja, optimirati potrošnju energije i omogućiti bolju kontrolu procesa.
Od pojedinačnih komponenata do cjelovitih rješenja
Ponuda rješenja tvrtke COVAL obuhvaća vakuumske generatore, vakuumske pumpe, vakuumske sisaljke, vakuumske prihvatne sustave te inteligentne komponente za nadzor vakuuma. Rješenja su namijenjena primjeni u granama industrije kao što su ambalažna industrija, prehrambena industrija, prerada plastike, logistika i robotska automatizacija.
Posebnu pozornost posvećuju modularnim vakuumskim hvataljkama koje omogućuju rukovanje proizvodima različitih oblika, veličina i materijala. Modularna konstrukcija pojednostavljuje integraciju u robotske ćelije te omogućuje brzu prilagodbu novim aplikacijama.
U suvremenoj industrijskoj automatizaciji mnogo se pozornosti posvećuje robotima, upravljačkim sustavima i softveru, dok često ostaje zanemaren element koji je u izravnom kontaktu s proizvodom – vakuumski prihvatni sustav. Upravo stabilnost vakuuma često odlučuje o tome hoće li proizvodna linija raditi pouzdano ili će dolaziti do zastoja, oštećenja proizvoda i nepotrebnih troškova.
Produktivnost i energetska učinkovitost rukom pod ruku
Uz pouzdan prihvat, sve važnija postaje i energetska učinkovitost proizvodnih sustava. Komprimirani zrak predstavlja značajan dio operativnih troškova mnogih automatiziranih linija, stoga COVAL razvija rješenja koja smanjuju potrošnju energije uz istodobno zadržavanje visokih performansi sustava.
Njihovi vakuumski generatori i inteligentni sustavi upravljanja omogućuju optimiranje potrošnje vakuuma prema stvarnim potrebama procesa, što pridonosi nižim operativnim troškovima i održivijoj proizvodnji.
Tvrtka posebnu pozornost posvećuje i pouzdanosti rada. Kompaktna konstrukcija, manja potreba za održavanjem te tehnologije za sprječavanje začepljenja sustava doprinose manjem broju zastoja i većoj raspoloživosti proizvodne opreme.
Vakuumska rješenja kroz cijeli proces pakiranja
U mnogim industrijama – od prehrambene i farmaceutske do logistike i proizvodnje robe široke potrošnje – zahtjevi za bržim
pakiranjem, višom fleksibilnošću i nižim troškovima neprestano rastu. Vakuumska tehnologija pritom ima važnu ulogu jer omogućuje pouzdano rukovanje proizvodima različitih oblika, veličina i materijala bez mehaničkih opterećenja ili oštećenja proizvoda.
COVAL razvija svoja rješenja za cijelu liniju pakiranja – od prijenosa pojedinačnih proizvoda, oblikovanja ambalaže i punjenja, pa sve do završnog pakiranja i paletizacije. Vakuumske pumpe, generatori vakuuma i vakuumske sisaljke koriste se u pick-andplace sustavima, kartonažnim strojevima, linijama za pakiranje i robotskim sustavima za paletizaciju, gdje osiguravaju pouzdan protok proizvoda kroz cijeli proces.
Posebna prednost COVAL-ovih rješenja jest njihova prilagodljivost različitim
materijalima. Sustavi omogućuju učinkovito rukovanje kartonom, folijama, plastičnom ambalažom, staklom, metalnim proizvodima i brojnim drugim materijalima, uz zadržavanje velike brzine rada i visoke pouzdanosti procesa.
Digitalizacija vakuumskih sustava
Jedan od najvažnijih trendova u industriji jest prijelaz na pametne i međusobno povezane komponente. Dio tog razvoja postaju i vakuumski sustavi. COVAL u svoja rješenja integrira komunikacijske protokole i dijagnostičke funkcije koje omogućuju praćenje rada sustava u stvarnom vremenu. Operateri i djelatnici održavanja tako lakše prate stanje vakuuma, prepoznaju odstupanja te provode preventivno
održavanje prije nego što dođe do zastoja u proizvodnji.
Zaključak
Razvoj automatizacije danas više nije povezan samo sa snažnijim robotima i bržim proizvodnim linijama. Sve veću ulogu imaju i prateće tehnologije koje osiguravaju stabilnost, ponovljivost i energetsku učinkovitost procesa.
Tvrtka COVAL svojim vakuumskim rješenjima dokazuje da pravilno projektiran vakuumski sustav može značajno utjecati na produktivnost, kvalitetu i pouzdanost cjelokupne proizvodnje te predstavlja važan element suvremenih automatiziranih procesa.
www.halder.si
Za tvrtke koje žele povećati iskoristivost strojeva i standardizirati naprave, ovakav sustav predstavlja važan korak ka višoj produktivnosti: više aktivnih sati stroja, stabilniju kvalitetu te brže prelaske među serijama.
OSIGURAVANJE ČISTOĆE
Ultrafino
čišćenje je ključno za visokotehnološku proizvodnju
IZUZETNO VISOKI ZAHTJEVI PROIZVODNJE U VISOKOTEHNOLOŠKIM INDUSTRIJAMA OBUHVAĆAJU I ČISTOĆU KOMPONENATA. TE PONEKAD IZNIMNO STROGE SPECIFIKACIJE ZAHTIJEVAJU ODGOVARAJUĆE OSMIŠLJENE PROCESE I SUSTAVE ZA ČIŠĆENJE TE PRIMJERENO PROIZVODNO OKRUŽENJE.
Za osiguravanje konkurentnosti na tržištu i spremnosti na izazove budućnosti, brojne tvrtke restrukturiraju svoju ponudu proizvoda. Trendovi na tom području usmjereni su na sofisticirana rješenja za visokotehnološke industrije, pri čemu nisu prisutni samo viši zahtjevi glede preciznosti komponenata, već i iznimno strogi zahtjevi glede čistoće komponenata, koja mora biti postignuta na procesno pouzdan, ekonomičan i održiv način. Sve to zahtijeva drugačiji pristup čišćenju, kritički
ZA OSIGURANJE DEFINIRANOG VREMENA URANJANJA OBRAĐIVANE ROBE U KUPKE ZA ČIŠĆENJE, ŠTO OVISI O POJEDINAČNOM OBRATKU, UPRAVLJANJE PROCESOM MORA BITI NA VISOKOJ RAZINI.
pogled na čitav proizvodni lanac i proizvodno okruženje te iskusnog partnera.
U okviru industrijske preobrazbe, sve više tvrtki fokusira se na proizvodnju visokokvalitetnih proizvoda i komponenata s visokom dodanom vrijednošću, prvenstveno u visokotehnološkim područjima koja obećavaju stabilnu potražnju i rast u budućnosti. Izuzetno visoki zahtjevi glede preciznosti izrade u područjima kao što su poluvodička industrija, proizvodnja elektronike, elektromobilnost, industrija optike i optoelektronike, senzorska tehnologija, fotonika, tehnologija tankih prevlaka, vakuumska i laserska tehnologija, analitika te zrakoplovna industrija obuhvaćaju i čistoću komponenata. To se odnosi na različite komponente, kao što su elektronički dijelovi, milimetarski konektori, precizna optika ili strukturne komponente veličine do jednog metra, bez obzira na materijal od kojeg su izrađene.
Određivanje čistoće obzirom na zahtjeve
Trendovi u industriji predstavljaju izazove pri čišćenju proizvoda. Za razliku od
AUTORICA: Doris Schulz
FOTOGRAFIJE: Ecoclean
Sve veće zahtjeve visokotehnoloških industrija gurnule su čišćenje komponenata do novih granica. Ultrafino čišćenje s visokim zahtjevima za čistoću postaje odlučujući faktor za konkurentnost, što od proizvodnih tvrtki zahtijeva promišljanje o čitavom proizvodnom lancu i suradnju s partnerima koji imaju duboko primjenjivo znanje i iskustvo, nude napredne tehnološke sustave i provjerene sposobnosti za testiranje.
konvencionalnog čišćenja proizvoda, koje uključuje uklanjanje velikih količina nečistoća nastalih tijekom proizvodnje, kao što su odvojene čestice i korišteni mediji, pri ultrafinom čišćenju i čišćenju za postizanje visoke čistoće uklanjaju se minimalne količine nečistoća.
U SUSTAVIMA ZA ČIŠĆENJE S KOMORAMA, KAO ŠTO JE PRIMJERICE DVOKOMORNI SUSTAV ZA ČIŠĆENJE VODOM, SUSTAVNA TEHNOLOGIJA, PROTOK I FILTRIRANJE MEDIJA TE SAMA KONSTRUKCIJA SUSTAVA PRILAGOĐENI SU SPECIFIČNIM ZAHTJEVIMA ČIŠĆENJA.
Zahtjevi glede čistoće kod čestica nečistoće sežu ispod mikrometarskog područja. Ovisno o pojedinom industrijskom
području, vrsti komponenata i njihovoj primjeni, organski i anorganski slojevi nečistoća, ostaci mikroorganizama i ostaci iona moraju biti pouzdano i ponovljivo uklonjeni do nanometarskog područja. U aplikacijama gdje je zahtijevana visoka čistoća, kao što je primjerice proizvodnja komponenata za EUV litografiju, također se moraju uzeti u obzir tvari koje uzrokuju rasplinjavanje vodika.
Zahtjevi glede čistoće pri kontaminaciji sa česticama nečistoće definirani su razredima
ZAHTJEVI GLEDE ČISTOĆE PRI KONTAMINACIJI ČESTICAMA SEŽU ISPOD MIKROMETARSKOG PODRUČJA, DOK PRI KONTAMINACIJI SA SLOJEVIMA ORGANSKIH I ANORGANSKIH NEČISTOĆA ČAK U NANOMETARSKO PODRUČJE, PRI ČEMU NEČISTOĆE MORAJU BITI UKLONJENE NA POUZDAN I PONOVLJIV NAČIN.
čistoće površine (ORK) u skladu sa standardom EN ISO 14644-9 (SPC), smjernicama VDI 2083, list 9.1 za čistoću površina kontaminiranih kemijskim, organskim i anorganskim slojevima nečistoća ili standardima pojedinih proizvođača. Pored toga, može se ocjenjivati i isparavanje primjenom masenih spektrometara.
Postupci čišćenja za postizanje takvih visokih specifikacija zahtijevaju pouzdane partnere sa cjelovitim tehnološkim znanjem i iskustvom u području industrijskog čišćenja. Osim toga, potrebna su i praktična iskustva u području čišćenja te odgovarajuće sposobnosti za provođenje testova čišćenja u realnim uvjetima. Tvrtka Ecoclean sa svojim globalnim iskustvima u području cjelovitih rješenja i usluga u industrijskom čišćenju za postizanje ultrafine čistoće i visoke razine čistoće ispunjava sve te zahtjeve.
Izbor primjerenog procesa čišćenja i sistemske tehnologije
Za postizanje vrlo strogih specifikacija čistoće na pouzdan, ponovljiv i održiv način obično je potrebno provesti brojne korake čišćenja duž proizvodnog lanca. Pri izboru optimalnog rješenja za čišćenje, vrlo su važni
BROJ JEDAN
U SIGURNOSTI PROIZVODNJE
Troax unutar Machine Guard programa nudi kompletna rješenja za zaštitu osoblja i proizvodnih procesa.
S našim proizvodima vaša proizvodnja postaje sigurnija i učinkovitija.
Više pročitajte na troax.com
materijal komponenata, njihova geometrija, dimenzije i masa, vrsta nečistoća, zahtjevi za čistoću te primjerenost procesa i korištenih kemikalija. Na temelju svih tih čimbenika određuje se koliko koraka čišćenja treba provesti, koji se medij koristi i koja će se tehnologija primijeniti. Pored toga, treba uzeti u obzir i druge čimbenike, kao što su kvaliteta medija za ispiranje i tehnologija sušenja, te rukovanje obratcima i uvjeti okoline, kao što su povezivanje ili integracije u čistu sobu ili čisto okruženje.
Čišćenje uzduž proizvodnog lanca
Ishodište za postizanje ultrafine ili visoke čistoće su odmašćeni obrađeni dijelovi. Za postizanje i održavanje takve razine čistoće, postupak čišćenja mora se provesti nakon različitih postupaka proizvodnje, kao što su obrada, preoblikovanje, brušenje ili poliranje. Učinak sredstava za čišćenje poboljšava se različitim procesnim tehnologijama, kao što su parno odmašćivanje, prskanje, visokotlačno ispiranje, uranjanje, ultrazvučno i megazvučno čišćenje, plazma čišćenje, uranjajuće ispiranje, pulsno tlačno čišćenje (PPC) i ultrazvučno pulsno čišćenje, koje se mogu kombinirati praktički na sve načine.
JEDINSTVENA RJEŠENJA
PODNOSI UDARCE DO 2.500 JOULEA
IZVRSNA VIDLJIVOST
Proizvodnja, automatizacija i mehatronika
Ovaj skup postupaka osigurava dosljedno postizanje tražene čistoće, čak i u slučaju obrađivanih dijelova kompleksnih oblika. Pri među-procesima čišćenja ili za čišćenje komponenata s manje strogim zahtjevima glede čistoće, obično se primjenjuju modularni sustavi s jednom ili više komora koji rade pod vakuumom, poput EcoCstretch ili EcoCvela. Ti sustavi mogu raditi uz primjenu ekološki prihvatljivih otapala, kao što su ugljikovodici ili modificirani alkohol ili posebna sredstva za čišćenje na bazi vode. Dizajn sustava, protok medija i obrada medija prilagođeni su pojedinim
ZA ČIŠĆENJE KOMPONENATA OD RAZLIČITIH MATERIJALA, POSTIZANJE VELIKE PROTOČNOSTI I STROGIH ZAHTJEVA GLEDE ČISTOĆE, MODULARNI SUSTAVI S URANJANJEM U VIŠE ULTRAZVUČNIH KUPKI MOGU SE UČINKOVITO PRILAGODITI POJEDINAČNOJ APLIKACIJI TE SE MOGU INTEGRIRATI ILI POVEZATI SA ČISTOM SOBOM.
aplikacijama. Budući da se postupak čišćenja, poput uronjenog ispiranja, ultrazvučnog čišćenja ili pulsnog tlačnog čišćenja, odvija u komori, takav sustav je također primjeren za čišćenje velikih i kompleksnih obradaka. Sustavi za uranjanje u veći broj kupki s ultrazvukom predstavljaju optimalno rješenje za čišćenje komponenata od različitih materijala, postizanje velike protočnosti i strogih zahtjeva glede čistoće. Osim namjenskih sustava prilagođenih pojedinim aplikacijama čišćenja, tvrtka Ecocelan nudi i učinkovita rješenja sa serijom sustava UCM Smart Line i UCM Performance Line, koji su sastavljeni od standardiziranih modula. Kontroleri i upravljačka tehnologija ugrađeni su u pojedinačne module za procesne korake čišćenja, ispiranja, sušenja i posluživanja te transportni sustav. Sve to, zajedno s tehnologijom čišćenja prilagođenom specifičnim zahtjevima, omogućuje optimalnu prilagodbu čitavog sustava pojedinim aplikacijama čišćenja. Mogućnost kasnije nadogradnje sustava osigurava spremnost na izazove budućnosti u slučaju da se zahtjevi za čišćenje povećaju.
Tvrtka Ecoclean u svom testnom centru za razvoj procesa i pružanje usluga čišćenja određuje odgovarajuće koncepte sustava za aplikacije i optimalne procese čišćenja. Tvrtka ima na raspolaganju čistu sobu
TESTNI CENTAR ZA POSTIZANJE VISOKE ČISTOĆE TVRTKE ECOCLEAN SA ČISTOM SOBOM I RAZNOM MJERNOM OPREMOM DOSTUPAN JE ZA RAZVOJ PROCESA ČIŠĆENJA I ODREĐIVANJE PARAMETARA ČIŠĆENJA U STVARNIM PROIZVODNIM UVJETIMA. PORED TOGA, TVRTKA NUDI I USLUGE ČIŠĆENJA KOMPONENATA.
razreda 7 s područjima razreda 6 te raznoliku mjernu opremu i metode analize, poput mikroskopije, analize ostataka plina, ultraljubičastih i fluorescencijskih mjerenja. Osim razvoja procesa čišćenja i određivanja parametara čišćenja za pojedinačne proizvode, tvrtka Ecoclean u svom testnom centru nudi i usluge čišćenja. Na postaji za pakiranje osigurava da očišćene komponente zadrže visoku razinu postignute čistoće do isporuke kupcima.
ecoclean-group.net
HUMANOIDI ILI NAMJENSKI ROBOTI
Što čuju proizvođači kada prođe oduševljenje?
Humanoidi su trenutačno posvuda. Za voditelje u proizvodnji, koji su pod pritiskom da poboljšaju produktivnost, pitanje je neizbježno: je li to nešto što bismo trebali planirati?
Humanoidni roboti su trenutačno posvuda. Pretražite LinkedIn i vidjet ćete humanoida koji trči polumaraton, pleše i izvodi pažljivo koreografirane rutine, što ukazuje na veliki napredak u performansama robotike. Za voditelje u proizvodnji, koji su pod pritiskom da poboljšaju produktivnost, pitanje je neizbježno: je li to nešto što moramo planirati – ili samo promatrati izdaleka?
Kada predstavljanje nije isto što i uvođenje
S stajališta istraživanja, profesor Norbert Krüger, profesor i predstojnik odjela za inženjerstvo na Sveučilištu Južne Danske, istaknuo je razliku između privlačne prezentacije i industrijski izvedivog sustava. Priprema impresivnog videa je relativno jednostavna. U laboratorijskom okruženju moguće je postaviti robote, resetirati
ih i ponovno pokušati, dokle god zadatak ne funkcionira barem jednom – dovoljno da privuče pozornost. Proizvodnja zahtijeva nešto potpuno drugačije: učinkovitost koja se održava kroz tisuće ciklusa, uz promjenu uvjeta, bez stalnog ljudskog posredovanja. Manipulacija ostaje jasan primjer, gdje humanoidna tehnologija ima još dugi put pred sobom. Ljudske ruke s pet prstiju čine se intuitivno korisnima, no vješto hvatanje
na razini industrijske pouzdanosti ostaje neriješeno. Najkompleksnija robotska ruka postiže otprilike 50-postotnu pouzdanost u obavljanju zadataka. Tehnički impresivno. Operativno neupotrebljivo.
Napredak na području kretanja, učenja i percepcije je stvaran, a ulaganja se i dalje ubrzavaju. Bez robusne, ponovljive manipulacije, široka industrijska primjena humanoida ostaje teško opravdana.
Pouzdanost kao prava prepreka
Kompleksnost umnožava načine kvarova, a humanoidi su među najkompleksnijim strojevima koji su ikada izgrađeni. U proizvodnji su očekivanja glede pouzdanosti nemilosrdna. Sustav koji otkaže jednom na sto ciklusa nije »gotovo spreman«, nego je neupotrebljiv. Tvornička okruženja zahtijevaju performanse koje su blizu potpune pouzdanosti, prije nego što zasluže povjerenje. Sve što je manje, znači prekid, ponovni rad i ručno obnavljanje.
Sigurnost dodatno komplicira probleme s humanoidima. Ocjena rizika u industrijskoj robotici manje se fokusira na to kako sustavi rade, a više na to kako ne uspijevaju. Kod humanoida, veličina, masa i dinamičko
kretanje uzrokuju scenarije kvarova, kao što je gubitak ravnoteže, koje je izuzetno teško ublažiti u skladu s trenutačnim sigurnosnim standardima. Dok se rad na standardima nastavlja, to ostaje glavna prepreka za kratkoročnu upotrebu.
Kako rukovoditelju u proizvodnji dolaze do rješenja
Ključna mjerila za ocjenjivanje u tvrtki uključuju sigurnost, rentabilnost ulaganja, pouzdanost te utjecaj na kvalitetu i praćenje. Tehnologije koje dobro funkcioniraju u svim tim dimenzijama se uvode i šire. One, koji to ne učine, ne.
Širenje tehnologija ovisi o upravljanju, standardizaciji i partnerima koji su sposobni podržati ponovljivo uvođenje u različitim regijama i lokacijama. Prvo je potrebno popraviti procese,
standardizirati ono što funkcionira, ulagati u upravljanje promjenama i nagrađivati uvođenje. Izvedba, a ne eksperimentiranje, je ono što donosi promjene.
Zaključak
Industrijska vrijednost proizlazi iz sustava koji su osmišljeni oko zadataka i okruženja, a ne oko idealizirane ljudske forme.
Humanoidi će možda u budućnosti igrati ulogu kada se hardver, učenje i interakcija razviju. No, za proizvođače koji danas donose odluke, uspjeh je i dalje ovisan o tehnologijama koje su sigurne, pouzdane, izdržljive i prilagodljive.
Slovenski laserski pioniri
Društvo Hidria ne treba posebno predstavljati, jer se smatra jednim od najprepoznatljivijih slovenskih tvrtki u području automobilske i industrijske tehnologije.
Tvrtka sa sjedištem u Donjoj Idriji okuplja četiri proizvodne lokacije u Sloveniji, a djeluje izrazito globalno, što prvenstveno dokazuje svojim portfeljem proizvoda. Njena rješenja za automobilsko industriju koriste svi vodeći europski proizvođači vozila i originalne opreme za njih. Upravljački mehanizmi tvrtke Hidria za sigurnu,
udobnu i učinkovitu vožnju sastavni su dio svakog petog europskog automobila, a još veći tržišni udio uskoro će imati iznimno inovativni sustav hladnog paljenja Hidria Optymus PSG, dobitnik nagrade za zelenu inovaciju godine, koji pokreće sve veći broj novih vozila opremljenih dizelskim motorom. Tvrtka je također vrlo aktivna u području e-mobilnosti. Njihove lamele elektromotora su također ugrađene u otprilike petinu električnih i hibridnih vozila koja voze po europskim cestama. Pored toga, tvrtka razvija visoko učinkovite industrijske sustave koji pomažu u očuvanju okoliša – te vrijednosti svakodnevno živi gotovo dvije tisuće zaposlenika.
Recept za uspjeh tvrtke Hidria leži u očitoj specijalizaciji. U okviru četiri poslovne jedinice i dva kompetencijska centra na različitim lokacijama u Sloveniji i širom svijeta pažljivo njeguju inovacije i traže automobilska i industrijska rješenja za bolju budućnost. Već spomenuta grijana svjećica sa senzorom tlaka za dizelska vozila postavila je Hidriu na svjetsku kartu automobilske industrije, u kojoj se tvrtka smatra vrlo cijenjenim dobavljačem. Spomenuti proizvod Hidria proizvodi na lokaciji u Tolminu, koja predstavlja Hidrijinu poslovnu jedinicu s najdužom poviješću. Iako je 1955. godine po slovenskim cestama jedva vozio koji automobil, u Tolminu je već prije više od 70 godina hrabro i vizionarski započela proizvodnja automobilskih svjećica.
AUTOR: Miran Varga
Tvrtka Hidria smatra se jednim od vodećih globalnih pružatelja inovativnih rješenja za automobilske i industrijske tehnologije. Njegova snaga ne počiva samo na tradiciji, već i na stalnom ulaganju u visokotehnološku proizvodnju, gdje ključnu ulogu imaju upravo laserske tehnologije.
Vlastiti prototipni laboratorij
Danas u Tolminu nastaju najfiniji i najkompleksniji proizvodi spomenute tvrtke, gdje su posebno ponosni na svoj razvojni laboratorij, koji se brine o razvoju vlastitih proizvoda, izradi prototipova i razvoju proizvodnih procesa.
»Isprva smo zahtjevno lasersko zavarivanje prototipnih rješenja slali specijaliziranim vanjskim izvođačima, no brzo smo shvatili da to usporava i poskupljuje sam razvoj, stoga
smo kupili lasersku opremu i počeli intenzivno testirati revolucionarne ideje,« prisjeća se dr. Miha Kenda, voditelj razvojne tehnologije u Hidrii Advancetec, i dodaje: »U našem prototipnom laboratoriju ključna tehnologija je lasersko mikro zavarivanje, pri kojem su
Proizvodnja,
širina zavara i dubina penetracije manje od jednog milimetra – stoga naše inženjerske rasprave često teku u mikrometrima. Uspjesi tvrtke potvrđuju da su upravo mogućnosti vlastite izrade prototipova i testiranja ključ za uspješan razvoj proizvoda i procesa.«
Među suvremenom opremom razvojnog laboratorija nalaze se i dva »muzejska« primjerka, od kojih je jedan još uvijek u funkciji. Naš sugovornik nam je ponosno pokazao lasersku ćeliju za ručno zavarivanje Trumpf TruCell 3004, koja broji već više od dva desetljeća. »Svi metalni proizvodi tvrtke Hidria u posljednja dva desetljeća razvijeni su na ovom stroju,« ponosno kaže dr. Kenda i objašnjava da danas u laboratoriju primjenjuju prvenstveno laserske izvore Trumpf TruDisk i TruPulse.
Prvi sa zelenim industrijskim laserom u svijetu!
Gotovo nevjerojatno zvuči da su upravo u Hidrii u Tolminu, u suradnji s korporacijom TRUMPF, kao prvi na svijetu počeli koristiti industrijski laser sa zelenom svjetlošću valne duljine 515 nanometara. »To je bilo još prije nego što je zbog razmaha elektromobilnosti automobilska industrija pokrenula pravu euforiju zavarivanja obojenih metala. Naša aplikacija je zahtijevala heterogeni zavareni spoj bakra i nehrđajućeg čelika – nekoliko nanometara debela bakrena folija fleksibilne tiskane pločice trebala se privariti na
Nova obitelj PoWa!
Kolaborativni roboti nosivosti od 7 do 30 kilograma koji objedinjuju industrijske performanse, nenadmašnu brzinu veću od 5 m/s i vrhunsku sigurnost za novu razinu automatizacije.
Proizvodnja, automatizacija i mehatronika
piezoelektričnu senzorsku jedinicu od nehrđajućeg čelika,« prisjeća se dr. Kenda. Objašnjava kako su u tvrtki, tražeći rješenje, došli do tvrtke TRUMPF, koja je slovenskim inženjerima prvo posudila prototipni laserski stroj TruPulse 421, a Tolminci su zatim kupili i prvi serijski proizvedeni laserski izvor istog modela!
Za upravljanje tehnologijom potrebno je znanje
Kao što naglašava dr. Kenda: »Tehnologiju je moguće brzo kupiti, ali znanje se stvara polako – kroz iskustva i vrijeme. Stoga naše stipendiste već tijekom studija usmjeravamo na područja gdje mogu teorijsko znanje izravno isprobati u praksi. Upravo u tom prepletanju nastaje neprocjenjivo znanje koje Hidriu svrstava među vodeće u Sloveniji na području naprednih proizvodnih tehnologija.«
I sam je prošao sličan put. S laserskim mikro-zavarivanjem se susreo već u okviru završnog rada na prvoj razini, a znanje je dodatno produbio tijekom magistarskog studija. U Hidrii se nakon završetka studija zaposlio kao procesni razvojni inženjer za lasersko zavarivanje. »Istovremeno sam nastavio s doktorskim studijem, gdje sam praktični rad u tvrtki nadograđivao s dubokim teorijskim spoznajama. Pravo povezivanje akademskog znanja s konkretnim industrijskim izazovima omogućilo mi je cjelovito razumijevanje tehnologije.«
Doktorski studij je zatim posvetio upravljanju mikrometrskih deformacija pri zavarivanju koje nastaju zbog lokalnih temperaturnih
utjecaja laserske zrake. Pri izradi preciznih senzora takve promjene su iznimno osjetljive, stoga zahtijevaju preciznu analizu i optimiranje procesa. Rezultat doktorskog studija bio je razvoj i uvođenje inovativnog rotacijskog mikrolaserskog zavarivanja s dvostrukom zrakom, koje danas predstavlja osnovicu za proizvodnju grijanih svjećica Optymus PSG. »Do danas smo ih proizveli već više od tri milijuna, što potvrđuje robusnost procesa i proizvoda.«
Zaključak doktorskog rada dr. Kenda dokazuje još širi utjecaj: znanje stvoreno u Hidrii može pomaknuti granice ne samo tvrtke, već i čitave industrije i akademskog prostora. Samo suradnja između oba svijeta stvara okruženje u kojem ideje brže sazrijevaju i postaju dio globalnog tehnološkog napretka.
Laboratorij i proizvodnja su dva svijeta
Sugovornik potvrđuje da je za mnoge proizvodne tvrtke upravo industrijalizacija sve kompleksnijih proizvoda s iznimno uskim tolerancijama najveći izazov. To još više vrijedi za područje zavarivanja. U više od 30 metara dugoj i potpuno automatiziranoj proizvodnoj liniji s više laserskih operacija, gdje se čovjek u nijednom dijelu procesa ne dotakne proizvod, osiguranje kvalitete predstavljalo je izniman izazov. »Morali smo osigurati apsolutnu kvalitetu, jer zastupamo stajalište da loš proizvod ne smije doći do kupca u automobilskoj industriji. Uveli smo više sustava kontrole – od fotodiode koja kontinuirano prati plazmu lasera, računalnog vida za kontrolu zavara, testiranja nepropusnosti itd. Postigli smo zacrtano –sada možemo u stvarnom vremenu vidjeti lošiji zavar i odgovarajuće reagirati.«
U proizvodnom pogonu u Donjoj Idriji i na Jesenicama nastaju lamele od elektro-limova, koje su sastavni dio svakog elektromotora. Izrađene su u procesu brzohodnog štancanja preoblikovanjem elektro-limova debljina od 0,20 do 1 mm. Tvrtka proizvodi rotorske i statorske lamele, kao i već sastavljene statorske i rotorske pakete. I u ovom slučaju su na djelu laseri. U želji za iznimnom preciznošću primjenjuju tehnologiju laserskog zavarivanja. I u Hidrii je to posebno, jer se zavarivanje provodi odmah nakon štancanja, bez zahvata između, što znači da su na proizvodima još uvijek prisutne nečistoće koje mogu predstavljati
probleme za sam proces zavarivanja (npr. mazivo itd.).
»Bili smo suočeni s izazovima kako napraviti kvalitetan zavareni spoj i u nečistom okruženju, budući da klasično čišćenje obradaka ispiranjem ili mehaničkim čišćenjem površine nije dolazilo u obzir zbog posljedične cjenovne nekonkurentnosti proizvodnje,« objasnio nam je Matjaž Humar, specijalist za razvoj procesa zavarivanja u Hidrii Lamtec, te nastavio: »Čak je i zavarivanje s dvostrukim prolazom, pri kojem prvi prolaz služi za čišćenje površine, a drugi za zavarivanje, predstavljalo izazov, jer takav način zavarivanja zahtijeva dvostruko više vremena. Stremili smo ka cilju da zavarivanje izvedemo u jednom prolazu. I uspjeli smo.« U proizvodnji lamela, koji nastaju od elektro-limova, na koje je također nanesen i tzv. izolacijski lak, primjenjuje se poseban i iznimno precizno kontrolirani postupak zavarivanja, gdje ništa nije prepušteno slučaju. »Zavarujemo s više optika istovremeno. Laserska rješenja TRUMPF omogućuju nam da možemo dijeliti lasersku zraku već unutar samog izvora, koji opslužuje dvije, tri ili čak četiri optike za zavarivanje, pri čemu je iznimno važno i to da izvor za lasersko zavarivanje osigurava kontinuiranu i istovremeno podesivu snagu za zavarivanje. Za kvalitetne zavarene spojeve ključne su i postavke ravnomjernog povećanja i opadanja snage laserskog zraka, « pojasnio je Humar. Čak i u slučaju proizvodnje i zavarivanja lamela, ništa nije prepušteno slučaju. Kontrola proizvoda je stalno prisutna – od ulaznog materijala, međufazne kontrole tijekom operacija do završne kontrole. Kvaliteta zavara nakon zavarivanja provjerava se nerazornim i ispitivanjima s razaranjem. Među nerazornim metodama najčešće se primjenjuje vizualna kontrola, dok se kod ispitivanja s razaranjem najčešće primjenjuju metalografska ispitivanja, kojima se analizira poprečni nosivi presjek zavara te ocjenjuju strukturne i geometrijske karakteristike, kao što su širina zavara i dubina provarivanja. Opseg kontrole ovisi o pojedinom proizvodu, budući da su zahtjevi naručitelja iz automobilske industrije iznimno visoki: svaki zavar mora tijekom svog životnog vijeka pouzdano podnositi propisana mehanička opterećenja kojima je proizvod izložen tijekom rada.
Proizvodnja, automatizacija i mehatronika
Kada je samo najbolje dovoljno dobro
Danas u slovenskim pogonima tvrtke Hidria koriste isključivo laserske strojeve i opremu proizvođača TRUMPF i imaju za tu odluku opravdane razloge. »Pristali smo isključivo na lasere TRUMPF, jer se ta tvrtka kroz više desetljeća suradnje dokazala i u podršci i u održavanju. Servisna mreža, rezervni dijelovi, iznimna odzivnost i
3ARM – najnoviji manipulator
Manipulator 3ARM® M10 je industrijska manipulativna ruka s visokom nosivošću, razvijena za precizno i ergonomsko ručno rukovanje teškim teretima do 120 kg. Kao rješenje za podizanje, omogućuje operaterima da terete podižu, pozicioniraju, okreću i postavljaju glatko i sigurno u bilo kojem smjeru.
S najširom paletom konfiguracija ruku i prilagodljivih sustava hvataljki, M10 se jednostavno prilagođava transportnim trakama, montažnim linijama, strojnim alatima i zahtjevnim industrijskim aplikacijama. Rezultat je poboljšana ergonomija, sigurnost i produktivnost u okruženju teške industrijske proizvodnje.
Glavne značajke
• Nosivost do 120 kg – omogućuje sigurnu manipulaciju i većih tereta
• Podesiva brzina – za optimalnu prilagodbu radnom procesu
• Gumbi za pomicanje gore/dole – za jednostavno i intuitivno upravljanje
• Različite konfiguracije ruke:
» donja ili gornja montaža
» jednostruke ručke
» dvostruke ručke
» automatske dvostruke ručke.
• Prilagodljivi sustavi prihvata:
» mehanički prihvat
» magnet
» vakuum
» ili rješenje po mjeri.
• Ručne ili pneumatske kočnice za sigurno zaključavanje tereta.
• Veliki radni doseg:
» 2310 mm vertikalno
» 2500 mm horizontalno.
Manipulator M10 je idealno rješenje za tvrtke koje žele poboljšati ergonomiju radnog mjesta, povisiti produktivnost i osigurati višu sigurnost na radu.
U MB-NAKLO možete dobiti dodatne informacije kao i sve dostupne duljine ruku, maksimalne nosivosti, mogućnosti završnih hvatača te različite konfiguracije sustava.
pouzdanost partnera – u proizvodnji vrijedi dvostruko ako se na dobavljača opreme stvarno možeš osloniti,« naglašava dr. Kenda i zaključuje: »Dodatni aspekt je rad sa samim uređajima – grafička su sučelja i upravljanje zaposlenicima dobro poznati, a i obrazovanje kadra je brže, jer svi znamo o čemu govorimo.«
www.hidria.com
www.trumpf.com
Predstavljamo vam najnoviji manipulator M10, razvijen za pouzdano, sigurno i učinkovito rukovanje teretima u industrijskom okruženju. Uređaj objedinjuje robusnu konstrukciju, prilagodljive konfiguracije i različite opcije hvatanja, stoga se potpuno prilagođava vašem radnom procesu.
UREĐAJ M10 OBJEDINJUJE ROBUSNU KONSTRUKCIJU, PRILAGODLJIVE KONFIGURACIJE I RAZLIČITE OPCIJE HVATANJA, STOGA SE POTPUNO PRILAGOĐAVA VAŠEM RADNOM PROCESU.
www.mb-naklo.si
STADLER se širi u Japan z novim uredom kako bi podržao rastuće tržište recikliranja
u zemlji
Tvrtka STADLER Anlagenbau GmbH, globalno aktivna njemačka tvrtka, specijalizirana za projektiranje, proizvodnju i montažu uređaja za sortiranje po mjeri, otvorila je novi ured u Japanu. Taj korak predstavlja daljnji korak u međunarodnoj strategiji rasta tvrtke i jača njenu dugoročnu posvećenost azijskom tržištu.
»Ovo otvaranje je važna prekretnica. Vjerujemo da možemo svojom tehnologijom bitno poboljšati sortiranje dragocjenih materijala u Japanu i vratiti ih u krug recikliranja, čime doprinosimo čišćem i održivijem svijetu,« naglasio je Willi Stadler, direktor grupacije STADLER.
Prelazak Japana u kružno gospodarstvo i nove prilike za dobivanje materijala
Japan je za STADLER strateški važno tržište, obilježeno snažnom usmjerenošću na kvalitetu i visoko razvijenu infrastrukturu upravljanja otpadom.
Zemlja koja je povijesno ugostila otprilike
70 % svih svjetskih spalionica, izgradila je model gospodarenja otpadom koji se prvenstveno temelji na energetskoj iskoristivosti otpada (WtE), a tome pridonose
STADLER je u Japanu otvorio novi ured i osnažio svoju prisutnost na tržištu koje tradicionalno oblikuju rješenja Waste-toEnergy (WtE). Zanimanje za tehnologije sortiranja raste, jer operateri žele iz tokova otpada –posebno plastike i komunalnog otpada – dobiti veću vrijednost. Njemačka tvrtka sa svojim iskustvima iz prethodnog sortiranja PET boca, ambalaže i recikliranja metala podržava učinkovitije i kružno upravljanje resursima.
ograničena dostupnost odlagališta i visoka urbaniziranost.
No paralelno, Japan ubrzano prelazi na kružno gospodarstvo, što potiču sve stroži propisi i rastući naglasak na kvalitetu materijala te učinkovitu primjenu resursa. Inicijative, poput Zakona o kruženju plastičnih resursa (engl. Plastic Resource Circulation Act), koji promovira japansko ministarstvo za okoliš, jačaju potrebu za višim stopama recikliranja plastike i za učinkovitijim postupcima sortiranja prije samog spaljivanja.
U tom kontekstu raste interes za rješenja sortiranja prije spaljivanja, koja omogućuju izdvajanje dragocjenih reciklabilnih materijala, posebice plastike i tokova komunalnog otpada. Među njima je i razvoj suhog sortiranja kao alternative tradicionalnim mokrim procesima. Ključni aspekt je integracija uređaja za sortiranje uz postojeće WtE pogone, kako bi se prije proizvodnje energije prikupilo što više materijala. STADLER s europskim stručnim znanjem nudi izvrsnu podršku u tom prijelazu.
TBM POGON ZA SORTIRANJE U JAPANU
URSINA MUTZNER, JUERGEN BERGER I WILLI STADLER NA N-EXPO 2026 U JAPANU
Proizvodnja, automatizacija i mehatronika
Promjenjiva dinamika upravljanja otpadom u Japanu: sve veća uloga sortiranja
Odluka tvrtke STADLER o izravnoj prisutnosti u Japanu temelji se na više od desetljeća aktivnosti na tom tržištu.
Prvi projekt u zemlji datira iz 2010. godine, kada je STADLER isporučio uređaj za predsortiranje za PET boce, a 2013. godine počeo je prodavati transportnu traku visoke brzine. Od 2015. godine, tvrtka je dodatno ojačala svoju prisutnost suradnjom s FUJI CAR MANUFACTURING CO, LTD na balističkim separatorima te otvaranjem lokalnog testnog centra.
Taj razvoj odražava se u nizu projekata na različitim tokovima otpada. Na području recikliranja plastike, STADLER je 2010. i 2017. godine isporučio uređaje za predsortiranje za PET boce japanskom naručitelju. Na području ambalaže, tvrtka je osigurala pogone za sortiranje za Hyuga Kuroda i TBM. U posljednje vrijeme, STADLER se također upustio u recikliranje metala s projektom Arbiz, čime je na japansko tržište uveo rješenja za sortiranje temeljena na XRT tehnologiji.
Pored toga, STADLER u zemlji ima snažno postavljenu bazu opreme, koja uključuje više od 30 balističkih separatora, isporučenih preko tvrtke Fujicar, i otprilike 100 visokobrzinskih transportnih traka, što odražava stalno širenje i diverzifikaciju aktivnosti tvrtke u Japanu.
Japan kao strateški korak u globalnom rastu tvrtke STADLER
Na temelju tih čvrstih osnova, STADLER je osnovao tvrtku STADLER Japan K.K., koju vodi Megumi Sasaki, direktorica projekta (Japan Setup) – ispostava japanske podružnice i poslovanja STADLER Japan.
Novi ured će se usredotočiti na prodaju i aktivnosti nakon prodaje te će podržavati klijente u ključnim aplikacijama, kao što su sortiranje lagane ambalaže (LVP) i miješanog komunalnog otpada (MSW), osobito u fazama prije spaljivanja.
»Ponosni smo što smo prisutni u Japanu i ovaj korak vidimo kao važan dio daljnjeg razvoja naše tvrtke. Ističe našu dugoročnu posvećenost regiji i ambiciju da rastemo zajedno sa svojim kupcima. Ta odluka dio je šire strategije tvrtke STADLER za širenje globalnog dosega i istovremeno prilagođavanje promjenjivim tržišnim zahtjevima,« izjavila je Julia Stadler, direktorica grupacije STADLER.
Lokalna perspektiva: osnaživanje položaja tvrtke STADLER u Japanu
Novi prostori imati će ključnu ulogu u učvršćivanju položaja tvrtke u zemlji i u uspostavljanju bližih odnosa s kupcima i partnerima. Podržavat će ključne aplikacije, kao što su sortiranje lagane ambalaže i miješanih komunalnih otpada, recikliranje plastike – uključujući predsortiranje PET boca – te, u novije vrijeme, rješenja za recikliranje metala.
»Naša lokalna prisutnost nam omogućuje bližu suradnju s klijentima i partnerima u
Japanu, bolje razumijevanje njihovih specifičnih zahtjeva te brže reagiranje na potrebe tržišta.« Istovremeno vidimo jasnu priliku da postojeće WtE sustave dopunimo naprednim rješenjima za sortiranje i tako omogućimo veće iskorištavanje materijala prije spaljivanja. Upravo ovdje STADLER može donijeti stvarnu dodanu vrijednost,« rekla je Megumi Sasaki.
Oblikovanje budućnosti recikliranja u Japanu
Japanski regulativni okvir sve se više usredotočuje na poboljšanje izdvajanja dragocjenih materijala iz različitih tokova otpada i potiče operatere da iz otpada izdvoje veću vrijednost prije konačne obrade.
U skladu s tom usmjerenjem, država je postavila ambiciozne ciljeve za plastiku, među kojima je i postizanje 100 posto učinkovite primjene plastičnog otpada do 2035. godine. To će potaknuti nadogradnju postojećih objekata i integraciju naprednijih tehnologija sortiranja uz postojeće sustave. STADLER namjerava u ovom prijelazu podržati zemlju kombinacijom svog inženjerskog znanja i sve veće lokalne prisutnosti.
»Trenutačno smo u razgovorima o više projekata, što jasno pokazuje na zamah koji primjećujemo na tržištu,« zaključila je Megumi Sasaki.
www.w-stadler.si
WILLI STADLER POZDRAVLJA GOSTE NA OTVARABHZ STADLER UREDA U JAPANU
STADLER NA N-EXPO 2026, JAPAN
SVEČANOST OTVARANJA STADLER UREDA U JAPANU
KOMPLETNO
„KLJUČ U RUKE” RJEŠENJE ZA DELTA ROBOTE
Bez programiranja – samo parametriranje
KAKO BI KORISNICIMA DELTA ROBOTA OMOGUĆIO REKORDNU BRZINU INSTALACIJE I PUŠTANJA U RAD TE BROJNE DRUGE PREDNOSTI, MURRELEKTRONIK JE RAZVIO SOFISTICIRANO RJEŠENJE SPREMNO ZA NEPOSREDNU PRIMJENU.
Zahtjevi koji se postavljaju pred moderne proizvodne sustave za pick-and-place aplikacije postaju sve kompleksniji. Sve veći taktovi proizvodnje, različiti formati proizvoda i zahtjevi za visokom preciznošću traže inovativna rješenja.
Tradicionalni manipulacijski sustavi postupno dosežu svoje granice, osobito kada je riječ o fleksibilnoj integraciji u postojeće proizvodne linije. Glavni izazovi uključuju preciznu sinkronizaciju gibanja, pouzdano prepoznavanje dijelova i učinkovito korištenje energije.
Mnogo izazova, jedno rješenje: delta roboti
Delta roboti etablirali su se kao prekretnica u području pick-and-place aplikacija jer njihova kinematička struktura nudi ključne prednosti: paralelni raspored pogona i lagana konstrukcija pokretnih komponenata omogućuju iznimno velika ubrzanja i brzine. Međutim, delta roboti nisu impresivni samo zbog svoje brzine, već i zbog sposobnosti izvođenja kompleksnih obrazaca gibanja uz najvišu razinu preciznosti. Integracija
vizijskih sustava dodatno omogućuje dinamičku prilagodbu promjenjivim položajima i orijentacijama proizvoda.
Murrelektronik, predvodnik u području decentralizirane električne automatizacije, razvio je sofisticirano „ključ u ruke” rješenje posebno namijenjeno delta robotima.
Idealna osnova
S platformom Vario-X, Murrelektronik otvara novo poglavlje u električnoj automatizaciji: dosljednom decentralizacijom upravljačku inteligenciju premješta izravno na razinu polja, čime kompleksni koncepti upravljačkih ormara postaju suvišni. Posebna prednost jest to što Vario-X kontroler, kao glavna upravljačka jedinica, ne upravlja samo svim funkcijama stroja, već paralelno upravlja i s više delta robota. To znači da kupcima više nisu potrebni zasebni robotski kontroleri.
No ideja dosljedne decentralizacije ide i korak dalje: sve komponente automatizacije smještene su izravno na terenu. Time se drastično smanjuje opseg instalacijskih radova i značajno povisuje učinkovitost sustava.
FOTOGRAFIJE: Murrelektronik GmbH
Delta roboti idealan su izbor za brze i precizne pick-and-place primjene. Paralelni raspored pogona i lagana konstrukcija pokretnih komponenata omogućuju iznimno velika ubrzanja i brzine. Tvrtka
Murrelektronik razvila je sofisticirano, potpuno spremno rješenje koje korisnicima delta robota omogućuje rekordnu brzinu instalacije i puštanja u rad, uz brojne druge prednosti.
Visoko integrirani Vario-X moduli objedinjuju sve potrebne funkcije automatizacije u kompaktnim jedinicama sa IP67 zaštitom . Moduli su povezani inteligentnim konceptom povezivanja koji objedinjuje prijenos energije i podataka u jednom sustavu. Tehnologija podržava različite komunikacijske protokole i omogućuje fleksibilno oblikovanje topologije sustava. Automatsko prepoznavanje povezanih komponenata pojednostavljuje instalaciju i značajno smanjuje rizik od pogrešaka tijekom integracije sustava. Mjerenja pokazuju da se vrijeme instalacije može skratiti i do 75 %, uz istodobno povećanje raspoloživosti sustava.
Novi pristup programiranju
Softverski moduli koje je Murrelektronik razvio za platformu Vario-X omogućuju nove i jednostavne načine programiranja aplikacija s delta robotima. Unaprijed definirani moduli objedinjuju kompleksne algoritme za upravljanje gibanjima, sinkronizaciju i optimiranje procesa u ponovno upotrebljivim blokovima. Hijerarhijski su organizirani i mogu se fleksibilno kombinirati. To znači
Proizvodnja, automatizacija i mehatronika
sustavu. Integrirana simulacija omogućuje i analizu ekstremnih scenarija i kvarova koje nije moguće sigurno testirati na stvarnom postrojenju.
Kombinacija precizne simulacije i prikupljanja podataka u stvarnom vremenu donosi novu razinu kvalitete optimiranja postrojenja. Algoritmi strojnog učenja koriste prikupljene podatke za kontinuirano poboljšavanje simulacijskih modela. Time se postiže sve viša preciznost predviđanja i omogućuje još učinkovitije optimiranje procesa.
Otvorena arhitektura digitalnog blizanca omogućuje i integraciju s nadređenim sustavima za upravljanje proizvodnjom, čime se postavljaju temelji za inteligentnu tvornicu budućnosti.
MOŽE UNAPRIJED PRECIZNO
Pravi plug & play sustav automatizacije spreman za primjenu
Kao tehnološki lider u području decentralizirane električne automatizacije, Murrelektronik i ovim rješenjem za delta robote potvrđuje svoju inovativnost. Riječ je o kompletnom rješenju spremnom za primjenu koje u potpunosti zadovoljava zahtjeve suvremenih proizvodnih okruženja.
Ključna prednost leži u integriranom konceptu koji obuhvaća sve aspekte automatizacije – od hardvera i tehnologije povezivanja do softverske integracije. Rezultat je značajno skraćenje vremena izlaska proizvoda na tržište.
murrelektronik.at S POMOĆU DIGITALNOG BLIZANCA NE SAMO DA SE KOMPLETAN SOFTVER MOŽE VIRTUALNO I BEZ RIZIKA PUSTITI U RAD IZ UREDA, VEĆ SE I
Robot M 410/800F 32C predstavlja novu generaciju robota za paletizaciju koja omogućuje rukovanje s iznimno teškim teretima. Njegova ključna prednost je nosivost do 800 kg, što znači značajan napredak u odnosu na prethodne generacije te omogućuje obradu većeg i
zahtjevnijeg tereta.
Pored velike nosivosti, robot oduševljava i dosegom do 3.200 mm, što omogućuje paletizaciju na većim površinama te više i šire slaganje. To korisnicima omogućuje bolju iskorištenost prostora i optimiranje logističkih procesa.
U suvremenoj industriji, gdje se zahtjevi za brzinom, učinkovitošću i prilagodljivošću konstantno povećavaju, napredna rješenja robotizacije postaju ključna. U tvrtki FANUC, vodećoj tvrtki na području industrijske automatizacije, na te izazove odgovaramo s novim tehnološkim rješenjima, među kojima se ističe i najnoviji robot za paletizaciju M 410/800F 32C. Riječ je o učinkovitom, fleksibilnom i energetski učinkovitom rješenju, temeljenom na optimiranju završnih faza u proizvodnji.
Visoka produktivnost i brzina djelovanja
Jedna od ključnih prednosti robota M 410/800F 32C je njegova sposobnost osiguravanja visokog protoka i kratkih ciklusa rada, što je bitno za proizvodnje s velikim
FANUC ROBOT M 410/800F 32C
količinama proizvoda.
Robot je razvijen s naglaskom na naprednoj kinematici i suvremenoj servo-tehnologiji, koje omogućuju iznimnu preciznost kretanja i brzu reakciju. To znači pouzdano djelovanje čak i u zahtjevnim aplikacijama, kao što je paletizacija teških proizvoda te utovara i istovara tereta.
Kompaktna i prilagodljiva konstrukcija
Unatoč svojoj snazi, robot održava kompaktnu konstrukciju, zauzima samo 900×800 mm površine na podu, što omogućuje jednostavnu integraciju čak i u prostorno ograničenim okruženjima.
Dodatna prednost je mogućnost postavljanja u prostorima s nižim stropovima, budući da je robot optimiran za učinkovito djelovanje u ograničenim uvjetima. Takva fleksibilnost je posebno važna za integratore sustava i proizvođače proizvodnih linija.
Napredne funkcionalnosti i pouzdanost
FANUC je pri razvoju robota M 410/800F 32C posebnu pažnju posvetio i praktičnosti i pouzdanosti. Pametna raspodjela
Proizvodnja,
kabela, gdje su kabeli provedeni kroz šuplju ruku robota, smanjuje trošenje i produžava životni vijek komponenata. Čista i robusna konstrukcija smanjuje rizik od smetnji iz okoline i omogućuje nesmetanije funkcioniranje. Robot također omogućuje primjenu složenih i težih prihvata, što osigurava višu fleksibilnost u različitim aplikacijama.
Važan dio nove generacije robota je i kontroler FANUC R 50iA, koji donosi brojne napredne funkcionalnosti:
• poboljšano korisničko sučelje,
• smanjenu potrošnju energije,
• naprednu kibernetsku sigurnost s certifikacijom prema standardu IEC62443
• kontroler omogućuje integraciju s vizijskim sustavima iRVision (2D i 3D), što dodatno povećava automatizaciju i preciznost procesa.
Korisničko iskustvo obogaćuje i nova generacija Teach Pendanta sa zaslonom osjetljivim na dodir, koji je lagan, intuitivan i omogućuje brže programiranje.
Za dodatno optimiranje paletizacije dostupna je softverska aplikacija PalletTool 3, koja automatski predlaže optimalne uzorke slaganja, poboljšava iskorištenost prostora te omogućuje brzo prilagođavanje promjenama u proizvodnji.
Idealno rješenje za suvremenu industriju
Robot FANUC M 410/800F 32C je osmišljen kao troškovno učinkovita i prilagodljiva alternativa tradicionalnim sustavima paletizacije, pri čemu objedinjuje visoku nosivost, veliko radno područje, brzinu i preciznost, te jednostavnu integraciju u postojeće procese. Zbog tih svojstava predstavlja idealno rješenje za brojne industrije, kao što je prehrambena industrija, logistika, proizvodnja građevinskog materijala i teška industrija.
S modelom M 410/800F 32C, tvrtka FANUC postavlja nove standarde na području robotizirane paletizacije. Kombinacija iznimne učinkovitosti, napredne tehnologije i prilagodljivosti omogućuje tvrtkama da povise produktivnost, smanje troškove i poboljšaju konkurentnost.
U vremenu kada učinkovitost proizvodnje postaje ključni faktor uspjeha, taj robot predstavlja važan korak naprijed prema potpunoj automatizaciji i optimiranju industrijskih procesa.
www.fanuc.eu
MODULARNA TEHNOLOGIJA ZA PRECIZNU OBRADU NEMETALNIH MATERIJALA
Eurolaser – industrijsko lasersko rezanje za suvremenu proizvodnju
Tvrtka Sportera d.o.o., kao zastupnik za Sloveniju, svojim kupcima omogućuje pristup tim naprednim tehnologijama, stručno savjetovanje, probna rezanja i podršku pri uvođenju laserske tehnologije u proizvodne procese.
Zašto lasersko rezanje?
U usporedbi s klasičnim postupcima izrezivanja, glodanja ili mehaničkog rezanja, laserska tehnologija nudi brojne prednosti:
• beskontaktna obrada bez trošenja alata,
• visoka preciznost i ponovljivost,
• mogućnost izrade vrlo kompleksnih geometrija,
• brza promjena proizvoda bez zamjene alata,
U vremenu kada proizvodnja zahtijeva sve višu fleksibilnost, preciznost i automatizaciju, laserski sustavi postaju nezaobilazan dio suvremenih proizvodnih procesa. Među vodećim europskim proizvođačima industrijskih laserskih sustava nalazi se njemačka tvrtka eurolaser, koja od 1994. godine razvija modularne CO₂ laserske sustave za rezanje širokog spektra nemetalnih materijala. Njihova rješenja danas koriste tvrtke iz tekstilne industrije, digitalnog tiska, ambalažne industrije, automobilske industrije, industrije kompozita, akrilnih materijala i brojnih drugih djelatnosti.
• manje otpadnog materijala,
• visoki stupanj automatizacije.
CO₂ laseri posebno su primjereni za obradu nemetalnih materijala kao što su tekstil, drvo, akril, plastika, folije, pjene, guma i različiti kompoziti. Laserska zraka reže materijal iznimnom preciznošću, a kod brojnih tekstilnih materijala istovremeno i zatvara rubove, čime se sprječava paranjе i rasplitanje materijala.
Modularni koncept tvrtke eurolaser
Jedna od ključnih prednosti sustava eurolaser je njihova modularna konstrukcija. Strojevi nisu zamišljeni kao univerzalno rješenje za sve korisnike, već ih je moguće
Na raspolaganju su različite veličine radnih površina, snage lasera i brojni dodatni moduli koji omogućuju nadogradnju sustava čak i nakon kupnje. Takav pristup korisnicima omogućuje dugoročnu investiciju jer se stroj može prilagođavati razvoju proizvodnje i novim tržišnim zahtjevima.
Među najvažnijim dodatnim modulima nalaze se:
• transportni sustavi za obradu materijala iz role,
• sustavi za automatsko prepoznavanje tiskanih kontura s pomoću kamera,
• moduli za označavanje proizvoda tijekom rezanja,
• sustavi za graviranje,
• mehanički alati za kombiniranu obradu materijala,
• automatizirani sustavi za utovar i istovar materijala.
Obrada velikih formata
Posebnost tvrtke eurolaser su veliki radni formati. Serije XL i 3XL omogućuju obradu materijala dimenzija koje premašuju mogućnosti brojnih konkurentskih sustava.
Model 3XL-3200, primjerice, omogućuje radno područje veličine 3.210 × 3.200 mm, što je posebno zanimljivo proizvođačima tehničkog tekstila, kompozita, reklamnih sustava i velikih industrijskih komponenata. Snage lasera dosežu do 650 W, što omogućuje brzu i učinkovitu obradu različitih materijala.
Za tvrtke koje obrađuju materijale iz role dostupan je transportni sustav (Conveyor
System) koji omogućuje kontinuirano uvlačenje materijala i automatiziranu proizvodnju. Takvo rješenje idealno je za serijsku proizvodnju tekstilnih proizvoda, tehničkih tkanina i folija.
Idealno rješenje za kompozite i tehnički tekstil
Posljednjih godina značajno raste primjena kompozitnih materijala u automobilskoj, zrakoplovnoj i sportskoj industriji. Obrada tih materijala često predstavlja izazov zbog trošenja mehaničkih alata, raslojavanja materijala ili nastanka mehaničkih oštećenja. Laserski sustavi eurolaser omogućuju precizno rezanje brojnih kompozita, uključujući staklena vlakna, aramidne materijale i ugljična vlakna. Budući da je riječ o beskontaktnom procesu, nema mehaničkih
opterećenja na materijal, što osigurava visoku kvalitetu konačnog proizvoda.
Važna prednost je i mogućnost optimiranja rasporeda proizvoda na materijalu (nesting), čime se smanjuje količina otpada i povećava iskoristivost skupih kompozitnih materijala.
Digitalizacija i automatizacija proizvodnje
Industrija 4.0 zahtijeva povezive, prilagodljive i automatizirane proizvodne sustave. Eurolaser razvija svoje strojeve upravo u tom smjeru.
Sustavi za prepoznavanje tiskanih oznaka i kontura omogućuju automatsko pozicioniranje rezanja prema otisnutom motivu. To je posebno važno u industriji digitalnog tiska, sportske odjeće, reklamnih aplikacija i personaliziranih proizvoda.
Proizvodnja, automatizacija i mehatronika
Funkcija „Remote Operation“ omogućuje podjelu radne površine na dva dijela. Operater može na jednoj strani stroja učitavati novi materijal, dok se na drugoj strani odvija rezanje. Na taj se način skraćuju neproduktivna vremena i povisuje ukupna produktivnost sustava.
Njemačka kvaliteta za dugoročnu investiciju
Eurolaser svoje sustave razvija i proizvodi u Njemačkoj. Strojevi su projektirani za dugotrajnu industrijsku primjenu, uključujući
višesmjenski rad ili neprekidni rad 24/7. Modularna konstrukcija, kvalitetne komponente i mogućnost naknadnih nadogradnji osiguravaju dugi vijek trajanja investicije. Upravo kombinacija pouzdanosti, fleksibilnosti i visoke produktivnosti razlog je zbog kojeg su eurolaser sustavi prisutni u brojnim proizvodnim tvrtkama diljem svijeta.
Zaključak
Laserski rezači eurolaser predstavljaju suvremeno rješenje za tvrtke koje žele povisiti produktivnost, poboljšati kvalitetu
proizvoda i smanjiti troškove proizvodnje. Zahvaljujući modularnoj konstrukciji, širokom rasponu dodatne opreme i mogućnostima automatizacije, primjereni su, kako za manje specijalizirane proizvođače, tako i za velike industrijske sustave.
Tvrtka Sportera d.o.o. slovenskim tvrtkama omogućuje pristup toj naprednoj tehnologiji te pruža stručnu podršku pri izboru odgovarajuće konfiguracije, provedbi probnih rezanja i implementaciji laserskih rješenja u proizvodne procese.
www.digitalni-razrez.si Subaru
Toga je dobro svjestan Matt Daroff, voditelj projektnog inženjerstva u Subaru of America, Inc. (Subaru). Daroff i njegovi suradnici u timu za razvoj dodatne opreme Subaru (APD) odgovorni su za razvoj opsežnog kataloga originalne dodatne opreme Genuine Subaru Accessories, koja je dostupna za sva vozila Subaru prodana u SAD-u. Alati i pripreme potrebni za preciznu ugradnju tih dodataka tradicionalno su se razvijali i proizvodili konvencionalnim postupcima – obradom metalnih i plastičnih dijelova te njihovim sastavljanjem u sklopove – što je spor i često skup proces, osobito u fazama validacije prototipova i pri iteracijama. Subaru je prepoznao potencijal aditivne proizvodnje da pojednostavi proces izrade alata i s tom idejom započeo je put tima u svijet 3D-ispisa.
Jednostavna poslovna opravdanost
Kao i kod svake veće investicije u opremu,
»Brzina je život« je načelo koje prihvaćaju brojne industrije. Bez obzira na to pilotirate li avionom, osnivate start-up ili proizvodite proizvode, brzina i traženje učinkovitosti donose izrazite koristi. U proizvodnji je brzina (u kombinaciji s preciznošću) ključna, jer stvara konkurentsku prednost i omogućuje tvrtki agilnije reagiranje na potrebe tržišta.
i kupnja 3D pisača proizvođača automobila morala je proći strogu poslovnu opravdanost. To nije bilo previše teško postići, s obzirom na to da su troškovi tradicionalno izrađenih alata od strane vanjskih proizvođača bili prilično visoki. S prijelazom na 3D-ispis, tim Subaru APD mogao je podržati kupnju 3D-pisača velikog formata Stratasys F770™, čime je izradu alata učinkovito prenio u tvrtku, i to s minimalnom kapitalnom investicijom, osim troška samog pisača. »Razvijamo specijalizirane alate i šablone za preciznu ugradnju naših brojnih proizvoda. Trošak provedbe već samo jednog takvog razvoja bio je toliko iznimno visok da je, kada smo sve stavili na papir, poslovnu opravdanost za kupnju F770 bilo jednostavno braniti. Ocijenili smo da će primjena F770 za izradu prototipova i proizvodnju alata samo za ovaj program smanjiti troškove za otprilike 70 % i donijeti povrat investicije za otprilike dvije godine,« rekao je Daroff i dodao da je F770
od tada primjenjivan i za izradu prototipova i alate za više proizvodnih linija, uključujući različita vozila u razvoju.
Još važniji bio je utjecaj aditivne proizvodnje na sam proces razvoja alata. Prema navodima iz tvrtke Subaru, prijelaz na aditivnu proizvodnju potpuno je preoblikovao radni tok tima, s izraženim učinkom na području izrade prototipova i razvoja konstrukcije alata. »Pri konvencionalnoj proizvodnji ritam iteracija prototipova alata bio je na razini tjedana između pojedinih prototipova. Aditivna proizvodnja je taj ciklus skratila na dane. To nam je omogućilo da
smo vrijeme razvoja alata za tu proizvodnu liniju skratili za mnogo više od 50 %,« rekao je Daroff. Aditivna proizvodnja je omogućila i prijelaz s vanjske serijske proizvodnje alata na internu proizvodnju pojedinačnih dijelova prema načelu »just-in-time«, što donosi prednosti vitke, fleksibilne i odzivne proizvodnje.
Iako su koristi u procesu radnog toka bile velike, i dalje su bili ograničeni stvarnošću 3D-ispisa velikih dijelova s postojećim mogućnostima aditivne proizvodnje. Pisač F770 primjenjuje tehnologiju nanošenja filamenta FDM® i ima veliku grijanu komoru koja omogućuje izradu velikih dijelova potrebnih za ugradnju dodatne opreme. Ako neki dijelovi premašuju duljinu površine za ispis od 100 cm, konstruktori alat tvrtke Subaru ih dijele, 3D-ispisuju u više dijelova i zatim spajaju. Međutim, pri kombinaciji velikih dijelova i brzine karakteristične za ekstruzijske 3D-pisače, vremena ispisa mogu postati duga.
Prema navodima tima Subaru APD, to nije bilo iznenađenje, no posljedično je bilo potrebno prilagoditi proizvodne rokove brzini kojom su se mogli 3D-ispisivati alati. Iako je aditivna proizvodnja smanjila troškove u usporedbi s konvencionalnom proizvodnjom, pojavilo se novo pitanje: kako postići sljedeću razinu koristi koju aditivna proizvodnja može ponuditi – uštedu vremena s ubrzanim ispisom.
Ubrzani 3D-ispis
Odgovor je došao u obliku beta testiranja nove glave za ispis, razvijene za povećanje brzine pisača F770 za najmanje 1,5 puta. Nova glava za ispis T25 omogućuje veću brzinu ekstrudiranja materijala i primjenjuje veći otvor mlaznice, što skraćuje vrijeme ispisa. Glava T25 ispisuje s istom visinom sloja kao standardna glava T14 - 0,33 mm - stoga pri većini geometrija osigurava usporedivu kvalitetu površine.
Interna testiranja tvrtke Stratasys na različitim dijelovima pokazala su ubrzanje ispisa od 1,86 puta do 2,27 puta u usporedbi sa standardnom glavom F770 T14. Pri alatu duljine 914 mm, koji je ispisao Subaru tim, postigli su 1,96 puta veću brzinu, odnosno vrijeme ispisa otprilike polovicu onoga što bi bilo potrebno s glavom T14. Prije uvođenja glave T25, tim APD za ispunjavanje potreba oslanjao se na
Proizvodnja, automatizacija i mehatronika
dva pisača F770 i još jedan veliki ekstruzijski 3D-pisač. Uvođenjem brže glave T25, Subaru je povećao protočnost i pokrio potražnju isključivo s pisačem F770, dok je drugi sustav ostao dostupan za druge hitne zadatke. Daroff je rekao: »Kada smo dobili priliku istražiti povećanje brzine ispisa na našem F770, s radošću smo je prihvatili. Do sada smo za pokrivanje nedostatka koristili još jedan pisač. Sada možemo postići svu protočnost samo s jednim F770 pisačem. To je odmah značilo robusnije i fleksibilnije djelovanje, a istovremeno je oslobodilo sredstva za druge poslove.«
Iako je glava T25 razvoj dodatne opreme u tvrtki Subaru poboljšala s aspekta vremena i troškova, važan je i širi učinak tog rješenja. Ukratko, umanjila je neke bolne točke s kojima se ekipa suočavala u svakodnevnom poslovanju i omogućila im brže reagiranje, nego što su bili navikli. Brže reagiranje znači da proces više ne nosi posljedice i troškove kašnjenja, čime se smanjuju gubici i otpad. Subaru kao tipičan primjer navodi hitne zahtjeve za alatima – situacije u kojima brži odgovor i isporuka sprječavaju kašnjenje montažne grupe, smanjuju otpad i štite poslovne prilike koje bi inače bile izgubljene. »Veliki dio našeg otpada funkcija je vremena,« kaže Daroff i dodaje: »Troškovi izgubljenog vremena su oportuni troškovi. Ako naš tim nema alate potrebne za sigurnu i preciznu ugradnju naših proizvoda, uopće ih nećemo ugraditi. Dakle, što prije našem timu osiguramo ono što im je potrebno za obavljanje posla, prije možemo stvoriti vrijednost za naše kupce. Suprotno, ako ne možemo brzo reagirati na zamjenu oštećenih ili izgubljenih alata na terenu ili na nove zahtjeve za alatima, to znači izgubljene prilike za isporuku naših proizvoda.«
Ako izuzmemo same uštede na troškovima, to rješenje i dalje podržava ekološke obveze proizvođača automobila prema smanjenju otpada, štednji resursa i očuvanju prirodnih područja, što se izravno povezuje s činjenicom da su svi proizvodi Subaru proizvedeni u pogonima s nultim odlaganjem otpada na odlagališta.
Zašto Stratasys?
Kada je Subaru razmišljao o uvođenju aditivne proizvodnje u tvrtku, bio je otvoren za uključivanje različitih proizvođača. Na temelju razgovora s internim naručiteljima, razvojni tim je suzio izbor na tehnologije temeljene na ekstrudiranju velikog formata. »Mislim da smo izabrali otprilike sedam ili osam različitih strojeva za ocjenjivanje od raznih proizvođača iz čitavog svijeta. Tada među njima nije bilo tvrtke Stratasys. S obzirom na raspoloživi proračun, smatrao sam da je Stratasys izvan realnog dosega. Tražili smo ravnotežu između cijene, kvalitete i učinkovitosti,« rekao je Daroff.
Subaru je od različitih proizvođača, koji su bili u postupku izbora, zatražio uzorke dijelova za ocjenu. Na temelju prethodnih pozitivnih iskustava s tehnologijom Stratasys, zatražili su i uzorak tvrtke Stratasys kao referentno mjerilo. Nakon usporedbe uzoraka, tim Subaru je primijetio jasnu razliku u izlaznoj kvaliteti industrijskih printera Stratasys. »Kada smo vidjeli razliku, kvalitetni iskorak i konačne rezultate strojeva tvrtke Stratasys, imali smo dovoljno jak dokaz da smo rukovodstvu mogli reći: ‘Razumijemo da se ovdje može raditi o većem ulaganju, ali se isplati’,« rekao je Daroff.
Pretvorba brzine u stvarne koristi
Ne događa se svaki dan da proizvođač automobila s jednostavnom nadogradnjom stroja poboljša procesnu učinkovitost za gotovo 100 %. A upravo to je Subaru postigao s glavom T25 na pisaču F770. Time su se otvorila vrata važnim daljnjim prednostima: dodatno su skratili ciklus razvoja alata s više dana na jedan dan, u nekim slučajevima čak i na nekoliko sati. Kombinacija te učinkovitosti i prijelaza na just-in-time radni tok daje timu APD mogućnost da svojim naručiteljima pruža podršku i surađuje s njima znatno ranije. Daroff to pojašnjava ovako: »Ako dijelove kupcima isporučimo ranije, imaju priliku isprobati stvari koje možda nismo primijetili tijekom razvoja, ili prepoznati smislene mogućnosti za poboljšanja već dobrih dizajna. To nam omogućuje da ispravke i poboljšanja provedemo ranije, smanjimo vremenski i materijalni otpad zbog neodgovarajućih dijelova, još prije nego što se oni proizvedu, i maksimiramo prilike za kontinuirana poboljšanja.«
Za tvrtku Subaru brzina nije samo brži ispis, već se radi o bržem otkrivanju problema, smanjenju otpada i pouzdanijem dolasku dodatne opreme na tržište, što im je omogućio 3D-pisač F770 s glavom za ispis T25.
www.stratasys.com
izit.hr
Šira slika
Mitutoyo digitalni mikrometar
QuantuMike MD-E osvojio prestižnu nagradu iF Design Award 2026
Tvrtka Mitutoyo s ponosom objavljuje da je njen QuantuMike MD-E, digitalni mikrometar visoke brzine i visoke točnosti, izabran kao pobjednik iF Design Award 2026 u kategoriji Product Design.
iF Design Award je jedno od najcjenjenijih međunarodnih dizajnerskih natjecanja, ocjenjivan od strane neovisnog panela stručnjaka za dizajn. Osvajanje ove nagrade ističe stalnu predanost inovacijama, izvrsnosti u dizajnu tvrtke Mitutoyo kao i kontinuiranom razvoju proizvoda koji zadovoljavaju promjenjive potrebe kupaca. Ta nagrada ne prepoznaje samo tehnološke uspjehe QuantuMike MD-E, već i predanost unapređenju rješenja za precizno mjerenje u suvremenoj industriji tvrtke Mitutoyo.
QuantuMike MD-E integrira vrhunsku mjernu tehnologiju s izvanrednom primjenjivošću. Njegov dizajn omogućuje:
• Mjerenje velikom brzinom, s pomakom vretena od 2 mm po okretaju, četiri puta brže od konvencionalnih mikrometara, značajno povisuje produktivnost pri ponavljajućim inspekcijskim zadacima.
• Iznimna preciznost, s točnošću od ±1 µm, osigurava pouzdane rezultate u zahtjevnim industrijskim okruženjima kontrole kvalitete.
• Usklađenost s najnovijim mjeriteljskim standardima, udovoljavajući specifikacijama klase 1 prema EN ISO 3611:2023 standardu, osiguravajući najvišu razinu pouzdanosti mjerenja i usklađenosti s trenutačnim međunarodnim zahtjevima.
• Poboljšane značajke podrške korisnicima, uključujući upozorenja o brzini pristupa, obavijesti o rasporedu kalibracije i intuitivne funkcije prikaza za učinkovitu procjenu tolerancije.
Jezgra mikrometra QuantuMike MD-E njegov je inovativni mehanizam visok brzinskog vretena, osmišljen za održavanje glatkog rada i stabilne sile mjerenja,
čak i pri povećanim brzinama posmaka. To omogućuje operaterima da mjerenja izvode brže, bez kompromitiranja ponovljivosti ili točnosti. Napredni mehanički dizajn smanjuje vrijeme inspekcije uz podršku dosljednoj pouzdanosti mjerenja.
Sustav digitalnog senzora visoke razlučivosti osigurava precizno prikupljanje podataka kroz čitav mjerni raspon. U kombinaciji s robusnom i izdržljivom konstrukcijom
Proizvodnja, automatizacija i mehatronika
okvira, instrument je oblikovan da izdrži intenzivnu svakodnevnu primjenu u proizvodnim okruženjima. Njegov ergonomski oblik i optimirani raspored kontrola
omogućuju jednostavno rukovanje, dok jasni digitalni zaslon poboljšava čitljivost i smanjuje pogreške operatera. Osim toga, mjeriteljska svojstva instrumenta razvijena su kako bi udovoljila najnovijim zahtjevima EN ISO 3611:2023, osiguravajući pouzdane i standardizirane rezultate mjerenja.
QuantuMike MD-E također podržava dvosmjernu komunikaciju, omogućujući besprijekornu integraciju u digitalne sustave upravljanja kvalitetom i suvremene proizvodne tokove. Ta povezanost poboljšava praćenje i podržava proizvodne procese temeljene na podacima.
Oblikovan za industrije gdje su brzina i točnost ključni, uključujući zrakoplovstvo, automobilsku industriju, medicinsku tehnologiju i opću proizvodnju, QuantuMike MD-E namijenjen je profesionalcima koji zahtijevaju pouzdane mjerne alate koji objedinjuju performanse, izdržljivost i jednostavnost primjene.
Ova nagrada ističe kontinuirane napore tvrtke Mitutoyo u unaprjeđenju preciznog mjeriteljstva i podršci razvijajućim zahtjevima industrijskog mjerenja.
www.teximp.com
Elesa+Ganter
Držite sve pod kontrolom
Elesa+Ganter postavlja nove standarde i dopunjuje klasičnu stremenastu ručku GN 565 profilom novih dimenzija koji omogućuje vrlo stabilno držanje i različite individualizacije.
U svijetu normiranih elemenata tvrtke Elesa+Ganter stremenaste ručke otvaraju čitav svemir mogućnosti. Elesa+Ganter nudi odgovarajuće rješenje za svaki zahtjev i primjenu, od elegantnih oblika luka preko praktičnih kosih varijanti do ručki s integriranom funkcijom sklopke ili ergonomskim udubinama za prste. Dijelovi su proizvedeni od kvalitetnog aluminija, nehrđajućeg čelika ili robusne plastike. Stremenasta ručka GN 565, koja je istovremeno jedna od najprodavanijih i klasik, nastala je prije oko pola stoljeća. U to je vrijeme njemački odbor za normizaciju u strojarstvu bio u potrazi za rješenjima koja su istovremeno ergonomski prilagođena i estetski ugodna. Rješenje je bio ekstrudirani aluminijski profil koji dobiva svoj oblik ručke svijanjem. To načelo još je uvijek aktualno, a isto vrijedi i za normu GN 565, čija se obitelj upravo proširila. Nova stremenasta ručka dimenzijama je veća od dosadašnjih pripadnika te norme: eliptični puni poprečni presjek od 35 x 25 milimetara i duljine pričvršćivanja između 250 i 500 milimetara čine je vrlo opteretivom. Okomito na montažnu ravninu ručka prihvaća do 6400 N, a usporedno s njom
5900 N. To omogućuje rukovanje čak i teškim kliznim vratima ili oknima. Zahvaljujući tim vrijednostima može se upotrebljavati i kao elegantan element za zaštitu ili držanje. Polumjer savijanja i razmak između ručke i montažne ravnine dimenzija su primjerenih za rukavice.
Budući da je nova varijanta oblikovana u istom stilu kao i njezini manji ekvivalenti, lako je moguće pronaći sukladna rješenja za oblik. Elesa+Ganter na upit može izraditi posebne dimenzije, druge kutove savijanja, posebne navoje za učvršćivanje ili jedinstvene boje, i to s kratkim vremenom isporuke.
Moguć je i tisak imena tvrtke ili logotipa na površinu ručke otpornu na trošenje i integriran u premaz. To posebno rješenje osnažit će identitet robne marke vaših postrojenja i strojeva.
Stremenaste ručke GN 565 serijski su dostupne s praškastim lakom otpornim na UV zrake u teksturiranoj mat crnoj boji za vanjske primjene. Osim toga možete birati između laka u crvenoj ili srebrnoj boji te eloksiranih ili sjajnih površina. Za osjetljiva područja u bolnicama i rehabilitacijskim ustanovama preporučujemo verziju s antimikrobnim premazom, koja ionima srebra učinkovito smanjuje rast bakterija i virusa na površinama ručki.
Ako su vam potrebna rješenja za apsorpciju udaraca i vrlo stabilno držanje, savjetujemo vam GN 564. Ta stremenasta ručka također je u ponudi s profilom dimenzija 35 x 25 mm i mekom prevlakom od TPU-a.
elesa-ganter.hr
PAMETNA PROIZVODNJA U PRAKSI
Kako FANUC s IoT i novim CNCrješenjima ubrzava digitalizaciju industrije
Europska industrija suočava se s rastućim troškovima, nedostatkom kvalificirane radne snage te sve većom potrebom za prilagodljivim, stabilnim i podatkovno podržanim proizvodnim procesima. U takvom okruženju ključna postaju rješenja koja objedinjuju automatizaciju, digitalizaciju i analitiku. Industrijski IoT tako preuzima središnju ulogu u optimiranju proizvodnje, praćenju opreme i uspostavljanju robusnih sustava održavanja.
FANUC s paketom FIELD System Basic Package tvrtkama omogućuje ubrzan prijelaz s tradicionalne automatizacije prema naprednom, podatkovno vođenom upravljanju proizvodnjom. Sustav djeluje kao otvorena i proširiva IIoT-platforma koja povezuje strojeve različitih proizvođača te omogućuje cjelovit pregled nad stanjem opreme i procesima.
FIELD sustav standardizira podatke putem niza uvriježenih otvorenih protokola, uključujući OPC UA, MTConnect, Modbus, Euromap i vlastite FANUC protokole. Time značajno pojednostavljuje integraciju proizvodne opreme bez potrebe za razvojem dodatnih sučelja. Platforma
omogućuje trenutni pristup ključnim informacijama, poput stanja strojeva, pokazatelja učinkovitosti i zauzetosti te trendova rada. Takva preglednost tvrtkama omogućuje brže prepoznavanje uskih grla, optimiranje ciklusa, bolje planiranje rada te povećanje stabilnosti i odzivnosti proizvodnje.
FIELD sustav djeluje sigurno unutar lokalne mreže i s podrškom REST API, OPC UA i Node-RED omogućuje pouzdano povezivanje s MES/ERP sustavima te primjenu naprednih analitičkih modula za prediktivno održavanje. Tako postavlja temelje za inteligentnu proizvodnju, u kojoj su odluke podržane podacima, a održavanje je planirano na temelju stvarnog stanja opreme.
Razvoj nove generacije CNC rješenja
Osim razvoja IoT, FANUC posvećuje još više vremena razvoju CNC-tehnologije, gdje uvodi sveobuhvatne programske i
Proizvodnja, automatizacija i mehatronika
razvojne alate. Jedno od tih je programski alat CNC Design Studio, koji djeluje kao integrirano razvojno okruženje, koje pojednostavljuje postavke, validaciju procesa te migraciju na najsuvremeniju generaciju kontrolera FANUC 500i A.
Za proizvođače strojeva dolazak nove serije kontrolera FANUC 500i A znači:
• poboljšanje produktivnosti bez dodatnog kadra (standardizirani podaci i nove CNC-funkcije);
• smanjenje zastoja i troškova održavanja (prediktivno održavanje i bolja preglednost nad strojevima);
• brže uvođenje novih proizvoda (digitalni dvojnici skraćuju vrijeme od ideje do proizvodnje);
• viša pouzdanost i stabilnost procesa (standardizacija podataka, centralizacija upravljanja);
• energetska učinkovitost (FANUC servo pogoni αi D smanjuju gubite energije za 10–15 %, a istodobno zauzimaju
do 30 % manje prostora u usporedbi s prethodnim generacijama).
Za uspješno djelovanje u zahtjevnom industrijskom okruženju nužna je kombinacija cjelovite automatizacije, napredne podatkovne infrastrukture i visoke pouzdanosti opreme. Suvremena proizvodna rješenja, od IoT platformi, automatizacije, digitalnih blizanaca i CNC kontrolera do energetski učinkovitih pogona, omogućuju tvrtkama postupno uvođenje digitalizacije te uspostavljanje stabilne, konkurentne i održive proizvodnje.
Sustavni pristup, koji povezuje hardver, softverske alate i podatkovne ekosustave, proizvođačima omogućuje kontinuirano poboljšanje procesa, višu kvalitetu i niže operativne troškove – što je ključno za konkurentnost europske industrije u nadolazećim godinama.
www.fanuc.eu
5 razloga zašto sve više tvrtki bira tehnologiju EOS SLS za 3D-ispis
Kada proizvodite konačne plastične dijelove – bilo za medicinske uređaje, industrijsku opremu ili dronove – brzina i pouzdanost procesa jednako su važni kao i preciznost. Dugogodišnje je injekcijsko prešanje plastike bila očita opcija za velike serije plastičnih dijelova. Međutim, sa sve kraćim životnim ciklusima proizvoda i sve nestabilnijim lancima opskrbe, stari model »završi razvoj, izradi alat, a zatim povećaj proizvodnju« često se pokazuje kao prespor i previše krut.
Zato sve veći broj proizvođača, koji već koriste tehnologije FDM ili SLA za prototipove, kao sljedeći korak sve češće gleda prema drugoj tehnologiji 3D-ispisa – selektivnom laserskom sinteriranju (SLS). Razlog je potreba za kvalitetnim dijelovima sličnim onima proizvedenim injekcijskim prešanjem, koji su odmah upotrebljivi, a istovremeno tehnologija omogućuje brze promjene oblika, proizvodnju manjih serija i prilagodbu potrebama kupaca.
U ovom članku objašnjavamo pet glavnih prednosti SLS 3D-ispisa i zašto su EOS SLS sustavi postali provjereni izbor za proizvodnju serijskih polimernih dijelova.
1. Bez potpornih struktura – veća sloboda oblikovanja
Ako ste radili s FDM ili SLA tehnologijama, znate kako potporne strukture mogu zakomplicirati izvođenje 3D-ispisa i proizvodnju dijelova. Morate razmišljati o orijentaciji, izgledu površine i mehaničkim svojstvima: gdje će dio trebati potporne strukture i koliko će vremena biti potrebno za njihovo uklanjanje nakon ispisa, tj. koliko će trajati naknadna obrada.
Pri SLS postupku potporne strukture nisu potrebne, jer su mehanička svojstva ravnomjerno raspoređena u svim smjerovima
Proizvodnja,
3D-ISPISANI ALAT ZA PROIZVODNJU KARTONSKE AMBALAŽE S TEHNOLOGIJOM SLS (MATERIJAL EOS PA 2200)
gradnje, a površina je glađa i bez vidljivih slojeva gradnje. Tijekom ispisa, dio je sa svih strana okružen prahom koji ga prirodno drži na mjestu. To znači da možete ispisivati kompleksne oblike, velike prevjese ili unutrašnje kanale bez dodatnih potpora i bez posebnih trikova pri oblikovanju. Dijelovi se mogu postaviti prema želji, dok se za ispis može iskoristiti čitav volumen 3D-pisača. Rezultat je jednostavniji proces s manje rada pri naknadnoj obradi proizvedenih dijelova. Konstruktori se konačno mogu usredotočiti na to kako dio treba funkcionirati, a ne na to kako će dio »preživjeti« 3D ispis.
2. Čvrsti dijelovi, usporedivi s injekcijski prešanim plastičnim proizvodima
Kod prototipova je zapravo dovoljno da dijelovi izgledaju dobro. Problemi nastaju kada ih treba zapravo koristiti, jer FDM dijelovi često pucaju po slojevima ispisa, dok SLA dijelovi isprva mogu krhki, ali s vremenom mijenjaju strukturu pod utjecajem vanjskih faktora. Sve navedeno je, međutim, prihvatljivo za manju seriju prototipova, ali ne i za konačnu upotrebu.
SLS dijelovi su drugačiji, jer su čvrsti u svim smjerovima, nemaju slabih točaka između slojeva i ponašaju se vrlo slično proizvodima izrađenim injekcijskim prešanjem plastike. U praksi to znači da možete opterećivati dio, zagrijavati ga ili izlagati kemikalijama i on će se uvijek ponašati predvidljivo.
3. Prilagodljiva proizvodnja i učinkovite serije
SLS nije tehnologija za ispis jednog dijela za drugim, već je smislenije napuniti čitavu komoru dijelovima, složenima jedan na drugi, kao u kutiji. Tijekom rada stroja nije potrebna prisutnost pojedinca i nadzor. Zapravo, timovi često pokreću ispis koji se odvija tijekom noći ili vikendom.
Kada je proizvodnja završena, dobivate čitavu seriju gotovih dijelova odjednom. To
je idealno za male i srednje serije, pilotnu proizvodnju ili prve narudžbe kupaca.
Najvažnije: isti proces koji primjenjujete za deset dijelova, možete primjenjivati i za njih sto ili tisuću. Nema čekanja na izradu alata i nema »skoka u nepoznato« kada je potrebno povećati količinu.
4. Široki izbor materijala primjerenih za stvarne uvjete
Mnogi brzo naiđu na ograničenja prilikom izbora materijala. Plastika, primjerice, ne podnosi visoke temperature, nije dovoljno fleksibilna ili ne ispunjava određene standarde.
SLS ovdje nudi znatno više slobode. Na raspolaganju su materijali koji se već primjenjuju u klasičnoj proizvodnji – od čvrstih i otpornijih plastika do fleksibilnih i vatrootpornih varijanti. S ekosustavom EOS i ALM (Advanced Laser Materials – specijalizirani odjel unutar tvrtke EOS, odgovoran za razvoj i prilagodbu materijala prema zahtjevima kupaca) moguće je dodatno prilagoditi materijal točno određenoj aplikaciji, primjerice s biokompatibilnim materijalom EOS PA 2200 (PA12) za medicinske svrhe.
To znači da ne trebate prilagođavati proizvod tehnologiji. Tehnologija se može prilagoditi proizvodu, s mogućnošću certificiranja čitavog procesa.
5. Učinkoviti proces i predvidivi troškovi
U proizvodnji nije važno samo kakav je dio, već i koliko je čitav proces pouzdan i predvidljiv. Kod SLS postupka čitav je radni proces relativno jednostavan. Glavni potrošni materijal je prah, a veliki dio neiskorištenog praha može se ponovno iskoristiti. Nema potpornih struktura, nema dodatnih kemijskih kupki i nema skrivenih potreba za naknadnom obradom koje bi neplanirano povećale cijenu. Softver EOSPRINT i procesni parametri omogućuju kontrolirani proces, a EOS također nudi podršku za optimiranje oblikovanja i proizvodnje preko odjela Additive Minds. Taj odjel čine timovi stručnjaka koji su dostupni za razvoj proizvoda ili certificiranje procesa.
Sve to zajedno znači manje iznenađenja, lakše planiranje i jasniju sliku o troškovima – od prvog dijela do serijske proizvodnje.
Zašto izabrati EOS SLS za proizvodnju polimernih dijelova?
Prijelaz na tehnologiju SLS nije samo kupnja novog stroja, već promjena načina rada.
S EOS SLS sustavima konačni dijelovi mogu postojati kao digitalni zapisi umjesto viška zaliha u skladištu. Proizvodnja se pokreće po potrebi, što izrazito smanjuje zalihe, zastarjele dijelove i troškove skladištenja.
U praksi inženjerski timovi primjenjuju tehnologiju SLS za:
• objedinjavanje više dijelova u jednu cjelinu,
• izradu unutrašnjih kanala koje alatničari ne mogu načiniti,
• prilagodbu proizvoda bez izrade novih alata.
Bez obzira na industriju, rezultat je isti: SLS tehnologija nudi kvalitetu koja je usporediva s injekcijskim prešanjem plastike te također pruža fleksibilnost digitalne proizvodnje i mogućnost slobodnog izbora kombinacija boja konačnih dijelova. www.tehnoprogres.hr
Proizvodnja,
SCHUNK dobio zlatnu nagradu
»Product of the Year 2026«
SENZOR FTS JE OSMIŠLJEN ZA PRECIZNO MJERENJE SILA I MOMENTA U ŠEST STUPNJEVA SLOBODE, ŠTO OMOGUĆUJE IZNIMNO OSJETLJIVO OTKRIVANJE KONTAKATA TE KONTROLU NAD PROCESIMA GDJE JE POTREBNA VISOKA RAZINA PRECIZNOSTI.
Njihov 6-osni senzor sile i momenta FTS osvojio je 1. mjesto u kategoriji »Robotika, manipulacija i montažna tehnologija« na prestižnim nagradama časopisa INDUSTRIAL Production u okviru izbora »Proizvod godine 2026«. Priznanje potvrđuje iznimnu tehnološku vrijednost rješenja te njegov važan utjecaj na razvoj suvremenih industrijskih procesa.
Napredna tehnologija za zahtjevne robotske aplikacije
Senzor FTS predstavlja važan korak naprijed u poboljšanju interakcije između robota i okoline. Razvijen je za precizno
mjerenje sila i momenta u šest stupnjeva slobode, što omogućuje iznimno osjetljivo prepoznavanje kontakata te kontrolu nad procesima gdje je potrebna visoka razina preciznosti.
Ključne prednosti senzora uključuju:
• 6-osno mjerenje sile i momenta, koje omogućava primjenu u osjetljivim i preciznim aplikacijama
• Visoka pouzdanost i stabilnost mjerenja, što doprinosi višoj učinkovitosti proizvodnih procesa
• Optimirana integracija u robotske sustave, koja podržava napredna rješenja automatizacije.
SENZOR SCHUNK FTS JE OSVOJIO 1. MJESTO U KATEGORIJI »ROBOTIKA, MANIPULACIJA I MONTAŽNA TEHNOLOGIJA« NA PRESTIŽNIM NAGRADAMA ČASOPISA INDUSTRIAL PRODUCTION U OKVIRU IZBORA »PROIZVOD GODINE 2026«.
U svijetu industrijske automatizacije, gdje su preciznost, pouzdanost i učinkovitost ključni faktori uspjeha, inovacije igraju odlučujuću ulogu u razvoju novih rješenja. Tvrtka SCHUNK je sa svojim najnovijim proizvodom ponovno dokazala da spada među vodeće tehnološke pionire u području robotike i automatizacije.
Takva tehnologija omogućuje robotima bolju prilagodljivost pri kompleksnim zadacima, kao što su montaža, obrada, ispitivanje ili suradnja s ljudima u kolaborativnim okruženjima.
Inovacije koje oblikuju budućnost automatizacije
Nagrada »Product of the Year« smatra se jednim od važnijih priznanja u industriji proizvodne tehnologije, jer ističe proizvode koji svojom inovativnošću i uporabnom vrijednošću postavljaju nove standarde na tržištu. Uspjeh senzora FTS dokaz je da tvrtka SCHUNK sa svojim razvojnim rješenjima aktivno suoblikuje budućnost robotike i pametne proizvodnje.
U tvrtki MB-NAKLO d.o.o. ponosni smo što možemo surađivati s partnerom koji svojom tehnološkom izvrsnošću i vizijom značajno doprinosi razvoju suvremene automatizacije. Takva partnerstva omogućuju prijenos vrhunskih inovacija i u slovensko te hrvatsko industrijsko okruženje te pomažu tvrtkama da postignu višu razinu produktivnosti i kvalitete.
schunk.com
INOVATIVNA RJEŠENJA ZA UČINKOVITU OBRADU
Brža, učinkovitija i fleksibilnija
rješenja pjeskarenja uz manje trošenje opreme
SUSTAV ZA PJESKARENJE BLOKOVA MOTORA RMBS S ROBOTSKIM RUKOVANJEM OBRATCIMA I POSEBNO RAZVIJENOM HVATALJKOM OMOGUĆUJE PJESKARENJE VEĆEG BROJA MANJIH OBRADAKA ILI JEDNOG VELIKOG BLOKA MOTORA U JEDNOM CIKLUSU.
Lijevanje ima ključnu ulogu u praktično svim područjima industrije, od strojarstva do proizvodnje kućanskih aparata. Neovisno o veličini, masi ili kompleksnosti odljevaka, koji se mogu izraditi različitim postupcima lijevanja, svi imaju nešto zajedničko, a to je tehnologija pjeskarenja za obradu površine. Pjeskarenje se može koristiti za različite operacije, poput skidanja srha, čišćenja površine i strukturiranja, pri čemu se mogu promijeniti i mehanička svojstva obrađivanih dijelova otvrdnjavanjem površine.
Za suočavanje sa sve većim pritiscima na cijene potrebni su inovativni sustavi za pjeskarenje koji omogućuju brže pjeskarenje te višu fleksibilnost, produktivnost i troškovnu učinkovitost. Osim toga, zbog nedostatka kvalificirane radne snage, zahtjeva za višom kvalitetom i nižim troškovima, automatizacija rukovanja obratcima postaje sve važnija
u procesima pjeskarenja. Tvrtka Rösler Oberflächentechnik GmbH nudi široki spektar opreme za pjeskarenje s različitim turbinama kako bi se suočila sa svim navedenim izazovima. Tvrtka nudi strojeve za učinkovito pjeskarenje pojedinačnih obradaka ili većeg broja obradaka istovremeno, kao i koncepte automatizacije koji su potpuno prilagođeni pojedinačnim zahtjevima i postupcima obrade. Pored toga, digitalni alati koje su razvili u tvrtki Rösler omogućuju neprekidno praćenje cijelog procesa pjeskarenja.
Visoka produktivnost i kod najzahtjevnijih obradaka
Kompleksni obratci s teško dostupnim unutrašnjim konturama i površinama zahtijevaju posebnu opremu za pjeskarenje. Tvrtka Rösler može sa svojim strojevima Roboblaster te sustavima za pjeskarenje s radilicom i manipulatorom, koji se primjerice koristi za pjeskarenje blokova motora, ponuditi troškovno učinkovita rješenja. Konačni dizajn i
FOTOGRAFIJE: Rösler Oberflächentechnik
Pri obradi površine odljevaka i poboljšanju njihovih svojstava, pjeskarenje je jedna od najvažnijih tehnologija obrade. Široki asortiman opreme i turbina za pjeskarenje te sveobuhvatna ponuda servisnih usluga tvrtke Rösler namijenjeni su postizanju viših zahtjeva u pogledu kvalitete proizvoda, produktivnosti, troškovne učinkovitosti i trajnosti. Osim toga, napredne metode pjeskarenja jednako su važne kao i inovativne metode lijevanja.
IAKO POJEDINAČNI OBRATCI JOŠ NISU DOSTUPNI, DIGITALNE SIMULACIJE PJESKARENJA POMAŽU PRI PROJEKTIRANJU I OPTIMIRANJU KOMPLEKSNIH PROCESA PJESKARENJA.
tehnička konfiguracija stroja uvijek su prilagođeni zahtjevima pojedinačnih korisnika. Tijekom razvoja aplikacije, tvrtka Rösler primjenjuje napredni softver za simulacije koji osigurava da stvarna oprema postiže maksimalnu produktivnost i troškovnu učinkovitost uz minimalne troškove i optimalnu potrošnju resursa.
Pjeskarenje blokova motora mase 700 kg u manje od 50 sekundi
Sustav za pjeskarenje blokova motora bit će instaliran u renomiranoj njemačkoj ljevaonici čeličnih ljevova za potpuno automatizirano skidanje srha i površinsku obradu blokova motora dostavnih vozila, pri čemu će odljevci biti izrađeni s novom inovativnom tehnologijom lijevanja. Ključni funkcijski zahtjev stroja za pjeskarenje blokova motora (RMBS), koji uključuje rukovanje obratcima, bio je mogućnost pjeskarenja obradaka do mase 700 kg. Pored toga, vrijeme ciklusa nije smjelo biti dulje od 50 sekundi, pri čemu je vrijeme pjeskarenja 20 sekundi. Takva vremenska ograničenja zahtijevaju iznimno intenzivno pjeskarenje i brzo robotizirano rukovanje obratkom. Za osiguravanje visoke dostupnosti opreme s minimalnim zastojima zbog održavanja, cijeli sustav je razvijen za postizanje visoke otpornosti na trošenje. Za postizanje svih tih zahtjeva, u tvrtki Rösler odlučili su koristiti inovativni koncept dizajna stroja. Komora za pjeskarenje je izrađena od čvrste, 8 mm debele ploče od manganovog čelika te dodatno obložena izmjenjivim potrošnim pločama. U okviru potpuno novog pristupa dizajnu, dno komore za pjeskarenje ispunjeno je otpornim čeličnim kuglicama, što sprječava odnošenje čeličnog srha u sustav za recikliranje medija za pjeskarenje. Druga prednost tog rješenja je ta, što čelične kuglice mnogo bolje odbijaju medij za pjeskarenje nego ravne površine, što povećava ukupnu otpornost opreme na trošenje.
Proizvođač opreme je primijenio novi pristup i pri ugradnji šest turbina za pjeskarenje u stroju za pjeskarenje blokova motora, pri čemu svaka turbina ima nazivnu snagu od 45 kW. Ako nazivna snaga turbine prelazi 37 kW, turbine imaju posredni pogon, koji u usporedbi s turbinama s izravnim pogonom zauzima mnogo više prostora. Pored toga, turbine s posrednim pogonom osiguravaju manju učinkovitost i tako troše više energije. Zbog toga su u ovom slučaju primijenjene turbine za pjeskarenje s izravnim pogonom. Obzirom na primijenjeni medij za pjeskarenje s veličinom zrna do 1,6 mm, inženjeri tvrtke Rösler odlučili su se za instalaciju snažnih turbina »Evolution«, koje su opremljene snažnijim elektromotorima i ojačanim ležajevima. Posebno oblikovana potporna struktura omogućuje postavljanje
Proizvodnja, automatizacija i mehatronika
VISOKO FLEKSIBILNI STROJEVI ZA PJESKARENJE S ROTIRAJUĆIM OVJESIMA SU IDEALNO RJEŠENJE ZA
OBRADU OSJETLJIVIH OBRADAKA KOJI SE NE SMIJU PREMETATI. TI STROJEVI SU PRIMJERENI ZA PJESKARENJE KOMPONENATA KOMPLEKSNIH OBLIKA, KAO I VELIKIH I TEŠKIH OBRADAKA.
turbina na krov komore za pjeskarenje. Svaka turbina ima osam lopatica, koje omogućuju korištenje do 500 kg medija za pjeskarenje u jednoj minuti.
Posebno zahtjevan izazov za robotski sustav rukovanja obratcima predstavljala je velika masa blokova motora koji se pjeskare, tako da je bilo potrebno pronaći rješenje s nosivošću do 700 kg. Pored toga, sustav mora okretati obradak za 360° ispred komore za pjeskarenje kako bi se uklonio medij za pjeskarenje koji se nakuplja unutar bloka motora. U tu svrhu robot je opremljen sa sustavom za hvatanje lagane konstrukcije, koji omogućuje sigurno hvatanje i rukovanje različitim tipovima blokova motora.
Središnji dio sustava za pjeskarenje blokova motora RMBS je posebno oblikovana hvataljka manipulatora s dvije čeljusti, koja omogućuje istovremeno pjeskarenje većeg broja manjih obradaka ili jednog velikog bloka motora. Na postaji za poravnavanje, blokovi motora se postavljaju precizno, kako bi ih robot mogao uhvatiti i zatim prenijeti u sustav za stezanje i rukovanje u komori za pjeskarenje. Tijekom ciklusa pjeskarenja, koji traje 20 sekundi, hvataljka okreće obratke (jedan veći ili više manjih blokova motora) koji su izloženi pjeskarenju. Nakon završetka procesa pjeskarenja, robot uklanja obratke iz komore za pjeskarenje, okreće ih i postavlja na transportni sustav za premještaj na sljedeću operaciju obrade.
Pjeskarenje osjetljivih obradaka u šaržama ili na kontinuirani način
Za troškovno učinkovito pjeskarenje osjetljivih obradaka koji se mogu oštetiti, tvrtka Rösler nudi visoko učinkovita rješenja, poput strojeva za pjeskarenje s rotirajućim ovjesima i protočne strojeve za pjeskarenje s transportnim trakama od metalne mreže. Tehničke karakteristike, kao što su kapacitet broja turbina i njihova snaga te zaštita od trošenja, mogu se prilagoditi zahtjevima pojedinih korisnika.
Strojevi za pjeskarenje s rotirajućim ovjesima primjereni su za široki spektar različitih aplikacija pjeskarenja, a odlikuje ih kompaktna konstrukcija koja zauzima malo prostora u proizvodnji. Primjenjuju se za pjeskarenje osjetljivih obradaka koji se tijekom postupka ne smiju sudarati jedni s drugim, komponenata kompleksnih oblika te teških i velikih obradaka. Sustav omogućuje pjeskarenje većeg broja obradaka istovremeno ili postavljanje jednog obratka na nosač i umetanje u stroj za pjeskarenje. U komori za pjeskarenje nosač se okreće i naginje brzinom koja je točno prilagođena obratku, što osigurava da medij za pjeskarenje doseže cijelu površinu obratka na ponovljiv način.
Protočni strojevi za pjeskarenje s transportnim trakama i metalnim mrežama su idealno rješenje prvenstveno za duge pločaste i veće obratke. Glavna komponenta tih sustava je transportna traka od metalne mreže otporna na trošenje, koja pomiče obratke kroz stroj. Položaj turbina u komori za pjeskarenje prilagođen je oblicima i veličinama obradaka, što osigurava postizanje optimalnih rezultata čak i u slučaju najkompleksnijih obradaka. Zbog posebnog položaja transportne trake, niže smještene turbine pjeskare kroz jedan sloj trake, što smanjuje utjecaj same trake na rezultat pjeskarenja.
Pjeskarenje s pomicanjem obratka brzinom od 2 metra u minuti.
Korisnik koji proizvodi poklopce za komunalne šahtove i tlačne ploče za sklopke mase do 270 kg, morao je značajno povećati kapacitet pjeskarenja. To je postignuto inovativnim dizajnom protočnog stroja za pjeskarenje s transportnim trakama od metalne mreže RDGE 1250-8-30-F proizvođača Rösler, pri čemu su ključni zahtjevi bili sigurno i brzo kretanje teških obradaka kroz stroj za pjeskarenje, optimalni rezultati pjeskarenja, sprječavanje oštećenja transportne trake od metalne mreže i minimalno
Proizvodnja,
PROTOČNI STROJ ZA PJESKARENJE S TRANSPORTNOM TRAKOM OD METALNE MREŽE RDGE1250-8-30-F, IZRAĐEN U POSEBNOJ VERZIJI ZA PRIMJENU U LJEVAONICAMA, PROŠIREN JE TRANSPORTNIM SUSTAVOM ZA OBRATKE KOJI JE OSIGURAO KORISNIK.
trošenje stroja za pjeskarenje. Za osiguravanje sigurne poravnatosti transportne trake razvijen je poseban valjak, prilagođen masi obradaka, koji sprječava bilo kakvo klizanje trake. Visokoučinkoviti valjci, jači pogon transportne trake i veliki potporni valjci s ojačanim ležajevima osiguravaju sigurno kretanje obradaka kroz stroj za pjeskarenje brzinama do dva metra u minuti. Uređaj za automatsko napinjanje transportne trake (obično se traka napinje ručno) ne osigurava samo potrebnu napetost trake, već omogućuje prilagodbu napetosti trake preko upravljačke ploče stroja.
Zbog relativno visoke brzine kretanja obradaka kroz stroj, oni su pjeskarenju izloženi samo kratko vrijeme, što znači da je potrebno postići vrlo intenzivno pjeskarenje. Obično su turbine u takvim slučajevima postavljene jedna nasuprot drugoj, što može uzrokovati veliko trošenje. U tu svrhu trebalo je pronaći rješenje koje osigurava postizanje traženih rezultata pjeskarenja pri određenoj brzini obradaka te minimalno trošenje sustava. Rješenje je pronađeno digitalnom simulacijom procesa pjeskarenja, pri čemu je dizajnirano novo kućište stroja
PROTOČNI STROJ ZA PJESKARENJE S TRANSPORTNIM TRAKAMA OMOGUĆUJE TROŠKOVNO VISOKOUČINKOVITU POVRŠINSKU OBRADU VELIKOSERIJSKIH PROIZVODA TE OBRADAKA KOMPLEKSNIH OBLIKA.
s promijenjenim nagibima krova za optimalnu ugradnju turbina za pjeskarenje.
Pri toj aplikaciji pjeskarenja odnosno čišćenja bio je potreban grublji medij za pjeskarenje, tako da je stroj za pjeskarenje RDGE opremljen s osam turbina Evolution, pri čemu je nazivna snaga pojedine turbine 37 kW. Četiri turbine su postavljene na krov kućišta stroja, dok su druge četiri ispod gornjeg dijela transportne trake. Drugi važan faktor pri oblikovanju sustava bila su prostorna ograničenja za instalaciju stroja, koja je naveo korisnik.
Pjeskarenje odljevaka koji se tijekom obrade premeću
Za troškovno učinkovito i pouzdano uklanjanje ljevačkog pijeska, skidanje srha ili strukturiranje površine komponenata koje se tijekom pjeskarenja premeću, tvrtka Rösler nudi bubnjaste strojeve za pjeskarenje i sustave Multi-Tumbler. Različiti bubnjasti strojevi za pjeskarenje omogućuju obradu šarži komponenata ili kontinuirano
BUBANJ STROJA ZA PJESKARENJE MULTI-TUMBLER S DNOM U OBLIKU PIRAMIDE I POSEBNIM REBRIMA NA UNUTRAŠNJOJ STIJENCI NEMA PRAZNINU U KOJOJ BI SE OBRATCI MOGLI ZAGLAVITI I OŠTETITI. ZBOG TOGA JE TAJ TIP STROJA IDEALNO PRIMJEREN ZA OBRADU MALIH I VRLO MALIH OBRADAKA.
pjeskarenje. Sustavi za pjeskarenje komponenata u serijama osiguravaju izvrsne rezultate pjeskarenja kako malih komponenata, tako i velikih i teških obradaka u kratkim ciklusima. Bubnjasti i protočni strojevi za pjeskarenje su usporedivo učinkoviti pri masovnom pjeskarenju te pri pjeskarenju obradaka kompleksnih oblika. Posebni oblik transportnih traka kod protočnih strojeva za pjeskarenje učinkovito osigurava da obratci tijekom pjeskarenja sigurno prolaze kroz stroj, što osigurava visoku troškovnu učinkovitost procesa i optimalne rezultate pjeskarenja.
Strojevi Multi-Tumbler se primjenjuju prvenstveno za pjeskarenje malih obradaka. Posebna konstrukcija bubnja za pjeskarenje, koja sadrži rebra na unutrašnjoj stijenci i dnu bubnja u obliku trostrane piramide, osigurava temeljito miješanje obradaka i potpunu izloženost mediju za pjeskarenje.
Turbine za pjeskarenje: srce stroja za pjeskarenje
Turbine su kritične komponente za osiguravanje kvalitete pjeskarenja. Pored velike potrošnje potrošnih materijala i energije, zahtijevaju i temeljito i često održavanje. Izbor odgovarajućih turbina određuje brzinu, troškovnu učinkovitost i štedljivo korištenje resursa tijekom pjeskarenja. Ponuda turbina tvrtke Rösler obuhvaća široki spektar rješenja, što osigurava savršenu kombinaciju visoke produktivnosti, niskih troškova i minimalnih zastoja u radu.
SNAŽNA TURBINA EVO42 S LOPATICAMA OD KALJENOG ALATNOG ČELIKA IDEALNO JE PRIMJERENA ZA KORIŠTENJE U ZAHTJEVNIM RADNIM OKRUŽENJIMA, KAO ŠTO SU LJEVAONICE.
Turbine Gamma sa svojom precizno proračunatom zakrivljenošću lopatica u obliku slova Y osiguravaju visoku brzinu medija za pjeskarenje te usmjeren tok koji omogućuje postizanje optimalnih rezultata pjeskarenja. Pored toga, turbine Gamma osiguravaju visoku energetsku učinkovitost, jer u usporedbi s tradicionalnim turbinama za pjeskarenje troše do 15 posto manje energije pri sličnim brzinama medija za pjeskarenje. Posebna konstrukcija lopatica omogućuje primjenu s obje strane, pri čemu se lopatice
PROGRAM TURBI-
NA TVRTKE RÖSLER
OSIGURAVA SAVRŠENU
KOMBINACIJU VISOKE
PRODUKTIVNOSTI,
NISKIH TROŠKOVA I
VISOKE DOSTUPNOSTI
OPREME TE NUDI ŠIROKI
SPEKTAR RJEŠENJA ZA
PJESKARENJE U LJEVAČKOJ INDUSTRIJI.
Proizvodnja,
i mehatronika
lako mijenjaju jednostavnim otvaranjem poklopca turbine. Životni vijek tih lopatica može biti do tri puta dulji u usporedbi s tradicionalnim lopaticama, što ovisi o korištenom mediju za pjeskarenje. Standardna verzija turbina Gamma ima šest lopatica, dok su za abrazivno radno okruženje u ljevaonicama opremljene s osam lopatica, pri čemu su kućišta turbina obložena alatnim čelikom.
Turbine visokih performansi »Rutten« imaju također zakrivljene lopatice s precizno proračunatom zakrivljenošću, koja
osigurava energetski učinkovito ubrzavanje medija za pjeskarenje. Te turbine su izrađene od različitih tvrdih metalnih legura. U usporedbi s tradicionalnim turbinama, materijali otporni na trošenje i mogućnost primjene lopatica s obje strane omogućuju turbinama Rutten 10 do 16 puta veću raspoloživost.
Posebna konstrukcija kućišta turbine i ravne lopatice turbina iz ponude »Evolution« omogućuju iznimno visoke protoke medija za pjeskarenje. Rotor turbine s dva diska osigurava bolje usmjereno djelovanje
i posljedično visoku učinkovitost pjeskarenja čak i pri korištenju grubljeg medija za pjeskarenje.
Oprema i asortiman turbina tvrtke Rösler, kao i namjenska rješenja automatizacije koja nudi, omogućuju ljevaonicama da povećaju svoje kapacitete pjeskarenja, poboljšaju troškovnu učinkovitost i učinkovitu primjenu resursa, smanje troškove rada i održavanja te poboljšaju ukupnu raspoloživost opreme.
www.rosler.com
ZEISS POSTUPAK I SVRHA LASERIRANJA
KOORDINATNIH MJERNIH STROJEVA (KMS)
Ključ za stabilno i sljedivo koordinatno mjeriteljstvo
Svaka nekalibrirani ili neodgovarajuće kalibrirani mjerni uređaj predstavlja ozbiljan mjerni rizik za proizvodnju. U praksi to znači veću vjerojatnost pogrešnih odluka: od neopravdanog odbijanja inače odgovarajućih dijelova do nenamjernog prihvaćanja proizvoda koji ne ispunjavaju zahtjeve.
ZEISS sa specijaliziranim laseriranjem KMS značajno smanjuje takav rizik: s interferometrijskom laserskom kalibracijom precizno određuje geometrijska odstupanja stroja, kompenzira ih u upravljačkom sustavu te mjerne sposobnosti dokumentirano povezuje s tragovima etalona i relevantnim standardima. Tako omogućuje pouzdano i provjerljivo upravljanje mjernom sposobnošću, što izravno doprinosi smanjenju troškova, stabilnijoj kvaliteti i višem stupnju povjerenja kupaca u isporučenu proizvodnju.
Što nam laseriranje otkriva o koordinatnom mjernom stroju (KMS)?
Mjerna sposobnost KMS izravno je povezana s geometrijskom točnošću mehaničke strukture i preciznosti mjernog sustava (linearne skale, vodilice, mjerne glave). Usluga ZEISS laserskog mjerenja osmišljena je upravo za upravljanje tim ključnim parametrima, jer omogućuje lasersku karakterizaciju odstupanja u čitavom mjernom volumenu stroja te njihovu sustavnu kompenzaciju u upravljačkom sustavu stroja.
U praksi, laseriranje se temelji na primjeni visoko stabilnih interferometrijskih laserskih mjernih sustava, s kojima servisni inženjeri ZEISS provode precizna mjerenja linearnih odstupanja, ravnosti, pravokutnosti i paralelnosti pojedinih osi. Mjerni sustav otkriva razliku između nominalne i stvarne putanje osi na brojnim točkama uzduž čitave duljine hoda. Tako nastaje detaljan profil grešaka koji otkriva sistematske utjecaje, poput nelinearnosti mjernih skala, mikro-razinskih grešaka vodilica ili toplinskih utjecaja okoline. Svi korišteni mjeriteljski etaloni i
referentni standardi su praćeni nacionalnim ili međunarodnim standardima, što je ključno za mjeriteljstvo na najvišoj razini.
Kako se provodi laseriranje?
Na temelju prikupljenih podataka, ZEISS u sljedećem koraku provodi optimiranje mjernog sustava KMS. Izmjerena odstupanja se pretvaraju u kompenzacijske tablice koje se učitavaju u upravljački sustav stroja. Upravljački sustav zatim pri svakom pozicioniranju uzima u obzir taj korekcijski model
Prema potrebi se također izvrše mehanička fina podešavanja, provjerava stabilnost okoline (temperatura, vibracije, protok zraka) i rad mjernih glava. Nakon završene kompenzacije, KMS se verificira u skladu s relevantnim standardom (npr. serija ISO 10360 za prihvatna i periodična testiranja KMS), čime se objektivno potvrđuje postignuta mjerna sposobnost.
Ključan dio usluge laseriranja je također dokumentacija. Naručitelj prima kalibracijsko izvješće koje sadrži opis korištenih metoda, popis korištenih etalona s navede-
te podatke o mjernoj nesigurnosti. Izvješće predstavlja formalni dokaz za unutrašnje i vanjske revizije (npr. u okviru ISO 9001), a istovremeno omogućuje dugoročno praćenje »starosti« KMS-a i planiranje preventivnog održavanja. Budući da ZEISS laseriranje nudi i uključivanje u servisne ugovore, moguće je uspostaviti redovnu, periodičnu kalibracijsku strategiju koja osigurava stabilnu mjernu učinkovitost stroja tijekom cijelog njegovog životnog vijeka.
Zaključak
Ispisivanje vrha lopatice vjetroturbine u 8 dana - ispravno iz prve
Kako je Fortus FDC sustav za isporuku materijala i sušenje omogućio uspjeh prvog ispisa u velikim razmjerima
Izazov: 8-dnevni 3D ispis koji ne smije zakazati
Kao dio inicijative koju financira Ministarstvo energetike SAD, u Sandia National Laboratories trebali su proizvesti gotovo 2 metra dugi aerodinamični vrh lopatice vjetroturbine, bez prostora za pogrešku.
3D ispis je zahtijevao:
• 185 ispisa u kontinuitetu
• osam kalema materijala
• višestruku automatiziranu izmjenu materijala.
Iako se dio mogao ispisivati primjenom tehnologije Fused Deposition Modeling (FDM), automatske promjene filamenata uvele su varijabilnost tijekom tri pokušaja, što je utjecalo na kvalitetu površine i dosljednost. Svaka izrada trajala je više od tjedan dana rada 3D pisača, a neuspjesi su bili skupi. Tim je trebao smanjiti promjene
Direct Manufacturing (SDM). Već više od 30 godina, Stratasys Direct™ prednjači u FDM® 3D ispisu, pomažući kupcima u rješavanju kompleksnih dizajnerskih i proizvodnih izazova. Imaju uspješnu povijest isporuke pouzdanih dijelova visokih performansi za najzahtjevnije primjene.
Rješenje: Fortus FDC s 3D pisačem F900
U suradnji s SDM-om, tim je povezao Fortus FDC sustav za isporuku materijala i sušaru s F900® industrijskim 3D pisačem kako bi pouzdano proizveo veliki vrh lopatice od materijala ULTEM™ 9085 Resin visokih performansi. Fortus FDC povećava kapacitet materijala uz održavanje kontroliranog kondicioniranja filamenata.
Za tako veliki i kompleksni dio, Fortus FDC smanjio je promjene materijala sa sedam na samo dvije tijekom osmodnevne izrade. Manje intervencija značilo je:
• manje defekata povezanih s tranzicijom
• smanjene intervencije operatera
• viša stabilnost materijala tijekom dugotrajnih ispisa.
Rezultat: stabilniji i predvidljiviji proizvodni proces
S pomoću Fortus FDC, tim je uspješno ispisao vrh lopatice iz prvog pokušaja. Komponenta je ispunila očekivanja kvalitete bez prijelaznih nedostataka koji su bili vidljivi u prethodnim izradama, čime su uklonjeni troškovi i rizik dodatnih osmodnevnih ponovnih ispisivanja.
Kod aditivne proizvodnje velikog formata, dugi procesi povećavaju varijabilnost. Promjene i nestabilnost vlage mogu brzo dovesti do gubitka kapaciteta, kašnjenja i dovodu materijala i otpada. Smanjivanjem promjena i stabilizacijom kondicioniranja filamenata, Fortus FDC je omogućio povjerenje u ključni dio proizvodnje.
www.stratasys.com www.izit.hr
it d.o.o. � Industrijska 3 - Novaki, Sveta Nedelja, Hrvatska 85 1 36 67 029 � info@izit hr .izit.hr Javite nam se za besplatnu demonstraciju: info@izit.hr
Proizvodnja,
EuroBLECH 2026 otkriva
inovacijsku zonu kako bi istaknuli budućnost napredne proizvodnje
Sajam EuroBLECH, koji organizira RX, održava se od 20. do 23. listopada 2026. na izložbenom prostoru u Hannoveru, te se nastavlja razvijati u skladu s brzim transformacijama u industriji. Kako proizvođači sve više ulažu u automatizaciju, digitalizaciju i inteligentne proizvodne sustave, Inovacijska zona prikazuje tehnologije koje potiču učinkovitost, preciznost i konkurentnost, uz djelujuće strojeve, nova lansiranja proizvoda i stvarne demonstracije koje se odvijaju na izložbenim prostorima izlagača.
Središnje središte za tehnologije sljedeće generacije
Naglasak ove zone na naprednu proizvodnju odražava stalnu potražnju industrije za višom učinkovitošću, fleksibilnošću i otpornosti. Okupljanjem tehnologija kao što su automatizacija, digitalni proizvodni sustavi i precizno inženjerstvo, pruža jasnu i usredotočenu sliku rješenja koja pokreću
EuroBLECH 2026 planira značajan iskorak naprijed u prikazivanju budućnosti obrade limova s lansiranjem Inovacijske zone | Napredna proizvodnja. Oblikovana kao istaknuta značajka u središtu izložbe, nova zona okupit će tehnologije i rješenja koja redefiniraju suvremenu proizvodnju.
obradu limova danas i u godinama koje dolaze.
“EuroBLECH je oduvijek bila platforma na kojoj se fokusira budućnost obrade limova,“ izjavila je Evelyn Warwick, direktorica izložbe EuroBLECH u ime RX-a. “S Inovacijskom zonom, postavljamo napredne proizvodne tehnologije čvrsto u središte iskustva posjetitelja. Riječ je o tome da se napredni razvoj proizvodnje učini pristupačnijim, vidljivijim i djelotvornijim za globalnu proizvodnu zajednicu.”
Kako bi se osigurao snažan fokus na najnovije razvojne trendove, bit će predstavljene samo tehnologije lansirane između 1.
studenog 2025. i 20. listopada 2026. Time Inovativna zona jača poziciju EuroBLECH-a kao vodeće globalne platforme za obradu limova, povezujući proizvođače s rješenjima koja omogućuju pametniju i održiviju proizvodnju.
Povećanje vidljivosti, angažmana i napretka u industriji
Za izlagače, Inovacijska zona nudi usredotočenu platformu za isticanje jedne revolucionarne tehnologije unutar visoko prometnog, kuriranog okruženja. S dva oblika sudjelovanja, Showcase podijima i
Discovery panelima, tvrtke mogu predstaviti svoja rješenja putem fizičkih prikaza ili vizualne prezentacije, ovisno o njihovoj primjeni.
Istodobno, ta zona osmišljena je kako bi podržala učinkovitije i inspirativnije iskustvo posjetitelja. Vođene ture završit će u zoni, dovodeći ciljne skupine izravno do najnovijih dostignuća. Integrirani pristup tehničkim podacima, studijama slučaja i informacijama o proizvodima omogućuje bržu identifikaciju relevantnih tehnologija i dobavljača. To stvara neprekidno putovanje od otkrivanja do izložbenih prostora izlagača i do informiranog donošenja odluka, što će vrijeme provedeno na izložbi učiniti produktivnijim i usmjerenim na rezultate.
Optimirani raspored za bolju povezanost
Kao dio kontinuiranih poboljšanja izložbenog iskustva, EuroBLECH 2026 također će uvesti optimirani raspored hala osmišljen kako bi bolje odražavao način na koji posjetitelji navigiraju izložbom i vrednuju tehnologije. To uključuje premještanje izlagača tehnologija površina i spajanja u halu 16, čime
se stvara bolja povezanost među komplementarnim tehnologijama i podržava intuitivnije iskustvo posjetitelja.
Ažurirani raspored ima za cilj potaknuti usredotočenije interakcije, poboljšati otkrivanje između sektora i donijeti snažnije komercijalne rezultate za izlagače i posjetitelje.
Budite dio budućnosti proizvodnje
Tvrtke koje žele predstaviti svoje najnovije inovacije pozvane su da osiguraju svoje mjesto u Inovacijskom području i postave svoju tehnologiju u središte industrijskog otkrića.
www.euroblech.com
Razvoj i svojstva dentalne legure Palart za primjenu u tehnici metal-porculan
Razvoj dentalnih legura za suvremenu zubnu protetiku zahtijeva pažljivo usklađivanje kemijskog sastava, mikrostrukture te toplinskih i mehaničkih svojstava materijala. Dentalne legure moraju odgovarati medicinskim i tehničkim zahtjevima za pouzdanu i dugotrajnu kliničku primjenu. Usna šupljina predstavlja okruženje u kojem je dentalna legura izložena mehaničkim opterećenjima prilikom žvakanja, temperaturnim promjenama, vlazi i kemijskim utjecajima hrane i pića te djelovanju mikroorganizama. Ključni kriteriji uključuju odgovarajuće mehaničke osobine, kao što su visoka čvrstoća, tvrdoća i dovoljna žilavost, koje omogućuju otpornost na habanje i lom, a istovremeno osiguravaju funkcionalnost i kod tankih konstrukcija. Važna su i toplinska svojstva, prvenstveno usklađeni koeficijent toplinskog širenja dentalne legure s drugim materijalima, kao što su keramika ili porculan, te stabilnost pri visokim temperaturama tijekom izrade. Biokompatibilnost je nužna, jer dentalna legura ne smije uzrokovati toksične, iritantne ili alergijske reakcije, što zahtijeva dobru korozijsku otpornost i kemijsku stabilnost u usnom okruženju. Osim toga, dentalna legura mora omogućiti jednostavnu obradu i izradu te ispunjavati funkcionalne i estetske zahtjeve moderne dentalne protetike.
AUTORI: Peter Majerič1,2
Lidija Grobelšek2
Rebeka Rudolf 1,2
1 Fakultet strojarstva Sveučilišta u Mariboru, Slovenija
2 Zlatarna Celje d.o.o. Celje, Slovenija
Razvoj dentalne legure temeljio se na izboru odgovarajućih metala koji bi u legirnom sustavu rezultirali postizanjem traženih svojstava za primjenu u metalno-porculanskoj tehnici (slika 1). Pri izboru plemenitih legura važno je dodatno poznavanje cijena pojedinih plemenitih metala na burzi. Dobar kompromis za osiguravanje izvrsnih svojstava plemenitih dentalnih legura (otpornost na koroziju, biokompatibilnost, izuzetno dug životni vijek) s nižom cijenom predstavljaju takozvane polu-plemenite dentalne legure, koje ne sadrže visoki udio zlata (Au). Jedna od važnih skupina polu-plemenitih
legura su srebro-paladijske (Pd-Ag) dentalne legure, pri čemu sadržaj Pd obično prelazi 50 masenih postotaka. Visok udio Pd doprinosi višem talištu, dobroj korozijskoj otpornosti i nižem koeficijentu toplinskog širenja (CTE), što je važno za stabilnost zubne konstrukcije prilikom nanošenja keramike.
Visoki sadržaj plemenitih metala u dentalnoj leguri također znači manju sklonost za nastanak oksida, koji su ključni za kemijsko prianjanje porculana na metalnu podlogu. Zbog toga se u takve dentalne legure dodaju manje količine elemenata koji potiču stvaranje oksida, kao što su indij (In), kositar (Sn) ili galij (Ga). Ti elementi omogućuju nastanak tanki oksidni sloj na površini dentalne legure, koja poboljšava vezu s keramikom. U praksi, Pd-Ag legure često imaju više od 8 masenih posto tih dodataka. Osim toga, za poboljšanje mehaničkih svojstava i učvršćivanje često se koriste elementi poput rutenija (Ru) i renija (Re), koji doprinose višoj čvrstoći bez bitnog pogoršanja drugih svojstava.
Važan aspekt razvoja dentalnih legura za metalno-porculanske zubne nadomjestke
je i prilagodba dentalne legure CTE, koja mora biti usklađena s keramikom CTE. Vrijednost dentalne legure CTE ovisi o kemijskom sastavu, odnosno o elementima koji su prisutni u dentalnoj leguri. Plemeniti metali, kao što su Pd, Au i platina (Pt), smanjuju CTE, dok ga Ag i elementi koji potiču stvaranje oksida (Sn, In, Zn, Ga) povećavaju. Tako je potrebno optimirati kemijski sastav dentalne legure kako bi se postigla odgovarajuća ravnoteža. Jer porculanske prevlake na metalnoj konstrukciji predstavljaju visoki estetski standard.
Pri izboru pojedinih metala svaki element ima specifičnu ulogu. Pd je osnovni nosač svojstava dentalne legure, jer osigurava visoko talište i stabilnost. Ag se dodaje za snižavanje tališta i poboljšanje svojstva lijevanja, no istovremeno povećava CTE, stoga njegov sadržaj obično ne prelazi oko 35 masenih posto. Iridij (Ir) se koristi kao mikrolegirni element za poboljšanje mehaničkih svojstava, jer povisuje čvrstoću i istovremeno održava duktilnost, što omogućuje deformaciju bez pucanja. Elementi koji potiču stvaranje oksida, poput Zn, Sn i
SLIKA 1: PRIKAZ METALNO-PORCULANSKE ZUBNE KONSTRUKCIJE OD DENTALNE LEGURE PALART
Spajanje i tehnologije materijala
Granica plastičnosti Rp0,2 (MPa) 377
Najmanje rastezanje pri lomu (%) 9,2
Najmanji modul elastičnosti (GPa) 27,6
Klasifikacija tipa 4
In, ključni su za osiguranje dobrog prianjanja keramike. Pri tome se često koristi viša koncentracija Zn, dok su Sn i In prisutni u manjim količinama, jer prevelike koncentracije tih elemenata mogu smanjiti žilavost dentalne legure. Takav uravnoteženi sastav omogućuje ne samo dobru vezu s keramikom, već i odgovarajuću obradivost dentalne legure, što je važno za postupke poput brušenja, poliranja i prilagođavanja protetskih konstrukcija.
Zahtijevana svojstva suvremenih dentalnih legura opisuju međunarodni standardi, kao što je ISO 22674, koji imaju propisane postupke određivanja tih osobina, koje su ključne za kliničku praksu, ponovljive postupke izrade, dugi životni vijek zubnih nadomjestaka, te funkcionalnost i estetsko zadovoljstvo pacijenata.
Na temelju prethodno opisanih zahtjeva i smjernica određen je sljedeći sastav za dentalnu leguru Palart: Pd – 56,2 %; Ag –35,0 %; Zn – 4,5 %; Sn – 2,0 %; In – 2,0 %; Ir < 1 % (sve u m. %). Polu-plemenita dentalna legura Palart namijenjena je za izradu fiksno protetskih proizvoda za metalno-porculansku tehniku, za izradu solitarnih krunica i mosnih konstrukcija svih raspona, uz korištenje svih uobičajenih keramičkih sustava.
Svojstva dentalne legure Palart
Legura Palart je izrađena tehnologijom pretaljivanja i lijevanja u granule veličine 1–8 mm pri T = 1300 °C i nadtlaku od 1,1 bara (slika 2). Gustoća legure iznosi 10,3 g/ cm3, izmjerena piknometrijom.
Temperatura tališta dentalne legure Palart određena je metodom termogravimetrijske analize na uređaju TGA/SDTA, 851, Mettler Toledo. Uzorak se je zagrijavao od temperature 25 °C do 1300 °C, brzinom od 10 K/ min u dušikovoj atmosferi (protok plina 20 mL/min). Interval taljevine iz analize bio je
SLIKA 3: GRAF OVISNOSTI RATEZNOG NAPREZANJA O ISTEZANJU
određen između 1150 i 1200 °C, dok je preporučena temperatura lijevanja za izradu zubnih proteza 1350 °C. Mjerenja CTE provedena su primjenom dilatometra DIL805A/D, sa
zagrijavanjem do 900 °C. Izmjereni koeficijent toplinskog širenja iznosio je 15,2 * 10-6 K-1, u temperaturnom rasponu od 25 °C do 700 °C. Mehanička svojstva su određena mjerenjem
SLIKA 2: GRANULE DENTALNE LEGURE PALART
SLIKA 4: RAZVOJ POLUPLEMENITE DENTALNE LEGURE PALART NA OSNOVI PD-AG
TABELA 1: REZULTATI RASTEZNOG ISPITIVANJA
Spajanje i tehnologije materijala
tvrdoće i ispitivanjem na vuču. Za određivanje tvrdoće primijenjen je mjerač tvrdoće DuraScan, metodom prema Vickersu i opterećenjem od 5 kgf (HV 5). Prije mjerenja uzorak je bio odgovarajuće pripremljen — površina je prvo bila brušena, a zatim polirana. Prosječna vrijednost izmjerene tvrdoće iznosila je 155 HV. Rasteznim ispitivanjem određena je granica plastičnosti, modul elastičnosti, rastezna čvrstoća i rastezljivost pri lomu. Za izvođenje mjerenja korišten je ispitni stroj ZWICK/ROELL Z010. U skladu sa standardom ISO 22674:2022, legura je svrstana kao leguta Tip 4: namijenjena za zubne nadomjestke s tankim dijelovima, koji su izloženi vrlo velikim silama, primjerice, uklonjive parcijalne proteze, kopče, tanke fasetirane pojedinačne krunice, fiksne zubne proteze s punim lukom ili one s malim presjecima, šipke, nastavci, nadogradnje koje se drže implantata.
Rezultati rasteznih ispitivanja prikazani su u tablici 1. Na slici 3 je graf koji prikazuje omjere rasteznog naprezanja (MPa) i rastezanja (%).
Biokompatibilnost, korozijska otpornost i dugotrajna funkcionalnost određene su prema specifikacijama standarda za biološku ocjenu medicinskih uređaja za osiguranje sigurnosti pacijenata ISO 10993 i testom oslobađanja iona prema standardu ISO 10271. Iz rezultata istraživanja, dentalna legura Palart je određena kao nenadražujuća, bez izazivanja senzibilizacije i citotoksičnosti u relevantnim okruženjima testiranja, a također ispunjava zahtjeve za korištenje u kliničkoj praksi bez otpuštanja štetnih metalnih iona u tijelo.
Na temelju provedenih mjerenja i ispitivanja, za Palart je izrađena dokumentacija potrebna za medicinske proizvode, koja dokazuje sigurnu i učinkovitu upotrebu ove
Protolabs osjetno proširuje kapacitete za aditivnu proizvodnju
metalnih dijelova u SAD
Tvrtka Protolabs sa sjedištem u Minnesoti značajno je povećala svoje proizvodne kapacitete u SAD-u 2025. godine kao odgovor na sve veću domaću potražnju za komponentama proizvedenim s pomoću naprednih tehnologija. Ključni dio tog širenja predstavlja nabava četiri nova stroja Colibrium Additive M2 velikog formata, koji koriste tehnologiju dvostrukog lasera. Ti sustavi za spajanje praha na podlozi laserskom zrakom (PBF-LB) posebno su primjereni za izradu kompleksnih i laganih struktura, što je ključno za sektore s visokom dodanom vrijednošću.
Strateška usmjerenost tvrtke usredotočena je na medicinsku, zrakoplovnu i obrambenu industriju, koje su vodeće u uvođenju aditivne proizvodnje metalnih proizvoda za konačne primjene. Za osiguravanje najviših standarda kvalitete u tim strogo reguliranim industrijama,
legure za dentalnu protetiku. Takvu dokumentaciju dalje pregledavaju nadležna tijela koja reguliraju tržište medicinskih pomagala kako bi osigurala sigurnost pacijenata.
Čitav proces razvoja dentalne legure Palart tako se temelji na optimiranju međusobnog djelovanja pojedinih elemenata, pri čemu je potrebno istovremeno uzeti u obzir mehaničke, toplinske i kemijske zahtjeve te praktične aspekte proizvodnje i upotrebe (slika 4). Plemenite i poluplemenite legure i dalje su jedan od najpouzdanijih materijala u dentalnoj protetici, zbog svoje izvrsne otpornosti na koroziju, biokompatibilnosti, izdržljivosti i funkcionalnosti na dugi rok. U vezi s visokom estetikom koju pružaju keramičke prevlake, osiguravaju dugoročno zdravlje i zadovoljstvo pacijenata.
NOVI PROIZVODNI POGON U SJEVERNOJ KAROLINI S GOTOVO 40 STROJEVA ZA ADITIVNU PROIZVODNJU OMOGUĆUJE KAPACITETE ZA PROIZVODNJU VIŠE OD 8.000 METALNIH DIJELOVA MJESEČNO.
tvrtka je stekla certifikat ISO 13485 za medicinske uređaje i standard AS9100D za zrakoplovnu proizvodnju. Nova oprema je postavljena u nedavno otvorenom pogonu u Raleighu u Sjevernoj Karolini (SAD), koji na 11.000 kvadratnih metara površine okuplja gotovo 40 strojeva za spajanje praha na podlozi, što omogućuje proizvodnju više od 8.000 proizvoda mjesečno. Rukovodstvo tvrtke naglašava da sveobuhvatne sposobnosti u području aditivne proizvodnje učvršćuju njihov položaj preferiranog partnera na američkom tržištu. Neprestanim ulaganjem u nove tehnologije, tvrtka se brzo prilagođava potrebama kupaca i potiče inovacije u razvojnim procesima. Pored tehnološke opremljenosti, tvrtka se oslanja na kombinaciju stručnog znanja, brzine i kvalitete, što predstavlja konkurentsku prednost kako u brzoj izradi prototipova, tako i u serijskoj proizvodnji konačnih proizvoda za najzahtjevnije industrijske korisnike.
TVRTKA PROTOLABS JE SVOJU FLOTU PROŠIRILA S ČETIRI STROJA COLIBRIUM ADDITIVE M2 VELIKOG FORMATA, KOJI S POMOĆU SPAJANJA PRAHA NA PODLOZI LASERSKOM ZRAKOM OMOGUĆUJU IZRADU KOMPLEKSNIH METALNIH STRUKTURA.
Spajanje
Laboratorij Argonne utire put primjeni aditivne proizvodnje za komponente nuklearnih
reaktora
Istraživači iz američkog nacionalnog laboratorija Argonne pripremili su prvi nacrt prijedloga za ASME standard koji bi omogućio primjenu spajanja praha na podlozi laserskom zrakom (PBF-LB) za izradu komponenata visokotemperaturnih nuklearnih reaktora. Ta inicijativa predstavlja ključan korak prema kvalifikaciji postupaka aditivne proizvodnje za zahtjevne nuklearne aplikacije, što bi moglo značajno ojačati otpornost lanaca opskrbe i skratiti duga vremena proizvodnje. Pored više operativne učinkovitosti, nova tehnologija donosi i iznimnu prilagodljivost u razvoju kompleksnih strukturnih komponenata, koje su nužne za sigurno funkcioniranje energetskih sustava pri visokim temperaturama.
Projekt je rezultat uskog suradnje između nekoliko nacionalnih laboratorija u okviru programa Ministarstva energetike SAD-a za napredne materijale i proizvodne tehnologije. U tom okviru stručnjaci proučavaju različite napredne metode, uključujući usmjereno nanošenje materijala energijom (DED) i vruće izostatsko prešanje, kako bi razvili nove materijale i poboljšali učinkovitost procesa u nuklearnoj energetici. Istraživačka nastojanja usmjerena su na prijenos laboratorijskih otkrića u praktične regulatorne okvire, što će omogućiti industrijsku primjenu tih inovacija uz osiguravanje najviših sigurnosnih standarda.
ISTRAŽIVAČI LABORATORIJA ARGONNE S POMOĆU ADITIVNE PROIZVODNJE RAZVIJAJU RJEŠENJA ZA PODRŠKU OPSKRBNOM LANCU U NUKLEARNOJ INDUSTRIJI I IZRADU KRITIČNIH KOMPONENATA REAKTORA.
U budućnosti laboratorij Argonne planira primjenu strojnog učenja, praćenja procesa in-situ i napredne analitike podataka za dodatno ubrzanje kvalifikacije novih materijala. Ti suvremeni digitalni pristupi će nadopuniti tradicionalne empirijske metode, koje se obično primjenjuju za analizu dugotrajnog ponašanja materijala pod opterećenjem. Takva integracija umjetne inteligencije i visokoučinkovitog računarstva slijedi šire nacionalne inicijative za poticanje znanstvenih otkrića i energetskih inovacija, koji su ključni za nacionalnu sigurnost.
Robotika vodena umjetnom inteligencijom (AI): Novo doba
Sve-u-jednom rješenje za adaptivnu robotsku automatizaciju. MOTOMAN NEXT integrira klasično upravljanje robotom s NVIDIA zasnovanim kontrolnim modulom (ACU), nudeći sve mogućnosti iz svijeta automatizacije temeljene na klasičnim signalima (OT) i svijeta IT-a temeljenog na podacima jedne platforme. Suvremeni alati za softverski inženjering (Yaskawa, NVIDIA, ROS 2), otvoreno LINUX Docker okruženje i usluge koje pruža Yaskawa, daju programerima potpunu slobodu da učinkovito i uspješno primjene AI robotske aplikacije u praksi.
Eurobearings uvodi DED tehnologiju za popravak i izradu ležaja velikih dimenzija
Talijanska tvrtka Eurobearings integrirala je napredni sustav tvrtke Meltio za usmjereno nanošenje materijala s energijom (DED) u svoj proizvodni pogon u Cortemaggioru. To inovativno rješenje za aditivnu proizvodnju metalnih proizvoda temelji se na kombinaciji laserske zrake i žice, što omogućuje precizno nanošenje bijelog metala, poznatog kao babbitt, te drugih metalnih legura. Za potrebe obrade zahtjevnih industrijskih komponenata, inženjerski tim je razvio visoko učinkovitu robotsku ćeliju, u središtu koje se nalazi industrijski robot KUKA, postavljen na mobilnom portalu. Takva konfiguracija robotu osigurava iznimno široko radno područje i omogućuje prilagodljivo pozicioniranje glave za nanošenje u odnosu na različite veličine i geometrije obradaka, čime su uklonjena tradicionalna ograničenja pri proizvodnji dijelova velikih dimenzija.
Tvrtka Eurobearings specijalizirana je za proizvodnju kliznih, aksijalnih i kombiniranih ležajeva od bijelog metala, čije su specifične dimenzije u prošlosti predstavljale značajna inženjerska uska grla. Klasične metode, kao što su lijevanje ili obrada odvajanjem iz punih metalnih blokova, uzrokovale su ogromne količine otpada, koji je u određenim slučajevima predstavljao do 80 posto početne sirovine. Osim velikog gubitka materijala, tradicionalni postupci negativno su utjecali i na rokove isporuke te opću učinkovitost proizvodnje komponenata za tešku industriju.
Uvođenje tehnologije usmjerenog nanošenja materijala energijom laserske zrake i žice radikalno je promijenilo ekonomsku strukturu tvrtke i optimiralo proizvodne procese. Umjesto potpune zamjene
istrošenih dijelova, sada tehnologija omogućuje učinkoviti popravak komponenata, što značajno smanjuje ekološki otisak tvrtke. Robotska ćelija osigurava stabilan proces na industrijskoj razini, gdje naneseni slojevi dostižu stroge standarde kvalitete, a istovremeno se smanjuje utjecaj radova održavanja u teškoj industriji na okoliš. S tim prijelazom na naprednu aditivnu proizvodnju, Eurobearings postavlja nove standarde u području održive i troškovno učinkovite proizvodnje ležajeva.
Osnivanje Europske mreže za aditivnu proizvodnju u području obrane (AMDefNet)
Službeno je osnovana Europska mreža za aditivnu proizvodnju u području obrane (AMDefNet), koja je svoj put započela 6. travnja 2026. godine s ciljem podrške razvoju usklađene europske strategije za primjenu tih tehnologija u obrambenom i sigurnosnom sektoru. Primarni cilj nove organizacije je poticanje uvođenja aditivne proizvodnje u vojne i hitne službe preko poboljšanog usklađivanja, razmjene stručnog znanja te razvoja zajedničkih načela djelovanja. Mreža time odgovara na trenutačnu rascjepkanost inicijativa u Europi, koje su do sada većinom bile usmjerene samo na nacionalne ili regionalne industrijske interese, i nastoji ih konsolidirati na razini čitave unije.
Glavni cilj AMDefNet je omogućiti Europi da s pomoću aditivne proizvodnje osnaži svoju tehnološku suverenost, otpornost i opću operativnu sposobnost unutar sigurnosnih struktura. Za postizanje tog cilja ključno je oblikovanje zajedničkog europskog okvira koji će poticati odgovorne inovacije i blisku suradnju između različitih sektora. Jačim povezivanjem dionika iz industrije, istraživačkih institucija, vladinih agencija i organizacija za hitno reagiranje, mreža će podržati usklađeniji i tehnološki usmjeren pristup ka osiguravanju europske sigurnosti. Misija organizacije uključuje i razvoj temelja za buduću europsku
JEDAN OD GLAVNIH CILJEVA NOVOOSNOVANE MREŽE AMDEFNET JE PODRŠKA
PRI UVOĐENJU TEHNOLOGIJA ADITIVNE PROIZVODNJE U VOJNE I HITNE SLUŽBE RADI OSIGURAVANJA VEĆE OPERATIVNE PRILAGODLJIVOSTI.
strategiju, što će AMDefNet postići poticanjem razmjene znanja i omogućavanjem razvoja praktičnih aplikacija na terenu. Kroz aktivnosti kao što su stručne publikacije, savjetovanja i obrazovanja, mreža će se brinuti za učinkovitu i transparentnu integraciju tehnologija u sigurnosno okruženje. Osim tehničkih aspekata, organizacija će se posvetiti i uklanjanju organizacijskih prepreka te povećanju svijesti o aditivnoj proizvodnji kao ključnoj novoj tehnologiji za suvremene obrambene potrebe.
www.amdefnet.eu
TVRTKA EUROBEARINGS JE U SVOJ PROIZVODNI POGON U ITALIJI UVELA ROBOTSKI SUSTAV ZA USMJERENO NANOŠENJE MATERIJALA ENERGIJOM, KOJI S POMOĆU LASERSKE ZRAKE I ŽICE OMOGUĆUJE OBRADU BIJELOG METALA
I DRUGIH LEGURA PRI PROIZVODNJI I POPRAVCIMA VELIKIH INDUSTRIJSKIH LEŽAJEVA.
Kako u nekoliko sekundi možeš obnoviti vrh elektrode? Elektroda će ponovo biti pravilnog oblika, zavari čišći, ujednačeniji a elektrode mogu izdržati dulje vremena.
Alat za ručnu obradu elektroda brzo i točno obradi istrošene elektrode za otporno zavarivanje. Čak i ako su već pregrijane ili oštećene - nakon obrade su ponovo pravilnog oblika i centrirane.
Rezultat? bolji zavari manje otpada manje izmjena elektroda
Za proizvodnju gdje je ponovljivost nužna.
prije poslije
Primjena umjetne inteligencije za precizno pozicioniranje zavarenih točaka
Daniel Weller je stručnjak za tehnologije spajanja pri njemačkom dobavljaču automobilske industrije ElringKlinger. Razvija postupke spajanja u području tehnologije baterija. Pri zavarivanju sustava za povezivanje ćelija (CCS) za električna vozila, on i njegovi suradnici suočavaju se s nizom izazova. Osim želje za većom brzinom, postavlja se i pitanje kako uzeti u obzir široku paletu varijanti proizvoda u vezi sa strategijom bez grešaka. Povezani sastavni dijelovi dugi su do dva metra i uključuju više od 50 točaka zavarivanja. »Naša je zadaća razviti stabilan proizvodni proces koji osigurava dosljednu razinu kvalitete pri kratkim vremenima ciklusa,« objašnjava Weller. Donedavno je prepoznavanje pravilne pozicije zavarivanja u stvarnim proizvodnim uvjetima zahtijevalo
mnogo znanja i nekoliko domišljatih trikova za rješavanje problema: promjenjivi uvjeti osvjetljenja, odrazi, prašina i manja odstupanja u geometriji. Weller se osvrće unatrag i kaže: »Naravno, dobro smo se snašli s prethodnim rješenjem, no rješenje EasyModel AI tvrtke TRUMPF, potpomognuto umjetnom inteligencijom, sada značajno ubrzava prepoznavanje zavarenih točaka i time čitav razvoj procesa.«
Dovoljno je svega nekoliko slika za učenje
Primjenom rješenja za obradu slika VisionLine Detect tvrtke TRUMPF Weller snima nekoliko slika komponente za učenje i učitava ih u oblak umjetne inteligencije. Zatim na slikama označava relevantna područja. Već nakon nekoliko fotografija, model umjetne inteligencije sposoban je precizno odvojiti relevantna od nerelevantnih područja slike, binarizirati relevantna (otkriveni dio se prikazuje u bijeloj boji, okolno područje u crnoj) i pouzdano detektirati rub područja, čak i pri kratkim vremenima ciklusa. Za Wellera i Elring-Klingera to znači mnogo višu učinkovitost u prepoznavanju značajki: »Za postizanje dobrih rezultata nisu potrebni dani, već samo sati.« Isto
Veliki dobavljači automobilske industrije Schaeffler i ElringKlinger žele značajno ubrzati izvedbu laserskog točkastog zavarivanja precizno pozicioniranih zavara. Umjetna inteligencija nudi brz put do više učinkovitosti.
tako impresivni su točni, ponovljivi rezultati u okruženju masovne proizvodnje, zajedno s činjenicom da za upravljanje EasyModel AI nije potrebno nikakvo programersko
znanje. »Sustav radi prema načelu 'što vidiš, to dobiješ' – intuitivan je, brz i ne zahtijeva kodiranje.«
Učenje na radnom mjestu
Njemački dobavljač za automobilsku industriju Schaeffler također primjenjuje EasyModel AI za ubrzanje razvoja novih procesa i povećanje proizvodne sposobnosti. Alexander Fast radi u tvrtki u Bühlu, gdje razvija napredne postupke laserskog zavarivanja
ZAHTJEVNI SUSTAVI ZA POVEZIVANJE ĆELIJA ZAHTIJEVAJU DO 50 MM PRECIZNO PODEŠENIH ZAVARENIH TOČAKA.
DR.-ING. DANIEL WELLER, ELRINGKLINGER AG
bakra pri proizvodnji elektromotora. »Pri laserskom zavarivanju bakrene žice za namotaje statora elektromotora,« objašnjava, »problem je u tome što će svaki otklon u položaju komponenata koje treba spojiti –uključujući visinsku razliku, bočni pomak ili nastanak praznine – utjecati na sposobnost opreme da pravilno prepozna komponentu i izvrši zavarivanje. I ovdje govorimo o 20 do više stotina točaka zavarivanja, ovisno o vrsti komponente. Konvencionalni sustavi detekcije koji koriste sive slike imaju problema s tim. »Što se tiče točnosti i pouzdanosti, AI-filtar u određivanju položaja zavarivanja – čak i uz razlike u svojstvima komponenata i promjenjivim uvjetima okoline – daleko je bolji od bilo čega drugog što je trenutačno na tržištu,« kaže Fast. »Njegovo uvođenje
Spajanje i tehnologije materijala
nam je omogućilo značajno poboljšanje prepoznavanja komponenata – što pokazuje prinos u prvom prolazu koji premašuje 99 posto.« Osim toga, sustav može statistički analizirati podatke, što znači da »je potrebno ponovno označiti samo vrijednosti sa značajnim odstupanjem, što štedi dragocjeno vrijeme razvoja«.
EasyModel AI se sada primjenjuje u proizvodnji u tvrtki Schaeffler diljem svijeta. Tvrtka ElringKlinger je u okviru istog projekta AI-filtar uvela u dva dodatna proizvodna pogona, osim svog pogona za buduće tehnologije u Neuffenu.
Za zavarivanje kontakata statorskih namotaja od pravokutnih bakrenih profila, EasyModel AI brzo i precizno prepoznaje stotine točaka zavarivanja u okviru masovne
ALD sa sustavom EBuild 850 postavlja nove standarde u spajanju praha na podlozi elektronskim snopom
Njemačka tvrtka ALD Vacuum Technologies iz Hanaua najavila je komercijalnu dostupnost svog novog stroja EBuild 850, koji se temelji na tehnologiji spajanja praha na podlozi elektronskim snopom (PBF-EB). Ovaj veliki uređaj s impresivnim radnim volumenom 850 x 850 x 1.000 mm razvijen je za kontinuiranu aditivnu proizvodnju metalnih proizvoda, prvenstveno kompleksnih i opsežnih komponenata. Za postizanje iznimno visoke protočnosti proizvodnje, proizvođač nudi i opcijsku drugu radnu komoru, što omogućuje da se vremena postavljanja i hlađenja potpuno odvoje od samog procesa proizvodnje.
KOMERCIJALNO DOSTUPNI SUSTAV EBUILD 850 TVRTKE ALD VACUUM TECHNOLOGIES PREDSTAVLJA NAPREDNO RJEŠENJE ZA SPAJANJE PRAHA NA PODLOZI ELEKTRONSKIM SNOPOM PRI PROIZVODNJI VELIKIH METALNIH KOMPONENATA.
proizvodnje.
www.trumpf.com
RADNA POVRŠINA STROJA DIMENZIJA 850 X 850 MM OMOGUĆUJE ZNAČAJNO POVIŠENJE PRODUKTIVNOSTI I PROŠIRENJE KAPACITETA ADITIVNE PROIZVODNJE U NOVE DIMENZIJE.
Prema riječima dr. Alexandra Klassna, potpredsjednika za aditivnu proizvodnju u tvrtki ALD, proširenjem oblika komore namjerno su prešli dosadašnje ograničenja veličine komponenata, a da pritom nisu ugrozili stabilnost procesa. Ta tehnološka prekretnica korisnicima ne donosi samo značajno povišenje produktivnosti uz očuvanje dosljedne kvalitete, već otvara i potpuno nove dimenzije u strategijama obrade te značajno skraćuje rokove isporuke. Time tvrtka odgovara na potrebe industrije za proizvodnjom sve većih i zahtjevnijih proizvoda s pomoću aditivne proizvodnje.
Jedna od ključnih prednosti sustava EBuild 850 je njegova prilagodljivost pri korištenju materijala, jer stroj omogućuje obradu prahova sa širokom distribucijom veličina čestica. To uključuje učinkovitu primjenu viška materijala iz tekuće proizvodnje ili serija koje inače ne zadovoljavaju najstrože specifikacije, što izravno smanjuje proizvodne troškove i podržava održivu, zatvorenu proizvodnju. Za osiguravanje besprijekorne kvalitete proizvoda, u uređaj je integrirano napredno procesno praćenje, koje tijekom postupka spajanja praha na podlozi automatski analizira svaki pojedinačno naneseni sloj.
ALEXANDER FAST, SCHAEFFLER AG
Elmet Technologies s patentiranom inovacijom optimira aditivnu proizvodnju dijelova od vatrostalnih čelika
Tvrtka Elmet Technologies iz Maina u SAD-u je dobila američki patent za tehnologiju izrade metalnih proizvoda s pomoću aditivne proizvodnje, što značajno osnažuje njihov portfelj intelektualnog vlasništva u području prahova i procesnih rješenja.
Taj uspjeh odražava dubinu inovacija i dugogodišnja istraživanja materijala koja su dovela do pouzdane metode za proizvodnju metalnih komponenata za najzahtjevnije partnere u zrakoplovnoj i obrambenoj industriji. Tehnologija se bavi dugotrajnim izazovom u aditivnoj proizvodnji metalnih proizvoda, koji se odnosi na proizvodnju gustih, tekućih i kemijski homogenih prahova otpornih na visoke temperature, koji zadržavaju svoja ključna svojstva čak i u zahtjevnim uvjetima obrade.
Jezgra patentirane inovacije predstavlja primjena postupka sušenja raspršivanjem u kombinaciji s izabranim plazma zgušnjavanjem, što omogućuje nastanak visoko tekućih i zgusnutih čestica kompozitnog praha. Takve značajke materijala osiguravaju stabilno i ponovljivo procesiranje pri tehnologiji nanošenja kapljastog veziva (BJT) te drugim postupcima koji se temelje na spajanju praha na podlozi ili metalurgiji praha. Čitav proizvodni proces od razvoja prahova do konačne izrade proizvoda odvija se u domaćem pogonu tvrtke, što osigurava strogu kontrolu kvalitete i ispunjavanje zahtijevanih standarda performansi.
Komponente, izrađene tim postupkom, nakon faze sinteriranja dokazano ispunjavaju stroge zahtjeve standarda ASTM B777 za teške legure volframa, što uključuje postizanje propisane gustoće, tvrdoće i rastezne čvrstoće. Zbog tih vrhunskih mehaničkih svojstava, materijali su primjereni za kritične primjene u zrakoplovstvu, obrambenom sektoru i raznim industrijskim granama. Uspješna implementacija te tehnologije omogućuje proizvodnju komponenata gotovo konačnog oblika, koje zadržavaju svoju strukturnu cjelovitost i kemijsku čistoću kroz čitav ciklus aditivne proizvodnje.
Sveučilište Purdue istražuje potencijale aditivne proizvodnje u svemiru s pomoću prahova iz lokalnih izvora
Smanjenje troškova svemirskih putovanja potaknulo je snažno zanimanje za proizvodnju u svemiru, što bi omogućilo dugotrajno istraživanje i boravak izvan Zemlje. Zbog visokih troškova lansiranja nužna je primjena vanzemaljskih resursa, poput mjesečevog regolita, te recikliranih svemirskih otpada koji kruže u Zemljinoj orbiti. Istraživači sa Sveučilišta Purdue usredotočili su se u svojoj studiji na karakterizaciju praha, koji je ključan za takve procese, budući da lunarni regolit zbog nepravilnih oblika čestica i raznolike raspodjele veličina predstavlja značajan izazov za fluidnost i opću primjerenost u usporedbi sa standardiziranim materijalima koji se primjenjuju na Zemlji.
Ponašanje prahova u uvjetima mikrogravitacije, vakuuma i ekstremnih temperaturnih oscilacija zahtijeva prilagodbu postojećih tehnika karakterizacije i primjenu naprednog računalnog modeliranja na mikro razini za predviđanje ponašanja materijala. Studija utvrđuje da su tehnologije spajanja praha na podlozi, nanošenja kapljastog veziva i usmjerenog nanošenja materijala s energijom najkompatibilnije s primjenom regolita, budući da ne zahtijevaju vezivanje materijala u tekućine, filamente ili ploče. S takvom izravnom primjenom sirovina smanjuje se ovisnost o opskrbnim lancima sa Zemlje, što omogućuje gradnju alata, skloništa i infrastrukture izravno u svemiru.
ASTRONAUTKINJA MEGAN MCARTHUR TIJEKOM RADA U LABORATORIJU ZA ZNANOST U MIKROGRAVITACIJI, GDJE ISTRAŽIVANJA KRISTALIZACIJE TALJEVINA DOPRINOSE POBOLJŠANJU TEHNOLOGIJA ZA PROIZVODNJU POLUVODIČA I RAZVOJU POSTUPAKA ADITIVNE PROIZVODNJE U SVEMIRU.
Proizvodnja prahova u svemirskom okruženju donosi specifične izazove, poput raspršenja čestica zbog mikrogravitacije i otežanog odvođenja topline, pri čemu se kao najprimjerenija metoda zbog prilagodljivosti niskom tlaku i ovisnosti o sunčevoj energiji pokazuje elektroliza. Za osiguravanje pouzdanosti i kvalitete proizvodnje, istraživači su istaknuli nužnost korištenja sustava za elektrostatičko ili magnetsko upravljanje česticama, kao i automatizaciju i praćenje procesa u stvarnom vremenu. Sveobuhvatan pristup razvoju i validaciji tih metoda s pomoću simulacija smanjuje potrebu za skupim eksperimentalnim postavkama i postavlja temelje za održiv život čovječanstva izvan granica našeg planeta.
www.purdue.edu
Spajanje i tehnologije materijala
Sinergija čvrstoće i duktilnosti
visoko-entropijskih legura s naprednom naknadnom obradom
Istraživači sa Sveučilišta Jiangsu u Kini razvili su inovativnu metodu za poboljšanje mehaničkih svojstava visoko-entropijskih legura (HEA), proizvedenih s pomoću aditivne proizvodnje metalnih proizvoda. Iako tehnologija spajanja praha na podlozi laserskom zrakom (PBF-LB), poznata i kao selektivno lasersko taljenje, predstavlja učinkoviti postupak za proizvodnju visokoučinkovitih komponenata, konačni proizvodi se često suočavaju s nepovoljnim mikrostrukturama i zaostalim temperaturnim naprezanjima. Te značajke negativno utječu na konačnu čvrstoću i primjenjivost materijala, stoga je razvijena strategija naknadne obrade koja objedinjuje duboko hlađenje (DCT) i lasersko otvrdnjavanje s površinskim udarnim valom (LSP).
Primjenom tog kombiniranog postupka, znanstvenici su na površini uzoraka stvorili gradijentno heterogenu strukturu koja uključuje postupne promjene u veličini zrna, sadržaju martenzitne faze i gustoći dislokacija. Ključni rezultat istraživanja je potpuna transformacija početnih rasteznih zaostalih naprezanja na površini u tlačna naprezanja, koja su dosegle vrhunac pri −289 MPa, dok se mikro tvrdoća površine povećala na maksimalnih 380,8 HV. Takve strukturne modifikacije izravnu utječu na problem neujednačene kvalitete, koji je karakterističan za materijale u stanju neposredno nakon proizvodnje.
Izvrsna povezanost između čvrstoće i duktilnosti materijala temelji
SHEMATSKI PRIKAZ POSTUPKA IZRADE VISOKO-ENTROPIJSKE LEGURE FE50MN30CO10CR10, KOJA SE ODVIJA U SLIJEDU: SPAJANJE PRAHA NA PODLOZI LASERSKOM ZRAKOM (PBF-LB), DUBOKO HLAĐENJE I LASERSKO OČVRŠĆIVANJE POVRŠINSKIM UDARNIM VALOM. NAPREDNA NAKNADNA OBRADA OMOGUĆUJE TRANSFORMACIJU RASTEZNIH ZAOSTALIH NAPREZANJA U KORISNA TLAČNA NAPREZANJA, ŠTO ZNAČAJNO POBOLJŠAVA MEHANIČKI INTEGRITET ADITIVNO PROIZVEDENIH METALNIH KOMPONENATA.
se na višeslojnim mehanizmima očvršćivanja, među kojima se ističu očvršćivanje zbog heterogene deformacije (HDI), plastičnost uzrokovana transformacijom (TRIP) i plastičnost uzrokovana dvostrukim preoblikovanjem (TWIP). Autori istraživanja ističu da ovo istraživanje pruža praktičan put i dragocjene znanstvene uvide u oblik mikrostruktura za poboljšanje mehaničkog ponašanja metastabilnih visoko-entropijskih legura. Time se otvara nova mogućnost za industrijsku primjenu tih naprednih materijala u zahtjevnim inženjerskim aplikacijama, pri čemu su visoka učinkovitost i pouzdanost ključni.
Hexagon s računalnim programom Geomagic Freeform 2026.1 demokratizira napredno oblikovanje organskih oblika
Tvrtka Hexagon AB najavila je izlazak ažurirane verzije softvera Geomagic Freeform 2026.1, koji s uvođenjem modela pretplate postaje dostupniji širem krugu dizajnera. Softver je osmišljen za stvaranje kompleksnih, kiparskih i organskih oblika, koji su često previše komplicirani za tradicionalne CAD sustave, što ga stavlja u središte pri dizajniranju igračaka, ambalaže te personaliziranih medicinskih pomagala i protetike. Korisnicima omogućuje intuitivno digitalno iskustvo, slično modeliranju s glinom, što dodatno podržavaju integracija s haptičkim uređajima Haply Robotics i podrška za ultra-prijenosna rješenja za rad na terenu.
Tehnološki napredak nove verzije uključuje alat za deformaciju izbora, koji dizajnerima omogućuje brzo pomicanje, rotiranje ili promjenu mjerila određenih komponenata modela uz istovremenu glatku deformaciju susjednih područja, što značajno skraćuje vrijeme obrade u usporedbi s više-stupanjskim ručnim postupcima. Važna novost je također uključivanje skriptnog jezika Python u okviru automatizacije Dynabot, koji omogućuje automatizaciju prilagođenih radnih tokova bez potrebe za naprednim programerskim znanjem. Takav pristup omogućuje, primjerice, automatsko generiranje kalupa za lubanjske implantate u nekoliko minuta, što u tradicionalnim procesima obično zahtijeva znatno više vremena. Na području zdravstva, softver proširuje podršku standardu
PRILAGOĐENI OBLIK ORTOPEDSKOG ULOŠKA TVRTKE ADVANCED 3D, IZRAĐEN S POMOĆU RAČUNALNOG PROGRAMA GEOMAGIC FREEFORM, KOJI OMOGUĆUJE INTUITIVNO MODELIRANJE ORGANSKIH OBLIKA ZA KASNIJU ADITIVNU PROIZVODNJU. | Hexagon
DICOM, što uključuje formate za planiranje liječenja u radiološkoj onkologiji i poboljšava radni proces pripreme pomagala za aditivnu proizvodnju. Poboljšanja produktivnosti odražavaju se u većoj točnosti pri mjerenju, modeliranju i deformiranju struktura, što stručnim timovima omogućuje učinkovitiju izradu nepravilnih 3D oblika izravno uz korištenje standardnih industrijskih alata. S tim inovacijama Hexagon učvršćuje položaj naprednih 3D alata kao moćnijih i pristupačnijih rješenja za modernu industrijsku primjenu. hexagon.com
PAMETNO ODRŽAVANJE ZA INDUSTRIJU 4.0
EVOKS Maintenance Management
EVOKS Maintenance Management mobilna je platforma za upravljanje održavanjem koja povezuje RFID/NFC identifikaciju, IoT senzore i digitalne radne naloge u jedinstveni sustav. Svaki stroj, uređaj ili instalacija dobiva svoj digitalni identitet, a tehničari preko mobilnog telefona ili tableta odmah pristupaju tehničkoj dokumentaciji, povijesti održavanja, radnim nalozima i podacima sa senzora.
Jednostavnim skeniranjem RFID/NFC oznake ili QR koda korisnik trenutno identificira opremu i dobiva sve relevantne informacije na jednom mjestu. Time se uklanja potreba za papirnatom dokumentacijom, smanjuje mogućnost pogreške i značajno ubrzava dijagnostika i intervencije na terenu. Platforma omogućuje kreiranje i dodjelu radnih naloga, praćenje statusa aktivnosti u stvarnom vremenu, evidentiranje izvršenih radova te dodavanje fotografija i drugog dokaznog materijala izravno s lokacije. Svi podaci automatski se sinkroniziraju sa središnjim poslužiteljem, čime se osigurava potpuna sljedivost i transparentnost procesa održavanja.
Digitalizirajte procese održavanja i omogućite svojim timovima trenutni pristup svim informacijama o opremi – bilo kada i bilo gdje.
Sustav je prilagođen radu u zahtjevnim industrijskim okruženjima te podržava primjenu robusnih i ATEX certificiranih mobilnih uređaja za rad u eksplozivno ugroženim zonama.
Ključne prednosti:
• Trenutna identifikacija opreme preko RFID/NFC ili QR oznaka
• Brži pristup tehničkoj dokumentaciji i povijesti održavanja
• Digitalni radni nalozi i upravljanje intervencijama u stvarnom vremenu
• Skraćenje vremena dijagnostike i popravka (MTTR)
• Potpuna sljedivost aktivnosti i dokaz o izvršenom radu
• Integracija s IoT senzorima i podacima s terena
• Uklanjanje papirnate dokumentacije i ručnog vođenja evidencije
• Viša pouzdanost opreme i manji broj neplaniranih zastoja
• Podrška za Industriju 4.0 i budući razvoj prediktivnog održavanja.
EVOKS Maintenance Management pretvara tradicionalno održavanje u suvremen, povezan i podatkovno vođen proces koji povećava raspoloživost opreme te povisuje učinkovitost osoblja i ukupnu produktivnost postrojenja.
www.evoks.pro
Uspješno
Tvrtka MAPAL je u travnju 2026. uspješno završila postupak certificiranja TISAX na razini Assessment Level 3 te istodobno obnovila certifikate sustava upravljanja kvalitetom prema standardima VDA 6.4 i DIN EN ISO 9001 u okviru redovitih nadzornih ocjena.
Certifikati predstavljaju važnu potvrdu sistemskog pristupa tvrtke informacijskoj sigurnosti, kvaliteti procesa te pouzdanoj suradnji s partnerima, osobito u automobilskoj industriji i drugim tehnološki zahtjevnim sektorima, gdje su sigurnost podataka, praćenje procesa i stabilnost lanaca opskrbe ključni.
U posljednjim mjesecima MAPAL je dodatno unaprijedio procese upravljanja informacijskom sigurnošću, osnažio tehničke i organizacijske mjere te još više standardizirao odgovornosti i radne procese. Time tvrtka učvršćuje temelje za dugoročnu, transparentnu i učinkovitu suradnju s kupcima i poslovnim partnerima. Uspješno provedena ocjenjivanja potvrđuju:
• visoku razinu zaštite informacija i dostupnosti podataka,
• međunarodno verificirane standarde kvalitete,
• transparentne i učinkovite procese,
• te trajnu usmjerenost na poboljšanja i razvoj.
Alexander Koschewski, Executive Vice President Strategy & Business Development u tvrtki MAPAL, istaknuo je da uspješno provedene ocjene potvrđuju dosljedan rad timova te jasnu predanost tvrtke najvišim standardima u području informacijske sigurnosti, kvalitete i procesne izvrsnosti.
MAPAL time dodatno osnažuje svoju ulogu pouzdana i visoko učinkovitog partnera za kupce u međunarodnom industrijskom okruženju.
www.mb-naklo.si
U POSLJEDNJIM MJESECIMA MAPAL JE DODATNO UNAPRIJEDIO PROCESE UPRAVLJANJA INFORMACIJSKOM SIGURNOŠĆU, OSNAŽIO TEHNIČKE I ORGANIZACIJSKE MJERE TE JOŠ VIŠE STANDARDIZIRAO ODGOVORNOSTI I RADNE PROCESE.
PROIZVOĐAČ VRHUNSKIH ALATA MAPAL
Dušik na mjestu laserskog rezanja
Lasersko rezanje je proces u kojem svaki detalj ima značaj – od snage lasera i kvalitete materijala do pomoćnog plina. Ispravna opskrba plinom izravno utječe na kvalitetu rezanja, brzinu obrade, operativne troškove i pouzdanost proizvodnje.
Budući da proizvođači traže načine za poboljšanje učinkovitosti i smanjenje troškova, sve češće razmišljaju o drugačijem pristupu opskrbi pomoćnim plinovima. Umjesto dobavljenog dušika, sve više tvrtki odlučuje se za vlastitu proizvodnju dušika na radnom mjestu i optimiranje sustava komprimovanog zraka.
Na tom području OMEGA AIR podržava industriju laserskog rezanja s pouzdanim, troškovno učinkovitim i prilagodljivim rješenjima za opskrbu plinovima, prilagođenim potrebama proizvodnje.
Uloga pomoćnih plinova pri laserskom rezanju
Pri laserskom rezanju laserska zraka tali ili isparava materijal na mjestu reza. Pomoćni plin uklanja taljeni materijal iz reza, štiti rub i stabilizira proces.
Ovisno o primjeni, najčešće se primjenjuju tri plina:
• kisik za reaktivno rezanje i veći toplinski učinak,
• dušik za rezanje bez oksidacije i visoko kvalitetu ruba,
• komprimovani zrak kao troškovno učinkovita alternativa u određenim slučajevima.
Izbor odgovarajućeg plina ima veliki utjecaj i na učinkovitost kao i na troškove.
Dušik pri laserskom rezanju: kvaliteta bez kompromisa
Dušik je najčešće izabrani pomoćni plin kada su ključni visoka kvaliteta ruba i očuvana struktura materijala. Zbog svoje inertne prirode sprječava oksidaciju tijekom rezanja, što omogućuje čiste, sjajne rubove bez obojenja.
To je posebno važno pri rezanju nehrđajućeg čelika, aluminija i drugih neželjeznih materijala.
Dušik visoke čistoće omogućuje:
• ujednačenu kvalitetu reza,
• više brzine rezanja,
• višu stabilnost procesa,
• manje naknadne obrade.
Pri laserskom rezanju obično se zahtijeva čistoća dušika između 99,9 % i 99,999 %, ovisno o specifikacijama stroja i debljini materijala. Vlastita proizvodnja dušika na lokaciji omogućuje prilagodbu čistoće stvarnim potrebama, bez nepotrebnih dodatnih troškova zbog previsoke čistoće.
Zašto vlastita proizvodnja dušika mijenja ekonomiku
Tradicionalna dobava dušika uključuje vezane ugovore i skrivene troškove, kao što su transport, skladištenje, najam opreme i fluktuacija cijena.
Vlastita proizvodnja dušika potpuno uklanja te faktore.
S generatorom dušika OMEGA
AIR PSA N-GEN:
• dušik se proizvodi samo kada je potreban,
• tvrtka nije ovisna o vanjskim dobavljačima,
• proizvodnja se odvija bez kašnjenja zbog dostave plina ili zastoja.
Najvažnije je da je razlika u troškovima bitna.
Kod mnogih tvrtki, ta investicija se isplati u otprilike tri godine ili čak i ranije.
Osim smanjenja troškova, vlastita proizvodnja također smanjuje emisije CO2, jer uklanja transport i energetski intenzivnu proizvodnju tekućeg dušika.
Primjer iz prakse: vlastita proizvodnja dušika u usporedbi s kupljenim dušikom
Tvrtka za lasersko rezanje limova s potrošnjom od otprilike 100.000 kg dušika godišnje usporedila je tradicionalnu opskrbu dušikom s vlastitom proizvodnjom s pomoću generatora OMEGA AIR PSA N-GEN 50.
Usporedba godišnjih troškova
Uvođenjem vlastite proizvodnje godišnje troškove povezane s dušikom smanjili su za 52 %, a povrat investicije postignut je u tri godine.
Osim neposrednih financijskih ušteda, tvrtka je stekla potpunu kontrolu nad opskrbom dušikom, eliminirala ovisnost o dobavljačima i poboljšala pouzdanost proizvodnje. OMEGA AIR N2 GEN KUPLJEN TEKUĆI N2
Kapacitet proizvodnje PSA N2 generatora (PSA) 33 /
Cijena električne energije(EUR/kWh) 0,14 / Sati rada/godišnje 2380 2380
*proračun je bio pripremljen za tvrtku sa sjedištem u Sloveniji
Održavanje i tehnička dijagnostika
Komprimovani zrak kao učinkoviti pomoćni plin
Komprimovani zrak je primjerena alternativa u aplikacijama gdje površinska kvaliteta nije ključna ili gdje slijedi daljnja obrada (bojenje, zavarivanje).
Budući da komprimovani zrak sadrži i kisik i dušik, kombinira elemente reaktivnog i inertnog rezanja. To omogućuje:
• visoke brzine rezanja,
• vrlo niske operativne troškove,
• trenutnu raspoloživost bez logističkih izazova.
Većina industrijskih pogona već koristi sustav komprimovanog zraka. Uz odgovarajuće filtriranje, sušenje i kontrolu tlaka, komprimovani zrak može postati stabilan i ekonomičan pomoćni plin za lasersko rezanje.
OMEGA AIR planira sveobuhvatne sustave obrade komprimovanog zraka koji osiguravaju stalnu kvalitetu, štite opremu i održavaju pouzdano djelovanje.
Cjelovita plinska rješenja za lasersko rezanje
OMEGA AIR isporučuje sustave kao integrirana rješenja koja uključuju:
• kompresore,
• filtriranje i sušenje komprimovanog
zraka,
• separaciju ulja i vode,
• aktivni ugljen,
• N-GEN generatore dušika,
• prema potrebi i pojačala tlaka za dušik.
Svaki sustav je osmišljen na temelju stvarne potrošnje, zahtijevane čistoće i tlaka, što omogućuje optimalno djelovanje bez nepotrebne potrošnje energije ili predimenzioniranja.
Zaključak
S kombinacijom kvalitetnih sustava komprimovanog zraka i vlastite proizvodnje dušika, OMEGA AIR omogućuje tvrtkama u laserskom rezanju smanjenje troškova, veću neovisnost i održivu proizvodnju.
Rezultat je stabilan proces s visokom kvalitetom rezanja te znatno nižim operativnim troškovima u usporedbi s isporučenim dušikom.
Pametnija opskrba plinom nije samo nadogradnja – to je strateška prednost.
www.omega-air.si
OMEGA AIR d.o.o. Ljubljana
Cesta Dolomitskega odreda 10 SI-1000 Ljubljana, Slovenija
ww w omega-air.si
T +386 (0)1 200 68 00 info@omega-air.si
R ASPON
TL AK A
1000 mbar
16 bar, 50 bar
100 bar, 250 bar
420 bar
MEDIJI
komprimovani zrak vakuum
N2, O2 , CNG, respiratorni zrak
CO2, H2, He
OMEGA AIR ZAGREB d.o.o.
Anićeva 13A
HR-10000 Zagreb, Hr vatska
ww w omega-air.hr
T +385 (0)1 2371 872 info@omega-air.hr
Kako izabrati pravo sredstvo za
čišćenje površina za metalne aplikacije
Čišćenje metalnog dijela kao priprema za sljedeći korak u proizvodnji često zahtijeva nježniji pristup prema obrađivanoj površini nego što to nude abrazivni proizvodi. Važno je da ne uklonimo previše osnovnog materijala ili promijenimo njegove značajke. Stoga je ključno da odaberete pravi proizvod za taj zadatak i da se pridržavate najboljih praksi za njegovu primjenu.
Uzimanje u obzir uvjeta za čišćenje
Čišćenje površina obuhvaća mnogo toga, uključujući pripremu metala za bojanje ili uklanjanje hrđe, šljake ili prskanja od zavarivanja. Korisnici mogu za te poslove birati između brojnih opcija. Pri izboru proizvoda za čišćenje površina postavite si sljedeća četiri pitanja:
1. Što pokušavate učiniti? Za uklanjanje teškog mlinskog kamena potreban je drugačiji proizvod nego za čišćenje lakih zavara. Razmislite o tome što želite postići i kakav rezultat želite ostvariti. Hoćete li materijal nakon čišćenja zavarivati? Hoće li biti lakiran? Potrebni koraci u postupku pomažu odrediti pravi izbor.
AUTOR: Michael Zulauf, inženjer oblikovanja proizvoda, Weiler Abrasives
Čišćenje površina je rutinski, ali važan postupak u industrijama poput brusnih alata, brodogradnje i automobilske industrije. Učinkovito čišćenje utječe na kvalitetu proizvoda, usklađenost sa standardima i učinkovitost proizvodnje.
2. Kakav je osnovni materijal? Važno je da se vrsta proizvoda poklapa s vrstom osnovnog materijala. Primjer je izbor odgovarajućeg proizvoda razvijenog za obradu nehrđajućeg čelika, kako bismo izbjegli unakrsnu kontaminaciju materijala.
3. Postoje li ograničenja u vezi sa sigurnošću ili vrućim radovima? U nekim aplikacijama mogu postojati ograničenja u vezi s vrstom abraziva koji se primjenjuju u određenim okruženjima. U brodogradnji, primjerice, često se radi u zatvorenim prostorima ili u blizini
OPERATER S DISKOM ZA ČIŠĆENJE OD SILICIJEVOG KARBIDA UKLANJA HRĐU ZA PRIPREMU ZA ZAVARIVANJE.
KERAMIČKI DISK ZA ČIŠĆENJE JE DOBAR IZBOR ZA UKLANJANJE BOJA I PREVLAKA S OSNOVNOG MATERIJALA. S MANJE TRUDA ĆE OSTAVITI GLATKU ZAVRŠNU POVRŠINU.
OPERATER UKLANJA VODENI KAMENAC S OBRATKA S POMOĆU BRUSNE PLOČE. TE PLOČE SU AGRESIVNIJE I OSTAVLJAJU NA MATERIJALU HRAPAVU POVRŠINU.
zapaljivih materijala. Možda postoje zahtjevi koji ograničavaju pojavu iskri i toplinu. Potražite proizvode za čišćenje površina koji ispunjavaju sve potrebne sigurnosne ili ekološke zahtjeve.
4. Je li proračun glavna briga? Operacije imaju različite prioritetne zadatke, uključujući životni vijek proizvoda, uštedu vremena ili smanjenje troškova. Različiti proizvodi će doprinositi različitim prioritetima. Vrlo agresivan proizvod djeluje brzo, no zahtijeva češću zamjenu, što značajno povećava broj zastoja u radu. Učinkovitost i trajnost proizvoda treba uravnotežiti s troškovima nabave.
Proizvodi za čišćenje površina
Više informacija o prednostima pojedinih vrsta proizvoda za čišćenje površina pomaže korisnicima pri izboru pravog rješenja za njihov rad. Zajedničke kategorije uključuju sljedeće:
• Strojno pokretana četka osigurava dugi vijek trajanja proizvoda i čisti osnovni materijal bez uklanjanja metala ili promjene dimenzija dijela. Stoga su dobar izbor kada je potrebna nježnija obrada. Četkice se dobro ponašaju pri čišćenju vrućih zavara i bolje od drugih opcija dosežu uske prostore i kutove. Agresivnost proizvoda može se prilagoditi izborom različitih duljina obrezivanja, promjera žice, brzine alata i tipova žice. Uvijek se pridržavajte primjera najboljih praksi i odgovarajućih tehnika kako biste izbjegli lomljenje žice, što
Održavanje i tehnička dijagnostika
može ugroziti sigurnost.
• Netkani diskovi za čišćenje i uklanjanje su dobar izbor za uklanjanje boje i premaza kako bi se postigla glatka površina krajnjeg obratka. Prilagođavaju se radnoj površini i uzrokuju manje vibracija od drugih opcija. Međutim, brže se troše i zahtijevaju više zamjena.
• Lamelni brusni diskovi su razvijeni agresivnije te uklanjaju i osnovni materijal. Dobro se ponašaju pri čišćenju metala s jakom hrđom ili vodnim kamencem, jer osiguravaju ravnotežu između čišćenja i agresivnosti. Pazite da ne uklonite previše osnovnog materijala. Na raspolaganju je mnogo različitih veličina i granulacija koje utječu na performanse i trajnost diska.
• Najagresivnija opcija su brusne ploče s lijepljenim jezgrom. S pomoću njih se uklanja osnovni materijal, pri čemu ostaje hrapava površina. Te ploče nisu idealne za osnovno čišćenje površina, ali su učinkovite za uklanjanje teških ostataka šljake ili preoblikovanje prevučenih površina. Koristite ih pažljivo
STROJNO POKRETANE ČETKE ČISTE OSNOVNI MATERIJAL BEZ UKLANJANJA METALA ILI MIJENJANJA DIMENZIJE OBRATKA. PRIMJERENE SU ZA ČIŠĆENJE USKIH PROSTORA I VRUĆIH ZAVARA.
kako ne biste primijenili preveliki pritisak koji bi mogao izdubiti materijal.
Savjeti za čišćenje površina
1. Izaberite proizvod za određeni posao. Ne postoji samo jedno rješenje za svaku zadaću čišćenja površina. Primjena pogrešnog proizvoda povećava neučinkovitost i troškove rada te može uzrokovati sigurnosne rizike. Izborom prave vrste, stila i veličine proizvoda za primjenu, obavit ćete posao učinkovito i sigurno te postići najbolje rezultate.
2. Pazite na tehniku i pritisak. Kratki i dulji potezi mogu napraviti veliku razliku. Dugi, glatki udarci obično su najbolji, no to ovisi o tvrdoći prevlake ili nečistoće na metalu. Pri uklanjanju tvrđe prevlake možda će biti potrebni kraći i brži pokreti. Ne zadržavajte se predugo na jednom mjestu, jer tako možete izdubiti osnovni materijal.
3. Kod nekih diskova izbjegavajte oštre rubove. Ako koristite disk za čišćenje, kut ili oštri rub se može zaglaviti i zdrobiti materijal. Disk treba postaviti što ravnije na površinu. Netkani diskovi za čišćenje i uklanjanje osiguravaju dobru ravnotežu između fleksibilnosti i čvrstoće za brže čišćenje. Weiler Abrasives nudi nove netkane diskove za čišćenje i uklanjanje s površine Metalynx Ceramic te Metalynx i Toroflex Silicon Carbide. Keramički disk je agresivniji, dok je disk od silicij-karbida manje agresivan i ne iskri, stoga je idealan za rad u zatvorenim prostorima. Ti diskovi su tijekom testiranja izdržali duže i očistili veću površinu od sličnih konkurentskih proizvoda.
Optimiranje čišćenja površina
Postizanje optimalnih rezultata kod pripreme metala započinje izborom pravog abrazivnog proizvoda za čišćenje površina. To pomaže postići potrebnu završnu obradu te može poboljšati učinkovitost, troškove rada i sigurnost operatera.
weilerabrasives.com
MALA ŠKOLA PODMAZIVANJA
Problemi i greške pri podmazivanju i njihovo sprječavanje
Podmazivanje je jedan od najvažnijih čimbenika pouzdanog djelovanja strojeva i uređaja. Unatoč napretku na području maziva, sustava za podmazivanje i dijagnostičkih metoda, greške pri podmazivanju ostaju jedan od najčešćih uzroka preranih kvarova strojnih elemenata. Brojne studije i industrijska iskustva pokazuju da je veliki dio kvarova ležajeva, zupčastih prijenosa i hidrauličkih sustava izravno ili neizravno povezan s neodgovarajućim podmazivanjem. Najčešći problemi uključuju primjenu neodgovarajućeg maziva, premale ili prevelike količine maziva, onečišćenje maziva, nedovoljan nadzor nad sustavom podmazivanja te neodgovarajuću osposobljenost osoblja. Članak se bavi najčešćim greškama pri podmazivanju, njihovim posljedicama te mjerama za njihovo sprječavanje.
1 Uvod
Osnovna zadaća podmazivanja je smanjenje trenja i trošenja između pokretnih površina te zaštita strojnih elemenata od korozije, pregrijavanja i preranih kvarova. Ispravno izabrano i primijenjeno mazivo bitno produljuje radni vijek opreme, smanjuje potrošnju energije i troškove održavanja. Naprotiv, neodgovarajuće podmazivanje može uzrokovati povećano trenje, više temperature, oštećenja komponenata i neplanirane zastoje u proizvodnji.
Prema procjenama stručnjaka, čak 60–80 % svih kvarova ležajeva izravno je povezano s greškama pri podmazivanju, kao što su pogrešan izbor maziva, kontaminacija, degradacija maziva ili nepravilna primjena [1]. Stoga učinkovito upravljanje podmazivanjem predstavlja jedno od najvažnijih područja suvremenog održavanja.
2 Najčešći problemi i greške pri podmazivanju
2.1 Primjena neprimjerenog maziva
Jedna od najčešćih grešaka je izbor maziva koje ne odgovara zahtjevima aplikacije. Pogrešna viskoznost, neodgovarajući aditivi ili pogrešna konzistencija masti mogu uzrokovati nedovoljno stvaranje podmazivajućeg filma, povećano trošenje i pregrijavanje komponenata [2].
U suvremenoj industriji izbor maziva postaje sve zahtjevniji zbog novih specifikacija, promjena zakonodavstva i razvoja aditivnih tehnologija. Stoga je nužno uzeti u obzir
preporuke proizvođača opreme, radne temperature, opterećenja te okolišne uvjete.
Posljedice pogrešnog izbora maziva uključuju:
• povećano trenje i trošenje,
• više radne temperature,
• smanjenu energijsko učinkovitost,
• skraćeni vijek trajanja komponenata,
• veći rizik za otkazivanje opreme u radu.
2.2 Nepravilna količina maziva
U praksi se često javljaj podmazivanje s premalom, kao i s prevelikom količinom maziva.
Nedostatak maziva uzrokuje izravan kontakt metalnih površina, povećano trenje, trošenje i razvijanje topline [3]. Posljedica su ubrzana oštećenja ležajeva, zupčanika i drugih strojnih elemenata. Mnogi održavatelji pogrešno vjeruju da veća količina masti znači bolju zaštitu [4]. U stvarnosti, prekomjerno podmazivanje uzrokuje porast temperature, povećanu potrošnju energije, oštećenje brtvi te mogućnost prodora nečistoća [5], [6]. Osobito je česta prekomjerna količina masti u kotrljajućim ležajevima (slika 1).
AUTOR:
Dr. Milan Kambič, univ. dipl. inž. str., direktor tribologije i obrazovanja, Olma d.o.o.
Pravilnu količinu maziva potrebno je odrediti na temelju konstrukcije elementa, uvjeta rada i preporuka proizvođača.
2.3 Kontaminacija maziva
Kontaminacija se smatra jednim od najvažnijih uzroka preranih otkazivanja u radu podmazanih sustava. Među najčešće kontaminante ubrajaju se:
• čvrste čestice,
• voda,
• procesne tekućine,
• produkti trošenja,
• zrak.
Kontaminanti ubrzavaju trošenje, uzrokuju koroziju te snižavaju učinkovitost aditiva u mazivu [3]. Prisutnost vode u mazivu uzrokuje koroziju, oksidaciju ulja i smanjenje svojstava podmazivanja (slika 2).
Posebno problematičan je prodor vlage kroz neodgovarajuće ventilacijske otvore. Standardni odzračnici često ne sprječavaju prodor finih čestica i vlage, što uzrokuje
SLIKA 2: PRODOR VODE U ULJE – NASTAJANJE EMULZIJE (IZVOR: [7])
SLIKA 1: PREKOMJERNO PODMAZIVANJE KOTRLJAJUĆEG LEŽAJA (IZVOR: [7])
oksidaciju ulja, koroziju te nastanak taloga. Mnogi industrijski sustavi još uvijek koriste neodgovarajuće odzračnike koji omogućuju prodor vlage i čvrstih čestica u ulje [5].
• učinkovito filtriranje,
• odzračnici za sušenje,
• čista skladišta maziva,
• zatvoreni sustavi za pretakanje,
• redovite analize ulja.
2.4 Nedostatak postupaka i standardizacije
Čak i najbolji program podmazivanja ne može biti uspješan bez jasno definiranih postupaka. Nedostatak dokumentiranih uputa dovodi do različitih načina provedbe podmazivanja, što ovisi o pojedinom održavatelju.
Dokumentirani postupci za skladištenje, pretakanje, uzorkovanje i uklanjanje maziva predstavljaju temelj učinkovitog programa podmazivanja [5]. Dokumentirani postupci moraju obuhvaćati:
• skladištenje maziva,
• preuzimanje i kontrolu novih maziva,
• označavanje maziva,
• zamjenu i dolijevanje,
• uzimanje uzoraka,
• uklanjanje otpadnih maziva.
Održavanje i tehnička dijagnostika
Važan element standardizacije je i sustav označavanja maziva i mjesta podmazivanja, koji smanjuje mogućnost zamjena i unakrsne kontaminacije.
2.5 Nedostatan nadzor nad stanjem maziva
Maziva često smatramo potrošnim materijalom, kojeg nakon unosa u sustav zaboravimo pratiti. Takav pristup smanjuje mogućnosti ranog otkrivanja problema. Redovito praćenje stanja maziva omogućuje pravovremeno otkrivanje:
• oksidacije,
• prodora vode,
• kontaminacije čvrstim česticama,
• degradacije aditiva,
• povećanog trošenja komponenata.
Analiza ulja [8] omogućuje praćenje stanja maziva i stroja te rano otkrivanje kvarova, no samo uz pravilno izabrana mjesta uzorkovanja i uz odgovarajuću metodologiju uzimanja uzoraka [5], [9].
2.6 Nedostatak osposobljenosti osoblja
Veliki udio grešaka proizlazi i nedovoljnog poznavanja tribologije i osnova
podmazivanja [10]. Nepravilni izbor maziva, pogrešna interpretacija preporuka proizvođača ili nepoznavanje utjecaja kontaminacije mogu uzrokovati značajne troškove.
Suvremeni programi podmazivanja stoga uključuju:
• redovito stručno osposobljavanje,
• certificiranje osoblja,
• periodične provjere praksi podmazivanja,
• praćenje ključnih pokazatelja uspješnosti.
3 Posljedice neprimjerenog podmazivanja
Neodgovarajuće podmazivanje uzrokuje povećano trenje, trošenje, više radne temperature, sniženu energetsku učinkovitost te neplanirane zastoje u proizvodnji [3]. Greške pri podmazivanju ne odražavaju se samo u neposrednim kvarovima komponenata, već uzrokuju i šire poslovne posljedice:
• povećane troškove održavanja,
• veću potrošnju energije,
• smanjenu raspoloživost opreme,
• neplanirane zastoje u proizvodnji,
• veće rizike za sigurnosne incidente,
• negativne utjecaje na okoliš zbog curenja maziva i češćih zamjena.
Održavanje i tehnička dijagnostika
Posebno važna je pojava preranog otkazivanja u radu. Komponenta ne otkazuje katastrofalno, ali ne postiže predviđeni radni vijek [1]. Takva otkazivanja često ostaju neprimijećena, iako predstavljaju značajan izvor skrivenih troškova.
Pored neposrednih troškova popravaka, neprimjereno podmazivanje može uzrokovati i gubitak kvalitete proizvoda, sniženu produktivnost i kašnjenja u isporukama.
4 Kako spriječiti greške pri podmazivanju
Uspješan program podmazivanja temelji se na načelu »pravo mazivo, u pravoj količini, u pravo vrijeme i u čistom stanju«. Ključne mjere uključuju:
• pravilni izbor maziva obzirom na zahtjeve aplikacije,
• određivanje optimalnih intervala i količina podmazivanja,
• sprječavanje kontaminacije,
• primjenu odgovarajućih sustava za filtriranje i ventilaciju,
• uvođenje analiza ulja i praćenje stanja,
• standardizaciju postupaka,
• označavanje maziva i mjesta podmazivanja,
• automatizaciju podmazivanja, gdje je to smisleno,
• redovito obrazovanje osoblja,
• izvođenje pregleda i provjera podmazivanja.
5 Primjeri najčešćih grešaka pri podmazivanju u industrijskoj praksi
Iskustva iz industrijskih pogona pokazuju da se problemi s podmazivanjem najčešće javljaju na ležajevima elektromotora, reduktorima, hidrauličkim sustavima i centralnim sustavima podmazivanja. Iako su uzroci često poznati, greške zbog nedovoljnog nadzora ili neodgovarajućih postupaka i dalje se često ponavljaju.
5.1 Ležajevima elektromotora
Kod elektromotora jedna od najčešćih grešaka je prekomjerno podmazivanje valjkastih ležajeva. U praksi se često koristi načelo »više masti znači bolje podmazivanje«, što uzrokuje povećano zagrijavanje ležaja, oštećenje brtvi i ubrzano starenje masti. Posljedica su povećane vibracije, veća potrošnja električne energije i prerano otkazivanje ležaja. Čest problem je i primjena neodgovarajuće masti ili miješanje različitih vrsta masti bez prethodne procjene njihove kompatibilnosti [11].
5.2 Reduktori
Kod industrijskih reduktora najčešći problemi povezani su s primjenom neprimjerene viskoznosti ulja te kontaminacijom s
abrazivnim česticama i vlagom. Zbog visokih opterećenja zupčanika, već i manja odstupanja od propisane viskoznosti mogu uzrokovati degradaciju filma za podmazivanje i ubrzano trošenje zupčanika (trošenje u obliku kratera). U brojnim slučajevima analize ulja otkrivaju povećane koncentracije željeza, bakra ili silicija, što ukazuje na trošenje zupčanika ili prodor prašine u sustav.
5.3 Hidraulički sustavi
Kod hidrauličnih sustava, najveći problemi povezani su s čistoćom hidrauličkog ulja. Čvrste čestice i voda uzrokuju trošenje pumpi, ventila i servo komponenata, te istovremeno smanjuju pouzdanost rada sustava. Prljavi filtar ukazuje na prisutnost čestica u hidrauličkom sustavu (slika 3). Dodatni problem predstavljaju previsoke radne temperature, koje ubrzavaju oksidaciju ulja i smanjuju njegov vijek trajanja.
Istraživanja pokazuju da je veliki dio kvarova hidrauličkih sustava povezan upravo s kontaminacijom tekućine i neodgovarajućim održavanjem sustava filtriranja [4].
Od 60 do 80 % svih kvarova kotrljajućih ježajeva povezano je s nepravilnim podmazivanjem.
Već i mala količina vode u ulju ubrzava oksidaciju, koroziju i starenje maziva. Čak i najbolje mazivo ne može zaštititi stroj od posljedica kontaminacije.
Prekomjerno podmazivanje ležajeva isto uzrokuje ozbiljne probleme kao i nedovoljno podmazivanje.
Pravo mazivo u pravoj količini u pravo vrijeme ostaje temelj uspješnog održavanja.
no samo uz odgovarajući nadzor njihovog rada. U praksi se javljaju začepljenja cijevi, oštećenja dozatora, prisutnost zraka u sustavu te kvarovi pumpi. Ako takve greške nisu pravovremeno uočene, pojedina mjesta podmazivanja mogu ostati bez maziva, što često dovodi do ozbiljnih oštećenja opreme. Stoga se preporučuje primjena senzora protoka, tlačnih sklopki i sustava za praćenje rada sustava podmazivanja u stvarnom vremenu [1].
5.5 Ekonomski učinci grešaka pri podmazivanju Neprimjereno podmazivanje ne uzrokuje samo tehničke probleme, već i značajne ekonomske posljedice. Noria Corporation navodi da je između 60 i 80 % svih kvarova ležajeva izravno ili posredno povezano s mazivom ili načinom podmazivanja [1]. Troškovi takvih kvarova obično znatno premašuju troškove samog maziva, jer uključuju gubitak proizvodnje, rezervne dijelove, rad održavatelja te moguće ekološke i sigurnosne posljedice.
6 Zaključak
Podmazivanje je mnogo više od samog dodavanja ulja ili masti u stroj. Predstavlja cjelovit proces koji uključuje pravilni izbor maziva, njegovo skladištenje, primjenu, praćenje stanja i stalno poboljšavanje postupaka. Analiza najčešćih grešaka pokazuje da su ključni uzroci problema nepravilan izbor maziva, njegova neprimjerena količina, kontaminacija, nedostatak nadzora i nedovoljna osposobljenost osoblja.
Uvođenjem sistematskog programa podmazivanja, potpomognutog dijagnostikom maziva, standardiziranim postupcima i kontinuiranim obrazovanjem, moguće je značajno produljiti radni vijek opreme, smanjiti troškove održavanja te poboljšati pouzdanost opreme, čime se smanjuju ukupni troškovi vlasništva i doprinosi održivom i konkurentnom poslovanju tvrtki. Iskustva iz industrijske prakse i rezultati laboratorijskih analiza maziva potvrđuju da je moguće sustavnim pristupom podmazivanju značajno smanjiti broj kvarova i troškove održavanja.
Izvori
[1] „What Exactly is a Lubrication Failure?,“ Corporation, Noria, [Elektronski]. Available: https://www.machinerylubrication.com/ Read/967/lubrication-failure. [Pokušaj pristupanja 2. 6. 2026].
SLIKA 3: KONTAMINIRAN FILTARSKI ELEMENT HIDRAULIČKOG SUSTAVA (IZVOR: [7])
[3] „The most common lubrication problems and their consequences,“ Nortek S.A., [Elektronski]. Available: https://nortekfluids. com/the-most-common-lubrication-problems-and-their-consequences/. [Pokušaj pristupanja 2. 6. 2026].
[4] M. Kambič, „Količina in interval mazanja ležajev z mastjo,“ IRT3000, Izv. 91/92, pp. 82–84, 2019.
[5] W. Cash, „5 common lubrication problems and how to fix them,“ Noria Corporation, [Elektronski]. Available: https://www. machinerylubrication.com/Read/29528/ common-lubrication-problems. [Pokušaj
Održavanje i tehnička dijagnostika
pristupanja 2. 6. 2026].
[6] „5 Lubrication Problems and How to Avoid Them,“ Pennine Lubricants Limited, [Elektronski]. Available: https://www. penninelubricants.co.uk/news/5-lubricationproblems-and-how-to-avoid-them/. [Pokušaj pristupanja 2. 6. 2026].
[7] „OpenAI, ChatGPT (različica GPT-5.4), orodje za pripravo grafičnih ponazoritev v članku na osnovi avtorjeve zasnove in navedenih literaturnih virov,“ [Elektronski]. Available: https://openai.com/. [Pokušaj pristupanja 30. 3. 2026].
[8] M. Kambič, „Laboratorijske analize maziv,“
Motivair by Schneider Electric predstavlja novi CDU s mogućnošću skaliranja na 10 MW i više za AI tvornice nove generacije
Motivair by Schneider Electric, vodeći inovator u području tehnologije tekućeg hlađenja (hlađenje informatičke opreme pomoću rashladne tekućine umjesto zraka), danas je predstavio novi, industrijski vodeći 2,5 MW Coolant Distribution Unit (CDU), odnosno jedinicu za distribuciju rashladne tekućine (centralni sustav koji pumpa, regulira i nadzire protok rashladne tekućine prema IT opremi), dizajniranu za pouzdano hlađenje podatkovnih centara visoke gustoće (objekata s velikom koncentracijom serverske i AI opreme po kvadratnom metru).
Model MCDU-70 najveći je CDU u ponudi Motivaira te predstavlja iskorak u fleksibilnosti i skalabilnosti (mogućnosti proširenja kapaciteta bez promjene osnovne arhitekture sustava) za zahtjeve GPU-ova (Graphics Processing Unit - grafički procesor specijaliziran za paralelne izračune, ključan za AI i strojno učenje) nove generacije te AI tvornica gigavatnog razmjera.
Korištenjem Schneider Electricovog softverskog sustava EcoStruxure (digitalna platforma za nadzor, analitiku i upravljanje energetskom infrastrukturom), Motivairovi CDU-ovi rade kao centralizirani sustav, zadovoljavajući današnje potrebe hlađenja uz mogućnost skaliranja na više od 10 MW za HPC, AI i akcelerirana računalna opterećenja (radne procese koji koriste specijalizirane procesore poput GPU-a za bržu obradu podataka).
Kompaktan i učinkovit, MCDU-70 najnoviji je dodatak Motivairovoj liniji CDU-ova. Omogućava snažan kapacitet hlađenja bez kompromisa, zadržavajući puni protok (maksimalnu količinu rashladne tekućine u sustavu) i tlak u postrojenju čak i pri gigavatnim razinama infrastrukture. Njegov kapacitet idealno odgovara potrebama velikih sustava poput NVIDIA Omniverse DSX Blueprint (referentna arhitektura za izgradnju AI podatkovnih centara), gdje implementacije ciljaju 10 MW kako bi se dugoročno dosegnula gigavatna razina.
IRT 3000, Izv. 124, pp. 46-48, 2022.
[9] M. Kambič, „Vzorčenje,“ IRT 3000, Izv. 122, pp. 50-52, 2022.
[10] „Most common hydraulic equipment lubrication mistakes and how to avoid them,“ Valvoline Global Operations, [Elektronski]. Available: https://www.valvolineglobal.com/ en-eur/most-common-hydraulic-equipment-lubrication-mistakes/. [Pokušaj pristupanja 2. 6. 2026].
[11] M. Kambič, „Združljivost mazalnih masti,“ IRT3000, Izv. oktober, pp. 150–151, 2018.
www.olma.si/hr/
S pojedinačnim kapacitetom od 2,5 MW, šest jedinica MCDU-70 može osigurati konfiguraciju 4+2 redundancije (četiri aktivne jedinice + dvije pričuvne za sigurnost i kontinuitet rada).
Kapacitet sustava prilagođen je i budućem razvoju NVIDIA GPU roadmapa (plana razvoja novih generacija grafičkih procesora).
„AI ne usporava. Naša su rješenja osmišljena kako bi pratila evoluciju čipova i silicija (poluvodičkih komponenti), isporučujući performanse nove generacije kada je to najvažnije“, izjavio je Rich Whitmore, CEO i predsjednik Motivaira by Schneider Electric. „Uspjeh podatkovnih centara danas ovisi o skalabilnim, pouzdanim i učinkovitim infrastrukturnim rješenjima koja prate implementaciju AI tvornica nove generacije. Odgovaramo na taj izazov provjerenim rješenjima tekućeg hlađenja koja rastu zajedno s potrebama naših korisnika.“
Uvođenjem modela MCDU-70, Schneider Electricov sveobuhvatni portfelj tekućinskog hlađenja sada obuhvaća CDU-ove kapaciteta od 105 kW do 2,5 MW (kilovat i megavat su jedinice snage; 1 MW = 1.000 kW). Svaki CDU je skalabilan i besprijekorno se integrira s drugim jedinicama i Schneider Electricovim softverom, omogućujući precizno i pouzdano upravljanje rashladnim kapacitetom za operatore podatkovnih centara.
www.se.com www.motivaircorp.com
STRUČNA LITERATURA
24,90 €
29,
BIONIKA
Janez Škrlec
Bionika je zapanjujuća i uzbudljiva grana, koja nastoji riješiti tehničke probleme i izazove s iskorištavanjem znanja iz prirode i biologije. Bionika, poznata i kao biomimikrija, biomimetika, bavi se prijenosom pojava iz prirode u tehnologiju.
29,00 €
MALA ŠKOLA PODMAZIVANJA: SVE, ŠTO BISTE MORALI ZNATI O MAZIVIMA
Milan Kambič
Knjiga obuhvaća osnove s područja maziva i njihove primjene, dakle podmazivanja. Primjerena je za sve, koji još nemaju znanja na tom području, kao i za one, koji se s tim područjem bave već dulje vremena.
UMJETNOST INJEKCIJSKOG PREŠANJA
Henrik Privšek Urednik: Matjaž Rot
Izvrstan priručnik za preradu plastomera koji predstavlja široko praktično iskustvo i ističe greške pri injekcijskom prešanju te načine kako ih izbjeći. Knjiga, s kojom ćete bitno poboljšati upravljanje proizvodnim procesom.
9,90 €
ENGLESKO-SLOVENSKI
TERMINOLOŠKI RJEČNIK
PROIZVODNOG STROJARSTVA
Borut Buchmeister
Nastanak terminološkog rječnika je rezultat tridesetogodišnjeg rada i istraživanja u okviru laboratorija za planiranje proizvodnih sustava i za simulacije diskretnih sustava, konstantnih susreta s inozemnom literaturom, stvaranja prvih vlastitih bilješko o engleskim pojmovima koji su sada u opsegu više od 2400 pojmova ponuđeni širem krugu čitatelja.
PROFITDP
ZAVARIVOST METALNIH MATERIJALA, 1. DIO
Janez Tušek
STROKOVNA LITeRATURA
30,00 €
Patrick De Vos i Jan-Eric Ståhl
Sve tri knjige:
PROFIDTP d.o.o.
• Gradišče VI 4, 1291 Škofljica
• +386 41 669 775
• info@profidtp.com
Knjiga proučava ponašanje materijala tijekom zavarivanja i svojstva izrađenih zavarenih spojeva nakon zavarivanja. Namijenjena je vrlo širokom krugu stručnjaka zavarivanja i svima, koji se bave sa zavarivanjem s aspekta tehnologije, metalurgije, konstruiranja i općeg strojarstva, sve do graditeljstva.
1: PRIMIJENJENA FIZIKA OBRADE
METALA ODVAJANJEM – PRIMJERI DOBRE PRAKSE
Knjiga predstavlja praktični vodič »što raditi« i »kako raditi«, kako bi procesi obrade metala odvajanjem bili pouzdani, produktivni i profitabilni.
2: DINAMIKA TROŠENJA ALATA – PRAKTIČNI MODELI
Većinu problema koji se pojavljuju pri postupku obrade odvajanjem moguće je definirati kao događaje povezane s trošenjem alata. Ova knjiga se posvećuje samo toj tematici i daje praktične smjernice za rješavanje s time povezanih izazova. Knjiga za najbolju produktivnost u radionici.
3: OBRADA METALA ODVAJANJEM – TEORIJE U PRAKSI
Knjiga se temelji na knjizi Obrada metala odvajanjem, teorije i modeli. Opisuje ista načela i modele, no više s praktičnog aspekta. Bit te knjige je predstaviti modele obrade odvajanjem u takvom obliku, da postaju primjenjivi za praktičnu primjenu u odjelima mehaničke obrade i susjednih odjela.
Narudžbe primamo na e-mail: info@irt3000.si
Moguća kupovina na internetskoj stranici irt3000.com u području stručna literatura
Intrernetska kupovina:
25,00 €
25,00 €
29,00 €
Održavanje i tehnička dijagnostika
KADA VILIČARI PODIGNU PRAŠINU
Kako industrija rješava čišćenje velikih površina
Na prvi pogled čini se da je to mali problem. U praksi, prašina može utjecati na sigurnost zaposlenika, trošenje opreme te učinkovitost logističkih procesa. Stoga tvrtke sve više pažnje posvećuju sustavnom čišćenju industrijskih površina, prvenstveno primjenom strojnih rješenja.
Prašina kao nevidljivi izazov logistike i proizvodnje
U skladištima i proizvodnim halama prašina se često kreće zajedno s logističkim tokovima. Viličari i transportna kolica ga podižu u zrak, odakle se ponovno taloži na tlo, transportne putove ili opremu.
Takvo okruženje može uzrokovati veći broj operativnih problema:
• brže trošenje podnih površina,
• sakupljanje prašine na senzorima i proizvodnoj opremi,
• lošiju kvalitetu zraka u radnom okruženju,
• veći rizik za klizanje zaposlenika.
Pored toga, sitne čestice se često šire između različitih zona objekta, stoga je redovito uklanjanje prljavštine važan dio održavanja logističke infrastrukture.
Zašto industrija primjenjuje strojno metenje
U većini industrijskih objekata čišćenje se danas više ne izvodi ručno, već s ručnim uređajima za metenje ili volanskim stojevima za metenje. Takva rješenja omogućuju bitno brže čišćenje velikih površina i učinkovitije uklanjanje pijeska, prašine te sitnog otpada.
Suvremeni strojevi za metenje primjenjuju kombinaciju rotacijskih četkica i usisnog sustava, koji omogućuje hvatanje čak i fine prašine te istovremeno smanjuje njeno ponovno podizanje u zrak. Takvi strojevi se često primjenjuju za čišćenje:
U proizvodnim halama i logističkim centrima prašina je gotovo neizbježan pratitelj svakodnevnog rada. Premještanje viličara, transport materijala, pakiranje i promet zaposlenika uzrokuju da se pijesak, kartonski dijelovi i drugi sitni otpad brzo rasprše po čitavom objektu.
• skladišta i logističkih centara,
• proizvodnih hala,
• industrijskih manipulativnih površina,
• unutrašnjih transportnih putova.
Proljeće kao vrijeme za temeljito čišćenje industrijskih objekata
Za brojne tvrtke proljeće je vrijeme kada se posvećuju i temeljitijem čišćenju proizvodnih i logističkih prostora. U zimskom razdoblju često se u objekte unosi više pijeska i sitnih čestica koje u unutrašnjost donose promet vozila ili zaposlenici s vanjskih površina.
Te se čestice brzo šire po cijelom objektu i povećavaju prašinu u radnom okruženju. Strojno metenje omogućuje da tvrtke u relativno kratkom vremenu očiste veće površine i ponovno uspostave uređene transportne putove.
Automatizacija čišćenja velikih industrijskih površina
U posljednjim godinama na području industrijskog čišćenja pojavljuje se sve više automatiziranih rješenja. Autonomni sustavi metenja omogućuju da se čišćenje izvodi
Održavanje i tehnička dijagnostika
automatski prema unaprijed određenim putanjama i vremenskim rasporedima.
Takvi sustavi primjenjuju napredne senzore za otkrivanje prepreka i navigaciju u prostoru, stoga mogu raditi i u kompleksnim logističkim okruženjima.
Autonomno metenje donosi veći broj prednosti:
• stalnu i ponovljivu kvalitetu čišćenja,
• mogućnost čišćenja i izvan radnog vremena,
• rasterećenje zaposlenika od rutinskih poslova,
• bolje optimiranje troškova čišćenja.
Primjeri robotskih rješenja u industriji
Među primjerima autonomnih rješenja za industriju su robotski čistači, kao što je Kemaro K900, koji omogućuje čišćenje otprilike 1.000 m² na sat i može raditi do pet sati s jednim punjenjem. Zbog primjene LiDAR senzora i 3D kamera, robot sigurno navigira između prepreka i u stvarnom vremenu se prilagođava prostoru.
Za veće logističke objekte postoje i snažniji robotski sustavi, kao što je SR1300, koji mogu u jednom danu očistiti čak do 45.000 m² površina. Takvi sustavi mogu raditi neprekidno, jer samostalno pune i prazne spremnike za otpad.
Čišćenje kao dio učinkovite logistike
U suvremenoj industriji čistoća podnih površina više nije samo pitanje urednosti prostora. Redovito uklanjanje prašine i sitnog otpada utječe na sigurnost zaposlenika, pouzdanost opreme te učinkovitost logističkih procesa.
Stoga mnoge tvrtke danas kombiniraju različite pristupe, od klasičnih industrijskih uređaja za metenje za temeljito čišćenje, do automatiziranih robotskih sustava koji omogućuju redovno održavanje velikih površina. Time osiguravaju čiste transportne putove,
manje prašine u radnom okruženju te pouzdanije funkcioniranje logističkih i proizvodnih procesa. U suvremenoj industriji tako učinkovito metenje podnih površina postaje važan dio upravljanja infrastrukturom i operativne učinkovitosti.
makom.si
Rješavanje najčešćih problema: problemi s tekućinama
za obradu metala
NASLAGE
Većina naslaga tekućina za rezanje može se opisati kao uljne i/ili ljepljive naslage koje se nalaze na površinama unutar i oko alatnih strojeva. Tijekom upotrebe, tekućine prskaju i stvaraju maglu koja isparava, ostavljajući prljavštinu, sitne čestice, strugotinu, komponente proizvoda, sapune tvrde vode i otopljene krute tvari na površinama alatnog stroja. Tekućine koje sadrže ulje općenito ostavljaju veći volumen uljnih ostataka, dok sintetičke tekućine ostavljaju ljepljive naslage koje se teže čiste, ali ih ima manje. Podesite mlaznice, štitnike i druge
mehaničke upravljačke uređaje kako biste smanjili pretjerano magljenje i prskanje.
UZROCI
Ostaci mogu biti uzrokovani kemijskim ili mehaničkim problemima. Da biste pronašli uzrok, prvo provjerite koncentraciju tekućine u alatnom stroju. Ako je previsoka, dodajte vodu kako biste koncentraciju doveli u odgovarajući raspon.
Zatim provjerite tvrdoću vode za pripremu sredstva i nadopunu ali i tvrdoću emulzije ili otopine u spremniku. Visoka razina tvrdoće (ioni kalcija i magnezija) može
dovesti do stvaranja naslaga. U takvom slučaju potrebno je provesti djelomičnu ili potpunu zamjenu sredstva u spremniku a za nadopunu koristiti omekšanu vodu.
Tekućine koje sadrže ulje općenito ostavljaju veći volumen uljnih ostataka, dok sintetičke tekućine ostavljaju ljepljive naslage koje se teže čiste. Kontaminacija tekućinom također može biti krivac.
Nečistoće (hidraulične tekućine, ulja za klizne staze kotače, ulja za vretena itd.) koje ostanu u tekućini za rezanje povećat će stvaranje naslaga. Također provjerite spremnik tekućine kako biste bili sigurni da nije pun strugotina ili drugih ostataka koji mogu
doprinijeti problemu s naslagama.
Castrolova rješenja kao Hysol SL XBB, Alusol SL XBB i nove Carecut SL XBB serije emulzija učinkovito rješavaju probleme naslaga koristeći naprednu tehnologiju
otpornu na visoke tvrdoće vode i visoko učinkovite površinski aktivne tvari koje doprinose većoj čistoći površina u radnom prostoru. U kombinaciji sa Magna SW D uljima za klizne staze koja se učinkovito
izdvajaju iz sredstva za obradu intervali održavanja strojeva višestruko se produljuju.
www.abcmaziva.com
Castrol
Magna
SW D
Premium ulja za klizne staze sa odobrenjima proizvođača strojeva
ABC MAZIVA
Poboljšana formulacija koja zadovoljava najviše standarde. Izvrsno prianjanje na površine, potpuna kompenzacija vibracija i efekta skokovitog gibanja u kombinaciji s minimalnim koeficijentom trenja, minimalnim ispiranjem i kompatibilnošću sa emulzijama. Najbolji rezultati se postižu u kombinaciji s Castrol Hysol XBB i Alusol XBB serijama emulzija.
GD&T nije samo skup simbola i mjera – to je jezik koji opisuje kako dio u sklopu zapravo funkcionira: njegov oblik, položaj i odnose s drugim dijelovima. Međutim, kao i svaki strani jezik, zahtijeva razumijevanje i iskustvo, jer ga nije uvijek jednostavno ispravno primijeniti u praksi.
Upravo zato je razvijen strukturirani obrazovni sustav AUKOM e.V. Tvrtka TOPOMATIKA provodi četverodnevnu obuku AUKOM na hrvatskom jeziku u svom obrazovnom centru u Svetoj Nedelji ili izravno kod naručitelja. Cilj osposobljavanja nije samo da se sudionici nauče čitati oznake na crtežu, već da razumiju što te oznake znače u praksi – kako utječu na konstruiranje, proizvodnju, mjerenje i konačno na djelovanje samog proizvoda.
GD&T: između nedovoljne i prekomjerne tolerancije
Tako kao i pri učenju stranog jezika, moguće je naučiti pravila i simbole te na planu zapisivati tehnički »ispravne« oznake. U praksi to često nije dovoljno. Zato se u inženjerskom okruženju još uvijek susrećemo s dva velika problema: s tehničkim crtežima kod kojih su geometrijski zahtjevi nedovoljno definirani (premalo GD&T), i s tehničkim crtežima kod kojih su geometrijske tolerancije prekomjerno definirane (previše GD&T).
1. Premalo GD&T
I dalje se pojavljuju tehnički crteži, definirani isključivo s plus-minus tolerancijama i bez geometrijskih tolerancija koje određuju funkciju predmeta. Takvi crteži često ne opisuju kako dio zapravo funkcionira u sklopu, već samo navode njegove dimenzije.
2. Previše GD&T – skriveni problem
S druge strane, preopterećenje crteža geo metrijskim tolerancijama može izgledati stručno, no često uzrokuje probleme. Ako su tolerancije dodane svakoj površini i svakom cilindru te svugdje zahtijevamo strogu para lelnost i okomitost, dio nije automatski bolje
definiran. Nasuprot, takav crtež može otežati proizvodnju i mjerenje te prikriti pravu funkcionalnost predmeta.
Postavite prava pitanja
• Odražavaju li izabrane baze (referentne točke) stvarne funkcionalnosti i odnose?
Na primjer: ako se kućište montira na okvir preko donje površine i dva vijka, ta donja površina i osi vijaka trebaju
biti baza, jer funkcionalno određuju položaj kućišta u sklopu. Ako je kao primarna baza odabrana druga površina koja nema funkcionalnu ulogu, može se dogoditi da je dio »prema crtežu dobar«, ali u sklopu ne funkcionira onako kako bi trebao.
• Jesu li svi zahtjevi koje smo definirali zaista nužni?
Svaka tolerancija u crtežu ima posljedicu: poskupljuje proizvodnju, otežava mjerenja i povećava mogućnost da će dio biti odbijen.
> plava pasivacija – Cr (III) – Fe / Zn /A, An ili B
> INTERLOX® 5707 - podloga za boju i plastifikaciju > Versiegelung – oznaka T2
GALVANSKO NIKLANJE (Ni)
Posljedično se postavlja pitanje: što se zapravo događa ako ta tolerancija nije tako stroga ili ako je uopće nema?
U praksi vrijedi pravilo: tolerira se sve ono što utječe na rad, sastavljanje, brtvljenje, trošenje ili izgled. Preostalo se ne
• Zahtijeva li doista svaka značajka strogu geometrijsku toleranciju?
To je jedna od najčešćih pogrešaka kod primjene GD&T. Ako svakom provrtu odredimo položaj, svakom cilindru kružnost, svakoj površini ravnost, sve unutar vrlo uskih tolerancija, dobit ćemo crtež koji je vrlo teško izraditi i izmjeriti, a pritom možda nismo poboljšali funkciju predmeta. Bit GD&T nije u tome da kontroliramo sve, već da kontroliramo ono što je funkcionalno važno.
Dobar crtež prenosi prave informacije
Dobar tehnički crtež nije onaj koji sadrži najviše informacija, već onaj koji prenosi prave informacije, na pravom mjestu i na jasan način. Cilj GD&T nije zakomplicirati stvari, već pojasniti, pojednostaviti i odrediti ono što je zaista važno.
GD&T je jezik koji, uz pravilnu primjenu, jasno definira funkciju predmeta, olakšava proizvodnju i smanjuje greške.
Ako želite da vaš tim govori istim jezikom, kontaktirajte nas!
> dekoravno i tehničko niklanje (sulphur free)
> osnovni materijal: čelik, bakar, mesing, inox
> kao podloga za kositar
DURNI-COAT® DNC
(NiP)
> na čelik, inox, bakar, mesing i aluminij
> jednaka debljina prevleke po cijeloj površini
PASIVACIJA ALUMINIJA SURTEC® 650
> Cr (VI)-free pasivacija za aluminij i Al legure
> kontaktni otpor < 5 mOhm / square inch
> MIL-DTL-81706B i MIL-DTL-5541F
Franje Markovića 27, HR-48260 Križevci, Hrvatska
> visoka tvrdoda prevleke – do 1000 HV
SJAJNO KOSITRENJE (Sn b)
> dekorativno i tehničko sjajno kositrenje
> osnovni materijal: čelik, bakar, mesing, inox
> na aluminij uz podsloj galvanskog ili kem. nikla
MAT KOSITRENJE (Sn m)
> tehničko mat kositrenje bez sjaja
> osnovni materijal: čelik, bakar, mesing, inox
> na aluminij uz podsloj galvanskog ili kem. nikla
SKF LINCOLN PUMPA ZA PODMAZIVANJE SERIJE
CLP BASIC / CLP BASIC PLUS Novi standard u učinkovitosti podmazivanja
JEDNOSTAVNO
I INTUITIVNO
ZA PRIMJENU
AUTOR: Aleksandar Mihajlović
Za upotrebu kod manjih progresivnih sustava za podmazivanje u mobilnim i industrijskim primjenama
Nova serija pumpi SKF Lincoln (CLP) prva je nove SKF eLube generacije. Upotrebljava se kod manjih progresivnih sustava za podmazivanje.
Ova laka, jednostavna te jednostavna za upravljanje pumpa ističe se kompaktnom konstrukcijom i pouzdanom funkcionalnošću u mobilnim i industrijskim primjenama. Kako bi se zadovoljile specifične potrebe tih primjena, ova pumpa prilagođena je tako što ima nekoliko električnih i upravljačkih funkcija.
Svi SKF Lincoln Compact Pump Series (CLP) modeli prikladni su za upotrebu kod aplikacija s mašću te su opremljeni pratećom pločom za neprekinut protok masti. Za ponovno punjenje pumpe su opremljene lako dostupnim standardnim tipom mazalice.
Progresivna pumpa Lincoln Compact Series (CLP) ima različite mogućnosti upravljanja. Verzija CLP Basic Plus ima integriranu kontrolu razine ispunjenosti
PRIMJER PROGRESIVNOG SUSTAVA S OSNOVNOM PUMPOM LINCOLN COMPACT CLP, RAZDJELNIKOM SSV I KONTROLEROM LMC301.
koja obavještava korisnika prije nego što se pumpa potpuno isprazni.
Obje verzije Basic i Basic Plus mogu biti upravljane putem vanjskog upravljačkog
Basic
Električni priključak
Bajonetski utikač za mobilnu primjenu ili kvadratni utikač za industrijsku primjenu
Prateća ploča Kako bi se osigurao kontinuirani protok masti
Pumpni element (opcionalno)
Mogu se primjenjivati najviše dva elementa za pumpanje
ormara i sustava upravljanja strojem. Verzija Basic Plus za mobilne aplikacije sadržava i gumb za ručno uključivanje podmazivanja koji kad je pritisnut, pokreće dodatan ciklus podmazivanja. Ova funkcija vam omogućuje brzu provjeru ispravnosti rada sustava.
Glavne zajedničke značajke
• Mazivo: masti NLGI 0 do 2
• 1-litarski rezervoar
• Punjenje odozdo s mazalicom
• Vizualna kontrola
• Prateća ploča
• Upravljanje preko vanjskog kontrolera
• Pumpni element K6 montiran je na desnoj strani i omogućuje doziranje do 3 cm3/min
Vizualna kontrola razine masti
CLP Basic Plus
Integrirana kontrola razine ispunjenosti
Priključak za punjenje
Sa standardnim priključkom za punjenje (mazalica)
Značajke ovisno o modelu*
• Napajanje 12 / 24 VDC
• Dodatna električna kontrola razine ispunjenosti spremnika
• Gumb za dodatni ciklus podmazivanja
• Električni priključak na lijevoj strani:
» Bajonetski utikač, 7-pinski A-kodirani (napajanje, signal i ručno podmazivanje)
Gumb za dodatni ciklus podmazivanja Za pokretanje dodatnog ciklusa podmazivanja
Standardni pumpni element K6
Osigurava do 3 cm3 maziva u minuti
Unaprijed definirani modeli olakšavaju naručivanje i skraćuju vrijeme isporuke
Najlakši i najbrži je način naručivanja novih pumpi za podmazivanje (CLP) tako da odaberete preddefinirani paket. Naručivanjem preddefiniranog standardnog modela dobijate potpuno opremljenu pumpu, specijalno konfiguriranu za mobilnu ili industrijsku upotrebu. Ovakvi paketi zadovoljavaju sve standardne zahtjeve takvih aplikacija. www.podmazivanje.hr
» Opskrba pod pritiskom - veće ispuštanje tekućine po jedinici vremena.
» Manje prekida prilikom punjenja protočnih posuda.
» Bolje rukovanje pištoljem za prskanje.
TEHNIKA PODMAZIVANJA
» Smanjena tekuća magla zbog manjeg trenja zraka s česticama tekućine.
» Sa svom priključnom opremom.
• MB-NAKLO
VHM
navojna glodala osiguravaju dodanu vrijednost pri suvremenoj CNC-obradi
Trebate posebna navojna glodala? Nema problema! Analiziramo vaš postupak obrade i pripremamo rješenje optimirano prema troškovima i kvaliteti.
Program VHM navojnih glodala
Tip GF SCHARK
Univerzalna visokoučinkovita navojna glodala s lijevom spiralom, primjenjivim kutom spirale i velikim brojem reznih zubi za visoku kvalitetu obrađene površine te iznimno dug životni vijek alata, za troškovno učinkovitu izradu unutrašnjih navoja.
• Za ISO metrički M navoj
• S hlađenjem kroz alat
• Za dubine 1,5 x D i 2 x D
• TiAlN prevlaka
• Cilindrična drška prema DIN 6535 HA, HB ili HE.
Tip GF
Univerzalna navojna glodala za troškovno učinkovitu izradu unutrašnjih navoja.
• Za navoje:
» ISO metrički M navoj
» ISO metrički fini M navoj
» ISO metrički MJ navoj
» G Whithworth cijevni navoj
» UNC međunarodni navoj
» UNF međunarodni fini navoj
» UNJF fini navoj
» NPT Američki konusni navoj
» NPTF Američki konusni fini navoj
• S ili bez hlađenja kroz alat
• Za dubine navoja 1,5 x D, 2 x D, 2,5 x D i 3 x D
• Bez prevlake, s TiAlN i TiCN prevlakama
• Cilindrična drška prema DIN 6535 HA, HB ili HE.
Tip GFS
Univerzalna navojna glodala. Povišena produktivnost zbog kombiniranog glodanja navoja i skidanja rubova u samo jednom ciklusu obrade bez izmjene alata.
• Za navoje:
» ISO metrički M navoj
» ISO metrički fini M navoj
» G Whithworth cijevni navoj
» UNC međunarodni navoj
» UNF međunarodni fini navoj
• S ili bez hlađenja kroz alat
• Za dubine navoja 1,5 x D, 2 x D, 2,5 x D i 3 x D
• Bez prevlaka, s TiCN i TiAlN prevlakama
• Cilindrična drška prema DIN 6535 HA, HB ili HE.
Prikaz pravilnog načina primjene navojnih glodala
1. Navojno glodalo pomaknite na sredino provrta
Dugi životni vijek, kraća vremena obrade i izvrsna kvaliteta obrađene površine – to su samo tri prednosti njihovih navojnih karbidnih glodala. JBO nudi široku paletu navojnih glodala, koji se primjenjuju na CNC-u, te navojnih glodala s izmjenjivim pločicama.
2. Glodanje navoja počinje s ulaznom putanjom alata
3. Nakon glodanja navoja slijedi izlazna putanja
4. Alat se vraća u početni položaj i s time se završava ciklus obrade.
Opisana su samo tri osnovna navojna glodala, JBO ima u programu čak trinaest različitih navojnih glodala za glodanje navoja prema vašim potrebama. Stoga oče kujemo vaš upit za navojna glodala. Za sva dodatna pitanja i tehničku pomoć obratite se u MB-NAKLO i rado ćemo vam pomoći i savjetovati vas!
JBO NUDI ŠIROKU PALETU NAVOJNIH GLODALA KOJA SE PRIMJENJUJU NA CNC TE NAVOJNA GLODALA S IZMJENJIVIM PLOČICAMA.
BIAX MB 30 E – učinkovit svestrani uređaj za industrijsku obradu Alatničarstvo
Model BIAX MB 30 E – 1.300 W, 5.000 – 15.000 1/min predstavlja suvremeni i iznimno snažni višenamjenski uređaj, namijenjen profesionalnoj primjeni u različitim industrijskim granama. Riječ je o takozvanom Multi-BIAX-u, koji objedinjuje više funkcija u jednom uređaju – glodanje, brušenje, četkanje, poliranje i piljenje. Zbog svoje svestranosti, robusnosti i napredne tehnologije, idealan je izbor za korisnike koji trebaju pouzdan alat za zahtjevne poslove.
Visoke performanse i napredna tehnologija
Srce uređaja predstavlja moćan motor s nazivnom snagom od 1.300 W, koji omogućuje široki raspon brzina od 5.000 do 15.000 okretaja u minuti. Posebnost modela MB 30 E je digitalna kontrolna elektronika bez senzora, koja osigurava:
• konstantan moment pri svim brzinama,
• stabilno djelovanje i pri različitim opterećenjima,
• iskorištavanje rezervi snage čak do 1,5 kW pri maksimalnom opterećenju,
• automatsko isključivanje pri preopterećenju za zaštitu uređaja,
• ujednačeno djelovanje bez pulsiranja pri malim brzinama.
Rezultat je iznimno precizna obrada površina te konačni proizvodi glađe površine.
Niski troškovi održavanja
MB 30 E je razvijen s mišlju na dugotrajnu primjenu i minimalne
troškove održavanja:
• automatsko isključivanje pri istrošenju grijaćih četki,
• manje mehaničkih dijelova (bez zupčanika), što smanjuje trošenje,
• potpuno zatvorena elektronika, otporna na metalne čestice,
• zaštita od skokova u naponu za višu sigurnost motora.
Takva konstrukcija smanjuje mogućnost kvarova i sprječava nepotrebne zastoje u proizvodnji.
Sigurnost i udobnost pri radu
Posebna pozornost posvećena je i ergonomiji i sigurnosti korisnika. Uređaj radi iznimno tiho – samo 75 dB (A) (prema standardu EN 60745), što je znatno manje nego kod usporedivih uređaja. U brojnim slučajevima to znači da dodatna zaštita sluha uopće nije potrebna. Dodatne prednosti uključuju malu težinu u odnosu na performanse, mogućnost korištenja u stojećem položaju ili obješeno na kuke, funkciju mekog pokretanja (soft start) te zaštitni razred IP
BIAX MB 30 E JE TAKOZVANI MULTI-BIAX KOJI OBJEDINJUJE VIŠE FUNKCIJA U JEDNOM UREĐAJU – GLODANJE, BRUŠENJE, ČETKANJE, POLIRANJE I PILJENJE.
Duge obrade unatoč radu u jednoj smjeni
OD JEDNOSTAVNOG GLODANJA DO PETOSNE OBRADE. U TVRTKI HELD CIJENE JEDNOSTAVNO I PRECIZNO DJELOVANJE STROJA C 250 U PROIZVOĐAČA HERMLE. | Hermle
Maximilian Held, direktor tvrtke, naglašava da automatizacija ne osigurava samo rast opsega poslovanja, već je nužno potrebna za očuvanje konkurentnosti tvrtke i u budućnosti. U tvrtki Held Präzisionstechnik stoga koriste robotizirani sustav RS 05-2 proizvođača Hermle, koji poslužuje obratke na petosnom obradnom centru C 250 U. Najmanje dva kvalificirana operatera ostala su u tvrtki jer nisu željeli raditi u tri smjene, a takva automatizacija omogućuje obradu bez prisutnosti operatera u poslijepodnevnoj i noćnoj smjeni te tijekom vikenda, objašnjava Maximilian Held.
Tvrtka Chr. Held GmbH & Co. KG osnovana je 1919. godine kao pogon za bojanje tekstila. S godinama se razvila u pružatelja usluga obrade za metaloprerađivačku industriju, a danas je tvrtka pouzdan partner koji nastavlja djelovati u području industrijske pređe te upravlja trgovinom vrhunskih bicikala u njemačkom gradu Blaubeurenu.
U TVRTKI HELD PRÄZISIONSTECHNIK OBRAĐUJU KOMPONENTE ZA RAZLIČITE KUPCE IZ RAZNIH PODRUČJA. | Hermle
U tvrtki Held
Präzisionstechnik
odlučili su se zbog nedostatka kvalificirane radne snage i sve većih pritisaka konkurencije na ulaganje u automatizirani obradni centar
C 250 U proizvođača Hermle sa sustavom RS 05-2, što ih oduševljava od prvog dana, kaže Maximilian Held. Obradni centar C 250 U nudi veliku radnu površinu i zauzima malo prostora u proizvodnji te omogućuje preciznu i fleksibilnu petosnu obradu. Obrada na tom stroju odvija se i bez prisutnosti operatera, što je jedini način da tvrtka ostane konkurentna, objašnjava Maximilian Held. U jutarnjoj smjeni obrađuju se pojedinačne komponente i male serije, dok sustav radi bez prisutnosti operatera u poslijepodnevnoj i noćnoj smjeni te tijekom vikenda. Do sada je najdulja obrada trajala 52 sata. Rješenje kompaktne automatizacije RS 05-2 posebno je primjereno za male obratke i dijelove srednje veličine. U tvrtki se mogu jednostavno prebaciti s ručne na automatiziranu proizvodnju, kaže Edwin Lemmle,
Tvrtka Chr. Held GmbH & Co. KG proizvodi različite komponente, poput dijelova za strojeve u tekstilnoj industriji i drugih preciznih komponenata, te se bavi prodajom bicikala. U tvrtki od 2023. godine posvećuju veliku pozornost automatizaciji obrade, tako da su s robotskim sustavom RS 05-2 opremili obradni stroj C 250 U, što tvrtki omogućuje neprekidnu obradu unatoč radu u jednoj smjeni. Rezultat takvog pristupa je visoka učinkovitost preko pametne automatizacije.
WOLFGANG SCHLENK, PRODAJNI ZASTUPNIK U TVRTKI HERMLE S TIMOM TVRTKE HELD: ROLAND FÜLLER, VODITELJ SMJENE U PROIZVODNJI, MAXIMILIAN HELD, DIREKTOR TVRTKE I EDWIN LEMMLE, OPERATER OBRADNIH STROJEVA. | Hermle
operater obradnih strojeva. Robotizirani sustav RS 05-2 omogućuje troškovnu učinkovitost pri obradi malih serija, dodaje Maximilian Held. Također, ulaganje u takvu automatizaciju vrlo se brzo isplatilo, budući da se rad glavnog vretena stroja povećao za više od 50 posto. Maximilian Held zaključuje da će se onaj tko se ne odluči za automatizaciju obrade već srednjoročno suočiti s brojnim izazovima.
Nova mjerila na području preciznosti, dinamike i kvalitete obrađene površine
Njemačka tvrtka Hyprostatik Schönfeld, koja je specijalizirana za područje hidrostatičkih komponenata, razvila je visoko-preciznu hidrostatičku postelju stroja za novi ultra-precizni obradni centar za brušenje tvrtke Optotech. Platforma obradnog stroja predstavlja važan dio sustava i omogućava do sada nedostižnu kombinaciju dimenzijske točnosti, dinamike i kvalitete obrađene površine pri ultra-preciznom brušenju optičkih površina.
Kruta struktura stroja od granita
Podlogu stroja čini postelja od granita, koja stvara idealne uvjete za ultra-preciznu obradu, jer osigurava temperaturnu stabilnost bez unutrašnjih naprezanja. Na postelji je postavljen poprečni kliznik s hidrostatičkim vodilicama, koji obavlja kretanje u X- i Y-smjeru. Osi pokreću linearni motori s visokom preciznošću, što uklanja zračnost i omogućuje precizno visoko dinamičko pozicioniranje.
Hidrostatička Z-os s inovativnim konceptom pogona
Vertikalna hidrostatički vođena Z-os u RAM dizajnu je postavljena na prednju stranu granitne postelje. Pogoni je hidrostatički vijčani pogon s hidrostatičkim ležajevima i momentnim motorom, što omogućuje veću dinamičnost i preciznost u kompaktnijem dizajnu u usporedbi s linearnim motorima, pri čemu nije potrebno balansiranje.
SUSTAV JE OSMIŠLJEN ZA FLEKSIBILNU I UNIVERZALNU PROIZVODNJU SFERNIH I ASFERIČNIH OPTIČKIH KOMPONENATA. | OptoTech/Hyprostatik
Iznimno kruta konstrukcija stroja i završna obrada svih važnih komponenata na hidrostatičkom stroju za brušenje osiguravaju ravne pomake i preciznost pozicioniranja, koja je nekoliko puta bolja u usporedbi s usporedivim sustavima s valjkastim vodilicama.
Saonice stroja plivaju na hidrostatičkim džepovima bez trenja, što omogućuje korake pomaka kraće od 0,1 µm i zračnost manju od 0,1 µm. Beskontaktno vođenje omogućuje rad osi potpuno bez trošenja i pouzdano očuvanje njihove preciznosti kroz godine.
ULTRA-PRECIZAN OBRADNI CENTAR ZA BRUŠENJE OPREMLJEN JE HIDROSTATIČKOM POSTELJOM STROJA PROIZVOĐAČA HYPROSTATIK SCHÖNFELD. | OptoTech/Hyprostatik
VISOKA KVALITETA KOMPONENATA STROJA OSIGURAVA PRECIZNO GRUBO I FINO BRUŠENJE SFERIČNIH I ASFERIČNIH LEĆA. | OptoTech/ Hyprostatik
Optimalno prigušivanje vibracija za maksimalnu kvalitetu obrađene površine
Prednost hidrostatičkog vođenja je također odlično prigušivanje vibracija, što povećava preciznost pomaka, posebice pri visoko-dinamičkoj obradi, pri čemu ima pozitivan učinak na kvalitetu obrađene površine. Pored toga, visoka ubrzanja omogućuju kratka vremena obrade i maksimalnu preciznost.
Hidrostatičko vreteno za stezanje obradaka s iznimnom kvalitetom djelovanja
Hidrostatičko vreteno za stezanje obratka je postavljeno iznad vertikalne osi. Preciznost u osnom smjeru i odstupanje u radijalnom smjeru su manji od 0,1 µm. Takva iznimna preciznost rada reflektira se na dimenzijsku preciznost i kvalitetu obrađene površine optičkih komponenata.
Hidrostatičko vreteno za stezanje alata s malim radijalnim udarom i izvrsnim prigušivanjem vibracija
Hidrostatičko vreteno za stezanje brusnog koluta s radijalnim udarom manjim od 0,1 µm i balansiranjem, koje je deset puta bolje od G0,4, omogućuje brušenje krhkih i tvrdih materijala, pri čemu dolazi do manjih oštećenja obrađene površine. Pored toga, vrijeme poliranja se također značajno skraćuje.
Svi koje zanima laserska obrada, morat će se naviknuti na novu
kraticu: UHP
UHP znači ultravisoka snaga (ultrahigh power) – tehnologiju koja će industrijsku lasersku obradu odvesti u novu dimenziju. Laser označavamo kao UHP kada stalno osigurava barem 50 kilovata prosječne snage uz izvrsnu kvalitetu zraka. »U redu,« možda mislite, »dakle, sada smo na 50 umjesto 30.« No, kao i drugdje, ta dodatna količina snage stvorit će platformu za potpuno novu razinu kvalitete. U brojnim potencijalnim aplikacijama, 50 kilovata iz čistog i iznimno pouzdanog vlaknastog lasera predstavlja veliku prekretnicu. U posljednjim desetljećima, sveučilišta i istraživački instituti razvili su brojne koncepte primjene, poput čišćenja površina ili kavitacijskog pjeskarenja, koji zbog nedostatka pouzdane laserske snage nikada nisu došli u stvarnu proizvodnju. Krajnje je vrijeme da izvučemo sve te dokumente i objave!
U osnovi tu su tri mogućnosti:
1. izvoditi iste procese kao i do sada, no bitno brže
2. obrađivati više velikih površina istodobno
3. razviti potpuno nove aplikacije koje iskorištavaju tu ogromnu snagu.
Jedan megavat, opa!
Budući da prognoze ukazuju na ravnomjeran, linearni rast prosječne snage, industrija laserske obrade može početi pripremati se za još veću »udarnu snagu«. U sljedećih pet do sedam godina možemo očekivati prvi industrijski laser koji će premašiti granicu od jednog megavata. Drugim riječima: ta tehnologija neprekidno pomiče granice – također zato što laserska snaga postaje cjenovno pristupačnija. Godine 2008. jedan vat laserske snage koštao je otprilike 100 eura. Do 2017. godine cijena je pala na 55 eura po vatu. Danas to praktički možete platiti sitnišem. I prema mišljenju stručnjaka, trend pada cijena će se nastaviti.
Razlozi za procvat
Što se skriva iza nove potraživanje za UHP? S jedne strane, radi se o tehnološkom napretku u samoj proizvodnji lasera, jer nova konstrukcija ovalnih vlakana sada može podnijeti znatno veću snagu crpljenja bez oštećenja. Istovremeno, optičke komponente, poput odstranjivače ovojnih rubova, u kombinaciji s novim prevlakama zrcala i tehnikama oblikovanja zraka, upravljaju snagom zraka i prilagođavaju je izabranoj aplikaciji. S druge strane, tome pridonose
rast proizvodnje električnih vozila u Kini i državni poticaji laserskim tehnologijama koje ta proizvodnja zahtijeva. Oboje je pokrenulo ogroman rast tržišta komponenata izvora zraka i optike te uzrokovalo strmi pad cijena. Osim toga, promijenili su se i brojni drugi faktori koji su prethodno sputavali industrijsku primjenu UHP-a. Uz to, ne samo da je struja potrebna za stvaranje visoke laserske snage postala jeftinija; do nje se može doći i bez velikih elektrana, budući da se sve više tvornica opskrbljuje iz vlastitih fotonaponskih sustava na lokaciji. Lakšem radu doprinosi i činjenica da su današnji vlaknasti laseri učinkovitiji.
Rezultat
Industrije kao što su brodogradnja i vjetro-energija na moru već godinama zahtijevaju veću lasersku snagu. Stoga će se UHP tamo brzo uvesti. Istovremeno će mnogi drugi sektori početi iskorištavati UHP, uključujući i one koje dosad praktički nisu koristili lasere. Opseg prilika je ogroman. U nastavku predstavljamo projekte UHP u različitim fazama zrelosti. To su akteri koji su se pridružili zabavi 50+.
Drobljenje kamena
S pojavom UHP lasera otvorilo se potpuno novo područje primjene: rudarstvo i bušenje.
Dobivanje elemenata rijetkih zemalja Dobivanje elemenata rijetkih zemalja je naporan i iznimno kompleksan postupak. Novim postupkom ekstrakcije moguće je značajno brže iskorištavanje nalazišta. Laser
UHP u kamen izbuši mnoštvo kanala. Oni se napune posebnim alkalnim otopinama koje apsorbiraju elemente rijetke zemlje. Obogaćena otopina se zatim prikuplja, a elementi rijetke zemlje se izlučuju.
Geotermalno bušenje i bušenje tunelapredorov
Integrirani UHP laser pomaže mehaničkoj bušilici tijekom bušenja. Laser se usmjerava u kamen i pokreće niz toplinskih šokova –dakle, nagle, izražene promjene temperature – što omogućuje brže prodiranje bušilice. Kod geotermalnog bušenja operateri mogu bušiti deset puta brže i prolaziti kroz tvrđe i dublje slojeve. Ta vertikalna tehnika se također testira pri horizontalnoj gradnji tunela i tamo donosi desetostruko povećanje brzine.
Rudarenje u morskim dubinama
prevoze uzorke stijena do podvodnog UHP lasera. U procesu, koji se naziva kavitacija, laserski snop buši rupe u stijenama i isparava okolnu vodu. To razbija kamen na sitne komade, koji se zatim transportiraju na površinu.
Čišćenje brodskih trupova
Biološko obraštanje morskih trupova –npr. vitičnjaci (rakovi), školjke, alge – snažno povećava otpor i time potrošnju goriva. Primjenom širokoprofilnog zračenja s UHP
Površinska obrada
Oblikovanje zrake proširuje žarište UHP lasera u profil površine jednog kvadratnog metra. To skraćuje procesne vrijeme za nekoliko redova veličine.
Obrada stakla
Jednostavan i snažan
TruLaser Serija 1000 Lean Edition Vaš ulaz u 2D lasersko rezanje metala
TruLaser Serija 1000 Lean Edition je vaše jednostavno i učinkovito rješenje za lasersko rezanje Zahvaljujući niskim investicijskim troškovima, stroj je isplativ čak i pri niskom iskorištenju Sa 6 kW snage, reže materijale debljine do 25 mm s preciznošću i izvrsnom kvalitetom Upravljanje je intuitivno, a parametri za rezanje su unaprijed učitani – možete odmah početi
Više informacija na www.trumpf.com/s/mi9vb0
Za površinsku obradu stakla primjenjuje se više laserskih metoda. Laser UHP nudi toliko raspoložive snage da čak i pri širokom fokusu omogućuje istovremenu obradu velike površine, što ubrzava proizvodnju. To uključuje kondicioniranje arhitektonskog stakla, gdje laser mijenja mikrostrukturu površine. Posljedično kroz staklo prolazi manje infracrvene svjetlosti koja uzrokuje zagrijavanje, što bitno smanjuje energiju potrebnu za klimatizaciju.
Visokobrzinsko nanošenje prevlaka
Funkcionalne prevlake, nanesene laserskim nanošenjem metala (LMD), poboljšavaju komponente. Međutim, procesno vrijeme i potrošnja praha često su ograničeni. U aplikacijama kao što je rotacijsko prevlačenje kočionih diskova s ultra-tvrdim karbidom, UHP laser može povećati brzinu i smanjiti potrošnju praha. Dio zrake zagrijava površinu kako bi se prah bolje prilijepio, dok ostatak praha tali.
Prevlaka cjevovoda za vodik
Europa do 2045. godine nastoji obnoviti 45.000 kilometara plinovoda za prirodni plin za prijenos vodika. Međutim, vodik je izuzetno hlapljiv plin. Kako bi spriječili njegovo prodiranje iz cijevi, one moraju dobiti vanjsku keramičku pregradnu prevlaku. Jedna od mogućnosti je primjena visokobrzinskog LMD-a s mobilnim laserima UHP, opremljenim s posebnom optikom za cjevovode.
Mobilne aplikacije
Nitko ne kaže da se UHP laserski izvori trebaju primjenjivati samo u zatvorenim prostorima. Zapravo su neke od najboljih ideja namijenjene primjeni na otvorenom.
Dronovi se sve češće koriste kao oružje. Njihovo obaranje često košta znatno više od samog drona. Vojske se stoga okreću UHP laserima, koji omogućuju sigurnu i troškovno učinkovitu obranu od borbenih dronova. Kompaktni sustavi mogu se postaviti na brodove i vozila.
Popravak željezničkih tračnica
S vremenom površina tračnica popuca i postane neravna. Pri prolasku vlakova povećava se buka, a nastale štete mogu u konačnici uništiti pruge. Vozilo, opremljeno s UHP laserom, može tijekom vožnje rastaliti i očvrsnuti površinu dok putuje uz pruge. Posljedično, vlakovi voze tiše, dok se životni vijek tračnica produljuje.
Pomorstvo i brodogradnja
Najglasniji poziv za UHP lasere dolazi iz pomorskog i brodograditeljskog sektora. Obje industrije žele preći s lučnog zavarivanja pod praškom, koje nije samo sporo i energetski intenzivno, već zahtijeva i mnogo naknadne obrade. UHP bi, primjerice, za čak deset puta ubrzao zavarivanje čeličnih cijevi za vjetroturbine na moru.
Debele komponente
Iz očitih razloga veća snaga nudi mogućnost rezanja i zavarivanja debljih komponenata.
Razgradnja nuklearnih elektrana
Samo u Njemačkoj 17 nuklearnih elektrana čeka na razgradnju. Ukupno to znači 500.000 tona debelog čelika i betona – od toga je 10.000 tona kontaminiranih. Robotski vođeni UHP laseri primjenjuju se prvenstveno u radioaktivnim područjima –primjerice u hladnjacima ispunjenim vodom.
Rezanje debelog čelika
S UHP laserom moguće je rezati dijelove od nehrđajućeg čelika debljine 400 mm brzinom od dva metra u minuti. U prošlosti su proizvođači za tako velike debljine morali primjenjivati plazma rezanje. UHP im nudi bržu i energetski učinkovitiju alternativu.
www.trumpf.com
Obrana od vojnih dronova
PRODUKTIVNOSTI NOVA RAZINA SUSTA V PSC KOMPLETAN ALATNI
Poligonalni držači alata podižu vašu strojnu obradu na novu razinu. PSC prihvat ima jedinstveni konusni poligon koji služi kao glavni element za prijenos momenta, centriranje i stezanje. Istovremeni kontakt na čelu i konusu ovog prihvata nenadmašan je u pogledu velike sile stezanja i krutosti u obradi.
Prednosti PSC Quick-Change sustava:
Manje zastoja - lako i jednostavno promjenite alat u nekoliko sekundi bez mogućnosti pogreške
Povećana produktivnost- veća brzina skidanja materijala i bolja vremena ciklusa uslijed veće krutosti i stabilnosti
Dulji vijek alata - preciznost i stabilnost produljuju vijek
trajanja alat i smanjuju broj zamjena alata
Izvrsna ponovljivost - 0,002 mm ponovljivosti kod izmjene alata čime se osigurava dosljedan i točan proces obrade
Priprema izvan stroja - postavljanje alata na stroj je brže jer su sve nul-točke unaprijed poznate
glavnih proizvo
• NIDEC OKK VB-X650
5-osna obrada za visoku preciznost, brzinu i prilagodljivost
U suvremenoj metaloprerađivačkoj industriji tvrtke se suočavaju sa sve višim zahtjevima glede preciznosti, ponovljivosti, kraćih proizvodnih vremena i obrade sve kompleksnijih geometrija. Baš zato 5-osni obradni centri postaju sve važniji dio suvremene proizvodnje, jer omogućuju obradu zahtjevnih radnih komada u jednom stezanju, smanjuju potrebu za dodatnim namještanjima i doprinose stabilnijem i ekonomičnijem proizvodnom procesu.
Među proizvođačima koji se na tom području ističu dugom tradicijom, visokom krutošću strojeva i usmjerenošću na zahtjevnu obradu, nalazi se i japanski NIDEC OKK. Njihovi obradni centri poznati su po robusnoj konstrukciji, preciznosti i pouzdanom radu, što potvrđuju i iskustva korisnika u praksi. Dobar primjer je finska tvrtka Kangasalan Kopal, koja je svoju proizvodnju osnažila s 5-osnim obradnim centrom
VB-X650, čime je dodatno povećala kapacitete pri obradi zahtjevnih obradaka.
NIDEC OKK – japanska tradicija precizne i učinkovite obrade
Tvrtka NIDEC OKK Corporation iz Japana ima više od 100-godišnje tradicije razvoja i proizvodnje obradnih strojeva, poznata po visokoj kvaliteti izrade, preciznosti, krutosti i pouzdanosti. Tvrtka je osnovana 1915. godine u Osaki i tijekom desetljeća razvoja afirmirala se kao jedan od vodećih proizvođača obradnih centara za zahtjevne primjene. Uključivanjem u grupu Nidec, tvrtka je dodatno učvrstila svoj položaj na svjetskom tržištu i unaprijedila razvojne mogućnosti, pri čemu ostaje vjerna svojoj osnovnoj filozofiji: proizvoditi strojeve za preciznu, stabilnu i
TIMO KORHONEN I NIKO KORHONEN SU OBITELJSKI DVOJAC USPJEHA TVRTKE KANGASALAN KOPAL.
učinkovitu obradu.
Prednost proizvođača NIDEC OKK je usmjerenost na strojeve koji kombiniraju visoku krutost, toplinsku stabilnost, preciznost i sposobnost teške obrade. To su značajke koje su za korisnike u proizvodnji ključne, jer izravno utječu na kvalitetu proizvoda, produktivnost i pouzdanost procesa.
Široki program obradnih centara
NIDEC OKK razvija i proizvodi široki program obradnih strojeva, s kojima odgovara na različite zahtjeve suvremene proizvodnje. Njihovi vertikalni obradni centri namijenjeni su širokom spektru obrada, od općeg strojarstva do zahtjevnih preciznih aplikacija, pri čemu se odlikuju visokom krutošću konstrukcije, preciznim vođenjem osi i stabilnom geometrijom stroja. Horizontalni obradni centri su razvijeni za učinkovitu obradu zahtjevnijih obradaka, gdje su ključni visoka produktivnost, dobra dostupnost obratku i pouzdano odvođenje odvojenih čestica. Posebno mjesto u ponudi imaju 5-osni obradni centri, namijenjeni obradi kompleksnih oblika i zahtjevnih geometrija u jednom stezanju, što korisnicima omogućuje kraća protočna vremena i višu preciznost konačnog proizvoda. Zato su strojevi NIDEC OKK izvrstan izbor za alatničarstvo, preciznu mehaniku, automobilsku i zrakoplovnu industriju te za sve tvrtke koje traže pouzdanu, preciznu i produktivnu obradu.
5-osna obrada kao odgovor na suvremene proizvodne zahtjeve
Prednost 5-osne obrade nije samo u učinkovitoj obradi kompleksnih trodimenzionalnih proizvoda, već prvenstveno u učinkovitijoj organizaciji proizvodnog procesa.
Glavne prednosti 5-osne obrade su:
• obrada kompleksnih geometrija u jednom stezanju,
• viša točnost i bolja ponovljivost,
• kraća vremena pripreme i izrade,
• viša fleksibilnost pri različitim tipovima proizvoda,
• bolja iskorištenost strojeva i alata.
Za tvrtke koje žele ostati konkurentne na zahtjevnim tržištima, 5-osni obradni centar predstavlja važan korak prema višoj tehnološkoj razini proizvodnje.
VB-X650 – kompaktan, krut i tehnološki usavršen 5-osni obradni centar
Među aktualnim 5-osnim rješenjima proizvođača NIDEC OKK ističe se model VB-X650, treća generacija vertikalnog
Alatničarstvo i strojogradnja
5-osnog obradnog centra, razvijenog za preciznu i učinkovitu obradu kompleksnih obradaka. Stroj je namijenjen korisnicima koji trebaju visoku učinkovitost pri obradi kompleksnih oblika, a pritom žele zadržati kompaktni dizajn stroja i dobru pristupačnost radnom području.
VB-X650 je primjeren za korištenje za:
• alatničarstvo,
• serijsku proizvodnju zahtjevnijih komponenata,
• kompleksne proizvode u obrambenoj industriji,
• preciznu mehaniku,
• automobilsku industriju,
• zrakoplovnu industriju.
Njegova konstrukcija omogućuje obradu kompleksnih komada u jednom stezanju, što smanjuje broj manipulacija s obratcima i doprinosi višoj točnosti te kraćem trajanju ciklusa. Nova generacija stroja donosi i poboljšano ponašanje pri toplinskim utjecajima, jednostavniju integraciju u automatizirane sustave te racionalno korištenje prostora u proizvodnji.
Posebnost stroja je izravno pokretan radni stol (direct drive) koji omogućuje obradu bez zračnosti, visoku dinamiku kretanja i minimalno održavanje. Unatoč velikoj stolu, stroj ima iznimni prostorno učinkovit tlocrt, budući da udaljenost od vrata do središta stola iznosi samo 565 mm, što značajno poboljšava ergonomiju i vrijeme namještanja.
Pomak X/Y/Z: 850 / 610 / 510 mm
Brzi pomaci X/Y/Z: do 63 m/min
Pomak B osi: -110° do +110°
Pomak C osi: 360°
Veličina stola: Ø 650 X 520 mm
Nosivost stola: 350 kg
Konus: BT40 BIG PLUS ( Dual contact )
Rotacija vretena: 15.000 min⁻¹
Upravljanje: FANUC 31i-B5 Plus
S aspekta korisnika, važno je i to da stroj kombinira visoku krutost konstrukcije, preciznu 5-osnu kinematiku, dobru dostupnost radnom području i kompaktni tlocrt. To znači da je primjeren kako za izradu pojedinačnih zahtjevnih komada, tako i za manje i srednje serije, gdje su ključni fleksibilnost, preciznost i brza prilagodba proizvodnim zahtjevima.
Dobra iskustva korisnika
Dobre značajke stroja najbolje potvrđuje praksa. Finska tvrtka Kangasalan Kopal, specijalizirana za zahtjevnu proizvodnju, proširila je svoju proizvodnju s 5-osnim obradnim centrom NIDEC OKK VB-X650. Tvrtka se već dugi niz godina usmjerava na preciznu obradu zahtjevnih 3D oblika i izradu alata, kalupa, steznih elemenata te raznih strojnih dijelova za više industrijskih grana. Njihova proizvodnja obuhvaća vrlo raznolike proizvode – od malih dijelova za iznimno osjetljivu optiku do većih mehaničkih dijelova, mase više stotina kilograma. Pri takvoj raznolikosti fleksibilnost, preciznost i pouzdanost strojeva su ključni.
U tvrtki ističu da je prednost 5-osne tehnologije prvenstveno u manjem broju ručnih intervencija, a time i u višoj preciznosti obrade. Mnoge obratke moguće je izraditi i s 3-osnom obradom, no 5-osni stroj omogućuje učinkovitiji proces, bolju kvalitetu te dodatno povećanje proizvodnih kapaciteta. Novi VB-X650 tako je dopunio njihov postojeći strojni park i povećao kapacitet u području 5-osne obrade, s kojom su u tvrtki započeli već 2019. godine.
Važan čimbenik pri odluci o kupnji bilo je i dobro prethodno iskustvo s drugim strojem tog proizvođača. U tvrtki su već koristili vertikalni obradni centar VB-53, s kojim su vrlo zadovoljni, stoga je odluka o novom 5-osnom stroju NIDEC OKK logičan nastavak njihovog razvojnog puta. Prema njihovim iskustvima, strojevi NIDEC OKK su robusni, pouzdani i primjereni za zahtjevne poslove, a nova investicija omogućuje bolju reakciju na rastuću potražnju za 5-osno obrađenim dijelovima i komponentama.
Primjer tvrtke Kangasalan Kopal jasno
TEHNIČKE KARAKTERISTIKE VB-X650
5-OSNU OBRADU.
• STEZANJE OBRADAKA
pokazuje da se investicija u kvalitetan 5-osni obradni centar očituje ne samo u tehničkim kapacitetima, već i u većoj konkurentnosti, širenju proizvodnih mogućnosti i pouzdanijem upravljanju zahtjevnim projektima.
Odluka o obradnom centru NIDEC OKK
Kupnja obradnog centra je za svaku proizvodnu tvrtku važna dugoročna odluka. Pri tome nisu odlučujuće samo kataloške tehničke značajke, već prije svega to kako se stroj ponaša u svakodnevnoj primjeni, koliko je proces stabilan, koliko je podrška pouzdana i koliko učinkovito tvrtka može s njime ostvariti svoje proizvodne ciljeve. Upravo tu se pokazuje vrijednost strojeva NIDEC OKK. Riječ je o strojevima koji se temelje na dugogodišnjem razvoju, visokoj konstrukcijskoj krutosti, preciznosti i pouzdanosti. Korisnicima omogućuju stabilnu i kvalitetnu obradu, bolju ponovljivost obrade, višu fleksibilnost u zahtjevnim aplikacijama te dobru osnovicu za daljnji tehnološki razvoj proizvodnje.
Za tvrtku to znači manje kompromisa pri zahtjevnim obradama, veću tehnološku samouvjerenost i bolje uvjete za konkurentno nastupanje na tržište.
Zašto izabrati obradni centar NIDEC OKK
• Visoka krutost i stabilnost procesa za preciznu i pouzdanu obradu čak i u zahtjevnijim aplikacijama.
• Izvrsna preciznost i ponovljivost pri izradi kompleksnih obradaka.
• Učinkovita 5-osna tehnologija za kraće vrijeme obrade, manje stezanja i višu fleksibilnost proizvodnje.
• Provjerena kvaliteta proizvođača s dugom tradicijom te dobra osnovica za dugoročnu produktivnost i konkurentnost tvrtke.
• BTS Company d.o.o. – zastupnik s tradicijom i vlastitom prodajnom i servisnom mrežom.
Važan dio uspješne investicije u obrambeni stroj nije samo izbor proizvođača, već i izbor pouzdanog partnera koji može osigurati stručnu podršku prije kupnje i nakon nje. Tvrtka BTS Company d.o.o. kao zastupnik za NIDEC OKK osigurava prodajnu, tehničku i servisnu podršku na tržištima Slovenije, Hrvatske, Bosne i Hercegovine te Srbije i Makedonije. Sa svojom prodajno-servisnom mrežom, tehničkim znanjem i iskustvom u uvođenju suvremenih proizvodnih tehnologija, tvrtka BTS Company korisnicima pomaže u izboru odgovarajućeg rješenja, tehničkom savjetovanju, pokretanju opreme i daljnjoj podršci pri korištenju strojeva. Za tvrtke koje traže pouzdano i dugoročno rješenje u području suvremene obrade, takva podrška predstavlja važnu dodanu vrijednost.
www.nidec.com
www.bts-company.com
Tvrtka Roemheld je za tvrtke koje moraju u ograničenim prostorima stegnuti lijevane dijelove za obradu, alate i stezne pripreme, proširila svoju ponudu držača za obrađivane dijelove s kompaktnim hidrauličkim stezanjem. Novi sustav je osmišljen za osiguranje čvrstog ponovljivog stezanja u uskim utorima, udubljenjima i džepovima, pri čemu se skraćuju vremena postavljanja i smanjuju troškovi.
HIDRAULIČKO STEZALO ZA OBRATKE B 1.8270 PROIZVOĐAČA ROEMHELD S PATENTIRANOM KINEMATIKOM. | Roemheld
VELIKO RADNO PODRUČJE I ZNAČAJKE 5-OSNOG STROJA VB-X650 OMOGUĆUJU NEOMETANU, ZAHTJEVNU
POLUGA SE PRVO POMAKNE VODORAVNO PREMA OBRAĐIVANOJ
POVRŠINI, A ZATIM SE PRITISNE PREMA DOLJE, ŠTO OMOGUĆUJE
PRIMJENU U VRLO OGRANIČENIM PROSTORIMA. | Roemheld
Tvrtka Roemheld predstavila je novo kompaktno hidrau lično stezalo koje je primjereno za višekratno stezanje obradaka i steznih naprava u ograničenim prostorima s velikom silom. Sustav za stezanje obradaka B 1.8270 posebno je primjeren za stezanje odljevaka, alata i steznih sustava, posebno kada su za stezanje na obratku dostupni samo uski utori, udubine ili džepovi.
Konstrukcija kinematike koja omogućuje visoke sile stezanja u ograničenim prostorima toliko je inovativna, da je tvrtka Roemheld za nju dobila patent. Umjesto okretanja ili preba civanja u položaj, poluga za stezanje se prvo pomiče u hori zontalnom smjeru do točke gdje se steže obradak, a zatim se pomiče prema dolje i pritisne obradak. Takav slijed pomaka zahtijeva vrlo malo prostora i osigurava precizno stezanje za obradu. Zbog visoke sile stezanja potrebno je manje stezala, što skraćuje vrijeme postavljanja i smanjuje troškove.
Proizvod je razvijen za trenutnu primjenu i nema vanjskih cijevi, pri čemu korisnici mogu birati između brojnih kon figuracija, uključujući modele sa standardnom kratkom polugom, prilagodljivom polugom ili bez poluge za speci fične geometrije obradaka. Mehanizam za brzu promjenu omogućuje jednostavnu zamjenu poluge, što osigurava flek sibilnost u različitim načinima stezanja obradaka.
Dvostrano djelujući hidraulični stezni element sa silom stezanja 6,5 kN pri radnom tlaku od 220 bara i horizontalnim hodom od 8 mm osigurava visoku učinkovitost unatoč svojim malim dimenzijama. Stezanje se može izvoditi na bilo kojoj visini poluge do četiri milimetra, što omogućuje obradu serija obrađivane građe s manjim dimenzijskim odstupanjima.
Stezalo je izrađeno od kaljenog nehrđajućeg čelika s brtvama od nitril-butadienske gume i poliuretana, što osi gurava postojanost u zahtjevnim industrijskim uvjetima do temperature 80 °C. Za osiguravanje procesne stabilnosti u automatiziranim proizvodnim okruženjima, jedinica je dostupna i s pneumatskim sustavom za praćenje položaja, kako bi se potvrdio status (zategnuto/otpušteno). Na raspo laganju je i verzija bez nadzora položaja.
S tim steznim elementom u tvrtki Roemheld riješili su problem s kojim se suočavaju brojne proizvodne tvrtke, kaže Volker Schlautmann, voditelj toka vrijednosti u tvrtki Roemheld, te dodaje da kinematika omogućuje stezanje koje u prošlosti nije bilo moguće zbog tehničkih ograničenja ili je bilo vrlo zahtjevno. Pored toga, položaj postavljanja može se fleksibilno izabrati, a u slučaju ograničenih prostora, oblik prihvata s unutrašnjim kanalima za hidrauliku omogućuje postavljanje bez vanjskih cijevi.
www.etmm-online.com www.roemheld.de
Best-per-Part!
Pronađi optimalno rješenje za svoje potrebe glodanja i uvjeri se, zašto tvrdimo da smo “Best-per-Part”.
Višematerijalni 3D-ispis bez kompromisa
Tvrtka Bambu Lab postavila je novu prekretnicu na području višematerijalnog 3D-ispisa s 3D-pisačem H2C. Nakon tri godine razvoja nastao je sustav koji spaja inženjersku preciznost, automatizaciju i pouzdanost s korisniku prilagođenom stolnom uređaju. Ključna novost je sustav Vortek Hotend Change, koji omogućuje primjenu do šest zamjenjivih glava i ispisivanje s do 24 filamenata istovremeno.
Sustav Vortek omogućuje brzu promjenu mlaznica bez mehaničkog preklapanja, čime se smanjuje trošenje materijala i povisuje pouzdanost. Pri 3D-ispisu s do sedam materijala, uređaj može raditi čak i bez ciklusa čišćenja mlaznica, čime se bitno smanjuje potrošnja materijala i skraćuje vrijeme pripreme za ispis. 3D-pisač automatski prepoznaje koja je mlaznica korištena s određenim filamentom te predlaže optimalne postavke za sljedeći ispis.
H2C je dizajniran za visoku razinu automatizacije. Automatska
Walter predstavlja novu liniju glodala Xtra·tec® S3 Maksimalna stabilnost za velike dubine rezanja i velike količine strugotine
Novom serijom Xtra·tec® S3 tvrtka Walter AG proširuje svoj program glodala s izmjenjivim pločicama potpuno novom linijom glodala i time odgovara na zahtjeve tržišta: veće dubine rezanja, veći posmaci i maksimalna stabilnost – čak i kod zahtjevnih uvjeta stezanja ili nestabilnih obradaka. Naziv S3 predstavlja tri ključne prednosti linije: Stability, Supply i Selection.
Veća krutost za obradu s manje vibracija
Stabilnost (Stability) nove serije postignuta je novim, patentiranim dizajnom prostora za strugotinu koji prigušuje vibracije. Samo tijelo glodala ima, prema FEM analizi, do 30 % veću krutost, što dodatno povećava vijek trajanja alata.
Visoke sile rezanja i otklona koje djeluju na tijelo glodala, posebno kod strategija glodanja s visokim posmacima, učinkovito su minimizirane. U kombinaciji s velikim kontaktnim i naležnim površinama M6420 moguće je procesno sigurno ostvariti posmake do 3 mm po zubu.
Maksimalno hlađenje za učinkovito odvođenje strugotine
Još jedan ključan faktor za performanse i dug vijek trajanja glodala je optimizirani dovod rashladnog sredstva (Supply). S do tri rashladna kanala po sjedištu pločice, glodalo maksimalno iskorištava
kalibracija, inteligentno čišćenje mlaznica, automatska dodjela filamenata i memorija mlaznica smanjuju potrebu za ručnim podešavanjima. Prije početka ispisa, sustav pregleda radnu ploču, provjerava kompatibilnost mlaznica s postavkama i analizira moguće greške. Ugrađena kamera prati istiskivanje materijala u stvarnom vremenu i upozorava na nepravilnosti.
Posebnost sustava je i indukcijsko grijanje mlaznice, koje doseže radnu temperaturu za otprilike osam sekundi. To skraćuje pripremu za ispis i povisuje produktivnost. Za stabilan protok materijala brine servo ekstruder PMSM, koji osigurava do 10 kg sile istiskivanja, što omogućuje preciznu kontrolu nad materijalom čak i pri visokim brzinama ispisa.
3D-pisač postiže točnost kretanja ispod 50 mikrometara, što omogućuje izradu zahtjevnih tehničkih komponenata. Zatvorena komora s kontroliranim protokom zraka osigurava stabilne uvjete i pri ispisu visokotemperaturnih materijala.
S kombinacijom napredne automatizacije, višematerijalnog ispisa i visoke preciznosti, H2C predstavlja novu generaciju stolnih 3D pisača, namijenjenih kako kreativcima, tako i inženjerima i profesionalnim korisnicima.
bambulab.com/en-eu
količinu rashladnog sredstva dostupnu na stroju bez gubitka tlaka. Usmjereni dovod povećava količinu rashladnog sredstva za 48 %, čime se smanjuje temperatura na reznom rubu i istovremeno osigurava učinkovito odvođenje strugotine – posebno kod visokih posmaka i velikih dubina rezanja.
Intuitivno rukovanje i povećana ekonomičnost
Kako bi pojednostavio rukovanje u svakodnevnoj proizvodnji, Walter kod serije S3 koristi intuitivan sustav odabira (Selection) temeljen na samorazumljivoj nomenklaturi geometrija pločica: L5 (= geometrija za laganu obradu), M5 (= univerzalna geometrija), R5 (= geometrija za grubu obradu). Jednostavno prepoznavanje prema početnim slovima poboljšava rukovanje. S četiri rezna brida po izmjenjivoj pločici i otpornim Tiger·tec® Gold kvalitetama Walter dodatno povećava ekonomičnost. www.walter-tools.com
KAO PRVI ALAT U SERIJI, NOVO GLODALO ZA GLODANJE S VISOKIM POSMACIMA M6420. | www.walter-tools.com
: Levitirajući, beskontaktni, inteligentan!
Slobodno kretanje u 2D s do 6 stupnjeva slobode
XPlanar omogućuje nove stupnjeve slobode u rukovanju proizvodima: Levitirajući planeri lebde preko pojedinačno poredanih planarnih pločica na slobodno programabilnim stazama.
Pojedinačni 2-dimenzionalni transport brzinom do 2 m/s
Obrada s do 6 stupnjeva slobode
Transport i obrada u jednom sustavu
Bez habanja, higijenski i lako se čisti
Slobodan raspored ravninskih pločica omogućava prilagođeni raspored stroja
Istovremeno upravljanje s više mobilnih jedinica omogućava paralelno i pojedinačno rukovanje proizvodima
Potpuno integriran u snažni Beckhoff sustav upravljanja (TwinCAT, PLC IEC 61131, pokret, mjerenje, strojno učenje, vizija, komunikacija, HMI) baziran na računalnoj tehnologiji
Levitirajuće pokretne jedinice
Prilagodnjiva nosivost kg
Rotacija 360° 360°
Nagib do 5° 5°
Podizanje do 5 mm
Brzine do 2 m/s
Kontakt za Hrvatsku: Krovel d.o.o.
Barutanski jarak 114, 10000 Zagreb +385 1 2420 994 – www.krovel.hr
Kontakt za Srbiju, Bosnu i Hercegovinu, Crnu Goru, Kosovo: Beckhoff Avtomatizacija d.o.o.
Zbiljska c. 4, 1215 Medvode, Slovenija +386 1 3613 080 – www.beckhoff.si
Skenirajte kod za više informacija
Svrdla s izmjenjivim pločicama
GDX Sumitomo povisuju produktivnost
Stabilno bušenje dubokih provrta do 7xD, niži troškovi obrade i viša produktivnost. Rastuće potrebe za bušenjem dubokih otvora u većim obradcima te zahtjevi za višom produktivnošću vodili su proizvođača Sumitomo u razvoj serije svrdla GDX s izmjenjivim pločicama. Takva konstrukcija svrdla omogućuje manju potrošnju tvrdog metala, bržu zamjenu rezne oštrice i time niže troškove obrade. Svrdla GDX su razvijena za zahtjevnije primjene, koje uključuju duboko bušenje, visoke brzine rezanja te obradu i teže obradivih materijala.
Glavni razvojni cilj novog svrdla GDX je bilo snižavanje troškova bušenja.
GDX je novo svrdlo koja omogućuje stabilno bušenje dubokih provrta do L/D = 7 i jedan je od najduljih svrdla s izmjenjivim pločicama na svijetu (L/D: omjer između dubine provrta L i promjera alata D).
U pozadini razvoja svrdla bili su zahtjevi kupaca za smanjenjem troškova obrade. Kako raste potreba za bušenjem dubokih provrta u velikim obratcima, kao što su automobilska oprema i komponente vjetroturbina, raste i potražnja za svrdlima s izmjenjivim pločicama, u koje je ugrađeno manje tvrdog metala, što posebno u posljednje vrijeme povećava ekonomičnost alata. Korisnici koji imaju implementiranu automatizaciju često daju prednost alatima s izmjenjivim pločicama, jer istrošenu reznu oštricu jednostavno zamjenjuju bez ponovnog namještanja duljine alata. Seriju GDX su razvili kako bi zadovoljili te potrebe. S višim parametrima obrade svrdla GDX doprinose višoj produktivnosti i smanjenju troškova.
Glavni razvojni cilj novog svrdla GDX je bilo snižavanje troškova bušenja.
1. Sposobnost bušenja dubokih provrta.
Izazov pri razvoju svrdla s izmjenjivim pločicama leži u kompromisu između krutosti alata i sposobnosti odvođenja odvojenih čestica. Za učinkovito odvođenje odvojenih čestica potrebno je povećati volumen kanala u spiralama, no to smanjuje krutost alata zbog smanjenja presjeka njegove jezgre. Kapacitet odnosno volumen kanala za odvojene čestice povećali su za 59 % i time omogućili odvođenje odvojenih čestica
pri visokim brzinama obrade. U seriji GDX su tražili optimalan odnos između veličine kanala za odvođenje odvojenih čestica i krutosti svrdla, što je omogućilo stabilno bušenje dubokih provrta.
Kod GDX su ponovno osmislili kanal za odvođenje odvojenih čestica. Tradicionalno je kanal za odvojene čestice osmišljen je tako da s kutom spirale olakšava podizanje odvojenih čestica, no to uzrokuje probleme zbog veće duljine utora i time dužeg puta odvođenja odvojenih čestica. Stoga serija GDX koristi gotovo ravnu spiralu utora, što omogućuje najkraću moguću putanju odvođenja odvojenih čestica. Svrdlo je pri bušenju
dubokih provrta opterećeno savijanjem, što uzrokuje pomak, vibracije i smanjenu preciznost. Izlaz utora su stoga premjestili u ojačani korijen držača, što je smanjilo savijanje do 35 % i povećalo krutost alata. Svrdla GDX su u osnovi namijenjeni bušenju ravnih površina. Pri izvedbama do 5×D moguće ih je primjenjivati i za zahtjevnije aplikacije, kao što su bušenje nagnutih ili nejednakih površina, poprečnih provrta te bušenje na tokarilicama, no u takvim slučajevima potrebno je odgovarajuće smanjiti posmak. Za bušenje višeslojnih materijala i povratnu obradu serija GDX nije predviđena.
SVRDLA GDX S IZMJENJIVIM PLOČICAMA OMOGUĆUJU VISOKOUČINKOVITU OBRADU I DUBINE BUŠENJA DO 7XD.
Vanjska pločica
Tip
Značajka L tip Kontrola odvojene čestice G tip Opća primjena
Izgled
Presjek
Alatničarstvo i strojogradnja
Središnja pločica
Tip Značajka L type Kontrola odvojene čestice G type Opća primjena
Izgled
Presjek
PRIMJENA RAZLIČITIH LOMAČA ODVOJENIH ČESTICA ZA SREDIŠNJU I PERIFERNU PLOČICU OMOGUĆUJE BUŠENJE UGLJIČNIH I NEHRĐAJUĆIH ČELIKA TE SIVOG I NODULARNOG LIJEVA.
2. Stabilnost i dugi vijek trajanja GDXT pločica.
Zbog različitih zahtjeva primjenjivane su različite konstrukcije za središnju i vanjsku pločicu.
Za središnju ploščicu primijenjen je žilavi materijal, dok je za vanjsku ploščicu primijenjen materijal otporan na trošenje.
Optimalnim izborom materijala, lomača odvojenih čestica i kvalitete na središnjoj i vanjskoj reznoj pločici značajno su produljili vijek trajanja alata. U usporedbi s konkurencijom, svrdlo GDX ima do 38 % manju silu rezanja. Zbog manjih vibracija površina provrta je sjajna i bez ogrebotina, možemo postići hrapavost površine do Ra 0,80 μm.
3. Kompatibilnost s niskougljičnim čelikom.
Pri obradi niskougljičnog čelika i nehrđajućeg čelika, odvojene čestice se često zaglave i nakupljaju, stoga korisnici često buše stepenasto, korak po korak. Taj problem su riješili tako da su oblikovali posebni lomač odvojenih čestica za središnju pločicu, a poseban za vanjsku, perifernu pločicu. Time su bitno poboljšali kontrolu nad odvojenim česticama.
Također kod općih konstrukcijskih čelika, gdje odvojene čestice mogu biti vrlo duge, postigli su lom na kratke odvojene čestice koje se jednostavno odvode. Tijekom testova, kupci koji su sudjelovali u razvoju svrdla bili su iznenađeni učinkovitim lomom odvojenih čestica.
Izbor kvalitete pločica
Za dulji vijek trajanja alata kod GDX svrdla važan je i pravilni izbor kvalitete pločica s obzirom na obrađivani materijal i uvjete primjene. Za vanjsku, obodnu i središnju pločicu namijenjena je univerzalna kvaliteta ACU2500. Namjenske kvalitete ACP2000 i ACS3000 predviđene su za obodnu pločicu i biramo ih ovisno o materijalu obratka.
ACU2500 (PVD) je univerzalna kvaliteta i osnovni izbor za središnju pločicu. Primjerena je za grupe materijala P, M i K. Gornji
S NAMJENSKOM KONSTRUKCIJOM SREDIŠNJE I VANJSKE PLOČICE STABILIZIRALI SU I SMANJILI SILU REZANJA. MANJE VIBRACIJE OMOGUĆUJU POSTIZANJE GLATKE POVRŠINE NA STIJENCI PROVRTA.
sloj je izgrađen od nano-sloja AlTiCrBN s finom kristalnom strukturom. Takva prevlaka postiže visoku tvrdoću i znatno bolju otpornost na trošenje. Zbog poboljšane prionjivosti prevlake na podlogu, otpornost na lomljenje više je nego dvostruko veća u usporedbi s konvencionalnim prevlakama.
ACP2000 (CVD) je kvaliteta s visokom otpornošću na trošenje, namijenjena prvenstveno grupama materijala P i K. Prevlaka debljine 10 μm ima posebnu površinsku pripremu, pri kojoj se unosom visokih tlačnih naprezanja smanjuje nastanak napuklina zbog toplinskih opterećenja, što udvostručuje otpornost na lom. Otpornost prema trošenju u obliku kratera osigurava usmjeren rast kristala Al2O3, dok donji sloj TiCN s visokom tvrdoćom bitno poboljšava otpornost protiv bočnog trošenja.
ACS3000 (PVD) je kvaliteta za obradu nehrđajućih čelika s poboljšanom otpornošću na lom. Primjerena je za grupu materijala M. Nova AlTiBN prevlaka s dodatkom bora i vrlo finom strukturom prevlake osigurava visoku čvrstoću i žilavost te izvrsnu otpornost na lom i trošenje. Zbog poboljšane prionjivosti prevlake postiže više od dvostruko veću otpornost na lom u usporedbi s klasičnim prevlakama.
Usporedba sa svrdlima WDX s izmjenjivim pločicama
U usporedbi sa svrdlima WDX, serija GDX
omogućuje bušenje do dubina 6xD i 7xD. Kod serije GDX, središnja pločica ima prvi kontakt s materijalom, što generira manje vibracija prilikom bušenja. Pri svrdlu GDX možemo izabrati različite kvalitete i lomače odvojenih čestica na središnjoj i vanjskoj pločici. To omogućuje obradu s višim brzinama i posmacima nego kod svrdla WDX. GDX svrdla su primjerena za bušenje i zahtjevnijih materijala.
Preporuke za primjenu GDX svrdla obzirom na aplikaciju
Evo nekoliko preporuka za učinkovitiju primjenu GDX svrdla. Izazove povezane s bušenjem dubokih provrta ili stvaranjem dugih odvojenih čestica moguće je riješiti primjenom visokih brzina rezanja i malim posmaka. GDX ima smanjene sile rezanja i postiže bolju glatkoću površine u provrtu. Kod materijala koji su skloni stvaranju dugih odvojenih čestica, kombinacija lomača odvojenih čestica tipa L te visokih brzina rezanja i malih posmaka stabilizirat će odvođenje odvojenih čestica. Za postizanje stabilne obrade i produljenje vijeka trajanja svrdla, na obodnoj pločici primijenite kvalitetu ACP2000, koja će ograničiti trošenje i produljiti vijek trajanja alata. Parametre obrade potrebno je prilagoditi s obzirom na krutost stroja, krutost stezanja obratka i alata te druge čimbenike.
Središnja pločica
Vanjska pločica
Središnja pločica
Vanjska pločica
Sjajna površina bez ogrebotina
IZBOR LOMAČA ODVOJENIH ČESTICA I KVALITETA NA SREDIŠNJOJ I VANJSKOJ PLOČICI OMOGUĆUJU STVARANJE KRATKIH ODVOJENIH ČESTICA I NJIHOVO UČINKOVITO
ODVOĐENJE ČAK I PRI BUŠENJU KONSTRUKCIJSKIH I NEHRĐAJUĆIH ČELIKA.
Zašto izabrati svrdlo GDX?
• Omogućuje stabilno bušenje dubokih provrta do L/D = 7, čak i pri zahtjevnijim obradama.
• Visoko kruta konstrukcija držača smanjuje vibracije i poboljšava pouzdanost procesa.
• Izvrsno odvođenje odvojenih čestica smanjuje mogućnost zastoja i doprinosi mirnijem bušenju.
ELESA+GANTER Učinkovito zatvaranje
• Niži troškovi obrade i dulji vijek trajanja alata zbog izmjenjivih pločica i optimirane geometrije.
Sumitomo Electric zastupa i prodaje tvrtka BTS Company d.o.o. Sa zaliha vam nudi vrlo široku paletu reznog i drugih alata, a može vam osigurati i brzu izravnu isporuku od proizvođača. Dogovorite se za savjetovanje pri izboru alata i testiranje svrdla GDX na vašem stroju!
Kuglasti zaskočnici i magnetski zatvarači su jednostavni, a učinkoviti elementi za pridržavanje.
Uvijek iznova su upravo mali elementi ti koji čine ključnu razliku u dizajnu i primjenjivosti. To jasno uključuje kuglaste zaskočnike i magnetski zatvarači, koje – iako su gotovo neprimjetne – mogu značajno poboljšati kvalitetu stroja, uređaja ili instalacije. To se posebno odnosi na situacije kada su zaklopke, poklopci ili vrata namijenjeni brzom pristupu, dok istovremeno moraju biti sigurno zaključani u zatvorenom položaju.
Taj zahtjev može biti vrlo elegantno i prostorno štedljivo udovoljen primjenom kuglastih zaskočnika serije GN 4490. Zadržavajući element, koji je pričvršćen na pokretni dio, zaskoči u kuglasti zaskočnik točno između dvije opružne kuglice, i zaskoči zbog djelovanja sile ili svog oblika. Ovisno o veličini i obliku, sile zadržavanja kreću se između 25 i 150 N. Položaj obaju dijelova je vrlo prilagodljiv; može biti horizontalan ili vertikalan, a pristup je moguć s prednje strane ili sa strane. Kuglasti zaskočnici su dostupni u različitim oblicima i mogućnostima pričvršćivanja s navojem ili utisnutim provrtima. Ako okruženje postavljanja ne podržava željeno pozicioniranje, npr. pri montaži na aluminijske profile, taj se problem može jednostavno riješiti montažnim pločama za kućišta kuglica GN 4490.1 ili montažnim pločama za zadržavajuće elemente GN 4490.2. Kuglasti zaskočnici zapravo potječu iz sektora namještaja, gdje se koriste kao okovi za zaključavanje malih vrata. Iako je funkcionalnost standardnih elemenata Elesa+Ganter u suštini ista, razvijeni su potpuno iznova. Konačno, industrijske aplikacije imaju mnogo više zahtjeve u pogledu jednostavnosti montaže i kvalitete. Kuglasti zaskočnici, koji su dostupni u četiri veličine, sastavljeni su od kućišta od tlačno lijevanog cinka s kuglicama od nehrđajućeg čelika ili od kućišta od nehrđajućeg čelika otpornih na koroziju i keramičkih kuglica.
Kontakt: E: btscompany@bts-company.si, T. +386 (0)1 5841 502
www.sumitomotool.com www.bts-company.com
Kao alternativa mehaničkom zaključavanju mogu se koristiti magnetski zatvarači standarda Elesa+Ganter GN 4470. Oni su gotovo univerzalno upotrebljivi, kompaktni i lakše kompenziraju tolerancije tijekom montaže nego kuglasti zaskočnici. Snažni neodimovski magneti su smješteni u kućištu od tlačno lijevane legure cinka s prevlakom od umjetne mase i prekriveni su slojem gume –to smanjuje buku prilikom zatvaranja i sprječava udaranje metala o metal. Magnetski elementi su pričvršćeni pomoću uzdužnog ili prolaznog provrta. Magnet je usmjeren prema gore ili sa strane – u kombinaciji s odgovarajućim graničnim pločicama to omogućuje gotovo svaku situaciju montaže. Usput, pocinčane granične pločice pomažu i kada su zaklopke ili vrata izrađeni od nemagnetskih materijala. Proizvod GN 4470 je također primjeren kao zatvarač za klizna vrata. Interakciju magnetskih i graničnih komponenata moguće je provjeriti i konfigurirati s 3D-prikazom u web trgovini Elesa+Ganter.
elesa-ganter.hr
Valoviti uzorak
Video GDX
CYPHER otkrij... sve
Novi standard u prijenosnom
PAUT (Phased array ultrasound) ispitivanju
Cypher omogućuje inspekcijskim timovima da rade s punim povjerenjem – bez obzira na njihovu razinu iskustva. Spaja napredne ultrazvučne performanse s robusnim dizajnom za teren i iznimno jednostavno korištenje.
Ključne značajke:
• Najbrža TFM brzina inspekcije na tržištu – za brže donošenje odluka u kritičnim situacijama.
• Intuitivno postavljanje putem dodirnog zaslona – veliki 12,1'' (307 mm) zaslon prilagođen rukavicama i čitljiv na sunčevoj svjetlosti.
“Cypher predstavlja ono što slijedi za Eddyfi Technologies i za našu industriju,” izjavio je Giguère.
“Riječ je o isporuci alata koji potiču pravodobnu akciju, jasnim informacijama koje vode donošenju odluka i partnerstvu koje našim korisnicima donosi vrijednost dugo nakon prvog skeniranja.”
EMUS d.o.o.
• Automatsko prepoznavanje sondi i skenera – smanjuje pogreške u postavkama i povećava vrijeme rada bez zastoja.
• Podrška za više tehnika
– PAUT, time-of-flight diffraction (TOFD), phase coherence imaging i plane wave imaging za širok spektar primjena.
• Otpornost na zahtjevne uvjete – IP65 zaštita i MIL-STD-810G otpornost na pad osiguravaju pouzdan rad u najtežim okruženjima.
• Cloud sinkronizacija podataka – za izvještavanje u stvarnom vremenu, timsku suradnju i naprednu analizu.
Uz prodaju opreme također nudimo i usluge servisa i verifikacije
Od rafinerijskih zastoja do proizvodnih pogona u zrakoplovnoj industriji – Cypher odgovara rastućim zahtjevima za brzinom, preciznošću i pouzdanošću u ultrazvučnom ispitivanju. Pojednostavljuje složene procese i poboljšava rezultate: smanjuje pogreške, povećava propusnost i pomaže timovima da štite najvažniju imovinu.
Stega Uniset-V basic
Tvrtka Mapal predstavila je na sajmu EMO 2025 u Hannoveru novu ručnu stegu za namještanje alata Uniset-V basic plus, koja je prilagođena potrebama malih i srednjih tvrtki. To rješenje pokriva kritičnu prazninu između jednostavnih ručnih uređaja za
namještanje alata i CNC-sustava, dok istovremeno osigurava visoku preciznost i stabilnost.
Novi uređaj iz ponude Uniset proizvođača Mapal je razvijen na temelju zahtjeva automobilske industrije. Osobito na području elektromobilnosti primjenjuju se veliki teški alati za obradu komponenata, kao što su statorska kućišta. Namještanje tih alata iznimno je osjetljivo kako bi se osigurala visoka preciznost završne obrade. Korisnici nemaju uvijek na raspolaganju odgovarajuću tehnologiju za namještanje alata, tako da ne mogu iskoristiti preciznost koju mogu osigurati pravilno namješteni alati. Postojeća rješenja, kao što je Masterset sustav tvrtke Mapal, brzo dosežu svoje granice kod alata većih promjera (od 200 mm nadalje). S druge strane, CNC-stege nisu isplative za male i srednje tvrtke. Zbog toga je tvrtka Mapal razvila novi uređaj za namještanje alata Uniset-V basic plus, koji oduševljava svojom troškovnom učinkovitošću i funkcionalnošću.
Robusna konstrukcija za precizno namještanje alata s tehnologijom vodećih pločica
Sustav Uniset-V basic plus je osmišljen za namještanje alata promjera od 100 do 400 mm, ima maksimalnu duljinu mjerenja i
Tvrtka Mapal nudi troškovno učinkovitu i fleksibilnu tehnologiju ručnog namještanja alata. Sa sustavom UNISET-V basic plus tvrtka Mapal zatvara prazninu između jednostavnih mehaničkih i skupih CNC-stega za namještanje alata. Nova stega za namještanje alata objedinjuje točnost, robusnost i praktičnost, prije svega pri namještanju velikih alata za fino razvrtavanje.
sučelja za vretena HSK63, HSK100 i SK50 te omogućuje namještanje alata mase do 45 kg. Primjena redukcijskih adaptera omogućuje i namještanje prema sučeljima od HSK32 do HSK80. Okvir sustava Uniset-V basic plus izrađen je u stabilnoj zavarenoj konstrukciji, što osigurava visoku mehaničku stabilnost. To je ključna prednost u proizvodnim okruženjima.
Uniset-V basic plus je visok 1,3 metra i ima masu 179 kg te je oblikovan za postavljanje na radni stol i ne zahtijeva postavljanje u prostoriju za namještanje alata, već se može postaviti bilo gdje na stabilnu podlogu. Sustav se može postaviti pored stroja, gdje se alati namještaju. Sustav Uniset-V basic plus omogućuje mikrometarsku preciznost namještanja reznih oštrica. Alati se namještaju prema načelu dviju tipki, pri čemu se rezna oštrica namješta preko vodeće podloge.
Sustav Uniset-V basic plus prvenstveno je namijenjen malim i srednjim tvrtkama, gdje se alati namještaju bez primjene tehnologije preciznog namještanja. Unatoč tome, sustav je također primjeren za veće tvrtke koja žele pouzdan proces namještanja i visoku preciznost namještanja teških alata velikih promjera.
www.mb-naklo.si mapal.com
ELESA+GANTER
pojačanom silom stezanja
U svim primjenama gdje su potrebni višestruko pričvršćivanje i ručno zavrtanje važni su vrijeme i siguran dosjed. Zbog toga je društvo Elesa+Ganter u ponudu uvelo pouzdane matice s križnom glavom i podesive stezne poluge s pojačanjem sile stezanja. Njihova stezna površina s kugličnim ležajem udvostručuje silu stezanja i istovremeno djeluje blago na površinu.
U brojnim primjenama u industriji i obrtu potrebno je više puta pomicati dijelove i naprave u izduženim otvorima ili ih ponovno namještati preko navojnih provrta. Matice s križnom glavom i podesive stezne poluge s pojačanjem sile stezanja koje proizvodi Elesa+Ganter dolaze do izražaja tamo gdje su važni čvrst dosjed i brza montaža. Zajednička im je kaljena stezna površina s kugličnim ležajem koja nasjeda na podlogu. Dok na uobičajenim vijcima i maticama trenje s donje strane glave apsorbira oko polovice okretnog momenta, u ovom slučaju on dospijeva izravno u navoj. Tako se isključivo ručnom silom i bez alata stvara velika uzdužna sila u vijku, te se dijelovi mogu pričvrstiti brzo i pouzdano. Budući da se stezna površina ne okreće, na dijelu koji se steže gotovo da ne nastaju tragovi, ogrebotine ili brazde.
Križna glava s pojačanjem sile stezanja GN 6335.9 od crne plastike
Alatničarstvo i strojogradnja
otporne na udarce jamči ergonomski prijenos sile s ruke na čelične dijelove koji se nalaze ispod nje s aksijalnim ležajem i navojnom vitkom. Dostupna je u četiri promjera između 40 i 80 mm te s navojima veličina od M6 do M12.
Podesive stezne poluge s pojačanjem sile stezanja GN 300.4 standardno su dostupne s unutrašnjim ili vanjskim navojem. Unutrašnje ozubljenje s urezima omogućuje korisnicima da izaberu najbolji položaj glave u bilo kojem trenutku. Ručke poluge od tlačno lijevanog cinka ili su kromirane ili obložene plastikom u pet dostupnih boja. Aksijalni ležaj i preostale mehaničke komponente ispod njega izrađeni su od nitriranog odnosno bruniranog čelika. Za primjene u kojima je potrebna zaštita od korozije primjerena je izvedba iste konstrukcije GN 300.7, na kojoj su jedinica za podešavanje, jedinica vijka i jedinica ležaja potpuno izrađene od nehrđajućeg plemenitog čelika. elesa-ganter.hr
Ručne preše Ručne preše s pneumatskim pritiskom
Pneumatske preše
Hidro-pneumatske preše
ručni i ugradni odvijači pneumatski odvijači električni i servo odvijači dozatori vijaka mjerna tehnika automatizacija pneumatski motori pneumatski alati
prihvati zakretne jedinice linearne jedinice mehatronički moduli pick&place sustavi dodaci za robote specijalna rješenja
vakuumski prihvati elementi za pričvršćivanje generatori vakuuma ventilna tehnika prekidači i sustavi upravljanja vakuumski prihvatni sustavi
• NOVA GENERACIJA INDUSTRIJSKIH ROBOTA FANUC
M 710iD/70 postavlja nova
mjerila u tvorničkoj automatizaciji
Performanse koje prate zahtjevne industrije Robot FANUC M 710iD/70 je razvijen za zahtjevne industrijske aplikacije, za koje su potrebni veća nosivost i veliki doseg. S nosivošću do 70 kg i dosegom većim od dva metra, idealno je rješenje za manipulaciju težim komadima i za brojne druge automatizirane procese u industriji. Posebnost nove generacije robota je u tome što, unatoč višoj učinkovitosti, zadržava kompaktni oblik i učinkoviti omjer između težine i nosivosti. To znači višu fleksibilnost u primjeni te lakšu integraciju u postojeće proizvodne linije.
Promišljena konstrukcija za siguran i učinkovit rad
Robot M 710iD/70 odlikuje suvremena i promišljena konstrukcija, koja je prilagođena stvarnim uvjetima u industrijskom okruženju. Konstrukcija ruke robota omogućuje bolji pristup radnim područjima te smanjuje mogućnost sudara s opremom u okolini, što doprinosi višoj sigurnosti i pouzdanosti
U suvremenoj industriji, u kojoj su brzina, pouzdanost i fleksibilnost ključni, pametna automatizacija postaje nezamjenjiv dio konkurentne proizvodnje. Tvrtka FANUC, jedan od vodećih svjetskih pružatelja rješenja za industrijsku automatizaciju, na tržište donosi novu generaciju robota serije M 710 – model M 710iD/70, koji objedinjuje visoke performanse, kompaktnu konstrukciju i iznimnu prilagodljivost.
rada. Svi kabeli i ključni sastavni dijelovi su zaštićeni i smješteni unutar konstrukcije robota. To znači manju izloženost vanjskim utjecajima, jednostavnije održavanje i dulji vijek trajanja robota – važan faktor za tvrtke koje traže stabilne i dugoročne investicije.
Više slobode pri planiranju proizvodnje
Jedna od većih prednosti robota FANUC M 710iD/70 je njegova prilagodljivost. Robot omogućuje različite načine montaže (na podu, zidu ili stropu), što tvrtkama otvara više mogućnosti pri planiranju proizvodnih ćelija i optimiranju prostora. Zbog te prilagodljivosti robot se jednostavno prilagođava specifičnim zahtjevima proizvodnje, bez obzira na raspored linije ili ograničenja prostora. Na raspolaganju je i posebna funkcionalnost za paletiranje, koja omogućuje precizno i ponovljivo kretanje, što je posebno važno pri automatiziranom rukovanju s proizvodima.
Napredni upravljački sustav za intuitivno upravljanje
Upravljanje robotom temelji na provjerenom FANUC upravljačkom sustavu s intuitivnim upravljačkim sučeljem, koje omogućuje jednostavno programiranje, brzo uvođenje i učinkovito prilagođavanje procesa. To znači da tvrtke brže mogu postići punu iskorištenost robota i lakše uvoditi promjene u proizvodnji.
FANUC s novim modelom M 710iD/70 ponovno potvrđuje svoju posvećenost inovacijama i razvoju rješenja koja industriji omogućuju višu produktivnost, sigurnost i prilagodljivost. Robot nije osmišljen samo za trenutačne potrebe industrije, već kao dugoročno rješenje koje tvrtkama omogućuje višu produktivnost, pouzdanost i konkurentnost.
www.fanuc.eu/si-sl
Novi horizontalni obradni centar
DMG MORI za višu učinkovitost i manju potrošnju energije
Tvrtka DMG MORI predstavila je nove horizontalne obradne centre NHX 4000 četvrte generacije i NHX 5000 četvrte generacije, razvijene za visokoproduktivnu i energetski učinkovitu proizvodnju. Strojevi su namijenjeni industrijama u kojima su ključni visoka krutost, preciznost i pouzdanost, kao što su zrakoplovna industrija, proizvodnja električnih vozila, poluvodiča, građevinske mehanizacije i izrade alata.
Nova generacija obradnih centara omogućuje kraće vrijeme obrade i manju potrošnju energije. Tome pridonose optimirani sustavi za hlađenje, integrirane pumpe rashladnog medija te invertersko upravljanje pogonima. Napredni sustavi za odvođenje odvojenih čestica dodatno smanjuju potrebu za održavanjem te osiguravaju stabilno i pouzdano djelovanje čak i pri dugotrajnoj proizvodnji.
Za visoku produktivnost brine vreteno Speedmaster, koje radi pri naponu od 400 V i omogućuje do 50 % veću izlaznu snagu. Brzi posmaci do 70 m/min doprinose značajnom skraćivanju ciklusa obrade. Stabilno automatizirano djelovanje podržava i sustav za upravljanje odvojenim česticama, rashladnom tekućinom i uljnom maglom.
Posebno rješenje je sustav Zero-Sludge Coolant Pro s visokim kapacitetom vertikalnog rezervoara za medij za hlađenje. To omogućuje dulje neprekidno djelovanje bez prisutnosti operatera te smanjuje
Alatničarstvo i strojogradnja
potrebu za zahvatima održavanja.
Upravljanje stroja odvija se preko upravljačkog panela Ergoline X s velikim zaslonom osjetljivim na dodir i kombinacijom fizičkih tipki, što omogućuje intuitivnu primjenu. Programska platforma Celos X podržava suvremene digitalne aplikacije i doprinosi digitalnoj transformaciji proizvodnje.
Nova generacija obradnih centara NHX tako spaja višu produktivnost, manju potrošnju energije i poboljšanu automatizaciju. Tvrtka DMG MORI najavljuje i razvoj dodatnih modela, među kojima su NHX 5500, 6300 i 8000 četvrte generacije. en.dmgmori.com
Mjerenje na proizvodnom mjestu kao ključ za stabilnu proizvodnju
U suvremenoj proizvodnji s visokom dodanom vrijednošću, zahtjevi za tolerancije određeni su već u fazi planiranja proizvoda. Izazov nije samo postići propisane tolerancije, već ih ponovljivo osigurati uz istovremeno skraćivanje ciklusa i smanjenje troškova po komadu. Klasično centralizirano mjerenje često predstavlja usko grlo, jer kontrola može trajati dulje od same obrade.
Rješenje je prijenos mjerenja bliže stroju. Mjerenje na proizvodnom mjestu uklanja vrijeme potrebno za transport dijelova u mjernu prostoriju i vrijeme za temperaturnu stabilizaciju. Rezultati su odmah dostupni, što omogućuje brže korekcije odstupanja i sprječava nakupljanje nesukladnih dijelova u daljnjim fazama.
Suvremeni mjerni sustavi za radno okruženje osmišljeni su za rad u stvarnim uvjetima – uz temperaturne oscilacije, vibracije i prisutnost čestica u zraku. Takva rješenja omogućuju uključivanje mjerenja u jedinstveni takt proizvodnje. Pri stabilnim procesima može se koristiti uzorkovanje ili provjera ključnih značajki, dok je kod vrlo miješanih proizvoda ili manjih serija ključna brza i prilagodljiva mjerna oprema.
Primjer su mjerni sustavi tipa usporednih mjerača, poput Renishaw Equator, koji omogućuju brzo provjeravanje kritičnih dimenzija nakon prethodne kalibracije na referentnom proizvodu. Nova generacija, Renishaw Equator X, objedinjuje brzinu usporednog načina i mogućnost apsolutnog mjerenja bez referentnog dijela, što je
posebno korisno pri visokom udjelu različitih proizvoda.
Za zahtjevnije aplikacije dostupni su koordinatni mjerni strojevi, poput Renishaw Agility S, koji s 5-osnom tehnologijom omogućuju brzo skeniranje i automatsku izmjenu sondi. Integracija mjerenja s CNC kontrolerima omogućuje zatvorenu regulaciju procesa: izmjerena odstupanja se pretvaraju u korekcije alata, čime se stabilizira procesna sposobnost i smanjuje otpad.
Usklađivanje mjeriteljstva s proizvodnim tokom tako mijenja kontrolu kvalitete iz troška u aktivni element optimiranja. Rezultat su kraći ciklusi, manje nesukladnih komada i predvidljivija proizvodnja – bez nepotrebnog povećanja investicija. www.renishaw.com
Cold Metal Fusion: jednostavniji put do 3D-ispisa metala
Suradnja dviju njemačkih tvrtki – EOS i Headmade Materials – otvara novo poglavlje u svijetu aditivne proizvodnje metalnih proizvoda. EOS i Headmade Materials zajedno rade na prilagodbi 3D pisača za polimere za Cold Metal Fusion (CMF), čime nastoje da 3D ispis metala postane jednostavniji i jeftiniji za industrijsku proizvodnju. Zahvaljujući tvrtki Tehnoprogres, službenom zastupniku tehnologija EOS, ova inovacija je dostupna i na domaćem tržištu.
Za korisnike to znači jednostavniji ulazak u proizvodnju metalnih dijelova, bez velikih početnih ulaganja i kompleksnih sustava koji su do sada vrijedili za standard u 3D-ispisu metala. Uz to, tvrtka Tehnoprogres osim isporuke tehnologije osigurava i savjetovanje, lokalnu tehničku podršku te pomoć pri implementaciji u proizvodni proces.
Cold Metal Fusion (CMF) – 3D-ispis titanija bez visokih investicija
Cold Metal Fusion je inovativna tehnologija koju je razvila tvrtka Headmade Materials. Postupak spaja prilagodljivost 3D-ispisa s načelima metalurgije praha. Iako se 3D-ispis metala već godinama primjenjuje za aluminij, čelik i legure nikla, titanij (npr. Ti-6Al-4V) je bio zahtjevniji materijal. Pri visokim temperaturama postaje reaktivan, tijekom hlađenja može popucati, a tijekom procesa može također apsorbirati vodik, kisik ili dušik, zbog čega postaje krhkiji. Te izazove CMF uspješno zaobilazi kombinacijom posebno razvijenog
metalnog praha i polimernog veziva. Mješavina se na standardnom industrijskom 3D-pisaču nanosi sloj po sloj, a laser je zatim povezuje u tzv. »zeleni dio«. Višak praha se uklanja i može se ponovno koristiti.
Za razliku od klasičnih postupaka, tako dobiveni dio je dovoljno čvrst za osnovne mehaničke obrade, kao što su brušenje ili bušenje. Nakon toga slijedi uklanjanje veziva u otapalu, a zatim sinteriranje u peći, pri čemu se metalne čestice trajno povezuju i zgušnjavaju u gust, čvrst metalni dio. Prema potrebi se također provode završne obrade, poput poliranja ili toplinske obrade.
Rezultat je izdržljiva titanijska komponenta, pri čemu je proces kontroliran i stabilan te spaja ekonomiku metalurgije praha i slobodu oblikovanja 3D-ispisa. Drugim riječima: dobivamo visokokvalitetni metalni dio, ali kroz stabilni i temperaturno kontrolirani procesa koji primjenjuje već etabliranu polimernu platformu.
FORMIGA P 110 CMF: metal na provjerenoj EOS platformi
Tehnologija CMF sada je službeno podržana na sustavu FORMIGA P 110. To znači da se provjereni 3D-pisač tvrtke EOS, poznat po pouzdanosti u 3D-ispisu polimera, sada primjenjuje i za proizvodnju metalnih dijelova. Nova konfiguracija – FORMIGA P 110 CMF – predstavlja prvi industrijski CMF sustav koji se temelji na EOS tehnologiji.
Sustav je optimiran za proizvodnju različitih titanijskih komponenata: impelera, difuzora, protočnih komponenata, kućišta pumpi i ventila, te donosi konkretne prednosti za korisnike:
• niska početna ulaganja u usporedbi s klasičnim 3D-pisačima za metal,
• stabilan i ponovljiv postupak,
• visoka preciznost detalja,
• 100 % ponovna iskoristivost viška praha,
• pouzdano djelovanje s unaprijed razvijenim CMF materijalima.
Zašto je to važno za industriju?
3D-ispis metala više nije rezerviran samo za velike sustave i visoke investicije. Sa sustavom FORMIGA P 110 CMF i tehnologijom CMF postaje dostupno i praktično rješenje za izradu stvarnih, funkcionalnih metalnih dijelova, kako za manje, tako i za veće serije.
Titanij (Ti-6Al-4V), koji je prvi materijal u ponudi, posebno je važan zbog svoje čvrstoće, male mase i otpornosti na koroziju – svojstva koja su ključna u energetici, procesnoj industriji, strojarstvu i drugim važnim sektorima.
Za tvrtke koje razmišljaju o uvođenju metalne aditivne proizvodnje, FORMIGA P 110 CMF predstavlja pouzdan i troškovno učinkovit prvi korak, sa slobodom oblikovanja 3D-ispisa. Za demonstraciju sustava i razgovor o uvođenju 3D-ispisa u vašu proizvodnju, javite nam se na info@tehnoprogres.hr
www.tehnoprogres.hr
• OKUMA MCR
Portalni obradni centri za obradu velikih komponenata
Osnova svih MCR strojeva je portalna konstrukcija s dvostrukim stupom i okvirom na osi Z. Takva konstrukcija omogućuje izravni prijenos reznih sila u temelj stroja te stabilnu geometriju čak i pri većim opterećenjima. Konstrukcija je simetrična, što u kombinaciji s Thermo-Friendly konceptom omogućuje kontrolirano toplinsko ponašanje i stabilno osigurava visoku preciznost čak i pri duljim ciklusima obrade.
Važan dio kinematike predstavlja dodatna W-os (rama), koja omogućuje produljenje dosega vretena bez pomicanja čitavog mosta. Kombinacija osi Z i W omogućuje precizniju
Portalni obradni centri serije MCR proizvođača Okuma Corporation su u primjeni od 1964. godine, a do danas je proizvedeno više od 10.000 strojeva. Serija se primjenjuje za obradu velikih i zahtjevnih komponenata, pri čemu su ključni stabilnost konstrukcije, preciznost kroz cijeli radni prostor i mogućnost 5-strane, odnosno simultane 5-osne obrade.
i bržu obradu teže dostupnih površina. Serija MCR temelji se na kombinaciji automatske izmjene alata (ATC) i sustava za izmjenu obradnih glava (AAC). AAC sustav omogućuje primjenu više različitih glava, koje su postavljene na oba stupa stroja. U osnovi na stroj možemo dodati dvije izmjenjive glave, a prema potrebi se može dodati i više. Kao opremu, seriju MCR možemo opremiti s produljenim, kutnim,
indeksiranim (BC 1°/5°) i glavama za simultanu 5-osnu obradu.
Za osiguranje točnosti, strojevi su opremljeni s linearnih mjernim letvama na pojedinim osima, što omogućuje izravno mjerenje položaja i stabilno pozicioniranje kroz čitav radni prostor.
Svi strojevi koriste Okumin CNC kontroler OSP-P500, koji omogućuje povezivanje između pogona, mjernog sustava
i kompenzacijskih funkcija te stabilnu obradu čak i pri dužim ciklusima, promjenjivim temperaturama i dinamičkim opterećenjima.
Osim klasične konfiguracije, dostupna je i automatizacija s paletnim sustavom (2 palete), koja omogućuje pripremu obratka izvan radnog prostora stroja i skraćivanje neproduktivnih vremena (zamjena obratka).
MCR-A5CII
Model MCR-A5CII predstavlja univerzalni portalni obradni centar za općenitu obradu velikih komponenata. Primjeren je za obradu konstrukcijskih dijelova, ploča i kućišta, gdje je važna dostupnost alata iz više smjerova.
Primjenom AAC sustava omogućuje se višestrana obrada u jednom stezanju. Konstrukcija i vreteno omogućuju kombinaciju grube i fine obrade. MCR A5CII je ulazni model s brojnim mogućnostima prilagodbe kupcu – AAC s kutnim i indeksnim glavama (BC) i ISO50 stezanjem alata. Standardizirano rješenje za automatizaciju s dva palete.
Model MCR-BV namijenjen je aplikacijama s većim odvajanjem materijala. Konstrukcija mosta (gantry) je ojačana, rama je stabilnija. Vodilice su ojačane, što znači veću stabilnost stroja pri većim odvajanjima materijala.
MCR-S
Model MCR-S namijenjen je visokobrzinskoj obradi i aplikacijama u alatu. Omogućuje obradu kompleksnih geometrija s višom kvalitetom površine. Konstrukcija stroja je prilagođena dinamičnijim pomacima (linearne vodilice). Vretena s do 20 000 min-1, naglasak na simultanim 5-osnim glavama (HSK-A63/HSK-A100).
Model MCR-C namijenjen je obradi vrlo velikih i teških obradaka. Konstrukcija omogućuje stabilnu obradu pri velikim silama rezanja. Ojačani most i rama dimenzija 420 x 425 mm. Vretena s velikim momentom i glave sa zupčastim pogonima za velike količine odvajanja materijala. Masivna izvedba glodaćih glava također s ISO60 drškama.
Zaključek
Serija MCR objedinjuje portalnu konstrukciju, primjenu W-osi, automatsku izmjenu glava i mogućnost automatizacije s paletama. Takva konstrukcija omogućuje fleksibilnu obradu velikih komponenata s smanjenim brojem stezanja.
www.okuma.eu croatia.celadagroup.com
MCR-BV
MCR-C
Od samog početka osnivanja grupacije njene se prednosti odražavaju u visokokvalitetnim materijalima, bogatom portfelju proizvoda i iznimnim timskim vještinama.
Alatničarstvo i strojogradnja
Tvrtka CELADA je međunarodna grupacija, sastavljena od šest tvrtki s više od 85-godišnjim iskustvom na području prodaje i servisiranja obradnih strojeva.
Kao partner većine najboljih proizvođača obradnih strojeva na svijetu grupacija CELADA i nadalje ulaže u postepeno osnaživanje i nastavak globalnog razvoja.
Matična tvrtka je locirana u Italiji točnije u Milanu. A sestrinske tvrtke iz grupacije skupine se protežu od Francuske, Švicarske, Slovenije, Hrvatske pa sve od Srbije. Kao međunarodna tvrtka prodaju i servis izvode i izvan tih područja.
Misija grupacije je kupcima osigurati široku i prilagodljivu paletu pouzdanih, konkurentnih, točnih i kvalitetnih rješenja u svijetu obradnih strojeva i automatizacije. Učvrstiti odnos s međusobnim povjerenjem, razmjenom znanja i vještina te s ciljem stvaranja održivog rasta čitave grupacije.
CELADA OPEN HOUSE VIRTUAL SHOWROOM
ISCAR ALATI ZA VISOKO-POSMIČNO GLODANJE
Kada i zašto nadmašuju konvencionalno glodanje
U današnjem konkurentnom proizvodnom okruženju, uspjeh je sve više definiran produktivnošću, pouzdanošću i učinkovitošću. Strategije obrade koje skraćuju vrijeme ciklusa dok održavaju
životni vijek alata i stabilnost procesa više nisu opcijske, one su ključne. Između tih strategija, glodanje visokim posmacima (eng. HFM – High Feed Milling) se istaknulo kao jedno od najučinkovitijih rješenja, a tvrtka ISCAR je odigrala vodeću ulogu u usavršavanju i industrijalizaciji te tehnologije kroz provjerene sustave, kao što su LOGIQ-4-FEED, HELIDO FEED i CHATTERFREE HFM glodala.
Glodanje visokim posmacima odstupa od tradicionalnog koncepta obrade odvajanjem čestica dubokim aksijalnim rezovima. Umjesto toga, oslanja se na vrlo male dubine rezanja u kombinaciji s iznimno visokim brzinama posmaka i malim ulaznim kutom, obično u rasponu od 10 do 20 stupnjeva. Ta geometrija raspoređuje sile rezanja na povoljniji način, što omogućuje alatu da brzo napreduje kroz materijal bez preopterećenja rezne oštrice ili vretena obradnog stroja. Visokoproduktivna glodala tvrtke ISCAR, kao što je LOGIQ-4-FEED i HELIDO FEED sustavi s više izmjenjivih pločicaposebno su oblikovani kako bi iskoristili ta načela, pretvarajući ono što se može činiti kao lagano rezanje u iznimno produktivan proces.
Jedan od ključnih razloga zašto alati tvrtke ISCAR za visoke posmake nadmašuju konvencionalno glodanje leži u načinu kojim se upravlja silama rezanja. Mali ulazni kut usmjerava većinu sile aksijalno, prema vretenu, umjesto radijalno prema alatu i obratku. To dramatično poboljšava stabilnost obrade, smanjujući vibracije i šum te smanjuje savijanje (radijalni otklon) alata. ISCAR se suočava s izazovima visoko-posmične obrade robusnim tijelima reznih alata i izdržljivim pločicama, uključujući HELIDO FEED pločice i CHATTERFREE tvrdometalna vretnesta glodala s prigušivanjem, koji osiguravaju stabilne performanse čak i s dugim isponima alata ili na obradnim strojevima s ograničenom krutošću—uvjeti koji često otkrivaju slabosti konvencionalnih pristupa glodanju.
Unatoč maloj dubini rezanja, glodanje s visokim posmacima omogućuje impresivne brzine obrade metala odvajanja čestica. Sposobnost primjene brzina posmaka nekoliko
puta viših od onih koje se primjenjuju pri tradicionalnom glodanju, u kombinaciji s dosljednim učinkom stanjivanja odvojenih čestica, omogućuje glodalima za visoke posmake tvrtke ISCAR uklanjanje više materijala po minuti u mnogim aplikacijama grubog i polu-grubog glodanja. Sustavi kao što je LOGIQ-4-FEED, sa četiri rezne oštrice po pločici, povećavaju ekonomičnost i učinkovitost korištenjem agresivne posmične brzine. Kraća vremena ciklusa, poboljšana iskorištenost vretena i viša ukupna produktivnost čine ISCAR HFM rješenja privlačnim izborom za proizvođače koji su pod pritiskom da povećaju produktivnost bez ulaganja u novu opremu.
Vijek trajanja alata je još jedno područje u kojem sustavi za glodanje s visokim posmičnim brzinama tvrtke ISCAR pokazuju jasne prednosti. Pločice proizvedene od naprednih kvaliteta tvrdih metala kao što su ISCAR-ove IC830, IC882 i IC808, koje imaju čvrste supstrate kombinirane s otpornim PVD i CVD prevlakama, optimirane su za visoke brzine obrade i toplinsku stabilnost. Kako su rezne sile ravnomjernije raspoređene, trošenje se razvija postupno i predvidljivo, umjesto da se iznenada pojavljuje u obliku otkrhnuća ili loma reznih oštrica. U usporedbi s konvencionalnim glodanjem, gdje alati često
stradavaju od toplinskih napuklina ili neravnomjernog trošenja, alati tvrtke ISCAR za visoke razine posmaka nude višu pouzdanost i dosljedniju izvedbu od jedne promjene alata do sljedeće.
Prednosti postaju još očitije prilikom obrade teško obradivih materijala. Kaljeni čelici, nehrđajući čelici, toplinski postojane super legure kao što su razne Inconel ili Rene legure, te legure titana, kao i čelici za alate i kalupe, koje predstavljaju problem kod konvencionalnih metoda glodanja. ISCAR alati za visoke posmične brzine, posebice LOGIQ-4-FEED za čelike i nehrđajuće čelike te HELIDO FEED rješenja za tvrde legure, omogućuju proizvođačima održavanje agresivnih razina produktivnosti pri obradi tih materijala bez žrtvovanja trajnosti alata. To ih čini posebno vrijednima u primjenama za zrakoplovstvu, pri izradi kalupa i alata te u energetskom sektoru.
Glodanje visokim posmacima također pokazuje svoju vrijednost u kompleksnim scenarijima obrade. Gruba obrada džepova, poravnavanje, spiralna interpolacija i 3D konturiranje svi imaju koristi od smanjenog opterećenja alata kao rezultat plitkih rezova. Glodala za obradu visokim
YOU TURNING INTELLIGENTLY?
Dvostrane pločice 80° s 4 rezne oštrice koje mijenjaju CCMT pločice s 2 rezne oštrice. Sjedište pločice u obliku lastinog , poboljšava stabilnost, trajnost i smanjuje trošak po obratku na švicarskom tipu strojeva i tokarilicama.
ISCAR FLASH-TURN nudi ekonomičniju alternativu u odnosu na standardnu veličinu pločice, koja smanjuje trošak po reznoj oštrici, poboljšava operativnu efikasnost i troškove skladištenja.
Alatničarstvo i
posmacima tvrtke ISCAR oblikovani su za podršku glatkom poravnavanju i više-osnim putanjama alata, što omogućuje obradu kompleksnih šupljina i geometrija velikom brzinom uz manji rizik od lomljenja alata— područje u kojem konvencionalno glodanje često zahtijeva konzervativne parametre i produženo vrijeme obrade.
Iako konvencionalno glodanje i dalje ima svoje mjesto, posebno pri završnim operacijama koje zahtijevaju duboke aksijalne
rezove ili ultra-fine površinske završne obrade, glodanje s visokim posmacima očito nadmašuje učinak na grubim i polu-grubim operacijama, gdje su brzina, stabilnost i učinkovitost ključni. U tim situacijama, rješenja tvrtke ISCAR LOGIQ-4-FEED, HELIDO FEED i srodna HFM rješenja konzistentno nadmašuju tradicionalna glodala.
Kombiniranjem inteligentne geometrije alata, naprednih materijala i precizne kontrole sila rezanja, tvrtka ISCAR je transformirala
glodanje s visokim posmacima u robusnu i iznimno produktivnu strategiju obrade odvajanjem čestica. Kada se pravilno primijeni, donosi kraće vrijeme ciklusa, duži vijek trajanja alata i višu pouzdanost procesa. Za proizvođače koji traže opipljivu konkurentsku prednost, glodanje visokim posmacima tvrtke ISCAR nije samo alternativa konvencionalnom glodanju, već je to i pametniji način obrade.
www.iscar.hr
Svestran alat za obradu aluminija
Maksimalne količine obrađivanog materijala i gotovo neograničeni vijek trajanja alata pri obradi aluminija – upravo to obećava novi PCD Diver tvrtke Gühring. Zahvaljujući inovativnoj geometriji, alat osigurava vrhunsku kvalitetu obrade uz nisku potrošnju energije i visoku stabilnost. Time se profilni i konstrukcijski dijelovi mogu obrađivati uz minimalno stvaranje srha, što značajno smanjuje troškove naknadne obrade.
Odvođenje odvojenih čestica često predstavlja izazov pri obradi aluminijskih legura koje stvaraju duge odvojene čestice. Tijekom bušenja, proširivanja provrta i upuštanja nastaju vrlo duge odvojene čestice koje se ne lome i ne odvode učinkovito, već se nakupljaju u stroju. Ako ih je potrebno ručno uklanjati, dolazi do zastoja – što je posebno neprihvatljivo u serijskoj proizvodnji. Upravo za takve primjene Gühring je razvio novo glodalo za obradu velikih količina materijala – PCD Diver. Uz odgovarajuću strategiju obrade, alat omogućuje
savršenu kontrolu odvojenih čestica zahvaljujući spiralnoj interpolaciji i kružnom glodanju, čime osigurava znatno višu pouzdanost procesa pri obradi aluminija. PCD Diver proizvodi kratke odvojene čestice glodanjem koje se lako odvode iz zone obrade. Alat koristi unaprijeđenu geometriju prostora za odvođenje odvojenih čestica. Kanali za odvojene čestice oblikovani su tako da nema izbočenja, kutova ili oštrih rubova koji bi ometali njihov protok. Suženi vrat alata dodatno osigurava pouzdano odvođenje odvojenih čestica čak i u dubokim
džepovima te obradu bez ogrebotina na stijenkama obratka. Time zastoji zbog nakupljanja odvojenih čestica postaju stvar prošlosti.
Jedno glodalo za sve kutove interpolacije
Gühring je razvio PCD Diver kako bi spojio maksimalnu produktivnost s univerzalnom primjenjivošću te stvorio istinski svestrani alat za glodanje aluminija. Bilo da je riječ o gruboj ili završnoj obradi, glodanju utora u
punom materijalu ili interpolacije pod vrlo velikim kutovima – PCD Diver pokriva sve uobičajene operacije glodanja.
Izrazito pozitivna geometrija triju reznih oštrica omogućuje vrlo miran rad s minimalnim vibracijama, što rezultira stabilnim procesom glodanja. Istovremeno se značajno smanjuju sile rezanja, čime se štiti vreteno stroja i smanjuje opterećenje obratka tijekom obrade.
Osim toga, PCD Diver opremljen je posebno oblikovanim čeonim dijelom koji omogućuje interpolaciju pod kutom do 60°. Na taj način alat može dosegnuti maksimalnu dubinu rezanja čak i u vrlo skučenim prostorima ili izvoditi spiralnu interpolaciju uz puni zahvat alata.
Najviši parametri obrade uz gotovo neograničeni vijek trajanja
Novi PCD Diver namijenjen je brzim i dinamičnim procesima s velikim potencijalom za uštede. Zahvaljujući spiralnom postupku glodanja, njegova geometrija reznih oštrica smanjuje zakretni moment i aksijalne sile u usporedbi s konvencionalnim postupcima bušenja. To značajno skraćuje vrijeme obrade jer omogućuje primjenu većih brzina rezanja i većih posmaka po zubu.
Velike uštede ostvaruju se i kada je riječ o trošenju alata. Izuzetno tvrdi PCD rezni materijal osigurava maksimalni vijek trajanja, dok su alati od tvrdog metala često podložni stvaranju naljepka i ubrzanom trošenju. PCD rezne oštrice novog Gühringovog alata ugrađene su u posebno stabilnu konstrukciju koja omogućuje postizanje maksimalnih performansi obrade. Drška od tvrdog metala dodatno povisuje stabilnost alata.
Kada je riječ o hlađenju, PCD Diver također nudi optimalno rješenje. Izlazi sredstva za hlađenje, podmazivanje i ispiranje smješteni su na čeonoj strani i po obodu alata. Time je alat primjeren za hlađenje zrakom, MQL sustave (minimalno podmazivanje) i emulziju, dok je unutrašnji sustav hlađenja posebno prilagođen glodanju i bušenju. Moguća je i suha obrada konstrukcijskih i profilnih dijelova, što donosi dodatne prednosti u obliku smanjenih troškova čišćenja i zbrinjavanja sredstava za hlađenje, podmazivanje i ispiranje. Raspon promjera alata kreće se od 12,0 do 32,0 mm, a standardno je dostupan s isponom od približno 3xD i izvedbom s kutnim radijusom.
www.guehring.com
sa sustavom za
Kompleksni procesi obrade i zahtjevi za visokom kvalitetom trebaju sustave za finu obradu koji su učinkoviti, precizni i jednostavni za primjenu. U tvrtki Mapal sa svojim rješenjima za ultra-precizno bušenje velikih promjera HPR400 i HPR400 plus ispunjava upravo te zahtjeve.
Altni sustavi s većim brojem reznih oštrica omogućuju korisnicima da na mjestu primjene zamijene rezne pločice s jednom reznom oštricom na sustavu HPR400 ili rezne pločice sa četiri rezne oštrice na sustavu HPR400 plus, jer s visokopreciznim ležištima za rezne pločice osiguravaju maksimalnu preciznost obrade.
Inovativno rješenje za završnu obradu s velikim dodatkom za obradu
Kod završnih obrada komponenata s velikim dodatkom za obradu posebno je
ALATNI SUSTAV HPR400 JE TAKOĐER PRIMJEREN ZA OBRADU STATORSKIH PROVRTA NA ELEKTROMOTORIMA. TA TEHNOLOGIJA OMOGUĆUJE VEĆE KAPACITETE OBRADE UZ MANJE NAPORA, ŠTO BITNO POVISUJE PRODUKTIVNOST. | Mapal
I SMANJE TROŠKOVE. TVRTKA MAPAL NUDI ČETIRI NOVA RJEŠENJA. | Mapal KOMBINACIJA ALATA SA ISO VOĐENJEM I SUSTAVOM HPR400 OMOGUĆUJE OBRADU IZRADAKA S DODATKOM ZA OBRADU DO 6 MM U JEDNOM KORAKU. ISO REZNE PLOČICE OBAVLJAJU VEĆINU OBRADE, DOK SUSTAV HPR400 OSIGURAVA ZAVRŠNU OBRADU. | Mapal
privlačna kombinacija alata s ISO vođenjem i sustava HPR400, jer omogućuje obradu izradaka s dodatkom za obradu do 6 mm u jednom koraku. ISO rezne pločice obavljaju većinu obrade, dok sustav HPR400 osigurava završnu obradu, čime se postižu vrlo kratki ciklusi obrade. Osim toga, nije potrebno namještati sve rezne pločice na alatu.
Novi koncept HPR400 plus za izradu čeonih utora
Serija alata HPR400 plus posebno je dodatno oblikovana za obradu čeonih
utora, pri čemu se rezne pločice prilagođavaju obratcima s posebnim osnovnim konturama, poput čeonih utora. Novi koncept alata s dvije aktivne rezne oštrice poboljšava troškovnu učinkovitost obrade. Unatoč obradi čeonih utora, alati i rezne pločice su tijekom obrade stabilni i pouzdani. Ti alati se primjenjuju za obradu upravljačkih zglobova i otvora za ležaje, gdje na dnu otvora mora biti osigurana ispražnjenost.
SERIJA ALATA HPR400 PLUS POSEBNO JE RAZVIJENA ZA OBRADU ČEONIH UTORA, PRI ČEMU NOVI KONCEPT ALATA UKLJUČUJE DVIJE AKTIVNE REZNE OŠTRICE. UNATOČ OBRADI ČEONIH UTORA, ALAT I REZNE PLOČICE SU TIJEKOM OBRADE STABILNI I POUZDANI. | Mapal
Inovativna rješenja za elektromobilnost: sustav HPR400 s PKD reznim pločicama za obradu statorskih kućišta
Sustav HPR400 je vrlo primjeren i za završnu obradu izbušenih provrta na statorima elektromotora. Zbog povećane potražnje za elektromotorima za električna vozila srednje klase, vrlo su tražena rješenja koja osiguravaju visoku produktivnost.
Za razliku od reznih oštrica na alatima za finu obradu, alati HPR400 s reznim pločicama od PKD ne zahtijevaju namještanje. Zbog većeg broja reznih oštrica, brzine obrade su znatno veće nego kod alata za fino razvrtanje. Ta tehnologija omogućuje veću protočnost uz manje napore, što značajno povisuje produktivnost.
Visoka nosivost u kompaktnoj izvedbi
Minijaturna kuglična vretena
THOMSON LINEAR
Jedan od ključnih izazova za razvojne inženjere kod proizvođača originalne opreme (OEM) je projektiranje sve kompaktnijih uređaja koji istovremeno omogućuju prijenos većih opterećenja te osiguravaju glatko i precizno kretanje bez kompromisa u performansama stroja.
Minijaturna precizna kuglična vretena THOMSON LINEAR, razvijena i proizvedena u Njemačkoj, predstavljaju vrhunsko rješenje za aplikacije s ograničenim prostorom. Odlikuje ih vodeća nosivost u svojoj klasi, koja je postignuta jedinstvenim više-zavojnim oblikom povratnog toka kuglica. Takva konstrukcija omogućuje optimalnu raspodjelu opterećenja te istovremeno osigurava iznimno precizno, glatko i tiho djelovanje.
Ključne tehničke značajke:
• Promjeri vretena 8 do 12 mm, duljine do 3.000 mm.
• Kuglične matice s različitim načinima pričvršćivanja: prirubničke, cilindrične ili s navojem.
Fleksibilno, troškovno učinkovito, održivo i najmodernije
Tvrtka Mapal daljnjim razvojem sustava HPR400 i HPR400 plus za namjenske aplikacije ističe svoje ambicije da korisnicima u području automobilske industrije i fluidne tehnike pruži nova rješenja za široki spektar zahtjevnih procesa obrade, koja će omogućiti fleksibilnu, troškovno učinkovitu, održivu i najmoderniju proizvodnju.
www.mb-naklo.si mapal.com
• Jedinstveni višelinijski sustav povratka kuglica u matici omogućuje glatkije djelovanje i veću nosivost.
• Dostupne su različite zaštitne prevlake, razredi preciznosti hoda te mogućnosti prednaprezanja.
Minijaturna kuglična vretena THOMSON LINEAR tako su idealan izbor za aplikacije gdje su ključni visoka gustoća snage, preciznost kretanja i pouzdano djelovanje u ograničenom prostoru.
inoteh.si
Sustav transportne trake item
Sa sustavom transportnih traka item možete skratiti vrijeme prijevoza i osigurati pouzdani protok materijala između radnih procesa. Modularna konstrukcija omogućuje samostalne sekcije transportera i integraciju u strojeve. Dugotrajna konstrukcija smanjuje potrebu za održavanjem i povisuje produktivnost vašeg transportnog sustava.
Dravi, Slovenija si.item24.com
MINIJATURNA KUGLIČNA VRETENA THOMSON LINEAR
Aditivna proizvodnja u 2026. godini: trendovi, inovacije i budućnost 3D-ispisa u industriji
Danas više nije pitanje hoće li 3D ispis biti dio proizvodnje, već koliko duboko će biti uključen u proizvodne procese.
Na nedavnim sajmovima, poput sajma Formnext, proizvođači su istaknuli glavni izazov: povećanje obujma aditivne proizvodnje u pouzdanoj proizvodnji. Ključni faktori sada su:
• ponovljivost,
• sljedivost kvalitete (traceability),
• povrat investicije (ROI).
U nastavku predstavljamo pet glavnih prognoza za 2026. godinu i kako one utječu na proizvođače.
1. Od izrade prototipova prema proizvodnji
Aditivna proizvodnja više nije namijenjena samo za prototipove. Danas industrijski 3D-pisači za polimere podržavaju izradu alata, pomoćnih uređaja, servisnih dijelova i sve većeg broja konačnih komponenata. Zašto je to važno: zbog veće brzine, bolje stabilnosti procesa i ujednačenosti dijelova, 3D-ispis je pouzdan alat za proizvodnju. Tvrtke sada mogu primjenjivati aditivnu proizvodnju u proizvodnim okruženjima, gdje su ključni predvidljivost i minimalni mogući zastoji.
U 2026. godini aditivna proizvodnja više neće imati »marginalnu ulogu«, već će oblikovati planiranje, optimiranje i skaliranje proizvodnih linija.
2. Obnova lanca dobave podiže aditivnu proizvodnju na stratešku razinu
Svjetski lanci dobave i dalje su osjetljivi na geopolitičke rizike, carine i tarife te rastuće logističke troškove. Rješenje donose digitalne zalihe i lokalna, raspršena proizvodnja. Aditivna proizvodnja omogućuje tu preobrazbu: kvalificirane digitalne datoteke (digitalni blizanci) zamjenjuju fizičke zalihe, dijelovi se proizvode bliže mjestu primjene, što smanjuje kompleksnost transporta i skraćuje vrijeme isporuke.
3. Industrija 5.0: tehnologija u službi ljudi
Industrija 5.0 stavlja u središte pozornosti fleksibilnije i otpornije proizvodne sustave u kojima ljudi i tehnologija surađuju jedni s drugima. Aditivna proizvodnja podržava digitalne radne procese i reprodukciju alata, predložaka i komponenata na više lokacija bez klasične zamjene alata. Automatizacija
Bez obzira jeste li početnik, edukator ili inženjer, razumijevanje smjera u kojem ide aditivna proizvodnja može vam donijeti konkurentsku prednost za vašu tvrtku.
pripreme 3D-ispisa i naknadnih postupaka smanjuje ručni rad i povećava predvidljivost. Zaključak: stručnjaci koji razumiju primjenu aditivne proizvodnje biti će ključni za uspjeh tvrtki.
4. Materijali i softveri za lakše uključivanje u proizvodnju
Napredni materijali i pametni softveri omogućuju:
• lakšu integraciju u postojeće sustave,
• stabilna svojstva dijelova za regulirana područja primjene,
• sljedivost kvalitete i automatska kontrola procesa.
Te inovacije omogućuju da aditivna proizvodnja djeluje ruku pod ruku s tradicionalnom proizvodnjom i stvara potpuno
digitalan i sljediv proizvodni proces. Primjer takvog proizvodnog okruženja postoji i u našoj regiji, a to je tvrtka Dalekovod OSO.
5. Posebna industrijska rješenja koja olakšavaju proizvodnju
Rast aditivne proizvodnje u 2026. godini voditi će industriji prilagođena rješenja:
• zrakoplovstvo: certificirani procesi za posebne alate i proizvodne komponente;
• automobilska industrija: alati za montažu, servisni dijelovi, prilagodljiva proizvodnja;
• zdravstvo i medicina: prilagođeni dijelovi s regulatornom pripremom i potpunom sljedivošću.
Skalabilne usluge 3D-ispisa tvrtkama omogućuju primjenu aditivne proizvodnje bez ulaganja u vlastitu opremu, što omogućuje primjenu 3D-tehnologija u stvarnoj proizvodnji.
Alatničarstvo
Zaključak
Godina 2026. donosi uključivanje aditivne proizvodnje u jezgru proizvodnih procesa. Od strategije lanca dobave do industrije 5.0 i specifičnih rješenja prema zahtjevima različitih industrija, aditivna proizvodnja postaje ključni dio suvremene proizvodnje – ne samo u fazi izrade prototipova, već kao pouzdana, prilagodljiva i strateški važna tehnologija. Želite li provjeriti kako se 3D-ispis može uključiti u vašu proizvodnju? Pišite nam i dogovorite se za sastanak!
www.izit.hr
CAPTRON Automatska kalibracija središnje točke alata (TCP)
U brojnim aplikacijama robotike, poput doziranja ili zavarivanja, alat se neprekidno mijenja zbog trošenja ili deformacija. Budući da ti postupci često zahtijevaju najvišu moguću preciznost, nužno je redovito provjeravanje i kalibriranje središnje točke alata (engl. Tool Center Point – TCP). To treba izvesti nakon promjene alata, svakog održavanja, na početku radne smjene ili čak nakon svakog procesnog ciklusa.
KOORDINATNI SUSTAV ALATA (TCP) OBZIROM NA KOORDINATNI SUSTAV PRIRUBNICE ROBOTA
Re-kalibracija se mora odvijati automatski. Time skraćujemo zastoje, smanjujemo količinu otpada i dorada te povisujemo kvalitetu konačnih proizvoda.
Lasersko kalibriranje TCP
CAPTRON-ova tehnologija mjerenja TCP za industrijske robote osigurava maksimalnu preciznost pri kalibraciji alata s ponovljivošću od 0,01 mm i pouzdano prepoznaje kako metalne tako i nemetalne predmete.
TCP je definiran u odnosu na prirubnicu robota (vidi sliku 2). Koordinate alata mogu se unijeti izravno numerički ili se mogu izmjeriti kalibracijskom metodom. Pri programiranju aplikacije primjenjuje se koordinatni sustav alata. Ako se alat promijeni, TCP se jednostavno prilagodi, a ta promjena se zatim uzima u obzir u svim robotskim programima kretanja u kojima se primjenjuje taj alat.
O proizvođaču CAPTRON Više od 30 godina iskustva svrstava tvrtku CAPTRON među najpriznatije proizvođače i inovatore u području kapacitivnog mjerenja razine. CAPTRON proizvodi sve sonde prema pojedinačnim narudžbama i specifičnim zahtjevima kupaca, pri čemu osigurava vrhunsku kvalitetu. Za više informacija o proizvodima obratite se tvrtki INOTEH D.O.O.
www.inoteh.si
SENZORI ZA MJERENJE TCP
Preciznost i automatizacija pri mikrorezanju vodenim mlazom
Talijanska tvrtka Watajet, koja je nastala kao spin-off sa sveučilišta Politecnico di Milano, uspješno je prenijela akademski razvijenu tehnologiju mikrorezanja vodenim mlazom u industrijsku proizvodnju. Danas spada među rijetke europske tvrtke koje tu tehnologiju primjenjuju serijski.
Postupak se temelji na vodenom mlazu promjera otprilike 0,2 mm, visokom tlaku i vrlo finom abrazivu. Omogućuje obradu zahtjevnih materijala – specijalnih čelika, titanija, keramike, kompozita, tehničkih polimera i stakla – bez toplinskih utjecaja na materijal. U usporedbi s laserskom obradom ili EDM-om, nema toplinski zahvaćenih zona, stoga mehanička svojstva ostaju nepromijenjena. U određenim aplikacijama tvrtka postiže tolerancije do 2 µm pri debljinama od 0,5 mm, pri čemu je ključna ponovljivost procesa.
Zbog sve strožih zahtjeva kupaca za potpunom dimenzijskom kontrolom, Watajet je mjeriteljstvo integrirao izravno u proizvodni tok. Ključnu ulogu ima mjerni sustav Quick Vision Apex proizvođača Mitutoyo, koji kombinira tri mjerna načela u jednom sustavu: optičko 2D mjerenje, taktilno 3D mjerenje i lasersko mjerenje profila i visina.
Takva konfiguracija omogućuje izvođenje cjelovitih, programiranih mjernih ciklusa bez premještanja obratka između različitih uređaja.
Sustav djeluje slično kao CNC-stroj: nakon jednokratne pripreme programa, provodi mjerenja automatski, osigurava praćenje podataka i smanjuje utjecaj operatera. To je posebno važno kod serija mikroskopskih komponenata za biomedicinu, zrakoplovnu industriju i
istraživačke aplikacije, gdje je zahtijevana 100-postotna kontrola. Integracija mjerenja u proizvodni proces omogućila je Watajetu skraćivanje vremena mjerenja, veću ponovljivost te upravljanje kompleksnim geometrijama, kao što su duboki mikro-provrti i trodimenzionalni profili. Mjeriteljstvo tako više nije odvojena kontrolna faza, već dio stabilnog, automatiziranog procesa.
Primjer Watajeta pokazuje da prijenos tehnologije iz akademskog okruženja u industriju zahtijeva ne samo naprednu metodu obrade, već i odgovarajuću mjernu infrastrukturu. Samo kombinacija oboje omogućuje serijsku proizvodnju s mikrometarskom preciznošću i visokom pouzdanošću procesa. www.watajet.com
Dvije glodalice za glodanje s pomičnim
stolom za kompleksne obratke
Pri kompleksnim zahtjevima vezanim uz obradu, očito rješenje nije uvijek najbolje. U tvrtki BBG Mindelheim, međunarodnom proizvođaču strojeva za spajanje stakla i plastike, nije bilo dovoljno jednostavno zamijeniti 30 godina stari stroj za bušenje. Proizvođač obradnih strojeva MTE stoga je razvio fleksibilno i dugoročno rješenje koje se pokazalo kao dobra odluka.
Popis zahtjeva za novi obradni stroj uključivao je, između ostalog, mogućnost obrade komponenata dimenzija do 3 puta 2 metra i mase do 15 tona, pri čemu se uklanja do 70 posto materijala. Pored toga, u tvrtki BBG Mindelheim očekivali su da će stroj, kada bude postavljena obrada, omogućiti obradu bez prisutnosti operatera što je dulje moguće.
Ispunjavanje svih zahtjeva tvrtke BBG Mindelheim gotovo je nemoguće ostvariti s jednim obradnim strojem, stoga su u tvrtki MTE predložili rješenje s dvije glodalice koje se idealno nadopunjuju. Obradni stroj BF 3700 je svojom stabilnošću prikladan za grubu obradu, dok je obradi stroj RT 3000 sa svojim zakretnim stolom i spremnikom za 100 alata te izmjenjivim glodaćim glavama dovoljno fleksibilan za sveobuhvatnu vanjsku obradu alata iz pet smjerova. Oba obradna stroja su također opremljena sustavom za praćenje alata Brankamp.
To znači da čak i dugi procesi s brojnim promjenama alata prolaze 100 % pouzdano bez prisutnosti operatera. Sofisticirani sustav za upravljanje odvojenim česticama, koji se nalazi ispod obradnog stroja, osigurava da se velike količine odvojenih čestica uklanjaju iz stroja i potpuno automatizirano transportiraju iz proizvodne hale u kontejner za sakupljanje.
Tehnički sofisticirani koncept dvaju strojeva proizvođača MTE pokazao se kao primjereni izbor, pri čemu je na odluku utjecala i post-prodajna aktivnost i servis strojeva koje nudi tvrtka MTE. U tvrtki BBG Mindelheim također su oduševljeni dostupnošću rezervnih dijelova i mogućnošću unajmljivanja glodaćih glava u vrlo kratkom roku, što osigurava brzo otklanjanje problema i kratke zastoje u proizvodnji.
Tvrtka BBG Mindelheim će s obradnim strojevima MTE BF 3700 i RT 3000 proizvođača MTE produljiti vrijeme obrade bez prisutnosti operatera, povisiti pouzdanost obrade, značajno skratiti vrijeme namještanja i uštedjeti do 50 posto vremena pri kompleksnim operacijama obrade, na što su u tvrtki MTE vrlo ponosni.
www.cnc-pro.si www.mte.de www.bbg-mbh.com
U TVRTKI BBG MINDELHEIM NABAVILI SU OBRADNE STROJEVE MTE BF 3700 I RT 3000 PROIZVOĐAČA MTE,
PRODUKTIVNOST, POSEBNO PRI KOMPLEKSNIM OBRADAMA.
Alatničarstvo i strojogradnja
ZOLLER „USPJEH JE MJERLJIV“
Inovativna snaga s izvanrednim naglascima i brojnim novitetima
Ako se slogan „Tradicija i inovacija“ može pripisati nekoj tvrtki, onda je to zasigurno ZOLLER „Uspjeh je mjerljiv“. Tvrtka koju je 1945. godine osnovao Alfred Zoller prošle je godine proslavila svoju 80. obljetnicu.
U trećoj generaciji obiteljska je tvrtka specijalist u području „visokopreciznog podešavanja, mjerenja, provjere i upravljanja alatima“. Pionirskim duhom i velikom predanošću tvrtka ZOLLER u tom se razdoblju razvila u svjetskog tržišnog i tehnološkog lidera.
ZOLLER Solutions – pravo mjerno rješenje za svaku primjenu
Opsežan proizvodni portfelj tvrtke ZOLLER „Uspjeh je mjerljiv“ za podešavanje, mjerenje, provjeru i upravljanje alatima za obradu odvajanjem čestica nudi prilagođena rješenja za sve zahtjeve.
Neovisno o spektru alata, zahtjevima točnosti i izvedbi uređaja, sljedeće su točke bitna obilježja ZOLLER DNK-a:
• cjelovit koncept usmjeren na kupca
• točnost mjerenja do 0,1 μm
• maksimalna energetska učinkovitost
• univerzalna kontrola kvalitete
• certificirana sigurnost
• inovativna softverska rješenja
• najviša razina udobnosti rukovanja i dugotrajnost
Jedinstvena i prepoznatljiva raznolikost izvedbi u području mjerne i ispitne tehnike za alate
Procesno bliska provjera i kontrola uz »smartCheck« »smartCheck« nudi sve za sveobuhvatnu inspekciju alata: najsuvremenija mjerna tehnologija u kombinaciji s izvanrednom udobnošću rukovanja osigurava učinkovite procesne tijekove u proizvodnji. Velika raznolikost mjernih područja i varijabilna
oprema čine »smartCheck« profesionalnim rješenjem za precizne mjerne podatke, čak i za zahtjevan spektar alata, te jamče najvišu procesnu sigurnost pri primjeni na CNC strojevima.
»genius« i »titan« – genijalna mjerna tehnika koja oduševljava
»genius« – precizno mjerenje i univerzalna primjena
Svaki precizni alat za obradu odvajanjem čestica „specijalist“ je s velikim brojem parametara. Točno izmjeriti te parametre i dokazati njegovu kvalitetu posao je za »genius«. S 5 – 6 CNC upravljanih osi beskontaktno, potpuno automatski i impresivno pouzdano mjeri više od 100 parametara preciznih alata u 2D/3D. Svaka od tih mjernih vrijednosti temelj je za bolju kvalitetu konačnih proizvoda. »genius« uvijek jamči rezultate mjerenja točne do μm –čak i u proizvodnom okruženju. Mjerna preciznost temelji se na točnoj mehanici i
visokopreciznoj optici. Upravljački softver »pilot 4.0« za to korisnicima nudi individualno visoku udobnost uz prilagođene opcije.
Automatska inspekcija uz »titan« Svaki »titan« je obećanje. Jer stroj za mjerenje alata postaje izvanredan tek onda kada svoju veliku preciznost učini dostupnom svima. »titan« postiže najbolje rezultate zahvaljujući high-end komponentama, jedinstvenom konceptu osi i odvojenoj mjernoj tehnici, kao i snažnom softveru, opsežnim automatskim funkcijama i pametnim ergonomskim elementima. S »titanom« omogućuju se jednostavni, brzi i profitabilni proizvodni tijekovi: čak se i vrlo složena mjerenja mogu provesti potpuno automatski, neovisno o operateru i uključujući ispitni protokol pritiskom na gumb. Od mjerenja uzoraka do potpune kontrole, »titan« mjeri potpuno automatski i s točnošću do 0,1 μm.
Inspekcija zub po zub – ZOLLER »hobCheck«
»hobCheck« je kvantni skok prema potpuno automatskoj cjelovitoj kontroli svih vrsta alata za ozubljenje. Kao specijalist za alate za ozubljenje, »hobCheck« mjeri taktilno i beskontaktno visokopreciznom senzorikom u prolaznom i reflektiranom svjetlu: opremljen CNC upravljanim
zakretnim nosačem optike, elektroničkim mjernim ticalom te obradom slike u prolaznom i reflektiranom svjetlu, na odvalnim glodalima mogu se automatski i prema DIN 3968 mjeriti složeni parametri, kao što su primjerice profil zuba, radijalna točnost/ ljuljanje, podjela i mnogi drugi. Pritom softver »pilot 4.0« preuzima sve izračune, postupke pozicioniranja i dodjelu senzorike pojedinom mjernom zadatku. To korisniku osigurava procesnu sigurnost, kraće vrijeme pripreme na strojevima i potpunu dokumentaciju.
Konstrukcija promišljena do najsitnijeg detalja objedinjuje taktilno mjerenje s vrlo inovativnom obradom slike. Razvojni tim ZOLLER-a novim je »threadCheck | cc« stvorio savršenu ravnotežu funkcionalnosti i ergonomije.
Kod svakog novog razvoja tvrtke ZOLLER čimbenici kao što su ergonomija, funkcionalnost, upravljanje i udobnost na radnom mjestu imaju odlučujuću ulogu i ulogu razlikovanja od konkurencije. Zbog toga je tijekom razvoja s ergonomskog aspekta velika važnost pridana idealnoj pristupačnosti. Fleksibilnost upravljačke jedinice »cockpit« i polica za pribor bili su pritom bitni kriteriji.
Poseban vrhunac u mjernoj tehnici je inovativna multisenzorika za najprecizniji tijek mjerenja – važan aspekt kako bi se funkcionalnost i produktivnost mogle osigurati na najvišoj razini. Inteligentna multisenzorika i univerzalni sustav prihvata alata, uključujući konjić, čine »threadCheck | cc« jedinstvenim u svijetu. To omogućuje potpuno automatsko mjerenje alata svih vrsta. Tu posebno spadaju i alati za navoje i ozubljenje.
Potpuno automatsko mjerenje, provjera, čišćenje i označavanje 24/7
Automatizacijsko rješenje »roboSet 2« Uz ZOLLER »roboSet 2« može se,
primjerice, automatizirati univerzalni mjerni uređaj »genius«. U prethodno uključenom čišćenju alata »roboClean« provodi se čišćenje alata prije nego što se oni stegnu u »genius« i automatski izmjere. Sva mjerenja u potpunosti se dokumentiraju. Nakon mjerenja slijedi označavanje alata pomoću ZOLLER »roboMark« – laser pritom označava dršku alata vrijednostima individualno utvrđenima u postupku mjerenja.
Periferija i organizacija
Visokoprecizno balansiranje – ZOLLER »toolBalancer« »toolBalancer« dovodi alate u savršenu ravnotežu održivosti, učinkovitosti i napretka. Optimalno balansirani alati povećavaju procesnu sigurnost, kvalitetu površine dijelova, postižu dulji vijek trajanja alata, dulje vrijeme rada vretena i smanjuju troškove održavanja strojeva.
TMS Tool Management Solutions softver
U pametnoj proizvodnji podaci imaju bitnu ulogu:
Središnja baza podataka z.One u kombinaciji sa ZOLLER softverom TMS Tool Management Solutions pritom predstavlja inovativan prvi korak prema učinkovitom sustavu upravljanja alatima i brusnim pločama. Uz BRONZE, SILVER i GOLD dostupni su raznovrsni softverski paketi – modularno strukturirani i proizvoljno proširivi.
Inteligentno skladištenje –»toolOrganizer« i »keeper« »toolOrganizer« je inteligentan i varijabilan ormarić za alate za rezne alate, brusne ploče i sitne dijelove. Kao dopuna tome, »keeper« je idealno rješenje za skladištenje i upravljanje kompletnim alatima, prihvatima alata i brusnim pločama koje se koriste u proizvodnom procesu. Zahvaljujući umrežavanju s TMS Tool Management Solutions, mjesto skladištenja alata i brusnih ploča uvijek je vidljivo.
Održivost u praksi
„Već pri razvoju ranijih generacija uređaja u tvrtki ZOLLER velika se važnost pridavala održivosti“, naglašava ing. Wolfgang Huemer, direktor i suvlasnik tvrtke ZOLLER Austria GmbH.
Tako se kod novih razvoja već provjerava kompatibilnost s budućim elektroničkim komponentama i sučeljima kako bi se proizvodi mogli nadograditi u kasnijem trenutku. To je u praksi već mnogo puta provedeno. Primjenom visokokvalitetnih proizvoda renomiranih marki već se u osnovi postiže dug vijek trajanja. Dugotrajnost proizvoda jamči korištenje mjernih uređaja uz štednju resursa. Tu poslovnu praksu u praksi podupiru kvalificirane usluge, kao što su održavanje, provjere, nadogradnje itd., radi povećanja dugotrajnosti. ReFresh ponude dodatno produljuju dulje korištenje proizvoda.
Da održivost u ZOLLER-u ima vrlo visoku važnost, potvrđuju i nova, inovativna automatizacijska rješenja. Modularno robotsko automatizacijsko rješenje »roboSet 2« maksimizira procese, fleksibilno je primjenjivo i radi 24/7 uz najvišu energetsku učinkovitost.
www.zoller-a.at
ZOLLER Austria GmbH
• ZAJEDNIČKI INŽENJERING TVRTKI BAVIUS I MAPAL
Obrada strateških zrakoplovnih komponenata
PRIKAZ ZAVRŠENE DEMONSTRACIJSKE KOMPONENTE PRED OBRADNIM STROJEM AEROCELL 160|400. S LIJEVA NA DESNO: JENS ILG, RAZVOJ POSLOVANJA NA PODRUČJU ZRAKOPLOVNE INDUSTRIJE I KOMPOZITA U TVRTKI MAPAL, ALEXANDER FOLLENWEIDER, VODITELJ PODRUČJA ZRAKOPLOVNE INDUSTRIJE I KOMPOZITA U TVRTKI MAPAL, STEFAN DIEM, APLIKATIVNI INŽENJER U TVRTKI BAVIUS, I DOMINIK MERZ, DIREKTOR GLOBALNE PRODAJE U TVRTKI BAVIUS. U SREDIŠTU JE NAPRAVA ZA STEZANJE. | Mapal
Tvrtka bavius technologie, koja ima sjedište u Baienfurtu na jugu Njemačke, specijalizirana je za visokobrzinski postupak obrade s velikim volumenima odvojenog materijala strukturnih komponenata od aluminija, koje se obično koriste u zrakoplovnoj industriji za krila i trupove zrakoplova. Tvrtka bavius, koja je u prošlosti bila poznata pod imenom Handtmann A-Punkt Automation, je obiteljska tvrtka osnovana 2017. godine, koja se fokusira na dvije linije proizvoda, horizontalne obradne centre HBZ i AeroCell te centre za obradu profila PBZ. Tvrtka s otprilike 120 zaposlenika ostvaruje više od 80 posto prometa u području zrakoplovne industrije. Korisnici obradnih strojeva proizvođača bavius proizvode komponente za komercijalne i vojne avione. Pored toga, na tim obradnim strojevima proizvode se i komponente za satelite i rakete, kao što je Ariane 6.
U cijelosti »Made in Germany«
Većina obradnih strojeva proizvođača bavius nalazi se u Europi, no tvrtka je također vrlo prisutna u Sjevernoj Americi i Aziji. Dok tvrtka ima urede u SAD, proizvodnja obradnih strojeva za sve svjetske tržišta odvija se isključivo u Baienfurtu, u dvije klimatizirane proizvodne hale veličine otprilike 10.000 metara kvadratnih.
U okviru zajedničkog projekta, proizvođač alata Mapal i proizvođač obradnih strojeva bavius razvili su i izradili demonstracijsku komponentu za zrakoplovnu industriju. Komponenta od aluminija veličine otprilike tri puta jedan metar temelji se na stražnjem nosaču avionskog krila s dodatnim kompleksnim elementima. Osim kompleksnosti, komponenta je zanimljiva i zbog kratkog vremena obrade, koja je trajala deset sati zahvaljujući produktivnosti stroja AeroCell proizvođača bavius i posebnih alata proizvođača Mapal za obradu aluminija.
POGLED U RADNO PODRUČJE OBRADNOG STROJA AEROCELL 160|400 PROIZVOĐAČA BAVIUS, GDJE JE PRIKAZANO GLODANJE DŽEPA U DRUGOM STEZANJU. | Mapal
Posebna prednost petosnih obradnih centara proizvođača bavius je iznimna dinamika koja osigurava visoku produktivnost tijekom visok brze obrade. Za postizanje što više produktivnosti, u tvrtki bavius sami proizvode glodaće glave. Vodeći strojevi u ponudi tvrtke bavius su AeroCell 160|400 s vretenom snage 140 kW i maksimalnom brzinom od 30.000 okretaja u minuti, pri
čemu se snaga od 140 kW postiže već pri 18.000 okretaja u minuti, što znači da je maksimalna snaga vretena dostupna u širokom rasponu brzina. U tvrtki bavius sve što rade, rade izvrsno i sa svojim strojem AeroCell 160|400 tehnološki su vodeći u tom području na globalnoj razini, kaže Dominik Merz, direktor globalne prodaje u tvrtki bavius.
Više od 90 posto odvojenih čestica
Zadnji nosač krila zrakoplova izabran je kao demonstracijska komponenta jer odgovara obradnom stroju sa stolom visine 1,6 metara i širine 4 metra. Pored toga, to je uobičajena strukturna komponenta krila, budući da rebra pravokutno prolaze od stražnjeg nosača do prednjeg nosača krila. Na te strukturne komponente je zakovano vanjsko kućište, što određuje geometriju krila. Komponenta je izrađena od avion-
ZADNJI NOSAČ KRILA BIO JE OBRAĐEN S OTPRILIKE 20 RAZLIČITIH ALATA ZA OBRADU ODVAJANJEM PROIZVOĐAČA MAPAL. BILI SU PRIMIJENJENI I STANDARDNI ALATI, KAO I POSEBNI ALATI S VISOKOM UČINKOVITOŠĆU ODVAJANJA MATERIJALA IZ PONUDE ALATA ZA OBRADU ALUMINIJA TVRTKE MAPAL. | Mapal
skog aluminija 7075 i ima dimenzije 2.977 x 748 mm, pri čemu je visina komponente 138 mm. Iz sirovca mase jedne tone nakon obrade nastaje komponenta mase 70,61 kg, što je uobičajeni omjer za takve komponente u zrakoplovnoj industriji.
Tvrtkama bavius i Mapal zakonske su prepreke onemogućile primjenu stvarne zrakoplovne komponente, što je tim tvrtkama omogućilo slobodne ruke u oblikovanju demonstracijske komponente, zbog čega je ona mnogo kompleksnija od uobičajenog stražnjeg nosača krila. Komponenta sadrži elemente koji nisu korišteni na stražnjem
Alatničarstvo i strojogradnja
nosaču, već se koriste na drugim komponentama. Korisnici koji poznaju strukturne komponente prepoznat će na komponenti karakteristike koje su prisutne i na njihovim komponentama, objašnjava Dominik Merz. Obrada komponente odvijala se u dva stezanja u Baienfurtu, pri čemu je prvo stezanje izvedeno malom silom, a drugo s pomoću vakuumskog hvatača. Površina komponente nije ravna, već je malo zakrivljena s radijusom od 9,5 metara, zbog čega komponenta nije mogla biti jednostavno čeono glodana, nego je obrađena u pet osi. Za grubu i završnu obradu, tvrtka Mapal je koristila glodalo NeoMill-Alu-QBig promjera 50 mm i glodalo OptiMill-Alu-Wave promjera 25 mm. Završna obrada je izvedena s namjenskim PKD glodalom.
Sve vrste džepova
Obrada zadnjeg nosača je vrlo sofisticirana, pri čemu je podijeljena na devet sekcija, a svaka ima svoje posebne značajke. Slično kao stvarni stražnji nosač, demonstracijska komponenta također ima brojne džepove koji su različitih oblika: pravokutni, trokutasti, okrugli, otvoreni, zatvoreni. Neki džepovi imaju koso ili zakrivljeno dno. Rebra na komponenti su vrlo tanka i većina stijenki je nagnuta. Najveća dubina džepova je 137 mm.
Nakon grube obrade s glodalom NeoMill-Alu-QBig, džepovi se obrađuju s glodalima OptiMill-Alu-Wave različitih duljina. Među-obrada je provedena s čeonim valjkastim glodalom, koje je bilo posebno prilagođeno za primjene u zrakoplovnoj industriji. Taj alat je sa svojom posebnom geometrijom primjeren za obradu unutrašnjih kutova i završno glodanje dna i stijenki džepova. Posebna geometrija jezgre glodala osigurava optimalnu stabilnost tijekom obrade. Za
ZA IZRADU DŽEPOVA KORISTI SE GLODALO ZA VELIKE KOLIČINE ODVAJANJA MATERIJALA OD TVRDOG METALA OPTIMILL-ALU-WAVE PROIZVOĐAČA MAPAL, KOJE OMOGUĆUJE OBRADU S GOTOVO 12 LITARA ODVOJENIH ČESTICA U MINUTI. GLODALO OBRAĐUJE KUTOVE DŽEPOVA GOTOVO DO KONAČNE GEOMETRIJE, ŠTO OMOGUĆUJE IZRAVNU ZAVRŠNU OBRADU BEZ MEĐU-OPERACIJA. | Mapal
PREDNJI DIO KOMPONENTE BRZO OBRAĐUJE GLODALO NEOMILL-ALU-QBIG PROMJERA 50 MM PROIZVOĐAČA MAPAL. LAGANO KONVEKSNI OBLIK KOMPONENTE ZAHTIJEVA PETOSNU OBRADU. | Mapal
učinkovitu obradu svih područja stručnjaci tvrtke Mapal koristili su različite promjere i duljine prerađenog čeonog valjkastog glodala.
U tvrtki Mapal posvetili su veliku pozornost učinkovitosti programiranja obrade, tako da su koristili različite strategije za obradu pojedinih elemenata, objašnjava Alexander Follenweider iz tvrtke Mapal. Unatoč visokim brzinama obrade aluminija, ne dolazi do oštećenja zbog promjena svojstava pri pregrijavanju.
Pri brzini od 29.000 okretaja u minuti, glodalo OptiMill-Alu-Wave postiže maksimalnu brzinu posmaka od 12 m/min pri dubini rezanja od 48 mm, dok glodalo NeoMill-Alu-QBig postiže posmak 25 m/ min pri dubini rezanja od 10 mm. Samo u prvih 55 minuta drugog stezanja odvojeno je 425 kg materijala obratka, što predstavlja 14 litara odvojenih čestica u minuti. Tijekom obrade postignuti su izvrsni rezultati, pri čemu je obrađena površina bila vrlo dobra, kaže Stefan Diem, aplikativni inženjer u tvrtki bavius.
Ništa nije standardno
Različiti džepovi nisu jedini izazov kod demonstracijske komponente. Provrti na četiri uha komponente mogu se obraditi samo s kutnom glavom. Također, komponenta ima mnogo negativnih kutova, prvenstveno rebra u obliku slova T, koja strukturnim komponentama osiguravaju krutost, prisutna su na komponenti i obrađena su posebnim PKD alatom. Na određenim dijelovima predviđena je obrada provrta i razvrtavanje. Na demonstracijskoj komponenti ništa nije uobičajeno, kaže Dominik Merz, kada pomisli da na komponenti praktički nema pravog kuta. Takve koso oblikovane strukture su nešto sasvim uobičajeno u zrakoplovnoj industriji.
U okviru zajedničkog projekta u Baienfurtu izrađeno je pet demonstracijskih komponenata koje partneri prikazuju
Alatničarstvo i
svojim kupcima i izlažu na sajmovima. U tvrtkama Mapal i bavius bili su vrlo zadovoljni rezultatom suradnje, budući da je obrada komponente trajala gotovo točno 10 sati, dok se na drugim strojevima takve komponente obrađuju 20 do 30 sati, procjenjuje Dominik Merz. Strukturni dijelovi obično se vertikalno obrađuju na portalnim obradnim strojevima s velikim alatima za obradu odvajanjem, pri čemu su glodala promjera 125 mm nešto sasvim uobičajeno, dok su brzine obrade male. Jedan od nedostataka takve obrade je činjenica da odvojene čestice ostaju na komponenti, što može uzrokovati ogrebotine na površini. Osim toga, toplina se prenosi u obrađeni materijal. Horizontalna obrada to sprječava. S moćnim alatom koji omogućuje visoke parametre obrade, visoko dinamična obrada stroja AeroCell 160|400 otvara potpuno nove mogućnosti obrade sa svojim ekstremnim ubrzanjima.
Bliska suradnja
Tvrtke Mapal i bavius već dugi niz godina imaju brojne koristi od bliske suradnje. Dok su u tvrtki Mapal razvijali alate NeoMill-Alu-QBig i OptiMill-Alu-Wave, mogli su ih isprobavati i dodatno optimirati u
NAMJENSKO CAM PROGRAMIRANJE OBRADE I SIMULACIJE PREDSTAVLJALO JE PRVI KORAK PROJEKTA. MOĆNO I OTPORNO CJELOVITO RJEŠENJE TEMELJI SE NA POTPUNOJ USKLAĐENOSTI OBRADNOG STROJA, ALATA I TEHNOLOGIJE OBRADE, ŠTO OSIGURAVA OPTIMIRANJE PERFORMANSI I POUZDANOSTI U SVIM DETALJIMA, PRI ČEMU JE OBRADA PLANIRANA ZA POSTIZANJE MAKSIMALNE PRODUKTIVNOSTI. | Mapal
Baienfurtu. Proizvođač alata Mapal u svom pogonu u njemačkom gradu Aalen zapravo nema tako moćne obradne strojeve. S druge strane, tvrtka bavius treba inovativne alate za obradu odvajanjem, jer kod svojih premijskih obradnih strojeva trebaju vrhunske alate dobavljača kao što je Mapal, koji nudi glodala za visoke količine odvojenog
Tvrtka Horn širi sustav unutrašnjeg tokarenja s reznim umetcima tipa 117
Njemački proizvođač alata tvrtka Horn proširila je svoj sustav unutrašnjeg tokarenja novim reznim umetcima tipa 117, primjerenim za unutarnje promjere od 9 mm. Novi umetci su razvijeni za dulji vijek trajanja alata i niže troškove po reznoj oštrici, što omogućuje učinkovitiju proizvodnju.
Za obitelj umetaka Horn je razvio posebnu karbidnu osnovu. Sustav je izdržljiv zbog niskog sadržaja karbida, a istovremeno nudi povoljan omjer između cijene i broja reznih oštrica. Alati su primjereni za različite postupke, uključujući obradu zupčanika, poligonalno rezanje i obradu utora za spojnice.
materijala, koja mogu u potpunosti iskoristiti obradne strojeve, objašnjava Stefan Diem i dodaje da to nije moguće s univerzalnim alatima za obradu odvajanjem. Tvrtke su već prije dvije godine dokazale što može obradni centar AeroCell 160, kada su tijekom ispitivanja preopterećenja glodala od tvrdog metala OptiMill-Alu-Wave postigle količinu odvojenog materijala do 20 litara/min pri glodanju običnog aluminija pri punoj brzini. U okviru ovog projekta rezultati obrade su također impresivni, budući da su postigli količinu odvojenoh materijala od 12 litara u minuti, pri čemu je obrađivani materijal bio aluminij visoke čvrstoće Al 7075. Stefan Diem vrlo cijeni suradnju s tvrtkom Mapal, jer je otvorena i poštena te uvijek dovodi do rješenja. Sličnog je mišljenja i Jens Ilg, koji pokriva razvoj poslovanja u području zrakoplovne industrije i kompozita u tvrtki Mapal, i dodaje da suradnja ima i osobnu dimenziju. Osim toga, vrlo je zadovoljan kada vidi kako se alati proizvođača Mapal koriste u stvarnim uvjetima, prije nego što ih ponudi drugim korisnicima.
Andreas Härle, voditelj proizvoda u Hornu, objašnjava: »Razvoj nove karbidne osnove zahtijevao je nove pristupe u proizvodnji i mjerenju.
Zbog malih dimenzija umetaka morali smo prilagoditi rukovanje, dodatke za brušenje i mjernu opremu.«
Novi sustav ima prednost pred čvrstim karbidnim alatima, jer nosači umetaka mogu obrađivati dulje i dublje utore.
Duljine alata su 20, 30 i 40 mm, a nosači imaju promjer od 16 mm ili 20 mm. Svi tipovi omogućuju unutrašnje hlađenje izravno u zoni rezanja, a dostupni su i posebni nosači za različite jedinice za obradu.
www.mb-naklo.si mapal.com
Već prve primjene novih umetaka pokazuju iznimnu učinkovitost. Kod prethodnog sustava korisnik je postigao životni vijek alata za 120 komada prilikom obrade zupčanika u kaljenom čeliku. S novim sustavom Horn, životni vijek povećao se na 1.040 komada, uz iste parametre rezanja. Dulji vijek trajanja i niži troškovi po reznoj oštrici omogućili su značajno smanjenje proizvodnih troškova.
Novi sustav Horn tipa 117 tako donosi višu produktivnost, pouzdanost i ekonomsku učinkovitost za zahtjevne industrijske primjene.
www.horn-group.com
Slika na naslovnici: TOPOMATIKA d.o.o.
Glavni i odgovorni urednik: Prof. dr. sc. Damir Godec
Urednik za nemetale: Prof. dr. sc. Damir Godec
Urednik za tehnologije: Prof. dr. sc. Zlatan Car
Urednik za metale: Izv. prof. dr. sc. Tomislav Staroveški
Stručno vijeće časopisa: Prof. dr. sc. Zlatan Car, Prof. dr. sc. Goran Cukor, Prof. dr. sc. Igor Duplančić, Vladimir Ferdelji, Mr. sc. Željko Goja, Prof. dr. sc. Bojan Jerbić, Doc. dr. sc. Lado Kranjčević, Prof. dr. sc. Dubravko Majetić, Vladimir Orešković, Ljiljana Pedišić, Mr. sc. Gordana Pehnec Pavlović, Mr. sc. Saša Sladić, Doc. dr. sc. Antun Stoić, Prof. dr. sc. Faruk Unkić, Doc. dr. sc. Saša Vlahinić, Damir Vranić, Izv. prof. dr. sc. Roberto Žigulić
Novinarski prilozi: Matilda Bačelić, Vladimir Bubanja, Dušan Čizmić, Esad Jakupovič, Igor Škevin, Jasmina Trstenjak, Miran Varga
Prijevod: Mr.sc. Marina Manucci (ENG), Andrea Gostl (ENG), Dr.sc. Snježana Kereković (NJE) Lektura: Ela Orešković-Požek (HR)
Idejno rješenje: PROFIDTP, d. o. o., Škofljica, Slovenija Računalni prijelom časopisa: Darko Švetak s. p. Oblikovanje naslovnice i oglasa: Darko Švetak s. p.
Popis oglašivača
1,79 ABB Robotics d.o.o.
129 ABC MAZIVA d.o.o.
1 Arburg GmbH + Co KG
1,3,180 BTS COMPANY, d.o.o.
29,135 CAMTEH d. o. o.
1,27 CARL ZEISS d.o.o.
1,161 CELADA d.o.o.
1,137 CENTAR TOPLINSKE OBRADE d.o.o.
1,69 CHIRON Croatia d.o.o.
89 Digitalni razrez Zünd
67 EBERT d.o.o.
61 ELESA+GANTER Austria GmbH
1,153 EMUS d.o.o.
1,165 EURO-ALAT d.o.o.
117 EVOKS d.o.o.
1,87 FANUC ADRIA d.o.o.
15 Fritz Studer AG
131 Galvanizacija ZGR Kovačić
Nakladnik: PROFIDTP, d. o. o., Ulica Ivice Sudnika 7, 10430 Samobor, Hrvatska
Autorska prava za časopis IRT3000 vlasništvo su nakladnika, tvrtke PROFIDTP d.o.o. Dopušta se prijenos i umnožavanje sadržaja časopisa samo u informativne svrhe i isključivo uz izdavanje pisanog dopuštenja nakladnika.
1,73 HALDER d.o.o.
1,179 Horn Magyarország Kft.
167 INOTEH d.o.o.
57 INTEGRAPLAST d.o.o.
1,163 ISCAR ALATI d.o.o.
35 ITCR d.o.o.
103 IZIT d.o.o.
111 KOČEVAR, d.o.o.
149 KROVEL d.o.o.
139 KYOCERA UNIMERCO Tooling Sp. z o.o.
155 MB - NAKLO d.o.o.
77 MEREL d.o.o.
1,71 MINITEC d.o.o.
85 Murrelektronik GmbH
1,43 NOMIS d.o.o.
1,123 Olma d.o.o.
1,119 OMEGA AIR d.o.o. Ljubljana
1,17 Peter Ofner GmbH
2,4,126 PROFIDTP d.o.o.
1,143 SAB d.o.o.
1,59 SCHUNK Intec GmbH
136 SIMING, Ljubljana, d.o.o.
1,147 SW Machines Hungary Kft
1,13 TEH-CUT d.o.o.
133 TEHNIKA PODMAZIVANJA d.o.o.
1,65 TEHNOPROGRES d.o.o.
1,41,63 TOPOMATIKA d.o.o.
1,75 TROAKS d.o.o.
141 TRUMPF Werkzeugmaschinen GmbH + Co. KG, Podružnica Zagreb
1,11 Tungaloy Rezni Alati d.o.o.
1,105 VIST D.O.O.
1,21 WALTER TOOLS d.o.o.
109 YASKAWA SLOVENIJA d.o.o.
173 ZOLLER Austria GmbH
Rujan 2026
ALATNIČARSTVO I STROJOGRADNJA
Automatizacija ubrzava obradu
Tvrtka KW Solution se razvila iz alatnice u pružatelja obrade pojedinačnih komponenata i malih serija. U tvrtki koriste automatizirane procese obrade i robotski sustav RS 2 proizvođača Hermle, koji im omogućuje upravljanje obradom malih serija vrlo različitih obradaka.
• Hibridna aditivna proizvodnja bliže serijskoj proizvodnji
• Strateška primjena keramike za obradu lijevanog željeza
• Integracija točnosti u procesni panac pri brušenju
NEMETALI
Od duge do prave životne dobi: europsko alatničarstvo u doba kratkih ciklusa
U suvremenoj proizvodnji mijenja se paradigma razvoja proizvoda – od dugih razvojnih ciklusa i maksimalne robusnosti prema brzim iteracijama, prilagodljivosti tržištu i ekonomski optimiranoj životnoj dobi. Europski pristup tradicionalno se temelji na visokoj kvaliteti, preciznom optimiranju i dugom vijeku trajanja alata, dok azijski modeli naglašavaju brzinu razvoja, serijsko razmišljanje i brzo prilagođavanje tržištu. Članak najprije predstavlja različite pristupe razvoju alata, uključujući primjenu aluminijskih gravura, alata od polimernih materijala i primjere dobrih praksi europskih alatničara.
• Na dobrom putu do preobrazbe: ENGEL se osnažuje u zahtjevnom tržišnom okruženju
• Primjena tehnologije vrućih kanala WIT za izradu lakih dječjih bicikala
• BlueAlp i KraussMaffei Extrusion u partnerstvu za recikliranje plastike
SUVREMENE TEHNOLOGIJE
Dijeljenje resursa povećava otpornost robota
Istraživači Švicarske savezne tehničke visoke škole u Lozani EPFL pokazali su da je modularni robot, koji dijeli energiju, senzore i komunikacijske resurse između pojedinih jedinica, znatno otporniji na kvarove od tradicionalnih robotskih sustava. Kod tih kvarova gubitak funkcionalnosti često znači kvar jednog elementa. Ako je cilj robota obavljanje određene funkcije, smanjenje mogućnosti kvara jedan je od glavnih prioriteta pri razvoju robota.
• cylib utire put recikliranju natrij-ionskih baterija
• ETH Zürich, europski svjetionik prijenosa znanja u industriju
• Priroda kao inspiracija za novog čovjeka–robota
Slika na naslovnici: NOMIS d.o.o.
PROIZVODNJA, AUTOMATIZACIJA I MEHATRONIKA
Humanoidni robot u Pekingu oborio svjetski rekord u polu-maratonu
Humanoidna robotika je u Pekingu postigla novu prekretnicu. Na tamošnjem polu-maratonu humanoidni robot, kineskog proizvođača Honor, pretrčao je 21-kilometarsku udaljenost za 50 minuta i 26 sekundi. Robot je postigao prosječnu brzinu od približno 25 km/h, čime je prestigao sve ljudske sudionike i premašio aktualni muški svjetski rekord u polu-maratonu, 57 minuta i 20 sekundi, koji drži Jacob Kiplimo.
• Automatizirani sustav umjesto ručnog pjeskarenja za bitno poboljšanje učinkovitosti proizvodnje
• STADLER, weeeSwiss i Saubermacher obilježavaju pokretanje jednog od najnaprednijih pogona za sortiranje kućnih baterija u Europi
• Održivost u proizvodnji abrazivnih sredstava
SPAJANJE I TEHNOLOGIJE MATERIALA
Kolaborativni robot u industriji
Industrija zavarivanja se neprestano razvija i prilagođava novim tehnološkim rješenjima. Jedna od najnovijih inovacija na tom području su kolaborativni roboti za zavarivanje. Ti roboti omogućuju višu fleksibilnost, učinkovitost i sigurnost u procesima zavarivanja
• Euler je predstavio besplatni preglednik aditivno proizvedenih metalnih proizvoda u stvarnom vremenu
• Tvrtka BLT koristi aditivnu proizvodnju za izradu kućišta pametnog telefona OPPO N6
• Tvrtke Addiguru, Apex i Renishaw sklopile su partnerstvo za nadzor aditivne proizvodnje u stvarnom vremenu
ODRŽAVANJE I TEHNIČKA DIJAGNOSTIKA
Prepoznavanje unesenih grešaka u hidraulički sustav unaprijed
Pri izgradnji novog hidrauličkog sustava uvijek treba razmisliti o mogućim posljedicama pojedinih odluka. Govorit ćemo o smislenosti i potencijalnim problemima ako bojimo i ako ne bojimo hidraulički rezervoar iznutra. Uvijek je potrebno dobro razmisliti o tome je li smisleno i kada postaviti usisni filtar, koje cijevne instalacije koristiti, hoće li se koristiti vodno-uljni toplinski izmjenjivači ili će se koristiti zaporni kuglasti ventili na usisnom dijelu pumpe.
• Mala škola podmazivanja
• Novosti u području tehničke dijagnostike
• Metode čišćenja u proizvodnji
Aktualni kalendar događaja možete provjeriti na našoj internetskoj stranici: www.irt3000.si/hr/dogadzaji/