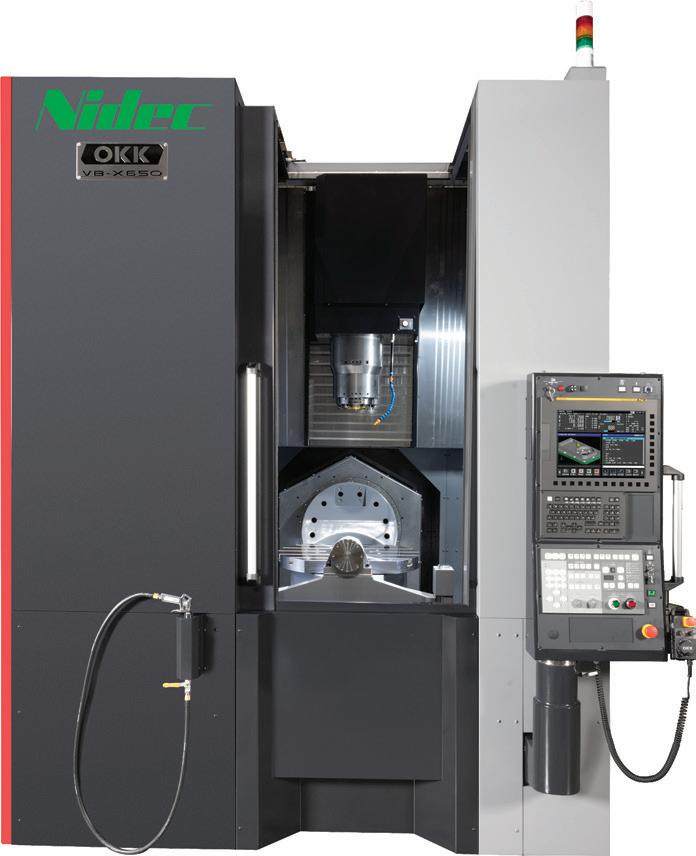

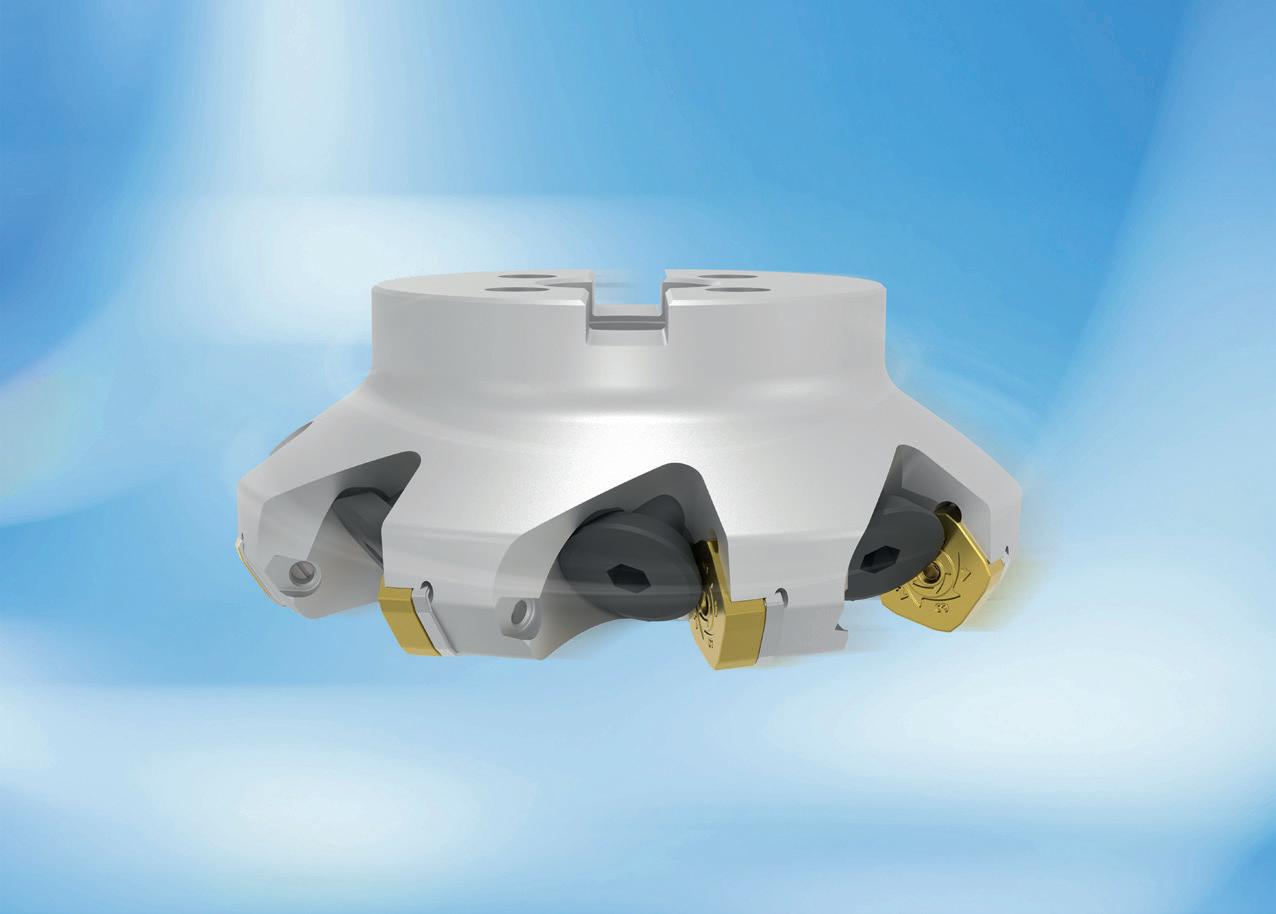
SISTEM ZA PLANO REZKANJE ZA POVEČANJE PRODUKTIVNOSTI IN OPTIMALNE REZULTATE OBDELAVE
■ Idealen za obdelavo navadnega, poboljšanega, nerjavnega in litega jekla
■ Omogoča velike globine rezkanja (do 9,5 mm)
■ Posebna podložna ploščica za zmanjšanje vibracij in zaščito sedeža ploščice
■ Ekonomičen in stroškovno učinkovit sistem z 10-imi rezalnimi robovi na ploščico
Predstavitev strokovnih prispevkov
Strokovna razstava I Aktualna okrogla miza
Podelitev priznanja TARAS
Dogodek je namenjen vsem, ki delujejo v industrijskem okolju ali za industrijo. Na forumu predstavljamo dosežke in novosti, inovativne rešitve, primere prenosa znanja in izkušenj ter njihove uporabe v industrijskem okolju, pri čemer je pozornost usmerjena tako na nove zamisli, zasnove in metode, kot tudi na tehnologije in orodja. Forum je tudi prostor, kjer osvetlimo resnično stanje v industriji, njene zahteve in potrebe. Posebna pozornost je namenjena uspešnim aplikativnim projektom raziskovalnih organizacij, inštitutov in univerz, izvedenih v industrijskem okolju, ter prenosu uporabnega znanja iz znanstveno-raziskovalnega okolja v industrijo.
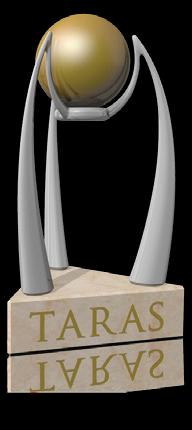
Priznanje TARAS za najuspešnejše sodelovanje znanstvenoraziskovalnega okolja in gospodarstva na področju inoviranja, razvoja in tehnologij.
Dodatne informacije: Industrijski forum IRT, Motnica 7 A, 1236 Trzin I tel.: +386 51 322 442 e-naslov: info@forum-irt.si I www.forum-irt.si I Organizator dogodka: PROFIDTP, d. o. o., Gradišče VI 4, 1291 Škofljica Organizacijski vodja dogodka: Darko Švetak, darko.svetak@forum-irt.si
Saj poznate rek, da se včasih ne ve, kdo pije in kdo plača. No, nekaj takega se zadnje mesece (če ne kar leta) dogaja slovenskemu gospodarstvu …
Včasih res ne vem, ali se iz preteklih lekcij v Sloveniji sploh česa naučimo. Kaj šele od lekcij drugih, ki so, mimogrede, precej cenejše kot delanje lastnih napak. O čem govorim? Politična negotovost in obdobja brez vlade s polnimi pooblastili (t. i. tehnične vlade) delujejo kot tiha zavora za nacionalno gospodarstvo. Čeprav so sodobni ekonomski sistemi v veliki meri avtonomni, odsotnost jasne politične smeri v državi, zlasti sedaj, ko se soočamo z globalnimi strukturnimi spremembami, prinaša številna zelo resna tveganja.
Gospodarska rast države, za Slovenijo je letos napovedana okoli 2,4 %, temelji na domači potrošnji in investicijah. Politična negotovost neposredno ogroža oba stebra. Investicijska zadržanost je v Sloveniji prisotna že zelo dolgo. Podjetja in tuji investitorji ob odsotnosti stabilne vlade odlašajo z dolgoročnimi naložbami, saj ne poznajo prihodnje davčne politike in pogojev na trgu dela. Tudi lepše slike,
sprememb oziroma prepotrebnih reform ni na vidiku. Ključni projekti, kot so reforma plačnega sistema v javnem sektorju, zdravstvena reforma in ukrepi za povečanje konkurenčnosti gospodarstva, se v času političnega brezvetrja ustavijo. To pa še povečuje negotovost glede javno-finančne stabilnosti.
Še najbolj me pri trenutnih političnih zdrahah jezi to, da Slovenija ne bo »pobrala denarja, ki leži po tleh«. Slovenija ima namreč do leta 2027 na voljo približno 3,2 milijarde evrov kohezijskih sredstev. A za njihovo učinkovito črpanje so potrebna ministrstva s polnimi pooblastili, ki sprejemajo uredbe in objavljajo razpise. Vsak mesec politične »blokade« pomeni zamudo pri projektih digitalnega in zelenega prehoda.
In čeprav smo »palček Evrope«, našo pasivnost opazijo drugi. Bonitetne agencije (S&P, Moody’s in drugi) pozorno spremljajo politično stabilnost držav. Politični
vakuum lahko vodi v znižanje obetov za bonitetno oceno, kar poveča obrestne mere na slovenske državne obveznice in s tem podraži servisiranje javnega dolga. Skratka, zadolževanje države postane precej dražje, podaljšajo se dobe odplačevanja. Neodločnost in slabe zapitke pa bomo na žalost (še dolgo) plačevali prav vsi delovno opravilni državljani.
Slovenija pospešeno izgublja svoj politični in gospodarski ugled v svetu. Politični vakuum seveda ne povzroči takojšnjega zloma gospodarstva, a zelo očitno povzroča postopno erozijo konkurenčnosti. Medtem ko sosednje države izvajajo ukrepe za privabljanje kapitala in talentov, Slovenija v času politične negotovosti zgolj približno »vzdržuje operativno stanje«, kar pa v globalnem tekmovanju dejansko pomeni nazadovanje. Prav zato držim pesti, da čim prej dobimo novo vlado, ki naj se hitro loti resnega dela. Govoričili, prerekali, zapili ter plesali s(m)o že preveč in predolgo.
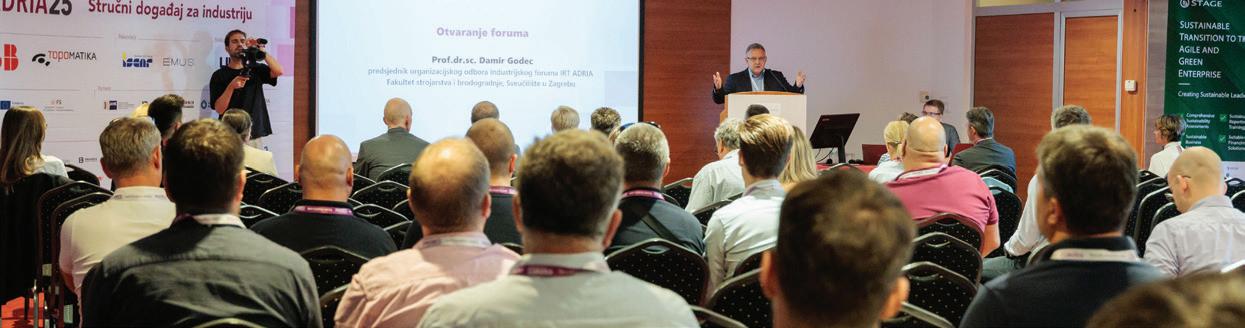
Industrijski forum IRT ADRIA je dvodnevni strokovni dogodek, ki ustvarja prostor za izmenjavo informacij, znanj, idej in pogledov na dosežke industrijske panoge. Industrijski forum ima v Sloveniji več kot 15 letno tradicijo, medtem ko se je dogodek na Hrvaškem uveljavil z letom 2025 in pokriva širše področje zahodnega Balkana.
Industrijski forum IRT ADRIA povezuje soustvarjalce industrijske panoge: industrijska podjetja z najrazličnejših področij, razvojno-raziskovalne organizacije in predstavnike akademske sfere. Dogodek bogati razstava visokotehnoloških podjetij, ki obiskovalcem foruma predstavljajo svoje najnovejše dosežke, napredne tehnologije, razvojne rešitve in inovacije.
Prvi dan dogodka je namenjen poslovnim vsebinam. Udeležence kot promotorka inženirskega poklica nagovori aktualna inženirka leta.
Drugi forumski dan potekajo strokovna predavanja v več tematskih sklopih, ki so tesno povezani z vsebinami, o katerih piše revija IRT3000 ADRIA. Osrednja pozornost je namenjena primerom uspešno rešenih konkretnih izzivov iz prakse.
• strokovni dogodek – 2 dni!
• predavanja, mreženje in izmenjava izkušenj
• več kot 20 strokovnih predavanj
• strokovnjake iz proizvodnih podjetij
• predstavnike razvojnih in raziskovalnih institucij
• akademike
• odločevalce iz industrije
• predstavnike branžnih združenj
• vodje proizvodnje
• raziskovalce in razvojnike
• študente in dijake
• vse, ki hočete biti v stiku z napredkom v svoji branži
8 • Utrip doma
8 Intervju z nominiranko Inženirka leta 2025Manca Krumpačnik: Plastika lahko postane surovina z novo priložnostjo
11 Ledinek Engineering z velikim projektom v Butanu
12 Študentska ekipa Edvard Rusjan Team zmagala na tekmovanju Design/Build/Fly 2026 v ZDA
13 SME EnterPRIZE: trajnost kot ključna konkurenčna prednost
14 Slovenski start-upi v Silicijevi dolini vzpostavili konkretne stike z investitorji
15 Zasebna 5G-omrežja za industrijska podjetja
18 Plemenite zlitine – zlati standard ali preteklost
20 • Iz regije
28 • Nekovine
28 TECOS v sodelovanju s podjetjem Haitian vzpostavil sodoben DEMO center za predelavo plastike
29 Aplikacija WiAssist podjetja WITTMANN zdaj tudi z modulom za plastificiranje
31 ENGEL – Chinaplas 2026 – manj materiala, manj izmeta, nižji stroški
37 BOY po uspešnem sejmu MECSPE 2026
39 WITTMANN na Plastpolu 2026: osredotočenost na večjo učinkovitost
40 Kontron eSystems z rešitvami WITTMANN
42 Električno prevodni polimeri
47 Arburg na sejmu FIP 2026 v Lyonu povezuje tehnologijo in potrebe kupcev
Študentska ekipa Edvard Rusjan Team zmagala na tekmovanju Design/Build/ Fly 2026 v ZDA
48 Novi centrirni obroči za natančno pritrjevanje orodij
50 Coperion na sejmu Chinaplas 2026 predstavlja učinkovite tehnologije za predelavo in recikliranje plastike
51 Termoplasta Lubmer in Mipelon ponujata učinkovito alternativo PTFE
52 Tederic na sejmu Chinaplas 2026 predstavil tehnološko moč in utrdil mednarodno prisotnost
54 • Orodjarstvo in strojegradnja
54 ROSA in SCHUNK dvigujeta proizvodnjo na naslednjo raven
56 Boehlerit zanesljiv partner za luščenje palic
58 Kdaj, kje in kako uporabiti 3D-tisk kovin
60 Montažne priprave: dragocena orodja za produktivnost in kakovost
62 Univerzalni stroji za brušenje za natančno obdelavo
64 Dodaten korak naprej
66 Nova partnerstva za naprednejše rešitve v robotski avtomatizaciji
68 Linija izdelkov Soft Touch: Maksimalno udobje, varen oprijem in izjemno oblikovanje
74 Okno v svet ali nevidna hrbtenica našega digitalnega sveta
75 Miniaturna kroglična vretena THOMSON LINEAR
76 FANUC M 710iD/70 postavlja nova merila v tovarniški avtomatizaciji
78 Modeliranje trdote selektivno lasersko taljenih vzorcev
prevodni polimeri
82 Portalni obdelovalni centri za obdelavo velikih komponent
86 VHM navojna frezala zagotavljajo dodano vrednost pri moderni CNC-obdelavi
88 Nova generacija rezkanja: MAPAL OptiMill-Uni-HPC postavlja standarde zanesljivosti
90 5-osna obdelava za visoko natančnost, hitrost in prilagodljivost
92 Kompaktna hidravlična vpenjala za omejene prostore pri obdelavi
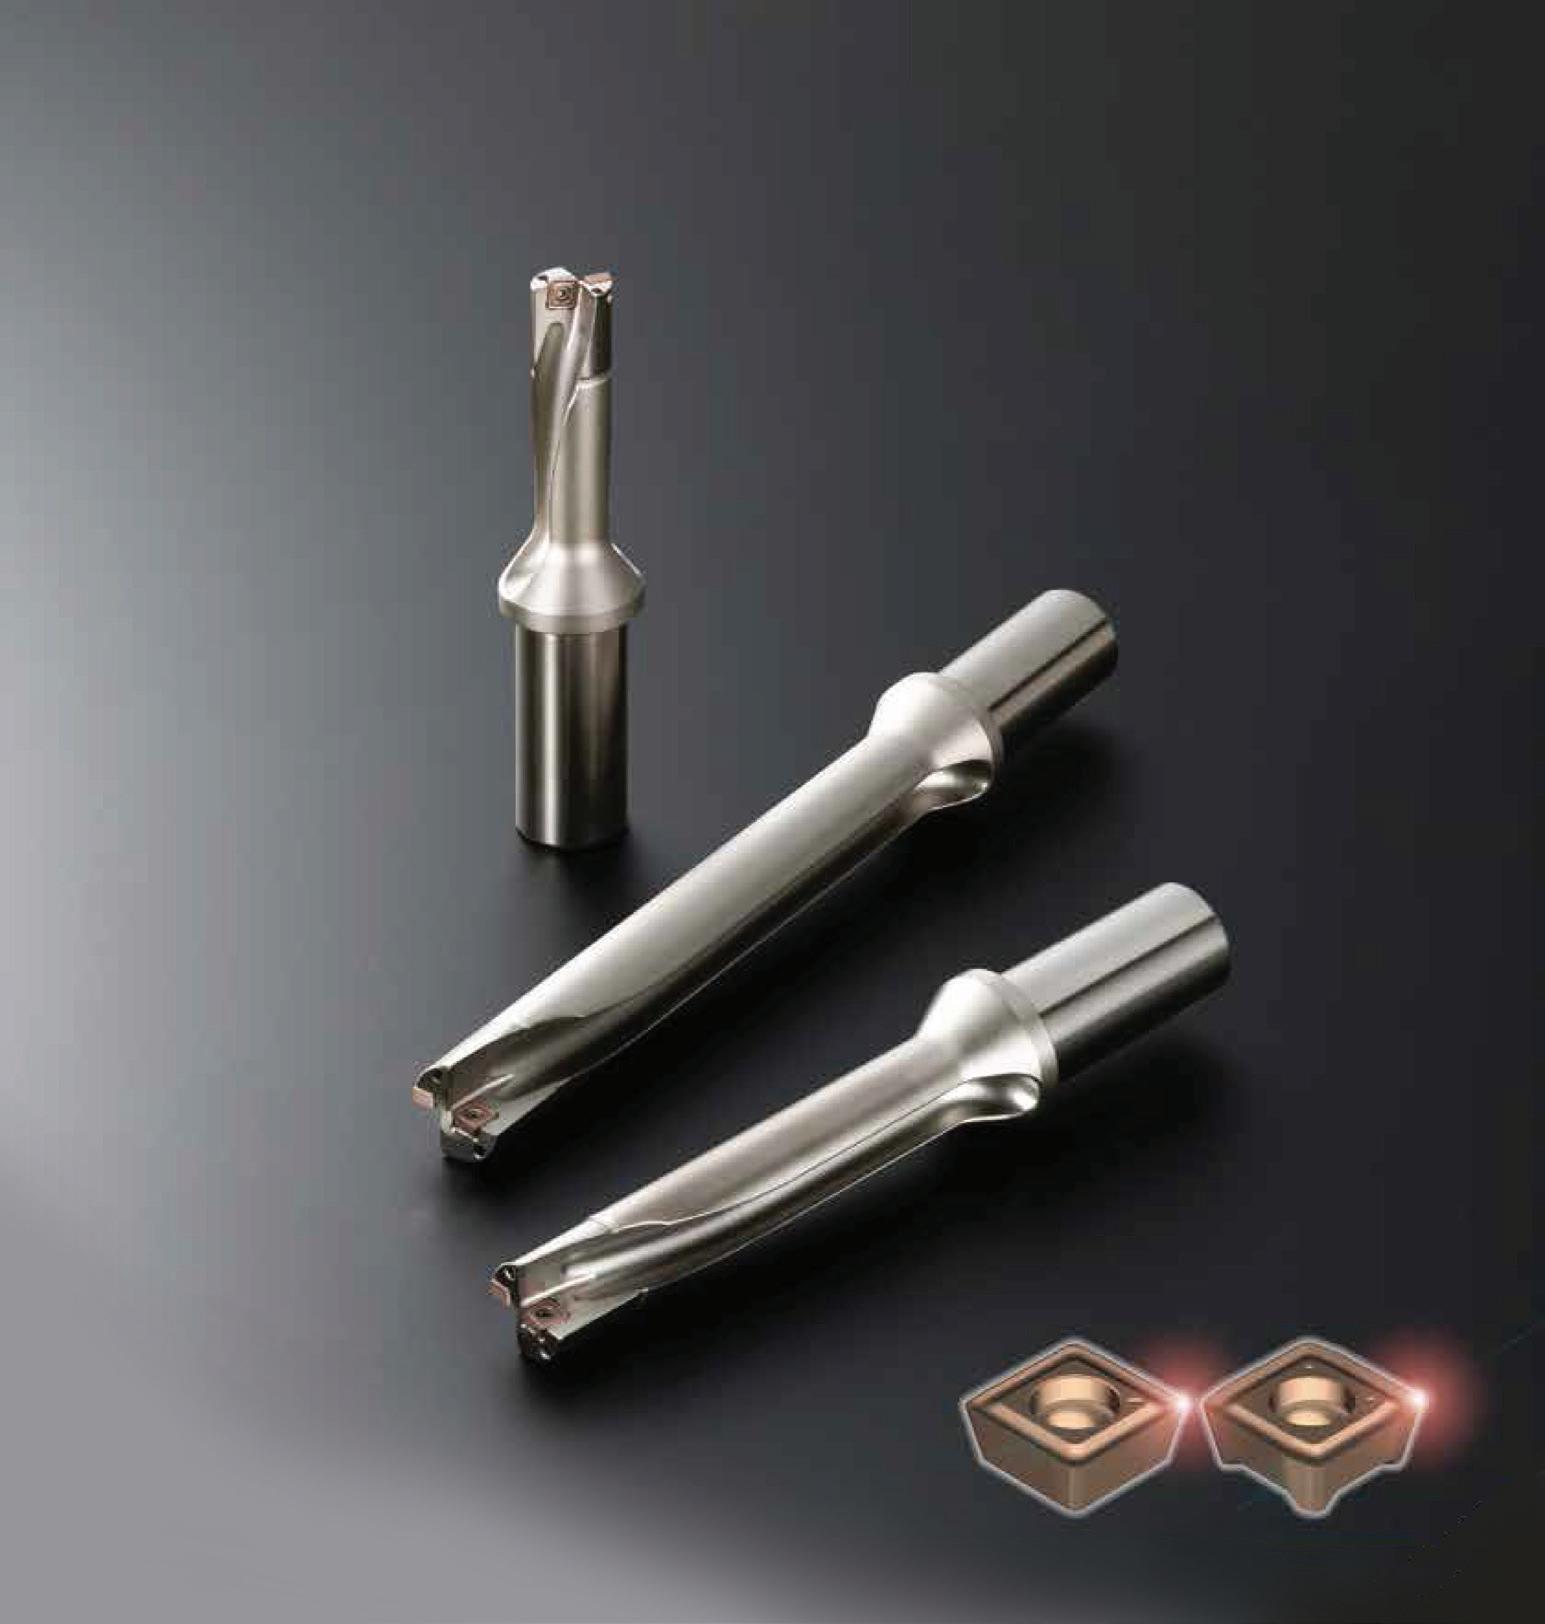
94 Svedri z izmenljivimi ploščicami GDX Sumitomo povečujejo produktivnost
98 EuroBLECH 2026 predstavlja cono inovacij, ki bo osvetlila prihodnost napredne proizvodnje
104 BIAX MB 30 E – zmogljiv vsestranski stroj za industrijsko obdelavo
106 • Napredne tehnologije
108 Ultrakompaktni 4K laserski profilni senzor za zahtevne industrijske meritve
110 Decentralizirane rešitve za kompaktne skladiščne sisteme podjetja Murrelektronik
112 Koliko časa v vašem podjetju izgubite zaradi neučinkovitega upravljanja inženirskih podatkov?
114 Kako zagotoviti obstojnost v zahtevnih industrijskih pogojih
116 3D-skeniranje, vizualni pregled in mehanska preskušanja
120 Ključni parametri, skrita tveganja in praktičen pristop k izbiri
124 ETH Zürich, evropski svetilnik prenosa znanj v industrijo
126 Začetek industrije 6.0
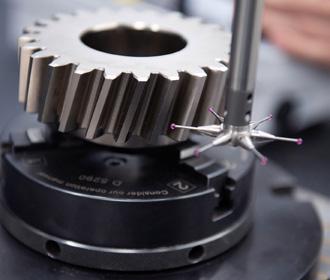
5-osna obdelava za visoko natančnost, hitrost in prilagodljivost
časa v vašem podjetju izgubite zaradi neučinkovitega upravljanja inženirskih podatkov?
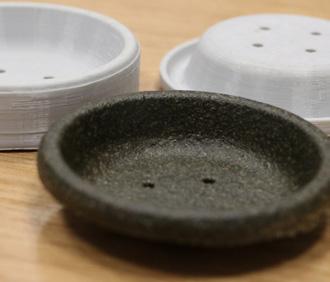
Lonček za vzgojo rastlin s hidroponiko iz odpadnega polipropilena v kombinaciji z odpadnimi kokosovimi vlakni
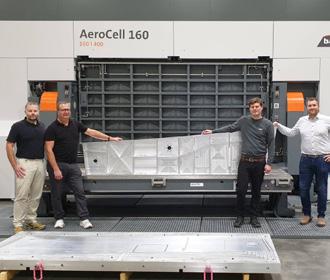
strateških letalskih komponent
• Intervju: Manca Kru M pačn IK
Intrvju vodIL: Miran Varga
Križ
Andrej
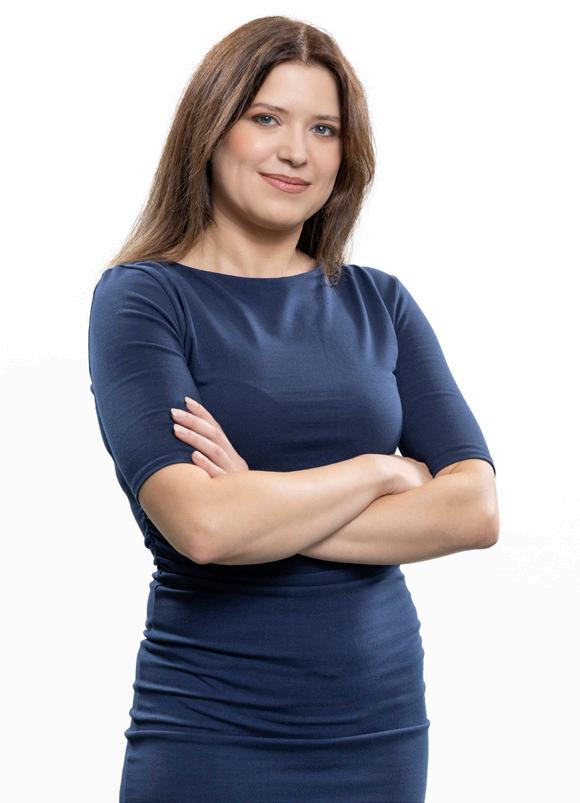
Inženirski začetki so pogosto zelo različni – kaj je v vas vžgalo iskrico za inženirski poklic?
Moja pot v inženirstvo ni bila povsem samoumevna. Sprva sem mislila, da sem bolj družboslovno usmerjena, potem pa sem ugotovila, da me v resnici vodi radovednost – želja razumeti, zakaj se nekaj zgodi, kakšne so posledice in kako lahko stvari izboljšamo. Pri polimerih me je najbolj pritegnilo to, da gre za zelo uporabno področje. Znanje ni samo teoretično, ampak ga lahko neposredno prenesemo v prakso. Še posebej me zanima, kako lahko materiale znova uporabimo, jih izboljšamo in vključimo v nove izdelke.
Kako ste doživeli nominacijo za Inženirko leta in sam dogodek?
Manca Krumpačnik, diplomirana inženirka tehnologije polimerov iz Črne na Koroškem, je najbolj aktivna na področjih reciklaže in razvoja materialov. Njeno delo povezuje laboratorij, proizvodnjo, razvoj, kupce in trajnostne cilje podjetja Plastika Skaza, v katerem je zaposlena.
Nominacija mi je pomenila veliko. Doživela sem jo kot potrditev, da sem na pravi poti, hkrati pa kot dodatno motivacijo za naprej. Lepo je, da stroka tvoje delo prepozna kot zanimivo in pomembno. Dogodek sem doživela zelo pozitivno. Pomembno je, da so predstavljene različne zgodbe žensk v inženirstvu, saj to pokaže, da tehnični poklici niso enolični. Inženirstvo ni samo delo s stroji ali številkami, ampak vključuje ustvarjalnost, reševanje problemov, sodelovanje z ljudmi in iskanje konkretnih rešitev. Izbor Inženirka leta se mi zdi pomemben tudi zato, ker mladim, predvsem dekletom, pokaže, da je v tehniki prostor za različne osebnosti, talente in poti.
Delate v podjetju Plastika Skaza, ki je znano po kompleksnih projektih. Kako poteka pot novega izdelka od prvega sestanka z naročnikom do trenutka, ko prvi kosi zapustijo brizgalni stroj?
Proces se običajno začne z uvodnim sestankom z naročnikom, na katerem se definirajo osnovne zahteve izdelka: funkcionalnost in namen uporabe, pričakovane letne količine, izbran oziroma želen material, tolerančne zahteve ter postopki kontrole kakovosti. Že v tej fazi je pomembno, da čim bolj natančno razumemo, kaj naročnik od izdelka pričakuje in kakšne pogoje bo moral izdelek izpolnjevati v praksi. Nato sledi faza razvoja koncepta in konstrukcije izdelka, kjer se preverja tudi primernost dizajna za brizganje plastike. Pri tem se preverjajo debeline
sten, geometrija, možnosti polnjenja orodja, estetske zahteve in morebitne tehnične omejitve. Po potrditvi končnega 3D-modela se pripravi še konstrukcija orodja, nato pa orodjarna izdela orodje za brizganje izdelka. Ko je orodje izdelano, sledijo prve testne serije oziroma tako imenovana T0/T1-vzorčenja. Takrat se preverjajo kakovost izdelka, dimenzijska ustreznost, videz, funkcionalnost in stabilnost procesa. Pogosto so v tej fazi potrebne še manjše korekcije orodja, izdelka ali procesnih parametrov. Ko so vsi kriteriji potrjeni, se projekt preda v serijsko proizvodnjo.
Kje se v vaši branži najpogosteje »zalomi« pri prenosu teoretičnih načrtov v prakso in kako te tehnične izzive rešujete?
Pri brizganih izdelkih se najpogosteje zalomi pri tem, da je izdelek v teoriji oziroma na 3D-modelu oblikovno zelo dovršen, ni pa nujno optimalen za tehnologijo brizganja. To se lahko pokaže pri neustreznih debelinah sten, zahtevnih geometrijah, ostrih prehodih, vidnih spojnih linijah, deformacijah ali previsokih estetskih zahtevah, ki jih je v serijski proizvodnji težko ponovljivo dosegati. Velik izziv je tudi razlika med pričakovanji naročnika in realnimi omejitvami materiala ali procesa. Določen material ima lahko odlične lastnosti na papirju, v konkretnem izdelku pa se zaradi geometrije, obremenitev ali procesnih pogojev obnaša drugače, kot je bilo pričakovano.
Zato je ključna zgodnja vključitev vseh strokovnih služb – razvoja, proizvodnje, tehnologije, kakovosti, orodjarne, laboratorija in po potrebi tudi dobaviteljev materiala.
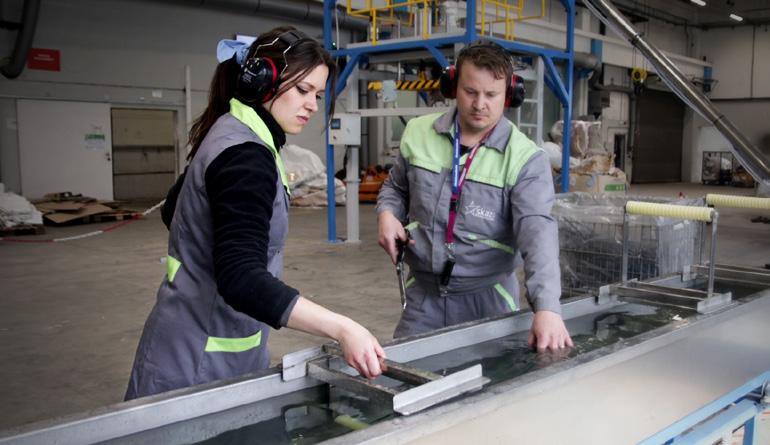
Veliko težav rešujemo z dobrim sodelovanjem, simulacijami brizganja, izdelavo prototipov, testnimi vzorčenji, laboratorijskimi analizami in postopnim prilagajanjem receptur oziroma procesnih parametrov. Pomembno je, da morebitne napake odkrijemo čim prej in da proces nastavimo tako, da je ponovljiv, stabilen in primeren za serijsko proizvodnjo.
Vi pa ste strokovnjakinja za kompavndiranje …
Drži. Pri kompavndiranju se izzivi pogosto pojavijo že pri vhodnem materialu. Zelo pomembna je čistost materialnega toka, še posebej kadar delamo z reciklati, saj lahko nečistoče, vlaga ali prisotnost različnih tipov polimerov močno vplivajo na končne lastnosti materiala. Pomembno je tudi pravilno doziranje dodatkov, na primer polnil, barvil, stabilizatorjev ali kompatibilizatorjev, saj lahko že manjša odstopanja vplivajo na mehanske lastnosti, barvo, vonj, viskoznost ali predelovalnost materiala.
Velik izziv pri kompavndiranju so procesni parametri, kot so temperaturni profil, obrati polžev, tlak, hitrost doziranja in hlajenje granulata. Če so temperature previsoke, lahko pride do degradacije materiala, če so prenizke, pa se dodatki ali različne komponente ne dispergirajo dovolj dobro. Tudi obrati polžev morajo biti pravilno nastavljeni: potrebujemo dovolj striga za dobro mešanje, hkrati pa materiala ne smemo preveč termično ali mehansko obremeniti.
Plastika Skaza je pionir na področju uporabe reciklirane plastike. Kakšne so specifike brizganja izdelkov iz recikliranih materialov v primerjavi s primarnimi polimeri?
Reciklirani materiali imajo običajno nekoliko manj ponovljive lastnosti kot primarni polimeri. Pri njih lahko prihaja do večjih odstopanj v viskoznosti, mehanskih
lastnostih, barvnem odtenku, vonju ali vsebnosti nečistoč. Zato je pri brizganju reciklatov potrebno bistveno več nadzora nad kakovostjo vhodnega materiala in procesnimi parametri.
Uporaba reciklatov je velikokrat omejena tudi zaradi njihovih tehničnih lastnosti ali dobavljivosti. Pri nekaterih aplikacijah, na primer v elektroindustriji, mora material dosegati zelo specifične zahteve, kot so ognjevarnost, dimenzijska stabilnost ali določene mehanske lastnosti. Pri reciklatih je zato pomembno preveriti, ali lahko te zahteve res zanesljivo dosegamo.
Pomembna je tudi razlika med PIR- in PCR-reciklati. PIR označuje material, ki nastane kot industrijski ostanek v proizvodnem procesu, na primer dolivki, zagonski kosi ali tehnološki višek materiala. Tak material je običajno bolj čist, sledljiv in po lastnostih bolj ponovljiv. PCR pa označuje material, ki je bil že uporabljen pri končnem uporabniku, nato zbran, sortiran, očiščen in znova predelan. PCR je z vidika krožnega gospodarstva zelo pomemben, vendar je lahko zaradi različnega izvora bolj variabilen in zahteva še več kontrole.
Je zato morebiti potrebna posebna prilagoditev orodij ali strojev?
Sodobni brizgalni stroji večinoma omogočajo predelavo recikliranih materialov brez večjih težav, je pa pomembna ustrezna nastavitev procesa. Pogosto je treba optimizirati temperaturni profil, hitrost in tlak brizganja, naknadni tlak, hlajenje in sušenje materiala, če je to potrebno. Pri zahtevnejših aplikacijah so potrebne dodatne optimizacije, predvsem zaradi zagotavljanja ponovljivosti, stabilne kakovosti in ustreznega videza izdelkov. Orodij praviloma ni treba posebej prilagajati samo zato, ker gre za reciklat, lahko pa se pri konkretnih materialih pokaže potreba po manjših optimizacijah zaradi drugačnega tečenja, krčenja ali obnašanja materiala.
Kako v vaših projektih udejanjate načelo oblikovanja za recikliranje? Je težko prepričati naročnike, da izberejo okolju prijaznejše materiale, če to vpliva na estetiko ali ceno?
Načelo Design for Recycling poskušamo vključiti že v zgodnji fazi razvoja izdelka, predvsem kadar govorimo o izdelkih, ki jih razvijamo in tržimo pod lastno blagovno znamko. To pomeni, da že pri zasnovi razmišljamo o tem, kaj se bo z izdelkom zgodilo po koncu njegove življenjske dobe. Osnovno načelo je, da je izdelek, če je le mogoče, zasnovan iz enega materiala. S tem se izognemo nepotrebnim kombinacijam različnih vrst plastike ali kombinacijam plastike in kovine, ki lahko pozneje otežijo recikliranje. Pomembno je tudi, da so posamezni sestavni deli zasnovani tako, da jih je mogoče čim lažje ločiti, če je izdelek sestavljen iz več komponent.
Pri naročnikih je odločitev pogosto kompromis med trajnostjo, estetiko, funkcionalnostjo in stroškom. Reciklirani materiali lahko v določenih primerih nekoliko odstopajo v videzu, barvni ponovljivosti ali ceni, zato je pomembno, da naročniku predstavimo širšo sliko. Ne gre samo za okoljski vidik, ampak tudi za dolgoročne prednosti, prihodnje zakonodajne zahteve, pričakovanja trga in odgovornost blagovne znamke.
Ni vedno enostavno, vendar opažamo, da je danes vedno več podjetij pripravljenih sprejeti določene kompromise, če to pomeni bolj trajnosten izdelek. Ključno je, da se naročniku ne ponudi samo »bolj zelena« možnost, ampak tehnično premišljena rešitev, ki je izvedljiva, kakovostna in primerna za serijsko proizvodnjo.
Industrija plastike je bila dolgo razumljena kot »umazana«. Vi jo predstavljate kot moderno, čisto in trajnostno. Kako vidite svojo vlogo pri spreminjanju javnega mnenja o tej panogi?
Menim, da je zelo pomembno, da o plastiki govorimo realno. Plastika sama po sebi ni slaba, problem je predvsem v tem, kako jo zasnujemo, uporabljamo in kako z njo ravnamo po uporabi. Če je izdelek razvit premišljeno, če material pravilno ločujemo in ga
znamo vrniti v reciklažni tok, lahko plastika postane surovina z novo priložnostjo. Svojo vlogo vidim v tem, da pokažem, da je industrija plastike lahko razvojna, tehnološko napredna in odgovorna. V ozadju niso samo stroji in proizvodnja, ampak tudi ljudje, znanje, raziskovanje, testiranja, optimizacije in iskanje rešitev, ki zmanjšujejo vpliv na okolje. Pomembno se mi zdi, da javnosti pokažemo tudi ta del zgodbe. Plastika je pogosto videna zgolj kot odpadek, premalo pa se govori o tem, kako pomembno je pravilno načrtovanje izdelkov, recikliranje, ponovna uporaba materialov in razvoj krožnih rešitev.
Kateri je bil do zdaj vaš najljubši projekt in zakaj? Ali obstaja izdelek, za katerega si želite, da bi ga nekoč v prihodnosti razvili prav vi?
Najbolj sem ponosna na sodelovanje pri uvajanju novega procesa v podjetju in postavljanju njegovih temeljev. Pri tem imam vpogled v celotno sliko: od izbire materialov in dobaviteljev do testov, parametrov, analiz, tehnične podpore kupcem in tudi oblikovanja cene. Prav ta širina mi je najbolj zanimiva, saj spremljam, kako se ideja postopoma spremeni v realen, uporaben material ali izdelek. Všeč mi je, da pri takšnih projektih ni dovolj samo teoretično znanje, ampak mora inženir razumeti tudi proizvodnjo, kakovost, dobavljivost materialov, pričakovanja kupcev in ekonomski vidik.
V prihodnosti bi si želela sodelovati pri razvoju izdelka, ki bi imel res velik delež recikliranega materiala, hkrati pa bi bil tehnično zahteven, kakovosten in uporaben v vsakdanjem življenju. Tak izdelek bi bil zame dokaz, da lahko trajnost in funkcionalnost hodita z roko v roki.
Nominiranke za Inženirko leta imajo pogosto tudi skrb za inženirski pomladek. Kaj bi svetovali dijakinji, ki ima rada naravoslovje, a se boji, da je delo v industriji preveč togo ali monotono?
Rekla bi ji, naj si dovoli raziskovati in naj ne dvomi prehitro o sebi. Tehnični poklici so veliko bolj raznoliki, kot si jih pogosto predstavljamo. Delo v industriji ni nujno monotono, lahko je zelo dinamično, ustvarjalno in povezovalno. Nekdo se lahko najde v laboratoriju, nekdo v proizvodnji, nekdo v razvoju, nekdo v delu s kupci ali dobavitelji, nekdo v vodenju projektov. Možnosti je res veliko. Pomembno je, da ugotoviš, kaj te zanima, in si dovoliš preizkusiti različna področja. Če dekle privlačita naravoslovje in tehnika, naj poskusi. Tudi če na začetku ni povsem prepričana, to še ne pomeni, da neko področje ni zanjo. Vsaka ovira te nekaj nauči, vztrajnost in radovednost pa lahko odpreta vrata priložnostim, o katerih na začetku niti ne razmišljaš.
Morebiti veste, kaj bi počeli v življenju, če ne bi bili inženirka?
Ker me zanimajo ljudje, izzivi in iskanje rešitev, bi verjetno tudi sicer izbrala delo, pri katerem bi lahko nekaj izboljševala in povezovala različna področja. Morda bi bila bližje družboslovju, delu s socialno ogroženimi skupinami ali pa bi bila, čisto iskreno, mogoče celo pasja frizerka. Danes pa vidim, da sem prav v inženirstvu našla kombinacijo, ki mi ustreza: raziskovanje, praktično reševanje problemov, sodelovanje z ljudmi in občutek, da lahko z delom prispevam k bolj odgovorni prihodnosti. Pri svojem delu mi je všeč prav to, da ni enolično in da se lahko ves čas učim.
Podjetje Ledinek Engineering, vodilni proizvajalec visokozmogljivih skobeljnih strojev in celovitih proizvodnih linij za inženirski konstrukcijski les, uspešno uresničuje projekt izdelave, montaže in zagona linije za proizvodnjo lepljenih nosilcev v Kraljevini Butan. V okviru 6-milijonskega projekta se je že začela odprema opreme, kar predstavlja pomemben mejnik za podjetje. Gre namreč za prvo linijo podjetja Ledinek v tem delu Azije in hkrati prvo tovrstno postavitev v himalajski regiji.
S tem projektom se Ledinek vključuje v ambiciozen razvoj novega mesta Gelephu Mindfulness City (GMC), ki nastaja pod pokroviteljstvom butanskega kralja. Gre za enega izmed ključnih razvojnih projektov države, usmerjenega v trajnostni gospodarski razvoj, ki združuje tradicionalne vrednote z inovacijami.
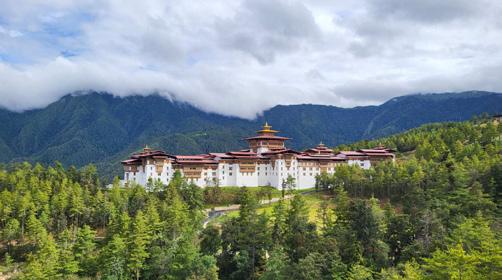
Gre zA prvO ledINeKOvO lINIJO v teM delU AzIJe IN hKrAtI prvO tOvrstNO pOstAvItev v hIMAlAJsKI reGIJI
Projekt se je začel razvijati skozi mednarodno sodelovanje, pri čemer je imel pomembno vlogo tudi stik z lokalnimi predstavniki in Royal Project Office. Pogovori so potekali neposredno s predstavniki dvora,
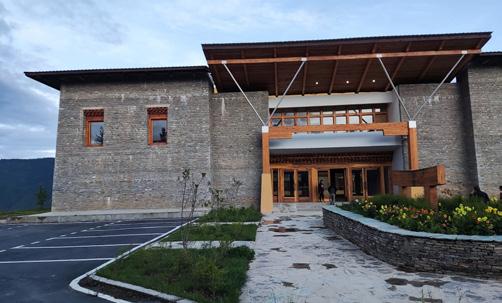
GelephU MINdfUlNess CIty Je zAsNOvAN KOt NOvO GOspOdArsKO sredIšče JUžNe AzIJe, KI teMelJI NA trAJNOstI, spOštOvANJU NArAve IN drUžbeNI blAGINJI
kar potrjuje strateški pomen investicije za državo. »V okviru projekta bomo dobavili celovito linijo za proizvodnjo lepljenih nosilcev, ki vključuje razkladanje, merjenje vlage in e-modul, ročno markirno postajo, X-Cutt, Eurozink Compact 800, Europlan 300 4V-S120, stiskalnico za lepljene nosilce ter Hyperpress dolžine 25 metrov. Del dobave je tudi skobeljni stroj Superles 2300 4V za obdelavo ravnih in ukrivljenih nosilcev. Tehnologija bo omogočila učinkovito predelavo lokalnih vrst iglavcev in optimalno izrabo naravnih virov, s katerimi razpolaga Butan,« je o projektu povedal Anton Roškar, območni vodja prodaje na azijskih trgih v podjetju Ledinek Engineering. Gelephu Mindfulness City je zasnovan kot novo gospodarsko središče južne Azije, ki temelji na trajnosti, spoštovanju narave in družbeni blaginji. Med ključnimi področji razvoja so zdravje in dobro počutje, izobraževanje, gozdarstvo, zelene tehnologije in turizem. Les kot naravni vir ima pri tem posebno vlogo, zato je uvedba napredne lesnopredelovalne tehnologije strateškega pomena za nadaljnji razvoj države.
»Projekt v Butanu tako ne predstavlja le »izvoza« tehnologije, temveč tudi prenos znanja in dolgoročno partnerstvo, ki temelji na zaupanju, sodelovanju in skupni viziji trajnostne prihodnosti,« je sklenil Anton Roškar.
www.ledinek.com
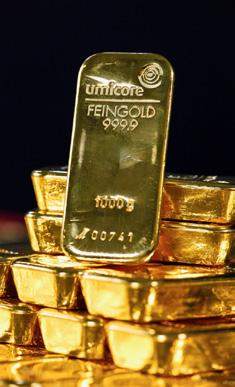
Podjetja se danes vse bolj zavedajo, da sta motivacija in zadrževanje zaposlenih ključna za dolgoročni uspeh, zato iščejo inovativne načine nagrajevanja. Eden izmed takšnih pristopov je nagrajevanje s plemenitimi kovinami, kot sta zlato in srebro, kar omogoča tudi slovenska zakonodaja. Takšne nagrade imajo poleg simbolne vrednosti tudi finančno težo, saj ohranjajo kupno moč, ščitijo pred inflacijo in zaposlenim zagotavljajo dodatno varnost za prihodnost. Raziskave kažejo, da zaposleni takšno obliko nagrajevanja dojemajo kot bolj trajno in prestižno, kar krepi njihovo pripadnost podjetju.
»Naša vizija je podjetjem omogočiti preudarno obliko nagrajevanja, ki ne samo motivira zaposlene, ampak jim tudi dolgoročno zagotavlja dodatno finančno varnost in jih za nameček uči finančne pismenosti,« poudarja Peter Slapšak, direktor podjetja Elementum. Po njihovi raziskavi je kar 90 % sodelujočih zaposlenih naklonjenih nagradi v plemenitih kovinah.
Poleg motivacijskega učinka ima tak model tudi pomembne poslovne prednosti, saj omogoča davčno optimizacijo in večjo učinkovitost stroškov za delodajalca. Plemenite kovine kot del nagrade lahko povečajo neto vrednost za zaposlenega, hkrati pa prispevajo k večji finančni pismenosti in dolgoročni stabilnosti. Kot poudarjajo v podjetju Elementum, takšen pristop združuje takojšnjo nagrado z dolgoročno vrednostjo ter predstavlja sodobno alternativo klasičnim denarnim bonusom, ki pogosto hitro izgubijo svojo vrednost.
www.elementum.si
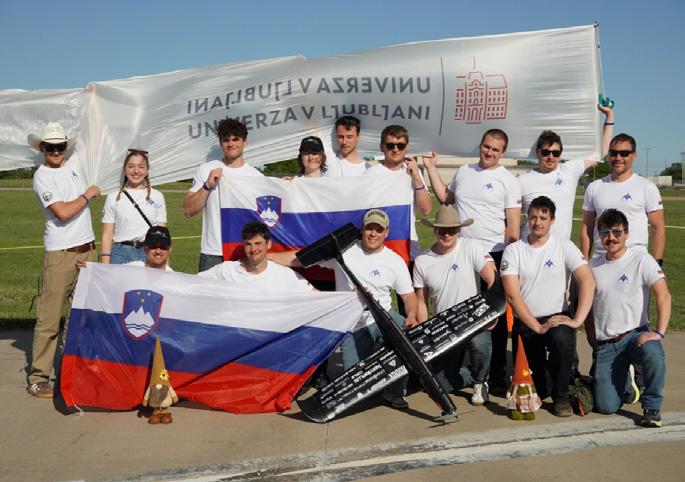
Tekmovanje, ki je med 16. in 19. aprilom potekalo v Wichiti (Kansas, ZDA) pod okriljem Ameriškega inštituta za aeronavtiko in astronavtiko (AIAA), velja za eno izmed najuglednejših in tehnično najzahtevnejših študentskih tekmovanj na področju letalstva. Vsako leto ekipe razvijejo povsem novo letalo – od prve ideje do končne izvedbe –, pri čemer so ključni inovativnost, tehnična dovršenost in zanesljivo delovanje v praksi.
Letalo Brvinc, radijsko vodeno brezpilotno letalo, je bilo razvito posebej za letošnjo nalogo Banner Towing Bush Plane, ki združuje prevoz tovora in vleko zastave. Projekt je zahteval natančno usklajevanje večnamenskosti, robustnosti in prilagodljivosti, hkrati pa tudi premišljeno logistiko – letalo je moralo biti dovolj kompaktno za transport čez ocean.
Razvoj je v celoti potekal znotraj ekipe –od idejne zasnove in CAD-modeliranja do izdelave, testiranj in optimizacije. Poseben izziv so predstavljali mehanski sistemi ter zasnova zastave, ki je morala zagotavljati stabilno delovanje tudi v zahtevnih vremenskih razmerah.
Ekipa si je z odličnim tehničnim poročilom zagotovila visoko izhodišče in drugo mesto na startni listi. Tekmovanje so odprli z uspešno izvedbo statične naloge, katere čas so v zaključku tekmovanja izboljšali na izjemnih 6,6 sekunde. Letalne misije so
potekale v zahtevnih razmerah – močan veter, nevihte in celo nevarnost tornadov so večkrat prekinili tekmovanje. Kljub temu je ekipa vse naloge izvedla zanesljivo: od testnega leta brez tovora do zahtevne misije s prevozom tovora in potnikov ter zaključne, najbolj spektakularne naloge z vleko zastave. Z dosledno izvedbo in stabilnimi poleti so prevzeli vodstvo, ki ga v napetem zaključku ni uspelo preseči nobeni drugi ekipi.
Za uspehom stoji več kot 30 študentk in študentov, ki so v projekt vložili mesece dela, številne testne ure in veliko mero predanosti. Ekipo sestavljajo študenti več članic Univerze v Ljubljani – Fakultete za strojništvo, Fakultete za elektrotehniko, Fakultete za računalništvo in informatiko, Fakultete za kemijo in kemijsko tehnologijo, Biotehniške fakultete ter Fakultete za družbene vede –, kar projektu daje izrazito multidisciplinarno prednost.
»Vesel sem, da smo projekt uspešno pripeljali do konca. Izjemno sem hvaležen vsem članom ekipe, ki so v zadnjih mesecih svoj čas in trud namenili zasnovi in izdelavi letala. Na tekmovanju smo delovali zelo povezano, kar so opazili tudi drugi. Zmaga na tekmovanju DBF poplača ves vložen trud in potrjuje, da smo na pravi poti,« je povedal Jakob Erhartič, vodja ekipe DBF.
Mentor ekipe, viš. pred. dr. Igor Petrovič, je dodal: »Ključno razliko je predstavljala
Študentska ekipa Edvard Rusjan
Team s Fakultete za strojništvo
Univerze v Ljubljani je z letalom Brvinc na mednarodnem tekmovanju Design/Build/Fly
2026 v ZDA osvojila prvo mesto v konkurenci 98 univerzitetnih ekip z vsega sveta. Večmesečno intenzivno delo, znanje in vztrajnost so ekipo pripeljali na sam vrh enega izmed najzahtevnejših študentskih letalskih tekmovanj.
visoka motiviranost ekipe ter uspešen prenos znanja in izkušenj iz preteklih let. Pomembno vlogo je imela tudi dobra organizacija dela in izjemno veliko število prostovoljnih ur, ki so jih študenti vložili v projekt.«
»Takšni trenutki so za našo fakulteto vedno posebno zadovoljstvo, saj potrjujejo našo usmeritev, da želimo študentom ponuditi več kot zgolj teoretično znanje. Ko vidimo, kako študenti znanje, pridobljeno med študijem, z veliko lastne pobude, dela in odgovornosti razvijejo v nekaj tako konkretnega in uspešnega, vemo, zakaj je tak način dela smiseln. Uspeh ekipe v ZDA je lep dokaz, da povezava med študijem, mentorstvom in prakso res živi – in daje rezultate,« je ob tem poudaril dekan Fakultete za strojništvo UL, prof. dr. Jernej Klemenc.
Zmaga na tekmovanju Design/Build/Fly 2026 ni zgolj tekmovalni dosežek, temveč jasna potrditev, da lahko slovenski študenti z znanjem, vztrajnostjo in pravo podporo enakovredno konkurirajo najboljšim univerzam sveta – in jih tudi premagajo. Projekt hkrati predstavlja dragoceno učno okolje, v katerem študenti razvijajo tehnične kompetence, timsko delo in sposobnost reševanja kompleksnih izzivov v realnem okolju.
https://www.fs.uni-lj.si/
Trajnostnost ni več zgolj odziv na zunanje pritiske, temveč je za evropska mala in srednja podjetja (MSP) vse pomembnejši način za obvladovanje tveganj, grajenje odpornosti in oblikovanje dolgoročne konkurenčne strategije. Več kot 40 % MSP-jev kljub gospodarski nestabilnosti, zapleteni zakonodaji in naraščajočim vplivom podnebnih sprememb še naprej vključuje trajnostnost v svoje poslovno odločanje. Kar 68 % teh podjetij pa jo celo prepoznava kot konkurenčno prednost.
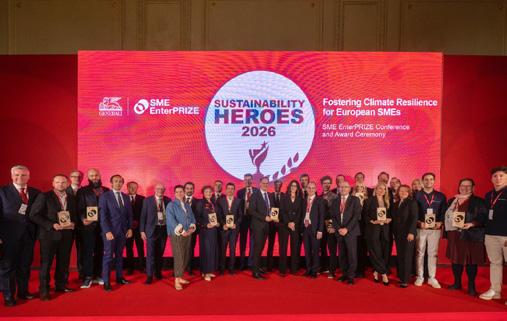
5. edicija pobude SME EnterPRIZE v Bruslju je obenem izpostavila odličnost uresničevanja trajnostnih pristopov v praksi: predstavilo se je 11 Junakov trajnosti – zmagovalcev natečaja SME EnterPRIZE v 11 evropskih državah, ki so v prejšnjem letu najbolj izstopali med 8.500 sodelujočimi MSP-ji po vsej Evropi in dokazali, da trajnostnost lahko pretvorijo v merljiv vpliv in dolgoročno vrednost. Med njimi je bilo tudi slovensko podjetje 5 Start (Pohorje Village Wellbeing Resort). Izbor je potekal v sodelovanju s strokovnim svetovalnim odborom, ki je ocenjeval družbene in okoljske učinke ter inovativnost trajnostnih praks.
»Prejeti priznanje Junak trajnosti v Bruslju je za nas velika čast in hkrati potrditev, da lahko tudi majhna podjetja ustvarjajo velike pozitivne spremembe. Dogodek nam je dal dodatno motivacijo, da še naprej razvijamo naše projekte in skozi Pohorje Village Wellbeing Resort povezujemo trajnostnost, ljudi in naravo v zgodbo prihodnosti,« je o udeležbi na slovesnem dogodku povedala Natalija Ilešić iz podjetja 5 Start.
Izteka se rok za prijave za SME EnterPrIZE 2026
Mala in srednje velika podjetja lahko svoja trajnostna prizadevanja in poslovne prakse prijavijo še do 3. junija. V Sloveniji sicer natečaj poteka četrto leto zapored, podjetja pa lahko tokrat sodelujejo v dveh spremenjenih kategorijah (glede na velikost podjetij) in se potegujejo za dve dodatni nagradi. Podjetja, ki so trajnostnost že vključila v svoje poslovanje, vse bolj prepoznavajo njene konkretne koristi. Kar 68 % (+18 odstotnih točk od leta 2022) jih trajnostnost vidi kot konkurenčno prednost, hkrati pa opažajo tudi boljše pogoje financiranja in zavarovanja, kar potrjuje, da trajnostni pristopi prinašajo merljive finančne učinke.
www.sme-enterprize.com
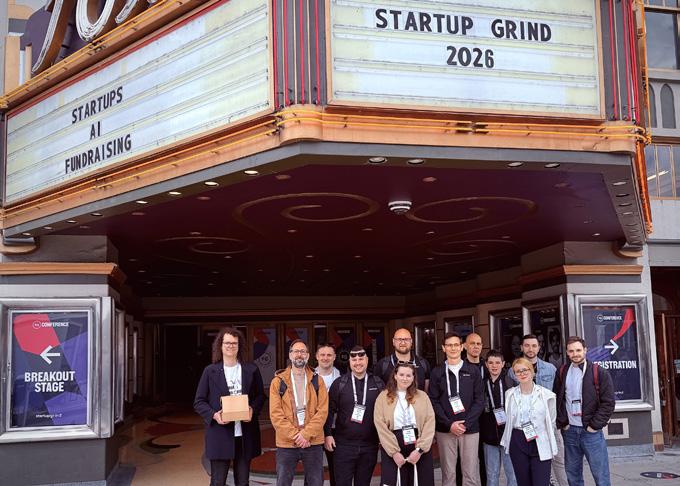
Slovensko delegacijo so sestavljala podjetja Paradigma Technologies, Tofant, Workflow AI, OneQlue in CU Global Inc., ki delujejo na področjih umetne inteligence, fintecha, podatkovne analitike in zdravstvenih tehnologij. Na dogodku so izvedla številna ciljno usmerjena srečanja z mednarodnimi investitorji, med drugim s predstavniki skladov Catalyst-X Ventures, M12, Hustle Fund, Mercurius Media Capital, Flash Capital in Wild Tree Ventures.
Udeležba v Silicijevi dolini za slovenske start-upe pomeni neposreden dostop do enega izmed najbolj konkurenčnih investicijskih okolij na svetu, v katerem se oblikujejo ključne priložnosti za rast in financiranje.
Nina Leskovec iz Silicon Gardens, ki ima zastopništvo v Silicijevi dolini, ob tem poudarja: »Ko si enkrat na ameriškem trgu, hitro vidiš, kako pomembna je prisotnost na terenu. Večina ključnih povezav se zgodi skozi osebna srečanja, priporočila in pravočasno mreženje. ZDA so trenutno zelo odprte za tuje start-upe, še posebej če znajo jasno pokazati konkurenčno prednost in globalno ambicijo. Razlika pri investitorjih je predvsem v hitrosti odločanja in v tem, da razmišljajo v večjih številkah ter pričakujejo globalno rast že od začetka.«
Konferenco je obiskalo skoraj 180 start-upov iz več kot 70 držav, pri čemer je bilo
opravljenih več kot 1.500 poslovnih srečanj. Letošnja izdaja je pokazala, da globalni start-up ekosistem poganjajo predvsem podjetja v zgodnji fazi razvoja, pri čemer ima umetna inteligenca ključno vlogo, ob njej pa izstopajo še rešitve na področjih SaaS, fintech, zdravstva in biotehnologije.
Udeleženci iz Slovenije ocenjujejo obisk kot izjemno koristen, predvsem zaradi neposrednega stika z investitorji in vpogleda v delovanje ameriškega start-up okolja.
Anja Šinkovec, soustanoviteljica podjetja CryptoUnity: »Na dogodku me je najbolj navdušila priložnost za pogovore s podjetniki in investitorji iz različnih koncev sveta. Vzpostavili smo več kakovostnih stikov, ki nam odpirajo zanimive možnosti za nadaljnje sodelovanje. Nastop pred mednarodno publiko je bil intenziven, vendar zelo pozitivno sprejet – po predstavitvi smo prejeli veliko spodbudnih odzivov.«
Lovro Herga, Workflow AI: »V okviru obiska smo se imeli res odlično in lahko rečem, da je bila izkušnja za našo ekipo izjemno dragocena. Imeli smo več uspešnih sestankov, zaznali konkretno zanimanje s strani investitorjev ter spoznali tudi nekaj zelo zanimivih potencialnih partnerjev za nadaljnji razvoj. Predvsem pa je bilo navdihujoče od blizu videti, kako deluje ameriški start-up ekosistem – z neverjetno energijo,
Foto: SPIRIT
Javna agencija SPIRIT Slovenija je med 27. in 30. aprilom 2026 prvič organizirala udeležbo slovenske start-up delegacije na konferenci Startup Grind Global Conference 2026 v Silicijevi dolini v ZDA. Slovenski startupi so se predstavili pred več kot 600 investitorji, vzpostavili nove poslovne kontakte in partnerstva ter potrdili, da se uspešno pozicionirajo v najbolj dinamičnih in investicijsko zanimivih sektorjih globalnega trga.
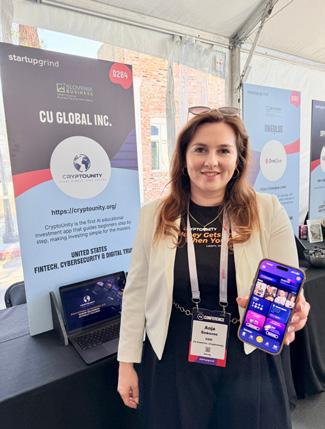
odprtostjo za nove ideje in izrazito usmerjenostjo v hitro izvedbo.«
Tadej Tofant, direktor podjetja Tofant, d. o. o.: »Konferenca je bila zelo zanimiv vpogled v delovanje ameriškega ekosistema. Najbolj me je navdušilo, da je interes investitorjev do start-upov obojestranski. Ameriški investitorji bistveno hitreje pristopajo s kapitalskimi ponudbami kot evropski. Navezal sem več stikov z različnimi skladi tveganega kapitala, dogodek pa je dal predvsem zelo dober
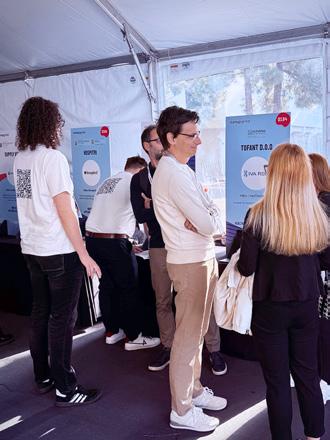
vpogled v Silicon Valley start-up sceno.«
Uroš Rosa, soustanovitelj, OneQlue: »Najbolj očiten je bil hiter ritem dogodkov, odločanja in razvoja v Silicijevi dolini, kar je glavno gonilo hitrega napredka. Imeli smo precej konstruktivnih pogovorov s potencialnimi strankami in investitorji, skupaj okoli 10 stikov, s katerimi nadaljujemo pogovore. Dogodek nam je dal dobro izkušnjo o tem,
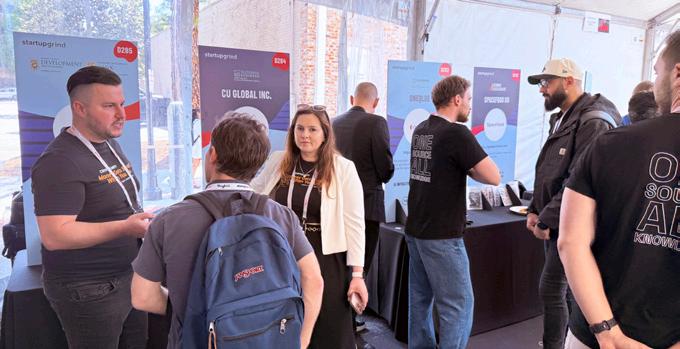
kako predstaviti izdelek mednarodni publiki na Silicon Valley način. Nastop smo doživeli samozavestno in z dobrimi povratnimi informacijami.«
Polina Denisova, Business Developer, Paradigma Technologies: »Dogodek nam je dal priložnost, da se spopademo z mednarodnim okoljem in spoznamo zanimive dejavnosti. Vzpostavili smo stike, ki bi lahko v prihodnosti postali uporabni, ter zbrali koristne vtise za naše delo. Predstavitev pred mednarodnim občinstvom nam je pomagala bolje razumeti, kako učinkovito
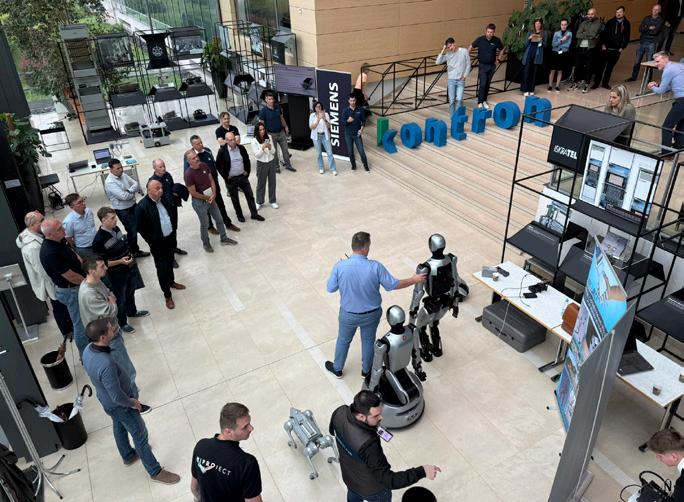
V ospredju so bile rešitve, razvite na podlagi domačega znanja: suverena oblačna platforma, 5G-rešitve za javno zaščito in reševanje (PPDR), kritične komunikacije za zanesljivo delovanje javnih služb, omrežja za digitalizacijo lokalnih skupnosti in pametnih mest, odpornost sistemov (NIS2 / CRA) in tehnologije prihodnosti, kot so robotika,
umetna inteligenca in avtomatizacija.
»Dogodek smo pripravili z namenom, da partnerjem in strankam predstavimo konkretne primere uporabe zasebnih 5G-omrežij, suverenih oblačnih rešitev ter naprednih komunikacijskih tehnologij v industriji in okoljih kritične infrastrukture. Želeli smo pokazati, da sodobne digitalne tehnologije
komuniciramo v širšem kontekstu.«
Delegacije na ključne globalne dogodke podjetjem omogočajo strukturiran dostop do investitorjev, partnerjev in novih trgov ter krepijo njihovo konkurenčnost v mednarodnem okolju. Že maja bo agencija organizirala udeležbo slovenske delegacije na dogodku ViennaUP na Dunaju, v drugi polovici leta pa sledijo še Web Summitu v Lizboni, Slush v Helsinkih in Bitz and Pretzels v Munchnu.
www.spiritslovenia.si
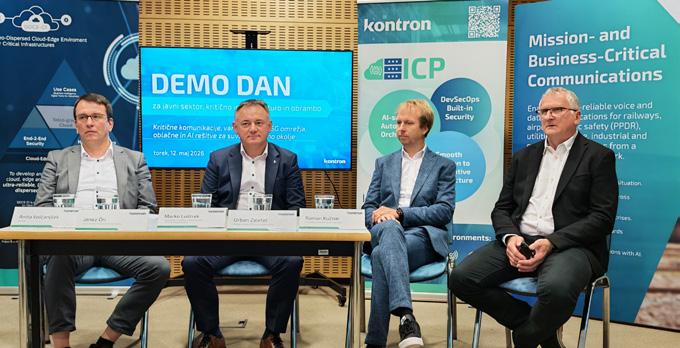
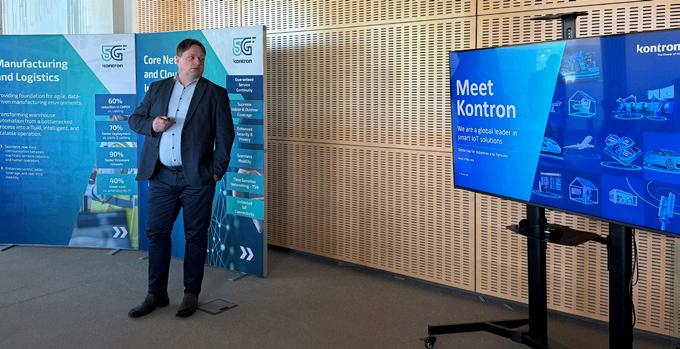
Kontronov Demo dan, kot so v kranjskem podjetju poimenovali svoj »dan odprtih vrat«, je dokazal, da je domači razvoj naprednih telekomunikacijskih tehnologij nadvse zdrav.
niso več zgolj prihodnost, temveč že danes omogočajo učinkovitejše procese, večjo zanesljivost, varnost in podporo inovacijam. Obenem prinašajo tudi pomembne prihranke ter večjo prilagodljivost organizacijam pri njihovem poslovanju in digitalni preobrazbi. Z letošnjim Demo dnevom smo dokazali, da so zasebna 5G-omrežja,
suverene oblačne platforme in napredne komunikacijske rešitve danes zrele, zanesljive in tehnološko dostopne rešitve za organizacije različnih panog,« je poudaril Janez Öri, izvršni direktor poslovne enote Komunikacijske rešitve v Kontronu.
rešitve za digitalno suverenost eU
V zadnjih mesecih se veliko govori o t. i. digitalni suverenosti posameznih držav in celin. »Strategija EU poudarja zagotavljanje digitalne suverenosti in zmanjšanje odvisnosti od neevropskih dobaviteljev, predvsem od štirih ameriških tehnoloških velikanov, ki trenutno obvladujejo 70 % svetovnega trga IKT-rešitev,« je pojasnil Roman Kužnar, svetovalec za strateški razvoj in raziskave v Kontronu, in poudaril: »Posvečamo se razvoju naprednih evropskih tehnoloških rešitev v okviru IPCEI
CIS projekta GDCE-CI, ki ga sofinancira Evropska unija in Republika Slovenija v okviru ukrepa »Mehanizem za okrevanje in odpornost«. Razvite rešitve danes že neposredno prenašamo v konkretne produkte in
demonstracijske sisteme – od suverenega oblaka do naprednih 5G-omrežij in rešitev umetne inteligence.
vzpon zasebnih 5G-omrežij
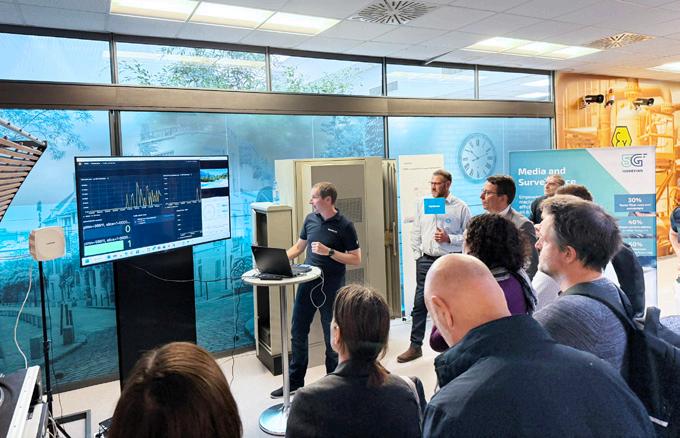
V Kontronu zaznavajo močno povečano povpraševanje po zasebnih 5G-omre žij s strani industrijskih okolij. Zasebna 5G-omrežja vse bolj prihajajo do izraza v industriji, logistiki, energetiki, pristaniščih in velikih kampusih, kjer so pomembni pokritost, mobilnost, varnost, kakovost storitve in predvidljivost delovanja. S teh nologijami 5G namreč ta okolja pospešeno nadomeščajo brezžična WiFi-omrežja, ki so predvsem v večjih ali kompleksnih okoljih precej draga. »V takšnih primerih se pogosto pokaže, da je lahko skupni strošek lastništva celo ugodnejši pri 5G, še posebej, če z enim omrežjem pokrijemo večji objekt ali širše območje,« pravi Urban Zaletel, direktor razvoja v PE Komunikacij ske rešitve v Kontronu, in dodaja: »Direk torja tovarne praviloma ne zanima 5G kot tehnologija, ampak odgovor na vprašanje, ali bo proizvodnja zaradi tega bolj stabilna, bolj fleksibilna in manj odvisna od zunanjih dejavnikov.«
Pri zasebnem 5G-omrežju ima podjetje večji nadzor nad kakovostjo storitve, varno stnimi politikami, segmentacijo uporabni kov in naprav ter razpoložljivostjo omrežja. To je posebej pomembno v OT-okoljih, kjer lahko prekinitev procesa pomeni velike finančne izgube. Zelo pomembna je tudi fleksibilnost. Če z enim omrežjem pokrije celotno proizvodno halo ali kampus, se spremeni način načrtovanja proizvodnje, logistike in postavitve strojev.
Na Demo dnevu so sodelovali tudi partnerji HiProject, RESEVO, Siemens Slovenija, Mugler in Telekom Slovenije, ki so dodatno predstavili možnosti uporabe zasebnih 5G-omrežij, robne računalniške infrastrukture in digitalnih platform v realnih poslovnih ter kritičnih okoljih.
kontron-slovenia.com

• Mednarodn I znanstven I s IM poz I j
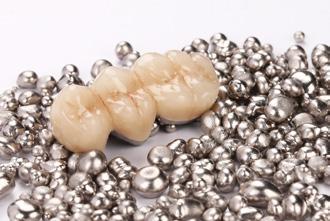
slIKA 1: prIKAz NOve deNtAlNe zlItINe pAlArt zA pOrCelANsKO tehNIKO
V okviru Mednarodnega znanstvenega simpozija je potekala predstavitev nove dentalne zlitine Palart (slika 1), ki je namenjena za izdelavo kovinsko-keramičnih zobnih prevlek in mostičkov z visoko estetiko. Predstavljeni so bili ključni koraki razvoja zlitine, od materialne zasnove in testiranja mehanskih, toplotnih in funkcionalnih lastnosti do validacije zlitine v skladu z veljavnimi evropskimi zahtevami za medicinske pripomočke (MDR) in mednarodnimi standardi za dentalne materiale.
Avtor: Mag. Lidija Grobelšek, Zlatarna Celje rajko bobovnik, inž. prom.
Zlatarna Celje, d. o. o., je v okviru programa Dental 13. aprila 2026 organizirala Mednarodni znanstveni simpozij z naslovom: Plemenite zlitine – zlati standard ali preteklost.
Pokazane so bile prednosti klinične uporabe zlitine v vsakodnevni protetični obravnavi pacientov. Cilj predavanja je bil ponazoriti ozadje razvoja dentalne zlitine Palart, regulativne validacije in registracije dentalne zlitine, ter poudariti pomen znanstveno in praktično podprte izbire dentalnih zlitin za doseganje trajnih protetičnih rezultatov visokih standardov. Podan je bil sklep, da dentalne zlitina Palart s svojimi funkcionalnimi lastnostmi in visoko biokompatibilnostjo zagotavlja dolgoročno obstojnost
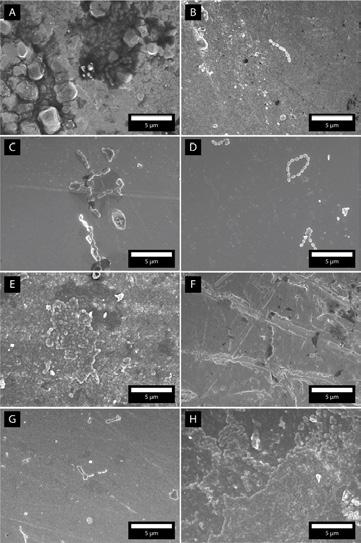
slika 2: prikaz bakterijske adhezije streptococcus mutans na površinah različnih zobnih dentalnih površinah (ref.: GOrJAN, Mirjam, vIrANt, petra, rOJKO, franc, AbrAM, Anže, rUdOlf, rebeka, rAspOr, peter, zOre, Anamarija, bOhINC, Klemen. bacterial
Molecules. 2021, vol. 26, iss. 4, str. 1–15, ilustr. IssN 1420-3049).
zobnih restavracij v okviru kliničnih zahtev sodobne protetike.
V nadaljevanju je bila predstavljena bakterijska adhezija Streptococcus mutans na površinah različnih zobnih materialov (slika 2). Ta bakterija predstavlja glavni vzrok za nastanek kariesa. Rezultati raziskav kažejo, da je stopnja bakterijske adhezije na zlatih površinah zelo nizka glede na druge površine v stomatološki uporabi. Omenjena raziskava nakazuje, da lahko dodatek zlata izboljša karakteristiko površin in občutno zniža bakterijsko adhezijo in posledično zniža tvorbo sekundarnega kariesa na zobeh.
Predstavljene so bile tudi magnetne lastnosti sedmih dentalnih zlitin, kjer so bile meritve izvedene s komercialnim SQUID magnetometrom MPMS3 proizvajalca Quantum Design. Glede na magnetne lastnosti ločimo: feromagnetne, paramagnetne in diamagnetne snovi. V nehomogenem magnetnem polju na feromagnetne snovi deluje precejšnja magnetna sila. Zato dentalna zlitina ne sme biti izdelana iz feromagnetne snovi, saj lahko, v magnetnem polju superprevodnega magneta pri slikanju z magnetno resonanco, sile na feromagnetni material povzročijo
tresljaje in premike feromagnetnega materiala. Poleg tega se magnetno polje v okolici feromagnetne snovi v veliki meri spremeni, zaradi česar se zmanjša ločljivost slike pri slikanju z magnetno resonanco. Raziskave kažejo, da imajo visoko plemenite in plemenite dentalne zlitine diamagnetne lastnosti, medtem ko imajo bazne dentalne zlitine paramagnetne lastnosti.
Zatem je bila predstavljena kompleksna študija in ocena delovanja naprave za določevanje toplotnih lastnosti Hot Disk TPS 2200, ki spada med najsodobnejše in najkakovostnejše instrumente za določevanje toplotnih lastnosti dentalnih materialov.
Predstavljena je bila tudi življenjska doba različnih dentalnih zlitin s poudarkom na zlatih, Co-Cr in cirkon-keramičnih zobno protetičnih sistemov. Poseben fokus je bil namenjen objavljenim kliničnim raziskavam v študiji primerjave 11 let klinične učinkovitosti, kjer so se visoko plemenite in plemenite dentalne zlitine (slika 3) izkazale kot izjemne. Klinično dokazana stopnja preživetja navedenih plemenitih dentalnih zlitin do 10 let in 25 let za 2211 kron je 97,08 % oziroma 85,40 %.
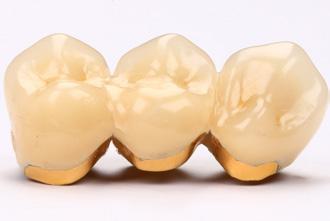
V sklepnem delu je bilo prikazano elektrokemijsko obnašanje nove dentalne visoko plemenite zlitine na osnovi zlata in germanija (Au-Ge) v raztopini človeškega elektrolita. Človeški elektroliti (znoj, slina, limfa, kri itd.) kot raztopine kompleksne in spremenljive sestave predstavljajo v sodobnem času vse pomembnejše korozijsko okolje. Razlog za to je vse pogostejša izpostavljenost ljudi kratkotrajnemu ali dolgotrajnemu stiku z različnimi kovinami ali zlitinami. Nova dentalna zlitina Au-Ge predstavlja eno izmed visokokorozijsko obstojnih in s tem biokompatibilnih dentalnih zlitin. slIKA 3: prIKAz zObNO prOtetIčNe KONstrUKCIJe Iz vIsOKO pleMeNIte deNtAlNe zlItINe
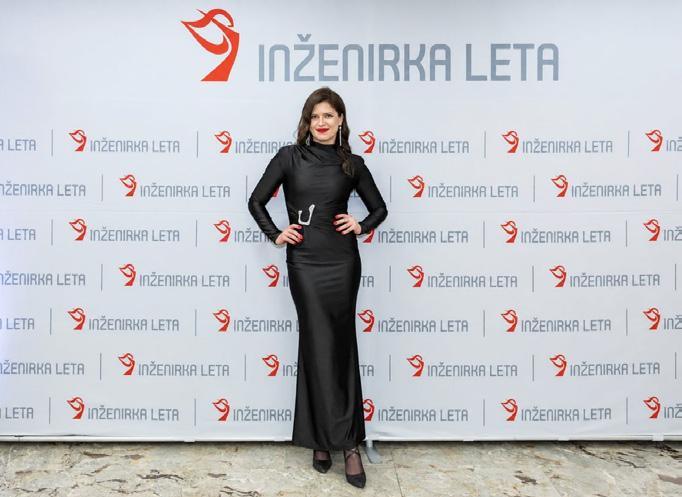
Inženirko leta 2026
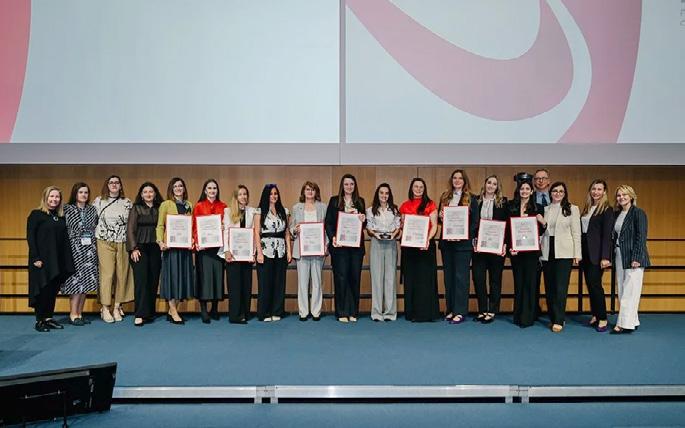
Diplomirana inženirka elektrotehnike in računalništva je naziv prejela izmed desetih kandidatk, katerih zgodbe najbolj navdihujejo mlada dekleta pri izbiri kariere na področju STEM. Štiri strokovne žirije, ki sodelujejo pri izboru, so v Jeleni Jurišić prepoznale »predsednico generacije«, njena poklicna in osebna zgodba pa je bila ocenjena kot najboljši zgled mladim, da se uprejo stereotipom, odkrijejo svoje talente ter najdejo karierno pot na področju STEM in inženirstva.
»To priznanje je potrditev mojega dosedanjega dela, hkrati pa tudi opomnik na potovanje, ki se je začelo že v otroštvu, ko sem kot deklica razstavljala igrače, saj me je bolj kot igra sama zanimalo, kako stvari delujejo. Radovednost in ljubezen do tehnologije me spremljata še danes. Toda to priznanje ni samo moje. Pripada tudi vsem finalistkam – navdihujočim, močnim in uspešnim ženskam, ki sem jih imela priložnost spoznati med izborom za Inženirko leta. Zgodba vsake izmed nas je edinstvena, skupno pa nam je, da smo uspeh zgradile s pogumom, vztrajnostjo in številnimi odrekanji. Kariera v STEM-u ni vprašanje spola, starosti ali pričakovanj okolice, temveč radovednosti, predanosti in poguma, da sledimo svojim sanjam ter ustvarjamo boljšo prihodnost. Vsakemu dekletu, ki se sprašuje, ali naj izbere inženirstvo kot svoj poklic, pa sporočam – da, vsekakor. Tvoja radovednost šteje in tvoj glas je pomemben,« je dejala Jelena Jurišić, Inženirka leta 2026. Na letošnji razpis so prispele prijave iz vse Hrvaške in iz različnih gospodarskih
sektorjev – od energetike, digitalnih tehnologij in telekomunikacij do avtomobilske industrije, prehranskega sektorja in razvoja naprednih tehnoloških rešitev. V ospredju izbora niso zgolj poklicni dosežki, temveč tudi potencial za vzornico ter prispevek k tehnologiji, inovacijam in družbi. Vodilno načelo izbora ni tekmovanje, temveč spodbuda mladim generacijam, da za svojo prihodnjo kariero izbirajo inženirske poklice, s čimer prispevajo k razvoju hrvaške družbe in gospodarstva.
Poleg Jelene Jurišić so bile letošnje finalistke še Maja Bračić (AI/ML inženirka, Hrvatski Telekom), Ivana Čuljak Arnautović (pooblaščena inženirka geodezije, SupraNet), Petra Golubić (vodja oddelka proizvodnje v družbi Podravka), Tajana Hrbud (vodja validacije in verifikacije vozil, Verne), Vlatka Kos Grabar Robina (višja raziskovalka na Oddelku za energetsko in podnebno načrtovanje Energetski institut Hrvoje Požar), Ana Krmpotić (programska inženirka, dSpace), Leila Luttenberger Marić (vodja raziskovalnega oddelka, KONČAR Digital), Sanja Svilković (vodja oddelka za poslovno odličnost, Dalekovod) ter Marija Todorić (podatkovna znanstvenica, Mireo). Timo Pleyer, direktor Njemačko-hrvatske industrijske i trgovinske komore (AHK), je poudaril, da več kot 250 prijav inženirk v zadnjih štirih letih iz vseh gospodarskih panog kaže na veliko moč žensk v podjetjih po vsej Hrvaški in v družbi na splošno, pa tudi na velik potencial. »S to pobudo želimo dodatno opolnomočiti ženske, spodbuditi zanimanje mladih za inženirstvo ter
Jelena Jurišić, glavna tehnološka direktorica (CTO) družbe
Ericsson Nikola Tesla, je bila na slovesnosti v okviru Nemškohrvaškega gospodarskega foruma v Zagrebu razglašena za
Inženirko leta 2026, je objavljeno na spletni strani projekta
Inženirka leta.
izpostaviti vzornice, katerih znanje, strokovnost in predanost prispevajo k razvoju gospodarstva,« je sporočil Pleyer.
Medeja Lončar, predsednica uprave Siemens Hrvatska in direktorica Siemens Slovenija ter pobudnica izbora, je dejala, da bodo odločitve, ki jih sprejemamo danes, v veliki meri določile prihodnji svet, čeprav nihče ne ve z gotovostjo, kako bo ta dejansko videti. »Da bi bili pripravljeni na različne scenarije, ni nujno vlagati zgolj v tehnologijo, temveč tudi v ljudi, ki jo bodo oblikovali, uporabljali in uvajali, s čimer bodo nosilci sprememb. Projekt Inženirka leta kaže, da STEM pripada vsem, in spodbuja dekleta, da sledijo svoji inženirski iskri in radovednosti ter najdejo svoje mesto v visokotehnološki prihodnosti. Letošnja zmagovalka pooseblja vrednote, ki jih želimo spodbujati skozi ta projekt – odličnost, pogum in pripravljenost ustvarjati pozitivne spremembe. Skupaj z drugimi finalistkami je navdih dekletom in bo s svojo iskro zanetila novo strast do inženirstva,« je poudarila Lončar.
Pobudo »Inženirka leta« organizira Njemačko-hrvatska industrijska i trgovinska komora ob pobudniku Siemens Hrvatska in soorganizatorju Mediade ter ob podpori vodilnih podjetij na Hrvaškem: Henkel, KONČAR, Hrvatski Telekom, Scheer Adriatic, AD Plastik, Ericsson Nikola Tesla, NEXE, INA, Hansen Beck in Coca-Cola HBC Hrvatska ter ob strateški podpori zagrebške Fakultet elektrotehnike i računarstva.
www.inzenjerka-godine.hr
Porsche je pristal na prodajo svojih deležev v družbah Bugatti Rimac in Rimac Group konzorciju, ki ga vodi investicijska družba HOF Capital s sedežem v New Yorku, vlagatelj v podjetja, kot so SpaceX, OpenAI in Anthropic. Pogodba o transakciji je bila podpisana 24. aprila 2026, zaključek posla pa se pričakuje po pridobitvi regulatornih soglasij pristojnih organov, poroča Jutarnji.hr. Finančne podrobnosti transakcije niso bile razkrite, vendar po informacijah iz poslovnih krogov vrednost posla presega milijardo evrov.
Porsche in Rimac Group sta leta 2021 ustanovila skupno podjetje Bugatti Rimac kot novo razvojno platformo za legendarno znamko Bugatti. V skupnem podjetju ima Porsche 45-odstotni manjšinski delež, Rimac Group pa 55-odstotni lastniški delež. Porsche ima obenem tudi 20,6-odstotni delež v Rimac Group. V okviru transakcije bo Porsche svoje deleže v Bugatti Rimcu in Rimac Group prodal konzorciju pod vodstvom HOF Capitala, medtem ko bo Rimac Technology ostal dobavitelj ključnih komponent za Porsche in druge znamke koncerna Volkswagen. Konzorcij vlagateljev vključuje tudi BlueFive Capital kot največjega vlagatelja ter skupino institucionalnih vlagateljev iz ZDA in Evrope.
Po zaključku transakcije bo Rimac Group prek strateškega partnerstva s skladoma HOF Capital in BlueFive Capital prevzel popoln nadzor nad družbo Bugatti Rimac, ki je hkrati stoodstotni lastnik
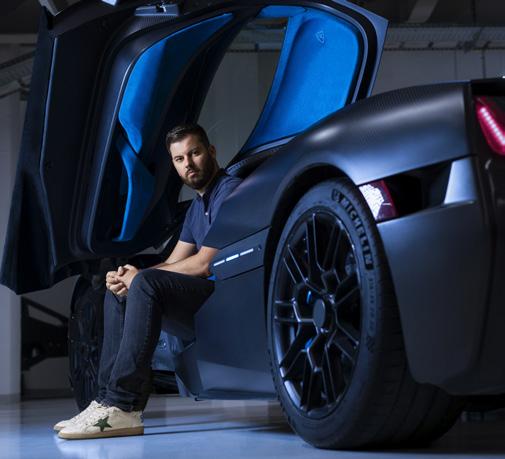
podjetja Bugatti Automobiles v Franciji. Cilj partnerstva je podpreti nadaljnjo rast podjetja. HOF Capital se bo Rimac Group pridružil tudi kot največji delničar ob Mateju Rimcu, ustanovitelju in glavnem izvršnem direktorju (CEO) Bugatti Rimca.
Ob upoštevanju regulatornih soglasij se zaključek transakcije pričakuje do konca leta 2026, poroča Jutarnji.hr.
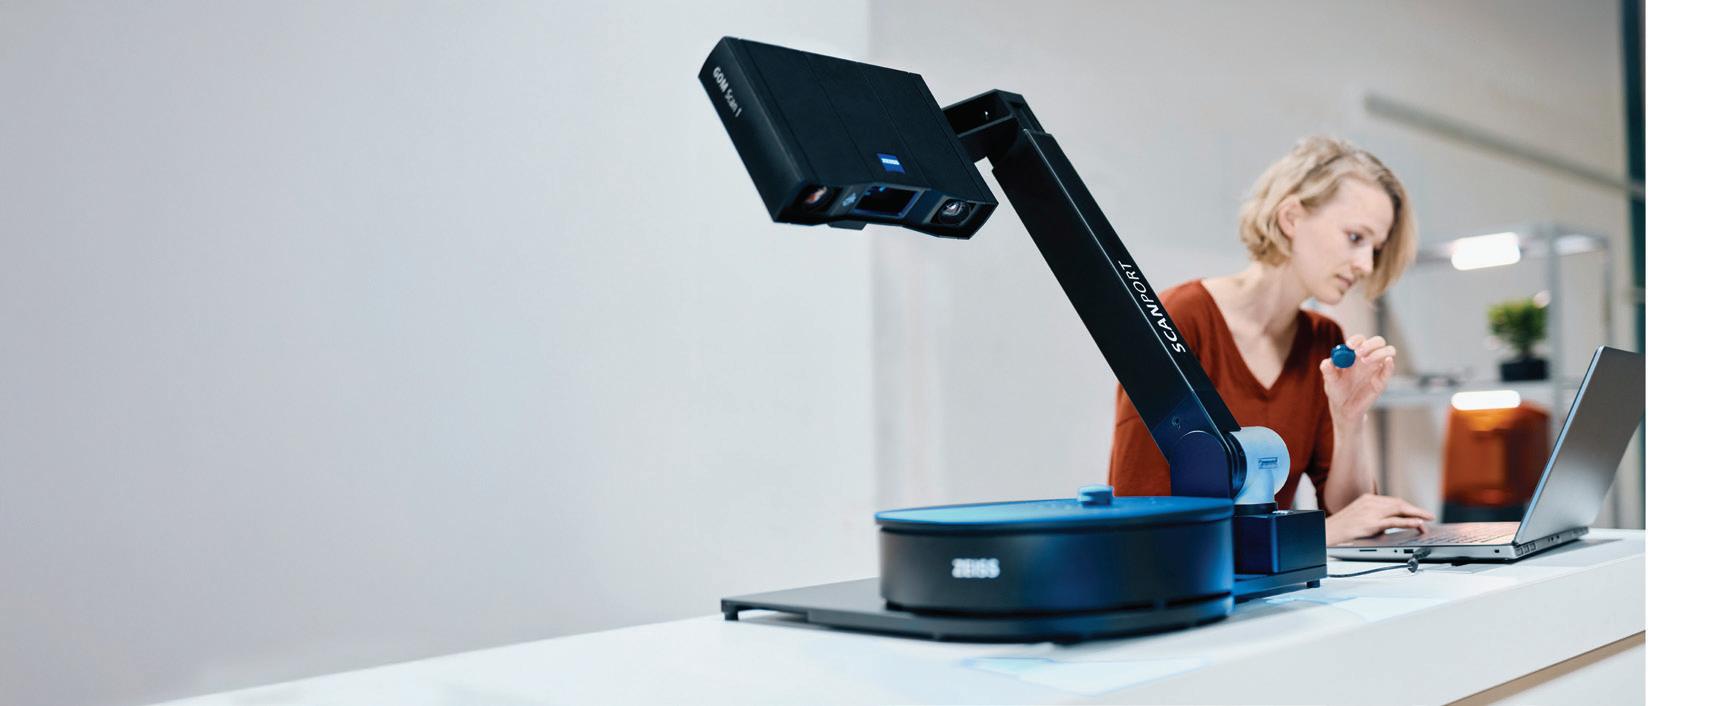
• Avtomatizirajte meritve v proizvodnji za vaš ATOS Q ali GOM Scan 1.
• Z minimalnim usposabljanjem lahko vsakdo postane merilec – tudi v tretji izmeni.
• Rezultati meritev niso odvisni od operaterja.
Tehnološko podjetje za brezpilotne letalske sisteme Orqa iz Osijeka in ukrajinsko obrambno-tehnološko podjetje General Cherry sta podpisala sporazum o strateškem sodelovanju pri razvoju brezpilotnih zračnih sistemov, je objavil Poslovni.hr.
Partnerstvo se bo osredotočilo na razvoj in proizvodnjo prestreznih dronov, komponent ter drugih brezpilotnih zračnih sistemov. Hkrati potekajo aktivnosti za vzpostavitev skupnih proizvodnih zmogljivosti na Hrvaškem in v Ukrajini, prvi izdelki pa se pričakujejo v kratkem.
Prestrezni droni (interceptorji) so specializirani za nevtralizacijo sovražnih dronov v zraku. V nasprotju s klasičnimi protizračno-obrambnimi sistemi, ki uporabljajo drage rakete, predstavljajo ti droni stroškovno učinkovito rešitev za boj proti rojem dronov in kamikaze-letalom.
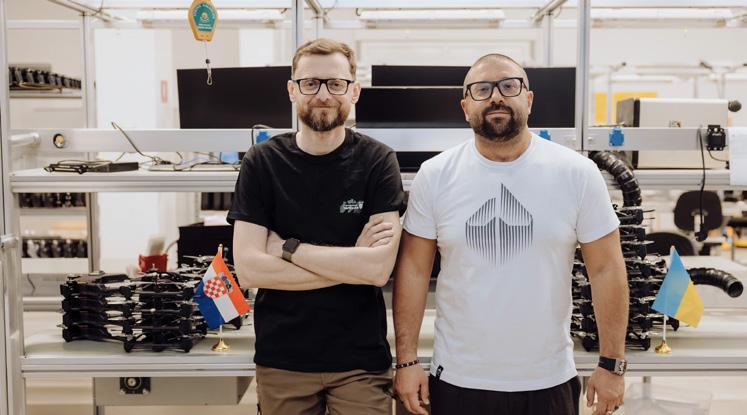
Iz podjetja Orqa so sporočili, da bo sodelovanje omogočilo članicam Nata neposreden dostop do najnaprednejših prestreznih dronov prek neodvisne in zanesljive evropske dobavne verige.
Soustanovitelj in glavni izvršni direktor Orqe Srđan Kovačević je poudaril, da partnerstvo temelji na inovativnem modelu skupne proizvodnje, ki omogoča združitev preverjenih operativnih izkušenj podjetja General Cherry z njihovo tehnologijo ter prvič zunaj Ukrajine ponuja zmogljivosti učinkovite zračne zaščite pred
Švedska družba Inwido je v teh dneh podpisala pogodbo o pridobitvi večinskega deleža v varaždinskem podjetju Marlex, vodilnem proizvajalcu PVC- in aluminijastih oken ter vrat na Hrvaškem. Ta prevzem pomeni vstop družbe Inwido na hrvaški trg in dodatno krepi prisotnost Skupine v Evropi, poroča Poslovni.hr.
Marlex zaposluje približno 270 delavcev in ustvarja več kot 30 milijonov evrov letnih prihodkov. Gre za zasebno podjetje s sedežem v Varaždinu, specializirano za proizvodnjo in montažo PVC- in aluminijastega stavbnega pohištva ter izolacijskega stekla. Od ustanovitve leta 2003 podjetje beleži neprekinjeno rast, danes pa velja za enega izmed vodilnih proizvajalcev stavbnega pohištva na Hrvaškem, s prisotnostjo na trgih po vsej Evropi in svetu. Marlex bo še naprej posloval pod obstoječo blagovno znamko in upravo ter bo postal del poslovnega področja East družbe Inwido. Fredrik Meuller, predsednik uprave in glavni izvršni direktor družbe Inwido, je izjavil, da je vstop na Hrvaško pomemben strateški korak za podjetje. Marlex je po njegovih besedah odlično vodeno podjetje z vodilnim tržnim položajem, visokokakovostnimi izdelki in izkušeno vodstveno ekipo. Poudaril je, da se podjetje popolnoma ujema z njihovo strategijo rasti prek dobičkonosnih družb z močnimi lokalnimi blagovnimi znamkami ter predstavlja trdno platformo za nadaljnjo širitev v jugovzhodni Evropi. Za Marlex pa to partnerstvo pomeni priložnost za nadaljnjo širitev na trgu, dolgoročno stabilnost
sodobnimi brezpilotnimi grožnjami.
Soustanovitelj podjetja General Cherry Jaroslav Grišin je dejal, da začenjajo pomembno in obetavno partnerstvo s podjetjem, ki prinaša več kot desetletje izkušenj in vodilno strokovno znanje na področju brezpilotnih sistemov. Skupni cilj je prispevati k oblikovanju nove arhitekture evropske in globalne varnosti z uporabo edinstvenih vojnih izkušenj Ukrajine in tehnološkega znanja podjetja Orqa, je poročal Poslovni.hr.
podjetja in nove razvojne možnosti. Marijan Rauš, ustanovitelj podjetja Marlex, je dejal, da je partnerstvo z družbo Inwido naraven naslednji korak za Marlex, saj si podjetji delita dolgoročno vizijo, močan poudarek na kakovosti ter predanost kupcem in zaposlenim. V prvi fazi bo Inwido od ustanoviteljev prevzel 70-odstotni delež podjetja Marlex, ob tem pa bo imel call/put opcijo za preostalih 30 odstotkov v letu 2028. Marlex bo še naprej posloval pod obstoječo blagovno znamko in upravo ter postal del poslovnega področja East družbe Inwido. Zaključek prevzema je predviden junija 2026, poroča Poslovni.hr.
Hrvaške
Indijsko gradbeno podjetje Afcons Infrastructure Limited je bilo izbrano za izvajalca del pri rekonstrukciji obstoječe in gradnji drugega tira železniške proge Dugo Selo–Novska. Gre za največji železniški projekt v zgodovini Republike Hrvaške, poroča portal N1.
Ponudba omenjenega podjetja v vrednosti 677,06 milijona evrov brez DDV je bila izbrana kot ekonomsko najugodnejša. Po pravnomočnosti odločitve bo sledil podpis pogodbe. Po uvedbi izvajalca v delo je predvideno trajanje del pet let in deset mesecev.
Dela bodo potekala na 83 kilometrov dolgem odseku in bodo sofinancirana iz sredstev Evropske unije. Poleg celovite rekonstrukcije obstoječe mednarodne železniške proge in gradnje drugega tira projekt vključuje tudi rekonstrukcijo železniških postaj in postajališč, zunajnivojsko ureditev ali ukinitev večine cestno-železniških prehodov, izgradnjo protihrupnih zaščitnih zidov, namestitev novih naprav ter drugih elementov prometno-upravljavskega in
V okviru nedavnega poslovnega foruma Pobude treh morij v Dubrovniku je bil predstavljen projekt razvojnega in inovacijskega centra za umetno inteligenco Topusko – Pantheon, vreden več kot 50 milijard evrov, poroča HRT. Za investicijo stojijo ameriški in domači vlagatelji, projekt pa predvideva izgradnjo najsodobnejšega podatkovnega centra skupne moči 1 GW z razpoložljivostjo delovanja nad doslej najvišjim standardom »Tier 4«, ki se uporablja v Evropski uniji.
Center bo skupaj s strateškim partnerjem, Skupino Končar, zgradil lastno sodobno transformatorsko postajo ter dodatnih 280 kilometrov daljnovodov, strateški partner Greenvolt pa bo izključno za potrebe centra zgradil sončno elektrarno moči 500 MW. Investicije v hrvaško elektroprenosno omrežje bodo bistveno povečale varnost in stabilnost celotnega sistema ter hkrati z večanjem zmogljivosti omogočile priključitev kar 5,2 GW neizkoriščenih obnovljivih virov energije v hrvaški elektroenergetski sistem. S tem se bo povečalo število zasebnih proizvajalcev električne energije na Hrvaškem, njihova prisotnost pa bi zaradi potencialnih presežkov lahko znižala ceno električne energije za prebivalstvo in gospodarstvo. Kot je bilo poudarjeno ob predstavitvi, center ne bo priključen na obstoječe vodovodno in kanalizacijsko omrežje, temveč bo uporabljal lastne vodnjake in lasten sistem hlajenja. Pomembna vlaganja bodo namenjena tudi širitvi in posodobitvi obstoječe cestne infrastrukture ter optičnega omrežja.
Skupna vlaganja v infrastrukturo, ki bo namenjena državi, lokalni skupnosti in županiji, vključno z elektroenergetsko, cestno in optično infrastrukturo, znašajo približno 500 milijonov evrov. Projekt bo ustvaril več kot 3000 delovnih mest v fazi gradnje, po začetku delovanja pa 1500 neposrednih delovnih mest ter posredno še dodatnih 6000 zaposlitev.
Jako Andabak, hrvaški partner in solastnik centra, je poudaril, da se
signalno-varnostnega železniškega infrastrukturnega podsistema, pa tudi rekonstrukcijo in gradnjo novih elementov ter naprav elektroenergetskega železniškega infrastrukturnega podsistema. Po zaključku del bo hitrost na odseku Dugo Selo–Novska znašala do 160 kilometrov na uro, poroča portal N1.
je Hrvaška s tem projektom prihodnosti uvrstila v sam vrh evropske in svetovne tehnološke industrije, saj najnovejše rešitve odpirajo možnosti za široko uporabo tehnologij umetne inteligence. Izvršni partner Pantheon AI in vodilni predstavnik ameriških institucionalnih vlagateljev Ryan Rich je izjavil, da je Hrvaška prepoznana kot varna in politično stabilna država z izobraženim kadrom ter visoko delovno etiko.
Predsednik uprave Končarja Gordan Kolak je izpostavil, da ima Končar kot elektroenergetsko podjetje pomembno vlogo pri gradnji transformatorske postaje in daljnovodov ter pri dobavi primarne in sekundarne elektroenergetske opreme, vključno s transformatorji, pa tudi pri gradnji podatkovnega centra. Ob tej priložnosti je bilo podpisano tudi pismo o nameri med vlagatelji in Končarjem, s katerim sta strani izrazili resen interes za sklenitev vrste pogodb za izvedbo posameznih delov projekta.
Projekt rešitev umetne inteligence vodi Mislav Crnogorac, inženir z bogatimi izkušnjami v vodilnih svetovnih tehnoloških podjetjih Amazon, Vertiv in Emerson, ki je po svetu zasnoval več kot 50 podatkovnih centrov.
Začetek gradnje razvojnega in inovacijskega centra za umetno inteligenco Topusko je načrtovan za leto 2027, začetek obratovanja pa za začetek leta 2029, poroča HRT.
V okviru pobude, ki so jo zagnali Privredna komora Srbije, Siemens Srbija in združenje Inženjerka godine, je bilo izbranih deset finalistk izbora za »Inženirko leta«, ena izmed njih pa bo junija razglašena za inženirko leta 2026. Pobuda se v Srbiji izvaja že četrtič, njen cilj pa je javnosti predstaviti inženirke iz različnih podjetij in institucij – ženske, ki bi lahko s svojo osebnostjo in delom predstavljale zgled ter navdih mladim, zlasti dijakinjam, ki se odločajo za nadaljnji študij.
Finalistke izbora za najbolj navdihujočo predstavnico inženirskega poklica v Srbiji za leto 2026 so:
• Aleksandra Arsenijević, Robert Bosch, razvojna inženirka
• Gordana Vasojević, MTU Maintenance Serbia, višja menedžerka za varnost pri delu, varstvo okolja in trajnost
• Dragana Živić, Nelt, višja analitičarka podatkov za dobavno verigo
• Jovana Kljajić, Idea Marketi, vodja sistema kakovosti ter vodja ekipe za tveganja in revizijo
• Vanja Kovačić, Aerodrom Nikola Tesla Beograd, vodilna inženirka za visokogradnjo in projektno vodenje
• Marija Milošević, Elektronska fakulteta Univerze v Nišu, asistentka
• Jasmina Naumov, Rasina, odgovorna
izbora »Inženirka leta 2026« v Srbiji Teden
izvajalka del in projektna menedžerka
• Gorana Radovanović, Codekido Engineering, direktorica in DevSecOps inženirka
• Anđelija Stojanović, ICCE, inženirka avtomatike
• dr. Milena Terzić, Tehnološka fakulteta Univerze v Novem Sadu, višja znanstvena sodelavka
V ospredju izbora niso inženirski dosežki kandidatk, temveč njihov potencial, da postanejo zgled in navdih mladim ženskam pri izbiri poklicne poti. Ključni kriterij pri izboru desetih finalistk je bila raznolikost ter namen, da se srbski javnosti predstavi širok spekter različnih inženirskih in izobraževalnih profilov, kariernih poti (proizvodnja, raziskovanje in izobraževanje) ter dodatnih dejavnikov, kot so delovne izkušnje, velikost
organizacije, regionalna zastopanost in podobno.
Podrobnejše informacije o pobudi ter biografije finalistk so dostopne na spletni strani www.inzenjerka-godine.rs. O tem, katera izmed desetih finalistk bo prejela naziv »Inženirka leta«, bo odločala žirija, sestavljena iz štirih skupin članov: kandidatk samih, predstavnikov medijev, dijakov in profesorjev srednjih šol ter predstavnikov organizatorjev in partnerjev.
Slovesna razglasitev »Inženirke leta« bo potekala 10. junija v Beogradu.
Pobuda se zahvaljuje partnerjem in pokroviteljem – Privredna komora Srbije ter podjetjema Siemens in Xiaomi – za podporo pri izvedbi letošnjega izbora.
www.inzenjerka-godine.rs
Pet načinov za spodbujanje varnosti in zaupanja v digitalni komunikaciji.
Digitalna komunikacija pomembno in vsakodnevno oblikuje način, kako se ljudje povezujejo, delajo in dostopajo do informacij, zato sta varnost in zaupanje postala ključna elementa spletnega ekosistema. V tem kontekstu pridobiva Teden ozaveščanja o digitalni zasebnosti na pomenu kot opomnik o potrebi po zaščiti osebnih podatkov in vzpostavitvi višje ravni zaupanja v digitalnih interakcijah. Platforme za
izmenjavo sporočil danes niso več omejene zgolj na neformalne pogovore, temveč imajo vse pomembnejšo vlogo v poslovni komunikaciji, zagotavljanju storitev in dostopu do pravočasnih informacij. V takšnem okolju varnost ni le tehnična lastnost, temveč predpogoj za dolgoročno digitalno zaupanje. Edelmanov barometer zaupanja kaže, da je med potrošniki, ki zaupajo določeni blagovni znamki, kar 88 % takšnih, ki so
pripravljeni kupovati pri njej, medtem ko bi jo 83 % priporočilo drugim. Čeprav je zaupanje ključnega pomena za rast poslovanja, spremenljivo okolje prinaša nove izzive – od prevar in lažnega predstavljanja do vse bolj sofisticiranih napadov, podprtih z umetno inteligenco. Hkrati uporabniki pričakujejo visoko raven zasebnosti, enostavno uporabo in zanesljiv dostop do funkcionalnosti. Platforme za sporočanje morajo zato uskladiti varnost z nemoteno in zaupanja vredno uporabniško izkušnjo.
Predstavljamo nekaj priporočil za vzpostavljanje zaupanja in zagotavljanje varnosti na spletu, tako za osebno kot poslovno uporabo:
1. Izberite zaupanja vredne platforme s privzeto celovito šifrirano komunikacijo od pošiljatelja do prejemnika (end-to-end encryption), ki zagotavlja, da lahko sporočila prebereta zgolj pošiljatelj in prejemnik. S tem se neposredno zmanjšuje tveganje za uhajanje podatkov in nepooblaščen dostop. Rakuten Viber uporablja celovito šifriranje kot standardno možnost že od leta 2016, kar pomeni, da vsebina zasebnih pogovorov ostaja dostopna izključno udeležencem komunikacije.
2. Uporabljajte močna gesla in vključite dvostopenjsko preverjanje pristnosti. Močna gesla predstavljajo osnovni, vendar ključen sloj zaščite, medtem ko dvostopenjsko preverjanje dodatno zmanjšuje tveganje nepooblaščenega dostopa, saj zahteva dodaten korak ob prijavi. Rakuten Viber na primer ponuja opcijsko dvostopenjsko preverjanje (PIN) za dodatno zaščito uporabniških računov.
3. Upravljajte zasebnost in nadzorujte izpostavljenost osebnih podatkov tretjim osebam, saj premišljeno upravljanje tega, kdo vas lahko kontaktira, zmanjšuje neželene interakcije. Nastavitve zasebnosti
v aplikaciji Rakuten Viber lahko omejijo pojav neželene pošte, prevar in potencialnih zlorab. Uporabnikom je med drugim omogočeno upravljanje skupinskih klicev, omejevanje vidnosti profilne fotografije in dodatne nastavitve za zaščito zasebnosti.
4. Bodite previdni, kadar se vam določena komunikacija zdi sumljiva, saj je ozaveščenost o potencialnih grožnjah ključna za spletno varnost. Pozornost namenite sumljivim sporočilom, poskusom lažnega predstavljanja in nenavadnemu vedenju posameznih računov. Izbira platform z avtomatskim zaznavanjem neželene pošte in sistemi umetne inteligence za preprečevanje zlorab zagotavlja dodatno raven zaščite. Sumljive račune ali sporočila vedno prijavite z uporabo integrirane funkcije za prijavo in blokiranje, ki jo ponuja Rakuten Viber.
5. Preverjajte navedbe o varnosti in se redno informirajte, saj med posameznimi platformami obstajajo pomembne razlike. Zaupanja vredne platforme transparentno
Tehnološki park Niš objavlja javni razpis za sprejem novih članov
Tehnološki park Niš objavlja javni razpis za sprejem novih članov z namenom nadaljnjega razvoja inovacijskega ekosistema, podpore rasti inovativnih podjetij ter aktivacije novih infrastrukturnih, strokovnih in programskih kapacitet parka.
Razpis je namenjen ekipam, start-upom, tehnološko-razvojnim podjetjem, raziskovalno-razvojnim centrom, znanstvenoraziskovalnim organizacijam ter drugim organizacijam, ki s svojim delom prispevajo k razvoju inovacij, tehnološkega podjetništva in na znanju temelječega gospodarstva.
Članstvo v Tehnološkem parku Niš omogoča dostop do sodobne infrastrukture, pisarniških, laboratorijskih in drugih poslovnih prostorov, strokovnih storitev, razvitih skozi podporne programe,
prikazujejo način svojega delovanja. Pri izbiri platforme bodite pozorni na poročila o transparentnosti, neodvisne revizije in relevantne raziskave. Zavezanost podjetja Rakuten Viber varnosti potrjujejo neodvisne validacije: platforma je prejela certifikat SOC 2 Type II, strog standard za zaščito podatkov na področjih varnosti, razpoložljivosti, zaupnosti in zasebnosti. Organizacija Stiftung Warentest pa je aplikacijo razglasila za eno najvarnejših aplikacij za izmenjavo sporočil. Za podjetja, ki poslujejo v digitalnem prostoru, izbira komunikacijske platforme ni zgolj vprašanje dosega in angažiranosti, temveč predvsem vprašanje zanesljivosti in varnosti. Platforme, ki dajejo prednost zasebnosti, odpornosti in zaščiti uporabnikov, ustvarjajo stabilno okolje, v katerem lahko podjetja samozavestno komunicirajo ter gradijo dolgoročne odnose z uporabniki, potrošniki in kupci.
www.viber.com
dogodkov, mreženja, partnerskih ugodnosti ter drugih virov, pomembnih za razvoj inovativnega poslovanja.
www.ntp.rs
Podjetje Schneider Electric, globalni tehnološki voditelj na področju energetike, je objavilo nove rezultate globalne raziskave z naslovom 2026 Industrial AI in CPG Survey, ki kažejo, da proizvajalci blaga široke potrošnje (CPG) do leta 2030 pričakujejo občutno rast neučinkovitosti v proizvodnji in povečanje stroškov. Za ohranitev in krepitev konkurenčnosti v obdobju pospešene nestabilnosti se številna podjetja obračajo k industrijski inteligenci – kombinirani moči umetne inteligence (AI), podatkov in avtomatizacije.
Pričakovano povečanje strukturnih proizvodnih stroškov do leta 2030
Raziskava kaže, da proizvajalci blaga široke potrošnje pričakujejo vse večjo krizo marž, pri čemer neučinkovitosti – vključno z zamudami v proizvodnji, zastoji in okvarami opreme – že danes predstavljajo ocenjenih 20,3 % skupnih stroškov končnega izdelka. Anketiranci navajajo, da se zaradi zamud, prekinitev delovanja, ponovnega dela, odstopanj v kakovosti ali neoptimalne uporabe proizvodnih sredstev trenutno izgubi 15,2 % povprečnih proizvodnih prihodkov.
Ti stroški, ki bi jih bilo mogoče preprečiti, naj bi se že prihodnje leto povečali na 21,37 %, do leta 2030 pa na 29,14 %.
Zato številni proizvajalci blaga široke potrošnje veliko pričakujejo od industrijske umetne inteligence, ki naj bi ublažila predvideno rast izgub v proizvodnji.
Pričakovanja glede umetne inteligence hitro rastejo, pripravljenost pa zaostaja
Trenutno le eden od osmih (13 %) proizvajalcev blaga široke potrošnje navaja, da je umetna inteligenca v celoti integrirana v njihovo ključno poslovanje in procese odločanja. Več kot tretjina vprašanih (37 %) pričakuje, da bo imela AI do leta 2030 osrednjo vlogo v njihovem poslovanju, kar pomeni, da se bo uporaba umetne inteligence v štirih letih potrojila.
Anketiranci napovedujejo tudi izrazito rast donosnosti naložb (ROI), povezanih z AI-rešitvami:
• 32,7 % vprašanih pričakuje donos med 50 % in 74 % iz AI-projektov do leta 2030.
• Skoraj desetina (7,9 %) napoveduje donosnost nad 100 %, kar pomeni, da bi se naložbe v AI povrnile v manj kot
enem letu.
Takšne rezultate danes dosegajo skoraj izključno tovarne tipa WEF Lighthouse oziroma visoko avtonomni proizvodni obrati.
V nasprotju s tem 70 % anketirancev navaja, da trenutni ROI umetne inteligence znaša manj kot 20 %, pri čemer skoraj tretjina (28,4 %) beleži ROI v višini 5 % ali manj, kar kaže, da industrija v zgodnjih fazah implementacije ustvarja omejeno vrednost.
»Proizvajalci napovedujejo potrojitev celovite uporabe umetne inteligence do leta 2030, ob hkratnem izrazitem povečanju pričakovane donosnosti naložb na ravni, ki jo danes dosegajo le najnaprednejše Lighthouse in avtonomne tovarne,« je izjavil Neil Smith, predsednik divizije CPG v podjetju Schneider Electric. »Razkorak med pričakovanji in trenutno realnostjo predstavlja najmočnejši signal nujnosti, ki smo ga zaznali v zadnjih letih. Umetna inteligenca je lahko transformativna le, če omogoča resnično industrijsko inteligenco: sposobnost povezovanja proizvodnih podatkov v realnem času, sodobne avtomatizacije in AI v usklajene odločitve, ki izboljšujejo celotno učinkovitost.«
Ključna ovira ni tehnologija AI, temveč pripravljenost na industrijsko inteligenco
Kljub močnemu zaupanju v potencial umetne inteligence anketiranci kot ključne ovire za širšo uporabo AI dosledno izpostavljajo strukturne in ne tehnološke izzive:
• pomanjkanje znanj s področja umetne inteligence in podatkovne znanosti (43,0 %),
• zastareli sistemi avtomatizacije in infrastruktura (37,5 %),
• pomanjkanje kontekstualiziranih operativnih podatkov (36,3 %),
• odpor zaposlenih (25,7 %).
Vsi ti dejavniki so bili uvrščeni pred izzive, povezane s kibernetsko varnostjo ali skladnostjo z regulativo (21,7 %).
»Rezultati jasno kažejo, da doseganje transformativnega ROI, ki ga industrijska umetna inteligenca obljublja v zgolj štirih letih, zahteva pomemben kvalitativni preskok v sodelovanju, transparentnosti in skupnih standardih,« je izjavila Cecile Vercellino, SVP Services, Industrial Automation pri podjetju Schneider Electric.
Podjetje Schneider Electric je v
sodelovanju s podjetjem AVEVA objavilo tudi nov dokument z naslovom Beyond the Hype: Practical AI for Competitive Consumer Goods Manufacturing, ki vsebuje smernice za uspešno uporabo umetne inteligence v živilski industriji, industriji pijač
ter farmacevtski in biotehnološki industriji. Dokument predstavlja pot do avtonomnih operacij z uporabo industrijskih podatkov, modularne avtomatizacije, elektrifikacije in ključnih korakov pri uvajanju industrijske umetne inteligence. www.se.com
»Shadow AI« kot varnostni izziv sodobnih podjetij
Vsakič, ko zaposleni v orodje umetne inteligence vnese interni dokument, del programske kode ali poslovno strategijo, podjetje potencialno izgubi nadzor nad temi podatki. Prav ta pojav, znan kot »Shadow AI«, postaja eden izmed najhitreje rastočih varnostnih izzivov sodobnega poslovanja.
Kaj je »shadow AI« in zakaj je nevarnejši, kot si mislite?
Medtem ko podjetja oblikujejo strategije digitalne preobrazbe, zaposleni pogosto samoiniciativno uporabljajo AI-orodja pri vsakodnevnem delu, pogosto brez vednosti in odobritve IT-oddelka. Ko zaposleni v javna AI-orodja naložijo interne dokumente, finančna poročila ali dele izvorne kode, ti podatki prenehajo biti pod popolnim nadzorom podjetja.
»Težava nastane v trenutku, ko podatki zapustijo nadzorovano okolje podjetja, saj takrat ni več jasnega vpogleda v to, kje se podatki nahajajo, kako se obdelujejo in kdo lahko do njih dostopa,« poudarjajo strokovnjaki podjetja PULSEC. »Vsi podatki, vneseni v orodja, kot so OpenAI ChatGPT, Claude ali Gemini, se obdelujejo in shranjujejo v infrastrukturi ponudnikov. Pogosto končajo na strežnikih v različnih jurisdikcijah, kar dodatno otežuje vprašanje nadzora nad temi informacijami.«
V praksi se vse pogosteje zaznavajo prav takšni vzorci vedenja: zaposleni uporabljajo umetno inteligenco za pospeševanje vsakodnevnega dela, bodisi za povzemanje internih poročil bodisi za pomoč pri reševanju tehničnih izzivov. »Zavedati se je treba, da internet pomni – vneseni podatki ne izginejo čudežno, temveč se nekje shranjujejo in obdelujejo, pri čemer odpiranje okna ‘incognito’ v brskalniku ne rešuje težave,« poudarjajo strokovnjaki podjetja PULSEC. Številni uporabniki verjamejo, da z aktiviranjem nastavitev zasebnosti ali »izklopom učenja AI-modelov« postanejo popolnoma zaščiteni. Vendar podrobna analiza pogojev
uporabe kaže, da ponudniki ohranjajo določene pravice nad podatki, vključno z njihovim hranjenjem in potencialno prihodnjo uporabo. Tudi pri komercialnih enterprise različicah ostajajo prisotne določene ravni obdelave in hrambe metapodatkov, zato nobena možnost ni povsem brez tveganja.
Kako se lahko podjetja zaščitijo?
PULSEC podjetjem svetuje proaktivno upravljanje tveganj z naslednjimi ukrepi:
• Določitev politike uporabe: jasna opredelitev dovoljenih AI-orodij in njihove uporabe ter stroga prepoved vnosa zaupnih informacij, kot so gesla ali podatki o strankah.
• Klasifikacija podatkov: uvedba sistema razvrščanja podatkov na Public, Internal in Confidential, pri čemer je uporaba AI-storitev za zadnjo kategorijo strogo prepovedana.
• Človeška verifikacija kot standard: nobeno besedilo ali tehnična dokumentacija, ustvarjena s pomočjo AI, ne sme zapustiti podjetja brez strokovnega človeškega pregleda zaradi tveganja »halucinacij« in netočnih informacij.
• Izobraževanje zaposlenih: redna usposabljanja o nevarnostih Shadow AI in primerih iz prakse pomagajo graditi kulturo digitalne odgovornosti.
• Načelo najmanjših privilegijev: dostop do naprednih AI-orodij naj bo omejen
glede na potrebe posameznega delovnega mesta.
Popolna prepoved AI-orodij v praksi pogosto ne prinese rezultatov. Zaposleni bodo, zlasti če tehnologija izboljšuje njihovo učinkovitost, našli način za njeno uporabo. Zato je učinkovitejši pristop uvedba jasnih pravil, izobraževanje zaposlenih in določitev odobrenih orodij.
Za organizacije, ki zahtevajo najvišjo raven varnosti, PULSEC priporoča uporabo izolirane oblačne infrastrukture ali lokalno izvajanje AI-modelov znotraj lastnega omrežja, s čimer se odpravi pošiljanje podatkov zunanjim storitvam.
Shadow AI postaja eden izmed ključnih izzivov sodobnega poslovanja prav zato, ker ne prihaja od zunaj v obliki klasičnih hekerskih napadov, temveč od znotraj – prek vsakodnevnih navad zaposlenih, ki želijo delati hitreje in učinkoviteje. Zato boj proti temu tveganju ni mogoče dobiti zgolj s tehnologijo, temveč s kombinacijo jasnih pravil, izobraževanja, tehničnih nadzorov in kulture odgovorne uporabe podatkov.
pulsec.com
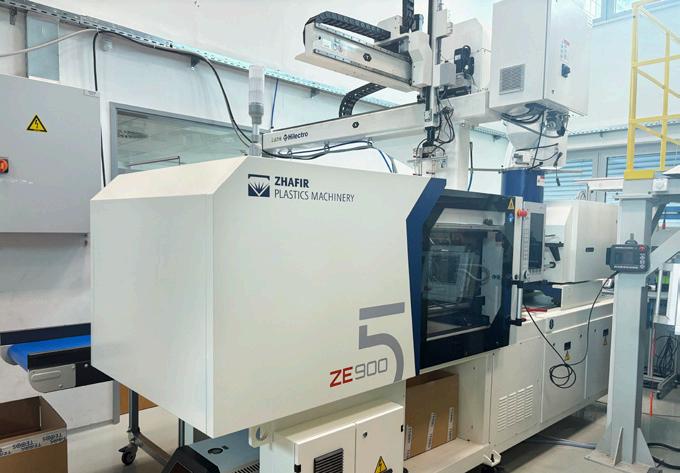
V prostorih TECOS-a je bila izvedena instalacija napredne tehnološke celice, ki jo je podjetje Haitian v uporabo predalo brezplačno. Glavni cilj centra je premostitev vrzeli med teorijo in prakso, saj podjetjem omogoča neposreden stik z vrhunsko tehnologijo brez stroškov najema opreme za namene testiranj in validacij.
vrhunska oprema za realne industrijske pogoje
Nova tehnološka celica temelji na električno-hibridnem stroju za brizganje plastike Haitian International ZERES V series (model ZE900V/210). Za celovito avtomatizacijo skrbi robot Hilectro V-900IS, sistem pa dopolnjujejo še tekoči trak Virginio Nastri, vrhunske temperirne naprave in dozatorji Shini Plastics Technologies ter industrijski ohlajevalnik tehnološke vode Novatec. Oprema je bila zagotovljena v okviru strateškega sodelovanja s podjetjem PlastMa, ki s tem korakom krepi svojo prisotnost na slovenskem trgu in spodbuja digitalizacijo ter posodobitev proizvodnih procesov v regiji.
testiranje z lastnimi orodji in strokovna podpora
Ključna prednost centra DEMO je, da lahko potencialne stranke in obstoječi
partnerji na lokaciji TECOS-a pod strokovnim vodstvom izvedejo:
• testna brizganja z lastnimi orodji,
• preizkuse različnih materialov in tehnoloških nastavitev,
• validacijo proizvodnih procesov in preverjanje ponovljivosti kakovosti,
• optimizacijo parametrov v okviru konceptov Industrije 4.0 in 5.0 (AI).
Vsem zainteresiranim strankam je omogočen ogled opreme kadarkoli v delovnem času TECOS-a.
Odgovorna oseba za delovanje centra DEMO in strokovno podporo uporabnikom je Sebastjan Kotnik, ki bo podjetjem pomagal pri pripravi testiranj in interpretaciji rezultatov.
Podpora slovenski industriji
»Z vzpostavitvijo tega centra želimo podjetjem omogočiti varno okolje za inovacije. Brezplačen dostop do tako napredne tehnologije Haitian omogoča lažje odločanje o prihodnjih investicijah in dvig kompetenc zaposlenih,« poudarjajo v TECOS-u. S tem projektom center dodatno potrjuje svojo vlogo vodilnega razvojnega in raziskovalnega partnerja slovenske industrije na področju orodjarstva in predelave polimerov.
TECOS, Razvojni center orodjarstva Slovenije, je v sodelovanju s podjetjem Haitian International in zastopnikom PlastMa uspešno vzpostavil sodoben tehnološki center DEMO. Center je namenjen brezplačnemu izobraževanju, testiranju in praktičnemu usposabljanju industrijskih partnerjev na najnovejši opremi za brizganje plastike.
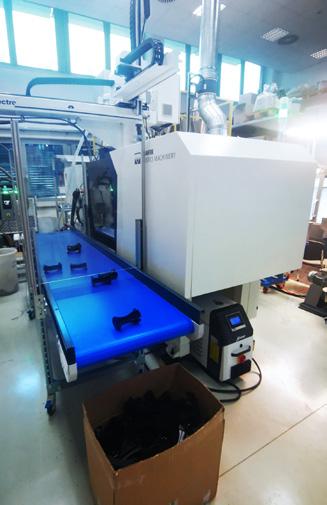
Za več informacij o možnostih testiranja in rezervacijo terminov se lahko obrnete na: Sebastjan Kotnik, TECOS, sebastjan.kotnik@ tecos.si.
www.tecos.si
www.brizgalni-stroji.si/sl
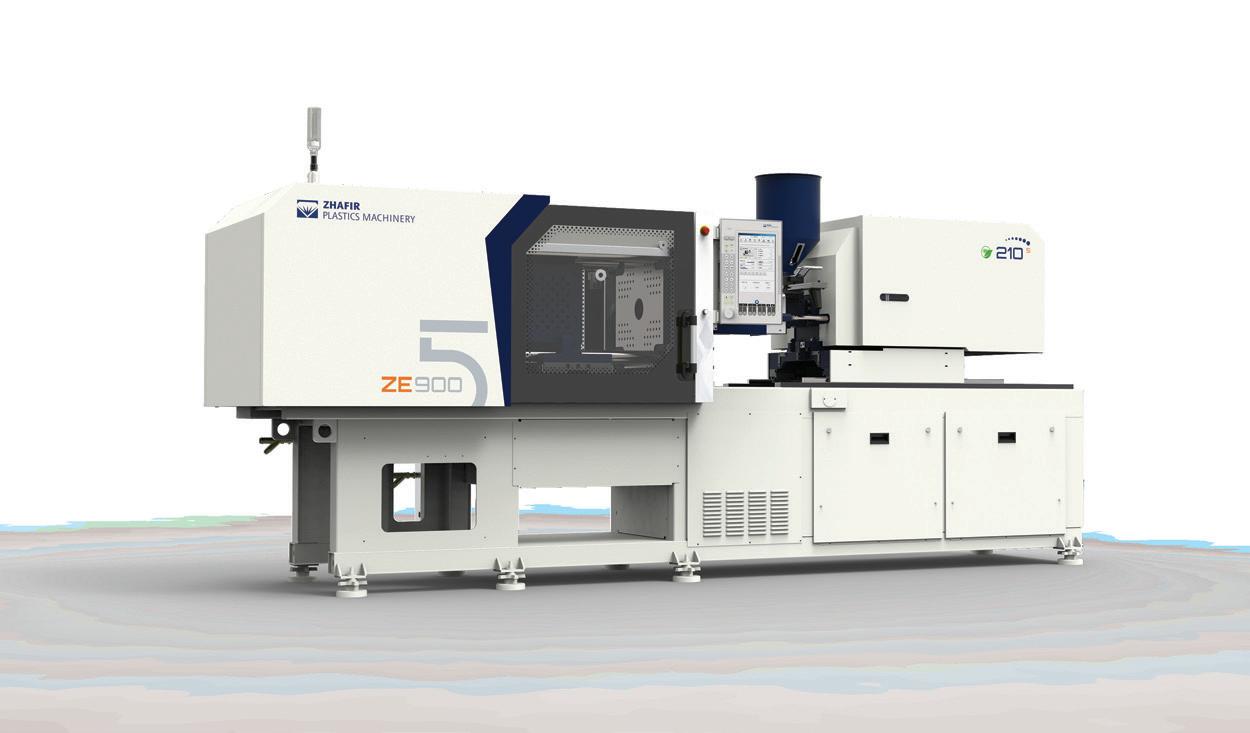
Skupina WITTMANN je nadgradila aplikacijo WiAssist z novim modulom za plastificiranje, ki uporabnikom pomaga pri izbiri ustrezne velikosti polža. Prevelik ali premajhen polž lahko negativno vpliva na učinkovitost predelave in kakovost izdelkov, zato je pravilna izbira plastifikacijske enote ključna za stabilen proces brizganja.
WiAssist podpira brizgalce pri izbiri in nastavitvi brizgalnih strojev. Ker je aplikacija dostopna na pametnem telefonu, je digitalni pomočnik uporabnikom vedno pri roki in odpravlja potrebo po zamudnih ročnih izračunih. Osrednja funkcija aplikacije je materialna baza podatkov. Ko uporabnik vnese material, maso brizga in čas cikla, aplikacija v nekaj sekundah izračuna pomembne procesne parametre, kot so čas hlajenja, notranji tlak v orodju, tlak brizganja, hitrost polža in zdaj tudi čas zadrževanja taline v plastifikacijski enoti. Novi modul je namenjen 3-conskim polžem skupine WITTMANN. Aplikacija izračuna optimalni čas zadrževanja ter priporoči primeren premer polža in dozirni hod. Pregleden grafični prikaz pokaže, katere vrednosti so v optimalnem območju, katere so le delno primerne in katere niso primerne.
Če je premer polža premajhen, je čas zadrževanja prekratek in se material lahko ne stopi dovolj. Če je polž prevelik, se čas zadrževanja podaljša, kar lahko povzroči toplotne poškodbe materiala in napake na izdelkih.
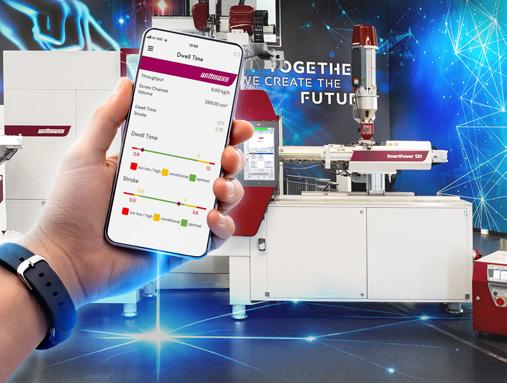
WiAssist vključuje tudi funkcije za preverjanje lastnosti materialov, izračun procesnih parametrov, odpravljanje napak in neposreden stik s podjetjem WITTMANN.
www.robos.si
www.wittmann-group.com
ENGEL na sejmu Plastpol 2026 predstavlja inteligentne rešitve za stabilno proizvodnjo
Na sejmu Plastpol 2026 je skupina ENGEL predstavila, kako inteligentne rešitve za brizganje plastike izboljšujejo stabilnost procesov, učinkovitost in stroškovno konkurenčnost. Poudarek je bil na proizvodnih rešitvah, ki predelovalcem omogočajo hitrejši odziv na odstopanja, manj izmeta in bolj robustno proizvodnjo.
Na razstavnem prostoru ENGEL so obiskovalci videli integrirane brizgalne rešitve z digitalnimi sistemi za zajem podatkov, oddaljeni dostop, analizo procesov v realnem času, samodejno optimizacijo krmilnih zank in inteligentno podporo operaterjem.
Za medicinsko industrijo je ENGEL predstavil popolnoma
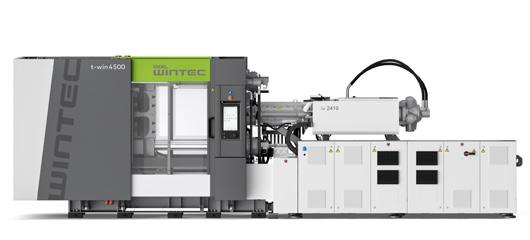
električni stroj e-mac 200 z zapiralno silo 2.000 kN. Stroj je izdeloval komponento za medicinski avtoinjektor iz PP z belim masterbatchem. Orodje je imelo 32 gnezd, masa izdelka je znašala 0,396 grama, cikel pa je trajal manj kot 10 sekund. Proizvodna celica je vključevala iQ weight control, ki v realnem času optimizira volumen brizga in kompenzira nihanja viskoznosti taline.
Dodatni digitalni sistemi iz družine inject AI prispevajo k večji stabilnosti. iQ clamp control lahko zapiralno silo zmanjša do 33 odstotkov, iQ flow control prilagaja temperiranje orodja in porabo energije zniža do 18 odstotkov, iQ process observer pa z umetno inteligenco analizira več kot 1.000 procesnih parametrov.
Drugi razstavni primerek je bila brizgalka WINTEC t-win 4500 z zapiralno silo 4.500 kN. Stroj je izdeloval PP-posode za kosilo s ciklom 35 sekund. ENGEL je predstavil tudi MES authentig in shopfloor monitoring za nadzor proizvodnje v realnem času. www.lakara.si www.engelglobal.com
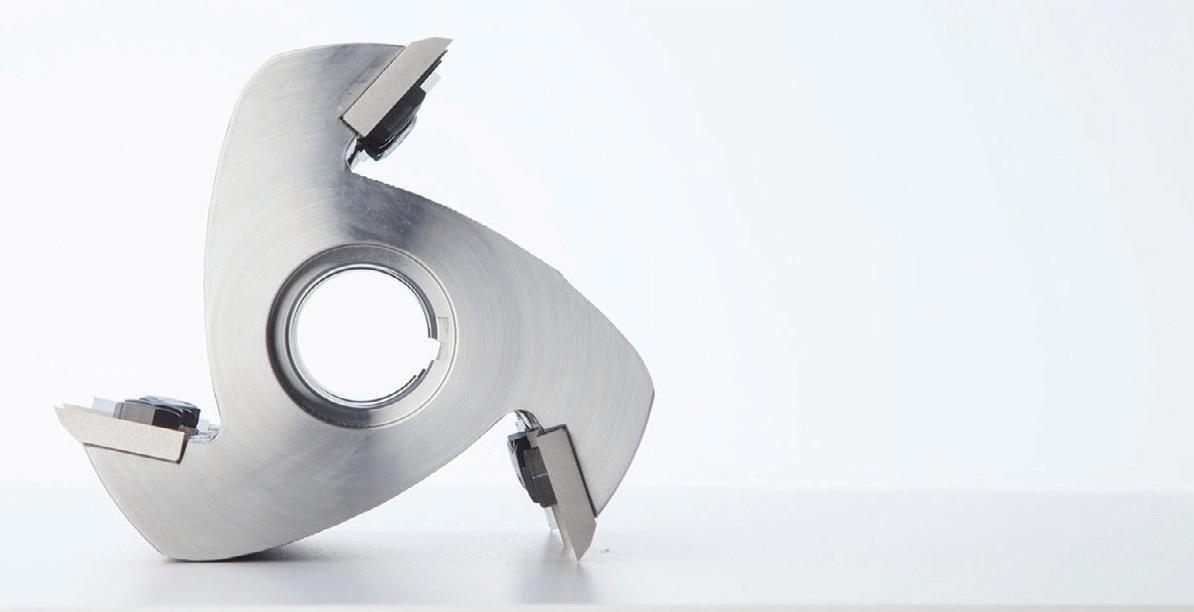
Na sejmu Chinaplas 2026 je skupina ENGEL predstavila šest proizvodnih rešitev za avtomobilsko, embalažno, medicinsko in tehnično brizganje. Poseben poudarek je bil na aplikaciji foammelt, ki prikazuje, kako je mogoče s fizičnim penjenjem zmanjšati porabo materiala, maso izdelkov in stroške na kos. Ob tem je ENGEL predstavil tudi inject AI, s katerim nadgrajuje digitalne asistenčne sisteme z umetno inteligenco.
Na področju tehničnega brizganja je bila prikazana proizvodna rešitev s strojem WINTEC t-win 6500 z zapiralno silo 6.500 kN. Stroj je izdeloval ohišje mini hladilnika z uporabo tehnologije foammelt. Aplikacija dokazuje, da je mogoče kompleksne komponente za belo tehniko proizvajati lažje in stroškovno učinkoviteje, brez kompromisov pri oblikovanju. Pri fizičnem penjenju so možni prihranki materiala do 40 odstotkov, odvisno od aplikacije.
Tehnologija foammelt uporablja dušik ali ogljikov dioksid, ki se vnese v
polimerno talino. Posebna geometrija polža MuCell plin enakomerno porazdeli, zato v orodju nastane fina celična struktura. Rezultat je lažji izdelek z dobro dimenzijsko stabilnostjo in togostjo. Pri prikazani aplikaciji se na sejmu se je predeloval PP z 20 odstotki dolgih steklenih vlaken, masa izdelka je znašala 493 gramov, cikel pa je trajal 62 sekund.
Z uporabo iQ weight control se nihanja viskoznosti samodejno kompenzirajo v istem brizgu. V tej aplikaciji je bilo mogoče izmet zmanjšati za 37 odstotkov. ENGEL je predstavil tudi inject AI, ki z umetno inteligenco analizira več kot 1.000 procesnih parametrov in operaterjem daje konkretna priporočila za ukrepanje.
www.lakara.si www.engelglobal.com ENGEL – Chinaplas 2026 – manj materiala, manj izmeta,
Get connected –with solutions from ENGEL
Novi e-mac 500 združuje visoko zmogljivost, energetsko učinkovitost in kompaktno zasnovo!
Christoph Schuetzeneder Produktni vodja električnih brizgalnih strojev pri podjetju ENGEL Avstrija
Naša kompaktna, popolnoma električna serija e-mac je zdaj še bolj vsestranska: bodisi z izjemno zmogljivimi pogoni za učinkovito tankostensko brizganje bodisi s paketom za čiste prostore za uporabo v medicinski tehnologiji – izkoristite visoko zmogljivost ob minimalnih prostorskih zahtevah in nizki porabi energije. Zdaj tudi s 5000 kN zapiralne sile.
www.engelglobal.com/e-mac

V prispevku bomo predstavili uporabo odpadnega polipropilena v kombinaciji z odpadnimi kokosovimi vlakni, za izdelavo lončka nizke gostote, ki omogoča vzgojo rastlin na podlagi hidroponike. Na Fakulteti za tehnologijo polimerov smo za pripravo termoplastičnega kompozita uporabili odpadne transportne trakove podjetja KO-SI v obliki recikliranega polipropilena, ki smo ga zmleli in mu dodali zmleta odpadna kokosova vlakna, ki predstavljajo industrijski odpad podjetja KO-SI. Za doseganje ustreznega spajanja matrice ter vlaken smo dodali še ustrezen kompatibilizator. Ta je zagotovil dobre medfazne interakcije med odpadnimi kokosovimi vlakni in reciklirano polipropilensko matrico. S
Industrijski odpadki so na splošno bolje ločeni kot komunalni odpadki, poleg tega so pogosto tudi precej manj onesnaženi kot komunalni odpadki. To posledično pomeni, da dodatno sortiranje in pranje industrijskih odpadkov ni potrebno. Reciklaža industrijskih odpadkov je s tega vidika precej olajšana [1]. Glavna prednost termoplastičnih kompozitov je, da kombinacija matrice in odpadnih ojačitvenih vlaken omogoča doseganje odličnih lastnosti, hkrati pa se znižajo proizvodni stroški [2].
V zadnjem času je recikliranje PP zelo pomembna tema, predvsem zaradi naraščanja količine PP v termoplastičnih komunalnih odpadkih. Velik del embalaže je namreč izdelan iz PP. Polipropilen graftiran z malein anhidridom kot kompatibilizator v kompozitu odpadnih kokosovih vlaken in polipropilenske matrice omogoča boljšo disperzijo odpadnih kokosovih vlaken v PP matrici. Poleg tega uporaba tega kompatibilizatorja izboljša medfazno adhezijo odpadnega PP z naravnimi vlakni. Odpadni kompozit ima povišano togost v primerjavi s recikliranim polipropilenom [2,3].
Cilj te študije je bil zagotoviti zadostno
AvtorjI: Marko verčkovnik¹, Natalija štumpfl², silvester bolka¹, blaž Nardin¹, primož Mlačnik², sebastjan zaverla¹, rajko bobovnik¹
¹Fakulteta za tehnologijo polimerov ²KO-SI, d. o. o.
pomočjo računalniško podprtega načrtovanja (angl. Computer Aided Design, CAD) s programom Siemens NX 12 smo najprej izrisali 3D-model lončka primernega za vzgojo rastlin s hidroponiko. Sledilo je konstruiranje orodja za termoformiranje, ki smo ga natisnili s tehnologijo ciljnega nalaganja (angl. Fused Deposition Modeling, FDM). S pomočjo stiskalnice smo izdelali plošče iz pripravljenega kompozitnega materiala. Te smo nato s pomočjo termoformirke ter 3D-natisnjenega orodja preoblikovali v lončke za vzgojo rastlin s hidroponiko.
Izvedba je lep primer sodelovanja industrije in raziskovalne inštitucije na področju krožnega gospodarstva.
togost kompozitnega materiala ter ohraniti zadosti nizko gostoto, ki poleg vzgona zagotavlja plovnost končnega izdelka. Poleg tega pa pripraviti funkcionalen izdelek iz industrijskih odpadnih surovin. Uporabljena odpadna kokosova vlakna ohranjajo nizko gostoto in povečajo trdnost ter togost kompozita. Industrijski odpad je bilo pred predelavo potrebno le zmleti, sortiranje in pranje pri tem ni bilo potrebno. V okviru študije je bilo treba konstruirati samo orodje za termoformiranje ter to orodje prilagoditi kompozitnemu materialu. Ravno zaradi tega smo za izdelavo teh prototipnih orodij izbrali tehnologijo FDM. Verziji orodja za termoformiranje se tako med seboj razlikujeta v geometriji. Pri tem smo skušali doseči optimalno geometrijo orodja za termoformiranje, ki omogoča najenostavnejšo izdelavo lončkov za hidroponiko.
2 Sodelovanje z industrijskim partnerjem KO-sI
V okviru te študije smo z industrijskim partnerjem v naši bližini, na pobudo ideje s strani industrijskega partnerja KO-SI, pripravili lonček za hidroponično vzgojo rastlin. Cilj sodelovanja je prikaz ponovne
uporabe odpadnih surovin v funkcionalnem izdelku.
3 Eksperimentalni del
Pri eksperimentalnem delu študije smo na podlagi predhodnih raziskav kompozitov ojačenih z zmletimi odpadnimi kokosovimi vlakni pripravili dve različici materiala z različnim deležem dodatkov ter nastavitve parametrov pri kompavndiranju.
3.1 uporabljeni materiali
V študiji smo uporabili industrijski odpad podjetja KO-SI, d. o. o. Uporabili smo kokosova vlakna podjetja KO-SI, ki predstavljajo industrijski odpad, za katerega podjetje išče inovativne rešitve uporabe in aplikacije v različnih izdelkih. Prejeli smo tudi odpadne transportne trakove podjetja iz polipropilena. Za ustrezno spajanje smo uporabili kompatibilizator PP-g-MAH (Graftabond 02025A CA), ki smo ga kupili od GRAFT POLYMER, d. o. o., iz Slovenije.
3.2 Priprava vzorcev
Izdelali smo dve verziji kompozitnega materiala, v prvi smo uporabili 20 % odpadnih kokosovih vlaken v kombinaciji
2
tAbelA 1: sestAvA vzOrCev
z dodatkom 5 % kompatibilizatorja PP-g-MAH (Graftabond 02025A CA) in 75 % rPP. Prav tako smo izdelali verzijo materiala, pri čemer smo uporabili 30 % odpadnih kokosovih vlaken z dodatkom 5 % kompatibilizatorja PP-g-MAH (Graftabond 02025A CA) in 65 % rPP (Tabela 1). Pred kompavndiranjem smo kokosova odpadna vlakna posušili tako, da je bila vlaga pod 0,1 %. Po kompavndiranju smo biokompozit prav tako posušili na vlago pod 0,1 %. Sušenje smo izvedli v laboratorijskem sušilniku pri 80 °C.
Vse vzorce smo najprej kompavndirali na dvopolžnem ekstruderju Labtech LTE 20-44. Premer polžev je bil 20 mm, L/D razmerje 44 : 1, obrati polžev 300 min-1, temperature cilindra od 165 °C na vstopni coni do 190 °C
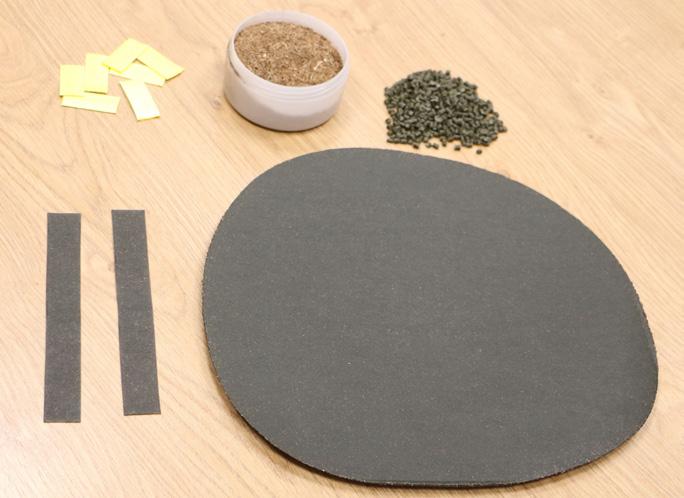
slIKA 1: OdpAdNI trAKOvI pp (levO zGOrAJ), OdpAdNIh KOKOsOvIh vlAKeN (sredINA zGOrAJ), GrANUlAt bIOKOMpOzItA z 20 % OdpAdNIh KOKOsOvIh vlAKeN (desNO zGOrAJ), IN KOMpOzItNA plOščA (desNO spOdAJ)
na šobi. Šoba je imela dve odprtini premera 4 mm. Filamenta smo vodili preko vodne kopeli (15 °C) v granulator Scheer, kjer smo
filamenta narezali na dolžino okoli 5 mm. S pomočjo stiskalnice smo izdelali plošče za termoformiranje. Vzorce smo pripravili

s stiskalnico Baopin BP-8170-B. Pred termoformiranjem smo med kovinski plošči enakomerno razporedili material. Kompozitni material smo nato s ploščama vstavili v segreto stiskalnico. Temperatura zgornje in spodnje grelne plošče stiskalnice je znašala 185 °C. Najprej smo uporabili profil z nižjim tlakom pred stiskanja 0,25 MPa ta je trajal 90 s. Tlak smo nato povečali na 2 MPa za 60 s. Sledilo je ohlajanje grelnih plošč do temperature plošč 60 °C, nato se je stiskalnica odprla. Kompozitno ploščo smo nato pustili med dvema kovinskimi ploščama, dokler se ni ohladila.
Slika 1 prikazuje odpadne trakove PP (levo zgoraj), odpadna kokosova vlakna (sredina zgoraj), granulat biokompozita (desno zgoraj), izrezani vzorci za testiranje mehanskih lastnosti (levo spodaj) in kompozitna plošča (desno spodaj).
3.3 Laboratorijski testi
Vse laboratorijske teste smo opravili v laboratorijih na Fakulteti za tehnologijo polimerov v Slovenj Gradcu.
Natezni test smo izvedli na trgalnem stroju Shimadzu AG-X plus 10 kN. Ta je bil izveden v skladu z ISO 527. Razmak čeljusti je bil 115 mm, hitrost testiranja do raztezka 0,25 % je bila 1 mm/min, nad 0,25 % do pretrga pa 50 mm/min.
Termogravimetrične analize (TGA) smo izvedli na instrumentu Perkin Elmer TGA 4000. Vzorec smo segrevali od 40 °C do 550 °C, s hitrostjo segrevanja 10 °C/min, v dušikovi atmosferi (20 mL/min), nato pa izotermno držali pri 550 °C 5 min v kisikovi atmosferi (20 mL/min).
Diferenčno dinamično kalorimetrijo (DSC) smo izvedli na kalorimetru Mettler Toledo DSC 2 v skladu z ISO 11357. Hitrost segrevanja in ohlajanja je bila 10 °C/min. Vzorce smo segrevali od ‒50 °C do 200 °C, pri 200 °C je sledil izotermni segment 5 min. Potem smo jih ohlajali od 200 °C do ‒50 °C, pri čemer je sledil izotermni segment
pri ‒50 °C 5 min. Potem so se vsi koraki še enkrat ponovili. Vrednotili smo temperaturo kristalizacije (Tc), entalpijo kristalizacije (ΔHc), temperaturo steklastega prehoda (Tg), specifično toploto (cp), tališče (Tm) in talilno entalpijo (ΔHm) iz prvega ohlajanja in drugega segrevanja.
3.4 Izdelava lončkov za hidroponiko
Za modeliranje lončka in orodja smo uporabili CAD-program Siemens NX 12. Najprej smo izrisali 3D-model lončka primernega za vzgojo rastlin s hidroponiko. Sledilo je konstruiranje orodja za termoformiranje na podlagi lončka. Pripravili smo različne verzije orodja.
Te različice orodij za termoformiranje smo natisnili s FDM tehnologijo 3D-tiska, uporabili smo polietilen tereftalat glikol (PETG), proizvajalca Plastika Trček. Za 3D-tisk smo uporabili 3D-tiskalnik Tumaker Bigfoot 500 Pro Dual.
Termoformiranje je potekalo s FormBox FBA 180123EU. V termoformirko smo vpeli pripravljene kompozitne plošče ter jih približali h grelcu. Orodje za termoformiranje smo nato vstavili na termoformirko. Termoformirka ne omogoča spremljanja temperature, zato smo uporabili največjo možno grelno moč in nastavili časovnik na 2,5 min. Sledilo je termoformiranje s pomočjo vakuuma, ki ga zagotavlja vakuumski sesalec. Glede na rezultate termoformiranja smo prilagajali obliko orodja.
Ko smo bili zadovoljni z rezultati termoformiranja, smo najbolj primerno obliko orodja v kombinaciji s primernejšo verzijo materiala uporabili za izdelavo večje količine lončkov za hidroponiko.
4 rezultati
Laboratorijske teste smo izvedli na verziji materiala, ki se je izkazala za primernejšo pri termoformiranju (vzorec 1). Uporaba odpadnih kokosovih vlaken v kombinaciji s
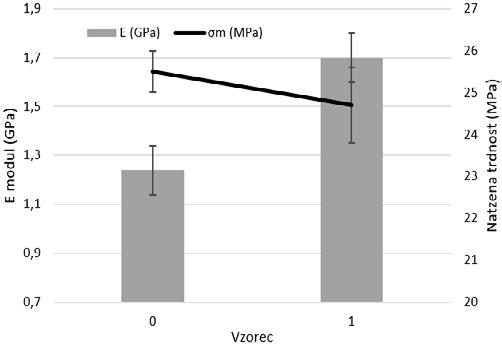
kompatibilizatorjem v rPP matrici v vzorcu 1 zvišuje natezni E modul (E). S slike 2 lahko opazimo, da se natezna trdnost (σm) nekoliko zmanjša v primerjavi z natezno trdnostjo rPP (vzorec 0). Opazimo lahko, da se raztezek pri natezni trdnosti (εm) in raztezek pri pretrgu (εb), kar precej zmanjšata (Slika 3).
Kot posledico dobrih medfaznih interakcij med odpadnimi kokosovimi vlakni in rPP zaradi kompatibilizatorja PP-g-MA lahko opazimo povečanje natezne togosti za 68 %. Opazimo lahko tudi zmanjšanje natezne trdnosti za 6 %, sklepamo lahko, da se to pojavi zaradi kokosovih vlaken, katerih dolžina je manjša od kritične dolžine kokosovih vlaken. Opazimo lahko tudi, da se standardna deviacija natezne trdnosti vzorca 1 poveča do te mere, da je v območju natezne trdnosti vzorca 0. Zaključimo lahko, da je PP-g-MA dober kompatibilizator, saj se natezna togost precej poveča, zaradi premajhne dolžine kokosovih vlaken pa lahko opazimo nekoliko manjšo natezno trdnost. Analiza TGA prikazuje enostopenjski razpad vzorca. Iz tabele 2 lahko opazimo, da dobimo pri kompozitu z dodanimi odpadnimi kokosovimi vlakni dvostopenjski razpad. Prvi razpad pri nižji temperaturi je razpad kokosovih vlaken v kompozitu, drugi pri višji temperaturi je razpad rPP matrice z dodatki, v primerjavi z vzorcem 0 lahko vidimo, da ima vzorec 1 višjo temperaturo degradacije matrice, ki je lahko posledica višje stopnje kristaliničnosti zaradi dodatka kokosovih vlaken. Opazimo lahko tudi 6,8 % anorganskih polnil, ki so posledica mineralnih snovi v naravnih vlaknih (Tabela 2).
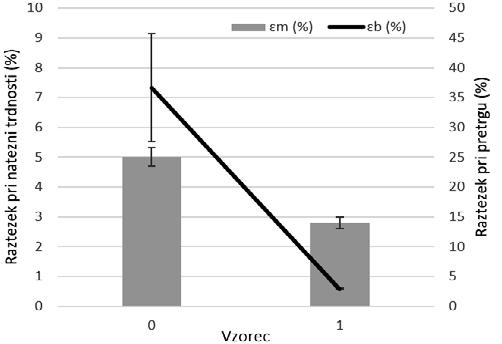
slIKA 4: prerez MOdelA lONčKA
slIKA 5: MOšKA rAzlIčICA OrOdJA zA terMOfOrMIrANJe lONčKOv
slIKA 6: MOšKA rAzlIčICA OrOdJA zA terMOfOrMIrANJe lONčKOv
0 -3,9 123,8 58,46 165,7 64,33 31
1 -11,9 125,4 49,09 166,0 55,60 38
tAbelA 3: rezUltAtI ANAlIze dsC
Dodatek odpadnih kokosovih vlaken ne vpliva na temperaturo tališča pri rPP biokompozitu. Steklasti prehod je pri ‒11,9 °C, tališče je pri 166 °C. Do kristalizacije pri ohlajanju pride pri 125 °C (Tabela 3). Iz tabele 3 lahko opazimo, da se temperatura steklastega prehoda nekoliko zmanjša zaradi dodanih kokosovih vlaken, ki delujejo kot
nukleacijska jedra in omogočajo doseganje višje stopnje kristaliničnosti. Stopnja kristaliničnosti je izračunana glede na delež matrice in je kvocient deleža matrice ter talilne entalpije ter teoretično najvišje talilne entalpije.
Pri modeliranju orodja za termoformiranje smo izhajali iz dimenzij lončka. Pri tem smo okvirno ocenili začetne dimenzije, in sicer zunanji premer lončka 80 mm ter višina lončka 20 mm. Sledilo je modeliranje lončka v programu Siemens NX 12. Na sliki 4 lahko vidimo prerez modela lončka ter na podlagi tega tudi njegovo geometrijo.
Pri modelu lončka smo upoštevali smer preoblikovanja pri termoformiranju, prav tako pa smo se skušali izogniti nenadnim spremembam geometrije v smeri
preoblikovanja kompozitne plošče. To smo upoštevali za lažje preoblikovanje kompozitne plošče, na modelu lahko vidimo kot 110 ° in zaokrožitev 7 mm v notranjem delu lončka.
Na podlagi te geometrije lončka je sledilo modeliranje prve verzije orodja za termoformiranje (Slika 5). Najprej smo se odločili za moško verzijo orodja, saj smo želeli večjo debelino izdelka v sredini izdelka. Za lažje preoblikovanje smo v smeri preoblikovanja izdelali manjše luknje premera 1 mm. Te luknje so s pomočjo vakuuma olajšale preoblikovanje kompozitne plošče. Rezultati termoformiranja so pokazali slabost takšne izvedbe orodja. Zaradi gretja kompozitne plošče, ki je vpeta ob straneh in ne
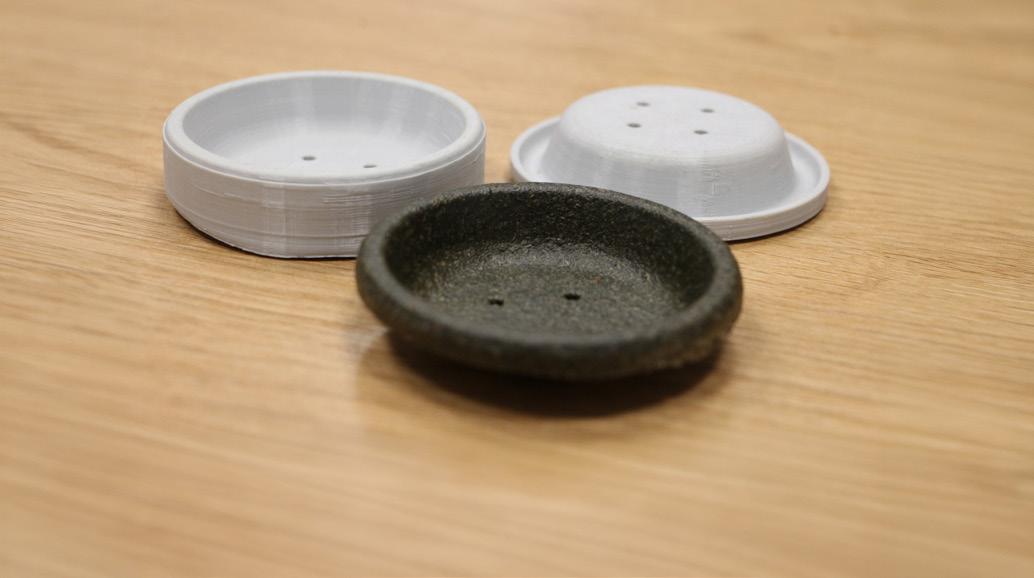
slIKA 8: MOšKA rAzlIčICA OrOdJA (zGOrAJ desNO), žeNsKA rAzlIčICA OrOdJA (zGOrAJ levO) IN lONčeK zA vzGOJO rAstlIN s hIdrOpONIKO (spOdAJ sredINA)
neenakomerne temperaturne porazdelitve, se plošča najhitreje segreje na sredini, saj je tam tudi najvišja temperatura. Te lokalne spremembe temperature na kompozitni plošči pa se odražajo v razlikah povesa. Poves kompozitne plošče je torej najvišji v sredini, kjer ima kompozitna plošča tudi najvišjo temperaturo. Poleg tega pa smo ugotovili, da je premer lukenj nekoliko premajhen in ne omogoča dobrega izsesavanja zraka.
Ravno zaradi lokalnosti povesa smo se odločili za modeliranje druge ženske verzije orodja. Poleg tega smo pri modeliranju druge različice orodja upoštevali slabše izsesavanje prve različice. Ravno zaradi tega smo naredili poglobljene luknje, kjer začetni premer luknje znaša 2 mm. Ta se nato zmanjša na 1 mm na zadnjih 3 mm dolžine luknje. Za lažje 3D-tiskanje smo na prehodu luknje z 2 mm na 1 mm uporabili posnetje dolžine 3 mm (Slika 6).
Izkazalo se je, da je imela sprememba oblike precejšen vpliv na samo kakovost izdelanih lončkov. Ženska različica orodja je
prikazana na sliki 7.
3D-tisk orodij za termoformiranje je potekal na 3D-tiskalniku Tumaker Bigfoot 500 Pro Dual. Pri 3D-tisku smo uporabili parametre 3D-tiska navede v tabeli 4.
5 sklep
V okviru raziskave smo testirali biokompozit, pripravljen iz rPP, odpadnih kokosovih vlaken in z dodatkom kompatibilizatorja PP-g-MA. Togost biokompozita z odpadnimi kokosovimi vlakni in PP-g-MA je bistveno višja v primerjavi z rPP. Trdnost biokompozita z odpadnimi kokosovimi vlakni in PP-g-MA je nekoliko nižja v primerjavi z rPP, zaradi dolžine uporabljenih kokosovih vlaken, ki je krajša od kritične dolžine kokosovih vlaken. Višja togost in nekoliko nižja trdnost potrjujeta dobre interakcije med sestavinami biokompozita po zaslugi kompatibilizatorja PP-g-MA. Toplotna stabilnost biokompozitov z odpadnimi kokosovimi vlakni je višja v primerjavi z rPP. Tališče in temperatura kristalizacije se pri biokompozititih z odpadnimi kokosovimi vlakni glede na rPP ne spremenita. Stopnja kristaliničnosti biokompozitov je višja glede
na rPP. Temperatura steklastega prehoda se pri biokompozitu pomakne k nekoliko nižji temperaturi, kar se sklada z višjo stopnjo kristaliničnosti biokompozita. Višja stopnja kristaliničnosti zaradi dodanih kokosovih vlaken v matrici, ki delujejo kot nukleacijska jedra, omogoča izboljšanje mehanskih in toplotnih lastnosti biokompozita.
V okviru raziskave smo razvili tudi optimalno obliko lončka ter na podlagi izdelka in lastnosti kompozitnega materiala tudi obliko orodja. Ta oblika omogoča enostavnejšo izdelavo lončkov za vzgojo rastlin s hidroponiko. Poleg tega pa nam je uspelo iz odpadnih surovin s pomočjo ustreznega kompatibilizatorja pripraviti material, ki ga lahko preoblikujemo v funkcionalen izdelek. V okviru študije smo prikazali tudi uporabo tehnologije FDM za hitro izdelavo prototipnih orodij.
Viri:
[1] Ragaert, K., Delva, L., Van Geem, K.: Mechanical and chemical recycling of solid plastic waste. Waste Management. 2017; 69: 24–58.
[2] Zhidan, L., Chao, C., Zixian, G., Shaozao, T., Xiuju, Z.: A Compatibilized Composite of Recycled Polypropylene Filled with Cellulosic Fiber from Recycled Corrugated Paper Board: Mechanical Properties, Morphology, and Thermal Behavior, Journal of Applied Polymer Science, Vol. 122 (2011) No.4, pp. 2789–2797.
[3] G. Di Bella, V. Fiore, Natural Fibre Reinforced Composites, n.d. https://www.researchgate. net/publication/233991603.
Podjetje Dr. Boy GmbH & Co. KG je, skupaj z italijanskim distribucijskim partnerjem ST.A.TE Technologies, uspešno nastopilo na sejmu MECSPE 2026 v Bologni.
Predstavili so brizgalni stroj BOY 80 Electric, ki je pritegnil veliko zanimanja strokovnih obiskovalcev. Med sejmom je BOY 80 Electric v živo prikazoval proizvodnjo krvnih filtrov za medicinsko tehnologijo. Aplikacija je jasno pokazala prednosti brizgalnega stroja, med drugim optimizacijo cikla z vzporednimi gibi, zelo dinamičen postopek brizganja, visoko ponovljivost, natančne premike ter stabilno in čisto proizvodnjo v zahtevnih pogojih. Številne obiskovalce je posebej prepričala kombinacija energetsko učinkovitega pogonskega koncepta, sočasnih gibov in električnega izmetalnega sistema. Takšna zasnova omogoča visoko procesno stabilnost in zmanjšano porabo energije, kar je pomembno zlasti pri zahtevnih medicinskih aplikacijah. Francesco Valsecchi iz ST.A.TE Technologies je sejem ocenil kot zelo uspešen. Po njegovih besedah je BOY 80 Electric pritegnil veliko pozornosti, razstavni prostor je obiskalo veliko podjetij, pripravljenih pa je bilo tudi več ponudb. Veliko obiskovalcev je prišlo iz osrednje in južne Italije ter tudi Slovenije.
www.uniplast.si
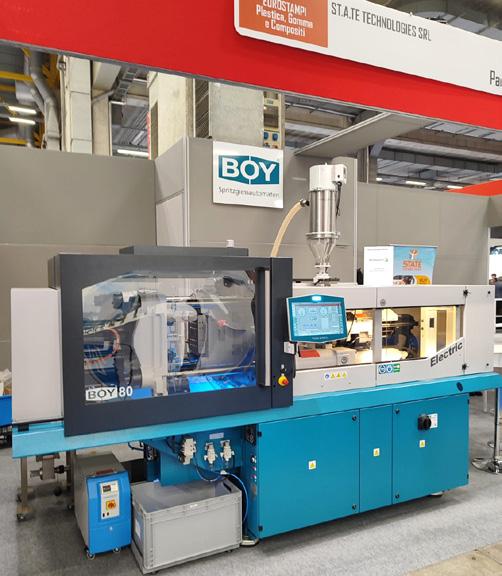
Sumitomo (SHI) Demag je potrdil udeležbo na sejmu Fakuma 2026, na katerem bo predstavil razstavni koncept, osredotočen na partnerstva, učinkovitost in popolnoma električne proizvodne rešitve.
Podjetje bo nastopilo na skupnem razstavnem prostoru v hali B1, razstavni prostor 1103, skupaj s podjetjem Technotrans ter dodatnimi sistemskimi in tehnološkimi partnerji. V središču predstavitve bosta dva popolnoma električna brizgalna stroja iz serije IntElect.
Model IntElect 75 bo prikazan v potrošniški aplikaciji, razviti v sodelovanju s široko mrežo partnerjev za periferijo in avtomatizacijo. Drugi razstavni eksponat, IntElect S 280, bo prikazoval učinkovite in visokoproduktivne proizvodne rešitve za embalažne aplikacije. S tem konceptom Sumitomo (SHI) Demag poudarja svojo usmeritev v popolnoma električno strojno tehnologijo, energetsko učinkovitost in povezane proizvodne procese.
Razstavni nastop nastaja v tesnem sodelovanju z organizatorjem sejma Schall. Po navedbah podjetja je prav odprtost organizatorja omogočila razvoj koncepta, ki ustreza strateškim ciljem Sumitomo (SHI) Demag in hkrati pogojem sejma Fakuma.
Anatol Sattel, direktor prodaje pri Sumitomo (SHI) Demag, poudarja, da podjetje vlaga tja, kjer lahko kupcem prinese največjo dodano vrednost. Regionalni sejmi, panožni dogodki in interaktivni
formati za kupce ostajajo ključni del evropske razstavne strategije podjetja, saj omogočajo neposredno in ciljno predstavitev tehnoloških inovacij.
www.topteh.si www.sumitomo-shi-demag.eu
WITTMANN je na sejmu Plastpol 2026 predstavil rešitve za učinkovito, prilagodljivo in gospodarno brizganje plastike. Prikazana je bila proizvodnja hranilnikov v obliki prašička, s katero je podjetje pokazalo, koliko je mogoče prihraniti, če so brizgalni stroj, avtomatizacija in periferna oprema natančno prilagojeni zahtevam konkretne aplikacije.
V središču proizvodne celice je bila brizgalka EcoPrimus 100/525 B8X, ki je bila Poljskem predstavljena prvič. Gre za novi popolnoma električni brizgalni stroj z zapiralno silo 1.000 kN, razvit za enokom ponentno kompaktno brizganje v velikih serijah. Stroj je namenjen standardnim aplikacijam, pri katerih je pomembna kombinacija visoke natančnosti, učinkovitosti in stroškovne konkurenčnosti. Stroj odlikujejo robustna in kompaktna zasnova, enostavno upravljanje ter najnovejša generacija krmilnika WITTMANN.
»Šparovček« je bil izdelan iz dveh polovic v orodju 1+1. Upora bljen je inovativen lesno-plastični kompozitni granulat znamke Compositive, ki ga dobavlja poljsko podjetje Pacyga Meble. S tem je WITTMANN pokazal, da je mogoče s standardno strojno tehnologijo in naprednim znanjem plastificiranja učinkovito predelovati različne materiale, od klasičnih termoplastov do naravnih kompozitov in PCR-materialov.
preden nastane izmet. Predstavljeni so bili tudi linearni roboti, krmiljenje R9, podajalniki Feedmax Clean in kompaktni temperirni aparati Tempro basic.
Za stabilno kakovost so bili uporabljeni inteligentni asistenčni sistemi HiQ, ki proces analizirajo sproti in prilagajajo parametre,

www.robos.si
www.wittmann-group.com
Kontron eSystems spada med vodilne ponudnike IoT- AC stenskih polnilnic za električna vozila. V obratu v Leipzigu podjetje poleg lastnega modela polnilne postaje proizvaja tudi stenske polnilnice za številne znane avtomobilske proizvajalce, vsako prilagojeno blagovni znamki in zahtevam posameznega naročnika OEM. S petimi novimi brizgalnimi proizvodnimi celicami podjetja WITTMANN, od tega z dvema avtomatskima linijama IMD, Kontron združuje visoko proizvodno učinkovitost in veliko oblikovno prilagodljivost.
Ohišje stenske polnilnice je sestavljeno iz osmih brizganih delov, ki jih Kontron zdaj proizvaja neposredno v svojem obratu. To pomeni
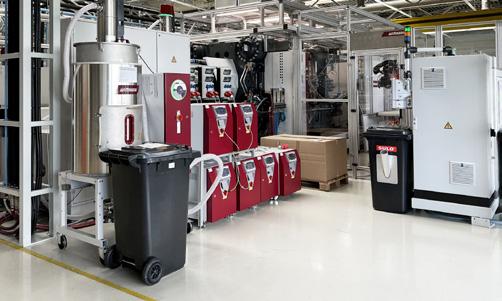
pomembno širitev lastne proizvodnje, saj so večje plastične dele prej pogosto kupovali pri zunanjih dobaviteljih. Novi projekt je največji brizgalni projekt na lokaciji v več kot 30 letih.
Za sprednji pokrov se uporablja postopek IMD, pri katerem se dekorativna in funkcionalna folija integrira neposredno v brizgan izdelek. Skupaj s podjetjem Leonhard Kurz je bil razvit kapacitivni folijski sistem, ki vsebuje celotno elektronsko upravljanje. Tako je mogoče izdelati popolnoma zaprto uporabniško površino brez dodatnih tipk ali stikal, hkrati pa vključiti osvetljene oblikovne elemente, kot je logotip vozila.
Sprednji pokrovi se izdelujejo iz kristalno čistega polikarbonata na stroju MacroPower. Sekvenčno brizganje zagotavlja enakomerno polnjenje orodja, temperirke Tempro plus D pa prispevajo k hitremu hlajenju in ciklu pod eno minuto. Avtomatizacija vključuje robote WITTMANN, pregled kakovosti, pakiranje in povezavo z avtonomnim transportom.
www.robos.si www.wittmann-group.com
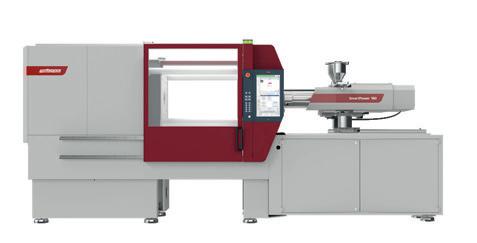


Podjetje Moretto je začelo turnejo Moretto in Motion 2026, potujoči tehnološki dogodek, ki najnaprednejše rešitve za industrijo predelave plastike pripelje neposredno do kupcev. Program se začenja v Italiji, nato pa se širi na ključne trge v Evropi in zunaj nje, med drugim na Poljsko, v Nemčijo, Hrvaško, Nizozemsko, Belgijo, Španijo in Veliko Britanijo.
Moretto in Motion je zasnovan kot ekskluzivno inovacijsko središče na kolesih. Kupci lahko na dogodkih spoznajo kakovost, natančno inženirstvo in energetsko učinkovitost izdelkov Moretto. Gre za poglobljeno izkušnjo, ki vključuje strokovne predstavitve, praktične simulacije in interaktivne tehnične demonstracije.
Ker je tehnologija prisotna neposredno na lokaciji kupcev, lahko Moretto še bolje razume njihove potrebe. Strokovnjaki podjetja lahko na kraju samem analizirajo proizvodne izzive in v realnem času pokažejo, kako lahko predlagane rešitve povečajo produktivnost ter izboljšajo procese predelave plastike.
Turneja predstavlja celovit pregled integriranih rešitev Moretto za transport materiala, sušenje, doziranje, skladiščenje, granuliranje ter temperiranje in hlajenje orodij. Podjetje ima 169 mednarodnih patentov, kar ga uvršča med pomembne ponudnike napredne tehnologije in rešitev za operativno učinkovitost.
Posebnost turneje so tudi obiski tehničnih šol in univerz. Moretto želi s tem povezati industrijske izkušnje z ustvarjalnostjo mladih generacij ter zmanjšati razkorak med izobraževanjem in delovnim okoljem. Cilj turneje je spodbujati strateška partnerstva, nuditi tehnično svetovanje in razvijati rešitve po meri za vse zahtevnejšo industrijo plastike.
www.lesnik.si www.moretto.com
MORETTO RAZVIJA IN IZDELUJE PERIFERNO OPREMO ZA PREDELAVO POLIMEROV
Transportiranje
Shranjevanje
www.lesnik.si
Sušenje Doziranje
www.moretto.com
Samoregulacijski grelni sistemi na osnovi električno prevodnih termoplastičnih elastomerov s pozitivnim temperaturnim koeficientom (PTC)
Samoregulacijski grelni sistemi so le ena izmed številnih možnih aplikacij za polimerne termistorje s pozitivnim temperaturnim koeficientom (PTC). Da bi ustvarili električno prevoden polimer, je treba v polimerno matrico vključiti prevodno polnilo v koncentraciji okoli perkolacijskega praga. Specifična lastnost materialov PTC je nenaden porast električne upornosti pri nastavljeni temperaturi. Stabilna temperatura sistema je odvisna od izbrane polimerne matrice, uporabljene napetosti, dimenzij komponente ali elektrod. Poleg tega je učinek PTC reverzibilen. Materiali, ki so trenutno na voljo na trgu, pogosto nimajo zadostne fleksibilnosti in kažejo slabo oprijemljivost na zabrizgane elektrode. Da bi rešili te težave, se podjetje Allod osredotoča na razvoj elastičnih materialov z učinkom PTC.
1 Električno prevodni polimeri
Električno prevodni polimeri so sestavljeni iz dveh delov – polimerne matrice in prevodnega polnila. Z dodajanjem polnila v polimerno matrico se lahko nastavijo električne
lastnosti. Seznam možnih prevodnih polnil je dolg. V kategoriji ogljikovih polnil je »sajasti« ogljik (carbon black) najbolj priljubljen. Njegovo razmerje med ceno in zmogljivostjo je neprimerljivo z drugimi predstavniki te skupine, kot so grafit, ogljikove nanocevke ali grafen. Nadaljnji primeri prevodnih polnil so srebro, baker, nikelj in še mnogi drugi [1–3].
Dodatek električno prevodnega polnila v polimerno matrico še ne pomeni samodejne električne prevodnosti. Koncentracija polnila mora doseči perkolacijski prag. Na sliki 1 je shematično prikazan diagram električne upornosti za polimer, polnjen s sajastim ogljikom, glede na količino sajastega ogljika. Krivulja je razdeljena v tri območja. Pod perkolacijskim pragom se material obnaša kot električni izolator. Koncentracija prevodnega polnila je prenizka, da bi omogočila interakcijo med delci sajastega ogljika. V tem območju je električna upornost visoka. Pri značilni koncentraciji polnila lahko delci sajastega ogljika začnejo medsebojno delovati in tvorijo perkolacijsko mrežo (območje perkolacijskega praga). Že rahlo povečanje koncentracije sajastega ogljika povzroči močan padec električne upornosti. Ko je perkolacijski prag dosežen,
AvtorjI: d. Koppler, A. dill, b. proksch, f. Malz
Separation
nastane električno prevodna mreža. Nadaljnje povečanje koncentracije sajastega ogljika nad perkolacijskim pragom ne spremeni več bistveno električne upornosti [4].
Sestava polimerne matrice prav tako igra pomembno vlogo pri delovanju električno prevodnih polimerov. Dodatek različnih vrst polimerov za oblikovanje polimerne zmesi lahko vpliva na lokacijo in porazdelitev delcev sajastega ogljika v polimerni matrici. Poleg tega se lahko s sestavo polimerne matrice vpliva na mehanske lastnosti (npr. trdoto, natezno trdnost, fleksibilnost), reološke lastnosti (npr. viskoznost), oprijem na druge polimere ali anorganske materiale ter na odpornost proti različnim medijem (voda, olje, baze …) in temperaturam.
2 ptC učinek
Polimerni materiali PTC so toplotno občutljivi, kar pomeni, da električna upornost močno naraste pri določeni temperaturi. Graf električne upornosti glede na temperaturo za polimerni material PTC je shematično prikazan na sliki 2. Pri nižjih temperaturah mreža sajastega ogljika prevaja električni tok. Z naraščajočo temperaturo se polimerna matrica začne širiti
mreža sajastega ogljika se poruši. Na voljo je manj električno prevodnih poti in električna upornost močno naraste (učinek PTC). Pri visokih temperaturah se polimerni material PTC obnaša kot električni izolator. Ko temperatura pade, se matrica ponovno skrči in mreža sajastega ogljika se ponovno vzpostavi. Gre torej za reverzibilen pojav [6].
3 Samoregulacijski grelni sistem
Možne aplikacije za polimerne materiale PTC so samoregulacijski grelni sistemi. Poenostavljen model takšnega sistema, proizveden s strani podjetja Allod, je prikazan na sliki 3. Elektrode so preprosto prelite s polimerno
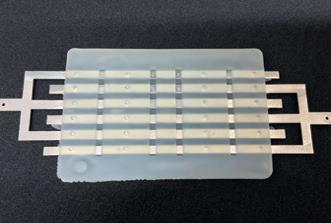
matrico. Za boljše razumevanje kontaktne povezave je bil v tej predstavitvi material PTC zamenjan s prozornim polimerom.
Z dovajanjem napetosti na elektrode začne teči tok skozi sistem, kar povzroči naraščanje temperature materiala PTC. Hkrati se električna upornost materiala PTC povečuje, zato se tok skozi material zmanjšuje. Sistem sčasoma doseže ravnovesje, kjer se stabilizira pri določeni temperaturi (stabilna delovna temperatura). Ta specifična temperatura je odvisna od izbrane polimerne matrice, uporabljene napetosti in/ali razdalje med elektrodama. Velika prednost tega sistema je kombinacija ogrevanja in samoregulacije v eni napravi, ki se lahko učinkovito izdela z brizganjem.
Orodje za brizganje za to t. i. »kontaktno ploščo« je razvilo in oblikovalo podjetje Tesona.
Trenutne raziskave v podjetju Allod so usmerjene v izboljšanje fleksibilnosti polimernih materialov PTC, da bi se zmanjšali učinki, ki nastajajo zaradi različnih koeficientov toplotnega raztezanja med materialom PTC in elektrodami. Pomembna je tudi dobra oprijemljivost zmesi PTC na elektrode. V primeru toplotnega raztezanja mora ostati prekriti material trdno vezan na
elektrode – sicer nastane zračna reža, kar vodi do slabšega segrevanja sistema.
4 Preskusne metode
4.1 Aktivna metoda segrevanja Pri aktivni metodi segrevanja se na elektrodi »kontaktne plošče« priključi napetostni vir z 12 V. V kombinaciji s temperaturnim senzorjem se lahko izmeri tok in temperatura kot funkcija časa. Slika 4 prikazuje merilno postavitev. S to metodo je mogoče izmeriti stabilno delovno temperaturo pri različnih napetostih. Poleg tega je z njo mogoče vrednotiti staranje materiala PTC in konstrukcije pri večkratnih ciklih segrevanja in ohlajanja.
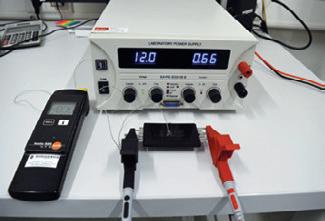
4.2 Pasivna metoda segrevanja
Pri pasivni metodi segrevanja je mogoče postaviti »surov« material PTC brez elektrod. Iz brizgane preizkusne plošče se izreže preizkusna epruveta z dimenzijami 80 mm × 10 mm × 2 mm. Vzorec se namesti pod 4-polno elektrodo, električna specifična upornost pa se določi v skladu s standardom DIN EN ISO 3915. Slika 5 prikazuje postavitev meritve. V kombinaciji s pečico je mogoče meriti upornost pri različnih temperaturah. S hitrostjo segrevanja 1 K/ min je mogoče določiti velikost učinka PTC.
5 rezultati
5.1 Izbira materiala
slIKA 5: prIKAz MerItev zA pAsIvNO MetOdO OGrevANJA
slIKA 6: teM MerItev MAterIAlA AllrUN; 4.000-KrAtNA pOvečAvA (levO) IN 10.000-KrAtNA pOvečAvA (desNO)
Allruna VEL 07116717
Allruna VEL 07116738
V tabeli 1 so povzeti značilni podatki dveh polimernih materialov PTC: Allruna VEL 07116717 in Allruna VEL 07116738. Polimerna matrica obeh materialov temelji na HDPE-ju. Polnilo je sajasti ogljik. Material Allruna VEL 07116738 ima poleg tega dodan še modifikator »udarnosti«, ki pozitivno vpliva na fleksibilnost materiala. To je razvidno pri primerjavi vrednosti raztezka pri pretrgu: Allruna VEL 07116717 doseže raztezek pri pretrgu 10 %, medtem ko znaša pri Allruna VEL 07116738 ta kar 233 %.
5.2 Morfologija
Morfologija materiala Allruna VEL 07116738 je bila analizirana z uporabo elektronskega mikroskopa (TEM) na Inštitutu Fraunhofer. Iz brizgane preizkusne ploščice so bile pri temperaturi –80 °C pripravljene tanke rezine debeline 30 nm, z uporabo ultramikrotoma Leica FCS s kriogeno enoto Ultracut UCT. Posnetki tankih rezin so bili narejeni z mikroskopom Zeiss EM 10 TEM. Na sliki 6 sta prikazana dva TEM-posnetka materiala Allruna VEL 07116738. Posnetek na levi strani s 4.000-kratno povečavo kaže na dobro disperzijo sajastega ogljika v polimerni matrici. Na desni strani, pri 10.000-kratni povečavi, pa se zdi, da je sajasti ogljik koncentriran v določenih delih polimerne matrice. Ta domneva je trenutno še v proučevanju in bo dodatno analizirana.
5.3 toplotno obnašanje različnih materialov PtC
Z uporabo merilne postavitve, prikazane na sliki 5 (pasivni ogrevalni sistem) je bila določena električna upornost materialov Allruna VEL 07116717 in Allruna VEL 07116738. 4-polna elektroda je bila nameščena v pečico s hitrostjo segrevanja 1 K/min. Na sliki 7 je prikazana specifična upornost obeh materialov glede na temperaturo. Material Allruna VEL 07116717 je dosegel hitrejši porast specifične upornosti kot drugi material. To je mogoče razložiti z njegovo višjo specifično upornostjo pri sobni temperaturi.
Naraščanje temperature s časom pri različnih napetostih je prikazano na sliki 8. Meritve so bile izvedene, kot je opisano v poglavju 4.1 (aktivni sistem segrevanja), z materialom Allruna VEL 07116738 pri sobni temperaturi –20 °C. S slike je razvidno, da se z višjo napetostjo dvigne tudi stabilna delovna temperatura naprave.
5.4 Ponovljivost grelnega procesa
Za oceno ponovljivosti razvitih zmesi PTC je bil izveden preskus s temperaturnimi cikli. Narejena je bila preizkusna ploščica iz materiala Allruna VEL 07116738, kot je prikazano na sliki 3. Ploščica je bila shranjena v hladilniku pri –20 °C in aktivno segrevana z napetostjo 12 V vsake 4 ure.
Po 50 ciklih ni bilo zaznanih bistvenih sprememb v stabilni delovni
in °C
slIKA 7: speCIfIčNA OdpOrNOst prOtI vIšJI teMperAtUrI zA AllrUNA vel 07116717 IN AllrUNA vel 07116738
slIKA 8: NArAščANJe teMperAtUre s čAsOM zA AllrUNA vel 07116738AKtIvNI OGrevAlNI sIsteM
slIKA 9: več CIKlOv seGrevANJA AllrUNe vel 07116738 prI –20 °C
tAbelA 1: seleCtION Of eleCtrICAlly CONdUCtIve AllrUNA MAterIAls wIth ptC effeCt.
temperaturi. Ker pa elektrode niso bile zaščitene pred vlago, bodo nadaljnji cikli izvedeni z ustrezno zatesnjenimi prototipi.
6 Povzetek in pogled naprej
Dokazano je bilo, da je mogoče samoregulacijske grelne sisteme učinkovito izdelati z obrizganjem elektrod s termoplastično zmesjo PTC. Takšne zmesi lahko sestavljajo termoplastična matrica, ki vključuje osnovni termoplast kot je HDPE, PP, PA ali PBT, in prevodni sajasti ogljik. Ker so ohišja za tekočine pogosto izdelana iz HDPE, je bil ta material izbran kot osnova za grelni sistem s
stabilnimi temperaturami med 50 °C in 90 °C pri napetostih med 8 V in 32 V. Prednosti kemično inertnega materiala v kombinaciji z učinkovitostjo zmesi PTC omogočajo zelo učinkovito izdelavo ohišij z integriranim grelnikom.
V prihodnje bo razvoj usmerjen v:
• optimizacijo oprijema na elektrode s postopkom brizganja,
• nanos elektrod na kalandrirane folije iz termoplastičnih materialov PTC.
Poleg tega trenutno poteka nov projekt za razvoj zmesi PTC, ki bo imela zadostno prepustnost za radarske žarke, kar omogoča izdelavo ohišij za potrebe avtonomne vožnje.
Viri
[1] Jiang, H. et al.: Surface Functionalized Silver Nanoparticles for Ultrahigh Conductive Polymer Composites, Chem. Mater., 2006, 18(13), 2969.
[2] Sumita, M., Sakata, K., Asai, S. et al.: Polymer Bulletin, 1991, 25, 265.
[3] Mamunya, Ye. P., Davydenko, V. V., Pissis, P., Lebedev, E. V.: Electrical and thermal conductivity of polymers filled with metal powders, European Polymer Journal, 2002, 38(9), 1887.
[4] Sherman, R. D.; Middleman, L. M.; Jacobs, S. M.: Electron transport processes in conductor-filled polymers, Polymer Engineering and Science, 1983, 23(1), 36.
[5] Taufertshoefer, T.: Einfluss der Verfahrenstechnik eines Planetwalzenextruders auf die elektrische Leitfähigkeit rußgefüllter Polyolefine, Berlin 2014.
[6] Bueche, J.: A new class of switching materials, Journal of Applied Physics, 1972, 44, 532.
[7] Michael L., Bouffard, John L. Grant: PTC resistance heater, 1974, US3996447A.
[8] DIN EN ISO 3915:1999-10, Messung des spezifischen elektrischen Widerstandes von leitfähigen Kunststoffen.
Podjetje KraussMaffei Extrusion je na sejmu Plastics Recycling Show Europe predstavilo celovit portfelj rešitev za recikliranje plastike. V središču je bila so-vrteča se dvopolžna ekstruderska serija ZE BluePower, namenjena mehanskemu in kemičnemu recikliranju.
Ponudba zajema postopke na osnovi topil, depolimerizacijo, pirolizo in recikliranje poliuretana. Po besedah Lennarta Eberleina, vodje prodaje za kompavndiranje in recikliranje pri KraussMaffei Extrusion, podjetje za vsak reciklažni projekt razvije ustrezno rešitev in ima ob tem številne reference na trgu. Zaradi strožjih regulativnih zahtev, kot je evropska uredba o embalaži in odpadni embalaži, recikliranje ni več izbirna tema, temveč ključni del predelave plastike v prihodnje.
Pomembno vlogo ima tehnološki center v Laatznu, kjer lahko kupci pod realnimi proizvodnimi pogoji testirajo, optimizirajo in povečajo procese do serijske proizvodnje. Center dopolnjuje sodoben analitični laboratorij, močna partnerska mreža pa omogoča prilagojene sistemske rešitve.
Na področju mehanskega recikliranja KraussMaffei pokriva širok razpon materialov, od poliolefinov in PET do tehničnih plastik. ZE BluePower omogoča energetsko učinkovito predelavo PET, nežno taljenje, učinkovito odstranjevanje vlage in kratke zadrževalne čase. Pretoki od 20 do 12.000 kilogramov na uro zagotavljajo visoko prilagodljivost.
Pri kemičnem recikliranju se ZE BluePower uporablja kot dovodni ekstruder za depolimerizacijo in pirolizo. Vakuumsko razplinjevanje odstranjuje agresivne komponente, filtracija taline pa zmanjšuje kontaminacijo. Na sejmu je podjetje recikliranje prikazalo tudi vizualno in interaktivno, od gospodinjske embalaže do avtomobilskih komponent in recikliranja hladilnikov.
www.kms.si www.kraussmaffei.com
BASF na sejmu interpack 2026 predstavlja rešitve za sodobno embalažo
Podjetje BASF je na sejmu interpack 2026 predstavilo širok portfelj rešitev za embalažno industrijo. Poudarek predstavitve je bil na materialnih rešitvah, produktnih inovacijah in sistemih, prijaznih do recikliranja.
BASF je prikazal več rešitev za različne dele embalažne verige, od živilske in farmacevtske embalaže do kozmetike, hrane za hišne živali, industrijskega blaga in izdelkov široke potrošnje. Med predstavljenimi materiali je bila poliamidna embalaža Ultramid® Ccycled®, namenjena embalaži za živila in drugim občutljivim aplikacijam. BASF je predstavil tudi Ultramid® H, prvi termoplastični poliamid z visoko prepustnostjo vode. Na področju lepil je podjetje pokazalo vodna laminacijska lepila Epotal®, ki omogočajo lažje ločevanje materialov v PET večplastni embalaži. Predstavljena bodo tudi lepila za etikete, ki jih je mogoče enostavno odstraniti s PET in steklenic ter papirne in kartonske embalaže.
BASF je predstavil še vodne smole Joncryl® za tiskarske barve in
barierne premaze za papirno embalažo, ki je združljiva z obstoječimi postopki recikliranja. Pomemben del ponudbe je tudi biopolimer ecovio®, certificiran za domače kompostiranje, namenjen fleksibilni in togi embalaži.
Predstavljene rešitve odgovarjajo na zahteve uredbe EU o embalaži in odpadni embalaži ter omogočajo različne možnosti konca življenjske dobe, od organskega do mehanskega recikliranja.
www.basf.com
Od 2. do 5. junija 2026 bo v Lyonu potekal sejem FIP, France Innovation Plasturgie, eden izmed pomembnejših dogodkov za francosko industrijo plastike. Podjetje Arburg bo na sejmu posebno pozornost namenilo francoskemu trgu, kjer je bila ustanovljena tudi njegova prva mednarodna podružnica. Na razstavnem prostoru K16-L03 bo prvič v Franciji predstavljena nova standardna strojna rešitev Allrounder Trend z novim krmilnim sistemom Gestica lite.
Po besedah Pascala Laborda, direktorja Arburg SAS, se kupci danes soočajo z velikimi izzivi. Iščejo stroje za standardizirane izdelke, ki so enostavni za uporabo in vzdrževanje, hkrati pa cenovno dostopni in energetsko učinkoviti. Pomembno vlogo ima tudi krožno gospodarstvo. Arburg želi na te potrebe odgovoriti z novo serijo Allrounder Trend. Električni stroji Allrounder Trend so namenjeni standardnim
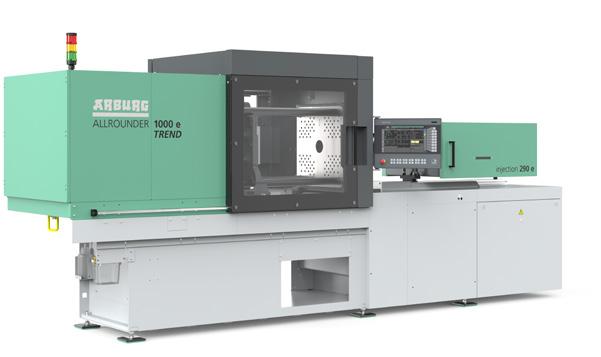
aplikacijam v različnih industrijah. Odlikujejo jih kratki dobavni roki, enostavna postavitev, intuitivno upravljanje, nizki investicijski in obratovalni stroški ter preprosto vzdrževanje. Na začetku bodo na voljo štiri velikosti strojev z zapiralnimi silami od 500 do 2.000 kN. Na sejmu bo Arburg prikazal avtomatizirano proizvodnjo trajnostnega večnamenskega pribora za večkratno uporabo, ki združuje nož, vilice in žlico. Izdelek bo izdelan na električnem stroju Allrounder 1000 e Trend, v sistem pa bodo vključeni robot Multilift Select 4, temperirna enota, hladilnik in Thermolift. Dolivek se bo ločil, zmlel in vrnil neposredno v proizvodni proces.
Poudarek bo tudi na digitalizaciji, vključno s sistemom ALS, portalom arburgXworld in umetno inteligenco podprto aplikacijo Ask Arburg.
www.nomis.hr
www.arburg.com


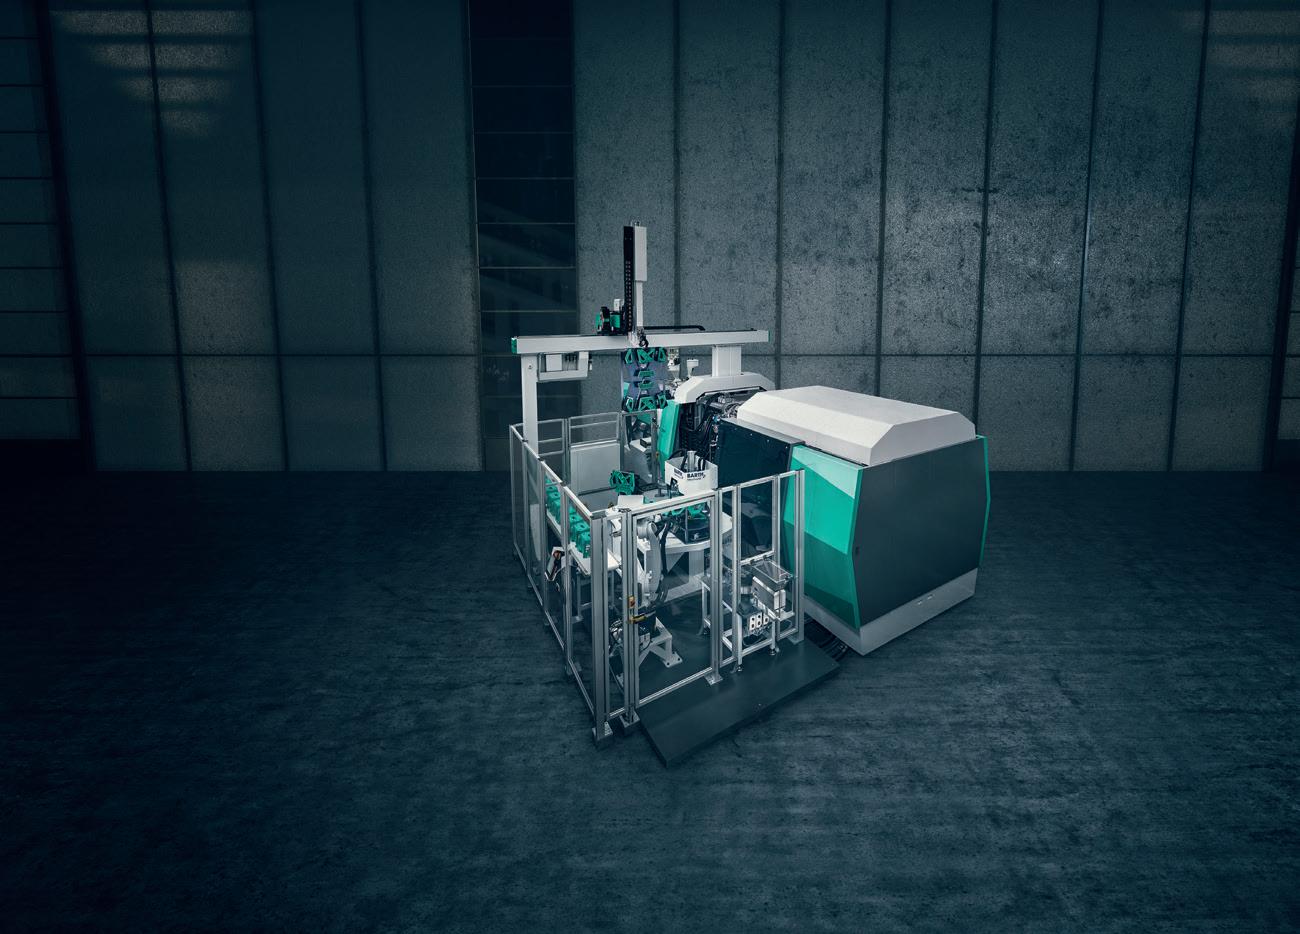
Novi centrirni obroči za natančno pritrjevanje orodij
Podjetje HASCO širi svojo preverjeno ponudbo centrirnih obročev z novimi različicami Z7517/…, Z7526/… in Z7527/…. Namenjene so izdelovalcem orodij, ki potrebujejo pri vpenjanju orodij na brizgalne stroje še večjo natančnost, zanesljivo centriranje in stabilno vodenje.
Novi centrirni obroči omogočajo natančno pozicioniranje na strani stroja, saj imajo 8 milimetrov dolgo vodilno območje. Podaljšana vodilna dolžina učinkovito preprečuje nagibanje orodja, kar povečuje varnost procesa in zmanjšuje možnost napak pri vpenjanju. Pritrdilne izvrtine omogočajo zanesljivo poravnano privijanje, prilagodljive možnosti montaže pa zagotavljajo dobro vključitev v različne konstrukcije orodij.
Posebna prednost novih izvedb je usklajenost s toplotno izolacijskimi ploščami HASCO. Različice z debelinami 6 in 8 milimetrov so zasnovane tako, da omogočajo natančno povezavo, dobro stabilnost in
PA6 podjetja Envalior zmanjša
ogljični odtis stikal Vimar Linea za 80 odstotkov
Italijansko podjetje Vimar SpA iz Marostice, specializirano za trajnostne elektroinštalacijske naprave in pametne domove, je predstavilo novo serijo stikal Linea. Nova linija združuje eleganten dizajn, sodobno tehnologijo in bistveno manjši vpliv na okolje. Ključno vlogo pri tem ima material Durethan® Blue BKV60H2.0EF podjetja Envalior, trajnostni poliamid 6, ki je 90-odstotno osnovan na krožnih surovinah.
Montažni okvirji za stikala so izdelani z brizganjem visoko ojačenega materiala Durethan® Blue. V kombinaciji z optimiziranimi proizvodnimi procesi, boljšim upravljanjem izdelkov in uporabo
ENGEL začenja globalno uvedbo WINTEC e-win in posodablja dvoploščne serije
Skupina ENGEL je v začetku aprila začela globalno uvajanje popolnoma električnih brizgalnih strojev WINTEC e-win zunaj Azije. Hkrati je predstavila prenovljen in bolj pregledno strukturiran portfelj dvoploščnih brizgalnih strojev, ki vključuje seriji ENGEL duo in WINTEC t-win. S tem podjetje odgovarja na spreminjajoče se zahteve trga in predelovalcem plastike po svetu ponuja jasnejšo izbiro strojev za različne proizvodne strategije.
Blagovna znamka ENGEL je osredotočena na visoko integrirane in individualno konfigurirane proizvodne rešitve, medtem ko WINTEC
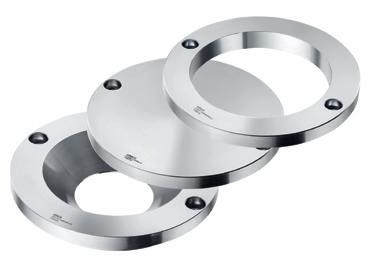
zanesljivo uporabo tudi pri zahtevnejših aplikacijah.
Poleg novih izvedb ponudba centrirnih obročev HASCO vključuje številne premere, vgradne globine in tehnične različice. Na voljo so tudi različne konstrukcijske izvedbe za številne velikosti orodij in tipe strojev. Celoten program je mogoče preprosto pregledati in naročiti prek spletne trgovine HASCO. Z novimi centrirnimi obroči HASCO dopolnjuje svojo ponudbo s praktičnimi rešitvami, ki združujejo visoko natančnost, enostavno montažo in dolgoročno procesno zanesljivost. Rešitev je namenjena orodjarjem, ki želijo zmanjšati tveganje pri vpenjanju in zagotoviti stabilno delovanje orodij v vsakodnevni proizvodnji.
www.hasco.com
trajnostno certificirane embalaže je Vimar ogljični odtis serije Linea zmanjšal za več kot 80 % v primerjavi s prejšnjimi rešitvami na osnovi fosilnih surovin. To pomeni letno zmanjšanje emisij za več kot 500 ton CO₂.
Več kot 97 % proizvodnje serije Linea temelji na plastiki iz obnovljivih in recikliranih virov, certificiranih po standardu ISCC Plus. Tudi proizvodni obrati podjetja Envalior v Antwerpnu in Krefeld-Uerdingnu so certificirani po tem standardu.
Trajnostni Durethan® Blue vsebuje 60 % recikliranih vlaken po masi. Pri proizvodnji teh vlaken se velik del anorganskih steklenih surovin nadomesti z industrijskimi steklenimi odpadki. Kljub visoki vsebnosti steklenih vlaken material dobro teče, omogoča zapolnjevanje tankih sten, majhno zvijanje ter visoko togost in trdnost. Zaradi odličnih električnih lastnosti in toplotne stabilnosti zagotavlja dolgo življenjsko dobo stikal. www.envalior.com
ponuja standardizirane rešitve s poudarkom na stroškovni učinkovitosti in razpoložljivosti. Uporabniki lahko tako izbirajo med prilagojenimi sistemi in standardiziranimi proizvodnimi rešitvami, pri čemer obe blagovni znamki temeljita na enotnih inženirskih ter kakovostnih standardih skupine.
Serija WINTEC e-win pokriva zapiralne sile 1.000 do 5.000 kN. Popolnoma električni pogon omogoča natančen in dinamičen nadzor vseh glavnih gibov, visoko ponovljivost, stabilno maso brizga in kakovost izdelkov tudi pri velikih proizvodnih serijah. Ker se energija porablja le med dejanskimi gibi, so stroški energije bistveno nižji kot pri hidravličnih strojih.
Proces podpirajo digitalni sistemi iQ clamp control, iQ hold control in iQ weight control plus. Ti zmanjšujejo porabo energije, obremenitev orodja, porabo materiala, čas cikla in izmet, zlasti pri predelavi reciklatov.
ENGEL je prenovil tudi serijo duo, ki ostaja na voljo z zapiralnimi silami 4.500 do 55.000 kN, možne pa so tudi bistveno večje izvedbe.
Serija WINTEC t-win je zdaj globalno na voljo do 40.000 kN in z do 38 odstotkov večjo brizgalno zmogljivostjo.
www.lakara.si www.engelglobal.com
Podjetje KraussMaffei Extrusion je uspešno zaključilo predstavitev na sejmu Tire Technology Expo 2026 v Hannovru. Podjetje je predstavilo inovativne rešitve za ekstruzijo pnevmatik in razširjen nabor servisnih storitev. Mednarodni obiskovalci so pokazali veliko zanimanja predvsem za tehnologije, ki omogočajo natančno, učinkovito in zanesljivo proizvodnjo komponent za pnevmatike.
Po besedah dr. Gerarda Nijmana, višjega tehničnega strokovnjaka za pnevmatike in gumo pri KraussMaffei Extrusion, mednarodni trg pnevmatik ostaja zelo dinamičen. Posebej močan razvoj je opazen v Indiji, Koreji, vzhodni Evropi in vse bolj tudi v Afriki. Eden izmed glavnih razlogov je rast števila vozil po svetu. Medtem ko je v Nemčiji približno 600 registriranih vozil na 1.000 prebivalcev, jih je v Indiji le približno 22, kar kaže na velik potencial rasti. Na zahteve trga vplivajo tudi novi koncepti mobilnosti, kot sta elektromobilnost in souporaba vozil. Ti spreminjajo zahteve za pnevmatike in njihovo proizvodnjo. Poleg tega se proizvodnja vse bolj seli bližje regionalnim trgom, da se zmanjšajo transportni stroški, dobavni roki in trgovinske ovire. V središču predstavitve so bile tehnologije Multiplex in Rollerhead. Multiplex sistemi omogočajo visoko natančno koekstruzijo različnih gumijastih komponent, Rollerhead sistemi pa so primerni za
stroškovno učinkovito proizvodnjo komponent za pnevmatike PCR in TBR.
Velik pomen pridobivajo tudi nadgradnje obstoječih linij. KraussMaffei ponuja prilagojene retrofit rešitve, digitalni dostop do servisa prek QR-kode in strokovne preglede sistemov za večjo učinkovitost in zanesljivost.
www.kms.si
www.kraussmaffei.com
Coperion
Podjetje Coperion je na sejmu Chinaplas 2026 predstavilo svojo široko tehnološko in inženirsko ponudbo za predelavo in recikliranje plastike. Med glavnimi razstavljenimi izdelki sta bila visoko učinkovita dvopolžna ekstruderja ZSK 58 Mc18 in STS 25 Mc11.
Prvič na Chinaplasu je Coperion predstavil ekstrudor ZSK 58 Mc18 s specifičnim navorom 18 Nm/cm³. Transparentni procesni del je obiskovalcem omogočil vpogled v mešanje in dispergiranje materiala. Ekstruder dosega pretoke do 2.500 kilogramov na uro ob nizki porabi energije, visoki robustnosti in zelo dobri skupni učinkovitosti opreme. Laboratorijski ekstruder STS 25 Mc11, najmanjši model serije STS, je namenjen razvoju
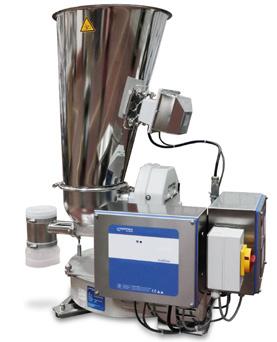
ENGEL gradi največji brizgalni stroj na svetu
Z modelom duo 12000 US podjetje ENGEL odpira nove dimenzije pri industrijski proizvodnji velikih brizganih plastičnih izdelkov. Dvoploščni brizgalni stroj omogoča proizvodnjo velikopovršinskih komponent z nižjimi stroški na kos, hkrati pa proizvajalcem omogoča nove zasnove izdelkov in manj montažnih korakov. S tem se odpirajo dodatne možnosti za zamenjavo tradicionalnih materialov, kot sta kovina in beton, s plastiko.
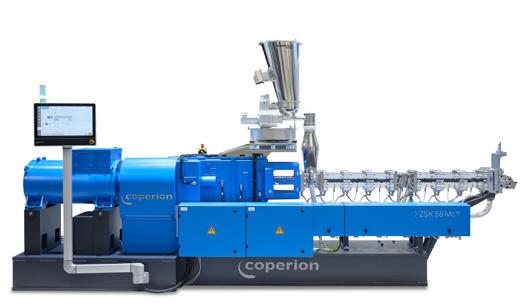
receptur. Njegove proizvodne parametre je mogoče zanesljivo prenesti na večje stroje iste serije. Poleg tega Coperion širi ponudbo STS Mc PLUS, ki omogoča do 20 odstotkov večji pretok. Na področju recikliranja plastike sta Coperion in Herbold Meckesheim prikazala virtualno reciklažno linijo. Poseben poudarek bo na novem standardiziranem sistemu za recikliranje PET, namenjenem pretokom od 500 kilogramov do 10 ton na uro. Sistem je primeren za aplikacije bottle-to-bottle, bottle-to-sheet, bottle-to-fiber in recikliranje pladnjev. Coperion je predstavil tudi dozirne in transportne rešitve, vključno z dozirniki Coperion K-Tron, aktivatorjem ActiFlow in vakuumskimi sprejemniki serije 2400.
www.coperion.com
Stroj ima zapiralno silo 110.000 kN in je bil razvit posebej za izdelke s projicirano površino več kot 2,5 kvadratnega metra. Pred kratkim je bil zagnan pri kupcu. Stroj omogoča proizvodnjo zelo velikih komponent v integriranem proizvodnem procesu, kar zmanjšuje število posameznih delov, poenostavlja montažo in daje več svobode pri oblikovanju, lahki gradnji in funkcionalni integraciji. Za velike mase brizga je sistem opremljen z dvema vzporedno delujočima brizgalno-plastificirnima agregatoma. S premeri polžev do 210 mm omogoča volumen brizga do 65.000 cm³. Stroj je dolg približno 24 metrov, visok 8,4 metra in tehta 551 ton. Največja dovoljena masa orodja znaša 170 ton, v stroju pa je vgrajenih približno 30 kilometrov kablov.
Kljub izjemnim dimenzijam stroj ostaja kompakten zaradi modularnega koncepta serije duo. ENGEL poudarja, da je takšne sisteme mogoče razviti izključno na osnovi specifičnih zahtev kupcev. Podjetje ima bogate izkušnje z velikimi stroji in že več uspešno nameščenih sistemov z zapiralnimi silami 74.400 kN.
V avtomobilski industriji takšne rešitve omogočajo proizvodnjo velikih strukturnih komponent, kot so ohišja baterij, podvozja in notranje vratne strukture. Velik potencial imajo tudi v logistiki, infrastrukturi in upravljanju z vodo.
www.lakara.si
www.engelglobal.com
Podjetje Mitsui Chemicals s tremoplastoma Lubmer in Mipelon ponuja napredna materiala iz UHMW-PE, torej polietilena z ultra visoko molekulsko maso. Zaradi izjemno dolgih molekularnih verig ta dva materiala dosegata bistveno boljše drsne lastnosti in večjo odpornost proti obrabi kot običajni poliolefini. Primerna sta za številne aplikacije, kjer se je doslej pogosto uporabljal precej težji PTFE, vendar pri teh aplikacijah ni potrebna njegova visoka temperaturna odpornost.
Lubmer in Mipelon odlikujejo odlične drsne lastnosti, visoka abrazijska odpornost, nizka raven hrupa pri drsenju, dobra kemična odpornost, nizka gostota, majhna absorpcija vode ter dobra fleksibilnost in odpornost na udarce pri nizkih temperaturah.
Družina Lubmer vključuje granulate z različnimi viskoznostmi, namenjene brizganju in ekstruziji plošč, profilov, cevi in drugih izdelkov. Standardni tipi L3000, L4000 in L5000 zagotavljajo visoko odpornost proti obrabi, tip L5220 pa ima samomazalne lastnosti. Posebej zanimiv je Lubmer LY1040, dodatek brez PFAS, ki je združljiv z večino tehničnih plastik in lahko nadomesti PTFE kot modifikator za izboljšanje drsnih lastnosti že pri dodatkih od 3 do 5 odstotkov.
Mipelon je družina sferičnih finih praškov UHMW-PE. Ti
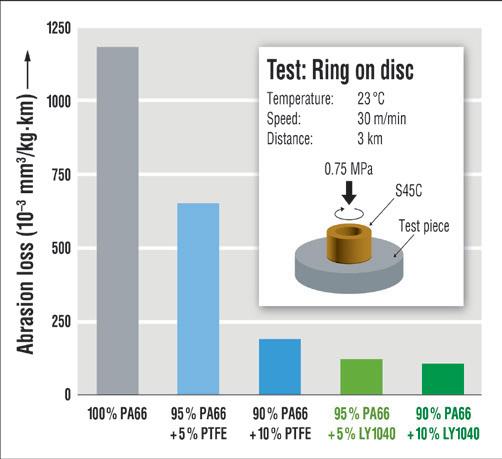
izboljšujejo drsne lastnosti in obrabno odpornost v termoplastih, gumah, barvah in premazih. Zaradi ozke porazdelitve velikosti delcev omogočajo dobro disperzijo in enakomerne površine. Vsi tipi so primerni za stik z živili po evropskih in ameriških predpisih.
www.eu.mitsuichemicals.com
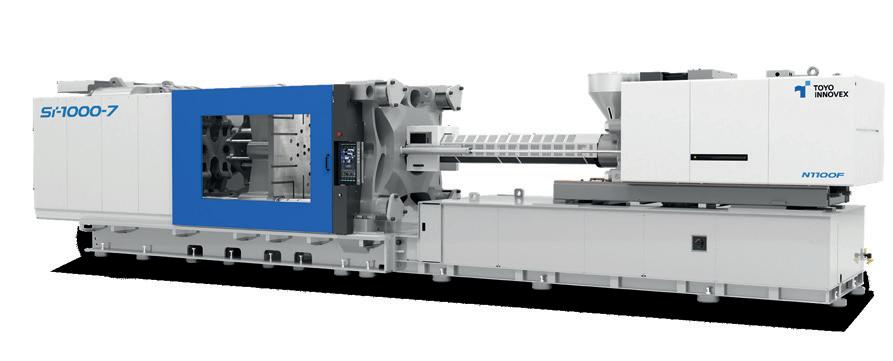
Za EVROPO kontakt: TOYO EUROPE S.R.L. Italija sales@toyo-europe.com +39 039 9177001 www.toyo.europe.com
Za Slovenijo kontakt: TOYO Europe Slo d.o.o. Zelena ulica 8i, 6310 Izola knez@toyo-slo.com +386 41 698 184 www.toyo-slo.com
Na razstavnem prostoru je Tederic predstavil več celovitih rešitev ter digitalno platformo T-Link, s katero podjetje odgovarja na vse večje potrebe industrije po digitalizaciji, večji učinkovitosti in boljši povezljivosti proizvodnih procesov. Predstavljene rešitve so bile usmerjene v ključne industrijske segmente, med drugim v logistiko, avtomobilsko in embalažno industrijo ter medicino, kjer so zahteve po natančnosti, ponovljivosti in zanesljivosti proizvodnje še posebej visoke.
Na sejmu Chinaplas 2026 je Tedericov razstavni prostor pritegnil veliko medijsko pozornost in podjetju prinesel prestižno priznanje, in sicer nagrado, ki izpostavlja pionirsko vlogo podjetja na področju optimizacije energetsko varčnih tehnologij v industriji plastike in gume.
Eden od osrednjih poudarkov Tedericove predstavitve je bil podpis naročila za stroj NEO·H7200T neposredno na sejmu. Gre za največji stroj, ki ga podjetje trenutno
proizvaja, zato predstavlja podpis naročila pomemben mejnik v razvoju Tedericovih zmogljivosti na področju velikih in tehnološko zahtevnih brizgalnih strojev. Dogodek je hkrati potrdil, da podjetje uspešno nagovarja tudi kupce z najzahtevnejšimi proizvodnimi potrebami.
Tederic je na sejmu dosegel tudi opazne poslovne rezultate. Razstavni prostor je obiskalo 836 strokovnih obiskovalcev, podjetje pa je med dogodkom ustvarilo za skoraj 300 milijonov RMB potencialnih poslovnih priložnosti. Poleg tega je bilo na sejmu sklenjenih za več kot 50 milijonov RMB naročil. Skupno je bilo podpisanih 83 naročil strojev s kupci iz 15 držav in regij, kar kaže na široko mednarodno zanimanje za Tedericove rešitve.
Naročila so zajemala celoten proizvodni program podjetja – od ekonomičnih modelov do visoko zmogljivih in tehnološko naprednih rešitev. To potrjuje Tedericovo
Sejem Chinaplas 2026, ki je potekal od 21. do 24. aprila v Šanghaju, je tudi letos združil ključne akterje svetovne industrije plastike in gume. Med razstavljavci je imelo vidno vlogo podjetje Tederic, ki je priložnost izkoristilo za predstavitev svojih tehnoloških rešitev, digitalnih zmogljivostih in vse močnejše prisotnosti na mednarodnih trgih.
sposobnost prilagajanja različnim potrebam kupcev ter konkurenčnost v različnih cenovnih in tehnoloških razredih.
Sejem Chinaplas 2026 je tako za Tederic predstavljal več kot le predstavitveno platformo. Bil je potrditev tehnološke zrelosti podjetja, njegove proizvodne zmogljivosti in vse večjega zaupanja kupcev na globalnem trgu.
Predstavniki podjetja Integraplast so poleg sejma Chinaplast 2026 obiskali tudi pametno tovarno podjetja Tederic, ki je v sklopu dogodka Open House povezal kupce in partnerje iz več kot 20 držav. Na dogodku, ki je služil tudi kot platforma za izmenjavo znanja, globalno sodelovanje in nadaljnji razvoj pametne proizvodnje plastike, so zvesti kupci in partnerji spoznali Tedericove rešitve na področju pametne in velikoserijske proizvodnje ter celovitega proizvodnega ekosistema.
www.tedericglobal.com www.integraplast.com
Podjetje SABIC je na sejmu PIAE 2026 v Baden-Badnu predstavilo nove specializirane materiale, ki so namenjeni izboljšanju dizajna, funkcionalnosti in krožnosti v avtomobilskem sektorju. Osrednji poudarek je na materialih, ki podpirajo zmanjšanje emisij in uporabo recikliranih surovin.
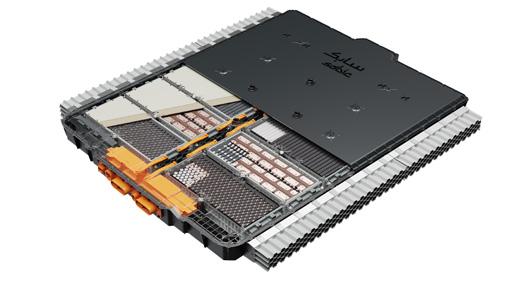
Med najpomembnejšimi novostmi so materiali LNP™ ELCRIN™ SLX, ki vsebujejo od 30 do 45 odstotkov recikliranih materialov (PCR). Ti materiali zagotavljajo izjemno odpornost na vremenske vplive in udarce, hkrati pa omogočajo izdelavo visokosijajnih delov brez potrebe po barvanju, kar zmanjšuje emisije hlapnih snovi. Primeri uporabe vključujejo antene v obliki morskega psa in radarske naprave (radome) za sisteme ADAS. Podjetje je razvilo tudi material
LNP™ KONDUIT™ WTF2C. Ta material lahko nadomesti liti aluminij v ohišjih radarjev, s čimer se zmanjšajo teža vozil, stroški sistema in emisije, hkrati pa se poveča fleksibilnost pri oblikovanju napredna optika in osvetlitev
Na področju senzorjev in povezljivosti podjetje predstavlja material EXTEM™ RH1017UCL, ki je primerna za leče optičnih senzorjev in zdrži visoke temperature pri spajkanju. Za napredne LED-žaromete pa so na voljo termoplasti ULTEM™, ki prenesejo temperature do 230 °C in omogočajo neposredno metalizacijo komponent. Podjetje je prikazalo tudi absorber energije za baterije električnih vozil, izdelan iz termoplasta NORYL GTX™. Ta termoplastična rešitev v obliki satovja nudi robustno zaščito pri bočnih trkih, je lažja od kovine in zagotavlja boljšo duktilnost pri nizkih temperaturah.
www.fist.si


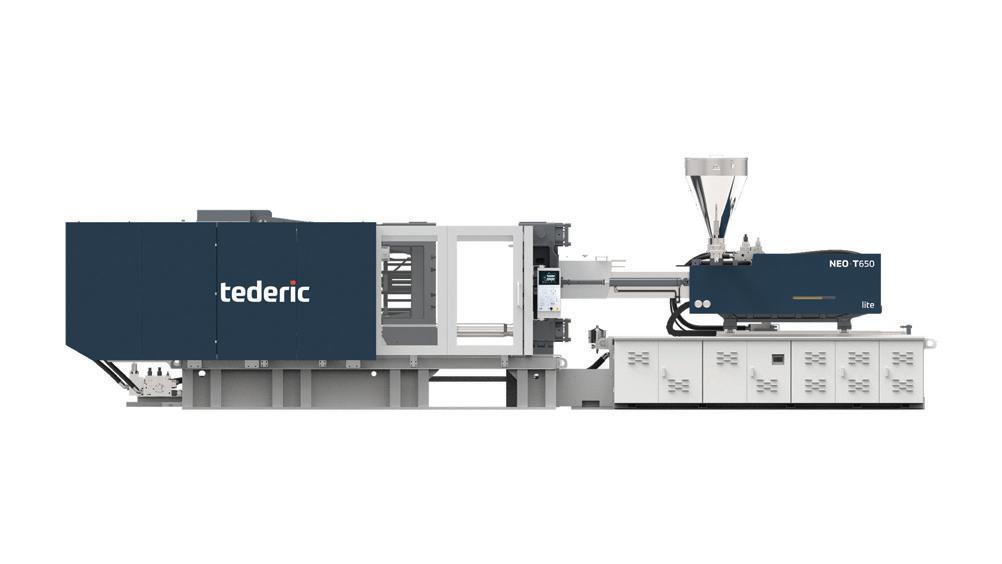
• p atent I rana reš I tev podjetja F e IB a za ro K ovanje pro FI lov v podjetju F u X
Masch I nen B au
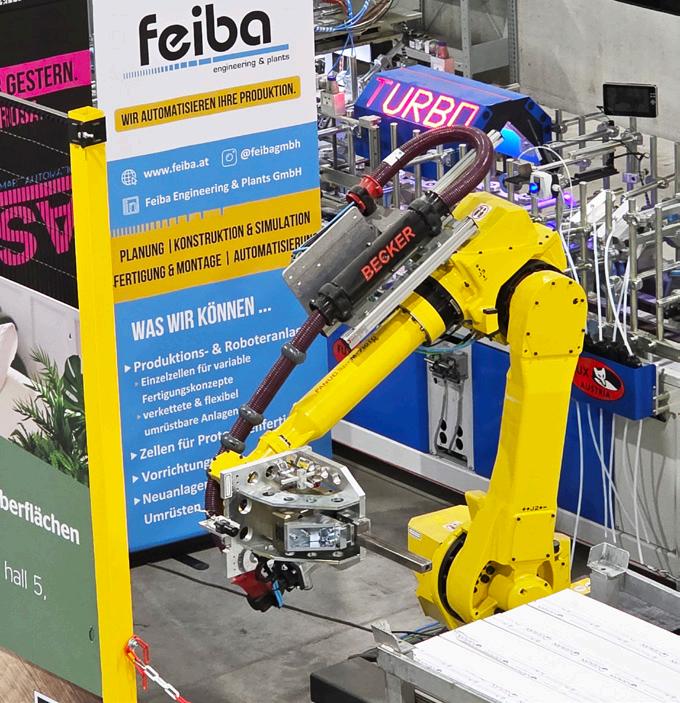
sIsteM v pOdJetJU fUX MAsChINeNbAU UNd KUNststOffteChNIK GMbh Je OpreMlJeN z dveMA rObOtOMA M-710 IC/70 prOIzvAJAlCA fANUC IN dveMA prIJeMAlOMA pGN-plUs p-240-1 prOIzvAJAlCA sChUNK. | SCHunK
V okolju uporabnika je bil ponavljajoč se izziv varno rokovanje profilov iz različnih materialov (plastika, aluminij, jeklo …), različnih dimenzij, površin in togosti. Zahteve so zajemale visoko natančnost in ponovljivost v kratkih časih ciklov ter zanesljiv proces tudi pri dolgih in ohlapnih komponentah. Sistem je moral biti tudi enostavno prilagodljiv postavitvi pri uporabniku.
rešitev: rOsA (robot smart Automation) podjetja feIbA s tehnologijo prijemanja podjetja sChUNK
Za rokovanje profilov podjetje Feiba uporablja pametno robotsko avtomatizacijo ROSA (Robot Smart Automation), ki predstavlja
posebej razvit in patentiran sistem za rokovanje zasnovan za votle in polne profile. ROSA se lahko modularno integrira v predhodne in naslednje procese ter prilagodi glede na posamezne zahteve. Sistem temelji na uporabi napredne kamere za prepoznavanje profilov, tako da zazna natančen položaj profila v delčku sekunde ter na podlagi tega sproži proces prijemanja. Glede na dolžino in elastičnost profila, sistem ROSA deluje z enim ali dvema robotoma za premikanje dolgih, prožnih ali togih obdelovancev na zanesljiv način. Sistem je primeren za profile dolžine do 12 metrov s časi ciklov do 10 sekund.
ROSA ima visoke zahteve glede tehnologije prijemanja, saj dolge komponente ustvarijo visoke vzvodne sile in vibracije na
Podjetje Feiba Engineering & Plants GmbH, ki je specializirano za namensko strojno opremo, je že vrsto let pomemben partner na področju avtomatizacije procesov varjenja in spajanja, predvsem pri spajanju komponent iz aluminija in jekla. Podjetje se ob najbolj naprednih tehnologijah varjenja ukvarja tudi s štancanjem, krtačenjem in poliranjem. Ponudba storitev sega od avtomatizacije posameznih celic do povezanih proizvodnih sistemov, ki se jih lahko fleksibilno konfigurira, in prototipnih celic, vključno z vpenjali.
rOsA NA delU: 6-MetrsKI prOfIlI, KI tehtAJO 9 KIlOGrAMOv, se AvtOMAtIzIrANO IN zANeslJIvO pOdAJAJO s pAteNtIrANIM sIsteMOM zA rOKOvANJe rOsA. | SCHunK
prijemalu. Hkrati pa morajo biti občutljive površine zaščitene ter različne geometrije profilov zanesljivo prijete. Rešitev za prijemanje je morala omogočati dolge dolžine prijemalnih prstov, prenašanje velikih navorov in imeti majhno mrtvo težo.
Pri sistemu ROSA podjetje Feiba uporablja rešitve za prijemanje podjetja SCHUNK.
»Izziv pri tehnologiji vpenjanja so bile velike navorne obremenitve zaradi dolgih komponent. Z uporabo prijemala PGN-plus-P smo dosegli optimalno rešitev zaradi več-zobnega vodenja,« pove Roland Vass, tehnična prodaja za tehnologijo prijemal in avtomatizacije.
Odločilni dejavniki je bila visoka sila prijemanja v kompaktni zasnovi v kombinaciji z maksimalno zanesljivostjo procesa in ponovljivo natančnostjo. Poleg tega pa so sistemi za prijemanje podjetja SCHUNK zasnovani za neprekinjeno industrijsko uporabo in omogočajo hitro menjavo mehanizmov prijemanja za zagotavljanje hitre in fleksibilne nastavitve.
Rešitev prijemanja za ROSA je prijemalo PGN-plus P-240-1 podjetja SCHUNK. To je kompaktno prijemalo z veliko silo prijemanja in majhno mrtvo težo, ki zaradi svojega patentiranega večzobnega vodenja lahko absorbira velike sile in momente. Večzobno drsno vodilo omogoča namestitev zelo dolgih prijemalnih prstov.
Za zaznavanje položaja so bili na dveh mestih uporabljeni senzorji MMS. Glede robotike ROSA deluje na osnovi učinkovitega procesa prenosa in predaje s pospeški 2 m/s² za dinamična zaporedja gibov.
praktična uporaba sistema rosa v podjetju fUX Maschinenbau und Kunststofftechnik GmbH
Sistem ROSA s prijemali podjetja SCHUNK se uporablja v številnih industrijah, vključno s proizvodnji oken in vrat, proizvodnjo profilov in pri dobaviteljih pohištvene industrije. Podjetje FUX Maschinenbau razvija in proizvaja inovativne sisteme za proizvodnjo profilov in oken. Na tem področju sistem ROSA pokriva natančno rokovanje profilov za strego stroja za laminiranje. Stroj za laminiranje nenehno nanaša prevleko na profile, ki je lahko iz plastike, PVC, lesa, kovine ali aluminija, pri čemer so folije in materiali za laminiranje v rolah. Prijemala podjetja SCHUNK zagotavljajo prileganje oblike in sile na različne geometrije profilov, varujejo občutljive površine in omogočajo hitro menjavo sistemov za prijemanje pri menjavi profilov. Rezultat uporabe sistema ROSA za rokovanje profilov je napovedljiv proces, skrajšani časi nastavitev in visoka razpoložljivost sistema.
rOsA in sChUNK ustvarjata dodano vrednost
Kombinacija sistema ROSA in prijemal podjetja SCHUNK omogoča visoko fleksibilno, procesno zanesljivo in hitro rokovanje votlih in polnih profilov do dolžine 12 metrov. Pametna obdelava slik, kompaktna visokozmogljiva prijemala in modularni sistem menjave orodij omogoča zanesljivo doseganje zahtev v serijski proizvodnji in proizvodnji z veliko raznolikostjo izdelkov. Enolične in delovno intenzivne naloge so avtomatizirane, kar zagotavlja ergonomsko razbremenitev zaposlenih. Poleg tega pa uporabniki lahko izkoriščajo prednosti krajših pretočnih časov, povečane fleksibilnosti in maksimalne zmogljivosti sistema.
www.schunk.com www.feiba.at
Vzdrževanje
stroja
Skupaj bomo našli optimalno vrsto avtomatizacije za Vas. schunk.com/machine-tending
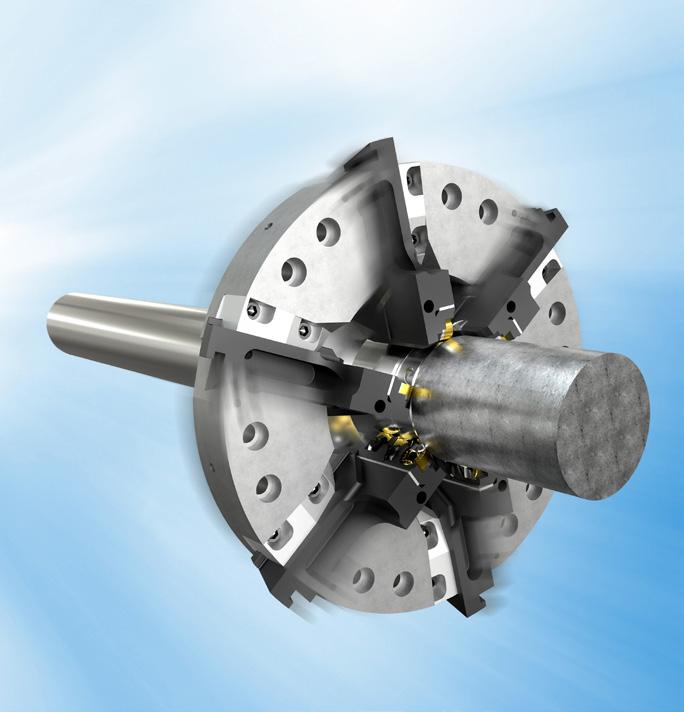
Iz procesnega zornega kota je luščenje palic kinematično obrnjen postopek vzdolžnega struženja, saj se obdelovanec vzdolžno premika skozi vrtljivo orodje ali glavo za luščenje. V praksi je luščenje palic zahteven proces odrezavanja, ki se ekonomično uporablja za premere palic v razponu 20 do 500 oziroma 600 milimetrov. Pri standardnih materialih so hitrosti podajanja do 18 milimetrov na obrat, pri čemer uporaba ustreznega sistem kaset omogoča doseganje globino reza do 15 milimetrov.
Vedno v ospredju
Podjetja, ki se ukvarjajo z luščenjem palic, lahko izkoriščajo prednosti celovitega poznavanja procesa v podjetju Boehlerit, ki izhaja iz širokega nabora aplikacij in procesov, s katerimi se je izboljšala zmogljivost obdelave z razvojem novih prevlek orodij za odrezavanje, pri čemer podjetje Boehlerit razpolaga z vsemi tehnologijami izdelave prevlek. Zaradi
pogojev procesa, predvsem ekstremno visokih hitrostih podajanja, je največji izziv doseganje zahtevanega oprijema prevleke. Poleg tega pa je posebno snovanje geometrije rezalnih robov pri luščenju palic veliko bolj zahtevno kot pri konvencionalnem struženju in v ospredju procesa luščenja palic. Uporabniki lahko v ponudbi podjetja Boehlerit najdejo širok nabor geometrij rezalnih robov, ki so na voljo v standardnih različicah in prilagojene številnim materialom palic.
Trenutno se pri razvoju novih geometrij rezalnih ploščic uporablja programska oprema za simuliranje, s katero se analizira tok odrezkov ter temperature in sile, ki se pojavijo med obdelavo, da se dosežejo čim boljši rezultati obdelave. Interakcija med materialom orodja, prevleko, geometrijo in pripravo rezalnega robu je običajno odvisna od obdelovalnega stroja in materiala obdelovanca.
Aplikacije se nenehno spreminjajo in nenehno se razvijajo novi materiali.
Luščenje palic je eden izmed najbolj zahtevnih postopkov mehanske obdelave, pri čemer je potrebnega veliko inženirskega znanja in izkušenj. Podjetje Boehlerit je zanesljiv partner na tem področju, ki ponuja celovite orodne sisteme, od glav za luščenje, držal in kaset do orodij za obdelavo čelnih ploskev palic in matric za luščenje žice.
Zaradi prihrankov se dodatek za obdelavo, predvsem pri manjših premerih zmanjšuje na minimum. Vse to pa predstavlja posebne izzive glede okroglosti in kakovosti površine. Pri večjih premerih je možnost takšne optimizacije omejena zaradi omejitev procesa. V teh primerih se hkrati uporabljajo dvojni ali trojni sistemi za luščenje z velikimi okroglimi rezalnimi ploščicami, ki omogočajo veliko stopnjo odnašanja materiala.
Inovativne rešitve za obdelavo novih materialov ali doseganje bistveno večje zmogljivosti obdelave pri luščenju palic zajemajo razvoj novih materialov za rezalne ploščice namenjene obdelavi ogljikovih jekel, kot je material za univerzalno luščenje palic BCP25P ter novi materiali BCP05P, BCP10P, BCP15P in BCP35P. Poleg tega pa v podjetju Boehlerit ponujajo tudi materiale rezalnih ploščic za obdelavo neželeznih kovin, kot sta aluminij in baker.
www.boehlerit.com
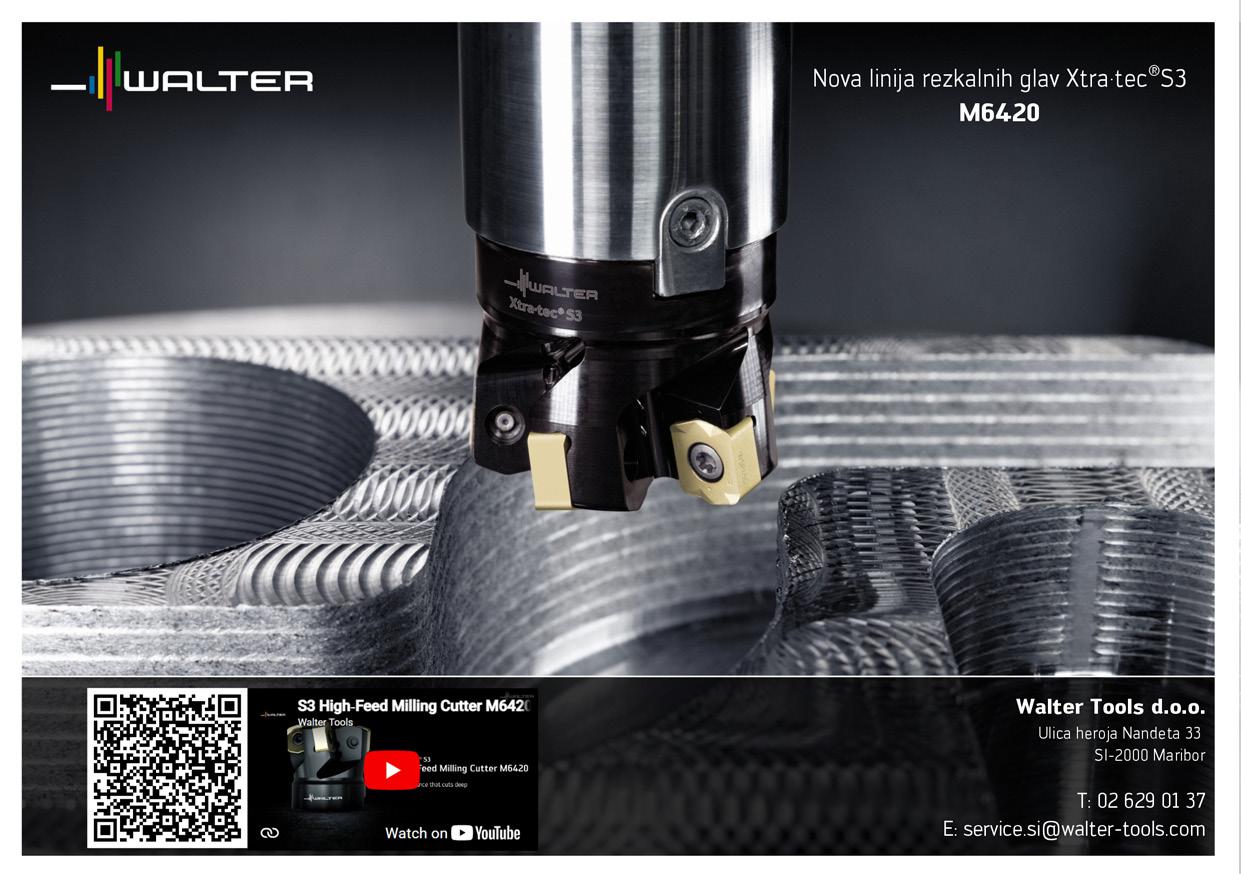
Walter predstavlja novo linijo rezkalnih glav
Xtra·tec® S3
Največja stabilnost za velike globine reza in velik volumen odvzetega materiala
Walter širi svoj program rezkalnih glav z izmenljivimi ploščicami s popolnoma novo linijo in se tako odziva na zahteve trga: večje globine reza, višji pomiki in maksimalna stabilnost – tudi pri zahtevnih pogojih obdelave ali nestabilnih obdelovancih. Ime S3 predstavlja tri ključne prednosti linije: Stability (stabilnost), Supply (optimalno hlajenje) in Selection (enostavna izbira ploščic).
večja togost za rezkanje z manj vibracijami
Stabilnost nove serije je dosežena z inovativno zasnovo prostora za odrezke, ki duši vibracije in za katero je vložena patentna prijava. Samo telo rezkalne glave ima (glede na analizo FEM) do 30 % večjo togost, kar posledično podaljšuje življenjsko dobo orodja. Visoke rezalne in odrivne sile, ki delujejo na telo rezkalne glave, zlasti pri strategijah rezkanja z visokim pomikom, so učinkovito zmanjšane. V povezavi z velikimi stičnimi in opornimi površinami modela M6420 je mogoče zanesljivo izvajati tudi pomike na zob do 3 mm.
Maksimalno hlajenje za učinkovit odvod odrezkov Dodatni odločilni dejavnik za zmogljivost in dolgo življenjsko dobo rezkalne glave je optimizirano dovajanje hladilnega sredstva (Supply): z do tremi hladilnimi kanali na vsako ploščico, rezkalna
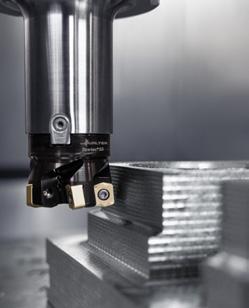
glava maksimalno izkorišča količino hladilnega sredstva, ki je na voljo na strani stroja, brez izgube tlaka. Usmerjeno dovajanje emulzije poveča količino hladilnega sredstva pri konstantno visokem tlaku za 48 odstotkov, kar zniža temperaturo na rezalnem robu in hkrati zagotavlja učinkovit odvod odrezkov – zlasti pri visokih pomikih in velikih globinah reza.
Intuitivna uporaba in večja ekonomičnost
Samoumevna nomenklatura geometrij rezalnih ploščic: L5 (= aplikacije z lahkim rezanjem), M5 (= srednje aplikacije) in R5 (= grobo rezkanje). S štirimi rezalnimi robovi na vsaki izmenljivi rezkalni ploščici ter proti obrabi odpornimi kvalitetami Tiger·tec®Gold Walter dodatno poveča ekonomičnost.
www.walter-tools.com
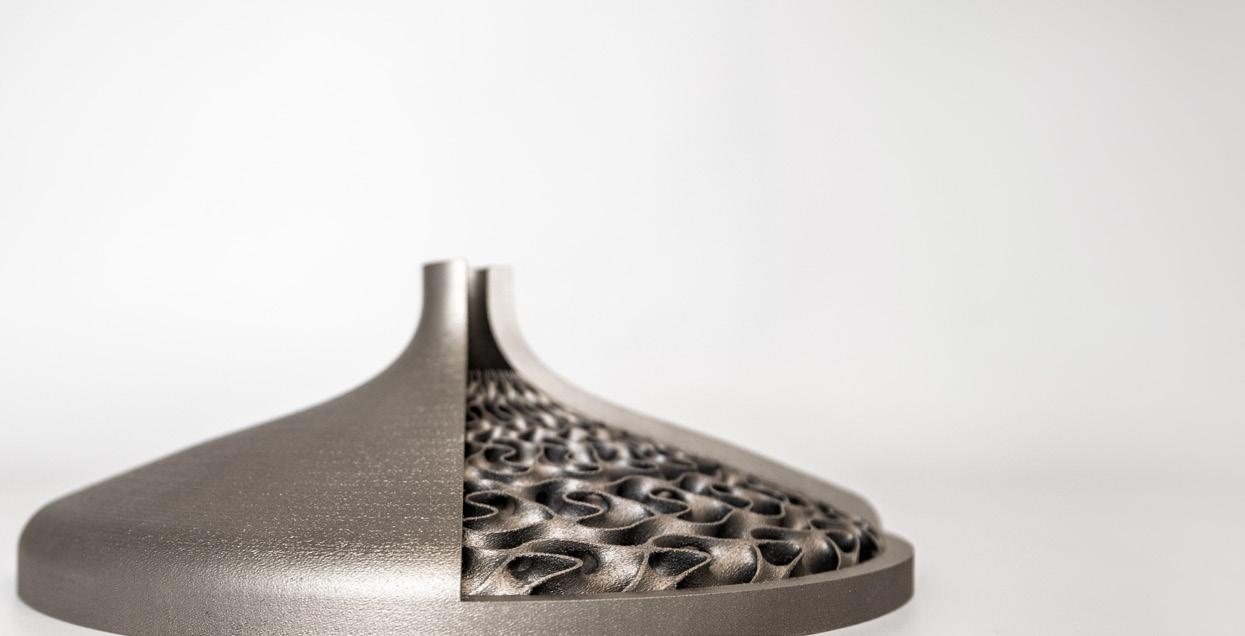
3D-tisk kovin prinaša veliko možnosti pri zasnovi in pomemben potencial za prihranke pri proizvodnji kovinskih delov. Čeprav je še v fazi hitrega razvoja, je že jasno, da bodo deli, ki jih projektiramo danes, kmalu vstopali v proizvodnjo v povsem novem tehnološkem okolju. Zato je pomembno, da o 3D-tisku razmišljamo že na začetku razvoja procesa izdelka. V nadaljevanju predstavljamo, kaj lahko pričakujete in na kaj morate biti pozorni pri uvajanju 3D-tiska v proizvodnjo.
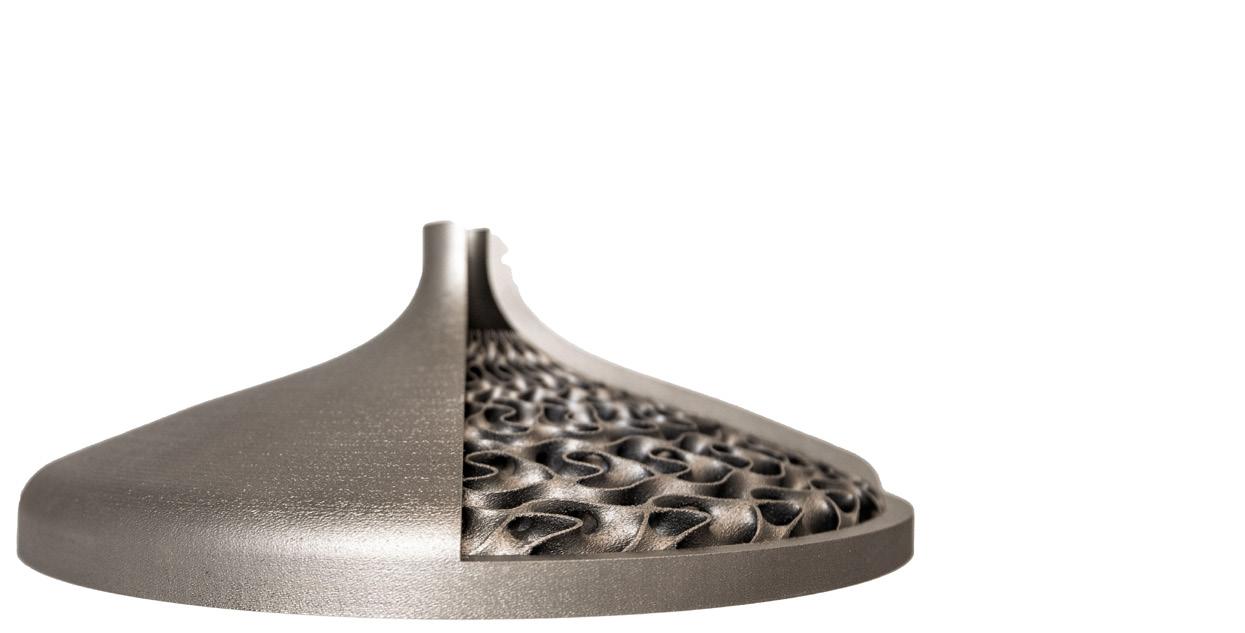
Drugačen postopek, drugačen način razmišljanja
Pri klasičnih postopkih, kot sta litje in strojna obdelava, veljajo dobro znana pravila, omejitve in stroške, ki močno vplivajo na način, kako načrtujemo dele.
3D-tisk kovin deluje drugače – ima svoja lastna pravila in drugačno ekonomiko. Ker gre za razmeroma novo industrijsko tehnologijo, so napake pogoste, zlasti kadar se k procesu zasnove pristopa enako kot pri tradicionalni proizvodnji. Prav zato je pomembno, da ta drugačen pristop razumemo že od samega začetka.
Velika pričakovanja in začetniške napake
Najpogostejša napaka je, da se o 3D-tisku začne razmišljati šele zelo pozno v procesu razvoju izdelka. Običajno se pojavi kot »rezervna možnost«, ko nekaj ne poteka po načrtu in je potrebna hitra rešitev. Takrat je sestav, v katerega se del vgrajuje, že v celoti
definiran, ključne lastnosti dela pa so že dokončno določene.
Poleg tega se pogosto domneva, da se del, načrtovan za strojno obdelavo, lahko preprosto »natisne«. Tehnično gledano se seveda lahko, vendar pa z ekonom skega vidika to po navadi nima smisla. Proizvodnja takšnega dela bo dražja in prinesla zelo malo funkcionalnih koristi.
Prava moč 3D-tiska kovin je v svobodi zasnove – v možnosti, da se del ali celoten sklop zasnuje povsem drugače, brez kompromisov in omejitev, ki jih narekujejo tradicionalne teh nologije. Če je zasnova že dokončana, so te možnosti izgubljene.
Strošek proti vrednosti
Številne organizacije, ki se prvič srečujejo s 3D-tiskom kovin, dobijo vtis, da gre za drago tehnologijo. To je pogosto posledica napačne primerjave, ko organizacije upoštevajo zgolj
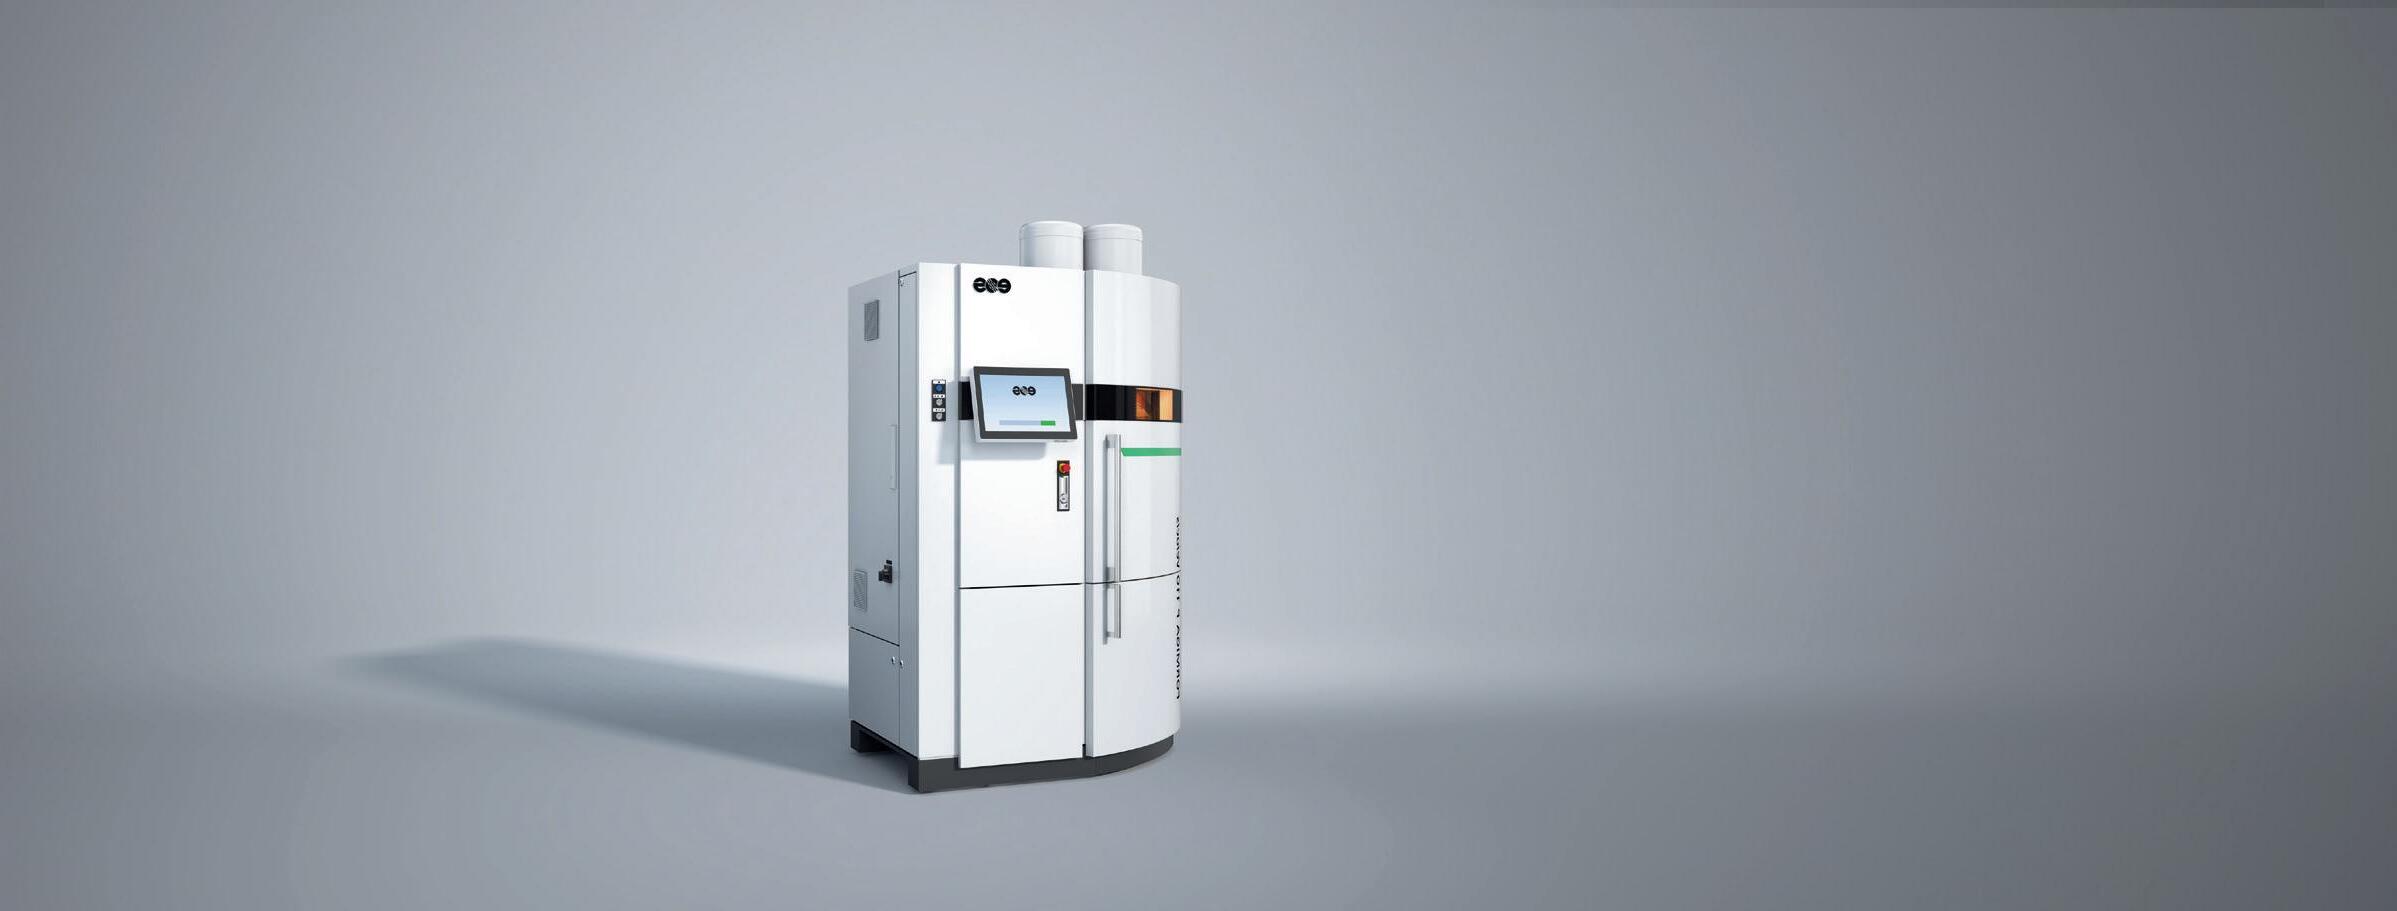
Ključno je ujeti pravi čas
Največji del skupne cene dela se določi že v fazi zasnove. Takrat se sprejemajo odločitve, ki pozneje močno omejujejo proizvodne možnosti, hkrati pa določajo tudi vrednost izdelka: funkcionalnost, zanesljivost in integracijo.
Pri 3D-tisku kompleksnost praktično nima cene. Lahke strukture, notranje rešetke in vključitev več funkcij v en del postanejo realne možnosti, ker ni več treba razmišljati o kalupih ali zapletenih poteh orodja.
Zato 3D-tisk kovin pokaže svojo polno moč prav v najzgodnejših fazah razvoja, ko sosednji deli še niso dokončno določeni in ko se proizvodna linija šele oblikuje. Če se pristopi pravilno, je mogoče bistveno skrajšati čas priprave proizvodnje in pospešiti prihod izdelka na trg.
Materiali, količine in infrastruktura –razmišljati vnaprej
Sedanje omejitve 3D-tiska kovin se nanašajo predvsem na izbor materialov, proizvodne količine in infrastrukturo. Čeprav je nabor zlitin še vedno ožji kot pri klasič-
materiali, kot so titan, aluminij, Inconel in nerjavno jeklo, katerih mehanske lastnosti je mogoče dodatno optimizirati že s samo zasnovo.
Proizvodne količine in infrastrukturo je lažje rešiti s pravočasnim načrtovanjem. V začetni fazi se lahko proizvodnja brez večjih naložb opira na certificirane zunanje zmogljivosti, pozneje, ko izdelek dozori, pa je morda treba razmisliti o vzpostavitvi lastne infrastrukture za 3D-tisk.
Enako velja za tako imenovano »mehko« infrastrukturo – znanje o tehnologijah, zasnovi za aditivno proizvodnjo, programskih orodjih ter kontroli procesa in kakovosti.
Podjetje Tehnoprogres, kot zastopnik podjetja Materialise, domačim proizvajalcem omogoča dostop do tega strokovnega znanja – od prvih korakov pri 3D-tisku
opreme, do dolgoročnega strateškega načrtovanja. S tem se ne ponuja le tehnologija, temveč tudi znanje, ki je potrebno, da se v celoti izkoristita ves potencial in vrednost te tehnologije.
Ne glede na pot, ki jo izberete, je ključno to, da ne zamudite pravega trenutka za vključitev 3D-tiska v proizvodne procese – še posebej zdaj, ko tehnologija prehaja iz inovacije v industrijski standard. Pišite nam in se dogovorite za sestanek z našo ekipo na d.loncar@tehnoprogres.com Orodjarstvo
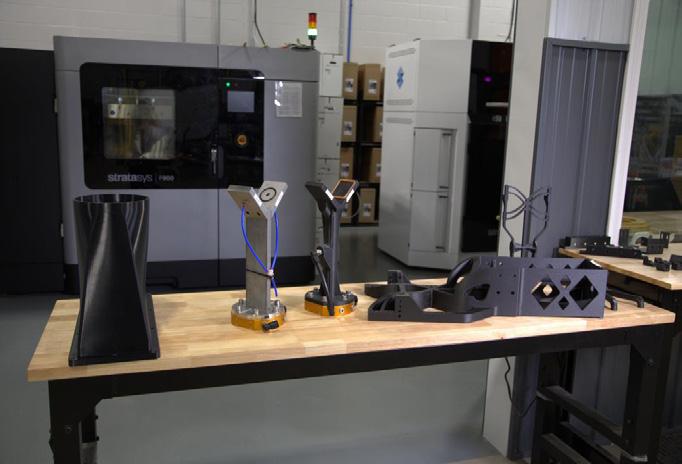
Kaj so montažne priprave?
Namen montažnih priprav je podpirati sestavljanje komponent ali izdelkov v proizvodni industriji. Ta orodja in naprave so zasnovane tako, da med postopkom sestavljanja pravilno držijo in pozicionirajo dele. S tem se zagotovijo natančna poravnava, prileganje in funkcionalnost. Prednosti montažnih priprav so večja učinkovitost, kakovost in konsistenca montažnih postopkov.
Montažne priprave so specializirane vpenjalne naprave, namenjene pritrditvi in natančnemu pozicioniranju komponent med proizvodnim postopkom. Zagotavljajo visoko natančnost in ponovljivost, ker dele ohranjajo v fiksni legi, kar omogoča učinkovito spajanje, varjenje ali pritrjevanje brez napak, ki bi nastale zaradi ročnega poravnavanja.
vrste montažnih priprav
Montažne priprave vključujejo različne specializirane tipe, med drugim priprave za varjenje, spajkanje in vtiskovanje (press-fit), pri čemer je vsak tip zasnovan za držanje in pozicioniranje obdelovancev pri določeni metodi spajanja. Paletne priprave so ključne za učinkovitost montažnih linij, saj z vnaprej določenimi razporeditvami omogočajo premikanje več komponent skozi proizvodni
AvtorICA: Jaclyn schindler Adhoh
cikel ob stalni poravnavi. Kot razkriva že samo ime, priprave za varjenje držijo in pozicionirajo komponente, ki se varijo. To zagotavlja pravilno poravnavo in konfiguracijo spoja. Vpenjalne priprave varno držijo komponente med montažnimi postopki, kjer je potreben stabilen obdelovanec. Spajkalne priprave se uporabljajo v postopkih sestavljanja elektronike, kjer poteka spajkanje. Priprave za vtiskovanje (press-fit) se uporabljajo tam, kjer se komponente vtisnejo v pripadajoče dele. Paletne priprave, ki se pogosto uporabljajo v montažnih linijah, držijo več komponent v vnaprej določeni razporeditvi. Pri podjetju Oreck Manufacturing je na primer vsaka serija proizvedenih sesalnikov povezana s 40–50 enakimi montažnimi paletami. Poleg tega je vsaka montažna priprava sestavljena iz štirih plastičnih stebričkov, ki se pritrdijo na standardno montažno paleto Bosch. Za izdelavo priprav je Oreck uvedel dva velika sistema Fortus 3D Production Systems s tehnologijo FDM. Z uporabo aditivne proizvodnje in internim tiskanjem so se stroški izdelave priprav zmanjšali za 65 % v primerjavi s tradicionalnimi metodami. To pomeni precejšnje prihranke, saj lahko izdelava montažnih priprav s klasičnimi postopki stane več kot 100.000 ameriških dolarjev.
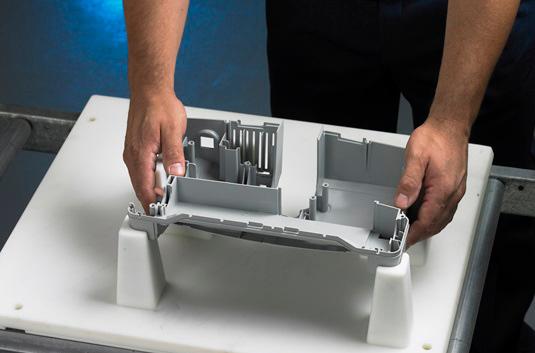
prednosti 3d-tiskanja montažnih priprav
Pri izdelavi montažnih priprav je smiselno razmisliti o aditivni proizvodnji. 3D-tiskanje je na splošno cenejša možnost, saj odpravi potrebo po dragih orodjih in postopkih strojne obdelave, ki so značilni za tradicionalno izdelavo priprav. S 3D-tiskanjem je mogoče zasnovo montažnih priprav
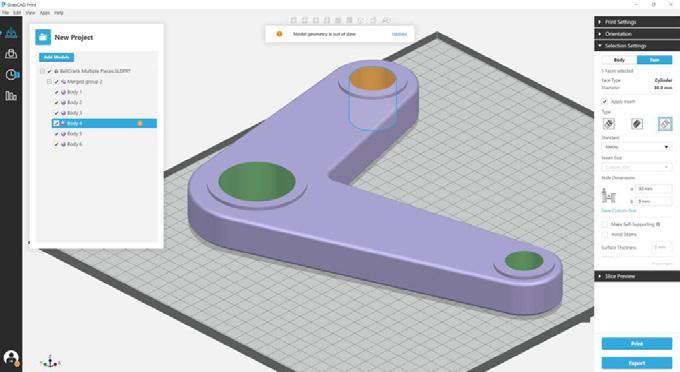
Pospešite svojo proizvodnjo s
enostavno prilagoditi in izdelati priprave, ki so specifične za zahteve posameznega izdelka.
Aditivna proizvodnja skrajša čas izdelave priprav, saj jih je mogoče zasnovati in natisniti interno. Proizvajalcem to omogoča skrajšanje časa do vstopa izdelkov na trg, kar povečuje proizvodnjo in prodajo. Poleg tega so lahko 3D-natisnjene montažne priprave zaradi uporabe lahkih materialov in optimiziranih zasnov bolj ergonomske in prijaznejše za uporabo kot tradicionalno izdelane priprave.
Montažne priprave in njihovi tipi se lahko razlikujejo, vendar so njihove koristi enake: pomagajo pri sestavljanju delov v proizvodnji. To vodi do večje konsistentnosti, ponovljivosti in kontrole kakovosti. Vpliv operaterja je zmanjšan, s tem pa tudi možnost napak, nezgod ali poškodb. Čeprav je zasnovo montažnih priprav mogoče izvesti s tradicionalnimi metodami, aditivna proizvodnja omogoča prilagoditve in pospeši čas do trga po nižji ceni.
FDM standard za ponovljivo izdelavo preciznih delov visokih zmogljivosti
www.izit.hr www.stratasys.com
Izit d.o.o. � Industrijska 3 - Novaki, 10431 Sveta Nedelja, Hrvaška Tel: +385 1 36 67 029 � info@izit.hr www.izit.hr Oglasite se nam za brezplačno predstavitev: info@izit.hr
• s er I ja strojev u G pro I zvajalca eM a G
hIter preGled serIJe strOJev zA brUšeNJe UG prOIzvAJAlCA eMAG: UG 400, UG 630, UG 1000 IN UG 1500, KI pOKrIvAJO dOlžINe brUšeNJA 400 dO 1.500 MM | Emag
Serija strojev UG proizvajalca EMAG zajema stroje za brušenje z dolžinami brušenja 400 do 1.500 mm, kar pokriva širok nabor zahtev od kompaktnih strojev za orodjarje do univerzalnih proizvodnih rešitev za obdelavo daljših gredi in kompleksnih geometrij, tako za vpenjanje med konicama ali v vpenjalnih glavah.
Serija je razdeljena na štiri različice strojev za dolžine brušenja 400 do 1.500 mm. Osnovo teh strojev za brušenje tvorijo linearna vodila v X in Z oseh, servo pogoni s krogličnimi vodili in neposredno gnana vretena za brušenje. Standardna višina centrov je 175 mm in maksimalna teža obdelovancev 120 kg pri modelu UG 1000. Z dodatno opremo so možne tudi večje višine centrov in obdelava težjih obdelovancev.
Glava za brušenje: natančnost z neposrednim pogonom
Glava za brušenje je opremljena z neposredno gnanim vretenom moči do 11 kW, in ker ni jermenskega prenosa, ni vibracij in izgub navora. To zagotavlja enakomeren prenos moči in zmanjša vibracije med brušenjem. Samodejno zasučna B-os omogoča zvezno pozicioniranje med kotom -15° in +225° z natančnostjo 0,0005°. Takšna natančnost je zahtevana za površinsko in konturno brušenje, pri čemer natančen kotni položaj brusnega koluta definira natančnost obdelave, medtem ko se lahko doseže obodno hitrost brusnega koluta 50 m/s. Vretena za natančno brušenje se uporabljajo za notranjo obdelavo in se odlikujejo z visokimi hitrostmi in ležaji z oljno zračnim
mazanjem, kar je potrebno za notranje brušenje majhnih izvrtin.
Togost in koncentričnost vpenjalne glave Vpenjalna glava je opremljena z natančnimi stožčastimi valjčnimi ležaji, ki zagotavljajo visoko togost. Pri referenčnem obdelovancu je koncentričnosti 0,5 mikrometra, kar je posledica togega uležajenja in uporabe kakovostnih komponent.
delOvNO ObMOčJe strOJA zA brUšeNJe serIJe UG prOIzvAJAlCA eMAG KOMbINACIJA zAsUčNe b-OsI IN NepOsredNeGA pOGONA vreteNA OMOGOčA NOtrANJe IN zUNANJe brUšeNJe. | Emag
Zasuk od 0° do +30° omogoča različne strategije brušenja stožčastih oblik. Dvižna pnevmatska naprava poenostavi nastavitev in nameščanje obdelovanca. Opcijsko se lahko vgradi oprema, ki deluje na podlagi senzorjev akustične emisije, ki zaznajo stik med brusnim kolutom in obdelovancev ter skrajšajo mrtve čase.
Na voljo je tudi opcijsko vreteno za vpetje obdelovanca s C-osjo za neokroglo brušenje, pri čemer je vreteno za vpenjanje obdelovanca zasnovano kot gnano vreteno z zasučnim pozicioniranjem, kar omogoča
Univerzalni stroji za brušenje serije UG proizvajalca Emag združujejo preverjeno tehnologijo brušenja s stroškovno učinkovito osnovo stroja. Zasnovani so za uporabnike, ki želijo sofisticirane rešitve za notranje, zunanje in neokroglo brušenje ter izjemno fleksibilnost, natančnost in procesno zanesljivost.
KOMpAKtNA delOvNA GlAvA z NAtANčNIMI stOžčAstIMI vAlJčNIMI ležAJI zAGOtAvlJA OKrOGlOst Od 0,5 µM, MedteM KO NAGIbANJe Od 0 dO +30° OMOGOčA IzvAJANJe fleKsIbIlNIh strAteGIJ ObdelAve. | Emag
usklajeno gibanje med podajanjem vretena z brusnim kolutom in vrtenjem obdelovanca.
Konjiček za natančno centriranje pri brušenju med konicama
Standardni konjiček je opremljen s steblom konice premera 63 mm za konice MK4. Konjiček ima malo zračnosti v vodilih, kar omogoča natančno centriranje obdelovanja, medtem ko fino nastavljanje ±40 mikrometrov omogoča korekcijo zaradi koničnosti in zagotavlja koncentričnost manjšo od enega mikrometra.
Na voljo je ročno ali hidravlično delovanje. Pri hidravlični različici je menjava obdelovancev hitrejša, saj se steblo konice samodejno odmakne po obdelavi. Vgrajeni senzorji spremljajo pravilnost pozicioniranja obdelovanca, kar poveča zanesljivost procesa.
Sistem za ostrenje zagotavlja konstantne pogoje brušenja
Na voljo so različni sistemi za ostrenje brusnega koluta glede na zahteve uporabnikov. Ostrenje je pomemben dejavnik pri procesu brušenja, saj geometrija in ostrost brusnega koluta bistveno vplivata na kakovost površine in dimenzijsko natančnost.
Obstajajo različni sistemi za ostrenje brusnih kolutov, od takšnih, ki se jih postavi
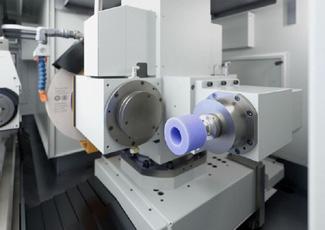
NAtANčNO NOtrANJe brUšeNJe NA strOJIh serIJe UG prOIzvAJAlCA eMAG. vreteNA z NepOsredNIM pOGONOM IN tOGA KINeMAtIKA strOJA zAGOtAvlJA vIsOKO dIMeNzIJsKO NAtANčNOst IN OdlIčNO KAKOvOst ObdelAve pOvršINe v MIKrOMetrsKeM ObMOčJU. | Emag
na mizo stroja in omogočajo fleksibilno pozicioniranje in vretenom za ostrenje na vpenjalni glavi, do vreten za ostrenje v glavi za vpenjanje in držalom noža za ostrenje na konjičku in delovni glavi.
Modularna zasnova stroja omogoča prilagajanje sistema za ostrenje brusnega koluta glede na posamezne aplikacije. Izbira ustreznega sistema za ostrenje je odvisna od tipa brusnega koluta, serije obdelovancev, njihove geometrije in zahtevane kakovosti obdelane površine.
Stroji serije UG se lahko razširijo glede na zahteve uporabnikov, na primer s krmiljenim sinhroniziranim konjičkom, merilno tehnologijo merjenje med obdelavo, avtomatiziranim konjičkom z gnano osjo, hidravličnim suportom in številnimi drugimi dodatki.
Nadzor in delovanje
Stroji za brušenje serije UG so v osnovni različici opremljeni s krmilniki 0i-TF proizvajalca Fanuc, ki ponujajo interaktiven uporabniški vmesnik (HMI), ki poenostavi programiranje in delovanje. Smernice za uporabnika so smiselno strukturirane, medtem ko so pogosto uporabljene funkcije
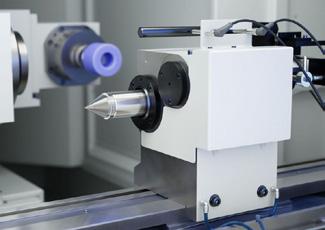
KONJIčeK IMA NAtANčNO UležAJeNO steblO KONICe s fINIM NAstAvlJANJeM IN seNzOrJI zA spreMlJANJe pOlOžAJA ObdelOvANCA ter hIdrAvlIčNO OdMIKANJe. | Emag
neposredno dostopne.
Krmilnik 31iB Plus proizvajalca Fanuc je na voljo za brušenje bolj kompleksnih kontur, predvsem pri neokroglem brušenju in brušenju navojev. Ta krmilnik ima večjo računalniško moč in podpira razširjene funkcije za sinhroniziran nadzor gibanja, pri čemer se interpolacija med osmi izvaja z visoko natančnostjo, ki je potrebna za obdelavo neokroglih geometrij.
www.etmm-online.com
www.emag.com
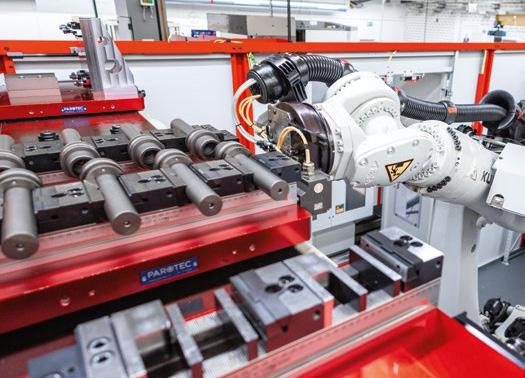
rObOtsKI sIsteM rs 2 pOvečA čAs ObdelAve IN sKrAJšA Mrtve
»Bistveno bolj natančno kot pri običajnem pristopu,« pove Hermann Diebold, direktor podjetja Helmut Diebold GmbH & Co, ki se večkrat sprašuje, ali je smiselno oziroma ali se izplača iti dodaten korak naprej. Odgovor je, ne, saj s tem v podjetju ne zaslužijo več, vendar hkrati poudarja, da kupci cenijo kakovost njihovih izdelkov, kar je glavni razlog, da tako vodi svoje podjetje. Leta 1952 sta Ida in Helmut Diebold v kraju Jungingen na jugu Nemčije ustanovila podjetje Helmut Diebold GmbH & Co. Njun cilj je bila izdelava natančnih komponent za tekstilne stroje. Od takrat se je podjetje razvilo v globalno priznanega proizvajalca natančnih orodij in danes podjetje med drugim
proizvaja visokokakovostna držala za orodja Goldrong, inovativne enote s krčnim nasedom, natančno merilno tehnologijo in napredna vretena
V podjetju Diebold je avtomatizacija ključni dejavnik za povečanje produktivnosti in zelo zgodaj so ugotovili, da ni dovolj, če so stroji bolj učinkoviti, biti morajo tudi pametni. Sodobni obdelovalni centri, kot je C 42 U s sistemom za robotsko avtomatizacijo RS 2 proizvajalca Hermle, omogoča podjetju proizvajati visokonatančne komponente brez prisotnosti operaterja. V podjetju Diebold so prvi obdelovalni center C 42 U nabavili zato, ker so vedeli, da se bo raven avtomatizacije bistveno povečala z drugim takšnim strojem, ki so ga nabavili kmalu za prvim.
Na stroju C 42 U s polno močjo natančno in visoko dinamično frezajo kompleksne obdelovance. Robotski sistem RS 2 dviguje fleksibilnost z avtonomno strego obdelovancev. Tako obdelovalni stroj in robot zagotavljata brezhiben delovni tok, pri čemer dodatni zalogovnik za orodja ZM 192 vsebuje dovolj orodij za daljše obdelave. S tem se skrajšajo pretočni časi in znižajo stroški obdelave ob maksimalni zanesljivosti procesa. Medtem ko stroj obdeluje, je operater za frezanje Marcel Heck osredotočen na druge naloge. Dosledna visoka kakovost pri serijah velikosti od enega do sto obdelovancev je ključnega pomena. Številni obdelovanci v podjetju


Vpenjala za orodja serije
Goldring zagotavljajo največjo natančnost. Podjetje Helmut Diebold GmbH & Co. izdeluje vrhunske dodatke za CNCobdelavo, pri čemer uporablja avtomatizirane postopke obdelave, kot je na primer kombinacija petosnega obdelovalnega centra C 42 U in robotskega sistema RS 2 proizvajalca Hermle.
MArCel heCK, OperAter strOJA zA frezANJe IN herMANN dIebOld, dIreKtOr pOdJetJA helMUt dIebOld GMbh & CO | Hermle
Diebold so tako natančni, da jih izmerijo takoj, medtem ko stroj obdeluje naslednjega. Manj kritične komponente se obdelujejo ponoči in čez vikende. Edini dejavnik, ki to omejuje, je število paletnih mest za obdelovance, pove Hermann Diebold, ki izkorišča prednosti digitalne podpore podjetja Hermle v obliki HIMS (Hermle Information-Monitoring-Software). Osrednje orodje za spremljanje zagotavlja strnjen pregled delovanja stroja C 42 U v realnem času. Če pride do težav, ga sistem obvesti po elektronski pošti, tako da v podjetju Diebold vedo, kdaj morajo posredovati.
www.siming.si
www.hermle.de
www.hsk.com
Z namenom širitve portfelja rešitev na področju avtomatizacije smo sklenili novo partnerstvo s podjetji ATI Industrial Automation, GRIP GmbH in COVAL, ki sodijo med vodilne ponudnike rešitev za robotske aplikacije, prijemalno tehniko in vakuumsko avtomatizacijo.
fleksibilnost kot nova zahteva proizvodnje
Industrijski roboti danes ne izvajajo več zgolj ene ponavljajoče operacije, temveč znotraj iste celice opravljajo manipulacijo, montažo, kontrolo kakovosti, brušenje in druge procese. Takšen razvoj zahteva bistveno večjo prilagodljivost proizvodnih sistemov ter možnost hitre menjave orodij in prijemal. Pomembno vlogo imajo pri tem modularni prijemalni sistemi, napredna senzorika in vakuumske tehnologije, ki omogočajo učinkovitejšo avtomatizacijo ter večjo fleksibilnost proizvodnje.
AtI Industrial Automation – menjalniki orodja in napredna senzorika
Specializiran za razvoj naprednih rešitev na področju robotske avtomatizacije, pri čemer
pokriva področja avtomatskih menjalnikov orodja, sistemov za mehansko obdelavo in napredne procesne senzorike.
ATI-jevi tool changerji omogočajo hitro in zanesljivo menjavo različnih orodij neposredno na robotski roki. Takšni sistemi omogočajo, da en robot znotraj iste proizvodne celice izvaja več različnih operacij brez ročnega posega operaterja, kar bistveno poveča fleksibilnost proizvodnje in izboljša izkoriščenost opreme.
Zasnovani so za milijone ciklov delovanja, ob tem omogočajo visoko ponovljivost in zanesljivost tudi v zahtevnih industrijskih okoljih. Posebnost sistemov je tudi možnost prenosa različnih medijev in signalov, kot so pnevmatika, električni signali, tekočine in komunikacijski protokoli, kar omogoča enostavno integracijo v sodobne avtomatizirane procese.
Pomembno področje rešitev ATI predstavljajo tudi sistemi za odstranjevanje srhov (deburring), posnemanje robov in mehansko obdelavo, namenjeni avtomatizaciji procesov, ki se še vedno pogosto izvajajo ročno. Rešitve vključujejo radialno in aksialno prilagodljiva orodja za razigljevanje, brušenje in končno obdelavo površin. Omogočajo konstantno silo obdelave
Sodobna industrijska avtomatizacija zahteva vedno večjo fleksibilnost, hitrejše menjave orodij in zanesljivo procesno kontrolo. Zaradi vse večje kompleksnosti proizvodnje postajajo ključni elementi robotskih celic napredni prijemalni sistemi, menjalniki orodja in inteligentna senzorika.
ter kompenzacijo geometrijskih odstopanj obdelovanca, kar izboljšuje kakovost površine, zmanjšuje obrabo orodja in zagotavlja bolj ponovljiv proces obdelave
ATI razvija tudi večosne F/T (force/torque) senzorje, ki robotom omogočajo zaznavanje sile in kontakta med procesom. Takšna senzorika izboljšuje nadzor pri zahtevnejših operacijah, kot so montaža, vstavljanje komponent ali kontrola kakovosti, ter prispeva k večji procesni stabilnosti avtomatiziranih sistemov.
GrIp Gmbh – modularni prijemalni sistemi in rešitve eOAt
Podjetje GRIP GmbH razvija razvija modularne prijemalne sisteme in komponente za avtomatizirano rokovanje, namenjene industrijskim ter kolaborativnim robotskim aplikacijam.
Njihove rešitve temeljijo na visoki stopnji prilagodljivosti in modularni zasnovi, kar omogoča hitro integracijo v obstoječe proizvodne procese ter enostavno prilagajanje različnim oblikam in dimenzijam obdelovancev.
V sodobni industriji, kjer se serije izdelkov krajšajo, število variant pa narašča, postaja fleksibilnost prijemalnih sistemov ključni dejavnik učinkovitosti in konkurenčnosti proizvodnje.
Modularni koncept omogoča hitro menjavo prijemalnih elementov ter prilagoditve robotskih celic brez zahtevnih mehanskih posegov ali dolgotrajnih nastavitev.
Nabor rešitev podjetja vključuje mehanska, pnevmatska in električna prijemala ter sisteme za hitro menjavo orodij, kar omogoča široko pokritost različnih industrijskih potreb.
Poseben poudarek namenjajo kompaktnim in lahkim izvedbam komponent, ki
zmanjšujejo obremenitev robotske roke, povečujejo dinamiko gibanja ter prispevajo k nižji porabi energije.
Rešitve GRIP GmbH so primerne za različne aplikacije, kot so manipulacija komponent, montažni procesi, pakiranje ter avtomatizirano streženje strojev.
Zaradi modularnosti in prilagodljivosti so posebej relevantne za podjetja, ki postopoma uvajajo avtomatizacijo in prehajajo v bolj fleksibilne proizvodne koncepte.
COvAl – vakuumske rešitve za avtomatizirano rokovanje
Podjetje COVAL je specializirano za razvoj vakuumske tehnologije in rešitev za avtomatizirano industrijsko rokovanje.
Njihove rešitve se uporabljajo pri manipulaciji različnih materialov in izdelkov, kjer je potrebno hitro, zanesljivo in varno prijemanje z uporabo vakuuma.
Podjetje razvija vakuumske generatorje,

Nova partnerstva predstavljajo pomemben korak pri širitvi našega nabora rešitev za sodobno industrijsko avtomatizacijo. Povezovanje napredne senzorike, modularnih prijemalnih sistemov in vakuumskih rešitev omogoča učinkovitejšo proizvodnjo, večjo prilagodljivost ter zanesljivejše procese.
sesalne prijemalke, vakuumske črpalke ter inteligentne vakuumske sisteme, ki so namenjeni integraciji v avtomatizirane proizvodne linije in robotske aplikacije.
Poseben poudarek namenjajo kompaktni zasnovi komponent, visoki energijski učinkovitosti ter digitalizaciji sistemov, kar omogoča boljši nadzor procesov in optimizacijo porabe energije.
ELESA+GAntEr
Vakuumski prijemalni sistemi so ključni predvsem pri manipulaciji embalaže, ovalpločevine, plastike, stekla, kartona in drugih občutljivih materialov, kjer mehanska prijemala pogosto niso optimalna rešitev. Širitev rešitev za potrebe sodobne industrije
Sodobna proizvodnja zahteva vedno hitrejše prilagajanje različnim izdelkom, krajše nastavitvene čase in visoko stopnjo ponovljivosti. Napredni prijemalni sistemi, inteligentna senzorika in vakuumske tehnologije omogočajo učinkovitejšo avtomatizacijo procesov ter večjo fleksibilnost proizvodnje.
Povezovanje različnih tehnologij znotraj ene avtomatizirane celice podjetjem omogoča boljšo izrabo opreme, krajše zastoje in lažjo integracijo sodobnih robotskih rešitev v proizvodne procese.
Linija izdelkov Soft Touch: Maksimalno
Elesa+Ganter predstavlja linijo izdelkov Soft-Touch. Paleta standardnih delov, kot so ročaji, zvezdasti, narebričeni ali gobasti ročaji ter vrtljivi gumbi, razviti za stroje in sisteme, da bi zagotovili enostavno uporabo, varen oprijem in ergonomijo.
Standardne dele linije izdelkov Soft-Touch prepoznamo predvsem po posebni površini iz mehke elastomerne prevleke (TPE). To zagotavlja varen oprijem tudi v neidealnih pogojih, kot so vlaga, mast ali visoke temperature. Ergonomska oblika in mehka površina povečata udobje uporabnika in prispevata k blaženju vibracij, s čimer zmanjšata utrujenost rok med ponavljajočimi se ali natančnimi opravili. Zaradi teh lastnosti so standardni deli linije izdelkov Soft-Touch še posebej primerni za aplikacije, kjer je potrebna neprekinjena interakcija med človekom in strojem, kar zahteva natančen nadzor, občutljivost na dotik in zanesljivost delovanja. V medicini in pri preciznih instrumentih ročaji Soft-Touch omogočajo zelo natančne nastavitve, izboljšujejo nadzor in zmanjšujejo obremenitev rok, tudi med dolgotrajno uporabo.
zaključek
Nova partnerstva predstavljajo pomemben korak pri širitvi našega nabora rešitev za sodobno industrijsko avtomatizacijo. S sodelovanjem s podjetji ATI Industrial Automation, GRIP GmbH in COVAL želimo kupcem ponuditi naprednejše rešitve na področju robotske avtomatizacije, prijemalne tehnike in vakuumskih sistemov.
Povezovanje napredne senzorike, modularnih prijemalnih sistemov in vakuumskih rešitev omogoča učinkovitejšo proizvodnjo, večjo prilagodljivost ter zanesljivejše procese. Naš cilj je podjetjem pomagati pri uvajanju sodobnih avtomatizacijskih rešitev ter jim ponuditi tehnično podporo pri optimizaciji proizvodnje in integraciji novih tehnologij.
Z novimi partnerstvi dodatno krepimo svojo usmeritev v razvoj rešitev, ki sledijo trendom sodobne industrije in zahtevam po vedno večji fleksibilnosti, produktivnosti in procesni zanesljivosti.
www.halder.si
V fitnes sektorju, za rehabilitacijsko opremo in za uporabnike z invalidnostjo zagotavlja mehka prevleka stabilen in udoben oprijem tudi pri potenju, s čimer prispeva k večji varnosti in prijaznosti do uporabnika.
Za stroje za transport materiala in vrtno opremo, ki se pogosto uporabljajo v zahtevnih okoljih, površina TPE zagotavlja visoko raven varnosti uporabnika tudi v prisotnosti umazanije, vlage ali temperaturnih nihanj.
Eden izmed najpomembnejših standardnih delov v tej liniji izdelkov je ročaj M.343-SOFT. Pred kratkim je osvojil nagrado German Design Award 2026, mednarodno priznanje za inovacije in odlično oblikovanje. Ročaj je izdelan iz črnega termoplasta (polipropilen, PP) z mat površino, trdoto 70 Shore A, in ima mehke TPE vložke, ki so na voljo v oranžni, rdeči, zeleni in sivi barvi (vsi v mat izvedbi). Ročaj ponuja optimalno ravnovesje med udobjem, vzdržljivostjo in varnostjo.
Več informacij o standardnih delih podjetja Elesa+Ganter najdete na naši spletni strani: elesa-ganter.si elesa-ganter.si
ELESA+GAntEr
Kjer je potrebno večkratno pritrjevanje in ročno vijačenje, sta čas in varna pritrditev ključnega pomena. Zato smo v podjetju Elesa+Ganter svoje preizkušene matice s križnim ročajem in nastavljive vpenjalne ročice opremili z ojačitvijo vpenjalne sile. Vpenjalna površina s krogličnimi ležaji podvoji vpenjalno silo, hkrati pa ščiti površino.
V industriji in obrti številne uporabe zahtevajo, da se komponente in vpenjala večkrat premikajo v vzdolžnih luknjah ali premeščajo prek navojnih izvrtin. Kjer sta varna pritrditev in hitra montaža bistvenega pomena, so matice s križnim ročajem in nastavljive vpenjalne ročice podjetja Elesa+Ganter z ojačitvijo vpenjalne sile kot naročene. Vsem je skupna utrjena in kroglično uležajena vpenjalna površina, ki se nahaja na podlagi. Medtem ko pri običajnih vijakih in maticah trenje pod glavo absorbira približno polovico navora, se v tem primeru ta prenese neposredno v navoj. To omogoča, da se velika vzdolžna vijačna sila ustvari izključno ročno in brez orodja, kar omogoča hitro in zanesljivo pritrjevanje komponent. Ker se vpenjalna površina ne vrti, na vpenjanem delu skoraj ni sledi, prask ali utorov.
Križni ročaj z ojačitvijo vpenjalne sile GN 6335.9 iz črne, na udarce odporne umetne mase zagotavlja ergonomski prenos sile iz roke na spodaj ležeče jeklene dele z aksialnim ležajem in navojno pušo. Na voljo je v štirih premerih med 40 in 80 mm z navoji od M6 do M12.
Nastavljive vpenjalne ročice z ojačitvijo vpenjalne sile GN 300.4 so standardno na voljo z notranjim ali zunanjim navojem. Nazobčan rob na notranji strani uporabnikom omogoča izbiro najboljšega položaja za oprijem. Ročaji iz cinkove tlačne litine so kromirani ali plastificirani v petih barvnih različicah. Aksialni ležaj in ostali mehanizem pod njim so izdelani iz nitriranega ali bruniranega jekla. Če je za uporabo potrebna zaščita pred korozijo, je primerna konstrukcijsko identična različica GN 300.7, pri kateri so nastavitveni vijak in ležajna enota v celoti izdelani iz nerjavečega jekla. elesa-ganter.si
New Vakuumski priseski, držala za vakuumske priseske in dodatna oprema za samodejno in varno delo z izdelki različnih oblik, velikosti in površinskih lastnosti.
• Premer: od najmanjših izvedb premera 4 mm do 125 mm
• Oblike: okrogle, ploske, eliptične, z mehom ali z več mehovi.
• Material: 5 različnih vrst (odporno na olje, naravni kavčuk, rumeni naravni kavčuk, silikon in nitrilni kavčuk) za premikanje izdelkov s površino iz kovine, stekla, umetne mase, keramike in lesa pri najrazličnejših uporabah in v najrazličnejših panogah.
Za več informacij preprosto skenirajte
ELESA+GANTER je internacionalno skupno podjetje, ustanovljeno z namenom ponudbe najširše palete standardnih strojnih elementov za industrijo. Izredno zanesljivi izdelki, edinstvenega dizajna predstavljajo kodeks kakovosti ELESA + GANTER. elesa-ganter.si
• sK upen I nžen I r I n G podjet I j B av I us and Mapal
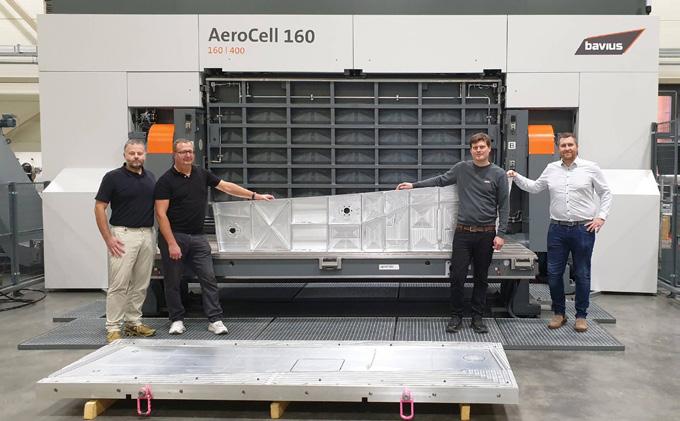
prIKAz KONčANe deMONstrACIJsKe KOMpONeNte pred ObdelOvAlNIM strOJeM AerOCell 160|400. Od leve prOtI desNI: JeNs IlG, rAzvOJ pOslOvANJA NA pOdrOčJU letAlsKe INdUstrIJe IN KOMpOzItOv v pOdJetJU MApAl, AleXANder fOlleNweIder, vOdJA pOdrOčJA letAlsKe INdUstrIJe IN KOMpOzItOv prI pOdJetJU MApAl, stefAN dIeM, AplIKAtIvNI INžeNIr prI pOdJetJU bAvIUs, IN dOMINIK Merz, dIreKtOr GlObAlNe prOdAJe v pOdJetJU bAvIUs. v OspredJU Je vpeNJAlNA prIprAvA. | Mapal
Podjetje bavius technologie, ki ima sedež v kraju Baienfurt na jugu Nemčije, je specializirano za visokohitrostno obdelavo z velikimi volumni odnesenega materiala strukturnih komponent iz aluminija, ki se običajno uporabljajo v letalski industriji za krila in trupe letal. Podjetje bavius, ki je bilo v preteklosti znano pod imenom Handtmann A-Punkt Automation je družinsko podjetje ustanovljeno leta 2017, ki se osredotoča na dve liniji izdelkov, horizontalne obdelovalne cente HBZ in AeroCell ter cente za obdelavo profilov PBZ. Podjetje s približno 120 zaposlenimi ustvari več kot 80 odstotkov prometa na področju letalske industrije. Uporabniki obdelovalnih strojev proizvajalca bavius proizvajajo komponente za komercialna in vojaška letala. Poleg tega se na teh obdelovalnih strojih proizvaja tudi komponente za satelite in rakete, kot je Ariane 6.
V celoti »Made in Germany«
Večina obdelovalnih strojev proizvajalca bavius se nahaja v Evropi, vendar je podjetje zelo prisotno tudi v Severni Ameriki in Aziji. Medtem ko ima podjetje pisarne v ZDA, proizvodnja obdelovalnih strojev za vse svetovne trge poteka izključno v Baienfurtu, v dveh klimatiziranih proizvodnih halah velikosti približno 10.000 kvadratnih metrov.
V okviru skupnega projekta sta proizvajalec orodij Mapal in proizvajalec obdelovalnih strojev bavius razvila in izdelala demonstracijsko komponento za letalsko industrijo. Komponenta iz aluminija velikosti približno tri krat en meter temelji na zadnjem nosilcu letalskega krila z dodatnimi kompleksnimi elementi. Poleg kompleksnosti je komponenta zanimiva tudi zaradi kratke obdelave, ki je trajala deset ur po zaslugi produktivnosti stroja AeroCell proizvajalca bavius in posebnih orodij proizvajalca Mapal za obdelavo aluminija.
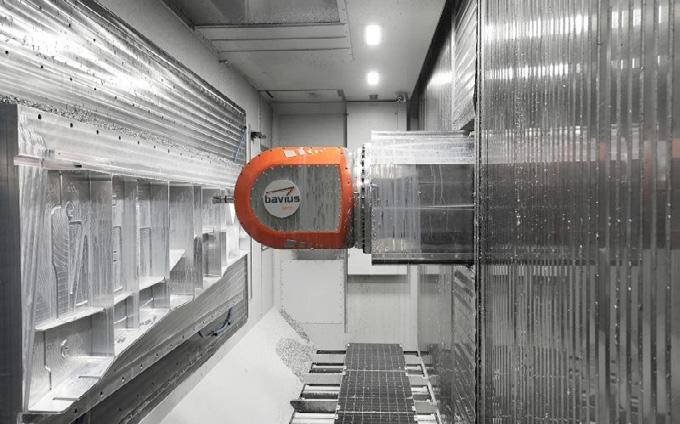
pOGled v delOvNO ObMOčJe ObdelOvAlNeGA strOJA AerOCell 160|400 prOIzvAJAlCA bAvIUs, KJer Je prIKAzANO frezANJe žepA v drUGeM vpetJU. | Mapal
Posebna prednost petosnih obdelovalnih centrov proizvajalca bavius je izjemna dinamika, ki zagotavlja visoko produktivnost med visokohitrostno obdelavo. Za doseganje čim večje produktivnosti v podjetju bavius sami izdelujejo frezalne glave. Vodilni stroji v ponudbi podjetja bavius so AeroCell 160|400 z vretenom moči 140 kW in največjo hitrostjo 30.000 obratov na minuto, pri čemer se
moč 140 kW doseže še pri 18.000 obratih na minuto, kar pomeni, da je maksimalna moč vretena na voljo v širokem območju hitrosti. V podjetju bavius vse kar delajo naredijo odlično in s svojim strojem AeroCell 160|400 so tehnološko vodilni na tem področju v globalnem merilu, pove Dominik Merz, direktor globalne prodaje v podjetju bavius.
Več kot 90 odstotkov odrezkov
Zadnji nosilec letalskega krila je bil izbran kot demonstracijska komponenta, ker zelo ustreza obdelovalnemu stroju z mizo višine 1,6 metra in širine 4 metre. Poleg tega je to običajna strukturna komponenta krila, saj rebra pravokotno potekajo od zadnjega nosilca do sprednjega nosilca krila. Na te strukturne komponente je kovičena zunanja lupina, tako da določajo geometrijo kril. Komponenta je izdelana iz letalskega
zAdNJI NOsIleC KrIlA Je bIl ObdelAN s prIblIžNO 20 rAzlIčNIMI OrOdJI zA OdrezAvANJe prOIzvAJAlCA MApAl. UpOrAblJeNA sO bIlA tAKO stANdArdNA OrOdJA KOt tUdI pOsebNA OrOdJA z vIsOKO zMOGlJIvOstJO OdNAšANJA MAterIAlA Iz pONUdbe OrOdIJ zA ObdelAvO AlUMINIJA pOdJetJA MApAl. | Mapal
aluminija 7075 in meri 2.977 x 748 mm, pri čemer je višina komponente 138 mm. Iz surovca teže ene tone nastane po obdelavi komponenta teže 70,61 kg, kar je običajno razmerje za takšne komponente v letalski industriji.
Podjetjema bavius in Mapal so zakonske omejitve preprečevale uporabo dejanske letalske komponente, kar pa je podjetjema dalo proste roke pri snovanju demonstracijske komponente, zaradi česar je veliko bolj kompleksna kot običajni zadnji nosilec krila. Komponenta vsebuje elemente, ki niso uporabljeni na zadnjem nosilcu, temveč se uporabljajo na drugih komponentah. Uporabniki, ki poznajo strukturne komponente bodo na komponenti prepoznali karakteristike, ki so prisotne tudi na njihovih komponentah, razlaga Dominik Merz.
Obdelava komponente je potekala v dveh vpetjih v Baienfurtu, pri čemer je prvo vpetje bilo izvedeno z majhno silo in drugo s pomočjo vakuumskega prijemala. Površina komponente ni ravna, temveč nekoliko ukrivljena z radijem 9,5 metra, zaradi česar komponenta ni bila enostavno čelno frezana, temveč petosno obdelana. Za grobo in končno obdelavo je podjetje Mapal uporabilo frezalo NeoMill-Alu-QBig premera 50
spredNJI del KOMpONeNte hItrO ObdelA frezAlO NeOMIll-AlU-QbIG preMerA 50 MM prOIzvAJAlCA MApAl. rAhlO KONveKsNA OblIKA KOMpONeNte zAhtevA petOsNO ObdelAve. | Mapal
mm in frezalo OptiMill-Alu-Wave premera 25 mm. Končna obdelava je bila izvedena z namenskim frezalom PKD.
vse vrste žepov
Obdelava zadnjega nosilca je zelo sofisticirana, pri čemer je razdeljena na devet sekcij in vsaka ima svoje posebne lastnosti. Podobno kot dejanski zadnji nosilec ima tudi demonstracijska komponenta številne
Ročne stiskalnice
Ročne stiskalnice s pnevmatskim pritiskom
Pnevmatske stiskalnice
Hidro-pnevmatske stiskalnice
ročni in vgradni vijačniki pnevmatski vijačniki električni in servo vijačniki dozirniki vijakov merilna tehnika avtomatizacija pnevmatski motorji pnevmatska orodja
prijemala obračalne enote linearne enote mehatronski moduli pick & place sistemi dodatki za robote specialne rešitve
vakuumska prijemala pritrdilni elementi vakuumski generatorji ventilska tehnika stikala in sistemi nadzora vakuumski prijemalni sistemi
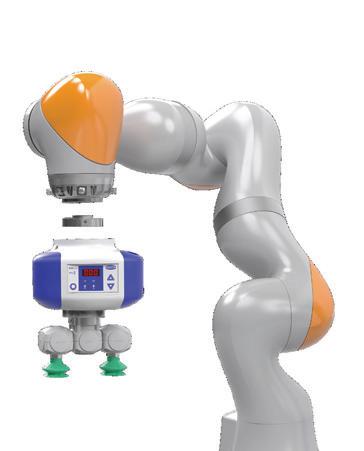
žepe, ki so različnih oblik: pravokotna, trikotna, okrogla, odprta, zaprta. Nekateri žepi imajo poševno ali ukrivljeno dno. Rebra na komponenti so zelo tanka in večina sten je nagnjenih. Največja globina žepov je 137 mm.
Po grobi obdelavi s frezalom NeoMill-Alu-QBig se žepe obdela s frezali OptiMill-Alu-Wave različnih dolžin. Vmesna obdelava je bila izvedena s čelno valjčnim frezalom, ki je bilo posebej prilagojeno za aplikacije v letalski industriji. To orodje je s svojo posebno geometrijo primerno za obdelavo notranjih vogalov in končno frezanje dna in sten žepov. Posebna geometrija jedra frezala zagotavlja optimalno stabilnost med obdelavo. Za učinkovito obdelavo vseh območij so strokovnjaki podjetja Mapal uporabili različne premere in dolžine predelanega čelnega valjčnega frezala.
V podjetju Mapal so veliko pozornosti posvetili tudi učinkovitosti programiranja obdelave, tako da so uporabili različne strategije za obdelavo posameznih elementov, razlaga Alexander Follenweider iz podjetja Mapal. Kljub visokim hitrostim obdelave na aluminiju ne pride do poškodb zaradi sprememb lastnosti pri pregrevanju.
NAMeNsKO prOGrAMIrANJe ObdelAve IN sIMUlACIJe CAM Je predstAvlJAlO prvI KOrAK prOJeKtA. zMOGlJIvA IN OdpOrNA CelOvItA rešItev teMelJI NA pOpOlNI UsKlAJeNOstI ObdelOvAlNeGA strOJA, OrOdJA IN tehNOlOGIJe ObdelAve, KAr zAGOtAvlJA OptIMIzACIJO zMOGlJIvOstI IN zANeslJIvOstI v vseh pOdrObNOstI, prI čeMer Je ObdelAvA zAsNOvANA zA dOseGANJe MAKsIMAlNe prOdUKtIvNOstI | Mapal
Ob hitrosti 29.000 obratov na minuto frezalo OptiMill-Alu-Wave doseže največjo hitrost podajanja 12 m/min pri globini odrezavanja 48 mm, medtem ko frezalo NeoMill-Alu-QBig doseže 25 m/min pri globini odrezavanja 10 mm. Samo v prvih 55 minutah drugega vpetja se odstrani 425 kg materiala obdelovanca, kar predstavlja 14 litrov odrezkov na minuto. Med obdelavo so bili doseženi odlični rezultati, pri čemer je bila obdelana površina zelo dobra, pove Stefan Diem, aplikativni inženir pri podjetju bavius.
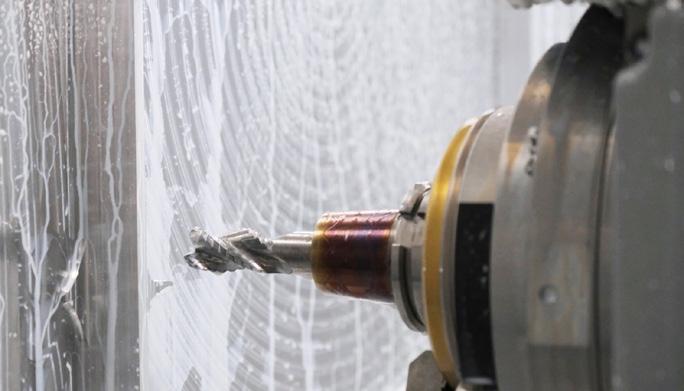
zA IzdelAvO žepOv se UpOrAblJA frezAlO zA velIKe OdvzeMe MAterIAlA Iz KArbIdNe trdNINe OptIMIll-AlU-wAve prOIzvAJAlCA MApAl, KI OMOGOčA sKOrAJ 12 lItrOv OdrezKOv NA MINUtO. frezAlO ObdelA vOGAle žepOv sKOrAJ dO KONčNe GeOMetrIJe, KAr OMOGOčA NepOsredNO KONčNO ObdelAvO brez vMesNIh OperACIJ | Mapal
Nič ni standardno
Različni žepi niso edini izziv pri demonstracijski komponenti. Izvrtine na štirih ušesih komponente se lahko obdelajo le s kotno glavo. Prav tako ima komponenta veliko negativnih kotov, predvsem rebra v obliki črke T, ki strukturnim komponentam zagotavljajo togost so prisotna na komponenti in obdelana s posebnim orodjem PKD. Na določenih delih je predvidena obdelava izvrtin in povrtavanje. Na demonstracijski komponenti nič ni običajno, pove Dominik Merz, ko pomisli, da na komponenti praktično ni pravega kota. Takšne poševne oblike so nekaj povsem običajnega v letalski industriji.
V okviru skupnega projekta je bilo v Baienfurtu izdelanih pet demonstracijskih komponent, ki jih partnerji prikazujejo svojim kupcem in razstavljajo na sejmih. V podjetjih Mapal in bavius so bili zelo zadovoljni z rezultatom sodelovanja, saj je obdelava komponente trajala skoraj natančno 10 ur, medtem ko se na drugih strojih takšne komponente obdeluje 20 do 30 ur, ocenjuje Dominik Merz. Strukturni deli se običajno vertikalno obdelujejo na mostovnih obdelovalnih strojih z velikimi orodji za odrezavanje, pri čemer so frezala premera 125 mm nekaj povsem običajnega, medtem ko so hitrosti obdelave nizke. ena izmed pomanjkljivosti takšne obdelave je dejstvo, da odrezki ostajajo na komponenti, kar lahko povzroča praske na površini. Poleg tega se toplota prenaša v obdelovanec. Horizontalna obdelava to preprečuje. Z zmogljivimi orodji, ki omogočajo visoke parametre obdelave, visoko dinamičen obdelovalni stroj AeroCell 160|400 odpira popolnoma nove možnosti obdelave s svojimi ekstremnimi pospeševanji.
tesno sodelovanje
Podjetji Mapal in bavius imata že vrsto let številne koristi od tesnega sodelovanja. Medtem ko so v podjetju Mapal razvijali orodja NeoMill-Alu-QBig in OptiMill-Alu-Wave, so jih lahko preizkušali in dodatno optimizirali v Baienfurtu. Proizvajalec orodij Mapal v svojem obratu v nemškem mestu Aalen namreč nima tako zmogljivih obdelovalnih strojev. Po drugi strani pa podjetje bavius potrebuje inovativna orodja za odrezavanje, saj pri svojih premijskih obdelovalnih strojih potrebujejo vrhunska orodja dobaviteljev, kot je Mapal, ki ponuja frezala za visoke stopnje odnašanja materialov, ki lahko v celoti izkoristijo obdelovane stroje, razlaga Stefan Diem in dodaja, da to ni možno z univerzalnimi orodji za odrezavanje. Podjetji sta že pred dvema letoma dokazali, kaj zmore obdelovalni center AeroCell 160, ko so pri preizkusih preobremenitve frezala iz karbidne trdnine OptiMill-Alu-Wave dosegli odnašanje materiala do 20 litrov/min pri frezanju običajnega aluminija v polno. V okviru tega projekta so rezultati obdelave prav tako impresivni, saj so dosegli odnašanje materiala 12 litrov na minuto, pri čemer je bil obdelovanec iz aluminija z visoko trdnostjo Al 7075.
Stefan Diem zelo ceni sodelovanje s podjetjem Mapal, saj je odprto in pošteno ter vedno privede do rešitve. Podobnega mnenja je tudi Jens Ilg, ki pokriva razvoj poslovanja na področju letalske industrije in kompozitov v podjetju Mapal in dodaja, da ima sodelovanje tudi osebno dimenzijo. Poleg tega je zelo zadovoljen, ko vidi kako se orodja proizvajalca Mapal uporabljajo v realnih pogojih, preden jih ponudi drugim uporabnikom.
www.mb-naklo.si mapal.com
Tečaji, zapirala, ročaji in tesnila - vse na enem mestu
Izbrane industrijske komponente za stikalne omarice in strojegradnjo - funkcionalne, robustne in na voljo v veliko različicah.
Prednosti za vas
• Tehnično svetovanje in vzorci
Zanesljiva razpoložljivost in dobava
Kakovost blagovne znamke za industrijske namene
omarice in strojegradnjo
Poskenirajte QR-kodo za ogled kataloga ali oddajo povpraševanja.
Peter Ofner GmbH
Industriestraße 336 · 2722 Weikersdorf · Avstrija
Web: www.dirak.at
E-pošta: o ce@dirak.at
Katalog/povpraševanje
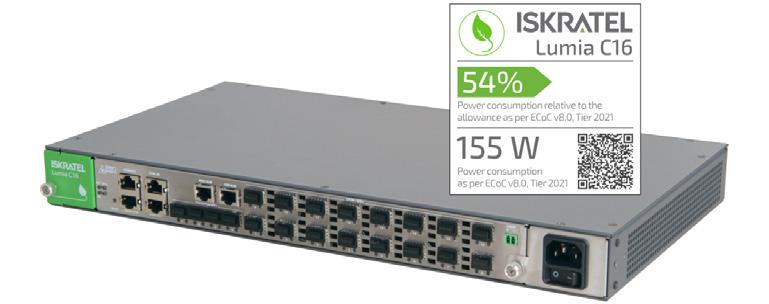
Internetna povezljivost je danes tako samoumevna, da se o njej običajno začnemo spraševati šele takrat, ko ne deluje. Dostop do informacij, komunikacija, delo na daljavo, uporaba pretočnih vsebin, digitalne javne storitve in delovanje povezanih naprav so postali neločljiv del vsakdana. Vse to ustvarja vtis, da je digitalni svet vedno na dosegu roke. V resnici pa za to navidezno preprostostjo stoji izjemno kompleksna tehnološka infrastruktura, ki mora delovati zanesljivo, varno in neprekinjeno.
Ko se uporabnik doma, v pisarni ali na poti poveže v omrežje Wi-Fi, ima občutek neposrednega dostopa do interneta. Toda brezžična povezava je zgolj zadnji člen v bistveno daljši verigi. V ozadju delujejo optična dostopovna omrežja, aktivna omrežna oprema, uporabniški terminali, transportna infrastruktura, nadzorni sistemi ter številni mehanizmi za upravljanje prometa, zagotavljanje kakovosti storitev in varnosti. Prav ta pogosto nevidna plast tehnologije predstavlja hrbtenico sodobnega digitalnega okolja. Ta hrbtenica danes ni več le podpora udobju, temveč ključni pogoj za delovanje družbe. Gospodarstvo je neposredno odvisno od zanesljive povezljivosti, industrijski procesi vse pogosteje temeljijo na podatkovnih tokovih v realnem času, javne storitve pa morajo biti uporabnikom dostopne stalno in brez prekinitev. Hkrati se povečujejo tudi pričakovanja končnih uporabnikov, ki ne zahtevajo le višjih hitrosti, temveč predvsem stabilnost, odzivnost in neprekinjeno uporabniško izkušnjo. Vsak izpad ali degradacija storitve zato pomeni veliko več kot zgolj tehnično motnjo – lahko pomeni prekinitev poslovnih procesov, zmanjšanje učinkovitosti ali motnje v kritični infrastrukturi.
V Kontronu razvoj širokopasovnih rešitev razumemo v širšem kontekstu
Razvoj širokopasovnih rešitev zato že dolgo ni več zgolj vprašanje večjih prenosnih hitrosti. V ospredju so zanesljivost, razpoložljivost, varnost in prilagodljivost omrežij. Sodobna omrežja morajo podpirati vse večje število povezanih naprav, vedno večje količine podatkov in vedno zahtevnejše storitve – od videa visoke ločljivosti in storitev v oblaku do naprednih industrijskih aplikacij, avtomatizacije in rešitev interneta stvari. Ob tem morajo ostati dovolj robustna, da prenesejo visoke obremenitve, lokalne napake in spremembe v uporabi, ne da bi to bistveno zaznal uporabnik. Pomemben razvojni izziv zato ni zgolj tehnična zmogljivost posameznih komponent, temveč sposobnost oblikovanja celovitih rešitev, ki učinkovito povezujejo različne ravni omrežja. Ključno je razumevanje celotne poti podatkov – od omrežne centrale do uporabniške naprave. Prav tako je pomembna prilagodljivost različnim okoljskim in infrastrukturnim zahtevam, saj se potrebe gosto poseljenih urbanih območij razlikujejo od potreb manjših ali
ruralnih okolij, kjer je kakovostna povezljivost pogosto zahtevnejša tako s tehničnega kot tudi s stroškovnega vidika.
V podjetju Kontron razvoj širokopasovnih rešitev razumemo prav v tem širšem kontekstu. Naš cilj ni le zagotavljanje posamezne omrežne komponente, temveč razvoj tehnološko usklajenih rešitev, ki operaterjem omogočajo stabilno, učinkovito in dolgoročno vzdržno gradnjo dostopovnih omrežij. Družina Lumia predstavlja naše rešitve OLT (Optical Line Terminal), namenjene osrednjemu delu optičnega dostopovnega omrežja, kjer so ključni zmogljivost, prilagodljivost in zanesljivo upravljanje storitev. Družina Innbox pa zajema rešitve ONT (Optical Network Terminal), ki širokopasovno povezljivost pripeljejo neposredno do končnega uporabnika v domačem ali poslovnem okolju. Skupaj predstavljata tehnološko dopolnjujoč ekosistem, ki omogoča učinkovito povezavo med omrežno infrastrukturo operaterja in uporabniško izkušnjo.
Pri snovanju sodobnih širokopasovnih rešitev so v ospredju tudi interoperabilnost, enostavno upravljanje, dolgoročna zanesljivost in pripravljenost na prihodnje zahteve
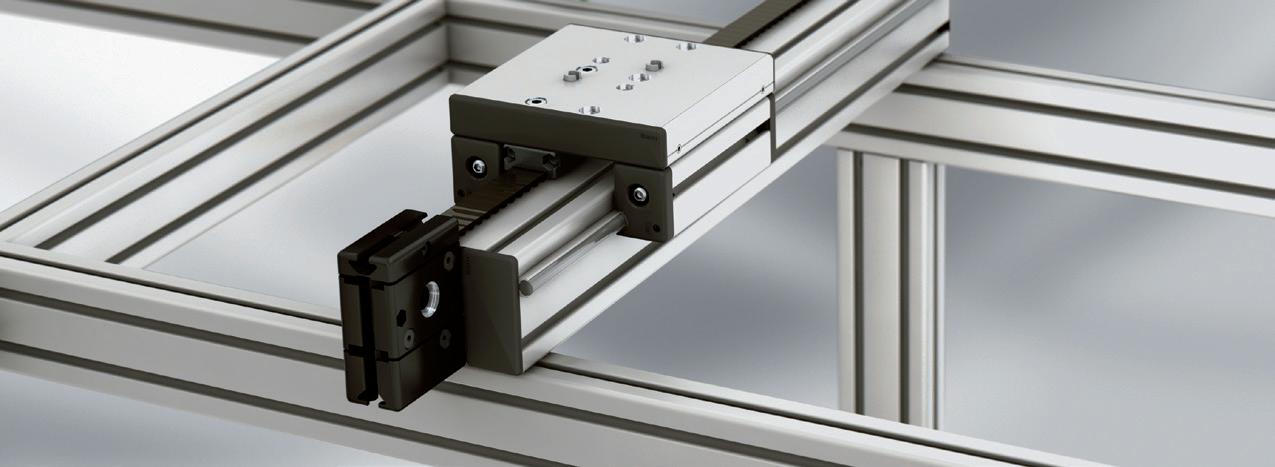
trga. Omrežja danes niso več statična infrastruktura, temveč dinamičen sistem, ki se mora odzivati na razvoj novih storitev, rast podatkovnega prometa in vse višja pričakovanja uporabnikov. Zato je pomembno, da so rešitve načrtovane premišljeno – ne le z vidika trenutnih potreb, temveč tudi z vidika njihove prihodnje razširljivosti, odpornosti in življenjskega cikla. Uspešnost širokopasovne infrastrukture se v praksi kaže prav v tem, da ostaja za uporabnika skoraj neopazna. Končni uporabnik ne razmišlja o optični povezavi, aktivni opremi ali upravljanju podatkovnih tokov –pričakuje le, da bo storitev delovala. Prav v tem je bistvo kakovostne infrastrukture: da
ostane v ozadju, a je hkrati nepogrešljiva za delovanje sodobne družbe.
Digitalni svet, kot ga poznamo danes, zato ne stoji le na aplikacijah, napravah in vsebinah, temveč predvsem na zanesljivi in dobro zasnovani omrežni infrastrukturi. Ta nevidna hrbtenica bo v prihodnjih letih odločilno vplivala na to, kako učinkovito bomo delali, kako varno bomo komunicirali in kako povezani bomo kot družba. Vprašanje torej ni več, ali širokopasovne rešitve potrebujemo, temveč kako premišljeno in kakovostno jih znamo razvijati.
www.kontron-slovenia.com/sl Eva Čebašek
evA čebAšeK, prOdUKtNA vOdJA v pe
visoka nosilnost v kompaktni izvedbi
Miniaturna kroglična vretena THOMSON LINEAR
Eden izmed ključnih izzivov za razvojne inženirje pri proizvajalcih originalne opreme (OEM) je načrtovanje vse bolj kompaktnih naprav, ki hkrati omogočajo prenos večjih obremenitev ter zagotavljajo gladko in natančno gibanje brez kompromisov pri zmogljivosti stroja.
Nemško zasnovana in proizvedena miniaturna precizna kroglična vretena THOMSON LINEAR predstavljajo vrhunsko rešitev za aplikacije z omejenim prostorom. Odlikuje jih vodilna nosilnost v svojem razredu, ki je dosežena z edinstveno večzavojsko (multi-start) zasnovo povratnega toka kroglic. Ta konstrukcija omogoča optimalno porazdelitev obremenitev ter hkrati zagotavlja izjemno natančno, gladko in tiho delovanje. Ključne tehnične značilnosti:
• Premeri vreten 8 do 12 mm, dolžine do 3.000 mm.
• Kroglične matice z različnimi načini pritrditve: prirobnične, cilindrične ali z navojem.
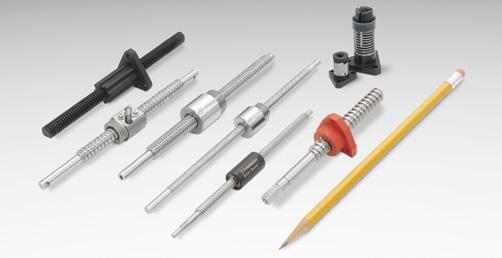
• Edinstven večlinijski sistem povratka kroglic v matici omogoča bolj gladko delovanje in večjo nosilnost.
• Na voljo različne zaščitne prevleke, razredi natančnosti hoda ter možnosti prednapetja.
Miniaturna kroglična vretena THOMSON LINEAR so tako idealna izbira za aplikacije, kjer so ključnega pomena visoka gostota moči, natančnost gibanja ter zanesljivo delovanje v omejenem prostoru.
inoteh.si
MINIAtUrNA KrOGlIčNA vreteNA thOMsON lINeAr item. Your ideas are worth it.®
Inoteh d.o.o. K železnici 7 2345 Bistrica ob Dravi www.inoteh.si Prihranite dragoceni čas z vgradnjo Linearnih enot item, ki vam jih dobavimo v kratkem roku in so takoj pripravljene za vgradnjo in delovanje. Komplet linearne enote, motorja in krmilnega kompleta nudijo idealno osnovo za konfiguracijo namenske rešitve, prilagojene vašim zahtevam.
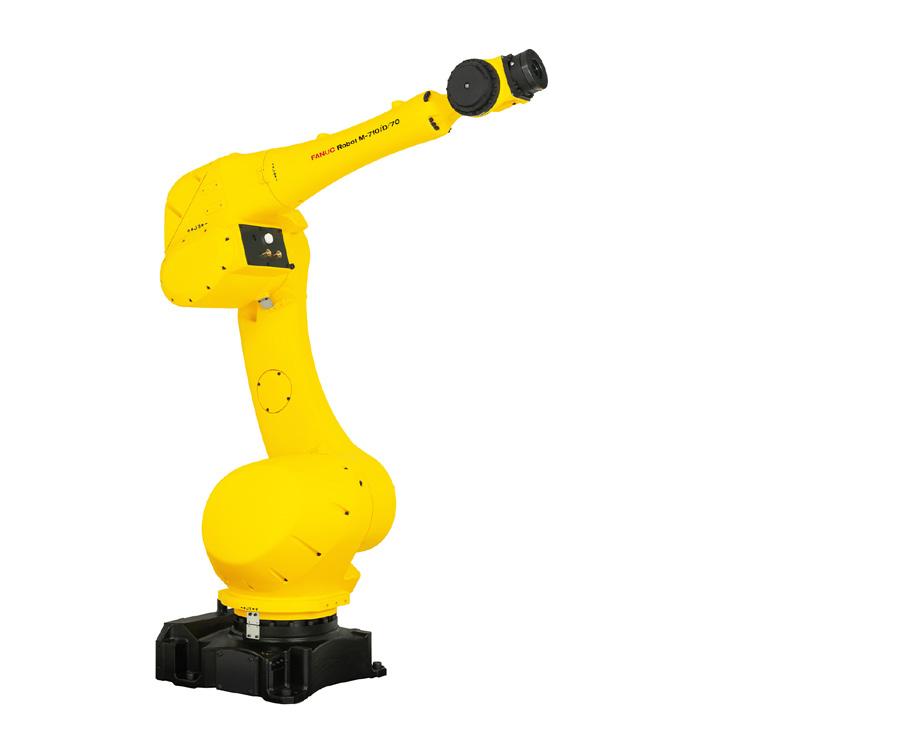
zmogljivost, ki sledi zahtevni industriji
Robot FANUC M 710iD/70 je zasnovan za zahtevne industrijske aplikacije, za katere sta potrebni višja nosilnost in velik doseg. Z nosilnostjo do 70 kg in dosegom več kot dva metra je idealna rešitev za manipulacijo težjih kosov in za številne druge avtomatizirane procese v industriji. Posebnost nove generacije robota je v tem, da kljub večji zmogljivosti ohranja kompaktno obliko in učinkovito razmerje med težo in nosilnostjo. To pomeni večjo fleksibilnost pri uporabi ter lažjo integracijo v obstoječe proizvodne linije.
Premišljena zasnova za varno in učinkovito delo
Robot M 710iD/70 odlikuje sodoben in premišljen dizajn, ki je prilagojen realnim razmeram v industrijskem okolju. Zasnova roke robota omogoča boljši dostop do delovnih območij ter zmanjšuje možnost
V sodobni industriji, v kateri so hitrost, zanesljivost in fleksibilnost ključnega pomena, postaja pametna avtomatizacija nepogrešljiv del konkurenčne proizvodnje. Podjetje FANUC, eden izmed vodilnih svetovnih ponudnikov rešitev za industrijsko avtomatizacijo, na trg prinaša novo generacijo robotov serije M 710 – model M 710iD/70, ki združuje visoko zmogljivost, kompakten dizajn in izjemno prilagodljivost.
trkov z opremo v okolici, kar prispeva k večji varnosti in zanesljivosti delovanja. Vsi kabli in ključni sestavni deli so zaščiteni in nameščeni znotraj konstrukcije robota. To pomeni manj izpostavljenosti zunanjim vplivom, enostavnejše vzdrževanje ter daljšo življenjsko dobo robota – pomemben dejavnik za podjetja, ki iščejo stabilne in dolgoročne naložbe.
Več svobode pri načrtovanju proizvodnje
Ena izmed večjih prednosti robota FANUC M 710iD/70 je njegova prilagodljivost. Robot omogoča različne načine montaže (na tleh, steni ali stropu), kar podjetjem odpira več možnosti pri načrtovanju proizvodnih celic in optimizaciji prostora. Zaradi te prilagodljivosti se robot enostavno prilagodi specifičnim zahtevam proizvodnje, ne glede na razporeditev linije ali omejitve prostora. Na voljo je tudi posebna funkcionalnost za paletiranje, ki omogoča natančno in ponovljivo
gibanje, kar je še posebej pomembno pri avtomatiziranem rokovanju z izdelki.
Napredno krmiljenje za intuitivno upravljanje
Upravljanje robota temelji na preizkušenem FANUC krmilnem sistemu z intuitivnim upravljalnim vmesnikom, ki omogoča enostavno programiranje, hitro uvajanje in učinkovito prilagajanje procesov. To pomeni, da lahko podjetja hitreje dosežejo polno izkoriščenost robota in lažje uvajajo spremembe v proizvodnji.
FANUC z novim modelom M 710iD/70 znova potrjuje svojo zavezanost inovacijam in razvoju rešitev, ki industriji omogočajo večjo produktivnost, varnost in prilagodljivost. Robot ni zasnovan zgolj za trenutne potrebe industrije, temveč kot dolgoročna rešitev, ki podjetjem omogoča večjo produktivnost, zanesljivost in konkurenčnost.
www.fanuc.eu/si-sl
SCHunK rotA tHW3 2+2 Fleksibilna in
Vpenjalni sistem ROTA THW3 2+2 podjetja SCHUNK prinaša izjemno fleksibilnost pri vpenjanju obdelovancev različnih oblik – okroglih, kubičnih ali popolnoma nepravilnih. Zaradi inovativnega sistema s centralno kompenzacijo omogoča hitro prilagajanje in zanesljivo vpenjanje, kar bistveno skrajša čase nastavitve ter poveča produktivnost.
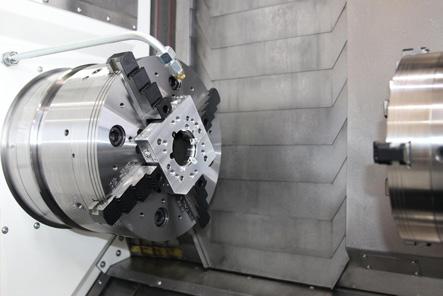
rOtA thw3 2+2 Je IdeAlNA rešItev zA strUžNO-rezKAlNe CeNtre, KJer se pOstOpKI strUžeNJA IN rezKANJA IzvAJAJO hKrAtI
Gre za 4-čeljustno vpenjalni sistem z dvema neodvisnima paroma čeljusti, ki omogočata optimalno prilagoditev različnim geometrijam obdelovancev. Takšna zasnova je še posebej pomembna pri sodobni proizvodnji, kjer so serije majhne, variabilnost izdelkov pa velika. V teh primerih sta fleksibilnost in procesna stabilnost ključnega pomena.
ROTA THW3 2+2 je idealna rešitev za stružno-rezkalne centre, kjer se postopki struženja in rezkanja izvajajo hkrati. Omogoča zanesljivo vpenjanje tudi pri geometrijsko zahtevnih ali nedoločenih kosih, kot so ulitki ali prosto oblikovani deli, zlasti pri drugi operaciji (OP20).
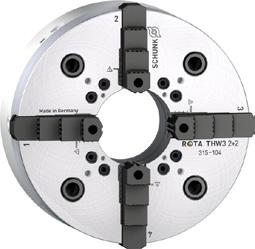
vpeNJAlNI sIsteM sChUNK OdlIKUJe pAteNtIrAN sIsteM tesNJeNJA, KI zAGOtAvlJA zANeslJIvO delOvANJe v zAhtevNIh pOGOJIh, KOt sO UMAzANIJA IN drObNI OdrezKI
Vpenjalni sistem odlikuje tudi patentiran sistem tesnjenja, ki zagotavlja zanesljivo delovanje v zahtevnih pogojih, kot so umazanija in drobni odrezki. To pomeni manj vzdrževanja, nižjo porabo maziv in daljše servisne intervale – brez kompromisov pri vpenjalni sili ali kakovosti obdelave.
Dodatna prednost je sistem hitre menjave čeljusti, ki omogoča hitro prilagoditev novim nalogam in dodatno povečuje učinkovitost proizvodnje.
ROTA THW3 2+2 nudimo v velikostih 230, 265 in 315 mm, kar omogoča široko uporabo v različnih industrijskih aplikacijah.
www.mb-naklo.si
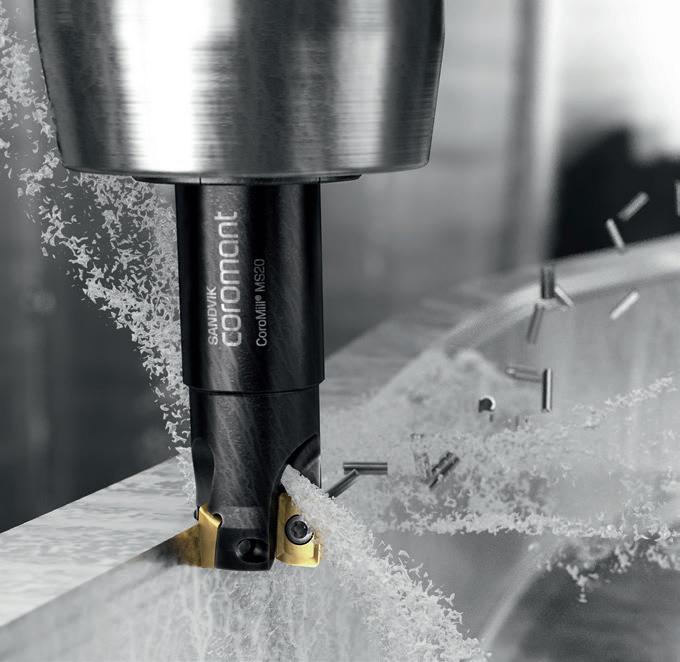
Pooblaščeni distributer:
Pri bočnem rezkanju ne smete pristajati na kompromise.
Če vam je zelo pomembna varna obdelava brez težav, visoka produktivnost ali povečana stroškovna učinkovitost, je prava rešitev za vas koncept novega bočnega rezkarja CoroMill® MS20.
Rezkar CoroMill® MS20, je bil temeljito razvit za grobo in fino obdelavo nerjavnega jekla in toplotno odpornih zlitin, zagotavlja odličnost v širokem območju obdelave.
Preberite si več o CoroMill® MS20 na: sandvik.coromant.com/coromillms20
AŠER, d.o.o Brodišče 7, 1236 Trzin
Tel: +386 1 563 11 26
Fax: +386 1 563 11 28
info@aser.si www aser si
Avtor: Matej babič, Fakulteta za informacijske študije Novo mesto roman šturm, Fakulteta za strojništvo Univerze v Ljubljani
Selektivno lasersko taljenje (SLM), najpogosteje uporabljena tehnika za aditivno tiskanje kovinskih komponent, je učinkovita pri izdelavi funkcionalnih modelov in prototipov. Začetni material je fin kovinski prah. Ta se z zelo natančnim laserjem tali plast za plastjo. Vrednost selektivnega laserskega taljenja se povečuje s kompleksnostjo geometrije izdelka. V tej študiji smo uporabili genetsko programiranje za napovedovanje trdote po metodi SLM. Eksperimentalno delo s 3D-tiskalnikom EOS M 290 je potrdilo učinkovitost in uporabnost te metode pri pretaljevanju prahu iz maraging jekla MS1. To delo ponuja svež pogled na določevanje trdote, kar ima pomembne posledice za nadzor kakovosti v aditivni proizvodnji. Tako lahko izboljšamo natančnost in učinkovitost 3D-tiskanja kovin. Naš cilj je bil prikazati modeliranje trdote 3D-tiskanih kovinskih vzorcev z uporabo inteligentnega sistemskega pristopa.
Tehnologije aditivne proizvodnje (AM) revolucionirajo avtomobilsko, letalsko in vesoljsko industrijo. SLM je ena izmed najpogosteje uporabljenih tehnik AM za proizvodnjo končno izdelanih kovinskih komponent. SLM predstavlja postopek taljenja v praškasti postelji, pri katerem se visokoenergijski laserji uporabljajo za selektivno taljenje kovinskih delcev prahu in njihovo zlivanje s prejšnjo plastjo. 3D-natisnjene komponente iz maraging jekla imajo izboljšano zmogljivost in povečano mejo tečenja, kar je zelo primerno za uporabo v zahtevnih aplikacijah. Ta material izkazuje odlično kombinacijo trdnosti in duktilnosti, ima izboljšano varivost in visoko odpornost proti koroziji. Številni raziskovalci so poskušali okarakterizirati obnašanje aditivno izdelanih komponent pod obremenitvijo in ga primerjati z ustreznimi komponentami, izdelanimi konvencionalno. Patil in sodelavci so uporabili Box-Behnken metodologijo odzivne površine za oceno vloge kritičnih SLM procesnih parametrov, vključno z debelino plasti, močjo laserja, hitrostjo skeniranja in razmikom med sledmi, na relativno gostoto maraging jekla, na njegovo mikrotrdoto, na natezno trdnost in na hrapavost površine. V praksi so se pojavile numerične simulacije procesa SLM za zmanjšanje stroškov eksperimentalnih poskusov 3D-tiskanja različnih materialov. Algoritmi strojnega učenja so se izkazali za uporabne za optimizacijo procesa SLM in za napovedovanje mehanskih lastnosti pri aditivni proizvodnji kovinskih izdelkov. Strojno učenje vključuje učenje podatkov
za izgradnjo modela, ki ga lahko računalnik uporabi za razvrščanje testnih podatkov in končno podatkov iz resničnega sveta. Splošno sprejeto je, da je napovedovanje na podlagi podatkov ključnega pomena za optimizacijo procesnih parametrov pri laserski aditivni proizvodnji kovinskih izdelkov. Za izvajanje pametne proizvodnje je treba razviti učinkovite modele in metode za izboljšanje napovedovanja kakovosti, poenostaviti razporejanje izdelkov, izvajati proaktivno odkrivanje napak, ter izvajati napovedano vzdrževanje. V tem delu predlagamo metodo za napovedovanje površinske trdote 3D-selektivno lasersko taljenih kovinskih materialov na podlagi genetskega programiranja. Predstavljeni rezultati in metodologija so uporabni v primerih, ko se tehnika selektivnega laserskega taljenja
uporablja za izdelavo komponent s posebnimi zahtevami glede trdote. Sposobnost napovedovanja trdote vzorcev SLM je ključnega pomena za preprečevanje nastajanja okvarjenih elementov, kar bo povečalo učinkovitost in zmanjšalo količino odpadkov.
Eksperimentalno delo
Za izdelavo vzorcev iz maraging jekla s postopkom SLM je bil uporabljen sistem EOS M 290. Yb-vlaknasti laser je zagotavljal visokokakovosten laserski žarek s premerom v fokusu približno 100 μm. Kemična sestava prahu maraging jekla je ustrezala naslednjim klasifikacijam: 18Ni300 (AISI), 1.2709 (EN), X3NiCoMoTi 18-9-5 (DIN). Z dodatki titana, niklja, kobalta in molibdena je to odličen material za aditivno proizvodnjo z
uravnoteženimi lastnostmi in minimalnim popačenjem. V skladu s specifikacijo je bila velikost delcev prahu med 15 in 65 μm. Pripravili smo 17 vzorcev, označenih s S1 do S17, kubične oblike s prostornino 1 cm3. Na vsakem vzorcu je bila izmerjena trdota na 10 različnih mestih in iz tega izračunana povprečna vrednost trdote.
Modeliranje
Za modeliranje trdote površine vzorca 3D SLM smo uporabili metodo genetskega programiranja (GP). GP si prizadeva razširiti genotip genetskih algoritmov (GA) za obravnavo strukturnih izrazov in njihovo uporabo pri generiranju programov, učenju, sklepanju, oblikovanju konceptov itd. Poskus uporabe ideje GP na umetno inteligenco za reševanje problemov se imenuje evolucijsko učenje. GP razširja metodo GA za obravnavo grafov, zlasti drevesnih struktur. V posebnem primeru genetskega programiranja se ustvarjeni posamezniki obravnavajo kot neodvisni programi, ki so namenjeni čim boljši rešitvi danega problema glede na določena merila. Izvajanje genetskega programiranja lahko razdelimo na več, včasih neobveznih, korakov: inicializacija, vrednotenje, selekcija, rekombinacija in mutacija.
tAbelA 1: pArAMetrI IN trdOtA vzOrCev slM
Postopek učenja in validacije je bil izveden na naslednji način. Nabor podatkov je bil razdeljen, pri čemer jih je bilo 80 %
VAŠ PARTNER ZA POPOLNO OBDELAVO ORODIJ
dodeljenih za učenje modela, preostalih 20 % pa za testiranje. Model genetskega programiranja za določevanje trdote vzorca SLM lahko zapišemo na naslednji način:
Podjetji WALTER in EWAG kot proizvajalca opreme in rešitev ponujata vse tehnologije iz enega samega vira: brušenje, erodiranje, laseriranje in brušenje zlitin iz prav gotovo vseh zlitin, ki so na voljo na na trgu - vključno z zelo trdimi materiali. Vaša uspešna rešitev za proizvodnjo indeksov za proizvodnjo in obnovo rotacijsko simetričnih zlitin je ustvarjena v povezavi s programsko opremo in uporabniškim vmesnikom. walter-machines.com | ewag.com
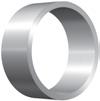
vzorec trdota GP model
S1 25,8 25,7387
S2 25,4 25,4013
S3 23,1 29,221
S4 26,9 26,8294
S5 29,9 29,4686
S6 31,2 29,3161
S7 32,2 29,8232
S8 26,9 26,9106
S9 28,5 28,4828
S10 30,4 29,3921
S11 29,5 29,8177
S12 29,9 29,7977
S13 31,4 28,6155
S14 28,9 29,3631
S15 29,1 29,2909
S16 26,3 26,1224
S17 18,5 18,4986
tAbelA 2: IzMerJeNI IN NApOvedANI pOdAtKI zA trdOtO vzOrCev slM
rezultati in razprava
Tabela 1 prikazuje lastnosti vzorca SLM. V prvem stolpcu so navedeni vzorci od S1 do S17. V drugem stolpcu je prikazana moč laserja v W; ta parameter je označen z X1. Tretji stolpec prikazuje hitrost laserja v mm/s; ta parameter je predstavljen z X2. X3 je fraktalna dimenzija izračunana kot 3 – H, kjer je H Hurstov parameter. Četrti stolpec prikazuje trdoto v HRC SLM vzorcev označen z Y. V zadnjem stolpcu je prikazan trend spreminjanja trdote pri konstantni moči laserja in pri spreminjajoči hitrosti gibanja laserskega žarka. Tabela 2 prikazuje izmerjene in napovedane podatke za trdoto vzorcev SLM. GP model nam da natančnost
napovedi 96,6 %. Vzorec S7 nam da največjo vrednost trdote, in sicer 32,2 HRC. Vzorec je bil natisnjen s parametri pri moči 270 W in hitrosti 1300 mm/s. V grafu 1 so grafično prikazane izmerjene in modelirane trdote pri vseh 17 vzorcih.
zaključek
V tej raziskavi smo predstavili modeliranje trdote površine vzorcev SLM z genetskim programiranjem. Ena izmed najbolj prilagodljivih metod 3D-tiskanja je SLM, ki se lahko uporablja za nadomestitev izdelkov, ki se ulijejo, strojno obdelujejo ali varijo. Poleg tega 3D-tiskanje kovin ponuja številne prednosti in postaja vse bolj priljubljeno v industriji, zlasti glede svobode gradnje. Ker je komponenta izdelana plast za plastjo v želeni obliki, je mogoče uporabiti tudi težko obdelovalne materiale. S tem postopkom aditivne proizvodnje je mogoče izdelati celo
zelo zapletene vzorce in gibljive dele. Poleg tega je proizvodnja brez orodja zelo hitra in zanesljiva. Dandanes je mogoče 3D-tiskane komponente tiskati z natančnostjo 0,1 mm. Komponente te generativne proizvodne tehnike izpolnjujejo tudi najzahtevnejše specifikacije. Z laserskim taljenjem je veliko prostora za inovacije. Ker možnosti oblikovanja niso več omejene s proizvodnjo, čas med ustvarjanjem izdelka in komercialno lansiranjem odpira povsem nove možnosti. Komponente, ki bi bile prej predrage ali jih je bilo nemogoče izdelati z uporabo običajnih proizvodnih metod, je zdaj mogoče izdelati, in to je zelo stroškovno učinkovito že pri majhnih količinah. 3D-tiskanje kovin je koristno ne le za tradicionalne kupce visokotehnoloških komponent, kot sta avtomobilska ali letalska industrija, temveč tudi za področja, kot so strojništvo, orodjarstvo in medicina.
SCHunK F tS
Precizen, kompakten in visoko ločljiv 6-osni senzor
FTS 6-osni senzor sile in navora podjetja SCHUNK združuje visoko natančnost, kompaktno zasnovo in izjemno ločljivost, zaradi česar je idealna rešitev za zahtevno spremljanje in nadzor procesov v sodobni industriji.
Senzor omogoča natančno zaznavanje sil in momentov v vseh šestih stopnjah prostosti, kar zagotavlja zanesljivo izvajanje kontrole kakovosti, procesnega monitoringa ter zahtevnih montažnih in obdelovalnih operacij. Zaradi visoke ločljivosti lahko zazna tudi najmanjša odstopanja v procesu, kar prispeva k večji stabilnosti in ponovljivosti proizvodnje.
FTS odlikuje robustna zasnova z zaščitnim razredom IP67, kar omogoča uporabo tudi v zahtevnih industrijskih okoljih. Na voljo je v devetih velikostih, kar zagotavlja visoko prilagodljivost različnim aplikacijam in obremenitvam.
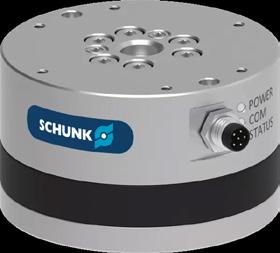
Integracija v obstoječe sisteme je enostavna, saj vmesniški modul podpira standardne industrijske komunikacijske protokole, kot so EtherNet/IP, EtherCAT in PROFINET. To omogoča hitro povezavo z roboti, proizvodnimi linijami ali drugimi avtomatiziranimi sistemi. Razvoj senzorja temelji na več kot 20 letih izkušenj podjetja SCHUNK na področju vpenjalne tehnike, kar se odraža v zanesljivosti, kakovosti in dolgi življenjski dobi izdelka.
FTS tako predstavlja pomemben gradnik za povečanje učinkovitosti, kakovosti in digitalizacije proizvodnih procesov.
www.mb-naklo.si
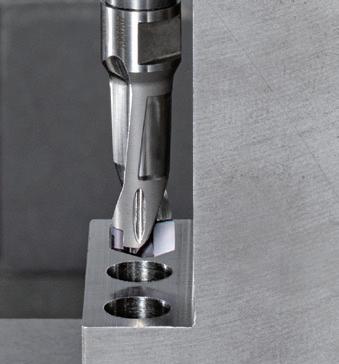
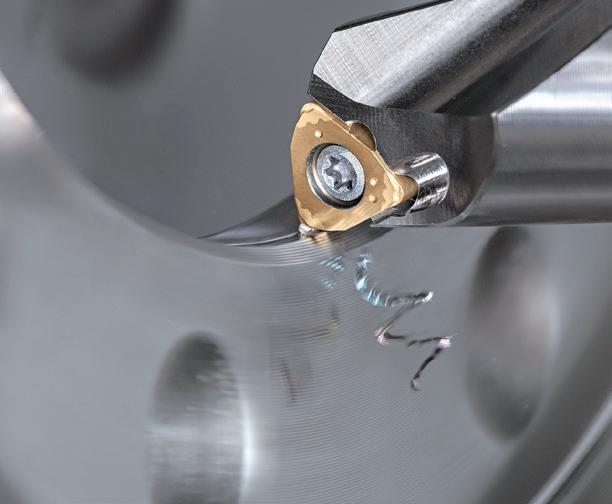

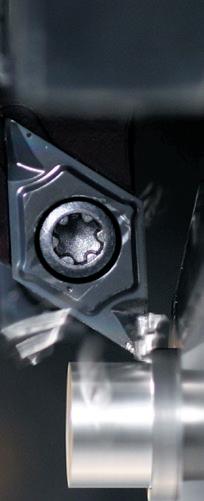
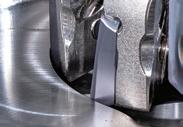

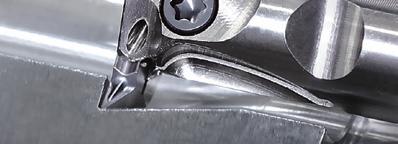
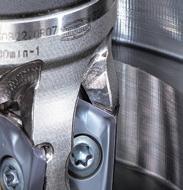
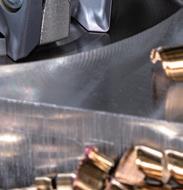


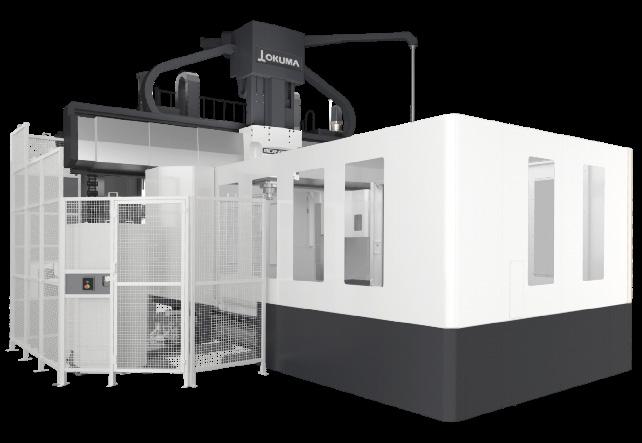
Osnova vseh strojev MCR je portalna kon strukcija z dvojnim stebrom in ramom na osi Z. Takšna zasnova omogoča direkten prenos rezalnih sil v osnovo stroja ter stabilno geo metrijo tudi pri večjih obremenitvah. Kon strukcija je simetrična, kar v kombinaciji s Thermo-Friendly konceptom omogoča nadzorovano termično obnašanje in stabilno zagotavlja visoko natančnost tudi pri daljših obdelovalnih ciklih.
Pomemben del kinematike predstavlja dodatna W-os (ram), ki omogoča podaljša nje dosega vretena brez premika celotnega mostu. Kombinacija osi Z in W omogoča
Od samega začetka ustanovitve skupine se njene prednosti kažejo v visokokakovostnih materialih, bogatem portfelju izdelkov in izjemnih timskih veščinah.
Orodjarstvo in strojegradnja
Podjetje CELADA je mednarodna skupina, sestavljena iz šestih podjetij z več kot 85-letnimi izkušnjami na področju prodaje in servisiranja obdelovalnih strojev.
Kot partner večine najboljših proizvajalcev obdelovalnih strojev na svetu skupina CELADA še naprej vlaga za postopno krepitev in nadaljevanje globalnega razvoja.
Matično podjetje je locirano v Italiji natančneje v Milanu. Sestrska podjetja skupine pa se raztezajo od Francije, Švice, Slovenije, Hrvaške pa vse od Srbije. Kot mednarodno podjetje pa prodajo in servis pa izvajajo tudi izven teh področij.
Poslanstvo skupine je kupcem zagotavljati široko in prilagodljivo paleto zanesljivih, konkurenčnih, natančnih in kakovostnih rešitev v svetu obdelovalnih strojev in avtomatizacije. Utrditi odnos z medsebojnim zaupanjem, izmenjavo znanj in spretnosti ter ciljem ustvarjanja trajnostne rasti celotne skupine.
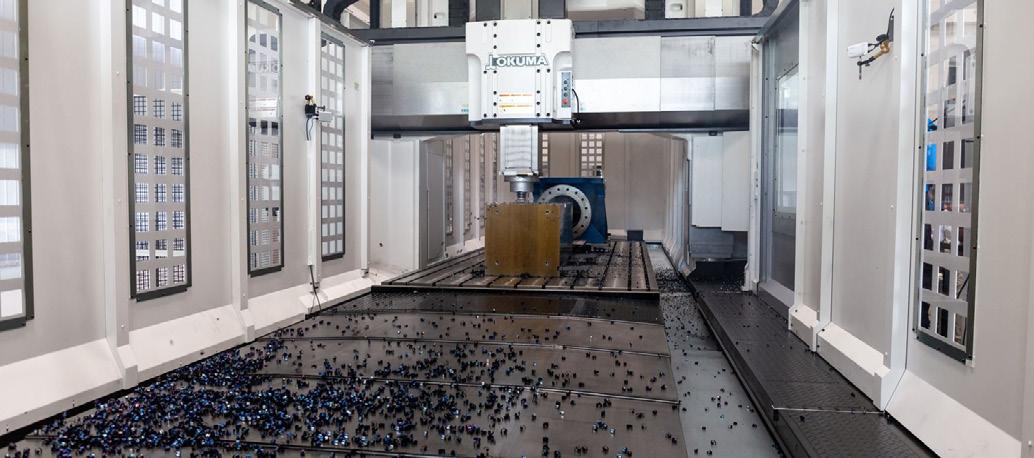
med pogoni, merilnim sistemom in kompenzacijskimi funkcijami ter stabilno obdelavo tudi pri daljših ciklih, spreminjajočih temperaturah in dinamičnimi obremenitvami.
Poleg klasične konfiguracije je na voljo tudi avtomatizacija s paletnim sistemom (2 paleti), ki omogoča pripravo obdelovanca zunaj delovnega prostora in zmanjšanje neproduktivnih časov (menjava obdelovanca).
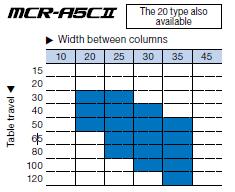
Model MCR-A5CII predstavlja univerzalni portalni obdelovalni center za splošno obdelavo velikih komponent. Primeren je za obdelavo konstrukcijskih delov, plošč in ohišij, kjer je pomembna dostopnost orodja iz več smeri.
Z uporabo AAC sistema omogoča večstransko obdelavo v enem vpetju. Konstrukcija in vreteno omogočata kombinacijo grobe in fine obdelave. MCR A5CII je vstopni model z veliko možnostmi prilagoditve kupcu – AAC s kotnimi in indeksirnimi glavami (BC) in ISO50 vpetjem orodja. Standardizirana rešitev za avtomatizacijo z dvema paletama.
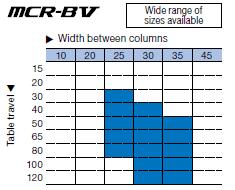
Model MCR-BV je namenjen aplikacijam z večjim odvzemom materiala. Konstrukcija mostu (gantry) je okrepljena, ram je stabilnejši. Vodila so orepljena, kar pomeni večjo stabilnost stroja pri večjih odvzemih materiala.
MCr-s
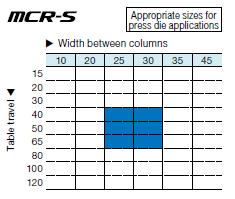
Model MCR-S je namenjen visokohitrostni obdelavi in aplikacijam v orodjarstvu. Omogoča obdelavo kompleksnih geometrij z višjo kakovostjo površine. Konstrukcija stroja je prilagojena bolj dinamičnemu gibanju (linearna vodila). Vretena z do 20 000 min-1, poudarek na simultanih 5 osnih glavah (HSK-A63/HSK-A100).
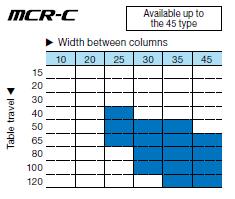
Model MCR-C je namenjen obdelavi zelo velikih in težkih obdelovancev. Konstrukcija omogoča stabilno obdelavo pri velikih rezalnih silah. Ojačen most in ram dimenzije 420 x 425 mm. Vretena z velikim navorom in glave z zobniškimi pogoni za velike odvzeme materiala. Masivna izvedba rezkalnih glav tudi s ISO60 vpetjem xxxx zaključek
Serija MCR združuje portalno konstrukcijo, uporabo W-osi, avtomatsko menjavo glav in možnost avtomatizacije s paletami. Takšna zasnova omogoča fleksibilno obdelavo velikih komponent z zmanjšanim številom vpenjanj.
www.okuma.eu slovenia.celadagroup.com
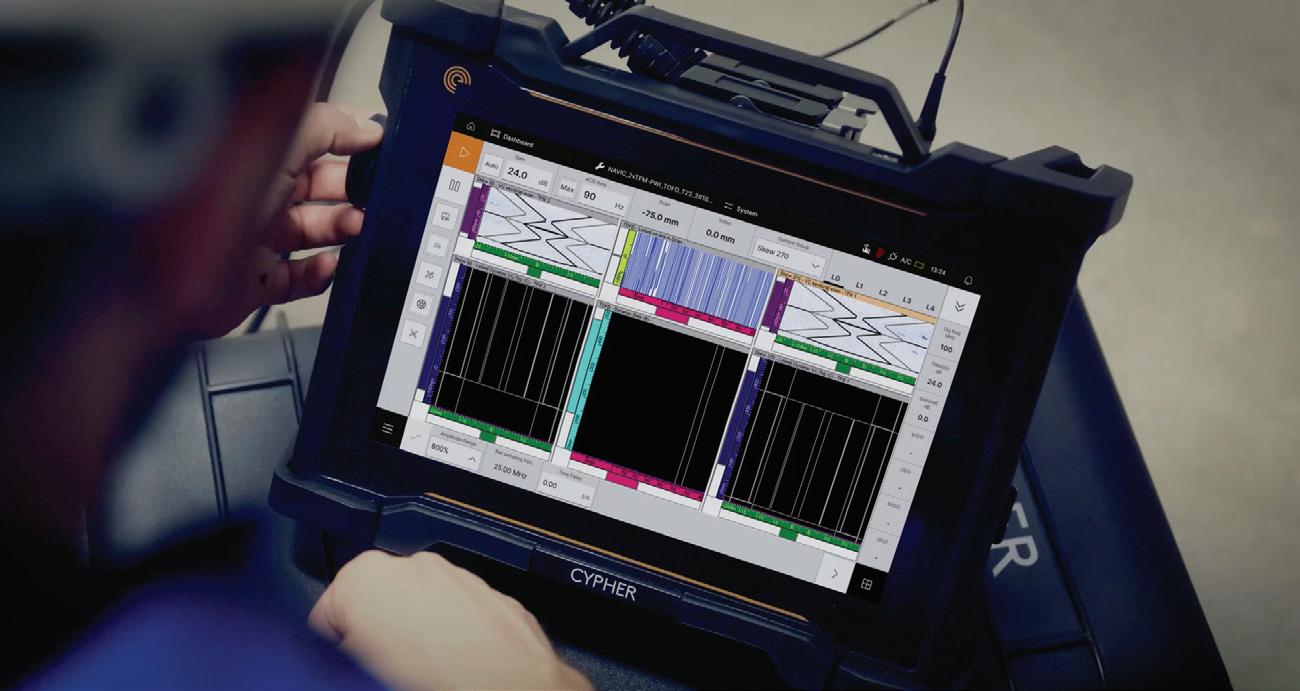
Novi standard na področju prenosljive opreme
Izvajalci kontrole so pri delu s sistemom Cypher vedno prepričani v svoje rezultate – ne glede na predhodne izkušnje. Sistem povezuje napredno ultrazvočno zmogljivost z robustno zasnovo za terensko delo in izjemoma preprosto uporabo.
Glavne značilnosti:
• Najhitrejša kontrola TFM na trgu
- za hitrejše odločanje v kritičnih situacijah
• Intuitivna priprava prek zaslona na dotik
- velik 12,1" (307 mm) zaslon je prilagojen za delo z rokavicami in dobro berljiv tudi na soncu
• Samodejno prepoznavanje sond in skenerjev
- manj napak pri nastavitvah in daljše delo brez zastojev
• Podpora različnim tehnikam
- PAUT, time-of-flight-diffraction (TOFD), phase coherence imaging in plane wave imaging za široko paleto aplikacij
• Odpornost na zahtevne delovne pogoje
- zaščita IP65 in odpornost proti padcem po MIL-STD 810G zagotavljata zanesljivo delovanje tudi v najzahtevnejših okoljih
• Sinhronizacija podatkov z oblakom
- za poročanje v realnem času, sodelovanje in napredne analize.
Poleg prodaje opreme vam ponujamo tudi servisne storitve in verifikacijo opreme.
"Cypher predstavlja prihodnost za Eddyfi Technologies in za našo industrijo," je izjavil Giguère.
"Gre za dobavo orodij, ki spodbujajo pravočasno ukrepanje in zagotavljajo jasne informacije kot podlago za odločanje. Naši kupci so v tem partnerstvu deležni dodane vrednosti še dolgo po prvem skeniranju."
Od rafinerij do proizvajalcev v letalski industriji – Cypher odgovarja na rastoče zahteve po hitrosti, natančnosti in zanesljivosti ultrazvočnih preiskav. Poenostavlja kompleksne procese in izboljšuje rezultate: zmanjšuje napake, izboljšuje produktivnost in pomaga ekipam zaščititi najpomembnejšo lastnino.
• MB- na K lo
CNC-obdelavi
JbO NUdI šIrOK NAbOrA NAvOJNIh rezKArJev, UpOrAblJeNIh NA CNC ter NAvOJNA frezAlA z IzMeNlJIvIMI plOščICAMI
Potrebujete specialna navojna? Ni problema! Analiziramo vaš postopek obdelave in pripravimo stroškovno ter kakovostno optimizirano rešitev.
Program VHM navojnih frezal
tip GF SCHArK
Univerzalna visokozmogljiva navojna frezala orodje z levo vijačnico, neenakomernim kotom vijačnice in velikim številom rezilnih zob za visoko kakovost obdelane površine ter izjemno dolgo življenjsko dobo orodja, za stroškovno učinkovito izdelavo notranjih navojev.
• Za ISO metrični M navoj
• S hlajenjem skozi orodje
• Za globini 1,5 x D in 2 x D
• TiAlN prevleka
• Cilindrično vpenjalo po DIN 6535 HA, HB ali HE
tip GF
Univerzalna navojna frezala za stroškovno učinkovito izdelavo notranjih navojev.
• Za navoje:
ISO metrični M navoj
ISO metrični fini M navoj
ISO metrični MJ navoj
G Whithworth cevni navoj
UNC mednarodni navoj
UNF mednarodni fini navoj
UNJF fini navoj
NPT Ameriški konični navoj
NPTF Ameriški konični fini navoj
• Z ali brez hlajenja skozi orodje
• Za globine navoja 1,5 x D, 2 x D, 2,5 x D in 3 x D
• Neprevlečeni, TiAlN in TiCN prevleki
• Cilindrično vpenjalo po DIN 6535 HA, HB ali HE
Univerzalna navojna frezala. Povečana produktivnost zaradi kombiniranega frezanja navojev in posnemanja robov v enem samem obdelovalnem ciklu brez menjave orodja.
• Za navoje:
ISO metrični M navoj
ISO metrični fini M navoj
G Whithworth cevni navoj
UNC mednarodni navoj
UNF mednarodni fini navoj
• Z ali brez hlajenja skozi orodje
• Za globine navoja 1,5 x D, 2 x D, 2,5 x D in 3 x D
• Neprevlečeni, TiCN in TiAlN prevleki
• Cilindrično vpenjalo po DIN 6535 HA, HB ali HE
Prikaz pravilnega načina uporabe navojnih frezal
1. Navojno frezalo premaknite na sredino izvrtine
Dolga življenjska doba, krajši časi obdelave in odlična kakovost obdelane površine –to so le tri prednosti njihovih navojnih karbidnih rezkarjev. JBO nudi širok nabor navojnih rezkarjev, uporabljenih na CNC ter navojna frezala z izmenljivimi ploščicami.
2. Frezanje navoja se začne z vstopno potjo orodja
3. Frezanju navoja sledi izstopna pot
4. Orodje se vrne v začetni položaj in s tem konča obdelovalni cikel
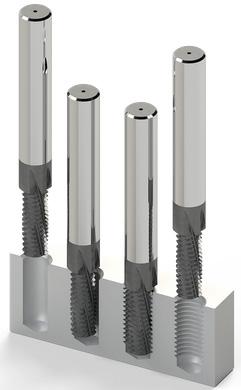
Opisana so samo tri osnovna navojna frezala, JBO ima v programu kar trinajst različic navojnih frezal za vaše želeno frezanje navojev. Zato pričakujemo vaše povpraševanje po navojnih frezalih. Za vsa dodatna vprašanja in tehnično pomoč se obrnite na MB-NAKLO in vam bomo z veseljem pomagali in svetovali! www.mb-naklo.si
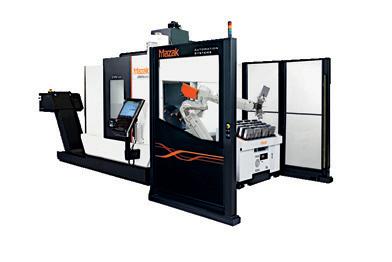
+ MA-20/400
Kjer koli se nahajate na Vaši poti, od majhnega start-up podjetja, do dobavitelja aerospace segmentu bo Mazak podpiral vaš razvoj. Od enostavnih stružnic do kompleksnih 5-osnih multitasking strojev uporabniki po celem svetu izbirajo Mazak kot svojega partnerja.
INTEGREX i-200H S INTEGREX e-1250V/8 AG

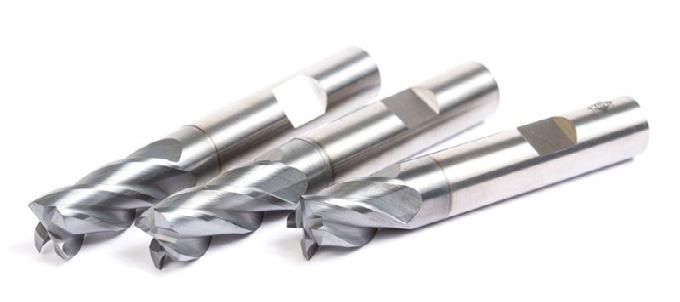
tretJA GeNerACIJA MApAl OptIMIll-UNI-hpC Je NA vOlJO v treh IzvedbAh: KrAtKA IzvedbA brez lOMIlCA, dOlGA IzvedbA brez lOMIlCA IN dOlGA IzvedbA z lOMIlCeM OdrezKOv. s teM OrOdJe pOKrIvA šIrOK rAzpON AplIKACIJ IN OMOGOčA OptIMAlNO IzbIrO Glede NA KONKretNO ObdelAvO.
Univerzalno orodje za zahtevne materiale
OptiMill-Uni-HPC je zasnovan za zanesljivo univerzalno obdelavo jekla, nerjavnega jekla in litega železa, kar ga uvršča med vsestranska orodja za širok spekter industrijskih aplikacij. Njegova zasnova je prilagojena potrebam sodobne proizvodnje, kjer se pogosto menjujejo materiali in pogoji obdelave.
Poseben poudarek je na stabilnosti procesa, ki omogoča varno delovanje tudi v avtomatiziranih proizvodnih okoljih in neprekinjenih izmenah brez operaterja.
Novi rezalni material: večja žilavost, manj lomov
Jedro tretje generacije predstavlja na novo razvit rezalni material, ki zagotavlja bistveno večjo žilavost in odpornost na udarne obremenitve. To pomeni:
• manjšo verjetnost loma orodja
• večjo procesno varnost
• zaščito obdelovanca in stroja Kombinacija novega materiala, odpornih prevlek in optimizirane geometrije omogoča zanesljivo delovanje tudi pri dinamičnih obremenitvah, kar je ključnega pomena pri sodobnih strategijah obdelave.
Optimizirana geometrija za visoke odvzeme materiala
Geometrija rezkarja je zasnovana za stabilno obdelavo pri velikih globinah reza,
kar omogoča višje odvzeme materiala in krajše obdelovalne čase. Prednosti optimizirane geometrije:
• stabilnost pri globokem rezkanju
• enakomerno odrezovanje
• zmanjšane vibracije
• boljša kakovost površine
Takšna zasnova omogoča učinkovito uporabo tudi v zahtevnih pogojih, pri katerih so prisotne velike sile in spremenljive obremenitve.
pOMeMbNA NOvOst v teJ GeNerACIJI Je rAzlIčICA z INteGrIrANIM lOMIlCeM OdrezKOv, KI UstvArJA KrAtKe IN lAžJe OdstrANlJIve OdrezKe. rezUltAt Je večJA prOdUKtIvNOst IN MANJ pOtrebe pO NAdzOrU prOCesA.
Nova možnost: lomilec odrezkov
Pomembna novost v tej generaciji je različica z integriranim lomilcem odrezkov, ki ustvarja kratke in lažje odstranljive odrezke. To prinaša več ključnih prednosti:
• boljši odvod odrezkov
• izboljšano hlajenje (zlasti pri zračnem hlajenju)
• večjo stabilnost procesa
V sodobni proizvodnji, v kateri postajajo avtomatizacija, robotizacija in neprekinjeno delovanje standard, je zanesljivost procesa ključnega pomena. Podjetje MAPAL s tretjo generacijo rezkarja OptiMillUni-HPC odgovarja prav na te izzive – z orodjem, ki združuje univerzalnost, robustnost in vrhunsko zmogljivost.
• višje zmogljivosti pri globokem rezkanju Rezultat je večja produktivnost in manj potrebe po nadzoru procesa, kar je idealno za avtomatizirane proizvodne sisteme.
Prilagodljivost za različne aplikacije
Tretja generacija OptiMill-Uni-HPC je na voljo v več izvedbah: kratka izvedba brez lomilca, dolga izvedba brez lomilca in dolga izvedba z lomilcem odrezkov. S tem orodje pokriva širok razpon aplikacij in omogoča optimalno izbiro glede na konkretno obdelavo.
Več kot orodje – rešitev za sodobno proizvodnjo
OptiMill-Uni-HPC ni zgolj še en rezkar, temveč celovita rešitev za povečanje učinkovitosti proizvodnje. Glavne koristi za uporabnika:
• daljši časi delovanja strojev
• manj prekinitev in nadzora
• višja produktivnost
• večja zanesljivost procesa
V času, ko industrija stremi k digitalizaciji in avtomatizaciji, takšna orodja predstavljajo ključen element konkurenčnosti. S tretjo generacijo OptiMill-Uni-HPC podjetje MAPAL dokazuje, da je mogoče združiti univerzalnost, zmogljivost in izjemno procesno zanesljivost. Orodje je zasnovano za prihodnost proizvodnje, kjer šteje vsak cikel, vsaka minuta in vsak brezhibno obdelan kos.
www.mb-naklo.si
Orodjarstvo
. w w w
d.o.o. Samoborska cesta 145, Zag r eb, H r v aška,
• n I dec o KK v B-X650
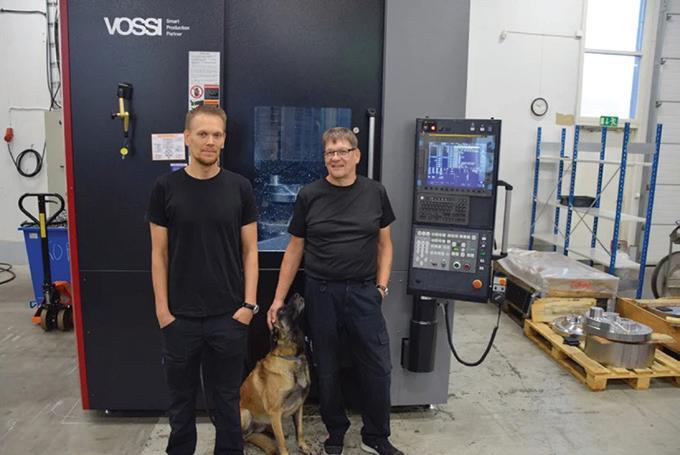
tIMO KOrhONeN IN NIKO KOrhONeN stA drUžINsKI dvOJeC UspehA pOdJetJA KANGAsAlAN KOpAl.
Med proizvajalci, ki na tem področju izstopajo z dolgo tradicijo, visoko togostjo strojev in usmerjenostjo v zahtevno obdelavo, je tudi japonski NIDEC OKK. Njihovi obdelovalni centri so znani po robustni konstrukciji, natančnosti in zanesljivem delovanju, kar potrjujejo tudi izkušnje uporabnikov v praksi. Dober primer je finsko podjetje Kangasalan Kopal, ki je svojo proizvodnjo okrepilo s 5-osnim obdelovalnim centrom VB-X650, s čimer je dodatno povečalo zmogljivosti pri obdelavi zahtevnih obdelovancev.
NIdeC OKK – japonska tradicija natančne in zmogljive obdelave
Podjetje NIDEC OKK Corporation z Japonskega ima več kot 100-letno tradicijo razvoja in proizvodnje obdelovalnih strojev, poznano po visoki kakovosti izdelave, natančnosti, togosti in zanesljivosti.
Podjetje je bilo ustanovljeno leta 1915 v Osaki in se skozi desetletja razvoja uveljavilo kot eden izmed vodilnih proizvajalcev obdelovalnih centrov za zahtevne aplikacije.
Z vključitvijo v skupino Nidec si je podjetje še dodatno utrdilo svoj položaj na svetovnem trgu in nadgradilo razvojne možnosti,
pri čemer ostaja zvesto svoji osnovni filozofiji: izdelovati stroje za natančno, stabilno in zmogljivo obdelavo.
Prednost proizvajalca NIDEC OKK je usmerjenost v stroje, ki združujejo visoko togost, termično stabilnost, natančnost in sposobnost težke obdelave. To so lastnosti, ki so za uporabnike v proizvodnji ključnega pomena, saj neposredno vplivajo na kakovost izdelkov, produktivnost in zanesljivost procesa.
Širok program obdelovalnih centrov
NIDEC OKK razvija in proizvaja širok program obdelovalnih strojev, s katerimi odgovarja na različne zahteve sodobne proizvodnje. Njihovi vertikalni obdelovalni centri so namenjeni širokemu spektru obdelav, od splošnega strojništva do zahtevnih preciznih aplikacij, pri čemer jih odlikujejo visoka togost konstrukcije, natančno vodenje osi in stabilna geometrija stroja. Horizontalni obdelovalni centri so zasnovani za učinkovito obdelavo zahtevnejših obdelovancev, kjer so ključni visoka produktivnost, dobra dostopnost do obdelovanca in zanesljivo odvajanje odrezkov. Posebno mesto v ponudbi pa imajo 5-osni obdelovalni centri,
V sodobni kovinsko-predelovalni industriji se podjetja soočajo z vedno višjimi zahtevami glede natančnosti, ponovljivosti, krajših proizvodnih časih in obdelave vse kompleksnejših geometrij. Ravno zato postajajo 5-osni obdelovalni centri vse pomembnejši del sodobne proizvodnje, saj omogočajo obdelavo zahtevnih obdelovancev v enem vpetju, zmanjšujejo potrebo po dodatnih nastavitvah in prispevajo k stabilnejšemu ter bolj ekonomičnemu proizvodnemu procesu.
namenjeni obdelavi kompleksnih oblik in zahtevnih geometrij v enem vpetju, kar uporabnikom omogoča krajše pretočne čase in višjo natančnost končnega izdelka. Prav zato so stroji NIDEC OKK odlična izbira za orodjarstvo, precizno mehaniko, avtomobilsko in letalsko industrijo ter za vsa podjetja, ki iščejo zanesljivo, natančno in produktivno obdelavo.
5-osna obdelava kot odgovor na sodobne proizvodne zahteve
Prednost 5-osne obdelave ni zgolj v učinkoviti obdelavi zapletenih tridimenzionalnih izdelkov, temveč predvsem v bolj učinkoviti organizaciji proizvodnega procesa.
Glavne prednosti 5-osne obdelave so:
• obdelava kompleksnih geometrij v enem vpetju,
• višja natančnost in boljša ponovljivost,
• krajši časi priprave in izdelave,
• večja fleksibilnost pri različnih tipih izdelkov,
• boljša izraba stroja in orodij.
Za podjetja, ki želijo ostati konkurenčna na zahtevnih trgih, predstavlja 5-osni obdelovalni center pomemben korak k višji tehnološki ravni proizvodnje.
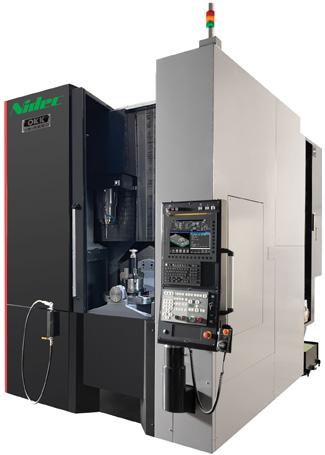
tehNIčNe KArAKterIstIKe vb-X650
vb-X650 – kompakten, tog in tehnološko dovršen 5-osni obdelovalni center
Med aktualnimi 5-osnimi rešitvami proizvajalca NIDEC OKK izstopa model VB-X650, tretja generacija vertikalnega 5-osnega obdelovalnega centra, zasnovanega za natančno in učinkovito obdelavo kompleksnih obdelovancev. Stroj je namenjen uporabnikom, ki potrebujejo visoko zmogljivost pri obdelavi zahtevnih oblik, ob tem pa želijo ohraniti kompaktno zasnovo stroja in dobro dostopnost do delovnega območja.
VB-X650 je primeren za uporabo v:
• orodjarstvu,
• serijski proizvodnji zahtevnejših komponent,
• kompleksni izdelki v obrambni industriji,
• precizni mehaniki,
• avtomobilski industriji,
• letalski industriji. Njegova zasnova omogoča obdelavo kompleksnih kosov v enem vpetju, kar zmanjšuje število manipulacij z obdelovancem in prispeva k večji natančnosti ter krajšim trajanjem cikla. Nova generacija stroja prinaša tudi izboljšano obnašanje pri termičnih vplivih, enostavnejšo integracijo v avtomatizirane sisteme ter racionalno izrabo prostora v proizvodnji.
Posebnost stroja je direktno gnana delovna miza (direct drive), ki omogoča obdelavo brez zračnosti, visoko dinamiko gibanja in minimalno vzdrževanje. Kljub veliki mizi ima stroj izjemno prostorsko učinkovit tloris, saj znaša razdalja od vrat do središča mize le 565 mm, kar močno izboljša ergonomijo in čas nastavitev.
Pomik X/Y/Z: 850 / 610 / 510 mm
Hitri pomiki X/Y/Z: do 63 m/min
Pomik B osi: -110° do +110°
Pomik C osi: 360°
Velikost mize: Ø 650 X 520 mm
Nosilnost mize: 350 kg
Konus: BT40 BIG PLUS (Dual contact)
Vrtljaji vretena: 15.000 min⁻¹ Krmilnik: FANUC 31i-B5 Plus
Z vidika uporabnika je pomembno tudi to, da stroj združuje visoko togost konstrukcije, natančno 5-osno kinematiko, dobro dostopnost do delovnega območja in kompaktno tlorisno zasnovo. To pomeni, da je primeren tako za izdelavo posameznih zahtevnih kosov kot tudi za manjše in srednje serije, kjer so ključni fleksibilnost, natančnost in hitra prilagoditev proizvodnim zahtevam.
Dobre izkušnje uporabnikov
Dobre lastnosti stroja najbolje potrjuje praksa. Finsko podjetje Kangasalan Kopal, specializirano za zahtevno proizvodnjo, je svojo proizvodnjo razširilo s 5-osnim obdelovalnim centrom NIDEC OKK VB-X650. Podjetje se že vrsto let usmerja v natančno obdelavo zahtevnih 3D-oblik in izdelavo orodij, kalupov, pritrdilnih elementov ter različnih strojnih delov za več industrijskih panog.
Njihova proizvodnja zajema zelo raznolike izdelke – od majhnih kosov za izjemno občutljivo optiko do večjih mehanskih delov, težkih več sto kilogramov. Pri takšni raznolikosti so fleksibilnost, natančnost in zanesljivost strojev odločilnega pomena.
V podjetju poudarjajo, da je prednost 5-osne tehnologije predvsem v manjšem številu ročnih posegov in s tem v večji natančnosti obdelave. Veliko obdelovancev je sicer mogoče izdelati tudi s 3-osno obdelavo, vendar 5-osni stroj omogoča učinkovitejši proces, boljšo kakovost ter dodatno povečanje proizvodnih zmogljivosti. Novi VB-X650 je tako dopolnil njihov obstoječi strojni park in povečal kapaciteto na področju 5-osne obdelave, s katero so v podjetju začeli že leta 2019.
Pomemben dejavnik pri odločitvi za nakup je bila tudi dobra predhodna izkušnja z drugim strojem tega proizvajalca. V podjetju so že uporabljali vertikalni obdelovalni center VB-53, s katerim so zelo zadovoljni, zato je bila odločitev za nov 5-osni stroj NIDEC OKK logično nadaljevanje njihove razvojne poti. Po njihovih izkušnjah so stroji NIDEC OKK robustni, zanesljivi in primerni za zahtevna dela, hkrati pa nova investicija omogoča boljšo odzivnost na rastoče povpraševanje po 5-osno obdelanih delih in komponentah.
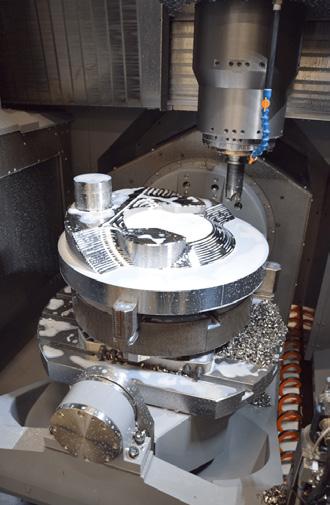
velIKO delOvNO ObMOčJe IN lAstNOstI 5-OsNeGA strOJA vb-X650 OMOGOčAJO NeMOteNO, zAhtevNO 5-OsNO ObdelAvO.
• v penjanje o B delovancev
Primer podjetja Kangasalan Kopal jasno kaže, da se investicija v kakovosten 5-osni obdelovalni center pokaže ne le v tehničnih zmogljivostih, temveč tudi v večji konkurenčnosti, širitvi proizvodnih možnosti in zanesljivejšem obvladovanju zahtevnih projektov.
Odločitev za obdelovalni center NIdeC OKK
Nakup obdelovalnega centra je za vsako proizvodno podjetje pomembna dolgoročna odločitev. Pri tem niso odločilne le kataloške tehnične karakteristike, temveč predvsem to, kako se stroj obnese v vsakodnevni uporabi, kako stabilen je proces, kako zanesljiva je podpora ter kako učinkovito lahko podjetje z njim dosega svoje proizvodne cilje.
Prav tu se pokaže vrednost strojev NIDEC OKK. Gre za stroje, ki temeljijo na dolgoletnem razvoju, visoki konstrukcijski togosti, natančnosti in zanesljivosti. Uporabniku omogočajo stabilno in kakovostno obdelavo, boljšo ponovljivost obdelave, večjo fleksibilnost pri zahtevnih aplikacijah ter dobro osnovo za nadaljnji tehnološki razvoj proizvodnje.
Za podjetje to pomeni manj kompromisov pri zahtevnih obdelavah, večjo tehnološko samozavest in boljše pogoje za konkurenčno nastopanje na trgu.
zakaj izbrati obdelovalni center NIdeC OKK
• Visoka togost in stabilnost procesa za natančno ter zanesljivo obdelavo tudi pri zahtevnejših aplikacijah.
• Odlična natančnost in ponovljivost pri izdelavi kompleksnih obdelovancev.
• Zmogljiva 5-osna tehnologija za krajše čase obdelave, manj vpenjanj in večjo fleksibilnost proizvodnje.
• Preverjena kakovost proizvajalca z dolgo tradicijo ter dobra osnova za dolgoročno produktivnost in konkurenčnost podjetja.
• BTS Company, d. o. o. – zastopnik s tradicijo in lastno prodajno ter servisno mrežo
Pomemben del uspešne investicije v obdelovalni stroj ni le izbira proizvajalca, temveč tudi izbira zanesljivega partnerja, ki lahko zagotovi strokovno podporo pred nakupom in po njem. BTS Company, d. o. o. kot zastopnik za NIDEC OKK zagotavlja prodajno, tehnično in servisno podporo na trgih Slovenije, Hrvaške, Bosne in Hercegovine ter Srbije in Makedonije.
S svojo prodajno-servisno mrežo, tehničnim znanjem in izkušnjami pri uvajanju sodobnih proizvodnih tehnologij BTS Company uporabnikom pomaga pri izbiri ustrezne rešitve, tehničnem svetovanju, zagonu opreme in nadaljnji podpori pri uporabi strojev. Za podjetja, ki iščejo zanesljivo in dolgoročno rešitev na področju sodobne obdelave, je takšna podpora pomembna dodana vrednost.
Nidec VB-X650 je dobra izbira tudi za najzahtevnejše uporabnike.
www.nidec.com www.bts-company.com
Podjetje Roemheld je za podjetja, ki morajo v omejenih prostorih vpenjati ulitke za obdelavo, orodja in vpenjalne priprave, razširilo svojo ponudbo držal za obdelovance s kompaktnim hidravličnim vpenjalom. Nov sistem je zasnovan za zagotavljanje trdnega ponovljivega vpetja v ozkih utorih, vdolbinah in žepih, pri čemer se skrajšajo časi nastavitev in znižajo stroški.
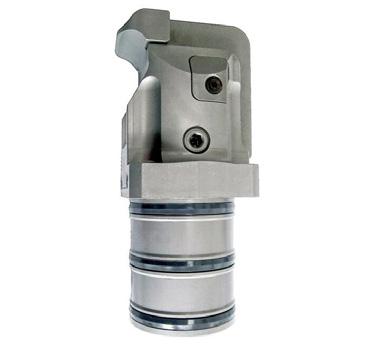
NOvO hIdrAvlIčNO vpeNJAlO zA ObdelOvANCe b 1.8270 prOIzvAJAlCA rOeMheld s pAteNtIrANO KINeMAtIKO | roemheld
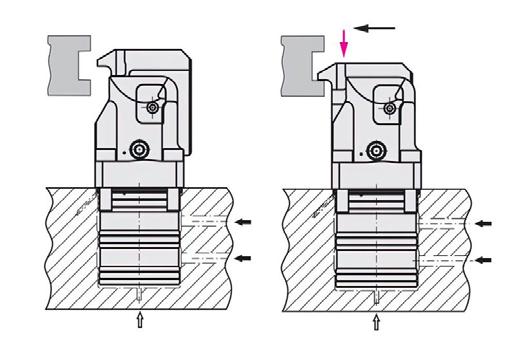
vzvOd se NAJpreJ preMAKNe vOdOrAvNO prOtI ObdelOvANCU ter NAtO pOtIsNe NAvzdOl, KAr OMOGOčA UpOrAbO v zelO OMeJeNIh prOstOrIh. | roemheld
Podjetje Roemheld je predstavilo novo kompaktno hidravlično vpenjalo je primerno za večkratno vpenjanje obdelovancev in vpenjalnih priprav v omejenih prostorih z veliko silo. Sistem za vpenjanje obdelovancev B 1.8270 je še posebej primeren za vpenjanje ulitkov, orodij in vpenjalnih sistemov, predvsem ko so za vpenjanje na obdelovancu na voljo le ozki utori, vdolbe ali žepi.
Zasnova kinematike, ki omogoča visoke sile vpenjanja v omejenih prostorih, je tako inovativna, da je podjetje Roemheld zanjo prejelo patent. Namesto zasuka ali obračanja v položaj se vpenjalni vzvod najprej premakne v vodoravni smeri do točke, kjer se obdelovance vpne ter nato premakne navzdol in pritisne obdelovance. Takšno zaporedje gibov zahteva zelo malo prostora in zagotavlja natančno vpetje za obdelavo. Zaradi visoke sile vpetja je potrebnih manj vpenjal, kar skrajša čase nastavitve in zniža stroške.
Izdelek je zasnovan za takojšnjo uporabo in nima zunanjih cevi, pri čemer lahko uporabniki izbirajo med številnimi konfiguracijami, vključno z modeli s standardnim kratkim vzvodom, prilagodljivim vzvodom ali brez vzvoda za specifične geometrije obdelovancev. Mehanizem za hitro menjavo omogoča enostavno menjavo vzvoda, kar zagotavlja fleksibilnost pri različnih načinih vpetja obdelovancev.
Dvostransko delujoč hidravlični vpenjalni element s silo vpenjanja 6,5 kN pri delovnem tlaku 220 barov in vodoravnem hodu 8 mm zagotavlja visoko zmogljivost kljub svojim majhnim dimenzijam. Vpenjanje se lahko izvaja na katerikoli višini vzvoda do štirih milimetrov, kar omogoča obdelavo serij obdelovancev z manjšimi dimenzijskimi odstopanji. Vpenjalo je izdelano iz kaljenega nerjavnega jekla s tesnili iz nitril-butadienske gume in poliuretana, kar zagotavlja obstojnost v zahtevnih industrijskih pogojih do temperature 80 °C. Za zagotavljanje procesne stabilnosti v avtomatiziranih proizvodnih okoljih je enota na voljo tudi s pnevmatskim sistemom za spremljanje položaja, da se potrdi status (vpeto/ izpeto). Na voljo je tudi različica brez nadzora položaja. s tem vpenjalnim elementom so v podjetju Roemheld rešili težavo, s katero se soočajo številna proizvodna podjetja, pove Volker Schlautmann, vodja vrednostnega toka pri podjetju Roemheld, ki dodaja, da kinematika omogoča vpenjanje, ki v preteklosti ni bilo možno zaradi tehničnih omejitev ali zelo zahtevno. Poleg tega pa se položaj namestitve lahko fleksibilno izbere in v primeru omejenih prostorov zasnova prijemala z notranjimi kanali za hidravliko omogoča namestitev brez zunanjih cevi.
www.etmm-online.com www.roemheld.de










Zoller Austria GmbH
Einstell- und Messgeräte A-4910 Ried/I.
E-mail: office@zoller-a.at




Stabilno vrtanje globokih izvrtin do 7xD, nižji stroški obdelave in večja produktivnost. Naraščajoče potrebe po vrtanju globokih izvrtin v večje obdelovance ter zahteve po višji produktivnosti so proizvajalca Sumitomo vodile v razvoj serije svedrov GDX z izmenljivimi ploščicami. Takšna zasnova svedra omogoča manjšo porabo karbidne trdine, hitrejšo menjavo rezilnega roba in s tem nižje stroške obdelave. Svedri GDX so razviti za zahtevnejše aplikacije, ki vključujejo globoko vrtanje, visoke rezalne hitrosti ter obdelavo tudi težje obdelovalnih materialov.
Glavni razvojni cilj novega svedra GDX je bilo znižanje stroškov vrtanja.
GDX je nov sveder, ki omogoča stabilno vrtanje globokih izvrtin do L/D = 7 in je eden izmed najdaljših svedrov z izmenljivimi ploščicami na svetu (L/D: razmerje med globino izvrtine L in premerom orodja D).
Ozadje razvoja svedra so bile zahteve kupcev po znižanju stroškov obdelave. Ker narašča potreba po vrtanju globokih izvrtin v velike obdelovance, kot so avtomobilski deli in komponente vetrnih turbin, narašča tudi povpraševanje po svedrih z izmenljivimi ploščicami, v katere je vgrajeno manj karbidne trdine, kar še posebej v zadnjem času povečuje ekonomičnost orodja. Uporabniki, ki imajo vpeljano avtomatizacijo pogosto dajejo prednost orodju na izmenljive ploščice, ker obrabljeni rezilni rob enostavno zamenjamo brez ponovne nastavitve dolžine orodja.
Serijo GDX so razvili za izpolnitev teh potreb. Z višjimi obdelovalnimi parametri svedri GDX prispevajo k višji produktivnosti in znižanju stroškov.
razvoj svedra GdX vključuje tri ključne lastnosti
1. Zmogljivost vrtanja globokih izvrtin. Izziv pri razvoju svedrov z izmenljivimi ploščicami je v kompromisu med togostjo orodja in sposobnostjo odvajanja odrezkov. Za učinkovito odvajanje odrezkov je treba povečati volumen kanalov v vijačnici, vendar to zmanjša togost zaradi zmanjšanja preseka jedra orodja. Kapaciteto oziroma volumen kanalov za odrezke so povečali za 59 % in s tem omogočili odvod odrezkov pri visokih hitrostih obdelave. Pri seriji GDX so poiskali
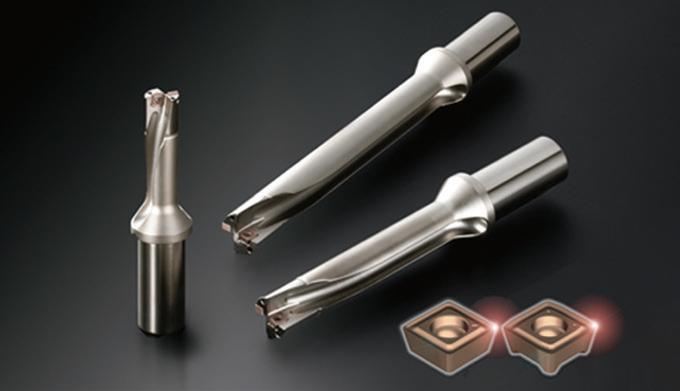
optimalno razmerje med velikostjo kanala za odvod odrezkov in togostjo svedra, kar je omogočilo stabilno vrtanje globokih izvrtin. Pri GDX so na novo zasnovali kanal za odvajanje odrezkov. Tradicionalno je kanal za odrezke zasnovan tako, da s kotom vijačnice olajšala dvigovanje odrezkov, vendar to povzroča težave zaradi večje dolžine utora in s tem daljše poti odvoda odrezkov. Zato serija GDX uporablja skoraj ravno vijačnico utora, kar omogoča najkrajšo možno pot izmeta odrezkov. Sveder je pri vrtanju globokih izvrtin obremenjen na upogib, ki povzroča
oplet, vibracije in zmanjšano natančnost. Iztek utora so zato prestavili v ojačeni koren držala, kar je zmanjšalo upogib do 35 % in povečalo togost orodja.
Svedri GDX so v osnovi namenjeni vrtanju ravnih površin. Pri izvedbah do 5×D jih je mogoče uporabljati tudi za zahtevnejše aplikacije, kot so vrtanje nagnjenih ali neenakomernih površin, prečnih izvrtin ter vrtanje na stružnicah, vendar je treba v takšnih primerih ustrezno zmanjšati pomik. Za vrtanje večslojnih materialov in povratno obdelavo serija GDX ni predvidena.
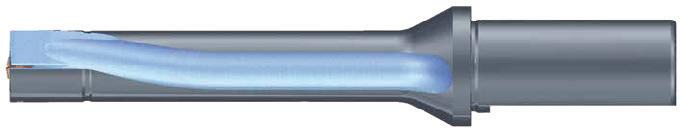
2. Stabilnost in dolga življenjska doba ploščic GdXt
Zaradi različnih zahtev so uporabili različni zasnovi za centralno in obodno ploščico.
Pri centralni ploščici so uporabili žilav material, pri obodni ploščici pa material odporen na obrabo.
Zunanja ploščica
Tip Značilnosti
Izgled
Kontrola odrezka

Presek
Orodjarstvo
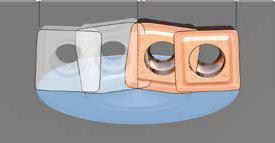
Centralna ploščica Zunanja ploščica
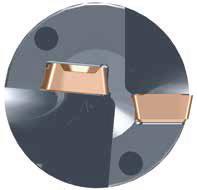
Centralna ploščica


Zunanja ploščica
Z optimalno izbiro materiala, lomilca in kvalitet na centralni in obodni rezilni ploščici so življenjsko dobo orodja bistveno podaljšali. V primerjavi s konkurentom ima sveder GDX do 38 % manjšo silo rezanja. Zaradi manjših vibracij je površina izvrtine UpOrAbA rAzlIčNIh lOMIlCev OdrezKOv zA CeNtrAlNO IN perIferNO plOščICO OMOGOčA vrtANJe OGlJIKOvIh IN NerJAvNIh JeKel ter sIve IN NOdUlArNe lItINe.
z NAMeNsKO zAsNOvO CeNtrAlNe IN ObOdNe plOščICe sO stAbIlIzIrAlI IN zMANJšAlI rezAlNO sIlO. MANJše vIbrACIJe OMOGOčAJO GlAdKO pOvršINO NA steNI IzvrtINe.
Centralna ploščica
Splošna uporaba

Tip Značilnosti L type Kontrola odrezka
G type Splošna uporaba
Izgled


Presek
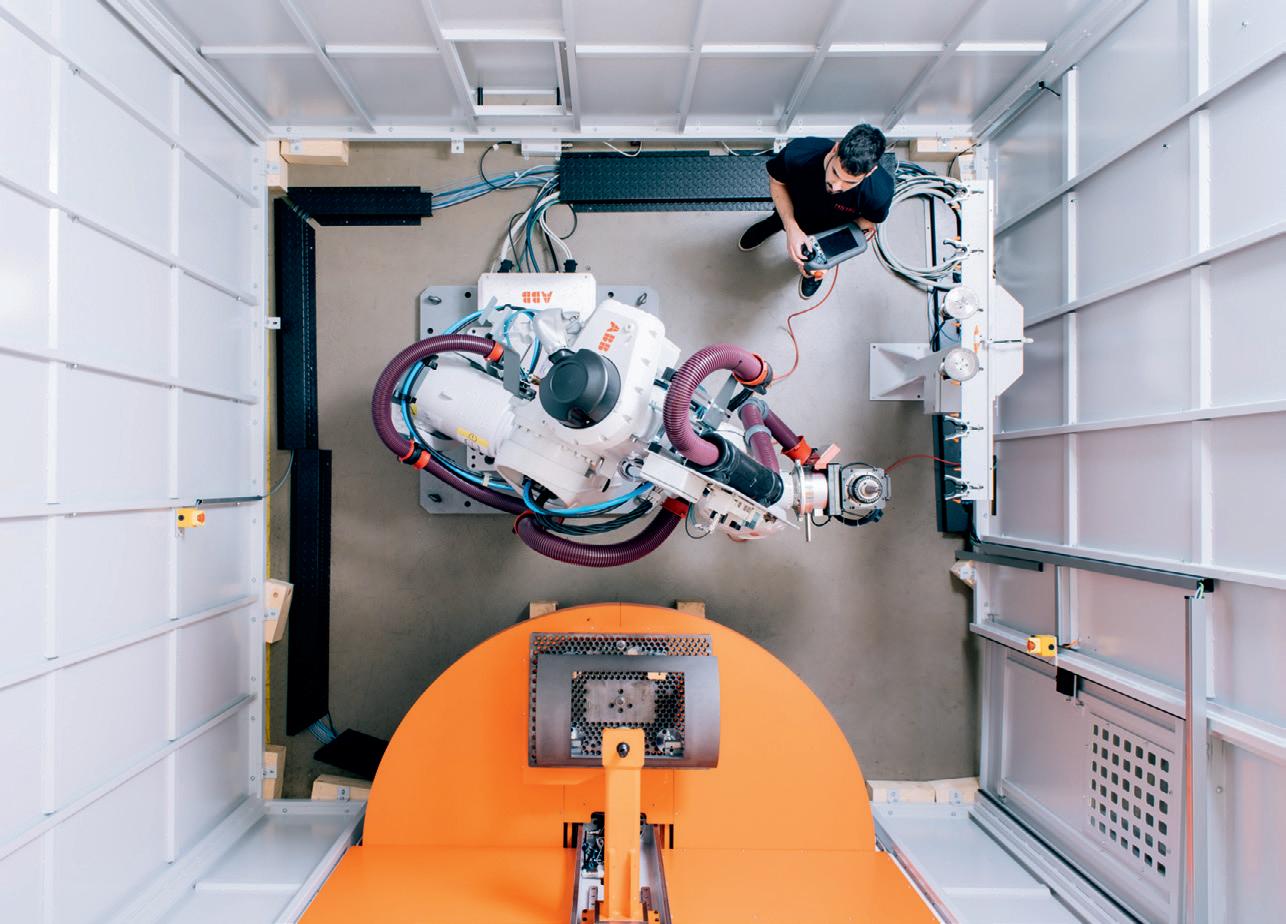
- Robotske celice za oskrbo strojev - Posebna obdelovalna orodja - Kompleksne vpenjalne naprave
- Avtomatizacija proizvodnih procesov z industrijskimi roboti
- Specializirani stroji za avtomatizacijo procesov, montažo in kontrolo kakovosti
Poudarki: Rešitve za strojni vid
Na strojnem učenju temelječe zaznavanje objektov in kontrola kakovosti
Avtomatizirani sistemi za merjenje in pregled obdelovancev
Lasersko označevanje
Visokoločljivostni sistem za merjenje s kamero in sondo
HSTEC je pooblaščeni zastopnik naslednjih podjetij:


zasnovana za izpolnjevanje najvišjih standardov industrije 4.0. CHIRON Croatia d.o.o. Zagrebačka ulica 100 HR-23000 Zadar www.hstec.hr info.croatia@chiron-group.com T. +385 23 205 405


Sijoča površina brez prask
IzbIrA lOMIlCev IN KvAlItet NA CeNtrAlNI IN zUNANJI plOščICI OMOGOčA tvOrbO KrAtKIh OdrezKOv IN UčINKOvIt OdvOd tUdI prI vrtANJU KONstrUKCIJsKI IN NerJAvNIh JeKel.
sijoča in brez zarez, dosežemo lahko hrapavost površine do Ra 0,80 μm.
3. Združljivost z nizkoogljičnim jeklom.
Pri obdelavi nizkoogljičnega jekla in nerjavnega jekla se odrezki radi zatikajo in kopičijo, zato uporabniki pogosto vrtajo stopenjsko po korakih. Ta problem so rešili tako, da so zasnovali poseben lomilec za centralno ploščico in poseben za obodno ploščico. S tem so bistveno izboljšali nadzor nad odrezki.
Tudi pri splošnih konstrukcijskih jeklih, kjer so odrezki lahko zelo dolgi, so dosegli lom na kratke odrezke, ki se enostavno odvajajo. Pri testih so bile stranke, ki so sodelovale pri razvoju svedra, presenečene nad učinkovitim lomom odrezkov.
Izbira kvalitet ploščic
Za daljšo življenjsko dobo orodja je pri svedrih GDX pomembna tudi pravilna izbira kakovosti ploščic glede na obdelovani material in pogoje uporabe. Za obodno in centralno ploščico je namenjena univerzalna kvaliteta ACU2500. Namenski kvaliteti ACP2000 in ACS3000 sta predvideni za obodno ploščico in ju izberemo glede na material obdelovanca.
ACU2500 (PVD) je univerzalna kvaliteta in osnovna izbira za centralno ploščico. Primerna je za skupine materialov P, M in K. Zgornji sloj je zgrajen z nano nanosi AlTiCrBN s fino kristalno strukturo. Takšna prevleka dosega visoko trdoto in bistveno boljšo odpornost proti obrabi. Zaradi izboljšane oprijemljivosti prevleke na substrat je odpornost proti krušenju več kot dvakrat večja v primerjavi s konvencionalnimi prevlekami.
ACP2000 (CVD) je kvaliteta z visoko odpornostjo proti obrabi, namenjena predvsem skupinama materialov P in K. Prevleka debeline 10 μm ima posebno površinsko pripravo, pri kateri z vnosom visokih
tlačnih napetosti zmanjšajo nastanek razpok zaradi toplotnih obremenitev, kar podvoji odpornost proti krušenju. Odpornost proti kraterni obrabi zagotavlja usmerjena rast kristalov Al₂O₃, medtem ko spodnja plast TiCN z visoko trdoto bistveno izboljša odpornost proti bočni obrabi.
ACS3000 (PVD) je kvaliteta za obdelavo nerjavnih jekel z izboljšano odpornostjo proti krušenju. Primerna je za skupino materialov M. Nova AlTiBN prevleka z dodatkom bora in zelo fino strukturo prevleke zagotavlja visoko trdnost in žilavost ter odlično odpornost proti krušenju in obrabi. Zaradi izboljšane oprijemljivosti prevleke dosega več kot dvakrat večjo odpornost proti krušenju v primerjavi s klasičnimi prevlekami.
primerjava s svedri wdX na izmenljive ploščice
V primerjavi s svedri WDX omogoča serija GDX vrtanje globin tudi pri 6xD in 7xD. Pri seriji GDX ima centralna ploščica prvi kontakt za materialom, kar generira manj vibracij pri vrtanju. Pri svedru GDX lahko izberemo različni kvaliteti in lomilca na centralni in zunanji ploščici. To omogoča obdelavo z višjimi hitrostmi in pomiki kot pri svedrih WDX. GDX so primerni za vrtanje tudi bolj zahtevnih materialov.
Priporočila za uporabo svedrov GDX glede na aplikacijo
Tu je nekaj priporočil za učinkovitejšo uporabo svedrov GDX. Izzive, povezane z vrtanjem globokih izvrtin ali nastajanjem dolgih odrezkov, je mogoče rešiti z uporabo visokih rezalnih hitrosti in nizkih pomikov. GDX ima zmanjšane sile rezanja in dosega boljšo gladkost površine v izvrtini. Pri materialih, ki so nagnjeni k nastajanju dolgih odrezkov, bo kombinacija lomilca odrezkov tipa L ter visokih rezalnih hitrosti in nizkih pomikov stabilizirala odvod odrezkov. Za
doseganje stabilne obdelave in podaljšanje življenjske dobe svedra uporabite na obodni ploščici kvaliteto ACP2000, ki bo omejila obrabo in podaljšati življenjsko dobo orodja. Obdelovalne parametre je treba prilagoditi glede na togost stroja, togost vpetja obdelovanca in orodja ter druge dejavnike.
zakaj izbrati sveder GdX?
• Omogoča stabilno vrtanje globokih izvrtin do L/D = 7, tudi pri zahtevnejših obdelavah.
• Visoko toga konstrukcija držala zmanjša vibracije in izboljša zanesljivost procesa.
• Odlično odvajanje odrezkov zmanjša možnost zastojev ter prispeva k bolj mirnemu vrtanju.
• Nižji stroški obdelave in daljša življenjska doba orodja zaradi izmenljivih ploščic in optimirane geometrije. Sumitomo Electric zastopa in prodaja BTS Company, d. o. o. Iz zaloge vam nudi zelo širok izbor rezilnega in drugega orodja, lahko pa vam zagotovi tudi hitro direktno dobavo od proizvajalca. Dogovorite se za svetovanje pri izbiri orodja in preizkus svedra GDX na vašem stroju!
Kontakt: E: btscompyna@bts-company.si, T. 01 5841 502
www.sumitomotool.com www.bts-company.com
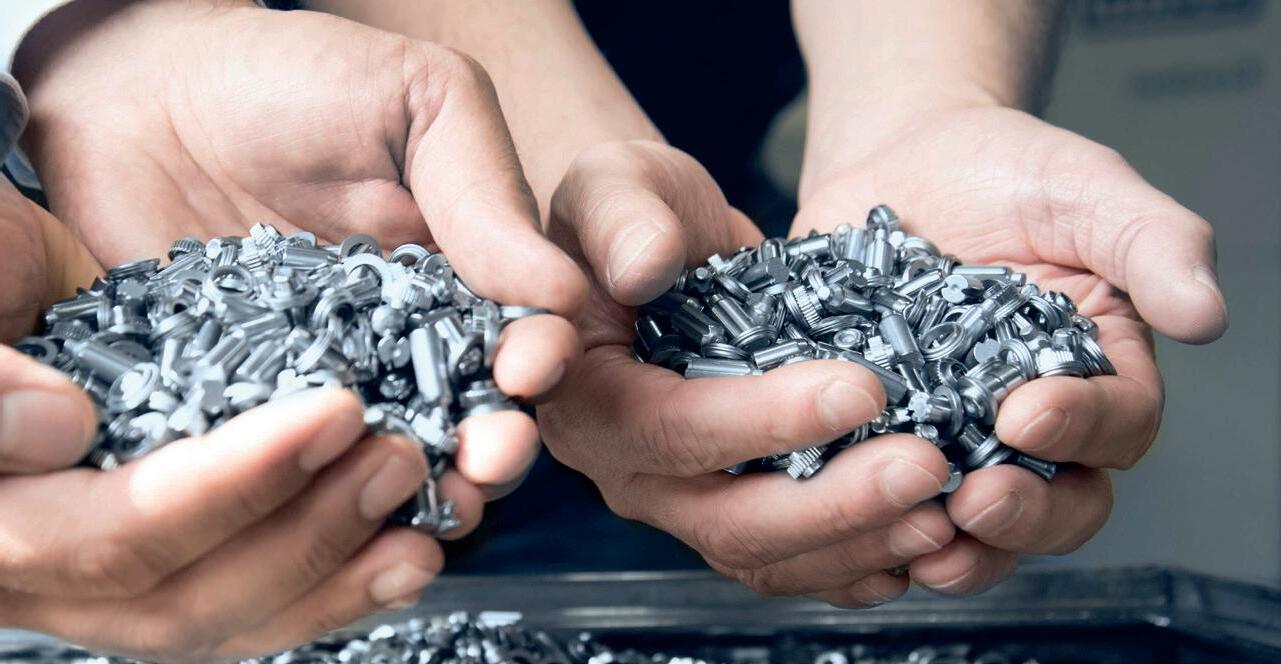
Avtomatski menjalnik orodij CPB podjetja SCHUNK omogoča hitro, zanesljivo in fleksibilno menjavo orodij v robotiziranih in avtomatiziranih sistemih. Sistem je zasnovan iz izmenljive osnovne enote (master) in izmenljivega orodnega modula, kar uporabnikom omogoča enostavno prilagajanje različnim aplikacijam ter večjo učinkovitost proizvodnje.
Ključna prednost sistema je robusten zaklepni mehanizem, ki temelji na pozitivnem, samodejno zadrževalnem zatičnem principu iz vakuumsko kaljenega nerjavnega jekla. Ta zagotavlja visoko stabilnost, zanesljivo delovanje ter dolgo življenjsko dobo tudi v zahtevnih industrijskih pogojih.
CPB omogoča tudi integriran prenos medijev – pnevmatski prehodi zagotavljajo zanesljivo oskrbo orodij in prijemal z zrakom, hkrati pa podpirajo tudi vakuumske aplikacije. To dodatno povečuje uporabnost sistema v različnih procesih, kot so manipulacija, montaža ali pakiranje.
Namestitev sistema je enostavna, saj integriran vmesnik ISO na strani robota in orodja omogoča hitro montažo ter skrajša čas zagona. Rezultat so krajši zastoji, večja prilagodljivost in bistveno povečana produktivnost celotnega sistema.
KlJUčNA predNOst sIsteMA Je rObUsteN zAKlepNI MehANIzeM, KI teMelJI NA pOzItIvNeM, sAMOdeJNO zAdrževAlNeM zAtIčNeM prINCIpU Iz vAKUUMsKO KAlJeNeGA NerJAvečeGA JeKlA tA zAGOtAvlJA vIsOKO stAbIlNOst, zANeslJIvO delOvANJe ter dOlGO žIvlJeNJsKO dObO tUdI v zAhtevNIh INdUstrIJsKIh pOGOJIh.
CPB tako predstavlja učinkovito rešitev za podjetja, ki želijo optimizirati avtomatizirane procese in povečati izkoristek proizvodnje.
www.mb-naklo.si
UČINKOVITI SISTEMI ZA ČIŠČENJE IN RAZIGLEVANJE ZA RAZLIČNE INDUSTRIJSKE DELE IN KOMPONENTE.
Izvedite več o naših izdelkih in storitvah na: ww w ecoclean-group.net
EuroBLECH, ki ga organizira RX in bo potekal od 20. do 23. oktobra 2026 na razstavišču v Hannovru, se še naprej razvija v skladu s hitro preobrazbo panoge. Ker proizvajalci vse bolj vlagajo v avtomatizacijo, digitalizacijo in inteligentne proizvodne sisteme, bo cona inovacij izpostavila tehnologije, ki poganjajo učinkovitost, natančnost in konkurenčnost, ob tem pa bodo na razstavnih prostorih razstavljavcev potekali tudi prikazi delovanja strojev v živo, predstavitve novih izdelkov in demonstracije iz prakse.
Osrednje vozlišče tehnologij nove generacije
Poudarek območja na napredni proizvodnji odraža stalno potrebo industrije po večji učinkovitosti, prilagodljivosti in odpornosti. Z združevanjem tehnologij, kot so avtomatizacija, digitalni proizvodni sistemi in natančno inženirstvo, ponuja nova
EuroBLECH 2026 bo z uvedbo cono inovacij na temo napredne proizvodnje naredil pomemben korak naprej pri predstavljanju prihodnosti obdelave pločevine. Nova cona, zasnovana kot izrazito viden poudarek v središču sejma, bo združila tehnologije in rešitve, ki na novo opredeljujejo sodobno proizvodnjo.
cona tudi jasen in fokusiran pregled rešitev, ki poganjajo obdelavo pločevine danes in v letih, ki prihajajo.
»EuroBLECH je vedno veljal za platformo, kjer je v ospredju prihodnost obdelave pločevine,« je povedala Evelyn Warwick, direktorica sejma EuroBLECH v imenu podjetja RX. »S cono inovacij postavljamo tehnologije napredne proizvodnje trdno v središče doživetja obiskovalcev. Gre za to, da razvoj na področju napredne proizvodnje naredimo bolj dostopen, bolj viden in bolj uporaben za globalno proizvodno skupnost.«
Da bi zagotovili močan fokus na najnovejše dosežke, bodo predstavljene le tehnologije,
lansirane med 1. novembrom 2025 in 20. oktobrom 2026. S tem cona inovacij utrjuje položaj sejma EuroBLECH kot vodilne globalne platforme za obdelavo pločevine, ki povezuje proizvajalce z rešitvami za pame tnejšo in bolj trajnostno proizvodnjo.
Povečanje vidnosti, vključenosti in napredka panoge
Cona inovacij ponuja razstavljavcem osredotočeno platformo za predstavitev ene prebojne tehnologije v dinamičnem in urejenem okolju z visoko frekvenco obi skovalcev. Z dvema oblikama sodelovanja
–
Showcase Podiums in Discovery Panels
– lahko podjetja svoje rešitve predstavijo bodisi s fizičnimi prikazi bodisi z vizualno predstavitvijo, odvisno od uporabe.
Hkrati je območje zasnovano tako, da podpira bolj učinkovito in navdihujočo pot obiskovalcev po sejmišču. Vodeni ogledi se bodo zaključevali v coni inovacij, kar bo ciljne skupine pripeljalo neposredno do najnovejših rešitev. Vgrajen dostop do tehničnih podatkov, študij primerov in informacij o izdelkih omogoča hitrejše prepoznavanje ustreznih tehnologij in dobaviteljev. To ustvarja nemoten prehod od odkritja do razstavnih prostorov in do informiranega odločanja, zaradi česar je čas na sejmu bolj produktiven in usmerjen v rezultate.
Optimizirana razporeditev za boljše povezovanje
Kot del nadaljnjih izboljšav sejemske izkušnje bo EuroBLECH 2026 uvedel tudi optimizirano razporeditev hal, ki bo bolje odražala način, kako obiskovalci prehajajo po sejmu in ocenjujejo tehnologije. To vključuje prestavitev razstavljavcev s področja
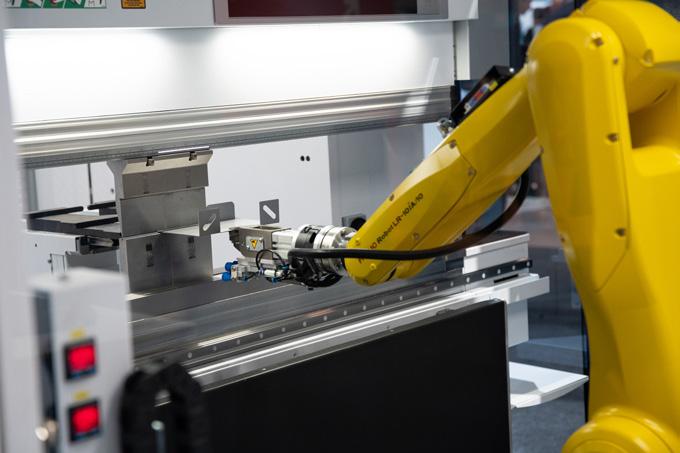
tehnologije razporejene bolj skupaj in bo pot obiskovalcev bolj intuitivna.
Posodobljena razporeditev je namenjena spodbujanju bolj osredotočenih interakcij, izboljšanju odkrivanja med različnimi področji ter zagotavljanju boljših poslov-
GALVANSKO CINKANJE (Zn)
> modra pasivacija – Cr (III) – Fe / Zn /A, An ili B
> debeloslojna pasivacija – Cr (III) – Fe / Zn / Cn
> INTERLOX® 5707 – podloga za prašno barvanje
> Versiegelung – oznaka T2
NIKLJANJE (Ni)
> dekoravno in tehnično nikljanje (sulphur free)
> osnovni material: jeklo, baker, medenina, inox
> podloga za kositer
bodite del prihodnosti proizvodnje
Podjetja, ki želijo predstaviti svoje najnovejše razvojne dosežke, so vabljena, da si zagotovijo mesto v coni inovacij in svojo tehnologijo postavijo v središče industrij-
DURNI-COAT® DNC
> na jeklo, inox, baker, medenino in aluminij
> enaka debelina prevleke po celotni površini
PASIVACIJA ALUMINIJA SURTEC® 650
> Cr (VI)-free pasivacija za aluminij i Al zlitine
> kontaktni upor < 5 mOhm / square inch
> MIL-DTL-81706B in MIL-DTL-5541F
> visoka trdota prevleke – do 1000 HV
SIJAJNO KOSITRANJE (Sn b)
> dekoravno in tehnično sijajno kositranje
> osnovni material: jeklo, baker, medenina, inox
> na aluminij uz podsloj kemičnog niklja
MAT KOSITRANJE (Sn m)
> tehnično mat kositranje brez sijaja
> osnovni material: jeklo, baker, medenina, inox
> na aluminij uz podsloj kemičnog niklja
• v penjaln I s I ste MI
ObdelAvA z vIsOKO NAtANčNIMI KONICAMI prOIzvAJAlCA röhM NA strOJU zA brUšeNJe KelleNberGer
100. | Kellenberger
Podjetje Röhm ima več kot stoletno tradicijo snovanja in proizvodnje vpenjalnih sistemov za orodja in obdelovance. V vseh teh letih je podjetje stabilno rastlo in danes s svojimi tremi proizvodnimi obrati v Nemčiji in 1.300 zaposlenimi po vsem svetu ponuja svoje rešitve na mednarodnih trgih. Podjetje v svojem glavnem nemškem obratu velikosti 41 tisoč kvadratnih metrov v mestu Sontheim/Brenz s 750 zaposlenimi proizvaja predvsem tehnološko usmerjene sistemske rešitve za področja, kot so avtomobilska industrija, strojništvo, letalska industrija in druga, kjer izdelke obdeluje na vrhunskih
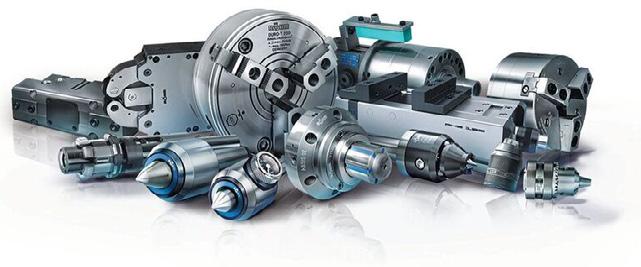
pONUdbA pOdJetJA röhM zAJeMA vpeNJAlNe GlAve zA vrtANJe, sredIščNe KONICe, čelJUstI IN vpeNJAlNe GlAve zA strUžeNJe, tehNOlOGIJO rObOtsKIh prIJeMAl, GNANe vpeNJAlNe GlAve, vpeNJAlNe CIlINdre, trNe IN sIsteMe zA MeNJAvO OrOdIJ | Kellenberger
strojih za brušenje proizvajalca Kellenberger Notranja kriza v podjetju je povzročila padec prodaje, kar je predstavljalo prvo večjo krizo v dolgi zgodovini podjetja Röhm. Po več težavnih letih je prevzem podjetja s strani avstrijskega investitorja Helmut Rothenberger Group septembra leta 2017 stabiliziralo poslovanje. Gerhard Glanz iz skupine Helmut Rothenberger je prevzel funkcijo direktorja podjetja Röhm. Ponudba podjetja Röhm je predstavljala popolno dopolnitev obstoječe ponudbe holdinga Rothenberger, ki ustvarja prodajo v vrednosti 1,3 milijarde evrov s svojimi več kot stotimi delujočimi podjetji, ki jih večina posluje na področju strojegradnje. Gerhard Glanz je v okviru obsežnega projekta prestrukturiranja dosegel preobrat v nekaj mesecih, tako da je znova vzpostavil zaupanje zaposlenih in kupcev ter zagotovil dobičkonosno poslovanje podjetja Röhm.
Podjetje Röhm, vodilni proizvajalec vpenjalnih sistemov z več kot stoletno tradicijo, je prebrodilo večjo krizo, ko ga je leta 2017 prevzela skupina Helmut Rothenberger Group, kar je vodilo v hitro prestrukturiranje in investicije v tehnologijo. Prevzem platforme Kellenberger 100, ki predstavlja združitev nemške kakovosti in švicarske natančnosti, je bistveno povečalo produktivnost in izboljšalo kakovost izdelkov.
vOdJA dIvIzIJe AleXANder sCheIteNberGer (desNO) IN vOdJA prOIzvOdNJe erhArd bAder stA zelO zAdOvOlJNA z OdlOčItvIJO Glede NAKUpA strOJA zA brUšeNJe KelleNberGer 100. | Kellenberger
Da bi bilo podjetje pripravljeno na prihodnost, je bilo na voljo več milijonov evrov za investicije v nove stroje in sisteme, pri čemer je bil glavni cilj stroškovno učinkovita proizvodnja visokotehnoloških izdelkov v še višji kakovosti.
Kombinacija »Made in Germany« s »Swiss Made«
Za vodjo divizije Alexandra Scheitenbergerja in njegovo 35-člansko ekipo so investicije prišle ravno pravi čas. Oddelek, ki ga
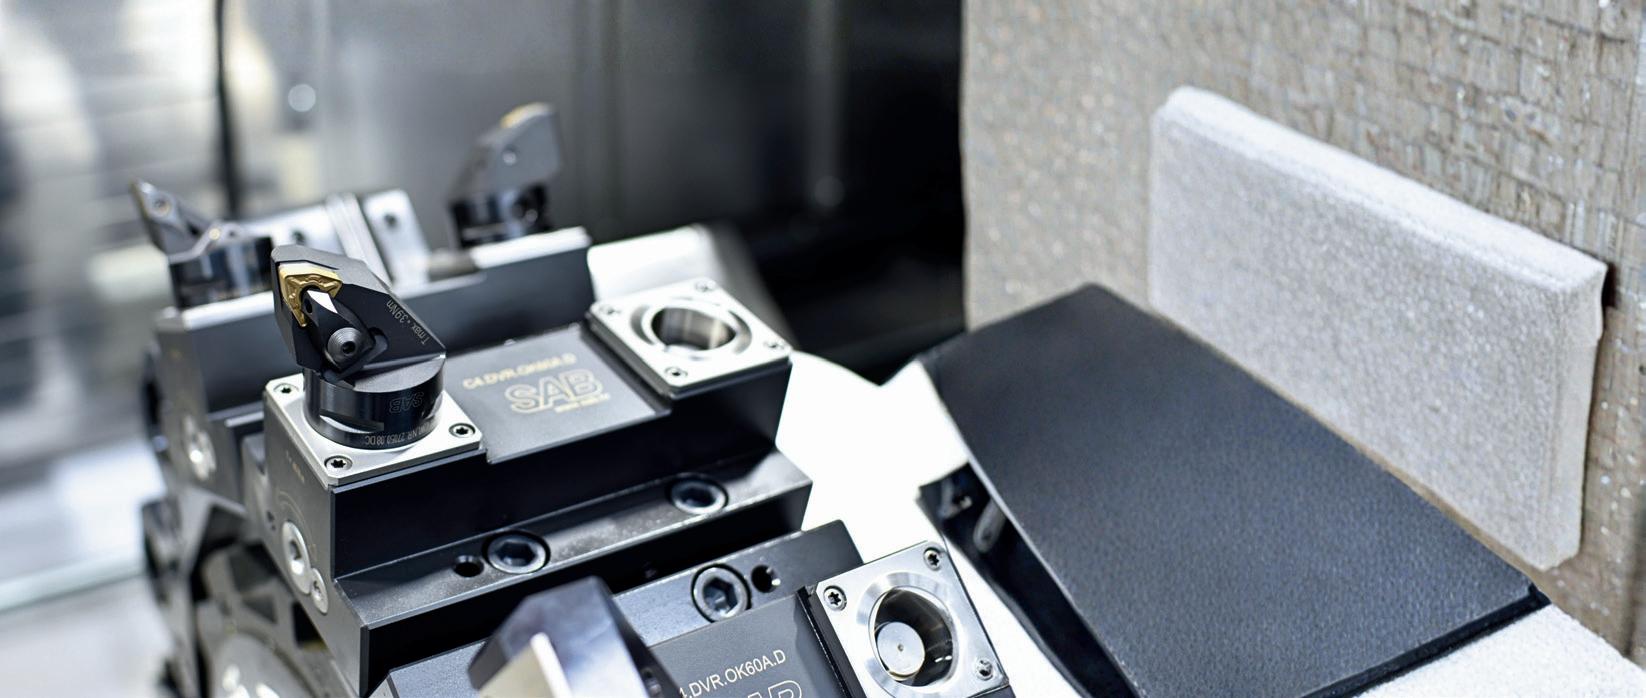
vodi Alexander Scheitenberger, proizvaja vpenjalne sisteme, pri čemer je 40 odstotkov sistemov izdelanih na podlagi zasnove uporabnikov. Alexander Scheitenberger, ki ima tehnično izobrazbo in je zaposlen v podjetju Röhm od leta 1990, zelo dobro pozna vse postopke obdelave in ponudbo izdelkov podjetja Röhm, ki zajema vpenjalne glave za vrtanje, središčne konice, čeljusti in vpenjalne glave za struženje, tehnologijo robotskih prijemal, gnane vpenjalne glave, vpenjalne cilindre, trne in sisteme za menjavo orodij.
Izdelki so se obdelovali na univerzalnem stroju za brušenje Kel-Varia z razdaljo med centroma 1.000 mm. Stroj je bil v uporabi 18 let in zaradi pomanjkanja ključnih rezervnih delov, je bila investicija v nov stroj neizogibna. Alexander Scheitenberger in vodja proizvodnje Erhard Bader sta se strinjala, da bo nov stroj prav tako proizvajalca Kellenberger. V podjetju Röhm imajo zelo dobre izkušnje s strojem za brušenje Kel-Varia, saj je bila zanesljivost, natančnost in procesna varnost stroja med večletno uporabo izjemna. Poleg tega pa je bilo sodelovanje s proizvajalcem Kellenberger vedno na zelo visoki strokovni ravni.
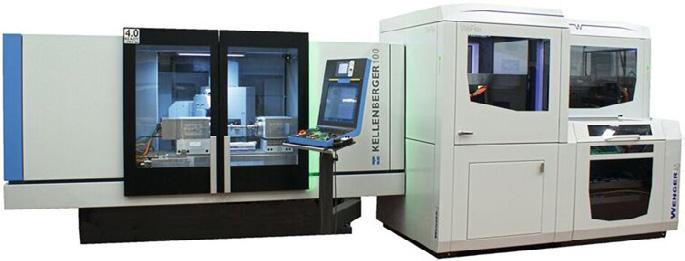
strOJ zA brUšeNJe KelleNberGer 100 Je IdeAlNO prIMereN zA šIrOK NAbOr rAzlIčNIh rešItev AvtOMAtIzACIJe. | Kellenberger
Erich Ziegler, področni vodja pri podjetju Kellenberger, ki je odgovoren za podjetje Röhm, je vedno dobro svetoval glede nakupov novih strojev. Od leta 2018 naprej ponudba podjetja Kellenberger zajema tudi dve zasnovi strojev, ki v celoti izpolnjujejo zahteve glede obdelave v podjetju Röhm. Nov koncept platforme Kellenberger 100 se je izkazal kot najboljša rešitev, še posebej zato, ker je švicarski proizvajalec Wenger posebej prilagodil avtomatizacijo stroja.
rešitev vsestranske platforme
Inženirji podjetja Kellenberger iz švicarskega mesta St. Gallen so dobili nalogo, da razvijejo platformo Kellenberger 100, ki bo omogočala izvedbo različnih konceptov strojev z osredotočenostjo na uporabnike. V ta koncept je bil integriran segment visokozmogljivih nizkocenovnih strojev za brušenje. Modularna rešitev na skupni platformi in nov koncept sestave skrajša pretočne čase in omogoča stroškovno učinkovito proizvodnjo
Manj izpadov – lahko in enostavno zamenjajte orodje v nekaj sekundah brez možnosti napake
Povečana produktivnost – višja hitrost odstranjevanja materiala in boljši časi cikla zaradi večje togosti in stabilnosti
Daljša življenjska doba orodja – natančnost in stabilnost podaljšujeta življenjsko dobo orodja in zmanjšujeta število menjav orodij
Odlična ponovljivost – 0,002 mm ponovljivosti pri menjavi orodij, kar zagotavlja dosleden in natančen postopek obdelave
Priprava zunaj stroja – postavitev orodja na stroj je hitrejša, ker so vse ničelne točke vnaprej znane
strojev, kar zagotavlja zelo dobro razmerje med ceno in zmogljivostjo. Koncept stroja je bil optimiziran v okviru tesnega sodelovanja s servisnim oddelkom, kar zagotavlja hitrejše vzdrževanje in servisiranje stroja ter boljšo dostopnost do komponent, ki zahtevajo veliko vzdrževanja.
Kellenberger 100 ponuja najširši nabor standardnih konfiguracij, kar omogoča veliko raznolikost postopkov brušenja. Stroji so na voljo z razdaljo med konicama 1.000 in 600 mm in višino konic 200 mm, medtem ko zasnova omogoča obdelavo komponent mase do 150 kg. Večja moč pogona brusnega koluta (11,5 kW) zagotavlja povečano produktivnost, medtem ko na novo zasnovano vodilo v Z-osi prinaša večjo natančnost profila. Za večjo natančnost pri neokroglem brušenju je C-os opremljena z direktnim pogonom. V podjetju Röhm so se odločili za stroj za razdaljo med konicama 1.000 mm. Stroj za brušenje Kellenberger 100 ima kompakten tandem glav za brušenje z motoriziranimi vreteni, pri čemer ne more priti do kolizije. Na voljo je deset različic glav za brušenje, ki omogočajo optimalno snovanje strojev glede na obdelovance. Ojačeno ohišje omogoča uporabo največjih brusnih kolutov za notranje brušenje premerov do 125 mm. Uporabniku prijazna ergonomska zasnova strojev Kellenerger 100 je dopolnjena z intuitivnim vodenjem operaterja preko vmesnika z zaslonom na dotik. Stroji so opremljeni z najbolj naprednim krmilniki 31i proizvajalca Fanuc z 19-colskim zaslonom na dotik. V osnovni različici so vključeni različni paketi programske opreme, ki se lahko tudi opcijsko dodajo ter pokrivajo enostavne obdelovance, kompleksne obdelovance obdelane z najkrajšimi časi obdelave ter kompleksne konture in profile.
Stroj za brušenje Kellenberger 100 je idealno primeren za široko raznolikost rešitev avtomatizacije. Švicarsko podjetje Wenger, ki je specializirano za avtomatizacijo, je posebej razvilo rešitev za strego Wefleks za obdelavo kratkih in podolgovatih obdelovancev na strojih Kellenberger 100. Sistem za strego Weflex omogoča avtomatizirano obdelavo gredi premerov 6 do 100 mm in dolžin 20 do 600 mm, pri čemer je maksimalen premer prijemanja 80 mm ter kratkih delov premerov 4 do 100 mm in dolžin 15 do 100 mm z maksimalnim premerom prijemanja 80 mm. Mase obdelovancev so lahko do 5 kg pri izmeničnem delovanju in do 15 kg pri stregi posameznih obdelovancev. Izmenljive prijemalne glave poenostavijo hitro menjavo obdelave podolgovatih in kratkih obdelovancev. V modulu za shranjevanje je na voljo dovolj prostora za 8 palet velikosti 400 x 600 mm, pri čemer okvirji palet omogočajo namestitev vložkov za podolgovate ali kratke obdelovance. Strega stroja poteka preko teleskopskega linijskega portala, pri čemer avtomatska loputa zapre vrata stroja med obdelavo, kar zagotavlja toplotno stabilnost stroja. Neposredno na priklopu se spremlja poraba električne energije in komprimiranega, ki omogoča spremljanje in prikazovanje porabe sistema Weflex. Za zmanjšanje porabe energije se hitrost gibanja sistema Weflex samodejno prilagaja času cikla obdelovalnega stroja. Pri menjavi tipa obdelovanca je operaterju v veliko pomoč slikovni nastavitveni vmesnik. Michael Wenger, direktor podjetja Wenger je nadzoroval postavitev stroja, ki ji je sledilo usposabljanje zaposlenih v podjetju Röhm pri
proizvajalcu strojev Kellenberger. En teden po postavitvi stroja je bilo vzpostavljeno triizmensko delovanje. Zanesljivost sistema za strego je zelo visoka in do sedaj v podjetju Röhm niso imeli kakršnihkoli ustavitev, dodaja Alexander Scheitenberger.
zelo presežena pričakovanja
Paket servisiranja zajema tudi vzdrževanje stroja na daljavo, medtem ko manjše servisne posege opravijo zaposleni v podjetju Röhm. Nekaj zaposlenih v podjetju Röhm. Se je udeležilo usposabljanja za servisiranje strojev v podjetju Kellenberger, ki je bilo osredotočeno na nov stroj, tako da sami lahko opravijo manjša popravila, razlaga Alexander Scheitenberger. Za manjša popravila tako ni treba poklicati servisno ekipo podjetja Kellenberger, vendar ko se jih potrebuje, so hitri in zanesljivi.
Zaključki Alexandra Scheitenbergerja in njegovih sodelavcev so zelo pozitivni. Nov stroj za brušenje predstavlja pravi kvantni skok na področju natančnosti obdelave. Kakovost površine obdelanih prijemal za orodja je tako dobra, da ob enakem času naknadnega poliranja, so rezultati bistveno boljši, saj se doseže površinska hrapavost od Ra 0,3 do 0,4 mikrometra pa vse do pod Ra 0,1 mikrometra. Zaradi uporabe večjih brusnih kolutov in večje hitrosti novega stroja v primerjavi s starim, so v podjetju Röhm za 25 odstotkov povečali produktivnost. Poleg tega so zaradi avtomatizacije stroški delovne sile 30 odstotkov nižji, saj en operater lahko upravlja dva stroja za brušenje.
www.etmm-online.com
www.roehm.biz hardinge.com
Mikro stikala Snap Action serije d2FC blagovne znamke omron Življenjska doba tudi do 60 milijonov ciklov! Orodjarstvo in strojegradnja
Podjetje Omron je v zadnjem času dodatno razvilo svojo ponudbo miniaturnih mikro stikal Snap Action, tako da sedaj zajema serijo D2FC, ki je že na voljo pri trgovskem podjetju TME.
Serija D2FC zajema tri izdelke: D2FC-7, D2FC-F-7N-20M in D2FC-F-7N-60M. Ta mikro stikala idealno dopolnjujejo ponudbo mehanskih komponent, namenjenih za aplikacije, ki zahtevajo dolgo življenjsko dobo, razločen zvok preklopa in otipljivo povratno informacijo o aktivaciji elementa.
Ti trije izdelki se med seboj razlikujejo po preklopni sili (0,59 N ali 1 N) in mehanski vzdržljivosti, ki dosega tudi 60 milijonov preklopov. Stikala imajo standardno konfiguracijo kontaktov SPST-NO in izhode za namestitev na tiskana vezja (dvostranska THT namestitev). Poleg dolge življenjske dobe jih odlikujejo tudi miniaturne dimenzije ohišja (12,8 x 5,8 x 6,5 mm).
Glavno področje uporabe stikal iz serije D2FC so raznovrstni enosmerni krogotoki, zlasti krmilni in vmesniški (dopustna obremenitev do 1 mA pri 6 V). Pogosto se uporabljajo v perifernih napravah, kot so miške, igralne palice, igralne podloge, daljinski upravljalniki, voki-toki in podobno. Stikala z manjšo preklopno silo se lahko uporabljajo v napravah, pri katerih je pomembna hitrost odziva in dolga mehanska življenjska doba. Stikala z večjo preklopno silo se praviloma uporabljajo tam, kjer mora uporabnik občutiti izrazit odziv na
pritisk, kot na primer ob uporabi zaščitnih rokavic pri upravljanju industrijskih strojev in naprav.
www.tme.eu
Povsem novi QMC 123 Advanced Compact www.staubli.com
Magnetni sistem QMC 123 zagotavlja visoko raven var nosti, učinkovitosti in zanesljivega merjenja sile vpenjanja zahvaljujoč Stäubli tehnologiji IMAG, kar vodi do višje produktivnosti.
Varno ravnanje z baterijskimi celicami
Za srce e-mobilnosti, baterijo, SCHUNK ponuja prijemalo z okroglo celico RCG kot prvi standardni izdelek iz ponudbe e-mobilnosti.
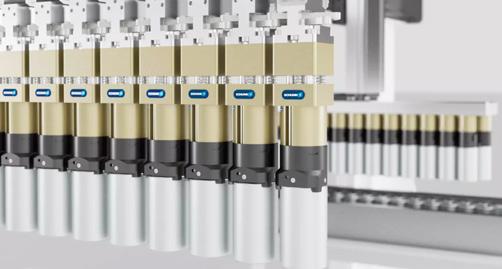
NOvO prIJeMAlO zA OKrOGle CelICe rCG OMOGOčA prOCesNO zANeslJIvO rOKOvANJe z bAterIJsKIMI CelICAMI Ø 46 MM prIlAGOdlJIvO GA Je MOGOče KOMbINIrAtI z eNOtAMI z več prIJeMAlI sKUpAJ.
Pnevmatsko krmiljen magnetni sistem omogoča rokovanje s posameznimi baterijskimi celicami tudi v primeru, ko se uporabljajo v enotah z več prijemali skupaj. Omogočajo natančen in zanesljiv proces opremljanja celičnih skupin brez motečih dejavnikov. Sistem je mogoče kombinirati tudi z drugimi komponentami, ki jih ponuja SCHUNK. To so npr. ustrezni senzorji, kompenzacijske ali obračalne enote in linearne osi. Produkti podjetja Schunk združeni v celoto omogočajo natančne, dinamične in varne procese v serijski proizvodnji baterijskih celic.
www.mb-naklo.si
BIAX MB 30 E – zmogljiv vsestranski stroj za industrijsko obdelavo
Model BIAX MB 30 E – 1.300 W, 5.000 – 15.000 1/min predstavlja sodoben in izjemno zmogljiv večnamenski stroj, namenjen profesionalni uporabi v različnih industrijskih panogah. Gre za tako imenovani Multi-BIAX, ki združuje več funkcij v eni napravi – rezkanje, brušenje, krtačenje, poliranje in piljenje. Zaradi svoje vsestranskosti, robustnosti in napredne tehnologije je idealna izbira za uporabnike, ki potrebujejo zanesljivo orodje za zahtevna dela.
Zmogljivost in napredna tehnologija
Srce naprave predstavlja močan motor z nazivno močjo 1.300 W, ki omogoča širok razpon hitrosti 5.000 do 15.000 vrtljajev na minuto. Posebnost modela MB 30 E je digitalna krmilna elektronika sensorless, ki zagotavlja:
• konstanten navor pri vseh hitrostih,
• stabilno delovanje tudi pri različnih obremenitvah,
• izkoriščanje rezerv moči do kar 1,5 kW pri maksimalni obremenitvi,
PSSG vakuumsko prijemalo za vrečke: lahko in z dolgo življenjsko dobo
Novo prijemalo za vreče PSSG podjetja Schmalz učinkovito in zanesljivo rokuje z različnimi vrečami. Je lahko, zaradi česar je idealno za uporabo s kolaborativnimi roboti. Nova tesnilna ustnica je narejena iz NBR, ki je odporen proti obrabi, ali silikona skladnega s FDA certifikatom.
prIJeMAlO zA vreče pssG Je resNIčNO lAhKO, MOčNO IN NAvdUšUJe predvseM z dOlGO žIvlJeNJsKO dObO
Prijemalo je združljivo z vsemi lahkimi roboti, njegova maksimalna sesalna površina je 405 x 305 milimetrov z nosilnostjo kar 50 kilogramov.
Posebnost:
• Robustna tesnilna ustnica omogoča zelo dolgo življenjsko dobo.
• Zelo lahek, a ima obenem močan prijem.
• Leteča utež, ki je ojačena s steklenimi vlakni omogoča kratke čase cikov.
www.mb-naklo.si
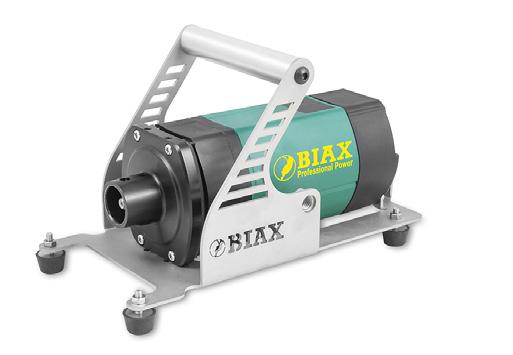
bIAX Mb 30 e Je tAKO IMeNOvANI MUltI-bIAX, KI zdrUžUJe več fUNKCIJ v eNI NAprAvI – rezKANJe, brUšeNJe, KrtAčeNJe, pOlIrANJe IN pIlJeNJe.
• samodejni izklop ob preobremenitvi za zaščito naprave,
• enakomerno delovanje brez pulziranja pri nizkih hitrostih.
Rezultat je izjemno natančna obdelava površin in bolj gladki končni izdelki.
nizki stroški vzdrževanja
MB 30 E je zasnovan z mislijo na dolgotrajno uporabo in minimalne stroške vzdrževanja:
• avtomatski izklop ob obrabi oglenih ščetk,
• manj mehanskih delov (brez zobnikov), kar zmanjšuje obrabo,
• popolnoma zaprta elektronika, odporna na kovinske delce,
• zaščita pred napetostnimi sunki za večjo varnost motorja.
Takšna konstrukcija zmanjšuje možnost okvar in preprečuje nepotrebne izpade v proizvodnji.
varnost in udobje pri delu
Posebna pozornost je namenjena tudi ergonomiji in varnosti uporabnika. Naprava deluje izjemno tiho – le 75 dB (A) (po standardu EN 60745), kar je bistveno manj kot pri primerljivih napravah. V številnih primerih to pomeni, da dodatna zaščita sluha sploh ni potrebna. Dodatne prednosti vključujejo majhno težo glede na zmogljivost, možnost uporabe v stoječem položaju ali obešeno na kavelj, funkcijo mehkega zagona (soft start) in zaščitni razred IP 20 in zaščitni razred II.
Prilagodljivost in uporaba
Ena izmed ključnih prednosti MB 30 E je uporaba različnih hitro zamenljivih nastavkov (quick-change hand pieces), ki omogočajo hitro prilagoditev različnim nalogam. Tako lahko uporabnik z eno napravo opravlja širok spekter del – od grobe obdelave do finih zaključkov.
zArAdI NIzKIh strOšKOv vzdrževANJA, vIsOKe stOpNJe vArNOstI ter šIrOKe UpOrAbNOstI predstAvlJA bIAX Mb 30 e OdlIčNO rešItev zA prOfesIONAlCe, KI pOtrebUJeJO KAKOvOstNO OrOdJe zA vsAKOdNevNO DELO Orodjarstvo
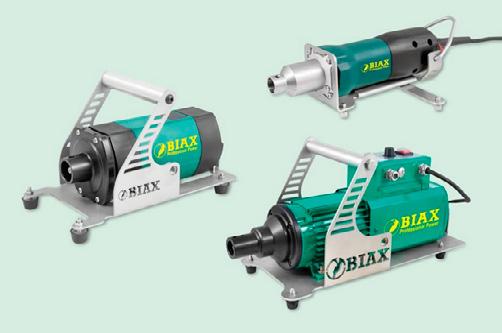
MB 30 E je zmogljiv, zanesljiv in vsestranski industrijski stroj, ki združuje visoko moč, napredno elektroniko in odlično uporabniško izkušnjo. Zaradi nizkih stroškov vzdrževanja, visoke stopnje varnosti ter široke uporabnosti predstavlja odlično rešitev za profesionalce, ki potrebujejo kakovostno orodje za vsakodnevno delo.
www.mb-naklo.si
Kakovost ozobij ima ključno vlogo pri zanesljivem, tihem in učinkovitem delovanju zobniških prenosov, ki so nepogrešljiv del številnih mehanskih sistemov. Ne glede na to, ali govorimo o avtomobilski industriji, energetiki ali preciznem strojništvu, natančnost izdelave zobnikov neposredno vpliva na njihovo življenjsko dobo, nosilnost ter obratovalne lastnosti. Zato je standardizacija meril za ocenjevanje kakovosti ozobij bistvena za zagotavljanje primerljivosti, sledljivosti in visoke ravni proizvodnje.
Avtor:
Miha Klopčič, univ. dipl. inž. str.
Med najpomembnejšimi mednarodnimi standardi na tem področju izstopa standard ISO 1328, ki določa sistem razvrščanja točnosti zobnikov na podlagi merljivih odstopanj geometrije ozobja. Standard opredeljuje parametre, kot so odstopanja profila, smeri zob, razdelitve in radialnega teka, ter omogoča enotno ocenjevanje kakovosti ne glede na proizvodni proces ali namen uporabe. Njegova uporaba omogoča učinkovito kontrolo kakovosti izdelave in optimizacijo delovanja zobniških sklopov.
Standard ISO 1328 predvideva razdelitev kakovosti ozobij v 12 razredov. Razredi 1–4 predstavljajo zelo visoko natančna ozobja (npr. etalone, zobnike v letalski industriji in precizne mehanizme), razredi 5–8 srednjo natančnost (npr. industrijski pogoni), razredi 9–12 pa nižjo natančnost za manj zahtevne aplikacije, vključno s plastičnimi ozobji.
Ozobje zobnika opisujemo z naborom geometrijskih in kakovostnih parametrov, ki skupaj določajo njegovo funkcionalnost, nosilnost in obratovalne lastnosti. Med osnovne geometrijske parametre sodijo modul (oziroma normalni modul pri poševnih zobnikih), število zob, delilni premer, osnovni krog ter kot pritiska in kot vijačnice, ki določata obliko in orientacijo zob. Pomembni so tudi višinski parametri, kot so višina glave in noge zoba, skupna višina zoba ter radialna zračnost (zračnost v ozobju).
Poleg idealne geometrije pa ozobje v praksi opišemo tudi z odstopanji, kot jih definira standard ISO 1328. Med ključnimi so odstopanja evolvente (profilna napaka), odstopanja smeri zoba (linijska napaka), odstopanja razdelitve ter skupni tek. Ti parametri omogočajo oceno natančnosti izdelave, vplivajo na hrup, vibracije in porazdelitev obremenitev ter so bistveni za pravilno dimenzioniranje in kontrolo kakovosti zobniških prenosov.
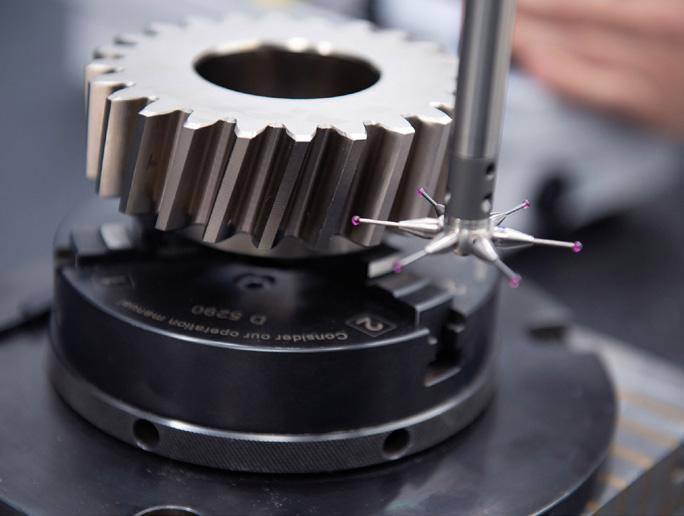
Kakovost ozobja lahko v določeni meri preverjamo tudi z ročnimi merili, ki so enostavnejša in primerna za hitro kontrolo v delavnici ali med proizvodnim procesom. Med najpogosteje uporabljenimi so kljunasta merila za merjenje debeline zoba, mikrometri z nastavki za zobnike za natančnejše določanje mere preko več zob ter merilne ure za preverjanje radialnega in aksialnega teka. Uporabimo lahko tudi kontrolne trne in kalibre za preverjanje ujemanja ter osnovne delitve zob. Za oceno modula in koraka zob obstajajo posebna merila, kot so zobniški merilni lističi oziroma šablone. Čeprav so te metode manj natančne kot meritve na koordinatnih ali specializiranih merilnih strojih, omogočajo hitro zaznavanje večjih odstopanj, obrabe ali napak ter predstavljajo pomemben del osnovne kontrole kakovosti. Meritve kakovosti ozobij na merilnih strojih omogočajo visoko stopnjo
natančnosti, ponovljivosti in sledljivosti, kar je ključno za doseganje zahtev standarda ISO 1328. Poseben poudarek imajo merilni sistemi podjetja ZEISS, kot so serije ZEISS CONTURA in ZEISS PRISMO, ki so zasnovani za napredno analizo zobnikov. Ti sistemi uporabljajo visoko natančne tipalne sisteme in specializirano programsko opremo ZEISS CALYPSO ter ZEISS GEAR PRO za merjenje odstopanj profila, smeri zob, razdelitve in radialnega teka.
Ključna prednost takšnih sistemov je avtomatizacija merilnih postopkov, ki zmanjšuje vpliv operaterja in povečuje zanesljivost rezultatov. Programska oprema omogoča tudi neposredno primerjavo izmerjenih vrednosti z mejami kakovostnih razredov po ISO 1328 ter grafični prikaz odstopanj, kar inženirjem bistveno olajša interpretacijo rezultatov in optimizacijo proizvodnih procesov.

Programska rešitev ZEISS GEAR PRO predstavlja specializiran modul znotraj merilnega okolja ZEISS CALYPSO, namenjen merjenju in analizi ozobij na koordinatnih merilnih strojih (CMM). Temelji na analitičnem 3D-modelu zobnika, ki se generira iz vhodnih geometrijskih podatkov, kar omogoča vizualno preverjanje definicije in simulacijo merilnega postopka še pred dejansko izvedbo meritev. Programska
oprema podpira različne tipe zobnikov (valjaste, stožčaste, polžaste ipd.) ter omogoča avtomatsko, standardno skladno vrednotenje odstopanj, kot jih predpisujejo relevantni standardi (npr. ISO za ozobja).
Posebna prednost sistema je grafično podprt uporabniški vmesnik, ki poenostavi pripravo merilnih strategij, ter integracija aktivnih in pasivnih tipal, kar zagotavlja visoko fleksibilnost in učinkovitost pri kontroli kakovosti zobniških komponent.
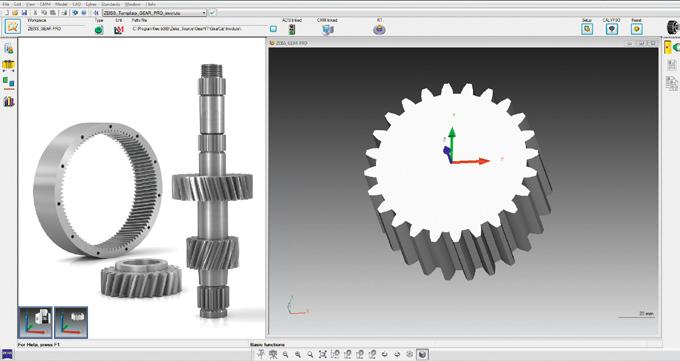
Meritve kakovosti ozobij v ZEISS-u izvajamo tudi kot samostojno storitev za zunanje naročnike, ki želijo zanesljivo in neodvisno oceno svojih izdelkov. Z uporabo sodobne merilne opreme in uveljavljenih metod analiziramo ključne geometrijske parametre ozobij, kot so profil, korak, tek in morebitna odstopanja, ter rezultate pri merjamo z veljavnimi standardi. Na podlagi meritev pripravimo jasno poročilo z inter pretacijo rezultatov in po potrebi predla gamo izboljšave proizvodnega procesa. Storitev je primerna tako za kontrolo serijske proizvodnje kot tudi za razvoj novih izdelkov ali reševanje težav v obratovanju.
Za zagotavljanje visoke kakovosti ozobij in zanesljivega delovanja zobniških sistemov je natančno merjenje ključnega pomena. Naše

Z našim strokovnim znanjem, prilagojenimi rešitvami in hitrimi odzivi poskrbimo, da vaši sistemi delujejo brezhibno. Vaš zanesljiv partner, ki presega pričakovanja.
Vse na enem mestu – od namestitve do izobraževanj in podpore.
Z našim strokovnim znanjem, prilagojenimi rešitvami in hitrimi odzivi poskrbimo, da vaši sistemi delujejo brezhibno. Vaš zanesljiv partner, ki presega pričakovanja.
Več informacij na naši spletni strani
Carl Zeiss d.o.o., Leskoškova cesta 6, 1000 Ljubljana | your.metrology.si@zeiss.com
| your.metrology.si@zeiss.com
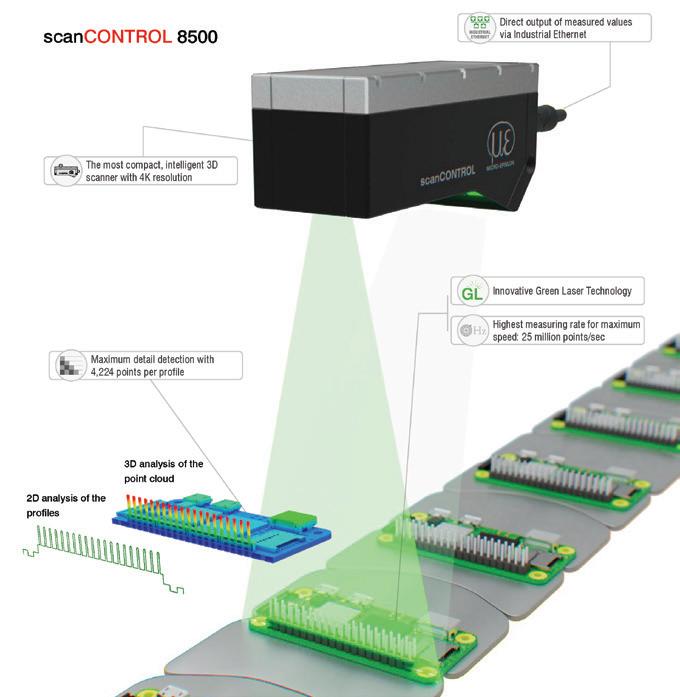
4K ločljivost za zaznavanje najfinejših detajlov
Z naraščajočimi zahtevami po kakovosti in sledljivosti postajajo napredni merilni sistemi nepogrešljiv del sodobne proizvodnje. Klasične rešitve pogosto ne zagotavljajo zadostne ločljivosti in stabilnosti, zlasti pri kompleksnih geometrijah, visokih hitrostih ali zahtevnih materialih.
Nova generacija laserskih profilnih senzorjev scanCONTROL 8x00 podjetja Micro-Epsilon zato temelji na 4K senzorski matrici, ki omogoča zajem do 4.224 točk v posameznem profilu ter merilne hitrosti do 25 milijonov točk na sekundo. To omogoča natančno zaznavanje tudi najmanjših odstopanj neposredno v proizvodnem procesu, kar prispeva k višji kakovosti izdelkov in večji stabilnosti procesov.
zelena laserska tehnologija za zanesljive rezultate
Pomemben tehnološki preskok predstavlja uporaba zelene laserske svetlobe z valovno dolžino 520 nm. Ta zagotavlja boljši izkoristek senzorja, kar se odraža v stabilnejšem signalu, manjšem šumu ter boljši ponovljivosti meritev.
Merjenje je zanesljivo tudi na odbojnih, temnih ali strukturiranih površinah, kjer imajo klasični sistemi pogosto omejitve, s čimer se bistveno razširi spekter možnih industrijskih aplikacij.
Pametna obdelava podatkov neposredno v senzorju
Za nastavitev in optimizacijo meritev je na voljo programska oprema 3DInspect, ki omogoča enostavno konfiguracijo
Nova generacija laserskih profilnih senzorjev scanCONTROL 8x00 podjetja Micro-Epsilon prinaša visokonatančne 2D- in 3D-meritve v kompaktni izvedbi. Z uporabo zelene laserske tehnologije in obdelave podatkov neposredno v senzorju omogoča stabilne in ponovljive rezultate tudi na zahtevnih površinah, hkrati pa poenostavlja integracijo merilnih sistemov.
parametrov, filtriranje oblakov točk ter pripravo merilnih programov.
Ključna prednost serije scanCONTROL 8x00 je integrirana SMART obdelava podatkov. Pri modelu scanCONTROL 8500 se analiza 2D-profilov in 3D-podatkov izvaja neposredno v senzorju, z več kot 80 vgrajenimi merilnimi programi. To pomeni, da dodatna zunanja obdelovalna enota ni potrebna.
Takšna zasnova poenostavi sistemsko arhitekturo, zmanjša količino ožičenja in skrajša čas namestitve, hkrati pa omogoča fleksibilno uporabo – bodisi kot samostojen merilni sistem bodisi kot vir podatkov za nadaljnjo analizo.
Enostavna integracija in dostop do 3D-podatkov
Serija scanCONTROL 8x00 podpira
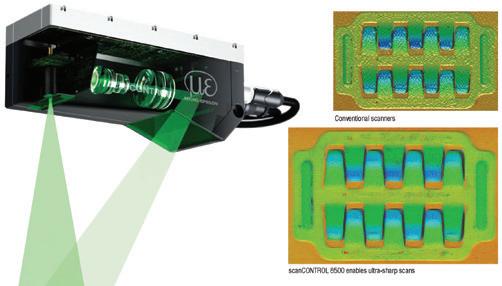
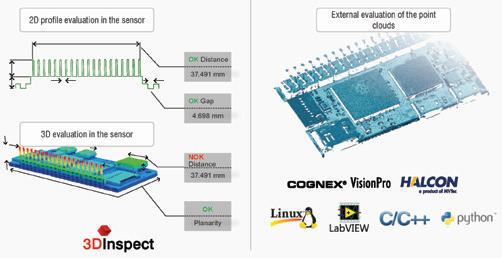
standardne industrijske komunikacijske protokole, kot so PROFINET, EtherCAT, EtherNet/IP, ter komunikacijo prek UDP in Modbus TCP, kar omogoča enostavno vključitev v obstoječe avtomatizirane sisteme.
Poleg neposrednega prenosa merilnih rezultatov senzorji omogočajo tudi izvoz kalibriranih 3D-oblakov točk prek standarda GigE Vision. Tako imenovani »Valid3D« podatki predstavljajo realne 3D-informacije, ki jih je mogoče uporabiti v različnih
programskih okoljih za nadaljnjo analizo, kar dodatno povečuje uporabnost sistema v kompleksnih merilnih nalogah.
Uporaba v številnih industrijskih aplikacijah
Zaradi kombinacije hitrosti, natančnosti in robustnosti so ti senzorji primerni za številne industrijske naloge. Uporabite jih lahko npr. za kontrolo pinov na konektorjih,
preverjanje geometrije baterijskih celic, nadzor prisotnosti komponent na tiskanih vezjih ter spremljanje varilnih procesov ali nanosa materialov.
Zajem natančnih 3D-podatkov v realnem času omogoča izvajanje meritev neposredno v proizvodnji, brez potrebe po zaustavljanju linije, kar pomembno prispeva k večji produktivnosti in zanesljivosti procesov.
www.tipteh.com/si
• sI ste M M v K Fus I on poenostav I s K lad I ščne o B rate I n poveča uč I n K ov I tost z M anj K a B l I
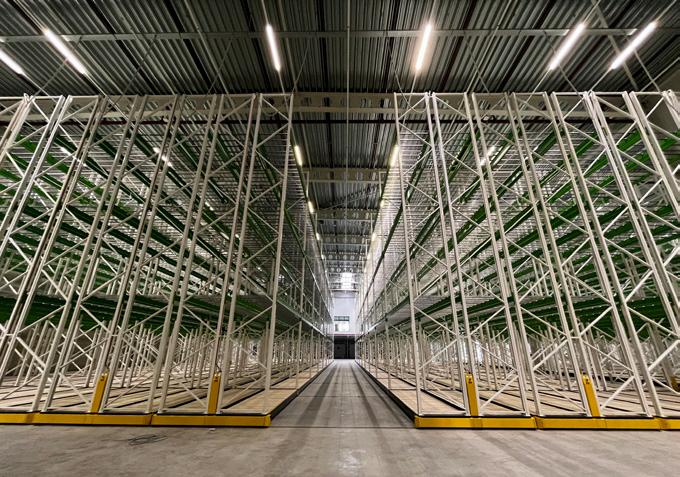
NOsIlNA OGrOdJA reGAlOv se preMIKAJO IN UstvArJAJO prehOde, KJer sO pOtrebNI | Murrelektronik
Italijansko podjetje Ferral že več kot 30 let razvija, proizvaja in postavlja kompaktne skladiščne sisteme, ki povečajo zmogljivost velikih paletnih regalov s pametno uporabo prostora. Podjetje Ferall, ki ima svoj sedež v kraju Pessano con Bornago blizu Milana, je specializirano v proizvodnjo nosilnih ogrodij, ki fleksibilnost združujejo z različnimi vrstami shranjevalnih sistemov. Vsako nosilno ogrodje je natančno prilagojeno posamezni vrsti shranjevalnega sistema in zahtevam uporabnikov. V skladiščih z osmimi vrstami nepremičnih regalov lahko mobilni sistemi skoraj podvojijo razpoložljiv sistem, kar je koncept, ki ustreza tako novim zgradbam kot obnovljenim obstoječim obratom.
Varnostni sistemi s kompleksnimi kabelskimi povezavami
Kompaktni skladiščni sistemi podjetja Ferall se odlikujejo z visoko stopnjo varnosti in so v skladu z vso relevantno zakonodajo. Skladiščni sistemi imajo različne nadzorne in zaznavne sisteme za varno delovanje, vključno s senzorji nameščenimi na ogrodjih,
ki zaznajo prisotnost ljudi med regali in v njihovi bližini ter preprečujejo trke. Vsi ti senzorji zahtevajo zanesljiv nadzor in varnost v primeru izpada napajanja, kar zahteva veliko kabelskih povezav s številnimi vozlišči. Za namestitev teh sistemov so potrebne elektro omare za namestitev kabelskih povezav, razvodov, stičišč in krmilnikov (PLC), zaradi česar so v podjetju Ferall iskali ustrezno rešitev za zmanjšanje kompleksnosti in zagotavljanje bolj učinkovite signalne in močnostne povezave med električnimi omarami in regali.
Prvi koraki v smeri poenostavitev
Pot v smeri električne »poenostavitve« se je začela leta 2021, ko so v podjetju Ferall poiskali pomoč pri podjetju Murrelektronik, ki ima veliko znanja in izkušenj s področja decentralizacije in rešitev, ki ne zahtevajo električnih omar. Izkazalo se je, da so obstoječi kabli večja ovira. Število signalov in potrebe po novih kablih zaradi novih aplikacij so vedno predstavljale omejitev, saj to zahteva kompleksne kabelske sisteme, večje nadzorne plošče in daljše čase namestitev.
Sistem MVK Fusion proizvajalca Murrelektronik omogoča podjetju Ferall premagovanje omejitev, ki jih predstavljajo konvencionalne kabelske povezave ter prinaša napredno diagnostiko in centraliziran varnostni nadzor. Rezultat je manj kablov, hitrejša namestitev in natančna diagnostika za varnejša in bolj učinkovita kompaktna skladišča.
pred UpOrAbO (levO) IN pO UpOrAbI (desNO) NOve rešItve z M12 UvOdNICAMI, KI OMOGOčAJO hItrO pOvezOvANJe KAblOv. | Murrelektronik
Decentralizirana rešitev s sistemom MvK fusion
Tehnologija »Zero Cabinet« podjetja Murrelektronik se je izkazala kot popolna rešitev za zahteve podjetja Ferall. Predlagana rešitev zajema namestitev modula MVK Fusion z vozliščem IO-Link z zaščito razreda IP67 na vsako ogrodje, kar poveča varnost in poenostavi nadzor nad signali. Visoko prilagodljiv modul MVK Fusion vsebuje standardni I/O,
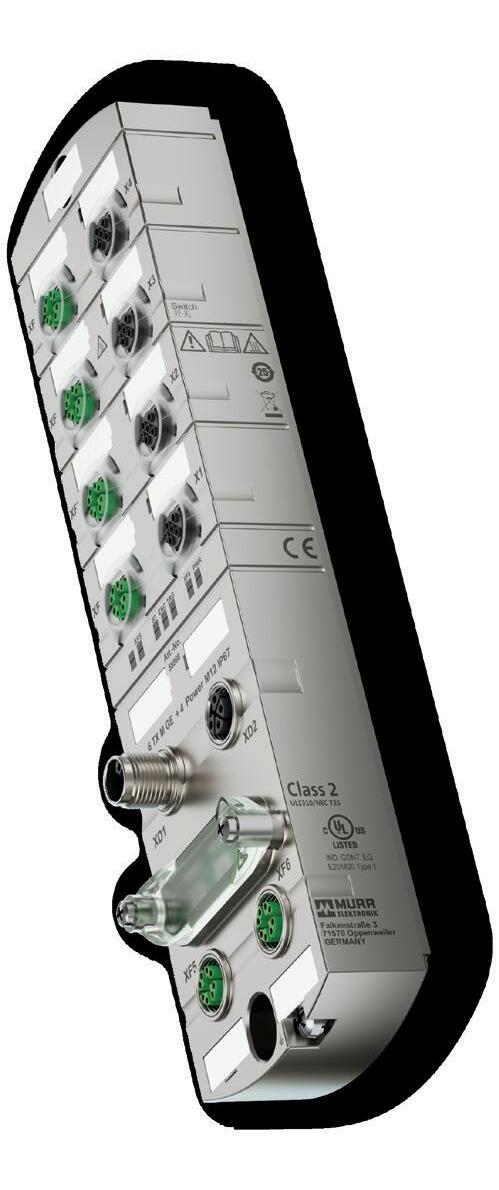
V podjetjih se izzivi pri upravljanju inženirskih podatkov običajno ne pokažejo naenkrat. Pojavljajo se postopoma: nekaj minut za iskanje prave verzije, podvojene datoteke, dodatno preverjanje risb ali občasne težave z referencami. Šele čez čas postane jasno, koliko razvojnega časa se v resnici porabi za opravila, ki z razvojem nimajo veliko skupnega.
Sodobna razvojna orodja podjetjem omogočajo hitrejši razvoj, večjo prilagodljivost in višjo kakovost izdelkov. Hkrati pa prinašajo tudi nov izziv: kako učinkovito upravljati vedno večjo količino inženirskih podatkov, ki so med seboj tesno povezani.
V podjetjih, kjer CAD uporablja en ali največ dva konstrukterja, je način dela običajno preprost in utečen. Datoteke so shranjene na lokalnem računalniku, v skupni mrežni mapi ali na eni izmed sinhroniziranih lokacij v oblaku. Ker delo večinoma poteka brez večjih težav, se hitro ustvari občutek, da so sistemi za upravljanje podatkov namenjeni predvsem večjim ekipam.
V praksi pa se tudi v takšnem okolju sčasoma pokaže, da vprašanje ni le, ali sistem deluje, ampak koliko dodatnega časa, preverjanja in usklajevanja je potrebnega, da sploh deluje.
Kaj se v praksi najpogosteje zgodi brez urejenega sistema?
V takšnem okolju težave običajno niso dramatične, zato jih pogosto dolgo sploh ne zaznamo kot problem. Pojavljajo se v obliki manjših prekinitev, ki se seštevajo skozi čas. Konstrukter išče pravo verzijo modela.
Odpre več podobnih datotek, ker iz imen ni več povsem jasno, katera je zadnja. Pri večji spremembi modela pogosto ustvari kopijo, ki jo poimenuje ročno, da bi ločil obstoječe stanje od nove različice. Pri novem projektu včasih znova modelira kos, ki v podjetju verjetno že obstaja, vendar ga ne najde dovolj hitro ali pa ni povsem prepričan, ali je obstoječi model res pravilen.
Ko je treba pripraviti dokumentacijo za izdelavo ali pošiljanje partnerju, se pojavi še dodatno vprašanje: ali je risba, ki jo imamo odprto, res zadnja potrjena verzija?
Včasih se težava ne ustavi pri dodatnem preverjanju. Če napačna verzija načrta ali modela neopaženo pride naprej v proizvodnjo, strošek ni več le izgubljeni čas. Lahko pride do izdelave napačnega kosa, porabe materiala in strojnega časa, dodatnega usklajevanja ter zamika dobave.
Vsaka posamezna situacija vzame le nekaj minut. Če pa se te prekinitve pojavljajo skoraj vsak dan, se na letni ravni hitro nabere več deset, v določenih primerih pa tudi več kot sto ur dela, ki niso neposredno povezane z razvojem.
zakaj pri CAd-podatkih težave nastanejo hitreje
Pri inženirskih podatkih ne gre zgolj za posamezne datoteke, temveč za sistem medsebojno povezanih dokumentov. To velja za različna CAD-okolja, še posebej pa za podjetja, ki uporabljajo SOLIDWORKS, kjer so kosi, sestavi in risbe tesno povezani med seboj.
V CAD-okolju so povezave med kosom, sestavom in risbo odvisne od imena
Urejeno upravljanje razvojnih podatkov je pomemben pogoj za hitrejši, zanesljivejši in bolj predvidljiv razvoj.
datoteke in njene lokacije. Če uporabnik datoteko ročno preimenuje, premakne v drugo mapo ali kopira na novo lokacijo, se lahko povezave porušijo ali pa sistem odpre napačno datoteko z enakim imenom.
Zato klasične mrežne mape ali splošne sinhronizacijske rešitve za CAD-okolje pogosto niso najbolj primerna izbira. Za običajne dokumente so lahko povsem zadostne, pri razvojnih podatkih pa hitro pokažejo svoje omejitve.
Stanje brez urejenega sistema za upravljanje podatkov
Ko podjetje nima vzpostavljenega sistema za upravljanje razvojnih podatkov, se datoteke običajno hranijo na način, ki je v danem trenutku najbolj enostaven. To pomeni lokalne računalnike, skupne mrežne mape ali oblačne lokacije, kjer naj bi bili podatki dostopni vsem, ki jih potrebujejo. Takšen pristop ima nekaj očitnih prednosti. Začetek je hiter, dodatna orodja niso potrebna, uporabnik pa ima občutek, da ima nad svojimi datotekami neposreden nadzor. Sčasoma pa se začnejo pojavljati omejitve. Podatki so razpršeni, spremembe potekajo nenadzorovano, sledljivost je otežena, pri
delu več ljudi pa se lahko zgodi tudi prepisovanje datotek ali neusklajene spremembe.
Posebej občutljivo je tudi vprašanje varnosti podatkov. V številnih podjetjih je pogosto samoumevno, da so podatki nekje shranjeni, precej redkeje pa obstaja jasno urejen sistem varnostnega kopiranja, nadzorovanega dostopa in zanesljive zgodovine sprememb. Ko pride do napake, izgube podatkov ali nepravilne verzije, se hitro pokaže, kako velik problem lahko to predstavlja tudi za manjšo ekipo.
Verzije, revizije in večja zanesljivost dokumentacije
Pomembna razlika med klasičnim načinom dela in urejenim sistemom je tudi v ločevanju med delovnimi spremembami in potrjeno dokumentacijo.
V praksi to pomeni, da ni treba več ugibati, ali je datoteka z imenom final_v2_popravek res prava. Sistem lahko sam beleži delovne verzije dokumentov, hkrati pa jasno loči potrjene revizije, ki so namenjene izdelavi, dobaviteljem ali drugim uporabnikom.
To zmanjša možnost, da bi v proizvodnjo ali partnerju poslali napačno dokumentacijo, hkrati pa olajša sledljivost sprememb za
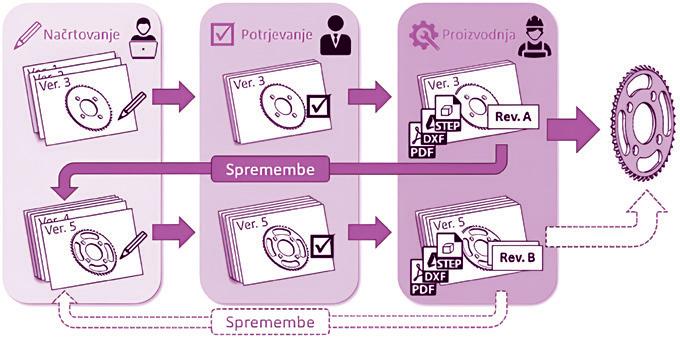
nazaj. Pri podjetjih, ki pogosto spreminjajo obstoječe izdelke, je prav to eden ključnih pogojev za bolj zanesljivo delo.
Hitrejše iskanje in ponovna uporaba modelov
Eden izmed manj očitnih, a zelo pomembnih prihrankov pri urejenem sistemu je možnost hitrejšega iskanja in ponovne uporabe obstoječih modelov.
Bolj urejen sistem omogoča iskanje ne le po imenu, temveč tudi po metapodatkih,
opisih, materialih, projektnih številkah ali stanju dokumenta. To je posebej pomembno za manjša podjetja, kjer večino znanja pogosto nosi ena oseba. Ko je iskanje vezano na sistem in ne na posameznika, postane delo bistveno bolj predvidljivo in manj odvisno od tega, kdo je trenutno na voljo.
Manj ročnega dela pri pripravi dokumentacije
Pri podjetjih je pomemben tudi operativni vidik. Če je treba ob vsakem potrjevanju ali
pošiljanju dokumentacije ročno pripravljati PDF, DXF, STEP ali druge izhodne datoteke, to pomeni dodatno delo in več možnosti za napako.
Velika prednost bolj urejenega sistema je, da se takšni koraki lahko standardizirajo ali delno avtomatizirajo. To pomeni manj ročnega izvoza, bolj enotno dokumentacijo in manj možnosti, da bi komu poslali napačen format ali zastarelo datoteko.
Vpliv na čas razvoja in konkurenčnost
Pri podjetjih z majhnimi razvojnimi ekipami je hitrost razvoja pogosto ena izmed najpomembnejših konkurenčnih prednosti. Če projekt zaradi iskanja dokumentacije, popravljanja napak ali dodatnega usklajevanja traja le nekaj dni dlje, ima to lahko neposreden vpliv na dobavne roke, razpoložljivost ekipe in odzivnost do kupca. Neučinkovito upravljanje podatkov zato ni le tehnična nevšečnost, ampak tudi poslovni dejavnik. Čas, ki ga konstrukter porabi za iskanje pravih datotek ali za odpravljanje težav z relacijami, je čas, ki ni namenjen razvoju nove rešitve, optimizaciji izdelka ali podpori drugim oddelkom.
V podjetjih, kjer je vsak vir omejen, takšna razlika pogosto pomeni več kot le prihranek časa. Pomeni bolj predvidljiv razvojni proces, manj motenj pri delu in hitrejši prehod od ideje do končnega izdelka.
Ali je to smiselno tudi za enega ali dva uporabnika?
To je najpogostejše vprašanje manjših podjetij. Odgovor ni odvisen toliko od števila uporabnikov, ampak od kompleksnosti projektov, količine dokumentacije in načina sodelovanja.
Če podjetje razvija enostavne izdelke z majhnim številom datotek, so potrebe drugačne kot pri podjetju, ki dela z večjimi sestavi, več verzijami modelov in rednimi spremembami. Smisel bolj urejenega sistema se pokaže predvsem takrat, ko podjetje želi zmanjšati izgubo časa, izboljšati zanesljivost podatkov in z manj napora obvladovati rast projektov.
Za marsikatero manjše podjetje to ni vprašanje današnje nuje, ampak vprašanje pravočasne priprave na prihodnje potrebe.
zaključek
Tudi v podjetjih z manjšimi razvojnimi ekipami se izzivi upravljanja inženirskih podatkov pojavijo prej, kot se zdi na prvi pogled. Sprva so to le manjše prekinitve, dodatna preverjanja in občasne težave z dokumentacijo. Sčasoma pa se te težave začnejo kopičiti in vplivajo tako na učinkovitost dela kot na hitrost razvoja.
Urejeno upravljanje razvojnih podatkov ni več dodatna prednost, temveč pomemben pogoj za hitrejši, zanesljivejši in bolj predvidljiv razvoj.
V podjetjih, ki uporabljajo SOLIDWORKS, lahko pomemben korak v tej smeri predstavlja prav uvedba rešitve SOLIDWORKS PDM, ki omogoča večjo preglednost, sledljivost in zanesljivost pri upravljanju razvojne dokumentacije.
Če niste prepričani, ali je tak pristop smiseln tudi za vaše podjetje, lahko skupaj hitro pregledamo, kako trenutno upravljate modele, risbe in verzije ter kje pri delu dejansko izgubljate največ časa.
www.solidworld.si
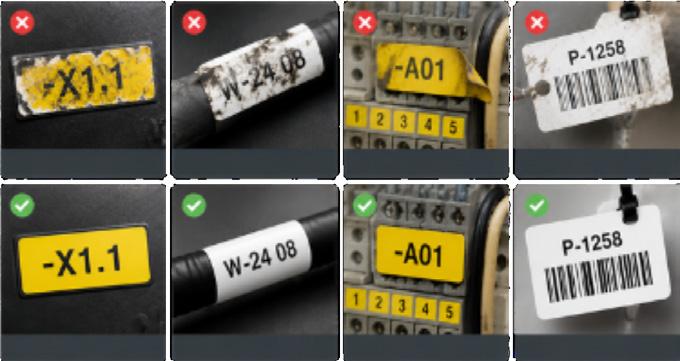
V industrijskih okoljih označevanje ni izpostavljeno le mehanskim obremenitvam, temveč tudi številnim vplivom okolja, ki lahko bistveno vplivajo na njegovo obstojnost. Neustrezna izbira materiala ali tehnologije tiskanja pogosto vodi v hitro degradacijo oznak, kar otežuje vzdrževanje, zmanjšuje preglednost sistema in povečuje tveganje za napake. • o značevaln I M
Zato je pri načrtovanju označevanja ključnega pomena razumevanje interakcije med materialom, tehnologijo tiskanja in dejanskimi pogoji uporabe.
Vplivi okolja na obstojnost oznak
Industrijske oznake so pogosto izpostavljene kombinaciji zahtevnih pogojev, ki vplivajo na njihovo življenjsko dobo. Med
najpomembnejšimi dejavniki so temperatura, vlaga, UV-sevanje in prisotnost kemikalij.
Povišane temperature lahko povzročijo deformacijo materiala ali izgubo
oprijema lepila, medtem ko UV-sevanje vpliva predvsem na berljivost, saj povzroča bledenje tiskane vsebine. V okoljih z visoko vlažnostjo lahko pride do razslojevanja ali slabšega oprijema oznak.
Poseben izziv predstavljajo industrijska okolja, v katerih so oznake izpostavljene oljem, topilom ali čistilnim sredstvom. V takih primerih mora biti material oznake in način tiska ustrezno prilagojen, sicer lahko pride do hitre degradacije.
Primerjava tehnologij tiskanja
Izbira ustrezne tehnologije tiskanja ima pomemben vpliv na končno kakovost in obstojnost oznake. Različne tehnologije ponujajo različne prednosti in omejitve, zato univerzalna rešitev ne obstaja.
Termotransfer tehnologija zagotavlja visoko obstojnost in je primerna za zahtevna industrijska okolja, v katerih so oznake izpostavljene mehanskim ali kemijskim vplivom. Lasersko označevanje omogoča trajne oznake brez uporabe potrošnega materiala, vendar je omejeno na določene materiale in aplikacije.
Inkjet tehnologija po drugi strani omogoča večjo fleksibilnost in hitro prilagajanje, kar je še posebej pomembno pri montaži, servisnih
posegih ali manjših serijah, pri katerih se označevanje pogosto spreminja.
Pomen pravilne kombinacije materiala in tiska
Ključ do zanesljivega označevanja ni le izbira tehnologije, temveč pravilna kombinacija materiala in načina tiska.
Različni materiali, kot so poliestrske folije, PVC ali posebne industrijske etikete, imajo različne lastnosti glede odpornosti na temperaturo, UV-sevanje in kemikalije. Če tisk ni prilagojen materialu, lahko pride do slabega oprijema barve ali hitre obrabe.
V praksi to pomeni, da mora biti izbira vedno prilagojena konkretni aplikaciji in ne standardizirana za vse primere.
Prilagodljivost kot ključni dejavnik
Sodobni industrijski procesi zahtevajo vse
več fleksibilnosti. Spremembe na projektih, prilagoditve na terenu in manjše serije zahtevajo rešitve, ki omogočajo hitro pripravo in tiskanje oznak brez kompleksnih postopkov.
V takšnih primerih postane pomembno, da je tiskanje enostavno, hitro in prilagodljivo, hkrati pa zagotavlja ustrezno kakovost in berljivost oznak.
zaključek
Obstojnost označevanja v industriji je rezultat pravilne izbire materiala, tehnologije tiskanja in razumevanja pogojev uporabe. Neustrezne odločitve se pogosto pokažejo šele čez čas, ko oznake izgubijo svojo funkcijo.
Zato je pomembno, da se označevanje obravnava kot tehnična odločitev, ki mora biti prilagojena konkretnim zahtevam aplikacije in dejanskim pogojem delovanja.
Vse za označevanje na enem mestu!
www.elektrospoji.si
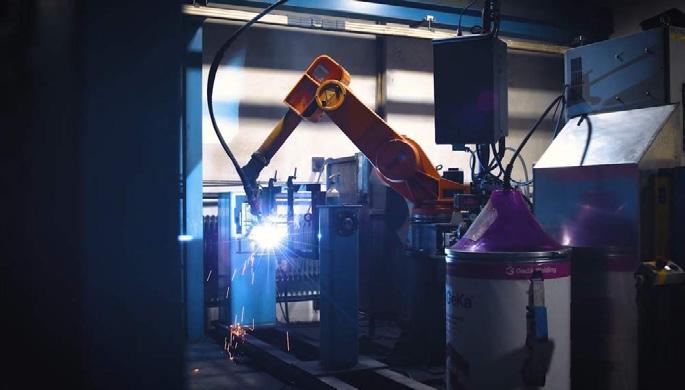
Varjenje je nepogrešljiva tehnologija, vendar kljub velikim prednostim zvarjeni spoj pogosto predstavlja najbolj kritično točko strukture. Zaradi velikega števila zvarjenih spojev v industrijskih izdelkih in strukturah je nadzor kakovosti zvarov izjemno pomemben. Neustrezen zvar lahko povzroči razpoke, deformacije ali zlom strukture, kar lahko privede do dragih zastojev v proizvodnji ali resnih varnostnih težav.
Prav zato sodobne industrije vse bolj uporabljajo napredne metode nadzora, kot so 3D-meroslovje, skeniranje, merjenje pomikov in deformacij ter preskušanje materialov, da zagotovijo zanesljivost in dolgo življenjsko dobo zvarjenih struktur. S 25 leti izkušenj v industrijskem meroslovju je TOPOMATIKA, d. o. o., edino podjetje v regiji, ki na enem mestu združuje tehnologije za merjenje, pregled in preskušanje materialov, skupaj z lokalno podporo ter partnerstvi s podjetji ZEISS, Hegewald & Peschke, KB Prüftechnik in Vision
Engineering. V nadaljevanju bomo prikazali, kako se te tehnologije medsebojno dopolnjujejo pri nadzoru in preskušanju zvarjenih struktur.
ArAMIs – nadzor zvarov od pozicioniranja do deformacij
ARAMIS je optični sistem za tridimenzionalno merjenje pomikov in deformacij, ki se uporablja pri preskušanju materialov in struktur. Med varjenjem pride do segrevanja in ohlajanja materiala, kar lahko povzroči zaostale napetosti, deformacije, pomike ali spremembe oblike strukture. ARAMIS omogoča, da se te spremembe natančno izmerijo in analizirajo.
Primer uporabe je pozicioniranje delov pred varjenjem, na primer cevi ali pločevine. ARAMIS lahko v živo, v realnem času, pokaže natančen položaj in orientacijo sestavnega dela pred varjenjem, nato pa ga lahko po varjenju enostavno znova preverite, da ugotovite, ali je med varjenjem prišlo do pomikov ali deformacij. Na ta način je mogoče analizirati, kako varilni postopek vpliva na strukturo, in po potrebi prilagoditi
V večini konstrukcij zvarjeni spoji omogočajo izdelavo zapletenih struktur, ki bi jih bilo težko ali nemogoče izvesti z drugimi načini spajanja, kot so vijaki, zakovice ali lepljenje. Zaradi tega je varjenje glavni proizvodni proces v številnih industrijskih panogah.
tehnologijo varjenja ali zasnovo izdelka.
Sistem meri pomike in deformacije po celotni površini predmeta, ne le na eni sami točki, kar omogoča boljše razumevanje obnašanja materiala in zvarjenih spojev med obremenitvijo, preskušanjem ali samim postopkom varjenja.
trItOp – merjenje geometrije in deformacij velikih zvarjenih konstrukcij
TRITOP je mobilni optični trikoordinatni merilni sistem za natančno merjenje 3D-položaja točk na objektu. Uporablja se za preverjanje geometrije konstrukcije pred obremenitvijo in po njej ali po montaži, na primer pri zvarjenih okvirjih ali zabojih. V praksi se najprej izmeri začetno stanje strukture (brez obremenitve), nato stanje po montaži ali obremenitvi. S primerjavo teh meritev je mogoče določiti natančne pomike in odstopanja vsake točke, kar omogoča preverjanje skladnosti s CAD-modelom in potrditev izračunov (npr. FEM-analiza). Medtem ko ARAMIS ponuja podroben
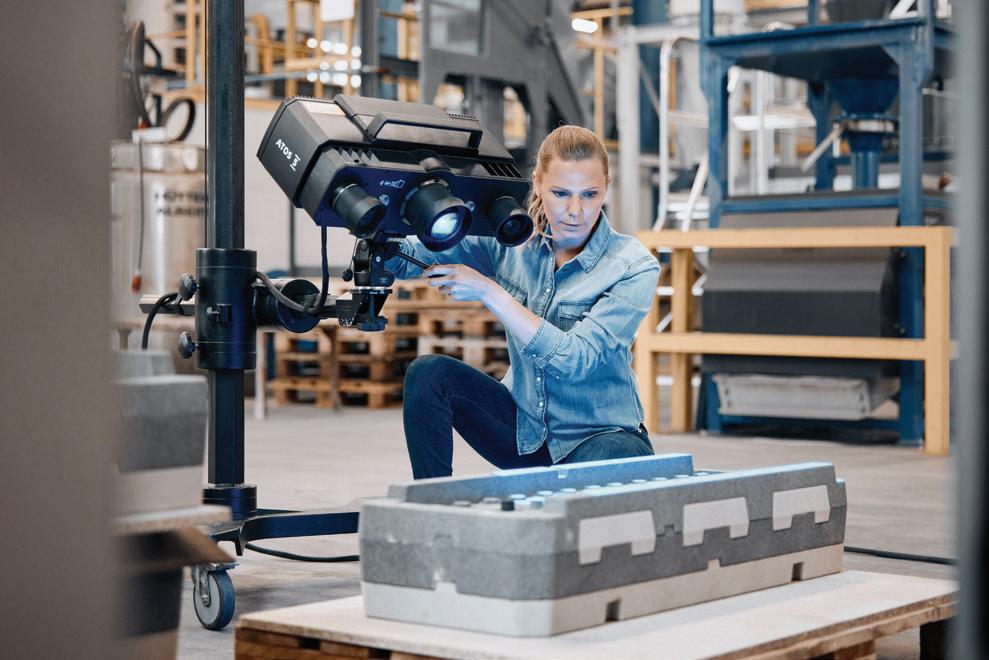
vpogled v lokalne deformacije in obnašanje materiala, TRITOP omogoča hitro in natančno kontrolo celotne geometrije in globalnih deformacij strukture, še posebej pri večjih objektih.
supAr za hiter in natančen nadzor zvarov
SuPAR se lahko uporablja za pregled zvarjenih spojev in mer strukture ter omogoča hitro preverjanje spojev in tega, ali je vsak zvar v skladu s tehničnimi specifikacijami in CAD-modelom.
• Samodejna kontrola ključnih mer –preverja položaj in geometrijo zvarov v strukturi.
• Hitro zaznavanje odstopanj – omogoča pravočasno odkrivanje nepravilnosti, ki bi lahko vplivale na montažo ali delovanje.
• Podpora kakovosti in dokumentiranju –rezultate meritev je mogoče enostavno zabeležiti in primerjati s projektnimi podatki, kar olajša sledljivost in standardizacijo postopka.
S tem SuPAR pomaga proizvajalcem skrajšati čas pregledovanja, zmanjšati tveganje za nastanek napak ter zagotoviti varne in zanesljive zvarjene strukture.
3D-skeniranje in analiza zvarov
Za zanesljivo pregledovanje zvarov je treba zbrati natančne podatke o celotni strukturi. Ročni 3D-skener ZEISS T-SCAN hawk 2
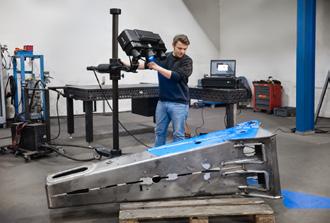
3d-sKeNIrANJe z OptIčNIM 3d-sKeNerJeM AtOs 5
Hiter in natančen industrijski 3D skener
Za zanesljiv in celovit nadzor proizvodnega procesa in nadzor kakovosti delov
Za natančno skeniranje kompleksnih geometrij različnih velikosti
Za vizualno jasne rezultate
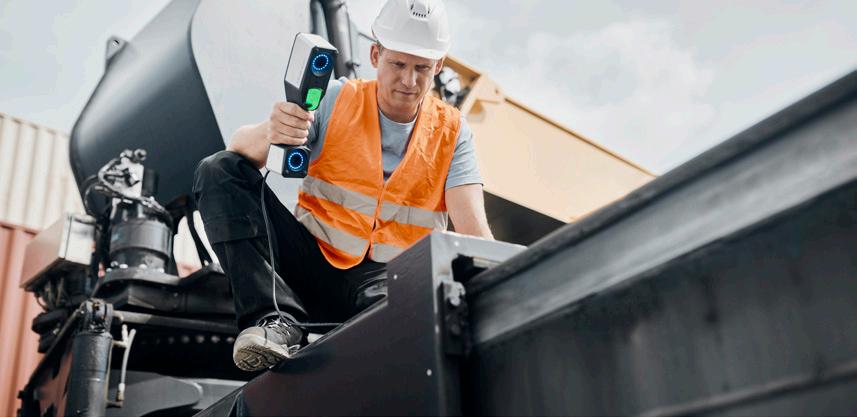
omogoča hitro skeniranje celotnega okvirja ali strukture neposredno v proizvodnji ali na terenu, tudi na težko dostopnih mestih. Za še natančnejšo analizo in nadzorovane pogoje merjenja se uporabljajo optični 3D-sistemi iz serije ATOS, kot sta ZEISS ATOS Q ali ZEISS ATOS 5, ki omogočajo zelo natančno digitalizacijo geometrije zvarov. Ti sistemi ponujajo prilagodljive merilne volumne – pri sistemu ATOS 5 segajo tudi do 1000 × 1000 mm, kar omogoča merjenje večjih sestavnih delov ob ohranjanju visoke natančnosti. Pridobljeni 3D-podatki se analizirajo v programski opremi ZEISS INSPECT s pomočjo aplikacije Weld Check, kjer so jasno prikazana odstopanja in morebitne napake zvara. Hkrati se ustvarijo poročila, s čimer postanejo pregledi zvarov hitrejši, bolj ponovljivi in dokumentirani.
weld Check – programska oprema za digitalni vizualio pregled zvarov
Weld Check je programska aplikacija znotraj ZEISS INSPECT Pro, ki se uporablja za digitalni vizualni pregled zvarjenih spojev. Ko je zvar skeniran s 3D-skenerjem, programska oprema samodejno analizira geometrijo zvara in preveri njegove lastnosti po standardih, kot je DIN EN ISO 5817. Sistem samodejno prepozna odstopanja na zvaru, jih razvrsti po določenih merilih in jasno prikaže, ali zvar izpolnjuje zahtevano kakovost. Programska oprema omogoča shranjevanje referenčnih meritev, kar pomeni, da se enaka merila lahko uporabijo pri kontroli serije delov. Na ta način je zagotovljen ponovljiv in standardiziran postopek kontrole. Poleg tega je mogoče samodejno ustvarjati poročila, kar olajša dokumentiranje in spremljanje kakovosti zvarjenih spojev skozi čas. Na ta način Weld Check zmanjša potrebo po ročnem merjenju, pospeši kontrolo in omogoča objektivno ter ponovljivo pregledovanje zvarov.
Preskušanje trdnosti in trdote zvarjenih spojev
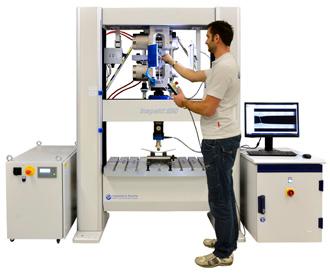
Poleg geometrije in vizualne kontrole je treba za celovito oceno kakovosti zvara preveriti tudi mehanske lastnosti spoja. TOPOMATIKA za takšne naloge uporablja trgalne stroje Hegewald & Peschke in merilnike trdote proizvajalca KB Prüftechnik.
Na primer: med proizvodnjo varjenih jeklenih konstrukcij ali cevovodov se odvzamejo vzorci zvarov, ki se jih nato preskuša na trgalnem stroju, kjer se preveri njihova trdnost in obnašanje pod obremenitvijo. Ugotavlja se, ali bo do loma prišlo v samem zvaru ali v osnovnem materialu. Hkrati se uporablja merilnik trdote za kartiranje trdote v različnih območjih zvara (osnovni material, območje vpliva toplote in sam zvar), s čimer se ugotovi, ali je med varjenjem prišlo do neželenih sprememb v strukturi materiala.
Na ta način ta preskušanja dopolnjujejo meritve in vizualni pregled ter potrjujejo dejansko mehansko kakovost zvarjenega spoja.
Mikrostruktura zvara
Če trgalni stroj pokaže, da je zvar počil pri manjši obremenitvi, kot je bilo pričakovano, lahko metalurška analiza z mikroskopom
3d-sKeNIrANJe s preNOsNIM lAsersKIM
3d-sKeNerJeM t-sCAN hAwK 2
pokaže, ali je vzrok previsoka trdota, krhka struktura, poroznost ali neustrezna globina zvara.
V tej situaciji metalurški mikroskop ni namenjen merjenju dimenzij, temveč analizi strukture in vzrokov napak, ampak je pomemben del laboratorijskega nadzora kakovosti zvarjenih spojev.
Ta vrsta analiza se uporablja na primer takrat, ko želimo ugotoviti, zakaj je prišlo do loma zvara ali pa preveriti, ali je bil postopek varjenja pravilno izveden. Pod mikroskopom je mogoče videti:
• strukturo zvara in osnovnega materiala,
• območje vpliva toplote (HAZ),
• razpoke, poroznost in druge mikronapake,
• spremembe v strukturi materiala zaradi varjenja.
Celovita kontrola zvarov na enem mestu
Kontrola zvarjenih konstrukcij se ne omeji na eno samo preskusno metodo. Za zanesljivo oceno kakovosti zvara je treba kombinirati več tehnologij – od vizualnega in 3D-pregleda, kontrole dimenzij in položaja, merjenja deformacij do preskušanja trdnosti, trdote in mikrostrukture materiala. Šele s kombinacijo teh metod je mogoče pridobiti celovito sliko o kakovosti zvarjenega spoja in dolgoročni zanesljivosti konstrukcije.
Prav tak celovit pristop ponuja podjetje TOPOMATIKA, ki na enem mestu združuje 3D-meroslovje, skeniranje, merjenje deformacij, preskušanje materialov in metalografijo. Vsi sistemi so na voljo s strokovno podporo, servisom in usposabljanjem.
www.topomatika.si
Izzivi razvoja sistemov strojnega vida
Pri načrtovanju aplikacij strojnega vida se inženirji pogosto srečujejo z dolgotrajnimi testiranji, ponavljajočimi se prilagoditvami strojne opreme in negotovostjo glede delovanja sistema v realnih pogojih. Klasičen pristop temelji na fizičnih prototipih, kar podaljšuje razvojne cikle in povečuje stroške. Poleg tega se težave pogosto pokažejo šele ob dejanski implementaciji v proizvodnji –ko so spremembe bistveno dražje in časovno zahtevnejše. Takšen način dela otežuje optimizacijo sistema in povečuje tveganje za zamude pri zagonu proizvodnje.
Virtualna validacija kot odgovor na industrijske zahteve
Vision Simulation podjetja Basler omogoča vzpostavitev realističnega digitalnega okolja, v katerem lahko inženirji simulirajo delovanje celotnega sistema strojnega vida še pred njegovo fizično postavitvijo. To vključuje natančno modeliranje postavitve kamer, svetlobnih pogojev, gibanja objektov in različnih scenarijev obratovanja. Takšen pristop prinaša pomemben premik – validacija se iz proizvodnje prenese v fazo načrtovanja. Rezultat je večja predvidljivost delovanja, manj tveganj in bistveno hitrejši razvojni proces.
Ključne prednosti simulacijskega pristopa
Uporaba virtualnega okolja pri razvoju sistemov strojnega vida prinaša več
konkretnih prednosti:
• Skrajšanje razvojnih ciklov, saj je mogoče koncepte preveriti že pred namestitvijo opreme
• Znižanje stroškov, zaradi manjše potrebe po fizičnih prototipih in ponavljajočih se testiranjih
• Izboljšano zanesljivost, ker se potencialne napake odkrijejo že v zgodnji fazi
• Natančnejše načrtovanje, z možnostjo simulacije različnih pogojev in scenarijev
• Enostavno integracijo, saj rešitev podpira vključevanje v obstoječe procese strojnega vida
S tem podjetja pridobijo boljši nadzor nad projektom ter možnost optimizacije sistema še pred investicijo v strojno opremo.
realistična simulacija proizvodnega okolja
Ena izmed ključnih prednosti programske rešitve je sposobnost natančnega poustvarjanja realnih proizvodnih pogojev. Inženirji lahko v virtualnem okolju preverijo:
• kakovost zajete slike pred dejansko namestitvijo,
• optimalno postavitev kamer in optike,
Basler Vision Simulation je napredna programska rešitev, ki inženirjem in sistemskim integratorjem omogoča virtualno testiranje in validacijo aplikacij strojnega vida še pred dejansko uporabo sistema. Z vnaprejšnjo validacijo vseh vidikov sistema strojnega vida pripomore k učinkovitejšim, predvidljivejšim in stroškovno optimiziranim projektom.
• delovanje algoritmov za kontrolo v različnih pogojih,
• odziv sistema na različne svetlobne in procesne pogoje.
Takšna celovita analiza omogoča sprejemanje boljših odločitev in zmanjšuje potrebo po naknadnih posegih v proizvodnji.
Uporaben za širok spekter industrijskih aplikacij
Basler Vision Simulation se lahko uporablja v številnih panogah, kjer ima strojni vid ključno vlogo. Med tipičnimi aplikacijami so:
• industrijska avtomatizacija; za optimizacijo sistemov za kontrolo kakovosti pred zagonom,
• logistika in intralogistika; za simulacijo zaznavanja in sledenja objektov,
• robotika; za validacijo pobiranja in pozicioniranja z uporabo strojnega vida,
• strojegradnja; za skrajšanje časa razvoja OEM rešitev strojnega vida.
Zaradi svoje prilagodljivosti je ta programska rešitev primerna tako za razvoj novih sistemov kot tudi za optimizacijo obstoječih aplikacij.
www.tipteh.com/si
• dIM enz I on I ranje adsorpc I js K e G a suš I ln IK a
Vodna para v stisnjenem zraku lahko povzroči korozijo, zamašene pnevmatske vode, zamrzovanje zunanjih inštalacij, nestabilne proizvodne procese in neenakomerno kakovost izdelkov. V občutljivih aplikacijah lahko že majhne količine preostale vlage poškodujejo instrumente, vplivajo na končne izdelke ali skrajšajo obratovalno dobo opreme.
Adsorpcijski sušilnik ima ključno vlogo v industrijskih sistemih stisnjenega zraka.
Za razliko od hladilniških sušilnikov so adsorpcijski sušilniki zasnovani za doseganje zelo nizkih tlačnih točk rosišč (PDP), običajno do –40 °C, pri zahtevnejših aplikacijah pa celo do –70 °C.
Izbira pravilnega sušilnika ni zgolj vprašanje izbire pretoka. Pravilno dimenzioniranje neposredno vpliva na porabo energije, zanesljivost procesov, stroške vzdrževanja in dolgoročno delovanje sistema.
Kje se uporabljajo adsorpcijski sušilniki
Adsorpcijski sušilniki se uporabljajo povsod, kjer je suh stisnjen zrak nujen za stabilnost procesov, kakovost izdelkov ali zaščito opreme.
Tipične industrije so:
• avtomobilska proizvodnja,
• kemična in petrokemična industrija,
• farmacevtska proizvodnja,
• živilska industrija in industrija pijač,
• proizvodnja elektronike,
V sistemih stisnjenega zraka se vlaga zanemarja, vse dokler ne začne povzročati težav.
• proizvodnja sintetičnih materialov,
• pomorske aplikacije,
• instrumentacijski in krmilni sistemi stisnjenega zraka,
• pnevmatski transportni sistemi,
• zunanje instalacije stisnjenega zraka, izpostavljene zamrzovanju.
V številnih aplikacijah kakovost stisnjenega zraka ni le vprašanje zmogljivosti, temveč tudi regulativna zahteva ali zahteva glede kakovosti izdelkov.
Kako deluje adsorpcijski sušilnik
Adsorpcijski sušilnik sestavljata dve tlačni posodi oziroma stebra, napolnjena z
adsorbentom.
Medtem ko ena kolona suši stisnjen zrak z adsorpcijo vlage pod tlakom, v drugi koloni poteka regeneracija. Med regeneracijo se nakopičena vlaga odstrani iz adsorbenta, da je posoda pripravljena za ponovno uporabo v naslednjem sušilnem ciklu.
Ko je regeneracija zaključena, se v regenerirani posodi znova izenači tlak in ta je pripravljena na adsorpcijski cikel.
To izmenično delovanje med sušenjem in regeneracijo se imenuje cikel, ki ga samodejno upravlja krmilnik sušilnika.
Krmilnik upravlja:
• preklope med posodami,
• čas regeneracije,
• izenačevanje tlaka,
• nadzor alarmov,
• upravljanje rosišča (v naprednih sistemih).
Kakovost upravljanja ciklov neposredno vpliva na učinkovitost sušilnika, stabilnost rosišča in življenjsko dobo adsorbenta.
Vrste adsorpcijskih sušilnikov
Adsorpcijski sušilniki se med seboj razlikujejo predvsem po načinu regeneracije.
Adsorpcijski sušilniki brez toplotne regeneracije
Adsorpcijski sušilniki brez toplotne regeneracije za regeneracijo uporabljajo del že posušenega stisnjenega zraka.
Prednosti:
• enostavna in zanesljiva zasnova,
• nižja začetna investicija,
• kompaktna konstrukcija,
• hitri cikli.
Pomembni vidiki:
• stalna poraba regeneracijskega zraka,
• višji obratovalni stroški,
• večja obremenitev kompresorja.
Glede na obratovalne pogoje se izgube
regeneracijskega zraka običajno gibljejo med 15–20 % nazivnega pretoka.
Adsorpcijski sušilniki s toplotno regeneracijo
Sušilniki s toplotno regeneracijo uporabljajo zunanji vir toplote za regeneracijo adsorbenta, kar bistveno zmanjša porabo stisnjenega zraka.
Prednosti:
• manjše izgube regeneracijskega zraka,
• boljša energetska učinkovitost,
• nižji obratovalni stroški pri večjih sistemih,
• primerni za neprekinjeno industrijsko obratovanje.
R AZPON
TL AKOV
1000 mbar
16 bar, 50 bar
100 bar, 250 bar
420 bar
stisnjen zrak vakuum
N2, O2 , CNG, dihalni zrak
CO2, H2, He
OMEGA AIR d o.o. Ljubljana
Cesta Dolomitskega odreda 10 SI-1000 Ljubljana, Slovenija ww w.omega-air.si
T +386 (0)1 200 68 00 info@omega-air.si
Pomembni vidiki:
• višja začetna investicija,
• daljši regeneracijski cikli,
• bolj kompleksna zasnova sistema.
Pri večjih sistemih stisnjenega zraka nižja poraba energije pogosto sčasoma nadomesti višje začetne stroške investicije.
zakaj je pravilno dimenzioniranje pomembno
Nepravilno dimenzioniranje sušilnika je eden izmed najpogostejših vzrokov za nestabilno kakovost stisnjenega zraka in nepotrebne obratovalne stroške.
Premajhen sušilnik lahko:
• ne dosega zahtevanega točke rosišča,
• povzroča preboj vlage,
• preobremeni adsorbent,
• poveča pogostost vzdrževanja,
• zmanjša zanesljivost opreme.
Prevelik sušilnik povzroča drugačne težave:
• višjo začetno investicijo,
• večjo porabo energije,
• nepotrebne regeneracijske izgube,
• manjšo učinkovitost pri delovanju z delno obremenitvijo.
Pravilno dimenzioniranje zagotavlja:
• stabilno točko rosišča,
• zanesljivo delovanje pri spreminjajočih se pogojih,
• optimizirano porabo energije,
• daljšo obratovalno dobo adsorbenta,
• nižje skupne stroške.
Ključni parametri za dimenzioniranje sušilnika
1. Pretok stisnjenega zraka
Najpomembnejši parameter pri dimenzioniranju je največji zahtevani pretok stisnjenega zraka.
Sušilniki morajo biti vedno dimenzionirani glede na največjo porabo in ne glede na povprečno porabo. Sistemi dimenzionirani samo za povprečno obremenitev, lahko s povečano proizvodnjo doživijo nestabilnost točke rosišča.
V praksi se običajno priporoča dodatna varnostna rezerva 10–20 % zaradi:
• prihodnje širitve sistema,
• nihanja porabe,
• procesnih sprememb.
2. Zahtevana točka rosišča (PdP)
Zahtevana točka rosišča mora biti izbrana glede na aplikacijo.
Tipični primeri vključujejo:
• –20 °C PDP za splošno industrijsko uporabo,
• –40 °C PDP za instrumentacijski in krmilni zrak,
• –70 °C PDP za zelo občutljive aplikacije, kot sta farmacevtska industrija ali
proizvodnja elektronike.
Izbira nižjega rosišča, kot je dejansko potrebno, povečuje porabo energije in obratovalne stroške brez praktične koristi.
3. obratovalni tlak
Delovanje sušilnika je močno odvisno od tlaka sistema.
Nižji obratovalni tlak zmanjšuje učinkovitost adsorpcije, zato je treba sušilnik dimenzionirati glede na dejanski minimalni obratovalni tlak.
To je še posebej pomembno v sistemih s spremenljivo porabo.
4. vstopna temperatura
Vstopna temperatura močno vpliva na učinkovitost adsorpcije.
Višje temperature okolice povečajo količino vlage, ki vstopa v sušilnik, in zmanjšujejo učinkovitost adsorbenta.
Pri večini aplikacij mora vstopna temperatura ostati pod 40 °C. Če se pričakujejo višje temperature, so lahko potrebni dodatno predhlajenje ali dodatni hladilniki pred sušilnikom.
5. vstopni pogoji zraka
Okoljski pogoji in tip kompresorja vplivajo na količino vlage, ki vstopa v sušilnik.
Ključni dejavniki vključujejo:
• temperaturo okolice,
• relativno vlažnost,
• obratovalne pogoje kompresorja,
• sezonske podnebne spremembe.
Sistemi, ki delujejo v vročem in vlažnem okolju, zahtevajo posebno pozornost, saj se količina vlage bistveno poveča.
6. način regeneracije
Način regeneracije neposredno vpliva na porabo energije in obratovalne stroške.
Sušilniki brez toplotne regeneracije med regeneracijo porabljajo stisnjen zrak, medtem ko sistemi regeneracije z grelniki ali puhalom zmanjšujejo izgube stisnjenega zraka.
Pri sistemih z neprekinjenim delovanjem in velikim pretokom lahko energetsko učinkoviti regeneracijski sistemi bistveno zmanjšajo stroške skozi celotno obratovalno dobo sistema.
Dimenzioniranje za neugodne pogoje delovanja
Eno najpomembnejših načel pri izbiri sušilnika je dimenzioniranje glede na najbolj neugodne obratovalne pogoje.
Ti običajno vključujejo:
• največji pretok zraka,
• minimalni obratovalni tlak,
• najvišjo vstopno temperaturo,
• najvišjo vlažnost okolice,
• zahtevano minimalno točko rosišča.
Neupoštevanje neugodnih pogojev lahko povzroči zadovoljivo delovanje med običajnim obratovanjem, vendar nestabilno rosišče med poletnimi koničnimi obremenitvami ali povečanimi proizvodnimi obremenitvami.
Primer enostavnega izračuna pretoka
Praktično izhodišče za izbiro sušilnika je izračun skupne potrebe po stisnjenem zraku.
Primer:
• 10 naprav
• vsaka porabi 0,5 Nm³/min
• faktor uporabe = 0,8
Potreben pretok:
10 × 0,5 × 0,8 = 4 Nm³/min
Ta vrednost predstavlja osnovo za dimenzioniranje sušilnika pred uporabo varnostnih rezerv in obratovalnih korekcijskih faktorjev.
Uporaba orodja Airsys za dimenzioniranje
Za poenostavitev izbire sušilnika OMEGA
AIR ponuja namensko orodje za dimenzioniranje adsorpcijskih sušilnikov – aplikacijo AirSys.
AirSys uporabnikom omogoča izračun in primerjavo konfiguracij sušilnikov glede na dejanske obratovalne pogoje, vključno s:
• pretokom,
• tlakom,
• vstopno temperaturo,
• tlačno točko rosišča,
• načinom regeneracije. Pravilno dimenzioniranje pomaga zagotoviti:
• stabilno delovanje rosišča,
• zmanjšano porabo energije,
• pravilno dimenzioniranje kompresorja,
• nižje obratovalne stroške,
• izboljšano zanesljivost sistema.
zaključek
Dimenzioniranje adsorpcijskega sušilnika ni zgolj izbira iz kataloga. Gre za usklajevanje zahtev glede kakovosti zraka, energetske učinkovitosti, obratovalnih pogojev in dolgoročne zanesljivosti.
Z upoštevanjem dejanskih obratovalnih parametrov — predvsem največjega pretoka, vstopne temperature, tlačnega rosišča in načina regeneracije — lahko sistemi stisnjenega zraka dosežejo stabilno delovanje brez nepotrebnih obratovalnih stroškov. Če niste prepričani glede vrednosti obratovalnih parametrov vašega sistema ali želite dostop do kalkulatorja AirSys za dimenzioniranje, kontaktirajte našo ekipo, ki vam bo pomagala izbrati optimalno velikost adsorpcijskega sušilnika.
www.omega-air.si
Podjetje za recikliranje baterij iz Aachna se je pridružilo nemškemu industrijsko-raziskovalnemu konzorciju SIB:DE z namenom vzpostavitve krožnih vrednostnih verig za baterije naslednje generacije. Za podjetje cylib ta projekt odraža temeljno načelo: vzpostaviti infrastrukturo za recikliranje, še preden izrabljene baterije dosežejo velik obseg.
»Konzorcij združuje celotno vrednostno verigo – od proizvajalcev baterij in avtomobilskih proizvajalcev do našega strokovnega znanja na področju recikliranja. Ne čakamo, da se izrabljene natrij-ionske baterije začnejo kopičiti, krožnost vgrajujemo v tehnologijo že od začetka,« je povedala dr. Lilian Schwich, soizvršna direktorica podjetja cylib.
Podjetje je ta pristop že dokazalo pri litij-ionskih baterijah, saj je zbralo več kot 140 milijonov evrov lastniškega kapitala in nepovratnih sredstev ter začelo priprave na gradnjo svojega prvega industrijskega obrata v CHEMPARK-u v mestu Dormagen. Tam nameravajo predelati do 60.000 ton letno, kar ustreza približno 140.000 baterijam električnih vozil. Natrij-ionska tehnologija predstavlja naslednji korak v tej logiki.
dvotirni pristop
Konzorcij s petindvajsetimi partnerji pokriva celotno industrijsko verigo: proizvajalce baterij (VARTA, EAS Batteries, UniverCell), razvijalce elektrolitov (E-Lyte Innovations), intralogistiko (Jungheinrich), proizvajalce strojev (GROB-WERKE, Coperion), sisteme za recikliranje (acp-systems) ter maziva in analitiko (FUCHS LUBRICANTS). Znanstveno podporo zagotavljajo osem inštitutov Fraunhofer, štiri vodilne univerze (RWTH Aachen, Tehniška univerza v Münchnu, Tehniška univerza v Braunschweigu in KIT) ter ZSW. Projekt koordinira EDAG Production Solutions. cylib vodi delovni sklop za recikliranje, kjer razvija dva vzporedna pristopa. Prvi sledi konvencionalni mehanski in hidrometalurški obdelavi. Drugi, bolj inovativen pristop, je neposredno recikliranje, kjer se aktivni materiali vračajo neposredno v proizvodnjo celic brez popolne kemične razgradnje. Zlasti pri proizvodnih odpadkih bi ta pristop lahko občutno zmanjšal stroške obdelave ob ohranjanju kakovosti materiala, pri čemer je pilotna demonstracija predvidena za začetek leta 2029.
»Natrij-ionske baterije uporabljajo široko dostopne surovine. Vendar pa recikliranje tehnologijo naredi zares trajnostno in razširljivo. Ta projekt postavlja temelje krožni evropski vrednostni verigi natrij-ionskih baterij,« je pojasnila soustanoviteljica in soizvršna direktorica podjetja dr. Lilian Schwich.
tehNOlOGIJA OlIC (ANGl. OptIMIzed lIthIUM ANd GrAphIte reCOvery) NA vOdNI OsNOvI UčINKOvItO prIdObIvA sUrOvINe Iz bAterIJsKIh sKlOpOv, črNe MAse AlI prOIzvOdNIh OdpAdKOv, prI čeMer dOseže več KOt 90-OdstOtNO UčINKOvItOst reCIKlIrANJA lItIJA, GrAfItA, NIKlJA, KObAltA IN MANGANA ter v prIMerJAvI s prIMArNIM prIdObIvANJeM zMANJšA OGlJIčNI OdtIs zA 80 %, s čIMer OMOGOčA KrOžNO GOspOdArstvO | cylib
Pred tem kvalificirali krožni litijev karbonat
Aachensko podjetje je januarja letos uspešno zaključilo pionirski projekt, kjer so proizvedli litijev karbonat (Li₂CO₃) iz izrabljenih litij-ionskih baterij tipa NMC (nikelj, mangan, kobalt). Krožni material je bil kvalificiran s strani mednarodnega proizvajalca baterij in se zdaj uporablja za proizvodnjo novih baterij za električna vozila.
»Tesno sodelovanje z vodilnim proizvajalcem baterij ter izpolnjevanje njihovih strogih specifikacij potrjujeta, da naša vodna tehnologija OLiC (optimizirano pridobivanje litija in grafita op. a.) omogoča proizvodnjo krožnih materialov komercialne kakovosti,« je izpostavila dr. Schwich. Nadaljevala je, da se njihov reciklirani litijev karbonat odtlej uporablja v novih baterijah za električna vozila. »Krog je sklenjen.«
Zaradi sporazumov o zaupnosti – ki so običajni v strateških dobavnih odnosih v avtomobilski industriji – partnerjev v podjetju ne razkrivajo. Uspešna kvalifikacija in vključitev v proizvodnjo potrjujeta komercialno pripravljenost tehnologije podjetja cylib. Material, proizveden v pilotnem obratu podjetja cylib v Aachnu z uporabo lastniške tehnologije OLiC, izpolnjuje stroge zahteve specifikacij in se zdaj vključuje v proizvodnjo več novih baterij za električna vozila.
»Ta projekt dokazuje, da lahko Evropa vzpostavi resnično krožno vrednostno verigo baterij. Z lokalnim pridobivanjem kritičnih materialov zmanjšujemo odvisnost od uvoza ter hkrati zagotavljamo zanesljivo oskrbo evropskih proizvajalcev baterij,« je sklenila dr. Schwich.
jernej Kovač
prOtetNA MANšetA zAGONsKeGA pOdJetJA sOftletICs se prIlAGAJA UdOM, zMANJšUJe zAplete IN IzbOlJšUJe UdObJe prI NOšeNJU. | Kalligo Medical AG, timo Sommer
Med letoma 1973 in 2025 je 661 podjetij ETH Ventures prejelo oznako ETH Spin-off ali ETH Start-up. Naložbe v podjetja ETH Ventures so se v primerjavi z letom prej povečale za 27 odstotkov, na okoli 599 milijonov evrov. »Zlasti je pomembno, da 95 % vseh podjetij ETH Ventures še vedno posluje pet let po ustanovitvi,« je dejala podpredsednica za prenos znanja in odnose s podjetji prof. dr. Effy Vayena.
ETH Zürich je leta 2025 zabeležil več ustanovitev novih podjetij kot kadar koli prej. Prvič se je razlikovalo med odcepljenimi in zagonskimi podjetji, pri čemer so slednji imeli koristi od novega pospeševalnika podjetništva. »Julija 2025 je ETH Zürich uvedel nove predpise o ustanavljanju podjetij, da bi okrepil svoj podjetniški ekosistem. Ti predpisi zlasti uradno razširjajo podporo tudi na odcepljena podjetja ETH, poleg že uveljavljenih zagonskih podjetij ETH,« je izpostavila dr. Vayena. »Start-upi ETH so podjetja, ki jih ustanovijo predvsem študenti in diplomanti ETH, ki gradijo na znanju, pridobljenem na ETH Zürichu, ter dopolnjujejo dolgoletne spin-offe ETH, ki izhajajo iz raziskovalnih ugotovitev ETH.«
Leta 2025 je ETH Zürich zabeležil ustanovitev skupno 46 novih podjetij ETH Ventures, v primerjavi s 37 odpeljenimi podjetji ETH v preteklem letu. V tem letu so začeli veljati tudi novi predpisi o ustanavljanju podjetij. Novost v letu 2025 je oznaka »ETH Start-up«, ki dopolnjuje uveljavljeno oznako »ETH Spinoff« za podjetja, katerih poslovanje temelji na
raziskovalnih ugotovitvah ETH Zürich. Nova oznaka ETH Start-up je namenjena podjetjem, ki jih ustanovijo člani ETH s pomočjo znanja, pridobljenega med študijem ali zaposlitvijo na ETH Zürich, vendar niso odvisna od raziskovalnih ugotovitev ETH. »Podjetja ETH Start-up pogosto ustanavljajo študenti in diplomanti. ETH Zürich jim nudi podporo prek široke palete programov financiranja,« je pojasnila dr. Vayena, podpredsednica za prenos znanja in odnose s podjetji na ETH Zürich od začetka leta 2026. Dejansko je 9
Avtor: Jernej Kovač
Več ustanovljenih podjetij, nove uredbe, novi pospeševalnik so glavni poudarki rezultatov podjetništva Švicarske državne tehniške visoke šole Zürich v letu 2025. ETH Zürich je lani registriral 46 novih podjetij, od tega 24 odcepljenih (spin-off) in 22 zagonskih (start-up) podjetij. Univerzitetno podporno okolje zelo spodbuja podjetniški duh študentov, ponosni so tudi na vedno večji delež ustanoviteljic podjetij.
od 46 novih podjetij ETH Ventures nastalo iz projektov, ki so se začeli v študentskem projektnem centru ETH (SPH).
V SPH je v ospredju učenje. Študenti razvijejo svoje ideje, projekt izvedejo od začetka do konca in odkrijejo globoko povezavo s svojo notranjo motivacijo. Leta 2025 je SPH podprl več kot 600 študentskih projektov. Študenti izkoristijo prednosti praktičnega učenja, hkrati pa ustvarjajo resničen vpliv: v okviru SPH je nastalo 11 start-upov in spin-offov ETH.
Zgornji graf prikazuje pregled razporeditve ustanoviteljev ETH po spolu v obdobju med letoma 2015 in 2025. Čeprav se je udeležba žensk v zadnjih 10 letih občutno povečala, se je delež ustanoviteljic v zadnjih treh letih ustavil. Od 99 ustanoviteljev ETH v letu 2025 je bilo 82 moških in 17 žensk. Kljub usklajenim prizadevanjem za spodbujanje raznolikosti spolov ostaja zastopanost ustanoviteljic približno na polovici širšega ženskega študentskega telesa ETH, ki znaša približno eno tretjino. Vir: ETH Ventures Report 2025, str. 20.
Nov program financiranja za zagonska podjetja
»UPortunity« je poslovni pospeševalnik, posebej zasnovan za zagonska podjetja ETH, ki ga omogoča vodilna švicarska banka UBS. Štipendisti programa UPortunity prejemajo mesečno plačo, proračun za projekte ter dostop do pisarniških in laboratorijskih prostorov, poleg tega pa tudi mentorstvo izkušenih ustanoviteljev podjetij in strokovnjakov. Kandidat (ali skupina kandidatov) mora imeti projekt z obetavno poslovno idejo in vsaj delujoč prototip s stopnjo tehnološke zrelosti (TRL) 4 ali višjo, ki temelji na znanju (ne pa na raziskovalnih rezultatih), ki ga je kandidat oz. kandidati pridobili med študijem na ETH.
Med prvimi zagonskimi podjetji, ki so imela koristi od tega programa, je bilo Kalligo Medical AG (Softletics), zamisel diplomanta ETH. Softletics razvija protetični nastavek, ki se samodejno prilagaja spremembam volumna uporabnikovega uda skozi dan ter s tem preprečuje bolečino in nestabilnost.
Mynerva AG je eno izmed novih odcepljenih podjetij ETH. Podjetje je razvilo nogavico z umetno inteligenco za osebe z diabetično nevropatijo. Ta uporabnikom ne zagotavlja le večje samozavesti pri hoji, temveč tudi z električno stimulacijo živcev zmanjšuje bolečino in v nekaterih primerih zmanjšuje potrebo po zdravilih. Odcepljeno podjetje ETH Soverli AG medtem uvaja na trg novo arhitekturo pametnih telefonov, ki bo uporabnikom omogočala vzpostavitev izoliranih particij na njihovih napravah – na primer za
»S programom UPortunity spremenite svoj projekt v zagonsko podjetje, pripravljeno za vstop na trg.« Kot pospeševalnik zagonskih podjetij ETH Zürich, ki ga omogoča UBS, program podpira nedavne diplomante ETH in njihove ekipe, ki imajo obetaven, na znanju temelječ projekt in delujoč prototip. UPortunity sprejme 8–12 zagonskih podjetij
varno komunikacijo, krizno komuniciranje ali zaščito občutljivih podatkov podjetij in javnih institucij.
Nadaljnja rast naložb
Tehnologija in programska oprema, zlasti področje umetne inteligence in strojnega učenja, ostajata prevladujoči industrijski sektor, saj predstavljata 26 odstotkov novih podjetij ETH Ventures, sledita pa biotehnologija in farmacija s 15 odstotki. Porast podjetij na področju umetne inteligence je razviden tudi iz tveganega kapitala, vloženega v podjetja, nastala na ETH Zürich. V enainštiridesetih krogih financiranja, zabeleženih leta 2025, so podjetja, nastala na ETH Zürich, pridobila okoli 599 milijonov evrov – kar je 27 odstotnih točk več kot leto prej. V dvanajstih od teh enainštiridesetih krogov financiranja je zbrani kapital presegel 11 milijonov evrov, pri čemer so bila posebej uspešna podjetja s področja umetne inteligence in robotike. Največji uspeh je doseglo podjetje Auterion AG, ki razvija programsko
sAMOrOG eth, pOdJetJe ClIMewOrKs, Je deCeMbrA lANI NApOvedAlO OdprtJe svOJeGA INOvACIJsKeGA CeNtrA zA NepOsredNO zAJeMANJe OGlJIKA Iz zrAKA (dAC), NAJvečJeGA tOvrstNeGA INOvACIJsKeGA CeNtrA NA svetU, NAMeNJeNeGA tehNOlOGIJI dAC NAsledNJe GeNerACIJe; tO Je OdlOčIlNI KOrAK v NJIhOvI strAteGIJI zA zAGOtOvItev, dA bO OdstrANJevANJe OGlJIKA MOGOče IzvAJAtI v velIKeM ObseGU IN bO CeNOvNO dOstOpNO pO vseM svetU. INOvACIJsKI CeNter ClIMewOrKs dAC zdrUžUJe več KOt 50 INžeNIrJev, KeMIKOv IN tehNOlOšKIh strOKOvNJAKOv, KI se bOdO spOpAdlI z NAJvečJIM IzzIvOM v seKtOrJU: zNIževANJeM strOšKOv OdstrANJevANJA OGlJIKA s pOspeševANJeM prebOJev NA pOdrOčJU zMOGlJIvOstI sOrbeNtOv, eNerGetsKe UčINKOvItOstI IN zAsNOve sIsteMOv bO CeNter pOMAGAl UresNIčItI NedAvNe tehNOlOšKe prebOJe pOdJetJA ClIMewOrKs. | Climeworks AG
na generacijo, do dve generaciji letno (november–januar in april–junij). Udeleženci programa prejemajo bruto plačo v višini okoli 10.815 evrov (3.605 evrov na mesec) ter dodatek v višini do 5.500 evrov na ekipo za stroške, povezane s projektom. Program nudi brezplačen delovni prostor za čas trajanja pospeševalnega programa ter dodatnih 9 mesecev po zaključku programa. Udeleženci sodelujejo v skupnosti ETH podjetniškega ekosistema (E3), vključno z mreženjem in dogodki za vlagatelje. Dodeljeno jim je članstvo v Akademskem športnem društvu Zürich (ASVZ) po znižani ceni za zaposlene na ETH.
opremo za drone, in je zbralo več kot 114 milijonov evrov, sledita pa Beekeeper AG in DeepJudge AG, ki sta zbrala približno 37,5 oziroma 36,5 milijona evrov. Beekeeper AG se je julija 2025 združil s podjetjem LumApps SAS, s čimer je skupna vrednost podjetja dosegla več kot milijardo evrov.
Lani s štirimi samorogi
Samorog (angl. »Unicorn«) je zasebno podjetje z vrednostjo več kot ene milijarde ameriških dolarjev, ustanovljeno z zasebnimi naložbami, o katerem se običajno poroča ob zaključku kroga financiranja. Iz tega pojma so izrecno izključena podjetja, katerih vrednost ob izstopu prek prve javne ponudbe delnic (IPO) ali prevzema znaša 1 milijardo USD/EUR/CHF ali več.
Leta 2025 je ETH Zürich posedoval štiri samoroge. GetYourGuide AG, ustanovljeno leta 2008, je priljubljena spletna platforma, ki popotnikom pomaga odkriti in rezervirati široko paleto dejavnosti, izletov in znamenitosti po vsem svetu. Izdelki podjetja Scandit AG omogočajo pametnim napravam zajemanje podatkov iz črtnih kod, besedila, identifikacijskih dokumentov in predmetov prek računalniškega vida za avtomatizacijo procesov in zagotavljanje vpogledov. Ustanovljeno je bilo leta 2009. Climeworks AG je od ustanovitve leta 2009 pionir na področju tehnologije neposrednega zajemanja iz zraka, od septembra 2021 pa upravlja največjo tovarno za neposredno zajemanje in shranjevanje iz zraka na svetu. South Pole Holding je bil ustanovljen leta 2008 in je specializiran za trajnostne rešitve in financiranje ogljika. South Pole ponuja vrsto storitev, namenjenih reševanju podnebnih sprememb in spodbujanju trajnostnega razvoja.
ženske predstavljajo 17 odstotkov ustanoviteljev
Delež ustanoviteljic se je v zadnjih desetih letih skoraj podvojil in dosegel 17 odstotkov. Medtem ko so izključno moške ekipe v zadnjih letih predstavljale približno dve tretjini novoustanovljenih podjetij, so mešane in izključno ženske ekipe skupaj predstavljale približno tretjino.
Avtor: Mag. Gorazd rakovec
Ne glede na to, ali si to želimo ali ne, se je začela doba Industrije 6.0. To pa pomeni novo priložnost za doseganje konkurenčne prednosti. Ločena izvedba industrij 4.0 in 5.0 je nesmiselna slepa ulica. To popravlja sedaj Industrija 6.0. V industriji 6.0 se izvaja konvergenca Industrij 4.0, 5.0 in napredne UI. ChatGPT pomeni tehnološki preskok v umetni inteligenci, kar pomeni začetek nove dobe 6.0. Počasi dozorevajo za proizvodno uporabo še neuporabni kvantni računalniki in nekateri bi radi dodali še zaenkrat laboratorijske biološke sisteme, ki jih v kosovni proizvodnji še dolgo ne bo. Transformacija se začne s strateškim načrtovanjem. Strateško vodstvo, ki ne razume transformacij, jih z napačnimi odločitvami blokira, zato se vse začne s strateškim izobraževanjem.
Industrija 6.0
Ko pogledamo definicije industrije 6.0, ugotovimo, da je ta nastala kot posledica spajanja industrije 4.0 in 5.0 in revolucije v umetni inteligenci, ki jo je povzročil ChatGPT, ko se je pojavil hkrati konec leta 2022. Industrija 6.0 (slika) se je torej začela, a je še v nastajanju in njene lastnosti se še oblikujejo. Tehnološke zahteve vključujejo napredne AI-sisteme, robustno IIoT-mrežo, robno računalništvo, digitalne dvojčke, morda kvantno računalništvo, ali celo delno biotehnologijo ali druga prelomna področja.
Namen je ustvariti industrijske sisteme, ki se znajo samostojno učiti, odločati, prilagajati šokom in dolgotrajno delovati v skladu z načeli trajnostnega razvoja. Ti sistemi ne delujejo več samo kot posamezne pametne tovarne, temveč kot globalno povezani ekosistemi, kjer podatki, materiali, izdelki in znanje krožijo po celotnih globalnih vrednostnih verigah, podprti z algoritmi umetne inteligence in robnim računalništvom [1]. Poglejmo nekaj glavnih lastnosti:
sožitje človek-stroj-okolje-UI (human–Machine–environment-AI symbiosis)
Industrija 6.0 združuje kibernetične fizične sisteme – digitalne dvojčke – iz I4.0, trajnost, okolje, človeka, vrednote in etiko iz I5.0 ter umetno inteligenco UI, ki je že bila prej, a je preskočila na višjo raven s pojavom ChatGPT, kar pomeni tudi začetek nove dobe Industrije 6.0. Digitalizacija, človek, trajnost in napredna UI so združeni v simbiotski industrijski ekosistem. Ekosistem v Industriji 6.0 ne pomeni naravnega ekosistema, ampak povezan sistem, kjer različni akterji (ljudje, stroji, programi, podjetja, okolje) sodelujejo v pametnem, trajnostnem in integriranem omrežju [2]. Namesto
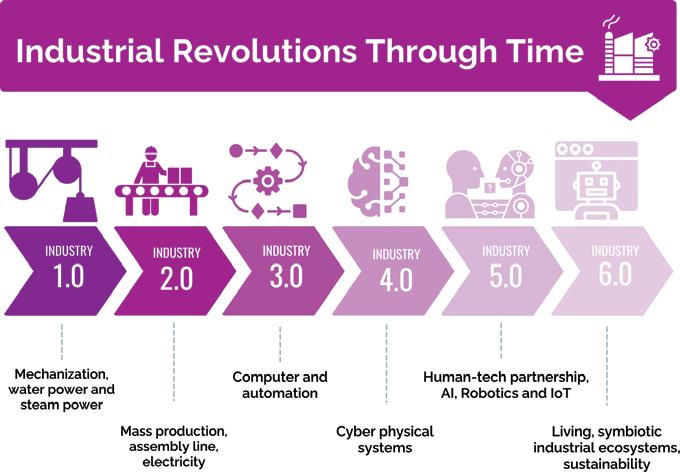
lestvICA INdUstrIJsKIh revOlUCIJ s šestO NA čelU [3]
združevanja imamo sožitje. Simbioza v Industriji 6.0 pomeni pozitivno sodelovanje med različnimi elementi ekosistema – tehnologijo, človekom, naravo in gospodarstvom – tako, da vsi skupaj ustvarjajo vzajemne koristi, podobno kot v naravnih ekosistemih. Ljudje, stroji z računalniki in okolje z naravo sobivajo v sožitju (simbiozi) na tak način, da izboljšujejo delovanje drug drugega, drug drugemu povečujejo prilagodljivost, agilnost, odpornost itd.
Kognitivni digitalni ekosistemi (Cognitive digital ecosystem)
Digitalni kognitivni sistemi vključujejo napredno UI v digitalnih dvojčkih (vizualizacija, simulacija, analitika) z IIoT (pametni senzorji in robno računalništvo) [4]. Kognicije so del psiholoških procesov ki ljudem
pomagajo razumeti svet in komunicirati z njim (pridobivanje, shranjevanje, priklic, preoblikovanje, uporaba informacij, jezikovno sporazumevanje, razmišljanje, reševanje problemov, sprejemanje odločitev itd.) Ti sistemi omogočajo realno-časovne podatke, učenje, samodejno optimizacijo in dinamično prilagajanje proizvodnje. UI postane osrednji element sistema, sposoben samostojnega učenja, odločanja in optimizacije.
Večja avtonomnost in prilagodljivost
Večja avtonomnost in prilagodljivost v Industriji 6.0 pomenita, da industrijski sistemi (stroji, roboti, proizvodne linije, programska oprema) delujejo samostojno, se učijo iz podatkov in se dinamično prilagajajo spremembam v okolju, brez stalnega
človeškega nadzora. Večja avtonomnost vključuje samostojno odločanje, kjer stroji in UI sistemi sprejemajo odločitve na podlagi podatkov (npr. optimizacija proizvodnje), samodiagnostike in samopopravljanja, kjer naprave zaznajo napake in jih odpravijo brez človeškega posredovanja in avtonomne robote, ki sodelujejo z ljudmi, se premikajo in prilagajajo nalogam. Večja prilagodljivost pomeni hitro prilagajanje spremembam povpraševanja, motnjam v dobavni verigi, novim materialom in procesom.
Višja odpornost, trajnost in etika
Namesto predhodne Industrije 5.0, ki vključuje predvsem varčevanje z energijo in materiali, Industrija 6.0 zajema celostno razumevanje vpliva na okolje, družbo in gospodarstvo. V ospredje postavlja vrednote kot trajnost, etiko, odgovornost in regeneracijo. Industrija 6.0 omogoča zelo visoko prilagodljivost in odpornost proizvodnih sistemov v nepredvidljivih razmerah — hitre spremembe v povpraševanju, motnje v dobavnih verigah, okoljski izzivi, regulativa, krizne razmere itd. Z UI podprti sistemi lahko zaznavajo spremembe, prilagajajo procese in optimizirajo vire v realnem času, kar pomeni večjo robustnost in fleksibilnost.
decentralizacija in hkrati mrežna organizacija
Nadrejene hierarhične strukture postopoma nadomestijo fleksibilne, medsebojno povezane mreže, kjer različni segmenti delujejo avtonomno, a hkrati v usklajenem sistemu s skupnimi cilji. Decentralizacija pomeni, da se moč odločanja, podatkov in virov ne koncentrira več v enem centru, temveč se razdeli med več vozlišč (npr. tovarne, pametne naprave, lokalne energetske enote). Vsaka proizvodna enota lahko samostojno sprejema odločitve. Tehnologiji Blockchain in DLT (Distributed Ledger Technology) zagotavljata transparentnost in varnost podatkov. Vsaka tovarna ali sistem optimizira svoje procese glede na lokalne in tudi skupne pogoje. Mrežna organizacija pomeni, da so vse te decentralizirane enote povezane v inteligentno mrežo, ki omogoča deljenje podatkov v realnem času med vozlišči. UI algoritmi usklajujejo delovanje celotne mreže. Materiali, energija in informacije krožijo med vozlišči brez izgub. Decentralizacija daje avtonomijo in odpornost na lokalni ravni. Mrežna organizacija zagotavlja sinergijo in optimizacijo na globalni ravni. Skupaj omogočata Industrijo 6.0 kot ekosistem, ki je samoregulativen (vsaka enota se prilagaja, mreža optimizira celoto) in regenerativen (pozitivni vpliv na okolje in družbo).
Hiperpovezljivost, antifragilnost in ubikvitarnost
Hiperpovezljivost v kontekstu Industrije 6.0 pomeni stanje, kjer so vsi elementi ekosistema – ljudje, stroji, naprave, procesi, podatki in celo biološki sistemi – medsebojno povezani v realnem času preko naprednih komunikacijskih tehnologij. To presega klasično povezljivost iz Industrije 4.0 (IoT) in 5.0, saj vključuje popolno integracijo fizičnega, digitalnega in biološkega sveta. Vse naprave, stroji, senzorji, ljudje in sistemi so povezani prek 5G/6G, satelitskih omrežij, robnega računalništva in kvantnih komunikacij. Cilj je ustvariti antifragilne sisteme [5], ki se ne le prilagajajo spremembam, temveč postajajo boljši ob motnjah in dolgoročno postanejo bolj stabilni in učinkoviti, s čimer se zagotavlja odpornost in trajnost na globalni ravni. Ubikvitarnost pomeni, da so proizvodni viri, podatki in storitve dostopni povsod in kadarkoli, ne le v eni fizični tovarni.
regenerativnost 6.0
Regenerativnost se nanaša na sposobnost industrijskih sistemov, da ne le zmanjšujejo škodo (trajnost 5.0), ampak aktivno obnavljajo, izboljšujejo in krepijo ekosisteme, družbo in gospodarstvo. Trajnost vključuje zmanjševanje negativnih vplivov kot na primer: manj emisij, manj odpadkov. Regenerativnost vključuje ustvarjanje pozitivnih vplivov, kot so obnova ekosistemov, dodajanje vrednosti skupnosti. Regenerativni sistemi vključujejo:
• Krožno gospodarstvo: materiali se vračajo v proizvodni cikel brez odpadkov.
• Obnovo naravnih virov: industrija prispeva k obnovi tal, vode, zraka.
• Energetsko pozitivnost: sistemi proizvajajo več energije, kot jo porabijo (npr. tovarne kot mikroenergetski generatorji).
• Socialno regeneracijo: izboljšanje kakovosti življenja zaposlenih in skupnosti.
Kvantno računalništvo (delno)
Industrija 6.0 obravnava hiperkompleksne ekosisteme (ljudje + stroji + narava + AI). Omogoča reševanje izjemno kompleksnih problemov, ki jih klasični računalniki ne morejo učinkovito obvladati. Klasični računalniki imajo omejitve pri obdelavi ogromnih količin podatkov in simulacij. Kvantno računalništvo omogoča eksponentno hitrejše reševanje problemov, kar je ključno za npr.: simulacijo živih sistemov, optimizacija krožnih tokov materialov, odločanje v realnem času v pametnih tovarnah.
biointegracija (delno)
Gre za povezavo narave, bioloških in tehnoloških sistemov v industrijskem okolju. Koncept presega zgolj naravo s trajnostjo in vključuje tudi simbiotično sodelovanje med živimi organizmi in pametnimi tehnologijami. Biointegracija omogoča industriji, da ne le zmanjšuje škodo, ampak aktivno obnavlja naravne vire. Biološki sistemi so izjemno prilagodljivi – to lastnost prenašamo v industrijo. Kombinacija bioloških procesov in umetne inteligence ustvarja pametne, samooptimizirajoče se ekosisteme. Industrija 6.0 uvaja močno povezane, samoorganizirane in energetsko samozadostne proizvodne ekosisteme. Gre za združevanje naprednih materialov, globalnih digitalnih platform, robnega računalništva ter močne virtualizacije procesov. Proizvodni sistemi postanejo avtonomni organizmi, ki predvidevajo potrebe trga, optimizirajo lastno energijo, izvajajo masovno prilagodljivo proizvodnjo in se medsebojno dogovarjajo o logistiki, kakovosti ter obratovalnih pogojih. Namen Industrije 6.0 je ustvariti antifragilne in trajnostne industrijske ekosisteme, ki zmanjšujejo okoljski odtis in omogočajo proizvodnjo, ki je visoko personalizirana, inteligentna in regenerativna, ki presega zgolj trajnost in vključuje širše ekološke, družbene in gospodarske dimenzije.
zaključek
Koncept Industrije 6.0 je še v fazi definiranja. Narava je vključena v Industriji 5.0, a tu bi radi šli nekateri še stopnjo naprej z dodajanjem biosistemov; biosenzorjev in bioračunalnikov, kar pa je še precej zgodaj. Bioračunalnik je zgrajen namesto iz silicijevih komponent iz bioloških molekul in na mesto električnih fizikalnih procesov izvaja biokemijske reakcije, tako da gre tu za popolnoma drug svet, ki je še daleč in bo najbrž predmet sedme revolucije. Kvantni računalniki so že v raziskovalnih laboratorijih, še precej nestabilni, a so nekoliko bolj oprijemljivi, morda bodo v bližnji prihodnosti 6. revolucije postali primerni za uvajanje v industrijo.
Številni bi se radi revoluciji izognili s pomisleki, da je Industrija 6.0 zgolj teorija znanstvenikov. Žal tudi pred to revolucijo ni možno pobegniti, niti je ni možno odlagati. Dejstva govorijo sama zase.
Konec leta 2022 je pojav ChatGPT pomenil tehnološki preskok in prelomnico v umetni inteligenci. Umetna inteligenca je obstajala že več kot 30 let prej, pa se ni uveljavila v poslovnem svetu. ChatGPT se je uveljavil skoraj čez noč in hkrati že postal sestavni del poslovnega vsakdana. Tak močan in očiten tehnološki preskok označuje začetek
nove industrijske dobe, ki se je zgodil nepredvideno.
Vodstvu ne preostane drugega, kot da skupaj s svetovalcem arhitektom strojnim inženirjem z nadgrajenimi kompetencami najprej razvije koncepte Industrije 4.0 in 5.0 na osnovi 3.0 čim bolj spojene skupaj v celoto in jih uskladi s smernicami Industrije 6.0 (nekatere so znane, nekatere samo predvidene) kot en celovit sistem pametne tovarne, nikakor ne vsake transformacije ali sistema zase ali zaporedno. Brez upoštevanja smernic 6.0 bi bilo treba zgrajene sisteme rušiti ob uvajanju 6.0, ko bo ta bolj zrela, kar je ogromen prihranek.
Tam, kjer je kriza, imajo odlično priložnost za cenovno dostopen razvoj. V tem času se najprej vodstvo lahko nauči strateške osnove revolucij 4.0 do 6.0, pri čemer izobraževanja za kosovne tovarne vodijo svetovalci strojni inženirji z ustrezno nadgrajenimi kompetencami, saj vsi drugi izpustijo fizične dvojčke, ki so stroji, orodja, materiali, izdelki in tehnološki procesi, brez teh pa so načrti digitalnih dvojčkov kot njihovih virtualnih replik skoraj neuporabni. Drugače se vsi ukvarjajo s skupnimi storitvami, kar v tovarni ni jedro procesov. V času negotovosti po izvedenem usposabljanju vodstvo širi
MB-nAKLo
novo kulturo transformacije med zaposlenimi in kooperanti, razvija strateške načrte in razvojne projekte pametne tovarne, razvija in izvede tudi novo reorganizacijo, uvaja nove poslovne modele, ob izhodu iz krize pa takoj začne s fizično izvedbo in investicijami. Kupci, ki se odločajo o novih naročilih, opazujejo tudi vodstva tovarn in ocenjujejo, koliko so se kje sposobni razvijati v skladu z modernimi smernicami, takšna naročila potem dajejo po kvaliteti in obsegu. Izbirajo partnerje, ki so srednjeročno sposobni ne samo preživeti, temveč tudi hitro napredovati.
Viri:
[1] Roshid, M., Waaje, A., Karim R. (2024). Industry 6.0 as an emerging research field: a systematic and bibliometric analysis. EMIDWORLD Congress, Istanbul, Turkiye, November 7–9. Dostopno na: https://www.researchgate.net/publication /387873513_Industry_60_as_an_Emerging_ Field_of_Research_A_Systematic_and_Bibliometric_Analysis
[2] Almusaed, A., Yitmen, I., Almssad, A. (2023). Reviewing and Integrating AEC Practices into Industry 6.0: Strategies for Smart and
Digitalni momentni ključ Tohnichi s povezljivostjo Bluetooth Tohnichi
Digitalni momentni ključ CEM3-G-BT podjetja Tohnichi predstavlja sodobno rešitev za natančno kontrolo privijanja in zbiranje podatkov v industrijskih procesih. Orodje združuje visoko natančnost merjenja z brezžičnim prenosom podatkov po povezavi Bluetooth®, kar omogoča učinkovito digitalizacijo montažnih in kontrolnih postopkov.
dIGItAlNI MOMeNtNI KlJUč CeM3-G-bt zdrUžUJe vIsOKO NAtANčNOst MerJeNJA z brezžIčNIM preNOsOM pOdAtKOv pO pOvezAvI blUetOOth®, KAr OMOGOčA UčINKOvItO dIGItAlIzACIJO MONtAžNIh IN KONtrOlNIh pOstOpKOv.
Ključ je zasnovan za dvojno uporabo – tako za kontrolne meritve kot tudi za neposredno privijanje vijakov v proizvodnem procesu. Poleg navora omogoča tudi merjenje kota privijanja, pri čemer je funkcijo mogoče po potrebi vključiti ali izključiti. Ena izmed glavnih prednosti sistema je integriran Bluetooth® modul, ki omogoča enostavno zbiranje in prenos podatkov v računalnik ali nadzorni sistem. Uporabniki lahko izbirajo med dvema načinoma komunikacije:
• Simplex način omogoča brezžični prenos izmerjenih podatkov na računalnik po vsakem opravljenem ciklu ali paketni prenos podatkov iz notranjega pomnilnika.
• Duplex način pa omogoča dvosmerno komunikacijo – momentni ključ prejme nastavitve ciljnega navora in število privijanj
Sustainable Future-Built Environments. Sustainability, 15(18), 13464. 8. september. Dostopno na: https://doi.org/10.3390/ su151813464
[3] hgs. (2025). What is Industry 6.0? What Does the Next Industrial Leap Look Like?. Internetna stran družbe. 17. oktober. Dostopno na: https://hgs.com/blog/what-is-industry-60-what-does-the-next-industrial-leap-looklike/
[4] Fernández-Miguel, A., Enrique GarcíaMuiña, F., Ortíz-Marcos, S., Jiménez-Calzado, M., Fernández del Hoyo, A., Settembre-Blundo, D. AI-Driven Transformations in Manufacturing: Bridging Industry 4.0, 5.0, and 6.0 in Sustainable Value Chains. Future Internet 2025, 17(9), 430. 21. september. Dostopno na: https://doi.org/10.3390/ fi17090430
[5] Kuosmanen, P., Villman, T. (2021). From Industry X to Industry 6.0. AIF Allied ICT Finland, Business Finland, White paper, Finland, december. Dostopno na: https:// www.businessfinland.fi/globalassets/julkaisut/industry-x-white-paper.pdf?utm_ source=chatgpt.com
eNA GlAvNIh predNOstI sIsteMA Je INteGrIrAN blUetOOth® MOdUl, KI OMOGOčA eNOstAvNO zbIrANJe IN preNOs pOdAtKOv v rAčUNAlNIK AlI NAdzOrNI sIsteM.
neposredno iz računalnika, po končanem procesu pa pošlje dejanske izmerjene vrednosti nazaj v sistem.
Pomembna prednost je tudi kompatibilnost z bogatim programom zamenljivih glav Tohnichi, kar uporabnikom omogoča veliko prilagodljivost pri različnih aplikacijah. Sistem dodatno podpira programska oprema TDMS, ki poenostavi nastavitev orodja ter omogoča učinkovito zbiranje in upravljanje podatkov pri montaži ali kontroli kakovosti.
Nova serija CEM-BT, ki je konec leta 2025 nadomestila prejšnjo serijo CEM-BTA, vključuje vse funkcionalnosti prejšnjih modelov, dodatno pa omogoča tudi povezljivost z aplikacijami iOS za še enostavnejše zbiranje podatkov in upravljanje procesov.
Digitalni momentni ključ CEM3-G-BT tako predstavlja pomemben korak k pametni proizvodnji, sledljivosti procesov in večji zanesljivosti privijalnih operacij v sodobni industriji. www.mb-naklo.si
Slika na naslovnici: INTEGRAPLAST SI d.o.o.
Glavni in odgovorni urednik: Darko Švetak
Urednik področja Nekovin: Matjaž Rot Urednik področja Orodjarstvo in strojegradnja: dr. David Homar
Urednik področja Spajanje, materiali in tehnologije: dr. Damjan Klobčar, dr. Borut Kosec, dr. Aleš Nagode
Urednik področja Vzdrževanje in tehnična diagnostika: dr. Franc Majdič
Urednik področja Proizvodnja in logistika: dr. Mihael Debevec, Boštjan Juriševič, dr. Timi Karner
Urednik področja Naprednih tehnologij: Denis Šenkinc
Tehnični urednik: Miran Varga
Strokovni svet revije: Boris Bell, dr. Boštjan Berginc, dr. Franci Čuš, dr. Slavko Dolinšek, Vinko Drev, dr. Aleš Hančič, Boris Jeseničnik, dr. Mitjan Kalin, dr. Janez Kopač, Jernej Kovač, Marko Mirnik, dr. Blaž Nardin, Marko Oreškovič, dr. Peter Panjan, dr. Tomaž Pepelnjak, dr. Tomaž Perme, dr. Aleš Petek, Janez Poje, dr. Franci Pušavec, Janez Škrlec
Novinar: Esad Jakupovič, Petra Bauman, Jana Petkovšek Štakul
Prevajanje in lektoriranje: Ivica Belšak, s. p., Marko Oreškovič, s. p., Dušanka Grubor Železnik, Mojca Savski
Idejna zasnova revije: PROFIDTP d.o.o.
Računalniški prelom revije: Boštjan Čadej, Fit media d.o.o. Oblikovanje naslovnice in oglasov: PROFIDTP d.o.o.
Tisk: Birograf Comp d.o.o., Beograd
Izdajatelj: PROFIDTP d.o.o., Gradišče VI 4, 1291 Škofljica, Slovenija
123 ACAM PRO d.o.o.
1, 47 Arburg GmbH + Co KG
1, 77 AŠER, d.o.o.
2 Boehlerit GmbH & Co.KG
1, 3, 132 BTS COMPANY, d.o.o.
1, 107 CARL ZEISS d.o.o.
1, 83 CELADA d.o.o.
95 CHIRON Croatia d.o.o.
1, 87 CNC-PRO, d.o.o.
97 ECOCLEAN GmbH
115 ELEKTROSPOJI d.o.o., Ljubljana
69 ELESA+GANTER Austria GmbH
1, 85 EMUS d.o.o.
31 ENGEL Austria GmbH
1 FANUC ADRIA d.o.o.
33 FIST, d.o.o.
99 Galvanizacija ZGR Kovačić
1, 67 HALDER d.o.o.
35 HASCO Austria GmbH
Naklada: 1.120 izvodov 920 naročnikov tiskane revije IRT3000 200 tiskanih izvodov revije za promocijo na sejmih in dogodkih
Distribucija revije v: Slovenija in države naročnikov in oglaševalcev. Brezplačne izvode revije pošiljamo v knjižnice in zainteresirane strokovne šole.
Uredništvo revije: Simona Jeraj, vodja
Naslov uredništva: Revija IRT3000, Motnica 7a, 1236 Trzin
Kontaktni podatki uredništva, naročnine, oglaševanje: Revija IRT3000, Motnica 7a, 1236 Trzin Telefon: +386 (0)1 5800 884 GSM: +386 (0)51 322 442 E-naslov: info@irt3000.si Marketing: Gregor Švetak, marketing@irt3000.si, +386 (0)51 322 177
Cena: 7,00 € za izvod
Naročnina na revijo velja do pisnega preklica.
IRT3000 - inovacije razvoj tehnologije
ISSN: 1854-3669. Revija je vpisana v razvid medijev, ki ga vodi Ministrstvo za kulturo RS, pod zaporedno številko 1059. Revijo sofinancira Javna agencija za raziskovalno dejavnost RS.
© IRT3000 - Avtorske pravice za revijo IRT3000 so last izdajatelja, podjetja PROFIDTP d.o.o. Uporabniki lahko prenašajo in razmnožujejo vsebino zgolj v informativne namene, in sicer samo ob pridobljenem pisnem soglasju izdajatelja.
1, 65 Hoffmann d.o.o.
75 INOTEH d.o.o.
1, 53 INTEGRAPLAST SI d.o.o.
61 IZIT d.o.o.
1, 49 KMS, d.o.o.
30 LAKARA d.o.o.
41 LESNIK, d.o.o., Kranj
105 MARSi group d.o.o.
71 MB - NAKLO d.o.o.
111 Murrelektronik GmbH
45 Nomis-SI d.o.o.
1, 63 Olma d.o.o.
1, 121 OMEGA AIR d.o.o. Ljubljana
1, 73 Peter Ofner GmbH
29 PLASTMA d.o.o.
4, 6, 131 Profidtp, d.o.o.
40 ROBOS d.o.o.
101 SAB d.o.o.
1, 55 SCHUNK Intec GmbH
113 SOLID WORLD d.o.o.
103 Stäubli Systems, s.r.o., Pardubice, Češka Republika - Podružnica Ljubljana
1, 91 SW Machines Hungary Kft
17 ŠPORTNO DRUŠTVO BOVEC MARATON
1, 13, 38 TECOS
1, 89 TEH-CUT d.o.o.
59 TEHNOPROGRES d.o.o.
39 TERA d.o.o. Tolmin
109 TIPTEH, d.o.o.
1, 21, 117 TOPOMATIKA d.o.o.
43 TOP TEH d.o.o.
1, 51 TOYO EUROPE SLO d.o.o.
1, 81 Tungaloy Rezni Alati d.o.o.
37 UNIPLAST d.o.o.
1, 19 VIST d.o.o.
79 Walter s.r.o.
1, 57 WALTER TOOLS d.o.o.
93 ZOLLER Austria GmbH
Slika na naslovnici:
ABB Robotics d.o.o.
prOIzvOdNJA IN lOGIstIKA
Avtomatizacija izboljšuje poslovne prakse
Avtomatizacija podatkov podpira bolj spretne, razširljive in na stranke osredotočene operativne ekosisteme ter lahko revolucionira poslovne prakse. Informacijsko-raziskovalno središče Supply Chain Connect v svoji nedavni analizi poudarja, da avtomatizacija podatkov omogoča napredek podjetij, saj prinaša vrsto pridobitev, od zmanjšanja ročnih delovnih obremenitev do zagotavljanja vpogledov za boljše odločanje.
• Trajnostni proizvodni sistemi
• Humanoidni roboti na pohodu
Slika na naslovnici: SCHUNK Intec GmbH
OrOdJArstvO IN strOJeGrAdNJA
Avtomatizacija pospeši obdelavo
Podjetje KW Solution se je razvilo iz orodjarne v ponudnika obdelave posameznih komponent in majhnih serij. V podjetju uporabljajo avtomatizirane procese obdelave in robotski sistem RS 2 proizvajalca Hermle, ki jim omogoča obvladovanje obdelave majhnih serij zelo različnih obdelovancev.
• Hibridna aditivna proizvodnja bližje serijski proizvodnji
• Strateška uporaba keramike za obdelavo litega železa
• Integracija natančnosti v procesno verigo pri brušenju
• Pozicioniranje plošč polprevodnikov z mikrometrsko natančnostjo za izdelavo prevlek PECVD
spAJANJe, MAterIAlI IN tehNOlOGIJe
Kolaborativni robot v industriji
Industrija varjenja se nenehno razvija in prilagaja novim tehnološkim rešitvam. Ena izmed najnovejših inovacij na tem področju so kolaborativni roboti za varjenje. Ti roboti omogočajo večjo fleksibilnost, učinkovitost in varnost pri varilskih procesih, hkrati pa omogočajo sodelovanje z operaterji brez potrebe po varnostnih ogradah.
• Euler predstavil brezplačen pregledovalnik dodajalno izdelanih kovinskih izdelkov v realnem času
• Podjetje BLT uporablja dodajalno izdelavo za izdelavo tečaja pametnega telefona OPPO N6
• Podjetja Addiguru, Apex in Renishaw sklenila partnerstvo za nadzor dodajalne izdelave v realnem času
vzdrževANJe IN tehNIčNA dIAGNOstIKA
Vnaprejšnje prepoznavanje vnesenih napak v hidravlični sistem
Pri izgradnji novega hidravličnega sistema je treba vedno premisliti, kakšne so lahko posledice za posamezne odločitve. Govorili bomo o smiselnosti in o potencialnih težavah, če barvamo in če ne barvamo hidravličnega rezervoarja znotraj.
• Mala šola mazanja
• Novosti na področju tehnične diagnostike
• Metode čiščenja v proizvodnji
NeKOvINe
Od dolge k pravi življenjski dobi: evropsko orodjarstvo v dobi kratkih ciklov
V sodobni proizvodnji se razvoj izdelkov premika od robustnosti k hitrim iteracijam in optimirani življenjski dobi. Prispevek primerja evropski poudarek na kakovosti z azijsko hitrostjo ter predstavlja različne pristope k razvoju orodij. V drugem delu opisuje vlogo generativne umetne inteligence (GAI) v CAD-okoljih.
• Na dobri poti do preobrazbe: ENGEL se krepi v zahtevnem tržnem okolju
• Uporaba tehnologije vročih kanalov WIT za izdelavo lahkih otroških koles
• BlueAlp in KraussMaffei Extrusion v partnerstvu partnerstvo za recikliranje plastike
NApredNe tehNOlOGIJe
Deljenje virov povečuje odpornost robotov
Raziskovalci Švicarske zvezne tehniške visoke
šole v Lozani EPFL so pokazali, da je modularni robot, ki si med posameznimi enotami deli energijo, zaznavanje in komunikacijske vire, bistveno bolj odporen na okvare kot tradicionalni robotski sistemi. Pri teh okvara enega elementa pogosto pomeni izgubo funkcionalnosti.
• Akademija vzpostavila center za pilotno in demo proizvodnjo globokih tehnologij
• Nove perspektive za kvantno logiko
• Narava kot navdih novega človeka–robota
www.irt3000.si/dogodki/
ZA SAMO 70€ DOBITE: ZA SAMO 28€ DOBITE:
• celoletno naročnino na revijo IRT3000 (10 številk)
• strokovne vsebine na več kot 140 straneh
• celoletno naročnino na revijo IRT3000 ADRIA (4 številke)
• strokovne vsebine na več kot 200 straneh
ZA SAMO 28€ DOBITE:
• celoletno naročnino na revijo IRT3000 АДРИА (4 številke)
• strokovne vsebine na več kot 200 straneh
• vsakih 14 dni e-novice IRT3000 na osebni elektronski naslov
Na voljo je tudi digitalna različica revije, obogatena s povezavami in video vsebinami.
STROKOVNA LITERATURA
V naši spletni t rgovini je na voljo širok nabor kakovostne strokovne literature.