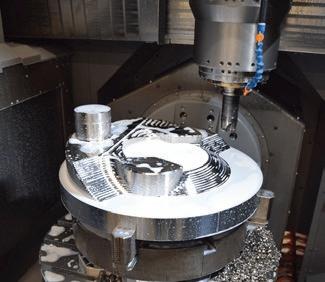
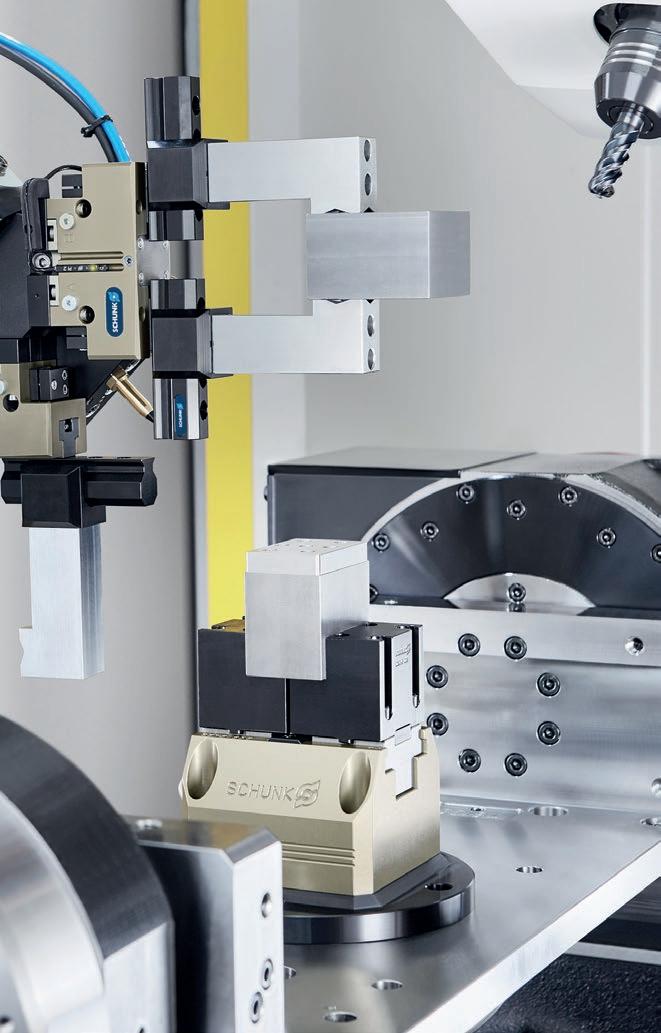
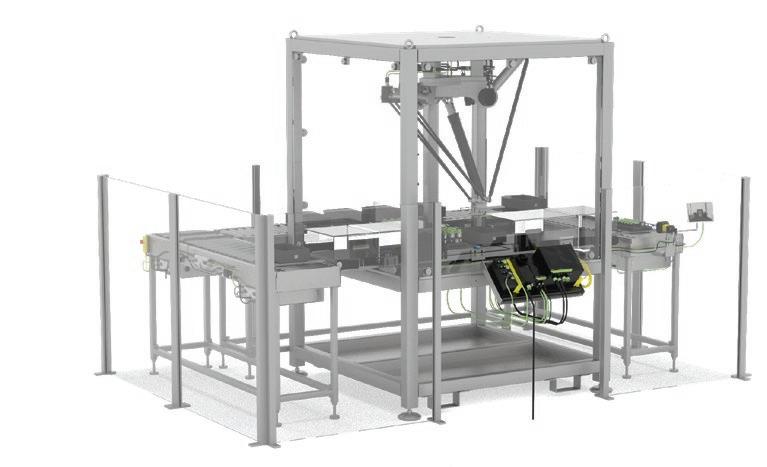
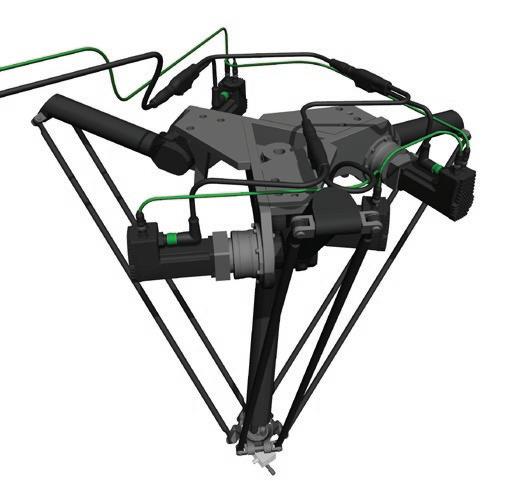
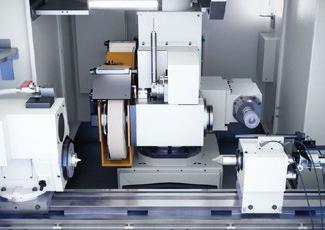
Zajedno ćemo pronaći optimalnu vrstu automatizacije za Vas. schunk.com/machine-tending
Stručni događaj
za industriju
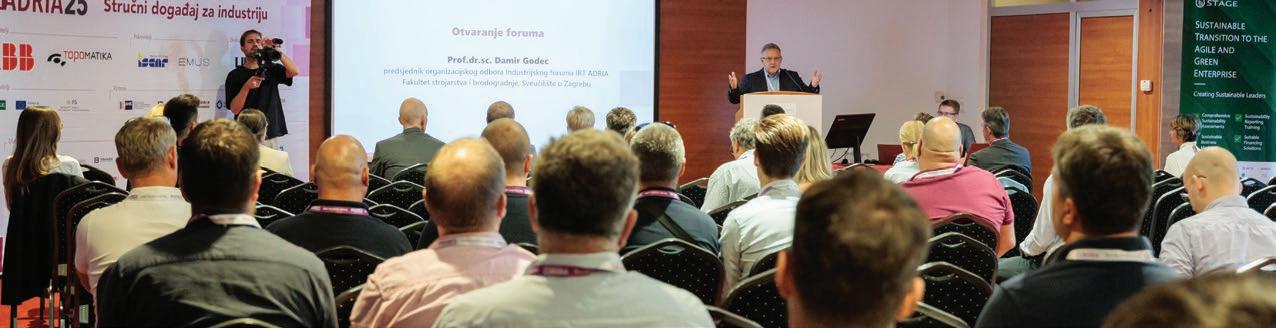
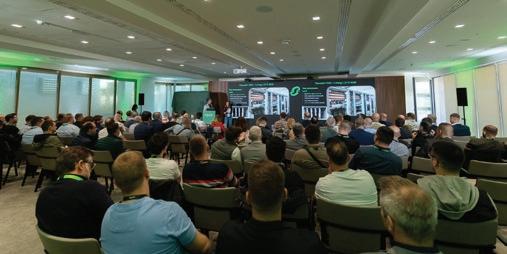
Industrijski forum IRT3000 ADRIA je dvodnevni stručni događaj koji stvara prostor za razmenu informacija, znanja, ideja i uvida u dostignuća industrijskog sektora. Industrijski forum u Sloveniji ima tradiciju dugu već 16 godina, a događaj u Hrvatskoj je prvi put održan 2025. godine i pokriva šire područje Zapadnog Balkana.
Program
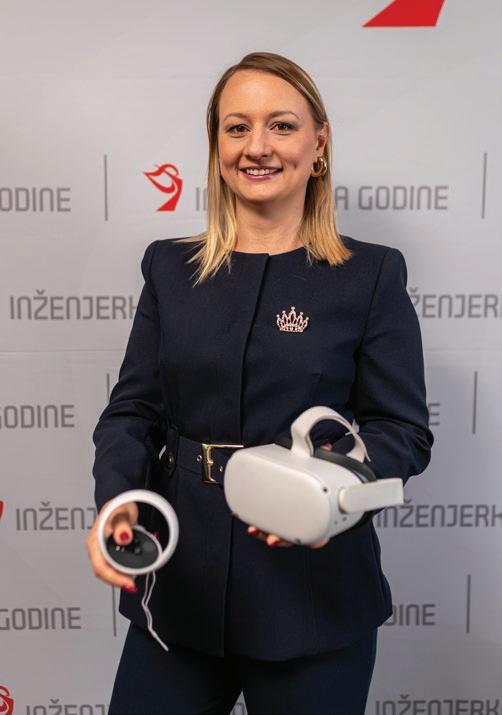
Prvi dan događaja je namenjen poslovnim sadržajima. Učesnicima će se kao promotorka inženjerskog poziva obratiti aktuelna inženjerka godine.
• Stručni događaj – 2 dana!
• predavanja, umrežavanje i razmena iskustava
• više od 20 stručnih predavanja
PROFIDTP Forum Adria
Industrijski forum IRT ADRIA povezuje učesnike iz industrijskog sektora: industrijske kompanije iz najrazličitijih oblasti, razvojno-istraživačke organizacije i predstavnike akademske zajednice. Događaj je obogaćen izložbom visokotehnoloških kompanija, koje posetiocima foruma predstavljaju svoja najnovija dostignuća, napredne tehnologije, razvojna rešenja i inovacije.
Drugog forumskog dana će se odvijati stručna predavanja u više tematskih sklopova, koji su usko povezani sa sadržajima o kojima piše časopis IRT3000 ADRIA. Centralna pažnja namenjena je primerima uspešno rešenih konkretnih izazova iz prakse.
ZA KOGA?
• za stručnjake iz proizvodnih kompanija
• za predstavnike razvojnih i istraživačkih institucija
• za akademike
• za donosioce odluka u industriji
• za predstavnike industrijskih udruženja
• za rukovodioce proizvodnje
• za istraživače i razvijače
• za studente i đake
• za sve koji žele da budu u kontaktu s napretkom u svojoj industriji
Glavni pokrovitelji
Pokrovitelji
Partneri Ekskluzivni medijski partner
• celogodišnju pretplatu na časopis IRT3000 АДРИА (četiri broja)
• stručni sadržaj na više od 160 strana
• svakih 14 dana e-novosti IRT3000 na ličnu elektronsku adresu
DIGITALNA PRETPLATA
U ponudi je i digitalna verzija časopisa, obogaćena sa linkovima i video sadržajima.
STRUČNA LITERATURA
Detaljnije informacije o knjigama i poručivanje:
Poštovani čitaoci,
Pred vama je 14. broj časopisa „IRT 3000 АДРИА” (izdanje na srpskom jeziku), u kojem nastavljamo da pratimo najvažnije trendove, događaje i ljude koji oblikuju savremenu industriju, razvoj i tehnološke inovacije u Srbiji i regionu. Naš cilj ostaje isti, da stručnjacima, kompanijama, istraživačima i svima koji veruju u moć znanja i tehnološkog napretka pružimo relevantne informacije, inspirativne priče i konkretne primere dobre prakse iz sveta industrije i savremenih tehnologija.
U ovom broju donosimo opširnu reportažu sa 68. Međunarodnog sajma tehnike u Beogradu, jednog od najvažnijih industrijskih događaja u regionu, gde su predstavljena najnovija dostignuća iz oblasti automatizacije, robotike, proizvodnje, energetike i digitalne transformacije industrije. Posebnu pažnju posvetili smo inovacijama domaćih i međunarodnih kompanija koje svojim rešenjima menjaju način na koji proizvodimo, poslujemo i razvijamo industriju budućnosti. Pripremili smo i detaljan izveštaj sa
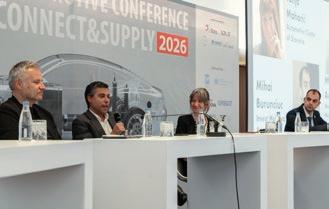
konferencije „SEE Automotive – Connect & Supply 2026”, koja je još jednom okupila vodeće predstavnike automobilske industrije, proizvođače, dobavljače i stručnjake iz regiona i Evrope. Kroz brojne razgovore, panele i poslovne susrete, konferencija je pokazala koliko su povezivanje industrije, digitalizacija i održiva proizvodnja važni za dalji razvoj automobilskog i mobiliti sektora u jugoistočnoj Evropi. Posebno mesto u ovom izdanju zauzima reportaža sa finala izbora za Inženjerku godine 2026, održanog u Privrednoj komori Srbije. Ovaj događaj još jednom je potvrdio koliko je važno promovisati znanje, stručnost i uspehe žena u inženjerskim i tehničkim profesijama. Donosimo vam atmosferu sa finalnog događaja, priče finalistkinja i poruke koje inspirišu nove generacije mladih inženjera i inovatora.
Sa velikim zadovoljstvom objavljujemo i ekskluzivni intervju sa pobednicom ovogodišnjeg konkursa za Inženjerku godine, koja nam je govorila o svom profesionalnom putu, izazovima sa kojima se susretala, kao i o budućnosti tehnologije i inovacija u Srbiji. Njena priča predstavlja snažan podsetnik
da znanje, posvećenost i hrabrost mogu da pomeraju granice i stvaraju nove prilike za razvoj društva i industrije.
Kao i u svakom broju, donosimo i aktuelne vesti iz Srbije i regiona vezane za glavne teme našeg časopisa - inovacije, razvoj i tehnologije. Pratimo najvažnije projekte, investicije, tehnološke trendove i inicijative koje doprinose jačanju industrije i unapređenju poslovnog okruženja.
Ne zaboravljamo ni naše standardne rubrike, tehničke analize, stručne kolumne, prikaze novih proizvoda i rešenja, kao i intervjue sa liderima industrije, profesorima, inovatorima i inženjerima koji svojim radom svakodnevno doprinose tehnološkom napretku i razvoju savremene privrede.
Hvala vam što nas pratite i što zajedno gradimo prostor za razmenu znanja, ideja i iskustava. Verujemo da će i ovo izdanje časopisa „IRT 3000 АДРИА” biti koristan izvor informacija i inspiracije za sve koji žele da budu deo tehnološke budućnosti.
Prijatno čitanje!
Partneri časopisa
Medijski partner
Službeni medijski partner ISTMA World
Autoclaster Srbija
Darko Švetak
8 • Iz Srbije
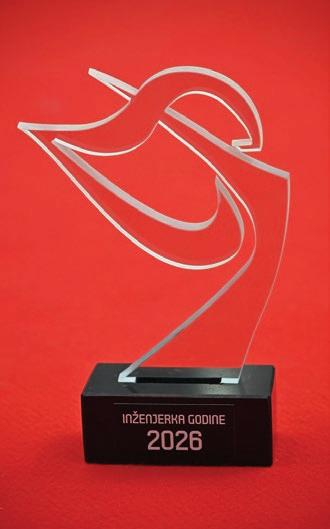
8 Proglašena pobednica konkursa „Inženjerka godine 2026“ u Srbiji
10 Inženjerka godine 2026 - Gorana Radovanović: Elektrotehnika kao put do uzbudljivog sveta preduzetništva, startapa i inovacija
14 "Tehnologija bez maske" – U Beogradu održan 68. međunarodni sajam tehnike i tehničkih dostignuća
17 Beogradu održan regionalni skup IT stručnjaka - RIPE SEE14
17 rpska gejming industrija prihodovala 222 miliona evra, ali zapošljavanje usporava
18 Finalistinja za inženjerku godine 2025 - Marija Šekler: Razliku prave znanje, upornost i želja da napredujemo
20 U Beogradu održana konferencija "SEE Automotive – Connect & Supply 2026"
21 Srbija se pozicionira na globalnoj AI mapiHUB201 postao deo NVIDIA VC Alliance
22 Finalistinja za inženjerku godine 2025Omerka Živković: Spoj inženjerstva, menadžerskih veština i brige o ljudima
25 “Tehnološki Oskar” za srpski startap
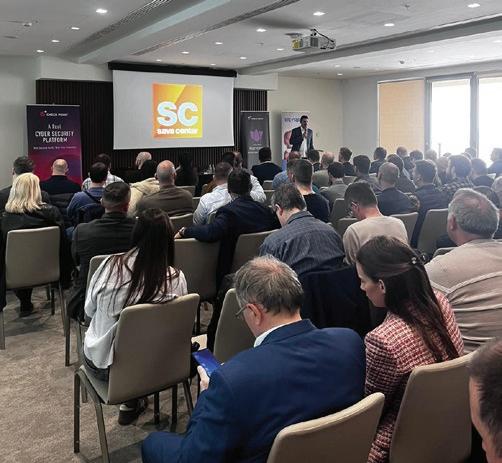
26 Bezbednost na prekretnici: Stručnjaci u Beogradu o novoj eri sajber zaštite
26 Startap Refine obezbedio 600.000 dolara investicije za dalji rast
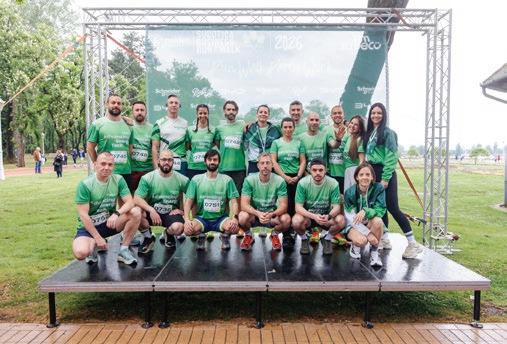
27 Subotica Business Run & Walk okupio blizu 1.000 učesnika
27 Potpisan Protokol o saradnji za izradu velikog nacionalnog jezičkog modela za srpski jezik
28 Finalistinja za inženjerku godine 2025 - Dr. Ivana Vasiljević: Uspeh je rezultat posvećenosti, a ne pola ili broja godina
30 U Data centru u Kragujevcu zvanično pušten u rad novi superkompjuter
Proglašena pobednica konkursa »Inženjerka godine 2026« u
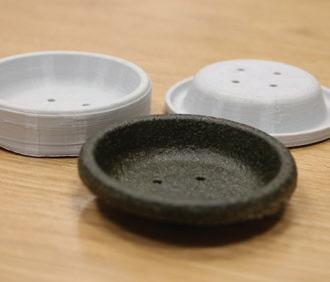
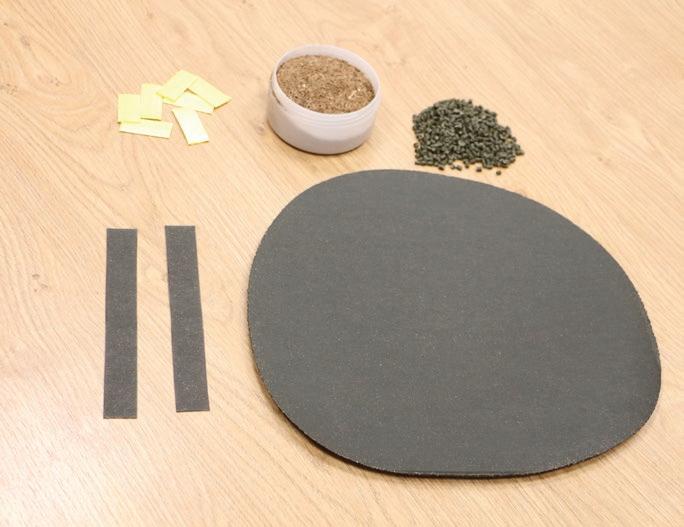
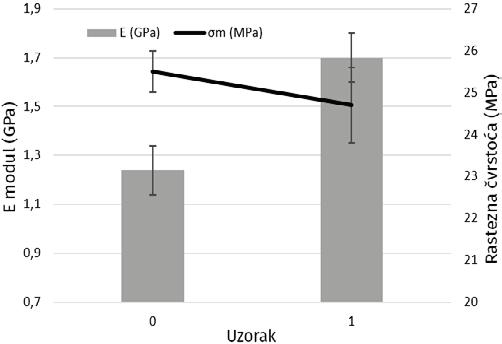
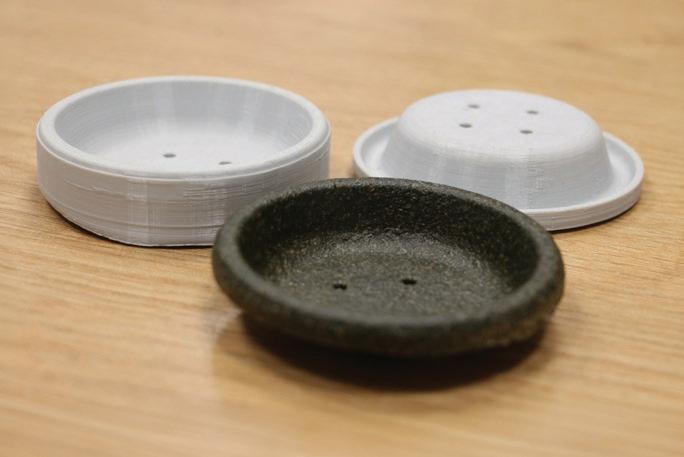
Hidroponska saksija od otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima
31 Od radija do pametnih domova!
32 U Beogradu otvoren novi globalni inženjerski hub
32 Studenti Mašinskog fakulteta na takmičenju „Eurobot Srbija 2026”
33 Održan “Schneider Electric PrismaSeT Summit” – Novi standardi za energetski efikasne zgrade budućnosti
33 Održan “InterConnect 2026” - Više od 100 B2B sastanaka srpskih kompanija sa velikim nemačkim sistemima
34 • Iz regije
42 • Nemetali
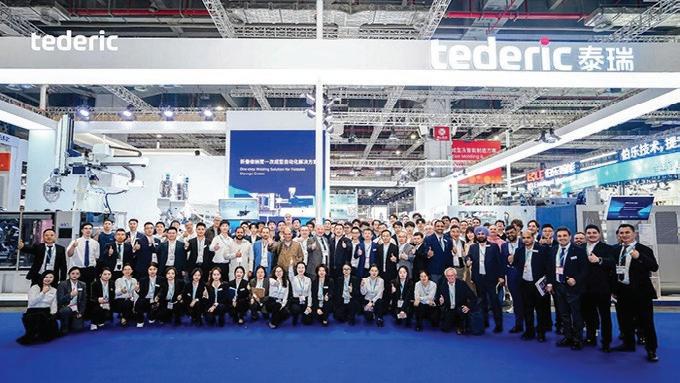
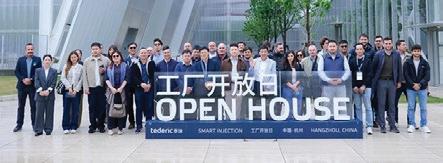
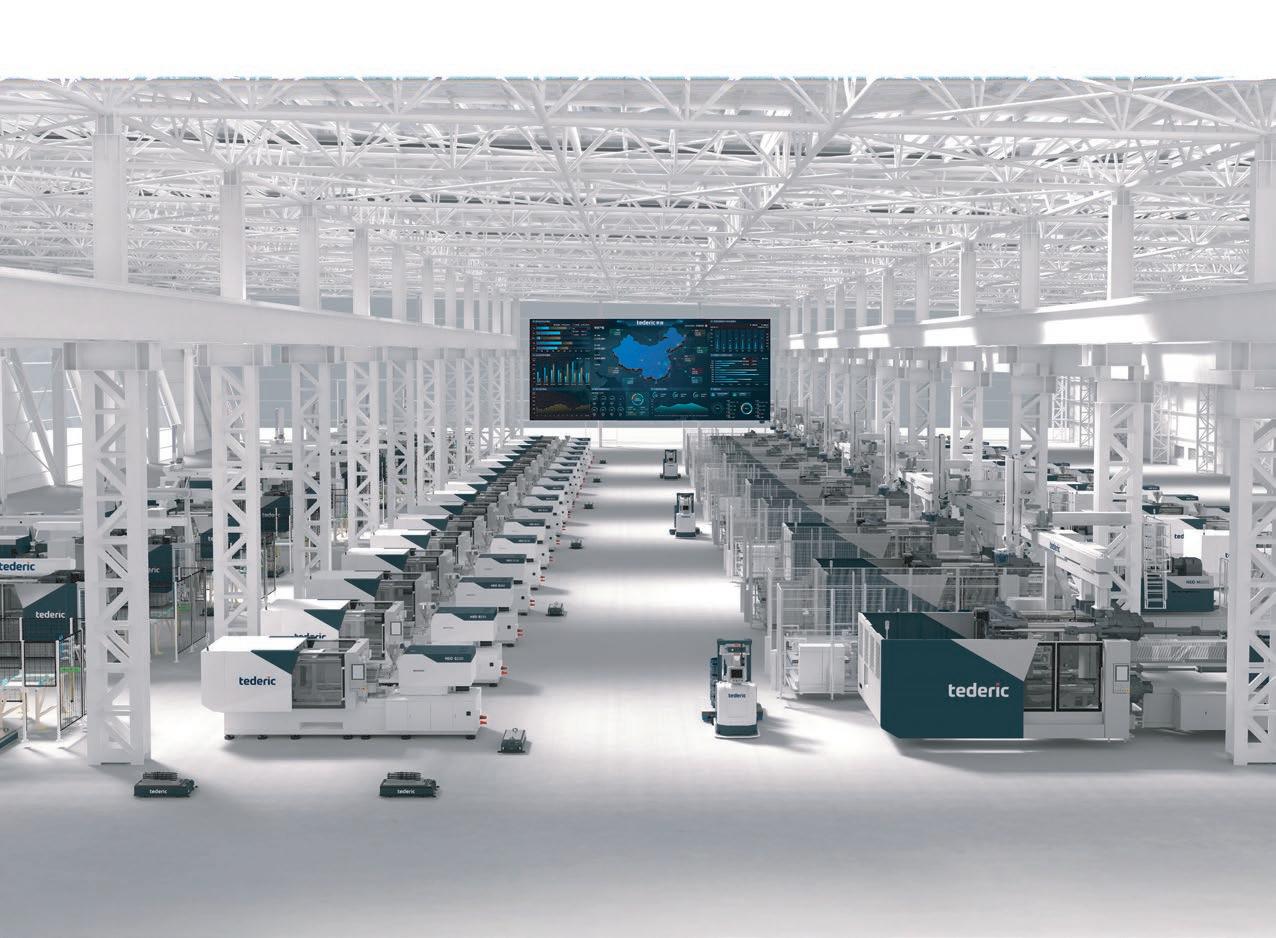
42 Tederic predstavio tehnološku snagu i učvrstio međunarodno prisustvo
43 Rešenje za morsko okruženje:
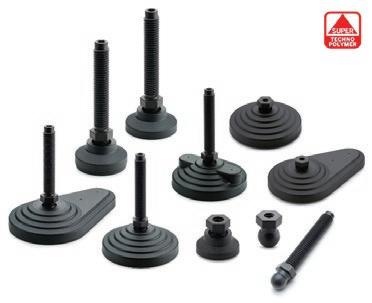
43 SUPER termoplastika
44 ENGEL Group na sajmu Chinaplas 2026 predstavlja izuzetno efikasna rešenja za primenu u automobilskoj industriji
46 ENGEL – Chinaplas 2026 – manje materijala, manje otpada, niži troškovi
46 Grupa ENGEL je na sajmu Plastpol 2026 predstavila inteligentna rešenja za stabilnu proizvodnju
47 Jednom MTF, uvek MTF
48 Hidroponska saksija od otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima
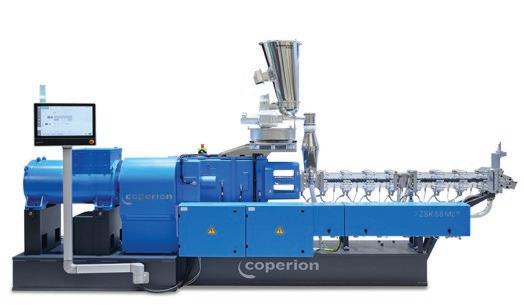
48 Kompanija Coperion predstavila efikasne tehnologije za preradu i reciklažu plastike na sajmu Chinaplas 2026
52 WITTMANN na sajmu Plastpol 2026 – veća efikasnost u prvom planu
ENGEL gradi najveću mašinu za injekciono presovanje na svetu
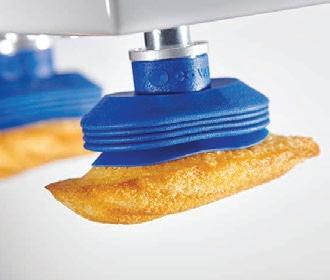
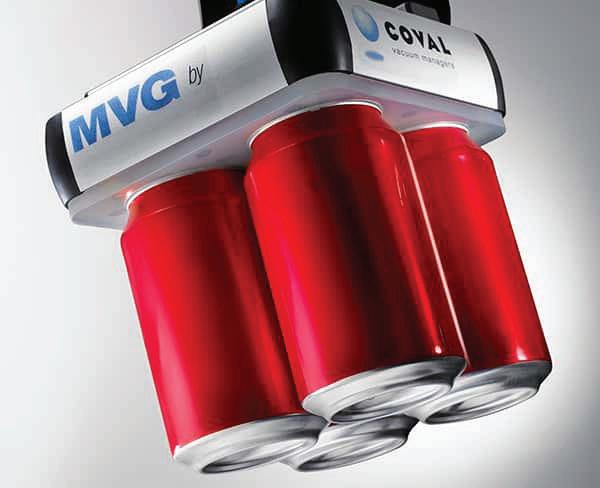
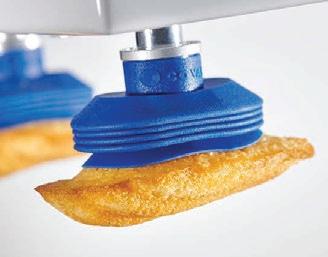
COVAL - Kada vakuum postane ključni element pouzdane automatizacije
53 Novi centrirni prstenoi za precizno pričvršćivanje alata
54 Kompanija KraussMaffei Extrusion predstavila celokupan spektar rešenja za reciklažu plastike na sajmu PRSE
54 BASF predstavio rešenja za savremenu ambalažu na sajmu interpack 2026
55 Arburg na sajmu FIP 2026 u Lionu povezuje tehnologiju i potrebe kupaca
55 Aplikacija WiAssist kompanije WITTMANN sada i s modulom za plastifikaciju
56 Ekonomično i pouzdano robotsko rešenje za brizganje plastike
57 Moretto in Motion 2026 donosi tehnologije za preradu plastike neposredno kupcima
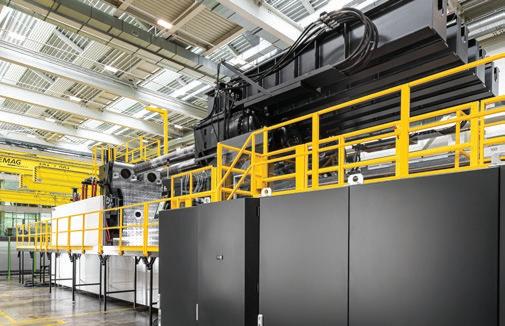
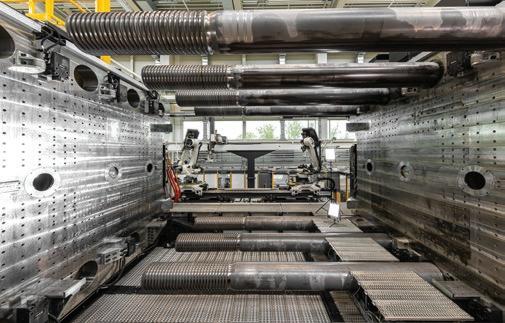
58 ENGEL gradi najveću mašinu za injekciono presovanje na svetu
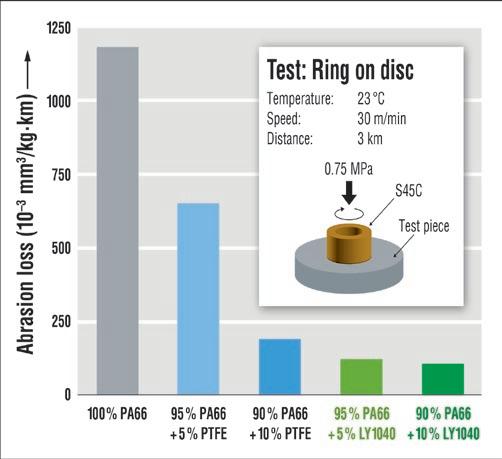
58 Termoplasti Lubmer i Mipelon predstavljaju efikasnu alternativu za PTFE
59 Sumitomo (SHI) Demag na sajmu Fakuma 2026 s potpuno električnim rešenjima u prvom planu
59 Kontron eSystems s rešenjima WITTMANN
60 ENGEL počinje s uvođenjem mašina WINTEC e-win širom sveta i osavremenjuje serije sa dve ploče
60 PA6 kompanije Envalior smanjuje ugljenični otisak prekidača Vimar Linea za 80 odsto
61 Kompanija KraussMaffei Extrusion na sajmu Tire Technology Expo 2026
61 BOY posle uspešnog sajma MECSPE 2026
62 • Proizvodnja, automatizacija i mehatronika
62 ROSA i SCHUNK podižu proizvodnju na viši nivo
64 Novi Fanuc CRX-3iA kolaborativni robot
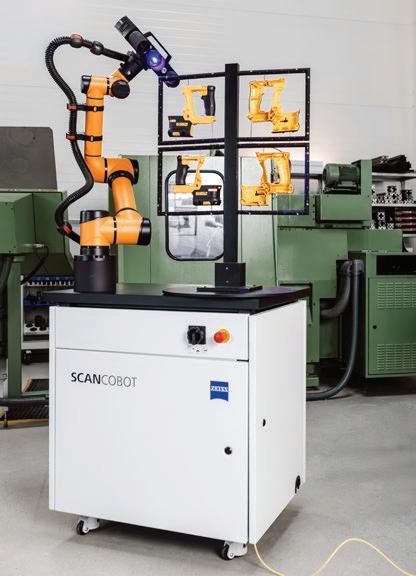
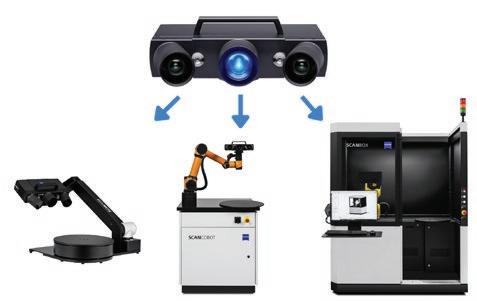
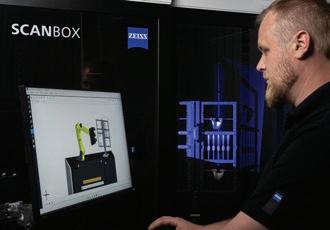
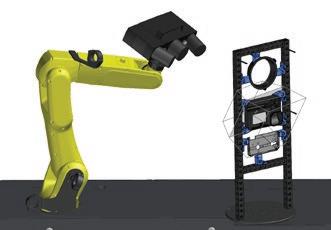
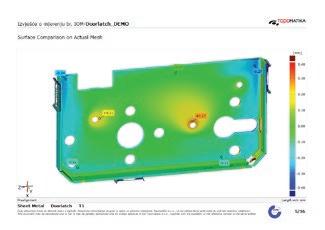
Automatizovano 3D merenje u proizvodnji: kada kontrola kvaliteta postane usko grlo
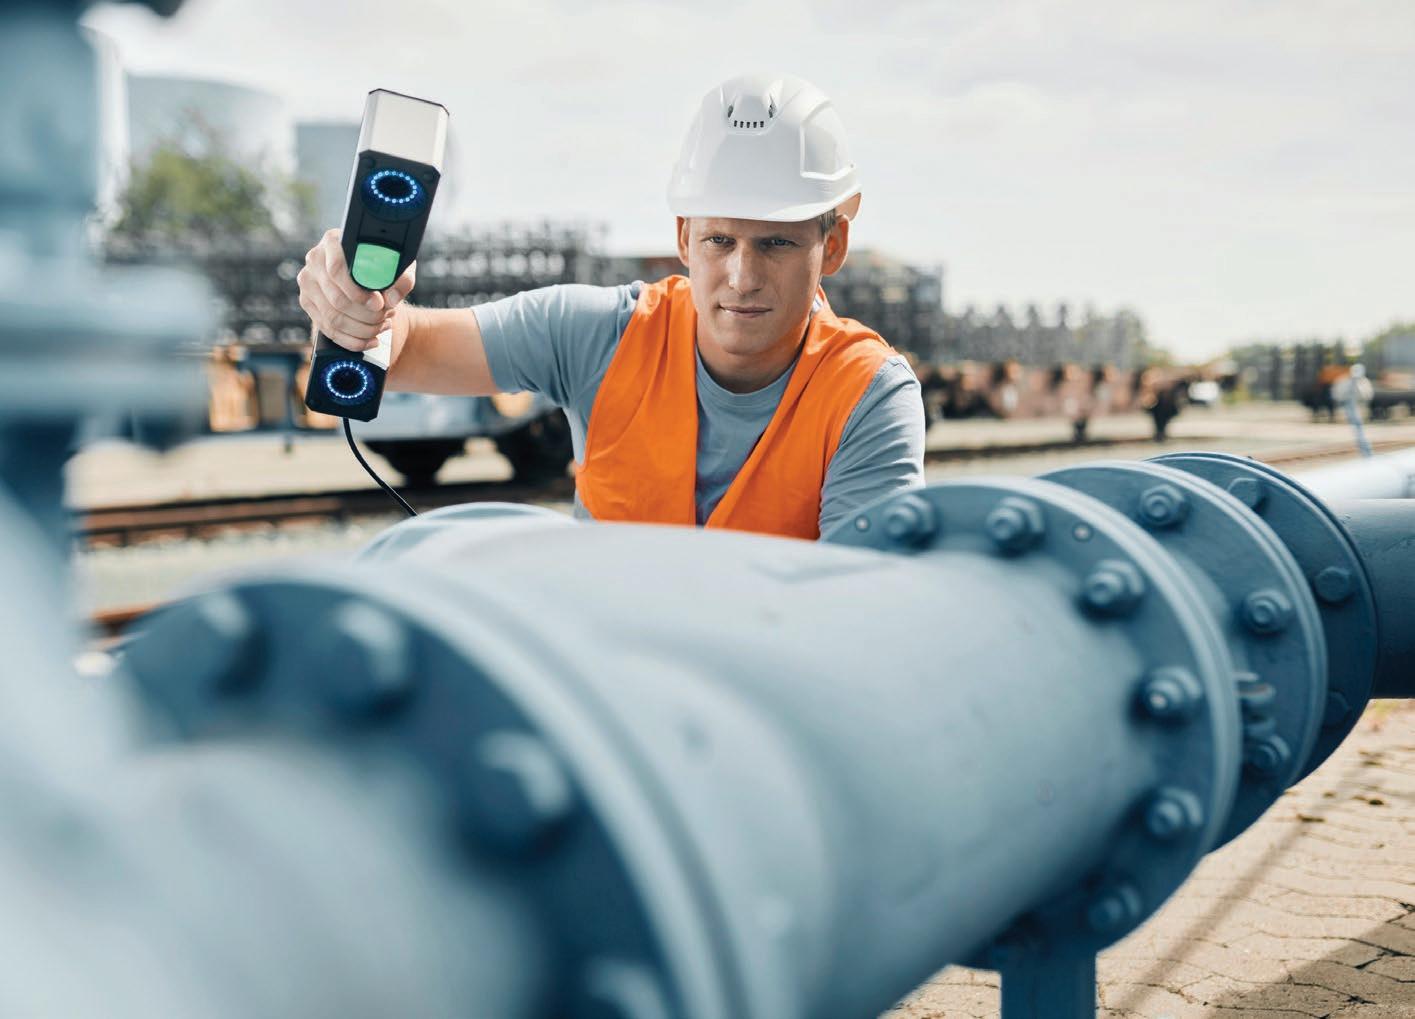
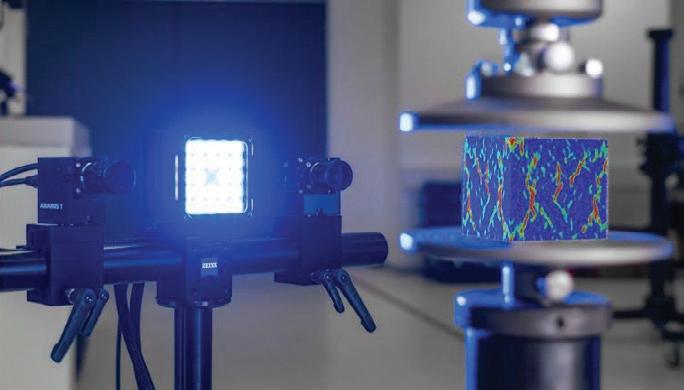
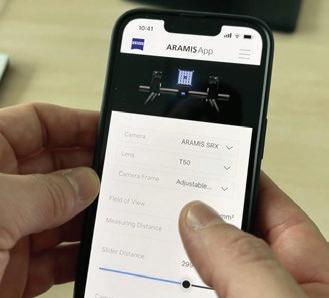
ARAMIS App: Vaše sledeće merenje počinje u mobilnoj aplikaciji
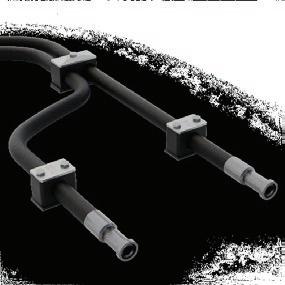
65 Nove cevne obujmnice prema seriji DIN 3015
66 Automatizovano 3D merenje u proizvodnji: kada kontrola kvaliteta postane usko grlo
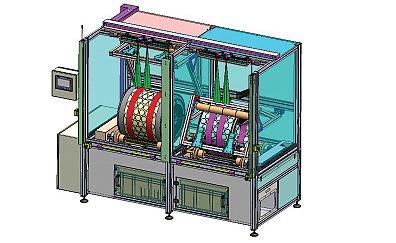
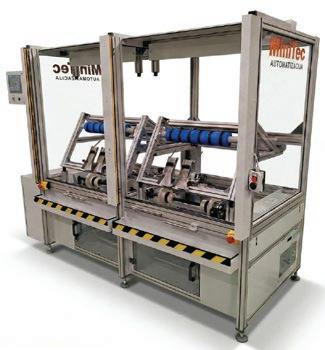
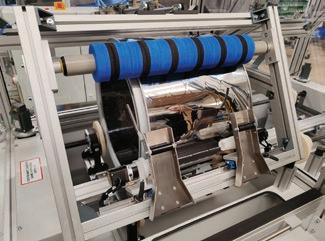
68 Namenski uređaj za postavljanje izolacionih traka na okrugla kućišta od nerđajućeg lima
70 COVAL – kada vakuum postane ključni element pouzdane automatizacije
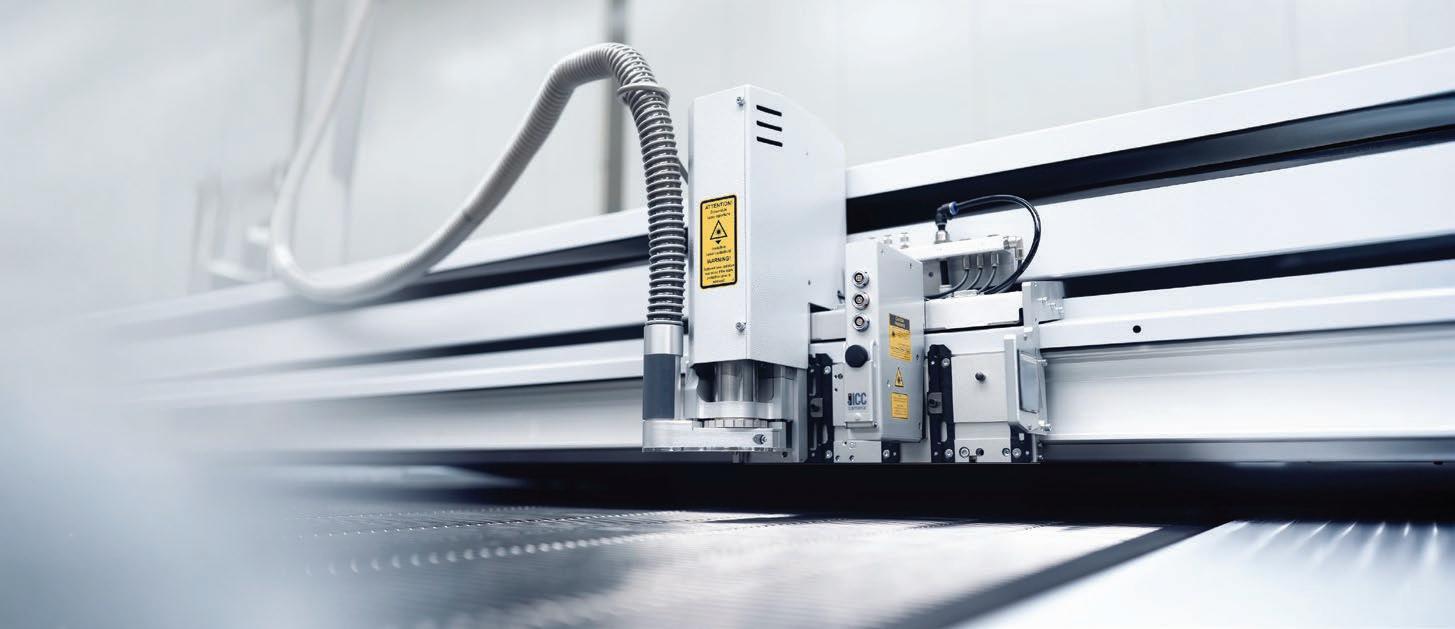
72 Eurolaser – industrijsko lasersko sečenje za savremenu proizvodnju
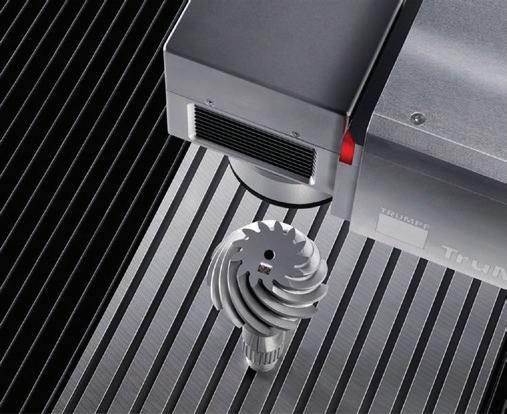
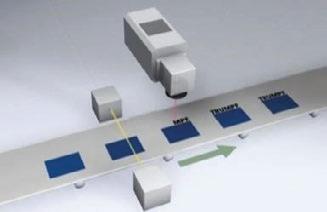
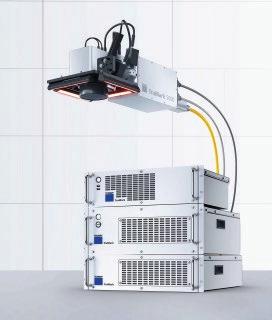
74 TruMark laseri kompanije TRUMPF za označavanje tokom rada u automatizovanoj proizvodnji
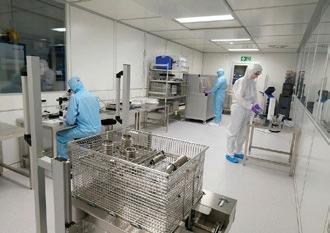
76 Ultrafino čišćenje ima ključni značaj za visokotehnološku proizvodnju
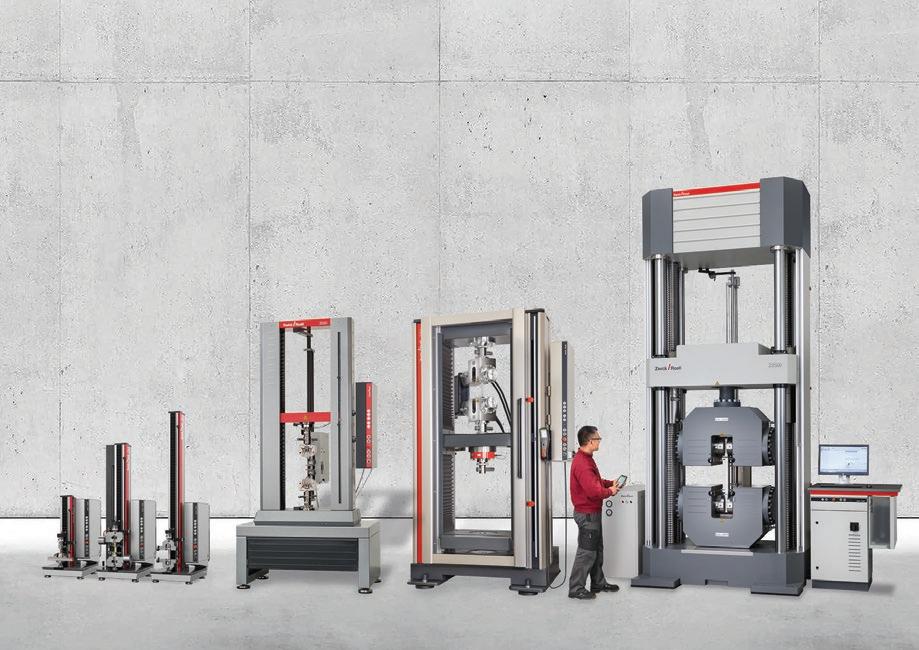
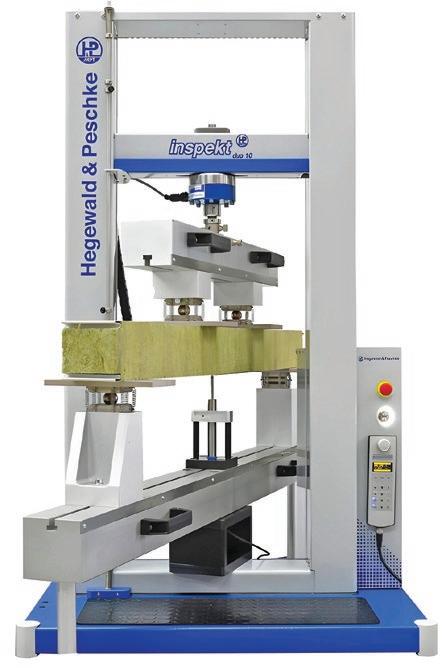
78 Rešenja za ispitivanje za evoluirajuće odbrambene tehnologije
81 Čvrsto držanje
82 Bez programiranja – samo parametrizacija
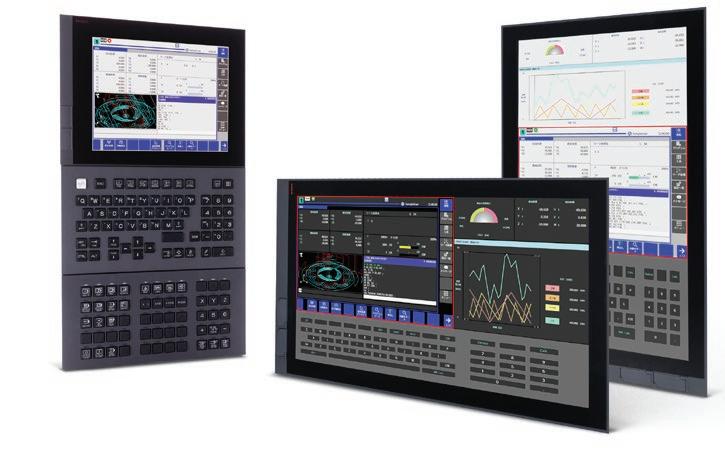
84 Kako FANUC ubrzava digitalizaciju industrije pomoću IoT-a i novih CNC rešenja
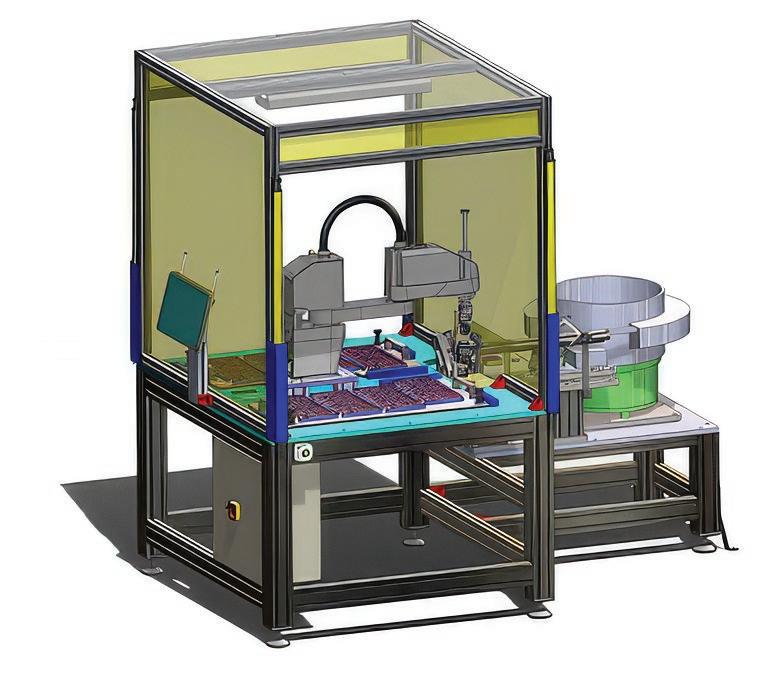
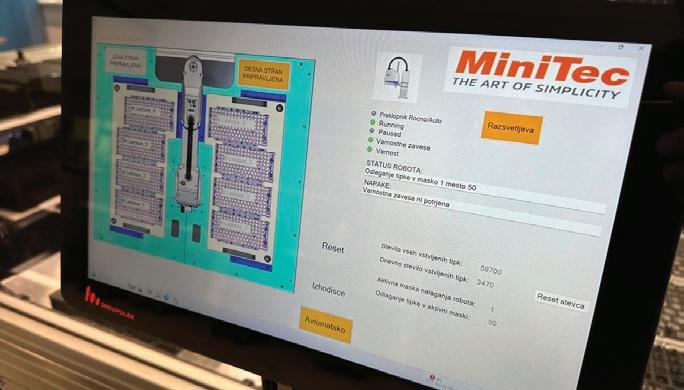
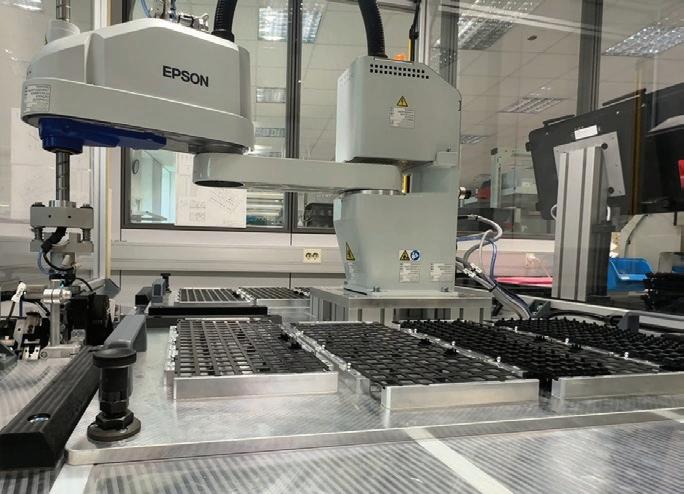
86 Robotska ćelija za automatizaciju umetanja tastera u maske tastatura
88 Kompaktni fotoelektrični senzori trgovačke marke Panasonic
89 Razvoj robotskog stola RoboTab
91 Štampanje vrha lopatice vetroturbine za 8 dana – ispravno iz prvog puta
92 • Napredne tehnologije
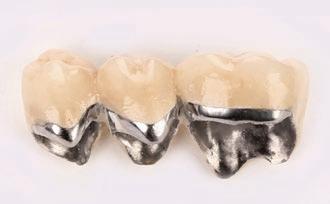
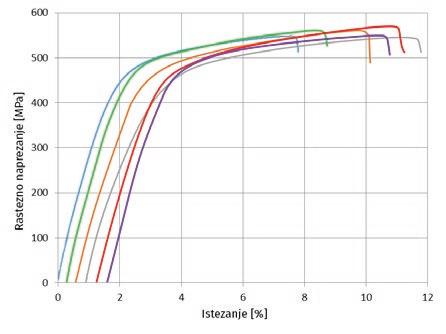
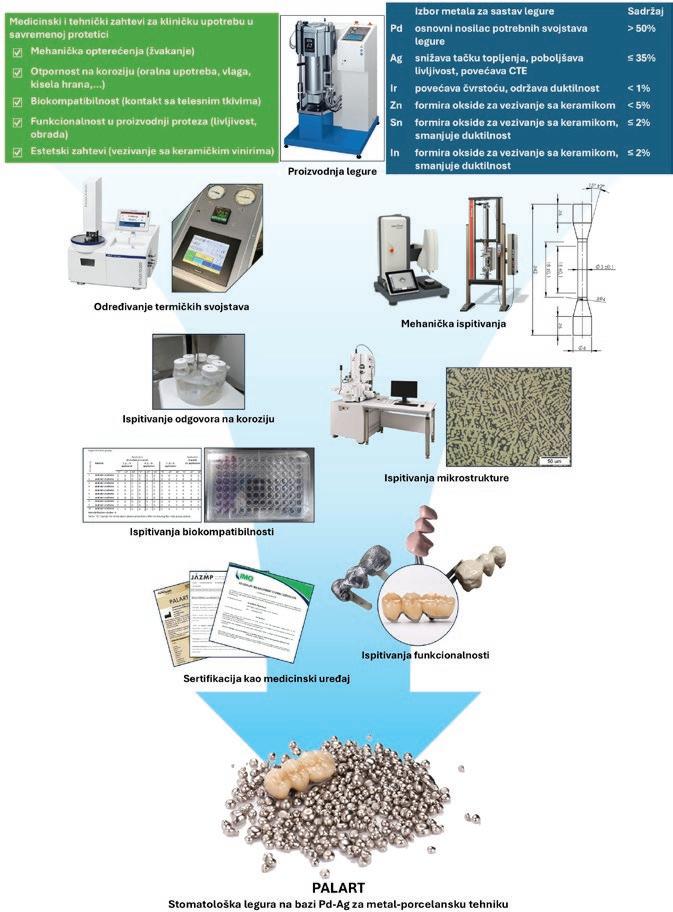
92 Razvoj i svojstva dentalne legure Palart za primjenu u tehnici metal-porculan
94 ARAMIS App: Vaše sledeće merenje počinje u mobilnoj aplikaciji
96 Priroda kao inspiracija za novog čoveka–robota
98 Nova era bezbednosti u industriji
EuroBLECH 2026 predstavlja
Zonu inovacija, koja će osvetliti budućnost napredne
100 EuroBLECH 2026 predstavlja Zonu inovacija, koja će osvetliti budućnost napredne proizvodnje
102 • Održavanje i tehnička dijagnostika
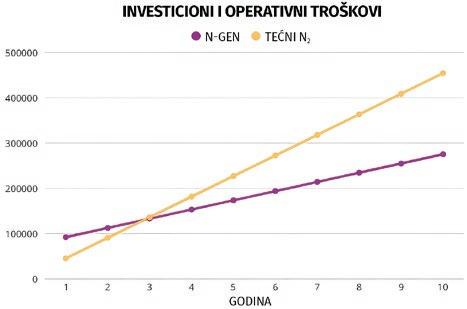
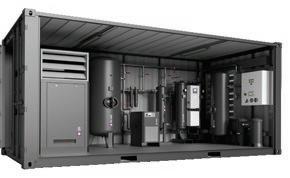
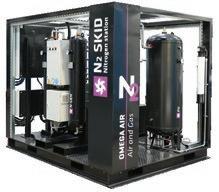
102 Azot na mestu korisnika pri laserskom sečenju
104 Kako izabrati pravo sredstvo za čišćenje površina za metalne aplikacije
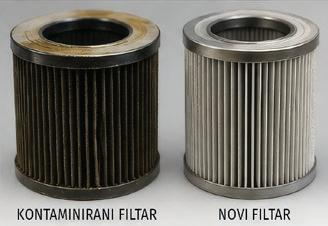
106 Značaj turbulentnog protoka za ispiranje i filtraciju
108 Rešavanje najčešćih problema sa rashladnim tečnostima za obradu metala
110 Problemi i greške u podmazivanju i njihovo sprečavanje
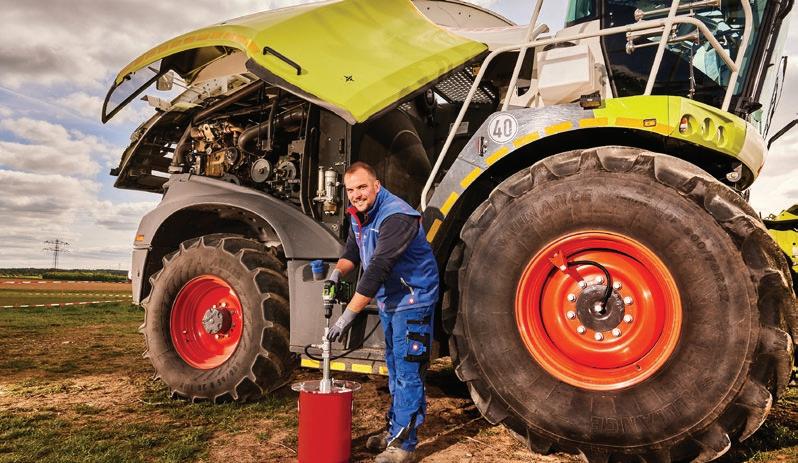
113 Podmazivanje baterijskim vijačnikom
114 EVOKS Maintenance Management
116 • Spajanje i tehnologije materijala
116 Korišćenje veštačke inteligencije za precizno pozicioniranje tačaka zavarivanja
117 ALD sistemom EBuild 850 postavlja nove standarde u spajanju praha na podlogu elektronskim snopom
118 Elmet Technologies patentiranom inovacijom optimizuje aditivnu proizvodnju vatrostalnih metala
118 Univerza Purdue istražuje potencijale za aditivnu proizvodnju u svemiru koristeći prahove iz lokalnih izvora
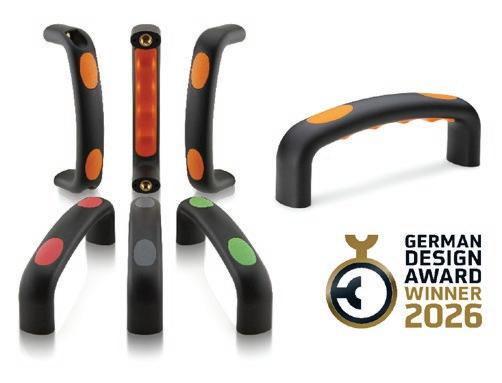
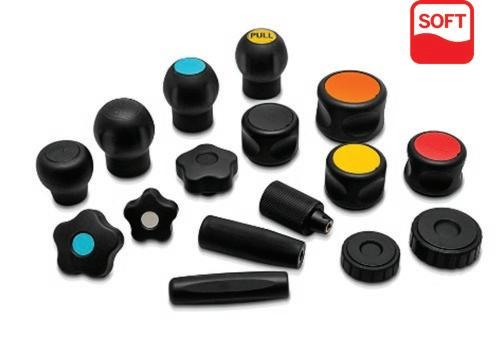
136 Linija proizvoda Soft-Touch: Maksimalna udobnost, sigurno držanje i „nagrađeni“ dizajn
138 Univerzalne mašine za brušenje za preciznu obradu
139 Praktične smernice za jednostavan proračun ugljeničnog otiska kod mašina alatki
141 Inovativna snaga sa izuzetnim naglascima i brojnim novitetima
144 Boehlerit – pouzdan partner za ljuštenje šipki
Protolabs znatno proširio mogućnosti aditivne proizvodnje metalnih proizvoda u SAD
Korišćenje veštačke inteligencije za precizno pozicioniranje tačaka zavarivanja
Univerzalne mašine za brušenje za preciznu obradu
5-osna obrada za visoku preciznost, brzinu i prilagodljivost
Proglašena pobednica konkursa
„Inženjerka godine 2026“ u Srbiji
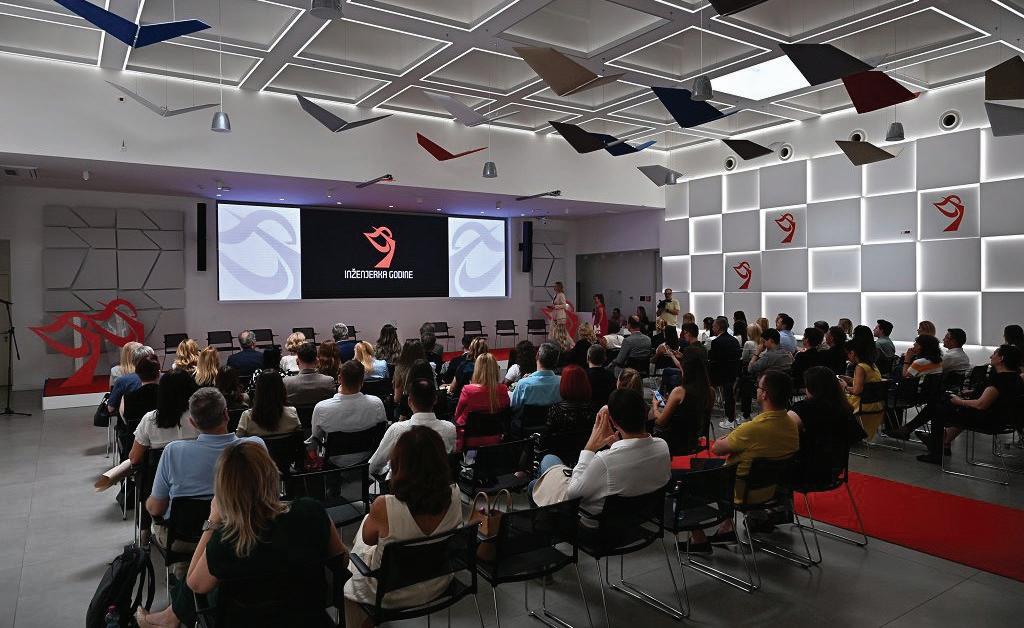
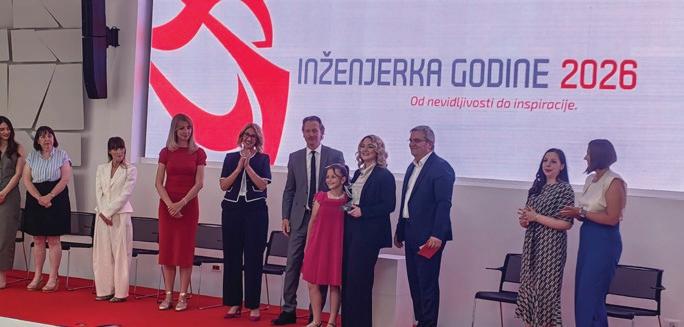
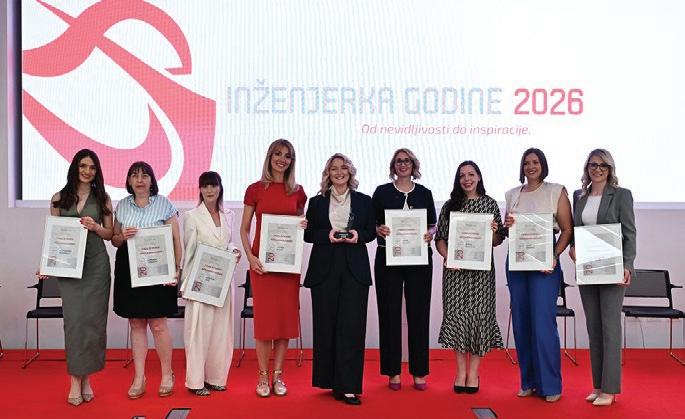
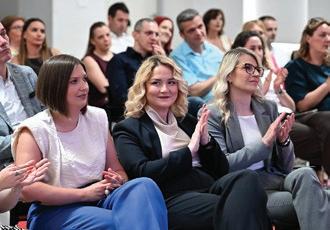
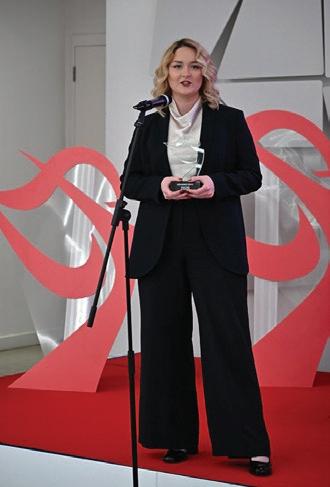
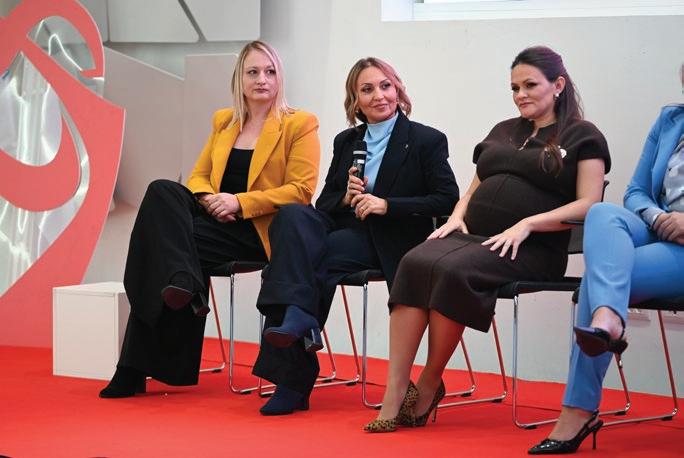
Na svečanom događaju u PKS u Beogradu proglašena je pobednica konkursa za “Inženjerku godine 2026” koji je održan u okviru inicijative Privredne komore Srbije, kompanije Simens Srbija i udruženja „Inženjerka godine“. Glavni cilj ovog konkursa je da inspiriše mlade žene za studije i karijeru u inženjerskoj struci.
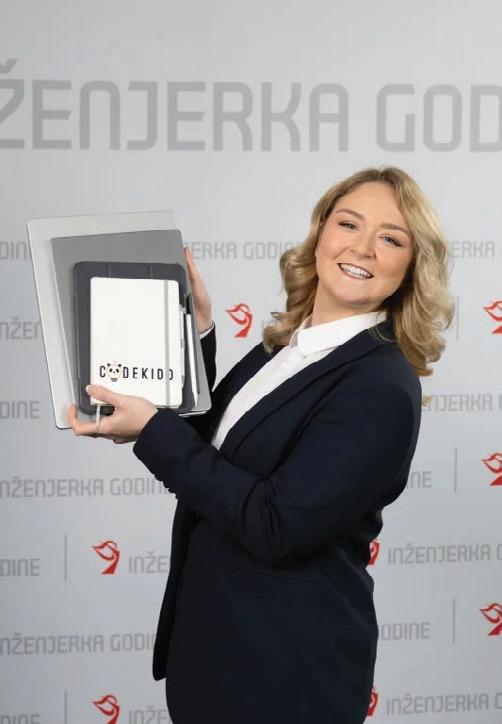
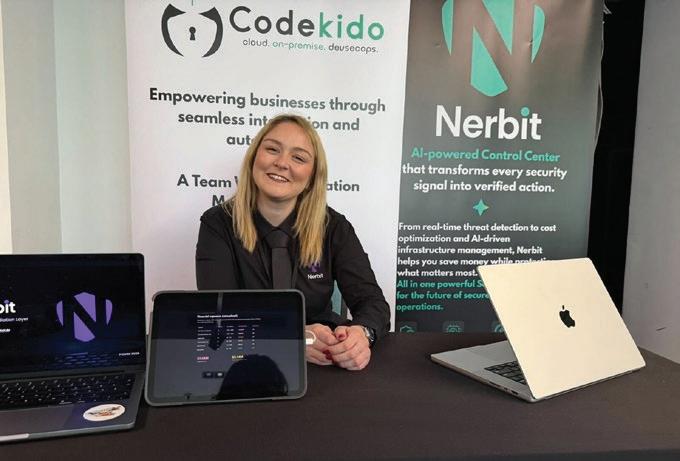
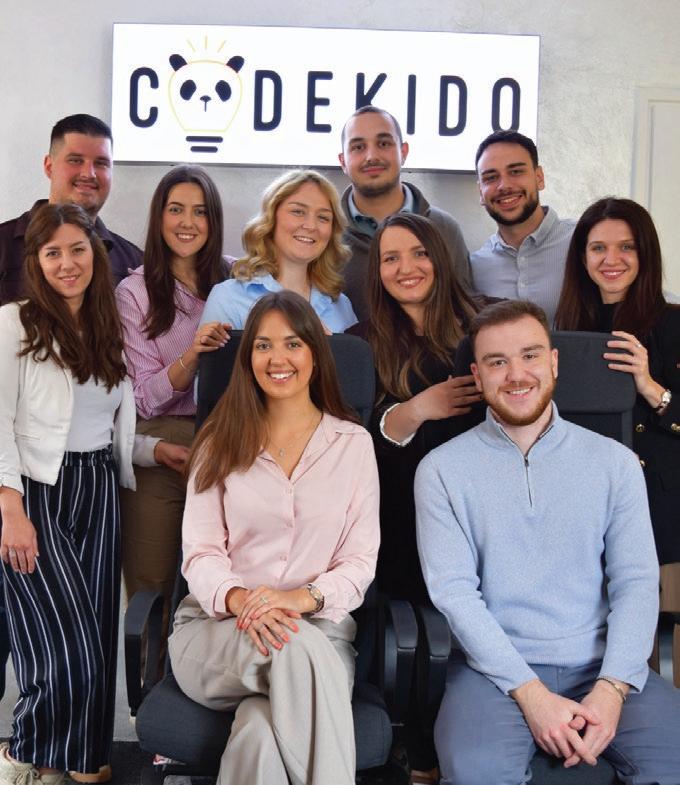
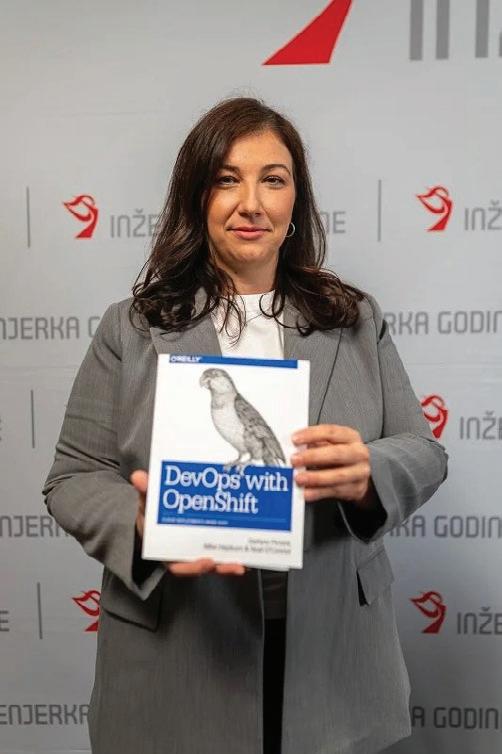
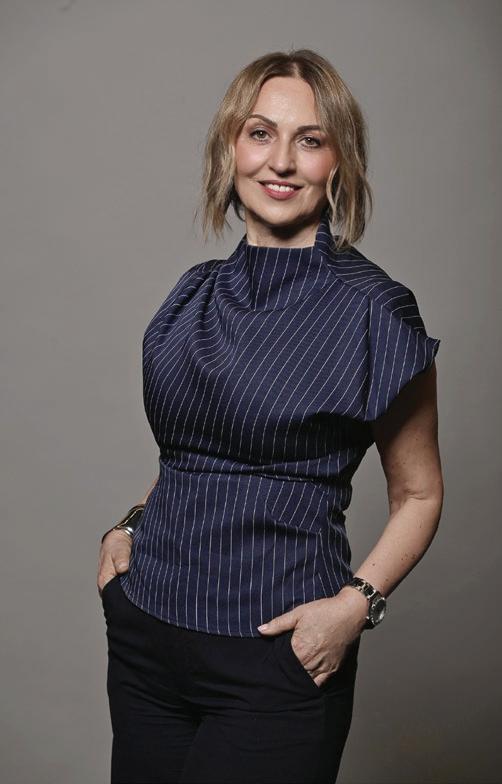
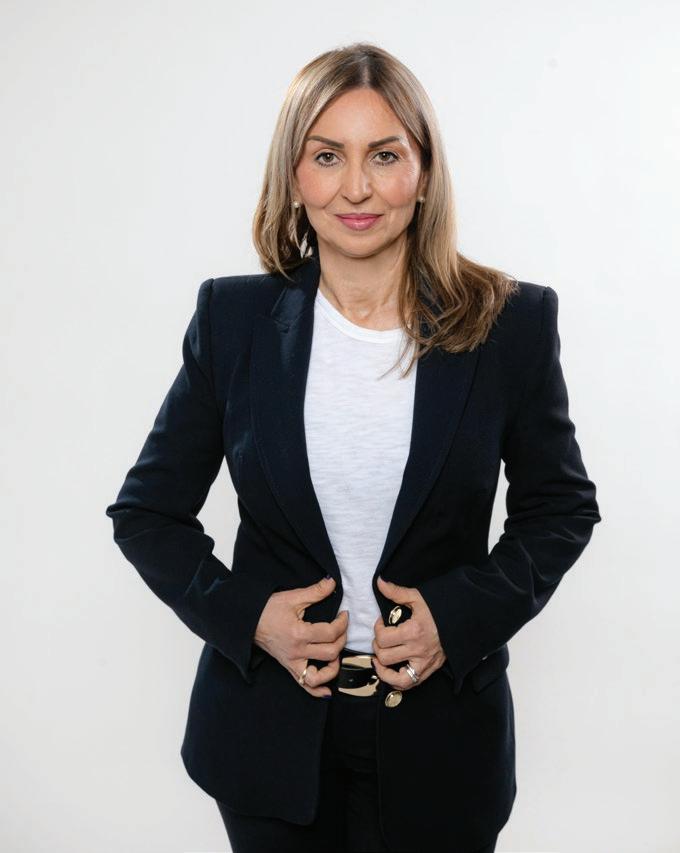
Za inženjerku 2026 . godine u Srbiji proglašena je Gorana Radovanović . Ona je osnovala kompaniju „Kodkido Inženjering“ (Codekido Engineering) koja se bavi razvojem rešenja iz oblasti DevOps-a, cloud infrastrukture i sajber bezbednosti, sa
poslovnim centrima u Nišu i Ljubljani, a u njoj radi na poslovima direktorke i DevSecOps inženjerke, vodeći timove na kompleksnim međunarodnim projektima.
Gorana Radovanović je master inženjerka elektrotehnike i računarstva, a trenutno pohađa doktorske studije na Elektronskom fakultetu Univerziteta u Nišu, na kojem je
završila i prethodne studije. Osim pomenute kompanije, ona je osnovala i dva startapa, a dobitnica je više priznanja za akademski uspeh, talenat i doprinos lokalnoj zajednici. Njenu karijeru obeležavaju inženjerska izvrsnost, liderstvo, preduzetništvo i snažna posvećenost zajednici.
Reč je o četvrtom po redu izboru u okviru šire inicijative da se javnosti u Srbiji predstave inženjerke iz različitih kompanija i institucija, one koje bi svojom ličnošću i radom mogle da budu primer i inspiracija mladim ženama koje se nalaze pred izborom budućeg zanimanja.
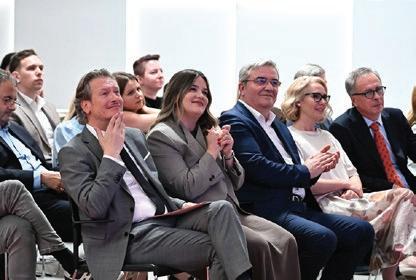
Na ceremoniji proglašenja „Inženjerke godine“ zvanicama se prvo obratio Mihailo Vesović, zamenik predsednika Privredne komore Srbije. „Kao inženjer po obrazovanju, posebno me raduje što iz godine u godinu raste vidljivost i značaj žena u inženjerstvu. Tokom prethodne četiri godine za učešće u ovoj inicijativi prijavilo se više od 220 inženjerki koje svojim znanjem, rezultatima i profesionalnim dostignućima predstavljaju inspiraciju mladim generacijama. Srbija ima dugu tradiciju tehničkog obrazovanja, a udeo žena u inženjerskim profesijama na nivou je, a u pojedinim oblastima, posebno u IT sektoru, i iznad proseka Evropske unije. To pokazuje da imamo snažan potencijal koji treba dalje razvijati i promovisati“, istakao je Vesović.
„Svaki put kada neka devojka izabere inženjerski put, svet ubrzava. Svaki put kada žena preuzme lidersku poziciju, industrija ubrzava. Svaki put kada neko razbije stereotip, budućnost ubrzava. Zato vas pozivam da nastavite da ubrzavate”, rekao je Goran Milisavljević, generalni direktor kompanije Siеmens Srbija, u poruci sadašnjim i budućim inženjerkama. Prema njegovim
rečima, ova kompanija veruje da je inovacija najjača tamo gde postoji različitost i da je ponosan da je broj žena i muškaraca u lokalnom timu izjednačen. Pomoćnica direktora Kancelarije za IT i eUpravu Dragana Bećić uputila je iskrene čestitke nagrađenim inženjerkama, ističući da su njihove karijere dokaz da u nauci i tehnologiji ne postoje granice. „Danas pred nama imamo 10 inženjerki koje ne prate promene, već ih pokreću. Svet se menja brže nego ikada, a Kancelarija za IT i eUpravu jedan je od nosilaca te promene. Mi ne razvijamo samo servise, mi gradimo digitalnu državu. Gradimo kompletnu digitalnu infrastrukturu, data centre i svakodnevno pokrećemo projekte koji zahtevaju znanje, odgovornost i inženjerski način razmišljanja. Posebno sam ponosna što veliki deo poslova u oblastima digitalizacije, veštačke inteligencije i informacione bezbednosti nose upravo žene, koje su značajno doprinele digitalnoj transformaciji Srbije. Danas žene čine skoro 60 odsto zaposlenih u Kancelariji za IT i eUpravu, više od 70 odsto u sektoru za razvoj elektronskih usluga, dok na rukovodećim pozicijama imamo potpunu ravnotežu“, poručila je Bećić.
Zvanicama se obratila i Dušana Topalski,
prošlogodišnja „Inženjerka godine“, koja je istakla da u vreme digitalne transformacije koju živimo, žene u inženjerstvu nisu samo učesnice – one su pokretačice, jer donose novu perspektivu, novu energiju i novu vrstu odgovornosti.
Inicijativu za izbor „Inženjerke godine“ pokrenuli su Privredna komora Srbije, kompanija Siеmens Srbija i udruženje „Inženjerka godine“, a podržava je i Xiaomi, kompanija koja zapošljava inženjerski kadar i promoviše osnaživanje žena u tehnološkim i inženjerskim oblastima.
Nakon javnog konkursa i izbora 10 finalistkinja, o tome ko će među njima poneti titulu „Inženjerke godine” odlučivala su četiri žirija: finalistkinje, predstavnici medija, učenici i profesori srednjih škola kao i predstavnici organizatora i partnera.
Finalistkinje ovogodišnjeg izbora za najinspirativniju ženu inženjerske struke u Srbiji bile su:
• Aleksandra Arsenijević, Robert Bosch, razvojna inženjerka
• Gordana Vasojević, MTU Maintenance Serbia, viša menadžerka za zaštitu na radu, zaštitu životne sredine i održivost
• Dragana Živić, Nelt, viša analitičarka podataka za lanac snabdevanja
• Jovana Kljajić, Idea Marketi, menadžerka sistema kvaliteta i tim lider za rizike i audit
• Vanja Kovačić, Aerodrom Nikola Tesla Beograd, vodeća inženjerka za objekte visokogradnje i upravljanje projektima
• Marija Milošević, Elektronski fakultet Univerziteta u Nišu, asistentkinja
• Jasmina Naumov, Rasina, odgovorni izvođač radova i menadžerka projekata
• Gorana Radovanović, Codekido Engineering, direktorka i DevSecOps inženjerka
• Dr Milena Terzić, Tehnološki fakultet Univerziteta u Novom Sadu, viša naučna saradnica
•
INTERVJU:
GORANA RADOVANOVIĆ
Elektrotehnika kao put do uzbudljivog sveta preduzetništva, startapa i inovacija
Gorana Radovanović je osnovala kompaniju „Codekido Engineering“ koja posluje u Nišu i Ljubljani, a u njoj radi na poslovima direktorke i DevSecOps (Development, Security & Operations) inženjerke. Ona je master inženjerka elektrotehnike i računarstva, a trenutno pohađa doktorske studije na Elektronskom fakultetu Univerziteta u Nišu, na kojem je završila i prethodne studije. Njena prvobitna želja bile su studije nuklearne fizike, ali se u poslednjem času odlučila za sadašnju struku i nije zažalila. Njenu karijeru obeležavaju inženjerska izvrsnost, liderstvo, preduzetništvo i snažna posvećenost zajednici. Kompaniju „Codekido“ koja se bavi razvojem rešenja iz oblasti DevOpsa, cloud infrastrukture i sajber bezbednosti, uspešno vodi u Srbiji i Sloveniji, vodeći
RAZGOVOR VODIO: Vladimir Bubanja
Gorana Radovanović je pobednica konkursa za “Inženjerku godine 2026” koji je održan u okviru inicijative Privredne komore Srbije, kompanije Simens Srbija i udruženja „Inženjerka godine“. Glavni cilj ovog konkursa je da inspiriše mlade žene za studije i karijeru u inženjerskoj struci.
Reč je o četvrtom takvom izboru u Srbiji u okviru šire inicijative da se javnosti predstave inženjerke iz različitih kompanija i institucija, koje bi svojom ličnošću i radom mogle da budu primer i inspiracija mladim ženama koje se nalaze pred izborom budućeg zanimanja.
timove na kompleksnim međunarodnim projektima. Osim toga, Gorana je osnovala startap „Nerbit“, koji je predstavljen na Web Summitu u Lisabonu kao jedan od nekoliko startapa iz Srbije, što za nju predstavlja jednu od najznačajnijih potvrda da znanje, rad i vizija iz našeg regiona mogu
biti prepoznati na globalnoj tehnološkoj sceni. Takođe, pokrenula je i „Slavicu“, softver za pronalaženje dostupnih stolova u restoranima i kafićima u Srbiji, koji je ujedno i dokaz koliko mladi ljudi uz dobru organizaciju, praksu i mentorstvo mogu da izgrade ozbiljan proizvod.
Dobitnica je više priznanja za akademski uspeh, talenat, liderstvo i doprinos zajednici, uključujući nagradu za postignuti uspeh na Elektronskom fakultetu, priznanja grada Leskovca, Kancelarije za mlade, priznanja za doprinos podršci ženskom inženjerstvu, kao i priznanja Business Women Leader za 2024. „Svojim najvećim uspehom smatram što kroz svoj rad otvaram vrata drugima. Kroz kompaniju svake godine stipendiramo tri mlade osobe za razvoj karijere u oblasti
sajber bezbednosti, a kroz organizaciju i podršku konferencijama u oblasti sajber bezbednosti za studente i srednjoškolce aktivno radim na tome da inženjerstvo približim mladima i pokažem da znanje, hrabrost i rad mogu da promene i karijeru i zajednicu. Dobar primer je i CyberTech konferencija koju poslednje dve godine organizujemo u Nišu, a samo prošle godine imali smo 200 učesnika“, kaže Gorana i poručuje mladim ženama da imaju pravo da budu ambiciozne, vidljive i uspešne.
„Inženjerstvo nije zatvoren svet, već prostor u kojem mogu da stvaraju, vode i ostave trag. Ako moj primer može da ohrabri makar jednu devojku da upiše tehnički fakultet, pokrene svoju ideju, prijavi se za praksu ili poveruje da i ona može da vodi tim, firmu ili inovaciju sa međunarodnim dometom, onda moj uspeh ima mnogo veći smisao od bilo koje pojedinačne nagrade“, ističe Gorana.
Pre svega, naravno, čestitke za prestižnu titulu “Inženjerka godine”. Kako Vi gledate na to?
Hvala Vam mnogo. Ovu titulu doživljavam kao veliku čast, ali i kao odgovornost. Naravno da mi je lično veoma drago, jer je to priznanje za godine rada, učenja, odricanja i istrajnosti. Volela bih da kažem onoj maloj Gorani koja je noći provodila u čitaonici na Elektronskom fakultetu, bravo, mala, uspela si! Još važnije od toga mi je što ova titula nosi poruku da inženjerstvo ima mnogo lica i da u njemu ima mesta za različite puteve, različite karaktere i različite životne priče.
Za mene je “Inženjerka godine” potvrda da se znanje, rad i hrabrost da se izađe iz zone komfora ipak prepoznaju. Ali je i podsetnik da uspeh nema pravi smisao ako ostane samo ličan. Volela bih da ova titula bude prilika da još glasnije govorim o tome koliko je inženjerstvo lepo, kreativno, korisno i važno zanimanje, i kako je važno imati podsticaj i podršku porodice, prijatelja, tima, jer na kraju dana iza svake divne inženjerke,
stoji brdo ljudi koji u nju veruju.
Kako ste doživeli celokupan ovaj konkurs, posebno samu dodelu priznanja u Privrednoj komori Srbije?
Celokupan konkurs sam doživela veoma emotivno i pozitivno. Posebno mi je bilo značajno to što se kroz ovaj izbor ne posmatra samo profesionalni rezultat, već i put koji je do njega vodio prepreke, odluke, istrajnost, doprinos zajednici i želja da se neko znanje prenese dalje.
Dodela priznanja u Privrednoj komori Srbije za mene je bila poseban trenutak. Bila sam okružena izuzetnim ženama iz različitih oblasti inženjerstva, i to je možda najlepši deo celog iskustva shvatite koliko snažnih, pametnih i vrednih žena postoji oko nas. Osećala sam veliku zahvalnost, ali i mir, jer sam znala da iza mene stoji jedan iskren put, mnogo rada i tim ljudi bez kojih ništa od toga ne bi imalo isti smisao.
Ovaj izbor prati i ideja da je inženjerka godine na neki način predstavnik ove profesije. Kakav smatrate da ćete Vi biti ambasador inženjerske profesije?
Volela bih da budem ambasador koji inženjerstvo približava mladima na realan i ljudski način. Ne želim da ga predstavim kao nešto nedostižno, rezervisano samo za “najbolje iz matematike” ili za one koji od detinjstva znaju čime će se baviti. Moj put pokazuje da se interesovanja mogu razvijati, da se pravac može menjati i da je sasvim u redu rasti kroz pokušaje, greške i nove odluke.
Kao ambasador, želela bih da pokažem da inženjerstvo nije samo rad sa tehnologijom, već i rad sa ljudima, idejama, problemima i budućnošću. U njemu ima prostora za kreativnost, liderstvo, preduzetništvo, istraživanje i društveni doprinos. Ako makar jedna devojka zbog mog primera pomisli: “Možda
bih i ja mogla”, onda ću smatrati da sam tu ulogu ispunila na pravi način.
Kada ste saznali da želite da postanete inženjerka i odakle Vam inspiracija za inženjersku profesiju?
Zanimljivo je da moja prva želja nije bila elektrotehnika, već nuklearna fizika. U poslednjem trenutku sam se odlučila za elektrotehniku i računarstvo, i danas mogu da kažem da nisam zažalila. Mislim da sam tek tokom studija zaista razumela koliko je inženjerstvo široko i koliko mogućnosti pruža.
Inspiracija je došla iz kombinacije radoznalosti i želje da razumem kako stvari funkcionišu, ali i kako se ideje mogu pretvoriti u konkretna rešenja. Kasnije, kroz rad u oblasti DevOps-a, cloud infrastrukture i sajber bezbednosti, shvatila sam da inženjerstvo nije samo teorija ili tehnologija. To je sposobnost da rešavate probleme koji imaju stvaran uticaj na ljude, kompanije i društvo.
Inženjerka godine
Prema Vašem mišljenju, šta čini dobrog inženjera?
Dobrog inženjera ne čini samo tehničko znanje, iako je ono naravno veoma važno. Dobrog inženjera čine radoznalost, odgovornost, sposobnost da postavlja dobra pitanja i spremnost da stalno uči. Kada ulazite u inženjerske vode, strah da nešto pokvarite postaje vaš najveći prijatelj napretka - dobri inženjeri znaju kako da poprave stvar. Uz to, tehnologija se danas menja izuzetno brzo, pa je mnogo važnije imati zdrav način razmišljanja nego verovati da već znate sve.
Za mene je dobar inženjer osoba koja ume da razume problem pre nego što krene da pravi rešenje. Neko ko razmišlja o posledicama svojih odluka, o bezbednosti, kvalitetu, korisnicima, timu i ne plaši se da napravi grešku. Inženjerstvo je, na kraju, profesija poverenja ljudi se oslanjaju na sisteme koje pravimo, zato je važno da ih gradimo odgovorno.
Možete li nam ukratko predstaviti kompaniju u kojoj trenutno radite?
Osnovala sam kompaniju Codekido Engineering, koja posluje u Nišu i Ljubljani. Bavimo se razvojem rešenja iz oblasti DevOps-a, cloud infrastrukture i sajber bezbednosti, a radimo i na kompleksnim međunarodnim projektima.
Ono što mi je posebno važno jeste da Codekido nije samo kompanija koja isporučuje tehnička rešenja. Želimo da budemo mesto gde ljudi rastu, uče, preuzimaju odgovornost i imaju prostor da razvijaju svoju karijeru. Pored rada sa klijentima, dosta ulažemo u edukaciju, mentorstvo i zajednicu kroz stipendije za mlade, konferencije i aktivnosti koje približavaju tehnologiju studentima i srednjoškolcima.
Objasnite našim čitaocima šta je konkretno Vaš deo posla i kako izgleda jedan Vaš radni dan?
Moj posao je kombinacija inženjerskog, menadžerskog i preduzetničkog rada. Kao DevSecOps inženjerka bavim se cloud infrastrukturom, automatizacijom, bezbednošću sistema, Kubernetes okruženjima, procesima isporuke softvera i pouzdanošću platformi. Kao direktorka kompanije, bavim se i strategijom, timom, klijentima, razvojem poslovanja i novim idejama.
Jedan moj radni dan retko izgleda isto. Nekada počinje tehničkim sastankom i rešavanjem infrastrukturnog problema, nastavlja se razgovorom sa klijentom, zatim radom sa timom, mentorstvom ili planiranjem novih proizvoda. Nekada dan završim pisanjem dokumentacije, pripremom za konferenciju ili istraživanjem za doktorske studije. Dinamično je, ali upravo mi ta raznolikost daje energiju.
Da li je i koliko Vaš posao fizički zahtevan?
Moj posao nije fizički zahtevan u klasičnom smislu, jer se najveći deo rada odvija za računarom, kroz analizu, komunikaciju i rešavanje tehničkih problema. Međutim, mentalno može biti veoma zahtevan. Sistemi na kojima radimo često su kompleksni, greške mogu imati ozbiljne posledice, a odluke se ponekad donose pod pritiskom.
Zato mislim da je u našem poslu važno naučiti kako se čuva fokus, energija i zdrav ritam rada. Inženjerstvo traži koncentraciju, ali i sposobnost da se napravi pauza, da se razgovara sa timom i da se problem pogleda iz drugog ugla.
Šta je najveći izazov u Vašem radu?
Najveći izazov je balansiranje između tehničke dubine, vođenja kompanije i stalne potrebe za razvojem. Kada radite u tehnologiji, posebno u oblasti cloud infrastrukture i sajber bezbednosti, morate neprestano da učite. Istovremeno, kao osnivač kompanije, morate da razmišljate o ljudima, procesima, klijentima, finansijama i pravcu u kom želite da se razvijate.
Drugi veliki izazov je odgovornost. Kada gradite infrastrukturu ili bezbednosna rešenja, vi zapravo gradite osnovu na kojoj
nečiji posao funkcioniše. To zahteva ozbiljnost, preciznost i smirenost. Ali upravo ti izazovi čine posao uzbudljivim svaki dan postoji nešto novo što treba razumeti, rešiti ili unaprediti.
Na koji dosadašnji profesionalni uspeh ste posebno ponosni?
Ponosna sam na više stvari, ali najviše na to što sam kroz svoj rad uspela da otvorim vrata i drugima. Osnivanje i razvoj Codekido Engineering-a za mene je veliki profesionalni uspeh, jer iza toga ne stoji samo poslovna ideja, već tim, zajednica i mnogo mladih ljudi koji su dobili priliku da uče i rade na ozbiljnim projektima.
Posebno sam ponosna i na to što smo kroz kompaniju pokrenuli stipendije za mlade u oblasti sajber bezbednosti, kao i na CyberTech konferenciju u Nišu, kojom želimo da studentima i srednjoškolcima približimo ovu oblast. Takođe, osnivanje startapa Nerbit i predstavljanje na Web Summitu u Lisabonu za mene je bio snažan dokaz da ideje iz našeg regiona mogu da budu vidljive i na globalnoj tehnološkoj sceni.
Šta biste najverovatnije radili u životu da niste inženjerka?
Verovatno bih opet radila nešto što spaja
znanje, ljude i stvaranje. Možda bih bila u nauci, obrazovanju ili preduzetništvu, samo u nekoj drugoj oblasti. Uvek me je privlačilo da razumem kompleksne sisteme, da ih objasnim drugima i da od ideje napravim nešto konkretno. Danas često razmišljam o automatizaciji nekog industrijskog procesa, koji bi bio karakterističan za naš kraj. Možda automatizovan proces pripremanja rakija, vina ili kombinacija sa nekom hranom čiji su ukusi komplementarnim našim sortama voćama.
Na koji način možete biti primer i inspiracija mladim devojkama?
Pre svega, volela bih da budem primer koji pokazuje da ne morate biti savršeni da biste uspeli. Važno je da budete radoznali, uporni i spremni da učite. I ja sam imala trenutke nesigurnosti, pitanja, umora i preispitivanja, ali sam nastavila da radim i da verujem da trud ima smisla.
Mladim devojkama bih volela da pokažem da imaju pravo da budu ambiciozne, vidljive i uspešne. Da mogu da budu inženjerke, istraživačice, preduzetnice, liderke i da ne moraju da biraju samo jednu ulogu. Ako moj put može da im pokaže da je moguće voditi tim, razvijati tehnologiju, pokrenuti kompaniju i
ostati svoja, onda mi je to najveća vrednost ovog priznanja.
Šta bi po Vašem mišljenju još trebalo uraditi da više devojaka bira naučna ili tehnička zanimanja?
Mislim da je najvažnije da devojke ranije dobiju priliku da vide šta nauka i tehnologija zaista jesu. Često se tehnička zanimanja predstavljaju usko, kao nešto teško, hladno ili rezervisano za određeni tip osobe. A zapravo su to oblasti u kojima se rešavaju stvarni problemi, kreiraju proizvodi, štite sistemi, razvijaju inovacije i menja svakodnevni
život.
Potrebno je više susreta sa realnim uzorima, više praktičnih radionica, više mentorstva i više podrške u školama. Devojke treba da vide žene koje već rade u inženjerstvu ne kao izuzetak, već kao normalan i očekivan deo te profesije. Takođe je važno da porodica, nastavnici i društvo ne obeshrabruju devojčice rečenicama da nešto “nije za njih”. Talentu je potrebna podrška, a ne granica.
I za sam kraj razgovora - koja je Vaša poruka mladima?
Moja poruka mladima je da ne čekaju da budu potpuno sigurni da bi počeli. Retko ko na početku zna tačno gde će ga put odvesti. Važno je da budete radoznali, da postavljate pitanja, da učite, da se okružite ljudima od kojih možete da rastete i da se ne plašite da pokušate.
Znanje je jedna od retkih stvari koja vam uvek otvara nova vrata. A inženjerstvo je divan prostor za sve one koji žele da stvaraju, rešavaju probleme i ostave trag. Budite hrabri, ali i strpljivi prema sebi. Veliki rezultati najčešće nastaju iz mnogo malih koraka, rada koji se ne vidi odmah i vere da ono što gradite ima smisla.
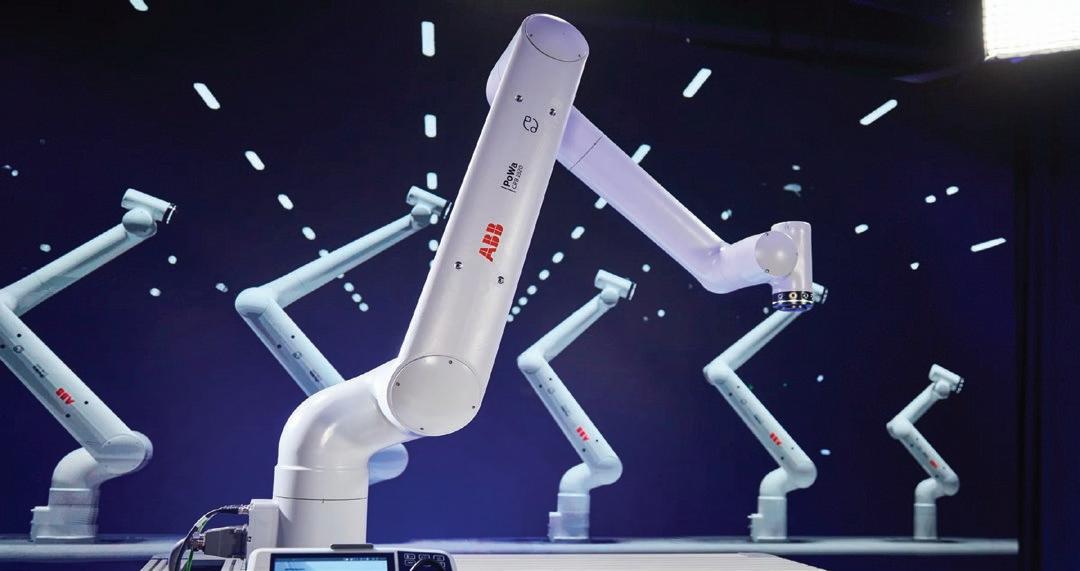
Nova porodica PoWa!
Kolaborativni roboti nosivosti od 7 do 30 kilograma koji objedinjuju industrijske performanse, nenadmašnu brzinu veću od 5 m/s i vrhunsku bezbednost za novi nivo automatizacije.
"Tehnologija bez maske" – U
Beogradu održan 68. međunarodni sajam tehnike i tehničkih dostignuća
Međunarodni sajam tehnike i tehničkih dostignuća je najstarija tehničko-tehnološka izložbena manifestacija u ovom delu Evrope, specijalizovana za oblast proizvodnih tehnologija.
Prvi put organizovan 1937. godine, svedok je istorije i zamajac razvoja. Iz njega su se razvili skoro svi veliki sajmovi. Član je Međunarodne unije sajmova (UFI, Pariz) od 1957. godine. Međunarodni sajam tehnike i tehničkih dostignuća predstavlja važan faktor privrednog razvoja i ima značajan uticaj na budući razvoj industrije Srbije i regionalnu saradnju.
Era digitalne integracije industrije je počela. Fabrike postaju digitalne, pametne, virtuelne, po meri čoveka i u harmoniji sa životnim okruženjem. Kolaborativni roboti osvajaju proizvodne pogone i timski rade sa čovekom. Virtuelna realnost i industrijski internet brišu prostorne granice. Veštačka inteligencija i internet stvari transformišu tradicionalne poslovne modele i čine industrijsku proizvodnju zelenijom. Ipak, u središtu svega je i dalje ČOVEK, njegova kreativnost i mašta povezani sa novim tehnologijama. Sve što je do skora bila samo vizija ili naučna fantastika, danas je realnost i svoju primenu pronalazi u pametnim fabrikama budućnosti.
Beogradski sajam tehnike je zbog toga i dalje važno mesto poslovnih susreta, razmene poslovnih ideja i iskustava i promocije inovacija i novih tehnologija.
Svečano otvaranje
Sajam je ove godine svečano otvorio prof. dr Đuro Macut, predsednik Vlade Republike Srbije, a prisutnima se na početku obratio Marko Blažić, predsednik Nadzornog odbora Beogradskog sajma navodeći da se u oviru ovog međunarodnog sajma tehnike i tehničkih dostignuća otvara i izložbena postavka Vlade Republike Srbije „Igraj za čovečanstvo! Nauka za sve – Tehnologija i inovacije oblikuju budućnost“, koja ovu manifestaciju čini još značajnijim privrednim i tehnološkim događajem u ovoj oblasti u regionu.
„Međunarodni sajam tehnike i tehničkih dostignuća je prva sajamska manifestacija modernog Beogradskog sajma i na tome smo veoma ponosni. Cilj je da poveže i promoviše, da predstavi i inspiriše, da ilustruje
Međunarodni sajam tehnike i tehničkih dostignuća održan je od 19. do 22. maja na Beogradskom sajmu. U pitanju je 68. izdanje ove izuzetne i istorijski važne sajamske manifestacije Beogradskog sajma. Ovogodišnji slogan sajma bio je "Tehnologija bez maske".
naše napore da Sajam tehnike ne bude samo pregled aktuelnih dostignuća, već mesto gde se ostvaruju vizije budućnosti“ - istakao je Marko Blažić, predsednik Nadzornog odbora Beogradskog sajma. Tom prilikom on je dodao da je sajam ove godine okupio vodeće kompanije, inženjere, istraživače i donosioce odluka, sa zajedničkim ciljem da oblikuju pravce razvoja savremene industrije i oblasti koje već danas redefinišu način na koji radimo, proizvodimo i živimo.
„Digitalizacija, automatizacija, veštačka inteligencija, robotika, održive tehnologije, energetska efikasnost, povezanost ideja sa praksom i nauke sa industrijom, pokrenuće inicijative i inovacije u brojnim oblastima.
Uvereni smo da će ovogodišnje izdanje sajma opravdati očekivanja izlagača i posetilaca, i još jednom potvrditi posvećenost razvoju tehnike i tehnologije“, kazao je Blažić
uz dobrodošlicu i nadu za dobre poslovne rezultate svim učesnicima tokom sajma.
Otvarajući manifestaciju, prof. dr Đuro Macut, predsednik Vlade Republike Srbije ukazao je da ovogodišnji slogan „Tehnologija bez maske“ veoma dobro opisuje vreme u kojem živimo. „Tehnologija danas nije samo deo budućnosti, ona je deo svakodnevnog života, razvoja privrede, obrazovanja, medicine, ali i čitavog društva. Kao lekar, profesor i čovek koji je čitav život posvetio nauci, duboko verujem da su znanje, istraživanje i inovacije najveća snaga jedne zemlje. Zato mi je posebno drago što danas ovde vidimo toliko mladih ljudi, naučnika, start ap kompanija, instituta i privrednika koji svojim radom pokazuju da Srbija ima znanje i potencijal da bude deo savremenih svetskih tokova“, rekao je Macut.
On je naglasio da je ponosan što Srbija ulaže u razvoj naučno-tehnoloških parkova i digitalizaciju, veštačku inteligenciju i povezivanje nauke i privrede, jer upravo u tome leži obnova našeg budućeg razvoja. Dodao je da je posebno važno što se na ovom mestu predstavlja i EKSPO 2027, kao velika prilika da se Srbija svetu pokaže kao zemlja znanja inovacija i kreativnosti.
Premijer je zahvalio svima koji svojim radom doprinose razvoju nauke i tehnologije u Srbiji.
Ceremoniji svečanog otvaranja prisustvovao je i ministar nauke, tehnološkog razvoja i inovacija, akademik Bela Balint.
Postavka Vlade Srbije na Sajmu tehnike
Ministarstvo nauke, tehnološkog razvoja i inovacija imalo je svoju postavku u okviru 68. Međunarodnog sajma tehnike i tehničkih dostignuća u hali 2C, na površini od preko 3.000m2.
Pod sloganom „Igraj za čovečanstvo! Nauka za sve – Tehnologija i inovacije oblikuju budućnost“, ovogodišnja izložbena postavka okupiće različite aktere inovacionog ekosistema Srbije, od naučnoistraživačkih organizacija, naučno-tehnoloških parkova, do startapa i brojnih drugih kompanija i institucija iz državnog i privatnog sektora.
Tokom četiri dana programa posetioci su imali priliku da čuju razgovore i prezentacije o najaktuelnijim temama poput predstojeće izložbe EKSPO 2027, razvoja i primene veštačke inteligencije, transfera tehnologija, saradnje i povezanosti unutar ekosistema, ali i da se upoznaju sa konkretnim inovativnim rešenjima naučnoistraživačkih organizacija, startapa i inovativnih kompanija.
Pored ostalog, program je obuhvatio više od dvadeset panela i tematskih sesija, uz učešće preko šezdeset govornika, dok je izložbenu postavku činilo preko 120
inovativnih eksponata iz osamdeset različitih organizacija.
Ove godine zemlja počasni gost bila je Republika Srpska.
Izlagači
Tokom sajma i ove godine sa zainteresovanim posetiocima i stručnom javnosti susrele su se vodeće kompanije, inovatori, naučnici i stručnjaci iz različitih oblasti tehnike i tehnologije.
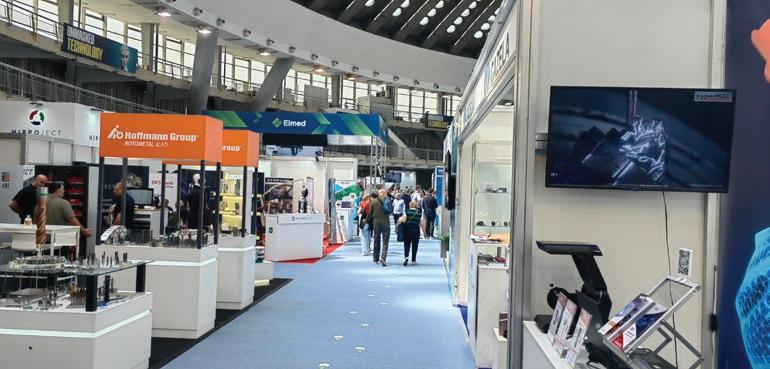
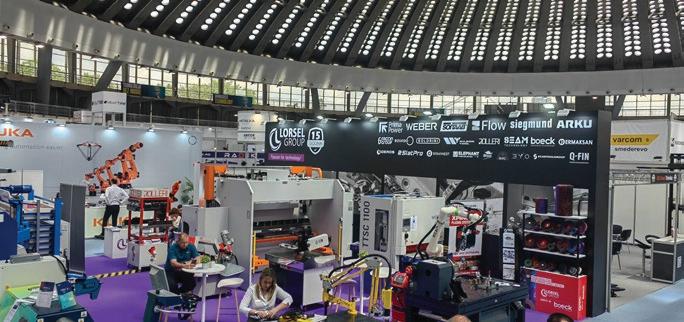
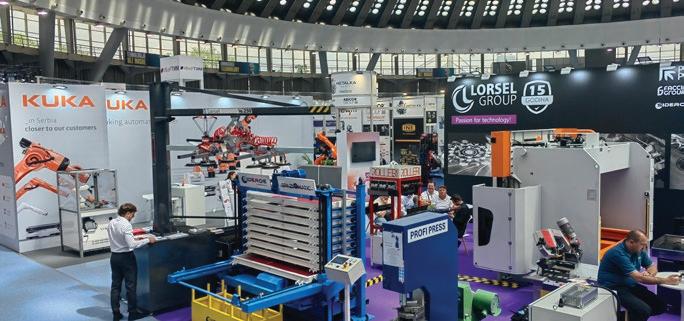
Najznačajnija izložbena manifestacija u regionu jugoistočne Evrope kada je ova oblast u pitanju, pod kupolama sajma, u halama 1, 1A, 2, 3, 3A i otvorenom prostoru okupila je gotovo 600 izlagača, iz čak 31 zemlje, a ove godine predstavljeno je ukupno 70 inovacija i tehnoloških novosti.
Ljubitelji tehnike i tehnologije bili su u prilici da, na jednom mestu, vide najsavremeniju tehnologiju i opremu, pametne mašine i automatizovane sisteme, ali i otkriju nove tehnološke trendove i pre nego stignu na tržište.
U hali 2C, TMF je prezentovao potencijal kafe u kozmetičkoj industriji, odnosno kako od otpada doći do aktivnih sastojaka za proizvodnju biokozmetike. Posetioci su imali priliku da vide kako se od taloga kafe može
napraviti maska za lice.
LOLA Institut prezentovao je industrijske robote i procese automatizovanih proizvodnih rešenja u pokretu, dok je Mašinski fakultet prikazao vozilo pod nazivom REA 25, drugo električno vozilo u istoriji tima, projekat koji je u sezoni 2025. otišao na tri velika svetska takmičenja sa kojih se vratio na visokorangiranom 8. mestu.
Takođe, u hali 2C, Institut za onkologiju i radiologiju Srbije „Dedinje“ je prezentovao savremenu medicinsku opremu i inovacije iz ove oblasti. Posetiocima su prikazana medicinska tehnologija i oprema za preciznu dijagnostiku i terapiju, uz vizuelne 3D modele i digitalne prikaze rada sistema.
Napredne industrijske i AI upravljačke sisteme prezentovao je Institut Mihajlo Pupin kroz prikaz savremenih automatizovanih i inteligentnih upravljačkih sistema za industriju 4.0, sa vizuelnim prikazom rada kroz kontrolne panele, simulacije i digitalne twin modele.
Takođe, posetiocima je prezentovan i eksponat „VR Mediana“ koji predstavlja inovativnu digitalizaciju rimskog carskog lokaliteta Mediana kod Niša, a predstavio ga je Elektronski fakultet.
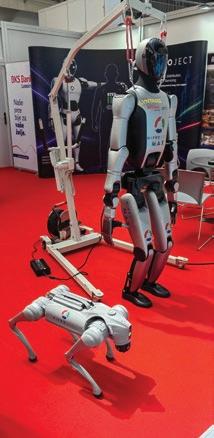
U hali 1 posetioci su mogli videti i humanoidnog robota koji govori. U istoj hali
nalazila se još jedna atrakcija, a u pitanju je robotska ruka sa kojom su svi posetioci koji to žele mogli da odigraju partiju igre iks-oks.
Priznanja Beogradskog sajma
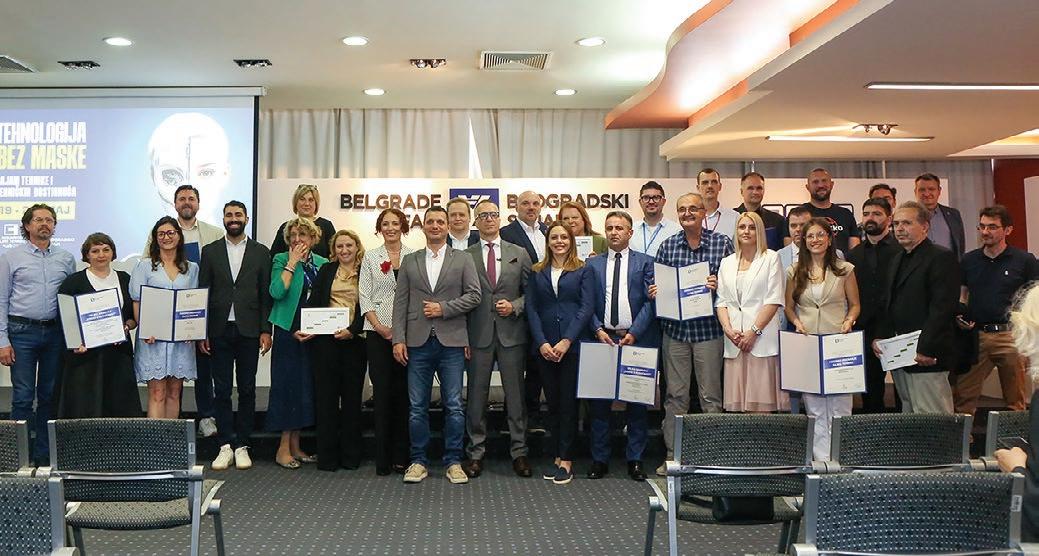
Pred kraj sajma tehnike i tehničkih dostignuća, u duhu dugogodišnje tradicije vrednovanja inovacija i tehničke izvrsnosti, dodeljena su priznanja Beogradskog sajma najuspešnijim učesnicima.
O nagradama je ove godine odlučivao stručni žiri u sastavu: prof. dr Vesna Radojević – predsednica žirija (Tehnološko-metalurški fakultet Univerziteta u Beogradu), prof. dr Marko Stamenić (Tehnološko-metalurški fakultet Univerziteta u Beogradu), prof. dr Nenad Mitrović (Mašinski fakultet Univeziteta u Beogradu), prof. dr Saša Živanović (Mašinski fakultet Univeziteta u Beogradu), prof. dr Lazar Saranovac (Elektrotehnički fakultet Univerziteta u Beogradu), prof. dr Nenad Jovičić (Elektrotehnički fakultet Univerziteta u Beogradu) i Zoran Tomić (Ministarstvo nauke, tehnološkog razvoja i inovacija Republike Srbije).
Nakon razmatranja pristiglih prijava za ocenjivanje eksponata, stručni žiri je jednoglasno doneo odluke o nagrađenima, potvrđujući visok nivo kvaliteta, inovativnosti i tehnološke relevantnosti predstavljenih rešenja.
Velika nagrada „KORAK U BUDUĆNOST“ za najuspešniji eksponat dodeljena je sledećim izlagačima:
• INSTITUT ZA BIOLOŠKA ISTRAŽIVANJA „SINIŠA STANKOVIĆ“
– Institut od nacionalnog značaja za Republiku Srbiju, Univerzitet u Beogradu u saradnji sa INSTITUTOM
ZA MOLEKULARNU GENETIKU I
GENETIČKO INŽENJERSTVO
Za: Liver Dophilus – probiotska podrška za bolest masne jetre (MASLD)
• ISTRAŽIVAČKO-RAZVOJNI
INSTITUT LOLA, Beograd u saradnji sa Akademijom strukovnih studija Politehnika i GEATECH DOO
Za: PolyTechG PKM3, CNC mašina sa paralelnom kinematikom
• DMS PLAST DOO – Beograd
Za: Mašina za duvanje plastike
• INSTITUT ZA NUKLEARNE NAUKE VINČA – Vinča, Beograd
Za: Neutralizator Industrijskog Dima (NID)
POSEBNO PRIZNANJE SAJMA TEHNIKE za eksponate koji doprinose razvoju tehnike dodeljeno je sledećim izlagačima:
• NAUTILUS BB, Branko Bandić PR –Vrdnik
Za: Javna česma KP4
• TARAN AEROSPACE DOO – Nova Pazova
Za: Space Fulcrum – 3U CubeSat Deployer
• NEOFYTON DOO – Novi Sad
Za: Potpuno automatizovan proizvodni sistem za brizganje
• ALATI MNS DOO – Novi Sad
Za: Sistem za demonstraciju detekcije i gašenja varnica u ventilacionim kanalima u milisekundama
• DIRIGENT ACOUSTICS DOO –Beograd
Za: D Series zvučnički sistem
PRIZNANJE za inovativni pristup
saradnji nauke i privrede pripalo je:
• FAKULTET TEHNIČKIH NAUKA U ČAČKU Univerziteta u Kragujevcu
Za: FTNV trainer
• NAIS ROBOTICS DOO – Niš, uz podršku Naučno – Tehnološkog parka – Niš
Za: Koško Al brojač koševa
POSEBNE ZAHVALNICE za učestvovanje i poseban doprinos promociji 68. Međunarodnog sajma tehnike i tehničkih dostignuća uručene su:
• MINISTARSTVO NAUKE, TEHNOLOŠKOG RAZVOJA I INOVACIJA
Republike Srbije
• CENTAR ZA PROMOCIJU NAUKE – Beograd
Dodeljena priznanja još jednom su istakla značaj Sajma tehnike kao mesta susreta vrhunskih ideja, znanja i dostignuća koja oblikuju savremenu industriju i tehnološki razvoj, kao i podsticanje daljeg razvoja inovacija u Srbiji i regionu.
I za kraj…
Na kraju možemo zaključiti da je i ovaj 68. po redu Međunarodni sajam tehnike i tehničkih dostignuća, kao najstarija i najveća specijalizovana regionalna tehničko-tehnološka sajamska manifestacija, još jednom potvrdila da je međunarodni lider u svim ovim navedenim tehnološkim ovim oblastima.
Naredni Sajam TEHNIKE očekuje nas u Beogradu od 10. do 13. maja 2027. godine!
U Beogradu održan regionalni skup IT stručnjaka - RIPE SEE14
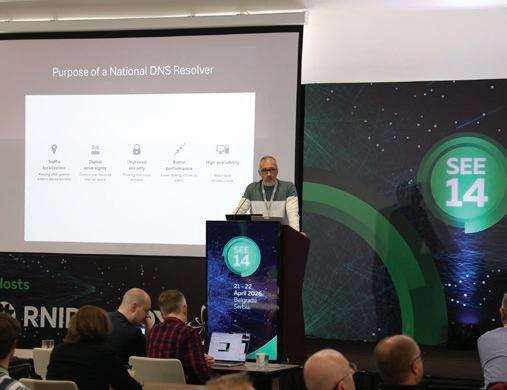
U Beogradu je 21. i 22. aprila 2026. godine održan 14. regionalni skup RIPE zajednice za Jugoistočnu Evropu – RIPE SEE 14. Skup je okupio stručnjake za internet infrastrukturu, operatere mreža, regulatore, predstavnike akademske zajednice i drugih zainteresovanih strana iz celog regiona. Domaćini ovogodišnjeg skupa, održanog u hotelu Crowne Plaza, bili su Fondacija „Registar nacionalnog internet domena Srbije” (RNIDS), Serbian Open eXchange (SOX) i Regulatorno telo za elektronske komunikacije i poštanske usluge (RATEL).
Na svečanom otvaranju je direktor Fondacije RNIDS, Dejan Đukić, u ime Fondacije poželeo dobrodošlicu učesnicima iz 25 zemalja. On je istakao posebno zadovoljstvo što je RNIDS već drugi put u prilici da bude domaćin jednog od najznačajnijih regionalnih skupova posvećenih razvoju interneta, te naglasio značaj međunarodne saradnje za Fondaciju i za dalji razvoj internet ekosistema u regionu.
Predstavnici RNIDS-a aktivno su učestvovali u stručnom delu programa. Aleksandar Ristić održao je prezentaciju o DNS resolveru RNIDS-a, predstavivši tehnička rešenja i operativna iskustva u radu ove značajne komponente internet infrastrukture. Detalji o prezentaciji i svim ostalim izlaganjima dostupni su u zvaničnom programu skupa.
Marijana Borković, stručna saradnica za marketing i komunikacije u RNIDS-u, kao članica Programskog odbora RIPE SEE-a učestvovala je u svim aktivnostima ovog tela pre, tokom i nakon skupa – od pripreme i izbora tema programa do koordinacije tokom dvodnevnog događaja. Drugog dana skupa Borkovićeva je takođe moderirala jedan od programskih blokova.
Prema podacima koji su predstavljeni na završnoj plenarnoj sesiji, skup je okupio 208 učesnika, od kojih je 102 bilo na svom prvom RIPE SEE skupu. Iz regiona Jugoistočne Evrope najviše učesnika došlo je iz Srbije – 137, zatim iz Rumunije – 8, Bosne i Hercegovine – 7 i Crne Gore – 6. Nakon zvaničnog programa koji je bio održan 23. i 24. aprila, u Beogradu su održani i besplatni treninzi RIPE NCC-a posvećeni osnovama IPv6 protokola i radu s RIPE bazom podataka, čime je u našem regionu dodatno ojačan kapacitet stručnjaka za rad u savremenom internet okruženju.
Regionalni skupovi RIPE SEE se organizuju od 2011. godine s ciljem da okupe internet zajednicu Jugoistočne Evrope i podstaknu razmenu znanja, saradnju i razvoj internet infrastrukture. Učešće u organizaciji ovogodišnjeg skupa potvrđuje ulogu RNIDS-a u regionalnoj i međunarodnoj internet zajednici.
Srpska gejming industrija prihodovala 222 miliona evra, ali zapošljavanje usporava
Industrija video-igara u Srbiji nastavila je rast i tokom 2025. godine, dostigavši 222 miliona evra prihoda među najuspešnijim kompanijama, dok su igre domaćih studija preuzete više od 300 miliona puta širom sveta. Ipak, uprkos ovim rezultatima, sektor ulazi u period opreznijeg razvoja, uz smanjenje broja zaposlenih i rekordno nizak broj planiranih novih pozicija.
Mihailo Vesović, zamenik predsednika Privredne komore Srbije, ukazao je da gejming industrija predstavlja jedan od najperspektivnijih segmenata domaće digitalne ekonomije i važan potencijal za dalji razvoj inovacija i izvoza.
Asocijacija industrije video-igara Srbije (SGA) osmu godinu zaredom objavila je godišnji izveštaj o stanju domaće gejming industrije, koji je premijerno predstavljen u Privrednoj komori Srbije. Izveštaj je medijima predstavila Kristina Janković Obućina, senior menadžerka za ekosistem SGA i urednica izveštaja, koja je naglasila ključne trendove i promene u industriji.
Kako je istakao direktor SGA, Mihajlo Jovanović-Džaril, iako su prihodi nastavili da rastu, dinamika razvoja se menja. Objavljeno je upola manje igara nego prethodne godine, ali je broj projekata u razvoju ostao stabilan, što ukazuje na sve veći fokus na kompleksnije i dugoročnije projekte.
Podaci iz izveštaja pokazuju i da 63 odsto kompanija razvija originalne proizvode, dok su komercijalni naslovi prodati u više od 600.000 primeraka. Istovremeno, prosečno vreme koje zaposleni provode u jednoj kompaniji poraslo je na pet i po godina, što ukazuje na veću stabilnost timova.
Veštačka inteligencija postaje sve važniji deo industrije – više od 75 odsto kompanija već koristi AI alate u svom poslovanju, uz rastuće zadovoljstvo njihovom primenom.
Predsednica Upravnog odbora SGA, Marija Ilić, istakla je da Srbija i dalje zauzima prvo mesto u Evropi po udelu žena zaposlenih u gejming industriji, uz dodatni rast njihovog učešća na rukovodećim pozicijama, koje sada čine 41 odsto.
Izveštaj potvrđuje da industrija video-igara u Srbiji prati globalni trend stabilnog, ali umerenog rasta. Beograd, Novi Sad i Niš ostaju ključni centri razvoja, dok mobilne igre nastavljaju da ostvaruju veće prihode u odnosu na PC naslove.
Kao najveće izazove u poslovanju, kompanije izdvajaju visoke poreske namete i nedovoljno stimulativne poreske olakšice, iako većina studija i dalje uspeva da ostvaruje prihode kroz direktnu prodaju igara, čime potvrđuje konkurentnost domaćih proizvoda na globalnom tržištu.
• INTERVJU: MARIJA ŠEKLER
Razliku prave znanje, upornost i želja da napredujemo
Marija Šekler je arhitekta tehnoloških rešenja u IT kompaniji „Saga“. Ona je diplomirana inženjerka elektrotehnike, a studije sa prosečnom ocenom 9,10 završila je na Elektrotehničkom fakultetu u Beogradu, na odseku za telekomunikacije.
Više od 15 godina karijeru gradi u kompaniji „Saga“, u kojoj se razvijala od sistem inženjera do arhitekte tehnoloških rešenja u sektoru za hybrid cloud. Radila je na ključnim nacionalnim i korporativnim projektima, implementacijama kompleksnih sistema za vodeće banke i telekom operatere u regionu. Kako kaže, posebno je ponosna što je kroz projekte kao što su Croso portal, eArhiv i Socijalna karta doprinela digitalnoj transformaciji državne uprave, a kroz rešenja za bankarski i telekomunikacioni sektor pokazala sposobnost da integriše
Marija Šekler je jedna od 10 finalistinja konkursa za “Inženjerku godine 2025” koji je održan u okviru inicijative Privredne komore Srbije, kompanije Simens Srbija i udruženja „Inženjerka godine“. Glavni cilj ovog konkursa je da inspiriše mlade žene za studije i karijeru u inženjerskoj struci. Reč je o trećem takvom izboru u Srbiji u okviru šire inicijative da se javnosti predstave inženjerke iz različitih kompanija i institucija, koje bi svojom ličnošću i radom mogle da budu primer i inspiracija mladim ženama koje se nalaze pred izborom budućeg zanimanja.
različite tehnologije i obezbedi pouzdana i skalabilna IT okruženja.
Svojim najvećim profesionalnim uspehom smatra činjenicu da je, zahvaljujući upornosti, saradnji i stalnom usavršavanju, postala ključna osoba u dizajniranju modernih hibridnih cloud rešenja u kompaniji.
„Vera u sopstvene mogućnosti važnija je od svih društvenih podela, a žene su to dokazivale kroz istoriju. Mladim devojkama mogu da budem primer time što pokazujem da je moguće graditi uspešnu karijeru u IT sektoru, iako se on često smatra ‘muškom’ industrijom. Verujem da pol u ovim vremenima ne predstavlja prepreku – ono što nas zaista određuje jesu znanje, upornost i želja da napredujemo. Kao majka dvoje dece, znam koliko je važno istrajati i pronaći balans. Upravo
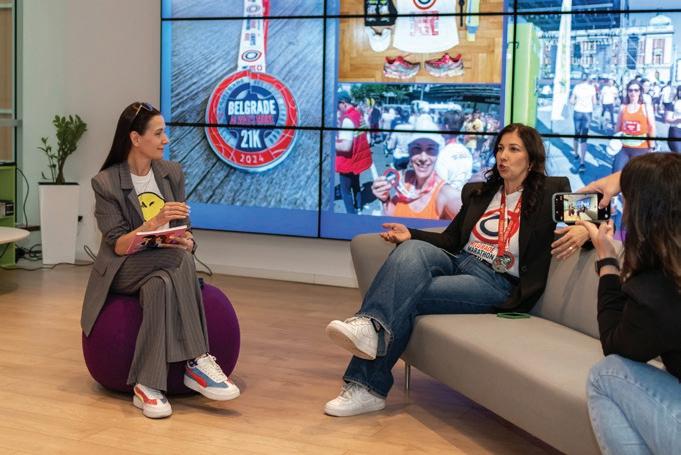
ta iskustva, i profesionalna i lična, želim da postanu inspiracija mladim devojkama da veruju u svoje kapacitete i da se ne ograničavaju nametnutim okvirima“, poručuje Marija, koja slobodno vreme koristi za bavljenje zumbom i trčanjem (polumaraton).
Pre svega, čestitke za izbor među 10 prvoplasiranih „Inženjerki godine“. Kako Vi gledate na sve to?
Izbor među 10 inženjerki godine za mene predstavlja veliku čast, ali i odgovornost. Doživljavam ga kao priznanje ne samo za moj rad, već i za sve žene u inženjerstvu koje svakodnevno doprinose struci. Ujedno, ovo mi je dodatna motivacija da nastavim da se razvijam i da budem vidljiv primer da je ova profesija dostupna i devojkama.
RAZGOVOR VODIO: Vladimir Bubanja
Kako ste doživeli sam događaj, posebno samu dodelu priznanja u PKS?
Sam događaj je bio veoma inspirativan. Okupio je veliki broj uspešnih žena iz različitih oblasti inženjerstva, što je dalo posebnu energiju celom događaju. Dodela priznanja je bila emotivna i motivišuća, jer pokazuje koliko se znanje, rad i posvećenost cene.
Kada ste saznali da želite da postanete inženjerka i odakle Vam inspiracija za inženjersku profesiju?
Interesovanje za inženjerstvo razvilo se postepeno, kroz radoznalost i želju da razumem kako stvari funkcionišu i kako mogu da se unaprede. Inspiraciju sam pronašla u rešavanju konkretnih problema i u mogućnosti da kroz svoj rad napravim nešto korisno i primenljivo.
Prema Vašem mišljenju, šta čini dobrog inženjera?
Dobrog inženjera pre svega čini sposobnost rešavanja problema, ali i radoznalost i spremnost na kontinuirano učenje. Pored tehničkog znanja, važne su i komunikacione veštine, timski rad i odgovornost prema poslu.
Možete li nam ukratko predstaviti kompaniju/instituciju u kojoj trenutno radite?
Kompanija Saga, u kojoj radim već 17 godina, je jedna od vodećih IT kompanija u Srbiji, sa dugom tradicijom i više od 30 godina iskustva. Bavi se razvojem i implementacijom naprednih IT rešenja — od infrastrukture i sistem integracije do razvoja softvera i digitalne transformacije. Kompanija sarađuje sa velikim brojem klijenata iz različitih industrija i fokusirana je na inovacije i primenu savremenih tehnologija u realnim poslovnim okruženjima.
Inženjerka godine
Šta je konkretno Vaš deo posla i kako izgleda jedan Vaš radni dan?
Moj deo posla podrazumeva planiranje, implementaciju i održavanje sistema, rad na projektima i analizu problema. Jedan radni dan (a ponekad to bude i noć) je dinamičan — uključuje timske sastanke, rad na zadacima, rešavanje izazova i često učenje novih tehnologija ili pristupa.
Da li je i koliko je Vaš posao fizički zahtevan?
Moj posao nije fizički zahtevan u klasičnom smislu, ali jeste mentalno intenzivan. Zahteva visok nivo koncentracije, analitičkog razmišljanja i donošenja odluka, što može biti jednako izazovno. Često je potrebno raditi i noću, jer neki sistemi mogu da se zaustave samo tada, što nakon radnog dana predstavlja dodatni izazov.
Na koji profesionalni uspeh ste posebno ponosni?
Posebno sam ponosna na projekte na kojima sam radila, a koji imaju konkretan uticaj i primenu. Takođe, ponosna sam na svoj profesionalni razvoj i na to što sam uspela da se izborim za svoje mesto u jednoj zahtevnoj i konkurentnoj oblasti.
Šta je najveći izazov u vašem radu?
Najveći izazov je stalna potreba za prilagođavanjem i učenjem, jer se tehnologije brzo menjaju. Takođe, izazov može biti pronalaženje optimalnih rešenja u kompleksnim situacijama gde ne postoji jedno “tačno” rešenje.
Šta biste (najverovatnije) radili u životu da niste inženjerka?
Verujem da bih se bavila pevanjem.
Na koji način možete biti primer i inspiracija mladim devojkama?
Smatram da primer dolazi kroz rad i autentičnost. Ako devojke vide da neko poput njih može da uspe u inženjerstvu, lakše će sebe zamisliti u toj ulozi. Važno je pokazati da ovaj put jeste izazovan, ali i veoma ispunjavajući.
Šta bi po Vašem mišljenju još trebalo uraditi da više devojaka bira naučna ili tehnička zanimanja?
Potrebno je više vidljivih uzora, podrške u obrazovanju i razbijanja stereotipa. Takođe, važno je da se devojkama još u ranom uzrastu približe nauka i tehnologija na zanimljiv i praktičan način.
I za sam kraj razgovora - Koja je Vaša poruka mladima?
Moja poruka mladima je da budu radoznali, uporni i da se ne plaše izazova. Put neće uvek biti lak, ali svaki trud se na kraju isplati. Važno je verovati u sebe i biti spreman da stalno učite i napredujete.
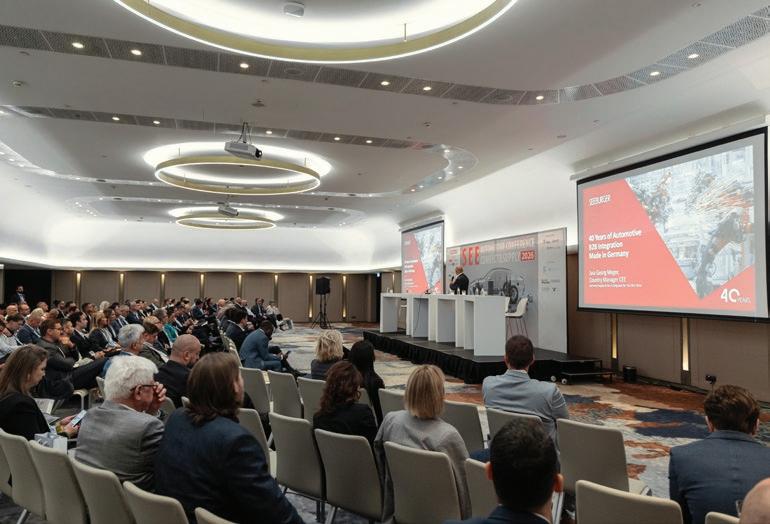
U Beogradu održana konferencija
"SEE
Automotive – Connect & Supply
2026"
Organizator konferencije je tradicionalno
AC Serbia - mreža srpskih kompanija i organizacija koje se bave proizvodnjom delova i komponenti, odnosno pružanjem usluga u automobilskom i mobiliti sektoru. Misija AC Serbia povezuje poslovanje i umrežavanje naučnih, razvojnih i javnih institucija u pokretanju zajedničkih razvojnih projekata, jačanju konkurentnosti svojih članica, postizanju profitabilnog pozicioniranja u lancu vrednosti dobavljača međunarodnih proizvođača automobile i celokupnog mobility sektora i indirektno utiče na poboljšanje ekonomske situacije u okviru celog sektora dobavljača mobilnosti i automobila. Ova konferencija predstavlja odličnu priliku za učesnike da se upoznaju sa
trendovima kompanija u regionu i planovima proizvođača, kao i prilika da se učvrste postojeći i ostvare novi poslovni kontakti.
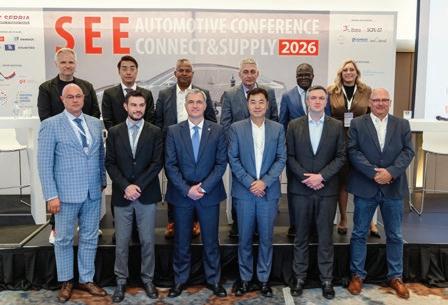
Na konferenciji se okupilo preko 200 učesnika iz više od 150 kompanija u oblasti automobilske i mobiliti industrije koje dolaze mahom iz Jugoistočne Evrope, ali i Poljske, Slovačke, Nemačke, Francuske, itd. Tokom konferencije su održani zanimljivi paneli i prezentacije vodećih domaćih i stranih kompanija koje su u automobilskom sektoru. Održano je i oko 300 B2B sastanaka tokom kojih su učesnici mogli da se lično upoznaju i predstave proizvode i usluge svojih kompanija.
Cilj konferencije bio je da omogući
AUTOR: Vladimir
Bubanja
U hotelu Crowne Plaza u Beogradu je 12. i 13. maja održana je 12. po redu SEE Automotive konferencija
Connect&Supply, jedan od najznačajnijih stručnih i poslovnih skupova u ovom delu Evrope, kada je u pitanju automobilska industrija.
povezivanje OEM proizvođača, TIER1&2 kompanija i relevantnih međunarodnih institucija, kako bi se dodatno podstakao razvoj automobilske i mobiliti industrije u Srbiji i celom regionu. Veliki značaj SEE Automotive konferencije je i u tome što utiče na unapređenje poslovanja kompanija iz automobilske i pratećih industrija u jugoistočnoj Evropi.
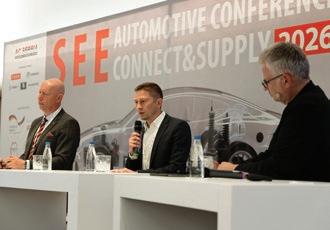
Konferenciju je tradicionalno zvanično otvorio Igor Vijatov, direktor Automobilskog klastera Srbije, koji je kao organizator pozdravio sve učesnike i zahvalio se na velikoj posećenosti. A zatim se prisutnima obratio Vladimir Tomić iz Razvojne agencije Srbije (RAS), Rejmond Tavares iz Organizacije Ujedinjenih nacija za industrijski razvoj (UNIDO), kao i zamenik premijera Republike Moldavije, Nj. E. Eugeniu Osmochescu. Posebnu pažnju privuklo je uvodno keynote predavanje dr Milana Kumara, člana odbora kompanije DataFaktory AG i predstavnika CIDO Switzerland Innovation Park Biel. On je govorio o temi „Embodied AI u proizvodnji“, objašnjavajući kako veštačka inteligencija već danas donosi konkretnu vrednost industriji i šta je potrebno da bi se ovakve tehnologije uspešno primenile u
velikim proizvodnim sistemima.
Veliko interesovanje izazvao je i „Deep Dive China“ panel, organizovan u formi neformalnog razgovora o kineskoj automobilskoj industriji i globalnim trendovima. Riči Ćiu, izvršni direktor kompanije GNSGO, govorio je o uspešnoj saradnji sa kineskim automobilskim partnerima, dok je Moris Gao, bivši direktor Maserati za kinesko tržište i suosnivač kompanije Faraday Future, podelio iskustva o kineskom pristupu lancima snabdevanja, luksuznim brendovima i razvoju EV startapa.
Na događaju je učestvovao i dr Manuel Kalvait, glavni ekonomista i direktor sektora za ekonomsku analitiku nemačkog Udruženja automobilske industrije (VDA), koji je u razgovoru sa Aleksanderom Markusom iz Nemačko-srpske privredne komore analizirao aktuelne izazove i budućnost evropske automobilske industrije.
Glavne teme ovogodišnje konferencije bile su pretežno razvoj novih tehnologija, e-mobilnost, kao i ulazak kompanija u lance dobavljača. O aktuelnim planovima OEM i TIER1&2 kompanija, izazovima i potencijalima za dobavljače iz Jugoistočne Evrope,
Automobilski i mobiliti klaster Srbije (AC Serbia) je mreža kompanija koje proizvode automobilske delove u Srbiji ili pružaju usluge kompanijama koje proizvode automobilske delove. AC Serbia (www.acserbia.org.rs ) je osnovan 2010. godine i prošao je kroz razne faze poslovanja. Osnovalo ga je 12 kompanija i naučno istraživačkih institucija. Danas klaster ima 58 članice proizvodnih kompanija i ima saradnju sa većim
u automobilskoj industriji.
“Ovo je bila dvanaesta po redu SEE Automotive konferencija i rekao bih najuspešnija do sada! Kao i svake godine tako i ove smo uspeli da dovedemo eminentne predavače i paneliste, predstavnike velikih OEM i TIER1 kompanija “ - izjavio je Igor Vijatov, direktor Automobilskog i mobiliti klastera Srbije i dodao: “Ja lično sam posebno zadovoljan što je održan rekordan broj B2B sastanaka tokom kojih su učesnici mogli da se lično upoznaju i predstave svoje proizvode ili usluge.”
Tokom trajanja konferencije smenjivale su se teme iz oblasti digitalizacije, automatizacije i elektrifikacije u okviru automobilske
Srbija se pozicionira na globalnoj AI mapi - HUB201 postao deo NVIDIA
VC Alliance
HUB201, nacionalni i regionalni inovacioni centar za sajber bezbednost i primenu veštačke inteligencije, postao je deo NVIDIA VC Alliance programa, globalne mreže koja povezuje vodeće venture capital fondove, startape i tehnološke lidere u oblasti veštačke inteligencije.
Ovim članstvom HUB201 dobija direktan pristup globalnom AI ekosistemu koji okuplja hiljade startapa i značajan broj fondova širom sveta. To otvara mogućnost da HUB201 aktivno učestvuje u selekciji i privlačenju najperspektivnijih timova, kao i da ih povezuje sa programima podrške, investitorima i tržištima.
Ulazak u NVIDIA VC Alliance dodatno pozicionira HUB201 kao bitnu tačku za ulazak globalnih sajber i AI startapa i investitora na
brojem fakulteta i naučno istraživačkih institucija. AC Serbia takođe sarađuje i sa državnim institucijama (Razvojna agencija Srbije, Privredna komora Srbije, regionalne razvojne agencije…), donatorskim organizacijama (GIZ - Deutsche Gesellschaft für Internationale Zusammenarbeit, International Finance Corporation – IFC, UNIDO –Ujedinjene nacije za industrijski razvoj, OECD…)
industrije. Na kraju, možemo da zaključimo da je konferencija "SEE Automotive – Connect&Supply" još jednom dokazala da su ovakvi skupovi više nego potrebni i značajni za budućnost automobilske industrije ne samo Srbije nego i celog regiona.
“Nakon ovog uspešnog skupa, mogao bih da zaključim da Automobilski i mobiliti klaster Srbije nastavlja aktivno sa svim stvarima koje su se do sada pokazale kao korisne za naše članice, a to su promocija, obuka, konferencije, stručni skupovi i sl. Ipak, mislim da je potrebno da se svi mi još više potrudimo i da još više podstaknemo inovacije u našoj industriji” - istakao je Igor Vijatov, direktor Automobilskog klastera Srbije’
tržišta Centralne i Istočne Evrope i Balkana.
Kroz ovo partnerstvo, startapi koji prolaze kroz HUB201 programe imaće pristup naprednim NVIDIA tehnologijama, ekspertizi i infrastrukturnoj podršci, što značajno ubrzava razvoj proizvoda i povećava njihove šanse za dalje finansiranje i skaliranje na globalnom tržištu.
Istovremeno, HUB201 dobija mogućnost za povezivanje sa globalnim akceleratorima, investitorima, korporacijama i istraživačkim centrima iz oblasti veštačke inteligencije.
„Ulazak u NVIDIA VC Alliance predstavlja važan strateški korak za HUB201 i domaći inovacioni ekosistem. Ova saradnja nam omogućava da pojačamo pristup najnovijim tehnologijama i rešenjima startapovima iz naše mreže. Ovo partnerstvo je važno ne samo za HUB201, već i za širu sajber i AI zajednicu u Srbiji i regionu“, izjavio je Stefan Badža, direktor inovacija HUB201.
Pored jačanja međunarodne saradnje, članstvo otvara i nove modele saradnje i održivosti, uključujući razvoj programa za korporativne inovacije, soft-landing podršku za strane startape, kao i saradnju sa investicionim fondovima.
kao i mogućnostima za razvoj i primenu inovacija
• INTERVJU: OMERKA ŽIVKOVIĆ
Spoj inženjerstva, menadžerskih
veština i brige o ljudima
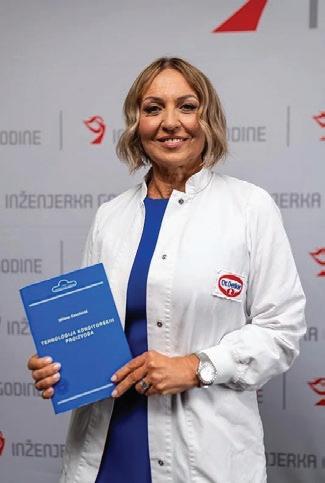
Omerka Živković je jedna od 10 finalistinja konkursa za “Inženjerku godine 2025” koji je održan u okviru inicijative Privredne komore Srbije, kompanije Simens Srbija i udruženja
„Inženjerka godine“. Glavni cilj ovog konkursa je da inspiriše mlade žene za studije i karijeru u inženjerskoj struci. Reč je o trećem takvom izboru u Srbiji u okviru šire inicijative da se javnosti predstave inženjerke iz različitih kompanija i institucija, koje bi svojom ličnošću i radom mogle da budu primer i inspiracija mladim ženama koje se nalaze pred izborom budućeg zanimanja.
Omerka Živković ima dugogodišnje radno iskustvo kao Menadžer proizvodnje u kompanijama Soko Štark (Atlantic grupa) i Dr Oetker.
Poreklom iz seoske porodice u manjem mestu blizu Požarevca, završila je Požarevačku gimnaziju kao Vukovac, dok je diplomirala na Poljoprivrednom fakultetu u Beogradu sa prosečnom ocenom 9,23, dobivši zvanje diplomirane inženjerke prehrambene tehnologije.
U kompaniji „Dr. Oetker“ od 2021. godine bavila se vođenjem svih proizvodnih linija, sa ukupno oko 100 zaposlenih. Osim toga, Omerka je i LEAN menadžerka, odnosno bavi se unapređenjem proizvodnje sa stanovišta LEAN metodologije (povećanja produktivnosti i profitabilnosti proizvodnje
sa što manje gubitaka). Prethodno je skoro tri decenije provela u „Soko Štarku“ (sada članici „Atlantic Grupe“), u kojem je bila rukovodilac linija različitih proizvodnih programa – od linija sa 50 zaposlenih do najveće linije – poznatog „Smokija“, koja je uključivala 130 ljudi.
Kako ističe, ponosna je na više stvari u svom životu, počevši od činjenice da je uspela da se obrazuje uprkos tome što potiče iz seoske sredine u kojoj nije bilo mnogo fakultetski obrazovanih ljudi, posebno žena. Ponosna je i na profesionalna postignuća, a jedno od najznačajnijih je inovacija na proizvodnoj liniji za „Smoki“ (prepravka delova turbo ekstrudera, koju sada serijski primenjuje i poznati proizvođač ekstrudera). Osim nagrada i
pohvala za svoj rad, Omerka je posvećena zaposlenima, kroz interne obuke i angažovanja: jedno od njih je i pokretanje inicijative za uvođenje žena sa poslova fizičkog pakovanja u poslove operaterki (upravljanje mašinama), koje su do njenog dolaska u „Dr. Oetker“ radili isključivo muškarci. Kao rezultat, danas 80 odsto operaterki na pakovanju i 45 odsto svih operatera čine žene.
„Sebe smatram praktičarkom – volim da sam usred proizvodnje, među ljudima i mašinama. Nadam se da mogu da budem inspiracija mladim devojkama, jer ličnim primerom pokazujem kako se upornost, radoznalost, strast i kreativnost u inženjerstvu mogu spojiti sa menadžerskim veštinama i brigom o ljudima. Kroz rušenje
RAZGOVOR VODIO: Vladimir Bubanja
stereotipa i promovisanje žena u tehničkim ulogama, želim svima da dajem prilike za napredak, bolji život i jednak tretman, kao i da ih podstičem da pronađu strast prema inženjerstvu i zajedničkom radu“, kaže Omerka.
Pre svega, čestitke za izbor među 10 prvoplasiranih „Inženjerki godine“. Kako Vi gledate na sve to?
Na ličnom nivou, ulazak u finalni krug doživljavam kao potvrdu sopstvene ekspertize, ali i značaja mog rada i van neposrednog okruženja na poslu. Ipak, mislim da suština ove inicijative nije u samom plasmanu konkretnih osoba, već u onome što ona pokreće - inspirisanje mladih devojaka da se odluče za karijeru u STEM-u. Mnogo je važnije što kroz ovu inicijativu postaju vidljive priče o nesigurnostima, dilemama i izazovima kroz koje smo prolazile dok još uvek nismo postale uspešne inženjerke. Kada devojke vide da put nije linearan i da su sumnje normalan deo procesa, lakše mogu da zamisle sebe u tim ulogama i ne odustanu prerano. Uz to, različiti životni i karijerni putevi ambasadorki dodatno pokazuju da ne postoji jedan ispravan način da se izgradi uspešna karijera u inženjerstvu. Iako kao inženjeri često vrednujemo merljive rezultate, lično mi je posebno značio trenutak kada sam dobila fotografiju devojke koja u autobusu čita moj tekst. Takvi trenuci daju konkretan pokazatelj uticaja koji ovakve inicijative mogu imati - upravo na one koji su na početku svog profesionalnog puta.
Kako ste doživeli sam događaj, posebno svečanu dodelu priznanja u Privrednoj komori Srbije (PKS)?
Sam proces predstavljanja, uključujući pisanje teksta, snimanje, video intervju i kratku panel diskusiju, bio mi je istovremeno
i jako zabavan i jako izazovan. Kao inženjeri, često smo primarno fokusirani na tehničke delove svog rada, dok su nam javni nastup i govor pred širom grupom ljudi ređe u fokusu – ali smo svakako imale veliku pomoć od strane organizatora, Što se konkretne dodele priznanja tiče, najveću vrednost mi je imala prilika da se upoznam i razgovaram sa organizatorima i drugim sjajnim inženjerkama. Zaista lepo iskustvo.
Kada ste saznali da želite da postanete inženjerka i odakle Vam inspiracija za inženjersku profesiju?
Nisam imala posebnu inspiraciju, niti osobu koja me je inspirisala za inženjerstvo, ali sam imala roditelje koji su me u tom izboru podržali najviše koliko su u tom trenutku bili u mogućnosti. Tokom školovanja, volela sam matematiku i hemiju, dok me medicina, koja je bila dominantan izbor među učenicima mog odeljenja u Požarevačkoj gimnaziji, nije privlačila. S obzirom da sam iz Požarevca, koji je tada imao razvijenu prehrambenu industriju, praktičan i logičan izbor mi je bila prehrambena tehnologija. Ova oblast je nudila širok spektar mogućnosti - od rada u proizvodnim sistemima, preko razvoja proizvoda do laboratorijskih analiza, što je dodatno uticalo na moju konačnu odluku.
Prema Vašem mišljenju, šta čini dobrog inženjera?
Dobrog inženjera definiše stručnost zasnovana na znanju, uz proaktivnost i sposobnost donošenja brzih odluka, inovativnost, ali i strpljenje, mnogo strpljenja, da se pronađe najadekvatnije rešenje. Pored toga, ključnu ulogu ima i želja za stalnim učenjem i razvojem veština, naročito onih u kojima nismo inicijalno dobri i koje nam nisu razvijane tokom formalnog obrazovanja – poput jasne komunikacije, empatije,
transparentnosti i nepristrasnosti u radu sa ljudima. Smatram da upravo ta kombinacija tehničke ekspertize i razvijenih međuljudskih veština pravi razliku između dobrog i vrhunskog inženjera.
Šta je konkretno Vaš deo posla i kako izgleda jedan Vaš radni dan?
Kao menadžer proizvodnje, odgovorna sam za ostvarenje planova proizvodnje i ključnih kompanijskih ciljeva, uz upravljanje troškovima, kvalitetom i bezbednošću proizvoda. Pararelno sa time, fokus mi je i na vođenju i razvoju mog tima, kroz obuke, mentorstvo i prepoznavanje potencijala zaposlenih.
Jedan prosečan radni dan započinjem analizom sa timom tehnologa, gde razmatramo rezultate prethodnog dana, identifikujemo probleme i prilike i definišemo dalje korake. Uz to, sledi i intenzivna saradnja sa drugim sektorima - razvojem, kvalitetom, marketingom, logistikom i finansijama, kao i aktivan rad na projektima unapređenja procesa.
Veliki deo radnog dana provodim u proizvodnji, kroz obilazak pogona, praćenju i unapređenju standarda bezbednosti, kao i direktnom razgovoru sa zaposlenima. Smatram da su upravo oni najrelevantniji izvor informacija o svakodnevnim izazovima u radu, zbog čega je važno da ih aktivno uključujemo, čujemo njihovo mišljenje i, kad god je moguće, implementiramo njihove predloge. Takav pristup ne samo da doprinosi unapređenju procesa, već i jača osećaj odgovornosti i uključenosti zaposlenih, čime oni postaju aktivni nosioci promena i kontinuiranog napretka.
Da li je i koliko je Vaš posao fizički zahtevan?
Moj posao nije fizički zahtevan, jer se najveći deo aktivnosti odnosi na rad za
Inženjerka godine
računarom i redovne obilaske proizvodnje. Zahtevi su izraženiji u umnom i organizacionom smislu, s obzirom na potrebu da se upravlja velikim brojem informacija, prate parametri i analiziraju podaci i sve to povezuje kako bi se donele brze, ali adekvatne odluke. Istovremeno, značajan deo posla čini svakodnevna komunikacija i saradnja sa velikim brojem ljudi – od operativnih timova do kolega iz drugih funkcija – što zahteva razvijene organizacione i međuljudske veštine.
Na koji profesionalni uspeh ste posebno ponosni?
Ima ih više, ali bih izdvojila nekoliko inovacija na koje sam posebna ponosna: 1. Najznačajnija inovacija Atlantic Grupe Dok sam bila rukovodilac proizvodnje Smokija, suočila sam se sa problemom da novi ekstruder većeg kapaciteta, proizvodi drugačiji flips od prepoznatljivog Smokija. Pošto podešavanje parametara nije bilo dovoljno, nakon duže analize, osmislila sam mašinski nacrt sa tehničkim izmenama na radnim delovima mašine, čime je vraćen originalni kvalitet proizvoda i dodatno povećan kapacitet proizvodnje za čak 17,4%. Ovo rešenje je proglašeno najboljom inovacijom u Atlantic grupi i danas poznati proizvođač ekstrudera serijski primenjuje ovo rešenješto smatram velikim ponosom I rezultatom inženjerske strasti.
2. Osmišljavanje novog zdravog snack-a Na internom konkursu Atlantic grupe sa zadatakom osmišljavanja potpuno novog proizvoda iz kategorije: prirodna/organska hrana, održivi razvoj, alternativni izvori proteina i praktičnost, osmislila sam i razvila potpuno prirodan, organski i nutritivno bogat flips bez šećera, masti, boja, aroma i aditiva, od do sada neiskorišćenih prirodnih sirovina. Proizvod sam zatim, kroz više varijacija ukusa, razvila od ideje do uspešne industrijske probe. Ovaj projekat nije bio deo mog redovnog posla, već inovativnost koja me vodi u lični razvoj I stalna unapredjenja procesa.
3. Uvođenje žena u poslove operatera i izgradnja univerzalnih operatera Karijerni put me je iz Soko Štarka odoveo u Dr. Oetker na poziciju menadžera proizvodnje i LEAN menadžera, gde sam nastavila da razvijam sebe i procese u proizvodnji, ali i svoje zaposlene. Jedna od inicijativa na koju sam posebno ponosna je uvođenje žena sa poslova fizičkog pakovanja u poslove operaterki (upravljanje mašinama), koje su do tada radili isključivo muškarci. U početku je i kod samih žena bilo sumnje da li bi mogle da se bave takvim poslovima, ali danas imamo 80% operaterki na pakovanju i 45% svih operatera u proizvodnji, čine žene.
Sledeći korak u razvoju zaposlenih bio je izgradnja univerzalnih operatera koji su
obučeni za rad na najodgovornijim poslovima u različitim delovima proizvodnog procesa, što daje veliku fleksibilnost procesima i povećava angažovanost zaposlenih. 4. Varijabilni deo zarade zaposlenih u proizvodnji
Pored prilika za razvoj i davanja podjednake šanse svim zaposlenima - ključna stvar za poboljšanje KPI proizvodnje je i evaluacija performansi, uvezana sa plaćanjem prema ličnom učinku zaposlenog. Jer pored kolektivnih ciljeva, bitno je nagraditi i ličnu odgovornost i učinak. Zato sam došla na ideju da se varijabilni deo zarade zaposlenih u direktnoj proizvodnji uveže sa kompanijski važnim ciljevima, da bi imao strateški smisao. Potrebno je bilo uvezati ga sa više faktora iz oblasti najizazovnijih za unapređenje procesa, a koji su u isto vreme brojčano merljivi, egzaktni, jasno definisani i iskomunicirani. Implementirano je i zaposleni su dobili priliku da svakog meseca zarade znatan stimulativan iznos zarade, a kompanija benefit kroz smanjenje grešaka u procesu, povećanje produktivnosti, smanjenje zastoja, smanjenje apsentizma, povećanje svesti zaposlenih o standardima proizvodnje.
Šta je najveći izazov u Vašem radu?
Posao menadžera proizvodnje zahteva duboko razumevanje tehničkih procesa, sposobnost brzog donošenja odluka zasnovanih na činjenicama, odvajanja bitnog od nebitnog, kao i efikasno reagovanje u uslovima kraćih rokova, zastoja i čestih izmena planova. Podrazumeva i visok nivo veština rada sa ljudima, poput izgradnje jakih i stabilnih timova i efektivnog delegiranja odgovornosti. Iako se u praksi i dalje mogu sresti predrasude o tome da li je ovakva uloga tipična za žene, smatram da za to ne postoji realan temelj. Lično iskustvo mi pokazuje da različiti stilovi upravljanja predstavljaju komplementarne prednosti, a ne slabosti. Na primer, iako naravno nije svako takav, muškarci su često spremniji da više rizikuju, što se nekada može više isplatiti biznisu. Dok su žene detaljnije, temeljnije i empatičnije, pa mogu da omoguće održivije poslovanje. Upravo kombinacija ovih perspektiva doprinosi kvalitetnijem donošenju odluka i stabilnijem poslovanju, bez obzira na pol.
Šta biste (najverovatnije) radili u životu da niste inženjerka?
Verovatno bih bila advokatica. Pre svega zbog izražene analitičnosti i potrebe da svaki problem sagledam iz više uglova pre donošenja zaključka, uz argumentovano donošenje odluka i jasno strukturisanje informacija. Pored toga, smatram da me karakteriše visok nivo posvećenosti – svaki izazov kojem pristupim nastojim da razumem u potpunosti i rešim do kraja, bez površnih zaključaka ili prečica. Mislim da kombinacija analitičkog pristupa, upornosti i odgovornosti u radu čini osnovu koja je zajednička i inženjerskoj i pravničkoj profesiji, i verujem da bih te osobine mogla uspešno da primenim i u oblasti prava.
Na koji način možete biti primer i inspiracija mladim devojkama?
Smatram da kroz svoj lični i profesionalni put - od stidljive devojčice iz male sredine, koja se suočavala sa sumnjama i nesigurnostima, preko odličnog studenta, do osobe koja je sopstvenim radom izgradila inženjersku i menadžersku karijeru - mogu jasno da pokažem da takav razvoj jeste moguć. Posebno mi je značajno što sam kroz svoj rad imala priliku da doprinesem razvoju ljudi oko sebe, pružajući zaposlenima šansu za
napredak i, kroz to, kvalitetniji život. Upravo taj aspekt smatram jednako važnim kao i profesionalna postignuća, jer predstavlja vrednost koja prevazilazi rezultate i ostavlja dugoročniji uticaj na ljude.
Šta bi po Vašem mišljenju još trebalo uraditi da više devojaka bira naučna ili tehnička zanimanja?
Potrebno je dodatno raditi na afirmaciji inženjerskih zanimanja, kao i inicijativama poput „Inženjerke godine“, kako bi se učenicama srednjih škola i njihovim roditeljima dodatno približila ovakva zanimanja i pravovremeno uticalo na izbor karijere. Istovremeno, važno je da privreda aktivnije radi na modernizaciji inženjerskih pozicija u proizvodnim sistemima, kako bi one postale privlačnije i relevantnije za nove generacije.
To podrazumeva uvođenje savremenih tehnologija, digitalizaciju procesa i unapređenje načina rada, čime se menja i sama priroda inženjerskih zaduženja u fabrikama. Pored toga, koliko je moguće, neophodno je prilagoditi uslove rada očekivanjima mladih inženjerki i inženjera, kako bi industrijski sektor bio konkurentan u privlačenju i zadržavanju talenata.
I za sam kraj razgovora - Koja je vaša poruka mladima?
Moja poruka je da ne dozvole da ih početne sumnje i nesigurnosti zaustave u izboru puta koji ih zaista interesuje. Put razvoja nije linearan i ne postoji jedan „ispravan“ način da se izgradi karijera –ono što pravi razliku su istrajnost, radoznalost i spremnost da se uči iz iskustva. Inženjerstvo danas nudi širok spektar mogućnosti i svima koji imaju interesovanje za prirodne i tehničke nauke preporučujem da se oprobaju u toj oblasti – jer uz rad, posvećenost i otvorenost za učenje, taj put može doneti i profesionalno i lično ispunjenje.
Onima koji su se već odlučili bih poručila da, pored stručnog znanja, koje je osnova svake inženjerske karijere, važno je razvijati i veštine rada sa ljudima – komunikaciju, saradnju i razumevanje različitih perspektiva, jer su upravo one ključne u realnom poslovnom okruženju. Iskoristite studentske dane za praktična iskustva, projekte i rad u timovima, jer će vam to pomoći da lakše povežete teoriju i praksu i donesete sigurnije odluke o svom daljem profesionalnom pravcu.
“Tehnološki Oskar” za srpski startap
Srpski legal-tech startap Immigrationist, koji je već uzdrmao tržište svojom AI platformom za automatizaciju britanskih viza, dobio je ekskluzivni pristup NVIDIA Inception Capital Connect (ICC) platformi. Ovim činom, domaći tim se našao na radaru stotina vodećih svetskih venture capital (VC) firmi unutar NVIDIA ekosistema.
Ovaj uspeh dolazi kao prirodan nastavak podrške koju je startup dobio od Fonda za inovacionu delatnost kroz program Smart Start 2025, potvrđujući da rešenja razvijena u Srbiji imaju globalnu relevantnost.
Zašto je ovo važno?
1. Direktan pristup kapitalu: U naredna tri meseca, podaci o Immigrationist platformi biće dostupni najmoćnijim investitorima koji traže sledeći proboj u AI industriji.
2. Validacija tehnologije: Immigrationist koristi naprednu veštačku inteligenciju direktno povezanu sa bazom podataka britanskog Home Office-a. Ovaj sistem u realnom vremenu proverava konkretnu situaciju, postižući 95% tačnosti u proceni šansi za dobijanje vize.
3. Rešenje za globalni problem: U svetu gde preko dva miliona ljudi godišnje prolazi kroz rigorozne britanske procedure za dobijanje vize, Immigrationist pretvara administrativni lavirint u jednostavan digitalni proces.
„Pristup ICC platformi je snažna potvrda kvaliteta ovog AI rešenja. NVIDIA direktno otvara vrata ka mreži investitora koji traže tehnologiju spremnu da transformiše globalnu mobilnost. Uzbuđeni smo što će naši podaci biti predstavljeni fondovima koji mogu da ubrzaju našu misiju – da imigraciju učinimo jasnom i humanom“, izjavio je Milovan Vesnić, osnivač i CEO Immigrationista. Nakon uspešnog lansiranja i ulaska u NVIDIA Inception program, Immigrationist ulazi u intenzivnu fazu prikupljanja pre-seed investicije. Interesovanje domaćih i inostranih VC fondova već postoji, a NVIDIA Capital Connect će poslužiti kao dodatni katalizator za širenje na nova međunarodna tržišta i razvoj B2B partnerstava sa univerzitetima i advokatskim kancelarijama.
Bezbednost na prekretnici:
Stručnjaci u Beogradu o novoj eri sajber zaštite
Više nije pitanje da li će kompanije biti meta napada, već koliko brzo će moći da reaguju. Zato je samo sigurno poslovanje uspešno poslovanje, zaključili su učesnici stručne konferencije „Bezbednost na prekretnici: Zero Trust or Zero Dust - vreme je za novu arhitekturu?“, održanoj u Sava centru.
Jedinstveni Security Day okupio je IT stručnjake, predstavnike kompanija i eksperte za sajber bezbednost sa ciljem da razmene iskustva i predstave savremene pristupe zaštiti poslovnih sistema u digitalnom okruženju. Događaj je organizovala kompanija COMING Computer Engineering u saradnji sa Check Point Software Technologies, a fokus
Startap Refine obezbedio 600.000 dolara investicije za dalji rast
Startap Refine, član Naučno-tehnološkog parka Niš, uspešno je zatvorio pre-seed investicionu rundu u iznosu od 600.000 dolara, koju je predvodio investitorski sindikat World Solver Syndicate.
Refine razvija platformu koja kompanijama omogućava da postojeću internu dokumentaciju i znanja pretvore u kratke, interaktivne i
je bio na savremenim izazovima u oblasti sajber bezbednosti i novim pristupima koji firmama omogućavaju efikasniju zaštitu od sve sofisticiranijih pretnji.
„Veštačka inteligencija više nije alat koji koriste samo kompanije. Sve češće je koriste i napadači, zbog čega se bezbednosne strategije moraju razvijati brže nego ikada. Pitanje više nije da li će kompanije biti meta napada, već koliko brzo mogu da prepoznaju i zaustave potencijalne pretnje“, rekao je Luka Živanović, Senior Network & Security Engineer u kompaniji COMING.
Dodatni pritisak na organizacije dolazi i kroz regulatorne okvire, poput evropskih regulativa NIS2 i DORA, koje podižu standarde odgovornosti u oblasti upravljanja bezbednosnim rizicima. Zbog toga se sve više govori o potrebi prelaska sa reaktivnog na proaktivan model zaštite, zasnovan na kontinuiranom praćenju izloženosti i automatizovanom odgovoru na incidente.
Tokom konferencije predstavljena su rešenja koja kombinuju Zero Trust pristup, veštačku inteligenciju i koncept upravljanja izloženošću (Exposure Management) u jedinstvenu bezbednosnu arhitekturu.
Stručnjaci su pokazali kako savremene platforme omogućavaju organizacijama da objedine različite mehanizme i upravljaju njima kroz centralizovan i automatizovan sistem zaštite.
Posebnu pažnju učesnika privukla su predavanja o naprednim bezbednosnim tehnologijama, uključujući NGFW platformu sa AI Copilot funkcionalnostima, AI-bazirani web application firewall (WAF), kao i koncept Enterprise Browser-a koji u određenim scenarijima može predstavljati sigurniju alternativu tradicionalnim VPN rešenjima.
Kroz konkretne primere iz prakse i tehničke demonstracije, učesnici su imali priliku da se upoznaju sa načinima na koje savremena rešenja mogu pomoći kompanijama da efikasnije identifikuju slabe tačke, upravljaju rizicima i unaprede zaštitu svoje digitalne infrastrukture.
Veliko interesovanje učesnika i aktivna diskusija tokom događaja pokazali su da je sajber bezbednost danas jedna od ključnih tema za biznis zajednicu. Kako zaključuju organizatori i predavači, digitalne pretnje su sve perfidnije i moćnije, pa kompanije koje žele stabilno poslovanje moraju kontinuirano ulagati u nove tehnologije, znanje i sigurnosne strategije.
gamifikovane simulacije namenjene obuci i razvoju zaposlenih. Na taj način organizacije mogu da ubrzaju proces učenja i unapređenja veština unutar timova, dok se sadržaj prilagođava konkretnoj industriji, nivou iskustva zaposlenih i specifičnim potrebama kompanije. Koncept je zasnovan na naučnom istraživanju i osmišljen tako da omogući brzo i praktično usvajanje znanja kroz realistične poslovne scenarije.
Kompanija je osnovana 2025. godine, a u kratkom vremenskom periodu uspela je da od inicijalne ideje i razvoja proizvoda dođe do konkretne tržišne potražnje i prvih klijenata. Nakon početne podrške kroz grant i anđeosku investiciju od 50.000 evra, tim je krajem 2025. godine započeo proces prikupljanja novog kapitala, koji je uspešno završen početkom marta 2026. godine.
Danas Refine sarađuje sa više kompanija i strateških partnera, a nova investicija omogućiće dalji razvoj platforme i ubrzano širenje na međunarodna tržišta.
Aleksandar Stojanović, osnivač kompanije, ističe da je proces prikupljanja investicije bio dinamičan i zahtevan, ali i izuzetno značajan za dalju validaciju proizvoda. Tokom tog perioda tim je razgovarao sa velikim brojem investitora, a kroz brojne prezentacije i analize tržišta postepeno je potvrđivana vrednost rešenja koje Refine razvija.
Uspeh startapa Refine predstavlja još jedan primer potencijala koji razvijaju inovativni timovi u okviru ekosistema Naučno-tehnološkog parka Niš i potvrđuje značaj podrške u razvoju globalno konkurentnih tehnoloških proizvoda.
Subotica Business Run & Walk okupio blizu 1.000 učesnika
Subotica je još jednom potvrdila svoj status centra poslovne energije, timskog duha i zdravih navika okupivši 936 učesnika iz čak 72 kompanije na događaju Schneider Electric Subotica Business Run & Walk 2026. Ovaj jedinstveni sportskoposlovni događaj, čiji je glavni sponzor petu godinu zaredom kompanija Schneider Electric, još jednom je spojio zaposlene iz različitih industrija kroz trčanje, hodanje i zajedničko iskustvo koje prevazilazi granice radnog okruženja.
Ovogodišnje izdanje na Paliću donelo je osvežen koncept sa dva starta i po prvi put walk talas, namenjen svima koji žele da budu deo atmosfere i timskog duha, bez obzira na tempo. Upravo je walk talas dodatno otvorio vrata učesnicima koji ranije nisu bili deo ovakvih događaja i pokazao da je suština Serbia Business Run serije zajedništvo, inkluzivnost i povezivanje kolega kroz sport.
Potpisan Protokol o saradnji za izradu velikog nacionalnog jezičkog modela za srpski jezik
U Beogradu u Kući eUprave potpisan je Protokol o saradnji za izradu nacionalnog velikog jezičkog modela za srpski jezik između Kancelarije za IT i eUpravu i 11 institucija i medija.
Protokol o saradnji je potpisao direktor Kancelarije za IT i eUpravu, dr Mihailo Jovanović sa predstavnicima Narodne biblioteke Srbije, Univerzitetske biblioteke „Svetozar Marković“, Radio-televizije Srbije, Radio-televizije Vojvodine, Javnog preduzeća „Službeni glasnik“, Novinske agencije „TANJUG“, „Politika“ novine i magazini, Društva za jezičke resurse i tehnologije (JeRTeh), ReLDI centra za jezičke podatke, Instituta za srpski jezik Srpske akademije nauka i umetnosti i Istraživačko-razvojnog instituta za veštačku inteligenciju. Potpisivanju su prisustvovali i predsednik Privredne komore Srbije, Marko Čadež, kao i stalni predstavnik Programa Ujedinjenih nacija za razvoj (UNDP) u Srbiji, Jakup Beriš.
„Izgradnja nacionalnog velikog jezičkog modela za srpski jezik nije samo tehnološki projekat. Ovo je pitanje našeg jezika, kulture, identiteta, podataka i suvereniteta u 21. veku. U skladu sa Strategijom Srbija 2030 koju je predstavio predsednik Republike Aleksandar Vučić, realizujemo projekat od nacionalnog značaja, prilagođavanje veštačke inteligencije srpskom jeziku i kulturi. To znači da čuvamo
Subotica Business Run 2026 oborio je i rekord po broju kompanija učesnica, potvrđujući da poslovna zajednica iz godine u godinu sve više prepoznaje značaj ovakvih događaja za povezivanje zaposlenih, promociju zdravih navika i jačanje timskog duha.
Poseban značaj ovogodišnjem događaju dala je kampanja „Tim za decu“, pokrenuta u saradnji sa kompanijom Schneider Electric. U okviru inicijative, od svake prijavne kotizacije izdvojen je po 1€ za podršku razvoju dečjih trka i edukativnih programa o zdravim i održivim navikama širom Srbije, čime je svaki učesnik postao deo šire društveno odgovorne priče.
„U Schneider Electric-u verujemo da se održiva budućnost gradi kroz konkretne akcije i odgovornost prema zajednici. Serbia Business Run za nas upravo to predstavlja - priliku da spojimo energiju ljudi, timski duh i zdrave životne navike, ali i da pošaljemo jasnu poruku da je briga o sebi i drugima deo uspešnog i održivog poslovanja. Posebno mi je drago što ove godine podržavamo inicijativu ‘Tim za decu’, jer verujem da je ulaganje u decu ulaganje u budućnost svih nas“, izjavio je Vladimir Ber, Global HVAC Director u kompaniji Schneider Electric.
„Posebno se radujemo da ove godine u Subotici startuju dve novine - svi učesnici su automatski postali deo ‘Tima za decu’, jer se od svake startnine odvaja 1€ za podršku organizaciji dečijih trka, a sa druge strane - postali smo još inkluzivniji, jer smo imenu i događaja dodali i Walk talas”, izjavio je Damir Marković, direktor trke u Subotici.
Na kraju trke slavila je kompanija „Soja Protein“, sa najbržim timom i vremenom od 57:24. Pobednički mix tim je „Contitech Fluid“, čime su izborili plasman na Adria Corporate Run Ligue Grand Prix u Novom Sadu 11. juna. Ceremoniju zatvaranja obeležila je simbolična predaja palice i „paljenje nove energije“, kao najava nastavka Serbia Business Run serije i narednih događaja širom Srbije.
Nakon Subotice, Schneider Electric Serbia Business Run 2026 nastavlja se u Novom Sadu u junu, Nišu i Beogradu u septembru, gde će poslovna zajednica ponovo imati priliku da pokaže da se najbolji timski rezultati postižu kada se trči zajedno. Kompanije koje još nisu deo serije mogu se prijaviti na serbiabusinessrun.com.
srpski jezik u svoj njegovoj raznolikosti, oba pisma, oba književna izgovora, kao i bogatstvo svih srpskih dijalekata. Takođe, ovim projektom nastavljamo da jačamo digitalni suverenitet, samostalnost u eri veštačke inteligencije i ostajemo nezavisni od stranih sistema i tehnologija. Podaci će nastaviti da se čuvaju u zemlji, u Državnom data centru u Kragujevcu, a model srpskog jezika će se trenirati na superkompjuterima smeštenim u Srbiji“, istakao je direktor Kancelarije za IT i eUpravu dr Mihailo Jovanović i dodao da je u aktuelnim geopolitičkim dešavanjima digitalna suverenost i samostalnost u razvoju veštačke inteligencije pitanje nacionalne bezbednosti. www.ite.gov.rs
• INTERVJU: DR. IVANA VASILJEVIĆ
Uspeh je rezultat posvećenosti, a ne pola ili broja godina
Ivana Vasiljević je docentkinja na Fakultetu tehničkih nauka Univerziteta u Novom Sadu na Katedri za animaciju u inženjerstvu. Nakon osnovnih studija u oblasti računarske grafike, završila je master i doktorske studije na istom fakultetu. Doktorsku disertaciju pod nazivom "Primena beskontaktnih metoda za 3D digitalizaciju skulpture i ugradnja zaštite od zloupotrebe u 3D virtuelni model" odbranila je 2021. i postala prvi doktor nauka na FTN-u u naučnoj oblasti računarska grafika.
Članica je Srpskog udruženja za geometriju i grafiku (SUGIG) i International Society for Geometry and Graphics (ISGG), međunarodnog udruženja za geometriju i grafiku. Koautorka je dva animirana filma prikazana na više međunarodnih festivala, kao i četiri izložbe realizovane u saradnji Fakulteta tehničkih nauka i Galerije Matice srpske u Novom Sadu. Takođe je koautorka oko 30
Dr Ivana Vasiljević je jedna od 10 finalistkinja konkursa za “Inženjerku godine 2025” koji je održan u okviru inicijative Privredne komore Srbije, kompanije Simens Srbija i udruženja „Inženjerka godine“. Glavni cilj ovog konkursa je da inspiriše mlade žene za studije i karijeru u inženjerskoj struci. Reč je o trećem takvom izboru u Srbiji u okviru šire inicijative da se javnosti predstave inženjerke iz različitih kompanija i institucija, koje bi svojom ličnošću i radom mogle da budu primer i inspiracija mladim ženama koje se nalaze pred izborom budućeg zanimanja.
naučnih radova, od kojih je sedam objavljeno u prestižnim časopisima, dok su ostali predstavljeni na međunarodnim konferencijama. Osim akademskog i istraživačkog rada na fakultetu, kao i učešća u organizaciji međunarodnih konferencija, Ivana recenzira naučne radove u brojnim časopisima sa SCIe liste, poput Heritage Science, Signal, Image and Video Processing, Surgical and Radiologic Anatomy, Sensors, Applied Sciences i Mathematics.
Kako kaže, doktorat je odbranila sa 28 godina, kao jedna od najmlađih doktorki nauka na Fakultetu tehničkih nauka, želeći da dokaže da uspeh dolazi iz posvećenosti i znatiželje, a ne iz broja godina.
„Tokom svog profesionalnog puta često sam se susretala sa izazovima koji su bili povezani sa činjenicom da se kao žena bavim inženjerstvom i računarstvom, oblastima u kojima i dalje dominiraju muškarci. Upravo
zato želim da pokažem mladim devojkama da pol ne određuje njihove mogućnosti, već posvećenost, upornost i ljubav prema znanju. Na svom primeru želim da dokažem da su i najzahtevniji ciljevi dostižni kada se veruje u sebe i kada se istraje. Trudim se da kroz predavanja, radionice i istraživačke projekte inspirišem studentkinje da razvijaju svoje ideje, da se ne boje izazova i da u tehnologiji vide prostor za kreativnost, inovaciju i društvenu korist“, ističe Ivana.
Pre svega, čestitke za izbor među 10 prvoplasiranih „Inženjerki godine“. Kako Vi gledate na sve to, posebno na svečanu dodelu priznanja u Privrednoj komori Srbije?
Izbor među 10 finalistkinja inicijative „Inženjerka godine“za mene predstavlja veliku čast, ali i odgovornost. Ne doživljavam
RAZGOVOR VODIO: Vladimir Bubanja
to isključivo kao lični uspeh, već kao priliku da se dodatno skrene pažnja na značaj rada žena u inženjerstvu i nauci. Verujem da je posebno važno mladim devojkama pokazati da je ovaj put dostižan i da nudi mnogo prostora za lični i profesionalni razvoj. Događaj u Privrednoj komori Srbije bio je izuzetno inspirativan. Okupio je veliki broj uspešnih žena iz različitih oblasti, ali i predstavnike akademske zajednice i privrede, što dodatno potvrđuje značaj ove inicijative. Atmosfera je bila veoma pozitivna i motivišuća, sa jasnim zajedničkim ciljem, promocijom inženjerstva i većim uključivanjem žena u STEM oblasti.
Kada ste saznali da želite da postanete inženjerka i odakle Vam inspiracija za inženjersku profesiju?
Interesovanje za inženjerstvo razvijalo se postepeno, još tokom školovanja, kroz sklonost ka matematici, logičkom razmišljanju i rešavanju problema. Vremenom se to usmerilo ka oblastima koje povezuju tehnologiju i kreativnost, poput računarske grafike. Inspiraciju sam pronašla u mogućnosti da kroz svoj rad doprinesem konkretnim projektima i stvaram rešenja koja imaju primenu u realnom okruženju.
Prema Vašem mišljenju, šta čini dobrog inženjera?
Dobrog inženjera čini spoj znanja, radoznalosti i sposobnosti da se problemi sagledaju iz više uglova. U oblasti kao što je računarska grafika, posebno su važne i kreativnost i preciznost. Pored toga, značajnu ulogu imaju komunikacione veštine i spremnost na timski rad, jer se savremeni projekti gotovo uvek realizuju kroz interdisciplinarnu saradnju. Jednako su važne i profesionalna etika i lojalnost, kako prema timu i organizaciji, tako i prema korisnicima i
društvu u celini, jer inženjerska rešenja često imaju direktan uticaj na svakodnevni život.
Možete li nam ukratko predstaviti kompaniju/instituciju u kojoj trenutno radite?
Radim na Fakultetu tehničkih nauka Univerziteta u Novom Sadu, koji predstavlja jednu od najznačajnijih obrazovnih i naučnoistraživačkih institucija u regionu. Fakultet je prepoznat po snažnoj povezanosti sa privredom, savremenim studijskim programima i aktivnom učešću u međunarodnim projektima. Upravo takvo okruženje omogućava studentima i istraživačima da rade na aktuelnim i primenljivim temama iz oblasti inženjerstva. Ove godine obeležavam punu deceniju rada na Fakultetu, što dodatno potvrđuje moju profesionalnu posvećenost akademskoj zajednici i razvoju mladih inženjera.
Šta je konkretno Vaš deo posla i kako izgleda jedan Vaš radni dan?
Moj rad obuhvata nastavne i naučnoistraživačke aktivnosti u oblasti računarske grafike, kroz rad sa studentima, realizaciju nastave i učešće u različitim projektima. Trenutno sam angažovana i na međunarodnom Horizon Europe projektu KINETIKA, gde se bavimo razvojem naprednih rešenja za digitalizaciju kulturnog nasleđa, uključujući i 4D digitalne blizance – modele koji, pored geometrije, obuhvataju i vremensku komponentu i simulaciju kretanja. Radni dan je dinamičan i podrazumeva kombinaciju akademskog rada, istraživanja i praktične primene savremenih tehnologija.
Da li je i koliko je Vaš posao fizički zahtevan?
Iako se na prvi pogled može činiti da je posao u oblasti računarske grafike isključivo vezan za rad za računarom, moj rad obuhvata različite aktivnosti, od razvoja modela i algoritama do primene u konkretnim projektima. U određenim slučajevima, deo tih aktivnosti podrazumeva i odlazak na teren, gde se vrši prikupljanje i dokumentovanje podataka, što zahteva dodatnu organizaciju i fizički angažman. Na taj način, pored intenzivnog mentalnog rada, posao povremeno ima i svoju dinamičniju, praktičnu komponentu.
Na koji profesionalni uspeh ste posebno ponosni?
Posebno sam ponosna na rad sa studentima i priliku da učestvujem u njihovom razvoju. Takođe, izdvojila bih učešće u međunarodnim projektima, naročito onim koji se bave digitalizacijom kulturnog nasleđa, budući da imaju širi društveni značaj i doprinose očuvanju i savremenoj prezentaciji kulturnih vrednosti uz primenu novih tehnologija. Takva saradnja dodatno potvrđuje da nauka i tehnologija ne poznaju granice i da zajednički rad donosi najveće rezultate.
Šta je najveći izazov u vašem radu?
Jedan od najvećih izazova je balans između nastavnih i istraživačkih obaveza, kao i praćenje brzog razvoja tehnologije. U oblastima kao što su računarska grafika i digitalizacija, promene su veoma intenzivne, što zahteva kontinuirano usavršavanje i
Inženjerka godine
prilagođavanje novim alatima i pristupima. Pored toga, izazov predstavlja i usklađivanje profesionalnih obaveza sa privatnim životom, ali uz dobru organizaciju i podršku okoline to je moguće uspešno balansirati.
Šta biste (najverovatnije) radili u životu da niste inženjerka?
Verovatno bih se i dalje bavila oblašću koja kombinuje analitički i kreativni rad, kao i rad sa ljudima, možda u oblasti obrazovanja ili nekoj od kreativnih industrija, jer su to oblasti koje me prirodno privlače i u kojima se pronalazim kroz različite aktivnosti.
Na koji način možete biti primer i inspiracija mladim devojkama?
Verujem da je najvažnije biti dosledan u radu i otvoren za stalno učenje i deljenje znanja. Kroz lični primer želim da pokažem da je moguće graditi karijeru u inženjerstvu, a istovremeno pronaći prostor za kreativno izražavanje u oblastima poput računarske grafike, gde se tehnika i kreativnost prirodno prepliću i dopunjuju.
Šta bi po Vašem mišljenju još trebalo uraditi da više devojaka bira naučna ili tehnička zanimanja?
Potrebno je raditi na razbijanju stereotipa i približavanju STEM oblasti mladima na razumljiv i inspirativan način. Važnu ulogu imaju vidljivi uzori, kao i
U
Data centru u Kragujevcu zvanično pušten u rad novi superkompjuter
U Državnom data centru u Kragujevcu pušteni su u rad novi moduli superkompjutera, kao novi i solarni paneli, čime je omogućeno da kapacitet bude povećan na 14 megavata. Novi superkompjuter će biti nadogradnja postojećeg koji je kupljen 2021. godine i koristi napredne NVIDIA grafičke čipove, brzine je oko pet petaflopsa. To konkretno znači da je čak oko 33.000 puta brži od prosečnog PC računara.
Data centar u Kragujevcu ima dva objekta površine oko 14.000 kvadrata. Otvoren je u decembru 2020. godine i u njemu se čuvaju važni podaci građana i privrede, ali i komercijalnih korisnika, primenom najviših standarda bezbednosti. U tom centru se nalazi Nacionalna platforma za veštačku
kontinuirana podrška kroz obrazovni sistem i društvo u celini. Važno je istaći koliko su ove oblasti raznovrsne i koliko širok spektar mogućnosti nude, kako bi ih mladi doživeli kao pristupačne i podsticajne za razvoj karijere.
I za sam kraj razgovora - Koja je Vaša poruka mladima?
Poručila bih mladima da veruju u sebe, budu radoznali i otvoreni za nova znanja. Važno e da istražuju različite oblasti i pronađu ono što ih zaista zanima, jer se u oblastima koje nas istinski interesuju postižu najbolji rezultati. Ne treba da se plaše grešaka, one su prirodan deo učenja i često najbolji put ka napretku. Put do uspeha nije uvek lak, ali uz trud, upornost i posvećenost svakako je dostižan.
inteligenciju - superkompjuter poslednje generacije koji je besplatno dat na korišćenje univerzitetima, naučnim institutima, fakultetima i domaćim startap kompanijama u naučno- tehnološkim parkovima. Kako se navodi, u neposrednoj blizini Data centra planirano je da se otvori specijalni inovacioni distrikt, a prva zgrada tog kompleksa, koja je deo šireg koncepta razvoja digitalne ekonomije, biće završena do 1. septembra ove godine. Između ostalog, u toj zgradi nalaziće se Nacionalni centar za informacionu bezbednost.
LG ELECTRONICS OBELEŽIO DVE DECENIJE U SRBIJI
Od radija do pametnih domova!
Sve je počelo mnogo pre nego što su se moderni ekrani uselili u naše dnevne sobe. Istorija kojom se LG Electronics ponosi seže u 1958. godinu, kada je pod imenom GoldStar osnovana kompanija sa vizijom da unese tehnologiju u svaki dom. Upravo je GoldStar bio pionir koji je 1959. godine predstavio prvi korejski radio, a tokom 1960-ih i prvi frižider i mašinu za pranje veša, postavljajući temelje za godine inovacija koje će uslediti. Ta „zlatna zvezda“ decenijama je bila simbol napretka, transformišući se 1995. godine u LG Electronics – ime koje danas spaja prepoznatljivost po inovacijama i slogan „Life’s Good“.
Kada danas razmišljamo o ovom proteklom periodu, ne razmišljamo o tehničkim specifikacijama i performansama, već o trenucima koji su postali deo naših zajedničkih porodičnih uspomena. Sećate li se onog uzbuđenja kada je u dnevnu sobu ušao prvi LG televizor? Bio je to centar naših domova oko kojeg smo se okupljali da pratimo velika sportska prvenstva ili prve rijaliti programe, u vreme kada se program birao unapred, a ne na zahtev.
U mnogim domaćinstvima širom Srbije i danas rade LG uređaji kupljeni još na samom početku ove priče. To su one legendarne veš mašine i tihi frižideri koji su postali deo nezamenljiv deo naših domova. Nostalgija koju ovi modeli bude podseća nas na doba kada je pouzdanost bila najvažnija.
Ono što je tim uređajima omogućilo takvu dugovečnost bile su pionirske tehnologije koje su tiho menjale našu svakodnevicu. Inverter tehnologija nastala je kroz decenije razvoja frižidera i klima uređaja, a kada se
pojavila na tržištu predstavljala je pionirsku prekretnicu ka energetskoj efikasnosti. U naše domove donela je revoluciju u uštedi energije i tišini. Umesto stalnog uključivanja i isključivanja, LG Inverter kompresori i motori rade ujednačeno, čineći frižidere i klima uređaje ne samo štedljivijim, već i neverovatno tihim elementima našeg doma.
Kada se pojavio Direct Drive motor, redefinisao pranje veša eliminacijom kaiša i remenica. Povezivanjem motora direktno sa bubnjem, LG je drastično smanjio vibracije i buku, pružajući nam mašine koje rade pouzdano i stabilno decenijama, uz mnogo nežniji tretman odeće. LG veš mašina postala je prepoznatljiv standard dugovečnosti tokom njihovog globalnog uspona i prisustva na tržištu.
Iako je osnova ostala ista – stvoriti uređaj koji traje – LG je u međuvremenu pretvorio klasične aparate u pametne sisteme koji razumeju korisnika. Lansiranjem OLED tehnologije 2013. godine LG je napravio pravu revoluciju na tržištu televizora. Kroz samoosvetljujuće piksele koji su omogućili savršenu crnu boju, ova tehnologija unela je novu dimenziju u način na koji gledamo filmove, pretvarajući dnevnu sobu u pravi bioskop.
Frižideri su prestali da budu samo kutije za hlađenje kada je LG 2016. godine na tržište lansirao InstaView Door-in-Door tehnologiju. Ova inovacija nam je omogućila da jednostavnim kucanjem na staklo zavirimo unutra, čuvajući hladan vazduh i svežinu namirnica.
Uvođenjem platforme LG ThinQ 2017. godine, dom je postao ekosistem koji uči.
Pre tačno 20 godina, 2006. godine, ova kompanija otvorila je svoje predstavništvo i u Srbiji, čime su najnovije globalne inovacije postale direktno dostupne na domaćem tržištu.
Danas mašina za veš sama prepoznaje tip tkanine i automatski bira optimalan režim, štedeći nam vreme i brigu. Uz ThinQ ekosistem, vaši uređaji mogu da komuniciraju i međusobno – tako frižider može poslati recept direktno rerni koja se unapred zagreva na potrebnu temperaturu, dok vas televizor obaveštava da je ciklus pranja završen, čime se kućni poslovi neprimetno integrišu u vaš ritam.
Spajanjem Quantum Dot i NanoCell slojeva, LG je 2021. godine lansirao QNED tehnologiju i tako nas uveo u novu eru LCD ekrana sa preciznijim bojama i svetlijom slikom nego ikada pre.
Uz unapređen kontrast i precizna kontrola osvetljenja zahvaljujući upotrebi Mini LED dioda, ova tehnologija omogućava istovremeno prikazivanje veoma svetlih detalja i dubokih tamnih tonova, pružajući slici dodatnu dubinu i dramatičnost koja je ranije bila rezervisana samo za najskuplje modele. LG je prošao put od robusnih formi do minimalističkih rešenja vođenih principima Fit, Feel i Finish. Moderni uređaji se danas prirodno uklapaju u savremeni životni prostor, ali bez gubitka one suštinske vrednosti – pouzdanosti koja je ostala konstanta. Sada, kada LG obeležava dve decenije poslovanja u Srbiji, ne proslavlja samo tehnološke iskorake, već i odnos izgrađen sa generacijama korisnika. Od prvih GoldStar ventilatora i radija do pametnih sistema koji razmišljaju zajedno sa nama, LG ostaje dosledan ideji da tehnologija treba da bude pouzdana, intuitivna i, pre svega, bliska čoveku. Život je lep kada smo zajedno!
U Beogradu otvoren novi globalni inženjerski hub
SOKIN, globalna platforma za plaćanja i finansije, zvanično je otvorila svoj globalni inženjerski hub u Beogradu, u prisustvu više od 150 zvanica, uključujući inženjere, partnere i predstavnike medija. Ovim potezom Srbija postaje centralno razvojno čvorište kompanije koja podržava transakcije u 70 valuta u 170 zemalja sveta.
Dolazak kompanije SOKIN u Srbiju predstavlja dugoročnu stratešku odluku, uz plan višemilionskih investicija i zapošljavanje više od 200 stručnjaka iz Srbije i regiona u narednim godinama.
„Srbija je izabrala nas, a ne obrnuto. Beograd se prirodno izdvojio zahvaljujući kvalitetu inženjerskog kadra, izuzetno snažnim tehničkim temeljima i sistemskom načinu razmišljanja. Ovde postoji retka kombinacija vrhunskog znanja, radne etike i dugoročne posvećenosti. Beograd postaje naš centralni inženjerski hub i jedno od ključnih mesta sa kojih ćemo graditi budućnost naših globalnih rešenja“, izjavio je Vrun Modgil, osnivač i izvršni direktor kompanije. Osnovan 2019. godine u Londonu, SOKIN je nastao kao platforma za brža, jednostavnija i efikasnija prekogranična plaćanja. Kompanija je do sada prikupila 180 miliona dolara investicija, uz podršku investitora kao što su Morgan Stanley Expansion Capital, Prysm Capital i Aurum Partners. Među investitorima i članovima rukovodstva nalaze se i bivši visoki rukovodioci kompanije PayPal. Nekadašnji fudbaler Mančester Junajteda i reprezentacije Engleske Rio Ferdinand jedan je od ranih investitora u kompaniji. SOKIN je zabeležio rast prihoda od 100% na godišnjem nivou, dok je poslovanje od 2022. godine poraslo osam puta, uz očuvanu profitabilnost.
Otvaranjem centra u Beogradu, Sokin ulazi u značajnu fazu razvoja svog ključnog tima u Srbiji, pri čemu su prvi inženjeri već deo kompanije. Beogradski hub zamišljen je kao centralna inženjerska
kancelarija – mesto na kojem će se razvijati ključni sistemi i proizvodi kompanije, uključujući platnu infrastrukturu i centralizovane module proizvoda.
Posebnu pažnju na događaju povodom otvaranja privuklo je prisustvo proslavljenog srpskog fudbalera Nemanje Vidića, koji je događaju prisustvovao kao SOKIN ambasador.
„Dolazak kompanije SOKIN u Srbiju podseća me na moje prve dane u Mančester Junajtedu. Tada sam shvatio da talenat sam po sebi nikada nije dovoljan i da istinsku razliku prave rad, disciplina i istrajnost. To su vrednosti koje mi kao narod nosimo – mentalitet da se nikad ne odustaje i da se uvek daje maksimum. Znam da upravo takav pristup deli i SOKIN tim. Ovakve investicije otvaraju vrata mladim, talentovanim inženjerima da pokažu znanje na globalnoj sceni i dokažu da Srbija ima kapacitet da bude ključan igrač razvoja globalne finansijske infrastrukture“, rekao je Vidić.
Otvaranjem beogradskog hub-a, SOKIN širi globalno prisustvo i šalje jasnu poruku da je njegovo prisustvo u Srbiji dugoročno. Kompanija planira ulaganja u razvoj tima, tehnologije i lokalnog fintech ekosistema, uz ambiciju da Beograd postane njen najbrže rastući i najveći tehnološki centar u svetu.
Studenti Mašinskog fakulteta na takmičenju „Eurobot Srbija 2026”
Studentski tim „Robotoid“ sa Mašinskog fakulteta Univerziteta u Beogradu, udruženja STT, koji radi u sklopu Studentskog Centra Izvrnosti, uspešno je završio takmičarsku sezonu 2026. godine osvojivši 7. mesto na takmičenju Eurobot Srbija, što predstavlja njihov najbolji rezultat do sada. Tim se ujedno plasirao kao šesti nacionalni tim Srbije, čime je potvrđen kontinuitet rasta i razvoja u oblasti studentske robotike. Eurobot predstavlja prestižno evropsko takmičenje koje se svake godine održava u Parizu, a tri prvoplasirana tima sa nacionalnih takmičenja stiču pravo da predstavljaju svoju zemlju na evropskom nivou. Ovogodišnje nacionalno takmičenje održano je 17. i 18. aprila u Naučno-tehnološkom parku u Novom Sadu i okupilo je ukupno 15 ekipa, od čega 14 iz Srbije i jednu iz Grčke, prošlogodišnjeg vicešampiona Evrope.
Tim Robotoid nastupio je sa šest autonomnih robota, čiji je zadatak bio kretanje kroz zadati prostor i izvršavanje različitih operacija nad objektima u cilju osvajanja što većeg broja poena. Nakon prvog dana i tri odigrane runde, tim se nalazio na visokom četvrtom mestu, dok je nakon dodatne dve runde drugog dana takmičenja zauzeo ukupno sedmo mesto.
Iza ovog rezultata stoji kompleksan timski rad organizovan kroz tri ključna segmenta, projektovanje i konstrukciju, programiranje i elektroniku, kao i marketing i sponzorstva. Svaki od ovih segmenata
imao je značajnu ulogu u razvoju i realizaciji projekta, od tehničkih rešenja do obezbeđivanja podrške za rad tima.
Takmičenje nije proteklo bez izazova. Neposredno pred početak pojavili su se određeni hardverski i softverski problemi, koje je tim uspeo da otkloni, ali su oni ipak delimično uticali na konačan broj osvojenih poena. Uprkos tome, Robotoid se izdvojio inovativnim pristupom, jer je, za razliku od većine ekipa koje su koristile pneumatske aktuatore, primenio rešenja zasnovana na servo motorima.
„Ove godine podigli smo tim na viši nivo kroz izradu sopstvenih
PCB ploča i unapređenje algoritama za upravljanje i kalibraciju robota, čime smo značajno povećali preciznost i stabilnost sistema, ali i omogućili veću modularnost za brze izmene“, istakao je Marko Krajinić, vođa sektora za programiranje i elektroniku.
www.mas.bg.ac.rs
Održan “Schneider Electric
PrismaSeT Summit” – Novi standardi za energetski efikasne zgrade
budućnosti
Kompanija Schneider Electric, svetski lider u oblasti energetskih tehnologija, bila je domaćin prvog PrismaSeT Technical Summita, održanog od 14. do 16. aprila u Beogradu i Novom Sadu. Ovaj prestižni tehnički događaj okupio je više od 100 stručnjaka i predstavnika preko 50 vodećih kompanija iz cele Evrope, članova EcoXpert mreže partnera.
Centralna tema Samita bila je modernizacija postojećih objekata, takozvane “brownfield” investicije, kao ključni odgovor na sve rigoroznije zahteve u oblastima održivosti i efikasnosti, naročito s obzirom na podatak da će više od 85% današnjih zgrada biti u upotrebi i 2050. godine. Većina postojeće infrastrukture nije projektovana za izazove koje donose ubrzana elektrifikacija, integracija obnovljivih izvora energije i razvoj infrastrukture za električna vozila, niti za standarde kao što su LEED i BREEAM.
„Ponosni smo što je Srbija centar okupljanja vodećih evropskih stručnjaka u trenutku kada se industrija suočava sa najvećim izazovima u poslednjih nekoliko decenija. Naša poruka je jasnaodrživost više nije teorija, već poslovni imperativ. Kroz rešenja koja smo prikazali na PrismaSeT Summitu, demonstrirali smo kako se postojeća infrastruktura transformiše u digitalno napredne sisteme
spremne za budućnost. Kao tehnološki partner, tu smo da podržimo kompanije u kreiranju skalabilne i bezbedne energetske arhitekture koja čuva resurse i optimizuje poslovanje“, naglašava Miloš Vuksanović, generalni direktor Schneider Electrica za Srbiju i Crnu Goru.
Tokom trodnevnog programa, učesnici su kroz radionice u beogradskom Sava Centru, objektu koji je prošao sveobuhvatnu modernizaciju u skladu sa BREEAM standardima i savremenim zahtevima energetske efikasnosti, kao i kroz posetu naprednim industrijskim lokacijama, analizirali dva ključna pravca razvoja. Prvi pravac odnosi se na digitalizaciju energetskih sistema, kroz implementaciju „pametnih“ rešenja koja omogućavaju punu vidljivost, upravljanje i optimizaciju performansi u realnom vremenu. Drugi pravac obuhvata dizajn nove generacije sistema – fleksibilnih i visokokapacitivnih rešenja (do 6300A), projektovanih za rast opterećenja i integraciju distribuiranih izvora energije, uključujući infrastrukturu za e-mobilnost.
Izbor Srbije za domaćina ovog evropskog samita potvrđuje lokalno tržište kao relevantnu tačku za razvoj novih tehnologija. Primeri napredne prakse već postoje u našoj zemlji, Schneider Electric razvojni centar InGrid u Novom Sadu (nosilac LEED Platinum sertifikata), koji su učesnici samita takođe posetili, predstavlja referentni model digitalizovane i energetski efikasne infrastrukture. Kao objekat projektovan za minimalan ugljenični otisak i visoku energetsku optimizaciju, InGrid funkcioniše kao živi demonstrator održivih tehnologija i centar razvoja globalno primenjenih softverskih rešenja, uključujući ADMS platformu za upravljanje distributivnim mrežama. Samit je poslužio i kao platforma za razmenu iskustava internacionalnih partnera. Za Pitera Hola (Peter Hall), generalnog direktora kompanije Hallson Limited, saradnja sa kompanijom Schneider Electric traje već tri decenije: „Ovo partnerstvo nam omogućava da klijentima pristupimo sa posebnim kredibilitetom i autoritetom, jer nas na tržištu prepoznaju kao deo jedinstvenog i stručnog tima. U eri u kojoj se energetski pejzaž ubrzano transformiše, a regulative postaju sve zahtevnije, poverenje koje smo izgradili kroz ovaj dugogodišnji odnos je ključno. Boravak u Beogradu na PrismaSeT samitu je fantastična prilika da se uskladimo oko novih rešenja koja direktno odgovaraju na izazove poput nedostatka stručnog kadra i pritiska na produktivnost. Naš cilj ostaje isti, da kupcima nastavimo da isporučujemo održivu infrastrukturu svetske klase.“
Održan “InterConnect 2026” - Više od 100 B2B sastanaka srpskih kompanija sa velikim nemačkim sistemima
U Privrednoj komori Srbije (PKS) održana je dvodnevna konferencija „InterConnect 2026“, koja domaćoj privredi otvara direktan pristup globalnim lancima dobavljača i vodećim nemačkim industrijskim sistemima. Tokom konferencije više od 60 srpskih kompanija iz sektora metaloprerađivačke industrije, plastike i gume, kao i industrije mašina i opreme, realizovalo je više od 100 bilateralnih (B2B) sastanaka sa vodećim nemačkim kompanijama.
To su ZF Friedrichshafen AG i KIRCHHOFF Automotive iz automobilskog sektora, Villeroy & Boch Group zainteresovani za saradnju u oblasti keramike, plastike i metalnih komponenti, Mühlhoff Umformtechnik GmbH u potrazi za dobavljačima u segmentu obrade metala, kao i GEDA GmbH, koja otvara prostor za saradnju sa kompanijama iz građevinskog i industrijskog sektora. Ovo je već četvrti put zaredom da InterConnect uspešno okuplja
velike nemačke kompanije iz različitih industrija i povezuje ih sa domaćom privredom i dobavljačima. Ove godine oko 65 srpskih kompanija učestvovalo je na više od 100 (B2B) sastanaka sa nemačkim firmama, sa ciljem uključivanja u njihove dobavljačke lance.
Četvrtu po redu konferenciju InterConnect 2026, PKS je organizovala u saradnji sa kompanijom Convestenics. Matias Loidold, direktor ove kompanije istakao je da se konferencija InterConnect uspešno organizuje od 2020. godine kao i da je cilj da „spaja dobavljače i potrebe tržišta“.
www.pks.rs
Industrijska proizvodnja u Sloveniji jača
Statistički zavod Republike Slovenije saopštio je da je ukupna vrednost industrijske proizvodnje u aprilu bila za 0,3% viša nego u martu i za 4,4% viša nego u aprilu prošle godine. Rast je prvenstveno podstaknut sektorom snabdevanja električnom energijom, gasom i parom, gde je proizvodnja povećana za 9,3%.
S druge strane, proizvodnja u rudarstvu opala je za 11,1%, dok je u prerađivačkoj industriji zabeležen pad od 0,2%. Na godišnjem nivou industrijska proizvodnja porasla je za 4,4%. Prerađivačka industrija ostvarila je rast od 5%, dok je sektor snabdevanja električnom energijom, gasom i parom porastao za 1,1%. Rudarstvo je istovremeno zabeležilo pad od 35,2%.
Investicioni proizvodi ostaju među glavnim nosiocima rasta, sa međugodišnjim povećanjem od 8,1%, dok su proizvodi široke potrošnje porasli za 4,9%, a proizvodi za međufaznu potrošnju za 2,5%.
Među tehnološki zahtevnijim segmentima najveći rast ostvaren je kod visokotehnoloških proizvoda, gde je proizvodnja u odnosu na april prošle godine povećana za 13,7%. Srednje niskotehnološki proizvodi porasli su za 7,2%, srednje visokotehnološki za 2,1%, a niskotehnološki za 2,4%.
Planiranje autobuske rute putem mobilne aplikacije
Koncesionar za javni autobuski prevoz putnika, Arriva, uspostavio je besplatnu mobilnu aplikaciju Pelji.se, koja korisnicima omogućava pristup podacima o autobuskim linijama u realnom vremenu, praćenje trenutne lokacije vozila na izabranoj liniji i planiranje putovanja.
Aplikacija, dostupna korisnicima pametnih telefona sa operativnim sistemima Android i iOS, deo je širih nastojanja kompanije Arriva da unapredi korisničko iskustvo u javnom prevozu.
U realnom vremenu prikazuje dolaske autobusa na stajališta i trajanje putovanja, a korisnicima omogućava i korišćenje interaktivne mape za pronalaženje obližnjih stajališta i polazaka.
U Arrivi ocenjuju da digitalna rešenja poput Pelji.se doprinose većem korišćenju javnog prevoza kao alternative ličnim automobilima.
Regulatorni peščanici za veštačku inteligenciju
Agencija za komunikacione mreže Republike Slovenije (AKOS), u skladu sa slovenačkim i evropskim zakonodavstvom u oblasti veštačke inteligencije, priprema uspostavljanje regulatornog peščanika.
U njemu će pružaoci sistema veštačke inteligencije moći da razvijaju, testiraju i proveravaju svoja rešenja sa aspekta usklađenosti, bezbednosti i rizika, u saradnji sa nadležnim organima.
Reč je o instrumentu za podsticanje inovacija u oblasti veštačke inteligencije i pomoći u obezbeđivanju usklađenosti sa novim regulatornim okvirom pre izlaska na tržište ili primene u praksi. Među prednostima regulatornih peščanika ističe se činjenica da se pravila propisana zakonodavstvom uzimaju u obzir već od samog početka razvoja AI sistema, dok se izveštaj iz regulatornog peščanika može koristiti i kao dokaz da je proizvod razvijan u skladu sa principima etičke i bezbedne upotrebe veštačke inteligencije.
Sport i preduzetništvo ruku pod ruku
Povezivanje sportskih uspeha sa nastupom slovenačkih kompanija na stranim tržištima bilo je u fokusu ovogodišnjeg Slovenačkog globalnog foruma. Forum je otvorio pitanje kako kompanije mogu da iskoriste međunarodni ugled Slovenije, koji zajednički grade slovenački sportisti, sportski događaji i priče o vrhunskim dostignućima.
Slovenija je u brojnim sportskim disciplinama prepoznatljivija nego što bi se moglo zaključiti na osnovu njene veličine. To predstavlja značajnu osnovu za jačanje nacionalnog brenda, podršku internacionalizaciji preduzeća, kao i razvoj sportskog turizma i poslovnih prilika povezanih sa sportom. Sport i privreda povezuju se pre svega kroz zajedničke vrednosti kao što su istrajnost, inovativnost, kvalitet, timski duh i pouzdanost. Događaju je prisustvovalo više od 400 predstavnika privrede,
Centar za razvoj bezugljičnih tehnologija
U Kisovcu kod Zagorja ob Savi otvoren je Centar za razvoj, demonstraciju i obuku za bezugljične tehnologije.
Projekat Hemijski institut, vredan 32 miliona evra, smatra se jednim od ključnih razvojnih projekata pravedne tranzicije Zasavja i namenjen je razvoju tehnologija za zelenu tranziciju. U centru će se prvenstveno razvijati baterijski sistemi i vodonične tehnologije, a baviće se i hvatanjem i konverzijom ugljen-dioksida. Prema rečima rukovodioca centra, Roberta Dominka, centar će omogućiti prenos znanja iz osnovnih istraživanja u razvoj prototipskih rešenja za privredu. U okviru centra radiće dve samostalne laboratorije: prva za razvoj, pripremu i testiranje baterija, a druga za reakciono inženjerstvo konverzije ugljen-dioksida i vodonika.
diplomatije i institucija podrške. Održani su i bilateralni razgovori sa 42 ekonomska savetnika koji deluju u okviru slovenačkih diplomatskih predstavništava u inostranstvu i pokrivaju 82 strana tržišta.
Prošle godine izgrađeno
više od 5.000 stanova
Prema podacima Statističkog zavoda Republike Slovenije, tokom 2025. godine gradilo se 13.075 stanova, od kojih je do kraja godine završeno 5.087, odnosno dva odsto manje nego godinu dana ranije. U porodičnim stambenim objektima završeno je nešto više stanova nego u višestambenim zgradama.
Najviše stanova, više od četvrtine ukupnog broja, završeno je u Centralnoslovenačkoj regiji. Prosečna površina završenih stanova iznosila je 130 kvadratnih metara, što je na nivou prethodne godine (129 kvadratnih metara). U porodičnim kućama prosečna površina iznosila je 166, a u višestambenim objektima 86 kvadratnih metara.
U porodičnim objektima najviše je bilo petosobnih i većih stanova (54% svih stanova), dok su u višestambenim zgradama dominirali trosobni stanovi (35%). Istovremeno je 12.081 objekat ostao nezavršen, od čega je nešto više od polovine (51%) bilo stambene namene, dok su ostali bili nestambeni objekti.
Troškovi rada i dalje rastu
Rast troškova rada ove godine prisutan je u gotovo svim delatnostima koje prati Statistički zavod Republike Slovenije. Troškovi rada po stvarno odrađenom radnom času bili su u prvom kvartalu ove godine u proseku za 3,4% viši nego u istom periodu prošle godine, nakon što su u poslednjem kvartalu prošle godine međugodišnje porasli za 17,1%, što je bilo posledica isplate zimskog regresa.
Zarade po odrađenom radnom času povećane su za 3,5%, dok su ostali troškovi rada porasli za 2,7%. Najveći rast troškova rada zabeležen je u „ostalim“ delatnostima (8,7%), zatim u poljoprivredi, lovu, šumarstvu i ribarstvu (7,6%), kao i u poslovanju nekretninama (7,2%). U sektoru snabdevanja električnom energijom, gasom i parom troškovi rada ostali su nepromenjeni. Trend rasta troškova rada ozbiljno zabrinjava poslodavce, jer su prema podacima Eurostat troškovi rada u četvrtom kvartalu prošle godine najviše porasli upravo u Sloveniji (15,9%), ispred Bugarske (13,9%) i Hrvatske (10,9%).
Kadrovskim izazovima se ne nazire kraj
Novo istraživanje Eurobarometra pokazuje da gotovo polovina evropskih malih i srednjih preduzeća ima poteškoće u pronalaženju radnika sa odgovarajućim znanjima i veštinama.
Sloveniji gotovo polovina kompanija (47%) prijavljuje ozbiljne probleme, jer nedostaje domaće radne snage, dok je zapošljavanje državljana trećih zemalja i dalje ograničeno.
Svako sedmo malo i srednje preduzeće tokom poslednje dve godine pokušalo je da zaposli radnike izvan Evropske unije. Među kompanijama koje su zaposlile državljane trećih zemalja (14%), njih 54% ocenilo je proces zapošljavanja kao težak.
Kao najčešće prepreke ispitanici su naveli složenost administrativnih i imigracionih procedura (31%), poteškoće u pronalaženju odgovarajućih kandidata (25%) i jezičke barijere (24%).
Restrukturiranje SIJ-a
Grupa SIJ – Slovenačka industrija čelika na otežane uslove u evropskoj industriji čelika odgovara restrukturiranjem. Ono se zasniva na novom poslovnom modelu, vitkoj organizaciji, smanjenju broja zaposlenih i uvođenju standarda najboljih praksi u radne procese. Istovremeno su pokrenuti postupci za pronalaženje strateškog partnera.
Otpuštanja će se pre svega odnositi na zajedničke službe i administraciju proizvodnje, a obuhvatiće približno 300 zaposlenih, odnosno oko devet odsto ukupne radne snage.
U otežanim tržišnim uslovima, pre svega zbog visokog rasta troškova energije i nekonkurentnog položaja u poređenju sa kineskim konkurentima, u SIJ-u su se odlučili za transformaciju poslovanja, koju podržavaju i vlasnici kompanije i banke. Istovremeno se razmatra i pronalaženje strateškog partnera.
Ključne prednosti SIJ-a su veliko metalurško znanje, snažno prisustvo na tržištima i proizvodi koji odgovaraju potrebama Evrope, odnosno sve specijalizovaniji i „zeleniji“ čelici. Zbog toga kompanija planira da ojača prisustvo na tržištima kao što su Nemačka, Francuska, Turska i SAD, prvenstveno angažovanjem stručnjaka kako bi bila više usmerena na lance vrednosti i kupce.
Slovenija na vrhu CEE AI indeksa
Slovenija se plasirala na sam vrh indeksa veštačke inteligencije za zemlje Centralne i Istočne Evrope, koji izrađuju AI Chamber i The Recursive Media. Posebno se istakla u kategoriji resursa, koja obuhvata talente, finansiranje i istraživačku infrastrukturu.
U CEE AI indeksu za 2026. godinu Slovenija je osvojila 58,66 poena, čime se zajedno sa Estonijom našla na vrhu rang-liste analiziranih zemalja Centralne i Istočne Evrope. Sa 56,76 poena sledila je Litvanija, dok su na začelju bile Hrvatska, Letonija i Bugarska. Najveću prednost Slovenija je ostvarila u kategoriji istraživačke infrastrukture i resursa, gde je dostigla 69,99 poena, više od 25 poena iznad regionalnog proseka. Analitičari taj rezultat pripisuju dugoročnim institucionalnim ulaganjima i posebno ističu ulogu Institut Jožef Stefan, koji već decenijama sprovodi istraživanja u oblasti veštačke inteligencije. Ipak, kako navode autori analize, Slovenija te prednosti još nije u većoj meri pretvorila u praktičnu primenu. U kategoriji implementacije ostvarila je svega 47,89 poena, što predstavlja najveći jaz između dva stuba u celokupnom indeksu. Predstoji još mnogo posla kako bi veštačka inteligencija značajnije unapredila rad zaposlenih i poslovanje kompanija.
Transformacija predviđa decentralizaciju grupe i poslovanje organizovano po lancima vrednosti, sa naglaskom na dve proizvodne lokacije – Ravne na Koroškem i Jesenice.
: Levitirajući, beskontaktni, inteligentni!
Slobodno kretanje u 2D-u sa do 6 stepeni slobode
XPlanar pruža nove stepene slobode u rukovanju proizvodima: Lebdeći planeri lebde iznad pojedinačno raspoređenih planarnih pločica na slobodno programabilnim stazama. Pojedinačni 2-dimenzionalni transport brzinom do 2 m/s
Obrada sa do 6 stepeni slobode
Transport i obrada u jednom sistemu
Bez habanja, higijenski i lako se čisti
Slobodan raspored ravnih ploča omogućava prilagođeni raspored mašine
Istovremeno upravljanje više mobilnih jedinica omogućava paralelno i pojedinačno rukovanje proizvodima
Potpuno integrisan u moćan Beckhoff sistem upravljanja (TwinCAT, PLC IEC 61131, kretanje, merenje, mašinsko učenje, vid, komunikacija, HMI) zasnovan na računarskoj tehnologiji
Lebdeće mobilne jedinice
Podesiva nosivost kg
Rotacija 360° 360°
Nagib do 5° 5°
Podizanje do 5 mm
Brzine do 2 m/s
Beckhoff Avtomatizacija d.o.o. Zbiljska cesta 4, 1215 Medvode
Slovenija
Telefon: +386 1 36130-80 info@beckhoff.si
Skenirajte kod za više informacija
Provectus pokreće novu IT grupaciju Burra i investira u tri
kompanije
Devōt okuplja AI-assited developerski tim koji primarno rade na tržištu SAD-a, u specifičnim nišama zdravstvene i finansijske tehnologije (healthtech i fintech). Tacta je enterprise software development kompanija sa primarnim fokusom na finansijsku industriju i druge visoko regulisane sektore u Belgiji i Francuskoj. CoreLine je AI-first digitalni solution provider sa jakom kompetencijom u mobile developmentu i UX dizajnu, sa primarnim fokusom na međunarodne klijente iz Ujedinjenog Kraljevstva i SAD-a.
Provectus Capital Partners, fond privatnog kapitala usmeren na ulaganja u jugoistočnoj Evropi, pokrenuo je novu IT grupaciju Burra koja je investirala u prve tri IT kompanije – Devōt, Tactu i CoreLine, čime je stvoren tim od preko 130 razvojnih inženjera sa specijalizovanim znanjima i dokazanim globalnim referencama u različitim industrijama. Prve tri kompanije u grupi donose komplementarna tehnološka znanja, iskustvo rada u zahtevnim industrijama i snažnu međunarodnu prisutnost.
Burra je druga investicija iz fonda PCP SEE Fund II i sa tom investicijom Provectus nastavlja sa buy and build strategijom, kroz ulaganje u regionalni tehnološki sektor. Kako se navodi u saopštenju, osnivanje Burre prvi je korak u strategiji izgradnje snažne IT platforme kroz povezivanje specijalizovanih kompanija iz jugoistočne Evrope. Strategija se temelji na snažnoj bazi regionalnog inženjerskog talenta i fragmentiranom IT tržištu, ali i promenama koje donosi veštačka inteligencija, koja otvara nove
CHIRON Hrvatska potvrđuje svoj status jednog od lidera hrvatske visokotehnološke industrije
Ministar privrede Ante Šušnjar posetio je Zadar, gde je kompaniji Liburnija d.o.o. dodelio ugovor vredan više od 1,6 miliona evra za izgradnju infrastrukture za punjenje električnih autobusa. Projekat se finansira kroz Nacionalni plan oporavka i otpornosti (NRRP), a predviđa uspostavljanje 14 punjačkih mesta za električne autobuse na Autobuskoj stanici u Zadru, stvarajući pretpostavke za dalju modernizaciju gradskog javnog prevoza.
„Ova investicija je deo šireg programa Ministarstva privrede, kroz koji gradimo infrastrukturu javnog prevoza nove generacije širom Hrvatske. Kroz do sada ugovorene projekte obezbedili smo izgradnju više od 280 punjačkih mesta za električne autobuse“, rekao je ministar Šušnjar.
Tokom posete Zadru, ministar je održao radni sastanak sa gradonačelnikom Šimom Erlićem i njegovim saradnicima.
prilike za kompanije sa dubokim domenskim znanjima i sposobnošću isporuke kompleksnih tehnoloških rešenja za enterprise klijente.
Burra je okupila iskusan upravljački i savetodavni tim sa dugogodišnjim iskustvom u razvoju i skaliranju tehnoloških kompanija. Glavni izvršni direktor Burre je IT preduzetnik Sven Marušić, inače suosnivač i bivši direktor hrvatske IT agencije Five koja je 2021. godine prodata britanskoj kompaniji Endava za 250 miliona kuna.
Razgovarali su o aktuelnim razvojnim projektima grada, sa posebnim akcentom na Crno ekonomsku zonu, jedan od ključnih projekata za ekonomski razvoj Zadra i privlačenje novih investicija.
Šušnjar je potom posetio kompaniju CHIRON Croatia d.o.o., gde je obišao proizvodni pogon i sa rukovodstvom razgovarao o budućem razvoju, investicijama i izazovima prerađivačke industrije. Istakao je da je ovo primer uspešne hrvatske proizvodnje zasnovane na znanju, inovacijama i izvozu. Kompanija plasira više od 85 odsto svoje proizvodnje na međunarodna tržišta, a lokacija u Zadru ima status globalnog centra izvrsnosti za motorna vretena u okviru CHIRON grupe.
„CHIRON Croatia pokazuje pravac u kojem želimo da razvijamo hrvatsku industriju - više znanja, tehnologije i proizvoda sa visokom dodatom vrednošću. Kroz Nacionalni plan industrijskog razvoja do 2034. godine stvaramo okvir za novi investicioni ciklus usmeren ka jačanju domaće proizvodnje, izvoza i tehnološkog napretka“, rekao je ministar.
Ministarstvo privrede će nastaviti da podržava projekte koji doprinose modernizaciji infrastrukture, razvoju industrije i jačanju konkurentnosti hrvatske privrede kroz NPOO, investicione grantove i evropske fondove.
Predstavljen Nacionalni plan za razvoj industrije u Hrvatskoj
Otporna, održiva i izvozno orijentisana industrija. Tim rečima mogla bi se sažeti industrijska strategija odnosno dokument službenog naziva Nacionalni plan za razvoj industrije u Republici Hrvatskoj koji je predstavljen na konferenciji u zagrebačkoj Laubi u organizaciji Ministarstva gospodarstva.
Ključna poruka sa današnje konferencije je da 'bez plana nema fokusa, a bez fokusa nema učinka', a fokus je, ako je suditi prema porukama koje su stigle sa govornice, prema dubokom zaokretu koji bi trebao da stvori industriju sa više dodatne vrednosti za što će se u nacionalnoj fioki i iz EU fondova obezbediti značajna sredstva od čak 1,9 milijardi evra. I to samo u prvoj fazi, ukupno će se za preokret izdvojiti dodatnih milijardu evra.
- Posmatrajući ceo period implementacije obuhvaćen Nacionalnim planom, ukupno predviđena sredstva dostižu čak 2,9 milijardi evra –poručio je ministar Ante Šušnjar.
Nacionalni plan strukturiran je oko tri ključna posebna cilja. Prvi cilj je konkurentna i izvozno orijentisana industrija, a to znači da je fokus na drastičnom povećanju produktivnosti i izvoza prerađivačkog sektora prema zemljama EU i ostatku sveta. Jedan od glavnih generatora tog rasta biće, moglo se čuti na konferenciji, ulaganje u istraživanje i razvoj (R&D). Izdaci za R&D u prerađivačkoj industriji u 2023. godini iznosili su skromnih 1,65 posto bruto dodate vrednosti (BDV), planom se cilja na skok na 2,1 posto do 2030., odnosno na čak 2,8 posto do 2034. godine. Konkurentnost će se meriti i kroz rast Indeksa digitalnog intenziteta preduzeća.
Drugi cilj je čista industrija, odnosno zelena tranzicija i dekarbonizacija što se smatra ne samo obavezom nego i prilikom. Plan predviđa dramatično smanjenje emisije gasova i efekat staklene bašte u prerađivačkoj industriji, kao i i podizanje stope cirkularnosti materijala kako bi se smanjila zavisnost od primarnih sirovina.
Treći deo strategije odnosi se na otpornu i sigurnu industriju, prilagođenu savremenim potrebama razvoja. To uključuje osiguravanje kritičnih sirovina i proizvoda te smanjenje ranjivosti lanaca snadbevanja.
Sve počinje kroz Akcijski plan za period 2027. – 2030. godine, 10 ključnih mera koje u sebi sadrže čak 55 specifičnih projekata i aktivnosti.
1,9 milijardi evra koje su planirane za ulaganje u industrijsku strategiju namenjene su, moglo se čuti, modernizaciji i digitalizaciji industrije kako bi se direktno podstakla konkurentnost i prodor na strana tržišta. Dekarbonizacija i energetska efikasnost, što uključuje sufinansiranje prelaska industrijskih postrojenja na obnovljive izvore energije, i investicije u strateške proizvodne kapacitete, sa posebnim akcentom na vojnu i industriju dvostruke namene, kritične sirovine i napredne istraživačko-razvojne projekte.
Orqa predstavlja moćni taktički dron nove generacije na Eurosatoryju
Osječka tehnološka kompanija Orqa, globalno prepoznata po razvoju tehnologija za upravljanje bespilotnim letelicama iz prvog lica (FPV) i naprednih odbrambenih sistema, ponovo privlači pažnju svetske odbrambene industrije. Na prestižnom sajmu Eurosatory 2026 u Parizu, jednom od najvećih svetskih događaja u oblasti odbrane i bezbednosti, Orqa je premijerno predstavila MRM2-10AI –naprednu taktičku bespilotnu platformu nove generacije.
Ovaj korak predstavlja logičan nastavak evolucije osječke kompanije, koja se od ambicioznog startapa specijalizovanog za videonaočare za pilote dronova transformisala u ključnog tehnološkog partnera vodećih odbrambenih snaga i NATO saveznika.
U vremenu kada elektronsko ratovanje, ometanje GPS (GNSS) signala i prekidanje komunikacionih veza postaju standardni izazovi na modernim bojištima, MRM2-10AI postavlja nove standarde otpornosti i autonomije. Reč je o sistemu razvijenom za delovanje u izuzetno složenim operativnim okruženjima, sa naglaskom na pouzdanost izvršavanja zadataka kada zakaže standardna tehnologija.
U središtu platforme nalazi se hibridni komunikacioni sistem koji kombinuje napredno IRONghost radio-upravljanje i komunikaciju putem optičkog vlakna (koje je imuno na elektronsko ometanje), uz automatsko prebacivanje na rezervnu vezu u slučaju prekida. Za navigaciju bez GNSS signala brine se napredni kompjuterski vid koji omogućava vizuelno navođenje u završnoj fazi leta, čak i u uslovima potpunog blokiranja satelitskog signala. Štaviše, otvorena arhitektura sistema spremna je za integraciju veštačke inteligencije (AI-ready) te je opremljena snažnom računarskom jedinicom autopilota koja omogućava analizu okruženja u realnom vremenu, koordinisano delovanje više dronova te implementaciju naprednih termovizijskih sistema. Ceo sistem je potpuno kompatibilan sa ATAK-om (Android Tactical Assault Kit), što olakšava direktno povezivanje sa postojećim komandnim i operativnim sistemima modernih vojski. Lansiranje MRM2-10AI platforme nije izolovani uspeh, već rezultat dugogodišnje strategije pozicioniranja Orqe unutar zapadnog odbrambenog ekosistema. Kompanija je ranije privukla veliku pažnju inovacijama poput Orqa FPV.Ctrl kontrolora i odbrambenih rešenja koje testiraju i koriste vojske širom Evrope i SAD-a. Podsetimo, Orqa je nedavno u saradnji sa američkim partnerom By Light Professional IT Services, najavila i osnivanje kompanije Orqa U.S. Reč je o strateškom partnerstvu osnovanom radi pokretanja modernih proizvodnih pogona na tržištu Sjedinjenih Američkih Država, saopštili su iz te kompanije dodajući da pune proizvodne kapacitete očekuju već do oktobra ove godine. Pre toga su najavili proizvodnju u Kataru.
Španska
Navantia i pulski Uljanik udružuju snage za hrvatske korvete
Španski državni brodograditeljski gigant Navantia, pulski Uljanik Brodogradnja 1856 i hrvatska inženjerska kompanija Nortes Blue potpisali su sporazume o strateškoj saradnji. Ovim činom je brodogradilište Navantia i zvanično potvrdilo svoju ponudu za projektovanje i izgradnju višenamenskih korveta za Hrvatsku ratnu mornaricu (HRM).
Podsetimo, Ministarstvo odbrane vodi postupak koji predstavlja presudni korak ka realizaciji najambicioznijeg projekta modernizacije HRM-a od njenog osnivanja. Radi se o nabavci dve korvete, ratnih brodova vrednih do 1,6 milijardi evra, a prema nezvaničnim informacijama, potpisivanje ugovora sa izabranim ponuđačem trebalo bi da se zvanično formalizuje do kraja godine. Navodno je u igri novembar ili decembar, što je i zadnji rok ako se želi stići rok isporuke do 2030. godine. Do daljnjeg traju pregovori sa zainteresovanim ponuđačima, a jedan od njih je i Navantia.
Što se potpisivanja tiče, događaj kojem su prisustvovali Alfonso Valea iz Navantie, Samir Hadžić u ime Uljanika te Juvel Čokić ispred Nortes Bluea, ključna je poruka da španska strana ne nudi samo gotov proizvod, već potpuni prenos tehnologije i uključivanje hrvatskog industrijskog ekosistema u proces izgradnje.
Projekat na koji se sve strane obavezuju predviđa izgradnju i potpuno borbeno opremanje ratnih brodova, koji su već u
Raspisan je važan poziv za predloge projekata za razvoj budućih proizvoda i tehnologija
Ministarstvo nauke, prosvete i omladine objavilo je sredinom maja poziv za predloge projekata „Dokaz inovativnog koncepta – Prvi poziv“, u okviru Programa za konkurentnost i koheziju 2021–2027.
Vrednost poziva je veća od 5,3 miliona evra, a namenjen je mikro, malim i srednjim preduzećima i istraživačkim organizacijama koje razvijaju inovativne proizvode, procese i usluge. Prijave na poziv podnosiće se isključivo elektronski putem sistema eKohezija, a prijem predloga projekata počinje 16. juna 2026. u 11 časova. Rok za podnošenje prijava je 15. septembar 2026. u 11 časova. Poziv se sprovodi kao otvoreni postupak u obliku privremenog poziva. Ukupan iznos grantova dostupnih u okviru poziva je 5.304.291,67 evra. Od toga je 3.713.004,17 evra namenjeno mikro, malim i srednjim preduzećima, dok je 1.591.287,50 evra namenjeno istraživačkim organizacijama. Najniži iznos podrške po projektu je 26.500 evra, a najveći 70.000 evra. Ovo je nastavak jednog od neprepoznatljivih nacionalnih programa podrške inovacijama u njihovoj najranijoj i najrizičnijoj fazi razvoja, odnosno trenutku kada ideja još nije spremna za tržište, ali ima potencijal da postane konkretan proizvod, tehnologija ili usluga sa komercijalnom vrednošću. Kroz do sada sprovedene pozive u okviru Nacionalnog plana za oporavak i otpornost, primljeno je više od 1.400 predloga projekata, dok je finansiranje obezbeđeno za ukupno 300 projekata. Interesovanje preduzetnika i istraživačkog sektora kontinuirano raste iz godine u godinu, posebno u trećem pozivu 2024. godine, kada je ugovoreno čak 153 projekta.
operativnoj upotrebi u drugim svetskim mornaricama. Deo posla bi se prepustio pulskom brodogradilištu, što znači da bi Uljanik dobio priliku za tehnološki skok i revitalizaciju kroz rad na sofisticiranim NATO standardima, dok bi kompanija Nortes Blue osigurala lokalnu inženjersku podršku i prilagođavanje brodova specifičnim zahtevima Jadranskog mora.
U središtu njihove zajedničke ponude nalazi se platforma Avante 2200, visokotehnološko rešenje koje Navantia prilagođava potrebama modernih mornarica. Reč je o klasi brodova koja nudi optimalan balans između vatrene moći i operativnih troškova, a njihova modularnost omogućava integraciju najsavremenijih senzora i naoružanja.
Budući da su ovi brodovi već prošli proveru u realnim borbenim uslovima na Bliskom istoku, HRM bi, smatra Valea, dobio dokazano i pouzdano rešenje. Upravo bi lokalizovana varijanta Avante, razvijena za hrvatske potrebe, trebalo da postane okosnica flote, osiguravajući HRM-u dugoročnu nadmoć i sigurnost na Jadranu.
Sličan sporazum je nedavno parafiran i u Francuskoj ambasadi sa brodogradilištem Naval Grupom, brodogradilištem 3. MAJ iz Rijeke, osječkom Orqom i Fakultetom strojarstva i brodogradnje Sveučilišta u Zagrebu (FSB).
Za ljudske resurse, integraciju i komunikaciju zadužena je Ana Petrović, dok su u Nadzornom odboru kompanije uz članove fonda u savetodavnim ulogama Luka Abrus, takođe jedan od suosnivača Fivea, te Ante Mandić, osnivač IN2 grupe, jedne od prvih i vodećih IT kompanija u Hrvatskoj i regionu.
Kako je objasnio Marušić, Burra će investirati u domaće i regionalne IT kompanije u regionu jugoistočne Evrope.
Hrvatski
izvoz
2025. dostigao 25 milijardi eura
Vrednost hrvatskog izvoza robe u 2025. godini iznosila je 25 milijardi evra, oko milijardu evra ili pet odsto više nego godinu dana ranije, dok je uvoz iznosio 45 milijardi evra, što je povećanje od oko dve milijarde evra ili šest odsto, prema konačnim podacima Državnog zavoda za statistiku (DZS).
Spoljnotrgovinski deficit iznosio je oko 20 milijardi evra, povećavši se za oko šest odsto, odnosno oko milijardu evra, u poređenju sa 2024. godinom. Pokrivenost uvoza izvozom u 2025. godini iznosila je oko 56 odsto, isto kao i u 2024. godini.
DZS napominje da prerađivačka industrija ima najveći uticaj na povećanje izvoza i uvoza. Naime, u ukupnom izvozu u 2025. godini, prerađivačka industrija je imala udeo od oko 86 odsto i u poređenju sa 2024. godinom ostvarila je povećanje izvoza za oko sedam odsto, na 21,7 milijardi evra, dok je uvoz, sa učešćem u ukupnom uvozu od oko 87 odsto, povećan za oko pet odsto, na 39,3 milijarde evra.
Prema Standardnoj međunarodnoj trgovinskoj klasifikaciji (SMTK), sektor mašina i transportnih sredstava ostvario je najveće vrednosti hrvatskog izvoza i uvoza. Prema podacima DZS-a, izvoz u ovom sektoru u 2025. godini iznosio je oko šest milijardi evra što je oko 25 odsto ukupnog izvoza, dok je uvoz iznosio oko 12 milijardi evra i imao je udeo od oko 27 odsto.
Najvažniji spoljnotrgovinski partneri Hrvatske su države članice EU, a u 2025. godini trgovina sa članicama EU činila je oko 66 odsto ukupnog izvoza, koji je povećan za oko sedam odsto u odnosu na 2024. godinu, na 16,8 milijardi evra.
Istovremeno, uvoz iz ostalih zemalja članica EU, koji čini oko 77 odsto ukupnog uvoza, povećan je za četiri odsto, na 35 milijardi evra. U 2025. godini, najveći spoljnotrgovinski partneri iz EU su Nemačka i Slovenija.
Novi DIGIT poziv vredan dva miliona evra, kompanije mogu
dobiti do 70.000 evra
Ministarstvo nauke, obrazovanja i mladih u sklopu projekta DIGIT – Digitalne, inovativne i zelene tehnologije otvorilo je novi poziv usmeren malim i srednjim preduzećima koja žele da razvijaju inovativna tehnološka rešenja uz podršku naučno-istraživačkog sektora.
Reč je o pozivu u okviru Technology Scouting programa ukupno vrednom dva miliona evra, kroz koji pojedinačni projekti mogu ostvariti bespovratna sredstva u iznosu od 30.000 do 70.000 evra. Poziv je trajno otvoren, a prijave se primaju od 21. maja 2026. godine u 9 sati do 31. decembra 2026. godine u 16 sati. Poziv je namenjen preduzećima koja imaju jasno definisanu tehnološku potrebu ili razvojni izazov, ali nemaju sopstvene istraživačko-razvojne kapacitete ili iskustvo u saradnji sa naučnom zajednicom. Cilj poziva je povezati preduzeća sa istraživačkim organizacijama radi razvoja i validacije novih tehnologija i inovativnih rešenja kroz projekte industrijskog istraživanja i dokazivanje koncepta (TRL 3-4).
Kroz aktivnosti usmerene na razvoj i testiranje tehnologija u
Danci u Sisačko-moslavačkoj županiji planiraju velika energetska ulaganja
Globalni igrač u sektoru obnovljivih izvora energije, danska kompanija European Energy AS, kreće u realizaciju velikog projekta na domaćem tlu. Ministarstvo zaštite životne sredine i zelene tranzicije podnelo je na javnu raspravu Studiju uticaja na životnu sredinu za solarnu elektranu Martinska Ves i pripadajući dalekovod 2x220 kV u Sisačkomoslavačkoj županiji.
Iza formalnog vlasnika projekta, zagrebačke kompanije Chielo Klara d.o.o., stoji 100% danski kapital preko holding podružnice EE Croatia ApS. Kompanija je registrovana u Hrvatskoj početkom 2022. godine posebno za razvoj takvih energetskih sistema, a njeno upravljanje je u rukama danskih direktora (Knud Erik Andersen, Jens-Peter Cink, Mihael Viberg Pedersen) i domaćeg prokurista Damira Banovca. Činjenicu da je reč o projektu visokog nivoa složenosti i snage potvrđuje i planirana izgradnja dalekovoda 2x220 kV za integraciju elektrane u mrežu.
Sam projekat će se prostirati na 161,76 hektara, a obim projekta najbolje ilustruju tehničke specifikacije same elektrane: plan je da se instalira čak 200.256 fotonaponskih modula (monokristalnih, 1.500 V) i 35 standardnih trafostanica sa modernim Huawei invertorskim jedinicama.
Instalirana snaga solarnih panela (DC) biće 120,1 MW, dok će maksimalna izlazna snaga na mestu priključka na mrežu (AC) biti ograničena na 99 MW. Ovo pozicionira ovu elektranu na visoko šesto mesto među najvećim odobrenim i planiranim solarnim elektranama u Republici Hrvatskoj.
Ključna tehnološka prednost ove investicije je integrisano baterijsko postrojenje za skladištenje električne energije kapaciteta 60 MW. Sastojaće se od 24 baterijska kontejnera (ESS) i 12 pratećih transformatorskih jedinica. Ovo mega-skladište će omogućiti preuzimanje i skladištenje sopstvene proizvodnje i odloženu isporuku energije sistemu prema potrebama tržišta i operatera, što direktno rešava problem nestabilnosti elektroenergetske mreže tokom velikih solarnih udara.
laboratorijskom okruženju, uz pristup specijalizovanoj istraživačkoj infrastrukturi i ekspertizi, želi se podstaći prenos znanja i tehnologije između privrede i akademske zajednice te ubrzati razvoj inovativnih proizvoda, usluga i tehnoloških rešenja sa konkretnom tržišnom primenom.
Posebnu ulogu u programu imaju tehnološki skauti, stručnjaci za inovacije i tehnologiju koji deluju kao poveznica između preduzetnika, istraživača i industrijskih partnera. Njihov zadatak je pomoći kompanijama u prepoznavanju relevantnih tehnologija i istraživačkih kapaciteta, povezivanju sa potencijalnim partnerima te proceni tržišnog potencijala i razvojnih izazova projekta.
Projekat CroQCI postavlja temelje za kvantno-sigurnu komunikacionu budućnost
Završni događaj projekta Hrvatska kvantna komunikaciona infrastruktura – CroQCI predstavio je rezultate jednog od najvažnijih nacionalnih prodora u oblasti sigurnih komunikacija sledeće generacije. Projekat je postavio temelje za razvoj kvantne komunikacione infrastrukture u Hrvatskoj, kao deo šire evropske inicijative EuroQCI, usmerene na izgradnju sigurnih komunikacionih mreža otpornih na pretnje koje predstavlja razvoj kvantnih računara.
Projekat je razvio i testirao elemente kvantne komunikacione mreže, arhitekturu buduće nacionalne QCI infrastrukture, optičku infrastrukturu na zemlji, rešenja za upravljanje kriptografskim ključevima i opcije povezivanja sa budućom svemirskom komponentom kvantnih komunikacija. Na taj način, Hrvatska je stvorila preduslove za povezivanje sa evropskom kvantnom komunikacionom infrastrukturom i učešće u razvoju nove generacije sigurnih digitalnih mreža.
„Uspešnom implementacijom kvantne komunikacione mreže između osam lokacija u gradu Zagrebu, uz demonstraciju realnih primera upotrebe u proizvodnom okruženju, od infrastrukture data centra do aplikacija za krajnje korisnike, pokazali smo da kvantne komunikacije više nisu isključivo u domenu laboratorijskih istraživanja. Projekat CroQCI povezao je institucionalna multidisciplinarna znanja u oblastima fotonike, kvantne optike, kvantnih komunikacija, razvoja i upravljanja konvencionalnim telekomunikacionim mrežama, kriptografije i opšte mrežne i računarske bezbednosti. Kvantne tehnologije smo integrisali kao dodatni sloj u klasične telekomunikacione mrežne sisteme i kriptografske mehanizme, značajno povećavajući njihov nivo bezbednosti od predviđenih sajber napada kvantnih računara u budućnosti“, rekao je Bojan Šmit, rukovodilac projekta CroQCI i šef Službe za primenu i integraciju tehnologije u Sektoru za veštačku inteligenciju CARNET-a.
SAJAM CHINAPLAS
2026
Tederic predstavio tehnološku snagu i učvrstio međunarodno
prisustvo
Na izložbenom prostoru Tederic je predstavio više celovitih rešenja, kao i digitalnu platformu T-Link, koja odgovara na sve veće zahteve industrije za digitalizacijom, većom efikasnošću i boljim povezivanjem proizvodnih procesa. Predstavljena rešenja bila su usmerena na ključne industrijske segmente, među kojima su logistika, automobilska i industrija pakovanja, kao i medicinska industrija, gde su zahtevi za preciznošću, ponovljivošću i pouzdanošću proizvodnje posebno visoki.
Na sajmu Chinaplas 2026 Tedericov izložbeni prostor privukao je veliku medijsku pažnju, a kompaniji je doneo i prestižno priznanje –nagradu koja ističe pionirsku ulogu kompanije u oblasti optimizacije energetski efikasnih tehnologija u industriji plastike i gume.
Jedan od glavnih naglasaka Tedericove prezentacije bilo je potpisivanje porudžbine za mašinu za brizganje NEO·H7200T direktno na sajmu. Reč je o najvećoj mašini za
brizganje koju kompanija trenutno proizvodi, tako da ova porudžbina predstavlja važnu prekretnicu u razvoju Tedericovih kapaciteta u oblasti velikih i tehnološki zahtevnih mašina za brizganje plastike. Događaj je istovremeno potvrdio da kompanija uspešno odgovara i na potrebe kupaca sa najzahtevnijim proizvodnim zahtevima.
Tederic je na sajmu ostvario i zapažene poslovne rezultate. Izložbeni prostor posetilo je 836 stručnih posetilaca, a tokom događaja kompanija je ostvarila gotovo 300 miliona RMB potencijalnih poslovnih prilika. Osim toga, na sajmu su potpisane porudžbine u vrednosti većoj od 50 miliona RMB. Ukupno su potpisane 83 porudžbine mašina sa kupcima iz 15 zemalja i regiona, što potvrđuje široko međunarodno interesovanje za Tedericova rešenja.
Porudžbine su obuhvatile celokupan proizvodni program kompanije – od ekonomičnih modela do visokoefikasnih i tehnološki
Sajam Chinaplas 2026, održan od 21. do 24. aprila u Šangaju, i ove godine okupio je ključne aktere svetske industrije plastike i gume. Među izlagačima istaknuto mesto zauzela je kompanija Tederic, koja je ovu priliku iskoristila za predstavljanje svojih tehnoloških rešenja, digitalnih mogućnosti i sve snažnijeg prisustva na međunarodnim tržištima.
naprednih rešenja. Time je dodatno potvrđena Tedericova sposobnost prilagođavanja različitim potrebama kupaca, kao i konkurentnost u različitim cenovnim i tehnološkim segmentima.
Sajam Chinaplas 2026 za Tederic je tako predstavljao mnogo više od obične izložbene platforme. Bio je potvrda tehnološke zrelosti kompanije, njenih proizvodnih kapaciteta i sve većeg poverenja kupaca na globalnom tržištu.
Predstavnici kompanije Integraplast, uz posetu sajmu Chinaplas 2026, obišli su i pametnu fabriku kompanije Tederic, koja je u okviru događaja Open House okupila kupce i partnere iz više od 20 zemalja. Događaj je poslužio kao platforma za razmenu znanja, globalnu saradnju i dalji razvoj pametne prerade plastike. Verni kupci i partneri imali su priliku da upoznaju Tedericova rešenja za pametnu i velikoserijsku proizvodnju, kao i njihov celoviti proizvodni ekosistem.
www.tedericglobal.com www.integraplast.com
Elesa+Ganter
za morsko okruženje:
Zglobne stopice koje obezbeđuju otpornost na koroziju, dugovečnost i smanjen obim održavanja pri spoljnim primenama.
Kako spoljne instalacije i postrojenja u blizini obale postaju sve češća, otpornost na koroziju u industrijskom dizajnu sve više dobija na značaju. Ako su komponente stalno izložene vlazi, slanoj vazdušnoj sredini i grubim vremenskim uslovima, čak i materijali najvišeg kvaliteta mogu da predstavljaju izazov. To ozbiljno ugrožava strukturalni integritet, vek trajanja, potrebu za održavanjem i izgled proizvoda.
Za ove pomorske sredine, kompanija Elesa+Ganter je razvila specijalna proizvodna rešenja: Zglobne stopice koje su u potpunosti izrađene od SUPER-termoplastike. Materijal je razvijen tako da pouzdano funkcioniše čak i u najzahtevnijim uslovima.
SUPER-termoplast ojačan staklenim i aramidnim vlaknima kombinuje izuzetnu mehaničku i hemijsku otpornost sa potpunom otpornošću na koroziju i dugim vekom trajanja. Ove osobine ga čine posebno zanimljivim za primene na obali
i u pomorskim sredinama, gde zahtevni uticaji okoline ubrzavaju trošenje materijala i samim tim povećavaju potrebu za održavanjem i učestalost zamene.
Efikasnost i prednosti u troškovima
Zahvaljujući maloj težini, otpornosti na koroziju, glatkoj, bezpornoj površini i jednostavnom čišćenju, standardni delovi od SUPER-termoplastike doprinose poboljšanju efikasnosti i smanjenju potrebe za održavanjem tokom celog radnog veka. Funkcionisanje nije pogođeno čak ni pri velikim temperaturnim promenama. Sve mehaničke karakteristike ostaju očuvane čak i pri visokim temperaturama. Proizvodnja normiranih elemenata od SUPER-termoplastike zahteva manje energije, što smanjuje uticaj na životnu sredinu. I sve to, bez potrebe za kompromisom u pogledu performansi, pouzdanosti ili dizajna. To za preduzeća znači dug radni vek uz istovremenu optimizaciju troškova.
Ovom inovacijom Elesa+Ganter jača svoju ulogu pouzdanog partnera za dizajn i proizvodnju normiranih elemenata za mašinsku i postrojenjsku industriju. Okruženje koje postaje sve zahtevnije i u kojem odluke o materijalima moraju da se donose već u ranoj fazi razvoja proizvoda.
elesa-ganter.rs
SMANJENJE TROŠKOVA DELOVA U SERIJSKOJ PROIZVODNJI:
ENGEL Group na sajmu Chinaplas 2026 predstavlja izuzetno efikasna rešenja za primenu u automobilskoj industriji
ENGEL Group je na sajmu Chinaplas 2026, koji je održan od 21. do 24. aprila u Šangaju, u okviru svog sajamskog predstavljanja najviše pažnje posvetila troškovima delova, utrošku materijala i ulaganju u serijsku proizvodnju. Ovaj međunarodni proizvođač rešenja za injekciono presovanje predstavio je proizvodne ćelije kojima se kombinuju koraci obrade, smanjuje otpad i omogućava stabilna proizvodnja čak i kod zahtevnih materijala i geometrija.
Od ukupno šest rešenja koliko ih je predstavljeno u radu uživo, tri imaju primenu u sektoru automobilske industrije. Među njima su ekonomično uvođenje lakih koncepata te integrisanje funkcionalnih i dekorativnih površina neposredno u proces injekcionog presovanja, kao i proizvodnja složenih komponenti mašinama koje zauzimaju manje prostora i koje ne iziskuju velika ulaganja. Portfolio projektovan za velike količine, brze cikluse i ponovljiv kvalitet dopunjen je dodatnim eksponatima za presovanje u sektorima ambalaže, medicinskih i tehničkih proizvoda.
Završna obrada površine neposredno u procesu injekcionog presovanja uz tehnologiju ENGEL clearmelt
Kompanija ENGEL predstavila je proizvodnu ćeliju za automobilsku industriju ENGEL duo 700 – mašinu za injekciono presovanje sa dve stezne ploče za ukrasni element srednjeg stuba s ugrađenim
UKRASNI ELEMENT SREDNJEG STUBA, PROIZVEDEN TEHNOLOGIJOM CLEARMELT, REZULTAT JE NEPOSREDNE INTEGRACIJE ZAVRŠNE OBRADE POVRŠINE U PROCES INJEKCIONOG PRESOVANJA, ČIME SE SMANJUJU DODATNI KORACI U PROCESU, PROTOČNA VREMENA I SREDSTVA NEOPHODNA ZA ULAGANJE.
prozorom s kamerom. Ukrasni element srednjeg stuba za enterijer putničkih automobila proizvodi se primenom tehnologije ENGEL clearmelt u potpuno automatizovanoj ćeliji 3K za injekciono presovanje sa silom zatvaranja od 7000 kN.
ENGEL clearmelt omogućava nanošenje prevlaka na komponente neposredno
VERZIJA ENGEL DUO 700 SA ŠIROKIM STEZNIM PLOČAMA OMOGUĆAVA EKONOMIČNU PROIZVODNJU AUTOMOBILSKIH KOMPONENTI VELIKIH POVRŠINA UZ ZAHTEVE U POGLEDU OGRANIČENOG PROSTORA I SA SLOŽENOM INTEGRACIJOM PROCESA.
FOTOGRAFIJE: ENGEL
KANALIMA ZA ULAZ VAZDUHA PROIZVEDENIM POMOĆU TEHNOLOGIJE FLUIDMELT POSTIŽE SE SMANJENJE UTROŠKA MATERIJALA I MASE KOMPONENTE, PRI ČEMU SE ZADRŽAVA VISOKA KRUTOST KOMPONENTE.
u kalupu. Ovim se skraćuje lanac procesa i znatno se smanjuju troškovi ulaganja. Pored toga, nanošenjem prevlaka proizvodi se visoko kvalitetna površina s efektom samoobnavljanja, otporna na ogrebotine. Masa komponente od providnog crnog polikarbonata, koja je dodatno podvrgnuta dvostepenom injekcionom presovanju sa 90 g poliuretana, je 256 g. Ćelija za injekciono presovanje opremljena je zglobnim robotom
ENGEL easix integrisanim u upravljačku opremu CC300, koji uklanja komponente. Ukupno vreme ciklusa je 90 sekundi. Pored toga, u ovoj ćeliji se koristi nekoliko sistema za digitalnu pomoć. Softver iQ hold control automatski podešava tačku zaptivanja, a time optimalno podešava i vreme pritiska držanja. Ovim se omogućava smanjenje vremena ciklusa i utroška osnovnih sirovina. Softver iQ weight control automatski prilagođava zapreminu ubrizgavanja u slučaju promenjivih viskoznosti, i to u okviru istog ubrizgavanja, čime se stabilizuje kvalitet komponente i smanjuje otpad. Softver iQ process observer neprestano prati sve faze procesa injekcionog presovanja,
omogućava vizualizaciju stabilnosti procesa i otkriva odstupanja u ranoj fazi, pre nastanka otpadnog materijala.
Korišćena mašina duo za injekciono presovanje sa dve stezne ploče projektovana je kao verzija sa širokom steznom pločom. Time se postiže pogodnost rešenja za komponente kod kojih se zahtevaju šire ploče, ali ne i veća sila zatvaranja.
ENGEL fluidmelt smanjuje masu i utrošak materijala kod komponenti za automobilsku industriju
Drugim eksponatom iz segmenta za automobilsku industriju predstavljena je proizvodnja kanala za ulaz vazduha na mašini za injekciono presovanje bez spojne ploče ENGEL victory 120 sa silom zatvaranja 1200 kN i tehnologijom fluidmelt.
ENGEL fluidmelt proizvodi šuplje strukture ubrizgavanjem vode ili gasa. Istopljeno jezgro komponente u ovom procesu pomera se u šupljinu za prelivanje ili se vraća u jedinicu za plastificiranje, čime se namerno stvara šupljina unutar komponente. Ovakve šuplje strukture smanjuju masu komponente i utrošak materijala. Za demonstraciju procesa na sajmu Chinaplas korišćeni su ubrizgavanje gasa i šupljine za prelivanje. Komponenta mase ubrizgavanja 70 g proizvedena je na osnovu kompaunda PA66 s udelom staklenih vlakana od 30% u vremenu ciklusa 50 sekundi.
Proizvodna ćelija automatizovana je linearnim viper robotom ENGEL koji je potpuno integrisan u opremu CC300 za upravljanje mašinom. Korišćena mašina za injekciono presovanje bez spojne ploče ENGEL victory 120 projektovana je za složene i velike kalupe, kao i za lak pristup za automatizaciju, što je postignuto nesmetanim pristupačnim prostorom za kalup. Zahvaljujući velikim steznim pločama i tehnologiji bez spojne ploče, mašina koja primenjuje silu zatvaranja od tek 1200 kN može da zameni mašinu za injekciono presovanje od 1800
kN. Time se postiže ušteda podne površine i sredstava za troškove ulaganja.
Rešenje LSR objedinjuje automatizovanu proizvodnju i završnu obradu u jednoj ćeliji
U okviru marke WINTEC je na sajmu Chinaplas 2026 predstavljeno proizvodno rešenje sa osam šupljina za preciznu primenu tečne silikonske gume u vidu potpuno električne mašine za injekciono presovanje e-win 1800 sa silom zatvaranja 1800 kN. U proizvodnji zaptivnih uložaka za vodootporne električne konektore u elektromobilnosti korišćena je masa brizganja 37,8 g u vremenu ciklusa od 59 sekundi.
Proizvodna ćelija je potpuno automatizovana integrisanim linearnim viper robotom ENGEL koji nežno uklanja komponente sa kalupa pomoću posebne četke. Za prerađivače ovo predstavlja kompaktno i potpuno automatizovano rešenje za proizvodnju preciznih komponenti od tečne silikonske gume uz nežno vađenje otpreska iz kalupa.
Upravljanje procesom podržano je sistemom za digitalnu pomoć iQ weight control koji se koristi u ovoj proizvodnoj ćeliji da stabilizuje proces ubrizgavanja. Prati viskoznost tečne silikonske gume u realnom vremenu i automatski prilagođava
ENGEL VICTORY 120 S INTEGRISANIM LINEARNIM VIPER ROBOTOM PUTEM TEHNOLOGIJE BEZ SPOJNE PLOČE OMOGUĆAVA NESMETANO PRISTUPAČAN PROSTOR ZA KALUP I EKONOMIČNU PROIZVODNJU SLOŽENIH KOMPONENTI, UZ UŠTEDU PROSTORA.
ZAPTIVNI ULOŠCI PROIZVEDENI OBRADOM LSR
NEŽNO SE UKLANJAJU SA KALUPA POMOĆU ČETKE, ŠTO OMOGUĆAVA POUZDANU PROIZVODNJU OSETLJIVIH KOMPONENTI.
zapreminu ubrizgavanja u okviru istog ubrizgavanja. Korišćenjem softvera iQ weight control odstupanja u ovom rešenju smanjena su za 62%. Ovo doprinosi stabilnijem upravljanju procesom, ponovljivom kvalitetu komponenti i smanjenju otpadnog materijala.
ENGEL Group – Isplativa proizvodna rešenja za primene u automobilskom sektoru uz visok stepen integracije
Kompanija ENGEL Group je na sajmu Chinaplas 2026 kroz robne marke ENGEL i WINTEC predstavila razne proizvodne koncepte za zahteve automobilske industrije. Dok visoko integrisane proizvodne ćelije s rešenjima za obradu i automatizacija predstavljaju okosnicu marke ENGEL, WINTEC nudi standardizovane koncepte mašina za naročito ekonomičnu serijsku proizvodnju. Ova kombinacija dobavljačima u automobilskoj industriji omogućava da ciljano usklade svoju proizvodnju sa zahtevima u pogledu komponenti, obimom proizvodnje i okvirom ulaganja. Rešenja poput integrisane završne obrade površine tehnologijom clearmelt, konstruisanje lakih proizvoda tehnologijom fluidmelt ili automatizovana obrada tečne silikonske gume proširuje funkcije komponente, smanjuje korake u obradi i donosi uštedu kod troškova u serijskoj proizvodnji.
www.engelglobal.com
POTPUNO ELEKTRIČNA MAŠINA WINTEC E-WIN 1800 OMOGUĆAVA SASVIM AUTOMATIZOVANU OBRADU LSR, ČIME SE SMANJUJU RUČNE INTERVENCIJE I TROŠKOVI KOMPONENTE.
ENGEL – Chinaplas 2026 – manje materijala, manje otpada, niži troškovi
Grupa ENGEL je na sajmu Chinaplas 2026 predstavila šest proizvodnih rešenja za brizganje u automobilskoj industriji, proizvodnji ambalaže, kao i u segmentu medicinskih i tehničkih proizvoda. Posebna pažnja posvećena je rešenju foammelt kojim je prikazano kako se ekspandiranjem pomoću fizičkih agensa bez hemijske reakcije mogu smanjiti potrošnja materijala, masa proizvoda i troškovi po komadu. Grupa ENGEL je pritom predstavila i inject AI kojim sisteme digitalne pomoći nadograđuje veštačkom inteligencijom.
Za brizganje u segmentu tehničkih proizvoda prikazano je proizvodno rešenje s mašinom WINTEC t-win 6500 koje ima silu zatvaranja 6.500 kN. Mašina je proizvodila kućišta mini hladnjaka, pri čemu je korišćena tehnologija foammelt. Ovim rešenjem potvrđeno je da proizvodnja složenih komponenti za belu tehniku može da bude lakša i isplativija, a da to ne bude na račun dizajna. Kod ekspandiranja pomoću fizičkih agensa bez hemijske reakcije moguća je ušteda
Grupa ENGEL je na sajmu Plastpol 2026 predstavila inteligentna rešenja za stabilnu proizvodnju
Grupa ENGEL je na sajmu Plastpol 2026 predstavila kako inteligentna rešenja za brizganje plastike unapređuju stabilnost procesa, efikasnost i troškovnu konkurentnost. Naglasak je bio na proizvodnim rešenjima koja prerađivačima omogućavaju da brže reaguju na odstupanja, smanje otpad i da postignu robusniju proizvodnju.
Posetioci su u izložbenom prostoru grupe ENGEL videli integrisana rešenja za brizganje sa digitalnim sistemima za prikupljanje podataka, daljinskim pristupom, analizom procesa u realnom vremenu, automatskom optimizacijom upravljačkih petlji i inteligentnom podrškom rukovaocima.
materijala do 40 odsto, u zavisnosti od primene. Tehnologija foammelt koristi azot ili ugljen-dioksid koji se unosi u polimerni rastop. Posebna geometrija puža MuCell ravnomerno raspoređuje gas, usled čega nastaje fina ćelijska struktura u alatu. Rezultat je lakši proizvod sa dobrom stabilnošću dimenzija i krutošću. U rešenju predstavljenom na sajmu prerađivao se PP sa 20 odsto dugačkih staklenih vlakana, masa proizvoda bila je 493 grama, a ciklus je trajao 62 sekunde.
Uz korišćenje sistema iQ weight control, promene viskoznosti automatski se kompenzuju u istom ubrizgavanju. Otpad kod ovog rešenja bilo je moguće smanjiti za 37 odsto. Grupa ENGEL predstavila je i rešenje inject AI kod kojeg se koristi veštačka inteligencija za analizu preko 1.000 procesnih parametara i koje rukovaocima pruža jasne preporuke za preduzimanje mera.
www.lakara.si www.engelglobal.com
Kompanija ENGEL je za medicinski segment predstavila potpuno električnu mašinu e-mac 200 sa silom zatvaranja 2.000 kN. Mašina je proizvodila komponentu za medicinski autoinjektor od PP sa belim masterba čem. Alat je imao 32 šupljine, masa proizvoda bila je 0,396 grama, a ciklus je trajao manje od 10 sekundi. Proizvodna ćelija obuhvatala je softver iQ weight control koji u realnom vremenu optimizuje zapre minu ubrizgavanja i kompenzuje promene viskoznosti rastopa. Dodatni digitalni sistemi iz paketa inject AI doprinose većoj sta bilnosti: iQ clamp control može da smanji silu zatvaranja za čak 33 odsto, iQ flow control prilagođava temperiranje alata i smanjuje potrošnju energije do 18 odsto, dok iQ process observer pomoću veštačke inteligencije analizira preko 1.000 procesnih parametara. Drugi izložbeni primerak bila je brizgalica WINTEC t-win 4500 sa silom zatvaranja 4.500 kN. Mašina je proizvodila PP posude za obroke sa ciklusom 35 sekundi. Grupa ENGEL predstavila je i MES authentig i shopfloor monitoring za praćenje proizvodnje u realnom vremenu.
www.lakara.si www.engelglobal.com
Jednom MTF, uvek MTF
Već više od 35 godina, a trenutno druga generacija vlasnika, “MTF Technik” razvija i proizvodi prilagođena rešenja najvišeg tehničkog kvaliteta za protok materijala. Počeli su kao proizvođač serijskih transportnih traka, a danas su jedna od najvećih i najprofesionalnijih kompanija sa visokim tehnologijama na polju upravljanja materijalima.
Isporučuju potpuno automatizovane transportne sisteme širom Evrope - na delu mašine na odeljenje za otpremu - sa integrisanim sistemima za odvajanje i buferima. Jednostavna i racionalna rešenja za najteže zahteve u protoku materijala, odvajanju i sortiranju, su posebna snaga kompanije “MTF Technik”.
Dugogodišnje iskustvo u tehnologijama transporta, razdvajanja i automatizacije u različitim sektorima industrije, kao i direktan kontakt sa kupcima, pružaju konstantnu evoluciju spektra performansi. Uzimajući u obzir 35 godina iskustva u mašinskom inženjerstvu kao i mnoštvo sopstvenih patenata, “MTF Technik” garantuje odličan dizajn, visoku preciznost.
www.topteh.si/sr
Potpuno električna mašina, direktni pogoni glavnih osa
BD_Pro je nova generacija po ceni veoma dostupnih potpuno električnih mašina razvijenih za zapadna tržišta.
Visoka odzivnost i preciznost električnih pogona vlastite proizvodnje ciljno razvijenih za mašine za brizganje.
Kompanija Coperion predstavila
efikasne tehnologije za
preradu
i reciklažu plastike na
sajmu
Chinaplas 2026
Kompanija Coperion je na sajmu Chinaplas 2026 predstavila svoju opsežnu ponudu tehnoloških i inženjerskih rešenja za preradu i reciklažu plastike. Među glavnim izloženim proizvodima bila su dva izuzetno efikasna dvopužna ekstrudera ZSK 58 Mc18 i STS 25 Mc11.
Kompanija Coperion premijerno je na sajmu Chinaplas predstavila ekstruder ZSK 58 Mc18 sa specifičnim momentom 18 Nm/cm³. Providni deo u kome je proces neposredno vidljiv posetiocima je pružio uvid u mešanje i dispergovanje materijala. Ekstruder postiže protok do 2.500 kilograma na sat uz nisku potrošnju energije, izuzetnu robusnost i veoma dobru
ukupnu efikasnost opreme.
Laboratorijski ekstruder STS 25 Mc11, najmanji model serije STS, namenjen je razvoju receptura. Njegovi proizvodni parametri mogu se pouzdano preneti na veće mašine iste serije. Coperion uz to širi ponudu STS Mc PLUS, koja omogućava do 20 odsto veći protok. Coperion i Herbold Meckesheim su u segmentu reciklaže plastike prikazali virtuelnu reciklažnu liniju. Ističe se nov standardizovan sistem za reciklažu PET, namenjen protoku u rasponu od 500 kilograma do 10 tona na sat. Sistem je pogodan za primene bottle-tobottle, bottle-to-sheet, bottle-to-fiber i reciklažu poslužavnika.
Coperion je takođe predstavio rešenja za doziranje i transport, uključujući mašinu za doziranje Coperion K-Tron, aktivator ActiFlow i vakuumske mašine za prijem serije 2400.
www.coperion.com
Hidroponska saksija od otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima
U članku predstavljamo primenu otpadnog polipropilena u kombinaciji s otpadnim kokosovim vlaknima za izradu saksije male gustine, koja omogućava hidroponsko gajenje biljaka. Na Fakultetu za tehnologiju polimera za pripremu termoplastičnog kompozita koristili smo otpadne transportne trake kompanije KO-SI u obliku prethodno samlevenog recikliranog polipropilena kome smo dodali samlevena otpadna kokosova vlakna – takođe industrijski otpad kompanije KO-SI. Kako bismo postigli odgovarajuće vezivanje matrice i vlakana, dodali smo i odgovarajući kompatibilizator koji je obezbedio dobre međufazne interakcije između otpadnih kokosovih vlakana i reciklirane polipropilenske matrice.
AUTORI:
Marko Verčkovnik¹, Natalija Štumpfl², Silvester Bolka¹, Blaž Nardin¹, Primož Mlačnik², Sebastjan Zaverla¹, Rajko Bobovnik¹ ¹Fakultet za tehnologiju polimera ²KO-SI, d.o.o.
Najpre smo konstruisanjem pomoću računara (eng. Computer Aided Design, CAD) u programu Siemens NX 12 iscrtali 3D model hidroponske saksije. Usledilo je konstruisanje alata za termoformiranje koji smo odštampali tehnologijom fuzionog taloženja materijala (eng. Fused Deposition Modeling, FDM). Na presi smo napravili ploče od pripremljenog kompozitnog materijala koje smo zatim pomoću mašine za termoformiranje i alata izrađenog 3D štampom preoblikovali u hidroponske saksije.
Izvedba je dobar primer saradnje industrije i istraživačke ustanove u oblasti cirkularne ekonomije.
1 Uvod
Razvrstavanje industrijskog otpada uopšteno je efikasnije nego razvrstavanje komunalnog otpada, a često je industrijski otpad znatno manje zagađen nego komunalni otpad. Posledično to znači da dodatno sortiranje i pranje industrijskog otpada nije potrebno. Reciklaža industrijskog otpada je u tom pogledu znatno olakšana [1].
Glavna prednost termoplastičnih kompozita je što kombinacija matrice i otpadnih vlakana za ojačanje omogućava postizanje odličnih svojstava uz smanjenje proizvodnih troškova [2].
Reciklaža PP je u poslednje vreme veoma važna tema, pre svega zbog povećanja količine PP u termoplastičnom komunalnom otpadu. Naime, veliki udeo ambalaže napravljen je od PP. Kao kompatibilizator u kompozitu otpadnih kokosovih vlakana i polipropilenske matrice, polipropilen graftiran malein anhidridom omogućava bolju disperziju otpadnih kokosovih vlakana u PP matrici. Pored toga, primena ovog kompatibilizatora poboljšava međufaznu adheziju otpadnog PP sa prirodnim vlaknima. Otpadni kompozit ima povećanu krutost u poređenju s recikliranim polipropilenom [2, 3].
Cilj ove studije je da se obezbedi dovoljna krutost kompozitnog materijala i da se zadrži dovoljno mala gustina koja osim potiska obezbeđuje moć plutanja krajnjeg proizvoda. Dodatan cilj je bio da se od industrijskih otpadnih sirovina pripremi funkcionalan proizvod. Korišćena otpadna kokosova vlakna održavaju malu gustinu te povećavaju čvrstoću i krutost kompozita. Bilo je potrebno da se industrijski otpad pre prerade samo samelje, a sortiranje i
pranje pritom nije bilo neophodno. U okviru studije bilo je potrebno samo da se konstruiše alat za termoformiranje i da se zatim taj alat prilagodi kompozitnom materijalu. Upravo zato smo za izradu ovog prototipa alata izabrali tehnologiju FDM. Tako se dve verzije alata za termoformiranje međusobno razlikuju po geometriji. Pritom smo pokušali da postignemo optimalnu geometriju alata za termoformiranje koja omogućava najjednostavniju izradu hidroponskih saksija.
2 Saradnja s industrijskim partnerom ko-si
U saradnji s industrijskim partnerom iz našeg okruženja i na inicijativu industrijskog partnera KO-SI, u okviru ove studije pripremili smo hidroponsku saksiju. Cilj saradnje je prikaz ponovnog korišćenja otpadnih sirovina u funkcionalnom proizvodu.
3 Eksperimentalni deo
U eksperimentalnom delu studije, na osnovu prethodnih istraživanja kompozita ojačanih samlevenim otpadnim kokosovim vlaknima pripremili smo dve verzije materijala s različitim udelom dodataka, kao i podešavanja parametara pri kompaundiranju.
3.1 Korišćeni materijali
U studiji smo koristili industrijski otpad kompanije KO-SI, d. o. o. Koristili smo kokosova vlakna kompanije KO-SI koja su industrijski otpad za koji kompanija traži inovativna rešenja korišćenja i primene u različitim proizvodima. Od ove kompanije dobili smo i otpadne transportne trake od polipropilena. Za odgovarajuće sjedinjavanje koristili smo kompatibilizator
PP-g-MAH (Graftabond 02025A CA) koji smo kupili od GRAFT POLYMER, d. o. o. iz Slovenije.
3.2 Priprema uzoraka
Napravili smo dve verzije kompozitnog materijala. U prvoj smo iskoristili 20% otpadnih kokosovih vlakana u kombinaciji sa dodatkom 5% kompatibilizatora PP-g-MAH (Graftabond 02025A CA) i 75% rPP. Napravili smo i verziju materijala kod koje smo upotrebili 30% otpadnih kokosovih vlakana u kombinaciji sa dodatkom 5% kompatibilizatora PP-g-MAH (Graftabond 02025A CA) i 65% rPP (tabela 1).
Kokosova otpadna vlakna pre kompaundiranja smo osušili tako da je vlaga bila manja od 0,1%. Posle kompaundiranja osušili smo i biokompozit tako da je vlaga bila ispod 0,1%.
SLIKA 1: OTPADNE PP TRAKE (GORE LEVO), OTPADNA KOKOSOVA VLAKNA (GORE U SREDINI), GRANULAT BIOKOMPOZITA SA 20% OTPADNIH KOKOSOVIH VLAKANA (GORE DESNO) I KOMPOZITNA PLOČA (GORE DESNO)
TABELA 1: SASTAV UZORAKA
Sušenje je izvršeno u laboratorijskoj sušnici na 80 °C.
Najpre smo sve uzorke kompaundirali na dvopužnom ekstruderu Labtech LTE 20-44. Prečnik puževa bio je 20 mm, odnos L/D 44 : 1, obrtaji puževa 300 min-1, temperature cilindra od 165 °C u ulaznoj zoni do 190 °C na mlaznici. Mlaznica je imala dva otvora prečnika 4 mm. Filamente smo preko vodene kade (15 °C) sproveli u granulator
Scheer u kome smo ih narezali na dužinu oko 5 mm.
Pomoću prese smo napravili ploče za termoformiranje. Uzorke smo pripremili koristeći presu Baopin BP-8170-B. Pre termoformiranja ravnomerno smo rasporedili materijal između dve metalne ploče. Zatim smo kompozitni materijal sa pločama stavili u zagrejanu presu. Temperatura gornje i donje grejne ploče prese bila je 185 °C. Najpre smo primenili profil s manjim pritiskom pre presovanja 0,25 MPa koji je trajao 90 s. Pritisak smo zatim za 60 s povećali na 2 MPa. Usledilo je hlađenje grejnih ploča do temperature 60 °C, nakon čega se presa otvorila. Zatim smo ostavili kompozitnu ploču između dve metalne ploče da se ohladi. Na slici 1 prikazane su otpadne PP trake (gore levo), otpadna kokosova vlakna (gore u sredini), granulat biokompozita (gore desno), izrezani uzorci za ispitivanje mehaničkih svojstava (dole levo) i kompozitna ploča (dole desno).
3.3 Laboratorijska ispitivanja
Sva laboratorijska ispitivanja sproveli smo u laboratorijama Fakulteta za tehnologiju polimera u Slovenj Gradcu.
Ispitivanje na zatezanje izveli smo na kidalici Shimadzu AG-X plus 10 kN, i to u skladu sa standardom ISO 527. Razmak čeljusti bio je 115 mm, brzina ispitivanja do istezanja 0,25% bila je 1 mm/min, a preko istezanja 0,25% do kidanja 50 mm/min. Termogravimetrijske analize (TGA) sproveli smo na instrumentu Perkin Elmer
TGA 4000. Uzorak smo zagrevali na temperaturi od 40 °C do 550 °C, brzinom zagrevanja 10 °C/min, u azotnoj atmosferi (20 mL/ min), a zatim smo ga izotermno održavali na temperaturi 550 °C tokom 5 min u kiseoničkoj atmosferi (20 mL/min).
Diferencijalnu skenirajuću kalorimetriju (DSC) sproveli smo na kalorimetru Mettler Toledo DSC 2 u skladu sa standardom ISO 11357. Brzina zagrevanja i hlađenja bila je 10 °C/min. Uzorke smo zagrevali na temperaturi od ‒50 °C do 200 °C, a od 200 °C usledio je izotermni segment od 5 min. Zatim smo ih ohladili sa temperature od 200 °C do ‒50 °C, pri čemu je na temperaturi od ‒50 °C usledio izotermni segment od 5 min. Nakon toga svi koraci su još jednom ponovljeni. Vrednovali smo temperaturu kristalizacije (Tc), entalpiju kristalizacije (ΔHm), temperaturu staklastog prelaska (Tg), specifičnu toplotu (cp), tačku topljenja (Tm) i entalpiju topljenja (ΔHm) iz prvog hlađenja i drugog zagrevanja.
3.4 Izrada hidroponskih saksija
Za modelovanje saksije i alata koristili smo CAD program Siemens NX 12. Najpre smo iscrtali 3D model saksije koji je adekvatan za hidroponsko gajenje biljaka. Usledilo je konstruisanje alata za termoformiranje na osnovu saksije. Pripremili smo različite verzije alata. Ove verzije alata za termoformiranje štampali smo FDM tehnologijom 3D štampe, pri čemu smo koristili polietilen tereftalat glikol (PETG) proizvođača Plastika Trček. Za 3D štampu koristili smo 3D štampač Tumaker Bigfoot 500 Pro Dual.
Termoformiranje je izvršeno pomoću FormBox FBA 180123EU. Pripremljene kompozitne ploče stegli smo u mašinu za termoformiranje i približili ih grejaču. Zatim je alat za termoformiranje umetnut u mašinu za termoformiranje. Mašina za termoformiranje ne omogućava praćenje temperature, tako da smo primenili najveću moguću
grejnu snagu, a merač vremena podesili smo na 2,5 min. Usledilo je termoformiranje pomoću vakuuma iz vakuumskog usisivača. Oblik alata prilagođavali smo rezultatima termoformiranja.
Kada smo postigli željene rezultate termoformiranja, iskoristili smo najadekvatniji oblik alata u kombinaciji s adekvatnijom verzijom materijala za izradu veće količine hidroponskih saksija.
4 Rezultati
Laboratorijska ispitivanja sproveli smo na verziji materijala koja se pokazala kao najadekvatnija prilikom termoformiranja (uzorak 1). Korišćenje otpadnih kokosovih vlakana u kombinaciji sa kompatibilizatorom u rPP matrici u uzorku 1 povećava zatezni E modul (E). Na slici 2 može se primetiti da se zatezna čvrstoća (σm) donekle smanjuje u poređenju sa zateznom čvrstoćom rPP (uzorak 0). Primetno je da se istezanje pri zateznoj čvrstoći (εm) i istezanje pri kidanju (εb) znatno smanjuju (slika 3). Može se primetiti povećanje zatezne krutosti za 68%, što je posledica dobrih međufaznih interakcija između otpadnih kokosovih vlakana i rPP zahvaljujući kompatibilizatoru PP-g-MA, kao i smanjenje zatezne čvrstoće za 6%. Naš je zaključak da do toga dolazi usled kokosovih vlakana koja su kraća odnosu na kritičnu dužinu kokosovih vlakana. Uz to primećujemo da se standardna devijacija zatezne čvrstoće uzorka 1 povećava do te mere da zalazi u područje zatezne čvrstoće uzorka 0. Možemo
SLIKA 2:
TABELA 2: REZULTATI ANALIZE TGA
0 -3,9 123,8 58,46 165,7 64,33 31
1 -11,9 125,4 49,09 166,0 55,60 38
zaključiti da je PP-g-MA dobar kompatibilizator, pošto je povećanje zatezne krutosti prilično, a zbog premale dužine kokosovih vlakana možemo primetiti i donekle manju zateznu čvrstoću.
Analiza TGA prikazuje jednostepeno raspadanje uzorka. Tabela 2 pokazuje nam da se kod kompozita sa dodatnim otpadnim kokosovim vlaknima postiže dvostepeno raspadanje. Prva razgradnja na manjoj temperaturi je razgradnja kokosovih vlakana u kompozitu, a druga na većoj temperaturi je razgradnja rPP matrice sa dodacima. Može se videti da uzorak 1 u poređenju s uzorkom 0 ima veću temperaturu degradacije matrice, što može da bude posledica većeg stepena kristalnosti usled dodatka kokosovih vlakana. Moguće je primetiti i 6,8% anorganskih ispuna koje su posledica mineralnih materija u prirodnim vlaknima (tabela 2).
Dodatak otpadnih kokosovih vlakana ne utiče na vrednost tačke topljenja kod rPP biokompozita. Staklasti prelazak je na ‒11,9 °C, tačka topljenja je na 166 °C. Do kristalizacije pri hlađenju dolazi na 125 °C (tabela 3). Na osnovu tabele 3 proističe da se temperatura staklastog prelaska donekle smanji usled dodatih kokosovih vlakana koji deluju kao jezgra nukleacije i omogućavaju postizanje većeg stepena kristalnosti. Stepen kristalnosti izračunat je prema udelu matrice te predstavlja koeficijent udela matrice i entalpije topljenja, kao i teoretski najveće entalpije topljenja.
Kao polazište kod modelovanja alata za termoformiranje koristili smo dimenzije
saksije. Pritom smo okvirno procenili početne dimenzije, i to spoljašnji prečnik saksije 80 mm te visinu saksije 20 mm. Usledilo je modelovanje saksije u programu Siemens NX 12. Na slici 4 prikazan je presek modela saksije, što omogućava i uvid u njenu geometriju.
Kod modela saksije uzeli smo u obzir smer transformacije kod termoformiranja, a pokušali smo i da izbegnemo iznenadne promene geometrije u smeru transformacije kompozitne ploče. Ovo smo smatrali lakšim oblikovanjem kompozitne ploče – na modelu je vidljiv ugao od 110° i zaobljenje 7 mm u unutrašnjem delu saksije.
Na osnovu ove geometrije saksije usledilo je modelovanje prve verzije alata za termoformiranje (slika 5). Najpre smo se odlučili za verziju alata s ispupčenjem, pošto smo želeli da proizvod bude deblji u sredini. U smeru transformacije napravili smo manje rupe prečnika 1 mm radi lakše transformacije. Ove rupe su pomoću vakuuma olakšale oblikovanje kompozitne ploče. Rezultati termoformiranja pokazali su da je ovakva izvedba alata slaba. Zbog grejanja kompozitne ploče stegnute sa strana i neravnomerne raspodele temperature, ploča se najbrže zagreva na sredini, pošto je temperatura tamo najveća. Međutim, ove lokalne promene temperature na kompozitnoj ploči odražavaju se u razlikama ugiba. Dakle, ugib kompozitne ploče najveći je u sredini, gde kompozitna ploča dostiže i najveću temperaturu. Uz to smo utvrdili da je prečnik rupa u određenoj meri premali i ne omogućava dobro isisavanje vazduha.
Upravo zato što je ugib lokalnog karaktera odlučili smo se za modelovanje druge verzije alata – s udubljenjem. Pritom smo kod modelovanja druge verzije alata uzeli u obzir slabije isisavanje u prvoj verziji. To je bio i razlog što smo napravili dublje rupe kod
SLIKA 4: PRESEK MODELA SAKSIJE
TABELA 3: REZULTATI ANALIZE DSC
SLIKA 5: VERZIJA ALATA S ISPUPČENJEM ZA TERMOFORMIRANJE SAKSIJA
SLIKA 6: VERZIJA ALATA S ISPUPČENJEM ZA TERMOFORMIRANJE SAKSIJA
SLIKA 7: VERZIJA ALATA S UDUBLJENJEM ZA TERMOFORMIRANJE SAKSIJA
SLIKA 8: VERZIJA ALATA S ISPUPČENJEM (GORE DESNO), VERZIJA ALATA S UDUBLJENJEM (GORE LEVO) I HIDROPONSKA SAKSIJA (DOLE U SREDINI)
kojih je početni prečnik 2 mm. Ovaj prečnik se zatim smanjuje na 1 mm na poslednja 3 mm dužine rupe. Na prelasku rupe sa 2 mm na 1 mm oborili smo dužinu 3 mm (slika 6) radi lakše 3D štampe.
Ispostavilo se da je promena oblika prilično uticala na sam kvalitet napravljenih saksija. Na slici 7 je prikazana verzija alata s udubljenjem.
Trodimenzionalno štampanje alata za termoformiranje izvršeno je na 3D štampaču Tumaker Bigfoot 500 Pro Dual. Za 3D štampanje koristili smo parametre 3D štampanja navedene u tabeli 4.
5 Zaključak
U okviru istraživanja izvršili smo ispitivanje biokompozita pripremljenog od rPP, otpadnih kokosovih vlakana i sa dodatkom kompatibilizatora PP-g-MA. Krutost biokompozita od otpadnih kokosovih vlakana i PP-g-MA suštinski je veća u poređenju s rPP-om. Čvrstoća biokompozita od otpadnih kokosovih vlakana i PP-g-MA donekle je manja u poređenju sa rPP-om usled dužine
korišćenih kokosovih vlakana koji su kraći u odnosu na kritičnu dužinu kokosovih vlakana. Veća krutost i u određenoj meri manja čvrstoća potvrđuju dobre interakcije među sastojcima biokompozita zahvaljujući kompatibilizatoru PP-g-MA. Toplotna stabilnost biokompozita od otpadnih kokosovih vlakana veća je u poređenju sa rPP-om. Tačka topljenja i temperatura kristalizacije kod biokompozita od otpadnih kokosovih vlakana se u odnosu na rPP ne menjaju. Stepen kristalnosti veći je u odnosu na rPP. Temperatura staklastog prelaska kod biokompozita spušta se na nešto manju temperaturu, što je u skladu sa većim stepenom kristalnosti biokompozita. Usled dodatih kokosovih vlakana u matrici koji deluju kao jezgra nukleacije, veći stepen kristalnosti omogućava poboljšanje mehaničkih i toplotnih svojstava biokompozita.
U okviru istraživanja razvili smo i optimalni oblik saksije, kao i oblik alata na osnovu proizvoda i svojstava kompozitnog materijala. Ovaj oblik omogućava jednostavniju izradu hidroponskih saksija. Osim toga, pomoću odgovarajućeg kompatibilizatora
WITTMANN na sajmu Plastpol 2026 –veća
efikasnost
u prvom planu
Kompanija WITTMANN predstavila je rešenja za efikasno, prilagodljivo i ekonomično brizganje plastike na sajmu Plastpol 2026. Predstavljena je proizvodnja kasica-prasica, kojom je kompanija pokazala koliko se može uštedeti ako su mašina za injekciono presovanje, automatizacija i periferna oprema precizno prilagođeni zahtevima date primene.
U središtu proizvodne ćelije bila je brizgalica EcoPrimus 100/525 B8X, koja je po prvi put predstavljena na Poljskoj. Reč je o novoj potpuno električnoj mašini za injekciono presovanje sa silom zatvara nja 1.000 kN, razvijenoj za jednokomponentno kompaktno brizganje u velikim serijama. Mašina je namenjena standardnim primenama kod kojih je važna kombinacija visoke preciznosti, efikasnosti i troš kovne konkurentnosti. Mašina je robusno i kompaktno projektovana, njom se jednostavno upravlja i ima upravljački uređaj WITTMANN poslednje generacije.
Štedna kasica napravljena je od dve polovine u alatu 1+1. Korišćen je inovativan drveno-plastični kompozitni granulat marke Com positive koji isporučuje poljska kompanija Pacyga Meble. Time je WITTMANN pokazao da je moguće efikasno prerađivati različite materijale, od klasičnih termoplasta do prirodnih kompozita i PCR materijala na mašini standardne tehnologije i uz napredno znanje o plastifikaciji.
uspeli smo da od otpadnih sirovina pripremimo materijal koji možemo da preoblikujemo u funkcionalan proizvod.
U okviru studije prikazali smo i primenu tehnologije FDM za brzu izradu prototipa alata. Izvori:
[1] Ragaert, K., Delva, L., Van Geem, K.: Mechanical and chemical recycling of solid plastic waste. Waste Management. 2017; 69: 24–58;
[2] Zhidan, L., Chao, C., Zixian, G., Shaozao, T., Xiuju, Z.: A Compatibilized Composite of Recycled Polypropylene Filled with Cellulosic Fiber from Recycled Corrugated Paper Board: Mechanical Properties, Morphology, and Thermal Behavior, Journal of Applied Polymer Science, Vol. 122 (2011) No.4, pp. 2789–2797;
[3] G. Di Bella, V. Fiore, Natural Fibre Reinforced Composites, n.d. https://www.researchgate. net/publication/233991603.
Za stabilan kvalitet korišćeni su inteligentni sistemi za pomoć HiQ koji analiziraju proces usput i prilagođavaju parametre pre nastanka otpada. Predstavljeni su i linearni roboti, upravljačka oprema R9, dodavači Feedmax Clean i kompaktni uređaji za temperiranje Tempro basic.
www.robos.si www.wittmann-group.com
Novi centrirni prstenoi za precizno pričvršćivanje alata
Kompanija Hasco širi svoju proverenu ponudu centrirnih prstenova novim verzijama Z7517/…, Z7526/… i Z7527/… Namenjene su proizvođačima alata kojima je prilikom stezanja alata na mašine za brizganje potrebna još veća preciznost, pouzdano centriranje i stabilno navođenje.
Novi centrirni prstenovi omogućavaju precizno pozicioniranje na strani mašine, pošto imaju područje za navođenje dužine 8 milimetara. Poboljšana dužina za navođenje efikasno sprečava naginjanje alata, što povećava bezbednost procesa i smanjuje mogućnost za greške prilikom stezanja. Provrti za pričvršćivanje omogućavaju pouzdano poravnato pritezanje, a prilagodljive mogućnosti montaže dobro uključivanje u različite konstrukcije alata. Posebna prednost novih izvedbi je usklađenost sa toplotno-izolacionim pločama HASCO. Verzije debljine 6 i 8 milimetara projektovane su tako da omogućavaju precizno povezivanje, dobru stabilnost i pouzdano korišćenje i kod zahtevnijih primena.
Osim novih izvedbi, ponuda centrirnih prstenova HASCO obuhvata brojne prečnike, ugradne dubine i tehničke verzije. Dostupne su i različite konstrukcione izvedbe za brojne veličine alata i tipove mašina. Celokupan program može se jednostavno pregledati i poručiti putem veb-prodavnice kompanije HASCO.
Kompanija HASCO novim centrirnim prstenovima dopunjuje svoju ponudu praktičnim rešenjima koja objedinjuju izuzetnu preciznost, jednostavnu montažu i dugoročnu pouzdanost procesa. Rešenje je namenjeno alatničarima koji žele da smanje rizik kod stezanja i da obezbede stabilan rad alata u svakodnevnoj proizvodnji.
www.hasco.com
Valve gating technology
Brza promena boje za sisteme igličastih ventila za zatvaranje
HASCO
Inovativna tehnologija Shadowfree uklanja tragove protoka u sistemima igličastih ventila i omogućava do 70 % brže promene boje u vrućem kanalu.
• Uklanjanje tragova protoka
• Zavrnuti, aditivno izrađeni moduli
• Ravnomerno obliva igličasti ventil
www.hasco.com
Kompanija
KraussMaffei Extrusion
predstavila celokupan spektar rešenja za reciklažu plastike na sajmu PRSE
Kompanija KraussMaffei Extrusion predstavila je celokupan portfolio rešenja za reciklažu plastike na sajmu Plastics Recycling Show Europe. U prvom planu bila je serija ekstrudera ZE BluePower sa dva puža koja se istovremeno okreću, namenjena mehaničkoj i hemijskoj reciklaži.
Ponuda obuhvata postupke na osnovu rastvarača, depolimerizaciju, pirolizu i reciklažu poliuretana. Kako kaže Lennart Eberlein, rukovodilac prodaje za kompaundiranje i reciklažu u kompaniji KraussMaffei Extrusion, kompanija za svaki projekat reciklaže razvija odgovarajuće rešenje, a ima i brojne reference na tržištu. Zbog strožih regulatornih zahteva, kao što je evropska uredba o ambalaži i ambalažnom otpadu, reciklaža više nije proizvoljna tema, već je ključni deo prerade plastike u budućnosti.
Važnu ulogu ima tehnološki centar u Lacenu u kome kupci mogu da testiraju, optimizuju i prošire procese do serijske proizvodnje u stvarnim uslovima proizvodnje. Centar je dopunjen savremenom analitičkom laboratorijom, dok jaka partnerska mreža omogućava prilagođena sistemska rešenja.
Što se tiče mehaničke reciklaže, KraussMaffei pokriva širok raspon materijala, od poliolefina i PET do tehničke plastike. ZE BluePower omogućava energetski efikasnu preradu PET ambalaže, nežno topljenje, efikasno uklanjanje vlage i kratka vremena zadržavanja. Protoci od 20 do 12.000 kilograma na sat obezbeđuju izuzetnu prilagodljivost. ZE BluePower se u hemijskoj reciklaži koristi kao dovodni ekstruder za depolimerizaciju i pirolizu. Vakuumskom degazacijom uklanjaju se agresivne komponente, dok se filtracijom rastopa smanjuje kontaminacija. Kompanija je predstavila reciklažu na sajmu vizuelno i interaktivno – od ambalaže iz domaćinstva do automobilskih komponenti i reciklaže hladnjaka.
www.kms.si www.kraussmaffei.com
BASF predstavio rešenja za savremenu ambalažu na sajmu interpack 2026
Kompanija BASF predstavila je širok spektar rešenja za industriju ambalaže na sajmu interpack 2026. Pritom je naglasak bio na rešenjima za materijale, proizvodnim inovacijama i sistemima pogodnim za reciklažu.
BASF je predstavio više rešenja za različite delove lanca vrednosti u ambalaži: od prehrambene i farmaceutske ambalaže do kozmetike, hrane za kućne ljubimce, industrijske robe i proizvoda široke potrošnje. Među predstavljenim materijalima bila je poliamidna ambalaža Ultramid® Ccycled® za namirnice i druge osetljive primene. Kompanija BASF predstavila je i Ultramid® H, prvi termoplastični poliamid s visokom vodopropustljivošću. Za segment lepila kompanija je predstavila lepila Epotal® za laminiranje na bazi vode koja omogućavaju lakše razdvajanje materijala u višeslojnoj PET ambalaži. Predstavljena su i lepila za etikete koja se mogu jednostavno ukloniti sa PET ambalaže i staklenih flaša, kao i sa papirne i kartonske ambalaže. Kompanija BASF predstavila je i smole Joncryl® na bazi vode za
štamparske boje i zaštitne premaze za papirnu ambalažu koja je kompatibilna s postojećim postupcima recikliranja. Važno mesto u ponudi ima i biopolimer ecovio® koji je sertifikovan za kompostiranje u domaćinstvu, namenjen savitljivoj i krutoj ambalaži. Predstavljena rešenja odgovaraju zahtevima uredbe EU o ambalaži i ambalažnom otpadu te omogućavaju različite mogućnosti završetka veka trajanja, od organske do mehaničke reciklaže.
www.basf.com
Arburg na sajmu FIP 2026 u Lionu povezuje tehnologiju i potrebe kupaca
Od 2. do 5. juna 2026. u Lionu je održan sajam FIP – France Innovation Plasturgie, jedan od važnijih događaja za francusku industriju plastike. Kompanija Arburg je na ovom sajmu posvetila posebnu pažnju francuskom tržištu, gde je i osnovana njena prva međunarodna podružnica. Na izložbenom prostoru K16-L03 po prvi put u Francuskoj će biti predstavljena nova standardna mašina – rešenje Allrounder Trend s novim upravljačkim sistemom Gestica lite.
Kako navodi Pascal Labord, direktor Arburg SAS, kupci se danas suočavaju sa velikim izazovima. Traže mašine za standardizovane proizvode, koje su jednostavne za korišćenje i održavanje, a uz to su i cenovno pristupačne i energetski efikasne. Važnu ulogu ima i
cirkularna ekonomija. Arburg želi da odgovori na ove potrebe novom serijom Allrounder Trend. Električne mašine Allrounder Trend predviđene su za standardne primene u različitim delatnostima. Odlikuju ih kratki rokovi isporuke, jednostavno postavljanje, intuitivno upravljanje, niski troškovi ulaganja i rada te jednostavno održavanje. Na početku će biti dostupne četiri veličine mašina sa silama zatvaranja od 500 kN do 2.000 kN.
Arburg je na sajmu prikazao automatizovanu proizvodnju održivog višenamenskog pribora za višekratnu upotrebu koji obuhvata nož, viljušku i kašiku. Proizvod je napravljen na električnoj mašini Allrounder 1000 e Trend, a u sistem su uključeni robot Multilift Select 4, jedinica za temperiranje, hladnjak i Thermolift. Ulivak je bio odvojen, samleven i vraćen neposredno u proizvodni proces.
Naglasak je bio i na digitalizaciji, uključujući sistem ALS, portal arburgXworld i aplikaciju Ask Arburg podržanu veštačkom inteligencijom.
www.nomis.hr
www.arburg.com
Aplikacija WiAssist kompanije WITTMANN
sada i s modulom za plastifikaciju
Grupa WITTMANN nadogradila je aplikaciju WiAssist novim modulom za plastifikaciju koji korisnicima pomaže u izboru odgovarajuće veličine puža. Prevelik ili premali puž može negativno uticati na efikasnost prerade i na kvalitet proizvoda. Zato je pravilan izbor plastifikacione jedinice ključan za stabilan proces brizganja.
WiAssist izrađivačima kalupa pruža podršku pri izboru i podešavanju mašina za injekciono presovanje. Pošto je aplikacija dostupna na pametnom telefonu, digitalni pomoćnik je korisnicima uvek na dohvat ruke i otklanja potrebu za ručnim izračunavanjem koje oduzima vreme. Glavna funkcija aplikacije je baza podataka o materijalima. Kad korisnik unese materijal, masu ubrizgavanja i vreme ciklusa, aplikacija u nekoliko sekundi izračuna važne procesne parametre, kao što su vreme hlađenja, unutrašnji pritisak u alatu, pritisak brizganja, brzina puža, a sada i vreme zadržavanja rastopa u plastifikacionoj jedinici.
Novi modul namenjen je puževima grupe WITTMANN sa tri zone. Aplikacija izračunava optimalno vreme zadržavanja te preporučuje pogodan prečnik puža i dozirni hod. Pregledan grafički prikaz pokazuje koje vrednosti su u optimalnom području, koje su samo delimično pogodne, a koje nisu pogodne.
Ako je prečnik puža premali, vreme zadržavanja je prekratko, a može se desiti da se materijal ne istopi dovoljno. Ako je puž prevelik, vreme zadržavanja se produžava, što može da uzrokuje toplotna oštećenja materijala i greške na proizvodima.
WiAssist sadrži i funkcije za proveru svojstava materijala, izračunavanje procesnih parametara, otklanjanje grešaka i neposredan kontakt s kompanijom WITTMANN.
www.robos.si
www.wittmann-group.com
Ekonomično i pouzdano robotsko rešenje za brizganje plastike
Kompanija Sepro Group linijom robota Success nudi univerzalno i ekonomično rešenje za automatizaciju mašina za brizganje plastike. Reč je o seriji 3-osnih i 5-osnih robota, namenjenih mašinama za brizganje sa silom zatvaranja od 20 do 900 tona, pri čemu linija objedinjuje pouzdanu mehaničku konstrukciju, jednostavnu upotrebu i prilagodljivost za različite proizvodne primene.
Roboti Success namenjeni su pre svega klasičnim primenama vađenja proizvoda iz alata, pick-and-place operacijama, slaganju i jednostavnijoj manipulaciji proizvodima. Zahvaljujući modularnoj platformi, mogu da pokriju većinu potreba korisnika u brizganju plastike, a istovremeno zadržavaju povoljan odnos između performansi, kvaliteta i investicione vrednosti. Važna prednost je i unapređena oprema za hvatanje, koja omogućava veću nosivost uz kompaktniju konstrukciju. Za zahtevnije primene dostupna je linija Success X, 5-osna izvedba robota Success.
Linija uključuje servo-zglob, razvijen u saradnji sa kompanijom Yaskawa, koji omogućava visok obrtni moment, veliku preciznost i kompaktan dizajn. Servo-rotacije doprinose većoj pouzdanosti i preciznosti pri manipulaciji proizvodima, što je posebno važno kod složenijih primena, umetanja komponenti, orijentacije proizvoda ili rada sa osetljivijim komadima.
Poseban akcenat stavljen je na jednostavnost upravljanja. Kontroler Touch 2 omogućava intuitivno programiranje, pri
čemu korisnik uz modul Simple Pick-andPlace može da kreira ciklus odgovaranjem na pitanja sistema, a rezultat odmah vidi u 3D prikazu. Veliki LCD ekran od 10 inča, džojstik za fina podešavanja u alatu, veb dokumentacija, automatski prikaz podataka za otklanjanje grešaka i prenos programa putem USB memorije olakšavaju svakodnevni rad operatera.
Za složenije proizvodne ćelije roboti mogu da se opreme kontrolerom Visual 2. On omogućava upravljanje perifernom opremom, kao što su transporteri, sistemi za paletiziranje, distribucija umetaka, umetanje komponenti i stanice za sečenje. Sistem podržava i više istovremenih potprograma, kao i upravljanje većim brojem aplikacija, što je važno u proizvodnjama sa većom raznovrsnošću
Automatizacija procesa brizganja plastike ima sve značajniju ulogu u obezbeđivanju stabilnog kvaliteta, veće produktivnosti i optimizacije troškova u proizvodnji. Robotski sistemi za vađenje proizvoda, slaganje, paletizaciju i pomoćne operacije danas su neizostavan deo savremenih ćelija za brizganje, jer omogućavaju kraće cikluse, manje ručnog rada i bolju ponovljivost procesa.
proizvoda i čestim promenama alata. Kod promena alata bezbednost i pouzdanost dodatno povećavaju mogućnost kodiranja alata i kodiranja EOAT hvataljke. Funkcija Y free motion, koja je standardna kod Sepro robota, pojednostavljuje programiranje praćenja proizvoda tokom izbacivanja i može da smanji habanje i troškove hvataljki. Kompaktni upravljački ormar, postavljen na kraju nosača, poboljšava pristupačnost, pojednostavljuje održavanje i oslobađa prostor pored mašine.
Linija Success uključuje i funkciju ECO Air, namenjenu smanjenju potrošnje komprimovanog vazduha. Pošto je komprimovani vazduh jedan od važnih troškovnih faktora u proizvodnji, takvo rešenje doprinosi većoj energetskoj efikasnosti i nižim operativnim troškovima. Dodatno, funkcija Eco Mode omogućava smanjenje potrošnje energije nakon pokretanja ciklusa i produžava radni vek robota.
Sepro Success predstavlja pouzdano, prilagodljivo i troškovno efikasno robotsko rešenje za kompanije koje žele da automatizuju procese brizganja plastike. Kombinacijom proverene mehaničke konstrukcije, intuitivnog upravljanja, mogućnost rada sa 5 osa , integracije periferne opreme i energetski efikasnih funkcija, ova linija je pogodna kako za jednostavne, tako i za zahtevnije proizvodne zadatke u savremenoj industriji brizganja plastike. www.nomis.hr
Moretto in Motion 2026 donosi tehnologije za preradu plastike neposredno kupcima
Kompanija Moretto započela je turneju Moretto in Motion 2026 – putujući tehnološki događaj koji najnaprednija rešenja za industriju prerade plastike donosi neposredno do kupaca. Program počinje u Italiji, a zatim se širi na ključna tržišta u Evropi i van nje, između ostalog u Poljsku, Nemačku, Hrvatsku, Nizozemsku, Belgiju, Španiju i Veliku Britaniju.
Moretto in Motion osmišljen je kao ekskluzivni inovacioni centar na točkovima. Kupci na ovim događajima mogu da se upoznaju s kvalitetom, preciznim inženjerstvom i energetskom efikasnošću proizvoda Moretto. Reč je o sveobuhvatnom iskustvu koje uključuje stručne prezentacije, praktične simulacije i interaktivne tehničke demonstracije.
Neposredno prisustvo tehnologije na lokacijama kupaca omogućava stručnjacima kompanije Moretto da bolje razumeju njihove potrebe. Stručnjaci kompanije mogu da analiziraju proizvodne izazove na licu mesta i da u realnom vremenu predstave mogućnosti predloženih rešenja za povećanje produktivnosti i unapređenje procesa prerade plastike.
Turneja predstavlja sveobuhvatan pregled integrisanih rešenja Moretto za transport materijala, sušenje, doziranje, skladištenje, granuliranje te temperiranje i hlađenje alata. Kompanija ima 169 međunarodnih patenata, što je svrstava među važne ponuđače naprednih tehnologija i rešenja za operativnu efikasnost.
Posebnost turneje su i posete tehničkim školama i univerzitetima. Moretto time želi da poveže industrijska iskustva s kreativnošću mladih generacija te da smanji raskorak između obrazovanja i radnog okruženja. Cilj turneje je podsticanje strateških partnerstava, pružanje tehničkog savetovanja i razvoj rešenja po meri za sve zahtevniju industriju plastike.
www.nomis.hr
www.moretto.com
ENGEL gradi najveću mašinu za injekciono presovanje na svetu
Modelom duo 12000 US kompanija ENGEL postavlja nove standarde u industrijskoj proizvodnji velikih proizvoda od brizgane plastike. Mašina za injekciono presovanje sa dve ploče omogućava proizvodnju komponenti velikih površina uz niže troškove po komadu, a proizvođačima istovremeno obezbeđuje nove koncepte proizvoda i manje koraka u montaži. Time se otvaraju dodatne mogućnosti da se tradicionalni materijali, poput metala i betona, zamene plastikom.
Mašina ima silu zatvaranja 110.000 kN i osmišljena je naročito za proizvode sa površinom koja se projicira na preko 2,5 kvadratna metra. Nedavno je bila pokrenuta kod kupca. Mašina omogućava proizvodnju veoma velikih komponenti u integrisanom proizvodnom procesu, što smanjuje broj pojedinačnih delova, pojednostavljuje montažu i pruža više slobode u pogledu dizajna, lakih konstrukcija
Termoplasti Lubmer i Mipelon predstavljaju efikasnu alternativu za PTFE
Kompanija Mitsui Chemicals nudi napredne materijale od UHMW-PE, dakle polietilena s krajnje velikom molekulskom masom – termoplaste Lubmer i Mipelon. Ova dva materijala zbog izuzetno dugačkih molekulskih lanaca postižu suštinski bolja svojstva klizanja i veću otpornost na habanje nego obični poliolefini. Pogodni su za brojne primene kod kojih se dosad često koristio PTFE, s tim što kod tih primena nije potrebna njegova visoka temperaturna otpornost.
Lubmer i Mipelon odlikuju odlična svojstva klizanja, visoka abrazivna otpornost, nizak nivo buke prilikom klizanja, dobra hemijska otpornost, mala gustina, mala apsorpcija vode te dobra prilagodljivost i otpornost na udarce pri niskim temperaturama.
Porodica proizvoda Lubmer uključuje granulate različitih viskoznosti namenjene brizganju i ekstruziji ploča, profila, cevi i drugih proizvoda. Standardni tipovi L3000, L4000 i L5000 pružaju visoku otpornost na habanje, dok tip L5220 ima svojstva samopodmazivanja. Naročito zanimljiv je Lubmer LY1040, dodatak bez supstanci PFAS kompatibilan s većinom tehničkih plastika, kojim se može zameniti PTFE kao modifikator za poboljšanje svojstava klizanja već kod dodataka od 3 do 5 odsto.
i funkcionalne integracije.
Sistem je za velike mase ubrizgavanja opremljen sa dva agregata za plastifikaciju i brizganje koji rade uporedo. Uz prečnike puževa do 210 mm omogućava zapreminu ubrizgavanja do 65.000 cm³. Mašina je duga približno 24 metra, visoka 8,4 metra i teška je 551 tonu. Najveća dozvoljena masa alata je 170 tona, a u mašinu je ugrađeno približno 30 kilometara kablova.
Bez obzira na izuzetne dimenzije, mašina zadržava kompaktnost zahvaljujući modularnom konceptu serije duo. U kompaniji ENGEL ističu da se ovakvi sistemi mogu razviti isključivo na osnovu specifičnih zahteva kupaca. Kompanija ima bogata iskustva sa velikim mašinama i sa više uspešno postavljenih sistema sa silom zatvaranja 74.400 kN.
Ovakva rešenja u automobilskoj industriji omogućavaju proizvodnju velikih konstrukcijskih komponenti, kao što su kućišta baterija, šasije i unutrašnje konstrukcije vrata. Veliki potencijal imaju i u logistici, infrastrukturi i upravljanju vodama.
www.lakara.si www.engelglobal.com
Mipelon je porodica sferičnih finih praškova UHMW-PE koji poboljšavaju svojstva klizanja i otpornost na habanje u termoplastima, gumama, bojama i premazima. Zbog uske raspodele veličine čestica omogućavaju dobru disperziju i ravnomerne površine. Svi tipovi pogodni su za kontakt s namirnicama po propisima EU i SAD. www.eu.mitsuichemicals.com
Sumitomo (SHI) Demag na sajmu Fakuma 2026 s potpuno električnim rešenjima u prvom planu
Kompanija Sumitomo (SHI) Demag potvrdila je učešće na sajmu Fakuma 2026 na kome će predstaviti sajamski koncept posvećen partnerstvima, efikasnosti i potpuno električnim proizvodnim rešenjima.
Kompanija će se predstaviti na zajedničkom izložbenom prostoru u hali B1 – izložbeni prostor 1103 koji deli sa kompanijom Technotrans te drugim sistemskim i tehnološkim partnerima. U prvom planu će biti dve potpuno električne mašine za injekciono presovanje iz serije IntElect. Model IntElect 75 biće prikazan u potrošačkoj aplikaciji koja je razvijena u saradnji sa razgranatom mrežom partnera za periferiju i automatizaciju. Na drugom izložbenom eksponatu IntElect S 280 biće predstavljena efikasna i visokoproduktivna proizvodna rešenja za primenu u industriji ambalaže. Sumitomo (SHI) Demag ovim konceptom ističe svoju posvećenost tehnologiji potpuno električnih mašina, energetskoj efikasnosti i povezanim proizvodnim procesima.
Nastup na sajmu nastaje u uskoj saradnji s organizatorom sajma Schall. Prema navodima kompanije upravo je spremnost organizatora za saradnju omogućila razvoj koncepta koji odgovara strateškim ciljevima kompanije Sumitomo (SHI) Demag, a istovremeno ispunjava uslove sajma Fakuma.
Anatol Sattel, direktor prodaje u kompaniji Sumitomo (SHI) Demag ističe da kompanija ulaže u ono što kupcima može da pruži najveću
Kontron eSystems s rešenjima WITTMANN
Kontron eSystems ubraja se među vodeće ponuđače IoT-AC zidnih punjača za električna vozila. Pored sopstvenog modela stanice za punjenje, kompanija u pogonu u Lajpcigu proizvodi i zidne punjače za brojne poznate proizvođače automobila, pri čemu je svaki prilagođen robnoj marki i zahtevima pojedinačnog naručioca OEM. Sa pet novih proizvodnih ćelija za brizganje kompanije WITTMANN, od kojih su dve s automatskim linijama IMD, Kontron objedinjuje visoku efikasnost proizvodnje i priličnu prilagodljivost dizajna.
dodatnu vrednost. Regionalni sajmovi, događaji u sektoru i interaktivni formati za kupce ostaju ključni deo evropske sajamske strategije kompanije, pošto omogućavaju neposredno i ciljno predstavljanje tehnoloških inovacija.
www.topteh.si
www.sumitomo-shi-demag.eu
Kućište zidnog punjača sastavljeno je od osam brizganih delova koje Kontron sada proizvodi neposredno u svom pogonu. To podrazumeva znatno proširenje vlastite proizvodnje, pošto su veće plastične delove ranije kupovali kod spoljnih dobavljača. Nov projekat je najveći projekat brizganja na licu mesta tokom više od 30 godina. Za prednji poklopac se koristi postupak IMD kod kog se dekorativna i funkcionalna folija integriše neposredno u brizgani proizvod. U saradnji s kompanijom Leonhard Kurz razvijen je sistem kapacitivne folije koji sadrži sveobuhvatno elektronsko upravljanje. Time se omogućava izrada potpuno zatvorene korisničke površine bez dodatnih tastera ili prekidača te istovremeno dodavanje osvetljenih elemenata dizajna, kao što je logotip vozila. Prednji poklopci izrađuju se od kristalno čistog polikarbonata na mašini MacroPower. Sekvencijalno brizganje obezbeđuje ravnomerno punjenje alata, dok uređaji za temperiranje Tempro plus D doprinose brzom hlađenju i ciklusu manjem od jednog minuta. Automatizacija obuhvata robote WITTMANN, kontrolu kvaliteta, pakovanje i vezu s autonomnim transportom.
www.robos.si www.wittmann-group.com
ENGEL počinje s uvođenjem
mašina WINTEC e-win širom sveta i osavremenjuje serije sa dve ploče
Grupa ENGEL početkom aprila započela je uvođenje potpuno električnih mašina za injekciono presovanje WINTEC e-win širom sveta van Azije. Istovremeno je predstavila osvežen i preglednije strukturisan portfolio mašina za injekciono presovanje sa dve ploče koji obuhvata serije ENGEL duo i WINTEC t-win. Kompanija je time odgovorila na promenjive zahteve tržišta, pri čemu prerađivačima plastike širom sveta nudi jasniji izbor mašina za različite proizvodne strategije.
Robna marka ENGEL posvećena je visoko integrisanim i individualno konfigurisanim proizvodnim rešenjima, dok WINTEC nudi standardizovana rešenja s naglaskom na isplativosti i raspoloživost. Korisnici tako mogu da biraju između prilagođenih sistema i standardizovanih proizvodnih rešenja, pri čemu se obe robne marke zasnivaju na objedinjenim standardima grupe u pogledu inženjerstva i kvaliteta.
Serija WINTEC e-win pokriva sile zatvaranja od 1.000 kN do 5.000 kN. Potpuno električni pogon omogućava precizan i dinamičan nadzor svih glavnih pokreta, visoku ponovljivost, stabilnu masu ubrizgavanja i kvalitet proizvoda čak i kod velikih proizvodnih serija. Pošto se energija troši samo dok se pokreti zaista izvode, troškovi energije suštinski su manji nego kod hidrauličkih mašina.
PA6 kompanije Envalior smanjuje
ugljenični otisak prekidača Vimar
Linea za 80 odsto
Italijanska kompanija Vimar SpA iz Marostike, specijalizovana za održive elektroinstalacione uređaje i pametne domove, predstavila je novu seriju prekidača Linea. Nova linija objedinjuje elegantan dizajn, savremenu tehnologiju i suštinski manji uticaj na životnu sredinu. Ključnu ulogu u tome ima materijal Durethan® Blue BKV60H2.0EF kompanije Envalior – održivi poliamid 6 koji je 90 odsto baziran na cirkularnim sirovinama.
Montažni okviri za prekidače napravljeni su brizganjem izuzetno ojačanog materijala Durethan® Blue. U kombinaciji s optimizovanim proizvodnim procesima, boljim upravljanjem proizvodima i korišćenjem održive sertifikovane ambalaže Vimar je smanjio ugljenični otisak serije Linea za preko 80% u poređenju s prethodnim rešenjima na bazi fosilnih sirovina. Ovo podrazumeva godišnje smanjenje emisija za preko 500 tona CO₂.
Preko 97% proizvodnje serije Linea zasniva se na plastici iz obnovljivih i recikliranih izvora, sertifikovanih po standardu ISCC Plus po kom su sertifikovani i proizvodni pogoni kompanije Envalior u Antverpenu i Krefeld-Uerdingenu.
Proces je podržan digitalnim sistemima iQ clamp control, iQ hold control i iQ weight control plus, koji smanjuju potrošnju energije, opterećenje alata, potrošnju materijala, vreme ciklusa i otpad, naročito kod prerade recikliranog materijala.
Kompanija ENGEL obnovila je i seriju duo, koja je još uvek dostupna sa silama u rasponu od 4.500 kN do 55.000 kN, a moguće su i izvedbe znatno većih performansi. Serija WINTEC t-win sada je dostupna širom sveta u izvedbi do 40.000 kN i sa čak 38 odsto većim kapacitetom brizganja.
www.lakara.si www.engelglobal.com
Održivi Durethan® Blue sadrži 60% recikliranih vlakana po masi. U proizvodnji ovih vlakana veliki deo neorganskih staklenih sirovina zamenjuje se industrijskim staklenim otpacima. Uprkos visokom udelu staklenih vlakana, materijal dobro teče, omogućava popunjavanje tankih zidova, malo uvijanje te izuzetnu krutost i čvrstoću. Zbog odličnih električnih svojstava i toplotne stabilnosti obezbeđuje dug vek trajanja prekidača. www.envalior.com
Kompanija KraussMaffei
Extrusion na sajmu Tire
Technology Expo 2026
Kompanija KraussMaffei Extrusion uspešno se predstavila na sajmu Tire Technology Expo 2026 u Hanoveru. Kompanija je predstavila inovativna rešenja za ekstruziju pneumatika i proširenu paletu servisnih usluga. Međunarodni posetioci pokazali su veliko interesovanje pre svega za tehnologije koje omogućavaju preciznu, efikasnu i pouzdanu proizvodnju komponenti za pneumatike.
Kako navodi dr Gerard Nijman, viši tehnički stručni saradnik za pneumatike i gumu u kompaniji KraussMaffei Extrusion, međunarodno tržište pneumatika ostaje veoma dinamično. Naročito snažan razvoj primetan je u Indiji, Koreji, Istočnoj Evropi, a sve više i u Africi. Jedan od glavnih razloga je porast broja vozila širom sveta. Dok je u Nemačkoj registrovano približno 600 vozila na 1.000 stanovnika, u Indiji taj broj iznosi tek otprilike 22, što upućuje na veliki potencijal rasta. Na zahteve tržišta utiču i novi koncepti mobilnosti, kao što su elektromobilnost i zajedničko korišćenje vozila. Oni menjaju zahteve u pogledu pneumatika i njihove proizvodnje. Pored toga, proizvodnja se seli sve bliže regionalnim tržištima kako bi se smanjili troškovi transporta, rokovi isporuke i smetnje za trgovinu. Najviše pažnje tokom predstavljanja posvećeno je tehnologijama Multiplex i Rollerhead. Multiplex sistemi omogućavaju izuzetno preciznu koekstruziju različitih gumenih komponenti, dok su sistemi Rollerhead
pogodni za ekonomičnu proizvodnju komponenti za pneumatike PCR i TBR.
Veliki značaj pridaje se i nadogradnji postojećih linija. KraussMaffei nudi prilagođena rešenja za naknadnu ugradnju, digitalni pristup servisu putem QR koda i stručne preglede sistema za veću efikasnost i pouzdanost.
www.kms.si www.kraussmaffei.com
BOY posle
uspešnog sajma
MECSPE 2026
Kompanija Dr. Boy GmbH & Co. KG uspešno se predstavila na sajmu MECSPE 2026 u Bolonji zajedno s italijanskim partnerskim distributerom ST.A.TE Technologies. Predstavili su mašinu za injekciono presovanje BOY 80 Electric koja je pobudila veliko interesovanje stručnih posetilaca.
Tokom sajma je na eksponatu BOY 80 Electric uživo prikazana proizvodnja filtera za krv za medicinsku tehnologiju. Rešenjem su jasno predstavljene prednosti mašine za injekciono presovanje, između ostalog optimizacija ciklusa s uporednim pokretima, veoma dinamičan postupak brizganja, visoka ponovljivost, precizna pomeranja te stabilna i čista proizvodnja u zahtevnim uslovima. Brojne posetioce naročito je uverila kombinacija energetski efikasnog pogonskog koncepta, istovremenih pokreta i električnih sistema za izdvajanje otpada. Ovakav koncept omogućava visoku procesnu stabilnost i smanjenu potrošnju energije, što je važno naročito kod zahtevnih primena u medicini.
Francesco Valsecchi iz ST.A.TE Technologies ocenio je nastup na sajmu kao veoma uspešan. Prema njegovim rečima, BOY 80 Electric privukao je mnogo pažnje, izložbeni prostor posetile su mnoge kompanije, a pripremili su i više ponuda. Mnogi posetioci došli su iz centralne i južne Italije, kao i iz Slovenije.
www.uniplast.si www.dr-boy.de
• PATENTIRANO REŠENJE KOMPANIJE FEIBA ZA
RUKOVANJE PROFILIMA U FUX MASCHINENBAU
ROSA i SCHUNK podižu proizvodnju na viši nivo
SISTEM KOMPANIJE FUX MASCHINENBAU UND KUNSTSTOFFTECHNIK GMBH OPREMLJEN JE S DVA ROBOTA FANUC M-710 IC/70 I DVE HVATALJKE SCHUNK PGN-PLUS P-240-1. | SCHUNK
U korisničkom okruženju, ponavljajući izazov bio je bezbedno rukovanje profilima napravljenim od različitih materijala (plastike, aluminijuma, čelika, itd.) različitih dimenzija, površina i tvrdoća. Zahtevi su uključivali visoku preciznost i ponovljivost s kratkim vremenima ciklusa, kao i pouzdane procese čak i za duge i labave komponente. Sistem je takođe morao biti jednostavan za prilagođavanje za instalacije za specifične za kupce.
Rešenje: ROSA – Robot Smart Automation kompanije FEIBA SA SCHUNK tehnologijom hvatanja
Za upravljanje profilima, Feiba se oslanja na sistem rukovanja ROSA (Robot Smart
Automation), specijalno razvijen i patentiran za šuplje komore i čvrste profile. ROSA proizvod može da se modularno integriše u ranije ili kasnije procese i prilagodi individualnim zahtevima. U osnovi se radi o naprednom sistemu kamera s angažovanjem profila, koji detektuje tačan položaj profila u deliću sekunde i pokreće proces hvatanja. U zavisnosti od dužine profila i elastičnosti, ROSA radi s jednim ili dva robota da bi pouzdano pomerala dugačke, labave ili krute radne komade. Sistem obrađuje profile dužine do 12 metara s vremenima ciklusa do 10 sekundi.
ROSA ima visoke zahteve za tehnologiju hvatanja: duge komponente stvaraju velike sile podizanja i vibracije na hvataljci. Istovremeno, osetljive površine moraju da budu
Kao stručnjak i dobavljač mašina specijalne namene, Feiba Engineering & Plants GmbH je partner industrije već dugi niz godina kada je reč o automatizaciji procesa zavarivanja i spajanja – s jasnim fokusom na spajanju aluminijumskih i čeličnih komponenti. Pored najsavremenijih tehnologija zavarivanja, svakodnevno delovanje uključuje i štancovanje, četkanje i poliranje. Portfelj usluga kreće se od automatizacije pojedinačnih ćelija do povezanih, fleksibilno rekonfigurabilnih proizvodnih sistema i prototipnih ćelija, uključujući i popravke.
ZA VREME RADA – PROFILI OD 6 METARA, TEŽINE 9 KILOGRAMA, AUTOMATSKI I POUZDANO SE POMERAJU POMOĆU PATENTIRANOG ROSA SISTEMA ZA RUKOVANJE. | SCHUNK
ROSA
zaštićene i različite geometrije profila pouzdano uhvaćene. Rešenje hvatanja treba da omogući duge dužine prstiju, apsorbuje visoke momente i ima malu mrtvu težinu.
Feiba se za sistem ROSA oslanja na SHUNK-ova rešenja za hvatanje.
„Velik moment uvođenja zbog dugih komponenti bio je izazov u tehnologiji hvatanja. Korišćenjem PGN-plus-P hvataljke uspeli smo da postignemo optimalno rešenje zahvaljujući svom vodiču s više zuba“, kaže Roland Vas (Vass) iz tehničke prodaje za tehnologije hvatanje i automatizacija.
Odlučujući faktori bili su velika sila hvatanja u kompaktnom dizajnu u kombinaciji s maksimalnom pouzdanošću procesa i tačnošću ponavljanja. Pored toga, SCHUNK-ovi sistemi hvatanja su dizajnirani za kontinuiranu industrijsku upotrebu i omogućavaju brze promene mehanizama za hvatanje da bi se osiguralo brzo i fleksibilno podešavanje.
Rešenje za hvatanje za sistem ROSA je hvataljka SCHUNK PGN-plus P-240-1. To je kompaktna hvataljka s velikom silom hvatanja i niskom mrtvom težinom, koja može da apsorbuje velike sile i momente zahvaljujući patentiranom vodiču s više zuba. Klizni vodič s više zuba omogućava montiranje vrlo dugih prstiju hvataljke.
Za određivanje položaja koriste se MMS senzori u dve pozicije. U robotici, ROSA se oslanja na efikasne procese prenošenja i primopredaje s ubrzanjem od 2 m/s² za dinamičke sekvence kretanja.
ROSA u praksi u FUX Maschinenbau und Kunststofftechnik GmbH
Sistem ROSA sa SCHUNK-ovim hvataljkama koristi se u mnogim industrijama, uključujući proizvođače prozora I vrata, proizvođače profila i dobavljače za industriju nameštaja.
FUX Maschinenbau razvija I proizvodi inovativne sisteme za proizvodnju profila i prozora. Ovde ROSA preuzima precizno rukovanje profilima za utovar mašine za laminisanje. Mašina za laminisanje kontinuirano oblaže profile od plastike, PVC-a, drveta, metala i aluminijuma filmovima i laminatnim materijalima iz rolni. SCHUNK-ove hvataljke obezbeđuju pristup različitim geometrijama profila, štite osetljive površine i omogućavaju brze promene između sistema hvatanja kada se varijante menjaju. Rezultat korišćenja sistema ROSA za rukovanje profilima su procesi koji mogu da se projektuju, smanjeno vreme podešavanja i visoka dostupnost sistema.
ROSA I SCHUNK stvaraju dodatnu vrednost
Kombinacija ROSA i SCHUNK hvataljki omogućava visoko fleksibilno, procesno pouzdano i brzo rukovanje šupljim i čvrstim profilima dužine do 12 metara. Zahvaljujući inteligentnoj obradi slike, kompaktnim hvataljkama visokih performansi i modularnim sistemima za promenu alata, pouzdano se ispunjavaju promenljivi zahtevi u serijskoj i varijantnoj proizvodnji. Monotoni i zdravstveno zahtevni zadaci su automatizovani, što predstavlja ergonomsko olakšanje za zaposlene. Pored toga, korisnici imaju koristi od smanjenog vremena trajanja postupka, povećane fleksibilnosti i maksimalnih performansi sistema.
Stezanje, hvatanje, automatizacija
Vaš stručnjak za strezanje, hvatanje i automatizaciju
SCHUNK je globalni vođa u opremi za moderne proizvodne linije i robotske sisteme. schunk.com
www.schunk.com www.feiba.at
Novi Fanuc CRX-3iA kolaborativni robot
FANUC proširuje CRX seriju svojim do sada najlakšim i najmanjim modelom. Razvijen za prenosivost i brzo puštanje u rad, novi kolaborativni robot CRX-3iA optimizuje primene gde lakoća relokacije, fleksibilnost i autonomija predstavljaju osnov produktivnosti.
Sa ukupnom težinom od samo 11 kg, CRX-3iA odgovara na jasnu potrebu u sektorima kao što su brodogradnja i čelične konstrukcije, gde operateri zavaruju velike strukture na prostranim površinama. Operater može lako nositi robota jednom rukom, premestiti ga na novi šav i nastaviti rad za nekoliko sekundi. Ova mogućnost omogućava jednoj osobi da nadgleda više lokacija zavarivanja, prevazilazeći konstantni nedostatak kvalifikovanih zavarivača u Evropi.
Sa nosivošću od 3 kg, CRX-3iA može istovremeno manipulisati gorionikom za zavarivanje i senzorom za praćenje šava, dok njegova ponovljivost od ±0,02 mm obezbeđuje preciznost neophodnu za zahtevne zadatke zavarivanja. Robot automatski detektuje ugao svoje instalacije nakon relokacije i – uz pomoć laserskog skenera treće strane ili senzora dodira – identifikuje lokacije zavara i u skladu s tim izračunava putanje.
Opciona magnetna baza omogućava brzo, ali sigurno pričvršćivanje robota direktno na velike čelične konstrukcije. Ova fleksibilnost smanjuje složenost sistema u poređenju sa tradicionalnim robotskim instalacijama, koje obično zahtevaju težu opremu i dodatne zaštitne mere.
Kao deo šire CRX serije – koja obuhvata nosivost do 30 kg i radni domet do 1.756 mm – CRX-3iA je u potpunosti integrisan sa FANUC-ovim postojećim kontrolnim i softverskim ekosistemom. Takođe uključuje FANUC tehnologiju dugmeta na zglobu, koja omogućava operaterima da vode robota i podučavaju pozicije direktno sa ruke robota, bez držanja FANUC Teach Pendant-a. Ova praktična funkcionalnost pojednostavljuje programiranje i skraćuje vreme izmene.
Pored zavarivanja, FANUC očekuje primenu u oblastima kao što su intralogistika i mobilna automatizacija. Kompaktne dimenzije i mala masa čine CRX-3iA idealnim za montažu na autonomna vođena vozila, gde može podržati zadatke uzimanja, odlaganja i snabdevanja linije. Njegova veličina takođe
otvara mogućnosti u obrazovanju i obuci, gde ograničen prostor često onemogućava upotrebu tradicionalnih industrijskih robota.
Kompaktan, prenosiv, intuitivan i precizan, novi FANUC CRX-3iA donosi kolaborativnu automatizaciju direktno na mesto gde je potrebna.
Prednosti za vaše poslovanje
• Brzo i fleksibilno puštanje u rad: ultra lagan dizajn i kompaktan domet omogućavaju brzu instalaciju, lako premještanje i jednostavnu integraciju u ograničen prostor.
premještanje i jednostavnu integraciju u ograničen prostor.
• Smanjeno vreme podešavanja i promene: automatsko prepoznavanje orijentacije montaže i radne pozicije omogućava brzo ponovno aktiviranje bez ručnog ponovnog učenja, čime se minimizira zastoj.
• Visoka ponovljivost: ponovite isti pokret više puta sa potpuno istom preciznošću zahvaljujući ponovljivosti do ±0,02 mm.
• Osećaj dodira i sile: iskoristite blagi dodir – svaki CRX dolazi standardno sa internim senzorima sile, dajući robotu osećaj dodira bez potrebe za dodatnim hardverom ili softverom.
• Brzo i fleksibilno puštanje u rad: ultra lagan dizajn i kompaktan domet omogućavaju brzu instalaciju, lako
• Smanjeno vreme podešavanja i promene: automatsko prepoznavanje orijentacije montaže i radne pozicije omogućava brzo ponovno aktiviranje bez ručnog ponovnog učenja, čime se minimizira zastoj.
• Ručno vođeno učenje: CRX može lako učiti od vas. Samo koristite funkciju ručnog vođenja kako biste doveli robota u željeni položaj i sačuvali ga na tabletu pomoću drag & drop funkcionalnosti.
• Jednostavno povezivanje: lako integrišite periferne uređaje trećih strana sa FANUC odobrenim EOAT (End of Arm Tooling), dodacima i plug-in rešenjima.
www.fanuc.rs
Proizvodnja,
Elesa+Ganter Nove cevne obujmnice prema seriji DIN 3015
Modularno rešenje za sigurno fiksiranje krutih i fleksibilnih cevi, creva i kablova u hidrauličnim, pneumatskim i automatizovanim sistemima.
Elesa+Ganter širi asortiman novim cevnim obujmnicama DCE. One su u skladu sa standardom DIN 3015. Obezbeđuju stabilnost, sigurno pričvršćivanje i pravilnu montažu i dizajnirane su za pričvršćivanje krutih i fleksibilnih cevi u mnogim različitim primenama.
Cevne obujmnice DCE se često koriste u oblastima kao što je industrijska hidraulika, mobilna hidraulika, pneumatika i automatika. U ovim oblastima, sigurno postavljanje cevi, prigušenje vibracija i smanjenje buke imaju veliki značaj. Garantuju pravilno pozicioniranje i stabilnost, zbog čega su ključne za sigurnu, strukturiranu i stručnu instalaciju.
Elesa+Ganter asortiman cevnih obujmnica je u svim verzijama dizajniran prema DIN standardu: Standardna, teška i dvostruka serija; DCE-S (DIN 3015-1), DCE-H (DIN 3015-2) i DCE-D (DIN 3015-3). Zbog toga su pogodne za cevi različitih prečnika i mogu da se prilagode najrazličitijim konfiguracijama instalacije.
Dve koordinisane polovine cevne obujmnice obezbeđuju stabilno pričvršćivanje cevi i ravnomernu raspodelu mehaničkog opterećenja. To povećava stabilnost i dugoročno omogućuje neoštećene cevovode.
Cevne obujmnice su napravljene od termoplastike (PP) i sjedinjuju mehaničku čvrstoću, fleksibilnost i dugovečnost zajedno sa izuzetnom
otpornošću na UV zračenja. Pričvrsni i spojni elementi od čelika obezbeđuju još veću čvrstoću i pouzdanost, čak i u teškim uslovima okoline.
Jedna od najvećih prednosti cevnih obujmnica kompanije Elesa+Ganter je modularna konstrukcija sistema za pričvršćivanje. Širok asortiman pribora, kao što su prekrivne ploče, ploče za zavarivanje, vijci, noseće šine i odgovarajuće komponente za pričvršćivanje, omogućava jednostavnu montažu kompletnih steznih sistema (DCK) koji su prilagođeni odgovarajućim zahtevima.
Zahvaljujući dizajnu prema DIN 3015, kvalitetu korišćenog materijala i fleksibilnosti modularnog sistema, cevne obujmnice kompanije Elesa+Ganter nude praktično i svestrano rešenje za polaganje i pričvršćivanje cevi u modernim industrijskim sistemima.
elesa-ganter.rs
Primeri primene
Automatizovano 3D merenje u proizvodnji: kada kontrola kvaliteta postane usko grlo
U proizvodnji se često govori o povećanju kapaciteta, produktivnosti i kvaliteta, ali jedan segment pri tome neretko postane ograničavajući faktor – merenje. Problem pritom najčešće nije u mernoj tehnologiji, već u načinu na koji je merenje integrisano u proizvodni proces.
Kao ovlašćeni zastupnik za ZEISS meriteljska rešenja u regionu, sa više od 25 godina iskustva, preko 600 korisnika i više od 300 instaliranih sistema, Topomatika se sa tim izazovom susreće svakodnevno. Kako proizvodni obimi rastu, a rokovi postaju sve kraći, sve više kompanija traži način da kontrolu kvaliteta učine bržom, ponovljivijom i manje zavisnom od raspoloživih resursa. Upravo tu svoju ulogu nalaze automatizovana meriteljska rešenja iz TOPOMATIKA merne laboratorije.
Izazovi i pitanja koja se ponavljaju na terenu
Jedan od češćih problema koji se pojavljuje u proizvodnji jeste nesrazmera između rasta proizvodnje i rasta kontrole kvaliteta.
Dok se proizvodnja skalira, merenje ostaje ograničeno brojem ljudi i dostupnošću opreme. Kako obim raste, a rokovi se skraćuju, merenje počinje da se „razvlači“ između smena, operatera i prioriteta.
Ista merenja se često ponavljaju zbog nepouzdanih rezultata, operateri ih ne izvode uvek na isti način, a CMM kapaciteti ne prate tempo proizvodnje, pa čekanje na rezultate počinje da se ugrađuje u sam proizvodni proces. U tom trenutku problem više nije samo meriteljstvo, već stabilnost cele proizvodnje.
Na sastancima sa proizvodnjom tema se retko formuliše kao „potrebna nam je automatizacija“. Češće ta pitanja zvuče ovako:
• kako smanjiti zavisnost od jednog operatera
• kako ubrzati protok merenja bez dodatnih ljudi
• kako dobiti rezultate koji su uporedivi kroz vreme i smene
Drugim rečima, traži se način da merenje prestane da se ponaša kao varijabilan, ručni proces. Automatizovani sistemi tu ne povećavaju „snagu“, već vreme iskorišćenosti procesa. Merenje može da se odvija kontinuirano, sa manje zastoja između ciklusa i bez potrebe za stalnom ručnom intervencijom. U praksi to znači da se postojeći kapacitet koristi efikasnije, a ne nužno da se dodaje novi.
Koje rešenje izabrati: ScanPort, ScanCobot ili ScanBox?
Kada se govori o automatizaciji 3D merenja, važno je naglasiti da ona ne mora da znači potpunu robotizaciju procesa.
Danas postoje različiti nivoi automatiza cije koji proizvođačima omogućavaju izbor sistema prema sopstvenim potrebama, kapa citetima i proizvodnim zahtevima. ZEISS ScanPort predstavlja početni nivo automatizacije. Reč je o troosnom mernom sistemu u kojem se skener automatski kreće po definisanim putanjama, dok se merni objekat okreće na rotacionom stolu. Na taj način se eliminiše veliki deo ručnog pozicio niranja i obezbeđuje se ponovljivost mernog procesa. ScanPort je posebno pogodan za manje i srednje velike delove, kao i za kom panije koje žele da standardizuju merenje bez uvođenja složenijih robotskih sistema. Korak dalje predstavlja ZEISS ScanCobot. U ovom slučaju skener je montiran na kola borativnu robotsku ruku koja omogućava znatno veći raspon kretanja u odnosu na troosni sistem. Robotska ruka automatski zauzima različite merne pozicije oko dela, dok se objekat istovremeno okreće na rota cionom stolu. Time je moguće efikasno ske nirati složenije geometrije i teže dostupna područja uz visok nivo automatizacije, ali i zadržavanje određene fleksibilnosti radnog prostora.
Najviši nivo automatizacije predstavlja ZEISS ScanBox. Tehnološki gledano, to je koncept sličan ScanCobotu, ali integrisan u zatvorenu mernu ćeliju koja funkcioniše kao
samostalni sistem. Ključna razlika nije samo u kućištu i nivou integracije, već i u produktivnosti procesa. Kod ScanBox sistema robotska ruka i rotacioni sto kreću se sinhronizovano tokom merenja, što značajno skraćuje vreme ciklusa i omogućava brže prikupljanje podataka. Budući da je ceo proces unapred definisan i zatvoren unutar merne ćelije, dobija se visoko automatizovano rešenje namenjeno serijskim merenjima i okruženjima u kojima su brzina, ponovljivost i kapacitet ključni zahtevi. Iako se razlikuju po stepenu automatizacije, sva tri sistema imaju isti cilj: smanjiti zavisnost od ručnog rada, povećati ponovljivost
merenja i obezbediti stabilnije podatke za donošenje odluka u proizvodnji.
Imate novi projekat i pitate se da li bi automatizovano merenje imalo smisla?
Na osnovu vašeg CAD modela TOPOMATIKA može pripremiti simulaciju merenja na ScanBox-u kako biste unapred videli:
• da li deo uopšte može automatski da se izmeri
• kako bi izgledalo pozicioniranje i merenje
• da li mogu da se obuhvate sve važne
površine
• kako bi ceo proces funkcionisao u praksi
Nedavno smo takvu simulaciju pripremili za kompaniju koja trenutno koristi manuelni ATOS Q sistem, a pokazala se kao veoma koristan alat u razgovoru sa njihovim kupcem oko novog projekta.
Ako želite da proverite da li automatizacija ima smisla za vaš deo ili proces, javite se direktno i bez obaveze našem rukovodiocu odeljenja za automatizaciju na: j.kos@topomatika.hr topomatika.rs
TOPOMATIKA preporučuje ZEISS T-SCAN hawk 2
Lagan i prenosiv 3D skener za kontrolu kvaliteta i precizno merenje velikih delova direktno na terenu. TOPOMATIKA d o o Industrijska ulica 3, Novaki, HR-10431 Sveta Nedelja www topomatika.rs
Za besplatan DEMO projekat možete da nam pišete na adresu e-pošte info@topomatika.rs ili da nas pozovete na telefonski broj +385 1 349 60 10
Namenski uređaj za postavljanje izolacionih traka na okrugla kućišta od nerđajućeg lima
Za naručioca koji je želeo da poveća produktivnost i obezbedi dosledan kvalitet pri postavljanju dve izolacione trake po obodu bubnja, osmislili smo i izradili namenski uređaj za automatsko nanošenje izolacije na bubanj sa automatskim odmotavanjem zaštitne trake. Rešenje omogućava precizno, brzo i ponovljivo izvođenje procesa uz minimalnu zavisnost od ručnog rada. Uređaj uključuje dva radna mesta koja operater naizmenično opslužuje, čime se skraćuje vreme proizvodnje i povećava produktivnost.
Početni izazov
Naručilac se suočavao sa problemima pri ručnom postavljanju izolacije – proces je oduzimao mnogo vremena, zavisio je od iskustva operatera i bio je sklon greškama. Zbog ponavljajućeg rada dolazilo je do odstupanja u kvalitetu i smanjene produktivnosti.
Cilj rešenja
Uređaj je osmišljen tako da objedinjuje ručne i automatizovane elemente u jedinstven i ergonomski radni proces.
Opis rešenja
Osnova mašine je izrađena od MiniTec aluminijumskih profila uz primenu spojnih elemenata PowerLock. Korišćeni su profili dimenzija 90x90, 45x90 i 45x45. Bezbednost
u donjem delu je obezbeđena ispunama od plastificiranog lima, dok je gornji deo zaštićen providnim polikarbonatom. Područje u kojem operater pristupa mašini je zaštićeno sigurnosnim svetlosnim zavesama. Mašina je podeljena na levu i desnu stranu koje obavljaju iste operacije, ali rade nezavisno jedna od druge. Izborom tipa bubnja na HMI interfejsu mašina automatski prilagođava prihvat bubnja, položaj izolacionih traka i položaj linijskog lasera koji prikazuje početni položaj izolacione trake.
Automatizovano rešenje za brzo, precizno i ponovljivo postavljanje izolacionih traka po obodu bubnjeva
Uređaj radi prema sledećim koracima:
1. Izbor tipa bubnja
Operater na upravljačkom ekranu bira tip bubnja pre početka automatskog rada.
2. Ručno umetanje bubnja Operater ručno postavlja bubanj u ležište radnog mesta 1 ili 2 i pritiskom na upravljačko dugme potvrđuje prisustvo bubnja.
3. Automatsko poravnanje i pozicioniranje bubnja
Uređaj omogućava nanošenje izolacije na dva različita tipa bubnjeva. U zavisnosti od izabranog tipa, pogonski točkovi se automatski poravnavaju i pozicioniraju na tačnu širinu koju je izabrao operater.
4. Postavljanje izolacije
Ruka za namotavanje se spušta, operater ubacuje izolacione trake u vođice, postavlja početak trake na bubanj i delimično odmotava silikonski zaštitni papir izolacije. Sistem zatim automatski izvodi namotavanje izolacije oko bubnja i namotavanje silikonskog zaštitnog papira.
5. Završetak ciklusa
Po završetku namotavanja ruka za namotavanje se podiže, a operater uklanja obrađeni bubanj.
Prednosti implementiranog rešenja
• preciznost nanošenja – tačno pozicioniranje izolacionih traka
• optimizovan tok rada – brz i neometan proizvodni proces
• smanjenje grešaka – manje ljudskih grešaka u proizvodnji
• povećana produktivnost – značajno povećanje proizvodnih kapaciteta
• poboljšana bezbednost – ergonomski dizajn za bezbedno radno okruženje
Proizvodnja, automatizacija i mehatronika
Celokupan proces je ponovljiv, efikasan i prilagođen standardizovanim proizvodnim zahtevima.
Ključne tehnološke jedinice
• Sistem za namotavanje sa dva radna mesta
Uređaj je opremljen sa dva radna mesta za namotavanje izolacije, što omogućava neprekidnu proizvodnju – dok se na jednom mestu izvodi namotavanje, na drugom se priprema sledeći bubanj. Takvo rešenje skraćuje takt proizvodnje i povećava produktivnost.
• Pogon bubnja
Bubanj pokreću pogonski točkovi koje pokreće servo-motor sa reduktorom. Točkovi su međusobno povezani lančanim prenosom, što omogućava sinhronizovano i stabilno okretanje za ravnomerno i precizno nanošenje izolacije.
• Poravnanje bubnja
Pre početka namotavanja uređaj zaključava bubanj pomoću pogonskih
točkova kojima upravlja servo-cilindar. Time se obezbeđuju stabilnost i sigurno učvršćenje bubnja pre obrade.
• Potisna jedinica
Potisna jedinica stabilizuje bubanj u radnom položaju. Pomoću pneumatskih aktuatora i pritisnog valjka obezbeđuje ravnomeran pritisak izolacije, što omogućava pouzdano i precizno nanošenje bez stvaranja neželjenih vazdušnih džepova ispod izolacije.
Zaključak
Naše rešenje za postavljanje izolacije na bubanj predstavlja tehnološki napredno i efikasno rešenje za savremenu proizvodnju, u kojoj su kvalitet i produktivnost ključni. Integracijom pametnih upravljačkih jedinica, preciznih senzora i stabilnih mehanizama uređaj je pogodan za automatizovane i poluautomatizovane proizvodne linije, gde su potrebni brzina, ponovljivost i visok kvalitet bez kompromisa.
www.minitec.hr
POSTAVLJANJE BUBNJA U LEŽIŠTE
COVAL – kada vakuum postane ključni element pouzdane automatizacije
Kompanija COVAL već više od 35 godina razvija vakuumska rešenja za industrijsku automatizaciju, pri čemu se ne usredsređuje samo na pojedinačne komponente, već na celokupno upravljanje vakuumskim sistemima i optimizaciju procesa rukovanja.
Vakuum kao kritičan deo automatizovanog procesa
Za razliku od robota ili upravljačkog sistema, vakuumski sistem je direktno povezan sa proizvodom. Površina proizvoda, njegova poroznost, težina, oblik i brzina ciklusa mogu značajno uticati na kvalitet prihvata i stabilnost procesa. Zbog toga
vakuumski sistem više nije samo pomoćna komponenta, već važan faktor produktivnosti i pouzdanosti proizvodnje.
U kompaniji COVAL taj pristup opisuju konceptom „Vacuum Manager“, čiji je cilj da obezbedi stabilan prihvat, smanji broj zastoja, optimizuje potrošnju energije i omogući bolju kontrolu procesa.
Od pojedinačnih komponenti do celovitih rešenja
Ponuda rešenja kompanije COVAL obuhvata vakuumske generatore, vakuumske pumpe, vakuumske sisaljke, vakuumske prihvatne sisteme, kao i inteligentne komponente za nadzor vakuuma. Rešenja su namenjena primeni u granama industrije kao što su ambalažna industrija, prehrambena industrija, prerada plastike, logistika i robotska automatizacija.
Posebna pažnja posvećuje se modularnim vakuumskim hvataljkama koje omogućavaju rukovanje proizvodima različitih oblika, veličina i materijala. Modularna konstrukcija pojednostavljuje integraciju u robotske ćelije i omogućava brzo prilagođavanje novim aplikacijama.
U savremenoj industrijskoj automatizaciji mnogo pažnje posvećuje se robotima, upravljačkim sistemima i softveru, dok često ostaje zanemaren element koji je u direktnom kontaktu sa proizvodom – vakuumski prihvatni sistem. Upravo stabilnost vakuuma često odlučuje o tome da li će proizvodna linija raditi pouzdano ili će dolaziti do zastoja, oštećenja proizvoda i nepotrebnih troškova.
Produktivnost i energetska efikasnost ruku pod ruku
Uz pouzdan prihvat, sve važnija postaje i energetska efikasnost proizvodnih sistema. Komprimovani vazduh predstavlja značajan deo operativnih troškova mnogih automatizovanih linija, pa COVAL razvija rešenja koja smanjuju potrošnju energije uz istovremeno zadržavanje visokih performansi sistema.
Njihovi vakuumski generatori i inteligentni sistemi upravljanja omogućavaju optimizaciju potrošnje vakuuma prema stvarnim potrebama procesa, što doprinosi nižim operativnim troškovima i održivijoj proizvodnji. Kompanija posebnu pažnju posvećuje i pouzdanosti rada. Kompaktna konstrukcija, smanjeni zahtevi za održavanje i tehnologije za sprečavanje začepljenja sistema doprinose manjem broju zastoja i većoj raspoloživosti proizvodne opreme.
Vakuumska rešenja kroz ceo proces pakovanja
U mnogim industrijama – od prehrambene i farmaceutske do logistike i proizvodnje robe široke potrošnje – zahtevi za bržim
pakovanjem, većom fleksibilnošću i nižim troškovima neprestano rastu. Vakuumska tehnologija pri tome ima važnu ulogu jer omogućava pouzdano rukovanje proizvodima različitih oblika, veličina i materijala bez mehaničkih opterećenja ili oštećenja proizvoda.
COVAL razvija svoja rešenja za celu liniju pakovanja – od prenosa pojedinačnih proizvoda, oblikovanja ambalaže i punjenja, pa sve do završnog pakovanja i paletizacije. Vakuumske pumpe, generatori vakuuma i vakuumske sisaljke koriste se u pick-andplace sistemima, kartonažnim mašinama, linijama za pakovanje i robotskim sistemima za paletizaciju, gde obezbeđuju pouzdan protok proizvoda kroz ceo proces.
Posebna prednost COVAL-ovih rešenja jeste njihova prilagodljivost različitim
materijalima. Sistemi omogućavaju efikasno rukovanje kartonom, folijama, plastičnom ambalažom, staklom, metalnim proizvodima i brojnim drugim materijalima, uz zadržavanje velike brzine rada i visoke pouzdanosti procesa.
Digitalizacija vakuumskih sistema
Jedan od najvažnijih trendova u industriji jeste prelazak na pametne i međusobno povezane komponente. Deo tog razvoja postaju i vakuumski sistemi. COVAL u svoja rešenja integriše komunikacione protokole i dijagnostičke funkcije koje omogućavaju praćenje rada sistema u realnom vremenu. Operateri i zaposleni u održavanju tako lakše prate stanje vakuuma, prepoznaju odstupanja i sprovode preventivno
održavanje pre nego što dođe do zastoja u proizvodnji.
Zaključak
Razvoj automatizacije danas više nije povezan samo sa snažnijim robotima i bržim proizvodnim linijama. Sve veću ulogu imaju i prateće tehnologije koje obezbeđuju stabilnost, ponovljivost i energetsku efikasnost procesa.
Kompanija COVAL svojim vakuumskim rešenjima dokazuje da pravilno projektovan vakuumski sistem može značajno uticati na produktivnost, kvalitet i pouzdanost celokupne proizvodnje i predstavlja važan element savremenih automatizovanih procesa.
www.halder.rs
Za kompanije koje žele da povećaju iskorišćenje mašina i standardizuju pripreme, takav sistem predstavlja važan korak ka većoj produktivnosti: više operativnih sati mašine, stabilniji kvalitet i brži prelaz između serija.
MODULARNA TEHNOLOGIJA ZA PRECIZNU OBRADU NEMETALNIH MATERIJALA
Eurolaser – industrijsko lasersko sečenje za savremenu proizvodnju
Kompanija Sportera d.o.o., kao zastupnik za Sloveniju, svojim kupcima omogućava pristup tim naprednim tehnologijama, stručno savetovanje, probna sečenja i podršku pri uvođenju laserske tehnologije u proizvodne procese.
Zašto lasersko sečenje?
U poređenju sa klasičnim postupcima isecanja, glodanja ili mehaničkog sečenja, laserska tehnologija nudi brojne prednosti:
• beskontaktna obrada bez habanja alata,
• visoka preciznost i ponovljivost,
• mogućnost izrade veoma složenih geometrija,
• brza promena proizvoda bez zamene alata,
U vremenu kada proizvodnja zahteva sve veću fleksibilnost, preciznost i automatizaciju, laserski sistemi postaju neizostavan deo savremenih proizvodnih procesa. Među vodećim evropskim proizvođačima industrijskih laserskih sistema nalazi se nemačka kompanija eurolaser, koja od 1994. godine razvija modularne CO₂ laserske sisteme za sečenje širokog spektra nemetalnih materijala. Njihova rešenja danas koriste kompanije iz tekstilne industrije, digitalne štampe, industrije pakovanja, automobilske industrije, industrije kompozita, akrilnih materijala i brojnih drugih delatnosti.
• manje otpadnog materijala,
• visok stepen automatizacije.
CO₂ laseri su posebno pogodni za obradu nemetalnih materijala kao što su tekstil, drvo, akril, plastika, folije, pene, guma i različiti kompoziti. Laserski zrak seče materijal izuzetnom preciznošću, a kod brojnih tekstilnih materijala istovremeno i zatvara ivice, čime se sprečava kidanje i rasplitanje materijala.
Modularni koncept kompanije eurolaser
Jedna od ključnih prednosti sistema eurolaser jeste njihova modularna konstrukcija. Mašine nisu zamišljene kao univerzalno rešenje za sve korisnike, već ih je moguće
Na raspolaganju su različite veličine radnih površina, snage lasera i brojni dodatni moduli koji omogućavaju nadogradnju sistema čak i nakon kupovine. Takav pristup korisnicima omogućava dugoročnu investiciju, jer se mašina može prilagođavati razvoju proizvodnje i novim tržišnim zahtevima.
Među najvažnijim dodatnim modulima nalaze se:
• transportni sistemi za obradu materijala iz rolne,
• sistemi za automatsko prepoznavanje štampanih kontura pomoću kamera,
• moduli za označavanje proizvoda tokom sečenja,
• sistemi za graviranje,
• mehanički alati za kombinovanu obradu materijala,
• automatizovani sistemi za utovar i istovar materijala.
Obrada velikih formata
Posebnost kompanije eurolaser jesu veliki radni formati. Serije XL i 3XL omogućavaju obradu materijala dimenzija koje prevazilaze mogućnosti brojnih konkurentskih sistema. Model 3XL-3200, na primer, omogućava radno područje veličine 3.210 × 3.200 mm, što je posebno zanimljivo proizvođačima tehničkog tekstila, kompozita, reklamnih sistema i velikih industrijskih komponenti. Snage lasera dostižu do 650 W, što omogućava brzu i efikasnu obradu različitih materijala.
Za kompanije koje obrađuju materijale iz rolne dostupan je transportni sistem (Conveyor System) koji omogućava kontinuirano uvlačenje materijala i automatizovanu proizvodnju. Takvo rešenje idealno je za serijsku proizvodnju tekstilnih proizvoda, tehničkih tkanina i folija.
Idealno rešenje za kompozite i tehnički tekstil
Poslednjih godina značajno raste primena kompozitnih materijala u automobilskoj, vazduhoplovnoj i sportskoj industriji. Obrada tih materijala često predstavlja izazov zbog habanja mehaničkih alata, raslojavanja materijala ili pojave mehaničkih oštećenja.
Laserski sistemi eurolaser omogućavaju precizno sečenje brojnih kompozita, uključujući staklena vlakna, aramidne materijale i
ugljenična vlakna. Pošto je reč o beskontaktnom procesu, nema mehaničkog naprezanja materijala, što obezbeđuje visok kvalitet konačnog proizvoda.
Važna prednost je i mogućnost optimizacije rasporeda proizvoda na materijalu (nesting), čime se smanjuje količina otpada i povećava iskorišćenost skupih kompozitnih materijala.
Digitalizacija i automatizacija proizvodnje
Industrija 4.0 zahteva povezive, prilagodljive i automatizovane proizvodne sisteme. Eurolaser razvija svoje mašine upravo u tom pravcu.
Sistemi za prepoznavanje štampanih oznaka i kontura omogućavaju automatsko pozicioniranje sečenja prema odštampanom motivu. To je posebno važno u industriji
Proizvodnja, automatizacija i mehatronika
digitalne štampe, sportske odeće, reklamnih aplikacija i personalizovanih proizvoda.
Funkcija „Remote Operation“ omogućava podelu radne površine na dva dela. Operater može na jednoj strani mašine da učitava novi materijal, dok se na drugoj strani odvija sečenje. Na taj način skraćuju se neproduktivna vremena i povećava ukupna produktivnost sistema.
Nemački kvalitet za dugoročnu investiciju
Eurolaser svoje sisteme razvija i proizvodi u Nemačkoj. Mašine su projektovane za dugotrajnu industrijsku primenu, uključujući
višesmenski rad ili neprekidan rad 24/7. Modularna konstrukcija, kvalitetne komponente i mogućnost naknadnih nadogradnji obezbeđuju dug vek trajanja investicije.
Upravo kombinacija pouzdanosti, fleksibilnosti i visoke produktivnosti razlog je zbog kojeg su eurolaser sistemi prisutni u brojnim proizvodnim kompanijama širom sveta.
Zaključak
Laserski rezači eurolaser predstavljaju savremeno rešenje za kompanije koje žele da povećaju produktivnost, poboljšaju kvalitet
proizvoda i smanje troškove proizvodnje. Zahvaljujući modularnoj konstrukciji, širokom rasponu dodatne opreme i mogućnostima automatizacije, pogodni su kako za manje specijalizovane proizvođače, tako i za velike industrijske sisteme.
Kompanija Sportera d.o.o. slovenačkim kompanijama omogućava pristup toj naprednoj tehnologiji i pruža stručnu podršku pri izboru odgovarajuće konfiguracije, sprovođenju probnih sečenja i implementaciji laserskih rešenja u proizvodne procese.
www.digitalni-razrez.si
TruMark laseri kompanije TRUMPF
tokom rada u automatizovanoj proizvodnji
TruMark fiber laseri kompanije TRUMPF su projektovani za upotrebu u zahtevnim industrijskim okruženjima i za integraciju u automatizovane proizvodne procese. Namenjeni su označavanju i obradi metala, polimera i drugih industrijskih materijala, pri čemu omogućavaju visok kvalitet oznaka, stabilan rad i prilagođavanje različitim primenama. Sistemi su pogodni za kontinuiran rad, jednostavno održavanje i povezivanje sa
U savremenoj industrijskoj proizvodnji, sledljivost i pouzdano označavanje proizvoda predstavljaju ključne elemente kontrole kvaliteta, bezbednosti i efikasnog upravljanja proizvodnim procesima.
Oznake, kao što su serijski brojevi, kodovi, logotipi, tehnički podaci ili 2D kodovi, moraju biti precizne, postojane i jasno čitljive tokom celog životnog veka proizvoda. Pri tome važnu ulogu ima lasersko označavanje, jer omogućava beskontaktno, trajno i visoko ponovljivo označavanje najrazličitijih materijala.
proizvodnim linijama, zbog čega predstavljaju efikasno rešenje za kompanije koje žele da povećaju produktivnost i istovremeno obezbede sledljivost proizvoda.
Jedna od posebno važnih mogućnosti primene jeste označavanje tokom rada, poznato kao Marking on the Fly, odnosno MOF. Reč je o postupku u kojem se proizvodi označavaju tokom kretanja, bez zaustavljanja transportne trake. U poređenju sa
klasičnim aplikacijama „Stop & Mark“, kod kojih je obradak potrebno zaustaviti radi označavanja, MOF omogućava znatno veći kapacitet, kraće cikluse i efikasnije iskorišćenje proizvodne linije.
Osnova postupka je sinhronizacija laserskog zraka sa kretanjem transportne trake, odnosno obratka. Brzina transporta se neprekidno meri, a označavanje se u realnom vremenu prilagođava stvarnom kretanju
proizvoda. Time je moguće postići precizne oznake bez deformacija, čak i kada se sastavni delovi kreću unutar automatizovane linije. Uspešna realizacija označavanja tokom rada zato u velikoj meri zavisi od usklađenog rada lasera, skenera i transportnog sistema. MOF opcija omogućava uključivanje transportne trake direktno u proces laserskog označavanja. Označavanje se može aktivirati preko prekidača za blizinu, a kod kontinuiranih proizvoda oznake je moguće nanositi i u unapred određenim razmacima. Takva funkcionalnost je posebno korisna u serijskoj proizvodnji, pri označavanju ambalaže, komponenti, kontinuiranih materijala ili proizvoda kod kojih označavanje mora da se
odvija bez prekida proizvodnog toka. Ključne prednosti označavanja tokom rada su veća produktivnost, manje zastoja i viši stepen automatizacije. Pošto proizvode nije potrebno zaustavljati, skraćuje se vreme ciklusa, povećava protočnost linije i smanjuje potreba za dodatnim mehaničkim rešenjima za pozicioniranje. Potpuno automatizovan proces označavanja omogućava i lakšu integraciju u proizvodne informacione sisteme i baze podataka, što je važno za sledljivost, kontrolu kvaliteta i dokumentovanje proizvodnje.
Laseri za obradu površina
Laseri za obradu površina
TruMark fiber laseri dodatno podržavaju fleksibilnost procesa zahvaljujući modularnoj konstrukciji, prilagodljivim impulsnim parametrima i softverskoj podršci za pouzdano upravljanje označavanjem. Zbog konstrukcije namenjene zahtevnim
okruženjima i neprekidnoj industrijskoj upotrebi omogućavaju stabilan, ponovljiv i bezbedan rad čak i pri velikim opterećenjima. U kombinaciji sa mogućnošću Marking on the Fly, oni predstavljaju moćno rešenje za savremene automatizovane proizvodne linije, u kojima su ključni brzina, preciznost, procesna pouzdanost i potpuna integracija označavanja.
www.trumpf.com Proizvodnja,
Laseri TRUMPF obrađuju površine tačno kako očekujete: čišćenjem, ablacijom ili strukturiranjem. Preciznim regulisanjem snage i procesnih parametara naši laseri se optimalno prilagođavaju različitim materijalima i svrhama primene. To znači da možete da pouzdano uklanjate organske i anorganske ostatke, obavljate selektivnu ablaciju prevlaka i stvarate ne mikrostrukture. Obrada je brza, nežna i e kasna kod svih materijala, bilo da je reč o metalima, keramici ili staklu. Karakteristična područja primene su automobilska industrija, elektronika i medicinska sredstva, vazduhoplovna industrija, prehrambena industrija i izrada nakita.
Za više informacija posetite: www.trumpf.com Daniel Klampfer • +36 30 2051138 • danijel.klampfer@trumpf.com
OSIGURAVANJE ČISTOĆE
Ultrafino čišćenje ima ključni značaj za visokotehnološku proizvodnju
IZUZETNO VISOKI ZAHTEVI ZA PROIZVODNJU U VISOKOTEHNOLOŠKIM INDUSTRIJAMA UKLJUČUJU I ČISTOĆU KOMPONENTI. OVE PONEKAD IZUZETNO STROGE SPECIFIKACIJE ČESTO ZAHTEVAJU PRAVILNO DIZAJNIRANE PROCESE I SISTEME ČIŠĆENJA, KAO I ODGOVARAJUĆE PROIZVODNO OKRUŽENJE.
Da bi osigurala konkurentnost na tržištu i da bi bile spremne na izazove budućnosti, mnoge kompanije restrukturiraju svoje ponude proizvoda. Trendovi u ovoj oblasti fokusirani su na napredna rešenja za visokotehnološke industrije, gde ne postoje samo veći zahtevi za preciznošću komponenti, već i izuzetno strogi zahtevi za čistoćom komponenti, koji se moraju postići na procesno pouzdan, ekonomičan i održiv način. Sve ovo zahteva drugačiji pristup čišćenju, kritički pogled na ceo
DA BI SE OSIGURALO DEFINISANO VREME POTAPANJA RADNIH KOMADA U KUPKE ZA ČIŠĆENJE, ŠTO ZAVISI OD POJEDINAČNOG RADNOG KOMADA, KONTROLA PROCESA MORA BITI NA VISOKOM NIVOU.
proizvodni lanac i proizvodno okruženje, kao i iskusnog partnera.
U kontekstu industrijske transformacije, sve više kompanija se fokusira na proizvodnju visokokvalitetnih proizvoda i komponenti s visokom dodatom vrednošću, posebno u visokotehnološkim oblastima koje obećavaju stabilnu potražnju i rast u budućnosti. Izuzetno visoki zahtevi za preciznošću proizvodnje u oblastima kao što su industrija poluprovodnika, proizvodnja elektronike, elektromobilnost, optika i optoelektronika, tehnologija senzora fotonike, tehnologija tankog premaza, vakuum i laserska tehnologija, analitika i vazduhoplovna industrija takođe obuhvataju čistoću komponenti. Ovo se odnosi na različite komponente kao što su elektronski delovi, milimetarski konektorski elementi, precizna optika ili strukturne komponente veličine do jednog metra, bez obzira na materijal od kog su napravljene.
Određivanje čistoće u pogledu na zahteve
Trendovi u industriji predstavljaju izazove u čišćenju proizvoda. Za razliku od
AUTORICA: Doris Šulc (Schulz)
FOTOGRAFIJE: Ecoclean
Sve veći zahtevi visokotehnoloških industrija pomeraju čišćenje komponenti do novih granica. Ultrafino čišćenje s visokim zahtevima u pogledu čistoće postaje odlučujući faktor za konkurentnost, jer od proizvodnih kompanija zahteva da razmotre ceo proizvodni lanac i rade s partnerima koji imaju dubinsko znanje i iskustvo u primeni i nude napredne tehnološke sisteme i dokazane mogućnosti testiranja.
konvencionalnog čišćenja proizvoda, koje podrazumeva uklanjanje velikih količina nečistoća nastalih tokom proizvodnje, kao što su odresci i korišćeni mediji, kod ultrafinog čišćenja i čišćenja za postizanje visoke čistoće uklanjaju se minimalne količine nečistoća.
U SISTEMIMA ZA ČIŠĆENJE S KOMORAMA, KAO ŠTO JE DVOKOMORNI SISTEM ZA PREČIŠĆAVANJE VODE, SISTEMSKA TEHNOLOGIJA, PROTOK I FILTRACIJA MEDIJA, KAO I SAM DIZAJN SISTEMA PRILAGOĐENI SU SPECIFIČNIM ZAHTEVIMA ČIŠĆENJA.
Zahtevi za čistoćom u pogledu čestica prljavštine idu ispod opsega mikrometra. U zavisnosti od pojedinog industrijskog
Proizvodnja,
područja, vrste komponenti i njihove primene, organski i neorganski slojevi nečistoća, ostaci mikroorganizama i jonski ostaci moraju biti pouzdano i ponovljivo odstranjeni do nanometarskog opsega. U primenama gde je potrebna visoka čistoća, kao što je proizvodnja komponenti za EUV litografiju, moraju se uzeti u obzir i supstance koje uzrokuju otplinjavanje vodonika.
ZAHTEVI U POGLEDU ČISTOĆE KOD KONTAMINACIJE ČESTICAMA PROTEŽU SE ISPOD OPSEGA MIKROMETARA, DOK SE KOD KONTAMINACIJE SLOJEVIMA ORGANSKIH I NEORGANSKIH NEČISTOĆA PROTEŽU ČAK I DO NANOMETARSKOG OPSEGA, PRI ČEMU NEČISTOĆE MORAJU DA SE UKLONE NA POUZDAN I PONOVLJIV NAČIN.
Zahtevi za čistoćom kod kontaminacije česticama prljavštine definisani su klasama čistoće površine (ORK) u skladu sa standardom EN ISO 14644-9 (SPC), smernicama VDI 2083, list 9.1 za čistoću površina kontaminiranih hemijskim, organskim i neorganskim slojevima nečistoća ili standardima specifičnim za proizvođača. Pored toga, otplinjavanje takođe može da se procenjuje pomoću masenih spektrometara. Postupci čišćenja za postizanje tako visokih specifikacija zahtevaju pouzdane partnere sa sveobuhvatnim tehnološkim znanjem i iskustvom u oblasti industrijskog čišćenja. Pored toga, potrebni su takođe i praktično iskustvo u oblasti čišćenja i odgovarajuće sposobnosti za obavljanje testova čišćenja u realnim uslovima. Ecoclean sa svojim globalnim iskustvom u sveobuhvatnim industrijskim rešenjima i uslugama za čišćenje s ciljem postizanja ultrafine čistoće i visokog nivoa čistoće, ispunjava sve ove zahteve.
ZA ČIŠĆENJE KOMPONENTI OD RAZLIČITIH MATERIJALA I DOSTIZANJE VELIKE PROTOČNOSTI I STROGIH ZAHTEVA U POGLEDU ČISTOĆE, MODULARNI SISTEMI MOGU DA SE POTAPANJEM U VIŠE ULTRAZVUČNIH KUPKI EFIKASNO PRILAGODE POJEDINOJ APLIKACIJI I INTEGRIŠU ILI POVEŽU S ČISTOM SOBO.
TESTNI CENTAR ZA DOSTIZANJE VISOKE ČISTOĆE KOMPANIJE ECOCLEAN S ČISTOM SOBOM I RAZLIČITOM MERNOM OPREMOM JE NA RASPOLAGANJU ZA RAZVOJ PROCESA ČIŠĆENJA I ODREĐIVANJE PARAMETARA ČIŠĆENJA POD REALNIM PROIZVODNIM USLOVIMA. KOMPANIJA PORED TOGA NUDI I USLUGE ČIŠĆENJA KOMPONENTI.
Izbor odgovarajućeg procesa čišćenja i sistemske tehnologije
Da bi se postigle veoma stroge specifikacije čistoće na pouzdan, ponovljiv i održiv način, obično je potrebno izvršiti niz koraka čišćenja duž proizvodnog lanca. Prilikom izbora optimalnog rešenja za čišćenje veoma su važni materijal komponenti, njihova geometrija, dimenzije i težina, vrsta nečistoća, zahtevi za čistoćom i pogodnost procesa i hemikalije koje se koriste. Na osnovu svih ovih faktora određuje se koliko koraka čišćenja treba obaviti, koji se medij koristi i koja tehnologija će biti upotrebljena. Pored toga, moraju se uzeti u obzir i drugi faktori, kao što su kvalitet medija za ispiranje i tehnologija sušenja, kao i rukovanje radnim komadima i uslovi okoline, kao što su povezivanje ili integracija u čistu sobu ili čistu sredinu.
Čišćenje duž proizvodnog lanca
Polazna tačka za postizanje ultrafine ili visoke čistoće su odmašćeni radni komadi. Da bi se postigao i održao takav nivo čistoće, proces čišćenja mora da se odvija u skladu s različitim proizvodnim procesima, kao što su obrada, transformacija, brušenje ili poliranje. Efekat sredstva za čišćenje je poboljšan različitim procesnim tehnologijama kao što su parno odmašćivanje, prskanje, pranje pod visokim pritiskom, uranjanje, ultrazvučno i megazvučno čišćenje, plazmeno čišćenje, pranje potapanjem, impulsno čišćenje pod pritiskom (PPC) i ultrazvučno impulsno čišćenje, koji se mogu kombinovati na gotovo sve načine. Ovaj skup procesa osigurava da se dosledno dostigne potrebna čistoća, čak i u slučaju radnih komada složenih oblika. Kod manje strogih procesa čišćenja ili čišćenje komponenti pod manje strogim zahtevima čistoće, obično se koriste modularni sistemi s jednom ili više komora koje funkcionišu pod vakuumom, kao što su EcoCstretch ili EcoCvela. Ti sistemi mogu da funkcionišu uz pomoć ekološki prihvatljivih
rastvarača kao što su ugljovodonici ili modifikovani alkohol, ili specijalnih sredstava za čišćenje na bazi vode. Dizajn sistema, protok medija i obrada medija prilagođeni su individualnim aplikacijama. Pošto se proces čišćenja kao što su pranje potapanjem, ultrazvučno čišćenje ili impulsno čišćenje pod pritiskom odvijaju u komori, takav sistem je pogodan i za čišćenje velikih i složenih radnih komada.
Sistemi za potapanje u većem broju kupki s ultrazvukom predstavljaju optimalno rešenje za čišćenje komponenti od različitih materijala, dostizanje velike protočnosti i strogih zahteva u pogledu čistoće. Pored namenskih sistema prilagođenih pojedinačnim aplikacijama za čišćenje, Ecocelan takođe nudi efikasna rešenja sa sisteemima serije UCM Smart Line i UCM Performance Line, koji se sastoje od standardizovanih modula. Kontroleri i upravljačka tehnologija integrisani su u pojedinačni modul za procesne korake čišćenja, ispiranja, sušenja i opsluživanja, kao i u transportni sistem. Sve ovo, zajedno s tehnologijom čišćenja prilagođenom specifičnim zahtevima, omogućava da se čitav sistem optimalno prilagodi pojedinačnim primenama čišćenja. Mogućnost nadogradnje sistema kasnije osigurava da smo spremni za izazove budućnosti u slučaju povećanja zahteva za čišćenjem. Ecoclean u svom testnom centru za razvoj procesa i primenu usluga čišćenja određuje odgovarajuće koncepte sistema za aplikacije i optimalne procese čišćenja. Kompanija ima čistu sobu klase 7 sa zonama klase 6 i različitim mernim uređajima i metodama analize kao što su mikroskopija, analiza ostataka gasa i ultraljubičasta i fluorescentna merenja. Pored razvoja procesa čišćenja i određivanja parametara čišćenja za pojedine proizvode, Ecoclean u svom testnom centru nudi i usluge čišćenja. Na stanici za pakovanje, obezbeđuje da očišćene komponente održavaju visok nivo čistoće postignut do isporuke kupcima.
ecoclean-group.net
Rešenja za ispitivanje za evoluirajuće
odbrambene tehnologije
Zašto izabrati ZwickRoell za primene u odbrambenoj tehnologiji?
Zahtevi u proizvodnji za odbrambenu industriju su sve veći:
• Veći obimi proizvodnje
• Kraći razvojni ciklusi
• Novi visokoperformansni materijali
• Globalni lanci snabdevanja
Ovi faktori čine procese ispitivanja složenijim nego ikada ranije. Zbog toga je apsolutna pouzdanost u svim uslovima neophodna – a mi upravo to obezbeđujemo.
Naša rešenja za odbrambenu industriju:
• Kvalifikacija materijala za ekstremne radne uslove
• Funkcionalna i performansna ispitivanja za visoke bezbednosne standarde
• Automatizovani sistemi za ispitivanje za efikasnost i preciznost
• Analitika podržana veštačkom inteligencijom za inteligentnu evaluaciju i optimizaciju procesa
Utemeljeni u nemačkoj inženjerskoj tradiciji i ekspertizi, i ojačani globalnom mrežom, nudimo širok portfolio ispitivanja. Kao vaš pouzdan partner u odbrambenoj tehnologiji, isporučujemo prilagođena rešenja.
Rešenja za ispitivanje lične zaštitne opreme
ZwickRoell nudi visoko precizne sisteme za ispitivanje lične zaštitne opreme koja se koristi u odbrambenoj industriji. Naša rešenja obezbeđuju čvrstoću, izdržljivost i
ZwickRoell je vaš partner za tehnologiju ispitivanja materijala u bezbednosno kritičnim primenama – od lične zaštitne opreme do vazduhoplovne i odbrambene tehnologije, kao i vozila i pomorskih sistema. Naši sistemi za ispitivanje kombinuju automatizaciju, analitiku i veštačku inteligenciju, pružajući precizne i sledljive rezultate za kvalifikaciju materijala, kao i testove funkcionalnosti i performansi – čak i u ekstremnim uslovima.
otpornost na oštećenja šlemova, pancira i nosivih sistema – za apsolutnu bezbednost u ekstremnim radnim uslovima.
Zašto je ispitivanje materijala ključno za zaštitnu opremu
Na terenu, oprema predstavlja poslednju liniju odbrane za vojnike. Ona mora da obezbedi kombinaciju pokretljivosti, udobnosti i maksimalne zaštite. Naši postupci ispitivanja simuliraju realne uslove kako bi se obezbedile performanse i pouzdanost materijala.
Naše tehnologije ispitivanja lične zaštitne opreme:
• Analize udara i loma zaštitnih ploča, kompozitnih laminata i isečaka školjki šlemova, kao i testovi penetracije na zaštitnim šlemovima
• Određivanje čvrstoće na kidanje izolacionih materijala prema ISO 13937-2 i ISO 9073
• Ispitivanje sile rada rajsferšlusa u zateznom testu
• Određivanje otpornosti na cepanje transportnih traka
• Testovi pričvršćivanja i ankerisanja za sistemi nosača ploča, kaiševe šlemova i nosače vizira
• Procene integriteta školjki šlemova, zaštitnih vizira i keramičkih umetaka
• Dinamička ispitivanja performansi
sistema vešanja šlemova, šarnirskih sistema vizira i montažnih nosača
• Ispitivanja čvrstoće i naprezanja metalnih okova, konektora, kopči i pričvršćivača
• Simulacije zamora materijala i uticaja okoline za keramičke/kompozitne ploče, laminirane školjke šlemova i tekstilne slojeve
• Određivanje balističke otpornosti na proboj tekstilnih zaštitnih materijal
Rešenja za ispitivanje u vazduhoplovnoj industriji
ZwickRoell nudi rešenja za ispitivanje u realnim uslovima visokih temperatura kako bi se obezbedile performanse i radni vek vazduhoplovnih komponenti pod ekstremnim termičkim i mehaničkim opterećenjima.
Zašto je ispitivanje temperature ključno u vazduhoplovstvu
U vazduhoplovnoj industriji, materijali i komponente su izloženi ekstremnim temperaturama, značajnim mehaničkim opterećenjima i velikim temperaturnim oscilacijama. Trend ide ka sve višim temperaturama, većim silama i sve strožim zahtevima za trajnost materijala. Moderni visokoperformansni materijali, kao što su oni koji se koriste u raketnim i mlaznim motorima, hipersoničnim letelicama, gasnim turbinama ili termoizolacionim sistemima, moraju pouzdano funkcionisati i u takvim uslovima.
• Karakterizacija materijala i struktura u ekstremnim temperaturama i opterećenjima u opsegu od –250°C do +2.000°C
• Naši sistemi za ispitivanje podržavaju
Proizvodnja,
razvoj efikasnih lakih materijala i obezbeđuju pouzdanost visoko opterećenih i kritičnih komponenti – od trupova aviona do delova motora
• Pokrivamo sve nivoe tehnološke spremnosti (TRL) i nudimo rešenja za NADCAP-akreditovane procese
Rešenja za ispitivanje kritične odbrambene tehnologije
ZwickRoell nudi visoko precizne metode mehaničkog ispitivanja za odbrambenu industriju kako bi se obezbedila funkcionalnost oružja, vojne opreme i kompleksnih tehnologija kao što su radarski, senzorski i komunikacioni sistemi – čak i u najtežim uslovima.
Zašto je mehaničko ispitivanje ključno
U odbrambenoj tehnologiji, komponente moraju da izdrže najviše nivoe opterećenja i ekstremne uticaje okoline. Naši sistemi za ispitivanje garantuju apsolutnu pouzdanost, obezbeđujući da svaka komponenta ispravno funkcioniše u eksploataciji.
Naše tehnologije ispitivanja za kritične odbrambene sisteme:
• Zatezna ispitivanja metalnih cevnih elemenata, čeličnih cevi za cevi oružja, kućišta raketa i minobacača, lansirnih šina i uzoraka oklopnih ploča
• Test savijanja cevi prema ISO 8492 i DIN 50136
• Ispitivanja mehanike loma prema ASTM E399
• Ispitivanja žilavosti loma za obloge cevi, keramičke oklopne materijale, krilca vođenih projektila i lansirne šine
• Testovi tvrdoće na šupljim telima, čaurama, kućištima oružja, kućištima municije, nosačima i konektorima
• Automatizovana ispitivanja tvrdoće na šupljim telima
• Zamorna ispitivanja za nosače oružja, sisteme trzaja, mehanizme zaključavanja i lansirne ramove
• Ispitivanja na pritisak za keramičke elemente
• Ispitivanja integriteta spojeva kao što su spojevi cev–kućište, spojevi lansirnih cevi i lemljeni izmenjivači toplote
• Ispitivanja udara i udarne žilavosti (Charpy) na kućištima oružja, zatvaračima, oklopnim pločama i lansirnim cevima
• Visokotemperaturna ispitivanja i ispitivanja puzanja na cevima tenkovskih topova, artiljerijskih sistema, cevi pušaka i mitraljeza
Vaš iskusni partner za ispitivanje materijala.
Prvi izbor za ispitivanje na rastezanje, sabijanje, savijanje, smicanje i torziju.
Proizvodnja, automatizacija i mehatronika
Rešenja za ispitivanje odbrambenih vozila
ZwickRoell nudi visoko precizne sisteme za ispitivanje odbrambenih vozila kako bi se obezbedila čvrstoća, izdržljivost i otpornost na oštećenja svih komponenti – od trupnih panela do sistema oslanjanja. Naša rešenja garantuju strukturni integritet i pouzdanost u ekstremnim mehaničkim opterećenjima i zahtevnim uslovima okoline.
Zašto je ispitivanje materijala ključno za odbrambena vozila
Odbrambena vozila moraju da funkcionišu na svakom terenu i u najtežim uslovima. Naši postupci ispitivanja simuliraju realne operativne scenarije kako bi se potvrdila izdržljivost zavarenih spojeva, oklopnih ploča i šasijskih komponenti.
Naše tehnologije ispitivanja za odbrambena vozila:
• Ispitivanja strukturne čvrstoće i opterećenja, kao što su testovi širenja rupe na naponski osetljivim limovima, oklopnim pločama, okvirima šasije i komponentama vešanja
• Ispitivanja pričvršćivanja i lepljenja za vijčane oklopne sklopove, lepljene spojeve i zavarene spojeve trupa
• Analize udara i opterećenja za oklopne ploče, strukturne grede, oklopne obloge i branike
• Dinamička funkcionalna ispitivanja, poput ispitivanja zamorne čvrstoće lanaca, kao i kontrolnih ramena vešanja, pogonskih vratila, vučnih kuka i nosača tenka
• Analize zamora i izdržljivosti osovina, torzionih šipki, glavčina točkova i zavarenih spojeva šasije
• Karakterizacija zavrtnjeva prema ISO 3800, DIN 969, MIL-STD-1312
• Visokotemperaturna ispitivanja izduvnih sistema i pogonskih komponenti
• Termomehanička ispitivanja zamora materijala motora
• Ispitivanja puzanja inženjerskih plastika za motorni prostor, sisteme goriva, enterijer itd.
Rešenja za ispitivanje pomorskih Sistema
ZwickRoell nudi visoko precizne sisteme za ispitivanje pomorskih vozila i pomorske odbrambene tehnologije kako bi se obezbedila čvrstoća, izdržljivost i otpornost na oštećenja svih komponenti. Naša rešenja obezbeđuju otpornost na koroziju i strukturni integritet u ekstremnim uslovima – za maksimalnu bezbednost u kontinuiranom radu.
Zašto je ispitivanje materijala ključno za pomorske sisteme
Pomorska vozila rade u jednom od najzahtevnijih okruženja na svetu. Svaka komponenta – od spoljašnje oplate do vratila propelera – mora da izdrži koroziju, ponavljajuća opterećenja i iznenadne udare. Naši postupci ispitivanja simuliraju realne uslove rada kako bi se obezbedila pouzdanost svih sistema.
Naše tehnologije ispitivanja za pomorske sisteme:
• Ispitivanja pogonskog sklopa
• Ispitivanja žilavosti loma i širenja pukotina na zavarenim spojevima posuda pod pritiskom, glavčinama propelera, strukturnim ramovima i ležištima
• Zamorna ispitivanja i ispitivanja životnog veka vijaka, kao i vratila propelera, kućišta pumpi, zavarenih ukrućenja i kormilarskih osovina
• Zatezna ispitivanja užadi i kablova prema ISO 2307, DIN EN 1492, ISO 283
• Zamorna ispitivanja zupčanika u pogonskom sklopu i analiza širenja pukotina u zavarenim spojevima
• Standardizovano određivanje žilavosti pukotina ukrućenja i određivanje vodonične krtosti pod direktnim uticajem vodonika
• Određivanje vodonične krtosti prema ASTM F1624 i ASTM F519
• Ispitivanja nosivosti i strukturnog integriteta spoljašnjih oplata, palubnih greda, vratila propelera (subscale) i veznih elemenata za privez
Elesa+Ganter
Elesa+Ganter postavlja nove standarde – i dopunjuje klasični rukohvat GN 565 novim dimenzionisanim profilom, koji je posebno lak za držanje i koji omogućava različite oblike personalizovanja.
U svetu Elesa+Ganter normiranih elemenata rukohvati omogućavaju pravi univerzum mogućnosti. Od elegantnih lučnih oblika, preko praktičnih ugaonih verzija, do ručki sa integrisanom funkcijom uključivanja ili ergonomskim udubljenjima za prste – Elesa+Ganter nudi pravo rešenje za svaki zahtev i svaku primenu, uz izradu od visokokvalitetnog aluminijuma, nerđajućeg čelika ili čvrste plastike.
Rukohvat GN 565, koji je bestseler i klasik, je nastao pre oko pola veka kada je komitet za standarde u mašinstvu tražio ergonomska, estetska i pristupačna rešenja. Rešenje: aluminijumski ekstruzioni profil koji dobija svoju geometriju ručke savijanjem. Ovaj princip je i dalje aktuelan, čak i sa standardom GN 565, koji je upravo proširen. Novi rukohvat ima veće gornje dimenzije u odnosu na standard: Sa eliptičnim punim poprečnim presekom od 35x25 milimetara i montažnim dužinama između 250 i 500 milimetara, njegova nosivost je veoma velika. Horizontalno u odnosu na ravan montaže, ručka prihvata do 6400 Njutna, a paralelno sa njom 5900 Njutna. Tako se može rukohvati čak i teškim kliznim vratima ili otvorima.
Zahvaljujući ovim kvalitetima, može se koristiti i kao estetski prijatan zaštitni element ili nosač. Radijus savijanja i rastojanje između ručke i ravni montaže su dimenzionisani tako da budu pogodni za rukavice.
Pošto nova varijanta usvaja dizajn nižih elemenata, konzistentna dizajnerska rešenja se lako implementiraju. Na zahtev, Elesa+Ganter proizvodi posebne dimenzije, različite uglove savijanja, posebne navoje za pričvršćivanje ili individualne boje – sa kratkim rokovima isporuke.
Kao posebno rešenje, moguća je štampa površine ručke otporna na habanje, sa nazivima ili logotipima kompanija, koja je integrisana u sistem premaza, što jača identitet brenda sistema i mašina opremljenih na ovaj način.
Rukohvati serije GN 565 su standardno dostupni sa crnim i teksturiranim mat praškastim lakom otpornim na ultraljubičasto zračenje za spoljašnju upotrebu. Pored toga, dostupne su crvene ili srebrne boje laka, kao i eloksirane ili neobrađene površine. Za osetljive zone u bolnicama i rehabilitacionim ustanovama, preporučuje se verzija sa antimikrobnim premazom, koja efikasno smanjuje razvoj bakterija ili virusa na površinama ručki zahvaljujući jonima srebra.
Za one koji traže rešenja koja apsorbuju udarce i posebno su dobra za prianjanje, preporučuje se GN 564. Ovaj rukohvat je dostupan i sa profilom od 35x25 milimetara – plus mekim TPU premazom.
elesa-ganter.rs
Pametnije, sigurnije.
KOMPLETNO „KLJUČ U RUKE” REŠENJE ZA DELTA ROBOTE
Bez programiranja –samo parametrizacija
KAKO BI KORISNICIMA DELTA ROBOTA OMOGUĆIO REKORDNU BRZINU INSTALACIJE I PUŠTANJA U RAD, KAO I BROJNE DRUGE PREDNOSTI, MURRELEKTRONIK JE RAZVIO SOFISTICIRANO REŠENJE SPREMNO ZA NEPOSREDNU PRIMENU.
Zahtevi koji se postavljaju pred moderne proizvodne sisteme za pick-and-place primene postaju sve složeniji. Sve veći taktovi proizvodnje, različiti formati proizvoda i zahtevi za visokom preciznošću traže inovativna rešenja.
Tradicionalni manipulacioni sistemi postepeno dostižu svoje granice, naročito kada je reč o fleksibilnoj integraciji u postojeće proizvodne linije. Glavni izazovi obuhvataju preciznu sinhronizaciju kretanja, pouzdano prepoznavanje delova i efikasno korišćenje energije.
Mnogo izazova, jedno rešenje: delta roboti
Delta roboti etablirali su se kao prekretnica u oblasti pick-and-place primena, jer njihova kinematička struktura nudi ključne prednosti: paralelni raspored pogona i lagana konstrukcija pokretnih komponenti omogućavaju izuzetno velika ubrzanja i brzine. Međutim, delta roboti nisu impresivni samo zbog svoje brzine, već i zbog sposobnosti izvođenja složenih obrazaca kretanja uz najviši nivo preciznosti. Integracija
vizuelnih sistema dodatno omogućava dinamičko prilagođavanje promenljivim položajima i orijentacijama proizvoda.
Murrelektronik, predvodnik u oblasti decentralizovane električne automatizacije, razvio je sofisticirano „ključ u ruke” rešenje posebno namenjeno delta robotima.
Idealna osnova
Sa platformom Vario-X, Murrelektronik otvara novo poglavlje u električnoj automatizaciji: doslednom decentralizacijom upravljačku inteligenciju premešta direktno na nivo polja, čime složeni koncepti upravljačkih ormara postaju suvišni.
Posebna prednost je to što Vario-X kontroler, kao glavna upravljačka jedinica, ne upravlja samo svim funkcijama mašine, već paralelno upravlja i sa više delta robota. To znači da kupcima više nisu potrebni zasebni robotski kontroleri.
Ali ideja dosledne decentralizacije ide i korak dalje: sve komponente automatizacije smeštene su direktno na terenu. Time se drastično smanjuje obim instalacionih radova i značajno povećava efikasnost sistema.
FOTOGRAFIJE: Murrelektronik GmbH
Delta roboti predstavljaju idealan izbor za brze i precizne pick-and-place primene. Paralelni raspored pogona i lagana konstrukcija pokretnih komponenti omogućavaju izuzetno velika ubrzanja i brzine. Kompanija Murrelektronik je razvila sofisticirano, potpuno spremno rešenje koje korisnicima delta robota omogućava rekordnu brzinu instalacije i puštanja u rad, uz brojne druge prednosti.
Visoko integrisani Vario-X moduli objedinjuju sve potrebne funkcije automatizacije u kompaktnim jedinicama sa zaštitom IP67. Moduli su povezani inteligentnim konceptom povezivanja koji objedinjuje prenos energije i podataka u jednom sistemu. Tehnologija podržava različite komunikacione protokole i omogućava fleksibilno oblikovanje topologije sistema. Automatsko prepoznavanje povezanih komponenti pojednostavljuje instalaciju i značajno smanjuje rizik od grešaka tokom integracije sistema. Merenja pokazuju da se vreme instalacije može smanjiti i do 75%, uz istovremeno povećanje raspoloživosti sistema.
Novi pristup programiranju
Softverski moduli koje je Murrelektronik razvio za platformu Vario-X omogućavaju nove i jednostavne načine programiranja aplikacija sa delta robotima. Unapred definisani moduli objedinjuju složene algoritme za upravljanje kretanjima, sinhronizaciju i optimizaciju procesa u ponovo upotrebljivim blokovima. Hijerarhijski su organizovani i mogu se fleksibilno kombinovati. To
Proizvodnja, automatizacija i mehatronika
sistemu. Integrisana simulacija omogućava i analizu ekstremnih scenarija i kvarova koje nije moguće bezbedno testirati na stvarnom postrojenju.
Kombinacija precizne simulacije i prikupljanja podataka u realnom vremenu donosi novi nivo kvaliteta optimizaciji postrojenja. Algoritmi mašinskog učenja koriste prikupljene podatke za kontinuirano unapređivanje simulacionih modela. Time se postiže sve veća preciznost predviđanja i omogućava još efikasnija optimizacija procesa.
Otvorena arhitektura digitalnog blizanca omogućava i integraciju sa nadređenim sistemima za upravljanje proizvodnjom, čime se postavljaju temelji za inteligentnu fabriku budućnosti.
Pravi plug & play sistem automatizacije spreman za upotrebu
Kao tehnološki lider u oblasti decentralizovane električne automatizacije, Murrelektronik i ovim rešenjem za delta robote potvrđuje svoju inovativnost. Reč je o potpunom rešenju spremnom za upotrebu
koje u potpunosti zadovoljava zahteve modernih proizvodnih okruženja.
Ključna prednost leži u integrisanom konceptu koji obuhvata sve aspekte automatizacije – od hardvera i tehnologije
POMOĆU DIGITALNOG
BLIZANCA NE SAMO DA KOMPLETAN SOFTVER MOŽE VIRTUELNO I BEZ
RIZIKA DA SE PUSTI U RAD IZ KANCELARIJE, VEĆ SE I OŽIČENJE MOŽE
UNAPRED PRECIZNO PLANIRATI I NARUČITI SA TAČNOŠĆU DO CENTIMETRA.
Evropska industrija se suočava s rastućim troškovima, nedostatkom kvalifikovane radne snage i sve većom potrebom za fleksibilnim, stabilnim proizvodnim procesima zasnovanim na podacima. U takvom okruženju postaju ključna rešenja koja kombinuju automatizaciju, digitalizaciju i analitiku. Industrijski IoT tako preuzima centralnu ulogu u optimizaciji proizvodnje, praćenju opreme i uspostavljanju robusnih sistema održavanja.
povezivanja do softverske integracije. Rezultat je značajno skraćenje vremena izlaska proizvoda na tržište.
murrelektronik.at
Evropska industrija se suočava s rastućim troškovima, nedostatkom kvalifikovane radne snage i sve većom potrebom za fleksibilnim, stabilnim proizvodnim procesima zasnovanim na podacima. U takvom
okruženju postaju ključna rešenja koja kombinuju automatizaciju, digitalizaciju i analitiku. Industrijski IoT tako preuzima centralnu ulogu u optimizaciji proizvodnje, praćenju opreme i uspostavljanju robusnih sistema održavanja. FANUC s osnovnim paketom FIELD System omogućava kompanijama da ubrzaju prelazak s tradicionalne automatizacije na napredno upravljanje
Proizvodnja, automatizacija i mehatronika
proizvodnjom zasnovano na podacima. Sistem deluje kao otvorena i skalabilna IIoT platforma koja povezuje mašine različitih proizvođača i pruža sveobuhvatan pregled stanja opreme i procesa.
FIELD System standardizuje podatke kroz skup uspostavljenih otvorenih protokola, uključujući OPC UA, MTConnect, Modbus, Euromap i FANUC-ove sopstvene protokole. Ovo značajno pojednostavljuje integraciju proizvodne opreme bez potrebe za razvojem dodatnih interfejsa. Platforma pruža trenutni pristup ključnim informacijama kao što su stanje mašine, indikatori efikasnosti i popunjenosti i trendovi performansi. Takva transparentnost omogućava kompanijama da brže identifikuju uska grla, optimizuju cikluse, bolje planiraju rad i
povećaju stabilnost i odzivnost proizvodnje. FIELD System bezbedno funkcioniše u okviru lokalne mreže i s podrškom REST API, OPC UA i Node-RED omogućava pouzdanu integraciju sa MES/ERP sistemima i korišćenje naprednih analitičkih modula za prediktivno održavanje. To postavlja temelje za inteligentnu proizvodnju, u kojoj su odluke podržane podacima i održavanje se planira na osnovu stvarnog stanja opreme.
Razvoj nove generacije CNC rešenja
Osim razvoja IoT, FANUC posvećuje još Pored razvoja IoT-a, FANUC još više vremena posvećuje razvoju CNC tehnologije, gde uvodi sveobuhvatan softver i
razvojne alate. Jedan od njih je softverski alat CNC Design Studio, koji deluje kao integrisano razvojno okruženje koje pojednostavljuje podešavanje, validaciju procesa i migraciju na najnoviju generaciju kontrolera FANUC 500i-A.
Za proizvođače mašina, dolazak nove serije kontrolera FANUC 500iA znači:
• poboljšanje produktivnosti bez dodatnog osoblja (standardizovani podaci i nove CNC funkcije);
• smanjenje zastoja i troškova održavanja (prediktivno održavanje i bolja vidljivost mašina);
• brže uvođenje novih proizvoda (digitalni blizanci skraćuju vreme od ideje do proizvodnje);
• veća pouzdanost i stabilnost procesa (standardizacija podataka, centralizacija nadzora);
• energetska efikasnost (FANUC servo pogoni αi D smanjuju gubitke energije za 10–15%, a u isto vreme zauzimaju do 30% manje prostora u poređenju s ranijim generacijama).
Za uspešno funkcionisanje u zahtevnom industrijskom okruženju neophodna je kombinacija sveobuhvatne automatizacije, napredne infrastrukture podataka i visoke pouzdanosti opreme. Savremena proizvodna rešenja, od IoT platformi, automatizacije, digitalnih blizanaca i CNC kontrolera do energetski efikasnih pogona, omogućavaju kompanijama da postepeno uvode digitalizaciju i uspostave stabilnu, konkurentnu i održivu proizvodnju.
Sistemski pristup koji integriše hardver, softverske alate i ekosisteme podataka omogućava proizvođačima da kontinuirano poboljšavaju procese, povećavaju kvalitet i smanjuju operativne troškove – što je ključno za konkurentnost evropske industrije u godinama koje dolaze. www.fanuc.eu
Robotska ćelija za automatizaciju umetanja tastera u maske tastatura
Tasteri su izuzetno mali, a njihova pravilna orijentacija je od ključnog značaja za daljnju funkcionalnost tastature. Zbog veoma malih kontakata teško je golim okom pravilno odrediti orijentaciju, što često vodi do grešaka, otpada i dodatnih kontrolnih postupaka.
Opis rešenja
Za otklanjanje ovih problema razvili smo namensku robotsku ćeliju koja u potpunosti automatizuje proces umetanja tastera u maske tastature. Srce sistema je vibraciona posuda sa složenim mehaničkim sistemom orijentacije, koji osigurava da su tasteri uvek pravilno pripremljeni za manipulaciju kada stignu na mesto preuzimanja.
Precizna orijentacija pomoću optičkog sistema
Na mestu preuzimanja je namešten optički senzor, koj proveri orijentaciju pojedinog tastera. Sistem meri orijentaciju tastera i informacije u realnom vremenu prosleđuje robotu. Time je obezbeđeno da robot preuzme informaciju o orijentaciji tastera pre umetanja, što je bitan zahtev za kvalitet krajnjeg proizvoda i otklanjanje ljudske greške.
Hvataljka s kompenzacijom
Pneumatsko hvataljka s četiri prsta osigurava precizno prihvatanje tastera na maloj površini i istovremeno poravna taster paralelno s maskom, koja čeka u pripremi hvataljke. Tasteri se umeću određenom
Zbog povećanja obima proizvodnje i sve većih zahteva za kvalitetom, proizvođači računarskih tastatura se sve više suočavaju s ograničenjima ručnog rada. U ovom konkretnom slučaju, stranka je do sada ručno ubacivala tastere u maske tastature, što je zahtevalo veliki broj radnika i istovremeno predstavljalo znatan izazov u pogledu ponovljivosti i kvaliteta procesa.
snagom, koju kompenziramo preciznim vođenjem i kompenzacijom opruge po Z osi hvataljke.
Brzina i upotrebljivost
U jednoj robotskoj ćeliji je namešteno osam maski, a svaka sadrži 128 pozicija za tastere. To znači da robot u jednom ciklusu položi više od 1.000 tastera, što predstavlja izuzetno povećanje produktivnosti u poređenju s ručnim radom.
Operater ima preko preglednog grafičkog korisničkog interfejsa mogućnost izbora u koje će maske robot stavljati tastere. Takav dizajn omogućava visok stepen fleksibilnosti, jednostavno prilagođavanje proizvodnje i brzu zamenu serija bez dugotrajnih podešavanja.
INTERFEJS OPERATERA
Proizvodnja, automatizacija i mehatronika
Prednosti uvođenja robotske ćelije
Uvođenjem robotske ćelije stranka dostiže:
• bitno smanjenje potrebe po ručnom radu,
• veću ponovljivost i stabilan kvalitet procesa,
• otklanjanje grešaka zbog pogrešne orijentacije tastera,
• višu produktivnost i kraće vreme ciklusa,
• veću ergonomiju i rasterećenje operatera,
• visoku produktivnost i prilagodljivost.
Automatizacija procesa umetanja tastera u maske tastature na taj način predstavlja važan korak prema modernoj, efikasnoj i konkurentnoj proizvodnji, koja je pripremljena na zahteve budućnosti.
Bezbednost u skladu s najvišim industrijskim standardima
Posebna pažnja kod razvoja robotske ćelije bila je namenjena bezbednosti operatera i prilagođenosti važećim bezbednosnim standardima za industrijsku automatizaciju. Čitavo rešenje je dizajnirano i izrađeno u skladu s aktuelnim evropskim bezbednosnim normama i direktivama, uključujući zahteve za mašine i robotske sisteme u industrijskom okruženju.
Robotska ćelija je posredno i neposredno zaštićena odgovarajućim bezbednosnim kućištima i jasno definisanim zonama pristupa. Za zaštitu podrućja kretanja robota ugrađene su bezbednosne svetlosne zavese najviše bezbednosne kategorije, koje osiguravaju pouzdano otkrivane ulaska u opasno područje. Kod prekida svetlosnog polja robotski sistem se istog trenutka bezbedno zaustavi, čime se spreči mogućnost povrede ili opasnih situacija.
Takav celoviti bezbednosni dizajn omogućava nesmetan i bezbedan rad operatera, a istovremeno obezbeđuje da robotska ćelija ispunjava sve zahteve za bezbednom upotrebom u industrijskom proizvodnom okruženju.
Proces delovanja robotske ćelije
1. Operater umetne maske u ležišta.
2. Operater istresa tastere u vibracioni magazin.
3. Operater na grafičkom interfejsu izabere koje maske želi da napuni, i pritisne start.
4. Robot umetne tastere u maske.
Grafički interfejs
GUI odnosno Graphical User Interface nam omogućava individualna prilagođavanja grafičkog prikaza procesa i različite mogućnosti prikaza elemenata upravljanja, kao što su: start/stop, izbor režima rada, izbor maske, povratak u početni položaj, uključenje/isključenje osvetljenja...
Naše rešenje uključuje
• okvir od alu profila s osnovnom pločom od mašinski obrađenog aluminijuma,
• namensku robotsku hvataljku,
• vibracionu posudu za razvrstavanje i orijentisanje tastera,
• linearni vibracioni klizač za postavljanje tastera,
• sistem orijentacije i pripreme tastera u položaj preuzimanja od strane robota,
• optički senzor za otkrivanje orijentacije tastera,
• ležišta za brzo i jednostavno hvatanje maski,
• zaščitni okvir s bezbednosnim svetlosnim zavesama,
• elektroupravljački orman,
• grafički interfejs za operatera.
www.minitec.si
GRAFIČKI
RADNA POVRŠINA S MASKAMA U LEŽIŠTIMA
Kompaktni fotoelektrični senzori trgovačke marke Panasonic
Panasonic nudi širok spektar komponenti dizajniranih za industrijsku automatizaciju. Među njima su minijaturni fotoelektrični senzori posebno popularni i cenjeni zbog svojih kompaktnih dimenzija, visoke preciznosti rada i pouzdanosti u zahtevnim aplikacijama.
Pogledajmo koje karakteristike ova rešenja nude i šta ih razlikuje prema tehničkim parametrima.
Automatizacija proizvodnih ili distributivnih procesa često zahteva senzore koji nisu samo precizni, već i minijaturni I omogućavaju detekciju, brojanje i pozicioniranje objekata u relativno uskim prostorima, npr. transportnim linijama, unutar mašina itd. Naravno, treba naglasiti da se takvi senzori često koriste za kontrolu delovanja ili upravljanje mehanizmima ili pogonima. Nezavisno od vrste primene, kupac će tražiti proverena i trajna rešenja koja imaju najbrže moguće vreme odziva i, na kraju ali ne i najmanje važno, kompaktne dimenzije. U ovom segmentu su pozicionirani proizvodi serije PM i EX kompanije Panasonic. U ovom tekstu bavimo se temama kao što su:
• Slot senzori za preecizne aplikacije
• Detekcija predmeta minijaturnim senzorskim serijama EX-10 i EX-20
Slot senzori
Vrste upotrebe slot senzora su različite; upotrebljavaju se kako za pozicioniranje tako i za detekciju položaja pokretnih elemenata (umesto graničnika), kao i za brojanje rotacija ili čak određivanje ugla udaljavanje. Taj tip senzora Panasonic nudi u tri serije: PM-25, PM-45 i PM-65, pri čemu proizvodi iz prve dve serije imaju viši nivo zaštite (IP64). Posebnosti svake serije možemo da sažmemo kao:
• jednostavna montaža upotrebom M2 ili M3 vijaka;
• najmanje dimenzije;
• žičani izlaz nadomešten konektorom (CN-14A).
Slot senzori PM mogu da rade na naponima od 5V do 24V DC. Imaju zaštitu protiv zamene polariteta i izlaznih priključaka; Ugrađeni krug takođe sadrži pojačivač signala. Moduli imaju tranzistorske izlaze (NPN ili PNP) koji rade u modu DARK-ON ili LIGHT-ON. Pored toga, senzori prikazuju svoje stanje pomoću LED diode u poluprovidnom kućištu. Vreme odziva senzora je 20 μs u LIGHT-ON modu i 80 μs u DARK-ON režimu. Maksimalna frekvencija izlaznog signala dostiže 3 kHz. Bez obzira na verziju, zazor između predajnika i prijemnika je uvek 6 mm. Panasonic nudi 7 oblika proizvoda, označenih oblicima profila i slovima F, K, L, R, T, U i Y. Da bi se ojačala struktura, najosetljiviji delovi su ispunjeni epoksidnom smolom.
Senzori serija EX-10 i EX-20
Za aplikacije koje zahtevaju percepciju predmeta na većim rastojanjima (do 2 m) Panasonic je razvio senzore serije EX-10 i EX-20. Imaju slične parametre koje odlikuju (u navedenom redosledu):
• ultrakompaktne dimenzije;
• mogućnost podešavanja osetljivosti (u komplet je uključen regulator). Obe grupe uključuju modele koji su refleksni (svetleći snop iz senzora se vraća u
modul, gde biva otkriven), a takođe i kao primopredajnici.
Važna karakteristika EX senzora u odnosu na PM je njihova veoma visoka klasa zaštite od prodora: IP67, koja pruža zaštitu od većine faktora životne sredine, posebno prašine i vodene pare. Moduli zahtevaju napon napajanja od 12...24 V DC (maksimalna radna struja je 50 mA). Izlazi su dizajnirani kao fabrički unapred instalirani vodovi (bez konektora na krajevima) i imaju NPN ili PNP tranzistorske konfiguracije. U zavisnosti od modela, senzor radi u LIGHT-ON ili DARK-ON modu. Vreme odziva ne prelazi 500 μs.
SERIJA PM-25
SERIJA PM-45
SERIJA PM-65
SERIJA EX-10
SERIJA EX-20
REFLEKSNI
Svetleći snop i senzori koje koristi Panasonic dovoljno s precizni za detekciju objekata s profilom veličine već od 0,5 mm – ali treba proveriti specifikaciju pojedinačnog modela. Najveći radni domet se takođe razlikuje i može da iznosi od 14 mm do 2 m. Prednost tih senzora je njihova smanjena osetljivost na smetnje koje proističu iz fluorescentnih svetala i drugih intenzivnih izvora svetlosti. Parametri na taj način omogućavaju upotrebu EX senzora i u industrijskim granama u kojima se zahteva visoka preciznost, npr. u fabrikama za izradu štampanih veza i čak u proizvodnji integrisanih kola. tme.eu
Razvoj savremenih tehničkih sistema sve se manje zasniva na izolovanim mehaničkim rešenjima, a sve više na integraciji konstrukcije, pogona, upravljanja, senzora i softverske logike. Takav pristup je tipičan za proizvode u kojima je konačna vrednost određena ne samo dizajnom pojedinačnih sklopova nego pre svega njihovom funkcionalnom vezom.
Projekt RoboTab proizlazi iz potrebe da se razvije mobilna platforma koja bi omogućila transport objekata i istovremeno služila kao osnova za proširene funkcije pomoći korisnicima. Cilj nije bio samo da se napravi demonstracioni model, već da se dizajnira i implementira funkcionalni prototip s jasno definisanom upotrebnom vrednošću i
fleksibilnosti, funkcionalne proširivosti i nadogradnje sistema. Predviđena korisnost platforme uključuje transport lakših tereta, podršku u organizaciji radnog prostora i obavljanje pomoćnih logističkih zadataka. U tom smislu, RoboTab se ne vidi kao uređaj za jednu namenu, nego kao razvojna platforma na kojoj se mogu Proizvodnja,
mogućnošću daljeg razvoja. Osnovni koncept RoboTaba zasniva se na dizajnu pametne mobilne platforme za transport stvari u zatvorenom radnom i životnom okruženju. Prvobitna svrha razvoja bila je da se dizajnira sistem koji prevazilazi funkciju klasičnih invalidskih kolica ili pasivnog stola i omogućava viši stepen
OD IDEJE DO PROTOTIPA
Proizvodnja, automatizacija i mehatronika
testirati različita mehanička, kontrolna i softverska rešenja.
Razvoj RoboTaba bio je postepen i iterativan. Pojedinačne verzije sistema kreirane su na osnovu praktične verifikacije rada, analize projektnih nedostataka i potrebe za poboljšanom integracijom pojedinih podsistema. Ovakav pristup omogućio je optimizaciju mehaničkog dizajna u realnom vremenu, poboljšanje funkcionalnosti i bolju koordinaciju između fizičke implementacije i kontrolne logike. Važan aspekt razvoja bio je prelazak s početne ideje na tehnički konzistentniju platformu. Pritom je svaka nova razvojna faza imala za cilj otklanjanje konkretnih ograničenja prethodne implementacije, što je doprinelo većoj stabilnosti, upotrebljivosti i razvojnoj zrelosti prototipa.
Mehanički dizajn RoboTaba zasniva se na nosivoj konstrukciji, koja istovremeno mora da obezbedi dovoljnu krutost, stabilnost i prostornu fleksibilnost za ugradnju funkcionalnih podsistema. Dizajn je morao uzeti u obzir uticaj raspodele mase, operativnih opterećenja i dinamičkih efekata tokom kretanja i podizanja radne površine.
Ključni deo mehaničkog dizajna je mobilna baza, dopunjena mehanizmom za podizanje koji proširuje funkcionalni opseg sistema. Na ovaj način, platforma ne samo da obavlja transportnu funkciju, već omogućava i podešavanje radne visine u skladu sa zahtevima aplikacije. Ovakav dizajn povećava upotrebljivost sistema i svrstava ga među
aktiviranje radnih funkcija, praćenje odabranih parametara sistema i integraciju ulaznih podataka iz senzorskog sklopa. Takav dizajn je neophodan za pouzdan rad prototipa i istovremeno predstavlja osnovu za dalja funkcionalna proširenja.
Softverski deo RoboTaba obezbeđuje koordinaciju između mehaničkih i elektronskih podsistema i implementira logiku upravljanja platformom. Njegov zadatak nije samo da prenosi pojedinačne komande, nego i da koordinira rad čitavog sistema u zavisnosti od ulaznih podataka, zahteva korisnika i funkcionalnog stanja uređaja.
Sa stanovišta razvoja, dizajn softvera je posebno važan, jer omogućava nadogradnju sistema bez zahvata u osnovnoj mehaničkoj arhitekturi. Ovo daje RoboTabu svojstvo razvojne otvorenosti, što omogućava postepeno uvođenje složenijih funkcija, naprednijih metoda upravljanja i većeg stepena autonomije.
RoboTab kombinuje mobilnost, fleksibilnost radne visine, sistemsku kontrolu i mogućnost proširene percepcije okoline. Ključna posebnost platforme leži u funkcionalnoj integraciji ovih funkcija u jedan sistem. Takvo povezivanje pojedinačnih sklopova značajno povećava korisnu vrednost uređaja i prevazilazi opseg konvencionalnih prototipskih školskih implementacija.
S tehničke tačke gledišta posebno je važno da je sistem dizajniran na modularni način.
jedni od drugih, tako da svaka promena u jednom delu takođe utiče na rad drugih delova sistema.
Proces razvoja je zato zahtevao ponovljenu verifikaciju rešenja, otklanjanje grešaka i prilagođavanje performansi u realnom vremenu. To je ujedno bila i glavna tehnička vrednost projekta, jer je pružila direktan
Proizvodnja,
Štampanje vrha lopatice vetroturbine za 8 dana – ispravno iz prvog puta
Kako je Fortus FDC sistem za isporuku materijala i sušenje omogućio uspeh prvog ispisa u velikim razmerama.
Izazov: osmodnevni 3D ispis koji ne sme da zakaže
Kao deo inicijative koju finansira Ministarstvo energetike SAD, u Sandia National Laboratories trebalo je proizvesti gotovo 2 metra dug aerodinamični vrh lopatice vetroturbine, bez prostora za grešku. 3D ispis je zahtevao:
• 185 ispisa u kontinuitetu
• osam koturova materijala
• višestruku automatizovanu izmenu materijala
Iako je deo mogao da se štampa primenom tehnologije Fused Deposition Modeling (FDM), automatske promene filamenta unosile su varijabilnost tokom tri pokušaja, što je uticalo na kvalitet površine i doslednost.
Svaka izrada je trajala više od nedelju dana rada 3D štampača, a neuspesi su bili skupi. Tim je morao da smanji promene i stabilizuje
prednjači u FDM® 3D štampi, pomažući kupcima u rešavanju složenih dizajnerskih i proizvodnih izazova. Imaju uspešnu istoriju isporuke pouzdanih delova visokih performansi za najzahtevnije primene.
Rešenje: Fortus FDC sa 3D štampačem F900
• smanjene intervencije operatera
• veću stabilnost materijala tokom dugotrajnog štampanja
Rezultat: stabilniji i predvidljiviji proizvodni proces
Uz pomoć sistema Fortus FDC, tim je uspešno odštampao vrh lopatice iz prvog pokušaja. Komponenta je ispunila očekivanja kvaliteta bez prelaznih nedostataka koji su bili vidljivi u prethodnim izradama, čime su uklonjeni troškovi i rizik dodatnih osmodnevnih ponovljenih štampanja. Kod aditivne proizvodnje velikog formata, dugi procesi povećavaju varijabilnost. Promene i nestabilnost vlage mogu brzo dovesti do gubitka kapaciteta, kašnjenja u dovodu materijala i otpada. Smanjenjem broja promena i stabilizacijom kondicioniranja filamenta, Fortus FDC je omogućio pouzdanost u ključnom delu proizvodnje.
www.stratasys.com www.izit.hr
STRATASYS® ORIGIN
3D printer preciznosti poput brizganja polimera
Za male serije i proizvodnju po potrebi
Za izradu zahtevnih proizvoda vrhunskog kvaliteta
it d.o.o. � Industrijska 3 - Novaki, Sveta Nedelja, Hrvatska 85 1 36 67 029 � info@izit hr .izit.hr Kontaktirajte nas za besplatnu prezentaciju: info@izit.hr
Razvoj i svojstva dentalne
legure Palart za primjenu u tehnici metal-porculan
AUTORI: Peter Majerič1,2
Lidija Grobelšek2
Rebeka Rudolf 1,2
1Fakulteta za strojništvo Univerze v Mariboru, Slovenija, 2Zlatarna Celje d.o.o. Celje, Slovenija, 3 Univerzitet u Beogradu, Stomatološki fakultet, Srbija
Razvoj dentalnih legura za primenu u savremenoj stomatološkoj protetici zahteva pažljivu koordinaciju hemijskog sastava, mikrostrukture i termičkih i mehaničkih svojstava metalnih materijala. Dentalne legure moraju ispunjavati medicinske i tehničke zahteve za pouzdanu i dugoročnu kliničku upotrebu. Usna duplja predstavlja okruženje u kojem je dentalna legura izložena mehaničkim opterećenjima tokom žvakanja, promenama temperature, vlazi i hemijskim uticajima hrane i pića, kao i delovanju mikroorganizama. Ključni kriterijumi koje legura mora da poseduje uključuju odgovarajuća mehanička svojstva, kao što su visoka čvrstoća, tvrdoća i dovoljna žilavost, i time se omogućava otpornost na habanje i lom, uz obezbeđivanje funkcionalnosti čak i u tankim strukturama. Termička svojstva su takođe važna, posebno koordinirani koeficijent termičkog širenja dentalne legure sa drugim materijalima, kao što su keramika ili porcelan, i stabilnost na visokim temperaturama tokom proizvodnje. Biokompatibilnost je neophodna, jer dentalna legura ne sme izazvati toksične, iritirajuće ili alergijske reakcije, što zahteva dobru otpornost na koroziju i hemijsku stabilnost u usnoj sredini. Pored toga, dentana legura mora omogućiti laku obradu i izradu i ispuniti funkcionalne i estetske zahteve savremene stomatološke protetike.
Ideja razvoja dentalnih legura zasnivala se na izboru odgovarajućih metala koji bi rezultirali postizanjem potrebnih svojstava za upotrebu u metal-porcelan tehnici u toku izrade fiksnih zubnih nadoknada (slika 1). Prilikom izbora plemenitih legura i ekonomski faktor nije za zanemarivanje tako da je važno znati i cene pojedinačnih plemenitih metala na berzi. Dobar kompromis za obezbeđivanje odličnih svojstava plemenitih dentalnih legura (otpornost na koroziju, biokompatibilnost, izuzetno dug vek trajanja) uz nižu cenu su takozvane poluplemenite dentalne legure, koje ne sadrže visok udeo zlata (Au). Jedna od važnih grupa poluplemenitih legura su dentalne legure srebro-paladijum (Pd-Ag), u kojima sadržaj paladijuma (Pd) obično prelazi 50 masenih procenata. Visok udeo Pd doprinsi višoj tački topljenja, dobroj otpornosti na koroziju i nižem koeficijentu termičkog širenja (CTE), što je važno za stabilnost strukture zuba prilikom nanošenja keramike.
Visok sadržaj plemenitih metala u dentalnoj leguri takođe znači manju sklonost ka stvaranju oksida, koji su ključni za hemijsku adheziju porcelana na metalnu podlogu. Iz tog razloga, takvim dentalnim legurama se dodaju male količine mikro legirajućih elemenata koji stvaraju okside, kao što su indijum (In), kalaj (Sn) ili galijum (Ga). Ovi elementi omogućavaju formiranje tankog oksidnog sloja na površini dentalne legure, što poboljšava vezu sa keramikom. U praksi, Pd-Ag legure često imaju više od 8 % težine ovih aditiva. Pored toga, elementi poput rutenijuma (Ru) i renijuma (Re) se često koriste za poboljšanje mehaničkih svojstava i očvršćavanja, što doprinosi većoj čvrstoći bez značajnog pogoršanja drugih svojstava. Važan aspekt razvoja dentalnih legura za metalno-keramičke fiksne zubne nadoknade je takođe podešavanje koeficijenta toplotne ekspanzije (CTE) dentalne legure, koji mora biti u skladu sa CTE keramike. Keramika bi trebala imati malo niži CTE od metala (cca 0.5 × 10⁻⁶ /K). To osigurava da je keramika pod povoljnom pritiskom naprezanjem prilikom hlađenja, što povećava njenu čvrstoću. CTE vrednost dentalne legure zavisi od hemijskog sastava ili od elemenata prisutnih u dentalnoj leguri. Plemeniti metali kao što su Pd, Au i platina (Pt) smanjuju CTE, dok ga Ag i elementi koji formiraju okside (Sn, In, Zn, Ga) povećavaju. Stoga, hemijski sastav dentalne legure mora biti optimizovan kako bi se postigla
odgovarajuća ravnoteža. Time porcelanski slojevi na metalnoj osnovi omogučavaju visoke estetske standarde. Prilikom izbora pojedinačnih metala u leguri, svaki ima specifičnu ulogu. Pd je osnovni nosilac svojstava dentalne legure, jer obezbeđuje visoku tačku topljenja i stabilnost. Srebro (Ag) se dodaje radi snižavanja tačke topljenja i poboljšanja livnosti, ali istovremeno povećava CTE, tako da njegov sadržaj uglavnom ne prelazi približno 35 % po težini. Iridijum (Ir) se koristi kao mikrolegirajući element za poboljšanje mehaničkih svojstava, jer povećava čvrstoću uz održavanje žilavosti, što omogućava deformaciju bez pucanja. Elementi koji stvaraju okside, kao što su Zn, Sn i In, ključni su za obezbeđivanje dobrog prijanjanja na keramiku. Često se koristi veći sadržaj Zn, dok su Sn i In prisutni u manjim količinama, jer prekomerne koncentracije ovih elemenata mogu smanjiti žilavost dentalne legure. Takav uravnotežen sastav omogućava ne samo dobro vezivanje sa keramikom, već i adekvatnu obradivost dentalne legure, što je važno za postupke kao što su obrada, poliranje i podešavanje stomatoloskih nadoknada. Potrebna svojstva savremenih dentalnih legura opisana su međunarodnim standardima kao što je ISO 22674, koji imaju propisane procedure za određivanje ovih svojstava i koja su ključna za kliničku praksu, proizvodne procese, dug vek trajanja zubnih nadoknada za funkcionalnost i estetsko zadovoljstvo pacijenata.
Granica tečenja Rp0,2 (MPa) 377
Najmanje izduženje kod zloma (%) 9,2
Najmanji modul elastičnosti (GPa) 27,6
Klasifikacija tipa 4
Na osnovu prethodno opisanih zahteva i smernica za dentalnu leguru Palart određen je sledeći sastav: Pd - 56,2%; Ag - 35,0%; Zn - 4,5%; Sn - 2,0%; In - 2,0%; Ir < 1% (sve u m.%). Poluplemenita dentalna legura Palart je namenjena za izradu fiksnih zubnih nadoknada za metal-porcelansku tehniku, za izradu solitarnih krunica i mostova svih raspona, korišćenjem svih uobičajenih keramičkih sistema na tržištu.
Svojstva dentalne legure Palart
Legura Palart je izrađena tehnologijom pretaljivanja i lijevanja u granule veličine 1–8 mm pri T = 1300 °C i nadtlaku od 1,1 bara (slika 2). Gustoća legure iznosi 10,3 g/ cm3, izmjerena piknometrijom.
Temperatura tališta dentalne legure Palart određena je metodom termogravimetrijske analize na uređaju TGA/SDTA, 851, Mettler Toledo. Uzorak se je zagrijavao od temperature 25 °C do 1300 °C, brzinom od 10 K/min u dušikovoj atmosferi (protok plina 20 mL/min). Interval taljevine iz analize bio je određen između 1150 i 1200 °C, dok je preporučena temperatura lijevanja za izradu zubnih proteza 1350 °C. Mjerenja CTE provedena su primjenom dilatometra DIL805A/D, sa zagrijavanjem do 900 °C. Izmjereni koeficijent toplinskog širenja iznosio je 15,2 * 10-6 K-1, u temperaturnom rasponu od 25 °C do 700 °C. Mehanička svojstva su određena mjerenjem tvrdoće i ispitivanjem na vuču. Za određivanje tvrdoće primijenjen je mjerač tvrdoće DuraScan, metodom prema Vickersu i opterećenjem od 5 kgf (HV 5). Prije mjerenja uzorak je bio odgovarajuće pripremljen — površina je prvo bila brušena, a zatim polirana. Prosječna vrijednost izmjerene tvrdoće iznosila je 155 HV. Rasteznim ispitivanjem određena je granica plastičnosti, modul elastičnosti, rastezna čvrstoća i rastezljivost pri lomu. Za izvođenje mjerenja korišten je ispitni stroj
SLIKA 3: GRAFIKON ZATEZNOG NAPONA U ODNOSU NA IZDUŽENJE
ZWICK/ROELL Z010. U skladu sa standardom ISO 22674:2022, legura je svrstana kao leguta Tip 4: namijenjena za zubne nadomjestke s tankim dijelovima, koji su izloženi vrlo velikim silama, primjerice, uklonjive parcijalne proteze, kopče, tanke fasetirane pojedinačne krunice, fiksne zubne proteze s punim lukom ili one s malim presjecima, šipke, nastavci, nadogradnje koje se drže implantata. Rezultati rasteznih ispitivanja prikazani su u tablici 1. Na slici 3 je graf koji prikazuje omjere rasteznog naprezanja (MPa)
SLIKA 2: GRANULE DENTALNE LEGURE PALART
SLIKA 4: RAZVOJ PLEMENITE DENTALNE LEGURE PALART NA BAZI PD I AG
TABELA 1: REZULTATI ISPITIVANJA ZATEZANJA
Napredne tehnologije
i rastezanja (%).
Biokompatibilnost, korozijska otpornost i dugotrajna funkcionalnost određene su prema specifikacijama standarda za biološku ocjenu medicinskih uređaja za osiguranje sigurnosti pacijenata ISO 10993 i testom oslobađanja iona prema standardu ISO 10271. Iz rezultata istraživanja, dentalna legura Palart je određena kao nenadražujuća, bez izazivanja senzibilizacije i citotoksičnosti u relevantnim okruženjima testiranja, a također ispunjava zahtjeve za
korištenje u kliničkoj praksi bez otpuštanja štetnih metalnih iona u tijelo.
Na temelju provedenih mjerenja i ispitivanja, za Palart je izrađena dokumentacija potrebna za medicinske proizvode, koja dokazuje sigurnu i učinkovitu upotrebu ove legure za dentalnu protetiku. Takvu dokumentaciju dalje pregledavaju nadležna tijela koja reguliraju tržište medicinskih pomagala kako bi osigurala sigurnost pacijenata.
Čitav proces razvoja dentalne legure Palart tako se temelji na optimiranju međusobnog
ARAMIS App: Vaše sledeće merenje
Upravo je priprema merenja jedno od područja u kojem se korisnici najčešće obraćaju stručnjacima kompanije TOPOMATIKA – od izbora mernog volumena do provere podešavanja senzora za konkretan ispitni zadatak. Kako bi taj proces bio još brži i jednostavniji, razvijena je ARAMIS App, besplatna mobilna aplikacija koja značajno olakšava pripremu merenja na ARAMIS Adjustable sistemima.
ARAMIS App automatski izračunava ključne parametre poput merne udaljenosti i udaljenosti kamera, te korisniku prikazuje sve potrebne informacije za optimalno podešavanje sistema. Time se smanjuje mogućnost greške, ubrzava priprema
ispitivanja i obezbeđuje kvalitet mernih podataka.
Na koji način aplikacija pomaže TOPOMATIKA meriteljima:
1. Pomoć pri pripremi uzorka za DIC merenja
Kod merenja metodom digitalne korelacije slike (DIC), pravilno pripremljen uzorak ključan je za dobijanje pouzdanih rezultata. Veličina i gustina speckle uzorka moraju odgovarati izabranom mernom volumenu i senzoru.
Aplikacija korisniku predlaže odgovarajuće primere uzoraka na osnovu željenog vidnog
djelovanja pojedinih elemenata, pri čemu je potrebno istovremeno uzeti u obzir mehaničke, toplinske i kemijske zahtjeve te praktične aspekte proizvodnje i upotrebe (slika 4). Plemenite i poluplemenite legure i dalje su jedan od najpouzdanijih materijala u dentalnoj protetici, zbog svoje izvrsne otpornosti na koroziju, biokompatibilnosti, izdržljivosti i funkcionalnosti na dugi rok. U vezi s visokom estetikom koju pružaju keramičke prevlake, osiguravaju dugoročno zdravlje i zadovoljstvo pacijenata.
ARAMIS Adjustable sistemi se koriste za analizu deformacija, pomeranja, brzina i naprezanja na različitim vrstama objekata. Budući da se mogu prilagoditi različitim mernim volumenima, pre svakog merenja je potrebno definisati odgovarajuća podešavanja senzora.
polja i korišćenog senzora. Na taj način operater već pre početka merenja može da proveri da li je priprema uzorka odgovarajuća za planirani test.
2. Optička i taktilna merenja u jednoj aplikaciji
Mnogi korisnici ARAMIS sistema pored optičkih merenja koriste i optički praćene ticale (touch probe) za prikupljanje dodatnih geometrijskih podataka. Izbor odgovarajućeg ticala zavisi od mernog volumena i vrste zadatka.
ARAMIS App vodi korisnika kroz izbor kompatibilnog ticala i pomaže da se iskoristi puni potencijal kombinacije optičke i taktilne metrologije.
3. Uvek odgovarajuća veličina mernih tačaka
Za diskretna merenja pomeranja, brzine i ubrzanja dostupne su različite veličine mernih tačaka, u zavisnosti od izabranog mernog volumena. Neodgovarajući izbor može uticati na kvalitet rezultata ili otežati analizu.
Aplikacija automatski prikazuje koje su merne tačke pogodne za konkretno podešavanje sistema, čime se dodatno pojednostavljuje priprema merenja.
Mobilni alat za svakodnevni rad
Jedna od najvećih prednosti aplikacije ARAMIS App jeste dostupnost svih važnih informacija na jednom mestu. Bez obzira na to da li je reč o jednom sistemu ili većoj laboratoriji sa više ARAMIS uređaja, korisnici uvek imaju pristup aktuelnim podacima o kompatibilnim komponentama i podešavanjima.
Aplikacija obuhvata i novije i starije generacije ARAMIS Adjustable sistema, što je posebno korisno organizacijama koje koriste različite konfiguracije opreme.
Za inženjere, laboratorije za ispitivanje materijala, razvojna odeljenja i istraživačke
institucije to znači manje vremena utrošenog na pripremu merenja, brže podešavanje sistema i veću sigurnost rezultata.
VIŠE O SISTEMIMA ZA MERENJE POMERANJA I DEFORMACIJA
www.topomatika.rs
Zašto izabrati mašine za ispitivanje materijala Hegewald & Peschke?
• za industrijska i istraživačka ispitivanja (u skladu sa standardima)
• za velika opterećenja i ispitivanje čvrstih materijala
TOPOMATIKA
• prilagodljive različitim silama, svojstvima i primenama
Priroda kao inspiracija za
novog čoveka–robota
ISTRAŽIVAČKI TIM PROFESORA ČENGLONGA (CHENGLONG) FUA SUMIRAO JE SVOJE NALAZE U NAUČNOM RADU „DESIGN, MODELING, CONTROL, AND EVALUATION OF A WEARABLE CENTAUR ROBOT FOR LOAD CARRIAGE WALKING ASSISTANCE“, OBJAVLJENOM U ČASOPISU THE INTERNATIONAL JOURNAL OF ROBOTICS RESEARCH. IJRR JE BILA PRVA NAUČNA PUBLIKACIJA U OBLASTI ISTRAŽIVANJA ROBOTIKE.
Nošenje opterećenja visokog intenziteta ne samo da dovodi do znatnog povećanja metaboličkih troškova i smanjenja operativne efikasnosti, već predstavlja i visok rizik od oštećenja mišićno-koštanog sistema. Postojeći nosivi roboti, koji se prvenstveno zasnivaju na egzoskeletima, često pokazuju veliko ugaono odstupanje između pravca pomoćne sile i pravca ljudskog hodanja, što dovodi do ograničenja efikasnosti pomoći. U poređenju s klasičnim nošenjem ranca, takvi
PRENOSIVI ROBOT KENTAUR.
sistemi obično postižu samo oko deset posto smanjenja metaboličkih troškova. Istraživački tim profesora Čenglong (Chenglong) Fua s Odeljenja za mašinstvo i energiju na Južnom univerzitetu za nauku i tehnologiju SUSTech u Šenženu ima za cilj da razbije ograničenja konvencionalnih egzoskeletnih rešenja. U tu svrhu, predložio je nosivog robota tipa kentaur koji će pomoći u hodanju s teretom. Uz pomoć karakterističnog mehanizma mekog elastičnog spajanja i koordinirane strategije upravljanja čovek-robot, sistem postiže dinamičko razdvajanje između stvaranja pomoćne sile i regulacije ravnoteže, što omogućava robotu da istovremeno ima visoku nosivost i visoku agilnost kretanja. Eksperimentalni rezultati pokazuju da robot može da smanji metaboličke troškove hodanja do 35%, što je novo i visoko efikasno rešenje za pomoć u nošenju tereta.
Tim je našao inspiraciju u četvoronošcima u prirodi koji nose teške terete i predložio novi model saradnje. Umesto da bi striktno pratio kretanje nogu čoveka, robot je preko zajedničkog interfejsa u obliku leđne ploče povezan s leđima čoveka kao nezavisni ud. Ova kompozicija formira hibridni četvoronožni sistem koji sinergistički kombinuje ljudsku inteligenciju s robotskom snagom
AUTOR: Jernej Kovač
FOTOGRAFIJE: Zhixin TU, Yihao JIANG
Pešačenje s teretom je uobičajena aktivnost u vojnim operacijama, spasilačkim operacijama i svakodnevnom životu. Istraživači s kineskog Univerziteta SUSTech postigli su značajan napredak u oblasti nosive robotike namenjene za pomoć pri hodanju. Predložili su nosivog robota tipa kentaur koji uvodi novi paradigmatski pristup kooperativnom hodanju čoveka i robota pri prenošenju tereta.
da bi se olakšalo hodanje s teretom. Održava ljudsku sposobnost donošenja odluka pri kretanju u zahtevnim okruženjima, a istovremeno omogućava robotu da nosi većinu tereta i pruža horizontalnu podršku kretanju tereta napred.
Koordinirano hodanje i interakcija garantovani
Da bi odgovorila na izazov složene dinamičke veze između ljudi i robota, ekipa je razvila mehanizam za meko elastično spajanje koji se sastoji od sklopa za spajanje u obliku romboida i nasuprotnih opruga. Mehanizam ima nelinearni profil krutosti, koji se odlikuje visokom krutošću i odzivom pri niskim izlaznim silama, kao i niskom krutošću i odzivom pri visokim izlaznim silama. Takav dizajn omogućava dinamičko razdvajanje dinamike čoveka i robota, što robotu omogućava da održi stabilnu kontrolu kao nezavisni sistem, dok precizno primenjuje silu podrške preko interfejsa. Korišćenjem okvira za kontrolu loko-interakcije, robot-kentaur može da u realnom vremenu detektuje nameru ljudskog kretanja i postigne visokoprecizno praćenje pokreta bez eksplicitnih korisničkih komandi, zadržavajući sopstvenu ravnotežu i istovremeno
pružajući stabilnu horizontalnu silu podrške čoveku korisniku.
Na osnovu predloženog sistema kentaura, ekipa prof. Fua je sprovela sveobuhvatnu, višedimenzionalnu eksperimentalnu evaluaciju. Što se tiče mobilnosti, robot je pokazao izuzetnu agilnost i prilagodljivost terenu: izveo je kontinuiranu šetnju u obliku figure osam između čunjeva udaljenih samo jedan metar, a koristeći prednosti detekcije zasnovane na vidu, samostalno je tako planirao svoje korake da je glatko prelazio stepenice, nagibe i složene otvorene terene.
Rezultati procene performansi nošenja tereta pokazuju da robot može u proseku da preuzme oko 52,22% vertikalnog pritiska opterećenja i znatno smanji metaboličke troškove za oko 35,16% kada su učesnici
hodali dok su nosili 20 kg tereta (oko 29% telesne težine). Analiza ljudskog hoda pokazala je da je sistem čovek-kentaur znatno smanjio varijabilnost širine koraka, što nije pokazalo značajniju razliku u odnosu na ono što je primećeno tokom hodanja bez tereta. Ovi rezultati ukazuju na to da četvoronožna konfiguracija čovek-kentaur efikasno ublažava poremećaje hodanja uzrokovane nošenjem tereta i da horizontalna pomoćna sila robota nije ugrozila ravnotežu čoveka. Umesto toga, znatno se poboljšala bočnu stabilnost prilikom hodanja. Takvi rezultati zajedno potvrđuju visoku energetsku efikasnost predloženog kompozitnog modela pomoći, koji kombinuje vertikalnu distribuciju opterećenja s horizontalnom podrškom u središtu mase.
DEMONSTRACIJA RADA ROBOTA-KENTAURA U STVARNOM OKRUŽENJU, KOJI OSIGURAVA PODRŠKU RAZLIČITIM KORISNICIMA.
Ka široj budućoj primeni integrisanih sistema čovek–robot
Ova studija proširuje granice dizajniranja robota za pomoć u hodanju i nošenju tereta na nivou sistemske paradigme i osporava konvencionalnu pretpostavku da egzoskeleti moraju nužno da imaju strogo antropomorfni oblik. Za razliku od konvencionalnih egzoskeleta s nogama, predloženi sistem „čovek-kentaur“ zasniva se na principu da su ljudi odgovorni za percepciju okoline i donošenje odluka o kretanju, dok robot preuzima nošenje tereta i pomaže u kretanju napred, čime se između čoveka i robota formira integrisana četvoronožna konfiguracija za nošenje tereta.
U ovoj paradigmi, robot ne samo da deli vertikalnu komponentu spoljnog opterećenja, već pruža i stabilnu pomoć u kretanju napred u pravcu kretanja ljudskog centra gravitacije tokom hodanja, što omogućava direktniju kompenzaciju pogonskog dela potrebnog za kretanje s nošenjem tereta i poboljšava efikasnost i izdržljivost tokom hodanja.
Korisna vrednost robota je velika. Dizajneri kažu da je pogodan za scenarije kao što su hitno spasavanje i transport materijala, terenske inspekcije i istraživanja i logistička podrška na izazovnom terenu, a može da pomogne korisnicima I da prevaziđu fiziološka ograničenja u izazovnim okruženjima. Organski kombinujući ljudsku fleksibilnost i snagu donošenja odluka u nestrukturisanim okruženjima s mogućnostima robota na nogama za transport tereta i interakciju s tlom, sistem nudi potpuno novi pristup pomaganju kod hodanja s teretima u izazovnim uslovima okruženja.
Nova era bezbednosti u industriji
Ogromne površine industrijskih postrojenja, složena infrastruktura, moguće prisustvo opasnih materija i visoka vrednost opreme, čine ih idealnim metama za krađu, sabotažu, ili za industrijsku špijunažu. Tradicionalna zaštita ovakvih sistema oslanja se na kombinaciju fizičkog obezbeđenja, video nadzora i alarmnih sistema. Međutim, poslednjih nekoliko godina uočljiv je ubrzan prelazak ka znatno sofisticiranijoj tehnologiji zaštite, koja se ogleda u robotskim bezbednosnim sistemima.
Ova nova generacija bezbednosnih rešenja kombinuje autonomne robote, veštačku inteligenciju, napredne senzore i mrežnu povezanost kako bi obezbedila kontinualni nadzor i brzu reakciju na incidente. Rezultat je potpuno nov pristup industrijskoj bezbednosti, u kome ljudi više nisu jedini čuvari, već predstavljaju deo šireg, digitalno upravljanog ekosistema.
Od reaktivne do proaktivne zaštite
Da bismo razumeli značaj robotskih sistema, potrebno je osvrnuti se na razvoj bezbednosti u industriji. Taj proces mogli bismo da podelimo u četiri faze. Prva faza oslanjala se gotovo isključivo na ljude, odnosno čuvare koji patroliraju objektima, uz eventualnu podršku mehaničkih alarma. Sa razvojem elektronike, uvedeni su CCTV
(Closed-Circuit Television, ili televizija zatvorenog kruga) sistemi i centralizovani nadzor, što je značajno povećalo efikasnost, ali je i dalje zahtevalo stalno prisustvo operatera.
Treća faza, koja je dominirala poslednjih desetak godina, donela je digitalizaciju. To podrazumeva IP kamere, analitiku video sadržaja i integraciju sa IT sistemima. Ipak, i pored svih unapređenja, kod ove tri faze provlači se isti problem – svi ti sistemi su reaktivni. Kamera može da snimi incident, ali ne može da ga spreči... Operater može da reaguje, ali tek nakon što primeti problem… Robotski sistemi zaštite predstavljaju četvrtu fazu, koja uvodi proaktivnu bezbednost. Roboti ne samo da nadgledaju prostor, već aktivno patroliraju, analiziraju situaciju u realnom vremenu i samostalno detektuju anomalije.
Autonomni patrolni roboti - nadzor bez pauze
Jedan od najrasprostranjenijih oblika robotskog obezbeđenja su autonomni patrolni roboti. Ovi uređaji, često veličine manjeg automobila, kreću se unapred definisanim rutama i pokrivaju velike površine bez potrebe za ljudskom intervencijom.
Tipičan predstavnik ove kategorije je Knightscope K5 kompanije Knightscope.
AUTOR: Branislav Bubanja
Industrijska postrojenja, od rafinerija i elektrana, preko logističkih centara, pa sve do velikih proizvodnih kompleksa, oduvek su bila među najosetljivijim tačkama kada je reč o bezbednosti, a tu na scenu sada stupaju specijalizovani robotski sistemi
Opremljen kamerama visoke rezolucije, termalnim senzorima, mikrofonima i sistemima za prepoznavanje registarskih tablica, ovaj robot funkcioniše kao mobilna nadzorna stanica. Njegova prednost nije samo u tehnologiji, već u kontinuitetu, jer radi 24 sata dnevno, bez umora, bez pauza i bez pada koncentracije.
Sličnu ulogu ima i SMP Robotics S5 kompanije SMP Robotics, koji je posebno prilagođen teškim industrijskim uslovima. Otporan na ekstremne temperature i vremenske nepogode, ovaj robot može da
patrolira otvorenim prostorima tokom cele godine, što ga čini idealnim za energetske objekte, rudnike i skladišne komplekse. Ono što ove robote izdvaja jeste njihova sposobnost autonomnog odlučivanja. Zahvaljujući veštačkoj inteligenciji, oni mogu da prepoznaju sumnjive obrasce ponašanja, kao što je osoba koja se kreće van dozvoljene zone, ili vozilo koje se zadržava duže nego što bi trebalo. U takvim situacijama, sistem automatski šalje upozorenje operaterima, uz prateći video snimak kao dokaz.
Robotski psi - fleksibilnost u teškim uslovima
Dok su patrolni roboti idealni za ravne i uređene površine, industrijska postrojenja često uključuju složene terene, koji imaju stepenice, uske prolaze, platforme i neravne podloge. Tu na scenu stupaju robotski psi. Najpoznatiji među njima je Spot kompanije Boston Dynamics. Zahvaljujući svojoj četvoronožnoj konstrukciji, Spot može da se kreće kroz okruženja koja su nedostupna klasičnim robotima. Penjanje uz stepenice, prolazak kroz uske prolaze i stabilno kretanje po neravnom terenu omogućavaju mu da pokrije gotovo svaki deo industrijskog kompleksa. Sve to je na raspolaganju po znatno nižoj ceni od autonomnih patrolnih robota. Upravo ta pristupačnost čini robotske pse sve popularnijim izborom za srednje i velike industrijske sisteme.
Pored standardnih kamera, ovi roboti mogu da budu opremljeni i specijalizovanim senzorima za detekciju gasova, merenje temperature ili analizu vibracija. To znači da njihova uloga nije samo bezbednosna, već i preventivna. Na primer, robot može da detektuje curenje gasa pre nego što ono postane opasno, ili da identifikuje pregrevanje opreme.
Dronovi - nadzor iz vazduha
Za velike industrijske komplekse, posebno one koji se prostiru na stotinama hektara, zemaljski roboti nisu dovoljni. U takvim slučajevima koriste se autonomni dronovi.
Ovakvi sistemi su posebno korisni za nadzor perimetra, inspekciju teško dostupnih lokacija, ili brzu reakciju na incidente.
Sistem poput DJI Dock 2 kompanije DJI omogućava potpuno automatizovan rad. Dron se nalazi u specijalnoj stanici iz koje samostalno poleće, izvršava patrolu i vraća se na punjenje, sve to bez potrebe za pilotom.
Kompanija Percepto otišla je korak dalje, razvijajući kompletna rešenja za autonomni nadzor u energetskom sektoru. Njihovi sistemi kombinuju dronove, analitiku i cloud platforme, omogućavajući operaterima da u realnom vremenu prate stanje na terenu.
Integracija u jedinstveni bezbednosni sistem
Ipak, ključna osobina robotskog obezbeđenja nije u pojedinačnim uređajima, već u njihovoj integraciji. Moderni industrijski sistemi kombinuju više tipova robota u jedinstvenu platformu. Tipičan scenario uključuje patrolne robote za kontinualni nadzor, robotske pse za kompleksne zone, dronove za vazdušno nadgledanje i centralni AI sistem za analizu podataka. Svi ovi elementi povezani su kroz mrežu i upravljani iz kontrolnog centra. Kada jedan sistem detektuje anomaliju, drugi sistemi mogu automatski da reaguju. Na primer, patrolni robot može da primeti sumnjivu aktivnost, nakon čega dron dobija zadatak da iz vazduha proveri situaciju…
Prednosti i mane
Robotski sistemi donose niz prednosti koje ih čine sve privlačnijim za industriju. Pre svega, tu je kontinuitet rada. Za razliku od ljudi, roboti ne prave pauze, ne umaraju se i ne opada im pažnja tokom patroliranja. To znači da je nivo bezbednosti konstantan tokom celog dana. Druga važna prednost je pokrivenost. Jedan robot može da pokrije površinu za koju bi bilo potrebno više čuvara, što dugoročno smanjuje troškove. Treća prednost je bezbednost ljudi. U opasnim okruženjima, poput hemijskih postrojenja ili nuklearnih objekata, roboti mogu da preuzmu zadatke koji bi za
ljude predstavljali preveliki rizik. Međutim, i pored svih prednosti, robotski sistemi nisu bez mana. Najveći izazov je visoka početna investicija. Nabavka robota, instalacija infrastrukture i integracija sistema zahtevaju značajna sredstva. Drugi problem je zavisnost od tehnologije. Kvar softvera, prekid mreže ili sajber napad mogu da ugroze ceo sistem. Upravo zato sajber bezbednost postaje ključni deo industrijskih rešenja. Treći izazov je prihvatanje od strane ljudi. Uvođenje robota često izaziva strah od gubitka radnih mesta, iako se u praksi pokazuje da roboti više dopunjuju nego zamenjuju ljudski rad.
Šta je budućnost?
Trendovi ukazuju na dalji razvoj robotskih sistema ka većoj autonomiji i inteligenciji. Veštačka inteligencija postaje sve naprednija, omogućavajući robotima da ne samo detektuju probleme, već i predviđaju incidente. Dakle, u budućnosti možemo da očekujemo pojavu potpuno autonomnih patrolnih sistema, integraciju sa pametnim gradovima, širu upotrebu u manjim industrijskim objektima i, naravno, niže cene i veću dostupnost. Već danas, robotski bezbednosni sistemi predstavljaju jednu od najznačajnijih transformacija u industrijskoj bezbednosti. Kombinacijom autonomije, inteligencije i stalne dostupnosti, oni menjaju način na koji se štite ključna postrojenja. Iako još uvek nisu u potpunosti zamenili tradicionalne metode obezbeđenja, jasno je da njihova uloga rapidno raste. U svetu u kome su rizici sve veći, a zahtevi za efikasnošću sve stroži, roboti postaju ne samo alat, već ključni deo bezbednosne strategije moderne industrije.
EuroBLECH 2026 predstavlja
Zonu inovacija, koja će osvetliti budućnost napredne proizvodnje
EuroBLECH, koji organizuje kompanija RX u periodu od 20. do 23. oktobra 2026. godine u izložbenom centru u Hanoveru, nastavlja da se razvija u skladu s brzom transformacijom industrije. Dok proizvođači sve više ulažu u automatizaciju, digitalizaciju i inteligentne proizvodne sisteme, Zona inovacija će istaknuti tehnologije koje pokreću efikasnost, preciznost i konkurentnost, a istovremeno će se na štandovima izlagača odvijati demonstracije rada mašina uživo, predstavljanja novih proizvoda i prikazi iz prakse.
Centralno čvorište za tehnologije nove generacije
Naglasak područja na naprednoj proizvodnji odražava stalnu potrebu industrije za većom efikasnošću, fleksibilnošću i otpornošću. Kombinovanjem tehnologija kao što su automatizacija, digitalni proizvodni sistemi i precizno inženjerstvo, nova
Sajam EuroBLECH 2026 će uvođenjem Zone inovacija na temu napredne proizvodnje napraviti važan korak napred u predstavljanju budućnosti obrade lima. Dizajnirana kao istaknuti naglasak u središtu sajma, nova zona će okupiti tehnologije i rešenja koja redefinišu modernu proizvodnju.
zona takođe nudi jasan i fokusiran pregled rešenja koja pokreću obradu lima danas i u godinama koje dolaze.
„EuroBLECH je oduvek smatran za platformu na kojoj je budućnost obrade lima u prvom planu“, objasnila je Evelin Varvick (Evelyn Warwick), direktorica sajma EuroBLECH u ime kompanije RX. „Sa Zonom inovacija postavljamo napredne proizvodne tehnologije čvrsto u središte iskustava posetilaca. Radi se o tome da napredni razvoj proizvodnje postane pristupačniji, vidljiviji i korisniji za globalnu proizvodnu zajednicu“.
Da bi se osigurao snažan fokus na najnovijim dostignućima, biće predstavljene samo
tehnologije pokrenute između 1. novembra 2025. i 20. oktobra 2026. godine. Na ovaj način, Zona inovacija učvršćuje poziciju sajma EuroBLECH kao vodeće globalne platforme za preradu lima koja povezuje proizvođače s rešenjima za pametniju i održiviju proizvodnju.
Povećanje vidljivosti, uključenosti i napretka industrije
Zona inovacija nudi izlagačima fokusiranu platformu za predstavljanje jedne revolucionarne tehnologije u dinamičnom i urednom okruženju s velikom frekvencijom posetilaca.
Sa dva oblika saradnje – Showcase Podiums i Discovery Panels – kompanije mogu da pokažu svoja rešenja s fizičkim prikazima ili vizuelnim demonstracijama, u zavisnosti od upotrebe.
Područje je istovremeno dizajnirano da podrži efikasnije i inspirativnije kretanje posetilaca po sajmištu. Vođene ture će se završiti u Zoni inovacija, koja će ciljne grupe direktno dovesti do najnovijih rešenja. Ugrađeni pristup tehničkim podacima, studijama slučaja i informacijama o proizvodu omogućava bržu identifikaciju relevantnih tehnologija i dobavljača. Ovo stvara besprekoran prelaz od otkrića do izložbenih prostora i do informisanog donošenja odluka, čineći vreme na sajmu produktivnijim i usmerenim na rezultate.
Optimizovan raspored za bolju povezanost
Kao deo daljih poboljšanja sajamskih iskustva EuroBLECH 2026 će takođe ponuditi optimizovani raspored hale koji će bolje odražavati način na koji se posetioci kreću po sajmu i procenjuju tehnologije. To uključuje premeštanje izlagača s tehnologije površina i tehnologija spajanja u halu
16, omogućavajući bolji zajednički raspored komplementarnih tehnologija i čineći putovanje posetilaca intuitivnijim. Modernizovani raspored je namenjen podsticanju fokusiranih interakcija, poboljšanju otkrivanja u različitim oblastima i boljim poslovni rezultatima kako izlagača tako i posetilaca.
Budite deo budućnosti proizvodnje
Kompanije koje žele da pokažu svoja najnovija dostignuća pozvane su da obezbede mesto u Zoni inovacija i postave svoju tehnologiju u centar industrijskog otkrivanja.
www.euroblech.com
Azot na mestu korisnika pri laserskom sečenju
Lasersko sečenje je precizan proces u kojem je svaki element važan, od snage lasera do kvaliteta materijala i, podjednako važnog, pomoćnog gasa. Pravilno snabdevanje gasom direktno utiče na kvalitet sečenja, brzinu, operativne troškove i pouzdanost proizvodnje.
Dok proizvođači traže načine da poboljšaju efikasnost i smanje operativne troškove, mnogi preispituju način nabavke gasova. Umesto oslanjanja na isporučeni azot, sve više kompanija prelazi na proizvodnju azota na licu mesta i optimizaciju sistema komprimovanog vazduha.
Upravo tu OMEGA AIR podržava industriju laserskog sečenja: obezbeđujući pouzdana, isplativa i skalabilna gasna rešenja prilagođena potrebama proizvodnje.
Uloga pomoćnih gasova u laserskom sečenju
Kod laserskog sečenja, laserski zrak topi ili isparava materijal na mestu sečenja. Pomoćni gas uklanja istopljeni materijal iz reza, štiti ivicu reza i stabilizuje proces. U zavisnosti od primene, obično se koriste tri gasa:
• kiseonik, za reaktivno sečenje i veći unos toplote
• azot, za visokokvalitetne ivice bez oksidacije
• komprimovani vazduh, kao isplativa alternativa u odgovarajućim primenama
Izbor pravog gasa ima veliki uticaj i na performanse i na troškove..
Azot u laserskom sečenju: kvalitet bez kompromisa
Azot je preferirani pomoćni gas kada su kvalitet ivice, izgled i integritet materijala ključni. Njegova inertna priroda sprečava oksidaciju tokom sečenja, što rezultira čistim, sjajnim ivicama bez promene boje. To je posebno važno za nerđajući čelik, aluminijum i druge nemetalne materijale. Visokočisti azot takođe omogućava:
• konzistentan kvalitet sečenja
• veće brzine sečenja
• poboljšanu stabilnost procesa
• smanjenu potrebu za naknadnom obradom
Primene laserskog sečenja obično zahtevaju čistoću azota između 99,9% i 99,999%, u zavisnosti od specifikacija mašine i debljine materijala. Proizvodnja azota na licu mesta omogućava precizno usklađivanje te čistoće sa primenom, bez plaćanja viška čistoće.
Zašto proizvodnja azota na licu mesta menja ekonomsku računicu
Tradicionalno snabdevanje azotom dolazi uz obavezujuće ugovore i skrivene troškove: transport, rukovanje, skladištenje, zakup i promene cena.
Proizvodnja azota na licu mesta u potpunosti eliminiše te faktore.
Sa OMEGA AIR
PSA N-GEN generatorom azota:
• azot se proizvodi samo kada je potreban
• nema zavisnosti od spoljnih dobavljača
• proizvodnja se nastavlja bez kašnjenja u isporuci ili zastoja
Najvažnije je to što je razlika u troškovima ogromna.
Kod mnogih operacija laserskog sečenja, investicija se isplati u roku od tri godine, a ponekad i ranije.
Pored troškova, proizvodnja na licu mesta takođe smanjuje emisije CO2 eliminisanjem transporta i energetski intenzivne proizvodnje tečnog azota iz lanca snabdevanja.
Studija slučaja: proizvodnja azota na licu mesta u odnosu na kupljeni azot
Kompanija za lasersko sečenje lima koja koristi azot kao pomoćni gas troši približno 100.000 kg azota godišnje. Tradicionalno se azot isporučivao spoljnim putem.
Radi procene dugoročne efikasnosti i troškova, proizvodnja je uporedila ovaj pristup sa generatorom azota OMEGA AIR PSA N-GEN 50 na licu mesta.
Poređenje godišnje potrošnje azota
Proizvodnja azota na licu mesta smanjila je godišnje troškove povezane sa azotom za 52%, a povraćaj investicije ostvaren je za 3 godine. Pored direktnih ušteda troškova, kompanija je stekla potpunu kontrolu nad snabdevanjem azotom, eliminisala zavisnost od isporuke i poboljšala ukupnu pouzdanost proizvodnje. OMEGA AIR N2
*budžet je pripremljen za kompaniju sa sedištem u Sloveniji
Održevanje i tehnička dijagnostika
Komprimovani vazduh kao efikasan pomoćni gas
Komprimovani vazduh je još jedna održiva opcija pomoćnog gasa, posebno za primene gde završna obrada površine nije kritična ili gde će delovi kasnije biti farbani, zavarivani ili dalje obrađivani. Pošto komprimovani vazduh sadrži i kiseonik i azot, on kombinuje aspekte reaktivnog i inertnog sečenja.
To omogućava:
• velike brzine sečenja
• veoma niske operativne troškove
• trenutnu dostupnost bez logistike snabdevanja Gotovo svaki industrijski pogon već koristi sistem komprimovanog vazduha.
Kada se pravilno pripremi, uz odgovarajuću filtraciju, sušenje i kontrolu pritiska, komprimovani vazduh postaje stabilan i ekonomičan pomoćni gas za lasersko sečenje.
OMEGA AIR projektuje kompletne sisteme za obradu komprimovanog vazduha koji obezbeđuju dosledan kvalitet, štite lasersku opremu i održavaju pouzdane performanse sečenja.
Kompletna gasna rešenja za lasersko sečenje
OMEGA AIR isporučuje sisteme koji mogu biti isporučeni kao kompletna, integrisana rešenja, uključujući:
• kompresore
• filtraciju i sušenje komprimovanog vazduha
• odvajanje ulja i vode
• obradu aktivnim ugljem
• N-GEN generatore azota
• opciono pojačivače azota
Svaki sistem projektovan je na osnovu stvarne potrošnje, potrebne čistoće i pritiska, čime se obezbeđuju optimalne performanse bez nepotrebne potrošnje energije ili predimenzionisanja.
Zaključak
Kombinovanjem visokokvalitetnih sistema komprimovanog vazduha sa proizvodnjom azota na licu mesta, OMEGA AIR pomaže kompanijama za lasersko sečenje da smanje troškove, obezbede nezavisnost od snabdevanja i poboljšaju održivost proizvodnje.
Rezultat je proces koji pruža dosledan kvalitet uz značajno smanjenje operativnih troškova – posebno u poređenju sa kupljenim azotom.
Pametnije snabdevanje gasom nije samo unapređenje. To je strateška prednost.
www.omega-air.si
OMEGA AIR d o.o. Ljubljana
Cesta Dolomitskega odreda 10 SI-1000 Ljubljana, Slovenija
www omega-air.si
T +386 (0)1 200 68 00 info@omega-air.si
R ASPON PRITISAK A
1000 mbar
16 bar, 50 bar
100 bar, 250 bar
420 bar
MEDIJI
komprimovani vazduh vakuum
N2, O2 , CNG, vazduh za disanje
CO2, H2, He
Distributer za Srbiju i Crnu Goru
Tehnogama d o o. Šimanovci
Dečka 157, Šimanovci, Srbija www tehnogama.com
T +381 (0)22 215 23 01
Kako izabrati pravo sredstvo za čišćenje
površina
za metalne aplikacije
Čišćenje metalnog dela kao priprema za sledeći korak u proizvodnji često zahteva nežniji pristup radnom komadu nego što nude abrazivni proizvodi. Važno je da se ne uklanja previše osnovnog materijala i ne menjaju njegove osobine. Zbog toga je ključno odabrati pravi proizvod za ovaj zadatak i slediti najbolje prakse za njegovu upotrebu.
Poštovanje uslova za čišćenje
Čišćenje površine podrazumeva mnoge stvari, uključujući pripremu metala za bojenje ili uklanjanje rđe, šljake ili prskotina od vara. Korisnici mogu da biraju između različitih opcija za ove zadatke. Prilikom odabira proizvoda za čišćenje površine, postavite sebi sledeća četiri pitanja: 1. Šta pokušavate da uradite? Da biste uklonili teški mlinski kamen, potreban je drugačiji proizvod nego za čišćenje lakih zavarenih spojeva. Razmislite o tome šta želite da postignete i kakav rezultat želite da dobijete. Da li ćete materijal nakon čišćenja zavarivati? Da li će biti lakiran? Neophodni koraci u procesu pomažu u određivanju pravog izbora.
AUTOR: Michael Zulauf, inženjer za dizajniranje proizvoda, Weiler Abrasives
Čišćenje površina je rutinski, ali važan proces u industrijama kao što su alati za brušenje, brodogradnja i automobilska industrija. Efikasno čišćenje utiče na kvalitet proizvoda, usklađenost sa standardima i efikasnost proizvodnje.
2. Kakav je osnovni materijal? Važno je da vrsta proizvoda odgovara vrsti osnovnog materijala. Primer je izbor odgovarajućeg proizvoda dizajniranog za obradu nerđajućeg čelika da bi se izbegla unakrsna kontaminacija materijala.
3. Postoje li ograničenja u pogledu bezbednosti ili vrućih radova? Za neke aplikacije mogu da postoje ograničenja u vezi s vrstom abraziva koji se koriste u određenim okruženjima. U brodogradnji, na primer, rad se često obavlja u zatvorenom prostoru ili u
OPERATER
PRIPREMI
blizini zapaljivih materijala. Mogu da postoje zahtevi koji ograničavaju iskre i vrućinu. Pronađite proizvode za čišćenje površina koji ispunjavaju sve neophodne bezbednosne ili ekološke zahteve.
4. Da li je glavna briga budžet?
Operacije imaju različite prioritete, uključujući životni vek proizvoda, uštedu vremena ili smanjenje troškova. Različiti proizvodi će doprineti različitim prioritetima. Veoma agresivan proizvod radi brzo, ali zahteva češću zamenu, što značajno povećava broj zastoja. Efikasnost i vek trajanja proizvoda moraju da budu u ravnoteži s troškovima kupovine.
Proizvodi za čišćenje površina
Više informacija o prednostima svake vrste proizvoda za čišćenje površina pomaže korisnicima da izaberu pravu opciju za svoj rad. Zajedničke kategorije uključuju sledeće :
• Mašinski pogon četke obezbeđuje dug vek trajanja proizvoda i čisti osnovni materijal bez uklanjanja metala ili promene dimenzija rada. Zbog toga je dobar izbor kada je potreban nežniji tretman. Četke dobro rade na vrućim zavarenim spojevima i dopiru do uskih prostora i uglova bolje od drugih opcija. Agresivnost proizvoda može da se podesi izborom različitih dužina obrezivanja, prečnika žice, brzine alata i stilova žice. Uvek pratite najbolje prakse i odgovarajuće tehnike kako bi se izbegli prelomi žice, koji mogu da
Održevanje i tehnička dijagnostika
ugroze bezbednost.
• Netkani diskovi za čišćenje i uklanjanje su dobar izbor za uklanjanje boje i premaza da bi se postigla glatka završna obrada. Oni se prilagođavaju radnoj površini i izazivaju manje vibracija od drugih opcija. Međutim, brže se istroše i zahtevaju više zamena.
• Lamelarni brusni diskovi su dizajnirani agresivnije i odstranjuju i osnovni materijal. Dobro rade na metalima s teškom rđom ili kamencem, jer pružaju ravnotežu između čišćenja i agresivnosti. Pazite da ne uklonite previše osnovnog materijala. Postoji mnogo različitih veličina i granulacija na raspolaganju koje utiču na performanse i životni vek pogona.
• Najagresivnija opcija je brusna ploča s lepljenim jezgrom. Njome se uklanja osnovni materijal, ostavljajući hrapavu površinu. Ove ploče nisu idealne za osnovno čišćenje površina, ali su efikasne za uklanjanje teških ostataka šljake ili preoblikovanje prevučenih površina. Koristite ih pažljivo da ne
ČETKE NA MAŠINSKI
POGON ČISTE OSNOVNI
MATERIJAL BEZ UKLANJANJA METALA ILI PROMENE DIMENZIJA
DELA. POGODNE SU ZA ČIŠĆENJE USKIH TAČAKA I VRUĆIH VAROVA.
biste izvršili preveliki pritisak, koji bi mogao da izdubi materijal.
Saveti za čišćenje površina
1. Izaberite proizvod za određeni rad. Ne postoji jedinstveno rešenje za svaki zadatak čišćenja površine. Korišćenje pogrešnog proizvoda povećava neefikasnost i troškove rada i može da dovede do bezbednosnih rizika. Izborom pravog tipa, stila i veličine proizvoda za korišćenje, posao ćete obaviti efikasno i bezbedno, i dobiti najbolje rezultate.
2. Pazite na tehniku i pritisak. Kratki i duži potezi mogu da naprave veliku razliku. Dugi, glatki potezi su obično najbolji, ali to zavisi od tvrdoće premaza ili prljavštine na metalu. Prilikom uklanjanja tvrđeg premaza mogu da budu potrebni kraći i brži pokreti. Ne zadržavajte se predugo na jednom mestu, jer to može da izdubi osnovni materijal.
3. Kod nekih diskova izbegavajte oštre rubove. Ako koristite disk za čišćenje, ugao ili oštra ivica mogu da se zaglave i slome materijal. Disk treba da bude što je moguće ravniji na ravnom delu površine. Netkani diskovi za čišćenje i uklanjanje pružaju dobar balans između fleksibilnosti i snage za brže čišćenje. Weiler Abrasives nudi nove netkane diskove za čišćenje i uklanjanje s površine Metalynx Ceramic i Metalynx i Toroflex Silicon Carbide. Keramički disk je agresivniji, dok je disk od silicijum-karbida manje agresivan i ne iskri, tako da je idealan za rad u zatvorenom prostoru. Ovi diskovi su na testiranju trajali duže i očistili veću površinu nego slični konkurentski proizvodi.
Optimizacija čišćenja površina
Dostizanje optimalnih rezultata kod pripreme metala počinje izborom pravog abrazivnog proizvoda za čišćenje površina. To pomaže da se dostigne potrebna krajnja obrada i može da poboljša efikasnost, troškove rada i bezbednost operatera.
weilerabrasives.com
MALA ŠOLA PODMAZIVANJA
Značaj turbulentnog protoka za ispiranje i filtraciju
Ispiranjem hidrauličkih sistema smo se već bavili u Maloj školi za podmazivanje [1]. Efikasnost ispiranja podmazivanja i hidrauličnih sistema direktno zavisi od režima protoka tečnosti. Turbulentni protok omogućava da se zagađivači podignu, transportuju i uklanjaju, dok laminarni protok dovodi do njihove akumulacije. Ključni parametar za procenu režima protoka je Rejnoldsov (Reynolds) broj, ali minimalne preporučene vrednosti često nisu dovoljne za stvarno čišćenje ili efikasnu filtraciju sistema. Ovaj put ćemo rasvetliti ulogu turbulencije u ispiranju, povezanost s filtracijom i praktične implikacije za industrijsku primenu.
AUTOR:
Dr. Milan Kambič, univ. dipl. inž. maš., direktor tribologije i obrazovanja, Olma, d. o. o.
Uvod
Ispiranje (engl. flushing) predstavlja jedan od ključnih postupaka za obezbeđivanje pouzdanog delovanja hidrauličnih sistema i sistema za podmazivanje, posebno nakon montaže, remonta ili kvara. Njegova namena nije samo odstranjivanje slobodnih čestica nego i odstranjivanje adhezivnih kontaminanata, kao što su lakovi [2], mulj i ostaci habanja.
U praksi postoji značajna razlika između teorije i primene ispiranja, jer su procedure
često dugotrajne, tehnički složene i zavise od dizajna sistema [3]. Međutim, ključni faktor uspeha ispiranja nije samo izbor procesa ili filtracije, već pre svega hidrodinamički režim protoka.
Osnove protoka i Rejnoldsov broj
Rejnoldsov broj (Re) je nedimenziona veličina, koja je kod protoka u cevi pokazatelj režima protoka [4]:
• laminarni protok: Re < 2000,
• prolazni protok: 2000 < Re < 4000,
• turbulentni protok: Re > 4000.
U kontekstu ispiranja je od ključnog značaja da protok pređe u turbulentni režim, jer taj omogućava:
• dizanje čestica s površina,
• sprečavanje taloženja,
• transport kontaminanata do filterskih elemenata.
Turbulentni protok uzrokuje vrtloge, nestabilnosti i kaotično kretanje, koji mehanički podignu čestice sa zidova cevovoda [5]. To takođe prikazuje slika 1.
SLIKA 1: USLOV ZA TURBULENTNI TOK I UTICAJ NA ISPIRANJE/FILTRACIJU (IZVOR: [6])
Zašto turbulentni tok nije samo mogućnost nego uslov
Ograničenja minimalnog kriterijuma Re = 4000
Iako se često koristi prag Re ≥ 4000 kao uslov za turbulenciju, to v praksi nije dovoljno. Eksperimentalni prikazi pokazuju da kod te vrednosti:
• čestice ostaju na dnu cevi,
• transport kontaminanata nije efikasan,
• vreme ispiranja mora da bude bitno duže [4].
Zato industrijska praksa zahteva bitno više vrednosti:
• Re ≥ 10.000 (minimalno preporučeno),
• Re ≥ 20.000 (optimalno) [4].
Opisana situacija je ilustrovana na slici 2. Slična preporuka važi i za ispiranje velikom brzinom, gde je cilj da se postigne brzina oko dva do tri puta veća od normalne brzine protoka sistema, jer se time povećaju brzinu toka, Rejnoldsov broj i sposobnost struje da odnese zagađivače. To znači da moramo da generišemo protok od oko 200 L/min do 300 L/min tokom ispiranja ako sistem radi s protokom od 100 L/min u normalnom radu, na primer.
Posledice nedovoljne turbulencije
Neodgovarajući režim toka vodi do:
• ostataka kontaminacije u mrtvim zonama,
• ponovne kontaminacije sistema pri pokretanju,
• povećanog habanja komponenti,
Da li ste znali?
Rejnoldsov broj zavisi od brzine protoka, njegove karakteristične dimenzije (u cevi, obično zavisne od unutrašnjeg prečnika cevi) i viskoznosti tečnosti.
Cilj ispiranja nije samo da se postigne turbulencija, već dovoljno turbulencije da se zagađivači zadrže u pokretu i da se mogu ukloniti elementima za filtriranje.
Čak i ako je postignut Rejnoldsov broj oko 4.000, u praksi to često ne znači da se zagađivači podižu i transportuju dovoljno efikasno.
Kod ispiranja velikom brzinom, često je potrebno postići dva do tri puta veći protok sistema od normalnog da bi struja efikasno nosila čestice do elemenata za filtriranje.
Ispiranje i izmeštanje stare tekućine
sistemsko ispiranje srednja zavisno od protoka Ispiranje velikom brzinom visoka najveća
• dužih I skupljih postupaka ispiranja.
To je posebno kritično kod kompleksnih sistema, gde čestice mogu da se uhvate u:
• kolenima (90°),
• suženjima,
• površinskim nepravilnostima.
Uloga turbulencije pri filtraciji
Turbulentni tok i filtracija su neodvojivo povezani procesi. Ključna činjenica je da turbulencija omogućava transport kontaminanata, a filtracija ih odstrani.
Ako transport nije efikasan, filteri nemaju šta da odstranjuju i sistem ostaje kontaminiran uprkos filtraciji. To potvrđuje osnovni princip: cilj nije dostići turbulenciju kao takvu nego dovoljno turbulencije da kontaminanti ostanu u kretanju [4].
Filtracija kao ograničavajući faktor
Efikasnost filtracije zavisna je od:
• protoka,
• veličine (finoće) i efikasnosti filtera (faktor beta),
• sposobnosti zahvatanja čestica.
Filter određuju krajnji stepen čistoće i brzinu dostizanja te čistoće [3].
Kontrola čistoće
I po krajnjem ispiranju je neophodno proveravanje dostignute čistoće. To nam omogućavaju [7]:
• uzorčenje i laboratorijska analiza,
• brojila čestica,
• vizuelna kontrola (npr. sita).
Važno je da i čestice veličine oko 2 µm mogu da prouzrokuju povrede, iako nisu vidljive.
Tehnike za povećanje turbulencije
Za dostizanje efikasnog ispiranja upotrebljavaju se različite metode. Mere povezane s hidrauličnim sistemom su [4]:
• povećanje protoka,
• sniženje viskoznosti (viša temperatura),
• odstranjenje ograničenja (zaklopci, ventili).
Mehaničke i procesne mere su [4]:
• pulsirajući tok,
• promena smera toka,
• vibracije cevovodova,
• ubrizgavanje azota u obliku mehurčića.
Operativne mere su [3]:
• zaobilaženje (bypass) osetljivih komponenti,
• segmentacija sistema,
• odvojeno čišćenje kritičnih elemenata.
Vrste ispiranja i uticaj turbulencije
Različite metode ispiranja omogućavaju dostizanje različitih stepena turbulencja, kao što prikazuje tabela 1.
SLIKA 2: ISPIRANJE I FILTRACIJA (IZVOR: [6])
TABELA 1: VRSTE ISPIRANJA I DOSTIGNUTA TURBULENCIJA
Vrsta ispiranja Turbulencija Efikasnost cirkulaciona filtracija niska ograničena
srednja delimična
Održavanje i tehnička dijagnostika
Ispiranje velikom brzinom utemeljeno je upravo na intenzivnoj turbulenciji, koja omogućava odstranjivanje i tvrdokornih naslaga.
Zaključak
Ključni zaključak je da samo turbulentno strujanje nije dovoljno. Intenzitet turbulencije je važan. Nedovoljna turbulencija je najčešći razlog za neuspeh ispiranja i filtriranja u praksi. Ako struja ne podigne naslage sa zidova, ispiranje se zapravo ne odvija –ulje samo cirkuliše kroz sistem, a željenog efekta nema.
Rejnoldsov broj je upotrebljiv, ali često pogrešno interpretiran parameter. Industrijska praksa potvrđuje da minimalni standardi (Re ≈ 4000) često ne obezbeđuju uspeh. Rejnoldsov broj je osnovni pokazatelj, ali treba dostizati bitno više vrednosti od minimalnih.
Stvarni uspeh ispiranja i filtracije je vezan na kombinaciju visoke turbulencije, efikasne filtracije i pravilne konfiguracije sistema. Turbulentno strujanje je temeljni uslov
za efikasno ispiranje i filtraciju hidrauličnih sistema i sistema za podmazivanje. Tek kada tok podigne kontaminante i zadrži ih u kretanju, filterski elementi mogu da ih doista odstrane. Ako toga nema, ulje po sistemu samo kruži, a čišćenje nije efikasno.
Izvori
[1] M. Kambič, „Izpiranje hidravličnih sistemov,“ IRT3000, Izv. 142, pp. 72-74, 2023.
[2] M. Kambič, „Lakaste obloge v hidravličnih in mazalnih − tihi ubijalec zanesljivosti,“ IRT3000, Izv. 170, pp. 48–49, 2026.
[3] T. Odden, „Cleaning and flushing basics for hydraulic systems and similar machines,“ [Elektronski]. Available: https://www.machinerylubrication.com/Articles/Print/207. [Poskus dostopa 27. 9. 2023].
[4] L. Jordan, „Achieving Optimal Turbulence: The Role of the Reynolds Number in Oil Flushing,“ Noria Corporation, [Elektronski]. Available: https://www. machinerylubrication.com/Read/33040/
[5] L. Jordan, „4 Types of Oil Flushes and When You Should Use Them,“ Noria Corporation, [Elektronski]. Available: https://www.machinerylubrication.com/Read/30811/4-oil-flushes. [Poskus dostopa 25. 3. 2026].
[6] „OpenAI, ChatGPT (različica GPT-5.4), orodje za pripravo grafičnih ponazoritev v članku na osnovi avtorjeve zasnove in navedenih literaturnih virov,“ [Elektronski]. Available: https://openai.com/. [Poskus dostopa 30. 3. 2026].
[7] L. B. Jordan, „How to verify system cleanliness after an oil flush,“ [Elektronski]. Available: https://www.machinerylubrication.com/ Articles/Print/30750. [Poskus dostopa 4. 10. 2023].
[8] H. J. Molla, „Resolving varnish challenges using soluble varnish removal technology,“ Saudi Aramco, [Elektronski]. Available: https:// www.machinerylubrication.com/Read/32423/ using-soluble-varnish-removal-technology. [Poskus dostopa 9. 1. 2026].
www.olma.si
Rešavanje
Većina naslaga nastalih iz rashladnih tečnosti za obradu rezanjem mogu se opisati kao uljne i/ili lepljive naslage koje se formiraju na površinama unutar i oko alatnih mašina. Tokom upotrebe rashladne tečnosti prskaju i stvaraju maglu koja isparava, ostavljajući prljavštinu, sitne čestice, strugotinu, komponente proizvoda, sapune tvrde vode i otopljene čvrste materije na površinama alatnih mašina. Rashladne tečnosti koje sadrže ulje generalno ostavljaju veću količinu uljnih naslaga, dok sintetičke rashladne tečnosti ostavljaju lepljive naslage koje se teže čiste,
ali ih ima manje. Podesite mlaznice, štitnike i druge mehaničke upravljačke uređaje mašine kako biste smanjili preterano isparavanje i prskanje rashladnih tečnosti.
UZROCI
Naslage mogu nastati kao posledica hemijskih ili mehaničkih uzroka. Da biste pronašli uzrok najpre proverite koncentraciju rashladne tečnosti u alatnoj mašini. Ako je previsoka dodajte vodu kako biste koncentraciju doveli na odgovarajući nivo.
Zatim proverite tvrdoću vode za pripremu i dosipanje rashladne tečnosti ali i tvrdoću
emulzije ili rastvora u rezervoaru. Visoka tvrdoća (joni kalcijuma i magnezijuma) može dovesti do stvaranja naslaga. U tom slučaju potrebno je izvršiti delimičnu ili potpunu zamenu rashladne tečnosti a za dosipanje koristiti omekšanu vodu.
Rashladne tečnosti koje sadrže ulje generalno ostavljaju veću količinu uljnih ostataka, dok sintetičke rashladne tečnosti ostavljaju lepljive naslage koje se teže čiste, ali ih ima manje
Kontaminacija rashladne tečnosti takođe može biti krivac. Strano ulje (hidraulična ulja, ulja za klizne staze, ulja za pogonska vratila, itd.) koje ostane u rashladnoj tečnosti
uticaće na stvaranje veće količine naslaga. Takođe, proverite rezervoar rashladne tečnosti kako biste bili sigurni da nije pun strugotine ili drugih nečistoća koji mogu doprineti problemu sa naslagama.
Castrol-ova rešenja kao Hysol SL XBB,
Alusol SL XBB i nove Carecut SL XBB serije emulzija efikasno rešavaju probleme naslaga koristeći naprednu tehnologiju otpornu na visoku tvrdoću vode, kao i površinski aktivne supstance visokih performansi koje doprinose većoj čistoći unutrašnjeg radnog prostora
mašine. U kombinaciji sa Magna SW D uljima za klizne staze, koja se efikasno izdvajaju iz rashladnih tečnosti za obradu metala, intervali održavanja alatnih mašina se višestruko produžavaju.
www.abcmaziva.com
Castrol
Magna SW D
Premijum ulja za klizne staze sa odobrenjima proizvođača mašina
ABC MAZIVA
Poboljšana formulacija koja zadovoljava najviše standarde. Odlično prijanjanje na površine, potpuna kompenzacija vibracija i efekta trzajnog kretanja u kombinaciji sa minimalnim koeficijentom trenja, minimalnim ispiranjem i kompatibilnošću sa emulzijama. Najbolji rezultati se postižu u kombinaciji sa emulzionim serijama Castrol Hysol XBB i Alusol XBB.
ABC maziva d.o.o.
Milutina Milankovića 23, 11000 Beograd tel: 011/7111-600 | office@abcmaziva.com www.abcmaziva.com
MALA ŠKOLA PODMAZIVANJA
Problemi i greške u podmazivanju i njihovo sprečavanje
Podmazivanje je jedan od najvažnijih faktora pouzdanog rada mašina i uređaja. Uprkos napretku na području maziva, sistema za podmazivanje i dijagnostičkih metoda, greške u podmazivanju ostaju među najčešćim uzrocima preranog kvara komponenti mašina. Mnogobrojne studije i iskustva u industriji pokazuju da je veliki deo kvarova u ležajevima, zupčanicima i hidrauličkim sistemima direktno ili indirektno povezan s neadekvatnim podmazivanjem. Najčešći problemi uključuju upotrebu neadekvatnog maziva, premale ili prevelike količine maziva, kontaminaciju maziva, nedostatak kontrole sistema za podmazivanje i neadekvatnu obuku osoblja. U ovom tekstu se govori o najčešćim greškama u podmazivanju, njihovim posledicama i merama za njihovo sprečavanje.
AUTOR:
Dr. Milan Kambič, univ. dipl. inž. maš., direktor tribologije i obrazovanja, Olma, d. o. o.
1 Uvod
Osnovni zadatak podmazivanja je smanjivanje trenja i habanja između pokretnih površina i zaštita elemenata mašine od korozije, pregrevanja i preranih kvarova. Pravilno odabrano i korišćeno mazivo znatno produžava vek trajanja opreme i smanjuje potrošnju energije i troškove održavanja. Nasuprot tome, neadekvatno podmazivanje može da dovede do povećanog trenja, viših temperatura, oštećenja komponenti i neplaniranih zastoja u proizvodnji.
Prema procenama stručnjaka, čak 60-80% svih kvarova ležajeva direktno je povezano s greškama u podmazivanju, kao što su pogrešan izbor maziva, kontaminacija, degradacija maziva ili nepravilna primena [1]. Zbog toga je efikasno upravljanje podmazivanjem jedna od najvažnijih oblasti savremenog održavanja.
2 Najčešći problemi i greške u podmazivanju
2.1 Upotreba neodgovarajućeg maziva
Jedna od najčešćih grešaka je izbor maziva koje ne ispunjava zahteve aplikacije. Pogrešna viskoznost, neodgovarajući aditivi ili pogrešna konzistencija masti mogu da dovedu do nedovoljnog formiranja filma za podmazivanje, povećanog trošenja i pregrevanja komponenti [2].
U modernoj industriji izbor maziva postaje sve teži zbog novih specifikacija, promena u zakonodavstvu i razvoja aditivnih tehnologija. Zbog toga je neophodno uzeti u obzir
preporuke proizvođača opreme, radne temperature, opterećenja i uslove okoline.
Posledice pogrešnog izbora maziva uključuju:
• povećano trenje i habanje,
• više radne temperature,
• smanjenu energetsku efikasnost,
• kraće trajanje komponenti,
• povećan rizik od kvara opreme.
2.2 Pogrešna količina maziva
U praksi se često javlja i podmazivanje s premalo i previše maziva.
Pravilnu količinu maziva treba odrediti na osnovu dizajna elementa, uslova rada i preporuka proizvođača.
2.3 Kontaminacija maziva
Kontaminacija se smatra jednim od najvažnijih uzroka preranih kvarova podmazivanih sistema. Najčešći zagađivači uključuju:
• čvrste čestice,
• vodu,
• procesne tečnosti,
• produkte habanja,
• vazduh.
Zagađivači ubrzavaju habanje, uzrokuju koroziju i smanjuju efikasnost aditiva u mazivu [3]. Prisustvo vode u mazivu dovodi do korozije, oksidacije ulja i smanjenja svojstava podmazivanja (slika 2).
Posebno je problematičan ulazak vlage kroz neadekvatne prozračivače. Standardni prozračivači često ne sprečavaju ulazak finih čestica i vlage, što uzrokuje oksidaciju ulja, koroziju i stvaranje naslaga. Mnogi industrijski sistemi i dalje koriste neadekvatne prozračivače koji omogućavaju prodor vlage i čestica u ulje [5].
Da bi se smanjila kontaminacija, preporučuje se sledeće:
• efikasno filtriranje,
• otvori za sušenje,
• čista skladišta maziva,
• zatvoreni sistemi za pretakanje,
• redovne analize ulja.
2.4 Nedostaci procedura i standardizacije
Čak i najbolji program podmazivanja ne može da bude uspešan bez jasno definisanih
SLIKA 2: PRODOR VODE U ULJE – FORMIRANJE EMULZIJE (IZVOR: [7])
SLIKA 1: PREKOMERNO PODMAZIVANJE KOTRLJAJUĆEG LEŽAJA (IZVOR: [7])
procedura. Nedostatak dokumentovanih uputstava dovodi do različitih načina obavljanja podmazivanja, u zavisnosti od pojedinog održavaoca.
Dokumentovani postupci za skladištenje, pretakanje, uzorkovanje i odlaganje maziva čine osnovu efikasnog programa podmazivanja [5]. Dokumentovane procedure moraju da obuhvataju:
• skladištenje maziva,
• preuzimanje i kontrolu novih maziva,
• označavanje maziva,
• zamenjivanje i dolivanje,
• uzorkovanje,
• odstranjivanje otpadnih maziva.
Važan element standardizacije je i sistem označavanja maziva i tačaka podmazivanja, koji smanjuje mogućnost zamena i unakrsne kontaminacije.
2.5 Nedostatak kontrole stanja maziva
Maziva se često tretiraju kao potrošni materijal, koji zaboravljamo da pratimo nakon ulaska u sistem. Takav pristup smanjuje šanse za rano otkrivanje problema. Redovno praćenje stanja maziva omogućava pravovremeno otkrivanje:
• oksidacije,
• prodora vode,
• kontaminacije čvrstim česticama,
• degradacije aditiva,
• povećanog habanja komponenti.
Analiza ulja [8] omogućava praćenje stanja maziva i mašine i rano otkrivanje nedostataka, ali samo s pravilno odabranim tačkama uzorkovanja i odgovarajućom metodologijom uzorkovanja [5], [9].
2.6 Nedostaci osposobljenosti osoblja
Veliki deo grešaka u podmazivanju proizlazi iz nedostatka znanja o tribologiji i osnovama podmazivanja [10]. Nepravilan izbor maziva, pogrešno tumačenje preporuka proizvođača ili nepoznavanje uticaja kontaminacije mogu da izazovu znatne troškove.
Moderni programi podmazivanja zato obuhvataju:
• redovno stručno osposobljavanje,
• sertifikovanje osoblja,
• periodično ocenjivanje praksi podmazivanja,
• praćenje ključnih pokazatelja efikasnosti.
Industrijska Industrijska
ulja i maziva ulja i maziva
3 Posledice neodgovarajućeg podmazivanja
Neadekvatno podmazivanje dovodi do povećanog trenja, habanja, viših radnih temperatura, smanjene energetske efikasnosti i neplaniranih zastoja u proizvodnji [3]. Nedostaci podmazivanja se ne ogledaju samo u direktnim kvarovima komponenti, već imaju i šire poslovne implikacije:
• povećane troškove održavanja,
• veću potrošnju energije,
• smanjenu raspoloživost opreme,
• neplanirane zastoje u proizvodnji,
• veći rizik od bezbednosnih incidenata,
• negativne uticaje na okruženje zbog curenja maziva i češćih zamena.
Od posebnog značaja je pojava preuranjenih kvarova. Iako komponenta ne propada katastrofalno, ona ne dostiže svoj predviđeni vek trajanja [1]. Takva otkazivanja često prolaze nezapaženo, iako predstavljaju značajan izvor skrivenih troškova.
Pored direktnih troškova popravke, neadekvatno podmazivanje može da dovede i do gubitka kvaliteta proizvoda, smanjenja produktivnosti i kašnjenja isporuka.
Održavanje i tehnička dijagnostika
4 Kako sprečiti greške u podmazivanju
Uspešan program podmazivanja zasniva se na principu „pravog maziva, u pravoj količini, u pravo vreme i u čistom stanju“.
Ključne mere obuhvataju:
• pravilan izbor maziva s obzirom na zahteve aplikacije,
• određivanje optimalnih intervala i količina podmazivanja,
• sprečavanje kontaminacije,
• upotrebu odgovarajućih sistema za filtriranje i prozračivanje,
• uvođenje analiza ulja i praćenja stanja,
• standardizaciju postupaka,
• označavanje maziva i mesta za podmazivanje,
• automatizaciju podmazivanja gde to ima smisla,
• redovno obrazovanje osoblja,
• izvođenje pregleda i ocena podmazivanja.
5 Primeri najčešćih grešaka u podmazivanju u industrijskoj praksi
Iskustvo iz industrijskih postrojenja pokazuje da se problemi s podmazivanjem najčešće javljaju na ležajevima elektromotora, reduktorima, hidrauličkim sistemima i centralnim sistemima za podmazivanje. Iako su uzroci često poznati, greške zbog nedostatka kontrole ili neadekvatnih procedura i dalje se često ponavljaju.
5.1 Ležajevi elektromotora
Jedna od najčešćih grešaka u elektromotorima je prekomerno podmazivanje kotrljajućih ležajeva. U praksi se često koristi princip „više masti znači bolje podmazivanje“, što dovodi do povećanog zagrevanja ležaja, oštećenja zaptivki i ubrzanog starenja masti. To rezultira povećanim vibracijama, većom potrošnjom energije i preranim kvarom ležaja. Čest problem je i upotreba neprikladne masti ili mešanje različitih vrsta masti bez prethodne procene njihove kompatibilnosti [11].
5.2 Reduktori
Najčešći problemi u industrijskim reduktorima odnose se na upotrebu neodgovarajuće viskoznosti ulja i kontaminacije česticama habanja i vlage. Zbog velikih opterećenja na parovima zupčanika, čak i manja odstupanja od propisane viskoznosti mogu da dovedu do sloma filma podmazivanja i ubrzanog trošenja zupčanika (stvaranje udubljenja).
U mnogim slučajevima, analize ulja otkrivaju povećane koncentracije gvožđa, bakra ili silicijuma, što ukazuje na habanje zupčanika ili ulazak prašine u sistem.
5.3 Hidraulični sistemi
U hidrauličkim sistemima većina problema se odnosi na čistoću hidrauličkog
ulja. Čestice i voda uzrokuju habanje pumpi, ventila i servo komponenti, istovremeno smanjujući pouzdanost rada sistema. Prljav filter ukazuje na prisustvo čestica u hidrauličkom sistemu (slika 3). Dodatni problem su previsoke radne temperature, koje ubrzavaju oksidaciju ulja i smanjuju njegov vek trajanja.
Istraživanja pokazuju da je veliki procenat kvarova hidrauličkog sistema povezan s kontaminacijom tečnosti i neadekvatnim održavanjem sistema za filtraciju [4].
5.4 Centralni sistemi za podmazivanje Centralni sistemi za podmazivanje omogućavaju precizno i ponovljivo doziranje maziva, ali samo uz pravilnu kontrolu njihovog rada. U praksi postoje začepljene linije, oštećenja dozatora, prisustvo vazduha u sistemu i kvarovi pumpi. Ako se takvi nedostaci ne otkriju na vreme, pojedinačne tačke podmazivanja mogu da ostanu bez maziva, što često dovodi do ozbiljnog oštećenja opreme.
Zbog toga se preporučuje upotreba senzora protoka, prekidača pritiska i sistema za praćenje rada sistema za podmazivanje u realnom vremenu [1].
Da li ste znali?
Između 60 i 80% svih kvarova kotrljajućih ležajeva odnosi se na nepravilno podmazivanje.
Čak i mala količina vode u ulju ubrzava oksidaciju, koroziju i starenje maziva. Ni najbolje mazivo ne može da zaštiti mašinu od posledica kontaminacije.
Prekomerno podmazivanje ležajeva izaziva jednako ozbiljne teškoće kao nedostatak maziva.
Pravo mazivo u pravoj količini u pravom trenutku ostaje temelj uspešnog održavanja.
5.5 Ekonomski efekti grešaka pri podmazivanju
Neadekvatno podmazivanje izaziva ne samo tehničke probleme, već i značajne ekonomske posledice. Noria Corporation navodi da je između 60 i 80% svih kvarova ležajeva direktno ili indirektno povezano s mazivom odnosno postupkom podmazivanja [1]. Troškovi takvih kvarova obično značajno premašuju troškove samog maziva, jer uključuju gubitak proizvodnje, rezervne delove, rad radnika na održavanju i sve posledice po životnu sredinu i bezbednost.
6 Zaključak
Podmazivanje je mnogo više od dodavanja ulja ili masti u mašinu. Predstavlja sveobuhvatan proces koji uključuje pravilan izbor maziva, njegovo skladištenje, primenu, praćenje stanja i kontinuirano poboljšanje procedura. Analiza najčešćih grešaka pokazuje da su ključni uzroci problema nepravilan izbor maziva, neadekvatna količina, kontaminacija, nedostatak kontrole i nedovoljna obuka osoblja.
Uvođenjem sistematskog programa podmazivanja, uz podršku dijagnostike maziva, standardizovanih procedura i kontinuirane edukacije, moguće je znatno produžiti vek trajanja opreme, smanjiti troškove održavanja i poboljšati pouzdanost opreme, čime se smanjuju ukupni troškovi vlasništva i doprinosi održivom i konkurentnom poslovanju kompanija.
Iskustva iz industrijske prakse i rezultati laboratorijskih analiza maziva potvrđuju da je sistematskim pristupom podmazivanju moguće znatno smanjiti broj kvarova i troškove održavanja.
Izvori
[1] „What Exactly is a Lubrication Failure?,“ Corporation, Noria, [Elektronski]. Available: https://www.machinerylubrication.com/Read/967/lubrication-failure. [Poskus dostopa 2. 6. 2026].
[3] „The most common lubrication problems and their consequences,“ Nortek S.A., [Elektronski]. Available: https://nortekfluids.com/ the-most-common-lubrication-problems-and-their-consequences/. [Poskus dostopa 2. 6. 2026].
[4] M. Kambič, „Količina in interval mazanja ležajev z mastjo,“ IRT3000, Izv. 91/92, pp. 82–84, 2019.
[5] W. Cash, „5 common lubrication problems and how to fix them,“ Noria
SLIKA 3: KONTAMINIRAN FILTERSKI ELEMENT HIDRAULIČNOG SISTEMA (IZVOR: [7])
[6] „5 Lubrication Problems and How to Avoid Them,“ Pennine Lubricants Limited, [Elektronski]. Available: https://www.penninelubricants.co.uk/ news/5-lubrication-problems-andhow-to-avoid-them/. [Poskus dostopa 2. 6. 2026].
Održevanje i tehnička dijagnostika
[7] „OpenAI, ChatGPT (različica GPT5.4), orodje za pripravo grafičnih ponazoritev v članku na osnovi avtorjeve zasnove in navedenih literaturnih virov,“ [Elektronski]. Available: https:// openai.com/. [Poskus dostopa 30. 3. 2026].
[8] M. Kambič, „Laboratorijske analize maziv,“ IRT 3000, Izv. 124, pp. 46-48, 2022.
[9] M. Kambič, „Vzorčenje,“ IRT 3000, Izv. 122, pp. 50-52, 2022.
[10] „Most common hydraulic equipment lubrication mistakes and how to avoid them,“ Valvoline Global Operations, [Elektronski]. Available: https://www.valvolineglobal.com/ en-eur/most-common-hydraulic-equipment-lubrication-mistakes/. [Poskus dostopa 2. 6. 2026].
[11] M. Kambič, „Združljivost mazalnih masti,“ IRT3000, Izv. oktober, pp. 150–151, 2018.
www.olma.si/hr/
Na područjima kao što su građevinarstvo, poljoprivreda i razni industrijski sektori, često se javljaju kvarovi zato što je zanemareno podmazivanje, što dovodi do visokih troškova. Kompanija Lutz Pumpen je zato razvila sistem za podmazivanje mašina i opreme mašću koji se naziva Lutz Lube Drive, koji znatno pojednostavljuje proces održavanja. Novo rešenje se zasniva na upotrebi baterijskog vijačnika za pumpanje masti u centralne sisteme za podmazivanje.
Na gradilištu u Berlinu je bio veliki pritisak kada su betonski temelji poslovne zgrade morali da budu izliveni u roku od tri dana, pri čemu je došlo do kvara građevinske oprema za iskopavanje. Razlog je bio kvar ležaja mašine zbog nedovoljnog podmazivanja. Iako operater mašine u osnovi razume prednosti redovnog održavanja, centralni sistemi za podmazivanje na mašinama su često neadekvatno ispunjeni mazivima, što dovodi do neočekivanih i skupih kvarova, objašnjava Andreas Resler (Rössler), rukovodilac
prodaje u kompaniji Lutz Pumpen. Ručne pumpe za podmazivanje često ometaju održavanje
Andreas Resler je ubeđen da je jedan od razloga nepopularnosti mašina i uređaja za podmazivanje nedostatak tehničkih pomagala koja bi olakšala ovaj zadatak. U oblasti građevinskih mašina i opreme, poljoprivrednih mašina i industrije, još uvek je uobičajena praksa da se mast popunjava
JEDNOSTAVNO PUMPANJE MASTI U CENTRALNI SISTEM PODMAZIVANJA UZ POMOĆ AKUMULATORSKOG VIJAČNIKA. | Lutz Pumpen
MNOGI KVAROVI GRAĐEVINSKE I DRUGE OPREME NASTAJU ZBOG NEDOSLEDNOG PODMAZIVANJA. | Lutz Pumpen
u centralnom sistemu za podmazivanje pomoću ručnih alata ili ručnih ili pneumatskih pumpi. Ručno punjenje masti je veoma težak zadatak, a pneumatski priključci nisu uvek dostupni, kaže Andreas Resler. Da bi se pojednostavio proces punjenja centralnih sistema za podmazivanje mašću,
SISTEM LUBE DRIVE KOMPANIJE LUTZ PUMPEN OMOGUĆAVA DA SE MAST PUMPA U CENTRALNI SISTEM ZA PODMAZIVANJE POMOĆU BATERIJSKOG VIJAČNIKA. | Lutz Pumpen
Lutz Pumpen je razvio novi alat za punjenje pod nazivom Lutz Lube Drive. Ovo je prva ekscentrična vijčana pumpa na svetu koja može da se pokreće konvencionalnim baterijskim vijačnicima, objašnjava Andreas Resler, dodajući da to uveliko pojednostavljuje punjenje masti bez potrebe za dovođenjem sistema s teškim i skupim pneumatskim motorom na mesto upotrebe.
Pumpanje do dva kilograma masti u minuti snagom baterijskog vijačnika
Sistem Lube Drive kompanije Lutz Pumpen radi na taj način da korisnik postavi čelične cevi ekscentrične vijčane pumpe u posudu za mast od 10 do 60 kilograma, a zatim priključi baterijski vijačnik na pumpu i počne da se pumpa mast u centralni sistem za podmazivanje. Baterijski vijačnik pokreće metalni
SISTEM LUBE DRIVE KOMPANIJE LUTZ PUMPEN OMOGUĆAVA PREPUMPAVANJE DO DVA KILOGRAMA MASTI U MINUTI. | Lutz Pumpen
rotor koji dodaje mast na stabilan i osetljiv način kroz cev iz posude za mast u centralni sistem za podmazivanje, s protokom masti do 2 kg/min. Sistem je pogodan za sve masti na tržištu do NLGI-2.
www.lutz-jesco.com
PAMETNO ODRŽAVANJE ZA INDUSTRIJU 4.0
EVOKS Maintenance Management
EVOKS Maintenance Management je mobilna platforma za upravljanje održavanjem koja povezuje RFID/NFC identifikaciju, IoT senzore i digitalne radne naloge u jedinstven sistem. Svaka mašina, uređaj ili instalacija dobija svoj digitalni identitet, a tehničari putem mobilnog telefona ili tableta odmah pristupaju tehničkoj dokumentaciji, istoriji održavanja, radnim nalozima i podacima sa senzora.
Jednostavnim skeniranjem RFID/NFC oznake ili QR koda korisnik trenutno identifikuje opremu i dobija sve relevantne informacije na jednom mestu. Time se eliminiše potreba za papirnom dokumentacijom, smanjuje mogućnost greške i značajno ubrzava dijagnostika i intervencije na terenu. Platforma omogućava kreiranje i dodelu radnih naloga, praćenje statusa aktivnosti u
Digitalizujte procese održavanja i omogućite svojim timovima trenutni pristup svim informacijama o opremi – bilo kada i bilo gde.
realnom vremenu, evidentiranje izvršenih radova, kao i dodavanje fotografija i drugog dokaznog materijala direktno sa lokacije. Svi podaci se automatski sinhronizuju sa centralnim serverom, čime se obezbeđuje potpuna sledljivost i transparentnost procesa održavanja.
Sistem je prilagođen radu u zahtevnim industrijskim okruženjima i podržava korišćenje robustnih i ATEX sertifikovanih
Održevanje i tehnička dijagnostika
mobilnih uređaja za rad u eksplozivno ugroženim zonama.
Ključne prednosti:
• Trenutna identifikacija opreme putem RFID/NFC ili QR oznaka
• Brži pristup tehničkoj dokumentaciji i istoriji održavanja
• Digitalni radni nalozi i upravljanje intervencijama u realnom vremenu
• Smanjenje vremena dijagnostike i popravke (MTTR)
• Potpuna sledljivost aktivnosti i dokaz o izvršenom radu
• Integracija sa IoT senzorima i podacima sa terena
• Eliminacija papirne dokumentacije i ručnih evidencija
• Veća pouzdanost opreme i manji broj neplaniranih zastoja
• Podrška za Industriju 4.0 i budući razvoj prediktivnog održavanja
EVOKS Maintenance Management pretvara tradicionalno održavanje u moderan, povezan i podatkovno vođen proces, povećavajući raspoloživost opreme, efikasnost osoblja i ukupnu produktivnost postrojenja.
www.evoks.pro
Korišćenje veštačke inteligencije za precizno pozicioniranje tačaka zavarivanja
Daniel Veler (Weller) je stručnjak za tehnologije spajanja za nemačkog automobilskog dobavljača Elring-Klinger. Razvija postupke spajanja na području tehnologije baterija. U slučaju zavarivanja sistema za povezivanje ćelija (CCS) za električna vozila on i njegovi saradnici se suočavaju s nizom izazova. Pored želje za većom brzinom pojavljuje se takođe pitanje kako uzimati u obzir široku paletu varijanti proizvoda u vezi sa strategijom bez grešaka. Komponente o kojima je reč su duge do dva metra i uključuju više od 50 tačaka zavarivanja. „Naš zadatak je da razvijemo stabilan proizvodni proces koji obezbeđuje konzistentan nivo kvaliteta s kratkim vremenima ciklusa“, objašnjava Veler. Donedavno, otkrivanje ispravnog položaja zavarivanja u stvarnim uslovima proizvodnje zahtevalo
je mnogo znanja i neke genijalne trikove za rešavanje problema: promene svetlosnih uslova, refleksije, prah i manja odstupanja u geometriji. Veler podseća: „Naravno, dobro smo prošli s prethodnim rešenjem, ali rešenje EasiModel AI kompanije TRUMPF, koje podržava veštačka inteligencija sada znatno ubrzava otkrivanje tačaka zavarivanja, a time i razvoj čitavog procesa“.
Za učenje je dovoljno nekoliko slika
Veler uz pomoć rešenja za obradu slika VisionLine Detect kompanije TRUMPF snimi nekoliko slika komponente za učenje i prenosi ih u oblak veštačke inteligencije. Zatim na slikama označava relevantna područja. Već posle nekoliko fotografija model veštačke inteligencije je sposoban da precizno razlikuje relevantna od nerelevantnih područja slike, binarizuje relevantna (percipirani deo se prikaže u beloj boji, a područja oko njega u crnoj boji) i pouzdano prepozna rub predela, i kod kratkih vremena ciklusa. Za Velera i Elring-Klingera to znači veliko veću efikasnost kod uočavanja karakteristika: „Za postizanje dobrih rezultata nije potrebno više dana nego samo sati“. Jednako impresivni su precizni, ponovljivi rezultati u okruženju masovne proizvodnje, zajedno sa
Veliki dobavljači za automobilsku industriju
Schaeffler i ElringKlinger žele da bitno ubrzaju obavljanje laserskog tačkastog zavarivanja precizno pozicioniranih tačaka zavarivanja. Veštačka inteligencija nudi brz put do veće efikasnosti.
činjenicom da za upravljanje EasyModel AI nije potrebno nikakvo programersko znanje. „Sistem deluje po principu ’što vidiš, to dobiješ‘ – intuitivan je, brz i bez kodiranja“.
Učenje na radnom mestu
DR. INŽ. DANIEL VELER (WELLER), ELRINGKLINGER AG
Nemački dobavljač za automobilsku industriju Schaeffler isto tako koristi EasyModel AI za ubrzanje razvoja novih procesa i povećanje proizvodne sposobnosti. Aleksandar (Alexander) Fast radi u kompaniji u Bihelu, gde razvija napredne postupke laserskog zavarivana bakra kod izrade elektromotora. „Kod laserskog zavarivanja bakrene žice za namotaje statora elektromotora“, objašnjava,
ZAHTEVNI SISTEMI ZA POVEZIVANJE ĆELIJA ZAHTEVAJU DO 50 MM PRECIZNO NAMEŠTENIH TAČAKA ZAVARIVANJA.
„problem je u tome da će svako odstupanje u položaju komponenti koje treba da se spoje – uključujući i razliku u visini, bočno odstupanje ili nastanak praznine – uticati na sposobnost opreme da pravilno uoči komponentu i obavi zavarivanje. A tu govorimo o bilo čemu od 20 do više stotina tačaka zavarivanje, zavisno od vrste komponente“. Konvencionalni sistemi percepcije, koji koriste sive slike, imaju pritom teškoće. „S obzirom na preciznost i pouzdanost, AI filter je pri određivanju položaja zavarivanja – i u pogledu razlika u osobinama komponenti i promenljivim uslovima okruženja –daleko bolji od bilo čega drugog trenutno na tržištu“, kaže Fast. „Njegovo uvođenje nam je omogućilo znatno poboljšanje percepcije
Spajanje i tehnologije materijala
komponenti – što pokazuje rezultat u prvom prelazu, koji prevazilazi 99 odsto“. Pored toga sistem može da statistički analizira podatke, što znači da „treba ponovno označiti samo vrednosti sa znatnim odstupanjem, čime se uštedi dragoceno razvojno vreme“.
EasyModel AI se sada koristi u proizvodnji u kompaniji Schaeffler u čitavom svetu. Kompanija ElringKlinger je u okviru istog projekta AI filter uvela u dva dodatna proizvodna pogona, pored svog pogona za buduće tehnologije u Nojfenu.
Za zavarivanje kontakata statorskih namotaja od pravougaonih bakrenih profila EasyModel AI brzo i precizno otkriva na stotine tačaka zavarivanja u okviru masovne proizvodnje.
ALD sistemom EBuild 850 postavlja nove standarde u spajanju praha na podlogu elektronskim snopom
Nemačka kompanija ALD Vacuum Technologies iz Hanaua najavila je komercijalnu dostupnost svoje nove mašine EBuild 850, koja se zasniva na tehnologiji spajanja praha na podlogu elektronskim snopom (PBF-EB). Uređaj velikog formata s impresivnom radnom zapreminom od 850 x 850 x 1.000 mm dizajniran je za kontinuiranu aditivnu izradu metalnih proizvoda, pre svega složenih i velikih komponenti. Da bi se postigle izuzetno visoke stope proizvodnje, proizvođač opciono nudi i drugu radnu komoru, koja omogućava da se vreme podešavanja i hlađenja potpuno odvoji od samog proizvodnog procesa.
KOMERCIJALNO DOSTUPAN SISTEM EBUILD 850 KOMPANIJE ALD VACUUM TECHNOLOGIES PREDSTAVLJA NAPREDNO REŠENJE ZA SPAJANJE PRAHA NA PODLOGU ELEKTRONSKIM SNOPOM KOD IZRADE VELIKIH METALNIH KOMPONENTI.
www.trumpf.com
RADNA POVRŠINA MAŠINE VELIČINE 850 X 850 MM OMOGUĆAVA ZNATNO POVEČANJE PRODUKTIVNOSTI I ŠIRENJE SPOSOBNOSTI ADITIVNE IZRADE U NOVE DIMENZIJE.
Prema rečima dr. Aleksandra Klasena (Alexander Klassen), potpredsednika za aditivnu proizvodnju u kompaniji ALD, proširenje dizajna komore namerno je premašilo prethodne granice veličine komponenti bez ugrožavanja stabilnosti procesa. Ovaj tehnološki skok ne samo da korisnicima donosi znatno povećanje produktivnosti uz održavanje konzistentnog kvaliteta, već i otvara potpuno nove dimenzije u strategijama obrade i znatbo skraćuje vreme isporuke. Na taj način, kompanija odgovara na potrebe industrije da proizvede veće i zahtevnije proizvode pomoću aditivne proizvodnje. Jedna od ključnih prednosti sistema EBuild 850 je njegova fleksibilnost u upotrebi materijala, jer mašina omogućava obradu praha sa širokom distribucijom veličina čestica. To uključuje efikasno korišćenje viška materijala iz tekuće proizvodnje ili serija koje inače ne ispunjavaju najstrože specifikacije, što direktno smanjuje troškove proizvodnje i podržava održivu proizvodnju u zatvorenoj petlji. Da bi se osigurao besprekoran kvalitet proizvoda, u uređaj je integrisana napredna kontrola procesa, koja automatski analizira svaki pojedinačni sloj koji se primenjuje tokom procesa spajanja praha na podlogu.
ALEKSANDAR (ALEXANDER) FAST, SCHAEFFLER AG
Elmet Technologies patentiranom inovacijom optimizuje aditivnu proizvodnju vatrostalnih metala
Kompanija Elmet Technologies iz Mejna u SAD pridobila je ameriški patent za tehnologiju izrade metalnih proizvoda pomoću aditivne proizvodnje, što osetno pojačava njihov portfolio intelektualnog vlasništva na području prahova i procesnih rešenja.
PATENTIRANA TEHNOLOGIJA KOMPANIJE ELMET TECHNOLOGIES S UPOTREBOM SUŠENJA RASPRŠIVANJEM I ZGUŠNJAVANJEM PLAZME OMOGUĆAVA IZRADU VISOKO TEČNIH PRAHOVA ZA ADITIVNU PROIZVODNJU METALNIH PROIZVODA, KOJI DOSTIŽU VISOKU GUSTOĆU I HOMOGENOST.
To dostignuće odražava dubinu inovacija i godina istraživanja materijala koji je doveo do pouzdanog puta za proizvodnju metalnih komponenti za najzahtevnije partnere u vazduhoplovnoj i odbrambenoj industriji. Tehnologija se bavi dugogodišnjim izazovom u aditivnoj proizvodnji metalnih proizvoda, koji se odnosi na proizvodnju gustih, tečnih i hemijski homogenih prahova vatrostalnih metala koji zadržavaju svoja ključna svojstva čak i u zahtevnim uslovima obrade. U srcu patentirane inovacije je upotreba procesa sušenja raspršivanjem u kombinaciji s opcionim zgušnjavanjem plazme, što omogućava formiranje visoko tečnih i koncentrisanih kompozitnih čestica praha. Takve karakteristike materijala obezbeđuju stabilnu i ponovljivu obradu u tehnologiji kapljičnog nanošenja veziva (BJT) i drugim metodama zasnovanim na spajanja praha na podlogu ili metalurgiji prahova. Čitav proizvodni proces od razvoja prahova do završne izrade proizvoda odvija se u domaćem pogonu kompanije, što osigurava strogu kontrolu kvaliteta i usklađenost s potrebnim standardima performansi.
Komponente proizvedene ovim procesom nakon faze sinterovanja dokazano ispunjavaju stroge zahteve standarda ASTM B777 za teške legure volframa, koji uključuju postizanje propisane gustine, tvrdoće i zatezne čvrstoće. Ove superiorne mehaničke osobine čine materijale pogodnim za kritične primene u vazduhoplovstvu, sektoru odbrane i raznim industrijama. Uspešna primena ove tehnologije omogućava proizvodnju komponenti gotovo krajnjeg oblika, koje zadržavaju svoj strukturni integritet i hemijsku čistoću tokom čitavog ciklusa aditivne proizvodnje. www.metal-am.com
Univerza Purdue istražuje potencijale za aditivnu proizvodnju
u svemiru koristeći prahove iz lokalnih izvora
Snižavanje troškova svemirskih putovanja podstaklo je veliko interesovanje za proizvodnju u svemiru, koja bi omogućila dugoročno istraživanje i boravak izvan Zemlje. Zbog visokih troškova lansiranja, neophodna je upotreba vanzemaljskih izvora, kao što je lunarni regolit, kao i recikliranog svemirskog otpada koji kruži u Zemljinoj orbiti. U svojoj studiji, istraživači s Univerziteta Purdue fokusirali su se na karakterizaciju prahova koja je ključna za takve procese, jer lunarni regolit predstavlja znatan izazov za fluidnost i ukupnu pogodnost u poređenju sa standardizovanim materijalima koji se koriste na Zemlji zbog nepravilnih oblika čestica i različitih distribucija veličina.
Ponašanje praha u uslovima mikrogravitacije, vakuuma i ekstremnih temperaturnih fluktuacija zahteva prilagođavanje postojećih tehnika karakterizacije i upotrebu naprednog računarskog modeliranja na mikro nivou kako bi se predvidelo ponašanje materijala. Studija zaključuje da su tehnologije spajanja praha na podlogu, kapljičnog nanošenja veziva i ciljanog taloženja materijala energijom najkompatibilnije s upotrebom regolita, jer ne zahtevaju vezivanje materijala u tečnosti, filamentima ili pločama. Takva direktna upotreba sirovina smanjuje zavisnost od lanaca snabdevanja sa Zemlje, omogućavajući izgradnju alata, boravišta i infrastrukture direktno u svemiru.
ASTRONAUTKINJA MEGAN MEKARTUR (MCARTHUR) SNIMLJENA U VREME RADA U LABORATORIJI ZA NAUKU O MIKROGRAVITACIJI, GDE ISTRAŽIVANJE KRISTALIZACIJE TOPLJENJA DOPRINOSI POBOLJŠANJU TEHNOLOGIJA PROIZVODNJE POLUPROVODNIKA I RAZVOJU METODA ADITIVNE PROIZVODNJE U SVEMIRU.
Proizvodnja prahova u svemirskom okruženju donosi specifične izazove, kao što su disperzija čestica zbog mikrogravitacije i teškoće s odvođenjem toplote, a elektroliza se pokazala kao najpogodniji metod zbog svoje prilagodljivosti niskom pritisku i zavisnosti od sunčeve energije. Da bi se osigurala pouzdanost i kvalitet proizvodnje, istraživači naglašavaju neophodnost korišćenja sistema za kontrolu elektrostatičkih ili magnetnih čestica, kao i automatizaciju i praćenje procesa u realnom vremenu. Holistički pristup razvoju i validaciji tih metoda kroz simulacije smanjuje potrebu za skupim eksperimentalnim postavkama i postavlja temelje za održiv boravak čovečanstva izvan granica naše planete. www.purdue.edu
Kako da u nekoliko sekundi obnovite vrh elektrode?
Elektroda će ponovo biti pravilnog oblika, varovi čistiji i ravnomerniji, a elektrode će izdržati duže vreme.
Ručni imitator elektroda brzo i precizno imitira istrošene elektrode za otporno zavarivanje. Čak i ako su već pregrejane ili oštećene – po obradi su ponovo pravilnog oblika i centrirane.
Rezultat? bolji varovi manje otpadaka manje zamena elektroda
Za proizvodnju u kojoj je ponovljivost neophodna.
Hexagon softverom Geomagic Freeform
2026.1 demokratizuje napredni dizajn organskih oblika
Hexagon AB je najavio izdavanje ažurirane verzije svog softvera Geomagic Freeform 2026.1, koja će uvođenjem modela pretplate biti dostupnija širem spektru dizajnera. Softver je dizajniran za kreiranje složenih, skulpturalnih i organskih oblika koji su često previše složeni za tradicionalne CAD sisteme, što ga postavlja na čelo dizajna igračaka, ambalaže i personalizovanih medicinskih uređaja i protetike. Korisnicima pruža intuitivno digitalno iskustvo koje podseća na modeliranje s glinom, koje je dodatno podržano integracijom s haptičkim uređajima Haply Robotics i podrškom za ultraprenosiva rešenja za rad na terenu.
Tehnološki napredak nove verzije uključuje alat za deformaciju selekcije koji omogućava dizajnerima da brzo pomeraju, rotiraju ili menjaju mere određene komponente modela, dok glatko deformišu susedne oblasti, znatno smanjujući vreme obrade u poređenju s višestepenim ručnim procesima. Važna inovacija je i uključivanje skriptnog jezika Python u okviru automatizacije Dynabot, što omogućava automatizaciju prilagođenih radnih tokova bez potrebe za naprednim znanjem programiranja. Takav pristup omogućava, na primer,
PRILAGOĐENI DIZAJN ORTOPEDSKOG ULOŠKA KOMPANIJE ADVANCED 3D, NAPRAVLJEN SOFTVEROM GEOMAGIC FREEFORM, KOJI OMOGUĆAVA INTUITIVNO MODELIRANJE ORGANSKIH OBLIKA ZA KASNIJU ADITIVNU PROIZVODNJU. (IZVOR: HEXAGON). | Hexagon
automatsko generisanje kalupa za kranijalne implantate u roku od nekoliko minuta, što obično zahteva mnogo više vremena u tradicionalnim procesima. U oblasti zdravstva, softver proširuje podršku standardu DICOM, koji uključuje formate za planiranje lečenja u radiološkoj onkologiji i poboljšava radni tok pripreme uređaja za aditivnu proizvodnju. Poboljšanja produktivnosti pretvaraju se u veću preciznost u merenju, modeliranju i deformisanju struktura, omogućavajući stručnim timovima da efikasnije proizvode nepravilne 3D oblike koristeći standardne alate u industriji. Hexagon ovim inovacijama, konsoliduje poziciju naprednih 3D alata kao moćnijih i pristupačnijih rešenja za modernu industriju. hexagon.com
Protolabs znatno proširio mogućnosti aditivne proizvodnje metalnih proizvoda u SAD
Protolabs sa sedištem u Minesoti znatno je povećao svoje proizvodne kapacitete u SAD u 2025. godini kao odgovor na rastuću domaću potražnju za komponentama proizvedenim korišćenjem naprednih tehnologija. Ključni deo ove ekspanzije je kupovina četiri nove mašine velikog formata Colibrium Additive M2 koje koriste dvostruku lasersku tehnologiju. Ovi sistemi za lepljenje praha laserskim snopom (PBF-LB) su posebno pogodni za proizvodnju složenih i laganih struktura, što je od ključnog značaja za sektore s visokom dodatom vrednošću.
Strateško usmerenje kompanije je usredsređeno na medicinsku, vazduhoplovnu i odbrambenu industriju, koje su vodeće pri uvođenju aditivne proizvodnje metalnih proizvoda za krajnje aplikacije. Za osiguravanje najviših standarda kvaliteta u tim strogo regulisanih industrijama kompanija je pridobila sertifikat ISO 13485 za
PROTOLABS JE SVOJU FLOTU PROŠIRIO S ČETIRI MAŠINE VELIKOG FORMATA COLIBRIUM ADDITIVE M2, KOJE POMOĆU SPAJANJA PRAHA NA PODLOGU LASERSKIM SNOPOM OMOGUĆAVAJU PROIZVODNJU SLOŽENIH METALNIH STRUKTURA.
medicinska pomagala i standard AS9100D za vazduhoplovnu proizvodnju. Nova oprema je nameštena u nedavno otvorenom pogonu u Raliju u Severnoj Karolini, koji na 11.000 kvadratnih metara površine združuje gotovo 40 mašina za spajanje praha na podlogu, što omogućava proizvodnju više od 8.000 proizvoda na mesec. Rukovodstvo kompanije naglašava da ukupne sposobnosti na području aditivne proizvodnje utvrđuje njihov položaj prednosnog partnera na američkom tržištu. Kompanija zahvaljujući stalnim ulaganjima u nove tehnologije brzo reaguje na potrebe kupaca i podstiče inovacije u razvojnim procesima. Pored tehnološke opreme, stalno se oslanja na kombinaciju stručnosti, brzine i kvaliteta, što predstavlja konkurentsku prednost kako u brzoj izradi prototipova, tako i u serijskoj proizvodnji gotovih proizvoda za najzahtevnije industrijske korisnike.
NOVI PROIZVODNI POGON U SEVERNOJ KAROLINI S GOTOVO
Spajanje i tehnologije materijala
Sinergija snage i duktilnosti legura s visokom entropijom pomoću napredne naknadne obrade
Istraživači s Univerziteta Džiangsu u Kini razvili su inovativnu metodu za poboljšanje mehaničkih svojstava legura visoke entropije (HEA) napravljenih aditivnom proizvodnjom metalnih proizvoda. Iako tehnologija spajanja praha laserskim snopom (PBF-LB), poznatom i kao selektivno lasersko topljenje, predstavlja efikasan put za proizvodnju komponenti visokih performansi, finalni proizvodi se često suočavaju s nepovoljnim mikrostrukturama i temperaturnim rezidualnim naponima. Ova svojstva imaju negativan uticaj na konačnu čvrstoću i upotrebljivost materijala, zbog čega je razvijena strategija naknadne obrade koja kombinuje duboko pothlađivanje (DCT) i lasersko kaljenje površinskim udarnim talasom (LSP).
Koristeći ovu kombinovanu proceduru, naučnici su stvorili gradijentnu heterogenu strukturu na površini uzoraka, koja uključuje postepene promene u veličini zrna, osobinama martenzitne faze i gustini dislokacije. Ključno dostignuće istraživanja je potpuna transformacija početnih zateznih rezidualnih napona na površini u kompresivna naprezanja koja su dostigla vrhunac na -289 MPa, dok je istovremeno površinska mikrotvrdoća povećana na maksimalno 380,8 HV. Takve strukturne modifikacije direktno se bave problemom neujednačenog kvaliteta, što je karakteristično za materijale u stanju odmah nakon izrade. Izuzetan odnos čvrstoće i duktilnosti materijala zasniva se na višeslojnim
ŠEMATSKI PRIKAZ PROCESA PROIZVODNJE LEGURE VISOKE ENTROPIJE FE50MN30CO10CR10, KOJI SLEDI U NIZU: SPAJANJE PRAHA NA PODLOGU LASERSKIM SNOPOM (LPBF), DUBOKO POTHLAĐIVANJE I LASERSKO KALJENJE POVRŠINSKIM UDARNIM TALASOM. NAPREDNA NAKNADNA OBRADA OMOGUĆAVA TRANSFORMACIJU ZATEZNIH REZIDUALNIH NAPONA U KORISNE KOMPRESIONE NAPONE, ŠTO ZNATNO POBOLJŠAVA MEHANIČKI INTEGRITET ADITIVNO PROIZVEDENIH METALNIH KOMPONENTI.
mehanizmima kaljenja, među kojima se izdvajaju kaljenje zbog heterogene deformacije (HDI), plastičnost izazvana transformacijom (TRIP) i dvostruko indukovana plastičnost (TWIP). Autori istraživanja naglašavaju da ovaj rad pruža praktičan put i dragocene naučne uvide u dizajn mikrostruktura za poboljšanje mehaničkog ponašanja metastabilnih legura visoke entropije. Ovo otvara novu mogućnost za industrijsku upotrebu ovih naprednih materijala u zahtevnim inženjerskim aplikacijama, gde visoke performanse i pouzdanost imaju ključni značaj.
Robotika vođena veštačkom inteligencijom (AI): Novo doba
Rešenje sve-u-jednom za adaptivnu robotsku automatizaciju.
MOTOMAN NEXT integriše klasično upravljanje robotom s kontrolnim modulom (ACU) dizajniranim u NVIDIA, i tako nudi sve mogućnosti sveta automatizacije zasnovane na klasičnim signalima (OT) i sveta IT-a zasnovane na podacima jedne platforme. Moderni alati za softverski inženjering (Yaskawa, NVIDIA, Ros 2), otvoreno okruženje LINUX Docker i usluge koje pruža Yaskawa nude programerima slobodu da AI robotske aplikacije efikasno i uspešno primene u praksi.
Solukon
predstavlja napredno ultrazvučno uklanjanje praha za sisteme EOS M4 ONYX
Kompanija Solukon iz Augsburga će na sajmu RAPID + TCT 2026 u Bostonu predstaviti novu konfiguraciju svog uređaja SFM-AT350-E, koji je u celini združljiv s nedavno predstavljenim sistemom za aditivnu proizvodnju EOS M4 ONYX.
Ta izuzetno kompaktna verzija mašine za uklanjanje praha posebno je prilagođena za komponente visine do 250 milimetara i težine do 100 kilograma. S proširenjem ponude, kompanija zadovoijava potrebu za optimizacijom naknadne obrade za specifične industrijske formate, a istovremeno za veće komade proizvedene tehnologijom spajanja praha na podlogu nudi još snažnije sisteme SFM-AT800-S in SFM-AT1000-S. Centralni tehnološki fokus prezentacije biće na ultrazvučnom uklanjanju praha, što se pokazalo izuzetno efikasnim kod obrade osetljivih medicinskih komponenti kao što su kičmeni kavezi. Ova metoda osigurava blag proces čišćenja koji pouzdano uklanja ostatke materijala iz složenih geometrija bez ugrožavanja strukturnog integriteta ili kvaliteta površine proizvoda. Pošto medicinske aplikacije zahtevaju beskompromisnu preciznost, ultrazvučno uklanjanje praha je bezbedno i za materijal prikladno rešenje za obradu osetljivih implantata od titana. Solukonova tehnologija tako direktno odgovara na zahteve za visokim nivoom čistoće i ponovljivosti u regulisanim industrijama. Posetioci sajma moći će uživo da pogledaju rad sistema u preradi medicinskih
SOLUKON ĆE NA SAJMU RAPID + TCT PREDSTAVITI KOMPAKTNU VERZIJU UREĐAJA SFM-AT350-E, KOJI POMOĆU ULTRAZVUČNE TEHNOLOGIJE
OBEZBEĐUJE SIGURNO I PRECIZNO ODSTRANJIVANJE PRAHA IZ KOMPLEKSNIH MEDICINSKIH IMPLANTANATA. (IZVOR: SOLUKON) | Solukon
uređaja od titana, što potvrđuje posvećenost kompanije razvoju specijalizovanih rešenja za naknadnu obradu u kontekstu aditivne proizvodnje metalnih proizvoda.
Eurobearings uvodi tehnologiju DED za popravke i izradu ležajeva velikih dimenzija
Italijanska kompanija Eurobearings je u svoj proizvodni pogon u Kortemađoru integrisala napredni sistem ciljanog taloženja materiala energijom (DED) kompanije Meltio. Ovo inovativno rešenje za aditivnu proizvodnju metalnih proizvoda zasniva se na kombinaciji laserskog snopa i žice, što omogućava precizno nanošenje belog metala poznatog kao babit (babbitt) i drugih metalnih legura. Za obradu složenih industrijskih komponenti, inženjerski tim je dizajnirao robotsku ćeliju visokih performansi u čijem središtu je industrijski robot KUKA postavljen na mobilni portal. Ova konfiguracija obezbeđuje robotu izuzetno široku radnu površinu i omogućava fleksibilno pozicioniranje glave za nanošenje prema različitim veličinama i geometrijama radnih komada, čime se eliminišu tradicionalna ograničenja proizvodnje prevelikih delova
Eurobearings je specializovan za proizvodnju kliznih, aksijalnih i kombinovanih ležajeva od belog metala, čije specifične dimenzije su u prošlosti predstavljale znatna inženjerska uska grla. Klasične metode, kao što su livenje ili sečenje iz čvrstih metalnih blokova, rezultirale su ogromnim količinama otpadnog materijala, koji je u nekim slučajevima činio i do 80 odsto početne sirovine. Pored velikog gubitka materijala, tradicionalni procesi su takođe imali negativan uticaj na rokove isporuke i ukupnu efikasnost proizvodnje komponenti za tešku industriju.
Uvođenje tehnologije ciljanog nanošenja materijala energijom laserskim snopom i žicom radikalno je promenilo ekonomsku strukturu preduzeća i optimizovalo proizvodne procese. Umesto potpune
EUROBEARINGS JE U SVOJ PROIZVODNI POGON U ITALIJI UKLJUČIO ROBOTSKI SISTEM ZA CILJANO NANOŠENJE MATERIJALA ENERGIJOM, KOJI POMOĆU LASERSKEGA SNOPA I ŽICE OMOGUĆAVA OBRADU BELOG METALA I DRUGIH LEGURA KOD IZRADE I POPRAVLJANJA VELIKIH INDUSTRIJSKIH LEŽAJEVA.
zamene istrošenih delova, tehnologija sada omogućava efikasno popravljanje komponenti, znatno smanjujući ekološki otisak kompanije. Robotska ćelija obezbeđuje stabilan proces na industrijskom nivou, gde nanešeni slojevi zadovoljavaju stroge standarde kvaliteta, istovremeno smanjujući uticaj radova održavanja u teškoj industriji na životnu sredinu. Ovim prelaskom na naprednu aditivnu proizvodnju, Eurobearings postavlja nove standarde u oblasti održive i isplative proizvodnje ležajeva.
KOMPANIJA
Spajanje i tehnologije materijala
Laboratorija Argonne utire put za aditivnu proizvodnju komponenti nuklearnih reaktora
Istraživači u američkoj Nacionalnoj laboratoriji Argonne pripremili su prvi nacrt predloga za standard ASME koji bi omogućio upotrebu spajanje praha na podlogu laserskim snopom (PBF-LB) za proizvodnju visokotemperaturnih komponenti nuklearnih reaktora. Ova inicijativa predstavlja ključni korak ka kvalifikaciji postupaka aditivne proizvodnje procesa za zahtevne nuklearne primene, što bi moglo značajno da ojača otpornost lanaca snabdevanja i smanji duga vremena proizvodnje. Pored veće operativne efikasnosti, nova tehnologija donosi i izuzetnu fleksibilnost u projektovanju složenih strukturnih komponenti, koje su neophodne za bezbedan rad energetskih sistema na visokim temperaturama.
Projekt je rezultat bliske saradnje između nekoliko nacionalnih laboratorija u okviru programa naprednih materijala i proizvodnih tehnologija američkog Ministarstva energetike. U tom kontekstu, stručnjaci proučavaju različite napredne metode, uključujući ciljano nanošenje materijala energijom (DED) i vruću izostatsku kompresiju, da bi razvili nove materijale i poboljšali performanse procesa u nuklearnoj energetici. Istraživački napori su usmereni na prevođenje laboratorijskih nalaza u praktične regulatorne okvire, koji će omogućiti industrijsku primenu ovih inovacija uz obezbeđivanje najviših bezbednosnih standarda.
ISTRAŽIVAČI LABORATORIJE ARGONNE KORISTE ADITIVNU PROIZVODNJU DA BI RAZVILI REŠENJA ZA PODRŠKU LANCU SNABDEVANJA U NUKLEARNOJ INDUSTRIJI I IZRADILI KRITIČNE KOMPONENTE REAKTORA.
Laboratorija Argonne planira da u budućnosti koristi mašinsko učenje, praćenje procesa na licu mesta i naprednu analitiku podataka da bi dodatno ubrzala kvalifikaciju novih materijala. Ovi savremeni digitalni pristupi će dopuniti tradicionalne empirijske metode koje se obično koriste za analizu dugoročnog ponašanja materijala pod opterećenjem. Takva integracija veštačke inteligencije i računarstva visokih performansi prati šire nacionalne inicijative za promovisanje naučnih otkrića i energetskih inovacija, koje su od ključnog značaja za nacionalnu bezbednost.
DRUŠTVO LIVARJEV SLOVENIJE
POZIV na 66. IFC PORTOROŽ 2026
Društvo livarjev Slovenije kao organizator ljubazno vas poziva na učešće na tradicionalnoj međunarodnoj konferenciji livaca sa izložbom.
DRUŠTVO LIVARJEV SLOVENIJE
Na ovom centralnom događaju livaca u ovom delu Evrope možete učestvovati kao predavač, izlagač na izložbi ili samo kao učesnik.
Konferencija će se održati od 16. do 18. septembra 2026 godine u Portorožu.
Moto konferencije je: INOVACIJE U LIVARSTVU ZA ODRŽIVU BUDUĆNOST
Sve informacije u vezi sa vašom prijavom za učešće dostupne su na internet stranici: www.drustvo-livarjev.si Kontaktni e-mail: drustvo.livarjev@siol.net i telefon: +386 1 2522 488
Burgije s izmenjivim pločicama
GDX Sumitomo povećavaju produktivnost
Sve veće potrebe za bušenjem dubokih provrta u većim obracima i zahtevi za većom produktivnošću dovele su do toga da proizvođač Sumitomo razvije seriju burgija GDX s izmenjivim pločicama. Ovako projektovane burgije omogućavaju manju potrošnju karbida, bržu zamenu rezne ivice, a time i niže troškove obrade. Burgije GDX projektovane su za zahtevnije primene koje uključuju duboko bušenje, visoke brzine rezanja, ali i obradu teže obradivih materijala.
Glavni razvojni cilj nove burgije GDX bilo je smanjenje troškova bušenja.
GDX je nova burgija koja omogućava stabilno bušenje dubokih provrta do L/D = 7 i ubraja se među najduže burgije s izmenjivim pločicama na svetu (L/D = odnos između dubine provrta L i prečnika alata D).
Razvoj burgije podstaknut je zahtevima kupaca za smanjenjem troškova obrade. Usled sve veće potrebe za bušenjem dubokih provrta u velikim obracima (na primer kod delova za automobile i komponenti vetroturbina) raste i potražnja burgija s izmenjivim pločicama u koje je ugrađeno manje karbida, što u poslednje vreme naročito povećava ekonomičnost alata. Korisnici koji su uveli automatizaciju često daju prednost alatu na izmenjive pločice, pošto se istrošena rezna ivica jednostavno zameni bez ponovnog podešavanja dužine alata.
Kako bi izašli u susret ovim potrebama, razvili su seriju GDX. Burgije GDX većim parametrima obrade doprinose boljoj produktivnosti i smanjenju troškova.
Tri ključne karakteristike u razvoju burgije GDX
1. Efikasnost bušenja dubokih provrta Kompromis između krutosti alata i sposobnosti odvajanja strugotine predstavljao je izazov u razvoju burgija s izmenjivim pločicama. Za efikasno odvajanje strugotine treba povećati zapreminu kanala u zavojnici, mada to smanjuje krutost zbog smanjenja preseka jezgra alata. Kapacitet odnosno zapremina kanala za strugotinu povećana je za 59% čime je omogućen odvod strugotine pri visokim brzinama obrade. Kod serije GDX bilo je neophodno potražiti optimalan odnos između kanala za odvod strugotine i
krutosti burgije, što je omogućilo stabilno bušenje dubokih provrta.
Kod serije GDX ponovo su projektovali kanal za odvajanje strugotine. Usvojeno je da se kanal za strugotinu projektuje tako da se uglom zavojnice olakšava podizanje strugotine, iako to uzrokuje poteškoće zbog dužeg žleba, a time dužu putanju odvoda strugotine. Zato se kod serije GDX koristi skoro ravna zavojnica žleba, što omogućava najkraću moguću putanju odbacivanja strugotine. Prilikom bušenja dubokih provrta burgija je opterećena ugibom kojim se uzrokuju oplet, vibracije i smanjenje
preciznosti. Zato je završetak utora premešten u ojačani koren držača, čime je ugib smanjen za do 35%, a time je povećana i krutost alata.
Burgije GDX su u suštini namenjene bušenju ravnih površina. Kod izvedbi do 5×D mogu se koristiti i za zahtevnije primene, kao što su bušenje nagnutih ili neujednačenih površina, poprečnih provrta te bušenje na strugu, ali u takvim slučajevima treba adekvatno smanjiti pomak. Serija GDX nije predviđena za bušenje višeslojnih materijala i povratnu obradu.
BURGIJE GDX NA IZMENJIVE PLOČICE OMOGUĆAVAJU IZUZETNO EFIKASNU OBRADU I DUBINE BUŠENJA DO 7XD. POSEBAN
Spoljna pločica
Tip Karakteristike L tip Savlađivanje strugotine
Izgled
Presek
KORIŠĆENJE RAZLIČITIH LOMILACA STRUGOTINE ZA
2. Stabilnost i dug vek trajanja pločica GDXT
Zbog različitih zahteva korišćeni su različiti koncepti za centralnu i obodnu pločicu. Kod centralne pločice upotrebljen je žilav materijal, a kod obodne pločice materijal otporan na habanje.
Vek trajanja alata suštinski je produžen optimalnim izborom materijala, lomioca i kvaliteta na centralnoj i ivičnoj reznoj pločici. Burgija GDX ima do 38% manju silu rezanja u poređenju s konkurentom. Zbog manjih vibracija površina provrta se sjaji i nema ureza, a može se postići hrapavost površine do Ra 0,80 μm.
3. Kompatibilnost s niskougljeničnim čelikom
Strugotina se često zaglavljuje i nagomilava prilikom obrade niskougljeničnog čelika i nerđajućeg čelika. Zato korisnici često buše postepeno, korak po korak. Ovaj problem rešen je projektovanjem posebnog lomioca za centralnu pločicu i posebnog lomioca za obodnu pločicu. Time je suštinski poboljšano savlađivanje strugotine.
I kod opštih konstrukcionih čelika, kod kojih strugotina može da bude veoma dugačka, postignuto je lomljenje na kratku strugotinu koja se jednostavno odvaja. Klijenti koji su sarađivali u razvoju burgije bili su iznenađeni efikasnim lomljenjem strugotine prilikom ispitivanja.
Izbor kvaliteta pločica
Za duži vek trajanja alata, kod burgija GDX važan je i pravilan izbor kvaliteta pločica prema materijalu koji se obrađuje i prema uslovima korišćenja. Za obodnu i centralnu pločicu predviđen je univerzalni kvalitet ACU2500. Namenski kvaliteti ACP2000 i ACS3000 predviđeni su za obodnu pločicu i biraju se prema materijalu obratka. ACU2500 (PVD) je univerzalni kvalitet i osnovni izbor za centralnu pločicu. Pogodan je za grupe materijala P, M i K. Gornji sloj izgrađen je od nanoprevlaka AlTiCrBN s finom kristalnom strukturom. Takva
Alatničarstvo i mašinogradnja
Centralna pločica
G tip Opšta primena
Tip Karakteristike
L type Savlađivanje strugotine
Izgled
Presek
I PERIFERNU PLOČICU OMOGUĆAVA BUŠENJE UGLJENIČKIH
prevlaka postiže visoku tvrdoću i suštinski bolju otpornost na habanje. Usled poboljšanog prianjanja prevlake na podlogu otpornost na drobljenje je više nego udvostručena u poređenju sa konvencionalnim prevlakama.
ACP2000 (CVD) je kvalitet s visokom otpornošću na habanje namenjen pre svega za grupe materijala P i K. Prevlaka debljine 10 μm ima posebnu površinsku pripremu kod koje se unosom visokih naprezanja pri sabijanju smanjuje nastanak pukotina uzrokovanih toplotnim opterećenjima, što udvostručuje otpornost na drobljenje. Otpornost na kratersko habanje postiže se usmerenim rastom kristala Al2O3, dok donji sloj TiCN sa visokom tvrdoćom suštinski poboljšava otpornost na bočno habanje.
ACS3000 (PVD) je kvalitet za obradu nerđajućih čelika sa poboljšanom otpornošću na krzanje. Pogodan je za grupu materijala M. Nova prevlaka AlTiBN sa dodatkom bora i veoma finom strukturom prevlake obezbeđuje veliku čvrstoću i žilavost, kao i odličnu otpornost na krzanje i habanje. Usled poboljšane prionljivosti prevlake na podlogu otpornost na krzanje je više nego udvostručena u poređenju sa klasičnim prevlakama.
Poređenje sa burgijama WDX na izmenjive pločice
Za razliku od burgija WDX, serija GDX
G type Opšta primena
omogućava bušenje dubina 6xD i 7xD. Centralna pločica kod serije GDX ima prvi kontakt s materijalom, što stvara manje vibracija prilikom bušenja. Kod burgije GDX mogu se odabrati različiti kvaliteti i lomioci na centralnoj i spoljnoj pločici. To omogućava obradu većim brzinama i pomacima nego kod burgija WDX. Burgije GDX pogodne su za bušenje i zahtevnijih materijala.
Preporuke za korišćenje burgije GDX u zavisnosti od primene
Ovde navodimo nekoliko preporuka za efikasnije korišćenje burgija GDX. Izazovi povezani sa bušenjem dubokih provrta ili nastankom dugačke strugotine mogu se rešiti korišćenjem velikih brzina rezanja i malih pomaka. GDX ima smanjene sile rezanja i postiže glatkiju površinu u provrtu. Kombinacija lomioca strugotine tipa L te velikih brzina rezanja i malih pomaka stabilizovaće odvod strugotine kod materijala koji su skloni nastanku dugačke strugotine. Da biste postigli stabilnu obradu i duži vek trajanja burgije, na obodnoj pločici koristite kvalitet ACP2000 koji će ograničiti habanje i produžiti vek trajanja alata. Parametre obrade treba prilagoditi krutosti mašine, krutosti stezanja obratka i alata te drugim činiocima.
I NERĐAJUĆIH ČELIKA, KAO I SIVE I NODULARNE LIVOVE.
Centralna pločica
Spoljna pločica
Centralna pločica
Spoljna pločica
SILA REZANJA JE STABILIZOVANA I SMANJENA NAMENSKIM KONCEPTOM CENTRALNE I OBODNE PLOČICE. MANJE VIBRACIJE OMOGUĆAVAJU GLATKU POVRŠINU NA ZIDU PROVRTA.
Sjajna površina bez ogrebotina
IZBOR LOMAČA ODVOJENIH ČESTICA I KVALITETA NA SREDIŠNJOJ I VANJSKOJ PLOČICI OMOGUĆUJU STVARANJE KRATKIH ODVOJENIH ČESTICA I NJIHOVO UČINKOVITO
ODVOĐENJE ČAK I PRI BUŠENJU KONSTRUKCIJSKIH I NEHRĐAJUĆIH ČELIKA.
Zašto izabrati burgiju GDX?
• Omogućava stabilno bušenje dubokih provrta do L/D = 7, takođe kod zahtevnijih obrada.
• Izuzetno kruta konstrukcija držača smanjuje vibracije i poboljšava pouzdanost procesa.
• Odlično odvajanje strugotine smanjuje mogućnost zastoja i doprinosi mirnijem bušenju.
• Izmenjivim pločicama i optimizovanom geometrijom postižu se niži troškovi obrade i duži vek trajanja alata. Kompanija BTS Company, d. o. o. zastupa kompaniju Sumitomo Electric i prodaje njene proizvode. Iz zaliha vam nudi veoma širok izbor reznog i drugog alata, a može se obezbediti i neposredna isporuka od proizvođača. Dogovorite se u vezi sa savetovanjem za odabir alata i probu burgije GDX na vašoj mašini!
Walter predstavlja novu liniju glodačkih glava Xtra tec® S3
Najveća stabilnost za velike dubine reza i velike količine skinutog materijala
Walter širi svoj program glodačkih glava s izmenjivim pločicama potpuno novom linijom, čime odgovara na zahteve tržišta: veće dubine reza, viši pomaci i maksimalna stabilnost – takođe u zahtevnim uslovima obrade ili kod nestabilnih obradaka. Naziv S3 predstavlja tri ključne prednosti linije: Stability (stabilnost), Supply (optimalno hlađenje) i Selection (jednostavan izbor pločica).
Veća krutost za glodanje uz manje vibracija
Stabilnost nove serije postignuta je inovativnim konceptom prostora za strugotinu koji prigušuje vibracije i za koji je podneta patentna prijava. Samo telo glodačke glave ima do 30% veću krutost (prema analizi FEM), što posledično produžava vek trajanja alata. Visoke rezne sile i sile guranja, koje deluju na telo glodačke glave, efikasno su smanjene, naročito kod strategija glodanja sa visokim pomakom. U vezi s velikim kontaktnim i potpornim površinama modela M6420, mogu se pouzdano izvoditi i pomaci do 3 mm po zubu.
Maksimalno hlađenje za efikasan odvod strugotine
Dodatni odlučujući činilac za performanse i dug vek trajanja glodačke glave je optimizovan dovod rashladnog sredstva (Supply) – glodačka glava sa do tri rashladna kanala za svaku pločicu maksimalno iskorišćava količinu rashladnog sredstva dostupnog na strani
Kontakt: E: btscompany@bts-company.si, T. +386 (0)1 5841 502
www.sumitomotool.com www.bts-company.com
KAO PRVI ALAT SERIJE S3, NOVA „HIGH FEED” GLODAČKA GLAVA M6420. | www.walter-tools.com
mašine, bez gubitka pritiska. Usmeren dovod emulzije povećava količinu rashladnog sredstva pri konstantno visokom pritisku za 48 odsto, čime se smanjuje temperatura na reznoj ivici i istovremeno se obezbeđuje efikasan odvod strugotine – naročito kod visokih pomaka i dubljih rezova.
Intuitivno korišćenje i veća ekonomičnost
Podrazumevana nomenklatura geometrija reznih pločica: L5 (= primene s lakim rezanjem), M5 (= srednje zahtevne primene) i R5 (= grubo glodanje). Tiger·tec®Gold Walter dodatno povećava ekonomičnost sa četiri rezne ivice na svakoj izmenjivoj glodačkoj pločici i kvalitetom s otpornošću na habanje. www.walter-tools.com
Talasast uzorak
Video GDX
Alatničarstvo
ELESA+GANTER
Držite čvrsto, gde je najvažnije: Elementi sa pojačanjem zatezne sile
Svuda gde je potrebno ponovo pričvršćivanje i ručno zavrtanje, računaju se vreme i sigurno fiksiranje. Zato je Elesa+Ganter opremio proverene kružne navrtke i podesive zatezne ručice pojačanim zateznim silama. Njena površina sa kugličnim ležajem udvostručuje zateznu silu i istovremeno štiti površinu.
U industriji i zanatstvu mnoge primene zahtevaju da se delovi i uređaji stalno pomeraju u uzdužnim otvorima ili ponovo pozicioniraju preko otvora sa navojima. Gde je važna čvrsta fiksacija i brza montaža, kružne navrtke i podesive zatezne ručice od kompanije Elesa+Ganter sa pojačanom zateznom silom daju najbolje rezultate. Zajedničko im je kaljena površina sa kugličnim ležajem, koja se oslanja na podlogu. Dok kod običnih vijaka i navrtki trenje ispod glave upije otprilike polovinu obrtnog momenta, ovde on direktno prelazi u navoj. Tako čistom ručnom silom i bez alata može da se stvori velika uzdužna sila zavrtanja i time brzo i pouzdano da se pričvrste delovi. Pošto se zatezna površina ne okreće, na delu koji se zateže skoro da ne nastaju oznake, ogrebotine ili brazde. Krstatsa ručka sa pojačanom zateznom silom GN 6335.9 od crne, plastike otporne na udarce obezbeđuje ergonomski prenos sile sa
Još jedan novitet u našem asortimanu
ruke na čelične delove ispod, sa aksijalnim ležajem i navojnom čaurom. Dostupan je u četiri prečnika između 40 i 80 mm sa navojima od M6 do M12.
Podesive zatezne ručice sa pojačanom zateznom silom GN 300.4 se standardno isporučuju sa unutrašnjim ili spoljnim navojem. Ozubljenje sa finim zupcima iznutra omogućava korisnicima da odaberu najbolju poziciju za hvatanje. Ručke poluge od livenog cinka su ili hromirane ili obložene plastikom u pet različitih boja. Aksijalni ležaj i ostatak mehanizma ispod su izrađeni od nitriranog odnosno bruniranog čelika. Ako je za upotrebu potrebna zaštita od korozije, odgovara isto tako izvedena verzija GN 300.7, kod koje su podešavajuća, zavrtna i ležajna jedinica u potpunosti izrađene od nerđajućeg čelika.
elesa-ganter.rs
Napravljeno od SUPER termoplasta, polimera najnovije generacije, sa sledećim karakteristikama:
ELESA GANTER
velika mehanička tvrdoća, izvanredna otpornost na koroziju i hemikalije, najbolje termičke karakteristike; mala težina, za veću ekonomičnost u pogledu transporta, skladištenja i rukovanja; jeftino u poređenju sa standardnim rešenjima; različite dužine, veličine navoja od M8 do M12; maksimalno statičko opterećenje, od 2700 N za najmanje veličine, do 7000 N za najveće.
elesa-ganter.com
ELESA+GANTER je prodajno zajedničko ulaganje na svetskom nivou, formirano radi ponude najšireg asortimana standardnih elemenata za mašinsku industriju. Proizvodi visoke pouzdanosti koji garantuju savršenu funkcionalnost i jedinstven dizajn predstavljaju kodeks kvaliteta po kom se ELESA+GANTER izdvaja. elesa-ganter.com
• STEZANJE OBRADAKA
Kompaktni
hidraulički stezači za ograničene prostore prilikom obrade
NOVI HIDRAULIČKI STEZAČ ZA OBRATKE B 1.8270 PROIZVOĐAČA ROEMHELD S PATENTIRANOM KINEMATIKOM. | Roemheld
Kompanija Roemheld predstavila je nov kompaktan hidraulički stezač pogodan za višekratno stezanje obradaka i steznih uređaja u ograničenim prostorima s velikom silom. Sistem za stezanje obradaka B 1.8270 je naročito pogodan za stezanje odlivaka, alata i steznih sistema, pre svega kada su za stezanje na obratku dostupni samo uzani žlebovi, udubljenja ili džepovi.
Koncept kinematike koja omogućava visoke sile stezanja u ograničenom prostoru toliko je inovativan da je kompanija Roemheld dobila patent za njega. Umesto okretanja ili obrtanja u položaj, stezna poluga se najpre pomeri vodoravno do tačke stezanja obradaka, zatim se pomeri naniže i pritisne obratke. Takav redosled pokreta iziskuje veoma malo prostora i obezbeđuje precizno stezanje za obradu. Zbog visoke sile stezanja potrebno je manje stezača, što skraćuje vreme podešavanja i smanjuje troškove.
Proizvod je projektovan za trenutno korišćenje i nema spoljne cevi, pri čemu korisnici mogu da biraju među brojnim konfiguracijama, uključujući modele sa standardnom kratkom polugom, prilagodljivom polugom ili bez poluge za specifične geometrije obradaka. Mehanizam za brzu zamenu omogućava jednostavnu zamenu poluge, što pruža prilagodljivost kod različitih načina stezanja obradaka. Hidraulički stezni element sa dvostrukim dejstvom i silom stezanja 6,5 kN pri radnom pritisku 220 bar i vodoravnom hodu 8 mm obezbeđuje veliku efikasnost bez obzira na njegove male dimenzije. Stezanje se može izvoditi na bilo kojoj visini poluge do četiri milimetra, što omogućava obradu serija obradaka s manjim odstupanjima dimenzija.
Kompanija Roemheld proširila je svoju ponudu držača za obratke kompaktnim hidrauličkim stezačem namenjenim kompanijama koje u ograničenim prostorima moraju da stežu odlivke za obradu, alate i stezne uređaje. Nov sistem projektovan je da pruži čvrsto ponovljivo stezanje u uskim žlebovima, udubljenjima i džepovima, pri čemu se skraćuje vreme podešavanja i smanjuju troškovi.
POLUGA SE NAJPRE POMERA VODORAVNO PREMA OBRATKU, A ZATIM POTISKUJE NANIŽE, ŠTO OMOGUĆAVA KORIŠĆENJE U VEOMA OGRANIČENIM PROSTORU. | Roemheld
„Kompanija Roemheld je ovim steznim elementom rešila problem sa kojim se suočavaju brojne proizvodne kompanije”, kaže Volker Schlautmann, menadžer toka vrednosti u kompaniji Roemheld, i dodaje da kinematika omogućava stezanje koje ranije nije bilo moguće zbog tehničkih ograničenja ili je bilo veoma zahtevno. Pored toga izbor položaja postavljanja može da bude prilagodljiv i, u slučaju ograničenog prostora, koncept hvatača s unutrašnjim kanalima za hidrauliku omogućava montažu bez spoljnih cevi.
www.roemheld.de
Stezač je napravljen od kaljenog nerđajućeg čelika sa zaptivkama od nitril-butadienske gume i poliuretana, što obezbeđuje postojanost u zahtevnim industrijskim uslovima pri temperaturi do 80 °C. Kako bi se obezbedila stabilnost procesa u automatizovanim proizvodnim okruženjima, jedinica je dostupna i sa pneumatskim sistemom za praćenje položaja radi potvrde statusa (stegnuto/otpušteno). Dostupna je i verzija bez praćenja položaja.
CENTAR TOPLINSKE OBRADE d.o.o.
• NIDEC OKK VB-X650
5-osna
obrada za visoku
preciznost, brzinu i prilagodljivost
Kompanije u savremenoj metalskoj industriji suočavaju se sa sve strožim zahtevima u pogledu preciznosti, ponovljivosti, kraćih proizvodnih rokova i obrade sve kompleksnijih geometrija. Upravo iz tog razloga petoosni obradni centri dobijaju na važnosti u savremenoj proizvodnji, pošto omogućavaju obradu zahtevnih obradaka u jednom stezanju, smanjuju potrebu za dodatnim podešavanjima i doprinose stabilnijem i ekonomičnijem proizvodnom procesu.
Japanska kompanija NIDEC OKK ubraja se u proizvođače koji se u ovom segmentu ističu dugom tradicijom, visokom krutošću mašina i posvećenošću zahtevnoj obradi. Obradni centri ovog proizvođača poznati su po robusnoj konstrukciji, preciznosti i pouzdanom radu, što potvrđuju i iskustva korisnika u praksi. Dobar primer je finska kompanija Kangasalan Kopal, koja je svoju proizvodnju pojačala petoosnim obradnim
centrom VB-X650, čime je dodatno povećala kapacitete za obradu zahtevnih obradaka.
NIDEC OKK – japanska tradicija precizne i efikasne obrade
Japanska kompanija NIDEC OKK Corporation već duže od jednog veka razvija i proizvodi mašine alatke poznate po visokom kvalitetu izrade, preciznosti, krutosti i pouzdanosti.
Kompanija je osnovana 1915. godine u Osaki i tokom decenija razvoja stekla je ugled po kome se ubraja među vodeće proizvođače obradnih centara za zahtevne primene. Uključivanjem u grupu Nidec kompanija je dodatno učvrstila svoj položaj na svetskom tržištu i proširila razvojne mogućnosti, pri čemu ostaje verna svojoj osnovnoj misiji – izrada mašina za preciznu, stabilnu i efikasnu obradu.
TIMO KORHONEN I NIKO KORHONEN SU PORODIČNI TANDEM KOJI UMNOGOME DOPRINOSI USPEHU KOMPANIJE KANGASALAN KOPAL.
Alatničarstvo i mašinogradnja
TEHNIČKE KARAKTERISTIKE VB-X650
Prednost proizvođača NIDEC OKK je posvećenost izradi mašina koje objedinjuju visoku krutost, termičku stabilnost, preciznost i sposobnost teške obrade. Ova svojstva neposredno utiču na kvalitet proizvoda, produktivnost i pouzdanost procesa, i zato su ključna za korisnike u proizvodnji.
Opsežan proizvodni program obradnih centara
Kompanija NIDEC OKK razvija i proizvodi raznovrsne mašine alatke kojima odgovara na različite zahteve savremene proizvodnje. Njihovi vertikalni obradni centri predviđeni su za širok spektar obrada, od opšteg mašinstva do zahtevnih preciznih primena, a odlikuju se velikom krutošću konstrukcije, preciznim navođenjem ose i stabilnom geometrijom mašine. Horizontalni obradni centri projektovani su za efikasnu obradu zahtevnijih obradaka, kod koje su ključni visoka produktivnost, dobra pristupačnost obratku i pouzdano odvajanje strugotine. Posebno mesto u ponudi ipak imaju petoosni obradni centri namenjeni obradi kompleksnih oblika i zahtevnih geometrija u jednom stezanju, što korisnicima omogućava kraća protočna vremena i precizniju izradu krajnjeg proizvoda. Upravo zato su mašine NIDEC OKK odličan izbor za alatničarstvo, preciznu
Pomak X/Y/Z: 850 / 610 / 510 mm
Brzi pomaci X/Y/Z: do 63 m/min
Pomak ose B: od −110° do 110°
Pomak ose C: 360°
Veličina stola: Ø 650 mm × 520 mm
Nosivost stola: 350 kg
Konus: BT40 BIG PLUS (dvostruki kontakt)
Obrtaji vretena: 15.000 min⁻¹
Upravljački uređaj: FANUC 31i-B5 Plus
mehaniku, automobilsku i vazduhoplovnu industriju te za sve kompanije koje traže pouzdanu, preciznu i produktivnu obradu.
Petoosna obrada kao odgovor na zahteve u savremenoj proizvodnji
Prednost petoosne obrade nije samo efikasna obrada komplikovanih trodimenzionalnih proizvoda, nego je to pre svega efikasna organizacija proizvodnog procesa. Glavne prednosti petoosne obrade su:
• obrada kompleksnih geometrija u jednom stezanju,
• veća preciznost i bolja ponovljivost,
• kraće vreme pripreme i izrade,
• veća prilagodljivost kod različitih tipova proizvoda,
• bolja iskorišćenost mašine i alata.
Za kompanije koje žele da ostanu konkurentne na zahtevnim tržištima, petoosni obradni centar predstavlja važan korak ka višem tehnološkom nivou proizvodnje.
VB-X650 – kompaktan, krut i tehnološki usavršen petoosni obradni centar
Među aktuelnim petoosnim rešenjima proizvođača NIDEC OKK ističe se model
VB-X650 koji je treća generacija vertikalnog obradnog centra projektovanog za preciznu i efikasnu obradu kompleksnih obradaka. Mašina je namenjena korisnicima kojima su potrebne dobre performanse za obradu zahtevnih oblika, a istovremeno žele da zadrže kompaktan koncept mašine i dobru pristupačnost radnom području.
VB-X650 pogodan je za korišćenje:
• u alatničarstvu,
• u serijskoj proizvodnji zahtevnijih komponenti,
• kod kompleksnih proizvoda u odbrambenoj industriji,
• u preciznoj mehanici,
• u automobilskoj industriji,
• u vazduhoplovnoj industriji.
Njegov koncept omogućava obradu kompleksnih komada u jednom stezanju, što smanjuje broj manipulacija obracima, doprinosi većoj preciznost i kraćem trajanju ciklusa. Mašina nove generacije donosi i poboljšano ponašanje kod termičkih uticaja, jednostavniju integraciju u automatizovane sisteme te racionalnu iskorišćenost prostora u proizvodnji.
Posebnost mašine je radni sto sa direktnim pogonom (direct drive), koji omogućava obradu bez zazora i visoku dinamiku pokreta uz minimalno održavanje. Bez
Alatničarstvo i
obzira na veliki sto, mašina ima osnovu koja ne zauzima mnogo prostora, pošto rastojanje od vrata do centra stola iznosi tek 565 mm, što znatno poboljšava ergonomiju i vreme podešavanja.
Sa tačke gledišta korisnika važno je i to što mašina objedinjuje priličnu krutost konstrukcije, preciznu petoosnu kinematiku, dobru pristupačnost radnom području i kompaktan koncept tlocrta. To znači da je pogodna kako za izradu pojedinačnih zahtevnih komada tako i za manje i srednje serije, kod kojih su ključni prilagodljivost, preciznost i brzo prilagođavanje zahtevima proizvodnje.
Dobra iskustva korisnika
Dobre karakteristike mašine najbolje se potvrđuju u praksi. Finska kompanija Kangasalan Kopal, specijalizovana za zahtevnu proizvodnju, proširila je svoje kapacitete petoosnim obradnim centrom NIDEC OKK VB-X650. Kompanija je već godinama posvećena preciznoj obradi zahtevnih 3D oblika i izradi alata, kalupa, pričvrsnih elemenata i različitih mašina delova za više industrijskih delatnosti.
Njena proizvodnja obuhvata veoma raznovrsne proizvode – od malih komada za izuzetno osetljivu optiku do većih mehaničkih delova teških više stotina kilograma. Prilagodljivost, preciznost i pouzdanost mašina su odlučujuće u okolnostima tolike raznovrsnosti.
U kompaniji ističu da je prednost petoosne tehnologije pre svega u manjem broju ručnih zahvata, a time i u preciznijoj obradi. Mnogi obraci se inače mogu izraditi troosnom obradom, ali petoosna mašina omogućava efikasniji proces, bolji kvalitet i dodatno povećanje proizvodnih kapaciteta. Tako je novi VB-X650 dopunio njihov postojeći mašinski park i povećao kapacitet u pogledu petoosne obrade koju su u kompaniji uveli još 2019. godine.
Još jedan važan činilac odluke u prilog nabavci ove mašine je i prethodno iskustvo sa drugom mašinom ovog proizvođača. U kompaniji su koristili vertikalni obradni centar VB-53 sa kojim su veoma zadovoljni. Zato je odluka za novu petoosnu mašinu NIDEC OKK logičan nastavak njihovog razvojnog puta. Po njihovom iskustvu, mašine NIDEC OKK pokazale su se kao robusne, pouzdane i pogodne za zahtevne radove, a nova investicija uz to omogućava i brže reagovanje na rastuću potražnju delova i komponenti izrađenih petoosnom obradom.
Primer kompanije Kangasalan Kopal jasno pokazuje da je ulaganje u kvalitetan petoosni obradni centar opravdano ne samo u pogledu tehničkih performansi, nego i sa aspekta veće konkurentnosti, proširenja proizvodnih mogućnosti i pouzdanog upravljanja zahtevnim projektima.
VELIKO RADNO PODRUČJE I KARAKTERISTIKE
PETOOSNE MAŠINE
VB-X650
OMOGUĆAVAJU
NESMETANU I ZAHTEVNU
PETOOSNU
OBRADU.
Odluka za obradni centar NIDEC OKK
Nabavka obradnog centra je važna dugoročna odluka za svaku proizvodnu kompaniju. Pritom nisu odlučujuće samo kataloške tehničke karakteristike, nego pre svega kako se mašina pokaže u svakodnevnoj upotrebi, a uz to i stabilnost procesa, pouzdanost podrške i kolika je efikasnost kojom bi kompanija pomoću nje ispunila svoje proizvodne ciljeve. Vrednost mašina NIDEC OKK ispoljava se upravo u tome. Reč je o mašinama koje se zasnivaju na dugogodišnjem razvoju, velikoj krutosti konstrukcije, preciznosti i pouzdanosti. Korisniku omogućavaju stabilnu i kvalitetnu obradu, bolju ponovljivost obrade, veću prilagodljivost kod zahtevnih primena te dobro polazište za dalji tehnološki razvoj proizvodnje.
Za kompanije to znači manje kompromisa kod zahtevnih obrada, veće tehnološko samopouzdanje i bolje uslove za konkurentan nastup na tržištu.
Zašto izabrati obradni centar NIDEC OKK?
• Velika krutost i stabilnost procesa za preciznu te pouzdanu obradu i kod zahtevnijih primena
• Odlična preciznost i ponovljivost u izradi kompleksnih obradaka
• Efikasna 5-osna tehnologija za kraća vremena obrade, manje učestalo stezanje
i prilagodljiviju proizvodnju
• Proveren kvalitet proizvođača sa dugom tradicijom te dobra osnova za dugoročnu produktivnost i konkurentnost kompanije
• BTS Company, d. o. o. – zastupnik s tradicijom te sopstvenom prodajnom i servisnom mrežom
Važan deo uspešnog ulaganja u mašinu alatku nije tek izbor proizvođača, nego i izbor pouzdanog partnera koji može da obezbedi stručnu podršku pre i posle nabavke. BTS Company, d. o. o. kao zastupnik za NIDEC OKK obezbeđuje prodajnu, tehničku i servisnu podršku na tržištu Slovenije, Hrvatske, Bosne i Hercegovine, Srbije i Makedonije.
BTS Company svojom prodajno-servisnom mrežom, tehničkim znanjem i iskustvima u uvođenju savremenih proizvodnih tehnologija korisnicima pomaže u izboru odgovarajućeg rešenja, tehničkim savetovanjem, kod puštanja opreme u rad, kao i tokom dalje podrške u korišćenju mašina. Takva podrška je važna dodatna vrednost za kompanije kojima je potrebno pouzdano i dugoročno rešenje za savremenu obradu. Nidec VB-X650 je dobar izbor i za najzahtevnije korisnike.
www.nidec.com www.bts-company.com
CYPHER otkrij... sve
Novi standard u oblasti prenosive opreme za PAUT (Phased Array Ultrasound) ispitivanja
Svi koji vrše kontrolu uvek mogu da se uzdaju u svoje rezultate kad rade sa sistemom Cypher – bez obzira na nivo iskustva.
Sistem objedinjuje napredne performanse ultrazvuka sa robusnim konceptom za rad na terenu i za izuzetno jednostavno korišćenje.
Glavne karakteristike:
• Najhitrejša kontrola TFM na trgu
- za hitrejše odločanje v kritičnih situacijah
• Najbrža kontrola TFM na tržištu
- Za brže odlučivanje u kritičnim situacijama
• Intuitivna priprema preko ekrana osetljivog na dodir
„Cypher predstavlja budućnost za Eddyfi Technologies i za našu delatnost”, kaže Giguère.
EMUS
- Veliki ekran od 12,1" (307 mm) prilagođen je za rad s rukavicama, sa dobrom vidljivošću i na suncu.
• Automatsko prepoznavanje sondi i skenera
- Manje grešaka prilikom podešavanja i duži rad bez zastoja
• Podrška za različite metode
- PAUT, time-of-flight-diffraction (TOFD), phase coherence imaging i plane wave imaging za širok spektar primena
• Otpornost na zahtevne uslove rada
- Zaštita IP65 i otpornost na pad prema standardu MIL-STD 810G omogućavaju pouzdan rad i u najzahtevnijim okruženjima.
• Sinhronizacija podataka s oblakom
- Za izveštavanje u realnom vremenu, saradnju i napredne analize
„Reč je o isporuci alata koji podstiču pravovremeno preduzimanje mera i pružaju jasne informacije kao polazište za odlučivanje. Ovim partnerstvom kupci obezbeđuju dodatnu vrednost još dugo nakon prvog skeniranja.”
Od rafinerija do proizvođača u vazduhoplovnoj industriji –Cypher odgovara na sve veće zahteve u pogledu brzine, preciznosti i pouzdanosti ultrazvučnih ispitivanja. Pojednostavljuje kompleksne procese i unapređuje rezultate, što podrazumeva smanjenje grešaka, unapređenje produktivnosti i pomoć ekipama u zaštiti najvažnije imovine.
Modelovanje tvrdoće selektivno
laserski topljenih uzoraka
AUTORI:
Matej Babič, Fakultet za informacione
studije Novo mesto
Roman Šturm, Fakultet za mašinstvo Univerziteta u Ljubljani
Najčešće korišćena tehnika za aditivno štampanje metalnih komponenti – selektivno lasersko topljenje (SLM) je efikasno rešenje za izradu funkcionalnih modela i prototipa. Početni materijal je fini metalni prah koji se veoma preciznim laserom topi sloj po sloj. Vrednost selektivnog laserskog topljenja povećava se sa kompleksnošću geometrije proizvoda. U ovoj studiji primenjeno je genetsko programiranje za predviđanje tvrdoće po metodu SLM. Eksperimentalni rad sa 3D štampačem EOS M 290 potvrdio je efikasnost i upotrebljivost ove metode u pretapanju praha iz marejdžing čelika MS1. Ovaj rad nudi nov uvid u određivanje tvrdoće, što važno utiče na kontrolu kvaliteta u aditivnoj proizvodnji. Na ovaj način može se poboljšati preciznost i efikasnost 3D štampe metala. Naš cilj je bio da prikažemo modelovanje tvrdoće 3D štampanih metalnih uzoraka primenom inteligentnog sistemskog pristupa.
Uvod
Tehnologije aditivne proizvodnje (AM) donose preokret u automobilsku, vazduhoplovnu i svemirsku industriju. SLM je jedna od najčešće korišćenih tehnika AM za proizvodnju metalnih komponenti u završnoj izradi. SLM predstavlja postupak topljenja u praškastoj podlozi kod kog se koriste visokoenergetski laseri za selektivno topljenje metalnih čestica praha i njihovo stapanje s prethodnim slojem. Trodimenzionalno štampane komponente od marejdžing čelika imaju poboljšane performanse i povećanu granicu tečenja, što je veoma pogodno za zahtevne primene. Ovaj materijal ispoljava odličnu kombinaciju čvrstoće i duktilnosti, ima poboljšanu zavarivost i veliku otpornost na koroziju. Brojni istraživači pokušali su da okarakterišu ponašanje komponenti dobijenih aditivnom izradom pod opterećenjem i da ga uporede s odgovarajućim konvencionalno napravljenim komponentama. Patil i saradnici primenili su Box-Behnken metodologiju odzivne površine za procenu uloge kritičnih procesnih parametara SLM, uključujući debljinu sloja, snagu lasera, brzinu skeniranja i razmak između tragova, na relativnu gustinu marejdžing čelika, na njegovu mikrotvrdoću, na zateznu čvrstoću i na hrapavost površine. U praksi su se pojavile numeričke simulacije procesa SLM za smanjenje troškova eksperimentalnih pokušaja 3D štampanja različitih materijala. Ispostavilo se da su algoritmi mašinskog učenja upotrebljivi u optimizaciji procesa SLM i predviđanju mehaničkih karakteristika u aditivnoj proizvodnji metalnih proizvoda. Mašinsko učenje obuhvata učenje
podataka za izgradnju modela koji računar može da iskoristi za razvrstavanje probnih podataka i na kraju podataka iz stvarnog sveta. Uopšteno je usvojeno da je predviđanje na osnovu podataka ključno za optimizaciju procesnih parametara u laserskoj aditivnoj proizvodnji metalnih proizvoda. Za izvođenje pametne proizvodnje potrebno je razvijati efikasne modele i metode za unapređenje predviđanja kvaliteta, pojednostaviti raspoređivanje proizvoda, proaktivno otkrivati greške i sprovoditi planirano održavanje. U ovom radu predlažemo metod za predviđanje površinske tvrdoće metalnih 3D materijala selektivno topljenih laserom, koji se zasniva na genetskom programiranju. Predstavljeni rezultati i metodologija upotrebljivi su u slučajevima kada se tehnika selektivnog laserskog topljenja koristi za izradu komponenti
sa posebnim zahtevima u pogledu tvrdoće. Sposobnost predviđanja tvrdoće uzoraka SLM ključna je za sprečavanje nastanka pokvarenih elemenata, što će povećati efikasnost i smanjiti količinu otpada.
Eksperimentalni rad
Za izradu uzoraka od marejdžing čelika postupkom SLM korišćen je sistem EOS M 290.
Yb-vlaknasti laser obezbedio je visoko kvalitetan laserski zrak čiji je prečnik u fokusu približno 100 m. Hemijski sastav praha marejdžing čelika odgovarao je sledećim klasifikacijama: 18Ni300 (AISI), 1.2709 (EN), X3NiCoMoTi 18-9-5 (DIN). Uz dodatke titanijuma, nikla, kobalta i molibdena, ovo je odličan
SLIKA 1: EOS M 290
Alatničarstvo i mašinogradnja
materijal za aditivnu proizvodnju s uravnoteženim svojstvima i minimalnim izobličenjem. Veličina čestica praha bila je između 15 m i 65 m u skladu sa specifikacijom. Pripremili smo 17 uzoraka s oznakama od S1 do S17, kockastog oblika zapremine 1 cm3. Na svakom uzorku izmerena je tvrdoća na 10 različitih mesta i na osnovu toga je izračunata prosečna vrednost tvrdoće.
Modelovanje
Za modelovanje tvrdoće površine uzorka 3D SLM primenili smo metod genetskog programiranja (GP). GP nastoji da proširi genotip genetskih algoritama (GA) za obradu strukturnih izraza i njihovo korišćenje u generisanju programa, učenju, zaključivanju, osmišljavanju koncepata itd. Pokušaj primene ideje GP na veštačku inteligenciju za rešavanje problema naziva se evoluciono učenje. GP proširuje metod GA za obradu grafova, naročito struktura u obliku stabla. Stvoreni pojedinci se u posebnom slučaju genetskog programiranja smatraju nezavisnim programima koji su namenjeni što boljem rešavanju problema u odnosu na određene kriterijume. Izvođenje genetskog programiranja može se podeliti na više (ponekad neobaveznih) koraka: inicijalizacija, vrednovanje, selekcija, rekombinacija i mutacija.
Metodologija učenja i validacije
Postupak učenja i validacije izveden je na sledeći način. Skup podataka podeljen je tako što je 80% podataka dodeljeno učenju modela, a preostalih 20% dodeljeno je testiranju. Model genetskog programiranja za određivanje tvrdoće uzorka SLM može se zapisati na sledeći način:
Rezultati i rasprava
U tabeli 1 prikazana su svojstva uzorka SLM. U prvoj koloni navedeni su uzorci
od S1 do S17. U drugoj koloni prikazana je snaga lasera u W – ovaj parametar označen je sa X1. Treća kolona prikazuje brzinu lasera u mm/s – ovaj parametar označen je sa X2. X3 je fraktalna dimenzija izračunata kao 3 – H, pri čemu je H Hurstov parametar. Četvrta kolona prikazuje tvrdoću kod HRC SLM uzoraka i označena je sa Y. U poslednjoj koloni prikazan je trend promena tvrdoće pri konstantnoj snazi lasera i kod promenjive brzine kretanja laserskog zraka. U tabeli 2 navedeni su izmereni i predviđeni podaci za tvrdoću uzoraka SLM. GP model nam daje preciznost predviđanja 96,6%. Uzorak S7 nam daje najveću vrednost tvrdoće, i to 32,2 HRC. Uzorak je odštampan sa parametrima snage 270 W i brzine 1300 mm/s. U grafikonu 1 grafički su prikazane izmerene i modelovane tvrdoće kod svih 17 uzoraka.
U ovom istraživanju predstavili smo modelovanje tvrdoće površine uzoraka SLM sa genetskim programiranjem. SLM je jedan od najprilagodljivijih metoda 3D štampe i može se koristiti za zamenu livenih proizvoda, proizvoda koji se obrađuju mašinski ili se zavaruju. Pored toga, 3D štampanje metala pruža brojne prednosti i sve više je zastupljeno u industriji, naročito u pogledu slobode gradnje. Pošto se komponenta izrađuje sloj po sloj u željenom obliku, mogu se koristiti i teško obradivi materijali.
Zaključak
TABELA 1: PARAMETRI I TVRDOĆA UZORAKA SLM
Alatničarstvo i
Ovim postupkom aditivne proizvodnje mogu se izraditi čak veoma složeni uzorci i pokretni delovi. Proizvodnja bez alata je uz to veoma brza i pouzdana. Trodimenzionalno štampane komponente danas se mogu štampati preciznošću 0,1 mm. Komponente ove generativne proizvodne tehnike ispunjavaju i najzahtevnije specifikacije. Lasersko
topljenje donosi mnoge mogućnosti za inovacije. Pošto mogućnosti oblikovanja više nisu ograničene proizvodnjom, vreme između stvaranja proizvoda i plasiranja na tržište otvara potpuno nove mogućnosti. Komponente koje su ranije bile preskupe, ili je njihova izrada primenom uobičajenih proizvodnih metoda bila nemoguća, sada
se mogu izraditi i to veoma isplativo već u malim količinama. Trodimenzionalno štampanje metala korisno je ne samo za uobičajene kupce visokotehnoloških komponenti, kao što je automobilska ili vazduhoplovna industrija, nego i za oblasti kao što su mašinstvo, alatničarstvo i medicina.
ELESA+GANTER
Linija
Maksimalna
Elesa+Ganter predstavlja liniju proizvoda Soft-Touch. Linija normiranih elemenata kao što su rukohvati, zvezdaste, nazubljene ili pečurkaste ručke, kao i okretna dugmad, razvijena za mašine i sisteme kako bi se garantovala jednostavna upotreba, sigurno držanje i ergonomija.
Normirani elementi linije proizvoda Soft-Touch mogu se prepoznati prvenstveno po svojoj posebnoj površini koja se sastoji od mekog elastomernog premaza (TPE). To garantuje sigurno držanje čak i u manje idealnim uslovima, kao što su vlaga, mast ili visoke temperature. Ergonomski oblik i meka površina povećavaju udobnost korisnika i doprinose amortizaciji vibracija, čime se smanjuje zamor ruku tokom ponavljajućih ili preciznih zadataka. Zahvaljujući ovim odlikama, normirani elementi linije proizvoda Soft-Touch su posebno pogodni za primene gde je potrebna kontinuirana interakcija čoveka i mašine, koja zahteva preciznu kontrolu, taktilnu osetljivost i pouzdanost rada.
U oblasti medicine i kod preciznih instrumenata, ručke Soft-Touch omogućavaju veoma precizna podešavanja, poboljšavaju kontrolu i smanjuju opterećenje ruku, čak i tokom duže upotrebe.
U sektoru fitnesa, za opremu za rehabilitaciju i za operatere sa invaliditetom, mekani premaz obezbeđuje stabilno i udobno držanje čak
i pri znojenju, doprinoseći tako većoj bezbednosti i jednostavnosti korišćenja.
Za mašine za transport materija i baštenske uređaje, koje se često koriste u zahtevnim okruženjima, TPE površina obezbeđuje visok nivo bezbednosti korisnika čak i u prisustvu prljavštine, vlage ili temperaturnih fluktuacija.
Jedan od najvažnijih normiranih elemenata u ovoj liniji proizvoda je rukohvat M.343-SOFT. Ovaj rukohvat je nedavno osvojio German Design Award 2026, međunarodno priznanje za inovacije i izvanredan dizajn. Ručka je napravljena od crne termoplastike (polipropilena, PP) sa mat površinom, tvrdoće 70 Shore A, i ima Soft-Touch TPE umetke, koji su dostupni u narandžastoj, crvenoj, zelenoj i sivoj boji, svi mat. Ručka nudi optimalan balans između udobnosti, izdržljivosti i bezbednosti. elesa-ganter.rs
SAŽET PREGLED SERIJE MAŠINA ZA BRUŠENJE UG PROIZVOĐAČA EMAG: UG 400, UG 630, UG 1000 I UG 1500 ZA DUŽINE BRUŠENJA OD 400 MM DO 1.500 MM. | Emag
Serija mašina UG proizvođača Emag obuhvata mašine za brušenje sa dužinama brušenja od 400 mm do 1.500 mm, što pokriva širok spektar zahteva od kompaktnih mašina za alatničare do univerzalnih proizvodnih rešenja za obradu dužih osovina i kompleksnih geometrija, za stezanje između šiljaka ili u steznim glavama.
Serija je podeljena na četiri verzije mašina za dužine brušenja od 400 mm do 1.500 mm. Osnovu ovih mašina za brušenje sačinjavaju linearne vođice u osama X i Z, servopogoni s kugličnim vođicama i vretena za brušenje sa direktnim pogonom. Kod modela UG 1000 standardna visina šiljaka je 175 mm, a maksimalna masa obradaka 120 kg. Uz dodatnu opremu moguće su i veće visine šiljaka, kao i obrada težih obradaka.
Glava za brušenje – preciznost sa direktnim pogonom
Glava za brušenje opremljena je vretenom snage do 11 kW sa direktnim pogonom, a pošto nema ni kaišnog prenosa, nema ni vibracija ni gubitaka momenta. Ovim se postiže ravnomeran prenos snage i smanjuju se vibracije tokom brušenja. Automatska obrtna B osa omogućava beskonačno promenjivo pozicioniranje između uglova −15° i +225° uz preciznost 0,0005°. Takva preciznost se zahteva za brušenje površina i kontura, pri čemu precizan ugaoni položaj brusnog kotura definiše preciznost obrade, dok je moguće postići obodnu brzinu brusnog kotura 50 m/s. Vretena za precizno brušenje koriste se za unutrašnju obradu i odlikuju se velikim
brzinama i ležajevima s uljanim podmazivanjem vazduhom, što je potrebno za unutrašnje brušenje malih provrta.
Krutost i koncentričnost stezne glave
Stezna glava opremljena je preciznim konično-valjkastim ležajevima koji obezbeđuju veliku krutost. Koncentričnost kod referentnog obratka je 0,5 mikrometra, što je posledica korišćenja krutih ležajeva i kvalitetnih komponenti.
RADNO PODRUČJE MAŠINE ZA BRUŠENJE SERIJE UG PROIZVOĐAČA EMAG. KOMBINACIJA OBRTNE B OSE I NEPOSREDNOG POGONA VRETENA OMOGUĆAVA UNUTRAŠNJE I SPOLJAŠNJE BRUŠENJE. | Emag
Zakretanje od 0° do +30° omogućava različite strategije brušenja koničnih oblika. Podizni pneumatski uređaj pojednostavljuje podešavanje i postavljanje obratka. Opciono se može ugraditi oprema koja radi na osnovu senzora akustične emisije koji otkrivaju kontakt između brusnog kotura i obradaka te skraćuju vremena funkcionalnog zastoja.
Dostupno je i opciono vreteno za stezanje obratka sa C osom za neokruglo brušenje,
Univerzalne mašine za brušenje serije UG proizvođača Emag objedinjuju proverenu tehnologiju brušenja s ekonomičnom osnovom mašine. Projektovane su za korisnike kojima su potrebna sofisticirana rešenja za unutrašnje, spoljašnje i neokruglo brušenje te izuzetnu prilagodljivost, preciznost i pouzdanost procesa.
KOMPAKTNA RADNA GLAVA S PRECIZNIM KONIČNO-VALJKASTIM LEŽAJEVIMA OBEZBEĐUJE ZAOBLJENJE OD 0,5 ΜM, DOK NAGIB OD 0° DO +30° OMOGUĆAVA SPROVOĐENJE PRILAGODLJIVIH STRATEGIJA OBRADE. | Emag
pri čemu je vreteno za stezanje obratka projektovano kao pogonjeno vreteno s obrtnim pozicioniranjem, što omogućava usklađeno kretanje tokom dodavanja vretena sa brusnim koturom i okretanjem obratka.
Konjić za precizno centriranje kod brušenja između šiljaka
Standardni konjić opremljen je vretenom šiljka prečnika 63 mm za šiljke MK4. Konjić ima malo zazora u vođicama, što omogućava precizno centriranje obrade, dok fino podešavanje ±40 mikrometara omogućava korekciju zbog koničnosti i obezbeđuje koncentričnost manju od mikrometra. Dostupan je ručni ili hidraulički rad. Zamena obradaka je brža kod hidrauličke verzije, pošto se vreteno šiljka automatski odmiče nakon obrade. Ugrađeni senzori prate da li je pozicioniranje obratka pravilno, što povećava pouzdanost procesa.
Sistem za oštrenje omogućava konstantno brušenje
Dostupni su različiti sistemi za oštrenje brusnog kotura u odnosu na zahteve korisnika. Oštrenje je važan činilac u procesu brušenja, pošto geometrija i oštrina brusnog kotura suštinski utiču na kvalitet površine i preciznost dimenzija.
Postoje različiti sistemi za oštrenje brusnih kotura – od sistema koji se postavljaju na sto mašine i omogućavaju prilagodljivo
PRECIZNO UNUTRAŠNJE BRUŠENJE NA MAŠINI SERIJE UG PROIZVOĐAČA EMAG. VRETENA SA DIREKTNIM POGONOM I KRUTA KINEMATIKA MAŠINE OBEZBEĐUJU ZNATNU PRECIZNOST DIMENZIJA I ODLIČAN KVALITET OBRADE POVRŠINE U MIKROMETARSKOM PODRUČJU. | Emag
Alatničarstvo i mašinogradnja
pozicioniranje i vretenom za oštrenje na steznoj glavi, do vretena za oštrenje u glavi za stezanje i držačem noža za oštrenje na konjiću i radnoj glavi.
Modularni koncept mašine omogućava prilagođavanje sistema za oštrenje brusnog kotura u odnosu na pojedinačne primene. Izbor odgovarajućeg sistema za oštrenje zavisi od tipa brusnog kotura, serije obradaka, njihove geometrije i zahtevanog kvaliteta obrađene površine.
Mašine serije UG mogu da se prošire u skladu sa zahtevima korisnika, na primer upravljanim sinhronizovanim konjićem, tehnologijom za merenje tokom obrade, automatizovanim konjićem s pogonjenom osom, hidrauličkim nosačem i brojnim drugim dodacima.
Upravljanje i rad
Mašine za brušenje serije UG u osnovnoj verziji su opremljene upravljačkim uređajima 0i-TF proizvođača Fanuc s interaktivnim korisničkim interfejsom (HMI) koji pojednostavljuje programiranje i rad. Smernice za korisnika smisleno su strukturisane, a često korišćene funkcije su neposredno dostupne.
KONJIĆ IMA VRETENO ŠILJKA S PRECIZNIM LEŽAJEVIMA S FINIM PODEŠAVANJEM I SENZORIMA ZA PRAĆENJE POLOŽAJA OBRATKA TE HIDRAULIČKO ODMICANJE. | Emag
Upravljački uređaj 31iB Plus proizvođača Fanuc dostupan je za brušenje kompleksnijih kontura, pre svega kod neokruglog brušenja i brušenja navoja. Ovaj upravljački uređaj ima veću računarsku snagu i podržava proširene funkcije za sinhronizovano upravljanje kretanjem, pri čemu se interpolacija između osa izvodi uz veliku preciznost neophodnu za obradu neokruglih geometrija.
www.etmm-online.com www.emag.com
Praktične smernice za jednostavan proračun ugljeničnog otiska kod mašina alatki
Određivanje ugljeničnog otiska mašine alatke nije jednostavno. Uz hiljade jedinstvenih komponenti i promenljive proizvodne procese, to je ogroman izazov. Ekipa stručnjaka sada je razvila praktičan i standardizovan pristup za proračun ugljeničnog otiska proizvoda (PCF – Product Carbon Footprint).
Svako ko želi da pripremi izveštaj o održivosti za proizvodnu kompaniju ili da dokumentuje emisije gasova s efektom staklene bašte, postaviće pitanje svom lancu snabdevanja koliko iznosi ugljenični otisak mašine alatke. Odgovor na ovo pitanje nije jednostavan, pošto mašina alatka može da bude napravljena od više desetina hiljada sastavnih delova, uključujući nabavljene komponente i sklopove. Mašine alatke su veoma raznovrsne, od kompaktne mašine za glodanje osetljivih komponenti za časovničarstvo do presa za izradu vazduhoplovnih komponenti, pri čemu je skoro svaka mašina jedinstvena. „Procena ugljeničnog otiska kompleksna
je već sama po sebi”, objašnjava prof. Felix Hackelöer iz Instituta za automatizaciju i industrijsku informacionu tehnologiju na Univerzitetu primenjenih nauka u Kelnu, koji dodaje da je takav proračun za mašine alatke izuzetno kompleksan. Prof. Hackelöer je član grupe stručnjaka koja je osnovana na predlog Udruženja nemačkih proizvođača mašina alatki VDW i ima zadatak da osmisli takozvana pravila za kategorije proizvoda (PCR – Product Category Rules) za mašine alatke, što obuhvata pristup elektronskom izdavanju računa koji može da se iskoristi za određivanje ugljeničnog otiska proizvoda (PCF) u proceni ugljeničnog otiska mašine alatke.
Ekipu sačinjavaju stručnjaci iz šest kompanija članica udruženja VDW: Chiron, DMG Mori, Grob, Heller, Schuler i United Grinding te stručnjaka iz odeljenja udruženja VDW i VDMA koji su zaduženi za standardizaciju. Cilj je izrada smernica pomoću standardne tabele WDMA, što u idealnom slučaju može da se razvije u ISO standard.
Upotrebljivost i za mala i srednja preduzeća
Projektna grupa prvi put se sastala u februaru 2024. Usledio je kraći period određivanja smera rada, kada su predstavljena
različita iskustva i razmatrani različiti mogući pristupi. „Oko određenih ključnih tačaka brzo je postignut dogovor”, kaže Jörg Süßdorf, globalni menadžer kvaliteta u kompaniji Schuler Pressen iz Göppingena. Mnoge kompanije žele jednostavan i dobro strukturisan dokument. Prilikom prvog sastanka odlučeno je da pravila moraju da budu upotrebljiva i za mala i srednja preduzeća, bez previše birokratije. Rezultati proračuna ugljeničnog otiska moraju da budu uporedivi i međunarodno prilagodljivi. Istovremeno moraju da omoguće ponovni proračun i proveru ako se ispostavi da određeni podaci nisu pouzdani. Postavljen je i krajnji cilj, da se osmišljenim metodom izračuna ugljenični otisak mašine alatke u jednom danu – trenutno ovakvo izračunavanje u najboljem slučaju može da traje tri meseca. „Ako se svi ovi zahtevi ispune, kompanijama će to doneti veliku prednost”, ističe Jörg Süßdorf.
Metod bez zalaženja u detalje
Proračun ugljeničnog otiska obuhvata sve emisije gasova s efektom staklene bašte koje uzrokuje proizvod u različitim fazama svog životnog ciklusa. Projektna grupa udruženja VDW je u prvom koraku bila saglasna u pogledu primene pristupa „od kolevke do kapije”, koji se usredsređuje na resurse, proizvodnju poluproizvoda i proizvodnju krajnjeg proizvoda, sve do trenutka kad mašina alatka napusti proizvodnu halu.
„Odlučujući činilac za kompaniju DMG Mori je stav korisnika”, objašnjava razloge za ovakav pristup Henning Bornkessel, rukovodilac za održivosti i upravljanje procesima u kompaniji DMG Mori iz Bielefelda. Pristup „od kolevke do kapije” kompaniji DMG Mori omogućava rad u dobro definisanim oblastima za koje imaju pouzdane podatke, a to je ono što zanima njihove kupce u vezi sa proračunom bilansa ugljen-dioksida.
Najburnije rasprave u stručnoj grupi odvijale su se oko toga koliko detalja treba uzeti u obzir. „Pristupi na višem nivou iziskuju detaljnu analizu za sve do 99 odsto mase mašine”, objašnjava Felix Hackelöer koji ističe da to nije izvodljivo kod mašina alatki. Pritom se nameće pitanje da li kod proračuna ugljeničnog otiska proizvoda ima smisla uzimati u obzir sve sastavne delove, do najmanje podloške. Tako je cilj radne grupe bio da razvije metodologiju proračuna ugljeničnog otiska mašine alatke koji dovoljno dobro objedinjuje preciznost s razumnim naporom.
Nova standardna tabela za kompletan lean paket
Proračuni ugljeničnog otiska proizvoda koje je pripremila projektna grupa VDW vode korisnike kroz celokupan postupak u
MAŠINE ALATKE MOGU
DA BUDU SASTAVLJENE OD VIŠE DESETINA HILJADA POJEDINAČNIH KOMPONENTI I MOGU DA BUDU VELIKE KAO FUDBALSKI TEREN. ZATO JE PROCENA UGLJENIČNOG OTISKA VEOMA KOMPLEKSNA. | Ramona Petrolle/Schuler Pressen
devet koraka. Naglasak je svakako na mašini alatki i pojedinačnim komponentama. Pored toga, uzete su u obzir emisije koje nastaju neposredno kod proizvođača mašine alatke i isporučena energija utrošena za izradu pojedinačne mašine.
Proizvođač mašine najpre mora da definiše granice procene kako bi se odredilo da li proračun obuhvata samo napravljenu mašinu ili celokupan sistem koji može da obuhvati i robota za opsluživanje. Mašina alatka se bukvalno rastavi i svi pojedinačni sastavni delovi se razvrstavaju prema masi na osnovu sastavnice. Elektro-ormane i elektro-motore treba uzimati u obzir odvojeno, pošto mogu da sadrže kritične sirovine, kao što su retke zemlje, bakar ili kobalt, koji su povezani sa visokim emisijama CO2, pri čemu smernice pružaju praktičan pristup za njihovo vrednovanje.
Zanimljiv deo procene sledi kada se uzme u obzir preostala masa mašine (bez elektro-ormana i elektro-motora). U vezi s ovim delom, stručnjaci su odlučili da se radi pojednostavljenja postupka upotrebi pristup Pareto sa pravilom 80/20, koje je tako imenovano po italijanskom ekonomisti Vilfredom Paretom. U slučaju mašina alatki to znači da manji broj delova predstavlja većinu mase mašine, što se uzima u obzir i kod ugljeničnog otiska. Pomoću spiska delova mašine određuju se komponente koje predstavljaju najmanje 80 odsto preostale mase. Proračun ugljeničnog otiska proizvoda ovih komponenti može se izračunati množenjem mase s odgovarajućim faktorom emisija, pri čemu se faktor emisija za različite materijale može dobiti od dobavljača ili iz merodavnih baza podataka. „Za preostale komponente koje još nisu analizirane, otisak može da se izračuna interpolacijom, što je veoma brzo i prema iskustvima stručnjaka vodi do uporedivog nivoa preciznosti, kao u slučaju sveobuhvatne analize pojedinačnih komponenti”, ističe Felix Hackelöer. Sabiranje pojedinačnih ugljeničnih otisaka predstavlja ugljenični otisak proizvoda za celokupnu mašinu alatku u obliku ekvivalenta CO2 izraženog u kilogramima. To je vrednost koja može da se uključi u svaki izveštaj o održivosti, a može i da se proverava i upoređuje
sa drugima. Osim opisanog postupka, standardna tabela VDMA pruža jednostavan proračun, definicije, objašnjenja važnih ISO standarda i reference ka besplatnim bazama podataka za količnike emisija. „Sve potrebne informacije dostupne su u dokumentaciji projektne grupe i u citiranim referencama”, ističe Jörg Süßdorf i dodaje da je to prvi pristup za proračun ugljeničnog otiska koji je pogodan i za brojna mala i srednja preduzeća u industriji. Sve je jednostavno razumljivo i za korišćenje ove metode proračuna nije potrebna posebna obuka.
Pravovremena preporuka
Za dr Matthiasa Baura, koordinatora ekipe za strukturnu i procesnu dinamiku u kompaniji Grob-Werke iz Mindelheima, saradnja u vezi sa pripremom standarda VDMA usledila je u pravi čas. Direktiva Evropske unije o izveštavanju o korporativnoj održivosti (CSRD –Corporate Sustainability Reporting Directive) će zahtevati da većina kompanija od 2025. godine pripremi sveobuhvatno izveštavanje o održivosti. „Standardizacija doprinosi pojedinačnom razumevanju i otklanjanju brojnih nejasnoća”, ističe dr Baur koji je već sarađivao u različitim procesima standardizacije, takođe u oblasti energetske efikasnosti. Vrlo verovatno je da se slično razmišlja i u udruženju VDW, koje želi da poboljša učinak zaštite životne sredine kod mašina alatki. Za to postoji veoma dobar razlog, pošto su među posetiocima sajma EMO u Hanoveru još pre dve godine sproveli anketu koja je pokazala da 68 odsto anketiranih posetilaca smatra da je budućnost održivosti u proizvodnji ključna tema. Tako su smatrali pre svega posetioci sajma koji su došli iz inostranstva. Udruženje VDW, koje će organizovati sajam EMO Hannover 2025, po svoj prilici će želeti da promoviše nov standard proračuna ugljeničnog otiska proizvoda, koji će omogućiti upoređivanje ugljeničnog otiska mašina alatki. To će na duži rok obezbediti uspešno uvođenje ove metodologije proračuna.
www.etmm-online.com
Alatničarstvo i
ZOLLER „USPJEH JE MERLJIV“
Inovativna snaga sa izuzetnim naglascima i brojnim novitetima
Ako se slogan „Tradicija i inovacija“ može pripisati nekoj kompaniji, onda je to svakako ZOLLER „Uspeh je merljiv“. Kompanija koju je 1945. godine osnovao Alfred Zoller prošle godine je proslavila svoju 80. godišnjicu. U trećoj generaciji, ova porodična kompanija je specijalista u oblasti „visokopreciznog podešavanja, merenja, provere i upravljanja alatima“. Pionirskim duhom i velikom posvećenošću kompanija ZOLLER se u tom periodu razvila u svetskog tržišnog i tehnološkog lidera.
ZOLLER Solutions – pravo merno rešenje za svaku primenu
Obiman proizvodni portfolio kompanije ZOLLER „Uspeh je merljiv“ za podešavanje, merenje, proveru i upravljanje alatima za obradu odvajanjem čestica nudi prilagođena rešenja za sve zahteve.
Bez obzira na spektar alata, zahteve za tačnošću i dizajn uređaja, sledeće tačke predstavljaju suštinska obeležja ZOLLER DNK-a:
• celovit koncept usmeren na kupca
• tačnost merenja do 0,1 μm
• maksimalna energetska efikasnost
• univerzalna kontrola kvaliteta
• sertifikovana bezbednost
• inovativna softverska rešenja
• najviši nivo komfora rukovanja i dugotrajnost
Jedinstvena i prepoznatljiva raznolikost dizajna u oblasti tehnologije merenja i ispitivanja alata
Provera i kontrola u okviru procesa pomoću »smartCheck« »smartCheck« nudi sve za sveobuhvatnu inspekciju alata: najsavremenija merna tehnologija u kombinaciji sa izuzetnim komforom rukovanja obezbeđuje efikasne procesne tokove u proizvodnji. Velika raznovrsnost mernih područja i varijabilna
oprema čine »smartCheck« profesionalnim rešenjem za precizne merne podatke, čak i za zahtevan spektar alata, i garantuje najvišu procesnu sigurnost pri primeni na CNC mašinama.
»genius« i »titan« – genijalna merna tehnika koja oduševljava
»genius« – precizno merenje i univerzalna primena
Svaki precizni alat za obradu odvajanjem čestica je „specijalista“ sa velikim brojem parametara. Tačno izmeriti te parametre i dokazati njegov kvalitet je posao za »genius«. Sa 5–6 CNC upravljanih osa beskontaktno, potpuno automatski i impresivno pouzdano meri više od 100 parametara preciznih alata u 2D/3D. Svaka od tih mernih vrednosti je osnova za bolji kvalitet krajnjih proizvoda. »genius« uvek garantuje rezultate merenja tačne do μm – čak i u proizvodnom okruženju. Preciznost merenja zasniva se na tačnoj mehanici i visokopreciznoj optici.
Upravljački softver »pilot 4.0« pri tome korisnicima nudi individualno visok komfor uz prilagođene opcije.
Automatska inspekcija sa »titan« Svaki »titan« je obećanje. Jer mašina za merenje alata postaje izuzetna tek onda kada svoju veliku preciznost učini dostupnom svima. »titan« postiže najbolje rezultate zahvaljujući high-end komponentama, jedinstvenom konceptu osa i odvojenoj mernoj tehnici, kao i snažnom softveru, opsežnim automatskim funkcijama i pametnim ergonomskim elementima. Sa »titanom« se omogućavaju jednostavni, brzi i profitabilni proizvodni tokovi: čak i vrlo složena merenja se mogu sprovesti potpuno automatski, nezavisno od operatera i uključujući ispitni protokol pritiskom na dugme. Od merenja uzoraka do potpune kontrole, »titan« meri potpuno automatski i sa tačnošću do 0,1 μm.
Inspekcija zub po zub – ZOLLER »hobCheck«
»hobCheck« je kvantni skok ka potpuno automatskoj celovitoj kontroli svih vrsta alata za ozubljenje. Kao specijalista za alate za ozubljenje, »hobCheck« meri taktilno i beskontaktno visokopreciznom senzorikom u prolaznom i reflektovanom svetlu: opremljen CNC upravljanim zakretnim
nosačem optike, elektronskim mernim ticalom i obradom slike u prolaznom i reflektovanom svetlu, na odvalnim glodalima mogu se automatski i prema DIN 3968 meriti složeni parametri, kao što su, na primer, profil zuba, radijalna tačnost/ ljuljanje, podela i mnogi drugi. Pri tome softver »pilot 4.0« preuzima sve proračune, postupke pozicioniranja i dodelu senzorike pojedinačnom mernom zadatku. To korisniku obezbeđuje procesnu sigurnost, kraće vreme pripreme na mašinama i potpunu dokumentaciju.
Konstrukcija promišljena do najsitnijeg detalja objedinjuje taktilno merenje sa veoma inovativnom obradom slike. Razvojni tim ZOLLER-a novim »threadCheck | cc« je stvorio savršenu ravnotežu funkcionalnosti i ergonomije.
Kod svakog novog razvoja kompanije ZOLLER faktori kao što su ergonomija, funkcionalnost, upravljanje i udobnost na radnom mestu imaju odlučujuću ulogu i predstavljaju element razlikovanja od konkurencije. Zbog toga je tokom razvoja sa ergonomskog aspekta velika važnost pridata idealnoj pristupačnosti. Fleksibilnost upravljačke jedinice »cockpit« i police za pribor bili su pri tome bitni kriterijumi.
Poseban vrhunac u mernoj tehnici jeste inovativna multisenzorika za najprecizniji tok merenja – važan aspekt kako bi se funkcionalnost i produktivnost mogli obezbediti na najvišem nivou. Inteligentna multisenzorika i univerzalni sistem prihvata alata, uključujući konjić, čine »threadCheck | cc« jedinstvenim u svetu. To omogućava potpuno automatsko merenje alata svih vrsta. Tu posebno spadaju i alati za navoje i ozubljenje.
Potpuno automatsko merenje, provera, čišćenje i označavanje 24/7
Automatizaciono rešenje »roboSet 2« Uz ZOLLER »roboSet 2« može se, na
primer, automatizovati univerzalni merni uređaj »genius«. U prethodno uključenom čišćenju alata »roboClean« se sprovodi čišćenje alata pre nego što se oni stegnu u »genius« i automatski izmere. Sva merenja su u potpunosti dokumentovana. Nakon merenja sledi označavanje alata pomoću ZOLLER »roboMark« – laser pri tome označava dršku alata vrednostima individualno utvrđenim u postupku merenja.
Periferija i organizacija
Visokoprecizno balansiranje – ZOLLER »toolBalancer« »toolBalancer« dovodi alate u savršenu ravnotežu održivosti, efikasnosti i napretka. Optimalno balansirani alati povećavaju procesnu sigurnost, kvalitet površine delova, postižu duži vek trajanja alata, duže vreme rada vretena i smanjuju troškove održavanja mašina.
TMS Tool Management Solutions softver
U pametnoj proizvodnji podaci imaju bitnu ulogu:
Centralna baza podataka z.One u kombinaciji sa ZOLLER softverom TMS Tool Management Solutions pritom predstavlja inovativan prvi korak ka efikasnom sistemu upravljanja alatima i brusnim pločama. Uz BRONZE, SILVER i GOLD su dostupni raznovrsni softverski paketi – modularno strukturisani i proizvoljno proširivi.
Inteligentno skladištenje –»toolOrganizer« i »keeper« »toolOrganizer« je inteligentan i varijabilan ormar za rezne alate, brusne ploče i sitne delove. Kao dopuna tome, »keeper« je idealno rešenje za skladištenje i upravljanje kompletnim alatima, prihvatima alata i brusnim pločama koje se koriste u proizvodnom procesu. Zahvaljujući umrežavanju sa TMS Tool Management Solutions, mesto skladištenja alata i brusnih ploča je uvek vidljivo.
Održivost u praksi
„Već pri razvoju ranijih generacija uređaja u kompaniji ZOLLER velika važnost pridavala se održivosti“, naglašava dipl. ing. Wolfgang Huemer, direktor i suvlasnik kompanije ZOLLER Austria GmbH.
Tako se kod novih razvoja već proverava kompatibilnost sa budućim elektronskim komponentama i interfejsima kako bi proizvodi mogli naknadno da se nadograđuju. To je u praksi već mnogo puta sprovedeno. Primena visokokvalitetnih proizvoda renomiranih marki već u osnovi obezbeđuje dug vek trajanja. Dugotrajnost proizvoda garantuje korišćenje mernih uređaja uz štednju resursa. Tu poslovnu praksu u praksi podržavaju kvalifikovane usluge, kao što su održavanje, provere, nadogradnje itd., radi povećanja dugotrajnosti. ReFresh ponude dodatno produžavaju duže korišćenje proizvoda.
Da održivost u ZOLLER-u ima veoma visok značaj, potvrđuju i nova, inovativna rešenja za automatizaciju. Modularno robotsko automatizaciono rešenje »roboSet 2« maksimizira procese, fleksibilno je primenjivo i radi 24/7 uz najvišu energetsku efikasnost.
www.zoller-a.at
ZOLLER Austria GmbH
Boehlerit – pouzdan partner za ljuštenje šipki
U pogledu procesa, ljušćenje šipki je kinematički obrnut postupak uzdužnog struganja, pošto se obradak pomera uzduž kroz obrtni alat ili glavu za ljuštenje. Ljuštenje šipki je u praksi zahtevan proces rezanja koji se ekonomično koristi za prečnik šipki u rasponu od 20 do 500 odnosno 600 milimetara. Kod standardnih materijala brzine dodavanja su do 18 milimetara po obrtaju, pri čemu korišćenje odgovarajućeg sistema kaseta omogućava postizanje dubine reza do 15 milimetara.
Uvek u prvom planu
Kompanije koje se bave ljuštenjem palica mogu da koriste prednosti sveobuhvatnog poznavanja procesa u kompaniji Boehlerit koje proističe iz širokog spektra primena i procesa kojima su poboljšane performanse obrade uz razvoj novih prevlaka alata za rezanje, pri čemu kompanija Boehlerit raspolaže svim tehnologijama izrade prevlaka.
Zbog uslova procesa, pre svega ekstremno velikih brzina dodavanja, najveći izazov je postizanje zahtevanog prianjanja prevlake. Pored toga, posebno projektovanje geometrije reznih ivica kod ljuštenja palica je znatno zahtevnije nego kod konvencionalnog struganja i u prvom je planu procesa ljuštenja šipki. U ponudi kompanije Boehlerit korisnici mogu naći širok spektar geometrija reznih ivica dostupnih u standardnim verzijama i prilagođenih brojnim materijalima šipki.
Kako bi se postigli što bolji rezultati obrade, u razvoju novih geometrija reznih pločica trenutno se koristi softver za simulaciju kojim se analizira tok strugotine, kao i temperature i sile, koje se pojavljuju tokom obrade. Interakcija između materijala alata, prevlake, geometrije i pripreme rezne ivice obično zavisi od mašine alatke i materijala obratka.
Primene se neprestano menjaju i neprestano se razvijaju novi materijali. Zbog
Ljuštenje šipki je jedan od najzahtevnijih postupaka mehaničke obrade, pri čemu je potrebno mnogo inženjerskog znanja i iskustva. Kompanija Boehlerit je u tom segmentu pouzdan partner koji nudi sveobuhvatne alatne sisteme, od glava za ljuštenje, držača i kaseta do alata za obradu čeonih površina šipki i matrica za ljuštenje žice.
uštede se dodatak za obradu svodi na minimum, pre svega kod manjih prečnika. Sve ovo ipak predstavlja posebne izazove u pogledu zaobljenja i kvaliteta površine. Mogućnost takve optimizacije kod većih prečnika ograničena je zbog ograničenja procesa. U ovim slučajevima istovremeno se koriste dvostruki ili trostruki sistemi za ljuštenje velikim okruglim reznim pločicama koje omogućavaju veliku brzinu odnošenja materijala.
Inovativna rešenja za obradu novih materijala ili postizanje suštinski većih kapaciteta obrade kod ljuštenja palica obuhvataju razvoj novih materijala za rezne pločice namenjene obradi ugljeničnih čelika, kao što je materijal za univerzalno ljuštenje palica BCP25P te novi materijali BCP05P, BCP10P, BCP15P i BCP35P. Kompanija Boehlerit uz to nudi i materijale reznih pločica za obradu negvozdenih metala, kao što su aluminijum i bakar.
www.boehlerit.com
Slika na naslovnici: SCHUNK Intec GmbH
Glavni i odgovorni urednik: Darko Švetak Prilozi novinara: Vladimir Bubanja, Esad Jakupovič
Prevođenje: mr. Marina Manucci (ENG), Andrea Gostl (ENG), dr. Snježana Kereković (NJE)
Prevođenje i lektorisanje: Goran Kojadinović
Idejno rešenje: PROFIDTP, d.o.o., Škofljica, Slovenija Kompjuterski prelom časopisa: Darko Švetak s. p.
Dizajn korica i reklame: Darko Švetak s. p.
Izdavač: SMV Technologies d.o.o., Dušana Danilovića 3, 21000 Novi Sad, Srbija
PROFIDTP, d.o.o., Gradišče VI 4, 1291 Škofljica, Slovenija
KW Solution se razvio od alatnice do dobavljača usluga obrade pojedinačnih komponenti i malih serija. Kompanija koristi automatizovane procese obrade i robotski sistem RS 2 od Hermle, koji im omogućava da upravljaju obradom malih serija veoma različitih komada.
• Hibridna aditivna proizvodnja bliža serijskoj proizvodnji
• Strateška primena keramike za obradu livenog gvožđa
• Integracija preciznosti u proces brušenja
NEMETALI
Od duge do prave životne dobi: europsko alatničarstvo u doba kratkih ciklusa
U savremenoj proizvodnji, paradigma razvoja proizvoda se menja – od dugih razvojnih ciklusa i maksimalne robusnosti do brzih iteracija, prilagodljivosti tržištu i ekonomski optimizovanog životnog veka. Evropski pristup se tradicionalno zasniva na visokom kvalitetu, preciznoj optimizaciji i dugom veku trajanja alata, dok azijski modeli naglašavaju brzinu razvoja, serijsko razmišljanje i brzo prilagođavanje tržištu. Članak prvo predstavlja različite pristupe razvoju alata, uključujući upotrebu aluminijumskih gravura, alata napravljenih od polimernih materijala i primere dobre prakse evropskih proizvođača alata
• Na pravom putu ka transformaciji: ENGEL jača svoje pozicije u izazovnom tržišnom okruženju
• Primena WIT tehnologije vrućih kanala za proizvodnju laganih dečjih bicikala
• BlueAlp i KraussMaffei Extrusion u partnerstvu za reciklažu plastike
NAPREDNE TEHNOLOGIJE
Deljenje resursa povećava otpornost robota
Istraživači sa Švajcarskog federalnog instituta za tehnologiju u Lozani (EPFL) pokazali su da je modularni robot, koji deli energiju, senzore i komunikacione resurse između pojedinačnih jedinica, znatno otporniji na kvarove od tradicionalnih robotskih sistema. Kod ovih kvarova, gubitak funkcionalnosti često znači kvar jednog elementa. Ako je cilj robota da obavlja određenu funkciju, smanjenje mogućnosti kvara je jedan od glavnih prioriteta pri razvoju robota.
• cylib otvara put reciklaži natrijum-jonskih baterija
• ETH Zurich, evropski svetionik za prenos znanja u industriju
• Priroda kao inspiracija za novog čoveka-robota
Slika na naslovnici: INTEGRAPLAST d.o.o.
PROIZVODNJA, AUTOMATIZACIJA I MEHATRONIKA
Humanoidni robot oborio svetski rekord u polumaratonu u Pekingu
Humanoidna robotika je dostigla novu prekretnicu u Pekingu. Na polumaratonu u Pekingu, humanoidni robot kineskog proizvođača Honor pretrčao je razdaljinu od 21 kilometra za 50 minuta i 26 sekundi. Robot je dostigao prosečnu brzinu od približno 25 km/h, nadmašivši sve ljudske učesnike i nadmašivši trenutni svetski rekord u muškom polumaratonu od 57 minuta i 20 sekundi, koji drži Jakob Kiplimo.
• Automatizovani sistem umesto ručnog peskarenja za značajno poboljšanje efikasnosti proizvodnje
• STADLER, weeeSwiss i Saubermacher obeležavaju pokretanje jednog od najnaprednijih postrojenja za sortiranje kućnih baterija u Evropi
• Održivost u proizvodnji abraziva
SPAJANJE I TEHNOLOGIJE MATERIALA
Kolaborativni robot u industriji
Industrija zavarivanja se stalno razvija i prilagođava novim tehnološkim rešenjima. Jedna od najnovijih inovacija u ovoj oblasti su kolaborativni roboti za zavarivanje. Ovi roboti omogućavaju veću fleksibilnost, efikasnost i bezbednost u procesima zavarivanja.
• Euler pokreće besplatni pregledač u realnom vremenu za aditivno proizvedene metalne proizvode
• BLT koristi aditivnu proizvodnju za kreiranje kućišta za pametni telefon OPPO N6
• Addiguru, Apex i Renishaw udružuju snage kako bi pratili aditivnu proizvodnju u realnom vremenu
ODRŽAVANJE I TEHNIČKA DIJAGNOSTIKA
Prepoznavanje grešaka unetih u hidraulični sistem unapred
Prilikom izgradnje novog hidrauličnog sistema, uvek treba razmišljati o mogućim posledicama određenih odluka. Razgovaraćemo o korisnosti i potencijalnim problemima farbanja i nefarbanja hidrauličnog rezervoara iznutra. Uvek je potrebno dobro razmisliti o tome da li i kada ima smisla instalirati usisni filter, koje cevne instalacije koristiti, da li će se koristiti izmenjivači toplote voda-ulje ili će se koristiti zaporni kuglasti ventili na usisnoj strani pumpe.
• Mala škola podmazivanja
• Novosti u oblasti tehničke dijagnostike
• Metode čišćenja u proizvodnji
Aktuelni kalendar događaja možete proveriti na našoj internet stranici: www.irt3000.com/sr/dogadzaji/
NEPOGREŠIV IZVOR INFORMACIJA ZA STRUKU
Predstavljanje stručnih priloga
FORUM SLO 2027 2027
PROFIDTP
Stručna izložba I Aktuelni okrugli sto
Dodela priznanja TARAS
FORUM ZNANJA I ISKUSTAVA
Događaj je namenjen svima koji rade u industrijskom okruženju ili za industriju. Na forumu predstavljamo dostignuća i inovacije, inovativna rešenja, primere prenosa znanja i iskustava i njihove primene u industrijskom okruženju, uz usmeravanje pažnje kako na nove ideje, dizajn i metode, tako i na tehnologije i alate. Forum je i mesto gde rasvetljavamo stvarno stanje industrije, njene zahteve i potrebe. Posebna pažnja je posvećena uspešnim aplikativnim projektima istraživačkih organizacija, instituta i univerziteta, koji su sprovedeni u industrijskom okruženju i prenosu korisnih znanja iz naučno-istraživačke sredine do industrije.
Priznanje TARAS za najuspešniju saradnju naučno-istraživačkog okruženja i privrede u oblasti inovacije, razvoja i tehnologije.