
One Group, One Vision:
Engineering Excellence for ZLD & Anodizing Finishing Lines
Anodizing & P
Waste Wa Chemicals
Waste Wa
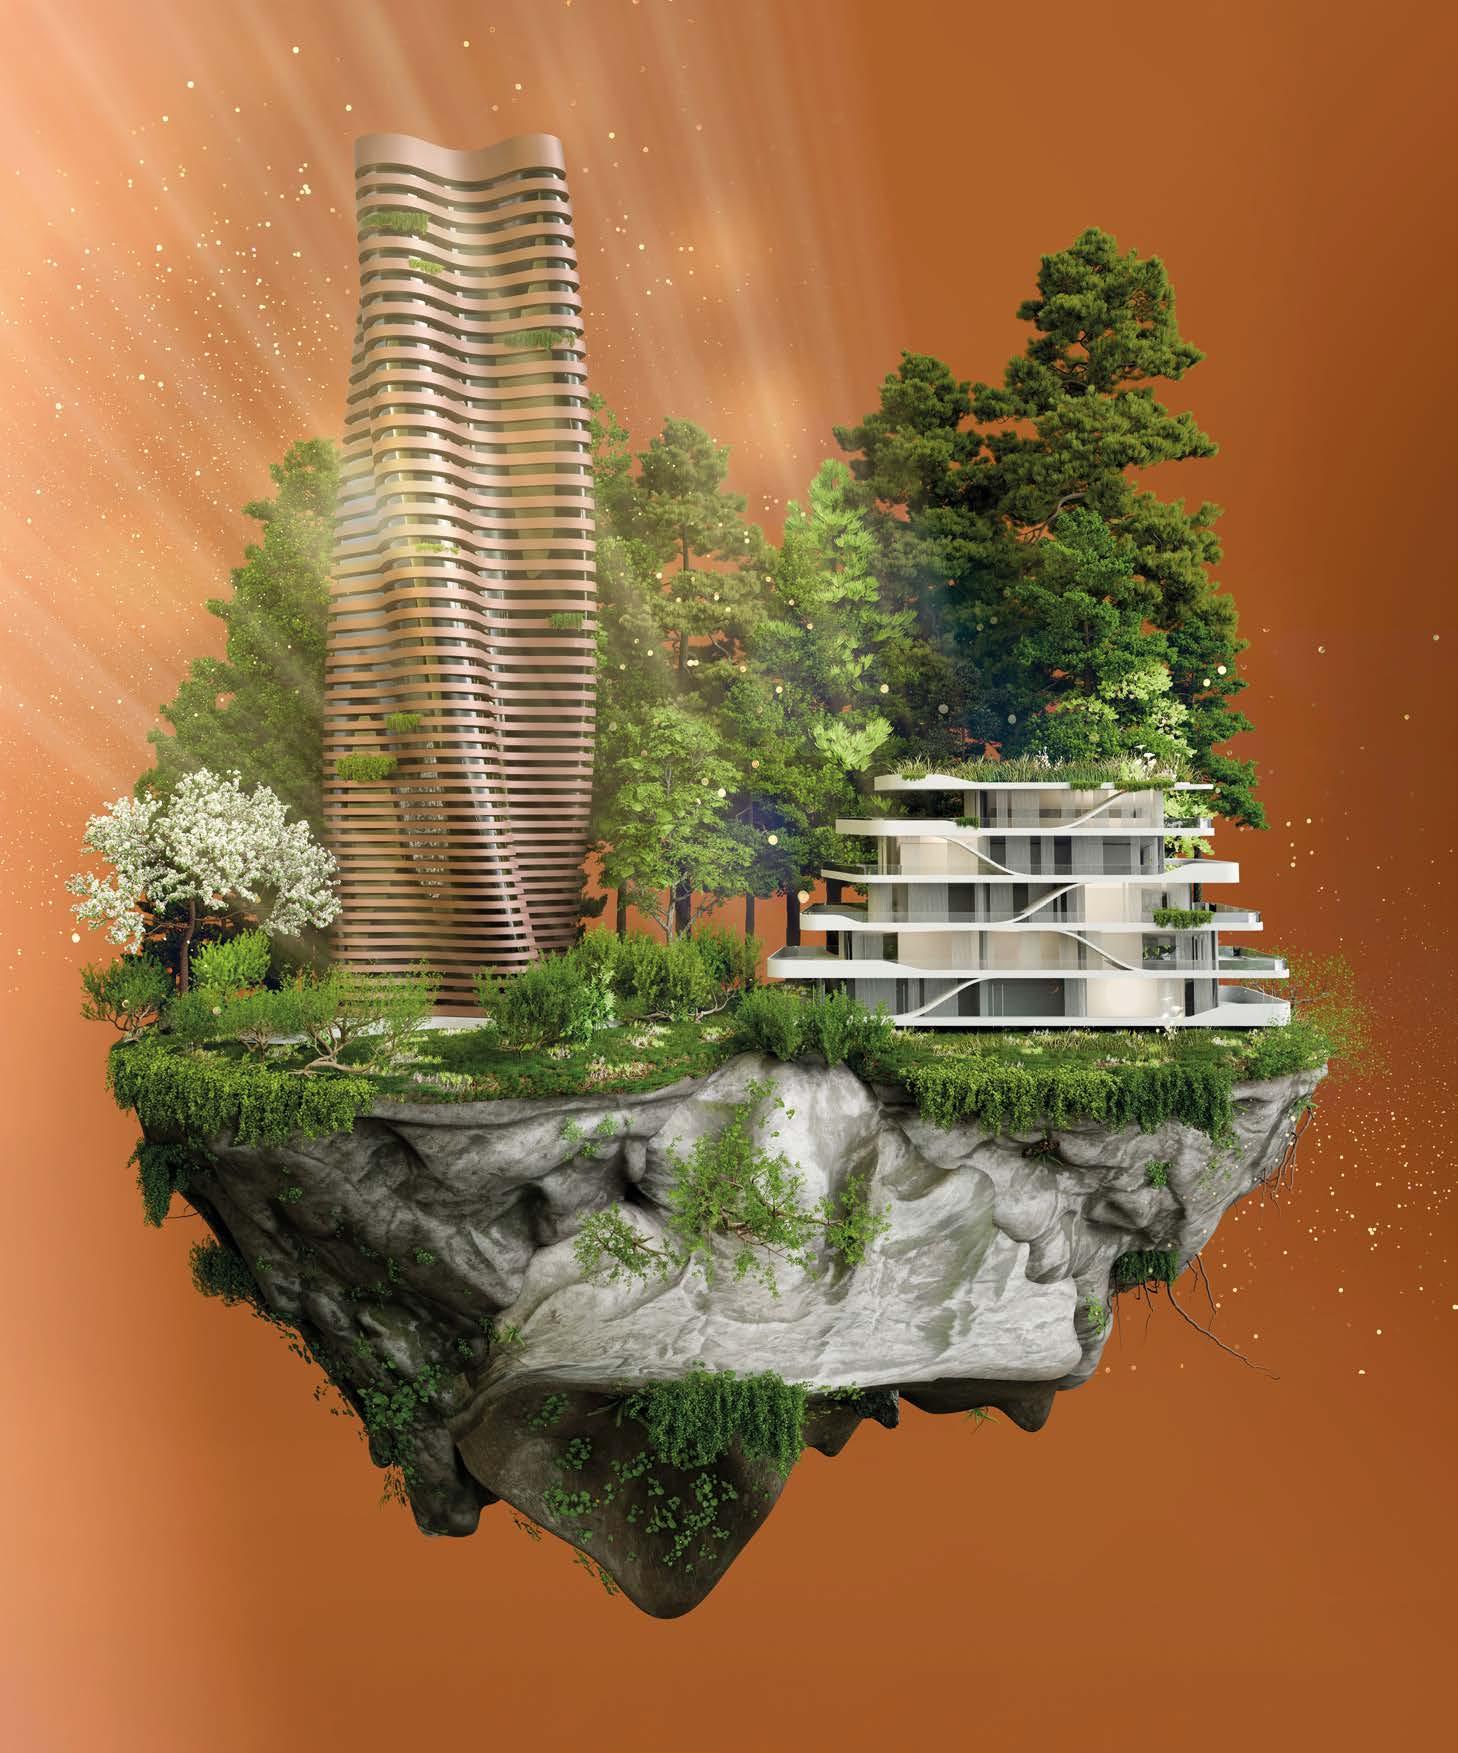
In a world that never stands still, and where what came before shapes what comes next, balance is everything. It’s this sense of harmony — between the familiar and the new — that shapes the Futura 2026–2029 Collection from Interpon. Two palettes bridge comfort and curiosity: High Serenity, grounded in calm and connection, and Bold Adventure, alive with energy and exploration. Together, they offer a spectrum of superdurable finishes with fine and coarse textures, soft metallics, and rich tones.
Each finish delivers exceptional color retention and film integrity, proven to withstand time, weather, and wear.
Part of our Eco+ portfolio Interpon D2525 Futura Collection supports the sustainability goals across the construction supply chain by reducing the total energy consumed, enhancing production line efficiencies and lowering carbon footprint while still delivering the optimum level of performance to leave a lasting legacy and protect the world around us.
Available with up to a 25-year global warranty when applied by an Interpon D Approved Applicator, the range carries Qualicoat Class 2 and GSB Master certifications and meets the requirements of AAMA 2604.
Your imagination starts with our finish.
interpon.com
YOUR SOLUTION PROVIDER
Insegnare ai robot a verniciare con movimenti liberi dal braccio robotico con Lesta GESTURE
16 ADVANCEMENTS
Sverniciatura industriale per componenti medio-grandi: ALIT presenta la nuova vasca a immersione FASTRIP T6
18
FOCUS ON TECHNOLOGY
Plastificazione a letto fluido: un nuovo impianto per rispondere all’evoluzione delle polveri termoplastiche nel settore elettrodomestico
26 ADVANCEMENTS
Resine alchidiche ed emulsioni: la colonna portante delle vernici e dei rivestimenti moderni
30 HIGHLIGHT OF THE MONTH
Dallo scarto alla materia prima: la strategia di Recycla per valorizzare i rifiuti della verniciatura industriale
34 HIGHLIGHT OF THE MONTH
PaintExpo: un evento insostituibile di rilevanza mondiale
FOCUS ON TECHNOLOGY
ASD Lighting: innovazione e sostenibilità nel mercato dell’illuminazione britannico
42
FOCUS ON TECHNOLOGY
Una scelta che resiste al tempo: anodizzazione e verniciatura integrate in una linea verticale in ÇUHADAROĞLU
48 ADVANCEMENTS
Polimerizzazione laser per le vernici in polvere: un approccio più intelligente alla polimerizzazione per una produzione ad alte prestazioni
52 SUCCESS STORIES
Quando la performance non è superficiale
55 WHERE WE HAVE BEEN
57 Special issue AUTOMOTIVE & TRANSPORTATION
58 BRAND NEW
62
HIGHLIGHT OF THE MONTH
CHEMBION: promuovere l’efficienza nei processi di verniciatura industriale e automotive con la green chemistry
66 FOCUS ON TECHNOLOGY
Clerprem ridefinisce il futuro del railway interior con polveri antigraffiti e anticorrosive che soddisfano i più elevati standard del settore ferroviario
74
SUCCESS STORIES
Quando il processo di verniciatura incontra l’eccellenza: la tecnologia di Linea Eco-Air al servizio delle supercar
78 ADVANCEMENTS
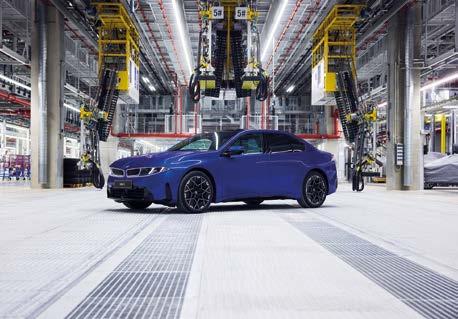
Lo stabilimento del Gruppo BMW di Monaco: più efficiente, più flessibile e più digitale per la produzione della Neue Klasse
84 ADVANCEMENTS
Chrome+: la nuova frontiera di Kenosistec per finiture di componenti plastici automotive
88
SUCCESS STORIES
Eisenmann progetta, pianifica e installa impianti di pretrattamento e di verniciatura per cataforesi per una casa automobilistica
90 SUCCESS STORIES
Burrow Fabrications porta a termine la verniciatura premium dello Scania 560 con HMG Acrythane 4G
92 SUCCESS STORIES
BENSELER definisce gli standard di verniciatura oltre l’industria automotive
94 ADVANCEMENTS
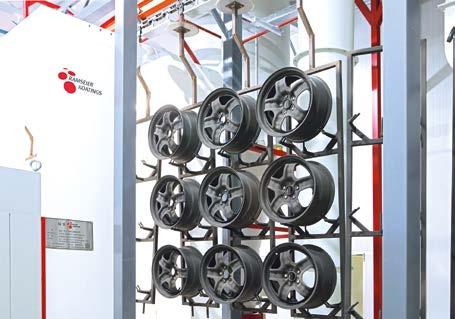
Ottimizzazione del processo di verniciatura a polvere per cerchi: efficienza, qualità e sostenibilità

The strength of Europolveri powder coatings comes not from the carefully selected blend of raw materials alone, but from the people who study, shape and formulate these products thanks to more than 40 years of experience, and provide customers with a range with more than 1 000 products available in stock and over 40 000 already formulated

FOCUS ON TECHNOLOGY
Prima Sole Components, dove prende forma la verniciatura del futuro della componentistica automotive
110 HIGHLIGHT OF THE MONTH
Il paintshop of the future di Dürr: la strada verso prestazioni eccellenti
113 COLOUR STUDY
Rosso Centenario: la nuova livrea Ducati per celebrare i 100 anni della sua storia
114
118
Un nuovo sistema di depurazione delle acque di verniciatura per il settore automotive
120 ADVANCEMENTS
Paint Express: sistema di gestione degli Special Colours
122 HIGHLIGHT OF THE MONTH
MagicControl MAX e OptiCenter® All-in-One (OC11) – La potenza che si cela dietro a risultati di rivestimento perfetti
126 BRAND NEW
130 HIGHLIGHT OF THE MONTH
ST Powder Coatings al Fuorisalone 2026 interpreta il design come esperienza sensoriale
132 HIGHLIGHT OF THE MONTH
J. Wagner punta sull’approccio Automation Made Easy
138 FOCUS ON TECHNOLOGY
Un sistema tintometrico progettato per fornire efficienza, uniformità e sostenibilità sostiene lo sviluppo di Dupa Paints
142 HIGHLIGHT OF THE MONTH
Prestazioni e riduzione dell’impronta al carbonio: BASF sviluppa una nuova generazione di additivi
144 COLOUR STUDY
Al FuoriSalone Lechler presenta un nuovo linguaggio cromatico per lo sport
146 APP WATCHTOWER
148 HIGHLIGHT OF THE MONTH
HELIOS QUARTZ: innovazione e tradizione al servizio di tecnologie IR e UV dal 1940
150
ADVANCEMENTS
Il trattamento delle acque di scarico degli impianti di verniciatura: tecnologie, soluzioni e buone pratiche
154 UCIF INFORMS
Chi farà la finitura domani? Competenze, formazione e attrattività del settore
156 SPECIALIZED TRAINING
Anastasios Vergani e la formazione di ipcm® Academy nel trattamento e depurazione delle acque reflue nei processi di finitura industriale delle superfici
158
INDUSTRIAL CLEANING TECHNOLOGIES 162
164 ADVANCEMENTS
Innovazione e sostenibilità nel lavaggio industriale: la soluzione
DOLLMARSOL G120
166
CASE STUDY
Nel settore odontoiatrico, la qualità nasce dalla giusta sinergia tra tecnologia di lavaggio e chimica di processo
172 ADVANCEMENTS
Fosfosgrassaggio come alternativa alla fosfatazione per il pretrattamento di componenti automotive
176
CASE STUDY
Knorr-Bremse Rail Systems Italia introduce un nuovo impianto di lavaggio a circuito chiuso per la revisione dei componenti ferroviari
182 ADVANCEMENTS
Controllo di processo intelligente con Lab-on-a-Chip e AI-based Smart Drying
186 MEETING THE INDUSTRY
Alessia Venturi
Editor-in-chief
Direttore Responsabile
Le auto sono ancora un bene aspirazionale, icone di uno stile di vita desiderato, oppure il loro valore simbolico ed emotivo si sta progressivamente indebolendo?
Se negli anni ’80 bastava una Golf GTI per far sognare i diciottenni di mezza Europa, oggi la maggior parte dei giovani considera l’auto un bene antieconomico, poco sostenibile e scarsamente sicuro: qualcosa da cui sentirsi intimiditi più che attratti, una minaccia per il pianeta e un macigno per il portafoglio. Più un peso che un bene indispensabile.
Ho riflettuto su questo cambio di prospettiva proprio in occasione dell’annuale focus su automotive e trasporti contenuto in questa edizione di ipcm®, dopo aver letto un post su Instagram che plaudiva alla scelta della maggioranza degli appartenenti alla Generazione Z di non voler prendere la patente a 18 anni, o di non volerla prendere affatto, affidando i propri spostamenti ai mezzi pubblici o a forme di mobilità alternativa.
Al di là di qualsiasi considerazione sociologica o comportamentale al riguardo, che in questo contesto avrebbe poco senso approfondire, mi sono chiesta quali possano essere le ricadute di questo orientamento di un’importante fetta di mercato su un’industria che, per decenni, ha rappresentato la spina dorsale dell’economia di molti Paesi - Germania e Stati Uniti in testa - che ha dato lavoro a moltitudini di persone e che ha sempre dettato le tendenze tecnologiche, orientando e accelerando la ricerca e lo sviluppo grazie agli investimenti smisurati delle case automobilistiche.
Oggi, in Europa, il dibattito sulla crisi dell’industria automobilistica si concentra soprattutto sugli effetti di una transizione verso la mobilità elettrica precoce e insufficientemente pianificata. Ma credo che, accanto alle difficoltà industriali e geopolitiche, stia emergendo anche un cambiamento culturale più profondo: l’automobile non rappresenta più, per una parte delle nuove generazioni, quel simbolo di indipendenza, affermazione personale e desiderio che aveva incarnato per decenni.
Nel frattempo, la Cina sta dominando la transizione verso la mobilità elettrica, rimodellando gusti, esigenze e desideri di un mercato che in passato era il regno degli OEM europei. Uno scenario dal quale sembrano salvarsi soltanto i marchi delle supercar, ancora capaci di conservare una forte dimensione emozionale e identitaria. Lo spostamento verso altri mezzi di trasporto ha sicuramente trainato l’innovazione tecnologica in questi settori, sia dal punto di vista progettuale sia da quello delle tecniche di fabbricazione e finitura: dalle e-bike ad alte prestazioni con finiture “aerodinamiche”, ai treni ad alta velocità allestiti con sedili ad alta resistenza alla corrosione e ai graffiti, fino agli aerei progettati con materiali e livree a bassissimo peso per aumentare l’efficienza operativa. Eppure, l’industria automobilistica resta il banco di prova delle tecnologie più all’avanguardia, soprattutto nei processi di verniciatura, sigillatura e assemblaggio.
Lo dimostrano i contenuti dei focus di questa edizione di ipcm®, che parlano di nuovi stabilimenti OEM all’avanguardia, di un sistema innovativo di verniciatura on demand progettato per gestire in modo efficiente i colori speciali anche in presenza di volumi estremamente ridotti, dell’ottimizzazione del processo di verniciatura a polvere per cerchi in lega e di innovazioni tecnologiche in grado di guidare gli OEM nel percorso verso maggiori prestazioni in termini di flessibilità, servizio e sostenibilità.
Request the English version at info@ipcm.it
Come sempre, i contenuti di ipcm® non si esauriscono con quanto proposto dal focus dell’edizione: in questo numero parliamo di innovazioni dirompenti nella polimerizzazione delle vernici in polvere, di metodi all’avanguardia per valorizzare i rifiuti della verniciatura industriale e dell’evoluzione del trattamento biologico delle acque reflue industriali. E poi gli irrinunciabili casi di studio sulle applicazioni industriali delle tecnologie di finitura, dall’ossidazione anodica alla plastificazione a letto fluido, fino ai pretrattamenti nanotecnologici.
Proseguiamo il nostro percorso verso il numero 100!
Nel quadro della sua continua espansione in Europa, AD Chemicals ha fondato una filiale a Emmerich am Rhein, in Germania, con l’obiettivo di offrire ai clienti tedeschi tempi di risposta più rapidi, un accesso diretto al mercato e un supporto tecnico più ravvicinato.
La nuova AD Chemicals GmbH rafforza il servizio locale e l’assistenza tecnica in Germania. L’azienda ha istituito la nuova sede commerciale tedesca per garantire ai clienti tempi di risposta più brevi, un accesso diretto al mercato locale e un supporto tecnico di prossimità per il trattamento chimico superficiale dei metalli. Il lancio si inserisce nella continua espansione di AD International in Europa nel 2026.
AD Chemicals GmbH servirà i clienti di settori chiave, tra cui la general industry (acciaio), la verniciatura e l’ossidazione anodica dell’alluminio, la zincatura a caldo e l’industria dei coil, tubi e fili. Il portfolio copre applicazioni per alluminio, acciaio zincato, acciaio e substrati multimetallo. Costruendo una presenza locale, AD Chemicals intende supportare i clienti tedeschi in modo più diretto nell’ottimizzazione dei processi, nella selezione dei prodotti e nell’implementazione, con un focus sulla stabilità operativa e sull’efficienza misurabile.
L’azienda sottolinea come la sua offerta si focalizzi su tecnologie di pretrattamento e passivazione a prova di futuro, che, abbinate a un costante supporto applicativo, consentono di ridurre i consumi di energia, acqua e prodotti chimici, ottimizzando i costi di manutenzione attraverso la riduzione delle sostituzioni dei bagni e dei cicli di lavaggio. AD Chemicals posiziona questo approccio in linea con gli obiettivi di sostenibilità industriale e gli orientamenti politici in Europa, incluso il Green Deal dell’UE. L’azienda afferma che i suoi impianti di pretrattamento sono progettati come alternativa ai processi multi-fase convenzionali, con un focus sulla protezione dalla corrosione e sull’adesione della vernice. Un esempio è MM31®, una tecnologia di pretrattamento monostadio che combina lavaggio, sgrassaggio e rivestimento di conversione in un'unica fase di processo.
Tobias Fischer, Sales Manager di AD Chemicals GmbH, dichiara: “Abbiamo sempre fatto così” è una delle frasi più costose nel mondo degli acquisti. Le decisioni prese per abitudine possono far sentire al sicuro, ma non sempre rappresentano la scelta migliore. Quando le aziende esaminano più da vicino le alternative, spesso scoprono prestazioni superiori, forniture più stabili e soluzioni economicamente più vantaggiose.”
AD Chemicals fa inoltre riferimento alla conformità con i requisiti e i quadri normativi internazionali utilizzati nel mercato, tra cui Qualicoat, QualiMarine, Qualanod, GSB, Qualisteelcoat, NACE/FROSIO e MIL.
Per maggiori informazioni: www.adinternationalbv.com
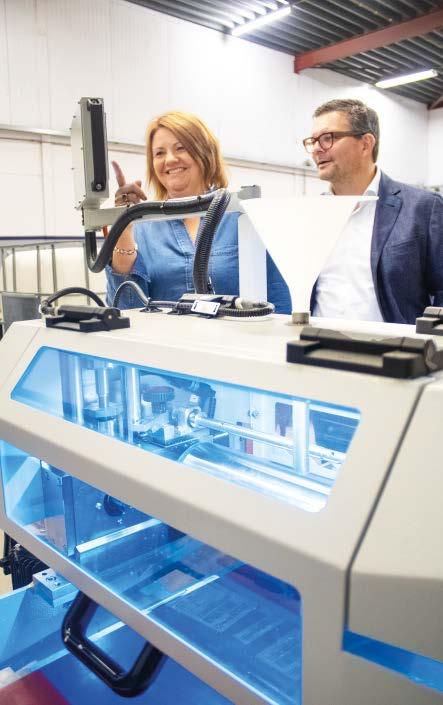
GSB International e.V. ha lanciato un nuovo portale di formazione per ampliare e rendere più flessibile l’accesso ai suoi corsi tecnici, che da ora sono aperti anche alle aziende non associate.
Le linee guida sulla qualità di GSB richiedono che le aziende associate si sottopongano a corsi di formazione regolari. Minimo una volta ogni due anni, un’azienda deve inviare almeno un membro del personale tecnico a frequentare un corso di formazione GSB. Questi corsi possono svolgersi di persona o online, con quest’ultima modalità che sta diventando sempre più popolare. Un nuovo portale di formazione offre ora anche ai non associati l’opportunità di registrarsi e partecipare.
Per rispondere in modo ancora più flessibile alle esigenze delle imprese, GSB ha lanciato il nuovo portale proprio in concomitanza con la fiera PaintExpo, consentendo agli interessati di registrarsi ai corsi di formazione. Tutti gli eventi disponibili sono elencati sul portale, presentati con una breve descrizione del loro contenuto e offerti in tedesco e in inglese. La registrazione può essere effettuata non appena le date sono confermate.
Per gli eventi di formazione per i quali non è ancora stata fissata una data, gli interessati possono comunque iscriversi in una lista d’attesa. La registrazione ufficiale avverrà una volta raggiunto il numero minimo di partecipanti.
“Questo rappresenta un notevole miglioramento rispetto al passato, quando gli inviti a una singola sessione di formazione fissa erano inviati più volte all’anno tramite newsletter. Inoltre, quest’ultime ci limitavano alla cerchia delle aziende associate. Attraverso il portale di formazione, ora possiamo
raggiungere anche aziende esterne alla nostra associazione,” spiega Guido Rohloff, Direttore Tecnico e promotore del progetto.
In aggiunta al già consolidato corso in due parti “Formazione per il personale responsabile della qualità nelle aziende di verniciatura certificate GSB” - che si concentra sulla struttura di GSB e sulle responsabilità del personale, sulle procedure di test e sul pretrattamento delle superfici - sono ora offerti anche corsi su argomenti specialistici. In autunno, ad esempio, si terrà un seminario di colorimetria, corsi di formazione specialistici evidenzieranno i vantaggi di un controllo della produzione in fabbrica ben gestito e come ottenerlo. Infine, saranno spiegate le basi della verniciatura a polvere. Per il 2027 sono anche pianificate presentazioni specialistiche da parte di esperti del settore nei campi dell’impiantistica, delle tecnologie di verniciatura e del testing.
In conclusione, Guido Rohloff sottolinea: “Provenendo io stesso da un background pratico, per me è fondamentale presentare gli argomenti in modo chiaro, utilizzando esempi concreti e parlando la lingua del rispettivo target di riferimento. Questo non è un corso di lingua, ciò che conta sono i contenuti. Dopo il corso, saremo a disposizione per rispondere a qualsiasi tipo di domanda”.
Per ulteriori informazioni: www.gsb-international.de/schulungen/
Combinando l’eccellenza tecnica con la responsabilità ambientale, la collezione 2026-2029 offre un set di strumenti moderni per i progettisti che desiderano creare spazi tanto resilienti quanto esteticamente d’impatto.
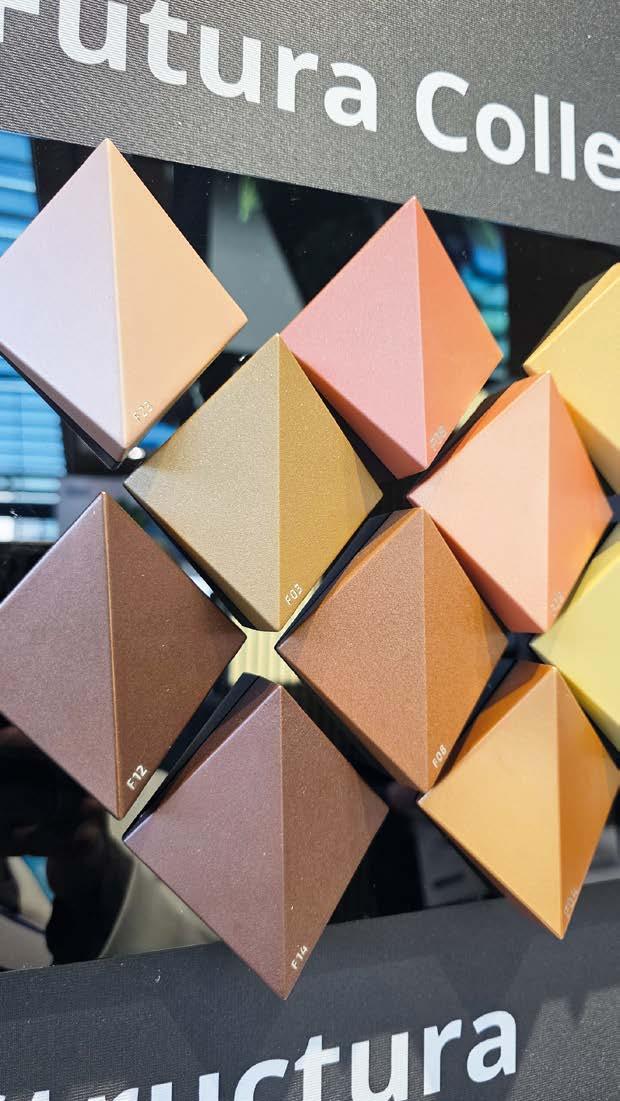
AkzoNobel Powder Coatings ha lanciato ufficialmente la nuova collezione Interpon D2525 Futura 2026–2029, introducendo una gamma di finiture super durevoli nei mercati dell’architettura europei e nord americani. La nuova serie mira a colmare il divario tra l’estetica ispirata alla tradizione e le rigorose esigenze di sostenibilità del futuro.
Per oltre vent’anni, la serie Futura ha rappresentato un punto di riferimento per le tendenze architettoniche. L’ultima edizione prosegue questa eredità attraverso due pilastri di design distinti:
High Serenity: una palette di tonalità tenui ispirate alla natura - come la pietra calda e i marroni delicati - studiata per un’eleganza sobria.
Bold Adventure: una selezione più vivace che include rossi terrosi e blu regali, con finiture brillanti pensate per trasmettere fiducia e dinamismo.
Con un significativo cambiamento per il settore, AkzoNobel sta integrando le caratteristiche di sostenibilità Eco+ come standard e non più come opzioni specialistiche. La collezione utilizza la tecnologia Low-E (Low Emission), che consente la polimerizzazione a temperature più basse o velocità di linea superiori, riducendo così il consumo energetico durante il processo produttivo.
Inoltre, tutti i prodotti realizzati nella regione EMEA includeranno materie prime bio-attribuite, riducendo significativamente l’impronta di carbonio del rivestimento senza compromettere la sua rinomata durabilità.
“Le scelte di vernici sostenibili non dovrebbero comportare costi più elevati o essere un’opzione per pochi. Futura riflette il nostro approccio Own Your Impact, offrendo vantaggi pratici che aiutano gli architetti a compiere scelte responsabili con sicurezza,” afferma Jorrit van Rijn, Global Marketing Director di AkzoNobel Powder Coatings.
Per maggiori informazioni: www.interpon.com/products/architectural/interpon-dfutura-2026-2029
Questa fusione rappresenta un passo fondamentale per lo sviluppo del Gruppo WAGNER, con l’obiettivo di ridurre la complessità operativa e sfruttare le sinergie per rafforzare il futuro dell’azienda. Questa integrazione permette ai clienti di beneficiare di un portfolio quasi completo di tecnologie per la verniciatura.
Nell’anno fiscale 2026/27, Walther Spritzund Lackiersysteme GmbH, la storica azienda controllata da WAGNER, entrerà a far parte di J. Wagner GmbH.
Il Managing Director Ralf Mosbacher, che dal 2020 ha guidato Walther Spritz- und Lackiersysteme GmbH, è stato nominato nel team di gestione di J. Wagner GmbH il 1° febbraio 2026. Mosbacher rimarrà il principale punto di contatto per l’ex attività WALTHER e continuerà a guidarne l’integrazione.
I tre siti tedeschi – Markdorf, Wuppertal e Struthütten – lavoreranno in stretta collaborazione, con lo stabilimento di Struthütten che manterrà il suo ruolo di centro di competenza per le operazioni di saldatura, taglio laser e la produzione di cicloni per la verniciatura a polvere.
Per maggiori informazioni: www.wagner-group.com

INNOVATIVE ECO-FRIENDLY WATER TREATMENT CHEMICALS
Discover cutting-edge biopolymer-based and advanced products for efficient water/ wastewater treatment and paint coagulation
SUSTAINABLE Eco-friendly biopolymer solutions
EFFICIENT Improved water clarity & treatment efficiency
COST-EFFECTIVE Reduced chemical usage & operational costs
VERSATILE
Optimized for industrial & municipal applications
EXPLORE OUR SOLUTIONS
Discover how CHEMBION can achieve cleaner water, sustainably
www.chembion.se
CHEMBION aqua AB Stadiongatan 65 21762 Malmö, Sweden
+46 40 620 7070
Daifuku Co., Ltd. acquisirà il 100% delle quote di Eisenmann GmbH dall’attuale azionista Nimbus Hands-on Investors.
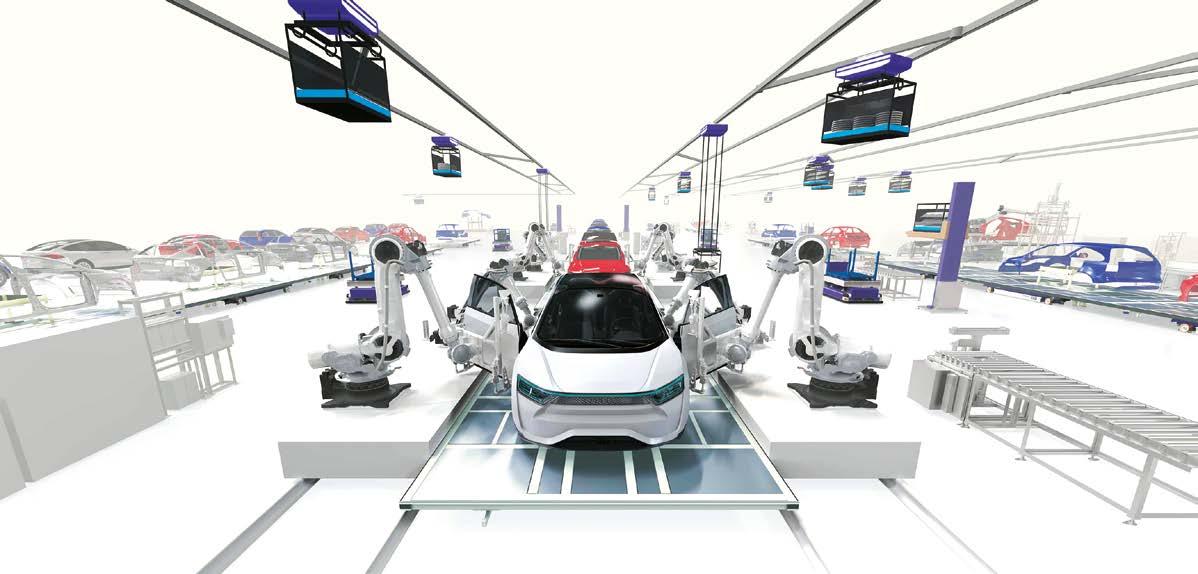
In linea con la visione a lungo termine “Driving Innovative Impact 2030,” il Gruppo Daifuku sta espandendo le proprie attività commerciali oltre i confini giapponesi per rafforzare la competitività globale. L’acquisizione di Eisenmann andrà a potenziare il core business dei sistemi di produzione, valorizzando la rete di stabilimenti e sedi commerciali presente in 24 paesi e regioni nel mondo, dove il segmento delle linee di produzione automobilistiche si conferma uno dei pilastri principali del gruppo. Con l’acquisizione delle quote di Eisenmann, Daifuku ottiene la capacità di offrire una copertura ancora più completa nella produzione automotive e industriale, in particolare nel campo della verniciatura, dal preventivo e pianificazione fino alla messa in servizio e all’assistenza post-vendita, personalizzata secondo gli standard europei e le esigenze specifiche dei clienti, un aspetto che sta diventando sempre più importante. Daifuku ed Eisenmann hanno quindi deciso di unire le forze e integrare Eisenmann nel Gruppo Daifuku, al fine di rafforzare ed espandere le proprie competenze nel campo delle soluzioni di sistema su scala globale. Eisenmann offre tecnologie di automazione innovative, nonché soluzioni proprietarie, sostenibili ed economiche nel campo della verniciatura e del montaggio finale, utilizzate principalmente dai produttori europei di componenti automobilistici e industriali.
Daifuku, d’altro canto, vanta una forte presenza internazionale, un ampio portfolio di prodotti e soluzioni, un’approfondita esperienza nell’esecuzione dei progetti e un team di ricerca e sviluppo solido. Le aree operative di Eisenmann e Daifuku si completano perfettamente a vicenda, in particolare nel settore della verniciatura industriale e degli impianti per il trattamento delle superfici.
Attraverso questa acquisizione, sia Daifuku che Eisenmann prevedono di migliorare le proprie capacità di proposta e di espandere l’offerta integrata nel settore dei sistemi per linee di produzione automobilistiche, portando a un maggiore valore offerto ai clienti e a un aumento delle opportunità di nuove commesse.
L’attuale team di gestione di Eisenmann rimarrà in carica, garantendo la totale continuità della cultura aziendale, delle relazioni commerciali in essere e dell’approccio incentrato sul cliente.
La chiusura della transazione è prevista per il secondo trimestre del 2026.
Per ulteriori informazioni: www.eisenmann.com
Fondato 50 anni fa, il Gruppo ChemQuest è un punto di riferimento per fornitori di materie prime e investitori finanziari nel settore della chimica specialistica e dei prodotti formulati.
Il Gruppo ChemQuest, società di consulenza globale specializzata in materiali speciali, ha annunciato la nomina di Scott Reams nel ruolo di Direttore. Reams entra a far parte dell’azienda con oltre 35 anni di esperienza nel settore, maturata principalmente presso Milliken & Co. Il suo solido background comprende lo sviluppo di strategie aziendali, il miglioramento dei processi e le vendite tecniche in mercati di nicchia. Durante la sua carriera in Milliken, Reams ha ricoperto numerosi incarichi di prestigio, tra cui Direttore delle Licenze
Internazionali e Direttore del settore Pavimentazioni Residenziali, oltre a ruoli tecnici come chimico di processo avanzato. “Sono entusiasta di entrare a far parte del team di ChemQuest e di mettere la mia esperienza a disposizione di un gruppo che genera un impatto così significativo per i clienti impegnati in espansioni di mercato e opportunità di crescita trasformativa,” ha dichiarato Scott Reams. Daniel Murad, Presidente di ChemQuest, ha espresso grande soddisfazione per l’arrivo di Reams, sottolineando come la sua vasta competenza nella Strategia e Trasformazione Aziendale sarà fondamentale per supportare i pilastri del gruppo, inclusi l’Eccellenza Operativa e lo Sviluppo Tecnologico.
Per maggiori informazioni: www.chemquest.com
www.spray-sa.com
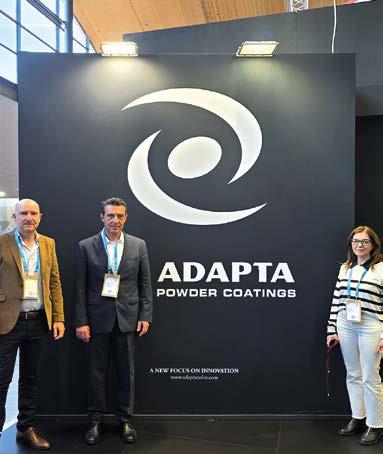
Dopo 10 anni dalla sua ultima presenza a PaintExpo a Karlsruhe, il punto di riferimento mondiale per le tecnologie di verniciatura industriale, Adapta Color è tornata a esporre con uno stand di grande impatto: l’incontro tra design architettonico e innovazione cromatica ha trasformato una semplice area espositiva in un’esperienza sensoriale avvolgente e raffinata per il visitatore.
Fondata nel 1997, Adapta Color si è rapidamente affermata come una delle aziende leader in Europa nella produzione di vernici in polvere per l’architettura e l’industria. Ciò che da sempre distingue Adapta all’interno del mercato delle vernici in polvere è la capacità di coniugare un’estetica d’avanguardia, soprattutto nello spazio colore degli effetti metallizzati, con prestazioni tecniche di altissimo livello. Per un brand così focalizzato sulla resa visiva e sulla qualità superficiale, lo stand a PaintExpo doveva essere una cornice capace di esaltare la materia.
La scelta progettuale di Timecore, l’azienda di Monza che ha progettato e realizzato lo stand, è stata audace e minimalista. Lo stand è caratterizzato da un utilizzo totalizzante del colore nero, che riveste senza soluzione di continuità il pavimento, le pareti e l’imponente struttura a sospensione. Questa scelta non è puramente estetica, ma funzionale: il nero funge da “vuoto” visivo, annullando le distrazioni ambientali della fiera per far risaltare il vero protagonista, il colore.
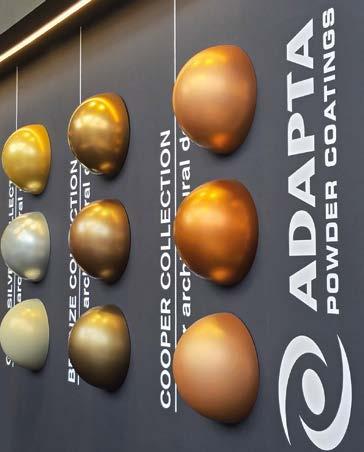
Lungo le pareti, le semisfere esposte — campioni fisici delle diverse finiture presenti nella gamma di Adapta — sembrano galleggiare nell’oscurità.
Grazie a questo contrasto cromatico netto, ogni sfumatura, riflesso e texture delle polveri viene esaltato al massimo, permettendo ai visitatori di percepire la profondità e la brillantezza dei prodotti come in una galleria d’arte moderna.
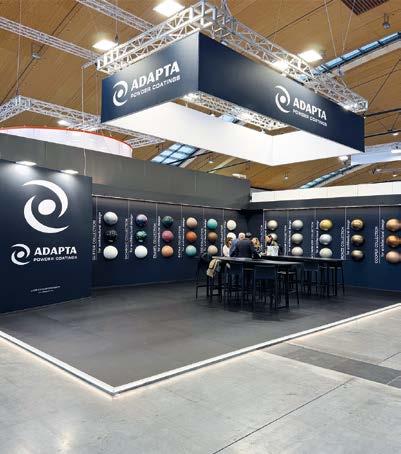
L’eleganza dello stand è sottolineata da un sapiente uso dell’illuminazione tecnica. La pedana è circondata lungo tutto il perimetro esterno da un filo di LED, che stacca visivamente l’area dal resto del padiglione, conferendo allo stand un aspetto quasi etereo e sofisticato. Anche i prodotti appesi alle pareti sono illuminati puntualmente da strisce LED integrate, garantendo una perfetta resa cromatica dei campioni.
Un altro elemento chiave del design è la struttura aperta. Lo stand è stato pensato per abbattere le barriere fisiche e psicologiche tra l’azienda e il pubblico. La mancanza di chiusure perimetrali ha invitato i professionisti a entrare liberamente, favorendo l’interazione e il networking in un ambiente che, seppur professionale, risulta accogliente e dinamico.
Per ulteriori informazioni: www.adaptacolor.com
High-performances coating systems for any application
A cura di Lesta Srl
Dairago - Milano sales@lesta.it
Grazie all’utilizzo di telecamere e sensori applicati alla pistola di spruzzatura, il sistema permette di registrare la lavorazione in un ambiente virtuale 3D e replicarla con estrema fedeltà sui pezzi successivi nel mondo reale. Si tratta di una soluzione pensata per migliorare la produttività, ridurre i tempi di programmazione e semplificare l’insegnamento robotico anche in contesti produttivi complessi.
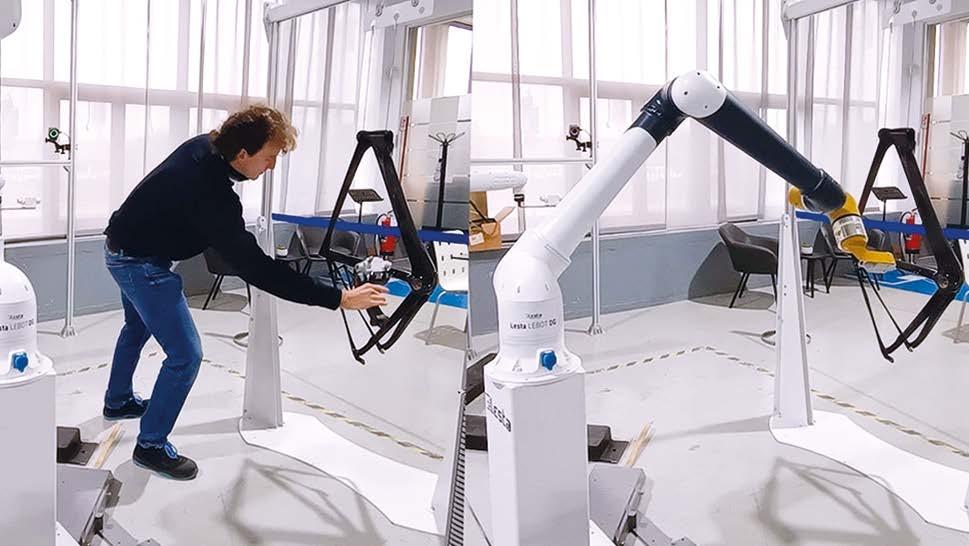
Insegnare ai robot a verniciare con movimenti liberi dal braccio robotico è una delle esigenze principali per le aziende che vogliono automatizzare i processi mantenendo precisione e qualità del risultato finale. In questa ottica, Lesta ha sviluppato un nuovo sistema, Lesta GESTURE, che consente di acquisire i movimenti dell’operatore durante la verniciatura e trasferirli in modo automatico a un robot industriale.
Le criticità nella verniciatura industriale risolte da Lesta GESTURE
Molte aziende che operano nella verniciatura industriale, soprattutto nel settore del metallo, devono affrontare difficoltà legate all’automazione dei processi. Tra le criticità più comuni troviamo gli spazi ridotti all’interno delle cabine di verniciatura, la necessità di mantenere elevata qualità estetica e uniformità del trattamento, tempi lunghi e complessità nella programmazione dei robot industriali e difficoltà nel replicare manualmente lavorazioni complesse su più pezzi.
Lesta GESTURE nasce proprio per superare queste problematiche. Il sistema consente di registrare il movimento naturale dell’operatore durante la verniciatura del primo pezzo, trasformandolo automaticamente in un percorso robotizzato preciso e ripetibile. Il principale vantaggio è la possibilità di programmare il robot in modo intuitivo, riducendo tempi di avviamento e semplificando il processo di insegnamento, anche in ambienti produttivi con spazi limitati.
Il funzionamento di Lesta GESTURE si basa su una tecnologia di acquisizione del movimento estremamente avanzata ma semplice da utilizzare. Il sistema utilizza un joystick applicato sotto la pistola di verniciatura, dotato di segnalini visivi rilevati da telecamere dedicate. Durante la lavorazione:
l’operatore esegue la verniciatura del primo pezzo utilizzando la pistola equipaggiata con il joystick;
le telecamere registrano i movimenti dei segnalini e li trasferiscono in un ambiente virtuale 3D;
il percorso registrato viene elaborato e convertito in un programma robotico;
il robot industriale, come un KUKA o un Lesta LEBOT DG, replica automaticamente la lavorazione sui pezzi successivi.
Uno dei punti di forza del sistema è la registrazione svincolata dal braccio robotizzato, che permette all’operatore di muoversi con grande libertà e naturalezza, migliorando la precisione dell’insegnamento e la facilità di utilizzo.
È importante sottolineare che, pur essendo una soluzione estremamente efficace, in alcune applicazioni particolarmente complesse o ad altissime prestazioni, tecnologie come Lesta LEBOT MV A6 rappresentano ancora il riferimento più avanzato del mercato.
Lesta GESTURE è particolarmente indicato per aziende che operano nella verniciatura industriale e che necessitano di una soluzione automatizzata flessibile e semplice da integrare. In particolare, trova applicazione in aziende che producono manufatti metallici di medie e grandi dimensioni, negli impianti di verniciatura a polvere, processi di verniciatura industriale del ferro, realtà produttive con cabine di verniciatura di dimensioni ridotte e impianti dove l’installazione di sistemi robotizzati più complessi risulta difficoltosa.
Grazie alla sua versatilità, il sistema permette di migliorare la produttività mantenendo elevati standard qualitativi, senza richiedere interventi strutturali invasivi sugli impianti esistenti.
Con Lesta GESTURE, Lesta introduce un nuovo approccio all’insegnamento robotico nella verniciatura industriale, combinando innovazione tecnologica, semplicità operativa e flessibilità applicativa.
Il sistema rappresenta una soluzione ideale per le aziende che vogliono avvicinarsi all’automazione o ottimizzare i propri processi produttivi, riducendo tempi di programmazione e migliorando la ripetibilità delle lavorazioni.
Grazie alla possibilità di trasferire l’esperienza dell’operatore direttamente al robot, Lesta GESTURE permette di unire competenze umane e tecnologia avanzata, offrendo un vantaggio competitivo concreto nel settore della verniciatura industriale.
A cura di ALIT Technologies SpA
San Bonifacio - Verona info@alit-tech.com
Il nuovo sistema di sverniciatura ad immersione
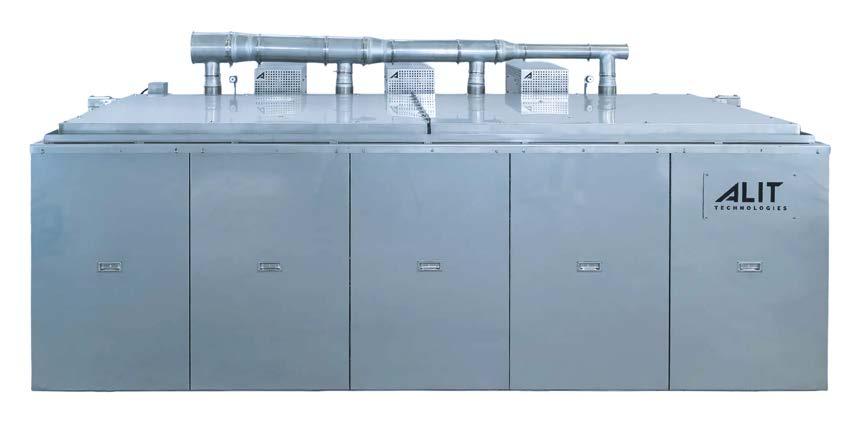
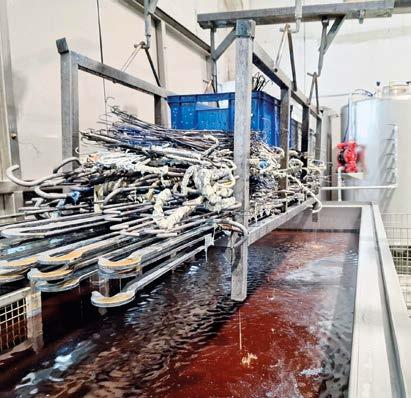
FASTRIP T6 sviluppato da ALIT Technologies SpA è una soluzione progettata per la pulizia e il recupero di telai, ganci e componenti metallici di medie e grandi dimensioni.
Nei processi di verniciatura industriale, la sverniciatura è spesso considerata una fase necessaria ma secondaria. Almeno finché non diventa un problema: quando i volumi produttivi aumentano, i rivestimenti diventano più resistenti e le operazioni non possono permettersi rallentamenti, questa fase smette di essere marginale e diventa critica. Non tanto per la capacità di rimuovere la vernice, quanto per la difficoltà di mantenere il processo stabile nel tempo. FASTRIP T6 nasce proprio per rispondere a questo scenario: è la nuova soluzione ALIT per la sverniciatura a immersione di componenti medio-grandi.
Come funziona la tecnologia FASTRIP T6
La tecnologia a immersione è consolidata, ma nell’operatività quotidiana presenta variabili che incidono direttamente sui costi e sulla continuità produttiva: temperature non uniformi, degrado del bagno e gestione
inefficiente del risciacquo. FASTRIP T6 affronta questi aspetti con un design mirato. Il sistema di riscaldamento integrato sulle pareti, l’isolamento completo e i miscelatori verticali lavorano insieme per mantenere il bagno attivo e uniforme, anche in presenza di rivestimenti complessi come le vernici epossidiche.
Struttura, dimensioni e configurazione
FASTRIP T6 è progettata per trattare componenti medio-grandi, con configurazioni che vanno da circa 2400 fino a oltre 5500 litri e lunghezze utili fino a 3500 mm. Questo permette di lavorare pezzi di grandi dimensioni senza dover suddividere i carichi o adattare il processo. Dal punto di vista costruttivo, la macchina è realizzata in acciaio inox AISI 304, garantendo resistenza chimica e durata nel tempo anche in condizioni di utilizzo continuo. L’isolamento completo su tutti i lati contribuisce non solo all’efficienza energetica, ma anche alla stabilità del bagno, riducendo le dispersioni termiche e mantenendo condizioni di lavoro costanti. Il sistema di riscaldamento elettrico integrato, combinato con i miscelatori verticali, consente di operare fino a 80 °C assicurando un trattamento uniforme su tutto il carico. Tra le altre caratteristiche tecniche vi sono il sensore di livello a microonde guidate, il coperchio pneumatico e un design pensato per facilitare accesso e manutenzione.
I primi riscontri
Le prime applicazioni industriali confermano questo approccio. Un impianto FASTRIP T6 è stato installato in un contesto produttivo reale nel Nord Italia, presso un’azienda specializzata nei servizi di verniciatura industriale. Dopo diversi mesi di utilizzo, i feedback sono molto positivi: il processo rimane stabile nel tempo, i cicli risultano efficaci anche su rivestimenti difficili da rimuovere e il consumo chimico resta coerente con i volumi di lavoro.
Il sistema si è integrato facilmente nel flusso produttivo, con un utilizzo semplice per gli operatori e una manutenzione agevole. In contesti in cui le attrezzature devono essere sempre operative, questo si traduce in meno interruzioni e maggiore continuità operativa.
Il risparmio economico
Il punto chiave non è solo tecnico, ma anche economico. Confrontando le diverse tecnologie di sverniciatura, le differenze riguardano consumo energetico, prodotti chimici, acqua e tempi operativi. FASTRIP T6 è progettata per intervenire concretamente su queste variabili. L’isolamento riduce le dispersioni termiche, la gestione del bagno prolunga la vita dei prodotti chimici e l’organizzazione dei cicli permette di ottimizzare l’uso dell’acqua di risciacquo. Nelle applicazioni reali, pratiche come il riutilizzo dell’acqua e i cicli combinati immersione-risciacquo contribuiscono a rendere il processo più efficiente e controllato.
Sverniciatura chimica vs pirolisi
Per anni, i forni di pirolisi sono stati considerati la soluzione standard per componenti medio-grandi, non tanto per efficienza quanto per abitudine e capacità percepita, ma oggi questo scenario sta cambiando.
La sverniciatura a immersione, se progettata correttamente, offre maggiore continuità operativa e controllo su variabili che nei sistemi di pirolisi risultano più rigide: tempi ciclo, gestione dei lotti, consumi energetici e prestazioni su rivestimenti complessi.
Con FASTRIP T6, questo approccio diventa applicabile anche a componenti medio-grandi, superando i limiti tradizionali della tecnologia a immersione su queste scale.
Pompa mobile, filtrazione e gestione dei fluidi
Un altro aspetto chiave è l’approccio sistemico. FASTRIP T6 non è pensata come una macchina stand-alone, ma come parte di un processo più ampio che include gestione dei fluidi, filtrazione, riciclo e controllo digitale.
In questo contesto, anche i componenti ausiliari diventano strategici nelle operazioni quotidiane, contribuendo a semplificare le attività e migliorare l’efficienza complessiva.
Ilaria Paolomelo, ipcm®
Dradura Italia ha recentemente installato un nuovo impianto di plastificazione a letto fluido per polveri termoplastiche, sviluppato da LEM Impianti, per ampliare le possibilità di rivestimento dei componenti in filo metallico destinati al settore degli elettrodomestici.
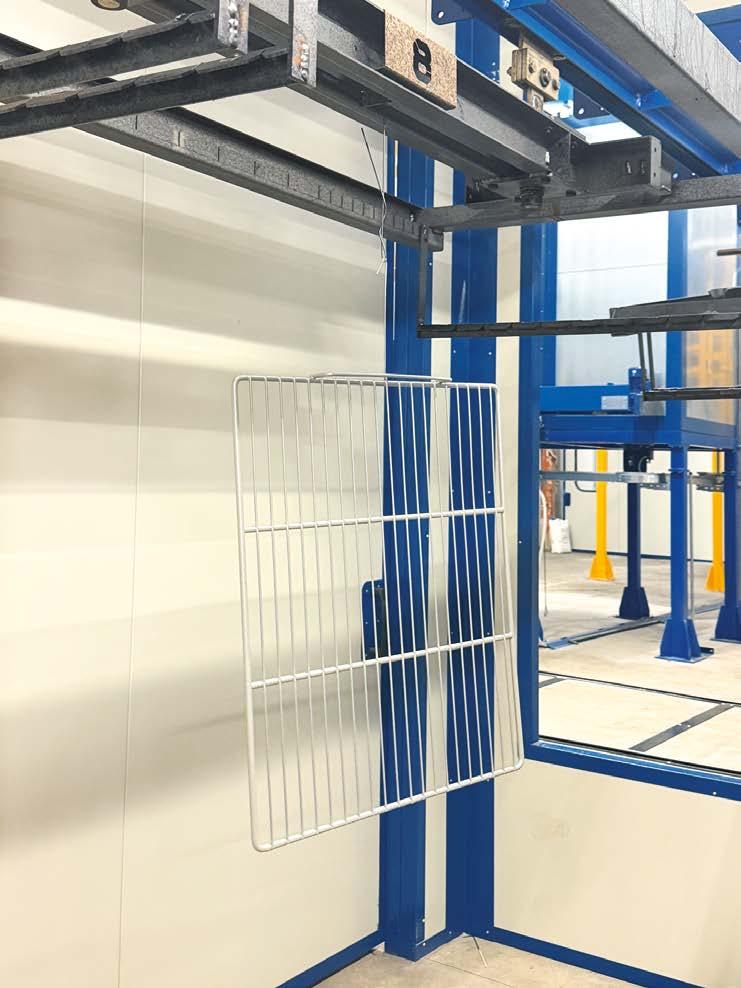
Dai cestelli per lavastoviglie alle griglie per forni e frigoriferi fino ai portabottiglie, i componenti in filo metallico impiegati nel settore degli elettrodomestici sono chiamati a soddisfare requisiti sempre
più stringenti in termini di resistenza alla corrosione, durata nel tempo, sicurezza alimentare ed estetica. Si tratta infatti di manufatti che operano in ambienti particolarmente impegnativi, essendo sottoposti a cicli di lavaggio ad alte temperature, esposizione continua a umidità, detergenti aggressivi e sbalzi termici che richiedono prestazioni elevate e costanti nel tempo. Per questo tipo di prodotti, la qualità della finitura superficiale diventa un elemento fondamentale per garantire sia perfomance funzionali sia requisiti estetici. Tra le diverse tecnologie di trattamento superficiale disponibili sul mercato, la plastificazione si è affermata come una delle soluzioni più efficaci per la protezione e la valorizzazione di tali manufatti, in quanto consente di ottenere rivestimenti uniformi, resistenza chimica e meccanica, isolamento elettrico
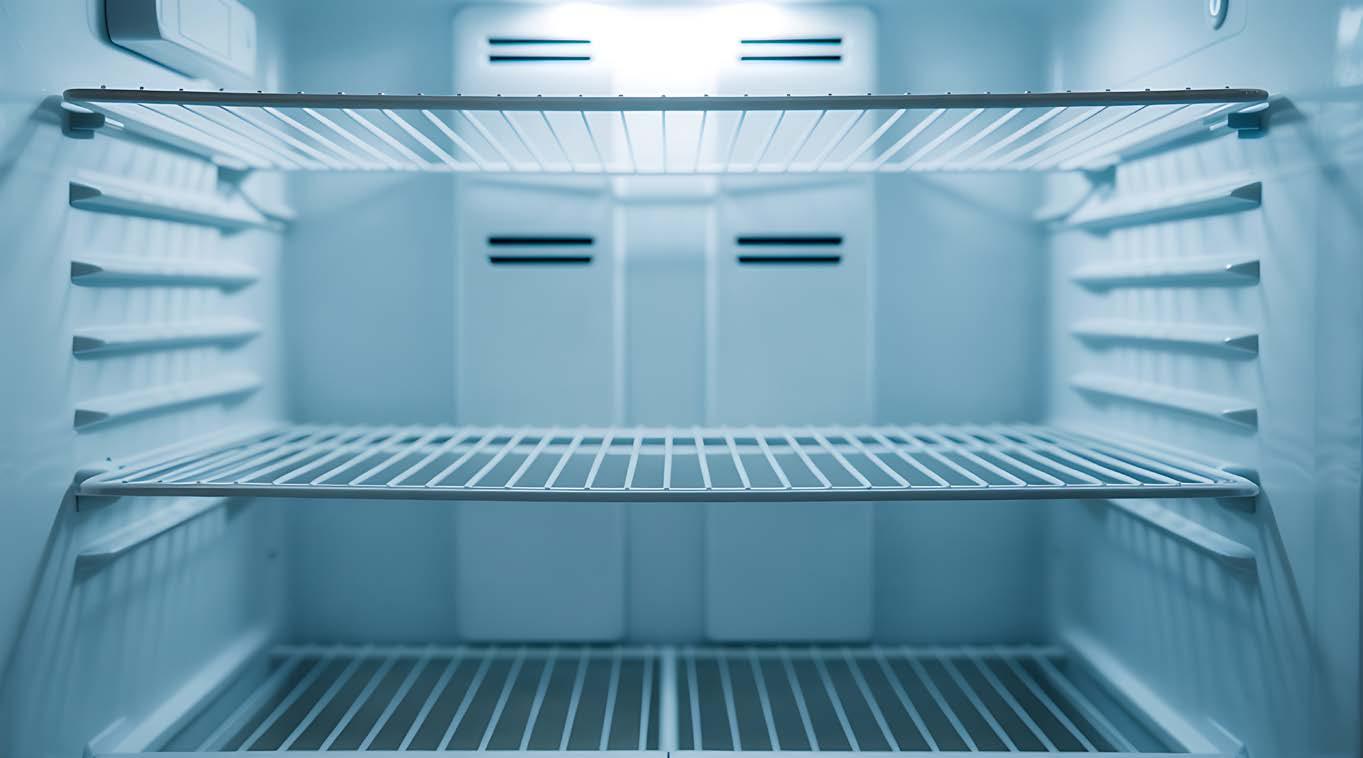
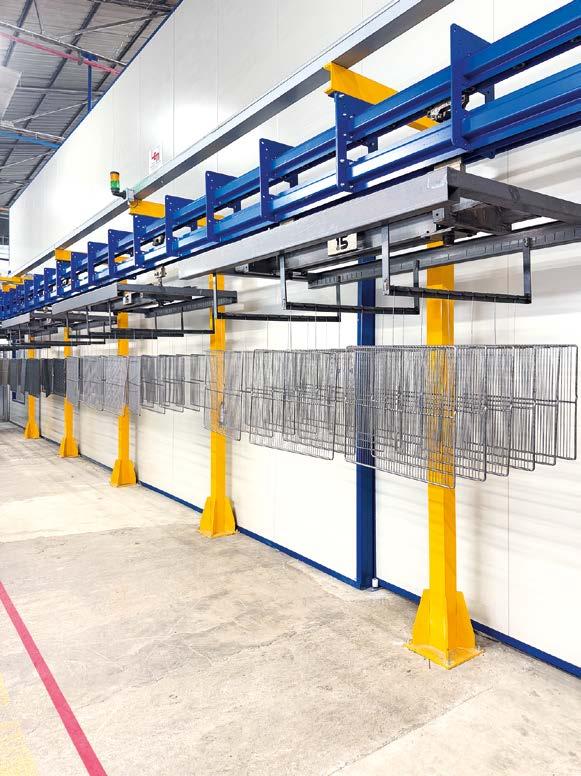
e una piacevole resa estetica. Allo stesso tempo, contribuisce a migliorare l’esperienza d’uso, grazie a superfici più sicure al tatto e meno soggette a danneggiamenti.
Dradura Italia, azienda specializzata nella lavorazione del filo metallico per il settore degli elettrodomestici, dispone da oltre 50 anni di un impianto di plastificazione all’interno dello stabilimento di San Donà di Piave (VE). Nell’ottica di rinnovare il proprio reparto di finitura, l’azienda ha recentemente scelto di installare un nuovo impianto di plastificazione a letto fluido. La nuova linea è progettata per consentire il rivestimento dei manufatti non solo con polveri termoplastiche a base di polietilene, ma anche di materiali polimerici di nuova generazione ad alte prestazioni. Per la realizzazione dell’impianto, l’azienda si è affidata a LEM Impianti (Carate Brianza, MB).
Il gruppo Dradura
Dradura nasce oltre 80 anni fa in Germania come piccola azienda a conduzione familiare fondata dalla famiglia Stein. Fin dagli esordi, si dedica alla produzione di componenti in filo metallico per il settore degli
elettrodomestici, sviluppando nel tempo un know-how altamente qualificato. Nel corso dei decenni, l’azienda ha consolidato la propria posizione sul mercato e si è evoluta da realtà locale a gruppo industriale strutturato, senza mai perdere il focus su qualità e affidabilità del prodotto. “Questo percorso industriale ci ha permesso di affermarci come partner consolidato di alcuni tra i principali produttori internazionali di elettrodomestici, tra cui Electrolux, Liebherr, BSH Hausgeräte e Gorenje”, spiega Maurizio Scalabrino, responsabile ingegneria presso Dradura Italia srl.
“Negli ultimi anni, l’azienda ha attraversato una fase di significativa trasformazione societaria. Dradura è stata infatti acquisita da Linkk Industrial GmbH, fondo di investimento tedesco che riunisce diverse realtà attive in ambito industriale. All’interno del gruppo, rappresentiamo il polo specializzato nella lavorazione e finitura del filo metallico, inserito in un ecosistema che comprende anche aziende attive nei settori dell’automazione e della produzione di impianti per automotive, farmaceutico e medicale. Questa integrazione consente di valorizzare competenze trasversali e di sostenere un percorso di crescita orientato
all’innovazione tecnologica”, continua Scalabrino. Oggi Dradura si presenta come un player internazionale, con sede centrale nei pressi di Kaiserslautern (Germania), un centro logistico negli Stati Uniti e tre stabilimenti produttivi in Europa: a San Donà di Piave (VE) e Casale Monferrato (AL) in Italia e a Łódź in Polonia.
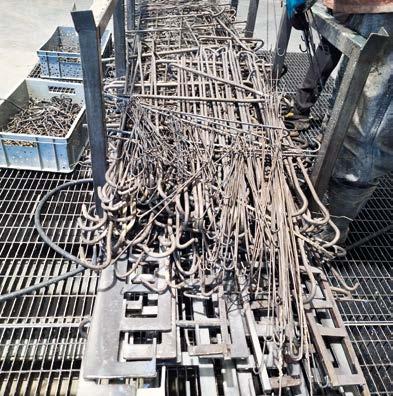
Lo stabilimento veneto, dove è stato installato il nuovo impianto di plastificazione, è specializzato principalmente nella produzione di cestelli e griglie. Il processo produttivo di quest’ultimi ha inizio con l’approvvigionamento del filo metallico, fornito in bobine o matasse, con diametro compreso indicativamente tra 2,2 e 8 mm.
“La prima fase è quella della raddrizzatura e del taglio, eseguita tramite macchine raddrizzafilo che trasformano il materiale in barre delle lunghezze richieste. In alternativa, per alcune tipologie di componenti, vengono impiegati impianti a controllo numerico che lavorano direttamente la
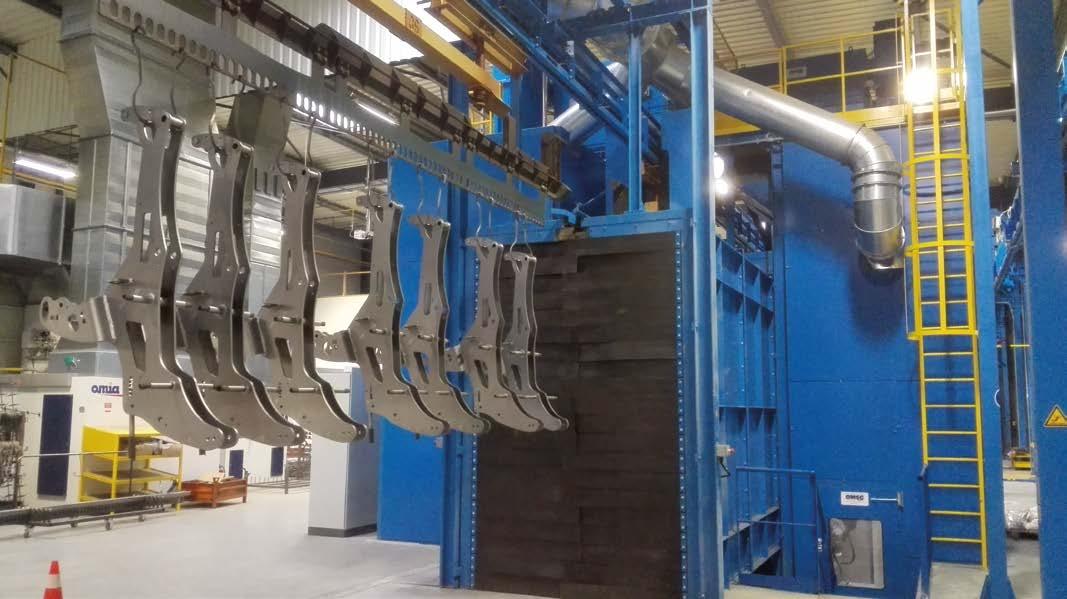
matassa per realizzare elementi già sagomati o pronti per le fasi successive. Segue la realizzazione del grezzo, che può avvenire attraverso processi manuali, semiautomatici o completamente automatici, a seconda dei volumi produttivi e della tipologia di prodotto. In questa fase vengono assemblati e saldati i componenti che costituiscono la struttura dei manufatti finiti. È inoltre qui che vengono predisposti eventuali elementi funzionali al successivo trattamento superficiale: per esempio, nel caso della plastificazione, i pezzi sono dotati di appositi testimoni di appensione, che saranno poi rimossi una volta terminato il processo”, spiega Scalabrino. I componenti sono poi trasferiti nel reparto di finitura, dove Dradura dispone di un’ampia gamma di tecnologie, tra cui un impianto di zincatura, tre linee di verniciatura a polvere, una di cromatura e una di elettrolucidatura, oltre al nuovo impianto di plastificazione.
“Inoltre, negli ultimi anni, in linea con l’evoluzione normativa e con una crescente attenzione alla sostenibilità, l’azienda ha sostituito l’impianto di cromatura esavalente con una linea a cromo trivalente, riducendo

















significativamente l’impatto ambientale e migliorando la sicurezza del processo”, prosegue.
Al termine delle operazioni di finitura, i manufatti sono sottoposti a controllo qualità e successivamente imballati secondo le specifiche richieste dei clienti.
L’importanza del processo di plastificazione e le caratteristiche tecniche del nuovo impianto “I cestelli per lavastoviglie e le griglie per frigoriferi prodotti in questo stabilimento sono sottoposti a plastificazione perché devono garantire resistenza a cicli termici ripetuti, esposizione a detergenti aggressivi e condizioni di elevata umidità”, afferma Scalabrino.
L’impianto installato da LEM Impianti è stato progettato per gestire in modo efficiente componenti caratterizzati da geometrie e masse differenti, con diametri del filo metallico fino a 8 mm. “Sul nuovo impianto è possibile operare sia con varie tipologie di polietilene, sia con nuove soluzioni in
poliammide. In entrambi i casi sono stati ottimizzati i pretrattamenti in ottica di miglioramento della sostenibilità ambientale.”
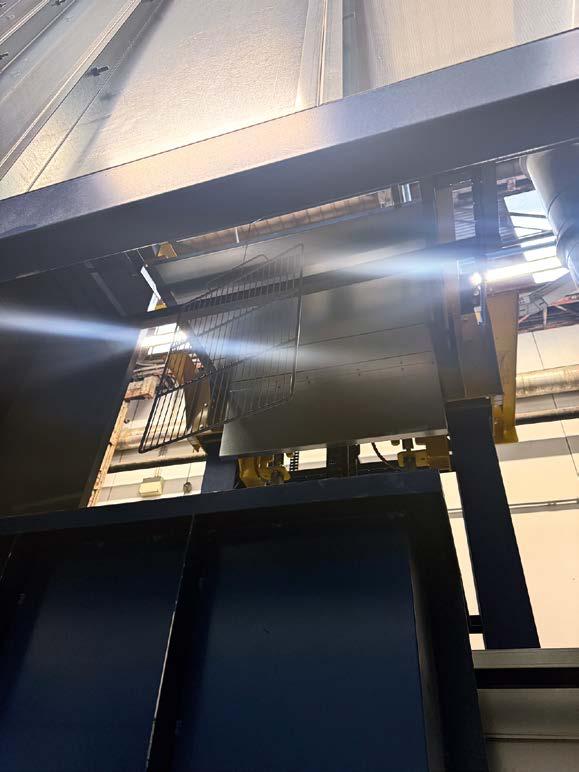
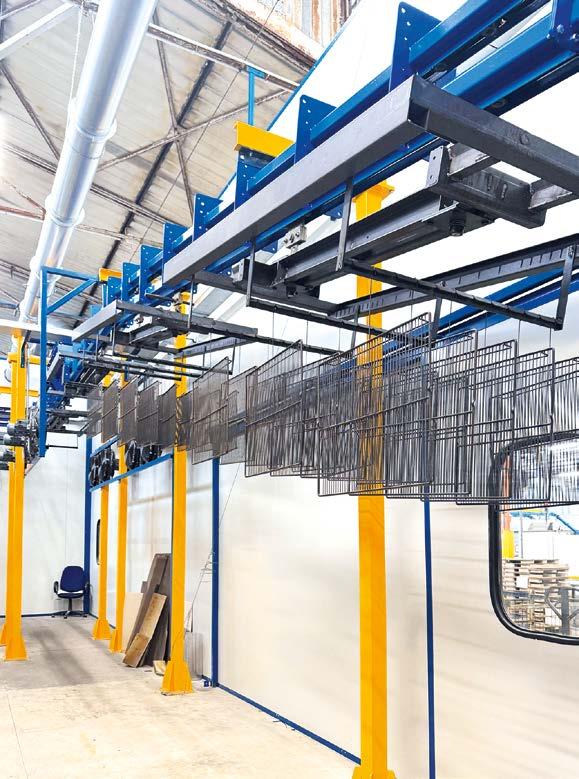
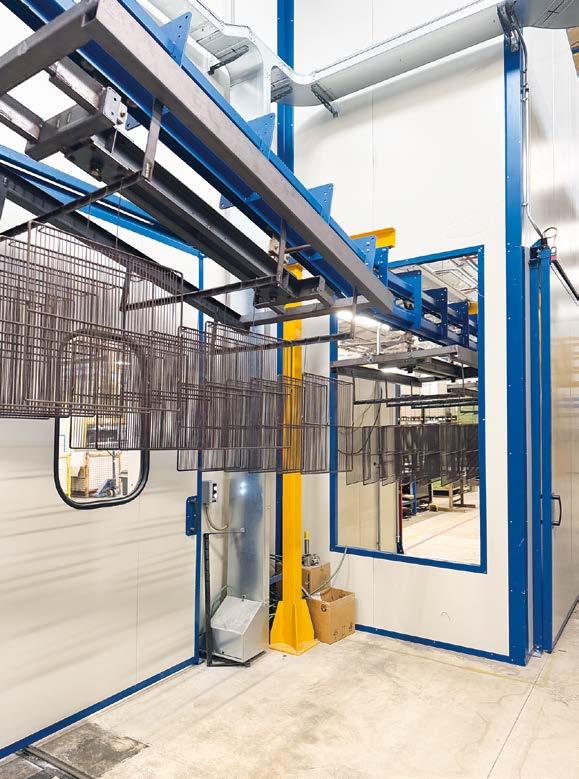
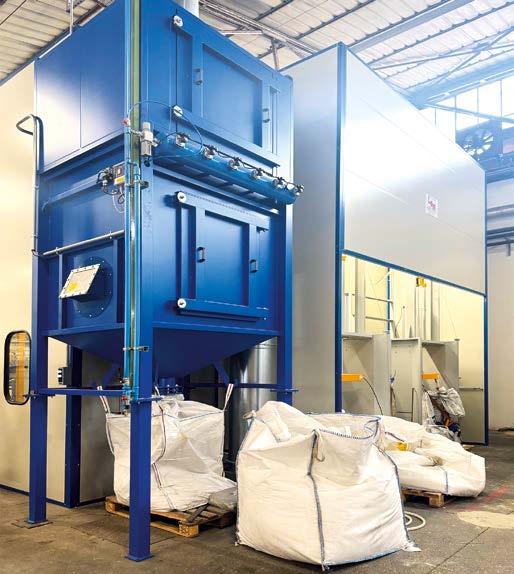
Sul nuovo impianto, il ciclo ha inizio con l’appensione manuale dei componenti sul trasportatore birotaia che li convoglia verso il forno di preriscaldo ibrido, alimentabile a gas o elettricità. “La temperatura viene regolata accuratamente affinché la massa metallica raggiunga il livello termico richiesto per garantire un’adeguata inerzia termica. Successivamente, i componenti vengono immersi nella vasca a letto fluido”, afferma Paolo Sala, titolare di LEM Impianti. L’impianto è dotato di due sistemi di alimentazione della polvere OptiFeed BigBag di Gema, progettati per il trasporto e la gestione della polvere contenuta nei sacchi BigBag. Dopo l’applicazione del rivestimento termoplastico, i componenti sono prima trasportati verso il forno di polimerizzazione a campana, e poi in un polmone di accumulo e, una volta raffreddati, scaricati manualmente dall’operatore. Dopo lo scarico, l’operatore può rimuovere manualmente il testimone di appensione e, se necessario, ritoccare il manufatto.
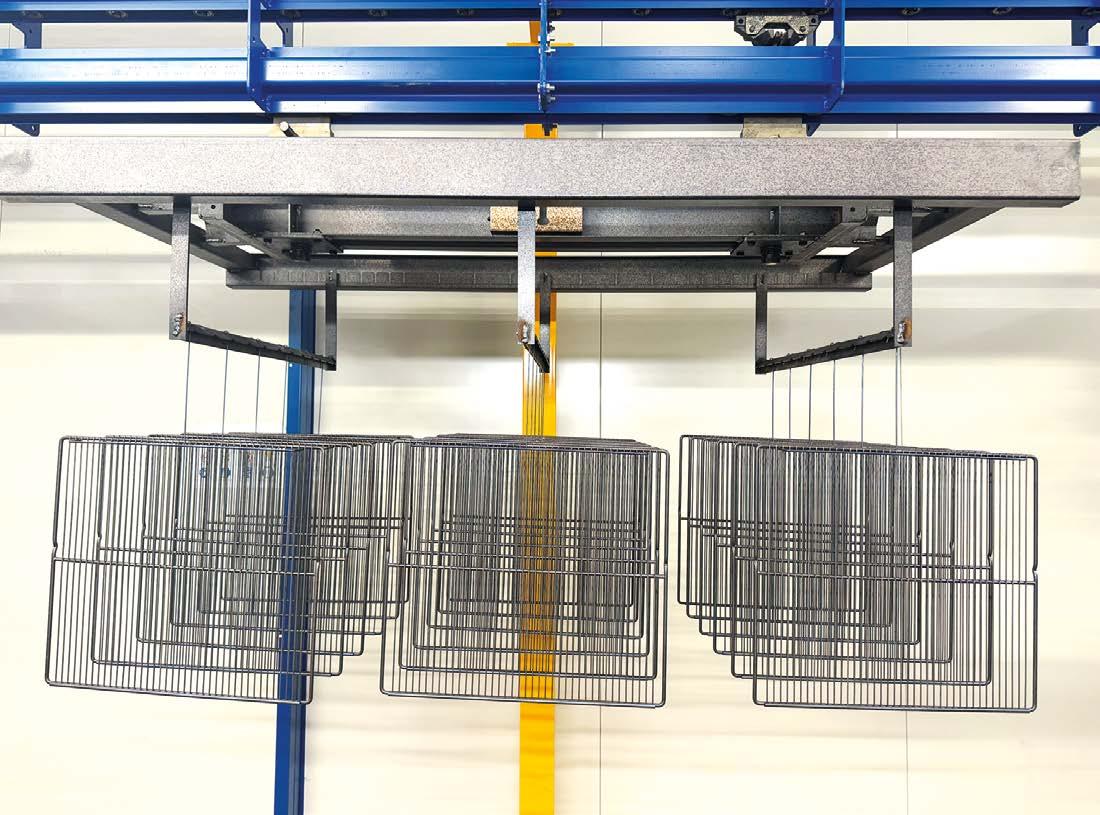
“L’impianto è caratterizzato da un’elevata flessibilità operativa e funziona sia in modalità automatica, mediante l’utilizzo di ricette preimpostate, sia in modalità manuale, con la possibilità di impostare e regolare singolarmente ogni parametro di processo, in funzione delle specifiche esigenze produttive. La configurazione dell’impianto consente di operare con un numero ridotto di collaboratori, coinvolti esclusivamente nelle fasi di carico e scarico, mentre il resto del processo si svolge all’interno di un sistema completamente controllato e protetto da barriere dotate di dispositivi di interblocco, per garantire la sicurezza operativa”, continua Sala.
La sfida della poliammide e il ruolo del partner impiantistico
Nel processo di plastificazione, la possibilità di utilizzare differenti materiali polimerici consente di rispondere a specifiche esigenze applicative. Il polietilene rappresenta una soluzione consolidata per numerose applicazioni
standard, anche in condizioni di esercizio a basse temperature, e può essere additivato con sostanze specifiche per migliorarne la resistenza ai raggi UV o prevenire fenomeni di ingiallimento nel tempo.
Accanto a questa tecnologia, l’evoluzione delle richieste di mercato sta favorendo l’introduzione di materiali più performanti, come alcune varianti di poliammide. Questo materiale offre prestazioni superiori in termini di resistenza meccanica, all’abrasione e alla corrosione, ampliando le possibilità applicative ma introducendo al contempo un processo più complesso.
La poliammide, infatti, richiede condizioni operative più spinte rispetto al polietilene, in particolare per quanto riguarda le temperature di lavorazione e la gestione del ciclo termico. Tali caratteristiche rendono necessaria un’accurata ottimizzazione delle fasi di preriscaldo, immersione e polimerizzazione. Nel caso del nuovo impianto a letto fluido installato presso Dradura, la sfida è stata quella di ottimizzare i parametri di processo
per lavorare con entrambi i materiali. Se per il polietilene le condizioni operative si attestano su temperature più basse, la poliammide ne richiede di più elevate, oltre a specifiche dinamiche di raffreddamento con eventuale shock termico in acqua. “In questo periodo di sviluppo, il contributo di LEM Impianti si è rivelato determinante: l’azienda sta infatti affiancando il team nella messa a punto del processo, fornendo il suo supporto tecnico e il suo know-how.”
“Inoltre, la flessibilità dell’impianto, che consente di effettuare test sia in modalità automatica sia manuale, ha permesso di sperimentare diverse configurazioni applicative e di accelerare l’ottimizzazione dei parametri, riducendo i tempi di sviluppo e migliorando la conoscenza del comportamento dei materiali”, prosegue Scalabrino.
Innovazione continua per affrontare le sfide del futuro
Il percorso intrapreso da Dradura negli ultimi anni testimonia come anche in un settore altamente consolidato sia possibile introdurre innovazione concreta attraverso interventi su tecnologie, processi e materiali.

Gli investimenti realizzati nel reparto finiture e, in particolare, l’installazione del nuovo impianto di plastificazione a letto fluido sviluppato da LEM Impianti rappresentano un passo significativo verso una produzione più efficiente, sostenibile e orientata alla qualità. Parallelamente, l’apertura verso materiali ad alte prestazioni, come la poliammide, conferma la volontà dell’azienda di soddisfare le evoluzioni del mercato e ampliare le proprie competenze tecnologiche.
“La scelta del partner tecnologico è stata il risultato di un’attenta valutazione tecnica e del livello di supporto offerto. Determinante è stata anche la collaborazione già avviata: LEM Impianti ha sempre garantito continuità nella manutenzione di alcuni impianti installati precedentemente da Dradura e ha fornito un’assistenza tecnica puntuale quando necessario. Questo aspetto è stato fondamentale per individuare un interlocutore in grado non solo di fornire la tecnologia, ma di affiancarci come vero e proprio partner”, afferma Scalabrino.
“Sebbene l’impianto sia in funzione da pochi mesi e siano ancora in corso attività di test sui vari rivestimenti, tra i principali benefici riscontrati rientrano la semplificazione delle operazioni di pulizia della vasca e la significativa riduzione dei tempi di cambio colore, grazie al sistema automatizzato OptiFeed di Gema. Parallelamente, si evidenziano un miglioramento della finitura superficiale e un incremento della sicurezza per gli operatori, ottenuti attraverso la riprogettazione ergonomica delle fasi di carico e scarico, la riduzione delle attività manuali più gravose e l’introduzione di barriere di protezione. L’automazione del ciclo e l’ottimizzazione del layout impiantistico hanno inoltre consentito una riduzione del numero di addetti necessari, con una conseguente razionalizzazione delle risorse e una migliore organizzazione del lavoro. Infine, un elemento chiave riguarda la sostenibilità del processo produttivo. L’introduzione di un sistema ibrido gas/elettrico, unita alla maggiore efficienza energetica dei forni e alla riduzione delle dispersioni termiche, contribuisce a contenere i consumi energetici e il footprint ambientale complessivo dell’impianto. E, in quest’ultimo periodo caratterizzato da crescente attenzione ai costi dell’energia, rappresenta un fattore strategico di primaria importanza”, conclude Scalabrino.
A cura di Frigmaires Engineers
Mumbai, India info@frigmaires.com
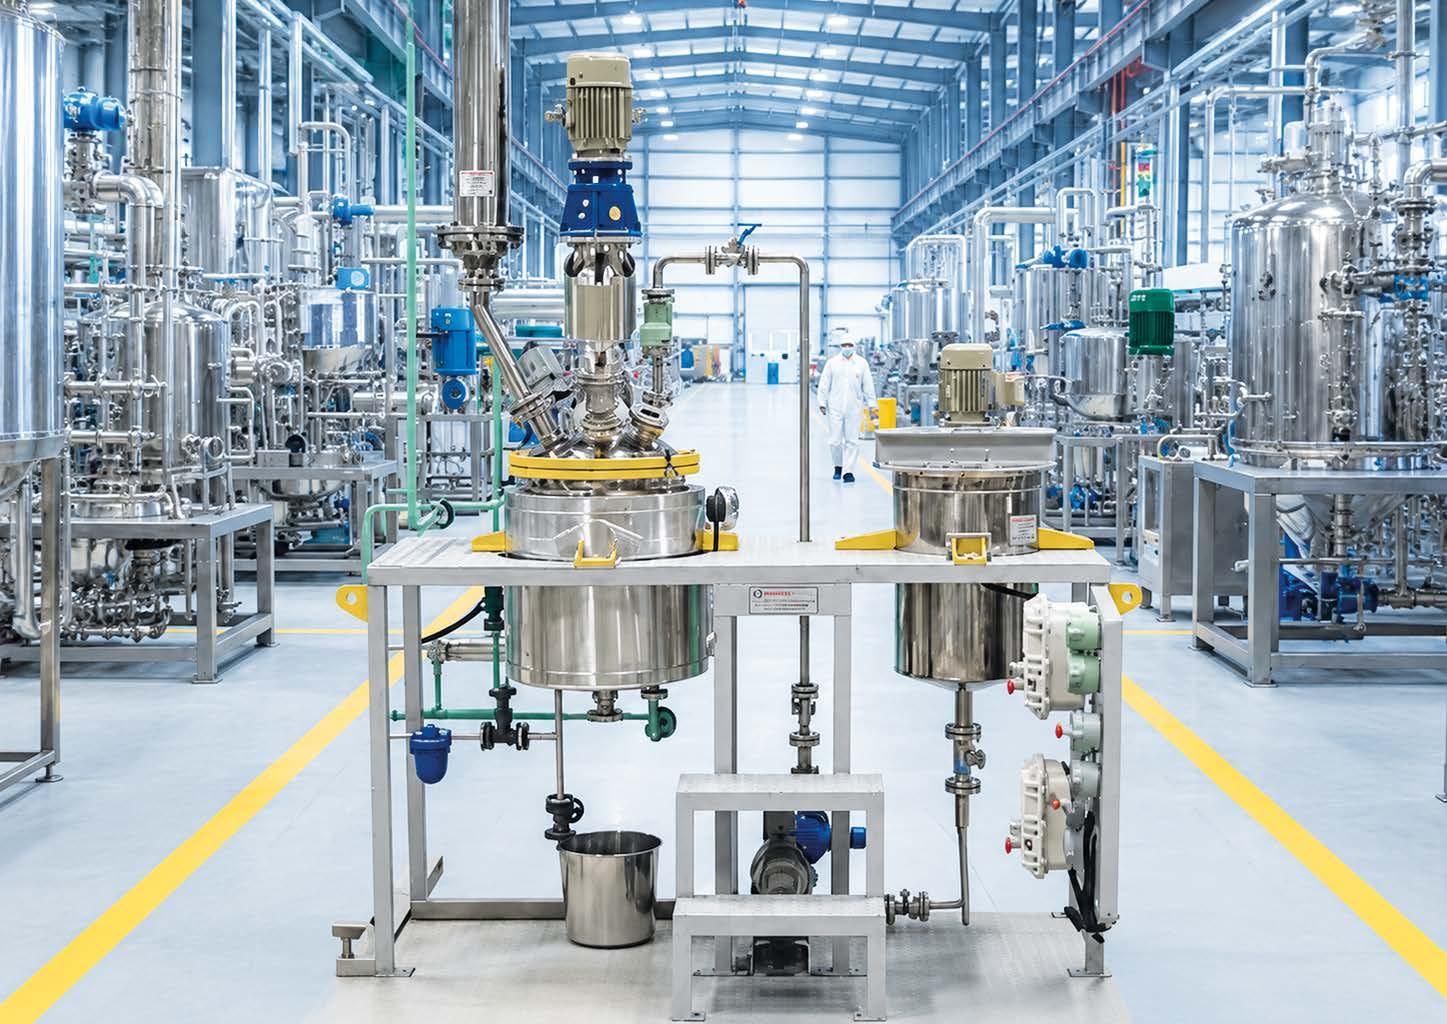
Sostenuti dall’ingegneria di processo avanzata e dalle tecnologie impiantistiche integrate sviluppate da Frigmaires Engineers, le resine alchidiche e le emulsioni continuano a evolversi come soluzioni affidabili per le moderne applicazioni di vernici e rivestimenti.
Isettori delle vernici, dei rivestimenti e della protezione delle superfici hanno vissuto una significativa evoluzione tecnologica nel corso degli ultimi decenni. Nonostante l’emergere di chimiche alternative per i leganti, le resine alchidiche continuano a svolgere un ruolo centrale grazie alla loro
versatilità, affidabilità e a un profilo prestazionale ben bilanciato. Ampiamente utilizzati sia in applicazioni decorative che industriali, i sistemi alchidici sono apprezzati per la loro capacità di offrire un’elevata brillantezza, una buona adesione e finiture durature. Negli ultimi anni, lo sviluppo di emulsioni alchidiche ha ulteriormente ampliato la loro rilevanza, combinando le prestazioni tradizionali con una migliore compatibilità ambientale. Frigmaires Engineers progetta e produce impianti completi per la produzione di resine alchidiche e sistemi di lavorazione delle emulsioni, supportando i produttori di vernici e rivestimenti nel raggiungimento di una qualità costante del prodotto, di una produzione efficiente e della piena conformità agli standard internazionali.
La produzione di resine alchidiche prevede tipicamente due fasi principali: l’alcolisi (o transesterificazione), seguita dall’esterificazione, entrambe condotte in sistemi di reattori controllati.
Resine alchidiche:
composizione e proprietà
Le resine alchidiche sono poliesteri sintetici prodotti attraverso la reazione di polioli (come il glicerolo o il pentaeritritolo), acidi dibasici o anidridi (ad esempio l’anidride ftalica) e acidi grassi o oli naturali.
All’interno della formulazione di una vernice fungono da leganti e garantiscono la dispersione dei pigmenti, la formazione del film e l’adesione al substrato.
Le proprietà chiave includono:
Elevata brillantezza e ottima distensione e livellamento;
Eccellente adesione a una grande varietà di substrati;
Resistenza meccanica e flessibilità ben bilanciate;
Buona compatibilità con pigmenti e additivi.
In base al contenuto di olio, le resine alchidiche sono tipicamente classificate in:
Resine alchidiche long oil (60-70%): utilizzate principalmente nelle vernici per architettura e nelle vernici decorative;
Resine alchidiche medium oil (40-60%): adatte per vernici industriali e smalti;
Resine alchidiche short oil (30-40%): utilizzate negli smalti a forno e nelle vernici ad alte prestazioni.
Questa classificazione influenza direttamente il tempo di asciugatura, la durezza e le proprietà finali del film protettivo.
I sistemi a base alchidica sono ampiamente utilizzati in vernici decorative, vernici industriali e primer per metalli, rivestimenti marini e protettivi, finiture per legno e vernici per mobili, fino ai sistemi per l’automotive e il refinish. In particolare, le emulsioni alchidiche stanno trovando una crescente diffusione nei rivestimenti decorativi, offrendo un eccellente equilibrio tra prestazioni e sostenibilità ambientale.
Processo di produzione e controllo di processo
La produzione di resine alchidiche prevede tipicamente due fasi principali: l’alcolisi (o transesterificazione), seguita dall’esterificazione, entrambe condotte in sistemi di reattori controllati.
Durante la fase di alcolisi, gli oli naturali o gli acidi grassi reagiscono con un poliolo a temperature elevate (tipicamente 220-250 °C) in presenza di un catalizzatore, portando alla formazione di monogliceridi. Questi
intermedi sono più reattivi e rendono possibile la successiva fase di esterificazione. Nella seconda fase, la miscela di reazione è unita ad acidi dibasici o anidridi in condizioni di temperatura e vuoto accuratamente controllate. La rimozione continua dell’acqua che si forma durante la reazione è essenziale per spingere il processo verso il completamento e ottenere le caratteristiche desiderate della resina. Il controllo preciso dei parametri chiave di processo, inclusi temperatura, agitazione, livello di vuoto e tasso di rimozione dell’acqua, è fondamentale per ottenere una viscosità costante, un numero di acidità (tipicamente 5-15 mg KOH/g) e prestazioni complessive della resina stabili. Dal punto di vista ingegneristico, la progettazione del reattore, l’efficienza dello scambio termico e l’automazione di processo svolgono un ruolo cruciale nel garantire la qualità e la riproducibilità del prodotto. In questo contesto, le tecnologie di controllo avanzate sviluppate da Frigmaires Engineers ottimizzano la miscelazione e, grazie a efficienti unità di condensazione, supportano cicli di produzione stabili e ripetibili.
Emulsioni alchidiche: verso i sistemi a base acqua
La crescente pressione normativa sulle emissioni di COV ha accelerato la transizione verso le tecnologie a base acqua. Le emulsioni alchidiche rappresentano un significativo passo avanti e consentono ai formulatori di mantenere le caratteristiche prestazionali delle resine alchidiche tradizionali, riducendo al contempo l’impatto ambientale. Questi sistemi sono costituiti da resine alchidiche disperse in acqua attraverso processi di emulsionamento controllati.
I vantaggi chiave includono:
Ridotte emissioni di COV;
Minore odore durante l’applicazione;
Buona adesione su molteplici substrati;
Asciugatura rapida e finiture durature;
Compatibilità con i sistemi a base acqua. La produzione di emulsioni alchidiche richiede un controllo preciso delle forze di taglio, della temperatura e della stabilità della dispersione. Gli impianti dedicati alla produzione di emulsioni, come quelli progettati da Frigmaires Engineers, sono sviluppati per garantire una distribuzione uniforme della dimensione delle particelle e la stabilità a lungo termine del prodotto finale.
• Without tooling costs
• Perfect for fitting tests
• No minimum order quantities
Soluzioni ingegneristiche per la produzione di resine ed emulsioni
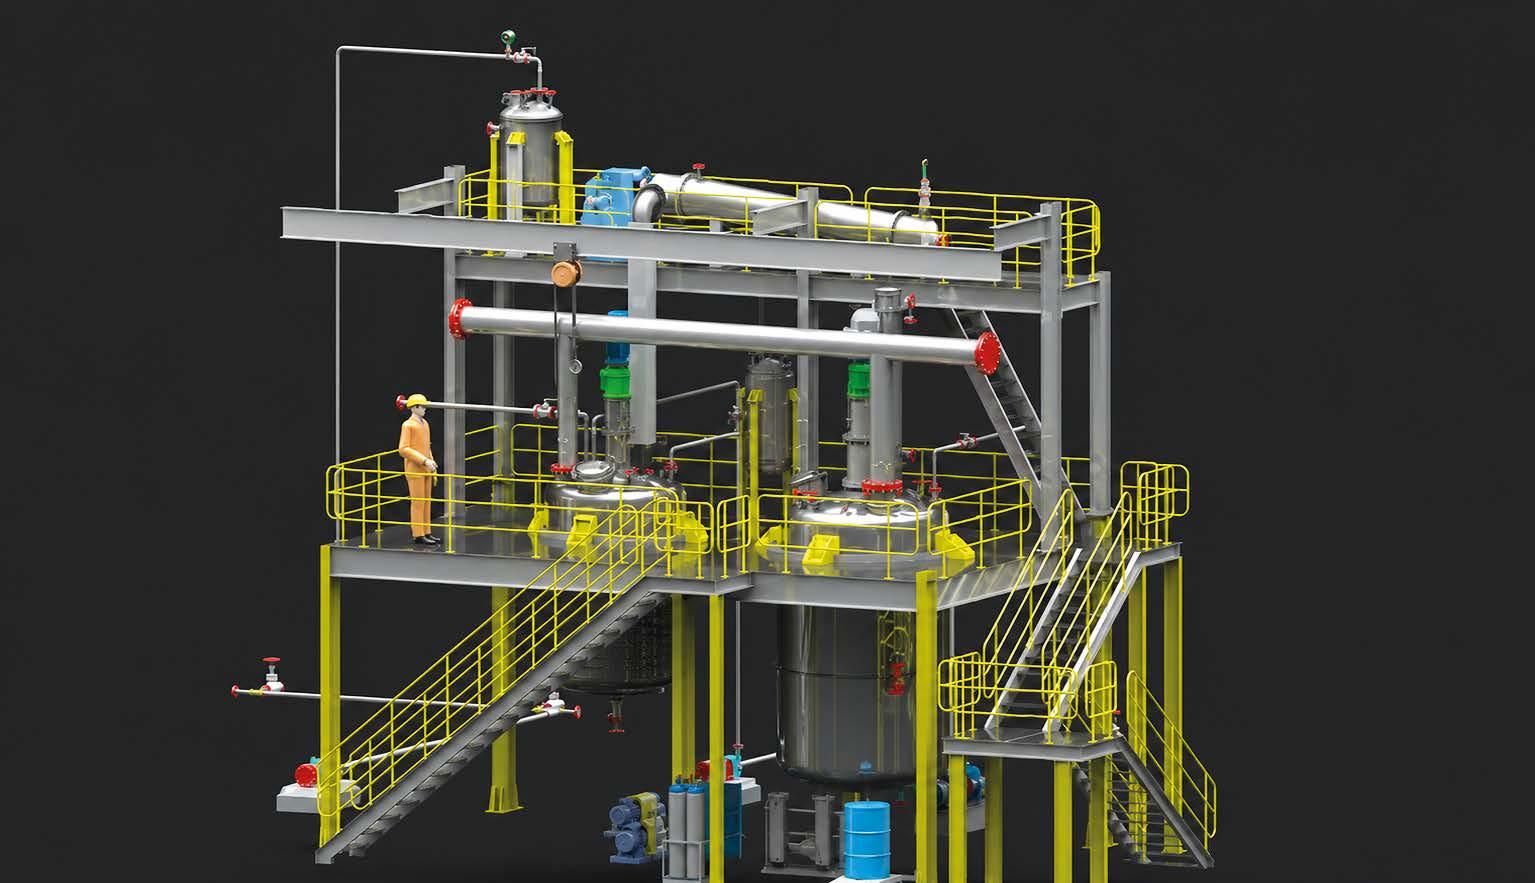
Le prestazioni delle resine alchidiche sono influenzate non solo dalla formulazione, ma anche dal design e dall’efficienza operativa dell’impianto di produzione. Dal punto di vista ingegneristico, un controllo preciso della temperatura durante tutta la reazione, sistemi efficienti di vuoto e condensazione, una distribuzione uniforme del calore, una miscelazione affidabile e l’automazione integrata di processo svolgono un ruolo fondamentale nel garantire una qualità costante del prodotto. Allo stesso tempo, la sicurezza operativa e l’efficienza energetica sono parametri sempre più critici nella progettazione dei moderni impianti. In questo contesto, Frigmaires Engineers progetta e fornisce impianti completi per la produzione di resine, sistemi di emulsionamento e apparecchiature ausiliarie su misura per diverse capacità produttive e requisiti di formulazione. Questi sistemi integrano tipicamente reattori, condensatori, ricevitori e unità di controllo centralizzate, tutti ingegnerizzati per garantire la costanza del processo, la scalabilità e la facilità di gestione.
Prospettive future
Poiché la sostenibilità sta diventando un fattore chiave nell’industria delle vernici, si prevede che le emulsioni alchidiche svolgeranno un ruolo sempre più importante. Allo stesso tempo, i progressi nell’ingegneria impiantistica e nel controllo di processo consentono ai produttori di migliorare l’efficienza, mantenendo un’elevata qualità del prodotto.
Le resine alchidiche rimangono un pilastro dell’industria delle vernici e dei rivestimenti grazie alla loro versatilità, affidabilità e alle loro prestazioni consolidate. La transizione verso i sistemi a base acqua, in particolare attraverso le emulsioni alchidiche, riflette l’impegno del settore nel ridurre l’impatto ambientale senza scendere a compromessi sulle prestazioni. Sostenuti da una continua innovazione sia nella chimica che nell’ingegneria di processo, supportati da fornitori di tecnologie specializzate come Frigmaires Engineers, i sistemi alchidici sono destinati a mantenere intatta la loro rilevanza in un mercato in continua evoluzione.
TRATTAMENTO ACQUE
WATER TREATMENTS
PREVERNICIATURA
E NANOTECNOLOGIE
COATING PRETREATMENT AND NANOTECHNOLOGIES
SGRASSANTI INDUSTRIALI DEGREASERS
SVERNICIANTI
PAINT STRIPPERS
Martina Stucchi, ipcm®
La gestione dei rifiuti provenienti dalla verniciatura industriale costituisce una sfida strategica, sia sotto il profilo ambientale sia per il settore manifatturiero. L’esperienza di Recycla evidenzia come sia possibile convertire una criticità in opportunità attraverso la trasformazione degli scarti in risorse utilizzabili. L’azienda di Maniago, infatti, raccoglie e tratta i rifiuti industriali convertendoli in combustibili alternativi destinati ai cementifici, secondo un modello che considera il rifiuto come materia prima reinseribile nei cicli produttivi.
Ogni anno, la verniciatura industriale genera tonnellate di materiale di scarto: la loro gestione e trattamento rappresentano una delle sfide meno visibili e spesso sottovalutate dell’industria manufatturiera attuale. Eppure, il trattamento efficiente dei residui di lavorazione, oltre ad essere una necessità ambientale, è anche un fattore strategico per l’intera filiera produttiva. Per far fronte a questo tipo di necessità nasce l’idea di Recycla, azienda fondata nel 2000 con sede a Maniago (PD), che ha costruito il proprio modello operativo partendo dalla
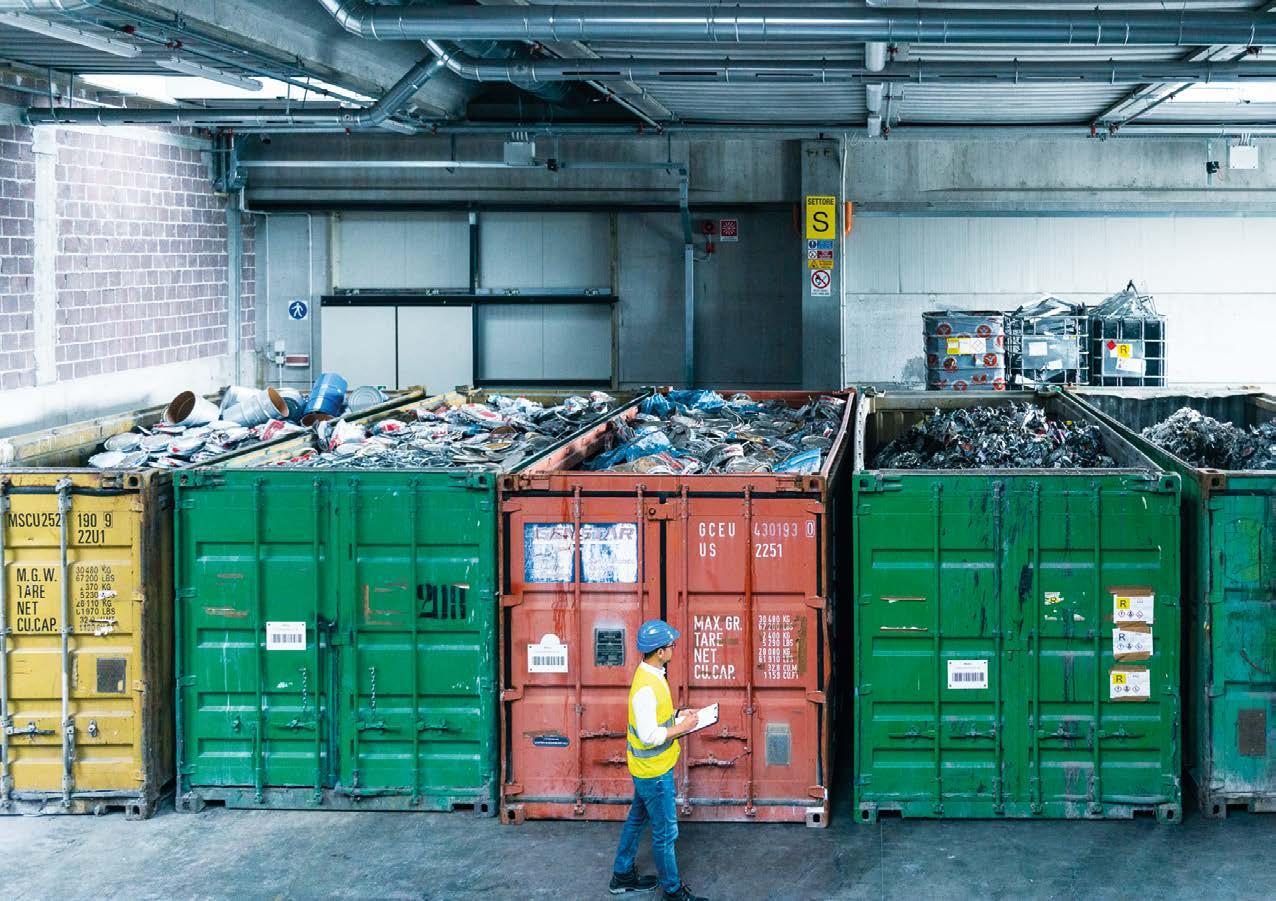
raccolta e trattamento dei rifiuti industriali nei distretti produttivi del NordEst Italia. “Inizialmente ci siamo concentrati sul servizio alle imprese del territorio, dal distretto del mobile del pordenonese alla meccanica fino alle concerie del vicentino, occupandoci della raccolta e del trattamento dei rifiuti presso i nostri impianti,” spiega Davide Sossai, direttore operativo di Recycla. Nel corso di oltre venticinque anni di attività, l’azienda ha intrapreso un percorso di crescita e trasformazione che l’ha portata, nel 2021, a entrare in Herambiente, società del Gruppo Hera e principale operatore italiano nella gestione e valorizzazione dei rifiuti. Con una rete di oltre 90 impianti tra termovalorizzatori, discariche, impianti di selezione, recupero e compostaggio, Herambiente gestisce rifiuti urbani e industriali (speciali, pericolosi e non), convertendoli in risorse ed energia. Attualmente Recycla conta 125 dipendenti ed è caratterizzata da una forte prospettiva di crescita e investimento continuo, ampliando le proprie sedi e puntando su un’innovazione costante.
Dal rifiuto alla rivalorizzazione della materia prima Durante i suoi primi anni di vita il modello di business di Recycla era basato su logiche tradizionali: raccolta e smaltimento di rifiuti tramite incenerimento o discarica. Nel tempo l’azienda di Maniago ha adottato un approccio
©
©
radicalmente diverso e innovativo, ispirato alla logica manufatturiera: il rifiuto non è più considerato come scarto da eliminare, ma come una potenziale materia prima da valorizzare. A partire dal 2010, l’azienda ha avviato una trasformazione strategica orientata alla produzione interna di combustibili alternativi, ottenuti dalla lavorazione dei rifiuti industriali raccolti. Il settore della verniciatura si è rivelato particolarmente adatto per realizzare questo progetto: gli scarti dei processi di verniciatura presentano infatti caratteristiche chimico-fisiche, in particolare un elevato potere calorifico, ideali per essere utilizzati per generare energia. L’azienda friulana ha individuato nelle aziende hard-to-abate e in particolare nei cementifici le realtà che potevano servirsi di questo tipo di prodotto, poiché storicamente rappresentano uno dei settori più adatti all’impiego dei combustibili alternativi, grazie alla natura stessa del processo produttivo del cemento. “Abbiamo integrato la raccolta dei rifiuti con un vero e proprio processo manufatturiero e abbiamo iniziato a produrre combustibili alternativi sia liquidi sia solidi destinati ad impianti europei”, prosegue Sossai. “In questo settore, il combustibile non fornisce solo energia, ma contribuisce anche alle reazioni chimiche necessarie alla produzione del cemento poiché sfrutta le proprietà dei residui di verniciatura.”
©
Impianto di Recycla dedicato alla raccolta e gestione dei rifiuti derivanti dagli scarti di verniciatura.
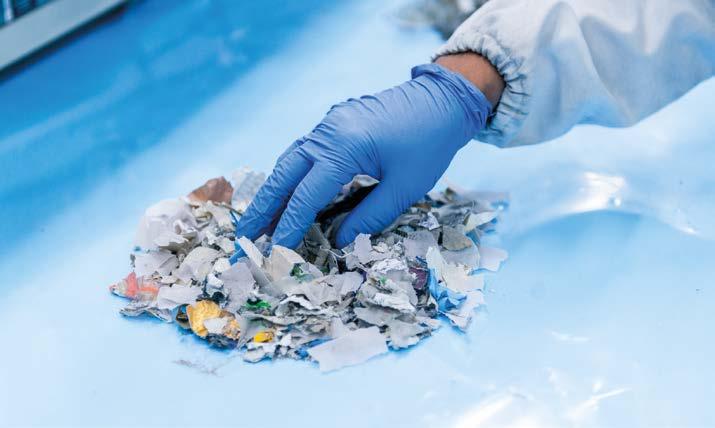
Dagli scarti prodotti dai clienti vengono generati combustibili alternativi destinati ai cementifici europei.
La sede di Recycla, azienda con base a Maniago, in provincia di Pordenone, Friuli-Venezia Giulia.
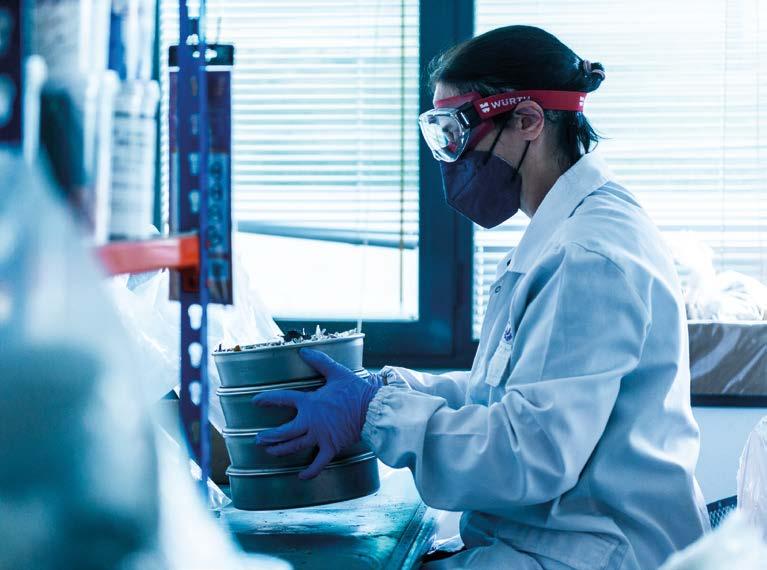
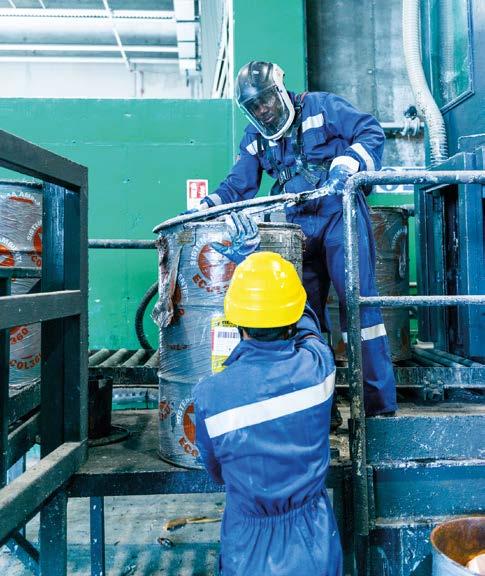
Attualmente circa il 50% dei clienti di Recycla appartiene al mondo della verniciatura di legno, plastica e metallo, e della conceria. L’approccio dell’azienda di Maniago è quello di operare e raccogliere gli scarti direttamente dal cliente che genera il rifiuto, in modo da garantire una conoscenza puntuale e certa del prodotto ritirato e avere una gestione controllata dell’intera filiera. “Per ogni automezzo contenente scarti industriali che entra all’interno dello stabilimento di Recycla ne esce uno diretto ai cementifici di tutta Europa carico di materiale trattato e trasformato in combustibile alternativo pronto all’uso.”
Lo scarto di vernice come combustibile
In base alle caratteristiche del rifiuto raccolto dal materiale verniciante si possono ricavare diversi tipi di combustibile con caratteristiche specifiche. “Dai residui di vernici a base di solventi non rigenerabili o recuperabili, è ricavato combustibile viscoso: si presenta come un liquido molto denso e viene utilizzato come alternativa al metano per alimentare i forni di produzione del cemento, nebulizzato direttamente in testa forno per contribuire al raggiungimento delle temperature necessarie,” continua Sossai. “Una seconda formulazione prodotta, più fluida, è ricavata principalmente da residui di inchiostri a base solvente. In questo caso il prodotto presenta caratteristiche differenti, ad esempio un flash point più elevato, e viene destinato a impianti con requisiti tecnici specifici. Un’ulteriore tipologia di prodotto che realizziamo è un combustibile liquido a base di petrolati e oli, ottenuto dal trattamento di emulsioni e oli di scarto. Anche questo materiale viene utilizzato come combustibile alternativo e
iniettato nei forni industriali.” La produzione avviene interamente presso gli stabilimenti di Recycla, dove è presente un laboratorio che si occupa di controllo qualità e sviluppo delle ricette. L’approccio è quello di partire dall’analisi delle esigenze dei cementifici con l’individuazione delle caratteristiche richieste e lo sviluppo delle ricette in grado di rispettare le esigenze di ogni utilizzatore finale.
Filiera integrata e servizio ECOL360°
Recycla gestisce e lavora un’ampia gamma di rifiuti per rivolgersi a tutta la filiera industriale: vernici in polvere o liquide, a base solvente o base acqua, fanghi da skimmer, morchie, residui di formulazione, materie prime scadute e anche i contenitori contaminati. Per ciascuna tipologia sono state sviluppate linee impiantistiche dedicate, che consentono di ottimizzare i processi di recupero.
Da questa esigenza in parallelo nasce il servizio ECOL360°, un servizio strutturato che ha come scopo quello di intervenire direttamente all’interno del processo produttivo del cliente per permettere una corretta e più semplice suddivisione del materiale di scarto. Il sistema prevede la fornitura di contenitori codificati per la raccolta differenziata dei rifiuti, accompagnata da una pianificazione annuale dei ritiri basata sull’analisi dei dati dei flussi produttivi del cliente finale.
L’obiettivo è duplice: da un lato, evitare accumuli, inefficienze e favorire la corretta gestione normativa nella gestione dei rifiuti; dall’altro, garantire una produzione costante e standardizzata di combustibili alternativi. “La separazione all’origine è fondamentale per ottenere un prodotto finale
replicabile e conforme alle specifiche richieste dai cementifici; dal momento che trattiamo il rifiuto come materia prima dobbiamo per forza garantire un approvvigionamento sicuro e continuo,” sottolinea Sossai. Il servizio ECOL360° include anche il monitoraggio dei rifiuti tramite la piattaforma digitale ECOLWEB e la formazione annuale del personale dei clienti finali tramite il servizio PEOPLE360°, con un’analisi approfondita delle abitudini e del processo di produzione. “Grazie a questa attenta raccolta dati vengono realizzati annualmente degli attestati di monitoraggio delle performance green consuntivate da ogni nostro cliente, come la quantità di rifiuti avviati a recupero, la misura in TEP (tonnellate equivalenti di petrolio) di combustibile fossile risparmiato e la quantità di imballaggi evitati tramite il sistema dei vuoti a rendere di Recycla. Da quest’anno, inoltre, il report include un nuovo indicatore dedicato alla formazione, capace di calcolare le ore di formazione erogate a ciascuna azienda cliente e la relativa percentuale svolta in presenza”.
Implementazione del processo
L’innovazione tecnologica rappresenta un elemento essenziale e centrale nella strategia di Recycla. Negli ultimi anni, la crescente diffusione delle vernici a base acqua in diversi settori industriali ha posto nuove sfide in termini di trattamento dei rifiuti. L’azienda ha deciso così di sviluppare un processo dedicato interamente alla separazione dei componenti che

costituiscono queste vernici, per massimizzare il recupero del materiale e ridurre il più possibile la quota destinata allo smaltimento.
“Separiamo la frazione fangosa, contenente i pigmenti, dalla fase liquida”, spiega Sossai. “L’acqua, una volta depurata, può essere avviata a trattamento per un suo riutilizzo, mentre il pigmento, recuperato in forma solida, può rientrare nel ciclo di lavorazione per diventare combustibile alternativo.” Dopo anni di ricerca e sviluppo, Recycla ha realizzato a Maniago (PN) un impianto dedicato a questa lavorazione, la cui inaugurazione è prevista nel corso del 2026.
L’ambito della gestione dei rifiuti industriali è relativamente giovane e ancora in fase di evoluzione. Secondo Sossai, il futuro del settore passa necessariamente attraverso una crescente specializzazione: “Per anni si è adottato un approccio molto generalista. Oggi, per distinguersi e ottimizzare il recupero dei rifiuti per ridurre gli sprechi è indispensabile sviluppare competenze e soluzioni specifiche per ciascuna matrice e per ciascun flusso di scarto”, conclude Sossai.
La strada intrapresa da Recycla, fondata su innovazione tecnologica, integrazione di processi produttivi ed economia circolare, rappresenta un esempio concreto di come un settore come quello della raccolta rifiuti può evolversi, differenziarsi e innovarsi continuamente.
(MB) | ITALY info@omsasrl.com | www.omsasrl.com


Christina Siebenhüner,
Leipziger Messe GmbH – Leipzig, Germania c.siebenhuener@leipziger-messe.de
PaintExpo, la fiera leader mondiale nel settore della verniciatura industriale svoltasi a Karlsruhe (Germania) dal 14 al 17 aprile, lancia un segnale forte grazie alla sua portata globale e alla sua capacità di innovazione nonostante le attuali sfide economiche.
Progetti reali, discussioni animate, energia tangibile: nel 2026
PaintExpo ha mostrato il suo lato più dinamico. Nei padiglioni espositivi si sono svolti dibattiti vivaci, sono stati stabiliti contatti e conclusi contratti, complici l’elevato numero di visitatori e un pubblico di professionisti da tutto il mondo. L’atmosfera? Elettrizzante. E, cosa forse più sorprendente, in mezzo a un clima economico sfidante, ha prevalso un chiaro senso di ottimismo, unito alla determinazione di compiere i passi successivi in modo proattivo. “Nonostante gli scioperi nel settore dell’aviazione e le difficili condizioni economiche, PaintExpo 2026 è stato un successo strepitoso. Abbiamo dimostrato ancora una volta che la fiera leader mondiale per le tecnologie di verniciatura industriale è la forza motrice più potente del settore e una piattaforma indispensabile,” dichiara Markus Geisenberger, Managing Director di Leipziger Messe.
Con 10.200 visitatori da 68 paesi e 425 espositori da 30 paesi, è evidente che la decima edizione è stata un enorme successo, capace di attrarre pubblico da tutto il mondo. Si tratta di un appuntamento imperdibile sia per i nuovi visitatori che per i clienti storici. Quasi il 45% dei visitatori non frequenta nessun’altra fiera del settore. “Sono più che entusiasta del grande interesse che il pubblico ci ha dimostrato a PaintExpo 2026. Come negli anni passati, il nostro stand ha registrato un’affluenza costantemente alta e abbiamo avuto molti colloqui produttivi e di alto livello. Sono particolarmente colpito dall’elevata percentuale di visitatori internazionali,” afferma Michael Müller, CEO del Gruppo WAGNER. PaintExpo ha rafforzato ulteriormente la sua posizione internazionale: la percentuale di espositori esteri è salita dal 48 al 52%, con un impatto positivo anche sul profilo dei visitatori. Quasi il 40% dei visitatori è arrivato dall’estero, consolidando il ruolo della fiera come hub globale del settore. Professionisti da 68 paesi hanno sfruttato la piattaforma per scoprire le novità di aziende provenienti da 30 nazioni, stringere accordi commerciali ed espandersi in nuovi mercati. Una sinergia globale che accelera lo scambio di competenze e innovazione, come conferma anche Thomas Querfurth, Sales Coordinator Germania di HangOn: “Non esiste un altro evento capace di radunare l’intero settore e offrire una panoramica sulle ultime tecnologie in
soli tre padiglioni e in una manciata di giorni, con realtà che vanno dal Giappone agli Stati Uniti.” L’innovazione sta plasmando il settore: l’evento di quest’anno si è concentrato su processi di verniciatura sostenibili, efficienti dal punto di vista energetico e digitalizzati nei settori della verniciatura a polvere, a liquido, a immersione e della galvanica. Anche l’automazione e l’uso dell’intelligenza artificiale hanno dominato gli appuntamenti, riflettendo l’attuale esigenza del settore di semplificare i processi per gli utenti, ridefinire gli standard e aumentare la flessibilità. Numerose anteprime hanno dimostrato come le aziende possano rendere i loro processi più convenienti e, al tempo stesso, più rispettosi dell’ambiente. “L’interazione personale è particolarmente importante per noi e non può essere sostituita dal digitale,
perché è solo attraverso i colloqui dal vivo che le nostre tecnologie, soluzioni e servizi diventano tangibili e comprensibili. Ma per noi PaintExpo è fondamentale anche come indicatore dei futuri trend. Qui possiamo decidere quali future aree di applicazione esplorare,” aggiunge Matthias Haarer, Managing Director di Eisenmann. Una piattaforma per il networking e lo sviluppo aziendale: PaintExpo 2026 non ha impressionato i partecipanti solo per la sua gamma completa di prodotti e soluzioni, ma anche come piattaforma di comunicazione e di business per decision maker e dirigenti. Basti pensare che due visitatori su tre ricoprivano ruoli di rilievo nelle proprie aziende. Approfondite discussioni tecniche, iniziative progettuali concrete e un vivace scambio tra fornitori e utilizzatori hanno caratterizzato l’evento: un fattore chiave per
il suo successo e la base per gli alti livelli di soddisfazione registrati tra espositori e visitatori nelle scorse edizioni. L’89% degli espositori dichiara di aver raggiunto gli obiettivi prefissati con la partecipazione a PaintExpo. “In parole povere, PaintExpo riesce a portare l’intero settore a Karlsruhe e a presentare una vetrina completa della tecnologia delle superfici. PaintExpo è la fiera più importante per Krautzberger,” spiega Thomas Weidmann, Managing Director di Krautzberger GmbH.
Focus sulla crescita dei giovani talenti: nell’ultimo giorno di fiera, PaintExpo 2026 si è concentrata anche sulla crescita delle nuove leve con il suo Career Day. Studenti e laureati hanno potuto ottenere informazioni specifiche sulle tecnologie di verniciatura industriale e hanno avuto l’opportunità di parlare direttamente con le aziende. Un programma compatto di conferenze, visite guidate della fiera e attività di networking ha fornito una guida pratica sulle opportunità di inserimento e sui percorsi di carriera. In questo modo, PaintExpo rafforza il suo ruolo di piattaforma di collegamento tra i professionisti e l’industria.
Occhi già puntati sul prossimo evento: la prossima edizione di PaintExpo si terrà dal 25 al 28 aprile 2028 e sta già riscuotendo grande interesse. Molti espositori stanno già approfittando dell’opzione di riconferma per assicurarsi la posizione del proprio stand preferito con largo anticipo.
Martina Stucchi, ipcm®
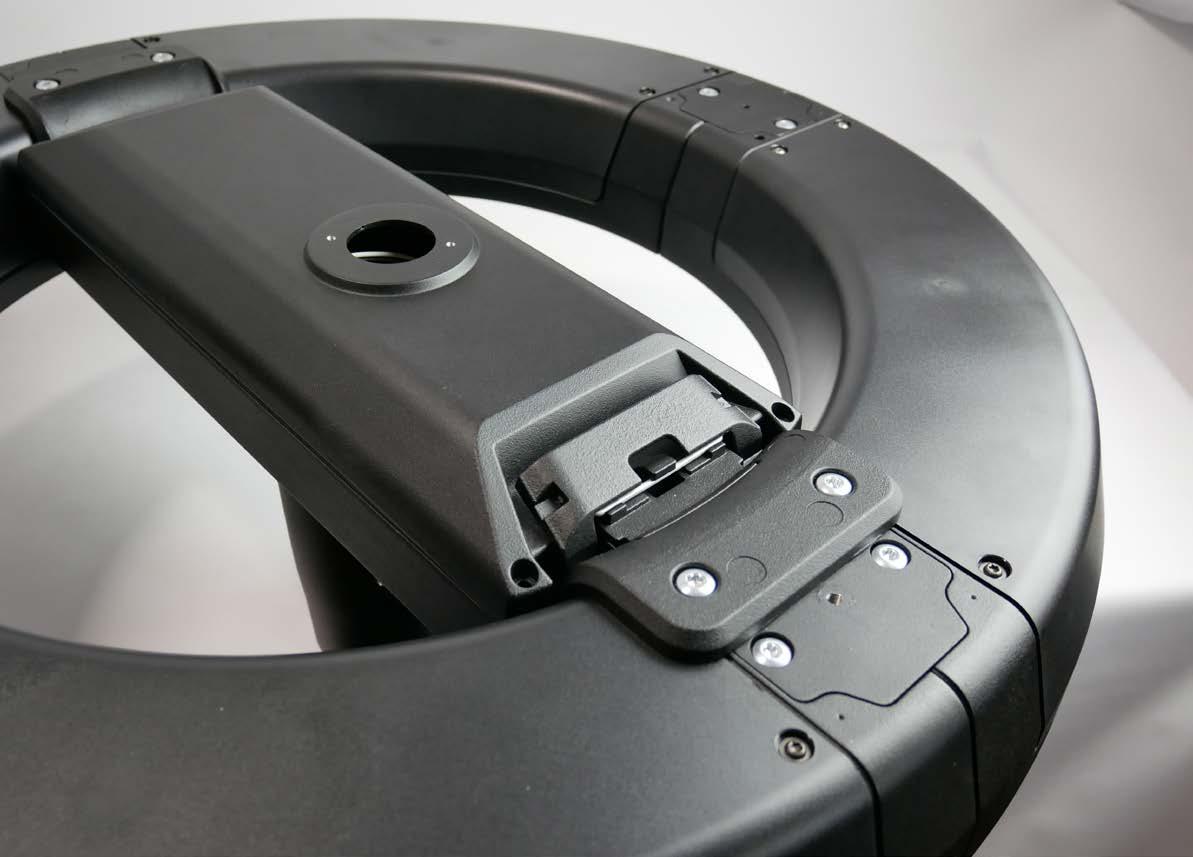
L’azienda britannica ha installato un impianto di verniciatura a polvere per il trattamento di componenti utilizzati nella produzione di sistemi di illuminazione per interni ed esterni. La soluzione integra l’innovativa tecnologia di pretrattamento TORAN 3®, sviluppata da Chemtec e progettata per garantire una preparazione delle superfici in metallo efficace e sostenibile.
Il settore dell’illuminazione nel Regno Unito rappresenta oggi un mercato altamente competitivo e in continua evoluzione, trainato dall’innovazione tecnologica, dalla sostenibilità e da una crescente attenzione alla qualità e alle prestazioni del prodotto. Tra i pionieri in questo campo spicca ASD Lighting, realtà britannica con oltre quarant’anni di esperienza, che si è evoluta da produttore di soluzioni automatiche per l’illuminazione domestica a player affermato nei settori degli uffici, della sanità, delle infrastrutture ferroviarie e dell’illuminazione stradale.
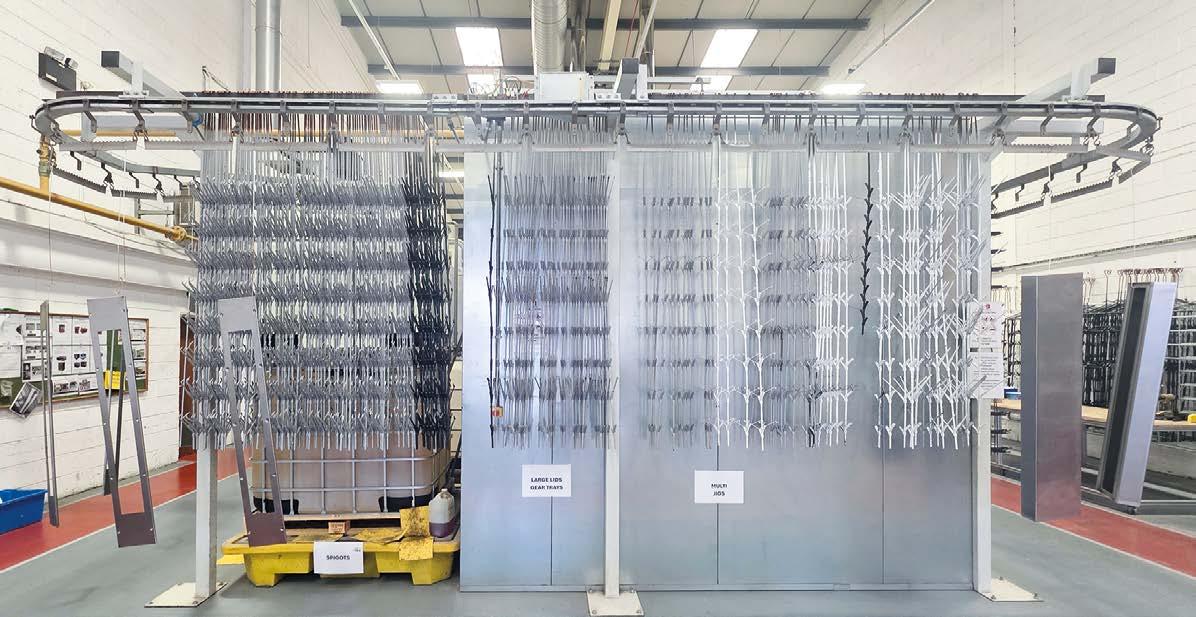
L’impianto di verniciatura a polvere, installato nel 2019, è stato progettato e realizzato da Metavate e TD Finishing.
Con sede a Rotherham, nel South Yorkshire, l’azienda ha progressivamente ampliato le proprie capacità produttive investendo in processi interni e in tecnologie avanzate per il trattamento delle superfici. Tra queste, negli ultimi anni, ha assunto particolare rilevanza lo sviluppo di un impianto di verniciatura a polvere completamente personalizzato, progettato per ottimizzare qualità, flessibilità e sostenibilità della produzione grazie all’adozione dell’innovativo sistema di pretrattamento TORAN 3®. Si tratta di un processo a freddo monostadio sviluppato da Chemtec, azienda italiana con sede a Corbetta (MI), e distribuito in esclusiva nel Regno Unito da Metavate Ltd. Questa scelta conferma l’impegno di ASD Lighting a favore dell’innovazione industriale e dell’efficienza operativa.
Una storia luminosa
La storia di ASD Lighting inizia nel novembre del 1982 da un’idea di Tony Stewart che, all’epoca, gestiva un’azienda di impianti elettrici con venticinque elettricisti e due negozi. Un giorno, Stewart venne a conoscenza dei sensori PIR (sensori a infrarossi passivi), dispositivi utilizzati nel settore degli antifurti e dotati di LED che si accendevano al passaggio. Questo sistema divenne una fonte di ispirazione per Stewart, spingendolo a sviluppare un’innovazione tecnologica: una lampada a incandescenza in grado di accendersi automaticamente tramite un sensore a infrarossi. Non si trattava più di un’applicazione destinata al settore della sicurezza,
bensì di un’utilità pensata per l’uso quotidiano: una luce di cortesia, una luce automatica. Da questa intuizione nacque ASD Lighting, che si è progressivamente sviluppata in un’azienda che, in oltre quarant’anni di attività, ha attraversato numerosi cambiamenti, ampliando la produzione e introducendo gamme di prodotti nuove e diversificate. Oggi opera in mercati che spaziano dall’illuminazione per uffici e commerciale a settori più recenti come l’illuminazione stradale e ferroviaria.
“Negli ultimi anni ci stiamo espandendo anche in settori come la sanità e l’istruzione, che oggi sono particolarmente strategici. Attualmente c’è una crescente attenzione verso la qualità del prodotto: i clienti stanno iniziando a capire che la soluzione più economica non è sempre la più adatta. Questo ci consente di rafforzare la nostra posizione sul mercato grazie alla nostra ampia gamma di prodotti e a una qualità costantemente elevata,” afferma Ian Skirrow, Head of Operations di ASD Lighting.
La prima fase nel processo di creazione dell’illuminazione è la progettazione.
“Disponiamo di un team interno di product design che individua i gap di mercato, ovvero le aree non ancora coperte dalla nostra gamma, e valuta la necessità di un nuovo prodotto. In caso positivo, il team segue tutte le fasi di ricerca e sviluppo: progetta il prodotto e seleziona i materiali più idonei,” continua Ian Skirrow.
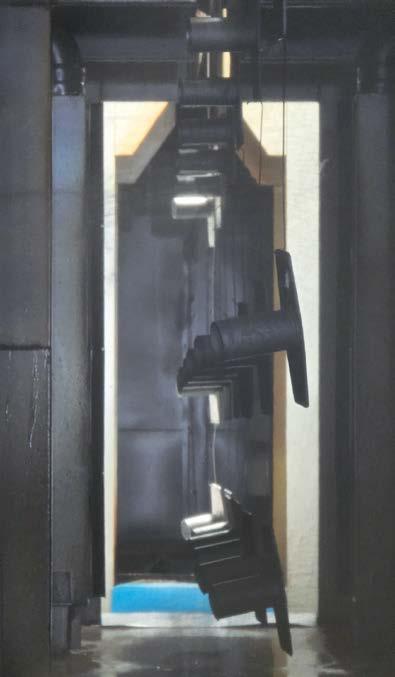
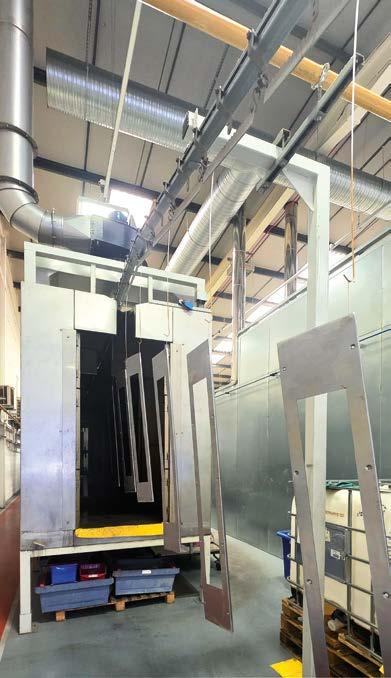
Da sinistra a destra:
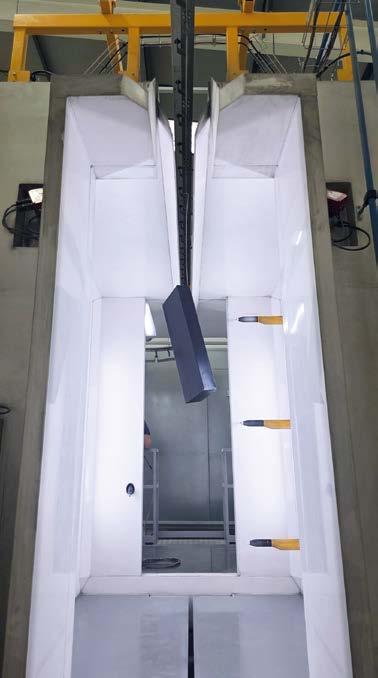
I componenti sono sottoposti all’innovativo pretrattamento TORAN 3® di Chemtec attraverso un processo di applicazione a spruzzo; Il pretrattamento TORAN 3® è un processo anidro, monostadio e a freddo; I componenti sono verniciati con polveri poliestere industriali all'interno di una cabina Gema.
“Ci affidiamo a fornitori esterni per determinati processi, come la fusione dei metalli e l’estrusione, mentre molte altre lavorazioni sono eseguite internamente. Tra queste c’è lo stampaggio a iniezione, ad esempio per i componenti in policarbonato. Inoltre, produciamo le nostre schede LED, gestiamo la nostra linea SMT, realizziamo le guarnizioni e persino gli imballaggi in cartone. Cabliamo anche i nostri stessi cavi. Di conseguenza, un’ampia percentuale dei componenti utilizzati nella produzione di un apparecchio di illuminazione è realizzata internamente. La maggior parte delle nostre vendite si concentra nel Regno Unito, ma siamo piuttosto attivi anche nel settore dell’illuminazione stradale in Irlanda e forniamo prodotti anche in Medio Oriente. Abbiamo inoltre un cliente importante nei Paesi Bassi: questi sono attualmente i nostri mercati chiave. Ci piacerebbe sicuramente espandere ulteriormente le nostre esportazioni, anche se il settore dell’illuminazione può essere piuttosto complesso a livello internazionale.” Lo stabilimento di Rotherham gestisce inoltre l’assemblaggio e la spedizione dei prodotti finiti, con un tempo di consegna attuale di 10 giorni.
Nel 2015, durante la massiccia transizione globale dall’illuminazione fluorescente a quella a LED, ASD Lighting è entrata nel settore dell’illuminazione stradale. Allo stesso tempo, l’azienda ha individuato la crescente necessità di internalizzare il processo di verniciatura a polvere, con l’obiettivo di ridurre i tempi di consegna, facilitare i cambi colore, rendere il processo più flessibile e capace di offrire una qualità superiore. È stata proprio questa esigenza a dare il via alla collaborazione con Metavate Ltd, con la quale ASD Lighting ha avviato il processo di ricerca e progettazione dell’impianto di verniciatura a polvere nel 2017.
La collaborazione con Metavate, distributore esclusivo di Chemtec nel Regno Unito, ha svolto un ruolo chiave nello sviluppo del nuovo impianto. “Abbiamo lavorato con ASD Lighting per circa 18 mesi, effettuando test e prove preliminari. Abbiamo coinvolto anche TD Finishing, che ha progettato l’impianto insieme a noi,” afferma Rachel Stevens, Direttore di Metavate. “Credo che ASD Lighting abbia scelto Metavate non solo per i vantaggi
economici e ambientali offerti dalla nostra soluzione, ma anche per lo spazio limitato a disposizione. In queste condizioni, non sarebbe stato possibile installare un sistema tradizionale di fosfosgrassaggio a più stadi. Grazie alla tecnologia TORAN 3® di Chemtec, l’azienda è riuscita a ottenere il livello di protezione richiesto con un sistema completamente personalizzato e occupando uno spazio ridotto. Abbiamo dimostrato loro che sarebbe stato molto più conveniente internalizzare il processo piuttosto che continuare a esternalizzarlo, quindi abbiamo lavorato a stretto contatto con loro sull’analisi dei costi e sulle relative valutazioni finanziarie. Il rientro dell’investimento di capitale iniziale è stato stimato in circa 18-24 mesi.”
L’impianto è stato installato a febbraio, mentre la produzione è partita a metà aprile 2019. L’impianto di verniciatura a polvere si sviluppa su una lunghezza di 93,5 metri ed è dotato di un convogliatore automatico che opera a una velocità di un metro al minuto. Il processo si articola in diverse fasi: pretrattamento con tecnologia TORAN 3®, che comprende una sezione di recupero ed estrazione della soluzione, un forno di asciugatura e una cabina di verniciatura a polvere.
I componenti sono verniciati con rivestimenti in polvere poliestere industriali all’interno di una cabina automatica Gema dotata di pistole a spruzzo. Alcune parti specifiche, tuttavia, richiedono una verniciatura manuale.
L’intero ciclo di produzione dura circa un’ora e trenta minuti. Il numero di pezzi verniciati varia a seconda della tipologia di prodotto: per alcuni modelli di pali per l’illuminazione stradale, la produttività può raggiungere circa 280 pezzi all’ora. Inoltre, i cambi colore possono essere completati in soli 15 minuti.
“Testiamo l’adesione del prodotto dopo la polimerizzazione ogni una o due ore. Sull’impianto di verniciatura a polvere abbiamo implementato rigide procedure di controllo qualità,” dichiara Steve Donson, Plant Manager.
Tecnologia di pretrattamento innovativa
Uno dei principali elementi distintivi di questo impianto di verniciatura è il processo di pretrattamento monostadio, eseguito tramite applicazione a spruzzo. “Nella mia esperienza precedente ho lavorato con un sistema di pretrattamento a 10 stadi. Quando mi è stata proposta per la prima volta questa soluzione monostadio ero scettico, ma ho dovuto ricredermi perché funziona in modo estremamente efficace,” continua Steve Donson. “Otteniamo oltre 2.000 ore in camera di nebbia salina. Non è richiesto l’uso di calore e la manutenzione è minima, ci limitiamo a effettuare i rabbocchi del sistema e, occasionalmente, a sostituire i filtri. La soluzione chimica è sottoposta ad analisi ogni tre mesi e le correzioni sono rarissime, poiché il sistema mantiene costantemente ottime prestazioni.”
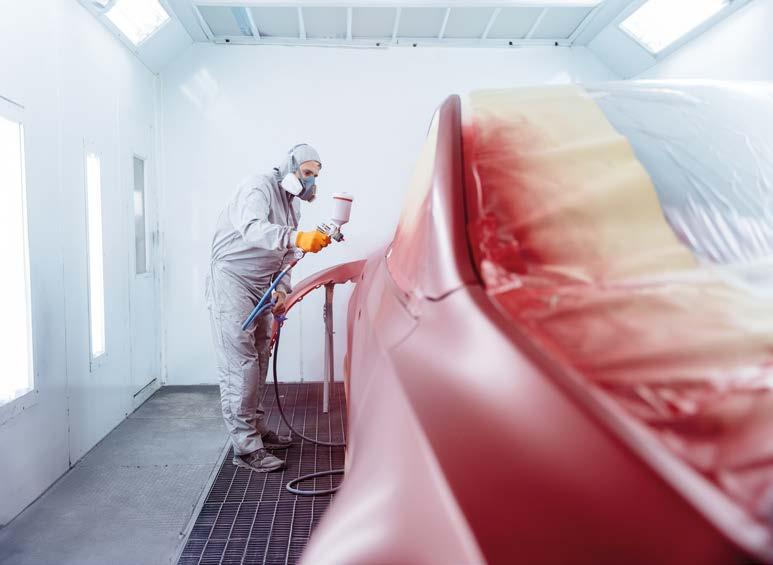
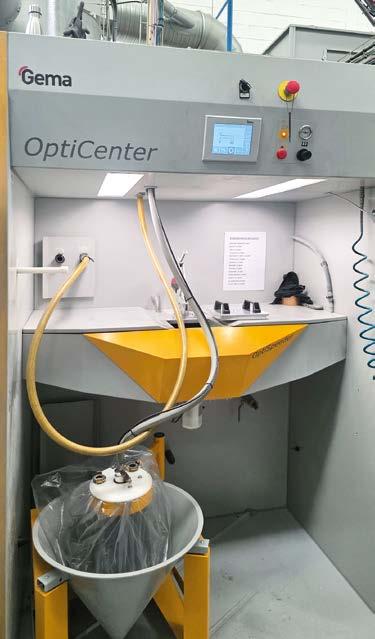
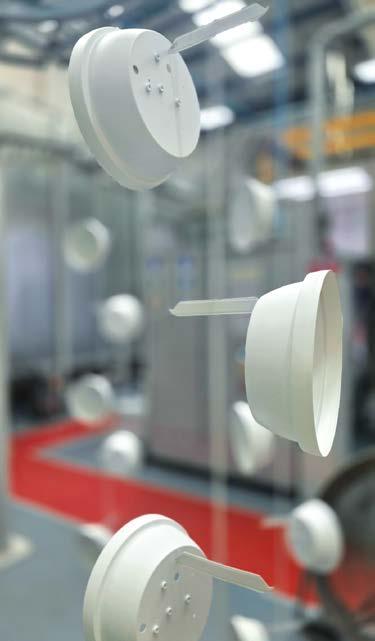
I componenti per l'illuminazione prodotti e verniciati a polvere da ASD Lighting.
La tecnologia sviluppata da Chemtec non richiede risciacquo o sgrassaggio preliminare. Di conseguenza, non si generano fanghi o acque reflue da smaltire. Il processo anidro utilizza fluidi organici alto-bollenti per garantire uno sgrassaggio ottimale e una protezione immediata contro l’ossidazione. “Ogni tre mesi è possibile monitorare la qualità del bagno poiché, per Chemtec e Metavate, è fondamentale mantenere uno stretto controllo sulla qualità del processo,” afferma Beatrice Turri, Sales & Marketing Manager di Chemtec. “Nel nostro laboratorio utilizziamo strumenti altamente innovativi che ci consentono di effettuare verifiche precise e fornire feedback immediati, in modo da identificare e risolvere rapidamente qualsiasi potenziale problema.
TORAN 3® è un prodotto davvero innovativo perché elimina l’uso di acqua e di energia e, cosa più importante, non produce fanghi. Ciò significa che il cliente non deve gestire o smaltire residui, con un conseguente risparmio significativo sia nei consumi energetici che nei costi di manutenzione. Il sistema è inoltre molto semplice da gestire, poiché non richiede titolazione o controllo del pH, rendendo la chimica di processo molto più snella rispetto ai metodi tradizionali. Inoltre, è più sicuro per gli operatori che lavorano nell’impianto. Nel complesso, si tratta di una soluzione sostenibile, sicura e di facile utilizzo.”
L’investimento di ASD Lighting in un impianto di verniciatura a polvere completamente personalizzato dimostra come l’innovazione tecnologica e l’ottimizzazione dei processi possano sostenere la crescita in un mercato dell’illuminazione sempre più esigente. Internalizzando le fasi chiave della produzione e adottando soluzioni avanzate come la tecnologia di pretrattamento TORAN 3® di Chemtec, l’azienda ha migliorato la flessibilità, ridotto i tempi di consegna e rafforzato il controllo qualità in tutte le sue attività produttive. Questo progetto riflette la più ampia strategia di ASD Lighting, volta a coniugare diversificazione del prodotto, efficienza operativa e pratiche manifatturiere sostenibili, consolidando la sua posizione di player competitivo nel settore dell’illuminazione nel Regno Unito.
Scansiona il codice per vedere l'impianto di verniciatura a polvere di ASD Lighting
Operando da settant’anni in un mercato altamente competitivo come quello della lavorazione e della finitura superficiale dell’alluminio, l’azienda turca ÇUHADAROĞLU ha progressivamente rafforzato le proprie capacità industriali attraverso continui investimenti in tecnologie avanzate per il trattamento delle superfici. Di queste, la più significativa è un’esclusiva linea combinata di anodizzazione e verniciatura a polvere a marchio CISART (il cui know-how oggi è stato acquisito dalla società CIE SpA) con l’obiettivo di migliorare l’efficienza produttiva, garantire una qualità superficiale costante e ottimizzare le performance ambientali.
Ipionieri non hanno paura. Di rischiare, di sbagliare, dell’insuccesso e di essere copiati. Semplicemente, credono a tal punto nella bontà e nella legittimità delle proprie intuizioni da volerle portare avanti a ogni costo, anche a quello del fallimento. Se però non falliscono, i pionieri raccolgono i frutti delle proprie scelte per decenni. E se hanno fissato l’asticella molto in alto, può accadere che nessuno riesca a raggiungerli anche nell’arco di molto tempo.
Vent’anni fa, nel settore della finitura dell’alluminio, la crescente pressione normativa in materia ambientale e la necessità di ridurre i consumi energetici stavano già ridefinendo i criteri di progettazione degli impianti di trattamento superficiale. Se fino a pochi anni prima parametri come produttività, qualità estetica e resistenza in esterno rappresentavano gli elementi prioritari nella scelta delle tecnologie
di anodizzazione e verniciatura, le aziende iniziavano ad abbracciare anche aspetti quali l’efficienza delle risorse, la riduzione dell’impronta carbonica, il recupero, il ricircolo e la gestione sostenibile delle acque reflue.
Oggi l’integrazione di processi differenti all’interno di impianti ibridi rappresenta una delle evoluzioni tecnologiche più avanzate nel trattamento superficiale, non solo dell’alluminio, poiché consente di aumentare la flessibilità produttiva, migliorare l’efficienza operativa, ridurre l’impatto ambientale complessivo del processo e contenere gli spazi necessari alle attività produttive. Una scelta all’avanguardia oggi, quasi fantascientifica vent’anni fa. Eppure, c’è un’azienda che già nel 2008, precorrendo i tempi, decise di scommettere sulla fattibilità operativa di un impianto verticale ibrido in grado di combinare anodizzazione e verniciatura a polvere dei profili in alluminio. Il tempo e i successi di mercato hanno dimostrato che quella decisione lungimirante era corretta
non solo in termini di performance operative e qualità finale delle superfici, ma anche per il contributo alla riduzione delle emissioni di carbonio e al miglioramento della sostenibilità complessiva.
Questa azienda è la turca ÇUHADAROĞLU, un’organizzazione industriale con una struttura verticalmente integrata che copre l’intera filiera dell’alluminio, dalla colata delle billette fino ai prodotti finiti, tra cui sistemi completi per facciate architettoniche. Quotata alla Borsa di Istanbul (BIST) e supportata da un portfolio di progetti di rilevanza internazionale, l’azienda ha integrato standard e certificazioni di qualità riconosciuti a livello globale nella propria filosofia produttiva. Nel 2008, in collaborazione con CISARTmarchio italiano oggi parte di CIE SpA che progetta, realizza e fornisce gli impianti nel segno della continuità, comprovata tecnologia ed esperienza maturata in quasi 50 anni di attività ed impianti di ossidazione anodica installati in tutto il mondo - ÇUHADAROĞLU ha installato la
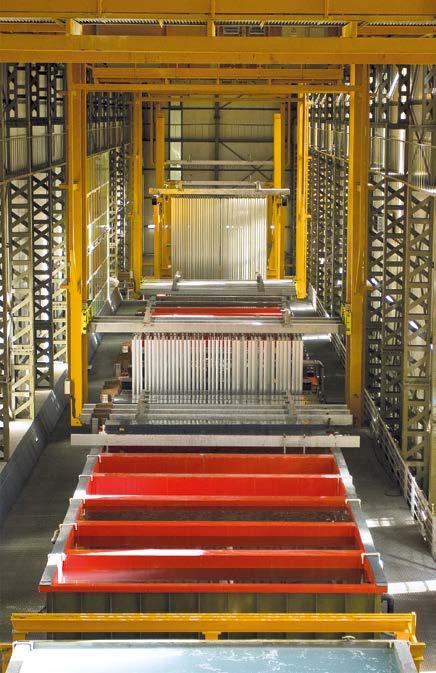
prima — e ancora oggi unica — linea verticale ibrida per anodizzazione e verniciatura a polvere di profili in alluminio.
Settant’anni di innovazione nella filiera integrata dell’alluminio
Con una storia aziendale di oltre settant’anni, ÇUHADAROĞLU si è affermata come uno dei nomi più riconosciuti e affidabili dell’industria dell’alluminio in Turchia. È stata la prima azienda in Turchia a ottenere sia la certificazione Qualicoat sia la certificazione Qualanod.
Con sede centrale a Istanbul, negli anni ha sviluppato un portafoglio prodotti diversificato destinato ad applicazioni altamente esigenti dell’alluminio, in cui qualità del rivestimento, affidabilità del processo e conformità ambientale rappresentano fattori critici.
“Il percorso della nostra azienda è iniziato sotto la guida del fondatore, Ahmet Çuhadaroğlu, di formazione architetto”, spiega Metin Yilmaz, membro del consiglio di amministrazione
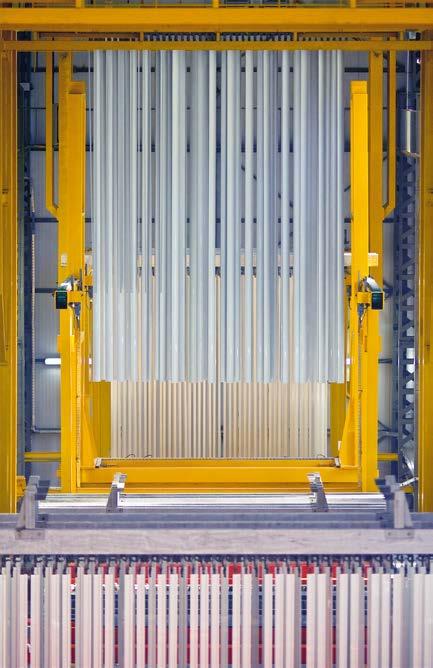
Da sinistra a destra:
Dettaglio delle barre in uscita dalla vasca di sigillatura.
Vista panoramica della linea integrata verticale di anodizzazione e verniciatura a polvere progettata da CISART per ÇUHADAROĞLU.
La linea può trattare barre di alluminio fino a 8 metri.
dell’azienda. “Nei primi anni, questo suo background architettonico ha naturalmente orientato l’azienda verso la progettazione e produzione di sistemi in alluminio per facciate architettoniche come attività principale. Con il tempo, tuttavia, il nostro raggio d’azione si è ampliato significativamente. Oggi operiamo in numerosi settori industriali, tra cui automotive, difesa, aerospace, illuminazione, sistemi di raffreddamento, elettronica e trasporti. Uno dei principali punti di forza di ÇUHADAROĞLU risiede nella profonda competenza maturata nel settore dell’alluminio, unita a una solida base tecnico-scientifica. Questa combinazione ci consente di affrontare con successo progetti complessi e sviluppare soluzioni in grado di soddisfare le esigenze specifiche dei clienti finali. Di conseguenza, più che considerarci semplicemente fornitori di prodotti o servizi, puntiamo a essere partner affidabili e competenti in ogni collaborazione. Poiché l’alluminio continua ad acquisire importanza in numerosi settori grazie alla sua leggerezza, durabilità e riciclabilità pressoché all’infinito, restiamo impegnati ad ampliare ulteriormente il nostro raggio d’azione industriale. Parallelamente a questa crescita, continuiamo a investire nel potenziamento delle nostre capacità produttive e delle tecnologie di trattamento superficiale, garantendo standard qualitativi sempre più elevati e performance operative superiori”.
ÇUHADAROĞLU gestisce l’unico impianto ancora oggi installato nell’area
EMEA in cui i processi di anodizzazione e verniciatura a polvere sono integrati all’interno della stessa linea ibrida verticale di trattamento superficiale dei profili in alluminio. L’impianto fu progettato da CISART, oggi marchio della società CIE SpA, fornitore unico di tecnologie e prodotti chimici per la finitura dell’alluminio, che ne porta avanti l’eredità tecnologica e l’esperienza impiantistica.
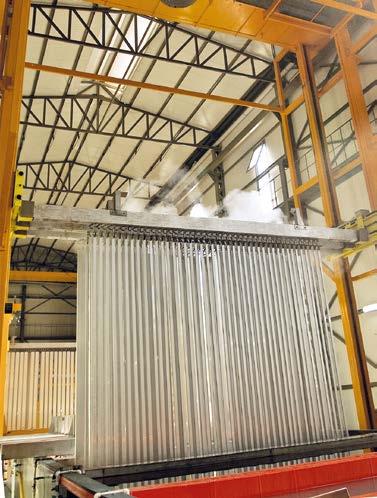
Configurazione tecnica e caratteristiche principali della linea di anodizzazione
L’impianto di trattamento superficiale CISART è basato su una configurazione verticale in grado di trattare profili di alluminio lunghi fino a circa otto metri. I profili sono caricati e scaricati nelle stesse stazioni, mentre la maggior parte delle operazioni di pretrattamento, tra cui sgrassaggio e attacco chimico, è eseguita in vasche condivise.
Il sistema è stato progettato con un elevato livello di automazione in ogni fase operativa, garantendo una produzione efficiente e rispettosa dell’ambiente. Questo elevato grado di automazione offre vantaggi significativi in termini di sostenibilità, costanza del processo e implementazione di tecnologie superficiali personalizzate. La linea integra inoltre soluzioni tecniche proprietarie che si distinguono dalle pratiche convenzionali, in particolare nei sistemi di appensione dei profili, nei processi di elettrocolorazione e nei meccanismi di riscaldamento e raffreddamento. Queste innovazioni consentono risparmi misurabili in termini di manodopera, energia, consumo d’acqua e tempi di lavorazione, mantenendo al contempo una qualità superficiale superiore.
Vantaggi operativi, qualitativi e di processo
“In termini di efficienza della linea, produttività e stabilità del processo, la configurazione produttiva verticale, combinata con tecnologie proprietarie di processo e per la gestione dell’energia, offre vantaggi significativi rispetto alle tradizionali linee orizzontali di anodizzazione. Uno di questi è la possibilità di gestire profili anodizzati e verniciati a polvere nelle stesse aree di carico e scarico e di utilizzare bagni chimici comuni per il pretrattamento. Questa
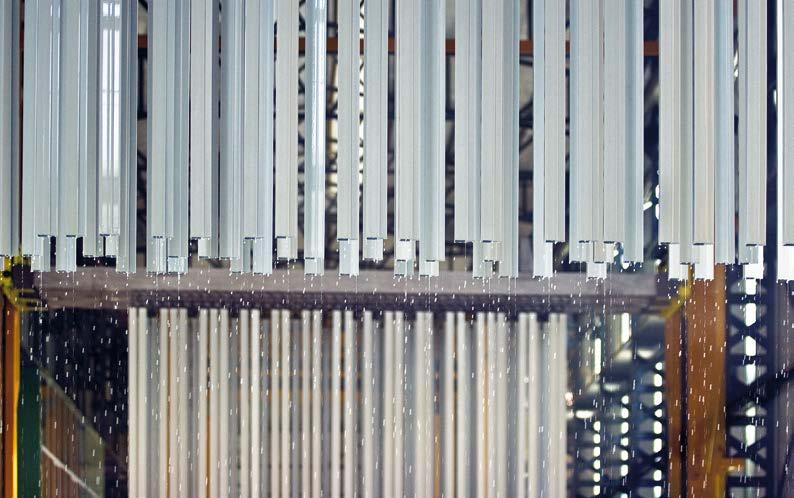
La maggior parte delle operazioni di pretrattamento, tra cui sgrassaggio e attacco chimico, è eseguita in vasche condivise.
Foto a destra: la linea produttiva verticale progettata da CISART riduce il trascinamento di sostanze chimiche tra le diverse vasche di processo, determinando una significativa riduzione del consumo di acqua, energia e prodotti chimici.
configurazione garantisce un utilizzo efficiente degli spazi e un layout impiantistico ottimizzato”, spiega Claudio Cittadini, Direttore Tecnico della divisione Anodising di CIE SpA.
“La flessibilità della linea consente un certo grado di interscambio di capacità tra anodizzazione e verniciatura a polvere, permettendo il trattamento di un’ampia gamma di prodotti in alluminio, dai profilati e dalle lamiere fino ai piccoli accessori. Inoltre, l’impianto presenta capacità di digitalizzazione avanzate rispetto a installazioni analoghe, offrendo maggiore tracciabilità, monitoraggio di processo e garanzia della qualità”.
Rispetto ai tradizionali sistemi orizzontali di anodizzazione, il particolare modello operativo dell’impianto verticale di anodizzazione di ÇUHADAROĞLU garantisce anche diversi miglioramenti qualitativi misurabili:
aspetto superficiale più brillante;
distribuzione uniforme dello spessore del rivestimento;
possibilità di effettuare una colorazione elettrolitica precisa;
formazione omogenea dei pori;
riduzione dei segni di contatto;
elevati spessori del rivestimento conformi agli standard internazionali;
bassi valori nei test di perdita di massa;
elevata resistenza alla nebbia salina (fino a 2.000 ore);
possibilità di ottenere spessori anodici fino a 30 µm.
“Questi risultati derivano non solo dalle tecnologie avanzate installate, ma anche da rigorosi processi di controllo qualità e da una vasta esperienza nelle applicazioni di trattamento superficiale di ÇUHADAROĞLU”, aggiunge Yilmaz. “Insieme, questi fattori garantiscono una superiore resistenza alla corrosione, una lunga durata delle superfici e prestazioni estetiche eccellenti. In breve, i nostri prodotti migliorano la valutazione del ciclo di vita della struttura in cui saranno integrati, arrivando talvolta a superare in termini di durabilità, la vita utile della stessa”.
Performance ambientali
“La linea produttiva verticale che abbiamo progettato per ÇUHADAROĞLU riduce intrinsecamente il trascinamento di sostanze chimiche tra le diverse vasche di processo, determinando una significativa riduzione del consumo di acqua, energia e prodotti chimici. Inoltre, la maggiore durata dei bagni e la ridotta frequenza di rinnovo contribuiscono ulteriormente all’efficienza complessiva delle risorse”, spiega Claudio Cittadini.
“L’integrazione di sistemi di risciacquo in cascata, risciacquo a spruzzo intermittente e altre tecnologie avanzate di recupero riduce significativamente il consumo idrico. Nel complesso, queste misure hanno portato a una notevole diminuzione delle acque reflue prodotte, a minori costi di trattamento, a un ridotto impatto ambientale e a tempi di ciclo più brevi, migliorando così l’efficienza operativa”.
Complete surface treatment solutions tailored to the unique needs of the rail industry - delivered with full process automation, turnkey installations, and VOC abatement systems.
From concept to commissioning - SciTeeX, your partner in advanced surface treatment for rail industry.
International references: ALSTOM, AXTONE, BOMBARDIER, CFL, GMEINDER LOKOMOTIVEN, GREENBRIER, LUCCHINI, SBB, SCHWIHAG, SIEMENS, SNCF, STADLER, TRANSPORT FOR LONDON, VTG...
“Oltre alla progettazione dell’impianto, il nostro approccio produttivo orientato alla sostenibilità e il costante impegno verso il miglioramento continuo svolgono un ruolo fondamentale nel raggiungimento di questi benefici ambientali. Guardando indietro, è evidente che la linea in cui abbiamo investito incorporava già molte caratteristiche oggi riconosciute come Best Available Techniques (BAT)”, aggiunge Metin Yilmaz.
“Con oltre settant’anni di tradizione industriale, ÇUHADAROĞLU riconosce pienamente l’importanza cruciale dei sistemi di trattamento delle acque reflue nella produzione sostenibile. Siamo pienamente consapevoli che le normative ambientali diventeranno sempre più rigorose negli anni a venire. Di conseguenza, i nostri reparti produttivi implementano costantemente strategie di ottimizzazione delle risorse finalizzate a ridurre il consumo di acqua, prodotti chimici, energia e materie prime.
Per quanto riguarda il quadro normativo, la Turchia, in qualità di Paese candidato all’ingresso nell’Unione Europea, si allinea strettamente alle normative ambientali europee, creando un contesto particolarmente impegnativo per l’industria. In ÇUHADAROĞLU abbiamo iniziato ad affrontare le sfide ambientali e di sostenibilità quasi vent’anni fa, spinti dalla necessità di rimanere competitivi e sostenibili nel mercato europeo”.
Una collaborazione ventennale
“All’epoca del nostro investimento nel sistema di trattamento superficiale, abbiamo coinvolto diverse società di ingegneria specializzate provenienti da tutto il mondo. Tuttavia, il nostro obiettivo – creare un modello ibrido verticalmente integrato che combinasse anodizzazione, elettrocolorazione e verniciatura a polvere – non era mai stato realizzato prima. Questo livello di innovazione portò molte aziende ad affrontare il progetto con cautela”, prosegue Yilmaz. “CISART, al contrario, si distinse per l’apertura all’innovazione, la visione ingegneristica originale e l’approccio flessibile e orientato alla soluzione, nonostante l’assenza
di installazioni di riferimento per un sistema di questo tipo. Queste qualità si sono rivelate decisive nel nostro processo di selezione. Dalla fase di costruzione, la collaborazione con CISART – oggi parte di CIE SpA - si è evoluta in una partnership quasi ventennale, caratterizzata da una forte cooperazione tecnica e da un rapporto di fiducia reciproca. Anche la solida competenza tecnica e la lunga esperienza di ÇUHADAROĞLU nel trattamento superficiale dell’alluminio hanno svolto un ruolo determinante nella definizione dei requisiti progettuali e nella valutazione della fattibilità di un sistema così innovativo”.
Il futuro: ulteriore miglioramento dell’eccellenza operativa,ambientale e della competitività del prodotto ÇUHADAROĞLU opera sia come progettista di sistemi sia come produttore integrato. L’azienda trasferisce la propria vasta esperienza nel settore dell’alluminio ai clienti industriali, integrando l’elevata qualità del trattamento superficiale nelle prestazioni delle proprie soluzioni architettoniche e industriali.
“In un settore caratterizzato da una competizione sempre più intensa e da standard qualitativi sempre più elevati, le priorità strategiche dell’azienda includono l’offerta di soluzioni personalizzate agli stakeholder, la garanzia di elevate performance tecniche sia nella progettazione sia nella produzione, la promozione dell’innovazione settoriale e della differenziazione creativa, l’ampliamento delle attività di ricerca e sviluppo, infine l’avviamento di nuove linee produttive di alluminio a Kırklareli / Lüleburgaz con capacità produttive in linea con le future esigenze del mercato e delle nuove generazioni,” conclude Metin Yilmaz.
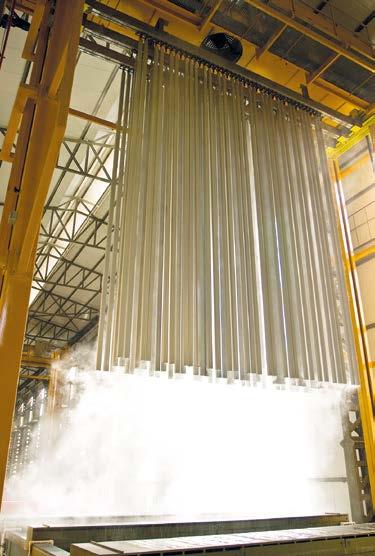
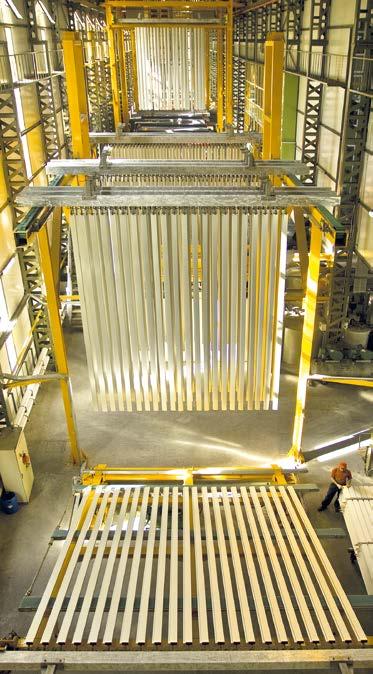
Quello installato in ÇUHADAROĞLU è ancora oggi l’unico impianto installato nell’area EMEA in cui i processi di anodizzazione e verniciatura a polvere sono integrati all’interno della stessa linea ibrida verticale di trattamento superficiale dei profili in alluminio.
The ELETTROSPRAY® manual and automatic painting equipment both for liquid and powder paints application are fully designed and made by RAVARINI CASTOLDI & C. S.r.l. and are on the market since 60 years.
ELETTROSPRAY® electrostatic generators in particular represent a “unicum” in the solvent and water based painting equipment market.
The ELETTROSPRAY® are compliant with CEI/CENELEC standards to guarantee the maximum working safety.
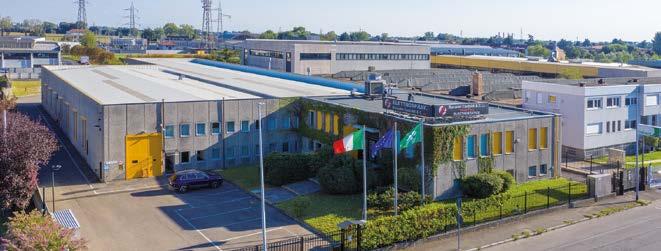
Alessia Venturi, ipcm®
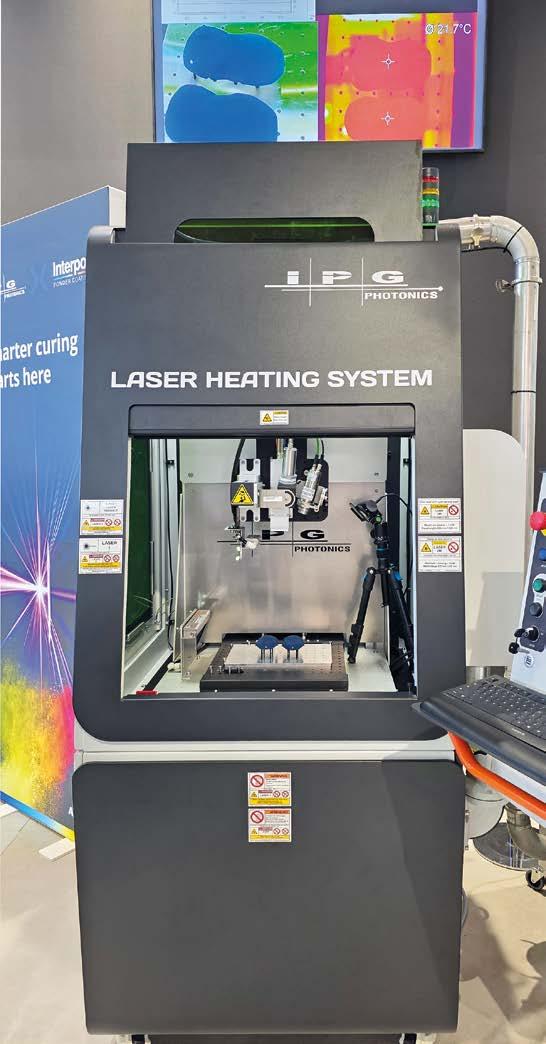
In occasione di PaintExpo 2026, AkzoNobel Powder Coatings e IPG Photonics hanno mostrato come le vernici in polvere possano essere polimerizzate mediante tecnologia laser, offrendo importanti vantaggi prestazionali in termini di velocità, precisione ed efficienza energetica là dove conta di più: sulla linea produttiva.
Ogni tecnologia possiede il proprio tallone di Achille, anche la più pulita, la più avanzata e la più sofisticata. Nel caso delle vernici in polvere – universalmente riconosciute come sostenibili grazie all’assenza di solventi e all’elevato tasso di recupero durante il processo applicativo –questo punto debole risiede nell’energia necessaria alla loro polimerizzazione completa. Con temperature comprese tra i 180 °C e i 200 °C per un tempo medio di esposizione di 20 minuti, variabile in funzione della massa dei pezzi da trattare, i requisiti di reticolazione delle polveri rappresentano spesso una delle voci di costo energetico più rilevanti dell’intero processo. Negli ultimi anni, tutti i produttori di vernici in polvere si sono concentrati sullo sviluppo di polveri a bassa temperatura di polimerizzazione proprio per arginare questo problema energetico. In misura minore, si sono inoltre dedicati allo sviluppo di tecnologie alternative di polimerizzazione, in grado di rendere questa fase del processo più rapida, più efficiente e meno costosa.
PhotoniCURE, un sistema di polimerizzazione laser sviluppato da IPG Photonics per le applicazioni di vernici in polvere, rappresenta un’alternativa concreta ai metodi di polimerizzazione tradizionali. Questo sviluppo nasce da una collaborazione strategica tra AkzoNobel Powder Coatings e IPG Photonics, che unisce competenze complementari nel campo delle vernici in polvere e dei sistemi laser. Insieme, questi due partner stanno creando una piattaforma d’innovazione a supporto delle soluzioni produttive di nuova generazione e di un approccio alla produzione più intelligente e sostenibile, con l’obiettivo di sostituire grandi forni con energia laser mirata applicata direttamente allo strato di rivestimento. Il risultato è una polimerizzazione più rapida, un minore consumo energetico e una maggiore uniformità qualitativa su ogni componente verniciato.
Come funziona
L’energia laser sfrutta il riscaldamento selettivo del rivestimento in polvere applicato in un ambiente definito “cold oven”, consentendo la completa
polimerizzazione in pochi minuti. Utilizzando luce laser nel vicino infrarosso, le vernici in polvere vengono fuse e reticolate esattamente dove sono applicate, direttamente sulla superficie. La polvere gelifica e si reticola chimicamente creando finiture durevoli e di alta qualità, con texture lisce, fini o strutturate, mentre i tempi di polimerizzazione si riducono da 15-20 minuti a pochi minuti. Una polimerizzazione più veloce consente una maggiore produttività, layout produttivi più compatti e una maggiore reattività alle variazioni delle esigenze produttive.
La polimerizzazione laser potenzia inoltre i processi manifatturieri moderni e automatizzati grazie a sistemi compatti, integrazione in linea e controllo preciso del processo. Permette inoltre ai produttori di adattarsi rapidamente all’introduzione di nuovi prodotti o nuovi requisiti di rivestimento.
Processo di polimerizzazione ottimizzato
L’energia laser consente di polimerizzare rapidamente i rivestimenti in polvere in pochi minuti, riscaldando selettivamente solo il rivestimento applicato, in misura molto minore il componente sottostante e senza riscaldare l’ambiente del forno. Questo approccio “forno freddo” riduce i tempi di produzione, elimina la dispersione di calore nell’ambiente della fabbrica, consente l’accensione e lo spegnimento immediati e supporta l’automazione inline ad alta velocità con un controllo preciso della temperatura tramite sistemi di misurazione avanzati. Poiché non sono necessarie camere con spessi pannelli isolanti né lunghe zone di raffreddamento, la tecnologia laser consente la progettazione di linee produttive significativamente più corte, rendendo l’automazione più semplice da implementare anche in ambienti produttivi con spazi limitati.
Riduzione del costo totale di proprietà
Il minor consumo energetico, le apparecchiature compatte e i requisiti minimi di manutenzione contribuiscono a ridurre sensibilmente sia i costi operativi sia quelli d’investimento. Negli ambienti produttivi ad alti volumi, la sostituzione dei forni convenzionali con sistemi laser può ridurre drasticamente sia il consumo energetico sia l’ingombro in stabilimento, semplificando al contempo l’infrastruttura complessiva della linea.
Integrazione intelligente in fabbrica
I sistemi modulari di polimerizzazione laser si integrano facilmente nelle linee automatizzate, liberando prezioso spazio produttivo ed eliminando la necessità di grandi forni, zone di raffreddamento o estesi impianti di condizionamento dell’ambiente. Il design modulare permette inoltre di espandere la capacità produttiva in un secondo momento, seguendo la crescita della domanda senza dover riprogettare l’intera linea. I sistemi laser possono essere configurati sia per linee stop-and-go sia per trasportatori continui, e sono disponibili sia come installazioni fisse sia come soluzioni robotizzate flessibili, adattandosi così ai diversi flussi produttivi e alle strategie di automazione.
Integrazione intelligente della linea di polimerizzazione
La polimerizzazione laser si integra direttamente dopo l’applicazione della polvere con una stazione laser compatta. La sua architettura modulare supporta sia linee continue sia produzioni stop-and-go, creando layout più compatti ed efficienti con capacità produttiva scalabile.
Benefici in termini di sostenibilità
La polimerizzazione laser rafforza ulteriormente i vantaggi di sostenibilità già associati alle vernici in polvere, consolidando un processo di finitura a basso spreco e privo di COV grazie a un metodo di polimerizzazione più efficiente dal punto di vista energetico. Riducendo drasticamente il consumo energetico, i tempi di produzione e le dispersioni termiche, la tecnologia laser supporta la transizione dal gas all’elettricità e alle energie rinnovabili, contribuendo ad abbassare l’impronta carbonica senza compromettere la produttività.
Demo-show a PaintExpo 2026
La dimostrazione è iniziata con l’applicazione di una vernice in polvere super durabile blu scuro leggermente metallizzata su un componente in alluminio.
engineering solutions, delivering excellence
BATCH / CONTINUOUS DSC AUTOMATION ATEX COMPLIANCE ENERGY OPTIMISED DESIGNS

REACTORS: Precision reactors for consistent quality.


HEAT TRANSFER: Efficient heating & cooling systems.
PIPING & VALVES: Reliable piping for safe flow control.
AI BASED AUTOMATION: For real-time control and process efficiency.
COMPLETE SERVICE: Installation, commissioning, formulations and RM sourcing. COMPLETE RESIN PLANT SOLUTIONS
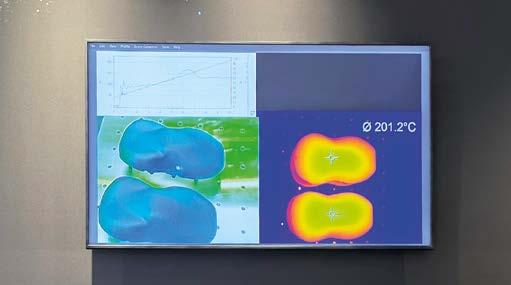
Il pezzo verniciato è stato successivamente posizionato sotto un sistema laser di laboratorio, sebbene l’azienda disponga già anche di versioni orientate alla produzione industriale.
All’interno del sistema, una testa di proiezione – concettualmente simile a un proiettore cinematografico – distribuisce il fascio laser sull’intera superficie anziché concentrarlo in un unico punto. L’impianto integra sensori di rilevamento della temperatura e una termocamera per monitorare in tempo reale la temperatura del substrato nonché verificare l’omogeneità del riscaldamento. Sul monitor di controllo, gli operatori possono osservare simultaneamente l’immagine termica e una ripresa GoPro, nella quale risultano chiaramente visibili le fasi di gelificazione e reticolazione della polvere durante il processo. Il ciclo di polimerizzazione dura circa 90 secondi, per un tempo di processo complessivo di circa 110 secondi. Uno degli aspetti più significativi della dimostrazione riguarda la velocità di riscaldamento: il rivestimento raggiunge infatti circa 210-220 °C in appena 10 secondi utilizzando circa l’80% della potenza laser disponibile. Una volta raggiunta la temperatura target, il sistema riduce drasticamente l’energia richiesta, necessitando soltanto di una frazione della potenza iniziale per mantenere la temperatura di polimerizzazione. Al termine della fase di reticolazione, il laser si spegne e la temperatura diminuisce rapidamente. Poiché il sistema è classificato come installazione laser di Classe 1 con controlli di sicurezza integrati, lo sportello della camera si apre automaticamente quando il componente raggiunge circa 60 °C, consentendo agli operatori di rimuovere immediatamente i pezzi completamente polimerizzati. A differenza dei forni tradizionali a convezione, la tecnologia laser riscalda principalmente il rivestimento e lo strato superficiale del substrato, anziché l’intera massa del componente. Questo trasferimento energetico selettivo migliora significativamente l’efficienza, evitando di riscaldare inutilmente grandi quantità di metallo per uno spessore relativamente ridotto di vernice in polvere.
Secondo gli sviluppatori, i rivestimenti ottenuti presentano le stesse prestazioni meccaniche e chimiche di quelli polimerizzati nei forni tradizionali. Adesione, resistenza chimica e qualità estetica risultano equivalenti, purché i test vengano eseguiti con identici spessori di film e geometrie comparabili. In condizioni applicative costanti non sono state osservate variazioni cromatiche significative. La tecnologia è compatibile con diverse chimiche
di polveri, comprese formulazioni epossidiche, ibride e poliesteri. Sebbene la dimostrazione abbia riguardato pannelli piani in alluminio, il sistema può trattare anche componenti tridimensionali più complessi.
Per le applicazioni industriali, IPG Photonics propone un sistema PhotoniCURE completamente automatizzato che integra robotica, aspirazione gas, metrologia e unità ottiche modulari. A differenza dei forni convenzionali, generalmente sovradimensionati per soddisfare previsioni produttive future, l’architettura modulare consente ai produttori di investire inizialmente solo nella capacità necessaria ed espandere successivamente il sistema aggiungendo ulteriori moduli laser. Attualmente, la testa ottica più grande può coprire un’area di circa 1,6 m per 60 cm, mentre più teste possono essere combinate per adattarsi a componenti di dimensioni maggiori o a esigenze produttive superiori.
In questa fase di sviluppo, la tecnologia viene valutata principalmente per componenti relativamente piani e geometricamente uniformi. Tuttavia, l’obiettivo a lungo termine è estendere il processo a componenti sempre più complessi e a un numero crescente di settori industriali, inclusi potenzialmente l’automotive e la manifattura industriale generale.
Nonostante i vantaggi OPEX evidenti in termini di velocità, efficienza energetica, riduzione degli ingombri e flessibilità produttiva, la polimerizzazione laser delle vernici in polvere si confronta inevitabilmente con una delle principali sfide che accomunano tutte le tecnologie emergenti: il costo iniziale di investimento. L’integrazione di sorgenti laser ad alta potenza, sistemi di controllo avanzati, sensoristica e automazione dedicata comporta infatti un esborso iniziale potenzialmente superiore rispetto ai forni di polimerizzazione convenzionali, soprattutto per le aziende che dispongono già di linee tradizionali ammortizzate. Tuttavia, limitare la valutazione economica al solo CAPEX rischia di offrire una visione parziale del reale impatto industriale della tecnologia. Come spesso accade con le innovazioni destinate a trasformare i processi produttivi, il vero fattore distintivo non sarà semplicemente il costo iniziale della tecnologia, ma la capacità delle aziende di riconoscerne i benefici economici quotidiani, valorizzandone nel lungo periodo i tempi ciclo ridotti e il basso consumo energetico.
SAVIM EUROPE DESIGNS AND BUILDS HIGH-VALUE INDUSTRIAL PAINTING SYSTEMS.
Advanced technologies and a highly tailored approach make every project unique - from initial assessment and engineering to post-installation support Built for special applications and complex processes, our plants ensure high performance, consistent quality, and maximum safety, fully compliant with the most rigorous sustainability standards. savimeurope.com
A cura di UCIF – Unione Costruttori Impianti di Finitura
Milano ucif@anima.it
In occasione delle olimpiadi invernali Milano Cortina, UCIF e Poliefun
- due realtà che condividono un obiettivo comune: aumentare la consapevolezza del valore della finitura in tutto ciò che ci circondahanno raccontato sui social il ruolo spesso invisibile ma fondamentale della finitura delle superfici, costruendo un parallelo tra attrezzature sportive, abbigliamento tecnico, infrastrutture e trattamento superficiale. Una mini-serie di contenuti su LinkedIn ha mostrato come dietro ogni gesto atletico, ogni centesimo di secondo e ogni spazio progettato per lo sport si nascondano materiali, tecnologie e trattamenti superficiali che rendono possibile la performance.
Ogni grande evento sportivo è infatti il risultato di materiali, tecnologie e processi che funzionano perché le superfici sono protette, trattate e rifinite correttamente. Dall’attrezzatura degli atleti all’abbigliamento tecnico, dalle infrastrutture sportive agli spazi di accoglienza, nulla è lasciato al caso.
Attrezzature sportive: superfici progettate per la performance
Uno dei primi esempi riguarda sci e snowboard, che non sono semplicemente oggetti di design ma vere e proprie superfici ingegnerizzate. La finitura gioca un ruolo decisivo nella scorrevolezza delle solette, nella resistenza all’abrasione e all’umidità, nella protezione dei materiali compositi e nella stabilità delle prestazioni nel tempo. Trattamenti superficiali, coating e processi di verniciatura avanzata consentono agli atleti di contare su attrezzature affidabili anche nelle condizioni più estreme. Alle olimpiadi si vedono i centesimi di secondo. Dietro quei centesimi, spesso, c’è una superficie rifinita correttamente.
Abbigliamento tecnico: la finitura che non si vede
Il racconto si è poi spostato sull’abbigliamento tecnico invernale, dove la finitura non è un dettaglio estetico ma una componente funzionale essenziale. Zip che devono scorrere perfettamente anche con ghiaccio e neve, componenti metallici e plastici sottoposti a migliaia di cicli di apertura e chiusura, superfici trattate per ridurre attrito, usura e corrosione: ogni elemento è progettato per garantire affidabilità e comfort. Atleti, addetti ai lavori e spettatori utilizzano ogni giorno capi e accessori che funzionano proprio perché le superfici sono state progettate per durare.
La finitura, anche in questo caso, è ciò che rende invisibile il problema e visibile la performance.
Un ulteriore ambito in cui le finiture svolgono un ruolo essenziale è quello delle infrastrutture sportive: palazzetti, arene, stadi e spazi di accoglienza. Queste strutture non devono solo essere esteticamente curate, ma devono soprattutto resistere all’uso intensivo e agli agenti atmosferici, garantendo sicurezza e qualità nel tempo.
La finitura è presente ovunque: nei rubinetti e nelle maniglie dei locali di servizio, nelle sedute delle tribune, nei componenti metallici strutturali esposti a usura e condizioni ambientali difficili.
Trattamenti superficiali e processi di finitura assicurano igiene, sicurezza, resistenza e qualità percepita nel tempo.
Le olimpiadi accendono i riflettori per un momento. Le infrastrutture restano e continuano a funzionare grazie a superfici progettate per durare.
Dalle olimpiadi alle paralimpiadi: la finitura come strumento di personalizzazione
La serie di contenuti si è conclusa con il passaggio simbolico dalle olimpiadi alle paralimpiadi, introducendo un tema ancora più significativo: la personalizzazione.
Se ogni record olimpico nasce da superfici progettate con precisione, nello sport paralimpico la performance nasce anche da un principio ancora più profondo: l’ingegneria che si adatta alla persona. Carrozzine sportive, protesi, sistemi di supporto e componenti meccanici sono il risultato di progettazioni su misura, materiali avanzati e trattamenti superficiali che garantiscono scorrevolezza, leggerezza, resistenza e affidabilità.
Qui la finitura non è soltanto protezione o estetica: diventa ergonomia, sicurezza e inclusione.
Se nelle olimpiadi il ruolo della finitura è racchiuso nella performance, nelle paralimpiadi il messaggio diventa ancora più potente: la capacità dell’ingegneria di adattarsi all’atleta, e non il contrario.
Un punto di vista diverso:
la superficie come protagonista invisibile
L’obiettivo di questa serie di contenuti non era “parlare di olimpiadi”, ma utilizzare l’evento sportivo come lente narrativa per far emergere ciò che normalmente resta dietro le quinte: il ruolo determinante dei trattamenti superficiali nella performance, nella sicurezza e nella durabilità di attrezzature, abbigliamento tecnico e infrastrutture. Questa iniziativa si inserisce in un percorso condiviso tra UCIF e Poliefun: due realtà che, da prospettive diverse ma complementari, lavorano per diffondere la cultura della finitura. UCIF rappresenta i costruttori di impianti di trattamento delle superfici; Poliefun crea un ponte tra industria e ricerca accademica nel campo del trattamento e della finitura.
Attraverso la serie LinkedIn dedicata alle Olimpiadi, le due associazioni hanno dimostrato come la comunicazione possa diventare uno strumento strategico per aumentare la consapevolezza del valore del trattamento superfici, collegare la tecnica a contesti riconoscibili e di forte impatto emotivo e rendere comprensibile ciò che normalmente resta “dietro” un oggetto o una struttura. Perché dietro ogni performance, ogni spazio che funziona, ogni traguardo raggiunto, c’è sempre una superficie pensata, trattata e resa affidabile nel tempo. E raccontarlo significa dare visibilità a un sapere tecnico che merita di essere riconosciuto.
electrostatic systems for liquid painting

electrostatic systems and spraying booths for powder coating
pneumatic systems for high-, medium-, and low-pressure painting robot and reciprocators IR and UV drying systems
06 – 08 October 2026
Exhibition Centre Düsseldorf, Germany
ALUMINIUM is the meeting place for the global aluminium industry –the platform to discover innovations, explore sustainable solutions and build valuable business connections.
Gain insights, meet leading suppliers and shape the future of aluminium.
With PIROMAX ovens thermal paint-stripping is performed only through heat, paint is incinerated without altering the piece dimensionally or mechanically.
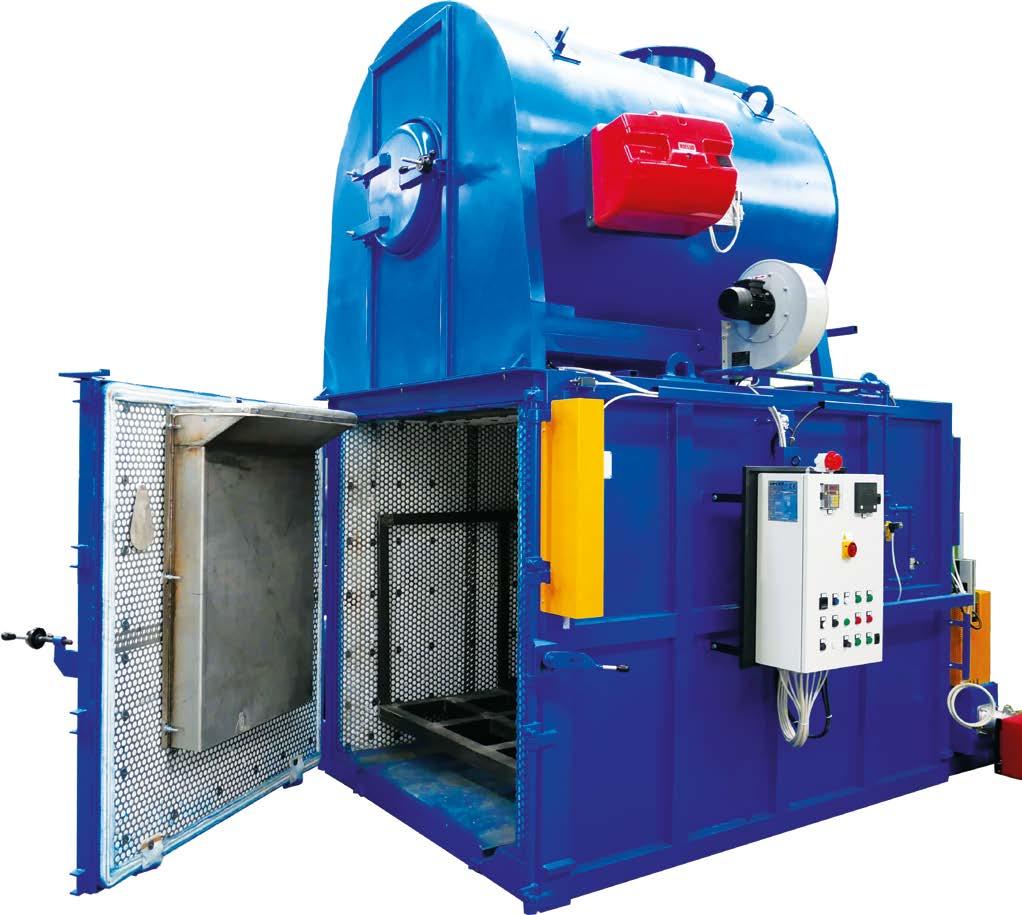
Un nuovo arrivato nella famiglia degli spettrofotometri portatili sviluppati da BYK-Gardner per il controllo e la misurazione del colore e della brillantezza: color2go, basato su standard digitali, è ideale sia per il controllo di qualità di routine che per applicazioni più complesse.
BYK-Gardner – partner globale dei settori automotive, delle vernici e delle materie plastiche per il controllo qualità del colore, dell’appearance e delle proprietà fisiche - presenta il nuovo color2go, uno spettrofotometro portatile che combina misurazioni precise del colore e della brillantezza a 60° con standard digitali. Questo strumento va ad affiancare il nuovo color2check e amplia la gamma di prodotti BYK-Gardner per soddisfare l’intera gamma di esigenze dei clienti, dai principianti attenti al prezzo agli utenti professionali con requisiti elevati. Color2go presenta un design leggero e robusto con allineamento orizzontale, che rende le misurazioni di colore e gloss semplici, stabili e affidabili. Il suo touchscreen a colori da 2,8 pollici, con menu basati su icone, tabelle di dati chiare e rappresentazioni grafiche, garantisce un utilizzo intuitivo. La funzione “tocca e scorri” può essere utilizzata come su uno smartphone - anche indossando i guanti - consentendo un utilizzo efficiente in laboratorio, in produzione o sul campo. Per garantire una protezione a lungo termine, lo strumento viene fornito con un alloggiamento dedicato. Quando non viene utilizzato, color2go può essere riposto in modo sicuro per proteggerlo dalla polvere. L’alloggiamento offre inoltre spazio per lo standard di controllo, in modo che sia sempre a portata di mano.
Le prestazioni tecniche rappresentano un criterio fondamentale nella scelta di uno spettrofotometro portatile, soprattutto quando questi strumenti vengono utilizzati all’interno di una supply chain globale. Il color2go offre una maggiore precisione di misurazione e supporta lo scambio di standard digitali, consentendo una gestione coerente del colore tra sedi e partner in tutto il mondo. Nel caso di materiali contenenti ingredienti fluorescenti, l’esposizione alla luce solare può comprometterne la stabilità cromatica a lungo termine. Il color2go rileva la fluorescenza e visualizza un messaggio di avviso quando vengono misurati tali materiali. Ciò aiuta gli utenti a valutare i potenziali cambiamenti di colore nel tempo e garantisce una maggiore affidabilità nelle valutazioni di qualità.
Per consentire un’analisi dei dati intelligente ed efficiente, color2go viene fornito con due licenze di smart-chart. Questo software intuitivo consente una valutazione completa dei dati relativi al colore e all’aspetto. È disponibile in due versioni:
smart-lab per flussi di lavoro di laboratorio flessibili, ad esempio il controllo qualità dei componenti in entrata o attività di R&D;
smart-process per un controllo globale standardizzato dei processi, con procedure di misurazione definite e un sistema di rapporti uniformi in tutte le sedi.
Grazie alla combinazione di tecnologia di misurazione precisa, design pratico, software integrato e funzionalità pensate per l’utente, color2go offre una soluzione ben bilanciata sia per il controllo di qualità di routine che per applicazioni più complesse.
Per i principianti nel campo della misurazione del colore attenti al budget, la famiglia color2 comprende anche il color2check, che completa la gamma di prodotti.
Per maggiori informazioni: www.byk-instruments.com
BASF rimane fornitore di vernici preferenziale per la rete di carrozzerie approvate Volvo.
BASF Coatings ha confermato il rinnovo triennale della partnership con Volvo Car UK, continuando come fornitore preferenziale dei marchi premium di vernici Glasurit e R-M per la rete di carrozzerie approvate Volvo. L’accordo garantisce che le carrozzerie in tutto il Regno Unito abbiano accesso a pratiche avanzate di refinish, supporto tecnico e formazione, permettendo riparazioni secondo gli standard rigorosi di Volvo, mantenendo un risultato di alta qualità.
“La competenza di BASF Coatings e le sue soluzioni per la verniciatura sono fondamentali per aiutare le nostre carrozzerie approvate a realizzare riparazioni rispettando gli elevati standard Volvo. Siamo lieti di aver rinnovato la partnership,” commenta Rob Deane, Direttore delle Operazioni Commerciali di Volvo Car UK. “Il rinnovo della nostra collaborazione di lunga data con Volvo Car UK sottolinea il nostro impegno condiviso
verso qualità premium, innovazione e sostenibilità. Non vediamo l’ora di supportare la rete di carrozzerie approvate mentre si prepara all’evoluzione del settore automobilistico, continuando a portare benefici sia all’industria sia all’ambiente,” sottolinea Sally Jones, Managing Director di BASF Coatings UK Ltd. Volvo Car UK gestisce 78 Centri di Riparazione Carrozzerie Approvati in tutto il Paese, allineati ai propri punti vendita. La rete offre servizi completi di riparazione danni auto, garantendo ai clienti un livello di lavoro costantemente elevato.
Per maggiori informazioni: www.basf-coatings.com
Lo stabilimento Stellantis di Sochaux avvia il nuovo reparto di verniciatura, progettato per aumentare l’efficienza e la sostenibilità del processo.
Secondo le analisi di soddisfazione dei clienti, lo stabilimento Stellantis di Sochaux in Francia, dove vengono prodotte le Peugeot 3008 e 5008, si colloca tra i siti produttivi più performanti del Gruppo nato dalla fusione tra FCA e PSA Group. A fine 2025, il sito ha raggiunto una produzione annua di circa 230.000 unità, un volume che dovrebbe essere confermato anche nel corso di quest’anno. Dal 2017 il plant è interessato da un ampio piano di trasformazione volto ad adeguarlo alle nuove esigenze energetiche e produttive. Dopo il revamping dei reparti di logistica, saldatura, stampaggio e assemblaggio, l’intervento ha coinvolto la divisione di verniciatura, attualmente in fase avanzata di ristrutturazione. Il 27 novembre è stata infatti verniciata la prima
scocca di una Peugeot 3008 nel nuovo impianto, progettato per sostituire un processo in uso da oltre 30 anni, ormai non più in linea con gli standard di efficienza e sostenibilità richiesti. Con la stessa logica adottata per l’assemblaggio, la nuova linea è stata resa significativamente più compatta, passando da 136.000 a 35.000 m². Parallelamente, il processo è stato semplificato: gli stadi di lavorazione sono stati ridotti da 12 a 7 in un’unica cabina di verniciatura, invece di due, e la fase di cottura è stata unificata in un unico passaggio finale, eliminando i due stadi precedenti. L’impianto prevede inoltre una nuova collocazione tra i reparti di saldatura e assemblaggio. L’investimento complessivo, pari a circa 120 milioni di euro, ha consentito anche di incrementare il livello di automazione e di
migliorare i sistemi di rilevamento dei guasti. Dal punto di vista ambientale, il progetto punta a una riduzione del consumo energetico del 30%, grazie in particolare alla sostituzione dei forni a gas con soluzioni elettriche, a un taglio del 50% del consumo idrico e a una diminuzione delle emissioni di CO₂ fino al 92%.
L’ammodernamento della verniciatura si inserisce in un più ampio percorso di aggiornamento dello stabilimento. Il reparto di stampaggio è stato dotato di un impianto più versatile e flessibile, in grado di realizzare fino a quattro componenti in un’unica fase, mentre l’assemblaggio e la logistica sono stati ottimizzati per ridurre i flussi interni e i tempi di movimentazione. Allo stesso tempo, alcune attività precedentemente esternalizzate sono state reinternalizzate. “Alcuni processi produttivi, come l’assemblaggio dei cruscotti, del rivestimento del tetto, dei cofani del bagagliaio e delle finiture, sono stati riportati all’interno dello stabilimento”, ha dichiarato Manuel Gentile, VP Plant Manager del sito di Sochaux.
Una prima squadra di operatori ha iniziato a gestire il nuovo impianto lo scorso aprile. Il piano prevede un incremento progressivo dei volumi fino a ottobre, quando tutte le squadre dedicate alla verniciatura saranno pienamente operative. “Questo avvio graduale consente di ottimizzare il sistema produttivo, come già avvenuto per il nuovo reparto di assemblaggio”, conclude Gentile.
Per maggiori informazioni: www.stellantis.com
Da un’intervista con Daas Jabbour, CHEMBION - Malmö, Svezia djabbour@chembion.se
Nel settore automotive e general industry, l’efficienza dei processi di rivestimento rappresenta un fattore chiave non solo per la qualità finale del prodotto, ma anche per la sostenibilità ambientale e la gestione dei costi. CHEMBION, azienda specializzata nello sviluppo di soluzioni chimiche innovative a basso impatto per il trattamento delle acque e la detackificazione delle vernici, spiega come la green chemistry e un metodo strutturato possano tradursi in miglioramenti tangibili delle performance.
Nelle moderne linee di verniciatura industriali e automotive, anche minime inefficienze nel funzionamento delle cabine, nella gestione dell’overspray o nei sistemi di trattamento acque possono tradursi rapidamente in un aumento dei downtime, dei costi operativi e in una riduzione della qualità del rivestimento. Con linee produttive sempre più automatizzate e standard prestazionali in costante crescita, i produttori devono garantire la stabilità del processo rispettando al contempo normative ambientali e target di sostenibilità sempre più stringenti. Così
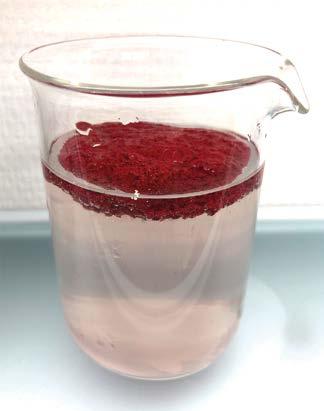
la gestione efficiente della detackificazione (coagulazione) delle vernici e del trattamento acque non rappresenta più un aspetto secondario, ma un fattore critico che incide direttamente sulle performance e sulla competitività.
In questo scenario, CHEMBION si propone come partner tecnologico specializzato nello sviluppo e nella fornitura di prodotti chimici green studiati per ottimizzare i processi di detackificazione delle vernici in applicazioni automotive e industriali, oltre che per il trattamento delle acque industriali e reflue. L’azienda è stata fondata nel 2016 a Malmö (Svezia) con l’obiettivo di sviluppare e implementare tecnologie personalizzate e sostenibili per il settore della verniciatura e del trattamento acque. Fin dall’inizio, la visione di CHEMBION è stata fortemente orientata all’innovazione e alla sostenibilità, combinando solide competenze chimiche con una profonda conoscenza dei processi industriali e delle reali esigenze produttive.
Per approfondire il portafoglio prodotti e l’approccio tecnologico dell’azienda, esplorare il ruolo della chimica green e comprendere meglio i vantaggi di queste soluzioni rispetto alle tecnologie tradizionali, oltre alle principali sfide legate alla loro adozione, abbiamo intervistato Daas Jabbour, fondatore e CEO di CHEMBION.
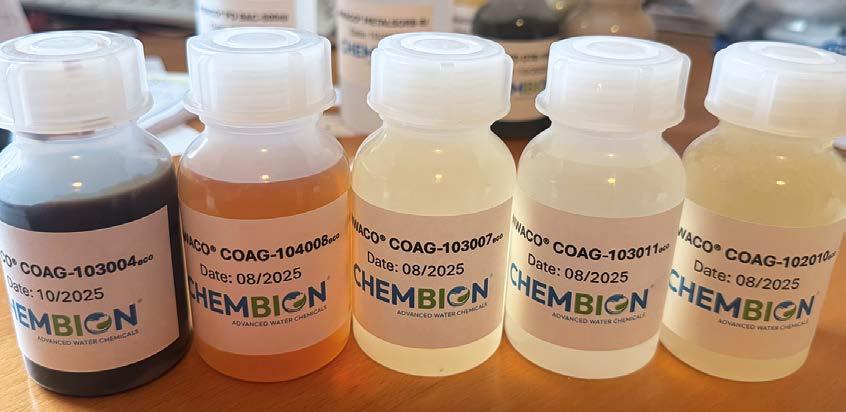
CHEMBION opera in diversi ambiti del processo di verniciatura per i settori automotive e industria in generale. Potrebbe descrivere le vostre attività e i principali segmenti serviti?
“CHEMBION supporta un’ampia gamma di segmenti industriali all’interno dei settori automotive e verniciatura, tra cui produttori auto, fornitori Tier 1 e produttori di macchinari per l’edilizia. In questi ambiti, fornisce soluzioni meccaniche, operative e chimiche integrate, studiate per garantire stabilità di processo, efficienza e performance costanti. La nostra offerta comprende un’ampia gamma di formulazioni chimiche avanzate e impianti personalizzati per il trattamento delle acque industriali e reflue. Sul fronte chimico, il portafoglio include soluzioni per detackificazione, precipitazione, coagulazione, adsorbimento, dispersione, lavaggio, flocculazione, controllo del pH, antischiuma e controllo microbiologico. Parallelamente, offriamo una gamma completa di apparecchiature e tecnologie, tra cui sistemi di flottazione, dewatering, dosaggio e automazione”.
Tra i vostri prodotti principali ci sono quelli per la detackificazione della vernice, una fase critica nei processi di verniciatura. Come funziona questo processo e perché è così importante nelle applicazioni automotive?
“All’interno delle cabine, l’overspray è un sottoprodotto inevitabile: non tutta la vernice applicata al substrato aderisce alla superficie; una parte viene





inizialmente catturata dall’aria esausta tramite sistemi di abbattimento e trasferita in un circuito di ricircolo. All’interno di questo sistema, la detackificazione è il processo chimico che neutralizza le proprietà adesive di queste particelle di vernice, impedendo loro di aderire alle superfici dei dispositivi e consentendone l’efficace separazione dall’acqua. Se gestito correttamente, questo processo garantisce la stabilità operativa della cabina, riduce la contaminazione nel ricircolo dell’acqua e la formazione di depositi e fanghi”.
Dal punto di vista operativo, una detackificazione efficace assicura una qualità di rivestimento costante, riduce i fermi macchina non pianificati, migliora l’affidabilità del processo e contribuisce a prolungare la vita utile dell’impianto. Aiuta inoltre a mantenere efficiente il trattamento delle acque a valle, mentre il sistema complessivo di abbattimento e cattura contribuisce a garantire un’aria più pulita e a proteggere la cabina e le relative apparecchiature”.
La vostra azienda pone grande enfasi sulla green chemistry. In che modo questo approccio si traduce nelle vostre soluzioni chimiche e nei processi industriali?
“Il nostro approccio alla green chemistry si concentra sullo sviluppo di formulazioni che riducono l’impatto ambientale mantenendo o migliorando le performance di processo. Questo implica lo studio di soluzioni in grado









di sostituire o ridurre significativamente l’uso di sostanze tradizionali o pericolose, come alcuni biocidi o composti a base di melamminaformaldeide. Ottimizzando il consumo di sostanze chimiche e migliorando l’efficienza complessiva del processo, le nostre soluzioni contribuiscono a ridurre la formazione di fanghi e l’impatto ambientale e a migliorare la sicurezza degli operatori. In molti casi, questi miglioramenti si traducono anche in benefici economici se si considera il costo complessivo di gestione, invece di concentrarsi esclusivamente sul costo iniziale dei prodotti chimici. Per noi, la chimica verde non riguarda solo la conformità alle normative ambientali, ma la possibilità di rendere i processi più efficienti, stabili e sostenibili. Tuttavia, questa transizione non è sempre immediata. Una delle principali sfide del settore è rappresentata dal fatto che molte aziende continuano ad affidarsi alle tecnologie tradizionali, spesso per familiarità e presunta affidabilità. Si riscontra frequentemente una certa resistenza al cambiamento, guidata da fattori come l’avversione al rischio, valutazione sui costi, i limiti di portafoglio e i vincoli di tempo. In molti casi, le aziende non riconoscono immediatamente che la chimica verde può offrire risultati superiori, generando al contempo vantaggi economici che incidono positivamente sull’intero processo”.
Per affrontare queste sfide, CHEMBION applica un metodo strutturato basato su performance meccaniche, operative e chimiche. Potrebbe spiegare come funziona questo modello nella pratica?
“Valutiamo le prestazioni degli impianti attraverso un metodo olistico che considera tre dimensioni interconnesse: condizioni meccaniche, pratiche operative e trattamento chimico. Ne deriva un modello di prestazione totale in cui l’efficienza complessiva del sistema dipende dall’interazione tra questi elementi. Le prestazioni meccaniche riguardano lo stato dei dispositivi, quelle operative il modo in cui il sistema viene gestito e manutenuto, mentre quelle chimiche si riferiscono all’efficacia delle soluzioni di trattamento. Analizzando questi tre aspetti insieme, siamo in grado di individuare inefficienze che potrebbero non essere visibili quando si osserva ciascun
elemento separatamente. Questo ci consente di definire strategie di ottimizzazione mirate che intervengono sulle cause profonde dei problemi prestazionali, portando a processi più stabili e prevedibili”.
Come si sviluppa in generale il vostro processo, dalla valutazione iniziale fino all’implementazione su scala industriale?
“Il processo inizia con un audit tecnico, durante il quale analizziamo l’impianto nel dettaglio per comprenderne le prestazioni attuali e individuare le aree di miglioramento. Questa fase fornisce una visione complessiva sia delle condizioni operative sia dei vincoli di sistema. Successivamente, vengono effettuati test di laboratorio per valutare diversi sistemi di trattamento in condizioni controllate. Questa fase ci consente di simulare condizioni operative reali, confrontare le alternative, ottimizzare le formulazioni chimiche e identificare la soluzione più adatta per l’applicazione specifica. Riproducendo in scala ridotta le condizioni specifiche dell’impianto, possiamo prevedere meglio le prestazioni nella pratica, riducendo i rischi di implementazione e garantendo che la soluzione finale sia adattata ai requisiti di ciascun sistema. Una volta validata la soluzione a livello di laboratorio, vengono eseguite prove su scala reale direttamente presso lo stabilimento del cliente e, se i risultati sono soddisfacenti, la soluzione viene implementata su scala industriale, supportata da un piano di miglioramento continuo che include monitoraggio e ottimizzazione costanti nel tempo”.
Guardando al futuro, verso quali innovazioni vi state muovendo per far evolvere ulteriormente le vostre tecnologie?
“I nostri attuali sforzi di R&D sono focalizzati nell’affrontare le sfide emergenti nei settori automotive e industria. Le principali aree di sviluppo includono tecnologie avanzate di precipitazione per la rimozione di contaminanti come i PFAS, oltre a nuovi disperdenti e soluzioni di detackificazione pensate per rivestimenti al solvente e per polimerizzazione UV”.
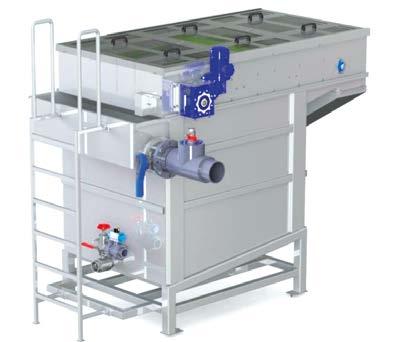
Monica Fumagalli, ipcm®
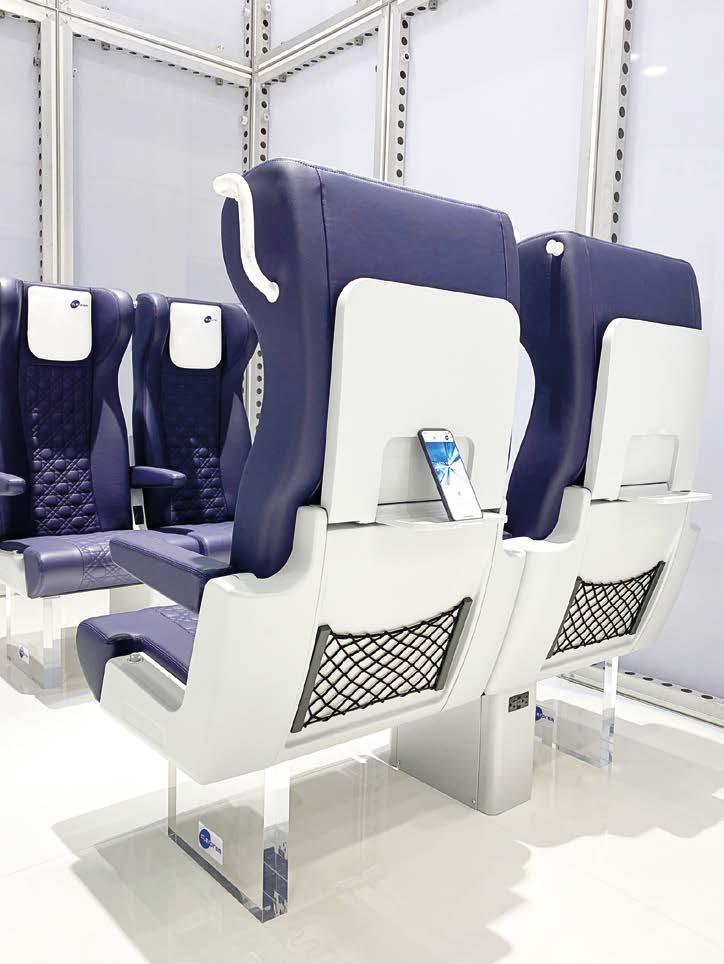
Clerprem è specializzata nella produzione e fornitura di sedute di alta gamma, dei loro componenti e dei servizi correlati per i settori automotive e ferroviario.
Clerprem, tra i leader globali nella progettazione e produzione di sedute ergonomiche e componenti per interni destinati all’industria dei trasporti, ha scelto le polveri di TIGER Coatings per ottimizzare le prestazioni dei rivestimenti destinati a un mercato sempre più esigente in termini di resistenza antigraffiti, protezione anticorrosiva e affidabilità applicativa su differenti substrati metallici.
Tradizionalmente, nel settore ferroviario innovazione è sinonimo di sviluppo del design, dell’estetica e del comfort degli interni, con l’obiettivo di offrire ai passeggeri un ambiente sempre più accogliente e trasformare il viaggio in un’esperienza più piacevole. Una tendenza che il comparto automotive premium segue già da molti anni, investendo nello sviluppo di abitacoli capaci di coniugare ergonomia, impatto estetico e benessere a bordo, fino a fare dell’esperienza di guida e di viaggio uno degli elementi di selezione dei propri veicoli.
Anche il settore ferroviario si sta muovendo in questa direzione, affiancando alle esigenze estetiche e di comfort nuove istanze legate alla sostenibilità, all’accessibilità e all’integrazione di tecnologie avanzate negli interni dei convogli. Preservare nel tempo qualità estetica, pulizia e funzionalità delle cabine diventa quindi un requisito imprescindibile per gli operatori dei trasporti, chiamati a garantire standard elevati non soltanto dal punto di vista dell’efficienza del servizio, ma anche di percezione dell’ambiente da parte dei passeggeri.
Pareti imbrattate, superfici danneggiate e graffiti rappresentano un problema diffuso non solo negli spazi pubblici urbani, ma anche nelle stazioni ferroviarie e sui mezzi di trasporto. Secondo le stime della compagnia ferroviaria statale tedesca Deutsche Bahn, i danni causati da graffiti, scritte e tag presenti su pavimenti, pareti e interni delle carrozze ammontano a circa 12 milioni di
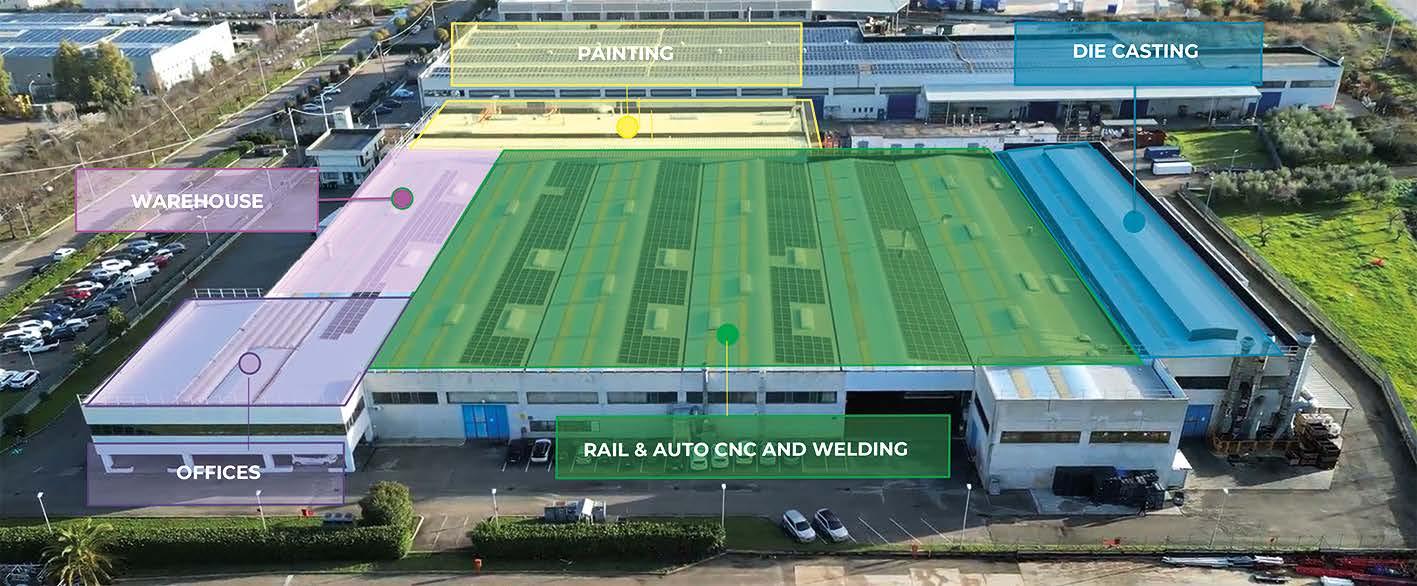
euro e registrano una tendenza in crescita. L’azienda ha evidenziato come il fenomeno influisca negativamente sulla percezione dei passeggeri e richieda interventi di rimozione tempestivi da parte del personale specializzato.
Se gli strumenti “sociali” per contrastare il vandalismo restano limitati, la tecnologia – e in particolare quella dei rivestimenti – offre oggi soluzioni efficaci almeno sul fronte della prevenzione del danno e della rapidità dell’intervento di pulizia. Sistemi vernicianti sviluppati ad hoc consentono infatti di semplificare la rimozione dei graffiti, ridurre i tempi di intervento e ripristinare più rapidamente le condizioni estetiche originarie richieste dalle aziende di trasporto, preservando la qualitá del manufatto verniciato. Una necessità che si riflette inevitabilmente anche lungo la filiera produttiva del comparto, coinvolgendo le aziende chiamate a progettare e realizzare elementi destinati agli interni dei convogli. Tra queste figura Clerprem SpA, realtà di Carrè (Vicenza) attiva da oltre 55 anni nella progettazione e produzione di componenti per il settore dei trasporti. “Ci occupiamo dello sviluppo di sedute per i settori automotive, ferroviario, del trasporto pubblico e dei veicoli commerciali, con l’obiettivo di garantire ai passeggeri un’esperienza di viaggio superiore”, spiega Elena Marchesi, responsabile marketing dell’azienda. “Per raggiungere questo scopo dobbiamo assicurarci che ogni componente, dai sistemi di seduta ai poggiatesta, dai braccioli alle console, fino alle imbottiture in poliuretano, venga realizzato attraverso processi tecnologicamente avanzati, senza rinunciare a quella qualità artigianale “Made in Italy” che da sempre rappresenta il tratto caratteristico di Clerprem”. Una qualità garantita non soltanto dalle lavorazioni meccaniche effettuate con impianti innovativi, ma anche dai rivestimenti applicati sulle superfici dei particolari in alluminio, magnesio e acciaio destinati agli arredi interni.
“Per il settore railway interior utilizziamo in particolare le vernici in polvere antigraffiti omologate di TIGER Coatings, che semplificano la pulizia delle superfici imbrattate senza dover ricorrere alla riverniciatura e assicurano al tempo stesso una protezione anticorrosiva dei supporti”.
Clerprem: una produzione Made in Italy per i mercati automotive e ferroviario
La storia di Clerprem ha inizio alla fine degli anni Cinquanta e affonda le proprie radici nella scoperta di un materiale nuovo allora quasi sconosciuto, il poliuretano. “In quel periodo - racconta Elena Marchesi - le potenzialità di questo materiale innovativo per l’imbottitura di cuscini, poltrone e divani erano ancora poco esplorate, ma costituirono fin da subito il punto di partenza per lo sviluppo dell’azienda fondata a Milano da Roberto Marchesi, prima realtà in Italia dedicata all’importazione, alla trasformazione e alla distribuzione di blocchi di poliuretano”.
Nel 1971 l’azienda trasferì la propria attività a Carrè, in Veneto, dove venne realizzato il primo e principale stabilimento produttivo, oggi sede centrale del gruppo. Clerprem divenne così una delle prime aziende specializzate nella schiumatura a freddo di componenti stampati in poliuretano destinati ai sedili per il settore automotive. Sette anni più tardi fu inaugurato un secondo stabilimento a Cumiana, vicino a Torino, nel cuore del principale polo automotive italiano. Qui l’azienda si specializzò nella produzione di braccioli, poggiatesta, schienali e sedili, con l’obiettivo di garantire forniture just-in-time ai principali OEM nazionali, tra cui Alfa Romeo e Fiat.
Nel corso degli anni Ottanta Clerprem ampliò ulteriormente il proprio knowhow e diversificò la produzione introducendo nuove linee di prodotto, tra cui sedute per ufficio e poltrone per il settore arredamento, oltre alla produzione di finta pelle destinata ai comparti calzaturiero e della pelletteria per il settore
moda, divisioni oggi non più operative. L’espansione delle competenze produttive proseguì con l’apertura nel 1989 di un ulteriore stabilimento ad Atessa (Chieti), dedicato a lavorazioni altamente specializzate quali fresatura CNC, tubatura e piegatura di profilati, saldatura robotizzata MIG, TIG e laser per particolari strutturali dei sedili, oltre allo stampaggio in pressofusione di componenti in alluminio e alla verniciatura a polvere. “Una tappa fondamentale della storia della nostra azienda” – prosegue Elena Marchesi – “fu l’acquisizione avvenuta nel 1991, poco dopo la riunificazione
tedesca, di uno stabilimento dell’ex Germania Est nei pressi di Dresda, specializzato nella produzione di sedili per carrozze ferroviarie. Nacque così Clerprem Deutschland, con il trasferimento di parte delle attività di assemblaggio a Neustadt in Sachsen e l’obiettivo di fornire sedili just-in-time all’industria ferroviaria nazionale. Nel 1997 fu finalmente realizzato il primo sedile ferroviario completo, un passaggio che consolidò il secondo grande core business di Clerprem accanto al mercato automotive: il settore railway”.
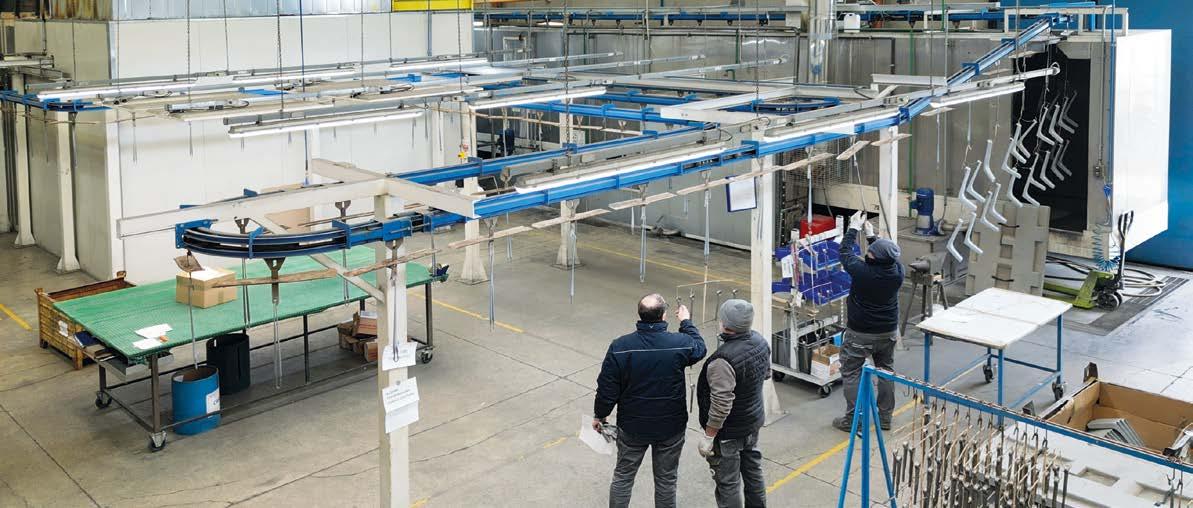
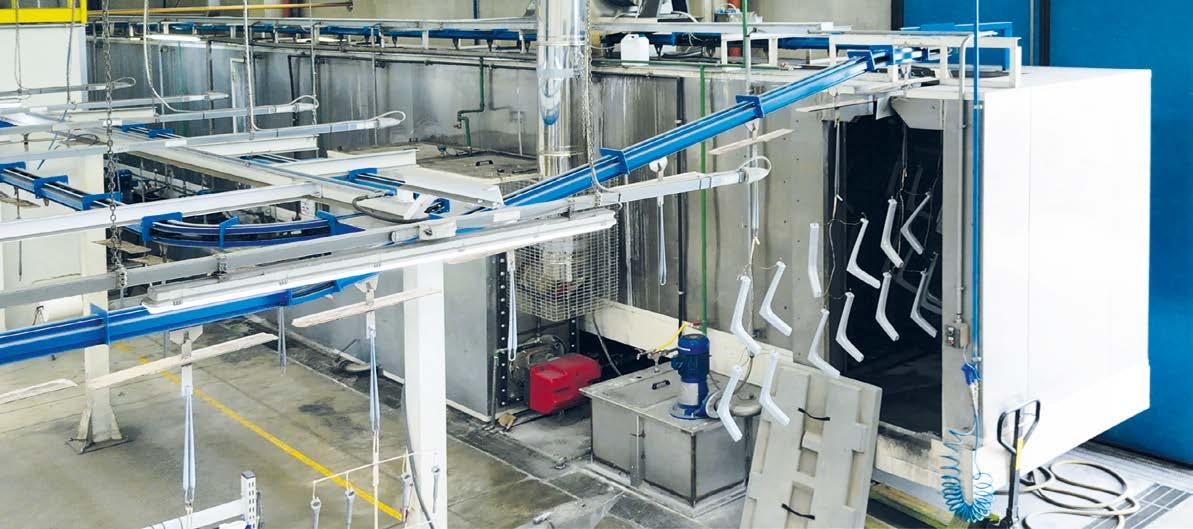
Il modello just-in-time come strategia vincente
Se la prima generazione guidata da Roberto Marchesi si concentrò sulla costruzione e sullo sviluppo di nuovi stabilimenti a livello nazionale, la seconda, con a capo Gian Roberto Marchesi, ha invece avviato un processo di espansione internazionale, con l’apertura di nuove sedi produttive in Tunisia (2008), Messico (2015) e Stati Uniti (2018). Dopo l’ingresso nel comparto ferroviario americano, Clerprem ha introdotto la lavorazione dell’acciaio per rispondere alle specifiche esigenze di questo mercato, tradizionalmente meno orientato all’impiego di leghe leggere rispetto a quello europeo.
“Questa crescita è stata guidata da una strategia industriale basata sul modello just-in-time e sulla vicinanza al cliente” - continua Elena Marchesi. “Un aspetto che ha favorito il rafforzamento del ruolo di Clerprem come partner privilegiato di importanti player internazionali, anche grazie a relazioni consolidate nel tempo e a un elevato livello di affidabilità operativa, affiancati alla qualità Made in Italy della produzione: i nostri prodotti, realizzati su misura per le necessità dei clienti, integrano perfettamente comfort, sicurezza e design”.
Oggi il gruppo conta circa 2.000 dipendenti a livello globale e collabora con clienti di fascia alta, in particolare nel settore automotive premium, dove l’alto livello di specializzazione e l’impiego di materiali ad alte prestazioni rappresentano la peculiarità dei prodotti Clerprem. Tra i principali OEM automotive figurano i gruppi Volkswagen (Audi, Porsche, Škoda, Bentley e Lamborghini), Ferrari, Maserati, Cupra, Renault, Mercedes e BMW. Nel settore ferroviario, la clientela è esclusivamente internazionale e include operatori dei trasporti come Deutsche Bahn, Siemens, Alstom e Via Rail. In ambito automotive l’azienda opera sia come Tier 1 sia come Tier 2 ed esporta circa il 95% della produzione, mentre nel ferroviario opera prevalentemente come Tier 1, fornendo direttamente l’intero sistema di seduta e gestendo l’intero ciclo produttivo fino alla consegna al costruttore del materiale rotabile o all’azienda di trasporto finale”.
La finitura: il tratto distintivo del gruppo Clerprem
“Il processo di verniciatura in polvere viene eseguito in uno stabilimento specifico del Gruppo Clerprem, nel plant metalmeccanico di Atessa, dal momento che si tratta di un’operazione molto delicata”, precisa Andrea D’Intino, responsabile amministrativo della sede abruzzese, che insieme a Giacinto Giallonardo, responsabile della produzione, e a Rosato Mazzolena, responsabile della manutenzione e coordinatore della verniciatura, guida il team operativo dello stabilimento.
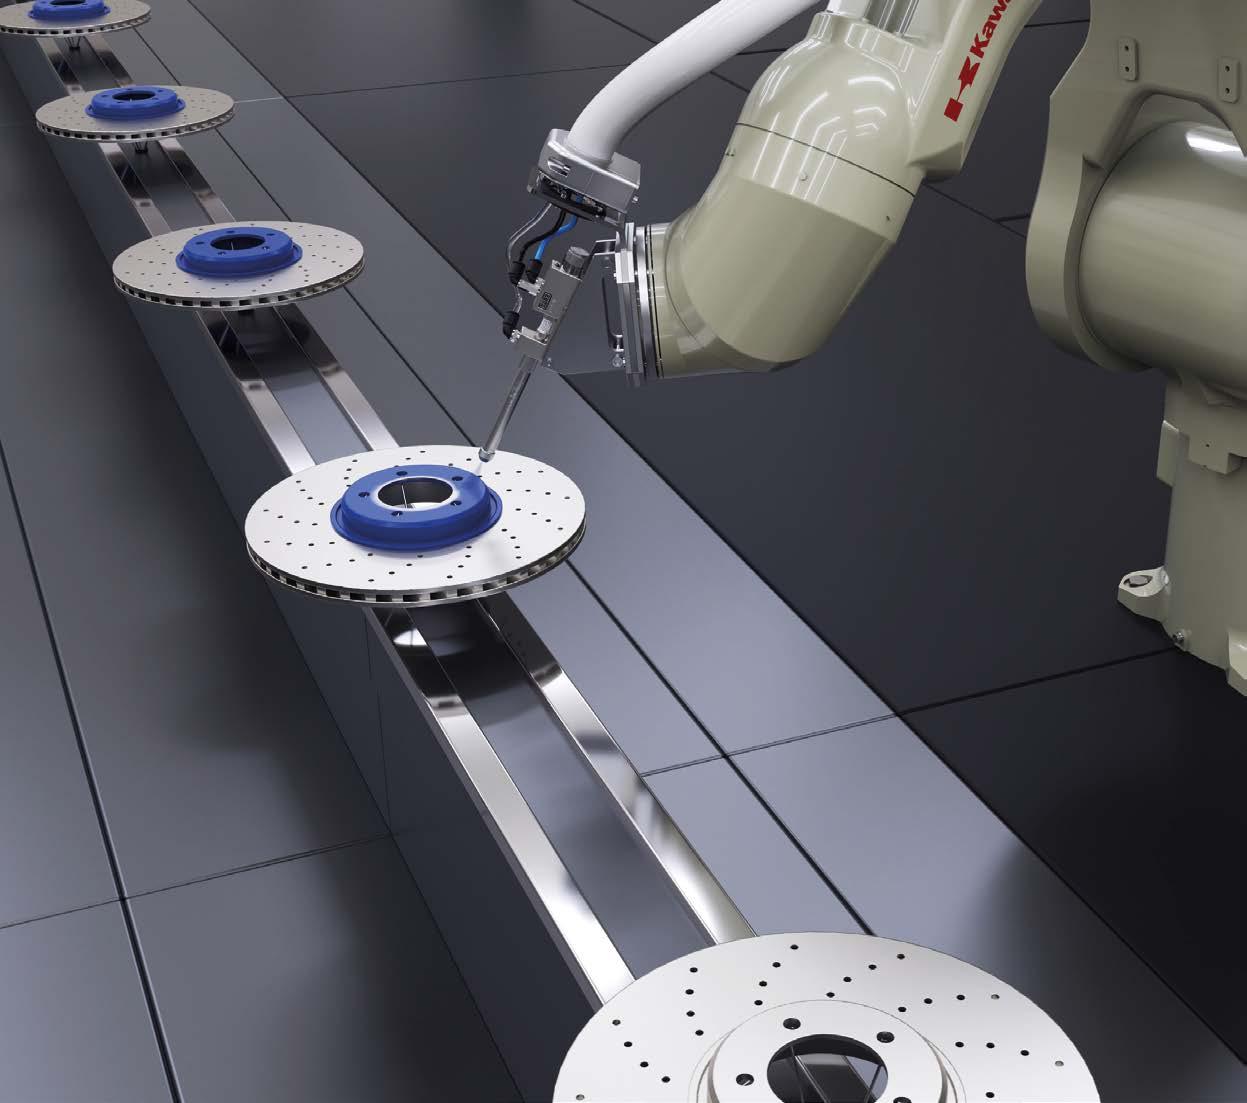
“In questa sede realizziamo lo stampaggio in pressofusione di manufatti in alluminio destinati ai sedili dei convogli ferroviari, oltre alle lavorazioni di sbavatura, burattatura, granigliatura e fresatura CNC. Ci occupiamo inoltre della piegatura dei tubi e di filo ramato, del taglio laser, della saldatura automatizzata MAG, TIG e MIG, laser e della verniciatura a polvere finale dei componenti metallici di acciaio, alluminio e lega di magnesio. Ci distinguiamo dai competitor per quel gusto italiano legato al concetto di manifattura artigianale: i nostri processi sono altamente specializzati, ma
Bringing your surface to perfection.
Verind offers painting solutions from manual to automatic application, high-quality and easy to integrate.
realizzati con l’attenzione e la sensibilità tipiche dell’artigiano”. L’attenzione al dettaglio rappresenta uno degli elementi centrali della filosofia produttiva dell’azienda. “I particolari che realizziamo sono tutti a vista”, sottolinea D’Intino, “e la cura che dedichiamo a ogni dettaglio è uno degli aspetti maggiormente apprezzati dai nostri clienti premium, estremamente attenti alla qualità percepita del prodotto finale. Ogni componente deve soddisfare sia il cliente diretto sia il passeggero che usufruirà del mezzo, e in questo la finitura è il primo aspetto ad avere un impatto immediato”. Secondo il team Clerprem, il settore ferroviario sta progressivamente adottando standard qualitativi sempre più vicini a quelli dell’automotive, soprattutto per quanto riguarda l’aspetto estetico delle superfici. “Oltre a requisiti sempre più stringenti riferiti alla qualità del rivestimento finale”, prosegue Mazzolena, "negli ultimi dieci anni l’utilizzo di vernici antigraffiti si è diffuso sempre di più anche all’interno dei convogli e non soltanto sulle superfici esterne, proprio per velocizzare le operazioni di pulizia e manutenzione. Si tratta però di prodotti vernicianti più delicati, con caratteristiche più vetrose e fragili, che richiedono un’applicazione particolarmente attenta e complessa”. Un ulteriore cambiamento che ha interessato questo comparto riguarda l’evoluzione strutturale dei sistemi di seduta, oggi sempre più integrati con display, prese USB e altri dispositivi tecnologici. “Parallelamente a questa evoluzione, era necessario mantenere sotto controllo il peso
complessivo delle sedute, sempre più leggere ma comunque in grado di superare i crash test previsti dalle normative. Per questo abbiamo iniziato a esplorare l’utilizzo del magnesio, una lega estremamente leggera ma anche molto particolare da gestire, perché infiammabile. Il cambio di lega comporta inevitabilmente anche una revisione del processo di verniciatura: sui componenti pressofusi alcuni difetti possono emergere solo dopo l’applicazione del rivestimento, con conseguenti costi di rilavorazione”.
Le polveri antigraffiti e anticorrosione di TIGER Coatings
Il ciclo di verniciatura si svolge all’interno di un impianto recentemente rinnovato, costituito da un trasportatore monorotaia, un impianto di pretrattamento a otto stadi, un forno di asciugatura, una cabina di applicazione polveri con apparecchiature di applicazione in fase densa di Nordson e un forno di polimerizzazione: l’intera linea è gestita da un unico PLC di controllo. “Su tutti i pezzi pressofusi, che rappresentano circa il 90% della nostra produzione, applichiamo due strati di vernice”, precisa Rosato Mazzolena. “Le polveri utilizzate devono quindi garantire elevata flessibilità e prestazioni costanti indipendentemente dal supporto. Negli ultimi anni, con l’aumento delle commesse provenienti da operatori ferroviari tedeschi e americani, abbiamo scelto di utilizzare le polveri antigraffiti e anticorrosione omologate di TIGER Coatings. Per noi è fondamentale non solo poter contare su fornitori in grado di offrire prodotti certificati dai nostri
© Clerprem
committenti, ma anche su partner capaci di supportarci nello sviluppo di soluzioni realmente adatte alle nostre necessità produttive: la nostra rete di distribuzione globale richiede la gestione di oltre 1.000 codici prodotto, il che significa che nell’arco di un mese possiamo applicare anche 40 colori differenti, con effetti speciali che spaziano dai micacei ai metallizzati, dai bucciati ai lisci e satinati. All’interno del gruppo lavoriamo costantemente per alzare l’asticella qualitativa e garantire standard elevati ai clienti in tutto il mondo ed è comprensibile come la gestione del flusso di verniciatura deve essere attenta, flessibile ed efficiente”.
“Forniamo a Clerprem una gamma di polveri antigraffiti e anticorrosive specificamente sviluppate per l’ambito ferroviario” - interviene Alberto Zancan, amministratore unico di TIGER Coatings Italia. “Le polveri epossipoliestere utilizzate come primer presentano elevate proprietà anticorrosive e funzionali per favorire il degasaggio, che nel caso dell’applicazione sulle leghe di magnesio è fondamentale per garantire le performance del rivestimento e la sua resistenza alle sovracotture. Per il topcoat, invece, forniamo un prodotto della serie 287 a base di resina poliuretanica, certificato secondo lo standard Deutsche Bahn DBS 918 340 sia su alluminio sia su acciaio per componentistica interna ed esterna. Il prodotto garantisce elevata resistenza agli agenti atmosferici e alla corrosione, oltre a una buona fluidità applicativa, ed è inoltre conforme alla normativa EN 45545-2 relativa alla protezione antincendio nel settore ferroviario”.
Una partnership consolidata
“Oltre alla qualità delle polveri, l’aspetto più positivo della collaborazione con TIGER Coatings è il rapporto di fiducia costruito nel tempo e basato su un continuo confronto reciproco”, sottolinea Mazzolena. “Il loro staff tecnico ci ha aiutato, per esempio, a risolvere una grave criticità legata alla lavorazione dei manufatti in magnesio, consentendoci di portare la qualità del rivestimento di questi pezzi allo stesso livello degli altri substrati”. Il magnesio rappresenta infatti un materiale particolarmente delicato da trattare nel processo di preparazione superficiale. “A differenza dell’alluminio, non può essere sottoposto alla granigliatura per rimuovere i difetti derivanti dalla pressofusione. Insieme a TIGER Coatings abbiamo quindi trovato una soluzione di rivestimento che consente di evitare le rilavorazioni successive e abbiamo avviato un team di ricerca per individuare trattamenti chimici o termici alternativi, in grado di sostituire il pretrattamento meccanico”.
Da sinistra a destra: L’interno della cabina durante la fase applicativa. Il centro polveri della cabina. Dettaglio della fase di applicazione polvere.
Un ulteriore elemento decisivo della collaborazione riguarda la rapidità di risposta del produttore di vernici. “All’inizio della partnership avevamo introdotto le polveri TIGER Coatings perché richieste nel capitolato di un nostro cliente”, prosegue Mazzolena. “Successivamente, considerando che circa il 90% delle vernici utilizzate viene sviluppato appositamente per le nostre esigenze, abbiamo potuto apprezzare anche la loro rapidità nella gestione delle nostre richieste, dalla formulazione alla consegna, un aspetto tutt’altro che secondario per la nostra organizzazione produttiva”.
“Uno dei punti di forza di TIGER Coatings”, ribadisce Zancan, “è quello di essere una realtà globale mantenendo però la struttura a gestione familiare, proprio come Clerprem. Questo ci permette di conservare una notevole flessibilità operativa e di metterci realmente al servizio del cliente. Siamo in grado di competere a livello internazionale senza perdere quella capacità di reazione rapida che oggi fa la differenza: possiamo produrre polveri customizzate anche a partire da lotti minimi di 60 kg, con tempi medi di produzione di circa due o tre settimane lavorative dalla ricezione dell’ordine. Inoltre, grazie alla presenza capillare degli stabilimenti
TIGER Coatings a livello internazionale, il gruppo riesce a supportare clienti operanti in differenti mercati, adattandosi alle normative locali e alle continue evoluzioni delle richieste applicative del settore ferroviario e non solo. La capacità di garantire standard estetici e prestazionali elevati e uniformi a livello internazionale rappresenta oggi un requisito strategico fondamentale per i produttori operanti nel segmento premium del settore ferroviario”.
“Plasmare la mobilità del futuro” - conclude Elena Marchesi - “significa anche realizzare prodotti le cui superfici siano capaci di resistere nel tempo, all’usura e al degrado senza rinunciare all’impatto estetico, preservando il comfort e l’identità degli spazi in cui le persone viaggiano ogni giorno”.
CHEMTEC’S technologies are designed to have a very limited environmental impact, to reduce consumption of resources and for a greater operational simplicity.
CHEMTEC develops customized solutions that aim to maximize the customer’s satisfaction.
NANOTECHNOLOGICAL CONVERSION COATING
WATER PURIFICATION AND RECIRCULATION
ONE STEP METAL PRETREATMENT
PAINT STRIPPERS
DISCOVER MORE ON WWW.CHEMTEC.IT
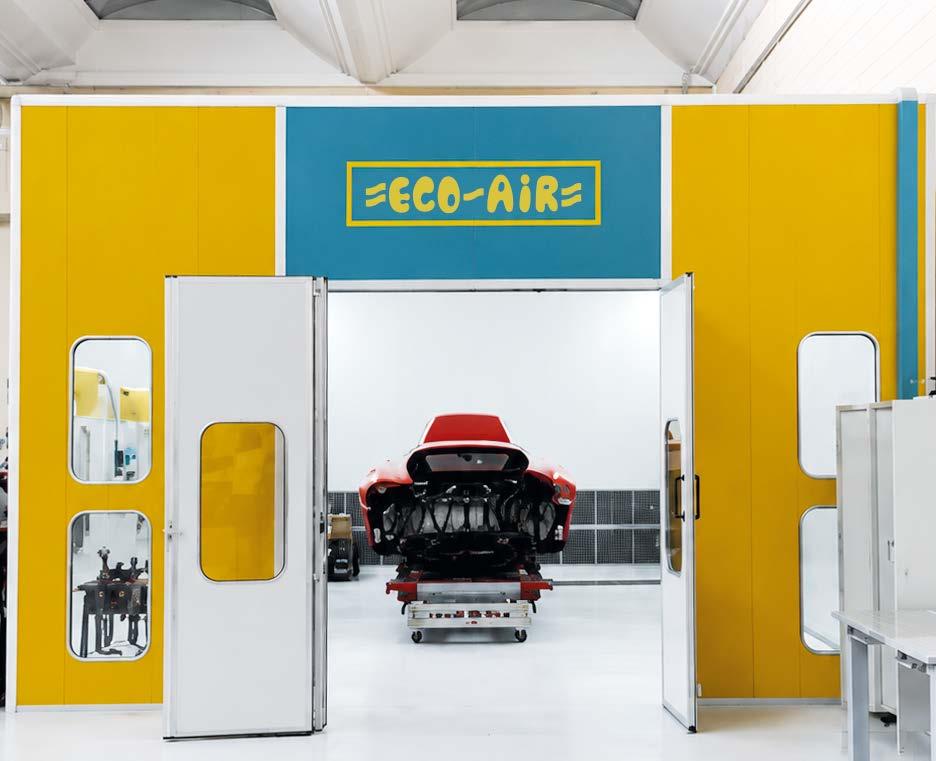
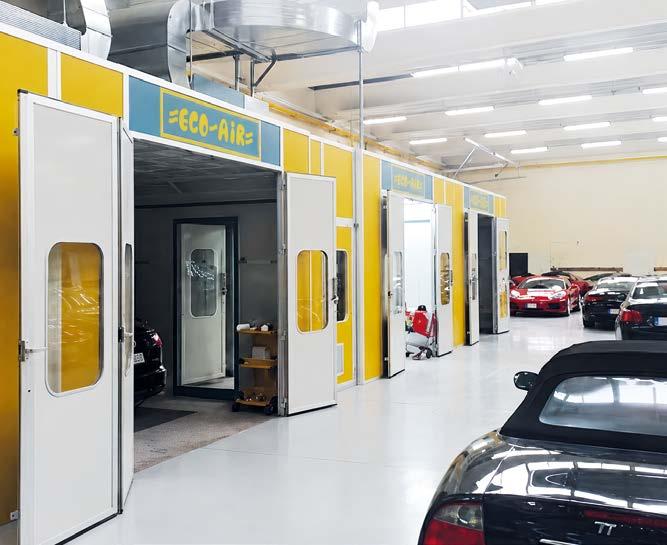
Nel settore delle supercar, il colore è un elemento chiave che va oltre l’estetica, diventando espressione di identità, stile e prestazioni. Dietro ogni finitura si cela un processo di verniciatura altamente tecnologico, fondamentale per garantire qualità, resistenza e durata. Linea Eco-Air, partner di riferimento nella progettazione di impianti avanzati per il settore automotive, dimostra quanto la cura tecnica dei dettagli sia una caratteristica imprescindibile per chi vuole emergere in questo contesto.
Nel mondo delle supercar, il colore è molto più di una semplice scelta estetica. È un elemento identitario, una dichiarazione di stile e di carattere, un dettaglio capace di evocare emozioni e raccontare la personalità di chi guida. Il giallo comunica energia, visibilità e un temperamento audace; il blu richiama eleganza, innovazione e una sportività più discreta; il verde, raro e distintivo, esprime esclusività e unicità. E poi c’è il rosso, tonalità iconica, simbolo universale di passione, velocità e performance.
Dietro la perfezione estetica di queste finiture si nasconde, però, un processo tecnologico estremamente complesso. La verniciatura di una supercar non si limita infatti a valorizzare il design della vettura: deve garantire uniformità cromatica, ma anche offrire elevate prestazioni in termini di resistenza, protezione e durata nel tempo. In un settore in cui ogni dettaglio è sinonimo di eccellenza, la qualità del processo di verniciatura è parte integrante del valore del prodotto finale.
Linea Eco-Air (Sona, VR) è una realtà italiana che da oltre quarant’anni progetta, realizza e installa impianti di verniciatura e cabine forno per i comparti industriali più esigenti. Grazie a un know-how consolidato e a una costante attività di ricerca e sviluppo, l’azienda è oggi un partner di riferimento per numerosi operatori del settore automotive, inclusi quelli specializzati nella verniciatura di vetture ad altissime prestazioni.
Una delle collaborazioni più significative di Linea Eco-Air è quella con un’importante azienda specializzata nella verniciatura di auto di lusso.
Nel corso di una partnership consolidata negli anni, Linea Eco-Air ha progettato e realizzato numerose soluzioni su misura, sviluppate per soddisfare i rigorosi standard qualitativi richiesti dalla finitura delle supercar.
L’obiettivo è stato quello di creare un ambiente produttivo capace di garantire precisione assoluta, massima pulizia e continuità di processo.
Ogni ciclo di verniciatura di alta qualità inizia con una preparazione impeccabile della superficie metallica da trattare. Per questo, Linea Eco-Air ha fornito al cliente in questione diverse zone di preparazione, carteggiatura e verniciatura modello ECO-SMART, progettate per assicurare condizioni operative ottimali e il massimo controllo della contaminazione. Questi sistemi possono funzionare in differenti modalità: sola aspirazione, mandata ed estrazione, oppure con ricircolo parziale o totale dell’aria in ciclo chiuso. Questa flessibilità consente di adattare il funzionamento alle diverse lavorazioni, mantenendo costante la qualità dell’ambiente di lavoro. Le aree ECO-SMART sono disponibili in diverse configurazioni dimensionali e, nella versione Big, possono essere equipaggiate con un deflettore mobile regolabile tramite manovella di precisione, che consente di orientare il flusso d’aria in funzione delle esigenze dell’operatore e della geometria del componente. In queste aree vengono eseguite le operazioni di carteggiatura, pulizia e preparazione delle superfici, fasi fondamentali per eliminare imperfezioni e garantire la perfetta adesione dei prodotti vernicianti.
Ventiquattro cabine forno per la
Il cuore del processo è rappresentato dalle cabine forno verticali e semiverticali installate dall’azienda veronese nel corso della collaborazione: ben 24 unità dedicate alla verniciatura manuale delle scocche complete delle supercar. All’interno di queste cabine, operatori altamente specializzati applicano il ciclo di verniciatura con pistole a spruzzo, assicurando una deposizione uniforme del prodotto verniciante e una finitura estetica impeccabile. Terminata l’applicazione, le scocche vengono trasferite direttamente nella fase di essiccazione, dove la vernice acquisisce le sue caratteristiche definitive di brillantezza, durezza e resistenza.
Uno degli elementi distintivi delle cabine Linea Eco-Air è la struttura portante realizzata interamente in alluminio. Questo materiale combina leggerezza, robustezza e versatilità, consentendo di realizzare impianti di grandi dimensioni con elevati standard di stabilità e durata. Il design verticale e semi-verticale permette di ottimizzare gli spazi e di trattare pezzi di differenti dimensioni senza la necessità di scavi profondi o basamenti particolarmente complessi. Le cabine sono inoltre equipaggiate con un sistema di essiccazione con camera a quattro giri di fumo, tecnologia che assicura una distribuzione uniforme del calore e consente di ridurre i tempi di asciugatura, migliorando al tempo stesso l’efficienza energetica del processo. Il controllo preciso della temperatura
e l’elevata capacità di filtrazione dell’aria contribuiscono a mantenere un ambiente di lavoro pulito, limitando la presenza di polveri e garantendo finiture perfette anche sui colori più complessi e sulle superfici ad altissima visibilità.
Un impianto dedicato ai componenti in fibra di carbonio
Oltre alla verniciatura delle scocche, Linea Eco-Air ha progettato e installato presso il cliente un impianto completo per la finitura di componenti auto in fibra di carbonio, materiale strategico nel mondo delle supercar per il suo straordinario rapporto tra leggerezza e resistenza meccanica. La riduzione del peso è un fattore determinante per migliorare accelerazione, maneggevolezza ed efficienza complessiva del veicolo. Per questo motivo, i componenti in carbonio richiedono processi di verniciatura estremamente accurati, in grado di preservarne le caratteristiche strutturali e valorizzarne al massimo l’estetica. Il processo dedicato ai componenti in fibra di carbonio inizia con le operazioni di carteggiatura, pulizia e sabbiatura, indispensabili per ottenere una superficie perfettamente uniforme e pronta a ricevere i trattamenti successivi.
Vengono quindi applicati primer specifici che favoriscono l’adesione dei diversi strati di vernice. I componenti, movimentati mediante un trasportatore automatico rovesciato, attraversano le cabine di verniciatura e i forni di essiccazione secondo un ciclo attentamente controllato. A seconda delle esigenze, possono essere applicati fino a sette strati di vernice.
Il risultato è una finitura di assoluta eccellenza, capace di mettere in risalto la trama del carbonio e di offrire elevata protezione contro agenti atmosferici, abrasioni e sollecitazioni meccaniche.
Le soluzioni progettate da Linea Eco-Air non puntano soltanto alla qualità della finitura, ma anche all’ottimizzazione dei consumi e alla tutela dell’ambiente di lavoro. L’efficienza energetica delle cabine, i sistemi di filtrazione ad alte prestazioni e il controllo accurato dei parametri di processo consentono di ridurre i costi operativi e di mantenere condizioni di lavoro sicure per gli operatori. Questi aspetti sono particolarmente importanti in un settore in cui l’eccellenza produttiva deve necessariamente coniugarsi con affidabilità, continuità operativa e attenzione alla sostenibilità. Il caso dell’azienda in questione dimostra la capacità di Linea Eco-Air di realizzare impianti personalizzati per applicazioni ad altissimo valore aggiunto, dove precisione, affidabilità e cura del dettaglio rappresentano requisiti imprescindibili.
Dalle aree di preparazione ECO-SMART alle cabine forno in alluminio, fino agli impianti dedicati alla fibra di carbonio, ogni soluzione è progettata per assicurare risultati costanti e perfettamente ripetibili, nel pieno rispetto degli standard più elevati del settore automotive.
Quando il colore diventa simbolo di identità, performance e prestigio, la qualità del processo di verniciatura assume un ruolo determinante. Ogni superficie perfettamente lucida, ogni riflesso impeccabile e ogni tonalità sono il risultato di tecnologie avanzate, competenze specialistiche e attenzione assoluta ai dettagli.
Con oltre quarant’anni di esperienza e centinaia di installazioni in tutto il mondo, Linea Eco-Air continua a trasformare la tecnologia della verniciatura in un elemento chiave dell’eccellenza manifatturiera italiana, contribuendo a dare forma e colore ad alcune delle vetture più iconiche e desiderate al mondo.
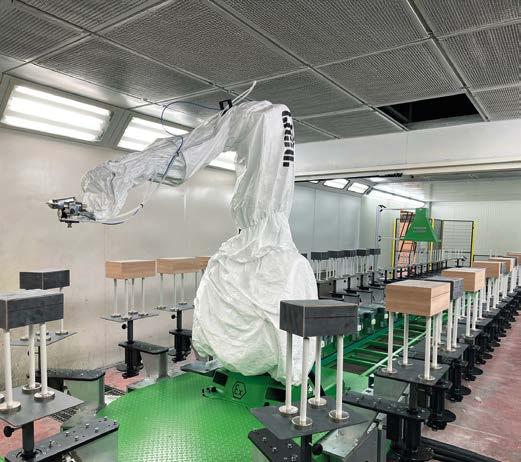
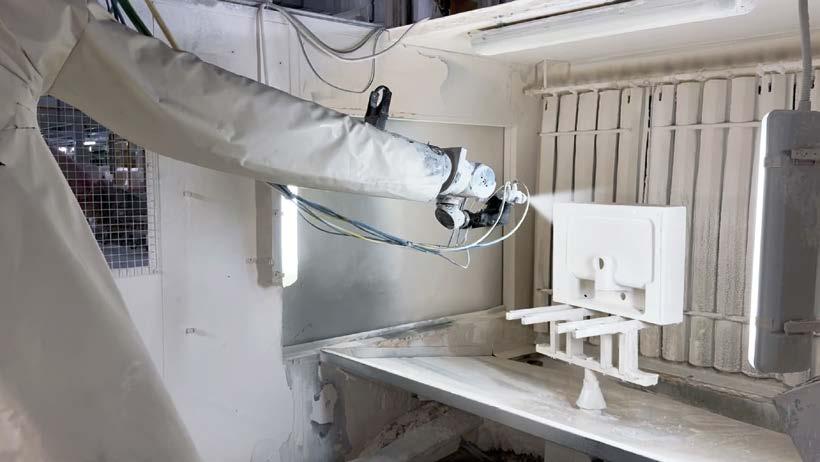
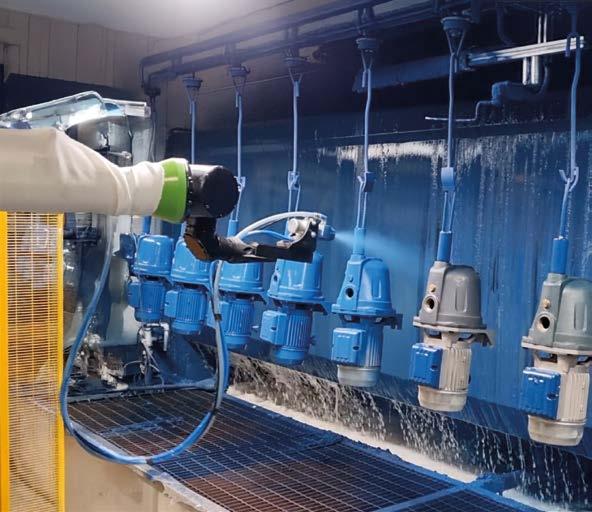
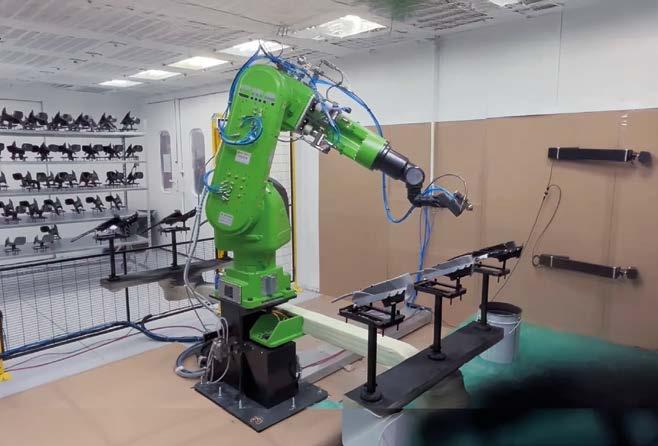
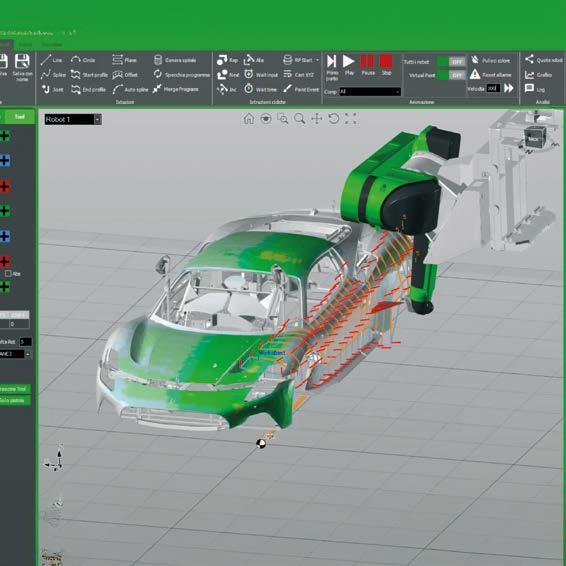
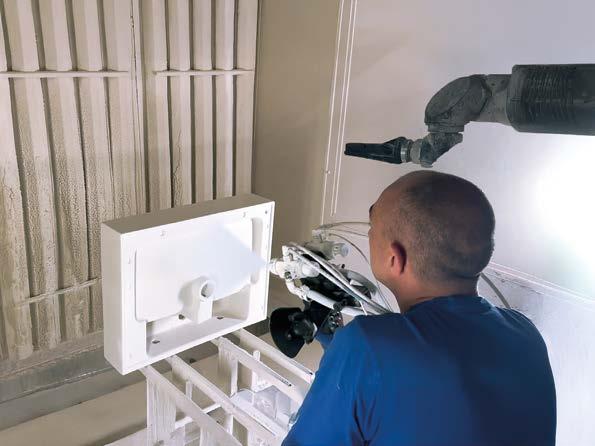
SPECIAL ISSUE ON AUTOMOTIVE &TRANSPORTATION
Sandra Schillmoeller, BMW Group – Monaco, Germania Sandra.Schillmoeller@bmwgroup.com
Lo stabilimento del Gruppo BMW di Monaco è stato trasformato in una vera fabbrica digitale, il cui cuore pulsante rimane il reparto di verniciatura, per la produzione completamente elettrica della nuova BMW i3. Qui, sistemi digitali e assistiti dall’IA gestiscono processi chiave per la qualità e un sistema eRTO elettrico ed efficiente dal punto di vista energetico per la purificazione dell’aria di scarico è stato integrato con sistemi di recupero di calore e energia e con cicli di risparmio dell’acqua.
Lo stabilimento del Gruppo BMW di Monaco si sta avvicinando alla tappa più importante del suo processo di trasformazione: il prossimo agosto inizierà la produzione in serie della BMW i3, il secondo modello della gamma Neue Klasse. Questo passo segna l’inizio dell’introduzione della Neue Klasse nel network produttivo internazionale del Gruppo BMW.
“Ci siamo preparati con grande impegno. Con la BMW iFACTORY abbiamo ideato un quadro strategico coerente per la nostra produzione. Abbiamo gettato le basi per tutte le nostre attività in tutti i nostri stabilimenti e abbiamo investito ingenti risorse in tecnologie, digitalizzazione e IA,” spiega Milan Nedeljković, membro del Consiglio di Amministrazione – Produzione di BMW AG.
Da sinistra a destra: la BMW i3 sarà prodotta nel nuovo stabilimento completamente digitalizzato di Monaco; una scocca durante l’immersione nella vasca di cataforesi; gli innovativi robot a sei assi consentono la massima libertà nei processi di verniciatura e permettono quindi al reparto di verniciatura di rispondere in modo flessibile alle richieste specifiche dei clienti, come colori personalizzati e vernici opache.
Lo stabilimento del Gruppo BMW di Monaco ha subito negli ultimi anni una notevole modernizzazione. Il risultato è un impianto che ora funziona in modo più efficiente, più flessibile e più digitale e che si posiziona in modo ottimale rispetto alle esigenze della mobilità elettrica e della Neue Klasse. E non è tutto: a partire dal 2027 lo stabilimento di Monaco produrrà esclusivamente veicoli completamente elettrici e otterrà quindi un ulteriore incremento dell’efficienza. Questo risultato è possibile grazie alla pianificazione proattiva, alla stretta collaborazione con i team di sviluppo e con i fornitori, nonché alla moderna tecnologia produttiva delle nuove strutture. “Negli ultimi anni abbiamo ridotto notevolmente i costi produttivi. Con l’inizio della produzione della BMW i3 ridurremo i costi produttivi totali dello stabilimento di Monaco di un ulteriore 10%, portandoli al di sotto di quelli dell’attuale generazione di veicoli,” afferma Peter Weber, Responsabile dello stabilimento di Monaco. Oltre a processi produttivi ottimizzati e a un’automazione e una digitalizzazione mirate, l’architettura della gamma Neue Klasse garantisce anche l’efficienza.
Lo stabilimento di Monaco sta investendo circa 650 milioni di euro nella sua trasformazione in sito produttivo completamente elettrico.
Produzione altamente efficiente in un sito storico
Lo stabilimento di Monaco si è costantemente reinventato per oltre 100 anni, da una location fuori città all’attuale sito circondato dal centro urbano. Lo stabilimento ha subito un processo di riqualificazione fondamentale
per lo sviluppo della Neue Klasse, con una produzione che ha raggiunto i 1.000 veicoli al giorno. Un nuovo reparto di lastratura e un reparto di assemblaggio all’avanguardia che include nuove aree destinate alla logistica, sono stati realizzati su una superficie pari a circa un terzo dell’area dello stabilimento. Sono stati inoltre apportati importanti aggiornamenti alle tecnologie esistenti. Il Plant Manager Peter Weber sottolinea i risultati raggiunti dalla forza lavoro: “le persone che lavorano in questo stabilimento hanno avuto un ruolo essenziale nel rendere questa trasformazione un successo. Con i loro elevati livelli di competenza, con il loro entusiasmo e la loro enorme dedizione, i nostri dipendenti hanno dimostrato che una produzione industriale di livello mondiale è possibile anche nelle condizioni più difficili. La BMW i3 è solo l’inizio, molti nuovi modelli della Neue Klasse saranno prodotti in futuro a Monaco e tra questi ci sarà la BMW i3 Touring.”
Una vision per tutte le tecnologie: la BMW iFACTORY
La BMW iFACTORY si concentra su efficienza, sostenibilità e digitalizzazione. In questo contesto, gli stabilimenti dell’azienda in tutto il mondo stanno implementando soluzioni specifiche per ogni sito, rafforzando così la resilienza dell’azienda, nonché la sua capacità di garantire consegne affidabili in qualsiasi momento e in tutto il mondo. Questa vision è stata ora implementata in modo coerente anche in tutte le tecnologie dello stabilimento di Monaco.
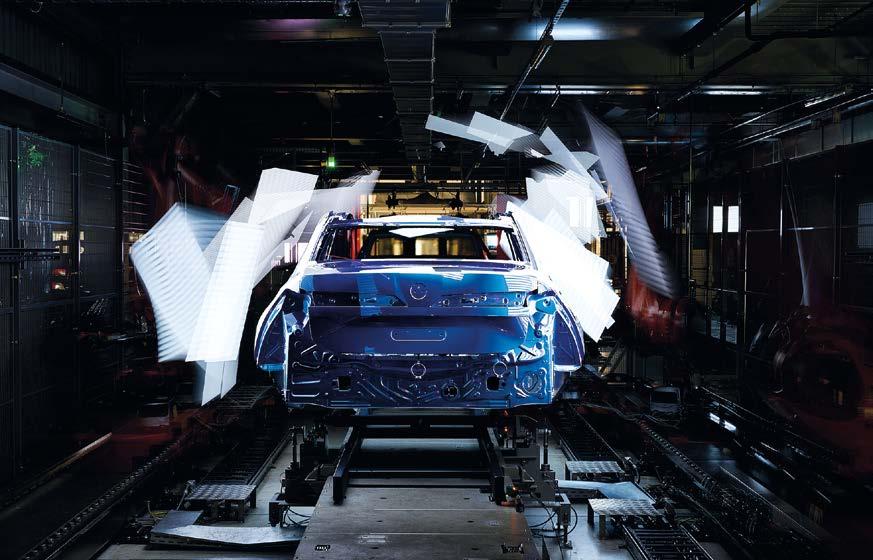
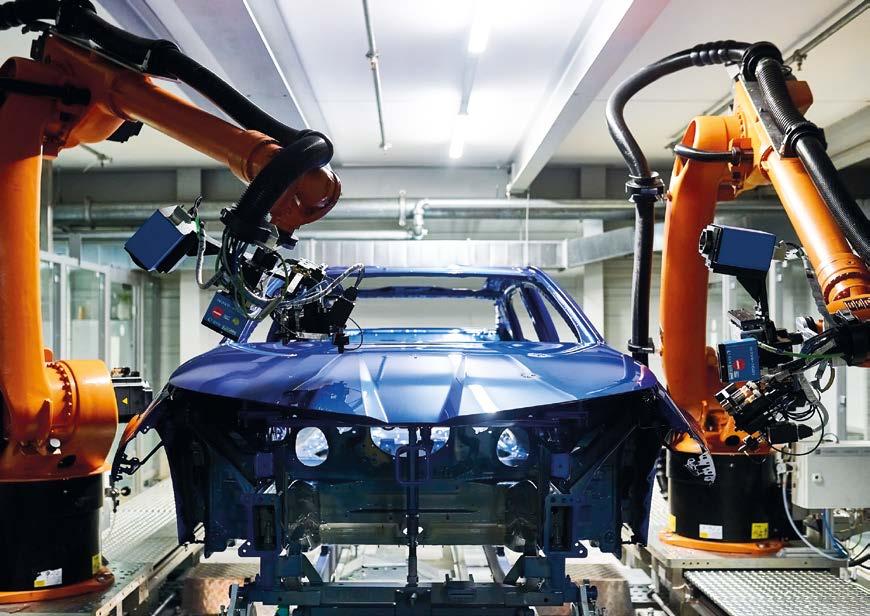
“Abbiamo ripensato l’intera value chain, dal fornitore fino al veicolo finito per il cliente. Abbiamo esaminato in dettaglio ogni singolo processo e apportato ottimizzazioni. Ora il nostro stabilimento è ancora più efficiente, più flessibile e ancora più digitalizzato che mai. In tal modo, salvaguardiamo la futura redditività del sito,” aggiunge Peter Weber.
Nel reparto di stampaggio, le lamiere di acciaio e di alluminio sono trasformate quotidianamente in decine di migliaia di componenti su linee di pressatura altamente automatizzate. Standard uniformi per presse e utensili in tutta la rete di produzione globale generano efficienza su molti livelli: l’installazione e l’integrazione dei sistemi sono standardizzate, gli stampi per le presse possono essere scambiati all’interno della rete e i dipendenti possono lavorare in varie sedi aiutandosi a vicenda. Un sistema di telecamere supportato dall’intelligenza artificiale assiste il controllo qualità prima che un sistema di trasporto sotterraneo sposti i componenti nel reparto di lastratura. La produzione è aumentata significativamente rispetto alle strutture precedenti. I ritagli d’acciaio e alluminio sono raccolti, selezionati e poi utilizzati per produrre nuovi coil. Lo stabilimento di Monaco ha allestito un nuovo reparto di lastratura per la Neue Klasse, dotato di sistemi pianificati e realizzati utilizzando un gemello digitale. Un totale di 800 nuovi robot industriali si occupa dei processi di giunzione. Ridurre a cinque il numero dei processi di giunzione consente di diminuire la complessità del processo. Con un tasso di automazione di circa il 98%, i robot eseguono la maggior parte dei processi standardizzati. L’ispezione automatizzata delle superfici (ASI) supporta il controllo qualità. L’edificio, ad alta efficienza energetica, è conforme allo standard KfW 40 EE e utilizza un impianto fotovoltaico per generare la propria elettricità.
Il reparto di verniciatura dello stabilimento di Monaco, riaperto nel 2017, ha beneficiato di numerose nuove tecnologie.
In un’area produttiva di circa 13.500 m2 sono verniciate fino a 1.000 scocche al giorno. Robot innovativi a sei assi consentono la massima libertà nei processi di verniciatura e permettono al reparto di rispondere in modo flessibile alle richieste speciali dei clienti, come colori personalizzati e finiture opache.
Come nel reparto lastratura, anche nel reparto di verniciatura è eseguita l’ispezione automatizzata delle superfici (ASI). Essa utilizza l’intelligenza artificiale per rilevare le irregolarità e registrare digitalmente le minime deviazioni. Il trattamento automatizzato delle superfici (ASP) provvede poi a correggere le deviazioni.
Questo reparto di verniciatura sta implementando dall’inizio dell’anno l’innovativo processo eRTO per purificare l’aria di scarico. eRTO sta per “ossidazione termica rigenerativa elettrica,” un processo che purifica l’aria di scarico delle linee di verniciatura a temperature comprese tra 800 e 900 gradi Celsius e, a differenza del passato, funziona esclusivamente a elettricità. Durante il processo di purificazione, l’aria di scarico passa attraverso un letto ceramico, dove i residui di solvente sono bruciati. Per fare questo, l’aria deve essere riscaldata a temperature elevate in un breve lasso di tempo. Grazie al suo alto tasso di recupero termico, con il calore efficacemente trattenuto all’interno del sistema, la tecnologia eRTO offre un elevato livello di efficienza energetica.
Per risparmiare energia nel riscaldamento e nel raffreddamento dell’aria generale della fabbrica, il reparto di verniciatura utilizza uno scambiatore di calore rotativo in vari edifici. L’aria di mandata e di scarico è convogliata attraverso questo scambiatore di calore durante tutto l’anno. A seconda del periodo dell’anno, l’aria fresca è riscaldata o raffreddata dall’aria di scarico. Ciò consente di recuperare il 72% del calore. Inoltre, è recuperata anche la temperatura di processo degli essiccatori. A tale scopo viene utilizzato uno scambiatore di calore ad acqua calda, per evitare che il calore in eccesso vada disperso nell’ambiente senza essere sfruttato. L’energia termica così ottenuta è immessa nella rete termica del reparto di verniciatura e quindi resa nuovamente disponibile per le utenze termiche legate al processo. L’acqua è un elemento essenziale del processo di verniciatura. Grazie a processi efficienti e tecnologie innovative, il consumo di acqua per veicolo è già stato ridotto negli ultimi anni. Una caratteristica particolare dello stabilimento di Monaco è che, come acqua di processo, è utilizzata l’acqua sotterranea del sito anziché acqua dolce.
Assemblaggio digitale e logistica smart presso lo stabilimento del Gruppo BMW di Monaco
Nello stabilimento del Gruppo BMW di Monaco, una nuova area di assemblaggio completamente digitalizzata ha sostituito la produzione di
Hello, who are you? You look like me... Sustainable? How
Renewable? But do we run in the same way?
What’s your name?
Hello, I’m you! The same quality, but more sustainable
For sure! Same performance, same quality, but with a gaze at the future. My formulation contains over 25% of renewable resources.
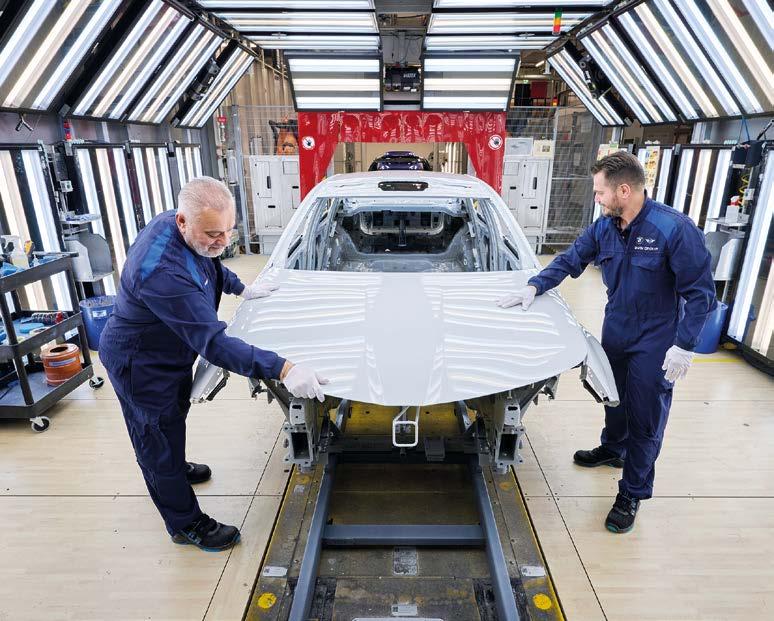
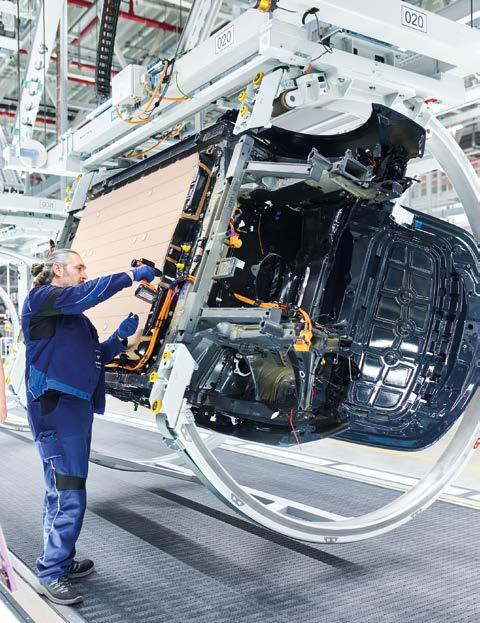
Un'altra fase di ispezione della verniciatura. Una delle fasi finali di assemblaggio.
motori: durante il processo di assemblaggio della BMW i3, sarà possibile trasmettere digitalmente al sistema di produzione lo stato di ben 20.000 componenti.
La logistica dello stabilimento si concentra sull’efficienza e sull’integrazione diretta con la produzione, sfruttando una struttura a più piani per ridurre i trasporti interni, ottimizzare lo spazio e velocizzare i processi di approvvigionamento. Allo stesso tempo, l’automazione è stata notevolmente incrementata: sistemi automatizzati, robot e veicoli autonomi gestiranno circa il 60% delle attività logistiche. Una caratteristica unica dello stabilimento di Monaco è la produzione interna di sedili: un vero e proprio “stabilimento nello stabilimento,” considerato un punto di riferimento per la garanzia della qualità all’interno del Gruppo BMW, grazie a processi moderni e in gran parte automatizzati.
Rete globale, creazione di valore regionale: batterie ad alta tensione e propulsione elettrica
Con il nuovo stabilimento di assemblaggio di batterie ad alta tensione a Irlbach-Straßkirchen (Bassa Baviera, Germania), a circa 90 minuti di distanza, il Gruppo BMW sta incrementando significativamente la creazione di valore nella regione della Baviera. In linea con l’approccio “locale per il locale,” Irlbach-Straßkirchen fornirà batterie ad alta tensione Gen6 allo stabilimento di Monaco e ad altre sedi tedesche. Qui, le batterie saranno
installate sulla BMW i3. La produzione delle batterie ad alta tensione combina un rigoroso approccio a zero difetti con le più recenti tecnologie di produzione, sviluppate negli stabilimenti pilota bavaresi. Grazie a controlli di qualità in linea senza soluzione di continuità, gemelli digitali e all’uso sistematico dell’intelligenza artificiale, il Gruppo BMW sta definendo nuovi standard nella produzione di batterie. Il motore elettrico Gen6 per la BMW i3 è prodotto nello stabilimento BMW Group di Steyr, in Austria, un sito che produce sistemi di propulsione da oltre 40 anni. Con il primo motore elettrico in catalogo, lo stabilimento si afferma come esempio di apertura tecnologica. Tutti i componenti principali del sistema di propulsione elettrica altamente integrato, dal rotore e dallo statore all’inverter e alla trasmissione, sono prodotti in loco. A tale scopo sono state allestite nuove linee di produzione e camere bianche all’avanguardia. La fonderia di alluminio dello stabilimento del Gruppo BMW di Landshut fornisce gli alloggiamenti per i motori elettrici destinati allo stabilimento di Steyr.
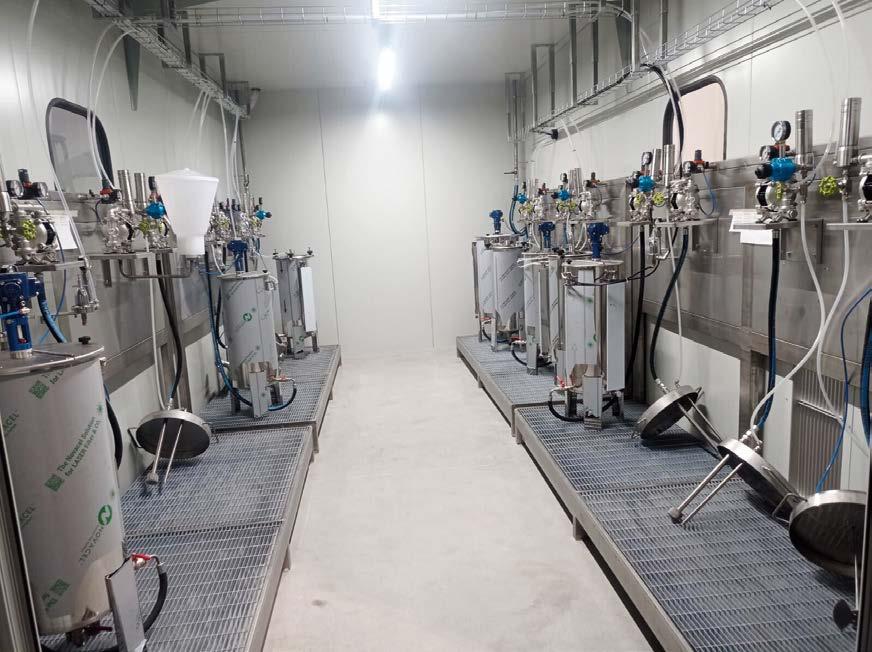
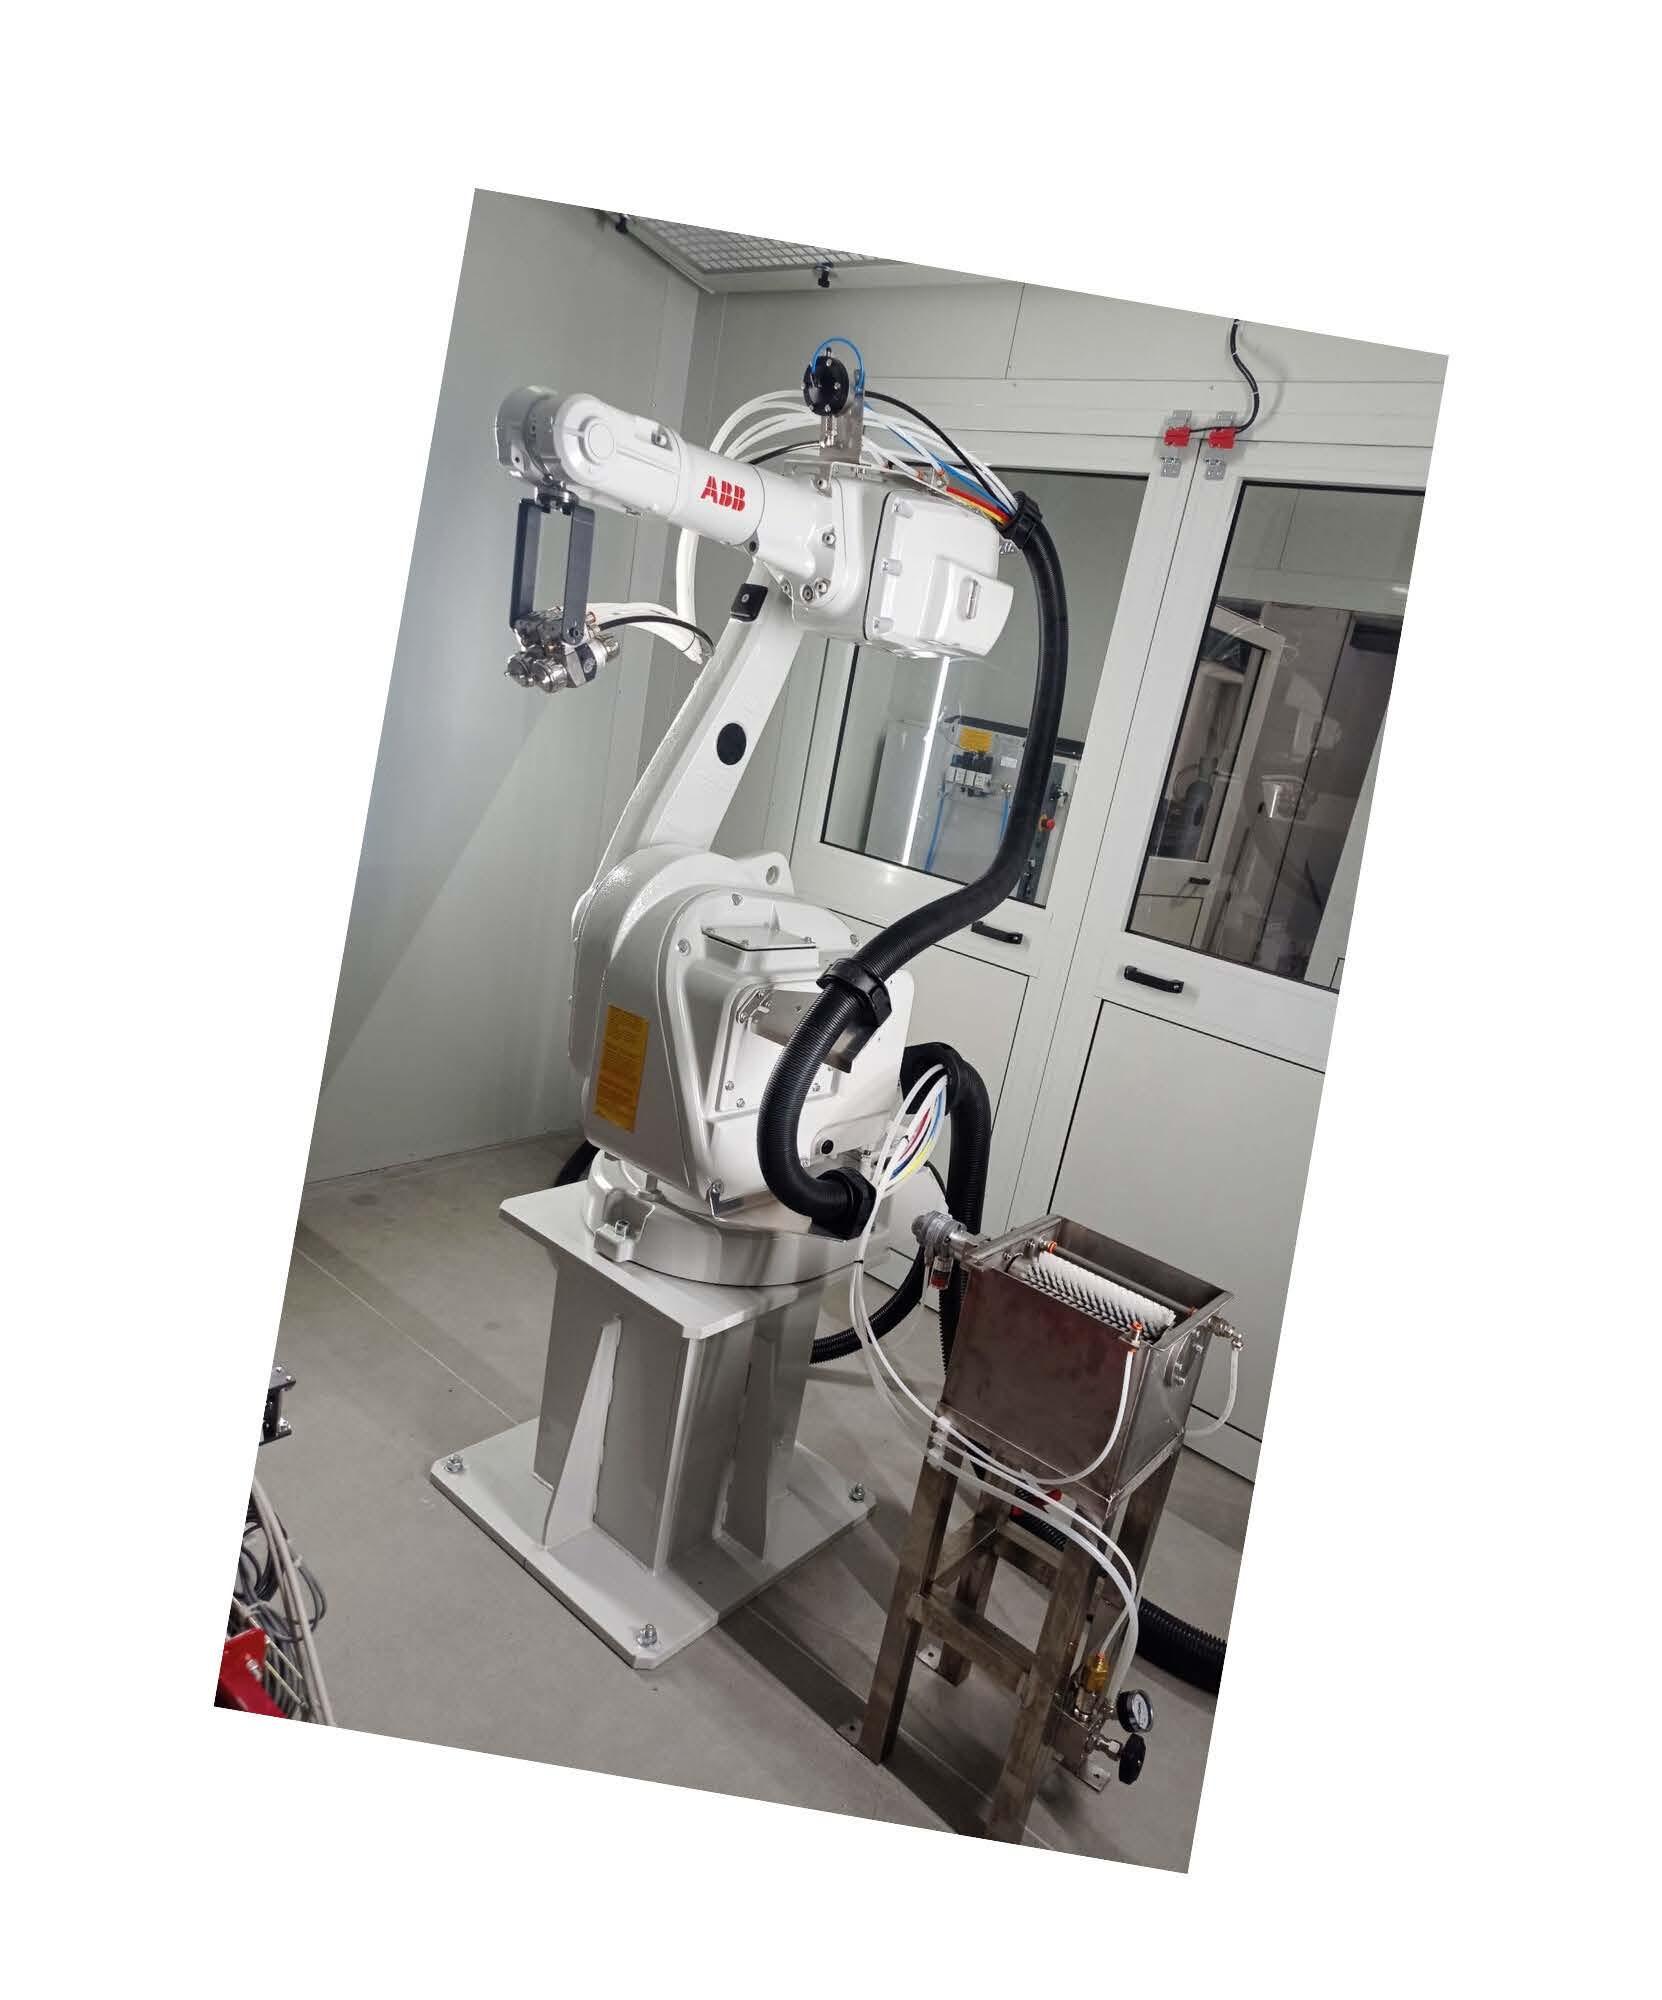
SPECIAL ISSUE ON AUTOMOTIVE &TRANSPORTATION
Antonio Angolemme
Kenosistec (Casarile, MI) antonio.angolemme@kenosistec.it
La tecnologia PVD di Kenosistec ridefinisce il concetto di cromatura su componenti plastici, ottimizzando processi, prestazioni e sostenibilità nel settore automotive.
Estetica, prestazioni e sostenibilità: è in questo contesto che nasce
Chrome+, la tecnologia PVD sviluppata da Kenosistec per ridefinire il concetto di cromatura su componenti plastici nel settore automotive. Chrome+ introduce un approccio innovativo alla realizzazione di superfici cromate ad alto valore estetico, semplificando il processo produttivo e rispondendo alle più recenti esigenze in termini di design, efficienza e sostenibilità industriale.
Un’evoluzione nella cromatura per il settore automotive
Chrome+ nasce come risposta ai limiti dei processi di finitura tradizionali.
Si tratta di una tecnologia brevettata di rivestimento su plastica che elimina completamente la necessità di trattamenti galvanici, sostituendoli con un processo innovativo a due strati: una base con rivestimento verniciante UV brevettata e una deposizione PVD diretta, senza necessità di top coat. Il risultato è una finitura cromata — lucida, satinata o opaca — applicabile direttamente su componenti plastici, sempre più diffusi negli interni automotive per la loro capacità di ridurre peso, costi e complessità costruttiva.
Maniglie, modanature, profili, loghi e dettagli interni possono raggiungere un’estetica di alta gamma senza ricorrere all’uso del metallo, mantenendo al
contempo leggerezza, flessibilità di design ed efficienza produttiva.
Dal punto di vista industriale, i vantaggi sono evidenti: componenti più leggeri, significativa riduzione dei costi di produzione e maggiore libertà nello sviluppo di soluzioni estetiche personalizzate.
E, soprattutto, una qualità visiva comparabile — se non superiore — a quella dei materiali tradizionali.
Tecnologia Hi.P.PO e alte prestazioni tecniche
Il cuore di Chrome+ è Hi.P.PO, una tecnologia PVD sviluppata da Kenosistec che si distingue per l’elevato tasso di deposizione del cromo e le basse temperature di processo. Questo aspetto è fondamentale, poiché molte materie plastiche, in particolare quelle riciclabili, sono termosensibili e difficili da trattare con metodi convenzionali.
Grazie a questa innovazione, Chrome+ permette di:
evitare deformazioni del substrato plastico;
ottenere rivestimenti uniformi e resistenti;
ridurre i tempi di processo;
migliorare la stabilità e la ripetibilità della finitura;
lavorare con materiali più compatibili con le attuali esigenze di sostenibilità.
Questa combinazione di estetica, resistenza e stabilità di processo rende Chrome+ una soluzione particolarmente interessante per OEM e progettisti.
Sostenibilità e normativa: un cambio di paradigma
Uno degli aspetti più rilevanti di Chrome+ è il suo contributo alla sostenibilità industriale. La tecnologia è in linea con gli obiettivi delle normative REACH e RoHS, grazie all’assenza di materiali pericolosi e all’eliminazione dei processi galvanici tradizionali. Per un settore automotive sempre più orientato alla transizione ecologica, questo approccio rappresenta un vantaggio competitivo concreto: consente di ridurre l’impatto ambientale del processo di finitura senza rinunciare alla qualità estetica né alle prestazioni tecniche. Chrome+ dimostra che innovazione tecnologica e sostenibilità possono avanzare nella stessa direzione, generando valore per produttori, designer e utenti finali.
Il ruolo strategico di Chrome+ nel design automotive
Negli ultimi anni, la plastica ha acquisito un ruolo sempre più importante nell’ingegneria e nel design automobilistico. Tuttavia, la sfida è sempre stata quella di combinare leggerezza, efficienza e qualità percepita. Chrome+ risponde in modo preciso a questa esigenza, trasformando materiali plastici in superfici altamente estetiche, resistenti e adatte ad applicazioni di alto valore.
La tecnologia PVD è già considerata una soluzione chiave per ottenere finiture di alta qualità nel settore automotive, grazie alla sua capacità di produrre rivestimenti sottili, uniformi e durevoli.
Efficient and space-saving powder management, equipped with OptiSpray All-in-One application pump technology and DualSpeeder. The OptiCenter uses MultiColor Switch technology, which enables the fastest switching between OptiSpeeder containers and the cleanest color change between alternating colors.
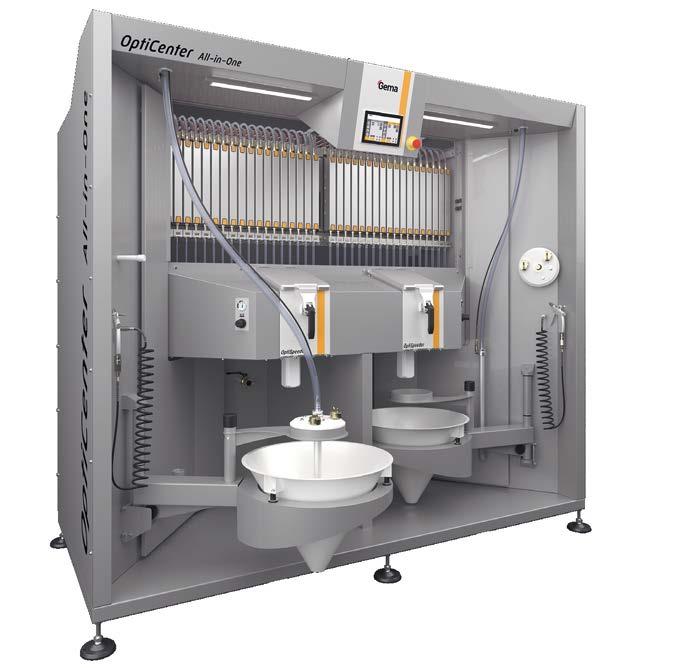
Questo apre nuove possibilità per:
componenti interni, come cruscotti, inserti decorativi e dettagli funzionali;
elementi esterni, come profili, loghi, modanature e componenti estetici.
Chrome+ consente di ampliare il linguaggio del design automotive, offrendo nuove combinazioni tra materiale, colore, finitura superficiale e prestazioni tecniche.
Il futuro di Chrome+
Uno degli studi più importanti che Kenosistec sta sviluppando attualmente riguarda il colore.
L’obiettivo è produrre componenti più leggeri e competitivi dal punto di vista economico, mantenendo standard qualitativi molto elevati e ampliando la gamma cromatica fino ai limiti consentiti dalla tecnologia PVD.
Oggi il mercato automotive richiede sempre più personalizzazione e coerenza stilistica tra interni ed esterni. In questo contesto, il colore diventa un elemento centrale del progetto, non solo un fattore decorativo. Per questo motivo, l’azienda sta lavorando per superare i limiti tradizionali della cromatura, aprire nuove possibilità espressive
e mantenere al contempo tutte le prestazioni tecniche richieste dal settore, come resistenza, durabilità e stabilità nel tempo. La sfida è duplice: da un lato ampliare la palette cromatica, dall’altro garantire uniformità e ripetibilità su scala industriale, aspetti fondamentali per i produttori automotive. In questo senso, la tecnologia PVD offre una base estremamente avanzata, ma richiede un lavoro continuo di ricerca su materiali, processi e interazioni tra substrati plastici e rivestimenti. L’obiettivo finale è offrire ai designer una libertà progettuale quasi totale: superfici leggere e sostenibili, ma anche capaci di distinguersi dal punto di vista estetico. Guardando al futuro, Kenosistec immagina uno scenario in cui la finitura non sia più un limite tecnico, ma uno strumento creativo capace di accompagnare l’evoluzione del design automotive verso soluzioni sempre più innovative e distintive.
Chrome+ offre ai designer una maggiore libertà: non solo il classico effetto cromo, ma una gamma più ampia di finiture.
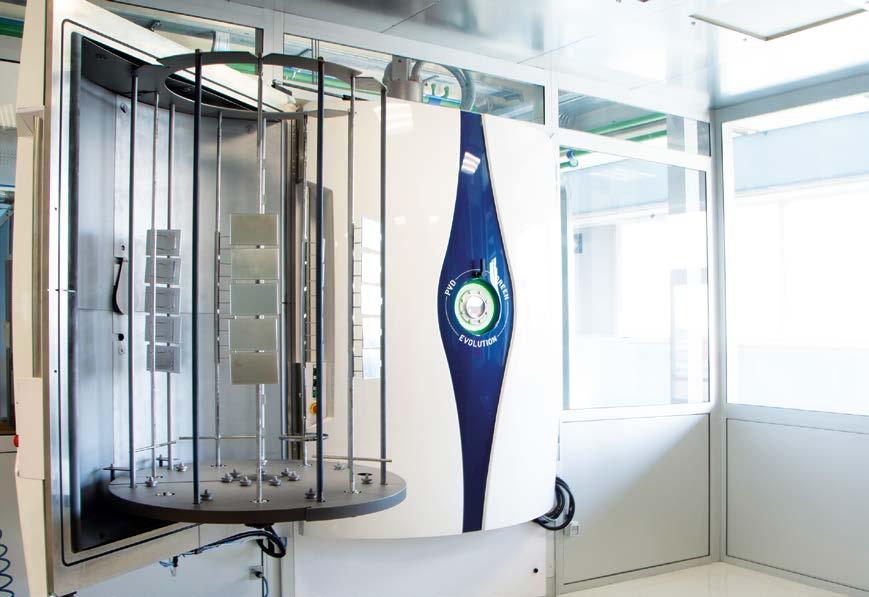
Allo stesso tempo, questa libertà deve essere sempre allineata ai requisiti tecnici del settore automotive. Le superfici devono garantire resistenza all’usura, stabilità nel tempo, uniformità visiva e compatibilità con cicli produttivi ad alta efficienza. È proprio qui che Chrome+ fa la differenza: amplia le possibilità estetiche mantenendo gli elevati standard richiesti dal settore.
Un altro aspetto fondamentale è la scalabilità industriale. Offrire varianti cromatiche ha valore solo se queste possono essere replicate con precisione su grandi volumi, rispettando le specifiche richieste dagli OEM.
Per questo motivo, la ricerca di Kenosistec si concentra non solo sull’estetica, ma anche sul processo e sulla ripetibilità del risultato finale, attraverso lo sviluppo di ricette specifiche e un’attività strutturata di R&D.
Verso una nuova estetica della mobilità
Chrome+ rappresenta un punto di svolta in un settore in cui ogni grammo conta e ogni dettaglio estetico contribuisce alla percezione del marchio.
La possibilità di combinare plastica, leggerezza e finiture premium mediante una tecnologia che riduce le fasi di processo e contribuisce a diminuire i costi di produzione apre nuove prospettive per il design e la produzione di componenti automotive. Guardando al futuro, l’evoluzione delle finiture per la mobilità passerà sempre più attraverso soluzioni sostenibili, versatili e capaci di superare i limiti dei materiali tradizionali. Chrome+ si inserisce in questo percorso: una tecnologia progettata per favorire una nuova generazione di superfici intelligenti, personalizzabili e in linea con le esigenze di un’industria automotive in continua trasformazione.
Kenosistec continua a sviluppare soluzioni PVD avanzate per accompagnare OEM, designer e aziende industriali verso nuovi standard di innovazione, sostenibilità e affidabilità.
Sistema di deposizione PVD progettato da Kenosistec.
SINCE 1950
INNOVATION THAT STANDS THE TEST OF TIME, PRECISION BEYOND BOUNDARIES. We do not merely treat surfaces: we transform them into symbols of efficiency and beauty. For more than 75 years, Tecnofirma has been a global partner, enhancing your products with customized solutions and state-of-the-art technologies in the fields of washing, coating, and impregnation. From Italy to the world, we shape excellence with the meticulous craftsmanship of the past and the technological precision of the future.
“Tecnofirma: where technology meets beauty and performance”
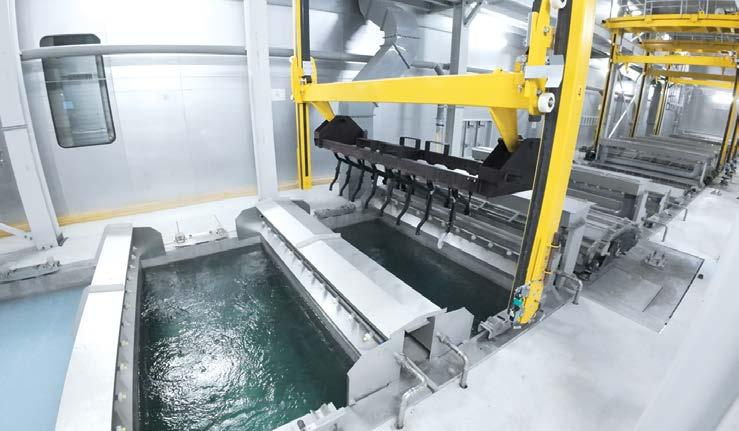
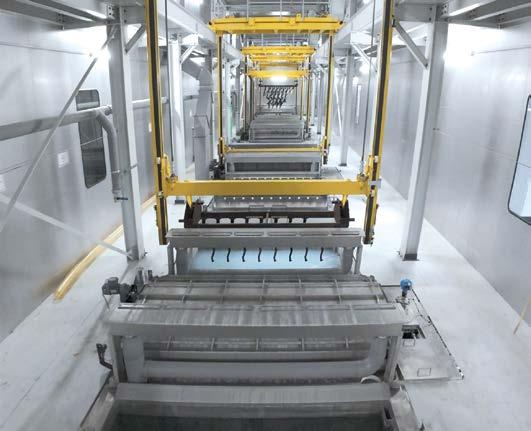
Il Gruppo BMW ha affidato al produttore di impianti Eisenmann GmbH la modernizzazione del sistema di pretrattamento e verniciatura per cataforesi (PT/ED) nello stabilimento di Dingolfing, specializzato nella produzione di supporti per assali e il più grande polo produttivo di veicoli del Gruppo in Europa.
Specializzata nell’impiantistica internazionale per reparti di verniciatura sostenibili, Eisenmann GmbH, con sede a Böblingen (Germania), vanta il portfolio di convogliatori per processi di pretrattamento e cataforesi (PT/ED) più ampio al mondo nel settore automotive. Grazie a numerosi progetti complessi portati a termine con successo, Eisenmann vanta una vasta esperienza nell’ottimizzare al meglio lo spazio limitato all’interno di stabilimenti già esistenti, a tutto vantaggio dei propri clienti. In questo contesto, il Gruppo BMW ha affidato al costruttore di impianti la modernizzazione del sistema PT/ED per la produzione di supporti per assali nel sito di Dingolfing. La nuova linea di produzione dei supporti per assali nel sito BMW Group di Dingolfing è concepita su un processo a due stadi, in cui ogni singola fase è totalmente automatizzata e digitalmente interconnessa. Dopo l’assemblaggio dei supporti per l’assale anteriore a partire da singoli elementi in lamiera tramite sistemi di saldatura e robot, i componenti del
telaio sono verniciati per cataforesi nella seconda fase di produzione, per garantire una protezione anticorrosiva a lungo termine. Il pretrattamento e la verniciatura per cataforesi costituiscono la base del complesso processo di verniciatura automotive. Già in questa fase iniziale, i minimi dettagli sono decisivi per un flusso di produzione regolare e un’elevata qualità del rivestimento.
All’interno di un’area produttiva esistente, Eisenmann ha implementato un impianto di pretrattamento e cataforesi di 55 × 25 metri con un’altezza di 9 metri. Il sistema elettrico di purificazione dell’aria di scarico (un’unità eRTO a tre camere con una capacità di 1.500 Nm³/h), nonché l’unità di raffreddamento per il bagno di cataforesi e l’aria di mandata, sono stati installati sul tetto del capannone. Per collegare i vari componenti del sistema sono stati installati circa 5,5 km di tubazioni e oltre 50 km di cavi.
L’impianto comprende 25 vasche di processo con un volume totale di circa 236 m³, di cui otto riscaldate e una raffreddata.
Nel tunnel di processo, lungo circa 50 metri, i supporti degli assali anteriori sono lavati, risciacquati, decapati, fosfatati allo zinco e infine pretrattati con il primer nella sezione di cataforesi (ED) all’interno di un processo a ciclo sincronizzato. A tale scopo, i portapezzi caricati con otto supporti per assali ciascuno sono trasportati in sequenza nelle rispettive vasche di processo e trattamento da sette sistemi di sollevamento completamente automatizzati, rimanendo nei bagni di immersione tra i 60 e i 300 secondi a seconda della fase di processo. I dispositivi di ribaltamento nelle vasche di cataforesi e di attivazione assicurano la necessaria libertà di movimento ai componenti.
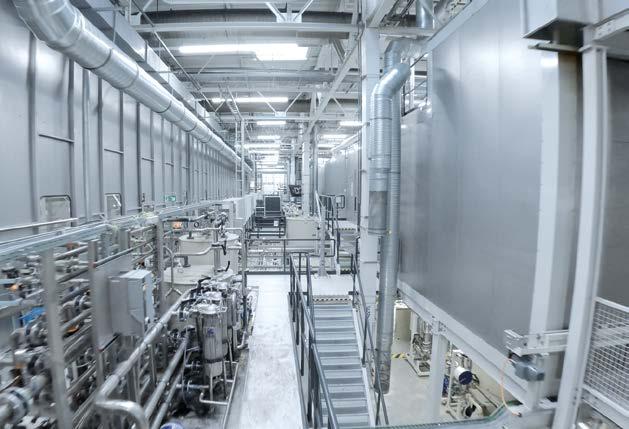
Per impedire la fuoriuscita di vapori nell’atmosfera dello stabilimento, le vasche di processo riscaldate sono coperte con chiusure a soffietto. Ulteriori sistemi di aspirazione perimetrale e un tunnel di protezione dalla polvere installato su l’intera area PT/ED forniscono un’ulteriore protezione contro le contaminazioni.
Le 25 vasche del sistema PT/KTL e le 20 vasche di stoccaggio e in controcorrente si trovano al livello 0. Le vasche per l’accumulo intermedio delle acque reflue hanno un volume totale di 160 m3 e sono suddivise in fluidi oleosi e acidi. Questo livello ospita anche le stazioni di reintegro completamente automatizzate per i bagni di attivazione, nonché le pompe e i filtri necessari per la manutenzione dei bagni. L’intero sistema è stato installato in una vasca di contenimento incassata con un volume di ritenzione di 198 m3. La ventilazione del tunnel di processo è garantita da un sistema di mandata e scarico dell’aria, il cui scambiatore di calore a flussi incrociati è utilizzato anche per il recupero dell’energia. Per migliorare l’impronta di CO2, è stato integrato un forno di cottura KTL riscaldato elettricamente a nove cicli con una capacità di riscaldamento di 650 kW. Dopo la cottura, i componenti verniciati sono raffreddati in due zone di raffreddamento.
All’esterno del tunnel di processo, il trasporto dei materiali è gestito dal sistema di trasporto Power & Free di Eisenmann, progettato per carichi fino a 500 kg. I portapezzi, che misurano 2,6 m di lunghezza e 1,4 m di larghezza, sono trasportati in un’area di stoccaggio per supporti vuoti situata sotto il tetto del reparto. Il trasferimento tra le unità di carico e il sistema Power & Free è completamente automatizzato. In qualità di appaltatore generale, Eisenmann ha fornito la soluzione completa da un unico fornitore. Come parte della linea di produzione high-tech a due fasi, il moderno impianto PT/ED apporta un contributo significativo all’aumento dell’efficienza e della flessibilità in risposta alle mutevoli esigenze di produzione.
Per ulteriori informazioni: www.eisenmann.com
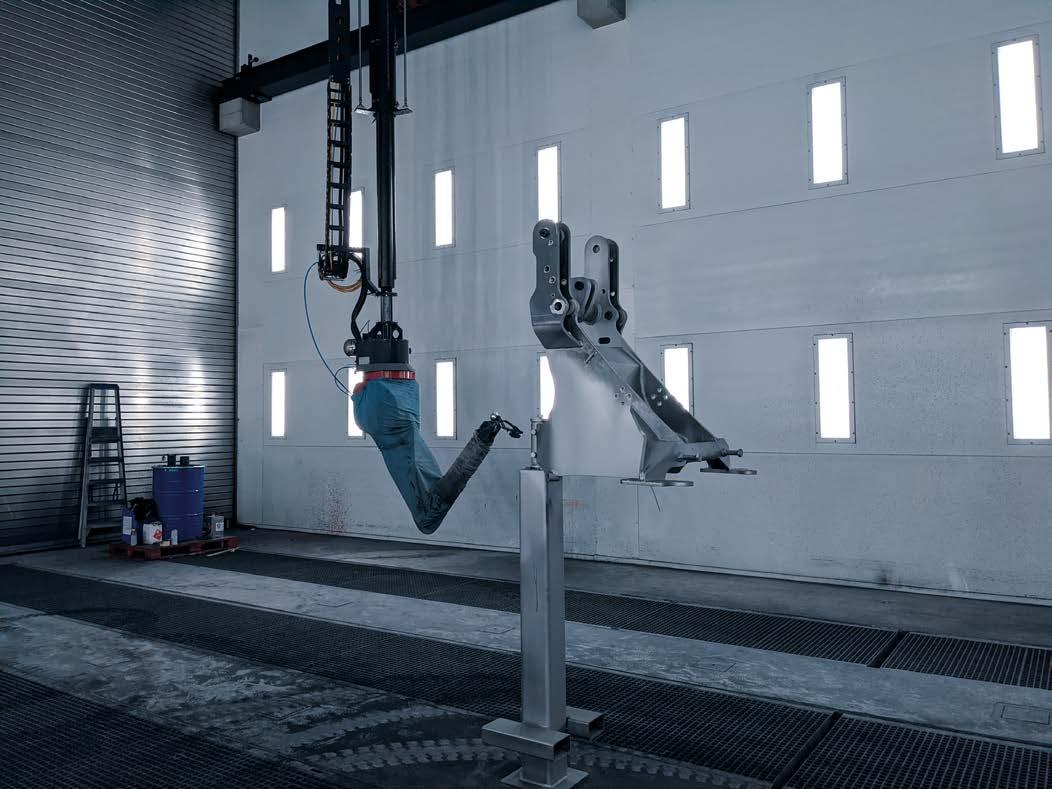
Burrow Fabrications ha restaurato uno Scania 560 utilizzando Acrythane 4G, un topcoat di nuova generazione. Il progetto è stato il frutto di una collaborazione tra il produttore di vernici ad alte prestazioni HMG Paints e il suo distributore di lunga data Mallaband Factors.
Un progetto completo di ristrutturazione su uno Scania 560 è stato completato con successo da James Burrow di Burrow Fabrications, impiegando vernici ad alte prestazioni prodotte da HMG Paints e fornite da Mallaband Factors. Il veicolo ricondizionato tornerà su strada in un colore rosso brillante grazie ad Acrythane 4G di HMG, leader di mercato. Il progetto ha comportato una sabbiatura completa e il restauro del veicolo, garantendo una base pulita per una finitura duratura e di alta qualità. Unendo l’eccellenza nella preparazione e nella lavorazione all’uso di vernici leader del settore, questo intervento di ripristino ha assicurato un risultato professionale e a lungo termine su tutte le superfici del veicolo.
Vernice ad alte prestazioni
Per garantire la massima durabilità e protezione, il team di Mallaband Factors, insieme a HMG Paints, è stato in grado di definire un sistema di verniciatura multistrato applicato a diverse aree e substrati del veicolo, ognuno dei quali è stato accuratamente selezionato per soddisfare i requisiti del trasporto commerciale pesante.
Parlando del progetto, James Mallaband, partner di Mallaband Factors, ha dichiarato: “quando siamo stati contattati dal nostro cliente James Burrow di Burrow Fabrications per fornire un sistema di ristrutturazione di veicoli commerciali ad alte prestazioni, sapevamo che la collaborazione con HMG Paints sarebbe stata la soluzione, e sapevamo che il topcoat Acrythane4G avrebbe fornito l’eccellente brillantezza e la finitura duratura che il cliente cercava. In collaborazione con il team tecnico di HMG, è stato progettato e presentato a James Burrow un sistema completo per soddisfare la durabilità complessiva, la protezione e l’aspetto finale che stava cercando.” Il telaio è stato trattato con un robusto sistema protettivo progettato per fornire una resistenza alla corrosione a lungo termine e una finitura di
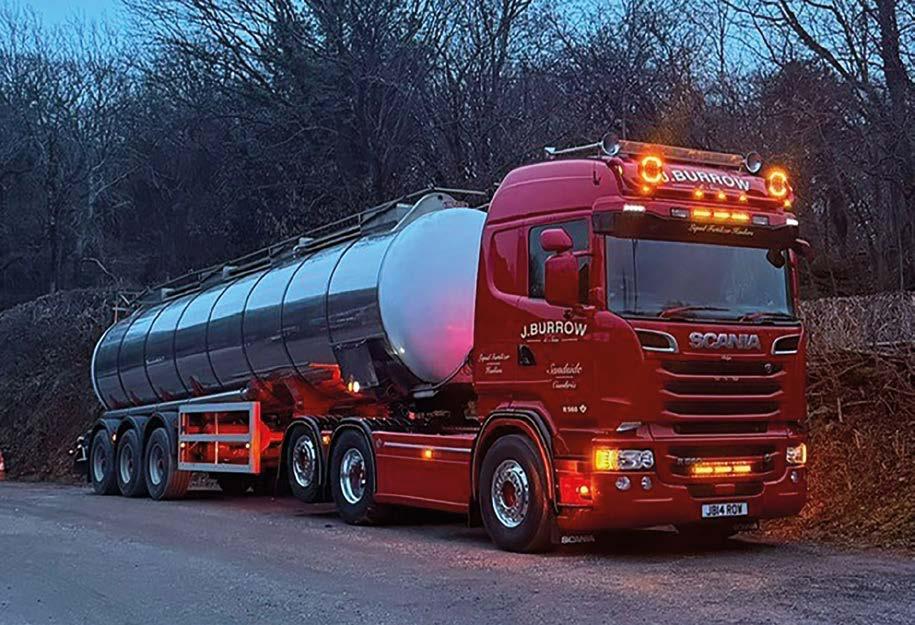
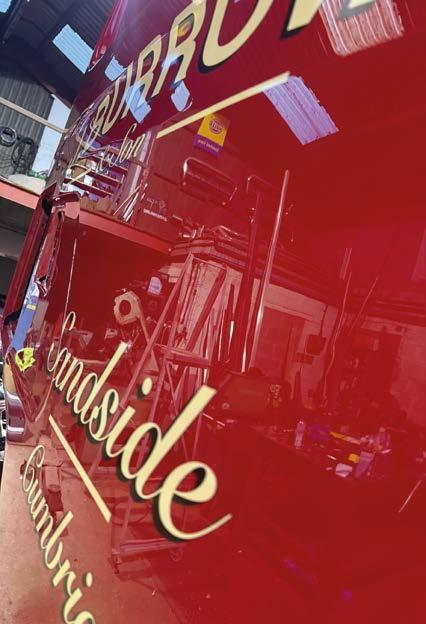
alta qualità. Il processo ha incluso l’applicazione di EpiPrime, un primer epossidico bi-componente al fosfato di zinco contenente MIO, progettato per offrire il massimo della protezione anticorrosione per impieghi gravosi. Successivamente è stato applicato il primer epossidico EP2, completando poi il ciclo con la finitura nera Acrythane 4G in codice RAL. Tre prodotti che garantiscono un’eccezionale adesione, protezione e ritenzione della brillantezza in ambienti operativi esigenti.
Per la cabina era richiesta una finitura premium estremamamente brillante, sviluppata per fornire una brillantezza, un aspetto finale e una durabilità eccezionali: Acrythane 4G è stata la scelta perfetta. Il primer epossidico EP2 è stato scelto come primer di elezione e successivamente rivestito con uno strato colorato di Acrythane 4G in rosso. Un ulteriore strato di trasparente lucido Acrythane 4G Clear Gloss è stato utilizzato per migliorare la nitidezza dell’immagine e fornire una maggiore profondità, lucentezza e protezione della superficie a lungo termine. Altre aree del veicolo, comprese le plastiche e i componenti secondari, sono state verniciate
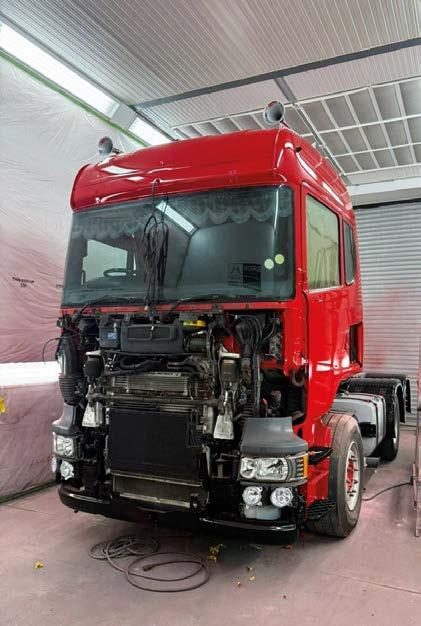
utilizzando lo stesso sistema di riferimento composto dal primer epossidico EP2 e da Acrythane 4G in una varietà di colori. Questo approccio ha garantito una finitura coerente e di alta qualità su tutte le superfici del veicolo.
“Siamo entusiasti del supporto professionale fornito da Martin Binnington e Tony O’Connor, provenienti dal nostro partner produttore di vernici HMG, che ha contribuito a garantire che l’esperienza di fornitura e il risultato finale per il cliente superassero le aspettative,” ha affermato James. Un successo chiave della crescita di HMG è stato il suo stretto rapporto di lavoro con la sua rete di distributori, tutti specificamente selezionati.
Artigianato esperto e materiali di qualità
Dal lancio nel 2019, Acrythane 4G, con un equilibrio ottimizzato tra indurimento, polimerizzazione rapida e pot life esteso, è diventato rapidamente il prodotto di riferimento per OEM, carrozzieri e verniciatori in molti mercati esigenti.
Acrythane 4G è disponibile in un’ampia scelta di colori, inclusi oltre 2400 provenienti dal Colour Box HMG
ColourBase. Lo strumento Colour Box ColourBase è composto da fiches di colore, visualizzate in ordine cromatico all’interno di 20 mazzette. Il Colour Box ColourBase è uno strumento multifunzione, poiché non solo ogni colore ha un codice cromatico che ne identifica la posizione nella sequenza dei colori, ma corrisponde anche a un colore esistente sul mercato come riferimento. Acrythane 4G e la sua libreria di colori sono disponibili in tutto il paese presso i partner di distribuzione di HMG, che come Mallaband forniscono ai clienti locali servizi e prodotti leader di mercato.
Il progetto evidenzia l’efficacia della combinazione tra artigianato professionale e tecnologia di verniciatura avanzata. Con i materiali di HMG Paints, forniti da Mallaband Factors, nonché la sapiente lavorazione di Burrow Fabrications, lo Scania 560 è stato restaurato a uno standard che offre sia durabilità che eccellenza visiva. Questa ristrutturazione dimostra come le vernici moderne, il supporto e l’applicazione da parte di esperti possano estendere significativamente il ciclo di vita e l’aspetto dei veicoli commerciali.
P25 column standard or customizable system to hang from the smallest parts to heavy 6-metre long bars
COMPLETE SOLUTIONS FOR HANGING AND MASKING
SPECIAL ISSUE ON AUTOMOTIVE &TRANSPORTATION
BENSELER vernicia componenti in plastica per il produttore di serrature per armadi BURG e per l’esclusivo pioniere delle speed pedelec (e-bike di fascia alta) Stromer utilizzando due processi differenti: mentre per BURG è impiegato il processo PVD di alta qualità, per Stromer sfrutta un processo di verniciatura a liquido messo a punto con estrema precisione. Entrambe le applicazioni sono ottimi esempi di come le competenze provenienti dall’industria automotive possano essere trasferite a livello intersettoriale a componenti sofisticati con elevati standard di design.
Il PVD (Physical Vapour Deposition) è un processo di rivestimento sottovuoto in cui il materiale di partenza viene convertito in fase gassosa tramite processi fisici e poi depositato sul componente in strati sottili compresi tra 3 e 350 nm. La tecnologia è adatta sia per le materie plastiche che per il vetro, l’alluminio e i componenti metallici, ed è utilizzata principalmente nell’industria automotive in sostituzione della galvanica. Tuttavia, gli specialisti delle superfici di BENSELER utilizzano questo processo in modo specifico anche per elementi di design esclusivi, ad esempio per mobili da ufficio premium o elementi di comando con funzioni aggiuntive.
Fedeltà cromatica e robustezza per le speed pedelec
BENSELER vernicia a liquido lo sportello laterale del vano batteria per il produttore svizzero di
speed pedelec Stromer. Questo sportello è un elemento di design chiave nelle S-pedelec di alta qualità, ma deve essere particolarmente robusto, poiché i colpi di pietra, lo sporco e gli spruzzi d’acqua sono inevitabili. Allo stesso tempo, il suo colore deve corrispondere esattamente a quello del telaio, per l’intera tavolozza di colori delle esclusive edizioni di S-pedelec. Per soddisfare questi elevati requisiti di design e funzionalità, lo sportello in poliammide (PA) è sottoposto a un impegnativo processo di pretrattamento e verniciatura presso BENSELER, oltre che a una finitura multistrato con vernice liquida. La fedeltà cromatica di tutte le parti è verificata rispetto a un campione originale utilizzando un dispositivo ottico di misurazione della luce. Con questa soluzione, BENSELER contribuisce all’estetica delle S-pedelec mantenendo i più alti standard di qualità.
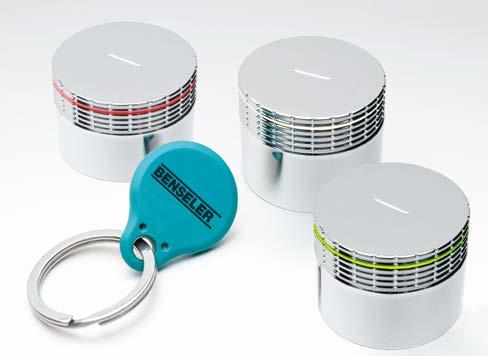
Il rivestimento PVD sulle serrature per armadi Knauf di BURG non solo garantisce un accattivante aspetto cromato nella collezione di mobili da ufficio premium di USM, ma è anche fondamentale per la funzionalità della serratura. Inoltre, il rivestimento PVD di BENSELER fornisce una protezione affidabile contro i graffi e l’abrasione, garantendo un aspetto di alta qualità che nemmeno il sudore delle mani e le creme per la pelle possono danneggiare.
Serratura per armadi Knauf con tecnologia Bluetooth
Un altro esempio dell’uso versatile dei rivestimenti PVD sono le serrature per armadi Knauf di BURG per il produttore di mobili di design USM con chip Bluetooth integrato e segnale luminoso. Un anello luminoso verde o rosso segnala all’utente se la serratura è bloccata o aperta. Il rivestimento PVD non solo garantisce un accattivante aspetto cromato in una collezione di mobili da ufficio premium, ma è anche fondamentale per la funzionalità della serratura: oltre alla trasparenza del rivestimento per il segnale luminoso integrato, è richiesta anche la sua permeabilità allo spettro delle onde Bluetooth. Inoltre, deve garantire un aspetto di alta qualità in due varianti di colore, essere resistente al sudore delle mani e alle creme per la pelle, e protetto in modo affidabile da graffi e abrasioni. Per ottenere questo risultato, i componenti in policarbonato (PC) sono prima sottoposti a un complesso processo di pretrattamento. Segue l’applicazione del primer con vernice liquida tramite un processo a spruzzo e l’applicazione dei colori cromati come rivestimento PVD. L’anello luminoso è poi fresato rimuovendo il rivestimento PVD, il che fornisce la trasparenza necessaria per il segnale luminoso. Solo allora è applicato un trasparente antigraffio come tocco finale. La combinazione di questi processi si traduce in un’elevata durabilità e in un aspetto estetico di altissimo livello. Anche in questo caso, l’assoluta coerenza cromatica è una priorità assoluta, poiché il sistema di armadi stesso presenta componenti metallici con cui le serrature devono coordinarsi. BENSELER garantisce la
funzionalità Bluetooth desiderata anche grazie alla sua esperienza nell’impegnativa industria automotive, dove il rivestimento PVD è un processo molto diffuso per le applicazioni radar e lidar.
BENSELER è un fornitore di servizi e partner competente per soluzioni tecnicamente sofisticate nei settori della verniciatura, dei trattamenti superficiali, della sbavatura e della lavorazione elettrochimica dei metalli di particolari di serie. Il Gruppo BENSELER, con sede a Markgröningen vicino a Stoccarda (Germania), è composto da due divisioni aziendali: Verniciatura e Sbavatura. Nel 2018 l’azienda è entrata anche nel campo della produzione additiva nel settore metallurgico.
L’azienda sviluppa costantemente i propri processi principali, integrandoli con processi a monte e a valle e lavorando in stretta sinergia con i propri clienti. BENSELER comprende le esigenze del mercato ed è in grado di offrire soluzioni a valore aggiunto. Diverse sedi in Germania, la nuova filiale in Polonia e le partecipazioni in Svizzera e Repubblica Ceca garantiscono la vicinanza ai clienti.
Il Gruppo BENSELER ha raggiunto un fatturato di circa 135 milioni di euro nell’anno finanziario 2024. Attualmente impiega circa 980 collaboratori, tra cui 30 apprendisti. La sostenibilità e l’impegno sociale, insieme alle competenze tecniche, plasmano le azioni di questa azienda a conduzione familiare da oltre 60 anni.
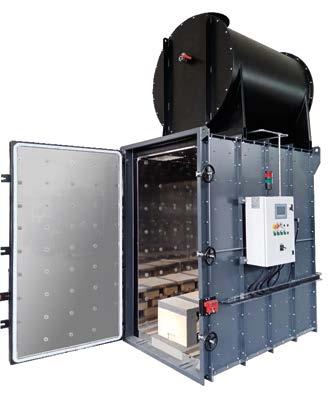
Oscar García
Spray S.A. - Barcellona, Spagna oscar.garcia@spray-sa.com
L’aumento degli standard qualitativi nel settore automotive richiede soluzioni di finitura sempre più automatizzate: questo articolo descrive un impianto di verniciatura a polvere per cerchi che si avvale di robot a 3 assi e tecnologia elettrostatica avanzata, in grado di garantire spessori uniformi senza intervento manuale. L’integrazione del sistema di riconoscimento pezzi PRS-A e del centro polveri KPC-4 completa una soluzione tecnicamente avanzata ed economicamente sostenibile nel lungo periodo.
La crescente domanda di finiture di alta qualità nell’industria automobilistica richiede soluzioni di rivestimento sempre più precise, efficienti e sostenibili. Questo articolo descrive l’ingegneria, la progettazione e la messa in servizio di un impianto automatizzato di verniciatura a polvere elettrostatica per cerchi per auto. Il sistema opera in modo completamente automatico grazie all’integrazione di 27 pistole elettrostatiche modello S600 e tre robot di verniciatura a 3 assi appositamente progettati per questa applicazione.
L’impianto, basato sulla tecnologia ZoftSpray® con controllo elettrostatico TCC (Total Charge Control) integrato nei moduli di controllo GCU-S600, consente di ottenere uno spessore di rivestimento uniforme da 70 a 90 micron su cerchi da 14 a 18 pollici, senza necessità di ritocchi manuali. Il
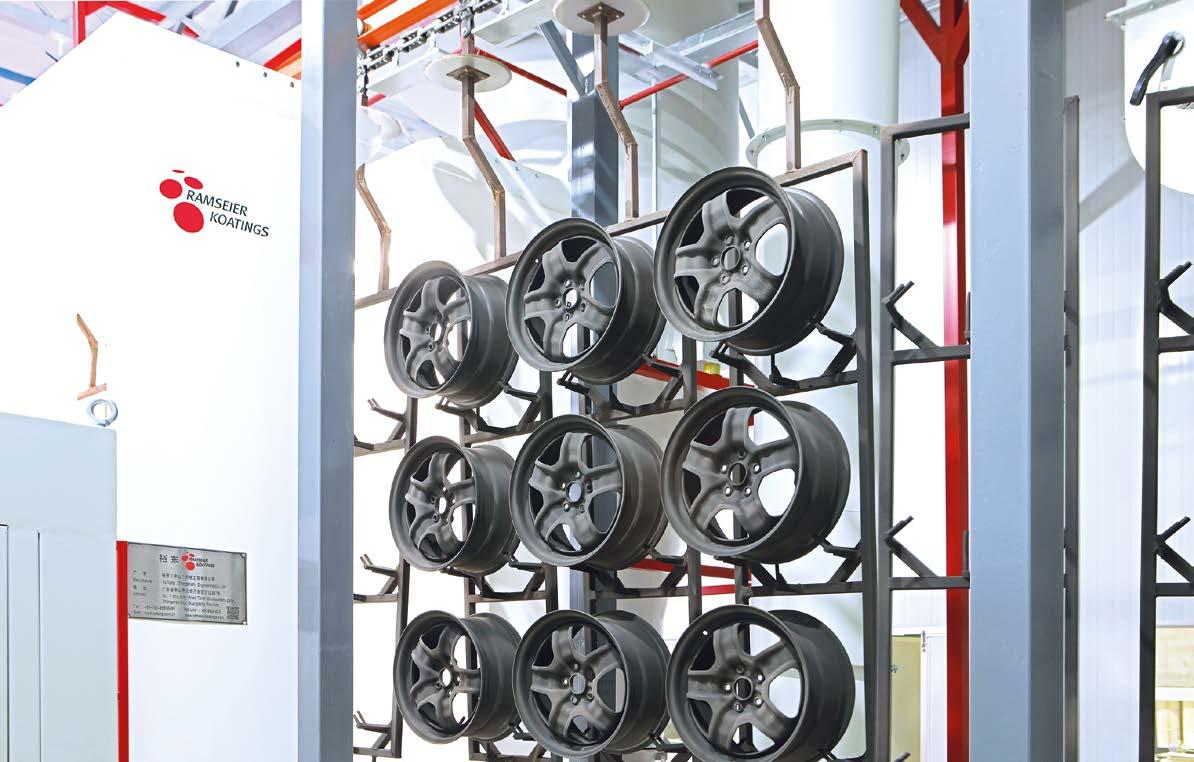
Prodotto
VALORE / DESCRIZIONE
Cerchioni auto
Range di dimensione 14 a 18 pollici
Dimensione del pezzo
Apertura della cabina
Tipologia di prodotto verniciante
Spessore del rivestimento
Velocità della linea
1.700 × 500 mm (altezza × larghezza)
2.300 × 750 mm (altezza x larghezza)
Epossi-poliestere
70 – 90 µm
1,0 – 2,5 m/min
Metodo di appensione Verticale (trasportatore aereo)
Livello di automazione Completamente automatico, senza necessità di ritocchi manuali
sistema integra una cabina a cambio colore rapido, ColorQueen, un centro di gestione e riciclo delle polveri KPC-4 e un sistema di aspirazione a due stadi da 21.000 m³/h, che garantisce un ambiente di lavoro sicuro e conforme alle normative ambientali vigenti.
I risultati ottenuti dimostrano che l’automazione robotizzata del processo di verniciatura a polvere non solo migliora in modo significativo la qualità della finitura superficiale, ma riduce anche i costi operativi, minimizza gli sprechi di materiale e accorcia i tempi di cambio colore, offrendo ai produttori di cerchi un vantaggio competitivo concreto e misurabile (Fig. 1).
Introduzione e contesto industriale
La verniciatura a polvere si è affermata come tecnologia di riferimento per la finitura superficiale nel settore dei componenti automotive, grazie alle sue elevate prestazioni in termini di resistenza alla corrosione, agli urti meccanici e agli agenti chimici. A questi vantaggi si aggiunge un profilo ambientale più favorevole rispetto ai tradizionali sistemi di verniciatura liquida. L’assenza di composti organici volatili (COV), unita alle alte percentuali di recupero e riutilizzo della polvere in eccesso, rende questa tecnologia particolarmente adatta ai contesti produttivi industriali orientati alla sostenibilità. Il cerchio, per via della sua geometria complessa — con superfici concave, razze, flange e zone difficilmente accessibili — rappresenta una delle sfide
più impegnative nell’applicazione automatizzata dei rivestimenti in polvere. Ottenere uno spessore uniforme su tutte le superfici, comprese le aree più critiche come spigoli, cavità interne e zone nascoste, richiede un’ingegneria di processo avanzata che include una progettazione ottimizzata delle pistole elettrostatiche, una cinematica precisa e un controllo elettrostatico ad alta definizione.
Il presente articolo illustra lo sviluppo e l’implementazione di una soluzione integrata in grado di rispondere a queste sfide tecniche e descrive nel dettaglio i diversi componenti dell’impianto, i parametri di processo adottati e i vantaggi operativi ottenuti. L’obiettivo è fornire a tecnici e responsabili degli impianti di verniciatura una panoramica concreta e affidabile sulle reali potenzialità dell’automazione nella verniciatura a polvere di cerchi per il settore automobilistico.
Il punto di partenza di qualsiasi impianto di verniciatura a polvere è la definizione accurata dei parametri di processo e delle caratteristiche del prodotto da trattare. In questo progetto, i vincoli di progettazione sono stati definiti insieme al cliente, a partire dall’analisi del componente, dei requisiti qualitativi di finitura e delle esigenze produttive della linea. La Tabella 1 riassume i principali parametri adottati.
La scelta della polvere epossi-poliestere risponde ai requisiti tipici dell’industria automobilistica: eccellente adesione all’acciaio, elevata resistenza alla corrosione e agli urti, oltre a buone prestazioni estetiche. L’appensione verticale dei cerchi al trasportatore aereo facilita l’accesso delle pistole su tutte le superfici del componente e ottimizza l’efficienza della deposizione elettrostatica.
Descrizione generale dell’impianto
L’impianto di verniciatura a polvere progettato e installato è una soluzione su misura che integra cinque principali blocchi funzionali, concepiti per operare in modo sincronizzato e autonomo: il sistema di applicazione con robot, la cabina di verniciatura, il centro di gestione della polvere, il sistema di estrazione e filtrazione e il sistema di controllo centrale. Questa architettura modulare consente una manutenzione efficiente, facilita eventuali ampliamenti futuri e garantisce la completa tracciabilità del processo (Fig. 2). La progettazione dell’impianto è stata preceduta da un’approfondita analisi del componente e da simulazioni di copertura elettrostatica, che hanno permesso di ottimizzare la posizione, il numero e la configurazione delle pistole, nonché i parametri cinematici dei robot, prima di procedere alla realizzazione e all’assemblaggio finale.
robotizzato Tecnologia ZoftSpray® e pistole elettrostatiche S600 Il cuore tecnologico dell’impianto è ZoftSpray®, una filosofia di applicazione elettrostatica che combina tre elementi ad alte prestazioni: le pistole S600 (certificate ATEX), la tecnologia di gestione della carica TCC (Total Charge Control) e le pompe con iniettori venturi KVM6 di ultima generazione. Questa combinazione garantisce una nube di polvere densa, uniforme e a bassa velocità, particolarmente efficace nella penetrazione di cavità e zone difficilmente accessibili, tipiche dei cerchi.
Le pistole S600 hanno dimostrato sul campo di avere una capacità di rivestimento superiore su geometrie complesse, poiché consentono di ottenere finiture omogenee anche nelle aree più critiche. La tecnologia TCC regola in tempo reale la carica elettrostatica impartita alla polvere, riducendo l’effetto di schermatura nelle zone difficili (effetto gabbia di Faraday) ed evitando il fenomeno di “back ionization” (retroionizzazione), garantendo così una deposizione uniforme su tutta la superficie metallica del cerchio. Le pompe venturi KVM6, progettate secondo il concetto ZoftSpray®, riducono in modo significativo il consumo di aria compressa rispetto ai sistemi convenzionali, prolungano al contempo la vita utile dei componenti a contatto con la polvere — boccole, ugelli, diffusori ed elettrodi — e minimizzano l’usura abrasiva. Il risultato è un’elevata e costante efficienza di trasferimento della polvere, con un conseguente abbattimento del costo per pezzo finito (Fig. 3).
Robot di verniciatura a 3 assi (modello ROB(SD)02-3/9)
L’elemento più distintivo di questo progetto è rappresentato dai tre robot di verniciatura a polvere a 3 assi (modello ROB(SD)02-3/9), progettati e realizzati specificamente per l’applicazione su cerchi automobilistici. Ogni robot supporta un insieme di 9 pistole S600 organizzate in tre gruppi da
tre pistole ciascuno, con gruppi rotanti che ruotano in entrambe le direzioni — oraria e antioraria — per garantire la copertura completa della geometria curva del cerchio. L’architettura a 3 assi del robot — denominati X, Y e U nel sistema di controllo — consente di replicare con precisione e ripetibilità il moto relativo tra il cerchio in transito e le pistole. L’asse Y sincronizza lo spostamento del robot con la velocità del trasportatore aereo, seguendo il pezzo durante l’intero ciclo di applicazione della polvere. L’asse X gestisce la distanza ottimale tra le pistole e la superficie del cerchio, mentre l’asse U controlla la rotazione dei gruppi di pistole.
L’altezza dei gruppi pistole è regolabile manualmente in un intervallo di ±150 mm (asse Z) e consente di adattare l’impianto alle diverse dimensioni di cerchi nel range 14–18 pollici (Fig. 4 e Tabella 2).
Sistema di riconoscimento pezzo PRS-A
Per massimizzare l’efficienza nel consumo di polvere ed evitare erogazioni a vuoto, l’impianto integra il sistema PRS-A (Product Recognition System Automatic), appositamente studiato per operare in sincronia con i tre robot di verniciatura. Due gruppi di sensori fotoelettrici installati all’ingresso della cabina di verniciatura monitorano in modo continuo la presenza e la posizione dei cerchi sul trasportatore.
ASSE / PARAMETRO
Modello
Alimentazione
Servomotori
SPECIFICHE TECNICHE
ROB(SD)02-3/9
Trifase, 380 V / 50 Hz
Asse X / Asse Y / Asse U: 1,3 kW (3 unità)
Asse X — Profondità Percorso ≤ 600 mm · Velocità ≤ 7,5 m/min (posizione di verniciatura)
Asse Y — Inseguimento
Asse Z — Altezza
Asse U — Rotazione
Velocità 0–2,5 m/min (inseguimento pezzo) · Ritorno ≤ 7,5 m/min · Percorso ≤ 800 mm
Regolazione manuale ±150 mm (adattamento a diverse dimensioni del cerchio)
Rotazione bidirezionale (oraria/antioraria) dei gruppi di pistole · Velocità ≤ 11 rpm
N. pistole per robot 9 (3 gruppi × 3 pistole/gruppo) — personalizzabile
Velocità di linea compatibile 1,0 – 2,5 m/min
PARAMETRO
VALORE / DESCRIZIONE
N. robot di verniciatura 3 (modello ROB(SD)02-3/9)
N. totale pistole automatiche
27 (9 per robot)
Pistole per gruppo 3
N. gruppi per robot 3 (rotativi)
N. pistole manuali
2 (1 per ciascuna estremità della cabina)
Sistema di rilevamento PRS-A (2 gruppi di sensori fotoelettrici + encoder)
Tecnologia elettrostatica
ZoftSpray® con controllo TCC
Tipologia di pompa Venturi KVM6
Il primo gruppo di sensori, combinato con l’encoder del trasportatore aereo, determina in tempo reale la posizione esatta e le dimensioni di ogni cerchio e calcola le traiettorie ottimali dei gruppi di pistole. Il secondo gruppo rileva la presenza o l’assenza dei pezzi: quando non è presente alcun cerchio nella zona di applicazione per un periodo predefinito, il sistema interrompe automaticamente l’erogazione di tutte le pistole automatiche, eliminando lo spreco di polvere nei tempi intermedi tra un pezzo e l’altro. Questa funzione risulta particolarmente utile in produzioni a cadenza variabile o durante fasi di avviamento e arresto della linea.
Configurazione completa del sistema di applicazione
L’impianto dispone complessivamente di 27 pistole automatiche S600 distribuite tra i tre robot (9 per robot), più 2 pistole manuali S600 posizionate alle estremità della cabina per eventuali ritocchi nelle zone critiche, anche se in condizioni operative normali non risultano necessarie. La Tabella 3 riporta la configurazione completa del sistema di applicazione.
La cabina di verniciatura rappresenta il cuore del processo. In questa installazione è stata impiegata la cabina ColorQueen (modello CQB), realizzata interamente in PVC ignifugo non conduttivo, un materiale che combina due proprietà fondamentali per il processo di verniciatura a polvere: facilita notevolmente la pulizia della polvere durante i cambi colore — grazie alla sua bassa energia superficiale — ed elimina il rischio di accumulo di cariche elettrostatiche indesiderate sulle pareti, che potrebbero interferire con il campo elettrostatico di applicazione.
Il design aerodinamico della cabina garantisce un flusso d’aria interno equilibrato che svolge simultaneamente due funzioni critiche: mantenere un’elevata efficienza di trasferimento della polvere sul pezzo e assicurare che la concentrazione di polvere in sospensione
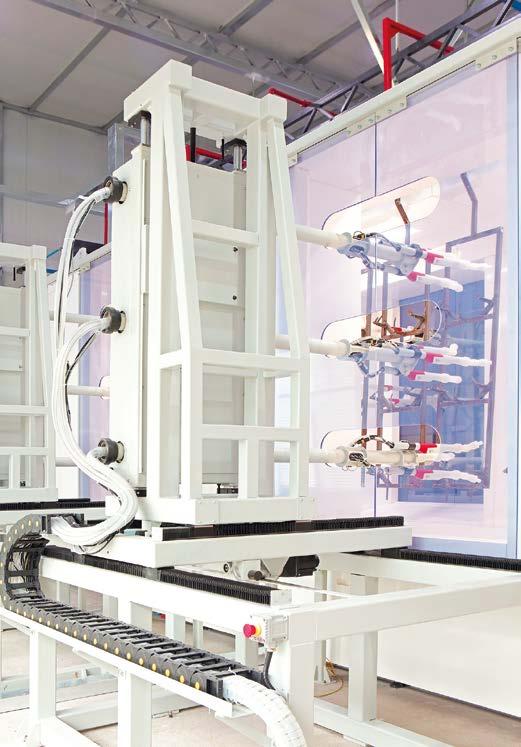
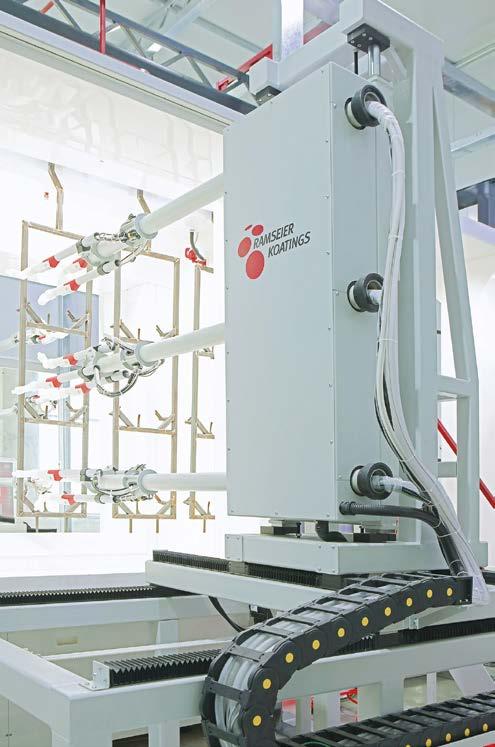
all’interno della cabina resti al di sotto del limite normativo previsto (inferiore a 10 g/m³), preservando la sicurezza dell’operatore e la qualità del processo. Le aperture della cabina — 2.300 × 750 mm (altezza × larghezza) — sono dimensionate per ospitare agevolmente i cerchi in posizione verticale con i relativi sistemi di appensione e consentono un passaggio fluido senza attriti o interferenze. La disposizione delle aperture per le pistole — 1 sul lato sinistro e 2 sul lato destro — risponde alla configurazione ottimale definita durante lo studio preliminare dell’applicazione (Fig. 5 e 6).
La gestione efficiente della polvere non depositata rappresenta uno dei fattori con maggiore impatto sui costi operativi e sulla sostenibilità ambientale di un impianto di verniciatura a polvere. In questa installazione è stato implementato il centro polveri KPC-4, un’unità compatta che integra in un’unica struttura le funzioni di alimentazione, recupero e setacciatura della polvere, insieme a un sistema di aspirazione dedicato che contribuisce a
mantenere pulita l’area di lavoro. Dato l’elevato numero di pistole operative in produzione — 27 automatiche — il KPC-4 è stato equipaggiato con due setacci vibranti per gestire il volume di polvere recuperata senza generare colli di bottiglia nel processo di riciclo. Il sistema di controllo PLC integrato provvede alla pulizia automatica delle tubazioni e dei condotti interni delle pistole tra un cambio colore e l’altro, riducendo i tempi di fermo e la contaminazione incrociata tra colori.
Il ciclo di recupero funziona come segue: l’eccesso di polvere non depositata sul cerchio viene intercettato dal ciclone ad alta efficienza (modello KLC1500, capacità 21.000 Nm³/h), che separa le particelle più grossolane e le reinvia al KPC-4 per il riutilizzo immediato tramite la pompa di trasferimento venturi BV-1. Le particelle più fini che sfuggono al ciclone vengono trattenute dal post-filtro (modello KFD16-32, 21.000 Nm³/h) prima che l’aria venga reimmessa nello stabilimento, garantendo emissioni minime nell’ambiente di lavoro. Il post-filtro è inoltre dotato di un sistema di sfogo di esplosione che protegge l’operatore in caso di eventuali anomalie (Fig. 7).
Sistema di estrazione e filtrazione
Il sistema di trattamento dell’aria dell’impianto opera su due stadi complementari, con una capacità totale di 21.000 m³/h, dimensionata per garantire il corretto ricambio d’aria con 27 pistole in funzione contemporaneamente alla massima velocità di linea. Il primo stadio è costituito dal ciclone ad alta efficienza KLC1500, che svolge la funzione di preseparatore inerziale: le particelle di polvere con massa sufficiente vengono centrifugate verso le pareti del ciclone e precipitano per gravità nella tramoggia di raccolta, dalla quale vengono poi reintrodotte nel KPC-4 tramite pompaggio. Questo stadio riduce in modo significativo il carico di polvere che raggiunge il filtro finale, prolungandone la vita utile.
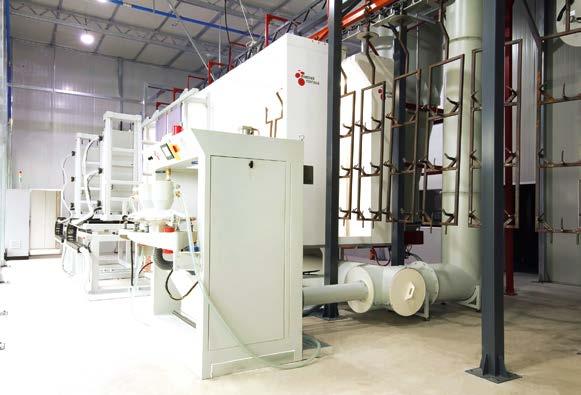
Il secondo stadio è costituito dal post-filtro KFD16-32, un sistema di filtrazione a cartucce ad ampia superficie filtrante che trattiene le frazioni di polvere più fine non intercettate dal ciclone. Il sistema di pulizia automatica dei filtri garantisce un differenziale di pressione stabile senza interruzioni del processo produttivo.
L’unità di sfogo per esplosione integrata nel post-filtro è conforme alle direttive europee sulla sicurezza negli impianti con polveri combustibili e garantisce la protezione dell’operatore in caso di eventuali deflagrazioni interne (Fig. 8).
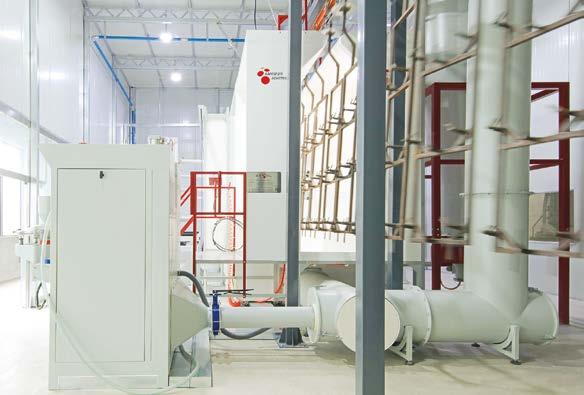
L’intero impianto è governato da un sistema di controllo centralizzato (SCC) basato su PLC ad alta affidabilità, con interfaccia operatore tramite touchscreen Siemens Smart Line. Il software di controllo è stato sviluppato specificamente per questa installazione e gestisce tutte le sequenze di produzione, i cambi colore, le fasi di pulizia automatica e la gestione degli allarmi. L’operatore dispone di un’interfaccia grafica intuitiva che visualizza in tempo reale lo stato di ciascun robot, la velocità di linea, i parametri elettrostatici di ogni pistola e lo stato del sistema di estrazione. La programmazione tramite ricette per le diverse tipologie di cerchioni consente di memorizzare e richiamare automaticamente i parametri ottimali per ciascun prodotto, riducendo i tempi di set-up e la variabilità tra lotti.
La sincronizzazione tra il PLC centrale, i servomotori dei tre robot e l’encoder del trasportatore aereo avviene tramite comunicazione in tempo reale, il che garantisce che i movimenti di inseguimento dei robot e l’attivazione delle pistole siano perfettamente sincronizzati con la posizione esatta di ogni cerchio, indipendentemente dalle variazioni di velocità del trasportatore (Fig. 9a e 9b).
Riepilogo tecnico dell’impianto
La Tabella 4 riporta la descrizione tecnica completa di tutti i principali componenti dell’impianto, con le relative referenze di modello, al fine di facilitare la consultazione tecnica e il confronto con altre installazioni del settore.
Vantaggi operativi e ritorno sull’investimento
L’implementazione di questo impianto robotizzato di verniciatura a polvere per cerchi in acciaio ha determinato miglioramenti quantificabili su diversi fronti, sintetizzati di seguito:
processo 100% automatico: l’impianto opera senza ritocchi manuali in condizioni produttive normali, eliminando la variabilità legata al fattore umano e garantendo una qualità di finitura costante e ripetibile lungo l’intera giornata produttiva.
qualità di rivestimento superiore: la combinazione di pistole S600, tecnologia TCC e robot a 3 assi con gruppi di pistole rotanti assicura uno spessore di 70–90 µm su tutta la geometria del cerchio, incluse le aree più difficili da raggiungere, superando gli standard qualitativi del settore.
cambio colore rapido ed efficiente: la cabina ColorQueen in PVC e il centro polveri KPC-4 con sistema di pulizia automatica delle linee consentono cambi colore in tempi molto ridotti e minimizzano i tempi di fermo impianto.
elevata efficienza nell’utilizzo della polvere: il sistema di recupero a due stadi (ciclone + post-filtro) e il controllo PRS-A, che interrompe l’erogazione di polvere in assenza di pezzi, riducono gli sprechi di prodotto verniciante e migliorano il rendimento del materiale e il costo per pezzo.
• > 90% WATER RECYCLING
• REDUCTION OF DISPOSAL COSTS
• ZERO LIQUID DISCHARGE
• ZERO EMISSIONS
• EASY MAINTENANCE
• FULLY AUTOMATIC
COMPONENT
Cabina di verniciatura
Pistole elettrostatiche
Pistole automatiche (totale)
Pistole manuali
Robot di verniciatura
Sistema di rilevamento pezzo
Centro polveri
Ciclone
Post-filtro
Sistema di controllo
DESCRIPTION / SPECIFICATIONS
ColorQueen — PVC ignifugo, cambio colore rapido
Modello S600, certificazione ATEX, tecnologia TCC S600
27 unità (9 per robot, suddivise in 3 gruppi da 3)
2 unità (una per ciascuna estremità della cabina)
3 assi, 9 pistole/robot, inseguimento pezzo
ROB(SD)02-3/9
Sensori fotoelettrici + encoder trasportatore PRS-A
Alimentazione, recupero e setacciatura (2 setacci)
Alta efficienza, 21.000 Nm³/h
21.000 Nm³/h, con sistema di sfogo esplosione
KFD16-32
PLC + touchscreen Siemens Smart Line SCC
Pompe Venturi ZoftSpray® ad alta efficienza
Tabella 4: descrizione tecnica completa di tutti i componenti principali della linea.
riduzione dei costi operativi: ZoftSpray® prolunga la vita utile dei componenti soggetti a usura (ugelli, pompe, elettrodi) e riduce il consumo di aria compressa, con un impatto diretto e misurabile sui costi di manutenzione ed energia.
ambiente di lavoro sicuro e pulito: il sistema di estrazione da 21.000 m³/h con post-filtro e dispositivo di sfogo per esplosione, insieme all’estrazione integrata del KPC-4, mantiene la concentrazione di polveri sospese al di sotto dei limiti normativi, tutelando la salute degli operatori e l’ambiente di lavoro.
minimo intervento umano: il sistema, che prevede solo due postazioni di ritocco manuale di supporto, consente di operare con una ridotta presenza di personale e ottimizzare i costi di manodopera.
Conclusioni
L’impianto descritto in questo articolo dimostra che la verniciatura a polvere completamente automatizzata di cerchi in acciaio per il settore automotive è una realtà tecnicamente consolidata e commercialmente vantaggiosa, a condizione che venga adottato un approccio ingegneristico integrato, in grado di coordinare in modo sinergico tutti i sottosistemi dell’impianto: applicazione elettrostatica, cinematica robotizzata, gestione della polvere, filtrazione e controllo.
KVM6
Il successo dell’installazione risiede principalmente nella progettazione su misura dei robot a 3 assi con gruppi di pistole rotanti, che risolvono la sfida rappresentata dalla geometria complessa del cerchio, e nella tecnologia ZoftSpray® con controllo TCC, che assicura una deposizione elettrostatica uniforme ed efficiente su tutta la superficie del pezzo. L’integrazione del sistema PRS-A e del centro polveri KPC-4 completa una soluzione non solo tecnologicamente avanzata, ma anche economicamente sostenibile nel lungo periodo.
Le aziende produttrici di cerchi o di componenti automotive che desiderano modernizzare o realizzare una nuova linea di finitura superficiale possono trovare in soluzioni integrate di questo tipo una risposta concreta alle crescenti esigenze in termini di qualità, produttività e sostenibilità richieste dal mercato attuale.
A new line of nanotechnologic conversion for corrosion classes C3H – C4H – C5M
DOLLCOAT GP 107 based on graphite engineered by
Multimetal no rinse product to be used at room temperature
Compatible with any plant and applied by spraying, deep immersion or by nebulization modules
Excellent pre-cataphoresis pretreatment
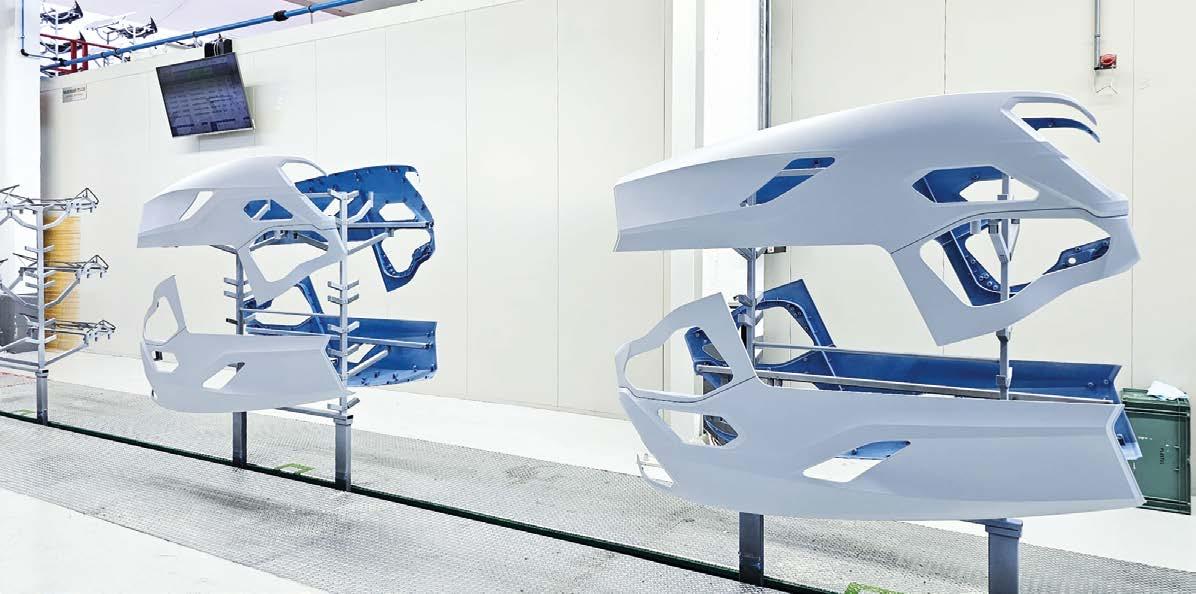
Il gruppo PSC - Prima Sole Components opera da oltre 50 anni nel settore della componentistica in plastica per automotive e altri mezzi di trasporto e per elettrodomestici.
SPECIAL ISSUE ON AUTOMOTIVE &TRANSPORTATION
Monica Fumagalli ipcm®
Per ampliare il range dei settori di riferimento e proporsi come ‘fabbrica del futuro’ della componentistica automotive, servono impianti di verniciatura evoluti come quello progettato dalla divisione Varnish Tech di Trasmetal, per lo stabilimento di Oderzo del gruppo Prima
Sole Components. Basata su un sistema di movimentazione a skid in sostituzione del tradizionale convogliatore birotaia, la nuova linea consente la verniciatura intensiva di componenti di grandi dimensioni grazie all’introduzione di robot contrapposti mutuati dal comparto automotive, che ne aumentano flessibilità e capacità applicativa.
Quando immaginiamo una fabbrica di auto avveniristica, la mente corre subito ai bracci robotici che si muovono all’unisono, alle scintille di saldatura che illuminano catene di montaggio interminabili e scocche d’auto che scorrono silenziosamente tra verniciatura, sigillatura e assemblaggio. È una visione che sembra uscita dalla fantascienza, eppure nasce da una realtà industriale molto concreta: l’automotive è da oltre un secolo il laboratorio dove automazione, precisione e produzione di massa raggiungono la loro massima espressione. Non è un caso, quindi, che il concept stesso di “fabbrica del futuro” assuma la forma di una linea produttiva automotive perfettamente sincronizzata. PSC Prima Sole Components, un gruppo che opera nel settore della componentistica in plastica per automotive e altri mezzi di trasporto e per elettrodomestici, specializzato soprattutto in sistemi per esterni e interni vettura, ha riprodotto nella sua sede di Oderzo (Treviso) lo stesso scenario: in risposta al perdurare di una situazione globale ancora instabile per il settore, il Gruppo si è posto come obiettivo il rinnovamento e la modernizzazione dei processi produttivi,
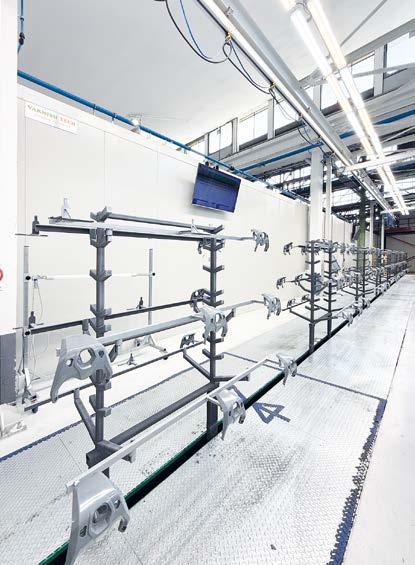
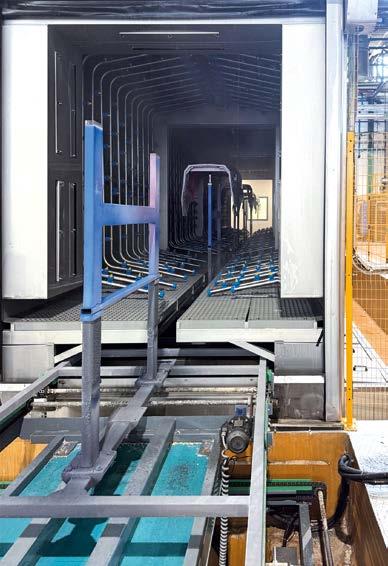
sia per rispondere alle sfide della decarbonizzazione, in linea con gli obiettivi fissati a livello europeo dal Green Deal per il 2030, sia per integrare tecnologie emergenti come l’intelligenza artificiale nei modelli organizzativi e industriali allo scopo di ottimizzare le performance produttive, migliorare la qualità dei prodotti e rendere più efficiente la gestione organizzativa. Con i suoi 70.000 m² di superficie produttiva e circa 450 dipendenti, lo stabilimento di Oderzo del gruppo PSC rappresenta uno dei poli industriali più ampi del territorio. Il sito è organizzato in tre reparti operativi dedicati allo stampaggio a iniezione delle materie plastiche, alla verniciatura con tre impianti dedicati e alle attività di incollaggio e assemblaggio dei prodotti finiti. Uno degli investimenti più recenti ha riguardato proprio il reparto di verniciatura: per questo progetto PSC si è affidata a Varnish Tech - ora Trasmetal - che aveva già collaborato per l’impianto installato presso lo stabilimento dell’azienda in Polonia. L’obiettivo era realizzare un innovativo impianto su due livelli, capace di rispondere alla crescente esigenza di differenziazione dei mercati e al conseguente incremento dei volumi produttivi, garantendo al tempo stesso la verniciatura di componenti di grandi dimensioni. In collaborazione con il team tecnico della divisione Varnish Tech, l’azienda opitergina ha introdotto una tecnologia tipica del settore automotive, quella dei robot contrapposti, che ha consentito di superare alcuni limiti applicativi legati alla complessità di determinati componenti, mantenendo elevati standard di efficienza produttiva.
Prima Sole Components:
l’hub della componentistica automotive
La storia di PSC si intreccia con l’evoluzione dell’industria auto e motomotive, con la verniciatura come elemento centrale del proprio sviluppo. Nata nel 1973 nel settore dell’arredamento, l’azienda si riconvertì negli anni Ottanta alla produzione di componenti per automotive, aeronautica e ferroviario, avviando collaborazioni con importanti gruppi industriali e ottenendo nel 1987 il primo contratto con Fiat Auto per componenti plastici per esterni vettura.
Tra la fine degli anni Ottanta e gli anni Novanta PSC consolidò il proprio know-how attraverso la fondazione di Prima I.Ver., specializzata nella verniciatura di materie plastiche, ampliando al contempo il proprio mercato verso clienti internazionali. Negli stessi anni il gruppo entrò anche nel settore motomotive con Metalplastic, dedicata alla produzione e verniciatura di componenti plastici per motocicli, e rafforzò ulteriormente le proprie competenze nella verniciatura con l’acquisizione di Tecnoproduct di Sezze (Latina), poi rinominata Tecnoprima. Parallelamente, PSC diversificò la propria attività entrando nel settore degli elettrodomestici con la creazione di P.A.D., stabilimento dedicato a Merloni Elettrodomestici.
Dopo l’avvio del processo di internazionalizzazione nei primi anni Duemila, il gruppo completò una fase strategica della propria espansione nel 2010 con l’acquisizione di Plastal Italia, poi Sole S.p.A., includendo anche lo Il robot per la soffiatura robotizzata.
stabilimento di Oderzo, oggi uno dei siti di riferimento per la produzione e la verniciatura di componenti plastici destinati ai settori automotive e motomotive.
“Lo stabilimento di Oderzo” – spiega il CEO della sede opitergina – “nasce nei primi anni Sessanta come Società Opitergina Lavorazioni Elettromeccaniche, di proprietà Electrolux. Nel 1993 venne avviata una joint venture con Plastal, gruppo svedese che, in seguito alla crisi del 2008, fallì portando le sue controllate a essere acquisite da altri gruppi industriali: lo stabilimento di Oderzo entrò così a far parte di Prima Sole Components”.
Oggi la divisione opera in quattro settori principali e collabora i più importanti OEM internazionali del comparto automotive, truck, motomotive e light vehicles.
La sede di Oderzo, insieme agli stabilimenti di Suzzara (Mantova) e Pontedera (Pisa), appartiene alla divisione termoplastica del gruppo, mentre i siti di Scanzorosciate (Bergamo) e Hörgertshausen, in Baviera, costituiscono la divisione termoindurente.
All’interno della sede opitergina, il reparto di stampaggio è organizzato secondo un modello produttivo basato su isole automatizzate avanzate, dedicate alla realizzazione di componenti per il settore automotive e motomotive secondo i più elevati standard qualitativi.
Il reparto integra inoltre diverse fasi automatizzate di assemblaggio, applicazione accessori e controllo qualità direttamente a bordo macchina, oltre a tecnologie avanzate come il taglio laser. Tra le applicazioni più evolute
rientrano componenti con finiture soft-touch destinati ai veicoli industriali, sviluppati per rispondere ai requisiti dei segmenti premium del mercato. Oggi lo stabilimento integra diversi cobot distribuiti nei reparti produttivi e avanzati sistemi di video management, soluzioni tecnologiche già ampiamente adottate nell’area di stampaggio e oggi progressivamente estese anche al reparto di verniciatura.
Nello stabilimento di Oderzo sono operativi tre impianti di verniciatura. Il primo, installato nel 2011 e successivamente integrato con una seconda cabina nel 2019, è composto da due cabine e quattro robot ed è destinato al rivestimento di griglie e manufatti per interni ed esterni vettura di piccole dimensioni. Il secondo impianto, anch’esso avviato nel 2011, comprende tre cabine a velo d’acqua e sei robot di verniciatura in cabine. Il terzo impianto, denominato NIVE, è dotato di con tre cabine e dieci robot. Commissionato a Varnish Tech, che successivamente si è fusa con la società milanese Trasmetal, all’interno della quale è oggi una divisione specializzata nella verniciatura a spruzzo, l’impianto è stato finalizzato nel 2026 e rappresenta la soluzione più evoluta. “La principale differenza tra gli impianti” – spiega il responsabile dello stabilimento – “risiede nel layout dei dispositivi automatizzati: mentre nei primi due i robot sono disposti frontalmente, nel NIVE sono collocati con una logica impiantistica che consente una maggiore flessibilità dei cicli produttivi. Inoltre, nel caso dell’impianto del 2011, il funzionamento in continuo ha richiesto un tunnel di pretrattamento più lungo, mentre la configurazione a skid adottata nei due impianti più
recenti permette di modulare meglio i tempi delle singole fasi di processo”.
Sono stati inoltre introdotti accorgimenti tecnologici particolari, come l’inserimento di robot di soffiatura dopo il pretrattamento sia nel secondo impianto sia nel NIVE, con diverse modalità di applicazione di prodotti mono-componente rispetto ai prodotti bi-componente.
Differenze significative riguardano anche la gestione delle fasi di applicazione: nel secondo impianto la finitura finale viene applicata nella seconda cabina, mentre nel NIVE tale fase è stata rivista per ragioni di stabilità di processo. “Nell’impianto Trasmetal le condizioni sono tali da mantenere costante l’aerologia interna e garantire un controllo più stabile di viscosità e comportamento del film”.
Caratteristiche principali dell’impianto NIVE
“L’impianto è composto da una serie di skid in grado di sostenere manufatti di grandi dimensioni e di elevato, distribuiti nelle diverse stazioni della linea”, spiega il responsabile del reparto di verniciatura. “La prima è l’area di carico, dove ogni skid viene allestito con i dispositivi di appensione necessari e, a seguito della ricezione dell’ordine da parte della logistica, viene avviato il ciclo produttivo”.
Dopo questa fase, i componenti sono condotti verso un tunnel di pretrattamento automatico. Al termine del tunnel è stata installata una stazione di soffiatura robotizzata, nella quale due robot operano in sequenza sui due lati del componente, con programmi differenziati in funzione del manufatto.
Dopo la soffiatura, gli skid conducono i pezzi al forno di asciugatura, e poi all’interno di una stazione di rotazione, che ne assicura il corretto posizionamento prima dell’ingresso nella prima cabina di verniciatura. In questa fase è prevista anche una zona di stabilizzazione termica, che consente il raffreddamento progressivo dei componenti fino alla temperatura ambiente, riducendo lo shock termico in ingresso alla verniciatura”, continua il tecnico.
Il processo entra quindi nella fase di verniciatura, che si apre con una stazione di attivazione superficiale, necessaria per il trattamento di materiali a bassa energia superficiale che richiedono un trattamento preliminare per garantire l’adesione del rivestimento. “Segue la cabina per l’applicazione della prima mano, dotata di due robot contrapposti, quindi una stazione di appassimento intermedio e il passaggio alla seconda cabina, nella quale viene applicato il basecoat. Nella terza cabina vengono invece applicati, a seconda delle specifiche, il trasparente o lo smalto a finire, oppure è previsto il semplice transito nel caso di cicli differenziati. Infine, dopo un breve appassimento, i pezzi entrano nel forno di essiccazione”, prosegue. Usciti dal forno, i componenti vengono trasferiti a un discensore che solleva i pezzi per consentirne il raffreddamento controllato fino a temperature idonee alla movimentazione manuale e alle successive operazioni di imballaggio. In caso di componenti di elevato peso, come

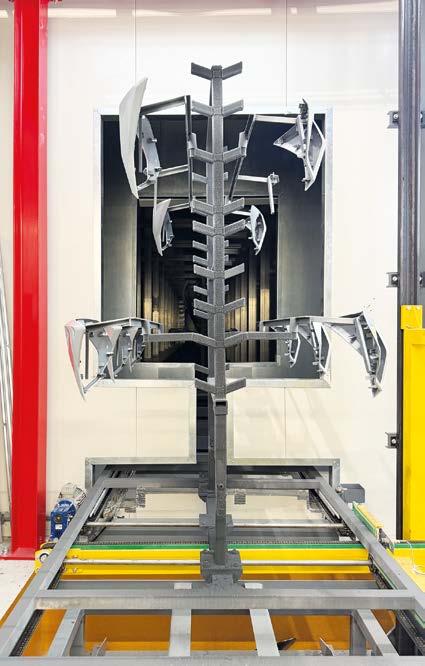
i manufatti SMC, il sistema è supportato da manipolatori dedicati sia in fase di carico sia di scarico, secondo una logica ergonomica a “gravità zero” che riduce il carico operativo sugli addetti e consente la gestione di pezzi anche di peso elevato. La linea termina con una stazione di controllo qualità del pezzo verniciato: tutti i componenti vengono ispezionati al 100% in uscita dall’impianto per l’invio al reparto di assemblaggio finale.
La trasformazione digitale rappresenta uno degli elementi chiave nell’evoluzione del modello produttivo dello stabilimento. “Attraverso sistemi avanzati di supervisione e monitoraggio, l’azienda è in grado di supportare la continuità produttiva, migliorare la pianificazione delle attività e garantire maggiore stabilità ai flussi operativi.
Le principali variabili di processo vengono costantemente controllate tramite sistemi automatizzati progettati per assicurare elevati standard di affidabilità e qualità. L’integrazione di strumenti digitali di monitoraggio e tracciabilità consente inoltre una gestione più efficiente delle attività produttive e un controllo continuo delle performance dell’impianto”, spiega il tecnico.
A supporto della progettazione e dell’ottimizzazione dei processi vengono impiegate tecnologie avanzate di simulazione virtuale, utilizzate per validare le soluzioni adottate e migliorare l’efficienza operativa nelle diverse fasi produttive.
La gestione integrata dei dati produttivi rappresenta un ulteriore elemento strategico del modello industriale adottato dal gruppo, contribuendo a rafforzare il livello di coordinamento tra le diverse aree operative e a supportare processi decisionali sempre più rapidi ed efficaci.
“Nel complesso, la digitalizzazione si configura come un fattore abilitante fondamentale per consolidare il ruolo di PSC come partner strategico per il settore automotive e per lo sviluppo di soluzioni industriali innovative, orientate a qualità, efficienza e sostenibilità”, prosegue il CEO.
La fabbrica del futuro per la componentistica automotive
“L’impianto realizzato da Varnish Tech è stato inizialmente concepito per la verniciatura di cofani di grandi dimensioni, ma nel tempo il raggio applicativo si è progressivamente ampliato, includendo nuovi segmenti e tipologie di prodotto. Oggi – conferma il team di PSC – siamo in grado di verniciare anche altri manufatti, come le calandre dei furgoni, e abbiamo in programma nuove applicazioni al fine di abbracciare nuovi mercati strategici”.
“La scelta di Varnish Tech è stata guidata dalla qualità costruttiva rilevata nell’impianto realizzato in Polonia”, prosegue il team di PSC, “e confermata dall’affiancamento costante del fornitore di seguire il progetto in tutte le sue fasi, a partire dalla realizzazione della struttura destinata ad ospitare la linea fino all’assistenza post-vendita. Si tratta di una tecnologia impiantistica differente rispetto agli standard tradizionali, che sostituisce il sistema di trasporto birotaia con una logica a skid, intrinsecamente più complessa ma più flessibile nella gestione del flusso produttivo e mutuata dal comparto automotive. È proprio questa flessibilità a definire la direzione della manifattura del futuro: non più linee rigide e verticali, ma piattaforme produttive capaci di adattarsi a prodotti, mercati e volumi diversi senza perdere efficienza”.
L’uscita dal forno di cottura e il discensore che solleva i manufatti in un polmone di accumulo per il raffreddamento controllato.


Turn key solutions for industrial wastewater treatment - Design and manufacturing of plants and chemicals for industrial wastewater treatment
Chemical-physical plants - Sludge treatment and compactor systems - Ion exchange demineralization systems and reverse osmosis systems - Oil separators - Filtering systems
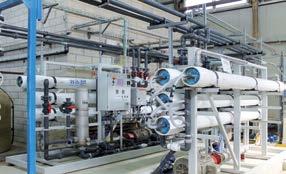
Batch type systems - Flotation units - Chemicals and spare parts for water treatment - Technical service, support and maintenance of wastewater treatment plants
We don’t just treat water, we give it a second life. Every drop matters: our ongoing commitment to zero discharge and total water reuse drives every solution we design.


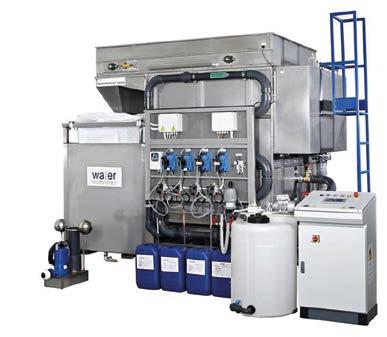
Alessia Venturi ipcm®
Uno degli appuntamenti più attesi nel calendario dell’industria automobilistica è l’open house organizzata dal Gruppo Dürr per presentare a OEM e fornitori Tier 1 le sue più recenti tecnologie nei settori dell’impiantistica, dell’automazione, dei sistemi di trasporto, delle tecnologie applicative, dell’essiccazione, del controllo qualità, nonché dei software per la gestione e il controllo dei processi, la manutenzione predittiva e l’elaborazione dei dati. La Dürr Open House 2026 è stata trasmessa in diretta nell’arco di tre giorni, dal 21 al 23 aprile.
Organizzata ogni due anni con grande attenzione ai dettagli, per molte edizioni la open house di Dürr si è svolta presso il Technology Campus del Gruppo a Bietigheim-Bissingen, nella regione di Stoccarda, dove tour guidati attraverso le diverse stazioni tecnologiche consentivano a clienti, giornalisti e partner di vedere da vicino le innovazioni, osservarne il funzionamento e confrontarsi direttamente con i tecnici dell’azienda. Dal 2021, questa celebrazione della ricerca e sviluppo nel campo del trattamento superficiale per automobili e loro componenti si è trasformata in un evento digitale, trasmesso nell’arco di due o più giorni e realizzato con grande perizia nel formato di una vera e propria trasmissione televisiva. Con il motto “Path to Performance”, la Dürr Open House 2026 si è svolta
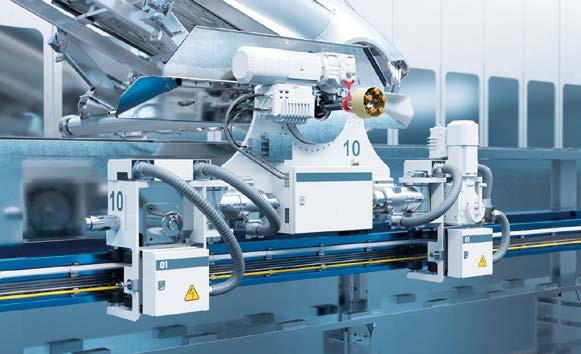
dal 21 al 23 aprile ed è stata trasmessa in diretta in più fusi orari nel corso di tre giornate. In circa due ore e mezza per ciascuna sessione di trasmissione, Dürr ha presentato un’ampia gamma di soluzioni progettate per realizzare un reparto di verniciatura configurato in modo ottimale, sia per nuovi progetti greenfield, sia per l’ammodernamento di impianti brownfield esistenti, sia attraverso soluzioni di servizio mirate all’ottimizzazione delle operazioni produttive.
Tre temi centrali hanno accompagnato l’intero evento, con highlights tra cui:
Flexibility – Flessibilità in funzione delle esigenze del cliente
• Grafiche personalizzate sono state applicate LIVE sulle scocche in tempi estremamente rapidi utilizzando il nuovo EcoNextJet;
• Processi di sigillatura completamente automatizzati hanno garantito maggiore produttività e flessibilità;
• Il nuovo RoDip® ha dimostrato un livello di flessibilità senza precedenti per il pretrattamento delle scocche.
Sustainability – Sostenibilità ambientale ed efficienza
• Forni ad alto potenziale di risparmio energetico sono stati presentati attraverso il nuovo EcoSmartCure;
• Il concetto intelligente di gestione energetica EcoQPower, che consente un funzionamento altamente efficiente degli impianti;
• EcoBell4 HTE, che definisce nuovi standard nella cabina di verniciatura migliorando significativamente l’efficienza di trasferimento del materiale.
Service – Massime prestazioni, minimi fermi-impianto
È stata presentata un’ampia gamma di soluzioni di ammodernamento volte a ridurre i costi e garantire un rapido ritorno dell’investimento, tra cui:
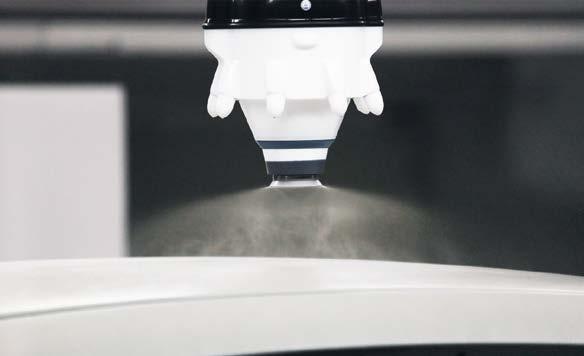
• La transizione dal lavaggio a umido al lavaggio a secco;
• La semplificazione dell’elettrificazione attraverso il passaggio dal gas all’elettricità;
• L’ottimizzazione dei processi tramite nanofiltrazione e filtri controlavabili. I partecipanti che avevano riservato il proprio posto per una delle tre giornate di livestream hanno potuto accedere a contenuti esclusivi, dimostrazioni dal vivo e approfondimenti sul futuro delle tecnologie di verniciatura. Presso alcune sedi Dürr selezionate, l’azienda ha inoltre organizzato eventi open house in presenza con programmi collaterali dedicati. Di seguito le caratteristiche principali di alcune delle tecnologie mostrate.
RoDip Ezy
Rappresenta l’ultima evoluzione della tecnologia di verniciatura per immersione rotazionale di Dürr, progettata per aumentare flessibilità ed efficienza nella progettazione degli impianti industriali. Il nuovo sistema segna un importante passo avanti grazie all’implementazione di un sistema di azionamento cicloidale. Rispetto al predecessore, il consolidato RoDip E, l’intero sistema è stato riprogettato, dal carrier e dal sistema di rotaie fino al controllo di potenza. L’azionamento rotativo utilizza una trasmissione cicloidale compatta, una tecnologia già ampiamente collaudata nei robot industriali Dürr per efficienza e affidabilità, garantendo un sistema compatto e di facile manutenzione. Inoltre, RoDip Ezy1 presenta un concetto standardizzato di trolley adatto a 1 https://www.ipcm.it/it/post/durr-rodip-ezy-rotational-dip-coating.aspx
Surface Cleaning preparation
IBIX systems remove rust, scale, and old coatings to reach SA 2 5 grade (ISO 8501-1)
Anchor Profile
Controlled blasting creates uniform roughness for optimal coating adhesion.
Portable powder Coating Technology
For long-term anti-corrosion and waterproofing thermoplastic coatings
diverse classi di peso, dalle autovetture ai van. Una delle principali innovazioni del sistema è il percorso curvo: non sono più necessari complessi sistemi a tavola rotante, con conseguente riduzione della complessità dell’impianto e maggiore flessibilità della linea di processo. Oltre al classico sistema a doppio circuito (con trolley separati per pretrattamento e cataforesi), è ora possibile implementare un circuito condiviso (single-loop system) utilizzando gli stessi trolley per entrambi i processi.
EcoCure ed EcoSmartCure con tecnologia Qflex –Essiccazione energeticamente flessibile
Fino ad oggi, i forni utilizzati nei processi di essiccazione automobilistica sono sempre stati progettati per una specifica modalità di riscaldamento. La volatilità dei prezzi dell’energia, l’incertezza degli approvvigionamenti e gli ambiziosi obiettivi di riduzione delle emissioni di CO₂ stanno aumentando la domanda di sistemi più flessibili. Con la tecnologia Qflex2, Dürr introduce un nuovo concetto che consente il completo disaccoppiamento dei forni dalla fonte di calore. Il circuito di riscaldamento variabile può funzionare con tutte le principali fonti energetiche, dal gas naturale all’elettricità, fino all’idrogeno in prospettiva futura. Ciò consente ai costruttori automobilistici di utilizzare differenti fonti energetiche o di passare da una all’altra senza modifiche strutturali al forno.
2 https://www.ipcm.it/it/post/durr-introduces-qflex-technology.aspx
Resistance to extreme weathering, UV and salt spray protection Fast turnaround: immediate use of coated items
Easy to repair
THE FLAME SPRAY TECHNOLOGY IS THE ONLY SYSTEM WHICH CAN APPLY POWDERS ON SITE AND WITH NO NEED FOR A COATING LINE

EcoBell4 HTE
L’atomizzatore rotante di ultima generazione EcoBell4 HTE garantisce un’elevata qualità di verniciatura riducendo al minimo il consumo di materiale e solventi. Il sistema raggiunge un’efficienza di trasferimento fino al 98%. Grazie a un sistema ottimizzato composto da campana e anello dell’aria di shaping, le quantità di aria necessarie risultano già inferiori del 30%. Ottimizzando i parametri applicativi — come velocità di rotazione inferiori, minore distanza di applicazione e riduzione dell’alta tensione — è stato possibile aumentare ulteriormente l’efficienza applicativa.
EcoBell4 consente inoltre un controllo estremamente flessibile dell’ampiezza del ventaglio di spruzzatura, anche con un ampio range di portate di vernice. Questo aspetto risulta particolarmente vantaggioso per superfici ridotte come il montante A o le aree di bordo.
Nel complesso, la tecnologia EcoBell4 HTE consente di realizzare cabine di verniciatura più compatte ed economicamente efficienti. Entrambi riducono il consumo di vernice ed i costi energetici e minimizzano gli interventi di manutenzione.
EcoRP4 – La nuova generazione di robot Dürr, pronta per qualsiasi scocca
La nuova generazione EcoRP43 ottimizza l’accessibilità e riduce i costi operativi nei processi di verniciatura automotive ad alta produttività. EcoRP4, robot di verniciatura di quarta generazione, presenta un’architettura asimmetrica progettata per garantire prestazioni elevate e processi flessibili e orientati al futuro. Il tool centre point (TCP) è spostato lateralmente di oltre 200 mm rispetto all’asse principale. Questa architettura asimmetrica consente all’applicatore di raggiungere con facilità aree difficili come battute porta e cerniere.
Un “braccio 1” più sottile riduce l’ingombro nell’area di lavoro aumentando allo stesso tempo lo spazio libero attorno alla scocca. La maggior parte
3 https://www.ipcm.it/it/post/durr-ecorp4-robot.aspx
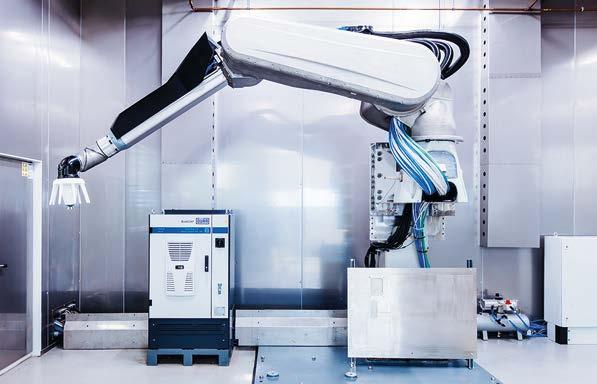
della tecnologia di controllo è integrata nel braccio 1, che presenta una nuova copertura continua con accesso laterale per facilitare e velocizzare la manutenzione. Gli assi 2 e 3 utilizzano ora una trasmissione diretta a pignone sull’albero motore, eliminando stadi aggiuntivi di riduzione e riducendo usura e costi.
EcoRP4 riduce inoltre le perdite di vernice e liquido di lavaggio grazie alla ridotta lunghezza delle tubazioni nel braccio 2. Supporta inoltre il processo HTE ed è disponibile in versioni speculari per entrambi i lati della linea produttiva.
Verniciatura digitale – la grafica automobilistica di nuova generazione
Per applicazioni precise e prive di overspray, Dürr propone due tecnologie progettate per esigenze differenti: EcoPaintJet Pro per la verniciatura di superfici perfettamente definite ed EcoNextJet4 per la realizzazione di grafiche ad altissima precisione. Entrambi i sistemi consentono il massimo livello di personalizzazione con elevata qualità di processo.
EcoNextJet è un nuovo sistema automatizzato di applicazione che stampa direttamente sulle scocche grafiche complesse, pattern e scritte come parte integrante del processo di verniciatura. Progettato per sostituire pellicole e lavorazioni manuali ad alta intensità di manodopera, EcoNextJet integra personalizzazioni nella produzione in serie offrendo ai costruttori automobilistici un approccio più rapido ed efficiente in termini di risorse. Le linee stampate da EcoNextJet sono sottili quanto un capello umano. Indipendentemente dalla geometria o dal posizionamento della scocca, è possibile applicare disegni dettagliati con elevata qualità superficiale praticamente in qualsiasi posizione. Dopo l’applicazione del trasparente, la grafica non è più percepibile al tatto. Il sistema si basa sulla tecnologia drop-on-demand: una testina di stampa dotata di 2.000 ugelli controllabili individualmente è montata su un robot di verniciatura. Ogni ugello rilascia vernice solo quando necessario, con fino a sei gocce per pixel. Durante il tragitto verso la superficie, le gocce si uniscono formando una goccia più grande. Questo approccio consente un controllo estremamente preciso di dimensione e velocità delle gocce. Il risultato è un’immagine sottilissima, con uno spessore del film di vernice di circa cinque micrometri e una risoluzione fino a 720 dpi. Una testina di stampa a doppio canale consente inoltre l’applicazione simultanea di due colori.
Oltre alle dimostrazioni live di alcune delle tecnologie presentate, il valore aggiunto della Dürr Open House 2026 è stato rappresentato dalla presentazione di tre progetti realizzati con layout efficientemente progettati, implementati nei tempi previsti e nel rispetto del budget.
Il primo caso studio era dedicato a Sinotruk Zhangqiu, un reparto di verniciatura greenfield per veicoli commerciali in Cina; il secondo riguardava un reparto di verniciatura a basse emissioni di CO₂ realizzato come progetto turnkey per Volkswagen; il terzo ha rappresentato una prima mondiale: l’installazione di un completo Paint Shop of the Future per CEER.
4 https://www.ipcm.it/it/post/durr-econextjet-vehicle-customisation.aspx
Tra le iniziative dedicate alle celebrazioni del centenario, Ducati ha sviluppato una nuova tonalità cromatica per la livrea delle Ducati Desmosedici GP26: il Rosso Centenario, reinterpretazione contemporanea del colore simbolo della Casa di Borgo Panigale. A cura della redazione ipcm®
Il rosso è da sempre il colore dell’estremo: simbolo di passione, dinamismo, energia e velocità. Ed è proprio il rosso il colore che più identifica Ducati, uno dei marchi storici del settore motociclistico italiano. Fondata nel 1926, la Casa di Borgo Panigale rappresenta ancora oggi uno dei simboli del motorsport italiano, con livree che da decenni accompagnano le sue moto da competizione sui circuiti di tutto il mondo.
Per celebrare il centenario dell’azienda, le Ducati Desmosedici impegnate nel campionato MotoGP adottano una nuova livrea commemorativa.
Come si legge nel comunicato ufficiale, il progetto stilistico sviluppato da Aldo Drudi, noto designer “che colora la velocità” in collaborazione
con il Centro Stile Ducati, nasce dalla sintesi di alcuni elementi fondanti dell’identità Ducati: il mondo delle competizioni, la tradizione storica del marchio, il traguardo dei cento anni dalla fondazione e, naturalmente, il rosso, da sempre parte integrante dell’immaginario racing della Casa bolognese.
Questi riferimenti prendono forma nel nuovo “Rosso Centenario”, una tonalità intensa e profonda ispirata alle moto storiche Ducati. Il richiamo va dal rosso della Ducati 60 del 1949 - primo modello completo prodotto dall’azienda - fino alla Gran Sport “Marianna” del 1955, la prima Ducati progettata specificamente per le competizioni e firmata dall’ingegnere Fabio Taglioni.
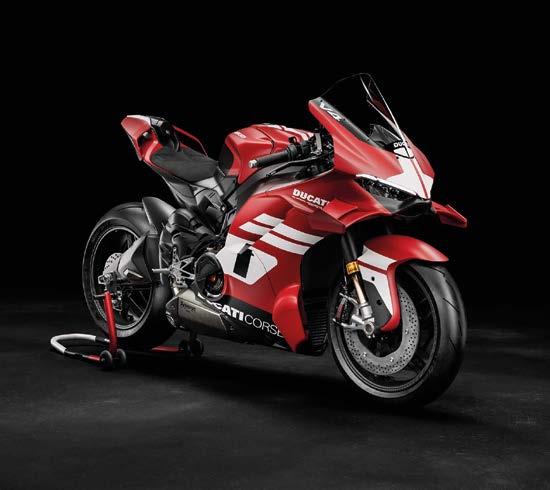
La livrea è completata da elementi grafici tipici del mondo racing, come la doppia banda centrale che attraversa la moto fino alla presa d’aria anteriore. Le due strisce, inserite sul fondo rosso opaco, rafforzano il richiamo alla tradizione sportiva italiana e all’identità visiva Ducati. La scelta della finitura opaca contribuisce inoltre a enfatizzare la matericità delle superfici e il carattere tecnico della moto.
La stessa tinta era già stata adottata anche per la nuova Ducati Superleggera V4 Centenario, realizzata in una serie limitata di 500 esemplari numerati. Basata sulla settima generazione della Superbike Ducati, la moto impiega una ciclistica interamente in fibra di carbonio e introduce soluzioni tecniche inedite per un modello omologato per uso stradale, tra cui un impianto frenante in carbonio ceramico e una forcella con foderi in fibra di carbonio. Il motore raggiunge una potenza massima di 228 CV, che salgono a 247 CV con configurazione racing, mentre il peso senza carburante si attesta a 173 kg, ridotti a 167 kg con il racing kit dedicato. Prodotta in serie estremamente limitata, la Superleggera V4 Centenario si inserisce nella tradizione Ducati delle moto da collezione ad alte prestazioni, modelli progettati per trasferire su strada tecnologie, materiali e soluzioni sviluppate nel mondo delle competizioni.
Profondo, materico e intenso, il Rosso Centenario diventa così molto più di una semplice livrea: è la sintesi estetica di cento anni di competizioni, ricerca e passione italiana per la velocità.
L’azienda italiana di Cisano Bergamasco (BG), che nel 2026 celebra 30 anni di attività, ha scelto di integrare la linea di pistole PHANTOM con una nuova soluzione a gravità, che sarà presentata in anteprima alla fiera Automechanika di Francoforte. Questo nuovo modello si aggiunge alle versioni a pressione e ad aspirazione già presenti nel portfolio di Berizzi, con l’obiettivo di rafforzare il posizionamento nel settore della spruzzatura industriale professionale.
In occasione di Automechanika, che si svolgerà dall’8 al 12 settembre a Francoforte in Germania, Berizzi presenterà, al suo stand F16 Hall 11.1, una nuova soluzione a gravità destinata ad ampliare la propria linea di pistole manuali e automatiche a bassa pressione PHANTOM, proposta al pubblico nel 2024 a PaintExpo. Specializzata nella produzione di pompe e accessori per la tecnologia a spruzzo e il travaso di fluidi con sede in provincia di Bergamo, Berizzi consolida così la propria gamma di prodotti, progettata per coniugare precisione applicativa, affidabilità e continuità operativa. La linea di pistole PHANTOM è stata progettata per l’applicazione industriale intensiva di finiture a spruzzo e rivestimenti superficiali di materiali abrasivi, smalti e prodotti ad alta complessità di nebulizzazione. Tra i suoi punti di
forza figurano l’elevata efficienza di trasferimento, la rapidità di applicazione e la capacità di adattarsi a superfici e lavorazioni differenti.
Dal punto di vista progettuale, la gamma punta su ergonomia e robustezza: corpo in alluminio, componentistica in acciaio inox per il passaggio materiale e design studiato per assicurare maneggevolezza e durata anche nei cicli produttivi più intensivi.
Attualmente la linea comprende quattro modelli principali, due pistole manuali e due aerografi automatici:
PHANTOM-P: la versione manuale a pressione, pensata per applicazioni professionali che richiedono versatilità nella gestione di vernici con diverse viscosità.
PHANTOM-S: la versione manuale ad aspirazione con serbatoio, sviluppata per offrire praticità e flessibilità mantenendo un elevato controllo applicativo.
PHANTOM-AB: la versione automatica.
PHANTOM-AD: la versione automatica ad alta precisione. Il terzo ingresso regola la polverizzazione per un controllo assoluto.
Con il lancio della nuova versione a gravità, Berizzi amplia ulteriormente la modularità della gamma PHANTOM, con l’obiettivo di introdurre un nuovo sistema destinato a rispondere a esigenze applicative specifiche ed offrire maggiore controllo nelle operazioni di verniciatura di precisione. Per le applicazioni a bassa pressione, oltre alla linea di pistole, l’azienda italiana produce anche la pompa B24 a doppia membrana, filtri (per tazze, a rete e setacci, compatibili con i principali brand di mercato), serbatoi sotto pressione, tubi, raccordi, serbatoi a gravità e altri accessori. I componenti sono realizzati con diversi materiali e sono utilizzabili per svariate applicazioni quali: nel settore della carrozzeria e automotive, dell’industria del legno e dell’arredamento, nel settore nautico ed edilizia di finitura.
Con quest’ultima novità, Berizzi rafforza ulteriormente il proprio posizionamento nel mercato della tecnologia a spruzzo e del travaso di fluidi confermando un approccio focalizzato su affidabilità di processo, qualità costruttiva “Made in Italy” e sviluppo di soluzioni professionali dedicate agli operatori specializzati.
Per maggiori informazioni: www.berizzi.it
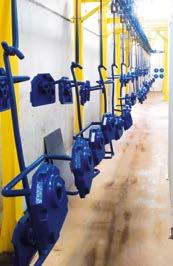
Verona Impianti designs, manufactures, and installs tailor-made coating plants, pretreatment lines, and drying systems.
Reliability, competence, and experience: these are the three nouns that best describe the team of VERONA IMPIANTI 2002.
Una nuova linea integrata per componenti di rimorchi combina granigliatura, primer a polveri e liquido, top-coat liquido, automazione e gestione digitale del processo.
Nel settore automotive e trasporti, la verniciatura di componenti di grandi dimensioni richiede impianti capaci di coniugare robustezza, flessibilità produttiva, qualità costante e controllo dei consumi. Per rispondere a queste esigenze, IMEL ha progettato e installato un nuovo impianto destinato al trattamento e alla verniciatura di componenti per rimorchi, tra cui telai, casse, assali e parti strutturali.
La linea è stata sviluppata per consentire la verniciatura alternata o combinata a polvere e a liquido, in funzione delle specifiche produttive e prestazionali richieste. Questa configurazione permette di ottimizzare il processo, contenere i costi operativi e ridurre l’impatto ambientale, garantendo al tempo stesso elevati standard qualitativi in termini di copertura, uniformità e distensione del film.
Uno degli aspetti più distintivi dell’impianto è il layout, organizzato su otto linee parallele. Ogni linea integra diverse stazioni di lavorazione, mentre due carri automatici posizionati alle estremità gestiscono la distribuzione delle bilancelle, consentendo molteplici combinazioni di ciclo anche in presenza di componenti di dimensioni e pesi importanti (fino a 17 m e 8000 kg).
La prima linea comprende una cabina di granigliatura automatica con due robot, una cabina di granigliatura manuale, due stazioni di preparazione e aree di parcheggio. La seconda è dedicata all’applicazione automatica e manuale del primer a polveri, con forno di polimerizzazione e postazione di
raffreddamento. La terza prevede una cabina manuale per il primer liquido e il relativo forno di essiccazione, mentre la quarta integra due cabineforno per l’applicazione e l’essiccazione del top-coat. Tre linee sono già predisposte per futuri ampliamenti, con una nuova linea a polveri e due linee a liquido, mentre l’ultima è dedicata alla verniciatura di assali e piccoli componenti.
Alla complessità impiantistica che si sviluppa su 12.000 m², si affianca la piattaforma proprietaria i4PaintShop, che trasforma l’impianto in un centro di controllo intelligente. Il sistema consente il monitoraggio in tempo reale di consumi, qualità e performance produttive, la tracciabilità dei lotti, il confronto tra dati nominali e reali di processo, la misurazione dell’OEE e la gestione della manutenzione. Le postazioni di visual management nelle aree manuali supportano inoltre l’operatore con istruzioni chiare e puntuali. Il risultato è un impianto pensato per aumentare l’efficienza produttiva, migliorare la qualità dei rivestimenti e ridurre sprechi, consumi e tempi di fermo. Una soluzione che conferma il ruolo di IMEL come partner tecnologico per l’industria automotive, capace di integrare engineering, automazione e digitalizzazione in sistemi completi, scalabili e orientati alla sostenibilità.
Per maggiori informazioni: www.imelspa.com
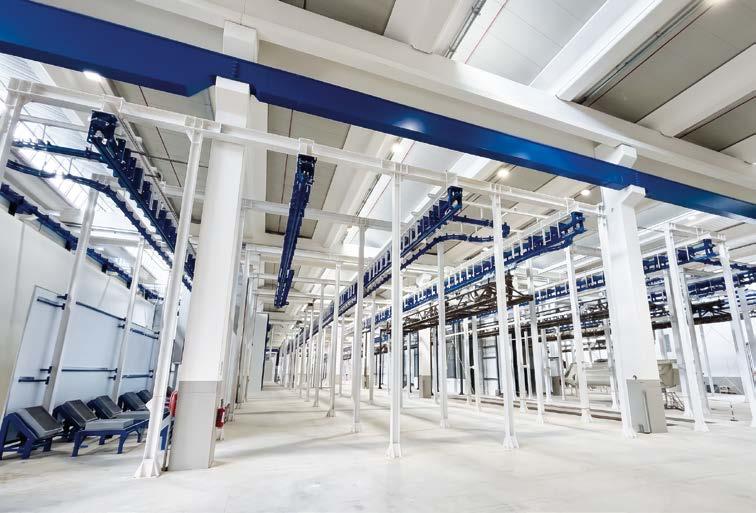
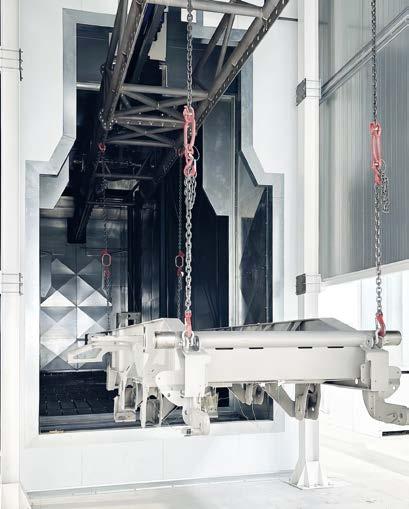
FILTRATION QUALITY - CUSTOMIZATION - INNOVATION
A cura della redazione di ipcm®
In una nuova linea dedicata alla verniciatura di componenti automotive, Water Energy ha installato due impianti Skimmerflot per il trattamento e la depurazione delle acque provenienti dalle cabine di verniciatura.
Per supportare l’incremento della capacità produttiva e soddisfare gli elevati standard qualitativi richiesti dal settore automotive, un’azienda polacca, specializzata nello stampaggio e nella
verniciatura a liquido di componenti auto in plastica per interni ed esterni, ha recentemente investito in una nuova linea di verniciatura completamente automatizzata. L’impianto comprende due cabine dedicate rispettivamente all’applicazione del primer e della base o del trasparente, in funzione del ciclo di verniciatura richiesto, ed è asservito da due defangatori modello Skimmerflot progettati e installati da Water Energy (San Pietro in Casale, BO). I due sistemi di defangazione sono destinati al trattamento delle acque impiegate nel velo di captazione dell’overspray delle cabine di verniciatura, con l’obiettivo di garantire continuità operativa, efficienza del processo e qualità del rivestimento finale.
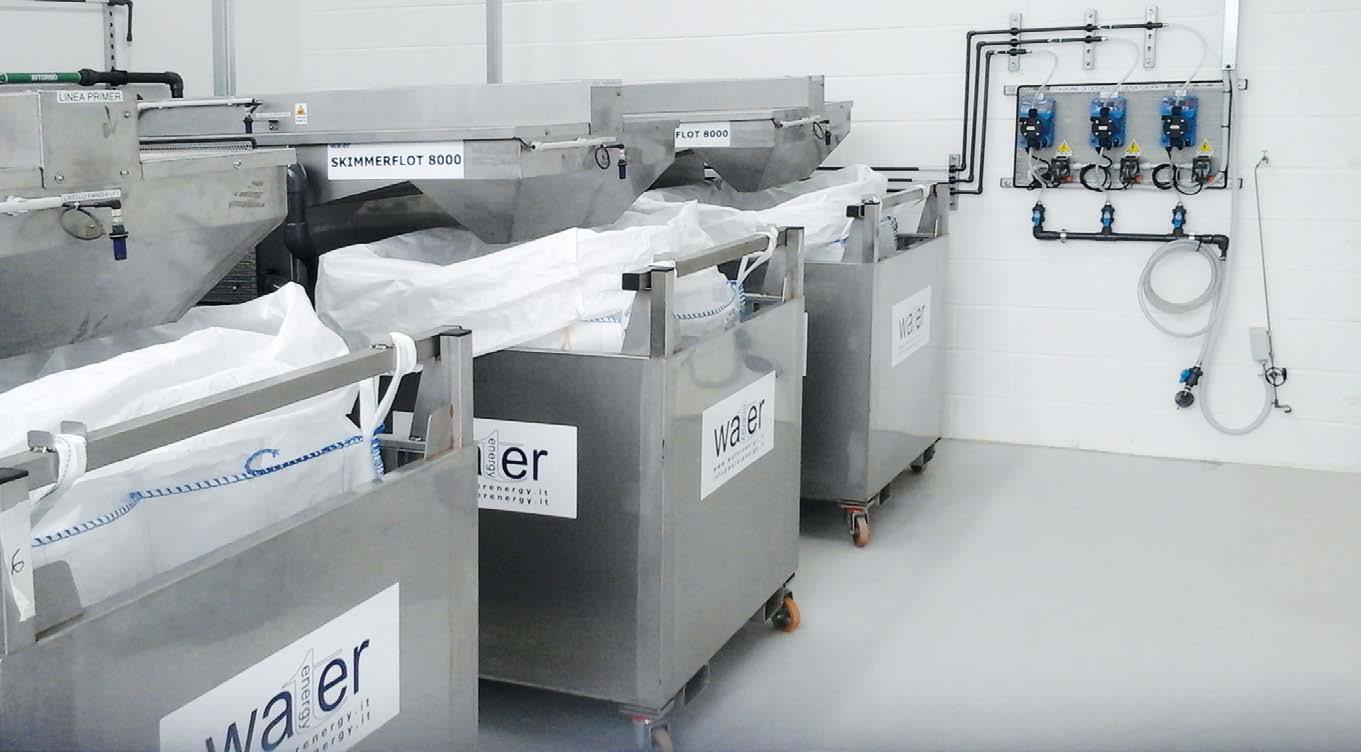
Il funzionamento del sistema di trattamento acque di Water Energy
I due sistemi Skimmerflot installati da Water Energy sono collocati in un locale tecnico dedicato adiacente alle cabine di verniciatura e sono dimensionati per una capacità di trattamento pari a 5.000 l/h ciascuno. La tecnologia si basa su un processo combinato di separazione chimico-fisica delle vernici presenti nelle acque del velo di captazione overspray delle cabine. Il trattamento consente la separazione continua degli inquinanti sospesi attraverso la formazione e la successiva flottazione di uno strato di fango sulla superficie dell’acqua. Tale processo si sviluppa in tre fasi principali:
denaturazione/coagulazione della vernice: in questa fase la vernice presente nell’acqua viene resa non adesiva. Si riduce così la capacità del rivestimento di attaccarsi alle superfici dell’impianto. Questo passaggio è fondamentale per evitare incrostazioni su veli, pompe e circuiti di ricircolo.
flocculazione: le particelle denaturate vengono aggregate in fiocchi più grandi e sono facilmente separabili dal mezzo acquoso.
flottazione: attraverso l’immissione di aria micronizzata nella vasca di trattamento, i fiocchi risalgono in superficie e formano uno strato di fango flottante che viene rimosso in continuo tramite sistema di skimming automatico. Il materiale flottante viene quindi convogliato in appositi contenitori – due vasche per Skimmerflot - dotati di sacchi drenanti big bag, dove il fango viene accumulato e disidratato prima dello smaltimento.
L’intero impianto è gestito tramite un unico quadro elettrico centralizzato con PLC e interfaccia Touch Screen da 7”, che consente il controllo completo dei defangatori e la gestione automatizzata del dosaggio dei prodotti chimici forniti da Water Energy, inclusi flocculanti, denaturanti, antischiuma e correttori di pH. L’intero sistema è gestito mediante sensori predittivi di livello, in grado di monitorare costantemente la disponibilità del prodotto e di segnalare preventivamente l’esaurimento dei fustini.
Tutti gli impianti sono integrati con la linea di verniciatura e predisposti per il monitoraggio remoto continuo, sia da parte del cliente sia dal servizio di assistenza tecnica di Water Energy, qualora richiesto.
Inoltre, il service locale dell’azienda bolognese dispone a magazzino dei principali prodotti chimici necessari al funzionamento dell’impianto, assicurando interventi rapidi e forniture tempestive anche in caso di urgenze.
I risultati ottenuti con l’installazione di Skimmerflot L’installazione dei sistemi Skimmerflot ha consentito all’azienda di migliorare notevolmente la gestione delle acque di cabina, grazie alla rimozione continua dell’overspray dalle acque di ricircolo, e di mantenere un elevato livello di pulizia dell’intero impianto. La riduzione dei depositi e delle incrostazioni su cabine, veli, pompe e sistemi di abbattimento ha permesso di diminuire fino all’80% i costi legati alle attività di manutenzione ordinaria e straordinaria. Parallelamente, il processo ha garantito il recupero dei fanghi con efficienze fino all’80%. Con il sistema di defangazione è infatti possibile ottenere un residuo già raccolto nei big bag e caratterizzato da un contenuto
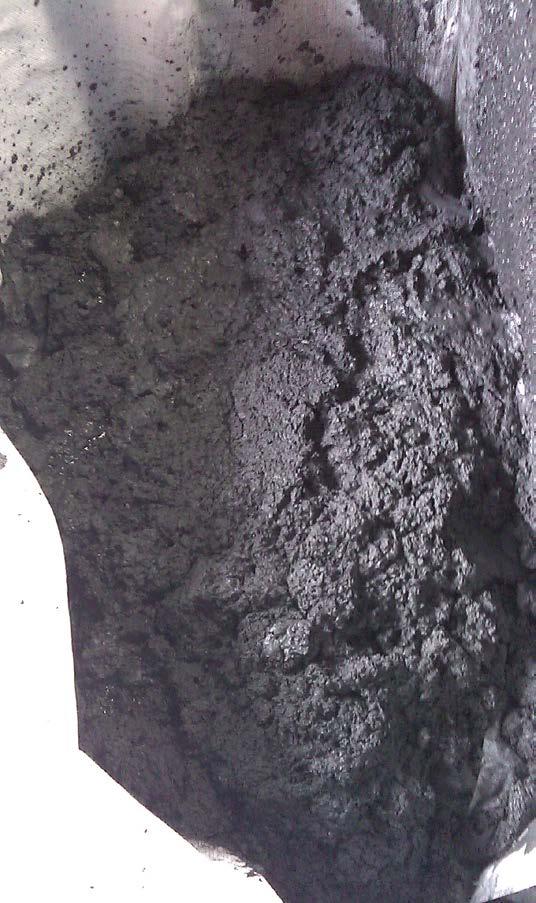
Con il sistema di defangazione è possibile ottenere un fango già raccolto nei big bag e caratterizzato da un contenuto di umidità inferiore al 40%.
di umidità inferiore al 40%. Ciò semplifica le operazioni di gestione e smaltimento dei fanghi. Ulteriore vantaggio operativo è rappresentato dalla significativa riduzione della frequenza di sostituzione dell’acqua delle cabine, limitata indicativamente a un solo intervento annuale.
La combinazione tra trattamento chimico dedicato, separazione per flottazione e automazione completa del processo consente inoltre di mantenere stabili le condizioni operative del reparto di verniciatura, migliorando affidabilità, continuità produttiva e controllo del processo.
A cura di Geico S.p.A.
Cinisello Balsamo, Milano sales@geico-spa.com
Geico, azienda internazionale specializzata in impianti di verniciatura per l’automotive, ha sviluppato Paint Express, un innovativo sistema di distribuzione della vernice per il settore automotive progettato per ridurre gli sprechi di materiale e ottimizzare le attività nei reparti di verniciatura.
Nel settore automotive, la crescente richiesta di personalizzazione sta trasformando profondamente i processi di verniciatura. Tra le sfide più rilevanti vi è la gestione degli special colours, ovvero colori dedicati a piccoli lotti o addirittura a singole vetture (bespoke). Tradizionalmente, la gestione di questi colori comporta attività manuali da parte degli operatori di linea, con cicli complessi di svuotamento, pulizia e ricarica.
Questo approccio implica elevato consumo di tempo, spreco di vernice, utilizzo significativo di solventi e gestione del solvente contaminato. Inoltre,
per alimentare correttamente l’impianto, è necessario riempire l’intero circuito di distribuzione, generando un eccesso di vernice rispetto al reale fabbisogno.
Per superare questi limiti, Geico introduce Paint Express, un sistema innovativo progettato per gestire in modo efficiente sia i colori standard sia gli special colours, anche in presenza di volumi estremamente ridotti.
Un nuovo approccio: vernice on-demand senza circolatori vernice
Il sistema elimina la necessità di riempire lunghe tubazioni e di utilizzare circuiti di ricircolo, consentendo di erogare esclusivamente la quantità di vernice necessaria per il singolo processo.
Architettura del sistema
Il sistema è composto principalmente da questi elementi:
Paint Bullet: capsule contenenti vernice;
Paint Library: sistema automatizzato di stoccaggio;
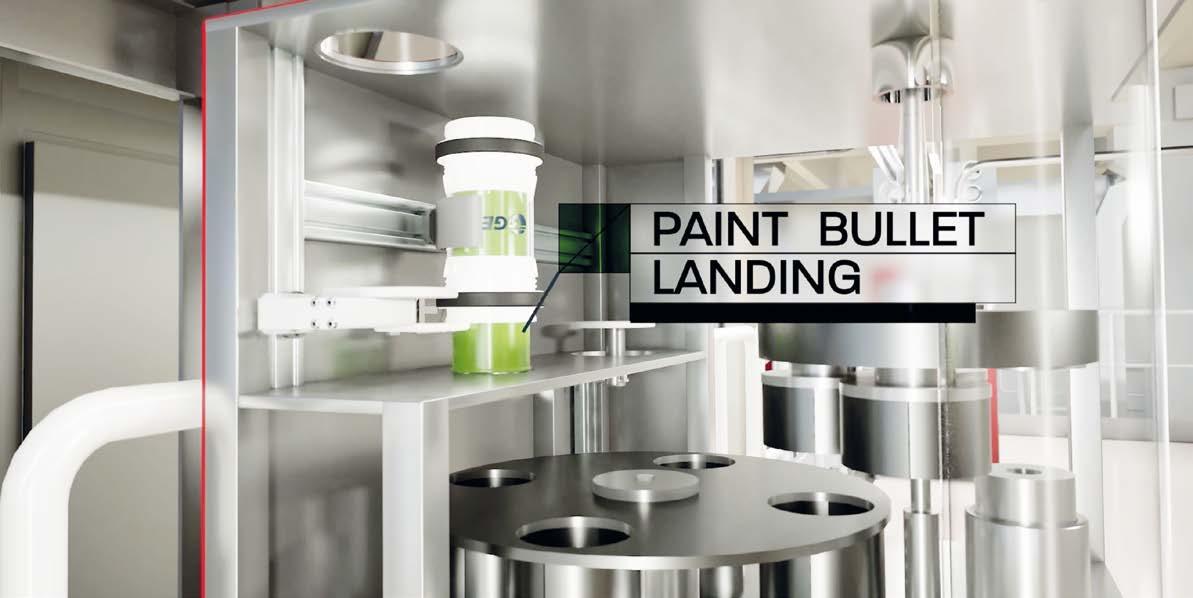
Pneumatic Tube Mail System: sistema di trasporto;
Revolver: unità di distribuzione presso i robot. Quando richiesto, le capsule vengono inviate automaticamente dalla paint library, tramite il sistema di trasporto pneumatico ai revolver, che scaricano la vernice e alimentano i robot. Il sistema dunque garantisce un’alimentazione puntuale solo quando necessario. Inoltre, l’assenza di sistemi di circolazione comporta una significativa riduzione dei solventi, semplificazione dell’impianto e minor manutenzione.
Il sistema è installabile sia su impianti nuovi che esistenti e si adatta facilmente a qualsiasi layout. Infine, il software sviluppato da Geico basato su AI e Digital Twin, consente di ottimizzare configurazione e posizionamento dei moduli.
I vantaggi di Paint Express
Dunque Paint Express porta con sé molteplici vantaggi, dal punto di vista tecnologico e di sostenibilità. Ecco i principali:
riduzione dei consumi energetici;
riduzione dell’impiego dei solventi;
riduzione delle materie prime;
riduzione degli scarti;
miglioramento delle condizioni di lavoro. Non da ultimo, Paint Express risulta essere una soluzione altamente flessibile sia dal punto della semplicità di utilizzo, della modularità e scalabilità oltre ad essere un prodotto personalizzabile e installabile in qualsiasi impianto.
Pertanto Paint Express rappresenta una soluzione innovativa per la gestione degli special colours, migliorando efficienza, sostenibilità e flessibilità produttiva: “Paint Express, l’alimentazione puntuale della vernice, solo quando serve e dove serve”.
A cura di Gema Switzerland GmbH Gossau, Svizzera info@gema.eu.com
PaintExpo 2026 è stata una piattaforma entusiasmante per Gema poiché ha offerto l’opportunità ideale per presentare il suo più recente sviluppo nella tecnologia di verniciatura a polvere. Quest’anno i riflettori erano puntati sul nuovissimo MagicControl MAX, l’unità di controllo di nuova generazione per sistemi di verniciatura a polvere, progettata per migliorare l’efficienza del processo e ottimizzare l’esperienza utente. I visitatori hanno inoltre mostrato grande interesse per il centro di gestione polveri OptiCenter® All-in-One OC11 con DualSpeeder e pompe OptiSpray. L’elevato livello di coinvolgimento e le numerose conversazioni approfondite con visitatori internazionali hanno reso PaintExpo 2026 un grande successo.
Automazione e digitalizzazione stanno trasformando i processi di verniciatura industriale e richiedono sistemi di controllo non solo potenti, ma anche perfettamente integrati e facili da utilizzare. Con MagicControl MAX, Gema Switzerland GmbH ha sviluppato una soluzione di controllo di nuova generazione che incarna questi principi, combinando precisione, connettività e competenze nell’automazione per garantire risultati di rivestimento perfetti in ogni occasione. MAX significa: Machine intelligence. Automation. eXperience simplified. Queste tre dimensioni ridefiniscono insieme ciò che è possibile ottenere nel controllo della verniciatura a polvere.
Al centro di MagicControl MAX si trova un processore multi-core e un’architettura modulare della piattaforma che centralizzano tutte le operazioni di verniciatura all’interno di un unico sistema di controllo integrato. Ogni componente e tutte le fasi del processo applicativo sono connessi tramite una struttura di comunicazione standardizzata. Questa potente architettura di sistema esegue tutte le funzioni di controllo con la massima efficienza e supporta il monitoraggio in tempo reale, la diagnostica di processo e l’assistenza alla manutenzione. Grazie alla sua struttura di controllo intelligente, MagicControl MAX garantisce elevata disponibilità del sistema e condizioni di processo stabili. Funzionalità avanzate, come il Dynamic Contour Detection, consentono un controllo del processo basato sui dati. Utilizzando la scansione laser, il sistema identifica le geometrie dei pezzi e regola di conseguenza il posizionamento delle pistole e i movimenti degli assi. Ciò garantisce un’applicazione precisa della polvere, una riduzione dell’overspray e una qualità di rivestimento costante, anche su geometrie fini e componenti complessi movimentati ad alte velocità.
L’intelligenza della macchina di MagicControl MAX è molto più di un semplice controllo automatizzato: rappresenta una precisione adattiva che assicura risultati riproducibili in condizioni produttive variabili.
MagicControl MAX raggiunge un elevato livello di automazione collegando tutti i componenti dell’impianto di verniciatura in un sistema di controllo interconnesso. Consente l’integrazione verticale con i sistemi MES e i sistemi produttivi di livello superiore, oltre alla comunicazione orizzontale tra tutti i componenti del processo di verniciatura.
Questo affidabile controllo rende i processi di verniciatura a polvere più autonomi e porta a una maggiore efficienza, con qualità di rivestimento migliorata e costante, riduzione dei costi operativi e maggiore flessibilità di processo.
L’unità di controllo consente un’interazione perfetta tra il rilevamento dei pezzi e il processo di verniciatura, la circolazione della polvere e il cambio colore, nonché condizioni ideali all’interno della cabina, nel pieno rispetto delle normative di sicurezza. Tutti i parametri operativi e i programmi applicativi possono essere memorizzati, richiamati o modificati in qualsiasi momento. I dati di processo e gli indicatori di performance sono accessibili tramite la GemaConnect® Dashboard, che visualizza in tempo reale metriche di efficienza, esigenze di manutenzione e stato del sistema.
L’automazione tramite MagicControl MAX riduce l’intervento manuale, minimizza i tempi di fermo e garantisce risultati ripetibili, ottimizzando al tempo stesso l’utilizzo di polvere, energia e tempo.
Nonostante l’elevata sofisticazione tecnologica, MagicControl MAX è progettato per essere semplice e intuitivo da utilizzare. La sua interfaccia touchscreen HMI da 18,5” migliora l’interazione uomo-macchina offrendo una visualizzazione chiara del processo e un accesso intuitivo a tutti i parametri di verniciatura. Gli operatori possono regolare rapidamente le impostazioni delle pistole, le configurazioni degli assi e le sequenze di
cambio colore tramite preferiti definiti dall’utente e accessi diretti ai menu.
L’unità di controllo semplifica la formazione e l’utilizzo presentando funzioni di sistema complesse in un formato grafico organizzato. Procedure di routine come cambio colore, pulizia e manutenzione possono essere eseguite facilmente grazie alla visualizzazione guidata delle fasi operative, riducendo il carico di lavoro degli operatori e prevenendo errori di utilizzo.
Le funzioni di monitoraggio dello stato, gli avvisi e la diagnostica automatizzata aumentano ulteriormente la trasparenza del sistema.
Le attività di manutenzione possono essere pianificate in modo proattivo, minimizzando i fermi non programmati e supportando l’efficienza produttiva continua.
Grazie alla sua struttura modulare, MagicControl MAX è scalabile per qualsiasi configurazione impiantistica – dalle linee compatte ai sistemi robotizzati multi-asse. Estensioni e aggiornamenti possono essere integrati senza soluzione di continuità, garantendo un utilizzo a lungo termine dell’investimento.
MagicControl MAX combina intelligenza macchina, automazione e semplicità operativa in un’unica piattaforma di controllo integrata. Il sistema offre una panoramica completa del
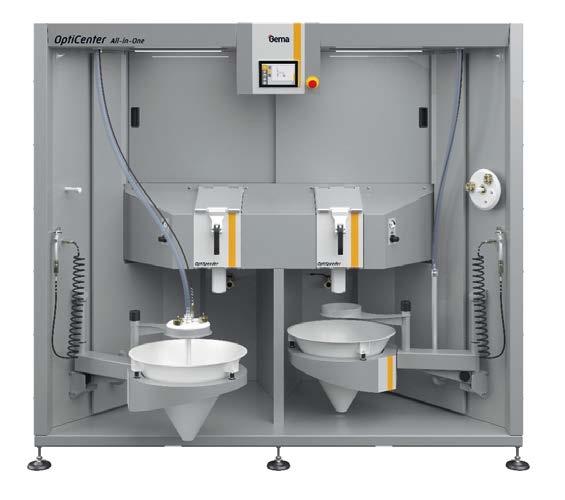
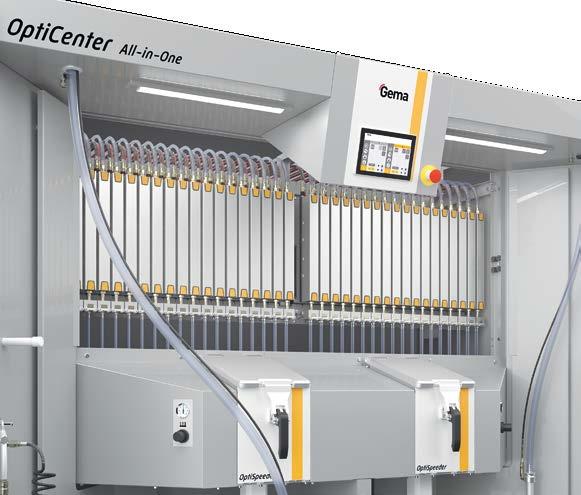
processo di verniciatura, garantisce il controllo preciso di ogni parametro e fornisce piena connettività digitale per ambienti produttivi all’avanguardia. Progettato per un’elevata affidabilità, MagicControl MAX assicura stabilità, risultati riproducibili, totale trasparenza di processo e definisce un nuovo benchmark nella tecnologia di controllo della verniciatura a polvere.
OptiCenter® All-in-One (OC11)
OptiCenter® All-in-One OC11 è il sistema di gestione polveri all'avanguardia dotato di due tramogge OptiSpeeder (DualSpeeder), combinato con la più recente tecnologia delle pompe OptiSpray All-in-One, che unisce tecnologia avanzata di caricamento polvere e tecnologia di trasporto in fase densa SIT di seconda generazione in un’unica unità compatta. La doppia tramoggia dell'OC11 consente la verniciatura di due colori indipendenti in successione con cambi colore ultra-rapidi. L'OptiCenter utilizza la tecnologia MultiColor Switch che fornisce una rapidissima commutazione tra le tramogge OptiSpeeder e un cambio colore con massima pulizia fra i colori che si alternano. Il cambio può avvenire in appena 60 secondi, offrendo flessibilità cromatica ed efficienza operativa per produzioni in piccoli lotti.
Un’altra caratteristica di OptiCenter All-in-One OC11 è la capacità di verniciare simultaneamente da entrambe le tramogge. Da un lato è possibile verniciare utilizzando solo polvere vergine da un contenitore, dall’altro una miscela di polvere vergine e recuperata. La polvere vergine viene utilizzata per le superfici che richiedono una qualità molto alta, mentre la miscela di polvere fresca e recuperata viene applicata su aree visivamente meno critiche. Questa ottimizzazione garantisce la massima qualità del prodotto e il massimo sfruttamento della polvere, riducendo gli scarti e aumentando
l’efficienza economica. Inoltre, le due tramogge possono essere utilizzate come doppia fonte di polvere vergine dello stesso prodotto. L’utilizzatore beneficia così di un’alimentazione continua e automatica di polvere fresca, particolarmente utile per produzioni di lunga durata. Questo evita fermi impianto dovuti alla mancanza di polvere.
Con l’integrazione dell’elettrostatica e del trasporto polvere tramite la collaudata tecnologia delle pompe Gema OptiSpray in un’unica unità compatta, la nuova pompa OptiSpray All-in-One è la prima del suo genere nel settore della verniciatura a polvere. Questa combinazione garantisce un’interazione perfetta tra funzioni pneumatiche ed elettrostatiche, con conseguente trasporto reattivo della polvere, controllo istantaneo della nube e massima efficienza applicativa.
Nell’OC11 possono essere integrate direttamente e in modo estremamente compatto fino a 36 unità OptiSpray All-in-One, eliminando la necessità del tradizionale quadro di controllo pistole normalmente disponibile sul mercato, con conseguente risparmio di spazio e layout ergonomici facilmente installabili.
Con il sistema di gestione polveri OptiCenter e la pompa integrata OptiSpray All-in-One, gli utilizzatori beneficiano dei cambi colore più rapidi, risultati di verniciatura stabili, funzionamento intuitivo e manutenzione senza problemi. L’OC11 può essere personalizzato in base alle esigenze individuali con diverse opzioni di equipaggiamento, come l’inserto setaccio ultrasonico US07. Inoltre, i clienti possono scegliere tra vari sistemi interni di alimentazione polvere vergine, tra cui il cono standard, il cono con sistema di pesatura, il tavolo vibrante per scatole polvere oppure l’alimentazione esterna con la serie OptiFeed FPS.
SciTeeX e V+S – Vogel & Schemmann Maschinen GmbH uniscono competenze ingegneristiche e capacità produttive industriali per sviluppare soluzioni integrate per il trattamento delle superfici e migliorare la qualità, l’affidabilità e l’esecuzione dei progetti nel settore della sabbiatura.
SciTeeX e V+S - Vogel & Schemmann Maschinen GmbH hanno instaurato una collaborazione che rafforza entrambe le aziende nel settore del trattamento industriale delle superfici. La partnership combina le moderne risorse produttive, la capacità ingegneristica e l’esperienza di integrazione di SciTeeX con la precisione tedesca di V+S e oltre 130 anni di know-how in impianti di sabbiatura.
Per SciTeeX, la collaborazione amplia la sua capacità di offrire soluzioni complete e personalizzate basate su un portfolio tecnologico più ampio. Il suo moderno stabilimento, l’infrastruttura di assemblaggio e il sistema di produzione certificato, inclusi EN ISO 3834 e EN 1090, consentono il preassemblaggio su larga scala, il controllo qualità e i test di accettazione in fabbrica prima della consegna.
Per V+S, la collaborazione offre accesso alla base produttiva industriale di SciTeeX, alle risorse per l’esecuzione dei progetti e alla rete internazionale
di clienti, supportando progetti più ampi e complessi. I clienti beneficiano di soluzioni integrate, affidabili ed efficienti, progettate in base alle reali esigenze di produzione. Ricevono tecnologie di sabbiatura collaudate, abbinate a un supporto completo per il progetto: progettazione, produzione, preassemblaggio, FAT (Factory Acceptance Test), installazione, collaudo e assistenza. La collaborazione riduce il rischio tecnico, migliora il controllo qualità e accorcia i tempi di implementazione.
La presenza congiunta di SciTeeX e V+S a PaintExpo 2026 ha confermato il messaggio condiviso: dove l’innovazione incontra la tradizione. Insieme, entrambe le aziende creano maggiore valore per l’industria, dimostrando che le superfici non sono solo superficiali.
For further information: www.sciteex.com, www.vs-shotblasting.com
Condoroil compie un nuovo passo strategico nel settore dei trattamenti superficiali industriali annunciando la firma di un accordo di distribuzione esclusiva per il mercato italiano con NIPPON PAINT, multinazionale giapponese tra i leader mondiali nel settore delle vernici e dei coating industriali.
Fondata in Giappone nel 1881, NIPPON PAINT rappresenta oggi uno dei più importanti player globali nel mondo dei rivestimenti industriali, con oltre 140 anni di esperienza e una presenza consolidata nei principali mercati internazionali. Grazie alla collaborazione con questa realtà, Condoroil rafforza ulteriormente la propria offerta nel settore della verniciatura per cataforesi, introducendo sul mercato italiano soluzioni tecnologicamente avanzate e ad alte prestazioni. L’accordo rappresenta un tassello fondamentale nella strategia di crescita aziendale, orientata ad ampliare il portafoglio prodotti e ad offrire ai clienti soluzioni sempre più complete, innovative e integrate per il trattamento e la protezione delle superfici metalliche.
Il team tecnico di Condoroil ha quindi recentemente completato un intenso programma di formazione specialistica dedicato alla gestione e al controllo dei bagni di cataforesi catodica.
Il training, svolto direttamente sul campo con il supporto degli specialisti NIPPON PAINT, ha permesso ai tecnici Condoroil di approfondire tutti gli aspetti legati ai processi di controllo, gestione e ottimizzazione degli
impianti e-coat, consolidando competenze altamente specialistiche in un settore in continua evoluzione. Questo percorso formativo rappresenta non solo un importante investimento nelle competenze tecniche interne, ma anche la volontà concreta dell’azienda di affiancare i propri clienti con un supporto sempre più qualificato, preciso e affidabile.
“L’ingresso nel settore e-coat attraverso una partnership di questo livello rappresenta per noi una grande opportunità di crescita tecnologica e commerciale”, commenta l’azienda. “Siamo orgogliosi della fiducia ricevuta da NIPPON PAINT, pronti a metterci in gioco e a mettere a disposizione del mercato italiano soluzioni all’avanguardia unite al nostro know-how tecnico.” Con questa iniziativa, Condoroil conferma ancora una volta il proprio impegno verso innovazione, specializzazione tecnica e sviluppo di collaborazioni internazionali capaci di generare valore per il mercato e per i propri clienti.
Per maggiori informazioni: www.condoroilchemical.com
Frank T. Brettel, Direttore Commerciale Germania OEM e OES presso Nippon Paint Automotive Europe tra Marco e Paola Zavattoni, rispettivamente CEO e Chief Operating Officer di Condoroil Chemical.
Con 16 nuove tonalità, questa serie ultra-opaca offre un aspetto metallizzato, liscio e a bassa brillantezza, progettato per simulare i colori dell’ossidazione anodica, ma con il vantaggio aggiuntivo di nascondere le imperfezioni superficiali e i difetti del metallo.
Sherwin-Williams è orgogliosa di annunciare la sua collezione
Anodite® Plus, una nuova generazione di rivestimenti in polvere poliestere per il mercato dell›architettura. Questi rivestimenti sono progettati per valorizzare i substrati in alluminio e acciaio sia per applicazioni per interni che per esterni.
I rivestimenti Anodite Plus uniscono la bellezza dell’ossidazione anodica ai vantaggi dei rivestimenti in polvere. Soddisfano inoltre i requisiti Qualicoat
Classe 2 e GSB Florida 3 stabiliti dalle associazioni di controllo qualità, un fattore estremamente importante per questo mercato.
Anodite Plus offre una maggiore uniformità del colore, rimanendo al contempo altamente resistente alla luce e agli agenti atmosferici. Inoltre, la collezione si distingue per:
Resistenza superiore ai raggi UV.
Protezione dell’integrità strutturale.
Resistenza superiore per gli esterni: ideale per edifici residenziali, commerciali leggeri, industriali o istituzionali, nonché per l’utilizzo su facciate continue, sistemi di ingresso, finestre, corrimano e pannelli solari fotovoltaici.
Livelli di brillantezza inferiori rispetto ai rivestimenti in polvere opachi standard, con un’eccellente distensione.
Per maggiori informazioni: https://industrial.sherwin-williams. com/emeai/it/it/general-industrial/architects/anodite-plus.html
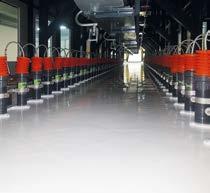
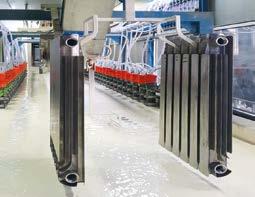
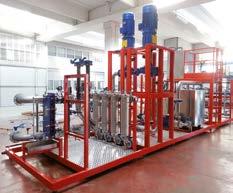
Giulia Gentile, ipcm®
Nella cornice della Milano Design Week 2026, ST Powder Coatings ha rinnovato la propria partecipazione al Fuorisalone all’interno del circuito di Materially e si conferma protagonista nel settore architettura e design.
ST Powder Coatings protagonista della mostra-evento “The New State of Materials”, curata da Materially per il Fuorisalone.
Per ST Powder Coatings, azienda di Montecchio Maggiore (VI), specializzata nella produzione di vernici in polvere, la partecipazione al Fuorisalone rappresenta un appuntamento ormai consolidato nel tempo, che l’ha posizionata come player di successo per il settore del design. Nel corso degli anni, infatti, questa presenza si è dimostrata non solo efficace, ma generativa di valore: “Essere a Materially è diventato imprescindibile per noi e nel tempo ha prodotto risultati superiori alle aspettative iniziali”, evidenzia Marco Zadra, ceo di ST Powder Coatings, sottolineando come il dialogo diretto con il mondo del design abbia contribuito a rafforzare la percezione del brand anche al di fuori dei contesti industriali tradizionali. Il valore aggiunto del Fuorisalone risiede infatti nella sua natura ibrida: non è solo una fiera di settore, ma un ambiente in cui si costruiscono relazioni, linguaggi e tendenze. In questo senso, la presenza di ST Powder Coatings si colloca in uno spazio preciso: quello in cui il materiale – in questo caso verniciante – incontra la cultura del progetto.
Materially e “The New State of Materials”
La partecipazione di ST Powder Coatings si è inserita all’interno della mostra-evento “The New State of Materials”, curata da Materially e dedicata all’evoluzione contemporanea dei materiali per il design del prodotto e dell’ambiente costruito. L’edizione 2026 ha posto l’accento su alcune domande chiave: in quali direzioni si proietta l’innovazione? Quali traguardi di sostenibilità e performance hanno raggiunto oggi le diverse categorie di materiali? A quali sfide, oltre a quelle ambientali, possono contribuire i materiali?
Il focus si è spostato dunque sulla capacità dei materiali di diventare strumenti attivi del progetto, in grado di influenzare non solo l’estetica finale, ma anche i processi decisionali e le modalità di interazione con gli oggetti. ST Powder Coatings ha così trovato in questo tema l’opportunità di attuare una riflessione sul rapporto tra superficie, percezione ed esperienza.
Dal rivestimento alla percezione: l’evoluzione delle vernici in polvere
ST Powder Coatings sviluppa una gamma estremamente ampia di sistemi vernicianti – poliestere, epossi-poliestere, epossidici, poliuretanici e siliconici – che comprende oltre 17.000 formulazioni, con più di 1.000 prodotti disponibili a stock. A questa ricchezza tecnica corrisponde un’ampia varietà estetica: finiture dal super opaco al lucido, superfici lisce o strutturate (bugnate, raggrinzate, damascate, martellate), oltre a una famiglia di effetti speciali che include metallizzati, micacei, perlescenti, fluorescenti e cangianti. Tuttavia, il punto centrale emerso anche dal confronto con progettisti e architetti durante la Design Week riguarda un cambiamento di approccio: il materiale non viene più scelto solo in funzione della prestazione estetica, ma in relazione alla sua capacità di generare esperienza.
“La progettazione contemporanea si muove verso una maggiore consapevolezza, in cui diventa essenziale comprendere non solo le caratteristiche tecniche, ma anche le potenzialità percettive e sensoriali dei materiali”, afferma Zadra.
L’installazione 2026: la materia come esperienza immersiva
Questa nuova interpretazione dei materiali ha trovato una traduzione diretta nell’installazione presentata da ST Powder Coatings al Fuorisalone 2026. Il progetto espositivo ha interpretato il tema “The New State of Materials” attraverso uno spazio immersivo concepito come una passeggiata tra elementi sospesi, una sorta di paesaggio astratto fatto di sfere e volumi circolari rivestiti con diverse finiture in polvere.
“La scelta della forma sferica non è solo estetica, ma concettuale: rimanda alla natura stessa della vernice in polvere, costituita da particelle, e consente di enfatizzare la relazione tra superficie, luce e percezione tridimensionale” osserva Zadra.
Le superfici, declinate in diverse texture e livelli di riflessione, cambiano percezione a seconda del punto di vista e dell’interazione con la luce, rendendo evidente come la materia non sia mai statica, ma continuamente rivelata dallo sguardo e dal movimento. Così, il visitatore non è semplice osservatore, ma parte attiva del sistema espositivo: il contatto diretto diventa uno strumento di comprensione del materiale.
Elemento distintivo dell’edizione 2026 è stata l’integrazione di superfici magnetiche sviluppate in collaborazione con il produttore di sistemi magnetici KalaMitica e rivestite con le finiture ST Powder Coatings. Su queste superfici, oggetti e accessori possono essere applicati e riposizionati liberamente, generando configurazioni dinamiche.
Ciò che la mostra ha voluto esprimere è, in sintesi, il fatto che il rivestimento è parte di un sistema progettuale più ampio con cui l’ambiente e le persone interagiscono. Attraverso questa relazione, il rivestimento diventa componente attiva del prodotto finito e contribuisce alla sua identità estetica e funzionale.
La presenza di ST Powder Coatings al Fuorisalone 2026 conferma un percorso di progressiva integrazione tra industria e cultura del progetto, in cui la vernice in polvere si trasforma da componente tecnica a strumento espressivo.
Attraverso un’installazione che mette al centro la relazione tra materia, luce e interazione, l’azienda ribadisce il proprio posizionamento in un segmento sempre più ibrido, dove innovazione tecnologica e ricerca progettuale convergono nella definizione di nuove esperienze del materiale. “Siamo molto soddisfatti per il lavoro che facciamo nel settore del design: ST Powder Coatings riesce a rispondere in maniera puntuale alle richieste dei progettisti che desiderano conoscere sempre più in maniera approfondita tutte le caratteristiche di un prodotto verniciante per capire come queste si traducano in sensazioni non solo visive, ma anche, ad esempio, tattili” conclude Zadra.
Alessia Venturi, ipcm®
A PaintExpo 2026, J. Wagner GmbH ha scelto di trasformare il proprio stand in un ambiente esperienziale pensato per mostrare concretamente al visitatore professionale il valore delle sue innovazioni tecnologiche. Non una semplice esposizione di prodotti, bensì un percorso costruito attorno all’idea di rendere tangibili i benefici delle soluzioni industriali in termini di produttività, sostenibilità, semplicità operativa e qualità applicativa delle vernici liquide e in polvere.
“Similmente a quanto fatto nell’edizione 2024, anche quest’anno abbiamo voluto permettere ai clienti di sperimentare direttamente le nostre tecnologie. Non soltanto vedere i prodotti, ma comprenderne immediatamente il valore aggiunto all’interno del processo produttivo”, ha dichiarato Jens Arnoscht, CTO Industrial Solutions di Wagner Group durante una stimolante intervista in fiera. “La strategia dell’azienda ruota attorno a un concetto preciso: sviluppare tecnologie avanzate che siano però sempre più semplici da integrare e utilizzare. Un approccio
che Wagner considera fondamentale per affrontare le nuove sfide del mercato europeo: scarsità di manodopera specializzata, crescente pressione competitiva internazionale, necessità di aumentare la produttività e contemporanea riduzione dell’impatto ambientale dei processi”.
Atomizzatori rotanti: la tecnologia automotive entra nella general industry
Uno dei focus principali dello stand Wagner è stata la nuova generazione di atomizzatori rotanti TopFinish Bell 21 per applicazione di vernici liquide a base solvente e all’acqua, sviluppata con l’obiettivo di estendere all’industria generale una tecnologia storicamente associata al mondo dell’auto.
“Il mercato sta mostrando un crescente interesse verso sistemi di atomizzazione rotante anche in applicazioni industriali, soprattutto per la finitura di componenti con geometrie complesse e superfici per cui è richiesta un’alta qualità estetica. Il vantaggio principale risiede nella loro capacità di generare particelle di vernice estremamente fini e uniformi, garantendo elevata qualità superficiale e maggiore efficienza di trasferimento. In passato erano considerati sistemi complessi, destinati quasi esclusivamente al mondo automotive, ma oggi esistono molte applicazioni industriali dove questa tecnologia può portare benefici concreti”, ha affermato Arnoscht.
Nuova pompa DP 1-40: bassa pulsazione e flushing ottimizzato Il nuovo atomizzatore rotante è stato presentato in combinazione con la pompa pneumatica a doppia membrana DP 1-40. La soluzione è stata sviluppata per migliorare ulteriormente la stabilità applicativa e ridurre il consumo di materiale durante le operazioni di lavaggio. Uno degli aspetti tecnologici più rilevanti riguarda la capacità della pompa di operare a pressioni estremamente basse, fino a 1 bar, mantenendo contemporaneamente una pulsazione minima. A PaintExpo Wagner ha scelto di dimostrare
1 https://www.ipcm.it/en/post/wagner-bell-portfolio-topfinishbell-2-wacon-spray.aspx
concretamente questa caratteristica collegando direttamente la pompa alla nuova campana rotante senza regolatori intermedi di pressione del materiale, proprio per evidenziare la stabilità del flusso. La riduzione del volume interno di materiale rappresenta inoltre un vantaggio significativo nelle operazioni di flushing delle apparecchiature: la quantità di materiale da pulire ed espellere è estremamente contenuta, con effetti positivi sia sul consumo di solvente di lavaggio sia sui tempi di fermo impianto.
Semplificare l’integrazione: il vero vantaggio della diffusione degli atomizzatori rotanti
“Il principale limite storico alla diffusione delle campane rotanti nella general industry è la complessità di integrazione e gestione,” spiega Jens Arnoscht. “I sistemi tradizionali richiedono infatti la gestione simultanea di alta tensione, velocità di rotazione, ventaglio di spruzzatura e numerosi parametri di controllo, spesso demandati a PLC dedicati e programmatori specializzati. Un livello di complessità incompatibile con molte realtà industriali di medie dimensioni”. Per superare questa barriera, Wagner ha sviluppato una nuova architettura hardware e software orientata alla semplicità d’uso. L’interfaccia utente riprende il design già introdotto nelle piattaforme Sprint 2 Expert manuali e punta su una logica “plug-and-play”
pensata per integratori già abituati a lavorare con pistole automatiche convenzionali. L’idea è trasformare l’atomizzatore rotante in una soluzione facilmente installabile all’interno di una “black box” preconfigurata: l’operatore deve gestire soltanto funzioni essenziali come avvio, arresto e sicurezza, mentre il controllo dei parametri di atomizzazione viene semplificato e automatizzato dal sistema Wagner. Anche la manutenzione della nuova TopFinish Bell 2 è stata progettata secondo criteri di semplificazione operativa. Wagner ha sviluppato una struttura che consente di accedere rapidamente ai componenti interni e di sostituire le parti soggette a usura con un numero limitato di operazioni e strumenti.
“Se vogliamo far crescere l’utilizzo delle campane rotanti, dobbiamo renderne l’uso intuitivo sia per gli integratori sia per gli operatori. L’automazione deve diventare facile da utilizzare”, ha sottolineato Arnoscht.
ActiveFlush: ridurre del 70% solventi, vernice e tempi di lavaggio Tra le tecnologie che hanno attirato maggiormente l’attenzione durante la manifestazione PaintExpo figura ActiveFlush, una soluzione sviluppata da Wagner per ottimizzare i processi di flushing nei circuiti delle vernici liquide. Presentata inizialmente come demo tecnologica a PaintExpo 2024, questa soluzione
Più che una semplice esposizione di prodotti, l’azienda ha realizzato presso il proprio stand un percorso esperienziale pensato per rendere concreti i vantaggi delle soluzioni industriali in termini di produttività, sostenibilità, semplicità operativa e qualità applicativa, sia per i rivestimenti liquidi sia per quelli in polvere.
è stata trasformata in un prodotto standard configurabile dopo il forte interesse ricevuto dal mercato.
Il principio di funzionamento si basa sull’utilizzo combinato di aria compressa e solvente in modalità pulsata durante le diverse fasi di lavaggio di pompa, filtri e tubazioni. Questa tecnica consente di ridurre drasticamente il volume di solvente necessario per la pulizia dei circuiti. “Per una linea con tubazioni lunghe 15 m, il consumo tradizionale può raggiungere 5-7 litri di solvente per ciclo, mentre con il sistema ActiveFlush il valore scende sotto il litro, con risparmi complessivi stimati fino al 70% su solvente, vernice residua e tempo operativo,” spiega Arnoscht. “Dal punto di vista economico, il sistema è in grado di garantire un ritorno dell’investimento inferiore a un anno, anche con un solo ciclo di flushing giornaliero. In presenza di frequenti cambi colore, il payback risulta ancora più rapido. La soluzione può essere installata in retrofit sulle pompe IceBreaker già presenti sul mercato, elemento che rappresenta un fattore strategico per accelerarne l’adozione industriale”.
Cambiare mentalità nei processi di flushing
“Il principale ostacolo all’introduzione di nuove tecnologie resta spesso
culturale più che tecnico,” ha commentato Jens Arnoscht. “L’industria della verniciatura tende infatti a mantenere processi consolidati nel tempo, soprattutto quando legati a operazioni considerate critiche come il flushing. Per questo Wagner ha lavorato molto sulla semplificazione delle procedure operative. Il sistema utilizza un controllo guidato tramite interfaccia intuitiva che accompagna passo dopo passo l’operatore durante le varie fasi di svuotamento, lavaggio e asciugatura del circuito2. L’obiettivo è ridurre al minimo la necessità di formazione specialistica e facilitare il cambiamento operativo”.
Verniciatura a polvere semplificata: ottimizza le operazioni e riduce le esigenze di formazione
Nel settore dell’applicazione di vernici in polvere, Wagner continua a investire sull’ampliamento della piattaforma Sprint, con particolare attenzione alle applicazioni manuali. Tra le novità presentate vi sono configurazioni a doppia pistola e nuove stazioni integrate di pulizia per velocizzare le operazioni di cambio colore e manutenzione.
2 Il processo di ActiveFlush è ben visibile in questo video https://www.youtube.com/watch?v=ySIBMkLq914
“Il mercato delle applicazioni manuali continua a offrire interessanti opportunità di crescita, soprattutto grazie alla richiesta di sistemi facili da utilizzare anche da parte di operatori poco esperti” spiega Arnoscht.
“In quest’ottica si inserisce la magia di Recipe Wizard integrato nella piattaforma Sprint 2 Expert. Il sistema guida l’operatore attraverso poche domande relative a geometria del pezzo, materiale verniciante, tipologia di applicazione e ricetta di rivestimento, generando automaticamente parametri applicativi ottimizzati.
Questa soluzione riduce significativamente i tempi di formazione e consente anche a personale con esperienza limitata di ottenere risultati qualitativi elevati. È un vantaggio importante in un mercato dove trovare personale qualificato è sempre più difficile”.
Carenza di manodopera e automazione “made easy”
La scarsità di personale qualificato rappresenta uno dei temi centrali nell’analisi di Wagner sul mercato europeo della verniciatura industriale.
“Sempre più clienti si rivolgono all’automazione non soltanto per ridurre i costi operativi, ma anche per compensare la crescente difficoltà nel reperire verniciatori specializzati. Per Wagner, questo scenario impone lo sviluppo di una nuova generazione di automazione industriale: sistemi avanzati ma
semplici da utilizzare, in grado di ridurre la dipendenza da programmatori altamente specializzati e tecnici dedicati,” afferma Jens Arnoscht. “Io credo che il trend principale possa essere definito “automation made easy”.
In Europa non possiamo competere semplicemente lavorando di più: dobbiamo automatizzare, ma farlo in modo accessibile e intuitivo”. La strategia include anche l’espansione delle soluzioni robotiche con sistemi di easy teaching e position compensation, progettati per rendere più semplice la programmazione dei robot nelle applicazioni industriali di coating.
COATIFY: piattaforma web di informazione e gestione per la visualizzazione intelligente degli impianti di verniciatura
Un altro pilastro di questa strategia è rappresentato da COATIFY, la piattaforma digitale IoT dell’azienda.
A PaintExpo, Wagner ha presentato una versione completamente rinnovata dell’ambiente software, sviluppata per rendere la gestione dei dati di processo più intuitiva e accessibile.
L’obiettivo è trasformare la digitalizzazione in uno strumento realmente utilizzabile dagli operatori di linea, evitando interfacce eccessivamente
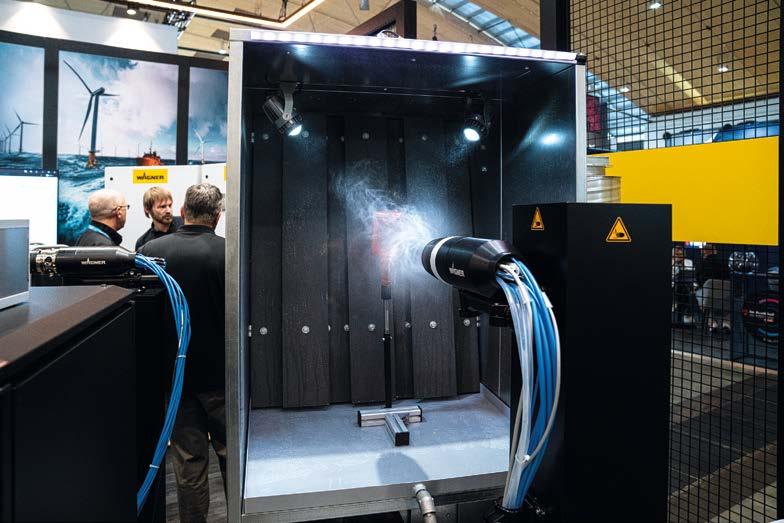
complesse e privilegiando la fruibilità delle informazioni operative.
La nuova piattaforma integra funzioni avanzate di monitoraggio dati e gestione dei processi, confermando la crescente convergenza tra tecnologie di verniciatura, automazione e analisi digitale delle performance produttive.
Mercato globale: Europa prudente, crescita sostenuta da Asia e Americhe
Dal punto di vista del mercato, Jans Arnotsch descrive uno scenario europeo ancora caratterizzato da cautela negli investimenti industriali. Le incertezze geopolitiche, i costi energetici e la pressione economica spingono molte aziende a rallentare le decisioni di investimento.
“Nonostante questo contesto, abbiamo registrato una crescita anche in Europa nel corso dell’ultimo anno, sostenuta soprattutto dalla forte internazionalizzazione sviluppata negli ultimi esercizi. L’Asia rappresenta oggi uno dei principali motori di crescita del gruppo. Wagner ha recentemente aperto una filiale in India e acquisito un sito produttivo con centro di sviluppo in Vietnam, rafforzando la propria presenza industriale nella regione. Parallelamente, il gruppo sta accelerando la propria espansione in Sud America attraverso la nuova filiale brasiliana3, destinata a supportare tutti gli altri mercati sudamericani con una presenza locale più vicina alle esigenze dei clienti” ha concluso Jens Arnoscht. “Anche il mercato statunitense continua a mostrare dinamiche positive, contribuendo alla crescita del business industriale globale dell’azienda. Mi ripeto: nonostante le difficoltà congiunturali, il mercato continua a offrire importanti opportunità per le tecnologie in grado di combinare sostenibilità, automazione, riduzione dei consumi e semplicità operativa”.
3 https://www.ipcm.it/en/post/wagner-expands-coating-tech-footprint-into-brazil.aspx






Alessia Venturi, ipcm®
L’integrazione del sistema Tintingale presso DUPA Paints è stata guidata da un obiettivo preciso: accelerare e ottimizzare l’implementazione di sistemi tintometrici professionali riducendo al contempo la complessità operativa. Sviluppato da Ralston Tinting Systems, Tintingale è stato concepito come un concetto di servizio in grado di supportare i produttori di vernici nella progettazione di processi di formulazione del colore più efficienti, scalabili e sostenibili.
L’intero settore dei sistemi tintometrici sta evolvendo rapidamente sotto la spinta delle esigenze di sostenibilità e della crescente adozione di materie prime più responsabili dal punto di vista ambientale, sia per i rivestimenti sia per i coloranti. Anche i produttori di rivestimenti industriali, storicamente meno legati al mondo della rivendita e dei colorifici dotati di sistema tintometrico, riconoscono sempre più che la capacità di realizzare il colore localmente rappresenta un fattore strategico per l’espansione geografica del proprio business. Rispetto al settore decorativo, gli ambienti di tintometria industriale gestiscono normalmente serie e formati di confezionamento più grandi, rendendo ancora più essenziali efficienza, affidabilità e capacità produttiva del sistema tintometrico. I vantaggi di questa evoluzione si estendono direttamente anche agli utilizzatori, agli applicatori di vernici e alle imprese di trasformazione che possono ridurre significativamente tempi, costi e sprechi di materiale riproducendo internamente un’ampia gamma di colori, su richiesta e nella quantità esatta necessaria. Un esempio particolarmente significativo di come l’evoluzione tecnologica dei sistemi tintometrici professionali sostenga lo sviluppo industriale di rivendite e colorifici è il caso di DUPA Paints, produttore surinamese specializzato in vernici e accessori professionali. Quella che inizialmente era nata come la produzione di una pittura murale ecologica,
estremamente opaca e resistente allo sfregamento si è progressivamente evoluta in un portafoglio completo di rivestimenti ad alte prestazioni, comprendente primer, smalti e prodotti speciali sviluppati e prodotti localmente in Suriname.
La collaborazione con Ralston è iniziata con un’analisi approfondita della struttura complessiva dei costi associati ai sistemi tintometrici basati su quattro, tre o due basi. Tradizionalmente, i sistemi a quattro basi erano considerati necessari per superare i problemi di compatibilità tra vernici e coloranti. Oggi, tuttavia, lo scenario è profondamente cambiato. Ridurre il numero di basi comporta vantaggi immediati: minori livelli di stock, riduzione degli SKU, logistica semplificata, cicli produttivi più rapidi e maggiore controllo operativo. Complessità e rischi si riducono senza compromettere la qualità o la riproducibilità del colore.
In questo contesto, il concetto Tintingale fornisce ai produttori gli strumenti analitici e le competenze tecniche necessarie per sviluppare un sistema tintometrico più efficiente dal punto di vista economico, salvaguardando al contempo le prestazioni cromatiche.
Precisione cromatica basata sul controllo completo del processo
Uno dei principali punti di forza dell’approccio Tintingale risiede nella capacità di garantire livelli estremamente elevati di precisione e ripetibilità del colore rispetto ai sistemi tintometrici convenzionali. Questo risultato è possibile grazie a una conoscenza approfondita e completa dell’intero processo tintometrico, inclusi i parametri critici di controllo qualità delle basi. La costanza tra i lotti, la verifica della potenza colorante e la stabilità cromatica vengono monitorate continuamente attraverso controlli sistematici integrati lungo tutto il processo produttivo e di tintometria. Questo approccio rigoroso assicura una riproduzione del colore affidabile nel tempo e in differenti ambienti produttivi.
I coloranti UNI Plus: elevate prestazioni con tecnologia Zero-COV
Al centro del sistema si trovano i coloranti Ralston UNI Plus, sviluppati per garantire compatibilità, stabilità e prestazioni cromatiche eccellenti sia nelle vernici all’acqua sia in quelle a solvente.
La gamma UNI Plus combina pigmenti di alta qualità con concentrazioni relativamente elevate, offrendo un eccezionale potere colorante e consentendo di ottenere colori profondi e brillanti con elevato potere coprente anche a bassi dosaggi. Oltre a migliorare l’impatto estetico, questa elevata forza colorante contribuisce all’efficienza produttiva, alla stabilità della riproduzione cromatica e alla durabilità del rivestimento nel tempo.
Un ulteriore elemento distintivo è la formulazione Zero-COV, che rappresenta un’alternativa più sostenibile e sicura senza rinunciare a versatilità e prestazioni. Grazie all’eccellente compatibilità e alla comprovata stabilità nel tempo, i coloranti UNI Plus possono essere impiegati con successo in un’ampia gamma di prodotti, dalle pitture decorative per interni fino agli
smalti premium per esterni.
La struttura modulare del sistema UNI Plus permette inoltre di creare uno spettro cromatico ampio e durevole, in grado di mantenere brillantezza e qualità estetica nel tempo.
Standardizzazione centralizzata del colore per una qualità globale uniforme
Garantire uniformità cromatica tra siti produttivi geograficamente decentralizzati rappresenta una delle principali sfide dell’industria dei rivestimenti. Ralston affronta questa problematica attraverso un approccio produttivo completamente standardizzato.
Tutti i coloranti UNI Plus vengono prodotti in un unico stabilimento dedicato nei Paesi Bassi, secondo tolleranze rigorosamente controllate. Questo modello centralizzato garantisce una qualità cromatica costante e prevedibile a livello globale.
Parallelamente, tutte le formulazioni colore del sistema UNI Plus vengono sviluppate, validate e mantenute centralmente. Poiché le basi influenzano in modo determinante il risultato cromatico finale, i parametri critici di controllo qualità vengono condivisi e monitorati costantemente. Ne deriva un’interazione perfettamente bilanciata tra coloranti e basi, capace di garantire prestazioni cromatiche affidabili e ripetibili in diversi mercati e applicazioni.
Automazione come leva per produttività e riduzione degli sprechi
Un altro vantaggio significativo del sistema UNI Plus riguarda l’efficienza di processo. La velocità di tintometria può essere incrementata sensibilmente sostituendo i sistemi manuali con apparecchiature automatizzate.
Questa transizione è già stata implementata con successo presso DUPA
Paints in Suriname grazie a una partnership strategica avviata alla fine del 2025. Oltre alle applicazioni tintometriche presso il punto vendita, gli stessi coloranti UNI Plus possono essere integrati anche nei processi di tintometria in linea per produzioni di volumi elevati.
Questa duplice applicabilità aumenta la flessibilità operativa, accelera la produttività e garantisce una qualità cromatica costante sia nelle produzioni su piccola scala sia in quelle ad alto volume.
Sostenibilità attraverso test locali e riduzione della logistica
La sostenibilità rappresenta un altro pilastro fondamentale della filosofia
Tintingale. Tradizionalmente, l’implementazione o l’espansione di un sistema tintometrico richiedeva la spedizione di campioni di basi verso laboratori esterni, con una logistica internazionale spesso complessa.
Tintingale elimina completamente questa necessità consentendo di eseguire tutte le attività di test direttamente in loco. Questo approccio accelera drasticamente i tempi di implementazione riducendo al contempo inefficienze logistiche e impatto ambientale.
Mantenere i campioni localmente riduce in modo significativo le emissioni legate ai trasporti, gli sprechi di imballaggi e il consumo di materiali. Il risultato è un flusso di lavoro più rapido, pulito e sostenibile, che combina efficienza operativa e riduzione misurabile dell’impronta carbonica.
Un modello scalabile per i mercati globali
Il concetto Tintingale è stato sviluppato intenzionalmente come una soluzione di servizio scalabile e personalizzabile, adatta ai produttori di vernici di tutto il mondo che non producono internamente i propri coloranti. Il sistema consente ai produttori locali di accedere direttamente a competenze tecniche, tecnologie e know-how applicativo necessari per implementare e ottimizzare sistemi tintometrici professionali con la massima affidabilità. Allo stesso tempo, Tintingale crea nuove opportunità anche per i distributori di materie prime e additivi per l’industria delle vernici. Agendo come partner locali di Ralston, i distributori possono ampliare il proprio portafoglio di servizi attraverso attività di formazione, testing e supporto tintometrico, rafforzando le relazioni con i produttori regionali e posizionandosi come partner tecnici di lungo termine nello sviluppo del colore e nell’ottimizzazione dei sistemi.
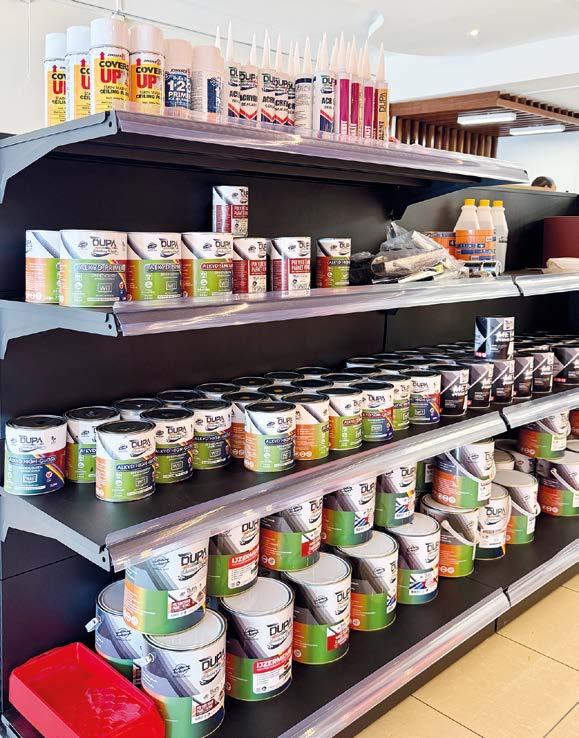
Tintometria data-driven e futuri sviluppi tecnologici
Ralston continua inoltre a investire nell’innovazione software. Le ultime versioni dei software sviluppati per specifiche apparecchiature tintometriche consentono di raccogliere dati molto più accurati relativi all’utilizzo dei colori e all’emergere di nuove tendenze cromatiche.
Questo livello di analisi migliora il controllo dei processi, supporta decisioni più consapevoli e apre nuove opportunità per ottimizzare le operazioni tintometriche attraverso una gestione basata sui dati.
Crescente interesse internazionale e futuro dei sistemi tintometrici
Una delle principali sfide resta la notorietà del concetto Tintingale. Nonostante i vantaggi tecnici, il sistema è ancora relativamente poco conosciuto nel settore globale dei rivestimenti. Per questo motivo, la priorità di Ralston è rafforzarne la riconoscibilità e la fiducia sul mercato, rendendo accessibili a livello globale vernici tintometriche di alta qualità con la massima precisione cromatica.
Il concetto Tintingale sta già suscitando interesse anche al di fuori del Sud America, in particolare in Medio Oriente, dove sono in fase di sviluppo collaborazioni analoghe a quella attivata da Ralston con Dupa Paints. Ralston ha recentemente introdotto IND Pro, una gamma universale di coloranti Zero-COV sviluppata specificamente per il segmento dei rivestimenti industriali. Composta da 16 pigmenti ad alte prestazioni, IND Pro combina sostenibilità e performance richieste dalle applicazioni industriali più esigenti.
La possibilità di integrare le gamme Zero-COV UNI Plus e IND Pro in un unico sistema tintometrico a 32 canestri amplia ulteriormente la flessibilità operativa, consentendo di colorare praticamente qualsiasi tipologia di vernice o rivestimento attraverso un’unica piattaforma ottimizzata. Un approccio che riflette perfettamente le attuali dinamiche di mercato, dove i produttori di vernici decorative offrono sempre più spesso anche prodotti industriali e viceversa. I distributori locali, inoltre, già responsabili della logistica regionale, possono essere dotati di sistemi di dosaggio industriale ad alta produttività e funzionamento continuo.
Per Ralston, la tecnologia tintometrica continuerà a evolversi in molteplici direzioni, ma un elemento resterà costante: l’innovazione sostenibile come motore strategico e di lungo periodo della trasformazione del settore.
Da un’intervista con Fabrizio Colombo, Sales Community Leader BASF Italia e responsabile di BTC Italia
Nel percorso di trasformazione che sta ridefinendo l’industria chimica europea, BASF accelera su una direttrice precisa: coniugare decarbonizzazione, efficienza e innovazione senza compromettere le performance. Un approccio che attraversa l’intera catena del valore e che trova applicazione concreta anche nel settore dei rivestimenti industriali e per edilizia, grazie a una nuova generazioni di additivi ad alte prestazioni.
Il focus di BASF Additivi e BTC per il 2026 ruota intorno a tre elementi: innovazione, prestazioni e sostenibilità.
“La crescita deve essere sostenibile in senso pieno, quindi sia dal punto di vista ambientale sia economico», spiega Fabrizio Colombo, nel corso di una intervista rilasciata a ipcm® dopo la manifestazione Paints&Coatings 2025 dello scorso ottobre. «Per questo stiamo allocando risorse importanti nella transizione energetica, con un progressivo passaggio verso fonti rinnovabili, e stiamo ripensando a livello profondo tutte le nostre materie prime. Sul fronte energetico, il contesto europeo e in particolare quello tedesco (BASF ha il proprio quartier generale a Ludwigshafen, Germania N.d.R) ha reso necessario accelerare la diversificazione delle fonti”.
“Parallelamente, BASF sta integrando feedstock alternativi di origine circolare. Parliamo, ad esempio, di olio di pirolisi derivato da pneumatici fuori uso o da rifiuti plastici post-consumo, ma anche di biomasse ottenute da scarti organici. Questi materiali possono essere trasformati in biogas o bionafta, contribuendo in modo significativo alla riduzione dell’impronta carbonica”. A questa trasformazione si affianca un’intensa attività di efficientamento degli impianti produttivi, finalizzata alla riduzione strutturale dei consumi energetici.
“La combinazione tra energia rinnovabile, materie prime circolari ed efficienza operativa rappresenta oggi una delle leve più efficaci per contenere le emissioni nel settore chimico” precisa Colombo. La durabilità: la prima via verso la sostenibilità Nel segmento delle dispersioni e degli additivi per vernici, questi principi si traducono in un’evoluzione delle formulazioni orientata non solo alla
sostenibilità, ma anche – e soprattutto – alla durabilità.
“La vera sostenibilità passa dall’allungamento della vita utile dei prodotti. Se, grazie ai nostri additivi, riusciamo a far durare una facciata 30 anni invece di 20, stiamo riducendo in modo concreto il consumo complessivo di risorse” sottolinea Colombo. “In ambito edilizio, questo significa maggiore resistenza a fenomeni come ingiallimento, muffe e muschi; in ambito industriale, si traduce in una migliore protezione dei substrati e nella prevenzione di degradi legati all’umidità o ad agenti esterni”. Le nuove soluzioni sviluppate da BASF lavorano su parametri critici come la formazione del film e la stabilità del sistema verniciante” spiega Colombo. “L’obiettivo è prolungare la vita utile del rivestimento già a partire dalla fase di applicazione, migliorandone le prestazioni nel tempo”.
Una panoramica dei nuovi additivi
Fra i prodotti presentati da BASF a Paints&Coatings, il più innovativo è Irganox 1010-DW ECO è uno stabilizzante termico specializzato studiato per affrontare le problematiche legate all’esposizione al calore nelle formulazioni acquose. “Gli antiossidanti tradizionali, pur essendo efficaci nel fornire protezione termica, sono generalmente insolubili in acqua, il che ne limita l’impiego nei sistemi a base acquosa. Questa limitazione può causare una stabilità e prestazioni insufficienti a temperature elevate, soprattutto in ambienti dove i prodotti devono sopportare esposizioni prolungate al calore” spiega Colombo. “Tramite la tecnologia NEAT (Novel Encapsulation of Additive Technology), BASF è in grado di rendere il principio attivo di Irganox 1010 disponibile in sistemi acquosi: nasce così Irganox 1010-DW ECO. La sua formulazione unica non solo migliora la stabilità termica dei prodotti, ma assicura anche che mantengano integrità e prestazioni nel tempo, anche in condizioni ambientali difficili. Integrando questo stabilizzante nelle formulazioni, i produttori possono estendere la vita utile dei prodotti, ridurre il rischio di degradazione e aumentare la durabilità complessiva. Inoltre, l’uso di Irganox 1010-DW ECO in sistemi a base acqua consente di minimizzare la quantità di solvente in pitture, vernici e coating, adesivi, sigillanti ed elastomeri, ottenendo prestazioni analoghe o superiori ai classici sistemi a solvente, con vantaggi in termini di etichettatura e pericolosità per la salute e l’ambiente (il
prodotto è privo di pittogrammi di pericolo, privo di stagno, VOC-free)”. “Altri due prodotti di punta per il 2026 sono i light stabilizer-modified dispersant, che nascono dalla fusione di due categorie di additivi in cui BASF è leader di mercato: i light stabilizers e i disperdenti” prosegue Colombo. “Consentono la protezione e la stabilizzazione dei pigmenti intervenendo direttamente sulla superficie degli stessi. Oltre a garantire un’ottima dispersione dei pigmenti (in particolare quelli organici), consentono una migliore ritenzione del colore ed una riduzione dello sbiancamento per esposizione ai raggi UV. Infine, acResin UV è una resina acrilica per PSA (pressure sensitive adhesives) hotmelt, con reticolazione UV che consente di minimizzare il quantitativo di solventi utilizzati e la pericolosità dei prodotti”.
Nonostante la loro incidenza limitata nella formulazione, gli additivi possono cambiare radicalmente il risultato finale. “Per questo è fondamentale non solo scegliere il prodotto giusto, ma anche saperlo utilizzare correttamente” conclude Colombo. “Da qui l’importanza del supporto tecnico. In Italia, il polo BASF di Cesano Maderno rappresenta un riferimento per i produttori di vernici, offrendo assistenza nello sviluppo formulativo e nell’ottimizzazione delle performance, aiutando i clienti a indirizzare la ricerca, evitando tentativi inefficaci e riducendo i tempi di sviluppo”.
Monica Fumagalli, ipcm®
In occasione del FuoriSalone della Milano Design
Week, Lechler ha presentato un evento dal doppio format, affiancando il lancio della collezione The Way of Sportin’ Life all’inaugurazione del progetto “Alchimia Urbana”. Nell’ambito di quest’ultimo è stata svelata in anteprima la speciale livrea della bicicletta AURUM MAGMA AU109, protagonista delle tappe della 109ª edizione del Giro d’Italia.
Lo scorso 23 aprile, in occasione del tradizionale appuntamento al FuoriSalone durante la Design Week milanese, Lechler ha presentato la sua nuova proposta cromatica: The Way of Sportin’ Life è la collezione sviluppata per interpretare l’evoluzione degli stili di vita e il nuovo rapporto tra spazio domestico, benessere e movimento, che ha trovato espressione negli spazi dell’Antica Fabbrica 14 di via Tortona. Un concept consolidato che, per questa edizione, ha creato una connessione naturale con la valorizzazione di un oggetto divenuto simbolo iconico non solo di sostenibilità ambientale, ma anche della passione sportiva, sia professionistica che amatoriale: la bicicletta, reinterpretata attraverso il linguaggio del ciclismo di alto livello rappresentato dal Team Polti VisitMalta e da Aurum, marchio esclusivo fondato da Alberto Contador e Ivan Basso, entrambi plurivincitori di Grand Tour. La nuova collezione cromatica, sviluppata insieme alla color designer internazionale Francesca Valan, riflette un cambiamento strutturale nel nostro modo di vivere: “lo sport non rappresenta più un’attività separata dalla
quotidianità, ma un elemento integrato nell’identità personale e collettiva”, afferma Alessandra Damaschino, Marketing Communication Manager di Lechler. “Secondo questa visione, anche gli spazi domestici evolvono verso configurazioni più fluide e multifunzionali, in cui le aree dedicate all’attività fisica si integrano naturalmente nell’ambiente abitativo”.
“In questo scenario cambia anche il linguaggio degli oggetti”, spiega Francesca Valan. “Gli elementi legati allo sport entrano nella scena domestica trasformandosi in presenze estetiche capaci di raccontare abitudini, passioni e identità. Il colore diventa così uno strumento progettuale attraverso cui interpretare i valori contemporanei di sostenibilità, armonia e qualità della vita”.
Con The Way of Sportin’ Life, Lechler propone quindi una nuova idea dell’abitare: dinamica, personale e profondamente connessa all’esperienza quotidiana, in cui colore, materia e funzione contribuiscono a ridefinire il rapporto tra individuo, spazio e movimento.
Quattro collezioni colori per le diverse attitudini sportive
Non esiste un unico modo di essere sportivi: c’è chi ricerca equilibrio e introspezione, e chi energia e performance. Da questa varietà nascono le quattro collezioni colore di The Way of Sportin’ Life, ciascuna composta da 16 tinte:
WOOD: pensata per attività leggere, ricreative e rilassate, interpreta un’idea di benessere legata alla natura e alla semplicità degli spazi. Toni caldi, verdi salvia e muschio, azzurri polverosi, bianchi luminosi e marroni caldi dialogano con superfici opache e satinate ispirate al legno, alla pietra e agli elementi organici. Il risultato è una palette naturale e luminosa, progettata per creare ambienti armonici, essenziali e distensivi.
BRONZE rappresenta invece l’anima più dinamica, ludica e sperimentale dello sport amatoriale. La collezione combina colori intensi e schemi policromatici in cui gialli vibranti, viola sintetici e tonalità blu-verdi si intrecciano con riflessi ramati, ori rosati e texture lignee. Le superfici alternano finiture superopache e superlucide, dando vita a spazi contemporanei, energici e fortemente espressivi.
SILVER: dedicata a chi vive lo sport con costanza e intensità, esplora un linguaggio più tecnico e performativo. La palette si sviluppa attraverso grigi freddi, superfici metallizzate, finiture spazzolate e contrasti acromatici, interrotti da accenti saturi nei toni del rosso e del blu. L’atmosfera richiama ambienti essenziali e ad alta concentrazione, in cui il ritmo dell’attività fisica diventa protagonista dello spazio.
GOLD interpreta la dimensione più competitiva e rigorosa dello sport. La collezione si ispira a materiali e tonalità classiche: ori satinati, legni scuri, verdi inglesi e rossi amaranto convivono con superfici estremamente lucide oppure profondamente opache. Pensata per ambienti ampi e luminosi, costruisce spazi sofisticati e senza tempo, orientati alla concentrazione, alla continuità dell’allenamento e alla ricerca della performance.
MAGMA AU109:
quando l’oro diventa materia in movimento
Dall’incontro tra ricerca chimica e cultura del colore nasce “Alchimia Urbana”, un progetto che interpreta l’oro e le sue qualità come elemento contemporaneo, capace di trasformarsi in materia, superficie e identità visiva, trovando in MAGMA AU109 la sua più compiuta espressione. “Il progetto ha visto il coinvolgimento di quattro aziende accomunate da un unico obiettivo: dare voce a un messaggio estetico di alto livello dove tecnologia e prestazioni si fondono”, spiega Damaschino, citando AURUM per l’eccellenza ingegneristica, Lechler per lo sviluppo cromatico e la verniciatura, Polti VisitMalta come team sportivo professionista e StoneX Bullion, uno dei principali rivenditori di metalli preziosi in Europa, che ha reso l’oro accessibile.
AU109 - denominazione che unisce il simbolo chimico dell’oro (Au) al numero 109, edizione del Giro d’Italia in cui questa bicicletta debutterà - è caratterizzata da un esclusivo rivestimento con dettagli in foglia d’oro 24
carati. La finitura è progettata per generare un’esperienza visiva dinamica, in continua trasformazione con l’interazione della luce. Il progetto, sviluppato da Lechler, di contrasto tra l’oro e tre diverse declinazioni di nero - lucido, opaco e carbon look - crea un equilibrio di superfici brillanti e materiche studiato per mutare percezione durante il movimento.
“Grazie all’esperienza maturata con Alberto Contador nelle competizioni internazionali - sottolinea Ivan Basso - abbiamo sviluppato una bicicletta più leggera e tecnologicamente avanzata, capace non solo di performance in gara, ma anche di distinguersi per identità estetica. Ogni telaio della serie MAGMA è unico, realizzato con 350 strati di carbonio secondo un protocollo dedicato alla singola taglia. L’incollaggio e la levigatura sono eseguiti manualmente per garantire la massima qualità, mentre l’impiego di anime in schiuma EPS rivestite in lattice assicura migliori prestazioni meccaniche e una finitura priva di difetti. Gli stampi in acciaio ad alta precisione consentono un consolidamento ottimale delle fibre e superfici perfettamente levigate”.
Per la serie AU109, la realizzazione di ciascun telaio richiede tre giorni di lavorazione specializzata. Il processo di finitura di questo modello speciale prevede una base nera profonda su cui vengono applicate gocce dorate a spruzzo, generando una texture unica. Successivamente, dopo il posizionamento di loghi e grafiche e la protezione delle aree in carbonio a vista, viene applicato il rivestimento Lechler con particelle ultrafini e, infine, la vernice trasparente di finitura. “AU109 è l’immagine perfetta della direzione che stiamo prendendo, un progetto sportivo che rafforza visione e identità tramite sinergie di valore. Portare questa bicicletta al Giro d’Italia significa raccontare non solo una squadra, ma un’idea di sviluppo”, conclude Basso.
Con “The Way of Sportin’ Life” e “Alchimia Urbana”, Lechler mette in dialogo due dimensioni sempre più interconnesse del vivere contemporaneo: quella dell’abitare e quella della performance sportiva. Il colore diventa il punto d’incontro tra spazio, materia e movimento, mentre l’oro - elemento simbolico e materico al tempo stesso - interpreta una nuova idea di lusso dinamico, capace di trasformare un oggetto tecnico in espressione estetica. È in questa contaminazione continua tra design e performance sportiva che prende forma una nuova cultura del colore.
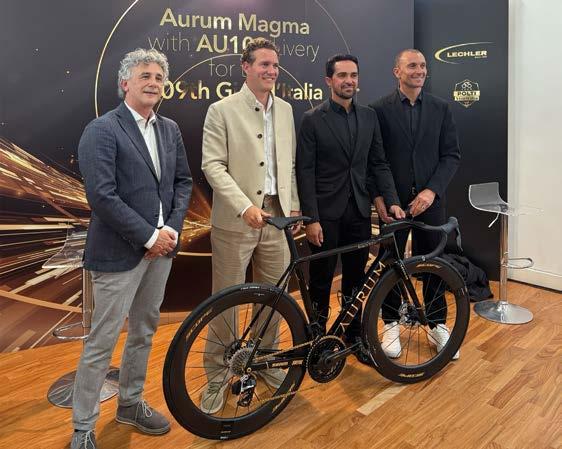
Da sinistra, Luciano Valli, direttore generale di Lechler, Daniel Marburger, managing director di StoneX Bullion, Alberto Contador e Ivan Basso, i due campioni di ciclismo fondatori di Aurum, mostrano il primo modello AU109 in anteprima mondiale.
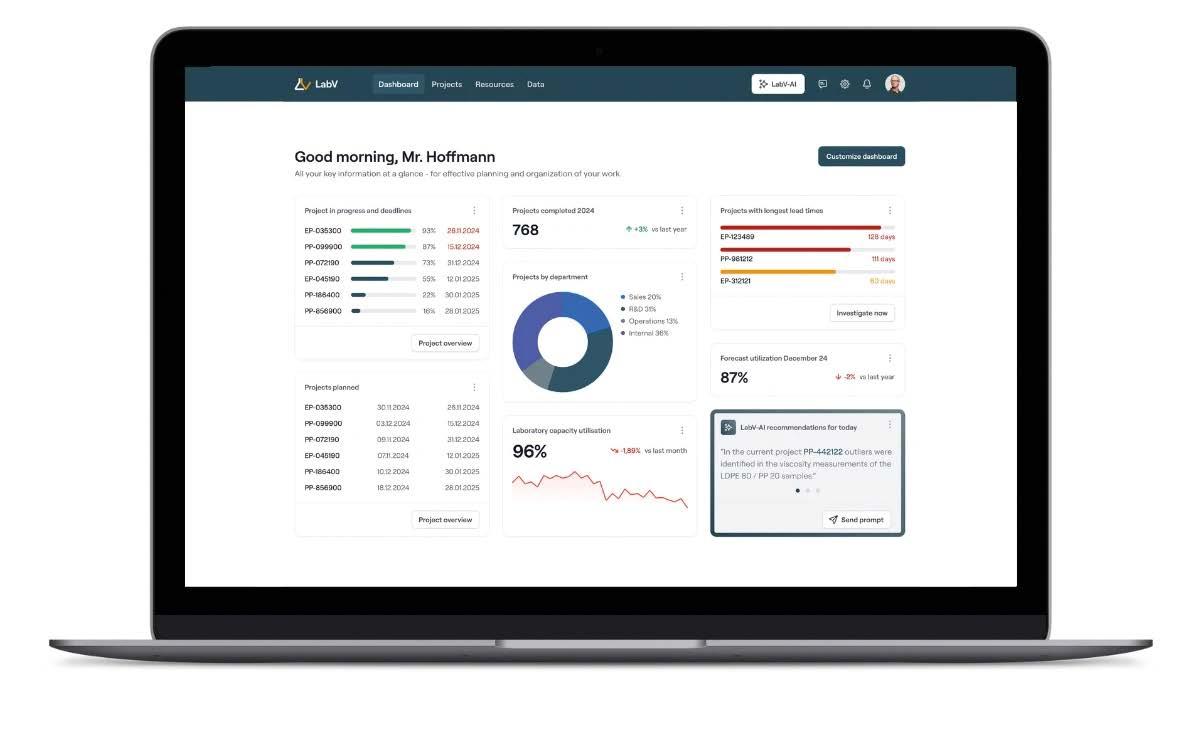
Con un portfolio che vanta già collaborazioni con giganti come Varta e GEALAN, LabV punta ora a costruire partnership locali e una presenza diretta in Italia per supportare la digitalizzazione della R&D industriale.
LabV Intelligent Solutions GmbH, spin-off tecnologico del Gruppo NETZSCH, ha annunciato ufficialmente il proprio ingresso nel mercato italiano. L’obiettivo è trasformare il modo in cui le aziende manifatturiere gestiscono i dati di laboratorio, offrendo una Material Intelligence Platform basata sull’intelligenza artificiale che si pone come alternativa evoluta ai classici sistemi LIMS (Laboratory Information Management Systems).
Mentre i LIMS convenzionali si concentrano principalmente sulla tracciabilità dei campioni, la soluzione di LabV mira a risolvere il problema dei dati frammentati. Spesso, le informazioni cruciali rimangono isolate in file diversi o strumenti non comunicanti, impedendo una visione d’insieme. La piattaforma LabV, invece, centralizza:
Risultati sperimentali e storici.
Dati sulle formulazioni.
Documentazione tecnica e sistemi analitici.
Questa integrazione crea una base dati solida e coerente, pronta per essere elaborata dall’IA per identificare correlazioni e trend che accelerano i cicli di sviluppo prodotto.
“Le aziende italiane oggi affrontano ecosistemi IT complessi e volumi di dati in aumento. Il nostro approccio interviene proprio dove i LIMS faticano: nell’integrare i dati per supportare decisioni strategiche e consapevoli,” ha sottolineato Charles Jouanique, Co-Founder di LabV.
Per maggiori informazioni: www.labv.io/it
Combinando competenze specialistiche e innovazione digitale, AkzoNobel punta a trasformare gli obiettivi di sostenibilità in vantaggi operativi misurabili.
AkzoNobel Powder Coatings ha presentato ufficialmente Eco+ Services, una suite completa di soluzioni tecniche e digitali progettate per aiutare i produttori a misurare e migliorare la sostenibilità delle proprie attività di verniciatura. La nuova offerta integra strumenti digitali con competenze tecniche e dati ambientali verificati. Questa combinazione consente ai clienti di ottenere una comprensione precisa del proprio impatto ambientale, dalle emissioni di carbonio al consumo energetico, per identificare aree specifiche di miglioramento operativo. Oggi i clienti cercano qualcosa in più di semplici vernici ad alte prestazioni. I produttori desiderano partner in grado di aiutarli a gestire le proprie attività in modo più efficiente. “Eco+ Services fornisce le informazioni necessarie per prendere decisioni consapevoli,” ha dichiarato Jorrit van Rijn, Direttore Marketing di AkzoNobel Powder Coatings. Il servizio arriva in un momento in cui i produttori sono sottoposti a una pressione crescente per ottimizzare i processi e ridurre il consumo di energia. Fornendo metriche di sostenibilità più chiare, Eco+ Services consente alle aziende di assumersi la responsabilità del proprio impatto ambientale attraverso informazioni basate sui dati.
L’iniziativa si concentra su tre aree principali:
Ottimizzazione dell’applicazione: include strumenti come Flightpath Pro, una soluzione basata sull’intelligenza artificiale sviluppata con coatingAI. Utilizza l’analisi basata sul cloud per regolare le impostazioni della pistola a spruzzo per ridurre difetti e overspray e garantire al contempo uno spessore uniforme e una minore dispersione di materiale.
Risparmio energetico: fornisce consulenza basata sui dati sulle operazioni di polimerizzazione per aiutare i produttori a ottimizzare l’efficienza dell’impianto di verniciatura e ridurre le emissioni.
Dati ambientali verificati: offre Dichiarazioni Ambientali di Prodotto (EPD) certificate da terze parti per la gamma Interpon D, conformi agli standard ISO 14025 e EN 15804. Questa trasparenza supporta le certificazioni di bioedilizia come LEED e BREEAM.
Per ulteriori informazioni: www.interpon.com
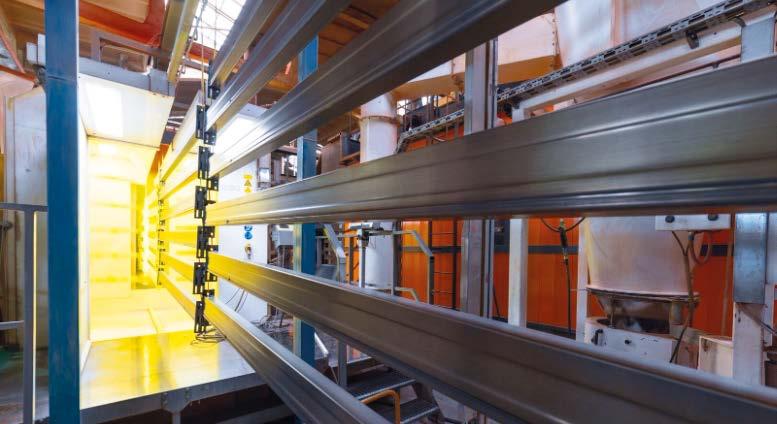
A cura di HELIOS QUARTZ, Cambiago, Milano italy@heliosquartz.com
Efficienza energetica, riduzione dei consumi e processi produttivi sempre più rapidi e sostenibili stanno ridefinendo la verniciatura industriale: in questo scenario, Helios Quartz sviluppa soluzioni a infrarossi e ultravioletti ad alte prestazioni per ottimizzare riscaldamento e polimerizzazione nei moderni impianti produttivi.
Nel settore della verniciatura industriale, efficienza energetica e riduzione dei consumi sono diventate priorità imprescindibili.
Da oltre 85 anni, Helios Quartz è sinonimo di innovazione nel riscaldamento industriale, sviluppando soluzioni avanzate per rendere i processi produttivi più rapidi, sostenibili e affidabili.
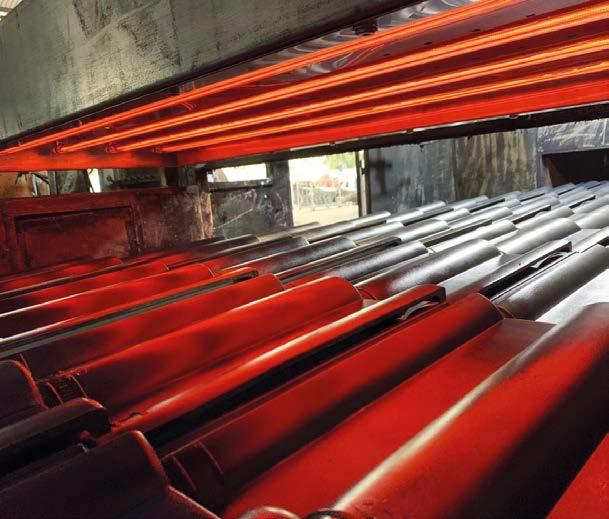
Oggi il gruppo è riconosciuto a livello internazionale per le sue lampade a infrarossi e UV al quarzo, progettate per garantire prestazioni eccellenti nei processi di riscaldamento e polimerizzazione, dove velocità ed efficienza sono essenziali per mantenere competitività ed alti standard qualitativi.
I moduli a infrarossi Helios Quartz rappresentano una tecnologia altamente avanzata che si integra facilmente sia in nuovi impianti sia su linee esistenti, garantendo affidabilità e alte prestazioni anche nelle produzioni più intensive. Rispetto ai sistemi tradizionali, il riscaldamento a infrarossi è immediato, uniforme ed efficiente, riducendo dispersioni energetiche. Compatti, potenti e facili da gestire, i moduli IR sono la scelta ideale per una produzione più veloce ed efficace per il composite, laminazione, verniciatura, pre-riscaldo di materiali da stampare e termoforming.
Le lampade a raggi ultravioletti (UV) offrono un’alternativa altrettanto performante per la polimerizzazione. La radiazione UV agisce direttamente sul coating, attivando la reazione chimica che assicura una reticolarizzazione
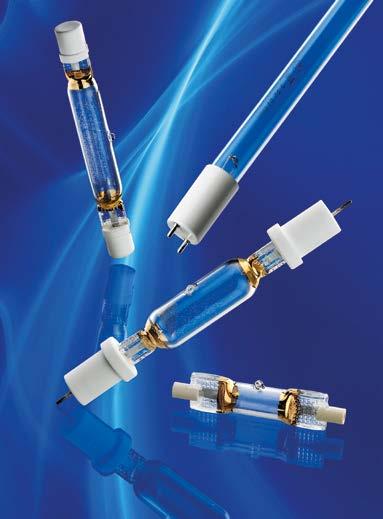
I moduli a infrarossi rappresentano una tecnologia altamente avanzata e si integrano facilmente sia in nuovi impianti sia su linee esistenti.
La radiazione UV agisce direttamente sul coating, attivando la reazione chimica che assicura una reticolarizzazione rapida e uniforme. Uno dei principali settori di attività di Helios Quartz è l’automotive, dove l’azienda opera nella lavorazione del vetro di quarzo, nella produzione di lampade a infrarossi e ultravioletti e nello sviluppo di apparecchiature dedicate.
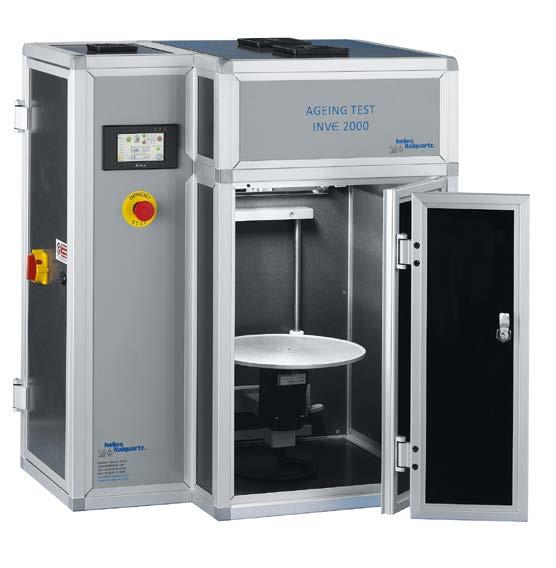
Inve 2000 è l’apparecchio test di invecchiamento accelerato progettato da Helios Quartz.
rapida e uniforme, finiture di alta qualità e una significativa riduzione di tempi produttivi e consumi rispetto ai metodi tradizionali.
Grazie alla decennale esperienza nella produzione in sistemi UV, possiamo garantire la lampada più adatta in relazione al prodotto da polimerizzare.
Oltre alle soluzioni IR e UV, Helios Quartz produce da oltre 70 anni dispositivi di test accelerato per l’invecchiamento dei materiali, apprezzati per semplicità, affidabilità e costi contenuti, come la serie INVE 2000.
Nel sito di Cambiago (Milano) è attivo un Test Center dove assieme ai nostri clienti vengono valutati nuovi processi o materiali. I dati raccolti permettono a Helios Quartz di sviluppare la soluzione più efficace per ogni applicazione, garantendo prestazioni e risultati ottimali.
Certificata TÜV, Helios Quartz si distingue per flessibilità e internazionalizzazione, posizionandosi tra i leader nella lavorazione del vetro di quarzo, nella produzione di lampade a infrarossi e ultravioletti, e nello sviluppo di apparecchiature per il settore automotive, industriale, scientifico e medicale. Dietro questo successo ci sono competenza multidisciplinare, processi altamente specializzati e un team qualificato, capace di rispondere anche alle richieste più complesse.
L’azienda non si limita solo a fornire prodotti di alta qualità, ma sviluppa soluzioni su misura, modellate sulle esigenze di ciascun cliente, diventando un partner affidabile e innovativo.
Engineering specialized in the supply of systems for surface treatment, painting and coating
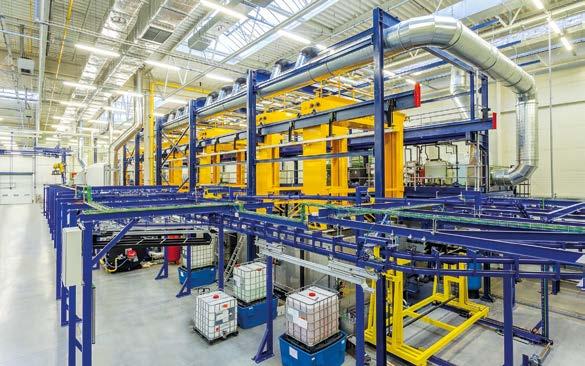
E-COAT SYSTEMS
LIQUID PAINTING SYSTEMS
POWDER COATING SYSTEMS
SELF-LEARNING ROBOTS FOR AUTOMATED PAINTING
SYSTEMS FOR THE TREATMENT OF VOCs EMISSIONS
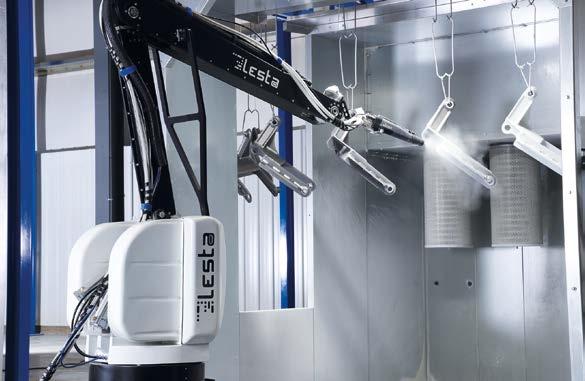
Federica Alberti, SG Projects, Voghera, Pavia federica.alberti@sgprojects.it
Tecnologie avanzate come le membrane MBR stanno rivoluzionando il trattamento delle acque reflue negli impianti di verniciatura industriale. Una soluzione efficiente e sostenibile che consente di ridurre i costi di gestione, recuperare fino all’80% dell’acqua trattata e migliorare le performance ambientali dell’azienda.
Gli impianti di verniciatura industriale sono tra i cicli produttivi con il maggiore impatto sulla qualità delle acque reflue. Durante le fasi di pretrattamento, applicazione della vernice e lavaggio delle attrezzature, si generano scarichi ricchi di sostanze chimiche complesse: solventi, metalli pesanti, tensioattivi, pigmenti, resine e altri composti organici. Smaltire o depurare correttamente queste acque non è solo un obbligo normativo — è una scelta responsabile per l’ambiente e, spesso, una leva di efficienza economica. Le aziende che investono in sistemi di
trattamento adeguati riducono i costi di smaltimento e di gestione impianto, valorizzando la propria impronta sostenibile sul mercato. In questo articolo esploriamo le principali tecnologie disponibili per il trattamento delle acque di scarico.
Cosa contengono le acque reflue di verniciatura?
Per scegliere il sistema di trattamento più adatto è fondamentale conoscere la composizione degli scarichi. Le acque reflue prodotte in un impianto di verniciatura possono contenere:
Solidi sospesi totali (SST): particelle di vernice, polveri e pigmenti non disciolti;
Composti organici (COD/BOD): solventi, resine e altri prodotti chimici che aumentano la domanda chimica di ossigeno;
Metalli pesanti: zinco, cromo, nichel e piombo, provenienti da pretrattamenti superficiali e vernici speciali;
Oli e grassi: lubrificanti e agenti di distacco usati nelle lavorazioni meccaniche a monte;
Tensioattivi e detergenti: usati nelle fasi di lavaggio e sgrassatura;
Coloranti e pigmenti: che conferiscono colore e torbidità agli scarichi.
La variabilità di questi parametri dipende dal tipo di verniciatura (a polvere, liquida, cataforetica, ecc.), dai cicli di pretrattamento e dai volumi produttivi. Questo rende necessario un approccio su misura nella scelta delle tecnologie di depurazione.
Membrane MBR: la tecnologia di nuova generazione
Le membrane MBR (Membrane BioReactor) rappresentano l’evoluzione più avanzata nel campo del trattamento biologico delle acque reflue industriali. Esse combinano in un unico sistema il trattamento biologico a fanghi attivi con la filtrazione su membrana a ultrafiltrazione o microfiltrazione, garantendo prestazioni nettamente superiori rispetto ai sistemi convenzionali. Questa tipologia di membrana consente di recuperare e riutilizzare fino all’80% dell’acqua trattata nel ciclo produttivo, riducendo significativamente i consumi idrici e i costi di smaltimento. Un vantaggio sempre più rilevante in un contesto normativo ed economico orientato alla sostenibilità.
Il principio di funzionamento
In un impianto MBR, i microrganismi (fanghi attivi) degradano biologicamente i composti organici presenti nell’acqua. Invece di affidarsi alla sedimentazione gravitazionale dei fanghi — come nei sistemi tradizionali — le membrane immerse nel reattore biologico trattengono fisicamente sia i fanghi sia le particelle di qualsiasi dimensione superiore ai pori della membrana (generalmente 0,04 – 0,4 µm).
Il risultato è un effluente trattato di elevatissima qualità, con bassissimi valori di SST (praticamente zero), COD, azoto e fosforo. In molti casi la qualità dell’acqua trattata è tale da consentire il riutilizzo in processo, con evidenti vantaggi economici e ambientali.
Perché scegliere le membrane MBR?
Qualità dell’effluente eccellente: adatta allo scarico in corpi idrici sensibili o al riutilizzo in ciclo produttivo.
Ingombro ridotto: il processo biologicomembrana in un unico reattore riduce notevolmente gli spazi necessari rispetto ai sistemi tradizionali.
Concentrazione di biomassa più elevata: maggiore efficienza biologica a parità di volume.
Assenza di problemi di sedimentazione: la separazione è fisica, non dipende dalla qualità del fiocco biologico.
Gestione automatizzabile: i moderni sistemi MBR sono facilmente integrabili in architetture di controllo remoto e monitoraggio in continuo.
Applicazione negli impianti di verniciatura
Nel contesto degli impianti di verniciatura, le membrane MBR trovano applicazione ottimale nel trattamento delle acque di lavaggio e risciacquo dei tunnel di pretrattamento, dove la concentrazione di organici, tensioattivi e metalli può essere molto variabile. La capacità del sistema MBR di gestire carichi variabili senza compromettere la qualità dell’effluente è uno dei suoi punti di forza principali.
Esistono diverse tipologie di MBR e ogni tipologia offre soluzioni variabili senza compromettere la qualità del flusso in uscita. La prima grande differenza è tra membrane immerse e membrane esterne e riguarda la posizione in cui vengono collocate le membrane e la modalità di passaggio del liquido. Per quanto riguarda le membrane immerse, i moduli sono immersi direttamente all’interno di una vasca dove avviene il processo biologico. L’aspirazione è il motore di questo tipo di filtrazione, che attraverso una depressione interna, richiama l’acqua pulita. Queste membrane richiedono una costante fornitura d’aria dal fondo per pulire la superficie ed evitare l’intasamento. Nelle membrane esterne, invece, i moduli si trovano in un contenitore esterno separato.
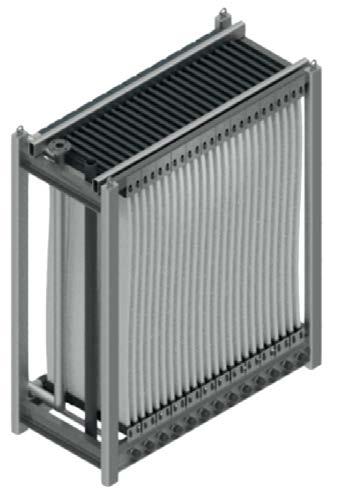
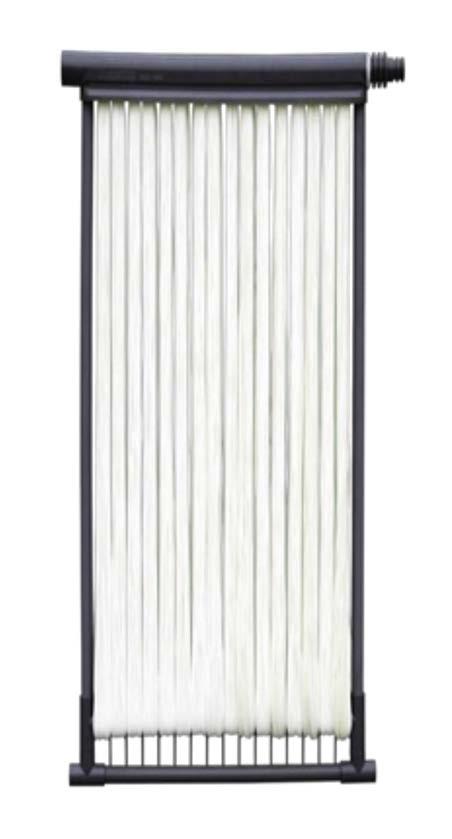
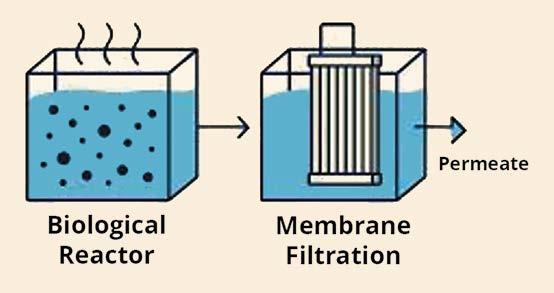
Il liquido sporco viene prelevato dalla vasca biologica e pompato all’esterno alle membrane. Questa tipologia di processo garantisce maggiore flessibilità operativa e una pulizia più agevole, ma spesso hanno impatti energetici più significativi.
Una seconda differenza è basata sul materiale con il quale le membrane sono prodotte, e si distinguono in:
Polimeriche: membrane organiche di tipo sintetico, realizzate in PES o PVDF. Questi materiali sono modificati con processi brevettati dai diversi produttori per migliorare l’idrofilicità della membrana e le performance di filtrazione;
Ceramiche: composte da ossido di alluminio (Al2O3) o carburo di silicio (SiC), le membrane ceramiche sono caratterizzate da maggior resistenza meccanica, termica e chimica, maggiori flussi e minori frequenze di lavaggio chimico.
Questo aumento di resistenza consente dei controlavaggi con flussi superiori e lavaggi chimici più aggressivi. Concentrandoci sulla modalità di funzionamento, possiamo distinguere le due membrane in due categorie:
Dead-end (o full-flow): se il flusso di alimento è perpendicolare alla membrana. Questa soluzione presenta minori consumi energetici a discapito di un incremento della resistenza alla filtrazione e quindi per il ripristino dei parametri operativi sono necessari lavaggi più frequenti. Viene generalmente impiegata con acque che possiedono un basso contenuto di solidi sospesi e di sostanze in grado di sporcare le membrane.
Crossflow (o tangenziale): il flusso di alimento è parallelo alla membrana e perpendicolare al flusso di permeato, mentre il concentrato fluisce continuamente dall’uscita del modulo di membrane. Questa soluzione consente di limitare la resistenza alla filtrazione nel tempo incrementando però i consumi energetici (ricircolo del concentrato o l’utilizzo di aria per scuotere le membrane). Viene impiegata principalmente con reflui ricchi di solidi sospesi e di sostanze considerate ad alto sporcamento.
In base alla direzione del flusso liquido possiamo avere:
Out-in, tipico nelle membrane piane e a fibra cava, dove il permeato viene raccolto all’interno. Si applica una pressione negativa solitamente compresa tra 0.05 ÷ 0.5 bar, e si opera a un flusso costante.
In-out, tipico delle membrane tubolari, l’alimento scorre all’interno delle membrane e il permeato viene raccolto all’esterno. La pressione positiva è solitamente pari a 2 ÷ 7 bar.
Infine, in base alla geometria dei moduli, si distinguono:
Membrane a fibra cava (Hollow Fiber, HF): la produzione avviene per deposizione della soluzione polimerica attorno a un supporto cilindrico, che può essere in carta porosa (fibre non supportate) o in tessuto (fibre supportate). Quest’ultima soluzione è preferita nelle applicazioni MBR per la superiore resistenza meccanica che garantisce. Il diametro esterno di ogni singola fibra non supera i 3 mm. Le fibre vengono raggruppate in moduli. I punti più critici sono le estremità di ciascuna fibra, soggette a sollecitazioni meccaniche, e le zone a bassa turbolenza, dove si rischia l’accumulo di fango e detriti.
Membrane piane: la variante ceramica, ha un’alta resistenza meccanica e ai lavaggi chimici in condizioni estreme. Le membrane piane vengono assemblate in blocchi, poi montati su frame per comporre i moduli. La corretta spaziatura tra membrane adiacenti è un parametro progettuale determinante.
Membrane tubolari (Multi-Tubular, MT): la soluzione polimerica viene depositata internamente a un cilindro di supporto, in carta porosa o in materiale plastico. Il diametro interno è pari o superiore a 4 mm, valore che distingue nettamente questa geometria dalla fibra cava. I singoli tubi vengono riuniti in moduli tramite resina epossidica o sistemi di ancoraggio equivalenti. Le criticità principali riguardano l’integrità dei punti di fissaggio e il rischio di occlusione dei canali di flusso.
Conclusioni
Il trattamento delle acque di scarico negli impianti di verniciatura è una sfida tecnica che richiede competenza, esperienza e l’adozione di tecnologie adeguate. Il supporto di professionisti che conoscano diverse tipologie di prodotti è fondamentale per la realizzazione di un processo performante o per il revamping di un processo esistente. Investire in sistemi di trattamento dei reflui significa non solo rispettare le normative ambientali, ma anche ridurre i costi operativi nel lungo periodo, valorizzare l’immagine aziendale e contribuire concretamente alla tutela delle risorse idriche. SG Projects e il suo team tecnico è a disposizione per supportare i clienti nella valutazione delle proprie esigenze e nella progettazione di soluzioni su misura.



Manuela Casali
UCIF – Unione Costruttori Impianti di Finitura, Milano ucif@anima.it
Uno dei temi meno visibili ma più critici per il futuro della finitura industriale riguarda le competenze. In un contesto di crescente complessità tecnologica, normativa e organizzativa, la disponibilità di personale qualificato sta diventando un fattore determinante per la competitività delle aziende. Molte imprese del settore segnalano difficoltà sempre più marcate nel reperire figure tecniche specializzate, sia a livello operativo sia a livello ingegneristico. La finitura industriale, pur essendo alla base di numerosi prodotti e applicazioni, soffre ancora di una scarsa visibilità, che ne limita l’attrattività nei confronti delle nuove generazioni. Il problema, tuttavia, non è solo percepito: è sempre più supportato da evidenze concrete. In alcuni ambiti del trattamento superfici, fino al 25% delle posizioni specialistiche risulta oggi scoperto, segnalando un disallineamento strutturale tra domanda e offerta di competenze. Non si tratta di una criticità circoscritta, ma di un fenomeno che attraversa l’intero comparto manifatturiero.
L’impatto è diretto anche sulle performance aziendali. La carenza di personale qualificato può influenzare fino al 35% della capacità di erogazione dei servizi, incidendo su tempi di consegna, qualità dei processi e capacità di rispondere alle richieste del mercato. In un settore in cui precisione, continuità operativa e affidabilità sono elementi chiave, questo rappresenta un rischio significativo.
A livello europeo, il quadro conferma la natura sistemica del fenomeno. In diversi Paesi, quasi la totalità delle aziende manifatturiere segnala difficoltà nel reperire talenti qualificati, mentre l’invecchiamento della forza lavoro contribuisce a ridurre progressivamente il patrimonio di competenze disponibili. Il rischio non è solo quello di non trovare nuove risorse, ma anche di perdere know-how accumulato nel tempo.
A rendere il quadro ancora più complesso è il cambiamento nella natura stessa delle competenze richieste. Oggi, le aziende della finitura non cercano solo operatori specializzati, ma profili in grado di integrare conoscenze tecniche, capacità di gestione dei processi, sensibilità verso gli aspetti ambientali e familiarità con strumenti digitali. La finitura industriale si sta evolvendo verso un ambito sempre più multidisciplinare. Il risultato è un gap crescente tra le competenze disponibili e quelle richieste, che rischia di rallentare l’adozione di nuove tecnologie e l’evoluzione del settore. In questo contesto, la disponibilità di skill diventa uno dei principali fattori abilitanti – e allo stesso tempo uno dei potenziali limiti – per la crescita del comparto.
Affrontare questa sfida richiede un approccio strutturato. Da un lato, è necessario rafforzare il dialogo tra industria e mondo della formazione,
sviluppando percorsi più aderenti alle esigenze reali delle imprese. Dall’altro, le aziende devono investire in modo sistematico nella formazione interna, valorizzando le competenze esistenti e favorendo il trasferimento di knowhow tra generazioni. Un altro elemento chiave riguarda la comunicazione. Raccontare la finitura come un settore innovativo, tecnologico e strategico è fondamentale per attrarre nuovi talenti. Le evoluzioni in atto – dalle superfici intelligenti alla sostenibilità dei processi, fino alla digitalizzazione – rappresentano leve importanti per rinnovare l’immagine del comparto e renderlo più attrattivo.
In questo contesto, il ruolo delle associazioni di settore diventa centrale. UCIF, come punto di riferimento per le aziende della finitura, può contribuire a promuovere iniziative di formazione, favorire il dialogo con istituzioni e mondo accademico e valorizzare le competenze presenti nella filiera.
Il futuro della finitura non dipende solo dall’innovazione tecnologica, ma dalla capacità di attrarre, sviluppare e trattenere competenze. Investire nelle persone significa investire nella solidità e nella competitività del settore nel lungo periodo.
Federico Melideo, ipcm®
Anastasios Vergani, docente di ipcm® Academy specializzato nel trattamento e nella depurazione delle acque reflue, racconta come i corsi dell’Academy aiutino i professionisti del settore dei trattamenti superficiali dei metalli a sviluppare competenze operative avanzate. L’intervista tocca il suo percorso nel settore, il ruolo del trattamento acque all’interno del ciclo produttivo, le innovazioni tecnologiche e le strategie di sostenibilità, gli errori più comuni e le buone pratiche da adottare, nonché il valore concreto della formazione tecnica per gestire impianti efficienti, sicuri e conformi alle normative.
Nel settore dei trattamenti superficiali, l’attenzione si concentra spesso sull’estetica e sulle prestazioni della vernice, lasciando la gestione delle acque reflue in secondo piano. Tuttavia, l’esperienza delle aziende del settore dimostra che un impianto di depurazione mal gestito può compromettere l’intero ciclo produttivo o causare fermi macchina e scarti di lavorazione causati da difetti qualitativi. Trascurare questo aspetto comporta infatti rischi normativi, aumenta i costi operativi e danneggia il risultato finale della verniciatura.
In un mercato che esige standard elevati e processi sostenibili, il trattamento delle acque deve quindi diventare una fase centrale del processo produttivo.
Nell’intervista che segue, Anastasios Vergani analizza le criticità più frequenti e le opportunità offerte dalle nuove tecnologie di trattamento acque. Grazie alla sua vasta esperienza sul campo, spiega come la formazione tecnica permetta di trasformare la gestione idrica da costo inevitabile a risorsa concreta per ridurre gli sprechi e migliorare l’efficienza dell’intero reparto di verniciatura.
Può raccontarci come è arrivato a specializzarsi nel trattamento e nella depurazione delle acque industriali e quali competenze ritiene fondamentali per chi opera nei processi di finitura dei metalli? Il mio percorso verso la specializzazione nel trattamento delle acque industriali nasce da una formazione tecnico-scientifica unita all’esperienza diretta in ambito impiantistico. Lavorando a stretto contatto con aziende del settore dei trattamenti superficiali, ho compreso quanto la gestione delle acque sia un elemento critico, spesso sottovalutato ma determinante per la qualità del processo e la conformità normativa.
Per quanto riguarda le competenze fondamentali nei processi di finitura dei metalli, ritengo essenziali una solida conoscenza delle sequenze di trattamento, la capacità di controllare e mantenere stabili i parametri di processo, l’attenzione alla gestione dei
risciacqui, e una buona sensibilità impiantistica. A queste si aggiunge la capacità di comprendere il processo, realizzando come ogni fase (inclusa la gestione delle acque) influenzi il risultato finale in termini di qualità, resa e ripetibilità. © AdobeStock
Come si integra il trattamento delle acque all’interno dei processi di finitura dei metalli e quali criticità possono emergere se non è gestito correttamente?
Il trattamento delle acque è parte integrante dei processi di finitura dei metalli, in quanto interviene sia nella gestione delle acque di processo (ad esempio nei risciacqui) sia nel trattamento degli scarichi. Una gestione efficace consente di mantenere stabili i bagni, ridurre i consumi idrici e chimici, garantendo la qualità del prodotto finito.
Se non gestito correttamente, possono emergere diverse criticità: contaminazione dei risciacqui, instabilità dei bagni, difetti superficiali sui manufatti, aumento dei costi operativi e, soprattutto, rischi di non conformità alle normative ambientali. In molti casi, problemi apparentemente “di produzione” hanno origine da una gestione inadeguata delle acque.
Quali tecnologie o strategie innovative stanno migliorando l’efficienza e la sostenibilità degli impianti di depurazione, e come le aziende possono trasformarle in vantaggi concreti per la produzione?
Negli ultimi anni si è assistito a una forte evoluzione tecnologica. Tra le soluzioni più rilevanti troviamo le tecnologie di recupero e riutilizzo delle acque.
Dal punto di vista strategico, il passaggio chiave è considerare l’impianto di depurazione non come un costo, ma come una risorsa. Le aziende che investono in tecnologie efficienti possono ridurre i consumi di acqua e reagenti e migliorare al contempo la stabilità dei processi produttivi.
Quali sono gli errori più frequenti nella gestione delle acque industriali e quali buone pratiche consiglierebbe per garantire risultati affidabili e duraturi?
Tra gli errori più frequenti vi sono una progettazione non adeguata alle reali esigenze produttive, la mancanza di monitoraggio continuo, una gestione reattiva anziché preventiva e la scarsa formazione del personale operativo.
Le buone pratiche includono invece: analisi periodiche e controllo costante dei parametri chiave, manutenzione programmata degli
impianti, formazione tecnica del personale, integrazione tra reparto produttivo e gestione ambientale e adozione di logiche di ottimizzazione continua. È fondamentale, inoltre, avere una visione a lungo termine, evitando soluzioni tampone che non risolvono le cause alla radice.
In che modo i corsi di ipcm® Academy aiutano i partecipanti a sviluppare competenze pratiche immediatamente applicabili nella gestione degli impianti di trattamento e depurazione delle acque?
I corsi di ipcm® Academy si distinguono per un approccio orientato alle esigenze reali delle aziende. L’obiettivo non è solo trasferire conoscenze teoriche, ma fornire strumenti operativi immediatamente applicabili.
Attraverso casi studio, esempi concreti e analisi di problematiche reali, i partecipanti acquisiscono la capacità di individuare criticità e intervenire in modo efficace. Inoltre, il confronto diretto consente di approfondire immediatamente situazioni specifiche.
Il valore concreto della formazione
In un contesto industriale sempre più orientato all’efficienza e alla sostenibilità, la gestione delle acque reflue si conferma un fattore determinante per la qualità dei processi e la competitività delle aziende. Investire nella formazione tecnica significa dotarsi degli strumenti necessari per affrontare con consapevolezza le sfide operative e normative del settore.
L’esperienza di ipcm® Academy dimostra come un approccio concreto, basato su casi reali e competenze applicabili, possa fare la differenza nella gestione quotidiana degli impianti, trasformando criticità in opportunità di miglioramento continuo e creando valore duraturo per professionisti e imprese.
Per ulteriori informazioni: www.ipcmacademy.com
Il 25 marzo 2026, nella cornice della Sala Nassirya di Palazzo Madama, Senato della Repubblica Italiana, ipcm® è stata invitata da Water Energy a partecipare a una sessione tecnica dedicata ai temi della sostenibilità industriale. L’iniziativa, inserita nel contesto delle attività legate alla Giornata Mondiale dell’Acqua, ha rappresentato un’importante occasione di confronto su processi industriali, gestione delle risorse idriche ed efficienza energetica, e ha coinvolto imprese, istituzioni e mondo accademico.
In occasione della Giornata Mondiale dell’Acqua, il Senato della Repubblica ha ospitato un importante momento di confronto dedicato al futuro della sostenibilità industriale in Italia. Promosso dal Senatore Antonio Salvatore Trevisi, l’incontro ha visto il coinvolgimento di Water Energy – azienda italiana leader nel trattamento delle acque reflue industriali – in qualità di partner tecnico e ha riunito istituzioni e imprese in un dialogo concreto su processi industriali, acqua ed energia.
Al centro del dibattito, il ruolo sempre più strategico del riutilizzo dell’acqua di processo e dell’efficienza energetica come leve fondamentali per rafforzare la competitività del sistema produttivo nazionale. Un approccio che non si limita alla sostenibilità ambientale, ma che si configura come un vero e proprio modello industriale evoluto, capace di coniugare innovazione tecnologica, ottimizzazione delle risorse e crescita economica.
L’evento ha messo in evidenza come oggi sia indispensabile adottare una visione integrata, basata su dati e competenze tecniche, per supportare le imprese nel produrre di più consumando meno e a gestire risorse come acqua ed energia in modo più consapevole. Particolare attenzione è stata dedicata anche al trattamento e al riutilizzo delle acque nei processi industriali ad alta intensità, come quelli della verniciatura, dove l’ottimizzazione dei cicli idrici e la riduzione degli sprechi rappresentano fattori determinanti sia in termini ambientali sia di efficienza produttiva.
Il confronto ha visto la partecipazione di autorevoli rappresentanti delle istituzioni
politiche, tra cui esponenti del Governo e del Senato, affiancati da contributi del mondo universitario e della ricerca scientifica, oltre che da importanti realtà industriali. Un parterre eterogeneo che ha permesso di affrontare il tema del ciclo dell’acqua e del suo riutilizzo da molteplici prospettive: normativa, tecnologica, produttiva e ambientale. Dagli interventi è emersa con chiarezza la necessità di accelerare verso modelli di gestione integrata di acqua, energia e materia, in un’ottica di piena circolarità industriale. Allo stesso tempo, grande attenzione è stata dedicata alle opportunità offerte dalla Transizione 5.0, che introduce strumenti per misurare, certificare e valorizzare concretamente il risparmio industriale, trasformandolo in un vantaggio competitivo tangibile per le aziende. Nel corso del convegno, aziende, tecnici ed esperti hanno condiviso esperienze, soluzioni e casi applicativi, dimostrando come l’innovazione nei processi possa tradursi in benefici concreti sia in termini di efficienza operativa sia di riduzione dell’impatto ambientale. Il dialogo tra pubblico e privato si è confermato così un elemento imprescindibile per guidare il cambiamento e costruire un’industria italiana sempre più resiliente, efficiente e sostenibile. L’iniziativa ha rappresentato quindi non solo un momento di approfondimento, ma anche un’occasione per ribadire l’urgenza di un impegno condiviso verso un nuovo paradigma produttivo, in cui tecnologia, sostenibilità e competitività procedano di pari passo.
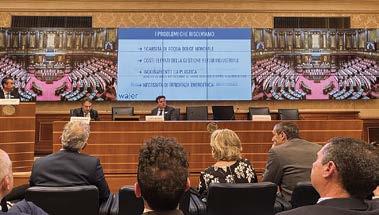
Dall'alto al basso:
Il convegno “La nuova competitività sostenibile dell’Italia produttiva” si è tenuto il 25 marzo presso la Sala Nassirya di Palazzo Madama.
Tommaso Ponara, CEO di Water Energy, mentre illustra i temi legati al trattamento e al riutilizzo delle acque industriali.
I relatori del convegno, insieme al Senatore Antonio Salvatore Trevisi.
Paint & Coatings Italy 2026 si amplia e sceglie una nuova sede: l’evento di quest’anno si svolgerà presso l’Allianz MiCo di Milano il 28 e il 29 ottobre.
Ci sono momenti, in qualsiasi settore, in cui le condizioni per una vera innovazione si allineano; quando la direzione normativa, l’ambizione per la sostenibilità e le possibilità tecniche convergono per spingere la chimica verso nuovi orizzonti. Per i formulatori di rivestimenti, questo è uno di quei momenti. Le restrizioni sulle PFAS in corso di definizione legislativa in tutta Europa nel 2026 e nel 2027, unite agli obiettivi di riduzione continua dei COV e alla più ampia agenda della sostenibilità, stanno ridisegnando il panorama delle materie prime a ritmo sostenuto. Nuovi sistemi leganti, pacchetti di additivi di nuova generazione e chimiche alternative conformi stanno emergendo dai fornitori lungo tutta la catena di approvvigionamento e, per i formulatori, questo rappresenta un periodo di scoperta straordinariamente ricco. La sfida non è solo gestire ciò che viene eliminato gradualmente, ma trovare e valutare ciò che si affaccia per sostituirlo, e capire quali tra le opzioni emergenti saranno in grado di performare realmente su scala produttiva. Questo processo di scoperta — dal contatto diretto con i nuovi materiali, all’analisi dei dati prestazionali e alla comprensione delle possibilità di formulazione che due o tre anni fa non esistevano — è il contesto in cui Paint & Coatings Italy 2026 diventa direttamente rilevante. L’evento torna all’Allianz MiCo di Milano, in una sede più grande dopo il successo dell’anno scorso, il 28 e 29 ottobre, con una proposta chiara: un evento focalizzato e ad alto valore, pensato per l’intera filiera delle vernici, dei rivestimenti e delle tecnologie per superfici. L’evento riunisce materie prime, tecnologie di formulazione, soluzioni per testing, e produzione in un unico luogo, creando due giorni di approfondimento tecnico, scoperta di prodotti e connessioni significative con il settore.
Forte della sua partecipazione record nel 2025, l’evento vede insieme
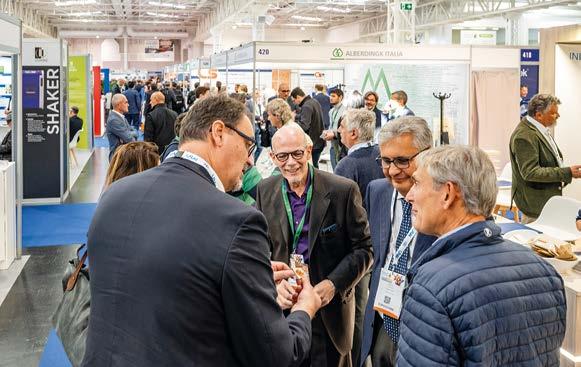
produttori di materie prime, specialisti di resine e leganti, innovatori nel campo degli additivi e partner tecnologici, affiancati da fornitori di attrezzature per laboratorio, testing e misurazione. Per i formulatori, questa ampiezza è fondamentale: le nuove chimiche non esistono in isolamento e comprendere le prestazioni di una materia prima emergente richiede accesso non solo alla conversazione con il fornitore, ma anche agli strumenti di testing e analisi che le ruotano attorno. Avere entrambi nello stesso spazio, nell’arco di due giornate intensive, rende la visita genuinamente produttiva.
Il programma dei contenuti approfondisce ulteriormente questa proposta. La Conferenza principale, TechFocus, Inks Academy, Sustainability Academy e Adhesives Forum offrono l’opportunità di esplorare non solo la direzione normativa del settore, ma anche le frontiere tecniche: dove si stanno risolvendo i problemi di formulazione più urgenti e quali sono i percorsi di soluzione più promettenti.
L’evento è anche strategicamente ben posizionato nel calendario. Partecipare a ottobre significa arrivare con progetti in corso e tornare con conversazioni con i fornitori, dati tecnici e contatti che alimentano direttamente i cicli di pianificazione per il 2027 — precisamente quando l’orologio normativo batte più forte. Per i formulatori che vogliono restare davvero vicini alla direzione in cui si sta muovendo la chimica dei rivestimenti — non solo la storia della conformità, ma quella dell’innovazione — Paint & Coatings Italy 2026 è il posto giusto.
Per maggiori informazioni: www.paint-coatings.it
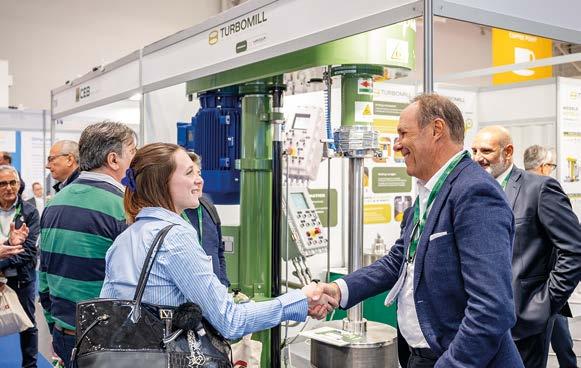
EXHIBITION
ADHESIVES FORUM
INKS ACADEMY
WOOD INDUSTRY CONFERENCE
(ORGANISED BY OCTIMA)
Paint & Coatings Italy brings together the entire coatings supply chain for two days dedicated to technical content, product discovery, and valuable industry connections. From raw materials to formulation technologies, through to testing and applications, the exhibition offers a clear view of the innovations shaping the future of coatings.
CONFERENCE
TECHFOCUS
SUSTAINABILITY ACADEMY
CONDOROIL CHEMICAL ha sviluppato CONDORITE 796 N, un prodotto neutro ideale per disossidare i metalli dopo la sbavatura termica anche a bassa temperatura, senza compromettere la superficie del componente.
Aseguito di un processo di sbavatura termica la componentistica in acciaio al carbonio tende a presentare una superficie ossidata: è fondamentale quindi disporre di soluzioni chimiche in grado di ripristinare le proprietà originarie del materiale.
CONDORITE 796 N è un prodotto neutro sviluppato da CONDOROIL CHEMICAL Srl (Casale Litta, Varese) e indicato per la disossidazione dei metalli anche a bassa temperatura che trova applicazione proprio in questo tipo di processi. La sua composizione bilanciata e il pH vicino alla neutralità, preservano dall’attacco il materiale di base concentrando l’azione sui contaminanti da rimuovere. L’intrinseca capacità di non corrodere i manufatti, consente una notevole variabilità e flessibilità dei parametri di lavoro. Il prodotto è in grado di rimuovere anche gli ossidi derivanti da altri tipi di lavorazione, come, per esempio, gli ossidi termici derivanti da taglio laser o da saldature, gli strati pesanti di calamina conseguenza dei trattamenti termici e la ruggine derivante da problemi di stoccaggio. Il prodotto è inoltre inodore, non esala fumi nocivi e non è classificato pericoloso ai sensi delle disposizioni di cui al Regolamento (CE) 1272/2008 (CLP) e successive modifiche e adeguamenti.
In sostanza, l’utilizzo di Condorite 796 N permette di ottenere prestazioni tecniche di livello assoluto, senza alcun compromesso in termini di costi e sicurezza dell’ambiente di lavoro.
É convinzione di CONDOROIL CHEMICAL che, nell’immediato futuro, non vi sarà più spazio per le tecnologie ad alto impatto ambientale e verranno utilizzati quindi solo processi produttivi eco-compatibili. “In quest’ottica crediamo che investire tempo e risorse nell’ottimizzazione di questi processi sia un investimento per il futuro. Il prodotto che abbiamo brevemente descritto nasce proprio da questa visione del futuro”, dichiara l’azienda. Il servizio tecnico della società varesina è a completa disposizione del cliente per test di laboratorio ed eventuali dimostrazioni; sarà quindi possibile valutare, senza alcun impegno, l’efficacia della soluzione proposta prima dell’applicazione in linea. Per maggiori informazioni: www.condoroilchemical.com/IT/
most
myFAIR is a free web app that can be accessed from both desktop and mobile devices, which allows you to stay up-to-date with the leading events of the surface treatment sector.
Efficienza, rispetto per l’ambiente e risultati impeccabili: come l’alcol modificato sta rivoluzionando i processi di sgrassaggio nella meccanica di precisione.
Nel moderno panorama manifatturiero, il lavaggio industriale non è più considerato un semplice passaggio ausiliario, ma una fase critica che determina la qualità del prodotto finito. Con normative ambientali sempre più stringenti e la necessità di garantire standard di pulizia assoluti, le aziende si trovano di fronte a una sfida complessa: come ottenere uno sgrassaggio perfetto riducendo al contempo l’impatto ecologico e i costi operativi?
La risposta a questa esigenza si chiama DOLLMARSOL G120, l’alcol modificato di ultima generazione sviluppato per ridefinire gli standard del lavaggio dei metalli.
Oltre i limiti dei solventi tradizionali
Per anni, il settore ha fatto affidamento sui solventi clorurati o su complessi sistemi di lavaggio ad acqua. Tuttavia, i primi presentano criticità sempre più evidenti in termini di sicurezza per gli operatori e impatto ambientale, mentre i secondi richiedono enormi consumi energetici per l’asciugatura e complessi processi di trattamento delle
acque reflue. DOLLMARSOL G120 si inserisce perfettamente in questo gap tecnologico. Progettato specificamente per l’utilizzo in moderni impianti di lavaggio a ciclo chiuso e sottovuoto, questo solvente organico unisce i vantaggi dei sistemi tradizionali eliminandone i difetti.
I vantaggi competitivi di DOLLMARSOL G120
Il successo di questo prodotto risiede nella sua formulazione chimica unica, che garantisce prestazioni superiori su molteplici fronti:
Potere sgrassante di livello superiore: DOLLMARSOL G120 è caratterizzato da un’eccellente capacità solvente, ideale per rimuovere oli interi, grassi, paste di lucidatura ed emulsioni. La sua bassa tensione superficiale gli permette di penetrare in geometrie complesse, fori ciechi e micro-cavità, garantendo una pulizia impeccabile anche sui pezzi più difficili.
Sicurezza e basso impatto ambientale: a differenza dei tradizionali solventi clorurati, questo alcol modificato offre un profilo tossicologico e ambientale nettamente migliore. Utilizzato in impianti ermetici,
garantisce emissioni in atmosfera prossime allo zero e un ambiente di lavoro sicuro per gli operatori.
Elevata distillabilità e risparmio economico: uno dei punti di forza di DOLLMARSOL G120 è la sua eccezionale stabilità e facilità di distillazione. Il prodotto può essere rigenerato continuamente all’interno dell’impianto, riducendo drasticamente i consumi di solvente fresco, i costi di smaltimento dei rifiuti e, di conseguenza, il costo totale di esercizio (TCO).
Compatibilità multimateriale: è estremamente delicato sui materiali. Può essere utilizzato in totale sicurezza su una vasta gamma di metalli, inclusi quelli più sensibili come alluminio, ottone, rame e leghe speciali, senza rischio di ossidazioni o macchie.
La soluzione definitiva per la qualità Integrare DOLLMARSOL G120 nel proprio ciclo produttivo significa fare una scelta strategica. Non si tratta solo di adeguarsi alle normative vigenti, ma di fare un salto di qualità tecnologico. L’asciugatura rapida e senza aloni, grazie al funzionamento sottovuoto degli impianti compatibili, lascia i componenti pronti per i successivi trattamenti di finitura, saldatura, incollaggio o assemblaggio, azzerando gli scarti dovuti a imperfezioni di lavaggio.
Oggi, affidarsi a DOLLMARSOL G120 significa scegliere l’affidabilità di un prodotto all’avanguardia, capace di coniugare la massima resa estetica e funzionale dei componenti con i principi fondamentali della sostenibilità industriale.
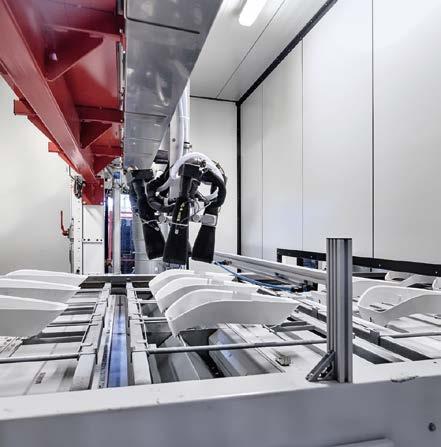
Show Europe | Stuttgart | June 9-11, 2026 | Hall 3, Booth G-62
We supply you with individualized finishing lines.

ILARIA PAOLOMELO
Medesy, azienda specializzata nella produzione di strumenti odontoiatrici, ha individuato nella fase di lavaggio un passaggio strategico. Grazie alla sinergia con IFP Europe e Dollmar, l’azienda ha adottato un sistema ad alcoli modificati che coniuga prestazioni elevate e attenzione alla sostenibilità.
Nel cuore del Friuli Venezia Giulia, ai piedi delle Prealpi, si trova Maniago, un piccolo centro che da oltre sei secoli rappresenta un punto di riferimento internazionale per la lavorazione dei metalli, tanto da meritare l’appellativo di “città del coltello”. Maniago è un distretto produttivo in cui la cultura del fare, la precisione artigianale e la trasmissione del sapere si intrecciano da generazioni. Le sue origini risalgono infatti al periodo della Repubblica di Venezia, quando il territorio venne scelto per la produzione di armi e attrezzi in ferro. Da allora, le competenze dei fabbri locali si sono progressivamente evolute e specializzate, adattandosi ai cambiamenti tecnologici e alle esigenze del mercato: dalla produzione di armi si è passati a coltelli, forbici e utensili, fino ad arrivare a componenti industriali e strumenti
ad altissima precisione destinati al settore medicale – ambito nel quale Medesy Srl ha costruito il proprio know-how.
“Durante il secondo dopoguerra, in un’Italia impegnata nella ricostruzione del Paese e nello sviluppo industriale, mio nonno, Guglielmo Ghezzi, fondò l’azienda producendo inizialmente strumenti chirurgici, per poi restringere progressivamente il campo d’azione e concentrarsi su una nicchia altamente specializzata: quella odontoiatrica”, afferma Diego Ghezzi, oggi alla guida di Medesy.
“Con l’ingresso di mio padre Claudio alla direzione dell’azienda, Medesy ha compiuto un ulteriore salto evolutivo grazie all’introduzione di nuovi macchinari e dei primi centri di lavoro. È in questa fase che prende forma un percorso di modernizzazione volto a migliorare l’efficienza produttiva,
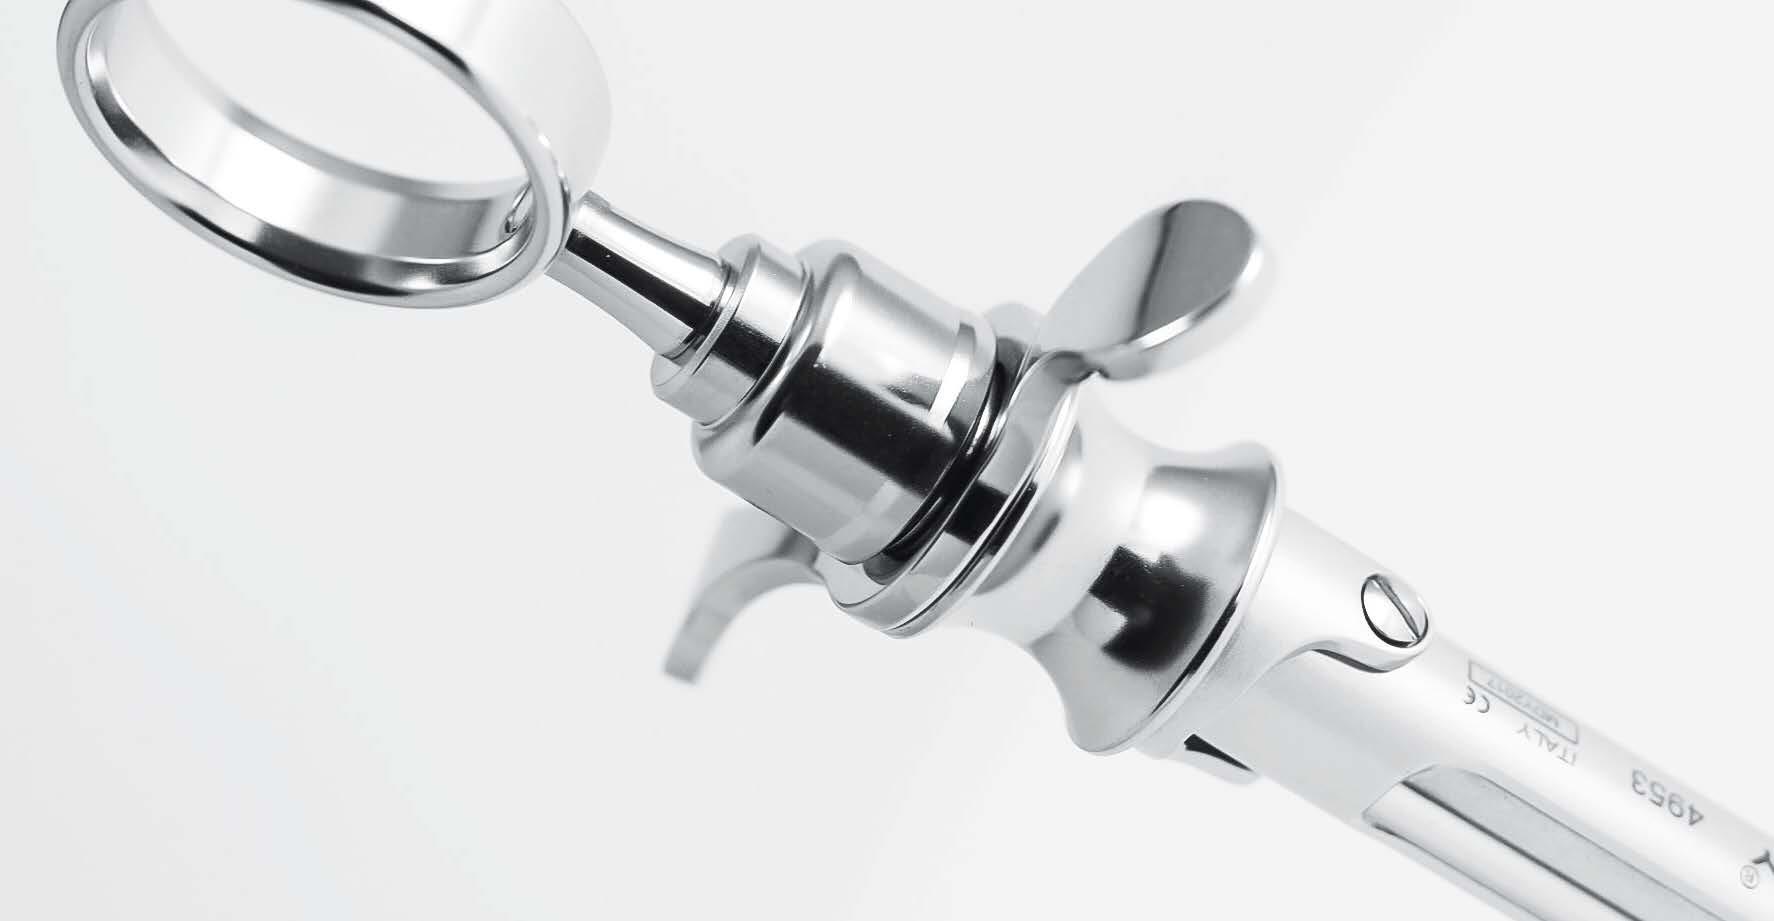
senza perdere l’attenzione al dettaglio e la qualità che da sempre contraddistinguono la tradizione artigianale”, continua.
Oggi, con la terza generazione alla guida – rappresentata da Diego, Lisa e Camilla Ghezzi – l’azienda prosegue il proprio percorso di crescita adottando tecnologie sempre più avanzate e interconnesse in ottica Industria 4.0, che consentono di ottimizzare i processi, migliorare la tracciabilità e garantire standard qualitativi sempre più elevati. Parallelamente, Medesy sta investendo nella ricerca su nuovi materiali più performanti, come acciai di nuova generazione e polimeri ad alte prestazioni, in grado di assicurare maggiore stabilità, resistenza e durata nel tempo.
Tra gli investimenti più recenti si inserisce l’introduzione di un nuovo impianto di lavaggio ad alcoli modificati, fornito da IFP Europe (Galliera Veneta, PD), con il supporto di Dollmar (Caleppio, MI) per la fornitura dei prodotti chimici. La sinergia tra le due realtà si inserisce in un percorso di ottimizzazione dei processi e di innalzamento degli standard qualitativi, con l’obiettivo di rendere la fase di lavaggio sempre più efficiente, performante e sostenibile.
Un processo di estrema importanza
In Medesy, il lavaggio rappresenta una fase strategica del processo produttivo, determinante per garantire i livelli di precisione e pulizia richiesti dagli strumenti odontoiatrici.
“Gran parte delle lavorazioni meccaniche a cui sono sottoposti i nostri prodotti, realizzati in acciaio inox 303 o 420B a seconda della tipologia di componente, viene svolta internamente. Per altre fasi, come forgiatura, trattamenti termici, taglio laser ed elettrolucidatura, ci affidiamo invece ad aziende specializzate del distretto di Maniago, con cui esiste una collaborazione consolidata”, spiega Alessandro Cecchin, responsabile della qualità.
“Proprio per la sua rilevanza all’interno del nostro ciclo produttivo, il processo di lavaggio è da sempre gestito internamente e viene eseguito sia come fase inter-operazionale, tra una lavorazione e l’altra, sia come lavaggio finale del prodotto, prima del controllo qualità e delle operazioni di imballaggio e spedizione nei 105 Paesi in cui distribuiamo i nostri strumenti. Il lavaggio inter-operazionale è sicuramente il più critico, perché durante le lavorazioni meccaniche gli strumenti entrano in contatto con oli, emulsioni e paste abrasive utilizzate nei processi di tornitura, molatura e brillantatura, oltre a residui solidi come sfridi e trucioli, che possono depositarsi anche all’interno di cavità difficilmente accessibili. La loro rimozione è fondamentale per garantire la corretta esecuzione delle fasi successive. Il lavaggio finale, invece, assicura un ulteriore livello di pulizia del prodotto finito. Pur non essendo sempre strettamente necessario dal punto di vista produttivo, rappresenta una scelta aziendale precisa, orientata al continuo innalzamento degli standard qualitativi”, continua. “Il processo è stato inizialmente sviluppato in linea con i requisiti della
ISO 9001 e ha successivamente assunto un ruolo ancora più rilevante con l’introduzione della ISO 13485, specifica per il settore medicale. Rappresenta quindi uno degli elementi maggiormente monitorati durante le verifiche ispettive, nelle quali si valuta non solo l’efficacia operativa, ma anche la capacità di mantenere nel tempo prestazioni stabili e conformi ai parametri aziendali”, precisa Ghezzi.
L’esigenza di rinnovare il sistema di lavaggio nasce dalla necessità di migliorare ulteriormente l’efficacia del processo. “Eravamo alla ricerca di un impianto in grado di garantire un lavaggio più efficace e performante, capace di rimuovere completamente i contaminanti. La principale criticità che riscontravamo con il sistema precedente riguardava l’olio utilizzato nelle fasi di tornitura: essendo un contaminante leggero, tendeva a risalire verso l’alto e, nei sistemi a immersione, il pezzo veniva sì pulito durante il
ciclo, ma al momento dell’estrazione entrava nuovamente in contatto con lo strato di olio in superficie, compromettendo la pulizia appena ottenuta”, afferma Cecchin.
Per risolvere questa problematica, la scelta è ricaduta sull’impianto KP HMA 100, un sistema ad alcoli modificati progettato da IFP Europe per rispondere a elevate esigenze produttive e garantire la rimozione efficace anche di contaminanti complessi.
“Grazie al ciclo di trattamento in vuoto fino a 1 millibar, la tecnologia
KP HMA integra in un unico processo le fasi di lavaggio, asciugatura e decontaminazione, assicurando prestazioni elevate sia nelle configurazioni standard sia attraverso soluzioni personalizzate”, afferma Giampaolo Rossi, responsabile commerciale di IFP Europe.
“Il funzionamento è completamente automatizzato: l’operatore carica il cesto, che viene trasferito all’interno della camera di lavaggio tramite un sistema automatico a rulli. Una volta selezionato il ciclo più idoneo,
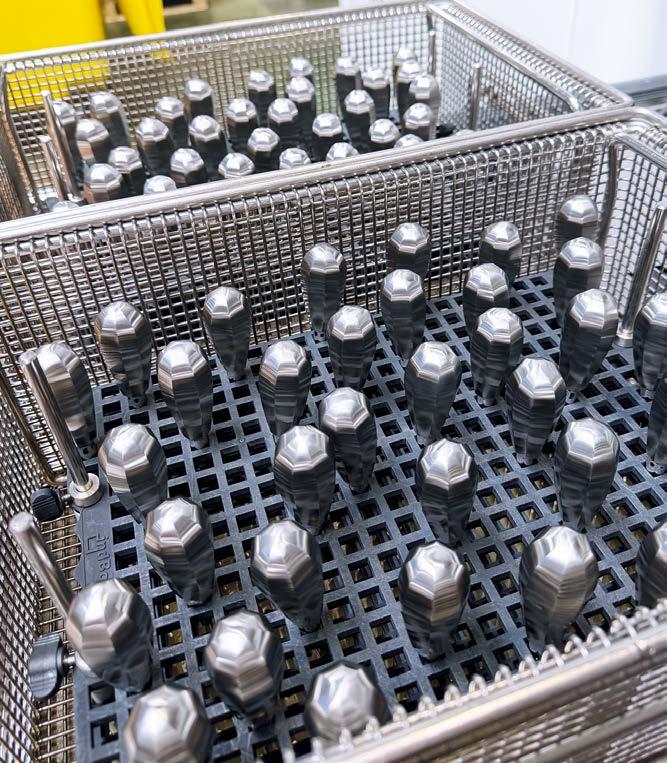
il processo si avvia in autonomia fino alla fase finale di scarico. I cicli preimpostati sono gestibili con facilità tramite il software MES aziendale. Un elemento chiave per ottenere un grado di pulizia elevato, riguarda la gestione del carico all’interno dei cesti di lavaggio. I semilavorati, tipici delle fasi inter-operazionali e caratterizzati da un livello di contaminazione più elevato, vengono inseriti alla rinfusa. Durante il ciclo, un sistema basculante favorisce l’oscillazione e il movimento dei pezzi e permette ai vapori di alcol modificato di raggiungere anche le geometrie più complesse e garantire una pulizia profonda. Per i componenti finiti e già assemblati, invece, vengono utilizzati appositi supporti dedicati, che consentono un posizionamento preciso e una gestione più delicata durante il trattamento”, continua il responsabile qualità. Il tempo ciclo si attesta mediamente intorno ai 15 minuti e considerando che Medesy realizza circa un milione di pezzi all’anno e che alcuni prodotti, come le siringhe, sono composti da circa 12 componenti da
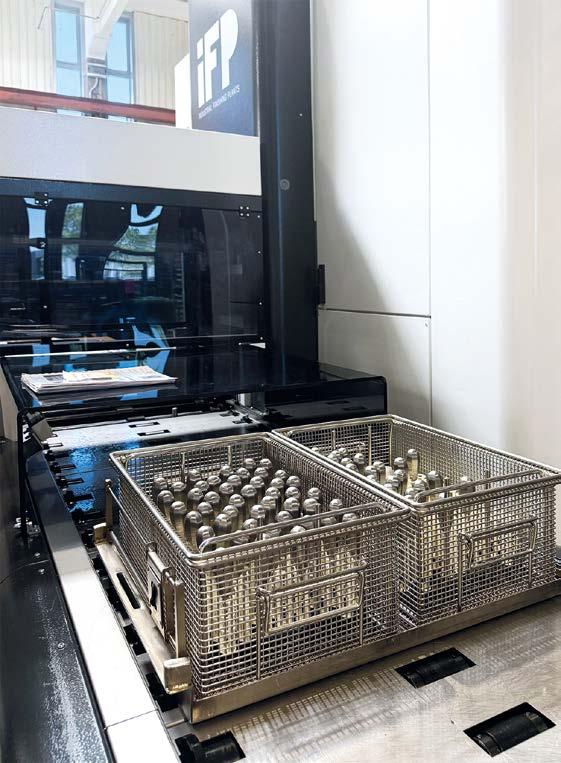
assemblare, velocità ed efficienza del sistema di lavaggio risultano fattori determinanti in termini di produttività.
“L’impianto KP HMA offre inoltre un’elevata flessibilità di configurazione grazie a numerose opzioni aggiuntive, tra cui sistemi di carico robotizzati, moduli di asciugatura supplementari, applicazione di trattamenti protettivi sui componenti lavati e possibilità di integrazione in ambienti a camera bianca. Si tratta quindi di una soluzione scalabile, progettata per adattarsi alle esigenze produttive più avanzate e perfettamente in linea con i parametri dell’Industry 4.0”, conclude Rossi.
La chimica di lavaggio e il supporto tecnico di Dollmar
“In merito ai prodotti chimici stiamo collaborando con Dollmar che ci ha supportato per migliorare il processo”, prosegue il responsabile qualità.
“Per prima cosa abbiamo verificato la compatibilità degli alcoli modificati con gli oli utilizzati nei processi di tornitura con stress test effettuati
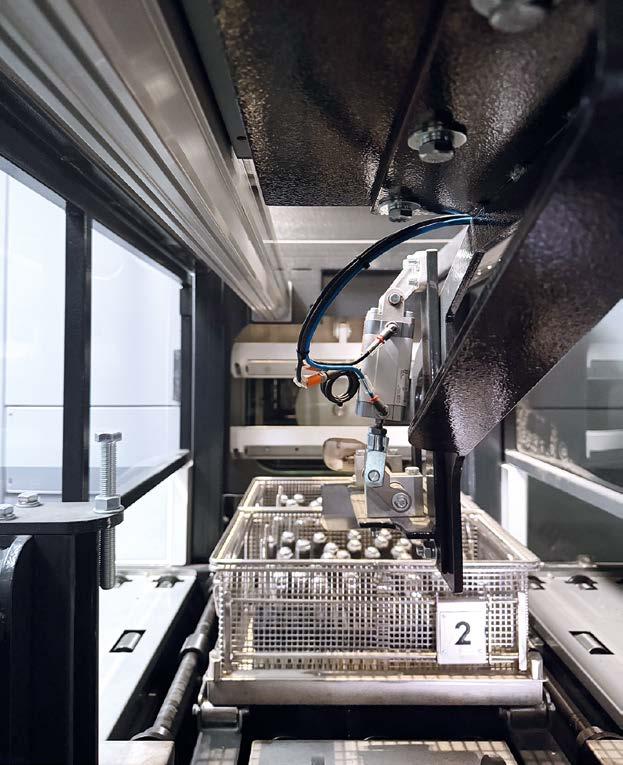
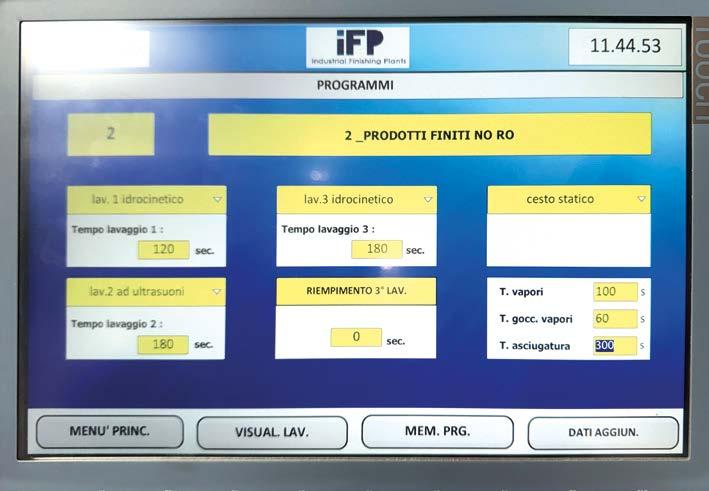
Da sinistra a destra: Mario De Cenzo, Sales Manager di Dollmar, Diego Ghezzi, titolare di Medesy, Adina Diaconu, Marketing Manager di Dollmar e Alessandro Cecchin, responsabile qualità di Medesy.
presso i nostri laboratori. Successivamente, abbiamo fornito loro l’alcol modificato Dollmarsol G 120, sviluppato per garantire elevate prestazioni nei processi di lavaggio e sgrassaggio. La sua formulazione consente un’elevata capacità di rimozione di oli, grassi e residui di lavorazione, assicurando un livello di pulizia costante e controllato. Parallelamente è stato introdotto lo stabilizzante del pH dell’alcol modificato Dollmarstab G, che contribuisce a mantenere stabile il processo di lavaggio, migliorando le performance complessive dell’impianto”, afferma Mario De Cenzo, Sales Director di Dollmar. “Il supporto non si limita alla fornitura dei prodotti chimici, ma include un’attività continuativa di analisi e assistenza tecnica. Attraverso controlli periodici e test di laboratorio, Dollmar fornisce report dettagliati sullo stato del solvente, che offrono una fotografia costante delle condizioni operative del bagno di lavaggio, e propone eventuali interventi correttivi”, continua.
“Il supporto tecnico e le analisi periodiche, certificate dal laboratorio interno di Dollmar, consentono di monitorare costantemente il comportamento del solvente e di fornire indicazioni utili anche per l’integrazione nei sistemi qualità interni”, afferma Cecchin.
Il lavaggio come leva strategica tra performance e ambiente
L’impianto KP HMA 100 di IFP Europe, insieme ai prodotti chimici ad alte prestazioni sviluppati da Dollmar, ha permesso a Medesy di compiere un significativo salto qualitativo, migliorando l’efficacia del lavaggio, la
stabilità del processo e il controllo delle variabili operative nel tempo.
A fare la differenza non è stata soltanto la tecnologia impiantistica, ma la sinergia tra impianto, chimica di processo e supporto tecnico-specialistico: un approccio integrato che ha consentito di trasformare una criticità produttiva in un’opportunità concreta di ottimizzazione e crescita.
Accanto alle performance produttive, un ruolo sempre più centrale è ricoperto anche dalla sostenibilità del processo. “L’impianto adottato è un sistema a ciclo chiuso che impedisce il contatto diretto con i fluidi di lavaggio e consente una gestione controllata e sicura dell’intero ciclo. I sistemi integrati di filtrazione, depurazione e separazione permettono il recupero di oli, acqua e microparticelle metalliche, e riducono in modo significativo la produzione di scarti”, afferma Rossi.
“L’utilizzo di alcoli modificati rappresenta inoltre una scelta vantaggiosa in quanto la volatilità controllata e la bassa tossicità del solvente lo rendono una soluzione più sostenibile rispetto ai sistemi tradizionali. Questo si traduce in una riduzione dell’impatto sull’operatore e, più in generale, sull’ambiente di lavoro”, aggiunge Adina Diaconu, Marketing Manager di Dollmar.
Tecnologia avanzata per il lavaggio e la finitura di componenti metallici.
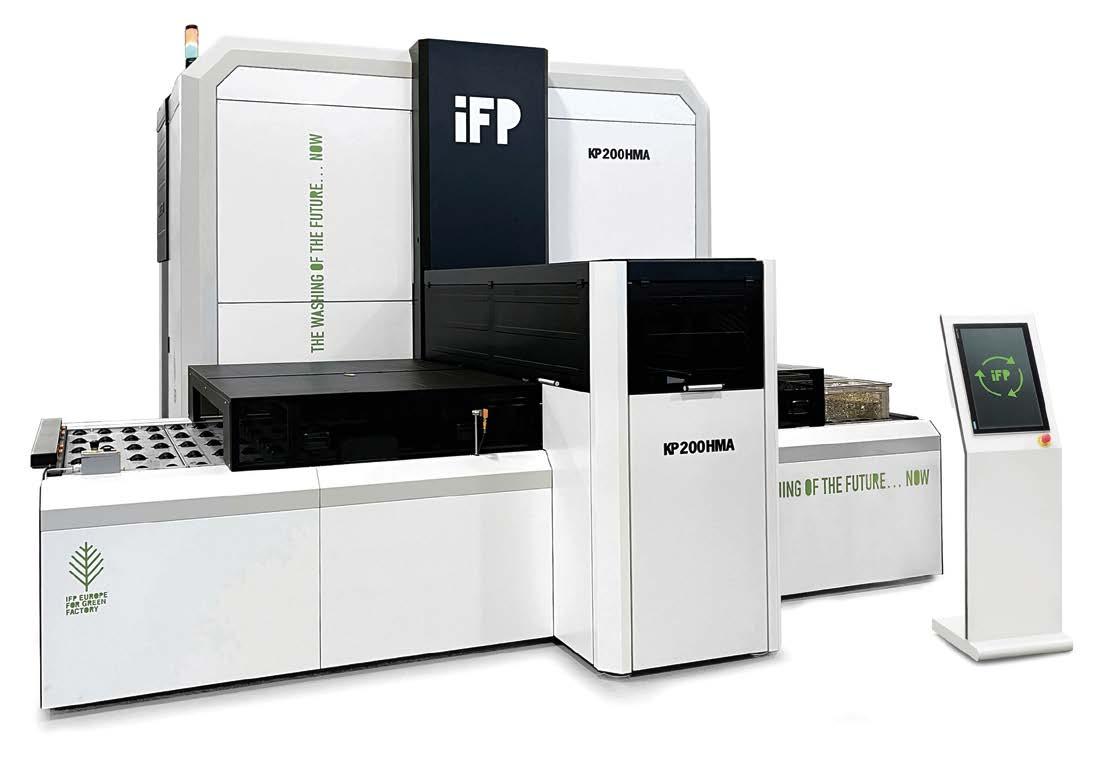




LA NOSTRA TECNOLOGIA, LA VOSTRA ECCELLENZA IFP PORTAL
Controlla i tuoi impianti di lavaggio KP Kleen Power da qualsiasi luogo, in modo sicuro.
✓ Sicurezza e controllo.
✓ Monitoraggio in tempo reale.
✓ Ottimizzazione dei consumi.
✓ Reportistica semplificata.
✓ Gestione multi-impianto.
✓ Manutenzione predittiva.
✓ Massima reattività.
LAVATRICI SOTTOVUOTO ALCOOLI MODIFICATI - IDROCARBURI
Per maggiori informazioni contattaci. Tel.+39 049.5996883 info@ifpsrl.com
IFP Europe Società Benefit
Via Po,1 35015 Galliera V.ta (PD) IT
Il processo di fosfosgrassaggio, ampiamente utilizzato nel settore automotive, consente la rimozione dei contaminanti superficiali e la contestuale formazione di uno strato di conversione fosfatica, funzionale al miglioramento dell’adesione dei rivestimenti organici e alla protezione anticorrosiva. Si configura come alternativa meno aggressiva e complessa rispetto ai cicli di fosfatazione tradizionali.
Il fosfosgrassaggio è un processo di lavaggio industriale e pretrattamento alla verniciatura di superfici metalliche. Il suo principale obiettivo è quello di proteggere i manufatti dalla corrosione e migliorare l’adesione dei rivestimenti organici. È particolarmente impiegato nel settore automotive nella preparazione di componenti quali dischi freno, assali e organi di trasmissione. Il processo, che utilizza soluzioni a base di fosfati e tensioattivi che svolgono in un’unica fase sia l’azione sgrassante sia la funzione di conversione superficiale, assicura la rimozione dei contaminanti e la
preparazione del substrato alla successiva fase di verniciatura Il fosfosgrassaggio si caratterizza per una minore aggressività chimica rispetto ai cicli di pretrattamento convenzionali, in particolare rispetto ai trattamenti di fosfatazione.
In questo articolo, D.B.M. Tecnologie, azienda specializzata nella progettazione e realizzazione di impianti di lavaggio e per il trattamento superficiale con sede a Casale sul Sile (TV), presenta le proprie soluzioni impiantistiche per il fosfosgrassaggio, le loro caratteristiche tecniche e vantaggi applicativi.
Differenze rispetto alla fosfatazione e vantaggi del fosfosgrassaggio
La fosfatazione è un processo di conversione chimica superficiale che prevede la formazione di uno strato cristallino di fosfati metallici sul substrato. La composizione del rivestimento varia in funzione dell’applicazione e può essere a base di ferro, zinco o manganese, in relazione al materiale trattato e alle prestazioni richieste dal ciclo di verniciatura.
Il processo si sviluppa attraverso una sequenza di fasi distinte che comprendono la preparazione e pulizia della superficie, la reazione di conversione, i risciacqui intermedi per rimuovere eventuali residui e l’asciugatura finale. Il controllo del ciclo è strettamente legato a parametri chimico-fisici quali temperatura, pH, concentrazione degli acceleranti e stabilità della soluzione; il che rende necessario un monitoraggio continuo per garantire uniformità e ripetibilità del trattamento.
Il fosfosgrassaggio è simile alla fosfatazione per quanto riguarda l’obiettivo da raggiungere. Parliamo, infatti, di un trattamento che ha l’obiettivo di proteggere la superficie dalla corrosione. Tuttavia, si distingue dalla fosfatazione, in quanto utilizza un solo prodotto che unisce azione sgrassante e fosfatante. È inoltre meno aggressivo a livello chimico e più semplice da gestire in quanto l’impiego di un solo prodotto chimico consente di semplificare la gestione dell’impianto e ridurre il numero di passaggi necessari al trattamento superficiale.
Tra i principali vantaggi del fosfosgrassaggio rispetto ai cicli di fosfatazione tradizionale si evidenziano:
riduzione della complessità impiantistica e del numero di vasche di processo;
semplificazione della gestione chimica;
minore sensibilità alle variazioni dei parametri operativi;
maggiore stabilità del ciclo di trattamento;
riduzione dei tempi complessivi di processo.
Dal punto di vista applicativo, l’efficacia del fosfosgrassaggio è strettamente legata all’integrazione con la successiva fase di verniciatura, che contribuisce in modo determinante alla protezione anticorrosiva finale del componente. Tale caratteristica lo rende particolarmente adatto ai cicli industriali del settore automotive, dove è richiesta elevata ripetibilità del processo e continuità produttiva su componenti come dischi freno, assali e organi di trasmissione.
Impianti e automazione del processo
Le soluzioni impiantistiche per fosfosgrassaggio sviluppate da D.B.M. Tecnologie derivano dall’evoluzione dei sistemi di lavaggio industriale e sono progettate per l’integrazione in linee automatiche di trattamento superficiale. Le configurazioni possono essere realizzate in versione monocamera o multivasca, in funzione delle esigenze produttive e del layout impiantistico.
I sistemi di fosfosgrassaggio di D.B.M.:
presentano esigenze di manutenzione ridotte;
hanno un minor consumo energetico rispetto agli impianti di fosfatazione;
sono meno gravosi in termini di investimento economico iniziale e gestione finale dei reflui.
Gli impianti progettati e installati da D.B.M. Tecnologie, inoltre, si adattano in modo estremamente flessibile alla cadenza del ciclo produttivo.
In base alle necessità del cliente, infatti, possono essere realizzati con accorgimenti tecnici diversi, per adeguarsi a ritmi e volumi di produzione differenti. Tale risultato è reso possibile da sistemi avanzati di automazione, come quelli inseriti negli impianti di lavaggio industriale multivasca e monocamera, sviluppati dall’azienda trevigiana. L’opportunità di adottare tecnologie automatiche per gestire il fosfosgrassaggio deriva anche dalla maggiore semplicità del processo che necessita di un minore controllo rispetto alla fosfatazione.
I sistemi per il fosfosgrassaggio prodotti da D.B.M. Tecnologie trovano applicazione soprattutto nel trattamento pre-verniciatura di componenti metallici come i dischi freno per il settore automotive.
Nel settore automotive, il fosfosgrassaggio è utilizzato come trattamento preliminare alla verniciatura di componenti metallici soggetti a requisiti elevati di resistenza alla corrosione e affidabilità funzionale.
Le principali applicazioni includono:
Dischi freno
Il trattamento garantisce una superficie chimicamente attiva e pulita, idonea all’applicazione di rivestimenti protettivi. L’obiettivo è assicurare adesione del coating e stabilità del sistema in condizioni di esercizio termico e meccanico elevato.
Assali e componenti strutturali
Utilizzato su assali e semiassi, il processo migliora la bagnabilità superficiale e l’uniformità del film di verniciatura su geometrie complesse e superfici lavorate.
Il fosfosgrassaggio rappresenta una soluzione di pretrattamento alternativa ai cicli di fosfatazione tradizionale nei casi in cui sia richiesta una riduzione della complessità impiantistica e una maggiore integrazione dei processi.
L’utilizzo di impianti automatizzati consente di ottenere cicli stabili e ripetibili, con ottimizzazione dei consumi e semplificazione della gestione operativa.
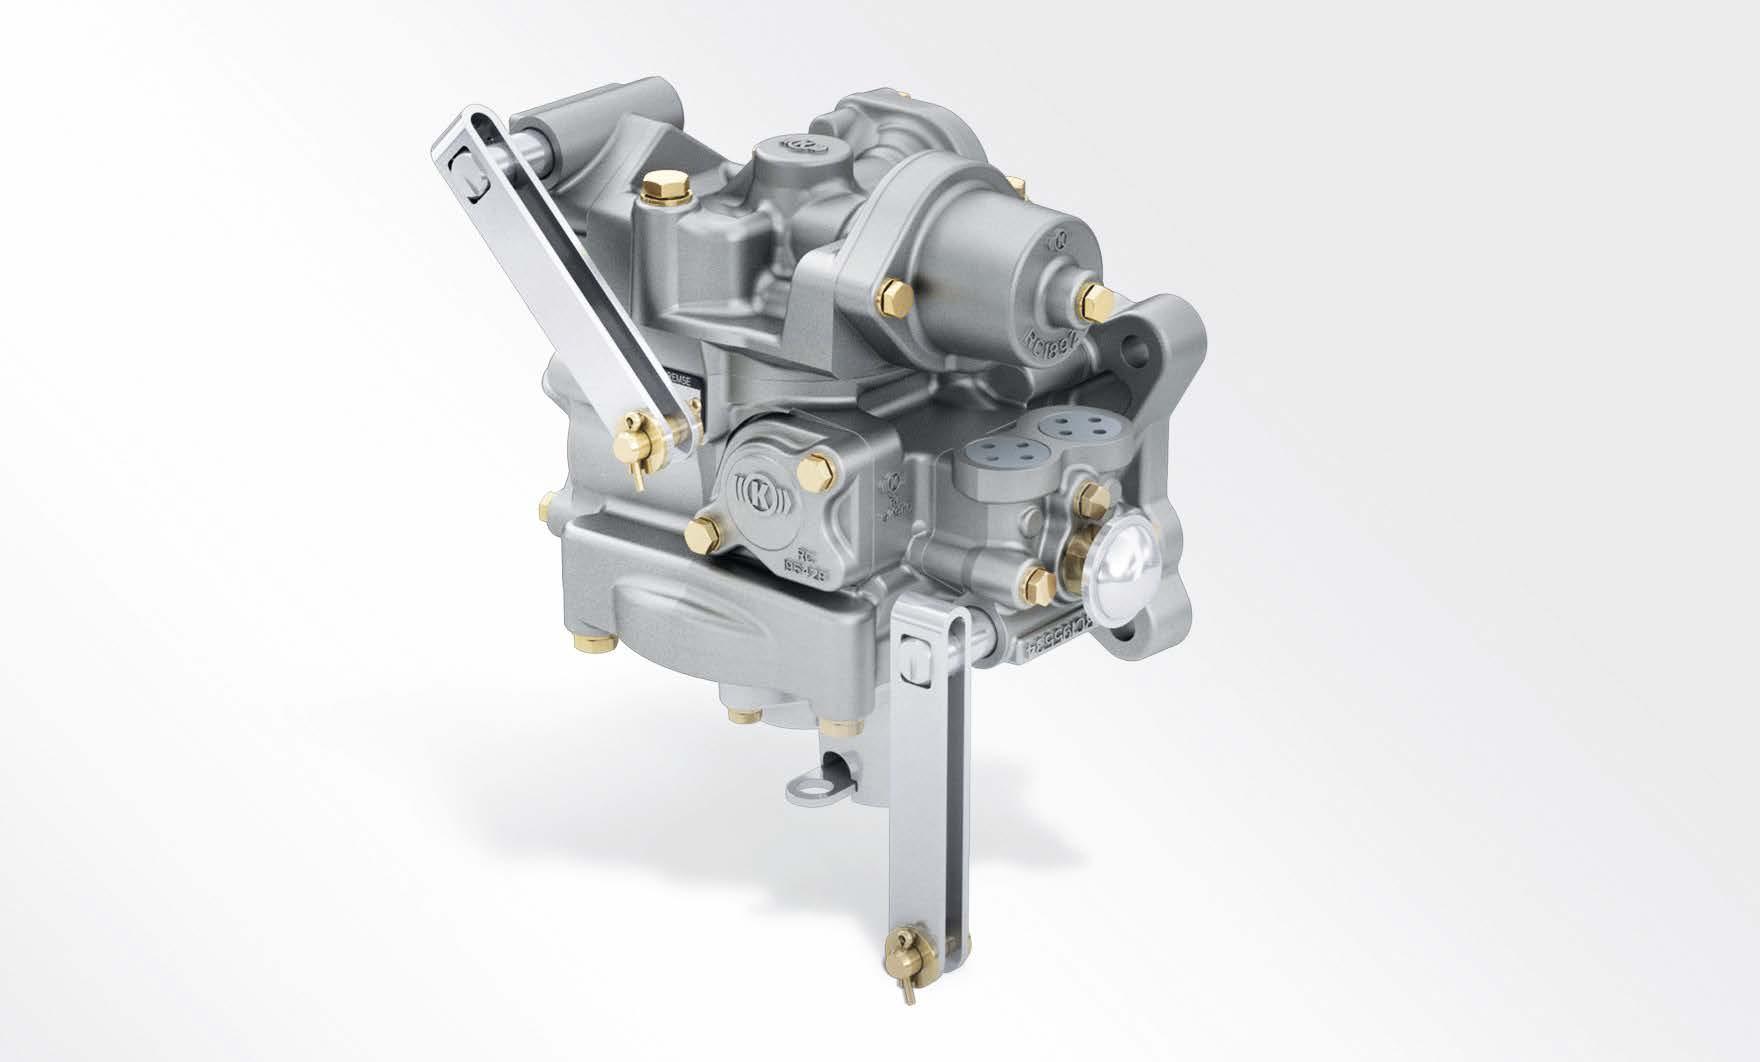
Le valvole di distribuzione per il settore ferroviario prodotte da Knorr-Bremse.
La multinazionale tedesca, leader nella produzione di sistemi frenanti e altri sistemi di sicurezza per il settore ferroviario, ha integrato il proprio processo di lavaggio con un nuovo impianto automatico a circuito chiuso fornito da ILSA-MC di San Pietro in Casale (BO). La soluzione ad alcool modificati ha permesso di standardizzare il processo di pulizia dei componenti, così da migliorare la ripetibilità, i tempi operativi e la sostenibilità ambientale nella gestione di volumi in aumento.
Da oltre un secolo, il trasporto su rotaia rappresenta una componente essenziale del sistema di mobilità italiano. Con una rete composta da oltre 16.700 km di linee ferroviarie, circa 200 km di linee metropolitane e 400 km di infrastrutture tranviarie, questo settore svolge un ruolo strategico sia negli spostamenti quotidiani delle persone sia nei collegamenti a media e lunga percorrenza. La transizione ecologica e la crescente attenzione alla riduzione dei consumi energetici e delle emissioni rendono il trasporto ferroviario
ancora più centrale nelle politiche di mobilità sostenibile. Grazie alla sua elevata efficienza energetica e al minore impatto ambientale rispetto al trasporto su strada e aereo, rappresenta infatti una delle soluzioni di mobilità più sostenibili, seconda soltanto agli spostamenti attivi come quelli a piedi e in bicicletta.
In un settore così ampio e diversificato, numerose aziende contribuiscono a rendere possibile e sicuro il funzionamento dei mezzi su rotaia, dai treni ad alta velocità ai tram urbani che circolano nelle città. Tra queste, figura
tra le più longeve e importanti Knorr-Bremse, multinazionale tedesca fondata nel 1905, che da oltre 120 anni contribuisce alla mobilità di milioni di persone nel mondo ogni giorno.
La sede italiana, situata a Campi Bisenzio, rappresenta uno dei punti di riferimento europei per la progettazione, produzione e manutenzione di impianti frenanti pneumatici, elettropneumatici ed elettroidraulici destinati a veicoli ferroviari, metropolitani e ferro-tranviari. Recentemente l’azienda ha scelto di installare un impianto di lavaggio a circuito chiuso, funzionante in vuoto e ad alcool modificato, progettato e fornito da ILSAMC, azienda di San Pietro in Casale (BO), per il trattamento di componenti per il remanufaturing. L’obiettivo è duplice: ridurre i costi operativi e migliorare ulteriormente la sostenibilità ambientale del processo produttivo.
Knorr-Bremse, una realtà storica dell’industria ferroviaria
Knorr-Bremse è una multinazionale tedesca con sede a Monaco di Baviera, fondata nel 1905. Oggi conta circa 100 sedi in 30 Paesi e oltre 30.000 dipendenti e si posiziona come leader mondiale nei sistemi
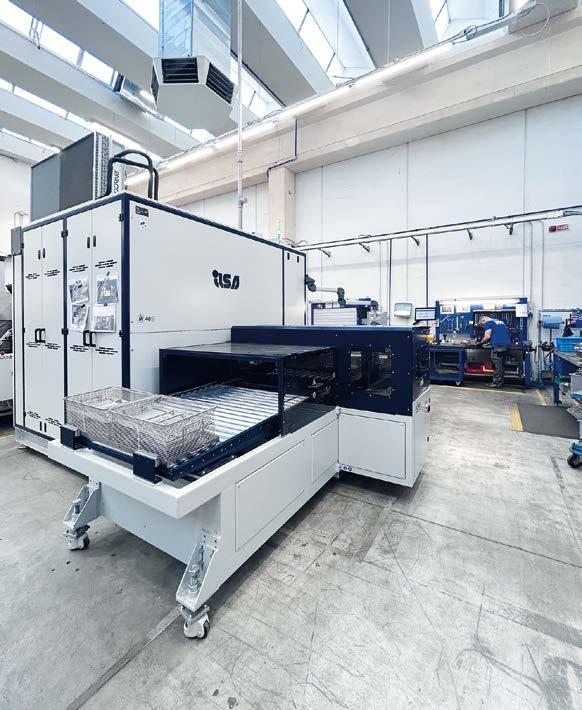
frenanti per il settore ferroviario e per i veicoli industriali. Il suo core business è chiaramente identificabile già nel nome: “Bremse”, in tedesco, significa infatti “freno”. Su un fatturato annuo di circa 8 miliardi di euro, il 7% viene investito in ricerca e sviluppo presso il centro dedicato di Monaco, a testimonianza di una forte attenzione all’innovazione tecnologica e alla sostenibilità.
In Italia, la sede di Campi Bisenzio (FI), attiva dal 1990 per il settore ferroviario, è specializzata nella progettazione, produzione e integrazione di impianti frenanti pneumatici, elettropneumatici ed elettroidraulici per veicoli ferroviari, metropolitani e tranviari. L’offerta comprende inoltre sistemi di climatizzazione, porte automatiche, sistemi di supervisione e controllo di bordo, videosorveglianza, inverter, gruppi ausiliari, caricabatterie, convertitori, sistemi di assistenza alla guida e soluzioni sanitarie a circuito chiuso.
“All’interno del nostro sito in Toscana ci occupiamo della produzione in primo impianto di prodotti, come i serbatoi per i sistemi sanitari, meccanismi porta e le centraline che gestiscono l’intero sistema sanitario di bordo, ma circa l’80% del nostro business riguarda la
revisione”, afferma Alessandro Bartoloni, KPS Coordinator di KnorrBremse.
Il portafoglio prodotti ferroviario si distingue fortemente da quello automotive: mentre nell’automotive si producono poche tipologie di componenti in milioni di esemplari, nel ferroviario esistono migliaia di prodotti differenti, ciascuno realizzato in volumi limitati e spesso altamente personalizzati.
“La nostra produzione si basa non su lotti di grandi dimensioni, ma su una varietà estremamente elevata”, spiega Giulio Lastrucci, Shopfloor & Manufacturing Responsible di Knorr-Bremse. “Lo stesso prodotto può essere customizzato in base alle esigenze del cliente, generando numerosi codici a partire da una stessa famiglia di componenti. Questo rende molto complesso internalizzare tutte le attività di revisione in un unico plant perché ogni prodotto ha bisogno delle proprie specifiche e caratteristiche. Siamo molto specializzati su alcuni di questi prodotti ma poi ci affidiamo a tutta la filiera di Knorr-Bremse per riparare il particolare
specifico. Nella nostra sede, abbiamo selezionato i prodotti che circolano di più nel mondo ferroviario italiano.”
Tra i prodotti gestiti nello stabilimento figurano pinze freno per treni regionali e metropolitane, pannelli pneumatici, distributori del sistema frenante, rubinetti di comando, gruppi di produzione aria compressa e pinze idrauliche per tram di superficie, che richiedono spazi di frenata più contenuti.
Il lavaggio nella revisione della componentistica
Il processo di manutenzione ordinaria e riparazione straordinaria svolto presso lo stabilimento di Campi Bisenzio è cruciale all’interno della filiera Knorr-Bremse.
I treni hanno infatti cicli di vita molto lunghi, spesso pari a 30-40 anni. Durante questo periodo, i componenti sono revisionati più volte, poiché si tratta di prodotti ad alto valore e specificità tecnica, realizzati in basse tirature e spesso progettati su misura per un determinato veicolo. Il
lavaggio assume quindi un ruolo centrale e rappresenta uno dei primi step del processo quando il componente arriva nella struttura. “Il processo di lavaggio rappresenta l’ingresso del prodotto nella nostra catena di manutenzione. Una pinza rimasta sotto il treno per dieci anni, quando arriva per essere trattata, è quasi irriconoscibile. Siamo partiti con poche vasche di lavaggio fino ad arrivare ad averne attualmente 14, tra manuali e semiautomatiche”, spiega Bartoloni. “Con il tempo è emersa la necessità di automatizzare il lavaggio di componenti pre-control, in particolare valvole di piccole dimensioni contenute all’interno dei pannelli freno. Questi componenti, non esposti direttamente all’esterno, presentano livelli di contaminazione inferiori rispetto alle pinze, ma risultano sporchi principalmente di grassi e oli funzionali.”
La crescente specializzazione di Knorr-Bremse nella manutenzione di queste valvole ha portato inoltre l’azienda a diventare centro di riferimento anche per componenti provenienti da Svizzera e Olanda, con conseguente aumento dei volumi.
Questo aumento operativo ha spinto l’azienda a installare una nuova macchina di lavaggio automatica, individuando in ILSA-MC il partner ideale. L’impianto è stato installato a gennaio 2026 e si integra con le altre soluzioni di lavaggio già esistenti e in funzione.
Impianto di lavaggio ILSA-MC
Il processo di remanufacturing prevede che le valvole vengano inizialmente smontate e private di tutte le parti in gomma, mantenendo esclusivamente i componenti metallici recuperabili.
Successivamente il materiale viene analizzato per verificarne l’integrità e la possibilità di recupero; i pezzi idonei sono quindi inviati all’area lavaggio. L’impianto installato è una macchina a circuito chiuso in vuoto e ad alcool modificato, modello IK40 e con sistema SC40 per carico/scarico automatico. La soluzione consente la gestione di due cesti per ciclo e la creazione di un buffer da 5 posizioni in ingresso e 5 in uscita, per un totale di 10 cesti per lato.
“La macchina integra un sistema a ultrasuoni di Weber Ultrasonics, doppio filtro fine per una maggiore autonomia nella gestione dei contaminanti solidi e doppio filtro a cartucce per trattenere anche lo sporco solido più sottile, in modo da garantire elevata pulizia del solvente e dei particolari lavati”, spiega Veronica Pancaldi, Technical Sales di ILSAMC. “L’impianto è inoltre dotato del sistema Plug&Play con scambio termico ad aria per il gruppo di refrigerazione, così da evitare la necessità di chiller esterni o collegamenti all’acqua di rete. Come tutti gli impianti di ILSA-MC, il sistema si basa sulla logica della distillazione continua:

Vasta gamma di soluzioni per il lavaggio di precisione Wide range of precision cleaning solutions
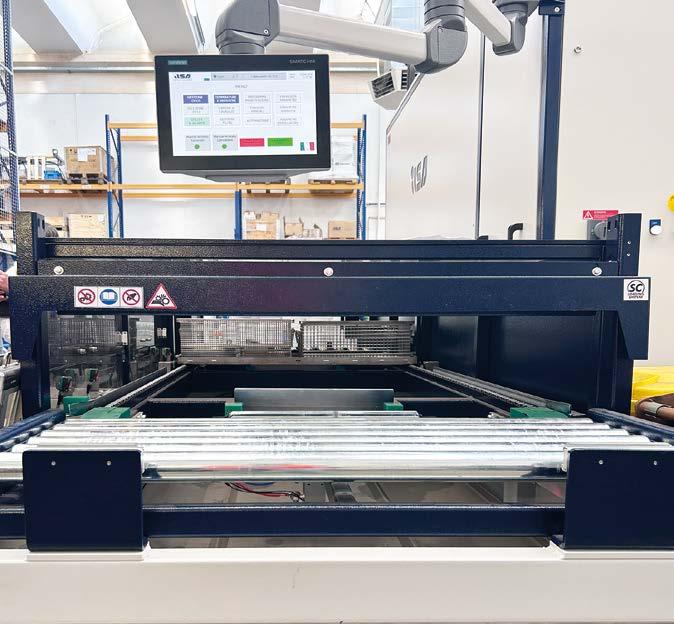
L’impianto consente la gestione di due cesti per ciclo e la creazione di un buffer da 5 posizioni in ingresso e 5 in uscita, per un totale di 10 cesti per lato.
il solvente contenuto nel serbatoio principale viene costantemente distillato e filtrato, mantenendosi sempre pulito e pronto per i cicli successivi. Questo aspetto è fondamentale per evitare contaminazioni tra componenti appartenenti a famiglie differenti e per garantire stabilità qualitativa del processo. L’assenza di acqua e la riduzione del consumo di liquidi di lavaggio contribuiscono inoltre a contenere i costi operativi e migliorare la sostenibilità ambientale,” afferma Pancaldi.
Grazie al funzionamento in vuoto, i componenti escono completamente asciutti e immediatamente disponibili per le fasi successive. Carico e scarico automatici riducono i tempi tra un ciclo e l’altro, massimizzando la produttività grazie anche alla creazione di un buffer di attesa composto da 5 vassoi, ognuno contenente 2 cesti, in cui ogni carico può essere abbinato a cicli di lavaggio differente a seconda delle specifiche delle componentistiche.
I vantaggi del lavaggio a ciclo chiuso
La nuova soluzione, installata a gennaio 2026, ha risposto in modo efficace alle esigenze produttive di Knorr-Bremse, in modo da contribuire a rendere il processo di revisione più controllato, standardizzato
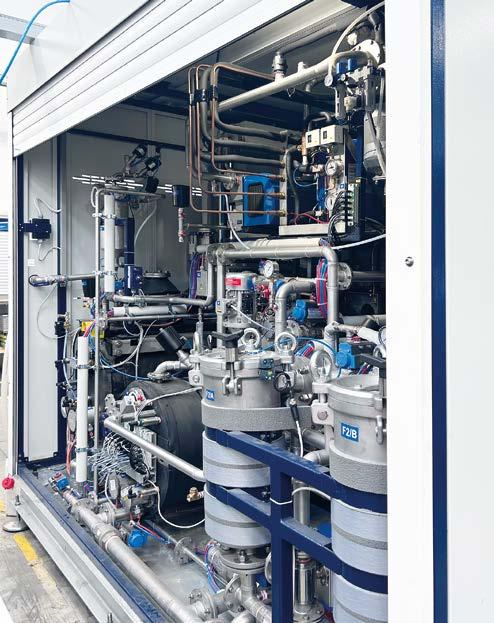
e ripetibile, con una sensibile riduzione delle attività manuali e di manipolazione dei componenti.
“Abbiamo scelto questa tecnologia consapevoli anche dei limiti che poteva avere all’interno del nostro ciclo produttivo”, prosegue Lastrucci. “Abbiamo dovuto identificare quali prodotti potessero essere trattati a solvente e quali invece mantenere all’interno del ciclo tradizionale. Questo approccio ci ha permesso di introdurre una tecnologia innovativa senza stravolgere i processi già consolidati, integrandola in maniera mirata dove poteva generare il massimo valore. La soluzione individuata con la macchina di ILSA-MC ci permette di creare condizioni note e ripetibili per il lavaggio dei componenti che devono essere successivamente riassemblati come nuovi.” Nei primi mesi di utilizzo, Knorr-Bremse ha lavorato all’ottimizzazione dei parametri di processo e alla creazione di cicli specifici in funzione del grado di sporco e della tipologia di componente. “Continueremo a testare e sviluppare questa tecnologia per sfruttarne al massimo il potenziale”.










Una qualità di processo elevata e costante, nonché risparmi in termini di energia, risorse e costi operativi: requisiti che i processi di lavaggio a base acquosa oggi devono soddisfare. Per farlo in modo sicuro ed efficiente, Ecoclean ha sviluppato l’innovativo sistema Lab-on-a-Chip. Esso mantiene la qualità dei bagni di lavaggio e risciacquo a un livello ottimale grazie ad analisi automatizzate basate su diversi metodi di misurazione. La nuova tecnologia Smart-Drying consente il controllo e l’ottimizzazione intelligenti, supportati dall’intelligenza artificiale, dei processi di asciugatura con aria calda e vuoto.
Icrescenti requisiti di qualità dei componenti comportano processi di lavaggio più complessi. Le specifiche di pulizia prestabilite devono essere rispettate in modo stabile e riproducibile. Ciò è sempre più spesso associato a maggiori obblighi di documentazione dei parametri di processo. Allo stesso tempo, si impone l’esigenza di pulire in modo più efficiente dal punto di vista energetico e delle risorse, al fine di ridurre l’impronta di CO2 e i costi. A ciò si contrappone la carenza di personale
specializzato con una formazione adeguata e competenze nel campo del lavaggio. Ecoclean risponde a questa situazione con sviluppi innovativi come il sistema Lab-on-a-Chip (LOC) e la tecnologia Smart-Drying per il monitoraggio automatizzato e il controllo intelligente della qualità della pulizia. Queste soluzioni garantiscono che i processi di lavaggio e asciugatura si svolgano in modo ottimale e, grazie alla registrazione costante dei parametri, soddisfano anche i requisiti di documentazione.
LOC – analisi complete dei detergenti e dei bagni con un unico sistema
Per l’analisi della concentrazione dei fluidi di lavaggio o passivazione, nonché dell’inquinamento del bagno, finora sono necessari i sensori più diversi, che vengono utilizzati in base al fluido o al processo specifico nei bagni. Inoltre, le misurazioni richiedono solitamente numerosi interventi manuali. La complessa determinazione della qualità del bagno porta spesso a un rabbocco del detergente indipendentemente dal consumo. Allo stesso modo, i cambi di bagno vengono ancora effettuati in parte in base al tempo. Entrambe le cose possono portare a una qualità del bagno e quindi di pulizia non ottimale, nonché a uno spreco di risorse. La situazione cambia con il nuovo sistema LOC, che può essere integrato sia in impianti a immersione multipla che in impianti a camera. La combinazione di diversi metodi di misurazione in un unico sistema apre un’enorme gamma di possibilità nell’analisi dei detergenti e dei bagni. E questo senza dover dotare ogni bagno di sensori diversi e indipendentemente dal prodotto di lavaggio o passivazione utilizzato e dal
Quando si tratta di garantire una qualità di processo elevata e costante, nonché di risparmiare energia, risorse e costi operativi, l’innovativo sistema LOC apre prospettive completamente nuove, grazie all’analisi automatizzata dei bagni di lavaggio e risciacquo basata su diversi metodi di misurazione.
processo. Nei sistemi integrati nell’impianto, il campionamento avviene automaticamente dalle rispettive stazioni collegate all’unità di valutazione. Per determinare la concentrazione del detergente sono disponibili i metodi di titolazione, pH, conducibilità e, per la prima volta, anche la misurazione della tensione superficiale. Quest’ultima consente, nei sistemi di lavaggio modulari, di determinare separatamente la percentuale di tensioattivo presente nel bagno e permette quindi il dosaggio mirato di questo componente. La contaminazione dei bagni può essere rilevata mediante misurazione della fluorescenza e della conducibilità. Questi metodi di misurazione saranno integrati in futuro da procedure per la determinazione della contaminazione organica totale (TOC) e della misurazione delle particelle. Le misurazioni da eseguire sul campione prelevato dal bagno possono essere impostate tramite il sistema di controllo dell’impianto. Tra un prelievo e l’altro dai bagni, un risciacquo automatico garantisce che i risultati vengano visualizzati sul display in modo inalterato e che, se necessario, vengano avviate le azioni appropriate, ad esempio il dosaggio aggiuntivo di prodotto o acqua o








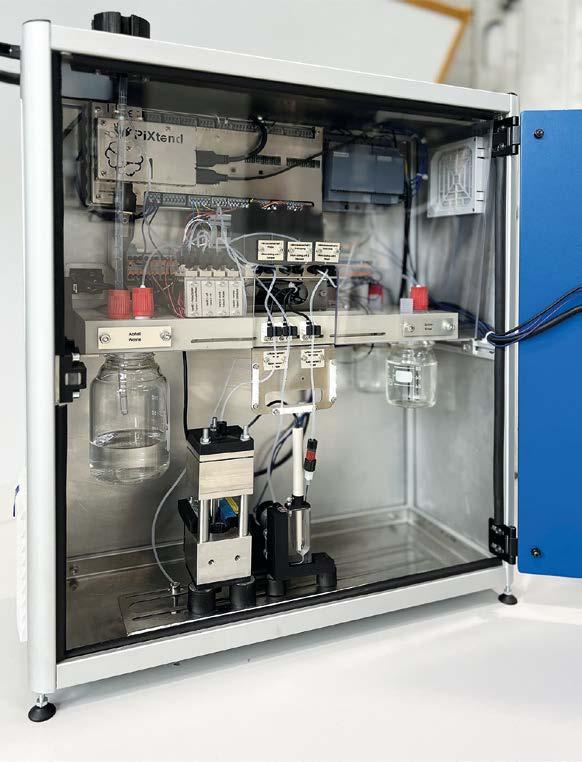
© Ecoclean
Per determinare la concentrazione effettiva del detergente sono disponibili i metodi di titolazione, misurazione del pH, della conducibilità e della tensione superficiale, mentre la contaminazione del bagno può essere rilevata mediante misurazione della fluorescenza e della conducibilità. I metodi di misurazione possono essere combinati in base alle esigenze e ulteriori funzioni o nuovi metodi di misurazione possono essere facilmente integrati.
il cambio del bagno. Nella versione standalone, anch’essa disponibile, i campioni vengono prelevati manualmente dai bagni da controllare, mentre il resto della procedura si svolge anch’essa in modo automatico. In entrambe le alternative è possibile combinare i metodi di misurazione in base alle esigenze e integrare facilmente ulteriori funzioni o nuovi metodi di misurazione.
Smart Drying – asciugatura ottimale con un consumo minimo di tempo ed energia
L’asciugatura non solo è uno dei processi che consumano più energia, ma rappresenta anche il collo di bottiglia nel lavaggio dei componenti a causa del tempo richiesto. Ciononostante, non è raro che si verifichino problemi, in particolare quando si devono lavare e asciugare componenti diversi. Per andare sul sicuro, i processi di asciugatura vengono spesso dimensionati in modo eccessivo sulla base di un pezzo “worst-case”, il che si traduce in un maggiore fabbisogno energetico con costi corrispondentemente elevati e una produttività ridotta.
L’obiettivo è quindi quello di ottenere componenti perfettamente asciutti dall’impianto con un consumo energetico e un tempo di lavorazione ridotti al minimo. Ecoclean ha realizzato questo obiettivo con la tecnologia intelligente Smart Drying, basata sull’intelligenza artificiale, per processi combinati di asciugatura ad aria calda e sottovuoto. Alla base c’è un sensore di umidità e temperatura sviluppato appositamente per questa applicazione, che ormai fa parte della dotazione standard di diversi tipi di impianti del produttore.
Per controllare l’asciugatura in modo ottimizzato in termini di tempo ed energia, il modello di IA della tecnologia Smart Drying è stato inizialmente addestrato con i dati provenienti da migliaia di prove di asciugatura con i componenti e i parametri target più diversi. Sulla base di questo knowhow, l’IA valuta la qualità del processo di asciugatura in corso analizzando i parametri di umidità, temperatura e pressione nella camera di processo. Decide quindi quale azione sia più sensata da intraprendere per ottenere un’asciugatura ottimale.
Nel caso, per esempio, di pezzi a pareti sottili o in plastica, questa può essere l’immissione di aria calda. Fondamentali per l’impiego della tecnologia Smart Drying sono processi stabili e riproducibili, grazie ai quali nella camera di lavoro prevalgono sempre le stesse condizioni. Guarnizioni usurate o sensori non calibrati regolarmente, per esempio, causano qui delle variazioni.
Tra i prossimi passi di sviluppo di Ecoclean vi è il trasferimento delle conoscenze acquisite dal machine learning all’uso dell’intelligenza artificiale per il controllo e l’ottimizzazione dei processi di lavaggio e risciacquo.
Processo essenziale per le applicazioni microtecniche, il trattamento delle superfici si sta evolvendo. Onnipresenti a Micronora, le soluzioni robotiche e smart rispondono alle esigenze ecologiche e produttive delle aziende specializzate.
Ivisitatori della prossima fiera internazionale dedicata alla precisione e alla microtecnica potranno scoprire, dal 29 settembre al 2 ottobre 2026, presso i padiglioni fieristici di Besançon, nella splendida regione della Borgogna-Franca Contea, gli ultimi sviluppi nel campo della micro e nanotecnologia. Dalla ricerca e sviluppo alla progettazione, passando per la subfornitura, macchine e periferiche, utensili, controllo di misura, trattamento delle superfici, software e fornitori di servizi, gli 800 espositori copriranno con le loro innovazioni l’intera value chain dell’ecosistema microtecnico. L’avvento dell’intelligenza artificiale e dell’automazione, sempre più sofisticate ma al contempo facilmente utilizzabili, consente alle aziende specializzate nel trattamento delle superfici di migliorare l’utilizzo dei dati e la produttività. Un approccio che promuove anche operazioni di manutenzione predittiva, rendendo affidabili le consolidate strutture per trattamenti termici, trattamenti superficiali, rivestimenti polimerici, brasatura, produzione di addtivi e post-elaborazione, ecc. Queste soluzioni sono destinate a diversi settori industriali, come quello automotive, meccanico, della tecnologia medica, aerospaziale, dei beni di lusso, della medicina, della difesa, dell’elettronica, dell’energia, delle ferrovie, delle telecomunicazioni e così via.
“Quest’anno, la fiera metterà in evidenza le applicazioni nei settori aeronautico, spaziale e della difesa (ASD), settori estremamente interessati a soluzioni innovative per il trattamento delle superfici. Vera e propria mini-mostra, ZOOM riunirà più di 40 aziende e laboratori di ricerca e sarà un luogo privilegiato per osservare, in modo molto concreto, ciò che già funziona... e ciò che si sta inventando per il futuro,” spiega Fanny Chauvin, direttore generale di Micronora. Esempi: i droni, strumenti sempre più utilizzati per garantire la manutenzione degli aeromobili. La manutenzione della verniciatura degli aeromobili ha raggiunto nuove vette di precisione e prevedibilità grazie all’ultima evoluzione dei sistemi di gestione digitale e all’ausilio dei droni. Gli obiettivi quasi ossessivi, nel senso migliore del termine, di riduzione dei costi, miglioramento della qualità e produttività stanno spingendo i fornitori di mezzi per il trattamento delle superfici a superarsi. Stanno emergendo nuove apparecchiature che consumano meno energia e riducono significativamente l’inquinamento. Come i cobot o strumenti di automazione adattiva. Assistiti dalla visione artificiale, questi sono in grado di soddisfare diverse applicazioni. Dedicati all’assemblaggio e allo smontaggio di parti su supporti utilizzati per il trattamento delle superfici (elettrolisi, verniciatura, laccatura, metallizzazione, ecc.), i robot si adattano a diverse configurazioni potendosi riconfigurare rapidamente e automaticamente ad ogni cambio di utensile. Operazioni di prova
beneficiano inoltre dell’intelligenza artificiale, capace di rilevare il minimo caso di contaminazione punto per punto delle parti prima che siano sottoposte a processi di verniciatura. Semplificano anche la valutazione dello spessore e dell’omogeneità dei film d’olio durante la lubrificazione e la conservazione. Molto interessanti per il trattamento delle superfici, le ultime innovazioni laser saranno presentate dai membri del Club Laser et Procédés (CLP). Uno strumento collaudato in molte applicazioni, come la bio-funzionalizzazione, il lavaggio, i trattamenti termici e del vetro, la marcatura, la lucidatura, la texturizzazione, ecc. È possibile combinare diversi metodi di produzione, come la combinazione del processo Laser Powder Bed Fusion con processi laser di post-trattamento per migliorare i prodotti. I laser ultraveloci consentono la strutturazione di alta precisione di quasi tutti i materiali o l’ablazione selettiva di film sottili. Grazie ai laser ultraveloci ad alta potenza e ai processi multi-fascio, è possibile modificare i processi di strutturazione e ridurre significativamente i tempi di lavorazione. La funzionalizzazione fotochimica mirata nella tecnologia medica o nella bio-fotonica può essere utilizzata per controllare le proprietà di bagnabilità e di adesione cellulare delle superfici. Seguiranno alcuni sviluppi...
Per maggiori informazioni: www.micronora.com
I droni sono sempre più utilizzati in applicazioni aeronautiche, ad esempio per l’ispezione della verniciatura degli aeromobili. Ecco il drone omnidirezionale progettato da Aerix Systems, che sarà esposto a ZOOM durante Micronora 2026.
L’ottava edizione di Global Industrie, tenutasi dal 30 marzo al 2 aprile 2026 a Paris Nord Villepinte, ha accolto 60.000 professionisti del settore e 8.000 giovani, facendo registrare un aumento del 12% rispetto a Global Industrie Paris 2024.
Global Industrie è diventato il fulcro centrale in cui istituzioni, alti dirigenti, federazioni professionali e aziende di tutte le dimensioni si riuniscono per connettersi e collaborare.
Evidenziando il ruolo strategico dell’industria per la sovranità economica e tecnologica, l’evento ha ospitato nove ministri, rappresentanti di tutto lo spettro politico e delegazioni di parlamentari e senatori.
Piattaforma lungimirante sull’industria del futuro, “La Grande Scène” ha affrontato temi chiave quali l’espansione internazionale, l’innovazione e i suoi sistemi di supporto, le scoperte tecnologiche - in particolare nei settori dell’energia e del digitale - l’attrattività dei talenti e lo sviluppo delle competenze.
Global Industrie ha inoltre rafforzato la sua dimensione internazionale con la partecipazione del Vice-Ministro tedesco per gli Affari europei, Gunther Krichbaum, e con il 25% di espositori internazionali in rappresentanza di 91 Paesi.
Trasformare il modello industriale
Con 2.300 espositori in 14 settori industriali, 50 utilizzatori finali rappresentati, oltre 3.000 impianti in funzione, 240 conferenze e 700 relatori, Global Industrie ha fornito alle aziende gli strumenti, le soluzioni, le attrezzature e le competenze necessarie per modernizzarsi e migliorare la competitività. L’evento ha evidenziato la crescente convergenza tra industria e tecnologie digitali attraverso aree dedicate a dati, intelligenza artificiale, cloud e cybersecurity.
Ha inoltre fornito un supporto mirato alle aziende tramite l’area Booster, focalizzata su finanziamenti, innovazione e sviluppo delle competenze, insieme a spazi dedicati alla R&S e all’innovazione della supply chain.
Rendere l’industria più attrattiva per i talenti
Global Industrie si è concentrato nell’affrontare la carenza di talenti nel settore, con 130.000 assunzioni previste in Francia nel 2026, coinvolgendo 8.000 studenti e persone in cerca di lavoro attraverso attività pratiche e l’interazione diretta con i professionisti. Iniziative come GI Avenir, il concorso Golden Tech e dimostrazioni dal vivo hanno messo in mostra le carriere e le tecnologie industriali. I visitatori hanno anche potuto assistere alle sessioni di formazione dei campioni di WorldSkills che si preparano per la competizione globale del 2026 a Shanghai in settori quali la robotica, la produzione di additivi e l’elettronica.
Il Manifesto: L’industria traccia la strada!
Quest’anno ha visto anche il lancio di un Manifesto, volto a promuovere la visione di un’industria più innovativa, responsabile e sovrana. Firmato 370 volte, ha fatto eco a un forte messaggio di coesione tra i padiglioni della fiera: “abbiamo i punti di forza. Abbiamo i protagonisti. Abbiamo la determinazione.” L’iniziativa proseguirà oltre l’evento, invitando tutti gli attori del settore a firmare e a unirsi al movimento. La prossima opportunità per firmare di persona si terrà al SEPEM di Brest. Il messaggio alla base del Manifesto: “impegniamoci con forza, ambizione e determinazione per fare dell’industria la chiave del nostro futuro. Io ci credo. Firmo: https://global-attendee-registry.lovable.app/en” “Questo manifesto è un movimento che vogliamo rendere visibile ovunque e aperto a tutti. Firmare significa impegnarsi: credere nell’industria, sostenerla, farne parte, o aspirare a farne parte. Significa impegnarsi per il nostro paese, per la nostra sovranità e per il nostro futuro,” ha dichiarato Julie Voyer, Direttrice di Global Industrie.
Per maggiori informazioni: www.global-industrie.com
EDITOR IN CHIEF
ALESSIA VENTURI venturi@ipcm.it
EDITORIAL DIRECTOR
FRANCESCO STUCCHI stucchi@ipcm.it
EDITORIAL OFFICE redazione@ipcm.it
PAOLA GIRALDO giraldo@ipcm.it
MONICA FUMAGALLI fumagalli@ipcm.it
NICOLE KRAUS kraus@ipcm.it
MATTEO SOTTI sotti@ipcm.it
ILARIA PAOLOMELO paolomelo@ipcm.it
FEDERICO MELIDEO melideo@ipcm.it
GIULIA GENTILE gentile@eosmarketing.it
MARTINA STUCCHI mstucchi@ipcm.it
MEDIA SALES
FRANCESCO STUCCHI stucchi@ipcm.it
ILARIA PAOLOMELO paolomelo@ipcm.it
MARTINA STUCCHI mstucchi@ipcm.it
NICOLE KRAUS kraus@ipcm.it
GRAPHICS
ELISABETTA VENTURI grafico@ipcm.it
TRANSLATIONS
CHIARA FOPPA PEDRETTI chiara.foppapedretti@gmail.com
SEBEGRAF SRL | info@sebegraf.eu
EDITED BY
EDITORIAL BOARD
Prof. Stefano Rossi
Material Engineering and Industrial Technologies, University of Trento - Product Design
Kevin Biller
ChemQuest Powder Coating Research
Gianmaria Guidi
Consultant for industrial and anticorrosive coating processes
Gianmaria Gasperini
Head of the Paint&Coatings Laboratory of Innovhub SSI Divisione Oli e Grassi
Paolo Rami
Director of ipcm®Academy, expert in anticorrosion, coating defects analysis, and process optimization

SUBSCRIPTION SERVICE / SERVIZIO ABBONAMENTI
Sale only on subscription - Vendita solo su abbonamento E-mail: info@ipcm.it
Subscription Rates 2026
Annual subscription print + digital:
EMEA €110,00 (postage included)
Rest of world €350,00 (fast airmail shipping included)
Single copy: €15,00
EMEA (postage included) - Rest of world (postage excluded)
Back issues: €30,00
EMEA (postage included) - Rest of world (postage excluded)
Subscriptions can be made via payment online at www.myipcm.com. Subscription and the sale of individual issues are exempt from VAT under Italian law: Article 74.1, letter C of DPR 633/72, DM 29/12/1989.

Tariffe Abbonamento 2026
Abbonamento annuale cartaceo + digitale:
EMEA €110,00 (spese postali incluse)
Rest of world €350,00 (spedizione via aerea inclusa)
Fascicolo singolo €15,00
EMEA (spese postali incluse) - resto del mondo (spese postali escluse)
Arretrati €30,00
EMEA (spese postali incluse) - resto del mondo (spese postali escluse)
Gli abbonamenti possono essere sottoscritti con carta di credito sul sito: www.myipcm.com. L’Iva sugli abbonamenti, nonchè sulla vendita di singole copie è assolta ai sensi dell’art.74 comma 1 lett. C DPR 633/72, DM 29/12/1989.