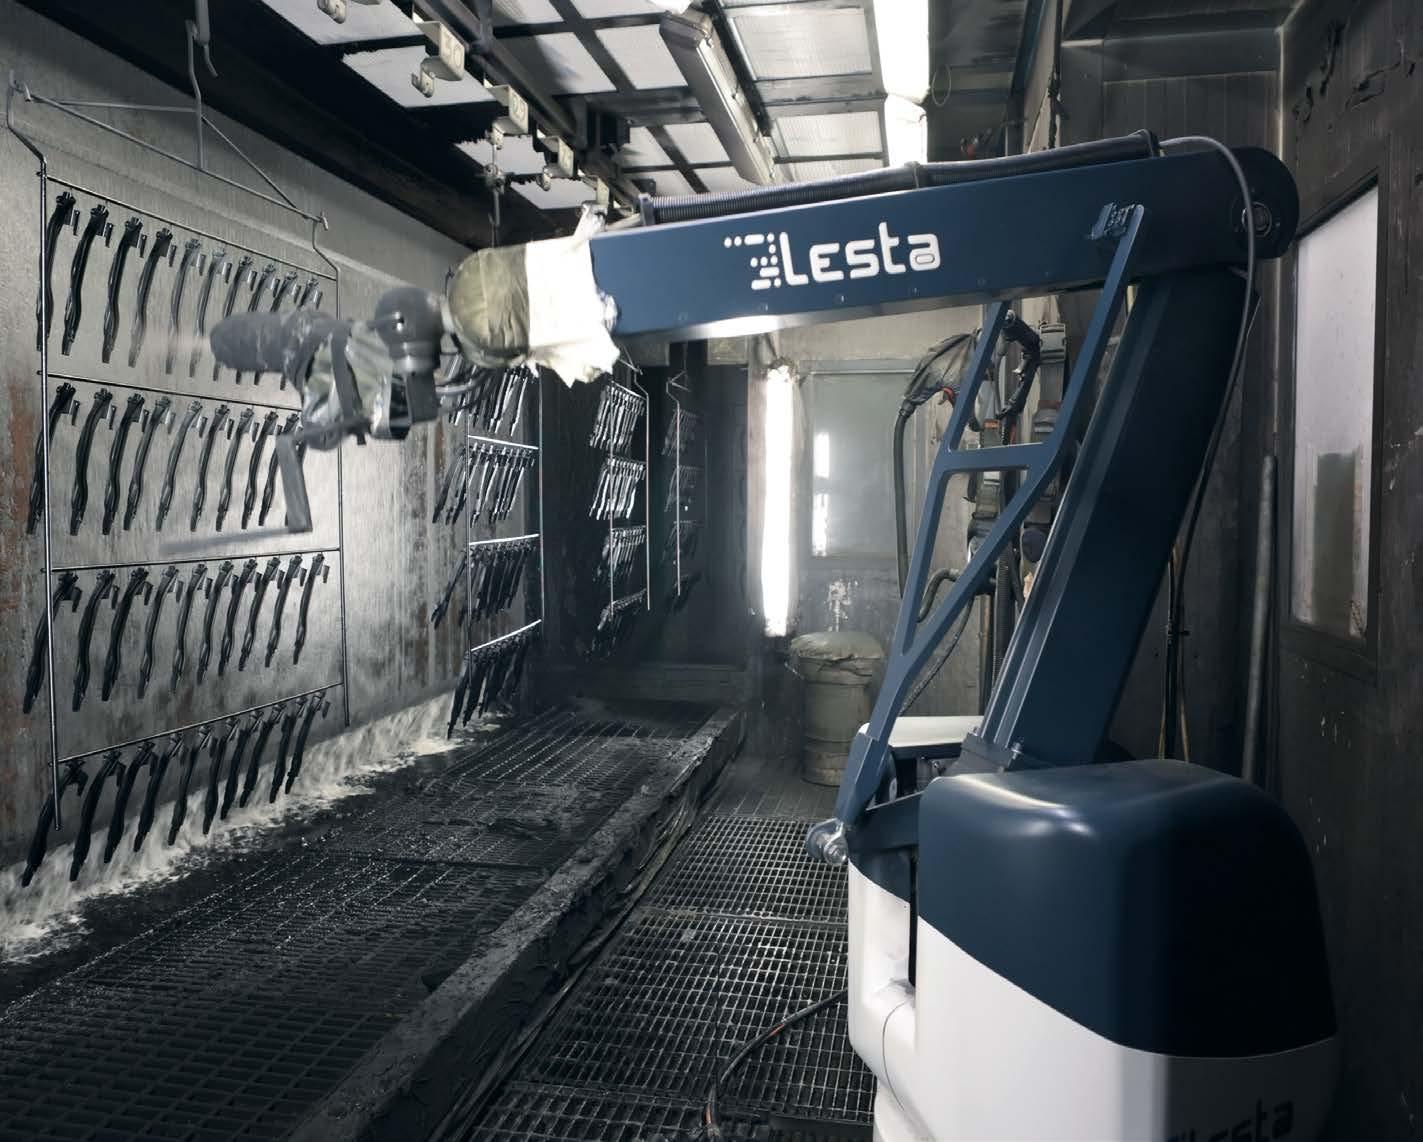
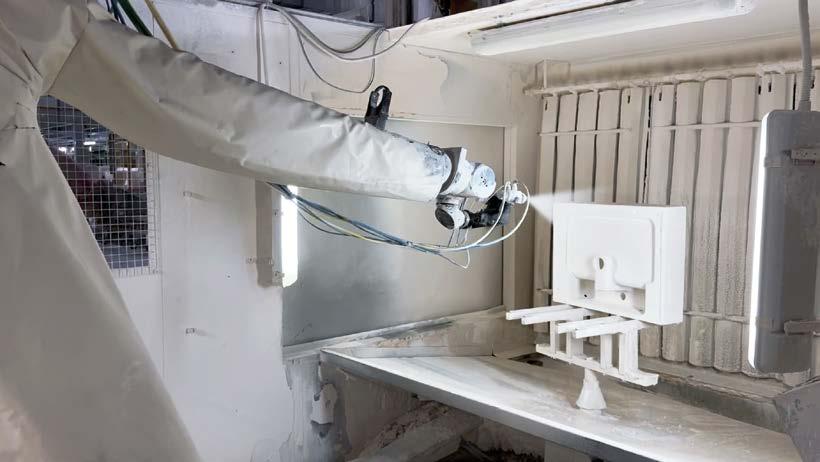
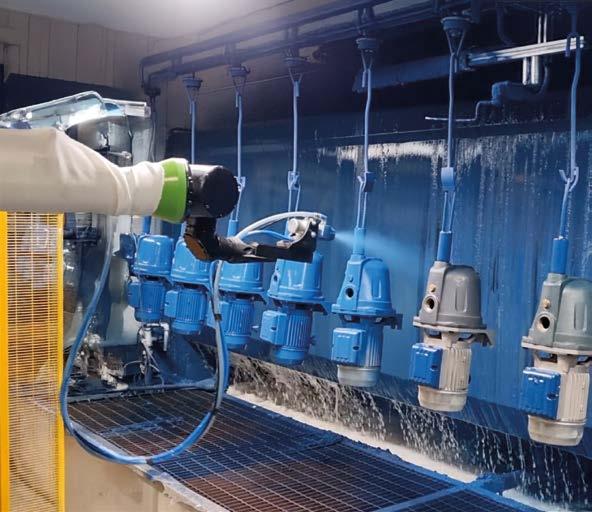
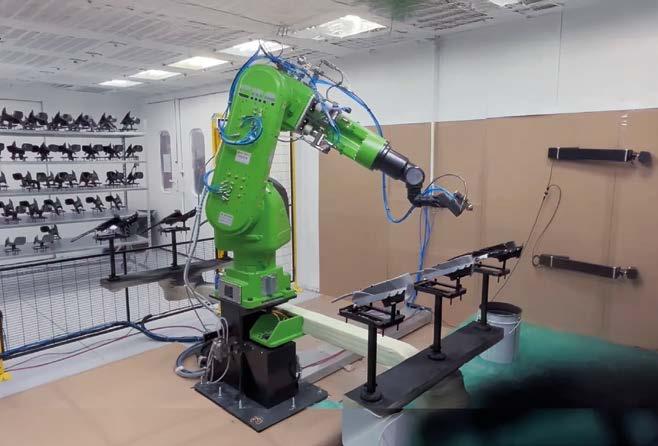
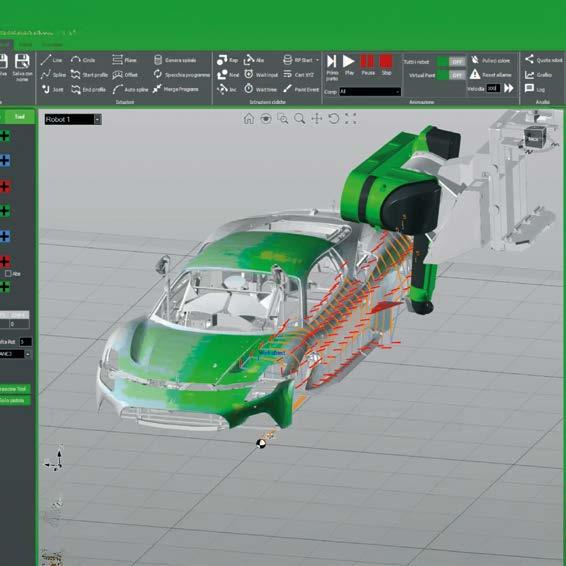
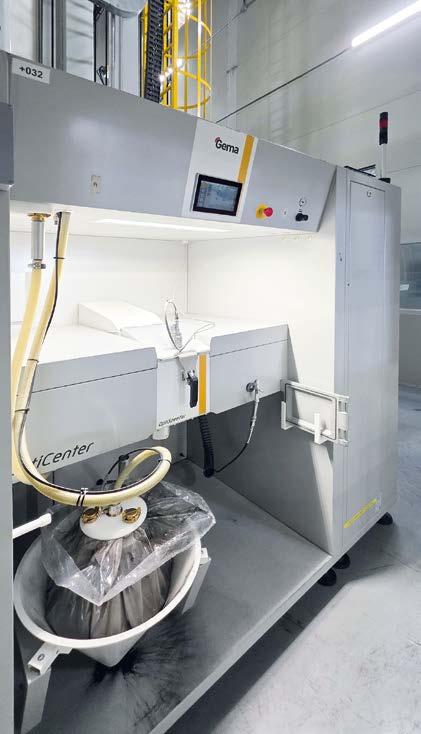
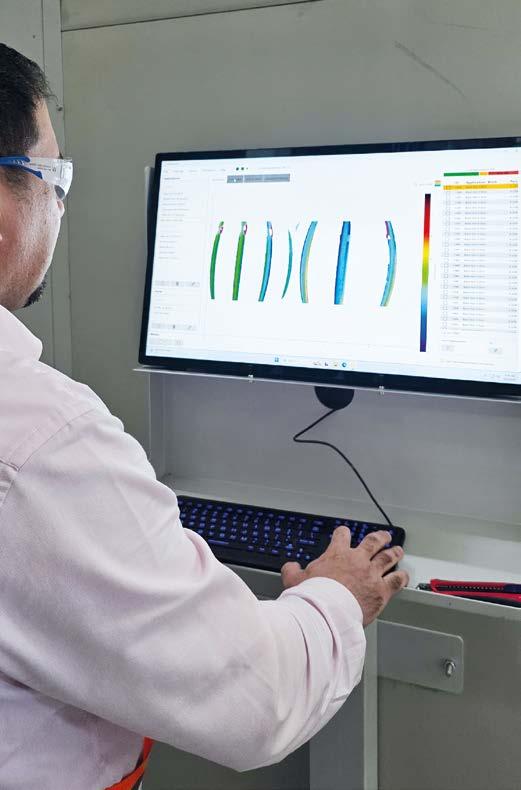
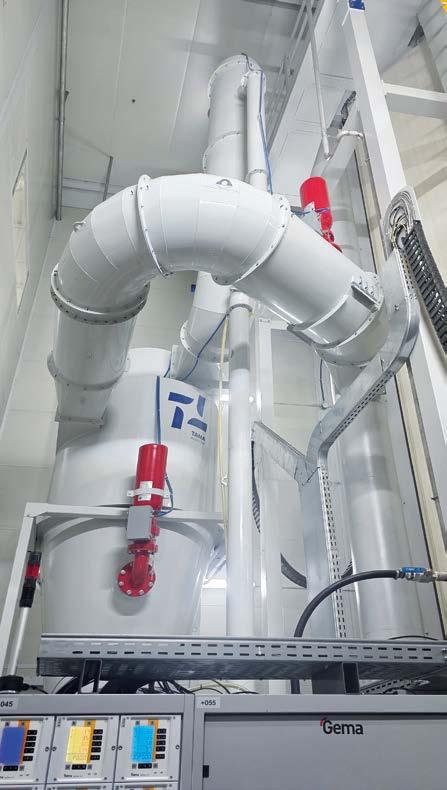
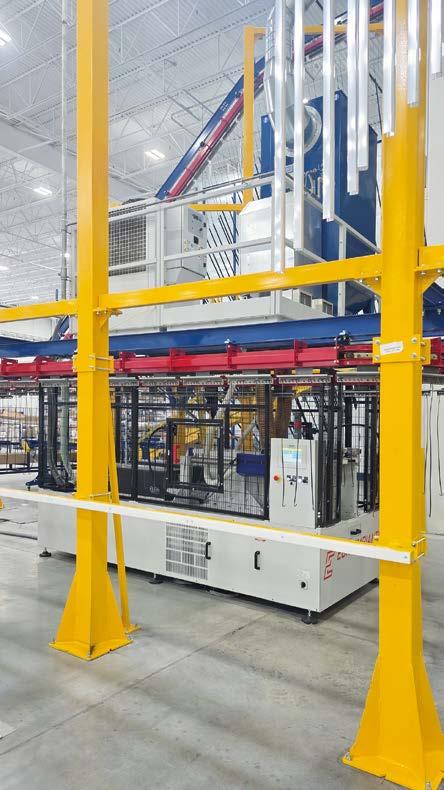
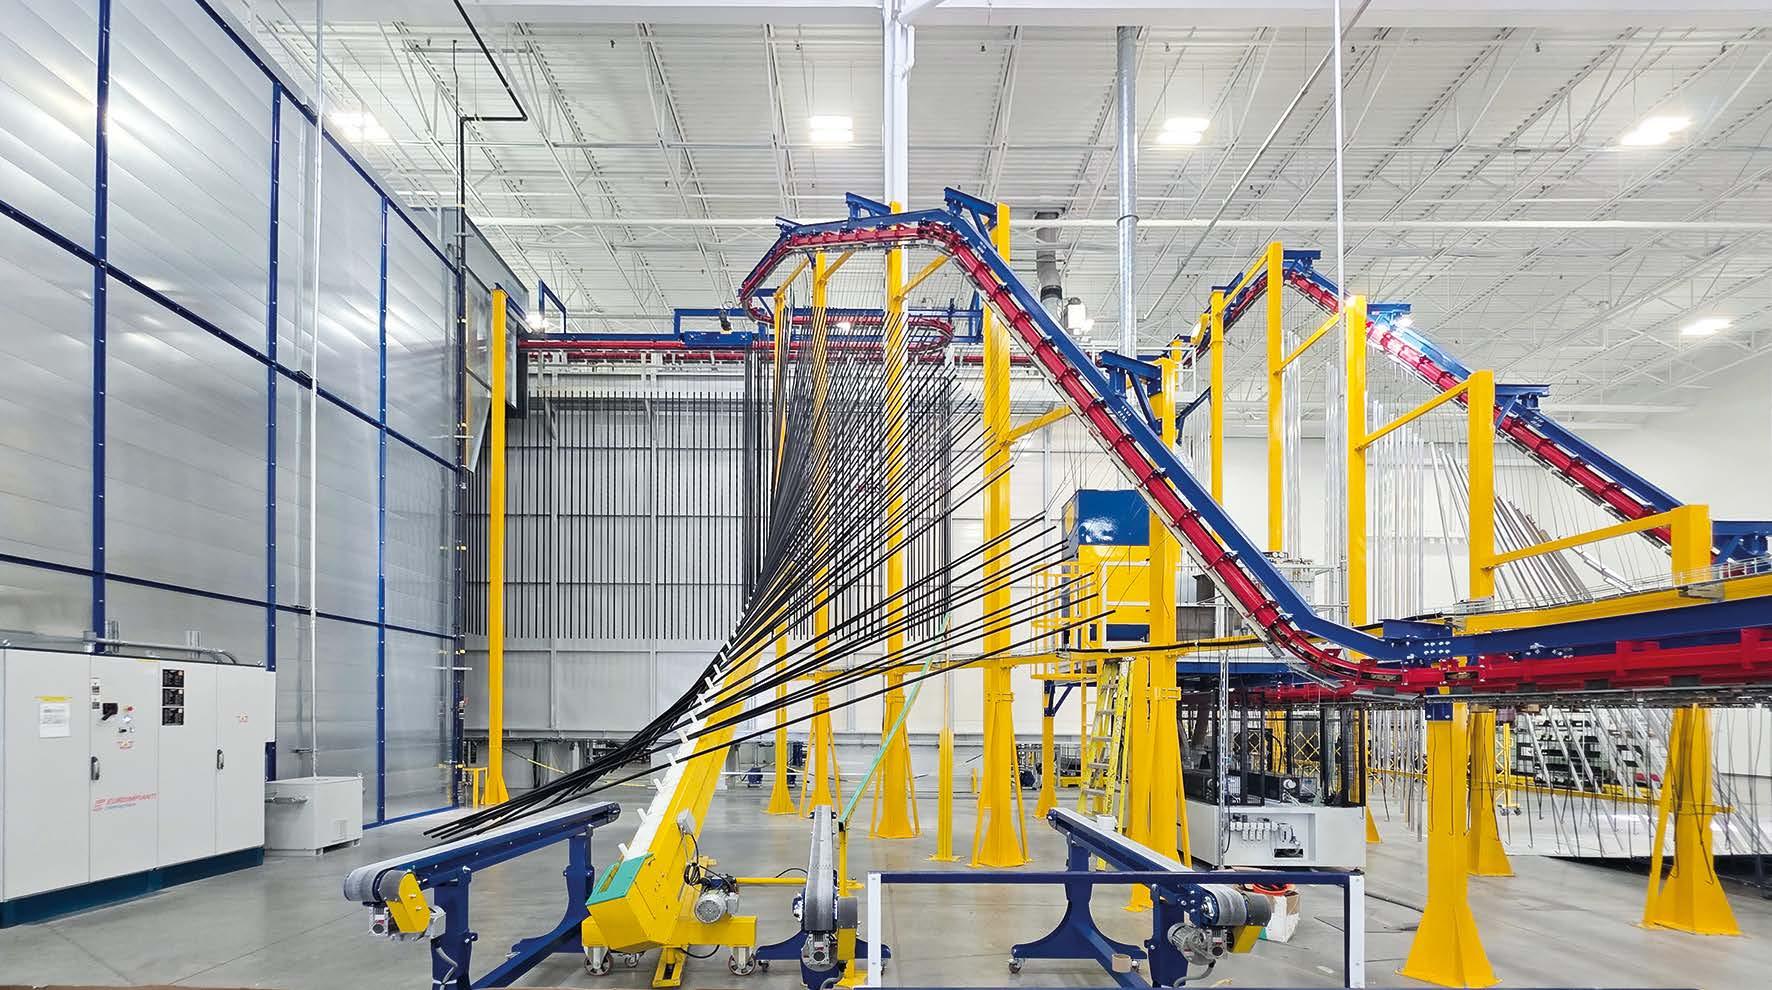
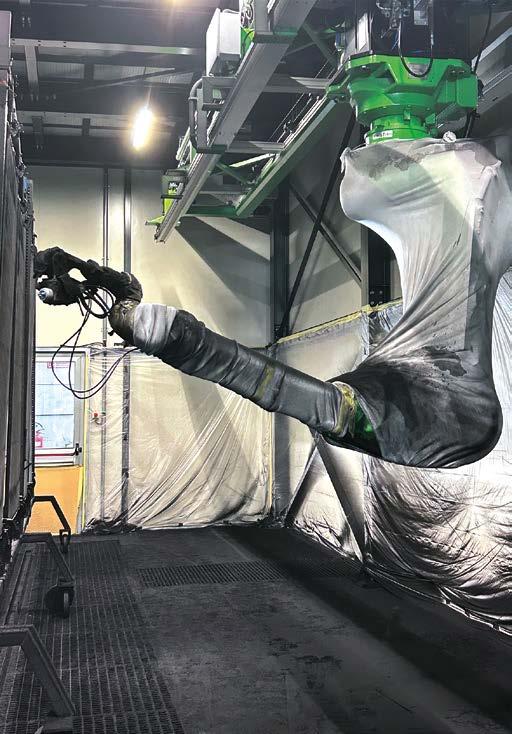
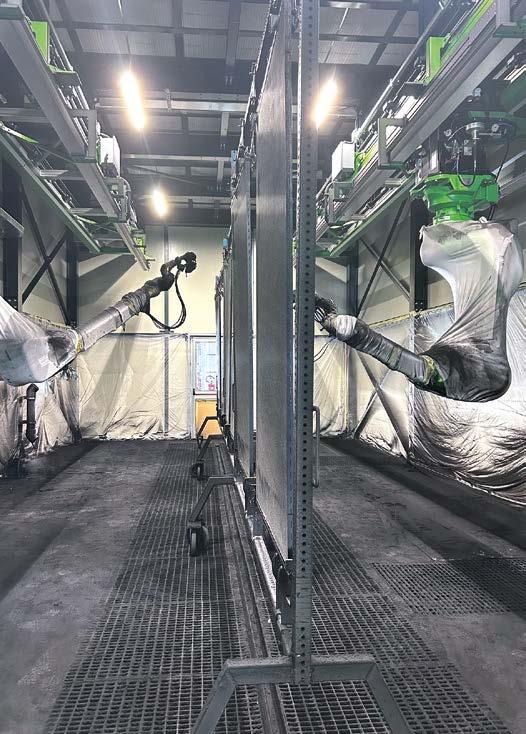
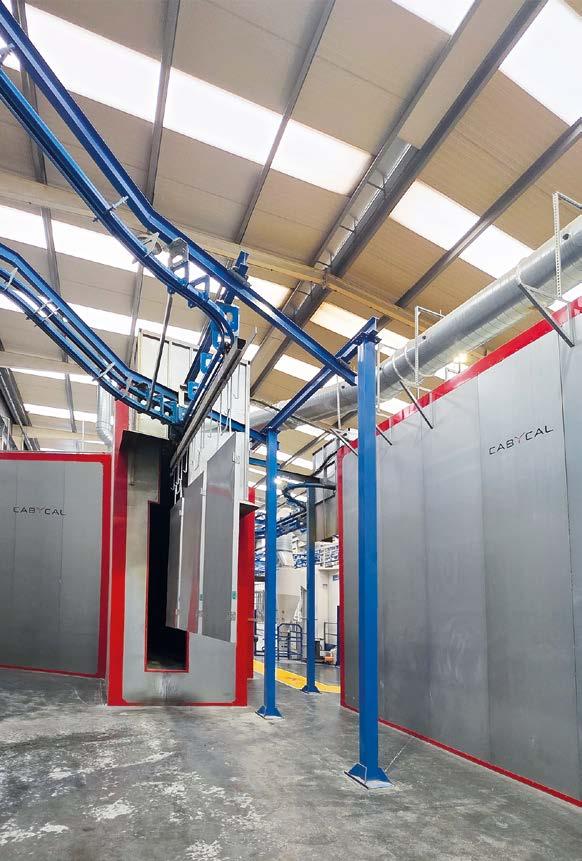
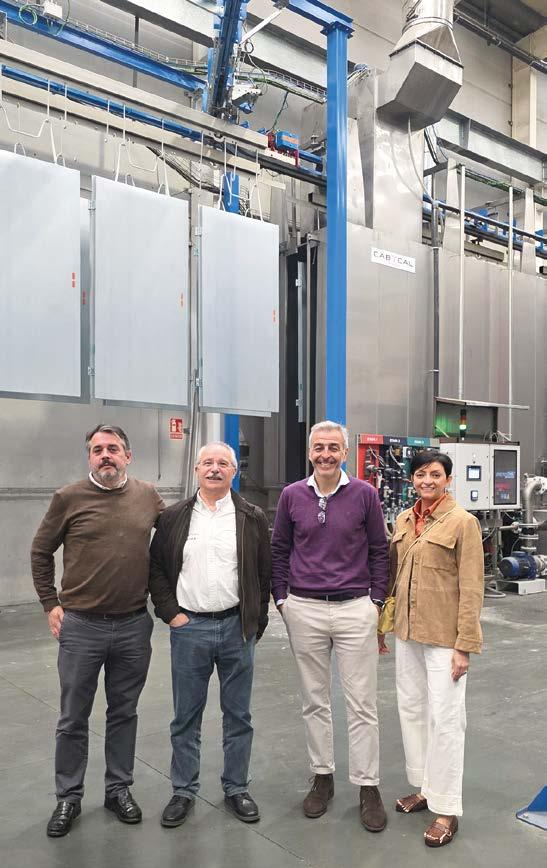
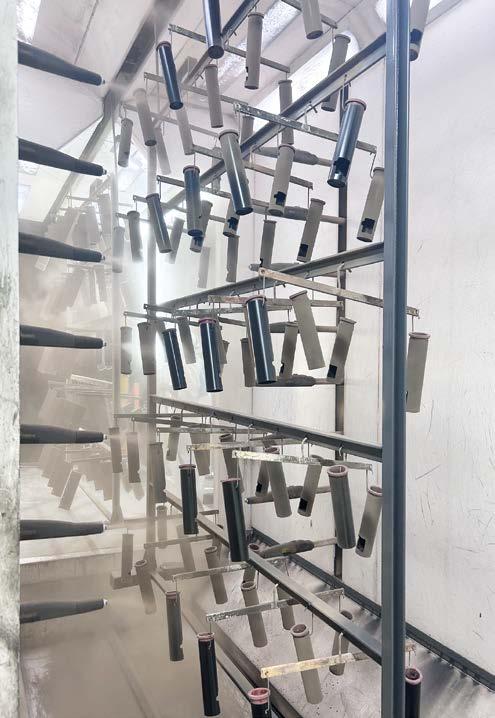
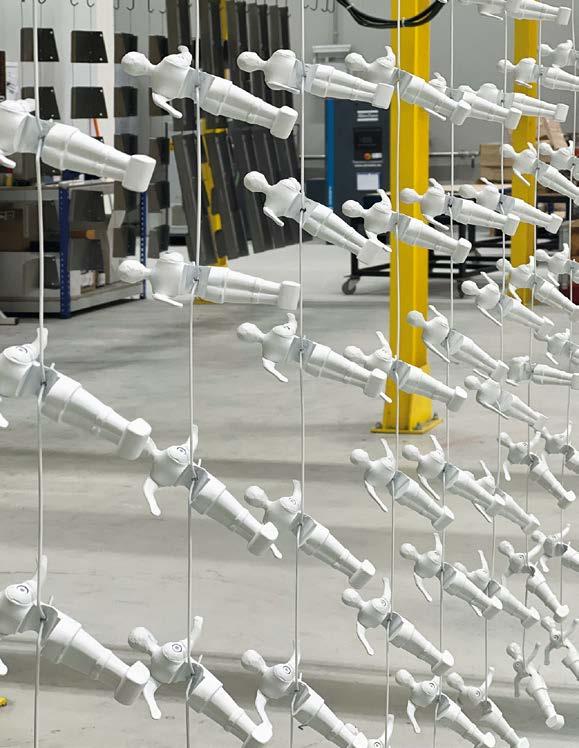
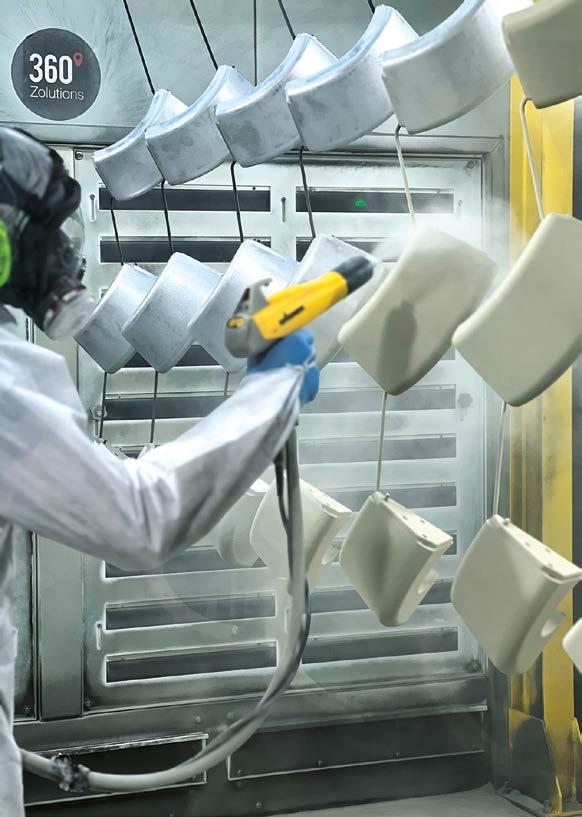
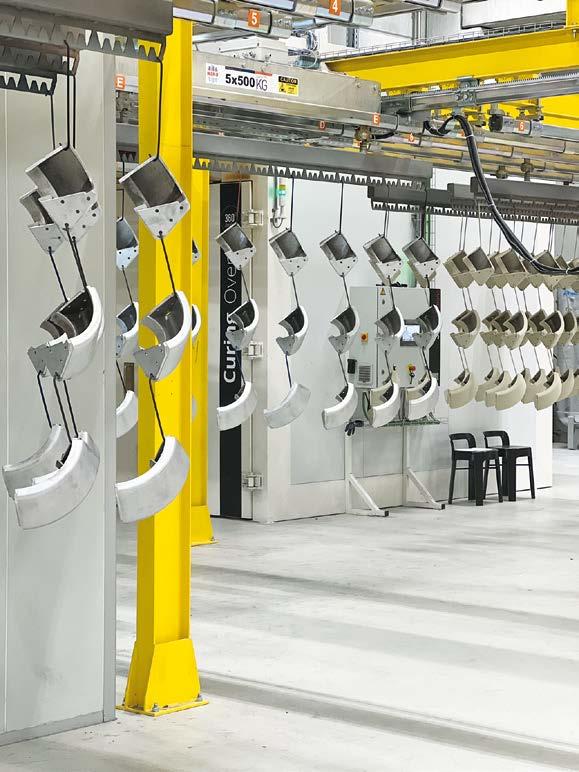
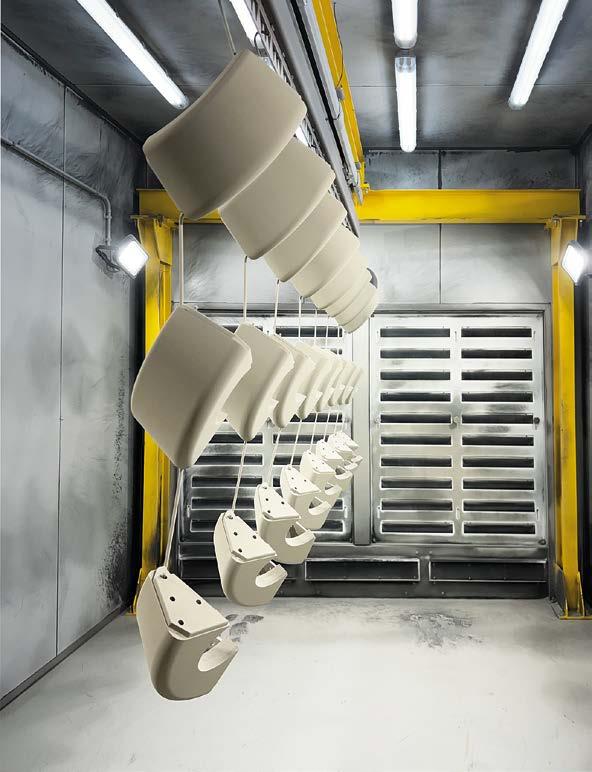
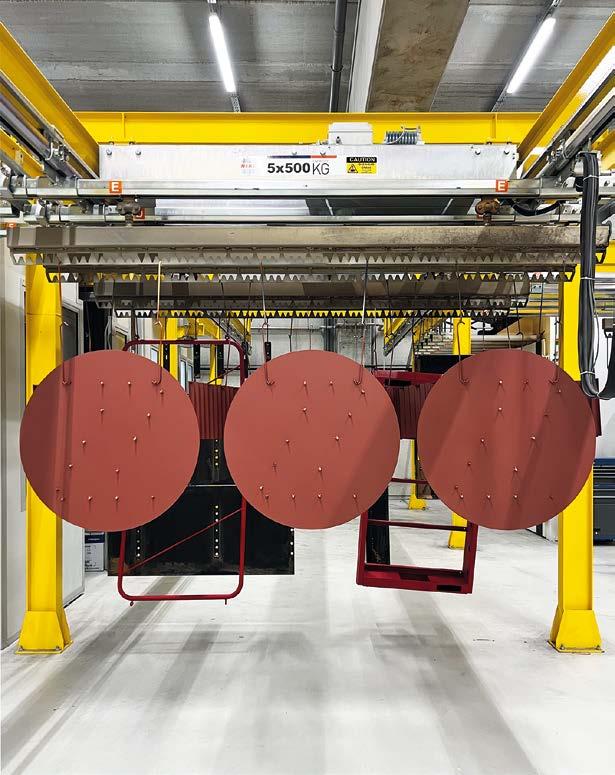
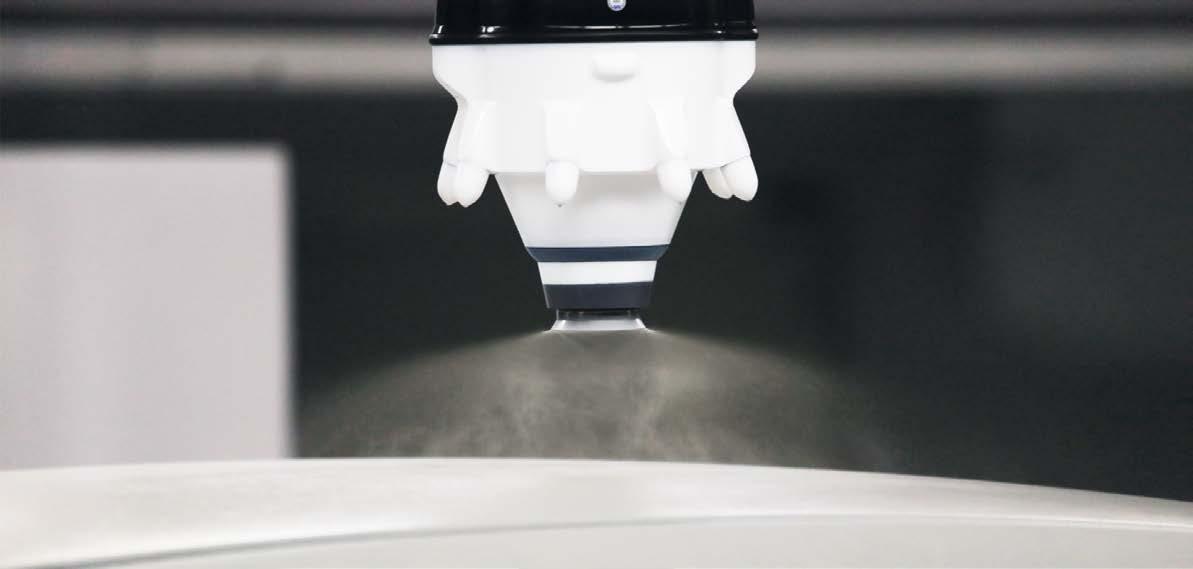
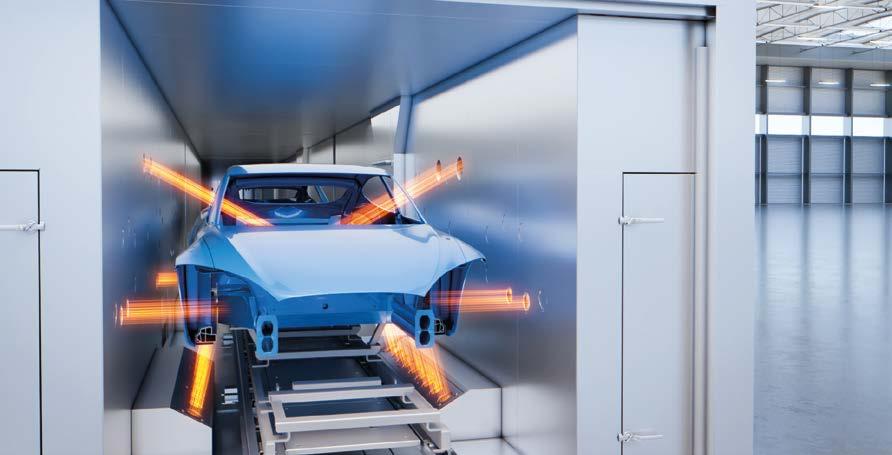
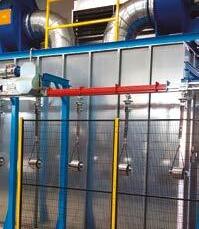
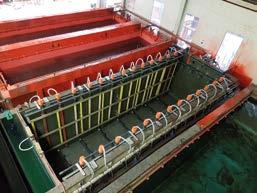
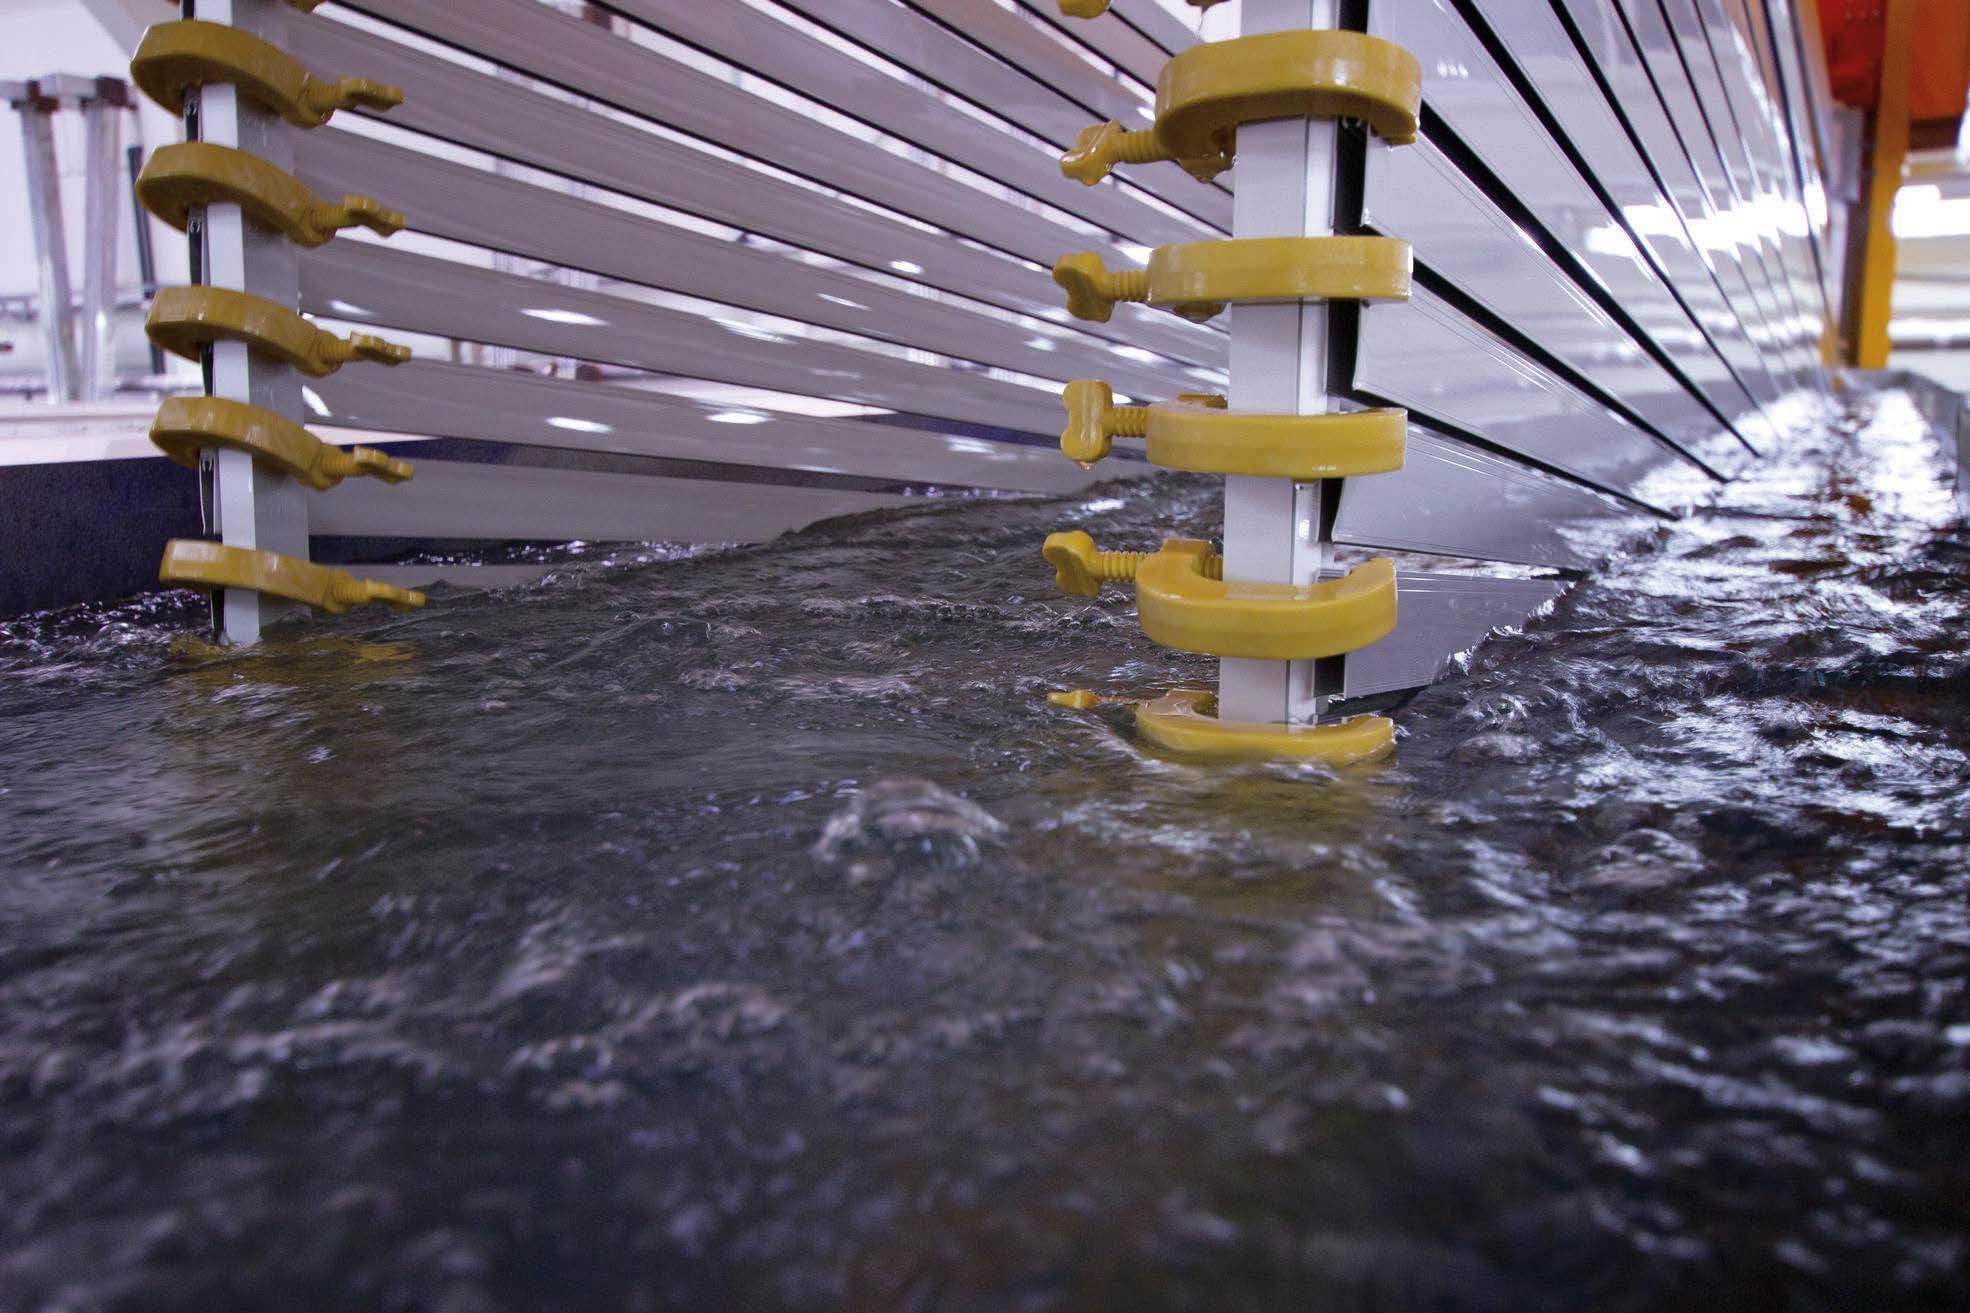
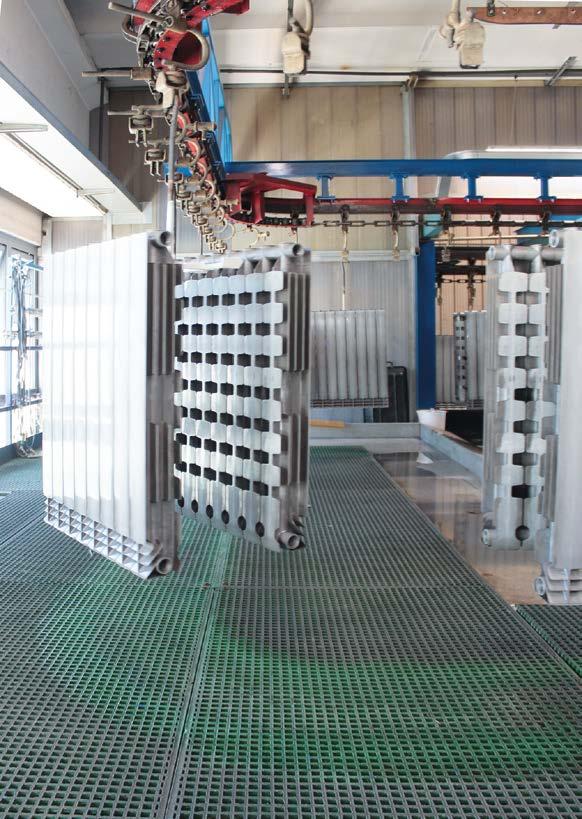
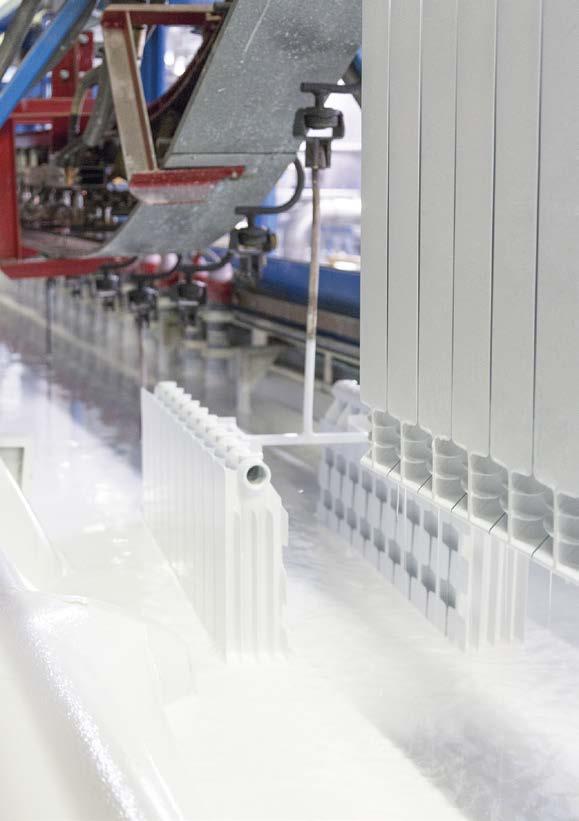
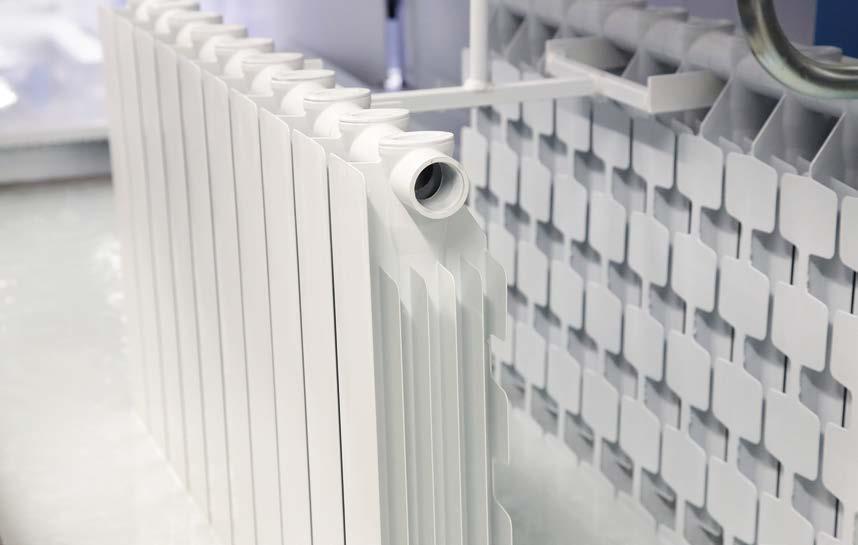
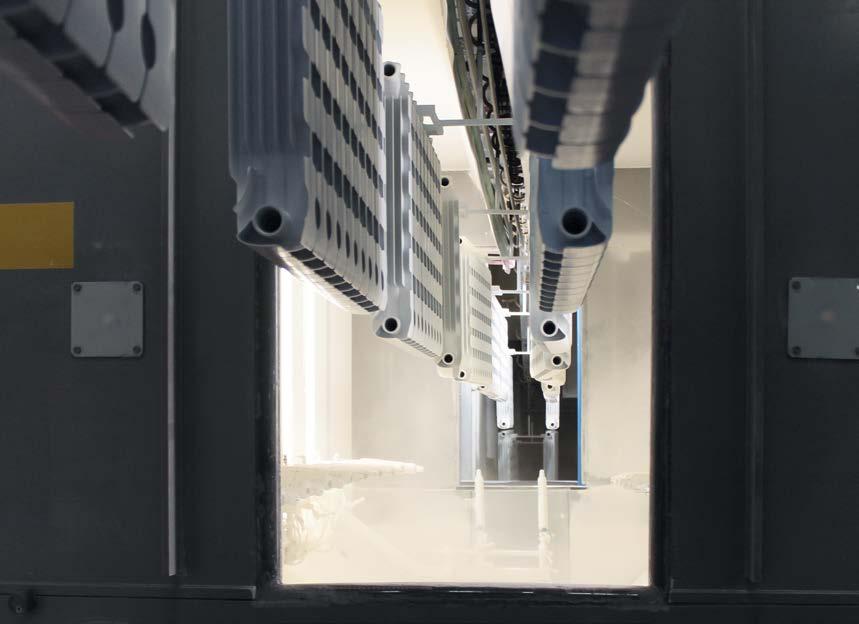
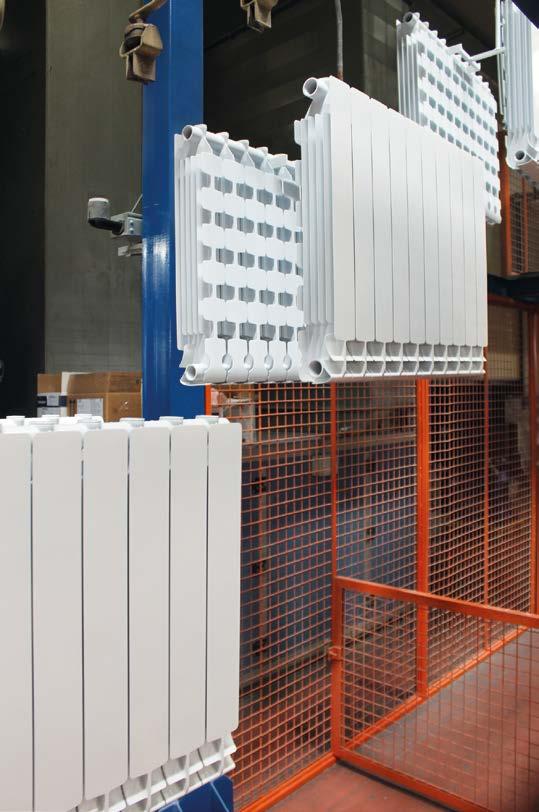
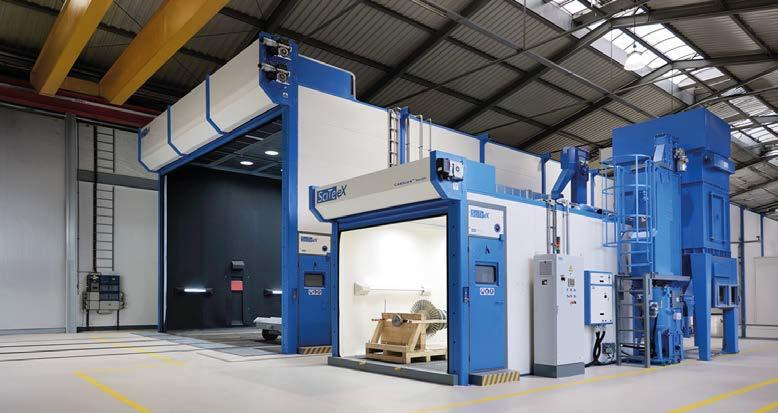
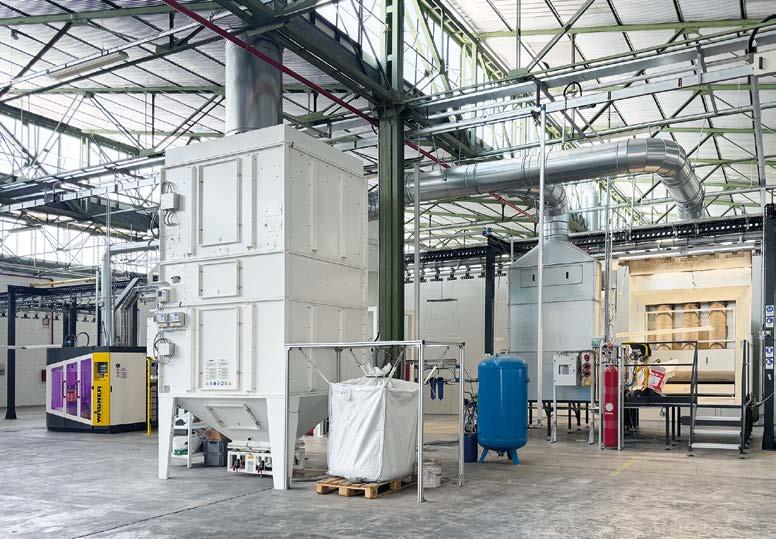
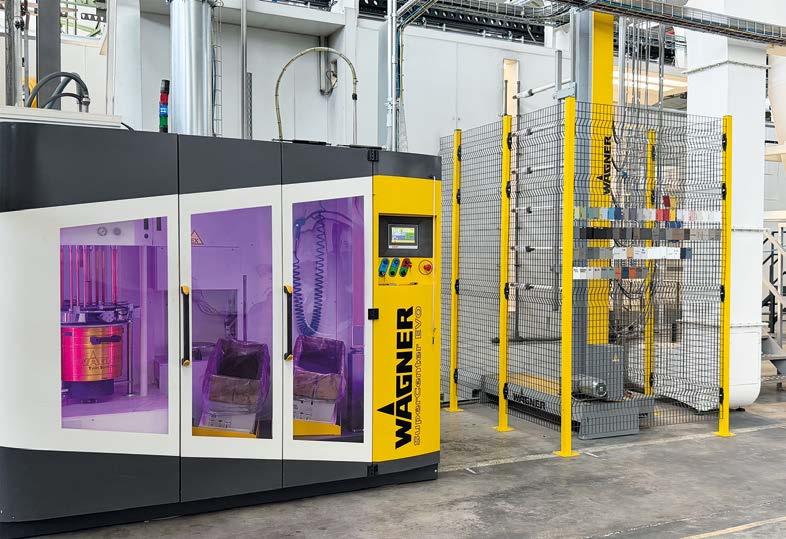
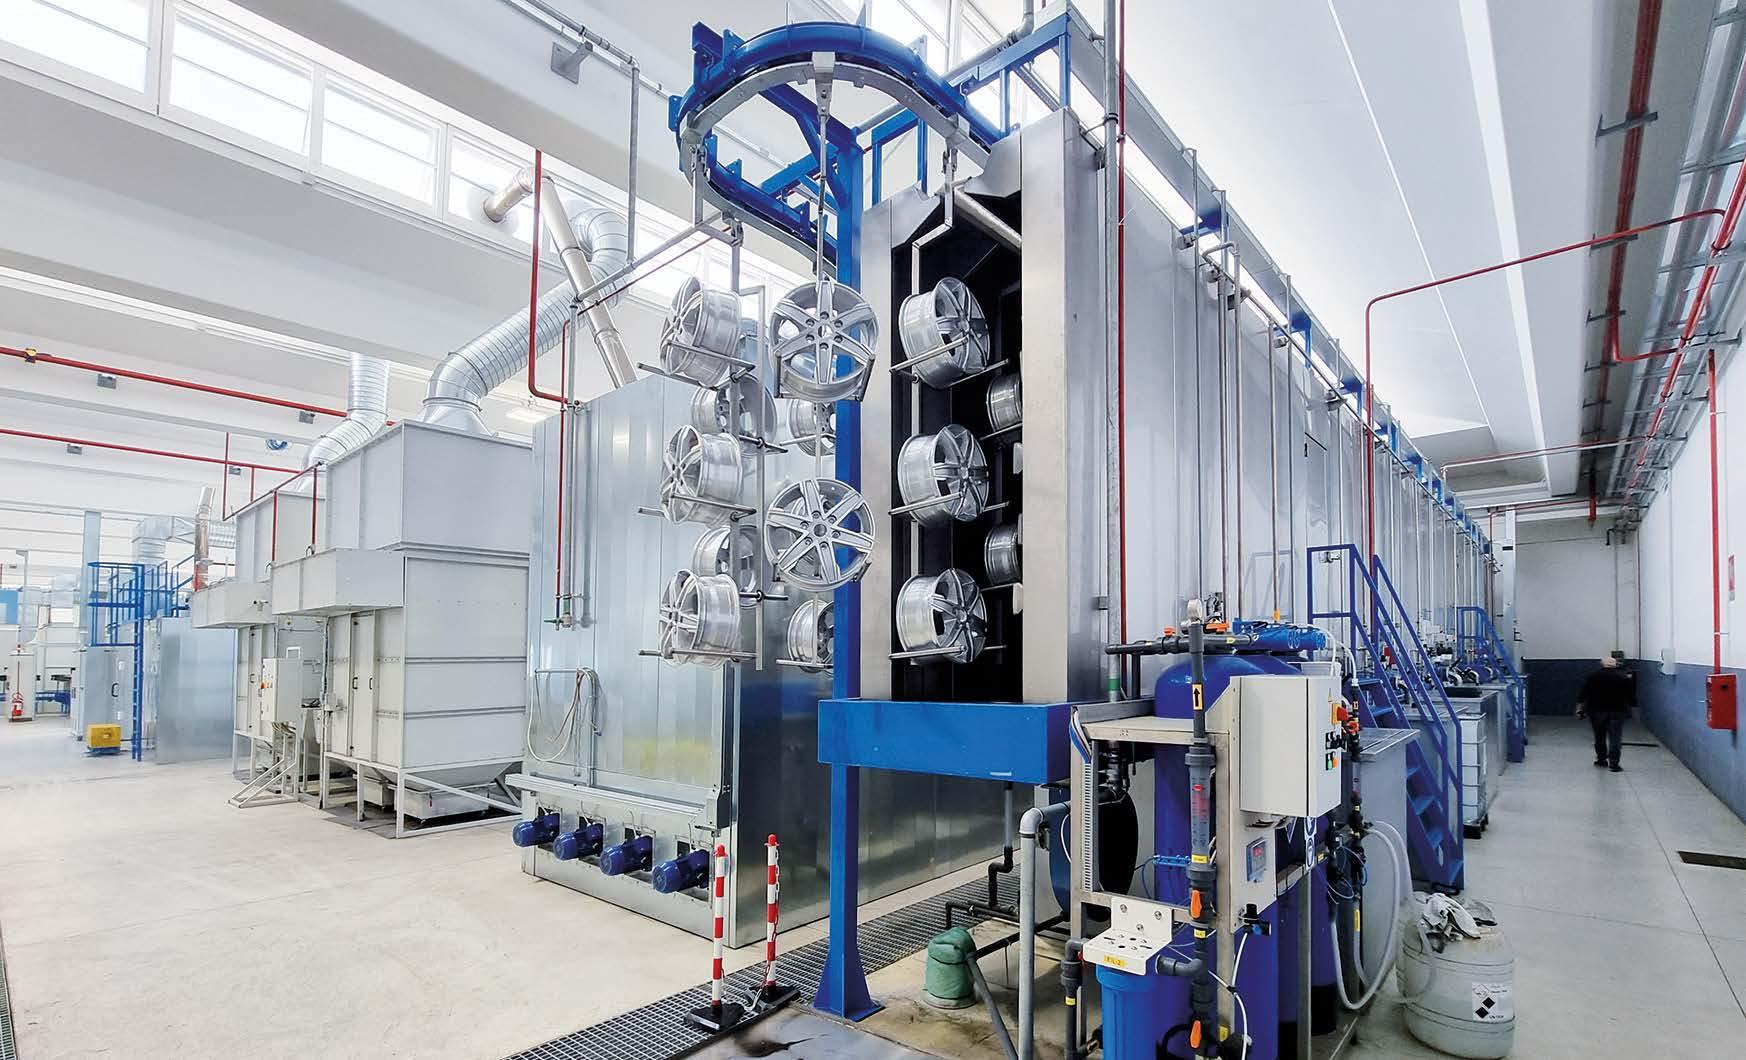
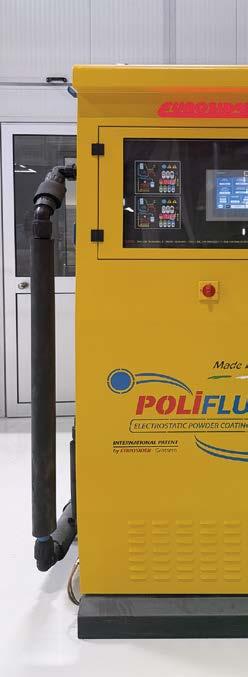
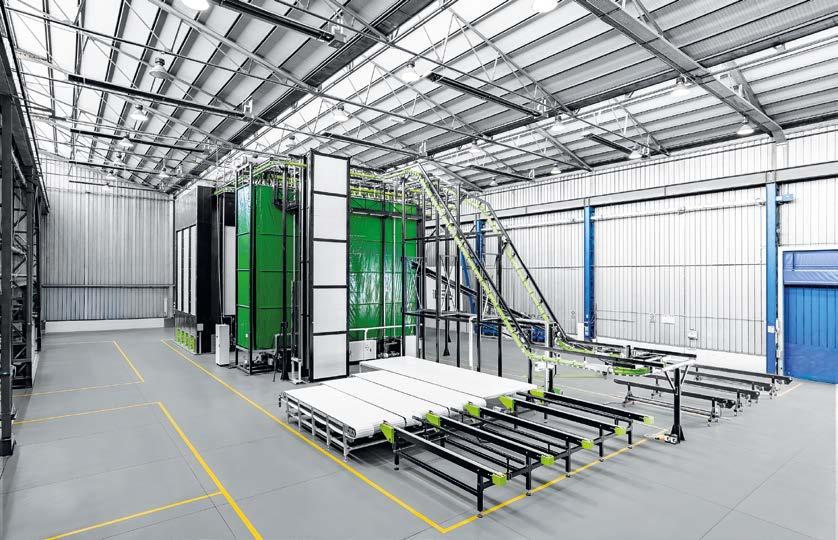
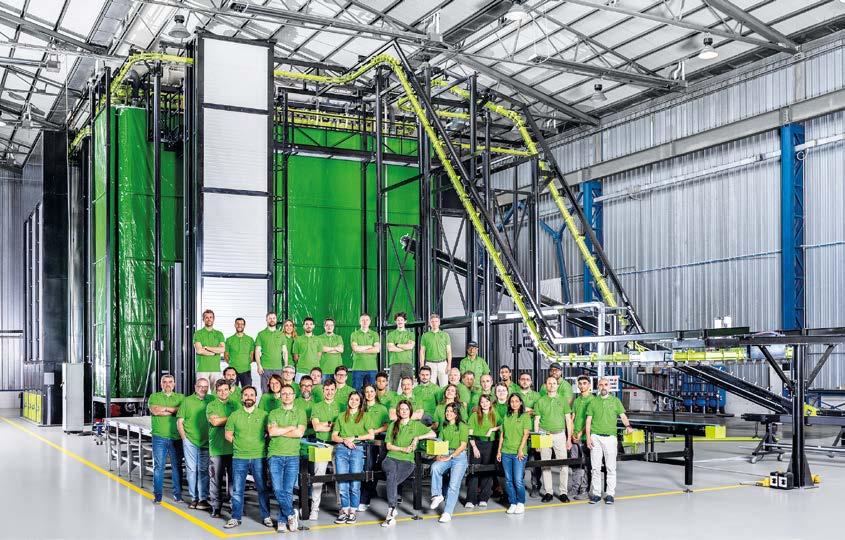
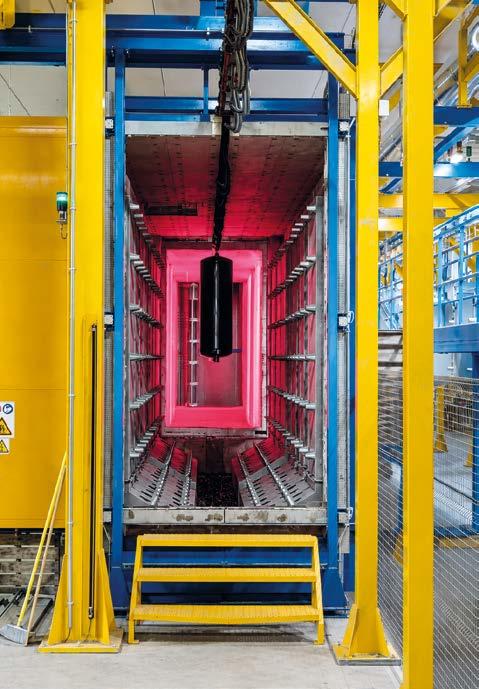
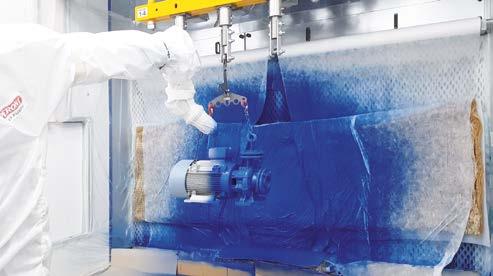
Let‘s talk about powder coating. A technology that is proven since decades and actually, it‘s just getting started with FLOWSENSE. FLOWSENSE? It‘s a software masterpiece and a bunch of small sensors that do big things: Consistent powder output from the rst to the last workpiece. Reliability, measured in real time. Put quality on repeat!
SAVIM EUROPE DESIGNS AND BUILDS HIGH-VALUE INDUSTRIAL PAINTING SYSTEMS.
Advanced technologies and a highly tailored approach make every project unique - from initial assessment and engineering to post-installation support Built for special applications and complex processes, our plants ensure high performance, consistent quality, and maximum safety, fully compliant with the most rigorous sustainability standards. savimeurope.com
08 # ipcm100
#ipcm100: cento numeri, una visione 20 BRAND NEW
32 HIGHLIGHT OF THE MONTH
MEC, oltre 35 anni di innovazione: dalla sverniciatura criogenica alle nuove frontiere della criogenia industriale
36 FOCUS ON TECHNOLOGY
Il progetto industriale con cui Colourific Coatings punta a trasformare il mercato nordamericano della verniciatura a polvere
46 FOCUS ON TECHNOLOGY
Un sistema robotizzato avanzato per garantire la ripetibilità del rivestimento UV sugli scambiatori trattati con ElectroFin®
56 HIGHLIGHT OF THE MONTH
Galstaff Multiresine presenta la sua nuova identità digitale 58
FOCUS ON TECHNOLOGY
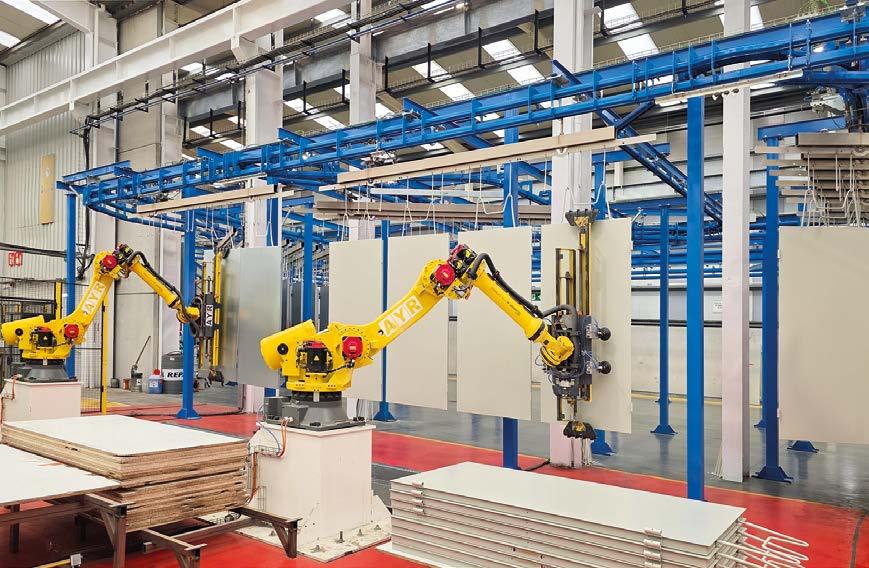
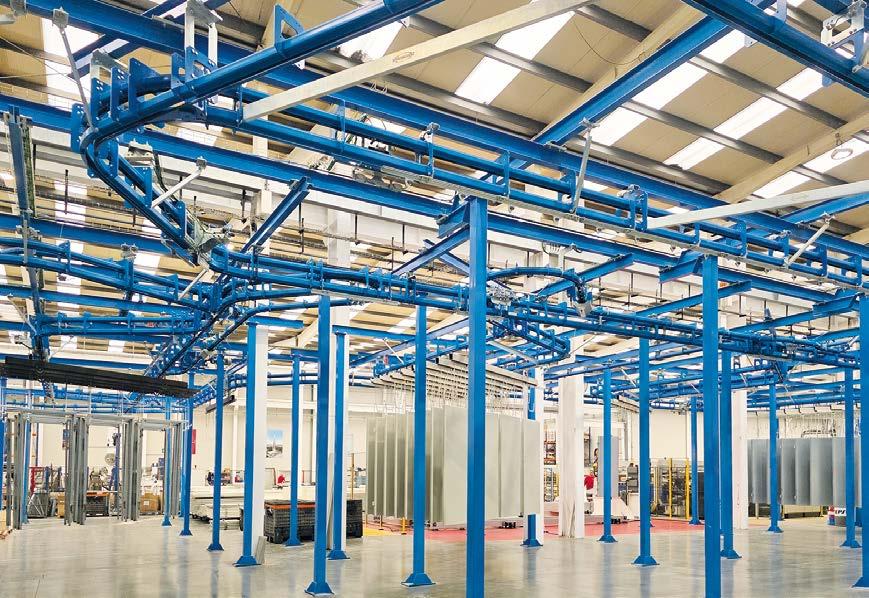
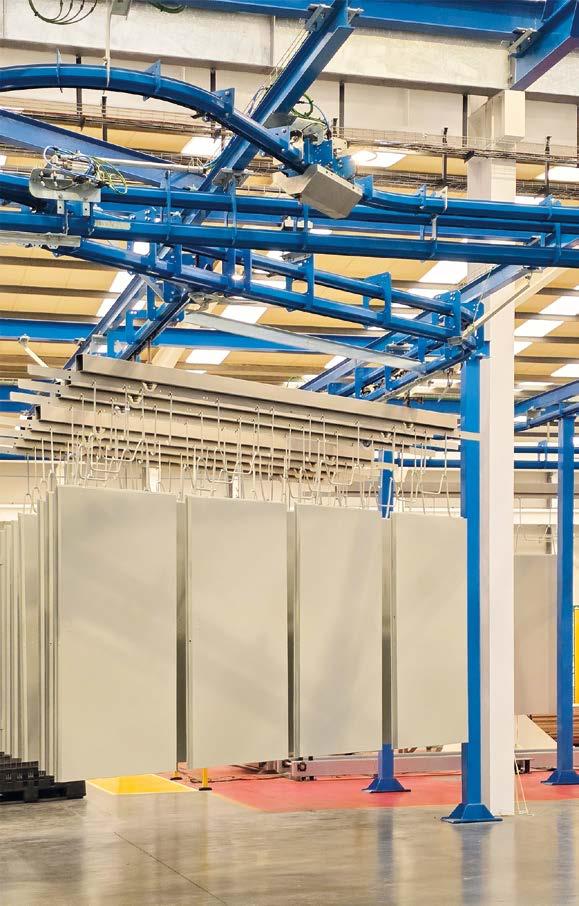
L’efficientamento della linea di verniciatura di Asturmadi Doors passa attraverso la perfetta integrazione tra movimentazione manuale e automatica
68 SUCCESS STORIES
Dall’acqua di lavaggio a nuova risorsa produttiva: il contributo di Water Energy all’economia circolare di Cimentol
72 FOCUS ON TECHNOLOGY
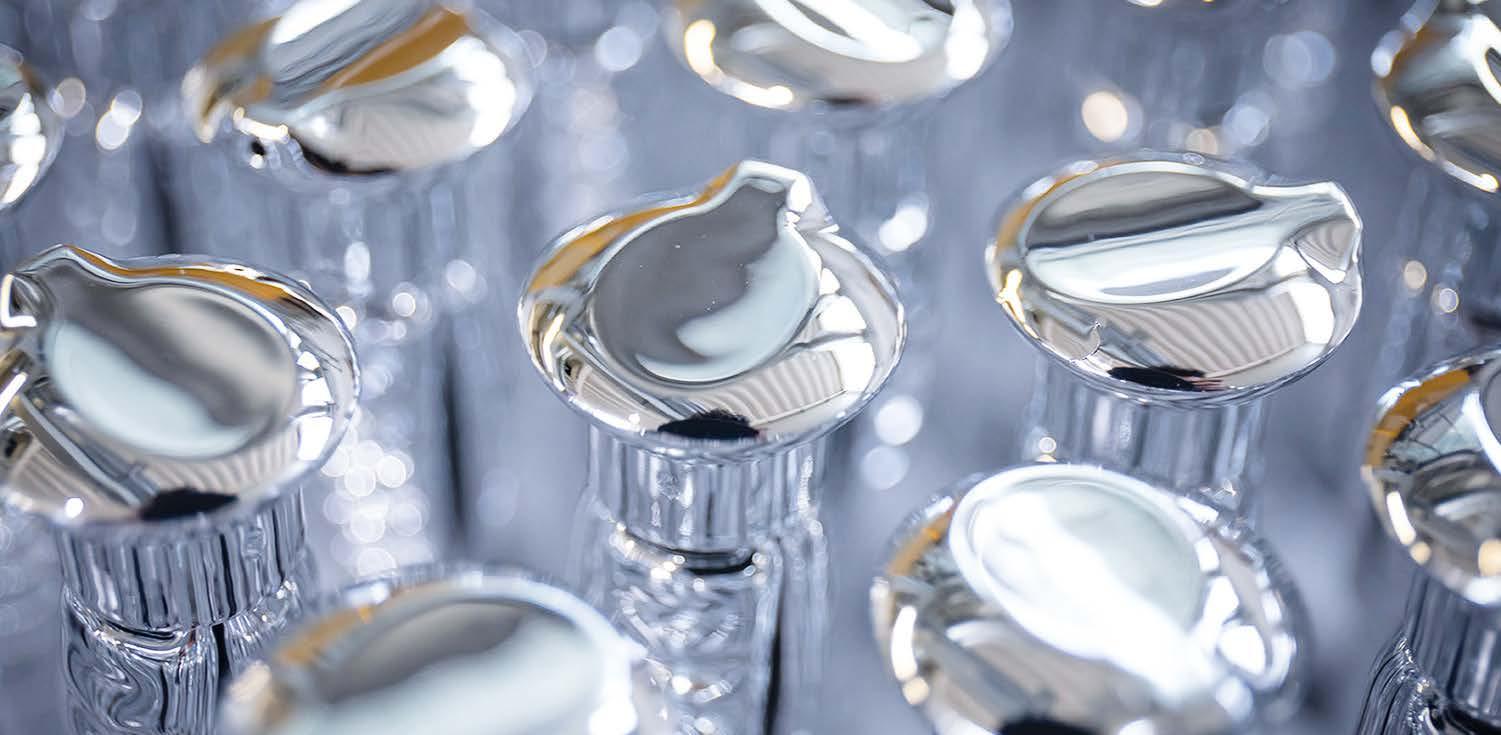
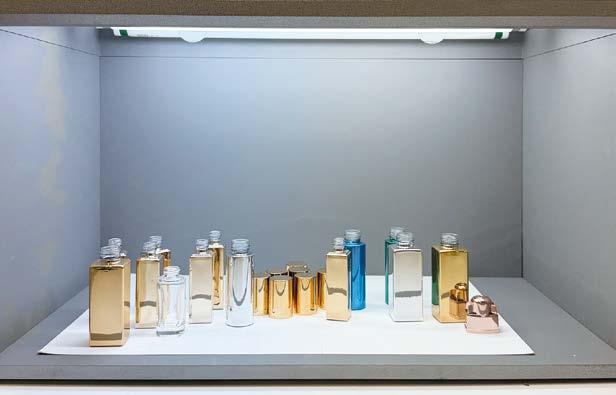
La filtrazione che fa la differenza nella metallizzazione del packaging cosmetico
76 FOCUS ON TECHNOLOGY
Ideal System: vent’anni di innovazione nel pretrattamento nanotecnologico
82 FOCUS ON TECHNOLOGY
Quando la finitura e il colore trasformano il gioco in icona di design
90 ROAD TO 2050
Dürr implementa un paint shop a basse emissioni di CO2 con sistemi integrati
Powder from Nature
The strength of Europolveri powder coatings comes not from the carefully selected blend of raw materials alone, but from the people who study, shape and formulate these products thanks to more than 40 years of experience, and provide customers with a range with more than 1 000 products available in stock and over 40 000 already formulated
JULY/AUGUST 2026
94 HIGHLIGHT OF THE MONTH
Progettare il futuro dei processi di verniciatura aerospaziale
100 ROAD TO 2050
HMG Paints aderisce all’iniziativa internazionale ‘Cool Roofs. Smarter Choice’ per contrastare l’aumento delle temperature
102
ADVANCEMENTS
METODO ACET: misurare scientificamente in 24 ore la resistenza alla corrosione
106
SUCCESS STORIES
Ottimizzazione del sistema di trattamento dell’overspray: miglioramento delle prestazioni e riduzione dei consumi chimici
110 ADVANCEMENTS
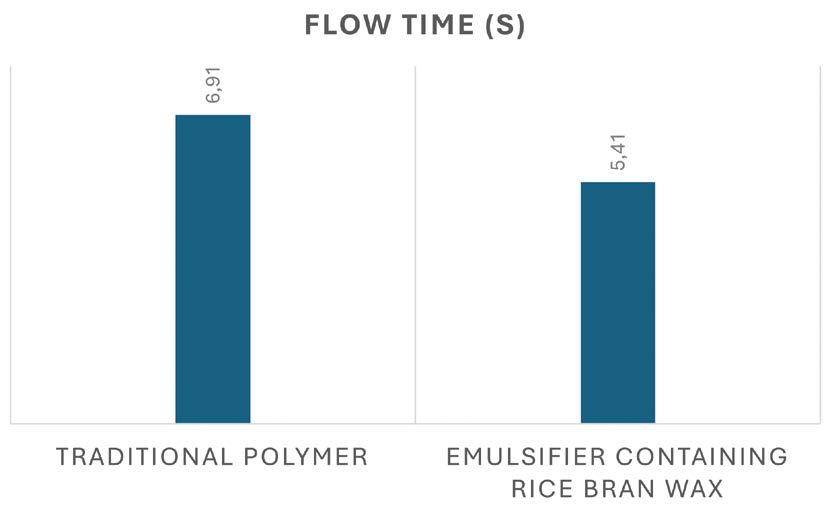
Cere facilmente dispersibili: una soluzione sostenibile per la preparazione istantanea di emulsioni in numerose applicazioni industriali
116 FOCUS ON TECHNOLOGY
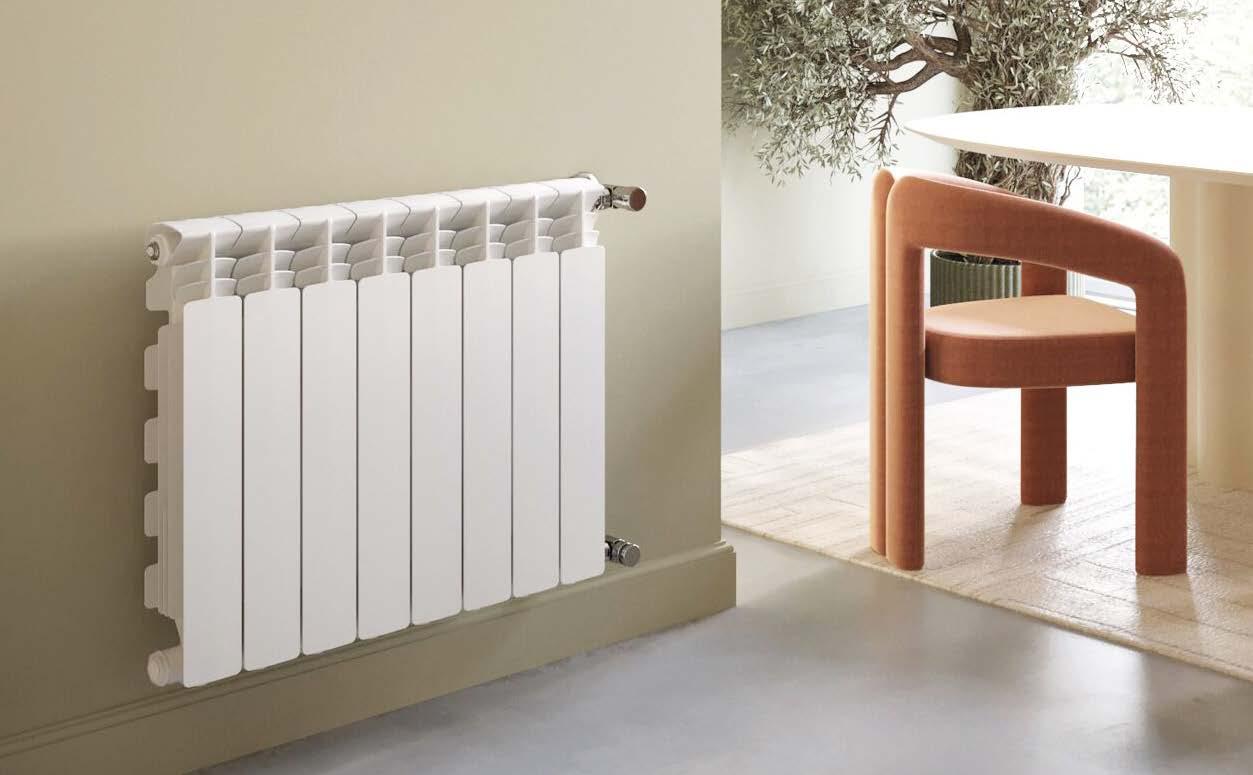
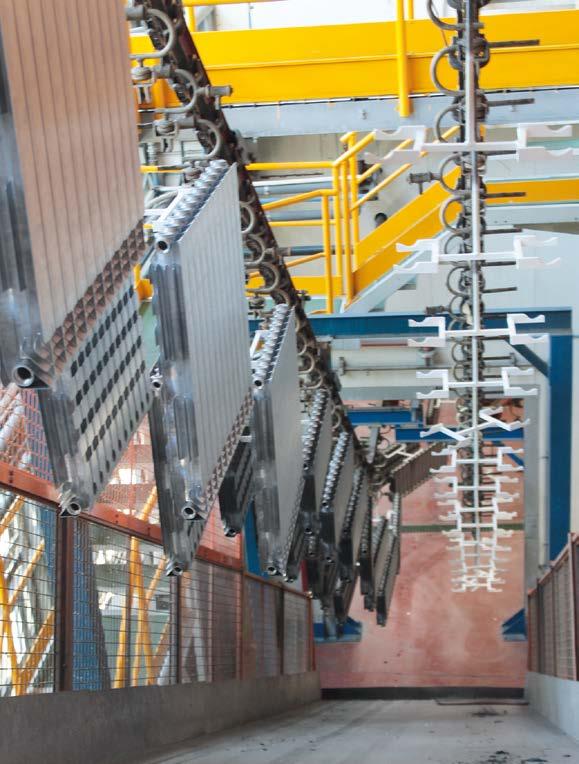
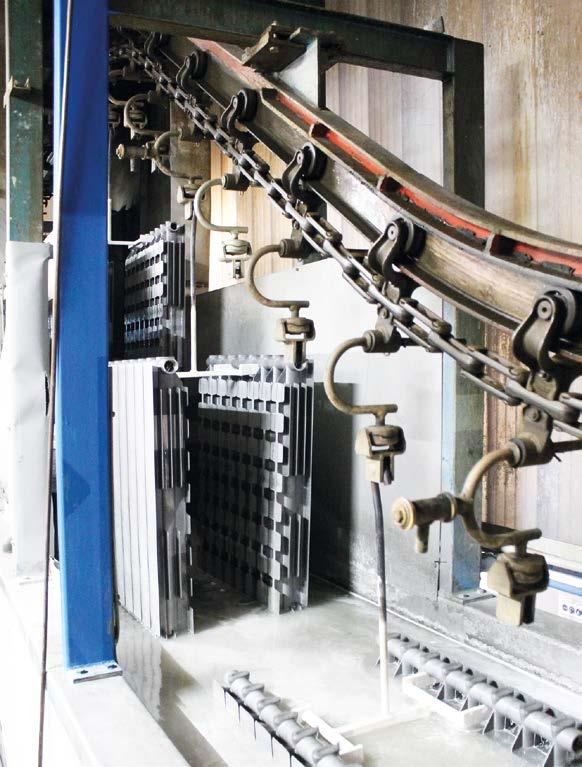
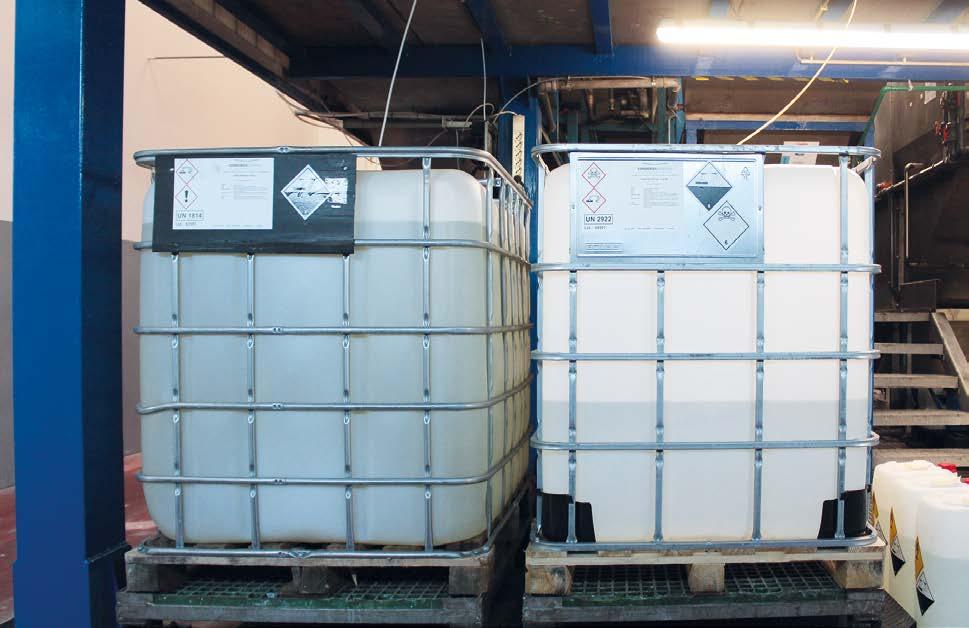
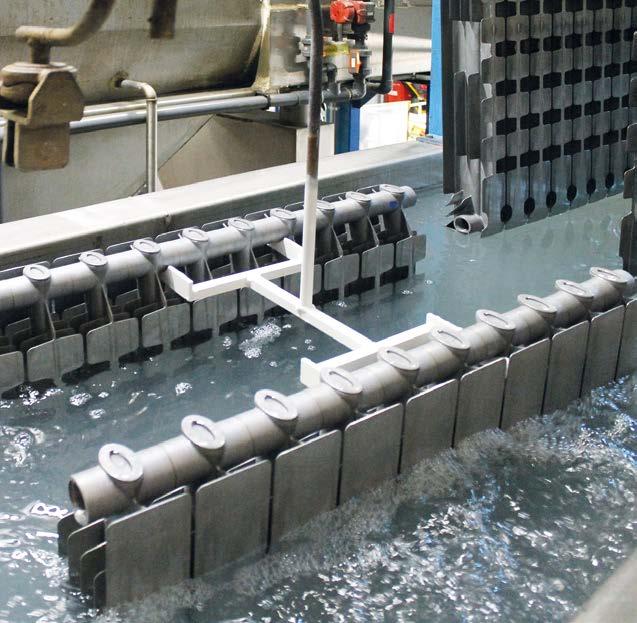
Il trattamento chimico pre-anaforesi perno della resistenza anticorrosiva dei radiatori Fondital
126
FOCUS ON TECHNOLOGY
Quando la sverniciatura trasforma lo scarto in un vantaggio competitivo: il caso studio di G.James
134 HIGHLIGHT OF THE MONTH
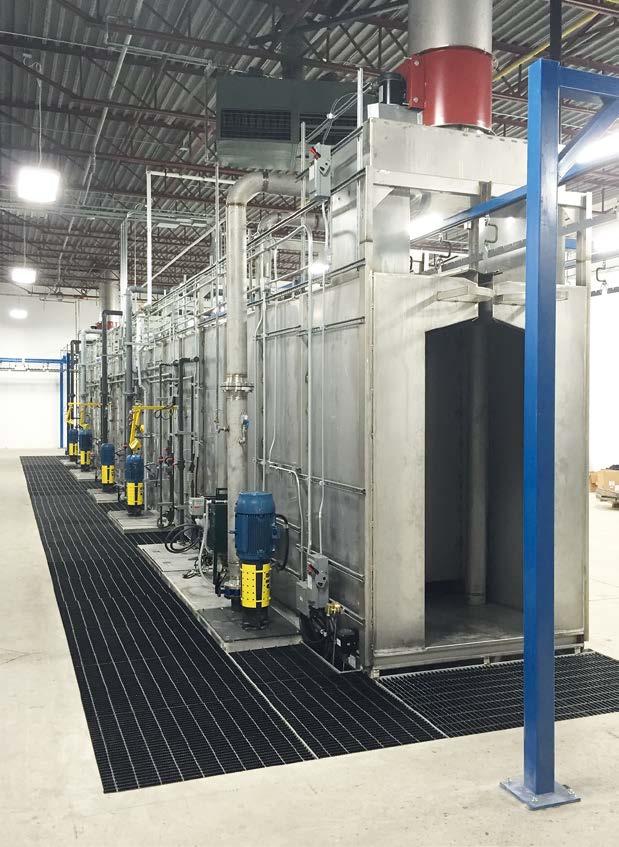
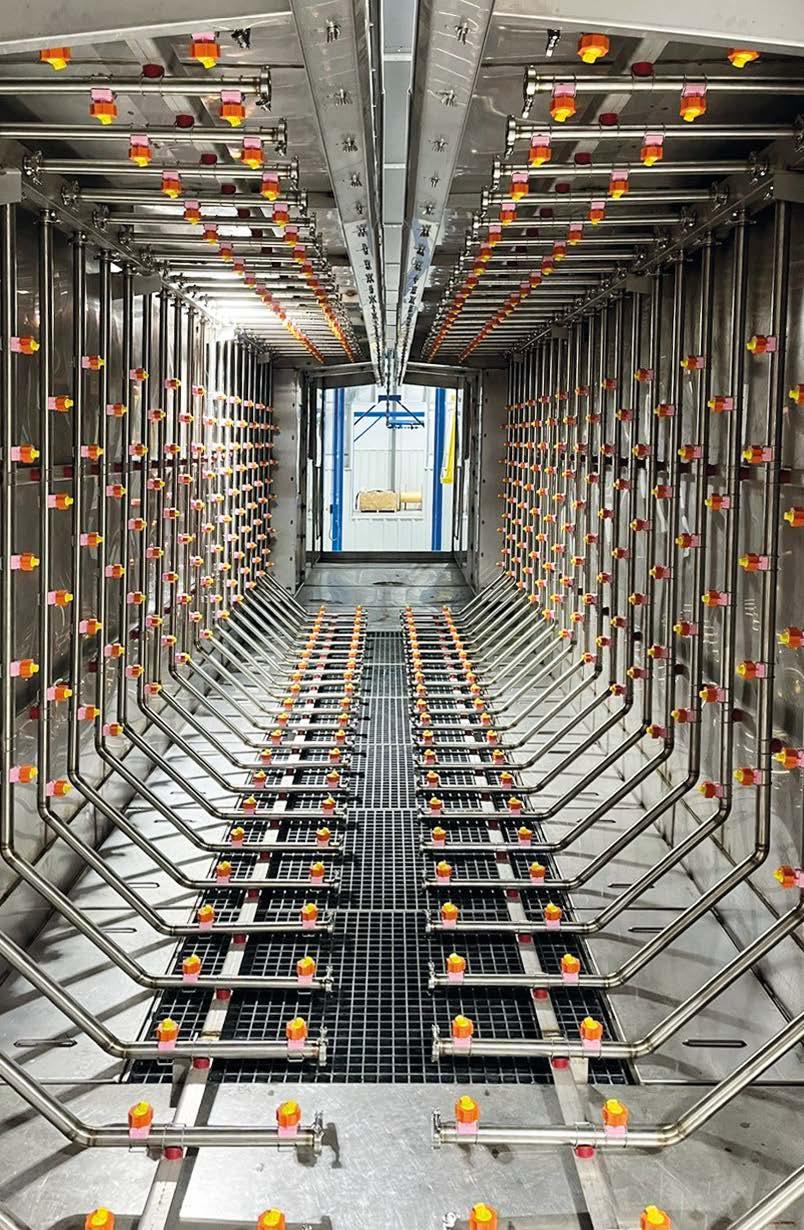
Ridefinire l’efficienza nell’industria canadese della verniciatura: l’approccio di VentCor Systems
138 FOCUS ON TECHNOLOGY
Quando una vernice in polvere personalizzata diventa lo standard di un’intera filiera
144 FOCUS ON TECHNOLOGY
VAFE: la verniciatura come servizio, dalla granigliatura all’assistenza al cliente
150 THE CONTRACT COATING NETWORK
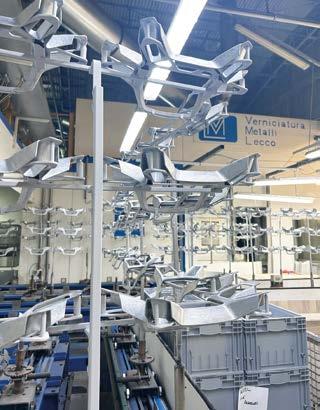
Specializzazione e innovazione: il percorso di crescita di V.M.L. Verniciatura Metalli Lecco
154 RESEARCH BREAKTHROUGH
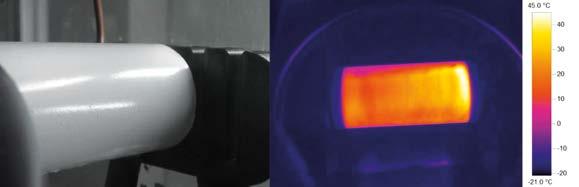
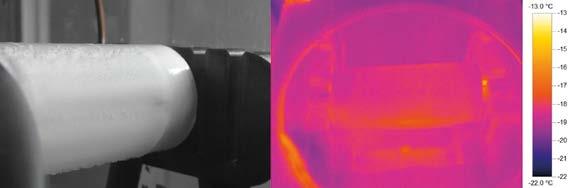
COAT-IPS sta sviluppando un rivestimento riscaldante ad alta efficienza energetica contro la formazione del ghiaccio per migliorare la sicurezza aerea
DOLLCOAT® GP 107
A new line of nanotechnologic conversion for corrosion classes C3H – C4H – C5H
DOLLCOAT® GP 107
Based on graphite engineered by
Multimetal no rinse product used at room temperature.
Compatible with any plant layout and applied by spraying, deep immersion or by nebulization modules.
Excellent pre-cataphoresis pretreatment.
JULY/AUGUST 2026
156 FOCUS ON TECHNOLOGY
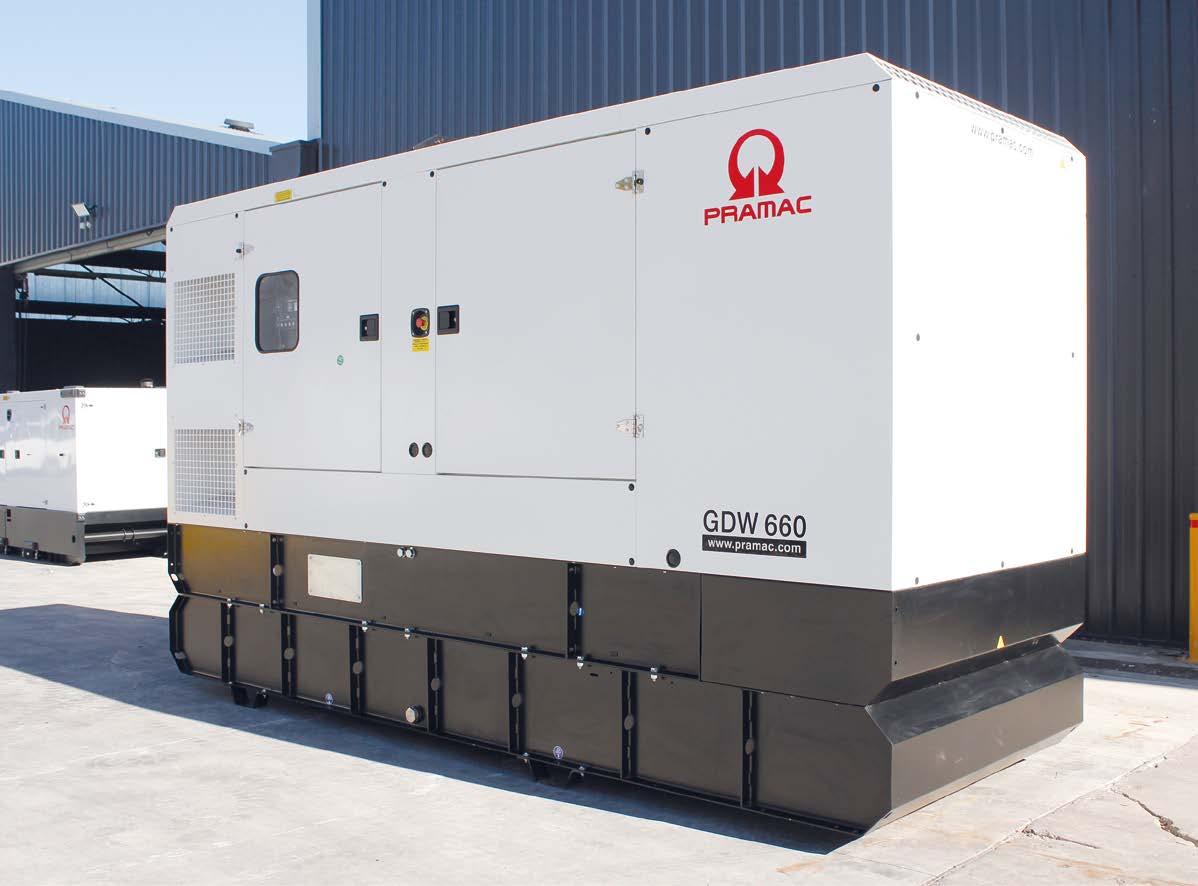
Metalfab 5.0: la fabbrica smart che integra la nuova linea a polvere di Pramac
164 COLOUR STUDY
Superfici da vedere e da toccare: il soft touch come linguaggio del design contemporaneo
166 FOCUS ON TECHNOLOGY
Da lavorazione esternalizzata a processo strategico: perché Somefer ha investito in un nuovo reparto di verniciatura raddoppiando la propria capacità produttiva
172 ADVANCEMENTS
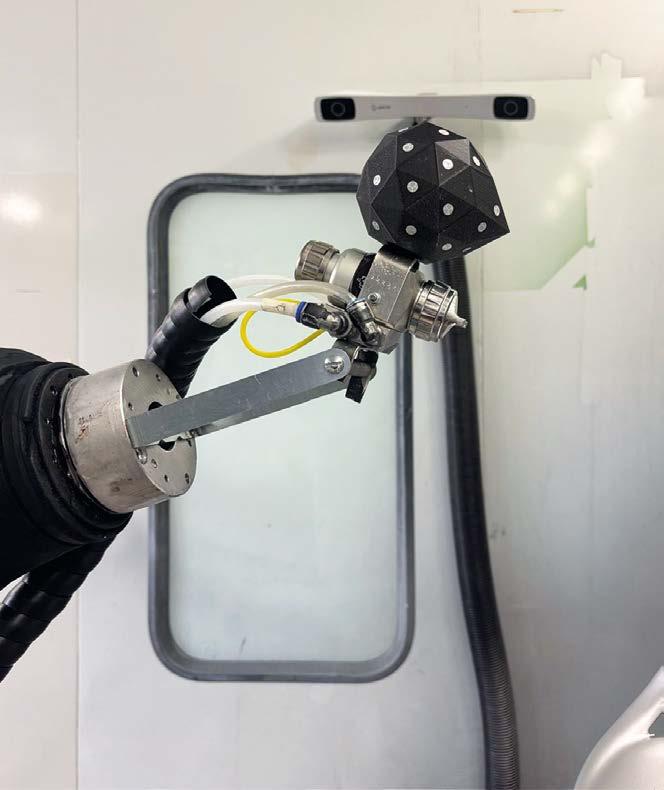
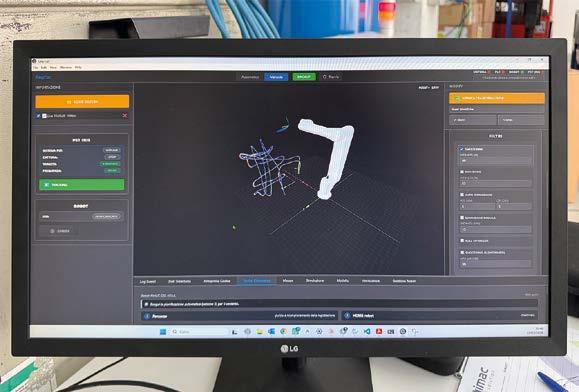
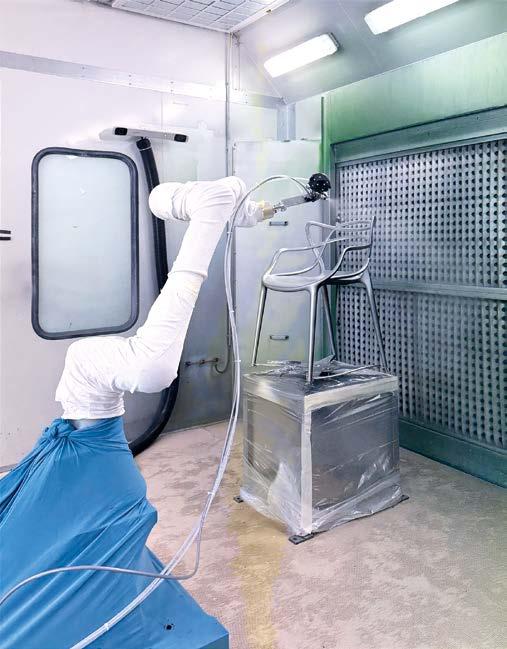
CAT riscrive le regole della programmazione dei robot antropomorfi
176 RESEARCH BREAKTHROUGH
Plasmatreat e Fraunhofer IFAM collaborano alla rapida implementazione industriale di tecnologie di rivestimento prive di PFAS
178 FOCUS ON TECHNOLOGY
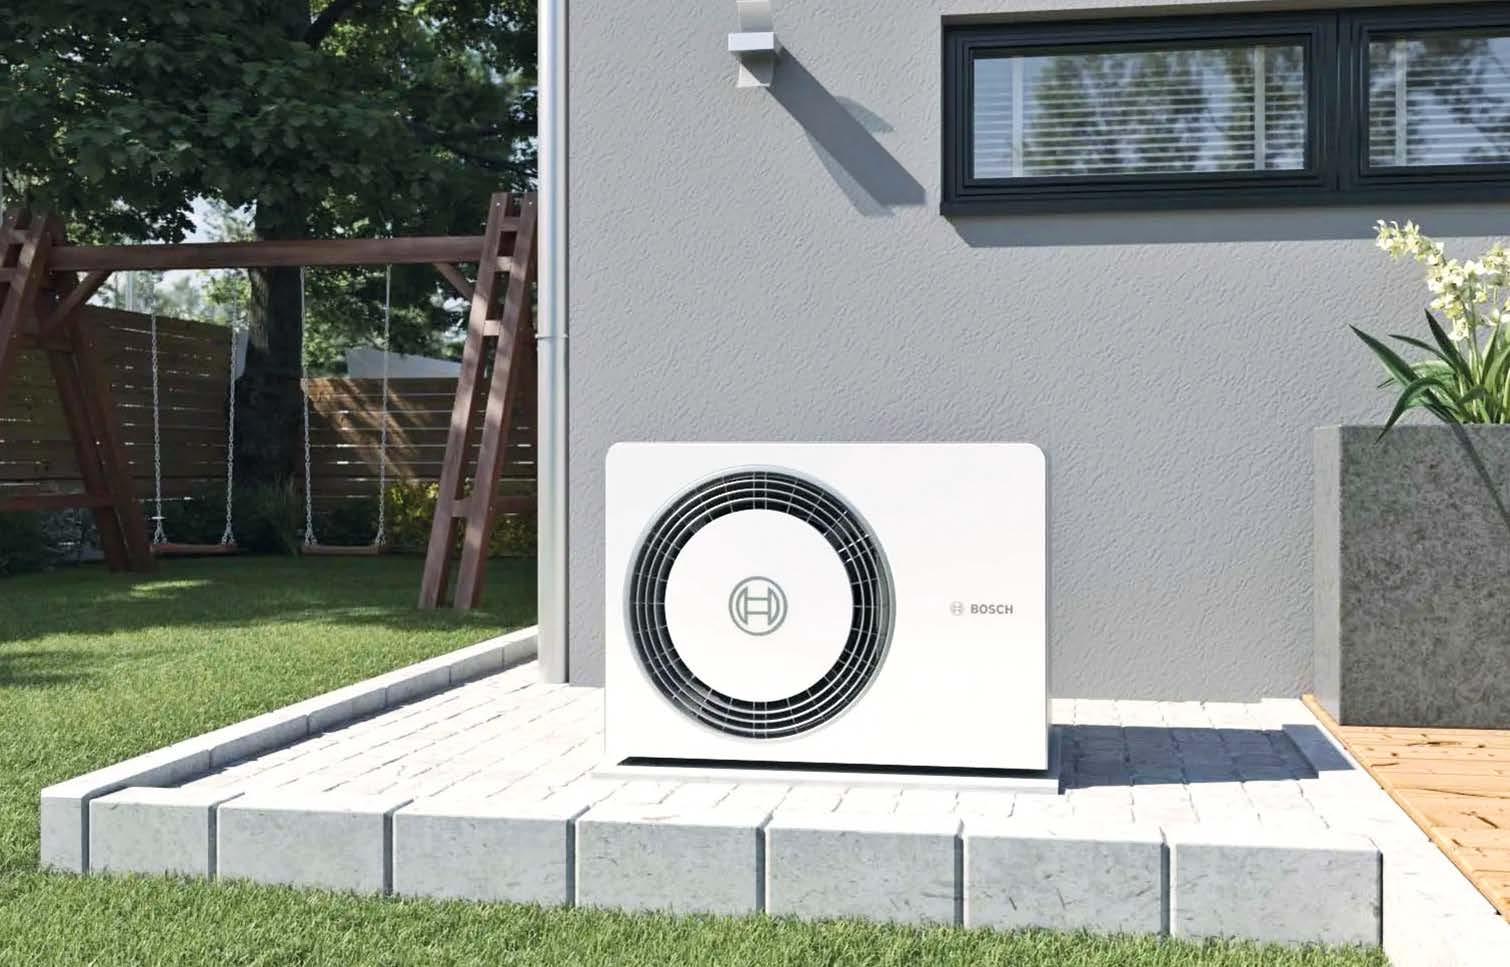
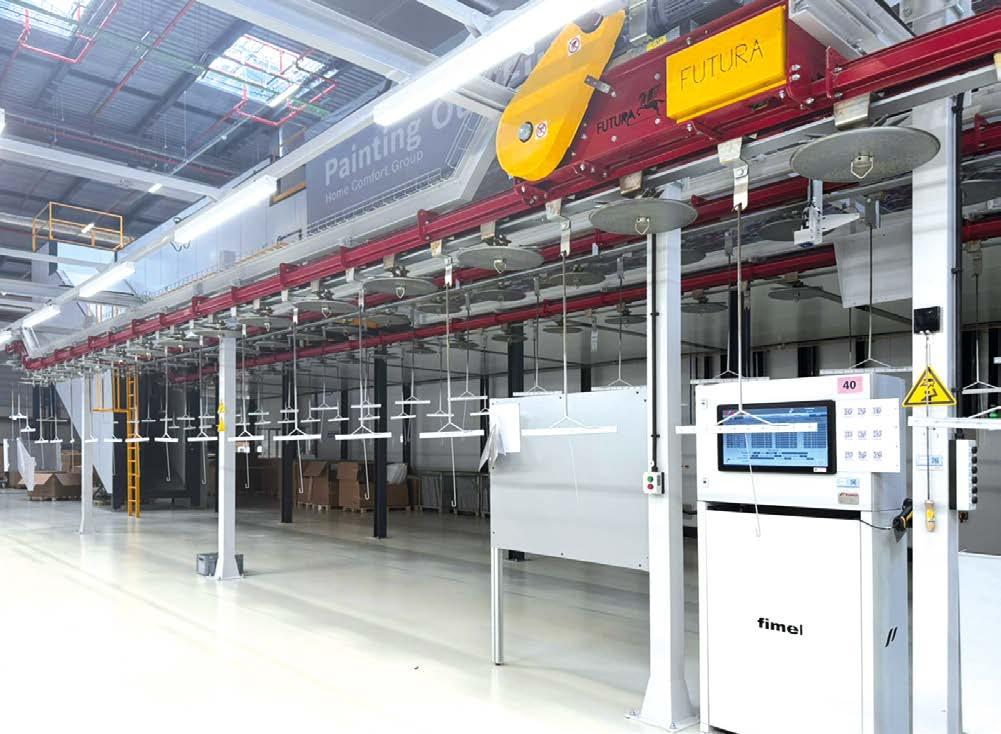
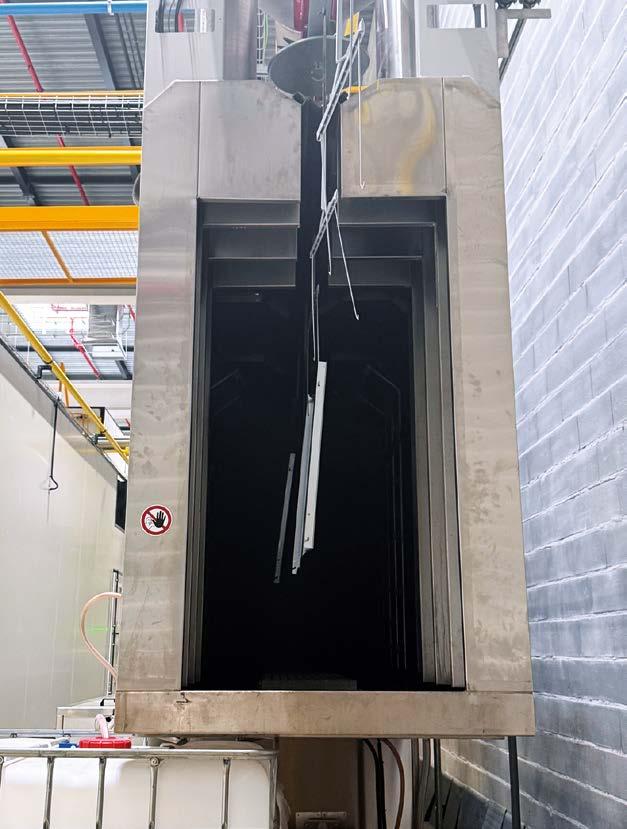
Bosch Home Comfort: una nuova linea di verniciatura a polvere per componenti destinati alle pompe di calore, a supporto della transizione energetica europea
184 HIGHLIGHT OF THE MONTH
Guerra: un unico partner per tutte le esigenze legate alla verniciatura industriale
186 HIGHLIGHT OF THE MONTH
Maestro: il nuovo concept di impianto SAT che riduce l’installazione di un impianto verticale a tre settimane
190 FOCUS ON TECHNOLOGY
Una scelta strategica per la crescita: TML investe nella smaltatura dei boiler
196 SPECIALIZED TRAINING
Università e industria: un confronto orientato alla crescita attraverso innovazione, ricerca e digitalizzazione
198 UCIF INFORMS
Dove nasce il valore del prodotto: qualità e ripetibilità
200 MEETING THE INDUSTRY
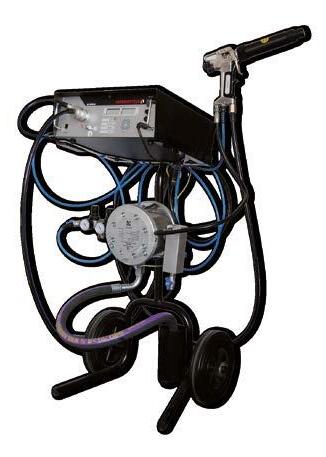
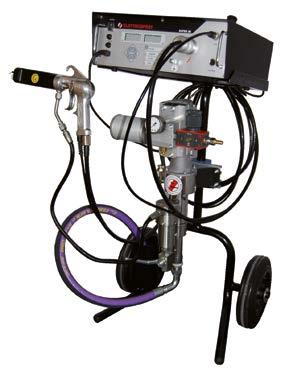
COMMITTED TO INDUSTRIAL PAINTING SINCE MORE THAN 60 YEARS
The ELETTROSPRAY® manual and automatic painting equipment both for liquid and powder paints application are fully designed and made by RAVARINI CASTOLDI & C. S.r.l. and are on the market since 60 years.
ELETTROSPRAY® electrostatic generators in particular represent a “unicum” in the solvent and water based painting equipment market.
The ELETTROSPRAY® are compliant with CEI/CENELEC standards to guarantee the maximum working safety.
Ravarini Castoldi & C. S.r.l. ELETTROSPRAY ®
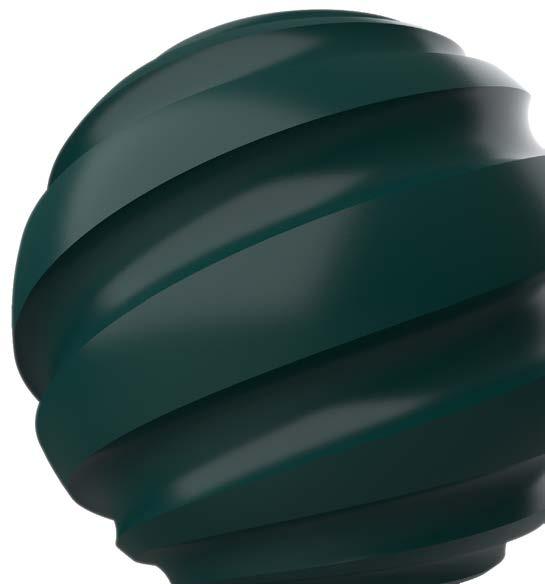
Deep, sophisticated and grounded in nature, Mystic Forest – Trend Color 2026 symbolizes calm, growth, and enduring strength. Its rich dark green brings harmony and stability to surfaces while conveying a sense of quality and resilience.
With TIGER Drylac® powder coatings, this character unfolds across a wide range of applications –from elegant radiators and interior elements to bicycles, sports equipment, agricultural machinery, fittings and fences. Every surface combines lasting protection with refined aesthetics, proving that functionality and design can grow together. www.tiger-coatings.com
EDITOR’S LETTER
Alessia Venturi
Editor-in-chief
Direttore Responsabile
Nella simbologia 100 rappresenta il culmine della perfezione, la totalità, le potenzialità infinite, la realizzazione di un ciclo completo. Con questa edizione di luglio/agosto 2026 ipcm® raggiunge i 100 numeri pubblicati. Sembra incredibile che un progetto nato dall’insoddisfazione e dalla voglia di fare bene, di cambiare l’approccio in un settore stantio applicando ad esso il dinamismo, la velocità, la creatività dei mezzi digitali e puntando sull’autorevolezza dell’informazione, sia arrivato sino a qui.
Eppure, guardandoci alle spalle riusciamo a intravedere tutto il percorso, con i suoi ostacoli e i suoi agi, con le scelte difficili e i momenti esaltanti, con la fatica e le responsabilità ma anche con le infinite soddisfazioni che fanno dimenticare tutto il resto.
Dietro a questi cento numeri c’è una società composta da tre soci, Paola Francesco e Alessia che, in diciassette anni di attività, hanno saputo affrontare ogni sfida con spirito costruttivo e con una visione condivisa. Come in ogni percorso imprenditoriale, non sono mancati momenti difficili e opinioni diverse. Ma è stata proprio la fiducia reciproca, insieme alla passione per questo lavoro, a permetterci di continuare a crescere.
Dietro a questi cento numeri c’è una redazione appassionata, coesa anche nelle divergenze di opinioni, unita nel perseguire gli obiettivi di puntualità editoriale, accuratezza dell’informazione, estetica del prodotto ed estrema cura del dettaglio.
Dietro a questi cento numeri c’è una squadra di vendita instancabile nel percorrere chilometri, presidiare fiere ed eventi per essere là dove conta essere, fidelizzare i clienti grazie al servizio, alla consulenza, alla presenza.
Dietro a questi cento numeri c’è un’amministrazione rigorosa che non ha mai fatto il passo più lungo della gamba, che ha sempre guardato al futuro senza perdere la stabilità, che ha protetto l’azienda, i dipendenti e i fornitori.
Dietro a questi cento numeri ci sono anche migliaia di ore di viaggio, aeroporti, hotel, fiere, interviste, articoli scritti di notte, fotografie, revisioni, telefonate, scadenze rispettate. Perché una rivista internazionale non nasce in redazione: nasce ovunque ci sia un’innovazione da raccontare.
Questo numero è dedicato a tutti coloro che hanno contribuito a scrivere questa storia: collaboratori, clienti, partner, lettori e amici che, in questi anni, hanno creduto nella nostra visione.
Request the English version at info@ipcm.it
In apertura, un articolo corale raccoglie i pensieri dei protagonisti di questi primi cento numeri della rivista, che hanno voluto scrivere un pensiero che legasse ipcm® alla propria storia. È lungo, ma vale la pena di essere letto. Dare un’anticipazione degli altri contenuti di questa edizione non è facile, perché tali e tanti sono i temi trattati che è impossibile tratteggiare i principali. È come se le innovazioni più significative che hanno trasformato il nostro settore negli ultimi anni si fossero date appuntamento fra queste pagine.
In questi diciassette anni non ci siamo limitati a raccontare il settore: lo abbiamo seguito ovunque prendesse forma. Abbiamo attraversato continenti, visitato impianti, incontrato imprenditori, tecnici e ricercatori, convinti che l’autorevolezza dell’informazione nasca prima di tutto dalla presenza. Questa è anche una delle edizioni più internazionali di sempre: ospita reportage e contributi dal Canada all’Australia, dal Portogallo alla Spagna, dalla Svezia alla Germania.
I primi cento numeri di ipcm® rappresentano un punto di arrivo ma, soprattutto, segnano l’inizio del prossimo capitolo. Con la prossima edizione, un nuovo ciclo di 100 numeri si aprirà. Nuove idee, nuove persone, nuove generazioni, nuovi clienti e nuovi mercati del mondo da presidiare e a cui offrire informazione, spunti, suggerimenti, aggiornamenti.
Mi piace pensare che fra altri 17 anni, sarò ancora qui a scriverne, in compagnia di tutti voi, e guardando indietro con lo stesso stupore.
#ipcm100: cento numeri, una visione
Alessia Venturi ipcm®
Ci sono traguardi che si misurano con il tempo. Altri con la capacità di trasformare una visione in una realtà solida e duratura. Per una rivista nata nel 2009, nel pieno di una delle più profonde crisi finanziarie dell'era moderna, pubblicare il numero 100 è la dimostrazione che una visione, quando è sostenuta dalla competenza, dalla determinazione e dalla capacità di leggere il futuro, può affermarsi anche nei momenti più complessi.
Quando nacque ipcm®, il nostro obiettivo era chiaro: creare una rivista internazionale che offrisse alle aziende italiane del trattamento delle superfici e della verniciatura uno strumento per comunicare oltre i confini nazionali, accompagnandole proprio là dove il mercato stava crescendo. La risposta del settore arrivò rapidamente e l’appeal di ipcm ®, fatto di informazione accurata e puntuale, di casi di studio in grado di fotografare l’industrializzazione delle innovazioni tecnologiche, fatto di presenza a tutti gli eventi più rilevanti per l’industria del trattamento superfici, è cresciuto a tal punto che in pochi anni ipcm® è diventata un punto di riferimento per l'industria globale della finitura delle superfici, fino ad affermarsi come l'unica rivista del settore pubblicata interamente in lingua inglese e distribuita in tutti i principali mercati internazionali. Per eos Mktg&Communication, casa editrice di ipcm®, questo numero 100 significa aver costruito un prodotto editoriale capace di evolversi insieme al mercato, affrontando crisi economiche, trasformazioni industriali, rivoluzioni tecnologiche e cambiamenti geopolitici senza mai rinunciare alla propria identità, alla propria indipendenza e ai propri valori, credibilità e competenza sopra a tutti. Questo risultato è il frutto della convinzione che l'informazione tecnica debba favorire il dialogo tra imprese e creare connessioni tra competenze, tecnologie e persone.
Per questo abbiamo deciso di celebrare questo numero in modo diverso. Piuttosto che raccontare noi stessi, abbiamo chiesto ai clienti che ci accompagnano dagli inizi e a quelli che, nel tempo, hanno scelto di condividere con noi il proprio percorso, di farlo al nostro posto. Abbiamo chiesto loro di raccontare un'innovazione, un progetto o un momento significativo della loro azienda, collegandolo ai cento numeri di ipcm® Non volevamo raccogliere semplici testimonianze, ma comprendere quale ruolo la nostra rivista ha avuto nell'evoluzione delle loro imprese e nella diffusione delle loro innovazioni.
Ne è nato un racconto corale che testimonia quanto una rivista tecnica possa diventare molto più di un mezzo di comunicazione: può essere uno spazio di incontro, un archivio della memoria industriale, uno strumento di crescita e un punto di connessione per un'intera comunità professionale.
Leggere queste testimonianze ci ha emozionato. Perché ci hanno ricordato che il valore di un progetto editoriale non si misura soltanto dal numero delle pagine pubblicate, dei lettori raggiunti o dei Paesi in cui viene distribuito. Si misura, soprattutto, dalle relazioni che riesce a costruire e dalla fiducia che conquista nel tempo.
È con sincero orgoglio che noi di Adapta vediamo ipcm® raggiungere il traguardo dei 100 numeri pubblicati, perché abbiamo avuto il piacere di accompagnare la rivista fin dai suoi primi passi: la nostra prima copia risale infatti al 2010, un ricordo che testimonia un percorso condiviso e cresciuto nel tempo. Guardando a questo importante traguardo, desideriamo rivolgere i nostri migliori auguri a tutto il team di ipcm® e alla rivista, con l’auspicio che possa continuare a svolgere il suo ruolo di punto di riferimento per il settore anche negli anni a venire.
David Pellicer, Adapta Color
Congratulazioni a ipcm® per il raggiungimento dello straordinario traguardo dei 100 numeri. Nel corso degli anni, la rivista è diventata molto più di una semplice fonte di informazioni tecniche: si è affermata come un punto di riferimento autorevole per l'industria del trattamento delle superfici, contribuendo a diffondere conoscenza e a promuovere una cultura dell'innovazione e della sostenibilità nel settore delle vernici in polvere. Tra le innovazioni che abbiamo avuto il piacere di vedere raccontate sulle pagine della rivista figura Interpon D Low-E, la gamma di vernici in polvere a basso consumo energetico sviluppata da AkzoNobel per architetti e progettisti. Essendo la prima gamma di vernici in polvere certificata Qualicoat Classe 1 e Classe 2 in grado di polimerizzare a temperature fino a 150 °C, Interpon D Low-E ha rappresentato un importante passo avanti, consentendo ai clienti di ridurre i consumi energetici, diminuire le emissioni di carbonio e migliorare l'efficienza produttiva senza compromettere le prestazioni. Con l'introduzione sul mercato di Interpon D Low-E, ipcm® ha contribuito a trasformare l'innovazione in conoscenza condivisa, grazie alla capacità della rivista di approfondire temi tecnici complessi e favorire un confronto qualificato tra aziende, applicatori e professionisti del settore. Auguriamo a ipcm® ancora successi negli anni a venire, affinché possa continuare a ispirare il settore e accompagnarne la transizione verso un futuro sempre più innovativo e sostenibile.
Stefania Alberta, AkzoNobel Powder Coating
Se penso a questi 17 anni e ai 100 numeri di ipcm®, il primo ricordo che mi viene in mente è il mio primo incontro con Francesco. Mi presentò il progetto con grande umiltà, ma anche con una visione molto chiara: creare qualcosa di importante per il nostro settore. Abbiamo scelto di credere in quel progetto e, nel tempo, è nato un rapporto basato sulla fiducia e sulla stima reciproca. In fondo, il nostro lavoro non è fatto solo di impianti e tecnologie, ma soprattutto di persone. Come Alufinish Italia prima e ALIT Technologies poi, abbiamo avuto il piacere di accompagnare ipcm® in questo percorso, contribuendo a diffondere la cultura della sverniciatura industriale attraverso articoli e approfondimenti dedicati a un tema che, negli anni, ha acquisito sempre maggiore importanza anche in chiave di sostenibilità ed economia circolare. Ricordo con particolare piacere i numerosi articoli dedicati alle nostre sverniciatrici in linea FASTRIP ISP, una tecnologia che negli anni ha rivoluzionato la pulizia dei ganci utilizzati nelle linee verticali di verniciatura dei profili in alluminio e che oggi sta suscitando crescente interesse anche per la pulizia in linea delle bilancelle/telai negli impianti di verniciatura a polvere. La crescita di ipcm® è stata straordinaria, sia per visibilità sia per reputazione internazionale. Ancora oggi è un piacere ritrovarsi alle fiere,
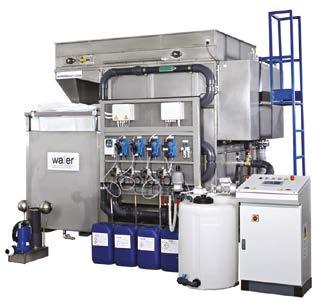
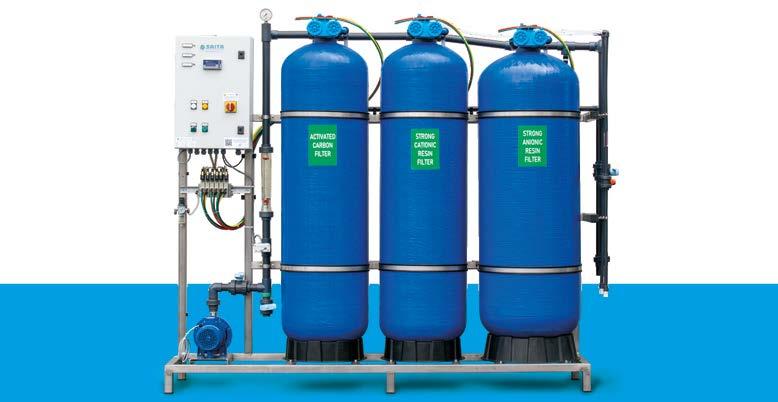
Turn key solutions for industrial wastewater treatment - Design and manufacturing of plants and chemicals for industrial wastewater treatment
Chemical-physical plants - Sludge treatment and compactor systems - Ion exchange demineralization systems and reverse osmosis systems - Oil separators - Filtering systems
Batch type systems - Flotation units - Chemicals and spare parts for water treatment - Technical service, support and maintenance of wastewater treatment plants
in Europa come oltreoceano, e vedere quanto quel progetto iniziale sia diventato un punto di riferimento per il settore. Auguro a tutto il team di continuare a raccontare l'innovazione con la stessa curiosità, competenza e capacità di ascolto che lo hanno contraddistinto fin dall'inizio: vi auguro di cuore altri 100 numeri come questi!
Loris Rossi, ALIT Technologies
Negli ultimi 17 anni, ipcm® ha documentato la trasformazione dell'industria del trattamento delle superfici, accompagnando il passaggio dal controllo qualità tradizionale a processi sempre più digitalizzati e interconnessi a livello globale. Come BYK-Gardner, uno dei traguardi che desideriamo sottolineare è lo straordinario progresso delle tecnologie di misurazione, in particolare l'elevato livello di concordanza oggi raggiunto tra gli strumenti di misura. Questo sviluppo ha reso possibili misurazioni del colore e dell'aspetto superficiale estremamente precise e coerenti in tutto il mondo, ponendo le basi per standard qualitativi digitali condivisi tra stabilimenti, aziende e catene di fornitura. Parallelamente, l'innovazione nella strumentazione ha sostenuto costantemente questa evoluzione.
Get more from water
We don’t just treat water — we give it a second life. Every drop matters: our ongoing commitment to zero discharge and total water reuse drives every solution we design.
Un progetto di cui siamo particolarmente orgogliosi è lo sviluppo dello spectro2guide, che integra il fluorimetro più piccolo al mondo in uno spettrofotometro di livello industriale. Questa innovazione unica ha migliorato in modo significativo l'affidabilità della misurazione e del controllo qualità dei materiali fluorescenti e rappresenta perfettamente la continua spinta del settore verso una maggiore precisione, comparabilità e integrazione digitale: un'evoluzione che ipcm® ha raccontato e valorizzato nel corso dei suoi 100 numeri. Ringraziamo sinceramente ipcm® per il costante impegno a favore del nostro settore e per aver offerto, in tutti questi anni, una piattaforma capace di mettere in contatto, informare e ispirare la comunità del trattamento delle superfici.
Carola Gaulke, BYK-Gardner
ipcm® e Chemtec sono nate quasi insieme, a un solo anno di distanza. Come startup, abbiamo condiviso le sfide e l’entusiasmo degli inizi, crescendo fianco a fianco e contribuendo all’evoluzione del settore del trattamento delle superfici. Negli ultimi 17 anni il cambiamento più significativo non è stato l’introduzione di una singola tecnologia, ma un nuovo modo di concepire l’industria della verniciatura. In Chemtec abbiamo cercato di interpretare questa evoluzione sviluppando tecnologie che ripensano il processo di pretrattamento nel suo insieme. TORAN 3® ha dimostrato che è possibile realizzare un pretrattamento monostadio a temperatura ambiente, senza usare acqua e senza produzione di reflui. PRONORTEC® ha confermato che le conversioni nanotecnologiche possono sostituire tecnologie storiche come le fosfatazioni Zinco con processi più efficaci, efficienti e sostenibili. Per noi innovare significa semplificare, migliorando la qualità del bene finito, l’efficienza dei processi e la sostenibilità dell’industria perché ‘innovare il pretrattamento significa ripensarlo’.
Carlo Guidetti, Chemtec
C’era una volta – e, in fondo, c’è ancora - un incontro che profumava di carta fresca e aria pulita: 17 anni fa Alessia Venturi e Francesco Stucchi presentarono al mondo ipcm®, la loro nuova avventura editoriale, e la loro energia contagiosa fece battere anche il cuore di Defil. La stessa mattina in cui la nostra pubblicità apparve sul primo numero, un cliente bussò alla porta: fu l’inizio di una lunga partnership ancora attuale. Acquistammo, dunque, la copertina del secondo numero e quel gesto fu come posare la prima pietra di un edificio nato per durare. Da allora i nostri sentieri si sono incrociati in successi condivisi e qualche inevitabile burrasca, affrontata sempre con la cura della comunicazione che ci ha tenuto vicini. Abbiamo ancora in mente il debutto del Max Paint Filter, il primo filtro alveolare autoestinguente, un trionfo europeo che ci aprì orizzonti inaspettati. Poi arrivò il pieghettatore 4.0, macchina che trasformò i ritmi del lavoro e dimezzò i tempi di evasione degli ordini,
consacrandoci leader del settore. Abbiamo brindato insieme ai nostri primi quarant’anni, e quel brindisi sapeva di fatica, innovazione e fedeltà reciproca. L’ultimo capitolo, per ora, presentato con ipcm®, è il DFT-DIE serie K, un filtro a tasche rigide dalle proprietà filtranti straordinarie, compatto e attento all’ambiente. Oggi il futuro di Defil è sempre più intrecciato a progetti di ecosostenibilità aziendale, una scelta che non è solo strategica ma anche morale. Così, tra pagine e filtri, ipcm® e Defil continuano a scrivere una storia che vale la pena raccontare, perchè fatta di persone, visioni e un impegno condiviso per l’aria che respiriamo.
Pellegrino Family, Defil
Ci congratuliamo con molto piacere con ipcm® per il prestigioso traguardo del suo 100° numero. È stato un piacere far parte di questa storia di successo fin dagli inizi. Uno dei momenti più significativi del nostro percorso comune è stato il nostro primo articolo, pubblicato nel numero 5, in cui abbiamo presentato l'innovativo EcoDryScrubber1 Con questa tecnologia, Dürr ha rivoluzionato il settore della verniciatura. Primo sistema del suo genere sul mercato, ha introdotto la separazione a secco dell'overspray, definendo un nuovo standard di sostenibilità grazie all'eliminazione dell'uso di acqua e sostanze chimiche e alla significativa riduzione dei consumi energetici e delle emissioni. L'EcoDryScrubber consente di ridurre fino al 60% il consumo di energia e di riutilizzare l'aria di processo, diminuendo l'impatto ambientale e generando al contempo un valore concreto attraverso processi più efficienti e costi operativi inferiori. Guardiamo con entusiasmo ai prossimi traguardi da raggiungere insieme a ipcm®, continuando a raccontare le nostre innovazioni, e auguriamo alla rivista un futuro ricco di successi
Sunia Lausberg, Dürr
Eisenmann GmbH affonda le proprie radici in un'azienda fondata negli anni Cinquanta. Dopo il suo riposizionamento strategico, lo spirito d'innovazione e la straordinaria coesione del team hanno permesso all'azienda di continuare a crescere con successo. ipcm® ha accompagnato questo percorso e desideriamo esprimere il nostro più sincero ringraziamento. Auguriamo alla rivista ogni successo per i prossimi 100 numeri.
Daniela Kiefer, Eisenmann
Nel 2026 Euroimpianti celebra un traguardo importante: 50 anni di attività. Un anniversario che si intreccia idealmente con il raggiungimento
1 https://www.ipcm.it/en/open/ipcm/2010/5/79.aspx
del numero 100 di ipcm®, una rivista che in questi anni ha raccontato l’evoluzione del settore del trattamento delle superfici, dando voce alle aziende, alle tecnologie e alle persone che ne hanno guidato lo sviluppo. Fondata nel 1976 come realtà locale, Euroimpianti è cresciuta mantenendo saldi i propri valori e ampliando progressivamente la propria presenza a livello internazionale, con sedi in Brasile, Spagna, Stati Uniti, Germania e Polonia. In questi cinquant’anni abbiamo assistito a profondi cambiamenti: dall’evoluzione delle tecnologie di verniciatura all’attenzione crescente verso sostenibilità, efficienza energetica e digitalizzazione dei processi produttivi. Sfogliando le pagine di ipcm®, abbiamo spesso ritrovato temi, sfide e prospettive che hanno accompagnato anche il nostro percorso. Celebrare insieme questi due traguardi significa riconoscere il valore della continuità, della capacità di innovare e delle relazioni costruite nel tempo, elementi che continuano a rappresentare una solida base per guardare con fiducia al futuro
Gianluca e Marta Baruffaldi, Euroimpianti
Quando la redazione ci ha invitato a contribuire a questo numero speciale con un articolo dedicato alla nostra azienda, abbiamo accolto la proposta con piacere. Allo stesso tempo, ci è sembrato naturale spostare il punto di vista: traguardi come questo meritano di essere raccontati soprattutto da chi li ha costruiti, numero dopo numero. Per questo scegliamo di mettere al centro la rivista, il suo percorso e il valore che ha saputo generare nel tempo, raccontando il nostro ruolo come parte di una storia più ampia e condivisa. Il raggiungimento del 100° numero rappresenta un traguardo di grande rilevanza per qualsiasi pubblicazione e assume un significato ancora più forte in questo caso. 100 uscite non sono soltanto una sequenza numerica, ma il risultato concreto di una visione editoriale, di continuità e della capacità di interpretare nel tempo le evoluzioni di un settore in costante trasformazione. La nostra azienda ha avuto il privilegio di accompagnare questo progetto fin dalle sue fasi iniziali, riconoscendone da subito il potenziale e la qualità. In un contesto in cui l’informazione specializzata richiede competenza, autorevolezza e capacità di innovazione, la rivista si è affermata come punto di riferimento per professionisti e operatori del settore. Il percorso condiviso in questi anni si è basato su una collaborazione solida e costruttiva, fondata su valori comuni: qualità, apertura al cambiamento e attenzione allo sviluppo del settore. Per noi, sostenere questa realtà editoriale ha significato investire non solo in un progetto, ma in una comunità di competenze ed esperienze. In occasione di questo importante traguardo, desideriamo esprimere le nostre più sincere congratulazioni ad Alessia, Francesco e a tutto il loro team, che con impegno, visione e passione hanno reso possibile questo risultato. A loro va il merito di aver costruito una realtà editoriale solida e riconosciuta. Rinnoviamo infine il nostro apprezzamento per una collaborazione che si è consolidata nel tempo, dimostrando
quanto sia fondamentale costruire relazioni basate sulla fiducia e su obiettivi condivisi. Siamo certi che il futuro offrirà nuove opportunità di crescita e innovazione. Con lo stesso spirito che ha caratterizzato questi primi 100 numeri, il nostro augurio è che questo traguardo rappresenti non un punto di arrivo, ma una tappa verso nuovi successi ancora più ambiziosi
Marco Guarino, Europolveri
In occasione del prestigioso traguardo dei 100 numeri di ipcm®, Eurotherm S.p.A. guarda a questi 17 anni come a uno specchio parallelo della propria crescita. Dal nostro punto di vista di costruttori, l’innovazione si è manifestata come un percorso di evoluzione e di progressivo adattamento alle richieste del mercato. Il nostro cammino industriale ha visto una continua trasformazione:
- le origini: focalizzate sulla produzione di macchine singole, quali forni e cabine di verniciatura;
- lo sviluppo: il passaggio alla progettazione dei primi impianti integrati a configurazione manuale;
- il presente: l'ingegnerizzazione di linee di verniciatura complesse e completamente automatiche, sviluppate per soddisfare i rigidi standard produttivi di primarie multinazionali.
In questo percorso di crescita, il principio tecnico che definisce l’essenza di Eurotherm come elemento di continuità è coniugare una progettazione rapida a uno sviluppo totalmente su misura. La capacità di interpretare le esigenze specifiche del committente e tradurle in configurazioni personalizzate è la costante che ha guidato la nostra evoluzione e che continuerà a tracciare, insieme a ipcm®, il futuro degli impianti di verniciatura
Paolo Ghiazza, Eurotherm
100 numeri. 17 anni. Oltre 3000 articoli. Queste cifre, per me che collaboro con questa rivista dal numero 6, significano centinaia di migliaia, forse milioni, di parole tradotte, innumerevoli ricerche, un numero impossibile da quantificare di e-mail e anche tanti bei ricordi. Ma per l’industria dei rivestimenti, in Italia e nel mondo, questi numeri rappresentano un patrimonio straordinario di informazioni, notizie, dati, conoscenze, spunti e idee, messo a disposizione di ogni professionista per comprendere meglio il mercato in cui opera. Ogni pagina di queste riviste ci ha permesso di scoprire realtà in cui altrimenti non ci saremmo mai imbattuti, di approfondire ogni aspetto del mondo delle superfici e, almeno con la fantasia, di viaggiare da una parte all’altra del globo insieme alla straordinaria squadra di ipcm. A ciascuno di loro, non posso che augurare tanti altri successi… e 100 di questi numeri!
Chiara Foppa Pedretti, ipcm® International translator
Congratulazioni per il 100° numero di ipcm®! Il raggiungimento di questo traguardo rappresenta una tappa straordinaria. Da molti anni, la rivista sostiene l'industria internazionale dei rivestimenti e del trattamento delle superfici con competenza, spirito d'innovazione e una costante attenzione alle tendenze e alle sfide che stanno plasmando il nostro settore. Questo anniversario ha per noi un significato speciale, perché anche FreiLacke celebra quest'anno il proprio centenario. Dal 1926, FreiLacke è sinonimo di qualità, innovazione e sviluppo sostenibile: valori che da decenni sono anche alla base del successo di una rivista specializzata come ipcm®. In occasione delle celebrazioni del nostro centenario, abbiamo avuto il piacere di condividere con i lettori la storia della nostra azienda e la nostra visione del futuro attraverso l'articolo “Un secolo di colore, progresso e spirito familiare2” , pubblicato nel numero di marzo/aprile 2026. Il fatto che oggi entrambi possiamo guardare al numero 100 sottolinea l'importanza della continuità, della capacità di adattamento e della passione per il nostro settore. Guardiamo con entusiasmo ai prossimi anni di proficua collaborazione. Ai prossimi 100: congratulazioni per questa edizione celebrativa!
FreiLacke team
Più che un singolo progetto, desidero ricordare la collaborazione costruita nel corso degli anni in occasione dei numerosi workshop organizzati dalla nostra azienda. La presenza di ipcm® come moderatore e partner editoriale ha permesso di dare valore ai contenuti tecnici, favorire il dialogo tra gli operatori del settore e amplificare la visibilità degli eventi, contribuendo al loro successo e alla loro crescita nel tempo
Mario Ferro, Gema Europe
Durante l’allenamento, chi pratica sport è spesso invitato dal proprio coach a concentrarsi e a pensare solamente all’imminente azione di attacco o difesa o alla successiva partita da disputare. Ci si allena, dunque, per dimenticare quello che è stato, poiché potrebbe condizionare in modo negativo le fasi di gioco successivo. Si tende a liberare la mente e a vivere una prospettiva di presente tendente ad un futuro prossimo. Questo succede anche a chi svolge determinati lavori. L’obiettivo da raggiungere a fine anno è il target a cui si deve pensare ed aspirare in ogni istante. Il passato viene presto archiviato e dimenticato in un oblio profondo. Tutto ciò può provocare sconforto data la mancanza di un giusto tempo per riflettere, per scrutare quello che è stato, con chi è stato condiviso, e ciò che si è vissuto. In questa occasione, è arrivato dunque il momento di guardare a ciò che abbiamo condiviso con ipcm®: un compagno di viaggio che ha saputo cogliere nel migliore dei modi i nostri sforzi per rendere più efficiente la linea di verniciatura attraverso una migliore densità di appensione e una corretta mascheratura.
Tra i progetti più significativi per noi nell’arco di questi 100 numeri di ipcm® ricordiamo i case history sviluppati con Sweden&Martina (Padova)3, attivi nel settore dentale e medicale, e con Mikron Tool (Svizzera)4, nel comparto del rivestimento PVD per utensileria. Entrambe le esperienze hanno rappresentato per ILSA-MC un vero e proprio trampolino di lancio nei rispettivi settori, consentendoci di adottare un approccio tecnico e determinato, volto a costruire credibilità e affidabilità presso potenziali clienti, molti dei quali sono poi diventati nostri partner. Quando sono le aziende stesse a raccontare le proprie esperienze, la comunicazione risulta più efficace: l’interlocutore è naturalmente più coinvolto e propenso a valutare la soluzione proposta, rendendo il processo più diretto e fluido anche per noi. In occasione dei 100 numeri di ipcm®, mi fa piacere condividere anche un ricordo personale: ho partecipato al vostro decimo anniversario come ospite di Alessandro Pancaldi, CEO di ILSA-MC, ancora all’inizio del mio percorso e ancora con poca esperienza del settore e delle sue dinamiche. Oggi, invece, parteciperò come membro attivo dell’azienda, direttamente coinvolta nelle attività aziendali, a testimonianza di un percorso di crescita che si è intrecciato anche con quello della vostra rivista.
Veronica Pancaldi, ILSA-MC
Tra i momenti che ricordiamo con più orgoglio c'è il lancio delle nostre soluzioni di Industria 4.0 — i4paintshop e i4smallparts — che hanno segnato per Imel una svolta nel modo di concepire gli impianti di verniciatura: non più solo efficienza produttiva, ma controllo digitale, sostenibilità e manutenzione predittiva. In quel percorso, ipcm® è stata molto più di una piattaforma editoriale: è stata la voce con cui abbiamo raccontato questa evoluzione a un pubblico internazionale di tecnici e decision maker. In un settore B2B dove la reputazione si costruisce nel tempo e con la qualità dei contenuti, essere presenti su ipcm® ci ha aiutato a posizionarci come interlocutori credibili in mercati nuovi e sempre più competitivi. Grazie per questi 17 anni di collaborazione autentica. I 100 numeri di ipcm® sono anche un pezzo della nostra storia.
Marco D’Angela, Imel
Da molti anni ipcm® è un nostro partner consolidato, che ha accompagnato il nostro percorso nel tempo e ha svolto un ruolo importante nel condividere con il settore il nostro know-how e la nostra evoluzione. Un traguardo che desideriamo evidenziare in modo particolare è il nostro percorso di crescita nel settore delle vernici in polvere: da specialisti europei a realtà globale. Questa trasformazione è stata guidata da un'espansione strategica, da un continuo processo di sviluppo e, più recentemente, da un passo fondamentale verso la produzione locale in Ohio, negli Stati Uniti5. Questo percorso rappresenta non solo un capitolo importante per KANSAI HELIOS, ma riflette anche la più
ampia trasformazione dell'industria dei rivestimenti: un'evoluzione che ipcm® ha raccontato con attenzione e sostenuto attivamente negli ultimi 17 anni.
Björn Greiff, Powder Coatings
KANSAI HELIOS
Group
In questi anni, Kenosistec ha intrapreso un percorso di evoluzione profondo, che ha cambiato il nostro modo di interpretare il mercato del trattamento delle superfici. Abbiamo scelto di investire in soluzioni capaci di rispondere alle nuove esigenze dell’industria, che garantissero maggiore sostenibilità, nuove proprietà superficiali e attenzione alla qualità finale. In questo contesto si inseriscono sviluppi come Hi.P.Po., pensato come soluzione di sputtering ad alta performance, e Chrome+, la risposta del PVD per il rivestimento su plastica, espressione della nostra volontà di proporre alternative orientate al futuro. Parallelamente, è cambiato anche il nostro mindset: da fornitori di impianti a fornitori di PVD. Grazie all’ingrandimento dello stabilimento e al lancio del centro di servizi e finiture abbiamo potuto proporre l’inserimento del coating anche a clienti che non potevano portare in casa il proprio impianto. Abbiamo ancora molti progetti nuovi da proporre e ipcm® sarà uno dei nostri compagni fissi per comunicare le novità in arrivo nei prossimi anni!
Simone Colombo, Kenosistec
Volendo pensare a un filo conduttore da ricordare su queste pagine del numero 100 di ipcm®, emerge sicuramente il percorso con cui Lechler ha trasformato l’innovazione in un motore di sostenibilità concreta. Dalle tecnologie vernicianti a basso impatto ambientale allo sviluppo del Lechler
Product Sustainability Index e fino alle più recenti collezioni colore ad alto contenuto tecnologico, l’azienda ha dimostrato come ricerca, design e responsabilità possano procedere insieme. Un traguardo significativo è proprio l’evoluzione verso prodotti e processi sempre più sostenibili, senza compromessi in termini di prestazioni, qualità estetica e affidabilità. È una visione che guarda al futuro dell’industria delle vernici: creare valore attraverso il colore, anticipando i cambiamenti del mercato e contribuendo a una cultura dell’innovazione orientata alle persone, all’ambiente e alla competitività delle imprese. In questo cammino, ipcm® ha rappresentato un osservatorio autorevole: una rivista capace di raccontare il settore con profondità tecnica, attenzione ai processi e sensibilità verso l’evoluzione del mercato.
Claudia Lietti, Lechler
Quando ho fondato M.E.C., 35 anni fa, la parola chiave era “ecologia”: non a caso M.E.C. significa Metodologie Ecologiche Criogeniche. Oggi si parla di sostenibilità, ma per noi questo concetto
rappresenta la naturale evoluzione di una filosofia che ci accompagna fin dall'inizio. Nel corso degli anni abbiamo investito costantemente in tecnologie volte a ridurre l'impatto ambientale dei nostri processi: dall'utilizzo di energia fotovoltaica e sistemi intelligenti di accumulo, al recupero dell'energia termica dei forni, fino ai progetti per la produzione di energia elettrica rinnovabile e alla riduzione delle emissioni di CO₂. Anche la scelta delle materie prime, come azoto e anidride carbonica biogenica, risponde a questa visione. In occasione del 100° numero di ipcm®, desideriamo riconoscere il ruolo che la rivista ha avuto nel raccontare, con rigore e imparzialità, l'evoluzione sostenibile dell'industria della verniciatura. Un percorso che ci ha accompagnato per molti anni e che ha contribuito a diffondere un principio per noi essenziale: innovare non significa solo migliorare le prestazioni, ma farlo in modo sempre più responsabile verso l'ambiente.
Attilio Bernasconi, M.E.C.
Da 17 anni ipcm® racconta l’evoluzione del settore del trattamento delle superfici. Negli stessi anni, noi di MEG abbiamo vissuto quel cambiamento ogni giorno, trasformando nuove esigenze produttive in soluzioni e tecnologie. Anno dopo anno, abbiamo visto il lavaggio industriale diventare una fase sempre più strategica dei processi produttivi. Maggiore precisione, ripetibilità, automazione e attenzione alla sostenibilità sono diventate esigenze imprescindibili, soprattutto nei settori ad alta precisione. Un’evoluzione che ha coinvolto tecnologie, materiali e approccio progettuale, trasformando profondamente il nostro lavoro e l’intero settore. Durante questo percorso, ipcm® ha avuto un ruolo fondamentale nel raccontare il cambiamento e nel dare visibilità alle aziende che lo hanno vissuto e guidato. Per questo siamo particolarmente felici di essere presenti in questo numero 100, simbolo di un percorso di crescita che, in qualche modo, abbiamo condiviso. Perché l’innovazione non significa solo sviluppare nuove soluzioni, ma anche saperle raccontare e condividere.
Erika Ligugnana, MEG
Ripensando a questi anni, conservo personalmente ricordi molto positivi del periodo trascorso nella divisione Nordson ICS. Anche se oggi non faccio più parte di questa divisione e mi occupo di altri mercati all'interno di Nordson, guardo ancora a quel periodo con grande riconoscenza. È stata una fase caratterizzata da sviluppi entusiasmanti, progetti stimolanti e preziosi momenti di confronto. Ho avuto anche il grande piacere di collaborare occasionalmente con Alessia e il suo team alla realizzazione di alcuni casi applicativi. In particolare, ho apprezzato molto il lavoro con Alessia: la nostra collaborazione è sempre stata estremamente professionale e, allo stesso tempo, piacevole e stimolante.Anche quando ci siamo incontrati in occasione di diverse fiere internazionali, abbiamo sempre trovato il tempo per incontrarci di persona, cosa che ho apprezzato molto. A mio avviso,
questi momenti di confronto diretto e di relazione rappresentano una parte fondamentale di ciò che rende così speciale questo settore. Ancora una volta, congratulazioni per questo straordinario traguardo. Auguro a voi e a tutto il team di ipcm® continui successi per i prossimi 100 numeri e oltre.
Corinna Hellwig, Nordson
Ripercorrendo i 100 numeri di ipcm® e le principali evoluzioni che hanno caratterizzato il nostro settore negli ultimi 17 anni, una delle tappe più significative della storia recente di OMSG – Officine Meccaniche San Giorgio è senza dubbio l’acquisizione del nostro storico concorrente Carlo Banfi, definita e perfezionata nel 2017. Si è trattato di un’operazione strategica che ha rappresentato molto più di una semplice crescita dimensionale: ha consentito di unire due realtà storiche della granigliatura, valorizzandone competenze, know-how e patrimonio tecnologico. L’integrazione ha rafforzato la presenza di OMSG sui mercati nazionali e internazionali, ampliando l’offerta di soluzioni tecniche, in particolare nei settori del filo metallico e del trattamento dei boiler in preparazione alla smaltatura, e consolidando la nostra capacità di rispondere alle esigenze di un’industria in continua evoluzione. A distanza di anni, questa acquisizione si conferma una scelta lungimirante, che ha generato valore e contribuito a rafforzare il ruolo di OMSG come punto di riferimento internazionale nel settore delle tecnologie di granigliatura
Enzo Dell’Orto, OMSG - Officine Meccaniche San
Giorgio
Innanzitutto desideriamo congratularci con Alessia, Francesco e con tutto il team di ipcm® per il prestigioso traguardo del numero 100. Raggiungere questo risultato significa aver costruito, nel tempo, un punto di riferimento autorevole per il nostro settore, raccontandone l’evoluzione con competenza e passione. Tra i momenti che ricordiamo con maggiore piacere in questi anni di collaborazione, ce n’è uno che riveste per la nostra azienda un significato particolare: la copertina del numero 73, dedicata alla celebrazione del nostro 60° anniversario di attività. Quella pubblicazione non rappresenta soltanto una ricorrenza aziendale, ma racchiude la storia e i valori che ci accompagnano da oltre sei decenni e tre generazioni: la passione per il nostro lavoro, la costante ricerca dell’innovazione, la centralità delle persone e il forte legame familiare che da sempre caratterizza la nostra realtà. Rivedere oggi quella copertina significa ripercorrere un cammino fatto di crescita, sfide e successi condivisi e ci ricorda quanto sia importante continuare a investire nel futuro, mantenendo salde le nostre radici. Grazie per aver raccontato, in questi anni, le storie delle aziende del settore e per aver contribuito a valorizzarne il percorso. Vi auguriamo che questo numero 100 sia soltanto una nuova tappa di una lunga serie di successi.
Matteo Roda, Orbita
Nel corso degli anni, il rapporto con ipcm® e con l’intero team editoriale si è consolidato in modo estremamente positivo. Il fatto di condividere anche l’appartenenza all’associazione UCIF ha favorito un dialogo ancora più diretto e costruttivo, basato su uno sguardo attento al futuro dell’industria. Abbiamo sempre trovato interlocutori competenti e disponibili, a partire da Alessia Venturi e Francesco Stucchi, capaci di supportare con professionalità le nostre attività di comunicazione e divulgazione dei sistemi, dei processi e delle soluzioni di Rösler italiana. La collaborazione, ormai decennale, è sempre stata positiva non solo per il supporto editoriale ricevuto, ma anche per il confronto professionale che nel tempo si è creato. In diverse occasioni abbiamo potuto condividere riflessioni sull’andamento del mercato, scambiando idee, opinioni e punti di vista utili per leggere meglio l’evoluzione del settore. Per questo la rivista rappresenta per noi un interlocutore importante e un valido supporto nel raccontare e valorizzare la presenza di Rösler nel panorama industriale
Federico Milazzo, Rösler Italiana
Ricordiamo con piacere il lancio del Cyclomix® Evo anche perché ipcm® ha contribuito a dare visibilità a questa importante innovazione per Sames. Grazie al lavoro svolto dalla rivista nel raccontare l’evoluzione delle tecnologie per il trattamento delle superfici, abbiamo avuto l’opportunità di condividere con il settore i vantaggi di questa soluzione e di raggiungere una platea internazionale di professionisti altamente qualificati.
Marie-Anne Guilldou, Sames
Nel percorso di crescita e trasformazione di SAVIM, ipcm® ha rappresentato una presenza costante e preziosa. In questi anni la rivista ha saputo raccontare non solo l’evoluzione tecnologica dell’azienda, ma anche le persone, le scelte e i passaggi che hanno segnato la storia della famiglia Scavini. Un sostegno che abbiamo sentito con particolare intensità in occasione di nostri anniversari aziendali, quando ipcm® ci ha dedicato spazio, attenzione e sensibilità, contribuendo a dare valore a traguardi importante per tutta la nostra comunità aziendale. Più che un semplice rapporto editoriale, si è costruito nel tempo un dialogo basato sulla conoscenza reciproca, sulla fiducia e sulla volontà condivisa di raccontare con competenza il mondo della finitura industriale e le imprese che ogni giorno lo fanno crescere.
Scavini Family, SAVIM
Nei 50 anni di storia di Se.Po., uno dei momenti più significativi è senza dubbio rappresentato dal passaggio generazionale che, a partire da luglio 2025, ha visto Marco Pozzi assumere la piena guida dell’azienda nel ruolo di Amministratore Unico. Da allora, è in corso un importante percorso di trasformazione, finalizzato a rendere Se.Po. sempre più efficiente, competitiva e orientata al futuro. L’implementazione di un sistema gestionale ERP sta favorendo una progressiva integrazione e ottimizzazione dei processi aziendali, mentre gli investimenti in tecnologie e macchinari di ultima generazione contribuiscono al continuo miglioramento degli standard qualitativi della produzione. In questa fase di cambiamento, un contributo importante è arrivato dalla collaborazione con la rivista ipcm® che, da anni, valorizza l’esperienza e le competenze di Se.Po. nel settore dei trattamenti superficiali, favorendo nuove occasioni di confronto e sviluppo. In questo contesto è maturata, infatti, anche la scelta di partecipare a PaintExpo 2026 come espositori, cogliendo preziose opportunità di visibilità e networking internazionale. Ad un anno dall’avvio di questo percorso, guardiamo con fiducia alle opportunità che ci attendono, consapevoli che il nostro principale punto di forza risieda nell’esperienza maturata nel tempo e nei valori che continuano a guidare ogni nostra scelta e investimento.
Marco Pozzi, Se.Po.
delle nostre soluzioni più innovative. In occasione di questo anniversario, desideriamo ricordare la presentazione della nostra cabina Autocoater 30006 , un progetto che riflette il nostro impegno verso l'innovazione e il miglioramento continuo. Ci congratuliamo con ipcm® per questo importante traguardo e le auguriamo ancora molti anni di successo come punto di riferimento per il settore.
Nel corso degli anni, ipcm® si è confermata per Sherwin-Williams General Industrial EMEAI un partner di comunicazione di riferimento, supportandoci nel racconto della nostra evoluzione tecnologica con competenza e continuità. Attraverso i reportage dedicati ai progetti sviluppati insieme ai nostri clienti, è stato possibile valorizzare non solo le nostre soluzioni, ma anche il contributo delle collaborazioni che ne stanno alla base. La capacità di tradurre contenuti tecnici complessi in una narrazione chiara e strutturata ha contribuito a rafforzare il nostro posizionamento e ad accrescere la visibilità delle nostre innovazioni presso un pubblico qualificato. La collaborazione con ipcm® rappresenta per noi un percorso consolidato, fondato su dialogo, affidabilità e una visione condivisa del settore.
Nada
Karaivanova, Sherwin-Williams
Il ‘momento significativo’ che vorremmo ricordare è in realtà rappresentato dal percorso che abbiamo intrapreso insieme: un viaggio nel mondo delle vernici in polvere, iniziato a distanza di pochi anni e poi proseguito nel tempo, nel creare e nel divulgare un settore dalle infinite sfumature. È stato un cammino che è cresciuto prima a livello nazionale e poi europeo, fatto di esperienze, progetti e innovazioni che hanno contribuito a dare valore al trattamento delle superfici. Essere parte di questa storia significa ricordare un percorso fondato sull’attenzione costante alla ricerca, alla qualità e all’innovazione, elementi che ci accomunano nel modo di interpretare il mercato e rispondere alle sue sfide. In occasione del numero 100, desideriamo ringraziare ipcm® per il lavoro svolto nel dare voce al settore e auguriamo alla rivista un futuro ricco di nuovi successi e nuovi autorevoli racconti da condividere.
Enrico Dall’Igna, ST Powder Coatings
Nel corso di questi 17 anni e dei 100 numeri pubblicati da ipcm® , abbiamo assistito alla costante evoluzione del settore del trattamento delle superfici e ai progressi tecnologici che ne hanno sostenuto la crescita. La rivista ha saputo raccontare questa trasformazione dando voce alle aziende, ai progetti e alle innovazioni che hanno contribuito a definire il presente e il futuro del nostro settore. Siamo orgogliosi di aver fatto parte di questo percorso e di aver avuto l'opportunità di condividere con i suoi lettori alcune
Negli ultimi 17 anni, uno degli sviluppi più significativi per l'industria del trattamento delle superfici è stato il progressivo passaggio verso tecnologie più sostenibili. Innovazioni come Oxsilan, VIANT e, più recentemente, Gardolene® D – la prima tecnologia di passivazione al mondo priva di cromo e fluoro destinata ai fogli di rame – rappresentano importanti tappe di questo percorso, che ipcm® ha puntualmente raccontato. Questi progressi hanno permesso ai clienti di soddisfare requisiti sempre più stringenti in termini di prestazioni, sostenibilità e conformità normativa, aprendo al contempo nuove opportunità in settori come l'e-mobility e lo stoccaggio energetico. Mentre iniziamo un nuovo capitolo della nostra storia come Surventis, rimaniamo impegnati nello sviluppo dei trattamenti superficiali attraverso una stretta collaborazione con partner e clienti.
Congratulazioni per questo importante traguardo e per la costante crescita che vi ha resi un punto di riferimento nel mondo del coating. Tra i tanti momenti significativi condivisi in questi anni, ricordo con piacere il nostro primo incontro nel 2010, dopo un mio intervento a un convegno presso l’Università di Trento. In quell’occasione Alessia mi presentò la neonata rivista ipcm®, che mi colpì subito per la qualità dei contenuti e la grafica innovativa. Rimasi inoltre impressionato dalla sua intraprendenza, dalle sue idee e dalla forte volontà di creare collaborazioni e nuove opportunità di crescita. Da lì in poi abbiamo organizzato insieme tante iniziative tra cui le più interessanti e significative sono state:
- il Fuori Salone 2012 al Brera District, in Piazza Castello a Milano: una splendida location che ci ha offerto l’opportunità di esporre gli effetti ottenuti con i nostri pigmenti, grazie anche alla collaborazione di alcuni nostri partners/clienti, tra cui Europolveri, Cebos, Pulverit ed Inver. Il fiore all’occhiello è stata l’esposizione della Ducati di Valentino Rossi, ottenuta grazie a Cristian Lucano di Inver, oggi marchio di The Sherwin-Williams Company. Questo evento è stato una straordinaria occasione per dare visibilità a Merck e ai nostri prodotti innovativi ad effetto speciale e ha contribuito a consolidare, anche all’interno del Gruppo, la reputazione della nostra divisione come una delle più innovative, intraprendenti e creative.
- Il workshop Colour Consulting Day organizzato nel 2014 in via Solferino a Milano. Lo ricordo come forse il nostro evento di maggiore successo per partecipazione, contenuti, scambio tecnico culturale e contaminazione.
Sicuramente un momento importante anche per la crescita personale e del nostro business nel mercato del coating: una semina che ha dato i suoi frutti e risultati anche negli anni seguenti
Scan& Spray
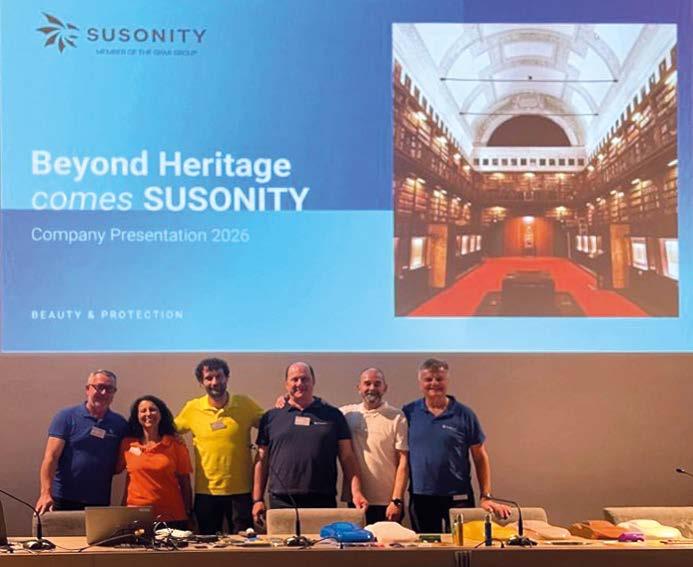
Stefano Corrado, Susonity
Ringraziamo tutta la squadra di ipcm® per il supporto di questi anni e per l’entusiasmo con cui ci segue… in particolare Alessia Venturi che ci ha accompagnato in diversi reportage e attraverso anni di cambiamenti epocali. Nonostante un mondo che da reale si è trasformato in virtuale, appiattendo relazioni e umanità, lei è rimasta un punto fermo di presenza, un interlocutore in carne ed ossa che ama esserci sempre: nelle fiere, dai clienti, dai clienti dei clienti e agli anniversari, come il nostro dell’anno scorso, i 75 anni di Tecnologia Tecnofirma. Un esempio per tutti per il futuro che ci aspetta: non dimentichiamo che oltre e dietro tecnologia e scienza ci saremo sempre noi. Grazie e congratulazioni per questo traguardo importante.
Giovanna Goi, Tecnofirma
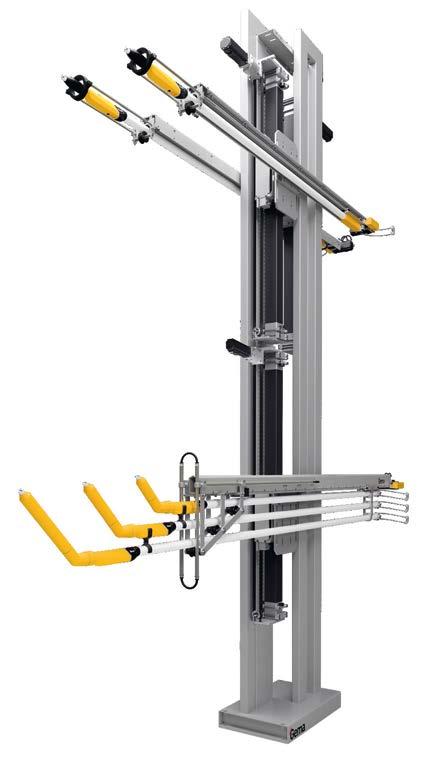
Dynamic Contour Detection
Programming-free coating of any shape!
The second generation of Dynamic Contour Detection detects the object contour fully automatic and positions the guns individually even for thin objects and at high conveyor speeds. Due to the programmingfree adaption of all relevant line settings the application range is significantly extended.
Certe collaborazioni nascono da un momento preciso. Per UCIF e ipcm®, quel momento ha un nome e un luogo: un convegno UCIF nel tardo 2009, in cui Alessia, Francesco e Paola scelsero i momenti conviviali per avvicinarsi agli associati, uno per uno, e raccontare il loro progetto ancora in divenire. Nessun palco, nessuna presentazione formale, solo la forza di un'idea e il coraggio di condividerla di persona, con la passione di chi sa di avere qualcosa di importante tra le mani. Non era ancora una rivista affermata, era una visione. E quella visione, nel tempo, è diventata un punto di riferimento per tutta la filiera della finitura industriale. Oggi ipcm® festeggia già il numero 100. Un traguardo che appartiene a chi l'ha sognata, costruita e fatta crescere numero dopo numero e a chi ha camminato con loro in tutti questi anni! Da UCIF un abbraccio grande ad Alessia, Francesco, Paola e a tutta la redazione. Grazie per aver scelto quella occasione e UCIF per cominciare!
Manuela Casali, UCIF
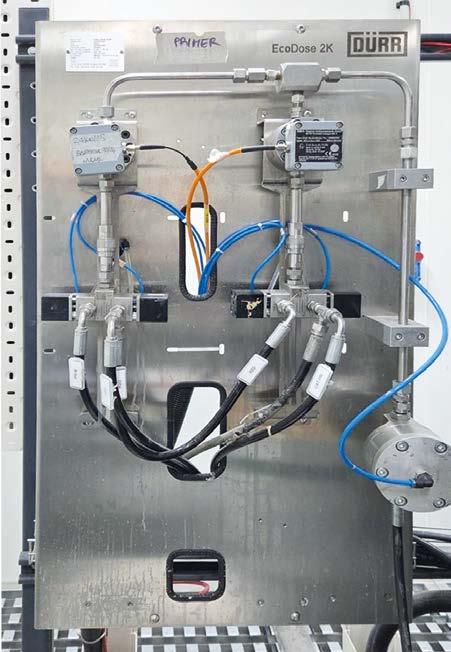
L’ultimo decennio è caratterizzato da forti cambiamenti tecnologi con l’affermazione degli smartphone, delle App, dei Social Media e della IA, da emergenze sanitarie come la pandemia che hanno comportato cambiamenti nel modo di lavorare meno in presenza e più da remoto, da grandi cambiamenti economici con la Brexit e forti tensioni inflazionistiche, da movimenti generalizzati per la tutela dei diritti, da una instabilità e fermento geopolitico che sta comportando incertezza energetica, difficoltà di pianificazione e crescente complessità globale. In un contesto così mutevole, Verind ha deciso di investire fortemente nel capitale umano, per poter cambiare tempestivamente, adattando ai differenti scenari esogeni: soluzioni industriali sostenibili, innovative e tecnologiche. Il settore del trattamento delle superfici è al centro delle scelte Industriali del Guppo Dürr, di cui Verind è parte. I numerosi redazionali pubblicati nel corso degli anni su ipcm® testimoniano questo percorso di innovazione e di continua evoluzione. Tra questi, desideriamo evidenziarne in particolare due, che ben rappresentano i cambiamenti tecnologici che hanno caratterizzato l’ultimo decennio: - per il settore automotive, ricordiamo gli articoli dedicati alle tecnologie introdotte presso Ferrari, con l’implementazione del clearcoat a bassa temperatura7 e del primer in polvere8; - per il settore industriale, segnaliamo invece l’articolo dedicato alla verniciatura robotizzata dei corpi trattore CNH-TTF9 , un progetto nel quale sono stati integrati robot Process Arm, il sistema di applicazione elettrostatica con tecnologia a coppa EcoBell e il dosaggio elettronico 2K mediante pompe volumetriche - una soluzione altamente innovativa per il mercato ACE.
Matteo Minelli, Verind
In vent'anni di attività di Water Energy, ipcm® è stato un partner sempre presente. Si è dimostrato molto più di una voce autorevole del settore del trattamento superficiale: è stato il nostro alleato nelle fiere estere, il megafono che ci ha aiutato a raccontare le nostre soluzioni per il trattamento delle acque in mercati complessi e lontani, consolidando la nostra presenza internazionale. Un ricordo particolarmente significativo è legato alla celebrazione dei nostri primi dieci anni di attività: nel giugno 2016 sul circuito di Misano Adriatico, in concomitanza con la gara Superbike, abbiamo condiviso con voi, clienti e amici, quel primo traguardo importante. Quella giornata è rimasta immortalata nel redazionale sul numero 40 della rivista10, come testimonianza di un percorso nato dalla collaborazione continuativa. Per questo, nel celebrare il vostro numero 100, vogliamo ringraziarvi: insieme abbiamo scritto pagine importanti della nostra storia e dell'evoluzione di un settore che continua a crescere.
Tommaso Ponara, Water Energy
Negli ultimi 17 anni, ipcm® è stato uno dei nostri partner più importanti nella comunicazione delle nostre innovazioni e dei nostri sviluppi tecnologici al settore internazionale del trattamento delle superfici. Grazie alla sua informazione professionale e qualificata, la rivista, le newsletter e il sito web hanno contribuito a consolidare il posizionamento di Weber Ultrasonics come azienda riconosciuta per la capacità di innovare, offrendo al contempo un’eccellente piattaforma per presentare i nostri progetti, le nostre competenze applicative e i nostri traguardi tecnologici a un pubblico altamente qualificato. Oltre alla visibilità editoriale, ipcm® ci ha supportato anche nella costruzione di preziose relazioni nel mercato italiano e ha accompagnato e promosso i nostri eventi, aiutandoci a rafforzare la nostra presenza e la nostra rete di contatti in una delle regioni industriali più importanti d’Europa. Ciò che apprezziamo particolarmente di ipcm® è la sua capacità di proporre costantemente contenuti approfonditi e lungimiranti, capaci di evidenziare le tendenze emergenti e gli sviluppi futuri del nostro settore. Guardando ai 100 numeri pubblicati da ipcm®, siamo orgogliosi di aver fatto parte di questo percorso e guardiamo con entusiasmo alla prosecuzione di questa proficua collaborazione negli anni a venire.
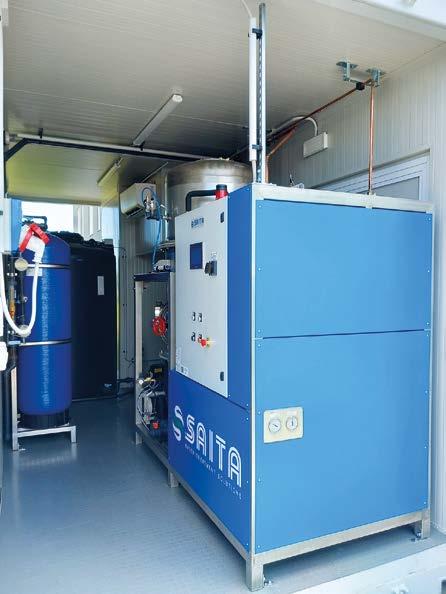
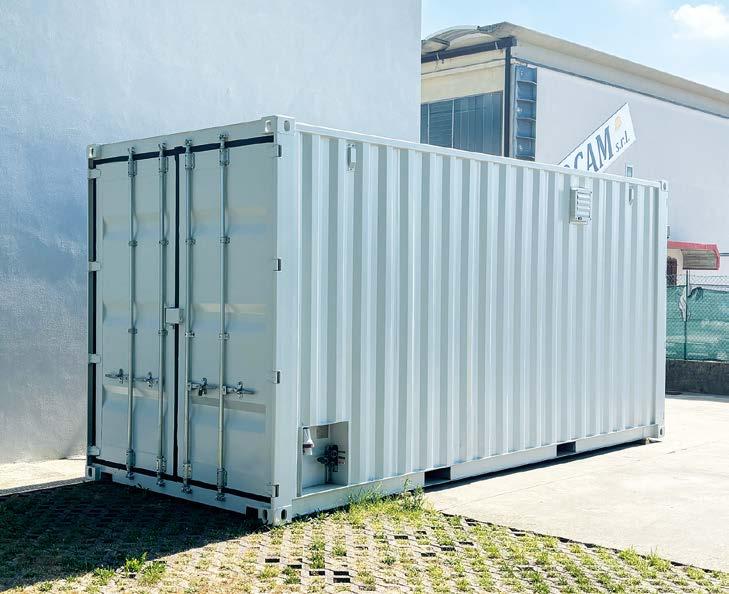
SAITA installa un evaporatore in container per il recupero delle acque di pretrattamento
Evaporazione sottovuoto e filtrazione a carboni attivi per recuperare oltre il 90% delle acque reflue generate dal pretrattamento.
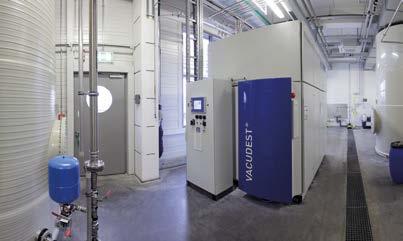
SAITA, azienda con sede a Limena (PD) specializzata nella progettazione e produzione di impianti per la depurazione, il riciclo e il trattamento delle acque reflue industriali, ha realizzato un nuovo sistema compatto per il trattamento e il riciclo delle acque reflue generate dal tunnel di pretrattamento alla verniciatura. Il nuovo modulo containerizzato integra un impianto di evaporazione sottovuoto a pompa di calore della serie EV con una capacità di trattamento di circa 1.500 litri/giorno. All’interno del container sono inoltre installati i serbatoi destinati al prelievo delle acque reflue, allo stoccaggio e al rilancio dell’acqua distillata, oltre a un sistema di filtrazione a carboni attivi per il trattamento finale dell’acqua recuperata. Il container, progettato per essere installato all’esterno dello stabilimento produttivo, è coibentato e dotato di un sistema di climatizzazione in grado di mantenere le condizioni operative nell’intervallo compreso tra +2 °C e +40 °C, oltre a illuminazione interna e prese elettriche di servizio.
La configurazione può inoltre prevedere la supervisione remota tramite connessione Ethernet per il monitoraggio dei parametri di funzionamento. Grazie alla tecnologia di evaporazione sottovuoto con pompa di calore, il sistema ha permesso al cliente di recuperare oltre il 90% dell’acqua reflua, rendendola successivamente riutilizzabile all’interno del processo di pretrattamento.
La soluzione consente inoltre di concentrare i residui destinati allo smaltimento, riducendo in modo significativo il consumo di acqua di rete e i relativi costi di gestione.
Pensato per le aziende che necessitano di ottimizzare la gestione delle acque reflue senza sottrarre spazio alle aree produttive, il sistema containerizzato SAITA offre una soluzione indipendente, facilmente movimentabile e pronta per l’installazione all’esterno dello stabilimento.
Per maggiori informazioni: www.saitaimpianti.com
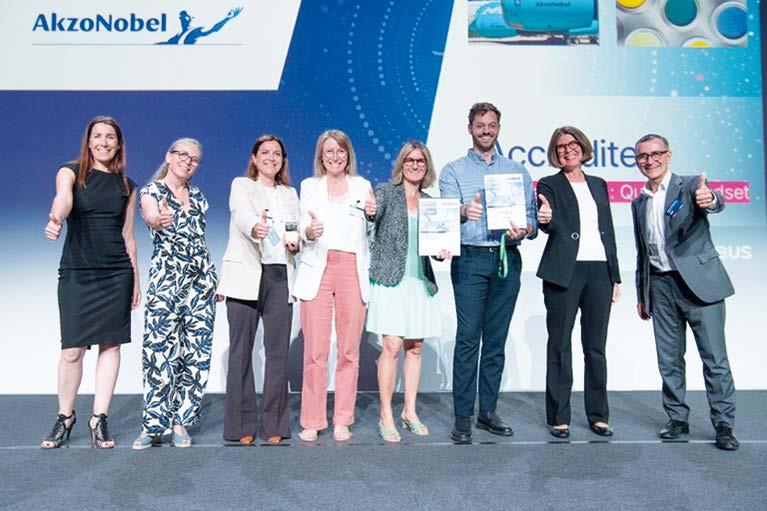
AkzoNobel Aerospace Coatings si aggiudica il premio Sustainability Future di Airbus Defence and Space
Il primer supporta le più ampie ambizioni di sostenibilità di Airbus Defence and Space, contribuendo a ridurre l’impiego di materiali pericolosi nei processi di produzione aeronautica, pur mantenendo la protezione dalla corrosione e la durabilità richieste per le applicazioni aerospaziali.
AkzoNobel Aerospace Coatings ha ricevuto il premio Sustainability Future da Airbus Defence and Space (ADS) in riconoscimento della qualificazione e della fornitura di un nuovo primer per aeromobili esente cromo, in soli sei mesi.
Il premio Sustainability Future riconosce la proficua collaborazione tra i team di AkzoNobel e ADS, che ha permesso di qualificare e avviare la produzione
del primer in sei mesi, soddisfacendo al contempo i rigorosi requisiti tecnici, operativi e di sostenibilità di Airbus.
Nell’ambito del programma per Airbus, AkzoNobel ha dimostrato il suo impegno a scalare rapidamente la produzione del suo primer per diverse classi di aeromobili e a fornirlo a livello globale, in risposta alle future esigenze dei clienti. Poiché ADS prevede di aumentare i volumi di produzione in diversi programmi aeronautici nei prossimi tre anni, AkzoNobel continuerà a collaborare strettamente con ADS per supportare la velocità di produzione, la qualità e la sostenibilità, in linea con l’aumento della produzione.
“Questo riconoscimento riflette la solidità della nostra collaborazione con Airbus Defence and Space e il nostro impegno condiviso per promuovere una produzione aerospaziale più sostenibile. La qualificazione e l’industrializzazione di tecnologie senza cromo a questo ritmo, dimostrando al contempo la capacità di supportare un futuro incremento della produzione, rappresenta un traguardo importante per l’industria aerospaziale. Oltre alle innovazioni come le tecnologie senza cromo, abbiamo continuato a rafforzare le nostre prestazioni in termini di sostenibilità, diventando uno dei fornitori di punta di Airbus,” ha dichiarato Frédéric Perret, Global Key Account Lead di AkzoNobel Aerospace Coatings.
Per maggiori informazioni: www.aerospace.akzonobel.com/en
Surventis si afferma come leader globale indipendente nel settore delle vernici e dei trattamenti superficiali per automotive
Con un fatturato annuo di circa 3,9 miliardi di euro, circa 10.700 collaboratori e oltre 42.000 clienti, Surventis si posiziona tra i principali fornitori mondiali di soluzioni per vernici e trattamenti superficiali. Surventis si concentrerà strategicamente su affidabilità, qualità, servizio e prestazioni per i propri clienti.
Surventis, ex BASF Coatings, si è affermata come società indipendente, completando la sua separazione da BASF. L’azienda è controllata in maggioranza da fondi gestiti dalla società di investimento internazionale Carlyle in collaborazione con Qatar Investment Authority. BASF detiene una partecipazione del 40% in Surventis. Il nuovo marchio aziendale riflette l’identità di un’azienda fondata su una scienza all’avanguardia, una costante spinta all’innovazione e la determinazione ad agire come società indipendente, plasmando il settore attraverso la leadership tecnologica e una stretta collaborazione con i propri partner.
Con un nuovo nome e una nuova identità di marca, Surventis continuerà a sviluppare, produrre e commercializzare vernici e soluzioni per il trattamento delle superfici per clienti industriali, automotive e refinish in tutto il mondo. Il suo portfolio comprende marchi rinomati come Chemetall®, Glasurit®, e R-M®,. Forte di una profonda esperienza e di decenni di rapporti di fiducia, Surventis serve oltre 42.000 clienti in più di 140 paesi attraverso una rete di oltre 30 siti di produzione e sviluppo, con sede centrale a Münster (Germania), che ospita il più grande sito di produzione di vernici integrato al mondo.
Come azienda indipendente, Surventis opererà con maggiore velocità,
agilità e focalizzazione. Carlyle supporterà l’attività attraverso investimenti mirati nelle sue capacità globali e nelle operazioni locali, attingendo alla sua esperienza nella creazione e nello sviluppo di aziende industriali indipendenti. Surventis si concentrerà strategicamente su imprenditorialità, performance e crescita, aiutando i clienti ad avere successo nei mercati odierni, esigenti e in rapida evoluzione.
“Oggi inizia un nuovo entusiasmante capitolo per Surventis e per tutti i nostri dipendenti in tutto il mondo. Desidero ringraziare l’intero team, la cui dedizione e il cui impegno ci hanno permesso di raggiungere questo traguardo. Alle nostre spalle abbiamo oltre 130 anni di esperienza nel settore delle vernici e alcuni dei marchi più affidabili del settore, mentre iniziamo il nostro percorso come azienda indipendente. I nostri clienti beneficeranno di un partner più rapido e pienamente focalizzato sulle superfici che producono e vendono. Il loro successo è il nostro successo. Siamo già leader in questo settore e la nostra ambizione è chiara: diventare l’azienda leader nella tecnologia dei rivestimenti,” ha dichiarato Jens Luehring, CEO di Surventis.
“Come azienda indipendente, Surventis è in una posizione eccezionale per accelerare l’innovazione, consolidare le partnership con i clienti e cogliere le
opportunità di crescita globali. Non vediamo l’ora di supportare Jens e il team dirigenziale di Surventis in questo nuovo capitolo,” ha aggiunto Tanaka Maswoswe, Partner di Carlyle.
Surventis continuerà a operare con gli stessi prodotti, tecnologie, marchi e team tecnici su cui i clienti fanno affidamento oggi. Il portfolio di prodotti e servizi in tutte e tre le divisioni rimane invariato, garantendo continuità in termini di affidabilità, qualità e servizio. Surventis sarà guidata dal suo Comitato Esecutivo, presieduto dal CEO Jens Luehring. Entrano a far parte del Comitato Esecutivo il Direttore Finanziario Michael Pontzen e il Direttore della Trasformazione Ewout van Jarwaarde. Insieme a Nils Lessmann, VicePresidente Esecutivo Operations Mobility/Refinish, e ai responsabili delle tre divisioni aziendali - Frank Naber, Vice-Presidente Esecutivo Surface Treatment, Patrick Zhao, Vice-Presidente Esecutivo Mobility Coatings, e Steve Arndt, Vice-Presidente Esecutivo Refinish Coatings - formano un Comitato Esecutivo esperto e complementare, che unisce una nuova prospettiva esterna a una solida continuità aziendale.
Per maggiori informazioni: www.surventiscoatings.com
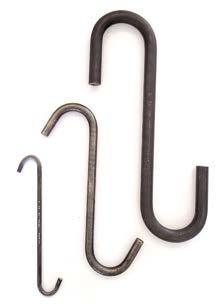
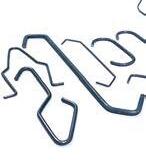
For over 50 years, we have been designing and manufacturing precision HOOKS for industrial coating. Tailor-made solutions engineered to optimize your line's productivity, ensuring superior stability and durability batch after batch.
Controllo portatile della qualità del colore per standard di livello base
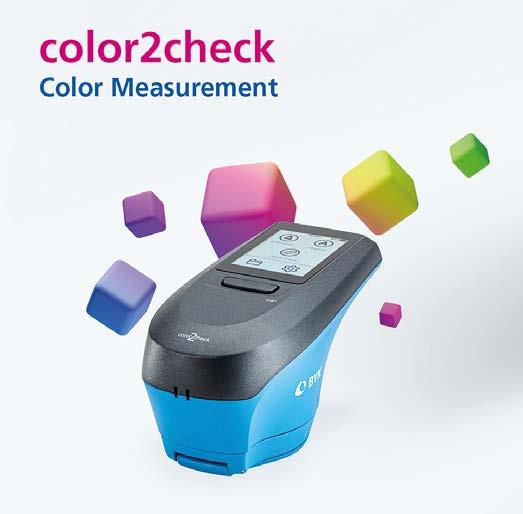
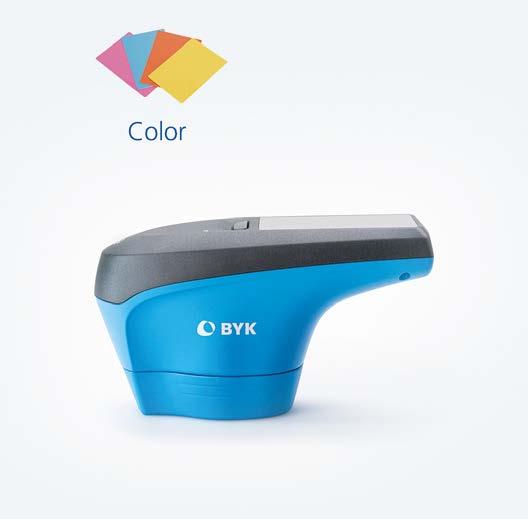
BYK-Gardner – partner globale dei settori automotive, delle vernici e delle materie plastiche per il controllo qualità del colore, dell’aspetto e delle proprietà fisiche – presenta il nuovo color2check, uno spettrofotometro portatile che offre un approccio semplice ed economico al controllo qualità del colore. Lo strumento va ad affiancare il color2go, lanciato di recente, e amplia la gamma di spettrofotometri portatili di BYK-Gardner per soddisfare le esigenze dei clienti, che spaziano dall’utilizzo di base per principianti alle applicazioni professionali.
Il color2check presenta un design leggero e robusto con allineamento orizzontale, che rende le misurazioni del colore semplici, stabili e sicure. Il suo touchscreen a colori da 2,8 pollici, con menu basati su icone, tabelle di dati chiare e visualizzazioni grafiche, garantisce un funzionamento intuitivo. È possibile utilizzare il “tocca e scorri” come su uno smartphone, anche indossando i guanti, consentendo un uso efficiente in laboratorio, in produzione o sul campo. Per garantire una protezione a lungo termine, lo strumento viene fornito con un garage dedicato. Quando non è in uso, color2check può essere riposto in modo sicuro per proteggerlo dalla polvere. Il garage offre anche spazio per lo standard di controllo, in modo che sia sempre a portata di mano.
Il color2check è progettato per garantire misurazioni del colore affidabili e rappresenta una soluzione pratica per i clienti che non necessitano della misurazione della brillantezza e si accontentano di specifiche più ampie. Gli standard digitali non sono intercambiabili, il che significa che per ogni color2check è necessario misurare gli standard di lavoro fisici come riferimento. Ciò rende lo strumento particolarmente adatto alle attività di controllo qualità interno con requisiti di specifica meno rigorosi. Lo strumento beneficia della collaudata illuminazione a LED BYK, che garantisce un’eccellente stabilità a breve e lungo termine, nonché una stabilità termica. Non è richiesta alcuna calibrazione per un periodo fino a tre mesi e la sorgente luminosa a LED è coperta da una garanzia di 10 anni, eliminando la necessità di sostituire la lampada durante la vita utile dello strumento.
Grazie alla combinazione di funzionalità di misurazione essenziali, funzionamento intuitivo e prezzo interessante, color2check offre un punto di partenza solido e accessibile per l’implementazione del controllo qualità del colore. Si tratta di una scelta pratica per gli utenti alla ricerca di una soluzione entry-level affidabile che mantenga la qualità tipica di BYKGardner. Per gli utenti professionali con esigenze più avanzate, la famiglia color2 comprende anche il modello color2go, dotato di misurazione della brillantezza, possibilità di utilizzo di standard digitali e due licenze software.
Per maggiori informazioni: www.byk-instruments.com
Cambium lancia ApexShield 3000: un rivestimento protettivo a doppio
utilizzo progettato per le alte temperature
Cambium, azienda leader a livello globale nei materiali innovativi ad alte prestazioni e nella fornitura di prodotti in tempi rapidissimi, ha annunciato il lancio di ApexShield 3000, un rivestimento in ftalonitrile per alte temperature, progettato per substrati metallici e compositi utilizzati in ambienti estremi dal punto di vista termico. Il rivestimento è adatto ad applicazioni che spaziano dal volo ipersonico alla schermatura EMI e RF per dispositivi elettronici e programmi commerciali che richiedono prestazioni sintonizzabili in lunghezza d’onda.
ApexShield 3000 è una vernice liquida a solvente monocomponente applicabile a spruzzo, che polimerizza a partire da 215 °C e che garantisce prestazioni operative costanti fino a 315 °C, con possibilità di utilizzo a breve termine fino a 427 °C. Il prodotto non richiede stoccaggio refrigerato ed è disponibile in confezioni da un quarto di gallone, un gallone e in fusti, supportando sia lo sviluppo di prototipi che programmi di produzione in scala.
Il rivestimento è compatibile con riempitivi conduttivi e non, consentendo agli ingegneri di personalizzarne le prestazioni in base ad esigenze specifiche1. Il punto di forza di Cambium non risiede in una singola classe di materiali avanzati, bensì in un approccio di sviluppo esclusivo, che offre ai clienti ogni aspetto della chimica molecolare, dello sviluppo del prodotto, della certificazione e qualificazione e della produzione rapida e scalabile negli USA e in Europa.
“ApexShield 3000 fornisce agli ingegneri una soluzione pratica e ad alte prestazioni per proteggere le strutture che operano in ambienti in cui i rivestimenti standard falliscono”, ha affermato il CTO di Cambium James Griffin. “La combinazione tra applicazione a spruzzo, stoccaggio a temperatura ambiente e prestazioni validate ad alte temperature lo rendono uno strumento adatto ai produttori del settore della difesa e aerospaziale che operano in condizioni di reale vincolo produttivo”.
1 Scheda tecnica disponibile su www.cambiumglobal.com.
ApexShield 3000 si basa sul portfolio sempre in crescita di materiali a base di ftalonitrile di Cambium, inclusa la resina ApexShield 1000, che ha ridotto del 70%-80% i cicli produttivi di componenti in carbonio-carbonio per applicazioni ipersoniche.
Chi è Cambium
Cambium sta ridefinendo il modo in cui i materiali avanzati vengono scoperti, progettati e prodotti. L’azienda sviluppa materiali avanzati per applicazioni ad alte prestazioni in ambito terrestre, aereo, marittimo e spaziale. Ciò include anche l’innovazione molecolare, che combina la progettazione molecolare basata sull’intelligenza artificiale con la chimica, la scienza dei materiali e la biologia all’avanguardia. L’azienda garantisce tempi velocissimi, dal concetto alla produzione e alla qualifica. La produzione si basa su una catena di approvvigionamento domestica sicura, flessibile e scalabile, che consente agli innovatori nel settore della difesa e commerciale di passare rapidamente dal prototipo alla produzione su vasta scala.
Per maggiori informazioni: www.cambiumglobal.com
hubergroup
Chemicals ha presentato
soluzioni avanzate per vernici e rivestimenti a Paintistanbul 2026
hubergroup ha presentato le sue soluzioni sostenibili e ad alte prestazioni per vernici e rivestimenti a Paintistanbul 2026.
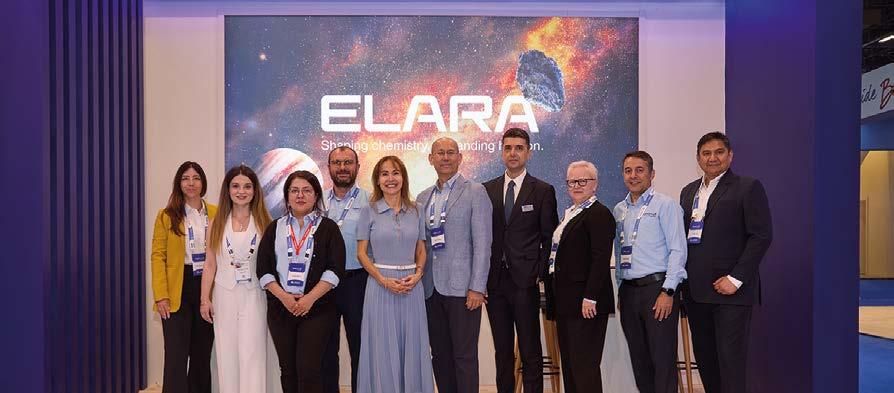
hubergroup Chemicals, operante nel settore dei prodotti chimici, ha concluso la sua partecipazione a Paintistanbul, svoltasi dal 17 al 19 giugno 2026 presso l’Istanbul Fuar Merkezi (Turchia). Tra le principali novità presentate allo stand dell’azienda figurano la nuova serie di additivi ELARA e l’oligomero UV UHVPI-222200, lanciato di recente. A Paintistanbul 2026, hubergroup Chemicals ha esposto il suo ampio e avanzato portfolio su misura per l’industria delle vernici. La gamma presentata comprendeva resine, pigmenti, concentrati, monomeri UV, oligomeri UV e additivi, tutti progettati per soddisfare i più rigorosi requisiti prestazionali e normativi. Due importanti innovazioni di prodotto sono state al centro dell’attenzione durante l’evento: Serie di additivi ELARA: sviluppata per applicazioni nel settore delle vernici e dei rivestimenti, questa gamma ad alte prestazioni risponde alle crescenti esigenze tecniche e normative. La serie è ampiamente priva di PFAS e COV, consentendo formulazioni più sostenibili senza scendere a compromessi sulle prestazioni. Oligomero UV UHVPI-222200: questo oligomero acrilato polietere modificato con ammine, introdotto di recente, migliora la reticolazione e la qualità superficiale dei
moderni sistemi a polimerizzazione UV. Grazie alla sua elevata reattività e alle prestazioni robuste anche in condizioni difficili, si è dimostrato ideale per una varietà di applicazioni a polimerizzazione tramite energia, comprese le vernici industriali.
Paintistanbul si conferma uno dei principali eventi del settore nella regione, riunendo produttori, fornitori ed esperti di tutta la filiera dei rivestimenti e dei prodotti chimici. Per hubergroup Chemicals, la fiera ha rappresentato una preziosa piattaforma per rafforzare le relazioni esistenti, esplorare nuove opportunità commerciali e acquisire una conoscenza più approfondita degli sviluppi del mercato regionale.
“Siamo stati lieti di partecipare a Paintistanbul per la seconda volta e di confrontarci direttamente con i nostri partner e clienti in questo mercato dinamico. L’evento ha offerto un’eccellente opportunità per presentare il nostro portfolio e discutere di come possiamo supportare i nostri clienti con soluzioni sostenibili e ad alte prestazioni,” ha dichiarato Burak Sezerel, Sales and Marketing Director di hubergroup Chemicals. Per maggiori informazioni: www.hubergroup.com
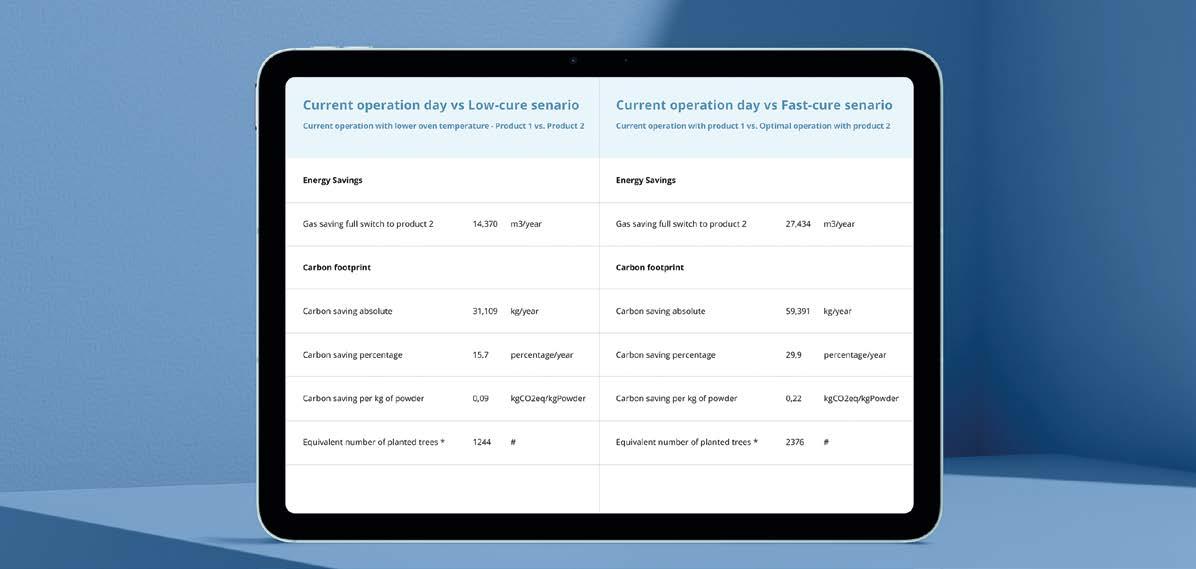
Interpon lancia il calcolatore energetico Eco+ Cure per aiutare i produttori a ridurre il consumo energetico, i costi e le emissioni
Interpon, brand di AkzoNobel Powder Coatings, ha lanciato il calcolatore energetico Eco+ Cure – un nuovo strumento di analisi avanzata, sviluppato da esperti e progettato per aiutare i produttori a individuare soluzioni pratiche per ridurre il consumo energetico e i costi operativi e per diminuire l’impronta di carbonio dei processi di verniciatura a polvere.
Iproduttori di tutti i settori stanno dando la priorità all’efficienza energetica e alla riduzione delle emissioni, oltre che alla produttività e alla qualità dei prodotti. Grazie a una conoscenza più approfondita dei processi di verniciatura, Eco+ Cure aiuta ad ottimizzare le prestazioni e a favorire processi più sostenibili. Il calcolatore energetico Eco+ Cure viene utilizzato nell’ambito di una valutazione effettuata del team Servizio Tecnico di Interpon, per offrire ai clienti una visione chiara dei loro processi di polimerizzazione e indicando come migliorare l’efficienza energetica e le prestazioni. Il calcolatore fa parte di Eco+ Services di Interpon – una suite di servizi tecnici e digitali basati sui dati, che aiuta i produttori a comprendere meglio, misurare e migliorare la sostenibilità dei loro processi di verniciatura. Analizzando i reali dati di processo – tra i quali utilizzo di gas, temperatura del forno e operatività – svela opportunità di ottimizzazione che sono spesso invisibili nella quotidianità produttiva. Aiuta inoltre i produttori a capire meglio l’impatto potenziale di alcune innovazioni quali le tecnologie a bassa temperatura di polimerizzazione.
Eco+ Cure combina analisi avanzate con interpretazioni da parte di esperti. Gli esperti tecnici di Interpon lavorano a stretto contatto con i clienti per
tradurre i dati rilevati in raccomandazioni pratiche che possano essere implementate in modo rapido ed efficace, contribuendo alla riduzione del consumo energetico e delle emissioni di carbonio e al miglioramento della produttività, ottimizzando le prestazioni complessive della linea.
Questo approccio pratico permette ai clienti di prendere decisioni informate con sicurezza, offrendo loro la chiarezza e il controllo necessari per gestire il proprio impatto e per trasformare gli sforzi di sostenibilità in guadagni operativi misurabili.
Jorrit van Rijn, Global Marketing Director di AkzoNobel Powder Coatings, spiega: “I produttori non vogliono solo essere più sostenibili; hanno bisogno di soluzioni che al contempo migliorino le prestazioni. Ma senza dei dati chiari è difficile capire da dove iniziare. Il calcolatore energetico Eco+ Cure è una svolta. Fornisce ai clienti una visione reale dei loro processi, aiutandoli a identificare cosa funziona e cosa no e dove si può migliorare. Si tratta di rendere la sostenibilità un concetto pratico e di generare un reale valore aziendale”.
Per maggiori informazioni: www.interpon.com
Pigmenti chinacridonici: intensità
cromatica e durabilità nel tempo
I pigmenti chinacridonici di Sun Chemical garantiscono elevata cromia, forte intensità del colore ed eccellente durabilità. Sono utilizzati nei rivestimenti automotive e industriali in un’ampia gamma cromatica dal rosso al violetto e sono compatibili sia con sistemi all’acqua sia con sistemi a base solvente.
Irivestimenti ad alte prestazioni richiedono pigmenti in grado di offrire elevata brillantezza cromatica, lunga durata nel tempo e qualità costante, garantita da specifiche di prodotto rigorosamente controllate.
Il portfolio di pigmenti chinacridonici di Sun Chemical è progettato per soddisfare i requisiti più elevati dei rivestimenti automotive OEM, refinish e industriali, offrendo un’eccellente profondità cromatica combinata a una straordinaria durabilità nelle applicazioni esterne più impegnative.
Con la gamma Cinquasia® e Fastogen®, Sun Chemical mette a disposizione dei formulatori pigmenti chinacridonici ad alte prestazioni, capaci di combinare colori intensi e comprovata resistenza nel tempo, supportando lo sviluppo di rivestimenti di elevata qualità per un’ampia varietà di applicazioni.
Il portfolio comprende tonalità che spaziano dal rosso al viola ed è studiata per vernici che richiedono un’elevata resa cromatica e una trasparenza o opacità modulabile nei sistemi vernicianti all’acqua e a solvente.
I pigmenti ad elevata trasparenza offrono una cromia eccezionale e un’elevata resa cromatica nelle tonalità ad effetto mica e alluminio, in particolare nei rivestimenti automotive. Questi pigmenti offrono un’eccellente durabilità e sono pertanto ideali sia per finiture automobilistiche a tinta unita sia per rivestimenti in polvere e coil coating.
Per maggiori informazioni: www.sunchemical.com
iGM Resins lancia Photomer® SC91, una nuova resina fotoattiva
iGM Resins annuncia il lancio di Photomer® SC91, introducendo una svolta nella tecnologia di polimerizzazione UV. Questa nuova chimica cambia radicalmente il modo in cui si verifica la fotoattivazione nei sistemi UV e LED.
Un nuovo approccio alla fotoattivazione
Photomer® SC91 è una resina acrilica auto-polimerizzante con funzionalità fotoattivatrice integrata. A differenza dei sistemi tradizionali, consente la polimerizzazione con UV Hg o UV LED con un’aggiunta minima o nulla di fotoiniziatori. Ciò è possibile grazie all’integrazione di gruppi fotoiniziatori direttamente nella struttura della resina. Questo concetto di fotoattivazione di Tipo II combina le tecnologie acrilica e fotoiniziatrice in un unico materiale polimerico. Di conseguenza, la componente fotoiniziatrice rimane chimicamente legata all’interno della struttura.
Progettata per le attuali esigenze normative e prestazionali
Photomer® SC91 affronta le sfide chiave della formulazione dei moderni sistemi UV:
Ridurre o eliminare l’aggiunta di fotoiniziatori
Basso potenziale di migrazione nelle applicazioni critiche
Nessun fotoiniziatore separabile rilevabile durante i test
Classificazione del polimero con peso molecolare sopra 1000 Da.
Questi aspetti la rendono particolarmente adatta ad alcuni prodotti, come gli imballaggi a contatto indiretto con gli alimenti, dove il controllo della migrazione è fondamentale.
Prestazioni senza compromessi
Photomer® SC91 offre ottime prestazioni tecniche sotto diversi punti di vista:
Efficiente polimerizzazione sia UV Hg che UV LED
Eccellente compatibilità di formulazione
Formula liquida per una facile manipolazione e gestione
Livelli di utilizzo tipici nelle formulazioni tra il 10 e il 20%.
Essendo un sistema di Tipo II, richiede la presenza di un’ammina sinergica o di un donatore di idrogeno per ottenere una polimerizzazione ottimale.
Ampia versatilità applicativa
Photomer® SC91 è progettata per un’ampia gamma di applicazioni UV e LED, tra cui:
Inchiostri da stampa e per imballaggi
Vernici di sovrastampa
Vernici industriali
Adesivi
Elettronica e materiali avanzati.
La sua flessibilità permette ai formulatori di semplificare i sistemi mantenendo al contempo delle prestazioni elevate.
La nascita della serie Photomer® SC
Il lancio di Photomer® SC91 segna la nascita della nuova serie Photomer® SC. Questa serie si basa sulla tecnologia delle resine autopolimerizzanti e si espanderà per soddisfare i requisiti del mercato in continua evoluzione in termini di prestazione, sostenibilità e conformità alle normative. iGM Resins sta sviluppando materiali aggiuntivi all’interno di questa serie per supportare le formulazioni UV di nuova generazione.
Un nuovo standard nella chimica UV
Photomer® SC91 introduce un nuovo modo di pensare la polimerizzazione UV. Incorporando la fotoattivazione direttamente nella resina si semplifica il processo di formulazione e si soddisfano i requisiti di migrazione minima e l’efficienza di lavorazione. Questo lancio getta solide basi per le innovazioni future e conferma l’impegno di iGM Resins nel promuovere le tecnologie di polimerizzazione UV.
For further information: www.igmresins.com
SINCE 1950
EVERY SURFACE
A TECHNOLOGICAL MASTERPIECE
INNOVATION THAT STANDS THE TEST OF TIME, PRECISION BEYOND BOUNDARIES. We do not merely treat surfaces: we transform them into symbols of efficiency and beauty. For more than 75 years, Tecnofirma has been a global partner, enhancing your products with customized solutions and state-of-the-art technologies in the fields of washing, coating, and impregnation. From Italy to the world, we shape excellence with the meticulous craftsmanship of the past and the technological precision of the future.
“Tecnofirma: where technology meets beauty and performance”
HIGHLIGHT OF THE MONTH
MEC,
oltre 35 anni di innovazione: dalla sverniciatura criogenica alle nuove frontiere della criogenia industriale
Nata nei primi anni Novanta dall’intuizione di Attilio Bernasconi, di applicare i principi della criogenia al trattamento delle superfici, l’azienda MEC di Caltignaga (NO) ha trasformato la ricerca sulle applicazioni di azoto liquido e ghiaccio secco nel gruppo specializzato MECCrios, detentore di quattordici brevetti e con una costante attenzione alla sostenibilità.
Quando, tra la fine del XIX secolo e l’inizio del XX, i primi studi sulla liquefazione dei gas portarono alla produzione di ossigeno e azoto liquidi, era difficile immaginare quanto queste tecnologie avrebbero trasformato il mondo industriale. Nel corso del Novecento, grazie allo sviluppo degli impianti di separazione dell’aria, la produzione di azoto liquido divenne progressivamente più efficiente ed economica, favorendone
l’impiego in numerosi settori, dalla metallurgia alla medicina, fino alla conservazione biologica. Solo a partire dagli anni Ottanta la criogenia iniziò a trovare applicazione anche nella sverniciatura industriale. Si iniziò ad osservare, infatti, che il rapido raffreddamento dei manufatti mediante azoto liquido produceva una contrazione tra il rivestimento e il substrato metallico. Questo fenomeno generava tensioni interne in grado di infragilire la vernice e facilitarne la successiva rimozione: si aprì così la strada allo sviluppo delle prime tecniche di sverniciatura criogenica.
Tra i pionieri di questa tecnologia figura Attilio Bernasconi, che oltre trentacinque anni fa fondò MEC, a Caltignaga in provincia di Novara, acronimo di Metodologie Ecologiche Criogeniche. Insieme alla moglie e al figlio Andrea, Bernasconi ha dato vita a quello che oggi è il gruppo MECCrios, realtà specializzata nelle applicazioni industriali della criogenia, basate principalmente sull’impiego di azoto liquido a -196 °C e anidride carbonica sotto forma di ghiaccio secco a -78 °C.
Da un’intervista con Attilio Bernasconi, MEC - Caltignaga (Novara)
Il giacchio secco sotto forma di pellet utilizzato per la pulizia criogenica.
Già negli anni Ottanta Attilio Bernasconi fu tra i pionieri nell’utilizzo dell’azoto liquido per la rimozione delle vernici, sviluppando e brevettando la tecnologia della sverniciatura criogenica. Con l’apertura di MEC nel 1991, questa intuizione si è trasformata in una operazione industriale che ha permesso all’azienda di crescere e di ampliare costantemente il proprio campo d’azione attraverso lo sviluppo di nuove applicazioni basate sull’impiego di azoto liquido e CO₂.
Oggi la realtà novarese lavora in quattro settori principali: la sverniciatura industriale (criogenica, termica e meccanica), la produzione di ghiaccio secco in diverse forme, la progettazione e costruzione di macchine per la produzione di ghiaccio secco destinato alla pulizia tecnica, infine la realizzazione di armadi per la surgelazione ad azoto liquido o anidride carbonica liquida per l’industria alimentare. “È iniziato tutto dalla sverniciatura con l’utilizzo dell’azoto liquido,” racconta Attilio Bernasconi. “Di cui ho voluto sfruttare l’elevatissima velocità di raffreddamento: il manufatto da trattare è immerso in una vasca a-196°C. Lo shock termico provoca una contrazione differenziata tra il rivestimento e il substrato metallico. Esposta al freddo la vernice si contrae in misura molto maggiore rispetto al metallo, generando fessurazioni che ne consentono il distacco attraverso una successiva leggera azione meccanica. Il componente risulta così perfettamente pulito e pronto per essere nuovamente inserito nel ciclo produttivo.”
Questo processo non altera né la geometria né le caratteristiche metallurgiche del supporto e contribuisce ad aumentare la vita utile dei manufatti, con evidenti vantaggi per la gestione degli impianti di verniciatura.
“Queste soluzioni sono inoltre ecologiche e sostenibili, poiché non richiedono l’impiego di solventi chimici e non generano scarti liquidi o acque reflue.” Negli anni, l’azienda ha affiancato alla sverniciatura criogenica anche quella meccanica con granigliatrici automatiche e quella termica con un forno pirolitico a elevate prestazioni, così da rispondere a ogni esigenza del cliente e soddisfare i diversi requisiti applicativi.
La sede del gruppo MECCrios a Caltignaga (NO).
Il processo di sverniciatura tramite azoto liquido, lo shock termico provoca una contrazione differenziata tra il rivestimento e il substrato metallico.
I manufatti sono immersi in una vasca a -196°C per subire il processo di sveniciatura.
Sviluppo di nuove applicazioni
Nel corso degli anni, MEC ha sviluppato numerose applicazioni innovative. Tra queste figura la criosabbiatura, o pulizia criogenica con ghiaccio secco, una tecnologia che utilizza particelle di anidride carbonica solida proiettate sotto forma di pellet, microgranuli o neve carbonica mediante apposite apparecchiature industriali. A differenza delle tradizionali sabbiature abrasive, il ghiaccio secco rimuove il contaminante senza modificare la struttura superficiale del materiale trattato e senza lasciare residui. Un’altra caratteristica importante è che questo tipo di trattamento può essere utilizzato su diverse tipologie di materiali come: acciaio, alluminio, materie plastiche, legno e anche pietra.
L’efficacia del processo si basa sulla combinazione di tre principi fisici.
Il primo è l’energia cinetica generata dall’aria compressa, che trasporta le particelle di ghiaccio secco ad alta velocità. Il secondo è lo shock termico dovuto alla temperatura di -78,5 °C, che raffredda e rende fragile il contaminante. Il terzo è la sublimazione, ossia il passaggio diretto dallo stato solido a quello gassoso, che provoca un aumento di volume della CO₂ di circa 750 volte e genera microscopiche esplosioni in grado di favorire il distacco delle impurità. Grazie all’azione combinata di questi tre fattori è possibile ottenere una pulizia efficace della superficie senza produrre residui abrasivi né, anche in questo caso, acque reflue. Un altro importante ambito di attività è rappresentato dalla separazione criogenica, una tecnologia che consente di recuperare e valorizzare materiali di scarto attraverso la separazione di componenti differenti, in particolare nelle applicazioni che coinvolgono metalli, plastiche, elastomeri e poliuretani. Tra le principali applicazioni sviluppate da MEC in questo ambito vi sono la splasticatura criogenica, utilizzata per il recupero di componenti destinati ai settori automotive, dei cavi elettrici, degli articoli sportivi e delle guarnizioni; la sgommatura criogenica, applicata a supporti antivibranti, pneumatici industriali, rulli per stampa offset e altri manufatti in gomma; la sviplatura, che consente la rimozione dei rivestimenti in elastomero e PVC da telai galvanici e da numerosi componenti industriali e, infine, lo spoglio delle vasche, finalizzato alla rimozione dei rivestimenti antiusura per operazioni di manutenzione e ripristino.
Adattabilità delle prestazioni e attenzione alla sostenibilità
Le applicazioni delle tecnologie criogeniche trovano impiego in numerosi settori. Oltre ai trattamenti superficiali e alla verniciatura, MEC opera nei campi della conservazione e del trasporto degli alimenti, del mantenimento della catena del freddo, del trasporto di vaccini e campioni biologici e del raffreddamento di diversi processi industriali.
“Tra le applicazioni più recenti e interessanti vi è l’utilizzo del ghiaccio secco per la sanificazione e la rigenerazione delle barrique in legno impiegate per l’affinamento e la conservazione del vino. Questa tecnologia consente di eliminare tartrati e altri residui, rimuovere lo strato superficiale del legno, ripristinare le caratteristiche aromatiche della tostatura ed eliminare batteri e microrganismi, contribuendo così a prolungare la vita utile delle botti. È la dimostrazione, ancora una volta, di come questo tipo di tecnologia può essere adattata a qualsiasi settore e utilizzo”, conclude Attilio Bernasconi.
La storia di MEC dimostra come la versatilità delle tecnologie criogeniche, unita alla continua attività di ricerca e alla capacità di trasformare le intuizioni in applicazioni concrete, rappresenti il principale motore dello sviluppo aziendale. Un percorso iniziato da una singola innovazione che, dopo oltre trentacinque anni, continua a evolversi mantenendo lo stesso spirito pionieristico che ne ha caratterizzato le origini.
L’evoluzione dell’azienda si manifesta anche nell’attenzione che la famiglia Bernasconi dedica alla ricerca di soluzioni sempre più efficienti e sostenibili.
Tra queste figurano un impianto fotovoltaico da 100 kW, integrato con un sistema intelligente di accumulo mediante batterie da 250 kW, e un sistema di recupero dell’aria calda proveniente dal camino del forno pirolitico utilizzato per la sverniciatura termica. Il calore recuperato viene utilizzato per alimentare i bruciatori a 250 °C, con una conseguente riduzione dei consumi di metano e delle emissioni di CO₂ in atmosfera.
Alla base di tutte queste tecnologie vi sono la ricerca e la sperimentazione, che costituiscono il cuore dell’attività aziendale. Non a caso MEC è nata grazie a un brevetto e oggi ne conta ben quattordici, tutti legati principalmente all’impiego industriale dell’azoto e dell’anidride carbonica. L’obiettivo è continuare a innovare e sviluppare un quindicesimo brevetto, proseguendo nel percorso di crescita che da sempre contraddistingue l’azienda.
Il progetto industriale con cui Colourific Coatings punta a trasformare il mercato nordamericano della verniciatura a polvere
Alessia Venturi ipcm®
Per decenni il mercato nordamericano dell’alluminio architettonico ha privilegiato la verniciatura liquida. Oggi, grazie all’evoluzione delle tecnologie a polvere e agli investimenti in digitalizzazione e automazione, questo equilibrio sta cambiando. Colourific, storico verniciatore conto terzi canadese di pannelli e profili in alluminio per architettura, ha scelto di guidare questa trasformazione realizzando, insieme a Euroimpianti, uno degli impianti verticali più avanzati del continente.
Per oltre quarant’anni la verniciatura liquida ha rappresentato lo standard di riferimento per l’alluminio architettonico in Nord America. Oggi, l’evoluzione delle vernici in polvere con la tecnologia dei fluoropolimeri ha stabilito nuovi standard di performance e qualità mentre l’attenzione alla sostenibilità e la crescente digitalizzazione dei processi stanno modificando questo orientamento di mercato. Con un importante investimento nel proprio stabilimento di Woodbridge (Vaughan), in Ontario, Colourific Coatings – il principale verniciatore conto terzi canadese specializzato nella finitura dell’alluminio architettonico – ha scelto di anticipare questa trasformazione, realizzando insieme a Euroimpianti (Valeggio sul Mincio, Verona) una linea verticale progettata secondo gli standard europei.
Colourific è uno storico verniciatore conto terzi canadese di profili e pannelli in alluminio.
Un progetto che non nasce semplicemente per aumentare la capacità produttiva, ma per costruire un nuovo modello industriale fondato su qualità, automazione, tracciabilità e controllo del processo.
Più di una nuova linea di verniciatura: una dichiarazione di intenti
L’obiettivo di Colourific non era aumentare il numero di profili lavorati ogni giorno, ma costruire una piattaforma tecnologica sulla quale basare la crescita dell’azienda nei prossimi anni. Dietro questa scelta c’è una convinzione precisa: il futuro della verniciatura architettonica nordamericana passerà sempre più attraverso la tecnologia a polvere. Per decenni il mercato canadese e statunitense ha seguito un percorso differente rispetto a quello europeo. Se in Europa la verniciatura a polvere è progressivamente diventata la tecnologia di riferimento per l’alluminio destinato all’architettura, negli Stati Uniti e in Canada i cicli di verniciatura a liquido hanno continuato a dominare il mercato, sostenuti da specifiche consolidate, dalle preferenze degli studi di progettazione e da una filiera industriale sviluppatasi attorno a questa tecnologia. Negli ultimi anni, tuttavia, questo equilibrio ha iniziato a cambiare.
Fondata 35 anni fa, Colourific ha deciso di diventare protagonista di questo
cambiamento, realizzando un nuovo stabilimento a Vaughan (Ontario), per concretizzare una strategia industriale destinata a ridefinire gli standard qualitativi del settore.
“Il predominio della verniciatura liquida in Nord America non è mai stato legato esclusivamente alle prestazioni della tecnologia” afferma Majdi Rayyan, Direttore delle Operazioni di Colourific. “Per molti anni il mercato è stato guidato dalle specifiche tecniche e dagli architetti. I grandi produttori di vernici liquide hanno investito moltissimo nello sviluppo di capitolati e certificazioni e questo ha contribuito a consolidare la loro posizione. Oggi, però, le differenze tecnologiche si stanno progressivamente riducendo. Le moderne polveri fluoropolimeriche consentono di raggiungere prestazioni conformi agli standard AAMA 2605. I moderni sistemi di pretrattamento privi di cromo sono in grado di offrire una protezione dalla corrosione paragonabile a quella dei tradizionali trattamenti di conversione a base di cromo esavalente, eliminando al contempo le problematiche ambientali e i rischi per la salute dei lavoratori associati al cromo esavalente e ad altri processi di trattamento contenenti metalli pesanti. Accanto alle prestazioni e all’impatto ambientale, si sono evolute anche le caratteristiche estetiche delle finiture in polvere. Le nuove formulazioni permettono di ottenere effetti materici, metallizzati e superfici sempre più sofisticate. Oggi la verniciatura a
Da sinistra a destra: vista panoramica della linea di verniciatura verticale fornita da Euroimpianti; il tunnel di pretrattamento a sette stadi; Euroimpianti ha sviluppato anche il sistema di dosaggio automatico completamente integrato con la linea.
polvere non è più una scelta di compromesso”.
“Sempre più edifici iconici e progetti monumentali vengono realizzati con finiture a polvere. Ogni nuovo progetto aumenta la fiducia del mercato e dimostra che le polveri rappresentano una valida alternativa ai sistemi liquidi, sia dal punto di vista delle prestazioni sia sotto il profilo economico e ambientale” aggiunge Garrett Clyne, CEO di Colourific. “In questo cambiamento, il ruolo delle aziende europee è stato determinante. Molti gruppi europei, ad esempio Permasteelisa, operano ormai stabilmente in Nord America e sono già abituati a lavorare con la verniciatura a polvere. Questo contribuisce a diffondere una cultura tecnica diversa e ad accelerare l’evoluzione delle specifiche progettuali. Tuttavia, io sono convinto che la diffusione della verniciatura a polvere in Nord America non dipenderà soltanto dall’evoluzione dei materiali, ma soprattutto dalla capacità dei verniciatori di garantire processi più controllati, più ripetibili e completamente tracciabili”.
Un investimento pensato per cambiare il modello produttivo
La nuova linea di verniciatura verticale di Woodbridge (Vaughan), che si affianca alle linee di verniciatura orizzontali già esistenti di Colourific, è stata
progettata per creare un modello produttivo in grado di sostenere la crescita dell’azienda nel lungo periodo. La linea verticale è destinata principalmente alla verniciatura dei profili estrusi in alluminio per applicazioni architettoniche, mentre le linee orizzontali continuano a trattare pannelli architettonici e manufatti in acciaio.
“Il nostro obiettivo è contribuire a colmare il divario tra gli standard che oggi caratterizzano la verniciatura a polvere in Europa e quelli del Nord America. Per farlo era necessario investire in tecnologia, sistemi, automazione e processi” afferma Garrett Clyne. “Questa è la prima linea verticale che consideriamo realizzata secondo standard europei, ma non sarà l’ultima. L’intenzione è costruire altri impianti di questo tipo e creare una piattaforma produttiva replicabile in tutto il Nord America, mantenendo gli stessi livelli qualitativi e collaborando con partner tecnologici di primo livello”.
Dietro questo progetto c’è anche il percorso di trasformazione avviato dall’azienda dopo l’ingresso, cinque anni fa, di Cassiar Partners Limited Partnership, fondo canadese di private equity che ha acquisito Colourific con l’obiettivo di sostenerne lo sviluppo industriale. “Di norma, i fondi private equity comprano e consolidano per poi rivendere. Cassiar, al contrario, ha comprato Colourific per costruire un futuro industriale solido. L’obiettivo non era semplicemente verniciare di più”, conferma Majdi Rayyan. “bensì
Da sinistra a destra: l’impianto chimico-fisico di trattamento delle acque con filtropressa progettato da Saita; il demineralizzatore; a sinistra, i profili in uscita dal tunnel di pretrattamento; a destra quelli in uscita dal forno di asciugatura procedono verso la cabina di applicazione.
migliorare il modo in cui lavoriamo, aumentare la qualità, garantire una maggiore ripetibilità del processo e creare una struttura che ci permettesse di crescere mantenendo gli stessi standard in tutti i futuri stabilimenti”. Per trasformare questa visione in realtà, Colourific ha scelto Euroimpianti come partner tecnologico. La nuova linea verticale, che può verniciare barre fino a 7.62m di altezza, è quindi il punto di partenza di un programma di sviluppo che prevede ulteriori investimenti in Canada e negli Stati Uniti. Ma affinché questa strategia possa essere realmente replicabile, ogni fase del processo deve essere standardizzata, monitorata e documentata.
Un impianto progettato per non scartare nemmeno un profilo
“In qualità di verniciatore conto terzi, Colourific non può permettersi di scartare nemmeno un profilo perché ogni pezzo scartato rappresenta un costo. Tutta la progettazione è stata sviluppata partendo da questo principio con l’obiettivo di ridurre al minimo ogni possibile causa di errore” spiega Nicolò Baruffaldi, Project Manager di Euroimpianti. “Colourific è un’azienda completamente orientata ai dati. Tutto ciò che può essere monitorato viene registrato e integrato con il loro gestionale. La zona di carico, pur mantenendo una configurazione tradizionale, è già predisposta per futuri sistemi di identificazione automatica dei profili mediante telecamere”. Questa attenzione alla digitalizzazione interessa l’intero impianto.
Il tunnel di pretrattamento, i sistemi di dosaggio chimico, la linea di verniciatura e i controlli di processo sono stati concepiti come parti di un unico ecosistema digitale nel quale ogni parametro viene registrato in continuo, archiviato e reso disponibile al sistema gestionale dell’azienda. Euroimpianti e Colourific stanno anche sviluppando un sistema basato sull’intelligenza artificiale che consentirà di associare ogni profilo ai parametri registrati durante il proprio ciclo produttivo.
“L’obiettivo è monitorare continuamente il comportamento dell’impianto e costruire strumenti di analisi predittiva della qualità. Ogni profilo avrà una propria storia produttiva completa” prosegue Baruffaldi. “È una filosofia progettuale che rispecchia perfettamente l’approccio di Colourific: utilizzare la tecnologia non come semplice strumento produttivo, ma come elemento fondamentale per garantire qualità costante, tracciabilità e standardizzazione dei processi”.
Il cuore tecnologico della linea
Ottenere una qualità di verniciatura costante inizia da un processo di pretrattamento affidabile. Per questo motivo, Euroimpianti ha progettato il sistema di pretrattamento ponendo particolare attenzione alla stabilità del processo, all’automazione e alla ripetibilità, così da garantire la conformità ai rigorosi requisiti delle certificazioni Qualicoat e AAMA 2605.
La linea di pretrattamento è completamente integrata con sistemi
automatizzati di controllo del processo e di gestione dei prodotti chimici, che consentono di mantenere stabili le condizioni operative e di assicurare prestazioni di verniciatura costanti nel tempo.
Più che il numero degli stadi, è la loro corretta separazione a determinare l’efficacia del trattamento.
La stabilità del processo è garantita dalla combinazione di un sistema di pretrattamento avanzato, del controllo automatico dei parametri chimici e del monitoraggio continuo del processo. La linea è stata progettata per mantenere condizioni operative costanti e assicurare prestazioni ripetibili, nel rispetto dei requisiti previsti dalle specifiche Qualicoat e AAMA 2605. Anche il trattamento delle acque segue la stessa filosofia. L’impianto, fornito da Saita (Limena, Padova), è un sistema chimico-fisico che tratta le acque di lavaggio in continuo mentre i reflui concentrati del tunnel di preverniciatura e gli eluati di rigenerazione del demineralizzatore sono trattati a portata controllata. Il processo prevede flocculazione, decantazione e filtropressa semi-automatica per la disidratazione dei fanghi e filtrazione finale con controllo del pH prima dello scarico in fognatura. L ‘impianto fornito riesce a trattare fino a 6000lt/h totali.
Saita ha fornito anche l’impianto di demineralizzazione duplex a circuito chiuso per il ricircolo in continuo delle vasche di lavaggio con acqua
Da sinistra a destra:
I due forni sono inglobati in un unico sistema nel quale il calore recuperato dal forno di polimerizzazione viene sfruttato per alimentare il tunnel di asciugatura.
La cabina di verniciatura è inserita in una clean room pressurizzata.
La cabina di verniciatura Diamond®, un brevetto Euroimpianti.
Il centro polveri Gema con tecnologia in fase densa.
demineralizzata ad una portata oraria massima di 10-12.000 lt/h per mantenere la conducibilità in vasca sotto i 20 microsiemens. Questo tipo di demineralizzatore in doppia linea garantisce un funzionamento H24 anche durante la fase di rigenerazione delle resine.
La posizione geografica dello stabilimento ha richiesto alcune soluzioni progettuali specifiche.
“A Vaughan in inverno le temperature sono estremamente rigide. La vasca di passivazione è predisposta per essere riscaldata mediante scambiatore di calore e abbiamo dovuto coibentare le tubazioni dell’acqua di rete per evitare fenomeni di condensa. Sono dettagli poco visibili, ma fondamentali per mantenere costanti le condizioni operative durante tutto l’anno”.
Recupero energetico e ottimizzazione del processo
Completato il pretrattamento, i profili attraversano una zona dedicata al gocciolamento prima di entrare nel tunnel di asciugatura. A differenza delle configurazioni tradizionali, che prevedono un forno dedicato esclusivamente all’asciugatura, la linea utilizza un unico sistema nel quale il calore recuperato dal forno di polimerizzazione viene sfruttato per alimentare il tunnel di asciugatura.
“L’obiettivo era ridurre i consumi energetici senza compromettere la qualità
del processo” prosegue Nicoló Baruffaldi. “L’asciugatura avviene mediante veli d’aria che limitano la dispersione del calore all’interno del reparto, migliorando ulteriormente l’efficienza energetica dell’impianto. Il percorso dei manufatti è stato studiato per evitare interferenze tra le diverse fasi produttive: dopo l’asciugatura, i profili raggiungono la cabina di applicazione e successivamente il forno di polimerizzazione. L’ingresso e l’uscita della polimerizzazione sono completamente separati. Se in ingresso stiamo lavorando un colore bianco e in uscita un nero, non esiste alcuna possibilità di contaminazione tra i due flussi”.
La riduzione del rischio di contaminazione rappresentava uno degli obiettivi principali del progetto, soprattutto considerando la varietà di colori e finiture richiesta dal mercato architettonico. La linea è equipaggiata con una cabina di applicazione Diamond®, brevettata da Euroimpianti, dalla caratteristica forma a diamante, inserita in una camera bianca.
“Volevamo una clean room completamente chiusa e pressurizzata. La pressurizzazione consente di compensare l’aria aspirata dalla cabina e impedisce l’ingresso di polvere proveniente dall’esterno, migliorando ulteriormente la qualità della finitura. Osservando la cabina durante la produzione si nota immediatamente il livello di pulizia. Questo risultato è ottenuto grazie al corretto bilanciamento dell’aspirazione e al sistema
automatico di pulizia dei teli”. La cabina è completata dal centro polveri OptiSpeeder di Gema con tecnologia Smart-In-Line di alimentazione delle vernici e 24 pistole di spruzzatura.
Grande attenzione è stata riservata anche alla manutenzione. Tutte le principali sezioni della linea sono facilmente accessibili mediante passerelle tecniche poste sopra il tunnel e sopra la cabina, consentendo agli operatori di intervenire rapidamente e in sicurezza senza compromettere la produttività dell’impianto.
Sicurezza progettata secondo gli standard NFPA
L’elevato livello di automazione e la cura progettuale caratterizzano ogni dettaglio della linea. Tuttavia, è nella progettazione dei sistemi di sicurezza che il progetto ha richiesto uno degli sforzi ingegneristici più significativi, dovendo soddisfare le severe prescrizioni previste dagli standard nordamericani NFPA (National Fire Protection Association).
A differenza dell’Europa, dove molte soluzioni impiantistiche seguono criteri consolidati ma meno prescrittivi, negli Stati Uniti e in Canada ogni componente deve rispondere a requisiti estremamente rigorosi, verificati sia dagli enti competenti sia dalle compagnie assicurative.
“In molte installazioni nord-americane si adottano sistemi passivi di
Da sinistra a destra:
Colourific misura in tempo reale lo spessore del rivestimento prima della polimerizzazione.
Il sistema attivo di soppressione conforme allo standard NFPA installato da TAMA.
La linea è completata da un sistema in linea di sverniciatura laser dei ganci di appensione.
Da sinistra: Garrett Clyne, Nicoló Baruffaldi e Majdi Rayyan.
sfogo dell’esplosione, costituiti da pannelli di rottura che si aprono in caso di sovrapressione. In Ontario, e in molte altre aree del Nord America, è invece sempre più richiesto un sistema attivo di soppressione” racconta Nicolò Baruffaldi. “Per soddisfare queste prescrizioni, la linea è stata equipaggiata con un sistema fornito da TAMA, che protegge non soltanto il gruppo filtrante, ma anche il ciclone di recupero della polvere. Il sistema rileva istantaneamente le variazioni di pressione e interviene mediante bombole contenenti un agente estinguente, impedendo la propagazione dell’esplosione. È una soluzione più complessa e più costosa rispetto ai sistemi tradizionali, ma rappresenta oggi il massimo livello di sicurezza disponibile. L’adozione di questo sistema ha richiesto un importante lavoro di progettazione. Non è sufficiente proteggere il filtro. Anche il ciclone deve essere dotato di un proprio sistema di soppressione e tutto il circuito deve essere progettato evitando qualsiasi rischio di contaminazione durante i cambi colore. È stato uno degli aspetti più impegnativi dell’intero progetto, anche perché il rispetto
delle prescrizioni NFPA non riguarda soltanto i sistemi antideflagranti, ma coinvolge l’intero impianto.
L’impianto di combustione, ad esempio, è stato realizzato con doppia rampa gas: una dedicata alla fiamma pilota e una alla fiamma principale. Tutti i riduttori sono installati all’esterno delle aree di processo e ogni dispositivo di sicurezza è ridondante. L’apertura di una porta, l’attivazione di un pulsante di emergenza o qualsiasi anomalia rilevata dai sensori provocano l’arresto immediato dell’impianto”.
“Quando si realizza un impianto destinato al mercato nordamericano bisogna progettare pensando fin dall’inizio alle ispezioni degli enti competenti. Ogni dettaglio deve essere conforme. Questo permette al cliente di operare con la massima tranquillità e di affrontare senza problemi tutte le verifiche previste dalle autorità”, conclude Nicolò Baruffaldi.
La linea è inoltre dotata di un sistema laser per la sverniciatura automatica dei ganci del trasportatore, anch’essa fra le tecnologie di punta offerte da Euroimpianti all’industria dell’alluminio.
La qualità si costruisce con i dati
Ogni fase della produzione è accompagnata da controlli qualità sistematici.
“La qualità non è qualcosa che si controlla alla fine bensì si costruisce durante tutto il processo”, osserva Majdi Rayyan. Il nostro laboratorio verifica costantemente lo spessore del rivestimento, la brillantezza, il colore, l’adesione, la polimerizzazione e tutti i parametri previsti dalle specifiche Qualicoat e AAMA 2605. Parallelamente, la produzione segue un piano di controlli estremamente rigoroso. Ogni due ore preleviamo campioni direttamente dalla linea e li sottoponiamo alle prove di laboratorio. Anche il comportamento del forno viene verificato con la stessa frequenza: almeno una volta al giorno il profilo termico viene controllato mediante sistema Datapaq, mentre a ogni cambio colore
vengono effettuate tre misurazioni della temperatura — nella parte superiore, centrale e inferiore del carico — così da confermare l’uniformità della polimerizzazione lungo tutta l’altezza dei profili. Non basta raggiungere la temperatura richiesta: è necessario verificare che ogni parte del carico riceva la stessa energia termica e completi correttamente la reticolazione del rivestimento”, afferma Rayyan. Uno degli aspetti più interessanti del sistema qualità adottato da Colourific riguarda però la gestione della documentazione.
“Conserviamo i campioni fisici di ogni produzione per dieci anni. Se dovesse emergere una contestazione anche molti anni dopo la consegna, possiamo recuperare il campione originale, confrontarlo con quello del cliente e ricostruire tutte le condizioni
Hooks & CE Hooks
From the in-stock small and thin hook to the special hook Ø30 with EU certification and loading capacity calculation, for both small and heavy parts to be coated.
MASKING
Panoramica dell’area di scarico dell’impianto.
di processo registrate durante la produzione. Questo approccio è reso possibile proprio dalla completa digitalizzazione della linea. Ogni parametro registrato durante il ciclo produttivo viene archiviato e associato al lotto di produzione, creando una banca dati che consente di risalire in qualsiasi momento alla storia completa di ogni commessa” commenta Rayyan. “Per molti anni la verniciatura è stata considerata una semplice commodity. Oggi il cliente acquista soprattutto affidabilità. Vuole sapere che il processo è stato eseguito correttamente e che il rivestimento manterrà le proprie prestazioni nel tempo. La tracciabilità è parte integrante di questa garanzia”. La digitalizzazione, quindi, non rappresenta soltanto uno strumento di controllo, ma diventa un elemento essenziale della strategia industriale dell’azienda: un patrimonio di dati destinato a supportare il miglioramento continuo del processo e, in prospettiva, lo sviluppo di sistemi di analisi predittiva basati sull’intelligenza artificiale.
Una piattaforma per la crescita
Tra i progetti già in fase di sviluppo figura una nuova linea orizzontale, anch’essa realizzata in collaborazione con Euroimpianti, pensata per ampliare ulteriormente le capacità produttive dell’azienda.
“Stiamo lavorando a una linea dotata di tunnel di pretrattamento separati per alluminio e acciaio, due trasportatori indipendenti e cabine mobili che ci consentiranno di gestire con maggiore flessibilità i cambi colore e le diverse tipologie di prodotto», spiega Majdi Rayyan.
Il piano di crescita guarda oltre i confini dell’Ontario. “La domanda di verniciatura a polvere continua a crescere”, osserva Garrett Clyne. “Anche il settore automotive, in particolare quello dei veicoli elettrici, sta iniziando a utilizzare questa tecnologia in misura sempre maggiore.
Riteniamo che il potenziale di crescita sia ancora enorme. In Canada non abbiamo ancora visto cambiamenti normativi capaci di accelerare in modo significativo la transizione dalla verniciatura liquida a quella a polvere.
Per questo motivo dobbiamo competere ogni giorno sulla qualità, sul servizio, sulle finiture e sull’efficienza produttiva. Se in futuro arriveranno anche nuove normative ambientali, tanto meglio. Nel frattempo dobbiamo conquistare il mercato dimostrando il valore della nostra proposta”.
È proprio in quest’ottica che si inserisce la collaborazione con Euroimpianti.
“Siamo molto soddisfatti del lavoro svolto», conclude Clyne. “Euroimpianti è stata un partner affidabile durante tutto il progetto e continuerà a esserlo anche nelle prossime fasi del nostro sviluppo”.
In un mercato in rapida evoluzione, l’azienda canadese ha scelto di investire non soltanto in nuove attrezzature, ma in una nuova cultura industriale che considera la qualità il risultato della progettazione del processo, della raccolta dei dati e del miglioramento continuo.
“Chiunque è in grado di realizzare un bel colore. Pochissimi sono in grado di garantire quel colore per vent’anni” conclude Majdi Rayyan.
CHEMTEC’S technologies are designed to have a very limited environmental impact, to reduce consumption of resources and for a greater operational simplicity.
CHEMTEC develops customized solutions that aim to maximize the customer’s satisfaction.
NANOTECHNOLOGICAL CONVERSION COATING
WATER PURIFICATION AND RECIRCULATION
ONE STEP METAL PRETREATMENT
PAINT STRIPPERS
DISCOVER MORE ON WWW.CHEMTEC.IT
Un sistema robotizzato avanzato per garantire la ripetibilità del rivestimento UV sugli scambiatori trattati con ElectroFin®
Monica Fumagalli ipcm®
Non sempre la robotica serve a produrre più velocemente: nel caso di Modine CIS Italy, specializzata da oltre un secolo in soluzioni per la gestione termica, l’integrazione di due robot di verniciatura forniti da CMA Robotics è nata dall’esigenza di garantire maggiore uniformità, ripetibilità e controllo del ciclo di applicazione del topcoat UV sugli scambiatori di calore caratterizzati da geometrie altamente complesse e requisiti prestazionali severi, trattati con il processo brevettato ElectroFin®
Gli scambiatori di calore sono dispositivi essenziali per la gestione delle temperature in un’ampia gamma di applicazioni industriali, commerciali e civili. Progettati per trasferire energia termica tra due fluidi a temperature differenti senza consentirne la miscelazione, questi sistemile cui dimensioni possono variare notevolmente in funzione dell’applicazione finale - permettono di ottimizzare i processi di riscaldamento, raffreddamento e refrigerazione, migliorare l’efficienza energetica e ridurre i consumi. Il trasferimento di calore avviene generalmente attraverso una superficie metallica che mantiene separati i fluidi ma ne favorisce il contatto termico, garantendo uno scambio controllato e continuo. Dal punto di vista progettuale, questi elementi sono caratterizzati da geometrie spesso molto complesse, sviluppate per massimizzare la superficie di scambio e incrementare le prestazioni termiche.
ElectroFin® è un processo e-coat a base acqua sviluppato per garantire una protezione anticorrosiva di lungo periodo agli scambiatori di calore. Il processo proprietario assicura la protezione completa dei componenti metallici anche in ambienti altamente aggressivi.
Il rivestimento cataforetico si applica per immersione nello stabilimento di San Vito al Tagliamento di Modine Italy.
L’area di carico dei componenti sul trasportatore.
Alette, microcanali, collettori e tubazioni devono operare in condizioni che possono risultare particolarmente gravose, soprattutto quando i componenti sono esposti ad ambienti corrosivi, agenti atmosferici, salsedine o radiazione ultravioletta. In questi casi, la durabilità del sistema non dipende soltanto dall’efficienza dello scambio termico, ma anche dalla capacità delle superfici di resistere nel tempo al degrado inevitabile. La protezione superficiale degli scambiatori rappresenta oggi una sfida non meno complessa della loro stessa progettazione e realizzazione. Rivestire in modo uniforme strutture caratterizzate da fitte reti di alette e cavità interne richiede infatti processi altamente specializzati, in grado di garantire non solo la copertura delle superfici più accessibili, ma anche la penetrazione del trattamento nelle zone più critiche. È proprio da questa esigenza che nasce ElectroFin®, la tecnologia sviluppata da Modine Manufacturing Company – azienda fondata nel 1916 e specializzata in soluzioni per la gestione termica – per incrementare la resistenza alla corrosione degli scambiatori di calore destinati alle applicazioni più gravose. In questa ottica, lo stabilimento italiano del Gruppo Modine ha recentemente introdotto un sistema di verniciatura robotizzata sviluppato in collaborazione con CMA Robotics, azienda specializzata nella progettazione, produzione e installazione di
robot antropomorfi e sistemi di verniciatura industriale, in grado di fornire soluzioni complete chiavi in mano. L’investimento non è stato guidato soltanto da esigenze di efficienza produttiva, ma soprattutto dalla necessità di rendere ripetibile un’applicazione particolarmente complessa, nella quale spessore, angolo di spruzzatura e capacità di penetrazione del rivestimento influenzano direttamente le prestazioni del prodotto finale.
Oltre un secolo di innovazione e la visione 80/20
“Modine Manufacturing Company nacque negli Stati Uniti nel secondo decennio del Novecento, su iniziativa di Arthur Modine, con l’obiettivo di progettare soluzioni avanzate per lo scambio termico” – racconta Cristian Michelin, Marketing & Advertising Specialist di Modine CIS Italy. “Fin dalle origini, l’azienda si distinse per un approccio fortemente innovativo, arrivando a collaborare con Henry Ford per la fornitura dei radiatori del celebre Modello T e contribuendo così allo sviluppo del settore automotive. Questo DNA tecnologico è rimasto immutato nel tempo ed ha permesso all’azienda di affermarsi come produttore e partner industriale di riferimento nel campo del thermal management”. Nel corso di oltre un secolo di storia, l’azienda ha seguito un percorso di crescita costante, espandendosi a livello
globale a partire dagli anni Ottanta e consolidando progressivamente la propria presenza nei mercati HVAC-R e industriali. Contemporaneamente, Modine ha continuato a evolvere la propria proposta tecnologica, orientandola sempre più verso l’efficienza energetica e la sostenibilità. Negli anni più recenti ha inoltre intrapreso un importante percorso di orientamento strategico basato sul principio di Pareto, o regola 80/201, che prevede la concentrazione delle risorse sulle attività e sui prodotti in grado di generare il maggiore valore per l’azienda e per i clienti. Oggi Modine è una realtà globale presente in oltre 20 Paesi, con una forte diversificazione sia dal punto di vista geografico che dei settori di riferimento.
1 Il principio di Pareto, noto anche come regola 80/20, afferma che in molti fenomeni circa l’80% degli effetti deriva dal 20% delle cause. In ambito industriale viene spesso utilizzato per identificare i prodotti, i clienti o i processi che generano la quota più significativa dei risultati, consentendo di concentrare risorse e investimenti sulle attività a maggiore impatto.
Il processo di rivestimento brevettato ElectroFin®
ElectroFin® è un processo di rivestimento per elettrodeposizione che consente di proteggere completamente le superfici, garantendo una copertura uniforme anche nelle aree più complesse e difficili da raggiungere (v. box di approfondimento tecnico qui sotto). Questa tecnologia offre una protezione estremamente efficace contro la corrosione, anche in ambienti particolarmente aggressivi, e consente di preservare le performance termiche degli scambiatori nel tempo, prolungandone la vita utile. Il suo valore sta proprio nella capacità di combinare efficienza termica e durabilità lungo tutto il ciclo di vita del prodotto.
“Il processo è stato studiato per assicurare una copertura uniforme e completa dell’intero scambiatore, mantenendo uno spessore di rivestimento estremamente ridotto, tipicamente nell’ordine di pochi micron” - spiega
Claudio Mazzariol, Manufacturing Engineer di Modine CIS Italy – “così
UN APPROFONDIMENTO TECNICO SUL PROCESSO E-COAT ELECTROFIN ®
Il processo di elettrodeposizione catodica ElectroFin® differisce dai processi tradizionali di verniciatura a spruzzo o per immersione perché garantisce il deposito di un film protettivo, sottile ma uniforme, anche sulle geometrie più complesse, garantendone la completa copertura senza compromettere le prestazioni di scambio termico. Ogni componente viene ispezionato; le unità approvate vengono quindi identificate mediante un codice univoco che ne garantisce la completa tracciabilità durante tutte le fasi del processo e per l’intero ciclo di vita operativo. Prima dell’avvio del trattamento, tutti i collettori, i tubi e le connessioni vengono accuratamente mascherati per impedire l’ingresso di vernice o prodotti chimici all’interno del sistema. Gli scambiatori vengono quindi sottoposti a un lavaggio alcalino finalizzato alla rimozione di oli, polveri, particelle metalliche e altri contaminanti derivanti dalle lavorazioni e dalle operazioni di movimentazione e trasporto. Seguono due stadi di risciacquo. Durante il processo, le particelle di resina, caricate positivamente, migrano sotto l’azione di un campo elettrico verso la superficie metallica del componente, collegata al polo negativo. Il sistema sviluppato da ElectroFin® è stato specificamente progettato per garantire una distribuzione omogenea del campo elettrico e una copertura completa dell’intera batteria. A differenza delle tecnologie convenzionali, il processo di elettrodeposizione presenta un comportamento autolimitante: man mano che il film si forma, la superficie rivestita diventa elettricamente isolante e rallenta progressivamente l’ulteriore deposizione. Questo fenomeno consente di ottenere spessori estremamente uniformi, evitando accumuli localizzati di materiale, difetti superficiali e fenomeni di bridging tra le alette. Ne deriva una protezione continua anche nelle zone più difficili da raggiungere, come cavità, bordi e aree estremamente alettate. L’intero processo è gestito da un sistema di controllo digitalizzato che monitora costantemente i parametri operativi e consente agli operatori di verificare la corretta deposizione del film. Questa operazione permette di garantire una copertura pressoché totale della superficie esterna dello scambiatore e una ripetibilità qualitativa difficilmente ottenibile con sistemi di applicazione manuale. Terminata la fase di deposizione, il componente è sottoposto a un risciacquo finale e trasferito nella camera di essiccazione. Qui il rivestimento viene progressivamente riscaldato fino alla temperatura di reticolazione, consentendo il completo indurimento della resina epossidica. Il risultato è un film continuo, compatto e omogeneo, caratterizzato da elevata adesione al substrato metallico, notevole resistenza alla corrosione, agli agenti chimici, alla nebbia salina, all’umidità e ai fenomeni di pitting. La reticolazione controllata elimina inoltre il rischio di colature, gocciolamenti o cedimenti del film, garantendo una finitura superficiale liscia e uniforme. Uno degli aspetti distintivi della tecnologia ElectroFin® è il ridottissimo spessore del rivestimento, progettato per mantenere inalterata la capacità di scambio termico e favorire il massimo passaggio dell’aria attraverso il pacco alettato. Il film protettivo, pur essendo estremamente sottile, possiede una combinazione di durezza, flessibilità e resistenza meccanica che gli consente di proteggere efficacemente sia le batterie tradizionali a tubi e alette sia gli scambiatori a microcanali (MCHE). Per applicazioni installate in ambienti soggetti a forte irraggiamento solare, il ciclo può essere completato mediante l’applicazione di un topcoat UV. Questo strato aggiuntivo contribuisce a preservare nel tempo l’aspetto estetico e la stabilità cromatica del film epossidico, riducendo gli effetti dello scolorimento dovuti all’esposizione prolungata ai raggi ultravioletti. Grazie alle sue caratteristiche, il rivestimento ElectroFin® trova impiego in applicazioni particolarmente severe, quali installazioni costiere e offshore, centrali elettriche, raffinerie, impianti di trattamento delle acque reflue e contesti industriali o urbani caratterizzati da elevata umidità, presenza di contaminanti atmosferici e atmosfere corrosive. In queste condizioni il rivestimento contribuisce ad aumentare significativamente la vita utile degli scambiatori di calore, riducendo gli interventi di manutenzione e i costi operativi lungo tutto il ciclo di vita dell’impianto.
da preservarne l’efficienza originaria, evitando accumuli localizzati e fenomeni di bridging tra le alette”.
Il ciclo prevede una sequenza controllata di fasi che prendono avvio dal lavaggio alcalino per la rimozione dei contaminanti superficiali e proseguono con l’immersione dei componenti nel bagno di cataforesi.
Dopo la deposizione, il pezzo viene risciacquato e trasferito in forno per la fase di essiccazione, che consolida il rivestimento in un film epossidico uniforme, aderente e resistente alla corrosione.
“In funzione delle condizioni applicative” – prosegue Mazzariol – “il ciclo può essere completato con un topcoat UV per migliorare la resistenza all’esposizione solare. Proprio per ottimizzare questa operazione sono stati integrati i due robot forniti da CMA Robotics, in sostituzione della precedente applicazione a spruzzo manuale, che abbiamo comunque mantenuto sui pezzi di grandi dimensioni”.
ElectroFin®: l’alta precisione di una tecnologia applicativa innovativa
Grazie allo sviluppo della tecnologia ElectroFin®, l’azienda tratta scambiatori di calore destinati non solo al settore HVAC-R, ma anche ai comparti Power Generation, fino ad applicazioni ad alta specializzazione come l’offshore e l’aerospace.
L’esterno della cabina per l’applicazione del topcoat UV.
Da sinistra a destra:
I due robot antropomorfi installati da CMA Robotics.
Durante la fase applicativa, il braccio robotizzato replica con precisione i movimenti dell’operatore, garantendo la stessa sequenza di gesti in modo costante e ripetibile.
L’introduzione del sistema robotizzato ha ridotto le problematiche ergonomiche legate alle operazioni manuali e aumentato l’efficienza produttiva sulle famiglie di prodotto strategiche, secondo il principio di Pareto.
L’inclinazione delle pistole robotizzate e la regolazione della pressione di spruzzatura consentono alla vernice di penetrare all’interno delle alette per alcuni millimetri, assicurando una protezione uniforme sull’intera superficie.
“Si tratta di ambienti in cui la protezione dalla corrosione assume un ruolo determinante nel garantire continuità operativa e durata degli asset”, interviene Michelin. “Gli elevati livelli di resistenza alla corrosione ottenibili con il processo ElectroFin® consentono di raggiungere prestazioni assimilabili a quelle richieste dalla classe di corrosività più severa (CX).
L’elemento distintivo di questo trattamento è proprio l’elevato livello di precisione che riusciamo ad ottenere con questa tecnologia ed è questa esigenza di precisione estrema che ha reso evidente l’importanza dell’automazione. La scelta di rivolgerci a CMA Robotics è nata così dalla necessità di migliorare la qualità costante del trattamento, aumentare la produttività e ridurre la variabilità legata ai processi manuali, soprattutto in caso di lavorazioni complesse”.
Una soluzione robotizzata per risultati ripetibili
L’obiettivo principale dell’integrazione di un sistema robotizzato per l’applicazione del topcoat UV, attualmente a base acqua, era quindi quello di garantire una ripetibilità del risultato non ottenibile con il precedente processo manuale. “Fattori come l’azione dell’operatore, la postura e la durata dei turni di lavoro possono influire in modo significativo sulla
qualità finale del rivestimento”, spiega il team di Modine CIS Italy. CMA ha quindi sviluppato una stazione robotizzata composta da due dispositivi antropomorfi contrapposti, perfettamente calibrata sulle esigenze produttive della linea. La soluzione proposta da CMA ha permesso di mantenere l’attuale sistema di trasporto, garantendo l’automazione del processo senza ricorrere a un intervento così invasivo. “I risultati ottenuti hanno confermato l’efficacia della soluzione,” - ribadisce Michelin - “favorendone la progressiva estensione agli altri impianti del Gruppo.”
“Il sistema è costituito da due robot antropomorfi contrapposti della serie GR680 installati a soffitto con il settimo asse posizionatore, ciascuno gestito da un proprio quadro di controllo” - interviene Marco Zanor, CEO di CMA Robotics. “Completano l’impianto un sistema di scansione anch’esso installato su di un settimo asse e una zona di parcheggio chiusa per proteggere i sensori dall’overspray, in modo che non vengano intaccati dal prodotto spruzzato. Il sistema è, inoltre, dotato di un quadro CPR-S per la gestione delle scansioni”.
Il robot GR-680 è una macchina elettronica dotata di 6 assi di movimento per eseguire automaticamente tutti i processi necessari al trattamento superficiale, come verniciatura a liquido o rivestimento a polvere su superfici
come metallo, legno, plastica, ceramica e applicazioni in resina. “Una maggiore flessibilità” – prosegue Zanor – “si ottiene grazie all’eccezionale progettazione del braccio del robot, che consente una rotazione di 360° di ciascun asse, raggiungendo ogni punto dell’elemento da trattare”.
Le sfide del progetto di automazione
L’introduzione del sistema automatizzato con i due robot contrapposti ha rappresentato un’evoluzione significativa del processo applicativo, innescata dal passaggio a un rivestimento UV a base acqua. Una transizione dal rivestimento al solvente che ha modificato il sistema di gestione del processo e il controllo delle condizioni ambientali.
“L’utilizzo di vernici a base acqua ha introdotto nuove variabili nella fase di essiccazione, rendendo necessario un lavoro di ottimizzazione congiunto con CMA per la regolazione di temperatura e umidità”, spiega Mazzariol. A differenza dei sistemi a solvente, più flessibili nella fase di asciugatura, le formulazioni all’acqua richiedono infatti un bilanciamento dei parametri estremamente preciso: un’essiccazione troppo rapida può generare difetti superficiali, mentre un processo eccessivamente lento compromette la qualità finale del film. “In questo caso, la collaborazione con CMA
ha permesso di mettere a punto un sistema di applicazione capace di garantire la massima precisione della deposizione, anche su geometrie complesse come quelle degli scambiatori a microcanale. L’inclinazione delle pistole e la regolazione della pressione di spruzzatura consentono infatti al rivestimento di penetrare all’interno delle alette per alcuni millimetri, assicurando una protezione uniforme sull’intera superficie. L’obiettivo è quello di massimizzare la capacità di penetrazione della vernice: maggiore è la copertura nelle zone interne dello scambiatore, maggiore è il livello di protezione complessivo”, sottolinea Michelin.
L’attuale configurazione semi-automatica della linea rappresenta una fase intermedia di sviluppo: l’obiettivo è evolvere progressivamente verso un sistema completamente automatizzato, in funzione dell’aumento dei volumi produttivi. “Questa impostazione consente comunque già oggi un’elevata flessibilità operativa” – conferma Michelin – “poiché permette di gestire diverse tipologie di prodotto con caratteristiche dimensionali e geometriche differenti. Un aspetto particolarmente rilevante in un contesto di mercato caratterizzato da forte variabilità della domanda e dalla necessità di adattare rapidamente la produzione ai settori più svariati”.
Quando robotizzare non significa velocizzare
L’introduzione della robotica nello stabilimento italiano ElectroFin® non è stata quindi finalizzata ad aumentare la velocità di applicazione del rivestimento, quanto a garantire costanza e ripetibilità dei parametri operativi. La deposizione del topcoat UV richiede parametri di processo molto precisi: una velocità eccessiva comprometterebbe la capacità della vernice di penetrare tra le alette e raggiungere le superfici interne dello scambiatore. Per questo motivo i robot operano con tempi ciclo sostanzialmente analoghi a quelli dei migliori operatori specializzati, replicando però con assoluta costanza traiettorie, angoli di spruzzatura e distanze di applicazione. “Nel processo manuale” – precisa Mazzariol –“l’operatore era chiamato a eseguire una sequenza articolata di passaggi, orientando la pistola secondo diverse inclinazioni per garantire una copertura completa del componente. Un’attività articolata, resa ancora più complessa dalle condizioni operative tipiche della cabina di verniciatura. L’automazione ha consentito di trasferire queste procedure al robot, che
le ripete in modo identico su ogni pezzo, eliminando le variabili legate alla soggettività, assicurando una migliore qualità del trattamento”. I benefici si sono tradotti non solo in una maggiore costanza applicativa, ma anche in una significativa riduzione delle rilavorazioni. Il colore del rivestimento rende infatti particolarmente difficile individuare eventuali differenze di copertura durante l’applicazione; eventuali difetti emergono spesso soltanto dopo l’essiccazione. “La maggiore precisione e ripetibilità garantite dal sistema sviluppato con CMA hanno decisamente contribuito a ridurre questi interventi correttivi”.
Alcuni accorgimenti tecnici avanzati
Oltre all’automazione dell’applicazione, il progetto sviluppato con CMA Robotics ha integrato una sensoristica avanzata destinata al monitoraggio continuo dei principali consumi, con l’obiettivo di costruire nel tempo un database sempre più completo a supporto dell’ottimizzazione delle ricette. “La nostra intenzione è quella di estendere progressivamente questo
Esterno del forno di essiccazione.
Unità di controllo con PLC di comando dei due robot antropomorfi.
sistema anche ad altre fasi del processo ElectroFin®, così da ridurre ulteriormente le variabili operative e migliorarne il controllo”, afferma Michelin.
Un ulteriore aspetto particolare di questo progetto è rappresentato dal sistema di scansione tridimensionale: a differenza di una soluzione basata su scanner bidimensionali, in grado di rilevare esclusivamente la presenza del componente, il sistema implementato è stato progettato per riconoscere anche la geometria tridimensionale dei pezzi e le eventuali sporgenze presenti. “La programmazione delle sequenze di verniciatura viene effettuata utilizzando un sistema di scansione con un set di sensori Wenglor” – precisa il CEO di CMA Robotics. “I singoli punti vengono registrati e, con l’aiuto di software proprietario, calcolati in un processo di spruzzatura continuo e coordinato. Correzioni a punti, velocità di movimento, elementi di collegamento o parametri di processo possono essere impostati in qualsiasi momento. Il sistema di visione è in grado di rilevare eventuali
Gli scambiatori sono caratterizzati da geometrie molto complesse, la cui durabilità non dipende soltanto dall’efficienza dello scambio termico, ma anche dalla capacità delle superfici di resistere nel tempo al degrado inevitabile.
aree sporgenti e il robot modificherà il programma per mantenere una distanza di sicurezza dai tubi, aumentando la distanza di spruzzatura se necessario”.
“Questa funzionalità risulta particolarmente utile nel caso di scambiatori dotati di collettori, raccordi o altri elementi che fuoriescono dal profilo principale del componente” – sottolinea Mazzariol. “Lo scanner genera infatti una mappa tridimensionale che consente al robot di adattare automaticamente le traiettorie di applicazione, evitando possibili collisioni e concentrando l’applicazione esclusivamente sulle superfici da trattare”. La soluzione si è rivelata particolarmente vantaggiosa anche nella gestione di differenti tipologie di prodotto caricate contemporaneamente sulla stessa barra. Il sistema è infatti in grado di identificare la posizione e la geometria di ciascun componente, modulando automaticamente il percorso delle pistole e ottimizzando la deposizione del rivestimento senza richiedere modifiche sostanziali alla programmazione della linea. L’aggiunta di un asse dedicato alla rilevazione della profondità ha inoltre consentito di gestire con maggiore precisione componenti caratterizzati da geometrie tridimensionali particolarmente articolate.
Conclusioni
“Questo progetto ad elevata automazione è ancora in evoluzione” –dichiara Michelin. “Stiamo infatti già valutando ulteriori sviluppi volti ad introdurre nuove funzionalità e aumentare progressivamente il livello di integrazione del sistema. Tra le prospettive future rientrano l’automazione delle fasi di carico, l’estensione del trattamento UV ad altre tipologie
di scambiatori e l’eventuale implementazione di apparecchiature per il cambio colore, nel caso vengano introdotte ulteriori tinte, per rispondere alle specifiche esigenze di personalizzazione richieste dal mercato”. “Guardando al futuro” – conclude il Marketing & Advertising Specialist – “Modine continuerà a investire nello sviluppo di tecnologie sostenibili e ad alto valore, con una particolare attenzione al mondo del cooling avanzato e ai settori più evoluti. Allo stesso tempo, crescerà l’integrazione tra automazione e processi produttivi, in una visione orientata a guidare la transizione sostenibile dell’intero settore HVAC-R. In questo percorso, la collaborazione con partner tecnologici come CMA Robotics sarà sempre più centrale, perché consente di rendere i processi più rapidi, efficienti e controllati, riducendo gli sprechi e contribuendo agli obiettivi di sostenibilità che sono in linea con la nostra visione, riassunta nel motto: ‘Engineering a Cleaner, Healthier World’”.
Polmone di accumulo dei pezzi in attesa di essere scaricati per l’imballaggio e la spedizione finale.
Galstaff Multiresine presenta la sua nuova identità digitale
A cura di Galstaff Multiresine Spa Mornago (Va) sales@galstaffmultiresine.com
Con il lancio del nuovo sito web aziendale, Galstaff Multiresine rafforza la propria presenza digitale e racconta in modo ancora più efficace i valori che guidano la sua attività: innovazione, competenza tecnica, sostenibilità, qualità e collaborazione di lungo periodo. La nuova piattaforma è stata progettata per offrire un’esperienza di navigazione intuitiva e valorizzare il know-how dell’azienda nei settori delle resine speciali e degli ausiliari per vernici e inchiostri.
Galstaff Multiresine compie un nuovo passo nel proprio percorso di crescita e innovazione con il lancio del nuovo sito web aziendale, una piattaforma progettata per rappresentare in modo ancora più efficace il patrimonio tecnologico, l’esperienza industriale e la visione internazionale che caratterizzano l’azienda da oltre cinquant’anni. Più di un semplice restyling grafico, il nuovo portale nasce come un vero e proprio ecosistema digitale, pensato per offrire a clienti, partner e stakeholder un accesso immediato alle competenze, alle tecnologie e alle soluzioni che hanno reso Galstaff Multiresine un punto di riferimento nel settore delle resine speciali e degli ausiliari per vernici e inchiostri.
I cinque pilastri della nuova presenza digitale
La nuova identità online dell’azienda si sviluppa attorno a cinque pilastri strategici che riflettono la filosofia di Galstaff Multiresine e il valore che l’azienda intende offrire ai propri interlocutori.
Soluzioni su misura per un mercato in continua evoluzione
Ad accogliere il visitatore è il messaggio “Tailored Solutions for a Dynamic Market”, che sintetizza l’approccio distintivo dell’azienda. Galstaff Multiresine si propone infatti non solo come produttore di resine, ma come partner tecnico in grado di sviluppare soluzioni personalizzate per specifiche esigenze applicative. La capacità di affiancare il cliente attraverso attività di co-sviluppo, consulenza formulativa e problem solving rappresenta uno degli elementi che maggiormente caratterizzano il posizionamento dell’azienda.
Prestazioni elevate come valore aggiunto
Un secondo pilastro riguarda l’attenzione alle performance. La comunicazione non si concentra semplicemente sui prodotti, ma sui risultati che questi consentono di ottenere. Innovazione, affidabilità e specializzazione emergono come fattori chiave di una proposta che punta a generare valore attraverso tecnologie avanzate e formulazioni ad alte prestazioni.
Salute, sicurezza e sostenibilità al centro della strategia
Fin dalla homepage, il nuovo sito attribuisce grande rilevanza ai temi della salute, della sicurezza e della sostenibilità. Una scelta che evidenzia come la responsabilità ambientale e sociale non rappresenti un elemento accessorio, ma costituisca parte integrante della cultura aziendale. L’attenzione alla conformità normativa, ai principi ESG e allo sviluppo sostenibile trova così uno spazio centrale nella narrazione del brand.
Qualità e certificazioni come garanzia di affidabilità
Per un’azienda che opera sui mercati internazionali, la qualità rappresenta un elemento imprescindibile. Il nuovo portale valorizza l’impegno di Galstaff Multiresine nel controllo dei processi produttivi, nel rispetto degli standard internazionali e nel mantenimento di elevati livelli qualitativi. Un approccio che garantisce continuità, affidabilità e costanza delle forniture ai propri clienti.
Partnership di lungo periodo
Completa il quadro il concetto di collaborazione duratura. Più che di semplice relazione commerciale, Galstaff Multiresine parla di partnership costruite nel tempo, fondate sulla fiducia reciproca e sulla condivisione degli obiettivi. Un valore particolarmente significativo
per multinazionali, distributori, formulatori e OEM che ricercano un interlocutore affidabile e orientato alla crescita comune.
Competenza applicativa e orientamento al cliente
La nuova piattaforma valorizza inoltre il know-how formulativo sviluppato dall’azienda attraverso una chiara presentazione dei principali settori applicativi serviti: industrial coatings, automotive, coil e can coatings, wood coatings, printing inks e altre tecnologie specialistiche ad alte prestazioni. L’organizzazione dei contenuti e la navigazione intuitiva consentono agli utenti di individuare rapidamente informazioni tecniche, soluzioni e aree di competenza, migliorando l’esperienza di consultazione e facilitando il dialogo tra azienda e mercato.
Un sito che guarda al futuro
Ampio spazio viene dedicato anche all’attività di ricerca e sviluppo, da sempre motore dell’innovazione aziendale e strumento fondamentale per anticipare le esigenze dei mercati più evoluti. Il lancio del nuovo sito rappresenta inoltre la prima fase di un più ampio percorso di evoluzione digitale intrapreso da Galstaff Multiresine. La piattaforma è stata progettata con una visione di lungo periodo e continuerà ad arricchirsi di nuovi contenuti, funzionalità e strumenti pensati per supportare il dialogo con il mercato e valorizzare sempre più le competenze dell’azienda. La nuova identità digitale rafforza inoltre la dimensione internazionale di Galstaff Multiresine, evidenziando la capacità di supportare clienti e partner nei principali mercati mondiali attraverso competenze tecniche consolidate e una visione globale del business. Con un design moderno, una struttura orientata all’esperienza dell’utente e una forte valorizzazione dei contenuti tecnici, il nuovo sito web rappresenta il punto d’incontro tra tradizione industriale e innovazione digitale. Più che una semplice vetrina aziendale, il portale si propone come uno strumento di dialogo e collaborazione capace di connettere competenze, mercati e nuove opportunità di sviluppo.
Engineering specialized in the supply of systems for surface treatment, painting and coating
LIQUID PAINTING SYSTEMS
POWDER COATING SYSTEMS
SELF-LEARNING ROBOTS FOR AUTOMATED PAINTING
SYSTEMS FOR THE TREATMENT OF VOCs EMISSIONS .
E-COAT SYSTEMS
L’efficientamento della linea di verniciatura di Asturmadi Doors passa attraverso la perfetta integrazione tra movimentazione manuale e automatica
Monica Fumagalli ipcm®
Il progetto di efficientamento della linea di verniciatura di Asturmadi Doors nasce dall’esigenza di rispondere a una crescente pressione produttiva e a requisiti normativi sempre più stringenti nel settore delle porte tagliafuoco. L’intervento per la realizzazione del nuovo impianto a polvere effettuato da Cabycal in collaborazione con Nordson ha riguardato la riprogettazione complessiva dell’assetto impiantistico, con particolare attenzione all’integrazione tra movimentazione manuale e automatica e all’ottimizzazione dei flussi produttivi.
Asturmadi Doors (Avilés, Spagna) è specializzata nella produzione di porte metalliche certificate resistenti al fuoco.
Una porta tagliafuoco è un elemento di chiusura tecnica progettato e certificato per garantire la compartimentazione antincendio tra ambienti contigui, limitando la propagazione di fiamme, fumi e calore per un tempo definito secondo specifiche classi di resistenza al fuoco. Rappresenta un componente essenziale nella sicurezza degli edifici e si distingue da qualsiasi altra tipologia di porta per due caratteristiche fondamentali: la resistenza al fuoco e la capacità di autochiusura. È costituita da anta e telaio realizzati con materiali specifici, come acciaio, alluminio, gesso, legno o vetro, selezionati per garantire integrità strutturale e isolamento termico durante l’esposizione al fuoco. Il sistema è completato da accessori certificati, tra cui cerniere, serrature, dispositivi di chiusura automatica e guarnizioni intumescenti, che, in caso di incendio, si espandono contribuendo alla sigillatura dei giunti e al contenimento di fiamme e fumi.
Le porte tagliafuoco sono sottoposte a rigorose prove di laboratorio e devono essere conformi alla normativa europea vigente, inclusa la marcatura CE e le norme EN di riferimento. In particolare, le principali certificazioni sono la UNI EN 1634-1 per la resistenza al fuoco e la UNI EN 1634-3 per la tenuta ai fumi, che ne garantiscono le prestazioni in condizioni reali di incendio e la sicurezza delle vie di evacuazione.
“Negli ultimi anni si è registrato un incremento degli incendi in ambito industriale, oltre a diversi episodi che hanno riportato l’attenzione internazionale sull’importanza dei sistemi di protezione passiva, come l’incendio nel complesso residenziale Wang Fuk Court a Tai Po, Hong Kong, e quello ancora impresso nella memoria collettiva avvenuto a CransMontana in Svizzera durante i festeggiamenti di Capodanno” – ci spiega Iván González Candañedo, Responsabile Produzione e Acquisti presso Asturmadi Doors, azienda di Avilés nella regione asturiana spagnola specializzata nella produzione di porte metalliche certificate resistenti al fuoco.
Il trasportatore birotaia è caratterizzato da cinque sistemi di motorizzazione indipendenti, che determinano traiettorie differenziate delle bilancelle lungo il percorso.
I due robot manipolatori nell’area di carico e scarico: l’integrazione tra dispositivi automatici e manuali ha rappresentato una delle principali sfide del progetto per il nuovo impianto.
“Questi episodi evidenziano l’importanza di disporre di sistemi efficaci di protezione passiva contro gli incendi, in particolare porte tagliafuoco certificate e correttamente mantenute, un aspetto che non rappresenta soltanto un requisito normativo, ma un elemento essenziale per contenere lo sviluppo del fuoco, proteggere le persone consentendone l’evacuazione e ridurre i danni in impianti industriali, spazi pubblici e ambienti privati”. La crescente attenzione da parte di progettisti e organi normativi verso questi sistemi di sicurezza ha determinato un aumento della domanda di soluzioni adeguate. “Questo incremento è uno dei motivi per cui abbiamo recentemente aggiornato la dotazione impiantistica della sede di Asturmadi Doors ad Avilés, includendo anche quella per la verniciatura a polvere. Sebbene il prodotto finale non abbia una valenza estetica paragonabile a quella delle porte decorative per uso
domestico, la richiesta di standard estetici sempre più elevati ha iniziato a influenzare anche il nostro settore. Oggi lavoriamo con una linea altamente efficiente e completamente digitalizzata, progettata insieme a Cabycal, azienda di Alaquàs (Valencia) specializzata nella realizzazione di impianti di verniciatura su misura, in grado di garantirci un elevato throughput produttivo per rispondere alle richieste del settore e perfettamente integrata nel sistema di gestione aziendale”.
Asturmadi Doors: oltre trent’anni di specializzazione nella protezione passiva antincendio
Fondata oltre trent’anni fa, Asturmadi Doors si è progressivamente specializzata nella progettazione e produzione di porte metalliche certificate resistenti al fuoco, sviluppando soluzioni conformi ai principali
Ciascuna bilancella può caricare le ante in gruppi di quattro, nel caso dei formati standard, o di tre per i componenti di dimensioni maggiori.
sinistra l’ingresso nel tunnel di pretrattamento a 3 stadi e, a destra, l’uscita dei pezzi dal forno di polimerizzazione.
Il tunnel di pretrattamento in cui è stato integrato il sistema di nebulizzazione ProSpray Air di Proquimia, con il sistema di controllo integrale ProGuard System.
standard europei e internazionali per la protezione passiva antincendio. Nel tempo, l’azienda ha ampliato la propria gamma integrando componenti complementari come telai, ferramenta e accessori certificati.
“La capacità di adattarci all’evoluzione normativa e alle richieste del mercato, offrendo al tempo stesso soluzioni personalizzate, ha rappresentato uno dei principali fattori della nostra crescita”, prosegue Iván González Candañedo.
Oggi Asturmadi Doors esporta i propri prodotti in oltre 70 mercati internazionali tra Europa, America Latina e Africa, consolidando una presenza commerciale in più di 40 Paesi. Parallelamente all’espansione produttiva, l’azienda ha investito nell’ottimizzazione dei processi industriali e nell’impiego di materiali conformi ai più recenti requisiti ambientali, con l’obiettivo di coniugare affidabilità, conformità normativa ed efficienza produttiva.
La cabina di verniciatura con tecnologia in fase densa di Nordson a sinistra e, a destra, la parte posteriore del forno di asciugatura di Cabycal.
Una struttura produttiva progettata per sostenere elevati volumi
La struttura produttiva di Asturmadi Doors si basa sull’integrazione delle due linee dedicate alla realizzazione dei componenti della porta: una destinata alla produzione dei telai e l’altra alle ante. “Per noi è fondamentale sincronizzare correttamente i due flussi produttivi, pianificando la produzione dei telai in anticipo rispetto a quella delle ante”, precisa Iván González Candañedo. “Operiamo infatti con spazi relativamente contenuti rispetto ai volumi gestiti e questo richiede che ogni componente a fine linea sia immediatamente assemblabile. Le ante vengono prodotte nel reparto di pannellatura e profilatura integrato con la verniciatura a polvere, per poi essere accoppiate ai telai nella fase finale di assemblaggio”. Negli ultimi anni l’azienda ha avviato un importante percorso di automazione dell’intera struttura impiantistica, introducendo robot manipolatori per il carico e lo scarico automatico insieme a nuove profilatrici e pannellatrici.
Leading companies rely on vacuum distillation systems for the sustainable treatment of industrial wastewater.
Do you want to benefit from a zero liquid discharge production with VACUDEST aswell?
Just contact our Experts!
“Ci siamo resi conto che la precedente linea di pannellatura era ormai sottodimensionata rispetto ai volumi richiesti dal mercato, nonostante lavorassimo su tre turni per cinque giorni alla settimana. Parallelamente, la crescente diversificazione dei lotti colore stava trasformando anche la verniciatura in un collo di bottiglia”. Per superare questi limiti, il management di Asturmadi Doors ha avviato un importante investimento sia nel reparto di verniciatura sia in quello delle lavorazioni meccaniche, accompagnato da un ampliamento degli spazi produttivi.
“Abbiamo rimosso alcuni macchinari appartenenti a un’altra azienda del gruppo per installare il nuovo impianto di verniciatura sviluppato insieme a Cabycal. Una volta incrementata la capacità della verniciatura, è emersa immediatamente la necessità di aggiornare anche la linea di lavorazione delle ante per sostenere l’aumento produttivo”.
Sebbene la linea esistente fosse ancora perfettamente operativa, il costruttore aveva cessato l’attività e l’azienda non poteva più dipendere da un’unica soluzione così strutturata. Asturmadi Doors ha quindi deciso di affiancare una seconda linea di pari lunghezza, superiore ai 30 metri.
L’incremento della capacità produttiva ha però comportato l’emergere di nuove criticità logistiche. “Con l’aumento dei volumi, la stazione di uscita della linea è diventata il nuovo punto critico: il numero di ante prodotte è tale da saturare i trasportatori a rulli dedicati alla movimentazione. Per
questo motivo stiamo valutando l’introduzione di un sistema automatico di stoccaggio”.
Un nuovo impianto di verniciatura concepito per migliorare efficienza e produttività
Il progetto del nuovo impianto di verniciatura a polvere è stato sviluppato con due finalità principali: incrementare la capacità produttiva riducendo i tempi di attraversamento della linea e integrare in modo efficiente i sistemi di carico manuale e automatico. “In precedenza lavoravamo con un trasportatore monorotaia attivo per tre turni giornalieri”, spiega Iván González Candañedo. “Con la nuova configurazione birotaia riusciamo oggi a verniciare volumi superiori operando in un turno e mezzo, mantenendo invariato il ciclo di processo”.
Per sostenere l’aumento della capacità produttiva, Cabycal ha progettato un sistema di bufferizzazione avanzato che prevede cinque stazioni di accumulo distribuite lungo la linea. La movimentazione nella zona di carico e scarico è supportata da due robot in grado di gestire fino a 160 ante, mentre i telai sono caricati manualmente. Le ante vengono agganciate alle bilancelle del trasportatore in gruppi di quattro nel caso dei formati standard e di tre per i componenti di dimensioni maggiori.
Il ciclo di verniciatura prende avvio nel tunnel di pretrattamento a tre stadi,
L’uscita dalla cabina Nordson ColorMax®3 con il pannello di controllo PowderPilot® e il centro polveri Spectrum® HD.
Il sistema Encore® HD di Nordson con tecnologia HDLV per il rivestimento dei telai di Asturmadi Doors.
integrato con il sistema di nebulizzazione nanotecnologica ProSpray Air sviluppato da Proquimia. Questo dispositivo applica una soluzione di passivazione nanotecnologica tramite nebulizzazione sui pezzi, e permette di bagnare in modo uniforme la superficie con un consumo minimo di prodotto. La combinazione del prodotto nanotecnologico con il sistema
ProSpray Air consente di moltiplicare da due a quattro volte la resistenza alla corrosione delle superfici trattate, raggiungendo, da questo punto di vista, le classi di esposizione C4H o C5H, a seconda del sistema verniciante utilizzato.
L’installazione incorpora inoltre il sistema ProGuard System di Proquimia, una piattaforma di gestione e controllo che regola automaticamente la concentrazione dei prodotti chimici dei bagni e consente il monitoraggio e la tracciabilità del processo in tempo reale, fattori chiave per garantire la ripetibilità richiesta dagli standard di certificazione del settore.
“Abbiamo integrato anche un sistema di osmosi inversa per garantire una maggiore stabilità del processo”, prosegue González Candañedo.
“Sebbene nelle Asturie la qualità dell’acqua sia già molto elevata, abbiamo preferito introdurre questa soluzione per incrementare l’affidabilità e la ripetibilità dei risciacqui”.
Successivamente, i componenti transitano nel forno di asciugatura, dove sostano per circa 20 minuti a 135 °C, prima di raggiungere la cabina di verniciatura a polvere equipaggiata con tecnologia HDLV a fase densa di Nordson.
“A Nordson abbiamo richiesto un sistema solido, affidabile e che richiede una manutenzione minima, ma soprattutto progettato per operare 24/7. Doveva essere anche completamente automatico e non dipendere dalle competenze dell’operatore di verniciatura, e progettato per effettuare cambi colore rapidi, con diversi processi automatizzati. Nordson ha installato una cabina dotata di sette pistole su ciascun lato e una pistola fissa, con cambio automatico dei parametri e delle ricette applicative, comunicazione con il pannello di controllo di Cabycal e controllo del processo grazie alla tecnologia HDLV di Nordson” spiega González
Il centro Spectrum® HD e il pannello di controllo PowderPilot® con il pannello di controllo ausiliario di Cabycal.
La cabina ColorMax®3 di Nordson, l’unità di aspirazione e il Big Bag con svuotamento automatico delle polveri fini.
L’ingresso dei pezzi nel forno di polimerizzazione di Cabycal. A sinistra il forno di asciugatura e, a destra, quello di polimerizzazione.
Candañedo. “Grazie al sistema a fase densa, abbiamo un controllo totale sullo spessore del rivestimento. Questo è possibile solo grazie al sistema Encore® HD di Nordson, che consente di ottenere la massima penetrazione, ripetibilità del processo, un’eccezionale uniformità e un eccellente livello di qualità della finitura finale, eliminando inoltre la necessità di rilavorazioni. Allo stesso modo, il centro di alimentazione polvere Spectrum HD garantisce un’alimentazione stabile del prodotto di rivestimento, riducendo la manutenzione e i tempi di fermo. Questa configurazione ci ha permesso di raddoppiare la capacità produttiva, ottenere un’elevata ripetibilità nell’applicazione e ridurre significativamente il consumo di polvere”. L’impianto gestisce mediamente quattro cambi colore al giorno: i due colori standard rappresentano circa l’80% della produzione, mentre le restanti tinte vengono utilizzate per piccoli lotti e richieste personalizzate. Dopo l’applicazione della polvere, i componenti attraversano il forno di
polimerizzazione, che opera a 200 °C per circa 35 minuti nel caso delle ante e 30 minuti per i telai. I pezzi verniciati vengono infine trasferiti nel polmone di accumulo finale, dove un robot di scarico li convoglia verso il sistema a rulli destinato al montaggio automatico oppure verso stazioni intermedie dedicate a lavorazioni particolari, come l’assemblaggio di spioncini o tubolari per porte doppie. “La linea può raggiungere una velocità di 3 m/min con un ciclo completo di circa un’ora e mezza e tempi di verniciatura pari a 2,5 minuti per anta: prestazioni che fino a pochi anni fa ritenevamo irraggiungibili”.
Un progetto sviluppato in co-engineering
Il progetto della nuova linea di verniciatura è stato sviluppato in coengineering, con il coinvolgimento diretto del responsabile di produzione di Asturmadi Doors fin dalle fasi iniziali. Il lavoro congiunto tra il team tecnico di Cabycal e lo staff aziendale ha permesso di definire una soluzione
Da sinistra Kepa Soto ed Emilio Ferrando di Cabycal, Iván González Candañedo di Asturmadi Doors e Alessia Venturi di ipcm®
impiantistica orientata all’incremento delle prestazioni produttive. “Si è trattato di una collaborazione molto stretta, che ha visto i nostri tecnici lavorare fianco a fianco con il personale di Asturmadi Doors per raggiungere gli obiettivi di miglioramento produttivo prefissati”, spiega Emilio Ferrando, direttore generale di Cabycal. Uno degli aspetti più complessi del progetto è stato l’integrazione tra il sistema di carico manuale e quello automatico. “Con un convogliatore concepito con cinque sistemi di motorizzazione indipendenti, le traiettorie differenziate delle bilancelle si incrociano in più punti lungo il percorso, per questo è necessario garantirne la completa tracciabilità. La criticità è stata risolta attraverso l’integrazione di un software di gestione collegato al MES aziendale, sviluppato secondo i principi dell’Industria 4.0”, dettaglia Kepa Soto, area manager per la Spagna del Nord di Cabycal.
✔ Up to 2,000 mm wide
✔ Thickness from 0.6 to 4 mm
✔ Wide range of colors suitable for bending/folding
✔ Perfect color matching with other metallic elements
✔ Fast leveling and cutting service With
“Abbiamo trasformato completamente la gestione del flusso produttivo”, prosegue González Candañedo. “In passato il sistema non consentiva una piena identificazione dei pezzi in lavorazione. Oggi, invece, abbiamo il controllo completo delle bilancelle in ingresso e uscita, del loro percorso e della quantità di ante e telai in lavorazione, oltre che dei cicli di rivestimento associati a ciascun lotto”. L’integrazione tra impianto e sistema digitale ha inoltre permesso di ottimizzare la gestione del tunnel di pretrattamento, grazie alla regolazione automatica dei parametri in funzione della tipologia di componente trattato. E’ stato inoltre implementato un sistema di monitoraggio operativo per la registrazione giornaliera dei pezzi verniciati, completamente interconnesso con i robot di carico e scarico, così da garantire un controllo continuo del processo.
Attualmente il team di verniciatura sta valutando l’integrazione di una ulteriore cabina di applicazione dedicata ai piccoli lotti colore, una soluzione resa possibile dalla flessibilità del sistema di trasporto birotaia.
Una scelta vincente per garantire
la sicurezza
L’intervento non si è limitato alla sostituzione della precedente linea di verniciatura, ma ha rappresentato il punto di partenza per una completa riorganizzazione e riprogettazione dell’intera struttura produttiva. Questo revamping ha consentito ad Asturmadi Doors di raddoppiare la capacità produttiva riducendo al contempo del 50% i turni di lavoro. Nel corso della fase preliminare, l’azienda ha valutato diversi fornitori di impianti e cabine di verniciatura, orientando infine la propria scelta verso Cabycal e Nordson. “Abbiamo scelto Cabycal perché abbiamo riconosciuto nell’azienda una forte crescita sia sotto il profilo dell’innovazione tecnologica sia sotto quello
della maturità industriale. Per quanto riguarda Nordson, conoscevamo già l’affidabilità della sua tecnologia e ritenevamo che potesse garantire maggiore robustezza impiantistica e continuità operativa nel lungo periodo. Materiali, spessori e qualità costruttiva sono stati i principali parametri di valutazione che ci hanno guidato nella selezione delle migliori tecnologie disponibili sul mercato”. La scelta tecnologica è stata inoltre determinata dalla necessità di rispondere a requisiti qualitativi e normativi sempre più stringenti imposti dal mercato delle porte tagliafuoco. I prodotti realizzati da Asturmadi Doors devono infatti soddisfare rigorosi standard di certificazione relativi alla resistenza al fuoco, ai cicli applicativi adottati e alla conformità normativa richiesta dal mercato spagnolo. A ciò si aggiunge la necessità, per i produttori, di disporre delle certificazioni previste dalla norma EN 1125 per i dispositivi antipanico destinati all’evacuazione di emergenza. “Si tratta di una barriera d’ingresso molto elevata per altri produttori, poiché il mantenimento delle certificazioni richiede numerose prove strumentali, verifiche periodiche e audit continui finalizzati a garantire la costanza e la tracciabilità del processo produttivo”.
Anche la verniciatura delle porte tagliafuoco rientra all’interno di questo rigoroso sistema di omologazione. Per ciascun lotto produttivo, le caratteristiche fisico-chimiche dei prodotti vernicianti impiegati e gli spessori applicati devono corrispondere a parametri predefiniti. “Grazie alla collaborazione con Cabycal abbiamo installato un impianto che ci permette di sostenere elevati volumi produttivi e di rispondere ai requisiti di qualità dei nostri committenti che si fanno sempre più severi, come sempre più stringenti diventano, alla luce degli eventi purtroppo tragici a cui spesso assistiamo, anche gli standard di certificazione dei nostri prodotti che devono continuare a garantire la sicurezza delle persone”.
Il PLC di controllo per il monitoraggio dell’intero processo di verniciatura.
Dall’acqua di lavaggio a nuova risorsa produttiva: il contributo di Water Energy
all’economia circolare di Cimentol
Che cosa accomuna l’acqua utilizzata per il lavaggio degli impianti e una vernice ad alte prestazioni composta in gran parte da materiali riciclati? A prima vista, ben poco. Eppure, proprio dalla capacità di recuperare e valorizzare risorse tradizionalmente considerate di scarto nasce uno degli esempi più concreti di economia circolare applicata all’industria delle vernici.
Quando si parla di economia circolare, il concetto è apparentemente semplice: trasformare ciò che viene considerato un rifiuto in una nuova risorsa. Nella pratica, tuttavia, l’applicazione di questo modello richiede tecnologie dedicate, investimenti e una visione strategica capace di ripensare il valore delle risorse lungo l’intera filiera produttiva. L’industria delle vernici sta dimostrando come questo approccio possa tradursi in risultati concreti. Tra le risorse oggi recuperabili vi sono le acque di lavaggio industriali generate durante le diverse fasi della produzione dei prodotti vernicianti, tradizionalmente considerate reflui da trattare e smaltire. Grazie a sistemi avanzati di trattamento e depurazione, queste acque
Dettaglio del sistema di controllo qualità dell’acqua sviluppato da Water Energy.
possono invece essere recuperate e reintrodotte nel ciclo produttivo, riducendo il consumo di acqua e, di conseguenza, l’impatto ambientale complessivo.
Water Energy, azienda con sede a San Pietro in Casale (BO) specializzata nella progettazione e realizzazione di impianti e prodotti chimici per il trattamento e il recupero delle acque di processo industriali, ha recentemente realizzato presso un produttore di vernici un sistema in grado di trattare efficacemente le acque di lavaggio e renderne possibile il riutilizzo all’interno dello stabilimento.
Il caso Cimentol
Il produttore francese di vernici Cimentol, con sede a Houdan, ha sviluppato una nuova vernice ad alte prestazioni composta fino all’86% da materie prime riciclate. Si tratta di una formulazione innovativa nata dalla volontà di realizzare un prodotto realmente sostenibile, grazie ad un particolare approccio all’intero processo produttivo.
Allo scopo di ridurre al minimo l’impronta di carbonio, l’azienda utilizza resine e materie prime di origine biologica per formulare il suo prodotto Up’Cyclo, privilegia imballaggi realizzati con materiali riciclati e adotta soluzioni orientate all’economia circolare in ogni fase della produzione.
In questo percorso, anche la gestione dell’acqua riveste un ruolo centrale. Grazie alla collaborazione con Water Energy, le acque di lavaggio degli impianti utilizzati per la produzione del rivestimento vengono recuperate, trattate e reimmesse nel processo produttivo.
Il ruolo della tecnologia:
dalla separazione dei solidi al riutilizzo dell’acqua
Il sistema sviluppato da Water Energy è progettato per trattare in modo automatico le acque di lavaggio generate durante la produzione delle vernici. Nel corso delle lavorazioni, infatti, gli impianti vengono sottoposti a frequenti risciacqui per garantire la qualità del prodotto e prevenire contaminazioni tra diverse formulazioni. Le acque derivanti da queste operazioni vengono raccolte in una vasca di accumulo dedicata.
Quando viene raggiunto un determinato livello di riempimento, l’impianto avvia automaticamente il ciclo di trattamento. In una prima fase vengono monitorati e corretti i parametri dell’acqua in ingresso, a partire dal pH, che viene regolato qualora risulti non conforme alle condizioni ottimali di processo. Successivamente vengono dosati gli opportuni reagenti, che favoriscono la reazione chimico-fisica necessaria alla separazione degli inquinanti presenti nel refluo.
L’impianto di demineralizzazione e filtrazione. Panoramica dell’unità produttiva dove è installato l’impianto per il trattamento delle acque.
Terminata la fase di miscelazione e reazione, l’acqua entra nel sedimentatore, dove avviene la separazione tra la parte liquida e quella solida. Resine, pigmenti e altre particelle sospese si aggregano e precipitano sul fondo sotto forma di fango, mentre l’acqua chiarificata rimane nella parte superiore del sistema.
L’acqua trattata viene quindi trasferita a una successiva sezione di accumulo, dove viene sottoposta a ulteriori filtrazioni per evitare che eventuali residui possano compromettere la qualità dell’acqua recuperata. Prima del riutilizzo vengono effettuati controlli continui sui principali parametri qualitativi, tra cui pH, conducibilità e torbidità. Qualora uno dei valori rilevati non rientri nei limiti prestabiliti, l’acqua viene automaticamente reindirizzata alla vasca iniziale e qui nuovamente trattata, per evitare che acqua non conforme venga reimmessa nel processo produttivo.
L’impianto è inoltre progettato per gestire in modo flessibile i volumi recuperati: l’acqua trattata può essere riutilizzata nella produzione oppure, quando non necessaria, scaricata nel rispetto dei limiti normativi previsti per il conferimento in fognatura. Quando la produzione richiede nuova acqua di
processo, il sistema rilancia automaticamente l’acqua recuperata attraverso una sezione finale costituita da filtri a quarzo, carbone attivo e resine. Questo trattamento finale consente di affinare ulteriormente la qualità dell’acqua e di ridurre la carica microbiologica senza ricorrere all’impiego di prodotti chimici aggiuntivi.
Benefici ambientali ed economici
L’integrazione di sistemi per il recupero delle acque di processo rappresenta una scelta che coniuga sostenibilità ambientale ed efficienza industriale.
Nel caso di applicazioni come quella realizzata presso Cimentol, i benefici si traducono in:
riduzione del consumo di acqua prelevata dall’esterno;
diminuzione dei volumi di reflui da trattare e smaltire;
maggiore efficienza complessiva dell’impianto;
valorizzazione delle risorse interne al ciclo produttivo;
supporto concreto agli obiettivi aziendali di sostenibilità e decarbonizzazione.
LIVE A NEW FUTURE
Eurocoating, è un’azienda di Mezzago (Monza e Brianza) specializzata nella verniciatura e metallizzazione di componenti plastici e in vetro.
FOCUS ON TECHNOLOGY
La filtrazione che fa la differenza nella metallizzazione del packaging cosmetico
Martina Stucchi ipcm®
Nel settore del packaging cosmetico ogni dettaglio fa la differenza: anche una contaminazione microscopica può compromettere la qualità estetica del prodotto finito. Per questo Eurocoating, azienda di Mezzago (Monza e Brianza) specializzata nella verniciatura e metallizzazione di componenti plastici e in vetro, si affida da oltre quindici anni a Defil, di Sesto San Giovanni (Milano), per la filtrazione dell’aria nelle cabine di verniciatura. Un sistema che contribuisce a mantenere un ambiente produttivo a contaminazione controllata per cercare di garantire finiture impeccabili, continuità di processo e standard qualitativi elevati.
Fin dall’antichità, i contenitori destinati a profumi, unguenti e cosmetici erano realizzati con materiali preziosi come oro, argento e bronzo, simboli di lusso, prestigio e raffinatezza. Nel corso dei secoli il metallo ha continuato a rappresentare un elemento distintivo del packaging cosmetico, ma gli elevati costi di lavorazione e i limiti produttivi ne hanno riservato l’impiego ai prodotti di fascia alta.
A partire dal secondo dopoguerra, la diffusione dei materiali polimerici, come l’ABS, ha rivoluzionato il settore, rendendo possibile la produzione di contenitori più leggeri, resistenti, facilmente modellabili ed economicamente sostenibili. Parallelamente si sono sviluppate tecnologie di metallizzazione capaci di conferire alle superfici plastiche l’aspetto e la brillantezza dei metalli nobili, senza rinunciare ai vantaggi dei polimeri.
L’introduzione delle tecnologie PVD (Physical Vapor Deposition) e il ruolo sempre più strategico del packaging nella valorizzazione del prodotto cosmetico hanno innalzato gli standard qualitativi richiesti dal mercato. Per le aziende specializzate nella metallizzazione e finitura, la qualità è diventata un fattore competitivo determinante, strettamente legato al controllo di ogni fase del processo produttivo.
Proprio per rispondere a queste esigenze, Eurocoating, azienda di Mezzago (Monza e Brianza), ha individuato nella filtrazione uno degli elementi chiave per garantire rivestimenti impeccabili e ridurre al minimo i difetti superficiali. Da oltre quindici anni si affida a Defil, di Sesto San Giovanni (Milano), per la fornitura dei sistemi di filtrazione destinati alle cabine
di verniciatura: una collaborazione consolidata che contribuisce a mantenere elevati standard qualitativi, continuità produttiva e costanza delle prestazioni.
Una lunga esperienza alla ricerca della perfezione
Forte di un’esperienza familiare di oltre quarant’anni nel settore della metallizzazione, Carlo Martini fondò Eurocoating nel 2000. In una prima fase l’azienda si occupava principalmente di trasferire ai clienti il proprio know-how nei processi di metallizzazione dei cerchi in lega. Con il tempo, però, i clienti della precedente azienda di famiglia hanno iniziato a richiedere lavorazioni sempre più specialistiche e particolari. “Queste richieste ci hanno spinto a riportare la metallizzazione all’interno del nostro stabilimento, utilizzando gli impianti che fino ad allora impiegavamo per la ricerca e lo sviluppo”, racconta Carlo Martini, Amministratore Unico di Eurocoating. “Abbiamo iniziato con il settore dell’illuminotecnica per il mondo delle due ruote, realizzando parabole riflettenti. Successivamente, nel 2008, abbiamo installato il primo impianto di verniciatura dedicato al packaging cosmetico, progettato da MI DUE di Besana in Brianza (Monza e Brianza). La linea semiautomatica, con carico e scarico manuali, ci ha permesso di raggiungere livelli qualitativi che i tradizionali processi di metallizzazione con ciclo termico non consentivano.”
Negli anni la capacità produttiva è cresciuta insieme alle esigenze del mercato. Oggi Eurocoating dispone di tre impianti di verniciatura, tutti realizzati da MI DUE,
mentre la metallizzazione è stata organizzata come processo separato. Due linee possono operare in modo integrato: una è dedicata alla pre-metallizzazione e l’altra alla post-metallizzazione, oppure possono essere configurate in funzione delle diverse esigenze produttive. Nel packaging cosmetico la qualità estetica rappresenta un requisito imprescindibile. Lo strato di alluminio depositato mediante PVD è inferiore a un micron, tanto da risultare impercettibile al tatto. Proprio per questo motivo qualsiasi contaminazione, anche una particella di polvere microscopica, può trasformarsi in un difetto chiaramente visibile sulla superficie speculare del componente. “Nella metallizzazione ogni minimo granello viene amplificato dall’effetto a specchio”, spiega Martini. “Per questo dobbiamo prestare molta più attenzione rispetto a una normale verniciatura coprente. Su una verniciatura tradizionale i difetti sono molto più tollerabili e gli scarti restano generalmente sotto l’1%. Nella metallizzazione, invece, possono variare dal 5 fino al 20%, soprattutto quando lavoriamo per clienti che richiedono il difetto zero. In questi casi ogni singolo pezzo viene controllato individualmente”.
FLAT BED
Per garantire questi standard qualitativi, il controllo dell’ambiente produttivo è diventato parte integrante del processo. Le cabine di verniciatura sono installate all’interno di camere coibentate, nelle quali l’aria viene continuamente filtrata per eliminare polveri e contaminanti che potrebbero compromettere la finitura superficiale. “Abbiamo progettato ambienti a contaminazione controllata, nei quali l’aria viene costantemente trattata attraverso sistemi di filtrazione dedicati”, prosegue Martini.
CUSTOM
REUSABLE MASKING WITHOUT TOOLING COST
• 3D Masks by cutting Silicone
• Max precision
• Multiple materials for multiple uses and industries
• No minimum order quantities
I componenti sono sottoposti a rigorosi test di resistenza per assicurare che il rivestimento mantenga inalterate le proprie caratteristiche. A destra, le cabine dotate di filtri Max Paint di Defil.
“Utilizziamo diverse tipologie di filtri in funzione delle specifiche esigenze: filtri a tasche in fibra sintetica per l’abbattimento delle polveri, filtri destinati al trattamento dell’aria di processo e sistemi combinati con carboni attivi per la depurazione dell’aria espulsa. La qualità della filtrazione è uno degli elementi che ci consente di garantire la continuità del processo e gli elevati standard richiesti dal settore cosmetico”.
La scelta del partner giusto per la filtrazione
Se nella metallizzazione anche una particella microscopica può compromettere la qualità della finitura, il controllo dell’aria diventa un elemento determinante del processo. Le materie plastiche utilizzate per il packaging cosmetico tendono infatti a caricarsi elettrostaticamente, attirando polveri e impurità che si depositano sulla superficie del manufatto. Una volta applicato il fondo e successivamente il rivestimento metallico, anche il più piccolo contaminante diventa immediatamente visibile, trasformandosi in un difetto estetico. “Per questo motivo abbiamo bisogno di un ambiente “fuori polvere”, con aria costantemente filtrata”, spiega Martini. “Ma la filtrazione non riguarda soltanto l’aria in ingresso: anche quella in uscita deve essere trattata nel rispetto delle normative ambientali. I solventi vengono abbattuti mediante sistemi a carboni attivi, mentre le particelle solide vengono trattenute attraverso filtri dedicati.” L’efficienza del sistema dipende anche da una manutenzione costante. Le cabine di verniciatura sono dotate di strumenti che monitorano in continuo la perdita di carico dei filtri, consentendo agli operatori di verificare quando questi stanno raggiungendo il limite di saturazione e devono essere sostituiti per mantenere costanti le prestazioni dell’impianto. Per questo aspetto Eurocoating si affida da oltre quindici anni a Defil, azienda specializzata nei sistemi di filtrazione per applicazioni industriali. “Nelle cabine di verniciatura sono impiegati i filtri alveolari Max Paint Filter,” racconta Alfredo Pellegrino, Sales Manager di Defil. “I primi filtri alveolari autoestinguenti che abbiamo lanciato, progettati per l’abbattimento dell’overspray delle vernici liquide. Grazie alla loro particolare struttura a nido d’ape in fibra sintetica, questi filtri offrono una capacità di accumulo e una durata sensibilmente superiori rispetto ai tradizionali filtri in fibra di vetro o ai sistemi di precedente generazione, contribuendo a mantenere costante l’efficienza della cabina e la qualità del processo”. Pur potendo sfruttare la lunga durata dei filtri, Eurocoating ha scelto di sostituire i filtri con cadenza settimanale, prima del completo esaurimento della capacità filtrante. Una scelta che privilegia la stabilità del processo rispetto al semplice contenimento dei costi, in modo da ridurre al minimo il rischio di contaminazioni. L’evoluzione delle vernici rende inoltre il ruolo della filtrazione ancora più strategico. Accanto ai tradizionali prodotti ad alto solido e bicomponenti, l’azienda sta introducendo progressivamente vernici all’acqua, che presentano caratteristiche differenti: sono
generalmente meno volatili e tendono a saturare più rapidamente i sistemi filtranti, ciò prevede un controllo ancora più accurato delle prestazioni. Un ulteriore valore aggiunto della collaborazione con Defil è il servizio logistico, l’azienda di Pellegrino infatti, garantisce una fornitura costante senza lunghi tempi di attesa, grazie ad una pianificazione accurata e attenta alle esigenze del cliente. “Oggi la disponibilità immediata dei materiali è tutt’altro che scontata”, conclude Martini. “Poter contare su un fornitore che mantiene uno stock dedicato e garantisce consegne rapide rappresenta un vantaggio concreto, perché ci permette di programmare la manutenzione senza il rischio di fermare la produzione per la mancanza di un componente essenziale come il filtro”.
Elevate specificità per un settore sempre più in crescita L’aspetto estetico del manufatto, in questo settore, non è l’unico fattore in grado di fare la differenza. Ultimamente, infatti, i rivestimenti devono garantire anche elevate prestazioni funzionali. Oltre a una finitura impeccabile, i componenti sono sottoposti a rigorosi test di resistenza: dalla tenuta al sudore sintetico e all’immersione in acqua, fino alla stabilità alla luce, per verificare l’assenza di ingiallimenti o alterazioni cromatiche nel tempo. A questi si aggiungono prove di compatibilità con il prodotto cosmetico contenuto nella confezione (bulk test), indispensabili per assicurare che il rivestimento mantenga inalterate le proprie caratteristiche durante l’intero ciclo di vita del packaging. Eurocoating sta rispondendo a queste richieste con l’ampliamento del proprio laboratorio interno, con l’obiettivo di eseguire direttamente tutte le prove richieste dai clienti e garantire un controllo sempre più completo della qualità. In un processo così sofisticato, tuttavia, tutto parte da un presupposto fondamentale: la pulizia dell’ambiente di lavoro. “Quando riscontriamo problemi di puntinatura o micro-puntinatura”, conclude Martini, “la prima verifica riguarda sempre il sistema di filtrazione. Per ottenere una metallizzazione di qualità è indispensabile lavorare in un ambiente con aria perfettamente pulita. È da lì che nasce il risultato finale”.
La filtrazione è diventata un elemento imprescindibile del processo di metallizzazione e verniciatura, perché da essa dipendono la qualità della finitura, la continuità produttiva e la riduzione degli scarti. La collaborazione tra Defil ed Eurocoating, consolidata in oltre quindici anni di lavoro condiviso, dimostra come il rapporto tra utilizzatore e fornitore possa trasformarsi in una vera partnership tecnologica, capace di sostenere la competitività anche in un settore dove gli standard qualitativi sono in costante evoluzione.
Confronto tra il Max Paint Filter nella versione pulita (azzurra) e nella versione con massimo livello di intasamento (nera).
ENGINEERING,
SINCE 1972
FOCUS ON TECHNOLOGY
Ideal System: vent’anni di innovazione nel pretrattamento nanotecnologico
Martina Stucchi ipcm®
Da piccola realtà nata per servire un unico cliente a gruppo industriale in continua espansione nel settore della verniciatura conto terzi, Ideal System ha fatto dell’innovazione il motore della propria crescita. La collaborazione ultraventennale con DN Chemicals ha marcato l’evoluzione del processo di pretrattamento nanotecnologico fino alla recente adozione di Dollcoat® GP 107, un prodotto di ultima generazione che garantisce risultati robusti in termini di protezione dalla corrosione, affidabilità del processo, e riduzione dei consumi. Un esempio di come ricerca condivisa e sviluppo tecnologico possano generare valore per entrambe le aziende.
Nel settore della verniciatura conto terzi distinguersi significa investire costantemente in specializzazione, innovazione e sviluppo tecnologico. È questa la chiave per trasformare una piccola realtà in un punto di riferimento del mercato. Ideal System di Gambettola (FC) ne è un esempio concreto: nata dall’iniziativa di Marco Sfienti, fondatore e amministratore unico, l’azienda mosse i primi passi all’interno di un semplice container, attrezzato con una pistola manuale e verniciando esclusivamente i componenti per il noto marchio di attrezzature sportive Technogym.
La localizzazione nei pressi della Motor Valley e della Wellness Valley, due dei distretti d’eccellenza che definiscono l’identità della regione italiana dell’Emilia-Romagna, Ideal System ha vissuto uno sviluppo repentino e molto strutturato. Attualmente dispone di un impianto di verniciatura a polvere di grandi dimensioni, capace di trattare manufatti lunghi fino a sei metri e con portate fino a 2.500 kg, affiancato da un impianto di cataforesi con caratteristiche analoghe.
Ideal System da più di 30 anni opera nel mondo della verniciatura conto terzi in diversi settori industriali.
Da sinistra a destra: L’esterno del tunnel di pretrattamento nanotecnologico che utilizza il Dollcoat® GP107 di DN Chemicals; il convogliatore birotaia è stato progettato da Futura Convogliatori, in grado di trasportare pezzi di grandi dimensioni; Ideal System collabora da oltre vent’anni con DN CHemicals per trovare soluzioni sempre più avanzate e tecnologiche per il pretrattamento dei materiali.
Una capacità produttiva che ha permesso all’azienda di espandersi in nuovi mercati e servire clienti appartenenti a diversi settori industriali. La crescita di Ideal System è sempre stata guidata da un obiettivo preciso: sviluppare soluzioni innovative per garantire ai clienti una qualità costante, controllata e ripetibile dei rivestimenti. In quest’ottica, il pretrattamento riveste un ruolo strategico perché alla base di un rivestimento duraturo, che mantiene a lungo le proprie caratteristiche estetiche e prestazionali, vi è una ottima preparazione della superficie. Da oltre vent’anni l’azienda collabora con DN Chemicals (Caleppio di Settala, Milano) allo sviluppo di tecnologie per il pretrattamento sempre più avanzate e, dopo un anno di test e sperimentazioni, ha implementato il prodotto di pretrattamento nanotecnologico Dollcoat® GP107, una specialità chimica di nuova generazione che utilizza una grafite ingegnerizzata integrata in una matrice polimerica, che crea un rivestimento protettivo altamente conduttivo, duraturo e con estrema resistenza alla corrosione.
Da piccola realtà locale a gruppo organizzato
Fondata nel 1989 da Marco Sfienti, dopo l’esperienza maturata come verniciatore interno di Technogym, Ideal System nasce come partner esclusivo di verniciatura dell’azienda sportiva romagnola. Con il trasferimento, nel 2002, nell’attuale sede produttiva a Gambettola e l’installazione di due impianti di grosse dimensioni destinati alla verniciatura a polvere e alla cataforesi, progettati da Visa Impianti (Triuggio, Monza) con convogliatore birotaia di Futura (Robecco Pavese, Pavia), l’azienda
ha ampliato progressivamente le proprie competenze e diversificato il portafoglio clienti. Con gli anni l’azienda ha anche inserito una granigliatrice TUNNELBLAST 1525/12 SP automatica di OMSG (Villa Cortese, Milano) per la preparazione superficiale di componenti pesanti. Oggi Ideal System è attiva in numerosi mercati industriali. Se Technogym continua a rappresentare uno dei suoi clienti storici, tra i suoi clienti figurano importanti costruttori di macchine movimento terra come Manitou, John Deere e CNH, affiancati da aziende del settore dell’arredamento. Nel corso degli anni l’azienda ha inoltre acquisito una forte specializzazione nella produzione e nell’assemblaggio di barriere fonoassorbenti per infrastrutture ferroviarie e autostradali.
Il percorso di crescita dell’azienda ha portato, nell’ottobre 2025, alla nascita di Cromia, un gruppo fondato da Marco Sfienti insieme ad altre due aziende del settore della verniciatura conto terzi, Arco di Padova e VP Verniciatura di Ponzano (Treviso), e supportato dal fondo Xenon. “Il progetto riunisce realtà complementari, caratterizzate da impianti e competenze differenti, con l’obiettivo di offrire ai clienti un servizio sempre più completo, flessibile e qualificato”, racconta Sfienti.
“La strategia di Cromia è quella di sviluppare sinergie tra le aziende del gruppo, con lo scopo di uniformare i processi produttivi, dal pretrattamento alla verniciatura, per garantire standard qualitativi omogenei e ripetibili.
Grazie alla complementarità degli impianti e del know-how, il gruppo punta ad ampliare la propria presenza sul mercato, accogliere nuove realtà industriali e proseguire un percorso di crescita condiviso”.
Una collaborazione che dura nel tempo
La collaborazione tra Ideal System e DN Chemicals dura da oltre vent’anni, caratterizzati da attività condivise di ricerca e sviluppo tecnologico. Già all’inizio degli anni Duemila l’azienda di Gambettola aveva scelto di investire nelle nanotecnologie con l’adozione di soluzioni allora all’avanguardia per il pretrattamento delle superfici.
“Il primo importante passo nel pretrattamento di Ideal System fu l’utilizzo di oligomeri di sintesi ottenuti da silani”, racconta André Bernasconi, General Manager di DN Chemicals. “Da allora il processo si è evoluto costantemente per rispondere ai cambiamenti del mercato, all’introduzione di nuovi materiali e alla crescente richiesta di prestazioni sempre più elevate in termini di protezione dalla corrosione. Nel 2023, insieme a Ideal System, si è deciso di introdurre un processo di pretrattamento basato su una nuova famiglia di prodotti, allora in fase di sviluppo industriale. L’adozione di questa tecnologia ha rappresentato una scelta coraggiosa e un atto di fiducia nei confronti di DN Chemicals, poiché si basava principalmente sui promettenti risultati ottenuti in prove semi-industriali”.
Il primo prodotto di questa nuova gamma tecnologica introdotto da Ideal System è stato il Dollcoat® RS 103, seguito dall’introduzione del più recente Dollcoat® GP 107, oggi utilizzato stabilmente nel ciclo produttivo”.
“L’industrializzazione del Dollcoat® RS 103 ha richiesto oltre un anno di lavoro per ottimizzare l’impianto e mettere a punto ogni fase del processo,” spiega Mara Pege, Responsabile del laboratorio di DN Chemicals. “Determinante è stata la collaborazione tra il nostro laboratorio e lo staff tecnico di Ideal System, che ha consentito di perfezionare sia gli aspetti impiantistici sia il controllo del processo attraverso continue prove di laboratorio, test elettrochimici, prove in nebbia salina e un costante monitoraggio del bagno di trattamento.
Una volta consolidato il processo con il Dollcoat® RS 103, l’introduzione del Dollcoat® GP 107 è stata una conseguenza naturale. Le ottimizzazioni già sviluppate hanno consentito un’implementazione ancora più efficace del nuovo prodotto. Da circa un anno e mezzo questo è utilizzato stabilmente in produzione, con un miglioramento ulteriore delle prestazioni dei rivestimenti, in particolare della cataforesi. Parallelamente è stato avviato un progetto congiunto per realizzare una “bacheca” tecnica di riferimento che raccoglie i risultati ottenuti sui diversi materiali e nelle varie fasi del ciclo produttivo. L’obiettivo è fornire ai clienti dati oggettivi e facilmente consultabili sulle prestazioni delle diverse tipologie di pretrattamento applicate su acciaio, acciaio zincato e alluminio (laminato, estruso e pressofuso).
I risultati raggiunti sono particolarmente significativi: applicato su acciaio, il ciclo completo che prevede granigliatura, pretrattamento, cataforesi e finitura a polvere, garantisce stabilmente oltre 3.000 ore di resistenza in nebbia salina con una penetrazione massima di 2 mm all’intaglio.
Da sinistra Mara Pege, Responsabile del laboratorio di DN Chemicals, André Bernasconi, General Manager di DN Chemicals, Marco Sfienti, Amministratore di Ideal System e Gessica Filippi, Responsabile di Produzione di Ideal System.
Lo stabilimento di Gambettola ha al suo interno due impianti di grosse dimensioni destinati alla verniciatura a polvere e alla cataforesi, progettati da Visa Impianti (Triuggio, Monza).
Gli ultimi test hanno raggiunto addirittura le 4.500 ore di resistenza con una penetrazione inferiore a 1 mm. Sui componenti in alluminio sono stati ottenuti risultati superiori alle 1.500 ore, prestazioni che testimoniano il livello di maturità e affidabilità raggiunto dalla tecnologia”, conclude Pege.
Risultati elevati e abbattimento dei costi
L’innovazione nei processi di pretrattamento passa inevitabilmente attraverso una fase di sperimentazione. Test, verifiche e continue regolazioni consentono di trasformare le criticità iniziali in opportunità di miglioramento, fino alla messa a punto di soluzioni sempre più affidabili ed efficienti. È quanto accaduto anche in Ideal System, dove il lavoro congiunto tra il team tecnico interno e DN Chemicals ha permesso di ottimizzare progressivamente il processo. Grazie a una serie di interventi sugli impianti e sulle modalità di gestione del trattamento, i consumi sono stati ridotti del 70% rispetto alla fase iniziale del progetto, portando i costi operativi a meno di un terzo di quelli di partenza. Un risultato che consente oggi di coniugare elevate prestazioni del pretrattamento con costi di esercizio sostenibili, un requisito fondamentale per garantire competitività alle aziende che operano nel settore. “Il Dollcoat® RS103 ha già ottenuto l’omologazione Qualisteelcoat fino alla classe C5H, mentre il Dollcoat® GP107 è attualmente in fase di qualifica per lo stesso standard”, conclude André Bernasconi. “Sono inoltre in corso
MADE IN ITALY
le certificazioni Qualicoat per nuovi prodotti destinati al trattamento dei profili e dei coil in alluminio. Parallelamente stiamo sviluppando una nuova generazione di soluzioni, la cui introduzione è prevista nel primo semestre del 2027, con l’obiettivo di rendere il processo di pretrattamento ancora più performante, in particolare nelle applicazioni pre-cataforesi”.
Un percorso di evoluzione e sinergia
Nel corso degli anni, il ciclo di pretrattamento di Ideal System ha visto l’avvicendamento di diverse generazioni di prodotti nanotecnologici: dapprima Dollcoat® SA 1111 poi Dollcoat® SA 115, successivamente Dollcoat® SA 118 fino al Dollcoat® RS103 e all’attuale Dollcoat® GP107. Ogni nuova formulazione è il risultato dell’esperienza maturata sul campo e di un costante lavoro di ricerca e sviluppo, nato per rispondere all’evoluzione dei materiali, delle esigenze produttive e degli standard prestazionali richiesti dal mercato. Oggi questo percorso ha portato alla realizzazione di un sistema di pretrattamento considerato tra i più avanzati del settore. Oltre alle elevate prestazioni, uno degli aspetti maggiormente apprezzati è la sua affidabilità: il trattamento garantisce infatti risultati costanti e
1 Come raccontato nell’articolo “Lo sviluppo dei processi nanotecnologici: un plus per l’ottimizzazione dei cicli di verniciatura” in ipcm®40, Vol. VII, luglio-agosto 2016 di Monica Fumagalli. https:// www.ipcm.it/it/open/ipcm/2016/40/86-94.aspx
ripetibili anche in presenza di variazioni nelle condizioni operative o nei materiali trattati, semplificando la gestione della produzione e riducendo sensibilmente le criticità tipiche dei processi più delicati. Dietro a questi risultati ottenuti non c’è soltanto l’innovazione tecnologica, ma soprattutto una collaborazione tecnica consolidata nel tempo. “Il rapporto instaurato tra i due team è sempre stato basato sulla fiducia reciproca e sulla volontà di affrontare insieme ogni problematica”, sottolinea Marco Sfienti. “Il supporto ricevuto nell’analisi delle criticità e nella ricerca delle soluzioni ha rappresentato un valore aggiunto fondamentale, e ha dimostrato che il successo di un progetto industriale dipende non solo dalla qualità dei prodotti, ma anche dalla solidità delle relazioni tra aziende e dalla
passione delle persone che vi lavorano”. Questa sinergia può considerarsi un beneficio reciproco, da un lato Ideal System ha potuto contare su soluzioni sempre più performanti e innovative, dall’altro il laboratorio di DN Chemical ha acquisito nuove conoscenze in ambito industriale e migliorato continuamente i propri processi grazie al confronto costate di chi utilizza quotidianamente la tecnologia in produzione.
Un percorso che non si considera concluso con l’introduzione di Dollcoat® GP107, ma che continua a evolversi insieme alle nuove sfide tecnologiche, con l’obiettivo di sviluppare soluzioni sempre più adatte a rispondere alle esigenze di un mercato in continua trasformazione.
La tecnologia DOLLCOAT basata su grafite FLG-LD
La nuova famiglia di prodotti DOLLCOAT, già presentata sulle pagine di questa rivista , si basa sulla tecnologia FLG-LD, una dispersione di grafite esfoliata sviluppata da ENI e successivamente ottimizzata per l'impiego nei processi di pretrattamento superficiale. La tecnologia nasce dall'idea di sviluppare una matrice polimerica modificata mediante l'impiego di polisilsesquiossani (POSS) a struttura "a gabbia" (figura 1). All'interno di questa matrice viene dispersa la sospensione di grafite FLG-LD per ottenere un rivestimento capace di incrementare l'impermeabilità del film, migliorare la resistenza alla corrosione e favorire l'adesione dei successivi cicli di verniciatura. Per raggiungere questi obiettivi è stato selezionato un polimero caratterizzato da:
possibilità di essere emulsionato;
elevata resistenza alla corrosione;
ottime proprietà meccaniche, anche in applicazioni che prevedono operazioni di post-formatura, come il pretrattamento del coil;
capacità di promuovere l'adesione di differenti sistemi di verniciatura;
piena compatibilità con i processi di cataforesi.
Una volta individuata la matrice polimerica più idonea, questa è stata funzionalizzata mediante specifici polisilsesquiossani, ambito nel quale Dollmar ha maturato una consolidata esperienza di sintesi e sviluppo (figura 2). Il primo prodotto basato sulla tecnologia FLG-LD è DOLLCOAT GP 107, che si distingue per alcune caratteristiche peculiari:
pretrattamento multimetallo no-rinse utilizzabile a temperatura ambiente;
elevata resistenza alla contaminazione del bagno, che consente il funzionamento in ricircolo per lunghi periodi senza decadimento delle prestazioni;
possibilità di applicazione anche mediante sistemi di nebulizzazione opportunamente adattati;
assenza di formazione di fanghi durante il processo.
DOLLCOAT GP 107 si è dimostrato particolarmente efficace nel pretrattamento di acciai al carbonio, acciai zincati e leghe di alluminio destinati a successivi cicli di verniciatura liquida, a polvere o in cataforesi, con i quali presenta un'eccellente compatibilità. Lo sviluppo della famiglia DOLLCOAT prosegue con l'avvio dell'omologazione QUALISTEELCOAT in classe C5H per DOLLCOAT GP 107, mentre il prodotto DOLLCOAT RS 103, precursore di questa nuova tecnologia, ha già ottenuto tale certificazione. Parallelamente, DN Chemicals ha avviato il processo di omologazione QUALICOAT per DOLLCOAT AL 108 e sta conducendo test industriali su DOLLCOAT IL 101, formulato specificamente per il pretrattamento di coil in alluminio mediante chemcoater.
Global Presence, Local Expertise
SUPERIOR EQUIPMENT MEANS SUPERIOR COVERAGE FOR ALL YOUR POWDER COATING NEEDS
Quando la finitura e il colore trasformano il gioco in icona di design
RS Barcelona, realtà leader nel mondo dei giochi da tavolo come calcio balilla, pingpong, biliardi e shuffleboards, ha trasformato profondamente il ruolo di questi prodotti, elevandoli da semplici oggetti ricreativi a veri e propri elementi di design. Oggi le sue creazioni sono pensate per integrarsi in contesti di alto livello come hotel, residenze di lusso, uffici e spazi hospitality. Per rispondere alle esigenze progettuali sempre più orientate al design e all’architettura, collabora da oltre 15 anni con AkzoNobel, che fornisce un’ampia gamma di rivestimenti in polvere ad alte prestazioni per applicazioni architettoniche.
Giocare è uno dei gesti più antichi e naturali dell’essere umano. Prima ancora di diventare una forma di intrattenimento, il gioco è stato uno strumento di apprendimento, di relazione e di scoperta. Attraverso il gioco sviluppiamo creatività, intuizione, capacità strategica e spirito di collaborazione; abbattiamo le barriere, sospendiamo i ruoli e ci connettiamo con gli altri in modo autentico. Non è un caso che filosofi, pedagogisti e neuroscienziati riconoscano nel gioco una componente essenziale del nostro equilibrio emotivo e sociale. Con l’età adulta, tuttavia, il gioco tende a scomparire dagli spazi quotidiani, come se fosse un’attività da relegare all’infanzia o al tempo libero. Eppure il suo potere rimane intatto. Una partita a calcio balilla, una sfida a ping-pong o una pausa attorno a un
Ilaria Paolomelo ipcm®
Processo di appensione manuale.
biliardo hanno la capacità di cambiare il ritmo della giornata, stimolare la mente, favorire la socializzazione e generare nuove idee. In casa, in ufficio o negli ambienti hospitality, il gioco diventa così un catalizzatore di energia positiva e di relazioni.
Negli ultimi anni questa consapevolezza ha trasformato profondamente il ruolo dei tavoli da gioco, che da semplici oggetti ricreativi da collocare in garage o in spazi marginali, sono diventati elementi d’arredo progettati per vivere al centro degli ambienti contemporanei. Oggi calcio balilla, tavoli da ping-pong e biliardi sono protagonisti di interni raffinati, perfettamente integrati con il linguaggio del design e dell’architettura.
Questo cambiamento ha elevato il tavolo da gioco a oggetto di design e, in molti casi, a vero e proprio pezzo di lusso. Materiali pregiati, cura costruttiva e attenzione assoluta ai dettagli ne definiscono il valore estetico e funzionale. In questo contesto, la finitura superficiale assume un ruolo determinante: la qualità della verniciatura non è soltanto una garanzia di protezione e durata, ma uno degli elementi che conferiscono carattere, profondità e unicità al prodotto. È proprio su questa visione
Dettaglio degli omini del calciobalilla.
che RS Barcelona (Barcellona, Spagna) ha costruito la propria identità, trasformando il gioco in un’esperienza estetica e relazionale capace di portare bellezza, convivialità e benessere negli spazi più inaspettati.
In questo percorso, la collaborazione con AkzoNobel, che dura da oltre quindici anni, ha svolto un ruolo fondamentale: le vernici in polvere dell’azienda contribuiscono a valorizzare ogni superficie, esaltando la purezza delle forme, la matericità del metallo e l’eleganza del design.
Dalla lavorazione del metallo all’arte del gioco
La storia di RS Barcelona ha inizio nel 1975, quando Rafael Rodríguez Castillo fonda un piccolo laboratorio di lavorazione della lamiera a Viladecans, alle porte di Barcellona. Grazie alla qualità manifatturiera e a una profonda conoscenza della lavorazione dei metalli, l’azienda cresce nel tempo fino a diventare una realtà industriale strutturata. Con l’ingresso dei figli Rafael e Sergio nasce però una nuova ambizione: non limitarsi più alla produzione per conto terzi, ma creare un oggetto capace di esprimere pienamente la sensibilità progettuale e l’anima creativa della famiglia.
“Lavorare per altri garantiva stabilità”, racconta Maria Carrasco, Marketing Manager di RS Barcelona, “ma sentivamo il desiderio di realizzare qualcosa di nostro. Avevamo il know-how, l’esperienza e la capacità produttiva; mancava solo il coraggio di trasformarli in un progetto che ci rappresentasse davvero”. L’occasione nasce quasi naturalmente. Per anni l’azienda aveva realizzato componenti metallici per tavoli da gioco e, forte di questa esperienza, la famiglia Rodríguez Sevillano decide di reinterpretare il calcio balilla tradizionale con un approccio completamente nuovo. “Il debutto, tuttavia, non è immediatamente coronato dal successo. Presentato a una fiera dedicata al settore dell’intrattenimento, il primo nostro prototipo si rivela troppo sofisticato e costoso. Ma quello che per molti avrebbe rappresentato un fallimento, per RS Barcelona si trasforma in una svolta strategica. Ci siamo resi conto che il nostro prodotto non apparteneva al mondo del gioco tradizionale. Per trovare il suo spazio, doveva parlare il linguaggio del design”, spiega Carrasco.
Nasce così l’RS2, il calcio balilla che avrebbe cambiato per sempre la storia di RS Barcelona. Elegante, essenziale e curato in ogni dettaglio, è progettato per entrare nelle case e dialogare con il resto dell’arredamento. “Il nostro obiettivo era quello di portare i tavoli da gioco fuori dal garage di casa o dai classici bar e trasformarli in protagonisti degli spazi vissuti”, continua Carrasco. Negli anni successivi, l’azienda amplia progressivamente il proprio universo creativo con tavoli da ping-pong, biliardi, shuffleboard, barbecue portatili e arredi complementari. Ogni prodotto nasce con la stessa missione: integrare il gioco negli ambienti domestici, lavorativi e hospitality, creando spazi più dinamici, inclusivi e relazionali. Parallelamente, RS Barcelona consolida la propria presenza oltreoceano, in particolare negli Stati Uniti, dove startup e grandi aziende della Silicon Valley adottano i suoi prodotti come strumenti di benessere e socializzazione negli uffici.
Oggi RS Barcelona si definisce come un brand specializzato nell’“arte del
La
gioco”, dove design, artigianalità, innovazione e benessere si fondono per creare oggetti capaci di migliorare la qualità della vita quotidiana.
Il ciclo di produzione
La produzione di RS Barcelona inizia con l’ingresso della materia prima, principalmente acciaio e alluminio, che viene sottoposta a un accurato controllo qualitativo. In base alla destinazione del componente e alle lavorazioni richieste, il materiale viene indirizzato verso le diverse fasi del processo produttivo, alcune delle quali sono affidate a partner esterni. Operazioni come il taglio laser, la cataforesi e la granigliatura dell’acciaio inox vengono infatti eseguite all’esterno, presso fornitori selezionati in grado di garantire elevati standard tecnici e qualitativi. Una volta completati questi processi, tutti i componenti rientrano nello stabilimento di Olesa de Montserrat, dove prosegue il cuore della produzione. All’interno dell’azienda vengono invece eseguite tutte le principali lavorazioni meccaniche, tra cui punzonatura, piegatura e saldatura, fasi che consentono di dare forma alle geometrie complesse che caratterizzano i prodotti RS Barcelona. Una volta completate queste lavorazioni, i componenti vengono trasferiti al reparto di verniciatura. “La scelta di internalizzare il ciclo di finitura rappresenta una decisione strategica, nata dall’esigenza di avere il massimo controllo non solo sulla qualità, ma anche sulla produttività”, spiega la Marketing Manager. “Affidare la
verniciatura a fornitori esterni specializzati nel conto terzi non ci garantiva la flessibilità necessaria per gestire piccoli lotti, frequenti cambi colore e un elevato livello di personalizzazione. Inoltre, per prodotti destinati al segmento premium e luxury, la qualità della finitura superficiale e la precisione cromatica devono essere assolutamente costanti”.
Finiture testurizzate e lucide
Dopo i processi di lavorazione e i precedenti trattamenti superficiali, i componenti entrano nel reparto di verniciatura. Qui vengono appesi manualmente al carroponte dagli operatori e trasferiti nella cabina di lavaggio, dove — attraverso prodotti chimici forniti da Proquimia — viene effettuata una pulizia accurata per rimuovere eventuali residui superficiali. Successivamente i pezzi passano al forno di asciugatura e vengono poi movimentati nuovamente verso la cabina di verniciatura tramite carroponte. “La scelta di applicare i prodotti vernicianti manualmente, tramite apparecchiature fornite da Wagner Spraytech, è per noi fondamentale. I nostri prodotti hanno geometrie articolate, incavi e dettagli strutturali che richiedono un livello di precisione molto elevato. Solo un intervento manuale ci permette di garantire una copertura uniforme, un’assenza di difetti a livello superficiale e una qualità del colore che un processo automatizzato spesso non riuscirebbe a ottenere”.
Segue la fase di polimerizzazione in forno, quindi lo scarico manuale, l’assemblaggio, il controllo qualità, il confezionamento e infine la spedizione.
“RS Barcelona utilizza principalmente sistemi in polvere poliestere per uso architettonico, progettati per assicurare elevate prestazioni anche in condizioni di utilizzo outdoor. La maggior parte delle collezioni dell’azienda è infatti concepita per vivere tra interno ed esterno e richiede quindi finiture capaci di resistere nel tempo a sollecitazioni ambientali, usura e variabilità climatica. Per questo motivo, i sistemi impiegati rispondono almeno allo standard qualitativo Qualicoat Classe 1 o superiori”, afferma Nadia Garcia Criado di AkzoNobel.
La collaborazione con AkzoNobel si inserisce in questo contesto come partnership strategica nello sviluppo di finiture ad alte prestazioni, capaci di coniugare resistenza tecnica e ricerca estetica. Nel tempo, infatti, l’approccio alle finiture si è evoluto in modo significativo, dalle superfici interamente lucide si è passati progressivamente a un impiego sempre più diffuso di texture opache e materiche.
“Le finiture matt e testurizzate rappresentano oggi la scelta prevalente, soprattutto per i prodotti destinati anche all’outdoor, perché assicurano una
maggiore resistenza all’usura e agli agenti atmosferici e garantiscono una percezione cromatica più uniforme, riducendo i riflessi e valorizzando la pulizia delle forme. Il lucido continua a essere utilizzato in modo selettivo per creare accenti di luce e conferire ulteriore raffinatezza ai prodotti. All’ultima edizione del Salone del Mobile abbiamo presentato una nuova collezione di sgabelli con finitura lucida che ha riscosso un grande apprezzamento”, racconta Carrasco.
Il colore come linguaggio del design
La palette cromatica di RS Barcelona comprende circa ventuno tonalità, che spaziano da colori neutri e sofisticati — come bianco, nero e avorio — fino a nuance più distintive come terracotta, Nordic Green e Steel Blue. Accanto a queste, trovano spazio anche colori ad alto impatto visivo, i cosiddetti “effect wow”, come giallo fluo, arancione e i rossi pieni come il Traffic Red, pensati per introdurre energia e carattere negli ambienti.
“Le tendenze cromatiche nascono principalmente dal dialogo con il mondo dell’interior design e dell’architettura, ma vengono interpretate anche attraverso una lente geografica e culturale: alcuni colori funzionano meglio
Da sinistra a destra:
A seguito dell’applicazione, i componenti vengono trasportati mediante carroponte verso il forno di polimerizzazione.
in specifici mercati, altri si adattano maggiormente a contesti hospitality o corporate”.
In ogni progetto, il colore diventa così un elemento distintivo, capace di trasformare il tavolo da gioco in un vero e proprio accento di design. Negli ultimi anni, l’importanza del colore è diventata ancora più centrale con l’introduzione del concetto monocromo, una soluzione progettuale che consente di realizzare l’intero prodotto in un’unica tonalità. Per rendere possibile questo approccio, RS Barcelona ha progressivamente sostituito alcuni componenti precedentemente realizzati in HPL con elementi in alluminio verniciato, ottenendo una continuità cromatica totale e un’estetica ancora più essenziale e sofisticata.
“Con il concetto monocromo il colore è diventato protagonista assoluto del prodotto”, spiega Maria Carrasco. “La disponibilità di una cabina di verniciatura interna ci ha permesso di verniciare direttamente
ogni componente e di non dipendere più dal colore del materiale di partenza. Questo ci ha dato una libertà progettuale molto maggiore e ha reso possibile una personalizzazione ancora più spinta”.
Sostenibilità e performance: il ruolo delle EPD e delle vernici prive di COV
A completare questo percorso di evoluzione tecnologica e stilistica è la collaborazione con AkzoNobel, che negli anni ha affiancato RS Barcelona non solo come fornitore di vernici in polvere, ma come vero e proprio partner tecnico. “Quando abbiamo deciso di internalizzare la verniciatura, ci siamo trovati di fronte a un mondo completamente nuovo”, racconta Carrasco. “Il team tecnico di AkzoNobel ci ha accompagnati passo dopo passo, ci ha consigliato la tecnologia di verniciatura più idonea alla nostra produzione e ci ha aiutato a definire il processo di finitura. Oggi possiamo contare su finiture
INNOVATIVE ECO-FRIENDLY WATER TREATMENT CHEMICALS
Discover cutting-edge biopolymer-based and advanced products for efficient water/ wastewater treatment and paint coagulation
SUSTAINABLE Eco-friendly biopolymer solutions
EFFICIENT
Improved water clarity & treatment efficiency
COST-EFFECTIVE
Reduced chemical usage & operational costs
VERSATILE
Optimized for industrial & municipal applications
EXPLORE OUR SOLUTIONS
Discover how CHEMBION can achieve cleaner water, sustainably
www.chembion.se
CHEMBION aqua AB Stadiongatan 65
21762 Malmö, Sweden
+46 40 620 7070
estremamente performanti e su una gamma cromatica che ci consente di esprimere al meglio la nostra visione progettuale”.
La collaborazione si estende anche al tema della sostenibilità, oggi sempre più centrale nei progetti contract, hospitality e nelle realizzazioni di fascia alta. In questi contesti, architetti, interior designer e general contractor richiedono con crescente frequenza documentazione tecnica e ambientale dettagliata sui materiali e sui componenti impiegati, al fine di soddisfare i requisiti previsti dai principali protocolli di edilizia sostenibile e dalle politiche ESG dei clienti finali. “I nostri tavoli da gioco e i nostri arredi non dispongono di una certificazione ambientale unica. Per questo dobbiamo raccogliere e fornire le dichiarazioni e i certificati di tutti i materiali e dei processi coinvolti, comprese le finiture. In questo senso, il supporto di AkzoNobel assume un ruolo particolarmente importante”.
“Alcune delle vernici in polvere fornite da AkzoNobel sono infatti accompagnate da dichiarazioni ambientali di prodotto (EPD), verificate da enti indipendenti che riportano
in modo trasparente l’impatto ambientale del rivestimento lungo l’intero ciclo di vita, dall’approvvigionamento delle materie prime fino al fine vita. Basate su una Life Cycle Assessment (LCA) conforme agli standard internazionali, le EPD rappresentano uno strumento fondamentale per supportare la documentazione richiesta nei progetti più esigenti”, conclude Nanet Tamayo Durango, Specification Sales Representative di AkzoNobel.
Un ulteriore vantaggio in termini ambientali deriva dalla natura stessa delle vernici in polvere utilizzate. Sistemi come quelli della gamma Interpon D, sviluppati per applicazioni architettoniche e outdoor, sono privi di solventi e non contengono composti organici volatili. L’assenza di COV contribuisce a ridurre l’impatto ambientale del processo di verniciatura e a migliorare le condizioni di lavoro, rendendo queste soluzioni una scelta particolarmente sostenibile senza compromettere prestazioni, durabilità e qualità estetica”, conclude Nanet Tamayo Durango, Specification Sales Representative di AkzoNobel.
Oltre ai tavoli da gioco, RS Barcelona sviluppa anche una collezione di arredi, come le panchine ispirate alle storiche sedute delle aree sportive, pensate per vivere appieno l’esperienza del gioco e della condivisione.
Componenti outdoor verniciati con sistemi adatti a garantire resistenza e durabilità nel tempo.
ROAD TO 2050
Dürr implementa un paint shop a basse emissioni di CO2 con sistemi integrati
Carina Lachnit
Dürr Systems AG - Bietigheim-Bissingen, Germania carina.lachnit@durr.com
Dürr sta realizzando un paint shop chiavi in mano per Volkswagen Autoeuropa, implementando al contempo anche una soluzione softwaristica completa. Questo progetto combina tecnologie di applicazione ed essiccazione all’avanguardia progettate per massimizzare la riduzione delle emissioni di CO2 con l’integrazione SCADA innovativa che riunisce in un unico sistema 3 impianti di verniciatura distinti.
Nel 2024 dalla linea produttiva di Volkswagen Autoeuropa sono usciti complessivamente 236.100 veicoli, una media di 955 al giorno. Lo stabilimento situato nella città portoghese di Palmela si sta attualmente preparando al lancio dei modelli futuri con l’integrazione di un nuovo paint shop e di un software avanzato per l’ottimizzazione dei processi.
Verniciatura efficiente nell’uso delle risorse con EcoBell4 Pro Volkswagen Autoeuropa utilizza EcoBell4 Pro Hu con tecnologia 2x2K per il suo processo clear coat. L’azienda ha scelto specificamente la variante 2x2K per consentire l’applicazione di vernici trasparenti sia lucide sia opache, utilizzando un unico applicatore e riducendo al contempo il consumo di sostanze di risciacquo durante i cambi prodotto. L’atomizzatore rotante ad alta velocità funziona secondo il principio “High Transfer Efficiency” (HTE), sviluppato da Dürr, ed è in grado di raggiungere efficienze di applicazione fino al 90%. I parametri operativi ottimizzati per l’HTE, unitamente alla tazza a campana specifica e al sistema ad anello dell’aria di formatura, consentono una velocità di rotazione inferiore, una minore distanza di verniciatura e una riduzione del 30% nel consumo dell’aria di formatura. Questo si traduce in un minor utilizzo di vernice trasparente per scocca. Allo stesso tempo, la riduzione dell’overspray diminuisce la necessità di trattamento dell’aria, comportando un conseguente risparmio energetico aggiuntivo.
Grazie a EcoBell4 Pro e al processo HTE, il consumo di trasparente per singola scocca si riduce.
Essiccazione intelligente a basso consumo energetico Il processo di essiccazione della scocca viene realizzato con un sistema EcoSmartCure a riscaldamento elettrico. Il forno a passaggio continuo, progettato con il concept operativo “stop-and-go”, fornisce un riscaldamento mirato, in particolare per i veicoli elettrici, e riduce il consumo di energia grazie al controllo della temperatura in base alla domanda. Il risultato sono tempi di essiccazione più brevi ed emissioni ridotte di CO2
Sistema SCADA centralizzato per tre paint shop
Parallelamente alla progettazione degli impianti, Dürr sta implementando una configurazione software moderna ed all’avanguardia: DXQcontrol collega il nuovo paint shop ai due reparti esistenti, l’impianto di verniciatura principale e il sistema bicolore separato per la verniciatura dei tetti, all’interno di un unico ambiente SCADA unificato. L’integrazione è complessa, poiché comporta tanto la migrazione di software di terze parti quanto l’aggiornamento di un sistema obsoleto all’ultima generazione di DXQcontrol. “Con la soluzione software integrata stiamo unificando tre diversi reparti separati con basi tecnologiche diverse: un compito estremamente complesso”, afferma Felix Losch, Senior Manager Digital Products di Dürr. “Ma è proprio questa
integrazione che apporta il maggior valore aggiunto per il cliente: un unico sistema anziché tre, un’unica interfaccia utente anziché piattaforme multiple e piena trasparenza per tutti i processi. Ciò non solo riduce i costi, ma rende anche la produzione significativamente più flessibile ed efficiente”.
Pianificazione precisa per il lancio del modello
Il progetto chiavi in mano comprende anche una cella di misurazione offline, una centrale per la miscelazione vernici, nonché piattaforme di lavoro e sistemi di trasporto interni. In qualità di General Contractor, Dürr sta coordinando tutte le maestranze e le attività del progetto.
“Il lancio del progetto coincide con l’introduzione sul mercato di un nuovo modello, che richiede una pianificazione precisa e uno stretto coordinamento in tutte le fasi costruttive”, spiega Marcus Treppschuh, Senior Vice President Sales & Marketing di Dürr. “Facendo leva sulla nostra esperienza maturata in numerosi progetti chiavi in mano, rispetteremo questo impegno e forniremo a Volkswagen Autoeuropa un paint shop che stabilisca nuovi standard sia dal punto di vista tecnologico che ambientale”. Il progetto si articolerà in tre fasi ed il suo completamento è previsto per la metà del 2027.
Il forno a passaggio continuo EcoSmartCure riduce il consumo energetico grazie al controllo della temperatura in funzione del fabbisogno reale.
WHERE WE HAVE BEEN
HIGHLIGHT
Progettare il futuro dei processi di verniciatura aerospaziale
Da un’intervista con Andreas Michalske,
Responsabile vendite della BU Industry Aerospace di Venjakob
L’i ndustria aerospaziale impone alcuni dei requisiti più elevati alle tecnologie industriali di verniciatura. Dai componenti visibili delle cabine agli elementi strutturali e alle parti esterne degli aeromobili, ogni superficie verniciata deve soddisfare standard estremamente rigorosi in termini di durabilità, resistenza alla corrosione, ottimizzazione del peso, qualità estetica e ripetibilità del processo. Allo stesso tempo, i produttori devono affrontare una crescente pressione per migliorare la sostenibilità, ridurre le emissioni di VOC (composti organici volatili) ed eliminare sostanze pericolose come il cromo esavalente dai processi di pretrattamento, senza compromettere la sicurezza o le prestazioni a lungo termine. Per raggiungere questi obiettivi, l’automazione e il controllo preciso dei processi stanno diventando strumenti essenziali per garantire una qualità di verniciatura costante su una gamma sempre più ampia di substrati, tra cui materie plastiche, alluminio, acciaio e materiali compositi avanzati. Le applicazioni aerospaziali richiedono inoltre la capacità di gestire geometrie altamente complesse mantenendo al contempo la completa
tracciabilità e la conformità ai rigorosi standard di certificazione. Grazie a competenze che spaziano dalle tecnologie di verniciatura ai pretrattamenti, dalla robotica ai sistemi di trasporto, dall’essiccazione alla depurazione dell’aria esausta, Venjakob Maschinenbau sviluppa soluzioni integrate per un’ampia gamma di applicazioni aerospaziali, dagli aerei di linea e jet privati agli elicotteri e alle piattaforme militari. In questa intervista analizziamo le sfide tecnologiche che stanno plasmando oggi il finishing aerospaziale e discutiamo di come l’automazione avanzata stia aiutando i produttori a realizzare processi produttivi più sicuri, efficienti e sostenibili, sia nel settore civile sia nelle applicazioni dual-use.
I componenti aerospaziali vengono realizzati utilizzando una grande varietà di substrati. Quali sono le principali sfide di verniciatura associate a ciascuno di questi materiali e come adatta Venjakob la propria tecnologia di processo per garantire adesione costante, qualità superficiale e prestazioni nel lungo periodo?
AM: I componenti aerospaziali sono realizzati con una vasta gamma di substrati, tra cui alluminio, titanio, acciaio e materiali compositi avanzati. Ognuno di questi materiali presenta sfide specifiche per il processo di verniciatura e richiede una strategia di trattamento dedicata. Il fattore più critico è il pretrattamento. Substrati differenti richiedono metodi di preparazione superficiale differenti per garantire un’adesione affidabile del rivestimento, protezione dalla corrosione e prestazioni durature. Per questo motivo, identificare con precisione il materiale fin dalle prime fasi del progetto è essenziale nella progettazione di una linea di verniciatura. Oltre al substrato stesso, anche il sistema di rivestimento finale influenza la progettazione del processo. Che il componente sia destinato a un utilizzo interno o esterno, che siano necessari primer e trasparenti e il numero di strati da applicare sono tutti fattori che incidono sulla configurazione della linea. La stretta collaborazione con i fornitori di vernici è fondamentale fin dalle prime fasi del progetto. Il sistema di rivestimento, la geometria del componente e i requisiti prestazionali devono essere valutati congiuntamente per definire il processo ottimale. Venjakob dispone di un centro tecnico in cui è possibile simulare processi completi di verniciatura
in condizioni produttive realistiche. Componenti reali vengono verniciati utilizzando i sistemi di verniciatura effettivi e la tecnologia impiantistica prevista. Questo consente di validare i parametri di processo prima dell’implementazione.
I clienti possono ispezionare fisicamente i componenti rivestiti, effettuare prove e verificare il rispetto di tutti i requisiti qualitativi. Questa validazione pratica offre una base decisionale molto più affidabile rispetto a valutazioni puramente teoriche.
Anche la tecnologia di essiccazione deve essere adattata di conseguenza, poiché materiali e sistemi di verniciatura differenti possono richiedere specifici profili di temperatura e condizioni di polimerizzazione.
Per soddisfare questi requisiti, Venjakob integra diverse tecnologie di pretrattamento, tra cui sistemi di ionizzazione, pulizia a CO₂, trattamento a fiamma e tecnologie al plasma. La scelta del processo più adatto dipende dal materiale del substrato, dalla funzione del componente e dalle specifiche del rivestimento.
Negli interni degli aeromobili, la qualità estetica e la ripetibilità sono fondamentali, soprattutto per i componenti a vista. Quali parametri di processo sono più importanti per garantire risultati omogenei su geometrie tridimensionali complesse?
AM: I componenti degli interni aeronautici richiedono standard estremamente elevati in termini di aspetto estetico e ripetibilità. Per ottenere
risultati omogenei è essenziale un controllo preciso del processo lungo tutta la fase di verniciatura.
I parametri più importanti includono umidità, temperatura, distanza di applicazione, angolo di spruzzatura, portata del materiale, volume e pressione dell’aria di atomizzazione, spessore del rivestimento e viscosità della vernice. Questi fattori devono essere monitorati e controllati costantemente per garantire una qualità uniforme e risultati riproducibili su tutti i componenti. Altrettanto importante è la capacità di documentare tutti i parametri di processo, assicurando una completa tracciabilità e garanzia della qualità.
Oltre alla fase applicativa, anche le condizioni di essiccazione svolgono un ruolo cruciale. Parametri come temperatura, umidità e flusso d’aria all’interno del forno devono essere controllati con attenzione, poiché influenzano direttamente l’aspetto finale e le prestazioni del rivestimento. Sebbene la frequenza dei cambi colore possa influire sull’efficienza produttiva, generalmente non rappresenta un fattore critico per la qualità del rivestimento. I moderni sistemi di verniciatura possono essere configurati per effettuare cambi colore rapidi senza compromettere la stabilità del processo.
I materiali compositi sono sempre più utilizzati sia nelle parti strutturali sia nei componenti esterni degli aeromobili. Come devono evolversi i sistemi di verniciatura e i processi di polimerizzazione per rispondere alle specifiche sensibilità termiche e chimiche dei compositi rinforzati con fibra di carbonio e di altri materiali avanzati?
AM: In Venjakob riteniamo fondamentale concentrarsi sulla riduzione dello stress termico, sull’elevata flessibilità e sulla resistenza chimica dei
componenti. I materiali compositi rinforzati con fibra di carbonio (CFRP), ampiamente utilizzati nel settore aeronautico, sono particolarmente sensibili alle alte temperature, ai solventi e a metodi di pretrattamento non idonei, come la sabbiatura o i trattamenti chimici acidi. Questi processi possono compromettere sia il substrato sia le prestazioni del rivestimento. Anche uno stress termico eccessivo può risultare dannoso. È quindi importante che i progettisti del settore aereonautico e aerospaziale sviluppino materiali e componenti che si integrino perfettamente nella catena di processo della verniciatura e possano essere rivestiti in modo efficiente. Anche il processo di essiccazione rappresenta un elemento chiave. Vernici e sistemi di rivestimento dovrebbero essere sviluppati per consentire basse temperature di polimerizzazione ed evitare l’uso di solventi aggressivi che potrebbero attaccare superfici sensibili. Questi sono alcuni dei criteri più importanti per il futuro sviluppo dei componenti aerospaziali avanzati.
La produzione aerospaziale è soggetta a requisiti estremamente rigorosi in termini di qualità e tracciabilità. In che modo Venjakob integra robotica, tecnologie di controllo e monitoraggio dei processi per garantire qualità ripetibile e documentazione completa?
AM: L’integrazione di robotica intelligente, sistemi di controllo e monitoraggio all’interno dell’infrastruttura produttiva consente l’acquisizione, la regolazione e il controllo continui dei parametri di processo. Ciò fornisce una base affidabile per mantenere condizioni di verniciatura stabili e garantire la sicurezza del processo.
La gestione controllata delle apparecchiature e l’acquisizione digitale dei dati consentono una documentazione completa di tutti i parametri rilevanti. Le
sequenze di applicazione automatizzate assicurano movimenti ripetibili e risultati riproducibili. Questo crea processi trasparenti e tracciabili, garantisce la qualità della verniciatura e riduce al minimo la variabilità del processo. In Venjakob queste funzioni sono integrate di serie nei nostri impianti. Possiamo inoltre implementare soluzioni di controllo all’interno di linee produttive complete che includano dispositivi forniti da terze parti. L’estensione dell’integrazione viene sempre definita in accordo con il cliente.
Inoltre, i dati di processo possono essere trasferiti ai sistemi di controllo superiori del cliente, consentendo il monitoraggio centralizzato, l’analisi e l’archiviazione a lungo termine di tutti i dati produttivi.
Il pretrattamento svolge un ruolo decisivo nella durabilità e nella resistenza alla corrosione dei componenti aerospaziali verniciati. In che modo le strategie di pretrattamento differiscono tra alluminio, acciaio e substrati polimerici e quali tendenze stanno attualmente influenzando questa fase del processo, soprattutto alla luce della sostituzione del Cromo VI?
AM: Per l’alluminio, l’attenzione è rivolta alla rimozione controllata degli ossidi e all’applicazione di rivestimenti di conversione con proprietà anticorrosive. La preparazione superficiale deve essere gestita con estrema precisione per garantire prestazioni affidabili del rivestimento. Per l’acciaio, l’obiettivo è creare una solida base di protezione dalla corrosione. Processi come la sabbiatura abrasiva vengono spesso utilizzati per generare un profilo superficiale idoneo a favorire una forte adesione del rivestimento.
I materiali polimerici come CFRP e GFRP richiedono un approccio completamente diverso. Metodi di pulizia o pretrattamento aggressivi possono danneggiare la superficie e persino indebolire l’integrità strutturale del componente. Un trattamento eccessivo può esporre o degradare la struttura fibrosa, causando problemi di verniciatura e una possibile perdita delle prestazioni meccaniche. Per quanto riguarda l’eliminazione graduale del cromo esavalente (Cr(VI)) imposta dalle normative europee, il settore sta sviluppando attivamente tecnologie alternative di pretrattamento. Tra queste figurano sistemi a cromo trivalente, rivestimenti nanoceramici e tecnologie basate sul plasma. La sfida consiste nel conciliare la conformità normativa con i requisiti prestazionali richiesti dai clienti del settore aerospaziale.
I componenti esterni degli aeromobili, come pannelli della fusoliera e antenne, richiedono rivestimenti che combinino estetica, resistenza ambientale e prestazioni aerodinamiche. Quali sono le principali sfide tecnologiche per ottenere una verniciatura priva di difetti su queste superfici ampie e altamente sensibili?
AM: Una delle principali sfide consiste nel rivestire componenti di grandi dimensioni e altamente sensibili. Questi elementi sono
particolarmente suscettibili alle alterazioni durante il processo di verniciatura. Turbolenze d’aria, ad esempio, possono causare il depositarsi di particelle sospese sulla superficie verniciata prima dell’essiccazione e generare difetti estetici.
Di conseguenza, tecnologia applicativa, gestione dei flussi d’aria e processi di essiccazione devono essere coordinati con estrema precisione. Allo stesso tempo, il processo non deve compromettere le proprietà aerodinamiche né la funzionalità di componenti critici come radome e sistemi d’antenna.
Sistemi avanzati di controllo del processo monitorano e registrano continuamente tutti i parametri rilevanti, garantendo qualità riproducibile e completa tracciabilità. In pratica, ciò consente un controllo qualità in tempo reale lungo l’intero processo produttivo.
La sostenibilità e l’efficienza dei processi stanno assumendo un’importanza crescente nella produzione aerospaziale. In che modo tecnologie come la depurazione dell’aria esausta, i sistemi di essiccazione ottimizzati e l’applicazione automatizzata della vernice contribuiscono a ridurre il consumo di materiali, le emissioni di COV e il consumo energetico?
AM: I processi di verniciatura automatizzati e i parametri applicativi controllati con precisione riducono in modo significativo il consumo di vernice e l’overspray. Ciò contribuisce direttamente alla diminuzione delle emissioni di COV e a un utilizzo più efficiente dei materiali di rivestimento. I processi di essiccazione ottimizzati vengono sviluppati in stretta collaborazione con i fornitori di vernici. Temperature di essiccazione, tempi di polimerizzazione e contenuto di solventi vengono accuratamente calibrati per minimizzare consumi energetici ed emissioni, mantenendo al contempo elevata la qualità del rivestimento.
Un ulteriore contributo proviene dai sistemi di trattamento dell’aria esausta. L’aria di processo contaminata può essere convogliata verso impianti di ossidazione termica, dove gli inquinanti vengono concentrati e distrutti. Una volta raggiunta la temperatura di esercizio, questi sistemi possono spesso sostenere il processo con un apporto energetico aggiuntivo minimo, migliorando ulteriormente l’efficienza complessiva.
Venjakob fornisce soluzioni di verniciatura non solo per l’aviazione civile, ma anche per velivoli militari e altre applicazioni dual-use. In che modo i requisiti tecnici e gli standard di certificazione differiscono tra progetti aerospaziali civili e militari e quali ulteriori sfide comportano per la progettazione dei processi e l’automazione?
AM: La differenza fondamentale tra i progetti aerospaziali civili e quelli militari risiede nei rispettivi obiettivi. I programmi civili sono generalmente orientati a elevati volumi produttivi, severi requisiti qualitativi, qualità estetica delle superfici e conformità a un ampio quadro normativo.
I progetti militari pongono invece maggiore enfasi sulle prestazioni funzionali. I rivestimenti possono essere richiesti per fornire proprietà specialistiche come la riduzione della visibilità a radar, infrarossi e all’occhio umano, la protezione ambientale o altre funzioni specifiche della missione. Tali requisiti richiedono spesso sistemi di rivestimento dedicati e adeguamenti della tecnologia applicativa.
Un’altra differenza importante riguarda i volumi di produzione. I programmi di difesa prevedono generalmente lotti più ridotti, ma attribuiscono la stessa elevata importanza alla documentazione del processo e alla tracciabilità. Per entrambi i settori, la documentazione specifica di progetto è fondamentale. Tutti i dati di processo devono essere registrati, archiviati e recuperabili in qualsiasi momento. Ciò garantisce la completa tracciabilità di quando e come un componente è stato prodotto, inclusi tutti i parametri di processo rilevanti. La capacità di raccogliere dati in tempo reale è preziosa non solo per la documentazione, ma anche per l’ottimizzazione dei processi. L’accesso immediato alle informazioni consente infatti di apportare rapidamente modifiche in caso di deviazioni.
I requisiti di rivestimento nel settore della difesa dipendono fortemente dal componente e dall’applicazione specifica. Ad esempio, superfici esterne di veicoli, strutture aeronautiche e componenti per munizionamento presentano esigenze prestazionali differenti. La resistenza alla corrosione rappresenta spesso un fattore particolarmente importante, soprattutto per i componenti che devono essere immagazzinati per lunghi periodi in condizioni ambientali variabili.
HMG Paints aderisce all’iniziativa internazionale ‘Cool Roofs. Smarter Choice’ per contrastare l’aumento delle temperature
HMG Paints partecipa alla campagna internazionale “Cool Roofs. Smarter Choice”, promuovendo la sua tecnologia Retroflect per superfici fotoriflettenti.
HMG Paints, il principale produttore indipendente di vernici del Regno Unito, ha annunciato la sua partecipazione alla campagna internazionale ‘Cool Roofs. Smarter Choice’. Questa iniziativa, lanciata a maggio in collaborazione con il Nova Paint Club di Vancouver, mira ad accelerare l’adozione di vernici fotoriflettenti per contrastare l’aumento delle temperature urbane, migliorare il comfort degli edifici e ridurre il consumo energetico nel Regno Unito e nel resto del mondo. Sebbene la campagna rappresenti un nuovo impulso a livello globale, HMG Paints apporta una vasta esperienza. L’azienda vanta una lunga storia nella tecnologia fotoriflettente, avendo fornito le sue vernici Retroflect fin dal 1974 grazie alla sua consolidata partnership con W.H. Screetons, ora parte integrante del Gruppo HMG Paints.
Una soluzione smart per le sfide moderne
Le vernici riflettenti per tetti riflettono un’alta percentuale di luce solare e minimizzano l’assorbimento di calore. Grazie alla loro elevata riflettività ed emissività termica, queste soluzioni mantengono le superfici dei tetti significativamente più fresche, riducono le temperature interne degli edifici e diminuiscono la necessità di aria condizionata.
“Il caldo estremo rappresenta un rischio significativo per la salute nelle nostre città,” afferma la Dott.ssa Aditi Bunker, epidemiologa dell’Università di Heidelberg in Germania, che ha condotto studi internazionali sui tetti riflettenti e la salute. “Con l’aumento delle temperature, adattarsi al caldo sta diventando una priorità per la salute pubblica. I tetti riflettenti sono un esempio di soluzione basata su dati concreti che può ridurre l’esposizione al calore negli ambienti interni, migliorando così la salute, il benessere e il
comfort delle persone esposte a temperature estreme.”
È stato dimostrato che i tetti riflettenti abbassano le temperature interne di 2-5 °C, rendendo più confortevole l'apprendimento per gli studenti, aumentando la produttività dei lavoratori e migliorando la qualità del sonno notturno. Inoltre, riducono lo stress termico sui materiali di copertura e migliorano l'efficienza dei pannelli solari. Offrono una soluzione di raffreddamento accessibile per le comunità a basso reddito, che sono esposte in modo sproporzionato a temperature eccessivamente elevate e non possono permettersi l’aria condizionata. HMG sta attualmente collaborando a stretto contatto con i suoi partner del Nova Paint Club per garantire che questa tecnologia collaudata sia più accessibile che mai al mercato del Regno Unito. Condividendo conoscenze e best practice con produttori indipendenti di tutto il mondo, HMG sta rafforzando il ruolo delle vernici come strumento fondamentale per un futuro sostenibile. “In HMG, crediamo che l’innovazione debba avere un impatto concreto,” afferma Jonathan Falder, Direttore Vendite di HMG Paints. “Sostenendo questa campagna internazionale, stiamo evidenziando i ‘tetti riflettenti’ come una soluzione semplice, economica ma di grande impatto per le sfide climatiche che interessano le nostre città, paesi e villaggi. Che si tratti di un magazzino commerciale o di un tetto residenziale, una semplice mano di vernice riflettente solare può migliorare il comfort e contribuire a un ambiente più sostenibile.”
Principali vantaggi della tecnologia per tetti riflettenti
La tecnologia della gamma Retroflect e supportata dal Nova Paint Club offre vantaggi immediati in termini di prestazioni e sostenibilità degli edifici:
Maggiore efficienza energetica: riduzione media delle temperature interne da 2 a 5 °C, con una potenziale riduzione del consumo di energia per il raffreddamento fino al 15%.
Maggiore durabilità: le temperature superficiali più basse riducono lo stress termico sulle strutture di copertura, prolungandone la vita utile e ottimizzando le prestazioni dei pannelli solari.
Valore professionale: architetti, ingegneri e facility manager possono offrire ai clienti una soluzione economicamente vantaggiosa per migliorare la classificazione energetica e il profilo di sostenibilità di un edificio.
Contrasto al calore urbano: riducendo l’effetto “isola di calore urbana”, queste vernici contribuiscono ad abbassare la temperatura media delle aree densamente edificate.
Tutela ambientale: il minore consumo energetico comporta minori emissioni di gas serra, contribuendo a mitigare il riscaldamento globale.
“Per i professionisti dell’edilizia, i tetti riflettenti non sono solo una scelta intelligente dal punto di vista climatico, ma anche un investimento intelligente,” afferma Paolo Giaccone, Segretario Generale di Nova, i cui membri sono distribuiti in Europa, Asia e Americhe. “Con l’aumento delle temperature, impedire l’ingresso del calore diventerà fondamentale nella progettazione degli edifici. I tetti riflettenti rappresentano un modo semplice per integrare la resistenza al calore e garantire la sostenibilità futura degli edifici che necessiteranno di un maggiore raffreddamento, senza consumare energia.”
“Riducono i costi operativi per i clienti, prolungano la durabilità del tetto e possono contribuire ad anticipare le future normative edilizie per affrontare il problema del caldo estremo. Che si tratti di ristrutturare una scuola o di progettare un nuovo complesso residenziale, i tetti riflettenti offrono un valore immediato e a lungo termine,” aggiunge.
Fondato nel 1983, il Nova Paint Club è un’alleanza internazionale di importanti produttori indipendenti di vernici e rivestimenti e sta guidando la campagna “Cool Roofs. Smarter Choice.” Il gruppo facilita lo scambio internazionale di tecnologie, ricerche e iniziative di sostenibilità, consentendo a membri come HMG Paints di rimanere all’avanguardia nell’innovazione del settore e di promuovere innovazioni come la tecnologia dei tetti riflettenti.
Per maggiori informazioni: www.hmgpaint.com e www.novapaint.org
Reliability, competence, and experience: these
METODO ACET: misurare scientificamente in 24 ore la resistenza alla corrosione
Carlo E. Guidetti
Chemtec Srl - Corbetta (Mi) c.guidetti@chemtec.it
Il metodo ACET rappresenta un’evoluzione nella valutazione della resistenza alla corrosione dei rivestimenti, superando i limiti della tradizionale prova in nebbia salina. In questo articolo Chemtec ne tratteggia la storia, i vantaggi, i limiti e gli ambiti applicativi.
La nebbia salina
La tecnica più utilizzata al mondo per valutare la resistenza alla corrosione dei rivestimenti protettivi è la prova in nebbia salina. Questa prova fu da Charles Thomson e da Rees Wilson nel 1899, perfezionata poi nei primi decenni del XX secolo e regolata dalle normative ISO e ASTM. Il test in nebbia salina deve il suo ampio utilizzo non solo alla storicità, ma anche alla semplicità: la strumentazione è relativamente economica, la gestione è immediata e i risultati sono visivi, facilmente interpretabili e spiegabili anche a chi non è esperto della materia. Tuttavia, questa prova presenta limiti importantissimi:
Durata: 500 – 1.000 ore di prova equivalgono a settimane se non mesi di attesa, che si allungano aggiungendo i tempi di preparazione e condizionamento dei campioni.
Soggettività: nonostante le norme di riferimento, le interpretazioni dei risultati risultano essere soggettive.
Ripetibilità: gli stessi campioni testati in camere diverse possono portare a risultati leggermente differenti.
In sostanza, la nebbia salina è una prova che in tempi lunghissimi misura soggettivamente ed empiricamente gli effetti della corrosione, senza studiarne il meccanismo: è un semaforo che impiega settimane, se non mesi, ad accendersi e se la luce è rossa, la prova non fornisce alcuna indicazione sulla causa del problema.
Il metodo ACET
Storia
Circa 15 anni fa, un gruppo di professori del Politecnico dell’Università di Valencia, in Spagna, sviluppò un nuovo metodo per misurare la resistenza alla corrosione di supporti metallici rivestiti con pitture o vernici protettive: il metodo ACET. ACET significa Accelerated Cyclic Electrochemical Test (test elettrochimico ciclico accelerato).
Il potenziostato galvanostato provvisto di elettrodi e gabbia di Faraday per alloggiare i campioni.
Questo metodo si basa sulla misura dell’impedenza (in corrente alternata è l’equivalente della resistenza elettrica) dei campioni. Da 10 anni circa questo metodo è normato dall’ISO 17463. Chemtec iniziò ad utilizzare questa tecnica nel 2017, diventando ad oggi pioniera nell’utilizzo e nell’applicazione di questa tecnica nella verniciatura industriale.
Funzionamento
Lo strumento necessario per eseguire prove secondo il metodo ACET è un potenziostato galvanostato, provvisto di elettrodi e gabbia di Faraday per alloggiare i campioni. Questo applica al campione una differenza di potenziale controllata e misura la corrente elettrica generata dalla sua risposta elettrochimica.
Ogni ciclo è composto da tre fasi:
misura dell’impedenza iniziale del campione;
applicazione di uno stress elettrico controllato (-4V) per 30 minuti, che accelera il degrado del rivestimento; misura della differenza di potenziale del campione a seguito dello stress per 3 ore e 30 minuti;
misura dell’impedenza alla fine del ciclo.
Ogni ciclo dura 4 ore e viene ripetuto 6 volte. In 24 ore la prova è terminata e i risultati sono pronti per l’interpretazione.
Vantaggi e benefici
Molti sono i vantaggi di questo metodo, se paragonati alla nebbia salina:
La prova dura 24 ore.
I risultati sono grafici e numeri, quindi oggettivi.
La prova ha carattere scientifico: gli stessi campioni testati in strumenti diversi danno gli stessi identici risultati.
Il metodo ACET fornisce uno studio dettagliato del meccanismo corrosivo del campione testato.
Grazie al metodo ACET non è più necessario attendere settimane o mesi per avere un risultato: in 24 ore si può avere uno studio approfondito del comportamento elettrochimico di un campione, comprendendo nella grande maggioranza dei casi le cause di un problema.
Il metodo ACET consente infatti di capire se il problema deriva da una non corretta applicazione della vernice, dalla porosità o dall’idrofilia del rivestimento, oppure dall’interfaccia metallo-vernice, quindi dal pretrattamento. L’azione correttiva può così essere individuata rapidamente e applicata in modo efficace.
Applicazioni industriali
Il metodo ACET può essere utilizzato per confrontare la resistenza alla corrosione di campioni metallici in numerose applicazioni industriali, con particolare utilità per aziende produttrici, laboratori, verniciatori industriali e responsabili qualità.
Grazie al metodo ACET, in sole 24 ore, è possibile:
Confrontare, sullo stesso substrato, la resistenza alla corrosione di diversi rivestimenti liquidi o in polvere, ad esempio per valutare nuovi fornitori, nuovi colori o nuovi cicli di verniciatura.
Valutare, a parità di substrato e rivestimento, l’efficacia di diversi processi di pretrattamento sulla resistenza alla corrosione.
Effettuare controlli qualità in tempo reale sul comportamento anticorrosivo dei campioni di produzione.
Supportare i formulatori di vernici liquide o in polvere nell’analisi dell’impatto dei diversi componenti, o delle loro concentrazioni, sulla resistenza alla corrosione.
Diverse aziende che utilizzano la prova di resistenza alla corrosione in nebbia salina secondo specifiche interne affiancano il metodo ACET, grazie alla collaborazione con Chemtec, per ottenere informazioni dettagliate sul meccanismo corrosivo dei campioni, migliorare il controllo del processo, selezionare con maggiore precisione i fornitori e verificare rapidamente il rispetto degli standard qualitativi.
CHEMTEC, in oltre nove anni di impiego quotidiano di questa tecnica analitica, ha sviluppato un algoritmo matematico proprietario che consente, in alcuni casi specifici — metalli ferrosi e alluminio di alcune serie con rivestimenti monostrato — di correlare i risultati del metodo ACET ai risultati della prova in nebbia salina.
In questi casi, grazie al metodo ACET, è possibile stimare quante ore di nebbia salina un campione può arrivare a superare.
Limiti
Il metodo ACET ha diversi limiti.
Questa prova consente allo stato attuale di testare solo lamierini metallici piani, di piccole dimensioni. Campioni di forma diversa non possono essere testati. Il metodo ACET e la relativa strumentazione non sono di immediata gestione: occorre un elettrochimico esperto per interpretare correttamente i dati e fornire risultati attendibili. Infine, i costi della strumentazione sono superiori rispetto ad una nebbia salina.
Conclusione
Misurare la resistenza alla corrosione con la prova in nebbia salina significa attendere settimane o mesi per avere dei risultati soggettivi, opinabili, che in caso di non conformità non forniscono alcuna informazione sulla causa dei problemi. In caso di risultati non in linea con gli standard, occorre quindi procedere in maniera intuitiva e casuale per preparare nuovi campioni nella speranza che i risultati siano positivi. Attendendo così altre settimane o mesi. Le innovazioni scientifiche hanno portato allo sviluppo del metodo ACET, una tecnica analitica utilizzata da Chemtec dal 2016 e normata ISO dal 2015, che consente, in sole 24 ore, di effettuare uno studio elettrochimico approfondito del campione, valutarne la capacità di resistere alla corrosione e comprendere le cause di un’eventuale non conformità. Per aziende produttrici, laboratori, verniciatori industriali e responsabili qualità, il metodo ACET rappresenta quindi uno strumento ad alto valore pratico: riduce drasticamente i tempi di risposta, rende l’analisi più oggettiva e consente di intervenire in modo mirato, rapido ed efficiente su prodotti, processi e fornitori.
WATER SOLVENT MODIFIED ALCOHOL
Il processo di verniciatura presso YTAB, dove un’efficace gestione dell’overspray garantisce la qualità del rivestimento e la stabilità del processo.
SUCCESS STORIES
Ottimizzazione
Il nuovo sistema di dosaggio automatico fornito da CHEMBION assicura un dosaggio preciso dei prodotti chimici e un migliore controllo del processo.
del sistema di trattamento dell’overspray: miglioramento delle prestazioni e riduzione dei consumi chimici
La gestione dell’overspray rappresenta un fattore critico nei processi di verniciatura poiché incide direttamente su spreco di materiale, qualità della finitura e costi di smaltimento. Il caso YTAB evidenzia come un intervento di ottimizzazione del sistema di trattamento dell’overspray e della chimica di processo, sviluppata originariamente in collaborazione con il brand INWACO (oggi parte di CHEMBION), possa migliorare significativamente la stabilità del processo di verniciatura, ridurre il consumo chimico e garantire una maggiore continuità operativa.
Nel trattamento delle acque di cabina, la stabilità del processo rappresenta uno degli elementi più critici per garantire continuità produttiva e qualità della finitura. Quando il sistema di gestione dell’overspray non è adeguatamente controllato, le conseguenze si riflettono rapidamente sull’intero ciclo di verniciatura, generando un aumento dei
consumi chimici, un’instabilità della separazione dei solidi, una maggiore necessità di manutenzione e una riduzione dell’efficienza complessiva dell’impianto.
Presso YTAB, azienda con sede a Näsum, in Svezia, attiva nella verniciatura per il settore automotive e la general industry, il sistema di trattamento dell’overspray presentava nel tempo una serie di criticità operative che ne compromettevano l’efficienza complessiva. A fronte di queste problematiche, il sistema di trattamento è stato oggetto di un intervento di ottimizzazione progressiva, sviluppato originariamente da INWACO (oggi un brand di CHEMBION) - azienda svedese specializzata in soluzioni chimiche e ingegneristiche innovative e sostenibili per la detackificazione delle vernici e il trattamento delle acque industriali e reflue.
Combinando formulazioni sviluppate internamente, competenze ingegneristiche e ottimizzazione dei processi, CHEMBION aiuta i produttori a migliorare le prestazioni riducendo i costi operativi e l’impatto ambientale, con l’obiettivo di ripristinare condizioni operative stabili e migliorare il controllo complessivo del processo di gestione dell’overspray.
L’analisi del sistema ha evidenziato una serie di problematiche ricorrenti che influivano negativamente sulle prestazioni dell’impianto.
In particolare, si registrava un’insufficiente efficienza di rimozione dell’overspray e una detackificazione della vernice non adeguata, con conseguente instabilità nella separazione dei solidi. A queste criticità si aggiungevano problemi legati alla formazione di schiuma, all’elevato impegno richiesto per le operazioni di pulizia e manutenzione e a un consumo particolarmente elevato di prodotti chimici per il trattamento.
Il sistema, inoltre, si basava su un approccio chimico non personalizzato, con l’impiego di biocidi convenzionali e un sistema di dosaggio semplice, caratterizzato da un livello di automazione limitato. Questa configurazione contribuiva a una gestione poco flessibile del processo e a una variabilità costante nelle prestazioni operative.
L’intervento: verso un sistema di trattamento integrato e controllato
Per risolvere queste problematiche, è stato sviluppato un approccio basato sulla trasformazione del sistema di trattamento da semplice unità chimica a processo ingegnerizzato e controllato.
“La soluzione ha previsto l’introduzione di un coagulante innovativo ad alte prestazioni a base biopolimerica, sviluppato dal team R&D di CHEMBION e progettato per migliorare la detackificazione della vernice e stabilizzare il comportamento del sistema. A questo è stato affiancato un flocculante innovativo a base acquosa, sviluppato per ottimizzare la separazione dei solidi e aumentare l’efficienza complessiva del processo.
Un ulteriore elemento chiave è stato l’introduzione di un sistema di micro-controllo biologico basato su biopolimeri, che ha consentito la sostituzione completa dei biocidi convenzionali, migliorando al contempo le condizioni di sicurezza operativa”, afferma Daas Jabbour, fondatore e CEO di CHEMBION, il cui precedente lavoro in questo settore è stato svolto sotto il marchio INWACO.
Parallelamente all’ottimizzazione chimica, è stato effettuato un aggiornamento del sistema di dosaggio, con l’obiettivo di incrementare il livello di automazione e garantire una maggiore precisione nella gestione dei trattamenti. Gli specialisti di processo di CHEMBION hanno inoltre supportato il personale attraverso attività di consulenza tecnica e formazione, al fine di consolidare le competenze legate al nuovo processo.
Dall’audit al miglioramento continuo
L’implementazione del progetto è stata sviluppata attraverso un percorso progressivo e strutturato, iniziato con una fase di audit tecnico del sistema esistente, avvenuta nel 2017, seguita da un’analisi dettagliata delle condizioni operative.
“Successivamente abbiamo condotto attività di testing e una fase pilota, durante le quali le soluzioni proposte sono state validate direttamente sul campo. Una volta confermata l’efficacia del sistema, si è proceduto con
www.spray-sa.com
Il sistema di trattamento dell’overspray prima dell’ottimizzazione.
Acqua di processo riciclata prima dell’ottimizzazione, caratterizzata da scarsa limpidezza e insufficiente separazione dei solidi.
Il sistema ottimizzato per il trattamento dell’overspray, che garantisce un’efficiente separazione dei solidi, un’acqua riciclata più pulita e prestazioni stabili.
l’implementazione industriale”, continua Jabbour. Dal 2019 ad oggi, il sistema è stato oggetto di un’attività di controllo continuo, orientata al monitoraggio delle prestazioni e al miglioramento progressivo del processo.
Risultati ottenuti
L’ottimizzazione del sistema ha portato a miglioramenti significativi su più livelli del processo. L’efficienza di rimozione dell’overspray è aumentata di oltre il 50%, mentre il consumo di prodotti chimici ha registrato una riduzione superiore al 75% per i coagulanti e superiore al 90% per i flocculanti. Parallelamente, si è osservata una riduzione superiore al 25% delle attività di pulizia e manutenzione, che ha contribuito a una maggiore continuità operativa dell’impianto e a una riduzione dei fermi macchina. Dal punto di vista ambientale, il progetto ha consentito una riduzione delle emissioni di CO₂ equivalente superiore al 35%, oltre alla sostituzione completa dei biocidi pericolosi precedentemente utilizzati. È stato inoltre registrato un miglioramento del tasso di first time fix (FTT).
“Chembion ha migliorato in modo significativo gli aspetti meccanici, operativi e chimici del sistema di rimozione dell’overspray. La qualità della verniciatura, l’efficienza di rimozione, la sicurezza degli operatori e la diminuzione delle attività di manutenzione hanno contribuito a prestazioni superiori e a una significativa riduzione del costo totale di esercizio”, afferma Mats Karlsson, Managing Director di YTAB.
Conclusioni
Il caso YTAB dimostra come la gestione dell’overspray non possa essere considerata una funzione secondaria del processo di verniciatura, ma un elemento strategico per l’efficienza complessiva dell’impianto.
Attraverso un approccio integrato che combina chimica avanzata, automazione del sistema di dosaggio e supporto tecnico continuo, il progetto ha permesso di trasformare un sistema caratterizzato da inefficienze e instabilità in un processo controllato, stabile e sostenibile.
Cere facilmente dispersibili: una soluzione sostenibile per la preparazione istantanea di emulsioni in numerose applicazioni industriali
Tobias Niederleitner, Clariant Plastics and Coatings GmbH - Gersthofen, Germania tobias.niederleitner@clariant.com
Le nuove cere sostenibili per rivestimenti industriali consentono di ottenere emulsioni istantanee con prestazioni elevate e un profilo completamente biodegradabile e privo di microplastiche. Combinano una tecnologia auto-emulsionante con materie prime rinnovabili per una facile integrazione e per la conformità alle normative future.
Il settore dei rivestimenti e delle formulazioni si trova a un bivio cruciale, in cui la sostenibilità e la conformità alle normative sono diventate importanti quanto le prestazioni tecniche. Con delle normative globali che prendono sempre più di mira i polimeri sintetici e gli additivi non biodegradabili, i produttori di rivestimenti industriali, di prodotti per la cura della persona e dei settori agricoli sono alla ricerca di alternative che offrano sia sostenibilità che prestazioni superiori. Questo articolo introduce una nuova e rivoluzionaria classe di cere facilmente dispersibili che risponde a questa duplice esigenza attraverso una formulazione innovativa progettata per una rapida preparazione istantanea dell’emulsione.
Gli additivi a base di cera tradizionali svolgono da tempo funzioni essenziali nei rivestimenti e nelle formulazioni, fornendo proprietà fondamentali come protezione superficiale, resistenza al graffio, effetto opacizzante e modifica della texture. Tuttavia, si basano tradizionalmente su polimeri sintetici oppure contengono componenti che contribuiscono all’inquinamento da microplastiche, un problema che genera crescente preoccupazione e che ha attirato l’attenzione degli enti regolatori in tutto il mondo. L’Unione Europea e altre giurisdizioni stanno implementando restrizioni sempre maggiori in merito alle microplastiche1 e agli additivi non biodegradabili, esercitando una forte pressione sul settore affinché introduca delle innovazioni.
1 Commission Regulation (EU) 2023/2055 - Restriction of microplastics intentionally added to products
I formulatori richiedono al contempo soluzioni pratiche che si integrino perfettamente nei sistemi produttivi senza necessità di investimenti ingenti. La sfida, quindi, è sviluppare additivi a base di cera che siano conformi alle normative, biodegradabili, privi di microplastiche e a dispersione rapida – mantenendo o superando gli standard prestazionali dei prodotti convenzionali.
Soluzione innovativa: due sviluppi complementari
La nuova gamma di cere sostenibili facilmente emulsionabili di Clariant comprende due sviluppi distinti ma complementari. Il primo è una nuova tecnologia auto-emulsionante basata sulla cera di crusca di riso, caratterizzata da una natura chimica unica che la rende intrinsecamente auto-emulsionabile in acqua calda. A differenza dei prodotti tradizionali che richiedono emulsionanti o agenti disperdenti aggiunti, queste cere possiedono proprietà tensioattive che consentono la formazione spontanea di emulsioni. Ciò elimina la necessità di emulsionare ulteriormente le sostanze chimiche, semplificando la formulazione, riducendo i costi e minimizzando l’impronta ambientale offrendo soluzioni basate su materie prime rinnovabili prive di microplastiche.
Il meccanismo di auto-emulsificazione è progettato a livello molecolare, incorporando segmenti sia idrofobici sia idrofili, che si orientano naturalmente nell’interfaccia olioacqua. I formulatori possono semplicemente
aggiungere la cera all’acqua calda e ottenere delle emulsioni colloidali stabili a particelle fini, adatte all’uso immediato o a ulteriori formulazioni. Inoltre, un secondo sviluppo si basa su un emulsionante tradizionale ma completamente rinnovabile contenente cera di crusca di riso, dimostrando così che la consolidata chimica delle cere può essere reinventata utilizzando materie prime rinnovabili, che raggiungono gli stessi obiettivi di sostenibilità senza richiedere approcci di processo completamente nuovi. Insieme, questi due sviluppi offrono ai formulatori una gamma ampia e flessibile per soddisfare i moderni requisiti di sostenibilità. Nella tabella 1 sono riportate le specifiche tipiche dei due nuovi sviluppi.
Le emulsioni di cera colloidale risultanti presentano un’eccezionale compatibilità, grazie alle dimensioni fini delle particelle e alla natura colloidale stabile, che le rendono altamente efficaci quando miscelate con emulsioni di cera trasparente o altre soluzioni. Questa compatibilità amplia le possibilità di formulazione e consente una precisa personalizzazione delle proprietà senza preoccupazioni relative alla fase di separazione o alla stabilità.
La figura 1 mostra la trasparenza e la stabilità di un’emulsione di cera al 30% ottenuta con la nuova cera auto-emulsionante.
La figura 2 illustra un’emulsione a base di cera non ionica formulata esclusivamente da ingredienti rinnovabili. Come per quella autoemulsionante, la preparazione è semplice: la
Estere di cera di crusca di riso autoemulsionabile
Grana fine giallo pallido ~ 59 °C < 5 mg KOH/mg
Emulsionante contenente cera di crusca di riso Fiocchi giallastri ~ 78 °C ~ 44 mg KOH/mg
TIPO DI CERA ASPETTO DROP POINT INDICE DI ACIDITÀ
Tabella 1 - specifiche tipiche dei due nuovi sviluppi
cera viene semplicemente aggiunta all’acqua calda, poichè la cosiddetta “cera istantanea” contiene già nella sua composizione tutti gli emulsionanti necessari, senza richiedere ulteriori fasi di lavorazione o aggiunta di additivi.
Vantaggi prestazionali: funzionalità complete
Queste cere facilmente emulsionabili offrono una gamma impressionante di vantaggi prestazionali. Il loro aspetto auto-lucidante offre un miglioramento istantaneo della brillantezza e dell’aspetto senza necessità di lucidatura o levigatura, di particolare utilità nella cura di pavimenti, arredamento e applicazioni automotive. Le cere mostrano anche eccezionali proprietà di livellamento, creando superfici uniformi e prive di difetti che garantiscono una formazione del film omogenea, senza striature o altre irregolarità. Nelle applicazioni di verniciatura, questo consente una migliore copertura,
un ridotto consumo di materiali e una maggiore durabilità. Le eccellenti proprietà di distacco rendono queste cere altamente efficienti nei processi produttivi che prevedono stampaggio, fusione o forgiatura, creando uno strato distaccante sottile e uniforme che facilità la rimozione dei pezzi prevenendo i difetti superficiali. Inoltre, le cere fungono da efficaci additivi ritardanti e fissanti, consentendo di controllare la velocità di essiccazione, la formazione del film e le caratteristiche superficiali in un’ampia gamma di applicazioni, dagli inchiostri per la stampa ai trattamenti tessili.
Caratteristiche di solubilità: flessibilità nella formulazione
Una caratteristica distintiva dell’estere di cera auto-emulsionante a base di crusca di riso è il profilo di solubilità accuratamente studiato. Il film di cera
Fig. 1 - Emulsione di cera contenente il 30% di tecnologia a base di cera auto-emulsionante.
Fig. 2 - Emulsione di cera al 30% contenente cera ed emulsionante.
protettivo può essere leggermente disciolto o rimosso con acqua fredda, offrendo un esclusivo vantaggio laddove si desideri protezione temporanea, facile pulizia o modifica del film, senza solventi o azioni meccaniche aggressive.
La cera può anche essere disciolta in alcoli comuni inclusi metanolo, etanolo e propanolo, aprendo ulteriori possibilità di formulazione per sistemi a solvente, applicazioni ad asciugatura rapida o rivestimenti speciali. Questa doppia solubilità, emulsificazione a base acqua per la formulazione primaria e solubilità in alcol per applicazioni speciali, consente a un singolo prodotto a base di cera di essere utilizzato in diversi ambiti di formulazione, riducendo la complessità delle scorte e garantendo uniformità tra le linee di prodotto.
Credenziali di sostenibilità: piena conformità
alla normativa sulle microplastiche
Una caratteristica distintiva di entrambe le classi di cere è la completa conformità alle normative relativa alle microplastiche. Queste cere sono completamente prive di microplastiche e biodegradabili2, garantendo la conformità non solo alle normative vigenti, ma anche alle future restrizioni previste nell’Unione Europea, in Nord America e in altre giurisdizioni.
2 According to OECD guideline 301
Il profilo biodegradabile garantisce una decomposizione naturale in condizioni ambientali, senza residui persistenti. La natura auto-emulsionante migliora ulteriormente le prestazioni ambientali riducendo il carico chimico complessivo e semplificando le dichiarazioni sugli ingredienti. Per i produttori, questo approccio di conformità fin dalla progettazione offre certezza normativa, proteggendo dal rischio di riformulazione o ritiro dal mercato con l’evoluzione degli standard ambientali, senza compromettere le prestazioni.
Applicazioni versatili in diversi settori industriali
La versatilità di queste cere si estende a svariati settori industriali. Nei rivestimenti industriali offrono un aspetto auto-lucidante, resistenza ai graffi e una stesura uniforme, integrandosi perfettamente nelle linee di produzione esistenti. Nella formulazione di prodotti per la cura della persona, come quelli per pavimenti, mobili e automobili, l’aspetto auto-lucidante migliora la praticità per il consumatore, mentre la rimovibilità con acqua fredda facilita la manutenzione. Il profilo biodegradabile e privo di microplastiche è in linea con le aspettative di “etichetta pulita” dei consumatori attenti all’ambiente. Nel settore manifatturiero, le eccellenti proprietà di distacco rendono queste cere preziose per la lavorazione delle materie plastiche, lo stampaggio della gomma e la produzione di materiali compositi.
Overspray free paint application with EcoPaint Jet
Revolutionar y pr e cision in automatic appl ic ation br ings ef f icienc y to pr o duc t customization. Dürr’s solution EcoPaintJet applies sharp-edged paint lines on surfaces, pushing the limits for efficient and resources av ing co ating: No over spr ay, no mor e masking of your product www verind.it
Grafico 1 - Tempo di flusso di 50 g di semi di grano rivestiti attraverso un imbuto standardizzato.
I rivestimenti per il settore agricolo rappresentano un altro importante campo di applicazione, dove queste cere forniscono efficaci strati protettivi per semi, fertilizzanti e sistemi a rilascio controllato che si biodegradano completamente nel terreno, nonché rivestimenti temporanei per le piante, che proteggono le colture da condizioni ambientali avverse come gelo, siccità ed esposizione ai raggi UV, oltre che da minacce biologiche. Un altro aspetto molto importante è il miglioramento della scorrevolezza dei semi rivestiti, fondamentale sia durante la lavorazione che durante l’applicazione in campo. Il rivestimento emulsionante a base di cera di crusca di riso riduce l’attrito superficiale tra i semi, prevenendo la formazione di ostruzioni nelle apparecchiature di lavorazione come nastri trasportatori, tamburi e seminatrici.
Il grafico 1 mostra la scorrevolezza dei semi di grano rivestiti attraverso un test standardizzato con imbuto, dimostrando chiaramente che i semi rivestiti di cera scorrono in modo significativamente più fluido e uniforme rispetto ai semi rivestiti con un polimero tradizionale. Questa migliore scorrevolezza riduce direttamente i problemi operativi e garantisce una distribuzione dei semi più precisa e uniforme durante la semina.
Conclusioni: formulazioni a prova di futuro grazie all’innovazione
L’introduzione di questa nuova classe di cere sostenibili facilmente emulsionabili segna un cambiamento fondamentale verso soluzioni che anticipano, anziché reagire, alle pressioni normative e di mercato. Combinando l’auto-emulsione in acqua calda con una tecnologia rinnovabile complementare, questi due sviluppi offrono insieme vantaggi prestazionali eccezionali, tra cui un aspetto auto-lucidante, una stesura uniforme, un
eccellente distacco dallo stampo e una solubilità versatile, fornendo al contempo un valore pratico immediato ai formulatori.
La piena conformità alle normative sulle microplastiche e il profilo biodegradabile garantiscono il successo di mercato a lungo termine, indipendentemente dall’evoluzione degli standard ambientali. Per i produttori di rivestimenti industriali, prodotti per la cura della persona, applicazioni manifatturiere e agricole, queste cere offrono una soluzione pratica e ad alte prestazioni per soddisfare i requisiti odierni più esigenti, preparandosi al contempo con sicurezza agli standard futuri, dimostrando che la responsabilità ambientale e l’eccellenza tecnica sono obiettivi complementari che generano un significativo vantaggio competitivo.
Licocare™ RBW VITA - Scopri le cere di crusca di riso per soluzioni sostenibili per rivestimenti, inchiostri e prodotti di consumo.
FOCUS ON TECHNOLOGY
Il trattamento chimico pre-anaforesi perno della resistenza anticorrosiva dei
radiatori Fondital
Monica Fumagalli ipcm®
La resistenza alla corrosione dei radiatori in alluminio dipende dall’efficacia di un ciclo di verniciatura articolato in tre fasi: preparazione superficiale, verniciatura anaforetica e applicazione a polvere. In questo articolo entriamo nello stabilimento Fondital per scoprire perché il trattamento chimico pre-anaforesi, sviluppato in collaborazione con Condoroil Chemical, sia decisivo per garantire elevate prestazioni anticorrosive e una lunga durata del rivestimento.
Tra i differenti processi di finitura industriale, l’anaforesi rappresenta da tempo una tecnologia consolidata per l’applicazione di primer anticorrosivi su componenti metallici. Il processo si basa sull’elettrodeposizione di resine anioniche disperse in fase acquosa. Sottoposte all’azione di un campo elettrico, le particelle di vernice migrano verso il manufatto, collegato come anodo; qui, le reazioni elettrochimiche che modificano localmente il pH ne determinano la perdita di solubilità e la conseguente deposizione sulla superficie, con formazione di un film
Fondital Group è il primo produttore mondiale di radiatori in alluminio e tra i principali player internazionali nel settore dei sistemi di riscaldamento.
continuo, uniforme e aderente. Grazie all’elevato potere di penetrazione, all’uniformità dello spessore depositato e alla capacità di rivestire efficacemente anche cavità e geometrie complesse, l’anaforesi costituisce ancora oggi uno dei processi di riferimento per la protezione anticorrosiva di numerosi manufatti metallici, tra cui i radiatori in alluminio pressofuso. “La corrosione è un fenomeno elettrochimico che determina il progressivo degrado dei materiali in funzione dell’ambiente di esercizio”, spiega Aldo Levrangi, responsabile dell’impianto di verniciatura di Fondital Group, primo produttore mondiale di radiatori in alluminio e tra i principali player internazionali nel settore dei sistemi di riscaldamento. “L’azione corrosiva comporta un degrado irreversibile delle caratteristiche del materiale e, di conseguenza, delle prestazioni del prodotto. Nel caso dei radiatori, la protezione da questo fenomeno rappresenta quindi un requisito fondamentale. Questo è il motivo per cui Fondital ha scelto di adottare un sistema di verniciatura a doppio strato costituito da un primer in anaforesi, indispensabile per assicurare la protezione del metallo, seguito
da una finitura a polvere epossi-poliestere che incrementa ulteriormente la resistenza del rivestimento e conferisce al prodotto l’aspetto estetico richiesto. Oggi questo ciclo combinato rappresenta il miglior biglietto da visita a garanzia della durata dei nostri prodotti”. Si tratta di un sistema efficace, la cui riuscita non dipende però solo dall’efficacia della verniciatura elettroforetica: la qualità del rivestimento dipende anche dalle prestazioni del processo di preparazione superficiale. Per questo motivo, il ciclo di pretrattamento di Fondital comprende una sequenza complessa di lavaggi, sgrassaggi e trattamenti chimici finalizzata ad eliminare ogni contaminante dal substrato e ad ottenere le condizioni ottimali per l’adesione del film anaforetico e, di conseguenza, la sua resistenza alla corrosione. “Circa tre anni fa abbiamo avviato una stretta collaborazione con Condoroil Chemical, azienda varesina che da oltre 50 anni produce e commercializza prodotti chimici e unità di recupero e rigenerazione per il trattamento superficiale dei metalli, per individuare la soluzione chimica più idonea al trattamento pre-anaforesi. La resa qualitativa ottenuta viene costantemente verificata
La rampa di salita dei radiatori al piano superiore dove prende avvio il processo di pretrattamento.
L’uscita dei pezzi dalle vasche di risciacquo prima della fase di mordenzatura.
La fornitura di Condoroil Chemical include prodotti per lo sgrassaggio, la mordenzatura e la passivazione.
attraverso prove di laboratorio condotte secondo le principali normative di riferimento per la valutazione della resistenza alla corrosione”, prosegue Levrangi. “In particolare, i sistemi di rivestimento sono sottoposti a test in nebbia salina con esposizioni fino a 216 ore, al fine di monitorarne il comportamento in condizioni fortemente aggressive e validarne le prestazioni nel tempo: la durata del rivestimento è uno degli aspetti che ha reso i prodotti Fondital conosciuti in tutto il mondo, un primato internazionale che affonda le radici in oltre sessant’anni di storia industriale”.
Silmar Group: una strategia di crescita fondata sulla diversificazione
La storia di Fondital ebbe inizio nel 1970 quando venne inaugurato a Vestone (Brescia) il primo stabilimento dedicato alla produzione di radiatori in alluminio pressofuso, dando avvio a un percorso di crescita che avrebbe portato l’azienda a diventare una realtà di riferimento a livello europeo nel comparto HVAC. La diversificazione ha rappresentato fin dalle origini un elemento strategico: accanto alla produzione di radiatori, Fondital ha progressivamente ampliato la propria offerta con caldaie a gas, pompe di calore, sistemi di solare termico, fancoil, scaldacqua a pompa di calore e accessori HVAC. Parallelamente, l’azienda è attiva anche nel settore automotive, dove realizza getti strutturali in lega di alluminio destinati anche ad applicazioni legate alla mobilità elettrica.
Fondital fa parte di Silmar Group, gruppo industriale interamente controllato dalla famiglia Niboli, cresciuto negli anni attraverso acquisizioni strategiche e investimenti produttivi. Tra le principali realtà del Gruppo figurano Raffmetal (1979), oggi primo produttore europeo di leghe di alluminio da riciclo; Valsir (1987), specializzata in sistemi idrotermosanitari e per il trattamento delle acque, con le società OLI, Marvon e Alba.
Parallelamente, il Gruppo ha ampliato la propria capacità produttiva con nuovi insediamenti industriali, tra cui il secondo stabilimento di Vestone dedicato ai radiatori estrusi, il sito di Vobarno, oggi sede centrale e dal 2020 anche polo della divisione automotive per la produzione di getti strutturali in alluminio, e importanti realtà internazionali come lo stabilimento di Lipetsk, in Russia, inaugurato nel 2019. Tra i progetti più recenti, nel 2022 è stato completato l’ampliamento dello stabilimento di Vobarno, con il potenziamento dei reparti di lavorazioni meccaniche e trattamento superficiale.
Un percorso di sostenibilità certificato tra innovazione e controllo della filiera
La crescita di Silmar Group si fonda su una visione industriale orientata all’innovazione, alla sostenibilità e alla creazione di valore nel lungo periodo. Il Gruppo ha intrapreso un percorso strutturato in ambito ESG (Environmental, Social and Governance), con l’obiettivo di allinearsi agli
L’impegno si traduce in investimenti dedicati all’efficienza dei processi produttivi, allo sviluppo di soluzioni a minore impatto ambientale e alla transizione energetica. Il piano industriale prevede infatti importanti investimenti nelle fonti rinnovabili, con l’obiettivo di raggiungere la neutralità climatica entro il 2050.
“La nostra ambizione è essere un’azienda all’avanguardia nello sviluppo di prodotti efficienti e sostenibili, costruendo relazioni solide e durature con i nostri stakeholder e valorizzando al contempo le nostre radici territoriali per diventare un punto di riferimento a livello globale”, spiega Massimiliano Savalli, responsabile del laboratorio prove di verniciatura di Fondital presso la sede di Vobarno. “La diversificazione delle attività ci consente oggi di operare in settori strategici: dal riscaldamento alla produzione di getti strutturali in alluminio per il settore automotive, contribuendo allo sviluppo di veicoli sempre più efficienti e sostenibili, compresi quelli destinati alla mobilità elettrica”.
Un elemento distintivo del modello produttivo di Silmar Group è l’integrazione della filiera dell’alluminio, grazie alla presenza di Raffmetal, specializzata nel recupero e nella produzione di leghe di alluminio da riciclo. Questa strategia consente di valorizzare le materie prime seconde, riducendo l’impatto ambientale dei processi produttivi e assicurando elevati standard qualitativi per i prodotti destinati ai diversi
Innovazione e qualità nelle finiture superficiali
Con impianti tecnologici di ultima generazione e un impegno costante verso l’eccellenza, trasformiamo le vostre esigenze in realtà con lavorazioni eco-compatibili e consulenze su misura.
vmlbrivio.it
mercati di riferimento. L’impegno verso un modello industriale sempre più responsabile è testimoniato anche dal percorso di certificazione internazionale sviluppato negli anni nei campi della qualità, ambiente, energia, salute e sicurezza, automotive, sicurezza delle informazioni e sostenibilità.
La
doppia protezione anticorrosiva dei radiatori Fondital
Nel settore dei sistemi di riscaldamento, la protezione dalla corrosione diventa un requisito imprescindibile non solo per i prodotti destinati ad ambienti particolarmente aggressivi, ma anche per applicazioni domestiche caratterizzate dalla presenza di umidità, come bagni e locali con elevata esposizione al vapore acqueo. Non a caso, tecnologie come l’anaforesi trovano applicazione in particolare in settori da interni come quelli degli elettrodomestici, dell’illuminazione, fino all’arredamento metallico e alla
componentistica industriale. Anche i rivestimenti anticorrosivi di questi settori sono soggetti a specifiche normative di certificazione. “Tra i riconoscimenti conseguiti da Fondital figura il marchio francese NF, uno dei principali riferimenti europei per i radiatori da riscaldamento”, spiega Savalli. “La certificazione stabilisce requisiti prestazionali precisi, tra cui prove accelerate di resistenza alla corrosione del sistema di verniciatura - le stesse 216 ore di nebbia salina già citate, affiancate da 200 ore di ambiente umidostatico - a conferma della coerenza tra gli standard interni Fondital e quelli richiesti dalla normativa NF”.
“La scelta di applicare un ciclo con doppia protezione risponde proprio all’esigenza di offrire radiatori sempre più performanti e durevoli. A seconda della gamma e della destinazione del prodotto, la garanzia dei nostri radiatori può estendersi fino a 15 anni”.
La maggior parte dei radiatori Fondital segue quindi il ciclo standard che
Il corridoio per lo sgocciolamento prima della vasca di anaforesi. I radiatori durante la fase di anaforesi.
prevede anaforesi e successiva verniciatura a polvere, mentre alcune varianti estetiche richiedono soluzioni differenti. “I radiatori con finitura nera vengono trattati presso l’impianto di cataforesi dedicato all’automotive, poiché il colore del fondo deve essere coerente con la finitura finale. Per questi prodotti viene applicata una base nera, seguita dalla vernice a polvere; per le altre gamme, invece, si utilizzano fondi chiari. Qui a Vobarno applichiamo solo la tinta bianca: quando vengono richiesti colori diversi, inviamo i radiatori già anaforesizzati allo stabilimento di Vestone, che dispone di una cabina a polvere con cambio colore rapido” - spiega Giuseppe Gugliotta, responsabile di produzione di Fondital.
La preparazione delle superfici prima dell’anaforesi
Una volta completate le fasi di pressofusione, lavorazione meccanica e assemblaggio, i componenti sono trasferiti al reparto di verniciatura, che ospita un impianto lungo 1,2 km, strutturato su due livelli e progettato dalla società IMEL di Codroipo (Udine). Un sistema di carico manuale gestisce l’ingresso dei manufatti in funzione della programmazione produttiva. Il ciclo di preparazione delle superfici prende avvio con un lavaggio a caldo eseguito in un tunnel a spruzzo, nel quale i radiatori vengono trattati con acqua a 50 °C per rimuovere le contaminazioni più superficiali. Segue una fase di pre-sgrassaggio a spruzzo che prepara i manufatti al successivo trattamento per immersione in una vasca di sgrassaggio da 20.000 litri, mantenuta a 51 °C. Questa fase assicura la completa eliminazione dei residui derivanti dalle precedenti lavorazioni, creando le condizioni ottimali per l’adesione dei trattamenti successivi.
Al termine dello sgrassaggio, i manufatti attraversano una sequenza di risciacqui in acqua demineralizzata in controcorrente, in modo da mantenere elevata la qualità dell’acqua di lavaggio e, al contempo, ridurne i consumi. L’acqua confluisce quindi all’impianto di depurazione, dove viene trattata e riciclata in un circuito completamente chiuso per essere successivamente reintegrata nel processo,
La fase di immersione anaforetica, della durata di circa 2-3 minuti, consente, grazie al campo elettrico generato nella vasca, una deposizione uniforme della resina sulla superficie del radiatore.
La cabina di verniciatura è dotata di 10 pistole per lato + 2 anteriori per le teste.
Mario Rossi di Condoroil Chemical, Massimiliano Savalli del laboratorio prove di Fondital, Moreno Zuccarelli di Condoroil Chemical, Aldo Levrangi e Giuseppe Gugliotta di Fondital.
coerentemente con l’impegno del Gruppo verso un utilizzo sempre più efficiente delle risorse idriche. Il ciclo prosegue con la mordenzatura, realizzata anch’essa in una vasca da circa 20.000 litri e seguita, come nella fase precedente, da risciacqui in controcorrente. L’ultima fase del pretrattamento è costituita dalla conversione chimica, a 32 °C. Anche in questo caso il processo è seguito da una serie di risciacqui in acqua demineralizzata, fino all’ultimo stadio, che precede direttamente l’ingresso dei radiatori nella vasca di anaforesi.
Un ciclo di pretrattamento specifico per l’alluminio
Per la garanzia di efficacia del trattamento di anaforesi, Fondital si affida ai prodotti sviluppati da Condoroil Chemical, che ha messo a punto un ciclo di pretrattamento specificamente studiato per i componenti in alluminio. “Come abbiamo visto, il processo si articola in tre fasi principali e Condoroil
Chemical ha sviluppato prodotti specifici per ciascuna di esse”, spiega Mario Rossi, Technical Sales and Service Assistance di Condoroil Chemical. “La prima è lo sgrassaggio, effettuato con lo stesso formulato sia nelle fasi di pre-sgrassaggio a spruzzo sia nella successiva vasca di immersione. Il prodotto impiegato è Condorine SG544 AL, un detergente alcalino liquido, formulato per operare a un livello di alcalinità più contenuto rispetto ai tradizionali sistemi fortemente caustici. Questa formulazione consente di operare a temperature inferiori, garantendo al tempo stesso una maggiore efficacia sgrassante. Il detergente è inoltre additivato con il tensioattivo Mix 1312, esente da COV. L’additivo è particolarmente indicato per i bagni di sgrassaggio e mordenzatura operanti a spruzzo, poiché incrementa l’efficienza nella rimozione di oli, lubrificanti, polveri e residui derivanti dalle operazioni di pressofusione e lavorazione meccanica”.
I radiatori verniciati pronti per la spedizione al reparto di imballaggio automatico.
Trattandosi di una produzione interamente realizzata in alluminio, il ciclo prosegue con due trattamenti di natura acida: mordenzatura e conversione chimica. “La prima è eseguita per immersione mediante lo sgrassante-mordenzante Descal P86, specifico per la pulizia delle superfici in alluminio. Il prodotto realizza un attacco chimico controllato del substrato, generando una micro-rugosità superficiale che favorisce l’ancoraggio del successivo rivestimento organico. Segue quindi la fase di conversione chimica, effettuata con CondorCoat AL 16, un formulato sviluppato specificamente per la conversione nanotecnologica titaniozirconio di alluminio e leghe leggere. Il trattamento genera uno strato di conversione che incrementa la resistenza alla corrosione e migliora ulteriormente l’adesione del film di vernice.
Si tratta di un ciclo ormai consolidato e ampiamente adottato negli impianti industriali dedicati al trattamento dell’alluminio”.
La verniciatura in anaforesi per migliorare le performance anticorrosive dei radiatori
Dopo il pretrattamento chimico, i radiatori attraversano un corridoio di sgocciolamento che precede l’ingresso nella vasca di anaforesi. La vasca di trattamento ha una capacità di circa 60.000 litri.
Durante la fase di immersione, il campo elettrico generato all’interno della vasca permette la deposizione uniforme del prodotto verniciante sulla superficie del radiatore. Al termine del deposito elettroforetico, i manufatti attraversano le fasi di risciacquo con ultrafiltrato.
Segue il passaggio nel forno di cottura dell’anaforesi, dove il rivestimento è polimerizzato, dove le temperature di cottura sono determinate dalle specifiche tecniche dei prodotti vernicianti. All’uscita dal forno, prima che i pezzi entrino nella cabina di verniciatura a polveri, viene effettuato un controllo da parte degli operatori, che verificano la superficie dei radiatori ed eliminano eventuali imperfezioni residue. In questa fase è ancora possibile intervenire con piccoli ritocchi, per correggere eventuali difetti superficiali, prima del successivo ciclo di verniciatura a polvere.
Terminato il controllo, i radiatori vengono trasferiti prima alla cabina di verniciatura a polvere, e poi nel forno di cottura, prima del trasferimento automatico alle stazioni di scarico e imballaggio automatiche. L’intero ciclo di trattamento richiede complessivamente circa tre ore.
Verificare la qualità ogni giorno
La qualità del ciclo di pretrattamento e di anaforesi non dipende soltanto dalla scelta dei prodotti chimici e dalla corretta gestione del processo, ma anche da un articolato sistema di controlli che Fondital esegue quotidianamente lungo tutta la linea. Ogni giorno vengono monitorati i parametri dei bagni di pretrattamento, secondo i valori di riferimento definiti da Condoroil Chemical. Un ulteriore monitoraggio riguarda la ricerca di eventuali contaminanti provenienti dalle lavorazioni precedenti: ogni mattina vengono analizzate le acque dei
diversi lavaggi per evitare che impurità o residui possano compromettere la qualità del pretrattamento.
Il dosaggio dei prodotti avviene in modo completamente automatico mediante pompe dosatrici, mentre il laboratorio verifica costantemente i principali parametri chimico-fisici delle soluzioni e interviene tempestivamente qualora siano necessarie correzioni.
Parallelamente, vengono eseguiti controlli sul prodotto verniciato, tra cui la misurazione dello spessore del rivestimento, la verifica della brillantezza, del colore e, soprattutto, dell’adesione della vernice, effettuata quotidianamente. Accanto ai controlli di processo, Fondital esegue periodicamente prove di laboratorio finalizzate a verificare le prestazioni anticorrosive del ciclo di verniciatura. I test di riferimento sono la prova in nebbia salina e il test umidostatico. La durata delle prove viene valutata in cicli di 24 ore e il degrado del rivestimento è monitorato secondo i criteri previsti dalle diverse normative di riferimento. Tutti i manufatti vengono sottoposti alla prova in nebbia salina, mentre i requisiti di durata e i limiti di accettazione variano in funzione delle certificazioni richieste dai diversi Paesi. “I radiatori evidenziano i primi fenomeni di degrado già dopo circa 96 ore di esposizione”, spiega Florina Musat, responsabile del laboratorio. “L’adozione del ciclo combinato, costituito da primer in anaforesi e finitura a polvere, incrementa significativamente la resistenza alla corrosione del sistema di rivestimento, preservando nel tempo non solo l’aspetto estetico del radiatore, ma anche l’integrità del supporto metallico e, di conseguenza, le prestazioni funzionali del prodotto”.
Una collaborazione costruita sulla validazione del processo
L’adozione del ciclo di pretrattamento sviluppato da Condoroil Chemical è stata il risultato di un articolato percorso di qualificazione tecnica. Come avviene per ogni nuovo fornitore, Fondital ha infatti sottoposto i prodotti a una fase preliminare di validazione, svolta congiuntamente dai laboratori delle due aziende. Su campioni di radiatore sono stati eseguiti i primi trattamenti e le successive applicazioni di vernice, seguiti dalle prove di laboratorio, tra cui i test in nebbia salina, per verificarne le prestazioni in termini di adesione e resistenza alla corrosione.
“Cambiare un ciclo di pretrattamento non è mai una decisione semplice”, conclude Aldo Levrangi. “Per questo motivo abbiamo voluto verificare attentamente il comportamento dei prodotti attraverso una serie di prove condivise prima di introdurli in produzione. I risultati ottenuti hanno confermato la bontà della soluzione proposta da Condoroil Chemical. “Fondital è un’azienda con un’importante visione strategica, che si traduce in scelte precise anche sul piano del ciclo produttivo”, afferma Moreno Zuccarelli, Industrial Paint Sales Manager di Condoroil Chemical. “Non solo ci ha dato l’opportunità di testare i nostri prodotti, ma si è affidata al nostro team per affrontare un cambiamento importante come quello del ciclo di pretrattamento. Non è una scelta scontata. Dopo i risultati ottenuti durante la fase di validazione abbiamo potuto consolidare la collaborazione e avviare una partnership che continua ancora oggi e che auspichiamo possa svilupparsi ulteriormente in futuro, attraverso nuovi progetti e un confronto costante volto al miglioramento dei processi”.
Il ciclo con doppia protezione garantisce radiatori più performanti e durevoli.
YOUR SOLUTION PROVIDER
Quando la sverniciatura trasforma lo scarto in un vantaggio competitivo: il caso studio di G.James
Monica Fumagalli ipcm®
L’investimento in un impianto di sverniciatura ha consentito a G.James Aluminium Products, azienda australiana specializzata nell’estrusione, lavorazione e finitura di profili in alluminio, di trasformare la gestione delle non conformità in un vantaggio competitivo. Il progetto, sviluppato in partnership con ALIT Technologies, rivoluziona la gestione degli scarti e apre nuove opportunità di sviluppo sul mercato australiano.
In un settore ad elevata intensità produttiva come quello dell’estrusione dell’alluminio destinati al comparto delle costruzioni, la gestione dei pezzi non conformi riveste un ruolo sempre più strategico: recuperare il materiale anziché destinarlo allo scarto significa infatti ridurre i costi di produzione, contenere il consumo di materie prime e migliorare la sostenibilità di un processo ad alta intensità come quello della finitura dei profili in alluminio. Infine, rientra nel percorso di riciclabilità dell’alluminio, che non viene scartato, ma può essere recuperato al 100%.
Questi aspetti assumono un valore ancora maggiore in Australia, dove il mercato delle costruzioni sta vivendo una fase di forte espansione. G.James Aluminium Products, azienda australiana specializzata nell’estrusione, lavorazione e finitura superficiale di profili in alluminio per la realizzazione di finestre, porte e facciate continue, è oggi uno dei principali fornitori di estrusi per il mercato australiano e per l’area Asia-Pacifico e guarda con fiducia alle prospettive di crescita dei prossimi anni.
“L’Australia sta attraversando una fase di forte espansione economica e industriale che apre prospettive particolarmente interessanti per il comparto delle costruzioni e, di riflesso, per l’intera filiera dei serramenti e dei loro trattamenti superficiali”, spiega Michael Oxenham, Surface Finishing Manager dell’azienda.
I sistemi vetrati progettati e realizzati da G.James Aluminium Products per la facciata della Swanston Square Apartment Tower, a Melbourne.
G.James controlla internamente tutte le principali fasi della filiera: dalla progettazione e realizzazione delle matrici all’estrusione dei profili, dalle lavorazioni meccaniche all’anodizzazione e verniciatura a polvere.
“La crescita demografica, alimentata da un’intensa immigrazione - circa un milione di nuovi residenti negli ultimi tre anni - sta incrementando la domanda di abitazioni a un ritmo superiore alla capacità del mercato di soddisfarla, a cui si aggiungono gli investimenti infrastrutturali legati ai Giochi Olimpici di Brisbane del 2032, che rappresenteranno un ulteriore motore di sviluppo per il settore nei prossimi anni”.
A favorire questa crescita contribuisce anche la straordinaria disponibilità di risorse naturali del Paese, grazie alle grandi riserve di minerale di ferro, bauxite, uranio, diamanti e altri minerali. Se da un lato l’Australia può contare su materie prime abbondanti e su una forte spinta agli investimenti, dall’altro continua a guardare all’Europa - e in particolare all’Italia - per il know-how tecnologico e l’esperienza maturata in oltre un secolo di sviluppo manifatturiero, in particolare nell’ambito della finitura. E’ proprio qui che si inserisce la scelta di G.James Aluminium Products di affidarsi ad ALIT Technologies di San Bonifacio (Verona) per l’installazione di un nuovo impianto di sverniciatura dei profili, che consentirà di recuperare i profili non conformi con un’operazione perfettamente integrata nel processo produttivo e, al tempo stesso, di offrire un servizio di sverniciatura anche ai clienti dell’azienda, aprendo nuove possibilità di mercato. Per approfondire le motivazioni dell’investimento e le caratteristiche del nuovo impianto, abbiamo incontrato il team di G.James in occasione della sua visita presso la sede di ALIT Technologies, dove erano in corso le fasi finali di imballaggio dei moduli dell’impianto in partenza per l’Australia.
fase della lavorazione dei profili.
G.James: il viaggio verso un modello produttivo integrato tra vetro e alluminio
Le origini di G.James risalgono al 1917, quando George James fondò a Brisbane un’attività specializzata nella commercializzazione del vetro. Nel corso della sua storia l’azienda ha accompagnato l’evoluzione del settore delle costruzioni australiano, ampliando le proprie competenze dalla lavorazione del vetro alla commercializzazione e successivamente alla produzione di serramenti in alluminio e, infine, all’estrusione dei profili. A partire dagli anni Sessanta, con il passaggio generazionale e l’ingresso della famiglia Saragossi alla guida dell’azienda, G.James avviò una fase di forte espansione industriale e tecnologica. In questo periodo venne acquisita la prima pressa europea per l’estrusione dell’alluminio e, nel 1987, fu installata la prima linea verticale di verniciatura a polvere fornita da un costruttore italiano.
Lo storico sito produttivo dell’azienda a Eagle Farm, Brisbane, un tempo adibito alla produzione di veicoli durante il periodo bellico, è oggi il principale hub produttivo del Gruppo. La linea di verniciatura installata nel 1987 rimase in esercizio per circa vent’anni, fino all’introduzione, tra il 2005 e il 2006, di una seconda linea verticale e di un impianto di anodizzazione, forniti anch’essi da costruttori italiani.
Negli anni successivi il sito è stato ulteriormente ampliato con l’aggiunta, all’inizio degli anni 2010, di una linea di verniciatura orizzontale, arrivando alla configurazione attuale, che include l’estrusione dell’alluminio e le attività
di finitura - che comprendono anodizzazione e verniciatura a polverenegli stabilimenti di Brisbane e Perth.
“Oggi G.James opera in un’ampia gamma di settori, tra cui edilizia residenziale e commerciale multipiano, lavorazione del vetro, trasporti, difesa, ferroviario, navale, industria mineraria e numerose altre applicazioni industriali. Il suo modello produttivo integrato le consente di fornire soluzioni in grado di soddisfare un’ampia varietà di esigenze progettuali e dei clienti su tutto il territorio australiano”, afferma Oxenham. Con oltre 1.700 dipendenti distribuiti in 30 sedi produttive e commerciali, controlla internamente tutte le principali fasi della filiera: dalla progettazione e realizzazione delle matrici all’estrusione dei profili, dalle lavorazioni meccaniche all’anodizzazione e verniciatura a polvere, fino alla produzione del vetro, la realizzazione di facciate continue e alla costruzione di serramenti per applicazioni residenziali e commerciali. Questo modello produttivo integrato consente al gruppo di offrire soluzioni complete per il settore delle costruzioni, mantenendo un elevato livello di controllo sui processi e sulla qualità.
La gestione degli scarti nella verniciatura dei profili “L’estrusione e la lavorazione dell’alluminio sono operazioni molto complesse, ma non lo è da meno la verniciatura a polvere, in particolare per profili destinati al settore architettonico, caratterizzati da geometrie e installazioni articolate”, spiega Oxenham. “La possibilità di dover gestire una non conformità è sempre presente: un cambio colore non perfettamente eseguito, un difetto di applicazione o altre variabili
operative possono generare pezzi non adatti. Una differenza sostanziale rispetto all’anodizzazione riguarda proprio la gestione degli scarti: nel caso dell’anodizzazione, lo strato può essere facilmente rimosso e il trattamento ripetuto. La verniciatura a polvere, essendo un rivestimento polimerico, richiede invece interventi di ripristino più strutturati”. È proprio questa esigenza che ha portato, nel 2015, l’azienda a valutare una soluzione interna per la sverniciatura dei componenti provenienti dalla linea orizzontale. Risale infatti a questo periodo il primo contatto con lo staff di ALIT Technologies. All’epoca, tuttavia, nell’area di Brisbane erano ancora presenti operatori specializzati nella sverniciatura dell’alluminio e l’internalizzazione del processo non rappresentava ancora una priorità. La situazione è cambiata alcuni anni dopo, quando una di queste realtà ha cessato l’attività. Nel 2023 l’azienda ha ripreso i contatti con ALIT, avviando tra la fine del 2023 e l’inizio del 2024 il nuovo progetto impiantistico.
Quando la non conformità diventa una risorsa
Negli ultimi anni, la crescita di ALIT e il progressivo consolidamento della sua presenza sul mercato hanno reso la tecnologia della sverniciatura chimica una soluzione concretamente applicabile anche alle esigenze produttive di G.James. Le valutazioni tecniche ed economiche hanno infatti evidenziato come il costo del recupero di un componente non conforme sia di gran lunga inferiore a quello necessario per riprodurlo mediante una nuova estrusione, rendendo la sverniciatura un’opzione particolarmente vantaggiosa.
electrostatic systems for liquid painting
electrostatic systems and spraying booths for powder coating
pneumatic systems for high-, medium-, and low-pressure painting
robot and reciprocators IR and UV drying systems
La linea di verniciatura verticale a polvere nel plant di Brisbane.
L’impianto di sverniciatura FASTRIP MT destinato allo stabilimento di G.James a Brisbane (Australia). Il nuovo impianto di sverniciatura sarà in grado di trattare fino a 250 kg di profili verniciati per ciclo.
L’impianto prevede quattro vasche di processo che assicurano un flusso operativo continuo e ottimizzato, riducendo i tempi di fermo e garantendo al contempo elevati standard qualitativi.
Il team di G.James in visita presso lo stabilimento di ALIT. Da sinistra: Claudio Burato e Pietro Mandorino di ALIT, Lance Muller e Michael Oxenham di G.James con Loris Rossi, CEO di ALIT Technologies.
“L’integrazione di una linea di sverniciatura interna rappresenta un investimento strategico per l’intero processo produttivo”, afferma Michael Oxenham. “Quando un profilo verniciato risulta non conforme, poter intervenire internamente significa evitare la rilavorazione dell’estruso, un’operazione dai costi elevati. Grazie alla sverniciatura, il componente può essere recuperato rapidamente, sottoposto a un nuovo ciclo di pretrattamento e verniciatura e reintrodotto nel flusso produttivo nel giro di poche ore, assicurando il rispetto dei tempi di consegna e mantenendo inalterati gli standard qualitativi richiesti dal cliente, senza che questi percepisca né in termini di ritardi né in termini qualitativi che è stata effettuata la rilavorazione”.
L’impianto sarà installato in prossimità della linea di verniciatura a polvere, consentendo di integrare nello stesso stabilimento tutte le operazioni di recupero e rivestimento dei profili e di ridurre tempi, movimentazioni e dipendenza da fornitori esterni.
“La visione del management, guidato da Lewis Saragossi, va però oltre il recupero delle non conformità interne”, prosegue Oxenham. “L’obiettivo è trasformare questa tecnologia in un servizio complementare per i nostri clienti, da mettere quindi a disposizione del mercato, ampliando l’offerta dell’azienda e creando nuove opportunità”.
L’investimento assume quindi una valenza non solo economica. Se da un lato i benefici diretti in termini di riduzione dei costi di produzione e di manodopera sono difficili da quantificare con precisione, dall’altro la
disponibilità interna della tecnologia consente di migliorare la qualità del servizio e sviluppare un nuovo segmento di attività rivolto anche ad altre aziende del settore.
Descrizione tecnica dell’impianto di sverniciatura
L’impianto che sarà installato presso lo stabilimento australiano appartiene alla serie FASTRIP MT.
“Il progetto, sviluppato in collaborazione con Ryonex Group, distributore australiano delle soluzioni ALIT, è basato su un sistema in grado di trattare fino a 250 kg di profili verniciati per ciclo, grazie a un cestello con dimensioni pari a 7.200 × 600 × 600 mm e a un tempo di sverniciatura di circa 1 ora in funzione della temperatura e degli spessori di vernice”, spiega Claudio Burato, Product Manager di ALIT. “La struttura prevede quattro vasche di processo che assicurano un flusso operativo continuo e ottimizzato, riducendo i tempi di fermo e garantendo al contempo elevati standard qualitativi. Il ciclo si articola in diverse fasi successive: sverniciatura a 50–55 °C, risciacquo alcalino, neutralizzazione acida e risciacquo finale. La stazione finale di scarico della cesta è realizzata in modo da permettere un ulteriore risciacquo manuale a spruzzo dei profili, qualora necessario”. I prodotti chimici impiegati sono sviluppati nei laboratori ALIT e forniti a G.James tramite il supporto di Ryonex Group.
“Il cuore del progetto è il sistema di movimentazione delle ceste, gestito da carroponte, che consente operazioni di carico, trasferimento e immersione
dei profili nella vasca di sverniciatura con elevata precisione e in condizioni di totale sicurezza. Il sistema di brandeggio, tecnologia proprietaria di ALIT Technologies, mantiene la cesta in oscillazione controllata durante l’immersione: questo movimento favorisce una rimozione più rapida e uniforme del rivestimento rispetto ai metodi convenzionali, incrementando l’efficienza del processo e riducendo i tempi ciclo”. L’impianto integra inoltre un sistema di filtrazione progettato ad hoc da ALIT, attivo con un flocculante in polvere sviluppato internamente, che forma un fango completamente disidratato. “In questo modo gli operatori non devono sostituire il bagno chimico, ma soltanto monitorarne il livello e la corretta alcalinità. Le perdite di prodotto sono legate esclusivamente al trascinamento tra le vasche e non all’evaporazione, grazie a una formulazione a base organica e non acquosa”.
La storia di un progetto
“Il progetto è stato sviluppato negli ultimi due anni in stretta collaborazione con il cliente, con l’obiettivo di definire una soluzione tecnicamente efficace e, al tempo stesso, economicamente accettabile per la proprietà” – interviene Pietro Mandorino, Sales area manager di ALIT. “In questa fase sono state condotte numerose prove chimiche sui profili non conformi che G.James aveva accumulati nel tempo e sono stati valutati diversi scenari di trattamento, inclusa l’ottimizzazione dei sistemi di appensione e gancio dei pezzi”.
La collaborazione ha inoltre richiesto un
importante adeguamento tecnologico da parte di ALIT, in particolare in termini di automazione. “Su richiesta del cliente è stato integrato un sistema di controllo basato su piattaforma Allen-Bradley, una scelta che ha comportato un’evoluzione rispetto agli standard cui eravamo abituati e che apre ora la possibilità di applicazioni anche su altri mercati, inclusi quelli nordamericani, dove è spesso richiesto l’impiego di questi sistemi”.
Dal punto di vista impiantistico, su richiesta del cliente, la soluzione è stata progettata con un’area di lavoro completamente protetta da barriere di sicurezza: l’apertura di uno qualsiasi dei varchi comporta l’arresto automatico dell’impianto. Il sistema include inoltre una sezione dedicata all’aspirazione dei fumi, mentre il cliente ha realizzato autonomamente l’impianto di estrazione per lo scarico in atmosfera.
L’area di sverniciatura è stata inoltre collocata in uno spazio dedicato, separato dagli altri reparti produttivi, a garanzia della sicurezza e della corretta gestione dei flussi operativi.
Una partnership rivolta al futuro del mercato australiano e non solo
Per ALIT Technologies, il progetto sviluppato con G.James rappresenta molto più della fornitura di un impianto: è il risultato di un percorso condiviso di sviluppo tecnologico e di adattamento alle esigenze di un mercato particolarmente complesso come quello australiano.
“L’installazione di una linea di sverniciatura interna è prima di tutto una scelta di visione”, sottolinea Loris Rossi, CEO di ALIT. “I benefici economici diretti sono difficili da quantificare, mentre il vero
Un altro progetto realizzato da G.James: la Sky Tower di Auckland in Nuova Zelanda.
valore dell’investimento risiede nella possibilità di ampliare i servizi offerti ai clienti e aumentare la flessibilità produttiva. È proprio questa prospettiva che ha convinto la proprietà e il management di G.James a sostenere il progetto”. Un ruolo determinante nel successo dell’iniziativa è stato svolto anche da Ryonex Pty Ltd, nuovo partner di ALIT per l’Australia e la Nuova Zelanda. Grazie a una presenza capillare sul territorio, il distributore garantirà assistenza tecnica, disponibilità locale di ricambi e prodotti chimici e un supporto tempestivo durante l’intero ciclo di vita dell’impianto.
“Per un mercato così distante dall’Europa non è sufficiente fornire una tecnologia affidabile”, prosegue Rossi. “È indispensabile costruire una presenza locale in grado di assicurare continuità operativa e assistenza. Solo così è possibile instaurare un rapporto di fiducia duraturo con il cliente”.
Quella della prossimità tra fornitore e cliente è una visione pienamente condivisa anche da G.James: il progetto sviluppato in partnership con ALIT rappresenta un esempio concreto di come la collaborazione tra costruttore di impianti e utilizzatore finale possa trasformarsi in un percorso di innovazione condivisa, destinato ad accompagnare l’evoluzione di un mercato in forte crescita. “La visita allo stabilimento di ALIT ci ha permesso di conoscere da vicino le tecnologie sviluppate dall’azienda e di valutarne le potenzialità anche per future applicazioni”, conclude Michael Oxenham. “Stiamo già considerando l’introduzione di una soluzione dedicata alla sverniciatura dei ganci utilizzati nelle nostre linee di verniciatura e di un impianto per il trattamento delle acque. Per noi è fondamentale continuare a migliorare le prestazioni ambientali dei nostri impianti e gestire in modo sempre più efficiente tutti gli aspetti legati ai processi di finitura. Le tecnologie che abbiamo visto rappresentano un’interessante opportunità di sviluppo anche per il futuro”. La domanda di nuove abitazioni, lo sviluppo delle costruzioni modulari e prefabbricate e gli investimenti infrastrutturali previsti in vista dei grandi eventi internazionali, come i Giochi Olimpici del 2032, delineano prospettive particolarmente interessanti per le aziende del settore delle costruzioni, come G.James, e per i fornitori europei, come ALIT Technologies.
Il complesso commerciale Manunda Place a Darwin, per le cui opere di vetratura G.James ha vinto l’Australian Glass and Glazing Association (AGWA) Award 2021.
Oltre vent’anni della storia produttiva di G.James nel Central Business District di Brisbane: Comalco House (1983) a sinistra; Central Plaza One e Two (1988 e 1990) a destra; Riparian Plaza (2005) al centro.
Ridefinire l’efficienza nell’industria canadese della verniciatura: l’approccio di VentCor Systems
Federico Melideo ipcm®
VentCor Systems è un’azienda canadese di ingegneria e produzione specializzata in apparecchiature e sistemi per la verniciatura industriale. L’azienda progetta, costruisce e installa impianti di lavaggio, forni, cabine di verniciatura a spruzzo e unità di immissione aria personalizzate, studiate appositamente per il settore della verniciatura a polvere. I loro sistemi ingegnerizzati sono sviluppati per fornire finiture di qualità superiore per un’ampia gamma di prodotti, tra cui mobili in metallo, componenti automotive e altri parti in metallo e plastica.
Nell’ultimo decennio, l’industria manifatturiera canadese ha subito una profonda trasformazione. Sebbene storicamente basata su solidi settori automotive, aerospaziale e dei macchinari pesanti, l’attuale panorama industriale, in particolare quello delle vernici e dei rivestimenti, si trova ad affrontare una duplice sfida: conformarsi alle rigorose normative ambientali e di sicurezza emanate da organizzazioni come TSSA (Technical Standards and Safety Authority)1 e CSA (Canadian Standards Association)2, gestendo al contempo le urgenti pressioni del mercato per contenere l’aumento dei costi energetici.
Tuttavia, l’era degli impianti di verniciatura standardizzati e prodotti in serie è finita. L’industria nordamericana moderna richiede soluzioni tecnologiche smart, efficienti e strutturalmente robuste, capaci di bilanciare perfettamente alta produttività e sostenibilità ambientale. Con sede a Vaughan (Ontario), VentCor Systems è all’avanguardia nell’affrontare questi cruciali cambiamenti del mercato, progettando soluzioni su misura e altamente personalizzate per il futuro della produzione.
1 La TSSA è un'autorità di regolamentazione (operante principalmente in Ontario) che fa rispettare la normativa in materia di sicurezza e vigila sulle attrezzature e sulle attività regolamentate. 2 CSA Group è un ente normativo e di certificazione che sviluppa norme e certifica prodotti per dimostrarne la conformità.
VentCor Systems: una storia di design
Ogni azienda di ingegneria di successo si fonda su una solida esperienza pratica e una visione chiara. Le radici dell’azienda risalgono al 1999, quando fu fondata come GLM Management Inc., operando come società di ingegneria e progettazione specializzata nel settore della finitura industriale, con particolare attenzione agli impianti di verniciatura a polvere. Nei suoi primi anni, GLM ha collaborato con i principali integratori di sistemi per fornire linee di finitura robuste a importanti aziende del settore. Nel 2007, a seguito della sua crescita come produttore di apparecchiature a tutti gli effetti, l’azienda ha cambiato la propria ragione sociale in VentCor Systems. Il nome stesso descrive perfettamente la sua specializzazione tecnica, unendo due parole italiane che richiamano le origini del proprietario: “Vent” da “Vento” e “Cor” da “Corrente”, rispecchiando direttamente la sua competenza nella gestione dell’aria e nella termodinamica. Oggi, sotto la guida del proprietario Pino Martella, questa evoluzione ha consolidato l’azienda con sede a Vaughan come gruppo di ingegneria di prim’ordine, realizzando componenti durevoli che bilanciano complesse dinamiche dei fluidi, efficienza termica e affidabilità meccanica. “Questo percorso ci ha portato a diventare il più grande integratore in Canada. Partendo da queste solide basi nazionali, abbiamo ampliato la nostra presenza e oggi siamo orgogliosi di servire i mercati canadese, statunitense
e messicano, offrendo le nostre soluzioni ingegneristiche personalizzate in tutto il continente nordamericano,” commenta Pino Martella, Presidente di VentCor Systems.
Eccellenza ingegneristica “Powered by Design”
Al centro della filosofia operativa di VentCor Systems c’è l’impegno per un’ingegneria su misura piuttosto che per la produzione di massa. L’azienda si posiziona non semplicemente come produttore di apparecchiature, ma come un gruppo di ingegneria specializzato che collabora simultaneamente con l’utente finale e i fornitori di prodotti chimici o di vernici fin dalle prime fasi di un progetto. “Crediamo che una linea di verniciatura veramente affidabile debba essere considerata un ecosistema interconnesso. Il nostro motto - ‘Powered by Design’ - riflette proprio questo principio. Se le fasi iniziali di un impianto sono progettate male, la qualità finale della verniciatura ne risentirà inevitabilmente. Il nostro obiettivo è costruire sistemi di alta qualità, duraturi e completamente automatizzati, realizzati
su misura per le specifiche esigenze di ogni applicazione, garantendo un funzionamento senza problemi per molti anni a venire,” afferma Pino Martella.
Tutto inizia con il pretrattamento
Questa filosofia è chiaramente evidente nell’approccio di VentCor al pretrattamento, ampiamente riconosciuto come la fase più critica per garantire un’adesione ottimale della vernice. L’azienda progetta e produce una vasta gamma di impianti di lavaggio industriali per il pretrattamento, che spaziano da semplici operazioni a lotti a linee automatizzate completamente autonome basate su convogliatori. Una caratteristica chiave del design proprietario è il loro alloggiamento superiore diviso, che separa completamente il convogliatore dall’ambiente chimico aggressivo, prolungando significativamente la durabilità dell’infrastruttura di movimentazione dei materiali. Per pretrattamenti chimici particolarmente aggressivi, è possibile integrare nel sistema un tunnel di trasporto pressurizzato.
“La manutenzione e i tempi di inattività sono i principali fattori di costo per qualsiasi azienda di verniciatura. Per questo motivo, abbiamo integrato soluzioni ingegneristiche pratiche come ugelli e tubi di risalita a clip senza attrezzi, pompe sommergibili verticali con schermi protettivi in acciaio inox e piattaforme di manutenzione dedicate in ogni zona di scarico, complete di illuminazione di banchina,” spiega Martella. VentCor incorpora anche la tecnologia a controcorrente per ridurre drasticamente il consumo di acqua e gli sprechi di prodotti chimici. A tutto ciò si aggiungono opzioni di automazione avanzate, tra cui il controllo del motore della pompa tramite variatore di frequenza con tecnologia a circuito chiuso, il monitoraggio continuo del pH e della conducibilità e il dosaggio automatico dei prodotti chimici.
Aumento dell’efficienza termica nelle fasi di polimerizzazione ed asciugatura
Scendendo lungo la linea di finitura, i processi di polimerizzazione ed asciugatura rappresentano le fasi di produzione a maggiore consumo
energetico. VentCor affronta questa sfida con i suoi forni a convezione avanzati di Classe A e B, progettati per garantire una polimerizzazione completa ottimizzando al contempo la dinamica termica. Realizzati con pareti isolate da 10 a 15 cm e assemblaggio a incastro, questi forni utilizzano speciali guarnizioni d’aria standard e morbide in corrispondenza delle aperture di immissione del prodotto, riducendo significativamente la dispersione di calore nell’ambiente circostante. Le camere di combustione, assemblate in fabbrica, sono dotate di ventilatori, bruciatori e sistemi di distribuzione del gas ad alta temperatura, progettati per ottimizzare il flusso d’aria e il trasferimento di energia.
“L’efficienza energetica non è più un’opzione, ma una necessità. Grazie all’integrazione di controlli PLC con regolazione della temperatura PID, cicli automatici di avvio e raffreddamento al mattino presto e sistemi di aspirazione del forno a variatore di frequenza (VFD), consentiamo agli operatori del settore di accelerare i cicli di spurgo riducendo al contempo la dispersione di calore durante le normali operazioni,” osserva Martella.
La rivoluzione dei forni a infrarossi: ingombro e velocità
A complemento della propria linea termica, VentCor ha introdotto una gamma altamente specializzata di forni a infrarossi (IR). La tecnologia IR rappresenta un enorme passo avanti per gli impianti che desiderano ridurre il proprio ingombro fisico. Aumentando rapidamente la temperatura del pezzo tramite energia radiante, si riducono drasticamente i tempi e l’energia del forno a convezione necessari per ottenere una polimerizzazione completa.
Consapevole che vernici e substrati diversi reagiscono in modo unico, VentCor offre tre opzioni IR personalizzate:
Infrarossi elettrici: questi raggiungono fino al 95% di conversione energia-IR con un tempo di risposta quasi istantaneo inferiore a un secondo, gestito tramite controllo multi-zona per profili di polimerizzazione ultra precisi.
CHAINS , MONORAIL AND BI-RAIL CONVEYOR SYSTEMS
Infrarossi a gas (RHT): operando a temperature radianti comprese tra 565,56 °C (1050 °F) e 898,89 °C (1650 °F), questi bruciatori ad alta intensità sono ideali per la rapida rimozione dell’umidità, l’asciugatura della vernice e la verniciatura a polvere, producendo livelli di NOx e CO da bassi a estremamente bassi.
Infrarossi catalitici: dotati di emettitori termici senza fiamma di ultima generazione, questi sistemi modulari, preassemblati e cablati, sono certificati per atmosfere potenzialmente esplosive e raggiungono la piena operatività in meno di dieci minuti utilizzando gas naturale o propano.
Controllo dell’ambiente: camere bianche e tunnel di raffreddamento
I parametri finali di una linea di verniciatura di classe mondiale includono il contenimento ambientale e la produttività. Le camere bianche VentCor per impianti di verniciatura a polvere si concentrano rigorosamente sul controllo dell’umidità e della temperatura. Realizzate con pannelli isolanti in poliuretano di 7,6 cm di spessore, queste camere bianche sono progettate per mantenere una leggera pressione positiva, impedendo a sporco e contaminanti aerodispersi provenienti dalla fabbrica di migrare nella zona di verniciatura. Inoltre, la canalizzazione è progettata con precisione per garantire che le correnti d’aria in prossimità delle aperture della cabina di verniciatura a polvere rimangano sempre inferiori a 18 m/ min, proteggendo l’integrità del getto di vernice.
All’uscita dei sistemi di polimerizzazione, VentCor implementa tunnel di raffreddamento e di evaporazione ad alta resistenza, utilizzando aria esterna modulata o zone di climatizzazione secondarie sul tetto.
“Un ambiente più pulito si traduce sempre in un prodotto migliore. Combinando camere a pressione positiva con tunnel di raffreddamento automatizzati, proteggiamo la vernice dalla contaminazione, riduciamo al minimo l’ingombro a terra e accorciamo significativamente i tempi necessari per lo scarico in sicurezza dei pezzi verniciati, aumentando così la produttività complessiva del reparto,” conclude Martella.
FOCUS ON TECHNOLOGY
Quando una vernice in polvere personalizzata diventa lo standard di un’intera filiera
Alessia Venturi ipcm®
Carrer SNC e TIGER Coatings hanno sviluppato una formulazione personalizzata nata per risolvere i problemi di colour matching, costanza qualitativa e resistenza superficiale nel settore dell’arredamento.
Nel settore dell’arredamento metallico, la qualità della finitura non è soltanto un requisito estetico: è un elemento funzionale che incide sulla produttività, sulla gestione degli scarti e sulla percezione del prodotto finale. Questo settore va veloce ed è in continua evoluzione: le tendenze cambiano rapidamente, la personalizzazione estrema di ogni prodotto è un servizio imprescindibile per orientare i comportamenti di acquisto. Ne consegue che i cicli di sviluppo dei prodotti si accorciano, mettendo sottopressione tutta la filiera. Per le aziende che producono e verniciano componenti per il mobile ciò significa dover gestire un numero crescente di colori, finiture ed effetti superficiali, spesso provenienti da fornitori diversi quindi con criticità dal punto di vista del colour matching e della costanza qualitativa.
È proprio da questa esigenza che nasce il progetto congiunto sviluppato da Carrer, specializzata nella produzione di componenti metallici per mobili di alta fascia, e TIGER Coatings, culminato nella realizzazione della polvere denominata M9, una tonalità grigia metallizzata con caratteristiche anti-impronta e di resistenza al graffio superiori e con una costanza qualitativa sia tra lotto e lotto, che se applicato in diversi impianti, di livello superiore. Una formulazione personalizzata che oggi rappresenta il riferimento per un’intera rete di produttori.
Carrer SNC è specializzata nella produzione di componenti metallici per arredamento di alta fascia. Il colore M9 grigio metallizzato è stato formulato da TIGER Coatings sulla base delle esigenze applicative e di qualità finale del rivestimento dei clienti di Carrer.
Il contesto industriale
Carrer SNC nasce nel 1996, ma le sue radici affondano in oltre cinquant’anni di esperienza della famiglia Carrer nella lavorazione del metallo. Esperienza che ha consentito loro di costruire un’azienda solida, capace di unire tradizione manifatturiera e qualità artigiana con un costante investimento in innovazione tecnologica e ottimizzazione dei processi produttivi.
“Nel corso degli anni ci siamo specializzati nella produzione di componenti metallici per il settore dell’arredamento, sviluppando un know-how specifico nella realizzazione di elementi che devono soddisfare elevati requisiti funzionali ed estetici” racconta Rosanna Carrer, oggi alla guida dell’azienda con sua sorella Paola.
“Oggi siamo partner di importanti aziende del settore del mobile che commercializzano i propri prodotti sui principali mercati nazionali e internazionali. Questo ci porta a confrontarci quotidianamente con standard qualitativi e tempi di consegna sempre più sfidanti, nonché con nuove esigenze di sostenibilità e innovazione” prosegue Rosanna Carrer. “Per questo motivo continuiamo a investire nelle tecnologie più recenti e nella scelta di partner affidabili, in grado di garantire qualità ma anche costanza qualitativa, un aspetto molto importante per il settore nel quale siamo inseriti”.
Carrer realizza internamente tutte le fasi della lavorazione — taglio laser, piegatura, saldatura, verniciatura, assemblaggio e imballaggio — lavorando lamiera e tubo avvalendosi di un parco macchine tecnologicamente avanzato che comprende impianti di taglio laser per lamiera e tubo, punzonatrici, presse piegatrici e curvatubi.
“Gestendo tutti i processi produttivi internamente, possiamo fornire ai principali produttori di mobili un componente completamente finito, garantendo per ogni commessa massima precisione, flessibilità, tempi di risposta rapidi e soprattutto un elevato grado di controllo qualità. Esattamente a questo scopo, l’azienda aveva già internalizzato il processo di verniciatura nel 2014, avviando l’attività di Iride Verniciatura, che operava anche conto terzi. Col tempo l’attività di terzismo è diventata prevalente e abbiamo deciso di avviare una seconda linea di verniciatura dedicata solo ai prodotti con il nostro marchio” commenta Rosanna. “Nel nostro settore tutto deve essere perfetto. Se un pezzo presenta un difetto, torna in verniciatura: non può essere consegnato al cliente. La finitura rappresenta quindi una delle fasi più critiche dell’intero processo produttivo. Per questo motivo, non potendo più condividere la verniciatura con altri clienti, talvolta anche nostri concorrenti, le cui esigenze passavano in primo piano rispetto a quelle della Carrer, abbiamo installato in una nuova linea di verniciatura a polvere automatica, che soddisfa i requisiti dell’Industria 5.0 in termini di monitoraggio, tracciabilità e sostenibilità della produzione”.
La linea è entrata in funzione a marzo del 2025 ed è stata progettata da Deteco (Porcia, Pordenone). È dotata di convogliatore monorotaia, tunnel di pretrattamento a 5 stadi con sgrassaggio multi metallo e passivazione nanotecnologica; cabina di applicazione Wagner con centro polveri
SuperCenter EVO che consente cambi colore rapidi, elevata efficienza di applicazione e massima ripetibilità del processo; cabina manuale con aspirazione separata per gestire le richieste just-in-time, i piccoli lotti di colore o le riverniciature senza per questo perdere produttività sulla linea principale.
Panoramica dell’impianto di verniciatura progettato e installato da Deteco di Porcia (Pordenone). Il tunnel di pretrattamento.
In ottica 5.0 Deteco ha previsto un sistema di riconoscimento automatico dei pezzi che consente di richiamare i parametri di lavorazione specifici e di monitorare in tempo reale l’intero ciclo di finitura, consentendo tracciabilità completa e monitoraggio dei costi e dei consumi effettivi.
La criticità: mancanza di costanza qualitativa da lotto a lotto
La collaborazione con TIGER Coatings, già fornitore minore di Iride Verniciatura, si intensifica quando Carrer deve affrontare un problema di
qualità con una particolare finitura metallizzata grigia, largamente utilizzata dai suoi principali clienti. “Il prodotto utilizzato fino a quel momento iniziava a mostrare limiti sempre più evidenti” racconta Rosanna Carrer. “La variazione di tinta tra un lotto e l’altro era il problema più grosso, ma anche le differenze cromatiche tra componenti realizzati in acciaio e alluminio, l’instabilità dell’effetto metallizzato e una superficie con scarsa resistenza al graffio e facilità a trattenere le impronte superficiali contribuivano ad aumentare il tasso di rilavorazioni e scarti. Le criticità diventavano ancora più marcate
Da sinistra in alto in senso orario: Il forno di polimerizzazione.
Pezzi in uscita dal forno di asciugatura.
La cabina automatica di verniciatura con centro polveri SuperCenter EVO di Wagner.
considerando che diversi fornitori della stessa filiera producevano componenti differenti destinati allo stesso mobile”.
Tra le diverse aziende coinvolte per risolvere il problema, TIGER Coatings è quella che ha proposto la formulazione più vicina al colore originale ed è stata scelta da Carrer per avviare un percorso di sviluppo condiviso.
La soluzione sviluppata da TIGER
Il risultato è stata la formulazione dell’M9, che ha trasformato il vecchio prodotto, un epossipoliestere metallizzato dry blend, in un poliestere bonderizzato Qualicoat Classe 2, che utilizza la tecnologia delle basi Flat Matt di TIGER per offrire resistenza al graffio e funzionalità ani-impronta. La nuova formulazione ha consentito di ottenere contemporaneamente una maggiore uniformità e costanza dell’effetto metallizzato e un perfetto colour matching multimetallo.
“Non volevamo semplicemente replicare il colore. Dovevamo mantenere il punto tinta e contemporaneamente migliorare tutte le prestazioni del prodotto” spiega Marzia Brambilla, Direttrice Operativa di TIGER Coatings.
“Inoltre, aspetto fondamentale sia per le esigenze di Carrer sia per la nostra filosofia di mercato, è la nostra capacità di mantenere la costanza qualitativa. La qualità la possono fare in molti. La differenza è riuscire a mantenerla identica lotto dopo lotto. Questa continuità produttiva è resa
possibile da rigorosi controlli di processo eseguiti nella nostra fabbrica di Wels (Austria), da una accurata selezione delle materie prime e dall’impiego di una tecnologia di bonderizzazione avanzata, un processo che garantisce una qualità superiore dei colori metallizzati e a effetto speciale nonché una maggiore stabilità applicativa di questi prodotti”.
Dalla soluzione tecnica allo standard di filiera
Una volta validata la nuova vernice in polvere, Carrer ha iniziato a proporlo non soltanto ai propri clienti, ma anche agli altri fornitori coinvolti nella produzione degli stessi componenti per mobili. L’obiettivo era ottenere la medesima finitura su tutti i componenti, indipendentemente dal materiale o dal produttore.
“Il percorso per sostituire la vernice usata in precedenza con l’M9, non è stato semplice, anche perché la nuova formulazione ha un costo maggiore.
Abbiamo inoltre scelto di assorbire internamente i costi legati alle attività di test e ai campionamenti colore necessari per la validazione del nuovo processo, garantendo ai clienti una transizione senza oneri aggiuntivi”, racconta Rosanna Carrer.
“L’approccio di Rosanna è un unicum nel settore della verniciatura conto terzi: in pochi si spingono oltre all’acquisto delle vernici per conto dei propri clienti” aggiunge Marzia Brambilla. “Rosanna, al contrario, si spende per i
Da sinistra Gianni Turrin, conduttore della linea di verniciatura, Filippo Zaia di Carrer, Alessia Venturi di ipcm®, Marzia Brambilla di TIGER Coatings, Rosanna Carrer e Francesco Zaia di Carrer.
propri clienti e per i loro designer, per proporre soluzioni che risolvano loro i problemi e per informarli sulle tendenze colore. Un atteggiamento “da commerciale” che ha contribuito a rendere l’M9 il benchmark di riferimento e, contemporaneamente, a fidelizzare i clienti”. “Da quando abbiamo introdotto l’M9 non abbiamo più avuto problemi di costanza qualitativa”, interviene Rosanna Carrer, e ciò contribuisce a valutare diversamente anche la differenza di prezzo, fisiologica, esistente fra l’M9 – un prodotto evoluto – e altri prodotti in polvere. La riduzione di rilavorazioni, contestazioni e fermate produttive compensa ampiamente il maggior valore della formulazione M9, considerando anche che il nostro è un prodotto ad alto valore aggiunto che ci consente di assorbire qualche variazione di costo”.
Una partnership orientata all’innovazione
Il progetto M9 rappresenta un esempio concreto di co-sviluppo tra utilizzatore e produttore di vernici.
La collaborazione tra Carrer e TIGER non si limita infatti alla fornitura del prodotto, ma comprende attività di consulenza tecnica, supporto nello sviluppo di nuove finiture e aggiornamento sulle tendenze estetiche del settore.
“Soluzioni come l´M9 riflettono un principio che da sempre guida TIGER Coatings: perseguire una qualità senza compromessi”, afferma Alberto Zancan, amministratore unico di TIGER Coatings Italia. “Un obiettivo che si traduce in formulazioni capaci di garantire prestazioni costanti, elevata affidabilità applicativa ed eccellente resa estetica. Questo approccio consente di abbattere scarti, rilavorazioni, contestazioni e fermi produttivi, migliorando l’efficienza dei processi e contribuendo alla redditività del cliente nel lungo periodo”.
“Cerchiamo sempre di arrivare prima del mercato, di anticipare le esigenze e le richieste dei clienti, di innalzare l’asticella della qualità e anche di stimolarli al cambiamento” conclude Rosanna Carrer, “con la convinzione che se cresce il nostro cliente, cresciamo anche noi.”
Pezzi in verniciatura automatica. Le finiture M9 ed M4, formulate e fornite da TIGER a Carrer.
FOCUS ON TECHNOLOGY
VAFE: la verniciatura come servizio, dalla granigliatura all’assistenza al cliente
Martina Stucchi ipcm®
Per VAFE la verniciatura conto terzi non è soltanto un processo produttivo, ma un servizio costruito su competenza, organizzazione e innovazione. L’installazione di una nuova granigliatrice a tunnel OMSG rafforza questa filosofia, per migliorare la preparazione superficiale dei manufatti in ferro e aumentare la flessibilità dell’intero ciclo produttivo. Il risultato è un sistema capace di rispondere con rapidità alle esigenze del mercato, garantendo elevati standard qualitativi anche per componenti di grandi dimensioni.
Imercati cambiano a una velocità senza precedenti e, in uno scenario sempre più competitivo, distinguersi significa offrire molto più di un prodotto di qualità. Oggi a fare la differenza sono la rapidità di risposta, l’attenzione al cliente, la flessibilità nella gestione delle commesse e una capacità produttiva in grado di affrontare lavorazioni sempre più complesse. Sono questi gli elementi su cui le aziende costruiscono, nel tempo, rapporti solidi con una clientela diversificata.
È quanto emerge dalla storia di VAFE, azienda di Grassobbio (Bergamo) specializzata nella verniciatura a polvere conto terzi che, in oltre sessant'anni di attività, ha saputo crescere investendo costantemente nell'innovazione dei propri processi produttivi.
VAFE opera nel settore verniciatura conto terzi da più di 60 anni.
In questo percorso si colloca la decisione, a fine 2025, di installare una nuova granigliatrice a tunnel firmata OMSG Officine Meccaniche San Giorgio (Villa Cortese, Milano): un impianto progettato per preparare alla verniciatura anche manufatti di grandi dimensioni, aumentando produttività, flessibilità operativa e qualità del trattamento superficiale.
La scelta della specializzazione nella verniciatura a polvere “Il lavoro della verniciatura conto terzi è ormai diventato, a tutti gli effetti, un servizio al cliente”, spiega Matteo Gritti, Responsabile dell’Amministrazione di VAFE. “Per questo motivo abbiamo scelto da sempre di dedicarci esclusivamente alla verniciatura a polvere: una specializzazione che ci permette di concentrare risorse e competenze sullo sviluppo tecnologico e sull’ottimizzazione del processo.”
Fondata negli anni Sessanta dal nonno dell’attuale titolare, oggi alla terza generazione, VAFE vanta oltre sessant’anni di storia nel settore della verniciatura conto terzi. L’azienda dispone attualmente di tre impianti di verniciatura: un impianto monorotaia di dimensioni contenute, dedicato a componenti leggeri che richiedono finiture di alto livello, come l’alluminio per macchine da caffè o per il settore automotive, e due impianti birotaia di dimensioni maggiori. Uno di questi è in grado di movimentare bilancelle
con una portata fino a 3.000 kg e ingombri fino a 13 metri di lunghezza, 1,5 metri di larghezza e 3 metri di altezza. Il terzo impianto, riprogettato dopo 27 anni di utilizzo nel 2021 in collaborazione con OMSA (Besana Brianza, Monza Brianza), integra un convogliatore birotaia di Futura Convogliatori (Robecco Pavese, Pavia) e due cabine di verniciatura, una di queste progettata con GEMA Europe. La configurazione è stata studiata con due cabine disposte in sequenza e separate da un forno di pre-polimerizzazione, che consente una parziale reticolazione del primo strato di vernice prima dell’applicazione del successivo. Dopo il pretrattamento, il ciclo di verniciatura si articola quindi in tre fasi: applicazione della mano di fondo, passaggio nel forno di pre-polimerizzazione e stesura della mano di finitura. Questa soluzione permette di ottenere un rivestimento a polvere particolarmente disteso, uniforme e di elevata qualità estetica. “Per noi è fondamentale anche il pretrattamento”, prosegue Gritti, “su tutti i pezzi lavorati eseguiamo un pretrattamento chimico, e su ogni linea sono presenti impianti di sgrassaggio, fosfosgrassaggio e asciugatura. Sull’ultimo impianto sviluppato, in particolare, disponiamo di un pretrattamento a sette stadi che comprende, oltre a sgrassaggio e fosfosgrassaggio, anche la passivazione al titanio che ha sostituito la precedente cromatazione fuori linea in vasca orizzontale per immersione”.
La granigliatrice progettata da OMSG per il trattamento di pezzi che arrivano fino a 13 metri di lunghezza (a sinistra) e la precamera d’uscita dotata di bandelle in gomma con anima in acciaio armonico, che limitano la fuoriuscita dell'abrasivo metallico.
Questa configurazione impiantistica consente a VAFE di servire un parco clienti ampio e diversificato: il mercato di riferimento principale è quello edilizio (pareti, controsoffitti, controfacciate, lamierati, lamiere stirate e forate), seguito dal segmento delle macchine industriali e dai settori illuminazione, automotive e ferroviario. Proprio in ambito ferroviario, grazie a una certificazione specifica riconosciuta a livello europeo, VAFE tratta i finestrini in alluminio dei treni ad alta velocità con lo stesso ciclo di pretrattamento — con conversione finale a base di titanio compresa — descritto sopra.
Granigliatura fuori linea
La fase di preparazione del materiale alla verniciatura è un passaggio fondamentale per ottenere risultati qualitativamente elevati sui pezzi trattati. Spesso, tuttavia, gli articoli da lavorare presentano ingombri importanti, rendendo il trattamento più complesso da gestire. Per questo motivo, nella
primavera del 2025 VAFE ha avviato la ricerca di una nuova granigliatrice in grado di trattare qualsiasi tipologia di pezzo, compresi quelli con le dimensioni maggiori.
È nata così la collaborazione con OMSG, che ha proposto una soluzione capace di rispondere alle esigenze produttive di VAFE, sia dal punto di vista tecnologico sia sotto il profilo dell›assistenza tecnica.
“La fase di granigliatura è necessaria per tutti i componenti in ferro”, spiega Gritti. “Abbiamo scelto di installare una granigliatrice fuori linea in modo da convogliare in macchina tutti i materiali in arrivo e smistarli successivamente sui nostri tre impianti di verniciatura: questa fase rappresenta quindi il primo passaggio dell’intero processo produttivo. Una scelta che ci garantisce maggiore flessibilità nelle lavorazioni e tempi di processo più rapidi.”
La granigliatrice, installata a dicembre 2025, è un modello a tunnel TUNNELBLAST 1520/12 84G-400 RE, con sezione massima di granigliatura
Serbatoio contente la graniglia angolosa utilizzata per il trattamento dei pezzi.
Il sistema di trasporto monorotaia Morris a circuito chiuso ad anello.
di 1.500 mm di larghezza e 2.000 mm di altezza. “I pezzi entrano da una zona di carico e attraversano una precamera d’ingresso (presente anche in uscita) dotata di bandelle in gomma con anima in acciaio armonico, che limitano la fuoriuscita dell’abrasivo metallico. Successivamente passano nella camera centrale di granigliatura, equipaggiata con 12 turbine da 7,5 kW a motore diretto e girante monodisco”, spiega Enzo Dell’Orto, CEO di OMSG. “Tutte le turbine sono gestite tramite inverter, così l’operatore può aumentare o, più frequentemente, diminuire la velocità di rotazione in funzione della tipologia di pezzo da trattare. Riducendo i giri al minuto si riduce l’energia cinetica di proiezione dell’abrasivo, in modo da regolare l’intensità del trattamento. A valle della macchina è presente un sistema di recupero abrasivo esterno: nella fase finale, quando gli operatori puliscono i pezzi in uscita con aria compressa, l’abrasivo che si deposita viene recuperato tramite un sistema tramoggia-coclea e reintrodotto nel ciclo di granigliatura. La particolarità di questo impianto, trattandosi di una soluzione fuori linea, è il sistema di trasporto: un monorotaia Morris a circuito chiuso ad anello, con 84 ganci fissi da 400 kg di portata cadauno. La definizione della configurazione finale è stata il risultato di un confronto con VAFE. Non è stato facile arrivare alla scelta di questa soluzione: inizialmente erano state prese in considerazione diverse alternative, dovute anche alle dimensioni
dei pezzi da trattare, che possono arrivare anche a 13 metri di lunghezza. Per questo motivo c’è stato un lungo lavoro congiunto prima di arrivare al progetto definitivo”.
Per il processo di granigliatura VAFE utilizza una graniglia 100% angolosa e il grado di finitura è SA 2½ secondo la norma ISO 88501-1.
La centralità del servizio al cliente
Come anticipato in apertura, oggigiorno differenziarsi significa offrire qualcosa in più rispetto al solo prodotto: una filosofia che accomuna sia VAFE sia OMSG. “Abbiamo progettato e installato questo impianto in un’ottica Industria 5.0: uno degli elementi che contraddistingue Officine Meccaniche San Giorgio è la possibilità di monitorare la macchina da remoto, spiega Dell’Orto. “Grazie alla connessione in teleassistenza, oggi siamo in grado di risolvere molti problemi tecnici senza dover inviare fisicamente un tecnico presso il cliente, evitando un costo che ricade sia su di lui sia su di noi. Il nostro softwarista si collega da remoto e, attraverso una serie di verifiche guidate, riesce spesso a individuare rapidamente l’origine del guasto: un filo invertito, un cavo allentato, un sensore che ha perso il contatto. I nostri tecnici, del resto, non si limitano alle competenze informatiche: sono figure a tutto tondo, capaci di comprendere anche gli
Premium soft-touch finish, combining aesthetics and advanced performance
aspetti meccanici delle macchine, per una diagnosi più completa e affidabile.
Un vantaggio che si riflette anche sul mercato italiano, dove la carenza di manodopera specializzata è una sfida comune a tutto il settore: il filtro rappresentato dai softwaristi remoti ci permette di gestire meglio le risorse tecniche, riservando gli interventi sul campo solo ai casi che lo richiedono davvero”.
A distinguere la granigliatrice OMSG contribuisce anche l’attento studio del posizionamento delle turbine in modo da garantire una copertura uniforme dell’intera superficie e assicurando una lavorazione completa anche di pezzi di grandi dimensioni.
La tecnologia sviluppata da OMSG si integra così perfettamente con la filosofia di VAFE, orientata a offrire ai clienti non soltanto un impianto performante, ma un servizio completo, fatto di qualità, flessibilità e rapidità di risposta. La capacità di rispondere alle esigenze del cliente non dipende soltanto dalla tecnologia installata, ma anche dall’organizzazione interna. In VAFE la produzione viene pianificata con attenzione insieme ai clienti, ma non mancano le richieste urgenti che richiedono tempi di risposta rapidi. Grazie a una struttura produttiva flessibile e all’introduzione della nuova granigliatrice, che riesce a lavorare pezzi anche di grosse dimensioni (fino
a 13 metri di lunghezza), l’azienda è in grado di gestire anche queste situazioni senza compromettere il rispetto delle consegne. “L’obiettivo è mettere a disposizione un servizio che coniughi competenza tecnica, flessibilità operativa e trasparenza: dalla definizione delle tempistiche alla qualità del risultato finale, ogni fase del processo è orientata a garantire al cliente un interlocutore affidabile e in grado di rispondere con il proprio know-how anche alle richieste più complesse. Questa impostazione distingue la nostra azienda in un mercato in cui poche aziende sono specializzate esclusivamente nella verniciatura a polvere”, conclude Gritti. “Nella maggior parte dei casi, infatti, la verniciatura rappresenta un’attività accessoria rispetto alla produzione manifatturiera, mentre per VAFE costituisce il cuore del business. Una specializzazione che si riflette anche nell’organizzazione aziendale: abbiamo una struttura composta complessivamente da 53 collaboratori, di cui otto impiegati negli uffici tecnici e amministrativi, tra cui due ingegneri e un perito chimico”. Un patrimonio di competenze che permette a VAFE di proporsi non come un semplice terzista della verniciatura, ma come un partner tecnologico in grado di accompagnare il cliente lungo l’intero processo, garantendo qualità, affidabilità e tempi di risposta sempre più rapidi.
Il sistema di trasporto è dotato 84 ganci fissi da 400 kg di portata cadauno.
Zona di carico della granigliatrice TUNNELBLAST 1520/12 84G-400 RE in grado di trattare anche pezzi di grosse dimensioni.
THE CONTRACT COATING NETWORK
Specializzazione e innovazione: il percorso di crescita di V.M.L. Verniciatura Metalli Lecco
La storia di V.M.L. Verniciatura Metalli Lecco si intreccia con quella della verniciatura conto terzi italiana. In oltre settantacinque anni di attività, l’azienda ha accompagnato l’evoluzione del settore investendo in automazione, innovazione e sviluppo di cicli di verniciatura sempre più complessi, fino a diventare un partner tecnologico per numerosi settori industriali.
La storia della verniciatura conto terzi in Italia è strettamente intrecciata con quella dell’industrializzazione del Paese e dell’evoluzione della sua manifattura. Più che come settore autonomo, la verniciatura conto terzi nasce infatti come servizio specializzato a supporto delle industrie metalmeccaniche, dell’arredamento, dell’illuminazione e, in seguito, dell’automotive, come abbiamo spesso raccontato sulle pagine della nostra rivista. Nei primi decenni del Novecento, quando le tecnologie di verniciatura e la
chimica dei rivestimenti erano ancora agli albori, questa lavorazione veniva svolta prevalentemente all’interno delle fabbriche oppure nelle piccole botteghe di artigiani specializzati. Fu nel secondo dopoguerra, con la forte espansione industriale che caratterizzò il boom economico italiano, che molte aziende manifatturiere iniziarono a esternalizzare attività considerate non strategiche, tra cui la verniciatura. Nacquero così numerose imprese a conduzione familiare dedicate esclusivamente alla verniciatura industriale conto terzi. Successivamente, negli anni Settanta e Ottanta, la diffusione della verniciatura a polvere, dei primi impianti automatici e dei distretti industriali trasformò profondamente il settore. Le aziende conto terzi non si limitarono più a offrire una semplice lavorazione, ma iniziarono a sviluppare competenze specifiche nei pretrattamenti, nei cicli di verniciatura e nella gestione della qualità, diventando partner sempre più strategici per la manifattura italiana. È proprio questa evoluzione che ha permesso a molte imprese familiari di crescere insieme ai propri clienti, investendo in tecnologia e specializzazione.
Anche la storia di V.M.L. Verniciatura Metalli Lecco di Brivio (Lecco), fondata negli anni Cinquanta dall’iniziativa di Vittorio Magni, nonno
V.M.L. Verniciatura Metalli Lecco è un’azienda con sede a Brivio (Lecco), specializzata nella verniciatura industriale per la realizzazione di finiture speciali e pretrattamenti ad alte prestazioni. L’azienda opera in settori molto diversi tra loro, una varietà che stimola la ricerca e l’innovazione continua.
dell’attuale Direttore Generale Andrea Magni, affonda le proprie radici in questo periodo di straordinario sviluppo industriale. Oggi l’azienda rappresenta un esempio emblematico dell’evoluzione del settore: da piccola realtà artigianale a partner tecnologico per l’industria. In oltre settantacinque anni di attività, V.M.L. ha saputo crescere investendo nell’innovazione dei processi, nell’automazione degli impianti e nello sviluppo di cicli di verniciatura sempre più sofisticati, specializzandosi in finiture speciali e pretrattamenti ad alte prestazioni destinati a numerosi comparti industriali.
Dai lavori civili all’industria specializzata
V.M.L. nasce negli anni Cinquanta a Lecco con due divisioni operative: da una parte le attività dedicate all’edilizia e all’imbiancatura civile, dall’altra la verniciatura per il settore industriale. “Quando l’azienda passò a mio padre, decise di concentrarsi esclusivamente sulla divisione industriale”, racconta Andrea Magni, Direttore Generale di V.M.L. “Io avevo intrapreso un’altra carriera professionale e lui era ormai prossimo alla pensione. Nel 1992, però, ho deciso di entrare in azienda per dare continuità all’attività di famiglia. Siamo ripartiti con due piccoli impianti manuali, uno a polvere e uno a liquido, e da allora non ci siamo più fermati: siamo passati da uno stabilimento di 300 m2 agli attuali 5.000 m2”. Dalla fine degli anni Novanta la crescita dell’azienda è stata accompagnata da un costante programma di investimenti. Dopo l’installazione della prima linea automatizzata realizzata da MI DUE Srl di Besana in Brianza (Monza Brianza), ancora nello storico stabilimento di Lecco, nel 2001 V.M.L. si trasferisce a Brivio, dove viene installata una seconda linea di verniciatura. “Nel 2015 abbiamo investito in una terza linea automatizzata”, prosegue Magni. “Successivamente abbiamo riorganizzato il layout produttivo trasferendo i reparti manuali e il laboratorio in un edificio dedicato e trasformando una delle linee esistenti in un impianto polivalente, capace di adattarsi a diverse tipologie di lavorazione”.
Oggi V.M.L. dispone di quattro linee automatiche di verniciatura, affiancate da due reparti manuali dotati complessivamente di quattro cabine per la verniciatura a polvere e tre cabine per la verniciatura a liquido. Con circa 45 dipendenti e un fatturato annuo di 5 milioni di euro, l’azienda rappresenta una realtà consolidata della verniciatura conto terzi italiana, distinguendosi per la capacità di sviluppare cicli di verniciatura complessi e una costante propensione all’innovazione.
La differenziazione come motore dell’innovazione
Uno dei tratti distintivi di V.M.L. è la capacità di operare in mercati molto diversi tra loro, una scelta strategica che negli anni si è trasformata in uno dei principali punti di forza dell’azienda. “La diversificazione ci ha sempre contraddistinto”, spiega Andrea Magni. “Lavorare per settori differenti ci ha permesso di acquisire competenze trasversali e di affrontare ogni nuovo progetto con un bagaglio di esperienze molto ampio. Se si producono sempre gli stessi articoli si tende a conoscere solo quel processo; noi, invece, cerchiamo continuamente nuove sfide che ci consentano
di sviluppare soluzioni innovative”.
V.M.L. opera oggi in numerosi comparti industriali, dall’illuminazione all’automotive, fino all’elettrotecnica e al settore motociclistico. L’azienda tratta un’ampia gamma di materiali, tra cui alluminio, acciaio, ferro, zama e materie plastiche, ed è in grado di adattare i cicli di lavorazione alle caratteristiche del supporto e alle specifiche esigenze applicative.
L’esperienza maturata lavorando su materiali, mercati e applicazioni differenti ha permesso all’azienda di sviluppare cicli di verniciatura particolarmente sofisticati. Tra questi spicca un processo completamente automatizzato che combina, all’interno della stessa linea produttiva, verniciatura a polvere e a liquido. Il ciclo comprende il pretrattamento, l’applicazione del fondo a polvere mediante robot Lesta (Dairago, Milano), la cottura, il trasferimento automatico dei componenti tramite robot di HUBO Automation (Civate, Lecco), l’applicazione della finitura liquida con un secondo robot Lesta, la cottura finale e lo scarico automatico dei pezzi.
L’integrazione di queste tecnologie ha consentito a V.M.L. di sviluppare soluzioni per applicazioni particolarmente complesse.
All’interno degli stabilimenti sono presenti anche due reparti di verniciatura manuale, dotati di quattro cabine per la verniciatura a polvere e tre cabine per la verniciatura a liquido.
Da sinistra a destra:
V.M.L. dispone di quattro linee automatiche di verniciatura realizzate da MI DUE Srl di Besana in Brianza (Monza Brianza).
L’azienda lecchese ha installato un robot sviluppato da HUBO Automation di Civate (Lecco), che consente di trasferire i pezzi in lavorazione da una linea all’altra per l’applicazione di vernici in polvere e a liquido.
L’applicazione della vernice è realizzata tramite robot Lesta, realtà di Dairago (Milano).
“Oggi il cliente non cerca semplicemente un fornitore che applichi una vernice, ma un partner capace di progettare insieme il ciclo di finitura più adatto. Ci è stato chiesto, ad esempio, di verniciare cerchi che dovevano essere sottoposti a lavorazioni meccaniche dopo la verniciatura, come la realizzazione dei fori”, racconta Mattia Losa, Tecnico Commerciale dell’azienda. “Il rivestimento doveva resistere alle successive lavorazioni senza scheggiarsi o compromettere la finitura. Dopo numerosi test siamo riusciti a mettere a punto un ciclo combinato polvere-liquido capace di soddisfare queste esigenze”.
Un’altra sfida ha riguardato la verniciatura di componenti in policarbonato destinati a pulsanti retroilluminati. In questo caso il controllo dello spessore del film è fondamentale: dopo la verniciatura il componente viene infatti inciso al laser e retroilluminato, per cui anche variazioni minime nella quantità di prodotto applicato possono compromettere il risultato estetico e funzionale. “Sono proprio queste lavorazioni di nicchia ad aver definito la nostra identità”, conclude Losa. “Ogni progetto ci spinge a sperimentare, mettere a punto nuovi cicli e ampliare continuamente il nostro know-how”.
Nuove applicazioni e competenze specialistiche
La propensione di V.M.L. a sperimentare nuove applicazioni emerge anche dai più recenti progetti sviluppati per il settore dell’anticorrosione, un ambito nel quale l’azienda vede interessanti prospettive di crescita. “Tra le ultime sfide affrontate c’è stata la verniciatura di attuatori elettrici destinati al settore petrolchimico”, racconta Andrea Magni. “Abbiamo sviluppato un ciclo innovativo interamente a polvere, composto da fondo, mano intermedia e finitura. I risultati ottenuti hanno soddisfatto pienamente il cliente e ci hanno consentito di acquisire competenze in un settore altamente specialistico e particolarmente stimolante”.
A supporto di queste attività, V.M.L. dispone di un laboratorio interno in cui vengono eseguiti test in nebbia salina, prove di adesione, controlli colorimetrici, misure di brillantezza e verifiche dimensionali e di processo.
Ogni lotto produttivo è accompagnato da campioni di riferimento e da una completa documentazione dei controlli effettuati. Inoltre, ogni trenta minuti vengono registrati i principali parametri di processo, come pH, temperature delle vasche e cicli di cottura, mentre tutta la strumentazione di misura viene periodicamente tarata per garantire la massima affidabilità dei dati.
“L’adozione di tecnologie sempre più avanzate e la certificazione ISO 9001:2015 sono solo alcuni dei passi compiuti per offrire ai clienti un servizio affidabile e costante nel tempo”, prosegue Magni. “Negli anni abbiamo investito per rendere l’azienda sempre più autonoma: progettiamo e studiamo internamente i kit di mascheratura dedicati ai componenti, produciamo l’acqua demineralizzata necessaria ai nostri processi e gestiamo direttamente il trattamento delle acque reflue. Già dal 1999, inoltre, utilizziamo processi a basso impatto ambientale e pretrattamenti esenti da composti del cromo”.
L’attenzione al servizio rappresenta un ulteriore elemento distintivo dell’azienda. Oltre alla verniciatura, V.M.L. è in grado di gestire il controllo finale, l’imballaggio e, per alcuni clienti, anche la spedizione diretta verso gli stabilimenti di assemblaggio. “Quando un componente lascia il nostro stabilimento senza dover essere ricontrollato dal cliente significa che abbiamo costruito un rapporto di fiducia basato sulla qualità e sull’affidabilità del nostro lavoro. È un riconoscimento importante, ma anche una grande responsabilità”, conclude Magni.
Dopo oltre settantacinque anni di attività, la storia di V.M.L. dimostra come la crescita nella verniciatura conto terzi non passi soltanto attraverso l’ampliamento degli impianti, ma soprattutto attraverso la capacità di affrontare applicazioni sempre nuove, trasformando ogni richiesta del cliente in un’occasione di sviluppo tecnologico e di acquisizione di nuove competenze.
New TIXO Clear and TIXO Filler. Superior quality for carbon fiber surfaces.
The Tixo line redefines the finishing of carbon surfaces, both glossy and matte. Specifically designed for this material, TIXO products offer extraordinary thixotropy and fullness, allowing for the application of considerable thicknesses with excellent levelling and impeccable aesthetic appearance. Thanks to their high resistance, these UHS paints reduce the number of coats required, ensuring faster and more efficient processing. The exceptional gloss and scratch resistance of TIXO paints elevate quality standards to a superior level.
Discover all Vernici Caldart products designed for Automotive on our website.
RESEARCH BREAKTHROUGH
COAT-IPS sta sviluppando un rivestimento riscaldante ad alta efficienza energetica contro la formazione del ghiaccio per migliorare la sicurezza aerea
A cura di AIMPLAS Plastic Technology Centre
Paterna - Valencia, Spagna
OMAR Coatings, AIMPLAS e INTA stanno lavorando a una soluzione pionieristica basata su un rivestimento che si applica come una vernice e che può essere riparato in loco. Questo progetto di ricerca, co-finanziato dal Ministero della Scienza, dell’Innovazione e delle Università e dai fondi FERS, affronta la sfida posta al settore aeronautico dalla formazione del ghiaccio e dalle sue serie conseguenze operative.
La formazione di ghiaccio in volo è una delle maggiori sfide per la sicurezza e l’efficienza dell’aviazione. Un sottile strato di ghiaccio sulle ali può ridurre la portanza fino al 30% e aumentare la resistenza aerodinamica fino al 40%, compromettendo le prestazioni dell’aeromobile. Inoltre, gli aerei sono esposti al ghiaccio per circa il 15% della loro vita utile, il che aggrava l’impatto sul consumo di carburante, sulla stabilità e sulla manutenzione. Per affrontare questa sfida, il progetto COAT-IPS, condotto da OMAR Coatings, AIMPLAS Plastics Technology Centre e dal National Institute of Aerospace Technology (INTA), ha sviluppato un sistema di protezione antigelo basato su un rivestimento effetto Joule. Questo rivestimento è formulato come una vernice tecnica, con un basso consumo energetico e in grado di agire sia in modalità antigelo sia de-ghiacciante, offrendo una risposta rapida ed efficace in presenza di ghiaccio. Come spiegato da Blai López, ricercatore nel ramo Rivestimenti, Adesivi
e Trasformazione presso AIMPLAS, “in un settore che si muove verso una mobilità efficiente e sostenibile è essenziale sviluppare soluzioni che riducano l’impatto energetico senza compromettere la sicurezza”. Il fatto è che molti sistemi antigelo attuali (aria calda dai motori, guaine pneumatiche e tecnologie elettrotermiche) hanno limiti significativi, come l’elevato consumo energetico, il peso, la difficoltà di controllo, il surriscaldamento potenziale e l’efficienza limitata in alcune particolari condizioni. “La soluzione che presentiamo rappresenta un’innovazione significativa nel campo dell’aeronautica, poiché permette l’applicazione diretta sull’aeromobile e si adatta facilmente alle aree con geometrie complesse”, ha sottolineato Blai López. Oltre alla sua efficienza energetica, il rivestimento offre vantaggi come la compatibilità con le vernici per aeromobili comunemente utilizzate, la sua leggerezza – dal momento che non richiede sistemi ausiliari o trasformatori – e la sua riparabilità, che consente di effettuare le riparazioni direttamente nel punto danneggiato senza bisogno di sostituire l’intero rivestimento. COAT-IPS offre una formulazione ottimizzata e un sistema appositamente applicato e validato per l’utilizzo sugli aeromobili, di particolare interesse per i produttori di strutture, di veicoli senza equipaggio e di aziende del settore dei rivestimenti.
Un progetto collaborativo che coinvolge tre attori chiave Lo sviluppo di COAT-IPS coinvolge tre partner chiave che forniscono le competenze necessarie per portare il rivestimento riscaldabile dalla formulazione alla validazione in condizioni reali.
AIMPLAS contribuisce con lo sviluppo originale della formulazione riscaldabile e con la sua solida esperienza nelle tecnologie polimeriche avanzate, ponendo le basi dell’intero sistema. OMAR COATINGS completa questo lavoro portando la formulazione a un livello di sviluppo industriale, ottimizzando il rivestimento e il suo processo applicativo, per garantirne la scalabilità e l’utilizzo come soluzione di riparazione in loco. Infine, INTA offre la sua profonda conoscenza del settore aeronautico, definendo i requisiti tecnici che il prodotto deve soddisfare ed effettuando test di caratterizzazione e validazione in ambienti rappresentativi dell’utilizzo finale. La precedente collaborazione tra AIMPLAS e INTA facilita anche la progettazione ideale del sistema riscaldante e la sua performance in condizioni operative reali.
“COAT-IPS fornisce una risposta diretta all’esigenza del settore aeronautico di tecnologie più leggere, più efficienti e sostenibili, che consentano una riduzione del consumo di carburante e una maggiore sicurezza in volo”, ha concluso il ricercatore di AIMPLAS. Il progetto COAT-IPS è finanziato dal Ministero della Scienza, dell’Innovazione e delle Università attraverso il bando di proposte per partenariati pubblico-privati del 2024 dell’Agenzia statale per la ricerca (AEI) ed è cofinanziato dall’Unione europea tramite il FESR.
3165-VentCor-IPCM-HalfPageAd1.qxp_Layout 1 2026-07-15 9:37 AM Page 1
Pramac è specializzata nella produzione di gruppi elettrogeni e attrezzature per la movimentazione dei materiali.
FOCUS ON TECHNOLOGY
Metalfab 5.0: la fabbrica smart che integra la nuova linea a polvere di Pramac
Monica Fumagalli ipcm®
Pramac, azienda specializzata nella produzione di gruppi elettrogeni e attrezzature per la movimentazione dei materiali, ha inaugurato un nuovo stabilimento in cui ha internalizzato, tra gli altri reparti, anche la verniciatura a polvere. Come partner per la nuova linea ha scelto Silvi per la struttura impiantistica, Futura per il sistema di trasporto e Wagner per l’architettura applicativa. L’elemento più innovativo del progetto è il forno di polimerizzazione bistadio, capace di gestire automaticamente il tempo di permanenza dei manufatti in funzione della loro massa, garantendo la corretta reticolazione del rivestimento senza compromettere la continuità produttiva.
La rapida diffusione dell’intelligenza artificiale generativa sta alimentando una crescita senza precedenti dei data center, infrastrutture digitali che richiedono enormi capacità di elaborazione, archiviazione e gestione dei dati necessari all’addestramento e al funzionamento dei modelli di IA. Garantire la continuità operativa di queste strutture ad altissimo consumo energetico richiede sistemi di alimentazione altamente affidabili, nei quali gruppi elettrogeni e sistemi di accumulo svolgono un ruolo fondamentale: la domanda di queste tecnologie continua così a crescere e stimola gli investimenti dei principali operatori del settore. Tra questi figura Pramac, azienda toscana oggi parte del gruppo Generac, che ha scelto di ampliare la propria capacità produttiva con un investimento di 22,5 milioni di euro nel nuovo stabilimento denominato “Metalfab 5.0” di Casole d’Elsa (Siena), destinato a concentrare la produzione di componenti in lamiera per gruppi elettrogeni e sistemi di accumulo energetico. “Metalfab 5.0 rappresenta per Pramac un investimento strategico che rafforza la filiera industriale italiana attraverso l’internalizzazione di lavorazioni chiave, l’introduzione di processi altamente automatizzati e il supporto alla crescita nei settori dell’energia, dei data center e delle nuove tecnologie per la transizione energetica”, afferma Omar Chesi, Costing and SGS NPI Sourcing Manager di Pramac. Il nuovo stabilimento integra l’intero ciclo produttivo dei componenti in lamiera impiegati nei generatori realizzati a Casole d’Elsa, dalle lavorazioni meccaniche al trattamento superficiale di verniciatura a polvere. Per quest’ultima fase l’azienda ha installato una nuova linea progettata da Silvi (Lesmo, Monza e Brianza), con trasportatore birotaia fornito da Futura (Robecco Pavese, Pavia) e apparecchiature applicative Wagner Spa (Valmadrera, Lecco). L’impianto comprende un tunnel di pretrattamento a spruzzo a sette stadi con trattamento di
conversione nanotecnologica, una cabina manuale per l’applicazione del primer, due cabine automatiche di verniciatura e un forno di polimerizzazione bistadio, in grado di gestire tempi di permanenza differenziati in funzione della tipologia e della massa dei componenti da trattare.
L’evoluzione di Pramac: dalle macchine per l’edilizia a Metalfab 5.0, il nuovo hub dei sistemi energetici
“La storia di Pramac ha inizio nel 1966 in Toscana”, racconta Matilde Furenti, Marketing Specialist, “quando la famiglia Campinoti fondò un’azienda specializzata nella produzione di macchine per l’edilizia”. Fin dagli esordi l’impresa si distinse per una spiccata vocazione all’innovazione e una forte capacità imprenditoriale, caratteristiche che ne avrebbero guidato l’evoluzione nei decenni successivi.
Tra gli anni Ottanta e Novanta l’azienda intraprese una trasformazione strategica che segnò una svolta decisiva nella propria crescita. “Nacque il marchio Pramac Lifter e l’azienda ampliò il proprio raggio d’azione entrando nei settori della generazione di energia e della movimentazione dei materiali”, prosegue Furenti. La diversificazione dell’offerta favorì una rapida espansione sui mercati internazionali e pose le basi per lo sviluppo del gruppo su scala globale.
“Nel 2002 il marchio entrò anche nel mondo della MotoGP con la nascita di Pramac Racing, un progetto che negli anni è diventato un importante strumento di visibilità internazionale e di trasferimento dei valori aziendali legati a prestazioni, innovazione e spirito competitivo”, aggiunge Furenti. Un ulteriore passaggio chiave arrivò nel 2016 con l’ingresso di Pramac nel gruppo Generac, leader mondiale nelle soluzioni energetiche. L’operazione consolida la presenza internazionale dell’azienda, accelera gli investimenti
Panoramica del reparto di verniciatura con il trasportatore birotaia installato da Futura.
Uno degli elevatori di carico/scarico del trasportatore: questi sistemi sono in grado di garantire la massima flessibilità operativa.
in ricerca e innovazione e amplia la capacità di rispondere alle nuove esigenze del mercato energetico. Forte di sessant’anni di esperienza, il gruppo continua a guidare l’evoluzione delle soluzioni energetiche, coniugando innovazione tecnologica, eccellenza manifatturiera e una visione globale che mantiene salde le proprie radici nel territorio toscano: “oggi Pramac, che opera nei settori della generazione di energia, dei sistemi di accumulo, delle soluzioni per la continuità elettrica e della movimentazione dei materiali, è una realtà internazionale con oltre 1.100 dipendenti, una presenza commerciale in più di 150 Paesi e una rete industriale distribuita tra Europa, Asia e Americhe. Come gruppo globale, il nostro obiettivo è guidare l’evoluzione verso soluzioni energetiche sempre più resilienti, efficienti e sostenibili, sviluppando una gamma di prodotti in grado di supportare la transizione energetica”, sottolinea Chesi. È proprio in questa direzione che si inserisce l'ultimo, decisivo tassello del percorso di crescita del gruppo: la nascita di Metalfab. “Questo nuovo stabilimento rappresenta il più importante investimento industriale realizzato da Pramac negli ultimi anni. Esteso su circa 20.000 m², il sito rafforza la presenza produttiva dell’azienda in Valdelsa e integra lavorazioni precedentemente affidate ad altri stabilimenti, aumentando la capacità produttiva destinata ai mercati internazionali”, prosegue Furenti. Progettato secondo i principi dell’Industria 5.0, il nuovo polo produttivo concentra in un unico sito l’intero ciclo di lavorazione dei componenti in lamiera destinati ai gruppi elettrogeni e ai sistemi di accumulo energetico. Il processo comprende il taglio laser, la punzonatura, la pannellatura, la piegatura automatica e manuale, la saldatura mediante un nuovo impianto MIG e un sistema di saldatura laser ad alta precisione, e il trattamento superficiale di verniciatura a polvere, fino alle fasi di montaggio e finitura. L’intero flusso produttivo è supportato da sistemi automatici e semiautomatici studiati per ottimizzare la movimentazione dei manufatti, garantire la continuità operativa e assicurare standard qualitativi elevati.
L’interno del tunnel di pretrattamento.
Il forno di asciugatura progettato e installato da Silvi.
La gestione della movimentazione è affidata a un sistema di controllo basato su tecnologia Siemens Safety, con PLC, comunicazione Profinet, pannello touch e diagnostica completa dei parametri di funzionamento.
Un nuovo reparto di verniciatura studiato per rispondere ad una esigenza precisa
La nuova linea di verniciatura installata presso lo stabilimento Metalfab è un impianto completamente automatizzato per l’applicazione di vernici in polvere epossidiche ed ibride epossi-poliesteri. La configurazione dell’impianto è stata definita per gestire componenti caratterizzati da masse e dimensioni variabili, mantenendo costanti i parametri di processo. “Uno degli aspetti più importanti del progetto era la necessità di realizzare una linea flessibile, in grado di adattarsi alla varietà dei pezzi prodotti, mantenendo elevati standard qualitativi e continuità produttiva”, spiega Chesi.
Una criticità emersa non solo nella fase applicativa, ma soprattutto nella successiva fase di polimerizzazione di manufatti con masse diverse: “Per raggiungere la corretta polimerizzazione del rivestimento, i manufatti più pesanti, caratterizzati da una maggiore inerzia termica, richiedono tempi di permanenza in forno più lunghi, mentre quelli di dimensioni inferiori possono completare il ciclo in tempi sensibilmente ridotti”. Gestire entrambe le tipologie senza rallentare la linea rappresentava quindi una delle principali sfide progettuali.
Per rispondere a questa esigenza, Silvi e Futura hanno sviluppato un forno di polimerizzazione a doppio stadio, capace di differenziare automaticamente i tempi di permanenza dei manufatti in funzione della
loro massa: i componenti più pesanti seguono un percorso più lungo, mentre quelli più leggeri completano la polimerizzazione percorrendo un tragitto più breve. Inoltre, se necessario, i due percorsi possono operare contemporaneamente, aumentando la capacità produttiva senza compromettere la qualità del rivestimento.
La configurazione del nuovo impianto
La movimentazione dei manufatti è affidata a un sistema birotaia Futura ad alta portata, progettato per sostenere carichi fino a 1000 kg per barra portapezzi. Ogni barra può trasportare fino a 10 bilancelle, una configurazione che consente di gestire anche pannellature e carpenterie di grandi dimensioni e peso elevato. La linea è inoltre equipaggiata con una catena biplanare ad alta resistenza, studiata per operare in ambienti caratterizzati da temperature fino a 250 °C, come quelle del forno di polimerizzazione.
“Il sistema di trasporto è stato sviluppato per garantire la massima flessibilità nella gestione del flusso attraverso scambi automatici e stazioni di blocco, che consentono di definire percorsi, aree di accumulo e tempi di permanenza in funzione delle esigenze produttive”, sottolinea Chesi. “La velocità di avanzamento, sia in modalità stop and go sia in continuo, varia da 4 a 10 m/min. La movimentazione verticale e orizzontale dei pezzi è affidata a elevatori di carico e scarico automatizzati, mentre un
Panoramica dell’area applicativa attrezzata con le cabine automatiche Wagner.
sistema di lubrificazione automatica contribuisce a ridurre l’usura dei componenti e a mantenere elevata la continuità dell’impianto”. Futura ha affidato la gestione della movimentazione a un sistema di controllo basato su tecnologia Siemens Safety, con PLC, comunicazione Profinet, pannello touch e diagnostica completa dei parametri di funzionamento. Un software dedicato con tracking virtuale delle bilancelle consente inoltre il tracciamento digitale dei percorsi dei manufatti senza l’utilizzo di ulteriori dispositivi hardware, la gestione degli allarmi, il controllo degli accumuli e le ripartenze automatiche in caso di fermo linea, nonché la comunicazione con il sistema ERP di Pramac.
Un pretrattamento studiato per ottimizzare adesione e protezione
Il ciclo inizia con un pretrattamento a sette stadi che comprende le fasi di sgrassaggio e fosfosgrassaggio, i relativi risciacqui, la passivazione nanotecnologica e il risciacquo finale con acqua osmotizzata. “La passivazione nanotecnologica viene applicata da due rampe dotate di ugelli atomizzatori misto aria e prevede una vasca di raccolta da 100 litri per il recupero della soluzione. La fase finale prevede un risciacquo con acqua trattata mediante osmosi inversa, prodotta da un impianto con capacità di 2 m³/h di permeato e dotato di un serbatoio di stoccaggio da 3 m³”, afferma Daniele Fumagalli, CEO di Silvi. L’intero ciclo di pretrattamento è gestito in modo automatico tramite PLC. “Il tunnel è inoltre dotato di scambiatori a piastre ad alta efficienza in acciaio inox per il riscaldamento a 50-65 °C delle vasche e da un sistema di filtrazione dell’acqua studiato per salvaguardare la durata e l’affidabilità degli ugelli”. Al termine del pretrattamento, i componenti vengono soffiati manualmente con lame d’aria ad alta pressione e sottoposti ad aspirazione dell’acqua residua per evitare ristagni. La successiva fase di asciugatura avviene in un forno con bruciatori in vena d’aria a due postazioni, alimentato a metano, dove i pezzi sostano per circa 20 minuti a 130 °C. Il forno è dotato di un sistema di termoregolazione con sonda termometrica che garantisce il controllo della temperatura durante il ciclo. “fin dallo studio della fase di pretrattamento, abbiamo lavorato alla definizione di un ciclo capace di garantire elevati livelli di adesione e resistenza alla corrosione anche su componenti destinati a condizioni operative gravose”, osserva Chesi.
Il forno di gelificazione e la stazione di post-ritocco della tinta nera.
Un sistema applicativo ad alto contenuto tecnologico
La fase di applicazione della vernice in polvere è affidata a tre cabine Wagner: una manuale dedicata all’applicazione del primer e due automatiche, una per il nero e una per le tinte colorate, quest’ultima equipaggiata con centro polveri SuperCenter Evo. “Il nostro ciclo standard prevede l’applicazione di una sola mano di vernice; tuttavia, per i componenti più pesanti destinati alle condizioni di utilizzo più gravose, le specifiche del cliente richiedono un ciclo bistrato con applicazione del primer, successiva pre-gelificazione in forno per 20 minuti a 120 °C e applicazione della mano a finire con processo dry-on-fused. Il primer viene applicato solo sul 5% circa dei componenti prodotti, principalmente quelli più pesanti di colore nero, maggiormente esposti alle sollecitazioni meccaniche e al rischio di danneggiamento durante la movimentazione e l’installazione”, spiega Chesi. Nel caso del ciclo standard monostrato, invece, i pezzi attraversano il forno di gelificazione senza trattamento termico e raggiungono il bivio di scambio che li indirizza verso le due cabine automatiche, dedicate rispettivamente alle tinte colorate e al nero. Quest’ultima è dotata di un sistema di scansione tridimensionale automatica dei manufatti.
“La cabina equipaggiata con sistema di scansione 3D rappresenta uno degli elementi più evoluti della linea, poiché consente di rilevare automaticamente geometria e posizione dei pezzi, adattando di conseguenza i parametri di applicazione del nero, una delle tinte più critiche da gestire”, afferma Chesi. “Questa tecnologia permette di ottimizzare il movimento delle pistole, migliorare la copertura delle superfici e ridurre il consumo di
polvere, garantendo una deposizione più uniforme anche su componenti caratterizzati da geometrie complesse o dimensioni variabili”. Il sistema SuperCenter Evo gestisce invece la preparazione e l’alimentazione della polvere verso le pistole applicatrici, ottimizzando il recupero del materiale non depositato. Questa tecnologia consente di mantenere condizioni di processo stabili, riducendo gli sprechi e facilitando le operazioni di cambio colore e pulizia dell’impianto, aspetti particolarmente importanti in una produzione caratterizzata da elevati volumi e differenti configurazioni dei manufatti. Il sistema, fornito con il software Data
Production 4.0, monitora il ciclo di verniciatura raccogliendo dati sui consumi di polvere, sui tempi di cambio colore e sulla manutenzione predittiva. I dati, consultabili dagli operatori e trasferibili su PC, consentono di gestire il processo in modo semplice e immediato, favorendo l’ottimizzazione dei parametri di produzione e l’implementazione di soluzioni capaci di migliorarne efficienza e prestazioni.
La soluzione impiantistica decisiva: il forno di polimerizzazione bistadio
Dopo l’applicazione della vernice in polvere, i manufatti transitano nella precamera di gelificazione con doppie porte, allo scopo di evitare la dispersione del calore. Da qui i componenti accedono al forno di polimerizzazione ad accumulo con ranghi differenziati, vero elemento distintivo dell’impianto. La soluzione sviluppata da Silvi e Futura prevede infatti due ranghi con tempi di permanenza differenziati: circa 20 minuti
per i componenti leggeri e 40 minuti per quelli di massa maggiore. L’accumulo dei manufatti e la gestione automatizzata dei percorsi consentono di trattare contemporaneamente pezzi con differenti capacità di assorbimento del calore. “La particolarità di questo forno, anch’esso a convezione d’aria calda con bruciatori in vena d’aria, è la possibilità di gestire tempi di permanenza differenti all’interno dello stesso impianto: i pezzi con maggiore massa possono seguire un ciclo più lungo a 180 °C, mentre quelli più leggeri possono essere trattati più rapidamente con una fase di cottura di durata ridotta e temperature più elevate che possono raggiungere i 220 °C. Inoltre, quando necessario, i due percorsi possono lavorare contemporaneamente, permettendo di incrementare la capacità produttiva della linea”, spiega Fumagalli.
Una linea progettata per crescere con Pramac
La scelta di affidare a Silvi la realizzazione dell’impianto di verniciatura, a Futura il sistema di trasporto e a Wagner la tecnologia applicativa nasce dalla volontà di Pramac di integrare tecnologie complementari in un’unica soluzione ad alta efficienza. “Abbiamo scelto Silvi per la qualità e la solidità della struttura fornita, Futura per la robustezza e la gestione intelligente del trasportatore birotaia e Wagner per l’elevata efficienza applicativa. La combinazione di questi tre sistemi ci permette di avere un ciclo completamente automatizzato, stabile e tracciabile, con qualità costante e tempi certi. È un sistema che garantisce continuità produttiva, riduzione dei tempi di fermo e massima ripetibilità del risultato”, commenta Chesi. La linea di verniciatura è stata concepita anche in ottica di implementazione futura. “Abbiamo predisposto un’area fuori linea che potrà essere destinata alla granigliatura. Allo stato attuale il pretrattamento meccanico non è necessario perché, grazie all’applicazione del primer nei cicli bistrato, siamo in grado di raggiungere i requisiti richiesti per la classe C5M. Con la stessa filosofia, abbiamo predisposto uno spazio per eventuali futuri reciprocatori automatici nella cabina manuale. L’obiettivo del progetto era infatti quello di ottenere una configurazione della linea che non richiedesse ulteriori interventi invasivi: per questo era necessario impostarla con la massima flessibilità possibile, e la perfetta sincronia tra i team di Silvi, Futura e Wagner durante la progettazione e l’installazione lo ha reso possibile”, conclude Chesi.
È proprio dalla sinergia tra sistema di trasporto, linea di processo e architettura applicativa che emerge il valore dell’intero progetto: un impianto capace di gestire con precisione tempi, soste e flussi produttivi, progettato per evolvere insieme all’azienda e supportare Pramac nella crescita della propria capacità produttiva in un settore in continua trasformazione come quello delle soluzioni energetiche.
Dall'alto:
Il polmone di accumulo al termine della linea. Il discensore nella zona di scarico.
Da sinistra: Micheal Cennamo, responsabile reparto verniciatura di Pramac con Omar Chesi di Pramac, Alessia Venturi di ipcm® e Daniele Fumagalli di Silvi.
Superfici da vedere e da toccare: il soft touch come linguaggio del design contemporaneo
A cura Lechler Spa
Le superfici ultra-opache e soft touch rappresentano una delle principali tendenze nel design contemporaneo, dove estetica e percezione sensoriale contribuiscono alla qualità percepita del prodotto. Con Clear Soft Ess&re e Clear Velvet Ess&re, Lechler Tech propone due finiture trasparenti in grado di coniugare esperienza tattile, resistenza e sostenibilità e ampliare le possibilità progettuali in diversi settori applicativi.
Le superfici non sono più semplicemente elementi da osservare ma nel design contemporaneo diventano vere interfacce sensoriali attraverso cui percepiamo qualità, comfort e identità di un prodotto.
Interior design, fashion, consumer electronics, transportation e product design condividono oggi la stessa esigenza: creare esperienze in cui vista e tatto dialogano in modo coerente, trasformando materiali e finiture in strumenti espressivi. In questo scenario, gli effetti ultraopachi e soft touch assumono un ruolo centrale. La riduzione dei riflessi, la profondità materica e la qualità tattile delle superfici contribuiscono a definire un linguaggio progettuale essenziale e contemporaneo, capace di valorizzare forme, dettagli e volumi attraverso la percezione.
Due interpretazioni della superficie sensoriale
Per rispondere a questa evoluzione del mercato, Lechler Tech ha sviluppato 31555 Clear Soft Ess&re e 31556 Clear Velvet Ess&re, due finiture trasparenti ultra-opache che interpretano il soft touch attraverso esperienze sensoriali differenti. Clear Soft Ess&re offre una sensazione più morbida, calda e avvolgente, favorendo una percezione di comfort ed ergonomia. Clear Velvet Ess&re propone invece un tocco più asciutto, setoso e vellutato, ideale per prodotti che ricercano eleganza formale, precisione percettiva e minimalismo.
Due personalità diverse accomunate da un obiettivo comune: trasformare la superficie in un elemento attivo dell’esperienza progettuale.
Le finiture ultra-matt modificano il modo in cui la luce interagisce con i materiali. La forte riduzione dei riflessi enfatizza geometrie e dettagli, generando una percezione più uniforme, sofisticata e autentica dell’oggetto. In ambito interior e contract questo approccio contribuisce alla creazione di ambienti equilibrati e contemporanei; nel product design rafforza la qualità percepita del prodotto, mentre nel settore fashion, negli accessori premium e nell’elettronica di consumo diventa uno strumento distintivo per differenziarsi attraverso il linguaggio delle superfici.
La possibilità di ottenere effetti ultra-opachi omogenei anche su geometrie tridimensionali amplia ulteriormente le libertà progettuali, mantenendo coerenza estetica anche su componenti complessi.
Performance tecniche al servizio
del design
L’esperienza tattile e visiva deve poter durare nel tempo. Per questo le nuove finiture Ess&re sono state sviluppate per superare alcuni limiti tradizionalmente associati alle superfici soft touch, come la perdita dell’effetto materico, le lucidature localizzate, la sensibilità ai graffi o i fenomeni di degrado del rivestimento.
La tecnologia alla base di Clear Soft Ess&re e Clear Velvet Ess&re combina un’elevata resistenza al graffio con un’ottima stabilità chimica e meccanica, contribuendo a preservare nel tempo l’uniformità estetica e la qualità tattile della superficie. A queste caratteristiche si aggiungono una resistenza alla depolimerizzazione oltre tre volte superiore rispetto alla generazione precedente, l’adesione diretta anche su substrati plastici complessi come ABS, PC e blend PC/ABS e una formulazione completamente TIN-Free.
Prestazioni che consentono di mantenere inalterata l’esperienza percettiva del prodotto anche in presenza di utilizzi intensivi e contatti frequenti.
Sostenibilità come valore progettuale
Oggi la sostenibilità è parte integrante della qualità del progetto. Le Clear Soft e Clear Velvet Ess&re appartengono alla linea Ess&re, sviluppata con materie prime di origine rinnovabile per contribuire alla riduzione dell’impatto ambientale senza compromettere prestazioni e resa estetica.
L’intero sistema applicativo – finitura, induritore e diluente – contiene quote significative di carbonio moderno bio-based e consente una riduzione delle emissioni di CO₂ pari a circa 1,42 kg per ogni chilogrammo di prodotto applicato rispetto ai cicli tradizionali.
A questo si aggiungono basse emissioni, assenza di composti a base di stagno e una maggiore durabilità del rivestimento, elementi che contribuiscono ad allungare il ciclo di vita delle superfici.
Quando la superficie diventa esperienza
Oggi il design non si esprime soltanto attraverso la forma. La superficie è il primo punto di contatto tra oggetto e utilizzatore: comunica qualità, genera emozioni e rafforza il legame con il prodotto.
Le finiture ultra-opache Clear Soft e Clear Velvet Ess&re interpretano questa evoluzione offrendo ai progettisti nuovi strumenti espressivi in cui estetica, esperienza sensoriale, sostenibilità e performance convivono in modo equilibrato. Perché le superfici più evolute non sono soltanto belle da vedere, ma sono progettate per essere vissute, toccate e ricordate.
Da sinistra a destra:
Clear Soft Ess&re offre una sensazione morbida, calda e avvolgente, favorendo una percezione di comfort ed ergonomia.
La linea Ess&re è sviluppata con materie prime di origine rinnovabile per contribuire alla riduzione dell’impatto ambientale senza compromettere prestazioni e resa estetica.
La tecnologia alla base di Clear Soft Ess&re e Clear Velvet Ess&re combina un’elevata resistenza al graffio con un’ottima stabilità chimica e meccanica, contribuendo a preservare nel tempo l’uniformità estetica e la qualità tattile della superficie.
Da lavorazione esternalizzata a processo strategico: perché Somefer ha investito in un nuovo reparto di verniciatura raddoppiando la propria capacità produttiva
Per un produttore di zavorre per macchine movimento terra la verniciatura potrebbe sembrare una semplice finitura estetica. Per Somefer, invece, è diventata un elemento strategico per rispondere agli standard qualitativi richiesti dai grandi costruttori di macchine movimento terra. L’azienda ha quindi scelto di internalizzare completamente il processo e raddoppiare la propria capacità produttiva, realizzando un nuovo reparto di verniciatura con skid a terra da 12,5 Ton progettato da Eurotherm, con robot Lesta installato su carro areo dotato di 11 assi e sistema di centrale vernici e applicazione automatica Verind.
Le zavorre o contrappesi sono pesi aggiuntivi che servono a bilanciare le macchine movimento terra o agricole e a renderle stabili. Funzionano in vari modi. Nei mezzi di sollevamento come le gru, ad esempio, il contrappeso serve a bilanciare il carico sollevato e a evitare che la gru si ribalti in avanti. Sui veicoli, come i trattori, la zavorra serve a non farli ribaltare quando usano attrezzi pesanti anteriormente o posteriormente. La zavorra aumenta anche l’aderenza delle ruote al terreno.
Alessia Venturi ipcm®
Somefer progetta e produce contrappesi e zavorre per numerosi settori industriali.
Panoramica dell’impianto di verniciatura fornito da Eurotherm di Volpiano (TO) e la cabina di verniciatura automatica con robot antropomorfo ad autoapprendimento LEBOT MV A6 programmato tramite software CAD CAM Lesta PAINT STUDIO.
Contrappesi e zavorre non sembrano certo manufatti la cui finitura abbia un ruolo estetico importante. Sottoposti a compiti gravosi e usati in condizioni ambientali corrosive e meccanicamente stressanti, ci inducono a pensare che la verniciatura abbia una mera funzionalità protettiva, e che il suo aspetto estetico sia destinato a svanire nel giro di qualche utilizzo. Non è così: a questi pesi aggiuntivi, normalmente in ferro, acciaio o cemento, che possono facilmente superare le 10 tonnellate, è attribuita una grande importanza a livello di immagine e design della macchina, perché su di essi normalmente sono apposte le insegne dell’azienda costruttrice del mezzo, dunque la finitura deve avere la stessa qualità del resto del veicolo. Somefer nasce nel 1980 e da allora si occupa della progettazione e produzione di contrappesi e zavorre per numerosi settori industriali. Oggi questa attività rappresenta circa il 90% del fatturato dell’azienda. “Produciamo componenti che vanno da pochi chilogrammi di peso fino a 30 tonnellate, utilizzando materiali di riempimento diversi – acciaio, piombo, cemento o altri materiali – in funzione dell’applicazione e delle richieste dei nostri clienti. Forniamo aziende che operano in settori molto differenti, ma una parte importante della nostra produzione è destinata ai principali costruttori europei di macchine movimento terra” esordisce Federico Ferrero, direttore generale di Somefer.
“Negli ultimi anni la verniciatura è diventata sempre più importante. Dal punto di vista funzionale il contrappeso serve semplicemente a controbilanciare la macchina, ma è anche uno degli elementi più visibili: è la parte sulla quale compare il marchio del costruttore e contribuisce in modo determinante alla qualità percepita dell’intero veicolo. Per questo motivo i clienti richiedono standard estetici sempre più elevati, spesso vicini a quelli del settore automotive” prosegue Ferrero. “Ma non è soltanto una questione estetica. I clienti vogliono anche processi controllati, ripetibili e documentabili. Questo orientamento del mercato ci ha spinti a raddoppiare la verniciatura. Ciò ci permette di garantire qualità costante, maggiore controllo del processo e una migliore capacità di rispondere alle specifiche di ciascun cliente. Inoltre rappresenta un investimento importante anche dal punto di vista dell’immagine aziendale, perché dimostra il livello di industrializzazione raggiunto da Somefer e contribuisce a consolidarne il ruolo di uno dei principali riferimenti europei nella produzione di contrappesi”.
L’azienda torinese ha realizzato appositamente un nuovo capannone per ospitare l’impianto progettato da Eurotherm insieme a Lesta e Verind (società del Gruppo Dürr) che si sono occupate, rispettivamente della movimentazione, verniciatura e cottura dei pezzi, dell’automazione della fase
verniciatura e della tecnologia di alimentazione, dosaggio 2k e applicazione delle vernici a base acqua in elettrostatico.
Il processo produttivo
“Il nostro processo parte dalla lavorazione della lamiera in coil, con cui realizziamo la struttura del contrappeso, che viene poi riempita con il materiale previsto dal progetto. Seguono le operazioni di finitura: granigliatura automatica, carteggiatura, molatura, stuccatura e, infine, verniciatura elettrostatica, per la quale utilizziamo esclusivamente sistemi di verniciatura a base acqua, con prodotti specificati direttamente dai clienti finali” racconta Federico Ferrero.
“L’obiettivo principale dell’investimento era coniugare automazione e flessibilità. Può sembrare un controsenso, ma il nostro lavoro richiede proprio questo. Non esiste un ciclo di verniciatura uguale per tutti: ogni costruttore definisce le proprie vernici approvate, le proprie specifiche tecniche e gli standard qualitativi da rispettare. Per questo motivo abbiamo chiesto a Eurotherm di progettare per noi una linea che fosse altamente automatizzata ma capace di adattarsi a cicli produttivi molto diversi nonché compatta, per adattarsi agli spazi disponibili”.
Il processo parte da una granigliatura automatica con grado di preparazione superficiale SA 2½, eseguita fuori linea, e prosegue con le operazioni di finitura meccanica superficiale, eseguite manualmente in un’area corrispondete alla prima campata dell’impianto, posizionata prima della stazione di carico dei pezzi sugli skid che li movimentano lungo la linea di verniciatura.
A seconda delle richieste del cliente, Somefer applica cicli a doppia mano primer + topcoat bagnato su bagnato oppure con essiccazione completa fra i due strati, o ancora processi più articolati che prevedono la goffratura, applicata nella cabina manuale, e ulteriori passaggi di carteggiatura e ritocco. “La goffratura consiste nell’applicazione di una vernice molto densa mediante una pistola a bassa pressione con ugello di grande diametro, in modo da creare una superficie
Dall'alto:
Il robot LEBOT MV A6 è montato su carro aereo XYZA a 11 assi e dotato di doppia pistola Dürr.
Il locale vernici.
Il sistema flessibile e modulare per l’applicazione elettrostatica e per il dosaggio e l’erogazione delle vernici a base acqua è stato progettato da Verind, una società del gruppo Dürr.
puntinata. È una finitura normalmente utilizzata sui getti in fusione per mascherarne le irregolarità superficiali” aggiunge Ferrero. “Nel nostro caso, dal punto di vista tecnico, sarebbe spesso superflua ma alcuni clienti la richiedono per uniformare l’aspetto estetico del componente con quello di altri elementi della macchina. Principalmente applichiamo due cicli: uno di alta qualità che prevede primer, asciugatura, controllo del pezzo, eventuale carteggiatura del fondo per migliorare la brillantezza e ridurre la buccia d’arancia, applicazione del top coat ed essiccazione finale. In questo caso il pezzo percorre due volte la linea, bypassando la cabina manuale. Se il livello di finitura superficiale richiesto è standard, eseguiamo un ciclo più rapido che prevede primer, appassimento di circa 15 minuti, smalto applicato bagnato su bagnato ed essiccazione finale. Questa modalità applicativa è consentita dal fatto che il robot Lesta LEBOT MV A6 è attrezzato con doppia pistola, una per il primer e una per lo smalto, che permette di evitare il doppio giro dei pezzi sulla linea. I pezzi sostano nella cabina manuale solo se hanno bisogno della goffratura”.
Caratteristiche dell’impianto
La flessibilità garantita dalla linea Eurotherm permette a Somefer di soddisfare richieste di finitura superficiale molto diverse, talvolta al limite
Dopo l’applicazione automatica di primer e finitura, i contrappesi entrano nella zona di appassimento e cottura.
dell’artigianale, mantenendo un’impostazione industriale del processo.
L’impianto è stato progettato con la logica di gestire una simile varietà di cicli e un peso dei componenti molto elevato.
“Il sistema di movimentazione rappresenta una soluzione particolare” interviene Rocco D’Aloia, il Project Manager di Eurotherm che ha curato progettazione, montaggio e avviamento dell’impianto. “Abbiamo scelto un impianto a skid con navette a terra perché dobbiamo movimentare componenti che possono raggiungere le 12,5 tonnellate. Era la soluzione più sicura e affidabile per gestire questi pesi, mantenendo la necessaria precisione durante tutte le fasi del ciclo.
La cabina automatica è equipaggiata con un robot LEBOT MV A6 montato su carro aereo XYZA programmato tramite autoapprendimento e software
CAD CAM proprietario Lesta PAINT STUDIO, dotato di doppia pistola: una dedicata al primer e una al top coat. Questo consente a Somefer di alternare rapidamente i prodotti senza effettuare continui lavaggi del circuito, migliorando sia la produttività sia la qualità del processo. La centrale vernici, allestita da Verind, è adiacente alla cabina di verniciatura automatica. Seguono una zona di appassimento e il forno di cottura. Completano la linea una cabina manuale per ritocchi e goffratura e un terzo forno dedicato all’essiccazione del solo goffrato”.
La centrale vernici
Per Somefer, Verind ha ingegnerizzato e installato un sistema flessibile e modulare per l’applicazione elettrostatica e per il dosaggio e l’erogazione delle vernici a base acqua. L’architettura impiantistica utilizza componentistica di derivazione automotive, ingegnerizzata per garantire i massimi standard di efficienza, precisione e ripetibilità tipici del settore automobilistico.
“L’applicazione elettrostatica ad alta efficienza di trasferimento è gestita tramite pistole Dürr airless ad aria assistita, montate su braccio robot isolato, operanti con una pressione dell’aria di atomizzazione pari a 1 bar e un intervallo di tensione applicata compreso tra 10 e 50 kV” afferma Marco Assorgia, Area Manager di Verind. “Dosaggio ed erogazione dei prodotti vernicianti sono affidati all’apparecchiatura EcoDose 2K (in configurazione remota), un sistema elettronico automatico per la miscelazione di prodotti bicomponenti (2K), equipaggiato con flussimetri a fibra ottica ad alta precisione per il rilevamento volumetrico dei flussi dei prodotti vernicianti/ lavaggio. L’apparecchiatura EcoDose 2K integra la tecnologia D.I.T. (Direct Injection Technology), un sistema a doppio canale (A e B) provvisto di circuiti di lavaggio completamente indipendenti. Il sistema di dosaggio garantisce elevati standard prestazionali attraverso il rapporto di catalisi regolabile su base stechiometrica da un minimo di
1:1 fino a un massimo di 30:1; una capacità di memorizzazione superiore a 1024 ricette di lavoro; tolleranza di dosaggio rigorosamente inferiore all’1%; cambio colore automatico; gestione dinamica del pot-life e pot-time con monitoraggio predittivo e controllo avanzato dello stato chimico-fisico della miscela pre-miscelata all’interno delle tubazioni a monte delle pistole automatiche”.
Flessibilità: la nuova arma vincente di Somefer “Siamo soddisfatti del risultato ottenuto” conclude Federico Ferrero. “L’impianto è ancora nella fase finale di ottimizzazione, ma ha già dimostrato di rispondere agli obiettivi che ci eravamo prefissati. La collaborazione tra Eurotherm, Lesta e Verind ha permesso di realizzare una linea che unisce automazione, qualità e flessibilità, caratteristiche fondamentali per un’azienda come la nostra. Oggi possiamo affrontare con maggiore sicurezza anche nuovi progetti e nuovi clienti, avendo il pieno controllo di una fase produttiva che è diventata parte integrante del valore del nostro prodotto”.
Il layout dell’impianto.
CAT riscrive le regole della programmazione dei robot antropomorfi
Ivan Conti CAT Srl – Val della Torre (TO) engineering@cat-automation.com
Una nuova piattaforma intelligente promette di cambiare il modo in cui vengono programmati i robot antropomorfi e i metodi di acquisizione dei parametri applicativi: meno complessità, maggiore flessibilità e una gestione delle traiettorie più naturale e accessibile per gli operatori. Un approccio innovativo che punta a superare i limiti degli attuali sistemi di programmazione dei robot per il trattamento delle superfici.
Irobot antropomorfi rappresentano oggi una delle tecnologie chiave dell’automazione industriale grazie alla loro elevata flessibilità e alla capacità di operare su componenti caratterizzati da geometrie complesse e differenti esigenze produttive. Utilizzati in numerosi ambiti applicativi, dalla verniciatura all’incollaggio fino alla finitura superficiale, consentono di migliorare la qualità, la ripetibilità e l’efficienza dei processi. Tuttavia, proprio la loro flessibilità evidenzia una delle principali sfide ancora aperte: la programmazione delle traiettorie operative rimane spesso un’attività complessa, lunga e fortemente dipendente dalle competenze dell’operatore.
I limiti della programmazione robotica tradizionale
Allo stato dell’arte attuale, la programmazione dei robot destinati al trattamento delle superfici può essere effettuata attraverso differenti approcci: mediante software specifici di programmazione off-line, attraverso la programmazione punto a punto direttamente dall’interfaccia del robot, oppure tramite sistemi laser-scanner o ad autoapprendimento. Sebbene ciascuna di queste tecnologie presenti vantaggi specifici, tutte possiedono alcuni limiti che possono rappresentare un ostacolo alla diffusione dei robot antropomorfi, soprattutto nei settori caratterizzati da elevata variabilità produttiva.
Il sistema ad autoapprendimento, ad esempio, prevede che l’operatore guidi manualmente il robot, equipaggiato con la pistola di verniciatura o con il tool di processo, lungo la traiettoria desiderata. Il robot registra il percorso eseguito e lo replica in automatico, ma questa modalità presenta limiti in termini di precisione, ottimizzazione delle traiettorie e ripetibilità del risultato in quanto dipende dell’esperienza e dalle competenze dell’operatore.
La programmazione punto a punto, effettuata tramite teach pendant, consente invece di definire manualmente ogni posizione del robot. Il programma deve poi essere verificato sul componente reale e, se necessario, modificato attraverso la correzione dei singoli punti, con conseguenti tempi di messa a punto.
I sistemi laser scanner sono prevalentemente utilizzati su componenti piani o con una ridotta complessità tridimensionale, mentre risultano meno efficaci nella gestione di geometrie articolate.
Infine, la programmazione off-line permette di generare i percorsi a partire dal modello digitale del componente attraverso software dedicati. Si tratta di una soluzione avanzata, ma che richiede competenze specialistiche sia nella tecnologia applicativa sia nella programmazione dei diversi sistemi di automazione.
Nonostante le differenze tecnologiche, tutti questi sistemi condividono alcune criticità comuni:
forte dipendenza da personale altamente specializzato nella tecnica di programmazione e nell’utilizzo delle apparecchiature di verniciatura; tempi di set-up elevati e conseguenti fermi produttivi;
limitata flessibilità nei cambi di produzione e nelle riconfigurazioni del processo;
complessità nell’interazione uomo-robot.
Per far fronte a queste problematiche, CAT Automation ha analizzato diversi sistemi di visione, capaci di gestire in modo dinamico la complessità morfologica dei manufatti, con l’obiettivo di automatizzare la creazione dei percorsi robot.
La nuova piattaforma intelligente sviluppata da CAT
Con l’obiettivo di superare queste limitazioni, CAT sta sviluppando una piattaforma intelligente per la creazione dei percorsi e delle traiettorie dei robot, progettata per rendere la programmazione più semplice, veloce e accessibile anche a operatori privi di competenze avanzate di robotica. Il progetto, attualmente nella fase finale di sviluppo e industrializzazione, si basa sull’acquisizione automatica dei dati necessari alla creazione dei percorsi e dei parametri applicativi e riduce drasticamente l’intervento manuale richiesto durante la fase di programmazione. La piattaforma prevede due modalità operative complementari, pensate per adattarsi a differenti morfologie dei manufatti e a differenti esigenze produttive.
Rilevamento e registrazione dei percorsi tramite tool specifico La prima soluzione, è particolarmente indicata per componenti caratterizzati da geometrie complesse. Il percorso che il robot dovrà eseguire, comprensivo dei parametri di processo associati, sarà determinato dall’applicazione manuale effettuata dall’operatore attraverso la pistola di spruzzatura o mediante altri tool specifici, in funzione dell’applicazione considerata. Un sistema di tracciamento acquisirà in tempo reale i movimenti e l’orientamento nello spazio dell’apparecchiatura e i parametri di processo, trasmettendo le informazioni a un PC dotato di interfaccia grafica.
In questa configurazione, il sistema non effettua la scansione diretta del pezzo da trattare, ma acquisisce il movimento di uno specifico tool che, una volta movimentato dall’operatore, consente di definire in modo naturale e immediato le traiettorie desiderate. Il sistema di visione rileva
progressivamente la posizione e l’orientamento dell’oggetto tracciante e genera una rappresentazione ordinata del percorso nello spazio.
I dati acquisiti vengono successivamente elaborati da un software dedicato, incaricato di ricostruire e rendere utilizzabili le traiettorie generate, parametrizzandole in funzione del processo applicativo (ad esempio velocità, attivazione e disattivazione degli elementi di processo) e convertendole in istruzioni compatibili con il robot e con il sistema di gestione dell’impianto.
Questa soluzione consente di superare molte delle criticità associate ai metodi di programmazione tradizionali, riducendo i tempi necessari per i cambi formato e semplificando la gestione delle traiettorie. L’operatore può infatti definire il percorso in maniera intuitiva, osservando direttamente il movimento e il processo che dovrà essere replicato dal robot, senza la necessità di competenze avanzate di programmazione. Allo stesso tempo, il sistema garantisce coerenza, ripetibilità e uniformità del risultato finale.
La compatibilità multi-brand è inoltre garantita da un livello software di post-processing che, a partire dalle traiettorie generate, produce automaticamente l’output nel formato e nel linguaggio richiesto dal robot e dal relativo ambiente di programmazione. La soluzione risulta così scalabile e applicabile a differenti marche e modelli di robot antropomorfi, riducendo i vincoli tecnologici e massimizzando la trasferibilità industriale della tecnologia.
Scansione della superficie e realizzazione percorsi in automatico
La seconda modalità è invece pensata per superfici piane o caratterizzate da una limitata tridimensionalità.
In questo scenario, la generazione delle traiettorie verrà realizzata tramite una camera di scansione che fornisce le informazioni geometriche
Il tool specifico, movimentato manualmente dall’operatore, consente al sistema di tracciamento di acquisire in tempo reale posizione, orientamento e parametri di processo, generando il percorso che verrà successivamente eseguito dal robot. Il software sviluppato da CAT elabora le traiettorie e le converte in istruzioni per il robot.
necessarie alla ricostruzione dell’oggetto. Questa operazione potrà avvenire sia con particolari statici che in movimento.
La nuvola di punti 3D, che rappresenta la geometria rilevata, viene quindi trasferita al software per una fase di analisi e pre-elaborazione dei dati (che comprende attività di pulizia e filtraggio, riduzione del rumore, eventuale allineamento e normalizzazione). L’obiettivo è ottenere una rappresentazione digitale affidabile e coerente della superficie da trattare. Successivamente, sulla base della strategia di applicazione definita dall’operatore e dei parametri di processo (ad esempio distanza di applicazione, orientamento, sovrapposizione dei percorsi, passo di avanzamento, velocità, aree da includere o escludere e criteri di copertura), il software elabora la nuvola di punti per generare una rete ordinata sulla quale vengono definiti i percorsi che dovrà eseguire il robot.
Le traiettorie così calcolate integrano automaticamente le regole applicative necessarie, come continuità del movimento, raccordi tra le diverse aree e gestione dei parametri di attivazione e disattivazione del processo, producendo traiettorie ripetibili e facilmente adattabili ai diversi scenari produttivi. In questo modo è possibile ridurre i tempi di set-up e limitare gli interventi manuali richiesti nella fase di programmazione pur mantenendo la flessibilità per modifiche manuali.
Verso una robotica più accessibile e flessibile
Le due modalità sviluppate da CAT, attualmente in fase di industrializzazione, non si propongono come sostituzione universale delle tecnologie di programmazione esistenti, ma come strumenti complementari in grado di ampliare il campo di applicazione dell’automazione nel trattamento delle superfici. L’obiettivo è rendere la programmazione dei robot antropomorfi più intuitiva, ridurre la dipendenza da competenze altamente specialistiche e aumentare la flessibilità produttiva, mantenendo elevati standard qualitativi e di ripetibilità del processo. Questo approccio è pienamente coerente con la filosofia di CAT, da sempre impegnata nell’analisi e nello sviluppo di soluzioni dedicate al trattamento delle superfici attraverso l’integrazione di competenze e discipline differenti. La capacità di combinare conoscenze tecnologiche, applicative e ingegneristiche rappresenta infatti un elemento fondamentale per affrontare la complessità dei processi industriali e sviluppare soluzioni orientate alla qualità e all’efficienza.
In un mercato sempre più orientato alla personalizzazione, alla riduzione dei lotti produttivi e alla sostenibilità dei processi, sistemi intelligenti di questo tipo rappresentano un passo concreto verso una nuova generazione di robot: più semplici da utilizzare, più rapidi da riconfigurare e capaci di mettere realmente la tecnologia al servizio dell’operatore.
industrial coating plants impianti di verniciatura industriale
spray booths for car body shop cabine di spruzzatura per carrozzeria
sandblasting booths cabine di sabbiatura
all the load-bearing structures of our coating plants are realised in aluminium tutte le strutture portanti dei nostri impianti di verniciatura sono in alluminio
industrial coating booths cabine di verniciatura
YOU CAN SEE MORE THAN 1000 PHOTOS AND VIDEOS
Plasmatreat e Fraunhofer IFAM collaborano alla rapida implementazione industriale di tecnologie di rivestimento prive di PFAS
Martina Ohle
Fraunhofer Institute for Manufacturing Technology and Advanced Materials IFAM, Brema – Germania martina.ohle@ifam.fraunhofer.de
Plasmatreat GmbH e il Fraunhofer Institute for Manufacturing Technology and Advanced Materials IFAM stanno specificamente ampliando la loro collaborazione nel campo delle tecnologie di verniciatura a basso impatto ambientale. Lo scopo è il trasferimento della tecnologia e la rapida implementazione industriale di PLASLON® e UltraPLAS®, i sistemi di rivestimento al plasma a bassa pressione privi di PFAS sviluppati da Fraunhofer IFAM. Plasmatreat contribuisce con la propria esperienza in materia di sistemi e applicazioni e opera come fornitore di servizi di rivestimento e produttore di apparecchiature, consentendo così l’applicazione di queste tecnologie in diversi settori industriali.
Dai test di laboratorio alla verniciatura di campioni e prototipi, le aziende hanno un accesso completo alla tecnologia. Fraunhofer IFAM contribuisce con la sua esperienza di lunga data nello sviluppo, caratterizzazione e ottimizzazione dei rivestimenti superficiali a base di plasma, mentre Plasmatreat – con la sua comprovata esperienza nello sviluppo e produzione di sistemi al plasma – si occupa del dimensionamento e dell’integrazione nelle linee produttive esistenti, nonché la formazione del personale e l’assistenza. In questo modo i due partner combinano know-how scientifico e implementazione industriale mirata.
Trasferimento di tecnologia pronto per la produzione in serie nei settori chiave
La collaborazione offre alle aziende dei settori della lavorazione delle materie plastiche, della produzione di utensili e stampi, nonché dell’industria alimentare, degli imballaggi e delle tecnologie medicali un rapido accesso a rivestimenti antiaderenti chiavi in mano, ecocompatibili e privi di PFAS.
“Con questa partnership, apriamo nuove opportunità per l’industria, consentendo un utilizzo efficiente di tecnologie di rivestimento innovative, sostenibili e prive di PFAS. Attraverso un trasferimento di tecnologia mirato – dalla ricerca alla produzione in serie – stiamo portando PLASLON® e UltraPLAS® dove ve n’è bisogno, permettendo così ai nostri clienti di adottare questa tecnologia velocemente e senza rischi”, spiega Magnus Buske, Managing
Sviluppo di un supporto magnetico per il rivestimento di teglie con PLASLON®
Director di Plasmatreat GmbH. Anche Fraunhofer IFAM sottolinea i benefici: “La collaborazione combina al massimo ricerca e applicazione. Insieme garantiamo che i nostri sviluppi sulle tecnologie prive di PFAS non rimangano in laboratorio, ma che siano integrati nella produzione industriale come sistemi di rivestimento qualificati. Offriamo quindi soluzioni di rivestimento che rendono la produzione economica e a prova di futuro”, afferma il Dr. Klaus Vissing, project manager di Fraunhofer IFAM.
Tecnologia PLASLON®: rivestimento antiaderente privo di fluoro e PFAS resistente alle alte temperature
PLASLON® è un rivestimento funzionale prodotto con plasma a bassa pressione, che combina eccellenti proprietà antiaderenti e resistenza a temperature elevate e abrasivi – il tutto senza fluoro né PFAS. Gli strati sottili e uniformi possono essere applicati anche a geometrie complesse e offrono:
un’alternativa durevole e priva di PFAS ai sistemi antiaderenti tradizionali
un’aderenza agli alimenti notevolmente ridotta grazie a una superficie a bassa energia
un’eccezionale adesione del rivestimento con elevata resistenza al rivestimento sottostante.
L'applicazione assistita dal plasma non richiede composti organici volatili e consente processi riproducibili ed efficienti in termini di risorse – ideali per le aziende che desiderano combinare prestazioni di antiaderenza, assenza di PFAS e sostenibilità.
Tecnologia UltraPLAS®: effetto antiaderente non trasferibile e privo di PFAS per la lavorazione di materie plastiche esigenti
UltraPLAS® è un rivestimento innovativo per stampi, sviluppato specificamente per applicazioni industriali. Viene utilizzato principalmente nella lavorazione di termoplastici ed elastomeri ed è progettato per ridurre significativamente i problemi di sformatura, l’accumulo di residui e le esigenze di pulizia degli stampi a iniezione. Vantaggi tecnici del rivestimento UltraPLAS®:
facile sformatura e nessun trasferimento di componenti del rivestimento al pezzo stampato
funzionalità senza PFAS combinata con un’elevata affidabilità del processo
massima precisione di riproduzione, ad esempio per superfici lucide
intervalli di pulizia ridotti, fermi operativi più brevi e maggiore stabilità del processo.
UltraPLAS® consente quindi applicazioni affidabili, pulite e sostenibili nella lavorazione delle materie plastiche e nelle industrie correlate.
ITALESTER 500 SERIES
NEXT-GENERATION
POLYESTER PERFORMANCE FOR CAN COATINGS
Oil-free polyester technology engineered to deliver superior coating integrity, dynamic toughness and reliable protection under demanding mechanical and thermal conditions.
BPA-NI & BPA-Free Compliance
Designed for safe and reliable food-contact applications - in compliance with EU Reg.10/2011 and FDA 21 CFR 175.300
High Molecular Weight (MW) Technology
Enhanced film toughness and superior cohesive strength. Optimized Tg range (55–70°C) for balanced flexibility, hardness and retort resistance.
Tunable Glass Transition Temperature (Tg)
Oil-Free Architecture
Pure polyester chemistry for excellent metal adhesion.
Processing Versatility
Optimized for modern coating lines and consistent performance.
Bosch Home Comfort: una nuova linea di verniciatura a polvere per componenti destinati alle pompe di calore, a supporto della transizione energetica europea
Ilaria Paolomelo ipcm®
Lo stabilimento Bosch di Aveiro è oggetto di un piano di investimento finalizzato al potenziamento della capacità produttiva di pompe di calore destinate al mercato europeo e al supporto della transizione energetica del settore edilizio verso modelli ad alta efficienza. Nell’ambito dell’intervento è stata installata una nuova linea di verniciatura a polvere progettata da Fimel, integrata con forno di polimerizzazione ibrido dotato di pannelli IR catalitici BOOSTERCAT® di Infragas.
Negli ultimi anni il settore edilizio europeo sta attraversando una trasformazione profonda. Gli edifici non sono più concepiti unicamente come spazi abitativi o funzionali, ma come sistemi energetici complessi, progettati per ridurre i consumi, interagire con l’ambiente circostante e abbattere progressivamente la propria impronta climatica. Si sta affermando in modo sempre più preponderante il paradigma degli edifici a
energia quasi zero (NZEB – Nearly Zero Energy Buildings), oggi uno dei pilastri delle politiche europee per la transizione energetica.
Un edificio NZEB non è semplicemente un edificio “più efficiente”; è il risultato di un equilibrio ingegneristico tra involucro, impianti e produzione energetica. La riduzione dei consumi prende avvio dalla qualità dell’involucro edilizio: isolamento termico avanzato, controllo dei ponti termici, serramenti ad alte prestazioni e un’elevata tenuta all’aria consentono di ridurre in modo significativo le dispersioni energetiche. A questo livello si affianca quello impiantistico, in cui ogni tecnologia deve operare con la massima efficienza. I sistemi di ventilazione meccanica controllata con recupero di calore, ad esempio, garantiscono il ricambio d’aria senza compromettere le prestazioni energetiche dell’edificio, recuperando gran parte del calore dell’aria espulsa. Le pompe di calore, invece, trasferiscono l’energia termica da sorgenti a bassa temperatura verso l’interno dell’edificio mediante un ciclo termodinamico alimentato elettricamente e consentono di ottenere elevati livelli di efficienza stagionale (SCOP), nettamente superiori rispetto ai sistemi tradizionali.
La diffusione di queste tecnologie è strettamente legata al processo di decarbonizzazione del settore edilizio europeo, che rappresenta una delle leve principali per il raggiungimento degli obiettivi climatici. Questo scenario è ormai realtà in molti paesi del Nord Europa e sta rapidamente
consolidandosi anche in Germania, Francia, Spagna e Italia, dove la transizione verso edifici a basse emissioni procede a ritmo sostenuto. Proprio il tema della diffusione delle pompe di calore e del loro ruolo nella transizione energetica è emerso nel corso del reportage del team ipcm® presso Bosch Home Comfort, ad Aveiro, in Portogallo. Il sito è stato recentemente oggetto di un importante investimento destinato non solo all’incremento della capacità produttiva, ma anche al rafforzamento di un ecosistema industriale in grado di supportare la crescente domanda di tecnologie ad alta efficienza energetica. L’obiettivo è consolidare il ruolo di Bosch nella filiera europea delle pompe di calore, accompagnando l’evoluzione del mercato verso soluzioni sempre più sostenibili ed elettrificate. Nell’ambito di questo piano di sviluppo è stato recentemente installato anche un nuovo impianto di verniciatura a polvere progettato e realizzato da Fimel (Águeda, Portogallo), dotato di un forno di polimerizzazione ibrido equipaggiato con pannelli infrarossi catalitici BOOSTERCAT® di Infragas (Mappano, Torino, Italia).
La crescita dello stabilimento di Aveiro
La storia di Bosch in Portogallo è, in realtà, la storia di una trasformazione industriale che riflette l’evoluzione del settore energetico europeo. Tutto ha inizio nel 1977 ad Aveiro con la nascita di Vulcano Termodomésticos,
Panoramica
L’entrata dei componenti nel tunnel di pretrattamento.
realtà specializzata nella produzione di scaldacqua a gas che si afferma rapidamente come punto di riferimento per il mercato locale. Il passaggio decisivo avviene nel 1988, quando Bosch acquisisce l’azienda e integra lo stabilimento nella propria rete produttiva internazionale. “Dal quel momento in poi, lo stabilimento si è adattato alle differenti esigenze del mercato tedesco e del Nord Europa: dalla produzione di scaldacqua si passa alle caldaie murali, ai sistemi solari termici, fino alle attuali pompe di calore e alle soluzioni più avanzate per il comfort abitativo. Oggi il sito rappresenta uno dei poli strategici della divisione Bosch Home Comfort e un hub industriale di riferimento per le tecnologie legate alla climatizzazione e alla produzione di acqua calda sanitaria”, afferma José Oliveira, Process Engineer di Bosch. Lo stabilimento di Aveiro è anche un laboratorio tecnologico: qui sono nate soluzioni pionieristiche come il primo scaldacqua connesso, controllabile
Prima dell’ingresso in cabina, il trasportatore può ruotare di 90° in funzione della geometria del componente.
tramite app, segno di una trasformazione che ha portato la climatizzazione e la produzione di acqua calda verso un modello sempre più digitale e integrato. Inoltre il team di R&D lavora su progetti che spaziano dagli impianti termici alle soluzioni IoT, fino agli strumenti di diagnostica remota. Non sorprende quindi che proprio il polo aveirense rappresenti oggi uno dei principali poli europei di Bosch per lo sviluppo e la produzione di pompe di calore, tecnologie destinate a svolgere un ruolo sempre più centrale nell’evoluzione degli edifici ad alta efficienza energetica.
La nuova linea di verniciatura
Il ciclo produttivo delle pompe di calore prende avvio dall’arrivo delle materie prime, principalmente lamiere in acciaio, una parte delle quali viene successivamente stampata, lavorata meccanicamente e verniciata internamente nello stabilimento. All’ingresso della linea si trova l’area di
carico, dove i manufatti vengono posizionati manualmente sul convogliatore monorotaia progettato da Futura (Robecco Pavese, Italia). Le bilancelle, sviluppate congiuntamente dai team Fimel e Bosch, sono progettate specificamente in funzione della geometria dei componenti da trattare. Ogni supporto è dotato di un sistema di identificazione tramite codice che viene scansionato immediatamente dopo il carico e che consente al sistema gestionale dell’impianto di riconoscere il pezzo e impostare automaticamente il ciclo corretto di trattamento.
Successivamente, i componenti entrano nel tunnel di pretrattamento, articolato in otto fasi. “Il tunnel è dotato di un sistema di trattamento degli effluenti con pompe ridondanti per garantire la continuità operativa in caso di guasto, oltre a sistemi di ultrafiltrazione e dosaggio automatico. Dopo il pretrattamento, i pezzi passano attraverso un forno di asciugatura ibrido, alimentato sia a gas sia a elettricità, per poi essere trasferiti alla
cabina di verniciatura, installata all’interno di una camera bianca a condizioni controllate. Prima dell’ingresso in cabina, il trasportatore può ruotare di 90° in funzione della geometria del componente, consentendo alle pistole di raggiungere in modo uniforme tutte le superfici da trattare”, spiega Virgilio Direito, tecnico commerciale di Fimel.
“La cabina automatica fornita da Wagner è equipaggiata con il centro polveri SuperCenter EVO progettato per garantire cambi colore rapidi, elevata affidabilità e assenza di contaminazioni.”, prosegue.
Le pistole sono alimentate dal sistema Polifluid® di Eurosider (Grosseto, Italia), che utilizza azoto secco come gas di trasporto in sostituzione dell’aria compressa tradizionale. Questa tecnologia consente un trasferimento più stabile della polvere, con elevata efficienza di deposizione, riduzione degli sprechi e maggiore uniformità applicativa e contribuisce quindi alla stabilità del processo e all’elevata qualità superficiale del rivestimento.
La cabina di verniciatura.
ipcm
Il centro polveri SuperCenter EVO di Wagner.
® che utilizza azoto secco come gas di trasporto in sostituzione dell’aria compressa tradizionale.
La fase di polimerizzazione
A seguito dell’applicazione, il trasportatore convoglia i componenti all’interno di un forno di polimerizzazione a campana, anch’esso ibrido e dotato di pannelli BOOSTERCAT® di Infragas. Si tratta di pannelli infrarossi catalitici a gas potenziati con effetto BOOST (energia IR+aria) ideali per la gelificazione polvere su componenti che richiedono elevate finiture qualitative. Questi pannelli infrarossi catalitici ventilati integrano una tecnologia che combina l’azione del riscaldamento catalitico con un sistema di ventilazione forzata, ottenuta tramite canalizzazioni dell’aria incorporate o flange di alimentazione aria posizionate sul retro del bruciatore. La soluzione consente un riscaldamento uniforme e controllato del pezzo e migliora l’efficienza energetica e la stabilità del processo. Oltre a ridurre notevolmente i tempi di processo termico che sarebbero necessari con un unico forno ad aria calda, i pannelli infrarossi catalitici BOOSTERCAT consentono di gelificare rapidamente la vernice a polvere con un triplice effetto: evitare lo spolvero, risparmiare energia e rispettare l’ambiente. L’attenzione all’ambiente è insita nella tecnologia catalitica Infragas, che trasforma il gas in energia infrarossa senza produrre fiamma. Tale reazione chimico/fisica permette di non rilasciare incombusti o
monossido di carbonio. I pannelli infrarossi BOOSTERCAT consentono ai produttori di impianti di compattare la lunghezza del forno e di proporre all’utilizzatore un sistema innovativo che riduce i tempi di processo aumentando la produttività ed anche la qualità della finitura.
Digitalizzazione e manutenzione predittiva in ottica Industria 4.0
La linea di verniciatura dello stabilimento Bosch di Aveiro è implementata secondo i principi dell’Industria 4.0, che integra sistemi automatizzati, sensoristica avanzata e sistemi digitali di gestione dei dati a supporto del controllo continuo e della tracciabilità dell’intero ciclo di processo. “I principali parametri— temperature, tempi ciclo, condizioni chimico-fisiche e variabili operative — vengono acquisiti in tempo reale tramite una rete di sensori distribuiti lungo la linea e trasmessi al sistema MES aziendale, dove vengono registrati, analizzati e archiviati”, prosegue il Project Engineer. Il sistema produttivo è basato su logica recipe-driven: ogni componente viene identificato in ingresso tramite codice QR e associato a una specifica ricetta di verniciatura. Tale ricetta definisce automaticamente tutti i parametri di processo, inclusi cicli di pretrattamento, settaggi applicativi
Da sinistra a destra il forno di polimerizzazione dotato di pannelli BOOSTERCAT® di Infragas; panoramica del forno a campana; le pistole sono alimentate dal sistema Polifluid
e tipologia di prodotto verniciante, eliminando la necessità di intervento manuale e garantendo la completa ripetibilità del processo. Il controllo si estende anche alla gestione dei colori, attraverso un sistema di crosscheck automatico che verifica la corrispondenza tra codice pezzo e polvere caricata nel SuperCenter EVO. In caso di incongruenza, il sistema impedisce l’avvio del ciclo.
I dati vengono trasmessi in tempo reale anche al reparto manutenzione di Bosch. “Il nostro approccio si basa su strategie condition-based e predittive, attraverso l’analisi continua dei dati provenienti dalla linea. Eventuali deviazioni dai parametri impostati — come variazioni di temperatura, pH o altri indicatori critici — generano, infatti, alert automatici che ci consentono di intervenire in modo tempestivo e mirato”, spiega Rui Rodrigues, Maintenance Manager di Bosch.
“Le attività di manutenzione sono concentrate su un numero ridotto di fornitori specializzati, tra cui Fimel per il sistema di verniciatura, e altri partner tecnici per altri impianti installati all’interno dello stabilimento, con l’obiettivo di standardizzare gli interventi e aumentarne l’efficacia. Tutti i nostri impianti sono completamente sensorizzati e collegati a una piattaforma centralizzata, che consente il monitoraggio continuo di motori, sistemi e variabili energetiche, anche in collaborazione con il reparto infrastrutture per l’analisi dei consumi di gas ed elettricità. Questa
architettura complessa consente di passare da una logica reattiva a una manutenzione predittiva, e di ridurre quindi in modo significativo i fermi impianto. Nei processi di verniciatura, la capacità di anticipare le anomalie rappresenta un fattore critico per la continuità produttiva. È inoltre in fase di implementazione un ulteriore livello di automazione che prevede la generazione automatica degli ordini di manutenzione a partire dagli allarmi dei sensori degli impianti e la loro assegnazione ai relativi fornitori, riducendo progressivamente l’intervento manuale”, continua Rodrigues.
Conclusioni
L’evoluzione dello stabilimento Bosch di Aveiro si inserisce nel processo di trasformazione dell’industria europea verso modelli produttivi sempre più digitalizzati, automatizzati e orientati all’efficienza.
“Abbiamo scelto i nostri partner tecnologici, in particolar modo Fimel e Infragas, per l’affidabilità e la qualità dei loro prodotti, dimostrate nel tempo. Fimel è un partner storico in quanto aveva realizzato la precedente linea di verniciatura a polvere circa 23 anni fa”, continua Oliveira. “Anche la collaborazione con Infragas si sviluppa su un rapporto consolidato nel tempo, evoluto dai pannelli infrarossi tradizionali installati sull’impianto storico all’attuale tecnologia BOOSTERCAT® integrata nel forno di polimerizzazione”, conclude.
Guerra: un unico partner per tutte le esigenze legate alla verniciatura industriale
A cura di Guerra Srl
Zelo Buon Persico (LO) info@guerrasrl.it
Dalla filtrazione alle mascherature, dai ganci ai dispositivi di protezione fino agli impianti completi:
Guerra affianca le aziende del settore coating con soluzioni personalizzate, tempi di risposta rapidi e un approccio orientato alle esigenze specifiche di ogni cliente.
Essere un punto di riferimento per la verniciatura industriale significa oggi andare oltre la semplice fornitura di prodotti. Significa comprendere le esigenze specifiche di ogni cliente, garantire un supporto tempestivo e mettere a disposizione soluzioni complete in grado di accompagnare ogni fase del processo.
È questa la visione di Guerra Srl, specializzata nella fornitura di prodotti e soluzioni per il settore coating, capace di combinare competenze tecniche, produzione interna e una grande flessibilità operativa.
Grazie a una struttura snella e a un’organizzazione orientata al cliente, l’azienda di Zelo Buon Persico (LO) è in grado di adattarsi rapidamente alle richieste del mercato, proponendo articoli standard e soluzioni personalizzate con tempi di risposta ridotti e un elevato livello di assistenza.
Una produzione interna per filtrazione, mascherature e ganci di verniciatura
Uno dei principali punti di forza di Guerra è rappresentato dalla capacità produttiva interna, che consente all’azienda di sviluppare e realizzare
direttamente alcune delle componenti più importanti per il processo di verniciatura.
Filtri per cabine e impianti di verniciatura
La filtrazione rappresenta un elemento essenziale per garantire la qualità della finitura, preservare l’efficienza degli impianti e mantenere condizioni di lavoro ottimali. Guerra dispone di un laboratorio interno dedicato alla produzione di diverse tipologie di filtri per la verniciatura industriale, tra cui:
filtri raccogli vernice Columbus ®;
filtri in fibra di vetro;
filtri pieghettati;
filtri cielo cabina;
celle filtranti;
cartucce filtranti.
La possibilità di gestire internamente la produzione permette all’azienda di offrire soluzioni adatte alle diverse configurazioni impiantistiche e di garantire tempi di fornitura rapidi anche per esigenze specifiche.
Mascherature standard e personalizzate per ogni applicazione
Durante il processo di verniciatura, la protezione delle superfici che non devono essere rivestite è fondamentale per evitare difetti e ridurre le operazioni successive di finitura. Per questo Guerra propone un’ampia gamma di sistemi di mascheratura, realizzati per adattarsi alle differenti esigenze applicative, a base polvere e liquido. La gamma comprende tappi conici, cappucci e tubi in silicone, oltre a tappi a vite, nastri adesivi e altre soluzioni personalizzate sviluppate in funzione delle specifiche esigenze applicative. I componenti in silicone garantiscono una resistenza alle temperature fino a 315 °C, risultando adatti anche ai cicli di verniciatura più gravosi.
Ganci di verniciatura: soluzioni su misura per la movimentazione dei pezzi
Un altro ambito in cui Guerra mette a disposizione la propria esperienza è quello della realizzazione dei ganci utilizzati per l’appensione e la movimentazione dei pezzi all’interno degli impianti di verniciatura. Nello stabilimento è presente un’area dedicata alla produzione di ganci e bilancelle per il trasporto dei manufatti da verniciare, progettati per rispondere alle diverse esigenze produttive. La produzione comprende ganci con diametro del filo da 1,5 a 25 mm e lunghezza interna da 50 a 1000 mm. Su richiesta è inoltre possibile realizzare soluzioni con diametri e dimensioni differenti, sviluppate in funzione delle caratteristiche del pezzo e del ciclo di verniciatura.
Un’offerta completa per accompagnare ogni fase del processo
La filosofia di Guerra è quella di proporsi come un unico interlocutore per tutte le necessità legate alla verniciatura industriale. Accanto ai prodotti realizzati internamente, Guerra mette a disposizione una gamma completa di articoli e tecnologie complementari per supportare ogni fase del processo
di verniciatura. L’offerta comprende dispositivi di protezione individuale per gli operatori, tra cui tute, guanti e diverse tipologie di maschere, oltre a prodotti dedicati alla manutenzione e all’efficienza degli impianti. Tra questi rientrano grassi e oli lubrificanti per catene, disponibili anche per applicazioni ad alte temperature, formulati per proteggere i macchinari e garantire un funzionamento efficiente e continuo delle linee produttive. La gamma si completa con diluenti specifici per la pulizia delle cabine di verniciatura, fondamentali per preservare le prestazioni degli impianti e mantenere elevati standard qualitativi. La proposta di Guerra non si limita ai materiali di consumo, ma comprende anche soluzioni impiantistiche come:
forni di verniciatura;
robot per l’applicazione;
pistole e sistemi di applicazione per vernici liquide e in polvere.
In un settore sempre più orientato alla personalizzazione e alla riduzione dei tempi di fermo, la capacità di rispondere velocemente alle richieste rappresenta un elemento distintivo. La struttura agile di Guerra consente un rapporto diretto con il cliente, una gestione veloce delle richieste e la possibilità di sviluppare soluzioni su misura senza i vincoli tipici delle realtà più strutturate.
Da sinistra a destra:
Il laboratorio dedicato alla produzione di filtri.
La possibilità di gestire internamente la produzione di filtri permette all’azienda di garantire tempi di fornitura rapidi anche per esigenze specifiche.
Il nuovo capannone ospita la produzione di ganci e bilancelle.
Guerra produce ganci con diametro del filo da 1,5 a 25 mm e lunghezza interna da 50 a 1000 mm.
Maestro: il nuovo concept di impianto SAT che riduce l’installazione di un impianto verticale a tre settimane
Non è semplicemente un nuovo impianto verticale per la verniciatura degli estrusi di alluminio. Per SAT, Maestro rappresenta un cambiamento di paradigma che coinvolge progettazione, installazione e avviamento di un impianto verticale, nonché una riorganizzazione aziendale e l’ampliamento della sede di Verona.
Maestro è un concept impiantistico PLUG&PLAY che, grazie al design modulare e al pre-assemblaggio, consente di completare fino al 70% dei lavori di installazione presso la sede SAT. I diversi componenti della linea sono pre-assemblati, pre-cablati e completamente testati prima della spedizione, con una forte riduzione delle criticità in cantiere, della complessità, dei rischi, dei tempi e dei costi di installazione. In questo modo è possibile completare installazione e avviamento in sole 3 settimane.
Maesto è un ecosistema di verniciatura completamente integrato: la Coating Suite riunisce le più avanzate tecnologie SAT in un’unica soluzione, progettata per offrire prestazioni di alto livello, massima flessibilità e semplicità d’uso. Il cuore del sistema è la cabina di verniciatura C-EXPERT integrata in modo intelligente con le più recenti tecnologie Gema per l’applicazione della vernice in polvere: centro polveri OptiCenter OC10/ OC11, Gema Cyclone e Gema Final Filter. Il progetto è nato due anni fa dall’osservazione di un mercato profondamente cambiato.
“Quello che facciamo è cercare continuamente di sviluppare nuovi prodotti partendo dalle esigenze che emergono dal mercato e che ci arrivano direttamente dai clienti”, racconta Andrea Trevisan, CEO di SAT. “Negli ultimi anni il contesto globale è diventato molto più complesso. Abbiamo imparato che non possiamo più dare per scontato poter viaggiare ovunque o avere tecnici disponibili in qualsiasi parte del mondo. Da qui è nata l’idea di ripensare completamente il modo in cui realizziamo e installiamo i nostri impianti”.
Alessia Venturi ipcm®
L’obiettivo che SAT si è posta era estremamente ambizioso: mantenere lo stesso livello tecnologico che contraddistingue i suoi impianti verticali, riducendo però drasticamente tempi e complessità delle fasi di installazione e avviamento. “La provocazione che ci siamo lanciati due anni fa era semplice solo in apparenza: fornire ai clienti impianti altamente tecnologici abbattendo completamente i tempi di installazione e di avviamento, svincolando queste due operazioni dalla necessità di essere svolte in presenza, con una squadra sul posto”.
Dietro Maestro non c’è soltanto un nuovo concept impiantistico, ma una diversa filosofia industriale che ha spinto SAT ad evolversi, riorganizzando e potenziando le competenze ed espandendo la propria sede.
Installazione più rapida, stesso livello tecnologico
Tradizionalmente la maggior parte delle attività di assemblaggio di un impianto verticale veniva svolta direttamente presso il sito del cliente. Con Maestro questo approccio viene completamente ribaltato.
SAT pre-assembla infatti grandi macro-moduli direttamente nel proprio stabilimento di Verona, spedendoli già pronti per essere collegati tra loro. “Se prima era necessario assemblare migliaia di componenti direttamente in cantiere, oggi il cliente riceve poche decine di moduli già completi. Una volta arrivati sul sito è sufficiente unirli tra loro. È questo il vero cambiamento”, afferma Andrea Trevisan. “Questa logica consente di semplificare enormemente la gestione del progetto, riducendo le lavorazioni da svolgere in cantiere e rendendo più prevedibili tempi e risultati”.
La prefabbricazione dei moduli permette di comprimere drasticamente le tempistiche di installazione.
“Un impianto verticale tradizionale richiedeva mediamente circa quattro mesi tra montaggio e avviamento. Con Maestro puntiamo a completare l’intero processo in circa tre settimane. Naturalmente rimangono invariate tutte le attività di commissioning, training e messa in servizio che caratterizzano qualsiasi impianto industriale complesso. Tuttavia, riducendo in modo significativo il tempo necessario per il montaggio, anche la fase di avviamento diventa molto più rapida”. Questo approccio rappresenta un vantaggio importante soprattutto nei mercati dove gli spostamenti del personale tecnico risultano complessi oppure particolarmente costosi. “In determinate situazioni l’impianto Maestro può persino essere assemblato dal cliente con il nostro supporto da remoto durante la fase di avviamento”.
Un nuovo standard, non un impianto entry level
Sebbene Maestro introduca una maggiore standardizzazione costruttiva, non si tratta di una soluzione semplificata bensì di un concept con due anime, diverse ma complementari fra loro.
“L’impianto nasce con un elevato contenuto tecnologico e include nella configurazione standard il sistema di visione VISICOAT1 sviluppato da SAT per la verniciatura automatica, oltre a due forni indipendenti dotati della tecnologia proprietaria dell’azienda per la distribuzione ottimale dell’aria e il controllo della curva termica” dichiara Andrea Trevisan. “Dieci anni fa lanciavamo il concept impiantistico Cube come un impianto entry level, pensato per produttività relativamente contenute e per competere con gli
1 Una tecnologia di riconoscimento che identifica ogni profilo caricato sulla linea e assegna automaticamente la ricetta di verniciatura ideale
impianti orizzontali. Maestro invece nasce per le velocità produttive più richieste dal mercato ed è stato progettato fin dall’inizio come una soluzione di fascia alta”.
La seconda anima di Maestro è la modularità, che lo rende la soluzione ideale anche per i progetti di revamping. Ogni macro-modulo può essere utilizzato non solo all’interno di un nuovo impianto completo, ma anche per aggiornare linee verticali già esistenti.
“Uno dei primi ordini ricevuti riguarda proprio il revamping di una linea esistente, sulla quale installeremo due cabine Maestro. Arrivando già completamente preassemblate da Verona, i tempi di fermo impianto si riducono in maniera significativa. Lo stesso principio può essere applicato anche ad altri componenti dell’impianto, come cabine, forni o sezioni di pretrattamento”.
Dalla validazione del processo ai primi ordini
Il cambiamento ha richiesto una profonda riorganizzazione interna della stessa SAT.
“In passato circa il 90% delle attività di assemblaggio veniva svolto presso il cliente. Oggi, con Maestro, circa il 70% del lavoro viene eseguito nella nostra sede. Questo significa ripensare gli spazi produttivi, le aree logistiche e il rapporto tra ufficio tecnico e produzione”, precisa Trevisan.
Per questo motivo l’azienda sta ampliando la propria sede operativa, realizzando nuovi uffici direttamente accanto all’area di pre-assemblaggio, così da favorire un controllo continuo delle attività produttive e una collaborazione ancora più stretta tra progettazione e officina.
“Il progetto è stato sviluppato nell’arco di due anni e il primo impianto Maestro è stato installato presso il laboratorio SAT di Verona, dove oggi viene utilizzato per dimostrazioni tecniche e visite dei clienti” aggiunge Trevisan. “Parallelamente l’azienda ha avviato un programma di validazione del processo di pretrattamento, eseguendo test insieme ad Alufinish per
certificare il ciclo chimico, attività che sarà progressivamente estesa anche ad altri fornitori.
I primi riscontri del mercato sono già arrivati. Gli ordini stanno iniziando ad arrivare e stiamo vedendo un interesse molto elevato verso questo approccio più rapido, più efficiente e più snello. Inizialmente pensavamo di presentare Maestro all’imminente fiera Aluminium di Düsseldorf, ma l’entusiasmo dei clienti ci ha convinti ad anticiparne il lancio”.
Maestro non sostituisce SAT
Nonostante rappresenti una svolta importante, Maestro non modifica la filosofia progettuale dell’azienda.
SAT continuerà infatti a sviluppare impianti completamente customizzati, incluse le linee FOX con ossidazione anodica flash, i sistemi speciali di pretrattamento e gli impianti progettati su specifiche esigenze produttive.
“Come in Maestro, anche in SAT oggi convivono due anime. Da una parte continuiamo a sviluppare impianti altamente personalizzati, dall’altra proponiamo una soluzione standardizzata che offre vantaggi enormi in termini di rapidità, semplicità di installazione ed efficienza. Il mercato dell’alluminio estruso è estremamente eterogeneo e la nostra forza è poter offrire la soluzione più adatta a ogni cliente”, conclude il CEO di SAT.
“Anche il nome scelto riflette questa filosofia: volevamo inserire un elemento di italianità nel prodotto. Ma soprattutto volevamo trasmettere l’idea che, grazie al sistema di visione e a tutte le soluzioni progettuali integrate, il cliente possa diventare davvero un maestro della verniciatura”.
20 – 23 October 2026
Hanover, Germany
FOR A STRONGER FUTURE
SMART & SUSTAINABLE
Be part of the sheet metal industry’s most important event.
FOCUS ON TECHNOLOGY
Una scelta strategica per la crescita: TML investe nella smaltatura dei boiler
Nata come piccola realtà familiare e cresciuta fino a diventare un’azienda internazionale, TML ha costruito il proprio successo su investimenti strategici, sull’insourcing delle diverse fasi produttive e sul controllo diretto della qualità. Oggi l’azienda produce circa 50.000 boiler all’anno per l’acqua calda sanitaria e ha scelto di internalizzare il processo di smaltatura dei serbatoi installando un impianto automatico progettato da Trasmetal. Un investimento lungimirante che ha permesso di aumentare autonomia, flessibilità e controllo su una fase fondamentale del processo produttivo.
Il tessuto industriale italiano nasce e si sviluppa grazie a storie come quella di TML: realtà imprenditoriali costruite da persone capaci di trasformare un’intuizione in un progetto concreto, un sogno in un’impresa e una piccola attività familiare in un’azienda competitiva sui mercati internazionali.
Sono storie di sacrificio, determinazione e coraggio, spesso nate lontano dai grandi centri industriali, in territori di provincia dove la capacità di fare, la conoscenza del mestiere e la volontà di guardare oltre hanno rappresentato il primo vero capitale su cui costruire il futuro.
È il percorso di molte aziende italiane che, partendo da dimensioni ridotte e affrontando anni di sfide e investimenti continui, sono riuscite a crescere mantenendo saldi i propri valori originari: il legame familiare, la passione per il prodotto e una visione imprenditoriale orientata al lungo periodo.
La storia di TML rientra pienamente in questo modello. “L’azienda è nata
Ilaria Paolomelo ipcm®
dall’iniziativa di mio padre, Salvatore Loddo, originario della Sardegna e arrivato in Abruzzo negli anni ’60, dopo svariate esperienze nel settore idraulico. Ha mosso i primi passi in un garage di famiglia, tra sacrifici, intuizioni e il desiderio di costruire qualcosa di proprio”, racconta Riccardo Loddo, Export Managing Director e membro della seconda generazione alla guida dell’azienda.
Da quella piccola realtà artigianale si è sviluppato negli anni un gruppo industriale oggi composto da tre siti produttivi: uno stabilimento a Favale di Civitella del Tronto (TE), uno a Floriano di Campli (TE) e uno ad Abbasanta (OR), oltre 140 collaboratori e una forte presenza internazionale. Una crescita costruita passo dopo passo attraverso investimenti tecnologici e scelte strategiche che hanno permesso all’azienda di diventare un punto di riferimento nel settore dei sistemi per la produzione e l’accumulo di acqua calda e fredda sia sanitaria che tecnica.
Tra queste scelte rientra anche la realizzazione di un reparto interno di smaltatura dedicata ai boiler in acciaio al carbonio: un investimento importante sviluppato grazie a Trasmetal (Milano), che ha fornito l’impianto per il trattamento superficiale, e che condivide pienamente la filosofia di TML, basata sull’anticipazione delle esigenze future attraverso innovazione, controllo del processo e ricerca della qualità.
Un processo produttivo integrato per boiler destinati all’acqua calda sanitaria
“Negli ultimi anni il settore dei serbatoi per l’acqua fredda e per l’ACS, dei sistemi solari e degli scambiatori di calore ha registrato una crescita significativa. Oggi TML produce circa 50.000 boiler all’anno e prevede di raggiungere un fatturato compreso tra 41 e 42 milioni di euro, con una quota di esportazione pari al 75% della produzione”, racconta Loddo. La presenza internazionale dell’azienda abruzzese si estende oggi a numerosi mercati europei, con la copertura di molti paesi ed extraeuropei, come Canada, Stati Uniti, Cile, Emirati Arabi Uniti, Marocco, Giordania, Egitto, Algeria, Vietnam, e così via. Questi risultati sono il frutto di un modello produttivo che mantiene il controllo interno delle principali fasi di realizzazione del prodotto.
Il ciclo inizia con la lavorazione dei fogli di lamiera – sia in acciaio al carbonio sia in acciaio inossidabile – che vengono sottoposti alle operazioni di taglio e foratura. Successivamente, la lamiera passa attraverso il processo di calandratura, che ne determina la conformazione cilindrica. All’interno del serbatoio viene quindi posizionato lo scambiatore di calore, presente in circa il 40%-50% dei prodotti realizzati. “Coerentemente con la strategia di progressiva
Panoramica dell’impianto di smaltatura fornito da Trasmetal.
Il ciclo di pretrattamento dei boiler comprende 8 fasi.
internalizzazione delle fasi produttive, dal 2024 abbiamo avviato anche la produzione interna degli scambiatori di calore, in modo da rafforzare ulteriormente il controllo diretto sull’intera filiera e sugli standard qualitativi del prodotto finale”, afferma Loddo. Il cilindro viene infine chiuso con i fondelli e trasportato al reparto di saldatura. Il processo prosegue poi con la realizzazione delle connessioni, i test di collaudo e le successive fasi di finitura e assemblaggio finale.
Il cuore tecnologico: il ciclo di smaltatura
“Soltanto le superfici interne dei boiler realizzati in acciaio al carbonio vengono sottoposti al ciclo di smaltatura attraverso il nuovo impianto Trasmetal. Si tratta di una fase fondamentale per proteggere la superficie destinata a contenere l’acqua sanitaria, garantendo resistenza alla corrosione, affidabilità e lunga durata del prodotto. I boiler in acciaio inossidabile, invece, grazie alle caratteristiche intrinseche del materiale, non richiedono questo trattamento; per il resto, il ciclo produttivo rimane invariato”, aggiunge Loddo.
L’impianto, completamente automatizzato, è stato progettato dall’impiantista milanese per rispondere alle specifiche esigenze di TML e per assicurare un controllo preciso di ogni parametro di processo. “I componenti, dopo essere stati appesi sul trasportatore, sono sottoposti a un ciclo di pretrattamento a otto stadi che include le fasi di sgrassaggio, due risciacqui, decapaggio, risciacqui, passivazione”, spiega Paolo Colombo, responsabile del reparto smaltatura di Trasmetal.
La scelta di adottare un sistema di trattamento a spruzzo per il
pretrattamento nell’applicazione dello smalto porcellanato è stata il risultato di un confronto tra TML e Trasmetal, orientato alla definizione di una soluzione in grado di rispondere alle specifiche caratteristiche del prodotto e agli obiettivi di qualità dell’azienda. “Negli impianti di smaltatura di questo tipo, solitamente, si ricorre a processi di pretrattamento a immersione, nei quali l’intero boiler viene immerso nelle diverse vasche contenenti le soluzioni necessarie alle fasi di preparazione superficiale. Tuttavia, solo la superficie interna del serbatoio entra in contatto con l’acqua sanitaria e necessita di essere rivestito con lo smalto e quindi pretrattato. Trattare l’intero manufatto avrebbe comportato un maggiore consumo di prodotti chimici e una gestione più complessa dei reflui derivanti dal processo. Per questo motivo è stata scelta un’applicazione a spruzzo, che consente di trattare esclusivamente la superficie interna, riducendo i consumi di prodotti chimici e l’impatto ambientale del processo”, prosegue Colombo.
I boiler raggiungono le macchine di applicazione automatica in linea, dove due macchine flow coater applicano lo smalto porcellanato liquido. Segue la fase di essiccazione, indispensabile per eliminare completamente l’umidità residua prima della cottura. “Questo passaggio è fondamentale soprattutto per i boiler dotati di più scambiatori: la presenza di geometrie più complesse può infatti richiedere tempi di asciugatura differenti rispetto a serbatoi più semplici”, spiega Colombo.
Il ciclo termina con l’ingresso dei componenti nel forno di cottura, dove il prodotto attraversa tre fasi principali: un primo preriscaldamento, la successiva cottura dello smalto che avviene a temperature di circa 800/850 °C e una fase finale di raffreddamento controllato. La gestione
graduale della temperatura, sia in salita sia in discesa, consente di evitare shock termici e preservare l’integrità del rivestimento vetroso.
“Per quanto riguarda la finitura esterna dei boiler, il trattamento varia in funzione della capacità: i modelli di dimensioni medio-piccole non richiedono alcuna verniciatura, poiché vengono successivamente rivestiti con una schiuma poliuretanica isolante che costituisce il rivestimento finale del prodotto. Per le taglie maggiori, comprese tra 800 e 2000 litri, il serbatoio viene invece ripulito dalla calamina residua generata dal processo produttivo e successivamente protetto mediante l’applicazione di un ciclo di verniciatura esterno”, conclude Loddo.
Scommettere sul futuro quando i numeri non lo impongono
La decisione di installare un nuovo impianto di smaltatura è nata da un’esigenza precisa: accompagnare la crescita produttiva di TML attraverso un maggiore controllo diretto su una fase considerata cruciale per la qualità del prodotto finale.
“Prima dell’installazione dell’impianto ci affidavamo ad aziende esterne che lavorano per conto terzi. Con l’aumento dei volumi e delle richieste del mercato, questa soluzione ha iniziato a presentare alcuni limiti legati soprattutto alla gestione della logistica, alla flessibilità produttiva e alla possibilità di intervenire direttamente sui parametri del processo – racconta Loddo. Ma la motivazione principale era avere maggiore autonomia e, soprattutto, la certezza di garantire una qualità totale”.
Gestire internamente la smaltatura rappresenta infatti un ulteriore passo
verso un controllo sempre più diretto della filiera produttiva. La possibilità di monitorare ogni variabile del trattamento consente a TML di adattare il processo alle caratteristiche specifiche dei propri prodotti, dalle diverse capacità dei boiler fino alle geometrie più complesse degli scambiatori interni. “Chi lavora come terzista deve necessariamente gestire prodotti differenti e una molteplicità di variabili – continua Loddo. Noi, al contrario, possiamo adattare ogni parametro del processo alle nostre specifiche esigenze produttive, considerando le diverse capacità dei boiler, gli spessori dell’acciaio e le caratteristiche costruttive dei nostri prodotti.
Questo ci permette di avere un controllo diretto sul processo e di garantire una qualità costante su ogni serbatoio. Tra i parametri più importanti rientra sicuramente la densità dello smalto, che influenza direttamente l’uniformità dell’applicazione e la qualità finale del rivestimento. Per questo motivo i nostri tecnici effettuano verifiche quotidiane, così da mantenere il processo sempre nelle condizioni ottimali”. L’investimento nell’impianto di smaltatura si inserisce quindi nella visione di lungo periodo che ha sempre caratterizzato TML. “Al momento della decisione di acquistare l’impianto l’azienda non disponeva ancora dei volumi che avrebbero giustificato nell’immediato un investimento di questa portata, ma la scelta si è rivelata strategica per sostenere la crescita futura e perseguire un obiettivo chiaro: non scendere mai a compromessi sulla qualità”.
L’impianto è entrato in funzione nel 2022, intercettando con un tempismo perfetto lo straordinario boom che ha investito il mercato in quel periodo. Una scelta fortemente lungimirante: senza la smalteria interna, o se i lavori fossero partiti in ritardo, TML non avrebbe avuto la capacità produttiva e
Da sinistra a destra:
I boiler raggiungono le macchine di applicazione automatica in linea, dove due macchine flow coater applicano lo smalto porcellanato liquido.
Le superfici interne dei boiler in acciaio al carbonio vengono smaltate nell’impianto Trasmetal per garantire protezione dalla corrosione, affidabilità e durata.
I boiler sono trasportati mediante convogliatore verso il forno di essiccazione.
Da sinistra a destra:
La cottura dello smalto avviene a temperature di circa 800/850° C.
L’impianto è stato progettato da Trasmetal per rispondere alle specifiche esigenze di TML e per assicurare un controllo preciso di ogni parametro di processo.
la flessibilità necessarie per cavalcare quell’onda, né avrebbe riscontrato il successo straordinario che ha poi registrato.
Condivisione di competenze e fattore umano imprenditoriale
La realizzazione del nuovo impianto è stata il risultato di un confronto continuo tra TML e Trasmetal, fondato sulla condivisione delle rispettive competenze. “Conoscevamo Trasmetal già da tempo e il desiderio di installare un impianto di smaltatura era maturato da anni – racconta Riccardo Loddo. Il progetto è stato complesso, ma la collaborazione è sempre stata costruttiva e orientata alla ricerca della soluzione tecnologica migliore. Noi conosciamo molto bene il nostro prodotto e ciò di cui ha bisogno; avevamo perciò necessità di un partner che creasse un impianto sartoriale, adatto alle nostre specifiche esigenze, che nel settore dei serbatoi sono molto complesse a causa degli spessori elevati e delle pressioni di esercizio”. Questo scambio ha innescato un percorso di crescita reciproca. Se in passato Trasmetal aveva già sviluppato impianti simili per boiler e serbatoi, la sfida proposta da TML ha spinto la tecnologia oltre. Un esempio su tutti è stato l’ottimizzazione del ciclo di essiccazione dello smalto prima del forno: la presenza di più serpentine all’interno dello stesso boiler ha richiesto uno studio congiunto per calibrare perfettamente i tempi di asciugatura (che variano da circa mezz’ora per i prodotti vuoti fino a un’ora e
mezza per quelli dotati di due o tre scambiatori), evitando qualsiasi umidità residua che avrebbe compromesso la qualità finale.
“Il valore di un progetto di questo tipo – sottolinea Colombo – nasce proprio dalla capacità di unire due punti di vista complementari: l’impiantista porta l’esperienza tecnologica, mentre il produttore conosce nel dettaglio il comportamento del proprio manufatto. TML ci ha aiutato a comprendere dove potevamo evolvere con la tecnologia, sviluppando un processo più efficiente e, al contempo, meno impattante dal punto di vista ambientale grazie alla riduzione dei prodotti chimici e degli scarti”.
La buona riuscita di questo progetto si deve anche alla lungimiranza e alla capacità della famiglia Loddo di guardare oltre, trasformando una sfida tecnologica in un’opportunità di crescita. Infatti, sono proprio queste scelte, spesso compiute prima che il mercato ne renda evidente la necessità, a segnare il percorso delle aziende che vogliono costruire il proprio futuro. “Un elemento fondamentale per il successo di questa partnership è stato il coinvolgimento diretto della proprietà. Quando si lavora con chi conosce profondamente il proprio prodotto e ha una visione chiara di dove vuole arrivare, il confronto diventa più efficace e il progetto prende una direzione precisa fin dall’inizio. Abbiamo potuto dialogare con chi vive il processo produttivo ogni giorno, comprendere le esigenze reali dell’azienda e sviluppare insieme una soluzione capace di accompagnarne la crescita”, conclude il responsabile del reparto smaltatura di Trasmetal.
Innovazione tecnologica, digitalizzazione e ricerca sono oggi tra i principali ambiti su cui industria e università si confrontano sempre più spesso, integrando competenze specifiche in un’ottica di sostenibilità ed efficienza energetica. Un esempio della crescente convergenza tra queste due realtà in questa direzione è il seminario tenutosi presso il Politecnico di Milano, nell’ambito del corso “Advanced Organic Coatings”, con il contributo ingegneristico di Verind, PPG ed EssilorLuxottica.
Nel mese di maggio 2026 si sono concluse le lezioni del secondo semestre presso il Politecnico di Milano, la più importante università italiana per la formazione tecnico-scientifica e tra i primi venti atenei nella classifica di QS World University Rankings nella categoria Engineering & Technology1
Gli studenti del Corso di Studi per la Laurea Magistrale in Ingegneria dei Materiali e delle Nanotecnologie, volto a formare nuovi ingegneri con un ampio spettro di conoscenze nei settori della produzione, trasformazione ed applicazioni dei materiali e in quello più innovativo delle nanotecnologie, hanno avuto l’opportunità di
incontrare le aziende del settore della finitura superficiale.
L’incontro ha affrontato alcuni concept industriali applicati al settore automotive e general industry, con focus su:
produzione dei prodotti vernicianti ed esame della qualità del film applicato - PPG
tecnologie ed apparecchiature per applicare i prodotti vernicianti –Verind
linea di verniciatura occhiali in plastica ad elevata produttività – EssilorLuxottica.
Il seminario tenuto da Andrea Minelli e Alessandro Soba di Verind SpA (gruppo Dürr), da Francesca Di Costanzo di PPG SpA (Quattordio) e da Alessandro Giacetti di EssilorLuxottica SpA per il corso d’insegnamento di Advanced Organic Coatings ha rappresentato un esempio concreto
dell’interazione tra studenti e aziende. Gli studenti, guidati da Raffaella Suriano, docente del Dipartimento di Chimica, Materiali e Ingegneria Chimica “Giulio Natta” del Politecnico, sono risultati particolarmente coinvolti e hanno posto domande sia durante sia al termine della lezione.
PPG: dalla teoria del colore all’analisi dei rivestimenti “Nel corso del nostro intervento” – afferma Francesca Di Costanzo di PPG – “abbiamo prima di tutto presentato PPG nella sua interezza, e la presenza di PPG in Italia. Siamo poi entrati nel merito della teoria del colore, sia da un punto di vista fisico che chimico, soffermandoci sugli aspetti di sviluppo e di produzione del
colore. Ampio spazio è stato dedicato al controllo del colore, ai suoi aspetti soggettivi ed alle metodologie sviluppate nel corso degli anni per darne una misura oggettiva. Il team PPG ha infine illustrato i sistemi applicativi in utilizzo presso i nostri stabilimenti, per dedicare la parte finale della presentazione all’analisi di alcuni pannelli e di alcune tipologie di difetto”.
Efficienza e risparmio in verniciatura grazie alle apparecchiature applicative più innovative
Per quanto riguarda la descrizione delle tecnologie applicative, Andrea Minelli di Verind ha dichiarato: “abbiamo illustrato le tecnologie Dürr più attuali, come la tecnologia elettrostatica EcoBell, il dosaggio elettronico EcoDose 2k a mezzo di flussimetri massici Coriolis per vernici 2k e 3k, i sistemi PIG e i robot process arm. Si tratta di soluzioni volte a conseguire efficienza e risparmio nel processo di verniciatura. Grazie ai video che mostravano linee e impianti di verniciatura e rivestimento superficiale nel settore automotive e general industry e alla presentazione in aula di apparecchiature specifiche per la verniciatura automatica e manuale, sono state affrontate tematiche attuali legate alle eco-tecnologie applicative in ottica di sostenibilità, efficienza e digitalizzazione del processo”.
EssilorLuxottica: linea di verniciatura 2K per componenti in plastica
Gli studenti, infine, hanno assistito alla testimonianza di EssilorLuxottica, il gruppo italo-francese leader mondiale nel settore dell’occhialeria, come esempio di azienda della general industry che si serve di numerosi processi di rivestimento superficiale. “Dopo l’introduzione alle varie tecnologie e lavorazioni di trattamento superficiale presenti nella filiera dell’occhiale” –spiega Alessandro Giacetti di EssilorLuxottica – “il focus della discussione
è stata la linea automatica di verniciatura 2K di occhiali e componenti in plastica. Sono state approfondite tutte le fasi del processo, a partire dalla preparazione della superficie, proseguendo con la sua applicazione e cottura, evidenziando la peculiarità di questo processo, ovvero la necessità della formulazione in continuo dovuta al basso pot-life della vernice bicomponente. Nella parte finale della presentazione, enfasi è stata data alle soluzioni e agli strumenti utili al controllo del processo, fondamentale per garantire produttività e qualità richieste ad un reparto produttivo. In conclusione, la discussione ha toccato il tema del ruolo dell’ingegnere (in particolare di un profilo junior) nell’attuale contesto industriale, coinvolgendo gli studenti, in un clima di stimolante e positivo confronto tra Università e mondo del lavoro”.
Conclusioni
Sottolinea Raffaella Suriano, docente del Politecnico, che “l’incontro tra università e industria è stato possibile grazie alla collaborazione con PoliEfun, un’associazione dell’ateneo milanese che promuove la cultura d’impresa nel settore dei trattamenti superficiali2. PoliEfun incoraggia, infatti, il coinvolgimento delle figure industriali con il mondo accademico anche attraverso seminari in presenza e online. Grazie anche al supporto della Scuola di Ingegneria Industriale e dell’Informazione e del corso di Laurea in Ingegneria dei Materiali, l’insegnamento di Advanced Organic Coatings ha dedicato il 70% delle ore di lezione alla didattica laboratoriale anche durante quest’anno accademico 2025-26, in modo da corroborare ulteriormente le competenze e la preparazione tecnico-scientifica dei futuri ingegneri con esperienze pratiche e prove sperimentali”.
Dove nasce il valore del prodotto: qualità e ripetibilità
Manuela Casali
UCIF – Unione Costruttori Impianti di Finitura, Milano ucif@anima.it
C’è un momento, nella vita di ogni prodotto industriale, in cui tutto ciò che è stato progettato, calcolato e assemblato diventa finalmente visibile e tangibile. È il momento della finitura. Prima di allora, il valore di un componente esiste solo sulla carta, nei disegni tecnici, nelle specifiche di progetto: è un valore potenziale. È la superficie, con la sua lavorazione finale, a renderlo reale, a “fissarlo” nella forma in cui arriverà nelle mani di chi lo utilizzerà.
Pensiamo a un elettrodomestico da cucina, a una maniglia, a un componente automotive: l’utente finale non vedrà mai la lega metallica scelta dai progettisti, né la precisione dei processi di lavorazione meccanica a monte. Vedrà, e toccherà, solo la superficie. Sarà quella superficie a comunicargli, in un istante, se ha tra le mani un prodotto di qualità oppure no. Una verniciatura uniforme, priva di colature o di variazioni cromatiche, un rivestimento privo di
micro-difetti, una finitura che resiste nel tempo senza scolorire o sfaldarsi: sono questi i segnali silenziosi attraverso cui il valore industriale si traduce in fiducia del cliente.
Ma la finitura non è solo estetica: è anche, e soprattutto, protezione e prestazione. Un impianto di verniciatura ben progettato, un ciclo di trattamento superficiale correttamente calibrato, un sistema di controllo qualità integrato nel processo produttivo, sono tutti elementi che determinano la capacità del prodotto di resistere alla corrosione, all’usura, agli agenti atmosferici. In questo senso, la finitura è il momento in cui l’ingegneria incontra la percezione: dove le proprietà tecniche di un materiale diventano un’esperienza concreta per chi lo utilizza ogni giorno.
C’è però un secondo elemento, altrettanto decisivo, che la finitura porta con sé: la ripetibilità. Non basta ottenere un risultato eccellente una volta. La vera sfida industriale è ottenerlo
sempre, pezzo dopo pezzo, lotto dopo lotto, indipendentemente da chi opera l’impianto o da quale turno di lavoro sia in corso. È qui che entra in gioco tutto il know-how tecnologico che le aziende costruttrici di impianti di finitura mettono a disposizione della filiera produttiva italiana: sistemi di automazione e robotica che riducono la variabilità legata al fattore umano, tecnologie di controllo in tempo reale che intercettano il difetto prima che diventi scarto, cicli di trattamento tracciabili e documentabili che garantiscono coerenza da un impianto all’altro, anche a distanza di mesi o di continenti.
La ripetibilità, in fondo, è la forma industriale della fiducia: è ciò che permette a un produttore di garantire al proprio cliente che il pezzo numero 1 e il pezzo numero 10.000 avranno la stessa qualità, la stessa resa estetica, la stessa capacità protettiva. Ed è proprio in questa costanza che si misura la maturità di un intero comparto produttivo: la capacità di trasformare un processo delicato e per sua natura variabile - fatto di temperature, viscosità, tempi di essiccazione, condizioni ambientali - in un sistema affidabile, ripetibile, certificabile. Per questo la finitura merita di essere raccontata non come l’ultimo passaggio, marginale, di un processo produttivo, ma come il suo punto di sintesi: il luogo in cui competenza tecnica, tecnologia e cultura della qualità si incontrano per dare forma finale al valore industriale. Un tema evergreen, perché riguarda ogni comparto manifatturiero e ogni epoca tecnologica, ma che oggi, grazie a intelligenza artificiale, sensoristica avanzata e digital twin, trova strumenti sempre più sofisticati per essere raccontato - e soprattutto, garantito.
SMART’26 - Sostenibilità è creazione di valore: come innovazione, AI e digitalizzazione guidano il cambiamento
Lo scorso 20 maggio 2026, al Centro Congressi Fondazione Cariplo di Milano, è tornato l’evento SMART – Surface Manufacturing, l’appuntamento dedicato al trattamento delle superfici e alla finitura industriale organizzato da UCIF, Unione Costruttori Impianti di Finitura, a cadenza biennale per parlare delle innovazioni e dei progressi del settore della finitura.
Un’intera giornata di aggiornamento e confronto con il settore, con 12 relazioni di alto livello a cura di aziende leader, operatori qualificati e centri ricerca, dedicate a 4 temi chiave:
Innovazione tecnica e culturale
Soluzioni innovative applicate a impianti, macchine o prodotti;
Novità costruttive, funzionali, realizzative o di processo:
Tecnologie abilitanti: IoT, Machine Learning, Big Data, Robotica avanzata, Realtà aumentata, Cybersecurity, Simulazioni, Stampa 3D, Virtual Commissioning.
Sostenibilità
Ambientale: riduzione consumi, CO₂, inquinamento, uso risorse naturali;
Sociale: benessere delle persone in azienda o nella comunità;
Economica: efficienza, circolarità, economia rigenerativa.
Intelligenza Artificiale (IA)
Applicazioni dell’IA in progettazione, sviluppo, costruzione e gestione;
Automazione, data analysis, assistenza virtuale, riconoscimento immagini/voce, traduzioni automatiche
La sede del convegno è il seicentesco Palazzo Confalonieri, nel baricentro della Milano storica ed iper-attiva, intorno a cui gravita il financial business. Nulla di più indicato per un evento come SMART, che fornisce un’importante piattaforma per il settore del trattamento delle superfici, dove le aziende possono condividere le proprie esperienze, presentare le ultime innovazioni e discutere le sfide e le opportunità del settore. Questo tipo di iniziative non solo favorisce lo scambio di conoscenze e best practice, ma contribuisce anche a promuovere una cultura di sostenibilità e innovazione all’interno dell’industria.
Le relazioni
Di seguito, i titoli delle relazioni presentate, scaricabili dal sito www.smart-ucif.it
Smaltatura di serbatoi e boiler: confronto tra diverse tecnologie di pretrattamento, applicazione dello smalto e forni di cottura e ultime innovazioni nel settore – Paolo Colombo, Trasmetal
L’innovazione al servizio della sostenibilità nel pretrattamento delle superfici metalliche alla verniciatura – Carlo Guidetti, Chemtec
Nuovo software di automazione per impianti di anodizzazione dell’alluminio con strumenti di ai per ottimizzazione della produzione –Davide Marconi, Monti Engineering
Come i concetti di innovazione e sostenibilità sviluppati nel mondo automotive trovano piena applicazione in ambito industriale – Alessandro Molé, Verind- Dürr
Un’analisi critica della tecnologia sol-gel sulla base delle green chemistry metrics – Michele Cecchin, Siltea
Sostenibilità sociale e high performance organisation – Alessio Volonté, Wagner
Il lavaggio che non sporca – Sabino Di Pierro, Fismet Industriale
Trasformare il refluo in risorsa: una nuova strategia industriale per la finitura superficiale europea – Samuele Cherubin, Circular Materials
Industrializzare i coating verso il 2030: qualifica, recipe transfer e digital twin/ai per film multifunzione - – Antonio Angolemme, Kenosistec
Sistemi di gestione e monitoraggio degli impianti di trattamento delle acque reflue – Matteo Pozzi, Rösler Italiana
La sverniciatura chimica: da taboo a futuro sostenibile – Lorenzo Marocco, Alit Technologies
Paint express: il futuro smart della verniciatura – Pietro Bortolotto, Geico.
Networking e collaborazioni
Partecipare a SMART non è solo un’opportunità per aggiornarsi e condividere conoscenze, ma anche per fare networking. In SMART esperti del settore, professionisti e appassionati si riuniscono per discutere le ultime novità e tendenze. Il convegno offre un contesto ideale per stabilire connessioni significative, scambiare idee e persino identificare potenziali collaborazioni o opportunità di lavoro. Attraverso sessioni plenarie, pause caffè e light lunch, i partecipanti hanno la possibilità di incontrarsi, condividere esperienze e costruire relazioni che possono portare a future partnership o progetti congiunti.
Al termine del Convegno, UCIF ha proposto un programma sociale che ha previsto un tour guidato delle leggende e delle antiche tradizioni milanesi con aperitivo all’esclusivo Galleria Vik Milano, per andare alla ricerca delle leggende milanesi e delle tradizioni – anche culinarie – che proprio qui sono nate e di cui ancora oggi si ritrovano le tracce tra le vie, le piazze e sulle facciate dei palazzi.
Un modo diverso per conoscere la storia milanese, le sue curiosità e le sue prelibatezze tra i tanti simboli del passato medievale, fantasmi, superstizioni, aneddoti e tradizioni culinarie, abitudini, leggende, usanze e mestieri che svelano la Vecchia Milano.
Un successo da riproporre nel 2028
Con 140 partecipanti registrati, l’edizione 2026 di S.M.A.R.T (acronimo di Surface Manufacturing Advanced Reasearch Trends) è stata una delle più partecipate di sempre. Il tema di quest’anno “Sostenibilità è creazione di valore: come innovazione, AI e digitalizzazione guidano il cambiamento” ha toccato le corde giuste. Le discussioni in sala, la qualità degli interventi e il confronto tra i partecipanti hanno confermato che il comparto della finitura industriale è pronto ad affrontare le sfide del futuro con visione e concretezza.
La prossima edizione di S.M.A.R.T. si svolgerà nel 2028.
Per ulteriori informazioni: www.smart-ucif.it
Euroimpianti festeggia 50 anni di evoluzione industriale tra innovazione, persone e responsabilità
Alcuni traguardi si misurano in anni. Altri si misurano con le persone.
Quella organizzata da Euroimpianti lo scorso 29 maggio è stata molto più che una festa per il 50esimo anniversario dell’azienda: è stata una celebrazione dei valori famigliari, della passione per il proprio lavoro e della dedizione verso l’azienda, è stata un racconto della storia delle persone che hanno fatto parte del percorso di crescita e del successo di Euroimpianti negli ultimi 50 anni.
Un percorso fatto di sfide, crescita, fiducia, amicizie e successi condivisi. Perché Euroimpianti è una famiglia che è cresciuta insieme, generazione dopo generazione. Cinquant’anni di attività rappresentano un percorso industriale costruito nel tempo attraverso scelte coerenti, capacità di adattamento e attenzione alla qualità dei
processi. Nel corso dei decenni, l’azienda ha sviluppato un’identità solida nel panorama dell’impiantistica industriale per la verniciatura e il trattamento delle superfici, basata su progettazione, affidabilità, continuità operativa e innovazione.
Accanto alla crescita tecnologica, Euroimpianti ha investito nel rafforzamento della propria organizzazione e delle competenze interne. Nel tempo, l’azienda ha inoltre esteso progressivamente la propria presenza internazionale, sviluppando una dimensione globale costruita in modo graduale, attraverso relazioni professionali durature e un approccio concreto al progetto.
Organizzata al Borgo La Caccia, una tenuta vinicola a Mozambano, circondata da natura incontaminata e bellezza architettonica, la festa di Euroimpianti ha riunito oltre 150 persone fra collaboratori, clienti, fornitori, famigliari e amici provenienti da tutto il mondo per una serata conviviale. Focus dell’evento la mostra di cimeli storici e ricordi dell’azienda che ne hanno ripercorso la storia e in cui ogni invitato ha potuto ritrovare un pezzetto di sé stesso.
Dopo l’aperitivo, accompagnato dalla musica degli archi di un’orchestra tutta al femminile, e prima della cena placée, Gianluca e Massimo Baruffaldi hanno tenuto un discorso di ringraziamento nei confronti del padre Osvaldo, fondatore e anima propulsiva dell’azienda, dei collaboratori, della nuova generazione già presente in azienda e dei numerosi fornitori e clienti presenti all’evento.
Due targhe di riconoscimento sono state consegnate a Gianluca e Massimo Baruffaldi come un segno concreto di riconoscenza per il vostro percorso imprenditoriale e per aver mantenuto viva la storia familiare, trasformando l’eredità ricevuta in cinquant’anni di crescita, impegno e continuità familiare che oggi si rinnova con la terza generazione.
La serata è finita con danze scatenate fino a tarda notte.
La conclusione adeguata di una celebrazione dedicata non solo ai risultati passati di Euroimpianti, ma anche alle persone che modelleranno il suo futuro.
SUSONITY Effect Day 2026: quando il colore incontra l’arte
Il 24 giugno 2026 la Veneranda Biblioteca Ambrosiana di Milano ha ospitato il SUSONITY Effect Day 2026, l’evento dedicato alle ultime innovazioni nel mondo del colore. Al centro della giornata, la digitalizzazione, i nuovi pigmenti e i trend che guideranno l’evoluzione dei settori Coating, Plastic e Printing.
Il 24 giugno 2026, nella prestigiosa cornice della Veneranda Biblioteca Ambrosiana di Milano, si è svolto il SUSONITY Effect Day 2026, l’appuntamento organizzato dal team Sales & Marketing Italia di SUSONITY dedicato alle ultime tendenze del colore e alle più innovative applicazioni dei pigmenti funzionali nei settori Coating, Plastic e Printing.
L’evento si è confermato un importante momento di confronto per professionisti e partner del settore, offrendo una panoramica sulle nuove opportunità creative e tecnologiche che stanno trasformando il mondo degli effetti speciali e del colore.
Tra i diversi interventi, i partecipanti hanno potuto partecipare alla sessione del Digital Technology Manager Christoph Breitling, collegato dai nuovi laboratori SUSONITY in Germania, che ha approfondito il tema della digitalizzazione dei colori e degli effetti. A portare il proprio contributo anche Jean-Philippe Gautier, Sales Head Europe South di SUSONITY, con una visione sulle prospettive del mercato europeo.
Il programma ha affrontato numerosi temi di grande attualità: dalla presentazione del nuovo pigmento Leopard White della linea XIRALLIC® NXT alle innovazioni della gamma Iriodin® SPK, fino alle ispirazioni Luxetallic & Golden Inspirations. Ampio spazio è stato dedicato anche alla sostenibilità, con un approfondimento sulla riciclabilità degli imballaggi in conformità alle normative PPWR (Packaging and Packaging Waste Regulation) e alle novità del Surface Portal.
Uno dei momenti più apprezzati è stato dedicato a RoboChromatics, il progetto che esplora i trend colore per il mondo della robotica. Con la crescente diffusione dell’intelligenza artificiale e dei robot nella vita quotidiana, nel lavoro e nell’assistenza, SUSONITY ha presentato una riflessione su come il design e il colore contribuiranno a definire il rapporto tra uomo e macchina. A completare il programma, uno sguardo ai Cosmetic Color Forecast, che evidenziano come le tendenze cromatiche nate nel settore beauty influenzino sempre più numerosi altri comparti industriali, insieme a un’analisi dell’evoluzione del mercato dei pigmenti a effetto nel 2026.
A rendere ancora più speciale la giornata è stata la visita guidata alla Veneranda Biblioteca Ambrosiana e al suo museo, che custodiscono capolavori di Leonardo da Vinci, Caravaggio e Tiziano. Un’esperienza che ha creato un dialogo ideale tra arte, cultura e innovazione, confermando il messaggio dell’evento: quando il colore diventa arte, l’arte crea effetto.
Il team di SUSONITY, da sinistra: Jean-Philippe Gautier, Laura Zanini, Fabio Carati, Cristiano Casiraghi, Michele Oliveri e Stefano Corrado; La Veneranda Biblioteca Ambrosiana di Milano; la sala in cui i partecipanti hanno assistito alle prestazioni del SUSONITY Effect Day 2026.
Il tocco finale: il trattamento superficiale ad ALUMINIUM 2026
Questo autunno Düsseldorf ospiterà nuovamente il più importante evento mondiale dedicato all’alluminio. Con un programma di conferenze ampliato e un confronto ancora più intenso con i principali protagonisti del settore, ALUMINIUM 2026 evolve da semplice vetrina tecnologica a piattaforma di dialogo e sviluppo strategico. Per gli operatori della verniciatura e delle finiture superficiali, il Surface Pavilion, nel Padiglione 3, sarà il fulcro dell’offerta dedicata.
Iprofessionisti dell’alluminio di tutto il mondo si stanno preparando per ALUMINIUM 2026, che si terrà dal 6 all’8 ottobre 2026 presso la fiera di Düsseldorf (Messe Düsseldorf, Germania). Nel corso di tre giorni, gli esperti di produzione e lavorazione potranno trovare fornitori, soluzioni e discussioni cruciali per trasformare gli obiettivi aziendali in risultati concreti.
Un ruolo crescente nella trasformazione industriale
Per gli specialisti dei trattamenti superficiali, la manifestazione si inserisce in un contesto di crescente domanda nel settore della finitura dell’alluminio. Il materiale trova infatti applicazioni sempre più ampie nella mobilità, nell’architettura e nell’industria, ambiti nei quali durabilità, conformità normativa e sostenibilità assumono un’importanza sempre maggiore. “Il nostro settore ha compiuto enormi progressi sul fronte dell’innovazione e della sostenibilità e oggi sta passando dalla fase di sperimentazione a quella dell’applicazione concreta. I visitatori arrivano con domande sempre più specifiche: chi è in grado di soddisfare i requisiti di conformità e le esigenze del mercato, a chi affidare forniture strategiche e quali tecnologie possono fare davvero la differenza in produzione. ALUMINIUM 2026 è stata progettata per favorire un confronto efficace e creare concrete opportunità di business,” afferma Patrick Herman, Event Director di ALUMINIUM presso RX.
Collegare la catena del valore internazionale
Si prevede che oltre 800 espositori incontreranno più di 20.000 visitatori professionali provenienti da oltre 100 paesi, il 73% dei quali è coinvolto nei processi decisionali di acquisto. La rosa dei partecipanti comprende player internazionali come Alcoa, AMAG, Elval, Emirates Global Aluminium, Ma’aden, Norsk Hydro, Novelis, Rio Tinto, Speira e Trimet, affiancati da PMI specializzate e start-up. Sei padiglioni espositivi coprono l’intera catena di produzione e lavorazione: dalle materie prime e semilavorati ai macchinari,
software e servizi di lavorazione per conto terzi, con un forte focus sulla sostenibilità in ogni fase.
Surface Pavilion al padiglione 3
Il Surface Pavilion riunisce in un’unica area l’intera gamma di soluzioni per il trattamento e la finitura delle superfici, inclusi ossidazione anodica, verniciatura e trattamenti chimici. Le soluzioni esposte trovano applicazione in tutti i principali settori che impiegano l’alluminio, dall’automotive all’architettura, dalle finiture industriali ai beni di consumo.
Il Surface Pavilion è uno dei cinque padiglioni tematici della manifestazione, insieme a Foundry, Primary, Magnesium e Sustainability, ciascuno dedicato a specifici ambiti di competenza e pensato per favorire approfondimento, confronto e networking. Completano l’offerta i Padiglioni Nazionali di Danimarca, Norvegia e Aluminium Scandinavia, che offrono un accesso diretto ai principali mercati dell’area nordica.
Un programma che conta
Nuovi temi e iniziative conferiscono al programma del 2026 il profilo più forte mai avuto finora. La conferenza ALUMINIUM, organizzata dal partner ufficiale Aluminium Deutschland, affronta le tematiche chiave che definiranno il prossimo decennio di trasformazione industriale: economia circolare, sicurezza delle materie prime e competitività economica, oltre all’innovazione nei settori aerospaziale, della mobilità e della difesa. In parallelo, la nuova conferenza “Sustainability & Recycling”, organizzata in collaborazione con CRU, amplia lo sguardo verso la produzione a basse emissioni di carbonio e processi di lavorazione più ecologici, completata dalla “Sustainability & Recycling Area” nel Padiglione 6, una zona espositiva dedicata con vetrina e lounge per il networking. I nuovissimi “ALUMINIUM Innovation Awards” sono ora aperti alle candidature per tre categorie - produzione a basse emissioni di carbonio, innovazione di prodotto e produzione smart e connessa - con votazione pubblica a settembre e annuncio dei vincitori durante la fiera. I rinomati “Women with Metal Awards” hanno già raccolto numerose candidature e una giuria di esperti si prepara a selezionare le finaliste di quest’anno nelle prossime settimane.
Informazioni per i visitatori
I cataloghi degli espositori e dei prodotti sono ora disponibili online per offrire ai visitatori una prima anteprima di chi e cosa aspettarsi. I biglietti sono in vendita come pass di 3 giorni al prezzo di €52 se prenotati in anticipo, rispetto ai €105 in loco, un risparmio di oltre il 50%. Il pass garantisce l’accesso completo alla fiera, a tutte le conferenze e alle sessioni di premiazione.
Per ulteriori informazioni: www.aluminium-exhibition.com
EXHIBITION
ADHESIVES FORUM
INKS ACADEMY
WOOD INDUSTRY CONFERENCE
Paint & Coatings Italy brings together the entire coatings supply chain for two days dedicated to technical content, product discovery, and valuable industry connections. From raw materials to formulation technologies, through to testing and applications, the exhibition offers a clear view of the innovations shaping the future of coatings.
2,200+
CONFERENCE
TECHFOCUS
SUSTAINABILITY ACADEMY
NEXT-GEN SURFACE TECH
Paint & Coatings Italy torna a Milano a ottobre
Paint & Coatings Italy si svolgerà il 28-29 ottobre all’Allianz MiCo di Milano. L’edizione 2026 si presenta con uno spazio espositivo più ampio, un programma tecnico più ricco e un’attenzione ancora maggiore verso l’intera filiera del settore delle vernici e dei rivestimenti.
Paint & Coatings Italy 2026 torna a Milano il 28 e 29 ottobre con una sede più grande, un programma tecnico ancora più ricco e un focus ancora più mirato sul futuro dell’industria delle pitture, vernici, rivestimenti e tecnologie di superficie. Dopo il successo dell’edizione 2025, Paint & Coatings Italy si sposta all’Allianz MiCo, confermandosi come un punto d’incontro sempre più importante per i professionisti che operano nei settori delle pitture, vernici, inchiostri, adesivi, sigillanti, materiali per l’edilizia e trattamenti di superficie. L’edizione 2026 nasce con un obiettivo chiaro: aiutare l’industria dei coatings a collegare innovazione, sostenibilità e applicazione pratica. In due giornate di evento, i visitatori potranno scoprire nuove materie prime, approfondire tecnologie di formulazione, incontrare fornitori specializzati, confrontare soluzioni per laboratorio, testing e produzione e seguire un ricco programma di contenuti scientifici e tecnici. Per formulatori, chimici, team R&D, produttori, responsabili tecnici, product developer, buyer e decision-maker del settore, Paint & Coatings Italy 2026 rappresenta un’occasione concreta per capire dove sta andando il mercato e quali soluzioni possono contribuire allo sviluppo dei prodotti, dei processi e delle performance future.
Una sede più grande per l’innovazione nei coatings
Una delle principali novità del 2026 è il trasferimento all’Allianz MiCo, sempre a Milano. La nuova sede offre a Paint & Coatings Italy lo spazio necessario per crescere ulteriormente dopo un’edizione 2025 da record, che ha riunito oltre 150 brand leader e 2.227 visitatori in due giornate.
Questa crescita conferma il ruolo sempre più importante degli eventi tecnici e verticali per il settore delle pitture e dei coatings. In un momento in cui l’industria deve rispondere a nuove normative, obiettivi di sostenibilità, esigenze prestazionali e pressioni sui costi, i professionisti hanno bisogno di più di una fiera generalista. Hanno bisogno di accedere direttamente a fornitori, esperti e tecnologie in grado di supportare sfide reali di formulazione, produzione, conformità e innovazione. Paint & Coatings Italy 2026 nasce per rispondere a queste esigenze. L’area espositiva coprirà l’intera catena del valore: dalle materie prime, resine, leganti, additivi, pigmenti e filler fino alle attrezzature da laboratorio, sistemi di testing, tecnologie di misura, soluzioni per la produzione e strumenti applicativi. Questo approccio ampio è particolarmente utile per i visitatori che vogliono comprendere non solo quali nuove chimiche stanno arrivando sul mercato, ma anche come queste possano essere testate, validate, scalate e ottimizzate.
Un programma dedicato al futuro del settore Il programma 2026 riunisce diversi format di contenuto, ognuno pensato per offrire un tipo specifico di approfondimento.
La Conferenza principale si concentrerà sui cambiamenti normativi, tecnologici e strategici che stanno trasformando i settori delle pitture, vernici, adesivi e materiali per l’edilizia. Le sessioni affronteranno alcuni dei temi più rilevanti per l’industria, tra cui le restrizioni REACH su microplastiche e PFAS, le certificazioni ambientali, le nuove regole sul greenwashing, la normativa sugli imballaggi, la gestione dei VOC, la conformità di prodotto e la legislazione chimica.
Accanto alla Conferenza, il programma TechFocus offrirà due giornate dedicate all’innovazione, alla sostenibilità e alle tecnologie di formulazione. Queste sessioni brevi e mirate sono pensate per aiutare i visitatori a scoprire nuovi prodotti, nuovi ingredienti e nuove soluzioni prestazionali direttamente dalle aziende che le stanno sviluppando.
Il programma comprende inoltre aree specialistiche dedicate, tra cui l’Adhesives Forum, la Sustainability Academy, l’Inks Academy e il Wood Industry, offrendo ai visitatori più percorsi per approfondire i temi più rilevanti per il proprio lavoro.
Insieme, questi contenuti rendono Paint & Coatings Italy molto più di un’esposizione. La fiera diventa una piattaforma tecnica per l’industria dei
rivestimenti, capace di collegare direzione di mercato, evoluzione normativa e innovazione formulativa in un unico luogo.
Normative, sostenibilità e nuova chimica
Per molte aziende attive nell’industria delle pitture e dei rivestimenti, il 2026 rappresenta un momento cruciale. La pressione normativa su PFAS, microplastiche, VOC, etichettatura, packaging e conformità di prodotto sta cambiando il modo in cui i coatings vengono sviluppati, testati, comunicati e portati sul mercato. Allo stesso tempo, clienti e utilizzatori finali richiedono prodotti in grado di garantire alte prestazioni con un minore impatto ambientale. Questa combinazione di pressione e opportunità sta dando forma a una nuova generazione di chimica per i coatings.
A Paint & Coatings Italy 2026, i visitatori potranno esplorare tecnologie alternative e soluzioni emergenti in ambiti come materiali bio-based, leganti a basso VOC, sistemi all’acqua, additivi privi di PTFE e microplastiche, alternative ai PFAS, sistemi UV curing, coatings sostenibili per il legno, primer anticorrosivi, disperdenti, reologia, tecnologie impermeabilizzanti e resine ad alte prestazioni.
TechFocus: innovazione pratica in sessioni mirate
Il TechFocus sarà uno dei momenti chiave dell’esperienza dei visitatori a Paint & Coatings Italy 2026.
Il 28 e 29 ottobre, il programma proporrà presentazioni dedicate a un’ampia gamma di temi legati alla formulazione e alle performance, tra cui coatings
per il legno, resine acriliche, agenti di reticolazione epossidici, riduzione dei biocidi, cere bio-based, tecnologia poliaspartica, dispersioni poliuretaniche, additivi di nuova generazione, innovazione nei catalizzatori, disperdibilità, soluzioni per il packaging, resine all’acqua, sistemi UV curing, primer anticorrosivi, impermeabilizzazione, ibridi a base di grafene, innovazione negli inchiostri, alternative ai PFAS e applicazioni dell’intelligenza artificiale nella R&D dei coatings.
Per i visitatori tecnici, questo format è particolarmente utile perché permette di confrontare rapidamente innovazioni diverse e individuare le conversazioni più rilevanti con i fornitori. Invece di dover ricostruire autonomamente tutte le novità presenti in fiera, il TechFocus offre una panoramica chiara delle tecnologie che stanno entrando nel mercato e del loro possibile impatto sui progetti di sviluppo.
È un format prezioso anche per formulatori e professionisti R&D che vogliono rimanere vicini all’evoluzione delle materie prime, degli additivi e delle tecnologie prestazionali, soprattutto in un contesto in cui sostenibilità e conformità normativa diventano sempre più complesse.
Un focus più forte sui settori specialistici
Paint & Coatings Italy 2026 amplia inoltre il programma con format dedicati ad aree specialistiche chiave.
Adhesives Forum: materie prime avanzate e soluzioni formulative per adesivi e sigillanti, con uno spazio specifico per approfondire performance, conformità e innovazione.
Sustainability Academy: un percorso dedicato a chi vuole comprendere meglio la direzione della sostenibilità e rendere prodotti e processi più green, competitivi e resilienti.
Inks Academy: nuove tecnologie di stampa, nuovi inchiostri e standard in evoluzione, per offrire ai professionisti del settore una visione chiara dei cambiamenti in corso.
Wood Industry: un focus dedicato alla produzione di pannelli, ai coatings e alle finiture industriali per il legno, una delle aree applicative più rilevanti per l’innovazione nei rivestimenti.
Insieme, questi format specialistici rendono il programma più utile per una gamma più ampia di visitatori, mantenendo allo stesso tempo un’impostazione fortemente tecnica e orientata alle reali esigenze dell’industria.
Un punto di riferimento per l’industria dei rivestimenti
Grazie alla combinazione di un’area espositiva completa e di un programma tecnico di alto livello, Paint & Coatings Italy 2026 si propone di offrire ai professionisti del settore approfondimenti concreti sui più recenti sviluppi tecnologici, sulle evoluzioni normative e sulle tendenze del mercato.
La collocazione dell’evento nel mese di ottobre rappresenta per le aziende un’opportunità ideale per individuare nuovi fornitori, valutare tecnologie emergenti e raccogliere spunti utili a supportare lo sviluppo dei prodotti e la pianificazione strategica per il 2027.
Per maggiori informazioni: www.paint-coatings.it
InnoTrans 2026 lancia un hackathon internazionale
dedicato all’IA con Alstom, Wabtec e Siemens Mobility
come main sponsor
In occasione di InnoTrans 2026, la fiera internazionale dedicata alle tecnologie per il trasporto, in programma dal 22 al 25 settembre a Berlino (Germania), debutta un hackathon internazionale dedicato all’intelligenza artificiale, che vedrà Alstom, Wabtec e Siemens Mobility nel ruolo di partner principali.
Con questa nuova iniziativa, denominata “AI on Track”, InnoTrans 2026 amplia il proprio programma dedicato all’innovazione. Dal 23 al 25 settembre 2026, la principale manifestazione mondiale per le tecnologie del trasporto riunirà per la prima volta, in un formato intensivo, sviluppatori, start-up e aziende industriali con l’obiettivo di affrontare sfide concrete del settore della mobilità attraverso strumenti digitali e applicazioni di intelligenza artificiale. In qualità di sponsor principali, Alstom, Wabtec e Siemens Mobility sostengono il nuovo format proponendo ai partecipanti sfide ispirate a casi reali. Durante la manifestazione, presso l’area “Großer Stern” del quartiere fieristico di Berlino, sono attesi tra 60 e 80 hackers provenienti da tutto il mondo, che lavoreranno alla realizzazione di soluzioni innovative per il settore della mobilità.
“Accelerare lo sviluppo di soluzioni pratiche basate sui dati”
“Il settore ferroviario genera dati su larga scala, ma il loro valore emerge solo quando vengono trasformati in decisioni migliori e in un funzionamento più affidabile dei treni”, afferma Henri Badaro, Vice President Data & AI di Alstom. “Grazie a una profonda competenza nel settore ferroviario, che spazia dai treni ai sistemi di segnalamento fino alle infrastrutture, trasformiamo i dati in azioni concrete capaci di migliorare puntualità, disponibilità dei mezzi ed efficienza energetica. L’hackathon “AI on Track” di InnoTrans si basa proprio su questo approccio, combinando nuove prospettive con una consolidata esperienza operativa per accelerare lo sviluppo di soluzioni pratiche basate sui dati. Non vedo l’ora di confrontarmi con gli appassionati di tecnologia ferroviaria che parteciperanno all’iniziativa: è proprio questa curiosità e questa mentalità innovativa di cui il nostro settore ha bisogno”. “Con l’aumento dell’urbanizzazione e della domanda globale di trasporto, gli operatori del settore sono chiamati a offrire una maggiore capacità, livelli più elevati di affidabilità e una migliore esperienza per i passeggeri, ottimizzando al contempo i costi lungo l’intero ciclo di vita delle infrastrutture e dei veicoli”, dichiara Devina Pasta, CEO di Siemens Mobility Software. “I dati e l’intelligenza artificiale rappresentano i principali fattori abilitanti per raggiungere questi obiettivi. Soluzioni basate sull’IA per la gestione delle interruzioni del servizio, la pianificazione ferroviaria, il revenue management e molte altre applicazioni svolgeranno un ruolo fondamentale per il futuro del
trasporto pubblico. In questo percorso di trasformazione abbiamo bisogno di spazi dedicati alla sperimentazione e all’innovazione: è per questo che siamo lieti di sostenere l’InnoTrans Hackathon in qualità di sponsor. L’evento riunisce giovani talenti, start-up e aziende per sviluppare insieme nuove idee. Per Siemens Mobility questo confronto rappresenta una preziosa fonte di ispirazione e un’opportunità per condividere la nostra esperienza consolidate”.
Deroga speciale per l’hackathon “AI on Track” durante InnoTrans
“L’hackathon conferma il ruolo di InnoTrans come piattaforma internazionale di riferimento per le tendenze che stanno plasmando il futuro della mobilità”, afferma Kerstin Schulz, direttrice di InnoTrans. “Questa iniziativa arricchisce il nostro programma con un format di innovazione interattivo. La scelta di concentrarsi sull’intelligenza artificiale riflette la crescente importanza che questo tema riveste per i nostri espositori. Siamo inoltre molto lieti di poter contare su tre protagonisti di primo piano del settore – Alstom, Siemens Mobility e Wabtec – in qualità di main sponsor, aziende che fanno parte della storia di InnoTrans da molti anni”.
I partecipanti potranno beneficiare di un ambiente di lavoro particolarmente stimolante. Nell’edizione 2024, InnoTrans ha accolto 2.946 espositori provenienti da tutto il mondo e quasi 170.000 visitatori professionali, oltre a numerosi rappresentanti delle istituzioni e del mondo imprenditoriale. Grazie a una speciale deroga, i team partecipanti saranno gli unici visitatori autorizzati a rimanere all’interno del quartiere fieristico fino alle 23.00 di mercoledì 23 settembre e giovedì 24 settembre. L’hackathon prenderà il via un giorno dopo l’apertura ufficiale di InnoTrans e si concluderà con la cerimonia di premiazione nell’ultima giornata della manifestazione, il 25 settembre. Una giuria composta da esperti del settore assegnerà ai team vincitori premi in denaro fino a 5.000 euro. “Ci aspettano giornate ricche di creatività e di un autentico spirito internazionale”, conclude Schulz. “Con InnoTrans vogliamo essere non solo gli organizzatori della manifestazione, ma anche una piattaforma di confronto e innovazione. Il lancio dell’hackathon “AI on Track” rappresenta quindi il naturale passo successivo”.
FABTECH torna a Las Vegas dal 21 al 23 ottobre presso il Las Vegas Convention Center, dove i professionisti del settore manifatturiero si riuniranno per esplorare le ultime tecnologie, le tendenze del settore e le opportunità commerciali che stanno plasmando il futuro della lavorazione e della finitura dei metalli.
In concomitanza con FABTECH 2026, CCAI svelerà il suo rebranding in Industrial Finishing and Coating Association (IFCA), a testimonianza di un rinnovato impegno al servizio del crescente mercato della verniciatura industriale. “Cambiare il nome di un’associazione e rinnovarne l’immagine è un’impresa importante, che prendiamo molto seriamente,” afferma Anne Goyer, Direttore Esecutivo di CCAI/IFCA. “Tuttavia, il nostro consiglio di amministrazione e i nostri membri ritengono che il nostro nuovo nome, Industrial Finishing & Coating Association, rifletta molto meglio chi siamo oggi. Stiamo lavorando sodo per offrire nuovi e importanti vantaggi al settore e crediamo che il marchio IFCA porterà i nostri messaggi a un livello superiore rispetto al passato.”
Conferenza FINISHING a FABTECH 2026
Il Padiglione e la Conferenza FINISHING di CCAI/IFCA continuano a prosperare e a offrire eccellenti opportunità formative su tutti gli aspetti della finitura superficiale industriale. Che un’azienda si stia affacciando al mondo della verniciatura, che cerchi soluzioni a problematiche esistenti o che voglia modernizzare i propri impianti di verniciatura, FABTECH offre una vasta gamma di prodotti e servizi per soddisfare le esigenze di ogni azienda. La formazione continua e lo sviluppo professionale rimangono centrali nella missione di CCAI/IFCA. Il programma della conferenza FINISHING CCAI/IFCA di FABTECH offre un’importante piattaforma per i membri per condividere le proprie competenze e fornire spunti pratici sia ai professionisti emergenti, sia a quelli più esperti del settore. Guidata da stimati esperti, la conferenza tecnica FINISHING riceve costantemente valutazioni elevate dai partecipanti ed è progettata per fornire conoscenze applicabili al fine di migliorare i processi di verniciatura, ottimizzare le prestazioni operative e rimanere aggiornati sulle tendenze del settore in continua evoluzione. La Conferenza FINISHING di quest’anno comprende 21 sessioni che coprono una vasta gamma di argomenti, dai concetti
fondamentali a quelli più avanzati, pensate per coinvolgere e informare professionisti della finitura di ogni livello.
Esperienza di produzione FAB to FINISH
Dal 2017, CCAI/IFCA porta l’esperienza di produzione FAB to FINISH presso il padiglione espositivo, divenuto un’attrazione annuale molto attesa. Questo programma interattivo offre ai partecipanti uno sguardo diretto all’intero processo di produzione di un componente in metallo, dalla fase di verniciatura a quella di produzione. I partecipanti seguono un percorso di produzione prestabilito che li conduce agli stand degli espositori specializzati in finitura, dove possono sperimentare ogni fase, tra cui lavaggio, verniciatura a polvere, polimerizzazione e test di qualità. Anno dopo anno, il programma continua a crescere, attirando un interesse e una partecipazione sempre maggiori sia da parte degli espositori che dei visitatori.
Espositori del padiglione FINISHING di FABTECH 2026
Destinato a essere il più grande padiglione FINISHING CCAI/IFCA al di fuori di Chicago, quest’anno il padiglione FINISHING presenterà tutto ciò che i visitatori desiderano vedere e imparare. Il padiglione FINISHING e le sessioni della conferenza si trovano entrambi nell’area sud. L’ingresso all’area espositiva è GRATUITO per chi si registra entro il 16 ottobre, mentre la registrazione dopo tale data costerà 50 dollari. In collaborazione con onPeak, FABTECH ha negoziato tariffe alberghiere scontate per espositori e partecipanti a Las Vegas. I partecipanti possono prenotare le loro camere tramite onPeak, il fornitore ufficiale di servizi alberghieri di FABTECH.
Per maggiori informazioni: www.fabtechexpo.com e www.fabtechexpo.com/track/finishing
Material Engineering and Industrial Technologies, University of Trento - Product Design
Kevin Biller ChemQuest Powder Coating Research
Gianmaria Guidi
Consultant for industrial and anticorrosive coating processes
Gianmaria Gasperini
Head of the Paint&Coatings Laboratory of Innovhub SSI Divisione Oli e Grassi
Paolo Rami
Director of ipcm®Academy, expert in anticorrosion, coating defects analysis, and process optimization
SUBSCRIPTION SERVICE / SERVIZIO ABBONAMENTI
Sale only on subscription - Vendita solo su abbonamento E-mail: info@ipcm.it
Subscription Rates 2026
Annual subscription print + digital:
EMEA €110,00 (postage included)
Rest of world €350,00 (fast airmail shipping included)
Single copy: €15,00
EMEA (postage included) - Rest of world (postage excluded)
Back issues: €30,00
EMEA (postage included) - Rest of world (postage excluded)
Subscriptions can be made via payment online at www.myipcm.com. Subscription and the sale of individual issues are exempt from VAT under Italian law: Article 74.1, letter C of DPR 633/72, DM 29/12/1989.
Tariffe Abbonamento 2026
Abbonamento annuale cartaceo + digitale:
EMEA €110,00 (spese postali incluse)
Rest of world €350,00 (spedizione via aerea inclusa)
Fascicolo singolo €15,00
EMEA (spese postali incluse) - resto del mondo (spese postali escluse)
Arretrati €30,00
EMEA (spese postali incluse) - resto del mondo (spese postali escluse)
Gli abbonamenti possono essere sottoscritti con carta di credito sul sito: www.myipcm.com. L’Iva sugli abbonamenti, nonchè sulla vendita di singole copie è assolta ai sensi dell’art.74 comma 1 lett. C DPR 633/72, DM 29/12/1989.
Magnify your efficiency with our automation solutions
Since it was founded in 1988, HUBO Automation has always focused the attention to the market needs and to the technological evolution. This allowed the company to establish itself as a leader for the industrial automation and painting. Thanks to the experience of the technical staff and to the continuous investment in new technologies, HUBO is able to satisfy dynamically the requests of a wide range of industries.
HUBO core business is the painting division. The wide range of automation solutions fully meets any need of automatic painting; in addition, the combination of special systems can satisfy particular requests and can guarantee a flexible and reliable painting system from all points of view.
Futura 2026-2029 Collection
Where comfort meets adventure - and the future takes shape.
In a world that never stands still, and where what came before shapes what comes next, balance is everything. It’s this sense of harmony — between the familiar and the new — that shapes the Futura 2026–2029 Collection from Interpon. Two palettes bridge comfort and curiosity: High Serenity, grounded in calm and connection, and Bold Adventure, alive with energy and exploration. Together, they offer a spectrum of superdurable finishes with fine and coarse textures, soft metallics, and rich tones.
Each finish delivers exceptional color retention and film integrity, proven to withstand time, weather, and wear.
Part of our Eco+ portfolio Interpon D2525 Futura Collection supports the sustainability goals across the construction supply chain by reducing the total energy consumed, enhancing production line efficiencies and lowering carbon footprint while still delivering the optimum level of performance to leave a lasting legacy and protect the world around us.
Available with up to a 25-year global warranty when applied by an Interpon D Approved Applicator, the range carries Qualicoat Class 2 and GSB Master certifications and meets the requirements of AAMA 2604.