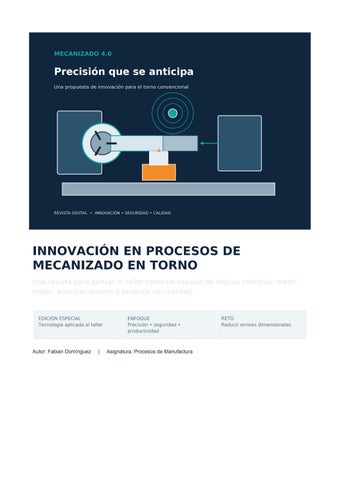
INNOVACIÓN EN PROCESOS DE MECANIZADO EN TORNO Una revista para pensar el taller como un espacio de mejora continua: medir mejor, anticipar errores y producir con calidad.
EDICIÓN ESPECIAL Tecnología aplicada al taller
Autor: Fabian Domínguez
|
ENFOQUE Precisión • seguridad • productividad
Asignatura: Procesos de Manufactura
RETO Reducir errores dimensionales
01 / INTRODUCCIÓN
El torno también puede innovar El mecanizado por torneado es una operación fundamental para fabricar piezas cilíndricas, cónicas y superficies de revolución. Su resultado depende de variables como la velocidad de corte, el avance, la profundidad de pasada, la geometría de la herramienta, la sujeción de la pieza y la rigidez del conjunto. Aunque existen tornos CNC de alta automatización, el torno convencional sigue siendo esencial en talleres de formación, mantenimiento y producción de lotes pequeños. Innovar no siempre significa comprar una máquina nueva. También puede consistir en rediseñar una rutina de control, incorporar una señal visual, organizar mejor los datos o crear una ayuda de bajo costo que permita detectar un problema antes de que se convierta en una pieza rechazada.
El reto de esta edición
¿Cómo podemos reducir los errores dimensionales durante el torneado sin detener innecesariamente la producción ni comprometer la seguridad del operador? La revista presenta una propuesta gradual: un sistema de alerta dimensional que combina mediciones periódicas con un registro sencillo y una indicación visual de estado. Se plantea como apoyo al criterio del operario, no como sustituto de la inspección, la capacitación ni los dispositivos de seguridad.
EN ESTA EDICIÓN 02
El problema: el error que crece pasada a pasada
03
La propuesta: alerta dimensional inteligente
04
Cómo funcionaría: esquema del sistema
05
Sustento técnico y criterios de operación
06
Beneficios, riesgos y viabilidad
07
Plan de prueba y métricas de éxito
08
Conclusión y reflexión final
MECANIZADO 4.0 | Revista de innovación
2
02 / EL PROBLEMA IDENTIFICADO
Cuando una pequeña desviación se convierte en desperdicio En el torneado, una pieza puede quedar fuera de tolerancia por desgaste de la herramienta, calentamiento, vibración, una sujeción deficiente, una lectura incorrecta o una compensación mal calculada. Si el error se detecta al final del lote, el taller puede perder material, tiempo de máquina y horas de trabajo.
Limitaciones habituales • Control tardío: se mide solo al terminar la pieza o después de varias unidades. • Registro inconsistente: las medidas se anotan de forma irregular o no se comparan con el objetivo. • Dependencia de la experiencia: un principiante puede no reconocer una tendencia de desviación. • Paradas evitables: la corrección se realiza cuando ya existe una pieza defectuosa.
Causa raíz: falta de retroalimentación simple y oportuna La oportunidad no consiste en eliminar la medición manual, sino en convertirla en un ciclo estandarizado: medir, registrar, comparar, alertar y corregir. La decisión final debe permanecer en manos de una persona capacitada, con el torno detenido cuando corresponda y respetando el procedimiento de seguridad. Situación
Consecuencia posible
Oportunidad
Diámetro se desvía gradualmente
Pieza fuera de tolerancia
Detectar tendencia antes del límite
Medidas sin registro uniforme
Difícil rastrear causas
Crear historial por lote
Operador sin señal de alerta
Corrección tardía
Indicador visual claro
Pregunta de diseño: ¿cómo hacer visible una desviación antes de que produzca una pieza no conforme?
MECANIZADO 4.0 | Revista de innovación
3
03 / PROPUESTA INNOVADORA
AlertaDim: un copiloto para el control dimensional AlertaDim es un sistema de bajo costo que acompaña al operador durante el torneado. En su versión inicial, utiliza un calibrador o micrómetro, una hoja de registro digital o una aplicación sencilla y un indicador tipo semáforo. En una fase posterior puede incorporar un sensor de desplazamiento o una interfaz electrónica, siempre que se valide su exactitud y compatibilidad con la máquina.
Componentes de la idea 01
Ficha de pieza
Diámetro objetivo, tolerancia, material y número de lote.
02
Punto de control
Medición en intervalos definidos por el proceso y el plan de inspección.
03
Comparación
El valor se compara con el objetivo y los límites establecidos.
04
Alerta visual
Verde: dentro del rango de advertencia; ámbar: revisar tendencia; rojo: detener el proceso y verificar.
05
Registro
Historial de mediciones, correcciones y observaciones.
¿Qué la hace innovadora? No es únicamente una alarma: organiza el control dimensional y transforma medidas aisladas en información útil para tomar decisiones. Su diseño modular permite comenzar con herramientas ya disponibles y avanzar solo si los resultados justifican invertir en sensores o automatización. Importante: los colores y umbrales deben definirse para cada pieza según el plano, la tolerancia, la incertidumbre del instrumento y el procedimiento del taller. No existe un límite universal válido para todas las operaciones.
MECANIZADO 4.0 | Revista de innovación
4
04 / ASÍ FUNCIONA
De la medición a la decisión
Secuencia propuesta • Preparar: confirmar plano, tolerancia, instrumento adecuado y frecuencia de inspección. • Mecanizar: ejecutar la pasada con los resguardos y prácticas de seguridad establecidos. • Detener de forma segura: cuando el procedimiento lo indique, parar el husillo antes de medir; nunca acercar instrumentos a una pieza giratoria. • Registrar y comparar: introducir la medida y revisar la tendencia frente al objetivo y los límites. • Actuar: si aparece una alerta, comprobar herramienta, sujeción, temperatura, vibración y método de medición antes de ajustar.
Boceto de interfaz ALERTADIM Pieza: Eje A-014 Objetivo: 20,00 mm
ESTADO VERDE Dentro del rango configurado
Última lectura: 20,02 mm Instrumento: micrómetro Operador: __________
Acción sugerida: Continuar según plan de control y registrar la siguiente lectura.
MECANIZADO 4.0 | Revista de innovación
5
05 / SUSTENTO TÉCNICO
La precisión se controla con datos La dimensión final de una pieza depende de la interacción entre máquina, herramienta, pieza y método de trabajo. El desgaste del filo puede aumentar gradualmente el diámetro o modificar la calidad superficial; las vibraciones pueden producir marcas y variación; y el calentamiento puede alterar las dimensiones durante el proceso. Por eso, la medición debe hacerse con un instrumento adecuado, limpio, verificado y utilizado según su resolución y procedimiento.
Cómo leer el gráfico Los valores son ilustrativos y no representan datos experimentales. La línea objetivo muestra el diámetro deseado y la línea de alerta ejemplifica un umbral configurado para el ejercicio. En un caso real, los límites se establecerían a partir del plano, la tolerancia, la incertidumbre de medición y la estrategia de control. La tendencia puede ser tan importante como una lectura individual.
Variables que conviene vigilar Variable
Qué puede provocar
Acción posible
Velocidad de corte
Calentamiento y desgaste
Revisar rango recomendado para material y herramienta
Avance y profundidad
Acabado, fuerzas y tiempo de ciclo
Ajustar con base en manuales y prueba controlada
Sujeción y rigidez
Vibración, desviación o riesgo de expulsión
Verificar montaje y límites de la máquina
Medición
Lecturas inconsistentes
Instrumento apropiado, técnica y repetibilidad
MECANIZADO 4.0 | Revista de innovación
6
06 / BENEFICIOS Y VIABILIDAD
Innovar sin empezar desde cero Beneficios esperados Calidad
Detectar desviaciones antes de que se acumulen piezas no conformes.
Productividad
Reducir retrabajos, desperdicio y tiempo dedicado a investigar fallas repetidas.
Aprendizaje
Ayudar a estudiantes y operadores novatos a relacionar mediciones con el comportamiento del proceso.
Trazabilidad
Conservar registros para comparar lotes, herramientas y condiciones de corte.
Seguridad
Promover un procedimiento de inspección ordenado, sin mediciones con el husillo en movimiento.
Viabilidad por etapas FASE 1
Prototipo manual
Hoja digital + instrumento disponible + umbrales definidos por el docente.
FASE 2
Piloto de taller
Aplicar a una pieza repetitiva; registrar tiempo, medidas, rechazos y observaciones.
FASE 3
Mejora digital
Si el piloto demuestra valor, evaluar sensor, pantalla o conexión móvil.
Costos y límites La fase inicial requiere principalmente tiempo de diseño, capacitación y herramientas de medición ya disponibles. La inversión en sensores debe posponerse hasta conocer el beneficio del piloto. El sistema no corrige automáticamente el torno, no garantiza por sí solo una pieza conforme y puede generar falsas alertas si el instrumento, el umbral o el procedimiento están mal definidos.
MECANIZADO 4.0 | Revista de innovación
7
07 / CÓMO VALIDAR LA IDEA
Del concepto a una prueba medible Antes de afirmar que la solución mejora el proceso, se debe comparar una situación inicial con otra usando AlertaDim. Para que la prueba sea justa, conviene fabricar piezas equivalentes, mantener condiciones de corte comparables y registrar cualquier cambio de herramienta, material u operador.
Indicadores del piloto Indicador
Cómo medirlo
Porcentaje de piezas fuera de tolerancia
Piezas no conformes ÷ piezas inspeccionadas × 100
Tiempo de inspección
Minutos dedicados a medir y registrar por pieza o lote
Retrabajo y desperdicio
Número de piezas retrabajadas o descartadas
Detección temprana
Desviaciones detectadas antes de fabricar piezas adicionales
Facilidad de uso
Observaciones del operador y errores de registro
08 / CONCLUSIÓN
La innovación empieza con una buena pregunta El torno convencional todavía ofrece oportunidades importantes de innovación. Una mejora no necesita ser compleja para generar valor: puede empezar por hacer visible una tendencia, estandarizar una medición y ayudar al operador a tomar decisiones con información confiable. AlertaDim propone una forma accesible de conectar técnica, creatividad y mejora continua. La clave será comprobar la idea en el taller, escuchar a quienes la utilizan y ajustar el diseño a partir de evidencias. La tecnología debe apoyar el criterio humano y reforzar las prácticas seguras, no reemplazarlas.
PARA REFLEXIONAR
¿Qué otro problema del torno —vibración, desgaste de herramienta, selección de parámetros o ergonomía— podría resolverse mediante una innovación sencilla, medible y segura? Referencias de consulta sugeridas • Groover, M. P. Fundamentals of Modern Manufacturing: Materials, Processes, and Systems. Wiley. • Kalpakjian, S. y Schmid, S. R. Manufacturing Engineering and Technology. Pearson. • Manual del fabricante del torno utilizado en el taller: límites de operación, montaje, resguardos y procedimientos de seguridad. • Normas, planos y procedimientos de inspección dimensional aplicables al material y a la pieza del ejercicio. Nota editorial: las cifras del gráfico son simuladas con fines didácticos. Completa autoría, asignatura, institución y referencias específicas exigidas por tu docente antes de publicar.
MECANIZADO 4.0 | Revista de innovación
8