elumatec - Tool List DE

Page 1


WERKZEUGLISTE

FÜR JEDE ANFORDERUNG DIE PASSENDE LÖSUNG

VORWORT Seite 3

1 | WERKZEUGE FÜR ALUMINIUM

1.1 l BOHREN

1.2 l FRÄSEN

1.3 l GEWINDE

1.4 l SÄGEN, KLINKEN

Spiralbohrer HSS, Typ N

Spiralbohrer HSS, Typ Uni mit TiN-Beschichtung

Fräser HSS, kurze Ausführung

Fräser HSS, mitlere Ausführung

Fräser HSS, lange Ausführung

NEW l HM Fräser, neue Werkzeugserie mit DLC-Beschichtung

Fräser HM, kurze Ausführung

Fräser HM, mitlere Ausführung

Fräser HM, lange Ausführung

Gewindebohrer HSS

Kombigewindebohrer HSS

Fließlochformer lang/fach

Fließlochformer Aludrill

Gewindeformer und Gewindefräser

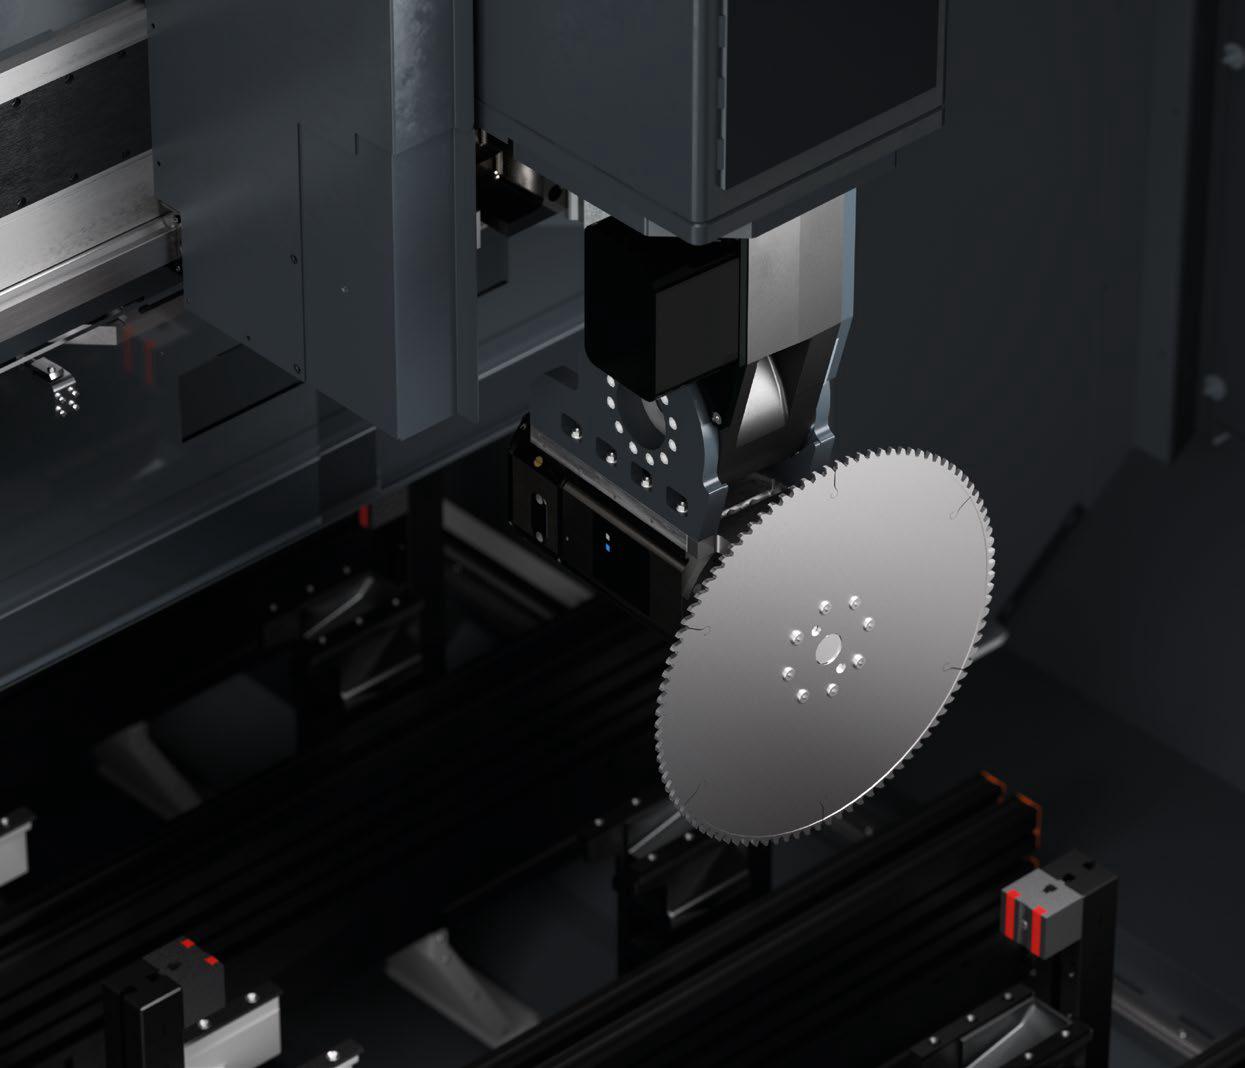
Scheibenfräser

Aufnahme für Scheibenfräser

Sägebläter

1.5 l SPEZIALWERKZEUGE Fräser mit HM-Wendeplaten

Stufenbohrer HSS, kurz

Multfunktonsfräser 90°

Fräser HM mit AL-LF Beschichtung Fräser mit PCD Diamantbestückung

2 | WERKZEUGE FÜR STAHL

2.1 l BOHREN

Spiralbohrer HSS, Typ N

Spiralbohrer HSS, Typ Uni mit TiN-Beschichtung

2.2 l FRÄSEN Fräser PM / HM NEW l HM Tauchfräser

2.3 l GEWINDE Fließlochformer lang mit Bund und Gewindeformer

2.4 l SÄGEN Sägebläter

3 | WERKZEUGE FÜR EDELSTAHL/INOX

3.1 l BOHREN Spiralbohrer HSS, Typ Uni mit TiN-Beschichtung

3.2 l FRÄSEN Fräser PM / HM mit Beschichtung

3.3 l GEWINDE Gewindebohrer HSS

4 | WERKZEUGE FÜR PVC

4.1 l BOHREN Spiralbohrer HSS, Typ Uni mit TiN-Beschichtung

Seite 4

Seite 5

Seite 6

Seite 7

Seite 8

Seite 8/9

Seite 10

Seite 11

Seite 12

Seite 13

Seite 13

Seite 14

Seite 15

Seite 16

Seite 17

Seite 17

Seite 18

Seite 19 Seite 20

Seite 20

Seite 21 Seite 22

Seite 23

Seite 24

Seite 25 Seite 26

Seite 27

Seite 28

Seite 28/29

Seite 30

Seite 31

Seite 32

4.2 l FRÄSEN Fräser HM Seite 33

5 | ANWENDUNGSBEISPIELE

5.1 l WERKZEUGE FÜR DIE BEARBEITUNG VON PVC-TÜREN MIT STAHLARMIERUNG

5.2 l WERKZEUGE ZUR BEARBEITUNG VON KONSTRUKTIONSPROFILEN

5.3 l WERKZEUGE FÜR DIE BEARBEITUNG VON MÖBELPROFILEN

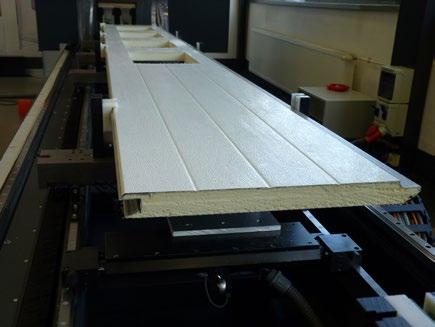
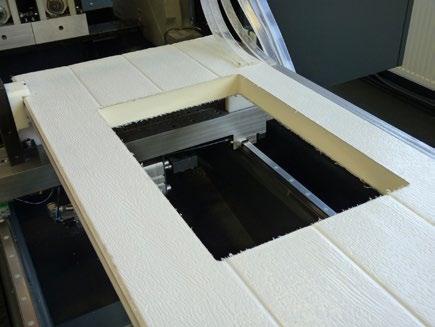
5.4 l BEARBEITEN VON SANDWICHPLATTEN FÜR SEKTIONALTORE

6 | ACCESSORIES

6.1 l SPANNZANGEN ER 32, ER 25, ER 20, E

6.2 l SPANNZANGEN ER MIT AUSGLEICHSFEDER FÜR GEWINDEBOHRER, SPANNZANGEN ER 077, S8, OZ

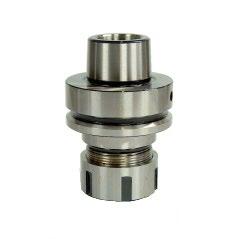
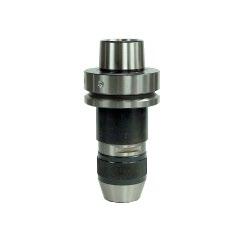
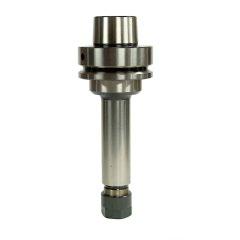
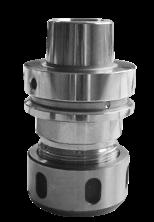
6.3 l SPANNAUFNAHMEN HSK-F 63

6.4 l SPANNAUFNAHMEN FÜR SBZ 130 UND SBZ 131

6.5 l SCHMIERMITTEL UND KÜHLMITTEL

7 | SONSTIGES

7.1 l LEBENSZEITOPTIMIERUNG VON WERKZEUG UND SPINDEL

Seite 34

Seite 35

Seite 36

Seite 37

Seite 38

Seite 39

Seite 40

Seite 41

Seite 42

Seite 43

GEWINDE

Kombigewindebohrer HSS für Aluminium

L2 L1

FLIE LOCHFORMER LANG/FLACH FÜR ALUMINIUM

Centerdrill

FLIE LOCHFORMER ALUDRILL FÜR ALUMINIUM

Aludrill 120°

1.3 | GEWINDE

GEWINDEFORMER FÜR ALUMINIUM

Gewindefräser VHM für Aluminium

1.4 | SÄGEN, KLINKEN

SCHEIBENFRÄSER FÜR ALUMINIUM

In Abhängigkeit von der Frästefe können die Vorschubgeschwindigkeiten variieren

Bei schlechtem Fräsergebnis sollte eine Schnitaufeilung erfolgen

Aufnahme für Scheibenfräser

SBZ 122/140/150/151 d = 16 mm

Order no. 136 3508 23

SBZ 130/131 d = 16 mm

Order no. 130 3508 20

SBZ 122/140/150/151 d = 20 mm, L = 155 mm

Order no. 136 3508 21

SBZ 122/75 d = 20 mm, L = 100 mm

Order no. 136 3508 34

SBZ 122/75 d = 16 mm, L = 95 mm

Order no. 136 3508 38

Ersatzschrauben 10.9

1.4 | SÄGEN, KLINKEN

SÄGEBLÄTTER FÜR ALUMINIUM

In Abhängigkeit von der Zerspanungsmenge können die Vorschubgeschwindigkeiten variieren * Sägeblat mit Senkschrauben ** Sägeblat mit Halter

1.5 | SPEZIALWERKZEUGE

FRÄSER MIT HM-WENDEPLATTEN

X max. = maximale Eintauchtefe pro Arbeitsgang

HM-Wendeplate

Typ Radius Order no.

XDHT 0.4 mm 189149

XDHT 1.2 mm 1891410

XDHT 2.5 mm 1891411

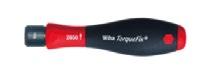
Fräsdorn Torx-Schraubendreher

Artkel Order no.

Fräsdorn HSK-F63 d = 16 mm 1891451

Fräsdorn HSK-F63 d = 22 mm 1891452

Fräsdorn HSK-F63 d = 27 mm 1891453

Artkel Order no.

Drehmomentgrif 1,8 Nm 1891413

Wechselklinge für Drehmomentgrif 1891414

Torxschraube M2,5 1891412

1.5 | SPEZIALWERKZEUGE

• STUFENBOHRER HSS KURZ FÜR ALUMINIUM

• Stufenbohrer DIN 1897 mit Senkwinkel 180° für Durchgangslöcher

Multifunktionsfräser 90° für Aluminium

• FRÄSER HM FÜR ALUMINIUM MIT AL-LF BESCHICHTUNG

• Low Friction reduziert Reibung erheblich.

• Dadurch fast kein Sprühöl notwendig bei maximaler Bearbeitungsqualität.

*Spannzange ER 32 verwenden **Wenig Öl verwenden. 15 Sekunden Taktung of möglich.

FRÄSER MIT PCD DIAMANTBESTÜCKUNG

2 mm 10 mm 15 mm 80 mm 32 mm 40 mm 12 2 16,000 rpm 4,000 mm/min 300 mm/min

3 mm 14,000 rpm 4,000 mm/min

Trockenfräsen bei Material EN AW-6060 T6 getestet.

Voraussetzungen für den Einsatz:

• stabiles Profil • stabile Spannsituation

Richtig Falsch

2.1 | BOHREN

SPIRALBOHRER HSS, DIN 338, 5XD, TYP N FÜR STAHL

Geteste Werkstofe: St37

SPIRALBOHRER HSS, DIN 338, 5XD, TYP UNI MIT TIN-BESCHICHTUNG FÜR STAHL

PM / HM MILLING CUTTER

Fräser aus PM (Pulverstahl)

Fräser aus Vollhartmetall S Lg D h h1

L I T P S D

Tauchfräser Standardeinsatz

FE=St37 D h(L) Lg h1(I) T S Z

mm 6

Spannzange vom Typ ER20, ER25 oder ER32 verwenden.

Tauchfräser Strategie: Eintauchen mit “Helix”

FE=St37 D h(L) Lg h1(I) T S Z

alternatv < 2,5 mm 8 mm 19 mm 63 mm 25 mm 32 mm 8 mm 4

Spannzange vom Typ ER20, ER25 oder ER32 verwenden.

2.3 | GEWINDE

FLIESSLOCHBOHRER LANG MIT BUND

Spindeldrehzahl +/- 10 % je nach Materialqualität und Wandstärke. Für den Einsatz dieser Werkzeuge muss die Maschine geeignet sein. Es wird ein Materialüberstand von 0,8 bis 1,1mm erzeug.

Gewindeformer für Stahl

2.4 | SÄGEN

SÄGEBLÄTTER FÜR STAHL ST37

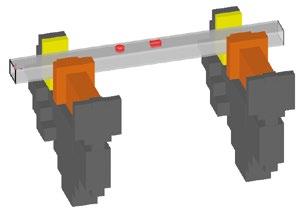
Type A Schwarz = Profil / Orange = Sägeblatt

In Abhängigkeit von der Zerspanungsmenge können die Vorschubgeschwindigkeiten variieren

3 | WERKZEUGE FÜR EDELSTAHL/INOX

3.1 | BOHREN

SPIRALBOHRER HSS, DIN 338, 5XD, TYP UNI MIT TIN-BESCHICHTUNG FÜR EDELSTAHL/INOX

SPIRALBOHRER

HSS, DIN 338, 5XD, TYP UNI MIT TIN-BESCHICHTUNG FÜR EDELSTAHL/INOX

cFortsetzung nächste Seite

Getestete Werkstofe INOX:

3.2 | FRÄSEN

FRÄSER FÜR DIE EDELSTAHLBEARBEITUNG MIT BESCHICHTUNG

Fräser aus PM (Pulverstahl)

< 3 mm

< 3 mm

Getestete Werkstofe INOX: 304, 316, 316L, V2A, 1.4301, V4A mit Wasserkühlung für PM.

Fräser aus Vollhartmetall

Getestete Werkstofe INOX: 304, 316, 316L, V2A, 1.4301 für HM.
3.3

| GEWINDE

GEWINDEBOHRER HSS FÜR EDELSTAHL/INOX

Getestete Werkstofe INOX: 304, 316, 316L, V2A, 1.4301

SPIRALBOHRER HSS, DIN 338, 5XD, TYP UNI MIT TIN-BESCHICHTUNG FÜR PVC

4.2 | FRÄSEN

FRÄSER HM FÜR PVC

5.1 | WERKZEUGE FÜR DIE BEARBEITUNG VON PVC-TÜREN MIT STAHLARMIERUNG

EluCam und EluCad

EluCam EluCad

Vorzugsweise im Gegenlauf fräsen

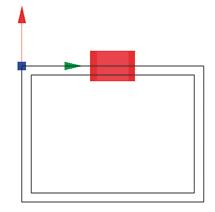
Rechtecke nicht aus der Mite fräsen, sondern in einem Eck beginnen

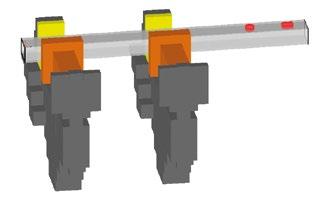
Aufspannung der Profle mit 4 Materialspannern

Die 10mm Aufagen verwenden und die Profle mitg in der Höhe spannen, damit das PVC den Stahl drückt

Trockenbearbeitung, wenn möglich mit Lufkühlung

PVC und Stahl getrennt bearbeiten, sonst ist die Bildung von aggressiven Gasen möglich

Bei unzureichender Schnitqualität Vorschub oder Vorschub und Drehzahl verringern

Zur Standzeitverlängerung im Stahl unterschiedliche Schnittefen verwenden

Spiralbohrer HSS, DIN 338, Typ N für Stahl

VHM-STUFENBOHRER 180° MIT BESCHICHTUNG

<

Stufenbohrung

Kappschnitt
Fräsen, Gewinde stirnseitig

5.3 | WERKZEUGE FÜR DIE BEARBEITUNG VON MÖBELPROFILEN

5.4 | BEARBEITEN VON SANDWICHPLATTEN FÜR SEKTIONALTORE

Fräser aus PM (Pulverstahl) mit Beschichtung

Spiralbohrer HSS, DIN 338, Typ N für Stahl

6.1 | SPANNZANGEN

ER 32, ER 25, ER 20, ER 16

32

Spannbereich Order no.

2-3 mm 130 3510 08

3-4 mm 130 3510 06

4-5 mm 130 3510 05

5-6 mm 130 3510 07

6-7 mm 130 3510 09

7-8 mm 130 3510 00

8-9 mm 130 3510 26

9-10 mm 130 3510 01

10-11 mm 130 3510 27

11-12 mm 130 3510 02

12-13 mm 130 3510 28

13-14 mm 130 3510 29

14-15 mm 130 3510 30

15-16 mm 130 3510 03

16-17 mm 130 3510 31

17-18 mm 130 3510 32

18-19 mm 130 3510 33

19-20 mm 130 3510 04

Spannzangenset für ER 32 (3-20 mm) 151 2022 01 ER 25

Spannbereich Order no.

3-4 mm 130 3510 59

4-5 mm 130 3510 54

5-6 mm 130 3510 57

7-8 mm 130 3510 58

8-9 mm 130 3510 53

9-10 mm 130 3510 51

10-11 mm 130 3510 55 11-12 mm 130 3510 64 12-13 mm 130 3510 56 15-16 mm 130 3510 50 ER 20

Spannbereich Order no.

2-3 mm 151 3510 02

3-4 mm 151 3510 03

4-5 mm 151 3510 04

5-6 mm 151 3510 05

6-7 mm 151 3510 06 7-8 mm 151 3510 07

8-9 mm 151 3510 08 9-10 mm 151 3510 09

10-11 mm 151 3510 00

11-12 mm 151 3510 10

12-13 mm 151 3510 01

Spannmuter ZETA für ER 20 140 3521 01

16

Spannbereich Order no.

3510

8-9 mm 122 3510 90 9-10 mm 122 3510 00

Spannzangenset für ER 16 (2-10 mm) 122 3510 02

Spannmuter für ER 16 122 3521 00

6.2

ER 32

Spannbereich Order no.

4.5 mm

6 mm

7 mm

8 mm

9 mm

10 mm

12 mm

25

Spannbereich

130 3510 35

130 3510 36

130 3510 37

130 3510 38

130 3510 39

130 3510 40

130 3510 68

Weitere Spannzangen ER 077

Spannbereich Order no.

3 mm

3.2 mm

077 3510 30

077 3510 32

3.3 mm 077 3510 33

4 mm 077 3510 40

4.2 mm 077 3510 42

5 mm 077 3510 50

5.5 mm 077 3510 55

6 mm 077 3510 60

7 mm 077 3510 70

8 mm 077 3510 80

8.5 mm

9 mm

077 3510 85

077 3510 90

mm 077 3511 00

077 3511 10

mm 077 3511 20 13 mm 077 3510 30 Spannmuter 077 112 1224 02

mm

Spannbereich

mm

mm

mm

20

3510 11

3510 12

3510 13

no.

3510 11

3510 12

3510 13

3510 16

3510 03

3510 04

Bezeichnung Spannfuter 077 für Spannzangen 3-13mm

no.

3508 13

Bezeichnung

Spannfuter ER 32

3508 12

Schnellspannfuter

Spannfuter OZ, 462 E Clamping range siehe Spannzange ER 32 S. 38

3508 17

mm siehe Spannzange OZ S. 39

6.4 | SPANNAUFNAHMEN

Bezeichnung Spannzangenhalter ER 32

Spannzangenhalter ER 32

Schnellspannfuter

L 153 mm 250 mm 165 mm

Spannbereich see collets, p. 38 see collets, p. 38 1-10 mm

Order no. 130 3508 01

Bezeichnung

Schnellspannfuter

L 135 mm

Spannbereich 3-16 mm

Order no.

3508 04 130 3508 05

Schnelllaufspindel ER 25

siehe Spannzange S. 38

130 3508 12 131 2056 06

Langsamlaufspinndel ER 32

Langsamlaufspinndel ER 32

130 2012 01

Bezeichnung Aufnahme für Scheibenfräser

ER 25 Aufnahme mit Kühlring d 16 mm 27 mm

Order no. 130 3508 20

siehe Spannzange ER 25 S. 38

6.5 | SCHMIERMITTEL UND KÜHLMITTEL

Schmiermittel Standard

Bezeichnung

Hochleistungsschneidmitel Supra NEOC

Kühl- und Schmiermittel für höhere Zerspanung (der Alkoholanteil verdunstet und kühlt das Werkzeug)

Bezeichnung

Kühlmitelkonzentrat

Sicherheitsdatenbläter erhalten Sie auf Anfrage per Email an service@elumatec.com

Order no.

1 l 088 9070 81

5 l 088 9070 82

20 l 088 9070 83

200 l 088 9070 84

Order no.

1 l 088 9070 95

5 l 088 9070 97

20 l 088 9070 98

200 l 088 9070 99

7.1 | LEBENSZEITOPTIMIERUNG VON WERKZEUG UND SPINDEL

MA NAHMEN FÜR EINE OPTIMALE LEBENSDAUER DER SPINDEL:

• Regelmäßige Reinigung der Werkzeugaufnahmen und der Spindel

• Regelmäßige Befettung des HSK Spannsatzes

• Entsorgung von beschädigten Spannmitteln

• Minimierung von Vibrationen durch geeignete Spannmittel nahe an der Bearbeitung

• Minimierung von Vibrationen durch optimales Werkzeug mit angepasster Drehzahl und Vorschub

• Unnötig hohe Drehzahlen vermeiden (siehe Diagramm)

Prinzip: Lebensdauer der Kugellager im Verhältnis zur Drehzahl

Drehzahl / Lebensdauer

Drehzahl

Reinigungszubehör HSK-Aufnahme

Bezeichnung

Order no.

Innen-Konusreiniger HSKF-63

150 2610 01

Lebensdauer

Außen-Konusreiniger HSK-63

151 3540 01

Pinacher Straße 61

75417 Mühlacker Germany

Phone +49 7041 14-0

Fax +49 7041 14-280

mail @ elumatec.com www.elumatec.com

Turn static files into dynamic content formats.

Create a flipbook
elumatec - Tool List DE by Voilàp - Issuu