DATI PRODUZIONE INDUSTRIALE
AGGIORNAMENTO EUDR
SPECIALE PLAST 2026

AGGIORNAMENTO EUDR
SPECIALE PLAST 2026

1st OCTOBER 2026
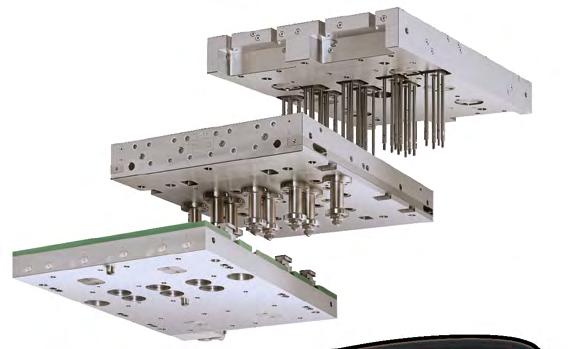
COLLABORATION WITH PRIMATECNICA: STRONGER THAN EVER
AGGIORNAMENTO EUDR
SPECIALE PLAST 2026
Ogni giorno, rinnoviamo il nostro impegno per offrirvi prodotti di qualità.
MESGO è diventata HEXPOL: un passo significativo nel percorso, iniziato nel 2018, verso il rafforzamento dell’identità di gruppo. Un nuovo nome, ma la stessa passione, qualità e competenza, per continuare a garantire ai clienti l’alto livello di servizio che da sempre ci contraddistingue.
Soluzioni progettate per aumentare le prestazioni dei tuoi componenti.
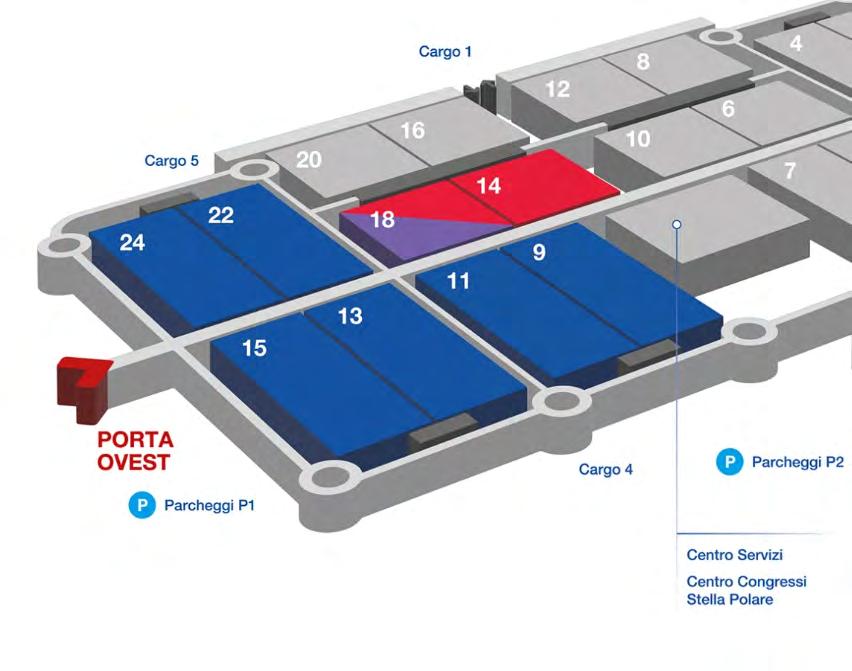
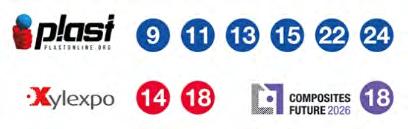
PAD. 11 - STAND B15
PAD. 11 - STAND C44
PAD. 11 - STAND C16
PAD. 11 - STAND C21
PAD. 11 - STAND B02 PAD. 11 - STAND B12
PAD. 11 - STAND C52 PAD. 11 - STAND A11/A15 PAD. 11 - STAND C02/C06
PAD. 11 - STAND A25
PAD. 11 - STAND C31/C35 PAD. 11 - STAND A23
PAD. 11 - STAND C22/C26 PAD. 11 - STAND B116
PAD. 11 - STAND B41/45 PAD. 11 - STAND B52/B56
PAD. 11 - STAND B81/B89 PAD. 11 - STAND B22
PAD. 11 - STAND B61/B65 PAD. 11 - STAND B31 PAD. 11 - STAND A11/A15
11 - STAND A11/A15
11 - STAND C45
PAD. 9 - STAND C106 A
PAD. 9 - STAND A99
PAD. 9 - STAND D82
PAD. 9 - STAND C102
PAD. 13 - STAND C25/C33 PAD. 13 - STAND B13
PADIGLIONE 22
PAD. 22 - STAND C101/D118
PADIGLIONE 24
PAD. 24 - STAND C82
MENSILE DEGLI ELASTOMERI
E DEGLI ALTRI POLIMERI RESILIENTI
www.industriagomma.it
Direttore responsabile
Andrea Aiello in reDazione
Daniela Garbillo - daniela.garbillo@edifis.it
Collaborano alla rivista
Gianpaolo Brembati, Giuseppe Cantalupo, Eugenio Faiella, Beatrice Garlanda, Gabriella Oldani, A.L. Spelta
GrafiCa e impaGinazione
Barbara Aprigliano - barbara.aprigliano@edifis.it
pubbliCità dircom@edifis.it
traffiCo pubbliCitario
Francesca Gerbino - francesca.gerbino@edifis.it stampa
Grafiche Arrara
Grafiche Arrara s.r.l. – Abbiategrasso (MI)
Costo Di una Copia ai soli fini fisCali € 1,00 abbonamento Italia € 90, Europa € 130, Estero € 150 abbonamenti@edifis.it Arretrati € 15,00
amministrazione amministrazione@edifis.it
Registrazione Tribunale di Milano n. 4275 del 1.4.1957 Iscrizione Registro Operatori della Comunicazione n. 06090
Tutti i diritti di riproduzione degli articoli e/o foto sono riservati. Manoscritti, disegni, fotografie, supporti audio e video anche se non pubblicati non saranno restituiti. Per le fotografie e le immagini per cui, nonostante le ricerche eseguite, non sia stato possibile rintracciare gli aventi diritto, l’Editore si dichiara disponibile ad adempire ai propri doveri. Ai sensi del Reg.EU 679/2016 l'Editore garantisce la massima riservatezza nell'utilizzo della propria banca dati con finalità redazionali e/o di invio del presente periodico. Ai sensi dell'art. 15 il ricevente ha facoltà di esercitare i suoi diritti fra cui la cancellazione mediante comunicazione scritta a EDIFIS Srl - Viale Coni Zugna 71 - 20144 Milano (o ai riferimenti sotto trascritti), luogo della custodia della banca dati medesima.
L’Industria della Gomma una rivista edita da:
Edifis S.r.l.
Viale Coni Zugna 71 20144 - Milano - Italy
Tel. +39 023451230
Fax +39 023451231 www.edifis.it
ASSOCIAZIONE NAZIONALE EDITORIA DI SETTORE
ANNO 70 - GIUGNO
Abbiamo letto
14 RASSEGNA DELLA STAMPA TECNICA ESTERA
Mondogomma
Dopo un avvio debole a gennaio e un recupero ancora fragile a febbraio, i dati Istat di marzo mostrano segnali di ripresa per l’industria italiana, anche se nel primo trimestre 2026 la produzione industriale resta leggermente negativa rispetto ai tre mesi precedenti. Si conferma un quadro disomogeneo tra i comparti. La gommaplastica chiude il trimestre in positivo grazie al recupero registrato a marzo.
Secondo la Smart Manufacturing Survey 2026, realizzata da The Innovation Group con il supporto di ContactValue, CSA - Cyber Security Angels e SPS Italia, il manifatturiero italiano ha già costruito le basi della fabbrica digitale, ma deve ora affrontare la sfida più complessa: trasformare dati, AI e know-how in strumenti decisionali e vantaggio competitivo. Tra cybersecurity OT, cultura data-driven e valorizzazione delle competenze, emerge un’industria sempre più orientata verso modelli produttivi intelligenti, integrati e centrati sulle persone.
Il mercato europeo degli pneumatici di ricambio apre il 2026 con timidi segnali di ripresa: secondo l’ultimo aggiornamento trimestrale di Tyres Europe, crescono gli all season e rallentano le importazioni dalla Cina, mentre restano le incertezze legate a geopolitica, costi energetici e domanda industriale.
Ridurre la dipendenza da materie prime fossili senza compromettere le prestazioni: è questa la sfida che sta ridefinendo lo sviluppo dei materiali per la gomma. Nemus Material®, a base di cellulosa e gomma naturale, rappresenta una nuova generazione di filler bio-based che promette di migliorare lavorabilità, efficienza e sostenibilità.
MENSILE DEGLI ELASTOMERI
E DEGLI ALTRI POLIMERI RESILIENTI
Tra innovazione tecnologica, sostenibilità, automazione e nuovi materiali, Plast 2026, a Milano dal 9 al 12 giugno, racconta le trasformazioni che stanno ridefinendo l’industria europea della plastica e della gomma. Dalle tecnologie per la manifattura avanzata all’intelligenza artificiale, fino alle soluzioni dedicate a efficienza energetica, riciclo e digitalizzazione dei processi, lo speciale offre una panoramica sulle aziende e sulle innovazioni protagoniste della fiera milanese.
u Alfa Stampi
u Allod
u Arburg
u C2
u Camuna Stampi
u CDG
u CMR
u Colmec
u Color Service
u Comerio Ercole
u Desma
u Engel
u Franciacorta Stampi
u Franplast
u G3 Mixing Technologies
u Lawer
Dalle Aziende
u Maplan - State Technologies
u Maris
u Mettler Toledo
u MP Strumenti
u OR.P Stampi
u Pezzato Presse
u REP
u Reschem
u Rodolfo Comerio
u Saspol
u Sirmax
u Suprema Rubber Machinery
u Taurus Sages
u UTPVision
u Zumbach Electronic
DI PROCESSO, INNOVAZIONE E COMPETENZE
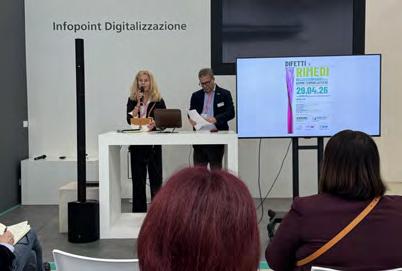
Il 29 aprile scorso Franplast e Arburg hanno organizzato una giornata tecnica dedicata allo stampaggio TPE-S, tra analisi dei difetti, innovazione di processo e confronto tra competenze della filiera. L’evento ha ospitato anche un panel promosso da Women in Plastics Italy dedicato a formazione, inclusività e valorizzazione delle professionalità nel settore.
Normative News
L’Unione Europea continua a rivedere il regolamento EUDR sulla deforestazione, tra rinvii, chiarimenti operativi e nuove misure di semplificazione per le imprese coinvolte nelle filiere delle materie prime considerate a rischio, tra cui anche la gomma. Tra le novità più rilevanti figura la proposta di esclusione degli pneumatici ricostruiti dal campo di applicazione del regolamento. In questa prima parte approfondiamo le modifiche introdotte, il sistema di due diligence e le misure pensate per ridurre gli oneri amministrativi per operatori, PMI e filiere industriali.
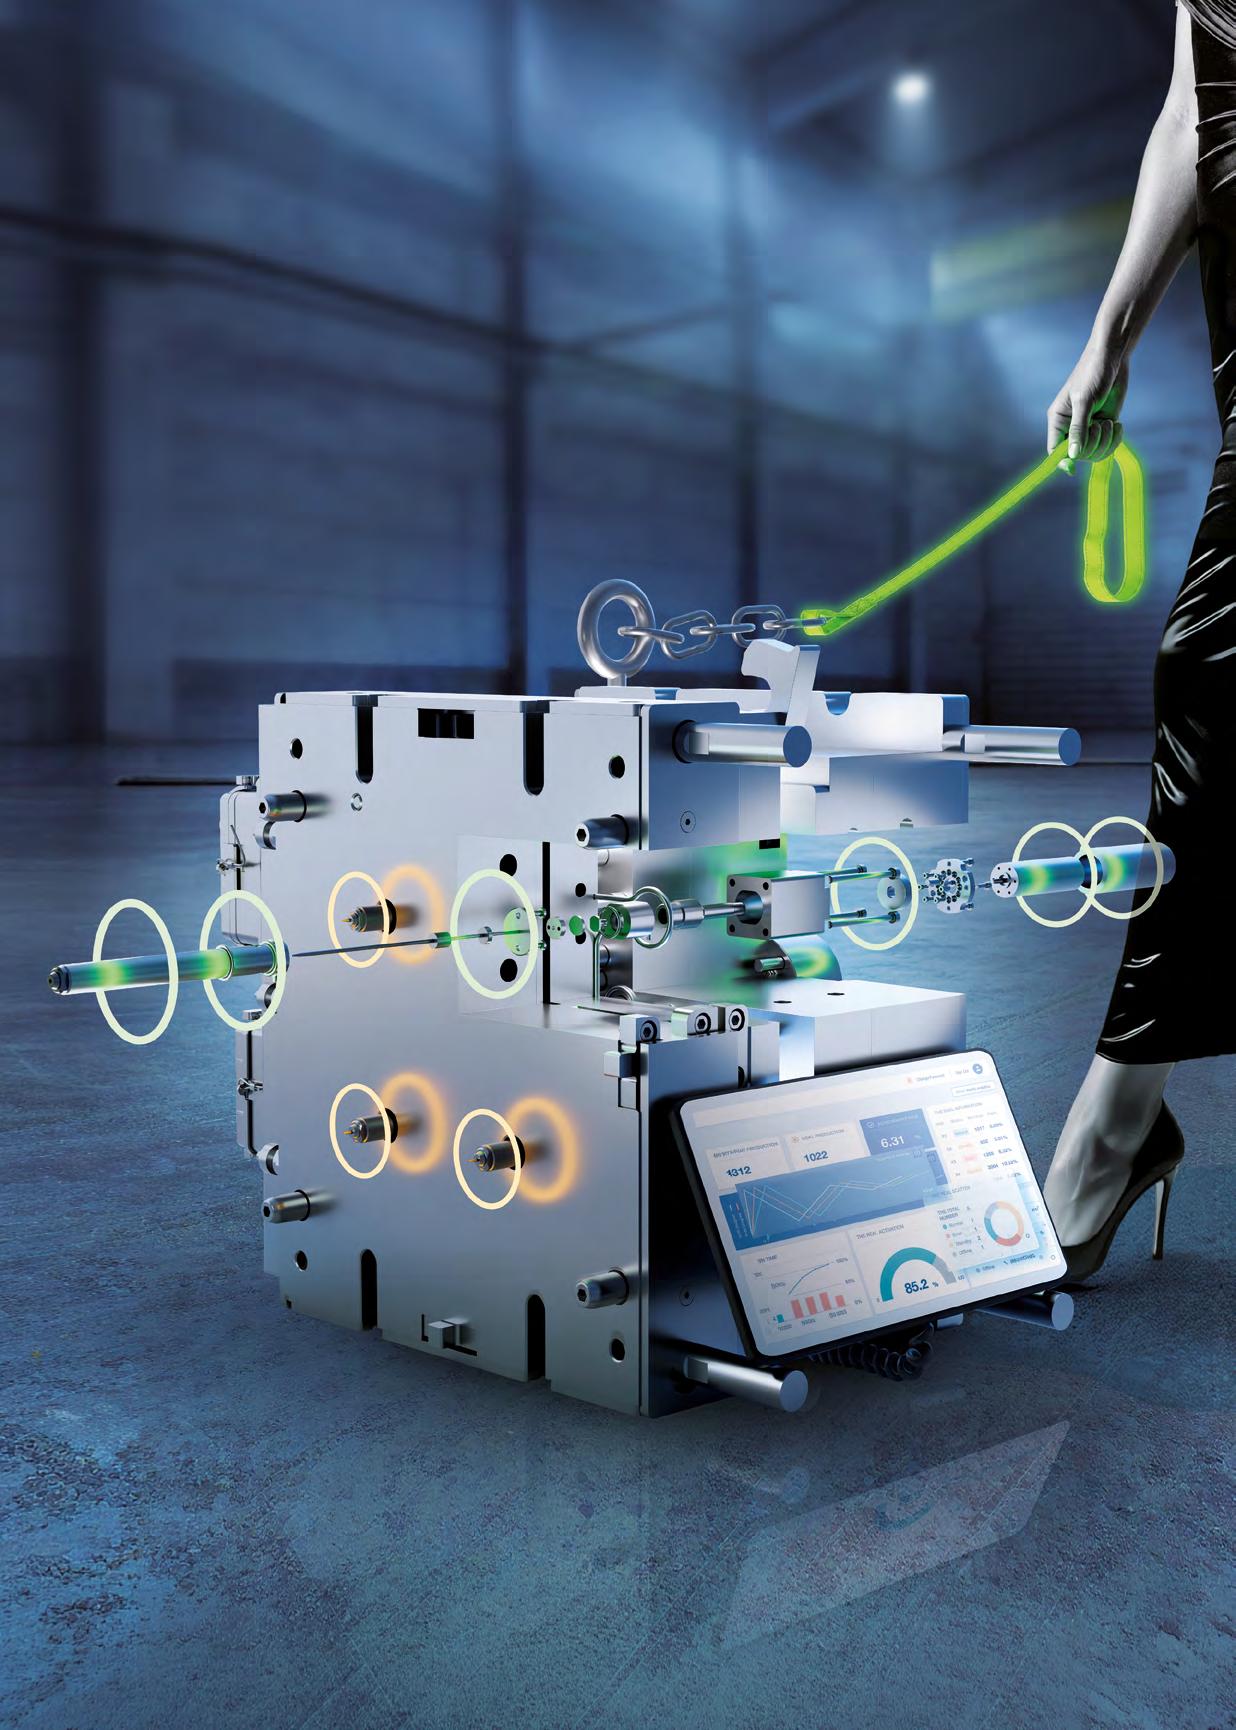
Electric servo
needle control for LSR moulding
Oltre 25 anni di esperienza nella produzione di articoli tecnici in gomma
APR S.r.l.
Telefono: +39 030 98 84 662
Website: www.aprguarnizioni.it
Email: sales@aprguarnizioni.it LinkedIn: https://www.linkedin.com/company/ apr-rubberseals/
COLMEC S.p.A. - Via Massari Marzoli, 6 Z. I. Sud-Ovest - 21052 Busto Arsizio (VA) Tel. +39 0331 342551 - Fax +39 0331 342559 www.colmec.it - colmec@colmec.it
• Linee di estrusione e vulcanizzazione per tubi e profili in gomma e silicone
• Forni di vulcanizzazione, microonde, aria calda e a sali fusi
• Estrusori a pioli radiali, a pioli tangenziali con pompe ad ingranaggi
• Impianti di filtratura, bivite conico con pompa ad ingranaggi
• CTMtm e CVMtm Conical twin mixers per silicone e gomma
• Mescolatori intermeshing e tangenziali, mescolatori a cilindri, mescolatori bivite conici, linee complete di mescolazione
C2 s.r.l.
EU Silicones Compounding Division Srl
Via Marconi 25 24050 Mornico al Serio (BG) Tel. 035 040 24 68 info@eusilicones.it www.eusilicones.it
Progettazione su misura e produzione di mescole pronte all’uso in VMQ, FVMQ e PVMQ, plasmate attorno alle esigenze del cliente.
IMG S.r.l.
Via Industriale, 108 25020 Capriano del Colle (BS) Tel. 030 314645
info@imgmacchine.it - www.imgmacchine.it
Leader nella produzione di presse per lo stampaggio a iniezione e compressione di elastomeri, silicone e termoindurenti.
Supporto da remoto e assistenza tecnica rapida per essere sempre al fianco del cliente.
Machinery and Solutions for Rubber Technology
Via Carlo Gazzo, 25 - 27029 Vigevano (PV)
Tel. 0381 344813/4
info@c2macchinegomma.it www.c2macchinegomma.it
Revisione di mescolatori a cilindri, mescolatori interni, calandre, estrusori, presse a compressione e macchinari di servizio per la lavorazione della gomma e del silicone, con relativa certificazione CE e garanzia. Progettazione e costruzione di macchinari nuovi su richiesta del cliente.
ENGEL Italia S.r.l.
Via Rovereto, 11 - 20871 Vimercate (MB) Tel. 039 625661 sales@engel.at - www.engelglobal.com
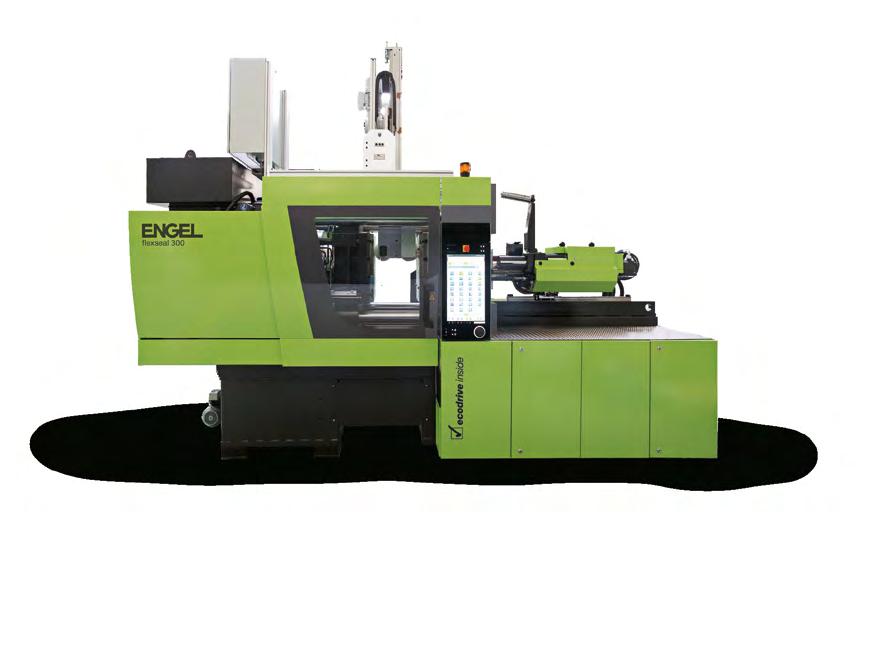
Impianti integrati e automatizzati per lo stampaggio a iniezione di termoplastici, gomma, silicone e termoindurenti. Staff tecnico-commerciale per fornire ai clienti consulenze mirate. Support line telefonica e strutturato team di assistenza tecnica sul campo.
HIGH TECH RUBBER
Azienda storica fondata nel 1970 a Parma specializzata nella produzione di mescole tecniche in gomma nei settori della ricostruzione pneumatici, dell’articolo tecnico e dei cavi elettrici:
• standard e personalizzate,
• nere e colorate,
• confezionate secondo i formati richiesti dai clienti (listoni, placche, strisce, profilati, calandrati, granulati)
Eurorubber Industries Srl 43010 Pontetaro - Parma - Italy - Via Tarona, 8 Tel. 0521.679911 website: www.eurorubber.it
e-mail: infotechnic@eurorubber.it azienda certificata iso 9001; iso 14001; iso 50001; iso 45001
Produzione di O-ring e parti a disegno cliente in gomma. Trattamenti superficiali di lubrificazione e micropulizia di prodotti elastomerici
Interseals Srl
Via Liguria, 30 - 25031 Capriolo (BS) Italy
Tel. +39 030 7464 611
Fax +39 030 7464 699 www.interseals.it
CDG s.r.l.
Via Astico, 20 - 36010 – CARRE’ (VI) Italia Tel. +39 0445319360 info@cdg1971.it - www.cdg1971.it
Da 50 anni nel mercato delle presse a iniezione orizzontale e verticale o a compressione, per lo stampaggio di gomme e siliconi.
Sistema di vuoto integrale per l’intera camera di stampaggio.
Soluzioni speciali e personalizzate per ogni tipo di esigenza.
Engineering Systems Srl Viale Caduti del Lavoro 37/39 25030 Coccaglio (BS) www.engineeringsystems.it info@engineeringsystems.it
Engineering Systems è azienda leader nella produzione di estrusori in gomma per i più svariati ambiti di applicazione industriale. Produciamo estrusori totalmente personalizzabili, nel settore del rivestimento pneumatici, cavi e mini estrusori per produzione mescole speciali.
Laboratory Instruments for Rubber and Plastic Testing
Laboratorio ACCREDIA per la taratura di: - Durometri (Shore ed IRHD) - Dinamometri (Forza, Allungamento, Velocità)
Cent EDIA per la Taratura di ometri Shore e IRHD
Gibitre Instruments srl
Via Dell'Industria, 73 - 24126 Bergamo Tel. 035.460146 - Fax 035.460687 e-mail: info@gibitre.it - www.gibitre.it
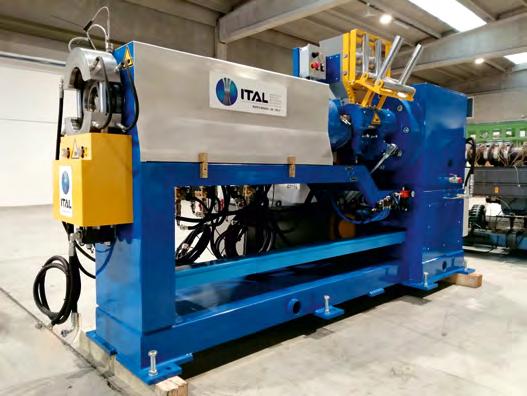
• Linee di estrusione e vulcanizzazione per tubi e profili in PVC, gomma, silicone e materiali termoplastici
• Forni di vulcanizzazione: a microonde, ad aria calda e a sali fusi
• Estrusori singoli e linee complete di estrusione
• Teste di estrusione
• Revamping e ammodernamento completi di linee di estrusione esistenti
Ital s.r.l - sede operativa
Via Carlo Jucker 28/7 – 20025 Legnano (MI) Tel. +39.0331.1092166
mail: info@officinemeccanicheital.it www.officinemeccanicheital.it
Attività:
Stampaggio e co-stampaggio di gomma e materiali avanzati
Nuova Guarnibeta S.r.l.
Via Rossini, 22 24060 Credaro (BG) Tel. 035 935282 www.nuovaguarnibeta.it
Sede legale, operativa ed amministrativa
Via Cascina Croce 2/c 25050 Paderno Franciacorta (Bs) - Italy T. +39 030 6857425 - +39 030 6857728 +39 030 6577494 mbonometti@repinjection.com www.rpm-srl.it
Produzione di presse per lo stampaggio ad iniezione di elastomeri
Compound elastomerici a base EPDM, NR, SBR, NBR, EVA, AEM, IR, BR, IIR, CPE, CSP, EO per articoli tecnici e cavi elettrici
S.I.G.E.A. S.p.A.
Viale dei Mareschi, 1 10051 Avigliana (TO) Tel. 011.9367533 info@sigearubber.com www.sigearubber.com
LSG SERVIZI INFORMATICI SRL
Via Rondinera, 74/C - 24060 Rogno BG Tel. 035 977127 www.lsgoffice.it - info@lsgoffice.it
LSG è composta da un reparto di programmazione, la Software House e da un reparto Hardware che si occupa di server, reti, backup, disaster recovery. Nata nel 1999, LSG oggi conta su un team di 8 persone con esperienze decennali che, confrontandosi, risolvono quotidianamente quesiti, dubbi e problemi delle aziende creando soluzioni su misura mirate a semplificare il lavoro nei diversi settori manifatturieri di tutta la Lombardia e non solo.
Distribuzione e trading di gomma sintetica e carbon black. Specializzazione nella vendita di materiali near to prime, con la possibilità di utilizzare la nostra esperienza trentennale nel mondo del compounding.

NOVACHEM SA Piazza Boffalora, 4 – 6830 Chiasso (TI) Svizzera Tel. +41 091 225 32 22 www.novachem.ch liguori@novachem.ch
REP ITALIANA s.r.l.
Via Galileo Ferraris 16/18 10040 Druento (TO) - Italia Tel: +39 011 4242154 www.repinjection.it bpaganelli@repinjection.com
Produzione di presse per lo stampaggio ad iniezione di elastomeri
Sattec DBS Gomma S.r.l.
Via Enrico Mattei, 12 33080 Prata di Pordenone (PN) Italy Tel. 0434.620100 www.sattecgomma.it
Produzione su specifica del cliente di articoli in gomma ad alto livello tecnologico con o senza inserti metallici, progettazione mescole e stampi.
TRADE AND DISTRIBUTION OF RUBBER’S INDUSTRY PRODUCTS


AZIENDA CERTIFICATA UNI EN ISO 9001:2015 COMPANY CERTIFICATED
OPERATORE ECONOMICO AUTORIZZATO
AUTHORISED ECONOMIC OPERATOR (AEO)
57123 Livorno - Italy - Scali D’Azeglio, 20 Tel. 0586.888.718 E-mail: sinta@sinta.trade Web: www.sinta.trade
FORNI INDUSTRIALI
Forni specifici per trattamenti di post-curing e vulcanizzazione di articoli in gomma, gommametallo, gomma spugna, silicone, viton, o’ring, ecc.
SERMAC S.r.l.
Via Spallanzani, 16/E 24061 Albano Sant’Alessandro (BG) +39.035.687.267 www.sermac.it sermac@sermac.it
MILANO
02-2572811/937 - info@tigerguarnizioni.com
Produzione articoli tecnici da disegno o campione in NBR-EPDM-FKM-SILICONE LSR-NEOPRENEFLUOROSILICONE anche alimentari
Stampaggio articoli con attacco metallo
Produzione stampi anche conto terzi
Produzione articoli certificati FDA/3A/Reg. Europ. USP/FARMACOPEA/DM Italiano/MOCA/WRAS e altro Vasto magazzino pronta consegna per OR-DIN-TC-TCLGAROLLE-TUBI-TONDI-ANTIVIBRANATI-LASTREDI/DE/UM
Azienda certificata ISO 9001:2015 e conf. MOCA www.tigerguarnizioni.com
VENDITA, DISTRIBUZIONE E ASSISTENZA TECNICA PER GOMME SINTETICHE, LATTICI SINTETICI E PRODOTTI CHIMICI PER L’INDUSTRIA DELLA GOMMA
VENDITA, DISTRIBUZIONE E ASSISTENZA TECNICA PER GOMME SINTETICHE, LATTICI SINTETICI E PRODOTTI CHIMICI PER L’INDUSTRIA DELLA GOMMA
Annuale Italia € 90,00
Europa € 130,00
Extra EU € 150,00
www.industriagomma.it/index.
CORDA METALLICA PER CALANDRE DI PNEUMATICO.
V. Raju Sagi Venkatapathi, Honeywell International, Charlotte, North Carolina (USA)RUBBERWORLD, gennaio 2026, pag. 47-50.
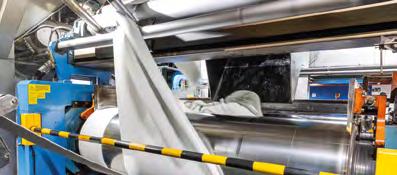
La prestazione dei fogli di gomma rinforzati con acciaio, usati nella produzione dello pneumatico, dipende fortemente dal preciso posizionamento, distanziamento e allineamento dei cavi d’acciaio incorporati. Se questi cavi non sono distribuiti in modo uniforme, i componenti dello pneumatico ottenuto possono subire un irrigidimento irregolare, un logorio prematuro o uno sbilanciamento strutturale. Per questo motivo è essenziale un metodo affidabile per misurare e verificare la geometria del cavo in tempo reale. Spesso si pensa allo pneumatico come a un articolo semplice, ormai scontato nell’utilizzo quotidiano, ma i lettori che affronteranno l’argomento dell’articolo, sia pure con una competenza da profani, si renderanno conto della complessità del componente descritto e della necessità della sua realizzazione in modo accurato, così che le prestazioni richieste allo pneumatico siano soddisfatte. E questo non è che uno dei tanti componenti dello pneumatico, alle cui prestazioni è affidata la sicurezza di chi guida







un veicolo. Il sensore della misurazione del cavo fornisce un metodo ad alta risoluzione e molto affidabile per valutare istantaneamente la geometria dei fogli di gomma con rinforzo di acciaio. Vengono così assicurate l’uniformità del cavo, la prevista prestazione meccanica e la consistenza strutturale. Attraverso la misurazione con precisa attenuazione a raggi X, un avanzato processo di segnale e solidi strumenti di visualizzazione, il sensore consente ai produttori di mantenere un rigoroso controllo di qualità e di ridurre i difetti. La sua capacità di rilevare errori di spaziatura, variazione dei bordi della gomma e anormali condizioni del cavo, lo rendono ormai indispensabile nelle operazioni di calandratura dei moderni pneumatici.
MATERIE PRIME E APPLICAZIONI EVOLUZIONE DELLA PRODUZIONE DI SILICE ALLA SERIE SOSTENIBILE NZEROSIL DA LOLLA DI RISO RINNOVABILE.
T. Yu-Ting, S.P. Lee. C.S. Wu, D.C. Liao, A. Lin W.H. Waddel, Oriental Silicas, Taipei (Taiwan)RUBBERWORLD, febbraio 2026, pag. 32-40.
Oriental Silicas nacque nel 1978 come Diamond Silica, che divenne PPG Taiwan nel 1983, per produrre la gamma di silici precipitate Hi-Sil, assumendo in seguito


I più interessanti articoli usciti di recente sulle riviste tecniche internazionali specializzate e riguardanti materiali, applicazioni, processi, prove, misurazioni e destinati al settore della trasformazione della gomma. Letti e riassunti per voi dai nostri esperti.


il nome attuale nel 2003, quando l’azienda acquistò tutte le attività di PPG per la silice in Asia, compresi gli stabilimenti in Tailandia e Cina. Per ottenere la silice precipitata si parte da minerali naturali, ossia sabbia: circa il 90% della crosta terrestre è composta da minerali silicati, presenti nella terraferma (da circa 20 a 80 chilometri di profondità) e negli oceani (da circa 7 a 12 chilometri sotto il fondo del mare) sotto forma di strati perlopiù di rocce magmatiche. Circa il 25% dei silicati è biossido di silicio (silice) come particelle inerti abrasive di quarzo cristallino e dei suoi polimorfi (cristobalite e tridimite). La silice è il maggior componente della sabbia e si trova anche in ghiaia, granito, terra di diatomee e molte altre forme di roccia. Poiché è associata a tassi elevati di cancro ai polmoni, la polvere di silice cristallina non viene utilizzata direttamente negli articoli di gomma, ma come materiale di base per produrre silice precipitata amorfa. Dopo avere illustrato il relativo processo in due fasi per la sua produzione (si ottiene prima silicato di sodio dalla reazione sabbia cristallina e carbonato di sodio, poi silice amorfa dalla reazione silicato di sodio e acido solforico), l’articolo cita alcune delle sue diverse applicazioni (addensante per dentifrici, antiagglomerante in cibi e farmaci,
additivo per vernici e inchiostri etc.) per arrivare finalmente al suo utilizzo in gomma come carica rinforzante: nel 2023 la richiesta globale di silice ammontava a 3,1 milioni di tonnellate, di cui il 37% per pneumatici, il 28% per tutti gli altri articoli di gomma e il resto per tutte le altre applicazioni.
Oriental Silicas offre quindi una breve panoramica sullo sviluppo di silici specifiche per l’utilizzo nello pneumatico, ottenute sia da sabbia di quarzo cristallina che da scarti di vetro, dopo di che affronta l’argomento dell’articolo, ossia la silice sostenibile di origine biologica.
L’obiettivo dichiarato dall’azienda, nell’ambito dell’industria dello pneumatico, è quello di sostituire tutti i materiali derivati dal petrolio con prodotti sostenibili derivati da fonti di biomassa rinnovabile. La silice, nella fattispecie, può essere ottenuta direttamente da lolla e paglia di riso, fiori di campo (fiordaliso), sorgo e bagassa (polpa di canna da zucchero).
Un’interessante tabella mostra il contenuto di cenere nei componenti di varie piante, misurata in percentuale, la percentuale di silice nella loro cenere e un indice di stima della potenziale resa di silice. La lolla e la paglia di riso sono i due materiali che offrono i valori più alti e questo è importante, dal momento che il riso è il secondo cibo più consumato globalmente dopo il mais, i cui sottoprodotti hanno già applicazioni commerciali (servono, ad esempio, per produrre etanolo da utilizzare nei carburanti).
La lolla di riso è invece uno scarto agricolo, sottoprodotto del processo di macinatura del riso: nel 2022 la produzione mondiale di riso è stata di circa 776 milioni di tonnellate, di cui 540 processate con macinatura, con le restanti 236 relative a zone dove vengono consumate senza macinatura, così che la loro lolla non è probabilmente disponibile per usi industriali.
La lolla di riso è stata finora bruciata
DIMENTICA GLI ATTRITI
Trattamenti lubrificanti trasparenti e colorati con resine + PTFE
Trattamenti lubrificanti PFAS free
nei campi in aria aperta o gettata in discarica, forme di smaltimento entrambe dannose per l’ambiente, ma la sua cenere RHA (Rice Husk Ash) può essere utilizzata come materia prima per ottenere prodotti chimici industriali (silicati, zeoliti, catalizzatori e nanocompositi), in additivi per costruzioni (industria dell’acciaio, calcestruzzo e cemento), in materiali leggeri per edilizia (isolanti, assorbenti e carboni attivi), come fertilizzante e come carburante alternativo per la produzione di energia. Trattata a temperature fra 450 e 500 °C, la RHA offre una resa di silice amorfa del 98/99% e la completezza del suo processo di combustione ne determina alcuni risultati, con il colore nero che indica una RHA ad alto tenore di carbonio, il grigio a basso tenore di carbonio e il bianco esente da carbonio. Le silici rinforzanti Nzerosil, sostenibili a emissioni zero, vengono prodotte per un ulteriore progresso delle iniziative ambientali per l’industria green dello
Trattamenti al plasma: Lipocer con HMDSO, Carbon Coating, Fluorurazione Lavaggio ad alta pressione sotto cappa a flusso laminare (Cleanliness)
Micropulizia, Etching, Grafting
pneumatico. Partendo dalla lolla di riso biorinnovabile, anziché da sabbia cristallina (quarzo) o vetro riciclato, si affrontano le varie fasi del processo di sintesi della silice, con il risultato di emissioni zero ottenuto riscaldando la lolla di riso, una volta lavata, in un forno ad aria per togliere tutto il carbonio residuo dalla crusca, con un colore bianco della RHA preso come indicatore visivo di materiale sostanzialmente privo di carbonio.
Lo sviluppo complessivo è multifase: 1) produzione di silice da lolla di riso con specifica area superficiale in impianto pilota e trasferimento della ricetta all’impianto di produzione; 2) verifica delle silici Nzerosil in confronto a prodotti comparabili da vetro di scarto sulla stessa linea produttiva, in una mescola battistrada green per pneumatici autovettura; 3) valutazione di Nzerosil in confronto a silici commerciali in una formulazione per pneumatico autovettura ad altissima prestazione, per autocarro leggero e per veicoli elettrici.
Dopo avere esposto le prove condotte con i due gradi di Nzerosil RH-255EC granuli ed RH350MG microgranuli, l’articolo riporta la previsione, espressa da Notch Consulting, sulla produzione di silice da lolla di riso, stimata in 150 milioni di tonnellate/anno, come sostituzione sostenibile della silice convenzionale in impianti situati in Cina, India, Italia, Taiwan e Tailandia, accennando anche a fonti alternative di materiali di partenza per ottenere sodio silicato, carbon black di recupero e silice convenzionale.
M ATERIE PRIME E APPLICAZIONI MANDARE AVANTI LA SOSTENIBILITÀ IN APPLICAZIONI DI POLIMERI CON LE CARICHE FUNZIONALI RINNOVABILI UPM BIO MOTION.
M.L. Crisan, F. Diehl, B. Gall, S. Finger, UPM Biochemicals, Helsinki (Finland) -RUBBERWORLD, febbraio 2026, pag. 27-30.
Le cariche funzionali rinnovabili RFF (Renewable Functional Fillers) di UPM BioMotion offrono un’alternativa sostenibile alle cariche tradizionali a base fossile nelle applicazioni polimeriche. Questi nuovi tipi di materiali, prodotti da legname da fonte sostenibi-
le nella raffineria di UPM a Leuna (Germania), sono caratterizzati da un’impronta negativa di carbonio. Grazie a una bassa densità (1,3 g/cm3) queste cariche contribuiscono alla riduzione di peso e sono già state adottate con successo in vari articoli polimerici, dalle guarnizioni auto agli pneumatici: l’articolo illustra queste applicazioni ed evidenzia il loro potenziale di miglioramento della prestazione ambientale, senza compromettere le proprietà del materiale, descrivendone la scalabilità di produzione, l’ottenimento di certificazioni come ISCC Plus, FSC (Forest Stewardship Council), PEFC (Programme for the Endorsement of Forest Certification) e DIN Certco (per la biodegradabilità e la compostabilità dei materiali), e le implicazioni per le industrie che vogliono raggiungere obiettivi di sostenibilità.
L e cariche tradizionali, come carbon black e silice precipitata, generano molte emissioni, mentre le cariche RFF costituiscono un’alternativa rinnovabile con un processo brevettato da materia prima legno, offrono un contenuto di carbonio biogenico del 94% o superiore, sono al 100% elettricamente isolanti ed esenti da idrocarburi policiclici aromatici (IPA).
Le cariche RFF sono attualmente disponibili in tre versioni, tutte in granuli e con contenuto di umidità inferiore al 3%, con capacità di rinforzo da bassa a media, e idonee per l’utilizzo in gomma, termoplastico TPE e plastica: la differenza consiste nei valori di area specifica superficiale, che sono 11, 23 e 40 m2/g. Questo articolo, breve ma decisamente interessante, offre ai lettori la possibilità di rendersi concretamente conto della validità della lignina (di questo si tratta, anche se il nome non viene mai citato ma resta nascosto nella definizione di cariche funzionali rinnovabili), materiale ormai conosciuto e identificato come valida alternativa green alle cariche tradizionali. L’interesse si basa sui due casi di studio presentati, ossia l’utilizzo delle cariche RFF nelle guarnizioni auto e nei tubi, entrambi in gomma, che si prestano a una lettura semplice e accurata, chiara nell’esposizione e supportata da illustrazioni e tabelle esplicative. S contate le conclusioni dell’articolo,
che ribadiscono come l’utilizzo delle cariche RFF sia in grado di ridurre sostanzialmente la densità della mescola, abbassare l’impronta di carbonio e aumentare il contenuto di materiale rinnovabile, mantenendo al tempo stesso le proprietà meccaniche e la processabilità a livelli accettabili con opportuni aggiustamenti delle formulazioni. Posto che queste cariche possono essere incorporate in una grande varietà di componenti in gomma e plastica quando la progettazione prevede un ridotto impatto ambientale, va sottolineato che l’integrazione con altre materie prime rinnovabili (bio-polimeri e bio-aiuti di processo) può ulteriormente rafforzare la prestazione di sostenibilità senza compromettere i requisiti funzionali. Consigliamo la lettura di questo articolo a tutti perché, come già detto, è davvero interessante ed essenziale in impostazione e svolgimento ed è finalmente un articolo su cariche sostenibili degno di essere letto, a fronte di un’attuale, incessante ricerca di materie prime sostenibili e rinnovabili, che a volte sfiora il ridicolo (scarti di tè, gusci di frutta secca, gusci di granchio etc.), tenendo conto spesso della teoria e non di una pratica e verificata disponibilità dei materiali utilizzabili e della validità della loro filiera, così che spesso si ha l’impressione che gli studi proposti siano soltanto un brillante esercizio fine a se stesso.
COSTRUZIONE E SIMULAZIONE PROGETTAZIONE APPLICATA DI EFFICACIA DI RISORSA E PESO LEGGERO PER UN ANELLO DI TENUTA. C. Wiesel, A. Bardehle, R. Frohberg, A. Limper, L. Leuchtenberger-Engel, C. Hopmann, Institute for Plastics Processing (IKV), Aachen (Germany), L. Stellner, T. Fung Mua, R. Meys, Carbon Minds, Köln (Germany), A. Peine, W. Köpp & Co., Aachen (Germany) - email publications@ikv-rwthaachen.de - KGK 6/2025 - pag. 28-37.
Per raggiungere gli obiettivi climatici in Germania e in tutta l’UE, alle industrie come quella dell’auto e delle costruzioni si chiede di ridurre drasticamente l’impronta di carbonio dei loro prodotti. La strategia chiave a disposizione dell’industria delle costruzioni è quella di sfruttare le tecnologie di edilizia leggera, che comprendono l’utilizzo di nuove tecniche di proget-
tazione e di produzione, nonché l’implementazione di materiali sostenibili e di migliorata efficienza delle fonti dei materiali esistenti.
Per quanto riguarda l’industria della gomma, occorre considerare che circa l’80% dei suoi articoli vengono usati nell’industria dell’auto (pneumatici, guarnizioni, ammortizzatori, cinghie, tubi etc.), mentre il 20% riguarda gli articoli di tutti gli altri settori (trasporti, idraulica, medicale, tenuta, elettrico etc.), spesso con elevati spessori senza ottimizzazione topologica, con un conseguente insufficiente utilizzo del potenziale del materiale elastomerico. M anca inoltre una valutazione olistica, che indirizzi l’impronta di carbonio lungo tutto il ciclo di vita del prodotto nei componenti elastomerici. Un’analisi complessiva dell’impronta di carbonio, che tenga in considerazione energia e consumo di risorse dall’acquisizione della materia prima al suo stadio di fine vita, potrebbe portare a una più eco-efficiente progettazione dei com -
ponenti elastomerici. In quest’ambito la riduzione del peso del manufatto si è rivelata una misura efficace per ridurre l’impronta di carbonio in tutte le fasi del ciclo di vita, con l’utilizzo di proprietà e metodi produttivi disponibili per materiali elastomerici innovativi in modo efficiente dal punto di vista delle risorse.
Per raggiungere gli obiettivi vengono verificati i potenziali degli approcci riferiti ai seguenti ambiti: polimericonsiderando il loro elevato contenuto nelle mescole e il processo produttivo multifase ad alto consumo energetico, essi offrono un grande potenziale alla luce dei nuovi elastomeri, alcuni dei quali sono già prodotti con CO2 o bioetanolo; tuttavia essi sono usati per ora in applicazioni di nicchia o sono ancora in fase di lancio per valutare meglio produzione e materiali utilizzati; cariche - anche il loro contenuto in mescola è rilevante, ma il loro potenziale è limitato perché hanno già un impatto individuale basso; resta valida la scelta di
tipi a bassa emissione, come quelli riciclati; agenti gonfianti - produrre manufatti espansi è uno dei modi più efficaci per ridurre consumo, costi e impronta di carbonio; tuttavia questo va a scapito delle proprietà meccaniche, anche se l’utilizzo delle microsfere termoplastiche espandibili contribuisce alla rigidità del materiale, consentendo una più sottile e più sferica morfologia di espanso; progettazione dei manufatti - ridurre le dimensioni del manufatto con progettazione più efficiente e ottimizzazione topologica consente una elevata diminuzione del suo peso, più bassi costi del materiale e inferiore impronta di carbonio.
L’articolo analizza i quattro approcci citati per anelli di tenuta sanitari, considerando l’applicazione combinata di selezione di materiali sostenibili, integrazione di cariche ottimizzate, riduzione della densità mediante espansione e ottimizzazione topologica, così da avere una sensibile riduzione dell’impronta di carbonio senza compromettere so -
stanzialmente prestazione meccanica e integrità strutturale.
Il manufatto preso in considerazione è un anello di gomma espansa, utilizzato nel settore sanitario per tenuta statica, con il requisito di mantenersi impermeabile a lungo termine.
Il lungo svolgimento dell’articolo cita all’inizio i materiali innovativi come alternativa a quelli tradizionali, presentandone la selezione che comprende: polimeri (Keltan 6950C come riferimento) - Keltan 6950 ECO, Keltan 9950C, Keltan 13951C; cariche (carbon black N550 come riferimento) - Ecorax Circular 215 (da pirolisi pneumatico), Y 200 BDS, Ecorax Nature 200 (da fonte biologica); agente espandente (TSH 90 come riferimento) - microsfere termoplastiche espandibili.
L a parte più importante dell’articolo, di seguito alla descrizione dell’applicazione degli approcci di peso leggero a un anello di tenuta, con ottimizzazione della morfologia del manufatto, è quella dedicata all’analisi dell’impronta di carbonio.
Spiegato obiettivo e scopo dell’analisi, vengono descritte le due formulazioni adottate: mescola di riferimento a base Keltan 6950C, carbon black N550, agente gonfiante TSH 90 e plastificante da fonte fossile; peso dell’anello 38,7 g; mescola e stampo ottimizzati a base Keltan 6950 ECO, carbon black riciclato, microsfere termoplastiche espandibili, plastificante biologico; peso dell’anello 25 g, dovuto ad espansione aumentata e sezione trasversale ottimizzata dell’anello.
Curiosamente le due formulazioni, con tutti gli ingredienti e loro contenuto, vengono riportate in una sezione dell’articolo a parte.
L a conclusione dell’articolo ribadisce che il lavoro svolto conferma che l’analisi sistematica e la combinazione degli approcci di peso leggero per componenti di gomma ne dimostra l’evidente potenziale per ridurre l’impronta di carbonio. Con l’utilizzo di polimeri da fonte biologica, cariche a elevato rinforzo e microsfere per l’espansione, insieme a un’ottimizzazione specifica per il peso, è possibile ridurre di oltre il 25% il peso e il materiale di un anello di tenuta. Questo dimostra che materiali e scelte
di progettazione tradizionali possono essere sostanzialmente migliorati mediante un’innovazione mirata, per cui le aziende sono incoraggiate a esplorare approcci innovativi e a ridurre consistentemente il materiale usato, dovunque è possibile, con l’obiettivo di minimizzare l’impronta di carbonio dei manufatti di gomma.
ELASTOMERI E MATERIE PLASTICHE
DA MATERIALE DI DISCARICA A RISORSA: INNOVATIVE STRATEGIE DI GESTIONE DEGLI PNEUMATICI DI SCARTO PER UN FUTURO PIÙ GREEN. A.S. Thomas, P. P Nair, Department of Chemical Engineering, Government Engineering College, Thrissur (India), J. Shibu, International and Inter University Centre for Nanoscience and Nanotechnology (IIUCNN), Mahatma Gandhi University, Kottayam (India), A. Krishnamoorthy, Department of Basic Sciences & Humanities, Adi Shankara Institute of Engineering and Technology, Kalady (India), vaishak N, School of Polymer Science and Technmology, Mahatma Gandhi University, Kottayam (India) - email anandkrishnamoorthy20@gmail.com - KGK 6/2025 - pag. 38-49.
La fornitura di energia e l’inquinamento sono attualmente le maggiori preoccupazioni su scala globale, con lo specifico problema del grande numero di pneumatici da smaltire. A fronte di una produzione mondiale annua di circa 1,5 miliardi di pneumatici, la quantità di scarto ammonta a circa 17 milioni di tonnellate, con il rischio che la continua industrializzazione e la crescita economica facciano aumentare questi numeri. Cina, USA, Giappone i paesi europei e l’India rappresentano almeno l’88% degli pneumatici a fine vita, contribuendo pesantemente alla crescita delle tossiche microplastiche con le particelle di usura di pneumatici e strade. Ammesso che la maggior parte degli pneumatici di scarto venga riciclata o riprocessata, con pirolisi e gasificazione tuttora sottoutilizzate, lo smaltimento in discarica resta una pratica comune in molti paesi, con i conseguenti seri problemi ambientali di incendio, con emissione di gas tossici, e di acqua stagnante con crescita di zanzare etc. e con contaminazione del suolo.
Per quanto riguarda l’India, essa rap -
presenta circa il 6-7% della quantità globale di pneumatici di scarto, ancora oggi con il 60% del totale smaltito illegalmente in discarica, con questi numeri in aumento a causa della crescita dell’industria locale dello pneumatico.
Dopo la Cina l’India è il paese che produce più gomma riciclata al mondo, con più di 100.000 chilometri di strade realizzate con asfalto e gomma recuperata da pneumatici e più di 500.000 tonnellate di bitume modificato con questa gomma.
Fino a oggi sono stati fatti molti sforzi per riutilizzare o riciclare gli pneumatici a fine vita, ma con scarsi risultati, nonostante la possibilità di bruciarli come combustibile in forni di cementeria, di produrre muri di contenimento e barriere autostradali, di miscelarli con bitume per le strade e di usarne i granuli per pavimentazioni sportive.
La corretta gestione degli pneumatici di scarto deve perseguire gli obiettivi della riduzione dell’inquinamento e delle emissioni, del risparmio di petrolio ed energia, della soluzione dei problemi di salute e ambiente, della salvaguardia degli spazi delle discariche e del dar vita a nuovi manufatti.
Questo lungo articolo si risolve in una panoramica esaustiva e interessante per chi non si è ancora reso conto della complessità dell’argomento trattato e può così conoscere tutte le soluzioni fin qui trovate per i tanti problemi connessi, tra le quali segnaliamo, come degne di nota per le informazioni fornite, la ricostruzione, la co-combustione con carbone, la pirolisi nei suoi vari tipi e negli effetti sull’ambiente e la gasificazione.
ELASTOMERI E MATERIE PLASTICHE LUNGHE RAMIFICAZIONI DI CATENA PER GOMMA ETILENE-PROPILENEDIENE: UN METODO DI MISURA VELOCE E ACCURATO.
R. Bernardo, M. A. Grima, P. Meijers, ARLANXEO Elastomers, Geelen (The Netherlands), C. Gögelein, ARLANXEO Deutschland (Germany)email raffaele.bernardo@arlanxeo.com - KGK 6/2025 - pag. 50-56.
Ipolimeri etilene-propilene-diene (EPDM) rappresentano la più diffusa gomma non-pneumatico in termini di volume e numero di applicazioni,
trovando nell’automotive e nell’edilizia i settori di più largo utilizzo. I suoi manufatti mostrano continui sviluppi per soddisfare i sempre più esigenti requisiti in termini di sostenibilità e prestazione, sia per i processi produttivi che per i manufatti.
La prestazione dell’EPDM dipende dalla sua composizione chimica e dalla struttura fisica del polimero: Arlanxeo ha una lunga esperienza nello sviluppo di prodotti EPDM, grazie alle sue competenze proprietarie nella struttura molecolare e nella sintesi del polimero, che le consentono di utilizzare estesamente la tecnologia di controllo delle ramificazioni di lunga catena (CLCB) per ottimizzare la struttura del polimero. Q uesta tecnica, sviluppata negli anni ’90, consente di produrre polimeri EPDM con un controllato e consistente grado di ramificazione di lunga catena (LCB) senza la formazione di particelle reticolate o di gel, così che essi mostrano migliori proprietà di scorrimento a
freddo, come migliorata stabilità della balla, prestazioni migliorate di miscelazione (ad esempio riduzione dell’energia di miscelazione, grazie alla più bassa viscosità Mooney della mescola), migliorata lavorazione e ritenzione della forma prima della vulcanizzazione (ad esempio resistenza al collasso).
S u scala molecolare LCB espande lo spettro dei tempi di rilassamento del polimero fuso, fornendo stabilità alla forma del fuso a basse velocità di taglio e migliore mobilità della catena polimerica ad alte velocità di taglio. In pratica il controllo di strette specifiche sulla LCB permette la produzione di EPDM di alta qualità, particolarmente adatta per mescole da estrusione, per esempio nell’applicazione guarnizioni portiera auto.
da Arlanxeo, insieme allo sviluppo della tecnologia CLCB, per quantificare il grado di LCB. Vengono quindi descritti i vari metodi di prova, tutti riportati in un’opportuna tabella, per poi illustrare la formulazione utilizzata per preparare le mescole di prova con identica composizione e viscosità Mooney.
dgts




RINNOVATI E PIU’ COMPETITIVI
NEL SETTORE GOMMA
La nostra storia nel settore gomma ha inizio con la società Campana che, nel 1928, comincia a produrre i primi prodotti per prove fisiche e meccaniche su gomma Oggi, la DGTS srl, decide di RINNOVARSI nel settore gomma per poter offrire ai suoi clienti una gamma di prodotti più completa e competitiva
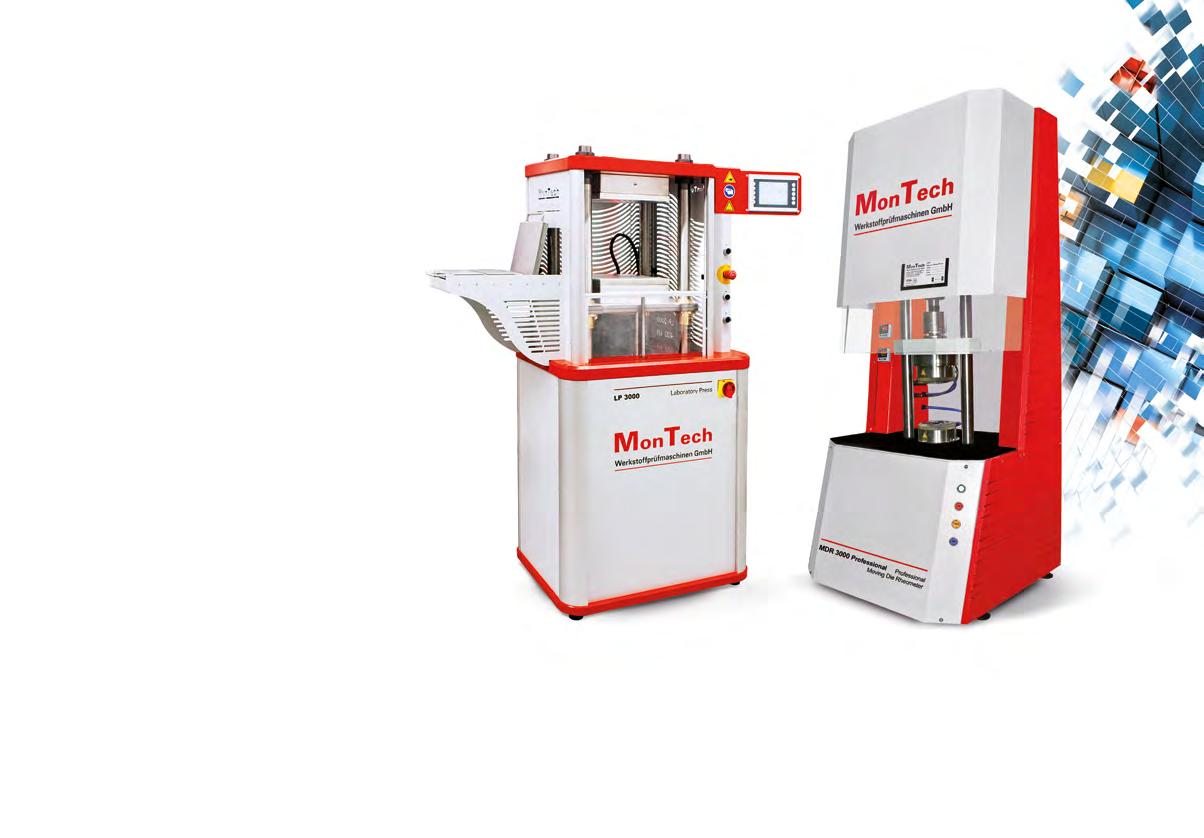
DGTS srl da il benvenuto a MonTech
Dopo avere spiegato l’importanza della LCB ottenuto da misurazioni a scansione e i metodi tradizionali per misurarla, l’articolo presenta il metodo Δδparameter, sviluppato e implementato
L a conclusione dell’articolo è che il Δδparameter è in correlazione con tutti i parametri, usati di solito per determinare il grado di ramificazione di lunga catena del polimero, con il vantaggio che non dipende dalla viscosità Mooney e dal contenuto di olio del polimero. Inoltre, la misurazione Δδ è effettuata nel regime viscoelastico lineare e i vantaggi pratici sono la facilità operativa e i definiti intervalli di specifica. I risultati dell’influenza della ramificazione del polimero sulle proprietà di processo della mescola in estrusione rivelano che esse possono essere migliorate sensibilmente per mezzo di una ramificazione controllata del polimero.

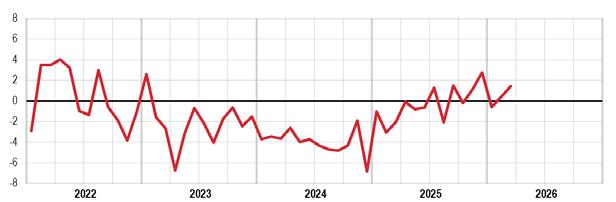
Dopo un avvio debole a gennaio e un recupero ancora fragile a febbraio, i dati Istat di marzo mostrano segnali di ripresa per l’industria italiana, anche se nel primo trimestre 2026 la produzione industriale resta leggermente negativa rispetto ai tre mesi precedenti. Si conferma un quadro disomogeneo tra i comparti. La gomma-plastica chiude il trimestre in positivo grazie al recupero registrato a marzo.
L’ industria italiana archivia il primo trimestre del 2026 con un bilancio ancora moderatamente negativo, ma caratterizzato da un progressivo miglioramento nel corso dei mesi. Dopo la flessione registrata a gennaio e il debole recupero di febbraio, marzo segna infatti un’accelerazione più evidente della produzione industriale, sostenuta soprattut -
PRODUZIONE INDUSTRIALE
to dai beni strumentali e dai comparti manifatturieri più dinamici.
S econdo i dati Istat, a gennaio 2026 l’indice destagionalizzato della produzione industriale aveva registrato una diminuzione dello 0,6% rispetto a dicembre, evidenziando un avvio d’anno debole e diffuso a quasi tutti i raggruppamenti industriali, con la sola eccezione dell’energia.
A febbraio il quadro aveva mostrato un primo, limitato recupero: la produzione industriale era infatti aumentata dello 0,1% su base mensile, grazie soprattutto ai beni strumentali (+1,1%) e ai beni intermedi (+0,2%), mentre restavano in flessione beni di consumo ed energia. I l miglioramento si consolida a marzo, quando l’indice destagionalizzato cresce dello 0,7% rispetto a
FIGURA 1. PRODUZIONE INDUSTRIALE, INDICE DESTAGIONALIZZATO E MEDIA MOBILE A TRE MESI
Gennaio 2021 – marzo 2026 (base 2021=100)
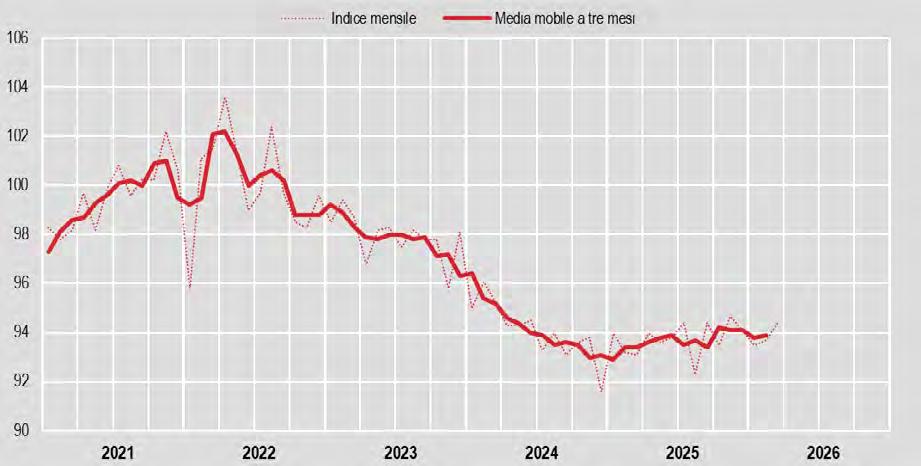
febbraio, segnando il secondo incremento consecutivo su base mensile. N onostante il recupero degli ultimi due mesi, nella media del primo trimestre il livello della produzione risulta comunque in diminuzione dello 0,2% rispetto ai tre mesi precedenti.
L’analisi trimestrale evidenzia un’industria italiana ancora caratterizzata da forti differenze tra comparti. A sostenere la ripresa sono soprattutto i beni strumentali, che mostrano una crescita costante lungo tutto il trimestre.
D opo il calo di gennaio (-2,2% congiunturale), il comparto recupera infatti a febbraio (+1,1%) e accelera ulteriormente a marzo (+2,1%). Nel confronto tendenziale di marzo la crescita raggiunge il +5,8%, mentre il bilancio del trimestre segna un incremento del +3,3% rispetto allo stes-
PRODUZIONE INDUSTRIALE
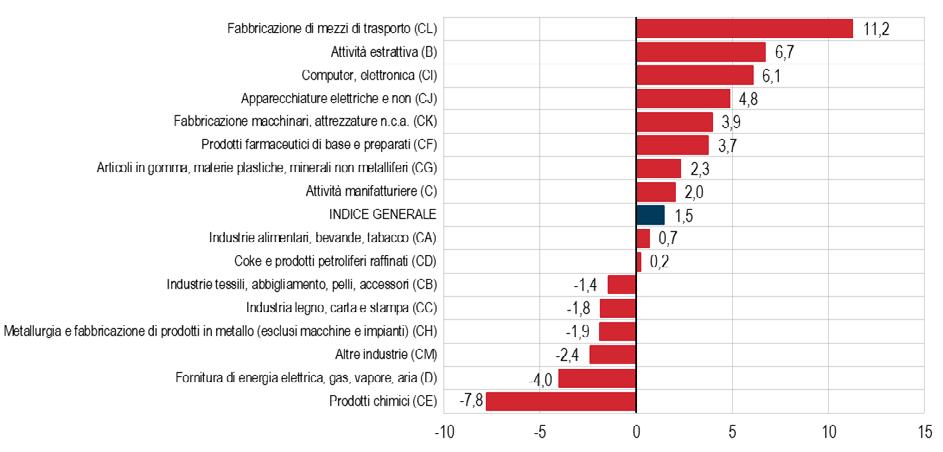
FIGURA 3. PRODUZIONE INDUSTRIALE, GRADUATORIA DEI SETTORI SECONDO LE VARIAZIONI TENDENZIALI
Marzo 2026, indici corretti per gli effetti di calendario (base 2021=100)
so periodo del 2025. Più debole resta invece l’andamento dei beni di consumo, in flessione per quattro mesi consecutivi secondo il commento Istat diffuso con i dati di marzo. Nel primo trimestre il comparto registra una contrazione del -2,5% su base annua, con un crollo particolarmente marcato dei beni durevoli (-8,0%).
A nche l’energia mostra una dinamica instabile: dopo il forte aumento registrato a gennaio (+10,4% tendenziale), il comparto rallenta progressivamente fino a chiudere marzo con una flessione del -3,1% su base annua.
Nel corso del trimestre emergono differenze molto marcate anche tra i settori manifatturieri.
Tra i comparti più dinamici si confermano la fabbricazione di mezzi di trasporto, che passa dal +7,1% tendenziale di gennaio al +10,0% di febbraio fino al +11,2% di marzo, e il settore dell’elettronica e ottica, che mantiene tassi di crescita elevati per tutto il trimestre (+3,3% a gennaio, +7,8% a febbraio e +6,1% a marzo).
Continua invece la fase di difficoltà per la chimica, che registra flessioni persistenti durante tutto il trimestre: -7,2% a gennaio, -6,8% a febbraio e -7,8% a | 5
marzo su base annua. Negative anche le altre industrie manifatturiere e la filiera della raffinazione petrolifera.
GOMMA-PLASTICA: TRIMESTRE IN RECUPERO GRAZIE A MARZO
A ll’interno di questo scenario, il com -
parto della fabbricazione di articoli in gomma e materie plastiche mostra un andamento altalenante, ma complessivamente in miglioramento nel corso del trimestre.
A gennaio il settore aveva registrato una crescita tendenziale dello 0,8%, pur con una flessione congiunturale
del -1,5 %. A febbraio era poi emersa una fase di rallentamento, con una diminuzione dello 0,6% rispetto al mese precedente e un calo tendenziale del -0,8%, mentre il bilancio del bimestre gennaio-febbraio rimaneva sostanzialmente stabile (+0,1%).
I l recupero arriva a marzo, quando il comparto torna a crescere sia sul piano congiunturale (+1,5%) sia su quello tendenziale (+2,3%).
G razie a questa accelerazione, il settore chiude il primo trimestre con una crescita complessiva del +1,2% rispetto allo stesso periodo del 2025. L a filiera della gomma-plastica, che rappresenta circa l’8,5% della produzione industriale italiana, si conferma quindi uno dei comparti manifatturieri che nel corso del trimestre sono riusciti a recuperare slancio dopo le difficoltà iniziali dell’anno.
PRODUZIONE INDUSTRIALE
N el complesso, i dati del primo trimestre 2026 delineano un’industria italiana ancora fragile, ma in graduale miglioramento. La flessione registrata a gennaio è stata progressivamente riassorbita nei due mesi successivi, grazie soprattutto alla ripresa dei beni strumentali e dei settori maggiormente legati alla tecnologia.
R esta però evidente una forte eterogeneità tra i comparti: accanto ai set -
tori in crescita persistono, infatti, aree industriali ancora in difficoltà, soprattutto nei beni di consumo, nella chimica e nell’energia.
Per la gomma-plastica, il trimestre si chiude invece con segnali moderatamente positivi: dopo la debolezza osservata tra gennaio e febbraio, il recupero di marzo consente al comparto di riportarsi in territorio positivo, confermando una capacità di tenuta m igliore rispetto ad altri segmenti della manifattura italiana. u
PROSPETTO 3. PRODUZIONE INDUSTRIALE PER SETTORE DI ATTIVITÀ ECONOMICA Marzo 2026, variazioni percentuali congiunturali e tendenziali (base 2021=100)
SETTORI DI ATTIVITÀ ECONOMICA Dati destagionalizzati
Attività manifatturiere
CA Industrie alimentari, bevande e tabacco
CB Industrie tessili, abbigliamento, pelli e accessori
CC Industria del legno, della carta e stampa
CD Fabbricazione di coke e prodotti petroliferi raffinati
CE Fabbricazioni di prodotti chimici
CF Produzione di prodotti farmaceutici di base e preparati farmaceutici
CG Fabbricazione di articoli in gomma e materie plastiche, altri prodotti della lavorazione di minerali non metalliferi
CH Metallurgia e fabbricazione di prodotti in metallo (esclusi macchine e impianti)
CI Fabbricazione di computer, prodotti di elettronica e ottica, apparecchi elettromedicali, apparecchi di misurazione e orologi
CJ Fabbricazione di apparecchiature elettriche e apparecchiature per uso domestico non elettriche
CK Fabbricazione di macchinari e attrezzature n.c.a.
CL Fabbricazione di mezzi di trasporto
CM Altre industrie manifatturiere, riparazione e installazione di macchine ed apparecchiature
D Fornitura di energia elettrica, gas, vapore ed aria


- 14%


di Daniela Garbillo
Secondo la Smart Manufacturing Survey 2026, realizzata da The Innovation Group con il supporto di ContactValue, CSA - Cyber Security Angels e SPS Italia, il manifatturiero italiano ha già costruito le basi della fabbrica digitale, ma deve ora affrontare la sfida più complessa: trasformare dati, AI e know-how in strumenti decisionali e vantaggio competitivo. Tra cybersecurity OT, cultura data-driven e valorizzazione delle competenze, emerge un’industria sempre più orientata verso modelli produttivi intelligenti, integrati e centrati sulle persone.
La trasformazione digitale nel manifatturiero italiano è ormai avviata, ma non ancora compiuta. È questa la fotografia che emerge dalla “Smart Manufacturing Survey 2026” realizzata da The Innovation Group con il supporto di ContactValue, CSA - Cyber Security Angels e SPS Italia,
presentata in occasione dello Smart Manufacturing Summit 2026, che si è svolto a fine aprile a Milano.
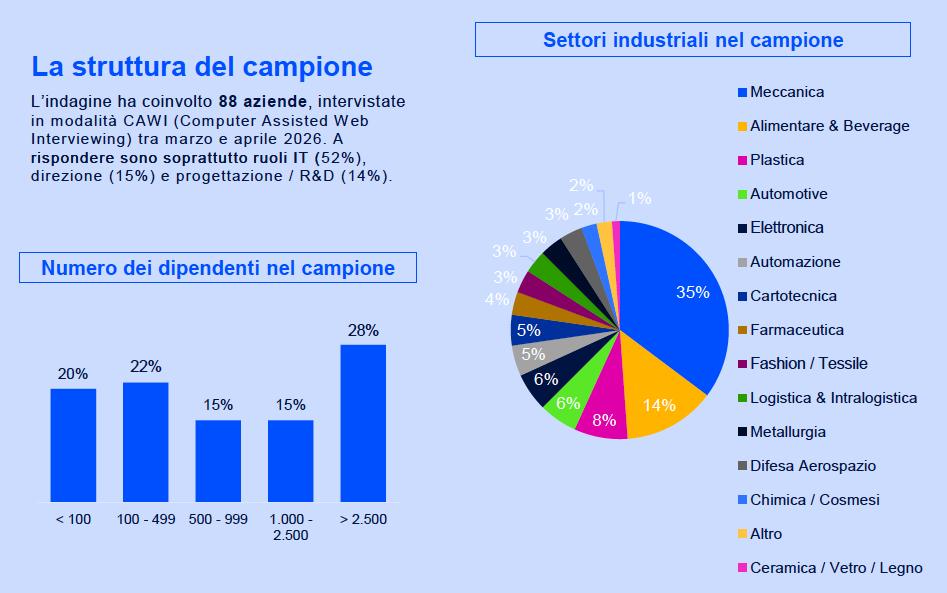
L’indagine, condotta tra marzo e aprile 2026 su 88 aziende industriali italiane, evidenzia come molte imprese abbiano già costruito le basi della fabbrica digitale attraverso investimenti
in automazione, infrastrutture IT, sensoristica e cybersecurity. Tuttavia, permane una difficoltà diffusa nel tradurre questi investimenti in un reale vantaggio competitivo e in modelli decisionali evoluti.
I l campione coinvolto dalla Survey comprende aziende di dimensioni dif-
ferenti, con una prevalenza di imprese tra 100 e 499 dipendenti, e rappresenta diversi comparti industriali, tra cui meccanica, alimentare & beverage, plastica, automotive, elettronica e automazione.
DALL’EFFICIENZA OPERATIVA
ALLA FABBRICA COGNITIVA
Per quasi la metà delle aziende intervistate (47%), la digitalizzazione viene ancora percepita principalmente come uno strumento per migliorare l’efficienza produttiva. Solo una quota più ridotta associa invece il digitale a una trasformazione del modello industriale o a un elemento di differenziazione competitiva.
Questo approccio si riflette anche nelle priorità di investimento degli ultimi anni: automazione dei processi produttivi, cybersecurity OT (Operational Technology), infrastrutture IT e raccolta dati hanno rappresentato le principali aree di sviluppo. Oggi però
Image by u_sf2q0n59vt from Pixabay.
il focus si sta progressivamente spostando verso la valorizzazione dei dati, l’intelligenza artificiale e la condivisione del know-how aziendale.
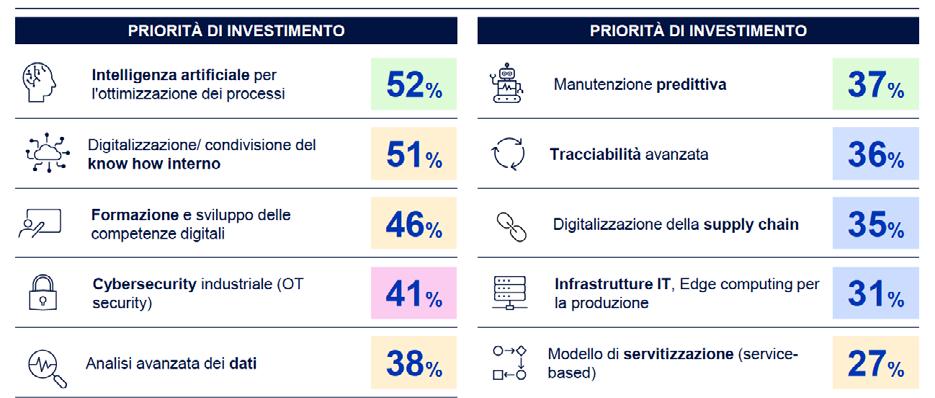
Tra le priorità per i prossimi due anni emergono infatti: intelligenza artificiale per l’ottimizzazione dei processi (52%); digitalizzazione e condivisione del know-how interno (51%); sviluppo delle competenze digitali (46%); cybersecurity industriale (41%); analisi avanzata dei dati (38%). S econdo la survey, il manifatturiero sta entrando in una nuova fase evolutiva: il valore non deriva più soltanto dall’adozione di tecnologie, ma dalla capacità di utilizzarle in modo efficace e integrato.
IL VERO NODO: LA CULTURA
DATA-DRIVEN
U no degli aspetti più rilevanti emersi dalla ricerca riguarda il livello ancora limitato di maturità data-driven delle imprese industriali italiane. Nella maggior parte dei casi i dati vengono utilizzati soprattutto per monitoraggio e reporting, mentre solo una
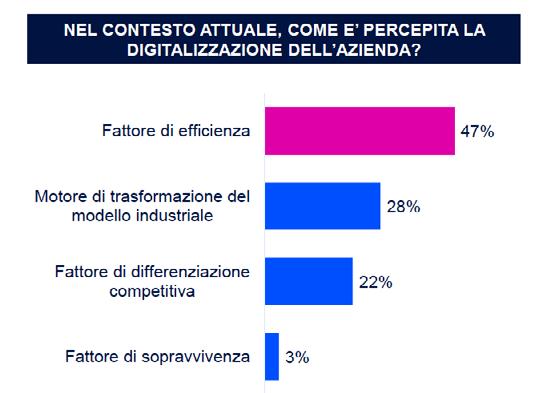
Figura 2 - Per il 47% delle aziende intervistate, la digitalizzazione viene percepita principalmente come uno strumento per migliorare l’efficienza produttiva.
minoranza li sfrutta per supportare decisioni operative o automatizzare i processi produttivi. L a disponibilità dei dati non rappresenta più il principale problema. Le aziende hanno infatti compiuto importanti progressi nell’integrazione tra sistemi IT e OT e nell’adozione di piattaforme centralizzate. Il limite riguarda la governance del dato: poche organizzazioni dispongono di processi strutturati di data quality, ruoli definiti e policy formalizzate. Per il settore manifatturiero questo passaggio sarà determinante. Senza una reale capacità di trasformare i dati in strumenti decisionali, anche le applicazioni più avanzate di AI rischiano di rimanere iniziative isolate o sperimentali.
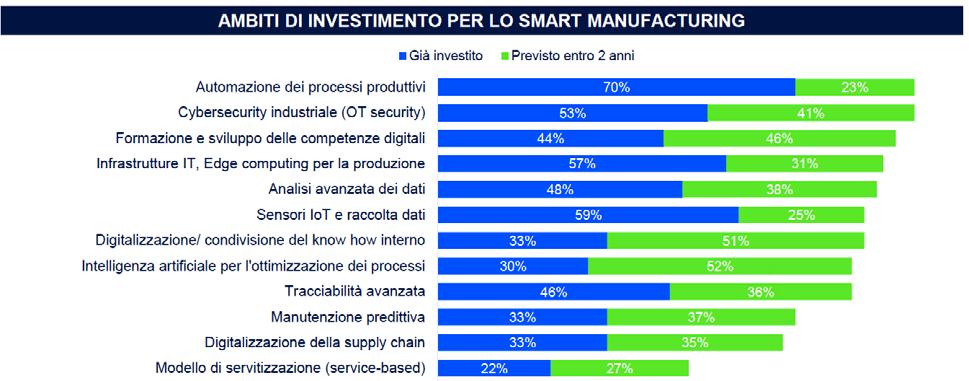
Figure 3 e 4 - L’analisi delle priorità di investimento conferma come le aziende siano al momento focalizzate sulla costruzione dell’infrastruttura digitale, mentre l’intelligenza artificiale emerge tra le priorità chiave entro i prossimi 2 anni.
L’intelligenza artificiale industriale rappresenta oggi uno dei principali ambiti di attenzione per le imprese. Tuttavia, l’adozione concreta appare ancora in una fase prevalentemente esplorativa.
I n molti casi le aziende stanno sviluppando progetti pilota o sperimentazioni, mentre le applicazioni pienamente integrate nei processi produttivi restano limitate.
L e soluzioni più diffuse riguardano
AI generativa, machine learning e sistemi conversazionali, mentre risultano meno mature le applicazioni direttamente legate all’ottimizzazione automatica della produzione e della supply chain.
N onostante ciò, le aspettative sul ruolo futuro dell’AI sono molto elevate. Un terzo delle aziende la considera già un fattore competitivo, mentre una quota significativa la vede come motore di trasformazione del modello industriale o addirittura come elemento indispensabile per restare sul mercato nei prossimi anni.
L a survey evidenzia però un forte disallineamento tra aspettative e maturità reale: se oggi l’AI è ancora utilizzata soprattutto in modo sperimentale e frammentato, nel prossimo futuro viene già percepita come una leva strategica destinata a ridefinire competitività e organizzazione industriale.
Q uesti dati confermano quanto era emerso anche durante il nostro Rubber Day 2026, lo scorso mese di febbraio, in particolare nell’intervento
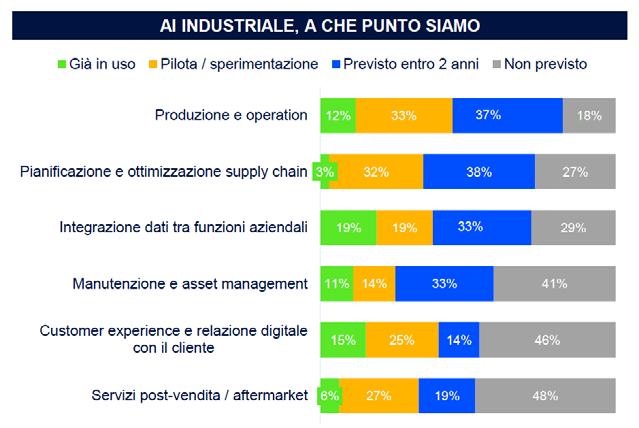
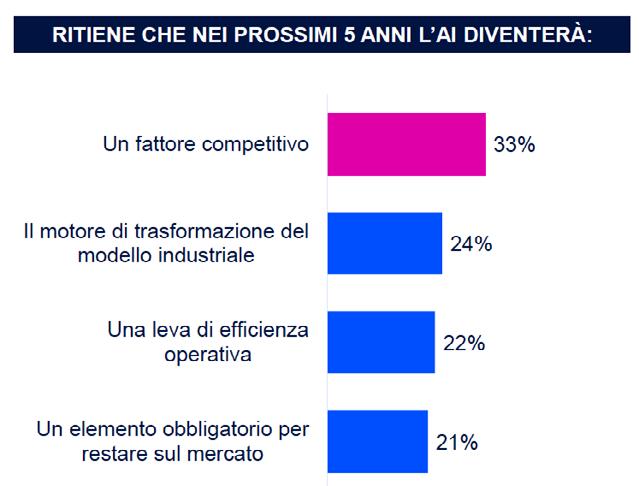
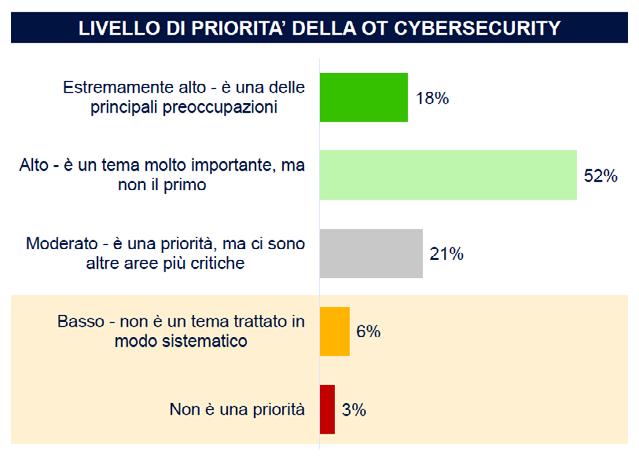
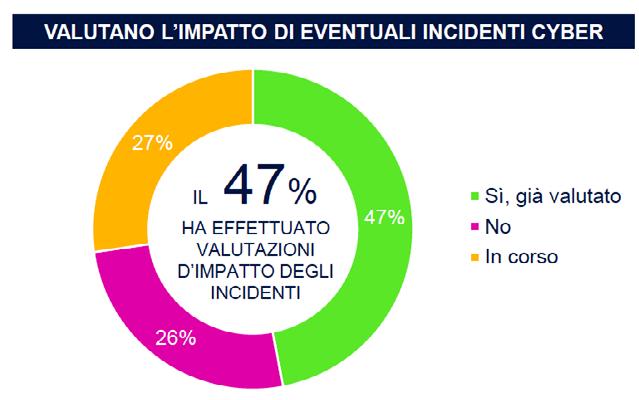
Figure 7 e 8 - La cybersecurity negli ambienti industriali è oggi ampiamente riconosciuta come priorità dalle imprese italiane, ma la valutazione dell’impatto di eventuali incidenti sulla continuità produttiva non è ancora una pratica pienamente consolidata.
di Giovanni Tardini, founder e CE O di Symboolic, il quale aveva sottolineato come il vero nodo dell’intelligenza artificiale non sia tanto tecnologico quanto organizzativo.
S econdo Tardini, infatti, il valore dell’AI nel manifatturiero dipenderà soprattutto dalla capacità delle aziende di catturare, strutturare e valorizzare il know-how interno, trasformando la conoscenza diffusa delle persone in patrimonio condiviso e utilizzabile nel tempo.
CYBERSECURITY OT: DA TEMA TECNICO A PRIORITÀ STRATEGICA
Tra gli elementi più consolidati della trasformazione digitale emerge invece la cybersecurity industriale. Il 70% delle aziende intervistate considera la sicurezza OT una priorità alta o molto alta, segno che il tema è ormai entrato stabilmente nelle agende del management industriale.
L a survey evidenzia però come molte imprese adottino ancora un approc -
cio prevalentemente perimetrale e preventivo, più orientato alla protezione delle infrastrutture che al monitoraggio continuo del rischio e alla gestione proattiva delle anomalie. Anche sul fronte della continuità operativa permane un gap significativo: meno della metà delle aziende ha già effettuato valutazioni strutturate sull’impatto di eventuali incidenti cyber sulla produzione. Il divario appare particolarmente evidente tra grandi imprese e PMI: le organizzazioni di dimensioni maggiori mostrano livelli di maturità più elevati, mentre tra le piccole aziende circa la metà non ha ancora valutato concretamente gli effetti di un attacco cyber sulla continuità operativa. Anche questo aspetto era emerso chiaramente durante il nostro Rubber Day 2026, nell’intervento di Marco Balduzzi, ricercatore tecnico di Trend AI, che aveva evidenziato come, per le aziende manifatturiere, il rischio cyber non riguardi più soltanto il furto di dati ma soprattutto l’interruzione della produzione, con conseguenze immediate su costi, supply chain e reputazione. Balduzzi aveva inoltre sottolineato come l’intelligenza artificiale stia rendendo gli attacchi sempre più sofisticati e scalabili, ma possa, allo stesso tempo, diventare uno strumento fondamentale per il monitoraggio delle anomalie e la protezione delle infrastrutture industriali.
COMPETENZE E KNOW-HOW DIVENTANO CENTRALI
U no degli spunti più importanti per tutto il comparto manifatturiero riguarda infine il tema delle competenze. La survey mostra chiaramente come il percorso verso la “thinking factory” richieda non solo nuove tecnologie, ma soprattutto capacità organizzative, cultura del dato e valorizzazione del know-how interno. L a trasformazione digitale dell’industria italiana appare quindi sempre meno legata alla sola introduzione di strumenti tecnologici e sempre più alla capacità delle imprese di integrare dati, persone, processi e competenze in un modello industriale realmente evoluto. u
L’unica camera del vuoto integrale che può accogliere al suo interno uno stampo senza limiti dimensionali
CDG progetta macchine per lo stampaggio con un sistema per il vuoto assoluto brevettato in cui gli stampi non hanno limiti dimensionali minimi, nè massimi.
Scopri di più su www.cdg1971.it

di Daniela Garbillo
Il mercato europeo degli pneumatici di ricambio apre il 2026 con timidi segnali di ripresa: secondo l’ultimo aggiornamento trimestrale di Tyres Europe, crescono gli all season e rallentano le importazioni dalla Cina, mentre restano le incertezze legate a geopolitica, costi energetici e domanda industriale.
Dopo un 2025 caratterizzato da domanda debole e forte pressione competitiva, il mercato europeo degli pneumatici di ricambio mostra i primi segnali di ripresa. È quanto emerge dall’ultimo aggiornamento trimestrale pubblicato da Tyres Europe, che evidenzia un ritorno alla crescita nel segmento consumer
durante il primo trimestre 2026. N el comparto passenger car, SUV e veicoli commerciali leggeri, le vendite sono aumentate dell’1% rispetto allo stesso periodo del 2025, interrompendo la fase di contrazione registrata lo scorso anno. La ripresa, tuttavia, resta disomogenea tra le diverse categorie di prodotto.
Gli pneumatici all season continuano a trainare il mercato, con una crescita del 5%, confermando il progressivo spostamento della domanda europea verso soluzioni versatili utilizzabili durante tutto l’anno. Prosegue invece il calo degli pneumatici estivi (-1%), mentre
Dal 1967 Der- Gom Produce mescole di gomma con la stessa cura di sempre. La Der- Gom è partner sicuro in grado di creare la ricetta giusta per ogni cliente.
G a r b a g na t e Monas t e r o ( L C ) via dei Cas t agni , 3/ 5 - 23 8 4 6
Tel. +39 031 4141121 Fax +39 031 2276106
R U BB E R C O M P O UN D M I XI N G IS A N A R T
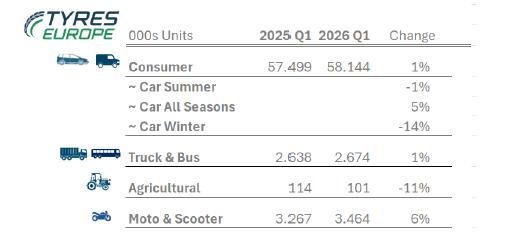
il segmento winter registra una contrazione molto più marcata (-14%), influenzata dalle condizioni climatiche particolarmente miti registrate in gran parte d’Europa nei primi mesi dell’anno.
I l trend conferma l’evoluzione già emersa nel corso del 2025, quando il segmento all season aveva continuato a guadagnare quote di mercato a discapito soprattutto degli pneumatici estivi (vedi fascicolo n. 737, pag. 20).
TRUCK & BUS: LIEVE RECUPERO MA RESTANO LE INCOGNITE
S egnali moderatamente positivi arrivano anche dal segmento truck & bus, che chiude il trimestre con una crescita dell’1%, sostenuta dal miglioramento dell’attività freight e da un clima economico inizialmente più favorevole. Tuttavia, Tyres Europe sottolinea come le tensioni geopolitiche in Medio Oriente e il conseguente aumento dei prezzi energetici stiano tornando a pesare sulle prospettive del settore. S econdo l’associazione europea, il conflitto mediorientale continuerà infatti a influenzare i chilometri percorsi dai veicoli anche oltre la fine delle ostilità, attraverso l’aumento dei costi carburante, l’inflazione e il possibile rialzo dei tassi di interesse. Per il mercato di

Connessione e raccolta dati da tutti gli strumenti del laboratorio

Generazione centralizzata di report di prova multi-strumento

Gestione integrata degli aggiornamenti ai nuovi sistemi operativi

Verifica centralizzata dello stato di taratura degli strumenti

Connessione integrata con il servizio di assistenza remota

Interscambio dati con programmi gestionali ed altre piattaforme
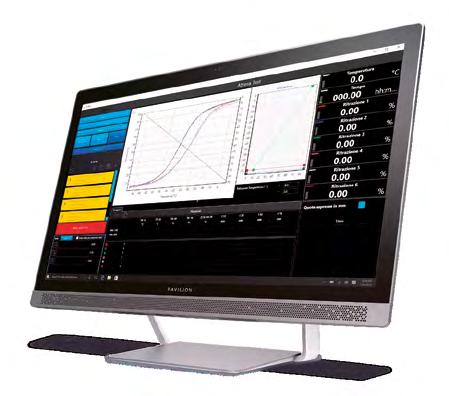
Il programma Datagest è la piattaforma di gestione dei dati (LIMS) installata unitamente a tutti i programmi per l’utilizzo degli strumenti. Raccoglie tutti i risultati delle prove effettuate e permette di:
• Visualizzare, filtrare, confrontare e esportare i risultati delle prove di tutti gli strumenti Gibitre connessi.
• Gestire limiti di tolleranza per i risultati archiviati.
• Produrre report di prova multistrumento.
• Sincronizzare i dati con altri programmi gestionali.
Venite a trovarci
Padiglione 11 Stand A51

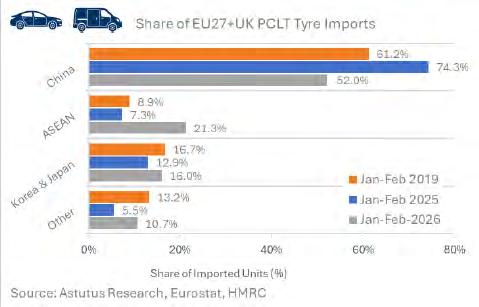
- Importazioni gennaio-febbraio 2026 in
ricambio questo significa minori percorrenze e un progressivo allungamento degli intervalli di sostituzione degli pneumatici.
Nel comparto agricolo prosegue invece la fase negativa, con una contrazione dell’11% legata alla prudenza negli investimenti delle imprese agricole. Situazione opposta per moto e scooter, che si confermano il segmento più dinamico del mercato europeo delle gomme di ricambio, con una crescita del 6%.
IMPORTAZIONI IN FORTE RALLENTAMENTO
U no degli elementi più rilevanti del primo trimestre riguarda il rallentamento delle importazioni. Dopo la forte crescita registrata nel 2025, le importazioni europee di pneumatici consumer dall’area extra UE27+UK so -
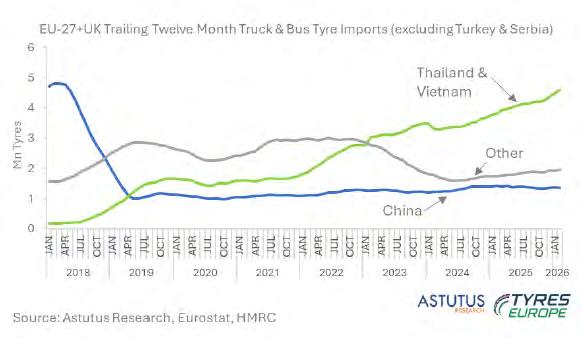
3 - Thailandia e Vietnam continuano a trainare la crescita delle importazioni europee di pneumatici per truck & bus.
no diminuite del 21,6% nei primi due mesi del 2026. In particolare, i volumi provenienti dalla Cina si sono quasi dimezzati (-45%), facendo scendere la quota cinese dal 74% al 52% del totale importato.
Secondo Tyres Europe, il rallentamento sarebbe collegato anche alle indagini antidumping avviate dall’Unione Europea sugli pneumatici PCLT di origine cinese, che nel corso del 2025 avevano favorito fenomeni di pre-buying da parte degli importatori europei.
A beneficiare del nuovo scenario sono soprattutto i produttori del Sud-Est asiatico: Thailandia e Vietnam hanno registrato incrementi molto elevati, portando la quota ASEAN dal 7% al 21% delle importazioni europee.
LA SFIDA DEGLI PFU
A ccanto alle dinamiche di mercato, Tyres Europe dedica spazio anche al tema della sostenibilità e della gestione degli pneumatici usati. Secondo le stime preliminari di Astutus Research, nel 2025 in Europa sono state generate circa 4,4 milioni di tonnellate di pneumatici usati, un volume sostan -
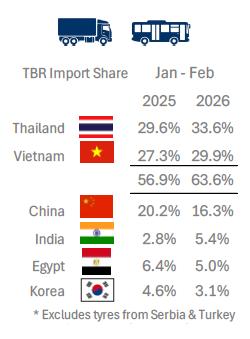
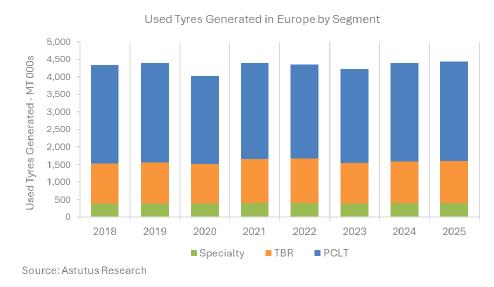
Figura 4 - I volumi stabili degli pneumatici usati nascondono andamenti divergenti per segmento e area geografica.
zialmente stabile rispetto all’anno precedente (+0,5%).
Dietro questa apparente stabilità si nascondono però andamenti molto differenziati tra le varie aree geografiche: i mercati del Sud Europa, come Spagna, Portogallo e Grecia, insieme ad alcuni Paesi dell’Europa centrale, stanno crescendo più rapidamente rispetto ai principali mercati del Nord Europa, dove i volumi risultano sostanzialmente stagnanti.
I l report evidenzia inoltre che oltre il 90% del tonnellaggio di pneumatici usati deriva da quelli di ricambio, mentre circa 600 mila tonnellate vengono ancora riutilizzate come pneumatici part-worn o attraverso la ricostruzione. La progressiva riduzione delle attività di ricostruzione sta però aumentando il quantitativo di pneumatici classificati come ELT (End-of-Life Tyres), incrementando di conseguenza i volumi destinati a recupero e riciclo.
I L MERCATO
Tyres Europe evidenzia come il parco circolante europeo continuerà a cre -
scere anche nei prossimi anni, raggiungendo circa 340 milioni di veicoli leggeri nel 2026, il 12% in più rispetto a dieci anni fa.
Una dinamica che potrebbe sostenere
la domanda degli pneumatici di ricambio nel medio periodo, pur in un contesto ancora fortemente condizionato da fattori macroeconomici, geopolitici e competitivi. u
Ridurre la dipendenza da materie prime fossili senza compromettere le prestazioni: è questa la sfida che sta ridefinendo lo sviluppo dei materiali per la gomma. Nemus Material®, a base di cellulosa e gomma naturale, rappresenta una nuova generazione di filler bio-based che promette di migliorare lavorabilità, efficienza e sostenibilità.
La filiera della gomma sta attivamente cercando di sostituire composti fossili con altri materiali a bassa impronta carbonica, tra questi ci sono i materiali di origine vegetale. I prodotti vegetali, infatti, fanno parte di un ciclo del carbonio “breve” e circolare: le piante assorbono CO₂ dall’atmosfera mentre crescono (fotosintesi), e quando
le usiamo (bruciandole o decomponendole) restituiscono più o meno la stessa quantità di CO₂ che avevano fissato. Se gestite in modo sostenibile, le emissioni nette tendono a zero. I combustibili fossili (carbone, petrolio, gas), invece, rilasciano carbonio che era rimasto sepolto per milioni di anni. Bruciandoli, aggiungiamo CO₂ “nuova” (in realtà an-
tichissima) all’atmosfera, aumentando la concentrazione di gas serra senza che ci sia un meccanismo naturale (o artificiale) rapido per riassorbirla.
Per questo l’impronta di carbonio dei prodotti vegetali è molto più bassa, a patto che non si distruggano foreste per coltivarli.
Anche sottrarre terreno all’agricoltura
destinata all’alimentazione umana o animale non è eticamente accettabile, per cui i prodotti vegetali di interesse per la produzione di materie prime sono quelli che non impattano su foreste e food & feed.
Recentemente, su queste pagine, abbiamo già scritto di materiali interessanti che derivano dal legno, frutto di innovazioni che arrivano dal Nord Europa, dove questa risorsa è abbondante.
Ci riferiamo ai RFF (Renewable Functional Fillers) dell’azienda Finlandese UPM Chemicals (fascicolo n. 736, pag. 34), che si sono classificati al primo posto nel E4S (Elastomers for Sustainability), come parte del più ampio progetto di bio-raffineria a Leuna in Germania, e alla gomma Reselo, ottenuta dagli scarti di corteccia di betulla, della società svedese Reselo, che avevamo descritto come un “additivo elastomerico” a base di suberina (fascicolo n. 736, pag. 28).
NEMUS MATERIAL®
Nemus è un nuovo materiale a base di cellulosa di un’altra società finlandese, la Black Donuts (https://blackdonuts. com/), il cui nome deriva dal latino e significa «foresta» o «boschetto sacro», riflettendo sia l’origine del materiale sia
la sua compatibilità con i cicli rigenerativi del carbonio.
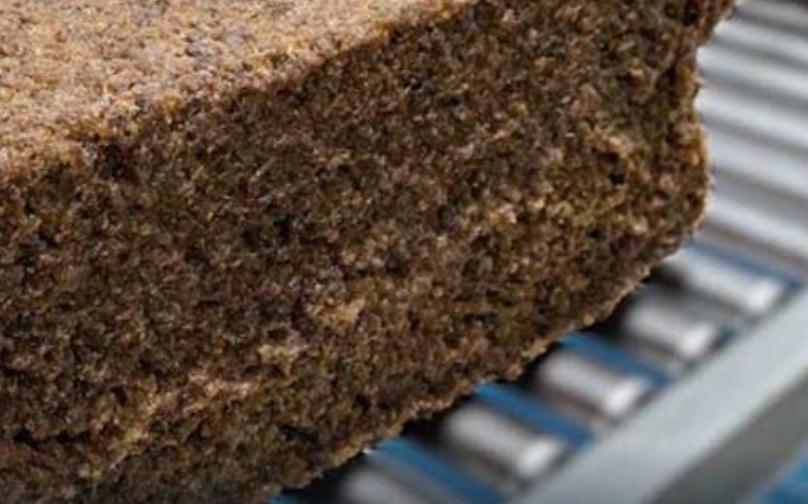
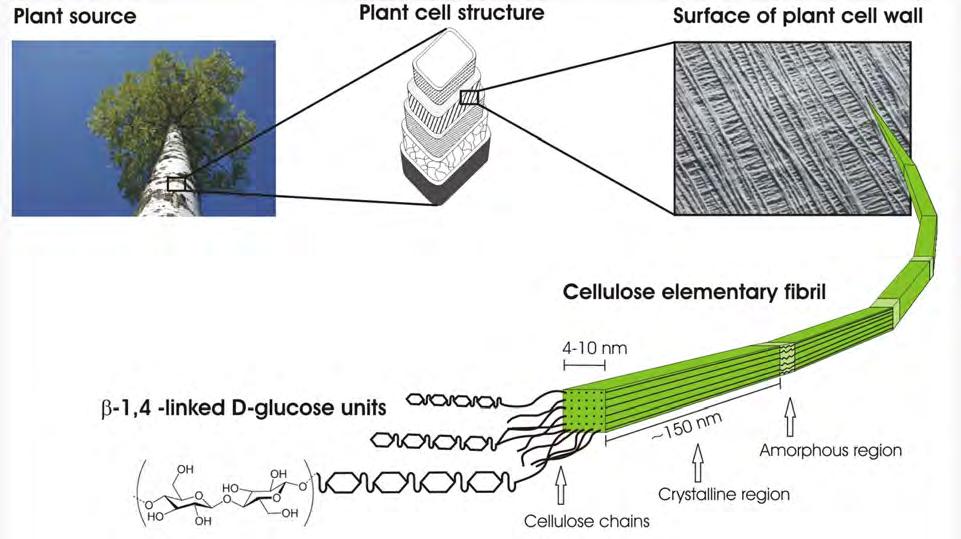
S i tratta di un masterbatch a base di gomma naturale e Cellulosa microfibrillata (MFC = Microfibrillated Cellulose). La cellulosa deriva da foreste gestite in modo sostenibile. Attraverso una lavorazione meccanica le fibre di cellulosa, vengono trasformate in microfibrille ad ampia superficie specifica. La cellulosa microfibrillata (MFC) è un materiale di rinforzo di origine vegetale ampiamente utilizzato nelle applicazioni relative alla carta e al cartone. Nella produzione di pneumatici, tuttavia, il suo impiego è stato limitato per una ragione di natura puramente pratica. Le fibrille di cellulosa sono idrofile, mentre le matrici di gomma sono idrofobe.
Questa incompatibilità non consente una buona interazione tra le due componenti, con conseguente difficoltà a disperdere l’MFC nelle mescole per pneumatici in modo affidabile e consistente. Black Donuts è pertanto intervenuta non solo sul materiale, ma sul processo produttivo, con miscelazione a umido per rendere possibile la premiscela di gomma naturale e MFC. Ciò consente al materiale di essere utilizzabile nelle reali condizioni di produzione degli pneumatici, preservando
le caratteristiche di rinforzo attese da un filler con ampia superficie specifica. B lack Donuts ha sviluppato il Nemus Material ® specificamente per l’applicazione battistrada. Il battistrada degli pneumatici per autovettura è costituito da gomma sintetica e/o naturale con cariche rinforzanti quali nero di carbonio e/o silice per garantire prestazioni e durata. Questi materiali sono sicuramente efficaci, ma derivano (gomma sintetica e nero di carbonio) da fonti fossili. Le nuove leggi stanno trasformando le emissioni indirette della filiera (Scope 3) da un dato volontario a un obbligo di legge. Di conseguenza, i grandi produttori (OEM) devono fissare obiettivi di riduzione molto più stringenti, che coinvolgono tutti i loro fornitori. E i produttori di pneumatici devono trovare il modo di ridurre il contenuto di materiali derivati da fonti fossili senza compromettere la resistenza al rotolamento, l’aderenza sul bagnato, la resistenza all’usura, la durata, la stabilità di processo e la competitività dei costi.
S econdo Black Donuts la maggior parte delle alternative a base biologica non sarebbe all’altezza in termini di prestazioni, diversamente da Nemus, che permetterebbe di colmare questo gap.
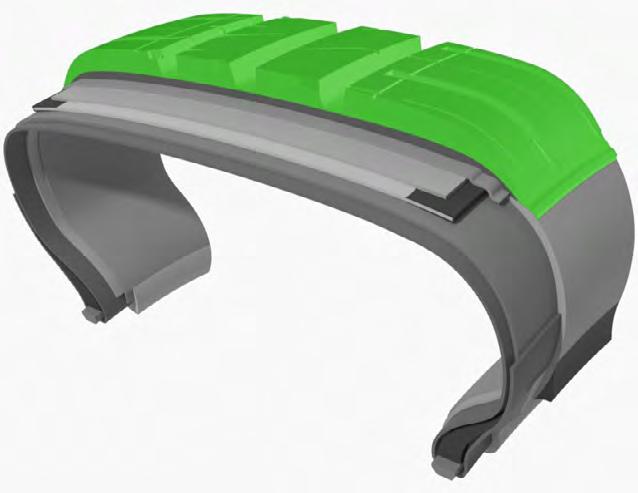
Nemus compound, natural rubber, carbon black, and silica have been replaced with Nemus.
CARATTERISTICHE DI NEMUS
I l materiale Nemus®, secondo quanto dichiarato da Black Donuts, si propone come un’alternativa innovativa ai riempitivi di origine fossile, essendo stato progettato per sostituire nerofumo, silice e, in parte, gomma sintetica con rapporti di sostituzione particolarmente elevati. In particolare, l’efficienza di rinforzo della microfibrillated cellulose (MFC) consente un rapporto di sostituzione pari a 1:3 rispetto a nerofumo e silice, mentre la gomma naturale (NR) contenuta in Nemus agisce come vettore per l’MFC, permettendo una sostituzione 1:1 della stessa NR. I n funzione delle proprietà desiderate del compound, Nemus può inoltre sostituire parzialmente anche la gomma sintetica, favorendo un ulteriore avanzamento verso formulazioni a base biologica.
Dal punto di vista prestazionale, il materiale si distingue per la capacità di migliorare le mescole del battistrada, rispondendo alle elevate esigenze degli pneumatici moderni: consente infatti una riduzione della resistenza al rotolamento, una maggiore biodegradabilità delle particelle di abrasione, una lunga durata e una buona costanza produttiva. Queste caratteristiche
N234 13 1
Processing & Cure: Lower Mooney viscosity and slightly faster cure indicate improved processability.
Strength & Durability: Higher modulus, tensile strength, hardness, and significantly improved tear strength reflect a tougher compound.
Dynamic & Handling: Improved green strength and higher E′ at 60 °C support better structural integrity and warm-temperature handling, while higher E* at −25 °C indicates reduced low-temperature flexibility for winter conditions.
Grip vs. Efficiency: Significant improvement in rolling resistance while keeping wet grip same level
ne fanno una soluzione particolarmente interessante per le applicazioni nel battistrada, dove efficienza, aderenza e sicurezza rappresentano fattori chiave.
Nemus è stato sottoposto a valutazioni approfondite presso il laboratorio di ricerca sui materiali Black Donuts InTire Labs, che hanno messo in evidenza
come Nemus consenta di ottenere: migliore lavorabilità, riduzione della resistenza al rotolamento, migliore maneggevolezza dello pneumatico, Chip & chunk resistance da neutra a migliorata. Q uesti risultati dimostrerebbero che Nemus può consentire ai produttori di pneumatici di promuovere la sostenibilità mantenendo, e in alcuni casi migliorando, i parametri prestazionali di riferimento.
Engineering Systems è azienda leader nella produzione di estrusori per gomma e plastica in svariati ambiti di applicazione industriale.
Oltre 40 anni di esperienza e una lunga serie di competenze e know how, rendono Engineering Systems il partner ideale per qualità, sicurezza e alto grado di personalizzazione di prodotti e servizi.
Siamo specializzati in qualsiasi tipo di estrusore per tutte le tipologie di gomma da estrudere.
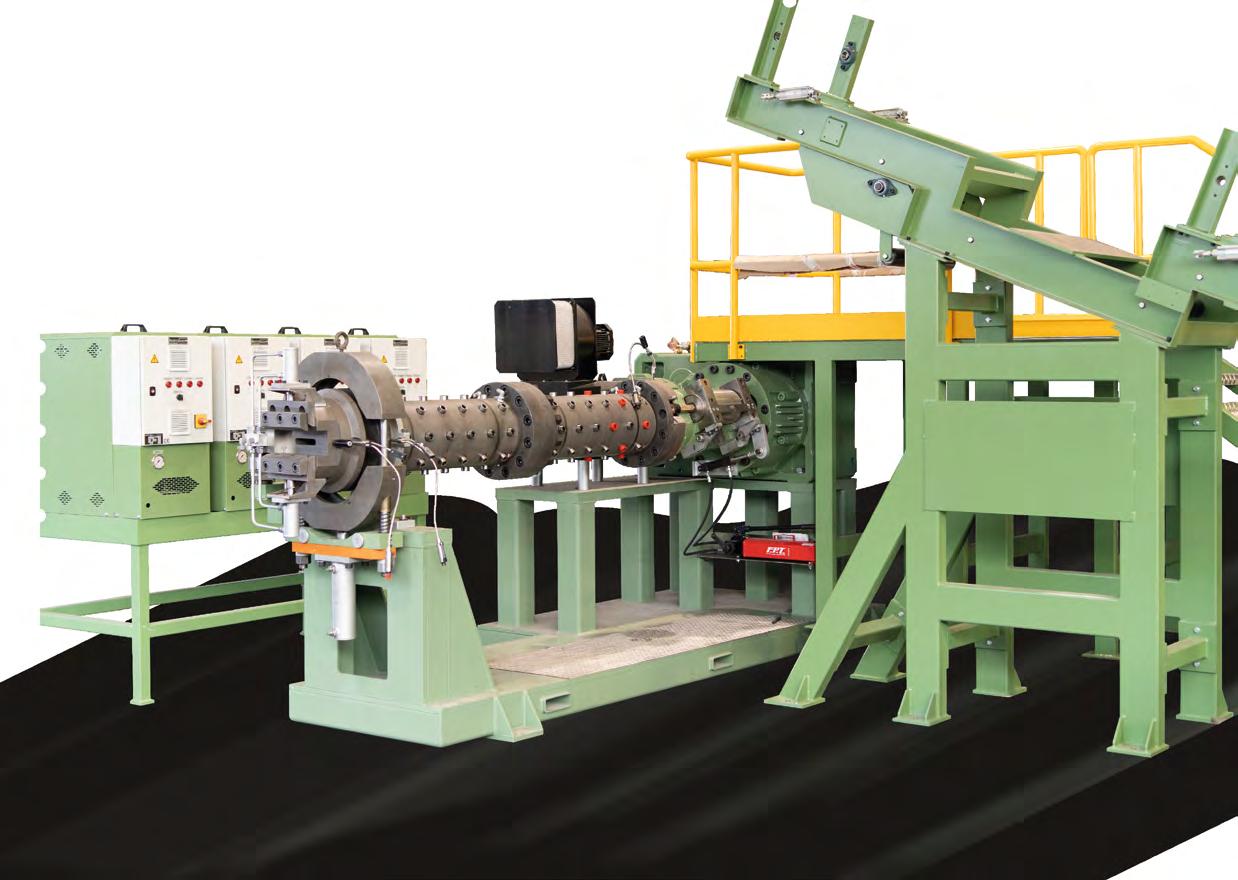
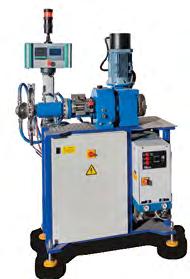
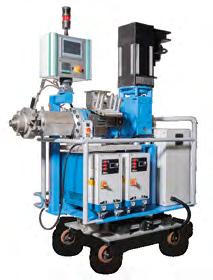
Realizziamo estrusori totalmente personalizzabili, per i settori di rivestimento pneumatici, guarnizioni, cavi e mini estrusori per produzione mescole speciali.
Un altro importante processo produttivo che Engineering Systems effettua per i propri clienti è il “Revamping” della macchina completa o anche solo dei componenti fondamentali e significativi come vite e cilindro.
La produzione interna, insieme alla passione con cui approcciamo ogni richiesta, consente di curare l’intero processo produttivo offrendo versatilità e prontezza per soddisfare qualsiasi richiesta del cliente.
L’innovazione tecnologica e l’alto livello di specializzazione tecnica dello staff sono elementi differenzianti che assicurano ottimi risultati e massima qualità e durabilità dei prodotti e dei servizi.
ENGINEERING SYSTEMS S.R.L. - Via Caduti del Lavoro 37/39, 25030 Coccaglio (BS) ITALIA - Tel. +39 030 77 21 469 commerciale@engineeringsystems.it - www.engineeringsystems.it
Nemus compound, natural rubber, carbon black, and a portion of the silica have been replaced with Nemus.
STUDI APPLICATIVI
DI LABORATORIO
Nella Figura 1 vengono illustrate le evidenze di laboratorio relative all’applicazione battistrada per pneumatico invernale. La ricetta di riferimento è stata confrontata con una contenente il Nemus material. Più precisamente la gomma naturale, una delle due SSBR e il nero di carbonio della mescola di riferimento sono state sostituite dal Nemus material. La silice è stata leggermente ridotta, così come il silano, mentre la parte di nero di carbonio serve sostanzialmente per colorare di nero la mescola. I risultati di laboratorio possono essere riassunti nei seguenti punti. Lavorazione e vulcanizzazione: una minore viscosità Mooney della mescola e una vulcanizzazione leggermente più rapida sono indicatori di una migliore processabilità. Resistenza e durata: il modulo, le proprietà meccaniche a trazione e la durezza abbinate a una resistenza alla lacerazione significativamente migliorata sono indicatori di un compound più robusto.
Proprietà dinamiche e tenuta di strada: la migliore green strength e un modulo a 60°C (E’) più alto supportano una migliore integrità strutturale e un miglior handling a temperature più alte,
The recipe calculation has been performed to maintain the hardness level consistent with the reference blend.
The goal is to achieve better RR and handling properties without compromising other properties.
Mixing was made in a large-scale Intermesh mixing and re-treading trials in Kraiburg, Austria.
mentre un più alto E* a -25 °C indica una ridotta flessibilità alle basse temperature, vantaggiosa nelle condizioni invernali.
Aderenza vs. Efficienza: miglioramento
significativo della resistenza al rotolamento, mantenendo lo stesso livello di aderenza sul bagnato.
Nella Figura 2 vengono illustrate le evidenze di laboratorio relative all’appli-
cazione battistrada per pneumatico estivo.
La ricetta di riferimento è stata confrontata con una contenente il Nemus material. Più precisamente la gomma naturale è stata sostituita dal Nemus material. Nero di carbonio, silice e silano sono stati leggermente ridotti.
La ricetta è stata adattata per mantenere costante il livello di durezza rispetto alla mescola di riferimento.
L’obiettivo era ottenere una migliore resistenza al rotolamento (RR) e proprietà di handling senza compromettere le altre caratteristiche.
La miscelazione è stata eseguita in un miscelatore Intermesh su scala industriale e le prove di ricostruzione sono state effettuate presso Kraiburg in Austria.
SOSTENIBILITÀ
N emus è uno dei pochi materiali nel settore degli pneumatici con un’im -
pronta di carbonio negativa verificata. Il suo bilancio di carbonio è pari a -1,8 kg di CO₂-eq per chilogrammo di materiale, grazie all’assorbimento di carbonio di origine biogenica.
Tale impronta è stata calcolata in modo indipendente dal nova-Institut, ente tedesco riconosciuto nella valutazione della sostenibilità dei materiali a base biologica (1).
Realizzato esclusivamente con gomma naturale e cellulosa, Nemus è un prodotto a base biologica al 100%, privo di ingredienti di origine fossile. Ciò rende Nemus la soluzione ideale per i produttori che intendono ridurre l’impatto ambientale lungo l’intero ciclo di vita degli pneumatici.
PRONTO ALL’USO PER GLI
STABILIMENTI DI PRODUZIONE DI PNEUMATICI
La produzione di pneumatici avviene su volumi molto elevati, con alti requi-
siti prestazionali dei materiali e processi produttivi che sono rimasti sostanzialmente invariati per decenni. Nel loro insieme, questi fattori creano un chiaro vincolo: i nuovi materiali devono integrarsi nei sistemi industriali esistenti.
Nemus è stato progettato come premiscela di facile utilizzo e si integra perfettamente nei processi di produzione di pneumatici esistenti, senza richiedere modifiche alle attrezzature o alle procedure di miscelazione.
(1) Un valore negativo è possibile quando si contabilizza il carbonio biogenico “sequestrato” nel materiale, applicando la metodologia PEF/LCA con credito al sequestro.
Tuttavia, questo tipo di contabilità è controverso nella comunità LCA quando il materiale non rimane poi stabilmente fuori ciclo (se lo pneumatico si usura e le particelle si degradano, il carbonio rientra in atmosfera). (NdR) u
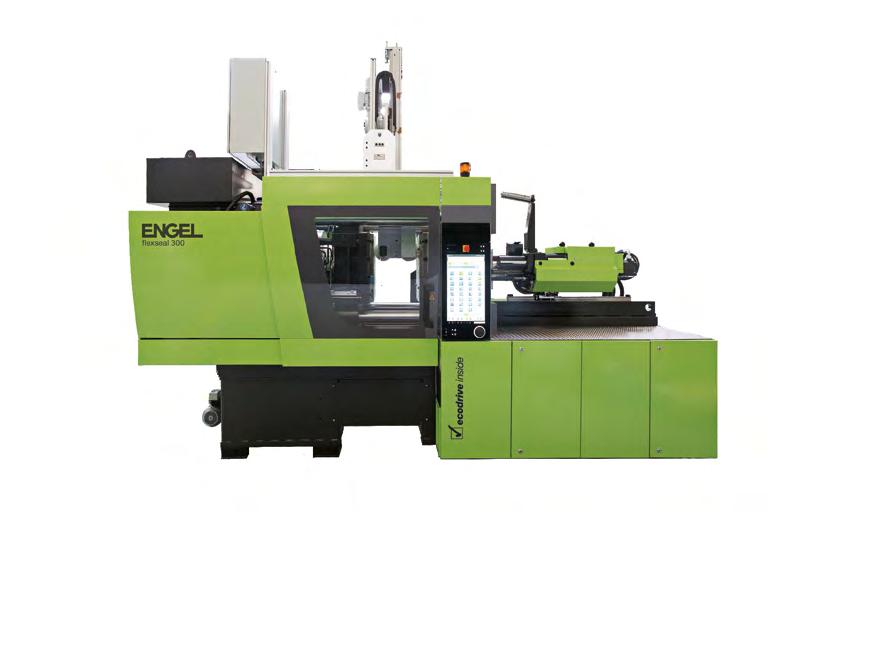
Il design compatto in combinazione alla nostra esperienza nel settore della gomma e del silicone sono i fattori chiave per il successo dei nostri clienti.
Armin Mattes Head of Sales ELAST

Grande affidabilità, design estremamente compatto e ottima efficienza energetica, grazie al servoazionamento ecodrive, rendono le presse orizzontali ENGEL da 300 e 440 tonnellate la soluzione ideale per aumentare la produttività nello stampaggio di componenti in gomma e silicone.

Tra innovazione tecnologica, sostenibilità, automazione e nuovi materiali, Plast 2026, a Milano dal 9 al 12 giugno, racconta le trasformazioni che stanno ridefinendo l’industria europea della plastica e della gomma. Dalle tecnologie per la manifattura avanzata all’intelligenza artificiale, fino alle soluzioni dedicate a efficienza energetica, riciclo e digitalizzazione dei processi, lo speciale offre una panoramica sulle aziende e sulle innovazioni protagoniste della fiera milanese.
Con la ventesima edizione di Plast, la principale manifestazione europea del 2026 dedicata all’industria delle materie plastiche e della gomma, dal 9 al 12 giugno oltre 1.000 espositori internazionali animeranno i padiglioni milanesi in una fase particolarmente delicata per il manifatturiero europeo, stretto tra tensioni geopolitiche, transizione energetica, nuove normative ambientali e ridefinizione delle catene globali di fornitura.
In questo scenario, la risposta del settore passa sempre più attraverso innovazione tecnologica, digitalizzazione, sostenibilità e ricerca di nuovi modelli produttivi. Ed è proprio su questi temi che Plast 2026, insieme ai suoi saloni satellite - Rubber, 3D Plast e PlastMat - costruisce la propria identità, confermandosi non soltanto come vetrina commerciale, ma come piattaforma strategica di confronto per l’intera filiera.
OLTRE MILLE ESPOSITORI IN UN MERCATO COMPLESSO
Nonostante il rallentamento che coinvolge diversi comparti industriali europei, la manifestazione conferma una forte capacità attrattiva con oltre 1.000 espositori presenti, di cui circa 200 nuovi rispetto all’edizione precedente e oltre il 30% provenienti dall’estero. Un dato che assume particolare significato in un contesto caratterizzato da prudenza negli investimenti, aumento dei costi industriali e forte pressione competi-
tiva internazionale. Plast continua così a rappresentare uno dei principali hub europei per le tecnologie dedicate alla trasformazione di materie plastiche e gomma, con una presenza trasversale che coinvolge impianti, automazione, materiali avanzati, riciclo, digitalizzazione e componentistica. L’organizzazione punta, inoltre, a rafforzare ulteriormente la presenza di operatori internazionali grazie alle delegazioni di buyer promosse in collaborazione con Agenzia ICE e con numerose associazioni industriali, confermando la vocazione globale della manifestazione.
L’edizione 2026 si sviluppa attorno ad alcuni temi centrali per il futuro della filiera: competitività industriale, economia circolare, tracciabilità digitale e integrazione dell’intelligenza artificiale nei processi produttivi. Il programma convegnistico affronta infatti le principali trasformazioni in corso nel settore, a partire dagli Stati Generali della Plastica, momento di confronto tra industria, istituzioni e associazioni di categoria dedicato al ruolo strategico della filiera nel sistema produttivo italiano ed europeo. Grande attenzione sarà dedicata anche al riciclo meccanico, con la presentazione del Report 2025 di Assorimap, focalizzato sui dati della produzione di materie prime seconde post-consumo e sui sistemi di tracciabilità necessari a rafforzare trasparenza e competitività del comparto. Tra i temi più rilevanti emergono inoltre digitalizzazione industriale, cybersecurity, servitizzazione e applicazione dell’intelligenza artificiale alla manifattura. In particolare, il convegno promosso da Assogomma analizzerà il ruolo dell’IA e della circolarità come leve strategiche per la competitività dell’industria elastomerica, mentre Made Competence Center approfondirà l’integrazione tra sistemi produttivi, gestione dati e compliance normativa.
NASCE 3DPLASTLAB
Tra le principali novità dell’edizione 2026 debutta 3DPlastLab, evoluzione del salo-
ne satellite 3D Plast, che si trasforma da area espositiva a laboratorio permanente dedicato all’additive manufacturing. Il nuovo format punta a creare un ambiente dinamico e immersivo in cui ricerca, industria, design e nuove tecnologie possano dialogare in tempo reale. Per tutta la durata della manifestazione, l’area ospiterà speech, dimostrazioni, prototipi e applicazioni concrete dedicate a materiali avanzati, progettazione computazionale, AI e nuovi sistemi produttivi. L’obiettivo è superare il modello fieristico tradizionale e trasformare lo spazio espositivo in un ecosistema di innovazione continua, capace di mettere in relazione aziende, ricercatori, startup e decision maker internazionali.
UNA FILIERA SEMPRE PIÙ INTERCONNESSA
P last 2026 si inserisce inoltre nel progetto MaTec, piattaforma fieristica integrata che unisce Plast, Xylexpo e Composites Future in un unico ecosistema dedicato alla manifattura avanzata.
L’iniziativa riflette la crescente convergenza tra materiali, automazione, lavorazioni industriali e tecnologie digitali. Legno, compositi, plastica e gomma dialogano oggi all’interno di filiere sempre più interconnesse, dove sostenibilità, efficienza produttiva e innovazione tecnologica diventano elementi trasversali.
In un momento di forte ridefinizione degli equilibri industriali internazio-
nali, Plast 2026 si presenta quindi non solo come appuntamento espositivo, ma come osservatorio privilegiato sulle trasformazioni che stanno ridefinendo il futuro del manifatturiero europeo.
ANCHE LA GOMMA VUOLE LA SUA PARTE
Nelle pagine che seguono vi raccontiamo una filiera della gomma in piena trasformazione, sempre più orientata verso automazione, digitalizzazione, sostenibilità ed efficienza produttiva. Le aziende protagoniste di questa edizione presentano soluzioni che spaziano dalla progettazione stampi alle presse di nuova generazione, dai sistemi di dosaggio automatico ai materiali avanzati, fino alle tecnologie dedicate alla lavorazione del silicone, alla mescolazione e al controllo intelligente dei processi.
E mergono con forza temi come riduzione dei consumi energetici, economia circolare, precisione produttiva, integrazione tra macchina e automazione e sviluppo di materiali sempre più performanti e sostenibili. Accanto alle grandi tecnologie per la trasformazione industriale trovano spazio anche innovazioni dedicate a compound, carboni speciali, elastomeri termoplastici, additive manufacturing e sistemi evoluti di gestione della produzione.
I l risultato è un panorama industriale che riflette le principali trasformazioni in corso nel manifatturiero europeo: una filiera chiamata a coniugare competitività, innovazione e sostenibilità in uno scenario internazionale in continua evoluzione. u
Additivi:
• Acceleranti di vulcanizzazione
• Reticolanti
• Anti-invecchianti
• Antiossidanti
• Agenti di rinforzo
• Agenti espandenti e riduzione di peso
• Co-agenti
• Ossido di magnesio
• Idrossido di magnesio
• Acido stearico
• Ossido di zinco attivo e trasparente
• Oxirubber (alternativa sostenibile all’ossido di zinco)
• Resine fenoliche
• Resine idrocarboniche
• Silani
Disponibili:
• Sostanza pura
• Pasta
• Dry liquid
• Supportato su polimero
Carbon Black
• Furnace Black
Materiali di rinforzo
• Mica
• Silice precipitata
• Talco
• Renewable Functional Fillers (RFF)
• Caolino (trattato in superficie, calcinato, idrato)
• Wollastonite (naturale e trattato in superficie)
Gomme sintetiche
• EP(D)M
• NBR
• SBR
• SSBR
• BR
• HSR
• SBS
• CR
• Denka ER
• Denka AEM
u ALFA STAMPI
u ALLOD
u ARBURG
u C2
u CAMUNA STAMPI
u CDG
u CMR
u COLMEC
u COLOR SERVICE
u COMERIO ERCOLE
u DESMA
u ENGEL
u FRANCIACORTA STAMPI
u FRANPLAST
u G3 MIXING TECHNOLOGIES
u L AWER
u MAPLANSTATE TECHNOLOGIES
u MARIS
u METTLER TOLEDO
u MP STRUMENTI
u OR.P STAMPI
u PEZZATO PRESSE
u REP
u RESCHEM
u RODOLFO COMERIO
u SASPOL
u SIRMAX
u SUPREMA RUBBER MACHINERY
u TAURUS SAGES
u UTPVISION
u ZUMBACH ELECTRONIC
Dal 1984 Alfa Stampi opera nel settore della costruzione di stampi per articoli tecnici in gomma, all’interno della “Rubber Valley” bergamasca, uno dei distretti più specializzati al mondo nella lavorazione della gomma.
L’azienda nasce ad Adrara San Martino dalla passione per la meccanica e dall’intuizione di investire, già nei primi anni ’80, nelle lavorazioni CNC a controllo numerico, allora considerate una tecnologia pionieristica.
D a un piccolo garage di 50 metri quadrati con una sola fresatrice, Alfa Stampi ha costruito negli anni
un percorso fatto di competenze tecniche, investimenti e continua evoluzione produttiva.
O ggi l’azienda realizza stampi per articoli tecnici complessi destinati a numerosi settori industriali: automotive, ferroviario, elettromeccanico, medicale, agricolo e industriale.
N el corso della propria attività ha sviluppato oltre 19.000 stampi, collaborando con clienti italiani ed esteri e consolidando una presenza equilibrata tra mercato nazionale e internazionale.
L a produzione è specializzata nella costruzione di stampi a iniezione e compressione per gomma, silicone e particolari gomma-metallo, con
particolare attenzione alla precisione costruttiva, alla qualità delle finiture e all’affidabilità nel tempo. N egli anni Alfa Stampi ha investito costantemente nel rinnovamento del parco macchine, nei sistemi CAD/CAM e nel controllo qualità, mantenendo però intatto il valore più importante: l’esperienza maturata direttamente in officina e il rapporto umano con clienti, collaboratori e fornitori.
O ggi, dopo 42 anni di attività, l’azienda guarda al futuro attraverso un percorso di crescita e ricambio generazionale già avviato, con l’obiettivo di continuare a unire innovazione tecnologica, flessibilità produttiva e cultura artigianale italiana. L a partecipazione a Plast 2026 rappresenta per Alfa Stampi l’occasione per condividere la propria esperienza e confermare la volontà di continuare a investire in qualità, competenza e sviluppo tecno logico. u
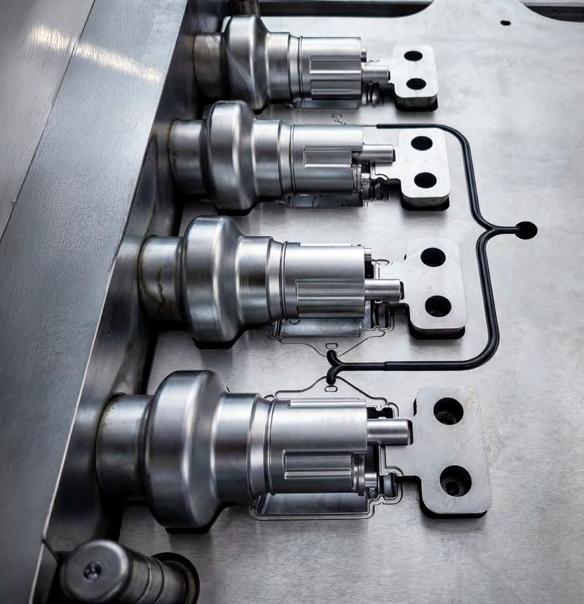
Negli ultimi anni, le crescenti esigenze di sostenibilità nel settore automotive hanno spinto verso la progettazione di componenti con impronta di CO₂ ridotta e pensati per poter essere riciclati, nel migliore dei casi meccanicamente. Per i rivestimenti interni, una soluzione promettente è rappresentata da un processo produttivo monostadio basato esclusivamente su materiali termoplastici compatibili tra loro, in grado di sostituire le tradizionali strutture a sandwich (strato decorativo, schiuma e supporto), oggi costose, che richiedono attrezzature complesse e a causa della combinazione di materiali, difficili da riciclare.
I l concetto si fonda sullo stampaggio a iniezione con foaming: un gas disciolto nel fuso agisce da agente espandente e, tramite un’apertura controllata dello stampo,
genera una schiuma a pori chiusi direttamente a partire da un TPE, che si lega al supporto termoplastico a base PP. Il processo consente di eliminare fasi di pre- e posttrattamento, riducendo costi, tempi, consumo energetico e risorse, con benefici rilevanti in termini di neutralità climatica e riciclabilità.
I l progetto, sviluppato da un consorzio composto da GK Concept (progettazione e simulazione), Allod (sviluppo materiali) e Arburg (tecnologia impiantistica), ha affrontato una delle principali sfide della tecnologia: ottenere schiume fini e uniformi con TPE morbidi, evitando difetti superficiali tipici del processo di foaming (striature, cavità, disomogeneità).
Le prime prove sono state condotte con uno stampo sperimentale monocomponente, focalizzandosi sull’ottimiz -
1
PE CON FILLER LIGHTWEIGHT, 80 SHA, 0,75 G/CM3
zazione della fase di schiumatura. È emerso che una pressione uniforme durante la fase di mantenimento è essenziale per una struttura cellulare omogenea; la durata di questa fase influenza lo spessore dello strato superficiale compatto, il peso e la durezza del pezzo. La riduzione dei difetti superficiali è stata ottenuta attraverso ottimizzazione del processo produttivo e dei materiali impiegati. U n ruolo chiave è stato svolto dallo sviluppo di formulazioni TPE dedicate, con particolare attenzione al comportamento reologico; modificando la formulazione è stato possibile migliorare le proprietà meccaniche del fuso, la scorrevolezza e la stabilità degli alveoli. L’impiego di agenti nucleanti ha migliorato la morfologia della schiuma, sebbene con compromessi su raffreddamento e qua -
lità superficiale. La combinazione di TPS con un supporto a base poliolefinica (PP) ha mostrato vantaggi in termini di densità, costi e compatibilità nel riciclo.
D al punto di vista ambientale, la schiumatura dei TPE consente una riduzione significativa dell’impronta di CO₂ grazie alla diminuzione del peso del componente (Tabella 1). Le superfici ottenute risultano prive di difetti visibili e con un’elevata qualità soft-touch, anche in configurazione bicomponente TPE/PP.
I n occasione di Plast, Allod, IKV e GK Concept esporranno un dimostratore che mostra una soluzione sostenibile e riciclabile per componenti soft-touch con TPE espanso (vedi f oto nella pagina precedente), dimostrando la fattibilità industriale del processo. u
Al Plast 2026 di Milano, Arburg si presenta con un’offerta tecnologica completa che spazia dalla lavorazione del silicone alla nuova generazione di macchine elettriche, fino a soluzioni avanzate di automazione e digitalizzazione.
Tra le novità di maggiore richiamo figura la nuova Allrounder Trend , la pressa elettrica riprogettata e caratterizzata da un’elevata facilità d’uso, tempi di consegna ridotti e costi competitivi. La macchina è pensata per rispondere alle esigenze di flessibilità delle aziende di stampaggio, sempre più chiamate a gestire lotti variabili e cicli produttivi brevi. D isponibile con forze di chiusura da 500 a 2.000 kN, la Trend integra il nuovo sistema di controllo Gestica lite, progettato per offrire un’interfaccia intuitiva anche agli operatori meno esperti, senza rinunciare alla flessibilità richiesta dagli utilizzatori più avanzati. L a Allrounder 1000 Trend automatizzata realizza il prodot-
to “Donut-ella”, un pratico avvolgicavo a tre sezioni per cavi USB. Questo pezzo stampato a iniezione, che nella sua forma ricorda una ciambella, ha vinto nel dicembre 2025 il concorso di design “Pleiades” (Plastic European Innovation Award for Design and Sustainability) dell’Università IUAV di Venezia.
A Milano si potrà vedere dal vivo come innovazione, cultura del design e produzione industriale vadano di pari passo. Un sistema robotico lineare Multilift Select 8 deposita i tre singoli pezzi su un nastro trasportatore e assembla la parte superiore e quella centrale. La parte inferiore del pezzo viene montata manualmente dopo l’inserimento del cavo.
Accanto a questa novità, Arburg mette in evidenza un’altra applicazione interessante: la lavorazione del silicone solido su una pressa Allrounder 470 A elettrica. La macchina, in versione “Comfort” con forza di chiusura di 1.000
kN, è equipaggiata con sistema di dosaggio Turnmix per l’alimentazione continua del materiale priva di bolle, garantendo condizioni di processo costanti e qualità elevata dei manufatti. E quipaggiata specificamente per l’HTV (High Temperature Vulcanizing), la Allrounder 470 A consente di lavorare un’ampia gamma di durezze Shore e diverse quantità di iniezione. Il controllo preciso del processo, grazie alla misurazione della pressione e alla possibilità di aggiungere additivi o coloranti tramite un secondo flusso, assicura uniformità e ripetibilità.
I l sistema Turnmix ottimizza inoltre il rilascio dei gas durante la miscelazione, migliorando ulteriormente la qualità del prodotto finito.
I n fiera, la macchina produce fascette serracavi in silicone con un ciclo di circa 30 secondi, utilizzando materiale Addisil™ di Momentive e uno stampo a 2+2 cavità. L’automazione è affidata a un robot lineare Multilift Select 8, che gestisce le operazioni di manipolazione in modo efficiente. C ompletano l’offerta espositiva ulteriori soluzioni applicative: un sofisticato impianto "chiavi in mano" incentrato su un'Allrounder More 2000 mostra un esempio efficiente di applicazione per multicomponente. La pressa per bicomponente produce tessere di domino bicolori di alta
qualità con uno stampo a canale caldo a 64 cavità. Nella manipolazione automatizzata operano insieme in perfetta sinergia il Multilift V 30 lineare e un cobot collaborativo - vengono realizzati set di gioco completi direttamente confezionati e imballati.
Presente anche una Allrounder 375 V verticale al centro di una automazione progettata da Drakar Automation dedicata alla produzione di minirondelline rivestite in PUR in un tempo ciclo di 35 sec, utilizzate per pistoni pneumatici o idraulici in un tempo ciclo di 35 sec. L’automazione è atta allo scarico della stampata e carico inserti su stampo montato su pressa verticale. Il ciclo macchina è totalmente automatico.
A supporto delle tecnologie di processo, Arburg propone inoltre un ecosistema digitale completo, che include il sistema di controllo Arburg Mes System (ALS) e il portale clienti arburgXworld, confermando l’impegno dell’azienda verso una produzione sempre più connessa ed efficiente. Con questa presenza a Plast 2026, Arburg dimostra la propria capacità di offrire soluzioni integrate lungo l’intera catena del valore, combinando innovazione tecnologica, automazione e digitalizzazione per rispondere alle esigenze dei diversi settori industriali. u
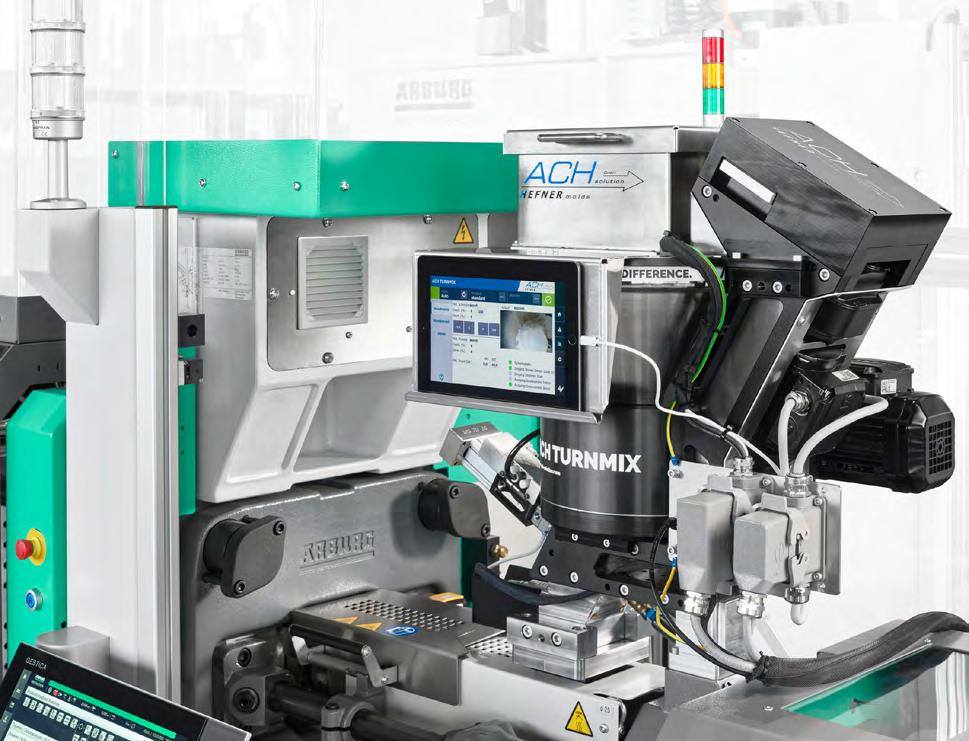
Da oltre quarant’anni C2 opera nella revisione, personalizzazione e ricostruzione di macchine per la lavorazione della gomma e delle materie plastiche, sviluppando nel tempo competenze tecniche che oggi rappresentano la base anche per la progettazione di nuove soluzioni produttive.
L’esperienza maturata sui principali modelli di macchina e sulle diverse esigenze applicative del settore ha infatti portato l’azienda a investire nello sviluppo di impianti di nuova costruzione, puntando su ottimizzazione del design, incremento delle prestazioni e integrazione con tecnologie più evolute. L’obiettivo è offrire macchine versatili e configurabili in funzione delle specifiche richieste produttive dei clienti.
L’attività storica legata al revamping resta comunque uno dei punti centrali dell’offerta C2. Nei magazzini di Vige -
vano, in provincia di Pavia, l’azienda dispone di oltre 300 macchine usate che coprono l’intera filiera della lavorazione di gomma e silicone.
Tra queste figurano mescolatori a cilindri, mescolatori interni, estrusori di differenti marchi, presse, taglierine, raffreddatori, calandre a tre e quattro cilindri, oltre a macchine ausiliarie e soluzioni personalizzate.
Parallelamente, C2 ha rafforzato la progettazione e realizzazione di macchinari nuovi destinati sia ai laboratori sia alle produzioni industriali di media e grande capacità. Le soluzioni sviluppate dall’azienda possono essere integrate nelle linee esistenti oppure utilizzate per la sostituzione completa degli impianti produttivi, con certificazioni destinate ai mercati europeo e internazionale.
Accanto alla produzione e alla ricostruzione di macchinari, l’azienda sviluppa anche attività di assistenza post-vendita, manutenzione e fornitura ricambi per impianti dedicati alla lavorazione di gomma e silicone.
I n occasione di Plast 2026, C2 presenterà la propria gamma di macchine e le più recenti soluzioni sviluppate per il settore. u
Nel settore degli stampi per gomma e plastica, precisione, continuità produttiva e affidabilità rappresentano elementi sempre più strategici.
In questo contesto, Camuna Stampi sviluppa la propria attività puntando su un approccio integrato che unisce progettazione, costruzione e supporto tecnico lungo l’intero ciclo di sviluppo dello stampo.
L’azienda opera nella progettazione e realizzazione di stampi destinati a differenti settori applicativi, con una presenza consolidata in ambiti come automotive, industriale e medicale.
L’attività non si limita, però, alla sola costruzione dello stampo: il supporto al cliente comprende l’analisi iniziale del progetto, la fase di progettazione, le prove stam
po e l’ottimizzazione finale del prodotto, con l’obiettivo di migliorare qualità, efficienza produttiva e ripetibilità del processo.
L a progettazione viene gestita internamente, affiancata quando necessario dal contributo di specialisti esterni per applicazioni specifiche. Anche la produzione è completamente integrata e comprende lavorazioni di tornitura, rettifica, fresatura a 3 e 5 assi ed elettroerosione a filo e a tuffo, oltre a un reparto dedicato al montaggio e alla manutenzione.
P articolare attenzione è dedicata proprio alle attività di manutenzione stampi, comprese le applicazioni più complesse, grazie alla presenza di personale tecnico specializzato e competenze sviluppate direttamente sul campo.
U n ruolo importante è svolto inoltre dalla collaborazione con fornitori di materie prime e componentistica, elemento che consente di sviluppare soluzioni tecniche personalizzate e ad alte prestazioni.
A ttraverso questo approccio, Camuna Stampi punta a consolidare il proprio ruolo di partner tecnico per i produttori del settore gomma e plastica, integrando knowhow progettuale, capacità produttiva e supporto operativo in un’unica filiera specializzata. u
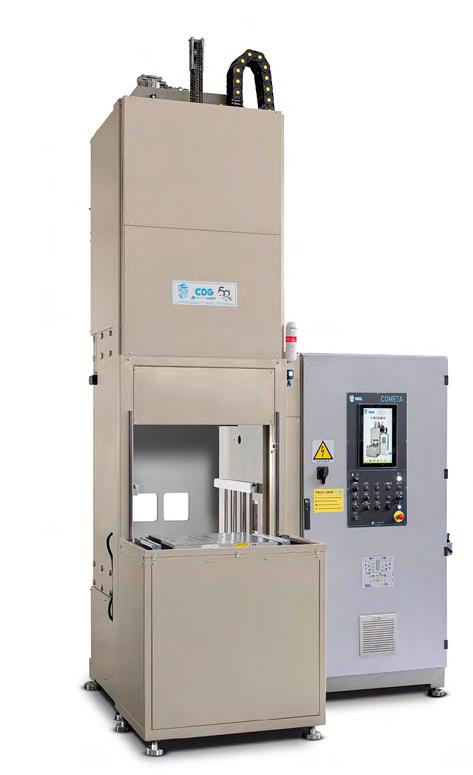
Anche quest’anno, con la propria presenza alla Fiera P last di Milano, CDG conferma l’impegno nel promuovere la propria tecnologia consolidata e il proprio sguardo rivolto verso l’innovazione.
L a pressa esposta in Fiera è il modello a compressione Cometa C300 con forza di chiusura di 300 ton, piani 700x700 magnetici e campana del vuoto integrale.
L a macchina è dotata di automazione/robot per il processo di carico/scarico.
Con questa novità CDG presenta il suo approccio al mer-
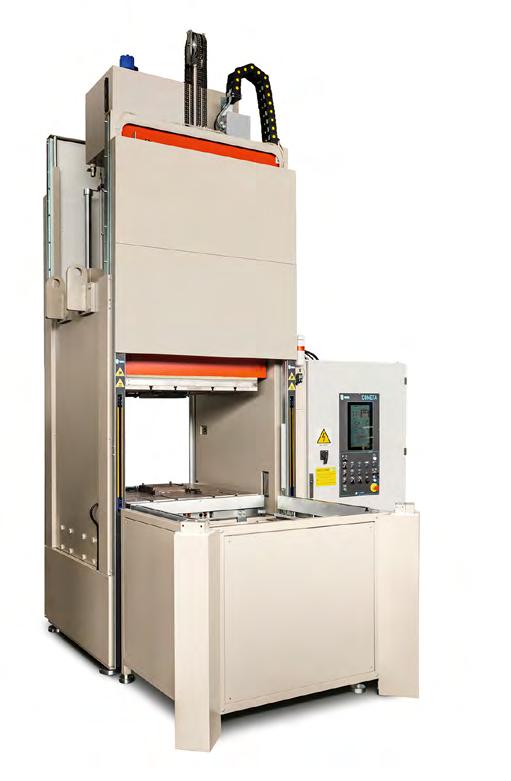
cato dei trasformatori di gomma. Da un lato, questa pressa presenta tutte le caratteristiche principali a cui è legato il marchio CDG; la struttura a spalle comporta minori ingombri, una maggior planarità e rigidità strutturale; l’esclusiva campana del vuoto integrale - compatibile con tutti gli stampi e in grado di racchiudere tutte le parti degli stessi - riduce i tempi di ciclo, permette l’evacuazione al 100% dei gas e porta gli scarti allo 0%. Quest’ultima caratteristica non è esclusiva delle presse a compressione ma è un punto di forza anche delle presse a iniezione
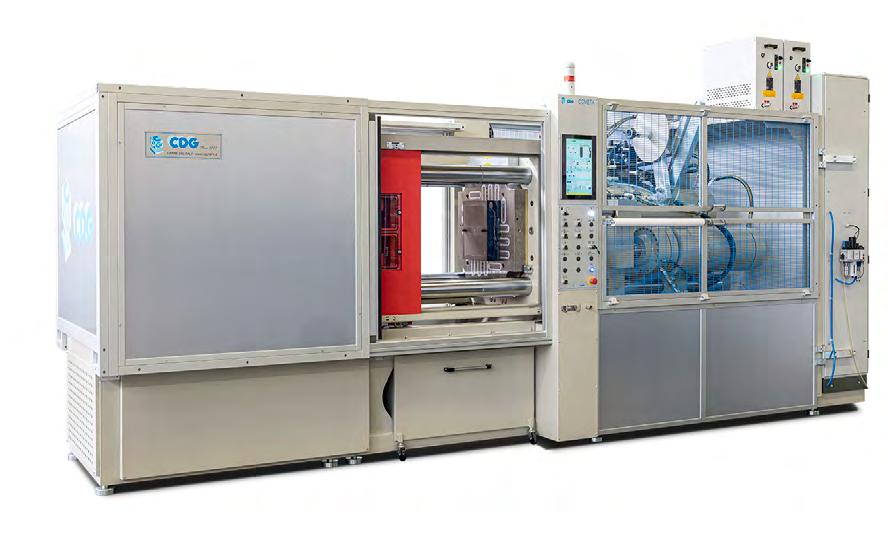
orizzontale e verticale offerte dall’azienda. D all’altro lato, l’innovativa automazione robotizzata, per esempio per movimentare, alzare, ruotare, aprire stampi di piccole o grandi dimensioni o per il processo di carico/scarico; oggi il mercato richiede di automatizzare sempre più i processi per renderli costanti, meno soggetti a errori, veloci e precisi; per rispondere a questa richiesta CDG si avvale di partner specializzati in automazione ed è in grado di proporre ai clienti soluzioni chiavi in mano.
C DG si propone come partner solido, flessibile e affidabile, con il quale i clienti possono creare rapporti a lungo
termine. Oltre alla qualità delle presse, l’azienda punta molto anche all’organizzazione interna per la quale, negli ultimi due anni, ha investito in due nuovi magazzini verticali, nella disponibilità a magazzino di tutti ricambi e in una persona in organico dedicata all’interfaccia con il cliente per tutto ciò che concerne l’assistenza tecnica: dalla necessità di un intervento sul posto a una presa in controllo da remoto e fino alla gestione ricambi.
S empre in quest’ottica, CDG ha investito e ottenuto recentemente la certificazione ISO 9001, lo standard di riferimento mondiale per i s istemi di gestione della qualità. u
La crescente diversificazione dei materiali e dei processi produttivi richiede oggi impianti sempre più flessibili, personalizzabili e integrabili con sistemi automatici di gestione della produzione. In questo contesto, CMR sviluppa presse e linee industriali destinate a differenti settori applicativi, con un’offerta che spazia dalle attività di laboratorio fino agli impianti per grandi produzioni industriali.
N el segmento delle presse da laboratorio, l’azienda realizza soluzioni utilizzate principalmente nei reparti ricerca e sviluppo per attività di campionatura, prototipazione e sviluppo di nuovi materiali. Le applicazioni comprendono settori come pannelli decorativi, laminati del legno, pannelli in canapa e altri materiali innovativi. Le macchine sono progettate per garantire semplicità d’utilizzo, affidabilità operativa e ampia versatilità di
cmrimpianti.com
configurazione, grazie anche alla possibilità di sviluppare soluzioni personalizzate in funzione delle esigenze del cliente.
L e presse integrano sistemi di gestione tramite PLC che consentono di impostare differenti cicli di lavoro - caldocaldo, caldo-freddo e freddo-freddo - oltre a parametri dedicati a tempi di cottura, apertura, chiusura, degasaggio e controllo delle temperature. Il sistema permette inoltre la registrazione dei dati di processo e la generazione di report relativi ai cicli di lavoro eseguiti.
A ccanto alle soluzioni per laboratorio, l’azienda sviluppa presse industriali progettate su specifiche esigenze produttive, con applicazioni che spaziano dai laminati tecnologici ai materiali plastici, compositi e termoindurenti, fino all’industria della gomma, del poliuretano, dell’automotive e dei materiali ecosostenibili per l’edilizia. Nel corso degli anni sono state realizzate presse fino a 8.500 tonnellate di spinta, complete di sistemi automatici per il carico e scarico del materiale e configurabili per cicli a caldo, freddo o combinati.
L’attività comprende inoltre la progettazione, il revamping e l’ampliamento di linee automatiche dedicate ai processi di impregnazione, spalmatura e schiumatura, oltre agli interventi di retrofit e modernizzazione di presse e impianti esistenti. L’approccio adottato punta a seguire il cliente lungo tutte le fasi del progetto, dall’analisi iniziale fino alla messa in funzione dell’impianto, individuando le soluzioni più adatte alle specifiche esigenze produttive. u
Nel settore della trasformazione della gomma, l’ottimizzazione dei processi di miscelazione rappresenta un elemento chiave per garantire qualità, efficienza e ripetibilità produttiva. In questo contesto, Colmec introduce una nuova configurazione impiantistica che consente la realizzazione di mescole in fase unica, segnando un passo avanti significativo rispetto ai processi tradizionali.
Q uesto sviluppo è stato reso possibile anche grazie all’integrazione della società spagnola KCM, che ha ampliato il know-how tecnologico del gruppo e la gamma di soluzioni disponibili. Il risultato è una linea completa e integrata, progettata per gestire l’intero ciclo di lavorazione in modo continuo.
L’impianto si articola in più unità operative tra loro sinergiche: un Internal mixer ad alta capacità con rotori intermeshing, un CTM™ bivite conico sviluppato e brevettato da Colmec, e un estrusore bivite conico dotato di pompa
a ingranaggi, con possibilità di filtrazione del materiale. A completamento della linea è presente un sistema batch-off per la gestione della mescola finita e confezionata pronta per l'uso. L’aspetto distintivo della soluzione risiede nella continuità del processo.
L a mescola, dopo una prima fase di lavorazione nell’intermixer, viene trasferita direttamente al CTM™, dove avviene una fase di omogeneizzazione e completamento del batch. Successivamente, il materiale viene estruso e, se necessario, filtrato, mantenendo sempre un controllo costante delle condizioni operative.
D al punto di vista ingegneristico, particolare attenzione è stata dedicata alla gestione dei parametri di processo. Temperatura, tempi di lavorazione ed energia specifica sono monitorati e regolati lungo tutte le fasi; significativo è anche il risparmio energetico per kg di compound prodotto.
U n sistema software dedicato consente inoltre il controllo in tempo reale e la registrazione dei dati, assicurando elevata ripetibilità e stabilità qualitativa.
Q uesta architettura impiantistica permette non solo di ridurre i passaggi intermedi, ma anche di migliorare l’efficienza complessiva e la costanza delle caratteristiche del compound, rispondendo alle esigenze sempre più stringenti dell’industria della gomma. u
Color Service, p rotagonista nella produzione di sistemi automatici di dosaggio nel settore della gomma, oggi a ttiva anche nel mondo della plastica, in occasione della fiera Plast porterà in scena due delle sue soluzioni più evolute: Icon e Batchtrain , espressione concreta di un approccio sempre più integrato, efficiente e sostenibile alla gestione delle materie prime. Q ueste soluzioni intervengono in modo determinante
su una fase chiave del processo: la pesatura delle materie prime.
L a misurazione precisa e il dosaggio controllato delle materie prime sono essenziali, poiché anche piccole variazioni possono influenzare la costanza del colore, la stabilità del processo, le prestazioni e la qualità complessiva del prodotto finale. In un settore in cui ogni grammo conta e la variabilità si traduce rapidamente
colorservice.eu
in sprechi, Color Service offre soluzioni progettate per garantire precisione, controllo ed efficienza.
O perando nella fase di preparazione delle ricette, premiscelazione, i sistemi di dosaggio Batchtrain e Icon ridefiniscono la gestione di materiali come pigmenti, additivi, polimeri e oli. Questi sistemi trasformano l’ingegneria di precisione in efficienza operativa e responsabilità ambientale, rappresentando una delle soluzioni più avanzate per la composizione completamente automatizzata delle ricette. Possono funzionare sia in modo indipendente sia in combinazione, offrendo flessibilità per diversi processi produttivi.
A differenza dei metodi tradizionali di dosaggio manuale, che espongono i materiali all’ambiente di produzione, generano polveri disperse nell’aria e aumentano il rischio di perdita e contaminazione dei materiali, B atchtrain, impiegato per gestire i prodotti di maggior consumo, utilizza un’architettura di dosaggio completamente chiusa. Questo protegge sia i materiali sia gli operatori, garantendo al contempo: dosaggi ad alta precisione di ingredienti come additivi, polimeri e oli; ripetibilità per una costanza di prestazioni, assicurando rapporti esatti, corretta dispersione e compatibilità dei polimeri in ogni lotto; sistemi chiusi per il controllo delle polveri.
S u ogni testa di dosaggio è installato un kit anti-polvere. Questo sistema completamente chiuso e aspirato cattura le polveri generate durante la fase di dosaggio, assicurando emissioni zero nell’ambiente di lavoro.
I l prodotto aspirato viene poi recuperato e reintrodotto nel ciclo produttivo, offrendo benefici sia ambientali sia economici.
A complemento di questo sistema, Icon è progettata per la gestione, lo stoccaggio e il dosaggio preciso dei pigmenti e prodotti di minor consumo. La sua struttura modulare consente di integrare tramogge di stoccaggio e dosaggio man mano che crescono le esigenze produttive, garantendo al contempo la consegna accurata della ricetta finale al miscelatore. Grazie alla tecnologia di carico assistito da vuoto, Icon consente una gestione senza polveri, particolarmente efficace per pigmenti e polveri a bassa densità. La sua architettura modulare e scalabile permette al sistema di crescere insieme alla capacità produttiva del cliente.
B atchtrain e Icon non solo prevengono le emissioni di polveri e la dispersione dei materiali, ma eliminano anche la contaminazione incrociata tra le formulazioni, migliorando la sicurezza sul lavoro e l’igiene ambientale. Una dispersione costante e accurata dei materiali garantisce prestazioni di masterbatch di qualità superiore, influenzando direttamente la durata, la riciclabilità e il ciclo di vita dei prodotti. Da una parte, la riduzione degli sprechi durante la produzione si traduce in una minore quantità di materiali scartati e in un minor consumo energetico; dall’altra, il design modulare offre flessibilità di scala, passando da poche materie prime a decine, con configurazioni scalabili mono o multi-bilancia. Ciò consente un’integrazione stabile e ripetibile dei materiali nel processo produttivo, supportando modelli di economia circolare.
S istemi come Batchtrain e Icon dimostrano come anche un’operazione apparentemente semplice, come pesare, possa diventare un vero fattore di innovazione per l’industria delle materie plastiche. u
Con oltre 140 anni di storia, Comerio Ercole si conferma una delle realtà più autorevoli e riconosciute a livello globale nel settore delle macchine e degli impianti per l’industria della gomma. Fondata nel 1885, l’azienda ha costruito nel tempo una solida leadership tecnologica, grazie a un know-how consolidato nella progettazione e realizzazione di calandre, mescolatori aperti a due cilindri e mescolatori a camera chiusa, offrendo soluzioni complete e personalizzate per ogni esigenza produttiva.
Il core business dell’azienda si fonda su una forte integrazione tra engineering, produzione e servizi, con un’offerta che spazia dalle singole macchine fino agli impianti completi “chiavi in mano”. Comerio Ercole è oggi in grado di accompagnare il cliente lungo tutto il ciclo di vita dell’impianto, dalla progettazione fino all’assistenza post-vendita, garantendo un supporto tecnico qualificato a livello globale. Negli anni, l’azienda ha introdotto importanti innovazioni
di prodotto, rispondendo alle nuove esigenze di efficienza, flessibilità e sostenibilità del mercato. In particolare, si registra una crescita significativa nella domanda dei mescolatori aperti con motori idraulici, come la serie MGH®, caratterizzati da elevate prestazioni di coppia e da una gestione ottimizzata dell’energia. Queste soluzioni consentono una distribuzione più efficiente della potenza tra i cilindri, garantendo piena coppia anche a basse velocità e migliorando sensibilmente il controllo del processo. Da oltre venti anni l’azienda utilizza inoltre soluzioni idrauliche avanzate per mescolatori a camera chiusa di tipo tangenziale.
Parallelamente, Comerio Ercole sta consolidando sempre più la propria presenza nel segmento delle macchine da laboratorio, con una gamma completa che include estrusori, mescolatori aperti e chiusi di piccola capacità e linee di calandratura da laboratorio ad alta precisione. Queste soluzioni, progettate per garantire massima flessibilità e controllo dei parametri di
processo, rappresentano uno strumento fondamentale per attività di ricerca e sviluppo, testing e produzione su scala ridotta. Macchine da laboratorio innovative possono essere visionate in funzione anche presso i due laboratori di ricerca e sviluppo situati presso la sede di Busto Arsizio.
Un altro ambito di forte sviluppo riguarda i servizi, dove l’azienda ha investito significativamente per ampliare ancora le proprie capacità in assistenza tecnica, revamping e retrofitting. Attraverso il programma Repower®, Comerio Ercole offre interventi strutturati di ricostruzione, ammodernamento e ottimizzazione delle macchine esistenti, con l’obiettivo di migliorarne le prestazioni, aumentarne l’affidabilità e prolungarne il ciclo di vita. Questo approccio consente ai clienti di valorizzare gli asset esistenti riducendo al contempo i costi di investimento.
Sul fronte tecnologico, l’azienda ha inoltre sviluppato nuove linee di calandratura a 3 cilindri ad alte prestazioni, specificamente progettate per la produzione di articoli tecnici in gomma. Queste soluzioni si distinguono per l’elevata precisione di accoppiamento, il controllo avanzato dello spessore e la capacità di gestire processi complessi di laminazione, garantendo elevatissimi standard qualitativi.
Grazie a una visione orientata all’innovazione continua e a una forte attenzione alle esigenze del cliente, Comerio Ercole si conferma un partner strategico per l’industria della gomma, capace di coniugare tradizione e tecnologia per affrontare le sfide del futuro. u
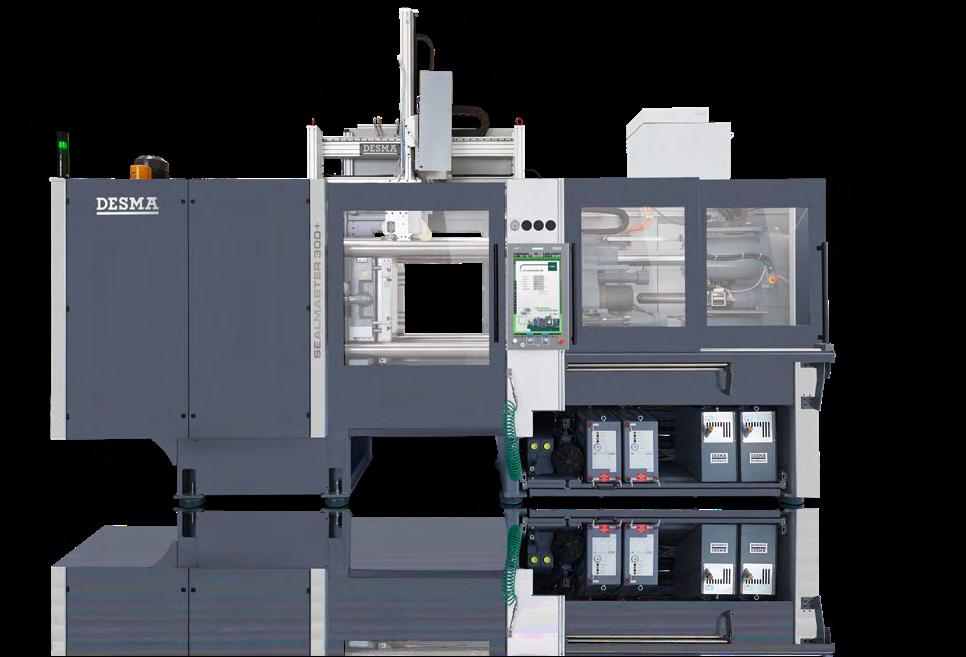
Ievoluzione della piattaforma orizzontale sviluppata per aumentare produttività, flessibilità di processo ed efficienza operativa.
L a nuova generazione di macchine punta soprattutto su velocità, precisione di posizionamento e semplicità di manutenzione. Tra le principali novità figurano fino al 50% in più di superficie utile dello stampo, il 60% in più di corsa di apertura e il 30% in più di luce massima, caratteristiche che consentono di gestire stampi di maggiore altezza e configurazioni a due livelli con termoregolato intermedio per incrementare la produttività. Anche la distanza tra le colonne aumenta del 27%, facilitando il cambio stampo e l’integrazione dei sistemi di automazione.
Particolare attenzione è dedicata all’automazione dei processi. La macchina esposta in fiera integra un sistema di spazzolatura e sformatura sviluppato da Desma Automation
e fissato direttamente sulle colonne, soluzione che permette to preciso con lo stampo. L’azienda produce già da alcuni anni sistemi di automazione anche per macchine di altri costruttori e ha sviluppato una nuova architettura di controllo centrale capace di gestire linee produttive altamente complesse. Accanto alla nuova Sealmaster+, Desma presenta anche la piattaforma verticale Reference 300+, progettata per migliorare ergonomia, produttività ed efficienza energetica. La serie introduce numerosi elementi derivati dalla nuova architettura Sealmaster+, tra cui sistemi ottimizzati di termoregolazione, unità di iniezione riprogettate e nuove opzioni di azionamento ServoGear2 ad alta efficienza energetica. Le macchine possono inoltre integrare strumenti dedicati al risparmio energetico come EnergyControl+ e PCFNavigator Ecos. L’evoluzione tecnologica coinvolge anche la digitalizzazione dei processi produttivi. Con il DataHub, Desma propone infatti una piattaforma modulare per ac-
quisizione, archiviazione e analisi dei dati di produzione. Il sistema consente la raccolta ciclica dei dati macchina, la loro integrazione in database SQL e la visualizzazione tramite dashboard personalizzabili, con funzioni dedicate anche alla tracciabilità e all’analisi grafica dei processi di iniezione e plastificazione. A Plast 2026 emerge, infine, anche la strategia industriale del gruppo, basata sull’integrazione tra rete globale e presenza locale. Desma dispone oggi di
quattro siti produttivi internazionali dedicati alla costruzione stampi e ha recentemente rafforzato la propria presenza nel mercato italiano attraverso una partnership strategica con Prima Tecnica. La collaborazione comprende attività di assistenza, showroom tecnologico e possibilità per i clienti di effettuare prove e campionature direttamente in Italia utilizzando macchine e termoregolati Desma in condizioni operative reali u
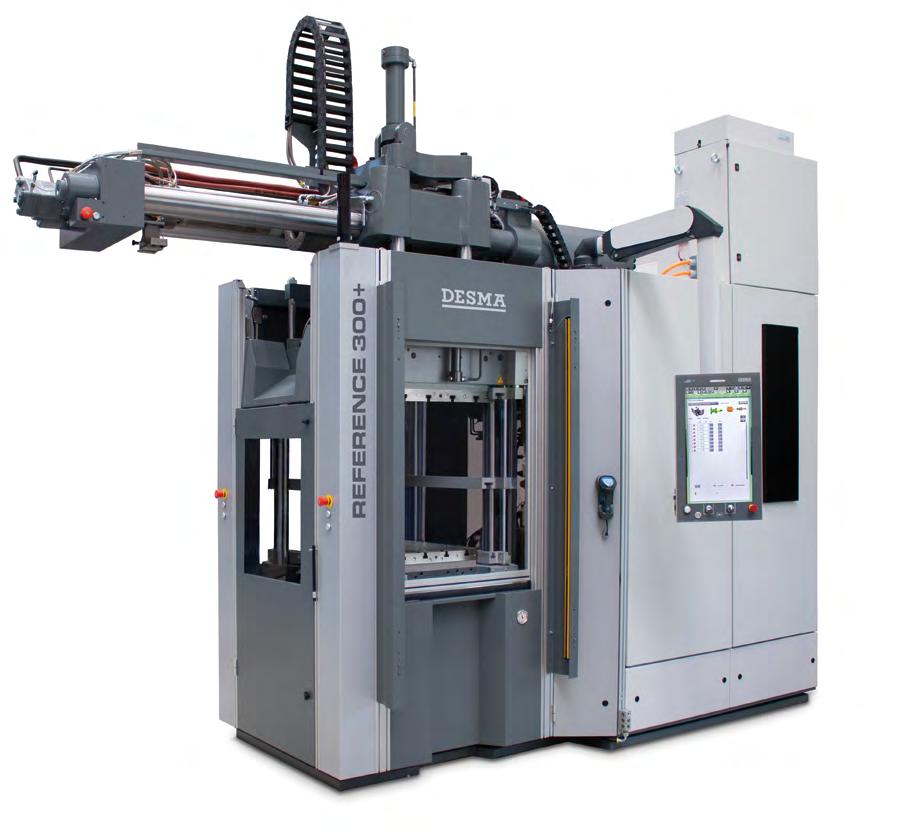
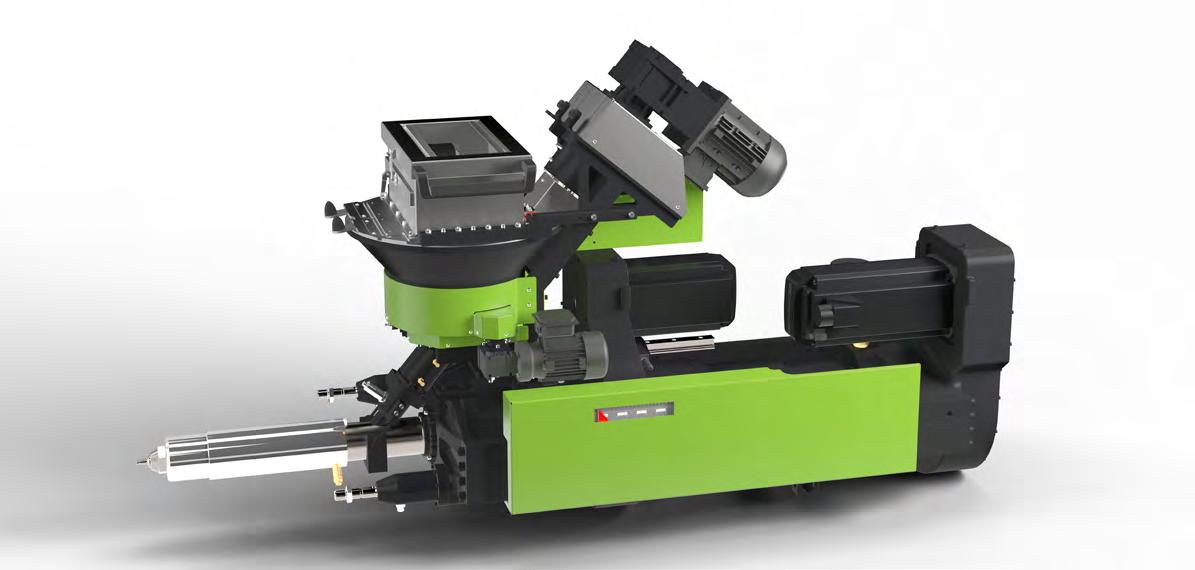
Nel panorama dello stampaggio a iniezione, il silicone liquido e solido sta vivendo una rapida evoluzione tecnologica, trainata dalla domanda crescente di processi efficienti, riduzione degli scarti e dei consumi. Le più recenti innovazioni nella lavorazione del silicone presentate durante i Silicone Days 2026, organizzati da Engel nel quartier generale di Schwertberg (Austria), confermano la direzione del mercato: integrazione tra macchina, stampo e automazione, controllo avanzato del processo e isole produttive completamente automatizzate per i settori medicale, automotive e tecnico. Tecnologie che saranno protagoniste anche a Plast nell’Expert Corner “Your industry. Our solutions”.
Una delle applicazioni più interessanti è dedicata alla produzione automatizzata di guarnizioni di precisione in LSR per gli strati di diffusione del gas delle fuel cell. L’isola di
stampaggio è costituita da una pressa a iniezione verticale Engel insert 150 US con tavola rotante integrata, che permette di eseguire simultaneamente stampaggio ed estrazione, incrementando la produttività. Lo stampo a due cavità, sviluppato da ACH Solution, è equipaggiato con la tecnologia Servoshot 2G, un sistema servo-controllato per ugelli a saracinesca che assicura elevata precisione anche nelle applicazioni multi-iniezione. L’automazione del processo è affidata a un robot antropomorfo Engel easix, mentre un sistema di visione integrato controlla in linea la distribuzione degli spessori della guarnizione. L’applicazione dimostra come sia possibile sovrastampare elementi funzionali particolarmente delicati con elevata affidabilità, aprendo nuove prospettive produttive per il settore hydrogen mobility. Un’altra soluzione di notevole interesse è basata su una Engel e-victory 160 da 1.600 kN, con robot cartesiano viper
12 integrato, per la produzione del componente centrale in silicone di maschere antigas tecniche. Grazie alla tecnologia senza colonne, è possibile sfruttare interamente i piani portastampo e utilizzare presse a iniezione di taglia inferiore rispetto alle macchine tradizionali, con vantaggi in termini di flessibilità e ottimizzazione dell’investimento. L’impianto integra il nuovo pacchetto tecnologico per il LSR, che combina ottimizzazioni hardware e software dedicate alla stabilità del processo.
Tra gli elementi più significativi, il monitoraggio attivo della pressione di alimentazione e un nuovo sistema di gestione dell’estrazione, progettato per semplificare l’attrezzaggio, ridurre il rischio di errori e migliorare l’OEE.
Oltre al LSR, Engel concentra l’attenzione anche sulla trasformazione del silicone solido, ambito in cui automazione e gestione del materiale assumono un ruolo determinante per garantire continuità produttiva e qualità costante. In particolare, ha recentemente introdotto il nuovo Rotofeeder, evoluzione del collaudato sistema di alimentazione rotativo. La versione precedente ha già dimostrato i vantaggi della tecnologia in termini di alimentazione senza bolle e pressione costante del materiale, migliorando la processabilità del silicone in pasta e HTV. La nuova generazione ne estende ulteriormente le prestazioni, con una gestione ancora più stabile del materiale e una riduzione delle zone critiche nel circuito di alimentazione. u
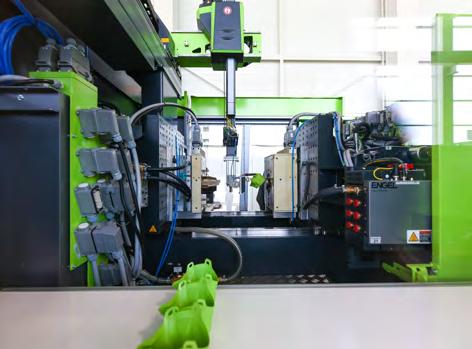
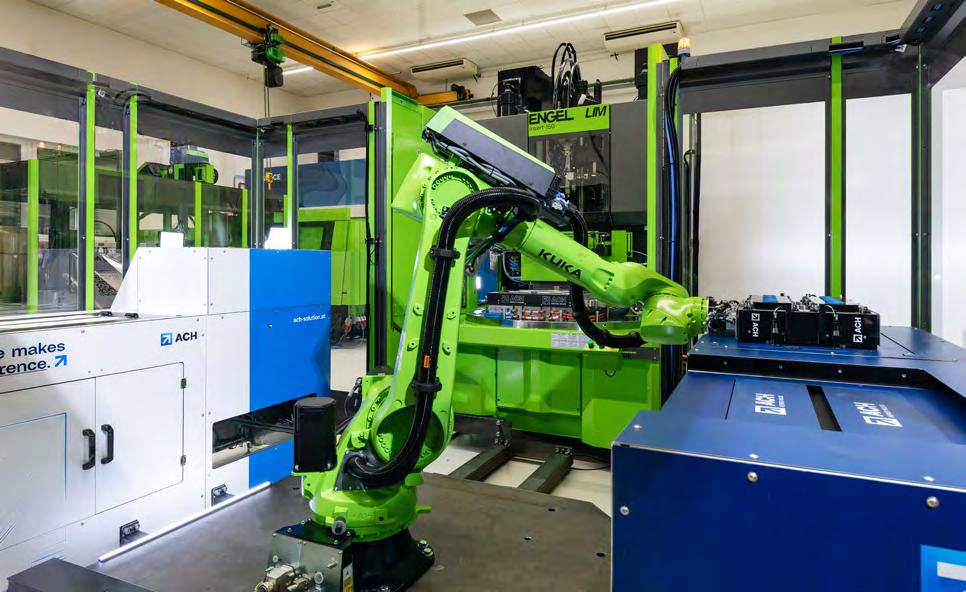
Il mercato della gomma, ormai da diversi anni, si trova a competere su un palcoscenico internazionale. La vera differenza, nel 2026, non è più la consapevolezza della globalizzazione, ma la capacità di rispondere concretamente alle sue sfide.
O ggi, in un contesto dove i player arrivano da ogni parte del mondo, non basta più essere fornitori di qualità e competitivi: è necessario diventare consulenti di fiducia per i propri clienti. In questo scenario, il fornitore non è più un semplice venditore di componenti, ma un supporto tecnico strategico. L’esperienza di Franciacorta Stampi lo conferma: il valore più importante risiede nei clienti che scelgono l’azienda non solo per la fornitura, ma come partner di fiducia per industrializzare i propri prodotti. In questo contesto, la
vera svolta competitiva risiede nella costruzione di rapporti di partnership profonda. Negli ultimi 5-7 anni, Franciacorta Stampi ha assistito, insieme ai propri clienti, a una vera e propria rivoluzione produttiva. Il focus si è progressivamente spostato sull’innovazione e sulla visione d’insieme del processo produttivo; i clienti che hanno adottato questo approccio all’industrializzazione hanno ottenuto risultati importanti, con riduzioni dei costi di produzione anche superiori al 30%. Scelte lungimiranti che hanno contribuito a proteggere circa il 40-50% del fatturato, che avrebbe rischiato di essere compromesso dalla crescente competitività di fornitori emergenti e dalla continua pressione alla riduzione dei costi imposta dal mercato globale.
I n un mercato internazionale, la valutazione dello stampo,
delle attrezzature e dell’industrializzazione del prodotto può essere affrontata in molti modi.
Tuttavia, un’analisi realmente efficace e orientata ai risultati può essere sviluppata solo attraverso un lavoro condiviso, definendo in sinergia gli obiettivi tecnici da raggiungere.
I ntervenire sui processi, automatizzando il più possibile, è oggi fondamentale per ottenere un vantaggio competitivo duraturo e non episodico.
Per questo Franciacorta Stampi investe costantemente nello sviluppo di nuove attrezzature, tipologie di stampi e canali
freddi più efficienti, capaci di ridurre concretamente spese e costi di produzione. L’obiettivo è ottimizzare il processo senza rinunciare alla flessibilità e alla personalizzazione richieste dai singoli clienti.
Lavorare in questa direzione significa trasformare il lavoro quotidiano in un’opportunità di crescita condivisa, costruendo partnership solide e durature attraverso la condivisione di obiettivi e responsabilità. Una strategia sostenibile per affrontare e vincere le sfide del mercato globale di oggi e di domani. u
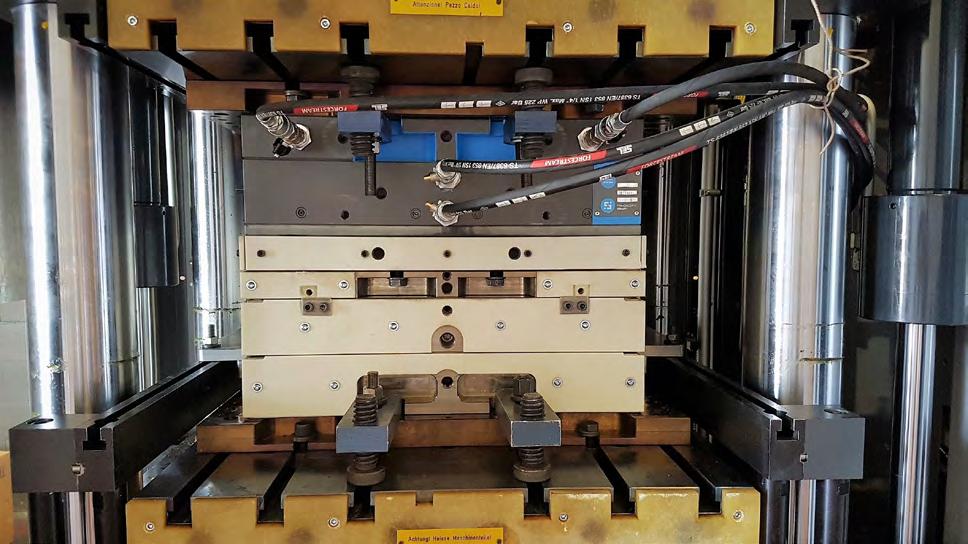
Nel panorama dei tecnopolimeri, la sfida industriale si è spostata sulla capacità di creare legami indissolubili tra materiali diversi, ottimizzando al contempo i cicli produttivi. F ranplast, produttore italiano di TPE-S che da sei decenni affianca stampatori e trasformatori nello sviluppo di applicazioni ad alto valore aggiunto in diversi settori industriali, tra cui medicale, giocattolo personal & babycare cosmetica e altre soluzioni specializzate, risponde con l'evoluzione della gamma Chemiton 2K® , introducendo le serie ATB , APB e AXB , progettate per trasformare l’efficienza dello stampaggio multimateriale.
U no dei colli di bottiglia più comuni nel processo di trasformazione è la gestione dell'umidità. Molti elastomeri sono igroscopici e richiedono ore di trattamento termico prima del processo, con conseguenti costi energetici e attese logistiche.
Le nuove famiglie ATB, APB e AXB eliminano questo ostacolo: grazie a una formulazione avanzata, questi compound non necessitano di pre-essiccazione. Il vantaggio per il trasformatore è molteplice: zero tempi di attesa, perché il materiale è pronto alla trasformazione immediata; risparmio energetico, grazie all’abbattimento dei costi energetici legati all’uso dei forni; qualità costante, grazie all’eliminazione strutturale di difetti estetici come bolle, tipiche dell’umidità residua.
L a progettazione moderna non può prescindere dall’estetica. Franplast ha diversificato le nuove serie per offrire opzioni visive specifiche senza sacrificare le performance meccaniche.
L e serie ATB e AXB s ono caratterizzate da una finitura traslucida, ideali per applicazioni che richiedono una parziale trasparenza o effetti visivi di profondità.
L a serie APB si distingue per l'aspetto lattiginoso/co -
prente, perfetto per componenti ergonomici con una finitura solida e premium.
C on durezze che variano da 35 a 95 Shore A, questi materiali garantiscono un'adesione costante su substrati polari come PS, ABS e polimeri stirenici, coprendo un ampio spettro applicativo.
M entre le soluzioni tradizionali richiedono chimiche specifiche per ogni supporto, le nuove famiglie 2K di Franplast nascono per essere polivalenti. Sia nel sovrastampaggio a iniezione che nella coestrusione (specialità della serie AXB), la stabilità del legame chimico è garantita senza la necessità di ricorrere a primer o trattamenti superficiali.
U n asset fondamentale è la conformità normativa: tutte le nuove serie sono idonee al contatto con gli alimenti. Questa caratteristica, unita alla resistenza meccanica, estende il campo d'impiego ben oltre l'automotive, raggiungendo i settori del packaging alimentare, del medicale e dei beni di consumo di alta fascia.
C on le serie ATB, APB e AXB, Franplast non offre solo un elastomero, ma una soluzione ingegneristica integrata. Semplificare il processo industriale significa migliorare la competitività e la qualità del prodotto finale, trasformando un limite tecnico in un’opportunità di design e produzione. u
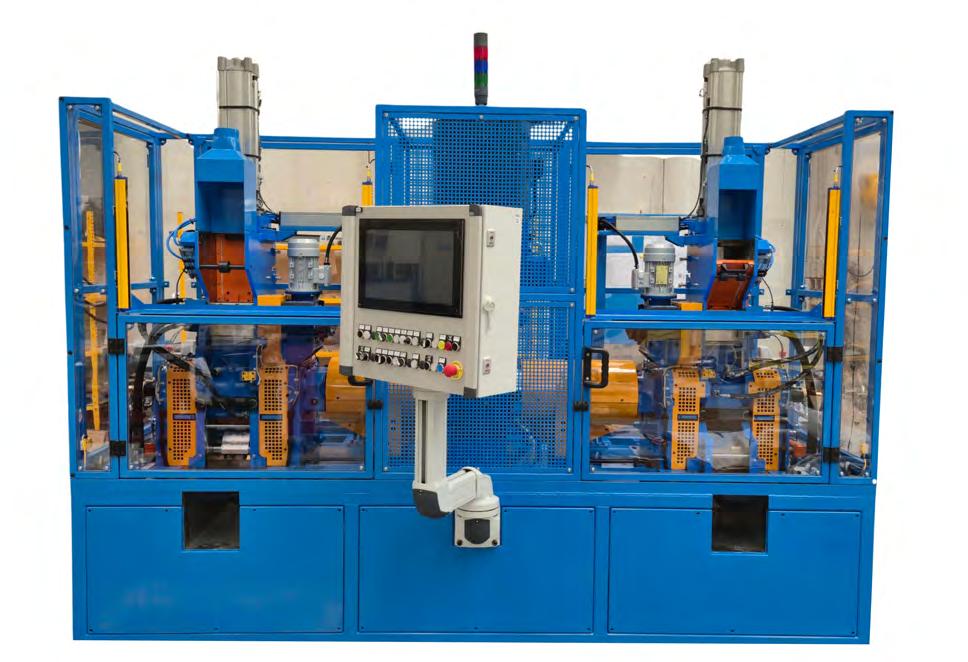
Nel contesto dell’industria della gomma e della plastica, G3 Mixing Technologies continua a distinguersi per la capacità di coniugare esperienza e innovazione. In occasione del Plast 2026, l’azienda presenta la nuova configurazione di mescolatori da laboratorio G3 ITM-T 1.5 e G3 ITM-C 2 in versione double configuration.
Q uesta soluzione è stata progettata per replicare fedelmente le condizioni operative delle macchine industriali anche in fase di laboratorio.
L e geometrie della camera di mescolazione e dei rotori sono infatti identiche a quelle delle macchine di produzione, consentendo di ottenere risultati affidabili e facilmente scalabili. L a configurazione doppia, che integra tecnologia tangenziale e compenetrante, garantisce grande flessibilità applicativa.
I l sistema è installato su un basamento monoblocco con dispositivi antivibranti che permettono un’installazione semplice, senza necessità di fondazioni. Le camere di mescolazione con piastre antiusura integrate e i rotori
G3 ad alte prestazioni assicurano robustezza e continuità operativa.
Particolare attenzione è stata dedicata alla manutenzione e alla pulizia: l’apertura dei mantelli a “ali di gabbiano” consente un accesso completo alla camera, riducendo il rischio di contaminazioni tra diverse mescole. Gli anelli di tenuta, la lubrificazione centralizzata e la termoregolazione garantiscono affidabilità e controllo del processo, supportati da sensori di temperatura distribuiti nei punti critici dei mescolatori.
I l sistema di automazione, basato su PLC Siemens S71500, è gestito tramite interfaccia touchscreen intuitiva. Il software G3 Mixer Control consente il monitoraggio in tempo reale dei parametri di processo (inclusa la misura della coppia diretta sull’albero rotore), la gestione/storicizzazione delle ricette e l’analisi dei dati, garantendo precisione e ripetibilità.
Con questa nuova proposta, G3 conferma il proprio ruolo di partner per lo sviluppo di nuove soluzioni per il mercato della mescolazione della gomma, offrendo tecnologie avanzate che uniscono prestazioni, affidabilità e semplicità di utilizzo. u
Nel settore della gomma tecnica e dei masterbatch colorati, la stabilità di processo è oggi un vero fattore competitivo. Anche minime deviazioni nel dosaggio possono propagarsi lungo l’intera catena produttiva, influenzando prestazioni del compound, uniformità cromatica e proprietà meccaniche. In questo contesto, precisione e ripetibilità nei sistemi di pesatura automatica diventano elementi chiave per garantire qualità e continuità produttiva.
La precisione assicura che ogni ingrediente sia dosato secondo il target definito; la ripetibilità garantisce che questo risultato venga mantenuto costante nel tempo, tra lotti, turni e operatori.
È proprio la mancanza di ripetibilità a generare variabilità: nel masterbatch si traduce in deviazioni di colore, mentre nei compound in gomma anche piccoli scostamenti possono compromettere le caratteristiche tecniche del prodotto finale. Le conseguenze sono inefficienze diffuse: rilavorazioni, scarti, aumento dei consumi e maggiore dipendenza dall’intervento umano. Questa variabilità impatta direttamente anche sull’efficienza operativa, con tempi di setup più lunghi, minore produttività e difficoltà di scalabilità. Diventa quindi fondamentale adottare tecnologie in grado di garantire controllo, affidabilità e
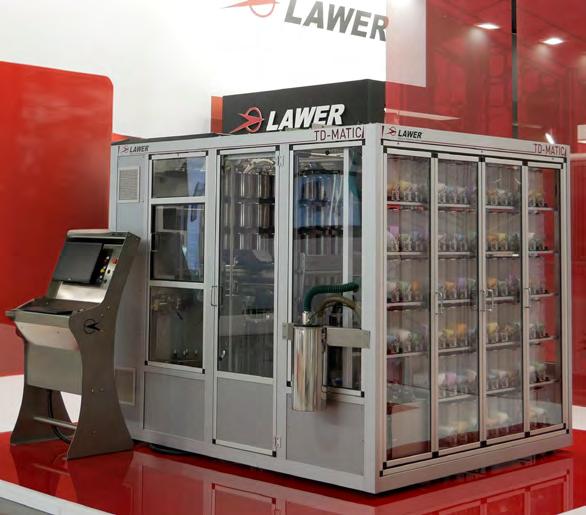
coerenza del processo. In questo scenario si inserisce Lawer, azienda italiana specializzata dal 1970 nella progettazione e realizzazione di sistemi automatici di pesatura industriale per diversi settori, tra cui gomma tecnica e masterbatch colorati. Le soluzioni sviluppate sono pensate per garantire elevati standard di precisione e ripetibilità anche in condizioni produttive complesse.
TD-Matic rappresenta la risposta per applicazioni di laboratorio ad altissima precisione, consentendo la pesatura automatica di micro-ingredienti con risoluzione fino a 0,001 g.
Grazie a un sistema robotizzato e all’identificazione tramite barcode e RFID, elimina l’errore umano e assicura totale tracciabilità, trasformando la precisione in un dato stabile e ripetibile nel tempo.
Supersincro è invece progettato per la produzione industriale, dove volumi, sincronizzazione e continuità operativa sono determinanti. Il sistema integra diverse modalità di carico e una doppia coclea di dosaggio con dispositivi anti-impaccamento, garantendo flussi costanti e affidabili. Il monitoraggio continuo di indicatori come CPK e OEE consente di controllare la ripetibilità e ottimizzare le performance produttive in ottica data-driven.
Il valore di queste soluzioni non si limita alla singola macchina, ma si estende all’intero processo: gestione avanzata delle ricette, calibrazione automatica e controllo degli accessi contribuiscono a ridurre la variabilità e aumentare la robustezza produttiva.
In un mercato caratterizzato da costi elevati delle materie prime e standard qualitativi sempre più stringenti, garantire pesate costanti nel tempo rappresenta un vantaggio competitivo concreto. Perché se la precisione definisce il risultato, è la ripetibilità che ne assicura la continuità, lotto dopo lotto. u
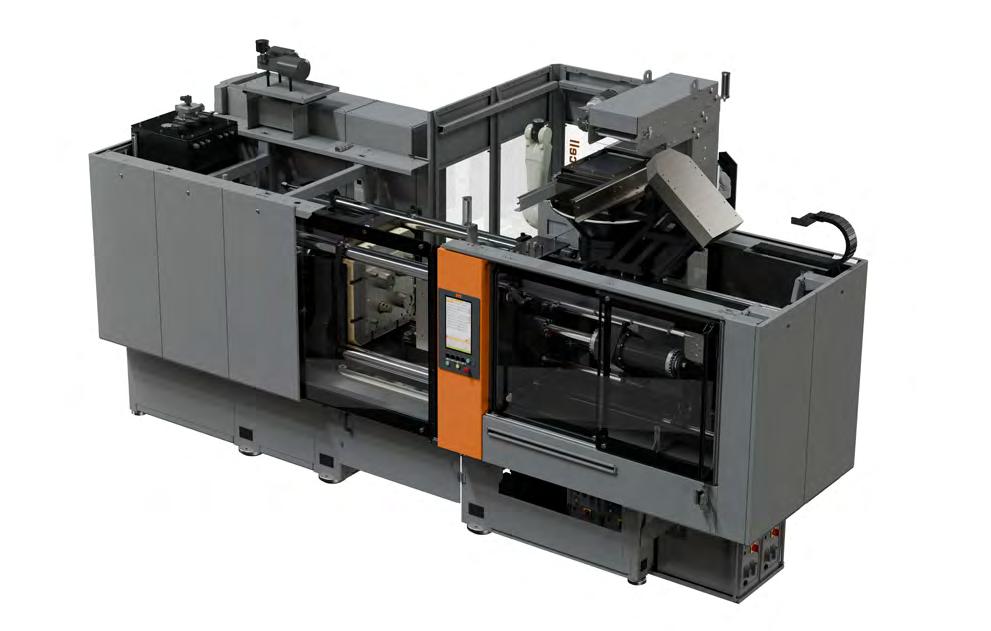
Maplan aggiorna la propria offerta di soluzioni per lo stampaggio del silicone con due innovazioni che saranno proposte a Plast 2026.
In mostra ci sarà la macchina di punta orizzontale, la RAPID+ RC 300, nella versione rivisitata nel 2025, equipaggiata con una vera cella completa. Il primo elemento di novità consiste nel caricatore automatico MAP.sil feed, che consente di caricare fino a 100 kg di silicone o fluorosilicone in pasta, di qualsiasi durezza. Il principio è quello di una tramoggia conica rotante a velocità controllata, che interferisce con una vite di caricamento. Il materiale viene quindi caricato delicatamente a velocità controllata, e questo aiuta a risolvere alcuni problemi di disomogeneità durante il riempimento del
gruppo di plastificazione, oltre che ridurre la pressione necessaria per alimentare il materiale stesso. Sono disponibili diverse taglie volumetriche e il sistema è già stato fornito a diversi clienti, per applicazioni che svariano dal settore elettromeccanico al sealing. Il nuovo software di gestione dei parametri di caricamento materiale consente inoltre un trattamento decisamente efficiente, limitando quindi la costanza e l’usura nel tempo. La seconda proposta è invece più legata alla tecnologia di stampaggio, in particolare all’utilizzo dei sistemi a canali freddo MAP.pin point. Tale sistema si presta alla gestione del materiale siliconico o in generale a viscosità ridotta, con lo scopo dichiarato di ottenere pezzi finiti da stampo, ovverossia flash-free o rework-free, quindi con bave
assenti oppure dimensionalmente controllate e accettabili. Tali sistemi trovano la propria collocazione ideale nella produzione di articoli di taglia media o medio grande (dai 30 ai 300 mm), dove sia possibile individuare uno o più punti di iniezione direttamente sul pezzo, con appoggio planare, in modo tale da lasciare null’altro che un piccolo testimone di accoppiamento. Nel caso del MAP.pin point interviene un sistema di otturazione idraulica che blocca il flusso di materiale nel pezzo, dosando in maniera indipendente la quantità di materiale (regolabile a tempo o a quota).
Completa l’equipaggiamento il robot MAP.mate, che si occupa del prelievo dei pezzi stampati - in questo caso si tratta di un bicchiere in silicone e del suo tappo - in totale sincronismo con la pressa. I robot antropomorfi di questa serie sono completamente integrati nel controllo della pressa, facilitando di molto il compito dell’utilizzatore che così non si trova a gestire due interfacce diverse e talvolta non perfettamente dialoganti, ma soprattutto svincolando il cliente da attività di coordinamento tra due possibili fornitore diversi di pressa e robot. Questa filosofia è alla base del claim “all from one” di Maplan, che sta riscontrando un certo successo ed è una delle richieste più consistenti del mercato, quella di un fornitore credibile e referenziato che possa ridurre l’impegno dell’ufficio tecnico interno del cliente, riducendo tempi e rischi di investimento.
Le suddette tecnologie trovano oggi più che mai riscontro nell’industria elettrica, per la produzione di isolatori e statori di nuova generazione. Grazie al silicone si riducono di molto le perdite di carico energetico che si hanno con gli ormai obsoleti isolatori in fibra di vetro. Tuttavia, lo stampaggio di questi componenti è decisamente complesso, e Maplan si offre come fornitore preferenziale per progetti chiavi in mano, fornendo quindi anche il know how per avere soluzioni efficienti. u




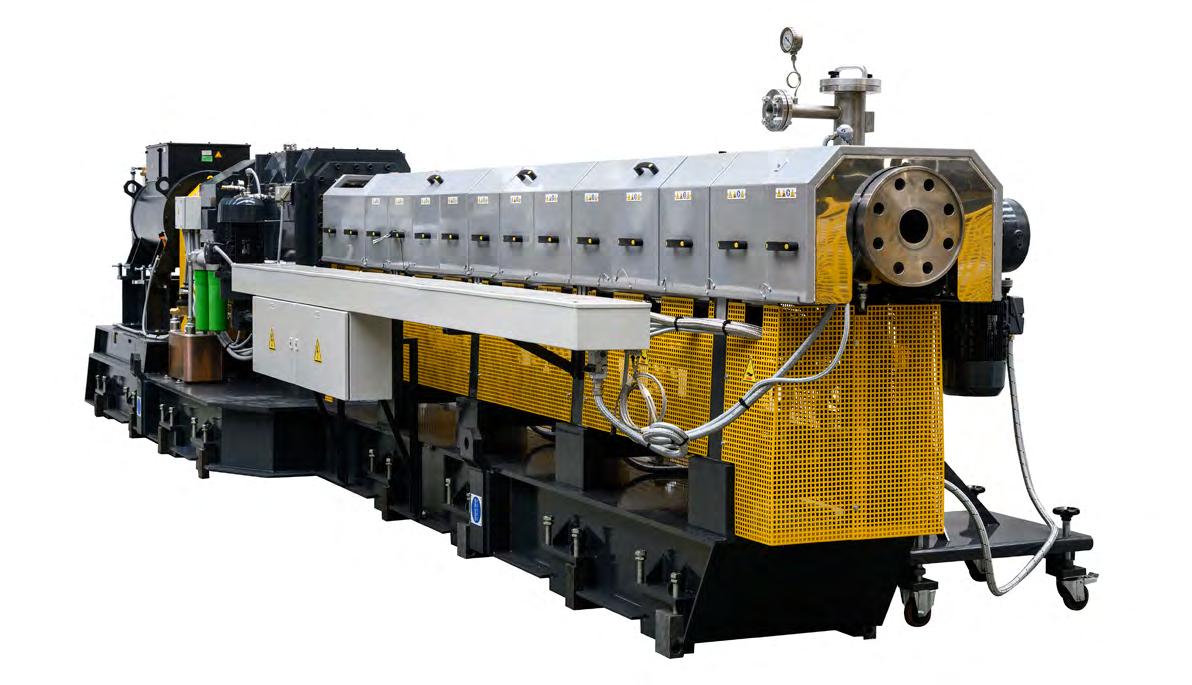
Il recupero della gomma vulcanizzata è oggi una leva concreta per ridurre l’impatto ambientale dell’industria e valorizzare scarti post-industriali e post-consumo. In questo scenario F.lli Maris propone una tecnologia continua tramite l’utilizzo di un estrusore bivite corotante, capace di trasformare materiali a fine vita in materie prime seconde riutilizzabili.
I l processo si fonda sulla devulcanizzazione termomeccanica: l’obiettivo è intervenire in modo selettivo sui legami di reticolazione della gomma, limitando la degradazione delle catene polimeriche principali. La qualità del risultato dipende dal controllo combinato di configurazione
viti, profilo termico, tempo di residenza ed energia meccanica specifica, parametri che Maris definisce in funzione della formulazione in ingresso.
L a tecnologia brevettata Evorec Rubber è stata sviluppata per trasformare la devulcanizzazione in un processo continuo, controllabile e ripetibile.
L a linea standard prevede l’impiego di un estrusore bivite corotante, mentre per applicazioni che richiedono una maggiore qualità del materiale trattato, Maris propone la configurazione tandem Evorec Rubber Plus . In questo caso, alla fase di devulcanizzazione, segue un secondo stadio dedicato al raffreddamento e alla filtrazione, che
consente di stabilizzare rapidamente la gomma e rimuovere eventuali contaminanti metallici o inerti mediante uno screen changer. Si ottiene così un materiale devulcanizzato con minori impurità e migliori proprietà elastiche e meccaniche, idoneo al reimpiego in nuove mescole ad alte prestazioni.
N el c entro tecnologico Maris, i clienti possono eseguire prove su campioni reali, verificare la qualità ottenibile e definire il profilo di processo prima dell’investimento industriale. Questo approccio permette di valutare produttività, comportamento del materiale e possibili percentuali di reimpiego.
L a tecnologia non si limita ai PFU, generalmente costitu -
iti da miscele NR/SBR, ma può essere applicata anche ad elastomeri tecnici come EPDM, IR, IIR, FKM e gomma silicone. In base alla formulazione e alle condizioni operative, il grado di devulcanizzazione può variare indicativamente dal 50% al 90%; per gli ELT si raggiungono tipicamente valori dal 60 al 80%, mentre su EPDM si possono ottenere risultati fino al 90%.
Per qualificare il materiale, Maris utilizza test interni basati sul modello di Horikx.
I l confronto tra dati sperimentali e curve teoriche consente di capire se il processo agisce prevalentemente sui cross-link o sulle catene polimeriche, fornendo indicazioni utili per ottimizzare la tecnologia.
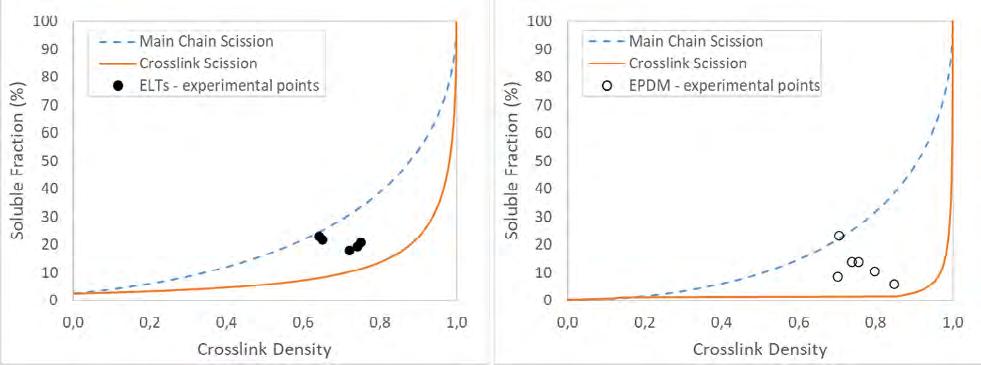
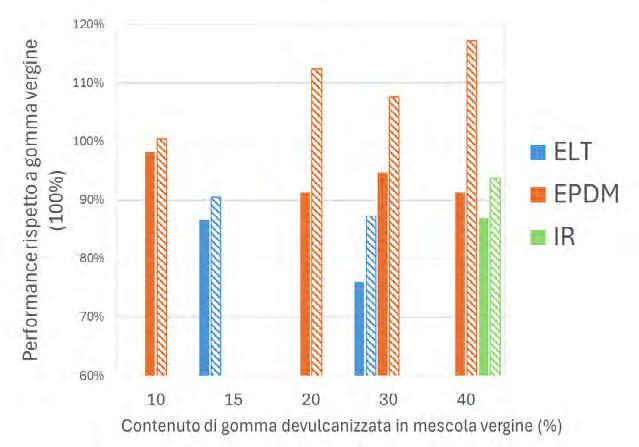
D al punto di vista applicativo, la gomma devulcanizzata può essere reinserita nelle formulazioni originali in percentuali normalmente comprese tra il 15% e il 50%, o in quote superiori per applicazioni dedicate. In molti casi le mescole ottenute mantengono proprietà meccaniche comparabili a quelle del compound vergine, contribuendo a ridurre consumi energetici, emissioni di CO 2 e costo della materia prima. C on Evorec Rubber ed Evorec Rubber Plus, Maris offre all’industria della gomma una soluzione chiavi in mano, frutto dell’esperienza nel compounding e nel riciclo sviluppata in oltre 60 anni di attività.
L a devulcanizzazione continua diventa così uno strumento industriale per trasformare gli scarti in risorse, favorendo processi più sostenibili, competitivi e orientati all’economia circolare. u
In un mercato globale sempre più volatile, dove le catene di approvvigionamento si allungano e l’economia circolare spinge a nuovi standard, la caratterizzazione dei polimeri diventa fondamentale. Alla Fiera Plast, Mettler Toledo mette in luce come la precisione analitica non sia solo un supporto alla qualità, ma un vero vantaggio competitivo. Il “fingerprinting” dei polimeri - cioè l’impronta digitale termica di ogni materiale - è la chiave per prevenire fermi macchina e scarti costosi a causa di resine vergini o riciclate non conformi. Nel mondo moderno, non basta più misurare: bisogna decodificare per garantire prestazioni costanti e innovazione.
L’analisi termica efficace richiede un approccio olistico. La comprensione del comportamento di un polimero sottoposto a stress termico non può prescindere dalla sinergia tra diverse tecniche, ognuna delle quali illumina un aspetto critico della trasformazione industriale. M ettler Toledo offre una valutazione tecnica basata su quattro metodologie complementari: DSC (Differential Scanning Calorimetry), per indagare transizioni fondamentali come fusione, cristallizzazione, e transizione vetrosa; TGA (Thermogravimetric Analysis), per monitorare le variazioni di massa rispetto alla temperatura; TMA (Thermomechanical Analysis), per misurare le variazioni
dimensionali; DMA (Dynamic Mechanical Analysis), per studiare le proprietà viscoelastiche e il modulo elastico. I l software STARe integra perfettamente questi dati, trasformandoli in analisi comparative rapide e affidabili, accelerando ricerca e sviluppo.
L a storia termica di un polimero è il suo DNA molecolare. Il primo ciclo di riscaldamento rivela i segreti del processo produttivo, mentre il secondo svela le proprietà intrinseche. Questo doppio passaggio è cruciale per distinguere tra: termoplastici, che sono riciclabili e fondono superando la temperatura di fusione (Tm); termoindurenti, ovvero reticoli tridimensionali densi che non fondono, ma si decompongono; elastomeri, caratterizzati da una reticolazione leggera che conferisce memoria di forma.
L a corretta eliminazione della storia termica è essenziale per evitare dati falsati e sfruttare al massimo il potenziale del materiale.
N on basta innovare nei materiali: la vera sfida è gestire con precisione quelli esistenti. Mettler Toledo, con sistemi certificati ISO 9001 e 14001, supporta una produzione sostenibile ed efficiente. Alla Fiera Plast, l’invito sarà quindi quello di adottare un approccio "characterization-first". Solo così la variabilità delle materie prime si trasforma in eccellenza produttiva, riducendo l’impatto ambientale e valorizzando ogni granulo di polimero. u
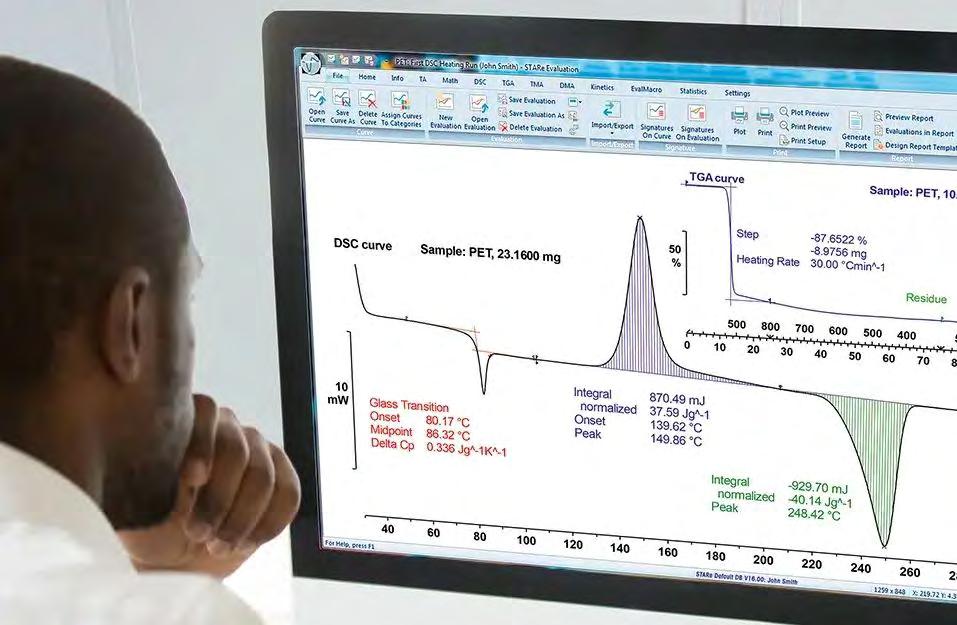
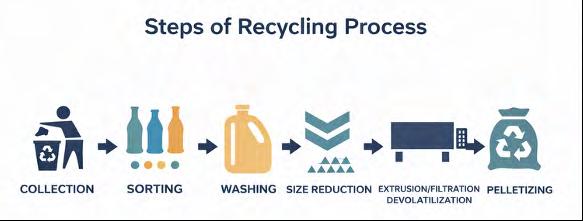
Xplore Instruments BV, distribuita in Italia da MP Strumenti, sviluppa apparecchiature di laboratorio avanzate, progettate per supportare la ricerca sui polimeri, lo sviluppo di formulazioni e l'innovazione dei materiali. Con un forte focus su precisione, efficienza e consumo minimo di materiale, i micro-compounder di Xplore e le attrezzature a esso collegate (injection moulding, cast film line ecc.) permettono ai ricercatori e ai team coinvolti nel processo di R&S industriale di effettuare prove ad alta significatività utilizzando solo pochi grammi di materiale. Q uesto approccio su scala di laboratorio è particolarmente prezioso nell'attuale ambiente di ricerca, dove nuovi materiali, siano essi materie prime riciclate o
formulazioni sostenibili, devono essere testati rapidamente ed efficacemente prima di passare a scala pilota o di produzione. Questo processo diventa particolarmente importante per il riciclo delle plastiche post-consumo. Spesso, i polimeri riciclati presentano sfide che non si manifestano con i materiali vergini. L a variabilità nella composizione, la contaminazione, la degradazione e il comportamento incoerente di fusione possono rendere difficile prevedere come questi materiali si comporteranno in nuove applicazioni. Per ricercatori e sviluppatori, la chiave per superare queste sfide sta nel comprendere come si possa ripristinare la composizione, stabilizzare e persino migliorare le proprietà delle plastiche riciclate. G razie all’utilizzo di apparecchiature di compounding su scala di laboratorio, i ricercatori possono testare diverse formulazioni, additivi, compatibilizzanti e parametri di lavorazione con un uso minimo di materiale e tempi di consegna brevi. Q uesto permette una sperimentazione rapida per la selezione e ottimizzazione di miscele riciclate prima di scalare la produzione. I micro-compounder di Xplore sono progettati specificamente per questa applicazione specifica. La loro capacità di gestire piccoli lotti, il controllo preciso della temperatura e l'elevata efficienza di miscelazione li rendono strumenti ideali per indagare su come i polimeri riciclati possano essere trasformati in materiali affidabili e ad alte prestazioni per nuove applicazioni. A ttraverso questo approccio, i ricercatori dei polimeri acquisiscono una comprensione più approfondita del comportamento delle materie plastiche riciclate e sviluppano strategie più efficaci per reintrodurre materiali post-consumo nel ciclo produttivo. La preparazione su scala di laboratorio è quindi non solo uno strumento di ricerca, ma un elemento chiave per l'industria nel promuovere soluzioni pratiche ed efficienti per il riciclo della plastica. u
Nel panorama dello stampaggio di silicone liquido LSR, l’innovazione tecnologica rappresenta un fattore chiave per migliorare precisione, efficienza e controllo di processo. In questo contesto, OR.P Stampi annuncia, in occasione del Salone Plast 2026, una novità destinata a segnare un punto di svolta: e-control CRB , il primo sistema cold deck (canale freddo ad ago) con movimentazione completamente elettrica sviluppato in Italia per applicazioni LSR.
Frutto di mesi di intensa attività di ricerca e sviluppo, econtrol CRB nasce con l’obiettivo di superare i limiti dei sistemi tradizionali pneumatici, introducendo un controllo più accurato e ripetibile della movimentazione degli aghi. Il passaggio alla tecnologia elettrica consente, infatti, una gestione estremamente precisa delle fasi di apertura e chiusura, riducendo le variabilità di processo e miglio -
rando la qualità del manufatto finale.
U no dei principali vantaggi del nuovo sistema è la possibilità di regolare in modo puntuale parametri critici come posizione e sincronizzazione degli aghi, permettendo una perfetta ottimizzazione del riempimento e una significativa riduzione degli scarti.
Q uesto si traduce in una maggiore stabilità produttiva, soprattutto nelle applicazioni più complesse e ad alto valore aggiunto, dove il controllo del flusso di materiale è determinante.
I l sistema è stato progettato per rispondere alle esigenze dei principali settori applicativi LSR, tra cui medicale, automotive, elettronica, baby care e articoli tecnici di precisione, dove qualità e ripetibilità sono requisiti imprescindibili. In particolare, e-control CRB trova la sua massima espressione in produzioni con volumi di iniezione medio-
bassi e multi-cavità, ambiti in cui il controllo fine del flusso e della chiusura dell’ago è determinante.
D al punto di vista progettuale, e-control CRB è stato sviluppato per garantire la massima integrazione con le presse esistenti e per offrire elevati standard di affidabilità nel tempo. L’assenza di componenti pneumatici contribuisce inoltre a ridurre la manutenzione e i consumi energetici, rendendo il sistema più sostenibile e competitivo.
Un ulteriore elemento distintivo è rappresentato dalla presenza di un pannello digitale dedicato, che consente il monitoraggio e il controllo avanzato del sistema, permettendo agli operatori di gestire in modo intuitivo tutti i parametri di processo. Questo approccio si inserisce pienamente
nelle logiche di digitalizzazione e industria 5.0, sempre più centrali nel settore dello stampaggio.
Con e-control CRB, OR.P Stampi conferma il proprio impegno nell’innovazione e nello sviluppo di soluzioni tecnologiche all’avanguardia, rafforzando la propria posizione come partner di riferimento per applicazioni LSR ad alte prestazioni.
P last 2026 rappresenta il contesto scelto per annunciare ufficialmente il lancio della tecnologia, mentre la presentazione completa e operativa avverrà durante un’open house dedicata agli stampatori LSR prevista per il mese di settembre, dove sarà possibile approfondire nel dettaglio caratteristiche, prestazioni e applicazioni del sistema. u
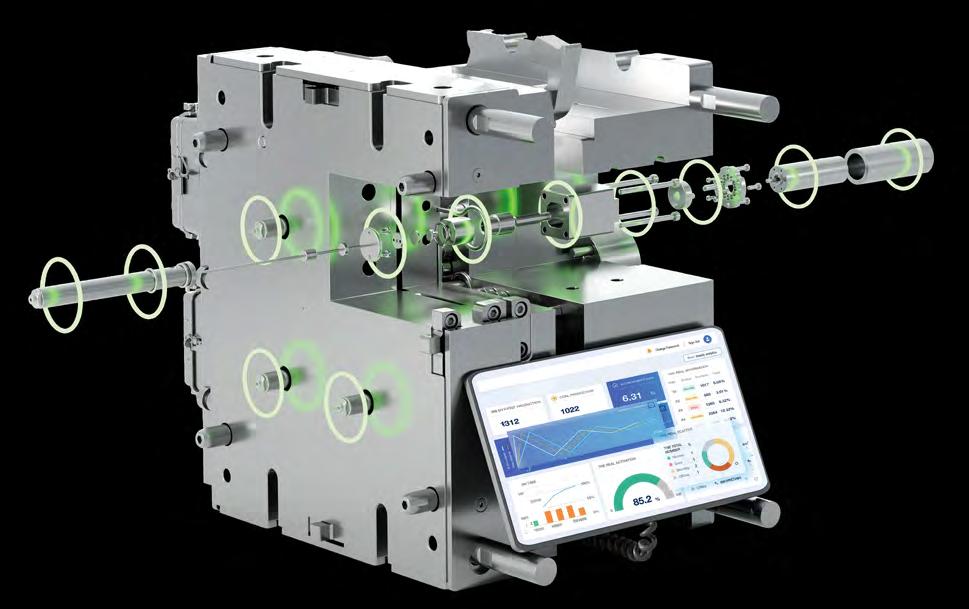
In occasione di Plast 2026, Pezzato Presse sarà presente con una pressa in funzione dedicata allo stampaggio a compressione sottovuoto della gomma. Per l’azienda si tratta di un passaggio particolarmente significativo: non una semplice presenza fieristica, ma l’occasione per presentare in modo concreto la propria visione tecnica e costruttiva.
L a pressa scelta per l’esposizione rappresenta la migliore espressione dell’approccio Pezzato Presse. Solidità strutturale, pulizia costruttiva, attenzione alla funzionalità e cura dei dettagli concorrono a definire un macchinario pensato per lavorare con continuità e affidabilità nel tempo. Ogni scelta nasce con l’obiettivo di rendere la macchina non solo performante, ma anche razionale, accessibile e pronta a rispondere alle esigenze di un settore in continua evoluzione.
Lo stampaggio a compressione della gomma richiede oggi impianti capaci di garantire precisione e flessibilità di utilizzo, ma anche un livello costruttivo coerente con le aspettative di aziende sempre più attente all’efficienza produttiva e alla qualità complessiva dell’investimento. Pezzato Presse intende quindi portare l’attenzione su un concetto più ampio di qualità. La qualità costruttiva non riguarda soltanto la resistenza della struttura o la precisione dei movimenti, ma comprende anche la razionalità delle soluzioni adottate, la facilità di accesso alle aree operative, la semplicità di gestione e la capacità della macchina di mantenere nel tempo il proprio valore tecnico e produttivo.
Per questo motivo la presenza a Plast 2026 assume anche il significato di una dichiarazione. Pezzato Presse vuole proporre un nuovo standard nello stampaggio a compressione sottovuoto della gomma: uno standard elevato, riconoscibile, capace di alzare l’asticella non solo per l’azienda, ma per l’intero comparto. La pressa esposta non vuole essere soltanto un prodotto da osservare, ma un riferimento concreto di ciò che oggi un macchinario può esprimere
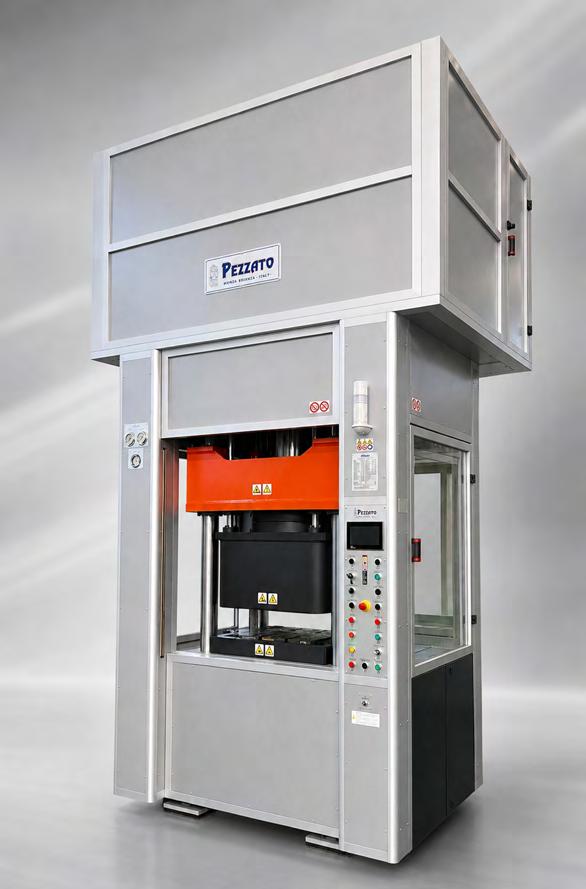
in termini di qualità, funzionalità e identità industriale. Prestazioni, estetica e funzione non vengono considerate aspetti separati. In una macchina evoluta, la forma deve accompagnare la sostanza: linee pulite, ordine costruttivo e cura dell’insieme sono il risultato di un modo preciso di progettare, nel quale ogni elemento deve avere uno scopo e contribuire alla qualità complessiva dell’impianto. Con questa scelta, Pezzato Presse intende affermare con forza la propria filosofia nel campo dello stampaggio a compressione e presentarsi al mercato con una proposta chiara: costruire macchinari che non si limitino a svolgere correttamente la propria funzione, ma che rappresentino un livello superiore di affidabilità, ordine progettuale e qualità percepita. Macchine pensate per durare, per integrarsi in ambienti produttivi moderni e per offrire agli utilizzatori un’esperienza di lavoro più semplice e coerente. P last 2026 sarà quindi un momento di incontro e confronto con clienti, tecnici e operatori del settore. Un’occasione per vedere dal vivo una pressa Pezzato e per condividere una visione: lo stampaggio a compressione può e deve evolvere, diventando espressione concreta di tecnologia, funzionalità e cultura costruttiva. u
Il Gruppo REP presenta al Plast 2026 importanti innovazioni, progettate per migliorare produttività, precisione e controllo nei processi di stampaggio della gomma. Protagonista è la nuova gamma verticale G11 , con il modello Ultra 500, una pressa da 500 tonnellate che segue il lancio della Ultra 300 (300T), presentata in anteprima mondiale al K 2025 in Germania.
Già in produzione da gennaio 2026, questa undicesima generazione di presse REP rappresenta un’evoluzione significativa in termini di compattezza, efficienza e prestazioni indu-
striali. Ultra 500 integra numerose innovazioni chiave: nuovo design ripensato; area di lavoro ed ergonomia ripensate; ottimizzazione dell’elettroidraulica con riduzione dell’ingombro a terra fino al 34% e miglioramento dell’efficienza termica e idraulica; manutenzione periodica e straordinaria facilitate; interfaccia regolabile e orientabile; servoidraulica ora standard, per una riduzione significativa dei consumi energetici e del livello di rumore; miglioramento della planarità delle traverse e della distribuzione degli sforzi per ridurre i difetti di iniezione; controllo avanzato del paralle -
lismo per uno stampaggio senza bave e con minori scarti; velocità degli estrattori ottimizzata per cicli più rapidi; aumento della qualità e riduzione del tempo di produzione; avviamento rapido e visualizzazione intuitiva; connettività avanzata e follow up migliorati. Queste evoluzioni, combinate tra loro, consentono una riduzione del tempo di ciclo fino al 26%.
Si basano su ciò che da sempre distingue REP: un’unità di iniezione unica sul mercato.
La tecnologia LIFO, sviluppata e perfezionata dal gruppo, garantisce: elevata compatibilità con un’ampia gamma di mescole, anche ad alta viscosità; controllo preciso della temperatura su più zone indipendenti; controllo diretto della temperatura della mescola tramite termocoppia integrata nel blocco di iniezione, una soluzione distintiva REP che migliora la stabilità del processo; dosaggio altamente accurato per un riempimento omogeneo dello stampo; ripetibilità del processo grazie a un controllo ad anello chiuso; assenza di stagnazione del materiale e qualità costante della mescola. I n media, la tecnologia di iniezione REP offre una precisione fino a due volte superiore rispetto alle soluzioni FIFO tradizionali.
Per quanto riguarda la gamma orizzontale, al Plast viene presentata l’evoluzione della pressa elettrica EPG 300, un prodotto sempre più orientato al mercato globale del Gruppo
REP, supportato da una rete commerciale capillare con oltre 50 agenti. La EPG 300 da sempre si distingue per essere compatta ed ergonomica, oltre che altamente produttiva ed efficiente. Elettrica ed ecologica, è progettata per una produzione autonoma e connessa grazie al sistema I/O Link. Le principali novità includono: nuovo design modulare e industrializzato, pensato per facilitare integrazione e standardizzazione; incremento degli standard qualitativi e della ripetibilità del processo; nuovo microprocessore con tecnologia avanzata per un controllo più rapido e preciso; interfaccia HMI da 21,5” dal design rinnovato, regolabile e orientabile; connettività e sistemi di monitoraggio migliorati; integrazione completa di moduli Industria 4.0.
Oltre alle presse esposte, il team REP è a disposizione per presentare l’intera gamma di soluzioni dedicate al mercato della gomma, tra cui: la gamma verticale OPTI; le presse a compressione TungYu; la gamma HSR per rigenerazione e riciclo degli scarti; soluzioni per l’ottimizzazione della produzione, tra cui automazione, risparmio energetico e retrofit di macchine esistenti; retrofit di armadi elettrici e contratti di manutenzione per migliorare affidabilità e continuità operativa. Un’occasione per scoprire da vicino le tecnologie più avanzate del Gruppo REP e confrontarsi con personale specializzato, pronto a individuare le soluzioni più adatte a ogni esigenza produttiva. u
Nell’ultimo anno, l’industria dei fili e dei cavi ha affrontato una convergenza di cambiamenti strutturali - modernizzazione della rete, elettrificazione, espansione delle infrastrutture digitali e aspettative di sostenibilità in rapida accelerazione. Q ueste forze non stanno solo aumentando la domanda di cavi, ma stanno anche ridefinendo le aspettative sui materiali, spingendo il settore oltre i miglioramenti incrementali verso soluzioni più integrate e orientate alle prestazioni.
G li investimenti nella generazione di energia rinnovabile, nelle infrastrutture per veicoli elettrici e nei sistemi di trasmissione ad alta tensione stanno trainando la necessità di cavi con una vita utile più lunga, maggiore affidabilità e un comportamento elettrico prevedibile. In tutte queste applicazioni, i materiali - in particolare i neri di carbonio speciali, i masterbatch neri e i compound - stanno assumendo un ruolo sempre più strategico.
I l carbon black rimane un componente fondamentale nei fili e nei cavi, contribuendo alla conducibilità elettrica,
alla protezione dai raggi UV, alla durabilità meccanica e alla resistenza all’invecchiamento nel lungo periodo. Con l’evoluzione dei progetti dei cavi per supportare obiettivi di efficienza energetica e sostenibilità, cresce la domanda di materiali in grado di offrire elevata conducibilità a carichi inferiori, contribuendo così a ottimizzare sia le prestazioni sia la lavorazione.
A nche le soluzioni compound svolgono un ruolo importante nel soddisfare questi requisiti, consentendo ai fornitori di materiali di supportare i clienti nel bilanciamento tra conducibilità, prestazioni meccaniche e processabilità - in particolare negli strati semiconduttivi, nei sistemi di isolamento e nelle guaine.
I n questo contesto, Cabot Corporation continua ad ampliare il proprio portafoglio di carboni speciali per applicazioni nel settore dei fili e dei cavi. Distribuita ufficialmente in Italia da Reschem, la gamma attualmente comprende VULCAN® XC500, ELFTEX®254, VULCAN® XC72, VULCAN® XC68 e VULCAN® XC200, e integra la gamma consolidata di materiali conduttivi speciali a base di carbonio utilizzati nei rivestimenti, nel packaging e nelle materie plastiche.
R ecentemente, Cabot ha lanciato un nuovo prodotto, VULCAN® XCmax™ 55 extra conductive carbon black,
per supportare applicazioni che richiedono una maggiore conducibilità elettrica a livelli di carico ridotti. Questo progresso risponde alle esigenze del settore in termini di migliore efficienza energetica, uso ottimizzato dei materiali e design dei cavi più sostenibili.
È particolarmente adatto alle plastiche conduttive che richiedono bassi livelli di carico e basse interazioni, aiutando i produttori a controllare l’aumento della viscosità, mantenere la processabilità e prevenire interazioni negative con altri additivi nella formulazione.
I n Cabot, la collaborazione è centrale nel modo in cui vengono affrontate queste sfide. Partnership di lungo corso con i clienti, costruite su fiducia, ambizione condivisa e scambio tecnico, consentono lo sviluppo di soluzioni differenziate su misura per le applicazioni nei fili e nei cavi.
Q ueste relazioni riflettono l’eredità di Cabot in termini di eccellenza tecnica, operativa e commerciale, nonché la sua visione orientata al futuro.
G uardando al futuro, resilienza e coerenza continueranno a rimanere temi centrali per l’industria dei fili e dei cavi. Man mano che le reti energetiche e di dati diventano sempre più critiche per società ed economie, le aspettative in termini di qualità, tracciabilità e affidabilità a lungo termine continueranno a crescere. u
Con quasi 150 anni di storia nella progettazione e costruzione di impianti per la trasformazione di gomma e materiali termoplastici, Rodolfo Comerio si presenta a Plast 2026 con un forte focus sull’automazione avanzata e sulle tecnologie per la calandratura ad alte prestazioni, in particolare per il settore gomma articoli tecnici e pneumatici, ma non solo. L’azienda di Solbiate Olona ha sviluppato negli anni un portafoglio di soluzioni brevettate dedicate alla produzione di pneumatici, nastri trasportatori, hose offshore, guarnizioni, air spring e prodotti tecnici speciali, con l’obiettivo di incrementare produttività, sicurezza e qualità del processo. Tra le innovazioni di maggiore interesse per la filiera elastomerica spicca il sistema RC Unwinders with Automatic Threading and Joint, tecnologia proprietaria per la giunzione automatica dei tessuti da gommare nelle linee di calandratura. Il sistema consente l’incorsatura automatica della nuova bobina e l’inserimento della gomma di giunzione senza intervento manuale, con benefici significativi in termini di efficienza produttiva: riduzione del 70% dei tempi di cambio bobina, diminuzione dell’80% degli scarti dovuti alla giunzione e drastica riduzione
delle operazioni manuali. Altro punto centrale della proposta tecnologica è RC SF-FREESystem, sistema di laminazione con spostamento e regolazione del cilindro calandra a bassissimo attrito progettato per ottimizzare l’incorporazione della gomma nei tessuti e nei cord metallici. La tecnologia migliora la penetrazione della mescola nei rinforzi tessili o metallici, garantendo maggiore uniformità di spessore e una distribuzione più precisa dei cord. Un aspetto particolarmente rilevante per il settore degli pneumatici, dove precisione e riduzione degli spessori incidono direttamente su rolling resistance, consumi energetici e prestazioni meccaniche. Grande attenzione è stata dedicata anche alla riduzione dei tempi di fermo linea. I sistemi RC Fast Change of End-Count Rolls e Fast Change Production permettono cambi rapidi dei cilindri di fittezza e il passaggio da produzioni cord tessile a steel cord e da steel cord a steel cord con diverso diametro di cavo, con riduzioni fino al 50% dei tempi di cambio e incremento della produttività del 50%. Rodolfo Comerio è stata inoltre la prima azienda al mondo a sviluppare linee tricombi capaci di gestire gommatura tessuto, steel cord e produzione foglietta inner liner all’interno della
stessa linea produttiva. La strategia di automazione prosegue con RC Advanced Cut and Ultimate Winding, sistema di taglio e avvolgimento automatico compatibile con AGV e RGV, progettato per operare fino a 80 m/min senza interruzioni del flusso materiale. La completa integrazione con magazzini automatici e sistemi di movimentazione autonoma consente di ridurre errori umani, fermate macchina e ingombri di linea. Anche gli avvolgitori RC Automatic Threading permettono l’incorsatura automatica delle nuove bobine senza interventi manuali, aumentando sicurezza ed ergonomia.
Un’altra novità presentata a Plast è la nuova filosofia costruttiva RC New Modular Calendering Lines. Le linee modulari consentono installazioni più rapide, riducendo del 60% i tempi di montaggio e del 50% quelli di avviamento, con vantaggi significativi anche in termini di sicurezza operativa. Accanto alle soluzioni per la gomma, Rodolfo Comerio presenterà anche linee complete per PVC, film tecnici e pavimentazioni resilienti SPC e LVT, oltre al nuovo Comerio Calendering Technology Center, in partnership con ICMA San Giorgio, struttura dedicata a ricerca, prototipazione e industrializzazione di nuovi processi di calandratura per elastomeri e termoplastici.
Sul fronte digitale, l’azienda porta inoltre a Plast il sistema TIElemetry, piattaforma avanzata per il monitoraggio in tempo reale di consumi energetici, qualità di processo, manutenzione predittiva e footprint CO₂, sviluppata in ottica Industria 5.0 e integrazione con AI. u
Fondata nel 1961 nel distretto industriale di Vigevano, Saspol è una realtà storica italiana specializzata nella progettazione e costruzione di presse idrauliche e impianti per la lavorazione della gomma e dei polimeri.
Nel corso dei decenni, l’azienda ha sviluppato un know-how specifico nelle presse a compressione di piccolo, medio e grande tonnellaggio, distinguendosi per un approccio fortemente orientato alla customizzazione e alla gestione di applicazioni complesse, come nastri trasportatori, pneumatici pieni e componenti tecnici in gomma.
Oggi Saspol rafforza il proprio posizionamento sul mercato attraverso un ampliamento strutturato della gamma prodotti, frutto sia dello sviluppo interno sia delle sinergie con Comerio Ercole.
L’obiettivo è offrire soluzioni sempre più complete e integrate, in grado di rispondere alle esigenze di un settore in continua evoluzione.
Le recenti novità si concretizzano in una piattaforma di prodotto articolata per famiglie applicative.
Tra queste, la linea SA-Belt® (foto in alto a destra) rappresenta un riferimento per la produzione di nastri trasportatori, sia tessili sia steel cord, con presse progettate per garantire uniformità di pressione e temperatura su superfici di grandi dimensioni.
Nel segmento della ricostruzione pneumatici si inserisce la gamma SA-Retreading® (foto in basso a sinistra), mentre per il comparto degli pneumatici pieni Saspol propone SA-Solid® (foto in alto a pagina 107), che integra presse a compressione e soluzioni dedicate alla costruzione del manufatto.
In forte crescita anche la linea SA-Tracks® (foto in basso a pagina 107), sviluppata per la produzione di cingoli in gomma destinati ai settori agricolo e movimento terra, dove sono richieste elevate prestazioni in termini di resistenza e precisione di stampaggio.
Accanto alle applicazioni industriali, Saspol amplia la propria presenza anche nelle attività di ricerca e sviluppo con la serie SA-Labopress®, pensata per laboratori e centri di testing.
Parallelamente, la linea SA-Plastic® estende il know-how aziendale alla lavorazione di materiali termoplastici in foglia.
L’introduzione dei sistemi ausiliari TLR & TLC per il taglio e la polverizzazione completa ulteriormente l’offerta, consentendo all’azienda di proporsi non solo come fornitore di macchine, ma come partner per soluzioni di processo più ampie e integrate.
L’evoluzione della gamma si inserisce in un contesto di rafforzamento industriale che vede Saspol operare in sinergia con Comerio Ercole, realtà di riferimento a livello internazionale nella progettazione di linee complete per la calandratura e mescolazione della gomma.
A questo si aggiunge l’acquisizione dell’archivio tecnico e del know-how di A.T.R., storico costruttore di presse, che consen-
te oggi di sviluppare nuove soluzioni partendo da una base ingegneristica consolidata, oltre a garantire continuità operativa agli impianti esistenti attraverso attività di revamping e fornitura ricambi.
Con questo ampliamento di gamma, Saspol consolida il proprio ruolo nel segmento delle presse a compressione, proponendo una combinazione di esperienza, flessibilità progettuale e integrazione tecnologica.
In un mercato sempre più esigente, la capacità di offrire soluzioni su misura, affidabili e aggiornate rappresenta un fattore chiave per supportare i clienti nei loro percorsi di crescita e innovazione. u
SASPOL, leader nella produzione di presse a compressione per l'industria della gomma espande la propria offerta alla clientela, grazie a una partnership strategica con il gruppo COMERIO ERCOLE, realtà con 140 anni di esperienza nella costruzione di impianti industriali.
In un'ottica di garanzia della massima continuità operativa, A.T.R. ha scelto di affidare la gestione tecnica e commerciale delle proprie presse a COMERIO ERCOLE e SASPOL trasferendo l'archivio tecnico e il necessario know-how.
Sirmax è un gruppo multinazionale italiano specializzato nella produzione di compound termoplastici, con una presenza industriale globale e una forte vocazione all’innovazione sostenibile. Da anni l’azienda sviluppa soluzioni avanzate per diversi settori applicativi, integrando competenze tecniche, ricerca e attenzione all’economia circolare per rispondere a requisiti prestazionali e normativi sempre più evoluti.
I n questo contesto si inserisce la gamma Xelter® , che rappresenta l’approccio Sirmax agli elastomeri termoplastici ad alte prestazioni: materiali progettati per combinare elasticità, processabilità e affidabilità nel tempo, con un forte focus sulla sostenibilità. Basata su una piattaforma tecnologica proprietaria, la gamma comprende SEBS, SBS, TPV, TPO e TPZ, con un portafoglio modulabile in termini
di durezza, comportamento elastico, adesione multicomponente, resistenza ambientale e contenuto di riciclato fino all’85% (PCR, PIR o mixed).
N el settore irrigazione e gardening, i TPE Xelter® sono impiegati nella produzione di tubi estrusi mono e multistrato, dove sono richieste flessibilità, resistenza meccanica e stabilità dimensionale. Gli Xelter S offrono leggerezza e facilità di trasformazione, mentre i TPV Xelter V garantiscono prestazioni superiori in termini di resistenza al creep, minore deformazione permanente e comportamento elastico più stabile, risultando ideali per applicazioni in pressione.
N el comparto Electrical & Electronics, le formulazioni Flame Retardant halogen free rispondono ai più severi requisiti di sicurezza, con classificazioni UL94 fino a V0 e as -
senza di alogeni, con durezze a partire da SHA50. L’eccellente adesione su diversi substrati consente il sovrastampaggio/coestrusione, favorendo integrazione funzionale e semplificazione progettuale. Questi materiali trovano applicazione in scatole elettriche, guarnizioni antifiamma e sistemi di sealing, con TPV FR particolarmente indicati per condizioni di esercizio gravose e temperature elevate. N el settore building, i TPE e TPV Xelter® sono utilizzati per profili e guarnizioni per serramenti, dove sono essenziali durabilità e stabilità elastica nel tempo. Diversi gradi sono certificati C STB-QB, a conferma della conformità agli standard europei. I SEBS risultano adatti ad applicazioni standard, mentre i TPV offrono migliori prestazioni sotto compressione continua, con minore rilassamento elastico e maggiore durata funzionale. L a sostenibilità rappresenta un elemento chiave dell’offerta Xelter®, con materiali riciclabili e formulazioni ad alto contenuto di riciclato, sviluppate senza compromettere le prestazioni tecniche. La solidità di Xelter® è confermata da approvazioni di OEM internazionali come Mercedes-Benz, Renault e Volkswagen, a testimonianza dell’affidabilità e della maturità tecnologica delle soluzioni Sirmax. L’approccio d ell'azienda, basato su sviluppo proprietario, flessibilità formulativa e supporto applicativo, consente di tradurre requisiti tecnici sempre più complessi in soluzioni concrete e scalabili. In un contesto in continua evoluzione, Xelter® si configura come un abilitatore di innovazione, capace di accompagnare i clienti nello sviluppo di prodotti più sicuri, performanti e orientati ai principi dell’economia circolare. u
Suprema Rubber Machinery è un produttore di macchinari gomma specializzato in presse a iniezione e pompe di estrusione con alto carattere innovativo. L’azienda si focalizza sulla progettazione e sulla realizzazione di macchine ad alta performance, spesso costruite su misura per una specifica applicazione, combinando la tecnologia dell’iniezione con quella tipica della estrusione e sviluppando il know how di impianti per gomma diversi tra di loro per ottenere soluzioni uniche.
Nel campo degli estrusori, con o senza pompa, fornisce macchine stand alone o linee di vulcanizzazione complete, in tal caso principalmente costituite da forni a microonde ad alta efficienza ovvero ad aria calda, per produzione di tubi o profili finiti.
Le innovazioni più recenti in questo campo sono tre. Uno svolgitore filo e portamatrice per profilati estrusi con filo poliamidico o simile per produrre profili in gomma rinforzata; uno sbobinatore con frenatura per applicazione nastro biadesivo su profili estrusi; un forno shock modulare 500° 3
metri, da usare come shock iniziale o intermedio; quest’ultimo è disponibile in versione aria calda o microonde con magnetron a corona per cotture super rapide. Nel campo pompe a ingranaggi il programma è estremamente completo con pompe autonome o da accoppiare a estrusori (da 30 a 250 mm), singoli o bivite. Le pompe sono disponibili con volumi variabili da pochi cc sino ai 5000 kg/h, con ingranaggi lineari, a spirale oppure a lisca di pesce.
Tra le ultime realizzazioni nelle pompe di estrusione gomma la grossa innovazione riguarda la gamma di estrusori denominata Bladegear, un pompa di estrusione senza vite ove una coppia di rulli ad ingranaggio è in grado di alimentare la pompa vera e propria, con un enorme risparmio di spazio ed energia grazie a un rendimento superiore al 95%.
Tale rendimento permette portate sino al 300% superiori rispetto a estrusori pompa tradizionali.
Tra le ultime realizzazioni nelle presse iniezione è invece da segnalare l’iniettore pompa Pump-o-molder, un ibrido tra un gruppo iniezione tradizionale e una pompa super rinfor-
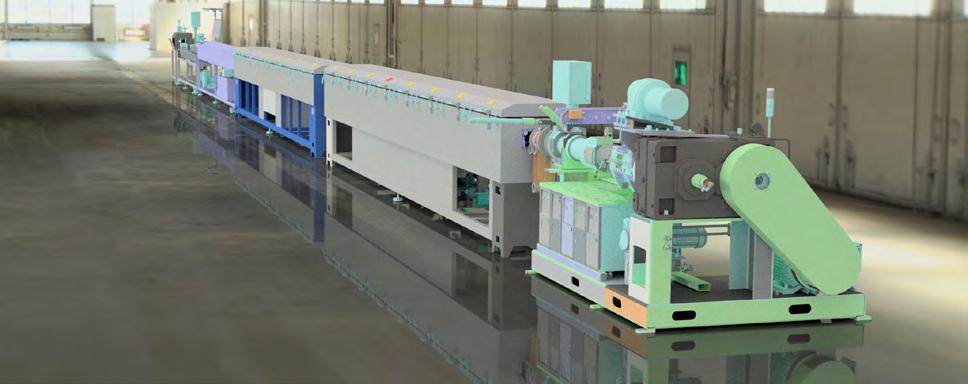
zata idoneo a produrre articoli stampati oltre i 100 kg di peso, con una enorme riduzione di tempi di cottura, ove prodotti che normalmente richiedono parecchia manodopera e ore di vulcanizzazione vengono realizzati in modalità automatica e con poche decine di minuti di cottura. Attualmente sono in demo presso lo stabilimento di Suprema a Lonate Pozzolo sia la linea di vulcanizzazione in versione 5.0 con un estrusore EG 50 con pompa XGP 50 e forno shock mentre presso lo stand di Comerio Ercole, al Plast, sarà visibile la versione taglia SM (500) del rivoluzionario Bladegear. u
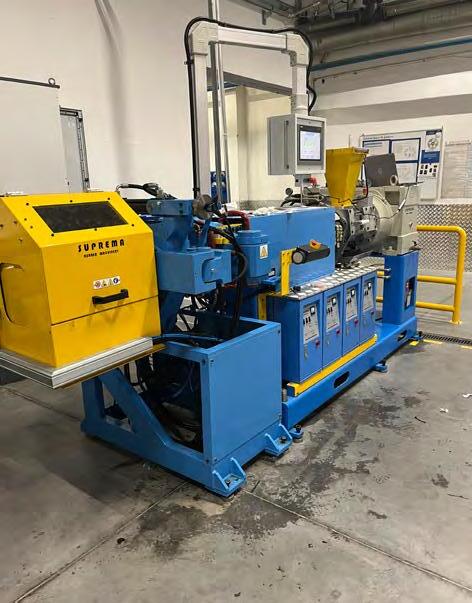
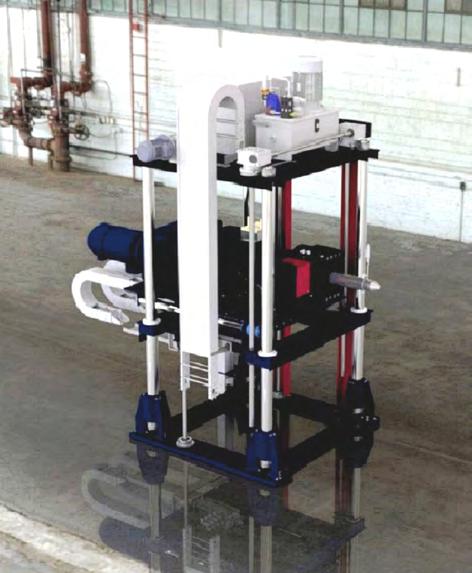
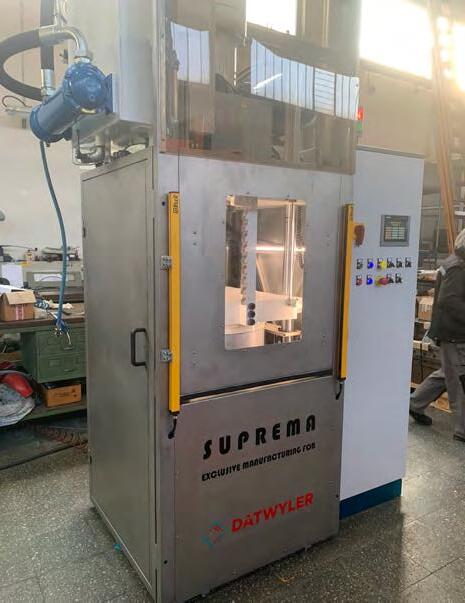
Con oltre settant’anni di esperienza nello stampaggio di articoli tecnici in gomma e silicone, Taurus Sages si presenta a Plast come una realtà specializzata nella produzione ad alto contenuto tecnologico per settori industriali particolarmente esigenti.
L’azienda, fondata a Rivoli (Torino) nel 1952, ha sviluppato negli anni una competenza specifica nello stampaggio a iniezione di gomma e silicone liquido LSR, puntando su processi automatizzati, progettazione interna degli stampi e controllo diretto dell’intera filiera produttiva. Un approc -
cio che consente di realizzare componenti tecnici destinati ad applicazioni automotive, ferroviarie, elettromeccaniche, sanitarie, cosmetiche ed elettrodomestiche.
Tra i punti di forza dell’azienda spicca il reparto dedicato al silicone liquido, dotato di 12 presse e tecnologie proprietarie per lo stampaggio di particolari ad alta precisione. La capacità di progettare internamente gli stampi permette inoltre di sviluppare soluzioni customizzate e ottimizzare qualità, tempi produttivi e performance del componente finale. Particolare attenzione è rivolta ai comparti ad alta specia-
lizzazione, dove affidabilità, ripetibilità e conformità normativa rappresentano requisiti fondamentali. Non a caso Taurus Sages opera secondo gli standard ISO 9001:2015 e IATF 16949:2016, certificazione di riferimento per il settore automotive.
Accanto all’evoluzione tecnologica, l’azienda porta avanti anche un percorso orientato alla sostenibilità industriale. L’installazione di un impianto fotovoltaico da 300 kWh
e l’utilizzo di energia elettrica interamente proveniente da fonti verdi hanno consentito di raggiungere e superare l’obiettivo di riduzione del 50% delle emissioni Scope 1 e 2.
A Plast, Taurus Sages si propone quindi come partner tecnico per lo sviluppo di componenti in gomma e silicone ad alte prestazioni, combinando esperienza produttiva, progettazione interna e attenzione crescente verso efficienza energetica e sostenibilità dei processi. u
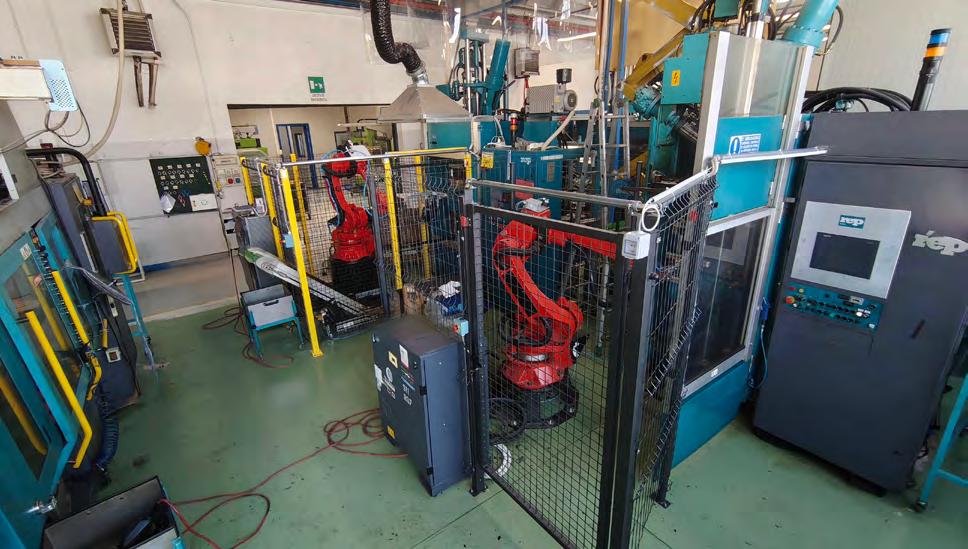
Nel panorama internazionale dell'automazione industriale, il controllo qualità si è evoluto da semplice fase di verifica a pilastro strategico della competitività.
I n questo scenario, UTPVision si consolida come partner di riferimento per le aziende che cercano soluzioni d'avanguardia nei sistemi di ispezione visiva.
Con una presenza globale testimoniata da oltre 450 clienti e una base installata di oltre 1.800 macchine, l'azienda ha saputo costruire una reputazione fondata sulla solidità e sulla capacità di anticipare le esigenze di mercati complessi in settori quali automotive, farmaceutico, cosmetico, industriale, fashion e aerospace.
Al Plast UTPVision proporrà la nuova cella robotica RoViCX, sviluppata per rispondere alle esigenze di controllo qualità
flessibile e riconfigurabile. È ideale per automatizzare attività di controllo per bassi volumi di produzione, combinando ispezione superficiale di elevato livello qualitativo con misurazioni dimensionali ad alta precisione.
La cella integra la tecnologia Cobot per massimizzare la flessibilità di ispezione, consentendo la gestione dinamica dei pezzi e un controllo completo a 360°. I tool di visione basati su AI sono progettati per essere semplici e rapidi da programmare, rendendo il sistema facilmente adattabile a diverse applicazioni industriali.
RoViCX garantisce un rapido ritorno sull’investimento e un basso costo di proprietà, combinando prestazioni metrologiche avanzate, capacità di rilevamento difetti e massima efficienza operativa. u
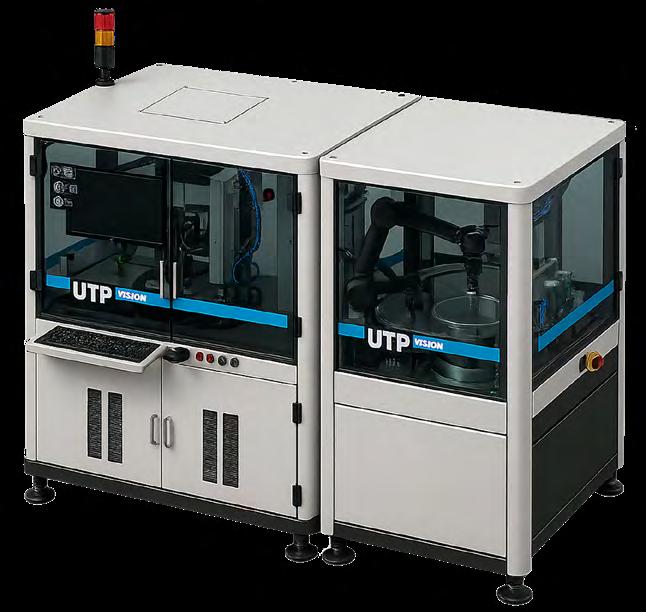














Zumbach Electronic torna a Plast Milano 2026 con un forte focus sull’innovazione nella misurazione industriale e sull’ottimizzazione dei processi per l’estrusione e la produzione continua. Quest’anno l’attenzione è rivolta all’ispezione intelligente, alla valorizzazione dei dati di processo e a tecnologie progettate per incrementare efficienza, qualità e redditività.
La proposta si basa su un portafoglio completo di sistemi di misura e controllo senza contatto, sviluppati grazie a decenni di esperienza nelle tecnologie laser, ultrasoniche, a raggi
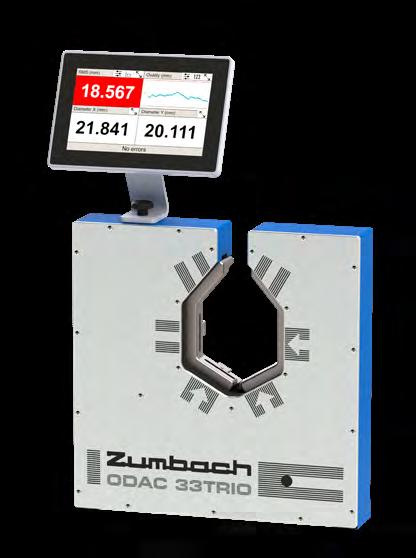
X e ottiche. Soluzioni che vanno oltre la semplice rilevazione dei parametri dimensionali, contribuendo attivamente alla stabilizzazione del processo, alla riduzione degli scarti e a una produzione sempre più connessa e data-driven. D opo il debutto a Tube 2026, il più recente sistema Simac® introduce il rilevamento difetti basato su intelligenza artificiale. Il sistema consente l’identificazione precisa di graffi, crepe, variazioni cromatiche e altri difetti che incidono sulla qualità del prodotto. Tra i principali vantaggi ci sono classificazione automatica, segmentazione avanzata dei difetti, ispezione affidabile anche su materiali complessi (incluse superfici nere) e semplice integrazione nelle linee produttive. Il modello Simac® 120 amplia inoltre le capacità di controllo per prodotti fino a 108 mm di diametro, trasforman-
do il quality control in uno strumento realmente proattivo. Forte di oltre 40 anni di esperienza nelle tecnologie a ultrasuoni, Umac® CI è un sistema compatto per la misurazione dello spessore parete, dell’eccentricità e di altri parametri critici nelle linee di estrusione. Algoritmi evoluti e un’interfaccia web intuitiva forniscono dati affidabili in tempo reale, garantendo una qualità costante del prodotto.
Con oltre 100.000 installazioni nel mondo, Odac® rappresenta uno standard di riferimento nella misurazione del diametro e dell’ovalizzazione. Il design robusto e senza contatto assicura precisione elevata anche in ambienti produttivi impegnativi. In combinazione con le unità DVW o DVO, permette inoltre un’analisi dimensionale completa anche su profili complessi.
R ayex® S consente di misurare spessore parete, eccentricità, ovalità e diametro in un unico sistema per prodotti da 4 a 100 mm. Il controllo di processo integrato regola automa-
ticamente velocità e produzione della linea, contribuendo al mantenimento di tolleranze ristrette, alla riduzione del consumo di materiale e alla semplificazione della gestione ricette.
G razie alla triangolazione laser, Profilemaster® PMM offre una misurazione ad alta risoluzione in tempo reale di geometrie complesse. Il sistema acquisisce il profilo con precisione indipendentemente dall’orientamento, riducendo gli scarti in fase di avviamento e assicurando continuità produttiva.
I visitatori dello stand Zumbach potranno assistere a dimostrazioni dal vivo, approfondimenti tecnici ed esempi applicativi concreti su come le tecnologie avanzate di misura migliorano direttamente le performance produttive. Che l’obiettivo sia ridurre gli scarti, aumentare la costanza qualitativa o rendere più intelligente il controllo del processo, le soluzioni Zumbach offrono risultati tangibili. u
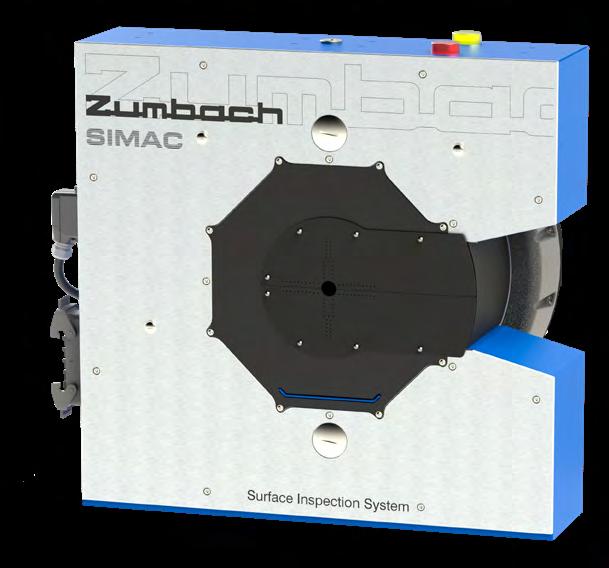
di Daniela Garbillo
Il 29 aprile scorso Franplast e Arburg hanno organizzato una giornata tecnica dedicata allo stampaggio TPE-S, tra analisi dei difetti, innovazione di processo e confronto tra competenze della filiera. L’evento ha ospitato anche un panel promosso da Women in Plastics Italy dedicato a formazione, inclusività e valorizzazione delle professionalità nel settore.
Lo scorso 29 aprile, presso la sede di Arburg a Peschiera Borromeo, si è svolto l’evento “Difetti e rimedi nello stampaggio delle gomme termoplastiche”, organizzato in collaborazione con Franplast. L’appuntamento ha riunito trasformatori, tecnici di stampaggio, responsabili di produzione e professionisti della filiera elastomerica con l’obiettivo di affrontare in maniera concreta le principali criti -
cità dello stampaggio TPE-S. L’incontro si è inserito in un momento particolarmente significativo per Franplast, che celebra i suoi sessant’anni di attività, ed è nato dalla volontà condivisa delle due aziende di creare un’occasione di approfondimento tecnico applicato, capace di andare oltre la teoria e offrire strumenti immediatamente spendibili in produzione.
Ad aprire la giornata sono stati Cesare Pedone, direttore vendite di Arburg Italia, ed Elena Franceschetti, CEO di Franplast, che hanno sottolineato il valore della collaborazione tra costruttori di macchine e produttori di compound per affrontare con un approccio integrato le sfide dello stampaggio moderno. Nel suo intervento, Franceschetti ha evidenziato l’importanza della contaminazione tra com -
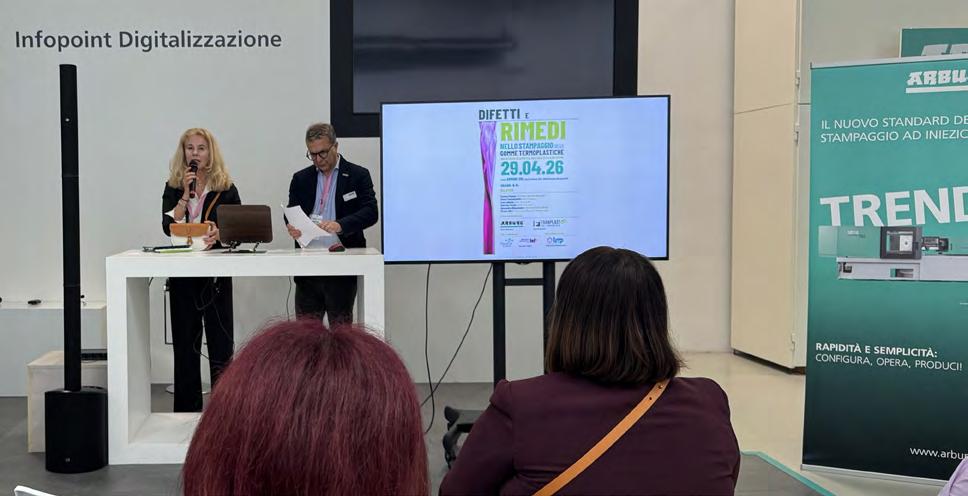
petenze tecniche, formazione e cultura industriale, ponendo l’accento anche sul coinvolgimento delle nuove generazioni nel settore plastico.
ANALISI AVANZATA DEI TPE-S, DIFETTI DI STAMPAGGIO E CONTROLLO DEL PROCESSO
C uore della giornata tecnica organizzata da Arburg e Franplast è stato l’intervento congiunto di Luca Adessa (R&D Arburg) e Gabriele Ercole (R&D Franplast), che hanno affrontato il tema dello stampaggio dei TPE-S con un approccio fortemente applicativo, mettendo in relazione comportamento del compound, parametri macchina e qualità finale del manufatto.
A ttraverso esempi reali, prove di laboratorio e casi industriali, i relatori hanno mostrato come il controllo del processo non possa prescindere da una conoscenza approfondita sia del materiale sia delle dinamiche di trasformazione.
S trumenti R&D e analisi dei materiali L a prima parte dell’intervento è stata dedicata agli strumenti analitici utilizzati nelle attività di ricerca e troubleshooting industriale. In particolare, è stata approfondita la spettrofotometria FT-IR, tecnica che consente di identificare la composizione chimica dei materiali attraverso l’analisi dell’assorbimento delle radiazioni infrarosse.
A ttraverso un caso pratico, i tecnici hanno mostrato come l’FT-IR possa essere utilizzato per analizzare la degradazione termica di additivi distaccanti: aumentando la temperatura di stampaggio, infatti, alcuni additivi tendono a degradarsi e a perdere efficacia, generando difetti superficiali o problemi di distacco del pezzo.
A mpio spazio è stato dedicato anche alla DSC (Differential Scanning Calorimetry), tecnica che permette di studiare le transizioni termiche dei polimeri. Attraverso l’analisi delle curve DSC, i relatori hanno illustrato casi di incompatibilità tra TPE-S e polipropilene, evidenziando come miscele apparentemente corrette possano invece compromettere l’adesione o il comportamento finale del manufatto.
R eologia e comportamento d el polimero
U no dei temi centrali dell’intervento ha riguardato la reometria capillare e lo studio della viscosità dei TPE-S durante il processo di stampaggio. I relatori hanno sottolineato come il semplice valore di Melt Flow Index non sia sufficiente per descrivere il reale comportamento del materiale in macchina. Attraverso curve reologiche comparative è stato mostrato come la viscosità dei compound cambi al variare dello shear rate: materiali apparentemente più fluidi a basse velocità di deformazione possono r isultare più viscosi nelle reali condizioni di stampaggio, influenzando riempimento, pressione e qualità del pezzo finale.
È stato inoltre approfondito il tema delle cadute di pressione all’interno di ugelli, canali e camere calde, con riferimento alla norma ISO 11443 per il calcolo viscosimetrico. I tecnici hanno evidenziato come lunghezze elevate dei canali o diametri sottodimensionati possano aumentare drasticamente le pressioni in gioco, restringendo la finestra di stampaggio e favorendo la comparsa di difetti.
S imulazione digitale e “prova stampo d igitale” G rande interesse ha suscitato il te ma
delle simulazioni di riempimento stampo. Luca Adessa ha definito “provocatoriamente” queste tecnologie come vere e proprie “prove stampo digitali”, sottolineando come gli attuali software di simulazione siano ormai estremamente vicini alle reali condizioni produttive.
S econdo i tecnici, l’obiettivo non è più semplicemente “simulare” un processo, ma prevedere concretamente il comportamento del materiale all’interno dello stampo, individuando in anticipo criticità come air trap, linee di giunzione fredde, sbilanciamenti di riempimento o eccessive pressioni in cavità. Questo approccio consente di ridurre tempi di avviamento, costi di modifica stampo e scarti produttivi.
– Degradazione termica di uno specifico additivo
All’aumentare della temperatura di stampaggio, invece, l’additivo degrada e i picchi associati all’additivo risultano essere inferiori Il risultato peggiore si è ottenuto a 220°C, temperatura per cui l’additivo è quasi interamente degradato e infatti non migra in quantità sufficiente
Figura 1 - Attraverso l’analisi FT-IR è possibile osservare la diminuzione dell’additivo distaccante sulla superficie, causato dalla degradazione dello stesso dovuta alla temperatura di stampaggio.
Questo tipo di analisi consente quindi anche analisi quantitative
Caso pratico – studio di miscele
D ifetti di stampaggio e troubleshooting L a parte più applicativa del seminario ha riguardato l’analisi dei principali difetti tipici dello stampaggio TPES. Attraverso esempi reali provenienti dalla produzione industriale, sono stati affrontati fenomeni come: air trap; linee di saldatura fredde; bave; difetti sul punto d’iniezione; discolorazioni; problemi di riempimento; difetti estetici superficiali.
I tecnici hanno mostrato come molte problematiche derivino da una gestione non ottimale di velocità d’iniezione, temperature, geometrie dei gate o pressioni troppo elevate. In particolare, è stato evidenziato come i TPE-S debbano essere trattati con logiche differenti rispetto ai tradizionali materiali termoplastici, soprattutto per quanto riguarda il dimensionamento dei punti d’iniezione e la gestione delle velocità di taglio.
Pressione in cavità e controllo d el processo
??
La curva blu mostra invece una miscela oggetto di segnalazione per mancata adesione al PP; si evidenziano due distinti punti di fusione, uno più marcato associato a un LDPE (120°C) e uno meno evidente probabilmente dovuto a un polipropilene copolimero (155°C)
U n ulteriore approfondimento ha riguardato il monitoraggio della pressione in cavità come strumento di controllo qualità e stabilità di processo.
Attraverso grafici macchina e sensori dedicati, i tecnici hanno mostrato come il controllo della pressione reale all’interno dello stampo consenta di individuare tempestivamente va -
Figura 2 - Attraverso la DSC è possibile vedere la differente composizione di due compound a base TPE-S e spiegare problemi di adesione al substrato plastico.
Tempo di permanenza e difetti
Figura 3 - Un tempo di permanenza nello stampo non ottimale causa difetti superficiali.
riazioni di processo e prevenire difetti produttivi. L’analisi della pressione in cavità è stata presentata come uno degli strumenti più efficaci per garantire ripetibilità produttiva, soprattutto nei processi tipici dei compound TPE-S.
P lastificazione, gruppo di iniezione e tempo di permanenza
Particolare attenzione è stata dedicata anche al gruppo di plastificazione e alla corretta scelta della vite e del gruppo di iniezione.
I relatori hanno sottolineato come, nello stampaggio TPE-S, il corretto dimensionamento del gruppo Euromap sia spesso più importante della sola forza di chiusura della pressa. È stato inoltre approfondito il tema del tempo di permanenza del materiale in vite: permanenze troppo lunghe possono infatti provocare degrado del compound, discolorazioni, punti neri e decadimento delle proprietà meccaniche.
Test di invecchiamento e durabilità L a seconda parte dell’intervento ha affrontato il tema dell’invecchiamento accelerato dei materiali.
Attraverso Xenotest e camere climatiche, i tecnici hanno mostrato come simulare esposizione UV, cicli termici e condizioni ambientali severe per prevedere il comportamento dei ma -
nufatti nel tempo. S ono stati presentati casi pratici legati all’infragilimento e allo sbiancamento dei TPE-S durante trasporti in condizioni estreme, evidenziando il ruolo dei pacchetti di protezione termica e UV nella stabilità del materiale.
Test meccanici e adesione I relatori hanno inoltre approfondito le prove meccaniche distruttive e i test di adesione tra TPE-S e substrati rigidi, fondamentali nelle applicazioni in sovrastampaggio e stampaggio bi-componente.
Particolare attenzione è stata dedicata alla norma VDI 2019 per la valu -
tazione dell’adesione e ai fattori che influenzano la tenuta dell’interfaccia, tra cui temperatura stampo, preriscaldamento del substrato e compatibilità tra i materiali.
Additivi, masterbatch e distaccanti
U n altro tema centrale ha riguardato gli additivi utilizzati nella trasformazione dei TPE-S. Nel dettaglio, sono stati analizzati: additivi distaccanti; espandenti; anti-impaccanti; masterbatch colore; additivi antistatici e lubrificanti.
I relatori hanno evidenziato come la scelta della base polimerica dei masterbatch sia determinante soprattutto nelle applicazioni 2K, nei processi di incollaggio e nelle applicazioni medicali o food contact, dove entrano in gioco anche aspetti normativi e certificativi. È st ato inoltre affrontato il tema dei distaccanti spray e siliconici, il cui utilizzo deve essere attentamente valutato in funzione delle specifiche esigenze produttive e qualitative.
R esistenza chimica e stampaggio I n chiusura, l’intervento ha affrontato il tema della resistenza chimica dei TPE-S, evidenziando l’ottima r esistenza ad acqua, alcoli e detergenti, ma n on agli oli, grassi e idrocarburi. I nfine, sono state condivise alcune linee guida operative per il sovrastampaggio e lo stampaggio d ei Chemitron 2k, con particolare atten -
Caso pratico – Confronto tra MFI e comportamento reologico
Al crescere della velocità di taglio, il comportamento reologico dei due materiali cambia e, raggiunte determinate condizioni di shear rate, le due viscosità coincidono perfettamente
Figura 5 - La reologia capillare consente di sapere, a differenza del solo MFI, la fluidità di un compound in un ampio raggio di sforzi di taglio (shear rate) tipici di diverse tecniche di trasformazione (soffiaggio, estrusione, stampaggio a iniezione).
zione a temperatura stampo, preriscaldamento del substrato, profilo termico e pre-essiccamento del materiale, parametri considerati fondamentali per garantire adesione, qualità estetica e stabilità del processo.
D opo i contenuti tecnici, la giornata ha ospitato un panel promosso da Women in Plastics Italy e Women@ Arburg, dedicato ai temi della crescita professionale, della formazione e della valorizzazione delle competenze femminili nel comparto plastico. I l confronto ha evidenziato come l’industria della plastica stia attraversando una fase di trasformazione che richiede nuove professionalità, competenze trasversali e una maggiore inclusività.
I n questo contesto, iniziative come quella organizzata da Arburg e Franplast rappresentano non solo momenti di aggiornamento tecnico, ma anche occasioni di networking e di costruzione di una cultura industriale più aperta e collaborativa. L a giornata si è conclusa con un light lunch dedicato al confronto diretto tra relatori, tecnici e partecipanti, consolidando ulteriormente la sinergia tra le due aziende e gettando le basi per future collaborazioni anche a livello internaziona le. u
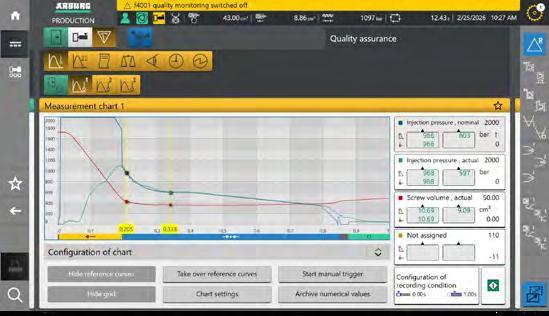
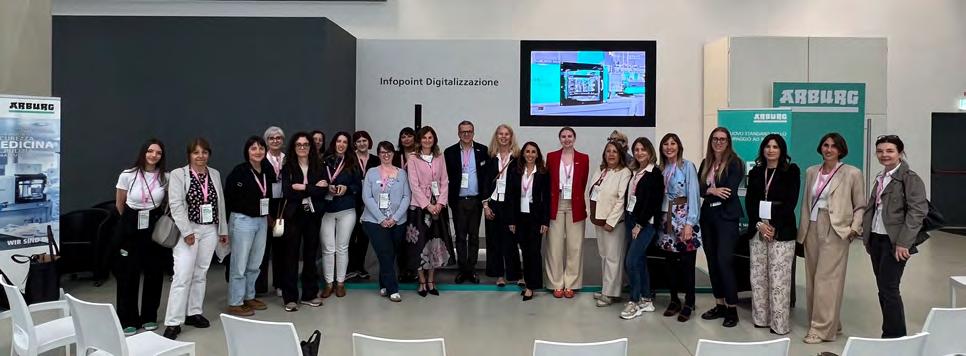
L’Unione Europea continua a rivedere il regolamento EUDR sulla deforestazione, tra rinvii, chiarimenti operativi e nuove misure di semplificazione per le imprese coinvolte nelle filiere delle materie prime considerate a rischio, tra cui anche la gomma. Tra le novità più rilevanti figura la proposta di esclusione degli pneumatici ricostruiti dal campo di applicazione del regolamento. In questa prima parte approfondiamo le modifiche introdotte, il sistema di due diligence e le misure pensate per ridurre gli oneri amministrativi per operatori, PMI e filiere industriali.
Per fronteggiare il grave problema della deforestazione la UE ha approvato il regolamento (UE) 2023/1115 del 31 maggio 2023 relativo “alla messa a disposizione sul mercato dell’Unione e all’esportazione dall’Unione di determinate materie prime e determinati prodotti associati alla deforestazione e al degrado forestale e che abroga il regolamento (UE) 995/2010” (cfr. Gazzetta UE del 9 giugno 2023).
L’obiettivo è quello di garantire che i prodotti che rientrano nel campo di applicazione del provvedimento non contribu-
iscano alla deforestazione e al degrado forestale, sia all’interno dell’UE sia su scala mondiale.
Va tenuto presente che l’immissione e la messa a disposizione di tali prodotti costituiscono fattori rilevanti sia per il cambiamento climatico che per la riduzione della biodiversità. Gran parte dei prodotti delle aree deforestate sono destinate all’esportazione e quindi anche gli Stati importatori sono da ritenere responsabili. Soprattutto nei paesi tropicali molte foreste sono state convertite ad agricoltura e pascolo.
Il campo d’applicazione riguarda i prodotti rilevanti elencati nell’Allegato I. Al momento le materie prima di cui si tratta sono le seguenti: bovini, cacao, caffè, palma da olio, gomma, soia, legno.
A norma del regolamento di cui sopra qualsiasi operatore o commerciante che immette le materie prime di cui si tratta nel mercato UE, o le esporta, deve poter dimostrare che i prodotti non provengono da terreni recentemente disboscati o hanno contribuito al degrado forestale.
Più esattamente i prodotti e le materie prime elencati nell’allegato I sono immessi o messi a disposizione sul mercato o esportati solo se rispettano le condizioni seguenti:
a) sono a deforestazione zero, cioè i prodotti interessati contengono o sono stati nutriti o fabbricati usando materie prime di cui all’allegato I prodotte su terreni che non sono stati oggetto di deforestazione dopo il 31 dicembre 2020;
b) sono stati prodotti nel rispetto della legislazione pertinente del paese di produzione;
c) sono oggetto di una dichiarazione di dovuta diligenza o di una dichiarazione semplificata;
Precisiamo che Il termine “degrado forestale” indica i cambiamenti strutturali della copertura forestale sotto forma di conversione di: a) foreste primarie o foreste rinnovate naturalmente in piantagioni forestali o altri terreni boschivi o b) foreste primarie in foreste piantate.
Il provvedimento in oggetto, noto anche con l’acronimo EUDR (European Union Deforestation Regulation), è stato modificato una prima volta dal regolamento (UE) 2024/3084 del 4 dicembre 2024 (cfr. Gazzetta UE del 6 dicembre 2024) che stabilisce le norme sul funzionamento del sistema d’informazione, comprese quelle sulla protezione dei dati personali e scambio di dati con altri sistemi informatici.
La Gazzetta UE del 23 dicembre 2024 ha pubblicato un secondo regolamento di modifica con il quale sono state prorogate al 30 dicembre 2025 e, per le micro e piccole imprese al 30 giugno 2026, le date di applicazione.
Ulteriori modifiche sono state adottate con il regolamento (UE) 2025/2650 del 19 dicembre 2025 (cfr. Gazzetta UE del 23 dicembre 2025).
Quest’ultimo rinvia di dodici mesi l’entrata in attuazione del provvedimento del 2023 (al 30 dicembre 2026 e, per i micro o piccoli operatori primari, al 30 giugno 2027).
Sono, inoltre, fornite nuove definizioni. Si chiarisce che è “micro o piccolo operatore primario” l’operatore che è una persona fisica o una micro o piccola impresa ai sensi della direttiva 2013/34/UE, a prescindere dalla forma giuridica, con sede in un paese classificato a basso rischio e che, nel corso di un’attività commerciale, immette sul mercato o esporta
prodotti interessati che l’operatore stesso ha coltivato, raccolto, ottenuto o allevato negli appezzamenti o negli stabilimenti di cui tratta.
Il provvedimento del 2025, inoltre, dispone che l’operatore non immette sul mercato i prodotti interessati e non li esporta se non ha presentato la dichiarazione di dovuta diligenza (DDS). I micro e piccoli operatori primari dei paesi a basso rischio che immettono sul mercato merci interessate possono, però, presentare una dichiarazione semplificata, in sostituzione della normale DDS.
Gli operatori a valle non PMI devono iscriversi al sistema informativo TRACES prima di immettere, rendere disponibili sul mercato o esportare extra UE merci EUDR.
RIESAME DEL REGOLAMENTO UE
SULLA DEFORESTAZIONE
Il 4 maggio 2026 la Commissione ha diramato un comunicato stampa contenente una serie di misure atte alla semplificazione del regolamento UE, come modificato, sulla deforestazione. L’obiettivo è quello di un’attuazione agevole del provvedimento, fornendo maggiore chiarezza agli operatori economici, agli Stati membri, ai paesi terzi e ad altri portatori di interesse e, nello stesso tempo, garantendo la stabilità e la prevedibilità giuridica.
Le misure sono presentate sotto forma di un pacchetto che comprende: una relazione al Parlamento europeo e al Consiglio; un documento di orientamento aggiornato; FAQ. Sul punto si segnala che il documento contenente le FAQ consta di ben 95 pagine e subirà delle evoluzioni; un progetto
di atto delegato sulla definizione del prodotto dell’EUDR. È presentato, inoltre, agli Stati membri un atto di esecuzione aggiornato sul sistema di informazione.
Sintesi
Descrive le misure di semplificazione attuate dall’entrata in vigore del regolamento EUDR nel giugno 2023, oltre a quelle previste dal pacchetto presentato ora. L’insieme di queste misure comporta una riduzione sostanziale degli oneri amministrativi.
Inoltre presenta gli strumenti previsti per agevolare gli scambi, ad esempio repertori delle legislazioni dei paesi di produzione o sistemi di certificazione delle merci. Si vogliono così agevolare la valutazione del rischio e il sistema di diligenza. La relazione dimostra anche che l’EUDR, nella sua versione aggiornata, sta già contribuendo ai cambiamenti strutturali nelle catene di approvvigionamento globali, con maggiori investimenti nella tracciabilità e maggiore trasparenza. Va evidenziato che, nel quadro giuridico modificato nel 2025, i colegislatori hanno incaricato la Commissione di effettuare una revisione di semplificazione del regolamento e presentare una relazione al Parlamento europeo e al Consiglio entro il 30 aprile 2026. Con questa relazione la Commissione adempie al mandato di cui all’art. 34, par.1, lettera a) del regolamento che dispone che: entro il 30 giugno 2030, e successivamente ogni cinque anni, la Commissione proceda ad un riesame generale del presente regolamento e presenti al Parlamento europeo e al Consiglio una relazione, corredata, se del caso, di una proposta legislativa. La prima di tali relazioni comprende in particolare una valutazione degli aspetti seguenti, sulla base di studi specifici: a) la necessità e fattibilità di ulteriori strumenti di agevolazione degli scambi, in particolare per i paesi meno sviluppati, sui quali il presente regolamento ha un forte impatto e per i paesi o parti di essi classificati come a rischio standard o alto rischio, per sostenere il conseguimento degli obiettivi del regolamento.
Altri aspetti sono richiamati nelle lettere da b) a l) dell’articolo citato.
La relazione valuta l’impatto sugli oneri amministrativi e sul funzionamento generale del regolamento modificato, con particolare attenzione alle micro e piccole imprese. Presenta inoltre ulteriori misure di agevolazione e i progressi compiuti nel lavoro di attuazione, in particolare il sistema informativo per garantire l’effettiva applicazione del regolamento entro la fine del 2026.
Mette, inoltre, in luce una sostanziale riduzione degli oneri amministrativi e una notevole semplificazione per molte imprese che rientrano nell’ambito di applicazione del regolamento. Si prevede, infatti, che i costi annuali di conformità per le imprese obbligate si ridurranno di circa il 75% rispetto al regolamento originale. La riduzione è particolarmente sentita per gli operatori che si riforniscono da paesi a basso rischio, per le micro e piccole imprese del settore primario e per gli operatori a valle, grazie all’introduzione di procedure
semplificate. Le nuove misure presentate includono le modifiche proposte all’ambito di applicazione del regolamento in materia di prodotti, dei chiarimenti e semplificazioni di alcune disposizioni, oltre che aggiornamenti al sistema informativo. Inoltre, sono presentati un aggiornamento delle linee guida e domande frequenti per rispondere alle principali preoccupazioni delle parti interessate.
Le due revisioni del testo dell’EUDR del 2024 e del 2025 sono state avviate a seguito dei commenti delle diverse parti interessate per concedere più tempo a tutti i paesi e alle parti interessate per la sua attuazione e per garantire semplificazioni significative. L’entrata in vigore è prevista per dicembre 2026.
Relazione - capitolo 2
Il capitolo 2 del rapporto illustra le misure di semplificazione già attuate, il capitolo 3 descrive il feedback, i contributi e le evidenze delle parti interessate a supporto delle nuove misure di semplificazione introdotte nell’ambito dell’attuale pacchetto di semplificazione. Tali misure sono riassunte nel capitolo 4, mentre il capitolo 5 presenta gli impatti quantitativi stimati.
Per quanto riguarda il capitolo 2, segnaliamo che dall’entrata in vigore del regolamento nel giugno 2023, la Commissione ha adottato una serie di misure atte a sostenere l’attuazione del regolamento, basata sui contributi e sulle evidenze rac-
colte dalle parti interessate e dagli Stati membri. Essa ha raccolto il feedback delle parti interessate, attraverso consultazioni, seminari, studi, incontri. Anche la piattaforma “multi-stakeholder” (portatori di interesse) dedicata alla protezione e al ripristino delle foreste mondiali rappresenta una fonte importante di contributi e feedback. Attualmente la Piattaforma ha 89 membri: 62 parti interessate e 27 Stati membri. Paesi terzi, organizzazioni internazionali e parti interessate selezionate partecipano in qualità di osservatori. Si evidenzia che l’art. 33 del regolamento, come modificato, incarica la Commissione di istituire e gestire un sistema informativo. Tale sistema serve agli operatori economici per conformarsi all’EUDR e alle autorità competenti per applicarlo. Il sistema è stato lanciato il 4 dicembre 2024, consentendo agli operatori e ai loro rappresentanti autorizzati di presentare le dichiarazioni di due diligence. Nella stessa data è stato lanciato un server di formazione che ha consentito alle parti interessate di familiarizzare con il sistema di cui si tratta. Da allora la Commissione ha supportato le parti interessate con documentazione esplicativa.
Nel capitolo 2 della relazione è anche ricordato che nel pacchetto presentato il 4 maggio ultimo scorso., è presentato un documento di orientamento accompagnato da domande frequenti. Sul punto si segnala che tale documento rappresenta una guida chiara e completa fornita dalla Commissione come
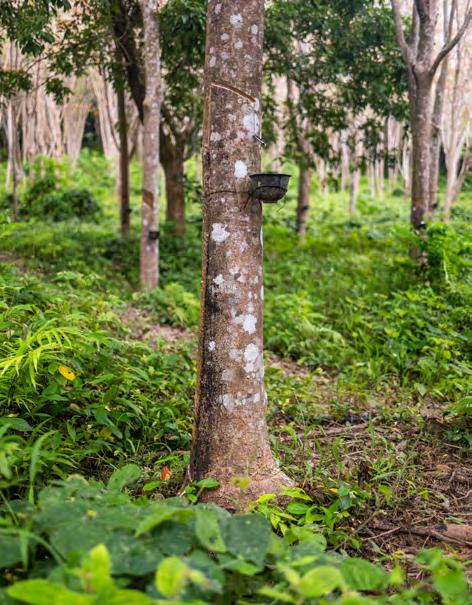
“trait d’union” tra l’intento legislativo e l’attuazione pratica, garantendo che le imprese e le amministrazioni comprendano i propri obblighi. Per quanto riguarda le FAQ specifichiamo che si trovano sia all’interno del documento d’orientamento sia nel corposo testo a parte che abbiamo sopra citato
Va evidenziato, inoltre, che la Commissione ha pubblicato nel 2024 e nel 2025 due versioni di un documento guida del regolamento di esecuzione (UE) 2024/2084 sul funzionamento del sistema informativo a norma del regolamento (UE) 2023/1115 e quattro versioni di domande frequenti relative all’attuazione del regolamento sulla deforestazione. Sono anche state pubblicate diverse infografiche che spiegano gli scenari rilevanti della catena di approvvigionamento. Parti di tali linee guida e FAQ sono stati rimossi, perché diventati obsoleti
In sintesi, nel 2024 e 2025 l’UE ha implementato misure chiave di semplificazione per l’EUDR, guidate da un ampio coinvolgimento delle parti interessate. Nei documenti guida e FAQ pubblicati sono stati chiariti gli obblighi, introducendo flessibilità come dichiarazioni di due diligence anche per spedizioni multiple, reimportazioni semplificate per le PMI e norme snelle per i prodotti compositi.
Relazione - capitolo 3
Per individuare gli argomenti più rilevanti per le nuove FAQ e poterli analizzare, la Commissione ha invitato a dicembre 2025 le parti interessate a presentare domande e commenti. A febbraio 2026 sono stati ricevuti oltre 110 contributi
dotti pertinenti, è stato pubblicato per la consultazione pubblica nel maggio del 2025 ed ha avuto ampio consenso tra le parti interessate.
U na consultazione pubblica si è tenuta nel 2025 anche sull’omnibus ambientale e,in questa occasione, un numero rilevante di rispondenti ha fornito contributi sull’EUDR nonostante non fosse incluso nell’ambito di applicazione dell’omnibus. Al fine di valutare meglio il volume di dati da gestire da parte del sistema informativo, comprendere le intenzioni tra gli utenti e raccogliere feedback sulle loro esperienze, a gennaio 2026 è stato lanciato un sondaggio mirato cui hanno partecipato 140 aziende. Il feedback ricevuto dalle parti interessate è stato attentamente esaminato. Sono state individuate cinque aree di interesse in cui le parti chiedono chiarimenti: qualificazione degli operatori primari micro o piccoli, obblighi della catena di approvvigionamento a valle, obblighi di due diligence, ambito di applicazione dei prodotti, miglioramento del sistema informativo.
Tenendo conto di quanto sopra detto, la Commissione ha individuato una serie di misure che affrontano le preoccupazioni sollevate e facilitano e semplificano l’attuazione.
Relazione- capitolo 4
Contiene le misure individuate tenendo conto dei feedback richiamati sopra.
Specifica che i documenti di orientamento e le FAQ della Commissione mirano a sostenere un’attuazione coerente e proporzionata del regolamento in tutti gli Stati membri, garantendo chiarezza per gli operatori economici e le autorità competenti. Gli Stati membri sono incoraggiati a tenerne conto nelle loro politiche di attuazione e sanzionatorie al fine di evitare oneri sproporzionati, in particolare per quanto concerne i micro e piccoli operatori. A seguito della modifica nel 2025 del regolamento EUDR, il documento di orientamento e le FAQ sono stati aggiornati. Oltre agli adeguamenti necessari, la Commissione ha analizzato i contributi delle parti interessate, sulla base dei quali sono stati introdotti diversi ulteriori chiarimenti operativi. Questi ultimi sono raggruppati in tre categorie: chiarimenti semplificativi per la catena di approvvigionamento a valle, per i micro o piccoli operatori primari e per tutti gli operatori in merito alla legalità. La prima serie di chiarimenti operativi riguarda la più chiara definizione dei ruoli nella catena di approvvigionamento a valle e i chiarimenti in materia di importazione e esportazione. Ai sensi del regolamento modificato, gli operatori a valle devono raccogliere e conservare informazioni sui propri partner commerciali diretti. Tali informazioni sono generalmente incluse nei dati commerciali standard, come le fatture. Quando l’operatore a valle vende il suo prodotto a un utente finale, l’attore a valle non ha nessun obbligo di raccogliere o impedire che le informazioni di cui sopra siano divulgate a tale utente. Sebbene gli operatori a valle abbiano l’obbligo di informare le autorità in caso di informazioni che indichino una non conformità, si tratta di un obbligo puramente reattivo che non comporta obblighi attivi di ricerca di tali informazioni.
Si segnala anche che un progetto di atto delegato per modificare l’EUDR, per quanto riguarda l’elenco dei beni e proNORMATIVE DEFORESTAZIONE/PARTE I
DOSAGGIO AUTOMATICO
emgip n t s/dyespolymers/o

AUTOMATICO
Per quanto riguarda le reimportazioni, le FAQ chiariscono che la reimportazione di prodotti è un’attività a valle. Se l’importatore può fornire la prova che i prodotti immessi sul mercato UE sono già stati immessi nell’UE in precedenza o derivano da prodotti precedentemente immessi nel mercato UE, l’importatore è considerato un operatore a valle.
Si sottolinea che i micro o piccoli operatori primari sono soggetti, come vedremo anche più avanti, ad un regime molto semplificato. In particolare, anziché l’obbligo di presentare una dichiarazione di due diligence al sistema informativo, sono tenuti a presentare una sola volta una dichiarazione semplificata al sistema informativo EUDR. A questo proposito si segnala che per questi operatori la geolocalizzazione, che compare tra i requisiti informativi da fornire ai sensi dell’art.9, può essere sostituita dall’indirizzo postale di tutti gli appezzamenti o dall’indirizzo postale dello stabilimento in cui sono state prodotte le materie prime interessate contenute nel prodotto interessato o utilizzate per fabbricarlo. Possono essere anche utilizzate informazioni catastali o equivalenti che consentano di identificare il terreno o lo stabilimento. Si chiarisce quali aziende si qualificano e beneficiano di una dichiarazione semplificata.
I micro o piccoli operatori primari possono, inoltre, avvalersi di rappresentanti autorizzati per presentare i dati per loro conto. La relazione si sofferma poi sulla semplificazione degli obblighi di dovuta diligenza per gli scambi con paesi a basso rischio. In risposta alle richieste di chiarimenti sugli obblighi di dovuta diligenza, la relazione richiama il documento di orientamento rivisto e specifica che quest’ultimo fornisce una spiegazione più chiara sugli obblighi degli operatori in merito alla dovuta diligenza semplificata e alla raccolta di informa-
zioni sulla legislazione pertinente. In particolare, gli operatori che si riforniscono da paesi a basso rischio che beneficiano della dovuta diligenza semplificata non sono obbligati ad effettuare la valutazione del rischio e ad adottare misure di mitigazione del rischio, a meno che non ottengano o vengano a conoscenza di informazioni che indichino che i prodotti in questione non sono conformi al regolamento EUDR. I l documento, inoltre, introduce chiarimenti su come dimostrare la conformità alle leggi pertinenti del paese di produzione (c.d. criterio di legalità).
Per supportare gli operatori nella dimostrazione della conformità al criterio di legalità, la Commissione istituirà archivi della legislazione pertinente del paese di produzione e degli schemi di certificazione.
Solo per le catene di approvvigionamento, le aree di produzione e i paesi di produzione in cui le informazioni iniziali a disposizione dell’operatore indicano un maggior rischio di non conformità, dovrebbe essere data priorità ad una raccolta di prove sulla conformità alla legislazione pertinente del paese di produzione.
Va sottolineato che, per garantire che il sistema informativo possa gestire l’aumento del volume e delle varietà delle transazioni derivanti dal regolamento rivisto, la Commissione ha effettuato una revisione tecnica completa dell’architettura del sistema. La Commissione rilancerà il sistema informativo in fasi. La riapertura è prevista per giugno 2026.
Gli aggiornamenti successivi includeranno funzionalità aggiuntive e miglioramenti che saranno implementati prima della fine dell’anno.
È importante ricordare che, insieme alla relazione in oggetto, la Commissione ha pubblicato per commenti pubblici un progetto di atto delegato con modifiche all’ambito di applicazione del prodotto del regolamento UE sui prodotti definiti nell’allegato del regolamento stesso. Quest’ultimo elenca i prodotti pertinenti soggetti agli obblighi del regolamento UE sui prodotti quando vengono immessi sul mercato, resi disponibili o esportati.
I l progetto di atto propone di escludere dall’ambito di applicazione del regolamento EUDR gli pneumatici ricostruiti e pelli e cuoio di bovini.
Per quanto riguarda gli pneumatici si vogliono rimuovere: pneumatici in gomma ricostruiti per autovetture (HS40121100), pneumatici in gomma ricostruiti per autobus (HS 40121200), pneumatici in gomma ricostruiti per aeromobili (HS 40121300), altri pneumatici in gomma ricostruiti (HS 40121900), pneumatici in gomma piena o ammortizzata (40129020) e fasce per pneumatici in gomma (HS40129090). Si fa presente che i codici HS (Harmonized System) identificano le merci per la classificazione doganale. Verrebbero eliminati dall’allegato anche campioni e prodotti utilizzati per esame, analisi e collaudo; materiali e connettori di imballaggio monouso; materiali e contenitori di imballaggio riutilizzabili; materiale di marketing e informativo; rifiuti, prodotti usati e di seconda mano, nonché articoli di corrispondenza.
Viceversa, si prevede l’inclusione di altri prodotti (caffè solubile, alcuni derivati dell’olio di palma e lingue bovine conge -
late), per evitare lacune negli obblighi applicabili nella catena di approvvigionamento e prevenire la delocalizzazione piuttosto che l’eliminazione del rischio di deforestazione. I l progetto di atto delegato viene, per un periodo di consultazione pubblica di quattro settimane, accompagnato da un documento di lavoro che presenta la metodologia utilizzata per valutare i prodotti ai fini di una loro inclusione o esclusione dall’ambito di applicazione del regolamento. È anche da ricordare che, per facilitare gli scambi, sono utilizzati archivi di legislazione e schemi di certificazione. Gli operatori possono utilizzare schemi di certificazione nell’ambito della loro valutazione del rischio ai sensi dell’art. 10.
La Commissione istituirà due archivi: uno elenca la legislazione pertinente del paese di produzione e l’altro gli schemi di certificazione applicabili ai prodotti. Questi archivi saranno utili agli operatori economici e alle autorità competenti perché faciliteranno l’accesso alle informazioni pertinenti necessarie per la due diligence e aiuteranno a dimostrare la conformità.
L’esistenza di un’unica fonte centralizzata di informazioni favorirà anche la trasparenza ed eviterà la duplicazione degli sforzi tra gli Stati membri, riducendo così i relativi costi amministrativi. Attraverso questi due archivi, sarà facilitata la condivisione delle migliori prassi e sarà garantita la coerenza nell’applicazione del regolamento in tutti gli stati membri. I due archivi saranno pronti prima del dicembre 2026.
Relazione - capitolo 5 Il capitolo 5 della relazione presenta una quantificazione economica di costi annuali ricorrenti di conformità per operatori e commercianti e dei relativi benefici ambientali annuali. Si stima che le misure di semplificazione legislative e non legislative descritte riducano drasticamente i costi annuali di conformità per le imprese soggette agi obblighi del regolamento. Questa significativa riduzione è dovuta ad una combinazione di adeguamenti mirati che, nel loro insieme, semplificano il quadro normativo. Le misure di risparmio sui costi quantificate in passato includono l’esercizio di classificazione del rischio, in base al quale un numero maggiore di paesi è stato classificato come a basso rischio rispetto a quanto previsto nella valutazione di impatto iniziale, la possibilità di presentare annualmente dichiarazioni di due diligence e il regime semplificato per i micro o piccoli operatori primari. La quantificazione comprende anche le ultime semplificazioni pubblicate insieme alla relazione in oggetto. Vengono prese in considerazione le modifiche proposte nella bozza di atto delegato pubblicata per la consultazione pubblica, come l’inclusione dei prodotti derivanti dall’olio di palma o l’eliminazione della pelle, nonché le esenzioni orizzontali. Le riduzioni dei costi derivano anche da un’interpreta zione più chiara di come viene verificata la dovuta diligenza. complesso le maggiori riduzioni dei costi sono determinate dall’in troduzione del regime semplificato e dalle modifiche all’ambito di applicazione dell’EUDR. La prima è particolarmente significativa dato il numero elevato di micro o piccoli produttori primari.
Il mercato globale della gomma ha attraversato il 2025 in una fase di sostanziale stagnazione, caratterizzata da una domanda debole e da una produzione in lieve crescita.
Secondo il Rubber Statistical Bulletin Q1 2026 pubblicato dall’International Rubber Study Group, la produzione mondiale totale ha raggiunto 31,5 milioni di tonnellate, con un incremento marginale dello 0,3% rispetto all’anno precedente, mentre i consumi globali hanno registrato una lieve flessione dello 0,2%, attestandosi a 31,9 milioni di tonnellate. Un quadro che riflette le persistenti tensioni geopolitiche, le incertezze legate ai dazi commerciali e il rallentamento di settori chiave come automotive e pneumatici.
Nel dettaglio, la gomma naturale ha mostrato una crescita della produzione pari all’1,9%, a fronte di consumi aumentati solo dello 0,4%, generando un deficit di offerta stimato in circa 388 mila tonnellate. Nonostante questo squilibrio, il commercio internazionale è rimasto dinamico, con esportazioni in aumento del 3,4% e importazioni del 3,2%. I prezzi della gomma naturale hanno registrato un leggero miglioramento grazie a condizioni di offerta ancora relativamente tese.
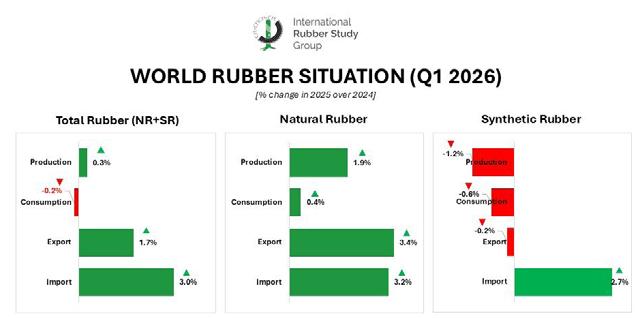
Più debole invece l’andamento della gomma sintetica, penalizzata dalla frenata industriale globale. Nel 2025 la produzione è diminuita dell’1,2% e i consumi dello 0,6%, mentre le esportazioni sono calate dello 0,2%. Le importazioni sono invece cresciute del 2,7%, in un contesto di prezzi rimasti sotto pressione per effetto della domanda debole nei comparti a valle.
Se a livello mondiale il mercato ha mantenuto livelli sostanzialmente stabili, in Europa il rallentamento appare più marcato. I consumi europei di gomma sono diminuiti del 3,8% nel corso dell’ultimo anno, a fronte di una domanda globale sostanzialmente invariata (-0,1%). Il con-
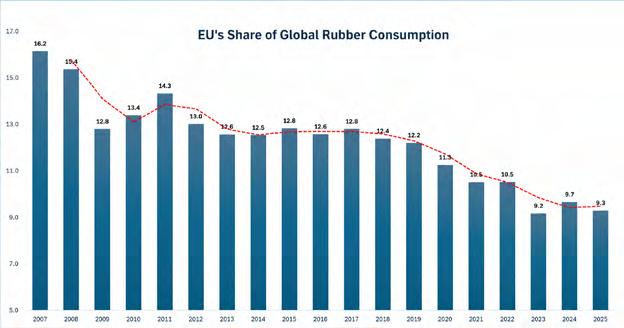
tinente continua, inoltre, a perdere peso nella filiera internazionale: tra il 2007 e il 2025 la quota europea sul consumo mondiale è scesa dal 16,2% al 9,3%, mentre il mercato globale è cresciuto di circa il 40%, trainato soprattutto dall’espansione manifatturiera asiatica. Secondo l’analisi dell’IRSG, sulle difficoltà dell’industria europea continuano a pesare fattori strutturali come costi energetici elevati, pressione normativa, aumento dei costi operativi e crescente concorrenza asiatica, in particolare cinese. In alcune aree europee gli impianti cracker opererebbero inoltre con tassi di utilizzo inferiori al 70%, segnale delle difficoltà che stanno attraversando diversi segmenti della chimica e della trasformazione industriale.
In questo contesto cresce il dibattito sulla necessità di rafforzare la manifattura regionale attraverso politiche industriali dedicate. L’industria europea degli pneumatici ha recentemente proposto un’iniziativa “Made in Europe” per aumentare resilienza e capacità produttiva della filiera, mentre l’associazione tedesca WDK ha parlato apertamente di una “profonda crisi strutturale”. Secondo gli analisti, il rilancio del settore passerà dalla capacità di trovare un equilibrio tra sostenibilità, competitività industriale, innovazione e accesso all’energia. u
Project One: il test decisivo per l’Europa industriale?
Ineos, uno dei maggiori gruppi chimici e petrolchimici al mondo, attivo nella produzione di prodotti chimici, polimeri, combustibili e materie prime per numerosi settori industriali, ha recentemente lanciato un forte segnale sul futuro dell’industria petrolchimica europea.
Secondo quanto affermato dal fondatore e presidente Jim Ratcliffe, in un comunicato ufficiale recentemente diffuso, il progetto Project One, attualmente in costruzione ad Anversa, potrebbe rappresentare l’ultimo grande investimento di questo tipo nel continente. I l gruppo ha stanziato circa 4,5 miliardi di euro per la realizzazione di un impianto petrolchimico di nuova generazione, destinato alla produzione di etilene su scala mondiale. Si tratta della prima nuova unità di cracking costruita in Europa negli ultimi 30 anni, in un contesto segnato da chiusure industriali e da un progressivo spostamento degli investimenti verso Stati Uniti e Asia. Project One è progettato per essere uno degli impianti più efficienti dal punto di vista energetico, con emissioni di CO₂ ridotte fino a due terzi rispetto alla media europea. L’obiettivo è coniugare competitività industriale e sostenibilità, garantendo al tempo stesso la produzio -
ne di materie prime fondamentali per settori come sanità, energia, alimentare e difesa.
Tuttavia, nella nota, Ratcliffe evidenzia come il contesto europeo rischi di scoraggiare nuovi investimenti. Secondo il manager, l’assenza di adeguato supporto da parte dei programmi europei e i costi elevati - in particolare quelli energetici e legati al sistema di scambio delle emissioni - stanno minando la competitività dell’industria chimica. Negli ultimi anni, infatti, il settore ha registrato numerose chiusure di impianti e una crescente fuga di capitali verso mercati più favorevoli.
I n questo scenario, Project One viene presentato come una scommessa strategica per il futuro industriale europeo, ma anche come un banco di prova per le politiche comunitarie.
Il messaggio di Ratcliffe è chiaro: senza un sostegno concreto a progetti industriali di grande scala, l’Europa rischia di perdere definitivamente una parte fondamentale della propria base manifatturiera.
Project One potrebbe quindi non solo segnare un punto di svolta tecnologico, ma anche rappresentare l’ultimo grande investimento petrolchimico sul territorio europeo. u
Negli Stati Uniti il settore manifatturiero continua a rafforzarsi nonostante le tensioni internazionali e le criticità energetiche legate alla guerra in Iran e alla chiusura dello Stretto di Hormuz. È quanto emerge da un aggiornamento sulla supply chain internazionale basato sui dati dell’Institute for Supply Management (ISM) e pubblicato nel report “Supply Chain Briefing” di Lisa Anderson.
S econdo l’analisi, il comparto manifatturiero statunitense ha registrato il quarto mese consecutivo in territorio espansivo, sostenuto dalla crescita dell’intelligenza artificiale, dei data center, dell’industria della difesa e dall’aumento della produzione interna finalizzata a ridurre i rischi geopolitici e l’impatto dei dazi commerciali. La chiusura dello Stretto di Hormuz sta invece generando forti ripercussioni sui Paesi maggiormente dipendenti dal petrolio mediorientale, tra cui Europa, Cina, Giappone e Australia.
I n quest’ultimo Paese oltre 500 stazioni di servizio risultano colpite da carenze di carburante, mentre i prezzi energetici continuano a crescere. Parallelamente si registra un numero record di petroliere dirette verso gli Stati Uniti per acquistare petrolio e gas naturale liquefatto, contribuendo all’aumento delle esportazioni energetiche americane. S econdo il report, le aziende più proattive stanno intervenendo direttamente sulla gestione della supply chain per rafforzare capacità produttiva, agilità operativa e resilienza industriale.
Tra le priorità indicate emergono l’incremento rapido della produzione, l’adozione di tecnologie basate sull’intelligenza artificiale e l’utilizzo di sistemi avanzati di pianificazione, ERP e business intelligence per migliorare efficienza e competitività. u
Nonostante le restrizioni sulle PFAS, Daikin Industries ha annunciato la costruzione di un nuovo impianto produttivo presso il sito di Kashima, nella prefettura di Ibaraki (Giappone), con l’obiettivo di aumentare la capacità produttiva di perfluoroelastomeri (FFKM) e rispondere alla crescente domanda proveniente dal settore dei semiconduttori.
I l nuovo stabilimento, la cui entrata in funzione è prevista per il 2027, dopo il completamento dei lavori programmato per agosto 2026, consentirà all’azienda di rafforzare in modo significativo la propria capacità di fornitura. A regime, il sito di Kashima raggiungerà una capacità produttiva superiore a tre volte quella dell’attuale impianto di Yodogawa, a Osaka, oggi limitato da vincoli strutturali.
G li FFKM sono materiali elastomerici ad alte prestazioni utilizzati principalmente come sistemi di tenuta nelle apparecchiature per la produzione di semiconduttori, dove sono richieste elevata resistenza termica e chimica, oltre a livelli di purezza estremamente elevati.
C on l’espansione della produzione globale di chip, la domanda di questi materiali è destinata a crescere in modo significativo.
I l nuovo impianto integrerà tecnologie produttive avanzate, tra cui processi che non prevedono l’utilizzo di tensioattivi fluorurati*, migliorando sia la stabilità dell’approvvigionamento sia le prestazioni ambientali. Inoltre, saranno adottati processi di produzione “clean” di ultima generazione e standard più rigorosi per il controllo della contaminazione, in linea con le
esigenze dei semiconduttori di nuova generazione.
Daikin punta anche a rafforzare la tracciabilità dei dati lungo l’intero processo produttivo, con l’obiettivo di migliorare il controllo qualitativo, ridurre la variabilità dei prodotti e garantire maggiore uniformità.
Con questo investimento, l’azienda intende consolidare il proprio ruolo nel mercato dei materiali fluorochimici ad alte prestazioni, contribuendo allo sviluppo dell’industria dei semiconduttori e supportando l’innovazione tecnologica dei propri clienti a livello globale.
*In linea con le recenti indicazioni dell’ECHA che distingue sulla diversa pericolosità delle PFAS a basso e alto peso molecolare, quali appunto i polimeri (ndr). u
Il gruppo Trelleborg ha annunciato il lancio di una nuova gamma di mescole a base di elastomeri EPDM sviluppate per ridurre in modo significativo l’impatto ambientale, mantenendo al tempo stesso prestazioni tecniche comparabili a quelle dei materiali tradizionali. La nuova proposta, sviluppata dalla divisione Trelleborg Sealing Solutions, consente infatti di abbattere l’impronta di carbonio fino al 61% a livello di compound e fino al 55% sul prodotto finito, senza compromettere proprietà fondamentali come resistenza meccanica, stabilità termica e comportamento all’invecchiamento.
Alla base di questi risultati vi è l’impiego di materie prime bio-circolari e contenuti riciclati in sostituzione dei tradizionali feedstock di origine fossile. Tra le fonti utilizzate figurano oli da cucina esausti, residui dell’industria forestale e filler riciclati provenienti da pneumatici a fine vita, che contribuiscono a ridurre l’impatto ambientale lungo l’intero ciclo produttivo. Secondo l’azienda, le nuove mescole a
base EPDM garantiscono le stesse proprietà applicative delle mescole convenzionali, risultando quindi adatte alle principali applicazioni industriali. La gamma è destinata alla produzione di O-ring, guarnizioni e componenti stampati su misura e trova impiego in diversi settori, tra cui automotive, energia, manifattura e gestione delle acque.
In particolare, Trelleborg ha introdotto due nuove mescole: E7T11, con durezza 70 Shore A, adatta a processi di stampaggio a compressione e a iniezione, ed E8T12, con durezza 80 Shore A, progettata per lo stampaggio a compressione. Entrambe le soluzioni combinano una significativa riduzione dell’impatto am-
bientale con prestazioni equivalenti a mescole standard di EPDM, senza richiedere modifiche ai processi produttivi esistenti. Con questa iniziativa, Trelleborg rafforza la propria strategia nello sviluppo di materiali avanzati a basso impatto ambientale, offrendo ai clienti la possibilità di ridurre le emissioni lungo l’intero ciclo di vita dei prodotti senza rinunciare a qualità e affidabilità. Il lancio di queste mescole a base EPDM a ridotta impronta di carbonio rappresenta un ulteriore passo verso una chimica della gomma più sostenibile, in linea con la crescente domanda globale di soluzioni a basse emissioni e con gli obiettivi di decarbonizzazione dell’industria. u
er la prima volta il settore degli pneumatici ricostruiti dispone di uno strumento per misurare e certificare in modo standardizzato i propri impatti ambientali. È questo il risultato del progetto sviluppato da Ollum, società di consulenza ESG specializzata in analisi del ciclo di vita (LCA), per BR Pneumatici, azienda attiva dal 1963 nella ricostruzione, che ha portato alla definizione della prima PCR (Product Category Rules) dedicata a questa tipologia di prodotto. Gli pneumatici ricostruiti rappresentano una soluzione chiave per l’economia circolare, in quanto derivano dal recupero
delle carcasse a fine vita e consentono di prolungare il ciclo di vita del prodotto, riducendo il consumo di materie prime e la produzione di nuovi pneumatici. Nonostante il loro valore ambientale, finora il settore non disponeva di regole metodologiche condivise per quantificare gli impatti e accedere alle certificazioni EPD (Environmental Product Declaration). Per colmare questa lacuna, BR Pneumatici ha avviato un progetto con Ollum finalizzato allo sviluppo di una PCR specifica. Le PCR costituiscono infatti il prerequisito per la realizzazione di studi LCA e per l’ottenimento delle EPD, in quanto definiscono le regole per valutare in modo uniforme gli impatti ambientali di una determinata categoria di prodotto. Il lavoro si è articolato in più fasi, a partire dall’analisi del processo produttivo di ricostruzione e dal benchmark normativo e tecnico, fino alla definizione della PCR. Il documento è stato sviluppato attraverso un iter struttu-
rato e riconosciuto a livello internazionale, della durata di circa sei-sette mesi, che ha coinvolto un PCR Committee composto da esperti del settore e professionisti LCA. Dopo una fase di consultazione pubblica e una revisione critica indipendente, la PCR è stata approvata e pubblicata nell’ambito del programma EPD Italy, con una validità di cinque anni. Il risultato non riguarda solo BR Pneumatici, ma rappresenta un passaggio strategico per l’intero comparto: le aziende che producono pneumatici ricostruiti possono ora realizzare studi LCA conformi e accedere alle certificazioni EPD, rispondendo alla crescente richiesta di dati ambientali verificati da parte del mercato e delle normative. Con questa iniziativa, BR Pneumatici si propone come apripista in un settore che, pur essendo intrinsecamente circolare, mancava finora di strumenti per dimostrare in modo oggettivo e riconosciuto il proprio contributo alla sostenibilità. u





Nasce in Francia una nuova alleanza tra ricerca accademica e industria per progettare la gomma del futuro: più sostenibile, riciclabile, ad alte prestazioni e meno energivora da produrre. Michelin, il CNRS (Centre National de la Recherche Scientifique), INSA Lyon, l’Università Lyon 1 e l’Università Jean Monnet hanno annunciato l’inaugurazione di PolMixLab, un laboratorio di ricerca congiunto dedicato allo sviluppo di una nuova generazione di elastomeri.
I l nuovo laboratorio, inaugurato il 22 aprile, rappresenta la decima collaborazione attiva tra Michelin e il CNRS e punta ad accelerare l’innovazione nei materiali polimerici destinati non solo al settore degli pneumatici, ma anche ad ambiti strategici come aeronautica, medicale, edilizia e apparecchiature industriali ad alte prestazioni.
L’obiettivo principale del progetto è
sviluppare polimeri eco-progettati che siano più facilmente riciclabili, a maggiore durata e con un minore impatto energetico e ambientale lungo tutto il ciclo di vita.
I n un contesto segnato dalla transizione ecologica e dalla crescente pressione sulle performance industriali, materiali come gli elastomeri s ono, infatti, chiamati a rispondere a requisiti sempre più stringenti in termini di sostenibilità, efficienza e funzionalità avanzate.
P er i prossimi quattro anni, ricercatori universitari e tecnici industriali lavoreranno insieme su tre principali direttrici di ricerca: la riduzione dell’energia necessaria per la produzione degli elastomeri, attraverso simulazioni digitali e una maggiore omogeneità delle mescole; lo sviluppo di nuovi materiali capaci di superare gli attuali limiti prestazionali grazie a strutture innovative; e l’integrazione del riciclo a ciclo corto già nel -
la fase di formulazione del polimero, per migliorare l’impatto ambientale dei materiali fin dalla progettazione. PolMixLab unisce così l’esperienza industriale di Michelin con l’eccellenza scientifica del Laboratorio di Ingegneria dei Materiali Polimerici, riconosciuto a livello nazionale e internazionale. L’iniziativa si inserisce nella strategia del gruppo francese di rafforzare il proprio ruolo nella scienza dei materiali, un ambito in cui Michelin investe da oltre 130 anni, combinando chimica, trasformazione dei materiali, progettazione di compositi e conoscenza applicativa fino alla fase di industrializzazione.
L e nuove gomme sviluppate potranno trovare applicazione non solo nella mobilità e n egli pneumatici, ma anche nel settore medicale, nell’aeronautica e nelle attrezzature industriali ad alte prestazioni, ampliando il potenziale industriale della ricerca ben oltre il comparto automotive. u
Nella foto, da sinistra: Christophe Moriceau, vicepresidente Advanced Research del Gruppo Michelin; Frédéric Fotiadu, direttore di INSA Lyon; Mehdi Gmar, Chief Innovation Officer del CNRS; Catherine Staron, vicepresidente della Regione Auvergne-Rhône-Alpes con delega alle scuole secondarie, all’istruzione superiore, alla ricerca e all’innovazione; Jannick Duchet-Rumeau, direttrice di IMP e co-responsabile del LabCom; Salvatore Pagano, co-responsabile del LabCom; Bruno Lina, presidente dell’Università Lyon 1; Christelle Bahier-Porte, vicepresidente per la ricerca dell’Università Jean Monnet; Mohammed Benlahsen, delegato regionale per l’istruzione superiore, la ricerca e l’innovazione della Regione Accademica Auvergne-Rhône-Alpes.

Incendio ALL RISKS
Responsabilità Civile Terzi e RC Prodotti
Furto
Guasti macchine
Danni Indiretti
Trasporti e Libri Matricola
Cyber Risks
Assicurazioni sul Credito
Cauzioni e Fideiussioni
Tutela Legale
D&O – R.C. Amministratori
R.C. Inquinamento
R.C. Professionale
Employee benefits
Infortuni e malattia
Assicurazioni Vita e Key Man
CAR (Constructor All Risks)
Postuma decennale
Analisi e valutazione dei rischi aziendali con visita negli stabilimenti principali; Analisi e valutazione delle polizze in corso al fine di ridurre il costo e le eventuali carenze; Individuazione degli interventi urgenti sul programma assicurativo; Scelta delle Compagnie di assicurazione più idonee ove collocare i rischi; Costante controllo dell’evoluzione del mercato e aggiornamento delle coperture in base alle esigenze del cliente; Assistenza nella gestione dei sinistri con la collaborazione di Studi peritali e legali nel caso di sinistri complessi.
Accordo tra Proman e Infiniteria per il completamento dell’impianto di Uddevalla
Dopo le recenti tensioni con Scandinavian Enviro Systems, la situazione dell’impianto di riciclo degli pnematici fuori uso di Uddevalla pare sbloccarsi. Infiniteria ha infatti ha annunciato l’estensione della partnership con Proman, gruppo industriale internazionale specializzato nello sviluppo, ingegnerizzazione e gestione di impianti industriali complessi nei settori energia, chimica e infrastrutture, che assumerà il ruolo di partner EPCM (Engineering, Procurement and Construction Management) per il completamento del sito. Ricordiamo che l’impianto rappresenta
uno dei progetti più avanzati in Europa nel settore del tyre recycling, basato appunto sulla tecnologia di pirolisi sviluppata da Scandinavian Enviro Systems per recuperare nero di carbonio, olio e acciaio dagli PFU. L’impianto, la cui costruzione è iniziata nel 2024, avrà inizialmente una capacità di trattamento di circa 35.000 tonnellate annue di PFU, con prospettive di ulteriore espansione. Una volta operativo, il sito punta a diventare uno dei principali hub europei per la produzione di materie prime seconde destinate all’industria della gomma e degli pneumatici.
A sottolineare la rilevanza strategica
Al via in Germania il progetto Vulcan sul litio
Parte da Francoforte uno dei progetti più ambiziosi in Europa per la produzione sostenibile di litio destinato alle batterie per veicoli elettrici. Vulcan Energy Resources ha avviato la costruzione del Central Lithium Plant presso l’Infraserv Industrial Park Höchst, impianto chiave del Lionheart Project, iniziativa che punta a rafforzare la filiera europea delle batterie riducendo la dipendenza dalle importazioni di materie prime strategiche. Il nuovo stabilimento utilizzerà la tecnologia elettrochimica Norscand® sviluppata dalla canadese Noram Electrolysis Systems per convertire il cloruro di litio in idrossido di litio monoidrato di qualità batteria, materiale fondamentale per la produzione di accumulatori per l’emobility. A regime, il sito avrà una capacità produttiva di 24.000 tonnellate annue di idrossido di litio, sufficienti – secondo le
dell’accordo è stata anche Kajsa RyttbergWallgren, Ceo di Infiniteria, che in un post pubblicato su LinkedIn ha scritto: “Proman vanta una comprovata esperienza nella realizzazione di impianti industriali complessi e le competenze che porta nel progetto rappresentano un passaggio decisivo verso l’avvio operativo del sito”. Nel suo messaggio, la manager ha inoltre sottolineato come gli pneumatici fuori uso “meritino una seconda vita come materiali ad alto valore aggiunto” e che il progetto stia ora entrando in una fase più vicina alla produzione industriale su larga scala. u
aziende coinvolte – per alimentare circa 500.000 batterie per veicoli elettrici ogni anno. L’iniziativa si inserisce nella strategia europea di rafforzamento della supply chain locale per batterie e mobilità elettrica, tema sempre più centrale per l’industria manifatturiera continentale, inclusa quella della gomma, che è strettamente legata a quella della mobilità, non solo attraverso gli pneumatici ma anche tramite la componentistica e le ricadute normative che il settore automotive esercita sulle filiere industriali a monte. La transizione green verso la mobilità elettrica, con il progressivo abbandono dei motori termici, porta con sé anche la nota criticità delle batterie, ambito in cui l’Europa resta fortemente dipendente da materie prime e manufatti provenienti da aree extraeuropee. Il progetto Vulcan assume quindi una rilevanza stra-
tegica anche in quest’ottica, perché punta a costruire una filiera europea del litio attraverso processi a basse emissioni che combinano estrazione da salamoie geotermiche e raffinazione elettrochimica sostenibile. L’obiettivo è ridurre la dipendenza industriale dall’estero e rafforzare la competitività manifatturiera europea nei settori legati all’elettrificazione. L’importanza dell’investimento è stata confermata anche dalla presenza, alla cerimonia inaugurale, delle autorità tedesche e dei principali stakeholder industriali e finanziari coinvolti nello sviluppo del progetto. Vulcan Energy ha reso noto che l’avvio dei lavori segue la final investment decision positiva e la chiusura di un finanziamento da 2,2 miliardi di euro completato alla fine del 2025. La produzione commerciale dovrebbe iniziare nella seconda metà del 2028. u
Nel fascicolo di marzo, a pagina 24, il paragrafo sull'intervento di Benjamin Paganelli, di REP Italiana, conteneva alcune imprecisioni, delle quali ci scusiamo con l'azienda e con i lettori. In particolare: il nome corretto della linea prodotta da REP è OPTI (e non 4G), il partner si chiama Tung-Yu (e non 3W) e le applicazioni cui si riferisce sono di fascia economica (e non alta). La tecnologia di cui si parla più avanti, nella stessa pagina, si chiama HSR (non TSE né GSR).
Direttore Nicolò Suppa | violino solista Giuseppe Gibboni Musiche di Gioachino Rossini, Felix Mendelssohn Bartholdy e Antonin Dvořák




Rogitex Italia Srl. is a leading global distributor supplying various industries with quality elastomers, plastics and carbon black. Rogitex Italia Srl. provides the market with technical knowledge and specialized services keeping a flexible commercial approach and proven logistic model despite market conditions
RUBBERS
E-SBR Dry and OE grades
S-SBR Dry and OE grades
NBR standard grades
NBRGT/FC - Fast curing/Low fouling
SKI 3 and SKI 3 S polyisoprene
PBR High Cis Neodymium Titanium
IIR and HIIR Butyl and Halobutyl EPDM
Dry grades DRY/OIL SIS
OH Polymer
REINFORCEMENT MATERIALS Carbon Black