13 B19126 4. November 2026 19,90 €
www.elektronikpraxis.de
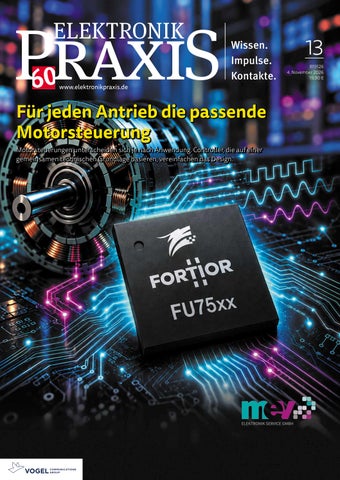
Für jeden Antrieb die passende Motorsteuerung Motorsteuerungen unterscheiden sich je nach Anwendung. Controller, die auf einer gemeinsamen technischen Grundlage basieren, vereinfachen das Design.
EDITORIAL
Turnschuhe an und los!
V
om 10. bis 13. November trifft sich die internationale Elektronikbranche in München zur electronica. Rund 3.500 Aussteller in 18 Hallen zeigen, was die Branche bewegt: neue Technologien, Anwendungen, Produkte und Geschäftsmodelle. Mein Tipp: Packen Sie bequeme Turnschuhe ein. Die Ausstellungsfläche entspricht schließlich rund 27 Fußballfeldern. Und laden Sie sich die electronica-App herunter. Sie hilft dabei, den Überblick zu behalten – gerade weil die Hallen C5 und C6 neu aufgestellt wurden. Die Gemeinschaftsstände sind Geschichte, dafür wurden große Halbleiterunternehmen und Distributoren angesiedelt. Dazu kommen Foren zu Embedded-Technologien, Leistungselektronik, Chiplets und Cyber Security sowie das neue edge lab LIVE! mit konkreten Anwendungsszenarien für Edge-Technologien. Ohnehin lohnt es sich, neben den Messeständen auch die Sonderflächen und Foren einzuplanen. ELEKTRONIKPRAXIS ist wieder mit dem Electrical Connectors Forum und dem Measurekristin.rinortner@vogel.de ment Technology Forum vertreten (mehr dazu auf Seite 14 f.). Ein besonderer Hingucker dürfte der BMW iX3 Flow am Eingang West sein, der im Umfeld des neuen Spider-Man-Films mit E-InkTechnologie animierte Grafiken auf seiner Außenhaut zeigt. Was technisch sonst noch in München geboten wird, werden wir uns natürlich ebenfalls genau ansehen. Denn unsere Redaktion gestaltet in diesem Jahr die Messezeitung The Official Daily. In vier Ausgaben berichten wir über die täglichen Highlights, ordnen Schlüsselthemen in technischen Fachartikeln ein und sprechen mit CEOs über ihre Strategien und Perspektiven. Und last, but not least: ELEKTRONIKPRAXIS feiert 60. Geburtstag! Kommen Sie gerne vorbei in B4.500 – auf einen Plausch, einen Kaffee, ein Bier oder ein Glas Wein. Und natürlich können Sie auch einen Blick in unser Jubiläumsheft werfen. Wir freuen uns auf Sie!
„Die electronica der „Place-to-be“ der internationalen Elektronikbranche.“
Herzlichst, Ihre
KRISTIN RINORTNER Stv. Chefredakteuerin ELEKTRONIKPRAXIS
ELEKTRONIKPRAXIS 13 | 2026
3
INHALT Nr. 13.2026
LEISTUNGS- & ANTRIEBSELEKTRONIK
Für jeden Antrieb die passende Motorsteuerung Elektronisch kommutierte Motoren finden sich in vielen Anwendungen. Das reicht von Lüftern bis hin zu Robotergelenken. Allerdings unterscheiden sich die Anforderungen an die Motorsteuerung dabei erheblich. Die Familie FU75xx bietet unterschiedliche Controller, die auf einer gemeinsamen Plattform basieren. So lassen sich für jede Anwendung passende Regelverfahren, Rechenleistung, Schnittstellen und Leistungselektronik einfach kombinieren ohne überzudimensionieren.
18 ELEKTRONIKSPIEGEL 6
Zahlen, Daten, Fakten
8
Aktuelles
SCHWERPUNKTE Leistungselektronik & Stromversorgung TITELTHEMA
18 Für jeden Antrieb die passende Motorsteuerung
Lüfter und Robotergelenke nutzen elektronisch kommutierte Motoren, benötigen aber unterschiedliche Steuerungen.
22 Ermittlung der Grenzen von GaN-Bausteinen
GaN-Stromversorgungsmodule für Auto, Industrie und Rechenzentren: Wärmeabfuhr wird entscheidend.
26 Vom isolierten Wandler zum Power-Baukasten
Erweitertes Stromversorgungsportfolio – Zusammenspiel und Integration der Bausteine sind hier essentiell.
42 Was ein beanstandender PHY-Test nicht verrät
Standardtests belegen keine Feldrobustheit: Ein Praxisbeispiel zeigt die Tücken der PHY-Abstimmung.
46 Von der Messaufgabe zur Systemarchitektur
Tragbare Ultraschallgeräte messen tief im Gewebe – flexible Architekturen decken unterschiedliche Anwendungen ab.
Photonik 50 Photonische ICs als Chance für Europa
Q.ANTs Gen2-NPUs im Einsatz: CEO Michael Förtsch über Energieeinsparungen und hybride Rechenarchitekturen.
54 Warum kleiner nicht immer besser ist
Q.ANT und IMS Chips loten aus, wie Photonik und etablierte Halbleiterprozesse zusammenwirken.
Automotive & Transportation 56 Analyse von Automotive-Protokollen
Formale Sicherheitsanalysen helfen, Kommunikation und Funktionen im Auto zu schützen.
30 Intelligente Designs für GaN-Abwärtsregler
60 „Wir sind ein Systemanbieter“
Messtechnik & Test 36 Höherer Prüfdurchsatz durch parallele Testabläufe
62 Der zunehmenden Variantenvielfalt Herr werden
GaN-FETs: Totzeit, Gate-Ansteuerung, Layout und Messtechnik für Schutz und Wirkungsgrad optimieren.
Automatisierte Prüfprozesse verlieren Zeit durch Messungen, blockierte Ressourcen und serielle Abläufe.
40 Eindeutiger Trend zu einer Ein-Chip-Lösung
Kompakte Positionssensoren für Robotergelenke: Patrick Stahl von iC-Haus über präzise, reproduzierbare Messungen.
4 ELEKTRONIKPRAXIS 13 | 2026
Cell-to-Cell-Konnektivität ist entscheidend für die Verschaltung von Speicherzellen. Dr. Svenja Müller erklärt, warum.
Weniger Variantenvielfalt bei Aktoren für unterschiedliche Bordnetzspannungen und Kommunikationsschnittstellen.
Bauteilebeschaffung 66 Lieferkettenrisiken senken
Globale Spannungen setzen Lieferketten unter Druck – gefragt sind resiliente Strategien.
WearableUltraschall Tragbare Ultraschallsysteme erfassen physiologische Vorgänge in tieferliegenden Gewebestrukturen. Allerdings kann eine einheitliche Systemarchitektur nicht alle Anforderungen abdecken. Seite 46
Chance für Europa Michael Förtsch ist CEO von Q.ANT und sieht in den photonischen ICs eine Chance für Europa, mit Photoniok eine neue Generation des Computings zu prägen. Seite 50
68 Elektronikbranche muss handeln
Verschobene Handelsströme und Technologiefortschritte fordern Geschäftsmodelle heraus.
72 Ein Blick auf die Eckdaten
Passende Cross-Reference-Teilenummern und die relevanten Eckdaten.
Verbindungstechnik 76 Verkabelung im Rechenzentrum
Steigende Bandbreiten und Portdichten verändern die Anforderungen.
Sonderteil 60 Jahre ELEKTRONIKPRAXIS 81 Wir feiern unser Jubiläum
TIPPS & SERIEN 16 17
Analogtipp
Lichtgesteuerter Generator für steile Flanken.
Power-Tipp
Wandlertopologien für isolierte Energiespeichersysteme.
106 Zum Schluss
Wachsende Abhängigkeit vom Ausland bei Digitalimporten.
RUBRIKEN 3
Editorial
65 Impressum ELEKTRONIKPRAXIS 13 | 2026
5
ZAHLEN, DATEN, FAKTEN
AUFGEMERKT
1949: Ein Patent, das Computer veränderte Am 21. Oktober 1949 meldete der chinesisch-amerikanische Physiker An Wang in den USA eine Erfindung an, die den Weg für den Magnetkernspeicher ebnete. Zwei Jahre später gründete er die Wang Laboratories. Sein „Pulse Transfer Controlling Device“ nutzte magnetisierte Kerne, um elektrische Impulse und damit Informationen weiterzugeben. Ein Kern konnte zwei stabile Magnetisierungszustände annehmen – die Grundlage für das Speichern von Null und Eins. Anders als viele damalige Verfahren brauchte die Technik keine beweglichen Teile, die Daten
6 ELEKTRONIKPRAXIS 13 | 2026
blieben auch ohne Strom erhalten. Wang war allerdings nicht der einzige Pionier: Auch Frederick Viehe und Jay Forrester prägten die Entwicklung. Forrester machte den Magnetkernspeicher mit seinem Koinzidenzstromverfahren praxistauglich und entwickelte das Verfahren, mit dem sich einzelne Speicherkerne in einer Matrix gezielt ansprechen ließen. 1955 erhielt Wang sein US-Patent. Die Rechte verkaufte er später für 500.000 Dollar an IBM. Magnetkernspeicher blieben bis in die 1970er-Jahre verbreitet, ehe Halbleiterspeicher sie verdrängten.
Bild: Mémoire vive à tores de ferrite / Jean Després 1951 / CC BY-SA / Wikimedia Commons
ELEKTRONIKSPIEGEL
ZAHLEN, DATEN, FAKTEN
ELEKTRONIKSPIEGEL
Aufgedreht: SG6311A PSG Frequenzbereich: Von 9 kHz bis 20 GHz. Ein Standard-Kanal oder optional einen zweiten Kanal.
Phasenrauschen: EP6/YIG, High-SNR, 10 GHz/10 kHz Offset: spezifiziert mit −132 dBc/Hz und typisch mit −135´dBc/Hz.
Modulation: AM, FM, Phasen- und Pulsmodulation; abhängig von Optionen und Betriebsmodus.
Phasenversatz: ±180° Einstellbereich, 0,001° nominelle Auflösung; relative Kanalstabilität nicht garantiert spezifiziert.
Ausgangspegel: Bis +22 dBm nur mit Option 1EB und oberhalb von 10,8 GHz.
Integration: SCPI über LAN, USB oder GPIB; Zweikanalgerät: 2 HE, typisch <670 W, maximale Leistung bis 1.400 W.
REKORD DES MONATS
Bild: Keysight
Britische Forscher konnten Daten per optischer Funkverbindung mit einer FernUV-C-LED über eine Strecke von 30 cm bei normaler Raumbeleuchtung übertragen. Die Wellenlänge lag unter 235 nm. Kleine Leuchtflächen senken die Sperrschichtkapazität und ermöglichen eine schnelle Modulation. Der Rekord gilt für diesen kurzwelligen Spektralbereich. Noch benötigt das System direkte Sicht zwischen Sender und Empfänger. (heh)
Der SG6311A PSG der XG7-Klasse ist ein analoger HF-Signalgenerator mit einem Frequenzbereich von 9 kHz bis 20 GHz. Er hat standardmäßig einen Kanal und bietet optional einen zweiten Kanal an. Entwickler nutzen das Gerät als Quelle, um HF-Bauteile und -Systeme mit definierten Signalen zu charakterisieren. Entscheidend sind dabei nicht allein Frequenzbereich und Ausgangspegel, sondern auch Phasenrauschen, Pegelgenauigkeit, Kanalbeziehung und die Einbindung in automatisierte Prüfstände. (heh)
HISTORISCHE PERSON
„Die Profitabilität von TSMC kennt keine Obergrenze.“
Margaret Hamilton Die Mathematikerin starb am 30.9.2026 mit 90 Jahren. Sie leitete am MIT die Entwicklung der Bordsoftware für das ApolloProgramm. Ihre fehlertolerante Software trug entscheidend dazu bei, dass Apollo 11 trotz Computerüberlastung 1969 auf dem Mond landete. Hamilton setzte sich dafür ein, die Softwareentwicklung als Ingenieurdisziplin anzuerkennen. (mc)
C.C. Wei, CEO von TSMC, zur geplanten Einführung von HighNA-EUV-Lithografie um 2030.
5 Mio.
Weltweit waren Ende 2025 rund 5,079 Millionen Industrieroboter in Fabriken im Einsatz. Das sind neun Prozent mehr als ein Jahr zuvor, meldet die International Federation of Robotics (IFR) in ihrem diesjährigen Bericht. Allein 2025 wurden 603.000 neue Roboter installiert – elf Prozent mehr als im Vorjahr. Die Zahlen zeigen den anhaltenden Ausbau der industriellen Automatisierung. Allerdings entwickelt sich der Markt regional unterschiedlich: Während Asien wächst, kommt Europa langsamer voran.
Bild: frei lizenziert
Bild: FBH/schurian.com
LED überträgt 1,5 Gbit/s
ELEKTRONIKPRAXIS 13 | 2026
7
ELEKTRONIKSPIEGEL
AKTUELLES
FESTKÖRPERBATTERIEN FÜR E-AUTOS MIT 600 WH/KG
1.500 Kilometer: Was steckt hinter Cherys Rhino-S-Batterie? Mit der Festkörperbatterie Rhino S setzt der chinesische Autobauer Chery die Messlatte hoch für die nächste Generation elektrischer Fahrzeuge. Eine Feststoffzelle mit 400 Wh/kg ist bereits realisiert, die 600-Wh/kg-Variante befindet sich in der Entwicklung.
D
ie spektakuläre Reichweitenangabe für E-Auto-Batterien mit 1.500 km von Chery ist nicht neu, doch inzwischen liegen konkrete Zellparameter vor. Die Batterie mit Namen „Rhino S“ erreicht nach Angaben des Unternehmens 400 Wh/kg bei 60 Ah. Sie verwendet einen sulfidischen Festelektrolyten und eine Hoch-NickelDreistoffkathode. Für die nächste Entwicklungsstufe nennt Chery 600 Wh/kg und eine Reichweite von mehr als 1.500 km. Das sind Zielwerte, keine Serienkennzahlen. Bei der Rhino-Familie muss man außerdem zwischen den verschiedenen Technologien unterscheiden. Parallel zur All-Solid-State-Batterie entwickelt der Konzern eine FestFlüssig-Hybridbatterie für den Fahrzeugeinsatz ab Ende 2026. Die echte Festkörperbatterie soll 2027 zunächst im Exeed ES8 integriert und validiert werden.
Festelektrolyt: Sulfid oder Polymer?
Was bedeutet das für die Elektronik?
Bild: Dall-E / KI-generiert
Festkörperbatterien: Versprechen einen massiven Reichweitesprung bei Elektroautos. Was ist dran am Versprechen und der Serienproduktion?
Bei der 400-Wh/kg-Zelle setzen die Chinesen auf einen sulfidischen Festelektrolyten. Sulfide bieten eine hohe Lithium-Ionen-Leitfähigkeit, stellen die Fertigung aber vor besondere Herausforderungen. Problematisch sind Feuchtigkeitsempfindlichkeit sowie die mechanische und elektrochemische Stabilität der Grenzflächen. Auch Lithium-Dendriten können die Lebensdauer und Sicherheit
8 ELEKTRONIKPRAXIS 13 | 2026
begrenzen. Für die 600-Wh/kg-Variante setzt man dagegen auf einen in situ polymerisierten Festelektrolyten. „In situ“ heißt, dass der polymere Elektrolyt erst in der Zelle entsteht statt als fertiger Film eingebracht zu werden. Das soll eine möglichst gute Benetzung bzw. Kontaktierung der Elektroden gewährleisten und die Grenzflächenproblematik adressieren. Chery kombiniert diese Elektrolytvariante mit einer lithiumreichen Mangan-Kathode. Die Kombination soll die höhere Energiedichte ermöglichen. Die Energiedichte bezieht sich auf die Zelle, nicht auf das Batteriepaket. Gehäuse, Stromschienen, Sensorik, Schutz- und Wärmemanagement erhöhen die Masse. Die Systemenergiedichte fällt deshalb niedriger aus. Dennoch wären 600 Wh/kg auf Zellebene ein erheblicher Technologiesprung. Bei gleicher Batteriemasse könnte mehr Energie gespeichert werden; alternativ ließe sich eine vergleichbare Reichweite mit einem leichteren Akku erzielen. Auch die Reichweite ist mit Vorsicht zu betrachten. Mehr als 1.500 km sind bei entsprechend hoher Zellenergiedichte und einem effizienten Fahrzeug technisch vorstellbar. Aus 600 Wh/kg lässt sich die Reichweite aber nicht unmittelbar ableiten, da Fahrzeugmasse, Aerodynamik, Reifen, Antrieb und Fahrzyklus ebenfalls eine entscheidende Rolle spielen.
Eine neue Zellchemie verändert auch die Anforderungen an die Elektronik. Das BMS muss Zellspannung und Temperatur präzise überwachen und Lade- und Entladevorgänge innerhalb sicherer Grenzen steuern. SOC- und SOHModelle müssen unter realen Bedingungen validiert werden. Hinzu kommen die Hochvoltkomponenten: Schütze, Sicherungen, Stromsensoren, Isolationsüberwachung und Leistungselektronik müssen mit den Eigenschaften der neuen Batterie zusammenspielen. Die All-Solid-State-Batterie ist deshalb kein einfacher Zellentausch. Sie beeinflusst die Auslegung des gesamten Hochvoltsystems. Damit hat Chery die Festkörperbatterie nach eigenen Angaben einen Schritt aus der reinen Ankündigungsphase herausgeführt und mit 400 Wh/kg einen ersten Meilenstein erreicht. Bei der Fahrzeugvalidierung 2027 muss das Konzept zeigen, ob die hohe Energiedichte mit Zyklenfestigkeit, Schnellladefähigkeit, Sicherheit und wirtschaftlich beherrschbarer Fertigung vereinbar ist. (kr)
ELEKTRONIKSPIEGEL
AKTUELLES
RASPBERRY-PI-BETRIEBSSYSTEM
Bild: Raspberry Pi
Neuer Raspberry Pi Desktop mit 64 Bit für PC und Mac
Raspberry Pi Desktop: Das Betriebssystem ist hier auf einem Dell XPS von 2020 installiert.
Für PC und Mac bietet Raspberry Pi mit Raspberry Pi Desktop ein aktualisiertes Betriebssystem, basierend auf Debian 13 Trixie an. Dieses nutzt nun die 64-Bit-Architektur Amd64 anstelle der älteren 32-Bit-Version. Der Raspberry Pi Desktop enthält nun das Control Centre und das neue Dock. Darüber hinaus hat wurde der Pi Connect-Client hinzugefügt, sodass Nutzer einen PC oder Mac, auf dem der Desktop läuft, zusammen mit ihren Raspberry Pis, auf denen Raspberry Pi Connect läuft, steuern können. Die Funktionsweise ist dabei wie auf einem Raspberry Pi; der einzige Unterschied besteht darin, dass Nutzer bei der Einrichtung eines PCs für Connect aufgefordert werden, einen Namen einzugeben, mit dem
das Gerät identifiziert wird – auf einem Raspberry Pi ist dies nicht erforderlich, da dort stattdessen eine eindeutige HardwareID verwendet wird. Der vom Anwender gewählte Name erscheint dann in der Geräteliste, die bei der Anmeldung auf der Connect-Website erscheint. Es kann dann die Bildschirmfreigabe oder ein Remote-Terminal auf dem Gerät genutzt werden. Raspberry Pi Desktop wird als herunterladbares Debian-Live-Image bereitgestellt: Die auf einem USB-Stick gespeicherte .iso-Datei wird in den Computer gesteckt und dieser gestartet. Bei der Installation ist „Mit Persistenz ausführen“ zu wählen, so dass alle vom Nutzer vorgenommenen Änderungen auf diesem USB-Stick gespeichert werden. (mk)
SINGLEBOARD-COMPUTER
Raspberry Pis werden teurer Die Speicherkosten sind in den letzten zwei Jahren stark gestiegen. Konnte Raspberry Pi im April die Preise für die 1-GB- und 2-GBVarianten des Raspberry Pi 4 und 5 noch stabil halten, soll sich laut Raspberry Pi Trading – der für die Vermarktung zuständige Teil der gemeinnützigen Raspberry Pi Foundation –, jetzt der Preis der 2-GB-Varianten erhöhen; und nicht nur dieser. Doch nicht jede Anwendung benötigt Raspberry Pis teueres Highend-Modell, den Raspberry Pi 5 mit 16 GB RAM. Es lohnt darauf zu achten, dass die gekauften Raspberry-Pi-Produkte gut zu den jeweiligen Anforderungen passen und der Anwender nicht für Leistungsreserven bezahlt, die er gar nicht benötigt. Denn auch die preisgünstigeren älteren Modelle sind noch erhältlich, etwa Raspberry Pi 3B, 3A+ oder 3B+, die in puncto Performance und Speicher für das ein oder andere Projekt ausreichen dürften. Für Industrieprojekte besonAnzeige ders interessant ist etwa Raspberry 3B+. Denn ab dem Raspberry Pi 3B+, erschienen im März 2018, ließ Raspberry Pi Trading das gesamte Board als ein Funkmodul gemäß den FCC-Regeln (Federal Communications Commission) zertifizieren: die Wireless-Schaltung ist seitdem unter einem Metallschirm eingekapselt und mit dem Raspberry-Pi-Logo versehen. Entwickler können so im Vergleich zu älteren Varianten die Kosten der Konformitätsprüfung von Raspberry-Pi-basierenden Produkten erheblich reduzieren.
10 ELEKTRONIKPRAXIS 13 | 2026
Zum Einsatz kommt im Raspberry 3B+ wie beim Raspberry Pi 3B der 64-Bit-SoC Broadcom BCM2837, allerdings in der optimierten Variante BCM2837B0 mit Taktraten von 4 x 1,4 GHz statt 4 x 1,2 GHz (RPi 3 B) und erstmals mit Heatspreader zur Kühlung. Der BCM2837 ist ein Quad-Core, der einen ARM-A53-Prozessorkerncluster mit dem 64-Bit-ARMv8-Befehlssatz vereinigt. Das Nadelöhr in puncto Datentransfer ist beim Raspberry Pi 3B+ der langsame USB2-Anschluss. Allerdings meistert er im Gegensatz zum Pi 3B dank Cypress-ComboChip CYW43455 bereits den schnellen WLAN-Standard IEEE 802.11ac – und zwar nicht nur mit 2,4 sondern auch mit 5 GHz, des Weiteren Bluetooth BLE 4.2, während Raspberry Pi 3 nur Bluetooth 4.1 unterstützt. Zudem bietet Raspberry Pi 3B+ erstmals Gigabit Ethernet und Power over Ethernet.
Erscheint ein neues Raspberry-Pi-Modell auf dem Markt, gibt Raspberry Pi Trading für dieses vielfach eine Liefergarantie von zehn Jahren an. Sie werden deshalb nicht mehr alle älteren Pis auf dem Markt finden. So ist derzeit Raspberry Pi 3B+ knapp. Doch die Suche lohnt, wenn Sie ein bestimmtes Modell im Visier haben. So konnten wir bei Conrad noch den ersten Pi, den Raspberry Pi B aufspüren – für rund 30 Euro. Der Raspberry Pi 5 mit 1 GB RAM kostet rund 47 Euro, hat aber derzeit Lieferschwierigkeiten; die 2-GB-Variante liegt zwischen 93 und 110 Euro und für Pi 5 mit 16 GB RAM zahlen Sie aktuell rund 320 Euro. Er liegt somit preislich etwas niedriger als Arduinos Flaggschiff Arduino Ventuno Q mit ebenfalls 16 GB RAM für derzeit rund 400 Euro. Wer seinen Arbeitsspeicher optimal nutzen möchte, findet im „Raspberry Pi Official Magazine 164“ Unterstützung. Und Geschäftskunden, die Beratung zur Speicheroptimierung für ihre Anwendung wünschen, können industry@raspberrypi.com kontaktieren. Eben Upton, Chief Executive bei Raspberry Pi Trading, fasst zusammen: „Die derzeitige Lage auf dem Speicherchipmarkt ist äußerst schwierig, aber sie wird nicht ewig andauern. Die Preise für Speicherchips werden sich irgendwann wieder beruhigen, sodass die Preiserhöhungen dann wieder rückgängig gemacht werden können.“ (mk)
AKTUELLES
ELEKTRONIKSPIEGEL
DIE NÄCHSTE EUV-GENERATION
Mit High-NA-EUV ist die nächste Generation der Halbleiterlithografie gerade erst in der industriellen Fertigung angekommen. Ingenieure von Carl Zeiss SMT und ASML beschäftigen sich schon mit dem nächsten Schritt. In einer SPIE-Publikation beschrieben sie ein EUV-System mit einer numerischen Apertur von mindestens 0,75. Das Konzept heißt „Hyper-NA“. Die etablierte EUV-Lithografie arbeitet mit einer numerischen Apertur von 0,33, bei High-NA steigt sie auf 0,55 und bei Hyper-NA auf mindestens 0,75. Damit könnte Hyper-NA periodische Linienstrukturen mit einem Pitch von rund 10 nm abbilden – also 5 nm Half-Pitch. Bei High-NA liegt dieser Wert bei rund 8 nm Half-Pitch. Die Wellenlänge des EUV-Lichts bleibt bei 13,5 nm. Die numerische Apertur beschreibt vereinfacht den Winkelbereich, aus dem das optische System Licht für die Abbildung aufnehmen kann. Je größer die Apertur, desto feinere Strukturen lassen sich auf dem Wafer abbilden. Schon der Sprung von EUV-Lithografie mit NA 0,33 auf High-
Bild: Zeiss SMT
Zeiss und ASML planen nächste Lithografie-Generation mit Hyper-NA-EUV
Fertigungstechnologie: Auch Hyper-NA würde extrem präzise Spiegel benötigen.
NA mit 0,55 erforderte größere und aufwendigere Optiken. Bei „Hyper-NA“ wollen Zeiss und ASML jedoch nicht erneut das gesamte EUV-Ökosystem verändern. Deshalb soll möglichst viel vorhandene Infrastruktur weitergenutzt werden. Die heutige EUVLichtquelle soll laut Paper unverändert nutzbar bleiben. Auch die bestehende Maskeninfrastruktur soll mit geringen Anpassungen weiterverwendet werden können. Selbst die Scannerabmessungen sollen gegenüber High-NA nur wenig wachsen.
Das unterscheidet den Ansatz von einer weiteren Verkürzung der Belichtungswellenlänge. Als Alternative wird seit Längerem EUV-Lithografie mit etwa 6,7 nm Wellenlänge untersucht. Dafür wären unter anderem neue Spiegelschichten, Lichtquellen und weitere Infrastruktur erforderlich. Die Autoren sehen eine höhere numerische Apertur deshalb als naheliegenderen Entwicklungsschritt. Einfacher wird die Lithografie dadurch allerdings nicht. Mit wachsender numerischer Apertur nimmt unter anderem die Schärfentiefe ab. Anforderungen an Fokusregelung, Fotolack, Maskenstrukturen, Overlay und Prozesskontrolle steigen entsprechend. Auch dreidimensionale Maskeneffekte und die Polarisation des EUV-Lichts gewinnen bei Hyper-NA an Bedeutung. Das Konzept sieht deshalb eine angepasste Beleuchtungsarchitektur vor, mit der sich die Winkel auf der Maskenseite trotz höherer Apertur nahe am High-NA-Niveau halten lassen sollen. (sb)
ELEKTRONIKSPIEGEL
AKTUELLES
HALBLEITERFERTIGUNG IM UMBAU
Bild: Nexperia
Interner Konflikt: Nexperia-Streit lässt zwei Lieferketten entstehen
Fertigungsausbau auf den Philippinen: Nexperia erweitert seine Produktionskapazitäten.
Der Konflikt um den niederländischen Halbleiterhersteller Nexperia und seinen chinesischen Eigentümer Wingtech spaltet zunehmend die Produktion. Seit Oktober 2025 hat die Zentrale in Nijmegen die Kontrolle über die Montage- und Teststandorte in Guangdong und Wuxi verloren. Nun entstehen aus einer bislang verflochtenen Fertigung zwei weitgehend getrennte Lieferketten. Nexperia erweitert seine Kapazitäten in Malaysia und auf den Philippinen und vereinbarte im September eine Kooperation mit Tata Electronics in Indien, die Waferfertigung sowie Montage und Test umfasst. Beim Branchentreffen Pretzl Connect berichtete Nexperia-Manager Olaf Vogt, dass das Unternehmen seit Ende 2025 seine Lieferfähig-
keit außerhalb Chinas wieder aufbaut. Auch die chinesische Sparte sucht eigene Wege: Laut einem Bericht von Yicai Global vom 23. September arbeitet sie mit lokalen Waferherstellern zusammen. Eine neue 12-ZollWaferplattform ging im Sommer 2026 in die Versuchsproduktion. In Dongguan sollen die Kapazitäten wieder steigen, in Wuxi laufen Versuche mit zuvor andernorts gefertigten Produkten. Bis Jahresende sollen für drei Produktlinien rein chinesische Lieferketten entstehen. Der parallele Aufbau erfordert Investitionen und dürfte zusätzlichen Aufwand verursachen. Ob und wie stark die Trennung die Produktionskosten erhöht, ist bislang nicht bekannt. Der Rechtsstreit dauert also an.(mc)
IFO-KONJUNKTURUMFRAGE IM SEPTEMBER 2026
Die Materialengpässe in der deutschen Industrie haben im September 2026 wieder leicht zugenommen. Laut ifo Institut berichteten 14,6 Prozent der befragten Unternehmen von fehlenden Vorprodukten, nach 13,3 Prozent im August. Besonders betroffen sind Hersteller von Datenverarbeitungsgeräten sowie elektronischen und optischen Erzeugnissen. Hier stieg der Anteil von 33,2 auf 37,8 Prozent. Das deckt sich mit unseren Gesprächen mit EMS-Dienstleistern in den vergangenen Wochen: Einige könnten mehr produzieren, wenn die benötigten Bauteile verfügbar wären. Bei Herstellern elektrischer Ausrüstungen entspannte sich die Lage dagegen leicht. Hier sank der Anteil der betroffenen Unter-
Bild: Dall-E / KI-generiert
Materialengpässe treffen Elektronikindustrie besonders stark
Mangel: Fehlende elektronische Bauteile bereiten wieder zunehmend Probleme.
nehmen von 29,5 auf 27,4 Prozent. Zu dieser Branche zählen unter anderem Hersteller von Elektromotoren, Transformatoren, Schaltgeräten und Batterien. Welche konkreten Bauteile fehlen, geht aus der ifo-Erhebung nicht hervor. Gleichzeitig steigen die Produktionsabsichten: In der Elektronikund Optikindustrie legte der entsprechende ifo-Saldo von 31,3 auf 49,2 Punkte zu. Der Saldo beschreibt das Verhältnis der Unternehmen mit steigenden und sinkenden Produktionsplänen, nicht das erwartete Produktionswachstum. Die Kombination aus höheren Produktionsplänen und zunehmenden Materialengpässen könnte die Beschaffung in den kommenden Monaten weiter unter Druck setzen. (sb)
PATENTABKOMMEN
Bild: frei lizenziert
Qualcomm lizenziert Logicfolding-Technologie von Huawei
Patentabkommen: Huawei und Qualcomm lizensieren gegenseitig Teile des Portfolios.
12 ELEKTRONIKPRAXIS 13 | 2026
Qualcomm und Huawei haben ein mehrjähriges Patentabkommen geschlossen. Beide lizenzieren gegenseitig Teile ihrer Portfolios, darunter Technologien zu 5G, Computing, KI und Netzwerken. Zudem will Qualcomm bestimmte US-Patente von Huawei erwerben. Finanzielle Details sind nicht öffentlich. Laut Nikkei Asia soll Qualcomm unter dem Strich zahlen, obwohl Huawei seit 2001 Qualcomm-Technik lizenzierte. Der Deal steht unter regulatorischem Vorbehalt, unter anderem prüft die US-Handelsaufsicht FTC. Laut Bloomberg umfasst er auch Patente zu Huaweis Logicfolding-Architektur. Die offiziellen Mitteilungen erwähnen weder diesen Begriff noch Patentnummern oder Prozessoren. Logicfolding,
im Mai 2026 vorgestellt, verteilt Prozessorfunktionen auf zwei übereinanderliegende, direkt verbundene Siliziumchips mit aktiven Schaltungen. Kurze vertikale Verbindungen sollen Signalwege verkürzen und Energie sparen. Eingesetzt wird die Technik laut Analysen im Kirin 9050 Pro: zwei per Hybrid-Bonding verbundene Dies mit je gut 120 mm², Rechenlogik oben, Cache und Schnittstellen unten. Huawei nennt 1,5-µm-Bonding-Abstand, rund 50 Millionen Verbindungen und bis zu 70 Prozent kürzere kritische Pfade. Diese Angaben stammen überwiegend von Huawei oder einzelnen Experten. Wie umfangreich die Patente sind und was Qualcomm nutzen könnte, bleibt offen.(sg)
AKTUELLES
ELEKTRONIKSPIEGEL
ELEKTROMOBILITÄT UND BATTERIEFERTIGUNG
BMW baut Produktion aus Bild: Fabian Kirchbauer
BMW will den ersten vollelektrischen M3 in München bauen. Parallel startet in Niederbayern die Serienmontage neuer Hochvoltbatterien. Dahinter E-Produktion: Das neue Batteriesteht ein Produkti- werk Irlbach-Straßkirchen liefert Gen6-Hochvoltbatterien nach onsumbau, der von der Batteriemonta- München. ge bis zur Fahrzeugkarosserie reicht. Ein M3 in Feuerorange markiert bei BMW die Marke von einer Million produzierten M-Fahrzeugen. Die industriell wichtigere Nachricht betrifft jedoch den geplanten elektrischen M3: Er soll ausschließlich im Münchner Stammwerk entstehen. Ab 2027 will BMW dort nur noch vollelektrische Fahrzeuge fertigen. Einen Produktionsstart für den elektrischen M3 nennt das Unternehmen bislang nicht. Parallel baut BMW die Batterieversorgung seiner Fahrzeugwerke aus. Am 1. Oktober 2026 hat der Hersteller das Werk Irlbach-Straßkirchen im niederbayerischen Landkreis Straubing-Bogen eröffnet. Auf dem 60 Hektar großen Gelände werden zugekaufte Batteriezellen zu einbaufertigen Hochvoltbatterien der sechsten Generation, kurz Gen6, montiert. Zunächst gehen die Systeme nach München für den neuen BMW i3. Perspektivisch soll der Standort die deutschen Fahrzeugwerke mit Gen6-Batterien versorgen. BMW investiert rund eine Milliarde Euro in das neue Batteriewerk. Der Bau begann im April 2024, die ersten Vorserienbatterien entstanden im März 2026. Mit dem Serienstart am 1. Oktober beginnt die Belieferung des Münchner Fahrzeugwerks. Weitere 650 Millionen Euro fließen in die Umstellung des Münchner Stammwerks. Dafür wurde bei laufendem Betrieb etwa ein Drittel der Werksgrundfläche neu gestaltet. Auf diesen Flächen entstanden ein neuer Karosseriebau, eine neue Fahrzeugmontage und die zugehörigen Logistikflächen. Die Batteriemontage in Irlbach-Straßkirchen startet nach BMW-Angaben unmittelbar im Zweischichtbetrieb. Den gegenüber der ursprünglichen Planung beschleunigten Hochlauf führt der Hersteller auf die hohe Nachfrage nach Fahrzeugen der Neuen Klasse zurück. Auf 50.000 Quadratmetern Produktionsfläche kommen 500 Roboter zum Einsatz. Im Vollbetrieb sollen rund 1.600 Beschäftigte auf zwei Produktionslinien mehrere hundert Hochvoltbatterien täglich fertigen. Die tatsächliche Stückzahl zum Serienstart und eine konkrete Jahreskapazität nennt BMW nicht. Technisch geht der Wechsel zur Gen6 über eine neue Zellform hinaus. BMW integriert zylindrische Rundzellen nach dem Cell-to-Pack-Prinzip direkt in das Batteriesystem. Die klassische Zwischenebene separater Batteriemodule entfällt. Das Batteriegehäuse übernimmt nach dem sogenannten Pack-to-open-Body-Konzept eine strukturelle Funktion im Fahrzeug. Damit betrifft der Umbau auch die konstruktive Verbindung von Batterie und Fahrzeugkarosserie. (mr) ELEKTRONIKPRAXIS 13 | 2026
13
AKTUELLES
MESSEN
ELECTRONICA 2026
ELEKTRONIKPRAXIS auf der electronica Zwei Fachforen, ein eigener Messestand und das offizielle Messemagazin: ELEKTRONIKPRAXIS begleitet die electronica mit technischem Praxiswissen und lädt zum persönlichen Austausch ein.
Bild: Karolina Endrich / VCG
ELEKTRONIKPRAXIS auf der electronica 2026: Auch 2026 ist das Team wieder mit einem eigenen Stand auf der Messe vertreten – diesmal in Halle B4, Stand 500.
W
elche Schnittstelle passt zur nächsten Gerätegeneration? Wie lassen sich Prüfabläufe vereinfachen? Wo hilft KI tatsächlich im Entwicklungsalltag? Vom 10. bis 13. November 2026 bietet die Messe Gelegenheit, solche Fragen mit Anbietern und Fachkollegen zu diskutieren. ELEKTRONIKPRAXIS gestaltet diesen Austausch erneut mit: Die Redaktion verantwortet zwei Fachforen, ist mit einem eigenen Stand vertreten und produziert in enger Zusammenarbeit mit der Messe München das offizielle Daily-Magazin. Die beiden Foren widmen sich der elektrischen Verbindungstechnik sowie der Messtechnik und Sensorik. Auf der electronica Stage in Halle A5 geht es dabei um Entscheidungen, die Entwickler in ihren Projekten treffen müssen. Verantwortlich aufseiten der ELEKTRONIKPRAXIS sind Kristin Rinortner für das Electrical Connectors Forum und Hendrik Härter für das Measurement Technology Forum.
Steckverbinder für die nächste Gerätegeneration Am 11. November steht die Verbindungstechnik im Mittelpunkt. Das Electrical Connectors Forum greift unter anderem Single Pair Ethernet, elektromagnetische Verträglichkeit und die Anforderungen von Gleichstromanwendun-
14 ELEKTRONIKPRAXIS 13 | 2026
gen auf. Hinzu kommen die Simulation von Steckverbindern und der Product Carbon Footprint. Der Blick richtet sich damit auf die elektrische Funktion ebenso wie auf die Integration ins Gerät und die Bewertung der Umweltauswirkungen. Wie sich Single Pair Ethernet passend zur Anwendung einsetzen lässt, erläutert Kurt Robert Hippler von Harting. In seinem Vortrag vergleicht er Marktanforderungen, Standards und Einsatzfelder. Für Entwickler, die Ethernet bis in die Feldebene bringen wollen, bietet das eine Grundlage, um die Auswahl der Schnittstelle für das eigene Produkt zu prüfen. Weitere Beiträge im Programm befassen sich mit der Hardware für das industrielle Ethernet und der durchgängigen industriellen Vernetzung mit SPE. Auch der Geräteentwurf kommt zur Sprache. Martin Kirchhoff von Phoenix Contact zeigt, wie sich das thermische Verhalten eines Elektronikgehäuses frühzeitig digital untersuchen lässt. Dabei fließen Einbausituation, benachbarte Geräte und die erwartete Verlustleistung in die Simulation ein. Meikel Reilender von Weidmüller Interface beleuchtet den Einsatz der SNAP-IN-Geräteanschlusstechnik in modularen Geräteplattformen, einschließlich EMV- und Gleichstromanwendungen. Bei der Auswahl von Board-to-Board-Steckverbindern setzt Thomas Schulze von Phoenix Contact an. Sein Bei-
trag behandelt das Zusammenspiel mechanischer und elektrischer Anforderungen mit dem Leiterplattenlayout. Einbauhöhe, Toleranzausgleich und Stromtragfähigkeit gehören ebenso dazu wie die Schirmung und die Übertragung schneller Datensignale. An Beispielen zeigt er, wie sich Risiken beim Design-in verringern lassen.
KI und reproduzierbare Messungen Am 12. November folgt das Measurement Technology Forum. Es richtet sich an Entwickler und Ingenieure, die Messungen von der Fehleranalyse bis zur Serienfertigung einsetzen. Im Fokus stehen KI und Digitalisierung, Sensorik für anspruchsvolle Umgebungen sowie die Qualitätssicherung. Das Programm verbindet neue Möglichkeiten der Datenauswertung mit der Frage, wie sich verlässliche und nachvollziehbare Prüfabläufe aufbauen lassen. Einen konkreten KI-Anwendungsfall stellt Rony Smith von Liquid Instruments vor. Große Sprachmodelle können dabei helfen, Funktionen für FPGA-basierte Messinstrumente zu erzeugen. Ihre Ausgaben können jedoch auch bei identischen Eingaben unterschiedlich ausfallen. Der vorgestellte Ansatz sieht deshalb vor, jede KI-generierte Instrumentenfunktion vor der Messung gegen Testbenches zu prüfen und die Nachweise zu dokumentieren. Die Funktionserstellung und der anschließende deterministische Betrieb auf dem FPGA werden dabei getrennt betrachtet. Wie KI die Arbeit am Oszilloskop unterstützen kann, zeigt Sven Kaiser von Teledyne LeCroy anhand der Plattform XDEV. Vorgesehen sind praktische Beispiele und eine Live-Demonstration zur Erstellung eigener Oszilloskopanwendungen und zur Automatisierung komplexer Analysen. Der Beitrag macht damit greifbar, an welchen Stellen Software die Auswertung von Messdaten und die Fehlersuche erleichtern kann. Die Elektronikfertigung nimmt Yannick Rauscher von MCD Elektronik in den Blick. An der Softwareplattform TestMate erläutert er, wie standardisierte Prüfabläufe und wiederverwendbare Testsequenzen den Entwicklungsaufwand begrenzen können. Zentral verwaltete Ressourcen sollen die Einführung neuer Produktvarianten erleichtern und reproduzierbare Ergebnisse unterstützen. Alexander Loibl von VX Instruments behandelt ergänzend die Frage, wie sich über eine höhere Testgeschwin-
Bild: Nicolas Gradicsky
MESSEN
AKTUELLES
digkeit die Prüfkosten für SiC- und GaN-Leistungsbauelemente reduzieren lassen.
Jeden Messetag eine neue Ausgabe VERFASST VON
Maria Beyer-Fistrich Chefredakteurin ELEKTRONIKPRAXIS
Zur Orientierung auf der Messe trägt in diesem Jahr auch das offizielle Messemagazin bei. ELEKTRONIKPRAXIS produziert „electronica: The Official Daily“, die einzige offiziell autorisierte Messezeitung der electronica 2026. An jedem der vier Messetage erscheint eine englischsprachige Ausgabe. Sie enthält technische Neuheiten, aktuelle Nachrichten und Interviews aus den unterschiedlichen Bereichen der Elektronikindustrie. Die Gesamtauflage beträgt 55.000 Exemplare. Die digitale Ausgabe wird täglich an die Newsletter-Empfänger der ELEKTRONIKPRAXIS versandt. Wer mit Redaktion und Verlag direkt ins Gespräch kommen möchte, findet ELEKTRONIKPRAXIS in Halle B4 am Stand 500. Hier ist Platz für Themenvorschläge und Rückmeldungen zur Berichterstattung. Welche technische Entwicklung verdient mehr Aufmerksamkeit? Welche Frage sollte die Redaktion aufgreifen? Sprechen Sie uns an. Unsere Redakteure sind während der Messe außerdem in den Hallen unterwegs, um Neuheiten zu sichten und mit den Menschen hinter den Entwicklungen zu sprechen. (mbf)
EP-INFO
Ihre Anlaufstellen auf der Messe ELEKTRONIKPRAXIS treffen Sie während der vier Messetage in Halle B4, Stand 500. Electrical Connectors Forum: 11. November, electronica Stage, Halle A5, Stand 260. Ansprechpartnerin der Redaktion ist Kristin Rinortner. Measurement Technology Forum: 12. November, electronica Stage, Halle A5, Stand 260. An-
sprechpartner der Redaktion ist Hendrik Härter. „electronica: The Official Daily“ erscheint an allen vier Messetagen auf Englisch. Die Printausgaben werden unter anderem an den Messeeingängen verteilt. Die aktuellen Vortragstermine finden Sie im Forenprogramm auf electronica.de. Änderungen bleiben vorbehalten.
ELEKTRONIKPRAXIS 13 | 2026
15
SERIE
ANALOGTIPP
MESSUNG DER OBERFLÄCHENPHOTOSPANNUNG
Bild: Elektronikmanufaktur Mahlsdorf
Lichtgesteuerter Generator für steilflankige Signale
Bild 1: Versuchsaufbau und Phantomprobe für Testsignale.
D
VERFASST VON
Michael Franke Inhaber Elektronikmanufaktur Mahlsdorf emmmf@posteo.de
ie bei Forschungsarbeiten an Halbleitermaterialien übliche Messung der Oberflächenphotospannung (SPV) kann erfolgen wie in Bild 1 links dargestellt: In der Vakuumkammer (VK) ist das Testobjekt auf dem Probenhalter (PH) fixiert. Sehr kurze Lichtblitze (L) verschiedener Wellenlänge gelangen durch das Fenster (F) auf die Probe. Die Änderung von deren Oberflächenpotential überträgt sich kapazitiv auf die perforierte Elektrode (E). Das Messsignal wird von einem Ladungsverstärker ausgewertet, der außen an die Durchführung (D) angeflanscht ist. Eine korrekte Abbildung der Signalkomponenten im Zeitbereich von Nanosekunden bis Millisekunden wird durch die konstruktiv bedingte Länge der Leitungen L1 und L2 erschwert. Für die empirisch erfolgende Entwicklung und Optimierung der Verstärkertechnik wäre eine zum Probenhalter kompatible Phantomprobe hilfreich, die ein standardisiertes breitbandiges Messsignal abgibt, dafür aber keine weitere Kabelverbindung benötigt, da diese die Feldverteilung in der Kammer verändern könnte. Die Aufgabe wird durch die Schaltung rechts in Bild 1 gelöst. Das kleine Blech simuliert die Probenoberseite und ist knapp über der Massefläche der Platine isoliert angebracht. Langsam moduliertes Licht von einer LED oder – im einfachsten Fall – einer Taschenlampe leuchtet durch je eine Bohrung in Elektrode und Platine auf die Photodiode BPW34. Die benötigte Lichtleistung liegt in der Größenordnung von 1 µW. Der nachfolgende Komparator und ein schnelles CMOSGatter, jeweils mit Hysterese, lassen die Spannung der Elektrode abrupt zwischen 0 und +3 V alternieren, mit einer Anstiegszeit <1 ns und ohne Dachabfall. Das entspricht einem sehr breiten Frequenzband des Testsignals, mehr als hinreichend zur Simulation der üblichen Halbleiter oder sonstigen Untersuchungsobjekte. Die Optimierung des Ladungsverstärkers auf schnelle Anstiegszeit ohne Überschwingen sowie auf langsamen
16 ELEKTRONIKPRAXIS 13 | 2026
Dachabfall kann nun „offline“ erfolgen, ohne dass dafür eine echte Probe, ein zu ihrer Bestrahlung erforderlicher leistungsstarker Impulslaser oder Vakuumbedingungen notwendig sind. Die wenigen Bauteile der Phantomprobe und die kleine Lithium-Knopfzelle befinden sich auf der Platinenunterseite. Die Schaltung hat einen Ruhestromverbrauch von ca. 6 µA. Bei Modulation mit LED-Licht erhöht sich der Strombedarf: auf 12 µA bei einer Folgefrequenz von 100 Hz, auf 20 µA bei 200 Hz und auf 40 µA bei 500 Hz. Neben dieser Spezialversion, die für das Helmholtz-Zentrum Berlin für Materialien und Energie gefertigt wurde, könnten ähnliche lichtgesteuerte Generatoren auch bei anderen Messungen nützlich sein, etwa zur Untersuchung der EMV-Eigenschaften sensitiver HF-Komponenten. In einem Gerät oder einer Messkammer würden ein oder mehrere solcher Module an kritischen Stellen platziert. Durch von außen eingestrahltes gechoppertes Licht lassen sie sich separat aktivieren, woraufhin sie ihre steilflankigen Signale über kleine E-Feld-Antennen abstrahlen. Ein solches Modul, hardwaremäßig auf 20 ns Impulsbreite justiert, wurde testhalber mit 1 kHz Folgefrequenz angesteuert und lieferte ein Ausgangssignal wie in Bild 6 (nur online) oszilloskopisch dargestellt. Die linke Hälfte zeigt den Zeitverlauf des Signals, eine Folge von Nadelimpulsen. Rechts im Bild ist ein 50 kHz breiter Ausschnitt des vom Oszilloskop errechneten FFTSpektrums zu sehen, das erwartungsgemäß aus einer dichten Folge von Frequenzlinien mit 1 kHz Abstand besteht. Dieses Modul hat als Treiberstufe ebenfalls ein LVC-Gatter, so dass auch hier eine Flankensteilheit von unter 1 ns gewährleistet ist. Der ausführliche Online-Beitrag auf elektronikpraxis. de (https://voge.ly/vglqHeN/) beinhaltet zusätzlich einige gemessene Oszilloskop-Screenshots und Fotos. (kr)
POWER-TIPP
SERIE
DAB-WANDLER
Wandlertopologien für isolierte Energiespeichersysteme
Bild: Texas Instruments
A
Bild 1: Schematische Darstellung der DAB-Topologie (Dual Active Bridge).
Bild: Texas Instruments
ufgrund der wachsenden Verbreitung von PV-Anlagen und Elektrofahrzeugen werden in Privathaushalten vermehrt Energiespeichersysteme (ESS) installiert, für deren Anschluss bidirektionale, isolierte DC/DC-Wandler benötigt werden. Hierfür bieten sich verschiedene Topologien an. Ein MPP-Tracker (Maximum Power Point) speist mit der von den PV-Panels kommenden Energie einen Hochspannungs-DC-Bus, aus dem die Energie dann entweder mithilfe eines Wechselrichters in das Stromnetz eingespeist oder über einen bidirektionalen DC/DC-Wandler den Akkus eines ESS zugeführt wird. Traditionell besteht dieser Wandler aus einem ungeregelten LLC-Wandler (Induktivität-Induktivität-Kapazität) und einem geregelten Buck/Boost-Wandler (Aufwärts-Abwärtswandler). Diese Lösung zeichnet sich durch einfache Regelung und einen weiten Spannungsbereich aus, jedoch beeinträchtigt die Verwendung zweier Stufen den Wirkungsgrad und verursacht höhere Kosten. Eine einstufige Lösung wäre eindeutig effizienter und kostengünstiger, setzt aber ein komplexeres Regelungsschema voraus. Während die reine LLC-Topologie vorwiegend für unidirektionale Wandler genutzt wird, lässt sich durch Hinzufügen von Resonanzelementen auf der Sekundärseite ein bidirektionaler CLLLC-Resonanzwandler konfigurieren. Das Resonanznetzwerk ist hier symmetrisch und proportional zum Windungsverhältnis des Übertragers. SoftSwitching wird in Vorwärts- und Rückwärtsrichtung unterstützt. Ein weiterer entscheidender Pluspunkt dieser Topologie ist ihre Eignung für die bidirektionale Energieübertragung. Nachteilig am CLLLC-Wandler sind der kleine Spannungsbereich und die Verwendung von fünf Resonanzelementen, was den Platzbedarf des Systems erhöht und auch die Kosten in die Höhe treibt. Außerdem bringt die zusätzliche Induktivität erhöhte Verluste mit sich.
Bild 2: Durch Einfügen eines Serienresonanzkreises in den DAB-Wandler entsteht die SR-DAB-Topologie.
Gute Alternative: Dual Active Bridge Eine Alternative ist die in Bild 1 dargestellte DAB-Topologie (Dual Active Bridge), die aus einer Vollbrücke mit aktiven Schaltern auf der Primär- und Sekundärseite besteht. Neben der Bidirektionalität gehören das schnellere dynamische Ansprechverhalten und der weitere Spannungsbereich als bei der LLC- und der CLLLC-Topologie zu den Vorteilen dieser Variante. Durch einfache SPS-Regelung (Single-Phase-Shift) lässt sich die Polarität und die Größe des Phasenwinkels zwischen der primär- und der sekundärseitigen Brücke variieren, um die Richtung und das Ausmaß der Energieübertragung festzulegen. Die Scheitelströme und der Umlaufstrom sind bei der SPS-Regelung jedoch hoch, sodass neben hohen Abschaltverlusten auch Umlaufverluste entstehen. Schwierig gestaltet sich zudem das Zero Voltage Switching (ZVS) bei geringer Last. Durch Anwendung
VERFASST VON
Guangzhi Cui Power Systems Engineer Texas Instruments
aufwändigerer Modulationsverfahren kann ein DABWandler theoretisch über den gesamten Betriebsbereich ZVS-Unterstützung bieten, und auch eine Optimierung der Scheitelströme und des Umlaufstroms ist möglich. Voraussetzung hierfür ist jedoch eine erheblich komplexere Systemanalyse. Durch Einfügen eines Serienresonanzkreises in den DAB-Wandler entsteht die SR-DAB-Topologie (Bild 2). Ähnlich wie ein Serienresonanzwandler muss auch der SR-DAB-Wandler oberhalb der Resonanzfrequenz betrieben werden, damit er sich in der induktiven Region befindet, was wiederum eine Vorbedingung für das Zero Voltage Switching ist. Angesichts der Resonanzeigenschaften der Schaltung ist der Spulenstrom nahezu sinusförmig, was verglichen mit einer traditionellen DAB-Konfiguration zu niedrigeren Abschaltströmen und einem geringeren RMS-Spulenstrom führen kann. (kr) ELEKTRONIKPRAXIS 13 | 2026
17
LEISTUNGS- & ANTRIEBSELEKTRONIK
ELEKTRISCHE ANTRIEBE
TITELSTORY
Die Anforderungen an moderne Motorsteuerungen unterscheiden sich je nach Anwendung erheblich. Mit der FU75xx-Familie bietet Fortior dafür unterschiedliche Controller, die auf einer gemeinsamen technologischen Grundlage basieren. Der Entwickler kann so die für seine Anwendung passende Kombination aus Regelungsverfahren, Rechenleis-
18 ELEKTRONIKPRAXIS 13 | 2026
tung, Schnittstellen und Leistungselektronik auswählen, ohne Funktionen und Integrationsgrad unnötig überdimensionieren zu müssen. Ändern sich bei einem Folgeprojekt die Anforderungen, kann er innerhalb der Familie ein anderes Derivat wählen und dabei auf der bereits vertrauten Architektur und Entwicklungsumgebung aufbauen.
Bild: MEV Elektronik Service GmbH
BLDC/PMSM-Motorcontroller-Familie auf RISC-V-Basis
ELEKTRISCHE ANTRIEBE
LEISTUNGS- & ANTRIEBSELEKTRONIK
MOTORSTEUERUNG
Für jeden Antrieb die passende Motorsteuerung Elektronisch kommutierte Motoren finden sich in vielen Anwendungen – von Lüftern bis hin zu Robotergelenken. Die Anforderungen an die Motorsteuerung unterscheiden sich dabei erheblich.
Bild: MEV Elektronik Service GmbH
W
ährend bei einem kostensensitiven ConsumerAntrieb hoher Integrationsgrad und sensorloser Betrieb im Vordergrund stehen können, sind bei einem Servoantrieb hohe Regeldynamik, präzise Positionsrückführung und Kommunikationsschnittstellen entscheidend. Automotive-Anwendungen stellen besondere Anforderungen an Temperaturbereich, Diagnose, funktionale Sicherheit und Qualifikation. Bei netzbetriebenen Geräten kommen hohe Zwischenkreisspannungen und gegebenenfalls eine aktive Leistungsfaktorkorrektur sowie Sicherheitsanforderungen hinzu. Für die Regelung von BLDC- und PMSM-Motoren sind Leistung und Spannung nur zwei Kriterien. Drehzahl, Induktivität, Anlaufverhalten, Geräusch, Dynamik und Positioniergenauigkeit bestimmen ebenso die Auslegung wie die Frage, ob der Motor sensorlos, mit Hall-Sensoren oder mit einem hochauflösenden Positionsgeber betrieben werden soll. Hinzu kommen Konzepte für Strommessung, Leistungselektronik und Kommunikation sowie Bauraum und zulässige Systemkosten. Für den Entwickler gilt es, eine Controllerarchitektur mit den erforderlichen Regelungsverfahren, Schnittstellen und Funktionen zu wählen, ohne das System unnötig komplex oder teuer zu machen. Mit der FU75xx-Familie verfolgt Fortior diesen Ansatz über eine breite Palette von Motorcontrollern. Die einzelnen Derivate unterscheiden sich etwa hinsichtlich Leistung, Peripherie und unterstützter Systemarchitektur, basieren jedoch auf einer gemeinsamen technologischen Grundlage. Damit lassen sich unterschiedliche Anforderungen mit darauf abgestimmten Controllern abdecken.
regelung zu unterbrechen. Dies erleichtert auch die Umsetzung der Sicherheitsanforderungen nach IEC/UL 60730-1 Class B. Der ME-Core ermöglicht FOC-Regelzyklen von bis zu 5 µs bei PWM-Frequenzen bis 120 kHz. So können niederinduktive Motoren betrieben und Drehzahlen bis zu 200.000 rpm erreicht werden. Er ist modular aufgebaut und ermöglicht es daher, einzelne Funktionsblöcke – beispielsweise den Observer – durch eigene Algorithmen zu ersetzen. Über Register hat die Applikationssoftware Zugriff auf die internen Größen der Motorregelung und kann diese für eigene Funktionen weiterverwenden.
Das Fundament der FU75xx-Familie bildet eine Dual-CoreArchitektur: eine 32-bit-RISC-V-MCU und ein Motion-Engine-Core. Der ME-Core übernimmt hardwarebasiert die zeitkritische Strom- und Geschwindigkeitsregelung und kann bis zu zwei Motoren unabhängig voneinander ansteuern. Die RISC-V-MCU übernimmt die Applikationssoftware, Kommunikation und weitere Steuerungsaufgaben sowie bei Bedarf eine Positionsregelung. Diese Aufgabenteilung ist bei der feldorientierten Regelung von Vorteil. Stromerfassung, Koordinatentransformationen, Regler und Modulation werden vom ME-Core innerhalb eines definierten Zeitrasters ausgeführt. Die RISC-V-MCU kann beispielsweise Speichertests während des laufenden Motorbetriebs ausführen, ohne die Motor-
Bild: MEV Elektronik Service GmbH
Eine gemeinsame technologische Basis
Motorsteuerungen: Mit der FU75xx-Familie bietet Fortior für verschiedenste Anwendungen unterschiedliche Controller, die auf einer gemeinsamen technologischen Grundlage basieren.
Bild 1: Fortior-FU75xx-Architektur: Das Fundament der FU75xx-Familie bildet eine Dual-Core-Architektur, eine 32-Bit-RISCV-MCU und ein Motion-Engine-Core.
ELEKTRONIKPRAXIS 13 | 2026
19
LEISTUNGS- & ANTRIEBSELEKTRONIK
ELEKTRISCHE ANTRIEBE
Bild: MEV Elektronik Service GmbH
Bild: MEV Elektronik Service GmbH
Bild 2: Flux Observer beim sanften Wechsel zwischen Vorwärtsund Rückwärtslauf einer Waschtrommel. Dargestellt sind geschätzte Rotorposition (oben) und Phasenstrom (unten).
Bild 3: Hochlauf einer Waschtrommel mit Flux Observer im Gegenlaufbetrieb.
Regelverfahren passend zur Anwendung
Bild 4: Gelenkantrieb für Miniaturroboter mit FU7512Q.
Die feldorientierte Regelung bildet die Grundlage für einen großen Teil moderner BLDC- und PMSM-Antriebe. Welche Regelungsstrategie sich für eine konkrete Anwendung eignet, hängt stark vom Motor, vom Betriebsbereich und von den Anforderungen an Dynamik und Positioniergenauigkeit ab. Eine zentrale Frage ist dabei, wie die Rotorlage bestimmt wird. Grundsätzlich kann die Rotorlage über Hall-Sensoren oder hochauflösende Positionsgeber erfasst oder sensorlos ermittelt werden. Hall-Sensoren sind robust und kostengünstig, während Encoder bei Servo- und Positionierantrieben zum Einsatz kommen. Sensorlose Verfahren reduzieren den Aufwand, stellen die Regelung jedoch bei Stillstand und niedrigen Drehzahlen vor Herausforderungen. Die FU75xx-Familie unterstützt alle drei Ansätze. Für den sensorlosen Betrieb bietet Fortior verschiedene Observer-Verfahren, die sich an Motorcharakteristiken und Drehzahlbereiche anpassen lassen. Eine Möglichkeit der Rotorlagebestimmung bei Stillstand und sehr niedrigen Drehzahlen bietet die High Frequency Injection (HFI). Dabei wird ein hochfrequentes Signal in den Motor eingeprägt und dessen Reaktion ausgewertet. Das Verfahren nutzt die magnetische Salienz des Motors, also den Unterschied der In-
Bild: MEV Elektronik Service GmbH
20 ELEKTRONIKPRAXIS 13 | 2026
duktivitäten in d- und q-Achse, der sich mit der Rotorlage ändert. Je stärker dieser Unterschied ist, desto zuverlässiger lässt sich daraus die Rotorposition bestimmen. Fortior empfiehlt für HFI eine Salienz von mindestens 1,3. Damit ist die Rotorlagebestimmung ab 0 rpm und somit ein sensorloser Closed-Loop-Betrieb aus dem Stillstand heraus möglich. Nicht jeder Motor weist eine für HFI ausreichende Salienz auf. Für diesen Fall bietet die FU75xx-Familie einen Low-Speed Observer, der auch mit nicht-salienten Motoren arbeitet. Im Unterschied zu HFI benötigt dieses Verfahren jedoch eine minimale Drehzahl für sensorlosen Closed-Loop-Betrieb. Für höhere Drehzahlen steht ein Flux Observer zur Verfügung. Wie die Oszillogramme zeigen, ermöglicht er auch bei dynamischen Betriebszuständen eine stabile Rotorlagebestimmung. So kann die Regelung beispielsweise einen direkten Wechsel zwischen Vorwärts- und Rückwärtslauf ausführen oder einen bereits entgegen der Sollrichtung drehenden Motor kontrolliert übernehmen und wieder beschleunigen. Weitere Funktionen erweitern den Betriebsbereich: Feldschwächung ermöglicht Drehzahlen oberhalb der Grunddrehzahl. Current Decoupling kompensiert die gegenseitige Beeinflussung der Stromkomponenten in d- und q-Achse und verbessert damit die Regelgüte insbesondere bei hohen Drehzahlen. Maximum Torque per Ampere (MTPA) optimiert den Arbeitspunkt so, dass ein möglichst hohes Drehmoment bei möglichst geringem Motorstrom erreicht wird. Verfahren zur Geräuschreduzierung und EMI-Optimierung adressieren akustische und elektromagnetische Anforderungen.
1, 2 oder 3 Die FU75xx-Familie unterstützt Single-, Dual- und TripleShunt-Strommessung und ermöglicht damit eine an Kosten, Schaltungsaufwand und Anforderungen an die Regelung angepasste Stromerfassung. Die benötigte Analogperipherie ist weitgehend integriert. Dazu gehören schnelle ADCs sowie Operationsverstärker und Komparatoren. Bei der Single-Shunt-Messung unterstützt der ME-Core zudem die Rekonstruktion der Phasenströme, sodass sich auch mit reduziertem externem Schaltungsaufwand eine FOC realisieren lässt.
Auf die Hardware kommt es an Die Anforderungen an die Leistungselektronik unterscheiden sich je nach Anwendung deutlich. Die FU75xxFamilie umfasst deshalb sowohl Controller für externe Gate-Treiber als auch Varianten mit einem oder zwei integrierten Treibern. Für unterschiedliche Betriebsspannungen stehen entsprechende Derivate zur Verfügung. Je nach Ausführung sind Gate-Treiber für Spannungen von 28 V bis 625 V integriert. Für Automotive-Anwendungen umfasst die Familie zusätzlich AEC-Q100-qualifizierte Varianten für unterschiedliche Bordnetzspannungen. Für netzbetriebene Anwendungen gibt es zudem Varianten mit integrierter PFC-Steuerung. Flexibilität besteht auch bei Rechenleistung und Speicher. Die bisherigen FU75xx-Derivate arbeiten mit 48 MHz und 64 kB Flash. Mit dem FU7584Q1 und FU7585Q1 folgen nun zwei neue Automotive-Derivate. Beide bieten 80 MHz, 512 kB Flash und unterstützen funktionale Sicherheit bis ASIL B. So weit die Theorie. Im Folgenden lesen Sie vier Beispiele aus der Praxis.
ELEKTRISCHE ANTRIEBE
LEISTUNGS- & ANTRIEBSELEKTRONIK
Gelenkantrieb für Miniaturroboter
Bild 5: Leistungsfähiger Servoantrieb FU7512L-SFGLB.
Eine Waschmaschine stellt sehr unterschiedliche Anforderungen an die Motorsteuerung. Bei diesem Beispiel steuert ein FU7562Q an Netzspannung sowohl den Trommelmotor als auch die Ablaufpumpe mit bis zu 2 kW. Der Trommelmotor wird über ein Mitsubishi-IPM mit bis zu 24 A angetrieben, während für die Ablaufpumpe der im FU7562Q integrierte Gate-Treiber mit sechs externen MOSFETs für bis zu 8 A genutzt wird. Eine Hardware-PFC ist ebenfalls integriert. Beide Motoren werden sensorlos über FOC geregelt, wobei die Strommessung als Singleoder Dual-Shunt ausgeführt werden kann. Feldschwächung ermöglicht hohe Schleuderdrehzahlen, während die Trommel beim Waschen dank Low-Speed-Observer bis hinunter zu 1 Hz geregelt werden kann. Außerdem ermöglicht die Steuerung eine Beladungserkennung mit hoher Genauigkeit.
Eine Steuerung für zwei Fahrzeuglüfter Im Fahrzeug kommen häufig mehrere Nebenantriebe zum Einsatz. Ein typisches Beispiel sind zwei Lüfter oder zwei Pumpen, die unabhängig voneinander geregelt werden müssen. Der AEC-Q100-qualifizierte FU7574Q1 integriert hierfür zwei 40-V-Gate-Treiber und kann damit zwei Motoren über separate Leistungsstufen unabhängig voneinander ansteuern. Die gezeigte Lösung ist für das 12-VBordnetz und bis zu 15 A pro Motor ausgelegt. Die Rotorlage kann sensorlos oder über Hall-Sensoren erfasst werden. Für die Einbindung in das Fahrzeugnetzwerk stehen LIN und CAN FD zur Verfügung.
Vom Controller zum laufenden Motor Die Auswahl des passenden Motorcontrollers ist nur ein Teil der Entwicklungsarbeit. Gerade bei sensorlosen Regelverfahren hängt die erreichbare Performance wesentlich von den Motorparametern und der Abstimmung der Regelung auf den jeweiligen Motor ab. Fortior stellt dafür neben der kostenlosen Entwicklungsumgebung FTM32ForgeIDE zahlreiche Evaluation- und Demoboards
Bild 7: Eine Steuerung für zwei Fahrzeuglüfter FU7574Q1-QCDZ-DEMO.
zur Verfügung. Erfahrene Applikationsingenieure von Fortior und MEV unterstützen die Entwickler dabei. Der Applikationssupport reicht von der Inbetriebnahme bis zur Abstimmung und Optimierung der Motorregelung. Bei Bedarf können konkrete Kundenmotoren von den Applikationsingenieuren in Betrieb genommen und die Regelparameter darauf abgestimmt werden. Der Entwickler erhält den Motor anschließend zusammen mit einem Evaluation Board und einer optimierten Parametrierung zurück. So kann der Kunde die Lösung ohne großen eigenen Aufwand mit seinem Motor testen und mit anderen Lösungen vergleichen. (mk)
Bild: MEV Elektronik Service GmbH
Waschmaschinenantrieb mit zwei Motoren
Bild 6: Waschmaschinenantrieb mit zwei Motoren YSJ-DEMOFU7562Q (Vorderseite). Bild: MEV Elektronik Service GmbH
Bei industriellen Servoantrieben stehen hohe Regeldynamik und präzise Positionierung im Vordergrund. Bei diesem Beispiel arbeitet der Antrieb mit 48 V und bis zu 10 A und verfügt über Positions-, Geschwindigkeits- und Stromregelkreis. Die Rotorposition wird über einen Encoder erfasst. Über EtherCAT wird der Antrieb an die übergeordnete Steuerung angebunden. Als Motorcontroller kommt der FU7512L in Verbindung mit einem FD6288Q-Gate-Treiber zum Einsatz. Heute würde man auch hier ein Derivat mit integriertem Gate-Treiber wählen.
Bild: MEV Elektronik Service GmbH
Servoantrieb mit EtherCAT
Bild: MEV Elektronik Service GmbH
Die Steuerung wurde auf einer runden Platine mit 22 mm Durchmesser realisiert. Sie arbeitet mit 48 V/2 A und kommuniziert über CAN FD. Als Motorcontroller kommt der FU7512Q mit einem FD6187T-Gate-Treiber und sechs externen MOSFETs zum Einsatz. Heute ließe sich das Design mit dem FU7561 und seinem integrierten 120-V-Gate-Treiber weiter vereinfachen.
VERFASST VON
Guido Gandolfo Product Line Manager Motion Control MEV Elektronik Service GmbH
ELEKTRONIKPRAXIS 13 | 2026
21
STROMVERSORGUNGEN
WÄRMEMANAGEMENT
Bild: Texas Instruments
Bild 1: Temperaturverteilungs-Simulation eines GaN-basierten Stromversorgungssystems, erstellt mit der Ansys Electronics Desktop Icepak Software.
SIMULATION
Ermittlung der Grenzen von GaN-Bausteinen
Bild: Texas Instruments
GaN-Stromversorgungsmodule gewinnen in Automobilen, Industrie und Rechenzentren an Bedeutung. Steigende Integration und Leistungsdichte erfordern eine wirksame Wärmeabfuhr, um Ausfälle zu vermeiden und die Zuverlässigkeit zu sichern.
W VERFASST VON
Bert Zhang (Haobo Zhang) Systems Engineer, Power Design Services Texas Instruments
ärmewiderstands-Analysen und Verlustleistungs-Berechnungen bilden die theoretische Grundlage des thermischen Designs. Der thermische Widerstand (RΘJA) eines komplexen Leistungssystems setzt sich aus den thermischen Widerständen vieler Einzelkomponenten zusammen, wodurch sich die Berechnung rein mit theoretischen Formeln schwierig gestaltet. Thermosimulations-Software kann dagegen direkt den kombinierten RΘJA-Wert des Systems ausgeben und in kurzer Zeit einen entscheidenden Betriebszustand identifizieren, nämlich die maximal tolerierbare Verlustleistung bei einer bestimmten Umgebungstemperatur, um daraus
22 ELEKTRONIKPRAXIS 13 | 2026
präzise Daten für das thermische Design zu gewinnen. Bild 1 zeigt die mithilfe der Icepak-Software des Ansys Electronics Desktop (AEDT) simulierte Temperaturverteilung eines GaN-basierten Stromversorgungssystems. Anhand der Temperatur-Farbskala links lässt sich die Temperaturverteilung intuitiv erkennen.
Die RΘJA-Werte für Wärmeleitung, Konvektion und Strahlung Der Wärmeübergang bei einer Stromversorgung erfolgt auf drei Arten, nämlich durch Leitung, Konvektion und
WÄRMEMANAGEMENT
Strahlung. Der thermische Widerstand (Wärmewiderstand) ist der wichtigste Parameter, mit dem sich angeben lässt, wie leicht bzw. wie schwierig Wärme übertragen wird. In einer Stromversorgung wird die von den Halbleiterchips erzeugte Wärme Schicht für Schicht durch das Gehäuse, über die Lötverbindungen auf die Leiterbahnen übertragen und gelangt dann über Wärmeleitpasten an die Kühlkörper. Dieser Vorgang basiert auf klassischer Wärmeleitung, erfordert aber einen direkten mechanischen Kontakt zwischen den Materialien. Die Formel zur Berechnung des Wärmeleitwiderstands ist in Gleichung 1 angegeben:
Darin gibt L die Dicke des Wärmeleitwegs, k die Wärmeleitfähigkeit und A die Querschnittsfläche des Wärmeübergangs an. Sobald die Wärme die Oberfläche eines Materials (z. B. eines Kühlkörpers) erreicht, geht sie an die umgebende Luft über, die daraufhin aufsteigt (Konvention) oder durch einen Lüfter umgewälzt wird (Zwangsbelüftung). Der bei Konvektion geltende Wärmewiderstand bezeichnet den Widerstand gegen den Wärmeaustausch zwischen einer festen Oberfläche und einem Kühlmedium (Gleichung 2):
Darin ist h der Wärmeübergangskoeffizient und A die für die Konvektion relevante Kontaktfläche. Darüber hinaus gelangt Wärme durch Strahlung vom Gehäuse und dem Kühlkörper an kühlere umgebende Wände oder die Umgebung. Insbesondere bei natürlichen Kühlbedingungen mit hohem Temperaturanstieg kann die Wärmeabstrahlung 20 bis 30 Prozent oder sogar einen noch größeren Anteil der Wärmeableitung ausmachen
STROMVERSORGUNGEN
und muss deshalb entsprechend beachtet werden. Gleichung 3 gibt den Strahlungswärmestrom an:
Darin ist ε der Emissionsgrad der Oberfläche, σ die Stefan-Boltzmann-Konstante, A die Oberfläche des abstrahlenden Körpers, Ts die absolute Temperatur des abstrahlenden Körpers und Tsurf die absolute Temperatur der umgebenden Wände. Beim thermischen Design einer realen Stromversorgung existieren die drei Wärmeübergangsarten gleichzeitig und beeinflussen sich gegenseitig. Die vom Chip ausgehende Wärme erreicht den Kühlkörper zunächst durch Wärmeleitung und geht anschließend durch Konvektion und Strahlung an die Umgebung über. Ein fundiertes Verständnis der jeweiligen physikalischen Bedeutungen und der zugrundeliegenden Gleichungen bildet die Grundlage für das thermische Design und die Abschätzung des RΘJA-Werts.
Berechnung der Verluste in MOSFETs und induktiven Bauelementen Die Wärmeentwicklung in einer Stromversorgung entsteht durch die Verluste in den enthaltenen Bauelementen, insbesondere in Leistungshalbleitern, magnetischen Komponenten und Kondensatoren, die damit die grundlegenden Eingangsgrößen für das thermische Design bilden. Bei den Verlusten in einem GaN-MOSFET handelt es sich in erster Linie um Leitungs- und Schaltverluste. Die Leitungsverluste (Pcond) berechnen sich aus dem Effektivwert (Root-Mean-Square, RMS) des Drainstroms und dem Einschaltwiderstand während der Leitphase:
STROMVERSORGUNGEN
WÄRMEMANAGEMENT
Bild: Texas Instruments
Bild 2: Die Temperaturverteilung der Chips sowie der Leiterplatten, auf denen sich diese befinden, variiert in der Regel.
Die Gleichungen 5 und 6 geben den Einschalt- bzw. den Abschaltverlust (Pon bzw. Poff) des MOSFET an:
Darin steht VDS für die Drain-Source-Spannung vor dem Einschalten bzw. nach dem Abschalten, tfv und tri sind die Abfallzeit der Drain-Source-Spannung und die Stromanstiegszeit beim Einschalten, fsw ist die Schaltfrequenz, und trv und tfi sind die Anstiegszeit der Drain-Source-Spannung und die Stromabfallzeit beim Abschalten. Gleichung 7 drückt die Summe der Verluste in jedem MOSFET aus:
Die Verluste in induktiven Bauelementen wie etwa Übertragern oder Spulen sind die Summe aus Kern- und Wicklungsverlusten. Die Kernverluste (Pcore) wiederum setzen sich aus Hysterese- und Wirbelstromverlusten zusammen, während die Wicklungsverluste (Pcoil) aus Gleichund Wechselstromverlusten bestehen, wodurch sie zu den wichtigsten Wärmequellen in Stromversorgungen mit hohen Schaltfrequenzen gehören (siehe hierzu Gleichung 8 und 9):
Darin gibt PCV den auf das Volumen umgerechneten Kernverlust an, Ve das effektive Kernvolumen, RDC den DC-
24 ELEKTRONIKPRAXIS 13 | 2026
Wicklungswiderstand, Icoil(RMS) den Effektivstrom in der Wicklung und RAC den AC-Widerstand der Wicklung. Icepak-Simulation zum Extrahieren von RΘJA und zum Bestimmen der Strom- und Temperaturgrenzwerte Der RΘJA-Wert eines komplexen Leistungssystems lässt sich mit analytischen Methoden nur schwierig präzise berechnen. Icepak, ein von Ansys angebotenes Softwarepaket zur thermischen Simulation elektronischer Systeme, ermöglicht eine Modellierung auf Systemebene und eine Berechnung des thermischen Felds (d. der Temperaturverteilung), sodass der Gesamt-RΘJA-Wert direkt aus den Simulationsergebnissen hergeleitet werden kann, um die Mängel der theoretischen Berechnungen zu kompensieren. Der Thermosimulations-Workflow von Icepak lässt sich grob in drei Schritte einteilen: Modellkonstruktion unter Verwendung der wärmeerzeugenden Komponenten und Wärmemanagement-Strukturen (Chips, Leiterplatten, induktive Bauelemente, Kühlkörper und Gehäuse) mit anschließender Zuweisung der jeweiligen materialspezifischen thermischen Parameter und abschließender Generierung des Netzes. Festlegung der Randbedingungen, wobei die theoretisch berechneten Bauelemente-Verluste als Wärmequellen angesetzt und die Umgebungstemperatur, die Luftbereichsgrenzen und den Konvektionsmodus festgelegt werden. Lösung und Ausgabe: Nach der iterativen Lösung ermittelt das Icepak-Tool die Temperaturverteilung und die Sperrschichttemperaturen wichtiger Bauelemente. Diese werden anschließend zur Berechnung des Gesamt-RΘJA-Werts sowie des Wärmeableitwegs vom Chip an die Umgebung herangezogen. Die Formel zur Berechnung von RΘJA ist in Gleichung 10 gezeigt:
STROMVERSORGUNGEN
Bild: Texas Instruments
WÄRMEMANAGEMENT
Darin steht Tj für die Sperrschichttemperatur des Chips, TA für die Umgebungstemperatur und Ploss für die Verlustleistung des Chips. Nachdem RΘJA per Simulation ermittelt ist, lässt sich mit Gleichung 11 der grundlegende Wärmeübergang ausdrücken:
Tabelle 1: Maximal zulässiger Laststrom bei verschiedenen Umgebungs- und Sperrschichttemperaturen.
Mit dieser Formel können die entscheidendsten Betriebsbedingungen der Stromversorgung bestimmt werden, indem einerseits die maximal zulässige Verlustleistung bei verschiedenen Umgebungstemperaturen und andererseits die größte sichere Umgebungstemperatur bei Nenn-Verlustleistung errechnet werden kann. Dazu jetzt ein Beispiel. Wie in Bild 2 gezeigt, beträgt die Verlustleistung des GaN-Bausteins in einem bestimmten Betriebszustand 1,16 W, und die Umgebungstemperatur beträgt 70 °C. Die Simulation ergibt in diesem Fall eine Chiptemperatur von etwa 95 °C. Mit der Wärmewiderstands-Formel errechnet sich hieraus ein RΘJA-Wert von 21,55 °C/W. Nachdem der RΘJA-Wert ermittelt ist, kann anhand der spezifizierten Sperrschichttemperatur und der Umgebungstemperatur die Verlustleistung des Chips berechnet werden, mit sich der wiederum der maximal zulässige Strom bei verschiedenen Betriebsbedingungen errechnen lässt (aus Gründen der Einfachheit sei hier angenommen, dass die Verlustleistung des Chips den Leitungsverlusten entspricht, was in Wirklichkeit nicht der Fall ist). Aus Tabelle 1 ist der maximale Laststrom bei unterschiedlichen Umgebungs- und Sperrschichttemperaturen zu entnehmen.
Zusammenfassung Das thermische Design gehört zu den wichtigsten Maßnahmen, um die Zuverlässigkeit von Stromversorgungen mit hoher Leistungsdichte zu gewährleisten. Theoretische Berechnungen der Verluste und des Wärmewiderstands können zwar Aufschluss über die Wärmeerzeugung und das Wärmeübergangs-Verhalten der einzelnen Bauelemente geben, ermöglichen aber keine exakte Charakterisierung des Gesamt-Wärmewiderstands komplexer Systeme. Thermosimulations-Software dagegen gestattet eine effiziente Extraktion des RΘJA-Werts des Gesamtsystems, sodass die betrieblichen Grenzen bei verschiedenen Verlustleistungen und Umgebungstemperaturen ermittelt werden können, um eine quantitative Analyse zu erhalten und das thermische Design präzise zu optimieren. Die Kombination aus theoretischer Berechnung und Simulation stellt eine effiziente Methode für das moderne thermische Design von Stromversorgungen dar und kann sowohl die Wärmeableitungs-Eigenschaften als auch die Zuverlässigkeit insbesondere von GaN-basierten Designs mit hoher Leistungsdichte deutlich verbessern. (mr) ELEKTRONIKPRAXIS 13 | 2026
25
STROMVERSORGUNGEN
WANDLER
DISKRETE STROMVERSORGUNG
Vom isolierten Wandler zum Power-Baukasten Recom erweitert seinen Baukasten für diskrete Stromversorgungen um neue Controller, höhere Leistungen und nicht isolierte Regler. Entscheidend ist dabei das Zusammenspiel der Bauteile – und die Unterstützung bei ihrer Integration.
Bil d
:R
EC OM
Diskret: Statt auf Module setzt Recom bei größeren Stückzahlen nun auf diskrete Lösungen.
F
ertige DC/DC-Wandler-Module nehmen Entwicklern einen großen Teil der Schaltungsauslegung ab. Bei diskreten Stromversorgungen müssen dagegen Controller, Leistungsschalter, magnetische Komponenten und Regelung aufeinander abgestimmt werden. Dafür bieten sie größere Freiheiten bei der Dimensionierung und Kostenoptimierung. Recom will diesen Entwicklungsaufwand mit einem Baukasten aus abgestimmten Komponenten reduzieren. Nachdem das Unternehmen im Frühjahr 2026 erste diskrete Lösungen vorgestellt hatte, wächst das Portfolio nun über den ursprünglichen Schwerpunkt auf isolierten DC/DC-Wandlern hinaus. Zur electronica 2026 stellt der Hersteller die nächste Entwicklungsstufe vor. Die Roadmap umfasst zusätzliche Controller für verschiedene Wandlertopologien, höhere Leistungen sowie Buck- und Low-Dropout-Regler (LDOs). Parallel wird das Angebot passender SMD-Transformatoren erweitert. Damit soll sich künftig ein größerer Teil der Stromversorgung eines elektronischen Systems mit Komponenten aus dem Recom-Portfolio realisieren lassen. Allerdings erhöht sich mit der Zahl der möglichen Schaltungskonfigurationen auch der Beratungsbedarf. Das Unternehmen investiert deshalb nicht nur in neue Produkte, sondern baut seine Applikationsentwicklung und den technischen Support aus. Dahinter steht die Fra-
26 ELEKTRONIKPRAXIS 13 | 2026
ge, wie sich die Flexibilität einer diskreten Architektur nutzen lässt, ohne dass jede Stromversorgung vollständig neu entwickelt werden muss.
Zusätzliche Varianten und Topologien Der ursprüngliche Baukasten konzentrierte sich auf isolierte DC/DC-Stromversorgungen im Leistungsbereich von etwa 1 bis 30 W. Zentrale Komponenten waren TreiberICs, SMD-Transformatoren und sekundärseitige Gleichrichter. Damit ließen sich unter anderem kompakte Hilfsversorgungen für industrielle Elektronik und Gate-Treiber realisieren. In der nächsten Ausbaustufe soll der standardmäßig abgedeckte Leistungsbereich isolierter DC/DC-Lösungen auf bis zu 60 W steigen. Parallel ergänzt Recom zusätzliche Controller und Treiber für Push-Pull-, Full-Bridge- und Flyback-Architekturen. Auch PWM-Controller für Flyback-, Forward-, Buck- und Boost-Topologien sind vorgesehen. Die Erweiterung betrifft damit nicht nur die Ausgangsleistung, sondern auch die Möglichkeiten zur Anpassung der Wandlertopologie an die Anwendung. Unterschiedliche Topologien unterscheiden sich beispielsweise hinsichtlich der erforderlichen magnetischen Komponenten,
WANDLER
der Belastung der Leistungsschalter und des Regelungsverhaltens. Während einfache Push-Pull-Treiber für vergleichsweise kompakte isolierte Versorgungen eingesetzt werden können, eröffnen geregelte Flyback- oder FullBridge-Architekturen weitere Möglichkeiten zur Anpassung an unterschiedliche Last- und Eingangsspannungsbedingungen. Welche Topologie geeignet ist, hängt unter anderem von der geforderten Leistung, dem Wirkungsgrad, den Kosten und den Isolationsanforderungen ab. Auch bei den verfügbaren Betriebsspannungen soll das Angebot wachsen. Die Roadmap nennt einzelne Controller für Versorgungsspannungen bis 100 V. Weitere Varianten sollen unter anderem Anwendungen mit direkter SiC-Ansteuerung adressieren. Dabei handelt es sich nicht ausschließlich um bereits lieferbare Komponenten.
Primär- oder sekundärseitige Regelung? Mit den zusätzlichen Flyback-Controllern erweitert Recom auch die Möglichkeiten bei der Spannungsregelung. Die Roadmap umfasst sowohl Lösungen mit primärseitiger Regelung (Primary Side Regulation, PSR) als auch solche mit sekundärseitiger Regelung (Secondary Side Regulation, SSR). Bei einer primärseitigen Regelung wird die Ausgangsspannung indirekt aus Signalen auf der Primärseite bestimmt, beispielsweise über eine Hilfswicklung des Transformators. Dadurch kann auf eine direkte Übertragung der Ausgangsspannungsinformation über die Isolationsbarriere verzichtet werden. Das reduziert den Aufwand für die Rückkopplung und kann die Zahl benötigter Komponenten verringern. Allerdings hängt die Genauigkeit der Ausgangsspannungsregelung unter anderem von den Eigenschaften des Transformators und dem verwendeten Regelverfahren ab. Bei einer sekundärseitigen Regelung wird die Ausgangsspannung dagegen direkt erfasst. Die Regelinformation muss anschließend unter Einhaltung der galvanischen Trennung auf die Primärseite übertragen werden. Dieser zusätzliche Aufwand kann sich insbesondere dann lohnen, wenn höhere Anforderungen an die Regelgenauigkeit oder das dynamische Verhalten bestehen. Welche Variante die geeignetere ist, entscheidet somit nicht allein der Controller. Auch die Anforderungen der Anwendung, die Transformatorauslegung und das Verhalten bei wechselnden Lasten müssen berücksichtigt werden.
STROMVERSORGUNGEN
Nicht isolierte Regler Recom erweitert sein bislang vor allem auf galvanisch getrennte DC/DC-Wandler ausgerichtetes Portfolio um Buck-Regler und LDOs. Diese versorgen nicht isolierte Spannungsschienen vor oder nach der Trennstufe. Die Roadmap umfasst einen 20-V-LDO sowie Abwärtsregler verschiedener Spannungs- und Stromklassen mit Ausgangsströmen bis zu mehreren Ampere. Buck-Wandler ermöglichen eine effiziente Spannungsreduzierung, LDOs eine einfache oder rauscharme Nachregelung. Bei ihnen sind jedoch Spannungsabfall und Verlustleistung zu beachten. Controller mit externen MOSFETs sollen zudem höhere Leistungen erschließen. Die Leistungsschalter lassen sich passend zur benötigten Spannungs- und Strombelastbarkeit auswählen. Der erreichbare Leistungsbereich hängt von der Topologie und der Dimensionierung der gesamten Leistungsstufe ab. Dafür müssen Gate-Ansteuerung, Schaltverluste, parasitäre Induktivitäten, Kühlung und Leiterplattenlayout aufeinander abgestimmt werden. Parallel erweitert Recom sein Transformatorenportfolio. Geplant sind zusätzliche SMD-Transformatoren für PushPull-Architekturen und Varianten für Gate-Treiber-Versorgungen mit unterschiedlichen Ein- und Ausgangsspannungen. Ihre Eignung hängt wesentlich von Topologie, Schaltfrequenz, magnetischem Flusshub sowie Kupfer- und Kernverlusten ab. Höhere Leistungen erfordern deshalb auch angepasste magnetische Komponenten. Aufeinander abgestimmte Controller und Transformatoren vereinfachen die Vorauswahl und reduzieren die Zahl der zu Beginn unabhängig festzulegenden Parameter. Damit soll der erweiterte Baukasten die Entwicklung vollständiger Stromversorgungsarchitekturen erleichtern. Die Auswahl einzelner Bausteine bleibt dabei eng mit den Anforderungen des Gesamtsystems verknüpft. Der erweiterte Baukasten schafft mehr Kombinationsmöglichkeiten, ersetzt aber nicht vollständig die Prüfung unter den konkreten Betriebsbedingungen.
Unterstützung statt Auswahl Mit der wachsenden Zahl von Topologien wird die Auswahl der richtigen Kombination anspruchsvoller. Wäh-
STROMVERSORGUNGEN
WANDLER
rend bei fertigen Stromversorgungsmodulen häufig elektrische Spezifikationen, Baugröße und Zertifizierungen im Vordergrund stehen, müssen bei diskreten Lösungen wesentlich mehr Parameter berücksichtigt werden. Recom sieht deshalb die Applikationsunterstützung als zentralen Bestandteil seines Angebots. Das Unternehmen will seine Kunden nicht nur mit einzelnen Bauteilen versorgen, sondern bei der Auswahl und Abstimmung geeigneter Schaltungskonzepte unterstützen. Dazu gehört beispielsweise die Frage, welche Topologie sich für einen vorgegebenen Eingangsspannungsbereich und eine bestimmte Ausgangsleistung eignet. Anschließend müssen Controller, Leistungsschalter und magnetische Komponenten so kombiniert werden, dass sie die elektrischen und thermischen Anforderungen erfüllen. Gerade bei Unternehmen mit begrenzten Ressourcen für die Analogentwicklung kann eine solche Unterstützung den Aufwand reduzieren. Denn obwohl die Stromversorgung nur einen Teil des Gesamtsystems ausmacht, erfordert ihre Auslegung häufig spezielles Wissen über Schaltregler, magnetische Bauteile und EMV. Recom bietet dafür unter anderem die Bemusterung individueller Kombinationen aus ICs und geeigneten Standardtransformatoren an. Entsprechende Evaluierungsdesigns für Projekte mit mehr als 50.000 Stück pro Jahr sollen innerhalb von 20 Tagen bereitgestellt werden können. Entwickler erhalten damit eine Grundlage, um
28 ELEKTRONIKPRAXIS 13 | 2026
die vorgesehene Architektur unter praxisnahen Bedingungen zu untersuchen und gegebenenfalls anzupassen. Die zunehmende Bedeutung dieser Zusammenarbeit zeigt sich auch beim Personalaufbau. Recom hat in den vergangenen Monaten zusätzliche Applikationsingenieure und Vertriebsmitarbeiter eingestellt und sucht weitere Spezialisten in Europa, Asien und den USA. Für die Koordination des neuen Geschäftsfelds wurde zudem die Business Unit „IC's & Solutions“ gegründet. Auch wenn Recom ergänzend mit KI-Designplattformen wie Celus und Snap Magic zusammenarbeitet, bleibt die unmittelbare technische Zusammenarbeit mit den Entwicklern nach Angaben des Unternehmens der bevorzugte Ansatz.
Fokus: Industrielle Anwendungen Der Fokus auf technische Unterstützung hängt eng mit der Zielgruppe zusammen. Anders als bei einem ausschließlich auf hohe Stückzahlen ausgerichteten Halbleitergeschäft will Recom sein Portfolio gezielt an industriellen Stromversorgungsanwendungen orientieren. Dabei steht nicht die Entwicklung eines speziellen ICs für einen einzelnen Großkunden im Vordergrund. Stattdessen sollen Bauteilfamilien entstehen, die unterschiedliche Anforderungen innerhalb industrieller Anwendungen abdecken.
WANDLER
Das ist insbesondere für Unternehmen interessant, bei denen eine vollständige Eigenentwicklung der Stromversorgung wirtschaftlich attraktiv sein könnte, das dafür benötigte Analog-Know-how jedoch nicht in ausreichendem Umfang verfügbar ist. Recom sieht eine solche Entwicklung häufig bei Projekten ab etwa 50.000 Einheiten. Mit zunehmender Stückzahl können die geringeren Bauteilkosten einer diskreten Lösung den zusätzlichen Entwicklungs- und Qualifizierungsaufwand rechtfertigen. Ob und wann dieser Punkt erreicht wird, hängt allerdings stark von der jeweiligen Anwendung ab. Das Konzept soll deshalb unterschiedliche Integrationsgrade abdecken. Kunden können zunächst auf ein fertiges Modul zurückgreifen und bei steigenden Stückzahlen auf eine diskrete Architektur wechseln. Ebenso können sie von Beginn an eine individuell angepasste Stromversorgung entwickeln und dabei auf die Komponenten und den technischen Support des Herstellers zurückgreifen. Mit diesem Ansatz positioniert sich Recom zwischen klassischen Modulherstellern und Halbleiteranbietern. Zur electronica 2026 wird diese Ausrichtung erstmals auch durch zwei getrennte Messestände sichtbar: Neben dem bisherigen Modulgeschäft stellt das Unternehmen seine diskreten Lösungen in der Halbleiterhalle C4 vor.
Standardisierung Langfristig soll sich der Baukasten nicht auf DC/DC-Architekturen beschränken. Recom untersucht bereits, wie sich das bestehende Konzept auf diskrete AC/DC-Stromversorgungen übertragen lässt. Der Hersteller verfügt über umfangreiche Erfahrungen mit integrierten AC/DC-Modulen. Bei diskreten Lösungen entstehen jedoch zusätzliche Herausforderungen, insbesondere bei der Auslegung magnetischer Komponenten. Mit der Erweiterung des Portfolios entwickelt Recom den ursprünglichen Baukasten für isolierte Hilfsversorgungen zu einem breiter angelegten Angebot für industrielle Stromversorgungen weiter. Zusätzliche Controller, neue Reglerarchitekturen und passende magnetische Komponenten sollen mehr Anwendungen abdecken
STROMVERSORGUNGEN
und unterschiedliche Integrationsgrade ermöglichen. Die zentrale Herausforderung verschiebt sich damit allerdings. Je größer das Portfolio wird, desto wichtiger wird die Auswahl geeigneter Kombinationen. Denn die technischen Eigenschaften einer Stromversorgung ergeben sich nicht allein aus den Datenblättern ihrer einzelnen Komponenten, sondern aus deren Zusammenspiel innerhalb der Schaltung. Abgestimmte Bausteine und Referenzdesigns können die Vorauswahl erleichtern. Für die Anpassung an spezielle Betriebsbedingungen, die thermische Dimensionierung und die EMV-Validierung bleibt jedoch weiterhin Entwicklungsarbeit erforderlich. (mr)
STROMVERSORGUNGEN
WANDLER
Bild: Analog Devices
Bild 1: Schaltung des 12-V/15-A-Abwärtsreglers mit LTC7891.
OPTIMIERUNG VON WANDLERN
Intelligente Designs für GaN-Abwärtsregler Zu kurze Totzeiten gefährden GaN-FETs, zu lange kosten Wirkungsgrad. Doch auch die Messung kann täuschen. Wie sich Gate-Ansteuerung, Layout und Messtechnik aufeinander abstimmen lassen.
S
ynchrone Wandler arbeiten, indem sie einen Steuerschalter und ein synchrones Schaltelement (in der Regel einen FET) abwechselnd ein- und ausschalten. Das Timing dieses Vorgangs ist entscheidend. Ist die Verzögerung zwischen dem Ausschalten des einen Schalters und dem Einschalten des anderen länger als nötig, leidet der Wirkungsgrad. Ist die Verzögerung nicht lang genug, kann es zu einem Zustand kommen, den man als „ShootThrough“ bezeichnet. Hierbei fließen massive Strommengen durch das Schalterpaar, was den Wirkungsgrad erheblich beeinträchtigt und Komponenten beschädigen kann. Die Einführung von FET-Bauelementen mit großer Bandlücke wie Galliumnitrid (GaN) in der Spannungswandlung bietet eine höhere Energiedichte, schnelleres
30 ELEKTRONIKPRAXIS 13 | 2026
Schalten und geringere Verluste aufgrund ihrer deutlich niedrigeren Gate-Kapazität (Cg). GaN FETs haben jedoch sehr enge UGS-Grenzwerte und verfügen über keine BodyDiode. Um die Vorteile dieser Bauteile voll auszuschöpfen, muss daher die Totzeit optimiert werden. Bild 1 zeigt eine typische Anwendung. Es handelt sich um einen 12-V/15A-Abwärtswandler mit einem Eingangsspannungsbereich von 15 V bis 36 V, der den LTC7891 verwendet. Er wurde speziell für den Betrieb von GaN-Bauteilen entwickelt.
Überlegungen zum Schaltbetrieb Das Schaltnetzwerk für den Abwärtswandler mit intelligenter Null-Durchgangs-Totzeit besteht aus dem Regler,
WANDLER
der das obere Gate (Top Gate, TG) des Schalters Q1 ansteuert, und einem synchronen Schalter Q2 für das untere Gate (Bottom Gate, BG). Das obere Gate wird mit separaten Pull-up-/Pull-down-Widerständen (TGUP, TGDN) angesteuert, das untere mit separaten Pull-up-/Pull-down-Widerständen (BGUP, BGDN). Die Schaltströme während jedes Schaltzyklus werden mit dem Ausgangsfilternetzwerk L1 und COUT gemittelt, um eine geregelte Ausgangsspannung zu erzeugen. Ein idealer Wandler hätte verlustfreie Schalter, die sich sofort und perfekt synchron ein- und ausschalten. Zwar lassen sich GaN FETs aufgrund ihrer geringen Kapazität schneller ein- und ausschalten als andere Technologien, doch gibt es Verzögerungen zwischen dem Befehl des Controllers zum Einschalten eines Schalters und dem Erreichen des vollständig eingeschalteten Zustands durch diesen Schalter. Das Gleiche gilt für das Ausschalten des Schalters. Aufgrund dieser Verzögerung entstehen Übergangsverluste, die einen wesentlichen Anteil an den Gesamtverlusten des Schaltvorgangs ausmachen. Diese Verluste werden in Schaltwärme umgesetzt, was den Wirkungsgrad beeinträchtigt und letztlich dem FET thermische Betriebsgrenzen auferlegt. Sind beide Schalter vollständig eingeschaltet, selbst für den Bruchteil einer Sekunde, bedeutet ein niedriger RDS(ON) einen Kurzschluss von UIN zur Masse, was zu einem katastrophalen Ausfall der Schalter führt. Sind beide Schalter teilweise eingeschaltet, verursachen hohe Drain-Ströme sofortige hohe Temperaturanstiege, welche die Schalter belasten und ihre Lebensdauer verkürzen. Um dies zu vermeiden, schalten Regler einen Schalter aus und verzögern dann das Einschalten des anderen, was als Totzeit bezeichnet wird. Was passiert jedoch, wenn diese Zeit zu lang ist? MOSFETs verfügen über eine parasitäre Body Diode, die den Schaltknoten klemmt und einen Durchbruch in Sperrrichtung verhindert, solange der FET noch ausgeschaltet ist. GaN FETs hingegen verfügen nicht über diese Body-Dioden-Struktur. Sie klemmen bei
STROMVERSORGUNGEN
einer viel höheren Spannung unter Rückwärtsspannung ab, wobei 2 V für die laterale Transistorstruktur typisch sind. Dies bedeutet, dass selbst bei moderaten Totzeiten übermäßig hohe Leistungsverluste entstehen, weshalb es für GaN-FET-Regler unerlässlich ist, die Totzeit zu minimieren. Um dies zu bewältigen, wird in MOSFET-basierten Designs häufig eine Schottky-Diode parallel zum MOSFET über dem Synchronschalter platziert, um den Vorwärtsspannungsabfall während der Totzeit zu reduzieren. Die Sperrschichtkapazität der Diode dominiert jedoch schnell als Verlustquelle in Anwendungen mit höheren Schaltfrequenzen, für die GaN ideal geeignet ist. Die Einfach-/Zweifach-Abwärtsregler LTC7890 und LTC7891 sind speziell für den Betrieb von GaN FETs entwickelt worden und verfügen über Pin-wählbare, intelligente, adaptive und mittels Präzisionswiderstände einstellbare Optionen zur DTC-Steuerung. Anstelle des herkömmlichen Open-Loop-Gate-Treibers wird die programmierte Totzeit dynamisch angepasst, um sicherzustellen, dass das Ein- und Ausschalten dann erfolgt, wenn der Regler es benötigt, und nicht, wenn das Gate-Signal zusammen mit parasitären Gate-Widerständen und Kapazitäten dies vorschreibt. Dies minimiert die Rückleitungsverluste und nutzt die für GaN typischen Erholungsverluste nahe Null. Anwenderinnen und Anwender müssen lediglich überprüfen, ob der programmierte Modus und das Timing korrekt implementiert sind. Der Verifizierungsprozess stellt jedoch Herausforderungen dar, die Entwicklerinnen und Entwickler zunächst bewältigen müssen.
Überlegungen zu Messung und Layout Die Messung der Totzeit- und Überschwingungs-Verläufe erfordert besondere Aufmerksamkeit hinsichtlich der Messtechniken und der Implementierung. GaN FETs haben im Vergleich zu MOSFETs sehr strenge UGS-Beschrän-
STROMVERSORGUNGEN
WANDLER
Bild: Analog Devices
Bild 2: Wärmebilder zum Einfluss des Gate-Widerstands – 52,1 °C gegenüber 93,4 °C.
kungen – typischerweise 5 V bei +6 V bis -4 V ABSMAX. Ein starker Gate-Treiber mit parasitären reaktiven Elementen führt zu Ringing, und selbst kurze Ausschläge können GaN-Bauteile beschädigen. Die Tastköpfe selbst stellen jedoch parasitäre Reaktanzelemente dar, welche die Spannungsverläufe verzerren und falsche Informationen darüber liefern können, was das Gate ohne Messspitze sieht. Das Halten eines Tastkopfes mit der Hand unter Verwendung minimaler Hardware kann zu einer Katastrophe führen, sollte die Hand abrutschen. Die Verwendung der herkömmlichen Krokodilklemme kommt nicht in Frage. Eine Lösung besteht darin, einen Stecker wie den MMCX-Typ oder Stiftleisten zu verwenden, die sich an MMCX-Messspitzen anpassen lassen. Während das untere Gate auf Masse bezogen werden kann, ist das obere Gate auf den Schalter bezogen, sodass eine Art isolierter Messspitze verwendet werden muss. Optische Messspitzen wie die Tektronix TIVP oder die neuere TICP, die eine geringere Drift aufweisen, können diese Isolation für die Messung am oberen Gate bieten und den MMCX-Stecker nutzen. Die Stecker selbst sind ein Paradebeispiel für Kompromisse. Die Platzierung von oberflächenmontierten MMCX-Steckern kann physischen Platz auf der Leiterplatte beanspruchen. Dies ist ein Problem, wenn sehr enge Layouts für die Leistungsdichte erforderlich sind. Wenn der Stecker (idealerweise) direkt über dem Gate und den Source Pins des FET platziert wird, ohne zusätzliche GateLeiterbahnen einzuführen, kann dies das Layout stärker ausdehnen als gewünscht. Andererseits führt die Platzierung des Steckers außerhalb des Layouts zu zusätzlicher Leiterbahninduktivität und einem höheren Widerstand, was die Messgenauigkeit beeinträchtigen kann.
32 ELEKTRONIKPRAXIS 13 | 2026
Eine weitere Alternative ist die Verwendung von Durchsteck-Stiftleisten, die nur für die Messung bestückt und dann für die endgültige Fertigung weggelassen werden können. Dies erfordert jedoch einen Adapter, der die parasitären Elemente leicht erhöht, sowie die Schaffung von Ringraumöffnungen auf allen Schichten im Pad Stack. Sobald die Messtechnik validiert ist, kann mit der Überprüfung der Totzeit begonnen werden. Der erste Schritt besteht immer darin, sicherzustellen, dass der zur Messung der oberen Wellenform eingesetzte Messspitzentyp unter Verwendung einer gemeinsamen Signalquelle in Bezug auf das untere Signal entzerrt ist. Die Totzeit ist relativ, daher spielt der Versatz eines Kanals gegenüber dem anderen keine Rolle, solange ein gemeinsames Signal ohne horizontalen Offset angezeigt wird. Dadurch kann auch sichergestellt werden, dass etwaige Verstärkungsfehler und Offsets (häufige Probleme bei optischen Tastköpfen) korrigiert oder zumindest für eine spätere Anpassung nach der Messung bekannt sind. Optische Tastköpfe sollten sich thermisch stabilisieren können, bevor Daten erfasst werden, die für Entscheidungen herangezogen werden. Es ist oft sinnvoll, alle Verstärkungs- und Offset-Einstellungen aufzuzeichnen. Vor dem Ausreizen der Leistungsgrenzen des Designs sollte nach Abschluss der Einrichtung zunächst eine Basislinien-Messung bei der niedrigstmöglichen Belastungsspannung und dem niedrigstmöglichen Strom (niedrigere UIN beim Abwärtsregeln, höhere UIN beim Aufwärtsregeln) durchgeführt werden. Die Gate-Überschwingung skaliert als Funktion der Eingangsspannung und des Ausgangsstroms. Wenn das für den Test verwendete Oszilloskop Referenzmarker hat, ist es hilfreich, diese an den oberen und unteren Grenzen der GaN-UG-Datenblattspezifikation zu platzieren, um einen visuellen Anhaltspunkt für die tolerierbaren Bereiche zu erhalten. Die Schaltknoten-Wellenform dient zum Triggern; die oberen und unteren Gate-Wellenformen werden überlagert, um ein optimales Bild der Totzeit zu erhalten. Idealerweise wird eine Differenz- oder optische Messspitze zur Messung der oberen Gate-Wellenformen verwendet.
Die Gate-Verbindung abschwächen Im Gegensatz zu monolithischen IC-Designs sind Regler dafür ausgelegt, ein breites Spektrum an Schaltelementen anzusteuern. Um eine optimale Leistung zu gewährleisten, müssen sie daher bis zu einem gewissen Grad abgestimmt werden. Wenn die Messtechnik nicht mehr zur Debatte steht, liefern die Gate- und Schaltspannungsverläufe wertvolle Informationen darüber, welche Bauteilwerte geändert werden müssen, um Schäden an den Galliumnitrid-FETs (GaN FETs) zu verhindern und den effizientesten Betrieb zu erzielen. Um die Spitzenüberschwingung zu dämpfen, wird der Wert des Gate-Pull-up-Widerstands erhöht. Wenn das Gate langsam ansteigt und keine Überschwingung aufweist, wird der FET dadurch nicht beschädigt, aber der Regler verzögert das Ein- oder Ausschalten, um die programmierte Totzeit einzuhalten. Dies führt zu erhöhten Übergangsverlusten, die mit einem übermäßigen GateWiderstand verbunden sind. Um dies zu korrigieren, wird der Gate-Pull-up-Widerstand verringert. Da ein ideales Schalten mit sofortigen Übergängen einhergeht, ist eine schnell ansteigende Spannung mit einer geringen Überschwingung innerhalb der Grenzen über den gesamten Eingangsspannungs- und Ausgangsstrom-
WANDLER
bereich einem übermäßig gedämpften Gate-Spannungsverlauf vorzuziehen. Die Überschwingung des abfallenden Gate-Spannungsverlaufs wird in ähnlicher Weise durch Erhöhen oder Verringern des Gate-Pull-down-Widerstands angepasst. Ein wesentlicher Vorteil der getrennten Pull-up-/Pull-down-Leitungen ist die Möglichkeit, jeden Widerstand individuell anzupassen. Ein schlechtes Layout oder eine zu konservative Dämpfung durch den Gate-Widerstand hat ihren Preis. Je länger der Übergang dauert – selbst bei einer aus Schwellenwertsicht garantierten Null-Durchgangs-Totzeit –, desto stärker zehren die Übergangsverluste am Wirkungsgradbudget. Dies wird durch eine thermische Analyse mit der FLIR-Bildgebungsvorrichtung bestätigt (Bild 2). Ein weiterer wichtiger Aspekt beim Bottom Gate ist das Phantom-Einschalten, das sich als Anstieg im Klingeln zeigt, der sich den Schwellenspannungen des unteren FETs nähert; beide FETs einzuschalten ist niemals gut! Der LTC7890 und der LTC7891 verfügen über Gate-Treiber mit niedriger Impedanz, die dazu beitragen, dies zu verhindern, aber der Pull-down-Widerstand des unteren Gates sollte unter Berücksichtigung dieses Aspekts optimiert werden. Dieser Prozess der Optimierung der Gate-Ansteuerungspegel stellt sicher, dass die FETs unter allen Bedingungen sicher geschaltet werden, wobei eine intelligente Null-Durchgangs-Totzeit genutzt wird. Doch wie sollten andere Modi oder Totzeiten überprüft werden?
STROMVERSORGUNGEN
Auswahl der Totzeitverzögerung In manchen Fällen entscheidet sich ein Entwickler oder eine Entwicklerin für eine bestimmte Totzeit oder ist dazu verpflichtet, sie zu verwenden. Die intelligente NullDurchgangs-Totzeit steuert das entsprechende Gate so an, dass bei solch engen Zeitabläufen keine zerstörerischen Energiepegel verbleiben. Die adaptive Gate-zu-Gate-Totzeit nutzt die an den Gates selbst vorhandenen Schwellenwerte, die über Kelvin-Sensoren ermittelt wurden. So können unter Berücksichtigung des verfügbaren Leistungsbudgets Zeitabläufe auf eine Standard-Totzeit von 20 ns geregelt werden, bevor die zulässige thermische Belastung der FETs überschritten wird. Ein weiterer wichtiger Punkt bei der programmierbaren Totzeit am unteren RSET Pin ist, dass sie dieselbe interne Logik verwendet, jedoch einen präzisen Offset des 20-ns-Werts von 7 ns bis 60 ns zulässt. Wenn eine dieser beiden anderen Konfigurationen verwendet wird, müssen die Triggerschwellenwerte unter Verwendung der Gate-Signale auf 1 V eingestellt werden, um zu sicherzustellen, dass das Timing wie programmiert funktioniert. Mit zunehmender Totzeit ist es besonders wichtig, den Wirkungsgrad und die Spitzen-Hot-Spot-Temperaturen der FETs mit Wärmebildkameras unter Grenzbedingungen zu erfassen, um die thermische Reserve für geplante Umgebungsbetriebsbedingungen zu erhalten. Ähnlich
STROMVERSORGUNGEN
WANDLER
Bild: Analog Devices
Bild 3: Wärmebilder zum Einfluss der Totzeit – 56,3 °C gegenüber 66,5 °C.
wie der Gate-Widerstand hat die Totzeit einen direkten und ausgeprägten Einfluss auf die maximale thermische Belastung der FETs. Die Spitzentemperatur des oberen FETs für die hier getestete Bedingung mit 12 V Ausgangsspannung und 10 A beträgt bei Verwendung der optimierten Gate-Widerstände 56,3 °C. Wird jedoch der RSET-Modus verwendet, um die Totzeit auf die 35 ns zu erhöhen, die typischerweise bei Reglern ohne intelligente Null-Durchgangs- oder adaptive Regelung anzutreffen sind, steigt die Temperatur bei gleicher Ausgangsleistung um über 10 °C auf 66,5 °C. Dies ist an beiden FETs zu beobachten (Bild 3). Es wird deutlich, dass der Preis für eine konservative Herangehensweise in dieser Hinsicht Effizienz- und Wärmeverluste sind, die das Leistungsbudget schmälern.
Bild: Analog Devices
Fazit
VERFASST VON
James R. Staley Industrial Power Systems Engineering Manager Analog Devices
Während sich die Größe, die Kapazität und der Durchlasswiderstand der Teile mit jeder neuen Generation ändern, bleibt der richtige Ansatz für eine zuverlässige Messung und Funktionsüberprüfung derselbe. Es gibt schlichtweg keinen akzeptablen Ersatz für die Überprüfung des Prototypenbetriebs auf dem Prüfstand, um sicherzustellen, dass ein Design zuverlässig ist und unter Grenzbedingungen eine ausreichende Sicherheitsmarge aufweist. Mit einem fundierten Verständnis der Kompromisse und deren Abwägung lassen sich bessere Entscheidungen darüber treffen, welche Betriebsmodi und Werte für externe Komponenten verwendet werden sollen – und, was noch wichtiger ist, warum diese Entscheidungen getroffen werden. (mr)
34 ELEKTRONIKPRAXIS 13 | 2026
WANDLER
STROMVERSORGUNGEN
19-ZOLL-RACK MIT N+1-REDUNDANZ
Für Galvanik, Wasserstoff-Elektrolyse und industrielle Prüfprozesse
Bild: BURGER ENGINEERING GmbH
Burger Engineering erweitert sein Portfolio um ein modulares DC-Stromversorgungssystem für industrielle Anwendungen. Die programmierbare Gleichstromversorgung ist von 3 bis 24 kW skalierbar und basiert auf parallelgeschalteten COTEK AEK-3000 Netzteilmodulen. Ausgangsspannung und -strom lassen sich frei von 0 bis 105 Prozent des jeweiligen Nennwerts einstellen. Damit steht für industrielle Anwendungen eine Alternative zu regelbaren Labornetzteilen zur Verfügung. Dank seines modularen Aufbaus lässt sich das DC-Stromversorgungssystem über die Anzahl der eingesetzten Cotek AEK3000 Module an den jeweiligen Leistungs-
bedarf anpassen. Bis zu acht Module können stehend in einem offenen 19-Zoll-Baugruppenträger integriert werden. So lässt sich die
Stromversorgung flexibel dimensionieren und bei steigendem Leistungsbedarf später erweitern. Der kompakte, nur 4 HE hohe Einschub erleichtert die Integration in bereits vorhandene Schaltschränke beim Anwender. Für Ausfallsicherheit sorgt der integrierte ORingFET (Active ORing MOSFET), der einen redundanten N+1-Betrieb der Module ermöglicht: Fällt ein Modul aus, läuft die Anlage dennoch weiter. Eine permanente Funktionsüberwachung signalisiert dabei eventuelle Störungen über StatusLEDs. Das betroffene Modul kann anschließend einzeln ausgetauscht werden, ohne dass dafür das gesamte System ersetzt werden muss.
GEREGELTE SIP8-DC/DC-WANDLER
Kompakte DC/DC-Wandler mit 8:1-Eingangsbereich liefern bis zu 3 W während beim AM3GU-LPZ Varianten mit 5 bis 15 V vorgesehen sind. Je nach Ausführung lassen sich damit unterschiedliche Versorgungsspannungen für angeschlossene Schaltungen bereitstellen. Restwelligkeit und Rauschen liegen typischerweise bei 60 bis 100 mVss. Die integrierten Schutzfunktionen umfassen einen Dauerkurzschlussschutz, einen Überstromschutz sowie einen eingangsseitigen Unterspannungsschutz. Sie adressieren damit sowohl Fehler auf der Lastseite als auch eine zu niedrige Versorgungsspannung am Eingang. Der spezifizierte Betriebstemperaturbereich reicht von −40 bis 85 °C. Für die MTBF gibt Aimtec Bild: Aimtec
Aimtec erweitert sein Angebot an DC/DCWandlern mit geringer Ausgangsleistung um die Serien AM1GU-LPZ und AM3GU-LPZ. Die geregelten Wandler kombinieren einen weiten Eingangsspannungsbereich von 4,5 bis 36 VDC mit einer Isolationsspannung von 3.000 VDC und einem kompakten SIP8Gehäuse. Der AM1GU-LPZ bietet eine Ausgangsleistung von bis zu 1 W, während der AM3GULPZ für Leistungen bis 3 W ausgelegt ist. Beide Serien verfügen über geregelte Einzelund Dualausgänge sowie integrierte Schutzfunktionen für den zuverlässigen Einsatz in kompakten Stromversorgungskonzepten. Das SIP8-Gehäuse misst 22,0 × 9,5 × 12,0 mm. Bei den Ausgangsspannungen unterscheiden sich die beiden Serien: Der AM1GU-LPZ deckt den Bereich von 5 bis 24 V ab,
mindestens eine Million Stunden an. Die vorgesehenen Anwendungen reichen von industriellen Systemen bis hin zu tragbaren Geräten.
MESSTECHNIK & TEST
ANWENDUNG
Bild: MCD Elektronik
Parallele Testabläufe: Mit dem von MCD entwickelten Software TestMate lassen sich mehrere Testsequenzen innerhalb einer Instanz parallel und asynchron ausführen.
SOFTWARE VERBESSERT AUSLASTUNG VON PRÜFHARDWARE
Prüfdurchsatz steigern durch parallelisierte Testabläufe Bei automatisierten Prüfprozessen entstehen Wartezeiten nicht nur durch die Messung selbst, sondern auch durch blockierte Ressourcen und serielle Ablaufstrukturen. Eine geeignete Softwarearchitektur kann unabhängige Testschritte parallel ausführen und dadurch die vorhandene Prüfhardware besser auslasten.
Bild: MCD
S VERFASST VON
Sebastian Lakotta Head of Development MCD Elektronik
teigende Variantenvielfalt und kürzere Produktlebenszyklen erhöhen den Druck auf die Elektronikproduktion. Prüfprozesse müssen unterschiedliche Produkte und Prüfaufgaben abbilden, dabei reproduzierbare Ergebnisse liefern und sich in automatisierte Fertigungsabläufe integrieren lassen. Entscheidend ist dabei nicht allein die Geschwindigkeit eines einzelnen Messgeräts. Auch die Organisation des gesamten Prüfablaufs beeinflusst den erzielbaren Durchsatz. Viele Testsequenzen arbeiten grundsätzlich seriell: Ein Prüfschritt wird abgeschlossen, bevor der nächste beginnt. Dieses Ablaufmodell ist einfach zu beherrschen, kann aber zu unnötigen Wartezeiten führen. Muss eine Sequenz beispielsweise auf eine Antwort vom Messgerät, eine Stabilisierung des Prüflings oder die Freigabe einer gemeinsam genutzten Ressource warten, bleiben nachfolgende, eigentlich unabhängige Arbeitsschritte unter Umständen
36 ELEKTRONIKPRAXIS 13 | 2026
ebenfalls stehen. Eine mögliche Gegenmaßnahme ist die Parallelisierung von Testabläufen. Dabei werden unabhängige Sequenzen oder Untersequenzen gleichzeitig ausgeführt. Die Herausforderung besteht darin, die parallelen Abläufe so zu koordinieren, dass sich die einzelnen Prüfungen weder gegenseitig beeinflussen noch auf gemeinsam genutzte Ressourcen unkontrolliert zugreifen.
Parallelisierung auf mehreren Ebenen Parallelisierung kann auf unterschiedlichen Ebenen eines Prüfprozesses stattfinden. Mehrere vollständige Testsequenzen lassen sich beispielsweise gleichzeitig ausführen. Damit können unterschiedliche Prüflinge oder mehrere Prüfstationen parallel bearbeitet werden. Darüber hinaus ist auch eine Parallelisierung innerhalb einer einzelnen Sequenz möglich. Sind beispielsweise
ANWENDUNG
zwei Prüfschritte voneinander unabhängig, müssen sie nicht zwangsläufig nacheinander ausgeführt werden. Eine Software kann sie gleichzeitig starten und erst dann mit einem nachfolgenden Schritt fortfahren, wenn beide Ergebnisse vorliegen. Bei der Prüfung mehrerer Leiterplatten innerhalb eines Panels kann dies beispielsweise bedeuten: Gemeinsame Vorbereitungsschritte werden zunächst für mehrere Prüflinge durchgeführt. Anschließend werden die eigentlichen Prüfungen der einzelnen Leiterplatten parallel gestartet. Abhängig von den Anforderungen können einzelne Abläufe später wieder zusammengeführt oder weitere Schritte parallel ausgeführt werden. Dabei ist Parallelisierung nicht mit einer beliebigen Vervielfachung von Prüfprozessen gleichzusetzen. Die mögliche Anzahl gleichzeitig laufender Abläufe hängt unter anderem von den verfügbaren Messgeräten, Netzteilen, Kommunikationsschnittstellen und Kontaktierungseinrichtungen ab. Auch die Prüflinge selbst können sich gegenseitig beeinflussen, etwa wenn sie eine gemeinsame Versorgung oder eine gemeinsame Messressource nutzen.
Synchronisation verhindert Konflikte Sobald mehrere Abläufe gleichzeitig ausgeführt werden, müssen Abhängigkeiten explizit beschrieben werden. Synchronisationspunkte legen fest, wann ein Ablauf auf einen anderen warten muss oder wann mehrere Abläufe
MESSTECHNIK & TEST
gemeinsam fortgesetzt werden können. Das betrifft nicht nur die Reihenfolge von Prüfschritten. Auch gemeinsam genutzte Ressourcen müssen verwaltet werden. Dazu zählen beispielsweise Netzteile, Messgeräte und Kommunikationsschnittstellen. Greifen mehrere Testsequenzen auf dieselbe Ressource zu, muss die Testsoftware den Zugriff koordinieren. Andernfalls können sich Messungen beeinflussen oder Befehle in einer nicht reproduzierbaren Reihenfolge an ein Gerät übertragen werden. Eine Zustandsmaschine kann dabei helfen, die verschiedenen Zustände eines Prüfprozesses strukturiert abzubilden. Sie beschreibt, unter welchen Bedingungen ein Ablauf von einem Zustand in den nächsten wechselt. Bei parallelen Prozessen muss eine solche Zustandslogik zusätzlich berücksichtigen, welche Sequenzen bereits abgeschlossen sind, welche Ressourcen belegt werden und an welchen Punkten eine Synchronisation erforderlich ist. Die technische Aufgabe besteht somit nicht nur darin, mehrere Threads oder Sequenzen gleichzeitig zu starten. Die Software muss auch definieren, welche Abläufe tatsächlich unabhängig sind und an welchen Stellen eine kontrollierte Reihenfolge erforderlich bleibt.
Mehrere Prüfstationen zentral koordinieren Eine weitere Anwendung ist die zentrale Steuerung mehrerer Prüfstationen. Statt jede Station als vollständig un-
ANWENDUNG
Bild: MCD Elektronik
MESSTECHNIK & TEST
abhängiges Testsystem zu betreiben, können Testabläufe, Konfigurationen und Ergebnisse in einer gemeinsamen Softwareumgebung verwaltet werden. Während an einer Station ein Messgerät auf eine Antwort wartet, kann an einer anderen Station bereits ein weiterer Prüfling vorbereitet oder geprüft werden. Die einzelnen Stationen benötigen dabei weiterhin ihre jeweiligen Prüfabläufe und Hardwareanbindungen. Die übergeordnete Software koordiniert jedoch die laufenden Prozesse und stellt die Ergebnisse in einem gemeinsamen Kontext bereit. Eine zentrale Verwaltung kann außerdem Änderungen an Testabläufen und Konfigurationen vereinfachen. Voraussetzung ist allerdings, dass die Systeme sauber voneinander abgegrenzt sind. Ein Fehler in einer zentral verwalteten Sequenz kann sich prinzipiell auf mehrere Stationen auswirken. Deshalb sind Versionsverwaltung, Freigabeprozesse und eine nachvollziehbare Dokumentation der Testkonfigurationen wichtige Bestandteile einer solchen Architektur. Der wirtschaftliche Nutzen der Parallelisierung entsteht vor allem dann, wenn unterschiedliche Prüfprozesse zeitweise auf dieselbe Hardware oder auf dieselben SoftwareSchnittstellen zugreifen können. Wartet ein Ablauf auf das Ende eines Messvorgangs, lassen sich andere unabhängige Schritte ausführen. Dadurch können Leerlaufzeiten reduziert werden. Das bedeutet jedoch nicht, dass sich der Durchsatz grundsätzlich proportional zur Zahl der parallelen Sequenzen erhöht. Begrenzende Faktoren bleiben beispielsweise die Messdauer, die Zahl verfügbarer Ressourcen, die Umschaltzeiten, die Kontaktierung sowie die Synchronisationspunkte innerhalb des Prüfablaufs.
Bild 2: Bei MCD Comet handelt es sich um eine automatisierte Prüfstation mit Software zur Steuerung und Durchführung von Testabläufen.
38 ELEKTRONIKPRAXIS 13 | 2026
Bild: MCD Elektronik
Bild 1: Die TestSuite verbindet zentrale Softwarekomponenten mit Toolmonitoren, Mess- und Prüfgeräten sowie übergeordneten Systemen.
Auch thermische oder elektrische Wechselwirkungen zwischen mehreren Prüflingen können eine parallele Prüfung einschränken. Für die Auslegung einer Prüfanlage ist daher eine Analyse des gesamten Ablaufes erforderlich. Entscheidend ist, an welchen Stellen tatsächlich Wartezeiten entstehen und welche Ressourcen währenddessen frei oder blockiert sind. Erst daraus lässt sich ableiten, welche Schritte parallelisiert werden können und ob zusätzliche Hardware, eine veränderte Sequenzstruktur oder eine andere Ressourcenverteilung den größeren Effekt erzielt.
Rückverfolgbarkeit im Parallelbetrieb Mit zunehmender Parallelisierung steigt die Bedeutung einer eindeutigen Zuordnung von Prüfling, Testsequenz, Prüfstation und Ergebnis. Die Testergebnisse müssen auch dann korrekt zugeordnet werden, wenn mehrere Abläufe gleichzeitig bearbeitet werden. Eine zentrale Softwareumgebung kann diese Zuordnung unterstützen, indem sie die laufenden Testsequenzen und ihre Ergebnisse in einem gemeinsamen Kontext verwaltet. Für die Praxis sind dabei unter anderem Zeitstempel, Prüflingskennungen, Versionsstände der Testprogramme und Informationen zur verwendeten Hardware relevant. Diese Daten bilden die Grundlage für die spätere Qualitätsauswertung und Fehleranalyse. Wird beispielsweise ein Fehler nur unter bestimmten Bedingungen oder an einer bestimmten Prüfstation beobachtet, müssen sich die zugehörigen Prozessdaten nachvollziehen lassen. Parallelisierung darf deshalb nicht zu einer unübersichtlichen Sammlung voneinander getrennt gespeicherter Ergebnisse führen.
Umsetzung mit MCD TestMate MCD Elektronik setzt den beschriebenen Ansatz mit MCD TestMate um. Die Software kann mehrere Testsequenzen innerhalb einer Instanz parallel und asynchron ausführen. Auch Untersequenzen innerhalb eines Prüfablaufs lassen sich parallel strukturieren. Synchronisationspunkte und eine Zustandsmaschine dienen dazu, Abhängigkeiten zwischen den einzelnen Abläufen abzubilden. Die Software kann dabei unterschiedliche Prüflinge, Prüfstationen und gemeinsam genutzte Ressourcen koordinieren. Mess- und Prüfgeräte werden über entsprechende Software-Schnittstellen in die Testumgebung eingebunden. Welche Schritte parallel ausgeführt werden können, hängt von der jeweiligen Prüfaufgabe, der Hardware und den Ressourcenabhängigkeiten ab. MCD TestMate ist Teil der MCD TestSuite. Zu dieser gehören außerdem MCD Comet und MCD TestManager. Während MCD Comet für Testumgebungen vorgesehen ist, die auf NI TestStand basieren, wird MCD TestManager vor allem als Plattform für die Steuerung klassischer Prüfabläufe in Fertigungsumgebungen eingesetzt. Toolmonitore und weitere Erweiterungen übernehmen die Anbindung von Mess- und Prüfgeräten sowie anderen Systemen. Dadurch verschiebt sich der Ansatz zur Optimierung des Prüfdurchsatzes von der Einzelmessung auf die Ablaufebene: Nicht jedes Messgerät muss schneller werden, wenn sich Wartezeiten durch eine geeignete Parallelisierung vermeiden lassen. Voraussetzungen hierfür sind eine sauber modellierte Testlogik, eine kontrollierte Ressourcenverwaltung und eine lückenlose Zuordnung der Prüfergebnisse. (heh)
AKTUELLES
MESSTECHNIK & TEST
LXI-SCHALTSYSTEME
Hochstrom- und Spannungsmessleitungen gemeinsam bis 80 A schalten
Bild: Pickering Interfaces
Pickering Interfaces ergänzt sein LXIAngebot um die Schaltsystemfamilie 60-191. Sie ist für automatisierte Prüfstände ausgelegt, in denen Hochstrom-Netzteile mit einem Prüfling verbunden und Messleitungen mitgeschaltet werden. Je nach Konfiguration lassen sich Signale bis 80 A und 300 V schalten. Die Geräte sind in einem 4UGehäuse untergebracht. Die vier Standardvarianten kombinieren bis zu 20 hermetisch gekapselte 40-A-Schütze und vier 80-A-Schütze mit Relais für Messleitungen bis 1 A. Die Leistungsschütze sind Schließer (SPST-NO), die Messrelais SPST-Schließer. Schraubklemmen an der Front nehmen Hochstrom- und Messleitungen auf. Kundenspezifische Relaiskombinationen und alternative Anschlüsse sind laut Pickering auf Anfrage erhältlich. Zwischen Netzteilen und Prüfling schaltet das System die positiven und negativen Ausgänge sowie die zugehörigen High- und
Low-Sense-Leitungen. Relais lassen sich einzeln oder in Gruppen betätigen: Ein Befehl steuert jeweils zwei Hochstrom- und zwei Messrelais gemeinsam an. Dies vereinfacht die Sequenzierung der vier Anschlüsse eines Netzteils. Der LXI-Controller speichert bis zu 5.000 vordefinierte Schaltsequenzen. Sie starten per Software oder über konfigurierbare Hardware-Trigger. Die lokale Aus-
führung reduziert die Zahl der HostKommunikationen und kann so die Systemlatenz senken. LEDs zeigen den Schaltzustand an. Eine Schaltzyklenzählung unterstützt die vorbeugende Wartung und eine gleichmäßige Nutzung der Signalwege. Gesteuert wird die 60-191 über 1000Base-T-Ethernet gemäß LXI 1.5, per API oder über ein integriertes SoftFront-Panel. IVI- und Direct-I/O-Treiber unterstützen Windows und Linux sowie LabVIEW, Python, C/C++, C#, MATLAB und Simulink. Unter Windows ist der Switch Path Manager von Pickering erforderlich. Als Anwendungen nennt der Hersteller Batterie- und Fahrzeugelektroniktests, Brennstoffzellen- und Elektrolyseforschung, Prüfungen von Solarwechselrichtern und Energiespeichern sowie Tests in der Luft- und Raumfahrt. Für die Standardvarianten gelten drei Jahre Garantie. Außerdem sichert Pickering einen langfristigen Produktsupport zu.
MESSTECHNIK & TEST
EXPERTENGESPRÄCH
MAGNETISCHER ENCODER
Wir sehen einen eindeutigen Trend zur Ein-Chip-Lösung Moderne Robotergelenke verlangen nach Positionssensoren, die trotz engem Bauraum präzise und reproduzierbar messen. Im Interview erklärt Patrick Stahl, welche Messfehler auftreten können und wie sich Exzentrizität und Magnetisierungsfehler kompensieren lassen.
M
it den steigenden Leistungsanforderungen moderner Robotik wachsen auch die Anforderungen an Präzision, Dynamik und Zuverlässigkeit der eingesetzten Aktuatoren kontinuierlich. Eine Schlüsselrolle nehmen Positionssensoren ein, welche die Grundlage für jede Bewegungsregelung bilden. Einige Anwendungen erfordern dazu Genauigkeiten oder eine Wiederholbarkeit im Bereich von Winkelsekunden, etwa hochpräzise Leichtbauroboter. Gleichzeitig wird der Bauraum im Gelenk immer enger. Für Hardware-Entwickler heißt das: Die Positionssensorik muss nicht nur hochauflösend,
rauscharm und mit geringer Latenz messen, sondern sich auch flexibel in unterschiedliche Einbausituationen integrieren lassen. Im begleitenden Beitrag haben wir das magnetische Absolut-Encoder-SoC iC-MUE vorgestellt. Dabei handelt es sich um ein nach dem Nonius-Prinzip arbeitenden Baustein mit einer Winkelauflösung bis zu 22 Bit, integrierter On-Chip-Kalibrierung und Condition-Monitoring-Funktionen. Im folgenden Gespräch geht es um die Entwickler-Perspektive dahinter: Welche Messfehler treten in einem realen Robotergelenk überhaupt auf, wie lassen sie sich bei der Inbetriebnahme kompensieren, welche Codescheiben-Geometrien eignen sich für welchen Einbaufall und schließlich um die Frage, wo ein magnetischer Encoder trotz aller Integrationsvorteile schlicht nicht die richtige Wahl ist. Die Fragen beantwortet Patrick Stahl, der bei iCHaus im Vertrieb und in der Applikation tätig ist. Herr Stahl, welche Anforderungen stellt ein modernes Robotergelenk an die Positionsmessung, etwa hinsichtlich Genauigkeit, Auflösung, Dynamik, Latenz, Baugröße und Robustheit? Und welche dieser Anforderungen waren bei der Entwicklung des iCMUE besonders anspruchsvoll? Patrick Stahl: Robotik-Aktuatoren müssen Bewegungen mit hoher Präzision und Wiederholgenauigkeit ausführen und dabei gleichzeitig die für die jeweilige Anwendung erforderliche Dynamik und Zuverlässigkeit gewährleisten. Die Anforderungen an die dafür nötige Sensorik steigen kontinuierlich. Bei Werkzeugmaschinen oder Cobots verlangen manche Applikationen eine Genauigkeit bezie-
ZUR PERSON
arbeitet im Vertrieb und in der Applikation bei iC-Haus. Dort beschäftigt er sich mit Encoderlösungen und deren Einsatz in der Antriebstechnik. Im Interview spricht er über die Anforderungen an Positionssensoren in Robotergelenken und die Integration magnetischer Encoder.
40 ELEKTRONIKPRAXIS 13 | 2026
Bild: iC-Haus
Patrick Stahl
EXPERTENGESPRÄCH
hungsweise Wiederholbarkeit im Bereich von Winkelsekunden. Bei komplexen Mehrachsmaschinen kommt hinzu, dass sich Fehler über das Gesamtsystem fortpflanzen, womit hochauflösende, rauscharme Sensorsignale zur Grundvoraussetzung zwingend Voraussetzung sind. Ein weiterer limitierender Faktor ist der Bauraum. Er wird in der Regel von anderen Komponenten des Antriebssystems vorgegeben und variiert von Anwendung zu Anwendung erheblich. Unsere Sensorlösung muss sich also flexibel in ganz unterschiedliche mechanische Randbedingungen einfügen lassen. Ein gutes Beispiel für die Extreme, die wir heute abdecken müssen, sind humanoide Roboter: Sie bewegen sich hochdynamisch, stehen nicht wie eine Werkzeugmaschine auf einem festen Ankerpunkt, sondern müssen sich ständig balancieren und ausregeln. Dafür brauchen sie eine niedrige, vor allem aber konstante und kompensierbare Latenz bei gleichzeitig hoher Auflösung und Genauigkeit. Für die Robustheit setzen wir konsequent auf das magnetische Messprinzip: Es ist unempfindlich gegenüber Kontamination, und durch eine differenzielle magnetische Abtastung unterdrücken wir zusätzlich externe magnetische Störfelder. Das zahlt sich vor allem in der 24/7 laufenden industriellen Produktion aus, wo Zuverlässigkeit über Jahre gefragt ist. Moderne Encoder-SoCs erfüllen dieses Anforderungsprofil und ermöglichen die Entwicklung präziser, gleichzeitig robuster Systeme zu wettbewerbsfähigen Konditionen. Der iC-MUE ist ein von Grund auf neu konzipierter magnetischer Absolut-Encoder-Chip. Zu den wesentlichen neuen Features gehören eine größere Flexibilität bei der Systemauslegung, was unter anderem durch einen frei skalierbaren Abtastdurchmesser erreicht wird, integrierte automatische Abgleichfunktionen, die insbesondere für Embedded-Systeme wie eine integrierte Joint-Elektronik vorteilhaft sind, eine Winkelkorrektur per Exzentrizitätskompensation und Linearisierung, eine weiter gesteigerte Winkelauflösung sowie erweiterte Schnittstellenund Diagnosefunktionen. Anspruchsvoll war dabei vor allem, das umfangreiche Feature-Set auf kleinstem Raum im Chip. Damit stieg die Komplexität auf Chipebene deutlich an. Für den Anwender zahlt sich das aus: Die Systemkomplexität sinkt, und es entstehen neue, einfach integrierbare Encoderkonzepte bei gleichzeitig gesteigerter Performance. Robotergelenke bieten oft nur sehr wenig Bauraum und benötigen eine Hohlwelle, beispielsweise zur Führung von Kabeln. Welche Encoder-Geometrien und Einbaukonzepte lassen sich mit dem iC-MUE besonders gut umsetzen, und worauf sollten Entwickler bei Codescheibe, Luftspalt und Montagetoleranzen achten? Patrick Stahl: Der iC-MUE arbeitet mit axialen Codescheiben, was in der Praxis die gängigste Geometrie ist, mit radialen Poltrommeln sowie mit linearen Maßstäben in Form von Magnetbändern zusammen. Für die Integration in eine Joint-Elektronik mit hoher Bauteildichte ist entscheidend, dass der SoC-Ansatz auf der Platine nur wenig Fläche einnimmt. Das schafft Platz für andere Komponenten, die im Robotergelenk um denselben knappen Bauraum konkurrieren. Ein weiterer entscheidender Faktor für das mechanische Design sind großzügige Montagetoleranzen. Der iC-MUE erlaubt bis zu ±0,5 mm Versatz in der X- und Y-Achse, also radial und tangential zur Maßverkörperung, sowie einen Luftspalt von bis zu 1 mm zur
MESSTECHNIK & TEST
„Ein magnetischer Encoder ist robust und gut integrierbar. Bei höchsten Genauigkeitsanforderungen sind jedoch optische Systeme die bessere Wahl.“ Patrick Stahl, iC-Haus
Codescheibe. Das ermöglicht einen unkomplizierten mechanischen Aufbau und einen robusten Betrieb im Feld. Auch wenn moderne Sensorsysteme großzügige Anbauund Montagetoleranzen erlauben, bleiben hochwertige Maßverkörperungen und eine präzise Mechanik entscheidende Voraussetzungen für eine optimale Messperformance im Betrieb. Die verfügbaren Toleranzreserven sind ein Sicherheitspuffer und kein Freibrief für ein ungenaues mechanisches Design. Welche Messfehler treten bei einem magnetischen Encoder im realen Robotergelenk typischerweise auf, beispielsweise durch Exzentrizität, Magnetisierungsfehler oder Temperatur, und wie werden sie bei der Inbetriebnahme kompensiert? Patrick Stahl: Die größten Messfehler in Robotergelenken entstehen in der Regel durch mechanische Einflüsse, vor allem durch dynamische Exzentrizitäten und mechanisches Spiel der Wellenlagerung im Betrieb. Diese können beispielsweise durch wechselnde Lastverhältnisse oder Temperaturschwankungen verursacht werden. Daneben können auch Magnetisierungsfehler des Maßstabs selbst zum Fehlerbild beitragen. Der iC-MUE ist dafür geeignet, systematische Fehler während der Inbetriebnahme zu kalibrieren und zu linearisieren. Das erfolgt über eine Exzentrizitätskorrektur und eine Look-Up-Table. Dadurch wird der Einfluss statischer Anbautoleranzen oder Ungenauigkeiten des Maßstabs auf das Messergebnis erheblich reduziert.
DAS INTERVIEW FÜHRTE
Hendrik Härter Fachjournalist ELEKTRONIKPRAXIS
Für welche Anwendungen außerhalb klassischer Robotergelenke sehen Sie den größten Nutzen des iC-MUE? Zu nennen wären hier etwa Cobots, humanoide Roboter, Servoantriebe oder Greifer. Wann ist trotz seiner Robustheit und Integrationsvorteile ein magnetischer Encoder nicht die beste Wahl? Patrick Stahl: Generell eignet sich der iC-MUE für kompaktes, hochperformantes absolutes Off-Axis-Positionsfeedback in der Antriebstechnik, also für außerzentrisch oder linear abgetastete Anwendungen, die eine durchgehende Welle erfordern. Das macht ihn vielseitig einsetzbar, beispielsweise in Greifern, Servomotoren und Linearachsen. Wenn höchste Anforderungen an die Absolut- und Wiederholgenauigkeit gestellt werden, stößt das magnetische Messprinzip an Grenzen. In solchen Fällen sind optische Systeme nach wie vor im Vorteil. Herausfordernd kann außerdem die Integration in Umgebungen mit extremen magnetischen Störfeldern sein. Auch wenn der iC-MUE durch seine differenzielle Abtastung in dieser Hinsicht bereits sehr robust ist, gibt es physikalische Grenzen, ab denen ein magnetisches System nicht mehr die erste Wahl ist. (heh) ELEKTRONIKPRAXIS 13 | 2026
41
MESSTECHNIK & TEST
SCHNITTSTELLEN TESTEN
Bild: BitifEye
Compliance Test: Eine MIPI A-PHY-RxTeststation, die mit der automatisierten Testsoftware ValiFrame, einem Oszilloskop von Keysight und einem ArbitraryWave-Generator ausgestattet ist.
HIGH-SPEED-SCHNITTSTELLEN TESTEN
Was ein bestandener PHY-Test nicht verrät Wann lohnt sich ein PHY-Layer-Test wirklich und wo hört Compliance auf? Jan Claes, Director Testing & Certification bei BitifEye, erklärt im Gespräch, warum ein bestandener Standardtest allein keine Aussage über die Robustheit im Feld ermöglicht. Ein anonymisiertes Beispiel aus der Praxis verdeutlicht die Tücken der PHY-Abstimmung.
M
it steigenden Datenraten wachsen die Anforderungen an Leiterplatten, Steckverbinder sowie an Sender und Empfänger (Transmitter und Transceiver). Schon kleine Impedanzabweichungen, zusätzliche Dämpfung oder Jitter können die Signalqualität einer schnellen Datenverbindung beeinträchtigen. Die Ursache liegt dabei nicht zwingend im Transceiver: Auch Gehäuse, BGA-Übergänge, Vias, Leiterbahnen, Steckverbinder und die Gegenstelle beeinflussen den Übertragungskanal. Elektrische Tests auf der physikalischen Ebene, der PHY-Ebene, machen solche Eigenschaften messbar. Je nach Schnittstelle und Prüfverfahren werden unter anderem zufälliger und deterministischer Jitter sowie Insertion
42 ELEKTRONIKPRAXIS 13 | 2026
Loss, Return Loss und Common-Mode-Anteile untersucht. Entscheidend ist nicht nur, ob ein Link zustande kommt, sondern auch, ob das Design ausreichende Signal- und Timing-Margen bietet. Werden Schwachstellen früh erkannt, lassen sie sich gezielt untersuchen. Spät im Entwicklungsprozess können dagegen Änderungen an Leiterplatte, Bauteilen oder Mechanik nötig werden. Ein Compliance-Test prüft, ob eine Implementierung die Anforderungen eines Standards unter festgelegten Bedingungen erfüllt. Er ersetzt jedoch nicht die Validierung des Gesamtsystems unter den Temperatur-, Versorgungs- und Lastbedingungen der späteren Anwendung. Wann sollten Entwickler mit elektrischen Messungen
SCHNITTSTELLEN TESTEN
MESSTECHNIK & TEST
Bild 1: Einrichten einer PCIe-Rx-Kalibrierung mit dem offiziellen PCI-SIG-Fixture-Kit.
beginnen? Wie lassen sich Ursachen für eine geringe Marge eingrenzen? Und wann ist zusätzlich ein externes Testlabor sinnvoll? Darüber hat die ELEKTRONIKPRAXIS mit Jan Claes, Director Testing & Certification bei BitifEye, gesprochen.
Nach Einschätzung von Claes sollte mit dem Testen so früh wie möglich begonnen werden. Kanal- und Signalintegritätssimulationen können bereits wertvolle Informationen liefern, bevor die erste Hardware verfügbar ist. Sie helfen, potenzielle Probleme frühzeitig zu erkennen. Bei komplexeren Designs empfiehlt BitifEye, schon an den ersten Prototypen elektrische Messungen an Sender und Empfänger vorzunehmen. Diese können viel über das grundlegende Design und dessen Machbarkeit aussagen. Bietet der Prototyp ausreichende Testmöglichkeiten, lassen sich anschließend Margen untersuchen und elektrische Probleme gezielt eingrenzen. Mit zunehmendem Reifegrad des Designs werden eine umfassendere elektrische Validierung und Pre-Compliance-Tests wichtiger. Dann geht es nicht mehr nur darum, ob die Datenverbindung grundsätzlich funktioniert, sondern auch darum, ob die Implementierung voraussichtlich die Anforderungen des jeweiligen Standards erfüllt.
Bild: BitifEye
Wenn eine Simulation bereits die ersten Hinweise liefert
„Einen Fehler früh zu finden, ist fast immer einfacher und kostengünstiger, als ihn zu beheben, wenn das Produkt bereits im Feld ist“, sagt Claes. Für die Reihenfolge empfiehlt er, sich in der frühen Entwicklungs- und Prototypenphase auf elektrische Tests beziehungsweise Tests auf PHY-Ebene zu konzentrieren. Sobald das elektrische Design stabiler ist, können LinkLayer- und Protokolltests folgen. Interoperabilität wird relevant, wenn die vollständige Hard- und Software vorliegt. Formale Compliance-Tests schließen den Prozess ab, sofern sie für das jeweilige Produkt vorgesehen sind. Für
MESSTECHNIK & TEST
SCHNITTSTELLEN TESTEN
EP-INFO
Schritt-für-Schritt-Test von High-Speed-Schnittstellen Simulation vor der ersten Hardware: Mithilfe von Kanalund Signalintegritätssimulationen lassen sich potenzielle Probleme frühzeitig erkennen. Elektrische Tests an ersten Prototypen: Sender und Empfänger werden gemessen. Wenn der Prototyp passende Testmöglichkeiten bietet, lassen sich auch Margen untersuchen und elektrische Probleme eingrenzen. Validierung und Pre-Compliance bei stabilerem Design: Zunächst ist zu prüfen, ob die Implementierung voraussichtlich die Anforderungen des Standards erfüllt. An-
schließend sind Link-Layer- und Protokolltests hinzuzufügen. Interoperabilität mit vollständigem System: Es soll untersucht werden, wie die komplette Hard- und Software mit Geräten anderer Hersteller zusammenarbeitet. Formale Compliance und Systemvalidierung zum Abschluss: Formale Compliance-Tests durchführen, sofern sie für Produkt und Standard vorgesehen sind. Zusätzlich die Bedingungen der späteren Anwendung berücksichtigen, etwa Temperatur, Versorgung und reale Lasten.
Probleme bei schnellen Datenschnittstellen gibt es laut Claes eine ganze Reihe möglicher Ursachen. Selten lasse sich die Ursache auf eine einzelne schlechte Komponente zurückführen. Leiterplattenlayout, Steckverbinder, Terminierung, Spannungsversorgung oder andere Komponenten im Signalpfad könnten jeweils eine Rolle spielen. Als Beispiel nennt er EMI-Komponenten, die für langsamere Signale geeignet sind, aber nicht für die hohen Datenraten der tatsächlichen Anwendung ausgelegt wurden.
Ein Blick auf die Abstimmung des PHY-Frontends
Bild: BitifEye
Ein weiteres häufiges Problem sei die Abstimmung des PHY-Frontends. Entwickler übernähmen mitunter Standardparameter oder Einstellungen aus einem Referenzdesign. Das könne funktionieren; eine kundenspezifische Leiterplatte, andere Komponenten oder ein abweichender Kanal könnten jedoch andere Einstellungen erfordern. Claes beschreibt dazu ein anonymisiertes Beispiel aus der Praxis: Ein Hersteller hatte ein Inspektionssystem für lange unterirdische Rohrleitungen entwickelt, das zunächst korrekt zu funktionieren schien. Nach einer bestimmten Betriebszeit oder zurückgelegten Strecke gingen jedoch Inspektionsdaten verloren, weil die Übertragung von der Kamera zum Speichersystem nicht mehr zuverlässig funktionierte. Die Ursache ließ sich auf ein nicht korrekt abgestimmtes Controller-Board zurückführen, das die Funktion des Speichermediums beeinträchtigte. Zu diesem Zeitpunkt war der Fehler bereits in mehreren Projekten aufgetreten; Geräte mussten zurückgerufen werden. „Das ist ein gutes Beispiel dafür, warum die Frage ‚Funktioniert der Link?‘ allein nicht ausreicht“, sagt Claes. „Man muss auch wissen, wie robust er unter den Bedingun-
„Nur weil die Datenverbindung grundsätzlich funktioniert, bedeutet das nicht, dass sie robust genug für den späteren Feldeinsatz ist.“ Jan Claes, BitifEye
44 ELEKTRONIKPRAXIS 13 | 2026
gen funktioniert, denen er später tatsächlich im Feld ausgesetzt ist.“
Jitter, Kanalverluste und Reflexionen gemeinsam bewerten Auf die Frage nach den kritischsten elektrischen Parametern bei PCIe oder MIPI A-PHY hält sich Claes bewusst zurück: Einen einzelnen Parameter, der immer am wichtigsten sei, gebe es nicht. Die Compliance-Programme definierten eine Reihe von Messungen, weil jede eine andere potenzielle Schwachstelle des Links adressiere. Werde eine davon ausgelassen, könne gerade die Bedingung unentdeckt bleiben, die später zu einem Problem führt. In der Praxis komme es deshalb darauf an, die Messungen im Zusammenspiel zu betrachten. Zufälliger und deterministischer Jitter, Kanalverluste und Reflexionen beeinflussen das Signal auf unterschiedliche Weise. Sieht der Kanal selbst wie erwartet aus, hat der Link aber trotzdem zu wenig Marge oder verhält sich anders als im Referenzdesign, rät Claes, die Einstellungen von Sender oder Empfänger genauer zu prüfen. Systematisches Testen hilft dabei, die Ursachen voneinander zu unterscheiden. Statt mehrere Parameter so lange zu verändern, bis der Link funktioniert, werden die Bedingungen kontrolliert variiert und die Reaktion des Prüflings beobachtet. So lässt sich besser erkennen, an welcher Stelle die verfügbare Marge verloren geht.
Ein Compliance-Test bestätigt die Standardkonformität Claes unterscheidet zwischen Compliance-Tests und einer Validierung auf Systemebene. Ein Compliance-Test prüft unter definierten und bewusst begrenzten Testbedingungen, ob eine Implementierung die Anforderungen eines Standards erfüllt. Andernfalls würden solche Tests schnell zu komplex, zeitaufwendig und teuer. Sie decken daher nicht zwangsläufig alle Bedingungen ab, denen ein Produkt in seiner realen Anwendung ausgesetzt ist. Zudem ist es nicht für jedes Produkt gleichermaßen relevant, sämtliche Temperaturgrenzbereiche, Schwankungen der Versorgungsspannung und realen Lastbedingungen zu testen. Bei BitifEye versteht man Compliance deshalb als wichtige Basis, nicht als Ersatz für die Systemvalidierung. Der zusätzliche Testumfang sollte sich am tatsächlichen Anwendungsfall und dem damit verbundenen Risiko orien-
MESSTECHNIK & TEST
Bild: BitifEye
SCHNITTSTELLEN TESTEN
Bild 2: Ein Echtzeit-Oszilloskop während einer Augendiagramm-Messung eines Hochgeschwindigkeits-Digitalsignals.
tieren. Soll ein Produkt über einen großen Temperaturbereich, bei schwankender Versorgungsspannung oder in einer besonders anspruchsvollen Umgebung arbeiten, sollten diese Bedingungen Teil der Validierungsstrategie sein. Als weitere Ebene kommt die Interoperabilität hinzu: Auch wenn zwei Geräte einzeln denselben Standard erfüllen, folgt daraus nicht automatisch, wie sich das Gesamtsystem verhält, wenn reale Geräte unterschiedlicher Hersteller zusammenarbeiten.
Intern testen oder externes Labor beauftragen? Für eine frühe Validierung sind die Anforderungen nach Einschätzung von Claes überschaubar. Bei einem frühen Prototyp braucht es vor allem die für Board-Bring-up und Tests erforderliche Ausrüstung sowie grundlegende Informationen zum Design. Ein Entwickler, der das Design gut kennt und bei Bedarf unterstützen kann, macht das Debugging deutlich effizienter. Interne Pre-ComplianceTests seien wertvoll, hätten in der Praxis aber zwei Grenzen. Die erste betreffe die Ressourcen: Fachwissen, Testequipment, Zubehör und ausreichend Entwicklungszeit müssten vorhanden sein. Die zweite sei eine gewisse Voreingenommenheit. Wer ein selbst entwickeltes Produkt teste, habe oft den Gedanken im Hinterkopf: „Es sollte funktionieren, schließlich habe ich es entwickelt.“ Ein externes Testlabor bringe einen unabhängigen Blick mit. Frühes Debugging und Pre-Compliance ließen sich häufig intern durchführen, wenn Know-how und Equipment vorhanden seien. Für formale Compliance-Tests könne je nach Standard und Compliance-Programm dagegen ein autorisiertes oder zertifiziertes Testlabor erforderlich sein. Claes rät, bei der Auswahl eines Testpartners über die reine Equipment-Liste hinauszublicken. Erfahrung mit dem jeweiligen Standard, die Einbindung in das entsprechende Compliance-Umfeld und die Fähigkeit, bei einem fehlgeschlagenen Test das Debugging zu unterstützen, seien mindestens ebenso wichtig. „Ein guter Testpartner sollte nicht nur sagen, dass etwas nicht funktioniert, sondern dabei helfen zu verstehen, warum.“ (heh) ELEKTRONIKPRAXIS 13 | 2026
45
MESSTECHNIK & TEST
SENSORSYSTEM
WEARABLE-ULTRASCHALL ENTWICKELN
Von der Messaufgabe zur Systemarchitektur Tragbare Ultraschallsysteme können physiologische Vorgänge in tieferliegenden Gewebestrukturen erfassen. Die Anforderungen reichen von einfachen A-ModeMessungen bis zur kontinuierlichen Ultraschallbildgebung. Eine einheitliche Systemarchitektur kann verschiedene Anforderungen nicht abdecken. Einsatzfelder liegen in der Rehabilitation und der MenschMaschine-Interaktion. Die technische Basis dafür ist in Teilen bereits vorhanden. Nach Einschätzung von Prof. Christian Kupsch, Professor für Mess-, Sensor- und Eingebettete Systeme an der TU Bergakademie Freiberg, gibt es inzwischen verschiedene Forschungsplattformen für Wearable-Ultraschall. Viele davon sind vor allem für die Aufnahme von A-ModeSignalen ausgelegt. Dabei wird ein eindimensionales Ultraschallsignal mit einem einzelnen oder wenigen Wandlern erfasst. Solche Systeme mit geringer Kanalzahl lassen sich vergleichsweise stark auf eine konkrete Messaufgabe zuschneiden. Dadurch können sie kompakt aufgebaut sein und mit geringer Leistungsaufnahme arbeiten. Einige dieser Ansätze werden laut Kupsch bereits in Richtung konkreter Produkte und Anwendungen weiterentwickelt.
Offene und rekonfigurierbare Hardund Softwareplattformen: Sie lassen sich für unterschiedliche Anwendungen anpassen und könnten bei der Entwicklung neuer UltraschallWearables eine deutlich größere Rolle übernehmen.
Bild: TU Bergakademie Freiberg
Vollständig tragbare Systeme mit vielen Kanälen
U
ltraschall-Wearables ermöglichen Messungen, die mit vielen etablierten Wearables nicht oder nur eingeschränkt möglich sind. Während beispielsweise EKG, EMG oder optische Sensoren überwiegend Signale an oder nahe der Körperoberfläche erfassen, kann Ultraschall auch Informationen aus tieferliegenden Gewebestrukturen liefern. Untersucht werden unter anderem die kontinuierliche Erfassung von Herz- und Gefäßbewegungen, Blutdruck und Blutfluss, Muskelaktivität sowie Bewegungen des Bewegungsapparats. Weitere mögliche
46 ELEKTRONIKPRAXIS 13 | 2026
Deutlich anspruchsvoller ist die Entwicklung vollständig tragbarer Systeme mit vielen Kanälen. Sie werden beispielsweise benötigt, wenn nicht nur einzelne Signalverläufe, sondern Ultraschallbilder erzeugt werden sollen. Mit der Kanalzahl steigen die Anforderungen an die Sendeund Empfangselektronik, die Datenverarbeitung, die Energieversorgung und die drahtlose Kommunikation. Solche Systeme seien deshalb noch deutlich weiter von einer breiten kommerziellen Anwendung entfernt, erklärt Kupsch. Kupsch leitet an der TU Bergakademie Freiberg das MSE Lab und beschäftigt sich unter anderem mit intelligenten und energieeffizienten Sensorsystemen, Embedded Systems sowie akustischer Bildgebung. An seiner Professur arbeitet er auch an einer Plattform für Wearable-Ultraschall. Konkrete technische Details dazu sollen voraussichtlich Ende 2026 oder Anfang 2027 im Rahmen einer wissenschaftlichen Veröffentlichung vorgestellt werden. Die verfügbaren Plattformen unterscheiden sich teilweise grundlegend in ihrer technischen Auslegung. Einige sind auf eine bestimmte Anwendung optimiert und können dadurch einen niedrigen Energieverbrauch oder eine geringe Baugröße erreichen. Andere verfolgen einen generischeren Ansatz, benötigen dafür aber mehr Rechenleistung, Energie und Bauraum. Ein Vergleich anhand einzelner Kennwerte ist deshalb nur eingeschränkt
SENSORSYSTEM
MESSTECHNIK & TEST
Bild: TU Bergakademie Freiberg
möglich. Ein Wearable, das mit einem einzelnen Wandler über längere Zeit eine physiologische Größe überwacht, stellt andere Anforderungen als ein System, das kontinuierlich Ultraschallbilder erzeugt. Kanalzahl, Datenrate, Rechenleistung, Messqualität, Betriebsdauer und Baugröße lassen sich nicht unabhängig vom jeweiligen Anwendungsfall bewerten.
„Ein funktionierendes Wearable ist noch kein Medizinprodukt.“ Prof. Christian Kupsch,TU Bergakademie Freiberg „Es gibt aktuell nicht das eine technische Anforderungsprofil für Wearable Ultrasound“, sagt Kupsch. Welche Systemarchitektur sinnvoll sei, hänge stark von der jeweiligen Anwendung ab. Einen Überblick über bereits demonstrierte Anwendungen und Plattformen gibt eine Special Interest Group on Wearable Ultrasound. Die Initiative soll Entwicklungen in dem noch jungen Forschungsfeld sichtbarer machen und besser koordinieren.
Entwicklungsplattformen sollen Iterationen verkürzen Aus Sicht der Forschenden sollte die bestehende Landschaft künftig durch generische und rekonfigurierbare Plattformen ergänzt werden. Sie sollen es ermöglichen, unterschiedliche Ultraschallwandler, Messverfahren und Algorithmen zu untersuchen, ohne für jede neue Anwendung zunächst ein vollständiges System entwickeln zu müssen. Der Bedarf ergibt sich aus einem grundsätzlichen Entwicklungsproblem: Um eine neue Anwendung unter realistischen Bedingungen zu testen, wird zunächst ein passendes Wearable-Ultraschallsystem benötigt. Dessen Architektur lässt sich jedoch erst dann sinnvoll festlegen, wenn bekannt ist, welche Anforderungen die Anwendung an Datenqualität, Messrate, Energieverbrauch und Tragedauer stellt. Diese Anforderungen werden häufig erst während der praktischen Untersuchung sichtbar. Damit entstehen mehrere Entwicklungsiterationen. Für Forschungseinrichtungen bedeutet das zusätzlichen Zeitund Ressourcenbedarf. Gleichzeitig steigt das technologische und wirtschaftliche Risiko, weil vor Beginn der Anwendungserprobung viele Systemparameter noch nicht feststehen. Eine flexible Plattform könnte diesen Prozess vereinfachen. Sie sollte nach Vorstellung von Kupsch eine digitale Steuerungs- und Verarbeitungseinheit bereitstellen, die unterschiedliche Messkonfigurationen unterstützt. Dazu gehören ein möglichst breiter Bereich bei Kanalzahl, Anregung und Abtastrate sowie Schnittstellen zu unterschiedlichen analogen Frontends und Ultraschallwandlern. Auch die Signalverarbeitung muss anpassbar sein. Die Forscher sollten zunächst Rohdaten aufnehmen und eigene Algorithmen entwickeln können. Anschließend ließe sich untersuchen, welche Verarbeitungsschritte direkt auf dem Wearable ausgeführt werden können. Neben klassischer digitaler Signalverarbeitung sollten dabei auch KIgestützte Verfahren auf Embedded-Systemen unterstützt werden. Die Möglichkeit, Rohdaten lokal und dauerhaft ELEKTRONIKPRAXIS 13 | 2026
47
MESSTECHNIK & TEST
SENSORSYSTEM
zu speichern, ist für die Entwicklung und Validierung ebenfalls wichtig. Zur Plattform gehören nach dieser Vorstellung außerdem eine drahtlose Kommunikationsschnittstelle, austauschbare Wandler und geeignete analoge Frontends. Die Hardware muss unter realistischen Bedingungen am Körper einsetzbar sein. Dazu zählen nicht nur Baugröße und Energieversorgung, sondern auch eine zuverlässige akustische Ankopplung an die Haut.
Hardware, Software, Schnittstellen und reproduzierbare Arbeitsabläufe Der Plattformgedanke geht damit über eine modulare Elektronik hinaus. Damit die Einstiegsschwelle tatsächlich sinkt, braucht es auch eine zugängliche Software- und Entwicklungsumgebung, dokumentierte Schnittstellen und reproduzierbare Arbeitsabläufe. Je nach Kenntnisstand sollten Anwender auf unterschiedlichen Abstraktionsebenen arbeiten können. Das reicht von der Aufnahme unverarbeiteter Ultraschalldaten bis zur Implementierung eigener Signalverarbeitung oder KI auf dem Wearable. An einer solchen Plattform arbeitet auch die Gruppe um Kupsch. Konkrete technische Details sollen voraussichtlich Ende 2026 oder Anfang 2027 im Rahmen einer wissenschaftlichen Veröffentlichung vorgestellt werden. Ob ein technisch funktionierendes Wearable später auch als Medizinprodukt eingesetzt werden kann, hängt allerdings von weiteren Faktoren ab. Neben der Ultraschalltechnik spielen Zulassung, Hautverträglichkeit, Bewegungsartefakte und eine über längere Zeit stabile akustische Kopplung eine Rolle. Hinzu kommen klinische Studien, die Integration in bestehende Arbeitsabläufe und der Nachweis eines medizinischen oder wirtschaftlichen Nutzens. Ein Wearable-Ultraschallsystem ist daher noch kein fertiges Medizinprodukt. Aus Sicht von Kupsch muss auch der spätere Einsatzpfad entwickelt werden. Dazu gehören unter anderem die Frage, ob das System medizinisches Personal tatsächlich entlastet, und die Finanzierung beziehungsweise Kostenerstattung. Der nächste Schritt besteht nach dieser Einschätzung deshalb nicht allein in einer weiteren Hardwareplattform. Entscheidend sei eine gemeinsam nutzbare Forschungsinfrastruktur mit offenen Schnittstellen, auf der verschiedene Gruppen Wandler, Algorithmen und Anwendungen entwickeln und miteinander vergleichen können. Dafür seien neben Investitionen in Komponenten auch OpenSource-Projekte und langfristig verfügbare Forschungsplattformen notwendig. (heh)
EP-INFO
A-Mode oder Bildgebung? Beim A-Mode-Ultraschall wird die Stärke der empfangenen Echos entlang der Schalllaufzeit beziehungsweise Gewebetiefe dargestellt. Das ergibt ein eindimensionales Signal, kein Ultraschallbild. A-ModeSysteme arbeiten häufig mit einem einzelnen oder wenigen Wandlern und eignen sich für gezielte Messaufgaben. Mehrkanalige Systeme können dagegen Ultraschallbilder erzeugen. Je nach Auslegung steigen damit die Anforderungen an Elektronik, Datenverarbeitung, Energieversorgung und Kommunikation. Welche Architektur sinnvoll ist, hängt von der Anwendung ab: Ein Wearable zur längerfristigen Erfassung einer einzelnen physiologischen Größe stellt andere Anforderungen als ein System für kontinuierliche Bildgebung.
48 ELEKTRONIKPRAXIS 13 | 2026
AKTUELLES
MESSTECHNIK & TEST
RÖNTGENINSPEKTION UND AOI
Bild: Göpel electronic
Modulare Systeme für wechselnde Prüfaufgaben elektronischer Baugruppen
Göpel electronic präsentiert Systeme für Inspektion, Test und Programmierung elektronischer Baugruppen. Im Mittelpunkt steht die Röntgenplattform Multi Line AXI, die flexible Einsatzmöglichkeiten mit einfacher
Bedienung und schneller Anpassung an Prüfaufgaben verbindet. Die AOI-Plattform Multi Line deckt Anwendungen von SPI über SMD und THT bis CCI ab. Kameramodule lassen sich flexibel kombinieren und um-
rüsten. Schnelle Prüfprogrammerstellung macht sie für Prototypen und Kleinserien interessant. Vario Line ergänzt das Angebot mit 2D-/3D- und variabler 360°-Inspektion in 1°-Schritten. Für Test und Programmierung zeigt Göpel den Universal-Programmer FlashFOX 2. Er bietet vier unabhängige Spannungsversorgungen und kann Programmierdaten dynamisch von einem zentralen Server beziehen. Die Tester „BARCUDA“ und „JULIET unlimited“ kombinieren JTAG-/Boundary-ScanFunktionen mit Programmierung. Abhängig von der Ausführung bieten sie zudem weitere Test- und Reparaturmöglichkeiten. BARCUDA ist als Stand-alone-Lösung ausgelegt und kann auch funktionale Testanforderungen abdecken, ohne dass ein spezielles internes Testsystem konfiguriert werden muss. JULIET unlimited ist in sechs Modellen erhältlich, vom System für einfache Testausführungen bis zum Reparaturplatz mit grafischer Fehlervisualisierung.
ELEKTRONIKPRAXIS 13 | 2026
49
PHOTONIK
KI-CHIPS
NEUES ÖKOSYSTEM FÜR KI-RECHENZENTREN
Photonische ICs – eine Riesenchance für Europa! Q.ANT hat seine Gen2-NPUs bereits in 19-Zoll-Servermodule integriert und bei ersten Kunden installiert. CEO Dr. Michael Förtsch spricht über Praxiserfahrungen, Energieeinsparungen, hybride Rechenarchitekturen – und die Chance für Europa, mit Photonik eine neue Generation des Computing zu prägen. DAS INTERVIEW FÜHRTE
Heinz Arnold Freier Fachautor
Die zweite Generation ihrer Native Processing Unit (Gen2-NPU) hat Q.ANT im November 2025 vorgestellt. Im März sind bereits 19-Zoll-Native Processing Server (NPS)-Einschübe, die mehrere Gen2NPUs enthalten, in die Racks des Leibniz Rechenzentrums (LRZ) in München integriert worden. Wie sehen die bisherigen Erfahrungen in der Praxis aus? Das LRZ konnte die Einschübe ohne Probleme über unsere PCIe-Schnittstellen und C/C++/Python APIs integrieren, wo sie als Beschleuniger arbeiten. Inzwischen haben wir unsere Native Processing Server mit Gen2-NPUs auch in Jülich installiert. Außerdem arbeiten wir seit März dieses Jahres mit Ionos zusammen. Ionos ist der erste kommerzielle Kunde und Cloud-Betreiber für Q.ANTs photonische Prozessoren. So bringen wir unsere photonischen Co-Prozessoren, die vor allem komplexe und nicht-
lineare Rechenoperationen sehr schnell und energieeffizient durchführen können, in die reale Welt der KI-Rechenzentren. Über die vergangenen Jahre haben einige Start-ups wie Neurophos, Lightmatter, Akhetonics, Lumai und einige mehr aufhorchen lassen, die auf Basis photonischer Chips ähnlich wie Q.ANT rechnen. Wie sieht sich Q.ANT in diesem Umfeld positioniert? Zunächst ist es sehr erfreulich, dass viel Venture Capital in diesen Sektor fließt: Im ersten Halbjahr waren es mehr als 1 Mrd. Dollar. Noch mehr freut mich, dass Q.ANT hier eine einzigartige Position einnimmt: Wir sind Weltmarktführer, die einzigen, die ein System liefern können. Unsere Gen2-NPU ist weltweit auf eine große Resonanz gestoßen, wir werden wahrgenommen! Führen die mit Gen2-NPUs ausgestatteten NativeProcessing-Server-Module bereits nützliche Rechenoperationen durch? Unsere photonischen Prozessoren auf Basis von TFLN, die Native Processing Units (NPU), integrieren wir auf 19-ZollEinschübe, die wir Native Processing Server nennen. Sie kommen ohne Kühlung aus und können einfach in die Racks von Rechenzentren eingeschoben werden. Die NPS auf Basis der Gen2-NPUs kommen bereits auf weit über
ZUR PERSON
Dr. Michael Förtsch verbindet wissenschaftliche Expertise mit unternehmerischem Pioniergeist. Nach seinem Mathematik- und Physikstudium promovierte er am Max-Planck-Institut für die Physik des Lichts in Erlangen und forschte am National Institute of Standards and Technology (NIST) in den USA. Nach Stationen bei Trumpf gründete er 2018 das Start-up Q.ANT. Als CEO treibt er die Entwicklung photonischer Prozessoren voran, die Daten nicht mit elektronischen Schaltkreisen, sondern mit Licht verarbeiten. Damit will Förtsch eine energieeffiziente Alternative zu herkömmlichen Prozessorarchitekturen für Anwendungen in künstlicher Intelligenz und High-Performance-Computing etablieren.
50 ELEKTRONIKPRAXIS 13 | 2026
Bild: Q.ANT
Michael Förtsch, CEO Q.ANT
KI-CHIPS
20.000 Betriebsstunden in Rechenzentren. Das ist substanziell! Diese Vorreiterstellung bringt uns die große internationale Aufmerksamkeit. Können Sie ein konkretes Beispiel dafür nennen? Ein potenzieller Anwender hatte uns in den USA zu einem Meeting eingeladen, in dem wir unsere Technologie erklären sollte. 45 Minuten hatte er uns gegeben. Zu seiner Überraschung haben wir nicht nur abstrakt auf Folien unsere Technologie erklärt – das können andere auch – sondern konnten auf Erfahrungen in Rechenzentren verweisen. Das Meeting dauerte dann zweieinhalb Stunden und endete mit einer Kooperation.
PHOTONIK
Den Speicher näher an die Verarbeitung zu bringen, finde ich eine logische Entwicklung und es führt zu einer Reduktion in der Energieaufnahme. Wir packen das Problem aber an der Wurzel, indem wir die Zahl der Daten deutlich reduzieren. Das bringt nicht nur eine graduelle Verbesserung, es handelt sich um einen echten Paradigmenwechsel in der Computingtechnologie! Viel weniger Daten bedeutet viel weniger Bit, die ich nicht zu schreiben brauche. Dasselbe Problem können wir mit einem Bruchteil der Daten lösen, die bisher erforderlich waren. Der Datentransport fällt erst gar nicht an, das ist doch eine sehr elegante Methode!
Da kommt Q.ANT entgegen, dass die Speicher so teuer geworden sind… …was einen Grund hatte. In den 90er Jahren waren die Speicher meist billig, die Hauptsache war, dass die Prozessoren möglichst schnell waren. Jetzt ist es umgekehrt, LLM sind Speicher-limitiert, die Prozessoren sind leistungsfähig genug, aber es gibt – insbesondere wegen den Transformer-Architekturen – ein hohes Maß an IneffiziUnd sie wissen, dass der große Vorteil darin besteht, enz im System. Die Digitalelektronik auf Basis von CMOSdass die Methode von Q.ANT dazu führt, die Berech- ICs kann komplexe Mathematik eben nicht effizient darnungen schneller und energieeffizienter durchfüh- stellen. Mit unseren NPUs ausgestattete Server können ren zu können? jetzt genau das, was die Welt so dringend sucht. Wir versuchen klar zu machen, dass der große Vorteil darin besteht, dass wir sehr viel weniger Daten benötigen, Waren die Transformer-Architekturen ein Irrweg? um ein Problem zu beschreiben. Beispielsweise, einen Nein, anfangs war das genau das richtige: die Transformer Kreis digital darzustellen, ist relativ komplex. Analog auf passen sehr gut zu GPUs. Als 2016 in den USA alle darauf Basis von Sinus und Cosinus genügen zwei Punkte. Das setzten und die riesigen GPU-Rechenzentren entstanden, bedeutet: Viel weniger Speicherplatz muss vorgehalten war das in Ordnung. Den Mut, mit dem in den USA die werden: Wir senken die Zahl der Daten und die Speicher- Cluster aufgebaut wurden, kann ich nur bewundern. Aber zugriffszeiten, benötigen schlussendlich also viel weniger jetzt, zehn Jahre später, stoßen die Transformer an ihre Strom. Wir können zeigen, dass wir in realen Anwendun- Grenzen, was in den USA bereits deutlich zu sehen ist: Es gen um eine Größenordnung weniger Datenpunkte be- gibt keine Transformer-Start-ups mehr. Deshalb spüren nötigen. wir jetzt das starke Interesse amerikanischer Unternehmen an unserer Technik. Wieviel weniger Energieaufnahme bedeutet das? Das spüren sicherlich auch andere Unternehmen. Wie Hier kommt es in der Tat auf die Anwendungen, bzw. dem Sie vorher sagten, entstehen jetzt neue Start-ups und die zugrunde liegendem Algorithmus an. Wir sind heute ge- etablierten Unternehmen – allen voran Nvidia – werden nau dort stark, wo die digitalen Prozessoren sich schwer sich ebenfalls die nächsten Schritte sehr genau überlegen und vielleicht sogar interessante Start-ups übernehmen. tun – bei komplexen und nichtlinearen Funktionen. Da diese Funktionen bekannt sind, die Menge an Daten zu reduzieren, gilt vereinfacht gesprochen: je mehr dieser Wie sicher fühlt sich Q.ANT? Funktionen zu Einsatz kommen, desto größer ist ein Ein- Ich fürchte mich weder vor den Start-ups noch vor den sparpotential. Beispielsweise sehen wir beim Thema Bild- etablierten Unternehmen. Gegenüber den Start-ups haerkennung ein Energieeinsparpotential von einem Faktor ben wir einen großen Vorsprung auf der Hardware-Ebene, 10. das kann keiner kurz mal aufholen – wir haben einen Vorsprung von mindestens zwei Jahren. Aber das heißt ja nicht, dass digitale Prozessoren ersetzt werden sollen? Und die etablierten wie Nvidia? Die Systemarchitektur bleibt wie wir sie kennen: Digitale Einerseits suchen sie nach neuen Technologien, andererCPUs, digitale GPUs. Unsere NPUs kommen als zweiter seits haben sie ein Geschäftsmodell und wollen den neuCo-Prozessor wie die GPU mit hinzu. Zukünftig sehe ich en Technologien nicht Ressourcen zuordnen, die sie eihier auch noch weitere Co-Prozessoren, die wiederum gentlich benötigten. andere Spezialaufgaben übernehmen. Wir setzen auf anwenderbezogene hybride Architekturen, Workloads sol- Es gab schon vor der Gründung von Q.ANT, die urlen dort verarbeitet werden, wo sie am effizientesten pro- sprünglich in eine andere Richtung gehen wollte, zessiert werden. Photonic-Start-ups, die ähnliche Ideen verfolgten wie Q.ANT jetzt. Warum hat das nicht so funktioWas halten Sie von Compute-in-Memory-Architek- niert, wie ursprünglich gedacht? turen, um die Memory Wall zu überwinden und Die etablierten Unternehmen, die Hyperscaler, die Benicht mehr so viele Daten zwischen GPU und HBMs treiber von Rechenzentren, die GPU-Hersteller machten hin- und herschaufeln zu müssen, was für einen hervorragende Geschäfte mit der Strategie, auf GPUs und Großteil der immensen Energieaufnahme von KI- Transformer zu setzen. An einer neuen Technologie war Rechenzentren verantwortlich ist? keiner von ihnen wirklich interessiert und so dirigierten Für was genau ist Q.ANT inzwischen so bekannt? Die potenziellen Anwender wissen, dass sie von uns einen Co-Prozessor im Stack bekommen. Unsere Recheneinheit kümmert sich um die komplizierte Mathematik, analog und auf Basis von Photonen statt auf Basis von Elektronen und digital.
ELEKTRONIKPRAXIS 13 | 2026
51
PHOTONIK
KI-CHIPS
mit Atomstrom aus Frankreich versorgt werden, sehe ich das fast schon als entwürdigend an, angesichts der Tatsache, dass die europäische Industrie auf dem Gebiet der Photonik hervorragend aufgestellt ist und in der Lage wäre, die nächste Generation der Rechenzentren zu bauen. Die europäische Politik und die europäische Industrie müssen sich nur etwas zutrauen: Souveränität heißt, dass man es macht!
Bild: Q.ant
Auf dem Gebiet der Quantentechnologien, insbesondere des Quantencomputing, geschieht derzeit in Europa durchaus sehr viel… …was ich grundsätzlich begrüße, aber das Quantencomputing hat noch längst nicht unseren Reifegrad erreicht. Wir könnten dagegen sofort konkrete Schritte zu einer neuen Technologie in Richtung Souveränität einleiten. Wir müssen jetzt die Industrialisierung umsetzen.
sie diese Start-ups in ihre Richtung: die Photonik-Unternehmen sollten Transceiver für die schnelle optische Datenübertragung entwickeln, dann wurden sie in die Roadmaps aufgenommen. Inzwischen sind Interconnects zu einer ausgereiften Technologie herangewachsen, in diesen Markt kommt ein Neueinsteiger kaum mehr hinein. Diese Marktmechanismen sind übrigens der Grund, warum Tesla nur in den USA entstehen konnte, im europäischen Umfeld mit einer etablierten Industrie und ausgereifter Technik wäre das nicht möglich gewesen. Was photonisches Computing betrifft, so ist es in Europa jetzt genau umgekehrt: Wir können hier vollkommen neu und radikal denken, ohne uns am Silicon Valley orientieren zu müssen.
Bild 1: Dr. Michael Förtsch und Heinz Arnold im Gespräch.
Sie sehen also auf diesem Gebiet eine große Chance für Europa, was müsste jetzt getan werden? Da fällt mir zunächst ein, wie es nicht funktioniert: Wenn europäische Politiker versuchen, Betreiber anzulocken, die hier traditionelle Rechenzentren aufbauen sollen, die
EP-INFO
LNOI: Lithiumniobat auf Isolator Lithiumniobat (LiNbO₃) ist ein kristallines Material mit einem trigonalen Kristallsystem, das Ferroelektrizität und Doppelbrechung aufweist. Es zeichnet sich durch außergewöhnliche elektrooptische und nichtlineare optische Eigenschaften sowie einen breiten Transparenzbereich vom sichtbaren bis zum mittleren Infrarotspektrum aus. Aufgrund dieser Eigenschaften nutzt Q.ANT Lithiumniobat auf Isolator (LNOI) als Materialplattform für photonische integrierte Schaltungen (PIC). Der Photonik-IC besteht aus einer dünnen Schicht aus LiNbO₃, die auf ein Substrat mit niedrigem Brechungsindex, beispielsweise Siliziumdioxid, aufgebracht ist.
52 ELEKTRONIKPRAXIS 13 | 2026
Wie müssten die konkreten Schritte jetzt aussehen? Jetzt müssen wir Partnerbeziehungen aufbauen. Das ist in Europa möglich, sehr vieles ist bereits vorhanden, von den bestehenden Fabs, in denen die photonischen ICs in Europa gefertigt werden können, bis zu den Kunden aus der Industrie. Es gibt bereits Kunden? Es haben schon einige in der Industrie gemerkt, dass unsere Technologie funktioniert und sich in vielen Branchen für die Lösung komplexer mathematischer Probleme direkt anwenden lässt – mit allen genannten Vorteilen. Wir haben zahlreiche Interessenten aus der Industrie, die sich sehr dafür interessieren, komplexe mathematische Probleme viel schneller und effizienter lösen zu können, als das bisher möglich ist – nicht erst übermorgen, sondern jetzt. Das reicht von der Strömungsmechanik bis zu KI. Plant Q.ANT eigene Rechenzentren aufzubauen und zu betreiben? Nein, das wollen wir nicht, wir wollen unsere NPS verkaufen und sind in intensiven Diskussionen mit den Betreibern von Rechenzentren in Europa und den USA. Unser Ziel besteht darin, ein Ökosystem und Photonikoptimierte Applikationen aufzubauen, vor allem hier in Europa. Darin sehen wir eine riesige Chance – nicht nur für uns, sondern für ganz Europa. Welche Partnerschaften schweben Ihnen vor? Unsere Kooperation mit Ionos zeigt die Richtung sehr gut. Davon brauchen wir mehr – und wir werden schon bald mehr davon verkünden können. Was würden Sie sich von staatlicher Seite wünschen? Schauen Sie, wie es in den USA funktioniert. Da tritt der Staat als Ankerkunde auf. Dann können die Start-ups Umsatz generieren – mit einem riesigen Hebel am Kapitalmarkt. Das nutzt übriges auch dem Staat: Er schult sich selber als Early Adopter. Beispielsweise könnte der Staat dafür sorgen, dass eine Future-Computing -Infrastruktur in den Rechenzentren aufgebaut wird. Ich erwähnte vorhin die hybriden Architekturen. Es wird doch schon lange darüber diskutiert, dass die Rechnerarchitektur der Zukunft mehrere Chip-Technologien auf einer Plattform vereint: CPUs, GPUs, photonische Prozessoren und in etwas fernerer Zukunft auch die Quantenprozessoren. Und
KI-CHIPS
die werden höchstwahrscheinlich über hochgeschwindigkeitsfähige photonische (optische) Verbindungen, die photonic interconnects, miteinander kommunizieren. Das wird nötig sein um die Anwendungen, die wir künftig brauchen, zu betreiben. Und hierfür wiederum braucht es Ökosysteme, die das Wissen bündeln und in die Industrie bringen. Davon partizipieren die Start-ups, ein Ökosystem entsteht und die Industrie liefert Use Cases. Kommen nur zwei der ursprünglichen Start-ups durch, so ist das schon super und der Aufwand hat sich für den Staat und die Volkswirtschaft gelohnt. Das nächstliegende wäre aber, dies gezielt mit der Photonik zu tun? Ich muss mich wiederholen: Wir haben doch riesiges Glück: Einerseits kommen die LLMs mit der Transfomerarchitektur an ihre Grenzen, andererseits haben wir auf Basis der analogen photonischen NPUs genau die Hardware, die die Welt der Rechenzentren sucht. Europa muss jetzt auf Photonik setzen, die Chance sollten wir nicht verstreichen lassen. Das Interesse ist weltweit sehr stark, sowohl aus Europa als auch den USA. Sie legen großen Wert darauf zu betonen, dass es nicht reicht, dass etwas geschieht, sondern dass es sehr schnell geschieht. Warum diese Eile?
PHOTONIK
„Wir können hier vollkommen neu und radikal denken, ohne uns am Silicon Valley orientieren zu müssen.“ Dr. Michael Förtsch
Da denke ich besonders an die USA, wie gesagt, das Interesse ist riesig – aber wehe die Erwartungen werden nicht rechtzeitig erfüllt. Dort steht die Geschwindigkeit an oberster Stelle der Kriterien, die erfüllt werden müssen, erst dann kommen auf Platz zwei die Qualität und dann die Kosten. Bei uns ist es immer noch genau umgekehrt: Erstens Qualität, zweitens Kosten, drittens Geschwindigkeit. Das muss sich ändern: Es dürfte ja mittlerweile auch hier aufgefallen sein: Im KI-Umfeld zählt vor allem die Geschwindigkeit: The first mover takes it all. Wir sind früh eingestiegen, wir haben jetzt eine ausgereifte Technologie, wir können liefern, wir werden international wahrgenommen, mit uns kann man jetzt reale Probleme lösen, vor deren komplexer Mathematik die Anwender bisher kapitulieren mussten. Wir müssen jetzt das entsprechende Ökosystem in Europa aufbauen und den Tesla im Computing-Sektor schaffen! (kr)
PHOTONIK
KI-CHIPS
INTEGRIERTE OPTIK
Warum kleiner nicht immer besser ist! Gemeinsam mit dem IMS Chips in Stuttgart will Q.ANT zeigen, welches Potenzial in der Kombination aus Photonik und lang etablierten Halbleiterprozessen steckt – und ein neues Ökosystem für High Performance Computing in Europa aufbauen.
Bild: IMS Chips
Photonik: Blick in den Reinraum von IMS Chips in Stuttgart.
VERFASST VON
Heinz Arnold Freier Fachautor
D
as Start-up Q.ANT will das Jahrzehnte alte Paradigma der Halbleiterwelt – je höher die Rechenleistung, umso kleiner müssen die Strukturen auf den ICs werden – auf den Kopf stellen: Denn die photonischen Prozessoren des Unternehmens lassen sich auf ganz gewöhnlichen IC-Produktionslinien fertigen, sogar auf solchen Linien, deren Node nicht auf dem allerneusten Stand der Technik ist. Das macht die Zusammenarbeit mit dem IMS Chips in Stuttgart deutlich. Sie ist der erste Schritt für den Aufbau eines neuen Ökosystems. Dazu kurz ein Blick darauf, wie heute KI-Chips gefertigt werden. Die neuesten GPUs entstehen bereits mit Hilfe von 2-nm-Prozessen. Dazu sind die extrem teuren EUVSysteme von ASML erforderlich, ein Grund für die exorbitant hohen Preise der GPUs, die zu Tausenden in heutigen
54 ELEKTRONIKPRAXIS 13 | 2026
KI-Rechenzentren arbeiten. Auch für die Fertigung der High Bandwidth Memories, die aus übereinandergestapelter DRAM-Dies plus Logik-ICs bestehen, sind fortschrittliche Prozessknoten und ausgeklügelte AdvancedPackaging-Prozesse erforderlich, was diese Speicher ebenfalls sehr teuer macht.
KI-Chips oberhalb von 2-nm-Strukturen Diese Strukturgrößen sind ein bis zwei Größenordnungen von den Dimensionen entfernt, mit denen das Institut für Mikroelektronik Stuttgart (IMS Chips) ICs in ihrer Fab in Stuttgart üblicherweise gefertigt hat. IMS Chips ist ein Forschungs- und Entwicklungsinstitut, das einen Reinraum und Fertigungsanlagen betreibt, auf denen Halb-
Bild: Uli Regenscheit Fotografie
KI-CHIPS
„Q.ANT und IMS CHIPS ergänzen sich in ihren Fähigkeiten sehr gut, um optische Elemente und Elektronik kombinieren zu können.“ Dr. Mathias Kaschel, Geschäftsfeldleiter Photonics des IMS CHIPS
PHOTONIK
sehr gut, um optische Elemente und Elektronik zu kombinieren“, so Kaschel. Für ihn ist es besonders interessant, über die Zusammenarbeit Know-how im Bereich von TFLN für Photonik zu gewinnen, was ohne die Investition von Q.ant nicht möglich gewesen wäre. Lithiumniobat ist als optisches Material nicht neu, das Geheimnis steckt in der jetzt möglichen Herstellung von dünnen Schichten von Lithiumniobat auf Silizium-Substraten. Diese TFLN-Substrate hat Q.ant für ihren Prozess ausgewählt. „Eine Schwierigkeit liegt im Bonding-Prozess“, erklärt Kaschel. „Es gibt zwar Firmen, die das beherrschten, jedoch ist der Markt hierfür aktuell sehr klein.“
Stabiler Prozess mit TFLN
leiter und photonische Chips hergestellt werden können. Organisiert in der Rechtsform einer Stiftung ist es Aufgabe, den Mittelstand in Baden-Württemberg niederschwellig mit Mikroelektronik und mit Spitzentechnologien zu versorgen. Das Besondere am Institut ist die hohe Flexibilität entlang der gesamten Prozesskette: von der Front-End-Fertigung bis zum Backend, von einzelnen Prototypen bis hin zu mittleren Stückzahlen. Dabei können unterschiedliche Wafersubstrate und Waferdurchmesser verarbeitet und spezialisierte Prozesse flexibel an die Anforderungen der jeweiligen Anwendung angepasst werden. „Wir begleiten Entwicklungen vom Design bis zur Fertigung und können dabei auch spezialisierte Lösungen in kleinen Stückzahlen realisieren, die für kommerzielle Fertigungsdienstleister häufig nicht wirtschaftlich darstellbar sind. Diese besondere Rolle als Forschungs- und Entwicklungsinstitut wird durch die Grundförderung des Landes Baden-Württemberg ermöglicht“, sagt Dr. Mathias Kaschel, Geschäftsfeldleiter Photonics bei IMS Chips. Genau nach einer solchen Fertigungseinrichtung hatte das Start-up gesucht – und der Zufall wollte es, dass das IMS Chips nur wenige Autominuten vom Firmensitz in Stuttgart entfernt ist. „Viele Mitarbeiter vom IMS Chips und Q.ANT kannten sich schon aus gemeinsamen Projekten, denn Stuttgart ist eines der Zentren für integrierte Optik“, erläutert Kaschel. So bestand von Anfang an ein besonderes Vertrauensverhältnis zwischen den Partnern.
„TFLN ist das beste Material, das es für unsere Anforderungen gibt, der Prozess läuft stabil bei hoher Ausbeute, darauf kommt es beim Übergang zur industriellen Fertigung an“, sagt Michael Förtsch, CEO von Q.ANT. Deshalb werde am Material-Stack auf absehbare Zeit nichts geändert werden. Das heißt nicht, dass Q.ANT nicht mit Eifer die Rechenarchitektur Light Empowered Native Arithmetics (LENA) weiterentwickelt, auf deren Basis die Native Processing Server (NPS) arbeiten. Q.ANT bietet bereits die dritte Prozessorgeneration an, die mit Hilfe von Photonen arbeitetet, die Native Processing Unit (NPU). Alles andere wie etwa der digitale Speicher basiert auf herkömmlicher Elektronik. „Je länger wir für die Datenprozessierung in der Optik bleiben können, umso dramatischer werden die Kosten für Training und Inference von KI sinken“, erklärt Förtsch. „Wir werden demnächst zeigen, dass wir den optischen Rechenweg noch weiter verlängern können.“ Die Kooperation mit IMS CHIPS zeigt außerdem, dass vielen älteren Fabs, die in Europa existieren, neues Leben eingehaucht werden könnte und sich ein neues europäisches Ökosystem für High Performance Computing (HPC) aufbauen ließe. Dass Europa künftig eine Führungsrolle im HPC einnehmen könnte, scheint in diesem Lichte alles andere als ein vermessener Zukunftstraum zu sein. (kr) Bild 2: Wafer-Handling bei IMS Chips.
Im Februar 2025 starteten Q.ANT und IMS Chips eine Pilotlinie für die Fertigung der photonischen Chips auf Basis von Thin-Film Lithium Niobate (TFLN) mit einer Kapazität von bis zu 60 000 Chips pro Jahr. Dazu investierte Q.ant 14 Mio. Euro in eigene Maschinen, auf denen das FrontEnd of Line, der TFLN-Prozess, innerhalb der Fab läuft. „Das Front-End of Line der TFLN-Linie gehört Q.ant . Sie muss von unseren Linien getrennt sein, da sonst die Gefahr der Materialkontamination besteht“, erklärt Kaschel. „Wir entwickeln zusammen mit Q.ant die Prozesse. Die Besonderheit unserer Zusammenarbeit besteht darin, dass Q.ant die Kontrolle über die eigene Prozess-IP auf Ihren Maschinen behält, um IP bei Bedarf auch transferieren zu können. Das würde eine Foundry normalerweise nicht machen.“ Die Fertigungs-Prozesse und das Dicing findet ebenfalls am IMS CHIPS statt. Die Chips liefert IMS Chips an Q.ant , die sie selbst weiterverarbeiten oder sie zu Fertigungspartnern schickt. „Wir ergänzen uns in unseren Fähigkeiten
Bild: IMS Chips
Pilotlinie für TFLN-Photonik-Chips
ELEKTRONIKPRAXIS 13 | 2026
55
AUTOMOTIVE & TRANSPORTATION
FAHRZEUGVERNETZUNG
MATHEMATISCHER BEWEIS IDENTIFIZIERT SCHWACHSTELLEN
Formale Analyse von Automotive-Protokollen Je mehr Schnittstellen im vernetzten Fahrzeug sind, desto größer ist die potenzielle Angriffsfläche: Eine unsichere Kommunikation kann zur Gefahr für Daten und sicherheitskritische Fahrzeugfunktionen werden. Abhilfe bietet die formale Sicherheitsanalyse, die in der Kryptografie Standard ist.
Cybersecurity ist gefragt: Je mehr Schnittstellen es im vernetzten Fahrzeug gibt, desto größer ist die potenzielle Angriffsfläche.
56 ELEKTRONIKPRAXIS 13 | 2026
heitsanalyse an. Sie ist in der Forschung im Bereich Kryptografie fest etabliert, in der Automobilbranche aber noch wenig verbreitet.
Tests finden, was man sucht – Beweise zeigen, was man übersieht Klassische Qualitätssicherung für Protokolle stützt sich auf Code-Reviews, Penetrationstests und Fuzzing. Diese Verfahren sind wertvoll und unverzichtbar, haben aber eine grundsätzliche Grenze: Sie können die Anwesenheit von Fehlern nachweisen, niemals deren Abwesenheit. Ein Penetrationstest, der keine Schwachstelle findet, beweist nur, dass der Tester keine gefunden hat. Gerade bei kryptografischen Protokollen sind die kritischen Angriffe oft solche, an die beim Entwurf schlicht niemand gedacht hat. Sie entstehen nicht aus einem Implementierungsfehler in
Bild: © Concept - stock.adobe.com
M
oderne Fahrzeuge sind rollende Rechnernetze. Dutzende Steuergeräte tauschen über CAN, Automotive Ethernet und IP-basierte Protokolle Daten aus, kommunizieren mit Ladesäulen, Werkstatt-Testern und Backend-Systemen und öffnen sich über Vehicle-toEverything und Over-the-Air-Updates zunehmend nach außen. Mit jeder neuen Schnittstelle wächst die Angriffsfläche, und mit ihr das Risiko, dass eine unsichere Kommunikation zum Einfallstor wird. Bei Funktionen wie Diagnose, Software-Updates oder Ladevorgängen können Sicherheitslücken nicht nur Daten, sondern im Extremfall sicherheitskritische Fahrzeugfunktionen betreffen. Die naheliegende Antwort lautet: sichere Protokolle einsetzen. Doch der Entwurf sicherer Protokolle ist selbst für Experten schwierig und selbst dann, wenn das Ergebnis als internationaler Standard veröffentlicht wird, sind Designfehler möglich. Genau hier setzt die formale Sicher-
Im Detail erklärt: Was „formal“ konkret bedeutet Formale Analyse wird meist entweder im Symbolic oder im Computational Model durchgeführt. Letzteres wird hauptsächlich für den mathematischen Sicherheitsbeweis der kryptographischen Algorithmen genutzt. Für die Analyse von Protokollen hat sich das Symbolic Modell durchgesetzt, oft nach seinen Urhebern auch Dolev-Yao-Modell [1] bezeichnet. Es trifft eine bewusste Vereinfachung: Kryptografie wird als ideal angenommen, d. h. ein Angreifer kann eine korrekt eingesetzte Verschlüsselung nicht brechen und eine Signatur ohne den passenden Schlüssel nicht fälschen. Diese Abstraktion ist genau die Stärke des Ansatzes: Sie lenkt den Fokus weg von der Härte einzelner kryptografischer Algorithmen und hin zu der Frage, ob diese Algorithmen im Protokoll richtig zusammengesetzt sind. Denn in der Komposition liegen oft fatale Schwachstellen. Im Gegenzug ist der Angreifer in diesem Modell mächtig: Er kontrolliert das gesamte Netzwerk, kann jede Nachricht mitlesen, abfangen, verändern, neu zusammensetzen oder eigene einschleusen. Modelliert werden kann auch, dass der Angreifer einzelne Komponenten kompromittieren und an deren geheime Schlüssel gelangen kann. Wer unter diesen Voraussetzungen ein Protokoll als sicher beweisen kann, hat ein sehr belastbares Ergebnis: Es ist unabhängig von der konkreten Netzkonfiguration und deckt auch ungewöhnliche Angriffsreihenfolgen ab, die ein menschlicher Tester kaum systematisch durchspielen würde. Ein oft eingesetztes Open-Source-Tool zur formalen Analyse im Symbolic Model ist beispielsweise der Tamarin-Prover [2] Das Protokoll wird als Regelsystem beschrieben und die Sicherheitsziele werden in einer Logik über Ereignisse und ihre zeitliche Reihenfolge formuliert. Tamarin sucht dann über eine unbegrenzte Zahl paralleler Protokollläufe entweder einen Beweis oder ein Gegenbeispiel. Verwandte Werkzeuge wie ProVerif arbeiten nach einem ähnlichen Prinzip. Darüber hinaus gibt es verschiedene Verifikationswerkzeuge [3]. Tamarin wurde in der Vergangenheit etwa für die Analyse von TLS 1.3 [4] eingesetzt und ist kein exotisches Werkzeug, sondern Stand der Technik bei der Entwicklung sicherheitskritischer Protokolle.
Der Beleg: Schwachstellen im neuen UDSStandard Wie aussagekräftig diese Methode ist, zeigt eine Analyse der Fahrzeugdiagnose [5]. Das Protokoll Unified Diagnostic Services (UDS) nach ISO 14229 ist eine der wichtigsten
Schnittstellen moderner Fahrzeuge: Über UDS werden Steuergeräte ausgelesen, konfiguriert und mit neuer Software versorgt; lokal über den Diagnosestecker, zunehmend aber auch remote über Diagnostics over IP (DoIP). Gerade die Remote-Variante erweitert die Angriffsfläche erheblich: Ein Angreifer im Werkstattnetz oder mit einem manipulierten Gerät am Fahrzeug kann diese Schnittstelle missbrauchen, um direkt auf geschützte Funktionen zuzugreifen. Die Brisanz: Der Standard war gerade erst überarbeitet worden, um genau solche Risiken zu adressieren. Mit der 2020 veröffentlichten Fassung (ISO 14229-1:2020) wurde ein neuer Authentication-Service eingeführt, der den älteren, berüchtigt interpretationsoffenen SecurityAccessService ablösen sollte. Neu eingeführt wurde beidseitige Authentifizierung, feingranulare Zugriffskontrolle und optionaler Austausch von Sitzungsschlüsseln zur Verschlüsselung. Auf dem Papier ein klarer Fortschritt. Sämtliche Sicherheitsmechanismen wurden im Symbolic Model mit Tamarin modelliert und verifiziert. Zuerst fiel auf, dass der Standard immer noch eine unsichere Minimalkonfiguration für das verwendete Authentifizierungsverfahren zulässt. Doch selbst bei korrekter, nach aktuellem ISO/IEC-9798-Standard vorgeschriebener Konfiguration fand man zwei bislang unbekannte Schwachstellen im Protokolldesign selbst, die in Kombination ein ernstes Sicherheitsproblem darstellen. Schwachstelle 1: Die Verbindungsparameter sind nicht authentifiziert. Der Standard schreibt nicht vor, dass die ausgehandelte Kommunikationskonfiguration, darunter die Frage, ob überhaupt ein Sitzungsschlüssel und damit eine verschlüsselte Verbindung etabliert werden soll, Teil der signierten Authentifizierungsdaten sein muss. Ein Man-in-the-Middle-Angreifer kann diese Parameter folglich frei manipulieren. Er kann zum Beispiel den Wunsch des Clients nach einem Sitzungsschlüssel-Austausch unbemerkt aus der Anfrage entfernen. Schwachstelle 2: Eingeschleuste Sitzungsschlüssel werden akzeptiert. Der Standard betont nicht hinreichend, wie der Client die Echtheit eines empfangenen Sitzungsschlüssels prüfen muss. Problem: Das Zertifikat des Clients ist öffentlich, so dass ein Angreifer es bereits aus der Verbindungsanfrage mitlesen kann. Dieser kann dann einen beliebigen, selbst gewählten Schlüssel so verpacken, dass der Client ihn als gültig annimmt. Einzeln wirken beide Punkte überschaubar. In Kombi-
Bild: Incyde
einer Codezeile, sondern aus dem logischen Zusammenspiel mehrerer Nachrichten. Sie liegen bereits im Standard selbst, lange bevor die erste Zeile Code geschrieben ist. Die formale Sicherheitsanalyse dreht die Logik um. Statt einzelne Angriffe auszuprobieren, beschreibt man das Protokoll und die gewünschten Sicherheitseigenschaften mathematisch präzise und überlässt einem VerifikationsTool die Frage, ob ein Angreifer diese Eigenschaften unter irgendeiner denkbaren Vorgehensweise verletzen kann. Findet das Verifikationstool keinen Weg, ist das ein Beweis: Unter den modellierten Annahmen ist das Protokoll sicher. Findet es einen Weg, liefert es gleich ein konkretes Angriffsszenario mit.
AUTOMOTIVE & TRANSPORTATION
VERFASST VON
Christoph Krauß Head of Automotive Security Research Incyde
Bild: Incyde
FAHRZEUGVERNETZUNG
Timm Lauser Security Expert Incyde
Über UDS werden Steuergeräte ausgelesen, konfiguriert und mit neuer Software versorgt. nation heben sie die gesamte Schutzwirkung aus den Angeln wie in Bild 1 dargestellt. Der Angreifer entfernt zunächst die Anforderung nach verschlüsselter Kommunikation (Schwachstelle 1), sodass der Server unverschlüsselt weiterarbeitet. Nach erfolgreicher Authentifizierung schleust er dann einen eigenen Sitzungsschlüssel ein (Schwachstelle 2). Damit sitzt er als Man-in-the-Middle zwischen Tester und Steuergerät, kann die Kommunikation entschlüsseln, beliebig verändern und Antworten fälschen. Die vom Standard angestrebte Absicherung der ELEKTRONIKPRAXIS 13 | 2026
57
AUTOMOTIVE & TRANSPORTATION
FAHRZEUGVERNETZUNG
Bild: Incyde
Bild 1: Man-in-theMiddle-Angriff auf den UDS-Authentication-Service.
nachfolgenden Diagnosekommunikation ist vollständig umgangen. Der entscheidende Punkt für die Praxis: Es handelt sich nicht um Implementierungsfehler eines einzelnen Herstellers, sondern um Lücken im Standard selbst. Jede konforme Umsetzung erbt sie. Hätte man die Protokolle vor der Veröffentlichung formal analysiert, wären diese Schwachstellen aufgefallen, bevor sie überhaupt Teil des Standards wurden und in Steuergeräten weltweit landen, deren Aktualisierung über Produktlebenszyklen von vielen Jahren ungleich aufwendiger ist als eine Korrektur im Dokument.
Wirksame Maßnahme: Reparieren statt nur diagnostizieren Ein formales Modell ist nicht nur ein Diagnose-Tool, sondern auch ein Konstruktionswerkzeug. Für beide Schwachstellen wurden konkrete Gegenmaßnahmen entworfen und deren Wirksamkeit anschließend wieder mit Tamarin bewiesen [5]. Schwachstelle Nummer 1 lässt sich schließen, indem die Kommunikationskonfiguration in die signierten Authentifizierungsdaten aufgenommen wird. Gegen Schwachstelle 2 hilft, dass der Server den erzeugten Sitzungsschlüssel zusammen mit einer Client-Zufallszahl und der Client-Identität signiert, bevor er ihn überträgt. Für Hersteller, die UDS heute einsetzen, lautet die pragmatische Empfehlung: nicht die minimalen Anforderungen des Standards umsetzen, sondern eine ISO/IEC 9798-basierende Authentifizierung verwenden, die beschriebenen Modifikationen einbauen und, insbesondere im Remote- und Netzwerkfall, die Sicherheitsmechanismen der darunterliegenden Schicht nutzen, etwa TLS-gesicherte DoIP-Sitzungen, solange die Lücken im Standard bestehen. Alle formalen Modelle und Beweise sind quelloffen verfügbar.
58 ELEKTRONIKPRAXIS 13 | 2026
Kein Einzelfall: ein Muster über die ganze Protokolllandschaft Die Diagnose ist nur ein Beispiel. Quer durch die automobile Protokollwelt deckt die formale Analyse reale Probleme auf, die zuvor unentdeckt blieben. Bei SOME/IP, dem Service-orientierten Middleware-Protokoll über Automotive Ethernet, traten Man-in-the-Middle-Angriffe auf, bei dem ein kompromittiertes Steuergerät ein fremdes Service-Angebot imitiert, die selbst dann möglich sind, wenn darunter ein Sicherungsmechanismus auf der Verbindungsschicht aktiv ist; aus der Analyse heraus entstanden zwei verifizierte Schutzerweiterungen [6]. Beim Laden eines Elektrofahrzeugs nach ISO 15118 (Plug-andCharge) erhalten die beteiligten Akteure heute mehr personenbezogene Daten als notwendig sind, was Bewegungsprofile ermöglicht. Hier wurde eine datenschutzfreundliche Erweiterung entworfen und ihre Eigenschaften formal belegt [7]. Eine weitere Arbeit überträgt dieselbe Infrastruktur in das Post-Quantum-Zeitalter und weist die Sicherheit der quantensicheren Erweiterung formal nach [8]. Beim Vergleich der Kandidaten zur Absicherung der fahrzeuginternen Ethernet-Kommunikation (SecOC, MACsec, IPsec und TLS) zeigte die Verifikation, dass MACsec allein für Service-orientierte Kommunikation nicht ausreicht, in Kombination mit Zugriffskontrolle aber abgesichert werden kann [9]. Und bei DDS Security, das im Fahrzeug als sichere Alternative zu SOME/IP gehandelt wird, deckte die Tamarin-Analyse einen neuartigen Replay-Angriff auf, der anschließend praktisch nachstellt wurde [10]. Das wiederkehrende Muster ist außerordentlich aufschlussreich: In nahezu jedem untersuchten, standardisierten Protokoll förderte die formale Analyse Schwachstellen zutage, die informellen Prüfungen zuvor entgangen waren. Dies ist kein Zufall, sondern eine systematische Eigenschaft des Ansatzes.
Was das für die Entwicklungspraxis bedeutet Für Entwickler im Automotive-Umfeld ergeben sich daraus mehrere Konsequenzen. Erstens lohnt sich „shift left“ bei der Protokollsicherheit. Eine formale Analyse in der Entwurfsphase ist um Größenordnungen günstiger als die Behebung einer Schwachstelle, die erst im Feld über Rückrufe oder Update-Kampagnen korrigiert werden muss; falls die Steuergeräte überhaupt aktualisierbar sind. Zweitens ersetzt die formale Verifikation weder Code-Review noch Penetrationstest, sondern ergänzt sie. Sie sichert die Logik des Protokoll-Designs ab, während Tests prüfen, ob die Implementierung dieses Design korrekt umsetzt. Drittens richtet sich die wichtigste Botschaft an die Normungsgremien: Sicherheitsrelevante Protokolle sollten formal verifiziert sein, bevor sie als Standard erscheinen. Die gute Nachricht ist, dass die Einstiegshürde sinkt. Die Werkzeuge sind ausgereift, quelloffen und werden weiterentwickelt, und veröffentlichte Modelle bieten eine Basis, sodass niemand bei null beginnen muss. Das Beispiel der UDS-Diagnose bringt den Kern in einem Satz auf den Punkt: Eine formale Analyse vor der Standardisierung hätte zwei gravierende Schwachstellen verhindert. Genau diese Reihenfolge „erst beweisen, dann veröffentlichen“ sollte in der Automobilbranche Standard werden. (se) Referenzen [1] D. Dolev und A. Yao, "On the security of public key protocols", IEEE Trans. Inf. Theory, vol 29 , no 2, pp 198-208, 1983 [2] S. Maier, B.Schmidt, C. Cremers and D.Basin, "The TAMARIN prover for the symbolic analysis of security protocols", in Computer Aided Verification (CAV, Springer, 2013 doi: 10.1007/9783-642-39799-8_48. [3] T. Lauser, D. Zelle and C. Krauß, "Security analysis of automotive protocols," in Computer Science in Cars Symposium (CSCS), ACM, 2020, doi: 10.1145/3385958.3430482. [4] C. Cremers, M.Horvat, J. Hoyland, S. Scott and T. van der Merwe, "A comprehensive symbolic analysis of TLS1.3", in ACM SIGSAC Conference on Computer and Communications Security" (CCS), 2017. doi: 10.1145/3133956.3134063 [5] T. Lauser and C. Krauß, "Formal security analysis of vehicle diagnostic protocols", in 18th Int.Conf. Availability, Reliability and Security (ARES), 2023. doi: 10.1145/3600160.3600184 [6] D.Zelle, T. Lauser, D. Kern and C. Krauß, "Analysing and securing SOME/IP automotive services with formal and practical methods", in 16th Int. Conf. Availability, Reliability and Security (ARES), 2021. doi: 101145/3465481.3465748. [7] D. Kern, T.Lauser and C. Krauß, "Integrating privacy into the electric vehicle charging architecture", Proc. Privacy Enhancing Technol. (PoPETs), vol. 2022, no.3, pp.140-158, 2022. doi: 10.2478/popets-2022-0066. [8] D. Kern, C. Krauß, T. Lauser, N. Alnahawi, A. Wiesmaier and R. Niederhagen, "QuantumCharge: Post-quantum Cryptography for electric vehicle charging", in Int. Conf. on Applied Cryptography and Network Security (ACNS), 2023. doi: 10.1007/9783-031-33491-7_4. [9] T. Lauser, D. Zelle, D.Kern, C. Krauß, and L. Völker, "Security protocols for Ethernet-basend in-vehicle communication, in IEEE Vehicular Networking Conf. (VNC), 2024. doi: 10.1109/ VNC61989.2024.10575984 [10] T. Lauser, M.Müller, I. Baumgart, and C.Krauß "Data distribution and redistribution - A formal and practical analysis of the DDS Security Standard", in the 40th ACM/SIGAPP Symposium on Applied Computing (SAC), 2025. doi: 10.1145/3672608.3707869.
ELEKTRONIKPRAXIS 13 | 2026
59
AUTOMOTIVE & TRANSPORTATION
ELEKTROMOBILITÄT
INTERVIEW MIT DR. SVENJA MÜLLER, TE CONNECTIVITY
Wir haben uns zum Systemanbieter entwickelt Cell-to-Cell-Konnektivität in Stromerbatterien gilt als eine der wichtigsten Schnittstellen, um Einzelzellen zu einem leistungsfähigen Gesamtsystem zu verschalten. Dr. Svenja Müller, Director Productmanagement bei TE erklärte uns, wie das Unternehmen dazu beiträgt, diese zu gewährleisten. DAS INTERVIEW FÜHRTE
Stefanie Eckardt Fachredakteurin ELEKTRONIKPRAXIS
D
er Wandel der Automobilindustrie weg vom Fahrzeug mit Verbrennungsmotor hin zum Stromer ist nicht nur aus ökologischer, ökonomischer und technologischer Sicht sinnvoll. Elektrofahrzeuge bieten darüber eine schnellere Beschleunigung, sofortiges Drehmoment und ein besseres Fahrgefühl. Eine wichtige Rolle spielen bei der Elektrifizierung von Fahrzeugen Hochvolt-Verbindungslösungen, da sie ein zentrales Element bei der sicheren und effizienten Übertragung von elektrischer Energie und Strömen sind. Mit TE Connectivity steht ein Player bereit, der entsprechende Lösungen für elektrische Antriebssysteme, Batteriesysteme, den Ladepfad oder Hilfssysteme im Portfolio hat.
TE Connectivity sitzt an einer Schlüsselstelle zwischen Batterie, Leistungselektronik und Fahrzeug. Welche Veränderungen sehen Sie aktuell bei Ihren Kunden, die die nächste Generation von Connectivity-Lösungen erforderlich machen? Dr. Svenja Müller: Also der größte Trend oder die größte Challenge, die wir sehen ist der Cost-Down – wir brauchen weitaus mehr Stromtragfähigkeit bzw. Power-Density. Einfach gesagt: die Batterie muss leistungsfähiger werden. Es dürfen keine Verluste durch Wärme und Hitze erzeugt werden, weil dadurch nicht nur ein Derating-Problem entsteht, sondern auch ein Kosten- bzw. ein Effizienzthema. Mit allem, was Wärme produziert, verringert sich die Effizienz. Das ist die Core-Challenge der gesamten Industrie – und das seit Jahren. Wir schauen, dass wir unserer Steckverbinder fit für die Herausforderung machen können, also kleinere und effizientere Komponenten zu entwickeln, die mehr Strom übertragen mit günstigeren Werkstoffen und über eine bessere Systemarchitektur verfügen. Welche Anforderungen an die Stromtragfähigkeit, Kontaktierung, Isolation und thermische Bewusstheit nehmen mit steigender Ladeleistung zu? Dr. Müller: Also einfach gesagt: Fast alle. Wir sehen es vor allem bei einem Thema wie dem Schnellladen. Denn hier ist die Erwartungshaltung des Kunden, dass in fünf Minuten sein Auto geladen ist. Wir haben eine Lösung entwickelt, bei der eine ungekühlte Ladedose im Fahrzeug in
ZUR PERSON
kehrte 2025 nach einem dreijährigen Zwischenstopp bei Plexus, wo sie in der prozessorientierten Konstruktionsentwicklung tätig war, zu TE Connectivity als Director Productmanagement zurück. Sie war zuvor von Februar 2014 bis Oktober 2021 bei TE Connectivity tätig, zunächst als Product Manager. Im Anschluss übernahm Dr. Müller (links im Bild) im April 2019 die Verantwortung als Manager Innovation Center. Das Innovationszentrum für Anschlüsse, Steckverbinder, Sensoren sowie Lösungen für die Hybrid- und Elektromobilität beschäftigte sich mit prozessorientierter Konstruktionsentwicklung neuer Verfahren für den Automobilmarkt im Bereich gestanzter, geformter und montierter Produkte. Im Fokus stand der Aufbau einer Serienfertigungslinie für Batterieanschlusssysteme.
60 ELEKTRONIKPRAXIS 13 | 2026
Bild: Anica Thalmeier
Dr. Svenja Müller
ELEKTROMOBILITÄT
Kombination mit einem gekühlten Ladestecker und einer entsprechenden Ladeinfrastruktur kurzzeitig Ströme von bis zu 1.000 A ermöglicht. Bei einem 800-V-Batteriesystem entspricht das theoretisch einer Ladeleistung von bis zu 800 kW. Unter geeigneten Bedingungen können so innerhalb von fünf bis sechs Minuten rund 80 kWh Energie übertragen werden. Das entspricht je nach Fahrzeug und Energieverbrauch einer zusätzlichen Reichweite von etwa 400 bis 500 km. Im Bereich Hochvolt-Verbindungslösungen, sind wir dabei, die Stecker leichter zu designen. Wir arbeiten auch wieder daran, Aluminiumleitungen ins Fahrzeug zu bringen. Sie erinnern sich, wir hatten vor etwa 10 Jahren schon einmal das Thema auf dem Schirm und wollten Aluleitungen im Auto verbauen. 2,5 bis 6 m2, das hat sich damals nicht durchgesetzt. Aber momentan gibt es wieder vermehrt Anfragen von vielen Automobilherstellern, ob man doch Aluminiumleitungen ins Fahrzeug bringt. Aluminiumleitungen, also zum einen Querschnitte von 2,5 bis 6 m2, aber auch große Querschnitte bis 200 m2. Es sind teilweise Leitungen, aber auch Busbars. Und hier geht es vor allem darum, wie diese Aluminiumleitungen zuverlässig kontaktiert werden können, ohne zu viel Wärmeleistung zu erzeugen. Vor 10 Jahren war man natürlich in erster Linie auf Verbrennungsmotoren fokussiert und damals waren dann tatsächlich auch eher kleinere Querschnitte im Fokus, also alles bis ca. 10 Quadratmeter. Und man darf nicht vergessen, es gab auch schon eine Kostendiskrepanz zwischen Kupfer und Aluminium. 2014 hat Kupfer pro Kilo circa 5 Euro mehr als Alu gekostet; 2026 kostet das Kilo Kupfer bereits 7 Euro mehr als ein Kilogramm Alu. Auch wenn ich glaube, dass man erst mit den ganzen chinesischen Automobilherstellern merkt, was Kostendruck bedeutet. Wie verändern sich die Anforderungen an Connectivity-Lösungen durch 800-V-Architekturen? Dr. Müller: Der Punkt hier ist: Wenn man eine Architektur mit zwei Batteriebänken hat, also zwei Bänke mit 400-VBatterien, und die Ladestation nur 400 V liefert, wie lädt man dann eine 800-V-Batterie auf? Eine der möglichen Architekturen sieht also so aus: Man hat zwei Bänke. Unsere Komponente sorgt dafür, dass die Batterien parallel geschaltet werden. Im Parallelbetrieb kann man die Batterie mit 400 V laden, und wenn man in den Fahrmodus wechselt oder ein 800-V-Ladesystem nutzt, kann man sie in Reihe schalten. Diese Komponente ersetzt drei BankSchütze. Das ist einer der größten Vorteile. Man spart Kosten, Platz und Gewicht. Zudem handelt es sich um eine bistabile Komponente; man benötigt keine Stromversorgung, um sie in Reihe oder parallel zu schalten. Zudem bietet sie einen enormen Vorteil in puncto Sicherheit, weil sie keine unzulässigen Zustände aufweist, wie sie bei einer Anordnung mit drei Bankschützen auftreten können. Auch in Hinsicht auf das Kurzschlussverhalten kann dieses Bauteil einen Kurzschlussstrom von bis zu 27.000 A bei einer Dauer von 3 ms bewältigen. Bei den derzeit verfügbaren Schützen erreicht man wahrscheinlich höchstens 20.000 bis 22.000 A. Verschiedene Herausforderungen bringt die C2l- Konnektivität in E-Autobatterien mit sich aufgrund der vielzähligen Zellformen und -größen sowie der chemischen Zusammensetzung mit sich. Jedes Batterie-Design hat eigene Anforderungen an Layout, Leistung und Sicherheit, so dass eine einheitliche Lösung in der Regel nicht praktikabel ist. Hier sieht sich TE gut positioniert, wie uns Svenja Müller erklärt.
AUTOMOTIVE & TRANSPORTATION
Auf der Battery Show hat TE seine Cell-to-Cell-Lösungen vorgestellt, die entwickelt wurden, um die elektrische, thermische und mechanische Leistung von Batteriemodulen und E-Fahrzeugen zu optimieren. Welche Vorteile bringen diese mit? Dr Müller: Unser erstes System haben wir 2018 vorgestellt. Im Vergleich zu heute hatten wir damals ein sehr massives Carrierboard mit einer FFC Sense Line. In der nächsten Designstufe ging es darum zu sagen, welche Bauelemente sich vermeiden ließen, da sie keinen Mehrwert boten. Dieses Carrierboard war tatsächlich nur dazu da, um es von unserer Produktion zum Automobil- oder Batteriehersteller zu bringen, um es auf die Batteriezellen zu schweißen. Jetzt bei der nächsten Evaluationsstufe haben wir das Carrierboard extrem verschlankt. Die Kontaktierungsflächen auf den Batteriezellen bleiben unverändert. Dadurch kann weiterhin jede einzelne Batterie überwacht werden, die Zellspannung gemessen und die Zelle bei Bedarf gezielt zu- oder abgeschaltet werden, um eine gleichmäßige Entladung sicherzustellen. In der nächste Evaluationsstufe arbeiten wir mit einem Hilfs-Carrier, das nach der Montage – also nach dem Aufschweißen – wieder entfernt wird. Das spart jede Menge Gewicht und Kosten.
„Man merkt erst angesichts der ganzen chinesischen Automobilhersteller was Kostendruck bedeutet.“ Dr. Svenja Müller Im Endeffekt wäre das günstigste System ohne Carrier. Das Problem ist in dem Fall, dass für manche OEMs die Luft- und Kriechstrecken nicht ausreichend weit auseinander sind, denn man möchte die Zellen natürlich so nah wie möglich aneinander haben. Deswegen haben wir ein neues Konzept entwickelt, das gibt es auch auf dem Markt, mit einem laminierten System. Da wurde ein Puffer zwischen den einzelnen Zellen integriert, um Luft- und Kriechstrecken zu schaffen. C2C-Lösungen sind zwar hochgradig kundenspezifisch, basieren jedoch auf einem modularen Plattformansatz. Die Herausforderung besteht darin, eine wirtschaftlich skalierbare Plattform zu schaffen und gleichzeitig die notwendige Flexibilität für unterschiedliche Zellformate, Batteriearchitekturen und OEM-Anforderungen bereitzustellen. Die Kernprozesse, Fertigungstechnologien und Designprinzipien bleiben dabei weitgehend identisch, während die kundenspezifische Ausprägung an die jeweilige Anwendung angepasst wird. Wir unterstützen prismatische, zylindrische und Pouch-Zellen und begleiten unsere Kunden von der Konzeptphase über Prototyping und Industrialisierung bis hin zur vollautomatisierten Serienfertigung. Unabhängig davon, ob der Fokus auf Cell-toPack-Architekturen, Gewichtsreduktion, Thermomanagement oder einer verbesserten Sensorintegration liegt, entwickeln wir die passende Lösung auf Basis einer skalierbaren Technologieplattform. Mit unseren Cell-to-CellLösungen zeigen wir, wie sich TE von einem Komponentenlieferanten zu einem Systempartner entwickelt hat, der elektrische Kontaktierung, Sensorik, Fertigungsprozesse und Automatisierung zu einer integrierten Gesamtlösung verbindet.(se) ELEKTRONIKPRAXIS 13 | 2026
61
AUTOMOTIVE & TRANSPORTATION
KOMFORTELEKTRONIK
PLATTFORMFÄHIGE AKTOREN
Zunehmender Variantenvielfalt Herr werden
D
VERFASST VON
Daniel Duffner Product Manager Actuators Burger Group
Die Folge ist eine stetig wachsende Komplexität in der Aktorentwicklung. In klassischen Entwicklungsansätzen entstehen daraus zahlreiche Hardware- und Software-Varianten, die jeweils separat entwickelt, validiert und industrialisiert werden müssen. Der damit verbundene Aufwand steht zunehmend im Widerspruch zu den Anforderungen an kurze Entwicklungszeiten und eine schnelle Markteinführung. Plattformfähige Aktoren bieten einen Lösungsansatz, um diese Komplexität beherrschbar zu machen: Anstatt für jede Kundenapplikation eine vollständige Neuent-
Bild: © Design Store - stock.adobe.com mit Unterstütztung von KI
ie Anforderungen an moderne Aktoren haben sich mit der Elektrifizierung von Fahrzeugen und dem Wandel der E/E-Architekturen grundlegend verändert. Während sie früher meist für klar definierte Spannungs- und Kommunikationsschnittstellen entwickelt wurden, müssen sie heute unterschiedliche Bordnetzarchitekturen und OEM-spezifische Anforderungen unterstützen. Hinzu kommt, dass Aktoren längst nicht mehr nur in Pkw zum Einsatz kommen, sondern auch in Nutzfahrzeugen, Motorrädern oder Landmaschinen – jeweils mit spezifischer elektrischer Schnittstelle.
Bild: Burger Group
Aktoren müssen unterschiedliche Bordnetzspannungen und Kommunikationsschnittstellen unterstützen. Die Herausforderung liegt jedoch nicht in 12, 24 oder 48 V allein, sondern in der daraus entstehenden Variantenvielfalt. Plattformfähige Konzepte schaffen Abhilfe.
Veränderungen in der Fahrzeugentwicklung: Fahrzeughersteller stellen unterschiedliche Anforderungen beispielsweise an Diagnosefunktion, Positionsrückmeldung oder die Integration in die jeweilige Fahrzeugarchitektur, während gleichzeitig die Bandbreite der Anwendungen wächst.
62 ELEKTRONIKPRAXIS 13 | 2026
KOMFORTELEKTRONIK
AUTOMOTIVE & TRANSPORTATION
Bild 1: Beispiel Aktor für ein Ventil für Thermomanagement für Elektrofahrzeuge.
wicklung zu realisieren, basiert der Ansatz auf einem modularen Baukasten, der sich durch den Austausch weniger Komponenten und angepasste Software flexibel an unterschiedliche Anforderungen anpassen lässt. Dadurch können Entwicklungs- und Validierungsaufwand reduziert und neue Anwendungen deutlich schneller realisiert werden.
Diese Entwicklung ist das Ergebnis tiefgreifender Veränderungen in der Fahrzeugentwicklung. Während Bordnetze über viele Jahre weitgehend einheitlich ausgelegt waren, existieren heute unterschiedliche Spannungsniveaus und Kommunikationsarchitekturen parallel. Je nach Fahrzeugklasse und Hersteller kommen 12-, 24- oder 48-V-Systeme sowie Kommunikationsprotokolle wie PWM, LIN oder CAN zum Einsatz. Einheitliche elektrische Schnittstellen haben sich bislang nicht etabliert, weil Fahrzeughersteller je nach Fahrzeugplattform und Anwendungsfall unterschiedliche Bordnetz- und Kommunikationsarchitekturen verfolgen. Hinzu kommen unterschiedliche Anforderungen der Fahrzeughersteller an Diagnosefunktion, Positionsrückmeldung oder die Integration in die jeweilige Fahrzeugarchitektur, während gleichzeitig die Bandbreite der Anwendungen wächst. Obwohl viele von ihnen auf einer vergleichbaren Grundfunktion basieren, unterscheiden sich die elektrischen und kommunikationstechnischen Anforderungen zum Teil erheblich. Die Folge sind zahlreiche Produktvarianten, die sich hinsichtlich Elektronik, Software oder einzelner mechanischer Komponenten unterscheiden und jeweils separat entwickelt, validiert und industrialisiert werden müssen. Mit jeder zusätzlichen Variante steigt der Aufwand. Die Herausforderung besteht daher nicht darin, alle Unterschiede zu beseitigen, sondern die Variantenvielfalt auf ein technisch und wirtschaftlich sinnvolles Maß zu begrenzen. Genau hier setzen plattformfähige Aktorkonzepte an.
Plattformfähigkeit beginnt mit dem richtigen Baukasten Um die steigende Variantenvielfalt zu beherrschen, verfolgen immer mehr Hersteller ein Plattformkonzept. Ziel ist es, unterschiedliche Kundenanforderungen nicht mehr durch vollständige Neuentwicklungen abzubilden, sondern auf einer gemeinsamen technischen Basis aufzubauen. Ein Aktor gilt dabei als plattformfähig, wenn sich durch den Austausch weniger Komponenten – etwa Leiterplatte, Motor oder Abtriebswelle – und eine angepasste Software unterschiedliche Kundenapplikationen realisieren lassen. Die Grundlage dafür bildet eine weitgehend standardisierte mechanische Plattform, bei der zentrale Komponenten wie Gehäuse, Getriebe, Lagerstellen und Dichtungssysteme über verschiedene Anwendungen hinweg identisch bleiben. Dadurch lassen sich bereits entwickelte und validierte Komponenten mehrfach nutzen und gleichzeitig Entwicklungs- und Validierungsaufwand reduzieren. Während die Mechanik weitgehend standardisiert werden kann, erfordern Elektronik und Software ein höheres Maß an Flexibilität. Anstelle einer vollständigen Standardisierung aller Komponenten verfolgt das Plattformkon-
Bild: Burger Group
Herausforderung: Variantenvielfalt auf ein sinnvolles Maß beschränken
zept deshalb das Ziel, nur diejenigen Baugruppen zu variieren, die aufgrund unterschiedlicher Spannungsniveaus, Kommunikationsschnittstellen oder Anforderungen der Automobilhersteller tatsächlich angepasst werden müssen. Dafür wird die mechanische Schnittstelle so ausgelegt, dass unterschiedliche Leiterplattenvarianten integriert werden können. Auch die Software folgt diesem Baukastenprinzip. Unterschiedliche Kundenanforderungen werden nicht durch neue Software-Entwicklungen, sondern über konfigurierbare Funktionsbausteine umgesetzt. Dadurch verlagert sich ein Teil der Variantenbildung von der Hardware auf die Software-Ebene. Und auch bei der Auslegung des Elektromotors bietet das Plattformkonzept zusätzliche Freiheitsgrade. So können beispielsweise unterschiedliche Wicklungen bei gleichem Bauraum zum Einsatz kommen, um verschiedene Spannungsniveaus abzudecken. Die eigentliche Plattform entsteht somit nicht durch identische Komponenten, sondern durch ein Gesamtkonzept, das Standardisierung und gezielte Variantenbildung miteinander verbindet.
Flexible Schnittstellen schaffen Spielraum für unterschiedliche Fahrzeugplattformen Während sich die mechanische Plattform weitgehend standardisieren lässt, stellen die elektrischen Schnittstellen deutlich höhere Anforderungen an die Variantenbildung. Unterschiedliche Bordnetzspannungen und Kommunikationsschnittstellen beeinflussen unmittelbar die Auslegung der Elektronik und machen eine differenzierte Betrachtung erforderlich. Je nach Anwendung und Fahrzeugklasse kommen heute 12-, 24- oder 48-V-Systeme zum Einsatz. Die unterschiedlichen Spannungsniveaus wirken sich unter anderem auf die Dimensionierung der Leistungselektronik, die Auswahl geeigneter Bauteile sowie die Verlustleistung aus. Eine einheitliche Leiterplatte für sämtliche Spannungsbereiche wäre daher weder technisch noch wirtschaftlich sinnvoll. Bauteile für höhere Spannungen sind häufig überdimensioniert oder für Anwendungen mit niedrigeren Spannungen technisch nicht immer geeignet und verursachen unnötige Kosten. ELEKTRONIKPRAXIS 13 | 2026
63
AUTOMOTIVE & TRANSPORTATION
rou p
urg er G
Plattformkonzepte verkürzen Entwicklungszeiten
Thermomanagement zeigt Vorteile des Plattformansatzes Besonders deutlich werden die Vorteile plattformfähiger Aktoren im Wärmemanagement. Obwohl die Grundfunktion der Aktoren in vielen Anwendungen vergleichbar ist, unterscheiden sich die Anforderungen der Fahrzeughersteller und Fahrzeugklassen zum Teil erheblich. Gerade hier zeigt sich, wie sich unterschiedliche Anforderungen mit einem gemeinsamen Baukasten wirtschaftlich abbilden lassen.
Bild: Burger Group
Bild 3: Beispiel für die Modularität der Elektronik; unterschiedliche Leiterplatten für unterschiedliche Schnittstellen – 12V LIN; 12V CAN; 24V CAN; 24V PWM. Der Aktor ist speziell für Anwendungen für Fahrzeuge mit Batterie wie Thermomanagement oder für Anwendungen in der Agrartechnik.
Ein typisches Beispiel sind Aktoren für Kühlmittelventile. Während sie in Pkw häufig in 12-V-Bordnetze mit LINKommunikation integriert werden, kommen im Nutzfahrzeugbereich überwiegend 24-V-Systeme zum Einsatz, bei denen die Ansteuerung häufig über PWM oder CAN erfolgt. Die eigentliche Funktion des Aktuators bleibt dabei weitgehend identisch. Elektronik, Kommunikationsschnittstelle und Software müssen jedoch an die jeweiligen elektrischen und kommunikationstechnischen Anforderungen angepasst werden. Trotz der unterschiedlichen Fahrzeugarchitekturen bleibt die eigentliche Aufgabe des Aktors unverändert: Er regelt den Kühlmittelfluss entsprechend den Anforderungen des Thermomanagements. Gerade diese Kombination aus gleicher Grundfunktion und unterschiedlichen elektrischen Randbedingungen macht das Thermomanagement zu einem geeigneten Beispiel für plattformfähige Aktorkonzepte. Sie zeigt, dass sich ein hoher Grad an Wiederverwendung erreichen lässt, ohne die spezifischen Anforderungen einzelner Fahrzeugplattformen einzuschränken. Das Plattformkonzept ermöglicht es, diese Unterschiede gezielt über variantenabhängige Elektronik- und Software-Bausteine abzubilden, während die mechanische Basis unverändert bleibt. Entwicklungs- und Validierungsaufwand können dadurch deutlich reduziert werden, ohne die unterschiedlichen Anforderungen der jeweiligen Fahrzeugplattformen einzuschränken.
Hinzu kommen unterschiedliche Kommunikationsanforderungen. Je nach Hersteller und Fahrzeugplattform erfolgt die Ansteuerung der Aktuatoren beispielsweise über PWM, LIN oder CAN. Diese Kommunikationsprotokolle unterscheiden sich nicht nur hinsichtlich ihrer Funktion, sondern stellen auch unterschiedliche Anforderungen an die Elektronik. So sind Mikrocontroller in der Regel auf bestimmte Kommunikationsprotokolle ausgelegt und lassen sich nicht beliebig zwischen PWM-, LIN- und CAN-Anwendungen austauschen. Darüber hinaus können spezifische Vorgaben des Automobilherstellers, beispielsweise bei der Pinbelegung von Steckverbindern, zusätzliche Hardware-Varianten erforderlich machen. Statt daher eine universelle Leiterplatte für sämtliche Anforderungen zu entwickeln, setzt das Plattformkonzept auf mechanisch kompatible, jedoch funktional angepasste Leiterplattenvarianten. Sie besitzen identische geometrische Schnittstellen, unterscheiden sich jedoch in Layout, Bestückung und den eingesetzten Leistungskomponenten. Dadurch lässt sich die Elektronik gezielt an die jeweilige Anwendung anpassen, ohne den grundlegenden Plattformgedanken aufzugeben. Bil d: B
Bild 2: Der Aktor der Baureihe EVO ist speziell für Anwendungen mit Verbrennungsmotor im Pkw und Motorrad entwickelt.
KOMFORTELEKTRONIK
64 ELEKTRONIKPRAXIS 13 | 2026
Plattformfähige Aktorkonzepte bieten aber nicht nur technische, sondern auch wirtschaftliche Vorteile. Durch die Wiederverwendung bereits entwickelter und validierter Komponenten lassen sich Entwicklungsaufwand und Validierungszeiten reduzieren. Bleibt beispielsweise bei einer Variante mit anderer Versorgungsspannung und Kommunikationsschnittstelle die mechanische Umhausung unverändert und wird lediglich die Leiterplatte ausgetauscht, können bereits vorliegende Ergebnisse aus der Umwelt- und Dichtheitsprüfung übernommen werden. Dadurch sinkt die Anzahl der Varianten, die über den gesamten Produktlebenszyklus betreut und weiterentwickelt werden müssen. Auch die Entwicklung neuer Kundenapplikationen lässt sich deutlich beschleunigen. Anstatt jedes Projekt von Grund auf neu zu entwickeln, können bestehende Plattformbausteine gezielt an unterschiedliche Anforderungen angepasst werden. Dadurch verkürzt sich die Timeto-Market und neue Lösungen lassen sich schneller in Serie überführen. Mit der zunehmenden Vielfalt an Fahrzeugplattformen wird dieser Ansatz weiter an Bedeutung gewinnen. Unterschiedliche Bordnetzarchitekturen und Kommunikationsstandards werden auch zukünftig unterschiedliche technische Lösungen erfordern. Entscheidend wird deshalb nicht sein, möglichst alle Varianten zu vereinheitlichen, sondern sie auf Basis eines durchgängigen Plattformkonzepts effizient zu beherrschen. Plattformfähigkeit entwickelt sich damit vom reinen Entwicklungskonzept zu einem entscheidenden Wettbewerbsfaktor. Wer auf einen validierten Baukasten zurückgreifen kann, verkürzt Entwicklungszeiten, reduziert Entwicklungsrisiken und kann neue Kundenanforderungen deutlich schneller umsetzen. (se)
AKTUELLES
AUTOMOTIVE & TRANSPORTATION
IMPRESSUM
ELEKTROMOBILITÄT
Detektorschalter für 48-V-Bordnetzarchitekturen
www.elektronikpraxis.de
Leserservice
Bild: Alps Alpine
Alps Alpine bringt mit der SPVQK-Serie neue Detektorschalter auf den Markt, die den zunehmenden Einsatz von 48-V-Bordnetzarchitekturen in Elektrofahrzeugen unterstützen sollen. Die Serie in Schutzart IP6K7 hält einer CLast von bis zu 3 A stand und bietet damit eine deutlich höhere Robustheit beim Schalten. Die Schalter eignen sich für viele Anwendungen im Automobilbereich, zum Beispiel für Türverriegelungen, Sicherheitsgurtschlösser, elektrische Parkbremsen und Lenkradschaltungen. Im Vergleich zum Vorgängermodell SPVQ8-Serie, die einen maximalen Spitzen-Einschaltstrom von 0,1 A (C-Last) unterstützt, hält die SPVQK-Serie einer C-Last von bis zu 3 A stand und bietet damit eine deutlich höhere Robustheit beim Schalten. Die neu entwickelte Kontaktstruktur minimiert Verschleiß und Alterung der Kontakte. Somit gewährleistet sie eine stabile elektrische Leistung und dauerhafte Zuverlässigkeit. Zudem sind keine externen Komponenten zur Strombegrenzung notwendig, beispielsweise Chip-Widerstände, die zuvor zum Schutz der Schaltung erforderlich waren. Das vereinfacht das Schaltungsdesign und reduziert gleichzeitig die Anzahl der Bauteile. Die Komponente widersteht Überströmen bis zu 18 A für typischerweise fünf Minuten und überzeugt durch eine hohe Lebensdauer von 300.000 Schaltzyklen.
elektronikpraxis.de/hilfe oder E-Mail an vertrieb@vogel.de mit Betreff „ELEKTRONIKPRAXIS”. Gerne mit Angabe Ihrer Kundennummer vom Adressetikett: *CS-1234567*
Redaktionsservice
Kontakt zur Redaktion: Tel. +49 931 418-2333 fachmedien@vogel.de Chefredakteurin: Maria Beyer-Fistrich (mbf), V. i. S. d. P. Stellvertretende Chefredakteurin: Kristin Rinortner (kr) Redaktion: Susanne Braun, leitende Redakteurin (sb), Manuel Christa (mc), Stefanie Eckardt (se), Sebastian Gerstl (sg), Hendrik Härter (heh), Margit Kuther (mk), Veronika Maucher (vm), Michael Richter (mr) Freie Mitarbeiter: Thomas Kuther, Richard Oed Redaktionsanschrift: Würzburg: Max-Planck-Str. 7/9, 97282 Würzburg Tel. -2477, Fax -2740 Layout: Alexandra Geißner ELEKTRONIKPRAXIS ist Organ des Fachverbandes Elektronik-Design e.V. (FED). FED-Mitglieder erhalten ELEKTRONIKPRAXIS im Rahmen ihrer Mitgliedschaft. Schreibweisen, Firmen- und Produktnamen: Wir halten uns generell an die Schreibempfehlungen des Dudens. Haftungsausschluss: Für den Inhalt der einzelnen Artikel sind die jeweils benannten Autoren verantwortlich, er spiegelt nicht zwangsläufig die Meinung der Redaktion wider. Eine Haftung für die Richtigkeit der Veröffentlichungen kann trotz sorgfältiger Prüfung nicht übernommen werden. Kein Teil dieser Publikation darf ohne ausdrückliche schriftliche Genehmigung in irgendeiner Form reproduziert oder unter Verwendung elektronischer Systeme verarbeitet, vervielfältigt oder verbreitet werden.
Verkauf von Medialeistungen Director Commercial: Max Stern sales@vogel.de Auftragsmanagement: auftragsmanagement@vogel.de
Abonnement SIMULATION
Bild: dSpace
Fahrerüberwachungssysteme frühzeitig validieren Die Anforderungen an Entwicklung und Validierung von Driver-Monitoring-Systemen nehmen stetig zu. Hierfür hat dSpace seine Software-Plattform für die Sensorsimulation und 3D-Visualisierung Aurelion erweitert. Aurelion Driver Monitoring setzt auf simulationsbasierende Ansätze, die reale Sensordaten nachbilden und gleichzeitig reproduzierbare Tests ermöglichen. Die Lösung kombiniert animierte 3D-Fahrermodelle mit einer physikbasierten Infrarot-Kamerasimulation. Dadurch lassen sich typische DMS-Anwendungen, etwa die Erkennung von Blickrichtung, Aufmerksamkeit oder Müdigkeit, unter kontrollierten und variierbaren Bedingungen untersuchen. Die Simulation berücksichtigt dabei unterschiedliche Kamera- und Fahrerkonfigurationen, Fahrszenarien sowie Umgebungs- und Beleuchtungssituationen und unterstützt Near-Infrared-Konzepte. Aurelion Driver Monitoring ist in die bestehende dSpace Werkzeugkette integriert und unterstützt durchgängige Workflows von der Szenarienerstellung bis zur Steuergerätevalidierung. Die Lösung kann in SiL- und HiL-Umgebungen eingesetzt werden und ermöglicht die Kombination von Sensordaten, Restbussignalen und Ground-Truth-Informationen für umfassende Tests. ELEKTRONIKPRAXIS 13 | 2026
65
Bezugspreis (inklusive Versandkosten): Inland: jährl. 286,90 € Ausland: jährl. 318,10 € Verbreitete Auflage: Angeschlossen der Informationsgemeinschaft zur Feststellung der Verbreitung von Werbeträgern – Sicherung der Auflagenwahrheit. Aktuelle Zahlen: www.ivw.de Datenbank: Die Artikel dieses Heftes sind in elektronischer Form kostenpflichtig über die Wirtschaftsdatenbank GENIOS zu beziehen: www.genios.de ISSN 0341-5589
Vogel Communications Group GmbH & Co. KG Max-Planck-Str. 7/9, 97082 Würzburg Tel. +49 931 418-0 www.vogel.de Registergericht: Amtsgericht Würzburg Handelsregisternummer: HRA 245 Umsatzsteueridentifikationsnummer: DE 169343403 Komplementär GmbH: Vogel Communications Group Verwaltungs GmbH Registergericht: Amtsgericht Würzburg Handelsregisternummer: HRB 10 Geschäftsführung: Matthias Bauer (Vorsitz), Dennis Hirthammer Druck: Vogel Druck und Medienservice GmbH Leibnizstraße 5, 97204 Höchberg Gedruckt auf Steinbeis silk Recyclingpapier, ausgezeichnet mit dem Blauen Engel und dem EU Ecolabel. Mehr Infos unter: www.stp.de Fragen zur Produktsicherheit: produktsicherheit@vogel.de Copyright: Vogel Communications Group GmbH & Co. KG
BAUTEILEBESCHAFFUNG
VALUE ADDED SERVICES
LIEFERKETTEN-RISIKOMANAGEMENT
Lieferkettenrisiken verstehen, bewerten und reduzieren
Bild: frei lizenziert
Unternehmen optimierten Kosten, verließen sich auf vorhersehbare Handelsbeziehungen und konzentrierten sich auf Effizienz statt auf Resilienz. Doch angesichts der globalen Spannungen werden diese Maßnahmen zur Belastung. Neue Strategien sind gefordert.
J
ahrzehntelang basierten globale Lieferketten auf relativ stabilen Annahmen. In einer Zeit, in der globale Spannungen, regulatorische Änderungen und flächendeckende Störungen verhältnismäßig selten waren, brachte dieser Ansatz messbare Vorteile. Doch diese Bedingungen gehören der Vergangenheit an. In den letzten Jahren hat die globale Volatilität gezeigt, wie schnell die bisherigen Annahmen zur Belastung werden. Das Problem heute ist, dass viele Unternehmen Entscheidungen auf Basis unvollständiger Informationen treffen. Laut der Harvard Business Review haben nur 16 Prozent der Unternehmen vollständige Transparenz über alle Ebenen ihrer Lieferkette. Die meisten Betriebe können daher nicht nachvollziehen, wo kritische Rohstoffe herstammen oder wo verborgene Abhängigkeiten bestehen. Daher verlagert sich der Einkauf zunehmend von lieferantenbezogenen hin zu produktzentrierten Entscheidungen. Diese Strategie schafft ein umfassenderes Verständnis darüber, woher Materialien und Komponenten für die Produkte stammen und gibt Unternehmen mehr Kontrolle und Sicherheit.
Kostengünstige Beschaffung kann das Lieferkettenrisiko erhöhen Viele Unternehmen wählen den günstigsten Lieferanten aus. Doch dieser Ansatz berücksichtigt nicht dessen Zu-
66 ELEKTRONIKPRAXIS 13 | 2026
Supply-ChainRisiken: Eine wirksame Strategie besteht darin, sich auf die Sichtbarkeit der Produktkomponenten, statt auf die der Direktlieferanten zu konzentrieren.
verlässigkeit oder Resilienz. Ein Anbieter, der auf dem Papier wirtschaftlich erscheint, kann teuer werden, wenn Produktionsverzögerungen oder Beschaffungsprobleme beachtet werden. Statt den billigsten Lieferanten auszuwählen und zu hoffen, dass keine Störungen auftreten, sollten Unternehmen Worst-Case-Szenarien antizipieren und wichtige Fragen stellen: Wie sieht die finanzielle Situation des Lieferanten aus? Welche Risiken könnten ihn daran hindern, seine Verpflichtungen zu erfüllen? Welche zugelieferten Produkte oder Rohstoffe sind für das Unternehmen existenziell? Die Antworten sowie die Erstellung eines strukturierten Beschaffungsrahmens inklusive potenzieller Risiken trägt maßgeblich dazu bei, differenziertere und bessere Entscheidungen zu treffen.
Globale Spannungen können globale Lieferketten stören Als aktuelles Beispiel zeigt der anhaltende Konflikt in der Straße von Hormus, wie tiefgreifend internationale Beziehungen die globalen Lieferketten beeinflussen können. Vor Beginn der aktuellen Situation hing etwa 25 Prozent des maritim transportierten Öls von dieser Passage ab. Die aktuelle Blockade haben die Preise für Öl und Erdgas in die Höhe schnellen lassen und gravierende Folgeeffekte für die Transportwirtschaft und andere Branchen erzeugt. Die schlichte Annahme, dass Häfen, Kanäle und Knotenpunkte zugänglich bleiben, barg ein hohes Resilienzrisiko. Stattdessen sollten Unternehmen politische Unsicherheiten in ihrer Notfallplanung berücksichtigen. Eine gezielte Diversifizierung der Lieferanten hilft, kontinuierlich Zugang zu den benötigten Komponenten und Materialien zu sichern.
Compliance versus Transparenz in der Lieferkette Die Einhaltung regulatorischer Vorgaben für die Geschäftstätigkeit ist essenziell. Allerdings kann sie nicht mit voller Transparenz über die Lieferkette gleichgesetzt werden. Wenn ein Unternehmen bestätigt, dass seine Direktlieferanten die Kriterien für Umwelt- und Arbeitsstandards erfüllen, ist noch nicht gesichert, ob ein Lieferant weiter unten in der Kette diese Anforderungen ebenfalls erfüllt. Echte Transparenz erfordert ein detail-
VALUE ADDED SERVICES
Just-in-Time-Bestandsführung und strategische Lagerbestände
liertes Verständnis der gesamten Lieferkette, inklusive direkter und indirekter Lieferanten. Nur so kann der Ursprung aller Materialien und Rohstoffe und die damit verbundenen Risiken vollständig erfasst werden.
Der „Just-in-Time“-Ansatz senkt Lagerkosten, ist aber nur bei globaler Stabilität effizient. Flexiblere Strategien wie Dual Sourcing oder die Nutzung regionaler Lieferanten ermöglichen es, Kosten und Risiko zu minimieren. Bei der Risikosteuerung konzentrieren sich viele Unternehmen auf die Beziehungen zu Direktlieferanten, während die vorgelagerten Komponenten und Materialien übersehen werden. Durch den zusätzlichen Fokus auch auf vorgelagerte Stufen können Unternehmen Störungen rascher erkennen. Empfehlenswert sind zudem Notfallpläne, um hochriskante und sehr gefragte Materialien und Komponenten alternativ zu beschaffen.
Eine „China Plus One“-Strategie eliminiert Lieferkettenrisiken nicht Viele Unternehmen verfolgen eine „China Plus One“Strategie, bei der sie ihre geografische Beschaffung diversifizieren und dadurch eine zu starke Abhängigkeit von China vermeiden. Diese Strategie kann zwar die Resilienz der Lieferkette verbessern, sie garantiert jedoch keine Risikoreduzierung. Die bloße Verlagerung einer Lieferquelle außerhalb Chinas verhindert nicht, dass Lieferanten an den alternativen Standorten nicht ebenfalls auf chinesische Materialien oder Arbeitskräfte in ihrer Lieferkette angewiesen sind. Zudem kann eine geografische Verlagerung weitere Risiken, wie globale Instabilität, Naturkatastrophen oder Handelsbeschränkungen, bergen. Ohne ein klares Verständnis aller Risiken und Transparenz über Lieferanten auf weiteren Ebenen, verschieben Unternehmen nur ihre Risiken, statt sie zu verringern. Eine erfolgreiche Diversifizierung erfordert es, über den Ort der Herstellung hinauszuschauen und das gesamte Liefernetzwerk zu verstehen.
BAUTEILEBESCHAFFUNG
Mittels Echtzeit-Intelligenz eine Lieferkettenresilienz aufbauen
VERFASST VON
Alexander Brox Senior Manger of Product Management Sphera
Tiefe Transparenz, produktzentrierte Risikoanalysen und kontinuierliches Monitoring realisieren zukünftige Störungen rascher und unterstützen dabei, resilientere Lieferketten zu etablieren. Dabei ist die Sichtbarkeit der Produktkomponenten wichtiger als die der Direktlieferanten. Lösungen wie die N-Tier-Intelligence von Sphera, helfen Unternehmen, für ihre Lieferkette fundiertere Entscheidungen treffen zu können. (mk)
VALUE ADDED SERVICES
Bild: Garik Barseghyan
BAUTEILEBESCHAFFUNG
Supply Chain Management: Geopolitische Umbrüche, Lieferkettenengpässe, etc. erfordern neue Strategien.
LIEFERKETTEN IM UMBRUCH
Warum Elektronik-Unternehmen jetzt handeln müssen
Bild: Proalpha
Die Elektronik- und Hightech-Branche erlebt einen tiefgreifenden Strukturwandel. Globale Verschiebungen der Handelsströme und rasante technologische Fortschritte stellen bewährte Geschäftsmodelle auf den Prüfstand.
VERFASST VON
Tobias Tewes Manager Competence Center Electronics & High Tech Proalpha Group
Z
usätzlich zu den Verschiebungen der Handelsströme und technologischer Herausforderungen steht die Elektronik- und Hightech-Branche zunehmend unter dem Einfluss globaler Handelsdynamiken. Neue Zollregelungen, die Bildung neuer Handelsallianzen sowie regulatorische Veränderungen im grenzüberschreitenden Warenverkehr wirken sich direkt auf Beschaffungsstrategien, Kostenstrukturen und die Widerstandsfähigkeit globaler Lieferketten aus. Für Unternehmen, die
68 ELEKTRONIKPRAXIS 13 | 2026
jetzt strategisch handeln, ergeben sich daraus aber auch erhebliche Chancen. Vorausgesetzt, sie verfügen über die richtigen digitalen Werkzeuge und Prozesse.
Lieferketten unter Druck: Von Effizienz zu Resilienz Jahrzehntelang wurden globale Lieferketten auf maximale Effizienz getrimmt. Just-in-Time-Modelle und kosten-
VALUE ADDED SERVICES
günstige Beschaffungsstrategien prägten die Branche. Doch Materialengpässe, geopolitische Umbrüche, eine wachsende Cyberkriminalität und immer häufiger auftretende ökologische Phänomene haben die Schwachstellen dieses Systems schonungslos offengelegt. Gerade Elektronikhersteller, die von spezialisierten Bauteilen und international bezogenen Rohstoffen und Materialien abhängig sind, spüren die Folgen dieser Veränderungen besonders deutlich. Moderne Liefernetzwerke weisen aufgrund ihrer globalen Abhängigkeiten ein enormes Maß an Komplexität auf. Dieser Umstand führt dazu, dass sich selbst punktuelle Störungen durch einen Dominoeffekt über mehrere Produktionsstufen hinweg ausbreiten können. Infolgedessen benötigen Unternehmen nicht nur eine diversifizierte Lieferantenbasis, sondern vor allem Echtzeit-Transparenz über die Qualität von Zulieferern, Lagerbestände, Lieferzeiten und den Compliance-Erfüllungsgrad.
Innovationsgeschwindigkeit als Erfolgsfaktor Parallel zum Druck auf die Lieferketten zieht das Innovationstempo weiter an. Kürzere Produktlebenszyklen, steigende Individualisierungsanforderungen und der Erwartungsdruck, neue Produkte schneller zur Marktreife bringen zu müssen, verändern die Entwicklungs- und Fertigungsmethoden grundlegend. Kunden erwarten heute nicht nur hochwertige Produkte, sondern auch schnelle Iterationen, individuelle Lösungen und die nahtlose Integration neuer Technologien wie Internet of Things (IoT)oder KI-Lösungen. Klassische, lineare Entwicklungsmodelle stoßen dabei zunehmend an ihre Grenzen. Erfolgreiche Unternehmen setzen stattdessen auf agilere Innovationsmodelle mit einer stärkeren Verzahnung von Entwicklung, Beschaffung, Produktion und Kundenservice. Entscheidend ist die Fähigkeit, Konstruktionen und Fertigungsprozesse flexibel an Kunden-Feedback und Marktimpulse anzupassen.
BAUTEILEBESCHAFFUNG
Compliance gewinnt zunehmend an Relevanz Regulatorische Anforderungen betreffen längst nicht mehr nur einzelne Abteilungen, sondern durchziehen die gesamte Wertschöpfungskette. Umweltvorschriften wie RoHS, REACH und WEEE werden kontinuierlich erweitert. Hinzu kommen immer wieder neue Vorgaben zu Datenschutz, Cybersicherheit, Exportkontrollen und ProduktRückverfolgbarkeit. Für Industrieunternehmen im DACH-Raum bedeutet dies, dass Compliance fester Bestandteil jeder Phase des Wertschöpfungsprozesses werden muss – von der Produktentwicklung über die Beschaffung bis zur Auslieferung. Die eigentliche Herausforderung besteht dabei weniger im Verständnis der Vorschriften als vielmehr in ihrer praktischen Umsetzung im Tagesgeschäft. Unternehmen müssen sicherstellen, dass Materialien, Bauteile, Lieferanten, Produktionsprozesse und Endprodukte jederzeit lückenlos dokumentiert und alle erhobenen Daten nachvollziehbar und revisionssicher sind. Nur so können Unternehmen bei Änderungen der Vorschriften schnell reagieren und Prozesse anpassen.
Gefordert sind Energieeffizienz und verantwortungsvolle Materialbeschaffung Getrieben von regulatorischem Druck sowie den Erwartungen von Investoren und Kunden müssen Unternehmen ihren ökologischen Fußabdruck über den gesamten Produktlebenszyklus hinweg reduzieren. Initiativen wie der Green Deal der EU, neue ESG-Reporting-Standards sowie erweiterte Vorschriften zu CO₂-Bilanzierung und Produkt-Recycling beschleunigen diesen Wandel. Elektronikhersteller müssen nicht nur die Energieeffizienz ihrer Produktionsprozesse verbessern, sondern auch eine verantwortungsvolle Materialbeschaffung sicherstellen, Abfall reduzieren und die Lebensdauer ihrer Produkte durch Reparaturfähigkeit, Wiederverwendbarkeit und
VALUE ADDED SERVICES
Bild: Gerd Altmann
BAUTEILEBESCHAFFUNG
Recycling verlängern. Unternehmen, denen es gelingt, Prinzipien der Kreislaufwirtschaft fest in ihre Abläufe zu integrieren, stärken nicht nur ihr Markenimage, sondern senken auch Kosten und etablieren sich in Märkten mit stark steigenden Nachhaltigkeitsanforderungen.
Digitale Integration als Schlüssel für eine erfolgreiche Zukunft Die Antwort auf diese vielfältigen Herausforderungen liegt in einer konsequenten digitalen Transformation. Moderne Industrieunternehmen benötigen integrierte Plattformen, die Konstruktion, Einkauf, Produktion, Finanzwesen und Kundenservice nahtlos miteinander verzahnen. Nur so lassen sich Lieferketten in Echtzeit überwachen, flexible Produktionsnetzwerke steuern und Entwicklungsprozesse beschleunigen. Gleichzeitig wandelt sich der Einsatz Künstlicher Intelligenz von experimentellen Pilotprojekten zu konkreten Geschäftsanwendungen. KI-basierte Prognosen, vorausschauende Wartung, intelligente Materialwirtschaft und Produktionsoptimierungen bieten erhebliche Produktivitätssteigerungen und neue strategische Einblicke.
Die wichtigsten Erfolgsfaktoren auf einen Blick
Bild 2: Wer keine schrittweisen Anpassungen im laufenden Betrieb vornimmt, riskiert nicht nur ineffiziente Prozesse, sondern auch dauerhaften Flexibilitätsverlust und Innovationsrückstand.
Warum Untätigkeit zu einem unkalkulierbaren Risiko wird
Bild: frei lizenziert
Wo einst Effizienz und Kostenkontrolle ausgereicht haben, entscheiden heute Geschwindigkeit, Transparenz und An-
Bild 1: Nur durch integrierte Plattformen, die Konstruktion, Einkauf, Produktion, Finanzwesen und Kundenservice nahtlos miteinander verzahnen, lassen sich Lieferketten in Echtzeit überwachen.
70 ELEKTRONIKPRAXIS 13 | 2026
passungsfähigkeit über die Zukunftsfähigkeit. Für Unternehmen in der Elektronik- und Hightech-Branche haben sich mehrere wesentliche Erfolgstreiber herauskristallisiert: Durchgängige Transparenz über die gesamte Wertschöpfungskette – von der Beschaffung und Entwicklung über die Fertigung bis hin zur Auslieferung. Operative Agilität bei Beschaffungsstrategien und Produktionsplanung. Datenbasierte Entscheidungsfindung durch integrierte Analysen. Lückenlose Compliance und Rückverfolgbarkeit. Konsequente Unterstützung von Nachhaltigkeitszielen, etwa durch CO₂-Tracking, Energieoptimierung oder Lifecycle-Management. Zukunftssicherheit durch skalierbare, KI-fähige Plattformen. Um diese Anforderungen umzusetzen, reicht Standardsoftware jedoch oft nicht aus. Unternehmen brauchen einen Partner, der die spezifischen Herausforderungen der Fertigungsindustrie und globaler Lieferketten versteht – und die daraus resultierenden Anforderungen an Compliance, Rückverfolgbarkeit und technologischen Fortschritt kennt. Für die Umsetzung in der Praxis bietet sich etwa die Industry Suite für Elektronik & Hightech von Proalpha an, die speziell auf die Bedürfnisse der Branche zugeschnitten ist und über eine reine ERP-Lösung hinausgeht. Im Kern steht Proalpha ERP, das um branchenspezifische Komponenten sowie weitere integrierte Anwendungen erweitert wird. Die modulare Plattform vereint drei weitere zentrale Module – Industrial AI Platform, Financial Management und Human Capital Management – als digitales Fundament für mehr Agilität, Skalierbarkeit und datengetriebene Marktführerschaft. Ergänzend stehen Funktionen für Spend Management, Master Data Management, Product Implementation, Quality Management, Production Management und Customer Experience zur Verfügung, inklusive Integrationsmöglichkeiten für etablierte Shopfloor-Systeme. Daten, Prozesse und Analyseergebnisse fließen so nahtlos zwischen Beschaffung, Entwicklung, Produktion, Finanzwesen und Kundenservice und sorgen für volle Transparenz und Agilität im gesamten Unternehmen.
In einem Marktumfeld, in dem Anpassungsfähigkeit, Geschwindigkeit und Transparenz zu entscheidenden Erfolgsfaktoren werden, bedeutet Untätigkeit zwangsläufig den Verlust der Wettbewerbsfähigkeit. Wer keine schrittweisen Anpassungen im laufenden Betrieb vornimmt, riskiert nicht nur ineffiziente Prozesse, sondern auch dauerhaften Flexibilitätsverlust, Innovationsrückstand und Schwierigkeiten bei der Fachkräftegewinnung. Die gute Nachricht: Unternehmen, die in integrierte, agile und transparente Business Applications investieren, können sich den Wandel zu eigen machen und davon profitieren. Die Elektronik- und Hightech-Branche steht an einem Wendepunkt. Wer Veränderungen nicht aussitzt, sondern jetzt strategisch handelt, hat das Rüstzeug, die wachsende Komplexität in einen echten, langfristigen Wettbewerbsvorteil zu verwandeln. (mk)
BAUTEILEBESCHAFFUNG
BAUTEILEEINKAUF
SECOND SOURCE
Warum gleiche Eckdaten keine Äquivalenz belegen Eine alternative Teilenummer ist schnell gefunden. Die Eckdaten stimmen, vielleicht nennt eine Cross-Reference-Tabelle den Kandidaten. Doch damit ist die entscheidende Hürde nicht genommen. Denn eine Second Source entsteht nicht durch identische Werte.
G
Frequenztoleranz auf und ist – sofern relevant – für die passende Lastkapazität spezifiziert. In einer parametrischen Suche sieht das schnell nach einem Treffer aus. Für die Vorauswahl ist das sinnvoll – für eine technische Freigabe reicht diese Übereinstimmung allein jedoch nicht.
Bild: WDI AG
erade bei frequenzbestimmenden Bauteilen wirkt der Vergleich zunächst überschaubar. Ein Schwingquarz ist für die geforderte Nennfrequenz unter definierten Betriebsbedingungen spezifiziert, passt in das vorhandene Gehäuse, deckt den benötigten Temperaturbereich ab, weist eine passende
Second Source: Entscheidend ist, ob die für die konkrete Anwendung relevanten Eigenschaften passen und ob verbleibende Unterschiede dort bewertet werden, wo sie das Systemverhalten beeinflussen können.
72 ELEKTRONIKPRAXIS 13 | 2026
BAUTEILEEINKAUF
BAUTEILEBESCHAFFUNG
Ein Schwingquarz ist kein aktiver Taktgenerator, sondern ein elektromechanischer Resonator. Für sich allein erzeugt er kein Ausgangstaktsignal. Erst im Zusammenspiel mit der Oszillatorstufe des Ziel-ICs und der Beschaltung entsteht der Oszillator. Im System wirken Resonator, aktive Stufe, Beschaltung, parasitäre Kapazitäten und Betriebsbedingungen zusammen. Zwei Kandidaten können deshalb auf dem Papier sehr ähnlich aussehen und dennoch unterschiedliche Anforderungen an das vorhandene Design stellen.
Bei der Suche nach Alternativen werden unterschiedliche Ebenen schnell miteinander vermischt. Eine zweite Bezugsquelle für dieselbe Teilenummer ist etwas anderes als ein alternatives Bauteil für dieselbe Anwendung. Ein Cross-Reference-Kandidat ist zunächst ein anhand definierter Kriterien gefundener möglicher Ersatz. Eine Second Source setzt darüber hinaus voraus, dass das alternative Bauteil gegen die relevanten Anforderungen bewertet und freigegeben wurde. Drop-in beschreibt eine Austauschbarkeit innerhalb definierter mechanischer und elektrischer Schnittstellen. Auch daraus folgt keine automatische Systemfreigabe. Die Begriffe beschreiben damit unterschiedliche Ebenen und sollten nicht gleichgesetzt werden. Entscheidend ist die Trennung zwischen Kandidatenfindung und technischer Freigabe.
Was der Datenblattvergleich leistet Der Datenblattvergleich bleibt unverzichtbar. Er beantwortet zunächst die Frage, ob beide Bauteile überhaupt dieselbe Aufgabe beschreiben. Beim Schwingquarz beginnt das mit Nennfrequenz und vorgesehener Resonanz- beziehungsweise Lastbedingung. Auch die Schwingungsart muss berücksichtigt werden: Grundton und Oberton beschreiben unterschiedliche Betriebsweisen und können unterschiedliche Anforderungen an die Oszillatorschaltung stellen. Hinzu kommen Gehäuse, Footprint und Anschlussbelegung sowie Temperaturbereich, Frequenztoleranz und Temperaturstabilität. Bei einem für eine definierte Lastkapazität spezifizierten Quarz gehört auch CL in diese erste Vergleichsebene. Schon hier reicht es nicht, Zahlen nur nebeneinanderzustellen. Toleranz, Temperaturstabilität, Alterung oder ein Verlustparameter sind nur sinnvoll vergleichbar, wenn Definition, Referenzbedingungen und Messkontext zueinander passen. Der Datenblattvergleich kann Kandidaten ausschließen, Unterschiede zeigen und den Prüfbedarf eingrenzen, lässt aber nicht jede Systemwirkung erkennen.
CL: Datenblattwert und reale Last Bei einem für Lastresonanz spezifizierten Quarz zeigt die Lastkapazität besonders anschaulich, warum diese Grenze wichtig ist. CL steht als Spezifikationswert im Datenblatt und beschreibt die Lastbedingung, auf die sich die spezifizierte Lastresonanzfrequenz bezieht. Die wirksame Last des Quarzes ergibt sich dagegen aus der konkreten Oszillatorschaltung. Dazu tragen nicht nur die externen Lastkondensatoren bei. Auch Kapazitäten an den Anschlüssen des Ziel-
Bild: WDI AG
Cross ist noch keine Second Source
Bild 1: Vereinfachte PierceOszillatorschaltung: Der Quarz X1 ist Teil der Oszillatorschleife und arbeitet mit der aktiven Stufe sowie der Lastbeschaltung zusammen. Relevante Quarzparameter lassen sich deshalb bei einer SecondSource-Bewertung nicht losgelöst vom Zielsystem betrachten.
ICs sowie parasitäre Anteile von Pads, Leiterbahnen und Layout wirken mit. Der CL-Wert im Quarzdatenblatt und die Kondensatorwerte auf der Leiterplatte sind deshalb nicht dasselbe. Das wird relevant, sobald Original und Kandidat unterschiedliche Lastbedingungen besitzen oder die reale Last des bestehenden Designs nicht ausreichend bekannt ist. Eine andere CL ist nicht automatisch ein Ausschlusskriterium, sondern zunächst ein Prüfpunkt. Zu bewerten ist nicht nur die Frequenzlage. Je nach Oszillatorstufe können auch Anschwingreserve und Betrieb des Resonators betroffen sein. Damit zeigt CL die Logik technischer Äquivalenz: Entscheidend ist nicht die Identität eines Einzelwerts, sondern ob der Kandidat unter den vorgesehenen Betriebsbedingungen die Anforderungen erfüllt.
Der Quarz schwingt nicht allein Bei der Anschwingbewertung wird die Systemabhängigkeit noch deutlicher. Die aktive Oszillatorstufe muss die Verluste des Resonators überwinden und für das konkrete Design ausreichende Reserve bereitstellen. Der relevante Verlustwert lässt sich nicht isoliert als Ohm-Wert vergleichen. In Datenblättern und technischen Unterlagen begegnen dem Entwickler Bezeichnungen wie R1, Rm, ESR oder ein unter bestimmten Lastbedingungen spezifizierter Widerstand. Hinter diesen Bezeichnungen können unterschiedliche Größen beziehungsweise unterschiedliche Bezugsbedingungen stehen. Vor einem Zahlenvergleich muss deshalb geklärt sein, welcher Parameter gemeint ist, wie er definiert oder gemessen wird und wie er in die Bewertung der Ziel-Oszillatorstufe eingeht. Auch C0 kann relevant sein. Die statische Parallelkapazität ist Bestandteil des elektrischen Ersatzmodells und fließt in bestimmte Verfahren zur Bewertung der Oszillatorreserve ein. Sie muss nicht bei jeder Second Source identisch sein, zeigt aber, warum Quarze trotz ähnlicher Eckdaten unterschiedliche Randbedingungen für die Oszillatorstufe darstellen können. ELEKTRONIKPRAXIS 13 | 2026
73
BAUTEILEEINKAUF
Bild: WDI AG
BAUTEILEBESCHAFFUNG
Zwei Bauteile können sich in einzelnen Spezifikationen unterscheiden und dennoch dieselbe Systemanforderung erfüllen. Umgekehrt beweisen zahlreiche identische Tabellenwerte noch nicht, dass beide Bauteile die Anforderungen im konkreten Design gleichermaßen erfüllen. Dasselbe zeigt sich beim Frequenzbudget. Frequenztoleranz, Temperaturstabilität, Alterung und schaltungsbedingte Einflüsse sind unterschiedliche Beiträge zur Frequenzabweichung. Ihre Relevanz ergibt sich aus Systemanforderung und jeweiliger Definition. Gesucht wird nicht das optisch ähnlichste Datenblatt, sondern ein Kandidat, dessen Unterschiede bekannt, technisch bewertbar und für die Anwendung akzeptabel sind.
Bild 3: Beim Quarzoszillator sind Resonator und aktive Oszillatorstufe bereits im Bauteil integriert. Für die Second-Source-Bewertung rücken deshalb die äußeren Systemschnittstellen wie Versorgung, Ausgang, Pinbelegung und Startverhalten stärker in den Mittelpunkt.
Wo das Datenblatt allein nicht mehr reicht Spätestens dort, wo sich eine relevante Systemgröße nicht mehr allein aus den Bauteildaten ableiten lässt, reicht der Datenblattvergleich nicht mehr aus. Beim Schwingquarz kann das die tatsächliche Frequenzlage im aufgebauten System betreffen. Ebenso kann zu prüfen sein, ob die Oszillatorstufe mit dem Kandidaten unter den relevanten Betriebsbedingungen ausreichende Anschwingreserve besitzt oder ob der tatsächliche Drive Level innerhalb der spezifizierten Belastung bleibt. Welche Prüfungen sinnvoll sind, lässt sich nicht aus einer universellen Second-Source-Checkliste ableiten. Entscheidend sind die identifizierten Unterschiede, die vorhandenen Designreserven, verbleibende Unsicherheiten und die Anforderungen der konkreten Anwendung. Technische Validierung bedeutet deshalb, die Fragen im Zielsystem zu prüfen, die nach Datenblattvergleich und technischer Bewertung noch offen sind. Davon getrennt bleiben zusätzliche formale Freigabe- oder Qualifikationsanforderungen aus Kundenprozessen, Branchenanforderungen oder internen Änderungsverfahren. Bild: WDI AG
Davon getrennt ist der Drive Level zu betrachten. Im Quarzdatenblatt kann spezifiziert sein, welche im Resonator umgesetzte Leistung zulässig ist. Wie stark der Quarz im Design betrieben wird, ergibt sich dagegen aus dem Zusammenspiel von Oszillatorstufe, Resonator und Beschaltung. Damit sind zwei Fragen auseinanderzuhalten: Welche Belastung ist für den Resonator zulässig? Und wie stark wird er in dieser Schaltung tatsächlich angeregt? Ein niedrigerer, in der jeweiligen Bewertungsmethode relevanter Verlustwert kann bei vergleichbarer Definition und sonst gleichen Randbedingungen die Anschwingreserve begünstigen. Für sich allein beweist er noch keine ausreichende Reserve. Ebenso ist eine stärkere Anregung nicht automatisch vorteilhaft; der reale Betrieb muss innerhalb der spezifizierten Bedingungen liegen. Anschwingreserve und Drive Level betreffen unterschiedliche Fragen: Hat die Oszillatorstufe genügend Reserve, um mit dem Resonator unter den vorgesehenen Bedingungen zuverlässig anzuschwingen? Und wird der Resonator im Betrieb innerhalb seiner zulässigen Belastung betrieben? Die beste Second Source ist deshalb nicht automatisch der Kandidat, der dem Original in möglichst vielen Einzelwerten am nächsten kommt. Technische Äquivalenz bedeutet nicht Parameteridentität.
Bild 2: Ein Cross-Treffer ist nur der Ausgangspunkt: Erst Datenblattvergleich, Systembewertung und – wo erforderlich – technische Validierung führen zu einer belastbar bewerteten Second Source.
74 ELEKTRONIKPRAXIS 13 | 2026
Sonderfall: Oszillator Dass eine Second-Source-Prüfung keinem universellen Parametersatz folgt, zeigt der Wechsel zum aktiven Os-
zillator. Hier sind Resonator und Oszillatorstufe bereits Bestandteile des fertigen Bauteils. Die Auslegung ihres internen Zusammenspiels liegt beim Oszillatorhersteller. Für den Anwender entfällt die externe Quarz-Oszillator-Schleife als eigene Designaufgabe; seine Bewertung verschiebt sich stärker auf die Schnittstelle zwischen Oszillator und System. Je nach Bauteil sind dann beispielsweise Versorgungsspannung, Ausgangslogik, Pinbelegung, Enable- oder Tristate-Funktion, zulässige Ausgangslast, Frequenzspezifikation und Startverhalten zu vergleichen. Bei entsprechenden Signalqualitätsanforderungen können zusätzlich Jitter oder Phasenrauschen relevant werden – allerdings nur unter vergleichbaren Definitionen und Messbedingungen. Die Fragestellung bleibt dieselbe, die kritischen Parameter ändern sich: Welche Eigenschaften muss das Bauteil an seiner konkreten Systemschnittstelle erfüllen?
Was überall gilt Dieses Denken ist nicht auf Frequenzbauteile beschränkt. Bei einer Leistungsinduktivität können gleiche Nenninduktivität und Bauform zunächst einen plausiblen Kandidaten ergeben. Für die technische Bewertung können zusätzlich Gleichstromwiderstand, Strom- und Temperaturverhalten sowie die Definition der jeweiligen Stromratings relevant sein. Ähnlich bei Federkontakten: Raster und Einbauraum können passen. Für die Funktion können darüber hinaus Arbeitsweg, Federkraft, Kontaktwiderstand und mechanische Betriebsbedingungen entscheidend sein. Die Kriterien unterscheiden sich von Bauteilgruppe zu Bauteilgruppe. Das Prinzip bleibt gleich: Zuerst muss klar sein, welche Anforderungen das System tatsächlich stellt. Erst dann lässt sich beurteilen, welche Unterschiede bedeutungslos sind, welche genauer betrachtet werden müssen und wo eine technische Validierung erforderlich ist. Damit gehört SecondSource-Arbeit deutlich vor das eigentliche Lieferproblem. Wer erst bei einer Abkündigung oder einem Engpass herausfinden muss, welche Eigenschaften des ursprüngli-
Bild: WDI AG
BAUTEILEEINKAUF
VERFASST VON
Hendrik Nielsen Technical Sales Specialist FCP WDI AG
BAUTEILEBESCHAFFUNG
chen Bauteils für die Anwendung kritisch waren, startet die technische Bewertung unter ungünstigen Bedingungen. Eine belastbare Second-Source-Strategie setzt deshalb bereits bei der Spezifikation des ursprünglichen Designs an. Je klarer Anforderungen, Betriebsbedingungen und Schnittstellen definiert sind, desto gezielter lassen sich Alternativen bewerten. Der Datenblattvergleich bleibt der erste Schritt. Entscheidend für die technische Freigabe ist, ob aus passenden Eckdaten auch eine belastbare Aussage für die konkrete Anwendung wird. (mr)
VERBINDUNGSTECHNIK
LICHTWELLENLEITER
LWL-STECKVERBINDER FÜR KI, HYPERSCALE UND 1,6T-NETZWERKE
Die nächste Evolutionsstufe der Rechenzentrumsverkabelung
Moderne Data Center: Weißer Raum eines Rechenzentrums mit Computern und Speichersystemen (3D Rendering).
Bild: Rosenberger OSI
R VERFASST VON
Harald Jungbäck Produktmanager RechenzentrumsVerkabelungssysteme Rosenberger OSI
echenzentren stehen vor einer neuen Verkabelungsära. Im Mittelpunkt dieser Entwicklung stehen häufig Prozessoren, Switches und Transceiver. Weniger Beachtung findet dagegen die physische Infrastruktur – obwohl gerade sie langfristig über Skalierbarkeit, Betriebssicherheit und Migrationsfähigkeit entscheidet. Eine Schlüsselrolle spielen dabei die optischen Steckverbinder der LWL-Verkabelung. Sie bilden die Schnittstelle zwischen aktiver Übertragungstechnik und passiver Infrastruktur und beeinflussen unmittelbar Übertragungsqualität, Dämpfungsbudget, Portdichte und Betriebssicherheit. Für Entscheider im Rechenzentrumsumfeld stellt sich daher die Frage: Welche Steckverbindertechnologien sind heute relevant – und welche werden die Infrastruktur der kommenden Jahre prägen?
76 ELEKTRONIKPRAXIS 13 | 2026
Bild: © sdecoret - stock.adobe.com
Die Anforderungen an moderne Rechenzentren verändern sich derzeit grundlegend. Künstliche Intelligenz, High-Performance Computing, CloudPlattformen und Hyperscale-Infrastrukturen treiben Bandbreiten und Portdichten auf ein Niveau, das noch vor wenigen Jahren als Zukunftsvision galt.
Von LC zu VSFF: Warum der klassische Standard unter Druck gerät Über viele Jahre war der LC-Duplex-Steckverbinder der unangefochtene Standard in Rechenzentren. Seine Verbreitung resultiert aus einer technisch ausgereiften Kombination aus Kompaktheit, Zuverlässigkeit und Kompatibilität mit den dominierenden Transceiver-Generationen. Doch steigende Portdichten auf Switches und Servern erzeugen neue Anforderungen. Insbesondere moderne Hochleistungsnetzwerke benötigen deutlich mehr Fasern auf gleicher Fläche. Dadurch entstehen neue Steckverbinderklassen, die unter dem Begriff Very Small Form Factor (VSFF) zusammengefasst werden. Systeme wie SN, CS oder MDC basieren auf der 1,25-mmFerrulentechnologie, ermöglichen jedoch deutlich höhere
LICHTWELLENLEITER
Portdichten als LC-Duplex-Lösungen. Sie wurden speziell entwickelt, um den Anforderungen zukünftiger Transceiver-Generationen gerecht zu werden. Experten gehen davon aus, dass diese Steckgesichter in bestimmten Anwendungsfeldern mittelfristig einen Teil der heute dominierenden LC-Infrastruktur ersetzen könnten. Für Betreiber bedeutet dies: Bereits bei aktuellen Infrastrukturprojekten sollte die Kompatibilität mit VSFF-basierten Migrationspfaden geprüft werden, um spätere Technologiewechsel zu vereinfachen.
Mehrfasersysteme bleiben das Rückgrat hochperformanter Netzwerke Parallel zur Entwicklung kompakter Duplexsteckverbinder haben sich Mehrfaser-Array-Systeme zu einem zentralen Baustein moderner Rechenzentren entwickelt. Der MPO- beziehungsweise MTP-Steckverbinder wurde ursprünglich für strukturierte Infrastrukturverkabelungen entwickelt und etablierte sich später als StandardSchnittstelle zahlreicher Hochgeschwindigkeits-Transceiver. Über Jahrzehnte blieb er die dominierende Lösung im Mehrfaserbereich. Mit dem Aufkommen von KI-Clustern und HyperscaleArchitekturen steigt jedoch der Bedarf an noch höherer Packungsdichte. Daher gewinnen neue Mehrfaser-VSFFSysteme wie MMC und SN-MT zunehmend an Bedeutung. Diese Lösungen ermöglichen höhere Faserdichten sowohl
VERBINDUNGSTECHNIK
Bild 1: . Mehrfaser-VSFF-Systeme wie MMC gewinnen zunehmend an Bedeutung.
d:
Bil
se Ro
SI rO
rge
e nb
an den aktiven Komponenten als auch in den Patchbereichen der Verkabelungsinfrastruktur. Für Betreiber von KI-Trainingsclustern, GPU-Fabrics und Cloud-Rechenzentren wird die Wahl des richtigen Steckverbinders damit zunehmend zu einer strategischen Infrastrukturentscheidung anstatt zu einer rein technischen Detailfrage.
Linsensteckverbinder: Schmutz wird zum kritischen Erfolgsfaktor Mit steigender Portzahl wächst auch die Anzahl der Steckvorgänge. Gleichzeitig steigen die Anforderungen an Signalqualität und Verfügbarkeit.
LICHTWELLENLEITER
Aus diesem Grund rücken linsenbasierte Steckverbinderlösungen verstärkt in den Fokus. Technologien wie MXC, EBO MPE oder die neueste Generation von Mehrfaser-Linsensteckverbindern wurden entwickelt, um die Empfindlichkeit gegenüber Verschmutzungen deutlich zu reduzieren. Speziell in sehr großen KI- und Hyperscale-Installationen kann dies einen erheblichen betrieblichen Vorteil darstellen. Jeder ungeplante Eingriff an einer verschmutzten Steckverbindung verursacht Aufwand, Risiko und potenzielle Ausfallzeiten. Eine höhere Schmutztoleranz kann deshalb zu einer relevanten Verbesserung der Betriebssicherheit beitragen.
Bild 2: MMC-Lösungen ermöglichen höhere Faserdichten sowohl an den aktiven Komponenten als auch in den Patchbereichen der Verkabelungsinfrastruktur.
Bild: Rosenberger OSI
VERBINDUNGSTECHNIK
Die eigentliche Währung heißt Dämpfungsbudget Für Entwickler ist jedoch weniger die Bauform eines Steckverbinders entscheidend als seine Auswirkung auf die Übertragungsleistung des gesamten Kanals. Jeder Übertragungsstandard definiert eine maximal zulässige Kanaldämpfung. Diese setzt sich aus Faserdämpfung, Steckverbindungen und gegebenenfalls Spleißen zusammen. Wird das verfügbare Dämpfungsbudget überschritten, drohen Übertragungsfehler oder sogar der vollständige Verlust der Verbindung. Besonders relevant wird dies bei komplexeren Rechenzentrumsarchitekturen. Moderne Infrastrukturmodelle mit zentralen Rangierbereichen oder modularen Kassettenarchitekturen enthalten häufig vier oder acht Steckverbindungen innerhalb eines Übertragungskanals. Dadurch sinkt das zulässige Dämpfungsbudget pro Steckverbindung deutlich. Die Konsequenz: Die Auswahl von Steckverbindern sollte nicht anhand einzelner Datenblattwerte erfolgen, sondern immer im Kontext des gesamten Kanaldesigns betrachtet werden.
PAM4-Übertragung: Warum APC künftig wichtiger wird Schließlich steigen mit dem Übergang zu PAM4-basierten Übertragungsverfahren auch die Anforderungen an Reflexionsarmut und Signalintegrität erheblich. Während bei klassischen Anwendungen häufig PC- oder UPC-polierte Steckverbinder ausreichend waren, werden APC-Polierungen zunehmend wichtiger. APC steht für „Angled Physical Contact“ und nutzt eine um acht Grad geneigte Stirnfläche, um Rückreflexionen zu minimieren. Insbesondere bei modernen Mehrfasersystemen und Hochgeschwindigkeitsanwendungen sind APC-Ausführungen inzwischen Quasi-Standard. Der Grund liegt darin, dass PAM4-Signale deutlich empfindlicher auf Reflexionen reagieren als frühere Modulationsverfahren. APC-Po-
Die Auswahl von Steckverbindern sollte nicht anhand einzelner Datenblattwerte erfolgen, sondern immer im Kontext des gesamten Kanaldesigns betrachtet werden. 78 ELEKTRONIKPRAXIS 13 | 2026
lierungen tragen dazu bei, stabile und reproduzierbare Übertragungsbedingungen sicherzustellen. Für Betreiber bedeutet dies, dass die Bewertung von Steckverbindungen künftig stärker die Rückflussdämpfung und nicht ausschließlich die Einfügedämpfung berücksichtigen sollte.
Rechenzentrumsnormen setzen klare Grenzen Eine häufige Fehlannahme lautet, dass jeder Steckverbinder überall im Rechenzentrum eingesetzt werden kann. Tatsächlich definieren die relevanten Normen sehr klare Vorgaben für bestimmte Netzsegmente. Für Geräteanschlüsse sind beispielsweise LC-basierte Steckgesichter vorgegeben, während für Mehrfaseranwendungen spezifische MPO-Schnittstellen definiert werden. Auch für Netzzugangsbereiche gelten eindeutige Anforderungen, insbesondere hinsichtlich der geforderten Rückflussdämpfung bei Singlemode-Verbindungen. Für Investitionsentscheidungen bedeutet dies, dass technologische Innovation und Normkonformität stets gemeinsam betrachtet werden müssen. Nicht jede technisch verfügbare Lösung ist automatisch an jeder Stelle einer normgerechten Rechenzentrumsverkabelung zulässig.
Fazit: Verkabelung wird zum strategischen Zukunftsthema Die optische Infrastruktur entwickelt sich von einer passiven Basisversorgung zu einem strategischen Enabler für künftige Rechenzentrumsarchitekturen. Steigende Bandbreiten, neue Transceiver-Generationen und der Ausbau von KI- und Hyperscale-Umgebungen beschleunigen die Evolution der Steckverbindertechnologien. LC-Duplex, MPO, VSFF-Systeme wie SN, MDC, MMC oder neue linsenbasierte Konzepte werden künftig parallel existieren und je nach Anwendung unterschiedliche Aufgaben übernehmen. Allerdings darf die Auswahl eines Steckverbinders nicht isoliert erfolgen. Entscheidend sind die Auswirkungen auf Dämpfungsbudget, Normkonformität, Skalierbarkeit, Portdichte und Migration zu kommenden 800G- und 1,6TNetzwerken. Wer diese Faktoren frühzeitig berücksichtigt, schafft eine Infrastruktur, die auch den Anforderungen der nächsten Dekade gewachsen ist. (kr)
VERBINDUNGSTECHNIK
AKTUELLES
HYBRIDSTECKVERBINDER
Kompakter Steckverbinder für die One-Cable-Automation
Bild: binder
Die Serie vereint Energieversorgung und geschirmte Datenübertragung in einem kompakten Steckverbinder und ermöglicht Ethernet-Übertragungen mit bis zu 100 Mbit/s. Ausgelegt ist der Steckverbinder bis 28 A bei 630 V. Die Konformität zur IEC 61076-2-118 sorgt für herstellerübergreifende Kompatibilität. Damit schaffe der Steckverbinder die Voraussetzung für moderne Einkabel-Konzepte in der Automation und adressiere zentrale Anforderungen des Marktes – von geringerem Verkabelungsaufwand über steigende Datenraten bis hin zur zunehmenden Dezent-
Mit dem aktuellen Steckverbinder B23 präsentiert binder eigenen Angaben zufolge eine neue Generation hybrider Steckverbinder für die industrielle Automatisierung.
ralisierung industrieller Anlagen. Ein wesentlicher Vorteil des Steckverbinders ist laut Hersteller die einfache Handhabung im Feld. Die Schraubklemmtechnik ermöglicht eine schnelle und werkzeugarme Konfektionierung ohne spezielle Crimpwerkzeuge – ein klarer Vorteil gegenüber bestehenden Lösungen im Markt. Zusätzlich sorgt die Bajonettverriegelung für eine schnelle, sichere Verbindung und reduziert Montagezeiten. Diese Kombination aus einfacher Installation und hoher Funktionalität soll die Effizienz bei Inbetriebnahme und Wartung erhöhen. Den Hybridsteckverbinder gibt es ebenfalls als Flanschsteckverbinder mit Litze und THT-Kontakten für den Geräteeinbau.
NETZWERKKABEL
Kupplungen und Patchkabel für die Installation von Smart-Meter-Systemen tigen aufgrund ihrer geprüften Stoßspannung von 6 kV keine zusätzliche Isolation. Die Kupplungen werden für Zählerräume (RfZ), dem Anschlusspunkt für Zähler (APZ) an den Zählerplätzen sowie im Anschlussraum (AAR) eingesetzt. Das glasfaserverstärkte Material (PA66) bietet einen sicheren Halt auf der Tragschiene. Schutzklappen an nicht belegten Anschlüssen verhindern das Eindringen von Staub (Schutzart IP20). Angeboten werden auch die passenden Patchkabel mit RJ45Steckverbinder in unterschiedlichen Längen. Bild: Metz Connect
Metz Connect bringt mit den aktuellen Smart-Meter-Kupplungen und -Patchkabeln leistungsfähige Plug-and-Play-Netzwerksystemlösungen für Zählerschränke und -anlagen auf den Markt, die den Anforderungen der Norm VDE-AR-N 4100:2026-04 entsprechen. Denn bis 2032 sollen in Deutschland alle alten Stromzähler durch intelligente Stromzähler ersetzt werden. Für die Verbindung zu einem Router, der im Elektroverteiler eingebaut werden kann, müssen Zählerplätze mit RJ45-Anschlüssen und Datenleitungen ausgestattet werden, die mindestens der Kategorie 5 nach DIN EN 50173 entsprechen (100 Mbit/s). Die RJ45- und RJ12-Kupplungen gemäß DIN VDE 0603-100 und IEC 60603-7-5 wur-
den speziell für den Datenaustausch von steuerbaren Erzeugern, Endgeräten und Kommunikationsgeräten in Smart-MeterSystemen entwickelt. Die Patchkabel benö-
HYBRIDLÖSUNG FÜR HARSCHE UMGEBUNGEN
Robuste und modulare Hochgeschwindigkeits-Hybridsteckverbinder
Bild: molex
laut Hersteller eine Stromübertragung bis 25 A innerhalb eines Standardmodulschachts. Das entspricht einer 12,5-fachen Steigerung der Leistungsfähigkeit. Gleichzeitig wird kritischer Platz in kompakten Systemdesigns eingespart, die für raue Umgebungen vorgesehen sind und keine Ausfälle tolerieren. Zu den Anwendungen zählen Flugzeugstartsysteme, Radarsysteme, Avioniksysteme und Satelliten. Zusammen mit hochdichten Signalkontakten, die Datenraten bis 25 GBit/s unterstützen, und HF-Kontakten, die bis 40 GHz ausgelegt sind, eignen sich die Hybrid-
Molex erweitert die modularen Hochgeschwindigkeits-Hybridsteckverbinder der Reihe „AirBorn SInergy“. Neue, stark belastbare Hochleistungskontakte ermöglichen
80 ELEKTRONIKPRAXIS 13 | 2026
steckverbinder insbesondere für platzbeschränkte, räumlich anspruchsvolle Designs. Bis zu fünf austauschbare Steckverbinderschächte können mit verschiedenen Kontakttypen in beliebiger Kombination von Signal-, Strom- und HF-Modulen konfiguriert werden, um spezifische Anforderungen zu erfüllen. Im Gegensatz zu anderen Hybridlösungen mit festen Layouts soll SInergy echte Flexibilität beim Konfigurieren von Position zu Position bieten. Entwickler können den exakten Kontakttyp genau dort platzieren, wo er benötigt wird. Der kleine Formfaktor der Plattform und vielseitige Befestigungsoptionen sollen die mechanische Ausrichtung und die Steckverbindungssicherheit optimieren.
UNSER JUBILÄUM: 60 JAHRE ELEKTRONIKPRAXIS
www.elektronikpraxis.de
Die Pioniere der Elektronik – Geschichten und Anekdoten Die ELEKTRONIKPRAXIS startete im Jahr 1966 als Supplement der Fachzeitschrift elektrotechnik in das Abenteuer Elektronik. Die Welt ist damals noch weitgehend analog und das Transistorradio der Vorbote einer neuen Zeit. Was hat sich seitdem alles verändert! Und welche Disruptionen stehen bevor! Die Zukunft kann nur gestalten, wer seine Wurzeln kennt. Deswegen blicken wir im Jahr 2026 in jeder Ausgabe in die Vergangenheit. Tauchen Sie mit uns ein in spannende Geschichten aus den Anfängen der Elektronik, über Elektronik-Pioniere und Elektronik-Unternehmen sowie bahnbrechende Erfindungen. Alle Geschichten sammeln wir in einem Sonderheft, das zur electronica 2026 erscheint.
VERMISCHTES
FUNDSTÜCKE
1967: Der Grundstein für die objektorientierte Programmierung Manchmal beginnt eine Revolution nachts am Schreibtisch. Im Januar 1967 soll dem Informatiker Kristen Nygaard gegen zwei Uhr morgens die entscheidende Idee für ein Problem gekommen sein, über das er mit Ole-Johan Dahl seit Wochen grübelte: Vererbung zwischen Klassen. Die beiden entwickelten am Norwegischen Rechenzentrum in Oslo die Programmiersprache Simula, ursprünglich, um komplexe Vorgänge wie Warteschlangen oder betriebliche Abläufe am Computer nachzubil-
82 ELEKTRONIKPRAXIS 13 | 2026
den. Schon Simula I ermöglichte solche Simulationen. Mit Simula 67 gingen Dahl und Nygaard einen Schritt weiter: Programme ließen sich mithilfe von Klassen und Objekten strukturieren, gemeinsame Eigenschaften an Unterklassen vererben. Was die Modellierung komplexer Systeme erleichtern sollte, wurde zu einer Grundlage der objektorientierten Programmierung – und beeinflusste spätere Sprachen wie C++ und Java. Eine Simulationssprache half also, das Programmieren neu zu denken.
Bild: Pages from DECsystem-10 SIMULA Language Handbook / Jonathan Schilling / CC BY-SA / en.wikipedia.org
UNSER JUBILÄUM
WAS WURDE AUS ...
Wer 1966 wissen wollte, wie sich ein Bauteil unter Belastung verhält, konnte nicht einfach ein 3D-Modell durchrechnen lassen. Simulation gab es zwar längst, doch für viele Entwickler hieß es weiterhin: rechnen, bauen, ausprobieren – und im Zweifel von vorn beginnen. Kein Wunder, dass sich unter den Unternehmen der ersten ELEKTRONIKPRAXIS-Ausgabe kein Anbieter von Simulationssoftware findet. Für einen Rückblick auf die Simulation müssen wir deshalb um die Ecke denken. Oder besser: durch ein Ventil. Das führt nach Selb, wo der Techniker August Pausch und der Kaufmann Hans Rausch 1920 eine Firma für Elektroinstallationsmaterial gründeten. Aus ihrem Nachnamen wurde RAPA. Schon 1925 meldete das Unternehmen Spezial- und Prüflampen zum Patent an. Später kamen Sicherungen und Relais hinzu. 1951 hielt die Elektromagnettechnik Einzug, 1966 folgte der nächste Schritt: RAPA begann, Magnetventile für Flüssigkeiten und Gase zu fertigen – zunächst vor allem für Heizöl. Da auch begegnet uns das Unternehmen in der ELEKTRONIKPRAXIS: Rausch & Pausch warb für das Leiterplattenrelais LS–G. „Geringe Ansprechempfind-
lichkeit bei relativ hoher Schaltleistung“, versprach die Anzeige. Dazu die nüchterne Zahl: 0,4 W Ansprechleistung. Ein kleines Stück Technikgeschichte aus einer Zeit, in der die virtuelle Entwicklungswelt noch weit entfernt war. Dass ein Autohersteller für den nächsten Schub sorgen würde, war kaum abzusehen. Mitte der 1980er-Jahre fragte Mercedes-Benz nach Magnetventilen für elektrohydraulische Cabrioverdecke. RAPA entwickelte sich zum Automobilzulieferer; später kamen Ventile für Luftfederungen und Anwendungen in der Medizintechnik hinzu. Heute führt die Familie Pausch das Unternehmen in vierter Generation. Und die Simulation? Sie gehört längst zur Entwicklungsarbeit. Mit Ansys Maxwell untersucht RAPA elektromagnetische Felder, per Finite-Elemente-Methode die Festigkeit von Bauteilen; SimulationX und Matlab/Simulink helfen beim Systemverhalten. Was früher erst am Muster sichtbar wurde, lässt sich vielfach am virtuellen Prototyp erkennen. Der Prüfstand ist nicht abgeschafft. Er bekommt nur besser vorbereitete Kandidaten – und manchmal dürfte ihm das einiges an Arbeit ersparen. (sb)
„Kann der Flügelschlag eines Schmetterlings in Brasilien einen Tornado in Texas auslösen?“
HISTORISCHE PERSON
Cleve B. Moler
Edward Lorenz, Begründer der modernen Chaostheorie
Ein Schmetterling in Brasilien, ein Tornado in Texas: Mit dieser Frage wurde Edward Lorenz 1972 zum Sinnbild der Chaostheorie. Schon 1961 hatte er bei einer Wettersimulation festgestellt, dass minimale Unterschiede in den Anfangswerten langfristig völlig andere Ergebnisse hervorbringen können. Das Wetter folgt physikalischen Gesetzen, lässt sich wegen dieser Empfindlichkeit aber nicht beliebig weit vorhersagen. Genau darin liegt der Schmetterlingseffekt: Kleine Änderungen können große Folgen haben. Bedeutet für die Simulation: Auch das beste Modell kann Unsicherheiten nicht vollständig ausschließen. Die berühmte Formulierung stammt gar nicht von Lorenz selbst. Weil er für einen Vortrag keinen Titel geliefert hatte und nicht erreichbar war, sprang der Sitzungsorganisator Philip Merilees ein. Er ersetzte sogar Lorenz’ ursprüngliche Möwe durch einen Schmetterling. Eine spontane Wortwahl, die Geschichte schrieb. Sonst hätten wir heute vielleicht den Möweneffekt.
Bild: Cleve B Moler in 2017 Argonne Seminars GPU Computing / MrAlanKoh / CC BY-SA / Wikimedia Commons
Bild: VCG
RAPA: Rausch & Pausch
Eigentlich wollte der Mathematiker Cleve B. Moler seinen Studenten nur komplizierte Berechnungen erleichtern. Ende der 1970er-Jahre entwickelte er dafür MATLAB. 1984 gründete er schließlich Mathworks mit, und seine Software wurde zu einem der wichtigsten Werkzeuge für numerische Berechnungen und technische Simulationen. (sb)
ELEKTRONIKPRAXIS 13 | 2026
83
UNSER JUBILÄUM
ANEKDOTEN & STORYS
FRAGEN AN DIE URGESTEINE
30 Jahre Zusammenarbeit im Wandel der Elektronikindustrie Die Zusammenarbeit mit Tobias Best begann mit einem gemeinsamen Webinar. Für Tobias ist der persönliche Austausch auf Konferenzen eine besondere Gelegenheit, um Wissen zu vertiefen. DAS INTERVIEW FÜHRTE
Hendrik Härter Fachjournalist ELEKTRONIKPRAXIS
B
esonders in Erinnerung geblieben ist Tobias Best ein erstes gemeinsames Webinar. Die Zusammenarbeit mit der ELEKTRONIKPRAXIS hat seinem Unternehmen neue Türen geöffnet. Im Gespräch blickt der Geschäftsführer von Alpha Numerics auf den Wandel des Wärmemanagements zurück. Er erläutert, wie CFD-Simulationen früher als „nice to have“ galten und wie sich das durch die thermischen Herausforderungen durch steigende Leistungsdichten und dynamische Prozessorlasten verändert hat.
Tobias, du arbeitest seit vielen Jahren mit der ELEKTRONIKPRAXIS zusammen. Welche gemeinsame Erinnerung steht für dich besonders für diese Zusammenarbeit? Tobias Best: Vielleicht ist dir gar nicht bewusst, dass wir im kommenden Jahr bereits seit 30 Jahren zusammenar-
beiten. In dieser Zeit durfte ich einige Jubiläen des Vogel Verlags und insbesondere der ELEKTRONIKPRAXIS miterleben und mitfeiern. In meinem Spezialgebiet, der branchenspezifischen CFD-Simulation, war es mir stets wichtig, mit einem Fachmagazin zusammenzuarbeiten, das durch fundierte Beiträge und Fachkonferenzen eine lebendige Gemeinschaft aus Spezialisten und Interessierten schafft. Besonders gerne erinnere ich mich an die enge Zusammenarbeit mit den fachkundigen Journalisten, die mich dabei unterstützt haben, meine zahlreichen technischen Artikel in Wort und Bild aufzubereiten und sie Elektronikdesignern aus der Hardwareentwicklung, aber auch Mechanikkonstrukteuren zugänglich zu machen. Ebenso beeindruckt mich, wie erfolgreich ihr den Wandel vom klassischen Printmedium in die digitale Welt mit Webinaren, Online-Workshops und Newslettern sowie einem vielfältigen Konferenzangebot gemeistert habt. Auch an unser erstes gemeinsames Webinar denke ich sehr gerne zurück. Ich fühlte mich von Anfang an bestens begleitet, und eure Unterstützung hat zugleich meinem Unternehmen eine neue Tür geöffnet. Diese Möglichkeit nutzen wir seitdem regelmäßig und mit großer Freude. Wie hat sich der Stellenwert des Wärmemanagements in der Elektronikbranche verändert, seit du in diesem Bereich tätig bist? Tobias Best: In den 1990er-Jahren waren der Miniaturisierungsdruck, die Leistungssteigerung auf kleinstem Raum und damit auch die entstehenden Wärmeverluste noch deutlich geringer als heute. Eine möglichst effiziente Auslegung stand deshalb häufig noch nicht im Mittelpunkt; stattdessen waren großzügig dimensionierte Kühllösungen eher die Regel. Zu dieser Zeit wurde der Einsatz von CFD-Software in der Elektronikentwicklung häufig noch als „nice to have“ betrachtet. Es war daher echte Pionierarbeit, den frühzeitigen Blick auf das Wärmemanagement
ZUR PERSON
Tobias Best ist Geschäftsführer von Alpha Numerics und Mitgründer der Cooling Days. Sein Fachgebiet ist die branchenspezifische CFD-Simulation. Mit der ELEKTRONIKPRAXIS arbeitet er nach seit fast 30 Jahren zusammen.
84 ELEKTRONIKPRAXIS 13 | 2026
Bild: Alpha Numerics
Tobias Best
Du bist einer der Gründer der Cooling Days. Was war die Idee dahinter und wie hat die Zusammenarbeit mit der ELEKTRONIKPRAXIS dazu beigetragen, das Thema in der Branche voranzubringen? Tobias Best: Die Cooling Days wurden 2010 ins Leben gerufen. Unsere Idee war es, eine Konferenz zu schaffen, die Elektronikentwicklern aktuelles Wissen rund um die Elektronikkühlung vermittelt. Das reicht vom Hardwaredesign auf Leiterplattenebene bis hin zur Konstruktion auf Systemebene. Von Beginn an bot der erste Tag ein Grundlagenseminar, das die physikalischen Zusammenhänge des Wärmetransports verständlich erläuterte. Ergänzt wurde es durch praxisnahe Formeln und überschlägige Berechnungsmethoden, beispielsweise zur Auslegung von Kühlkörpern, thermischen Kontaktflächen und Lüftern. Unser Ziel war es stets, Menschen anzusprechen, die über den eigenen Fachbereich hinausblicken und sich mit diesem Zusatzwissen zu thermischen Spezialistinnen und Spezialisten weiterentwickeln möchten. Am zweiten Tag standen neue Technologien und Lösungsansätze aus der Kühltechnik im Mittelpunkt. Ein abwechslungsreiches Vortragsprogramm sollte neue Impulse geben und zugleich den persönlichen Austausch mit Fachleuten ermöglichen. Die begleitende Ausstellung bot dafür stets einen passenden und ansprechenden Rahmen. Die Zusammenarbeit mit der ELEKTRONIKPRAXIS hat wesentlich dazu beigetragen, Fachwissen, neue Ideen und die richtigen Ansprechpartner zusammenzubringen und das Thema Wärmemanagement in der Branche weiter voranzutreiben. Als Geschäftsführer eines mittelständischen Unternehmens: Was bedeutet die langjährige Präsenz in einem Fachmedium wie der ELEKTRONIKPRAXIS für Alpha Numerics? Tobias Best: Die langjährige Präsenz in der ELEKTRONIKPRAXIS öffnet Alpha Numerics ganz klar die richtigen Türen. Besonders wertvoll ist für uns die hohe Qualität der Kontakte: Wir erreichen eine fachlich versierte Leserschaft aus der Elektronikindustrie, darunter Hardwareentwickler, Konstrukteure, Projekt- und Produktmanager sowie Testingenieure. Dadurch können wir unsere Fachartikel, Webinare und Veranstaltungsangebote sehr gezielt prä-
Bild 1: Hendrik Härter (ELEKTRONIKPRAXIS) und Tobias Best auf dem Fachkongress „Power of Electronics” 2026. Beide blicken auf eine erfolgreiche Zusammenarbeit zurück.
Bild: Stefan Bausewein
bereits in der Entwicklungsphase als relevanten Wettbewerbsvorteil zu etablieren. Gleichzeitig zeigte sich schon damals deutlich: Ein Unternehmen, das heute noch vor keiner thermischen Herausforderung steht, kann bereits morgen damit konfrontiert sein. Viele Kunden kamen etwa ein Jahr später auf mich zu. Das war meist dann der Fall, wenn erste Probleme bereits aufgetreten waren und konventionelle Entwicklungsprozesse, bei denen der Wärmehaushalt erst am fertigen Prototyp betrachtet wurde, kurzfristig eine schnelle und verlässliche Lösung erforderten. Heute sind Wärmemanagement und eine effiziente Kühlstrategie fest im Entwicklungszyklus verankert. Häufig geht es nur noch um den Feinschliff, etwa darum, Technologien wie die CFD-Analyse bereits mit wenigen verfügbaren Daten frühzeitig in die Designphase einzubinden. Entwicklerinnen und Entwickler wissen längst, dass eine vorausschauende und effiziente Auslegung der Kühlung das Markenimage stärkt, die Ausfallwahrscheinlichkeit deutlich reduziert und die Lebensdauer elektronischer Komponenten verlängert.
sentieren und mit den Menschen ins Gespräch kommen, für die unsere Themen und Lösungen wirklich relevant sind. So entstehen überdurchschnittlich viele qualifizierte Kontakte und langfristige Beziehungen innerhalb unserer Branche. Welche Herausforderung im Wärmemanagement wird die Branche künftig besonders beschäftigen? Was wünschst du dir für den Austausch zwischen Industrie und Fachmedien? Mit den steigenden Leistungsdichten gewinnt die Flüssigkeitskühlung in vielen Bereichen zunehmend an Bedeutung. Gleichzeitig entwickelt sich die Leistungsaufnahme moderner Prozessoren unter Last nicht mehr nur linear, sondern teilweise deutlich dynamischer (siehe Leistungskurve einer GPU). Das stellt neue Anforderungen an die Kühlkapazität und insbesondere an die Fähigkeit, Wärme bei schnellen Lastwechseln zuverlässig und rechtzeitig abzuführen. Da diese Aufgabe vom Chip über die Leiterplatte bis hin zur Systemintegration ganzheitlich gelöst werden muss, wünsche ich mir eine noch engere Zusammenarbeit zwischen Hardwareentwicklung und mechanischer Konstruktion.
„An das erste gemeinsame Webinar denke ich gerne zurück. Ich fühlte mich von Anfang an bestens begleitet, und eure Unterstützung hat zugleich meinem Unternehmen eine neue Tür geöffnet.“ Tobias Best, Alpha Numerics Auch Fachmedien können dazu beitragen, diese Disziplinen stärker miteinander zu vernetzen. Zugleich hoffe ich, dass die Industrie Fachkonferenzen weiterhin durch ihre Teilnahme unterstützt. Fachartikel und Webinare sind wertvolle Formate. Doch der persönliche Austausch auf einer Konferenz bietet für mich eine besondere Möglichkeit, Wissen zu vertiefen, neue Ideen zu entwickeln und Spezialistinnen und Spezialisten miteinander zu verbinden. Wer ausschließlich Reisekosten betrachtet, übersieht leicht den langfristigen Wert, den persönliche Begegnungen für Innovationskraft, Wissenstransfer und Mitarbeitermotivation schaffen. (heh) ELEKTRONIKPRAXIS 13 | 2026
85
UNSER JUBILÄUM
MEILENSTEINE DER ELEKTRONIK
l
so
Strom unter Last: Das Stromdichteprofil zeigt die Verteilung im Hochleistungs-IGBT-Modul.
m Co d:
l
Bi
40 JAHRE COMSOL
Wie Multiphysik zum Entwicklerwerkzeug wurde Seit 1986 entwickelt Comsol Werkzeuge für mathematische Modellierung. Heute reicht das Spektrum von Multiphysik-Modellen und Simulations-Apps bis zu Ersatzmodellen, GPU-Beschleunigung und KI-Unterstützung. VERFASST VON
Phillip Oberdorfer Manager Technical Marketing Comsol Multiphysics GmbH
V
ierzig Jahre sind in der Softwareentwicklung eine lange Zeit. Als Comsol im Jahre 1986 gegründet wurde, war numerische Simulation vor allem ein Werkzeug für Spezialisten. Rechenleistung war knapp, Bedienoberflächen spielten eine untergeordnete Rolle und viele technisch interessante Fragestellungen lagen außer-
86 ELEKTRONIKPRAXIS 13 | 2026
halb dessen, was sich mit vertretbarem Aufwand berechnen ließ. Heute begleiten Simulationsmodelle die Entwicklung von der ersten Idee bis zum Betrieb. Sie untersuchen nicht mehr nur einzelne Effekte, sondern das Zusammenspiel von elektromagnetischen Feldern, Wärme, Mechanik, Akustik, Strömung und chemischen Vorgän-
gen. Die Geschichte von Comsol zeigt, wie aus mathematischer Modellierung schrittweise ein breit einsetzbares Entwicklungswerkzeug wurde.
Rechenleistung und numerische Verfahren machen Multiphysik möglich Gegründet wurde Comsol in Stockholm von Svante Littmarck und Farhad Saeidi. Beide waren Doktoranden und überzeugt, dass Ingenieure und Wissenschaftler künftig Software für mathematische Modellierung benötigen würden. Zunächst vertrieb das Unternehmen Matlab in den nordischen Ländern. 1998 folgte der Schritt zum unabhängigen Softwareanbieter mit der ersten eigenen Multiphysik-Software. Für die Entwicklung solch einer ambitionierten Software mussten mehrere Voraussetzungen zusammenkommen. Neben der Bewahrheitung des Moorschen Gesetzes, nach dem sich die Anzahl der Transistoren auf einem Microchip, und damit die Rechenleistung, etwa alle zwei Jahre verdoppeln, waren es insbesondere die parallel dazu verbesserten numerischen Verfahren, Löser und Methoden zur Diskretisierung komplexer Geometrien. Dadurch ließen sich Wechselwirkungen von Spannungen, Temperaturen, Strömungen, elektromagnetischen Feldern oder Konzentrationsverteilungen berechnen und anschaulich auswerten. Simulation wurde, wie Comsol-Gründer Svante Littmarck rückblickend feststellt, vom Rechenwerkzeug zum Entwicklungswerkzeug.
Eine Plattform mit einheitlichem Arbeitsablauf
Bild 1: Ein CFD-Modell aus der ersten Version von Comsol Multiphysics.
Bild: Comsol
Das zentrale Konzept war von Beginn an die Multiphysik. Reale Produkte halten sich nicht an die Grenzen klassischer Ingenieurdisziplinen. Ein elektronisches Bauteil erzeugt Wärme, die Materialeigenschaften verändert und mechanische Spannungen hervorruft. Ein MEMS-Aktor verbindet elektrische Felder mit Bewegung; bei einem Lautsprecher kommen zusätzlich Akustik und die Wechselwirkung mit dem umgebenden Raum hinzu. Werden solche Effekte getrennt behandelt, gehen Rückwirkungen verloren. Wie wichtig die Kopplung verschiedener Disziplinen gerade für die Elektronik ist, zeigt ein Beispiel von ABB Semiconductors. Das Unternehmen untersuchte mit Comsol Multiphysics die Lebensdauer von IGBT-Leistungsmodulen, wie sie etwa in elektrischen Antrieben eingesetzt werden. Im Betrieb sind die Module wiederholt hohen elektrischen, thermischen und mechanischen Belastungen ausgesetzt. Temperaturänderungen führen dabei zu thermomechanischen Spannungen an den Verbindungsstellen und können langfristig Ausfälle verursachen. Mithilfe gekoppelter Simulationen analysierten die Entwickler verschiedene Bonding-Konzepte und konnten nachvollziehen, welche physikalischen Effekte die Alterung bestimmen. So ließen sich konstruktive Maßnahmen zur deutlichen Erhöhung der Lebensdauer bewerten. Comsol Multiphysics löst die zugrunde liegenden Gleichungen seit der ersten Version in einer gemeinsamen Modellierungsumgebung und in einem Gleichungssystem. Physikinterfaces stellen die jeweiligen Gleichungen, Randbedingungen und Materialmodelle bereit. Sie können über vordefinierte Kopplungen verbunden oder durch eigene Gleichungen und benutzerdefinierte Beziehungen
ergänzt werden. Die Kopplung ist damit nicht auf einen starren Katalog vorgegebener Kombinationen beschränkt. Und der Modellierungs-Workflow bleibt immer gleich: Geometrie, Materialien, Physik, Netz, Studie und Ergebnisse werden unabhängig vom Anwendungsgebiet in derselben Umgebung aufgebaut. In den 2000er-Jahren kamen zahlreiche spezialisierte Erweiterungen hinzu, darunter das AC/DC Module, das Acoustics Module und das Heat Transfer Module sowie eine Materialbibliothek. Parallel wuchs das Unternehmen international. Nach Niederlassungen in den USA und Großbritannien folgten weitere Standorte in Europa. Die deutsche Niederlassung wurde 2000 in Göttingen gegründet. Heute arbeiten dort rund 50 Beschäftigte in Vertrieb, technischem Support und der Softwareentwicklung. Mit Version 4.0 führte Comsol 2010 den Model Builder ein. Der Modellbaum machte den vollständigen Aufbau eines Modells sichtbar und schuf einen einheitlichen Arbeitsablauf über alle physikalischen Anwendungsgebiete hinweg. In Version 4.2 folgte der Physics Builder, mit dem sich eigene Physikinterfaces über eine grafische Umgebung entwickeln lassen. Beide Schritte stärkten ein Prinzip, das bis heute prägend ist: Vorgefertigte Funktionen sollen den Einstieg und die alltägliche Arbeit erleichtern, ohne den Zugriff auf Gleichungen und Modellannahmen zu verdecken. Der nächste Meilenstein folgte mit Version 5.0 und dem Application Builder. Modellierer können damit aus einem berechnungsfähigen Modell eine Simulations-App mit eigener Benutzeroberfläche erstellen. Sie entscheiden, welche Eingaben verändert werden dürfen, welche Ergebnisse angezeigt und welche Abläufe im Hintergrund ausgeführt werden. Das Modellwissen bleibt erhalten, während Kollegen aus Konstruktion, Entwicklung, Fertigung oder Vertrieb Varianten selbst untersuchen können. Comsol Server 2014 eingeführt, stellt solche Apps zentral über einen Webbrowser bereit. Seit 2018 lassen sie sich mit Comsol Compiler auch als vollständig eigenständige ausführbare Programme verteilen, für deren Nutzung keine kostenpflichtige Lizenz benötigt wird.
ELEKTRONIKPRAXIS 13 | 2026
87
UNSER JUBILÄUM
MEILENSTEINE DER ELEKTRONIK
Ein aktuelles Beispiel liefert das Centre for Electronic Corrosion der Technischen Universität Dänemark. Feuchtigkeit auf Leiterplatten kann Korrosion, Leckströme und elektrochemische Migration auslösen. Das Team modelliert unter anderem Geometrie und Abstand von Elektroden, Dicke und Leitfähigkeit eines Wasserfilms sowie die daraus entstehenden Stromdichten. Aus den Modellen entstanden Simulations-Apps für Industriepartner. Elektronikentwickler können darin Entwurfsparameter variieren und die Feuchterobustheit beurteilen, ohne selbst das vollständige elektrochemische Modell aufbauen zu müssen. Die App ersetzt dabei weder
das Expertenmodell noch die Validierung. Sie macht ein geprüftes Modell für klar umrissene Entscheidungen zugänglich.
Modelle organisieren, Berechnungen beschleunigen Seit 2020 liegt ein weiterer Schwerpunkt auf der Zusammenarbeit und auf kürzeren Rechenzeiten. Der mit Version 6.0 eingeführte Model Manager dient dazu, Modelle, Apps, Berichte und weitere Projektinhalte zentral zu verwalten. Version 6.2 ergänzte ein Framework für Ersatz-
Bild 3: Eine frühe Simulations-App aus Version 5.0 zeigt, wie sich Modelle für konkrete Anwendungen in eigene Benutzeroberflächen verpacken lassen.
88 ELEKTRONIKPRAXIS 13 | 2026
Bild: Comsol
Bild: Comsol
Bild 2: Mit Version 4.0 führte Comsol den Model Builder als zentrale Arbeitsumgebung für den Modellaufbau ein.
Bild: Comsol
modelle. Diese kompakten, mit Simulationsergebnissen trainierten KI-Modelle approximieren das Verhalten eines rechenintensiven Finite-Elemente-Modells und liefern Ergebnisse oft in einem Bruchteil einer Sekunde. Damit werden interaktive Apps, umfangreiche Optimierungen, Unsicherheitsanalysen und digitale Zwillinge praktikabler. Mit Version 6.3 kamen GPU-Beschleunigung für Akustiksimulationen sowie eine Java-Shell für die interaktive Arbeit mit der Comsol-API hinzu. Ein optionales, KI-gestütztes Chatbot-Fenster kann bei Java-Programmierung und Modelloperationen unterstützen. In Version 6.4 wurde die GPU-Nutzung mit dem direkten Sparse-Löser Nvidia Cuda cuDSS erweitert. Je nach Modell ergeben sich Beschleunigungen um ein Mehrfaches; bei einer wellenbasierten Raumakustiksimulation wurde eine 40-fache Beschleunigung erreicht. Diese Entwicklungen stehen nicht für eine Ablösung physikbasierter Simulation durch KI. Ersatzmodelle benötigen verlässliche Trainingsdaten, und auch ein KI-Assistent kann keine ungeprüften Randbedingungen oder ungeeigneten Materialdaten korrigieren. Aussagekräftige Ergebnisse hängen weiterhin von der Modellbildung, der Qualität der Eingangsdaten und der Validierung an Messungen ab. Moderne Rechenhardware und datenbasierte Methoden verschieben jedoch die Grenze dessen, was in Entwicklungszeit und mit vorhandenen Ressourcen machbar ist.
Bild 4: Wellenbasierte Raumakustiksimulation. Mit Nvidia cuDSS erzielten solche Modelle in Comsol Multiphysics Version 6.4 eine Beschleunigung um den Faktor 40.
Mehr Komplexität, kürzere Entwicklungszyklen Für die Elektronikentwicklung steigt der Bedarf an Werkzeugen. Miniaturisierung und Leistungsdichten verschärfen thermische und mechanische Belastungen, während die Anforderungen an Energieeffizienz, Signalintegrität, Zuverlässigkeit und Lebensdauer wachsen. In Leistungselektronik, Halbleitertechnik, Photonik, Sensorik oder Batteriesystemen beeinflussen sich die Effekte gegenseitig. Hinzu kommen kürzere Entwicklungszyklen und der Wunsch, Varianten früh virtuell zu prüfen. Comsol bringt für diese Aufgaben vier Jahrzehnte Erfahrung und eine Plattform mit, deren physikalische Disziplinen gekoppelt werden können. Simulations-Apps erweitern diesen Ansatz über den Kreis der Modellierungsspezialisten hinaus. Mit inzwischen mehr als 650 Beschäftigten an 16 Standorten ist aus dem Stockholmer Unternehmen ein Softwareanbieter geworden. Der technologische Kurs hat sich nie geändert: Modelle sollen genauer, Berechnungen schneller und validiertes Simulationswissen leichter nutzbar werden. Dafür werden klassische numerische Verfahren, GPU-Computing, Ersatzmodelle, KI-Unterstützung und Apps parallel weiterentwickelt. Die Werkzeuge werden besser, doch die ursprüngliche Idee bleibt: Ingenieure und Wissenschaftler sollen komplexe technische Zusammenhänge berechnen können, bevor daraus kostspielige Fehlentscheidungen in Hardware werden. (sb) ELEKTRONIKPRAXIS 13 | 2026
89
UNSER JUBILÄUM
DER BLICK ZURÜCK
NUMERISCHE SIMULATION
Wie die FEM die Welt berechenbar macht Die Finite-Elemente-Methode verbindet unterschiedliche Ingenieurdisziplinen. Ihre Entwicklung reicht von frühen Variationsverfahren über Festigkeitsberechnungen im Flugzeugbau bis zur gekoppelten Multiphysik. Doch wie funktioniert das Verfahren?
I
n einem Leistungsmodul wirken elektrische, thermische und mechanische Vorgänge zusammen. Ströme erzeugen Verluste, die entstehende Wärme breitet sich durch unterschiedliche Materialien aus. Halbleiter, Metallisierung, Substrat und Verbindungsschichten erwärmen sich und dehnen sich unterschiedlich aus. Daraus können mechanische Spannungen entstehen, die bei wiederholten Temperaturwechseln zur Schädigung beitragen. Elektrische Funktion, Kühlung und mechanische Zuverlässigkeit hängen damit unmittelbar zusammen. Um diese Zusammenhänge zu untersuchen, reichen einzelne Kennwerte nicht aus. Ein thermischer Widerstand beschreibt beispielsweise einen Zusammenhang
zwischen Verlustleistung und Temperaturdifferenz unter bestimmten Bedingungen, aber keinen Hotspots oder Verteilungen. Hier ist eine räumlich aufgelöste Simulation notwendig. Die Finite-Elemente-Methode (FEM) ermöglicht es, Feldgrößen wie Verschiebung, Temperatur oder elektrisches Potenzial näherungsweise zu berechnen. Dazu unterteilt sie das Rechengebiet in kleine Elemente und beschreibt die gesuchten Felder durch mathematische Ansatzfunktionen. Aus deren Zusammenwirken entsteht ein numerisch lösbares Gleichungssystem. Die FEM lässt sich historisch nicht auf eine einzige Erfindung zurückführen. Zu den Vorläufern gehören die Arbeiten von Rayleigh und Ritz. Der grundlegende Ge-
Bild: Dall-E / KI-generiert
Vom realen Bauwerk zum Simulationsmodell: Die Finite-ElementeMethode ermöglicht es, mechanische Belastungen der Brücke und elektrische Vorgänge im Bahnsystem zu untersuchen. Die KI-generierte Illustration zeigt schematisch die Vernetzung und mögliche Ergebnisdarstellungen, keine berechneten Simulationsdaten.
90 ELEKTRONIKPRAXIS 13 | 2026
danke solcher Variationsansätze besteht darin, eine gesuchte Funktion durch einen Ansatz mit endlich vielen unbekannten Parametern zu ersetzen. Diese Parameter werden beispielsweise so bestimmt, dass ein Energieausdruck stationär wird. Damit lässt sich ein kontinuierliches Problem auf eine endliche Zahl von Unbekannten zurückführen. Richard Courant beschrieb 1943 in seiner Arbeit „Variational Methods for the Solution of Problems of Equilibrium and Vibrations“ unter anderem stückweise lineare Funktionen auf einer Zerlegung in Dreiecke. Die Funktionswerte an den Netzpunkten bildeten dabei die endlich vielen Unbekannten. Darin ist bereits ein wesentlicher Gedanke heutiger finiter Elemente erkennbar: Die Näherung wird aus einfachen, lokal definierten Funktionen aufgebaut.
Der Flugzeugbau gab Impulse Der Durchbruch im Ingenieurwesen folgte in den 1950erJahren. Flugzeugkonstruktionen stellten Anforderungen, die sich mit einfachen Balken- und Stabmodellen nur begrenzt erfassen ließen. Gerade bei komplexen Tragflächen mussten flächige Strukturen und ihre Lastverteilung genauer beschrieben werden. 1956 veröffentlichten M. Jonathan Turner, Ray W. Clough, Harold C. Martin und Leonard J. Topp die Arbeit „Stiffness and Deflection Analysis of Complex Structures“. Sie gehörte zu den prägenden Veröffentlichungen der frühen FEM und beschrieb die Berechnung komplexer Strukturen mithilfe von Elementsteifigkeiten. John Argyris lieferte mit seinen Arbeiten zu Energieverfahren und zur Matrizenformulierung der Strukturanalyse ebenfalls wichtige Grundlagen. Clough verwendete 1960 in einem Beitrag zur Berechnung ebener Spannungszustände den Begriff „Finite Element Method“. Der Name brachte das Vorgehen auf den Punkt: Ein Kontinuum wird durch eine endliche Anzahl räumlich ausgedehnter Elemente beschrieben. 1967 erschien „The Finite Element Method in Structural and Continuum Mechanics“ von Olgierd C. Zienkiewicz und Y. K. Cheung. Das frühe Lehrbuch trug zur Systematisierung und Verbreitung der Methode bei. Parallel entstanden allgemein verwendbare Berechnungsprogramme. Ein Beispiel ist das von der NASA initiierte NASTRAN-Projekt. Frühe Programmversionen für statische Analysen wurden bereits bis Juli 1968 an fünf NASA-Zentren ausgeliefert. Die Entwicklung solcher Software begann somit vor den häufig als Kommerzialisierungsphase genannten 1970er-Jahren. Die weitere Verbreitung beruhte auf mehreren Fortschritten: leistungsfähigeren Rechnern, verbesserten Elementformulierungen, effizienteren Gleichungslösern sowie Werkzeugen zur Geometrieaufbereitung, Vernetzung und Ergebnisdarstellung. Aus spezialisierten Berechnungsprogrammen entwickelten sich umfassende Simulationsumgebungen.
Am Anfang steht das physikalische Modell Eine FEM-Berechnung beginnt nicht mit dem Netz, sondern mit einer Modellierungsentscheidung. Zunächst muss feststehen, welche physikalischen Vorgänge für die Fragestellung wesentlich sind und welche Vereinfachungen zulässig bleiben. Soll beispielsweise die Temperaturverteilung in einer Baugruppe untersucht werden, benö-
tigt das Modell Angaben zu den Wärmequellen, den Wärmeleitfähigkeiten und der Wärmeabgabe an die Umgebung. Bei zeitabhängigen Vorgängen kommen die Wärmespeicherung und ein Anfangszustand hinzu. Eine mechanische Analyse benötigt dagegen unter anderem Materialgesetze, Lasten und Lagerungsbedingungen. Auch die räumliche Beschreibung ist eine Entscheidung. Ein schlankes Bauteil kann unter geeigneten Voraussetzungen als Balken, eine dünne Struktur als Schale modelliert werden. Ein vollständiges dreidimensionales Volumenmodell ist deshalb nicht automatisch die zweckmäßigste Lösung. Entscheidend ist, ob die gewählte Beschreibung die gesuchten Effekte erfasst. Die FEM löst anschließend die Gleichungen dieses Modells näherungsweise. Sie entscheidet nicht selbst, ob etwa eine vernachlässigte Kontaktschicht, eine idealisierte Einspannung oder ein vereinfachter Wärmeübergang für die reale Anwendung zulässig ist.
Aus dem Rechengebiet wird ein Netz Bei der räumlichen Diskretisierung wird das betrachtete Gebiet in endlich viele Teilgebiete zerlegt. In zwei Dimensionen sind dies beispielsweise Dreiecke oder Vierecke, in drei Dimensionen Tetraeder, Prismen oder Hexaeder. Zusammen bilden sie das Finite-Elemente-Netz. Die Elemente sind dabei nicht nur geometrische Unterteilungen. Zu ihnen gehören Ansatzfunktionen, mit denen die gesuchte Größe innerhalb des jeweiligen Elements beschrieben wird. Für ein skalares Feld lautet ein typischer Ansatz:
Dabei bezeichnet uh die Näherung des tatsächlichen Feldverlaufs. Die Funktionen Ni legen fest, wie sich das Feld innerhalb des Elements verändert. Die Koeffizienten ui sind zunächst unbekannt und werden durch die Berechnung bestimmt. Bei üblichen Lagrange-Elementen entsprechen diese Koeffizienten den Werten an den Elementknoten. Ein lineares Dreieckselement kann beispielsweise eine Temperaturverteilung beschreiben, die innerhalb des Elements linear verläuft. Elemente höherer Ordnung erlauben komplexere Verläufe und besitzen zusätzliche Freiheitsgrade. Die Genauigkeit hängt deshalb nicht allein von der Elementanzahl ab. Ebenso wichtig sind die Ansatzordnung, die Elementform und die Verteilung der Elemente. Ein Netz sollte insbesondere dort ausreichend auflösen, wo sich die Lösung räumlich stark verändert.
Verbindung von Physik und Näherung Die physikalischen Zusammenhänge werden häufig durch partielle Differentialgleichungen beschrieben. Für eine übliche FEM-Formulierung wird die jeweilige Gleichung mit einer Testfunktion gewichtet und über das Rechengebiet integriert. Durch partielle Integration werden Ableitungen teilweise auf die Testfunktion übertragen. Bei der Wärmeleitung treten in der resultierenden schwachen Form beispielsweise nur noch erste räumliche Ableitungen der Temperatur auf. Dadurch sinken die Anforderungen an die Differenzierbarkeit der Näherung. Zugleich entstehen Randterme, über die sich etwa vorgegebene Wärmeflüsse berücksichtigen lassen. ELEKTRONIKPRAXIS 13 | 2026
91
UNSER JUBILÄUM
DER BLICK ZURÜCK
Die Bezeichnung „schwach“ bedeutet dabei nicht, dass die Gleichung nur als einfacher Mittelwert erfüllt wird. Die kontinuierliche schwache Form muss für alle zulässigen Testfunktionen gelten. Bei der Diskretisierung wird dieser Raum auf endlich viele Testfunktionen eingeschränkt; für diese muss die Gleichung weiterhin erfüllt sein. Beim üblichen Galerkin-Verfahren werden Ansatzund Testfunktionen aus entsprechend zusammengehörigen Räumen gewählt. Vorgeschriebene Werte am Rand sind dabei zu beachten: Während die gesuchte Lösung beispielsweise eine vorgegebene Temperatur annehmen muss, verschwinden die zugehörigen Testfunktionen an diesem Rand.
Wie aus Elementen eine Matrix entsteht Durch Einsetzen der Ansatzfunktionen in die schwache Form ergeben sich die Beiträge der einzelnen Elemente. Diese werden entsprechend ihrer gemeinsamen Freiheitsgrade zu einem globalen System zusammengesetzt. Dieser Schritt wird als Assemblierung bezeichnet. Für ein lineares, stationäres Problem ergibt sich nach geeigneter Berücksichtigung der Randbedingungen häufig die Form Der Vektor u enthält die unbekannten Freiheitsgrade. Die Matrix K beschreibt ihre Zusammenhänge. In sie gehen Geometrie, Materialeigenschaften und Ansatzfunktionen ein. Der Vektor f enthält Quellen, Lasten und entsprechende Randbeiträge. Die Systemmatrix ist somit nicht mit einer einzelnen Materialgröße gleichzusetzen. In der Mechanik hängt die Steifigkeit eines Elements sowohl vom Material als auch von seiner Geometrie und seiner mathematischen Beschreibung ab. Entsprechend bestimmt die Wärmeleitfähigkeit allein noch nicht die Matrix einer thermischen Berechnung. Da die Ansatzfunktionen üblicherweise nur lokal wirken, sind viele Matrixeinträge null. Solche dünn besetzten Matrizen lassen sich mit darauf abgestimmten Verfahren speichern und lösen. Dennoch können große dreidimensionale Modelle erhebliche Anforderungen an Arbeitsspeicher und Rechenzeit stellen. Vorgeschriebene Randwerte begrenzen die zulässige Lösung unmittelbar. Eine feste Einspannung legt Verschiebungen fest, eine vorgegebene Temperatur entsprechende thermische Freiheitsgrade. Solche Bedingungen dürfen deshalb nicht pauschal mit äußeren Kräften oder Quellen gleichgesetzt werden.
Zeitabhängige und nichtlineare Probleme Die Gleichung Ku = f beschreibt nur einen Teil der möglichen Aufgaben. Beim Aufheizen eines Körpers muss zusätzlich berücksichtigt werden, dass das Material Energie speichert. Bei mechanischen Schwingungen treten entsprechend Trägheits- und gegebenenfalls Dämpfungsterme auf. Eine ausreichend feine räumliche Diskretisierung allein garantiert deshalb noch keine genaue zeitabhängige Lösung. Auch die zeitliche Auflösung beziehungsweise die Fehlertoleranz des Zeitintegrators muss zum Vorgang passen. Weitere Anforderungen entstehen durch Nichtlinearitäten. Die elektrische Leitfähigkeit kann von der Temperatur abhängen, ein magnetischer Werkstoff kann in Sättigung geraten, ein mechanischer Kontakt kann sich öffnen oder schließen. Dann verändern sich die Gleichungen mit dem gesuchten Zustand.
92 ELEKTRONIKPRAXIS 13 | 2026
Nichtlineare Löser bestimmen die Lösung typischerweise iterativ, etwa durch wiederholte Linearisierung. Eine numerisch konvergierte Iteration bedeutet dabei zunächst nur, dass das diskrete Gleichungssystem innerhalb der gewählten Toleranzen gelöst wurde. Sie bestätigt noch nicht die Genauigkeit des Netzes oder die Eignung des physikalischen Modells.
Unterschiedliche Physik Die breite Anwendbarkeit der FEM beruht darauf, dass sich viele Feldgleichungen in geeignete schwache Formulierungen überführen lassen. Die physikalischen Gesetze sind dabei nicht durchweg identisch. Gemeinsam ist das numerische Vorgehen: geeignete Felder und Ansatzräume wählen, Elementbeiträge bestimmen und das resultierende System lösen. Je nach Anwendungsgebiet stehen unterschiedliche Feldgrößen im Mittelpunkt: In der Strukturmechanik werden Verschiebungen berechnet, aus denen sich Dehnungen und mechanische Spannungen ableiten lassen. Die Wärmeleitungssimulation liefert Temperaturverteilungen und macht damit beispielsweise Hotspots sichtbar. Bei der elektrischen Stromleitung dient das elektrische Potenzial als Ausgangspunkt, um Stromverteilung und ohmsche Verluste zu bestimmen. In der Elektrostatik lassen sich daraus Feldverteilungen etwa in Isolierungen berechnen. Magnetostatische Modelle beschreiben dagegen die Magnetfelder von Spulen oder Permanentmagneten und verwenden je nach Formulierung ein magnetisches Skalar- oder Vektorpotenzial. Viele technisch interessante Größen werden erst aus der primären Lösung abgeleitet. Aus Verschiebungen entstehen über räumliche Ableitungen Dehnungen und über das Materialgesetz mechanische Spannungen. Aus dem Temperaturgradienten ergibt sich die Wärmeflussdichte. Bei der Elektrostatik wird das elektrische Feld aus dem Potenzial bestimmt. Die Genauigkeit der abgeleiteten Größe muss gesondert betrachtet werden. Eine scheinbar glatte Potenzial- oder Temperaturverteilung ist noch kein ausreichender Nachweis dafür, dass lokale Feldstärken oder Wärmeflussdichten bereits genau aufgelöst sind.
Elektromagnetische Felder Die anschauliche Vorstellung „an jedem Knoten liegt ein unbekannter Wert“ lässt sich nicht unverändert auf alle elektromagnetischen Probleme übertragen. Für vektorielle Feldformulierungen werden häufig sogenannte Kantenelemente beziehungsweise Curl-Elemente verwendet. Diese ermöglichen beispielsweise bei der elektrischen Feldstärke stetige tangentiale Komponenten, ohne zugleich die Stetigkeit der Normalkomponente zu erzwingen. Das ist wichtig, weil die Normalkomponente des elektrischen Feldes an einer Materialgrenze mit unterschiedlicher Permittivität springen kann. Elektromagnetische FEM erfordert somit Ansatzfunktionen, die zu den jeweiligen Feldgleichungen und Übergangsbedingungen an Materialgrenzen passen. Für die Elektronikentwicklung ist die Verbindung elektrischer, thermischer und mechanischer Modelle häufig relevant. Bei ohmscher Stromleitung entstehen elektrische Verluste, deren räumliche Verteilung aus der elektrischen Simulation bestimmt wird. Sie gehen als Wärmequelle in die thermische Berechnung ein. Das resultierende Temperaturfeld liefert anschließend die thermische Belastung für ein mechanisches Modell. Eine solche Kopp-
lung bildet beispielsweise ab, wie sich ein stromdurchflossenes Bauteil erwärmt und verformt. Dabei sind die Rückwirkungen entscheidend. Ändert sich die Leitfähigkeit mit der Temperatur, verändert das thermische Ergebnis wiederum die Stromverteilung und die elektrische Verlustleistung. Ob die Erwärmung unter gegebenen Betriebsbedingungen zunimmt oder begrenzt wird, hängt unter anderem von der elektrischen Anregung und der Wärmeabfuhr ab. Auch thermische Ausdehnung kann hier betrachtet werden. Gekoppelte Felder können auf unterschiedliche Weise berechnet werden. Bei einer vollständig gekoppelten Lösung werden die Unbekannten gemeinsam in einem System behandelt. Bei einem segregierten Vorgehen werden Gruppen von Unbekannten nacheinander gelöst; die Ergebnisse werden zwischen den Teilproblemen ausgetauscht. Beide Ansätze können eine wechselseitige Kopplung berücksichtigen. Eine segregierte Lösung ist also nicht automatisch eine einseitige Kopplung. Entscheidend ist, ob die Teilprobleme wiederholt und bis zur erforderlichen Konvergenz miteinander abgeglichen werden. Die gemeinsame Lösung kann bei starken Wechselwirkungen robuster sein, benötigt aber häufig mehr Speicher je Lösungsschritt. Eine Aufteilung reduziert die Größe der Teilsysteme, kann dafür zusätzliche Iterationen erfordern. Welche Strategie günstiger ist, hängt von Problemgröße, Kopplungsstärke und numerischer Formulierung ab. Eine einmalige Übergabe elektrischer Verluste an ein thermisches Modell ist dagegen eine einseitige Kopplung. Sie kann ausreichen, wenn die Temperatur das elektrische Verhalten nur unwesentlich beeinflusst. Diese Vereinfachung muss jedoch aus der Anwendung begründet werden.
Ein feineres Netz ist nicht genauer Die Netzabhängigkeit wird durch eine Konvergenzstudie untersucht. Dazu wird die Berechnung mit zunehmend feinerer räumlicher Auflösung wiederholt. Beobachtet wird, wie stark sich die für die Entwicklung relevanten Größen verändern. Die Auswahl dieser Größen ist wesentlich. Eine mittlere Temperatur, eine Gesamtverformung oder ein integrierter Wärmestrom kann bereits stabil erscheinen, während ein lokales Maximum noch deutlich vom Netz abhängt. Die Konvergenz muss deshalb zur konkreten Fragestellung passen. Neben der Verkleinerung der Elemente kann auch die Ansatzordnung erhöht werden. Diese Strategien werden als h- beziehungsweise p-Verfeinerung bezeichnet. Bei adaptiven Verfahren wird anhand von Fehlerschätzungen gezielt dort verfeinert, wo die aktuelle Näherung noch unzureichend ist. Das kann den Rechenaufwand gegenüber einer gleichmäßigen Verfeinerung reduzieren. Eine besondere Grenze bilden Singularitäten. Idealisierte Punktlasten oder bestimmte scharfe Ecken können im mathematischen Modell zu unbegrenzt steigenden lokalen Spannungen führen. Bei weiterer Netzverfeinerung wächst dann der berechnete Spitzenwert, statt gegen einen endlichen Wert zu konvergieren.
Verifikation und Validierung Zur Bewertung einer Simulation gehören zwei unterschiedliche Aufgaben. Die Verifikation untersucht, ob das mathematische Modell numerisch korrekt beziehungs-
weise hinreichend genau gelöst wird. Dazu dienen etwa Vergleiche mit analytischen Lösungen, geeigneten Referenzproblemen und Ergebnissen von Konvergenzstudien. Auch künstlich vorgegebene Lösungen können zur Prüfung eingesetzt werden: Aus einer gewählten Lösungsfunktion werden passende Quellen und Randbedingungen abgeleitet. Anschließend wird geprüft, ob das numerische Verfahren diese Lösung mit dem erwarteten Fehlerverhalten reproduziert. Die Validierung untersucht dagegen, ob das Modell das reale Verhalten für den vorgesehenen Zweck ausreichend beschreibt. Dazu werden Simulation und Messung unter vergleichbaren Bedingungen gegenübergestellt. Für eine thermische Baugruppenanalyse bedeutet das beispielsweise, dass Verlustleistung, Kühlbedingungen und Kontaktverhältnisse zur Messung passen müssen. Eine geringe Abweichung an einem einzigen Messpunkt genügt nicht zwangsläufig, um die gesamte räumliche Temperaturverteilung zu bestätigen. Ebenso ist zu berücksichtigen, dass auch Messwerte Unsicherheiten besitzen. Eine belastbare Aussage entsteht deshalb aus dem Zusammenspiel von Modellprüfung, numerischer Fehlerbewertung und experimentellem Vergleich. Die farbige Ergebnisdarstellung allein liefert keinen dieser Nachweise.
Nicht für jede Aufgabe erste Wahl Neben der FEM existieren weitere numerische Verfahren. Finite-Volumen-Methoden formulieren Bilanzen über Kontrollvolumina und sind insbesondere bei Strömungsaufgaben verbreitet. Ihre lokale Bilanzierung ist ein wesentlicher Vorteil. Auch FEM-Verfahren können Strömungen berechnen, benötigen je nach Problem jedoch geeignete Formulierungen und Stabilisierung. Bei geeigneten Feldproblemen kann die Randelementmethode Vorteile bieten. Sie diskretisiert die Begrenzungsflächen statt des gesamten Volumens und ist unter anderem für bestimmte Außenraumprobleme interessant. Dafür gelten andere Anforderungen an die zugrunde liegenden Gleichungen, und die entstehenden Systeme besitzen andere Eigenschaften. Für eine räumlich wenig aufgelöste Systembetrachtung können wiederum Ersatzschaltbilder oder thermische Netzwerke genügen. Eine detaillierte FEM-Berechnung ist besonders dann wertvoll, wenn lokale Geometrien, Materialübergänge oder Feldkonzentrationen das Verhalten bestimmen. Detaillierte FEM-Modelle können für Variantenstudien, Optimierungen oder die laufende Zustandsbewertung zu rechenintensiv sein. Eine Möglichkeit zur Beschleunigung ist die Modellordnungsreduktion. Dabei wird das Verhalten eines großen Modells in einem wesentlich kleineren mathematischen System abgebildet. Solche reduzierten Modelle können die Grundlage für Anwendungen bilden, in denen sehr schnelle Vorhersagen benötigt werden. Auch datenbasierte Ersatzmodelle können aus Simulationsergebnissen Zusammenhänge zwischen Eingangsparametern und Ergebnisgrößen lernen. Seit ihren frühen Anwendungen hat sich die FEM zu einem vielseitigen Werkzeug entwickelt. Für die Elektronik liegt ihr besonderer Nutzen darin, elektrische Funktion, Wärmeverteilung und mechanische Belastung gemeinsam untersuchen zu können. Belastbare Entwicklungsentscheidungen entstehen aber aus Modellierung, Diskretisierung, Validierung und dem Systemverständnis. (mr) ELEKTRONIKPRAXIS 13 | 2026
93
UNSER JUBILÄUM
LEGENDÄRE STORYS
DIE GESCHICHTE VON SPICE
Vom Antikriegs-Protest zum Elektronikstandard
Bild: Dall-E / KI-generiert
SPICE machte die Simulation integrierter Schaltungen einer breiten Masse zugänglich. Seine Wurzeln reichen in das politisch aufgeladene Berkeley der späten 1960er-Jahre zurück: Aus einem studentischen Projekt, dass sich bewusst von militärischer Forschung abgrenzte, entstand ein unverzichtbares Werkzeug für die moderne Schaltungssimulation.
W
er heute eine Schaltung mit SPICE (Simulation Program with Integrated Circuit Emphasis) simuliert, denkt wahrscheinlich an Transienten, Arbeitspunkte und Konvergenzprobleme. Dass hinter einem der wichtigsten Werkzeuge der Elektronikentwicklung auch eine politische Geschichte steckt, dürfte weniger bekannt sein.
94 ELEKTRONIKPRAXIS 13 | 2026
Larry Nagel: „Während wir alle nur bescheidene Erwartungen an SPICE hatten, war das, was dann geschah, wahrhaft phänomenal.“
Das Simulationsprogramm aus der Antikriegsbewegung Die Geschichte beginnt in den 1960er-Jahren an der University of California in Berkeley / USA. Professor Ronald A. Rohrer unterrichtete dort Schaltungssimulation und ließ seine Studenten selbst ein Simulationsprogramm entwickeln. Lernen durch Praxis statt Vorlesung. Die Spiel-
Im Trend der Zeit: Aus CANCER wird das fröhliche SPICE Als Professor Rohrer Berkeley verließ, wurde die Software von dem Doktoranden Laurence (Larry) Nagel und Professor Pederson grundlegend überarbeitet. Aus CANCER wurde SPICE. Denn der Name war nicht mehr zeitgemäß, weil er medizinisch (Krebs) negativ besetzt wer. (Im Jahr 1971 rief US-Präsident Richard Nixon den offiziellen „Krieg gegen den Krebs“ aus.) Das Akronym Spice vermittelte im Gegensatz dazu eine rundum positive, lebendige Stimmung mit dem Gewissen Etwas. Die erste Version von SPICE ging bereits 1971 an ausgewählte Anwender. Weltweit bekannt wurde sie, als Don Pederson die Arbeit am 12. April 1973 auf dem 16. Midwest Symposium on Circuit Theory vorstellte. Niemand ahnte damals, welche Verbreitung das Programm erfahren würde. Nagel beschrieb die Erwartungen rückblickend als bescheiden. Innerhalb weniger Jahre verbreitete sich SPICE an Hochschulen und in der Industrie; kommerzielle Anbieter bauten darauf auf und entwickelten zahlreiche eigene Varianten. Auch Analogspezialisten wie Texas Instruments brachten später mit PSpice eigene Varianten auf den Markt.
Bild: Texas Instruments
regel war allerdings streng: Erst wenn Professor Don Pederson das Programm absegnete, war der Kurs bestanden. Zu Rohrers Studenten gehörte Laurence W. Nagel, später als Larry Nagel bekannt. Gemeinsam mit Bob Berry, ShiPing Fan, Frank Jenkins, Jesse Pipkin, Steve Ratner und Lynn Weber entwickelte er den Vorläufer von SPICE: CANCER (Computer Analysis of Nonlinear Circuits Excluding Radiation). Der Name war bewusst gewählt. Damals wurden die meisten Simulationsprogramme von Unternehmen im Auftrag des Militärs für militärische Anwendungen entwickelt. Zum Auftragsumfang gehörte auch die Analyse, wie robust elektronische Schaltungen gegenüber Strahlung waren. Die Studenten hinter CANCER wollten einen Gegenpol setzen: Das Programm sollte nicht von der Rüstungsindustrie finanziert werden und daher auch keine Strahlungsfestigkeit simulieren. Denn die Universität Berkeley war in den 1960er-Jahren eine Hochburg der studentischen Proteste und der amerikanischen Antikriegsbewegung.
Bild 1: PSpice für TI hilft Entwicklern durch Schaltungssimulation und -verifikation auf Systemebene kürzere Markteinführungszeiten zu erzielen.
Mike Engelhardt und LT: Mehr Tempo für SPICE Einer der Entwickler, die diese Geschichte fortschrieben, ist Mike Engelhardt, der bei Linear Technology LTSpice entwickelte. Der Simulator nutzte SPICE als Grundlage, setzte aber eigene Schwerpunkte bei Geschwindigkeit, numerischen Verfahren und Robustheit. Besonders wichtig wurde er für die Entwicklung analoger Schaltungen und von Schaltnetzteilen. Auch LTSpice war kostenfrei verfügbar. Damit konnten auch Entwickler außerhalb großer Unternehmen Schaltungen simulieren, Bauteilparameter variieren und das Verhalten einer Stromversorgung untersuchen, bevor sie Hardware aufbauten. Simulation wurde so vom Spezialwerkzeug zum selbstverständlichen Bestandteil des Entwicklungsprozesses. Engelhardt optimierte dabei nicht nur einzelne Rechenverfahren. Er arbeitete auch daran, den Rechenaufwand für die jeweilige Schaltung zu reduzieren. Seit 2008 kann LTSpice schaltungsspezifischen Assembler-Code erzeugen, assemblieren und linken. Damit vermied er unnötigen Programmieraufwand während der Berechnung.
Ein Großrechner, 256 KByte und große Wirkung Die technischen Voraussetzungen waren allerdings alles andere als komfortabel. Nagel erinnert sich an den Großrechner CDC 6400 in Berkeley. Tagsüber standen seinen Programmen lediglich rund 256 KByte Speicher zur Verfügung, nachts immerhin 384 KByte. Damit ließen sich Schaltungen mit ungefähr 50 Knoten und 25 Bipolartransistoren simulieren. SPICE war der damaligen Konkurrenz wie den Programmen von IBM oder Motorola technisch weit voraus. Es löste mathematische Probleme, an denen andere Simulatoren scheiterten. Sparse-Matrix-Verfahren reduzierten den Rechenaufwand, numerische Integrationsverfahren ermöglichten robustere Transientenanalysen und integrierte Halbleitermodelle machten es einfacher, reale Bauelemente abzubilden. Der Erfolg hatte allerdings nicht nur technische Gründe. SPICE wurde „Public Domain“ verbreitet, der Quellcode
lag offen. Studierende konnten damit lernen, Absolventen nahmen das Werkzeug mit in die Unternehmen und Entwickler konnten den Quellcode anpassen. 1975 folgte SPICE 2, später entwickelte Thomas Quarles SPICE 3 in C. Aus einem Klassenprojekt war längst eine Plattform geworden.
QSPICE: Die Geschichte ist noch nicht zu Ende
VERFASST VON
Kristin Rinortner Stv. Chefredakteurin ELEKTRONIKPRAXIS
Nach seiner Zeit bei Linear Technology, das 2017 von Analog Devices übernommen wurde, entwickelte Engelhardt einen neuen Simulator: QSPICE. Das Programm wurde 2023 öffentlich vorgestellt. Es verbindet die Schaltungssimulation mit Möglichkeiten, digitale Funktionen und eigenen Code einzubinden. Das ist besonders interessant bei Mixed-Signal-Schaltungen oder bei Stromversorgungen mit schnellen GaN- oder SiC-Schaltern. Aus dem studentischen Projekt CANCER wurde eine ganze Familie von Simulationswerkzeugen. Manchmal beginnt eine Technikgeschichte nicht mit einem Businessplan, sondern mit einem studentischen Projekt, einem ungewöhnlichen Namen und einer klaren Haltung. (kr) ELEKTRONIKPRAXIS 13 | 2026
95
KALEIDOSKOP
Das besondere Jahr: 1965 war die Welt noch weitgehend analog und Geräte reparierbar und nachhaltig. Und es entstanden große Ideen.
ANALOG DEVICES, RAY DOLBY UND ICH
Bild: © Popova Olga - stock.adobe.com
UNSER JUBILÄUM
1965: Als das Rauschen unterdrückt wurde Im Kaleidoskop zum 60-jährigen Jubiläum der ELEKTRONIKPRAXIS werfen die Redakteure einen Blick in ihr eigenes Geburtsjahr und die damaligen Technik-Meilensteine. Kristin Rinortner blickt auf das Jahr 1965 zurück, auf Instrumentenverstärker und das Dolby-System.
I
ch gehöre zu den Letzten, die noch im analogen Zeitalter geboren wurden. Mein Jahrgang ist 1965. Ein Jahr, in dem Ideen Gestalt annehmen, die ganze Industrien prägen werden: Ray Stata und Matthew Lorber machen analoge Schaltungstechnik zum Geschäftsmodell. Ray Dolby erklärt dem Rauschen den Kampf. Und ich? Ich wachse mit einer Technik auf, die man noch aufschrauben, verstehen und reparieren kann. Ein Radio empfängt Mittelwellen- und UKW-Sender, die Frequenz stellt man per Drehknopf ein. Fernseher und Radios bestehen aus Baugruppen, deren Funktion
96 ELEKTRONIKPRAXIS 13 | 2026
sich mit Schaltplan und etwas Sachverstand nachvollziehen lässt. Und meistens gibt es den Schaltplan beim Kauf dazu. Raucht ein Widerstand ab, kommt Ersatz für ein paar Pfennige aus dem Radioladen. Mit Schlitzschraubenzieher und Lötkolben lässt sich vieles reparieren. Elektronik ist etwas, das man anfassen kann und mit etwas Geschick selbst wieder zum Laufen bringt. Vielleicht hat mich diese Welt geprägt. Mein Berufsleben beginnt jedenfalls mit einer Elektroniklehre, später kommt die Halbleitertechnik hinzu. Doch zurück ins Jahr 1965: Zwei Geschichten zeigen, wie Ingenieure da-
VERFASST VON
Kristin Rinortner Stv. Chefredakteurin ELEKTROIKPRAXIS
Als der OPV noch ein Hockey-Puck war Im Januar 1965 gründen die MIT-Absolventen Ray Stata und Matthew Lorber in Cambridge / USA Analog Devices. Beide bringen Erfahrungen aus ihrem vorherigen Unternehmen Solid State Instruments mit. Dessen Verkauf liefert das Startkapital für die neue Firma. Ihr Ziel: leistungsfähige analoge Schaltungen für die Messtechnik herzustellen. Noch im Gründungsjahr kommt mit dem Model 101 das erste Produkt auf den Markt. Der Operationsverstärker hat ungefähr die Größe eines Hockey-Pucks und ist als Modul für Mess- und Prüfgeräte ausgelegt. Die eigentliche Herausforderung liegt jedoch nicht allein im Schaltungsdesign, sondern in der doch recht mauen Genauigkeit und Reproduzierbarkeit. Externe Widerstände müssen passend ausgewählt, Arbeitspunkte abgeglichen und Offsetspannungen korrigiert werden. Präzision entsteht nicht allein im Schaltplan, sondern durch Kalibrierung. Analog Devices erkennt darin eine unternehmerische Chance. Wie viel Aufwand in einem Präzisionsverstärker steckt, zeigt 1966 das Model 121, ein breitbandiger Gleichspannungsverstärker. Abgestimmte Transistorpaare, selektierte Widerstände, aufwendige Entkopplung und gezielte Schaltungstricks verbessern Rauschen und Gleichtaktunterdrückung. Die Leerlaufverstärkung beträgt rund 25.000, die Slew-Rate 250 V/µs. 1968 kostet der Chip 98 US-Dollar.
Der Laser trimmt den Chip auf Präzision
Während Analog Devices an Präzisionsverstärkern arbeitet, nimmt sich Ray Dolby ein anderes Problem vor. 1965 gründet er in London Dolby Laboratories. Er sagt dem Bandrauschen, das Musikaufnahmen besonders in leisen Passagen stört, den Kampf an. Das erste Rauschunterdrückungssystem, Dolby A, folgt 1966. Es ist für professionelle Tonaufnahmen gedacht. Das Rauschen wird nicht einfach nachträglich aus der Aufnahme herausgerechnet. Stattdessen verändert das System das Nutzsignal bei der Aufnahme und macht diese Veränderung bei der Wiedergabe rückgängig. Dolby B folgt 1968 und bringt das Prinzip in die Welt der Kompaktkassette. Die ersten Kassettenrekorder mit Dolby B kommen allerdings erst 1970 auf den Markt. Das System hebt bei der Aufnahme leise, hochfrequente Signalanteile an und senkt sie bei der Wiedergabe entsprechend wieder ab. Dolby B wird zum erfolgreichsten Rauschunterdrückungssystem für Kompaktkassetten. Ein Grund: Auch Aufnahmen, die ohne Dolby-B-Entzerrung abgespielt werden, klingen noch akzeptabel. Ganz ohne Weiterentwicklung geht es dennoch nicht. Dolby C folgt 1980 und verbessert die Rauschunterdrückung für Heimgeräte nochmals deutlich. Gleichzeitig steigen die Erwartungen an die Klangqualität – nicht zuletzt mit dem Aufkommen der Compact Disc. Die CD ist dabei nicht der alleinige Auslöser für Dolby C, sondern Teil eines allgemeinen Trends zu höherer Wiedergabequalität und setzt sich schließlich durch. Auch Dolby FM versucht, das Rauschproblem in einem anderen Umfeld zu lösen. Ab 1971 wird in den USA eine für den UKW-Rundfunk angepasste Variante erprobt, 1974 wieder aufgegeben. Ein ähnliches Schicksal ereilt später High-Com-FM. Das von Telefunken entwickelte Verfahren wird in Deutschland zwischen 1979 und 1981 unter Beteiligung des Instituts für Rundfunktechnik erprobt, aber nicht kommerziell eingeführt.
Als Ideen physikalische Grenzen umgingen
ices
Wenn ich heute auf meinen Geburtsjahrgang schaue, wirkt die analoge Welt überschaubar. Widerstände, Kondensatoren, Potis, ICs, ein Schaltplan. Und mit etwas Geduld lässt sich nachvollziehen, was in einem Gerät passiert. Doch hinter der vermeintlichen Einfachheit stecken raffinierte Schaltungstricks, Innovationen und jede Menge Entwicklungsarbeit der Hersteller. Analog Devices zeigt, wie sich daraus ein industrielles Erfolgsmodell entwickeln lässt. Dolby, wie sich eine Störung mit einem cleveren Prinzip in den Griff bekommen lässt. Beide Geschichten erzählen von einer Zeit, in der bessere Elektronik nicht einfach durch mehr Rechenleistung entstand, sondern durch clevere Ideen. Vielleicht ist das die eigentliche Verbindung zu meiner eigenen Geschichte: Ich bin mit Geräten groß geworden, die man öffnen und reparieren konnte. Und mit einer Technik, die gerade deshalb faszinierte, weil man im Prinzip verstand, warum und wie sie funktionierte. (kr) Dev
Bild 1: Der erste Katalog von Analog Devices.
alog
Eine Antwort liefert die Dünnfilmtechnik. Dünne Widerstandsschichten werden auf den Wafer aufgebracht und anschließend mit einem Laser gezielt durch Materialabtrag abgeglichen. So lassen sich fertigungsbedingte Abweichungen korrigieren. Das war innovativ. OPV-Präzision wird damit zum Bestandteil des Fertigungsprozesses. Statt jedes Bauteil aufwendig nachträglich zu kalibrieren, lassen sich elektrische Parameter bereits während der Fertigung einstellen. Das verbessert die Reproduzierbarkeit und ermöglicht hohe Präzision auch bei integrierten Schaltungen. Bereits 1970 stellt Analog Devices die Serie AD503/ AD506 vor. Die Verstärker sind in Hybridtechnik aufgebaut: Ein Chip enthält den Verstärker, ein weiterer das ausgewählte JFET-Eingangspaar. Diese Kombination verbindet geringe Eingangströme mit einer präzise abgeglichenen Schaltung. Bei den lasergetrimmten Varianten AD506J und AD506K wird die Offsetspannung auf maximal 3,5 bzw. 1,5 mV begrenzt. Die spätere Variante AD506L verbessert die Werte weiter. Die Feldeffekttransistoren der Eingangsstufe sind besonders bei hochohmigen Signalquellen wichtig. Denn schon kleine Eingangsstromänderungen können das Messergebnis verfälschen. Auch die Messbedingungen zählen: Die Eingangsströme werden nach einer fünfminütigen Aufwärmphase spezifiziert.
Wenn das Rauschen gedämpft wird
Bild : An
mals an unterschiedlichen Fronten für bessere Signale kämpften. Die eine handelt von Präzisionsverstärkung, die andere vom Rauschen.
ELEKTRONIKPRAXIS 13 | 2026
97
UNSER JUBILÄUM
DAMALS WIE HEUTE
FERRIT-RINGKERNSPEICHER
Wer simulieren will, muss auch speichern Vom Ferritring zum Speicherchip: Die Entwicklung der Speichertechnik hat mitbestimmt, welche Modelle sich berechnen lassen. Denn Rechenleistung allein genügt weder für die Simulation einer Brücke noch für die eines elektromagnetischen Feldes.
Bild: Dipl.-Ing. Ortwin Feustel
Bild 1: Symbolische Darstellung eines Speichers.
E
in feineres Netz, zusätzliche Materialparameter, ein weiterer Zeitschritt: Mit dem Detailgrad einer Simulation wächst auch die Datenmenge, die ein Rechner vorhalten und verarbeiten muss. Noch bevor sich Ergebnisse speichern lassen, benötigen bereits die Berechnungen selbst Platz. Geometrie, Gleichungssysteme und Zwischenwerte müssen verfügbar sein. Wie groß ein Modell werden darf und wie schnell es sich lösen lässt, hängt deshalb auch vom Speicher ab. Dass dessen Aufbau eine eigene Ingenieurdisziplin ist, zeigt Ortwin Feustels Beitrag über die Organisationsformen von Ferrit-Ringkernspeichern. Im Mittelpunkt stehen verschiedene Möglichkeiten, Speicherzellen auszu-
98 ELEKTRONIKPRAXIS 13 | 2026
wählen und zu beschreiben. Verglichen werden bitorganisierte, wortorganisierte und kombinierte Anordnungen. Entscheidend sind neben der Funktion auch die Elektronikkosten je Bit und der Aufwand, Drähte durch die kleinen Ferritringe zu fädeln.
Als jedes Bit einen Ring brauchte Bei einem Ringkernspeicher speicherte jeder kleine Ferritring ein Bit: Zwei entgegengesetzte Magnetisierungsrichtungen standen für „0“ und „1“. Die Magnetisierung blieb auch ohne Versorgungsspannung erhalten. Zum Umschalten dienten Stromimpulse in Drähten, die durch die
Kapazität allein genügt nicht Heute verteilt sich die Aufgabe auf unterschiedliche Speicher: Prozessornahe Caches halten häufig benötigte Daten bereit, der Arbeitsspeicher nimmt die laufende Berech-
Bild: Dipl.-Ing. Ortwin Feustel
Bild 2: Ein- und zweistufige Verknüpfung der Adressvariablen Vp und Vq sowie der Informationsvariablen Vn.
Bild: Dipl.-Ing. Ortwin Feustel
Kerne geführt waren. Bei der sogenannten Koinzidenzauswahl wirkten zwei Auswahlströme zusammen. Jeder für sich reichte nicht aus, um einen Kern umzumagnetisieren. Erst am Kreuzungspunkt der ausgewählten Zeile und Spalte addierten sich ihre Magnetfelder zur erforderlichen Stärke. Auch das Lesen beruhte auf dem Umschalten: Der ausgewählte Kern wurde in einen definierten Zustand gebracht. Änderte sich dabei seine Magnetisierung, entstand im Lesedraht ein Spannungsimpuls, den ein Leseverstärker erfasste. Das Auslesen zerstörte somit die zuvor gespeicherte Information; sollte sie erhalten bleiben, musste sie anschließend zurückgeschrieben werden. Wie Kerne, Drähte und Ansteuerelektronik zusammenarbeiteten, hing von der Speicherorganisation ab. Ortwin Feustel unterschied in seinem Beitrag drei Grundformen: 3D, 2D und 2½D. Beim bitorganisierten 3D-Speicher lagen die Bits gleicher Wertigkeit in einer gemeinsamen Matrixebene. Mehrere solcher Ebenen bildeten einen Stapel. Die Auswahl derselben Position in allen Ebenen erschloss damit ein vollständiges Datenwort. In der beschriebenen Ausführung führten vier Drähte durch jeden Kern: zwei Auswahldrähte, ein Lesedraht und ein Inhibitdraht. Letzterer konnte beim Schreiben das Umschalten gezielt unterdrücken, wenn das betreffende Bit „0“ bleiben sollte. Beim wortorganisierten 2D-Speicher lagen dagegen mehrere vollständige Wörter auf einer Ebene. Die Adresse wurde außerhalb der Kernmatrix decodiert, beispielsweise mit einer Diodenmatrix. Eine Auswahlleitung sprach das gewünschte Wort an; Bitleitungen bestimmten die einzuschreibende Information. Dafür waren in der beschriebenen Anordnung drei Drähte je Kern nötig: Auswahl-, Bit- und Lesedraht. Der 2½D-Speicher kombinierte beide Organisationsprinzipien. Hier wurde eine Adressvariable zunächst mit der einzuschreibenden Information verknüpft und anschließend mit der zweiten Adressvariable zusammengeführt. Die Kerne übernahmen weiterhin die Koinzidenzauswahl, während ein Teil der Verknüpfung in die vorgeschaltete Elektronik wanderte. Die Varianten unterschieden sich damit darin, welche Auswahl- und Schreibfunktionen die Kernmatrix selbst erfüllte und welche externe Schaltungen übernahmen. Das beeinflusste die Zahl der Treiber, den Verdrahtungsaufwand und die Kosten je Bit. Mehr Speicherkapazität erforderte entsprechend mehr Ferritkerne, durchgefädelte Verbindungen und Fertigungsarbeit. Der Übergang zu Halbleiterspeichern veränderte diese Voraussetzungen. Ein wichtiger Schritt war Intels 1970 vorgestellter DRAM 1103, der zur Ablösung magnetischer Kernspeicher beitrug. An die Stelle einzelner, verdrahteter Ferritringe traten integrierte Speicherzellen auf Silizium. Mit wachsender Integration ließ sich immer mehr Speicherkapazität auf kleinem Raum unterbringen. Für die numerische Simulation erweiterte das den Spielraum. Mehr Arbeitsspeicher erlaubt größere Gleichungssysteme und damit beispielsweise feinere FEM-Netze. Wie viel Speicher tatsächlich benötigt wird, hängt allerdings auch von den physikalischen Freiheitsgraden und dem Lösungsverfahren ab. Die Zahl der Netzelemente allein reicht als Maßstab nicht aus.
Bild 3: Organisation des Speichertyps 3 D mit vier gefädelten Drähten je Kern.
nung auf. SSDs oder Festplatten speichern Modelle und Ergebnisse dauerhaft. Bei GPU-beschleunigten Berechnungen kommt der Speicher des Grafikprozessors hinzu, dessen Kapazität ebenfalls die bearbeitbare Modellgröße begrenzen kann. Neben dem verfügbaren Platz zählt die Geschwindigkeit des Datentransports. Müssen Recheneinheiten auf Daten warten, bleibt ein Teil ihrer Leistung ungenutzt. Deshalb können Speicherbandbreite und Speicherzugriffe die Laufzeit einer Simulation wesentlich beeinflussen. Reicht der Arbeitsspeicher nicht aus und werden Teile der Berechnung auf einen Massenspeicher ausgelagert, verlängert sich die Lösung typischerweise. Die Bauelemente haben sich seit den Ferritringen grundlegend verändert. Die Aufgabe bleibt: Informationen müssen sich mit vertretbarem Aufwand speichern, adressieren und rechtzeitig bereitstellen lassen. Für die Simulation bedeutet das damals wie heute: Ein Modell braucht nicht nur Rechenleistung, sondern auch den passenden Speicher. (mr) ELEKTRONIKPRAXIS 13 | 2026
99
UNSER JUBILÄUM
WICHTIGE ERFINDUNGEN
PARALLELVERARBEITUNG
Auslaufmodell CPU? Wie GPUs so schnell rechnen GPUs beschleunigen KI, Simulationen und numerische Berechnungen. Ihr Vorteil entsteht durch viele gleichzeitig bearbeitete Aufgaben. Warum CPUs anders aufgebaut sind und weshalb zusätzliche Recheneinheiten allein noch keinen schnelleren Rechner ergeben.
E
Auch eine CPU rechnet parallel Die Vorstellung, eine CPU erledige stets nur eine Operation nach der anderen, ist falsch. Mehrere Prozessorkerne können unterschiedliche Aufgaben gleichzeitig bearbeiten. Innerhalb eines leistungsfähigen Kerns können zudem mehrere unabhängige Maschinenbefehle parallel ausgeführt werden. Hinzu kommen Vektoreinheiten. Sie verarbeiten mit einem Befehl mehrere Datenwerte nach dem SIMD-Prinzip: Single Instruction, Multiple Data. Ein 256 Bit breiter Vektor kann beispielsweise acht Gleitkommazahlen mit jeweils 32 Bit aufnehmen. Ein geeigneter Vektoradditionsbefehl verarbeitet dann acht Zahlenpaare. Das bedeutet allerdings nicht automatisch acht vollständig abgeschlossene Additionen je Takt; der tatsächliche Durchsatz hängt von der Mikroarchitektur ab.
Bild: Dall-E / KI-generiert
Architekturunterschiede: Während CPUs darauf ausgelegt sind, einzelne Aufgaben möglichst schnell abzuarbeiten, verarbeiten GPUs Tausende Datenströme gleichzeitig.
ine Million Messwerte sollen mit einem Faktor multipliziert und anschließend um einen konstanten Wert verschoben werden. Für jeden Messwert gilt dieselbe Rechenvorschrift. Das Ergebnis des ersten Werts wird für die Verarbeitung des zweiten nicht benötigt. Ob die Berechnungen nacheinander oder gleichzeitig erfolgen, ändert daher nichts am Ergebnis. Solche Aufgaben bieten viel Datenparallelität: Derselbe Ablauf lässt sich auf viele voneinander unabhängige Daten anwenden. Genau dafür sind GPUs ausgelegt. Dieses Muster findet sich in der Bildverarbeitung ebenso wie in wissenschaftlichen Berechnungen und neuronalen Netzen. Allerdings lässt sich daraus nicht ableiten, dass eine GPU grundsätzlich schneller rechnet als eine CPU. Entscheidend ist, welche Arbeit verteilt werden kann – und welche auf vorherige Ergebnisse warten muss.
100 ELEKTRONIKPRAXIS 13 | 2026
Auch das eingangs beschriebene Messwertproblem lässt sich deshalb auf einer CPU parallelisieren. Der Unterschied zur GPU liegt vor allem darin, wie stark die Hardware auf diesen Arbeitsmodus zugeschnitten ist.
Die CPU beschleunigt den Programmablauf Viele Programme bestehen aus wechselnden Aufgaben: Datenstrukturen durchsuchen, Bedingungen prüfen, Funktionen aufrufen und auf Zwischenergebnisse reagieren. Welche Speicheradresse als Nächstes benötigt wird, steht mitunter erst nach dem vorherigen Zugriff fest. Leistungsfähige CPU-Kerne investieren deshalb viel Aufwand darin, einen einzelnen Befehlsstrom schnell voranzubringen. Eine Sprungvorhersage schätzt den weiteren Programmweg ab. Die Out-of-Order-Ausführung zieht unabhängige Befehle vor, wenn andere noch warten. Caches halten häufig benötigte Daten nahe an den Recheneinheiten. Diese Mechanismen können Wartezeiten verringern oder teilweise überdecken. Echte Datenabhängigkeiten beseitigen sie nicht. All das benötigt Chipfläche und Energie. Diese Ressourcen dienen nicht ausschließlich zusätzlichen Addierern und Multiplizierern, sondern auch der flexiblen und schnellen Versorgung vorhandener Recheneinheiten. Das ist sinnvoll, wenn wenige zeitkritische Abläufe oder unregelmäßige Aufgaben die Laufzeit bestimmen.
Die GPU organisiert die Arbeit Eine GPU gewichtet die Ressourcen anders. Ihre Recheneinheiten sind in Gruppen organisiert, die viele Threads bearbeiten. Ein Thread beschreibt dabei einen einzelnen Ausführungsablauf, beispielsweise die Verarbeitung eines Messwerts. Bei Nvidia werden Threads zu Warps mit jeweils 32 Threads zusammengefasst. Das Ausführungsprinzip heißt SIMT: Single Instruction, Multiple Threads. Innerhalb einer solchen Gruppe werden gemeinsame Befehle auf die jeweiligen Daten der aktiven Threads angewendet. Andere GPU-Architekturen verwenden verwandte Konzepte. Die GPU besteht damit nicht einfach aus Tausenden vollständiger CPU-Kerne. Viele Rechenbahnen teilen sich Teile der Befehlssteuerung. Eine beworbene Anzahl von GPU-Rechenkernen lässt sich deshalb nicht direkt mit der Kernzahl einer CPU vergleichen. Auch eine Million gestarteter Threads bedeutet nicht, dass eine Million Rechenoperationen gleichzeitig auf physisch vorhandenen Einheiten laufen. Die Hardware arbeitet die Aufgaben mit ihrer verfügbaren Kapazität ab. Dabei hält sie viele Threads bereit: Wartet eine Gruppe auf Daten, können andere ausführungsbereite Gruppen zum Zug kommen.
Verzweigungen verschlechtern Auslastung Die gemeinsame Befehlsausführung funktioniert besonders gut, wenn Threads derselben Gruppe ähnliche Wege durch das Programm nehmen. Müssen einige Werte mit Verfahren A und andere mit Verfahren B bearbeitet werden, können innerhalb eines Warps unterschiedliche Ausführungspfade entstehen. Die GPU kann solche Verzweigungen verarbeiten. Sie muss die verschiedenen Pfade jedoch gegebenenfalls getrennt ausführen, wobei jeweils nur die zugehörigen Threads aktiv sind. Dadurch bleiben Rechenbahnen zeitweise ungenutzt. Diese Divergenz erklärt, warum unregel-
mäßige Aufgaben trotz hoher nomineller Rechenleistung ungünstig sein können. Nicht jede Verzweigung ist problematisch: Folgen alle Threads einer Gruppe demselben Zweig, entsteht daraus keine solche Aufteilung. Während unregelmäßige Pfade die GPU ausbremsen, profitieren andere Domänen enorm von ihrer parallelen Struktur – angefangen bei neuronalen Netzen. Viele Rechenschritte lassen sich hier als Matrixoperationen formulieren. Bei einer Matrixmultiplikation entstehen zahlreiche Ergebniswerte aus wiederholten Multiplikationen und Additionen. Unterschiedliche Ergebnisbereiche lassen sich parallel bearbeiten. Zusätzlich können geschickt gewählte Datenblöcke mehrfach verwendet werden. Ein einmal geladener Wert trägt dann zu mehreren Berechnungen bei. Diese Wiederverwendung ist entscheidend: Sie erhöht die Zahl der Rechenoperationen im Verhältnis zur bewegten Datenmenge. Spezialisierte Matrixeinheiten, bei Nvidia etwa Tensor Cores, gehen noch weiter. Sie führen Matrix-Multiplikations- und Akkumulationsoperationen auf kleinen Blöcken aus. Auch Simulationen enthalten geeignete Aufgaben. Lokale Berechnungen an vielen Elementen oder Gitterpunkten lassen sich häufig parallel ausführen. Bei der FEM entstehen außerdem Gleichungssysteme, deren numerische Lösung einen erheblichen Teil der Rechenzeit beanspruchen kann. Der Nutzen hängt allerdings vom Lösungsverfahren und der Datenorganisation ab. Viele FEMMatrizen sind dünn besetzt. Ihre Verarbeitung benötigt neben Zahlenwerten zusätzliche Strukturinformationen; Speicherzugriffe und der Austausch von Zwischenergebnissen können den Durchsatz begrenzen. Teilweise lohnt deshalb eine andere Formulierung des Algorithmus. Die FEM-Bibliothek MFEM beschreibt beispielsweise Partial Assembly: Der mathematische Operator wird angewendet, ohne die vollständige globale Matrix aufzustellen. Gerade bei geeigneten Elementen höherer Ordnung kann das Speicherbedarf und Datenbewegungen reduzieren. Dafür muss auch die Vorkonditionierung zum Verfahren passen.
Warum CPUs nicht wie GPUs bauen? CPU-Entwickler nutzen Datenparallelität längst durch Vektoreinheiten. Eine vollständige Ausrichtung auf GPUartigen Durchsatz würde jedoch Fähigkeiten schwächen, die für andere Aufgaben wichtig sind: wenige abhängige Abläufe schnell bearbeiten, auf wechselnde Programmwege reagieren und unregelmäßige Arbeit effizient ausführen. Das lässt sich an einem Gegenbeispiel zum Messwertproblem zeigen: Hängt jeder neue Wert vom unmittelbar vorher berechneten Ergebnis ab, können die Schritte nicht ohne Weiteres auf viele Rechenbahnen verteilt werden. Ein anderer Algorithmus kann mitunter helfen. Zusätzliche Hardware allein hebt die Abhängigkeit jedoch nicht auf. Auch die Gesamtbeschleunigung bleibt begrenzt. Ein vereinfachtes Rechenbeispiel: Lassen sich 90 Prozent der bisherigen Laufzeit hundertfach beschleunigen, während zehn Prozent unverändert bleiben, sinkt die Laufzeit auf 10,9 Prozent. Der gesamte Ablauf wird damit nur rund 9,2-mal schneller. Transferaufwand ist dabei noch nicht berücksichtigt. Deshalb ergänzen sich CPUs und GPUs. Die CPU übernimmt deshalb weiterhin Programmsteuerung und serielle Aufgaben, während die GPU die schweren rechenparallelen Pakete schultert. Ein Auslaufmodell ist die CPU damit nicht – erst ihr Zusammenspiel macht moderne Rechner so leistungsfähig. (mr) ELEKTRONIKPRAXIS 13 | 2026
101
PIONIERE DER ELEKTRONIK
Bild: Dall-E / KI-generiert
UNSER JUBILÄUM
HFSS: Zoltan Cendes prägte die Entwicklung der elektromagnetischen 3D-Simulation maßgeblich mit. Die Illustration greift Finite-Elemente-Netze, Feldlinien und Hochfrequenzstrukturen als zentrale Elemente seiner Arbeit auf.
PIONIER DER ELEKTROMAGNETISCHEN SIMULATION
Zoltan Cendes: Wie Felder berechenbar wurden Heute gehört die 3D-Simulation elektromagnetischer Felder zum Entwicklungsalltag. Als Zoltan Cendes in den 1970er- und 1980erJahren daran arbeitete, lieferte die Finite-Elemente-Methode bei Hochfrequenzproblemen noch physikalisch unmögliche Lösungen.
VERFASST VON
Susanne Braun Leitende Redakteurin ELEKTRONIKPRAXIS
E
lektromagnetische Felder haben eine unangenehme Eigenschaft, die nicht nur, aber insbesondere Ingenieure vor eine Herausforderung stellt: Man kann sie nicht sehen. Sie breiten sich aus, koppeln dort ein, wo sie nicht sollen, reflektieren, interferieren und machen Entwickler im Zweifel erst dann auf sich aufmerksam, wenn der Prototyp auf dem Labortisch nicht das tut, was er tun sollte. Heute hilft Software dabei, solche Probleme lange vor dem ersten Aufbau sichtbar zu machen. Man zeichnet Geometrien, weist Materialien zu, setzt Randbedingungen
102 ELEKTRONIKPRAXIS 13 | 2026
und lässt den Rechner Maxwell rechnen. Doch damit das mit dem Elektromagnetismus so berechenbar wurde, musste erst einmal jemand Pionierarbeit leisten. Unsere historische Persönlichkeit Zoltan Cendes begann seine Laufbahn in einer Zeit, in der numerische Feldberechnung zwar längst kein exotisches Forschungsthema mehr war, für viele elektromagnetische Probleme aber noch weit davon entfernt, ein praktisches Entwicklungswerkzeug zu sein. Speziell bei dreidimensionalen Hochfrequenzstrukturen stießen die damaligen Finite-Elemente-Verfahren
Ein Geschäft, das angeblich überhaupt nicht existierte Auch die Finanzierungsgeschichte klingt rückblickend fast beruhigend unspektakulär. Kein gigantisches Venture-Capital-Rennen, kein Milliardenmarkt. Cendes finanzierte einen erheblichen Teil selbst, dazu kamen Auftrags-
Bild: Rectangular waveguide TE01 (B field, side view) / Kyrsjo / CC BY-SA / Wikimedia Commons
Als Zoltan J. Cendes 1946 in einem österreichischen Flüchtlingslager geboren wurde, diente ihm eine alte Kiste als Kinderbett. Seine ungarischen Eltern hatten den Krieg und eine beschossene Flüchtlingskolonne überstanden. Drei Jahre später begann die Familie mit fast nichts noch einmal in Kanada. Dort zeichnete der kleine Zoltan Raketen zum Mond, baute später ein Teleskop und wollte vor allem eines wissen: wie die Welt funktioniert. Nach seiner Promotion in Elektrotechnik an der McGill University arbeitete Cendes sechs Jahre bei General Electric. Dort entwickelte er Finite-Elemente-Programme, zunächst im Bereich großer Dampfturbinengeneratoren, später im Corporate Research and Development Center. 1980 wurde er Associate Professor an der McGill University, 1982 wechselte er an die Carnegie Mellon University in Pittsburgh. Dort war er bis 1996 Professor für Electrical and Computer Engineering. Das klingt zunächst nach einer ziemlich geradlinigen akademischen Karriere. Die entscheidende Abzweigung kam 1984 – und ausgerechnet Aluminium spielte dabei eine Rolle. Der Aluminiumkonzern Alcoa wollte elektromagnetische Felder einsetzen, um flüssiges Aluminium während des Gießprozesses zu beeinflussen. Cendes und seine Gruppe verfügten über die passende Simulationstechnik. Sein erster Gedanke war offenbar der eines Forschers: Alcoa könne ein Forschungsprojekt finanzieren. Das Unternehmen wollte aber keine Forschung, sondern Software, die es einsetzen konnte. Also gründete Cendes Ansoft. Das erste Produkt hieß Eddy und berechnete Wirbelströme in zweidimensionalen Leitern. Auch die Namensfindung des jungen Unternehmens verlief angenehm bodenständig. Zunächst firmierte das Ganze wenig elegant unter „Answers Unlimited“, später schlug Cendes „Ansoft“ als Kurzform von „analysis software“ vor. Zeitweise fand das Team einen anderen Namen sogar noch besser: „Oracle“. Dummerweise hatte den bereits jemand. Also blieb es bei Ansoft.
Bild: Example of 2D mesh / Zureks / CC BY-SA / en.wikipedia.org
Aluminium als einer der Geburtshelfer von Ansoft
Bild: FEM example of 2D solution / Zureks / CC BY / en.wikipedia.org
an eine ziemlich grundsätzliche Grenze: Sie konnten mathematische Lösungen produzieren, die physikalisch schlicht nicht existierten. Diese sogenannten „spurious modes“, also Schein- oder Störmoden, machten die Methode für die Hochfrequenztechnik lange problematisch. Cendes und seine Kollegen arbeiteten daran, genau dieses Problem in den Griff zu bekommen. Aus dieser Arbeit entstand später HFSS – und aus einem Forschungsgebiet ein kommerzielles Werkzeug, das heute bei Antennen, Steckverbindern, Leiterplatten, IC-Packages und Hochfrequenzsystemen ganz selbstverständlich mitmischt. Die IEEE Microwave Theory and Technology Society schreibt Cendes ausdrücklich wesentliche Beiträge zur Lösung des Spurious-Mode-Problems sowie zu Edge Elements, adaptiver Netzverfeinerung und weiteren Verfahren der elektromagnetischen Finite-Elemente-Analyse zu.
projekte und erste Softwareverkäufe. In einem späteren Interview mit IEEE Spectrum erinnerte er sich an einen Venture-Capital-Geber, der ihm erklärte, dafür gebe es kein Geschäft. Ansoft startete trotzdem – zunächst mit Cendes und nur wenigen Mitarbeitern. Das Geschäft gab es doch. Den entscheidenden Schub brachte Ende der 1980er-Jahre Hewlett-Packard. HP suchte nach einer dreidimensionalen elektromagnetischen Simulationssoftware für Mikrowellenentwickler. Kunden des Unternehmens wollten eine Alternative beziehungsweise Ergänzung zur klassischen Mess- und Testtechnik, um Entwicklungszyklen zu verkürzen. Für Ansoft war das eine enorme Chance – und technisch ein Problem, das zunächst noch nicht wirklich gelöst war. Denn die Finite-Elemente-Methode hatte sich in Mechanik, Bauwesen oder niederfrequenten elektromagnetischen Anwendungen bereits bewährt. Bei hochfrequenten dreidimensionalen Feldern konnten jedoch jene un-
Bild 1: Numerisch berechnete Magnetfeldverteilung in einem rechteckigen Hohlleiter. Die Darstellung der TE01-Mode veranschaulicht, wie elektromagnetische Felder in Hochfrequenzkomponenten untersucht werden können. Solche Berechnungen gehören zum Anwendungsgebiet der von Zoltan Cendes mitentwickelten elektromagnetischen FEMSimulation.
Bild 2: Bevor elektromagnetische Felder numerisch berechnet werden können, wird die Geometrie in viele kleine Elemente zerlegt. Das Netz zeigt eine zylindrische magnetische Abschirmung. In Bereichen mit stärkeren Feldänderungen ist die Vernetzung feiner. Das zugehörige Berechnungsergebnis zeigt Bild 3.
Bild 3: Die Finite-ElementeMethode ermöglicht die Berechnung elektromagnetischer Felder auch bei komplexen Geometrien. Hier zeigt die farbige Darstellung die magnetische Flussdichte einer zylindrischen Abschirmung. Das zugrunde liegende Berechnungsnetz ist in Bild 2 zu sehen.
ELEKTRONIKPRAXIS 13 | 2026
103
PIONIERE DER ELEKTRONIK
Bild: VSWR Return Loss / Swadim / CC BY-SA / Wikimedia Commons
UNSER JUBILÄUM
physikalischen Spurious Modes auftreten. Ein Solver kann bekanntlich sehr überzeugend falsch liegen. Bunte Feldbilder helfen wenig, wenn die berechneten Felder in der Realität gar nicht existieren. Cendes und seine Mitarbeiter entwickelten deshalb neue Ansätze für die elektromagnetische Finite-Elemente-Analyse. Dazu gehörten sogenannte Edge Elements beziehungsweise tangentiale Vektorelemente. Vereinfacht gesagt bilden sie elektromagnetische Felder mathematisch anders ab als klassische Finite-Elemente-Ansätze und vermeiden dadurch einen Teil jener Scheinlösungen, die bei Hochfrequenzproblemen auftreten konnten. Ganz so einfach wie „Cendes erfand die Edge Elements“ ist die Geschichte nicht. Die mathematischen Grundlagen haben mehrere Wurzeln und reichen weiter zurück. Seine Leistung liegt vielmehr darin, gemeinsam mit seinen Mitarbeitern geeignete Verfahren für elektromagnetische Problemstellungen weiterzuentwickeln und daraus praktisch einsetzbare Methoden zu machen.
HFSS macht aus Mathematik ein Entwicklungswerkzeug Das Ergebnis der Zusammenarbeit mit HP war HFSS, der High Frequency Structure Simulator. Die erste kommerzielle Version kam im Jahr 1990 auf den Markt und wurde zunächst von Hewlett-Packard vermarktet. HFSS gehörte zu den ersten kommerziellen Werkzeugen, mit denen sich komplexe dreidimensionale elektromagnetische Strukturen per FEM simulieren ließen. Der eigentliche Sprung bestand aber nicht allein darin, dass ein Rechner MaxwellGleichungen lösen konnte. Entwickler konnten reale dreidimensionale Geometrien modellieren, S-Parameter berechnen und Feldverteilungen betrachten, bevor eine Struktur gebaut wurde. Antennen, Wellenleiter, Hochfrequenzfilter, Übergänge, Steckverbinder oder später auch Leiterplatten und IC-Packages ließen sich damit zu-
104 ELEKTRONIKPRAXIS 13 | 2026
Bild 4: Stehwellenverhältnis (VSWR) und Rückflussdämpfung (Return Loss) beschreiben die Anpassung eines HF-Systems über der Frequenz. Solche Kenngrößen spielen bei der Entwicklung und Simulation von Antennen und Hochfrequenzkomponenten eine wichtige Rolle.
nehmend virtuell untersuchen. Natürlich bedeutete „virtuell“ 1990 noch etwas anderes als heute. Beim ursprünglichen HFSS-Testmodell dauerte 1990 ein einzelner Frequenzpunkt rund 16 Stunden. Gut ein Jahrzehnt später war die Software nach Cendes’ Angaben bereits etwa 15.000-mal schneller. Und dann war da noch die Vernetzung. Ein Finite-Elemente-Solver zerlegt die zu untersuchende Geometrie in viele kleine Elemente. Wo sich das Feld stark verändert, braucht er ein feineres Netz; wo wenig passiert, genügt ein gröberes. Cendes trieb unter anderem Delaunay-Verfahren zur Netzerzeugung und adaptive Mesh-Refinement-Methoden voran. Damit lässt sich das Netz dort verfeinern, wo die Lösung es tatsächlich erfordert, statt überall gleichermaßen Rechenzeit zu investieren. Hinzu kamen weitere mathematische Verfahren wie der Transfinite-Element-Ansatz oder die Modellordnungsreduktion, die den Rechenaufwand weiter reduzieren sollten. Hinter all diesen ziemlich sperrigen Begriffen steckt letztlich dasselbe Ziel: ein physikalisch komplexes Problem so zu formulieren, dass ein Rechner es mit vertretbarem Aufwand lösen kann – und der Entwickler am Ende eine Antwort erhält, der er trauen kann.
Vom geschätzten Professor zum gewieften Unternehmer Während HFSS technisch erwachsen wurde, änderte sich auch Cendes’ Rolle. Aus dem Professor, der mit wenigen Mitarbeitern Forschungssoftware entwickelte, wurde der Gründer eines wachsenden EDA-Unternehmens. 1996 ging Ansoft an die Börse. Der Börsengang brachte dem Unternehmen rund zwölf Millionen Dollar ein. Zwölf Jahre später folgte der nächste große Schritt. 2008 übernahm Ansys Ansoft. Beim Abschluss der Transaktion zahlte Ansys rund 387 Millionen Dollar in bar und gab rund 12,2 Millionen eigene Aktien aus. Cendes wechselte in den Board of Directors von Ansys und arbeitete als Chief Technologist des zusammengeführten Unternehmens weiter. Ende 2009 ging er in den Ruhestand. Auch die Fachwelt nahm seine Arbeit entsprechend wahr. Cendes wurde IEEE Fellow, erhielt 2008 den Distinguished Achievement Award der IEEE Antennas and Propagation Society und 2012 den Microwave Application Award der IEEE Microwave Theory and Technology Society. 2021 wurde er in die US National Academy of Engineering gewählt. Die Begründung fasst seine Bedeutung erstaunlich gut zusammen: für seine Beiträge zu Theorie, Entwicklung und Kommerzialisierung elektromagnetischer Simulationssoftware. Kommerzialisierung ist das Stichwort. Denn Cendes war nicht nur Mathematiker und nicht nur Softwareunternehmer. Seine eigentliche Leistung liegt gerade in der Verbindung. Er half dabei, aus mathematischen Verfahren etwas zu machen, das Entwickler benutzen konnten.
Die Möglichkeit der Simulation verändert die Art zu entwickeln Heute fällt leicht aus dem Blick, wie grundlegend diese Verschiebung war. Natürlich hat Simulation physische Prototypen und Messungen nicht abgeschafft. Wer eine Antenne, einen Steckverbinder oder eine Hochgeschwindigkeitsleiterplatte entwickelt, wird am Ende weiterhin messen wollen. Aber die Reihenfolge hat sich verändert. Früher musste viel häufiger gebaut werden, um überhaupt herauszufinden, ob eine Idee funktioniert. Heute kann ein
erheblicher Teil der Varianten bereits virtuell verworfen werden. Entwickler sehen unerwünschte Kopplungen, Resonanzen oder Impedanzprobleme, bevor Material bestellt und Hardware gefertigt wird. Varianten lassen sich gegeneinander rechnen, Toleranzen untersuchen und Designs optimieren, bevor aus Bits und Gleichungen Kupfer, Kunststoff und Silizium werden. Mit steigenden Frequenzen ist diese Fähigkeit eher wichtiger als weniger wichtig geworden. Bei schnellen digitalen Signalen müssen Leiterbahnen zunehmend als Übertragungsleitungen betrachtet werden. Packages, Vias und Steckverbinder sind dann keine idealen Verbindungselemente mehr, sondern elektromagnetische Strukturen. Bei Antennen, Radar, Mobilfunk, Hochgeschwindigkeitsschnittstellen oder komplexen Multi-Die-Packages verschwimmen die Grenzen zwischen klassischer Schaltungstechnik und Feldtheorie zunehmend. Damit ist auch HFSS längst weit über die Mikrowellentechnik hinausgewachsen; eine ziemlich lange Reise für eine Idee, für die es angeblich keinen Markt gab.
Vier Jahrzehnte später: Cendes' Arbeit prägt die Elektronikentwicklung Und heute? Heute steckt HFSS im Ansys-Portfolio – und Ansys wiederum gehört seit Juli 2025 zum EDA-Giganten
Synopsys. Damit ist das Werkzeug, das aus Cendes’ akademischer Arbeit und einem Auftrag für Aluminiumguss hervorging, heute Teil eines der größten EDA- und Simulationsanbieter der Welt. Synopsys verzahnt die eigenen EDA-Werkzeuge zunehmend mit der Multiphysik-Simulation von Ansys und spricht von Engineering-Lösungen „from silicon to systems“. Der Weg dorthin führt auch über Arbeiten, die vier Jahrzehnte zuvor an einer sehr viel grundsätzlicheren Frage ansetzten: Wie zerlegt man ein elektromagnetisches Feld in endlich viele Rechenelemente, ohne dabei Lösungen zu erzeugen, die es in der echten Welt gar nicht gibt? Das war keine akademische Spitzfindigkeit, sondern Notwendigkeit, denn solche Scheinlösungen konnten Entwickler schließlich auf eine völlig falsche Fährte schicken. Cendes selbst nannte in seinem IEEE-Spectrum-Interview Beharrlichkeit als eine der entscheidenden Eigenschaften eines Unternehmers. Man habe eine Idee, arbeite daran, erlebe Rückschläge und mache weiter; eine Tugend, die in den heutigen schnelllebigen Zeiten oft abhanden kommt. Tatsächlich klingt das zunächst ein wenig nach einem jener Worte, die sich auch auf Motivationspostern gut machen. In Cendes' Fall kann man das Ergebnis einfach überprüfen. Man muss dafür nicht einmal lange in irgendwelche Geschichtsbüchern suchen. Es reicht, heute einen HFSS-Solver zu starten. (sb)
ELEKTRONIKPRAXIS 13 | 2026
105
ZUM SCHLUSS
DIGITALISIERUNG
Wachsende Abhängigkeit vom Ausland bei Digitalimporten
O
b Chips, KI-Anwendungen, Cloud-Dienste oder Software: Die große Mehrheit der deutschen Unternehmen (96 Prozent) importiert digitale Technologien und Services aus dem Ausland. Doch was wäre, wenn diese plötzlich nicht mehr verfügbar wären? Deutschlands Unternehmen könnten einen Ausfall digitaler Technologien und Services im Durchschnitt 16 Monate verkraften. Das zeigt unsere repräsentative Bitkom-Befragung unter 602 Unternehmen ab 20 Beschäftigten. Gleichzeitig bleibt die Abhängigkeit groß: So stuften 94 Prozent der befragten Unternehmen in Deutschland digitale Technologien und Leistungen aus dem Ausland als stark (44 Prozent) oder eher abhängig (50 Prozent) ein. Zwei Drittel (66 Prozent) erwarten, dass diese Abhän-
gigkeit in den kommenden fünf Jahren sogar weiter zunimmt. Zu beachten ist, dass internationale Arbeitsteilung eine Stärke unserer Wirtschaft ist, doch wir müssen im Krisenfall handlungsfähig bleiben. Digitale Souveränität bedeutet Resilienz und ist deshalb eine Aufgabe für den gesamten Staat ebenso wie für jedes einzelne Unternehmen. Die Politik muss jetzt die richtigen Prioritäten setzen und dafür sorgen, dass Deutschland und Europa bei digitalen Schlüsseltechnologien unabhängiger werden. Dabei geht es nicht um Abschottung oder gar Autarkie. Es geht darum, einseitige Abhängigkeiten zu reduzieren und auf Druck adäquat antworten zu können.
Tech-Importe sind unverzichtbar Die digitale Infrastruktur der deutschen Wirtschaft zeigt, dass praktisch kein Unternehmen ohne Tech-Importe auskommt: 96 Prozent beziehen Geräte oder Services aus dem Ausland. Am häufigsten sind digitale Endgeräte wie Smartphones und Notebooks (94 Prozent), digitale Bauteile und Hardware-Komponenten wie Chips, Halbleiter oder Sensoren (79 Prozent) sowie Cloud-Dienste (73 Prozent). Auch Software (68 Prozent), Cybersicherheits-Anwendungen (62 Prozent) und künstliche Intelligenz (56 Prozent) werden von einer Mehrheit aus dem Ausland bezogen. 45 Prozent nutzen Services wie IT-Beratung oder Programmierleistungen von Dienstleistern, außerhalb Deutschlands. Sollten digitale Importe aus wichtigen Herkunftsländern ausfallen, trifft das nicht nur die IT-Abteilung, es trifft das Kerngeschäft. Produktion, Vertrieb und Lieferketten hängen unmittelbar von digitalen Technologien und Leistungen ab. Die Unternehmen müssen Abhängigkeiten deshalb systematisch reduzieren und diversifizieren. Und die Politik muss die Voraussetzungen dafür schaffen, dass Deutschlands Unternehmen bei kritischen Technologien eigene Fähigkeiten entwickeln können.
Prioritäten für mehr digitale Souveränität
Dr. Ralf Wintergerst, Bitkom-Präsident
106 ELEKTRONIKPRAXIS 13 | 2026
Bild: Bitkom
„Digitale Souveränität ist kein einzelnes Förderprogramm, sondern eine strategische Aufgabe für Deutschland und Europa.“
In Deutschland und Europa sind fünf Prioritäten zu setzen: Erstens Wettbewerbsfähigkeit und Zugang zu Kapital stärken – durch weniger Bürokratie, innovationsfreundliche Regulierung und bessere Bedingungen für Venture Capital, Start-ups und Scale-ups. Zweitens gezielt in digitale Schlüsseltechnologien und Infrastruktur investieren, insbesondere in Halbleiter, KI, Cloud-Technologien und Rechenzentren. Drittens Resilienz und Cybersicherheit durch sichere und interoperable Systeme und offene Standards stärken. Viertens Lieferketten und Technologiepartnerschaften stärker diversifizieren und europäische Wirtschaftsschutzinstrumente gezielt einsetzen. Und fünftens digitale Kompetenzen in allen Altersgruppen stärken und digitale Bildung langfristig ausbauen. (mk)