4 www.blechnet.com 25. Jahrgang | 31. August 2026
EX TRA
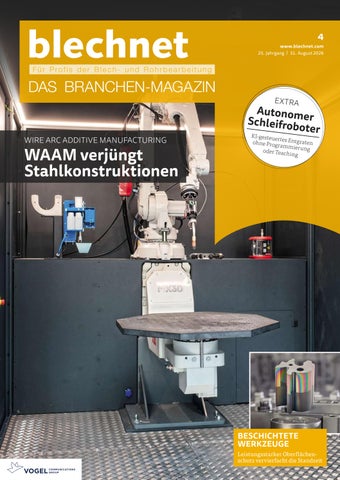
WIRE ARC ADDITIVE MANUFACTURING
WAAM verjüngt Stahlkonstruktionen
Autonom Schleifro er boter K I-gesteu er te ohne Prog s Entgraten rammier u ng oder Teac hing
BESCHICHTETE WERKZEUGE Leistungsstarker Oberflächenschutz vervierfacht die Standzeit
Editorial
Chancen sehen, wo sie entstehen
M
an lernt nie aus – eine Binsenweisheit, die sich auch am Schreibtisch eines Chefredakteurs immer wieder bewahrheitet. Das ist mir natürlich bewusst, wird mir aber im Arbeitsalltag glücklicherweise immer wieder aufs Neue vor Augen geführt. Zum Beispiel dann, wenn mir in Gesprächen Anwendungsgebiete und Zusammenhänge aufgezeigt werden, die ich so gar nicht direkt auf der Rechnung hatte. Ein prägnantes Beispiel dafür lieferte mir ein Branchenaustausch vor wenigen Tagen. Wir sprachen über die aktuelle wirtschaftliche Situation in der Metallbearbeitung. Und plötzlich nahm das Gespräch eine unerwartete Abzweigung: Es ging um den weltweiten Boom von Rechenzentren und die Frage, wie massiv die Blechbearbeitung davon eigentlich profitiert.
Ich gebe unumwunden zu: Bei Rechenzentren dachte ich bisher primär an Halbleiter, Glasfaserkabel und Software, aber nicht unbedingt zuerst an die Blechnet. Ein Fehler, den ich nur zu gerne korrigiere. Denn wenn man genauer hinsieht, steckt in der digitalen Infrastruktur jede Menge Blech – wo Bits und Bytes in rauen Mengen fließen, wird im Vorfeld im großen Stil gestanzt, gelasert, gekantet und geschweißt. Wir alle wissen, dass sich Märkte, die in der Blechbearbeitung über Jahrzehnte für den Löwenanteil des Absatzes verantwortlich waren, aktuell in tiefgreifenden Umbrüchen befinden. Das sorgt für Verunsicherung. Aber gleichzeitig gibt es eben auch Branchen, die gerade in ganz neue Volumina vorstoßen. Die aktuellen Rahmenbedingungen in unserem Land sind unbestritten herausfordernd. Doch wenn wir uns von der derzeit so omnipräsenten Schwarzmalerei einlullen lassen, führt das unweigerlich dazu, dass wir den Blick senken und genau diese neuen, lukrativen Chancen am Wegesrand übersehen. Die Flexibilität der Blechbearbeitung war schon immer ihre größte Stärke – nutzen wir sie!
BENEDIKT HOFMANN Chefredakteur benedikt.hofmann@vogel.de
blechnet 4 | 2026
3
TITELTHEMA
So leben Stahlkonstruktionen länger S. 8
AUS DER BRANCHE
TRENNEN & VERBINDEN 14 „Wenn der Trennprozess nicht passt, verliert die Linie den Takt”
AKTUELLES 6 Nachrichten aus der Welt der Blech- und Rohrbearbeitung
AUTOMATISIERUNG 16 Die Fabrik der Zukunft ist ein Echtzeit-System
OBERFLÄCHENTECHNIK
THEMEN
18 Vierfache Standzeit dank beschichteter Stanzund Biegewerkzeuge
UMFORMEN
KONSTRUKTION
10 Herausforderungen gemeinsam angehen
20 Wenn die Simulation die Realität abbildet
STANZEN
MESSEN & PRÜFEN
12 Grenzen klassischer Folgeverbundtechnik überwunden
32 Wie KI-Fabriken die Fertigungsindustrie verändern: Beispiel Seres
ZULIEFERUNGEN 34 Wie Sauerstoff und Stickstoff die Schnittkante prägen
BETRIEBSAUSRÜSTUNG
Bild: Fraunhofer IPK
36 Hochregallager-Lösung für Presswerkzeuge
Schweißzange beim Fügen einer B-Säule unter Laborbedingungen im Fraunhofer IPK
4 blechnet 4 | 2026
SPECIAL DIGITALISIERUNG 22 KI-gesteuerter Schleifroboter beschleunigt das Entgraten dicker Blechteile
Der robotergestützte 3D-Drucker für das WAAM-Verfahren an der Empa in der Schweiz.
FORSCHUNG & ENTWICKLUNG 38 KI-gestützte Prozessauslegung im Widerstandspunktschweißen
BLECHNET TRIFFT... 40 ... Arku-Geschäftsführer Gottfried Sihler zum Interview: „Wir erweitern unseren Fokus und setzen auf neue Märkte und Branchen.”
STANDARDS 3 Editorial 39 Impressum 42 Events 2026 für die Branche
Die Votingphase für den „Euroblech Award 2026“ hat begonnen! Stimmen Sie hier ab für Ihren Favoriten! www.maschinenmarkt-awards.de/ euroblech
blechnet 4 | 2026
5
Aus der Branche
RESTRUKTURIERUNG
Bild: www.foto-agent.at
Andritz streicht bei Schuler 500 weitere Stellen
Joachim Schönbeck, Vorstandsvorsitzender bei Andritz, Wolfgang Leitner, Aufsichtsratsvorsitzender bei Andritz und Christoph Boschan, Vorstandsvorsitzender der Wiener Börse (v.l.).
Schuler und in Deutschland“, sagte Konzernchef Joachim Schönbeck in einem am Donnerstag veröffentlichten Reuters-Interview zum 25-jährigen Börsenjubiläum des Konzerns. Bei der deutschen Tochter sollen im
NEUER STANDORT UND LASER
Kloeckner stärkt Rüstungsbereich
Bild: Kloeckner Metals Germany
Kloeckner Metals Germany hat in Hürth bei Köln einen neuen Standort seines Tochterunternehmens Ambo Stahl eröffnet. Damit reagiere das Unternehmen auf den wachsenden Bedarf seiner Kunden im Bereich Defence. Der neue Der CEO Felix Schmitz bei der Eröffnung des Standort ergänzt neuen Ambo-Stahl-Standorts in Köln-Hürth. den bestehenden in Köln-Ehrenfeld. Das technologische Herzstück in Hürth ist die Faserlaser-Schneidanlage Penta Plus Bevel 6530 mit 60 Kilowatt Laserleistung vom Hersteller Cutlite aus den USA. Die Anlage ist speziell für Unternehmen ausgelegt, die außer geraden Schnitten auch präzise Fasen für das spätere Schweißen direkt mit dem Laser an Bauteile anarbeiten möchten. Dadurch entfallen nachgelagerte Fräs- oder Anfasarbeiten. Für die Kunden bedeutet das kürzere Durchlaufzeiten und eine effizientere Weiterverarbeitung. Felix Schmitz, der CEO von Kloeckner Materials Germany, merkt dazu an: „Mit dem neuen Standort in Hürth setzen wir ein klares Zeichen! Wir handeln und investieren gezielt dort, wo unsere Kunden im Defence-Bereich zusätzliche Kapazitäten auf technologisch höchstem Niveau benötigen!“ n
6 blechnet 4 | 2026
BREITER AUFGESTELLT!
Trumpf kauft US-Werkzeughersteller Mate Trumpf aus Ditzingen hat Mate Precision Technologies aus Anoka im USBundesstaat Minnesota übernommen. Mate gilt als führend bei Stanz- und Biegewerkzeuge für die Blechverarbeitung. Die Amerikaner werden trotz der Übernahme Trumpf kauft US-Werkzeughersteller Mate weiterhin eigenstän- Precision Technologies. dig unter der bestehenden Marke agieren. Sowohl die Geschäftsführung als auch die internationalen Teams bleiben unverändert. Bislang bot Trumpf Biege- und Stanzwerkzeuge an, die ausschließlich mit eigenen Maschinen kompatibel sind. Die Übernahme zielt darauf ab, dass die Ditzinger nun auch Werkzeuge anbieten können, die zu Maschinen anderer Hersteller passen. Zudem baut Trumpf damit seine Marktposition in den USA, Kanada und Mexiko aus. Der Schritt ist Teil der kundenorientierten Strategie von Trumpf, Maschinen und Serviceprodukte dort zu fertigen, wo Anwender sie benötigen. Für die Kunden, Mitarbeiter, Lieferanten und Partner von Mate werden Produkte, Dienstleistungen, Verträge und Ansprechpartner voraussichtlich unverändert bleiben. n
Bild: Trumpf
Der österreichische Maschinen- und Anlagenbauer Andritz muss wegen der schwachen Nachfrage aus der Automobilindustrie im laufenden Jahr weiter restrukturieren. Dies gelte „insbesondere bei
laufenden Jahr über rund 500 weitere Stellen abgebaut werden. Randbereiche wie Werkzeugbau und Pilotproduktionen würden voraussichtlich eingestellt. Bei dem Göppinger Pressenhersteller, der die Autoindustrie mit Anlagen zur Metallumformung sowie für die Batterieproduktion beliefert, fielen in den vergangenen fünf Jahren mehr als 2000 Stellen weg. Ziel sei eine Aufstellung, mit der das Unternehmen auch bei einem geringeren Marktvolumen sehr profitabel agieren könne. Zwar steige die Profitabilität, doch Schönbeck betonte: „Aber wir sind halt nicht dort, wo wir sein möchten“. Im Bereich Metals, zu dem Schuler gehört, soll die operative Rendite (Ebitda-Marge) bis 2027 von 6,1 auf 7,0 Prozent steigen. Für die Nachfrage zeigte sich der Manager vorsichtig optimistisch: „Wir haben durchaus die Hoffnung, dass sich gegen Ende dieses Jahres oder Anfang nächsten Jahres die Marktlage wieder etwas bessern wird und die Investitionsneigung etwas zunehmen wird.“ Langfristig werde sich die Elektromobilität auch in Europa durchsetzen, sobald die Fahrzeuge günstiger würden und sich die Reichweitenproblematik löse. n
Aus der Branche
INSOLVENZPLAN
Die Übernahme des Spezialisten für CNCBlechbearbeitung WK Metall ist auf der Zielgeraden. Der laufende Geschäftsbetrieb wurde erfolgreich stabilisiert und selbst Neukunden wurden gewonnen. Michael Wagner, der bisherige Geschäftsführer und Gesellschafter, sowie ein weiterer Privatinvestor möchten den Geschäftsbetrieb gemeinsam übernehmen und die wirtschaftliche Neuaufstellung der WK Metall vorantreiben. Die Arbeitsplätze und der Standort Neuenbürg blieben bei dieser Lösung erhalten. Die Gläubiger müssen der Übernahmelösung noch zustimmen. Die Übernahme soll mithilfe eines Insolvenzplans erfolgen, der bereits in der kommenden Woche beim Gericht Pforzheim eingereicht und anschließend mit den Gläubigern abgestimmt werden soll. Dabei handelt es sich um eine Art gerichtlichen Gesamtvergleich zwischen WK Metall und seinen Gläubigern, um das Unternehmen wieder auf „stabile Beine“ zu stellen und seine Fortführung dauerhaft zu sichern. Ge-
schäftsführer Michael Wagner ergänzt: „Wir wollen WK Metall wieder auf einen wirtschaftlichen Erfolgskurs bringen. Ich freue mich sehr, dass wir mit der Übernahme direkt in die unternehmerische Verantwortung gehen können.“ Zentrale Transformationsschritte wurden bereits in Gang gesetzt. Strukturen und Prozesse werden gezielt optimiert, um Effizienzgewinne zu realisieren und eine langfristig hohe Qualität zu wettbewerbsfähigen Preisen zu gewährleisten. Der laufende Geschäftsbetrieb des modernen, auf Blechbearbeitung spezialisierten Lohnfertigungsunternehmens läuft derweil ohne Einschränkungen weiter. „Dass uns die Kunden in der Zeit der wirtschaftlichen Neuaufstellung den Rücken stärken und wir sogar neue Kunden gewinnen konnten, zeigt, dass unsere Arbeit weiterhin einen guten Ruf in der Region und darüber hinaus genießt, und unterstreicht das wirtschaftliche Potenzial von WK Metall“, sagt Geschäftsführer Michael Wagner. n
Bild: WK Metall GmbH
WK Metall soll zurück auf Erfolgskurs
Das Bild zeigt die Außenaufnahme der WK Metall GmbH.
3D-DRUCK IN METALL
So leben Stahlkonstruktionen länger
Bild: Empa
Der robotergestützte 3D-Drucker für das WAAM-Verfahren an der Empa in der Schweiz. Man will vor allem erreichen, dass man defekte und dabei fest verbaute Stahlteile (etwa an Brücken oder anderen Bauwerken) mobil reparieren kann. Um auf das Vierfache könnte man in Sachen Standzeit so kommen. Und das Ganze ist auch noch materialeffizient ...
Titelthema
Es gibt Stahlkonstruktionen, die über die Zeit ihrer hohen Beanspruchung sicherheitstechnisch in die Jahre kommen. Gemeint sind etwa Brücken. Doch die additive Fertigung kann für Verjüngung sorgen.
E
in dünner Riss durchzieht eine Stahlplatte. Als ein Roboterarm über diese Schwachstelle fährt, entsteht aber nicht nur eine einzelne Schweißnaht, sondern gleich eine dreidimensionale Applikation mit Verstärkungseffekt. Möglich macht das ein Verfahren namens „Wire Arc Additive Manufacturing“ - kurz: WAAM, das man schon zum Teil kennt und anwendet. Dabei wird ein Schweißdraht per Lichtbogen Schicht für Schicht auf defekte Stellen quasi aufgedruckt, erklären die Experten der Eidgenössischen Materialprüf- und Forschungsanstalt (Empa) aus Dübendorf in der Schweiz. Anders als beim klassischen Schweissen verbindet diese Art des 3D-Drucks in Metall aber die Bauteile nicht nur miteinander! Er erlaubt es auch, Verstärkungen mit einer maßgefertigten Geometrie und optimierter Produktion zu erreichen. So ließen sich geschädigte Bereiche nur lokal aber wirksam verstärken, ohne die gesamte schadhafte Komponente ersetzen zu müssen. Forscher der Empa wollen das Verfahren deshalb dafür anwenden, gerissene Teile von Brücken und anderen großen Tragwerken zur reparieren. Denn die meist fest eingebauten Stahlbauteile lassen sich sonst kaum oder nur mit einem großen Aufwand ersetzen.
Beim Aufschweißen kommt es auf die Geometrie an
Bild: Empa
WAAM für solche lokale Reparaturen einzusetzen heiße aber nicht, möglichst viel Material zu applizieren. Denn viel wichtiger sei die Geometrie der aufgedruckten Bereiche. Denn laut Aussage der Schweizer müssen sie so gestaltet sein, dass sie Spannungen, die zu Rissen führen können, so verteilen, dass die Rissausbreitung gestoppt oder zumindest gebremst werden kann. So konnten die Empa und die ETH Zürich im Rahmen einer Masterarbeit etwa die Lebensdauer beschädigter Stahlplatten um bis zu viermal verlängern. In umfangreichen Versuchen, heißt es weiter, wurden dazu in der Bauhalle der Empa gerissene Stahlplatten mit unterschiedlich geformten Metallverstärkungen versehen und dann wiederholt be-
Was man hier sieht ist eine Reparaturstelle an einem gerissenen Stahlteil. Diese haben Schweizer Forscher vom Empa mittels WAAM-Prozess appliziert – also quasi additiv gefertigt. Was man so alles erreichen kann, erklären die Experten hier ...
lastet. Die Resultate seien eindeutig: Alle verstärkten Proben zeigten sich deutlich widerstandsfähiger gegen Materialermüdung als nicht reparierte Vergleichsplatten. Besonders wirkungsvoll erwiesen sich dabei Verstärkungsgeometrien, die in zwei Lagen abgestuft appliziert wurden, wie man herausgefunden hat. Gleichzeitig stieß man aber auch an Grenzen des Ansatzes: Wird die Geometrie nämlich ungünstig gewählt, können sogar neue Spannungskonzentrationen entstehen – etwa an den Übergängen zwischen Grundmaterial und aufgedrucktem Metall.
Der mobile Einsatz stellt praktische Hürden in den Weg Ermüdungsrisse gehören demnach zu den häufigsten Schäden im Stahlbau. Eine gezielte Verstärkung ist dann deutlich effizienter als der vollständige Ersatz des schadhaften Bauteils. Aber trotz des großen Potenzials von WAAM für diesen Zweck, ist der Weg in die Praxis noch mit Herausforderungen verbunden, wie die Schweizer Forscher anmerken. Denn der metallische 3D-Druck wird derzeit mit industriellen Robotersystemen durchgeführt, die sich bis jetzt leider nur begrenzt transportieren lassen. Beschädigte Bauteile sind ja aber meist im Bauwerk verbaut. Sie müssten aber nach heutigem Stand der WAAM-Dinge für eine Reparatur in eine entsprechende Werkstatt gebracht werden, was in der Praxis oft nicht geht. Zwar gibt es erste Ansätze für mobile oder zumindest portable Robotersysteme, doch für einen breiten Einsatz direkt vor Ort sind weitere Entwicklungen nötig, so die Erkenntnis. Dennoch sieht das Forschungsteam Vorteile für Anwendungen, bei denen Bauteile gut zugänglich sind, oder bei Instandhaltungsarbeiten ausgebaut werden können. Außer an der Reparatur beschädigter Bauteile arbeitet das Team um Empa-Forscher Dr. Hossein Heydarinouri aber auch an weiterführenden Konzepten. Die Kombination aus „intelligenten“ Geometrien, metallischem 3D-Druck und neuen Materialien ermögliche es nämlich auch, Metallstrukturen zu fertigen, die unter extremen Belastungen bewusst nachgeben würden, dabei Energie aufnehmen könnten und sich danach möglichst wieder in ihre ursprüngliche Form zurückverwandelten – oder zumindest bleibende Schäden vermeiden ließen. Man denke künftig beispielsweise an metallische Dämpfungselemente gegen Erdbebeneffekte Auch zur Dämpfung von schädlichen Schwingungen bei Brücken oder technischen Anlagen sei das eine Chance. Darüber hinaus sieht Heydarinouri Potenzial für den Maschinenbau – etwa in puncto leichtere, aber hoch belastbare Bauteile. Und besonders dort, wo nur wenige, geometrisch optimierte Komponenten benötigt würden, spiele WAAM seine Stärken aus. Der 3D-Druck sorgt dabei außerdem für eine enorme geometrische Freiheit. Man könne Strukturen demnach gezielt optimieren – etwa um Gewicht zu reduzieren und gleichzeitig die Tragfähigkeit zu erhalten, oder diese sogar zu optimieren. n
VERFASST VON
Peter Königsreuther Redakteur blechnet
blechnet 4 | 2026
9
Bild: Stefan Bausewein
Die Fachtagung Mehr Effizienz in der Umformung fand am 16. Juni 2026 in Würzburg statt.
MEHR EFFIZIENZ IN DER UMFORMUNG
Herausforderungen gemeinsam angehen Auch in der Blechbearbeitung geht es darum, das Potenzial der Fertigung voll auszuschöpfen und etwa Umformprozesse möglichst effizient zu gestalten, um dem Wettbewerb eine Nasenlänge voraus zu sein. Wie das geht, zeigten die Referenten der Fachtagung „Mehr Effizienz in der Umformung“ am 16. Juni in Würzburg. VERFASST VON
Benedikt Hofmann Chefredakteur blechnet
W
ir brauchen mehr Gesichter in der Industrie! Das war eine der zentralen Aussagen der Auftakt-Keynote von „Stahl-Blogger“ Heinz Peter Pülzl, zum Start der Fachtagung „Mehr Effizienz in der Umformung“. Auch wenn Pülzls Vortrag eine gewisse Sonderrolle hatte, da es nicht um Prozesse und Technologien, sondern um die Kommunikation zu diesen ging, könnte man das auch als Grundthema des Events sehen. Schließlich geht es darum, Köpfe der Branche zu Wort kommen zu lassen und Experten zusammenzubringen. Die Tagung beleuchtete deshalb ganzheitliche Handlungsfelder – von der Prozesssimulation über das smarte Werkzeug bis hin zur vernetzten Qualitätssicherung nebst Tribologie. Deutlich wurde: Wer seine Produktivität auf ein neues Level heben will, muss Digitalisierung und Automation Hand in Hand gehen lassen. Klassische Optimierungsansätze stoßen in hochkomplexen Wertschöpfungsketten aber oft an ihre Grenzen. Michael Werbs von Andritz Schuler Pressen demonstrierte, wie Digitale Zwillinge Abhilfe schaffen. Durch die Verknüpfung realer Produktions- und Logistikdaten mit Simulationsmodellen lassen sich Engpässe identifizieren und Szenarien aufs Asset genau durchspielen. So können Investitionsentscheidungen, etwa zur Reduzierung von Lagerflächen, fundiert und günstiger getroffen werden.
10 blechnet 4 | 2026
Dass auch etablierte Verfahren, wie das Walzprofilieren, neu gedacht werden müssen, betonte Frank Gremmelspacher von Dreistern. Die Transformation vom reinen Umformprozess hin zum smarten Wertschöpfungssystem gelingt durch simulationsgestützte Werkzeugentwicklung und schlüsselfertige Anlagen, die Materialeinsatz und Durchlaufzeiten deutlich optimieren. Den Bogen zur Warmumformung schlug Gerald Schulz von Fagor Arrasate Deutschland, mit einer vollautomatisierten Warmumformlinie plus Laserschneiden, 100-Prozent-Qualitätskontrolle und intelligentem „Auto Racking“-System per Scanner und Robotik. Einen Effizienzsprung in der Blechbearbeitung – trotz Fachkräftemangel – versprach Thomas Berger von RAS Reinhardt Maschinenbau. Anhand moderner Schwenkbiegezentren zeigte er, wie automatisierte Werkzeugwechsel, intelligente Kantverfolgung und softwaregestützte Offline-Programmierung die Rüstzeiten minimieren und die Gesamtanlageneffektivität (OEE) messbar steigern. Wie flexibel die Materialzuführung heute sein muss, illustrierte Joël Burkhard von Güdel Press Automation. Das „Front of Line“-System für das „High Speed“-Tandempressen verarbeitet Einzel- und Doppelplatinen sowie einen Materialmix aus Stahl und Aluminium simultan. Smarte Blasdüsen- und Vakuumsysteme sorgen
selbst bei unmagnetischen Werkstoffen für eine prozesssichere Vereinzelung, ohne manuellen Eingriff. Und wenn es um Automatische Optische Inspektion (AOI) geht, scheitern viele KI-Projekte in der Praxis etwa an mangelnden Fehlerbildern für das Training der Algorithmen. Andreas Hofmann vom Fraunhofer IPM präsentierte hierfür eine wegweisende Lösung: Ein generatives KI-Modell erzeugt aus nur wenigen realen Fehlerbildern synthetische Defektdatensätze. Das erweitert das Training des Inspektionsmodells enorm und macht die KI-gestützte Qualitätssicherung im Freifallsystem sehr flexibel. Ergänzt wurde dieses Thema durch Michael Selent von Selmatec Systems. Denn er zeigte auf, wie modulare „Machine Vision“-Systeme eine lückenlose Inline-Überwachung direkt im Produktionsfluss ermöglichen. Ausschuss und Stillstände werden so drastisch minimiert. Im Rahmen eines Exkurses machte Fabien Rossetti von RCC Rossetti Coaching & Consulting klar, dass die Produktion lediglich der Ort ist, an dem Probleme sichtbar werden. Die wahren Effizienzhebel lägen oft in vorgelagerten „End to End“-Prozessen, wie Entwicklung, Arbeitsvorbereitung oder unklaren Schnittstellen.
KI-Werkzeugpolitur und Auftragschweißen per Laser Ein echtes Novum für den Werkzeugbau stellten Prof. Dr. Marc Lotz von der Hochschule München und Thomas Stopfinger von der BMW Group, vor: Die Automatisierung des manuellen Finishings von Presswerkzeugen für Karosseriebleche. Eine integrierte Roboterzelle mit adaptiven Endeffektoren und einem KI-gestützten Computer-Vision-System ahmt dabei die feinfühlige Motorik des Werkzeugmachers nach und führt den Schleifstein verkippungsfrei auch über Freiformoberflächen. Im Bereich der Werkzeugkonstruktion plädierte Richard Stauder von Stauder für das „Simulation Driven Tooling“. Statt fehleranfälliger Freigängigkeitskurven kommt dabei ein 3D-Bauraum zum Einsatz. Die kinematische Transfersimulation erlaubt eine exakte Positionierung von Greifern und Sensorik vor der Inbetriebnahme. Wie sich Werkzeuge im harten Umformalltag wirtschaftlich instand halten lassen, erklärte Lennard Vogel von Huber Tec. Durch Laserauftragschweißen können
Bild: Stefan Bausewein
Umformen
hoch robuste Werkstoffe exakt nur dort aufgetragen werden, wo Verschleiß droht. Das ist materialeffizient, erhöht die Standzeiten, verbessert das thermische Verhalten und verringert ungeplante Stillstandzeiten. Die Automation in der Umformung wird immer autonomer. Maximilian A. Fulsche von Bystronic skizzierte dazu den Weg vom bedienergeführten Prozess zur autonomen Biegezelle, die dank intelligenter Sensorik qualitativ hochwertige Ergebnisse liefert – unabhängig vom Erfahrungsgrad des Bedieners. Auf Komponentenebene zeigte Steffen Domay von Fibro Normalien, wie elektrische Transporter direkt im Werkzeug die präzise und energieoptimierte Teilebewegung erreichen. Einen völlig neuen Ansatz für die Automatisierung präsentierte Frederick Struckmeier von Blechnext, mit „Machine as a Service“. Blechnext übernimmt dabei über das Internet die NC-Programmierung und Überwachung von Biegezellen. Durch diesen Remote-Zugriff und eine integrierte Qualitätskontrolle via 3D-Scanner rechnen sich automatisierte Kantbänke plötzlich auch bei minimalen Losgrößen von 30 bis 50 Stück – und das sogar im Fall von mannlos gefahrenen Wochenendschichten. Dass höchste Effizienz im Presswerk ohne die richtige Tribologie undenkbar ist, machte Mathias Schmeier von Raziol deutlich. Denn der Experte stellte moderne Prüfmethoden vor, deren Reibwertdaten direkt in die Umformsimulation eingespeist werden können. Ein technologisches Highlight war die neue „Einstein“-Düse, denn sie erlaubt eine hochpräzise, vollautomatisch kalibrierte Schmierstoffapplikation und steuert das Beölungsbild zielgenau. n
Auch die begleitende Ausstellung wurde rege besucht.
blechnet-TIPP Die nächste Fachtagung „Mehr Effizienz in der Umformung“ findet am 16. Juni 2027 in Würzburg statt.
Stanzen
STRATEGISCHE WEICHENSTELLUNG
Grenzen klassischer Folgeverbundtechnik überwunden Mit der Integration einer LM 2000-NC von Bihler erweitert die Kleiner GmbH in Pforzheim ihre Fertigungskapazitäten im Werkzeugbau und überwindet die Grenzen klassischer Folgeverbundtechnik. Die Anlage markiert zugleich den Beginn einer strategischen Kooperation mit Bihler, die neue Synergien und Geschäftschancen eröffnet.
VERFASST VON
Ramona Kasper Director Marketing & Communications Otto Bihler Maschinenfabrik
12 blechnet 4 | 2026
Bandmaterial in absoluter Präzision und Flexibilität konzipiert – und damit eine ideale Ergänzung zum bestehenden Folgeverbund-Know-how. „Es war für mich von Anfang an eine gute Idee, die Bihler-Technologie in
„Die strategische Zusammenarbeit steht für einen intensiven, lebendigen Wissenstransfer.“ Mathias Bihler, Geschäftsführer bei Bihler unseren Werkzeugbereich zu integrieren“, so Thomas Kleiner. „Wir haben Teile mit komplexer Montage, die im klassischen Folgeverbund schwer herzustellen sind. Die Bihler-Technologie gibt uns mehr Möglichkeiten – damit erobern wir neue Teile und Märkte.“
Drei klare Ziele
Bild: Bihler
Verschiedene Teile, wie sie Kleiner in Pforzheim fertigt.
A
ls klassischer Lohnfertiger muss sich die familiengeführte Kleiner GmbH in Pforzheim tagtäglich mit den Unwägbarkeiten eines volatilen Marktes auseinandersetzen. „Wir bewegen uns in einem Umfeld mit extrem schwankender Nachfrage – das betrifft unsere Präzisionsstanzteilfertigung genauso wie unseren Werkzeugbaubereich“, macht Thomas Kleiner klar, Gründer und geschäftsführender Gesellschafter. „Hinzu kommen hohe Materialkosten, besonders für Edelmetalle in der E-Fahrzeugproduktion, die rund zehn Prozent unseres Umsatzes ausmachen.“ Um auf derartige Anforderungen bestmöglich reagieren zu können, setzt das Unternehmen auf eine proaktive Strategie der Innovation und Partnerschaft. „Letztendlich geht es darum, neue Lösungen zu finden und mutig die Weichen zu stellen. Dazu gehören auch strategische Kooperationen, die uns langfristig stärken“, betont der geschäftsführende Gesellschafter. Seit Juni 2025 setzt Kleiner mit der Integration einer neuen LM 2000-NC von Bihler diese Strategie ganz konkret um. Die servogesteuerte Hochleistungsmaschine ist für die lineare Fertigung von Stanzbiegeteilen aus
Mit der LM 2000-NC eröffnet sich für Kleiner ein breites Spektrum neuer Möglichkeiten. Dazu gehört unter anderem die Entwicklung und Fertigung von Lohnwerkzeugen speziell für Bihler-Automaten – direkt für Endkunden, die ebenfalls auf Bihler-Anlagen produzieren. Ergänzend erweitert das Unternehmen sein Portfolio um hochwertige Ersatzteile für Werkzeuge und beliefert damit unter anderem auch die Otto Bihler Maschinenfabrik selbst. Darüber hinaus schafft die neue Technologie mittelfristig zusätzliche Potenziale in der eigenen seriellen Bauteilproduktion als Lohnfertiger. Mathias Bihler, Geschäftsführer bei Bihler, betont die strategische Relevanz: „Die Kleiner GmbH ist im anspruchsvollen Folgeverbundmarkt exzellent positioniert. Durch die Integration unserer Bihler-Technologie erweitert sie ihr Portfolio entscheidend und kann nun ihren Kunden ein optimales, umfassendes Fertigungsspektrum anbieten.“ Warum fiel die Wahl ausgerechnet auf die Bihler LM 2000-NC? „Die Anlage ist in ihrer linearen Anordnung
Stanzen
und modularen Bauweise artverwandt mit unserer vertrauten Folgeverbundtechnologie. Das erleichterte den Einstieg enorm“, berichtet Christian Hamann, Technischer Leiter bei Kleiner. Doch der entscheidende Pluspunkt liegt in den erweiterten Möglichkeiten durch die separat steuerbaren Prozessmodule: „Besonders die seitlichen Mittelstempel erlauben uns Bearbeitungsschritte von der Maschinenrückseite aus parallel zur Bandrichtung, die wir im klassischen Folgeverbund einfach nicht haben.“
Schnell startklar Im regen, partnerschaftlichen Austausch für neue Lösungen und Anwendungsfelder: Thomas Kleiner, Gründer und geschäftsführender Gesellschafter der Kleiner GmbH (l.) mit Mathias Bihler vor der neuen LM 2000-NC von Bihler.
Bild: Bilhler
Bereits wenige Wochen nach ihrer Inbetriebnahme im Juni 2025 beweist die LM 2000-NC ihren Mehrwert in konkreten Projekten. So erstellt Kleiner gerade ein hochkomplexes Werkzeug für die Fertigung eines Elektrosteckers, das als Demonstratorwerkzeug auch auf der Blechexpo 2025 zu sehen war. Parallel läuft bereits die Umsetzung eines weiteren anspruchsvollen Werkzeugs für einen etablierten Kunden, ebenso wie die Fertigung von Werkzeug-Ersatzteilen – ein klares Zeichen, dass sich die Investition unmittelbar bezahlt macht. Zentral für den schnellen Erfolg ist die intensive Kooperation zwischen Kleiner und Bihler. „Die strategische Zusammenarbeit steht für einen intensiven, lebendigen Wissenstransfer“, betont Mathias Bihler. „Dieser partnerschaftliche Austausch ist essenziell, um den Markt künftig mit maßgeschneiderten Lösungen wirklich unterstützen zu können. Gemeinsam können wir so neue Anwendungsfelder insbesondere im Elektrotechniksektor identifizieren und erfolgreich erschließen.“ Christian Hamann bestätigt: „Die Zusammenarbeit war und ist einfach sensationell. Sie hat von Anfang an auf technischer und persönlicher Ebene sofort funktioniert.“ Das spiegelt sich auch in der Einarbeitung wider: Durch tageweise Trainings und den Einsatz von Bihler-Monteuren in Pforzheim wurde das Team schnell fit für die BihlerTechnologie. „Die Anlage ist absolut benutzerfreundlich. Über die VC1-Steuerung ist sie intuitiv bedienbar und
leicht erlernbar – einfach Programm aufrufen, und die Anlage ist eingestellt.“
Gemeinsam in die Zukunft Das Fazit der Verantwortlichen fällt durchweg positiv und zukunftsorientiert aus. Rico Kleiner, der zusammen mit seinem Vater Thomas in der Geschäftsführung tätig ist: „Es ist eine großartige Partnerschaft, und wir freuen uns sehr auf das weitere Wachstum.“ Mathias Bihler ergänzt: „Diese Partnerschaft steht für neue Synergien und den Aufbau neuer, gemeinsamer Kompetenzen – das ist die perfekte Basis für weiteren Erfolg.“ Und Thomas Kleiner fügt lachend, aber durchaus ernstgemeint hinzu: „Wenn ich die Möglichkeiten sehe, die uns diese Technologie und die Partnerschaft eröffnen, dann denke ich manchmal: Eigentlich hätten wir das schon vor zehn Jahren machen sollen!“ n
Trennen & Verbinden
BATTERIEZELLGEHÄUSEFERTIGUNG
Wenn der Trennprozess nicht passt, verliert die Linie den Takt Der Trennprozess in der Batteriezellgehäusefertigung galt lange als Nebensache. Doch mit steigenden Stückzahlen und immer kürzeren Taktzeiten wird der Zuschnitt zum Engpass. Thomas Berg, CEO der RSA Gruppe und Geschäftsführer der Pressta-Eisele GmbH, ordnet den Stand der Verfahren ein.
DAS INTERVIEW FÜHRTE
Marina Leier Marketing RSA Cutting Technologies GmbH
Herr Berg, warum sprechen aktuell so viele über den Trennprozess in der Batteriezellenfertigung? Was hat sich verändert? Die Anforderungen in der Batteriezellgehäusefertigung sind deutlich höher geworden. Wir reden über Taktzeiten, die bis in den Bereich „ein Zellgehäuse unter 1,5 Sekunden“ gehen können. Und wir sehen in China bereits Unternehmen, die bei 240.000 Zellgehäusen pro Tag liegen. Das ist eine Entwicklung, die den Trennprozess vom Nebenprozess zum Taktgeber macht. Wenn der
Trennprozess schwankt, wirkt sich das direkt auf Verfügbarkeit, Nacharbeit und Ausschuss aus. Damit trifft es OEE, Output und Kosten. Welche Rolle spielt dabei das Material? Viele Gehäuse sind dünnwandig und aus Aluminium. Das Material ist sensibel. Grat, Maßabweichungen oder thermische Einflüsse an der Schnittkante sind sofort relevant. Wenn die Kante nicht passt, entstehen Folgeprobleme in nachgelagerten Prozessen. Das ist der Grund, warum wir den Trennprozess immer zusammen mit der Kantenbearbeitung betrachten. Es gibt mehrere Trennverfahren. Gibt es heute schon einen klaren Sieger? Nein. Laser, spanlose Schneidverfahren und Sägen haben jeweils ihre Stärken. Aber in vielen Serienanwendungen ist Laser durch den Abbrand im Innenrohr faktisch mehr oder weniger aus dem Rennen. In der Praxis läuft die Entscheidung deshalb häufig auf zwei Verfahren hinaus: Sägen oder spanloses Trennen. Welche Va-
ZUR PERSON
Dipl.-Ing., Dipl. Wirt.-Ing. Thomas Berg ist geschäftsführender Gesellschafter der RSA Cutting Technologies GmbH und verantwortet die strategische Weiterentwicklung der Gruppe. In dieser Rolle treibt er die Weiterentwicklung des modularen Portfolios und der Prozessketten für die industrielle Serienfertigung voran.
14 blechnet 4 | 2026
Bild: Tobias Hetheier
Thomas Berg
Trennen & Verbinden
riante passt, hängt dann vor allem von Stückzahl, Geometrievielfalt, Rüstaufwand und den Anforderungen an die Prozesskette ab. Können Sie die Verfahren neutral einordnen? Was spricht für Laser, was dagegen? Laser ist flexibel und vielfach etabliert. In der Praxis sehen wir aber, dass die Tagesleistung oft nicht am Laser selbst hängt, sondern an der Peripherie, also Belade- und Entladezeiten, Handling und Prozessüberwachung. Dazu kommen mögliche thermische Effekte an der Schnittkante und der Abbrand im Innenrohr. In vielen Anwendungen ist Laser damit in der Serie nur noch eingeschränkt attraktiv, am Ende läuft es häufig auf Sägen oder spanloses Trennen hinaus. Und in vielen Fällen bleibt die Entgratung trotzdem ein Thema. Und Spanlos-Trennen, wo liegen die Grenzen? Spanlos-Trennen kann sehr hohe Stückzahlen erreichen, vor allem bei immer gleichen Abmessungen. Gleichzeitig ist es weniger flexibel, weil werkstückspezifische Werkzeuge benötigt werden. Das hat Einfluss auf Werkzeugkosten und Umrüstzeiten. Und auch hier bleibt die Kante häufig kritisch, also ist Entgratung Bestandteil der Prozesskette. Sie setzen in Ihrer Linie auf Sägen. Warum gerade dieses Verfahren? Unter Randbedingungen, die in der Batteriezellgehäusefertigung häufig relevant sind, kann Sägen Vorteile bieten: ein großer Abmessungsbereich, kurze Rüstzeiten keine zusätzlichen Werkzeugkosten und eine robuste Taktfähigkeit. Zudem sägen wir trocken, ohne Kühl- oder Schmierstoffe und die Späne werden während des Sägevorgangs abgesaugt. Woran machen Sie „Serientauglichkeit“ fest? Serientauglichkeit heißt: stabiler Takt, reproduzierbare Kante, geringe Nebenzeiten. Und eine Prozesskette, die nicht an einem einzigen Schritt instabil wird. Deshalb ist Entgratung für uns kein Add-on, sondern ein integraler Bestandteil aller drei Verfahren. Was genau passiert in Ihrer Prozesslinie? Wir sägen mehrere Zellbecher gleichzeitig in einer Lage mit einem Hochgeschwindigkeits-Kreissägeautomaten im Trockenschnitt. Danach werden die Teile automatisch vereinzelt und einzeln beidseitig inline entgratet. Die Entgrater sind in die Liniensteuerung integriert. Ein Programm gleicht Bürstenverschleiß aus und stellt die Bürsten nach. Optional integrieren wir eine Lasermarkierung der Zellbecher und eine Inline-Prüfung, beispielsweise für Data-Matrix- oder QR-Codes. Warum betonen Sie Entgratung so stark? Weil die Schnittkante in der Serie entscheidet. Unabhängig vom Trennverfahren muss die Kante beherrscht werden, ohne die Geometrie zu verformen. Entscheidend ist, dass Entgratung prozesssicher in die Taktkette integriert ist: mit definierten Zustellungen, geeigneten Werkzeugen und Bürsten und einer Verschleißkompensation. Das auch bei dünnsten Wandstärken von 0,3 mm. Und ja, dafür haben wir eigene Entgrattechnik und Verfahren im Haus aufgebaut, der Rasamat ist ein Beispiel aus unserem Portfolio.
Können Sie Kennzahlen nennen? Je nach Auslegung sprechen wir über Taktzeiten für ein Zellgehäuse von unter 1,5 Sekunden, das entspricht Tagesleistungen von bis zu 60.000 Batteriezellgehäusen bei einer Längentoleranz von +/- 0,1 mm. Die konkrete Auslegung hängt von Geometrien, Wandstärken der Zellbecher und den integrierten Prozessschritten ab. Eine direkte Frage: Wird Sägen das dominante Verfahren in der Batteriezellgehäusefertigung? Dominanz würde ich nicht prognostizieren. Aber wer heute eine Linie plant und hohe Stückzahlen mit wechselnden Abmessungen kombinieren muss, sollte Sägen ernsthaft prüfen. Das Verfahren für diesen Einsatzfall wurde aufgrund der dünnen Wandstärken der Zellbecher lange unterschätzt, weil der Fokus stark auf Zellchemie und Elektrode lag. Das ändert sich gerade. Ihr Ausblick: Wie entwickelt sich der Wettlauf der Trennverfahren? Ich gehe davon aus, dass es auch mittelfristig mehr als ein relevantes Verfahren geben wird. Dafür sind die Anwendungen zu unterschiedlich. Aber eines wird sich ändern: Die Entscheidung wird weniger über Einzelkosten getroffen, sondern im Prozess-Engineering. Wer den Takt stabil hält und Nebenzeiten minimiert, wird wirtschaftlich gewinnen. Der Rest wird teuer nachbessern müssen. n
Automatisierung
DIGITALE FABRIK
Die Fabrik der Zukunft ist ein Echtzeit-System
Bild: © Emma - stock.adobe.com / KI-generiert
Collaborative Industry ist ein Produktionsmodell, in dem Menschen, Maschinen, Softwareplattformen und Recheninfrastruktur zu einem durchgängigen operativen System zusammenwachsen.
Collaborative Industry bringt Menschen und Roboter zusammen.
P
VERFASST VON
Frank Scheufens Produkt Manager Professional Visualization PNY Technologies
roduktionsumgebungen erzeugen heute kontinuierlich große Mengen an Daten. Maschinen liefern Zustandsinformationen in Echtzeit, Kamerasysteme überwachen die Qualität, Planungssysteme steuern Material- und Auftragsflüsse und digitale Modelle bilden Produkte und Prozesse virtuell ab. Die Herausforderung besteht längst nicht mehr darin, Daten zu erfassen, sondern sie schnell und zielgerichtet auszuwerten und in operative Entscheidungen zu überführen. Gleichzeitig steigen die Anforderungen an industrielle Unternehmen. Kürzere Entwicklungszyklen, eine wachsende Produktvielfalt, volatile Lieferketten und hohe Qualitätsstandards verlangen nach einer Produktion, die flexibel und anpassungsfähig agieren kann. Wettbewerbsfähigkeit entsteht zunehmend durch die Fähigkeit, Veränderungen frühzeitig zu erkennen und auf Basis aktueller Informationen in Echtzeit zu reagieren. Die Fabrik der Zukunft ist nicht nur automatisiert, sondern vernetzt, datengetrieben und reaktionsfähig. Collaborative Industry beschreibt nicht einfach die nächste Stufe vernetzter Produktionsanlagen. Gemeint ist ein Produktionsmodell, in dem Menschen, Maschinen, Softwareplattformen und Recheninfrastruktur zu
16 blechnet 4 | 2026
einem durchgängigen operativen System zusammenwachsen und als gemeinsames System funktionieren. Entscheidungen entstehen nicht mehr isoliert in einzelnen Abteilungen oder Anlagen, sondern im Zusammenspiel von Engineering, Produktion, Qualitätssicherung, Logistik und Partnernetzwerken. Die Fabrik entwickelt sich dadurch von einem statischen Produktionsstandort zu einem vernetzten System, in dem Informationen kontinuierlich zwischen den beteiligten Bereichen fließen und Prozesse auf Basis aktueller Daten laufend optimiert werden.
Wenn Produktion, Daten und Entscheidungen zusammenwachsen Informationen allein verbessern jedoch keinen Prozess. Ihr Wert entsteht erst, wenn sie aktuell, konsistent und im richtigen Zusammenhang verfügbar sind. In modernen Produktionsumgebungen müssen Produktionsdaten aus Maschinen, Qualitätsdaten aus Bildverarbeitung, Konstruktionsdaten aus CAD- und PLM-Systemen sowie Planungsdaten aus ERP- und MES-Plattformen zusammengeführt werden, ohne dabei neue Datensilos zu
Automatisierung
schaffen. Genau hier entscheidet sich, ob digitale Zwillinge, KI-gestützte Analysen und automatisierte Entscheidungen einen messbaren Mehrwert liefern oder theoretische Konzepte bleiben. Ein anschauliches Beispiel ist die Qualitätssicherung. Eine Kamera an der Produktionslinie kann eine Abweichung erkennen. Der entscheidende Punkt ist nicht die Menge der erfassten Daten, sondern deren Einordnung. Ob daraus eine belastbare Entscheidung entsteht, hängt vom Datenkontext ab. Produktionsparameter, Materialchargen, Toleranzvorgaben oder historische Fehlerbilder liefern den notwendigen Kontext und ermöglichen einen Abgleich, um die Ursache einzuordnen und Maßnahmen abzuleiten. Entscheidend ist nicht die Menge der verfügbaren Informationen, sondern deren Verknüpfung und Interpretation im Anwendungskontext. Collaborative Industry beginnt nicht mit der Frage, welche Daten vorhanden sind, sondern welche Entscheidungen entlang der Wertschöpfungskette schnell, fundiert und verlässlich getroffen werden müssen.
cherheitslogik und Prozessfeedback verbunden ist. Zusammenarbeit bedeutet in diesem Kontext nicht nur Mensch und Roboter nebeneinander, sondern die koordinierte Verbindung von physischen Abläufen und digitalen Entscheidungsebenen. Die Echtzeit-Fabrik benötigt eine leistungsfähige Rechenbasis. Simulationen, digitale Zwillinge, KI-Inferenz, 3D-Visualisierung und datenbasierte Prozessoptimierung entstehen nicht aus Daten allein. Sie erfordern skalierbare Rechenressourcen – lokal, zentral und am Edge. Professionelle GPUs, leistungsfähige Workstations sowie geeignete Speicher- und Netzwerkinfrastrukturen werden damit zu einer zentralen Voraussetzung für industrielle Wettbewerbsfähigkeit. Der eigentliche Mehrwert entsteht, wenn Engineering, Simulation und Produktion enger zusammenrücken. Digitale Modelle dienen nicht mehr ausschließlich der Konstruktion, sondern bilden die Grundlage für Tests, Optimierung und operative Entscheidungen. Simulationen ermöglichen es, Varianten zu bewerten, Materialflüsse zu analysieren oder Produktionslayouts zu validieren, bevor physische Anpassungen vorgenommen werden. Je schneller sich Modelle berechnen, visualisieren und mit realen Produktionsdaten abgleichen lassen, desto kürzer wird der Weg von der Entwicklung in die Fertigung und zur Umsetzung. Rechenleistung ist damit nicht nur ein technisches Detail im Hintergrund. Sie bestimmt, ob digitale Konzepte im industriellen Alltag skaliert werden können. Wenn Bilddaten in Echtzeit ausgewertet, KI-Modelle lokal ausgeführt, digitale Zwillinge flüssig visualisiert oder komplexe Simulationen in Entwicklungszyklen integriert werden sollen, entscheidet die verfügbare Rechenleistung über die praktische Nutzbarkeit. Die Frage lautet daher nicht nur, ob Unternehmen Daten erfassen, sondern ob ihre Infrastruktur schnell genug ist, um daraus operative Wirkung zu erzeugen.
Rechenleistung ist das Fundament der Collaborative Industry.
Edge bringt Entscheidungen direkt an die Produktionslinie Nicht jede industrielle Entscheidung kann den Umweg über zentrale Rechenzentren und Systeme nehmen. Visuelle Qualitätskontrolle, Prozessregelung, Anomalieerkennung oder die Steuerung kollaborativer Robotersysteme erfordern kurze Reaktionszeiten und eine hohe Verfügbarkeit direkt in der Produktionsumgebung. Edge Computing bringt Rechenleistung näher an die Produktionslinien. Daten können lokal analysiert, verarbeitet und in unmittelbare Aktionen übersetzt werden, während Ergebnisse an zentrale Plattformen zurückfließen. Damit entsteht eine hybride Architektur: Die Cloud bleibt wichtig für übergreifende Analysen, Modelltraining, Datenräume und standortübergreifende Optimierung. In der Produktion zählt jedoch auch, ob ein System schnell genug reagiert, auch wenn Netzwerkverbindungen schwanken oder Daten aus Sicherheitsgründen lokal bleiben müssen. Gerade bei KI-Inferenz, Bildverarbeitung oder Predictive-Maintenance-Szenarien wird Edge Computing damit zur operativen Voraussetzung für Echtzeitfähigkeit. Kollaborative Roboter (Cobots) sind weit mehr als flexible Automatisierungslösungen und Roboterarme. Sie machen sichtbar, was Collaborative Industry im Kern bedeutet: die Verbindung menschlicher Erfahrung mit maschineller Präzision und datenbasierter Steuerung. In Kombination mit Computer Vision, Sensorik und Edge-Verarbeitung können kollaborative Systeme repetitive oder ergonomisch belastende Aufgaben übernehmen, Qualität in Echtzeit prüfen und Prozesse dynamisch unterstützen. Der Mensch verschwindet dabei nicht aus der Produktion, sondern übernimmt überwachende, koordinierende und problemlösende Aufgaben. Der eigentliche Fortschritt liegt dabei nicht in der Robotertechnik allein, sondern in der Einbettung in den Gesamtprozess. Ein Cobot, der Bauteile handhabt, wird erst dann Teil einer kollaborativen Industrie, wenn seine Arbeit mit Qualitätsdaten, Auftragsinformationen, Si-
Reaktionsfähigkeit wird zum Wettbewerbsvorteil Vernetzung allein schafft noch keinen Mehrwert. Entscheidend ist, ob Informationen schneller in fundierte Entscheidungen umgesetzt, Prozesse robuster gestaltet und Entwicklungs- sowie Produktionszyklen beschleunigt werden können. Collaborative Industry entsteht nicht durch die bloße Verbindung von Maschinen, Anwendungen und Datenquellen, sondern durch deren gezieltes Zusammenspiel. Der Erfolg bemisst sich nicht an der Anzahl vernetzter Systeme, sondern daran, wie effektiv sie zur Wertschöpfung beitragen. Die Fabrik der Zukunft ist kein vollständig autonomer Ort, an dem Menschen nur noch passiv „zusehen“, sondern ein vernetztes Echtzeit-Umfeld, in dem Menschen, Maschinen, Daten und Rechenleistung eng zusammenwirken. Unternehmen, die diese Ebenen sinnvoll miteinander verbinden, gewinnen nicht nur an Effizienz, sondern auch an Resilienz. In einem Marktumfeld und einer Industrie, welche vor immer neuen Anforderungen steht, wird genau dies zu einem entscheidenden Wettbewerbsfaktor. n blechnet 4 | 2026
17
Bild: Oerlikon Balzers
Auf der richtigen Spur (v. links): Lucas Höer und Andreas Ziller von Saxonia-Franke und Kundenberater Alexander Sulz von Oerlikon Balzers wählten Balinit Mayura als Beschichtung für die Stempel aus.
KOHLENSTOFFSCHICHT
Vierfache Standzeit dank beschichteter Stanz- und Biegewerkzeuge Wenn hochfeste Edelstahlbleche bearbeitet werden, kapitulieren unbeschichtete Stanz- und Biegewerkzeuge schnell. Der Einsatz eines Oberflächenschutzes muss jedoch wirtschaftlich sein. VERFASST VON
Thilo Horvatitsch Freier Autor
D
ie maschinelle Fertigung hochpräziser Stanz-Biegeteile ist eine Paradedisziplin von Saxonia-Franke. Das Familienunternehmen mit Stammsitz in Göppingen zeigt sein profundes Know-how auch in der Umform- und Spritzgusstechnik und bedient internationale Kunden insbesondere in der Automobil-, Bau- und Elektroindustrie. Von der ersten Anfrage bis zur Serienfertigung nehmen die Spezialisten dabei die Bauteilqualität wie auch effiziente Produktionsprozesse ins Visier. So wurden zur Herstellung äußerst belastbarer Komponenten Bleche aus hochfestem, legiertem Edelstahl mittels Stempel und Matrize in einem Arbeitsschritt umgeformt und gestanzt. In diesem Prozess werden die Werkzeuge abrasiv und adhäsiv extrem beansprucht, da sie gegen die Zugfestigkeit von 1.000 Megapascal (MPa) arbeiten müssen.
18 blechnet 4 | 2026
„Unbeschichtete Werkzeuge sind hier nach kurzer Zeit nicht mehr zu gebrauchen“, verdeutlicht Lucas Höer von Saxonia-Franke. Der Assistent der Geschäftsleitung war an der Suche nach Lösungen unter Federführung des Werkzeugbauleiters Andreas Ziller – inzwischen in Rente – beteiligt. Dieser diskutierte die Problematik nach ersten Umsetzungsversuchen auch mit Kundenberater Alexander Sulz vom Beschichtungspartner Oerlikon Balzers. Daraus resultierte die Konstruktion eines Werkzeugs aus Schnellarbeitsstahl mit AlCrN-Beschichtung. Ergebnis des Einsatztests: gut 140.000 gefertigte Teile. Das war ökonomisch solide, aber noch zu wenig Performance angesichts der hohen beauftragten Stückzahlen des Kunden und der starken Maschinenauslastung. „Das muss besser gehen!“, dachte sich Lucas Höer. Die Forderung lautete: So wenig Stillstand und Ausschuss durch
Oberflächentechnik
die Instandhaltung und das Wiedereinlaufen der Werkzeuge wie möglich.
Mit der Kohlenstoffschicht Balinit Mayura auf dem abgebildeten exemplarischen Schnittstempel verdreifacht sich die Standzeit bei der Serienfertigung von hochbelastbaren Komponenten.
Hohe Anforderungen, die Alexander Sulz zu einem Lösungsvorschlag mit einer besonders leistungsstarken Beschichtung führten: Balinit Mayura. Die Kohlenstoffschicht bringt eine noch höhere Härte (> 65 Gigapascal/ GPa) für den extrem abrasiven Einsatz in Edelstahl mit. Außerdem neigt dieser Werkstoff zum Aufschmieren – und genau dafür bietet die Schicht beste antiadhäsive Eigenschaften dank ihrer herausragenden Glätte. Zugleich bleibt die Schärfe der Schneidkanten durch die extrem dünne Schicht, in diesem Fall nur 0,8 Mikrometer, lange erhalten. Der Kundenberater traf damit ins Schwarze: Das neu konstruierte Werkzeug, nun aus Hartmetall, wurde von Oerlikon Balzers mit einem speziellen Verfahren oberflächenbehandelt und Mayura-beschichtet. Ergebnis: 600.000 gefertigte Teile, also mehr als die vierfache Standzeit im Vergleich zur vorherigen Lösung. Für mehr Fertigungssicherheit wechselt Saxonia-Franke die Werkzeuge schon nach 400.000 Hüben. Dieser Leistungssprung bedeutete auch deutlich weniger Instandhaltungs- und Rüstzeiten sowie Maschinenstillstände. Für die zwei Stempel, die in einem einzelnen Werkzeugmo-
Bild: Oerlikon Balzers
Beschichtung macht den Unterschied
dul verbaut sind, wird nur noch ein Drittel an Ersatzteilen gebraucht. Lucas Höer schätzt die gesamten Einsparungen im Vergleich zur vorherigen Lösung, gerechnet über alle Anwendungen und deren Einsatz hinweg, auf rund 13.000 Euro pro Jahr. Das unterstreicht, dass die passende Beratungs- und Anwendungskompetenz zur Standzeiterhöhung und damit zur Wirtschaftlichkeit beigetragen hat. n
Konstruktion
UMFORMSIMULATION
Wenn die Simulation die Realität abbildet Als die Herstellung von Bauteilen immer komplexer wurde und damit viel Zeit für Einarbeitung und Korrekturen investiert werden musste, hat sich die Aldinger Gruppe für die Umformsimulation Stampack entschieden. Seitdem überzeugt die Software vor allem mit ihren Ergebnissen, die den realen Fertigungsprozess sehr genau abbilden. VERFASST VON
Theo Drechel Freier Autor 4Marcom
Stampack Xpress erkennt potenzielle Kantenrisse und zeigt kleineste Beschädigungen an der Oberfläche frühzeitig. Das gibt Konstrukteuren die Möglichkeit, Gegenmaßnahmen zu ergreifen, bevor das Werkzeug gebaut ist.
A
Stampack hinaus setzt Aldinger im Werkzeugbau noch Visi-CAD/CAM sowie in der Blechbearbeitung die CADSoftware Solidworks ein.
ls Spezialist für Einzel- und Serienfertigung sowie Prototypen bis hin zur kompletten Baugruppenmontage ist die Aldinger Gruppe ein innovatives Unternehmen. Sie verfügt über einen modernen Maschinenpark und bietet verschiedenste Fertigungsverfahren in allen Bereichen der Blechverarbeitung. Technisch komplexe Lösungen und deren Umsetzung gehören zum Tagesgeschäft, denn die ständige technologische Weiterentwicklung stellt einen wichtigen Bestandteil der Firmenphilosophie dar. Einen wichtigen Beitrag dazu leistet seit 2016 auch die Umformsimulation Stampack. „Für uns war die Entscheidung pro Stampack wegen der jahrelangen hervorragenden Zusammenarbeit mit dem Softwarehaus Men at Work sehr leicht. Da hatten wir einfach ein gutes Gefühl“, blickt Alexander Hendrich, Konstrukteur bei der Aldinger GmbH, auf die Anschaffung der Software zurück. „Uns überzeugte vor allem die Bedienbarkeit von Stampack. Von anderen Simulationsprogrammen hingegen war bekannt, dass sie nur schwer und zeitaufwendig zu erlernen waren.“ Über
Simulation statt Trial and Error Die Investition in Stampack war zuallererst eine Reaktion auf die immer komplexere Herstellung bestimmter Bauteile. Schließlich mussten jede Menge Arbeitsstunden in die Werkzeugeinarbeitung und in -korrekturschleifen gesteckt werden. Auch die „Problemlösung“ nach dem Trial-and-Error-Prinzip war unbefriedigend. Die Spezialisten bei Aldinger konnten mit Stampack dagegen von diversen Vorteile profitieren, wie der Reduktion der Einfahrschleifen, Machbarkeitsanalysen und der Methodenplanung in der Anfragephase . Im Praxiseinsatz rechnet Stampack ohne Änderung der Simulationsdefinition sowohl mit dem schnellen Schalensolver eine erste Abschätzung und im Volumen dann eine exakte Beschreibung des Umformprozesses. Rückfederungs- und deren Kompensationsberechnung sind ebenso enthalten wie der Toleranzcheck, mit dem in der Software die Einhaltung der Fertigungstoleranzen kontrolliert und Abweichungen grafisch dargestellt werden können. Der schnelle Volumensolver simuliert die Vorgänge bei der Umformung dicker Bleche und bei Materialverdichtungen exakt und eignet sich deshalb auch für die Simulation von Folgeverbundprozessen.
Bild: Aldinger/Stampack
Umformsimulation liefert reale Ergebnisse
20 blechnet 4 | 2026
Es ist aber nicht nur die Umformsimulation selbst, die Aldinger beeindruckt, sondern auch der Service von Stampack. Zumal auch bei Fragestellungen stets ein kompetenter Gesprächspartner über die Hotline erreichbar ist. Überzeugen konnten zudem die in Nagold stattgefundenen Softwareschulungen. „Wir sind sehr zufrieden mit Stampack. Die Software hat sich bei uns absolut bewährt“, zieht Alexander Hendrich, ein positives Fazit. „Je intensiver man sich mit der Umformsimulation und den hinterlegten Werkstoffen beschäftigt und sich ein gewisses Gefühl erarbeitet, umso eindrucksvoller sind die Ergebnisse. Diese decken sich nahezu vollständig mit dem realen Fertigungsprozess.“ n
Special: Digitalisierung
Bild: Teqram
Das System verarbeitet schwere Bleche bis zu 200 kg vollautomatisch, ohne Programmierung oder Teaching.
VÖLLIG AUTONOM
KI-gesteuerter Schleifroboter beschleunigt das Entgraten dicker Blechteile Dank eines autonomen Schleifroboters von Teqram konnte Minerd & Sons die Lieferzeit von zwei Wochen auf nur drei Tage verkürzen. Das System bearbeitet dicke Bleche vollautomatisch, ohne Programmierung oder Teaching, und liefert gleichbleibende Qualität bei höherem Durchsatz. VERFASST VON
Markus Lindörfer Spezialist für Automatisierung in der Blechbearbeitung Teqram B.V.
A
ls wichtiger Partner für Kunden aus dem Maschinenbau, der Bauindustrie und dem Schwermaschinenbau verarbeitet Minerd & Sons jährlich mehrere Tausend Tonnen Stahlblech. Die Qualität thermisch geschnittener Kanten ist dabei entscheidend für Schweißbarkeit, Beschichtungsqualität und Weiterverarbeitung. Bis vor Kurzem war die Kantenreinigung und -nachbearbeitung ein körperlich belastender, manueller Prozess, der erfahrene Fachkräfte band. „Wir investieren seit jeher in moderne Technologien, um unseren Kunden einen echten Mehrwert zu bieten“, erklärt Mark Minerd, Präsident von Minerd & Sons. „Montagefertige Bauteile erfordern eine einwandfreie Kantenqualität und das manuelle Schleifen entwickelte sich zunehmend zu einem Engpass.“
22 blechnet 4 | 2026
Automatisierung als Antwort auf Fachkräftemangel, Sicherheit und Prozessstabilität Mit dem Easy Grinder wird dieser kritische Prozessschritt heute für eine Vielzahl unterschiedlicher Bauteilgeometrien automatisiert abgedeckt. Der Durchsatz steigt, während gleichzeitig der Druck auf den Arbeitsmarkt reduziert wird. „Unser Ziel war es, qualifizierte Mitarbeiter von monotoner und körperlich anstrengender Arbeit zu entlasten und sie für wertschöpfendere Aufgaben einzusetzen“, so Mark Minerd. „Das verbessert nicht nur die Sicherheit, sondern auch nachhaltig die Arbeitsbedingungen unseres Teams.“ Darüber hinaus überzeugt die Prozessqualität: „Das System liefert eine
Special: Digitalisierung
gleichbleibend reproduzierbare Kantenqualität – bei jedem einzelnen Teil. Dieses Maß an Konsistenz ist manuell kaum realisierbar und bietet unseren Kunden einen klaren Mehrwert.“
Bewährte Technologie als sichere Investition Ein umfassender Evaluierungsprozess stärkte das Vertrauen in die Leistungsfähigkeit des Easy Grinder. „Anfangs hatten wir Bedenken hinsichtlich der notwendigen Überwachung“, berichtet Matt Minerd, Work Order Manager. „Teqram hat uns jedoch gezeigt, dass der Easy Grinder ein ausgereiftes, praxisbewährtes Produktionssystem ist. Besonders beeindruckt hat uns, wie flexibel das Team selbst für komplexe und anspruchsvolle Bauteile Lösungen entwickelt hat. Diese Denkweise ist außergewöhnlich.“ Die Vorteile zeigten sich unmittelbar: „Im Gegensatz zu klassischen Flachbett-Schleifmaschinen bearbeitet der EasyGrinder Innen- und Außenkonturen gleichermaßen effizient“, ergänzt Matt.
Intelligente und flexible Kantenbearbeitung Der Easy Grinder ist kein starres Automatisierungssystem, sondern eine intelligente, adaptive Lösung. Mithilfe moderner 3D-Vision-Technologie und einer KI-basierten Steuerung erkennt das System automatisch die
Geometrie jedes Bauteils und wählt selbstständig die optimale Bearbeitungsstrategie. Schwere Schlacke wird zuverlässig entfernt, scharfe Kanten gezielt gebrochen und Profile präzise verrundet - beispielsweise mit einem konstanten Radius von zwei Millimetern für optimale Beschichtungshaftung. Gleichzeitig werden Schnittflächen gereinigt und die Wärmeeinflusszone entfernt. Die Bedienung bleibt dabei denkbar einfach: Mitarbeitende platzieren lediglich Paletten mit Rohteilen im Arbeitsbereich. Der Roboter übernimmt Handling, Bearbeitung und das saubere Abstapeln vollständig autonom. Zur weiteren Steigerung von Durchsatz und Lieferperformance setzt Minerd & Sons auf unbeaufsichtigte Nachtproduktion. Mark Minerd betont: „Lights-outSchleifen entspricht einer zusätzlichen Schicht - ganz ohne zusätzliches Personal.“ Auch die Zusammenarbeit mit dem niederländischen Technologiepartner Teqram wird als klarer Erfolgsfaktor gesehen. „Der Zeitunterschied ist für uns ein Vorteil“, erklärt Matt Minerd. „Wir melden tagsüber ein Thema, und am nächsten Morgen liegt bereits eine Lösung vor. Der direkte Support und die detaillierten Video-Dokumentationen zeigen, dass Teqram Verantwortung übernimmt und langfristig denkt.“ Mit dem Easy Grinder festigt Minerd & Sons seine Position als technologischer Vorreiter in der Branche durch stabile Qualität, erhöhte Arbeitssicherheit und maximale Prozesseffizienz. n
Anzeige
EUROBLECH 2026
Vom Technologiepotenzial zur industriellen Praxis Die EuroBLECH steht vor der Tür! Im exklusiven Gespräch mit dem Veranstalterteam Evelyn Warwick und Rebecca Moorcroft erfahren Sie, was in diesem Jahr in Hannover auf Sie wartet.
ZUR PERSON
Welche neuen Features und Formate erwarten die Besucher? Moorcroft: Eines der neuen Features, auf das wir uns besonders freuen, ist die Innovation Zone | Advanced Manufacturing. Sie bietet Besuchern einen eigenen Ort, um kürzlich eingeführte Technologien zu entdecken, deren Potenzial zu verstehen und anschließend mit den Ausstellern dahinter in Kontakt zu treten. Außerdem starten wir die neue NextGen Technology Stage – ein eigens konzipiertes Konferenzprogramm, das sich an den Themen orientiert, mit denen Hersteller aktuell zu tun haben. Wir holen Branchenexperten und Technologieanwender auf die Bühne, die ihre konkreten Erfah-
Bild: Fotostudio M4
Wie hat sich die EuroBLECH in den vergangenen Jahren verändert, und welche Marktentwicklungen treiben diesen Wandel? Warwick: Die Branche steht unter Druck: engere Margen, Fachkräftemangel und zurückhaltende Investitionsbereitschaft. Gleichzeitig fordern Automatisierung und vernetzte Fertigung effizientere Prozesse. Es geht bei Investitionen weniger um die Einzelmaschine, sondern vielmehr darum, wie der gesamte Produktionsprozess besser funktionieren kann.
Rebecca Moorcroft: Ein wesentlicher Teil davon beruht darauf, dass wir der Branche zuhören. Unsere Teams stehen im ständigen Austausch mit den Ausstellern. So bekommen wir ein sehr klares Bild davon, was sich verändert, wo Chancen liegen und was Unternehmen von der Messe erwarten. Dasselbe gilt für unsere Besucher: Wir schauen, vor welchen Herausforderungen sie stehen und was die EuroBLECH für sie noch nützlicher machen kann.
Evelyn Warwick und Rebecca Moorcroft Evelyn Warwick und Rebecca Moorcroft bilden das Veranstalterteam der EuroBLECH.
24 blechnet 4 | 2026
Bild: Reed Exhibitions Limited
Welche übergeordnete Vision verfolgt die EuroBLECH? Evelyn Warwick: Wir bilden ab, womit sich Hersteller heute auseinandersetzen – und zugleich, wohin sich die Branche entwickelt. Genau dieser Gedanke steckt hinter unserem Leitthema für 2026: „For a Stronger Future – Smart & Sustainable Production". Natürlich kommen die Besucher zur EuroBLECH, um die neuesten Technologien und Entwicklungen zu sehen. Aber sie suchen ebenso nach praxistauglichen Lösungen: nach Wegen, ihre Fertigung zu modernisieren, Produktivität und Effizienz zu steigern und wettbewerbsfähig zu bleiben.
Anzeige
INFO
EuroBLECH 2026 Termin: 20. bis 23. Oktober Ort: Messegelände Hannover Öffnungszeiten: Dienstag bis Donnerstag von 9 bis 18 Uhr Freitag von 9 bis 17 Uhr Ticketpreise (online): Tageskarte 39 Euro, Dauerkarte 70 Euro Auf dem Laufenden bleiben: www.euroblech.com
rungen zu Automatisierung, KI, Nachhaltigkeit, Regulatorik und Fachkräftethemen teilen. Der Fokus liegt klar auf praxisnahen Erkenntnissen statt auf Produktpräsentationen. Die Guided Tours kehren mit neuen Themenschwerpunkten zurück. Und am Donnerstag, dem 22. Oktober, richten wir gemeinsam mit dem Bundesverband Materialwirtschaft, Einkauf und Logistik e. V. (BME) den BME Buyers' Day aus. Dort kommen Einkaufsprofis zusammen, um über Lieferketten, Stahlmärkte, CBAM, wirtschaftliche Sicherheit und KI-gestützte Kalkulation zu sprechen. Darüber hinaus führen wir eigene Themenbereiche für Zulieferer und Lohnfertigung, für Werkzeuge und Umformtechnik sowie für Laser-, CNC- und Schneidtechnik ein. Welche Schlüsselthemen und Innovationen sollten Besucher in diesem Jahr unbedingt auf ihre Agenda setzen? Warwick: Für mich wird eines der großen Themen sein, wie Hersteller ihre Fertigung auf praktikable Weise modernisieren können. Automatisierung und vernetzte Produktion spielen dabei eine zentrale Rolle – ebenso wie KI. Besonders dort, wo wir reale Anwendungen sehen und nicht nur über künftiges Potenzial sprechen. Auch Energie- und Ressourceneffizienz stehen weit oben auf der Agenda, ebenso eine flexiblere Fertigung. Gerade bei engeren Margen wird die Frage wichtiger, wie sich Materialeinsatz, Energieverbrauch und Produktivität gemeinsam verbessern lassen. Spannend ist, wie all das zusammenwächst: Maschinen, Automatisierung, Software, Daten und Qualität. Die Besucher können die Technologien auf der EuroBLECH live erleben und direkt mit Experten an den Ausstellerständen sprechen. Ergänzend dazu bieten die Guided Tours, die Innovation Zone | Advanced Manufacturing und das Konferenzprogramm die Möglichkeit, zentrale Entwicklungen aus unterschiedlichen Perspektiven zu betrachten und gezielt herauszufinden, welche Technologien und Lösungen für die eigene Produktion relevant sind. Wie sieht Ihre Marketingstrategie aus, um international die richtigen Zielgruppen zu erreichen? Moorcroft: Unser Ansatz dreht sich im Kern um Relevanz. Wir wollen nicht allen dieselbe Botschaft schicken. Ein Produktionsleiter, ein Ingenieur, ein Einkäufer und ein Entscheider auf Geschäftsführungsebene haben alle gute Gründe, die EuroBLECH zu besuchen – aber diese Gründe sind eben nicht immer dieselben. Deshalb differenzieren wir unsere Botschaften nach Markt, Branche
und beruflichem Interesse. Wir setzen dabei auf einen Mix aus digitalen Kampagnen, Fachmedien, Verbandspartnerschaften, Ausstellernetzwerken und direkter Zielgruppenansprache. Das Ziel ist nicht einfach, möglichst viele Besucher anzuziehen, sondern die richtigen Zielgruppen auf die Messe zu bringen – insbesondere Fachbesucher mit konkreten Produktionsherausforderungen, Projekten und Investitionsvorhaben. Die internationale Dimension ist dabei sehr wichtig. Die EuroBLECH genießt weltweit einen ausgezeichneten Ruf, aber verschiedene Märkte setzen unterschiedliche Prioritäten. Die Zusammenarbeit mit lokalen Medien, Verbänden, Partnern und Ausstellern hilft uns sicherzustellen, dass die Botschaft in jeder Region passend ankommt. Welchen konkreten, messbaren Nutzen kann ein Besucher mitnehmen? Moorcroft: Je klarer ein Besucher seine Zeit plant, desto mehr nimmt er von der Messe mit. Vor der Anreise lohnt es sich, sich zu überlegen: Welches Produktionsproblem will ich lösen? Welche Technologien muss ich bewerten? Welche Lieferanten möchte ich vergleichen? In ein bis zwei Tagen lassen sich mehrere relevante Anbieter treffen, Maschinen im Betrieb erleben, technische Informationen sammeln und eine Shortlist von Unternehmen für die Nachverfolgung erstellen. Ebenso können Besucher verschiedene Lösungsansätze für dieselbe Herausforderung vergleichen, Vorführungen oder Angebote anfragen, an einem thematisch fokussierten Rundgang oder einer Konferenzsession auf der NextGen Technology Stage teilnehmen und bestehende Partner persönlich treffen. Warwick: Dank der digitalen Tools können Besucher zudem nützliche Informationen direkt vor Ort speichern, statt im Nachhinein alles aus dem Gedächtnis rekonstruieren zu müssen. Letztlich bietet die EuroBLECH die Chance, Recherche und Lieferantengespräche in einem sehr kurzen Zeitraum zu bündeln. Wenn Sie einen unentschlossenen potenziellen Besucher überzeugen müssten: Was ist Ihr stärkstes Argument? Warwick: Es gibt schlicht keinen Ersatz dafür, den globalen Markt der Blechbearbeitung gebündelt an einem Ort zu erleben. Sie sehen Technologien in Aktion, vergleichen Anbieter direkt miteinander und verstehen, wie sich einzelne Entwicklungen in den gesamten Produktionsprozess einfügen. Gerade wenn Investitionen genauer geprüft werden, ist es entscheidend, nicht nur zu sehen, was technisch möglich ist, sondern herauszufinden, was im eigenen Betrieb wirklich trägt. Für alle, die in Fertigung, Technologie oder Investitionsentscheidungen eingebunden sind, liefert die EuroBLECH ein klares Bild davon, wo die Branche heute steht und wohin sie sich bewegt. Moorcroft: Und schon ein einziger gut geplanter Tag kann Antworten liefern, für die man sonst Monate bräuchte. Sie kommen mit einer konkreten Herausforderung an und gehen mit neuen Ideen, einer Lieferanten-Shortlist, wertvollen Kontakten und klaren nächsten Schritten wieder nach Hause. Das ist letztlich das stärkste Argument: Sie verlassen die Messe in einer deutlich besseren Position, um Entscheidungen zu treffen.
KONTAKT
EuroBLECH 2026 euroblech@rxglobal. com +44 (0)1727 814 451 www.euroblech.com
Vielen Dank für das Gespräch! blechnet 4 | 2026
25
Anzeige
EUROBLECH 2026
Intelligente Fertigung trifft auf Nachhaltigkeit
Die Euroblech wird 2026 wieder Hersteller, Zulieferer und Anwender aus der blechverarbeitenden Industrie zusammenbringen.
INFO Zur Messe: Wann? 20.-23. Oktober 2026 Wo? Messegelände Hannover Uhrzeit? 9-18 Uhr, Freitag bis 17 Uhr Eintritt? Tagesticket 39, Dauerkarte 70 Euro
Bild: Reed Exhibitions
Hersteller brauchen heute mehr denn je klare Orientierung bei Investitionsentscheidungen. Die EuroBLECH bringt die Besucher mit Technologieanbietern zusammen und zeigt, welche Lösungen in der Anwendung einen echten Mehrwert bringen – von Automatisierung über Digitalisierung bis zur Ressourceneffizienz.
D
ie Blechbearbeitungsindustrie steht an einem Wendepunkt: Digitalisierung, Automatisierung und der Druck zu nachhaltigeren Produktionsprozessen zwingen zu Neuinvestitionen. Doch welche Lösungen zahlen sich wirklich aus? Die EuroBLECH 2026 in Hannover schafft hier Klarheit. Unter dem Motto „Für eine stärkere Zukunft – intelligente und nachhaltige Produktion" bringt sie die Branche zusammen: Führende Hersteller, spezialisierte Zulieferer und Technologieanbieter zeigen live, wie sich die Produktivität steigern lässt, Ressourcen effizienter nutzbar sind und sich Lieferketten stärken lassen. Mit über 1.300 Ausstellern, neuen Feature-Bereichen und von Experten geführten Touren erleben Besucher Technologien in Aktion sehen, können Lösungen vergleichen und sprechen direkt mit Fachleuten – die Grundlage für fundierte Investitionsentscheidungen.
Neueste Technologien im Fokus VERFASST VON
Stefanie Michel Redakteurin MM Maschinenmarkt
Zum ersten Mal bringt die EuroBLECH die neuesten Entwicklungen an einem zentralen Ort zusammen. Die „Innovation Zone | Advanced Manufacturing“ zeigt Technologien, die erst zwischen November 2025 und Oktober 2026 eingeführt wurden – von Automatisierung über
26 blechnet 4 | 2026
digitale Produktionssysteme bis zur Präzisionstechnik. Hier präsentieren Unternehmen ihre Lösungen je nach Anwendungsbereich entweder anhand von physischen Exponaten oder visuell. Damit erhält der Besucher einen Überblick über die aktuellen Trends der Branche. Geführte Touren bringen die Besucher direkt zu den relevanten Lösungen. Neben der Innovation Zone finden Sie spezialisierte Marktplätze: Job Shop & Subcontractors Market, Tooling & Forming Solutions Spotlight, Laser, CNC & Cutting Solutions Spotlight. Neu sind auch geführte Experten-Touren zu strategischen Themen, wie „Smart Manufacturing und ressourceneffiziente Produktion" sowie „Marktchancen in Elektronik, HVAC, Luft- und Raumfahrt und Verteidigung". Die Nextgen Technology Stage in Halle 27 bietet ein kostenloses Konferenzprogramm zu drängenden Branchenfragen: Wie macht intelligente Produktion echten Mehrwert? Wo funktioniert KI bereits? Wie reduzieren Sie Verschwendung und Energieintensität? Experten und Technologieführer geben hier praktische Antworten auf die Herausforderungen in der blechverarbeitenden Industrie.
Optimierte Hallenaufteilung Im Rahmen der stetigen Verbesserungsmaßnahmen wird es zur EuroBLECH 2026 eine optimierte Hallenaufteilung geben. So wird die Oberflächen- und Fügetechnik in Halle 16 verlegt, wodurch eine größere Nähe zwischen sich ergänzenden Technologien geschaffen und ein intuitiverer Besucherfluss gefördert wird. Die überarbeitete Aufteilung soll gezielte Wechselwirkungen fördern und den branchenübergreifenden Austausch verbessern. Für Einkäufer findet während der EuroBLECH am 22. Oktober der BME-Einkäufertag statt. Das gemeinsam mit dem Bundesverband Materialwirtschaft, Einkauf und Logistik (BME) organisierte Programm umfasst Networking-Möglichkeiten, Vorträge und Podiumsdiskussionen zu den Themen Einkaufs-KPIs, Lieferkettenmanagement, Entwicklungen auf dem Stahlmarkt, wirtschaftliche Sicherheit, CBAM und KI-gestützte Produktkalkulation.(mi)
Anzeige
WÄHLEN SIE IHREN FAVORITEN!
Bild: © Benjamin Haas - stock.adobe.com; VCG
„EuroBLECH Award 2026“
Z EVENT-INFO
EuroBLECH 2026
20. bis 23. Oktober Messegelände Hannover www.euroblech.com
um 12. Mal ist in diesem Jahr der „EuroBLECH Award“ ausgeschrieben. Prämiert werden die innovativsten Produkte, Lösungen und Digitalisierungskonzepte der internationalen Technologiemesse für Blechbearbeitung und SIE sind die Jury! Sechs Kategorien stehen zur Wahl, die sich in den Themenschwerpunkten der Messe widerspiegeln: Softwarelösungen für Advanced Manufacturing & KI Automatisierung & Smart Factory Nachhaltige & ressourceneffiziente Produktion Trenntechnologien Umformtechnologien & Werkzeugtechnik Fügen, Oberflächenbehandlung & Qualitätskontrolle
28 blechnet 4 | 2026
Wer den begehrten Preis erhält, entscheiden die, auf die es wirklich ankommt: Sie – die Anwender und Fachleute in der Blechbearbeitung! Der Voting-Zeitraum ist bereits gestartet! Stimmen Sie für Ihren Favoriten und entscheiden Sie mit, wer den „EuroBLECH Award“ dieses Jahr mit nach Hause nimmt. Es gewinnt die Innovation, die in ihrer Kategorie die meisten Stimmen erhält. Daher zählt jede Stimme! Auf www.maschinenmarkt.de/euroblech finden Sie alle nominierten Innovationen pro Kategorie und können direkt dort abstimmen. Bis 28. September ist das Online-Voting live. Die öffentliche Verleihung erfolgt am ersten Messetag in feierlichem Rahmen auf der EuroBLECH. n
Anzeige
INNOVATIONEN, NETZWERKE & TRENDS
Bilder: Reed
Technologie hautnah erleben
blechnet 4 | 2026
29
Anzeige
BLECHUMFORMUNG
Bild: Fagor Arrasate
Hochgeschwindigkeitspressen und -stanzen von Fagor Arrasate
Das Waveline-Konzept wurde von Fagor Arrasate entwickelt, um große Stanzteile wie etwa Karosserieseiten, Motorhauben, Dächer und Doppeltüren durch große Tandempressenlinien zu befördern. Der EuroBLECHAussteller bietet dafür ein neues Leistungsniveau für Stanzpressenlinien an – sei es für konventionelle mechanische Pressen oder für Servopressen. Die Hochgeschwindigkeits-Pressenlinien arbeiten, wie es heißt,
mit einem hohen Wirkungsgrad und liefern Stückzahlen, die übliche Systeme übertreffen. Sie erreichen dabei bis zu 17 Umdrehungen pro Minute (bei Modell XL). Mit den Tandem-Pressenlinien hat man also für das Handling großer Stanzteile ein neues Konzept entwickelt, wie betont wird. Diese Pressenlinien, bestehend aus konventionellen mechanischen Pressen oder Servopressen mit eigener Automation oder in Zusammen-
arbeit mit Automationspartnern, sind laut Hersteller Spitzensysteme für die Blechverarbeitung. Pressenlinien vom Typ L erreichen übrigens 21 Umdrehungen pro Minute. Das Betriebskonzept der Waveline ermögliche einen kontinuierlichen Arbeitsprozess, was niedrige Geschwindigkeiten beim Ziehen und Schneiden schaffe, Platz spare, den Wartungsbedarf von Kupplung und Bremse in Grenzen halte und dabei auch gewährleiste, dass die Automation mit den Pressenkurven synchron laufe – selbst wenn die Anlagengeschwindigkeit aufgrund der Produktionsanforderungen zu- oder abnehme. Waveline-Pressen punkten auch durch kurze Rüstzeiten und übersichtliche Bedienerführung. Die minimale Presskraft beträgt 8.000 Kilonewton und die maximale 20.000 Kilonewton. Das Setup der Automatisierung gestalte sich aber nicht so einfach wie bei klassischen Pressenlinien. Sei es aber einmal gemacht, ließe sich eine Waveline jederzeit einfach, rasch und flexibel umrüsten. Bei Bedarf, hilft man auch bei der Konfiguration. (pk) Fagor Arrasate S. Coop. Halle 24, Stand G104
SOFTWARE-UPDATE
Neue Softwareversion von Lantek hat auch was fürs Stanzen
30 blechnet 4 | 2026
haupt gefertigt werden können. In Kombination mit detaillierteren Berechnungsmethoden, die sich besser konfigurieren ließen, sowie vordefinierten Arbeitsplänen fließe dieses Fertigungswissen früh in den Angebotsprozess ein. Das bedeute, dass Hersteller ihre eigene Produktionslogik, Fertigungswege, Ressourcen und individuelle Kriterien noch genauer bei der Kalkulation immer komplexer werdender Projekte abbilden
Bild: KI-generiert
V46 heißt die neue Softwareversion von Lantek Systemtechnik für die Blechfertigung. Der EuroBLECH-Aussteller erweitert, wie es weiter heißt, damit die Automatisierung auf weitere Technologien, vernetzt den Fertigungsbereich noch umfassender und verbessert den Informationsfluss im gesamten Lantek-Portfolio. Zusammen sollen diese Entwicklungen den Anwendern dabei helfen, zunehmend komplexe Produktionsumgebungen mit größerer Effizienz, Flexibilität und Konsistenz bewältigen zu können. Lantek V46 bietet jetzt etwa eine, wie betont wird, bedeutende Weiterentwicklung der i-Quoting-Funktion, die in jeder Phase des Angebotsprozesses erhebliche Fortschritte mit sich bringt. So unterstütze ein dafür neu konzipierter Assistent sowohl den Import einzelner 3D-Teile als auch vollständiger Baugruppen. Er bietet auch Werkzeuge zur Erkennung und Verwaltung von Geometrien, zur Bearbeitung von Layern sowie zur Aufbereitung importierter Daten für die Angebotserstellung, so Lantek. Integrierte Machbarkeitsregeln prüfen schließlich, ob die Geometrien mit den verfügbaren Verfahren und Produktionskapazitäten über-
könnten. Viele dieser Funktionen werden von KAI, Lanteks künstliche Intelligenz, unterstützt. Es hilft etwa bei der Analyse von Fertigungsinformationen, Auswertungen von Konstruktionsdaten und bei der Automatisierung komplexer Entscheidungsprozesse im gesamten Angebotsworkflow. KAI wurde entwickelt, um Angebote mit weniger manuellem Aufwand schneller, präziser und konsistenter erstellbar zu machen. Auch wurde i-Quoting noch tiefer ins gesamte Lantek-Softwareportfolio integriert – für einen noch reibungsloseren Übergang vom angenommenen Angebot zu den nachgelagerten Fertigungsprozessen. Neues rationalisiere und automatisiere auch die Programmierung einzelner Teile und kompletter Schachtelungen beim Stanzen. Zugleich unterstütze es fortschrittliche Bearbeitungsstrategien und komplexe Arbeitsschrittfolgen. Wichtig dabei sei die Ausweitung des bewährten NOS (Nesting Optimization Service) auf Stanzmaschinen. Das gab es bisher nur fürs Schneiden. (pk) Lantek Systemtechnik GmbH Halle 11, Stand C08
Anzeige
EXAKT IN FORM
Pressen von Graebner Maschinentechnik sichern die Zukunft diese Art von Pressen übrigens bereits seit Mitte der 1980er Jahre zielstrebig weiter. Auf Basis dieser langjährigen Erfahrung können so auch kundenspezifische Maschinen aus einem Portfolio unterschiedlicher Pressenbaureihen entwickelt werden. Jede Maschine werde dabei auf den jeweiligen Anwendungsfall maßgeschneidert. Alternativ modernisiert Gräbner auch vorhandene Be-
Bild: Graebner
Hydroforming-Pressen für das Innenhochdruck-Umformen (IHU) und das Außenhochdruck-Umformen (AHU) werden von Graebner Maschinentechnik auf der EuroBLECH präsentiert. Damit gelinge das smarte Umformen von Bauteilen mit komplexen Geometrien für den Leichtbau und nicht zuletzt für die Brennstoffzellentechnik. Als, wie betont wird, einer der wenigen Pioniere des Hydroformings entwickelt Graebner
standsanlage und mache sie wieder fit für die nächsten Jahrzehnte. Aufbauend auf den Graebner-Kernkompetenzen Formen, Schneiden, Schweißen und Richten befassen sich Spezialisten aus Netphen-Werthenbach auch seit über 20 Jahren mit der Forschung und Entwicklung von Fertigungsverfahren für metallische Bipolarplatten. Vom Engineering über Prototyping und Kleinserienfertigung bis hin zur Produktionslinie biete man auch wieder jeweils Individuelles dafür an. Die Graebener-Anbiegepresse für beidseitiges Anbiegen im Durchtaktverfahren garantiert saubere Anbiegekanten – ohne Welligkeiten, Materialauswalzung oder -quetschung. Durch den Ausschluss der Blechwelligkeiten erzielten Sie einen Null-Spalt ohne Kantenversatz, womit eine perfekte Schweißnahtvorbereitung gegeben ist, wie es weiter heißt. Die Presse ist materialunabhängig einsetzbar und für die Fertigung von Clad-Rohren geeignet. Sehr gute Bearbeitungsergebnisse seien bis Wandstärken über 85 Millimeter erreichbar. (pk) Graebner Maschinentechnik GmbH & Co. KG Halle 27, Stand H156
BIEGEN UND SPAREN
Hybridabkantpresse reduziert Energiebedarf mehr als deutlich Mit Eilganggeschwindigkeiten von bis zu 250 Millimetern pro Sekunde und Rückzugsgeschwindigkeiten von bis zu 200 Millimetern pro Sekunde gehöre sie zu den schnellsten Maschinen ihrer Klasse. Die hohe Dynamik verkürzt die Bearbeitungszeiten erheblich und steigert die Produktivität – insbesondere bei wiederkehrenden Biegeaufgaben und Serienfertigungen.
Bild: Boschert
Die Boschert Quickbend EVO vereint Geschwindigkeit, Präzision und Energieeffizienz in einer kompakten und leistungsstarken Hybridabkantpresse. Entwickelt ist sie deshalb für moderne Blechbearbeitungsbetriebe. Sie setze neue Maßstäbe beim NC-gesteuerten Biegen von Blechen und Profilen. Aufgrund innovativer Servo-HydraulikTechnologie erreicht die Quickbend deutlich kürzere Taktzeiten bei gleichzeitig reduziertem Energieverbrauch, wie der Hersteller sagt. Egal, ob Einzelteilfertigung, Kleinserie oder industrielle Serienproduktion – die Boschert-Quickbend biete dafür die maximale Produktivität bei minimalen Betriebskosten. Die Maschine nutzt für diesen Zweck, wie bereits angedeutet, ein modernes servo-hydraulisches Antriebssystem, welches den Energiebedarf im Vergleich zu herkömmlichen hydraulischen Abkantpressen um bis zu 80 Prozent reduzieren kann. Gleichzeitig arbeitet die Boschert-Maschine besonders leise und wartungsarm, wie es weiter heißt. Dadurch profitierten Anwender von niedrigeren Betriebskosten und einer nachhaltigeren Produktion im Bereich der Blechverarbeitung.
Die implementierte moderne CNC ermögliche eine komfortable Programmierung komplexer Biegeteile und sorge für eine hohe Wiederholgenauigkeit. NC-gesteuerte Achsen, präzise Hinteranschlagsysteme und hochwertige Linearführungen gewährleisteten exakte Biegeergebnisse, was auch bei anspruchsvollen Bauteilen gelte. Die Quickbend eignet sich deshalb ideal für die Verarbeitung von Stahl, Edelstahl, Aluminium und anderen Blechwerkstoffen. Bei der Entwicklung der Quickbend wurde viel Wert auf Bedienkomfort und Ergonomie gelegt. Die kompakte Bauweise erlaubt die Integration in bestehende Fertigungsumgebungen. Optional kann sie für Sitzarbeitsplätze oder automatisierte Fertigungszellen mit Roboteranbindung ausgestattet werden. Das integrierte Schnellwechselsystem reduziert Rüstzeiten und ermöglicht einen schnellen Wechsel zwischen unterschiedlichen Biegeaufträgen. So eigne sich die Quickbend, wie es abschließend heißt, sowohl für flexible Lohnfertiger als auch für jene mit häufig wechselnden Teilen und Losgrößen. (pk) Boschert GmbH & Co. KG Halle 11, Stand A26
blechnet 4 | 2026
31
Messen & Prüfen
„CHINAS KI-FABRIKEN“
Wie KI-Fabriken die Fertigungsindustrie verändern: Beispiel Seres China nutzt KI für konkrete Verbesserungen in der industriellen Produktion. In diesem Artikel zeigen wir das am Beispiel von Seres. VERFASST VON
Henrik Bork Managing Director Asia Waypoint
C
hongqing, die 30-Millionen-Metropole im Südwesten Chinas, ist zu einem neuen Zentrum der chinesischen Autoindustrie geworden. Nicht nur wurden hier im vergangenen Jahr so viele Fahrzeuge produziert wie in keiner anderen chinesischen Stadt. Allein von Januar bis November 2025 waren es 2,5 Millionen. In der Stadt sind inzwischen auch einige der modernsten Produktionsstätten Chinas angesiedelt. Ein Beispiel ist die „Seres-KI-Superfabrik“ im Distrikt Liangjiang von Chongqing. Seres ist ein chinesischer
32 blechnet 4 | 2026
Autohersteller, 1986 in Chongqing gegründet. Die Ursprünge des Unternehmens liegen in der Produktion von elektrischen Kontaktfedern. Später baute man „Brotautos“, die in China damals beliebten Mini-Minibusse. Seres ist ein Privatunternehmen, hat aber inzwischen staatliche Investmentfonds als wichtige Anteilseigner. Seit 2003 baut die Firma Autos, zunächst in einer Kooperation mit einem staatlichen Autobauer, seit 2018 in einer strategischen Kooperation mit dem Technologiekonzern Huawei.
Bild: © Eisenhans - stock.adobe.com
Messen & Prüfen
Seit 2021 bauen Seres und Huawei gemeinsam intelligente E-Autos der Marke Aito, die in den vergangenen Jahren auf dem chinesischen Markt sehr erfolgreich geworden sind. Es war die erste der sogenannten „HIMAAllianzen“ von Huawei. Seres baut die Hardware der Fahrzeuge, Huawei liefert digitale Komponenten wie das intelligente Cockpit und das ADAS-Fahrassistenz-System. Nun hat Huawei der Autofabrik auch ein KI-Rechenzentrum gebaut, das im Unternehmen „Seres Industrial Brain“ genannt wird. Auf großen Bildschirmen und mit Digital Twins wird vom Kontrollraum aus die gesamte Produktion der beiden Automodelle Aito M8 und Aito M9 gesteuert. Viele Arbeiter sind an den Bändern nicht mehr zu sehen. „Mit dem koordinierten Einsatz von mehr als 3.000 Robotern haben die Press-, Schweiß- und Lackierwerkstätten eine Automatisierung von 100 Prozent erreicht“, schrieb das Nachrichtenportal Jimu Xinwen nach einem Besuch in der Fabrik. Außerdem ist Künstliche Intelligenz stark in sämtliche Teile der Produktion, der Qualitätskontrolle, der Logistik und in die Koordinierung der Lieferketten mit Zulieferern integriert. Die KI überwacht unter anderem die Prozesse einer Gigacasting-Maschine. Die 9.800-Tonnen-Presse gießt das Heck der Karosserie, wobei 222 traditionelle Komponenten auf zehn große Teile reduziert worden sind. Während der Produktion, also nicht nur bei „End-of-line“-Prüfungen, wird mithilfe von KI auch eine Qualitätskontrolle in Echtzeit umgesetzt, etwa bei der Überprüfung gerade montierter Fahrwerksbolzen.
Wenn ein Fahrzeug eine Prüfstelle passiert, nehmen Kameras Bilder vom Fahrzeugunterboden auf und schicken die Daten an das zentrale KI-Rechenzentrum. Dort werden mithilfe von KI und Deep-Learning-Modellen für Objekterkennung und Bildsegmentierung der Zustand und die Position der mehr als 100 verschiedenen Bolzen kontrolliert. Diese Arbeit, die früher manuell ausgeführt wurde und mindestens fünf Minuten dauerte, ist nun innerhalb von Sekunden erledigt. Die Genauigkeit der Kontrolle liege bei 99,9 Prozent, sagten Firmenmitarbeiter den Reportern von „Jimu“. Ein weiteres Beispiel für die KI direkt im Produktionsprozess ist die Überprüfung von Kabelbäumen. Weil sie zum Teil tief im Fahrzeuginneren verlaufen, macht hier ein Mitarbeiter mit einem Smartphone Aufnahmen, die anschließend von einem Convolutional Neural Network (CNN) überprüft werden. Jeder falsch verlegte HochvoltKabelbaum, jede nicht korrekt eingerastete Steckverbindung wird in Sekundenschnelle erkannt. Mehrere hundert solcher Prüfstellen, die ebenso viele Schlüsselprozesse der Produktion überwachen, sind entlang der Montagebänder der Seres-KI-Fabrik installiert. In Pressetexten von Huawei ist darüber hinaus nachzulesen, dass durch eine Kombination von KI, Big Data und IoT schon vor dem Ramp-up der Produktion eine Validierung des Designs und eine Simulation von Produktionsprozessen durchgeführt werden konnte. Interessant ist auch die direkte Integration von Zulieferern in die Produktion. Mitarbeiter der Autofirma Seres sowie der Zulieferer Yanfeng Automotive (Exterieur-Systeme) und Wencan Group (Druckguss) stehen nebeneinander in den Werkhallen, tragen identische Uniformen und sind nur durch das jeweilige Firmenlogo auf der Brust voneinander zu unterscheiden. Seres nennt das ein „Fabrik-in-der-Fabrik-Modell“. Doch nicht nur diese großen Zulieferer, die direkt mit am Band stehen, sondern auch 50 weitere Zulieferer von Schlüsselkomponenten sind mithilfe von KI über „direkte End-zu-End-Verbindungen“ in die Produktion der Autos eingebunden. Es handele sich um ein „mit tiefer KI-Integration versehenes, von Seres geführtes Ökosystem“, schreibt „Jimu Xinwen“. Das Stichwort Ökosystem taucht auch auffällig häufig in den Verlautbarungen der Stadt Chongqing auf, die stolz darauf ist, dass sich inzwischen 19 große Hersteller und mehr als 1.200 mittelgroße Zulieferer dort niedergelassen haben. Die Stadt unterstützt ihre Fertigungsbetriebe und großen OEM unter anderem durch den Aufbau von Pilotprojekten zum Thema „KI plus Fertigung" und durch den Aufbau mehrerer KI-Innovations-Plattformen. Eine Schlüsselrolle spielt dabei das Jialing River Laboratory, dessen Experten auf modernste KI-Anwendungen spezialisiert sind. Eine solche Verzahnung von OEM, Zulieferern und KIKompetenz ist recht fortschrittlich gedacht. In Chongqing ist man stolz darauf, auch wenn man das dem Amtschinesisch auf der Webseite „ichongqing.com“ nur schwer anmerkt. „Chongqing verstärkt seine Bemühungen, künstliche Intelligenz im verarbeitenden Gewerbe zu integrieren. Konzentriert auf Schlüsselindustrien treibt die Stadt die tiefgreifende Einbettung von KI in sämtliche Fertigungsprozesse voran“, heißt es dort recht nüchtern. n blechnet 4 | 2026
33
Zulieferungen
SCHNEIDGAS BEIM LASERSCHNEIDEN
Wie Sauerstoff und Stickstoff die Schnittkante prägen Die Wahl des Schneidgases bestimmt beim Laserschneiden Qualität, Geschwindigkeit und Wirtschaftlichkeit. Besonders bei dicken Stahlblechen zeigt sich: Schon kleine Abweichungen in den Einstellungen führen zu Grat, Verfärbungen oder Verzug.
VERFASST VON
Anna-Sophie Winkler Marketing/PR Rime GmbH
M
it Praxisbeispielen zeigt dieser Beitrag, warum die Entscheidung „Laserschneiden: Stickstoff oder Sauerstoff?“ maßgeblich über Qualität und Effizienz entscheidet.
Herausforderungen beim Schneiden dicker Bleche Mit wachsender Materialstärke steigt die Empfindlichkeit des Prozesses. Langer Schnittweg, hoher Wärmeeintrag und schwieriger Schmelzauswurf begünstigen typische Fehlerbilder: Verstärkter Grat – vor allem beim Stickstoffschnitt, wenn Druck oder Volumenstrom zu gering sind. Verfärbung, Oxidation und Schlackenbildung – typisch beim Sauerstoffschnitt, vor allem bei dicken Blechen (ab 20 Millimeter). Verzug – durch große Wärmeeinflusszonen bei nicht optimalen Parametern. Erhöhte Rauheit und Riefen – bei Faserlasern durch Mehrfachreflexionen an der Schnittkante. Von Material, welches bei der Herstellung nicht für Laserschneiden optimiert wurde (Laserpress oder ähnliches), oder unsaubere, lackierte oder gestrahlte Oberflächen.
Bild: Rime GmbH
Visuelle Gegenüberstellung: Links eine saubere, gratfreie Schnittkante; rechts typische Gratbildung mit Oxidationsverfärbungen. Das verdeutlicht, wie stark Parameterführung und Gasmanagement die Ergebnisqualität beeinflussen. (CO₂Laser, Schneidgas Sauerstoff, Blechdicke ca. 15 mm).
Hoher Energiebedarf und Maschinenbelastung – dicke Bleche verlangen hohe Laserleistungen und stabile Mechanik. Wärmeinduzierte Gefügeänderungen – mögliche lokale Materialermüdung und veränderte mechanische Eigenschaften wie Oberflächenaushärtung an der Schnittkante. Aufwendige Programme – bei vielen Kleinteilen oder komplexen Konturen muss die Tafel in mehreren Etappen abgearbeitet werden, um dem Material Zeit zum Abkühlen zu geben.
Warum das Schneidgas so entscheidend ist Das Schneidgas erfüllt drei Kernaufgaben: Es treibt die Schmelze aus der Fuge, steuert die chemischen Reaktionen im Schnitt und prägt so Schnittkante, Prozessstabilität und Produktivität. Sauerstoff (O₂): Sauerstoff reagiert exotherm und liefert zusätzliche Wärme in die Schnittfuge. Das erhöht die Schnittgeschwindigkeit und ermöglicht größere Materialstärken. Vorteil: Hohe Geschwindigkeit und gute Durchdringung bei un- und niedriglegierten Stählen. Nachteil: Verzunderte Schnittkanten, bei Lackierteilen oder Teilen fürs Verzinken ist eine Nacharbeit notwendig. Stickstoff (N₂): Stickstoff ist inert und verhindert Oxidation. Die Schnittkante bleibt metallisch blank und gratarm. Vorteil: Erstklassige Kantenqualität bei CO₂-Lasern bei Edelstahl, Aluminium und NE-Metallen; minimale Nacharbeit. Vorteil: Bei Fiber-Lasern sehr hohe Schneidgeschwindigkeit bei Blechen bis 15 Millimetern Dicke (2-4 x so schnell wie CO₂). Nachteil: Hohe Drücke (typisch 10–15 bar) und Volumenströme (bei dickem Edelstahl bis ~90 m³/h) treiben die Betriebskosten; bei CO₂-Lasern meist geringere Schnittgeschwindigkeit als mit O₂.
Mischgaslösungen (Sauerstoff + Stickstoff) Moderne Fiberlaser-Anlagen nutzen Mischgas-Strategien, um Geschwindigkeit und Schnittqualität auszu-
34 blechnet 4 | 2026
Zulieferungen
balancieren. Ergebnis: schnellere, saubere Schnitte mit reduzierter Oxidation und weniger Nacharbeit.
Einflussfaktoren jenseits des Gases Neben der Gaswahl bestimmen zahlreiche Parameter die Schnittgüte: Die Fokuslage ist zentral: Beim SauerstoffLaserschneiden liegt der Fokus meist an der Oberfläche, um die schnelle Oxidationsreaktion zu unterstützen. Beim Stickstoff-Laserschneiden befindet sich der Fokus aufgrund der anderen Prozessdynamik nahe der Materialunterseite – das begünstigt Aufschmelzen und wirkungsvolles Ausblasen der Schmelze. Auch die Düsengeometrie unterscheidet sich: Für Sauerstoff kommen Düsen mit kleinerem Lochdurchmesser zum Einsatz, während beim Stickstoff Düsen mit größerem Lochdurchmesser verwendet werden, um die höheren Gasmengen und Drücke zu handhaben. Wichtig ist ein konstanter Arbeitsabstand im Bereich von etwa 0,25 bis 2 Millimetern zum Werkstück, um eine stabile Gasführung sicherzustellen. Die Strahlqualität des Lasers beeinflusst ebenfalls die Schnittqualität stark. Bei Faserlasern steigt mit zunehmender Blechstärke die Gefahr multipler Reflexionen im Schnitt, was zu raueren Kanten führt. Der CO₂-Laser bietet hier mit seiner Wellenlänge und den Absorptionsverhältnissen Vorteile. Laserleistung und Pulsfrequenz sind weitere Schlüsselparameter. Sie bestimmen, wie dicke Materialien durchdrungen werden und wie sich der Wärmeeintrag auf Material und Schnittbild auswirkt. Die Wahl eines geeigneten Fokussiersystems mit passender Linse stellt den optimalen Strahldurchmesser für präzise Schnitte sicher. Zur Schnittführung gehört zudem die Vorschubgeschwindigkeit des Laserkopfs. Sie beeinflusst den Wärmeeintrag und die Oberflächenqualität der Schnittfläche unmittelbar. Oberflächenzustände wie Oxidschichten, Verschmutzungen oder Ölreste verändern die Absorption und erschweren den Prozess. Nicht zuletzt spielen Umgebungsfaktoren wie Temperatur, Luftfeuchtigkeit und Staub eine Rolle, da sie Gasströmungen und Lasereffizienz beeinflussen. Auch die Fähigkeit des Materials oder von Kühlsystemen zur Wärmeableitung ist relevant, da sie Verzug und Schnittmerkmale beeinflussen.
Merkmale einer guten Schnittkante Unabhängig vom Schneidgas erkennt man eine hochwertige Schnittkante an klar definierten Kriterien, die in der Praxis Qualität und geringe Nacharbeit sichern. Wesentlich ist eine geringe Oberflächenrauheit mit gleichmäßigem Riefenbild für eine glatte, ruhige Oberfläche. Der Schnittverlauf sollte senkrecht und gerade sein – bei dicken Materialien ist das für die Maßhaltigkeit besonders wichtig. Darüber hinaus muss die Schnittkante frei von Schlacke und Grat sein, da beides Nacharbeit erfordert und Funktion oder Optik beeinträchtigen kann. Eine kleine Wärmeeinflusszone ist ebenso wichtig, um thermisch bedingte Verzugsgefahr zu minimieren – das verbessert Passgenauigkeit und Stabilität. Weiterhin zeichnet sich eine gute Schnittkante durch gleichmäßige Kantenglätte ohne Risse oder Materialauswurf aus. Eingehaltene Winkelgenauigkeit ist auch bedeutsam, vor allem bei komplexen und hochpräzisen Bauteilen.
Typische Fehlerbilder & Abhilfe Fehlerbild/ Symptom
Typische Ursache
Abhilfe/Stellschraube
Grat an der Schnittkante
Stickstoffdruck zu niedrig, Fokus falsch eingestellt, Vorschub falsch gewählt, Linse verschmutzt
Stickstoffdruck um +0,5 bar erhöhen, Gratform prüfen und Fokus anpassen, Vorschub ggf. reduzieren, Linse prüfen und reinigen
Verbrannte Ecken
Sauerstoffdruck zu hoch, Laserleistung zu hoch, Konturen zu eng/klein
Sauerstoffdruck um –0,1 bar senken, Laserleistung reduzieren, Verfahrstrategie ändern
Unruhiges/unsauberes Riefenbild
Fokuspunkt falsch eingestellt
Fokuspunkt minimal nachjustieren
Spritzer/instabiler Schnitt
Abgenutzte oder falsche Düse
Neue bzw. passende Düse einsetzen
Allgemein nachlassende Qualität
Abweichung, Verschleiß, Schmutz, verschmutze Blechoberfläche
Regelmäßige Wartung & Justage, Blechoberfläche reinigen oder mit „Abdampfen” schneiden
Quelle: Rime GmbH
Checkliste für eine hochwertige Schnittkante: Gleichmäßiges, niedriges Rauheitsprofil Senkrechter, gerader Schnittverlauf Frei von Schlacke und Gratbildung Kleine, kontrollierte Wärmeeinflusszone Einhaltung der Winkelgenauigkeit Glatte, rissfreie Kanten ohne Materialauswurf
Praxislehren: Kleine Stellschrauben, große Wirkung Erfahrene Anwender wissen: Oft entscheidet ein Detail über die Schnittqualität. Bereits eine Erhöhung des Stickstoffdrucks um +0,5 bar kann Gratbildung vollständig beseitigen und die Schnittkante deutlich beruhigen. Umgekehrt verhindert eine Reduktion des Sauerstoffdrucks um nur –0,1 bar häufig verbrannte Ecken. Ein minimal verschobener Fokuspunkt verändert das Riefenbild sichtbar – zum Vorteil, wenn sauber justiert. Auch die Wahl einer neuen, passenden Düse wirkt stark, da sie Spritzer und Instabilitäten im Schneidprozess reduziert. Trotz sorgfältiger Optimierung gilt in der Praxis: Beim Stickstoff-Laserschneiden dicker Stähle bleibt häufig ein gewisser Nachbearbeitungsaufwand. Ein vollständig grat- oder spritzerfreier Schnitt ist in diesen Fällen selten dauerhaft erreichbar. Darüber hinaus sind regelmäßige Justagen und Wartungen unverzichtbar, um Parameterabweichungen frühzeitig zu erkennen und zu korrigieren. Nur so lässt sich eine konstant hohe Schnittqualität nachhaltig sicherstellen. Das Schneiden dicker Bleche ist anspruchsvoll, mit dem richtigen Know-how jedoch sicher beherrschbar. Sauerstoff-Schneiden steht für einen guten Kompromiss zwischen Geschwindigkeit und Schnitt-Qualität bei allen Stahlsorten. Stickstoff liefert metallisch blanke Schnittkanten ohne Zunderschicht bei Stahl, Aluminium und Edelstahl. Wer Gaswahl, Fokus, Düsengeometrie und Gasdruck präzise aufeinander abstimmt, erzielt mit beiden Verfahren ausgezeichnete Ergebnisse. Die Frage „Laserschneiden: Stickstoff oder Sauerstoff?“ wird damit weniger zum Entweder-oder, sondern zum Werkzeugkasten für mehr Qualität und Produktivität. Nicht zu vernachlässigen ist auch die Wahl des LaserTyps: CO2-Laser eignen sich wegen ihrer inzwischen begrenzten Leistung von bis zu 6 Kilowatt eher für dünnere Bleche bis 10 Millimeter.n blechnet 4 | 2026
35
Betriebsausrüstung
EFFIZIENT UND PLATZSPAREND
Hochregallager-Lösung für Presswerkzeuge Effiziente und platzsparende Lagerlösung für eines der weltweit größten Geschirrspülerwerke: Südstahl hat im Auftrag des Maschinenbauers Schaarschmidt eine Hochregallager-Lösung für Presswerkzeuge realisiert.
VERFASST VON
Sabine Heinrich-Renz Freie Autorin
36
I
n einem der weltweit größten Produktionsstandorte für Geschirrspüler werden täglich rund 13.000 Geräte gefertigt. Mit rund 2.500 Mitarbeitern zählt der Standort Dillingen zu den bedeutendsten Arbeitgebern der Region. Um die Lagerung schwerer Presswerkzeuge dort effizienter und platzsparender zu gestalten, erhielt das Ma-
schinenbauunternehmen Schaarschmidt aus Gundelfingen an der Donau den Auftrag zur Entwicklung einer maßgeschneiderten Automatisierungslösung. Ziel war es, die bislang flächenintensive Lagerung der bis zu zehn Tonnen schweren Werkzeuge zu optimieren und gleichzeitig ein automatisiertes, autarkes Ein- und Auslagersystem zu schaffen.
Betriebsausrüstung
Maßgeschneidertes Hochregallager mit hoher Traglast Das gemeinsam entwickelte Konzept basiert auf einem Hochregallager mit integrierter Regalbedienlösung. Innerhalb eines Hallenbereichs können nun bis zu sechs Presswerkzeuge übereinander und fünf nebeneinander gelagert werden. Dadurch entstand eine Lagerkapazität von 30 Plätzen mit jeweils zehn Tonnen Nutzlast. Das Ein- und Auslagern erfolgt über ein Regalbediengerät mit intelligenter Übergabestation, die einen unabhängigen Betrieb sicherstellt, ohne die laufende Fertigung zu beeinträchtigen. Eine technische Herausforderung stellte dabei die exakte Übergabe der schweren Paletten vom Regalbediengerät in das Hochregal dar. Der Lastübergang musste so präzise konstruiert werden, dass keinerlei Höhendifferenzen entstehen und ein sicherer Materialfluss gewährleistet ist.
„Dieses Projekt zeigt eindrucksvoll, wie durch enge Partnerschaft und gebündelte Kompetenz anspruchsvolle Automatisierungs- und Lagerlösungen realisiert werden können.“ Ulrich Käuferle, Geschäftsführer von Südstahl,
Starker Partner in Konstruktion und Umsetzung Für die Umsetzung des Hochregallagers setzte Schaarschmidt auf die Kompetenz von Südstahl. Das Mertinger Unternehmen übernahm nicht nur die Fertigung des Hochregallagers sowie der Bauteile des Regalbediengeräts, sondern auch die statischen Berechnungen, konstruktive Planung und Montage vor Ort.
Bild: Südstahl, Werbefotografie Weiss GmbH
Das von Südstahl gefertigte Hochregallager für Presswerkzeuge überzeugt durch seine massive Stahlkonstruktion und hohe Tragfähigkeit: Mit einem Eigengewicht von 73 Tonnen ist es für eine Gesamtlast von bis zu 300 Tonnen ausgelegt und ermöglicht eine platzsparende Lagerung von bis zu 30 Presswerkzeugen.
Mit einem Eigengewicht von 73.000 Kilogramm trägt die Konstruktion bis zu 300 Tonnen Gesamtlast (Eigengewicht inklusive Nutzlast) und erfüllt damit höchste Anforderungen an Stabilität, Präzision und Sicherheit. Besonders aus dem Bereich komplexer Schweißkonstruktionen und mechanischer Großteilbearbeitung brachte Südstahl seine langjährige Erfahrung ein. Ulrich Käuferle, Geschäftsführer von Südstahl, betont: „Dieses Projekt zeigt eindrucksvoll, wie durch enge Partnerschaft und gebündelte Kompetenz anspruchsvolle Automatisierungs- und Lagerlösungen realisiert werden können. Die statischen Anforderungen und die Präzision beim Lastübergang waren technisch äußerst anspruchsvoll. Umso mehr freut es uns, dass wir gemeinsam mit Schaarschmidt eine nachhaltige und zukunftssichere Lösung für das Geschirrspülerwerk in Dillingen umsetzen konnten.“ Peter Birkner, Leiter Technik und Vertrieb bei Südstahl, unterstreicht die technische Dimension des Projekts: „Bei Traglasten dieser Größenordnung entscheidet jedes Detail in Konstruktion und Fertigung über die langfristige Betriebssicherheit. Von der statischen Berechnung über die Schweißkonstruktion bis hin zur mechanischen Großteilbearbeitung mussten alle Komponenten exakt aufeinander abgestimmt werden. Das Ergebnis ist ein leistungsfähiges Hochregalsystem, das maximale Raumnutzung mit hoher Prozesssicherheit verbindet.“
Erfolgreiche Partnerschaft mit Zukunft Die Zusammenarbeit zwischen Schaarschmidt und Südstahl verlief gewohnt reibungslos und partnerschaftlich. Beide Unternehmen bündelten ihre jeweiligen Kernkompetenzen – Schaarschmidt in den Bereichen Konzeption, Konstruktion und Automatisierung, Südstahl in der Schweißkonstruktion und mechanischen Großteilbearbeitung – um ein maßgeschneidertes Großlagersystem für eine anspruchsvolle, lösungsorientierte Industrieanwendungen zu realisieren. „Die Zusammenarbeit mit Südstahl war von Beginn an sehr konstruktiv und lösungsorientiert“, erklärt Michael Schaarschmidt, Geschäftsführer von Maschinenbau Schaarschmidt. „In diesem Projekt konnten wir unsere Stärken in Konzeption, Konstruktion und Automatisierung optimal mit der Fertigungs- und Schweißkompetenz von Südstahl verbinden. Durch diese enge Abstimmung ist ein leistungsfähiges und robustes Gesamtsystem entstanden, das den hohen Anforderungen moderner Industrieanwendungen zuverlässig gerecht wird.“ Auf Basis des erfolgreichen Projektverlaufs planen beide Unternehmen, auch künftig vergleichbare Großprojekte gemeinsam umzusetzen. n blechnet 4 | 2026
37
Forschung & Entwicklung
KOMPLEXE MATERIALKOMBINATIONEN
KI-gestützte Prozessauslegung im Widerstandspunktschweißen Das Widerstandspunktschweißen (WPS) ist insbesondere im Automobilbau eines der wichtigsten Fügeverfahren. Die zunehmende Komplexität der Anforderungen an moderne Fahrzeuge, getrieben durch Leichtbaustrategien, Elektromobilität und verschärfte Sicherheitsstandards, stellt das bewährte Verfahren vor Herausforderungen.
Schweißzange beim Fügen einer B-Säule unter Laborbedingungen im Fraunhofer-IPK.
38 blechnet 4 | 2026
Durch den systematischen Einsatz von Sensordaten zusammen mit maschinellem Lernen (ML) können Schweißprozesse in Echtzeit überwacht und Prozessparameter adaptiv angepasst werden. WPS bietet als Verfahren große Vorteile für den Einsatz von ML, da der Schweißprozess hochautomatisiert abläuft. Durch den direkten Kontakt der Schweißzange zum Werkstück ist die Integration von Sensoren einfach möglich. Die Schweißsteuerung erhält das Feedback der Schweißpunkte in Echtzeit, zum Beispiel in Form der Verläufe der Elektrodenkraft und -position, der Stromstärke und des dynamischen Widerstands, ohne das zusätzliche Sensoren eingebaut werden müssen. Dies erlaubt die schnelle Generierung großer Datenmengen, welche für das Training von ML-Algorithmen benötigt werden. Allerdings fehlen oft Informationen über das
Bild: Fraunhofer-IPK
D
as Fügen von verschiedenen Werkstoffen mit unterschiedlichen Materialdicken, welche oftmals abweichendes elektrisches und thermisches Verhalten zeigen, führt zu Problemen bei der Schweißbarkeit, der Reproduzierbarkeit und bei der Verbindungsqualität. Besonders der Einsatz dünnwandiger, hoch- und höchstfester Stähle in Mehrblechverbindungen erfordert prozessspezifische Expertise, da durch ungleiche Material- und Übergangswiderstände die Anbindung der dünnen Decklage oftmals zur Herausforderung wird. Die Parameterfindung für diese Kombinationen ist zeit- und materialintensiv, wenn sie rein auf experimentellen Daten aufbaut, wie es die SEP 1220-2 vorsieht. Die fortschreitende Digitalisierung eröffnet neue Möglichkeiten zur Prozessauslegung und -optimierung.
Forschung & Entwicklung
IMPRESSUM
www.blechnet.com
Leserservice Bild: Fraunhofer-IPK
blechnet.com/hilfe oder E-Mail an vertrieb@vogel.de mit Betreff „blechnet”. Gerne mit Angabe Ihrer Kundennummer vom Adressetikett: *CS-1234567*
Redaktionsservice Kalibrierte Scheißsimulationen werden zur Unterstützung bei der Parameteroptimierung genutzt.
Verhalten der Schweißlinse während des Schweißprozesses, wodurch das Prozessverständnis eingeschränkt ist.
Kombination von Prozesssimulation und experimentellen Daten Am Fraunhofer-IPK werden Prozessdaten mit Simulationsdaten kombiniert, wodurch die Interpretation der Schweißvorgänge ermöglicht wird. Gut kalibrierte Simulation ermöglichen die Analyse der Schweißlinsenausbildung und die Durchführung von Parameterstudien, welche durch die automatisierte Auswertung zusätzliche Trainingsdaten liefert. Diese numerischen Daten bilden zusammen mit den realen Prozessdaten einen Datenschatz, welcher die Einführung neuer Materialien drastisch beschleunigen und neue Potentiale für die Prozessstabilität ermöglichen wird.
Kontakt zur Redaktion: Tel. +49 931 418-2333 fachmedien@vogel.de Chefredakteur: Benedikt Hofmann (V. i. S. d. P.) Redaktion: Peter Königsreuther, Melanie Krauß Freie Mitarbeiter: Henrik Bork, Theo Drechel, Sabine Heinrich-Renz, Thilo Horvatitsch, Ramona Kasper, Marina Leier, Markus Lindörfer, Leonie Methler, Frank Scheufens, Anna-Sophie Winkler Layout: Alexandra Geißner Schreibweisen, Firmen- und Produktnamen: Wir halten uns generell an die Schreibempfehlungen des Dudens. Haftungsausschluss: Für den Inhalt der einzelnen Artikel sind die jeweils benannten Autoren verantwortlich, er spiegelt nicht zwangsläufig die Meinung der Redaktion wider. Eine Haftung für die Richtigkeit der Veröffentlichungen kann trotz sorgfältiger Prüfung nicht übernommen werden. Kein Teil dieser Publikation darf ohne ausdrückliche schriftliche Genehmigung in irgendeiner Form reproduziert oder unter Verwendung elektronischer Systeme verarbeitet, vervielfältigt oder verbreitet werden.
Verkauf von Medialeistungen Director Commercial: Max Stern sales@vogel.de Auftragsmanagement: auftragsmanagement@vogel.de
Unterstützung im Produktionsalltag
Abonnement
So können bereits entwickelte Modelle die Linsenausprägung und die Spritzerbildung zuverlässig vorhersagen. In aktuellen Projekten wird der Einsatz von künstlicher Intelligenz (KI) für die Parametrierung von Dreiblechverbindungen getestet. Auch in diesem Projekt wird eine Vielzahl von Prozessdaten mit numerischen Daten kombiniert und für die Etablierung von sicheren Prognosetools genutzt. Der Fokus liegt dabei auf der Robustheit der Systeme, wodurch diese für verschiedene Anwendungen in der Praxis genutzt werden können. Modelle müssen auf Prozessänderungen im Produktionsumfeld souverän reagieren können. Die Integration von physikalischen Prozessgrenzen und -mechanismen kann dabei unterstützen, den Einsatz von KI in der Produktion zuverlässig zu gestalten. Denn die Vorhersage muss für den Endnutzer verständlich sein und die Sicherheitsrisiken, welche mit dem Einsatz von KI einhergehen, müssen bei dem Aufbau der Tools mitgedacht und minimiert werden. Besonders die Datensicherheit ist dabei für viele produzierenden Unternehmen von großer Bedeutung, weshalb Produktionsdaten lokal verarbeitet werden und dabei vor Angriffen von außen geschützt werden. Werden all diese Aspekte mitgedacht, entsteht durch die intelligente Nutzung der produzierten Datenmengen eine robuste Unterstützung im Produktionsalltag, welche die Herausforderungen durch die Einführung neuer Materialien und Kombinationen minimiert und gleichzeitig die Prozesssicherheit und -effizienz steigert. n
Bezugspreis (inklusive Versandkosten): Inland: jährl. 114,90 € Verbreitete Auflage: Angeschlossen der Informationsgemeinschaft zur Feststellung der Verbreitung von Werbeträgern – Sicherung der Auflagenwahrheit. Aktuelle Zahlen: www.ivw.de ISSN 1864-1016
VERFASST VON
Leonie Methler Wissenschaftliche Mitarbeiterin Füge- und Beschichtungstechnik –Fraunhofer-Institut für Produktionsanlagen und Konstruktionstechnik IPK
blechnet 4 | 2026
39
Vogel Communications Group GmbH & Co. KG Max-Planck-Str. 7/9, 97082 Würzburg Tel. +49 931 418-0 www.vogel.de Registergericht: Amtsgericht Würzburg Handelsregisternummer: HRA 245 Umsatzsteueridentifikationsnummer: DE 169343403 Komplementär GmbH: Vogel Communications Group Verwaltungs GmbH Registergericht: Amtsgericht Würzburg Handelsregisternummer: HRB 10 Geschäftsführung: Matthias Bauer (Vorsitz) Dennis Hirthammer Druck: Vogel Druck und Medienservice GmbH Leibnizstraße 5, 97204 Höchberg Gedruckt auf PEFC zertifiziertem Papier Gedruckt mit mineralölfreien Druckfarben Fragen zur Produktsicherheit: produktsicherheit@vogel.de Copyright: Vogel Communications Group GmbH & Co. KG
blechnet trifft ...
INTERVIEW
Wir erweitern unseren Fokus und setzen auf neue Märkte und Branchen Der „Kuchen“ im DACH-Raum wird kleiner. Im Interview spricht Arku-Geschäftsführer Gottfried Sihler über Marktbereinigung, die Konkurrenz aus China und seine Ambitionen beim Entgraten.
DAS INTERVIEW FÜHRTE
Melanie Krauß Redakteurin blechnet
Blechnet: Herr Sihler, vielen Dank, dass Sie sich die Zeit für dieses Gespräch genommen haben. Was macht Arku aus Ihrer Sicht zu einem Hidden Champion? Gottfried Sihler: Für mich ist Arku ein klassischer Hidden Champion, weil wir in unserem Spezialgebiet, den Richtmaschinen, eine führende Stellung auf dem Weltmarkt einnehmen. Wir sind weltweit bekannt für unsere langlebigen Maschinen, technische Expertise und Servicequalität. Unsere Strategie fokussiert sich darauf, unsere Nische zu beherrschen, indem wir nicht alles anbieten, sondern das, was wir machen, wirklich gut machen.
Außerdem hören wir unseren Kunden genau zu und können dadurch nicht nur einzelne Maschinen, sondern komplette Prozesslösungen anbieten. Das macht uns aus meiner Sicht zu einem Hidden Champion. Es gibt aber auch Bereiche, in denen wir noch wachsen wollen, beispielsweise im Geschäftsfeld des Entgratens, wo wir uns unter den Top 3 positionieren möchten. Was sind Ihre Strategien, um im Bereich Entgraten weiter nach vorn zu kommen? Sihler: Ein wichtiger Punkt ist die Innovation. Wir haben unser Produktportfolio um eine neue Generation von Maschinen erweitert, die nicht nur in Sachen Leistung, sondern auch in Bezug auf Ästhetik und Kundennutzen neue Maßstäbe setzen. Es ist ein hart umkämpfter Markt, aber wir glauben fest daran, durch kontinuierlichen Fortschritt und Kundenverständnis weiter überproportional zu wachsen. Apropos hart umkämpfter Markt: Der Wettbewerb wird zunehmend international. Besonders Maschinen aus China holen technologisch auf. Wie begegnet Arku dieser Herausforderung?
ZUR PERSON
Gottfried Sihler ist seit Oktober 2024 Vorsitzender der Geschäftsführung bei der Arku-Gruppe. Er blickt auf eine erfolgreiche Karriere bei Konzernen wie Robert Bosch, Bosch Rexroth und ZF Friedrichshafen zurück. Sihler selbst beschreibt sich als vielseitige Führungskraft, die sowohl in Phasen des Wachstums als auch in Krisenzeiten den Erfolg vorantreibt, gestützt durch seine internationale Erfahrung und mehrsprachige Kompetenz.
40 blechnet 4 | 2026
Bild: Foto Christiane
Gottfried Sihler
blechnet trifft ...
Sihler: Der chinesische Wettbewerb ist in vielen Drittstaaten präsent, wobei die Qualität noch sehr unterschiedlich ist. Wer Arku kauft, entscheidet sich für Qualität „Made in Germany“, Verlässlichkeit und individuelle Lösungen und kauft normalerweise nicht Chinesisch. Wir haben eine eigene Tochterfirma, die dort Vertrieb und Service leistet. Somit haben wir schon früh begonnen, uns mit den chinesischen Angeboten auseinanderzusetzen und testen diese intensiv. Daher können wir für unsere Kunden die Unterschiede klar herausarbeiten. Ich kann mir vorstellen, dass es Unterschiede gerade auch beim Thema Service gibt. Sihler: Man darf den chinesischen Wettbewerb beim Service nicht unterschätzen. Sie sind sehr schnell und arbeiten auch schon viel mit innovativen Lösungen, bei-
„Wir haben schon früh begonnen, uns mit den chinesischen Angeboten auseinanderzusetzen und testen diese intensiv.“ Gottfried Sihler, Arku spielsweise auf Basis von Künstlicher Intelligenz. Wir dürfen uns also auf keinen Fall ausruhen und müssen uns weiterentwickeln, indem wir selbst KI-Agenten einsetzen. Noch sind wir da in den Anfängen, aber wenn wir in einem Jahr nochmal sprechen, wird das sicherlich anders sein. Auch im DACH-Markt tut sich ja aktuell so einiges. Wie geht Arku mit diesen Veränderungen um? Sihler: Wir bemerken, dass der „Kuchen“ im DACHRaum kleiner geworden ist, insbesondere im Automotivesektor spüren wir die Investitionszurückhaltung deutlich. Historisch gesehen war dieser Bereich ein wesentlicher Bestandteil unseres Geschäfts. Um darauf zu reagieren, haben wir entschieden, unseren Fokus zu erweitern und verstärkt auf neue Märkte und Branchen zu setzen. In Osteuropa, etwa, sehen wir vielversprechende Wachstumschancen und reagieren darauf mit gezielten Vertriebsaktivitäten. Zudem wird Blechbearbeitung in vielen verschiedenen Branchen eingesetzt, die nicht nur vom DACH-Markt abhängig sind und auf die wir unser Angebot zunehmend ausweiten, wie zum Beispiel in der Infrastruktur oder der Luftfahrt. Darüberhinaus sehen wir im indischen Markt Potenzial und intensivieren derzeit unsere Vertriebsaktivitäten. Indien stellt eine Herausforderung durch seine spezielle Marktstruktur dar, doch wir sind überzeugt, dass unsere Maschinen dort einen echten Mehrwert bieten werden. Laut einer aktuellen Studie von Deloitte und dem BDI denken zwei von drei Industrieunternehmen aktuell darüber nach, ihre Produktion ins Ausland zu verlagern. Ist das auch für Arku ein Thema? Sihler: Für Arku ist die Verlagerung der Produktion ins Ausland kein Thema. Wir schätzen die Expertise und die Zuliefererbeziehungen hier in Deutschland sehr. Unsere
Maschinen werden auch weiterhin hier produziert, um die hohe Qualität und Präzision sicherzustellen, die unsere Kunden erwarten. Natürlich sind wir im Vertrieb international aufgestellt, um den globalen Markt bestmöglich bedienen zu können. Dennoch sehen wir die Vorteile unserer Produktion hier im Land, zumal unsere Fachkräfte in der Region entscheidend zu unserem Erfolg beitragen. Wenn sich allerdings große Marktveränderungen abzeichnen, bewerten wir die Situation neu, aktuell ist das jedoch nicht in Planung. Ich höre da raus: Fachkräftemangel ist bei Ihnen aktuell kein Problem? Sihler: Unsere Region, um Baden-Baden herum, hat traditionell eine starke Automobilindustrie, die allerdings gerade im Rückwärtsgang ist, was uns den Zugang zu qualifizierten Fachkräften erleichtert. Viele der Fachkräfte, die aus der Automobilbranche kommen, sehen im Mittelstand attraktive Perspektiven, da hier ihre Expertise vielseitig eingebracht werden kann. Doch nicht jeder, der aus einem Konzernumfeld kommt, ist automatisch geeignet für den Mittelstand. Hier sind Flexibilität und ein pragmatischer Ansatz gefragt, da die Entscheidungswege viel kürzer und direkter sind. Man muss also immer prüfen: Passt die Person zu Arku? Ist sie mittelstandsfähig? Sie selbst haben ja einen ähnlichen Weg hinter sich und waren vor Arku insbesondere in großen Konzernen tätig. Wie war der Wechsel für Sie? Sihler: Der Wechsel war definitiv eine neue Erfahrung für mich. Aus meiner Zeit im Konzernumfeld war ich es gewohnt, für viele Aufgaben spezialisierte Abteilungen zu haben. Im Mittelstand bei Arku ist das anders – hier mache ich vieles selbst, von der Weihnachtsansprache bis zur Reisevorbereitung. Diese direkte Herangehensweise an Aufgaben hat mich anfangs herausgefordert, aber es ist auch sehr befriedigend zu sehen, wie Entscheidungen schnell umgesetzt werden. Es war, als ob man in gewisser Weise ins kalte Wasser springt, aber diese Nähe zu allen Abläufen und die Verantwortung, die man übernimmt, empfinde ich als ausgesprochen wertvoll. Es hat mir eine ganz neue Perspektive auf meine Arbeit eröffnet. Abschließend würde ich mit Ihnen gerne noch einen Blick in die Zukunft werfen. Auf welche Entwicklungen müssen wir uns in der Industrie einstellen? Sihler: In den nächsten Jahren rechne ich durchaus mit einer Marktbereinigung, besonders im Zusammenhang mit der aktuellen Schwäche der Automobilindustrie. Unternehmen, die stark von diesem Sektor abhängig sind, müssen sich dringend neu ausrichten, um nicht ins Straucheln zu geraten. Einige werden es schaffen, sich neue Geschäftsfelder zu erschließen und neue Branchen für sich zu gewinnen. Andere jedoch werden Schwierigkeiten haben und möglicherweise nicht mehr lange am Markt bestehen. Für Arku bedeutet das, dass wir weiterhin auf Diversifikation und Innovation setzen müssen. Unser Ziel ist es, als Familienunternehmen finanziell stabil zu bleiben und uns in Nischen zu positionieren, wo wir echten Mehrwert für den Kunden bieten können. Vielen Dank für das Gespräch, Herr Sihler. n blechnet 4 | 2026
41
Dialog & Impulse
GUT ZU WISSEN
Events 2026 für die Branche
7 8
KONGRESS
B2B Communication Days Würzburg, www.b2bdays.de
OKT
28 29
KONGRESS
Industrial Benchmark Summit Würzburg, www.industrial-benchmark-summit.de
OKT FACHTAGUNG
Anwendertreff Zerspanung – Aerospace Würzburg, www.anwendertreff-zerspanung.de
3
DEZ
Bilder: Stefan Bausewein Fotographie
Impressionen vergangener Events
42 blechnet 4 | 2026