Manschetten in der Kleinserie bei Freudenberg Modulare Fertigung von TPE-Faltenbälgen
Regulierung in der Elastomerindustrie
Die PFAS-Herausforderung meistern
Nachhaltige TPE-Materialien bei Allod Aktuelle Entwicklungen und Hürden
TITELSTORY
SpezialistfürGroßmaschinen
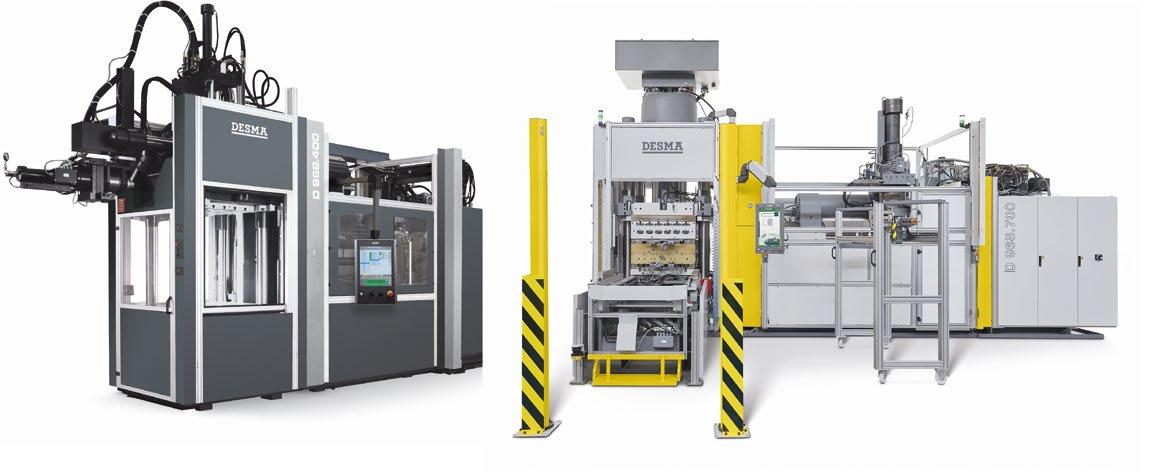
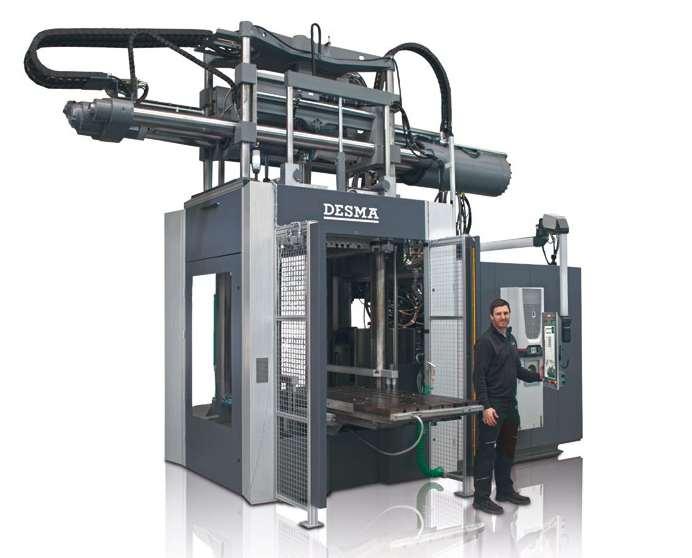
Der Trend zu großvolumigen Bauteilen prägt die Elastomerverarbeitung. Klöckner Desma Elastomertechnik begegnet diesem Markttrend mit hochentwickelten Großmaschinen ab 560 Tonnen Schließkraft und maßgeschneiderten 360°-Automatisierungslösungen. Das Unternehmen kombiniert Maschinen-, Werkzeug- und Kaltkanalbau mit digitaler Prozessüberwachung via Datahub+, um eine effiziente Produktion auch in Hochlohnländern zu sichern. Neben der Flexibilität bei Spritzvolumina und einer homogenen Temperaturführung fokussiert sich der Hersteller auf ergonomische Bedienkonzepte. Ein zentrales Highlight ist die exklusive Vorstellung der neuen Spritzgießmaschine Sealmaster 630+ auf dem Desma Open House am 1. Oktober 2026 in Fridingen, das als internationales Branchenforum für innovative Verfahrenstechniken dient
Klöckner DESMA
Elastomertechnik GmbH
An der Bära 78567 Fridingen, Germany
Telefon +49 (0) 7463 834 – 0
Web: https://www.desma.biz
E-Mail: info@desma.biz
Genan übernimmt Estato-Werk in Weiden
KREISLAUFWIRTSCHAFT Der Umweltkonzern Genan übernimmt das Altreifen-RecyclingwerkvonEstatoUmweltservice in Weiden von der ATU Group. Die Anlage verfügt über eine jährliche Verarbeitungskapazität von 45.000 Tonnen. Parallel zum Kaufvertrag wurde zwischen den Parteien die fortgesetzte Lieferung von Altreifen an die Anlage geschlossen. Am 24. Juni 2026 unterzeichnete die Genan Holding A/S den Kaufvertrag für die mechanischeAufbereitungsanlagefür Altreifen im oberpfälzischen Weiden. Verkäufer ist die ATU Group, eine der größten Werkstattketten Deutschlands Das Werk verfügt über eine jährliche Verarbeitungskapazität vonrund45.000TonnenAltreifen. Genan betreibt bereits sechs Recyclinganlagen in Dänemark, Deutschland, Portugal und den USA mit einer Gesamtkapazität von mehr als 400.000 Tonnen Reifen pro Jahr.
Die Übernahme ist Teil der Strategie von Genan, seine Marktpräsenz in Europa zu stärken und Zugang zum wachsenden mittel- und osteuropäischen Markt für recycelte Rohstoffe aus Altreifen zu erschließen. „Genan hat sich in den letzten zehn Jahren positiv entwickelt – und insbesondere in den letzten drei Jahren bewiesen, dass die Recyclingbranche auch wirtschaftlich tragfähig ist.MitderÜbernahmestärken wir sowohl unsere Marktpräsenz als auch unseren Zugang zu einigen sehr attraktiven Märkten in Mittel - und Osteuropa“, erklärt Poul Steen Rasmussen, Group CEO der Genan Holding A/S.
duktionsanlage auf dem bestehenden Werksgelände in Weiden Das Unternehmen greift dabei auf Erfahrungen aus einer ähnlichen Werksübernahme in Portugal zurück Dort wurden durch gezielte Upgrades die Durchsatzkapazität, die Gesamteffizienz sowie die Umweltbilanz der Altanlage optimiert
„In Europa gibt es eine große Anzahl älterer Fabriken mit erheblichem Entwicklungspotenzial“, erklärt Rasmussen Der Konzern wolle das eigene verfahrenstechnische Knowhow nutzen, um den Standort Weiden auf den neuesten industriellen Stand zu bringen. Gleichzeitig sichere die Partnerschaft mit der ATU Group den langfristigen Zugriff auf erhebliche Rohstoffmengen für die Produktion.
Für die ATU Group garantiert die Vereinbarung die langfristige und fachgerechte Entsorgung der in den eigenen Werkstätten anfallenden Altreifenmengen Die Kooperation umfasst alle Reifen aus den
Sammelpunkten Weiden und Werl, die sich nicht für eine direkte Wiederverwendung eignen Diese Volumina werden im modernisierten Werk zu Sekundärrohstoffen für die Elastomerindustrie aufbereitet „Mit Genan haben wir einen Partner gefunden, der sowohl industrielle Kapazitäten als auch technologisches Knowhow und ein klares, langfristiges Engagement bietet“, betont Sebastian Jarantowski, CEO der ATU Group
Die Übernahme spiegelt eine fortschreitende Konsolidierung und Industrialisierung der europäischen Recyclingbranche wider. Angesichts steigender regulatorischer Anforderungen an die Kreislaufwirtschaft gewinntdiestofflicheVerwertung von Gummiobjekten zunehmend an Relevanz.
„Es gibt einen zunehmenden politischen Fokus auf die Sammlung, Sortierung und Wiederverwertung von Abfällen Dies wird im kommenden Jahrzehnt ein enormes Wachstumsfeld sein“, erklärt Ras-
mussen „Der nächste große Schritt wird darin bestehen, eine noch bessere Verwertung der recycelten Rohstoffe sicherzustellen.“ Dies erfordere gezielte Investitionen in Produktionstechnologien, die eine hohe Qualität und Gleichmäßigkeit der Sekundärrohstoffe im industriellen Maßstab garantieren
Für eine hochwertige Wiederverwendung in technischen Elastomerprodukten sind konstante Materialeigenschaften und eine hohe Reinheit der Rezyklate zwingend erforderlich
Das gewonnene Material – aufgeteilt in Gummi, Stahl und Textilfasern – findet unter anderem Einsatz in Gummimatten, Förderbändern sowie in verschiedenen industriellen
Anwendungen
Die Transaktion steht unter dem Vorbehalt der behördlichen Genehmigungen und soll innaherZukunftfinalvollzogen werden n
www.genan.com
Um die Qualität der gewonnenen Sekundärrohstoffe zu steigern, plant der neue Eigentümer im kommenden Jahr signifikante Investitionen. Ein zweistelliger Millionen-Euro-Betrag fließt in die umfassende Modernisierung und den Aufbau einer technologisch neuen Pro- Genan übernimmt das Altreifen-Recyclingwerk von Estato (ATU Group) in Weiden.
Bild: Genan
Markus Nuspl neuer Geschäftsführer bei Elmet
V. l.: Moritz Manigatter, Paul Fattinger, Markus Nuspl (neuer Geschäftsführer), Christian Reslhuber, Roman Adlesgruber, Christine Adlesgruber, Kurt Manigatter.
sche Basis und einen ausgezeichneten Ruf am Markt“, erklärt Nuspl Das Ziel des neuen Geschäftsführers besteht darin, diese technologischen Kompetenzen im Bereich der präzisen Silikonverarbeitung gezielt zu vertiefen.
Neben dem Hauptsitz in Österreich unterhält das Unterneh-
Arlanxeo senkt CO2-Fußabdruck bei Baypren
SYNTHESEKAUTSCHUK Seit Januar 2026 basiert die gesamte Chloroprenkautschuk-Produktion von Arlanxeo auf ISCCPlus-zertifiziertem Chlor von Covestro. Der Wechsel senkt das Treibhauspotenzial des Werkstoffs Baypren um durch-
schnittlich 20 %. Gummiverarbeiter reduzieren so den CO2Fußabdruck ihrer Bauteile ohne Performance-Verlust.Die vollständige Umstellung der Chloroprenkautschuk-Produktion (CR) auf zertifizierte Rohstoffe markiert hierbei einen
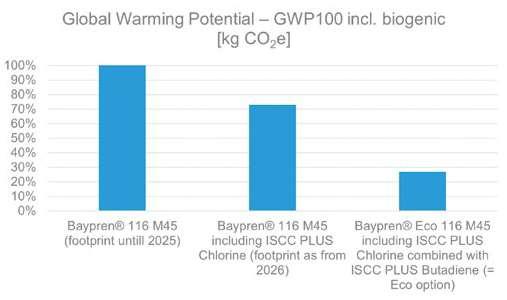
FÜHRUNGSWECHSEL Der Systemanbieter für die LSRVerarbeitungElmetbestelltDr. Markus Nuspl zum neuen Geschäftsführer. Der promovierte Montanist bringt über 20 Jahre Industrieerfahrung aus der Elastomerbranche mit. Die Neubesetzungleiteteinestrategische Phase ein, die die weltweite Marktposition von Elmet ausbauen soll Das Leistungsportfolio des 1996 gegründeten Unternehmens umfasst LSRDosiersysteme, Ein- und Mehrkomponentenwerkzeuge sowie schlüsselfertige Turnkey-Anlagen. Diese Systemlösungen kommen in Branchen wie der Automobilindustrie, der Medizintechnik sowie im IndustrieundHaushaltswarensektorzum Einsatz. Die verfahrenstechnische Basis erstreckt sich dabei von der frühen Entwicklungsphase bis hin zur großserientauglichen Fertigung von Elastomerbauteilen. „Elmet verfügt über eine starke technologiBeispiel der relativen Veränderung des Treibhauspotenzials (GWP100 inkl. biogener Anteile [kg CO₂e]) für Baypren 116 M45 ab Januar 2026. Im Diagramm ist auch Baypren Eco 116 M45 als Eco-Option aufgeführt.
men eigene Niederlassungen in China, Japan und den USA. Diese globale Struktur soll unter der neuen Führung genutzt werden, um die Internationalisierung voranzutreiben und die Diversifizierung in unterschiedliche regionale Märkte zu forcieren. Dabei steht die SteigerungderEffizienzundderWett-
bewerbsfähigkeit für die Verarbeiter im Vordergrund. Die weltweite Lieferfähigkeit und die Betreuung internationaler ProjektebildenhierbeidasFundament für die geplante Marktexpansion.„Gemeinsamwollen wir diese Stärken weiter ausbauen“, betont Nuspl n www.elmet.com
bedeutenden industriellen
Schritt Das von Covestro gelieferte Chlor wird unter dem Einsatz von Strom aus erneuerbaren Energiequellen hergestellt Für Verarbeiter von CR-basierten Elastomeren bietet diese Umstellung eine direkte Möglichkeit, emissionsärmere Endprodukte für den Markt bereitzustellen
„Die Integration von ISCCPLUS-zertifizierten Materialien inunsereProduktionisteinwesentlicher Schritt zur Reduzierung des Umweltfußabdrucks unserer CR-Kautschukprodukte“, erklärt Niels van der Aar, Head of Sustainability bei Arlanxeo. Das Unternehmen stellt zudem verifizierte Daten zum Produkt-Umweltfußabdruck für das gesamte Sortimentbereit,wasdieregulatorische Nachverfolgbarkeit für nachgelagerte Verarbeiter erleichtert
Für Branchen mit ambitionierten Klimazielen bietet das modifizierte Portfolio eine verlässlicheMaterialbasis.DabeimüssenVerarbeiterkeineEinbußen bei der gewohnten Leistungsfähigkeit des Werkstoffs in Kauf nehmen Zudem umfasst das Angebot spezielle „Baypren Eco“-Typen, die ISCCPlus-zertifiziertes Chlor mit zertifiziertem Butadien kombinieren und den ökologischen Fußabdruck weiter reduzieren.
„Unsere Zusammenarbeit mit Arlanxeo zeigt, wie zertifizierte Rohstoffe und erneuerbare Energie dazu beitragen können, den Produkt-Umweltfußabdruck nachgelagerter Anwendungen zu senken“, betont Moritz Winterstein, Head of Trading Cluster Basic Chemicals EMEA bei Covestro. n www.covestro.com www.arlanxeo.com
Dow investiert 100 Millionen US-Dollar in Silikon-Ausbau
SPEZIALSILIKONE Der Chemiekonzern Dow erweitert seine weltweiten Kapazitäten für Spezialsilikone bis Ende 2027 durch Investitionen von rund 100 Mio. US-Dollar. Die Maßnahmen umfassen den Ausbau von Produktionsstätten und Entwicklungslaboratorien in den USA, China und Japan. Mit gezielten Investitionsprojekten reagiert Dow auf ein Marktwachstum bei Spezialsilikonen. Durch den Ausbau der lokalen Fertigung in den USA, China und Japan will das Unternehmen die Lieferketten stärken und den Übergang von der Produktentwicklung zur kommerziellen Anwendung beschleunigen
„Diese Investitionen unterstreichen den Fokus von Dow auf die Skalierung von Spezialsilikonen“, erklärt Brendy Lange, Präsident von Performance Materials & Coatings bei Dow.
„Durch den Ausbau in diesen strategischen Regionen investieren wir, um die steigende Nachfrage zu bedienen und Kunden eine schnellere Markteinführung zu ermöglichen“ KonkretfließendieMittelindie Erweiterung der Fertigung von Flüssigsilikonkautschuk (LSR) an den Standorten Carrollton im US-Bundesstaat Kentucky sowie Zhangjiagang in China. Diese Anlagen sollen im Laufe des Jahres 2027 in Betrieb gehen und hochleistungsfähige Anwendungen in der Mobilität, Elektronik und Medizintechnik bedienen Verarbeiter erhalten dadurch direkterenZugriffaufWerkstoffe, die für anspruchsvolle Bauteile in regulierten und geschäftskritischen Märkten benötigt werden Zudem stärkt die lokale Produktion die Ausfallsicherheit der Lieferketten für Endprodukte mit hohen
Qualitäts- und Qualifizierungsanforderungen
Neben LSR stehen modifizierte Silikonwerkstoffe für die fortschrittliche Elektronikfertigung im Fokus, darunter Lösungen für die Leistungselektronik, Halbleitergehäuse sowie den thermischen und elektrischen Schutz. Entsprechende Kapazitätserweiterungen gehen noch in diesem Jahr in Songjiang (China) und Fukui (Japan) ans Netz, gefolgt von weiteren Ausbaustufen in Auburn (Michigan, USA) und Zhangjiagang im Jahr 2027. Flankiert werden diese Produktionsanlagen durch erweiterte Laborlandschaften für Thermomanagement-Lösungen
Die sogenannten „Cooling Science Labs“ wurden bereits Anfang dieses Jahres in Shanghai ausgebaut und im Juni am Hauptsitz in Midland ergänzt, umdieEntwicklungneuerKon-
zepte im Thermomanagement zu unterstützen
Das strategische Konzept basiert auf einer lokalen Fertigungsstruktur, die die Produktionskapazitäten präzise an der regionalen Kundennachfrage ausrichtet. In der Praxis bedienen die erweiterten Silikonkomponenten den Bedarf bei Steuerungsmodulen für die intelligente Mobilität, in Rechenzentren, der Mikro- und Leistungselektronik. Insbesondere im Bereich der Medizintechnik gewinnteinelückenlose,lokale Lieferkette aufgrund strenger regulatorischer Vorgaben zunehmend an Bedeutung Durch die räumliche Nähe zu den Schlüsselmärkten soll die Produktqualitätstabilisiertund die Qualifizierungsphase für Neuentwicklungen verkürzt werden n www.dow.com
Silikone dienen dem Schutz elektronischer Bauteile. Sie sind bekannt für ihre thermische Stabilität, elektrische Isolierung und chemische Widerstandsfähigkeit. Wärmeleitfähige Silikone spielen zunehmend beim Temperaturmanagement in Elektronikbauteilen eine Rolle.
EU plant digitales Reifenlabel
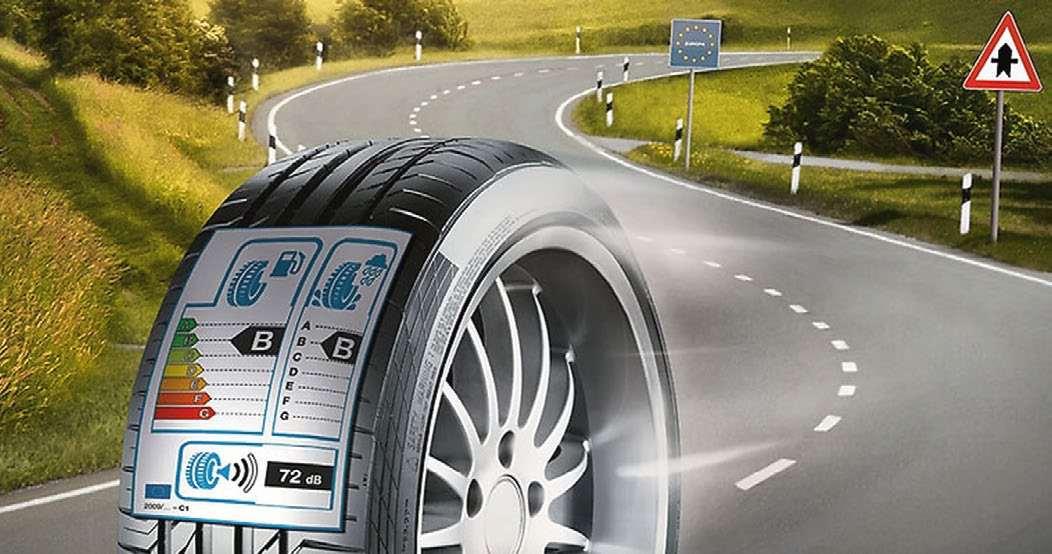
Die Europäische Kommission will die Reifenkennzeichnung digitalisieren und vereinfacht die Aktualisierung der Labels, wenn Energieeffizienzklassen neu skaliert werden müssen.
REIFENBRANCHE Die Europäische Kommission will die Bürokratie bei der Reifenkennzeichnung drastisch senken und stärkt digitale Optionen Der neue Verordnungsentwurf befreit Hersteller und Händler von administrativen Lasten, während die Marktüberwachung modernisiert wird Die Brüsseler Behörde hat eine umfassende Vereinfachung der Kennzeichnungspflichten für Reifen vorgelegt. Die vorgeschlagenen Maßnahmen zielen daraufab,denVerwaltungsaufwand für Zulieferer, Hersteller und Händler spürbar zu reduzieren, ohne den Informationsgehalt für Endverbraucher zu schmälern.KernderReformist eine stärkere Flexibilisierung bei der Darstellung der Labels durch digitale Lösungen. Für die Reifenbranche bringt der Entwurf konkrete Erleichterungen im operativen Geschäft. Unter anderem entfällt die Pflicht für Fahrzeughändler, das Reifenlabel beim Verkauf von Neuwagen zwingend vorzuzeigen, da Neuwagenkäufer ohnehin selten eine Wahl
zwischen verschiedenen Reifenmodellen haben. Zudem vereinfacht die Neuregelung den rechtlichen Prozess für die Aktualisierung der Labels, wenn Energieeffizienzklassen neu skaliert werden müssen
Die Verantwortung von Vertretern von Reifenherstellern außerhalb der Europäischen Union wird präzisiert, um faire Wettbewerbsbedingungen im Markt zu sichern
Gleichzeitig treibt die Kommission die Digitalisierung der Marktüberwachung über die europäische Produktdatenbank für Energieverbrauchskennzeichnung (EPREL) voran. Der Entwurf stellt sicher, dass produktspezifische Details, die für Beschaffungsstellen und Überwachungsbehörden essenziell sind, künftig lückenlos digital bereitgestellt werden. Dies erleichtert Kontrollen, insbesondere im stark wachsenden Online-Handel, wo bisherige Berichte häufige Verstöße belegten.
„Unsere Vorschläge zur Vereinfachung der Regeln für Energieprodukte liefern vernünftige
Lösungen,ohnediepolitischen Ziele zu untergraben“, erklärt Valdis Dombrovskis, Kommissar für Wirtschaft und Produktivität sowie Umsetzung und Vereinfachung bei der Europäischen Kommission. Die Brüsseler Behörde senke damit Bürokratie, ohne Abstriche bei den Standards zu machen, betont der Kommissar Die vorgeschlagenen Maßnahmen sollen zudem Anreize für Hersteller schaffen, noch effizientere Reifencompounds zu entwickeln Bisher war die Anpassung von Reifenlabels an dentechnischenFortschrittein langwieriger bürokratischer Prozess. Wenn die Reifenphysik voranschreitet, drängen immer mehr Produkte in die obersten Effizienzklassen (z. B. Klasse A), wodurch die Differenzierung für den Endkunden verloren geht Um das zu verhindern, müssen die Grenzwerte der Klassen regelmäßig verschärft werden, sodass die KlasseAtemporärwieder„leergewischt“ wird.
Der neue Verordnungsentwurf vereinfacht das rechtliche Ver-
fahren zur Neuskalierung erheblich Für die Mischungsentwicklung bedeutet das: Der regulatorische Druck, über innovative Silica-Silan-Systeme oder funktionalisierte Polymere (wie F-SSBR) den Rollwiderstand kontinuierlich weiter zu senken, bleibt dynamisch hoch. Wer technologisch stehen bleibt, rutscht im LabelRanking schneller ab „Unser Vorschlag ist ehrgeizig und macht die Regeln fit für das digitale Zeitalter, klarer für die Verbraucher und einfacher für die Unternehmen“, unterstreicht Teresa Ribera, Exekutiv-Vizepräsidentin für fairen Wettbewerb bei der Europäischen Kommission. Der Entwurf wird nun an das Europäische Parlament und den Rat übermittelt. Nach der Verabschiedung durch die Co-Gesetzgeber können die neuen RegelnunmittelbarinKrafttreten und die Marktprozesse in der europäischen Reifenindustrie straffen n www.eprel.ec.europa.eu/ screen/product/tyres
Bild: Co ntinenta
Continental gibt rCB-Anlage von Pyrum frei
PYROLYSERUSS Pyrum hat vom Reifenhersteller Continental die uneingeschränkte Lieferfreigabe für das recycelte Carbon Black (rCB) „ThermoTireBlack“ (TTB) erhalten. Die Freigabe betrifft das Material aus der neuen Mahl- und Pelletieranlage am Stammwerk in Dillingen/Saar, das nach einem erfolgreichen Audit grünes Licht für den Einsatz in der Reifenproduktion erhielt. Die Entscheidung markiert den Abschluss eines mehrstufigen Qualifizierungsprozesses. Als technische Grundlage für die Freigabe diente eine Kurzzeitfähigkeitsanalyse, die Pyrum nach der Überführung der Anlage in den regulären Produktionsbetrieb im April 2026 durchführte. Bei dieser Analyse wies das Unternehmen stabile Prozessbedingungen sowie eine reproduzierbare Qualität des Pyrolyserußes nach. Continental hob im Rahmen des Audits insbesondere die Ergebnis-
se des Ppk-Werts (Prozessfähigkeitsindex) der neuen Anlage hervor Die Anlage arbeitet mit einer Durchsatzleistung von 750 kg/h und bereitet das TTB für die Weiterverarbeitung in der Reifenindustrie auf. Durch den erfolgreichen Abschluss der Prüfung ist nun das gesamte Dillinger Stammwerk für die Belieferung von Continental qualifiziert. Bereits im Jahr 2024 hatte der Reifenhersteller die Freigabe für die Schredderanlage sowie die Thermolysereaktoren TAD2 und TAD3 erteilt.
„Die uneingeschränkte Lieferfreigabe von Continental für unsere neue Mahl- und Pelletieranlage ist ein wichtiger Meilenstein für Pyrum“, erklärt Pascal Klein, CEO bei Pyrum. „Sie bestätigt nicht nur die konstant hohe Qualität unseres ThermoTireBlack, sondern auch die industrielle Reife unserer gesamten Produktionskette.“ Mit der Freigabe will das Unterneh-
Nach dem erfolgreichen Audit der neuen rCB-Mahl- und Pelletieranlage verfügt Pyrum am Stammwerk in Dillingen über die uneingeschränkte Lieferfreigabe für die Reifenproduktion von Continental.
men nun die Basis für weiteres Wachstum und steigende Umsätze im laufenden Geschäftsjahr legen Mit der neuen Anlage erweitert das Unternehmen seine Produktionskapazitäten für den recycelten Rohstoff erheblich.
Um die angestrebte Maximalausbringungsmenge an TTB zu
Software automatisiert EUDR-Nachweise für Kautschuk
EUDR-KONFORMITÄT Die Europäische Union verschärft die Importregeln für Rohstoffe. Ab dem 30. Dezember 2026 dürfen Naturkautschuk und daraus hergestellte Produkte nur noch in den EU-Binnenmarkt gelangen, wenn die Anbauflächen nach dem 31. Dezember 2020 nicht entwaldet wurden. Von dieser EU-Entwaldungsverordnung (EUDR) sind europaweit rund 275.000 Importeure und
tausendedeutscheIndustrieunternehmen direkt betroffen Um den immensen bürokratischen Prüfaufwand zu bewältigen, hat das an der TH Köln geförderte Start-up Polygon One eine Softwareplattform zur automatisierten Bild- und Dokumentenanalyse entwickelt. Das System nutzt die globale Waldbedeckungskarte 2020 der Gemeinsamen Forschungsstelle (JRC) der Europäischen Kom-
mission als Referenzbasis Importeure laden ihre direkten Lieferanten auf die Plattform ein, welche wiederum deren Vorlieferanten bis hin zu den landwirtschaftlichen Betrieben am Anfang der Lieferkette einbinden DieAkteurehinterlegen die Geodaten der Anbauflächen entwederalsUploadoderzeichnen sie direkt im integrierten Kartenmodul ein. „Unsere Bilderkennungs-KI gleicht diese Flächen anschließend mit den Waldbeständen von 2020 ab“, erläutert Alexander Rütjes, CoFounder von Polygon One. Besonders für Kautschukimporteure ist eine lückenlose Dokumentation essenziell, um die gesetzlichen Nachweispflichten entlang komplexer Lieferketten zuerfüllen.ParallelzurBildanalyse prüft die Software von Lieferanten ausgefüllte Fragebögen und Dokumente auf die Einhaltung lokaler Gesetze. Am
erreichen, plant Pyrum im dritten Quartal 2026 einen Umbau der Mahl- und Pelletieranlage Dadurch soll die Anlage an ihre Leistungsgrenze geführt werden. Dies soll dazu beitragen, die Position von Pyrum im Bereich der Altreifenpyrolyse zu stärken. n www.pyrum.net
Ende steht ein EUDR-konformer Prüfbericht, der bei Kontrollen der Bundesanstalt für Landwirtschaft und Ernährung (BLE) vorgelegt werden kann „Um der EUDR zu entsprechen, müssenUnternehmenbelegen, dass die Anbauflächen ihrer Rohstoffe nach dem Stichtag 31. Dezember 2020 nicht gerodet wurden“, erklärt Niklas Glienke, Co-Founder von Polygon One.
Mittlerweile arbeitet das Startup bereits aktiv mit Betrieben unterschiedlicher Größenordnung aus mehreren EUDR-relevanten Branchen zusammen. „PolygonOnezeigtsehrgut,wie aus regulatorischen Anforderungen unternehmerische Chancen entstehen“, betont Prof. Dr. Thomas Krupp, Mentor der Gründer am SchmalenbachInstitutfürWirtschaftswissenschaften der TH Köln. n www.polygon-one.com/de
Die Polygon One Gründer Alexander Rütjes und Niklas Glienke (v.l.).
Bild: Py rum
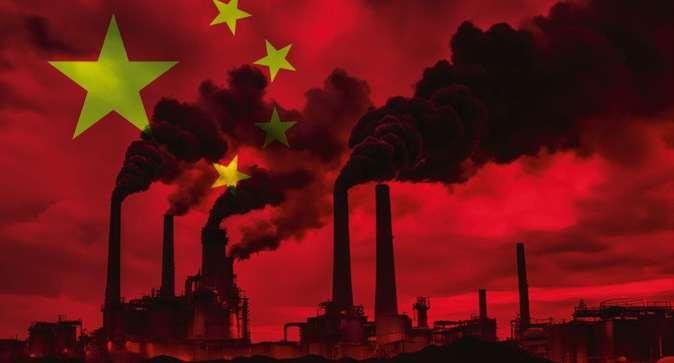
Strenge Umweltauflagen für Chinas Kautschukindustrie
EMISSIONEN Das chinesische Ministerium für Ökologie und Umwelt (MEE) verschärft die nationalen Schadstoffemissionsstandards GB 27632 für die Kautschuk- und Reifenindustrie massiv. Deutsche Verarbeiter müssen sich durch die anstehenden Werksmodernisierungen auf temporäre Lieferengpässe und spürbare Kostensteigerungen bei Importkomponenten einstellen. Der von der China Rubber Industry Association (CRIA) koordinierte Verordnungskontext erweitert den gesetzlichen Geltungsbereich auf insgesamt acht Kernsektoren:
▪ Reifen und Reifenkomponenten
▪ Gummischläuche, Leitungen und flexible Rohrleitungen
▪ Gummiplatten, Matten und Profile
▪ Fördergurte, Antriebsriemen und Transportbänder
▪ Regeneratkautschuk und gummibasierte Recyclingmaterialien
▪ Medizinische Gummiprodukte
▪ SportplatzkunststoffeundBodenbeläge
▪ Schuhwaren und Stiefelkomponenten
▪ SportplatzkunststoffeundBodenbeläge
▪ Schuhwaren und Stiefelkomponenten
Für die produzierenden Betriebe in China erfordert die Einhaltung der neuen Grenzwerte hohe Investitionen in Produktionssysteme und thermische Nachverbrennungsanlagen. Marktbeobachter gehen davon aus, dass kleinere und finanzschwache Zulieferer diese kapitalintensiven Modernisierungen nicht rechtzeitig umsetzen können und den Markt verlassenmüssen.DieseMarktbereinigungwird die verfügbaren Produktionskapazitäten im asiatischen Raum kurzfristig verknap-
pen und die globalen Lieferketten für technische Gummiwaren unter Druck setzen.
Gleichzeitig verknüpft die Regierung in PekingdieEmissionsrechtedirektmitden Dekarbonisierungszielen des 15. Fünfjahresplans Dieser sieht vor, die spezifische CO₂-Intensität pro Produktionseinheit bis zum Jahr 2030 um 25 - 30 % im Vergleich zum Basisjahr 2025 zu senken. Für europäische Importeure bedeutet die Neuausrichtung zwar langfristig eine verbesserte CO₂-Bilanz innerhalb ihrer Scope-3-Emissionen, zwingt sie kurzfristig jedoch zu einer genaueren Überprüfung der regulatorischen Konformität ihrer chinesischen Partnerbetriebe
Peking nutzt die Revision als industriepolitisches Instrument, um veraltete Überkapazitäten im Landesinneren strukturell abzubauen. Die Zuteilung von ProduktionslizenzenundEnergiequotenwirdkünftig streng an den spezifischen ökologischen Fußabdruck der jeweiligen Betriebsstätte gekoppelt. Dieser Kurs zwingt die chinesischen Hersteller zu einem technologischenParadigmenwechsel,der weit über die klassische End-of-Pipe-Filterung hinausgeht Der Fokus verlagert sich auf die Implementierung von Low-Carbon-Technologien direkt an den Compoundier- und Vulkanisationslinien Der 15.Fünfjahresplanforderthierzueinesignifikante Erhöhung des Anteils biobasierterRohstoffe,denverstärktenEinsatzvon funktionalisierten Silica-Silan-Systemen zur Rollwiderstandsoptimierung sowie Fertigungsprozesse, die thermische Verluste minimieren n www.chinarubber.cria.org.cn
China möchte die Emissionen der Gummiindustrie senken Für die produzierenden Betriebe erfordert die Einhaltung der neuen Grenzwerte hohe Investitionen. Die Kosten könnten über steigende Stückpreise direkt an die internationalen Kunden weitergegeben werden.
Wie Permanente Trennschichten den Spritzguss stabilisieren
PROROJEKT „PERMA-TRENN“
Das Spritzgießen ist ein etabliertes Verfahren zur Formgebung komplex geformter Teile aus Elastomeren und Kunststoffen. Besonders die Fertigung fein texturierter, mikrostrukturierter oder hochglänzender Oberflächen für optische Anwendungen oder in anspruchsvollen Materialien wird jedoch durch Belagsbildung auf den Werkzeugformen und zu hohe Entformungskräfte gestört.
Gerade bei der Verarbeitung von Thermoplastischen Elastomeren, Silikonelastomeren und optischen Kunststoffoberflächen fallen oft hohe Rüstund Reinigungskosten an. Diese führen zu längeren Stillstandzeiten, binden Kapazitäten und erhöhen den Ausschuss. Mit dem Start des IGF-Projekts „PermaTrenn“ entwickeln und validieren das Kunststoff-Zentrum SKZ und
das Fraunhofer IFAM einheitliche Prüf- und Bewertungsmethoden, um das Verhalten permanenter Trennschichtsysteme künftig zuverlässig prognostizieren zu können.
Im Mittelpunkt des Projekts steht die Entwicklung von Prüfverfahren, mit denen adhäsive Entformungskräfte unter realen Prozessbedingungen quantifiziert werden Mithilfe von Finite-Elemente-Analysen sowie Cohesive-Zone-Modellen sollen diese Kräfte künftig vorhersagbar gemacht werden. Ergänzend werden neuartige Beschichtungen mit gezielt eingestellter polarer und disperser Oberflächenenergie untersucht. Deren Einfluss auf Belagsbildung, Benetzung und Formfüllung wird in systematischen Labor- und Serienversuchen bewertet.
Die Kombination aus Hochtemperatur-Kontaktwinkelmessung, Oberflächenanalytik
Wie lässt sich das Verhalten permanenter Trennschichtsysteme im Spritzgussprozess künftig zuverlässig prognostizieren? Daran forschen das SKZ und das Fraunhofer IFAM im gemeinsamen Projekt „PermaTrenn“.
und prozessbegleitender Sensorik schafft die Grundlage für ein vertieftes Verständnis der Grenzflächenprozesse zwischen Schmelze und Werkzeug. Die gewonnenen Erkenntnisse fließen in belastbare Auswahlkriterien ein, die Verarbeitern helfen, Beschichtungssysteme künftig gezielter und mit höherer Prozesssicherheit einzusetzen
Das Projekt umfasst zudem den Transfer auf Thermoplaste sowie die Validierung im industriellen Umfeld durch Praxisversuche im projektbegleitenden Ausschuss. Damit adressiert „PermaTrenn“ zentrale Kennzahlen der Verarbeiter: höhere Werkzeugstandzeiten, stabilere Entformung, längere Reinigungsintervalle sowie die Möglichkeit, schneller und energieeffizienter zu produzieren.
Unternehmen aus der Kunststoffverarbeitung, dem Werkzeugbau oder der Beschichtungstechnik sind eingeladen, sich kostenfrei am projektbegleitenden Ausschuss zu beteiligen. Sie erhalten frühzeitig Zugang zu Zwischenergebnissen und können aktiv Einfluss aufdieindustrielleAusrichtung des Projekts nehmen.
Das Forschungsvorhaben wird gemeinsam vom SKZ in WürzburgunddemFraunhoferIFAM in Bremen durchgeführt und läuft seit dem 1. Februar 2026 über 24 Monate n www.skz.de www.ifam.fraunhofer.de
„Wir schaffen mit ‚PermaTrenn‘ erstmals eine belastbare Entscheidungsgrundlage für den Einsatz permanenter Trennschichten im Spritzguss Das reduziert Stillstände, senkt Ausschuss und ermöglicht eine deutlich effizientere Produktion“, erklärt Anika Fuhrmann, Senior Engineer Forschung Spritzgießen am SKZ
Befar Group plant Kapazitätsausbau für Halobutyl
CHINA Die Befar Group hat über ihre Tochtergesellschaft ShandongBinHuaNewMaterial den Bau einer neuen ProduktionsstättefürSpezialkautschuke beschlossen. Am Standort in der Wirtschaftsentwicklungszone Beihai (Stadt Binzhou, Provinz Shandong) entsteht im ersten Bauabschnitt eine Anlage mit einer Kapazität von 70.000 Tonnen halogeniertem Butylkautschuk pro Jahr. Das Vorhaben bildet die erste Phase eines auf insgesamt 250.000 Jahrestonnen ausgelegten Gesamtkomplexes für Spezialkautschuke Der geplante Baubeginn ist für den 30. Juni 2027 mit einer Ausführungsdauer von 24 Monaten angesetzt
Der technische Kern der Synthesestraße erlaubt die wechselweise Produktion von Brombutylkautschuk (BIIR) und Chlorbutylkautschuk (CIIR)
Der jährliche Bedarf an Isobu-
tylen als Hauptrohstoff beläuft sich auf 63.700 Tonnen Die Versorgung erfolgt direkt über einePipelineausderamStandort befindlichen IsobutylenAnlage der Shandong BinHua New Material, die über eine Kapazität von 100.000 Jahrestonnen verfügt. Die direkte Rohrleitungskopplung senkt die Logistikkosten und stellt ei-
ne gleichbleibende Rohstoffqualität für die Polymerisation sicher
Das Einsatzgebiet der produzierten BIIR- und CIIR-Qualitäten umfasst neben Reifenanwendungen (Innerliner) auch technische Elastomererzeugnisse sowie Komponenten für die Pharma- und Lebensmittelindustrie
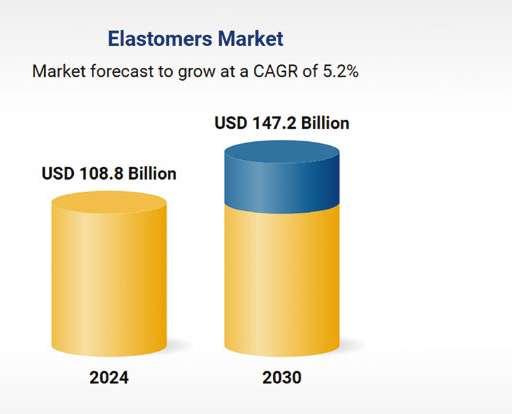
Elastomer-Markt wächst bis 2030 auf 147,2 Milliarden Dollar
MARKTANALYSE Der weltweite Markt für Elastomere verändert sich durch den Strukturwandel im Fahrzeugbau und geänderte Materialanforderungen spürbar. Laut der Marktstudie „Elastomers - Global Strategic Business Report“ von Research and Markets steigt
dasglobaleMarktvolumenausgehend von 108,8 Mrd USDollar im Jahr 2024 bis zum Jahr 2030 auf 147,2 Mrd USDollar. Dies entspricht einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 5,2 % im Prognosezeitraum. Haupttreiber sind der Ausbau
Wachstumsprognose für den weltweiten Markt für Elastomere.
derElektromobilitätsowiesteigende Anforderungen an leichtbaurelevante Werkstoffe Die Studie von Research and Markets analysiert die Segmenttrends.Innerhalb der Werkstoffklassen verzeichnen Thermoplastische Elastomere (TPE) im Vergleich zu klassischen Kautschuk-Systemen überdurchschnittliche Zuwächse Grund ist ihre thermoplastische Verarbeitbarkeit im Spritzgieß- und Extrusionsverfahren, die direkte Prozessvorteile bietet. Synthetische Kautschuke und Naturkautschuk behaupten weiterhin bedeutende Marktanteile bei hohen thermischen und dynamischen Belastungen In der Dichtungstechnik und bei Schwingungsdämpfern bleiben klassische Vulkanisate essenziell.In der regionalen Betrachtung bildet der Raum Asien-Pazifik den größten Teilmarkt. Die hohe Dynamik in der lokalen Auto-
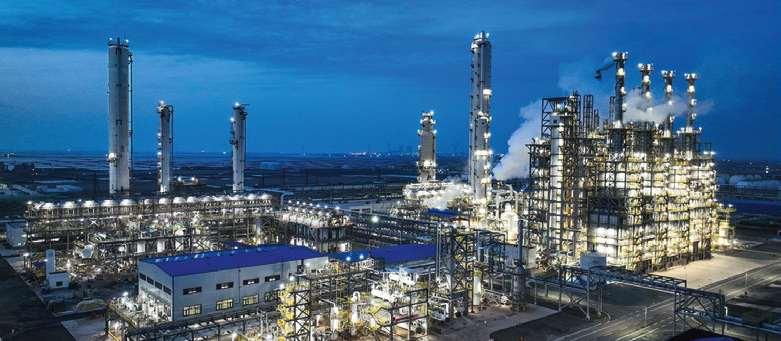
Petrochemie-Komplex der Befar-Group in Binzhou, Provinz Shandong, China.
Die elektrische Energieversorgung wird über Wind- und Solarenergie abgedeckt, um den CO₂-Fußabdruck der Kautschuksynthese zu senken. Die Dekarbonisierung des Herstellungsprozesses soll die Erfüllung regulatorischer Vorgaben beim Export in den europäischen Markt unterstützen. n https://english.befar.com/
mobilproduktion sowie steigende Kapazitäten im Maschinenbau stützen den Bedarf an Elastomeren nachhaltig. In Europa und Nordamerika liegt der Schwerpunkt der Verarbeiter hingegen auf der Erfüllung strenger Umweltregularien, dem Einsatz nachhaltiger Rohstoffe sowie der Reduktion von CO₂-Emissionen.Die Fahrzeugindustrie bildet das wichtigste Abnehmersegment für Elastomere. Der Umstieg auf elektrische Antriebe schafft neue Anwendungsfelder im Thermomanagement, bei Hochvoltkabeln und Dichtungssystemen. Neben dem Fahrzeugbau tragen auch die Medizintechnik, die Bauwirtschaft und die Konsumgüterindustrie zum Marktwachstum bei, da diese Branchen verstärkt auf maßgeschneiderte Elastomerverbindungen setzen n wwww.researchandmarkets com
Reifenverbandlehnt CBAM-Ausweitungab
Handelspolitik in der Reifenindustrie Die geplante Ausweitung des CO2-Grenzausgleichs gefährdet die Wettbewerbsfähigkeit der europäischen Reifenhersteller. Reifen Deutschland warnt vor steigenden Kosten durch Abgaben auf stahlbasierte Vorprodukte, während importierte Fertigreifen unberührt bleiben.
Am 30. Juni 2026 hat sich Reifen Deutschland, die Reifen-Plattform des Wirtschaftsverbandes der deutschen Kautschukindustrie (WDK), offiziell gegen die geplante Ausweitung des Carbon Border Adjustment Mechanism (CBAM) ausgesprochen Die Neuregelung betrifft stahlbasierte Vorprodukte (Stahlcord, Wulstdraht), die eine wesentliche Werkstoffkomponente in der Reifenfertigung darstellen. Der Verband sieht darin eine einseitige Belastung der europäischen Reifenhersteller,
Stephan Rau, Technischer Geschäftsführer beim WDK und Leiter von Reifen Deutschland
Der Carbon Border Adjustment Mechanism (CBAM) etabliert eine CO2-Bepreisung für Importe bestimmter Vorprodukte. Die ungleiche Belastung von Vorprodukten gegenüber importierten Fertigwaren gilt in der Wirtschaft als eine der größten strukturellen Schwachstellen des CBAM-Systems.
die bereits unter hohen Energie- und Arbeitskosten sowie internationalen Überkapazitäten leiden Eine isolierte Einbeziehung dieser Rohstoffe verfehlt laut Branchenvertretern das eigentliche Klimaschutzziel, da sie die Wettbewerbsfähigkeit schwächt, ohne global Emissionen effektiv zu senken. Wettbewerbsnachteil durch ungleiche Belastung
Die europäische Reifenindustrie sieht durch die geplante Erweiterung des CO2Grenzausgleichs ihre Marktposition ge-
Stephan Rau, Technischer Geschäftsführer beim WDK und Leiter von Reifen Deutschland, warnt vor einem zusätzlichen Wettbewerbsnachteil durch die CBAM-Ausweitung auf stahlbasierte Vorprodukte für Reifen.
fährdet. Während die Abgaben auf importierte Stahlvorprodukte die Herstellkosten innerhalb Europas erhöhen, bleiben importierte Fertigreifen von diesen CBAM-Gebühren unberührt
„CBAM kann Wettbewerbsverzerrungen nur verhindern, wenn er konsequent angewendet wird“, erklärt Stephan Rau, Technischer Geschäftsführer beim WDK undLeitervonReifenDeutschland „Werden nur einzelne Vorprodukte belastet, während Fertigreifen-Importe ungeschoren bleiben, entsteht ein neuer Wettbewerbsnachteil für europäische Hersteller“, betont Stephan Rau.
Forderungen nach Ganzheitlichkeit und Kohärenz
Der Branchenverband fordert von der PolitikundderEU-Kommissioneinegrundlegende Überarbeitung der regulatorischen Strategie. Statt einer isolierten Ausweitung verlangt die Industrie einen ganzheitlichen Ansatz, der die gesamte Wertschöpfungskette abbildet und Carbon Leakage bei Endprodukten wirksam verhindert.
Zudem mahnt die Kautschukindustrie eine bessere Abstimmung zwischen den verschiedenen klimapolitischen Instrumenten an. Hierbei müssen die Regelun-
Der Carbon Border Adjustment Mechanism (CBAM)
Was ist der CBAM?
DerCBAM(CO2-Grenzausgleichsmechanismus)isteineuropäischesumwelt-und handelspolitisches Instrument, das eng mit dem EU-Emissionshandel (ETS I) verknüpft ist. Er reguliert die Einhaltung administrativer Vorgaben und etabliert eine CO2-Bepreisung für Importe bestimmter Güter und Vorprodukte in die Europäische Union.
Welche Intention hat CBAM?
Der Mechanismus soll verhindern, dass emissionsintensive Produktionen und industrielle Wertschöpfung aufgrund strenger EU-Auflagen in Länder mit geringeren Klimaschutzstandards verlagert werden. Er zielt darauf ab, Wettbewerbsverzerrungen zwischen europäischen Herstellern und Importeuren aus Drittstaaten anzugleichen, die durch differierende globale Klimaschutzstandards entstehen. Das übergeordnete Ziel ist es, weltweite Treibhausgasemissionen wirksam und nachhaltig zu senken.
Wie wirkt CBAM?
Der CBAM erfasst die CO2-Kosten importierter Waren entlang der Wertschöpfungskette. Durch die Einbeziehung von Vorprodukten (wie beispielsweise stahlbasierten Komponenten) werden Importe finanziell belastet, um deren Preisniveau an die CO2-Kosten anzupassen, die heimische Hersteller im EU-Emissionshandel tragen müssen.
Systemischer Fehler beim CBAM Wenn der CBAM isoliert auf Vorprodukte angewendet wird, ohne nachgelagerte Verarbeitungsstufen einzubeziehen, verkehrt sich die eigentliche Schutzfunktion ins Gegenteil. Aus Sicht von Reifen Deutschland entsteht dadurch ein systemischer Fehler. Die Abgaben auf importierte Stahlvorprodukte erhöhen die Herstellkosten für Reifenhersteller innerhalb der EU unmittelbar.
Da die fertigen Endprodukte – in diesem Fall Reifen – bei der Einfuhr in die EU nicht mit entsprechenden CBAM-Gebühren belegt werden, bleiben ausländische Hersteller von diesen Mehrkosten verschont. Heimische Verarbeiter verlieren dadurch an internationaler Wettbewerbsfähigkeit. Der Mechanismus gleicht Wettbewerbsverzerrungen somit nicht aus, sondern schafft eine neue, regulatorisch bedingte Benachteiligung für den europäischen Standort.
Der Verband Reifen Deutschland warnt daher ausdrücklich davor, dass ein solcher unvollständiger Grenzausgleich das Phänomen des Carbon Leakage (die Verlagerung der Produktion in Länder mit laxeren Umweltauflagen) nicht verhindert, sondern durch den steigenden Kostendruck auf europäische Betriebe sogar unfreiwillig beschleunigt.
gen von CBAM, dem EU-Emissionshandel (ETS I) und dem Industrial Accelerator Act (IAA) enger verzahnt werden, um administrative Doppelbelastungen der Betriebe zu vermeiden
Praxistauglichkeit im Fokus
Bevor weitere nachgelagerte Produkte in das System aufgenommen werden, muss laut Positionspapier ein einfaches und technisch umsetzbares System etabliert sein Reifen Deutschland schlägt vor, eineständigeArbeitsgruppeausVertretern der Politik, der EU-Kommission und den betroffenen Industriezweigen einzurichten. Dieses Gremium soll frühzeitig ei-
nen verlässlichen und realistischen Entwicklungspfad für zukünftige Erweiterungen definieren. Ziel bleibt es, Klimaschutz und industrielle Wertschöpfung in Europa gleichermaßen zu sichern, ohne die internationale Wettbewerbsfähigkeit der Verarbeiter zu gefährden. n
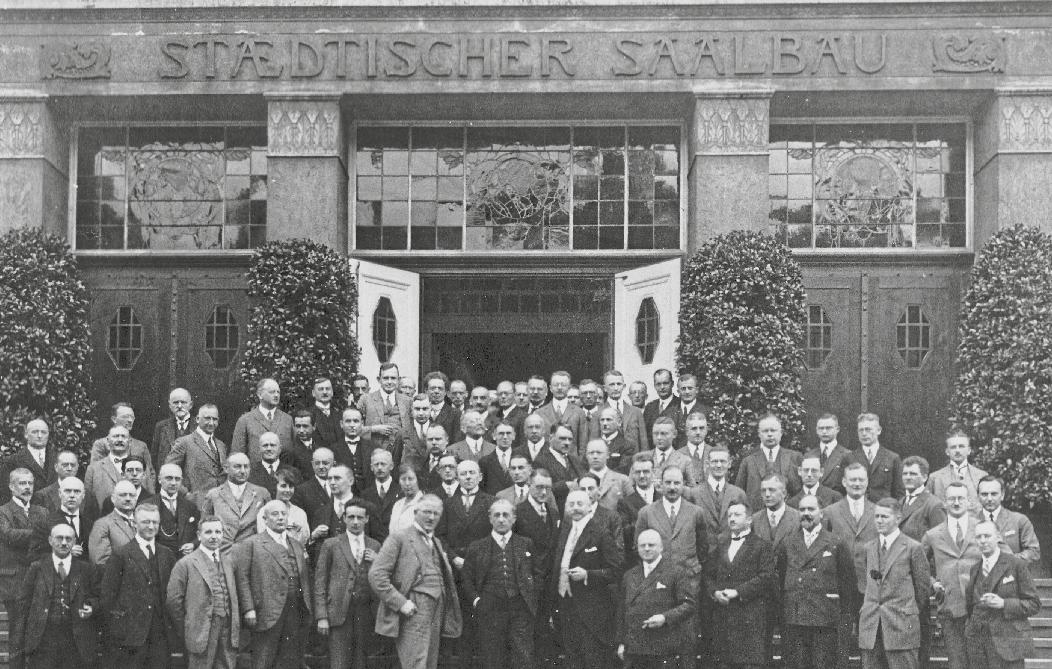
Bereits mit der ersten Jahrestagung der DKG im Juni 1927 in Essen etablierte sich die DKG als Plattform für den Austausch in der Kautschuk- und Elastomerbranche. Diese Veranstaltung folgte nur zehn Monate nach der Gründungsversammlung am 25. September 1926 in Düsseldorf.
EinJahrhundertErfolg–Wasbringt dieZukunft?
Jubiläumstagung 100 Jahre DKG in Fulda Am 24. und 25. September 2026 feiert die Deutsche Kautschuk-Gesellschaft (DKG) ihr 100-jähriges Bestehen mit einer hochkarätigen Jahrestagung in Fulda. Unter dem Motto „What’s next?“ diskutieren Experten über KI, Kreislaufwirtschaft und den Fachkräftemangel. Ein glanzvoller Jubiläumsabend mit feierlichen Ehrungen rundet dieses zentrale Branchenhighlight ab
Am 24. und 25 September 2026 schlägt das Herz der Kautschukbranche im hessischen Fulda Genau ein Jahrhundert nachdem am 25. September 1926 die Gründungsveranstaltung in Düsseldorf stattfand, kommt die Fachwelt in Fulda zusammen, um dieses außergewöhnliche Jubiläum zu würdigen. Das gewählte Motto „DKG –What’snext?–ZukunftbrauchtHistorie!“ spannt dabei den Bogen von den wegweisenden Anfängen der Kautschukbranche bis hin zu den disruptiven Technologien von morgen.
Autor
Matthias Gutbrod
Leitender Redakteur KGK
Eine Erfolgsgeschichte im Fokus
Den inhaltlichen Auftakt am ersten Veranstaltungstag markiert die Keynote des DKG-Geschäftsführers Prof Dr.-Ing. Herbert Baaser gemeinsam mit dem DKG-Vorsitzenden Dr Thomas Hanel. Unter dem Titel „100 Jahre DKG – eine Erfolgsgeschichte“ beleuchten sie die Historie und den Status quo der Organisation, die heute als gemeinnütziges Netzwerk von rund 800 persönlichen Mitgliedern und über 100 Mitgliedsunternehmen sowie Instituten getragen wird.
In einer Zeit des rasanten Wandels verdeutlicht dieser Rückblick, dass technologische Innovationen in der Gummiindustrie stets auf einem soliden Fundament aus Erfahrung und wissenschaftlichem Austausch basieren. Ergänzt wird
die Eröffnung durch Grußworte von Michael Klein (Präsident WDK) und Boris Engelhardt (Hauptgeschäftsführer WDK),wasdieengeVerzahnungvonVerbandspolitik und wissenschaftlicher Fachgesellschaft unterstreicht.
Digitalisierung und KI: Was der Branche wirklich nützt
Ein thematischer Schwerpunkt der Tagung liegt auf der digitalen Transformation. Ein ganzer Themenblock widmet sich der Frage, wie künstliche Intelligenz (KI) und Datenmodelle gewinnbringend inUnternehmensprozesseintegriertwerden können.
Dr Clara Marie Lüders (Optano) analysiert hierbei kritisch, wo KI im Unternehmensalltag glänzt und wo potenzielle Fallstricke liegen Die praktische Anwen-
Zukunft braucht Historie: Das Jubiläumslogo zum 100-jährigen Bestehen der DKG symbolisiert den Brückenschlag zwischen der traditionsreichen Geschichte seit 1926 und den heutigen Akteuren, die die Zukunft gestalten.
dung in der Gummiindustrie wird durch Maximilian Backenstos (Datenberg) konkretisiert, der erläutert, wie KI sinnvoll der Branche dienen kann. Dr. Stefan Pieper(VDI-Technologiezentrum)betontzudem die Notwendigkeit strukturierter undsichererMaterialdatenalsGrundvoraussetzung für „KI-ready“-Systeme Diese Vorträge zielen direkt auf die Optimierung von Fertigungsprozessen und die Beschleunigung von Entwicklungszyklen in der Kautschukverarbeitung ab.
Interaktive Diskussionsrunde: Was bewegt die Kautschukwelt?
EinweiteresHighlightdesProgrammsist die interaktive Diskussionsrunde unter der Leitung von Dr. Christoph Sokolowski. Hier treffen verschiedene Perspektiven der Wertschöpfungskette aufeinander: Thorsten Kühmann (VDMA) vertritt den Maschinenbau, Dr.-Ing. Hagen Schönfeld (Continental) die Reifenindustrie und Prof. Dr. Ruth Bieringer (Freudenberg/GDCh) die Materialtechnologie Gemeinsam mit Christina Guth (AZuR) und dem Berater Dr. Hans-Joachim Graf erörtern sie die brennendsten Fragen zu Lieferketten, regulatorischen Anforderungen und dem globalen Wettbewerb Die explizite Öffnung der Runde für Publikumsfragen garantiert einen direkten Austausch zwischen den Referenten und den Fachbesuchern.
Glanzvoller Jubiläumsabend und bedeutende Ehrungen
Der Abend des 24. September steht ganz im Zeichen der großen Jubiläumsfeier „100 Jahre DKG“ in der Plaza Esperanto in Fulda. In diesem feierlichen Rahmen findet die Verleihung der DKG-Promotionspreise und renommierter Ehrungen statt Verliehen werden unter anderem der Ehrenvorsitz für hervorragendes Engagement, die Ehrenmitgliedschaft sowie die Carl-Dietrich-Harries-Medaille für herausragendewissenschaftlicheLeistungen
Auch die Erich-Konrad-Medaille für Verdienste in der Kautschuk-Technologie
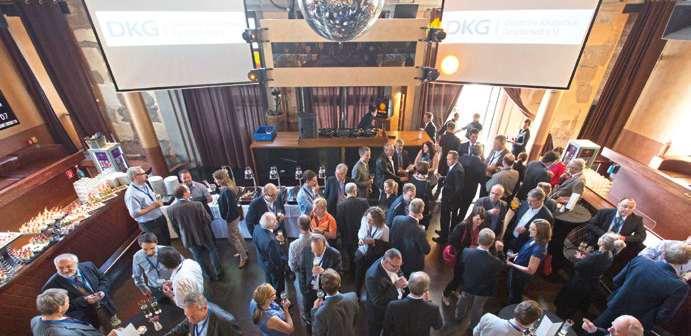
Der persönliche Austausch bildet seit jeher das Herzstück der DKG-Jahrestagungen und wird auch beim Jubiläum in Fulda zelebriert. Im Bild: Geselliges Beisammensein auf der DKG-Jahrestagung 2014.
und die Plakette der DKG für Leistungen in Forschung und Wirtschaft werden an verdiente Persönlichkeiten übergeben. Erstmalig wird zudem eine Ehrung für ein innovatives Startup-Unternehmen vergeben, was den Blick der Gesellschaft indieZukunftunterstreicht.FürdasRahmenprogramm sorgen ein Zauberkünstler und eine Musikband, die das Publikum durch den Abend begleiten.
Ein Blick in die Zukunft: Nachhaltigkeit und Kreislaufwirtschaft
Der zweite Tag, Freitag, der 25. September, rückt die ökologische Transformation ins Zentrum. Christina Guth (AZuRNetzwerk) stellt unter dem Titel „100 Jahre DKG – Die nächsten 100 Jahre sind kreisförmig“ die Strategien zur Vernetzung der Kautschukindustrie innerhalb einer Kreislaufwirtschaft vor. Enrico Koggel (Circular Rubber Plattform) präsentiertzudemeineToolbox,mitdersich die zirkuläre Kautschuk-Ökonomie beschleunigen lässt
Besondere Relevanz für den Mittelstand hat der Beitrag von Alexandra Strimbu(BMWGroup),dieden„DueDiligence Check“ für KMUs im Rahmen der EU-Lieferkettenrichtlinie erläutert Diese SessionsbietenkonkreteLösungsansätze für die steigenden Anforderungen an nachhaltige Lieferketten und das Recycling von Elastomeren.
Fachkräftemangel: Die Challenge für die „Next Generation“ Ein kritischer Blick gilt der demografischen Entwicklung und der Sicherung von Talenten. Dr. Christina Anger (Institut der deutschen Wirtschaft) präsentiert den MINT-Herbstreport 2025 und verdeutlicht die zentrale Rolle von Expertinnen für die Innovationskraft Deutschlands. In einer anschließenden Podiums-
diskussion, moderiert von Prof. Rainer Kreiselmaier (Freudenberg), diskutieren Nachwuchskräfte wie Julia Uth (DKG-Arbeitskreis Next Generation) und Dr. Jennifer Kipke (Tesa) über erfolgreiche Konzepte zur Nachwuchsförderung. Ziel ist es, Strategien zu entwickeln, um die Branche für junge Talente attraktiver zu gestalten und wertvolles Fachwissen langfristig zu sichern
Wissenschaftliche Exzellenz und technologische Zukunftstrends Zum Abschluss der Tagung widmet sich ein Themenblock der Materialforschung und den globalen Trends Internationale Experten wie Doc Ing. Ján Kruželák (Bratislava), Professor Dariusz M. Bieliński (Lodz) und Prof. Maurizio Galimberti (Mailand) präsentieren innovative Ansätze für nachhaltige Gummitechnologien und Hochleistungsmaterialien auf Basis natürlicher Ressourcen.
Den „Blick in die Glaskugel“ wagen schließlichProf.Dr.MarioBeiner(Fraunhofer IMWS) mit biobasierten Rohstoffen und Peter Steinl (Shibaura Machine LWB), um die künftige Ausrichtung der Spritzgießtechnologie und Materialentwicklung zu skizzieren.
In den Pausen bietet eine Poster-Session im Foyer sowie die Vorstellung aller DKG-Arbeitskreise und Regionalgruppen zusätzliche Gelegenheiten zum intensiven Networking. Die Jubiläumstagung endet am Freitagnachmittag mit einem gemeinsamen Mittagssnack, der den Teilnehmern Raum für den fachlichen Austausch und den Ausklang dieses geschichtsträchtigen Ereignisses bietet n
Interview mit Prof. Herbert Baaser, DKG Geschäftsführer Die Kautschukindustrie steht vor historischen Umbrüchen zwischen Künstlicher Intelligenz und Kreislaufwirtschaft. Zum 100-jährigen Jubiläum der DKG sprach KGK mit DKG-Geschäftsführer Prof. Herbert Baaser über Traditionen und aktuelle Transformationen in der Kautschukbranche.
Herr Prof. Baaser, das Motto der Jahrestagung lautet „Zukunft braucht Historie“. Inwiefern hilft der Rückblick auf die Gründungsphase von 1926 in Düsseldorf dabei, die aktuellen Herausforderungen der Branche zu bewältigen?
Prof. Herbert Baaser: Dazu zunächst meine spontane Antwort: „Tradition ist nicht das Bewahren der Asche, sondern das Weitergeben der Flamme.“ Nun der Versuch einer ausführlicheren Antwort auf Ihre Frage: Was muss das vor 100 Jahren für ein Jahrzehnt des Aufbruchs gewesen sein! Wenn man allein feststellt, welche berühmten und traditionsreichen deutschen Firmen gerade ihr hundertjähriges Jubiläum feiern – allerdings hat es danach weniger als zwei Jahrzehnte gedauert, bis Europa in Schutt und Asche versunken ist. Gerade dieser letzte Aspekt macht mich mehr als nachdenklich und traurig
Der erste Aspekt ist zweifellos Teil unseres heutigen Selbstverständnisses und letztlich auch der Tradition sowie des Selbstverständnisses der deutschen Wissenschaft, des deutschen IngenieurwesensundwohlauchderMarke„MadeinGermany“ Darauf könnenwirgewissstolzsein,dochsolltenwirunskeineswegsauf diesen Lorbeeren ausruhen – und können es auch gar nicht. Worauf berufen wir uns also? Wofür stehen wir? Momentan erleben wir Umbrüche in sehr vielen Bereichen unseres Lebens: Die Auswirkungen des Klimawandels gehen mit großen Transformationen in der Industrie einher, ganz zu schweigen von den weltweiten kriegerischen Auseinandersetzungen
Ichpersönlichbinimmerdafür,dieZukunftaktivmitzugestalten– jeder fürsich in seinem Bereich –,anstatt sich von ihr überraschen zu lassen und wie ein manövrierunfähiger Kahn in einem reißenden Fluss von einer Gefahrensituation in die nächste getrieben zu werden.
In der Chronik wird die DKG in ihren Anfängen als „Club der Chemiker“ beschrieben Wie hat sich die Gesellschaft zu dem aktuelleninterdisziplinärenNetzwerkausüber100Mitgliedsunternehmen und Instituten entwickelt?
Baaser: Vermutlich ist vielen von uns seit den 80er- und 90erJahren, spätestens aber mit dem Beginn des neuen Jahrtausends klar geworden, dass wir nur durch die Zusammenarbeit im DreieckvonChemikern,PhysikernundIngenieurenweiterhinerfolgreichseinkönnen,umhochwertige,langlebigeundwettbewerbsfähige Produkte zu entwickeln. Die gemeinsame Weiterbildung, das gegenseitige Coaching sowie das Netzwerken und MiteinanderspieleneineentscheidendeRolle Daszeigtsichbeispielsweise an unserem erfolgreichen Mentoring-Programm sowie dem großenInteresseanunserenRegionalgruppen-Tagungen
Ein Kernblock der Tagung befasst sich mit der Frage, was der Branche in Sachen KI „wirklich nützt“. Wo sehen Sie aktuell den größten Hebel für Künstliche Intelligenz in der Kautschukverarbeitung – eher in der Rezepturentwicklung oder in der Prozessoptimierung?
Baaser: Die KI hat längst Einzug in alle Bereiche unseres täglichen Lebens und in die technische Entwicklung gehalten, ohne dass wir das im Einzelnen immer wahrnehmen. Populär geworden – auch im gesellschaftlichen Kontext – ist sie erst mit dem Aufkommen von Large Language Models wie ChatGPT oder Google Gemini in den letzten zwei bis drei Jahren.
Witzigerweise kann man „KI“ auch als „Kautschuk-Industrie“ hören und denken – vielleicht liegt in diesem Wortspiel gleichzeitig ein Erfolgsfaktor: Die Zukunft wird es zeigen. Wir werden vorab nicht genau festlegen können, in welchem Bereich unserer Produktionsprozesse die KI den größten Einfluss vielmehr sehen Intelligenz technischen sämtliche Pr ne entscheidende wird. Das hat wirkungen und die dafür kationen: Di fundamentalen unserer Gleichzeitig als Hochschul mehr denn Herausforderung welche Inhal wir den jungen Leuten heut vermitteln
Prof. Dr.-Ing. Herbert Baaser, Geschäftsführer der Deutschen Kautschukgesellschaft (DKG).
müssen – wohlwissend, dass manche dieser Themen in fünf Jahren vielleicht gar nicht mehr relevant sind.
In dem Tagungsprogramm heißt es plakativ: „Die nächsten 100 Jahre sind kreisförmig“. Welche Rolle spielt die DKG als Moderator zwischen Rohstofflieferanten, Verarbeitern und Recyclern, um die Kreislaufwirtschaft in der Elastomerindustrie voranzutreiben?
Baaser: Ich sehe die DKG weiterhin als Austauschplattform, Dreh- und Angelpunkt oder „Hub“, wie man neudeutsch sagt: Wir schaffen ein gemeinsames Bewusstsein für die Vernetzung und die gemeinsame Ausbildung des Nachwuchses. Damit entsteht allein durch das gegenseitige Kennenlernen ein Mehrwert, und der Austausch innerhalb der Community wird dadurch erleichtert. Auch hier spiegelt sich sozusagen der Kreislauf der Elastomerindustrie wider
DieSicherungvonTalentenwirdals„Challenge“tituliert.Mit welchen konkreten Strategien will die DKG die Attraktivität der Branche für die „Generation Z“ steigern und den MINTNachwuchs langfristig binden?
Baaser:WirsteheninengerVerbindungmitvielentechnischen Verbänden, die in der Kunststoff- und Kautschukindustrie engagiert sind. Uns ist allen bewusst, dass wir hier in Deutschland insgesamt ein Defizit haben, das wir alleine nicht beheben können. Auch an den Hochschulen und Instituten führen wir diese Diskussion seit Längerem Ein Ergebnis dieser Gespräche ist immer wieder, dass wir junge Menschen und Kinder schon sehr früh in der Schule – sprich: bestenfalls im Grundschulalter –oder noch besser direkt zu Hause in den Familien für die Faszination der Technik begeistern müssen
Wenn Sie konkret die Generation Z ansprechen, so liegt es wohl vor allem an uns, diesen jungen Menschen, die voller Tatendrang, Energie und mit neuen Ideen ins Berufsleben einsteigen wollen, eine echte Perspektive zu bieten. Ich sehe das bei meinen eigenen erwachsenen Kindern, aber auch bei meinen StudierendenanderHochschule,wieschweresindiesenTagen oftist,selbstnureinenPraktikumsplatzfürdenStartinsBerufsleben zu bekommen. Wir dürfen nicht riskieren, diese gesamte Generation zu verlieren.
Die Verleihung renommierter Preise ist ein Highlight der Feierlichkeiten. Wie wichtig ist dieser Fokus auf wissenschaftliche Spitzenleistungen für den Erhalt der Innovationsführerschaft Deutschlands?
Baaser: In Ihrer Frage steckt womöglich schon die Antwort selbst. Die DKG engagiert sich seit vielen Jahren dafür, insbesondere den wissenschaftlichen Nachwuchs auf verschiedenen Ebenen und durch vielfältige Aktivitäten zu fördern.
Die DKG gilt als Förderer von Forschung und Innovation. Wie bewertenSiedieSynergienzwischenderDKGundEinrichtungen wie dem Deutschen Institut für Kautschuktechnologie (DIK) im Hinblick auf praxisnahe Grundlagenforschung?
Baaser: Auch hier wissen wir, dass das DIK in Hannover, aber auch andere Institute wie das IKV in Aachen oder die wenigen weiteren Hochschulstandorte in Deutschland, die sich mit der Elastomerforschung und -weiterentwicklung beschäftigen, die tragenden Säulen unseres Nachwuchses sind Sie sorgen dafür, dass die jungen Menschen erste Kontakte zu uns in der Industrie knüpfen. Dazu zählt auch das Weiterbildungsstudium in Hannover, das seit den 1980er-Jahren ohne Unterbrechung regelmäßig
junge Fachkräfte für unsere Branche aus- und weiterbildet. Dies sind die Aushängeschilder der deutschen und europäischen Forschung, die wir keinesfalls vernachlässigen dürfen.
Bereits in der 75-jährigen Bilanz wurde die hohe Quote ausländischerTeilnehmeraufDKG-Tagungenbetont.Wiepositioniert sich die DKG heute im Vergleich zu anderen internationalen Kautschukverbänden, um den globalen Wissensaustausch zu fördern?
Baaser:WirstehenselbstverständlichimAustauschmitanderen regionalen Verbänden und Forschungsvereinigungen. Die DKG in Deutschland genießt zumindest im europäischen Vergleich –vielleichtaufgrundihrerlangenTradition,ihrerStrukturundder hervorragendenNetzwerkarbeit–weiterhineinenStatus,aufden andere blicken. Dieses Pfund sollten wir nicht verspielen Hier spieltvermutlichauchderDreiklangimZusammenspielmitdem WDKinFrankfurtunddemADKinHannovereineentscheidende Rolle, für den ich persönlich sehr dankbar bin.
Weltweiter Wissensaustausch findet natürlich in den global agierendenFirmenundKonzernenstatt;forschungsseitigläufter mehr denn je über die Hochschulen und wissenschaftlichen Tagungen Auch hier ist unsere alle drei Jahre stattfindende Kautschuk-Tagung in Nürnberg ein starkes Zeichen: In der Planung und Vorbereitung für die kommende Tagung 2027 spüren wir jetzt schon großen Zuspruch und sehen, dass sowohl die Tagung als auch die Fachmesse wieder ein voller Erfolg werden. Die Welt kommt zu uns zu Besuch!
ImProgrammwirdder„BlickindieGlaskugel“gewagt,unter anderem mit Fokus auf neue biobasierte Rohstoffe abseits des Naturkautschuks. Sind diese neuen Kautschuktypen bereits reif für den Massenmarkt oder stehen wir hier noch am Anfang einer langjährigen Entwicklung?
Baaser: Auch hier gilt es, Vorreiter zu sein und Trends zu setzen. Schon vorhin haben wir über die Recycling-Problematik und die Kreislaufwirtschaft gesprochen. Das alles geht Hand in Hand, das eine funktioniert nicht ohne das andere. Wir stehen hier vor großen Herausforderungen Entwicklungszyklen muss man insbesondere in der Kautschukbranche immer in Zeiträumen von mehreren Jahren denken – das wird zukünftig gewiss nicht anders sein
WennSieaufdiekommendenJahrzehnteblicken:WasistIhre persönliche Vision für die DKG im Jahr 2050? Welche Rolle wirdKautschukineinerzunehmenddigitalisiertenunddekarbonisierten Welt spielen?
Baaser: Schon alleine, wenn wir die Prognosen der weltweiten Mobilitätsentwicklung sehen, können wir über die Menge des Reifenabriebs diskutieren und diesen gerne auch als Indikator dafür nehmen, wie gut wir uns den Herausforderungen stellen und neue Ideen entwickeln. Ich selbst sehe die Kautschukbranche als kleine und sehr besondere, wissenschaftlich starke Gruppe, die sich den Herausforderungen der Zukunft stellt und diese meistern wird. Dabei müssen wir die oben erwähnte Kreislaufwirtschaft ebenso im Blick haben wie den Energieverbrauch und die Energiebilanzen über die gesamte Entwicklungs- und Wertschöpfungskette hinweg – und nicht zuletzt das Bewusstsein jedes Einzelnen von uns, wie wir unsere Zukunft gestalten wollen. DieKautschukbranchewirddabeimitihremInnovationspotenzial auch weiterhin eine große Rolle spielen. n
Das Interview führte Matthias Gutbrod, leitender Redakteur KGK.
Spezialist
fürGroßmaschinen
Anlagentechnik für die Gummiverarbeitung Der Trend zu großvolumigen Bauteilen prägt die Elastomerverarbeitung. Desma unterstützt seine Kunden mit flexiblen Großmaschinen und durchdachten Automatisierungslösungen für individuelle Anforderungen. Exklusiv zum Desma Open House am 1. Oktober stellt das Unternehmen seine neue Sealmaster 630+ vor.
Desma Elastomertechnik steht für Innovationskraft, technologische Exzellenz und maßgeschneiderte Lösungen in der Elastomerverarbeitung
Mit einem klaren Fokus auf leistungsstarke Maschinen, intelligente Automatisierung und ganzheitliche Prozessentwicklung setzt Desma weltweit seit Jahrzehnten Maßstäbe in Effizienz, Qualität und Wirtschaftlichkeit
IneinemzunehmendglobalenWettbewerbsumfeld unterstützt Desma seine Kunden dabei, auch in Hochlohnländern wie Deutschland und Europa nachhaltig erfolgreich zu produzieren Durch die konsequente Verbindung von Maschinenbau, Werkzeug- und Kaltkanalbau, Automatisierung und Verfahrenskompetenz entstehen integrierte Systemlösungen, die exakt auf die Anforderungen moderner Produktionsprozesse zugeschnitten sind.
Die kontinuierliche Weiterentwicklung innovativer Technologien sowie die
enge Zusammenarbeit mit Kunden aus unterschiedlichen Industriebereichen machen Desma zu einem starken Partner für zukunftssichere Produktionslösungen
Markttrend geht zu höheren Schließkräften
Desma positioniert sich seit Jahrzehnten erfolgreichalsSpezialistfürGroßmaschinen in der Gummi- und Silikonverarbeitung Dieser Fokus wird aktuell besonders deutlich durch die Vielzahl an aktuellen Projekten: allein im Zeitraum rund um die diesjährige Hausmesse haben knapp die Hälfte der in der Endmontage befindlichen Maschinen eine Schließkraftvon560toderhöher.WeitereGroßmaschinen befinden sich bereits in der Pipeline und unterstreichen diesen klaren Markttrend.
Bereits vor der Jahrtausendwende wurde die erste Spritzgießmaschine mit 1000 t Schließkraft am Standort in Fri-
dingen gefertigt und setzte damals bereits einen Meilenstein. In den darauffolgenden Jahren wurde dann sogar noch eine 4000 t Spritzgießmaschine realisiert, was bis heute einzigartig bleibt. Laut interner Datenauswertung wurden bislang ca. 960 Maschinen im Bereich 560 t bis 1000 t produziert
Neben der Schließkraft bietet Desma auch im Bereich der Spritzvolumina leistungsfähige Lösungen. Mit Spritzeinheiten bis zu 22,9 Litern und Einspritzdrücken über 2000 bar können selbst großvolumige Anwendungen effizient umgesetzt werden.
Für komplexe Anwendungen mit noch höheren Volumenanforderungen, können Maschinen mit zwei Spritzeinheiten ausgestattet werden. Die Spritzeinheiten können nebeneinander, hintereinander oder sogar verschiebbar angeordnet werden. Ein weiterer innovativer Ansatz ist die Schneckeninnentemperierung, die insbesondere bei großen Spritzeinheiten
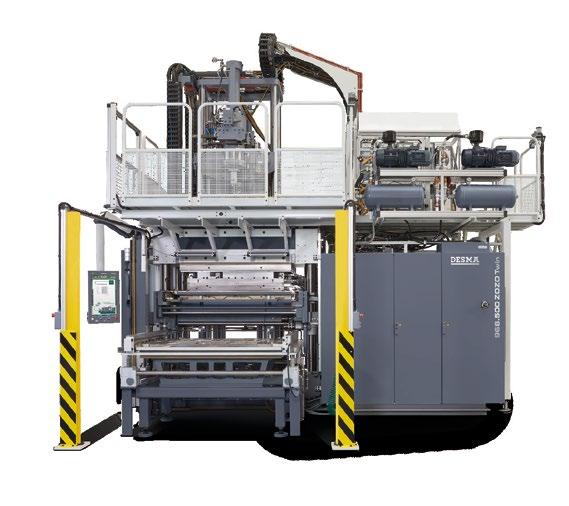
T-Maschinen mit Bedienung vom Boden aus
Bild: Desma
einekontrollierteTemperaturführungermöglicht und somit die Prozessstabilität erhöht.
Hohe Anpassungsfähigkeit und Flexibilität
Die technischen Ausstattungsmerkmale der Desma Maschinen sind konsequent darauf ausgelegt, ein Höchstmaß an Flexibilität und Anpassungsfähigkeit zu gewährleisten. Durch individuell konfigurierbare Spritzeinheitskonzepte können Maschinen exakt auf die spezifischen Anforderungen unterschiedlichster Anwendungen und Kundenbedürfnisse zugeschnitten werden.
Ergänzend dazu ermöglichen bis zu 6 Heizzonen pro Heizplatte eine präzise und homogene Temperaturverteilung, unterschiedliche Verschiebetechnologien bieten zusätzliche Flexibilität bei der Auslegung der Produktionsprozesse und erlauben eine optimale Integration in bestehende Fertigungsumgebungen.
Zudem kann der Desma Datahub+ zur digitalen Prozessüberwachung integriert werden. Er sorgt für eine jederzeit transparente Darstellung aller relevanten Produktionsdaten und schafft somit die Grundlage für schnelle Anpassungen sowie eine kontinuierliche Optimierung der Fertigungsprozesse. In Kombination mit den weiteren Maschinenmerkmalen ermöglicht dies eine hohe Flexibilität und Reaktionsgeschwindigkeit
Dadurch schafft Desma die Voraussetzungen, um flexibel auf sich verändernde Anforderungen zu reagieren und für
DesmaOpenHouse:ZentralesForumimOktober
In diesem Jahr bildet das Desma Open House 2026 am 1. Oktober in Fridingen wieder ein zentrales Forum, um die Innovationskraft von Desma einem internationalen Fachpublikum eindrucksvoll zu präsentieren. Im Mittelpunkt stehen dieses Mal die Ausstellung aktueller Großmaschinen, moderner Automatisierungslösungen sowie neuester verfahrenstechnischer Entwicklungen, die den Kunden einen umfassenden Einblick in innovative Technologien und deren Anwendungen ermöglichen.
Darüber hinaus legt Desma bei der Konstruktion der unterschiedlichen Maschinenplattformen großen Wert auf Bedienfreundlichkeit und Ergonomie. Beispiele hierfür sind unter anderem:
▪ T-Maschinen mit Bedienung vom Boden aus
▪ Vertikalmaschinen mit optimierter Zugänglichkeit der FIFO-Spritzeinheit direkt vom Boden aus oder über eine Plattform
▪ Benchmark-Systeme für ergonomische Bedienung
Neben der Maschinentechnologie bietet Desma umfassende Automatisierungs-lösungen aus einer Hand. Durch eine hauseigene Automatisierungsabteilung ist das Unternehmen in der Lage, maßgeschneiderte 360°-Lösungen zu entwickeln, die exakt auf die Anforderungen der Kunden abgestimmt sind.
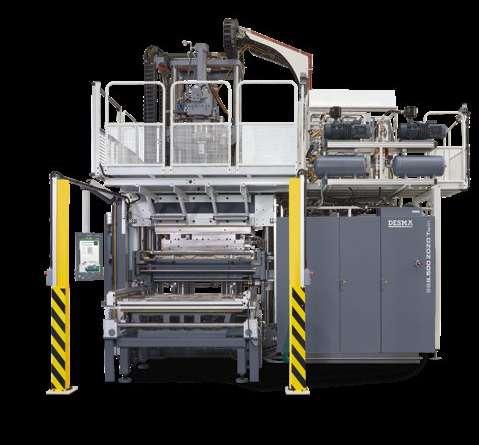
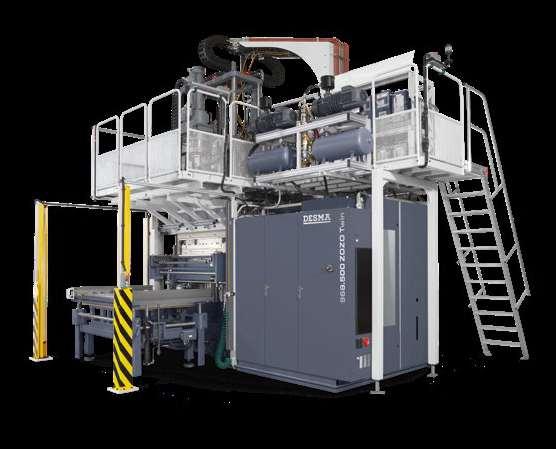
Vertikalmaschinen mit optimierter Zugänglichkeit
Übergeordnete Steuerung einzelner Stationen
Ein zentraler Bestandteil ist das neuentwickelte Siemens-Leitrechnersystem, das eine übergeordnete Steuerung der einzelnen Stationen in einer Automatisierungszellen übernimmt Durch das neue Leitrechnersystem ist die Integration innovativer Technologien wie z.B visuelle Qualitätskontrolle, Lasermarkierungen, automatisierte Prüf- und Handlingsysteme noch einfacher durchführbar.
Diese Lösungen ermöglichen eine signifikante Steigerung der Prozesssicherheit und reduzieren gleichzeitig den manuellen Aufwand in der Produktion Ziel ist es, gemeinsam mit den Kunden innovative Produktionsprozesse zu entwickeln, die es ermöglichen, weiterhin wettbewerbsfähig zu sein und den Standort in Europa zu sichern
Im Zentrum steht dabei stets das zu produzierendeBauteil.AufdieserGrundlage werden die Maschine(n), Kaltka-
naltechnologie, Spritzgießwerkzeug(e) und Automatisierung als integriertes Gesamtsystem ausgelegt Das unternehmenseigene Technikum mit bis zu zehn Maschinen erlaubt umfassende Vorversuche und Prozessvalidierungen Unterstützt wird dies durch kurze Abstimmungswege mit dem internen Formenbau sowie eine erfahrene Projektabteilung, die die Koordination zwischen den einzelnen Fachbereichen und dem Kunden übernimmt.
Globale Präsenz mit mehreren Standorten
Dieses Erfolgskonzept bestätigt sich und zeigt eindrucksvoll die erfolgreiche Erschließung neuer Märkte in unterschiedlichsten Industriebereichen Als international breit aufgestellter Anbieter profitiert Desma von seiner globalen Präsenz mit mehreren Standorten weltweit – unter anderem in Deutschland, der Slowakei, Indien, den USA und China. Diese starke globale Aufstellung schafft entscheidende Wettbewerbsvorteile: Sie ermöglicht eine hohe Kundennähe in zentralen Märkten, flexible Produktionskapazitäten sowie maßgeschneiderte Lösungen durch lokale Anpassung Neben dem Ausbau kundenspezifischer Sondermaschinen wird gezielt auchderBereichderStandardmaschinen weiter gestärkt. Mit den global ausgerichteten Maschinenplattformen der vertikalen Baureihen REFERENCE+ sowie den horizontalen Baureihen Sealmaster+ wird das Portfolio konsequent erweitert undnachhaltigzukunftsorientiertausgebaut.
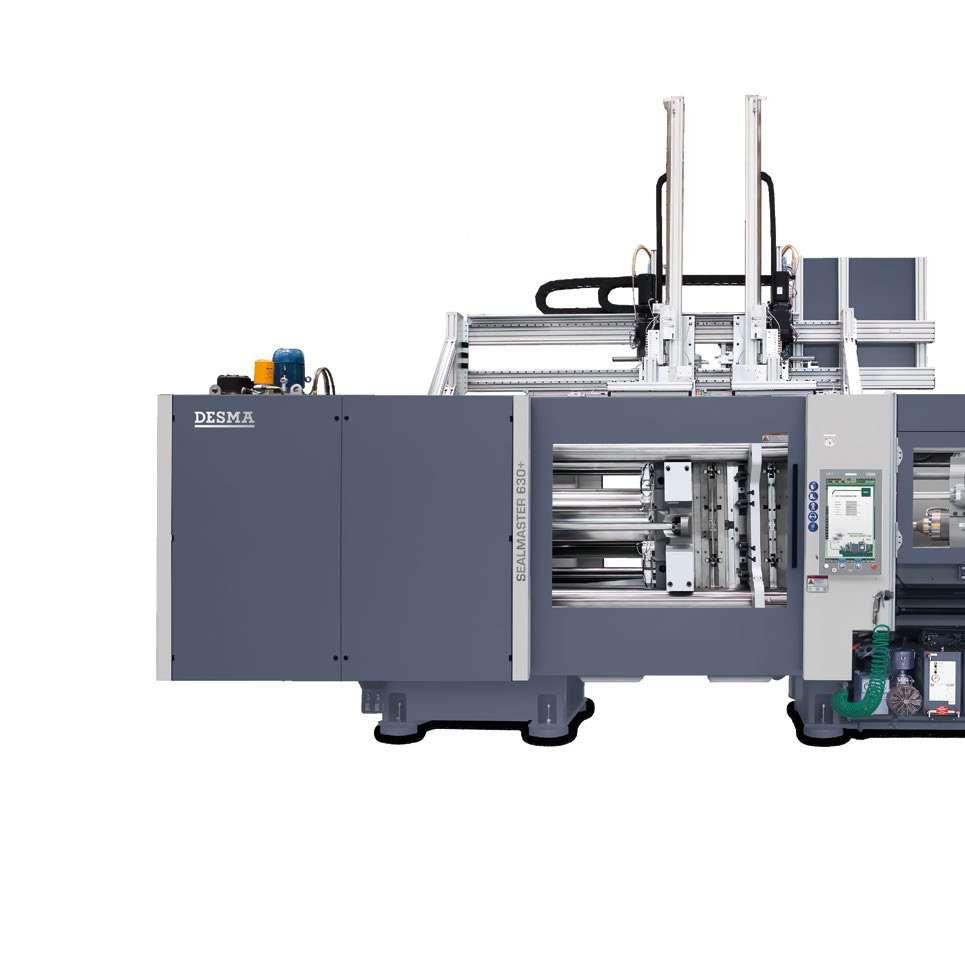
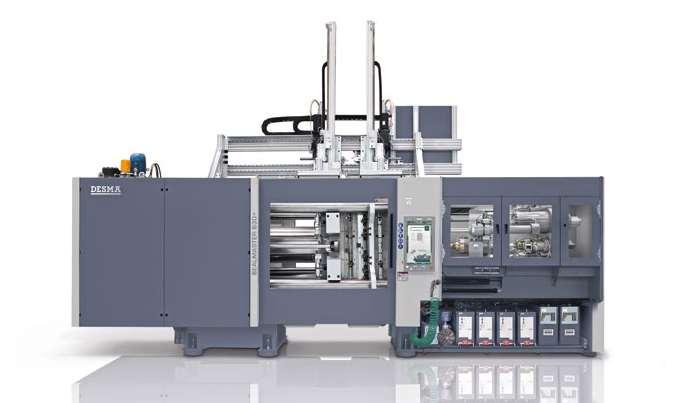
Nach der Sealmaster 300+, der Sealmaster 450+ Duo und der Reference 300+ wird exklusiv zur kommenden Open House die neue Sealmaster 630+ vorgestellt: auch hier wird auf Geschwindigkeit, Positioniergenauigkeit, einen wartungs- und bedienungsfreundlichen Gesamtaufbau, sowie maximale Flexibilität für Prozessautomatisierung und Artikelausschleusung über Förderbänder gesetzt. Mit Heizplattenabmessungen von 810 x 1100 mm und einer Öffnungsweite von 1.130 mm bietet die Sealmaster 630+ optimale Voraussetzungen für z.B vollautomatisierte Mehr-EtagenProduktionen.
Vielfältiges Programm Ergänzt wird die Ausstellung durch ein vielfältiges Vortragsprogramm, in dem Experten aktuelle Trends, Best Practices
Benchmark-Systeme ermöglichen eine niedrige Bedienhöhe und extreme Hubvarianz Bei vielen Modellen sind dank der durchdachten Rahmenkonstruktion keine teuren Fundamente oder Podeste nötig.
und Zukunftsthemen der Elastomerverarbeitung beleuchten. Unteraussteller präsentieren zudem ergänzende Produkte und Dienstleistungen und tragen so zu einem ganzheitlichen Überblick über entlang der Wertschöpfungskette bei Ein abwechslungsreiches Rahmenprogramm schafft darüber hinaus Raum für persönlichen Austausch, Networking undvertiefendeGesprächeininformeller Atmosphäre. Insgesamt fungiert die Veranstaltung als wichtiger Impulsgeber für zukünftige Projekte und unterstreicht nachhaltig die Position von Desma als führender Anbieter im Bereich der Elastomerverarbeitung n
Bild: Desma
Desma stellt die neue Sealmaster 630+ exklusiv zum kommenden Open House am 1. Oktober 2026 am Standort Fridingen vor.
Bild: Desma
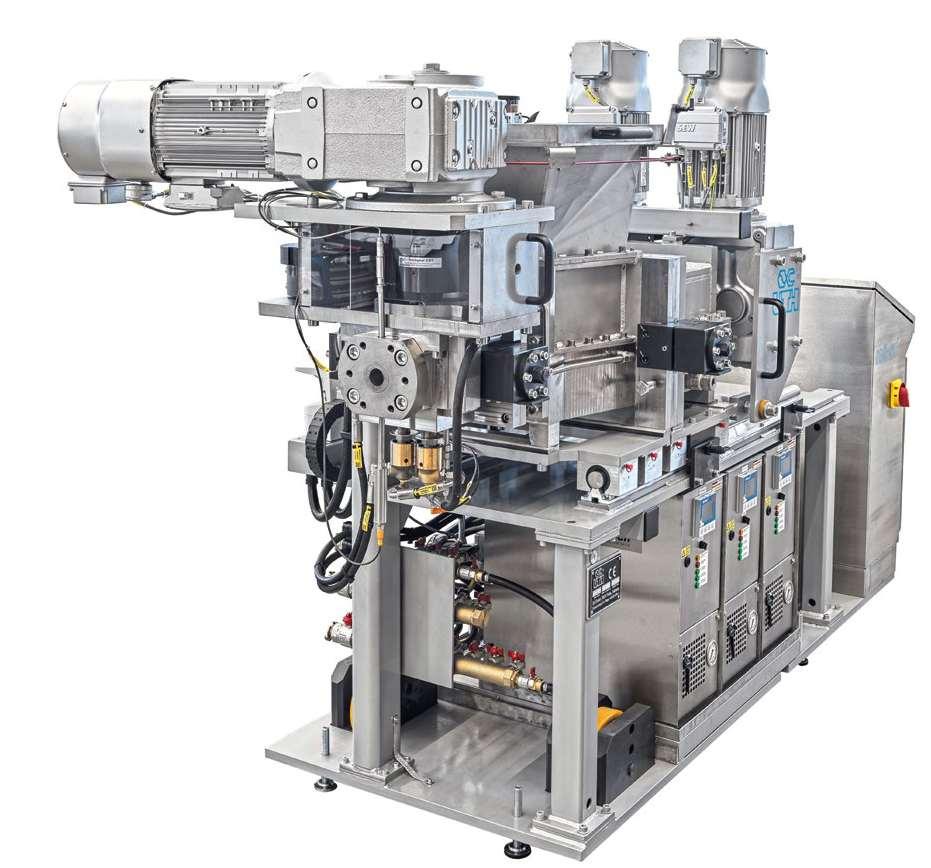
MitZahnradpumpenpräzisedosieren
Kontinuierliche Mischprozesse Auf der Adhesives & Bonding Expo 2026 zeigte Uth neue Lösungen für die kontinuierliche Dosierung. Die Systeme auf Basis einer Zahnradpumpentechnologie dosieren präzise hochviskose Polymere wie SBR-Ballen oder Butylkautschuk.
Kautschukverarbeiter stellen ihre Produktionzunehmendaufkontinuierliche Mischverfahren um. Dabei bleibt es eine zentrale Herausforderung, die Aufrechterhaltung gleichbleibender Materialrezepturen, insbesondere bei der Verarbeitung von viskosen bis hochviskosen Polymeren, die in Ballen oder in unterschiedlichen Gebinden geliefert werden.
Zuverlässige Dosierung anspruchsvoller Polymere Um die Anforderung an die Dosiergenauig len, setzt das Unt nehmen auf die Ro Ex Zahnradpumpentechnologie.
Das System fördert, plastifiziert und siert präzise auch spruchsvolle We stoffe wie Polyisobuty len, SBR-Ballen Dadurch laufen Mis sig und reproduzie gie sichert einen gleic alflusssowiestabile über die gesamte Pr weg. Ein wesentlicher tinuierliche Zuführung, Verarbeitungsbedingu Lufteinschlüsseminim onsunterbrechungen
„Die kontinuie stellt hohe Anforderung habung viskoser M Bisson, General Manager bei Uth North America dabei auf die Leistung en Systeme. „Mit versetzen wir Kunden Materialien mit Pr unter gleichbleibende verarbeiten“, so Biss
Modulare Integration in bestehende Linien
Das Polymer-Dosiersystem zeichnet sich durch einen modularen Aufbau aus, bei dem die Roll-Ex Zahnradpumpe mit anwendungsspezifischen Zuführeinheiten kombiniert wird Dies ermöglicht die Verarbeitung von Polymeren in verschiedenen Formen und gewährleistet gleichzeitig eine präzise Dosierung in einem breiten Anwendungsspektrum l
Das System ermöglicht oder unterstützt zudem nachgelagerte Schritte wie Filtern, Fördern und Beschichten. Die Zahnradpumpentechnologie sorgt für einen gleichmäßigen Materialfluss und stabileProzessbedingungenwährendder gesamten Produktion. n
KONTAKT ▸ Uth,Fulda, www.uth-gmbh.com
Roll-Ex PDSE für die exakte und kontinuierliche Dosierung von viskosen bis hochviskosen Polymeren.
Bild : Uth
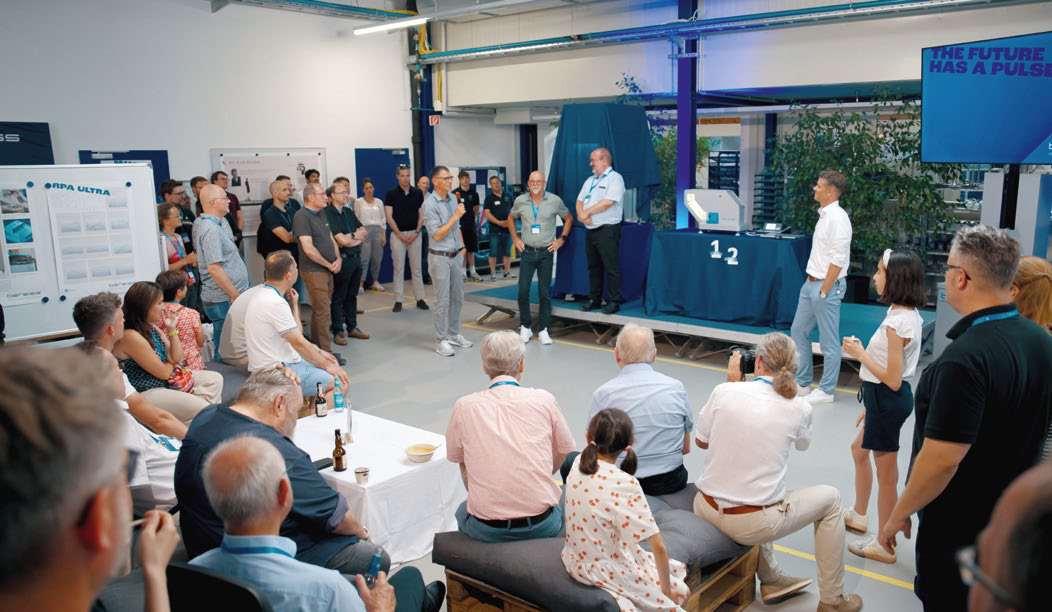
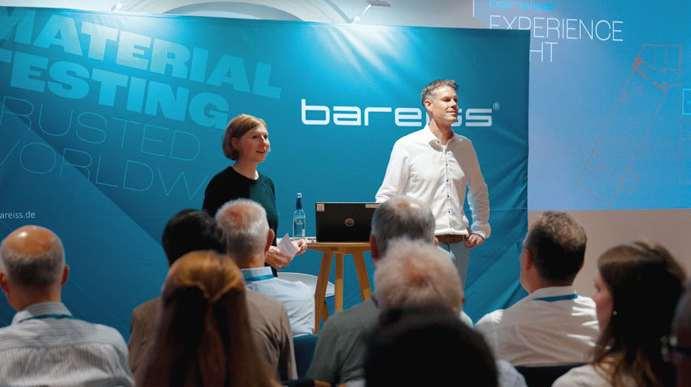
Unter dem Motto „The Future has a Pulse“ präsentiert Bareiss seinen neuen Pulsed Mechanical Analyzer (PMA) erstmals der Öffentlichkeit.
NeueImpulsefürdieMaterialcharakterisierung
Bareiss Experience Days Ende Juni diskutierten rund 80 Fachleute aus Industrie und Forschung in Oberdischingen über die Zukunft der Materialcharakterisierung von Elastomeren. Neben digitaler Rezepturentwicklung und Simulation sorgte vor allem die Premiere des neuen Messsystems für Applaus.
Der Countdown läuft. Die Gespräche verstummen, alle Blicke richten sich nach vorn. In wenigen Sekunden startet ein Launch-Video unter dem Motto „The Future has a Pulse“. Wenige Augenblicke später wird der neue Pulsed Mechanical Analyzer (PMA) erstmals der Öffentlichkeit präsentiert – ein innovatives Prüfgerät für das dynamische Verhalten, die Energiedissipation und die Rückprallelastizität von Elastomeren. Die Neuheit: Das Gerät arbeitet mit einer hochpräzisen pulsierenden Belastung. Spontaner Applaus brandet auf, für die Teilnehmer war dies ein emotionaler Höhepunkt der Bareiss Experience Days 2026.
Dabei markierte die Enthüllung des neuenMesssystemskeineswegsdasEnde
der Veranstaltung Sie bildete vielmehr das Highlight der Experience Night, die den ersten Kongresstag stimmungsvoll unterbrachunddenfachlichenAustausch in einem besonderen Rahmen fortführte. Erst am folgenden Morgen griffen Prof. Dr Jorge Lacayo-Pineda und Prof. Dr. ClausWranadiesenFadenwiederauf,um das neue Messkonzept wissenschaftlich einzuordnen.
Doch schon lange vor dem Countdown wurdedeutlich,dassdiebeidenVeranstaltungstage um weit mehr kreisten als um diereinePräsentationeinesneuenPrüfgeräts. Ob Polymerphysik, Rezepturentwicklung, Extrusion, Werkstoffprüfung oder numerische Simulation – immer wiederstanddieselbeKernfrageimRaum: Welche Materialinformationen benöti-
gen wir künftig, um Elastomere nicht nur zu prüfen, sondern ihr Verhalten grundlegend zu verstehen?
Brücke zwischen Wissenschaft und Praxis
Vor diesem Hintergrund versammelten sich Ende Juni rund 80 Fachleute und Referenten aus Wissenschaft und Industrie am Bareiss-Firmensitz in Oberdischingen.DasZielderBareissExperience Days lag nicht in der bloßen Demonstration einzelner Prüfgeräte, sondern im gemeinsamen Blick auf die Zukunft der Materialcharakterisierung
Bereits in seiner Begrüßungsrede griff Bareiss-Geschäftsführer und Gastgeber Oliver Wirth diesen Leitgedanken auf: Innovation entsteht nicht allein durch
Bild: Bar eiss
moderne Maschinen oder neue Technologien Entscheidend sind vielmehr Menschen, die bereit sind, bestehende Ansätze zu hinterfragen, Erfahrungen auszutauschen und gemeinsam neue Wege zu gehen. Genau dieser offene Dialog prägte die Atmosphäre der gesamten Veranstaltung.
Vom bloßen Messwert zum tiefen Materialverständnis
Schon die Auftaktvorträge untermauerten, dass sich die Materialcharakterisierung in einem fundamentalen Wandel befindet Im Fokus stand nicht länger die Frage, welche Kennwerte ein Prüfgerät liefert, sondern welche Informationen tatsächlich benötigt werden, um Werkstoffe tiefgreifend zu verstehen und ihr Verhalten im späteren Verarbeitungsprozess realitätsnah abzubilden
DenwissenschaftlichenRahmensteckte Prof. Dr. Dietmar Auhl (TU Berlin) ab. AusgehendvondenmolekularenZusammenhängen zwischen Polymerstruktur und Werkstoffeigenschaften demonstrierte er, warum das Verhalten moderner Elastomere mit klassischen linearen Prüfmethoden nur unzureichend beschrieben werden kann. Seine Ausführungen verdeutlichten, dass für ein echtes Materialverständnis zusätzliche Erkenntnisse über das nichtlineare Werkstoffverhalten unerlässlich sind
DassdieseInformationenkünftignicht nur gewonnen, sondern auch intelligent vernetzt werden müssen, veranschaulichte Henrik Löffler (CT Datentechnik) am Beispiel der digitalen Rezepturentwicklung. Der eigentliche Mehrwert liegt dabei nicht in der bloßen Digitalisierung von Rezepturen, sondern in der strukturierten Verknüpfung von Rezeptur-, Prozess- und Messdaten. Erst hochwertige, konsistente Daten erlauben es, Zusammenhänge systematisch zu entschlüsseln und Entwicklungsprozesse spürbar effizienter zu gestalten.
Ergänzend stellte Benjamin Herz (Bareiss) die neueste Generation der Software„Bareiss-One“vor.DurchdieAnbindung zahlreicher eigener sowie marktüblicher Prüfgeräte, eine Server-Client-Architektur für standortübergreifendes Arbeiten und offene LIMS-Schnittstellen
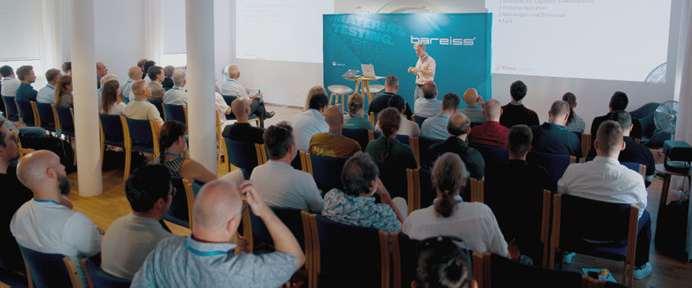
Bareiss-Geschäftsführer Oliver Wirth (r.) begrüßt rund 80 Fachleute aus Industrie und Forschung zu den Bareiss Experience Days in Oberdischingen.
lassen sich Materialdaten zentral verwalten und unternehmensweit nutzen. Die Digitalisierung endet damit nicht bei der reinen Messwerterfassung, sondern legt das Fundament für konsistente, durchgängige Datenprozesse entlang der gesamten Werkstoffentwicklung.
Für einen Perspektivwechsel sorgte anschließend Dr. Gerard Nijman (Krauss Maffei Extrusion) Aus Sicht der Kautschukextrusion warf er die Frage auf, welche Materialinformationen heute real benötigt werden, um Verarbeitungsprozesse praxisnah abzubilden Anhand plastischer Beispiele zeigte er nicht nur auf, welche Kenngrößen bereits verfügbar sind, sondern legte präzise den Finger in die Wunde der noch fehlenden Informationen. Genau diese Wissenslücken begrenzen derzeit die Aussagekraft vieler Simulationsmodelle – und definieren zugleich das Anforderungsprofil für zukünftige Prüfmethoden
Wie sich diese Lücken durch innovative Messverfahren schließen lassen, demonstrierten die nachfolgenden Beiträge Prof. Dr. Volker Herrmann (TH Würzburg-Schweinfurt) veranschaulichte anhand einer bildgestützten Dehnungsanalyse, dass moderne optische Messverfahren lokale Materialunterschiedesichtbarmachen,dieinklassischen Zugversuchen im Verborgenen bleiben Prof. Dr. Herbert Baaser (TH Bingen/DKG) spannte den Bogen von der experimentellen Werkstoffprüfung bis zum numerischen Materialmodell und verdeutlichte, wie dynamisch-mechanische Messungen zur Entwicklung belastbarer Materialmodelle beitragen.
Dass selbst etablierte Prüfverfahren kontinuierlich auf den Prüfstand gehören, machte Patrick Heyer (Freudenberg Technology Innovation) deutlich Seine kritischeAnalysederheuteüblichenVulkanisationsrheologie zeigte, dass sich Werkstoffe in den vergangenen Jahrzehnten rasant weiterentwickelt haben, während viele Messprinzipien nahezu unverändert geblieben sind. Er plädierte leidenschaftlich dafür, Randbedingungen und Messgeometrien konsequent zu überprüfen, um reproduzierbare und physikalisch belastbare Materialinformationen zu gewinnen
Den Abschluss dieses Themenblocks bildete Timo Gebauer (Sigma Engineering), der den Blick auf die numerische Simulation lenkte. Seine Botschaft war ebenso einfach wie prägnant: Simulationen sind heute nicht mehr durch die Rechenleistung limitiert, sondern durch dieQualitätderverfügbarenMaterialmodelle Die Leistungsfähigkeit moderner Simulationssoftware hängt folglich unmittelbar von der Aussagekraft der experimentell ermittelten Materialdaten ab.
Innovation entsteht im Dialog
Mit der Experience Night wechselte die Veranstaltung bewusst den Rahmen. Der fachliche Diskurs verlagerte sich vom Vortragsraum direkt in die ProduktionshallenvonBareiss,wosichdieGespräche in einem stimmungsvollen Ambiente fortsetzten. Die Vorträge mündeten nahtlos in persönliche Diskussionen; Referenten und Teilnehmer vertieften Fragestellungen aus Wissenschaft und PraxisundnutztendieGelegenheitzueinem
Der neue Pulsed Mechanical Analyzer (PMA) von Bareiss im Video:
intensiven Erfahrungsaustausch. Die Fertigung selbst avancierte dabei zur Bühne: Entlang der Themenwelten „Tradition & Heimat“, „Innovation“, „Präzision & Qualität“, „Weltweit“ und „Alles aus einer Hand“ erhielten die Gäste tiefe Einblicke in die Unternehmensphilosophie und jene Werte, die hinter den präsentierten Entwicklungen stehen.
Ein Teilnehmer brachte seine Eindrücke prägnant auf den Punkt: „Bei all den aktuellen Diskussionen über die Leistungs- und Wettbewerbsfähigkeit Deutschlands waren die Bareiss Experience Days eine wohltuende Ausnahme. Die Premiere des neuen Pulsed Mechanical Analyzer live mitzuerleben, war ein besonderes Erlebnis Bareiss hat in den vergangenen Jahren immer wieder bewiesen, dass echte Innovationen auch heute noch aus Deutschland kommen und der Kautschukindustrie wichtige Impulse geben können.“
Den glanzvollen Höhepunkt des Abends markierte schließlich die Weltpremiere des Pulsed Mechanical Analyzer. Bemerkenswert war dabei weniger die reine Vorstellung eines neuen Messgeräts, sondern vielmehr die Art und Weise, wie diese harmonisch in den fachlichen Kontext der Tagung eingebettet wurde.
Mehr als eine Fachveranstaltung
Als am darauffolgenden Morgen Prof Dr JorgeLacayo-Pineda(ContinentalRei-
Bar eiss
Bild:
Spannende Vorträge bei den Bareiss Experience Days untermauerten eindrucksvoll, dass sich die Materialcharakterisierung derzeit im Umbruch befindet.
fen Deutschland) und Prof. Dr. Claus Wrana (Compounds AG) das neuartige Messprinzip wissenschaftlich beleuchteten, schloss sich der Kreis Die Enthüllung des PMA war nicht der Ausgangspunkt der Diskussion gewesen – sie war deren logische Konsequenz.
Die Bareiss Experience Days 2026 untermauerten eindrucksvoll, dass sich die Materialcharakterisierung derzeit im Umbruch befindet Im Mittelpunkt stehen nicht länger isolierte Prüfverfahren oder reine Kennwerte, sondern die fundamentale Frage, welche Daten tatsächlich benötigt werden, um Werkstoffe vollends zu verstehen, Prozesse realitätsnah abzubilden und verlässliche Simulationen zu ermöglichen.
Als der Beifall nach der Präsentation des Pulsed Mechanical Analyzer verebbt war, blieb vor allem eine zentrale Erkenntnis: Die Zukunft der Materialcharakterisierung entscheidet sich nicht allein an neuen Prüfgerätekonzepten. Sie steht und fällt mit der Fähigkeit, exakt jene Materialinformationen zu gewinnen, die für das Verständnis moderner WerkstoffeundderenVerarbeitungunerlässlich sind Der PMA markierte damit weniger das Ende einer Entwicklung –sondern vielmehr deren Anfang. n
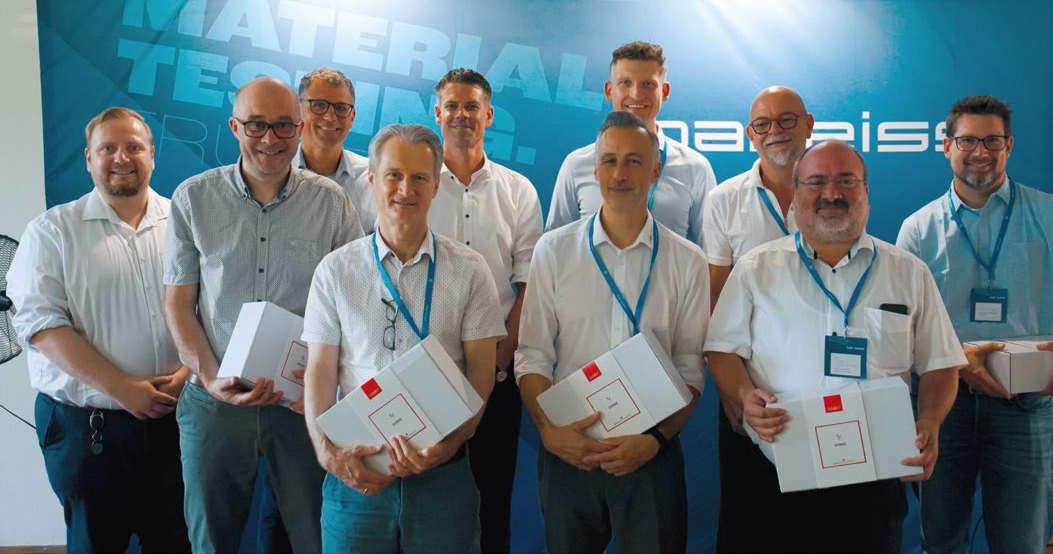
Die Referenten der Bareiss Experience Days (v.l.): Benjamin Herz; Prof. Dr. Herbert Baaser; Thomas Rauschmann; Prof. Dr. Volker Herrmann; Oliver Wirth; Timo Gebauer; Henrik Löffler; Prof. Dr Claus Wrana; Prof Dr Jorge Lacayo-Pineda; Patrick Heyer (nicht im Bild: Prof. Dr. Dietmar Auhl; Dr Gerard Nijman)
Bild: Bar eiss
DSKZbautDienstleistungen fürElastomereaus
Materialprüfung und Entwicklung Das Würzburger Kunststoff-Zentrum SKZ erweitert sein Dienstleistungsangebot im Bereich der Elastomertechnik. Das vergrößerte Portfolio verknüpft etablierte Prüfverfahren mit neuen Methoden zur Materialcharakterisierung von Kautschuksystemen. Verarbeiter erhalten dadurch tiefe Einblicke in ihre Prozesse, um sowohl wirtschaftliche als auch ökologische Vorgaben gezielt umzusetzen.
Anmischen von Flüssigsilikon am SKZ: Das Würzburger Kunststoff-Institut erweitert seine Dienstleistungen für leistungsfähige und nachhaltige Anwendungen im Bereich Elastomere.
as veränderte Marktumfeld fordert von der Gummi- und Elastomerbranche zunehmend ressourcenschonende Werkstofflösungen Das Kunststoff-Zentrum SKZ reagiert auf diesen Bedarf und baut seine Kapazitäten in den Bereichen Materialanalyse, Rezepturentwicklung und Nachhaltigkeitsbewertung strategisch aus.
Ziel ist es, herstellende Unternehmen entlang der gesamten Wertschöpfungskette durch moderne Prüftechnik und wissenschaftliche Expertise enger zu begleiten. Die Dienstleistungen decken dabei das gesamte Spektrum von der Werkstoffauswahl bis hin zur Optimierung des Serienprozesses ab.
Rheologie und viskoelastische Eigenschaften
Im Zentrum des erweiterten Prüfportfolios stehen präzise Verfahren zur Charakterisierung des rheologischen und mechanischen Materialverhaltens. Mittels rheologischer Untersuchungen bewerten die Fachleute das genaue Verarbeitungsverhalten der Mischungen im Prozess Dabei spielen optimierte Maschinenparameter eine entscheidende Rolle für die Energie- und Materialeffizienz in der industriellen Produktion. Durch die direkte Verknüpfung von Viskositätsdaten und Vernetzungskinetik lassen sich Zykluszeiten im Spritzgießprozess systematisch senken. Dies verringert den AusschussbeikomplexenBauteilgeometrien
und stabilisiert das Verarbeitungsfenster maßgeblich
Ergänzend dazu liefert die dynamischmechanische Analyse wichtige Kennwerte zu den viskoelastischen Eigenschaften der Werkstoffe unter Belastung. Diese Daten bilden die Basis, um das Verhalten von hochelastischen Formteilen, DichtungenoderSchläuchenimspäterenPraxiseinsatz exakt vorherzusagen
Alterungsprüfungen und nachhaltige Formulierungen
Ein weiterer Schwerpunkt liegt auf praxisnahen Alterungs- und Beständigkeitsprüfungen, welche die Lebensdauer der Endprodukte unter realen Umweltbedingungen simulieren. Neben der Analytik unterstützt das Institut aktiv bei der Entwicklung von Elastomerformulierungen sowiebeimAnmischenvonFlüssigsilikonen
HierbeirücktdieBewertungnachhaltiger Materialalternativen verstärkt in den Vordergrund, um steigende ökologische Vorgaben prozesssicher zu erfüllen Anwender erhalten neben reinen Labordaten auch konkrete Handlungsempfehlungen für die Optimierung ihrer Produktionsprozesse
Die steigenden gesetzlichen Anforderungen durch REACH zwingen Verarbeiter zu einem Umdenken bei Rezepturen. Das Institut evaluiert daher den gezielten Einsatz von biobasierten Additiven, Weichmachern und Sekundärrohstoffen
wie recyceltem Ruß (Recovered Carbon Black). Ziel ist es, den CO₂-Fußabdruck der Compounds messbar zu senken, ohne Einbußen bei den mechanischen Eigenschaften wie Zugfestigkeit oder Reißdehnung zu riskieren. Die werkstoffliche Bewertung von Rezyklat-Beimischungen schafft somit die notwendige Datengrundlage für eine zertifizierte Kreislaufwirtschaft.
Verknüpfung von Prozess und Anwendung
„Die Anforderungen an Elastomere steigen kontinuierlich – sowohl technologisch als auch im Hinblick auf Nachhaltigkeit“, erklärt Thomas Zimmermann, Gruppenleiter Vernetzte Materialien am SKZ. Das Institut setzt daher auf eine ganzheitlicheBetrachtung,dieWerkstoffentwicklung, Verarbeitung und Anwendung direkt miteinander verbindet.
„Wir unterstützen Unternehmen dabei, wirtschaftliche Lösungen zu entwickeln. Unsere interdisziplinäre Herangehensweise ermöglicht es, Materialentwicklung, Verarbeitung und Anwendung optimal zu verknüpfen“, erläutert Zimmermann weiter Durch diesen Wissenstransfer soll die Zusammenarbeit zwischen Industrie und Forschung nachhaltig gestärkt werden. n
KONTAKT
▸ SKZ–DasKunststoff-Zentrum,Würzburg www.skz.de
Recyclinggummifürden urbanenRaum
Ende März veranstaltete die Stadtverwaltung Kopenhagen gemeinsam mit dem europäischen Netzwerk AZuR einen eintägigen „Tire Procurement Workshop“. Ziel der Kooperation ist es, die Reifenbeschaffung der Kommune zirkulär zu gestalten und aus Altreifen gewonnene Sekundärrohstoffe gezielt in städtischen Anwendungen wiederzuverwenden. Die Veranstaltung diente als Brücke, um industrielle Kompetenzen direkt in kommunale Ausschreibungs- und Mobilitätsstrategien zu übersetzen.
„Kopenhagenzeigt,wieesgehenkann: Eine Stadt, die nicht wartet, bis die Industrie klopft, sondern selbst die Initiative ergreift und das Wissen der Branche aktiv einbindet“, betont Anna-Maria Guth,Netzwerk-KoordinatorinbeiAZuR. Der direkte Dialog auf dem „Tire Procurement Workshop“ sollte in Kopenhagen die Lücke schließen zwischen der Kaut-
schukrecyclern und dem kommunalen Einkauf.
Eine Stadt stellt die richtigen Fragen
Die Stadtverwaltung Kopenhagen stand vor einer ebenso einfachen wie herausfordernden Frage: Wie kann eine Kommune ihre Reifenbeschaffung zirkulärer gestalten?Altreifenrecyclingistzwaretabliert – aber eine geschlossene Kreislaufwirtschaft, bei der die aus Altreifen gewonnenen Sekundärrohstoffe direkt wieder in kommunale Lösungen fließen, ist noch längst kein Standard.
Diyar Kashlook, Entwicklungsberater in der Abteilung Fahrzeuge & MaterialienderStadtKopenhagen,formuliertedie Ambition klar: Das Ziel sei eine Kreislaufwirtschaft, in der Reifenmaterialien in städtische Lösungen zurückfließen –mit dokumentierter Klimawirkung, vollständiger Rückverfolgbarkeit und einem soliden Business Case Die Leitfrage des
Aus abgefahrenen Reifen entstehen Sekundärrohstoffe, die direkt in kommunaler Infrastruktur Verwendung finden könnten: von gummimodifiziertem Asphalt über Schallschutzlösungen bis zu Bauelementen
AZuR-Netzwerk in Kopenhagen Die dänische Hauptstadt Kopenhagen möchte bei ihrer Beschaffungsstrategie künftig auf Sekundärrohstoffe aus recyceltem Gummi setzen. Ein gemeinsamer Workshop mit der Allianz Zukunft Reifen (AZuR) lieferte konkrete Ansätze, wie sich eine geschlossene Kreislaufwirtschaft für elastomere Werkstoffe im öffentlichen Sektor realisieren lässt. Bild: Genan
Workshops lautete entsprechend: „Was können wir als Kommune tun, um die Reifenkreislaufwirtschaft aktiv zu fördern?“ Eine Frage, für die das AZuR Netzwerk mit seinen Partnern genau die richtigen Antworten mitbrachte.
Anna-Maria Guth gab in ihrem Vortrag „Closing the Loop on End-of-Life Tires: Challenges, Circular Applications, and the AZuR Model“ einen umfassenden ÜberblicküberdiezirkuläreVerwendung von Altreifen (ELT – End-of-Life Tires) Sie präsentierte die AZuR-Philosophie: Altreifen nicht als Abfallproblem, sondern als Ressourcenpotenzial zu verstehen – vom Gummigranulat im Straßenbau bis hin zur chemischen Verwertung per Pyrolyse
Neben ihrem Vortrag beriet sie die Stadtverwaltung, moderierte Diskussionen und half dabei, aus den WorkshopErgebnissen konkrete Pilotprojekte zu entwickeln
Drei AZuR-Netzwerkpartner in Kopenhagen
DerWorkshoplebteauchvonderPräsenz dreier AZuR-Netzwerkpartner, die nicht nur Wissen, sondern auch Material zum Anfassen mitbrachten – ein entscheidender Faktor, um aus abstrakten Recyclinglösungen greifbare Innovationen zu machen.
Genan, ein dänisches Unternehmen und weltweit größter Recyclinger für Altreifen,brachtedielokalePerspektiveein. Mit fünf großen Recyclingwerken in Europa – davon drei in Deutschland – und dem weltweit größten Einzelwerk in Houston, Texas, stellt Genan Gummigranulate, Gummimehle sowie Textilfasern für vielfältige Anwendungen her: von Asphalt über Akustiklösungen bis zu Industrieprodukten.
Als aktiver Diskussionsteilnehmer verdeutlichte Genan, was zirkuläre Wirtschaft in der Praxis bedeutet: Aus abge-
fahrenen Reifen entstehen Sekundärrohstoffe, die direkt in kommunaler Infrastruktur Verwendung finden könnten „Die Verbindung zwischen unserer Produktion und dem kommunalen Einkauf istderfehlendeLink,denWorkshopswie dieser schließen können“, so ein Vertreter von Genan auf dem Workshop._
Rezyklate verlassen die Nische Hermann Schnaitter von Kraiburg Relastec stellte in seinem Fachvortrag die Bandbreite an Recyclingprodukten aus ReifengranulatundtechnischenGummireststoffen vor – von Fallschutzböden über Anti-Rutschmatten bis hin zu Lösungen für den Straßenbau. Die Botschaft: Recycelter Gummi ist längst kein Nischenmaterial mehr, sondern ein vielseitigerWerkstofffürdenurbanenRaum. Greifbar wurden diese Möglichkeiten für die Teilnehmer in Kopenhagen durch Muster und Materialproben – ein Erlebnis, das PowerPoint-Folien selten ersetzen können
ClemensZimmermannvonMarangoni ergänzte das Thema mit dem Blick auf die Zukunft des Reifens selbst Unter dem Titel „Designing the Future of Tires“ zeigte er, wie zirkuläres Denken bereits in der Produktgestaltung beginnt – und wie Runderneuerung als hochwertiger Weg zur Lebensverlängerung von Reifen eine zentrale Rolle in einer kreislauforientierten Flottenwirtschaft spielen kann. „Runderneuerungistnichtdiezweitbeste Lösung–sieistdieklügste“,betonteZimmermann.
Clemens Zimmermann, Division Director bei Marangoni: „Runderneuerung ist nicht die zweitbeste Lösung – sie ist die klügste.“
Anna-Maria Guth, Netzwerk-Koordinatorin
AZuR: „Zirkuläre Beschaffung in der öffentlichen Hand ist einer der stärksten Hebel, den wir haben Wenn Kommunen in ihren Ausschreibungen Kreislaufwirtschaft, Runderneuerung und zirkuläre Produkte als Kriterien verankern, verändert das die Märkte.“
Konkrete Ergebnisse: Vom Workshop in die Ausschreibung
Was den Kopenhagener Workshop besonders bemerkenswert macht, ist die Unmittelbarkeit der Ergebnisse Drei Bereiche stehen im Fokus der weiteren Arbeit:
▪ GummimodifizierterAsphaltkristallisierte sich als vielversprechendes Startprojekt: verbesserte Straßendauerhaftigkeit, CO₂-Einsparungen, Lärmreduktion und mehr Sicherheit auf Straßen und Radwegen – Argumente, die Kopenhagens Mobilitätsund Klimaabteilung (MKB) überzeugten. Ein Pilotprojekt wird derzeit vorbereitet
▪ Lärmminderung ist ein weiteres städtisches Handlungsfeld: Ideen rund umTextilfasernausAltreifenfürurbane Schallschutzwände sowie schallabsorbierende Betonstrukturen sollen weiter ausgelotet werden.
▪ DerEinsatzvonrecyceltemGummiim Bauwesen – von Beschichtungen bis zu Bauelementen – wird intern mit den Bau- und Liegenschaftsabteilungen der Stadt weiterentwickelt
Unmittelbar nach dem Workshop hat die Stadt Kopenhagen bereits gehandelt: Seal- und Silent-Reifen wurden aus aktuellen Ausschreibungen ausgeschlossen, da diese Reifentypen nicht recyclebar
sind Diese Entscheidung wurde mit Volvo und mehreren Partnerkommunen geteilt – ein Signal mit potenzieller Strahlkraft für den gesamten dänischen Markt Parallel treibt Kopenhagen die Einführung von TCO-Kriterien (Total Cost of Ownership) in Ausschreibungen voran, um weg vom billigsten Preis hin zur Lebenszyklusbetrachtung und CO2-Performance zu kommen.
AZuR-Netzwerk als europäische Plattform
Dass der Workshop in Kopenhagen stattfand und nicht in einer deutschen Großstadt verdeutlicht: Das AZuR Netzwerk versteht sich als europäische Plattform für die Reifen-Kreislaufwirtschaft: Mitglieder und Partner aus Deutschland, Österreich, den Niederlanden, Italien, der Ukraine und Finnland zeigen, wie breit das Netzwerk bereits aufgestellt ist Kommunale Auftraggeber in ganz Europa stehen vor denselben Fragen: Wie beschaffe ich nachhaltiger? Wie verankere ich Kreislaufmöglichkeiten in Ausschreibungskriterien? Das AZuR Netzwerk ist bereit, diese Antworten direkt in die Rathäuser Europas zu tragen.
„Wir hoffen, dass Kopenhagen Schule macht. Zirkuläre Beschaffung in der öffentlichen Hand ist einer der stärksten Hebel, den wir haben. Wenn Kommunen in ihren Ausschreibungen die Kreislaufwirtschaft, die Runderneuerung und zirkuläre Produkte als Kriterien verankern, verändertdieMärkte,erklärtAZuR-Netzwerk-Koordinatorin Anna-Maria Guth Für Unternehmen der Kautschuk- und Gummiwirtschaft liegt die Botschaft auf der Hand: Der öffentliche Sektor ist ein Abnehmer, der bislang zu selten systematischmitderRecyclingbrancheinDialog tritt Das AZuR-Netzwerk schafft genau diese Brücke und lädt Unternehmen ein, Teil davon zu sein
Wer zirkuläre Lösungen entwickelt, produziert oder vertreibt – von Gummiasphalt über Runderneuerung bis hin zu Recyclingprodukten für Spielplätze, Böden oder Bauwesen – findet im AZuR NetzwerkeinePlattformfürSichtbarkeit, Wissenstransfer und konkreten Zugang zu öffentlichen Entscheidungsträgern
Das Kopenhagener Beispiel zeigt: Die Türenstehenoffen.Esbrauchtdierichtigen Netzwerkpartner, um sie zu durchschreiten. n
KONTAKT
▸ AZuRNetzwerk,Willich, www.azur-netzwerk.de
NeuesLSR-Silikonerfülltverschärfte Batterie-Norm
Dichtungstechnik für Hochvolt-Batterien Ab Juli 2026 verschärft die Norm GB 38031-2025 die Sicherheitsvorgaben für Hochvolt-Batterien in China. Die Wevo-Chemie reagiert mit dem Flüssigsilikonkautschuk Wevosil 23130 für automatisierte Dichtsysteme. Das Material dichtet Gehäuse gegen heiße Gase ab und bietet Verarbeitern Prozessvorteile.
Die Norm GB 38031-2025 ist eine der weltweit strengsten Prüfvorschriften für die Typprüfung und Zertifizierung von Traktionsbatterien in Elektrofahrzeugen. Die Norm gilt verbindlich in China, alle in China hergestellten oder dorthin importierten Elektrofahrzeuge müssen ihre Vorgaben erfüllen.AufgrundderMarktgrößeChinashat die Norm de facto eine globale Auswirkung auf die Entwicklungs- und Zulassungsstrategien internationaler Automobilhersteller und Zulieferer
Batterie-Normen mit LSR-Silikon erfüllen
Die Norm trat am 1. Juli 2026 für neue Fahrzeug-Typen in Kraft Sie ersetzt die Vorgängernorm GB 38031-2020 Die wesentliche Verschärfung in der neuen Norm betrifft den Thermal Propagation Test (Prüfung der thermischen Hitzeausbreitung beim Durchgehen einer Zelle, Thermal Runaway) Bei einem thermischen Durchgehen entstehen in Hochvolt-Batteriesystemen innerhalb kürzester Zeit aggressive Gase, extreme Temperaturen und ein hoher Innendruck. Um
Insassen und Rettungskräfte effektiv zu schützen, müssen Batteriegehäuse diese Belastungen sicher kompensieren. Die Schnittstelle zwischen den Gehäusebauteilen rückt damit verstärkt in den Fokus der Konstrukteure. Das neu entwickelte Flüssigsilikon (LSR) von Wevo fungiert hierbei als Barriere gegen austretenden Rauch sowie freigesetzte Gase und bewahrt die strukturelle Integrität des Batteriepacks Gleichzeitig ist das Material mechanisch und thermisch hoch beständig Damit trägt Wevosil 23130 zur Erfüllung der in der Norm festgelegten Anforderungen bei.
Zweiseitige Haftung im FIPG-Verfahren Der Werkstoff ist speziell für die Applikation im Formed-in-Place-Gasket-Verfahren (FIPG) konzipiert. Im Gegensatz zu klassischen Cured-in-Place-Gaskets (CIPGs) geht das LSR-Silikon eine chemische Verbindung mit beiden Kontaktflächen ein Mit einer gemessenen Haftfestigkeit von mehr als 2 MPa übertrifft das Silikon die Adhäsionswerte gängiger Standardmaterialien deutlich und verhindert das Eindringen von Feuchtigkeit
Wevosil 23130 unterstützt als LSR-Silikon die sichere Abdichtung von HochvoltBatteriegehäusen.
Für den Einsatz in der automatisierten Großserienfertigung verfügt das DichtmaterialübereinefüllstofffreieFormulierung.DiesestofflicheEigenschaftbedingt sehr gute rheologische Merkmale, wodurch sich das Silikon auf StandardMisch- und Dosieranlagen sowie mittels statischer Mischer präzise applizieren lässt Selbst komplexe dreidimensionale Geometrien von Batteriegehäusen lassen sichsoautomatisiertundwiederholgenau anfahren.
Wirtschaftliche Vorteile ergeben sich ausderKombinationeinerlangenoffenen Zeit mit einer gezielt aktivierbaren Härtung.BeiRaumtemperaturbleibtdasLSRSilikonfürmehrals24Stundenverarbeitbar, was ausreichend Flexibilität bei Produktionsunterbrechungen sichert. Nach dem Auftrag lässt sich die Initialhärtung und der Adhäsionsaufbau durch eine punktuelle Infrarot-Erwärmung bei Temperaturen von bis zu 140 °C in weniger als 5 Minuten realisieren.
Erweitertes Portfolio für das Thermomanagement
Bild: We vo -Chemie
Über die reine Gehäuseabdichtung hinaus erfordern moderne Batteriesysteme umfassende Schutzkonzepte gegen thermische Belastungen Das RTV-2-Silikon-Portfolio des Herstellers deckt hierzu weitere Anwendungsbereiche ab, wie etwa spezielle Vergussmassen für das Thermomanagement von Batteriekomponenten. Zudem stehen strukturelle Klebstoffe für mechanisch stabile Verbindungen von Batteriezellen sowie Gap-Filler zur thermischen Entkopplung bereit. Silikongele zum Schutz sensibler elektronischer Baugruppen komplettieren das Systemangebot für die Elektromobilität n KONTAKT
Elastomer-Spritzgussteile In der industriellen Fertigung von Elastomerkomponenten wie O-Ringen oder komplexen Formteilen markiert die Nachbearbeitung traditionell einen kostenintensiven Engpass. Bisher dominierten zwei Verfahren den Markt: Das zeitaufwendige manuelle Entfernen der Anguss- und Überlaufkanäle oder das kryogene Strahlen in Trommelanlagen unter Einsatz von flüssigem Stickstoff und Polycarbonat-Strahlmedien.
Mit der Markteinführung der MF15L Macrofinishing-Maschine präsentiert das italienische Unternehmen CSI aus Bolgare nun eine Lösung, die das Vorentgraten und Separieren in einen vollautomatisierten Prozess bei Umgebungstemperatur überführt. Das System ist speziell darauf ausgelegt, Spritzgussteile unmittelbar nach dem Entformen aufzunehmen und in einem einzigen Arbeitsgang für die finale Oberflächenveredelung vorzubereiten.
Der Kern der Technologie basiert auf einem modular aufgebauten System, das weitestgehend autonom agiert. Nach der Beschickung über ein Förderband gelangen die Rohlinge chargenweise in einen Arbeitsbehälter mit 15 l Fassungsvermögen, wovon effektiv 8 bis 10 l als NutzvolumenzurVerfügungstehen.ImInneren sorgt ein rotierender Boden, der mit einer spezifischen Noppenstruktur verse-
hen ist, für eine intensive mechanische Einwirkung DurchdieeinstellbareDrehzahl des 7,50 kW starken Motors von bis zu 6.000 Umdrehungen/min werden die Formteile durch Zentrifugalkräfte und Materialkollisionen effizient vom Angussverteiler getrennt
„Die MF-15L benötigt für den Betrieb ausschließlich Strom mit einer Leistungsaufnahme von etwa 5 bis 8 kW“, erklärt Dieter Adamkiewicz, Gesellschafter der C.S.I Centro Servizi Industriali „So reduziert die neue Anlage neben den Prozesskosten auch die Belastung der Umwelt durch CO2-Emissionen, die aus der Herstellung und dem Verbrauch von Stickstoff sowie Polycarbonat-Strahlmedien resultieren“, erläutert er weiter.
Die technische Überlegenheit des SystemszeigtsichbesondersinderVerarbeitungsgeschwindigkeit Ein kompletter Zyklus nimmt lediglich 20 bis 40 s in
Macro-Finishing bei
Raumtemperatur: Neues System ersetzt das kryogene Vorentgraten bei der Endbearbeitung von spritzgegossenen Elastomerbauteilen, bspw O-Ringen.
Anspruch. Je nach Bauteilgeometrie und Werkstoffkönnensobiszu300.000Teile proStundeprozessiertwerden.Einintegriertes Luftstrom-Kontrollsystem sowie eine präzise Temperaturüberwachung im mechanischen System stellen sicher, dassdierheologischenEigenschaftender Elastomere während der Bearbeitung nicht negativ beeinflusst werden. Nach Abschluss der mechanischen Trennung erfolgt die automatische Übergabe an eine Siebstrecke, die das Gutteil präzise von den abgetrennten Restmaterialien separiert
EventuellverbleibendeMikrograte,die auch bei herkömmlichen Verfahren eine Zweitbearbeitung erfordern, können im Anschluss wie gewohnt durch Gleitschleifen oder eine finale kryogene Feinbearbeitung entfernt werden. Der entscheidende Vorteil liegt jedoch in der massiven Volumenreduktion der zu kühlenden Masse, da die sperrigen AngussSysteme bereits bei Raumtemperatur entfernt wurden.
„Die Vorteile der MF-15L haben uns überzeugt“, betont Mario Vollbehr, Geschäftsführer der Bode GmbH in Henstedt-Ulzburg, ein Hersteller hochwertiger Dichtungssysteme aus Elastomeren. „Das vergleichsweise geringe Investment hat sich schnell amortisiert, weshalb wir planen, diese Technologie in unserem Betrieb weiter auszubauen“, sagt er In Zeiten steigender EnergiepreiseundstrengererUmweltvorgabenbietet die mechanische Makrofinishing-Technologie damit einen gangbaren Weg, um die regulatorischen Anforderungen an die Nachhaltigkeit mit harten wirtschaftlichen Kennzahlen zu verknüpfen. n
Verbesserte Emissionsbewertung: Fraunhofer-Expertenteams wollen Reifenabrieb standardisiert und praxisnah im Labor erzeugen, analysieren und intelligent prognostizieren.
Technologieplattformfür neueReifenrezepturen
Neue Standards für die Reifenabrieb-Analyse In dem Projekt Teris wollen Expertenteams der Fraunhofer-Institute ICT, IGD und IWM unter Leitung des Fraunhofer-LBF den Reifenabrieb erstmals standardisiert und praxisnah im Labor erzeugen, analysieren und prognostizieren.
Der durch den täglichen Verkehr anfallende Reifenabrieb und dessen Zerfallsprodukte stellen eine große Belastung für Mensch und Umwelt dar. Mit der Euro-7-Norm werden erstmals feinstaubbezogene Grenzwerte für Reifenabrieb eingeführt, die von der Wirtschaft fordern, diesen deutlich zu reduzieren und umweltverträglicher zu gestalten.
Existierende Prüfmethoden fokussieren nur die mengenmäßige Verschleißbeständigkeit von Reifen. Form, Größenverteilung und deren Einfluss auf die Degradationsprozesse der Partikel in der Um-
welt und ihre Toxikologie werden nicht berücksichtigt. Um diese regulatorisch bedingt absehbare Marktlücke durch Vorlaufforschung zu schließen, ist eine institutsübergreifende Zusammenarbeit von Fraunhofer LBF, IWM, IGD und ICT erforderlich, die alle bereits vereinzelt an Teilaspekten der Thematik „Reifenabrieb“ arbeiten
Entwickelt wird eine Technologieplattform zur Erzeugung realitätsnahen Gummiabriebs, dessen Analyse für Materialund Reifenentwicklungen und die Prognose für die digitalisierte Fahranalyse genutztwerden.Erforderlichhierzusinddie
Entwicklung einer parametrischen Reib¬fläche und die Erzeugung realer Referenzpartikel. Die Degradation des erzeugten realistischen Abriebs wird mit neuen Techniken der Laborbewitterung und chemischen Analysen untersucht. Die Ergebnisse werden für ökotoxikologische Bewertungen genutzt und auch in Fahrzeugflottensimulationen überführt.
Neue Standards für die Laboranalyse und Prognose von Reifenabrieb Die Kombination unterschiedlicher Sammel- und Messverfahren erlaubt es, sowohl schwebende als auch sedimentie-
rende Partikelfraktionen genau zu analysieren. Parallel wurden tribologische Modelle entwickelt, die den Zusammenhang zwischen Belastungsparametern, Materialeigenschaften, Oberflächenstruktur und Partikelbildung experimentell und theoretisch beleuchten. Damit lassen sich reale Abriebprozesse gezielt im Labor abbilden. Eine auf Schnellalterung spezialisierte Prüfkammer ermöglicht es, Proben gezielt und reproduzierbar unter Umweltstress vorzukonditionieren und so auch den Einfluss auf das Abriebverhalten zu untersuchen.
Ein wichtiger Fortschritt ist die Entwicklung eines optischen Erfassungssystems, das mittels künstlicher Intelligenz Oberflächenstrukturen präzise erkennt undklassifiziert.DerAnsatzistbereitsmit Ersatzmaterialienvalidiertundwirdinder nächsten Phase auf reale Gummiproben übertragen.
DasKonsortiumhataußerdemeinPrüfstandskonzept entworfen, welches die Erzeugung von Gummiabrieb unter multiaxialer Belastung, die gezielte Partikelerfassung und die Integration optischer Sensorik in einem Laboraufbau vereint.
Eine Kombination aus Bewitterung und chemischer Analyse der dabei entstehenden flüchtigen organischen Verbindungen (VOC) des Reifenabriebs ermöglicht die Bewertung des Umwelteinflusses von Partikeln.
Weniger Aufwand in der Reifenmaterialentwicklung
Die laborgestützte Erzeugung realistischen Abriebs und die Analyse der Partikeldegradation bilden die Grundlage für eine standardisierbare Untersuchung und Prognose zur Emissionsneigung von Materialien in einer frühen Phase der Reifenmaterialentwicklung, ohne einen ReifenvollständigherstellenunddenAbrieb während der Fahrt einsammeln zu müssen
MaterialanpassungenzurOptimierung von Partikelverteilung und Degradation sind so in viel kürzeren Zyklen und mit viel weniger Aufwand möglich Zudem bilden die Analyseergebnisse die Basis für human- und umwelttoxikologische Untersuchungen, die erst mit diesen Ergebnissen möglich sind Die Integration von Reifenverschleiß und Partikelemission in Fahrzeugsimulationen und die Entwicklung eines tribologischen Modells zur Beschreibung von Verschleißpartikelbildung erweitern digitale Anwendungen und erlauben eine ganzheitliche Optimierung
Gesamtziel ist die Entwicklung einer Technologieplattform für neue Reifenrezepturen An Proben wird realistischer Abrieb erzeugt, aufgefangen, KI-gestützt klassifiziert, die Partikelgrößen prognostiziert und anschließend bewittert und analysiert Folgende Teilziele tragen dazu bei:
▪ Abriebcharakterisierung und kombinatorische Voralterung
▪ Tribologische Abriebmodelle und Konzepte zur Reibflächenentwicklung
▪ KI-gestützte Optik und Modelle zur Laufflächenanalyse und Partikelklassifizierung
▪ Bewitterungsverfahren zur analytischen Nachverfolgung der Degradationsprozesse
▪ Emissionsprognose zur Flottensimulation
Abriebcharakterisierung und Voralterung
Für die Abriebcharakterisierung wird eine Methodik zur Erzeugung von standardisiertem Referenzabrieb entwickelt, die das Auffangen von schwebenden und sedimentierenden Partikeln unter realistischen Fahrbedingungen aus dem GRIPSPrüfstand beinhaltet Die gesammelten Partikel werden dann hinsichtlich Größe undFormcharakterisiertundderenAlterungsprozesse untersucht, einschließlich Ozon-, UV-Stress und mechanischer Belastung der Elastomere. Ziel ist die Bereitstellung eines definierten Referenzstandards.
Tribologische Abriebmodelle und Reibflächenentwicklung
Im Bereich der tribologischen Abriebmodelle und Konzepte zur Reibflächenentwicklung steht die Abriebprüfung an Kleinstproben im Fokus Dabei kommt eine einfache, integrierte Volumenstromführung zum Einsatz, welche sedimentierende oder schwebende Partikel separiert und sammelt
DiesermöglichteinepräziseVoranalyse sowohl während der Modellbildung als auchbeiderEntwicklungvonReibflächen für multiaxiale Abriebmaschinen ErgänztwirddieserAnsatzdurcheinephysikalisch motivierte Extrapolation von Verschleiß- und Emissionskoeffizienten, die als verlässliche Basis für digitale Prognosen dient.
KI-gestützte Optik und Laufflächenanalyse
FürdieKI-gestützteOptikunddieModelle zur Laufflächenanalyse sowie Partikel-
klassifizierung wird eine innovative Methodik entwickelt Diese erlaubt die optische Erfassung der Lauffläche direkt im Abriebprüfstand, gefolgt von einer schnellen, KI-basierten Klassifizierung der dortigen Strukturen.
Ein zentrales Element dieses Prozesses ist die anschließende Korrelation der identifiziertenOberflächenstrukturenmit der tatsächlichen Größenverteilung der entstehenden Abriebpartikel.
Bewitterung zur Analyse der Degradation
Das Themenfeld der Bewitterungsverfahren zur analytischen Nachverfolgung von Degradationsprozessen widmet sich der Entwicklung eines industriell anwendbaren und normungsfähigen Nachweisverfahrens Mithilfe kommerzieller Bewitterungs-undAnalysegerätewerdenhierbei erzeugte flüchtige (VOC) und schwerflüchtige (SVOC) organische Verbindungen von Reifenabrieb exakt erfasst Die Ergebnisse und Erkenntnisse münden schließlichinderErstellungeinesumfassenden Verfahrenskatalogs sowie eines praxisnahen Handlungsleitfadens.
Emissionsprognose zur Flottensimulation
Die Emissionsprognose zur Flottensimulation beinhaltet die Entwicklung und Integration von mathematischen Näherungsfunktionen für Fahrzeugsimulationen. Diese dienen dazu, den Reifenverschleiß und die Partikelbildung in Abhängigkeit von verschiedenen Fahrmanövern und spezifischen Straßenbelagsprofilen präzise vorherzusagen Auf Basis dieser Reifen-Emissionsprognose lassen sich im nächsten Schritt gezielt abriebsreduzierende Fahrmanöver entwickeln und optimieren.
Das Projekt „Teris“ wird von der Fraunhofer-Gesellschaft finanziert. Die Ergebnisse schaffen die Basis für eine beschleunigte, praxisnahe und fundierte BewertungneuerGummimischungenimLabor. Reifenhersteller, Prüfdienste und Umweltbehörden erhalten damit Werkzeuge, die sie in die Lage versetzen, Emissionen gezielt zu reduzieren, neue Produkte schneller zu bewerten und die Anforderungen der Euro-7-Norm zu erfüllen n
KONTAKT
▸ Fraunhofer-LBF,Darmstadt www.lbf.fraunhofer.de
Co-Polyester-Elastomerefür Schuhsohlen
Monomaterial-Sohle im Wertstoffkreislauf Komplexe Materialmischungen erschweren bislang das Recycling von Sportschuhen. Ein Fraunhofer-Team zeigt nun eine funktionale Sohle aus einem einzigen Co-Polyester-Elastomer. Dieser Ansatz demonstriert, wie die gezielte strukturelle Programmierung von Monomaterialien den Materialkreislauf schließen kann
Die Sohle aus Co-Polyester-Elastomer besteht aus vielen einzelnen Folien. Die Struktur aus Rippen und Zacken sorgt für die Funktionszonen. Jede einzelne Folie weist diese Struktur auf.
Hochwertige Sportschuhe sind meist aufwendig aus mehreren Materialien zusammengesetzt –mit Folgen für Produktion und Recycling. Fraunhofer-Forschende zeigen im
Autor
Kristiane von Imhoff M.A., Stellvertretende Leiterin der Geschäftsstelle Fraunhofer CCPE
Projekt ZiProMat, dass es anders geht: Eine Sohle aus programmierbarem Monomaterial übernimmt unterschiedliche Funktionen und ist zudem aus dem gleichen Material wie der Schaft. Das Konzept verbindet Hightech, Nachhaltigkeit und Kreislauffähigkeit.
BeihochwertigenSportschuhenbesitzt die Sohle in verschiedenen Zonen auch unterschiedliche Eigenschaften. So ist beispielsweise der hintere Bereich für den Aufprall der Ferse auf den Boden be-
sonders gut gedämpft, der Mittelteil für gutesAbrolleneherweich,derVorderfuß wieder etwas fester Dafür müssen mehrere unterschiedliche Materialeigenschaften kombiniert und zusammengefügt werden.
Fraunhofer-Forschende haben jetzt eine Technologie entwickelt, bei der die Sohle aus einem einzigen Material besteht, das unterschiedliche Funktionszonen miteinander verbindet Indem die Fraunhofer-Forschenden die Material-
struktur durch eine bestimmte Anordnung von Rippen oder Zacken gestalten, wird das Verhalten des Materials unter Belastung sozusagen programmierbar Ein Team des Fraunhofer Clusters of Excellence Programmierbare Materialien CPM hat gemeinsam mit dem Sportartikelhersteller Puma die Machbarkeit und die Vorteile der Technologie bereits demonstriert Dr.ChristofHübner,Wissenschaftler am Fraunhofer-Institut für Chemische Technologie ICT, sagt: „Wir haben unsere materialwissenschaftliche Expertise und das marktnahe ProduktKnow-howvonPumazusammengeführt So konnten wir zeigen, dass die Grundidee des programmierbaren Monomaterials auch in hochwertigen Alltagsprodukten wie etwa Sportschuhen sinnvoll realisierbar ist.“
Thermoplastisches Co-PolyesterElastomer als Monomaterial Im aktuellen Nachfolgeprojekt ZiProMat (Zirkuläre Programmierbare Materialien) haben sich die Institute des Fraunhofer CPM Verstärkung geholt. Sie arbeiten mit den Expertinnen und Experten aus dem Fraunhofer Cluster of Excellence Circular Plastics Economy CCPE zusammen. Ziel ist es, Wege zu finden, die Sohle zusammen mit dem Schaft zu recyceln, indem beide aus Polyester-basierten Materialien hergestellt werden Ferner sollen neue Anwendungen erschlossen und insbesondere das Recycling weiter optimiert werden.
Als Monomaterial-Basis nutzen die Forschenden für die Sohle ein thermoplastisches Co-Polyester-Elastomer In der Regel sind Schaft und textiles Obermaterial von Sportschuhen ebenfalls aus Polyester. „Das eröffnet die Möglichkeit, einen viel größeren Teil des Schuhs in einem nachhaltigen Stoffkreislauf zu führen“, sagt Maximilian Wende, Wissenschaftler am Fraunhofer-Institut für Verfahrenstechnik und Verpackung IVV.
Strukturelle Programmierung im Tiefziehverfahren
Ausgangspunkt für die Herstellung der Sohlen sind Folien aus Co-Polyester. Diese werden im Tiefziehverfahren in erhitztem Zustand mit Hilfe von Vakuum in eine Form gezogen, die der Folie die vordefinierte Struktur mit Zacken oder Rippen gibt. Anschließend werden die Folien gestapelt und miteinander verbunden. So hat nicht nur die Außenseite der Sohle, sondern auch das Innere die spezielle
Ein wichtiger Baustein für den Erfolg des Projekts ist die Zusammenarbeit der Fraunhofer Cluster CPM und CCPE. „Die Zusammenarbeit mehrerer Institute mit jeweils spezialisierter Expertise ermöglicht es, Technologien und Verfahren so miteinander zu kombinieren, dass die gesamte Wertschöpfungskette abgedeckt wird“, erklärt Hübner Diese reicht von der Herstellung des intelligenten Monomaterials über innovative RecyclingTechniken bis hin zur Herstellung einer neuen Produktgeneration mit weiterentwickelten Funktionen
Die Forschenden arbeiten daran, das Spektrum der programmierbaren Eigenschaften für hochfunktionelle Sportschuhe zu erweitern Zudem ist vorgesehen, die Technologie für andere Produkte wie etwa Arbeitsschuhe nutzbar zu machen.
Struktur, die für die mechanischen Eigenschaften verantwortlich ist
FürdieEntwicklunginnovativerRecycling-Methoden nutzt das ForschendenTeam zwei Verfahren. Im lösemittelbasierten Verfahren werden die Materialien gezieltundselektivaufgelöstundFremdkörper abgetrennt Das Produkt ist hochreines Polyester Das Pyrolyseverfahren dagegenspaltetPolymereinkleinereMoleküle auf, aus denen mit geeigneten TrennmethodenundchemischenProzessen wieder hochwertige Grundchemikalien für die chemische Industrie gewonnen werden, z.B. Terephthalsäure.
„Es ist uns gelungen, aus alten Sportschuhen,indenenganzunterschiedliche Materialien verbaut sind, sauberes Polyester zu gewinnen Recycling und hochwertige Qualität sind kein Widerspruch mehr“, freut sich Wende.
Ziel von Projekt ZiProMat ist, eine Technologie-Plattform für den Einsatz programmierbarer Materialien und die Entwicklung zukunftsweisender Recyclingverfahrenzuetablieren.Diesesollfür viele Produkte nutzbar sein und alle verwendetenMaterialiensoweitalsmöglich ingeschlosseneWertstoffkreisläufeüberführen. n
Achsmanschette für Baufahrzeuge: Erstmals lassen sich Sonderkomponenten mit deutlich reduzierten Werkzeugkosten realisieren.
Für viele Anwendungen stellen diese
Faltenbälge verhindern bei Gelenken den Austritt von Schmierstoffen und schützen die Mechanik vor Schmutz und Spritzwasser. Ein neues Konzept reproduziert die hohen Werkzeugkosten, die sich bei Sondergrößen bislang nicht rechneten.
Gummi-Faltenbälge eine wirtschaftliche und bewährte Standardlösung dar. Jetzt eröffnen thermoplastische Elastomere (TPE) zusätzliche Möglichkeiten für spezielle Einsatzfälle und individuelle Geometrien TPE zeichnen sich durch sehr gute mechanische Eigenschaften, eine hohe Lebensdauer sowie eine hohe Abriebfestigkeit aus. Sie sind in einem breitenTemperaturbereichvon–40°Cbis +140 °C einsetzbar, bieten eine hohe Ozonbeständigkeit und zeigen eine sehr gute Beständigkeit gegenüber Ölen und Fetten. Diese Kombination macht TPE interessant für anspruchsvolle industrielle Anwendungen mit erhöhten Anforderungen an Dauerhaltbarkeit und Medienbeständigkeit.
Modulares Werkzeugkonzept für kleine Stückzahlen
Der besondere Vorteil des neuen Fertigungsverfahrens liegt im modularen Werkzeugkonzept. Anstatt ein vollständig neues Werkzeug zu fertigen, wird das Balgdesign aus einem bestehenden Baukastensystem individuell zusammengestellt. Kunden profitieren so nicht nur vom Einsatz des technisch hochwertigen TPE-Werkstoffs, sondern auch von deutlich niedrigeren Werkzeugkosten, die erstmals die wirtschaftliche Fertigung kleiner Stückzahlen ermöglichen Maßgeschneiderte Faltenbälge lassen sich dadurch schnell, reproduzierbar und kosteneffizient realisieren.
Anwendungsbeispiel: Achsmanschette für Baufahrzeuge
Ein typisches Einsatzszenario sind leistungsstarke Baufahrzeuge, die häufig in Kleinserien entwickelt und produziert werden. Ihre Antriebstechnik muss unter extremen Bedingungen zuverlässig
funktionieren – insbesondere bei Allradfahrzeugen, die abseits befestigter Straßen eingesetzt werden.
Im konkreten Beispiel handelt es sich um eine Gelenkwelle für einen Dreiseitenkipper mit einer Wellenlänge von 1.610 mm. Der hierfür benötigte Faltenbalg entspricht keiner marktüblichen Standardmanschette. Gefordert ist eine Achsmanschette mit neun Falten, einem maximalen Durchmesser von über 130 mm und einer Gesamtlänge von rund 120 mm.
Der Auftraggeber bestellt zunächst FaltenbälgefürdieFertigungvonfünfPrototypenmitAllradantrieb,dieaufschwierigem Terrain ihre Arbeit verrichten sollen. Am Ende der erfolgreichen Evaluationsphase sollen die Dreiseitenkipper in Serie gefertigt werden. Hierfür kann die Produktion der Gelenkwellen zügig hochgefahren werden. Parallel dazu kann Freudenberg Sealing Technologies die für die Gelenkwellen benötigten Faltenbälge durch die bereits hinterlegten Werkzeug-Komponentenzeitnahundbedarfsgerecht liefern
Maßarbeit mit Planungssicherheit Gerade bei hoch beanspruchten Gelenken verhindern präzise ausgelegte Fal-
tenbälge zuverlässig den Austritt von Schmierstoffen und schützen die Mechanik vor Witterungseinflüssen, Schmutz und Spritzwasser Während sich Sondergrößen bislang oft wegen hoher Werkzeugkosten nicht rechneten, ermöglicht das neue Konzept reproduzierbare Dichtungsqualität ohne Kompromisse bei Robustheit, Lebensdauer und Passgenauigkeit
Rainer Knorr, Manager R&D und Produktmanagement bei Freudenberg Sealing Technologies, fasst zusammen: „Wir bauen unser Portfolio an Balgmodulen für die individuelle Fertigung von TPE-Faltenbälgen für die allgemeine Industrie sukzessive aus. Dadurch entsteht ein Baukastensystem, mit dem wir solche Projekte künftig schneller und wirtschaftlicher umsetzen können.“
Für Kunden bedeutet dies: einmal validierte Designs lassen sich flexibel anpassen und auch bei variierenden Stückzahlen zuverlässig abrufen n
Unternehmen, die den PFASÜbergang nicht als bürokratisches Hindernis in der Spätphase, sondern als strukturiertes Engineering-Programm für die langfristige Systemleistung begreifen, sind klar im Vorteil
DiePFAS-Herausforderungmeistern
PFAS-Regulierung in der Elastomerindustrie Die verschärfte PFAS-Gesetzgebung zwingt Anwender von High-End-Elastomeren zum Umdenken bei Werkstoffstrategien. Dätwyler reagiert mit der Validierung seines fluortensid-freien FKM-Portfolios und alternativer Compounds unter realen Betriebsbedingungen.
Die PFAS-Regulierungen gewinnen für globale Hersteller an Dringlichkeit, da sich die regionalen Gesetzgebungen weltweit verschärfen. Für fluorierte Polymere zeichnet sich zwar kein unmittelbares Verbot ab, doch droht ein schrittweiser Ausstieg mit anwendungsspezifischen Übergangsfristen und strengen Risikominderungsauflagen.
In technisch anspruchsvollen Branchen entscheidet die Materialauswahl über die Lebensdauer von Bauteilen und die gesamte Betriebssicherheit Bisher galt Fluorkautschuk (FKM) bei extremen Temperaturen und aggressiven Medien als alternativlos. Der anstehende PFASWerkstoffwechsel ist daher weit mehr als einereineCompliance-Frage:Ererzwingt eine grundlegende Neuausrichtung tra-
ditioneller Materialstrategien, kombiniert mit modernem Produktdesign und simulationsgestützten Validierungsverfahren.
Für bestimmte Anwendungen bleiben fluortensid-freie FKM-Compounds weiterhin die einzig logische Wahl – für andere lassen sich gleichwertige Alternativen finden Ein erfolgreicher Umstieg muss daher immer von der konkreten Anwendung ausgehen Als Partner für anspruchsvolle Dichtungssysteme hat das Schweizer Unternehmen Dätwyler die Entwicklung seines fluortensid-freien NFS-FKM-Portfolios (NFS steht für Non-Fluorosurfactant) konsequent vorangetrieben Zudem wurden bereits erste vollständige ValidierungenalternativerCompoundsunterrealen Betriebsbedingungenabgeschlossen.Die
enge Zusammenarbeit mit den Kunden sichert dabei den reibungslosen Übergang von der regulatorischen Vorbereitung zur technischen Marktreife
Die nächste Phase des PFAS-Übergangs erfordert weit mehr als einen einfachen Eins-zu-eins-Materialaustausch. Gefragt ist ein präzise abgestimmtes Zusammenspiel von Werkstofftechnik, Bauteildesign und hochentwickelten Fertigungsprozessen
Weltweiter regulatorischer Druck
Die weltweite Gesetzeslage verschärft sich kontinuierlich – wenn auch mit regional unterschiedlichem Tempo. Während Europa als primärer Treiber agiert, kombinieren die USA Regulierungen auf Bundes- und Bundesstaatenebene, und Asien baut eigene Regelwerke auf Für
globale OEMs und Zulieferer schafft dies harte Fakten: Produkte werden selten für nur einen Markt entwickelt. Auf Dauer wird es wirtschaftlich untragbar, parallele Materialstrategien für verschiedene Regionen aufrecht zu halten. Gleichzeitig sind die Qualifikationszyklen in der Gummiindustrie lang; ein Werkstoffwechsel in einer späten Entwicklungsphase ist hochkomplex Material-Screenings, Validierungen und die anschließende Industrialisierung erfordern viel Zeit. Das gilt besonders für Bauteile, die unter thermischer Wechselbeanspruchung, chemischem Einfluss, Vibrationen oder elektrischer Spannung dauerhaft zuverlässig funktionieren müssen. Die entscheidende Frage lautet dahernichtmehr,obderWandelkommt, sondern wie Unternehmen ihn ohne Einbußen bei der Performance und Lieferfähigkeit bewältigen.
Die Anwendung bestimmt die Materialauswahl
Der PFAS-Werkstoffwechsel darf nicht länger als isoliertes Problem der Chemie betrachtet werden. Die Lösung liegt im anwendungsspezifischen Bauteildesign und modernen Simulationen Ein Hochvolt-Steckverbinder stellt völlig andere Anforderungen an das Elastomer als eine Batteriezellendichtung; Wasserstoffanwendungen benötigen andere Eigenschaften als eine Dichtung im Thermomanagement. Medienbeständigkeit, Temperatureinsatzbereich, Geometrie, Alterungsverhalten und Systemfunktion müssen als Einheit betrachtet werden
Die besondere Komplexität liegt darin, dass FKM traditionell dort eingesetzt wird, wo thermische Stabilität und chemische Beständigkeit zusammenkommen. Dieses anspruchsvolle EigenschaftsprofillässtsichdurchanderePolymere kaum abbilden. Systematische Vergleiche von FKM mit Silikon-Kautschuk (VMQ), Ethylen-Propylen-Dien-Kautschuk (EPDM), Nitrilkautschuk (NBR), hydrierten Nitrilkautschuk (HNBR) und Ethylen-Acrylat-Kautschuk (AEM) zeigen klarefunktionaleGrenzen:VieleAlternativen glänzen entweder bei hohen Temperaturen oder bei der Medienresistenz – die Kombination beider Stärken erfordert jedoch fast immer Kompromisse.
Kernkompetenzen entscheiden bei steigender Komplexität
Je komplexer die Materialentscheidung wird, desto schwerer wiegen tiefgreifendes Verarbeitungs- und Entwicklungs-
Der Zusammenhang zwischen FKM und PFAS
Unter den Oberbegriff PFAS (Per- und polyfluorierte Alkylsubstanzen) fallen nach Definition der OECD und der ECHA mehr als 10.000 Stoffe Das entscheidende Kriterium ist rein strukturell: Sobald ein Molekül mindestens ein vollständig fluoriertes Kohlenstoffatom besitzt (eine gesättigte CF₂- oder CF₃-Gruppe), gilt es regulatorisch als PFAS.
Daraus ergibt sich für Fluorkautschuke folgende Logik:
▪ FKM ist strukturell ein PFAS: Die Hauptkette von FKM-Makromolekülen basiert auf hochgradig fluorierten Kohlenstoffverbindungen. Diese starke Kohlenstoff-Fluor-Bindung verleiht dem Werkstoff überhaupt erst seine extreme thermische Stabilität und Medienbeständigkeit.
▪ Die Rolle der Fluortenside: Bei der klassischen Emulsionspolymerisation von FKM werden niedermolekulare, mobile PFAS (wie PFOA, PFOS oder neuere Ersatzstoffe wie GenX und ADONA) als Emulgatoren bzw. Prozesshilfsstoffe eingesetzt Diese Tenside können als wanderungsfähige Rückstände im Material verbleiben und bei der Herstellung oder Entsorgung in die Umwelt gelangen.
Wenn ein Werkstoff als fluortensid-frei (oft als NFS für Non-Fluorosurfactant) deklariert wird, bedeutet das lediglich, dass bei der Synthese des Rohpolymers auf diese kritischen, niedermolekularen Tenside verzichtet wurde.
In der Debatte um das drohende EU-weite PFAS-Verbot kämpfen Verbände und Hersteller darum, Fluorpolymere wie FKM und FFKM als „Polymers of Low Concern“ (PLC) einzustufen Das Argument: Diese hochmolekularen Kunststoffe sind im praktischen Einsatz chemisch inert, unlöslich, ungiftig und können nicht in biologisches Gewebe akkumulieren. Sie verhalten sich völlig anders als die mobilen, toxischen niedermolekularen PFAS-Tenside
Mit der Umstellung auf NFS-Typen entkräften die Hersteller das primäre Argument der Regulierungsbehörden – nämlich die Freisetzung persistenter Ewigkeitschemikalien während der Synthesephase im Upstream-Prozess. Technisch und rheologisch verhalten sich moderne NFS-FKM-Compounds in der Verarbeitung und Anwendung nahezu identisch zu konventionellen Typen.
Know-how. Reine Werkstoffexpertise reicht nicht mehr aus Erst das Zusammenspiel aus eigenem Mischungs-Knowhow, modernen Screening-Verfahren und analytischen Prüfungen zeigt, wie sich ein Compound unter realen Einsatzbedingungen verhält.
Hier setzt das Co-Engineering an: Gezielte Designanpassungen der Dichtungsgeometrie öffnen oft überhaupt erst die Tür für alternative Polymere, die in einer unveränderten Baugruppe versagen würden. Die seriennahe Produktindustrialisierung stellt schließlich sicher, dass eine gefundene Lösung im industriellen Maßstab absolut prozessstabil und reproduzierbar gefertigt werden kann. Zuverlässigkeit ist somit keine Eigenschaft eines einzelnen Materials, sie entsteht im Zusammenspiel von Präzisionsdesign, Prozesskontrolle, Simulation und skalierbarer Produktion
Engineering statt reiner Substitution Hersteller müssen den Blick jetzt über das reine Monitoring von Gesetzen hin-
ausrichten. Es gilt zu entscheiden, wo der technische Umstieg strategisch beginnen soll, ohne die Bauteil-Performance zu gefährden Angesichts von TrendswiederfortschreitendenElektrifizierung, moderner Sensorik und hochverdichteter Elektronik wird die Balance zwischen Compliance, Zuverlässigkeit und Herstellbarkeit zum entscheidenden Wettbewerbsfaktor.
Unternehmen,diedenPFAS-Übergang nicht als bürokratisches Hindernis in der Spätphase, sondern als strukturiertes Engineering-ProgrammfürdielangfristigeSystemleistungbegreifen,sindklarim Vorteil Die industrielle Praxis verlagert sich weg von theoretischen Erwartungen hin zur konkreten Abstimmung von Werkstoff, Design und Fertigungsstrategie auf die Realität der Anwendung. n
Elastomere Auf dem Weg zu nachhaltigen TPE-Compounds stehen Entwickler vor großen Hürden. Während verunreinigte Rezyklatströme die Substitution erschweren, erweist sich das Schäumen als hocheffiziente Stellschraube zur CO₂-Reduktion.
Mit Blick auf die aktuellen Anforderungen der Industrie an nachhaltige Materialalternativen hat die Allod Werkstoff GmbH & Co KG Mitte März auf dem Elastomerforum 2026 des WIP-Kunststoffe e.V einen kurzen Überblick über aktuelle Entwicklungen und die dabei auftretenden Schwierigkeiten im Bereich der nachhaltigen TPE-Materialien gegeben
Stand der Technik
Allod ist ein Lieferant und Entwicklungspartner für die Automobilindustrie, die Weiße Ware, die Elektrotechnik und diverse weitere Branchen im Bereich der thermoplastischen Elastomere (TPE) und thermoplastischen Sondercompounds Ein Fokus liegt hierbei auf der Entwicklung nachhaltiger Materialalternativen. Durch den konsequenten Austausch verschiedener Bestandteile gegen rezyklat-
basierte Alternativen kann – je nach Anwendung und unter Beibehaltung aller relevanten Anforderungen – im Vergleich zu herkömmlichen Materiallösungen aus Neuware ein Rezyklatanteil von bis zu 80 % realisiert werden.
Aktuelle Herausforderungen
Bei TPS-Materialien (TPE-Compound auf SEBS-Basis) wird Polypropylen (PP) als Material für die Hartphase eingesetzt. Wenn Compoundeure für nachhaltiges TPE fossile Neuware substituieren möchten, können sie u. a. die PP-Komponente inderRezepturdurchRecycling-PPersetzen.
Abb 1: VOC-Emissionswerte von vier Recycling-PP-Rohstoffen (links) und den daraus hergestellten TPE-Compounds (rechts).
Quelle: Allod Werkstoff GmbH & Co KG, Messung in Anlehnung an VDA 278.
Autor
Lukas Kling, Entwicklungsingenieur bei Allod
Die größte Hürde stellt derzeit die Inhomogenität der Rezyklatströme dar. So konnten selbst in eigentlich sorten- sowie typenreinen PP-Fraktionen neben metallischenFremdkörpernauchFremdkunststoffe wie PA 6.6 oder PET mittels FTIR-SpektroskopiebeiAllodnachgewiesen werden. Diese Fremdkörper können neben Schäden an den Maschinen vor allem zu massiven Verarbeitungsproblemen durch stark abweichende Schmelzpunkte oder zu nachfolgenden Problemen in der Anwendung führen. Diese
Fehlerquellen bedingen, dass die Recyclingströmemöglichstsauberundfreivon Verunreinigungen sein müssen, um auch in technischen Anwendungen bedenkenlos eingesetzt werden zu können.
Da TPE-Materialien häufig in Mehrkomponentenbauteilen eingesetzt werden, ist eine sortenreine Trennung der Materialien am Ende des Lebenszyklus oft aufwendig oder technisch nicht zu realisieren. Allod verweist hierzu aufverschiedene Branchenprojekte, an denen das Unternehmen aktiv mitwirkt. Dazu gehört unter anderem eine gemeinsam mit dem Wirtschaftsverband der deutschen Kautschukindustrie (WDK) erarbeitete Leitlinie Darin wurde die generelleVerträglichkeitvonTPEmitPolypropylen nachgewiesen, um diese Verbundsysteme auch ohne vorherige werkstoffliche Trennung im Kreislauf führen zu können.
Im Forschungsprojekt „Debond on Demand“ werden zudem Haftungs- und Trennmechanismen untersucht. Ziel ist es, die Haftung auf bisher schwierigen Materialpaarungen zu ermöglichen und diese Verbundsysteme nach der Nutzungsdauer gezielt zu lösen, was eine
werkstoffliche Trennung und typenreine Stoffströme ohne Verunreinigungen erlaubt.
Emissionen mit Rezyklaten
Für Anwendungen im Automobilinnenraum spielen flüchtige organische Verbindungen (VOC) eine entscheidende Rolle; die entsprechenden Grenzwerte werden in der Automobilnorm VDA 278 definiert. Um eine erste Einschätzung der Emissionen von Recycling-Rohstoffen zu erhalten, hat Allod eine interne, an die VDA 278 angelehnte Messmethodik mittels Pyrolyse-Gaschromatographie erarbeitet. Mit diesem Verfahren wurden die flüchtigen Bestandteile von vier vergleichbaren PP-Rezyklaten sowie der daraus gefertigten fertigen TPE-Compounds gemessen.
Drei der vier untersuchten RecyclingPPs lagen dabei teils deutlich über den geforderten Grenzwerten. Im fertigen TPE-Compound hingegen lagen alle vier Varianten deutlich unter dem Limit. Der Compoundierprozess bzw. die Vermengung mit weiteren Rezepturbestandteilen kann die Menge an flüchtigen Bestandteilen somit effektiv senken.
Dennoch bleiben die Emissionswerte der eingesetzten Rohstoffe und Rezyklate eine entscheidende Stellgröße für die im fertigen Compound erzielbaren Werte. Eine einfache und verlässliche Eingangskontrolle zur Einschätzung der Emissionen ist daher für die schnelle Entwicklung neuer TPE-Compounds unverzichtbar.
Geschäumte TPE als Nachhaltigkeitshebel
Ein zweiter wichtiger Nachhaltigkeitshebel ist neben dem Einsatz von RecyclingRohstoffen das Schäumen thermoplastischer Elastomere zur Gewichtsreduzierung technischer Bauteile Neben der geringeren Dichte bietet ein geschäumtes TPE (E-TPE) weitere handfeste Vorteile Hierzu zählen hervorragende akustische Dämpfungseigenschaften, ein präziser Toleranzausgleich durch die größere Verformbarkeit des Materials, Vorteile bei Wandstärkensprüngen, eine angenehm weiche Haptik sowie eine geringere Wärmeleitfähigkeit der Compounds. Zusätzlich lässt sich ein Verbundsystem aus E-TPE und Polypropylen gemeinsam recyceln. In der Praxis wurden diese Vorteile bereits erfolgreich demonstriert: Im Mehrkomponentenspritzguss wird beispielsweise eine VW-Stirnwandtülle mit einer E-TPE-Dichtung (ca. 10 Shore
2:
A) versehen. Dank des hohen Schaumgrads der Dichtung werden die Montagekräfte spürbar reduziert; gleichzeitig sorgen hervorragende akustische Eigenschaften dafür, dass die Geräuschentwicklung im Fahrgastinnenraum minimiert wird.
NebenreduziertenMontagekräftenließen sich mit E-TPE auch hohe Wandstärken bei einer Leitungshalterung für Audi realisieren. Durch das leichtere Verpressen können zudem die Toleranzen der Leitungen besser ausgeglichen werden. In der Bauindustrie wiederum soll ein extrudiertes E-TPE klassisches Moosgummi ersetzen und bleibt dabei vollständig rezyklierbar
Um Kunden direkt bei der Umsetzung ihrer Entwicklungsprojekte zu unterstützen und möglichst früh erste konturnahe Muster aus dem Original-TPE haptisch und funktional bewerten zu können, bietet Allod die Prototypenherstellung mittels3D-gedruckterWerkzeugeinsätzeaus Harz an. Dies ermöglicht eine schnelle Mustererstellung sowohl für den Spritzguss als auch für die Extrusion.
CO₂-Bilanz: Schaum schlägt Masse Bereits seit 2019 verfolgt Allod das Ziel, ihren Kunden auf Nachfrage einen möglichst transparenten, produktspezifischen CO₂-Fußabdruck zur Verfügung zu stellen. Die Berechnung erfolgt stets standortspezifisch innerhalb der Systemgrenzen„Cradle-to-Gate“ UmdieEmissionen von Recycling-Rohstoffen realistisch abzubilden, werden alle aus dem Recyclingprozess stammenden Emissionen diesen Rohstoffen direkt angerech-
net (Cut-off-Approach) Dies beinhaltet neben dem Energieverbrauch beim mechanischen Recycling in der werkseigenen Recyclinganlage auch den Transport der Abfallteile zu Allod. Rezyklate erhalten demnach in der Berechnung keine CO₂-Gutschrift
Ein füllstofffreies Standard-Compound (60 Shore A) mit einer Dichte von 0,9 g/ cm³ kommt auf rund 2 kg CO₂/l Granulat. Mit einem PIR-Rezyklatanteil sinkt dieser Wert bereits um gut 20 % auf ca. 1,8 kg CO₂/l Granulat Vergleicht man diese beiden kompakten TPE-Typen mit dichtenreduzierten Compounds, schneidet ein mit Glashohlkugeln gefülltes Compound (Dichte: 0,75 g/cm³) mit knapp 1,9 kg CO₂/l Granulat nur geringfügig besser ab als das kompakte Standard-Compound
Das geschäumte E-TPE weist jedoch aufgrund der stark reduzierten Dichte von 0,44 g/cm³ (gemessen am spritzgegossenenPrüfkörper)mitlediglich1,4kg CO₂/l Granulat den mit Abstand besten CO₂-Fußabdruck im Vergleich auf. Ein geschäumtesTPE,kannsomitnebendem Bauteilgewicht auch die CO₂-Emissionen drastisch senken. Um die Emissionen künftig noch weiter zu reduzieren, lässt sich E-TPE perspektivisch auch auf Basis rezyklierter Rohstoffe formulieren. n
Cradle-to-Gate-CO₂-Fußabdruck vier ALLRUNA-Compound-Typen je Kilogramm und je Liter Material.
Welding technology, piping construction, joining technology, plastics processing, materials research
Electrically conductive TPE seals for welding PE and PP pipe systems enable flexible, material-bonded pipe connections for drinking water and waste water supply. They compensate for stresses during un-derground installation and prevent leaks. Conventional heating coil welding methods are unsuitable for trenchless installation Therefore, an electrically conductive TPE seal was developed that serves as both a seal and a heating element. Using conductive fillers, such as carbon black or carbon nanotubes, material-bonded welds could be achieved within 6 minutes at a maximum of 48 V.
Elektrisch leitfähige TPEDichtung zum Verschweißen von PE- und PP-Rohrsystemen
Elektrisch leitfähige TPE-Dichtungen zum Verschweißen von PE- und PPRohrsystemen ermöglichen flexible, stoffschlüssige Rohrverbindungen für die Trink- und Abwasserversorgung. Sie kompensieren Belastungen beim unterirdischen Einbau und vermeiden Leckagen. Herkömmliche Heizwendelschweißverfahren sind für grabenlose Verfahren ungeeignet. Daher wurde eine elektrisch leitfähige TPE-Dichtung entwickelt, die zugleich Dichtung und Heizelement ist. Durch leitfähige Füllstoffe, wie Ruß oder Kohlenstoffnanoröhren, konnten bei maximal 48 V innerhalb von 6 Minuten stoffschlüssige Verschweißungen erzielt werden
Rohrleitungssysteme haben eine hohe Bedeutung für die moderne Infrastruktur, insbesondere in der Trinkwasserund Abwasserversorgung sowie im Bereich des Kabelschutzes und industrieller Medienleitung. Während ihrer Lebensdauer sind sie verschiedensten mechanischen, thermischen und chemischen Belastungen ausgesetzt. Insbesondere beim unterirdischen Verlegen wirken mechanische Kräfte auf die Rohre und Fügestellen, welche aus Erdlasten, Bodenbewegungen oder Setzungen resultieren. Bei rein formschlüssigen oder weniger flexibleren Verbindungssystemen kann dies bereits beim Einbau zu Leckagen führen. Besonders kritisch sind lokale Spannungsspitzen an Muffen- und Verbindungsbereichen sowie ungleichmäßige Abwinklungen der Rohrsegmente. Um dies zu vermeiden müssen die Verbindungsstellen flexibel gestaltet werden. Herkömmliche Heizwendelschweißverfahren erfüllen zwar die Anforderungen an eine stoffschlüssige Verbindung, basieren jedoch auf starren Heizdrähten in festen Muffenkörpern. Diese Bauweise führt zu einer erhöhten Bauteilgeometrie und ist insbesondere für grabenlose Verlegeverfahren wie „Tight-In-Pipe“, „Relining“ oder „Berstlining“ nur eingeschränkt geeignet, da der Bauraum stark limitiert ist und überstehende Geometrien zu In-
stallationsproblemen führen können Vor diesem Hintergrund wird in diesem Beitrag ein neuartiger Ansatz aufgezeigt, bei dem thermoplastische Rohrverbindungen durch elektrisch leitfähige, flexible Dichtelemente realisiert werden. Die elektrische Leitfähigkeit wirdüberdiegezielteEinlagerungleitfähiger Füllstoffe, wie Kohlenstoffnanoröhren und Ruß, in die thermoplastische Elastomermatrix erreicht. Dabei bestimmen Perkolationsphänomene, Partikelgeometrie, Dispersionsqualität undPartikel-Matrix-bzw.Partikel-Partikel-Wechselwirkungen maßgeblich die Ausbildung eines stabilen leitfähigen Netzwerks. [1, 2].
Autorin
Daniela Altendorf, wissenschaftliche Mitarbeiterin und Projektleiterin am TITK – Thüringisches Institut für Textil- und KunststoffForschung e.V in Rudolstadt
Korrespondenzautorin:
TITK - Thüringisches Institut für Textilund Kunststoff-Forschung e.V
Kunststoffrohrsysteme aus Polyethylen (PE) und Polypropylen (PP) werden aufgrund ihrer chemischen Beständigkeit, guten Verarbeitbarkeit und hohen Lebensdauer in zahlreichen Bereichen eingesetzt. Neben der Trinkwasser- und Abwassertechnik finden sie auch im Gastransport sowie im industriellen Anlagenbau breite Anwendung. Das Fügen dieser Rohre erfolgt überwiegend durch Schweißverfahren, die eine stoffschlüssige Verbindung erzeugen. Dabei werden die Polymerketten im Fügebereich lokalaufgeschmolzenundbildenEntanglements, also physikalische Verschlaufungen, aus. Grundsätzlich lassen sich die Verbindungen in die drei Hauptkategorien stoffschlüssig, kraftschlüssig und formschlüssig unterscheiden. Während kraft- und formschlüssige Systeme häufig demontierbar sind, bieten nur stoffschlüssige Verbindungen eine dauerhafte, mediendichte Lösung [3, 4] Bei thermoplastischen Rohren aus z.B. Polyethylen, Polypropylen, Polyvinylidenfluorid oder Polybutylen werden hauptsächlichdasHeizelement-Stumpfschweißen, das Heizelement-Muffenschweißen und das Heizwendelschweißen angewendet. Beim HeizelementStumpfschweißen werden Rohrenden mit großen Durchmessern (d > 160 mm) ohne separate Formstücke oder Fittings verbunden. Hierfür werden die Stirnseiten durch leichtes Anschmelzen an einem Schweißspiegel begradigt und so erwärmt, dass eine ausreichende Schmelzzone vorliegt Anschließend werden die Rohre vom Spiegel gelöst, der Spiegel entfernt und die Rohrenden axial unter Druck stumpfgeschweißt, wobei die markante Doppelwulst entsteht. Beim Muffenschweißen werden die Rohre mit einem entsprechenden Fittingverschweißt.FürdiesesSchweißverfahren wird ein Heizelement mit einer Muffengeometrie auf der einen und einer Stutzengeometrie auf der anderen Seite verwendet, wobei das Rohrende eingeführtundderFittingaufgeschoben wird. Nach dem Erwärmen werden diese vom Heizelement entfernt und bis zur Markierung ineinander geschoben [5, 6]
Beim Heizwendelschweißen (Abb. 1) kommen starre Muffen (Fittinge) mit integrierten Heizdrähten zum Einsatz, welche durch Anlegen von elektrischem Strom auf Schweißtemperatur erwärmt werden. Vor dem Einsetzen der Rohrenden in die Muffe ist eine gründliche Vor-
bereitung erforderlich: Die Oberflächen müssen mit einem Rotationsschälgerät geschält (Abtrag einer ca. 0,2mm dicken Schicht), die Einstecktiefen markiert und ggf. im Vorfeld einfallende Rohrenden abgetrennt werden. Auch der Fitting wird vorbehandelt, indem seine Innenfläche mit einem speziellen Reiniger und einem saugfähigen Tuch gesäubert wird. Zudem dürfen die Rohre im Schweißbereich keine Unrundheiten von mehr als 3 mm (bzw 1,5 % des Außendurchmessers) aufweisen AnschließendwerdendieRohrendenunter leichtem Druck in den Fitting eingeführt. Durch das Anlegen von Strom wird die Heizwendel erwärmt, wodurch die Oberflächen in einen thermoplastischen Zustand übergehen und schließlich mit dem Fitting verschmelzen. [5, 7]
All diese Schweißmethoden erzeugen Verbindungen, die nur eingeschränkt in der Lage sind, mechanische Spannungen aus z.B. Bodenbewegungen oder Setzungen dauerhaft zu kompensieren, oder sind für den grabenlosen Einbau ungeeignet.VordiesemHintergrundbesteht ein wachsender Bedarf an flexib-
Etabliertes Prinzip des Heizwendelschweißens. [5]
len und zugleich elektrisch schweißbaren Verbindungselementen.
Eingesetzte Materialien
Als Matrixmaterialien wurde ein Polypropylen/SEBS-basiertes thermoplastisches Elastomer (TPE) eingesetzt, da diese Werkstoffklasse die Verarbeitbarkeit von Thermoplasten mit den elastischen Eigenschaften klassischer Elastomere kombiniert. Dadurch kann der WerkstoffwieeinThermoplastverarbeitet werden, weist aber im erkalteten Zustand die Eigenschaften eines Elastomers auf [8] Zur elektrischen Funktionalisierung wurden verschiedene leitfähige Füllstoffe untersucht. Dazu zählen die zylindrischen Kohlenstoffnanoröhren (CNT) und leitfähiger Ruß (Carbon Black, CB). Die CNT weisen eine hervorragende intrinsische Leitfähigkeit auf, neigen jedoch aufgund ihrer hohen spezifischen Oberfläche zur Agglomeration [9] Carbon Black hingegen weist eine bessere Dispergierbarkeit auf, benötigt jedoch,bedingtdurchdieisotropePartikelstruktur, höhere Füllstoffgehalte zur Erreichung vergleichbarer Leitfähigkeiten[10].ZurVerbesserungderGrenzflä-
chenhaftung wurde zusätzlich ein mit Maleinsäureanhydrid gepfropftes Polypropylen als Haftvermittler eingesetzt Dieses verbessert die Wechselwirkung zwischen polymerer Matrix und Füllstoffoberflächen und trägt zur Stabilisierung des leitfähigen Netzwerks bei. Die Verarbeitung der entwickelten Compounds erfolgte sowohl im Innenmischer als auch im Doppelschneckenextruder, um die Übertragbarkeit auf industrielle Prozesse zu bewerten.
Erreichte Leitfähigkeiten
Die Untersuchungen zeigten deutlich, dass die Ausbildung eines leitfähigen Netzwerkes in der TPE-Matrix der entscheidende Faktor für die erreichbare elektrische Leitfähigkeit ist. Dieses Netzwerk bildet sich erst oberhalb einer materialspezifischen Perkolationsschwelle aus [11] Bei der alleinigen Verwen-dung von CNT (zylindrischer Füllstoff) konnte diese Schwelle zwar erreicht werden, jedoch erst bei vergleichsweise hohen Füllstoffgehalten, die zu einer deutlichen Verschlechterung der Elastizität und der Verarbeitbarkeit führten. Zudem neigen CNT aufgrund ihrer hohen spezifischen Oberfläche zur Agglomeration [12], was eine homogeneDispersionerschwertunddie Reproduzierbarkeit der elektrischen Eigenschaften beeinträchtigt. Deutlich bessere Ergebnisse wurden mit hybriden Füllstoffsystemen erzielt. Insbesondere die Kombination aus sphärischen und zylindrischen Partikeln führte zu einer signifikanten Absenkung des elektrischen Widerstandes (Abb. 2). Die unterschiedlichen Geometrien der Füllstoffe begünstigen die Ausbildung eines stabilen, dreidimensionalen leitfähigen Netzwerkes, da die sphärischen Partikel als Brückenmaterial zwischen den zylinderförmigen Partikeln wirken. Mit steigenden Füllstoffgehalten konnte der Widerstand so auf Werte unter 15 ώ reduziert werden, was als praxisrelevante Grenze für Widerstandsschweißprozesse identifiziert wurde. Parallel zur elektrischen Charakterisierung wurden die mechanischen Eigenschaften der Compounds untersucht. Mit zunehmendem Füllstoffanteil steigen Shore-Härte und Druckverformungsrestan,währenddieZugdehnung abnimmt. Diese Effekte sind auf die Einschränkung der Polymerkettenbeweglichkeit durch die leitfähigen Partikel zurückzuführen, die als physikalische Vernetzungspunkte wirken Durch eine
gezielte Auswahl der TPE-Viskosität sowie den Einsatz moderater Haftvermittlerkonzentrationen konnte jedoch ein Kompromiss erreicht werden, bei dem noch eine ausreichende Elastizität für die Dichtfunktion erhalten blieb Der in der Dichtung resultierende Widerstand hängt neben den Eigenschaften der Füllstoffpartikel auch von der Geometrie der Dichtung ab. Diese Abhängigkeit zwischen Dichtungsgeometrie und Widerstand konnte in Versuchen nachgewiesen werden. Dabei wurde festgestellt, dass mit steigendem Dichtungsquerschnitt der Widerstand sinkt und mit zunehmender Dichtungslänge sich der Widerstand erhöht (Abb 3) Diese Zusammenhänge erlauben eine gezielte Auslegung der Dichtungsgeometrie in Abhängigkeit von der angelegten Schweißspannung.
Ergebnisse der Schweißversuche Die durchgeführten Schweißversuche an PE- und PP-Rohren bestätigten die Funktionsfähigkeit des entwickelten
Darstellung der elektrischen Widerstände in Abhängigkeit der Füllstoffgeometrie.
Darstellung des elektrischen Widerstandes in Abhängigkeit des Dichtungsquerschnittes und der Länge.
Konzepts. Beim Anlegen einer definierten Spannung erwärmt sich die leitfähige Dichtung homogen (Abb. 4) und ermöglicht eine stoffschlüssige Verbindung der Rohrenden. Während des Aufheizprozesses treten charakteristische PTC- und NTC-Effekte auf, die auf temperaturabhängige Änderungen des leitfähigen Netzwerkes zurückzuführen sind (Abb. 5). Beim PTC-Effekt (positive tempe-ratur coefficient) steigt der Widerstand des Werkstücks durch die steigende Temperatur an, da die Bewegung der Polymerketten mit der Temperatur zunimmt und die leitfähigen Füllstoffe sichneuausrichtenundsomitdasleitfähige Netzwerk gestört wird, dadurch stagniert der Temperaturanstieg. Sobald durch die Neuordnung der Teilchen im System das leitfähige Netzwerk wiederhergestellt wird, sinkt der Widerstand und die Temperatur steigt an (NTC-Effekt) [13]. Eine geeignete Spannungswahl ist entscheidend, um einen stabilen Schweißprozess sicherzustellen. Zu hohe Spannungen führen zu lo-
kalen Überhitzungen, während zu niedrige Spannungen den eintretenden PTCEffekt nicht kompensieren können. Die Abkühlphase verläuft deutlich langsamer als die Aufheizphase, weshalb ein konstanter Anpressdruck bis unterhalb der Schmelztemperatur erforderlich ist, um eine homogene Grenzflächenstruktur zu gewährleisten.
Die durchgeführten mechanischen Prüfungen an den verschweißten Proben zeigen, dass die Versagensmechanismen im Wesentlichen innerhalb der TPE-Dichtung auftreten und nicht an der Grenzfläche zum Rohrmaterial. Die Grenzflächenadhäsion zwischen dem PP-basiertenRohrmaterialundderTPEbasierten Dichtung ist ausreichend hoch, um die mechanischen Anforderungen typischer Rohrleitungssysteme zu erfüllen. Gleichzeitig bleibt die Flexibilität des Systems erhalten, wodurch Spannungen aus Bodenbewegungen kompensiert werden können Ergänzende Tests unter praxisnahen Bedingungen zeigen zudem eine hohe Robustheit gegenüber leichten Verschmutzungen der Fügeflächen, was insbesondere für Baustellenbedingungen relevant ist
Zusammenfassung
Zusammenfassend zeigen die Ergebnisse, dass elektrisch leitfähige TPE-Dichtungen mit hybriden Füllstoffsystemen eine vielversprechende Alternative zu konventionellen Heizwendelschweißsystemen darstellen Sie ermöglichen flexible, stoffschlüssige Rohrverbindungen bei gleichzeitig vereinfachtem Aufbau und reduzierter Materialkomplexität. Damit eröffnet das vorgestellte Konzept neue Perspektiven für langlebigeundmontagefreundlicheRohrverbindungssysteme.
Danksagung
WirdankenderEuroNormGmbHfürdie finanzielle Unterstützung des Forschungsvorhabens 49MF220160, das miteinerFörderungdesBundesministeriums für Wirtschaft und Energie im Rahmen der „FuE-Förderung gemeinnütziger externer Industrieforschungseinrichtungen-Innovationskompetenz“ (INNO-KOM) - Modul: Marktorientierte Forschung und Entwicklung (MF)durchgeführt werden konnte. n
High-molecular-weight native lignin possesses certain antioxidant properties due to its phenolic structures. However, its effectiveness is comparatively low due to its poor solubility in rubber. Through reductive thermal depolymerization of lignin, a low-molecular-weight breakdown product with good antioxidant activity was produced. The resulting changes in molecular weight as a function of depolymerization conditions were investigated using SEC, and the antioxidant activity was assessed through OIT value measurements (DSC). Using a polyisoprene-based rubber compound and thermal-oxidative aging as examples, the influence of the lignin-derived decomposition product on vulcanization and on the antioxidant effect was investigated in comparison to 6PPD.
Elastomer-based materials have a wide range of applications, from tires to sports equipment, further tubes, membranes and seals etc.[1–5] External factorssuchasozone,heat,orUVradiation damage their physical and chemical properties irreversible. Diene rubbers— such as polyisoprene (IR), natural rubber (NR), nitrile butadiene rubber (NBR), or styrene-butadiene rubber (SBR)—are particularly susceptible to aging, depending on their double-bond content in the polymer backbone.[6–9] Due to inductive effects, the hydrogen atom in the allylic position represents the reactive centre, as it can be easily abstracted by radical attack due to its comparatively low bond energy.[10] Other polymer-specific influencing parameters include chain branching and electronic effects of side groups.
are used, which can be of amine or phenolic nature.[18] Phenolic AOs react with peroxy radicals by donating a hydrogen atom from the phenolic hydroxyl group, thereby interrupting the oxidative chain reaction. Due to resonance stabilization in the delocalized π-system, the antioxidant radical cannot initiate a new chain reaction.[20] In the case of AOs based on p-phenylenediamine (p-PPD), such as 6PPD, the reactive centre is the NH group, which is fully substituted by the aromatic systems. Hydrogen abstraction is particularly easy due to the strong radical-stabilizing effect of the aromatic substituents and thus competes with the attack on the polymer chain via the aforementioned radical process. [10,19,21]
Wirksames Antioxidans aus depolymerisierten Lignin als Alternative zu 6PPD
Hochmolekulares originäres Lignin besitzt auf Grund seiner phenolischen Strukturen eine gewisse antioxidative Eigenschaft. Allerdings ist Effizienz wegen mangelnder Kautschuklöslichkeit vergleichsweise nur gering Durch reduktive thermische Depolymerisation von Lignin wurde ein niedermolekulares Spaltprodukt mit guter antioxidativer Wirkung erzeugt Die erreichten Änderungen des Molekulargewichts in Abhängigkeit der Depolymerisationsbedingungen wurde mittels GPC und die antioxidative Wirkung durch OITWertmessungen (DSC) untersucht. Am Beispiel einer Polyisopren-basierenden Kautschukmischung und thermischoxidativer Alterung wurde der Einfluss des aus Lignin gewonnenen Spaltprodukts auf die Vulkanisation und auf die antioxidative Wirkung im Vergleich zu 6PPD untersucht.
Theautocatalyticprocessofthermal-oxidative aging is initiated by the application of temperature, UV light, or mechanical energy. In the first step, alkyl radicals are formed—for example, through thermal cleavage of the polymer chain—which react with elemental oxygen in a second step to form peroxy radicals. These radicals are capable of abstracting hydrogen from a polymer chain at sites of lowest bond energy (e.g., the allyl position) and, through further cleavage and transfer reactions in a third step, forming a larger number of radicals (propagation). This chain reaction mechanism is terminated by the recombination of polymer radicals, which increases the molecular weight and crosslinking density, and, in parallel, by radical stabilization through chain scission and hydrogen transfer, resulting in the formation of low-molecular-weight scission and oxidation products. Thermal-oxidative aging processes leadtochainscissionandpost-crosslinking, with both processes generally occurring in parallel.[7,11,12]
For the prevention of thermally-oxidative aging, anti-oxidation agents (AOs)
To function optimally, the AO must be sufficiently soluble in the rubber matrix so that it is optimally dispersed within the polymer matrix and can diffuse. If this condition is met, the AO can migrate to the surface at a sufficient rate. [22] The solubility, diffusion, and migration of the AO are only made possible by sufficiently low molecular weights If the diffusion rate of the AO is too low, it cannot sufficiently reduce the radical concentration at the surface.[23] The reaction of the AO with the radicals results in a concentration shift, which is the driving force behind the diffusion. If, on the other hand, the solubility limit is exceeded, this usually results in undesirable discoloration on the surface. Dis-
Autor
Niklas Winkel, Florian Kaminski, Ulrich Giese
German Institute for Rubber Technology e. V., Hanover
Corresponding author
Ulrich Giese
German Institute for Rubber Technology e. V.
Eupener Str. 33, 39519 Hanover
E-Mail: ulrich.giese@dikautschuk.de
coloration (blooming) occurs because crystallization is energetically favoured at the surface.
Against the backdrop of growing concerns about sustainability and the environmental toxicity of substances such as 6PPD, bio-based AOs are becoming increasinglyimportant.Asaphenol-rich biopolymer, lignin—which accounts for 25–30%ofthelignocelluloseinplants— [25,26] represents a promising material that is currently produced primarily as a byproduct of paper manufacturing and generally has only a limited range of applications Duetoitsphenolicstructure, lignin is, in principle, suitable as a natural antioxidant.[27–29] The lignin structure consists of three phenylpropane units: 3,5-dimethoxy-4-hydroxycinnamyl (sinapyl alcohol), 3-methoxy-4-hydroxycinnamyl (coniferyl alcohol), and 4-hydroxycinnamyl (p-coumaryl alcohol) (Figure 1). These basic building blocks are called syringyl (S), guaiacyl (G), and p-hydroxyphenyl (H) units. Their proportions vary depending on the type of wood; softwood consists of 50% G units and 75% S units, while hardwood consists of up to 95% G units and up to 3.4% H units.[30,31]
In lignin, the basic units are linked via C–C bonds through 1,2-diarylpropane (β-1), phenylcoumarin (β-5), or biphenyl (5-5, α-1), as well as by C-O bonds in the form of α- and β-arylethers (α-O-4 and β-O-4, respectively) and diphenyl ether (5-O-4) (Figure 2).[30–32] Due to its high molecular weight, lignin is not soluble in rubber and exhibits virtually no antioxidant activity.[33]
InordertouseligninasanAO,itmustbe broken down into smaller units with sufficient solubility in rubber and diffusion capacity. This also increases the proportion of phenolic hydroxyl groups, and the antioxidant effect of the lignin should increase.[30,35] When the molecular weight is sufficiently reduced, migration within the polymer matrix improves or becomes possible in the first place. The enthalpies of bond dissociationfortheα-O-4bond(222kJ/mol)and the β-O-4 bond (270 kJ/mol) suggest that the cleavage of lignin can occur at these sites. Cleavage can be achieved through hydrolysis reactions catalysed by different agents, whereby it is important to exclude oxygen to prevent premature oxidation of the fragments ob-
Figure 1 : Basic building blocks of lignin [30]
2: Chemical structure of lignin.[34]
tained as potential antioxidants.[34,36–39]
Lignin extraction from wood can be carried out with or without sulfur, yielding different types of lignin (Figure 3). The main products of sulfur-containing extractionsareKraftligninandalkalilignin [40,41] Sulfur-free lignin types are organosolv lignin and soda lignin.[40,42]
Reductive depolymerization with formic acid (FA) was carried out with and without a metal catalyst, following the
methods described by Lu et al.[34] and Zhaoetal.[44].Ina250-mlParrreactor, 3–5 g of Organosolv lignin, and for the reactions with a catalyst an additional 0.10–0.35 g of ruthenium on carbon (Ru/C), were weighed and slurried with 15 ml or 40 ml, respectively, of a mixture of distilled water and ethanol (50% (v/v)). Subsequently, 3–6 mL of formic acid was added to the reaction solution. Thereactorwassealedandpurgedthree times with nitrogen Subsequently, a pre-pressure of 20 bar of nitrogen was established, and the reaction solution was heated to the reaction temperature (Table 1) under constant stirring at 500–2000 rpm At the end of the reaction time (Table 1), the reaction was stopped in a water bath.
Figure
Figure 3: Structures of various types of lignins.[43]
After reaching room temperature, the reaction gases were carefully vented, and the reaction mixture was removed. The reactor was rinsed with distilled water, and the solution was filtered; in the series of experiments using excess formicacid,itwascentrifugedat10,000 rpm for 10 minutes. Subsequently, the solvent was removed under reduced pressure, and the product was obtained as a brown solid.
To determine the weight-average (MW) and number-average (Mn) of the depolymerized lignins (D-lignins), 40 mg of D-lignin was dissolved in 20 mL of tetrahydrofuran (THF), and the solution was analysed by SEC. An Agilent 1100 Series system was used, equipped with a G1310A pump and a G1313A autosampler, as well as a column combination (3 columns) of the PI-Gel type (polystyrene-divinylbenzene), with dimensions(L/I.D.)of300×7.5mmeach
A G1314A UV/VIS detector and a G1362A refractive index detector were used in series A polystyrene mixture standard with different molar masses (1750; 5500; 17500; 68500; 675000) was used for calibration. The flow rate for the isocratic elution was 1.0 mL/min. The sample injection volume was 100 µL. The measurements were performed at a temperature of 23 °C.
OITMeasurementsUsingDSCon
DepolymerizationProducts
The aging stability of the depolymerization product and of 6PPD was characterized by measuring the OIT (Oxygen Induction Time) values. For this purpose, 5 mg of the respective sample was weighed and aged isothermally at 150 °C in the DSC under an oxygen atmosphere. For 6PPD, a measurement temperature of 170 °C was used to keep the measurement times within an observable range. The measurement curves
were evaluated based on the position of the peak maximum (tmax) in minutes. The longer the time taken to reach the peakmaximum,thebettertheexpected anti-aging effect
PreparationoftheMixture
To investigate the thermal-oxidative aging of polyisoprene with lignin and lignin in combination with 6PPD as antioxidants, rubber compounds were prepared; their compositions are summarized in Table 2. The lignin was weighed in an equimolar ratio to 2 phr of 6PPD
The masses of the AO used are listed in Table 3. A compound without AO served as a second reference sample. Two compounds were prepared in each case and combined on the mill.
A “Rheomix OS” internal mixer from Haake with tangential Banbury rotors was used for mixing. The initial temperature was 40 °C, at a rotor speed of 50 rpm
The rubber was first plasticized in the mixer for 2 min. Subsequently, the AO, zinc oxide with stearic acid, and CBS with sulfur were each mixed in for 2 min, resulting in a total mixing time of 8 min. In the case of the mixture with
D-lignin and 6PPD, the total mixing time was 9 min. After each addition, the torque initially decreased briefly as the plunger was opened. After the respective mixture components were added, the torque increased until it remained constant.
Vulcanisation
After the samples had been left to stand for 24 hours following mixing, the samples (2 mm plates) were vulcanised at 160 °C until the t90 time plus two minutes (one minute per millimetre of plate thickness). The rheometer curves used to determine the vulcanisation time were recorded in accordance with DIN 53529 on a ‘Moving Die’ rheometer (manufacturer: MonTech, type: MDR 3000 Basic) at 160 °C for 30 minutes, with a frequency of 1 Hz and a deformation amplitude of 1.5 degrees
Ageing
S2 tensile bars (see tensile-elongation measurements) and round test specimens with a diameter of 16 mm were punched out from 2 mm-thick sheets. The samples were aged in a ventilated oven at 100 °C for 1 day, 3 days, 7 days, 14 days and 28 days. In each case, an unaged sample served as a reference to enable the ageing process to be tracked in comparison with the initial state. Various methods were used to investigate the influence of lignin on ageing behaviour In addition to D-lignin, a further mixture of D-lignin and 6PPD in a 1:1 ratio was prepared.
Table 1: Sample assignment and reaction conditions for the reductive polymerization of lignin with Ru and formic acid.
Table 2: Recipe and weighing of the IR rubber compounds.
Table 3 : Weighing of AO for the IR rubber compounds.
Figure 4: Mw and tmax values of the depolymerisation products of OL with FA and Ru/C as a function of reaction time and temperature.
ATR-FT-IRspectroscopy
ATR-FT-IR spectroscopy was used to examine the surfaces of the samples for oxidation. For the analysis, the integrals of the corresponding ageing bands were calculated and the ratio of the ageing band to the reference band was determined using the formula (N= wavenumber, E= area)
The stretching vibration of the methyl group at 2900 cm-1 served as the reference band. A Nicolet iS55 FT-IR ATR-FTIR spectrometer from Thermo Scientific was used. The number of scans was 64
DSC–DeterminationofTg
The glass transitions of the samples were measured on a Netzsch DSC 204 F1 Phoenix over a temperature range of
-100 °C to 20 °C at a heating rate of 10 °C/min, with two cooling and heating phases. The sample weight was 10 mg
Equilibriumswelling
The degree of swelling of the samples (16 mm discs, 2 mm thick) was measuredbymeansofequilibriumswellingin toluene to characterise the change in cross-linking density resulting from thermal-oxidative ageing, as determined gravimetrically. Swelling is inversely proportional to the cross-linking density To this end, the solvent was replaced after 48 hours of swelling, and the sample was weighed in its swollen state (m₁) after a further 24 and 48 hours (equilibrium) and after re-drying in a vacuum oven (m₂). The degree of swelling Q was determined according to
Hardnessmeasurementsinaccordance withDIN53505
The hardness measurements were carried out using a Frank-Bareiss HP-05 in Shore A in accordance with DIN 53505. Three S2 tensile specimens with a total thickness of 6 mm were used.
The tensile tests were carried out on a Zwick Z 010 from Zwick/Roell in accordance with DIN 53504. The preload was 1.0 N. S2 tensile specimens were used
Results:
Firstly, the optimal reaction conditions forthedepolymerisationofOrganosolve lignin (OL) with formic acid (FA) and Ru/C had to be determined. To this end, the reaction times and temperatures were varied SEC and DSC-OIT measurements were carried out on the samples Figure 4 shows the results plotted against reaction time.
A common trend across all experimental series is that the molar mass Mw of the depolymerisation products initially decreases. At reaction temperatures of 220 °C and 240 °C, the molar mass increases again as the reaction time increases. At short reaction times, the breakdown of the lignin predominates before condensation occurs, leading to a renewed increase in Mw Condensation is not observed at a reaction temperature of 280 °C. The molar mass remains constant. The condensation of the depolymerisation products is presumably facilitated by the fact that the formic acid is consumed in the course of the reaction and is no longer available as a ‘capping’ agent or to reduce the lignin. At 280 °C, based on the results at lower temperatures,thisisalsothecase;however, the temperature is sufficient to prevent condensation, as the lignin is broken down more extensively. A similar trend is observed for the antioxidant effect. As the reaction time increases, tmax decreases, only to rise again as the reaction progresses. Consequently, there are temporarily insufficient phenolic hydroxyl groups available to account for the antioxidant effect. Based on this series of experiments, the ‘sweet spot’ is found at a reaction temperature of 280 °C and a reaction time of 15 minutes.
To investigate the influence of the metal catalyst on the reaction, a second set of measurements was carried out without Ru/C. In this case, a reaction time of 60 min was not used, as condensation of the depolymerisation products had previously been observed. Table 4 lists the MW, Mn and PDI.
At a low reaction temperature of 220 °C, the use of Ru/C as a catalyst is beneficial in that the molar masses of the depolymerisation products are significantly higher without the catalyst than with it. As the temperature rises, this effect is reversedandthemolarmassesarecomparatively lower, although they are at a similar level at Treaction = 280 °C. Based on the SEC measurements, the most effective depolymerisation therefore occurs at 280 °C. Figure 5 shows the DSC-OIT measurements as a function of the reaction parameters.
The tmax values reach a maximum under the reaction conditions of 240 °C and 30
min, with tmax = 27.8 min. This is slightly higher than the values at 220 °C (23.5 min and 25.3 min respectively) When using Ru/C as a catalyst, similar values to those at 240 °C and 30 min were achieved at 280 °C and 15 min. Without the use of the catalyst, however, the highest of the reaction temperatures tested here has a negative effect on the antioxidant activity (20.7 minutes and 22.2 minutes, respectively) The proportion of phenolic OH groups appears to decrease Based on both sets of measurements, two ‘sweet spots’
emerge, depending on the addition of the metal catalyst. When Ru/C is added to the reaction, the optimal reaction conditions are found at 280 °C and 15 minutes, whilst omitting the catalyst shifts the optimum to 240 °C and 30 minutes.
In a third series of experiments, the influence of the amounts of formic acid added was investigated. The optimum conditions for the catalysed depolymerisation – 280 °C and 15 minutes – were selected as the reaction conditions For-
Table 4: Molecular weight distribution of OL depolymerisation products using FA as a function of reaction temperature and time.
Figure 5: DSC-OIT curves of the depolymerisation products of OL with FA without Ru/C as a function of reaction time and temperature.
Table 5: Molecular weight and Molecular weight distribution of the OL depolymerisation products using excess FA
mic acid was now added in excess. This ensured that it was not consumed during the reactor’s heating phase The investigations were carried out once with and once without Ru/C.
Table 5 shows the results of the SEC measurements. The influence of the catalyst on the molecular masses appearstobenegligible.Furthermore,formic acid does not appear to have a significant influence on the resulting molecular mass of the depolymerisation products, as these are of the same order of magnitude as those of the products without excess formic acid
The DSC-OIT measurements, which are important for assessing the antioxidant activity, are shown in Figure 6. These were initially carried out at 150 °C in an oxygen atmosphere.
It was found that an excess of formic acid has a positive effect on the antioxidant activity of the depolymerisation products. Thus, tmax for the experiment without a catalyst is 38.8 min, and 50.6 min when Ru/C is used as the catalyst. This represents a significant improvement in the expected protective effect against thermal-oxidative ageing.
The activation energy of the oxidation reaction can be calculated from the tmax values obtained using the Arrheniusequation.Todothis,ln(tmax)isplotted against 1/T The activation energy can be calculated from the slope. Figure 7 shows the Arrhenius plots for both depolymerisation products.
The calculated activation energies, at 65.3 kJ/mol (without Ru/C) and 77.6 kJ/mol (with Ru/C), are very close to one another. It is evident that the combination of formic acid in excess, together with a catalyst, leads to a depolymerisation product with good antioxidant activity. Changes in the structure of both products were investigated using ATR-FT-IR. The spectra are shown in Figure 8.
The ATR-FT-IR spectra clearly show that the broad energy absorption of the hydroxyl group stretching vibration in the range from 3000 cm-1 to 3500 cm-1 increases significantly as a result of depolymerisation compared with untreated Organosolv lignin (OL) The addition of Ru/C to the reaction further increases the proportion of phenolic hydroxyl
groups. Furthermore, an increase in the stretching vibration of C–H groups (methyl) is evident in the region around 2900 cm-1 . This is an indication of the ‘capping’ agent function of the ethanol contained in the solvent. The C–O stretching vibration also increases in the range from 1000 cm-1 to 1300 cm-1 Bourbiaux et al found that formic acid promotes depolymerisation by formylation of the lignin fragments and that the alcohol present in the reaction solution stabilises the fragments.[45]
This suggests that ethanol or its degradation products are bound to the lignin At the same time, however, it also suggests a cleavage of β-O-4 bonds. The depolymerisation of Organosolv lignin in combination with an excess of formic acid was therefore successful. The depolymerisation product of Organosolv lignin, which was produced at 280 °C for
Figure 6: DSC-OIT curves of the depolymerisation products of OL with excess FA and (a) without Ru/C and (b) with Ru/C at different measurement temperatures
Figure 7: Arrhenius plots of the depolymerisation products of OL with FA in excess, (a) without Ru/C and (b) with Ru/C.
Figure 8: ATR-FT-IR spectra of OL and the depolymerisation products of OL with excess FA.
15 minutes with an excess of formic acid and Ru/C as a catalyst, is referred to in the remainder of this thesis as D-lignin, ‘depolymerisation product of Organosolv lignin’.
Effect of depolymerised lignin on vulcanisation
To determine the influence of D-lignin on the cross-linking behaviour, the relevant mixtures (Table 2 and Table 3) were analysed using a rheometer The vulcanisation isotherms are shown in Figure 9; the t90 and incubation times, as well as the respective maximum torque, are given in Table 6.
The samples containing D-lignin exhibit reversion, i.e. the breakdown of cross-linking sites shortly after reaching the maximum torque Smax of 5.12 dNm and 5.77 dNm, respectively, when 6PPD was added. It is already known from previous chapters that phenolic AOs reduce the vulcanisation time and the maximum torque. As lignin contains many phenolic groups, it stands to reason that these are responsible for the observed effects. The 6PPD reduces the maximum torque to a significantly lesser extent. When combined with D-lignin, the maximum torque is higher than with pure D-lignin. The combination of both AOs results in a lower number of phenolic groups in the rubber matrix, which explains the difference in the curve profiles of the two D-lignin-containing samples
Ageing studies
First, the changes in physical properties resulting from ageing were characterised using hardness and tensile tests. This was followed by the application of chemical analysis methods.
Physicalproperties–Hardnessmeasurements
The change in hardness over the course of ageing is shown in Figure 10 Both samples show a smaller decrease in hardness compared with the AO-free reference, with the addition of 6PPD further reducing this decrease. However, neither D-lignin nor the combination ofD-ligninwith6PPDcomesclosetothe ageing protection provided by 6PPD alone. For example, after 14 days of ageing, the Shore A hardness of the sample containing D-lignin decreases by 14.8 °Shore A compared with the nonaged sample, whilst the sample con-
taining 6PPD shows an increase of 3.5 °Shore A Based on the hardness tests, the addition of 6PPD to D-lignin provides no added benefit in terms of ageing protection. After 28 days of ageing, both samples containing D-lignin show an increase in hardness, which is attributable to post-crosslinking caused by thermal-oxidative ageing.
Physicalproperties–Tensiletest
The changes in elongation at break and tensile strength during thermal-oxidative ageing are shown in Figure 11. Here, too, the antioxidant effect of D-lignin is evident.
The smaller decrease in the elongation atbreakofD-lignin,incontrastto6PPD, is attributable to the lower cross-linking of the sample, which is typical of phenolic AO This had already been demonstrated by the rheometer measurements, as the maximum torque was significantly lower than in the samples withoutD-lignin Thesamplecontaining D-lignin and 6PPD is more crosslinked and shows a correspondingly greater reduction in elongation at break.
Acommonfeatureofthereferencesamples without AO and those with 6PPD is that the decrease in elongation at break is most pronounced within the first
Figure 9: Rheometer curves of the IRcompounds
Figure 10: Change in Shore A hardness over the course of ageing.
Table 6: Vulcanisation and incubation times, and the maximum torque for the IR samples.
Figure 11: Change in elongation at break (a) and tensile strength (b) over the course of ageing.
week and then declines only slowly as ageing continues. This observation is probably attributable to the DLO (diffusion-limited oxidation) effect Furthermore, this sample shows a marked decrease in elongation at break after 14 days of ageing. The decrease in elongation at break of the lignin samples follows an approximately linear trend. This suggests that D-lignin effectively delays thermal-oxidative ageing.
Thechangeintensilestrengthisroughly at the same level for the sample containing D-lignin and that containing
6PPD, although the sample containing 6PPD shows a decrease in tensile strength after 14 days of ageing. By contrast, the sample containing a combination of both AOs shows a decrease in elongation at break which, over the course of ageing, converges with that of the sample containing 6PPD alone.
The physical measurements were followed by chemical analyses. Figure 12 shows the changes in the glass transition temperature, ΔTg, over the course of the aging process.
During ageing, the glass transition temperature increases, as the materials become more brittle and thus more glasslike due to post-crosslinking during ageing, as has already been demonstrated by tensile tests.[47] Chain mobility is restricted.[48] The samples containing D-lignin show a smaller increase in the glass transition temperature during ageing than the samples without AO and those containing 6PPD This suggests that D-lignin has a good antioxidant effect. The results of the DSC measurements are consistent with the changes in the physical properties of the material The combination with 6PPD exhibits synergistic effects within the first two weeks of thermal-oxidative ageing. This is evident from the smaller increase in T g compared with the pure AO.
Swelling
Figure 13 shows the changes in the degree of swelling over the course of the ageing process.
At the start of ageing, the degree of swelling increases and the cross-linking densitydecreases Thiscanbeexplained by chain scission resulting from thermal-oxidative ageing. Chain scission allows more swelling agent to diffuse into the three-dimensional polymer network, causing the internal pressure to rise and the entropy to decrease. After 14 days of ageing, the degree of swelling decreases Thisisduetotheoxidationof the sample following thermal-oxidative ageing. As a result, the polarity of the sample increases and its compatibility with toluene decreases Compared with the AO-free reference, D-lignin slows down chain scission. However, 6PPD proves to be significantly more effective, with the degree of swelling remaining virtually constant as ageing progresses Even a combination of D-lignin and 6PPD does not come close to matching the ageing protection provided by 6PPD
ATR-FT-IRspectroscopy
Figure 14 shows the change in the band ratio of the carbonyl band at 1720 cm-1 (a), the ether band at 1100 cm-1 (b) and the hydroxyl band at 3500 cm-1 (c) over the course of the ageing process.
The ATR-FT-IR measurements show that D-lignin effectively slows down the oxidation of the material’s surface. Only after 14 days of ageing do the band ra-
Figure 12: Change in Tg during ageing
Figure 13: Change in swelling degree over the course of ageing.
Figure 14: Change in the band ratio of the carbonyl band at 1720 cm ¹ (a), the ether band at 1100 cm ¹ (b) and the hydroxyl band at 3500 cm ¹ (c) during the ageing process.
tios of the ether and carbonyl bands increase slightly, whilst the AO-free reference sample is significantly oxidised. The combination of D-lignin with 6PPD exhibits a synergistic effect with regard to surface oxidation. Consequently, the band ratio of this sample increases less markedly than in the samples containing D-lignin or 6PPD alone. This can be attributed to the higher number of phenolic hydroxyl groups. Furthermore, the structure of D-lignin contains electron-withdrawing substituents such as methyl groups in the ortho position, which further stabilise the peroxo radicals via the delocalised π-system.
Summary
The reductive cleavage of lignin using excess formic acid results in a depolymerisation product (D-lignin) that possesses antioxidant properties. The results of the ageing tests thus confirm those of the OIT measurements. In terms of slowing down surface oxidation, D-lignin is certainly on a par with synthetic anti-ageing agents. It is therefore a viable alternative as a biological anti-ageing agent. The combination of D-lignin and 6PPD shows synergistic effects in ATR-FT-IR and DSC measurements. Overall, it is possible to partially and effectively replace 6PPD by adding D-lignin.
Chris Kerler – chris.kerler@win-verlag.de, Tel: +49 (89) 3866617-32
AbonnentenserviceundVertrieb: Tel: +49 (89) 3866617-46, www.kgk-rubberpoint.de/hilfe oder E-Mail an abovertrieb@win-verlag.de mit Betreff „KGK” Gerne mit Angabe Ihrer Kundennummer vom Adressetikett
▪ Schwerpunktthema
Die Fakuma bringt die Kunststoff- und Elastomerbranche zusammen – und KGK ist mittendrin. Freuen Sie sich auf exklusive Messehighlights, neue Werkstoffe, innovative Verfahren und aktuelle Entwicklungen rund um Kautschuk, Gummi und Elastomere.
Beirat:
Prof. Dr. Anke Blume, University of Twente, Enschede, Overijssel (Niederlande)
Prof. Dr. Maurizio Galimberti, Politecnico di Milano Milano (Italien)
Prof. Dr. Ivan Hudec, Slovak University, Bratislava (Slowakei)
Prof. Dr. Jörn Ihlemann, TU Chemnitz, Chemnitz
Prof. Dr. Seiichi Kawahara, Nagaoka University, Niigata-Ken (Japan)
Dr. Ernst Osen, Freudenberg Sealing Technologies, Weinheim
Kein Teil dieser Zeitschrift darf ohne schriftliche Genehmigung des Verlages vervielfältigt oder verbreitet werden. Unter dieses Verbot fällt der Nachdruck, die gewerbliche Vervielfältigung per Kopie, die Aufnahme in elektronische Datenbanken und die Vervielfältigung auf CD-ROM und allen anderen elektronischen Datenträgern. Dieses Magazin ist umweltfreundlich auf chlorfrei gebleichtem Papier gedruckt.
ISSN 0948-3276
Unsere Papiere sind PEFC zertifiziert
Wir drucken mit mineralölfreien Druckfarben
Außerdemerscheinenbeider WIN-VerlagGmbH&Co.KG:
Magazine: AUTOCAD Magazin, Bauen Aktuell, Digital Business, e-commerce Magazin, DIGITAL ENGINEERING Magazin, DIGITAL MANUFACTURING, PlastXnow, Plastverarbeiter, r.energy