M 129
1.a Parte 1. INTRODUĂ‡ĂƒO Sempre que ĂŠ necessĂĄrio descrever uma unidade produtiva
%& 3 4 '
de forma a serem facilmente reconhecidos os seus elemen-
usado aqui para designar qualquer entidade que leve a cabo
-
algum tipo de operação sobre matÊria-prima, materiais, com-
sempenho e os seus desperdĂcios, qualquer um se debate
) # %5 &
com a mesma constatação constrangedora: não hå uma for-
%5 4 6
ma expedita de o fazer. Todas as ferramentas que podem ser
6 4 6 ) 8 %5
usadas para isso apenas focam um ponto de vista deixando
acrescenta valor aos produtos embora algumas delas, apesar
de fora outros importantes.
de alterando a forma fĂsica ou quĂmica, podem nĂŁo acres-
-
6 9 ') <
Representar os seus principais recursos;
%5 4 &
! "
%5 4 -
Representar os principais desperdĂcios relacionados com
= 4 4 =
os materiais;
parte quase inquestionavelmente dos processos industriais.
JosĂŠ Dinis Carvalho
Representar os principais desperdĂcios relacionados com
> %& 4
o pessoal;
Permitir diagnosticar os principais problemas e avaliar o
mĂĄquinas, equipamentos e pessoas que pode, para efeitos
desempenho;
de anålise, fazer sentido ser tratada como uma única estação
Permitir representar estados futuros.
de trabalho.
# $
10
artigo cientĂďŹ co
centar valor aos produtos (estes casos estĂŁo incluĂdos nos
baseia-se na ideia que uma grande parte da anĂĄlise da pro-
2. CASO DE UMA ĂšNICA ESTAĂ‡ĂƒO DE TRABALHO
%&
Considere-se isoladamente uma determinada estação de
3 ? @') # %&
sobre cada um dos seus processos. Com essa informação Ê
por exemplo, uma mĂĄquina operada ou monitorizada por um
possĂvel descrever as caraterĂsticas principais de um dado sis-
homem ou simplesmente uma bancada de trabalho manual.
Para ser possĂvel analisar e avaliar esta estação de trabalho
seus desperdĂcios ( 1')
4 serĂĄ detalhado abaixo. É importante notar que grande parte dessa informação pode nĂŁo estar disponĂvel e que grande parte dela ĂŠ difĂcil de obter com exatidĂŁo. Neste tipo de anĂĄlise o importante nĂŁo ĂŠ a exatidĂŁo dos dados bastando valores aproximados e tambĂŠm ĂŠ mais importante ter dados com algum erro do que nĂŁo ter dados nenhuns. Depois de desenvolvido todo o modelo serĂĄ sempre fĂĄcil alterar os dados caso a informação mais precisa seja recolhida ou forneci ) sĂŁo descritos de seguida.
2.1. Tempo Takt Takt2
B %& ) 2 = 9 4 tempo Takt 4 4 ! " # $
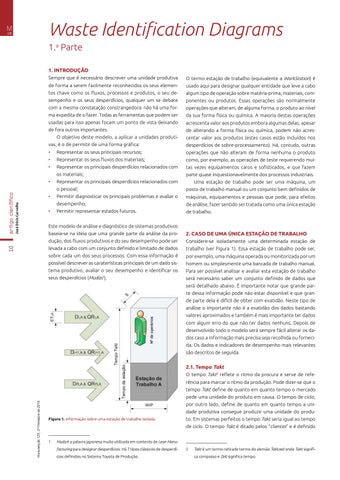
) 4 4 dade produtiva consegue produzir uma unidade do produFigura 1. * %& %& )
) # Takt seria igual ao tempo ) Takt ĂŠ ditado pelos “ E
1
ĂŠ a palavra japonesa muito utilizada em contexto de para designar desperdĂcios. HĂĄ 7 tipos clĂĄssicos de desperdĂ + / 0 2 %& )
2
Takt & F FTaktF FZeitF )
!
" # $ % & '( $ ) * # '(
+ ' !
% &
É muito frequente que a quantidade observada de produ , ( 0 dade planeada ou requerida Qr para esse mesmo dia. As +1 & ' * ) das pessoas. Acontecem imprevistos como atrasos, avarias, erros nos materiais, cansaço, falta de motivação, entre muitos outros.
(ĆŹFLĂ…QFLD GD (VWDžR GH 7UDEDOKR 2 &' * Eet gem do tempo disponĂvel da estação de trabalho que ĂŠ usa 3 ) 4
4 5) problema de balanceamento de linha, medindo o quanto a
A produtividade avalia a relação entre os resultados e a quan-
&1 E
tidade de recursos necessĂĄrios. Se com os mesmos recursos
forma, este indicador relaciona o tempo disponĂvel da es-
se conseguem mais resultados, isto quer dizer que a produ-
&' * &1
produtos. Tal como a produtividade, este indicador pode
usam os recursos. Como as pessoas sĂŁo o recurso mais im-
ser usado do ponto de vista do valor esperado e no ponto
portante, e na generalidade dos casos, o recurso mais caro, ĂŠ
" 4 -
muito comum avaliarmos a produtividade em relação a este
&' *
recurso. Quase sempre que se fala em produtividade estĂĄ im-
seguinte forma:
plĂcito que se estĂĄ a falar da produtividade da mĂŁo-de-obra. A produtividade pode ser prevista para um determina Eet(e =
terminada de acordo com o que jĂĄ ocorreu (produtividade
n
F
i=1
Ti
TT
=
Te TT
determinada da seguinte forma:
artigo cientĂďŹ co
6 7 * 6 84 9<>?! @ 4 BD99
Produtividade
, (e =
" - . /
EeT(e 3 &' * !
n H &1 &' * !
Ti $ &' 0
Te $ &' !
TT $ Takt.
Sendo:
, (e !
" %-
" " !
odo de trabalho:
- # !
/ $ % &' Eet( =
Mas como sabemos as coisas nunca correm exatamente como esperĂĄvamos ou como planeamos. Sendo assim, quando che-
" 1
F
n i=1
Ti
/
=
" * Te /
)
*
foi, de facto, a produtividade conseguida. Para isso basta con-
Sendo:
tar os produtos produzidos e sem defeitos (", "
EeT( 3 &' * !
+ &' ) /
" "
n H &1 &' !
Ti $ &' 0
Te $ &' !
/ $ % &'
produzida; , ( =
" - . /
Sendo:
J
-
, ( !
K33 2
" "
+ +3
3 )
produzida;
/
- # !
4 " 3
/ $ % &'
apresentado com mais detalhe na próxima edição. M
13
Sendo: