U p d at e v a n (t e c h n i s c h e) i nf o r m at ie vo o r de vakspecial is ten bij BOVAG -bedrijven
NOVEMBER 2026 #16
Achterscherm Zeekr 001 vervangen
A
llereerst bestaat het achterscherm uit een 0,65 mm hoogsterkte staalsoort. Dit wijkt af van de milde staalsoorten die normaal gesproken voor huidplaten worden gebruikt. Hierdoor is het extra belangrijk om de door de fabrikant voorgeschreven reparatiemethode nauwkeurig te volgen. Daarnaast is het verleidelijk om de snijlijnen in de C-stijl achter het zijruitje en de sierlijst te plaatsen. De fabrikant schrijft echter speci fieke locaties voor waar de verbindingen en snijlijnen moeten worden aangebracht. Om deze reparatie correct uit te voeren, moet daarom ook de dakplaat worden vervangen. Let er bovendien op dat de achterliggende versterkingen tijdens het uitslijpen niet worden beschadigd. Gebruik de tekening om de exacte positie van de snijlijnen te bepalen en controleer welke verbindingstechnieken op de verschillende locaties moeten worden toegepast.
Verwijderen van het oude achterscherm
Zorg dat de geluidsisolerende inzetstukken intact blijven tijdens het loshalen van de dorpel. Dit doe je door de huidplaat te verwarmen op de plaats van deze inzetstukken. Voer vervolgens de volgende stappen uit:
4 16 9
4
480 mm
8 6
3
10mm
2
25
20
Zeek_007
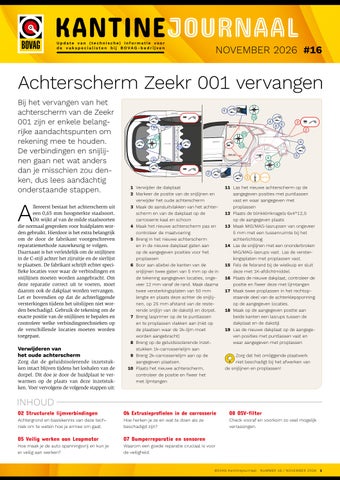
Bij het vervangen van het achterscherm van de Zeekr 001 zijn er enkele belangrijke aandachtspunten om rekening mee te houden. De verbindingen en snijlijnen gaan net wat anders dan je misschien zou denken, dus lees aandachtig onderstaande stappen.
25
4
33 600 mm
2K
9
9
4
EPOXY
4 2
3
1 Verwijder de dakplaat 2 Markeer de positie van de snijlijnen en verwijder het oude achterscherm 3 Maak de aansluitvlakken van het achter scherm en van de dakplaat op de carrosserie kaal en schoon 4 Maak het nieuwe achterscherm pas en controleer de maatvoering 5 Breng in het nieuwe achterscherm en in de nieuwe dakplaat gaten aan op de aangegeven posities voor het proplassen 6 Boor aan allebei de kanten van de snijlijnen twee gaten van 5 mm op de in de tekening aangegeven locaties, ongeveer 12 mm vanaf de rand. Maak daarna twee versterkingsplaten van 50 mm lengte en plaats deze achter de snijlijnen, op 25 mm afstand van de resterende snijlijn van de dakstijl en dorpel. 7 Breng lasprimer op de te puntlassen en te proplassen vlakken aan (niet op de plaatsen waar de 2k-lijm moet worden aangebracht) 8 Breng op de geluidsisolerende inzetstukken 1k-carrosserielijm aan 9 Breng 2k-carrosserielijm aan op de aangegeven plaatsen. 10 Plaats het nieuwe achterscherm, controleer de positie en fixeer het met lijmtangen
6,4*12,5
11 Las het nieuwe achterscherm op de aangegeven posities met puntlassen vast en waar aangegeven met proplassen 12 Plaats de blinkklinknagels 6x4*12,5 op de aangegeven plaats 13 Maak MIG/MAG-lasrupsen van ongeveer 5 mm met een tussenruimte bij het achterlichtoog 14 Las de snijlijnen met een ononderbroken MIG/MAG-lasrups vast. Las de versterkingsplaten met proplassen vast. 15 Fels de felsrand bij de wielkuip en sluit deze met 1K-afdichtmiddel. 16 Plaats de nieuwe dakplaat, controleer de positie en fixeer deze met lijmtangen 17 Maak twee proplassen in het rechtopstaande deel van de achterklepsponning op de aangegeven locaties. 18 Maak op de aangegeven positie aan beide kanten een lasrups tussen de dakplaat en de dakstijl 19 Las de nieuwe dakplaat op de aangegeven posities met puntlassen vast en waar aangegeven met proplassen Zorg dat het omliggende plaatwerk niet beschadigt bij het afwerken van de snijlijnen en proplassen!
02 Structurele lijmverbindingen
06 Extrusieprofielen in de carrosserie
08 OSV-filter
Achtergrond en basiskennis van deze techniek om te weten hoe je ermee om gaat.
Hoe herken je ze en wat te doen als ze beschadigd zijn?
Check vooraf en voorkom zo veel mogelijk verrassingen.
05 Veilig werken aan Leapmotor
07 Bumperreparatie en sensoren
Hoe maak je de auto spanningsvrij en kun je er veilig aan werken?
Waarom een goede reparatie cruciaal is voor de veiligheid.
BOVAG Kantinejournaal
NUMMER 16 / NOVEMBER 2026
1
Structurele lijmverbindingen in de carrosserie
Hoe werkt een lijmver Fabrikanten kiezen steeds meer voor structurele lijmverbindingen in moderne voertuigen. Waar vroeger vooral werd gelast, worden carrosseriedelen nu steeds vaker verlijmd of in een hybride verbinding gecombineerd met bijvoorbeeld ponsnagels, klinknagels of flowdrill. Tijd voor een nader onderzoek van deze structurele lijmverbindingen.
A
llereerst: waarom is het structureel lijmen zo in opkomst? Een belangrijke reden is de toepassing van andere materialen: ultra-hogesterktestalen, aluminium, kunststoffen en composietmaterialen zoals koolstofvezelversterkte kunststoffen. Deze materialen laten zich niet altijd eenvoudig met traditionele verbindingstechnieken combineren. Verlijmen maakt het mogelijk om de materiaaleigenschappen beter te behouden. Bij lassen wordt lokaal veel warmte ingebracht, en bij een lijmverbinding hoeft dat niet. Hierdoor blijven de eigenschappen van bijvoorbeeld ultra-hogesterktestaal beter behouden. Op het eerste gezicht lijkt een lijm zwak wanneer deze wordt verge leken met staal. Een structurele lijm heeft vaak een sterkte van enkele tientallen N/mm², terwijl ultra-hogesterktestaal treksterktes van meer dan 1.500 N/mm² kan bereiken. Wat het verschil maakt, is de oppervlakte. Doordat je lijm op een veel groter gebied aanbrengt,
heeft het een groter hechtoppervlak en kan een structurele lijmverbinding toch heel sterk zijn. Anders gezegd: lijm verdeelt de belasting over bijna het volledige contactoppervlak, terwijl een mechanische verbinding de belasting op maar een aantal punten draagt. Meer voordelen zijn dat structurele lijmverbindingen hierdoor bijdragen aan een hogere carrosseriestijfheid, een betere energieabsorptie tijdens een botsing, demping van trillingen en een verbeterde torsiestijfheid van de carrosserie. Ook kunnen minder mechanische verbindingen nodig zijn, wat gewicht, materiaaleigenschappen en productiekosten ten goede komt.
Structurele lijmsoorten Binnen het schadeherstel worden vooral vier typen structurele lijmen toegepast. Bij schadeherstel zijn altijd de OEM-richtlijnen die de voorgeschreven lijmspecificaties bepalen voor de toepassing. Kies nooit zelf. Epoxylijm
Epoxylijmen worden veel toegepast voor structurele verbindingen van carrosseriedelen. Het betreft meestal tweecomponentenlijmen waarbij een hars en een verharder in een vaste verhouding worden gemengd. Wat er dan technisch gebeurt, voor de liefhebber: na het mengen ontstaat er een chemische reactie waarbij de moleculen covalente bin2
BOVAG Kantinejournaal
dingen met elkaar aangaan en een sterk driedimensionaal polymeernetwerk vormen. Wanneer epoxylijm is uitgehard, geeft het een hoge sterkte, goede vormvastheid, uitstekende hechting en een hoge weerstand tegen warmte en chemicaliën. Hoewel je bij epoxy misschien snel denkt aan een harde, niet flexibele verbinding, bestaan er speciaal voor carrosserietoepassingen ontwikkelde epoxy’s. Deze zijn aangepast om ook botsenergie, trillingen en dynamische belastingen op te nemen. Zo dragen ze bij aan de structurele sterkte en stijfheid van de voertuigconstructie.
MMA-lijm (methylmethacrylaatlijm)
MMA-lijmen (methylmethacrylaatlijmen) worden gebruikt wanneer een snelle sterkteopbouw en een hoge belastbaarheid van
NUMMER 16 / NOVEMBER 2026
de verbinding nodig zijn. Het zijn meestal tweecomponentenlijmen waarbij een hars en een activator na mengen een snelle polymerisatiereactie starten. Wat er dan technisch gebeurt: de methylmethacrylaatmoleculen vormen lange polymeerketens die zorgen voor een sterke en duurzame verbinding. Het verschil met epoxy is dat MMA-lijmen meestal taaier en flexibeler zijn. Hierdoor kan de verbinding vervormingen, trillingen en dynamische belastingen goed opnemen zonder dat het scheurt. Een belangrijk voordeel van MMA-lijmen is dat ze heel goed hechten op allerlei verschillende materialen, zoals: staal, aluminium, verzinkt staal, kunststoffen en composieten. Ook kun je ze goed gebruiken wanneer je oppervlakte niet helemaal regelmatig is en bij verschillende voorbereidingen van het
erbinding?
A. Covalente binding: atomen van de lijm en het materiaal delen elektronen en vormen een sterke chemische binding. B. Van der Waals-krachten: positieve en negatieve ladingen in moleculen trekken elkaar aan. C. Mechanische verankering: De lijm vloeit in oneffenheden van het oppervlak en haakt zich vast.
B +
-
+
-
+
A
C
Hechting van lijmen Structurele lijmen in combinatie met mechanische bevestiging
Achterste langsdrager van de Volvo EX90, opgebouwd uit een combinatie van geëxtrudeerde aluminium profielen, aluminium plaatdelen, aluminium gietdelen en hoogsterktestaal plaatdelen. De verschillende materialen en productietechnieken zijn met elkaar verbonden door hybride verbindingen, waarbij structurele lijmen worden gecombineerd met mechanische bevestigingsmethoden. Hierdoor worden belastingen efficiënt verdeeld en ontstaat een lichte, stijve en sterke voertuigconstructie.
O
p een schoon oppervlak kan de lijm beter hechten waarmee de verbinding sterker wordt. De meeste mensen weten dat, maar het ook echt uitvoeren, is soms een aandachtspunt. Zorg dat je vervui lingen zoals vet, olie, stof, siliconen, roest of resten van oude coatings goed hebt weggehaald voordat je gaat lijmen. Maak het oppervlak ook ‘actief’ door deze voor te behandelen door bijvoorbeeld schuren of het aanbrengen van een primer. Dit schoonmaken en actief maken zorgt ervoor dat je je oppervlakte goed kunt ‘benatten’; de lijm kan overal goed bij het materiaal komen. Wanneer de lijm het oppervlak goed heeft benat, kunnen op moleculair niveau hechtingskrachten ontstaan tussen de lijm en het materiaal. Het spreekt voor zich dat op plekken die niet goed schoon of actief waren, de lijm minder hecht wat de gehele verbinding verzwakt. Lees verder op pagina 4.
oppervlak. MMA-lijmen zijn minder gevoelig voor kleine afwijkingen, maar blijf wel altijd zorgvuldig voorbehandelen. Tot slot beschikken MMA-lijmen over een relatief hoge rekgrens, waardoor de verbinding, wanneer je hem belast, enige vervorming kan opnemen voordat schade aan de verbinding ontstaat.
Polyurethaanlijm (PU-lijm)
Polyurethaanlijmen zijn flexibel en taai. Waar epoxy en MMA harder worden, blijft PU-lijm relatief elastisch. Hierdoor scheurt het minder snel bij vervormingen, trillingen en thermische uitzetting van materialen. De belasting kan over een groter oppervlak worden verdeeld, wat spanningspieken in de verbinding vermindert. Hoe de lijm technisch in elkaar zit: tijdens het uitharden reageren isocyanaaten polyolcomponenten met elkaar tot een sterk polymeernetwerk. PU-lijmen hechten goed op allerlei verschillende materialen, zoals: staal, aluminium, kunststoffen en composieten. Afhankelijk van
de samenstelling van de polyurethaanlijm kun je het gebruiken voor afdichtende en semi- structurele verbindingen. Binnen het schade herstel worden polyurethaanlijmen veel gebruikt voor het verlijmen van ruiten en, wanneer voorgeschreven, ook bij carrosserie panelen zoals zijpanelen en dakplaten. Overal waarbij naast sterkte, ook flexibiliteit, trillings demping en duurzaamheid belangrijk zijn.
MS-polymeerlijm (Modified Silane Polymer/SMP)
MS-polymeerlijmen, ook bekend als Modified Silane of Silyl Modified Polymer (SMP), combineren eigenschappen van polyurethaanlijmen en siliconenkitten. Dit zijn meestal ééncomponentproducten die uitharden door een chemische reactie met vocht uit de lucht. Tijdens deze reactie vormen de polymeerketens onderling dwarsverbindingen, waardoor een sterk maar blijvend elastisch polymeernetwerk ontstaat. MS-polymeerlijmen hechten goed op allerlei verschillende materialen, waaronder: staal,
aluminium, verzinkt staal, gelakte oppervlak ken, veel kunststoffen en composietmaterialen. Daarnaast hechten zij doorgaans goed op zowel poreuze als niet-poreuze ondergronden en is, afhankelijk van de ondergrond, vaak geen primer nodig. In vergelijking met veel andere lijmsystemen bevatten zij geen isocyanaten en beschikken zij over een goede bestendigheid tegen vocht, uv-straling, weersinvloeden en veroudering. Hierdoor behouden deze lijmen gedurende lange tijd hun flexibiliteit en functionele eigenschappen. Binnen het schadeherstel worden MS-polymeerlijmen voornamelijk gebruikt voor afdichten en voor semistructurele verbindingen. Doordat ze een lage stijfheid en hoge elasticiteit hebben, zijn zij bijzonder geschikt voor verbindingen waar spanningsopbouw in het plaatwerk en het risico op aftekening naar het buitenoppervlak moeten worden beperkt. Voorbeelden hiervan zijn verbindingen bij dakpanelen en zijpanelen.
BOVAG Kantinejournaal
NUMMER 16 / NOVEMBER 2026
3
Vervolg van pagina 3.
Adhesie en cohesie Adhesie is de kracht tussen de lijm en het oppervlak van het materiaal. Deze kracht ontstaat in een hele dunne overgangslaag tussen beide materialen, de ‘interphase’. De atomen van de lijm worden chemisch verbonden met de atomen aan het oppervlak van het materiaal (zie figuur 2). Daarnaast kan de lijm zich vastzetten in microscopische oneffenheden van het oppervlak. Dit wordt mechanische verankering genoemd. Cohesie is de inwendige sterkte van het materiaal en de uitgeharde lijm. Het zijn de krachten waarmee het materiaal en/of de lijm zichzelf bijeenhoudt. Tijdens het uitharden worden moleculen met elkaar verbonden tot een driedimensionaal netwerk. Dit netwerk bepaalt uiteindelijk de sterkte, stijfheid en duurzaamheid van de lijm. Wanneer de cohesie onvoldoende is ontwikkeld, zal de verbinding voortijdig falen, zelfs als de adhesie uitstekend is. Dit soort problemen kan onder andere ontstaan wanneer tijdens de verwerking of het uithardingsproces niet wordt voldaan aan de voorgeschreven ver-
werkingscondities, zoals de juiste mengverhouding, temperatuur, luchtvochtigheid of uithardingstijd. Hierdoor wordt het inwendige netwerk van de lijm niet volledig gevormd en blijft de cohesieve sterkte achter.
Uithardingsmechanismen
Lijmen kunnen uitharden op twee manieren: fysische en chemische uitharding. Bij fysische uitharding hardt de lijm uit doordat er bijvoorbeeld een temperatuurverandering plaatsvindt, oplosmiddelen verdampen of de lijm vocht opneemt of afgeeft. De lijm vormt dan een nieuwe chemische verbinding; de lijm wordt vast doordat de aanwezige bestanddelen dichter bij elkaar komen en een stevige structuur vormen. Bij chemische uitharding reageren verschillende componenten met elkaar, waardoor nieuwe chemische verbindingen ontstaan. Hierbij wordt een driedimensionaal polymeernetwerk gevormd dat zorgt voor de uiteindelijke sterkte van de lijmverbinding. Dit gebeurt bijvoorbeeld bij epoxy-, polyurethaan- en MMA-lijmen.
Hoe neemt een lijmverbinding belasting op? Lijm en staal gedragen zich verschillend wanneer je ze belast. Staal kan hoge trekbelastingen opnemen en vervormt daarbij vaak maar een beetje. Lijmen hebben meestal een lagere treksterkte en zijn gevoeliger voor pelbelasting (wanneer je een verbinding vanaf de rand lostrekt). Daarom zijn lijmverbindingen minder geschikt voor trek- en pelbelasting.
L
ijmverbindingen presteren op hun beurt weer uitstekend wanneer de belasting als afschuifbelasting over een groot oppervlak wordt verdeeld. De kracht wordt dan niet op één punt opgenomen, maar verspreid over de gehele verbinding. Hierdoor kunnen structurele lijmen een belangrijke bijdrage leveren aan de sterkte en stijfheid van een voertuigconstructie. Om een lijm een structurele functie te geven, moet de verbinding speciaal voor lijmtoepassing zijn ontworpen. De vorm van de verbinding, de overlap, het type lijm en eventuele aanvullende mechanische verbindingen (bij-
Van Schade naar Schoonheid.
Kom werken bij ABS Autoherstel Bekijk de vacatures op werkenbij.absautoherstel.nl
4
BOVAG Kantinejournaal
NUMMER 16 / NOVEMBER 2026
voorbeeld puntlassen, klinknagels of schroeven) zijn daarbij op elkaar afgestemd. Alleen dan worden de krachten op de juiste manier door de verbinding opgenomen. Wijk daarom bij structurele reparaties nooit af van de reparatievoorschriften van de voertuigfabrikant. De voorgeschreven lijm, de manier van aanbrengen, de uithardingscondities en eventuele aanvullende bevestigingsmiddelen vormen samen één ontworpen constructie. De verbinding bereikt alleen de juiste sterkte wanneer alle onderdelen van dit ontwerp correct worden uitgevoerd.
In de volgende editie Een goede verbinding is sterk afhankelijk van de voorbereiding van het oppervlak. Daarnaast blijft een lijmverbinding gevoelig voor onjuiste mengverhoudingen, onvoldoende uitharding of verontreinigingen op het oppervlak. Het is lastiger om de kwaliteit van een lijmverbinding na uitharding met het oog te beoordelen dan bij bijvoorbeeld een lasverbinding. In de volgende editie gaan we daarom in op de verwerking van structurele lijmen binnen het schadeherstelbedrijf, waaronder oppervlaktevoorbereiding, lijmlaagdikte, uitharding, OEM-voorschriften en kwaliteitscontrole.
Spanningsloos maken Leapmotor Veiligheid voorop wanneer je aan een elektrisch voertuig gaat werken. Dat begint allemaal met het spanningsloos maken van de auto. Deze keer een stappenplan voor een Leapmotor, zowel voor de volledig elektrische variant als voor de plug-inhybrideauto. Leapmotor EV
Om de spanning van een Leapmotor BEV veilig van de auto af te halen, doe je het volgende: 1 Schakel alle elektrische verbruikers uit 2 Kies op het infotainmentscherm System Maintenance Power Off for Maintenance. 3 Open de motorkap en koppel de minpool van de 12V-accu los. 4 Wacht daarna minimaal vijf minuten voordat je verdere werkzaamheden uitvoert. 5 Door deze procedure te volgen, voorkom je ongewenste activatie van systemen en werk je veiliger aan het voertuig.
LET OP! Na het opnieuw aansluiten
van de accu kan een melding van het stuursysteem verschijnen. Deze verdwijnt na een stuurhoeksensor-initialisatie door: het stuur volledig naar links te draaien 3 seconden vast te houden het stuur terug te brengen naar het midden en vervolgens naar rechts te draaien
3 seconden vast te houden terug te brengen naar het midden. Door deze procedure te volgen, voorkom je ongewenste activatie van systemen en werk je veiliger aan het voertuig.
LET OP! Bij werkzaamheden aan
hoogvoltcomponenten moet volgens NEN 9140 een scheiding tussen de voedingen en het hoogvoltsysteem worden aangebracht. Omdat de locatie van de scheiding en het meet punt voor het vaststellen van de spanningsloosheid niet in de standaardprocedure zijn vastgelegd, worden deze door de EV-werk verantwoordelijke bepaald.
Leapmotor PHEV
Het spanningsloos maken van een Leapmotor PHEV doe je als volgt: 1 Schakel alle elektrische verbruikers uit 2 Selecteer op het infotainmentscherm System Maintenance Power Off for Maintenance 3 Open de achterklep, verwijder de afdekking van het accuvak en koppel de minpool van de 12V-accu los 4 Wacht daarna minimaal vijf minuten voordat je met de werkzaamheden begint.
Totaalleverancier van professionele auto- en industriële lakken Dé partner voor schadeherstelbedrijven. Meer dan producten: kennis, support en groei. www.lkqvanesch.nl
BOVAG Kantinejournaal
NUMMER 16 / NOVEMBER 2026
5
Extrusieprofielen: herkennen en vervangen Waar ze vroeger zelden in de carrosserie te vinden waren, maken aluminium extrusieprofielen nu steeds vaker integraal onderdeel uit van de constructie. Fabrikanten combineren staal, aluminium, gietdelen, composieten en structurele lijmverbindingen om veiligheid te verhogen, gewicht te verlagen en tegelijkertijd te voldoen aan steeds strengere eisen op het gebied van duurzaamheid en voertuigprestaties.
V
oor schadeherstellers is kennis van aluminium extrusieprofielen een stuk belangrijker geworden. Multimateriaal carrosserie bestaat uit verschillende materialen die allemaal hun eigen productietechnieken hebben. Naast persen en gieten, maken fabrikanten steeds vaker gebruik van extrusie. Hierbij wordt aluminium onder hoge druk
door een matrijs geperst, waardoor sterke, maar in gewicht lichte profielconstructies ontstaan.
Vervangen
Waar je vroeger aluminium extrusieprofielen voornamelijk kon vinden in bijvoorbeeld bumperbalken of crashboxen, zie je ze nu
Waar vroeger een dorpel voornamelijk uit geperst staal bestond, treffen we tegenwoordig complete aluminium extrusieconstructies aan die niet alleen de inzittenden beschermen, maar ook het HV-accupakket van een elektrische auto.
terug in: dorpels, langdragers, dwarsdragers en batterijconstructies. Heel belangrijk dat je ze herkent, omdat een vervormd extrusieprofiel niet kan worden hersteld en volgens de richtlijnen van de fabrikant moet worden vervangen. Het voordeel voor de schadehersteller is dat een aluminium extrusieprofiel vaak veel makkelijker te vervangen is dan zijn stalen voorganger, doordat het meestal met een hybride verbinding is bevestigd in een gietstuk. Soms staat de fabrikant een deelvervanging toe, maar dan uitsluitend volgens een voorgeschreven reparatiemethode met exact voorgeschreven verbindingstechnieken, materialen en bevestigingspunten.
Aluminium extrusieprofiel langsdrager verbonden met hybride lijm, verbinding in een aluminium gietstuk.
Vuistregels Een vervormd extrusieprofiel is vergelijkbaar met een geactiveerde airbag: het onderdeel heeft zijn werk gedaan en moet worden vervangen.
Eigenschappen
Een extrusieprofiel is een aluminium onderdeel met over de volledige lengte dezelfde doorsnede. Het profiel kan bestaan uit meerdere kamers, verstevigingsribben en holle ruimten. De vormgeving bepaalt voor een groot deel de sterkte, stijfheid en energieabsorptie van het onderdeel. Hoewel de sterkte van een aluminium extrusieprofiel heel wat lager ligt (tot zo’n 350 MPa) dan die van moderne hoogsterkte staalsoorten (meer dan 1.500 MPa), kan een extrusieprofiel dankzij zijn slimme doorsnedeconstructie toch grote hoeveelheden botsenergie absorberen. Door het toepassen van meerdere kamers, interne ribben en gecontroleerde vervormingszones, ontstaan constructies die bij een aanrijding de botskrachten over een groter oppervlak verdelen. Bij een frontale aanrijding kunnen crashboxen en langdragers gecontroleerd
6
BOVAG Kantinejournaal
NUMMER 16 / NOVEMBER 2026
plooien om energie te absorberen. Bij een zijaanrijding zorgen de gesloten kamers in dorpel- en batterijconstructies ervoor dat indringing richting inzittendenruimte en HV-batterijpakket zoveel mogelijk wordt beperkt. Juist deze combinatie van een laag gewicht, hoge energieabsorptie en beperkte indringing maakt aluminium extrusieprofielen heel geschikt voor gebruik in moderne veiligheidsconstructies.
Vervormde extrusieprofielen
Zoals je dieptrekplaatwerk kunt uitdeuken, kan dat met aluminium extrusieprofielen niet. De crashprestaties van deze onderdelen zijn namelijk volledig afgestemd op hun oorspronkelijke vorm, materiaaleigenschappen en warmtebehandeling. Het materiaal wordt na schade op sommige plaatsen harder en brosser, terwijl op andere plaatsen microscheuren kunnen ontstaan die met het blote oog niet zichtbaar zijn. Wanneer een extrusieprofiel vervormt, is het niet meer gegarandeerd dat het bij een volgende aanrijding hetzelfde vervormingsgedrag vertoont en dus nog dezelfde veiligheid biedt.
Een bumper moet na herstel niet alleen mooi zijn, maar ook zo onzichtbaar als mogelijk blijven voor de radar. Alleen door de richtlijnen van de fabrikant te volgen, kan worden gegarandeerd dat zowel het uiterlijk als de werking van de rijhulpsystemen van het voertuig zijn geborgd.
Bumper strak, sensoren intact Sinds de komst van rijhulpsystemen is de bumper meer dan een kunststof onderdeel voor bescherming en afwerking. Er zitten steeds vaker sensoren in voor bijvoorbeeld noodremsystemen, adaptieve cruisecontrol, parkeersensoren of dodehoekdetectie. Dat maakt het herstellen van een beschadigde bumper minder eenvoudig dan het lijkt en het brengt strikte eisen met zich mee.
abrikanten stellen bij bumperreparatie eisen aan reparatie, ver vanging en spuitwerkzaamheden aan bumpers. De positie van sensoren, de gebruikte materialen, lakdikte en reparatiemethoden kunnen namelijk van invloed zijn op de werking van deze systemen.
F
meeste kunststoffen en normale lakbestanddelen. Elk afzonderlijk metallicdeeltje gedraagt zich hierdoor als een kleine antenne in de buurt van radiogolven. Als de deeltjes heel dicht op elkaar liggen of plat in dezelfde richting zijn gespoten, kunnen de elektronen van het ene deeltje overlopen naar het andere deeltje. De laklaag begint zich dan te gedragen als een gesloten metalen schild. De radiogolf reflecteert dan direct terug naar de radarsensor in plaats van door de bumper heen te reizen naar het object vóór of achter de auto. Als een spuiter de metallic lak niet helemaal egaal aanbrengt, waardoor er ‘wolken’ of verdichtingen in het metallicpatroon ontstaan, krijgt de radar te maken met zones die heel veel signaal reflecteren en zones die dat minder doen. Dit verstoort de radiogolf volledig. Ook parelmoer- en andere effectpigmenten hebben bestanddelen die de radiogolf breken en/of vertragen.
De bumper is onderdeel van het radarsysteem
Kalibreren is hier geen diagnosemiddel
Een radarsensor werkt door elektromagnetische golven uit te zenden. Deze radiogolven gaan door de kunststof bumper heen, worden door een voertuig, fietser of voetganger teruggekaatst en worden vervolgens weer door de sensor ontvangen. Op basis daarvan bepaalt het systeem onder andere de afstand, snelheid en richting van een object. Omdat de bumper zich tussen de sensor en de buitenwereld bevindt, beïnvloedt deze de radiogolven. Elke laag, zoals lak, primer, plamuur of reparatiemateriaal, veroorzaakt een kleine verzwakking van de radiogolven. Hoe dikker de materiaallaag, hoe groter de verzwakking van het signaal. Ongelijk materiaal kan het signaal ongelijk verstoren. Zelfs luchtbellen, die ontstaan tijdens kunststoflassen of plamuren, kunnen de radiogolven beïnvloeden.
Elektromagnetische interactie van basislak
Metallic lak bevat kleine metaaldeeltjes, meestal aluminiumdeeltjes. Metaal reageert veel sterker op elektromagnetische golven dan de
Een kalibratie kan een verkeerd gerepareerde bumper mogelijk niet detecteren en als succesvol afronden, terwijl er tijdens het gebruik toch problemen ontstaan. Wanneer de materiaaldikte, lakopbouw of reparatiemethode afwijkt van de fabrieksvoorschriften, blijft het radar signaal beïnvloed worden, ook al is de sensor perfect gekalibreerd.
Gevolgen voor de schadehersteller
Wanneer je start met een bumperreparatie, check dan eerst of er een sensor zit in het schadegebied. Raadpleeg vervolgens altijd de voertuigspecifieke reparatierichtlijnen. In sommige gevallen is reparatie onder strikte voorwaarden toegestaan, terwijl bij andere voertuigen vervanging van de bumper verplicht is. Afwijken van deze richtlijnen kan leiden tot een onbetrouwbare werking van de radarsensor, met mogelijk negatieve gevolgen voor de prestaties van de rijhulpsystemen en daarmee de verkeersveiligheid.
Dé totaalleverancier voor de autoschadeherstelbranche
www.snap-on.eu
BOVAG Kantinejournaal
NUMMER 16 / NOVEMBER 2026
7
Ervaring nu ook officieel erkend
V
Eerst checken, dan herstellen Auto’s worden technisch steeds complexer. Een reparatie die routine lijkt, kan daardoor gevolgen hebben voor de veiligheid van het voertuig. Daarom is het belangrijk om het Objectieve Schade Vaststellingsfilter (OSV-filter), ook wel technisch filter genoemd, actief te gebruiken.
H
et OSV-filter helpt veiligheids kritische of complexe veiligheidskritische werkzaamheden te herkennen. Voor deze werkzaamheden gelden namelijk altijd aanvullende eisen voor kennis, competenties en apparatuur. Daarnaast is het bij deze werkzaamheden altijd noodzakelijk om de reparatie-instructies van de voertuigfabrikant te raadplegen. Het OSV-filterresultaat helpt je om vooraf te bepalen: kunnen we deze schade veilig en volgens de geldende eisen herstellen? Het gebruik van het OSV-filter is verplicht binnen de BOVAG-kwaliteitsnormen voor schadeherstel. Daarbij moet de uitkomst van het filter in het schadedossier worden
opgenomen. Het maakt aantoonbaar dat je zorgvuldig hebt bepaald wat nodig is voor veilig herstel. Dat is essentieel voor de veiligheid van de bestuurder, andere weggebruikers én medewerkers in de werkplaats. Heb je niet de juiste kennis of benodigdheden, dan mag je die inhuren. Denk je dat de uitkomst van het filter niet klopt? Doe dan een Audatex-melding, voorzien van de calculatie, foto’s én de PDF van het OSV-filterresultaat. De melding wordt dan in het reguliere Audatex-proces onderzocht. Zo blijft het OSV-filter betrouwbaar en actueel. Meer weten? Scan de QR-code.
eel vakmensen in de caravan- en camperschadeherstelbranche hebben jarenlange ervaring, maar beschikken niet over een diploma dat hun vakmanschap formeel aantoont. Het Ervaringscertificaat (EVC) voor Eerste Caravantechnicus biedt daarvoor een laagdrempelige oplossing. Medewerkers kunnen hiermee de kennis en vaardigheden die ze in de praktijk hebben opgebouwd officieel laten erkennen. Richard Oortwijn van Schadecentrum Nijverdal (foto) ervaarde het traject als laagdrempelig. Allereerst lever je bestaande diploma’s en certificaten aan. Vervolgens word je beoordeeld door een onafhankelijke keuringsinstantie. Richard: “Je moet laten zien waarvoor je nog niet bent gekwalificeerd. Het traject kost weinig tijd. De keuringsinstantie is hooguit een halve dag bij ons in het bedrijf geweest. Waar je dagelijks mee bezig bent, wordt eigenlijk gekeurd. Het is een bevestiging van de kennis, kunde en kwaliteit binnen de branche.” BOVAG heeft het EVC-traject als officiële kwalificatie opgenomen in de kwaliteitsnormering BOVAG Caravan- en Camperschadeherstel.
Hoe werkt zo’n EVC- traject? Lees het volledige interview met Richard Oortwijn via de QR-code.
Kantinejournaals en Kantinepraat Wist je dat alle Kantinejournaals terug te vinden zijn op mijn.bovag.nl/ kantinejournaal? Heb je liever film dan tekst? Dan kun je op dezelfde pagina ook kiezen voor Kantinepraat. Dat zijn filmpjes waarin Sander van Rooijen van BOVAG uitleg geeft over reparaties. Je kunt ook de QR-code scannen om naar de kranten en de filmpjes te gaan.
OKTOBER 2026 #16 Het BOVAG Kantinejournaal verschijnt twee keer per jaar. Uitgever BOVAG, Kosterijland 15, 3981 AJ Bunnik. Postbus 1100, 3980 DC Bunnik Online mijn.bovag.nl/kantinejournaal Technische Helpdesk (030) 659 52 00
8
BOVAG Kantinejournaal
Hoofdredactie Danielle Rousselet-Waltuch » daniellerousselet@bovag.nl Redactie Sander van Rooijen » sandervanrooijen@bovag.nl, Freek Lindeman » freeklindeman@bovag.nl Traffic Anneke van der Steen Projectbegeleiding & vormgeving ClogWork – Martijn Ubink Advertenties Advertentieverkoop vindt plaats via SGNM. Meer informatie via Oscar van den Bosch (oscar@sgnm.nl / 06 11 59 15 22) of Marsha Martens (marsha@sgnm.nl / 06 25 22 63 52) Druk Drukkerij Zalsman, Zwolle
NUMMER 16 / NOVEMBER 2026