
Update van (technische) informatie voor de vakspecialisten bij BOVAG-bedrijven
Dorpel Kia EV3 vervangen
Bij het vervangen van een dorpel van een Kia EV3 zijn een paar aandachtspunten waar je extra rekening mee moet houden. Onder andere bij het lassen en bij het lijmen. Ook moet je opletten dat je de achterliggende versterkingen niet beschadigt. Gebruik de tekening om te zien waar de snijlijnen exact liggen en volg de instructie verder hieronder.
Verwijderen van de oude dorpel
Zorg dat de geluidsisolerende inzetstukken intact blijven tijdens het loshalen van de dorpel. Dit doe je door de huidplaat te verwarmen op de plaats van deze inzetstukken. Voer vervolgens de volgende stappen uit:
1. Verwijder het oude deel van de dorpel en maak de aansluitvlakken op de carrosserie kaal en schoon
2. Maak het nieuwe deel pas en controleer de maatvoering
3. Breng gaten aan op de aangegeven posities voor het proplassen
4. Breng puntlasprimer op de te puntlassen vlakken aan (niet op de plaatsen waar de 2k lijm moet worden aangebracht)
5. Breng op de geluidsisolerende inzetstukken 1kcarrosserielijm aan
6. Breng 2kcarrosserielijm aan op de aangegeven plaatsen.
Verwerken van 2K-carrosserielijm
Bij het verwerken van de lijm moet je de volgende dingen goed checken omdat anders de hechtingseigenschappen van de 2Klijm kunnen worden aangetast:
Let op de gebruiksinstructies van de 2Klijm
Na het verlijmen mag het voertuig op geen enkele manier belast worden. Hiermee zorg je dat de componenten van de lijm goed kunnen uitharden. Volg de applicatieinstructies van de 2Klijm
MEI 2026 #15
Let op de gebruiksinstructies en de droogtijd van de reinigingsoplossing bij het uitvoeren van deze stap
7. Plaats het nieuwe deel van de dorpel, controleer de positie en fixeer het met lijmtangen 8. Las het nieuwe deel met de aangegeven hoeveelheid puntlassen vast 9. Maak MIG/MAGproplassen waar puntlassen niet mogelijk is 10. Maak een proplas op de aangegeven plaats 11. Las de snijlijnen met een ononderbroken MIG/MAGlasrups vast.
Zorg dat het omliggende plaatwerk niet beschadigt bij het afwerken van de snijlijnen en proplassen!

Let op de gebruiksinstructies en de potlife van de 2Klijm

Zorg dat alle kaal gemaakte gebieden voor de 2Klijm zijn bedekt om corrosie te voorkomen
02 LINbus diagnose Hoe je dat met een multimeter kunt doen.
04 Verlies van isolatie Voorkom lekstroom, voer isolatiemetingen uit.
Gedurende deze tijd moet het voertuig op een vlakke ondergrond staan of bevestigd zijn aan een richtof mallenbank.
05 Bumperreparatie Kia en Hyundai Rekening houdend met achterhoekradars.
06 GMA hardsolderen Wat is het, hoe doe je het en wanneer?
07 Aanhaalmoment wielbouten BMW en MINI: verschillende bouten vragen om andere aanhaalmomenten.
08 Spanning eraf Veilig spanningsloos maken van een BMW en MINI.


LIn moderne voertuigen worden vrijwel alle functies elektronisch aangestuurd. Om deze systemen betaalbaar en overzichtelijk te houden, maken autofabrikanten gebruik van verschillende communicatienetwerken. Naast bekende systemen zoals CANbus, FlexRay en Ethernet, worden ook eenvoudigere vormen van communicatie toegepast, zoals de LINbus.
IN staat voor Local Interconnect Network. Het is een seriële communicatietechniek die speciaal is ontwikkeld voor automotive toepassingen waarbij lage kosten belangrijker zijn dan hoge datadoorvoer. Anders gezegd: wanneer zowel de eenvoud van het netwerk als een lagere snelheid geen invloed hebben op de functie van het onderdeel, dan kan een LINbus worden gebruikt. Denk aan: elektrische ramen en spiegels, stoelverstelling, luchtroosters, klimaatkleppen, regen en lichtsensoren en ruitenwissermotoren.
Een LINnetwerk bestaat altijd uit één master en één of meerdere ‘slaves’ (maximaal zestien deelnemers per netwerk: 1 master en 15 slaves). De master bepaalt wanneer er gecommuniceerd wordt; slaves reageren alleen wanneer zij door de master worden aangesproken. In de basis zijn er twee soorten communicatie: een opdracht aan een slave of een verzoek om informatie van een slave. LIN maakt gebruik van één datadraad en massa. De communicatie vindt plaats door het schakelen tussen spanningsniveaus van ongeveer 0 volt en boordspanning (circa 12 volt). In rust bevindt de LINbus zich rond de boordspanning. Dit wordt de recessive(1)toestand genoemd. Zodra er communicatie plaatsvindt, trekt de master of een slave de bus kortstondig naar massa (ongeveer 1 volt). Dit wordt de dominanttoestand genoemd.
Diagnose stellen met een multimeter
Hoewel een oscilloscoop het beste gereedschap is om LINcommunicatie inhoudelijk te analyseren, kun je met een multimeter goed vaststellen of de basis van het LINnetwerk elektrisch in orde is. Bij schadeherstel is deze controle in veel gevallen al voldoende om een eerste diagnose te stellen.
Wat kun je meten?
1. Voeding van de master en slave
De voeding van zowel de master als de slave moet onder belasting worden gemeten en dient gelijk te zijn aan de boordspanning. Een spanningsval op de voeding kan ertoe leiden dat een LINdeelnemer niet of niet correct communiceert.
2. Spanning op de LINdraad (ten opzichte van massa)
Wanneer op de LINdraad een spanning wordt gemeten die lager is dan de boordspanning, maar hoger dan circa 6 volt, dan is er communicatie tussen master en slave. Met een multimeter kan alleen niet worden vastgesteld of deze communicatie inhoudelijk correct is.
Wordt ten opzichte van massa 0 volt gemeten, dan is er een kortsluiting naar massa op de LINdraad.
LINbus: diagnose stellen
Praktijkvoorbeeld:
stellen met een multimeter
3. Spanningsverschil over de LINdraad
Communicatiestoring LINbus bij Battery Monitor Control Unit
Wanneer je aan beide uiteinden van de LINdraad meet, kun je de indruk krijgen van de continuïteit van de draad. Het spanningsverschil moet hierbij heel laag zijn. Een spanningsval van meer dan circa 0,1 volt kan al voldoende zijn om de LINcommunicatie te verstoren, bijvoorbeeld door overgangsweerstand in een connector of beschadiging van de kabel.
Situatie: na een frontale aanrijding waarbij schade is ontstaan aan de voorzijde en de accubak, meldt het voertuig een storing waarbij de StartStopfunctie buiten werking is. In het foutgeheugen wordt een communica
tiestoring met de Battery Monitor Control Unit opgeslagen. De Battery Monitor Control Unit is gemonteerd op de negatieve accupool en fungeert als LINslave binnen het boordnet. Via de LINbus communiceert deze met de gateway/ boordnetregelunit, die optreedt als LINmaster. De gemeten accutoestand wordt gebruikt voor onder andere de laadstrategie en de StartStopfunctionaliteit.functionaliteit.
Diagnose met een multimeter
1. Voedingscontrole Battery Monitor Control Unit
De voeding van de Battery Monitor Control Unit meet je onder belasting. Hierbij meet je een spanning die overeenkomt met de boordspanning, wat aangeeft dat zowel de voeding als de massa van de module in orde zijn.
Conclusie: de Battery Monitor Control Unit wordt correct gevoed.
2.Meting LINdraad (ten opzichte van massa)
De spanning op de LINdraad wordt ten opzichte van massa gemeten: Gemeten spanning: constante boordspanning (±12 volt)
Tijdens het activeren van verbruikers is geen spanningsvariatie zichtbaar
3. Spanningsval over de LINdraad
Conclusie: de LINbus bevindt zich in rust en er vindt geen communicatie plaats tussen master en slave. Omdat er geen 0 volt wordt gemeten, is er geen kortsluiting naar massa aanwezig.
Bij het aan beide zijden van de LINverbinding meten (bij de gateway en bij de Battery Monitor Control Unit) wordt een spanningsverschil van circa 0,3 volt vastgesteld.
Conclusie: deze spanningsval is te hoog en wijst op overgangsweerstand of beschadiging van de LINdraad. Dat kan bijvoorbeeld komen door corrosie of mechanische belasting als gevolg van de schade.
Oorzaak: bij nader onderzoek blijkt de LINdraad nabij de accubak mechanisch beschadigd te zijn. Hierdoor kan de Battery Monitor Control Unit wel worden gevoed, maar is communicatie met de LINmaster niet mogelijk.
Wat is verlies van isolatie?
Een veel voorkomend probleem bij elektrische voertuigen (EV’s) en plugin hybrides (PHEV’s) is verlies van isolatie. Dit leidt regelmatig tot foutcodes (DTC’s), beperkte functionaliteit van het voertuig of zelfs het volledig uitschakelen van het hoogvoltsysteem. Lees verder voor uitleg over: wat verlies van isolatie precies inhoudt, hoe het voertuig hier zelf toezicht op houdt en hoe je een correcte diagnose kunt stellen.
In een EV of (P)HEV is het hoogvoltsysteem elektrisch geïsoleerd van de carrosserie; zowel de plus als de minzijde van de hoogvoltaccu hebben geen directe verbinding met het voertuigchassis. Dit ‘zwevende’ systeem is bewust zo ontworpen om de elektrische veiligheid te waarborgen.
Van verlies van isolatie is sprake wanneer ergens in het hoogvoltsysteem de isolatiewaarde onder een bepaald niveau daalt en er een elektrische verbinding ontstaat tussen een hoogvoltgeleider en de carrosserie. De isolatiewaarde wordt uitgedrukt in ohm (Ω). Hierdoor kan een lekstroom ontstaan, wat een potentieel veiligheidsrisico vormt.
Hoe wordt de isolatie bewaakt?
Alle EV’s en PHEV’s zijn uitgerust met een isolatiebewakingssysteem. Dit systeem meet continu de isolatieweerstand tussen het hoogvoltsysteem en de carrosserie. Dat gebeurt met behulp van twee gelijke weerstandsbruggen: één tussen de positieve zijde van het hoogvoltsysteem en de carrosserie en één tussen de negatieve zijde. Hierdoor ontstaat een deelweerstandsmeetmethode.
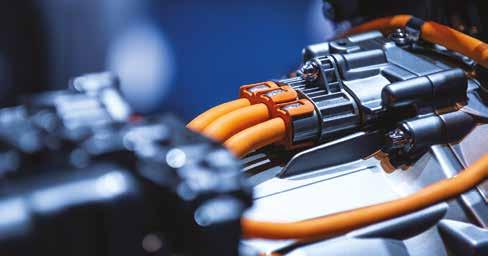
Zolang de isolatie in orde is, zijn de spanningen over beide weerstandsbruggen gelijk. Wanneer de isolatieweerstand aan één zijde afneemt, bijvoorbeeld aan de positieve zijde, verandert de weerstand van die brug. Hierdoor verandert ook de spanningsverdeling: de gemeten spanning over de positieve weerstandsbrug daalt, terwijl de spanning over de negatieve weerstandsbrug stijgt. Daalt de isolatieweerstand onder een vastgestelde grenswaarde, dan registreert het voertuig een foutcode. Afhankelijk van de ernst van de isolatievermindering kan het een waarschuwing laten zien, het elektrisch rijden beperken of het complete hoogvoltsysteem uitschakelen. it is een bewuste, automatische maatregel.
Bij veel fabrikanten worden de eerste isolatieDTC’s gegenereerd wanneer de isolatieweerstand naar de 200 kΩ zakt. De exacte grenswaarde is afhankelijk van de systeemspanning en de fabrikant, maar ligt bewust boven de wettelijke minimumeis van 500 Ω per volt.
Diagnose van een isolatieprobleem
Wanneer het voertuig een isolatiefoutcode registreert, kan met een megohmmeter wor
den gecontroleerd waar het isolatieverlies zich bevindt. Helaas geeft de foutcode niet altijd aan in welk onderdeel het probleem zich bevindt. Eén defect onderdeel in het complete hoogvoltsysteem heeft namelijk invloed op de isolatiewaarde van het gehele systeem. Door onderdelen van het hoogvoltsysteem gecontroleerd uit te sluiten en isolatiemetingen uit te voeren met een megohmmeter, kan het defect verder worden gelokaliseerd. Door hoogvoltcomponenten stap voor stap los te nemen en opnieuw te meten, kan het defecte onderdeel worden opgespoord. Door afzonderlijk te meten tussen de positieve en de negatieve zijde van het hoogvoltsysteem ten opzichte van de carrosserie, wordt zichtbaar aan welke zijde de isolatie afneemt.
Stappenplan: isolatiefout opsporen met een megaohmmeter
Begin je je diagnose altijd met het uitlezen van de foutcodes.
Controleer op foutcodes, zoals “Loss of isolation”, “HV insulation fault” of vergelijkbare meldingen Maak het voertuig spanningsloos conform NEN9140
Van Schade naar Schoonheid.
Verlies van isolatie bij EV’s en

en PHEV’s
Bumperreparatie met radarsensoren bij Kia en Hyundai
Controleer onderdelen van het hoogvoltsysteem op sporen van vocht (koelvloeistof), corrosie of mechanische vervorming
De isolatiemeting wordt uitgevoerd tussen het hoogvoltsysteem en de carrosserie. Begin bij de scheiding tussen het hoogvoltaccupakket en het overige hoogvoltsysteem.
Sluit één meetpen van de megohmmeter aan op de positieve of negatieve HVgeleider
Sluit de andere meetpen aan op de voertuigcarrosserie (massa)
Stel het spanningsniveau van de megohmmeter in op een waarde die past bij het hoogvoltsysteem: bij een 400 Vsysteem wordt doorgaans 500 V ingesteld, bij een 800 Vsysteem 1000 V
Beoordeling van de meetwaarde Waarden in de megaohmrange: isolatie in orde
Waarden die richting enkele honderden kiloohm zakken: beginnend isolatieprobleem dat leidt tot foutcodes
1. Test het systeem. Komt de meting boven de 1 MΩ uit, meet dan ook de andere HVgeleider
2. Wanneer isolatieverlies is vastgesteld, kan het defect worden gelokaliseerd door delen van het systeem uit te sluiten
4. Herhaal de isolatiemeting na elke stap
1. Herhaal de isolatiemeting



Na herstel van het defect (kabel, component of afdichting):

3. Ontkoppel afzonderlijke HVcomponenten één voor één
5. Zodra de isolatieweerstand weer normaal wordt, bevindt het defect zich in het laatst ontkoppelde deel
2. Controleer of de isolatieweerstand weer stabiel hoog is


3. Wis de foutcodes pas na bevestigde correcte meetwaarden
Voor je begint:
Verwijder alle vuilresten aan binnenen buitenzijde van de bumper vóór montage. Vuil kan ervoor zorgen dat de radar slecht of helemaal niet werkt.
Gebruik uitsluitend originele onderdelen voor reparaties in het gebied waar de radar zich bevindt.
Coatings & Plamuren:
Gebruik geen polyesterplamuur met metaaldeeltjes in het zichtveld van de radar. Let erop dat je laklaag dun is; dikke laklagen of verf met veel aluminium kunnen de radarwerking verstoren.
Spuit- en reparatiewerk:
Maskeer de radarsensoren of verwijder ze tijdens het spuiten om vervuiling en overspray te voorkomen.




Bij voertuigen van Kia en Hyundai met achterhoekradars is het cruciaal dat de bumper en sensoren correct worden behandeld om een goede werking van de ADASsystemen te waarborgen. Een paar punten waar je extra op moet letten.
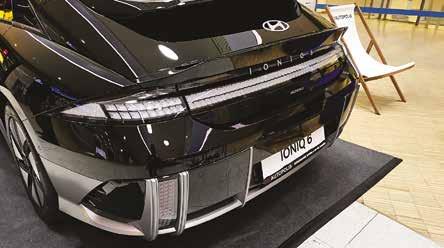
Kunststofreparaties aan bumpers worden afgeraden
Veranderingen in vorm of oppervlak van de bumper beïnvloeden de radarprestaties. Bijtippen is toegestaan in het zichtveld van de radarunits, maar het systeem werkt mogelijk niet goed als de bumper bij de sensor beschadigd is, de sensor door een aanrijding is verschoven, er sneeuw, regen of vuil op de sensor zit.


Ga je de kunststofbumpers toch herstellen, volg dan altijd de richtlijnen van de fabrikant om de juiste werking van de betreffende systemen te controleren.

Solderen versus lassen
Gas Metal Arc (GMA) brazing, ook wel bekend als GMAhardsolderen, is een verbindingstechniek met een lage warmte inbreng waarbij het basismateriaal niet smelt. Er vindt geen smeltlas plaats tussen het basismateriaal en de toevoegmaterialen. De verbinding die ontstaat is een ‘metallurgische’ verbinding: metalen gaan in elkaar over op atomisch niveau. Fabrikanten schrijven deze techniek vaak voor bij het verbinden van dun plaatmateriaal, verzinkte staalsoorten en (Advanced) High Strength Steels (HSS/AHSS).
GMAhardsolderen mag alleen worden toegepast wanneer dit expliciet door de voertuigfabrikant is toegestaan en staat beschreven in de reparatierichtlijnen. GMA is een verzamelnaam voor zowel lassen (MIG/MAG) als hardsolderen. Omdat bij hardsolderen gebruik wordt gemaakt van een inactief beschermgas, valt deze techniek onder de MIGverbindingstechnieken. Wanneer in OEM richtlijnen GMAW staat vermeld, wordt hiermee lassen bedoeld en niet hardsolderen.
Bij lassen smelt zowel het basismateriaal als het toevoegmateriaal. Bij solderen smelt uitsluitend het toevoegmateriaal.
Solderen kan worden onderverdeeld in twee categorieën:
Zachtsolderen: temperatuur lager dan 450 °C (bijvoorbeeld lood en tin)
Hardsolderen: temperatuur hoger dan 450 °C (bijvoorbeeld zilver, messing, koper en koper/aluminiumlegeringen)
Metallurgische verbinding
Na afkoeling stolt het soldeer en vormt deze overgangslaag een sterke en duurzame metaalbinding. Door de capillaire werking wordt het gesmolten soldeer ook naar de achterkant van de voeg gezogen, waardoor daar ook een metallurgische verbinding ontstaat.
Toepassing bij moderne carrosserieën
GMAhardsolderen temperatuur tussen 950°C en 1050°C


Tijdens het hardsolderen bevochtigt het vloeibare soldeer het basismateriaal en verspreidt zich door capillaire werking in de nauwe voeg. De atomen van het soldeer en het basismateriaal gaan op het raakvlak gedeeltelijk in elkaar over en vormen een dunne metallurgische overgangslaag waarin beide materialen op atoomniveau met elkaar zijn verbonden. Kort gezegd: de metalen vormen samen een structuur.


Moderne voertuigen maken in steeds vaker gebruik van hoogsterkte en ultrahoogsterktestalen (HSS/UHSS). Deze materialen combineren een laag gewicht met hoge sterkte en dragen aanzienlijk bij aan de botsveiligheid. De buitenhuid bestaat vaak uit dun, verzinkt plaatmateriaal. Conventioneel MAGlassen tast deze materiaaleigenschappen aan en vernietigt de verzinkte corrosiebescherming. Bij temperaturen boven circa 1500 °C verdampt de zinklaag volledig, waardoor de corrosiewerende werking verloren gaat. Hier biedt GMAhardsolderen een oplossing. Door de beperkte warmteinbreng ontstaat een sterke, corrosiebestendige verbinding waarbij de zinklaag grotendeels intact blijft. Alleen het toevoegmateriaal smelt (circa 1000 °C). Tijdens het proces mengt een kleine hoeveelheid zink (afkomstig van de zinklaag op het basismateriaal) zich met de CuSi3/ CuAl8toevoegdraad, waardoor een overgangszone van messing ontstaat. Deze overgangszone zorgt voor een continue corrosiebescherming van de verbinding.
Lasapparatuur
Voor GMAhardsolderen heb je een digitaal geregelde inverterstroombron met synergische


CuSi3 (kopersilicium) beschermgas is Argon (Ar)


dun verzinkt plaatmateriaal zinklaag


regeling nodig. De synergische regeling stemt meerdere lasparameters automatisch op elkaar af. De lasser stelt meestal alleen de draadaanvoersnelheid in, waarna het apparaat automatisch de bijbehorende spanning en boogkarakteristiek instelt op basis van het gekozen programma, materiaal, draaddiameter en beschermgas.
Voor dun verzinkt plaatwerk is GMAhardsolderen met een kortsluitboog heel effectief. Deze boogvorm beperkt de warmteinbreng, houdt de boog stabiel en minimaliseert aantasting van de zinklaag.
Toevoegdraad
Voor GMAhardsolderen wordt meestal CuSi3 (kopersilicium) of CuAl8 (koperaluminium gebruikt, afhankelijk van de toegepaste zinklaag door de autofabrikant). Het hoge koper
GMA-hardsolderen (MIGbrazing) in
koper-zink legering (messing)
Beschermgas
autoschadeherstel
Toortspositie
Oudere BMW- en MINI-modellen
Veelgemaakte fouten
gehalte zorgt voor een laag smeltpunt en een goede vloeibaarheid. Het soldeermateriaal vloeit tijdens het proces in de naad en vult deze door capillaire werking. Zonder zinklaag geen doorvloeiing.
Het meest toegepaste beschermgas is Argon (Ar): goede bescherming, maar soms een minder stabiele boog.
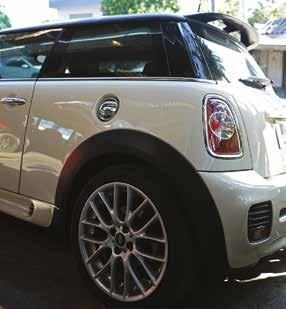
Bij BMW en MINI zijn er twee verschillende standaarden voor het aanhaalmoment van wielbouten, afhankelijk van de leeftijd van het model van de auto. Voor alle auto’s geldt dat je de wielbouten eerst kruislings gelijkmatig met de hand vastmaakt om de velg te centeren. Daarna draai je de bouten kruislings vast met de momentsleutel en tot slot doe je nacontrole.
Rond 2012 zijn BMW en MINI overgestapt van M12 naar M14wielbouten. De dikkere bouten zorgen voor een steviger verbinding, en daardoor hoort daar ook een hoger aanhaalmoment bij.
De toorts wordt onder een hoek van circa 60° ten opzichte van de soldeernaad gehouden en gericht in de lengterichting van de naad, zodat het soldeer gecontroleerd voor de boog uit vloeit.
GMA hardsolderen moet stekend worden uitgevoerd. Hierbij wordt het basismateriaal korter verwarmd, blijft de boog stabiel en ontstaan er nauwelijks spatten. Dat geeft een vlakke en nette soldeernaad. Tijdens het proces mag het basismateriaal niet smelten. Wanneer dit wel gebeurt, is de warmteinbreng te hoog en ontstaat er een lasverbinding in plaats van een soldeerverbinding.
Voegbreedte
Voor GMAhardsolderen levert een kleine, gecontroleerde voeg de hoogste verbindingssterkte. Bij plaatdiktes van 0,8–0,9 mm is een voegbreedte van 0,3–0,6 mm optimaal. Een te kleine voeg verhindert het natvloeien van het soldeer, terwijl een te grote voeg leidt tot een lagere sterkte en een onrustige soldeernaad.
Aan de slag
Voorbereiding
Verwijder lak, vet en vervuiling
Behoud de zinklaag zoveel mogelijk
Verwijder bramen van zaagsneden
Afwerking
Mechanische nabewerking is toegestaan
Voorkom dat te veel materiaal van de soldeernaad wordt weggeslepen
De Eserie BMW en de oudere generaties MINI hebben een aanhaalmoment bij 120 Nm. Voor deze modellen gebruik je M12wielbouten. Nieuwere BMW en MINI modellen (F en G serie BMW, Iserie, Xserie en de nieuwste MINImodellen) hebben een aanhaalmoment bij 140 Nm en hiervoor gebruik je M14wielbouten.
Kortom:
Ouder = 120 Nm, Nieuwer = 140 Nm. En nee, aandraaien ‘op gevoel’ telt niet — tenzij je gevoel gekalibreerd is op newtonmeters!
Scan de QRcode om het volledige overzicht te bekijken van BMW en MINIaanhaalmomenten.
Te lange boog
Te hoge warmteinbreng
Zinklaag verwijderd
Propverbinding
Volledig wegslijpen van de soldeernaad
Wanneer een propverbinding vereist is, kan bij GMAhardsolderen een sleufgatverbinding worden toegepast. Een sleufgat biedt een groter hechtoppervlak dan een standaard proplas, wat noodzakelijk is omdat het basismateriaal niet smelt. Het soldeer moet het sleufgat volledig vullen en tussen beide platen natvloeien. Deze methode mag alleen worden toegepast wanneer dit expliciet is toegestaan volgens de richtlijnen van de voertuigfabrikant.
Het gebruik van weldthrough primer is hierbij niet toegestaan, omdat dit porositeit en verminderde verbindingskwaliteit veroorzaakt.
Gezondheid en veiligheid
Hoewel GMAhardsolderen minder zinkdampen produceert dan MAGlassen, komen er nog steeds koper en zinkdampen vrij. Deze kunnen metaaldampkoorts veroorzaken. Neem daarom de volgende maatregelen:
Lokale afzuiging bij de soldeerplek
Gebruik van geschikte ademhalingsbescherming
Ook tijdens nabewerking (slijpen) moet ademhalingsbescherming worden gedragen, omdat slijpstof van deze verbinding schadelijk is voor de gezondheid
Juiste aanhaalmoment wielbouten BMW en MINI
Hoe maak je een BMW en MINI spanningsloos?
Of het nu gaat om een PHEV of een BEV, de procedure voor spanningsloos maken van een BMW is hetzelfde. De locatie van de hoogvoltcomponten en serviceconnector kunnen wel per model variëren.
De procedure mag uitsluitend worden uitgevoerd door de EVverantwoordelijke.
2. Voorwaarden vóór het spanningsloos maken
Voor je begint, zorg dat:
De achterklep is geopend
Het contact is uitgeschakeld
Het voertuig bevindt zich in slaapstand (ruststand)
LET OP!
Zorg ervoor dat er geen laadkabel is aangesloten
Zorg ervoor dat er geen acculader is aangesloten op het starthulpaansluitpunt onder de motorkap
Bij voertuigen met een extra 48Vboordnet moet deze zijn losgekoppeld voordat de voertuigbatterij wordt gedeactiveerd.
3. Procedure spanningsloos maken
1. Open de kofferklep
2. Demonteer de afdekklep in de bagageruimte, rechts achterin
3. Lokaliseer de serviceconnector
De serviceconnector bevindt zich meestal rechtsachter in de kofferbak. In sommige modellen (zoals de BMW i3) kan deze onder de motorkap zitten.
4. Ontgrendel de serviceconnector
Kantinejournaals en Kantinepraat
Wist je dat alle Kantinejournaals terug te vinden zijn op mijn.bovag.nl/ kantinejournaal? Heb je liever film dan tekst? Dan kun je op dezelfde pagina ook kiezen voor Kantinepraat. Dat zijn filmpjes waarin Sander van Rooijen van BOVAG uitleg geeft over reparaties. Je kunt ook de QRcode scannen om naar de kranten en de filmpjes te gaan.
MEI 2026 #15
Het BOVAG Kantinejournaal verschijnt twee keer per jaar. Uitgever BOVAG, Kosterijland 15, 3981 AJ Bunnik. Postbus 1100, 3980 DC Bunnik Online mijn.bovag.nl/kantinejournaal Technische Helpdesk (030) 659 52 00
5. Plaats een blokkade (hangslot) door de daarvoor bestemde opening, zodat de connector niet opnieuw kan worden ingeschakeld.
4. Spanningsloosheid vaststellen
Een melding op het dashboard/display dat het hoogvoltsysteem is uitgeschakeld, verschijnt uitsluitend in PADmodus.
Voertuig in PADmodus zetten:
Druk driemaal snel achter elkaar op de START/STOPtoets
Bedien hierbij niet het rempedaal
Controleer vervolgens de melding: “Hoogvoltsysteem uitgeschakeld” op het dashboard.
5. Controle vóór aanvang werkzaamheden
Op het dashboard moet duidelijk de melding ‘Hoogvoltsysteem uitgeschakeld’ zichtbaar zijn. Als deze melding niet zichtbaar of niet duidelijk leesbaar is, mag niet met de werkzaamheden worden begonnen.
LET OP!
Pas wanneer de melding op het dashboard zichtbaar is, mag de 12Vaccu worden losgekoppeld.
Als de melding niet verschijnt: Wanneer de melding niet verschijnt, is het voertuig niet volgens de standaardmethode spanningsloos te maken. In zo’n situatie is het aan de EVwerk
plaatsverantwoordelijke om een risicoanalyse uit te voeren en de vervolgstappen te bepalen.
6. Werkzaamheden aan hoogvoltcomponenten Bij werkzaamheden aan hoogvoltcomponenten moet volgens NEN 9140 een scheiding worden aangebracht tussen de voedingen en het hoogvoltsysteem. De spanningsloosheid van het systeem móet je vaststellen met een tweepolige spanningsaanwijzer. Omdat de locatie van de scheiding en het meetpunt voor het vaststellen van de spanningsloosheid niet zijn opgenomen in de standaardprocedure, worden deze bepaald door de EVwerkverantwoordelijke.
7. Hoogvoltsysteem weer activeren
1. Verwijder het beugelslot van de serviceconnector
2. Druk met een schroevendraaier de vergrendeling in
3. Schuif de serviceconnector weer in elkaar 4. Druk de vergrendeling van de serviceconnector volledig in om deze correct te sluiten.
8. Na afronding van de werkzaamheden
1. Plaats de afdekklep in de rechterzijde van de bagageruimte terug
2. Controleer of de vergrendeling onbeschadigd is 3. Klik de klep correct vast.
Hoofdredactie Danielle Rousselet-Waltuch » daniellerousselet@bovag.nl
Redactie Sander van Rooijen » sandervanrooijen@bovag.nl, Freek Lindeman » freeklindeman@bovag.nl
Traffic Anneke van der Steen
Projectbegeleiding & vormgeving ClogWork – Martijn Ubink
Advertenties Advertentieverkoop vindt plaats via SGNM. Meer informatie via Oscar van den Bosch (oscar@sgnm.nl / 06 11 59 15 22) of Marsha Martens (marsha@sgnm.nl / 06 25 22 63 52) Druk Drukkerij Zalsman, Zwolle