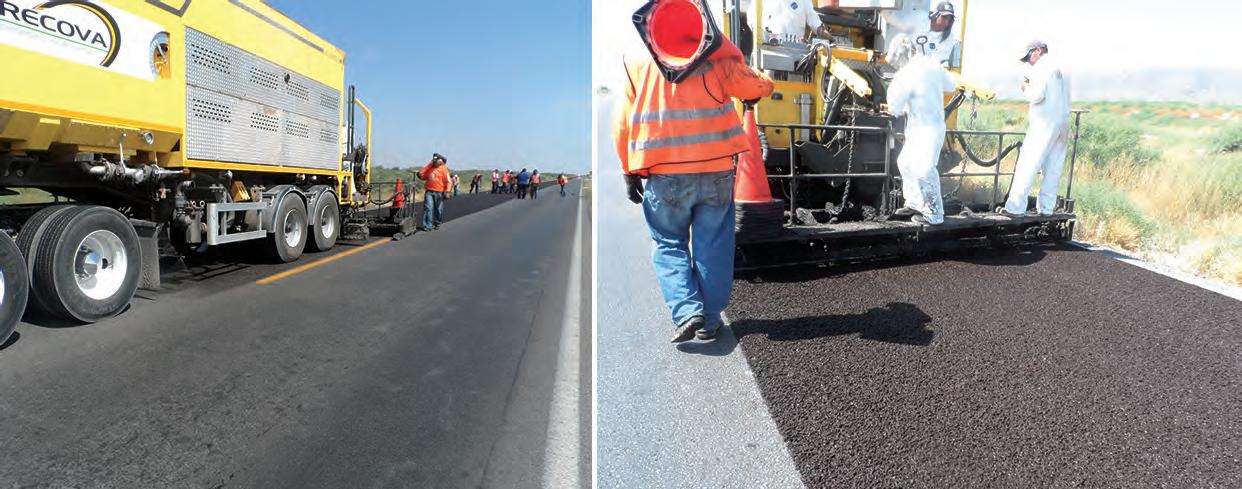
Efecto del hidróxido de calcio en el envejecimiento a largo plazo en una mezcla asfáltica de alto desempeño | Libro blanco sobre la sostenibilidad de las emulsiones asfálticas | Actualidad del reciclado de pavimentos asfálticos en México
Presidente
Javier Herrera de León
Vicepresidentes
Sergio Serment Moreno
Francisco Javier Fernández Almanza
Fernando Martín del Campo Aviña
Secretario
Alejandro Díaz Cruz
Tesorero
Juan Adrián Ramírez Aldaco
Vocales
Ángel Salomón Rincón de la Rosa
Luis Carlos Soto Moreno
José Antonio Trujano Ramírez
Denice Mercado González
Gerardo Villagómez Exiga
Maricarmen Magaña Orozco
Dantón Mendoza Cervantes
Christian André Doig Alvear
Comité de vigilancia
Luis Guillermo Limón Garduño
Francisco Javier Romero Lozano
Alejandro Padilla Rodríguez
Comisión de honor
Raymundo Benitez López
Jorge Alarcón Ibarra
Víctor M. Cincire Romero A. asfaltica@amaac.org.mx www.amaac.org.mx
SUMARIO
APORTACIONES
Efecto del hidróxido de calcio en el envejecimiento a largo plazo en una mezcla asfáltica de alto desempeño
MATERIALES ASFÁLTICOS
Libro blanco sobre la sostenibilidad de las emulsiones asfálticas
MATERIALES RECICLADOS
Actualidad del reciclado de pavimentos asfálticos en México
ASFÁLTICA, año 19, núm. 85, abril-junio 2026, es una publicación trimestral editada por la Asociación Mexicana del Asfalto, A.C., Camino a Sta. Teresa 187, Parques del Pedregal, Tlalpan, 14010, Ciudad de México. Tel. +52 55 5606 7962, asfaltica@amaac.org.mx. Editor responsable: XIV Consejo Directivo de la Asociación Mexicana del Asfalto, A.C. Reservas de Derechos al uso exclusivo Núm. 04-2013-012513385100-102, ISSN: 2007-2473. Licitud de Título Núm. 13611, Licitud de Contenido Núm. 11184, ambos otorgados por la Comisión Calificadora de Publicaciones y Revistas Ilustradas de la Secretaría de Gobernación. Permiso sepomex Núm. PP09-1532. • Las opiniones expresadas por los autores no necesariamente reflejan la postura del editor de la publicación. Queda estrictamente prohibida la reproducción total o parcial de los contenidos e imágenes de la publicación sin previa autorización.
Producción editorial CODEXMAS, S. de R.L. de CV.
EL FUTURO TAMBIÉN SE CONSTRUYE EN LAS AULAS
La Asociación Mexicana del Asfalto, A.C., tiene en su adN una vocación que va más allá de la técnica: la de ser un puente entre el conocimiento y la práctica, entre la experiencia acumulada y la innovación que demanda el México de hoy. En ese espíritu, el presente número 85 de Asfáltica nos invita a reflexionar sobre uno de los pilares más estratégicos para la continuidad de nuestra industria: la formación y el arraigo de las nuevas generaciones de profesionistas del asfalto.
Desde sus orígenes, amaac ha entendido que una asociación gremial no puede limitarse a representar a quienes ya están consolidados en la industria. Su verdadera fortaleza radica en su capacidad de renovarse, de abrir espacio a quienes se forman hoy en las aulas universitarias del país y que, en los próximos años, serán responsables de diseñar, construir y conservar la infraestructura vial de México. Es en ese convencimiento que nacieron los capítulos estudiantiles de amaac: espacios de formación, de identidad gremial y de vinculación real entre la academia y la industria.
Los capítulos estudiantiles no son simplemente una estrategia de membresía ni un programa sin resultados concretos. Son hoy una realidad viva en diversas instituciones de educación superior del país, donde jóvenes ingenieros y técnicos participan activamente en seminarios, visitas técnicas y proyectos de investigación, y cuya presencia en eventos como el Congreso Mexicano del Asfalto ha alcanzado niveles de participación que nos llenan de orgullo como asociación. Esa presencia estudiantil no es un accesorio de nuestra vida gremial: es una señal clara de que el relevo generacional está en marcha y bien encaminado.
Es preciso, sin embargo, decirlo con claridad: el relevo generacional no significa ruptura. Significa continuidad con renovación. La experiencia de los ingenieros y especialistas que llevan décadas construyendo los pavimentos de este país es un patrimonio que no puede ni debe perderse. Los comités técnicos de amaac son el mejor ejemplo de cómo las generaciones se complementan: el rigor de los experimentados y la mirada fresca de los jóvenes conviven, debaten y producen juntos el conocimiento técnico que nuestra industria requiere. Esa sinergia es la que impulsa la actualización de normas, la adopción de nuevas tecnologías y el desarrollo de mejores prácticas constructivas.
El panorama de la infraestructura en México presenta desafíos inéditos: mayor exigencia en sostenibilidad, adopción de materiales reciclados, digitalización de procesos de diseño y control de calidad, y una creciente demanda social por obras mejor ejecutadas y más duraderas. Ninguno de esos retos podrá afrontarse sin profesionistas sólidamente formados y comprometidos con los más altos estándares técnicos y éticos. amaac tiene la responsabilidad de ser el espacio donde esa formación encuentre respaldo, orientación y comunidad.
Por ello, el XIV Consejo Directivo reafirma su compromiso con el fortalecimiento de los capítulos estudiantiles, con la vinculación entre universidades y empresas del sector, y con la generación de programas de capacitación que respondan a las necesidades reales de la industria. Invitamos a todos nuestros asociados —empresas, instituciones y profesionistas— a sumarse activamente a este esfuerzo. El futuro del asfalto en México se construye hoy, en las obras y en las aulas. amaac estará siempre en ambos lugares.
Bienvenidos al número 85.
Javier Herrera de León, Presidente Decimocuarto Consejo Directivo Asociación Mexicana del Asfalto, A.C., 2025-2027
Francisco Javier Romero Lozano, CEVITER, México, francisco.romero@ceviter.com.mx
APORTACIONES
RESUMEN
La sobreexplotación de los recursos naturales ha generado escasez de insumos en muchas industrias, incluida la construcción de vías terrestres. Cada vez es más difícil encontrar en las cercanías, proyectos materiales que cumplan con todas las especificaciones requeridas, lo que obliga a buscar métodos que permitan el uso de los materiales locales, tanto vírgenes como provenientes del reciclado de pavimentos existentes.
La incorporación del hidróxido de calcio permite mejorar la afinidad entre el agregado y el asfalto, reduce (al mismo tiempo) su susceptibilidad a la deformación permanente e incrementa el valor del módulo dinámico. Este incremento en el módulo dinámico está acompañado de una rigidización inicial; sin embargo, a largo plazo el hidróxido de calcio protege al cemento asfáltico de los efectos del medioambiente, retrasa los procesos de oxidación, amplía la vida útil del pavimento e incrementa su resistencia al agrietamiento.
En la presente investigación se busca determinar si la incorporación del hidróxido de calcio previene los efectos de envejecimiento en las mezclas asfálticas. Para ello, se evaluó una mezcla asfáltica de alto desempeño con un asfalto modificado con polímero, clasificado mediante grado de desempeño (pg) como 76V-22, agregados gruesos basálticos y arena de basalto y andesita. A esta mezcla se le adicionó hidróxido de calcio en dos proporciones: 1 % y 2 % de hidróxido. Posteriormente, las muestras
se sometieron a un proceso de envejecimiento acelerado a largo plazo en el laboratorio. El desempeño de las tres mezclas se evaluó mediante tsr y rueda cargada de Hamburgo, y su resistencia al agrietamiento se midió mediante la flexión de especímenes semicirculares (scb, por sus siglas en inglés).
1 INTRODUCCIÓN
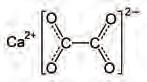
El hidróxido de calcio (Ca(OH)2) es actualmente conocido como un filler activo en las mezclas asfálticas [1-3]. El término filler activo hace referencia a las interacciones químicas que el hidróxido de calcio tiene con el asfalto y con la superficie del agregado pétreo. El hidróxido de calcio es capaz de neutralizar el efecto dañino de los finos arcillosos que pueda contener el agregado pétreo. Además, el hidróxido de calcio se siente atraído por la carga electrostática a la superficie de los agregados, especialmente la de aquellos con alto porcentaje de sílice, como el basalto y el granito. El hidróxido de calcio ubicado en la superficie del agregado pétreo atrae moléculas polares que contienen grupos funcionales ácidos presentes en el asfalto y forma sales de tipo oxalato (Figura 1) [4] Los oxalatos de calcio son sales orgánicas insolubles en agua. Al ubicarse en la interfaz entre el agregado pétreo y el asfalto, incrementa la adherencia, la resistencia al daño por humedad y el módulo dinámico. Asimismo, al interactuar con estos grupos funcionales ácidos presentes en las moléculas polares, el hidróxido de calcio reduce la velocidad de formación o asociación de asfaltenos, lo que disminuye la velocidad de envejecimiento del asfalto y alarga el tiempo de vida útil de la mezcla asfáltica [5-8].
DINosaur Book 6 pt
Iosevka Fixed 6 pt
DINosaur Book 7 pt Iosevka Fixed 5 pt μe
1. Oxalato de calcio. Sales insolubles formadas entre el hidróxido de calcio y los compuestos polares presentes en el asfalto.
Debido al incremento en la rigidez que provoca el hidróxido en la mezcla, se recomienda que la dosificación se mantenga entre 1 y 2.5 %, con el fin de evitar que esta pueda generar agrietamientos prematuros. Debido a esto, en el presente trabajo se evaluó la susceptibilidad al agrietamiento utilizando la metodología I-FIT.
Figura
El presente trabajo pretende evaluar el efecto a largo plazo que tiene la adición de cal hidratada o hidróxido de calcio en las propiedades mecánicas de una mezcla asfáltica en caliente de granulometría densa. Esta mezcla asfáltica se encuentra actualmente en producción, y, hasta el momento, se está colocando sin la adición del hidróxido de calcio.
Para esto, la adición del hidróxido de calcio puede realizarse tanto en plantas continuas como en discontinuas. Uno de los métodos más utilizados es el proceso de marinado, en el cual se mezcla la cal hidratada necesaria con una de las fracciones del agregado pétreo y un ligero contenido de agua (> 3 % para el grueso y > 6% para el fino). Posteriormente, se deja reposar durante una noche y al día siguiente el agregado se coloca en las tolvas como normalmente se hace.
Por otro lado, muchas plantas de producción discontinua ya cuentan con un silo de almacenamiento, unidad de pesaje y alimentación para la adición de filler. En el caso de las plantas de producción discontinua, es posible adicionar el hidróxido directamente al tambor mezclador, previo a la adición del asfalto, mediante un silo de almacenamiento y un sistema de inyección neumático o a través de elevadores helicoidales. También se puede adicionar utilizando el anillo para la adición de RAP o, en el caso de las platas de doble tambor, añadir la cal al tambor externo previo a la inyección del asfalto [9]
2 DESARROLLO
Determinar el desempeño de una mezcla asfáltica en caliente de granulometría densa consta de diferentes fases, entre las cuales se encuentra el aseguramiento de la calidad de los materiales que estarán presentes en la mezcla asfáltica, tales como agregado pétreo, ligante asfáltico y cal. En la Tabla 1 se muestra la normativa mexicana aplicable para cada material a utilizar.
Tabla 1. Normativa aplicable para calidad de los materiales.
Normas y Manuales Designación
Calidad de cementos asfálticos según su grado de desempeño (PG)
Calidad de materiales pétreos para mezclas asfálticas
Calidad de cal para mezclas asfálticas
Susceptibilidad a la humedad (TSR)
Deformación permanente por rodera con rueda carga de Hamburgo
Ensayo de agrietamiento - semicircular
Verificación de la calidad de los materiales pétreos
N.CMT.4.05.004
N.CMT.4.04
N.CMT.4.05.007
N.CMT.4.05.052
N.CMT.4.05.053
ASTM D8044
Los materiales pétreos utilizados en el estudio son grava de ½” y arena, producto de trituración. Su calidad se determinó de acuerdo con la normativa aplicable, y se obtuvieron los resultados mostrados en la Tabla 2, los cuales arrojan cumplimiento con los requerimientos establecidos.
Tabla 2. Calidad de agregado pétreo.
Propiedad física
Equivalente de arena, %
Normativa ResultadoRequerimiento
MMP.4.04.004
Azul de metileno, mg/g MMP.4.04.014
Abrasión de Los Ángeles MMP.4.04.006
Intemperismo acelerado
Densidad del grueso
Densidad del fino
Absorción del grueso, %
MMP.4.04.003
Absorción del fino, % MMP.4.04.003
Partículas aplanadas + alargadas, %
Angularidad del agregado fino, % AASHTO T.304
Uno o más caras fracturadas, %
Dos caras fracturadas, %
Desprendimiento por fricción, %
Verificación de calidad del cemento asfáltico
MMP.4.04.013
55 mín
2.4 mín
20 máx
El cemento asfáltico utilizado corresponde a un PG 76V-22 modificado con polímero tipo I. Su calidad se verificó, y los resultados se muestran en la Tabla 3
Propuesta granulométrica
Dentro del estudio realizado se utilizaron tres mezclas: M0, que corresponde a la mezcla base, es decir, no contiene hidróxido de cal; la mezcla M1, que contiene el 1 % de hidróxido de cal; y la mezcla M2 que contiene el 2 % de hidróxido de cal. Las proporciones utilizadas quedaron de la siguiente manera: M0–57 % grava y 43 % arena; M1-57 % grava, 42 % arena y 1 % de hidróxido de cal. Por último, M2–57 % grava, 42 % arena y 1 % de hidróxido de cal, dando como resultado la propuesta granulométrica mostrada en la Tabla 4. La gráfica de dichas propuestas se presenta en la Figura 2
Tabla 3. Calidad del cemento asfáltico.
Ensayo
Condición original
Punto de inflamación
Viscosidad rotacional
Penetración
Penetración
Punto de reblandecimiento
Separación anillo y esfera
Recuperación elástica por torsión
Corte dinámico en reómetro de corte (DSR)
NormativaResultado Requerimiento
MMP.4.05.007PI = 282 °C 230 °C
MMP.4.05.005 δ = 2.927 Pas 3 Pas máx
MMP.4.05.00647 dmm 40-90
MMP.4.05.006- NA
MMP.4.05.00968.5 55 °C mín
MMP.4.05.0222 2 °C máx
MMP.4.05.024Recup = 63.9 % 45 % mín
MMP.4.05.025 G*/sen = 2.601 kPa 1 kPa mín
Después de envejecimiento en horno rotatorio de película delgada (RTFO)
Ensayo
Pérdida por calentamiento
Recuperación elástica ductilómetro
Corte dinámico en reómetro de corte (DSR)
JNR a 3.2 kPa en MSCR
JNR a 0.1 kPa en MSCR
JNRdiff
Respuesta elástica en MSCR
Respuesta elástica en MSCR
REdif (%)
Después de envejecimiento a presión (PAV)
Envejecimiento en PAV
Corte dinámico en reómetro de corte (DSR)
Rigidez a flexión en reómetro de viga a flexión (BBR)
Tabla 4. Propuestas granulométricas.
Book
NormativaResultado Requerimiento
MMP.4.05.027CM= - 0.293% ±1.0 % máx
MMP.4.05.0260.812 75% mín
MMP.4.05.025G*/Sen = 5.161 kPa2.2 kPa mín
MMP.4.05.055JNR3.2 = 0.662 kPa-11 máximo
MMP.4.05.055JNR0.1 = 0.475 kPa-1NA
MMP.4.05.055Jnr diff = 39.37 %NA
MMP.4.05.055RE0.1 = 70.23 %NA
MMP.4.05.055RE3.2=48.66%30 mínimo
MMP.4.05.055Rdif = 30.71 %NA
ASTM D6521.13G*/(sen) = 964.7 kPa5000 kPa máx
MMP.4.05.025S = 74.8 300 MPa máx
MMP.4.05.029m = 0.336 0.300 mín
Figura 2. Curvas granulométricas.
Diseño volumétrico
El diseño se llevó a cabo en concordancia con el Método de diseño por desempeño para mezclas asfálticas de granulometría densa de la sict (M-MMP-4-05-046/21). Se elaboraron 10 probetas con cinco contenidos de asfalto diferentes, es decir, cada contenido por duplicado. Se determinaron su volumetría y sus propiedades volumétricas. Lo anterior permitió establecer el contenido óptimo de cemento asfáltico. En la Tabla 5 se muestran los contenidos de asfalto óptimo para cada mezcla, así como sus propiedades volumétricas.
Tabla 5. Propiedades volumétricas de las mezclas.
Envejecimiento a corto y largo plazo
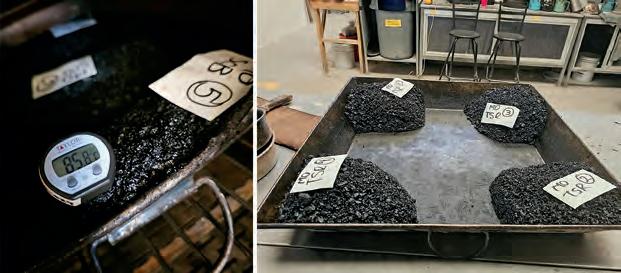
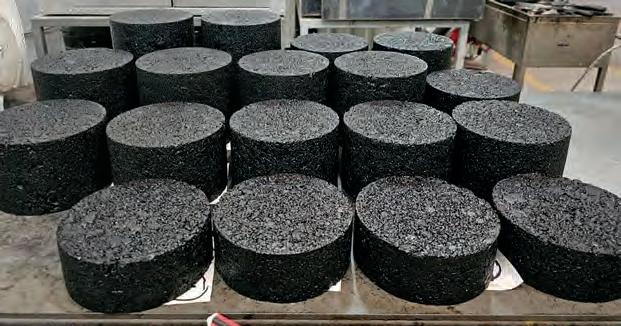
Cada mezcla fue sometida al proceso de envejecimiento. En primera instancia, un grupo de muestras se sometió a envejecimiento a corto plazo, a la temperatura de compactación durante 2 horas. Se generó un segundo grupo de muestras, que recibió un envejecimiento tanto a corto como a largo plazo; este último consistió en mantener a las muestras por un periodo de 5 días a una temperatura de 85 °C, de acuerdo con lo establecido en el NCHRP 785. Para cada grupo de muestras se realizaron las variantes en contenido de hidróxido de calcio.
Figura 3. Envejecimiento a largo plazo.
Figura 4. Probetas de mezcla M2 envejecida a largo plazo.
Susceptibilidad a la humedad
Para cada mezcla y cada tipo de envejecimiento se elaboraron 6 probetas con el contenido de asfalto óptimo correspondiente, con una geometría de 150 mm de diámetro y 95 mm de altura, y un porcentaje de vacíos de 7±0.5 %. Se separaron en dos subconjuntos de 3 probetas cada uno. Un subconjunto se sometió a congelamiento a -18 °C y, posteriormente, a temperatura de 60 °C; previo al ensayo se colocaron en un baño a 25 °C. El subconjunto no acondicionado se colocó únicamente en un baño a 25 °C previo al ensayo.
Ambos subconjuntos se sometieron a ensayo a tensión, y se determinó el esfuerzo de cada probeta. El porcentaje de tsr se obtuvo de la relación del esfuerzo promedio del subconjunto acondicionado respecto al subconjunto no acondicionado. El valor mínimo requerido es del 80 %.
Los valores obtenidos de las mezclas evaluadas a la susceptibilidad a la humedad se presentan en la Figura 5.
Susceptibilidad a la deformación permanente
Para cada combinación de envejecimiento y contenido de Ca(OH)2 se elaboraron 4 probetas con una geometría de 150 mm de diámetro y 50 mm de altura, con un porcentaje de vacíos de 7±0.5 %.
Las probetas se colocaron en el molde del equipo para ensayo de rueda cargada de Hamburgo, se acondicionaron durante 30 min a 60 °C y, posteriormente, se someten al ensayo, en el cual una rueda con determinada masa y velocidad, se desplaza sobre las probetas de mezcla a una velocidad de 50 pasadas por minuto. Para el nivel de diseño correspondiente al tránsito muy alto, se evaluaron hasta 20,000 pasadas.
En la Figura 6 se muestran los resultados obtenidos ante la deformación permanente por rodera, evaluados mediante del
Figura 5. Ensayo de Susceptibilidad a la humedad (TSR).
ensayo de rueda cargada de Hamburgo, para las muestras que recibieron únicamente el envejecimiento a corto plazo. La Figura 7 presenta los valores de deformación obtenidos en el ensayo de rueda cargada para las muestras que recibieron tanto el acondicionamiento a corto plazo como a largo plazo.
Book 7 pt
Book 6 pt
Figura 6. Resistencia a la deformación permanente, especímenes envejecidos a corto plazo.
DINosaur Book 7 pt
DINosaur Book 6 pt Iosevka Fixed 6 pt
Figura 7. Resistencia a la deformación permanente, especímenes envejecidos a largo plazo.
Ensayos de agrietamiento - Semicircular bend
El ensayo Semicircular bend fue desarrollado por la Universidad de Illinois, Estados Unidos de América. De acuerdo con lo establecido en la norma ASTM D8044, es un método de ensayo que abarca los procedimientos de preparación, ensayo y medición de la resistencia al agrietamiento de mezclas asfálticas, con base en los datos de rendimiento de pavimentos a largo plazo (ltpp), a temperaturas
intermedias, utilizando muestras de mezcla asfáltica de forma curva semicircular (scb) con geometría preparada en el laboratorio o con núcleos extraídos del pavimento, ensayados de manera monotónica. Las muestras scb son un semidisco con una ranura paralela a la carga y al eje vertical. El método de ensayo describe la determinación de la tasa crítica de liberación de energía, Jc, y otros parámetros determinados a partir de la curva carga-desplazamiento. Estos parámetros pueden utilizarse para clasificar la resistencia de las mezclas asfálticas al agrietamiento.
Para cada mezcla se elaboraron 3 probetas con una geometría de 150 mm de diámetro y 120 mm de altura, con un porcentaje de vacíos de 7±0.5 %. De cada probeta se obtuvieron 4 semicírculos, los cuales tenían una geometría final de 57 mm de espesor y 73 mm de radio.
A cada juego se le realizó una muesca al centro de su longitud con diferentes espesores: un juego con 25 mm de profundidad, otro con 32 mm de profundidad y otro con 38 mm. Una vez preparados los especímenes, se ensayaron a compresión, determinando la carga máxima aplicada y la deformación. El valor crítico del índice de agrietamiento se determinó empleando la Ecuación 1:
donde:
Jc = tasa de energía de deformación crítica liberada (kJ/m²)
b = espesor de la probeta (m)
a = profundidad de la ranura realizada (m)
U = energía de deformación a la falla (kJ)
dU/da = cambio de energía de deformación con la profundidad de la ranura (kJ/m)
La energía de deformación para cada ensayo a diferente profundidad de muesca se determinó empleando la Ecuación 2:
donde:
Pi = carga aplicada (kN) en la carga del paso i aplicada
Pi+1 = carga aplicada (kN) en la carga del paso i +1 aplicada
ui = desplazamiento de la cruceta (m) en el paso i
ui+1 = desplazamiento de la cruceta (m) en el paso i + 1
3 CONCLUSIONES
De acuerdo con los resultados obtenidos, es posible observar que el adicionamiento del hidróxido de calcio genera en la mezcla asfáltica una rigidización inicial, lo que conlleva obtener mejores valores de rueda cargada de Hamburgo, es decir, se presenta menor deformación durante el ensayo. Sin embargo, esta rigidización genera una reducción en la resistencia al agrietamiento.
También se observó que la presencia del hidróxido de calcio protege a la mezcla asfáltica de los efectos del envejecimiento a largo plazo, manteniendo prácticamente el mismo comportamiento frente a la deformación permanente, mejorando ligeramente el comportamiento de la susceptibilidad a la humedad, y sin presentar una reducción considerable después de haber recibido el proceso de envejecimiento a largo plazo, lo que sí sucedió con la mezcla que no contiene Ca(OH)₂.
Se puede concluir que el uso de hidróxido de cal es benéfico para la mezcla asfáltica, ya que protege ante el envejecimiento a largo plazo.
Es necesario ampliar la investigación para tener la sensibilidad de su efecto ante el uso de diferentes tipos de cemento asfáltico y distintas mineralogías de agregados pétreos.
Figura 8. Índice de agrietamiento.
Tabla 6. Análisis estadístico de los resultados por tipo de mezcla.
4 REFERENCIAS
[1] Little, D. N., Petersen J. C. (2005). Unique effects of hydrated lime filler on the performance-related properties of asphalt cements: Physical and chemical interactions revisited. Journal of Materials in Civil Engineering, 207-218. https://doi.org/10.1061/ (ASCE)0899-1561(2005)17:2(207).
[2] Little, D.N., Epps, J.A. (2001). The Benefits of hydrated lime in hot mix asphalt. Arlington, VA: National Lime Association. Consultado en: http://www.lime.org/ABenefit.pdf.
[3] Lesueur, D., Petit, J., & Ritter, H. (2012). The mechanisms of hydrated lime modification of asphalt mixtures: A state-of-the-art review. Road Materials and Pavement Design, 14(1), 1-16. https://doi:10.1080/14680629.2012.743669.
[4] Grajales J. A., Pérez L. M., Schwab A. P., Little, D.N. (2021). Quantum chemical modelling of the effects of hydrated lime (calcium hydroxide) as a filler in bituminous materials ACS Omega, 3130-3139. https://doi.org/10.1021/acsomega.0c05519.
[5] Kakade, V. B., Reddy, M. A., Reddy, K. S. (2016). Effect of aging on fatigue performance of hydrated lime modified bituminous mixes. Construction and Building Materials, 113, 1034-1043. https://doi:10.1016/j.conbuildmat.2016.03.066.
[6] Hopman, P.C., Vanelstraete, A., Verhasselt, A., & Walter, D. (1999 May). Effects of hydrated lime on the behaviour of mastics and on their construction ageing. Proceedings of the 5th International Conference on Durable and Safe Road Pavements (Vol. 1, pp. 59–68). Warsaw, Poland: Polish Road and Bridge Research Institute.
[7] Chachas, C.V., Liddle, W.J., Peterson, D.E., & Wiley, M.L. (1971). Use of hydrated lime in bituminous mixtures to decrease hardening of the asphalt cement (Report No. PB 213 170). Salt Lake City, Utah: Utah State Highway Department.
[8] Mohammad, L.N., Saadeh, S., Kabir, M., & Othman, A. (2008). Mechanistic properties of hot-mix asphalt mixtures containing hydrated lime. Transportation Research Record, 2051, 49–63. https://doi.org/10.3141/2051-07.
[9] National Lime Association (2003). How to Add Hydrated Lime to Asphalt: An Overview of Current Methods. Consultado en: https://www.lime.org/documents/publications/ free_downloads/how-to-add-lime.pdf.
[10] National Academies Sciences Engineering Medicine (2015). Short-Term Laboratory Conditioning of Asphalt Mixtures. Transportation Research Board, NCHRP 815
DE LAS EMULSIONES ASFÁLTICAS
International Bitumen Emulsion Federation
MATERIALES ASFÁLTICOS
RESUMEN
La infraestructura vial constituye uno de los activos más relevantes para el desarrollo económico y social de los países. Sin embargo, la construcción y el mantenimiento de carreteras representan una fuente significativa de consumo energético, uso de materiales vírgenes y emisiones de gases de efecto invernadero (gei).
En este contexto, la industria del asfalto enfrenta el reto de adoptar soluciones técnicas que garanticen el desempeño estructural y funcional de los pavimentos, minimizando al mismo tiempo su impacto ambiental.
Las emulsiones asfálticas se consolidan como una respuesta eficaz a este desafío. Al permitir la aplicación de materiales asfálticos a temperaturas bajas o ambientales, estas tecnologías reducen de forma sustancial el consumo energético y las emisiones asociadas a la producción y la puesta en obra. Asimismo, facilitan la reutilización de materiales existentes y se integran en modelos de economía circular.
El Libro blanco sobre la sostenibilidad de las emulsiones asfálticas, publicado por la International Bitumen Emulsion Federation (ibef ), establece un marco técnico sólido que posiciona a las emulsiones como un pilar fundamental de la gestión sostenible de pavimentos
El presente artículo constituye un extracto técnico del Libro blanco sobre la sostenibilidad de las emulsiones bituminosas, elaborado
por la ibef, y tiene como objetivo sintetizar y analizar sus principales aportaciones desde una perspectiva científica y aplicada.
1 INTRODUCCIÓN
La infraestructura vial es un componente esencial para el desarrollo económico y social de los países. Sin embargo, la construcción y el mantenimiento de carreteras representan una fuente significativa de consumo energético, una intensa explotación de recursos naturales y una contribución significativa a las emisiones globales de gases de efecto invernadero (gei). En este contexto, la ingeniería de pavimentos se enfrenta al desafío de garantizar niveles adecuados de servicio y seguridad, minimizando simultáneamente los impactos ambientales y los costos a lo largo del ciclo de vida.
Las emulsiones asfálticas han experimentado un notable desarrollo técnico en las últimas décadas, pasando de ser consideradas soluciones auxiliares a consolidarse como tecnologías centrales en las estrategias de conservación, mantenimiento y rehabilitación de pavimentos. Su capacidad para ser aplicadas a temperaturas bajas o ambientales, junto con su compatibilidad con técnicas de reciclaje y reutilización de materiales, las convierte en un elemento clave dentro de los enfoques de sostenibilidad promovidos a escala internacional.
El Libro blanco sobre la sostenibilidad de las emulsiones bituminosas proporciona un marco integral para comprender el papel de estas tecnologías en la reducción del impacto ambiental del sector vial y en la optimización del desempeño del pavimento. A partir de este documento, el presente artículo presenta algunas de las ventajas técnicas, estructurales, ambientales, sociales y económicas de las emulsiones asfálticas.
2 EMULSIONES ASFÁLTICAS Y DURABILIDAD DEL PAVIMENTO
2.1 Concepto de durabilidad y sostenibilidad
La durabilidad del pavimento es uno de los principales determinantes de la sostenibilidad de una infraestructura vial. Un pavimento con mayor vida útil reduce la frecuencia de intervenciones, disminuye el consumo acumulado de materiales y energía, y limita las emisiones asociadas a las actividades de mantenimiento y rehabilitación. En este sentido, las emulsiones asfálticas desempeñan un papel fundamental al permitir tratamientos preventivos y correctivos que actúan sobre los mecanismos iniciales de deterioro.
Entre dichos mecanismos se incluyen la oxidación del asfalto, la pérdida de adherencia entre capas, la infiltración de agua y la degradación superficial causada por el tráfico y las condiciones climáticas. Desde la perspectiva del análisis de ciclo de vida, la durabilidad constituye el principal factor de reducción del impacto ambiental acumulado.
2.2 Uso de las emulsiones durante la construcción o rehabilitación de pavimentos
Los riegos de imprimación y de adherencia constituyen aplicaciones fundamentales de las emulsiones asfálticas en la construcción y rehabilitación de pavimentos. En comparación con los asfaltos rebajados, obtenidos mediante la disolución del asfalto en hidrocarburos volátiles, las emulsiones presentan ventajas significativas en términos de seguridad, impacto ambiental y tiempos de curado.
El curado de las emulsiones asfálticas es el proceso fisicoquímico mediante el cual, tras la aplicación, se produce la ruptura de la emulsión asfáltica por la separación de fases del asfalto y de la fase acuosa, seguida de la evaporación del agua y del desarrollo de cohesión del asfalto residual. La ausencia de disolventes volátiles en las emulsiones asfálticas elimina el riesgo de incendio y reduce la emisión de compuestos orgánicos volátiles, mientras que el curado más rápido mejora la productividad en obra.
Desde el punto de vista estructural, una correcta adherencia entre capas permite que el pavimento funcione como un sistema monolítico, lo que reduce la probabilidad de fallas por deslizamiento o fatiga. Numerosos estudios han demostrado que la omisión o la mala ejecución de los riegos de adherencia conduce a deterioros prematuros del pavimento, asociados a elevados costos de mantenimiento y rehabilitación, que superan ampliamente el ahorro inicial aparente.
2.3 Tratamientos de conservación preventivos
Las emulsiones asfálticas son la base de una amplia gama de tratamientos de conservación preventiva, tales como riegos negros, riegos rejuvenecedores, tratamientos superficiales con gravilla —como los riegos de sello—, y microaglomerados en frío, entre otros. Estos tratamientos permiten intervenir el pavimento antes de que se presenten fallas o en etapas tempranas de deterioro, ralentizando la progresión del daño y prolongando de manera significativa su vida útil.
La Figura 1 ilustra cómo la aplicación temprana de tratamientos preventivos con emulsiones permite mantener el pavimento en un estado funcional adecuado durante un periodo prolongado, evitando caídas abruptas en su condición y retrasando la necesidad de rehabilitaciones estructurales.
2.4 Capas de rodadura en frío y tratamientos superficiales
Los riegos de sello constituyen una de las técnicas más extendidas de conservación superficial basadas en emulsiones asfálticas. Mediante la aplicación controlada de una emulsión asfáltica, seguida de la distribución de material pétreo de granulometría estandarizada, estos tratamientos proporcionan un sellado eficaz de la superficie, mejoran la resistencia al deslizamiento y
Figura 1. Esquema conceptual de la evolución del estado del pavimento y el momento óptimo de aplicación de tratamientos preventivos basados en emulsiones asfálticas.
reducen la entrada de agua en las capas inferiores del pavimento. Cuando son correctamente diseñados y ejecutados en el momento oportuno del ciclo de vida del pavimento, los riegos de sello contribuyen de manera significativa a prolongar la vida útil del pavimento, con un consumo reducido de materiales y energía.
Por su parte, los microaglomerados en frío ofrecen una solución eficaz como capa de rodadura al proporcionar una textura superficial homogénea, lo que mejora la resistencia al deslizamiento y permite una rápida reapertura al tráfico. Estas características los hacen especialmente atractivos para entornos urbanos y vías con restricciones operativas.
Además de los riegos de sello y los microaglomerados en frío, las emulsiones asfálticas se emplean en otros tratamientos superficiales de bajo espesor, orientados principalmente a la conservación funcional del pavimento y a la extensión de su vida útil cuando el deterioro aún se encuentra en etapas tempranas.
Los riegos negros (fog seals) consisten en la aplicación de una emulsión asfáltica, generalmente de baja viscosidad, sobre la superficie del pavimento existente. De acuerdo con la ibef, los riegos negros resultan especialmente eficaces como tratamiento preventivo aplicado en fases iniciales del deterioro, ya que permiten retrasar la aparición de fisuras visibles y la pérdida de agregados, con un consumo mínimo de materiales y una ejecución rápida. No obstante, al no incorporar agregados adicionales, este tipo de tratamiento no mejora la resistencia al deslizamiento, por lo que su aplicación debe evaluarse cuidadosamente en función de las condiciones de textura y seguridad del pavimento.
De manera complementaria, los riegos rejuvenecedores representan una evolución de los riegos negros tradicionales, al incorporar agentes rejuvenecedores destinados a restaurar parcialmente las propiedades reológicas del ligante asfáltico envejecido. Estos tratamientos
favorecen la recuperación de la flexibilidad del ligante superficial, reduciendo la susceptibilidad al agrietamiento y prolongando la vida funcional del pavimento. Según la ibef, la aplicación de riegos rejuvenecedores puede resultar particularmente beneficiosa en pavimentos con signos iniciales de oxidación, donde aún no se requiere una intervención de mayor alcance estructural o superficial.
3 MEJORA ESTRUCTURAL MEDIANTE EMULSIONES ASFÁLTICAS
Las emulsiones asfálticas desempeñan un papel fundamental no solo en la conservación superficial de los pavimentos, sino también en intervenciones de carácter estructural, orientadas a restaurar o incrementar la capacidad portante del firme. Estas técnicas resultan especialmente adecuadas cuando el pavimento ha superado el umbral de efectividad de los tratamientos preventivos, pero aún es posible reutilizar total o parcialmente los materiales existentes, evitando soluciones de reconstrucción convencional con alto consumo de recursos.
Procesos como la reutilización en frío in situ (rfe), la reutilización en frío en central (ccpr) y la rehabilitación a profundidad total (fdr) permiten reutilizar la mayor parte de los materiales existentes en la carretera, reduciendo de forma drástica la necesidad de agregados vírgenes y materiales asfálticos.
Estas técnicas generan capas estructuralmente homogéneas, con propiedades mecánicas adecuadas para soportar niveles elevados de tráfico. Además, al evitar el calentamiento de los materiales, se reduce el envejecimiento del ligante y se mejora el desempeño a largo plazo del pavimento.
La reutilización en frío in situ (rfe) consiste en el fresado, el mezclado y la compactación del material existente del pavimento directamente en la carretera, incorporando emulsión asfáltica, agua y, en caso necesario, materiales pétreos adicionales. Este proceso permite tratar espesores parciales del firme, generalmente entre 5 y 12 cm, y genera una capa homogénea con propiedades mecánicas mejoradas.
Desde el punto de vista técnico, la rfe presenta ventajas significativas en términos de comportamiento estructural, ya que reduce la sensibilidad térmica del material reciclado y mejora su resistencia a deformaciones permanentes. Asimismo, al eliminar prácticamente el transporte de materiales, esta técnica ofrece importantes beneficios ambientales y económicos, con reducciones superiores al 40 % en emisiones de gases de efecto invernadero en comparación con métodos tradicionales de fresado y reposición.
La reutilización en frío en central (ccpr) se basa en el reprocesamiento del pavimento asfáltico recuperado (rap) en una planta de mezclado en frío, donde se combina con emulsión asfáltica y otros componentes para producir una nueva mezcla estructural. Esta técnica resulta especialmente adecuada cuando existen limitaciones logísticas para la reutilización in situ o cuando se requiere un mayor control de la calidad del material final.
El empleo de ccpr permite alcanzar elevados porcentajes de reutilización de rap , lo que contribuye de manera significativa a la conservación de recursos naturales y a la reducción del consumo energético. Estudios citados por la ibef muestran que esta técnica puede reducir el consumo de energía en aproximadamente un 50 % y las emisiones de CO₂ en
más de un 60 %, al tiempo que mantiene un desempeño estructural satisfactorio incluso tras largos periodos de servicio.
La rehabilitación a profundidad total (Full Depth Reclamation, fdr) constituye una de las técnicas estructurales más completas basadas en emulsiones asfálticas. Este proceso implica el reciclaje del total del pavimento asfáltico existente junto con una parte de la base o subbase, lo que produce una nueva capa estructural estabilizada con emulsión.
La fdr permite corregir problemas estructurales severos, mejorar la capacidad portante del firme y reducir de forma sustancial la dependencia de materiales vírgenes. Además, la menor sensibilidad del material reciclado a las variaciones de temperatura y humedad contribuye a un mejor desempeño frente a la fatiga y la deformación permanente, especialmente en carreteras con tráfico pesado.
La estabilización de bases granulares y suelos con emulsión asfáltica representa otra aplicación estructural de gran relevancia. Mediante la mezcla controlada del material existente con emulsión, se obtiene una capa más homogénea y resistente, capaz de mejorar la distribución de cargas y reducir la susceptibilidad al agua.
Esta técnica resulta particularmente eficaz en entornos urbanos, donde la reducción del tiempo de obra y de las afecciones al tráfico vehicular constituye un factor crítico. Experiencias documentadas por la IBEF muestran reducciones significativas en los plazos de construcción y en los costos totales del proyecto, en comparación con soluciones de reconstrucción tradicional.
En conjunto, las técnicas estructurales basadas en emulsiones asfálticas ofrecen una combinación equilibrada de desempeño mecánico, eficiencia económica y sostenibilidad ambiental. La posibilidad de reutilizar materiales in situ, la reducción de temperaturas de proceso y la disminución de las necesidades de transporte permiten minimizar el impacto ambiental, al tiempo que se optimiza la gestión del ciclo de vida del pavimento.
4 IMPACTO AMBIENTAL Y ANÁLISIS DE CICLO DE VIDA
4.1 Reducción del consumo energético
El análisis de ciclo de vida (acv) es una herramienta fundamental para evaluar el impacto ambiental de las tecnologías de pavimentación. Diversos estudios han demostrado que las mezclas y tratamientos basados en emulsiones asfálticas presentan un consumo energético significativamente menor que las mezclas asfálticas en caliente, principalmente debido a la eliminación de las etapas de secado y calentamiento de los agregados. En aplicaciones de reciclaje en frío in situ, la reducción del consumo energético puede superar el 70 %, lo que sitúa a estas técnicas entre las más eficientes desde el punto de vista ambiental.
4.2 Emisiones de gases de efecto invernadero
La disminución del consumo energético se traduce directamente en una reducción de las emisiones de gases de efecto invernadero. Estudios comparativos indican que las emulsiones asfálticas pueden reducir las emisiones de CO₂ equivalente entre un 30 % y un 60 %
en comparación con soluciones tradicionales, y alcanzar valores aún mayores cuando se minimizan las distancias de transporte.
La Figura 2 muestra de forma esquemática cómo las tecnologías basadas en emulsiones, especialmente aquellas aplicadas in situ, presentan una huella de carbono notablemente inferior a la de las mezclas asfálticas en caliente.
Figura 2. Comparación conceptual de emisiones de gei asociadas a distintas tecnologías de pavimentación durante la etapa de construcción.
4.3 Conservación de recursos y economía circular
Las emulsiones asfálticas facilitan la incorporación de pavimento asfáltico recuperado (rap) y de agregados secundarios procedentes de procesos industriales, como las escorias, lo que promueve un modelo de economía circular en la gestión de infraestructuras viales. La reutilización múltiple de materiales reduce la presión sobre los recursos naturales y disminuye la dependencia de la extracción de materias primas.
5 IMPACTO SOCIAL, SEGURIDAD Y SALUD (hse)
Las ventajas de las emulsiones asfálticas no se limitan al ámbito técnico y ambiental, sino que también se extienden al plano social. La aplicación a bajas temperaturas reduce la emisión de humos, olores y compuestos orgánicos volátiles, lo que mejora las condiciones de trabajo del personal de obra y minimiza las molestias para las comunidades cercanas. Asimismo, la menor necesidad de transporte de materiales y la simplificación de los procesos constructivos reducen los riesgos asociados al tráfico de obra y a la manipulación de materiales calientes. La rápida reapertura al tráfico, característica de muchas aplicaciones con emulsión, contribuye además a disminuir los costos sociales derivados de las interrupciones en la movilidad.
6
Y GESTIÓN DEL CICLO DE VIDA
Desde una perspectiva económica, las emulsiones asfálticas permiten reducir tanto los costos directos de construcción como los costos indirectos asociados al mantenimiento y a la operación de la carretera. Los enfoques basados en la conservación preventiva y en la rehabilitación mediante reciclaje en frío han demostrado ser entre un 20 % y un 50 % más económicos que las técnicas tradicionales de reconstrucción.
La gestión del pavimento basada en costos del ciclo de vida pone de manifiesto que la aplicación oportuna de tratamientos con emulsiones maximiza el retorno de la inversión inicial y optimiza el uso de los recursos públicos.
7 CONCLUSIONES
Las emulsiones asfálticas representan una tecnología clave para la transición hacia una infraestructura vial más sostenible. Su capacidad para mejorar la durabilidad del pavimento, facilitar la rehabilitación estructural, reducir el impacto ambiental y generar beneficios sociales y económicos las posiciona como un elemento central en la ingeniería de pavimentos contemporánea.
La evidencia técnica disponible demuestra que las emulsiones no solo constituyen una alternativa viable a las tecnologías tradicionales, sino que, en muchos casos, ofrecen un desempeño superior desde una perspectiva integral de sostenibilidad. En consecuencia, su adopción sistemática debería formar parte de las políticas públicas y de las estrategias técnicas orientadas a la gestión eficiente y responsable de las redes viales.
Si quieres profundizar…
Para un análisis más detallado de los fundamentos técnicos, estudios de caso y evaluaciones de sostenibilidad asociadas al uso de emulsiones asfálticas, se recomienda consultar y descargar el Libro blanco sobre la sostenibilidad de las emulsiones bituminosas (https://www.ibef.net/es/informes/informe-sobre-la-sostenibilidad-de-la-emulsion-bituminosa), así como acceder a información técnica adicional disponible en el sitio oficial de la International Bitumen Emulsion Federation (ibef) en https://www.ibef.net.
8 REFERENCIAS
International Bitumen Emulsion Federation (ibef). (2025). La sostenibilidad de las emulsiones bituminosas (3.ª ed.). París, Francia.
ACTUALIDAD DEL RECICLADO DE PAVIMENTOS ASFÁLTICOS EN MÉXICO
Juan Carlos Capistrán Fernández, Dirección General de Conservación de Carreteras de la Secretaría de Infraestructura, Comunicaciones y Transportes (SICT), jcapist@sict.gob.mx
Víctor Manuel Cincire Romero Aburto, Ergon Asfaltos México, Puebla, victor.cincire@ergon.com
MATERIALES RECICLADOS
RESUMEN
El reciclaje de pavimentos asfálticos en México se presenta como una solución clave para mejorar la infraestructura vial de forma sostenible y económica. Este proceso no solo ayuda a reducir los costos de construcción y mantenimiento, sino que también promueve la conservación de los recursos naturales y la disminución de la huella de carbono, como se muestra en este artículo. En el ámbito global, se han logrado avances significativos en tecnologías de reciclaje, como el reciclaje en caliente y en frío, que permiten reutilizar los materiales asfálticos de manera más eficiente.
En México, ya existen ejemplos exitosos de implementación de estas técnicas, algunos de los cuales citaremos en el presente trabajo, aunque a nivel global también se destacan modelos de reciclaje que pueden servir de inspiración. Sin embargo, existen desafíos como las barreras regulatorias, la falta de infraestructura adecuada y la capacitación limitada de los profesionales del sector.
El uso de pavimentos recuperados también genera importantes beneficios ambientales, como la reducción de residuos y el ahorro de energía. A nivel económico, las autoridades viales y la comunidad se benefician de menores costos de mantenimiento y construcción. Para potenciar el reciclaje, se requieren políticas públicas que incentiven su adopción, junto con la colaboración entre empresas, gobiernos y universidades, así como la transferencia de conocimientos y tecnología a través de alianzas internacionales.
Los aspectos anteriores se analizan en este estudio desde la perspectiva de los avances y oportunidades que existen en México para fortalecer el desarrollo de una infraestructura vial más sostenible y eficiente.
1 INTRODUCCIÓN
En nuestro país existe una creciente conciencia sobre la necesidad de adoptar tecnologías que minimicen el impacto ambiental y energético de las actividades de mantenimiento y rehabilitación de la infraestructura carretera. Este enfoque se alinea con las tendencias globales y los objetivos de desarrollo sostenible.
Entre las soluciones técnicas que contribuyen a lograr este compromiso se encuentran el uso de materiales reciclados, como el pavimento asfáltico reciclado (rap), y las aplicaciones con mejor desempeño y mayor vida útil, que reducen las intervenciones de conservación necesarias para cumplir con las vidas de diseño establecidas. Si bien aún no se alcanzan los niveles de adopción de países líderes en la materia, ya existe un marco general normativo y técnico que fomenta su implementación.
Las oportunidades para el crecimiento del reciclaje de asfalto y agregados en el país son considerables. La necesidad constante de mantener y modernizar la extensa red carretera de México, que consta de aproximadamente 190,100 km pavimentados, junto con la creciente conciencia ambiental y la presión por optimizar los recursos públicos, crea un escenario favorable para la expansión de estas prácticas. La innovación en procesos con incorporación de rap en las mezclas asfálticas abre nuevas vías para mejorar el desempeño de los pavimentos y contribuir a la economía circular.
Actualmente, no existen estadísticas oficiales y centralizadas que detallen el porcentaje exacto de pavimento asfáltico reciclado a nivel nacional. Sin embargo, se estima que se producen anualmente de 15 a 18 MM de toneladas de mezcla asfáltica de las cuales se podrían utilizar de 3 a 5 MM de toneladas de mezcla reciclada por año. Esto representaría un ahorro de entre $6,000 y $10,000 MM anuales, con un ahorro energético de 1 a 2 MM de MJ anuales y reducción de emisiones de entre 90,000 y 150,000 tCO2 anuales. Es muy importante considerar que la reducción de costos no debe limitarse a la inversión inicial. La verdadera eficiencia económica se logra al realizar el análisis de ciclo de vida (acv) de la infraestructura. Una carretera más barata de construir, pero que requiere mantenimiento constante y una rehabilitación prematura, resulta ser
mucho más costosa a largo plazo. Un enfoque sostenible también considera el impacto en la sociedad, lo que genera valor indirecto. Carreteras más seguras, con mejor señalización, mejores pavimentos y superficies de rodadura de mayor calidad, reducen los costos y la probabilidad de accidentes, así como el impacto ambiental asociado a los vehículos automotores, que son los causantes, muy por encima de las intervenciones de conservación o construcción de una vía, de la mayor cantidad de emisiones de gases de efecto invernadero y consumo energético en nuestras carreteras.
2 TECNOLOGÍAS DE CONSERVACIÓN DE PAVIMENTOS CON USO DE RAP UTILIZADAS EN MÉXICO
Los avances en el reciclado de pavimentos asfálticos incluyen innovaciones en técnicas y procesos de recuperación, como el reciclaje en caliente y en frío; el uso de maquinaria avanzada para mejorar la calidad; y métodos que permiten la reutilización de materiales asfálticos de manera más eficiente y sostenible.
En este apartado se presentan las estrategias de conservación de pavimentos que pueden incluir el uso de rap y los porcentajes máximos que es recomendable utilizar para la red de carreteras federales libres de peaje de nuestro país, con base en la clasificación que se hace actualmente de esta red.
2.1 Clasificación de la red de carreteras federales libres de peaje en México (RFLP)
La Dirección General de Conservación de Carreteras (dgcc) identifica las carreteras libres de peaje de la Red de Caminos Federales (rcf) en tres categorías: Red de Corredores o Red Primaria (9,156 km), Red Básica (14,278 km) y Red Secundaria (17,149 km), clasificadas por su función dentro de la red, como se menciona a continuación:
• Red Básica: constituida principalmente por las carreteras tipo A y B. Son ejes troncales que conectan las principales ciudades, puertos y fronteras del país, soportan los mayores volúmenes de tráfico y los viajes de larga distancia.
• Red Primaria: es una subdivisión de la red básica y comprende las rutas con mayor volumen de tránsito y relevancia nacional e internacional.
• Red Secundaria: constituida por las carreteras tipo C y D. Complementa a la Red Primaria, distribuye el tráfico a nivel estatal y municipal, y facilita la conexión entre comunidades y la red principal.
De acuerdo con el Tránsito Diario Promedio Anual (tdpa), la Red Carretera Federal Libre de Peaje (rflp) en México puede clasificarse en distintos rangos, según con la intensidad del tránsito vehicular, como se indica en la Tabla 1. Esta clasificación es útil para planear inversiones, mantenimiento y modernización de la infraestructura. La Secretaría de Infraestructura, Comunicaciones y Transportes (sict) utiliza los siguientes rangos aproximados:
Tabla 1. Clasificación de la red federal libre de peaje, por tránsito diario promedio anual (tdpa).
Tipo Clasificación por rango de TDPA (vehículos/día)
Muy bajo < 1,000
Bajo 1,000 a 2,000
Medio 2,000 a 5,000
Alto 5,000 a 10,000
Muy alto >10,000
Descripción
Tránsito escaso. Caminos rurales o de baja conectividad.
Vías con poca demanda, generalmente en zonas aisladas.
Ejes troncales y rutas primarias de alto impacto económico.
Posición dentro de la red
Secundaria
Básica
Cabe mencionar que esta clasificación sería más precisa si se basara en ejes equivalentes acumulados, obtenidos a partir del tdpa
La Secretaría de Infraestructura, Comunicaciones y Transportes (sict) es la encargada de clasificar, construir y mantener la red federal de carreteras, incluidas las libres de peaje. La dgcc de la sict se encarga específicamente de la conservación y mejora de las condiciones físicas de estas vías libres de peaje.
2.2 Tecnologías de conservación de carreteras que pueden incluir el uso de rap En la Tabla 2 se presentan los tipos de mezclas asfálticas que pueden incorporar rap y que actualmente se utilizan en la construcción y conservación de pavimentos. Se indican los porcentajes máximos de rap que resulta viable utilizar con base en la tdpa para obtener mezclas de buena calidad, así como el uso propuesto dentro de la red. En todo caso, los porcentajes de rap que se utilicen en cada proyecto específico dependerán de la importancia de la vía, principalmente desde la perspectiva del tránsito vehicular y de las condiciones ambientales.
Tabla 2. Tipos de mezclas asfálticas que pueden incluir el uso de RAP y porcentajes máximos recomendados para obtener una mezcla de buena calidad.
Tipo de mezcla
Mezcla asfáltica tibia, con cemento asfáltico.
Mezcla asfáltica templada con emulsión.
Mezcla asfáltica templada con emulsión.
Granulometría del material pétreo
Densa
Denominación
Uso propuesto en la red federal libre de peaje
Uso propuesto por tdpa (vpd)
Porcentaje máximo recomendado de RAP (%)
Concreto asfáltico convencional. Red Básica (Tránsito alto y muy alto). > 5000 40
Concreto asfáltico de alto desempeño. 40
DensaBase asfáltica. Red básica (Tránsito alto y medio). > 2000 y < 10,000 100
Densa
Densa
Discontinua
Mezcla asfáltica en frío, con emulsión.
Tamaños uniformes
Concreto asfáltico convencional.
Concreto asfáltico en frío, convencional.
Concreto asfáltico en frío, de alto desempeño.
Capa asfáltica superficial de alta adherencia (casaa en frío).
Riegos de sello.
Red secundaria (Tránsito medio y bajo). < 5000 100
Red secundaria (Tránsito medio, bajo y muy bajo). < 2000 100
Red secundaria (Tránsito bajo). > 1000 y < 2000 30
Red secundaria (Tránsito medio, bajo y muy bajo). < 5000 80
Red secundaria (Tránsito bajo y muy bajo). < 2000 50 Macro calafateo inducido (Scrub Seal).
FinaMicroaglomerado.
Red secundaria (Tránsito bajo y muy bajo). < 2000 100
3 EXPERIENCIAS Y BUENAS PRÁCTICAS EN EL USO DEL RAP EN MÉXICO
En nuestro país se han realizado diversas aplicaciones con el uso de rap, algunas con éxito y otras con deficiencias. Se ha podido determinar que, en los proyectos en los que no se obtuvieron los resultados esperados, no se consideraron los aspectos medulares que se deben cuidar para lograr una aplicación adecuada, como los que se mencionan a continuación.
3.1 Diseño
El diseño de la mezcla se deberá realizar con apego a lo solicitado en el proyecto, a fin de cumplir con los requerimientos especificados, y debe responder a las condiciones de obra. Cualquier cambio en obra con respecto a lo considerado en el diseño, como el cambio de bancos de materiales, modificaciones en la granulometría de las fracciones del agregado, el cambio del tipo de asfalto, entre otros, será motivo de que se realice un nuevo diseño.
3.2 Construcción
Durante el proceso de construcción, requieren especial cuidado la producción y almacenamiento de materiales, la producción de mezclas asfálticas, así como su transporte y colocación, para lograr aplicaciones que cumplan con el desempeño y la vida útil de diseño.
3.2.1 Equipo para disgregado y cribado del rAP
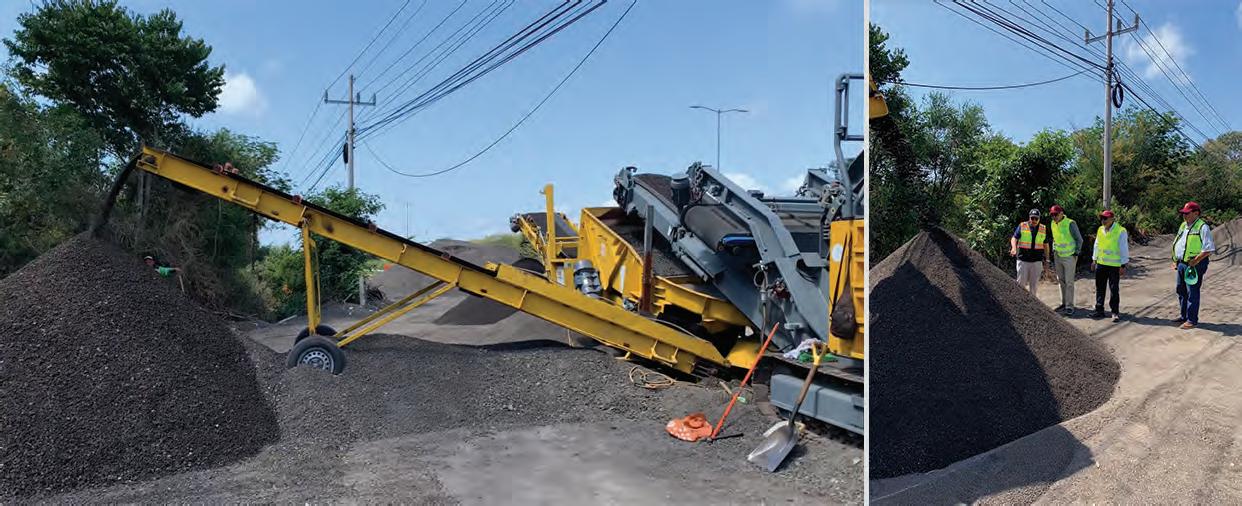
Es fundamental utilizar el equipo adecuado para la disgregación (impactor) y separación (cribas) de las fracciones requeridas de rap, con el fin de obtener la curva granulométrica de diseño.
3.2.2 Equipo para producción de materias primas y mezcla asfáltica
Los agregados y materiales asfálticos, como los cementos asfálticos y las emulsiones asfálticas, se deben formular para cumplir con las propiedades solicitadas en el diseño de la mezcla. Las plantas y equipos de producción de materias primas y de mezclas asfálticas deben contar con los sistemas y dispositivos necesarios para obtener materiales que cumplan con los requerimientos del proyecto, según corresponda en cada caso en particular.
3.2.3 Pavimentadoras y equipo de compactación
El uso de las pavimentadoras y los compactadores correctos, de acuerdo con lo establecido en el proyecto, es fundamental para lograr el desempeño esperado de la mezcla.
1. Diferentes tipos de pavimentadoras: mezcla asfáltica, microaglomerado y riego de sello.
3.2.4 Control y aseguramiento de calidad
Un estricto control y aseguramiento de calidad permitirá obtener los resultados esperados y lograr los objetivos requeridos para producir mezclas asfálticas que cumplan con los estándares solicitados en costos, desempeño y vida útil.
3.3 Bases para el éxito en el uso de rap
a. Analizar la estructura y las condiciones existentes para entender las causas de las fallas.
b. Utilizar un adecuado proceso de diseño.
c. Seleccionar los mejores materiales y métodos.
d. Utilizar especificaciones relacionadas con el desempeño.
Figura
e. Contar con guías para la construcción y especificaciones para el control de calidad.
f. Emplear equipos y procedimientos constructivos adecuados.
4 CASOS DE ESTUDIO: IMPACTO AMBIENTAL Y ECONÓMICO DEL RECICLADO DE PAVIMENTOS
En este apartado se presenta un análisis de tres casos de estudio en los que se utilizó rap. El primero formó parte de un proyecto de 4 tramos piloto que licitó la dgcc de la sict en el 2021, con el apoyo de la Asociación Mexicana del Asfalto (amaac) en el que se combinaron las tecnologías de mezcla tibia y uso de rap (30 %); el segundo corresponde a un tramo de prueba realizado en marzo de 2025 con mezcla en frío con emulsión y 100 % de rap; y el tercero, a capas de rodadura de microaglomerado en frío con 100 % de rap que se están aplicando en diferentes tramos de la rflp.
Se observa cómo el uso del material reciclado (rap) contribuye a la conservación de los recursos naturales, mediante la reducción del consumo de materias primas y la menor generación de residuos; a la reducción de costos para las autoridades viales y la comunidad en general; y a la generación de beneficios ambientales, como la disminución de la huella de carbono y del consumo energético. Estos tramos continúan en observación por parte de los responsables, con el fin de evaluar su desempeño a mediano y largo plazo, así como contar con mejores elementos para la selección de las tecnologías con uso de RAP que presenten mayores beneficios para satisfacer las necesidades de conservación de la red federal libre de peaje de nuestro país.
4.1 Tramo piloto en el estado de Jalisco, con mezcla tibia con 30 % de rap
El proyecto estableció el fresado de la carpeta asfáltica existente y su sustitución por una nueva carpeta de mezcla asfáltica tibia con 30 % de rap, constituida por materiales pétreos vírgenes, rap, cemento asfáltico modificado con polímero, rejuvenecedores y aditivos para lograr las propiedades de la mezcla tibia, los cuales permiten reducir las temperaturas a las que se producen y compactan estas mezclas. Entre sus principales beneficios se encuentran la reducción en el consumo de energía, la reducción en las emisiones de gases de efecto invernadero, condiciones de trabajo más amigables, la ampliación de los tiempos y temporadas de pavimentación, la mejora en la compactación, mayores distancias de traslado
de la mezcla al producirse a menor temperatura, la reducción del envejecimiento del asfalto y, por lo tanto, de la susceptibilidad a la fatiga y al agrietamiento, así como la reducción de la segregación térmica.
4.1.1 Datos generales
4.1.2
Diseño
El diseño de la mezcla tibia con 30 % de rap se realizó en un laboratorio aprobado por la sict, con el reconocimiento amaac-imt en la categoría de mezclas asfálticas nivel III, y conforme al procedimiento indicado en el Protocolo de diseño de mezclas asfálticas de granulometría densa de alto desempeño, de la Asociación Mexicana del Asfalto PA–MA 01/2013. Asimismo, se apegó al manual descrito en el Reporte 452 del National Cooperative Highway Research Program. Las propiedades solicitadas a la mezcla se muestran en la Tabla 3
Tabla 3. Requerimientos de diseño de la mezcla asfáltica densa tibia con 30 % de rap
Vacíos en la mezcla, %
Susceptibilidad al daño inducido por humedad (tsr), estabilidad retenida, %
Deformación permanente en rueda cargada de Hamburgo (20,000 pasadas), mm
Módulo dinámico (MPa) a 20 °C, 10 Hz
Energía de fractura, a -12 °C, Gf (J/m2)
4.1.3 Construcción
ASTM D3203 4
AASHTO T283 ≥ 80
RA01/2017 ≤ 10
AASHTO T342 ≥ 4000
ASTM D7313-13 ≥ 650
El proceso constructivo consistió en el fresado de la carpeta asfáltica dañada existente, en un espesor de 5 cm, y su sustitución por otra carpeta de 5 cm de espesor, elaborada con mezcla
tibia con 30 % del rap obtenido del fresado, con apego a lo establecido en la especificación particular generada para tal fin.
Las particularidades que se solicitaron a los equipos de construcción para este proyecto fueron las siguientes: planta de producción de mezcla asfáltica de doble tambor; impactor para disgregar el rap (Figura 2); dosificador para la adición del rap; vehículo de transferencia de la mezcla asfáltica; y pavimentadora sincronizada, capaz de aplicar el riego de liga y la mezcla asfáltica de manera simultánea.
Figura 2. Vista de la planta de producción de mezcla asfáltica de doble tambor utilizada para la producción de la mezcla con RAP, así como aspectos del procesamiento y almacenamiento del RAP.
4.2 Tramo de prueba en el estado de Quintana Roo, con mezcla en frío con emulsión asfáltica de formulación especial y 100 % de rap
Las mezclas finas con rap-emulsión, con 100 % de rap son una alternativa tecnológica en el campo de la conservación de carreteras para tránsitos medios y bajos, especialmente en capas de rodadura, renivelaciones y bacheo. Estas mezclas, compuestas principalmente por agregado con TN de ½” o 3/8”, de acuerdo con la normativa vigente sict, emulsión asfáltica de formulación especial y, en ocasiones, aditivos, ofrecen una solución viable para el mantenimiento y la construcción de pavimentos, especialmente en regiones con determinadas características geográficas y climáticas.
Las capas asfálticas con este tipo de mezclas normalmente se utilizan en espesores ≤ 4 cm, y pueden complementarse con una capa de rodadura final de protección y desgaste, del orden de 1 cm de espesor, como un microaglomerado o riego de sello, en la que también se pueden emplear altos porcentajes de rap
Debido a su composición, las mezclas rap-emulsión desarrollan su resistencia en un periodo mayor que una mezcla en caliente, por lo que su uso se recomienda en carreteras de medio a bajo volumen de tránsito, así como en aplicaciones de mantenimiento. En el presente caso en estudio se está evaluando su comportamiento en una vía con alto tránsito diario promedio anual (tdpa de 33500 vpd) y bajo porcentaje de vehículos pesados (10 %).
4.2.1 Datos generales del tramo de prueba
4.2.2 Diseño
Se realizó un diseño Marshall modificado para mezclas con emulsión asfáltica apegado a las recomendaciones del Instituto del Asfalto de USA, con los resultados que se indican en la Tabla 4 en donde se puede observar que el contenido de emulsión especial (EARA-1P) de aporte es de 4.0 %, equivalente a 2.5 % de asfalto residual.
Tabla 4. Resumen de propiedades y resultados del estudio de mezcla asfáltica.
Concepto
RAP
Parámetro/resultado
Composición: 80 % RAP 3/8" + 20 % RAP fino
Emulsión asfáltica (EARA-1P) Tipo ECL62-110
Dosificación de emulsión asfáltica 4 %
Vacíos de aire
19.5 %
Estabilidad Marshall 520 kg
Flujo Marshall 9.96 mm -
Resistencia TSR (tensión indirecta) 86 %
Deformación permanente (rueda cargada de Hamburgo) 6.6 mm
4.2.3 Construcción
Observaciones
Se descartó el contenido de asfalto del RAP para el diseño.
Residuo asfáltico de 62 %.
Equivale a 2.5 % de cemento asfáltico.
Rango típico en frío: 15 % - 30 %.
Rango típico en frío: 400 - 700 kg.
Prueba adaptada a 25 °C.
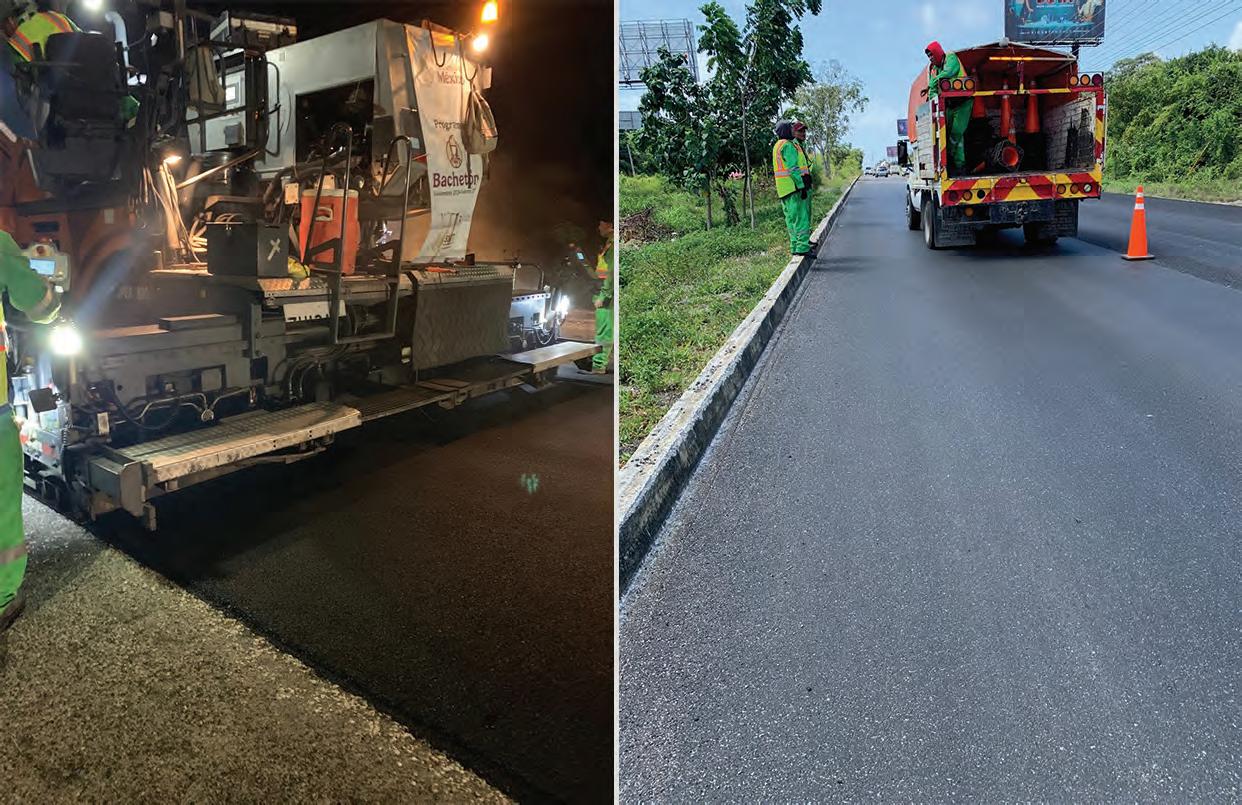
El proceso constructivo consistió en el fresado de una capa de rodadura de 3 cm de espesor y su sustitución por una capa de 3 cm de espesor de mezcla asfáltica con emulsión especial y 100 % de rap, producida en planta de mezcla convencional, con el rap producto del fresado disgregado mediante impactor y fraccionado en los tamaños requeridos. La mezcla fue colocada con pavimentadora y compactada con equipo convencional.
3. Proceso de disgregación y separación de las fracciones de RAP.
4. Proceso de colocación de la mezcla asfáltica.
4.2.4 Comparativa de costos
Se realizó una comparativa de referencia de costos entre una mezcla asfáltica en caliente de 3 cm de espesor, con agregado 100 % virgen, y la tecnología de mezcla asfáltica en frío con emulsión asfáltica especial y 100 % de rap. En la Tabla 5 se muestra la comparativa, en la que se puede observar que la mezcla asfáltica en frío con 100 % de rap y 3.7 % de emulsión, de acuerdo con el diseño realizado, tiene un costo significativamente menor (54 %) que el de la mezcla asfáltica en caliente con 100 % de agregado virgen.
Figura
Figura
Tabla 5. Comparativa de costos entre carpeta asfáltica en caliente con 100 % de agregado virgen y carpeta asfáltica en frío con 100 % de rap
Carpeta asfáltica en caliente vs carpeta en frío con rap
Playa del Carmen - Cancún (Cuerpos A y B) km 311+982
Carpeta asfáltica en caliente de 3 cm de espesor, P.U.O.T
Agregado pétreo
Acarreo agreg. pétreos
Maquila elaboración concreto asfáltico P.A.
Cemento asfáltico
Unidad:m³
Carpeta asfáltica en caliente de 3 cm de espesor, P.U.O.T
4.3 Aplicaciones de microaglomerado con 100 % de RAP en diversos tramos de la red federal libre de peaje
El microaglomerado en frío consiste en una mezcla asfáltica de granulometría densa o discontinua, compuesta por agregado fino, emulsión asfáltica de rompimiento controlado modificada con polímero, aditivos y agua, que se aplica sobre la superficie de un pavimento con la finalidad de preservarlo y proporcionar una nueva superficie de rodamiento y desgaste, cómoda y segura para el usuario del camino.
Actualmente, en la red federal libre de peaje se están realizando aplicaciones de capas de rodadura de microaglomerado con 100 % de RAP, que están en proceso de evaluación, con las siguientes características.
4.3.1 Diseño
El diseño del microaglomerado consiste en pruebas especiales para la evaluación de las propiedades de la mezcla, como manejabilidad, cohesión, pérdida por abrasión en húmedo y desplazamiento en rueda cargada.
4.3.2 Construcción
La producción y aplicación de la mezcla se realiza con un equipo especializado autopropulsado de alta precisión, con dosificación controlada por computadora, compuesto por dos unidades para la producción y colocación de la mezcla, y una tercera para la aplicación del riego de liga, cuando se requiere (Figura 5).
Figura 5. Equipo de producción y aplicación de microaglomerado en frío.
4.3.3 Comparativa de costos
La comparativa de referencia de costos que se presenta en la Tabla 6, entre un microaglomerado en frío con 100 % de agregado virgen y un microaglomerado con 100 % de RAP, muestra que un microaglomerado con 100 % de RAP y dosificación de emulsión de 3.7 %, obtenida del diseño, tiene un costo 13 % menor que el de microaglomerado en frío con 100 % de RAP.
Tabla 6. Comparativa de costos entre microaglomerado en frío con 100 % de agregado virgen y microaglomerado en frío con 100 % de RAP.
4.4 Comparativas de emisión de gases de efecto invernadero y consumo energético de los tres casos de estudio
En la Tabla 7 se presenta el análisis de la reducción de emisiones de los tres ejemplos anteriores: mezcla tibia con 30 % de rap, mezcla en frío con 100 % de rap y microaglomerado en frío con 100 % de rap, respecto a la mezcla en caliente tradicional, tomando como base los estudios realizados en la referencia [1]
Cabe mencionar que este estudio considera que la mezcla asfáltica emite 69.2 kg CO2 /t de mezcla en las etapas de producción de los materiales, su transporte y la producción de la mezcla; a diferencia de la referencia [2], que considera las etapas de producción y transporte de los materiales, así como la producción, transporte y colocación de la mezcla.
En todo caso, se deben considerar todos los aspectos involucrados y las consideraciones establecidas en los diferentes estudios, para definir los valores específicos de cada proyecto.
7. Reducción de emisiones de CO2 de las mezclas tibia con 30 % de rap, en frío con 100 % de rap y microaglomerado con 100 % de rap, respecto de la mezcla en caliente tradicional.
Uso típico/potencial de rap
Disminución de CO2 por cada 1 % rap utilizado
Disminución por cada 1 °C de optimización
Consumo de asfalto virgen por ton
Disminución por cada 1 % (2.5 % VMA) de ahorro de asfalto
Total Disminución de GEI por ton de mezcla producida
Figura 6. Datos ilustrados de la referencia [1].
Tabla
Producción Anual estimada (beneficio actual y potencial)
Impacto en la disminución anual de CO2
Compensación anual de CO2 por árbol -27.00kg CO2
Beneficio en cantidad de árboles equivalentes
Para fines del análisis, se consideran 4 MM de mezcla reciclada por año, que corresponde al promedio estimado de mezcla que se podría reciclar anualmente en nuestro país, como se indica en el apartado de la introducción de este documento, donde se señala un potencial de uso de mezcla reciclada de 3 a 5 MM.
En los tres casos, los ligantes asfálticos fueron formulados y aditivados especialmente, de acuerdo con las características del rap, a fin de obtener las propiedades solicitadas para la mezcla en el proyecto.
En la Tabla 8 se puede observar que, con respecto a la mezcla en caliente tradicional, la disminución de CO2 de la mezcla tibia con 30 % de rap es de aproximadamente 22 %, mientras que la disminución del consumo energético es de 18 %. Asimismo, en la mezcla en frío y el microaglomerado, ambos con 100 % de rap, se obtiene una disminución de CO2 de 59 % y una reducción del consumo energético de 52 %. Lo anterior toma como base el estudio de la referencia [2]
Tabla 8. Emisiones de gei y consumo energético por tipo de mezcla.
Tipo de mezclaGEI (kgCO2/t) GEI (tCO2)4MM t de mezcla
Porcentaje (%) respecto a la mezcla tradicional
Consumo energético (MJ/t)
Consumo energético (MJ- 4MM t de mezcla)
Porcentaje (%) respecto a la mezcla tradicional
En caliente tradicional54216000100 699 2796000100
Tibia con 30 % de RAP 42 16800077.78 573 229200081.97
Fria con 100 % de RAP228800040.74334133600047.78
5 CONCLUSIONES
La conservación de carreteras en México enfrenta el enorme desafío de equilibrar la necesidad de mantener y mejorar la infraestructura con la realidad de la escasez de recursos económicos. La adopción de un enfoque sustentable y sostenible no es solo una opción, sino una necesidad para garantizar una red carretera eficiente, segura y amigable con el medio
ambiente para las futuras generaciones. Es fundamental que, como sociedad, trabajemos de manera coordinada —gobierno, industria de la construcción, academia y ciudadanía— para superar los retos existentes y aprovechar las oportunidades que ofrece este nuevo paradigma.
El uso de rap en México ofrece un gran potencial para reducir los costos de construcción de carreteras, conservar los recursos naturales, disminuir el impacto ambiental y mejorar el desempeño de los pavimentos. Si bien existen retos importantes por superar, las oportunidades para impulsar su adopción generalizada son aún mayores. México puede avanzar hacia una industria de la construcción de carreteras más sostenible y eficiente. Es evidente la reducción del consumo energético y de la emisión de gei, así como el ahorro económico que aportan las tecnologías con el uso de rap. De igual forma, es importante mencionar que el mayor beneficio de minimizar estos tres conceptos —consumo energético, emisión de gei y costos— está asociado con la operación de los vehículos que transitan por nuestras vías y con el consecuente beneficio social.
6 REFERENCIAS
[1] Transportation Research Board Standing Committee on Asphalt Pavement, Construction and Rehabilitation. (2024). Day-To-Day Practices to Reduce the Carbon Footprint of Asphalt.
[2] Energy Usage and Greenhouse Gas Emissions of Pavement Preservation Processes for Asphalt Concrete Pavements (Chapter 1, Paper 65).