Um guia com a oferta desses elementos indispensáveis no gerenciamento da manufatura.
16 PRÉVIA
Integração digital e automação acessível ditam o ritmo da manufatura em Chicago
A digitalização na indústria de usinagem e as operações supervisionadas sem a presença física de operadores estão entre as principais atrações da feira norte-americana IMTS.
GUIAS ARTIGOS
28 GUIA II
Ferramentarias brasileiras: o perfil tecnológico e a capacidade instalada do setor
Pesquisa compila dados de milhares de ferramentarias que desempenham papel estratégico na cadeia de manufatura de produtos metálicos e plásticos.
20 PROCESSO
Análise da influência da geometria da cunha cortante na formação do cavaco durante a furação a seco da liga Al-Mg-Si 6351-T6
Estudo avalia aspectos da formação do cavaco durante a furação de uma liga de alumínio, utilizando brocas helicoidais de açorápido AISI M35.
33 GUIA III
Caçambas para cavacos
Guia reúne os principais fornecedores de caçambas para a movimentação e o descarte seguro de cavacos gerados em processos de usinagem.
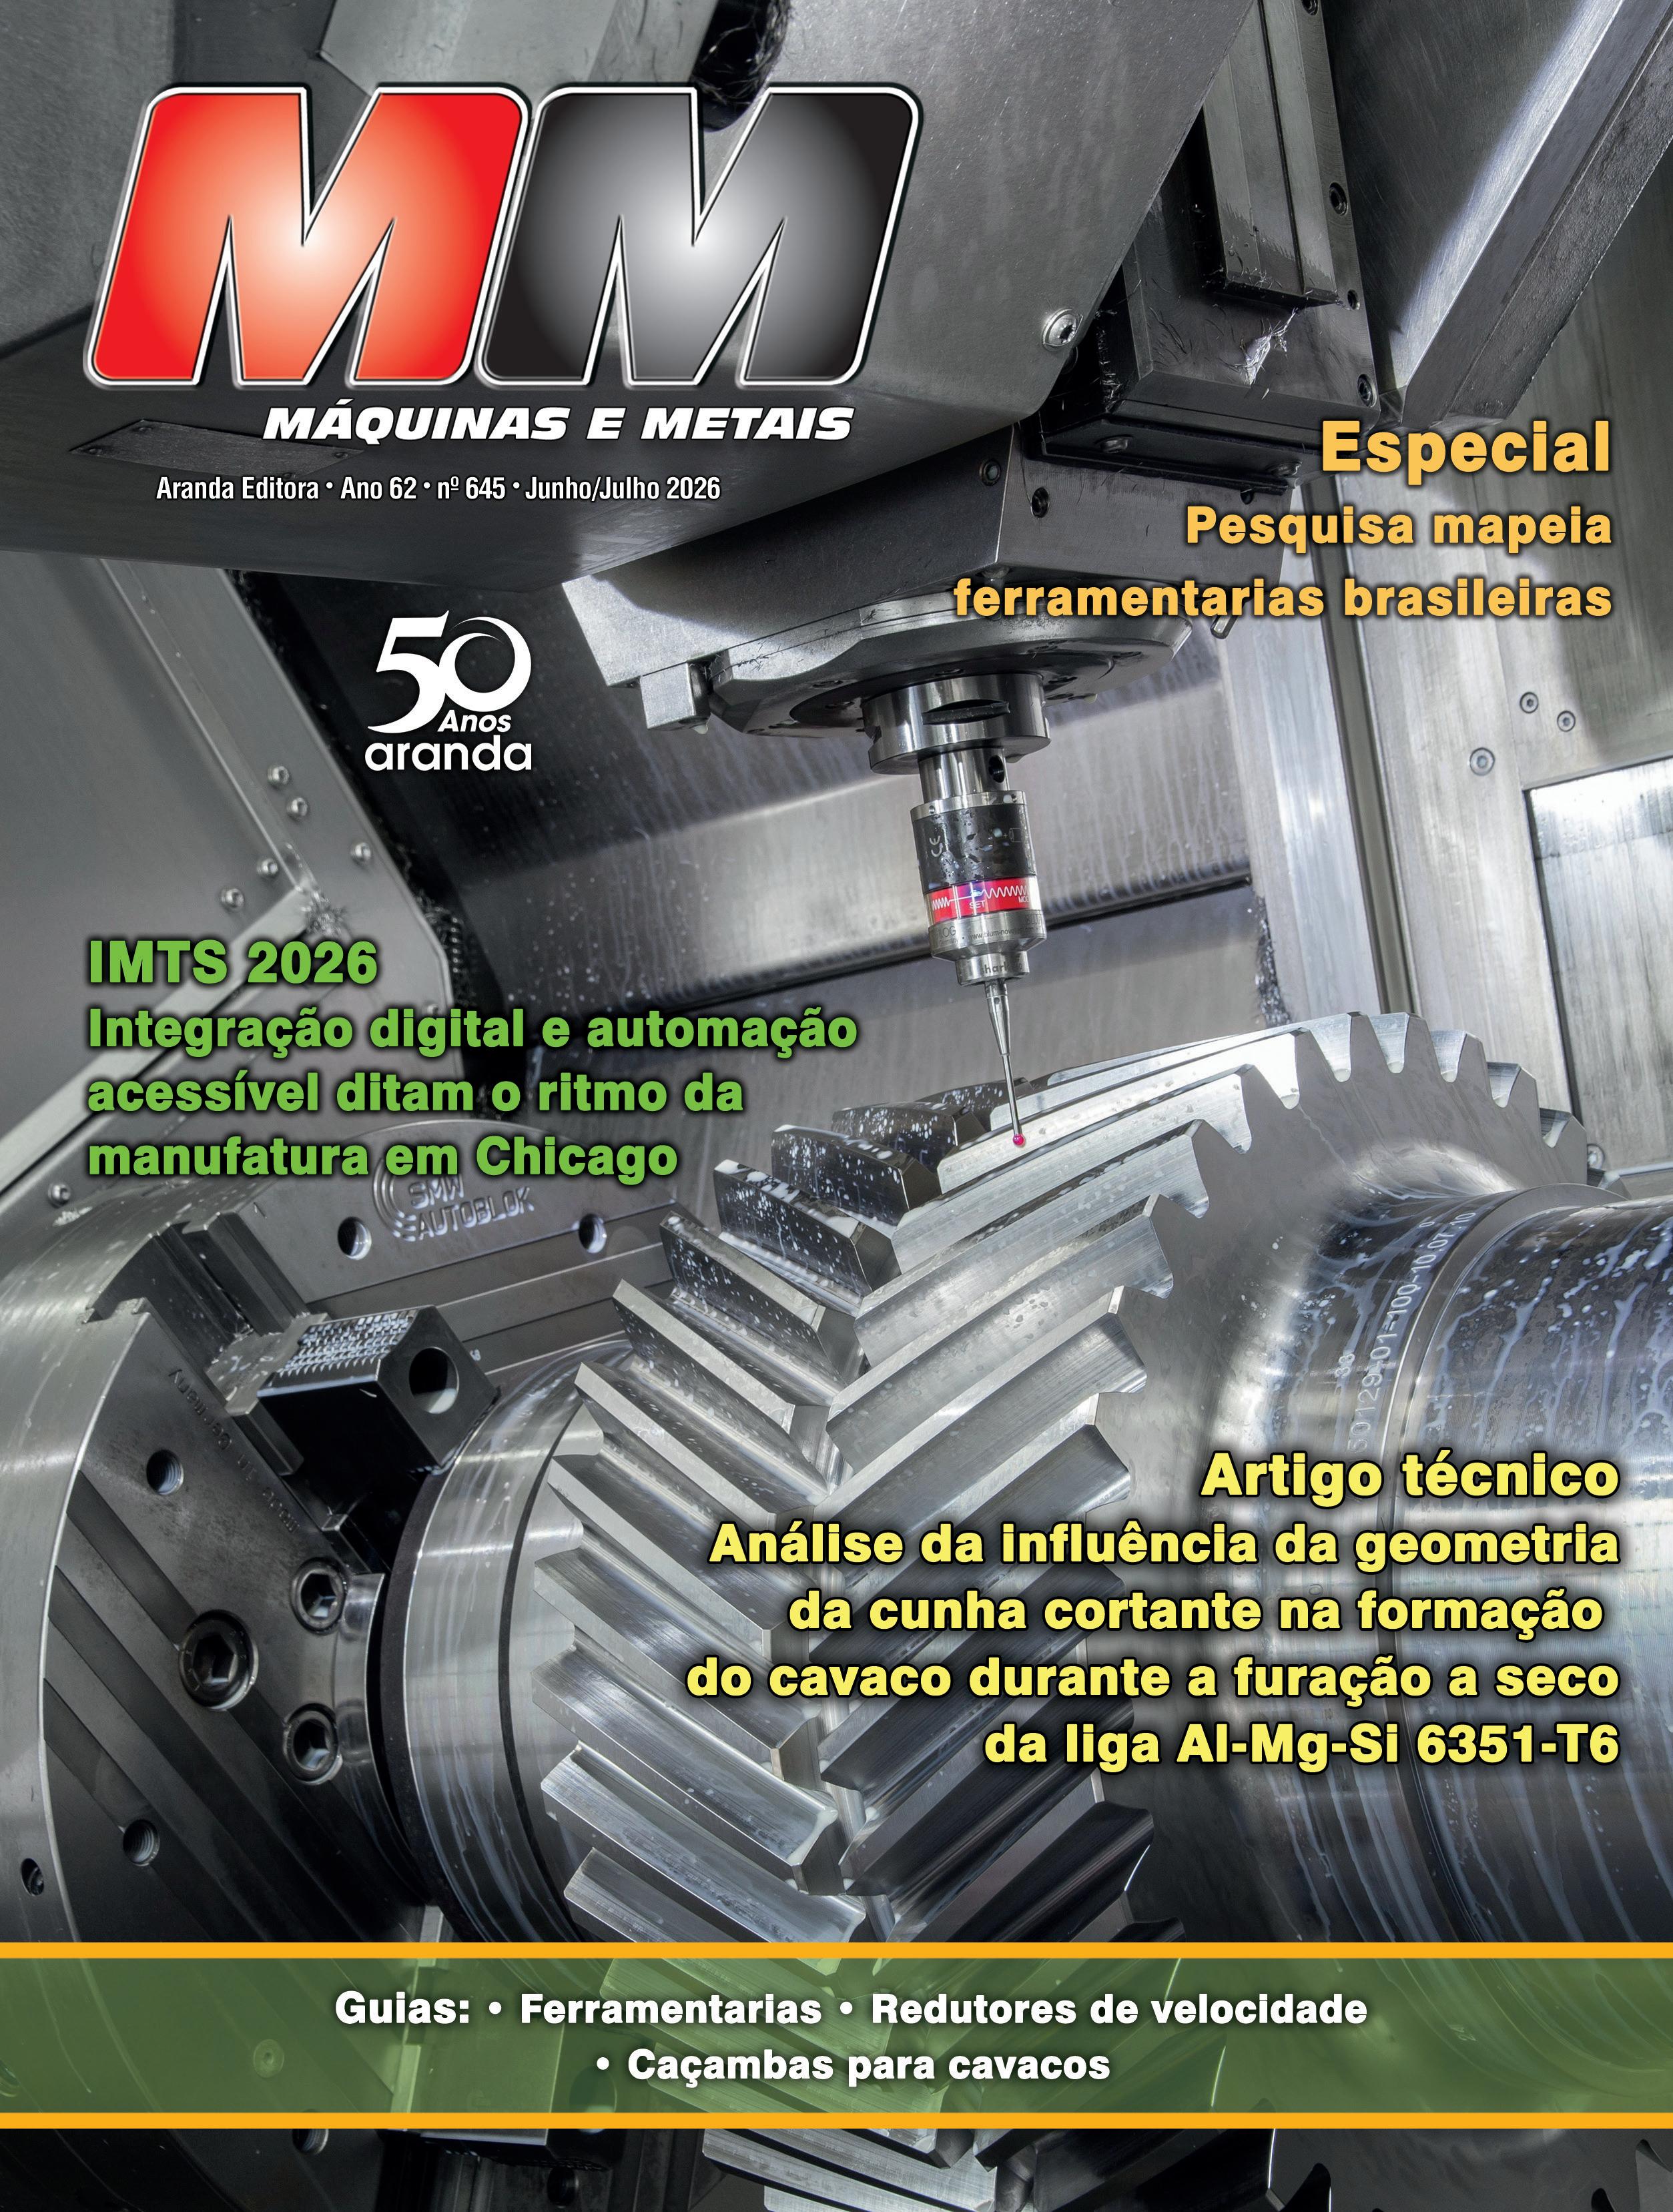
Capa: Medição dimensional de peça metálica com apalpador.
Imagem: Blum Novotest.
Layout da capa: Vanessa C. Silva
Um olho nas tendências globais e outro na produção
Da inteligência de dados que é diretriz constante em feiras globais ao mapeamento dos recursos das ferramentarias brasileiras, esta edição mostra como a eficiência industrial exige sincronia perfeita entre informações de mercado e domínio da técnica.
A competitividade industrial é um complexo conjunto de fatores, com a visão de tendências globais e a competência técnica dialogando na mesma frequência. Para as empresas do setor metal mecânico, o sucesso não decorre apenas da aquisição de máquinas de última geração, mas sim do gerenciamento inteligente de cada elo da manufatura, felizmente amparado nos dias de hoje por recursos digitais robustos. Essa busca por eficiência baseada no desenvolvimento tecnológico ganha contornos globais com a proximidade da feira norte-americana IMTS, em Chicago, ainda que pesem sobre os eventos em território norte-americano as medidas isolacionistas do dirigente máximo daquele país. Em uma breve cobertura prévia, a partir da página 16 desta edição, fica evidente que a manufatura caminha a passos largos em direção a operações supervisionadas mais precisas e sem a presença física de operadores, com o
mercado se movendo rapidamente rumo a uma automação mais acessível.
No cenário nacional, essa tendência se reflete no coração da cadeia de manufatura: as ferramentarias. A partir da página 28, apresentamos uma pesquisa estatística inédita conduzida com 2.379 empresas brasileiras prestadoras de serviços de confecção de ferramental para terceiros em todo o território nacional, revelando um parque fabril estimado em 47.000 equipamentos. Os dados mostram a adesão praticamente em massa aos centros de usinagem verticais e a consolidação da tecnologia de eletroerosão, em suas versões por penetração e a fio. Um mapeamento que oferece a engenheiros e gestores informações estratégicas para tomar decisões seguras de subcontratação desses serviços.
Mas a manufatura de alto rendimento também exige um olhar minucioso sobre os fenômenos físicos que ocorrem no processo, como mostra o estudo
publicado a partir da página 20, em que pesquisadores investigam a formação do cavaco durante a furação a seco de uma liga de alumínio.
E, por fim, as informações em prol da eficiência no chão de fábrica se completam com elementos que sustentam a operação contínua: nesta edição trazemos ainda dois guias de fornecedores fundamentais: redutores de velocidade e caçambas para cavacos, este último reunindo a oferta de itens para a movimentação e o descarte seguro dos resíduos gerados nos processos de manufatura por subtração de material.
Ao conectar informações sobre ciência dos materiais, mercado e engenharia de processos, esta edição dá continuidade ao compromisso da Máquinas e Metais com a eficiência produtiva e a rentabilidade dos negócios no setor de usinagem.
Hellen Corina de Oliveira e Souza
Diretora de redação hellen.souza@arandaeditora.com.br
* Cadastre-se para receber a newsletter quinzenal da Máquinas e Metais no link: https://bit.ly/3uzxCua Ou via QR Code:
REDAÇÃO
Diretor: José Roberto Gonçalves
Diretora de redação: Hellen Corina de Oliveira e Souza
Produção: Vanessa Cristina da Silva e Talita Silva Projeto gráfico: Lobo Artes Gráficas
MÁQUINAS E METAIS, MÁQUINAS E METAIS, revista brasileira de tecnologia de usinagem e automação da manufatura, é uma publicação de Aranda Editora Técnica Cultural Ltda. O acesso à revista digital e o download no formato pdf são gratuitos em nosso site www.arandanet.com.br/revista/MM Redação, Publicidade, Administração e Correspondência: Alameda Olga, 315 - 01155-900 - São Paulo - SP - BRASIL Tel.: +55 (11) 3824-5300 - info@arandanet.com.br www.arandanet.com.br
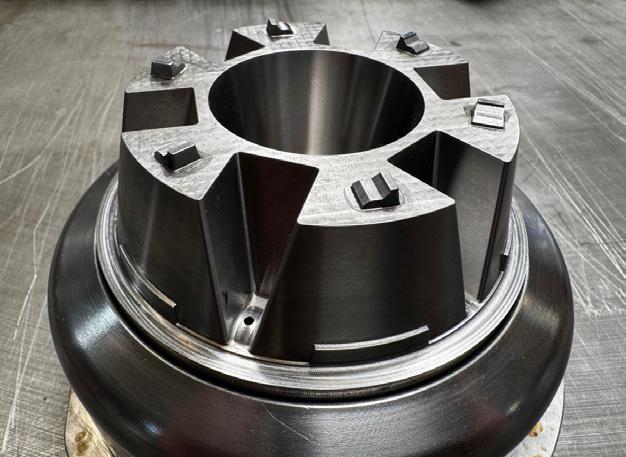
Manufatura aditiva, usinagem e IA na recuperação de moldes para fundição.
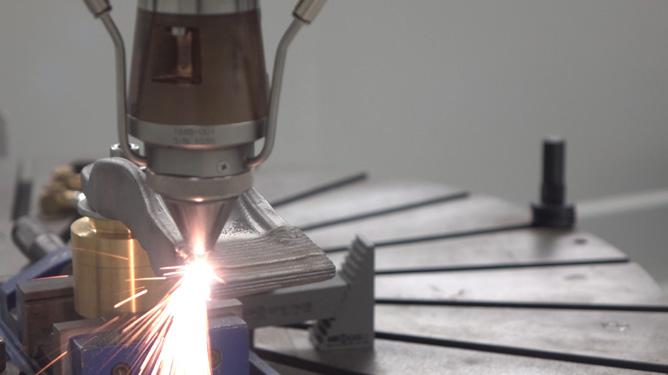
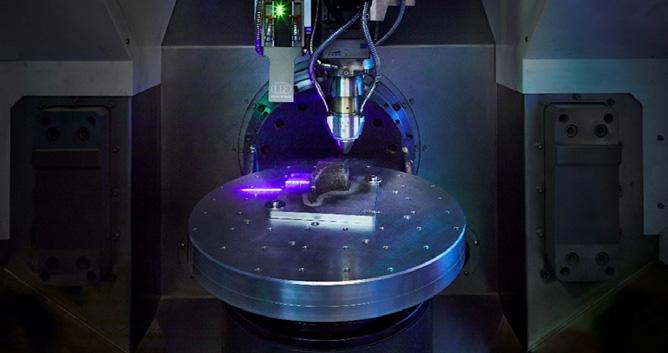
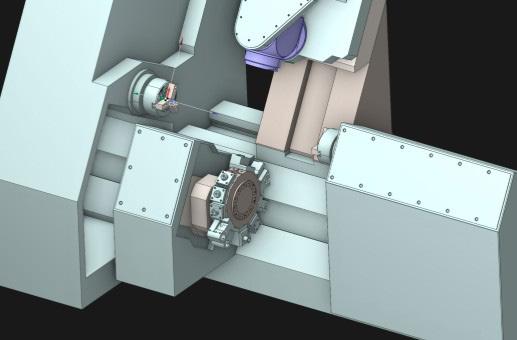
O Instituto Fraunhofer para Tecnologia a Laser (Fraunhofer Institute for Laser Technology ILT), da Alemanha, desenvolveu uma tecnologia híbrida baseada no processo de Deposição de Material a Laser (LMD, de laser metal deposition ) integrada à inteligência artificial para reparar e reforçar moldes de fundição sob pressão diretamente em máquinas CNC de 5 eixos. Anunciada recentemente por meio dos projetos de pesquisa AI-SLAM e H2GO, a inovação tem por objetivo reduzir o índice de paradas imprevistas de produção e reduzir os custos elevados de ferramentais novos, que frequentemente sofrem desgaste por fadiga térmica e ataque químico do metal fundido.
O avanço técnico consolida o uso do LMD convencional e de sua variante de ultra-alta velocidade, denominada EHLA, para a aplicação de revestimentos resistentes com espessuras a partir de 30 mícrons e velocidades que atingem centenas de metros por minuto. A integração do sistema EHLA3D em máquinas CNC de 5 eixos permite o reforço seletivo das zonas funcionais mais solicitadas do molde, combinando operações de deposição do metal em pontos críticos de desgaste, o revestimento e a recuperação em um único processo. Em ensaios práticos de desgaste por atrito deslizante, as camadas depositadas com ligas de alta dureza (até 930 HV) proporcionaram um incremento de vida útil de até 40 vezes em comparação ao aço-ferramenta convencional, mantendo a ligação metalúrgica perfeita com o substrato.
Do ponto de vista metalúrgico e de usinagem, o método prioriza o princípio do “material sob demanda”, permitindo a utilização de aço estrutural de menor custo como
Tecnologia híbrida baseada em deposição a laser (LMD) reconstrói moldes complexos de fundição em máquinas CNC de 5 eixos. Imagens: Fraunhofer ILT.
núcleo do ferramental e aplicando ligas nobres apenas nas áreas críticas. A deposição próxima ao formato final ( near-net-shape ) diminui a demanda de usinagem subsequente, eliminando grande parte das operações de fresamento de desbaste e acelerando a entrada do molde em operação. Além disso, o aporte térmico reduzido do feixe de laser permite o processamento de geometrias complexas e combinações de materiais de difícil soldabilidade sem causar distorções dimensionais na estrutura original dos moldes.
Para assegurar a repetibilidade e a padronização no ambiente industrial, o projeto automatizou o ciclo de recuperação por meio do monitoramento em tempo real com sensores avaliados por inteligência artificial (IA). No sistema, um laser de linha escaneia a superfície desgastada da ferramenta, compara o perfil com a geometria CAD original e calcula as trajetórias de deposição e a espessura da camada necessária de forma autônoma. A IA corrige instantaneamente os parâmetros de processo caso detecte variações na poça de fusão, o que dispensa o ajuste manual de variáveis complexas.
ILT - www.ilt.fraunhofer.de
Plataforma CAM ganha módulo dedicado à programação de tornos do tipo suíço
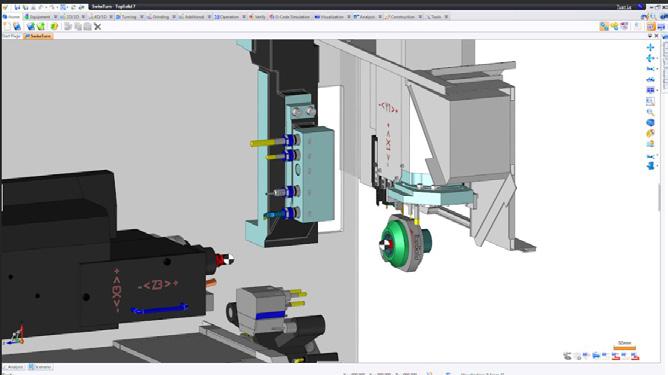
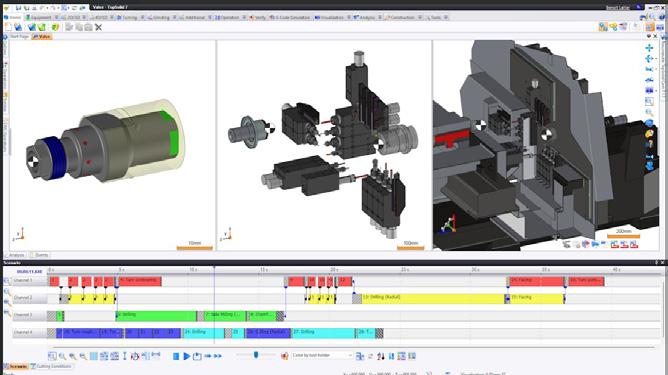
A TopSolid lançou durante a última edição da Feimec a ferramenta digital
TopSolid’Cam SwissTurn, um módulo de software dedicado à programação de tornos automáticos do tipo suíço (de cabeçote móvel) integrado à sua plataforma CAM, com o objetivo de acelerar a digitalização e ampliar a segurança na manufatura de autopeças, implantes médicos, componentes eletrônicos e aeroespaciais. A solução visa simplificar a geração de códigos CNC para máquinas de cabeçote móvel, proporcionando às indústrias de usinagem uma ferramenta estratégica para tornar os seus processos produtivos mais ágeis, eficientes e previsíveis, mesmo trabalhando com geometrias de alta complexidade.
O sistema gerencia com precisão a cinemática avançada que caracteriza os tornos suíços modernos, uma tecnologia consagrada no chão de fábrica pela sua altíssima precisão e eficiência, especialmente na usinagem de peças longas e de geometria complexa. Ao contrário dos tornos tradicionais, em que a barra fica fixa e a ferramenta se move ao longo do eixo Z, no torno suíço a matériaprima (barra) é presa por uma pinça no cabeçote e se desloca axialmente (eixo Z). O software realiza o controle de operações simultâneas em multicanais, coordenando os movimentos simultâneos entre o cabeçote móvel e as ferramentas motorizadas. Além disso, o módulo traz recursos dedicados para a gestão de ferramentas e programação de turbilhonamento de roscas ( whirling ), o que permite otimizar as estratégias de corte.
A segurança contra colisões e a
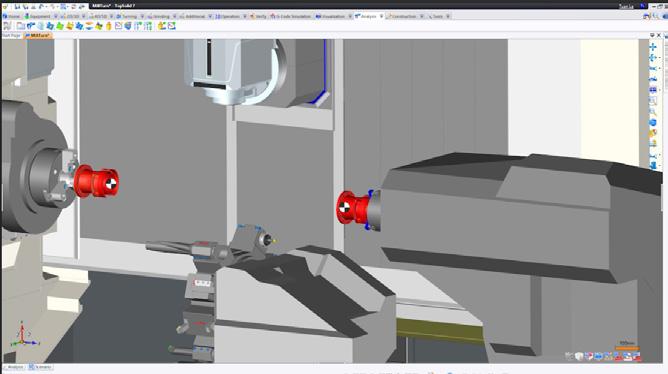
redução no tempo de preparação ( setup ) são asseguradas por meio de uma gestão avançada do meio produtivo em ambiente virtual. A plataforma permite a modelagem digital completa da célula de trabalho, incluindo a estrutura da máquina, alimentadores de barra, porta-ferramentas, dispositivos e ferramentas especiais. Essa simulação realista garante total aderência entre o programa gerado e a realidade operacional do chão de fábrica, mitigando erros de programação, eliminando retrabalhos e dispensando testes manuais que podem colocar em risco um maquinário de alto valor agregado.
A integração nativa entre o CAD e o CAM permite que qualquer alteração geométrica no projeto atualize automaticamente os percursos de usinagem e os parâmetros de setup. Para os engenheiros e supervisores de manufatura, essa dinâmica não apenas agiliza o fluxo de engenharia, mas também preserva o know-how técnico da empresa com a padronização e do reaproveitamento de estratégias bemsucedidas em projetos futuros.
TopSolid - www.topsolid.com/pt-br
Iniciativa promove parcerias entre empresas de usinagem
Uma plataforma industrial chamada T4F - Tool for Future - está sendo desenvolvida com o objetivo de promover parcerias entre empresas do setor de usinagem. A plataforma, criada a partir de um convênio formado pela ABINFER - Associação Brasileira da Indústria de Ferramentais, ABDI - Agência Brasileira de Desenvolvimento Industrial - e a Elos, já está disponível para a realização de pré-cadastro.
A plataforma T4F funciona como um ecossistema onde ferramentarias, empresas do setor metal mecânico e instituições de pesquisa e ensino, por exemplo, poderão encontrar informações sobre entidades que tenham interesses comuns. Além disso, conforme a divulgação feita no 18º Encontro Nacional de Ferramentarias – ENAFER 2026 –, realizado em São Paulo (SP), as companhias participantes poderão passar por uma avaliação e
receber diagnóstico de maturidade. As partes envolvidas no projeto utilizam uma metodologia que envolve a gestão em quatro pilares: estratégia, operação, produção e equipes. Os recursos da plataforma incluem gestão industrial e suporte por meio de inteligência artificial (IA). O acesso à plataforma T4F - Tool for Future pode ser feito pelo endereço eletrônico https://tool4future.com.
ABINFER – https://abinfer.org.br
Monitoramento térmico em tempo real aumenta a vida útil
de ferramentas de corte
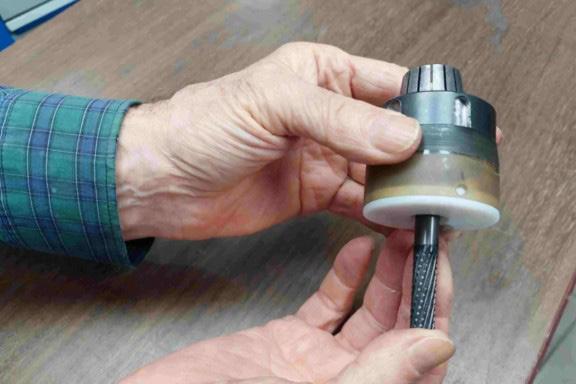
A BYM Systems (Estados Unidos) desenvolveu o Temperchip, um dispositivo patenteado de medição térmica sem contato que é instalado nos suportes de ferramentas de máquinas CNC para monitorar o processo de usinagem em tempo real. A inovação foi projetada para solucionar problemas de fadiga mecânica e variações térmicas no corte de ligas metálicas e polímeros reforçados com fibra de carbono (CFRP). Desenvolvida em parceria com o instituto de tecnologia israelense Technion, tem por objetivo substituir as estimativas empíricas de desgaste pelo monitoramento de dados, protegendo o material de trabalho contra o superaquecimento estrutural e estendendo a vida útil do ferramental. Instalado diretamente nos portaferramentas da máquina, o Temperchip é composto por diversos sensores, uma bateria em miniatura com sistema de recarga e um módulo de transmissão via Bluetooth Low Energy (BLE), um protocolo de comunicação sem fio projetado especificamente para conectar dispositivos a curtas distâncias com um consumo mínimo de energia, transmitindo pequenos pacotes de dados de forma intermitente. O sistema opera de forma contínua e correlaciona as oscilações de temperatura com variáveis da operação, incluindo o
Lançamento otimiza a programação de tornos automáticos de cabeçote móvel. Imagens: TopSolid.
Plataforma industrial vai receber cadastros de empresas do setor de usinagem com o objetivo de promover a realização de trabalhos conjuntos. Imagem: Divulgação.
Dispositivo instalado no porta-ferramentas monitora a temperatura na zona de corte e transmite dados via bluetooth para o CNC da máquina. Imagens: BYM Systems.
torque do fuso, os níveis de vibração do conjunto e a carga mecânica na interface de corte. Um aplicativo complementar processa esses sinais em tempo real, fornecendo aos programadores e operadores curvas preditivas sobre a temperatura máxima suportada pela ferramenta e pela peça antes da degradação térmica do material.
Para garantir a integridade dos materiais processados, o dispositivo permite a calibração de limites críticos de segurança entre 10% e 15% abaixo da temperatura de transição vítrea ou de falha do material. A interface interativa atua em múltiplos níveis: avisa o operador por meio de sinalizadores de LED vermelhos na própria ferramenta, envia notificações em dispositivos móveis ou transmite os dados diretamente à unidade de comando numérico para o gerenciamento autônomo da manufatura. Neste caso, o controlador da máquina-ferramenta pode ser programado para receber as transmissões do sensor e executar rotinas automáticas sem intervenção humana.
BYM Systems – www.bymsystems.com
SolidCAM LATAM intensifica disseminação de tecnologia CNC
A SolidCAM LATAM, com sede no município paulista de Americana, intensificou suas estratégias de disseminação de tecnologia CNC no Brasil. A empresa que integra o grupo homônimo, com matriz global em Israel, foi expositora na Feimec, realizada em São Paulo (SP).
Ellen Mariano, gerente de parcerias da SolidCAM LATAM, conversou com a reportagem da Máquinas e Metais . A executiva salientou alguns tópicos que fazem parte das estratégias da companhia como, por exemplo, aumento da comercialização da plataforma SolidShop, a qual conecta a programação CAM com o chão de fábrica, permitindo o gerenciamento da produção de usinagem.
De acordo com Ellen, a intensificação de parcerias com empresas e instituições de pesquisa e ensino do setor metal mecânico também está em curso, o que traz oportunidades para escolas do ensino técnico que têm a fabricação mecânica em sua grade curricular.
Entre as instituições que já formam a rede de parceiros da SolidCAM estão unidades do SENAI de diversos Estados brasileiros, assim como ONGs. As instituições interessadas podem obter mais informações pelo e-mail ellen.mariano@solidcam.com.
Desenvolvedora de sistemas CAM para usinagem intensifica a comercialização de sistema para gerenciamento da produção e de parcerias. Imagem: Divulgação.
SolidCAM – https://solidcam.com/pt-br
Brasil hospeda polo global da Siemens para desenvolvimento de software industrial
A Siemens anunciou a criação do Siemens Brasil Tech Hub. O novo polo de engenharia e execução industrial foi estruturado para acelerar o desenvolvimento e a validação de soluções digitais voltadas à manufatura avançada e à transição energética. A iniciativa tem como objetivo transformar tecnologias concebidas localmente em soluções operacionais de escala global, consolidando o Brasil como um centro de competência técnica dentro da estratégia mundial da companhia.
Para o profissional da indústria de usinagem e metal mecânica, o hub funciona como uma estrutura integrada de engenharia aplicada, reunindo laboratórios e áreas de testes que permitem reduzir riscos na transição de conceitos para a operação real. O diferencial da unidade é a orientação à execução, oferecendo ambientes com requisitos avançados de cibersegurança e integração com ativos já consolidados, como o Digital Experience Center (DEX). Isso possibilita que empresas do setor simulem e validem processos de manufatura digital com maior velocidade e confiabilidade.
A plataforma também atua no enfrentamento da escassez de mão de obra qualificada, focando no desenvolvimento de competências críticas em automação, análise de dados e inteligência artificial. A proposta é utilizar a IA como ferramenta de apoio para reduzir a complexidade técnica e aumentar a produtividade humana no chão de fábrica. Através de parcerias com universidades e o ecossistema industrial, o Tech Hub promoverá a requalificação contínua de profissionais, garantindo que as equipes estejam aptas a operar as novas tecnologias de digitalização industrial. Para o mercado interno, a
Notas & Informações
Empresa reforça o uso de IA e automação para elevar a produtividade e a qualificação técnica no setor fabril. Imagem: Siemens.
iniciativa promete encurtar os ciclos de desenvolvimento tecnológico, facilitando a adoção de software industrial e sistemas de controle de última geração.
Siemens – www.siemens.com/pt-br
Usinagem de alto desempenho na fabricação de moldes com resfriamento conformal
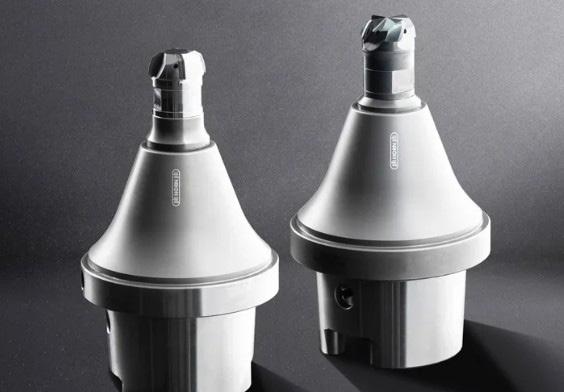
A empresa alemã Erich Rothe implementou um sistema de acabamento de moldes de injeção com canais de resfriamento conformais fabricados por manufatura aditiva (impressão 3D), utilizando uma ferramenta de fresamento da Hufschmied. A solução foi adotada para viabilizar o pós-processamento do aço especial Uddeholm Tyrax ESR, cuja dureza de 58 HRC inviabilizava o uso de ferramentas de corte convencionais. A tecnologia tem por objetivo a redução dos tempos de ciclo na fabricação de carretéis poliméricos para a indústria eletrônica, permitindo que a troca térmica ocorra de forma homogênea e próxima à cavidade do molde durante a injeção.
O desafio técnico neste caso se referia à rugosidade superficial inerente ao processo de fusão em leito de pó a laser (Laser Powder Bed Fusion, LPBF) e na alta tenacidade do material, que causava a quebra de ferramentas em poucos minutos. A fresa HC643FB da Hufschmied foi utilizada por ser especificamente
desenvolvida para usinagem de materiais com dureza entre 40 e 72 HRC. Construída sobre um substrato de metal duro de grão ultrafino e com geometria de microaresta, ela apresenta três faces de corte e contorno de esfera achatada. Isso, de acordo com seu fabricante, permite atingir velocidades de avanço 35% superiores às de fresas esféricas tradicionais. O revestimento TL12 (TiAlSi), de 3 mícrons de espessura, possui dureza de 3.800 HV. Em testes práticos, a ferramenta demonstrou uma vida útil de 18 horas de operação contínua, mantendo a integridade dimensional e o acabamento superficial exigido para moldes de precisão, evitando a interrupção do processo para troca de insertos.
A adoção de canais conformais, que consiste nos sistemas de resfriamento muito próximos da linha da cavidade dos moldes, representa um avanço na eficiência térmica da moldagem por injeção e permite o sensoriamento preciso do processo. A cooperação técnica entre a Rothe e a Hufschmied demonstrou que a manufatura aditiva de moldes só atinge escala industrial quando integrada a estratégias de usinagem de alto desempenho. Ao priorizar a confiabilidade do corte e a resistência ao desgaste térmico do ferramental de fresamento, o setor de ferramentaria consegue superar as limitações dos aços endurecidos utilizados na construção de moldes avançados.
Associar a manufatura aditiva com o pósprocessamento por usinagem permite o acabamento preciso de canais complexos em moldes de injeção. Imagem: Hufschmied.
Atualização de software reduz o tempo de cálculo de trajetórias de usinagem
A Ency Software (Chipre), representada no Brasil pela Comac (Carlos Barbosa, RS), disponibilizou mundialmente a versão 2.8 dos sistemas Ency CAD/CAM e Ency Robot, com o objetivo de otimizar o tempo de processamento de trajetórias de usinagem e a confiabilidade das simulações em ambientes fabris. A atualização emprega um algoritmo de usinagem rotativa que distribui a carga de processamento entre todos os núcleos do processador, o que permite reduzir o tempo de cálculo em até dez vezes, conforme divulgado pela empresa. A solução foca no aumento da produtividade do programador CNC ao permitir um controle mais fino entre a velocidade de processamento e o nível de verificação de colisões.
O grande destaque técnico para o setor de usinagem é a flexibilidade na simulação em segundo plano. O usuário pode agora definir se o sistema deve calcular apenas a trajetória a partir do modelo 3D ou se deve realizar verificações simultâneas de colisão. Para projetos complexos, é possível desabilitar a detecção completa durante a criação da estratégia e realizá-la apenas na etapa final, evitando o consumo desnecessário de hardware. Por outro lado, em operações que dependem do resultado da etapa anterior (como desbastes ou furação), o software calcula automaticamente o estado intermediário da peça para garantir a precisão do caminho da ferramenta.
A nova versão também aprimora as operações de torneamento, introduzindo a funcionalidade de “puxador de barra” (bar pull) durante o corte. Esta atualização permite o controle rigoroso do comprimento de tração e da profundidade de fixação,
Erich Rothe – https://rothe.de/en
A versão 2.8 do Ency CAD/CAM emprega algoritmos otimizados para acelerar a programação da usinagem rotativa e a simulação de colisões. Imagem: Ency.
estabelecendo uma sequência precisa de movimentos que inclui a indexação da torre, aproximação do sub-fuso, tração e retração.
Além dos ganhos em velocidade de cálculo, a versão 2.8 traz mais de 160 correções voltadas à estabilidade e precisão, eliminando falhas em projetos de grande escala e refinando
o comportamento da cinemática de máquinas. Foram incluídos novos comandos para interpretadores de comandos numéricos populares, como Heidenhain iTNC530 (ciclos 262, 267 e 252) e Sinumerik 840D.
Ency Software – https://encycam.com
Impressão 3D e usinagem em sinergia na produção de ferramental
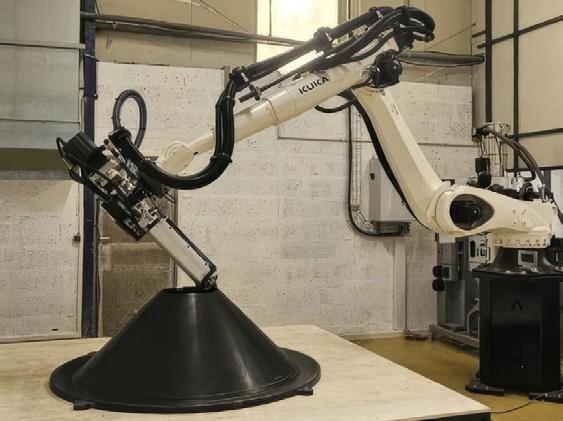
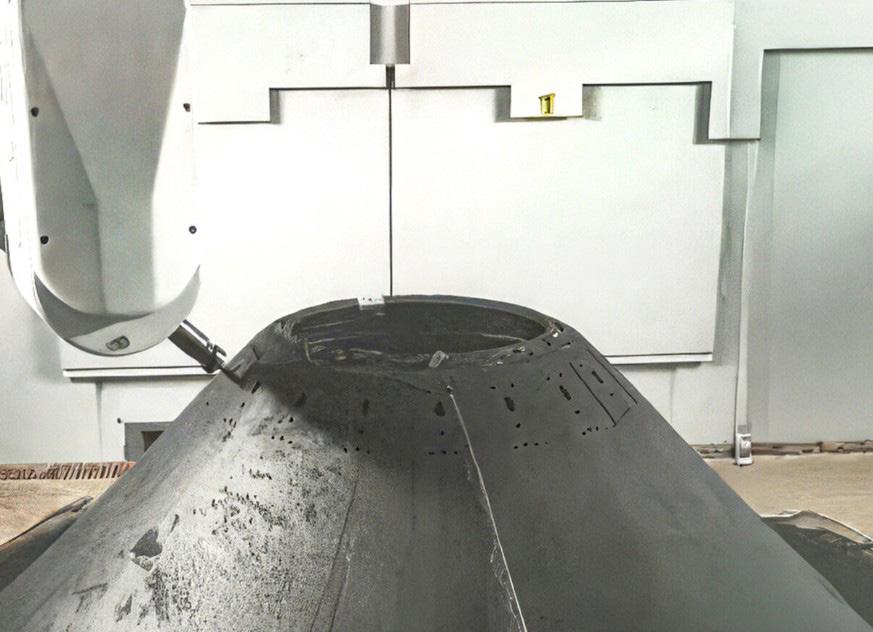
A Caracol (Itália) e a Formes et Volumes (França) trabalharam em parceria no desenvolvimento de uma ferramenta de laminação de compósitos em grande escala, destinada ao setor aeroespacial, por meio da integração de manufatura aditiva robotizada e usinagem CNC. Impresso pela plataforma turnkey
A integração entre impressão 3D robotizada e usinagem CNC permite a confecção de ferramental mais preciso para o setor aeroespacial. Imagens: Caracol.
Heron AM, o ferramental em policarbonato com fibras de carbono possui dimensões de 2.200 x 2.200 x 600 mm e será usado na laminação de plásticos reforçados com fibra.
Na indústria aeroespacial, as ferramentas de laminação são cruciais para a produção de estruturas compósitas leves. No entanto, ferramentas de grande porte normalmente exigem a produção de múltiplas seções que precisam ser montadas, o que ocasiona riscos de desalinhamento.
A estratégia de produção do ferramental monolítico é baseada em um fluxo de trabalho híbrido: a tecnologia de manufatura aditiva de grande porte (LFAM, de Large Format Additive Manufacturing) robotizada é responsável pela deposição do material seguindo a geometria próxima do formato final (near-net shape), enquanto a usinagem CNC assegura a precisão dimensional final e o acabamento superficial.
Para garantir o desempenho térmico necessário à laminação, as peças passam por pós-processamento em autoclave. Este método elimina a necessidade de juntas de montagem, resultando em estruturas com integridade estrutural superior e estabilidade dimensional.
Caracol – www.caracol-am.com
Citizen expande a tecnologia de quebra de cavacos por vibração de baixa frequência
A Citizen Machinery (Japão), representada pela MCC Brasil (São Paulo, SP), apresentou pela primeira vez ao grande público europeu, durante a feira Mach 2026, em Birmingham (Reino Unido), a sua tecnologia patenteada de quebra de cavacos por vibração de baixa frequência (LFV, de low frequency vibration) com capacidade simultânea em quatro eixos. A inovação foi integrada aos novos centros de torneamento e fresamento das linhas Cincom e Miyano para solucionar
Notas & Informações
o enrolamento de cavacos em materiais maleáveis e ligas de difícil usinabilidade. O objetivo é eliminar gargalos operacionais e paradas não programadas em processos de produção automatizada, garantindo maior estabilidade e eficiência ao chão de fábrica.
A tecnologia LFV sincroniza a vibração dos eixos na direção do avanço com a rotação do fuso, gerando cortes intermitentes no ar que fragmentam os cavacos em tamanhos reduzidos. O avanço para quatro eixos simultâneos (movimentos X e Z nos fusos principal e secundário) amplia a flexibilidade do sistema na usinagem de componentes complexos. Para o profissional de usinagem, essa evolução permite que materiais como cobre, titânio, aços inoxidáveis e ligas de níquel sejam usinados continuamente, sem a necessidade de intervenção manual para remoção de resíduos.
Durante o evento mencionado, a funcionalidade foi demonstrada em cinco centros de torneamento, incluindo os novos tornos de cabeçote fixo Miyano BNJ-51SY7, BNX-65MSY e ANX-42SYY. Também foram destaque os modelos de cabeçote móvel Cincom séries L32-X2 e M32-VIII, que operam com usinagem sobreposta de até três ferramentas em corte simultâneo. A combinação da tecnologia LFV com a capacidade multiferramenta reduz os tempos de ciclo, permitindo que processos de alta complexidade sejam executados com a velocidade típica de porta-ferramentas múltiplos e a versatilidade de torres indexáveis.
Laboratório para produtos metálicos vai atender empresas processadoras
A Abimetal-Sicetel e o Instituto de Pesos e Medidas do Estado de São Paulo (Ipem-SP) avançaram nas tratativas para a implantação de um laboratório especializado na avaliação da qualidade e conformidade de produtos metálicos. A iniciativa tem por objetivo ampliar a capacidade técnica e metrológica do setor de processamento de aço, oferecendo o apoio necessário para atender às crescentes exigências do mercado nacional por rastreabilidade, segurança e excelência regulatória.
A futura infraestrutura laboratorial atuará diretamente na análise e ensaios tecnológicos de materiais metálicos. Para os fabricantes de peças por processos de usinagem, a estrutura fornecerá apoio analítico mais preciso nos processos de controle da qualidade, validação de matérias-primas e certificação de lotes. Essa triagem técnica é fundamental para garantir a integridade mecânica e a composição química dos aços que entram nas linhas de produção.
Além do ensaio de materiais, o projeto prioriza o fortalecimento da metrologia científica e industrial e a introdução de critérios rígidos de conformidade e inovação tecnológica. Ao aproximar o poder público regulador do segundo elo da cadeia produtiva do aço, a parceria prepara as indústrias processadoras para os futuros desafios de competitividade. A expectativa é que a precisão nos ensaios auxilie no desenvolvimento de novos produtos e processos de fabricação mais confiáveis, elevando o padrão técnico dos componentes metálicos fornecidos ao mercado.
Citizen – https://mccbr.com.br
A Associação Brasileira da Indústria Processadora de Aço e o Sindicato Nacional da Indústria Processadora de Aço (Abimetal-Sicetel) representam a indústria processadora do aço no Brasil. Sua base reúne 350 indústrias de pequeno, médio e grande portes, de capital nacional e estrangeiro, que integram o segundo elo da cadeia produtiva do aço no País. Abimetal-Sicetel –https://abimetal-sicetel.com.br
Citizen Miyano BNJ-SISY com LFV de 4 eixos. Imagem: Citizen.
PROGRAMAÇÃO INTELIGENTE.
CAM Assist integrado ao SolidCAM cria operações automaticamente e acelera sua programação CNC.
Reconhecimento automático de features
Criação automática de operações SolidCAM
Agende uma demonstração
www.solidcam.com/pt-br info.latam@solidcam.com
Radar de Mercado mapeia fornecedores para data centers no Ceará
A plataforma digital Radar de Mercado, desenvolvida pelo Observatório da Indústria do Ceará, vai atuar como ferramenta para organizar a base de fornecedores que suprirão a demanda por componentes industriais do complexo de data centers que a Omnia vai construir no Complexo Industrial e Portuário do Pecém (CIPP). A iniciativa, que vai conectar a construtora às empresas do setor de usinagem, por exemplo, resulta de uma parceria entre a Federação das Indústrias do Estado do Ceará (FIEC), a Associação das Empresas do Complexo Industrial e Portuário do Pecém (AECIPP), a Zona de Processamento de Exportação do Ceará (ZPE) e a construtora de data centers Omnia.
O CIPP é uma importante zona econômica e estratégica no Estado do Ceará, que abriga indústrias de base como a siderurgia, termelétricas, cimenteiras e, mais recentemente, complexos voltados à transição energética, a exemplo do hub de hidrogênio verde. O Pecém vem se consolidando como um polo de importantes demandas tecnológicas e a expansão de sua infraestrutura — que agora inclui a atração de grandes data centers — exige uma cadeia de suprimentos altamente qualificada.
Para o setor de usinagem e fabricação de componentes metálicos, o projeto abre frentes de fornecimento de itens de alta exigência técnica. A construção e a montagem dos centros de dados demandam componentes usinados de precisão e conjuntos mecânicos para sistemas de climatização industrial, estruturas de fixação de servidores, redes de tubulações e dispositivos de automação e controle predial. A plataforma Radar de Mercado atua justamente na identificação e na classificação das indústrias aptas a
Parceria entre indústrias e o Observatório da FIEC vai estruturar a cadeia metal mecânica de suprimentos e componentes de precisão para os complexos de dados no Pecém. Imagem: Shutterstock.
atender a esses rigorosos critérios de tolerância dimensional, acabamento e capacidade produtiva.
Na prática, o Radar de Mercado funciona como um banco de dados dinâmico que cruza os requisitos das ordens de compra da Omnia com o perfil das fábricas por critérios de especialidade, porte e localização. Ao identificar lacunas na oferta local, o Radar contribui para orientar a qualificação de empresas e a atração de novos investimentos. A iniciativa tem por objetivo estruturar uma cadeia de suprimentos sólida e conectada ao território cearense, priorizando a inserção competitiva de indústrias de manufatura em projetos de infraestrutura digital de longo prazo.
Empresas interessadas em integrar a base de fornecedores podem encontrar informações sobre o cadastro no portal do Observatório da Indústria Ceará.
www.observatorio.ind.br
Santa Catarina injeta recursos na inovação voltada para a indústria de
defesa
O Governo de Santa Catarina, por meio da Fundação de Amparo à Pesquisa e Inovação do Estado de Santa Catarina (Fapesc), lançou o edital 32/2026, que disponibiliza R$ 6 milhões em fomento para o
desenvolvimento de processos, serviços e tecnologias inovadoras voltados à Base Industrial de Defesa (BID). O programa prevê o aporte de até R$ 500 mil por projeto selecionado.
O edital abre oportunidades para as empresas do setor de usinagem que buscam inserção em cadeias produtivas de alto valor agregado. O setor de defesa demanda componentes mecânicos de altíssima confiabilidade e precisão. A usinagem de peças complexas para as Forças Armadas e órgãos de segurança pública exige das ferramentarias e prestadores de serviço o domínio sobre o controle da qualidade, precisão geométrica e dimensional, além do gerenciamento avançado da manufatura para atender a normas de homologação. O fomento governamental prioriza áreas tecnológicas com interface direta no chão de fábrica, destacando-se as linhas temáticas de materiais avançados e manufatura avançada, que inclui itens como automação de processos, simulação, prototipagem e manufatura aditiva. Os recursos podem subsidiar o desenvolvimento de novos processos de usinagem de ligas metálicas especiais, cerâmicas e compósitos de alta resistência mecânica e térmica.
A chamada pública dá continuidade ao Programa de Estímulo à Tecnologia de Interesse para a Soberania e Defesa Nacionais da Fapesc, iniciado em 2024 e expandido em 2025 para a área de pesquisa. Esta nova fase tem por objetivo consolidar a cadeia de suprimentos local, capacitando pequenas, médias e grandes empresas de manufatura a fornecerem soluções de alta tecnologia ao mercado de defesa nacional.
www.sea.sc.gov.br
Confira mais informações sobre o setor metal mecânico na seção de Notícias do portal da Máquinas e Metais:
https://www.arandanet.com.br/revista/ mm/noticias
Redutores de velocidade
Os redutores de velocidade são elementos indispensáveis no gerenciamento da manufatura moderna. Sua principal finalidade é adequar a elevada rotação dos motores elétricos e acionadores às velocidades operacionais exigidas pelos equipamentos industriais. O controle preciso de força e movimento garante a eficiência, a segurança e a repetibilidade dos processos produtivos. Neste guia você encontra a oferta de modelos cônicos, de rosca sem fim, planetários e do tipo trem de engrenagens, com as suas principais características técnicas.
Nord Drivesystems (11) 98364-7879 info.br@nord.com
Treffer (31) 98412-9396 comercial@treffer.com.br
Zanini Renk (16) 99119-8121 comercial@zaninirenk.com.com.br
Zara (11) 95607-8979 contato@zararedutores.com.br
Maxon, Suíça
Siti Riduttori e Zambello, ambas da Itália
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 56 empresas pesquisadas. Fonte: Revista Máquinas e Metais, junho/julho de 2026.
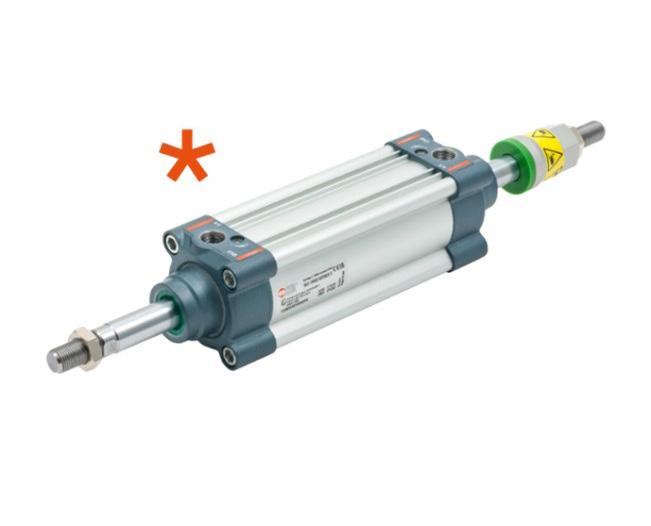
Coaxiais Ortogonais Paralelos
Integração digital e automação acessível ditam o
ritmo
da manufatura em Chicago
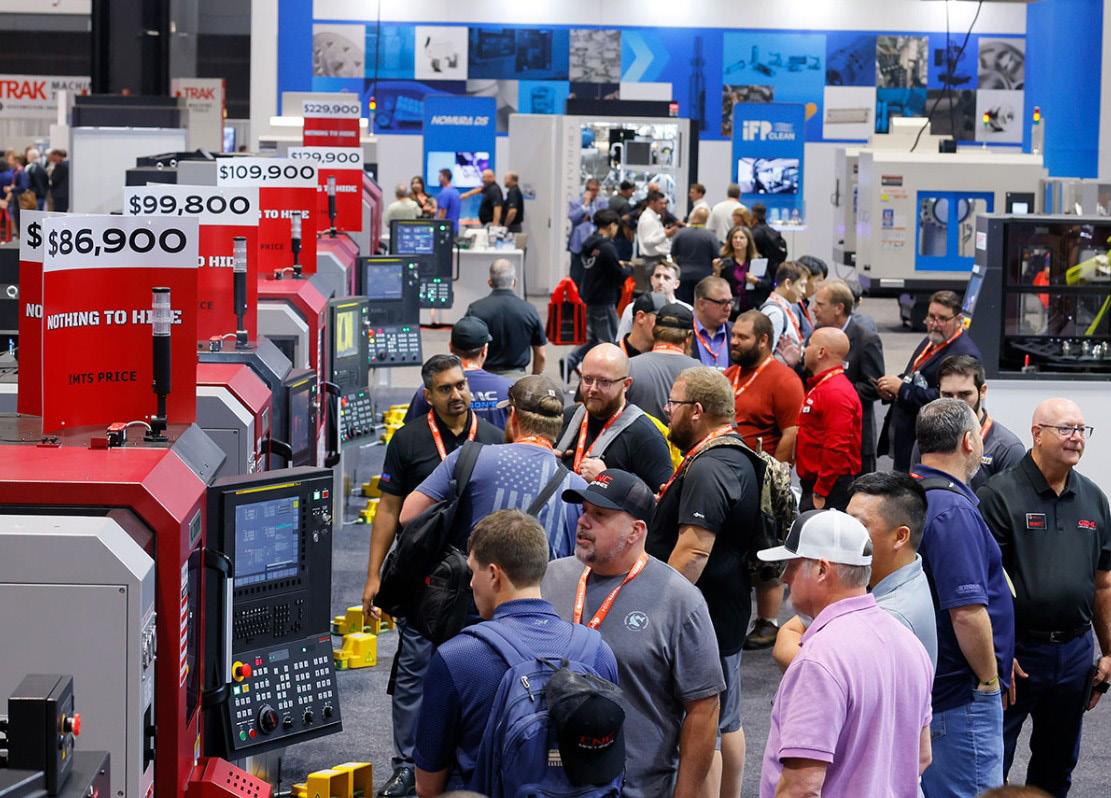
A feira internacional IMTS deste ano terá como destaque o avanço da digitalização na indústria de usinagem, enfatizando as operações supervisionadas sem a presença física de operadores.
AInternational Manufacturing Technology Show (IMTS) 2026, que ocorre de 14 a 19 de setembro no McCormick Place, em Chicago (EUA), vai ser a vitrine norte-americana da evolução tecnológica voltada para o aumento da produtividade nos processos de usinagem.
Organizado pela Association For Manufacturing Technology (AMT), o evento terá mais de 100 mil metros quadrados de exposição, reunindo cerca de 1.800 expositores em dez setores industriais: inteligência artificial; processos abrasivos; manufatura aditiva; automação acelerada por soluções inteligentes (digitais); conformação
e lasers; fabricação de engrenagens; componentes, processos de limpeza de peças e aspectos ambientais; processos por remoção de metal; garantia da qualidade; software; ferramentaria e sistemas de fixação.
Nesta edição, as frentes de desenvolvimento tecnológico vão priorizar a redução de tempos improdutivos no chão de fábrica e a expansão das operações não assistidas (unattended operations), fortemente baseadas nos recursos de supervisão de forma digital. No ambiente de manufatura e usinagem de metais, o conceito de operações não assistidas refere-se à capacidade de um sistema fabril operar de forma autônoma e contínua durante longos
períodos sem a necessidade de intervenção, supervisão ou presença física de operadores humanos junto às máquinas-ferramentas.
Dados de mercado citados pela organização da feira indicam que as indústrias prestadoras de serviços de usinagem de alto desempenho que empregam a supervisão digital registram uma elevação na utilização diária de suas máquinas de 8,5 para 15 horas. São comentadas a seguir algumas das tendências tecnológicas e empresas que se destacarão por representá-las no evento.
Serviço
IMTS - International Manufacturing Technology Show
Data: 14 a 19 de setembro de 2026
Local: McCormick Place, Chicago, Illinois – EUA
Horários de visitação (conforme o pavilhão):
• Pavilhões Leste e Oeste (East & West Buildings): das 9h às 17h
• Pavilhões Norte e Sul (North & South Buildings): das 10h às 18h
Site oficial: www.imts.com
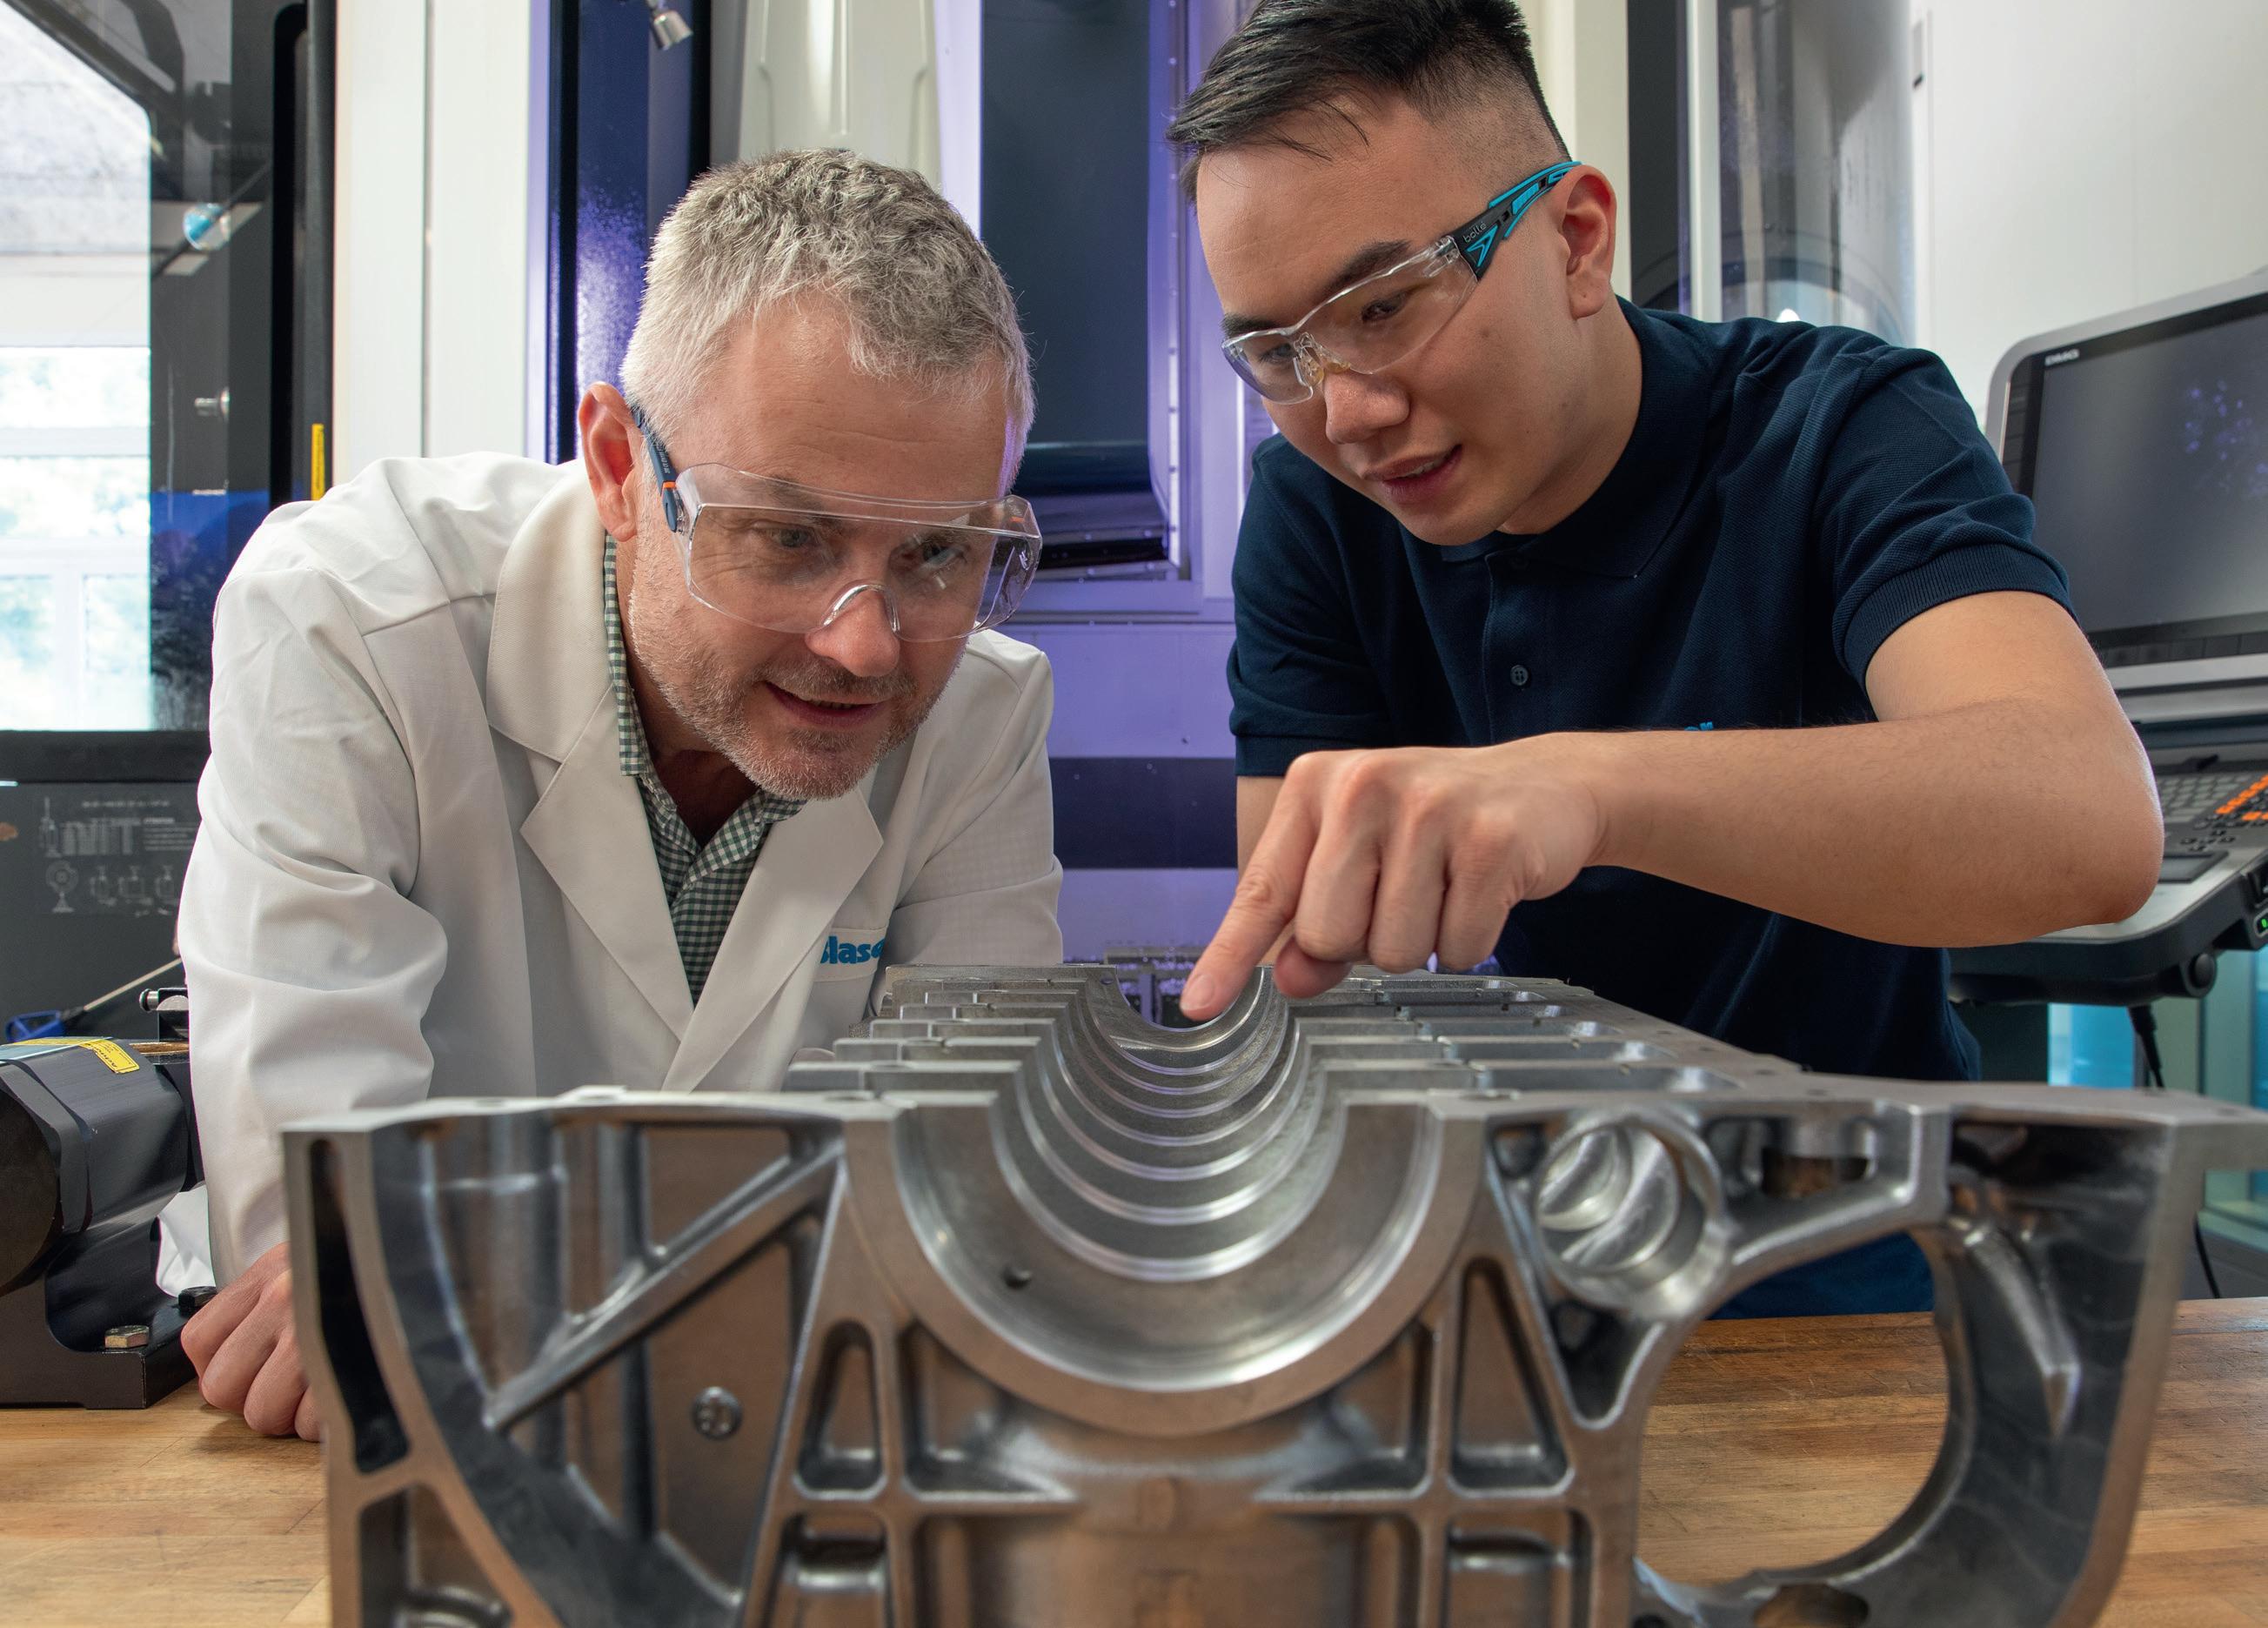
Máxima produtividade.
B-Cool Motec 501 especialmente desenvolvido para a produção em série na indústria automotiva. Para peças usinadas com alta precisão e com uma superfície perfeita.
Produtividade, eficiência econômica e qualidade de usinagem são fatores que dependem criticamente da escolha e da qualidade do seu fluido de usinagem.
Teste-nos. Vale a pena. blaser.com/bcoolmotec501
Dr. Heinz Katzenmeier e Alex Lam P&D e Tecnologia de Produção
Blaser Swisslube AG
Automação e robótica de baixa complexidade
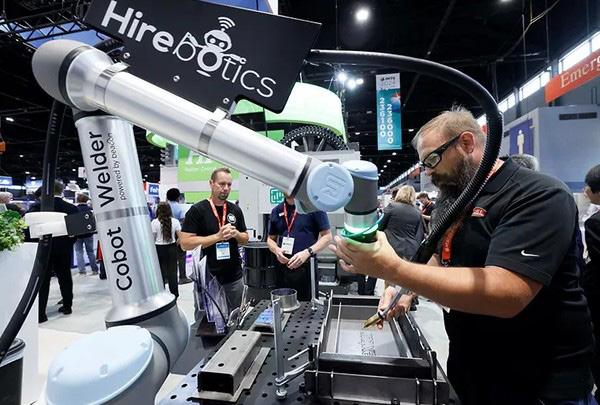
O setor de automação vai apresentar produtos e serviços que visam reduzir os custos e a complexidade de integração. Empresas como a Universal Robots e a Formic Technologies exibirão novos modelos de aquisição, enquanto a Standard Bots apresentará robôs industriais cuja calibração é realizada via modo de aprendizado direcionado, dispensando linhas de programação complexas: o operador demonstra a tarefa manualmente e o equipamento se adapta de forma autônoma às variações do ambiente. No segmento de soldagem e movimentação, sistemas como os da Hirebotics serão mostrados com interfaces operadas via dispositivos móveis.
Para a automação interna de máquinas-ferramentas, a Gimbel Automation exibirá recursos em que o próprio cabeçote CNC atua como manipulador de peças. Utilizando garras de fuso, módulos integrados de inversão da face de componentes (GripFlipGrip) e sistemas de paletização, a proposta elimina a necessidade de softwares adicionais de robótica.
ao processamento de dados de engenharia. A desenvolvedora Toolpath vai exibir um software de estimativa e CAM baseado em IA, capaz de processar arquivos de geometria em segundos para avaliar a capacidade operacional disponível, determinar tempos de ciclo e calcular trajetórias de corte de forma autônoma.
Paralelamente, o software Mastercam Copilot vai exibir a automação algorítmica para tarefas rotineiras de programação, permitindo que operadores modifiquem taxas de avanço e velocidades de rotação do fuso por comandos de voz ou texto.
No segmento de comandos numéricos, a Mitsubishi Electric Automation apresentará a série de controladores M8V, projetada para assegurar tempos de ciclo reduzidos, melhor acabamento superficial e aceleração no processo de setup através da redução de ajustes empíricos na máquina.
Para a modernização de máquinas manuais antigas, a Acu-Rite (marca do grupo Heidenhain) fará o lançamento do controle MillPWR CT (contour touch), um recurso de transição baseado na plataforma tecnológica de controle TNC, o CNC desenvolvido pela Heidenhain para os seus equipamentos.
Gerenciamento de ferramentas, dispositivos e metrologia.
Cube One, uma célula robótica que realiza de forma 100% automatizada a medição de ferramentas, ciclos de fixação térmica por indução (shrink-fit) e a montagem completa do conjunto de corte.
Na área de consumíveis e ferramentas intercambiáveis, a Horn USA apresentará o programa “Greenline” voltado para geometrias especiais de alta complexidade e baixo volume, que reduz o prazo padrão de entrega de insertos customizados de metal duro para cinco dias úteis.
Recursos digitais, comando numérico e IA aplicada.
A inteligência artificial (IA) aplicada ao ambiente de manufatura tende a operar de forma integrada
A produtividade das ferramentas de corte será abordada por meio de plataformas de dados centralizados. Expositores como Zoller, WinTool USA, TDM Systems e Big Daishowa (através da marca Speroni) demonstrarão sistemas de gerenciamento que integram dados de ferramentas diretamente entre os ambientes CAD/ CAM, ERP e demais sistemas de chão de fábrica. Para a manufatura totalmente autônoma em regimes de operação contínua sem operadores (também conhecidos como lights-out), a Haimer apresentará o Automation
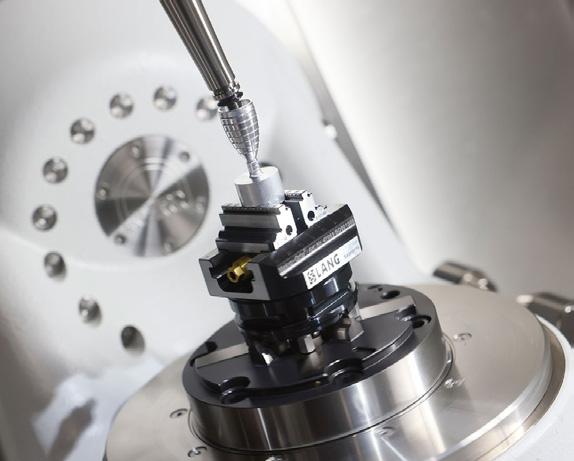
O controle da qualidade e a garantia de conformidade técnica serão representados por sistemas que unificam dados dimensionais, imagens e análises em plataformas conectadas. Desenvolvedores como Hexagon, Lumafield, Nikon Metrology e Zeiss exibirão soluções para fluxos de trabalho avançados. O emprego de máquinas de medição por coordenadas (MMCs) do tipo portal, associado a braços de medição multissensores que combinam apalpadores mecânicos, câmeras ópticas e scanners de luz branca, tem sido a base técnica para atender às exigências de documentação rastreável em setores exigentes como o aeroespacial, defesa e moldes.
Conferências técnicas
A programação de conferências técnicas ocorrerá de segunda a quintafeira durante a feira, estruturada em nove eventos principais e mais de 90 sessões técnicas:
• The IMTS 2026 Conference
Os visitantes da feira encontrarão robôs colaborativos instalados em diversos estandes, a exemplo da Hirebotics. Imagem: AMT.
Instrumentos de medição, essenciais no controle da qualidade de peças usinadas, também terão destaque na feira. Imagem: AMT.
(14 a 17 de setembro): Composta por 69 sessões dedicadas a automação, inteligência artificial, integração de sistemas, processos de usinagem, ciência dos materiais, ferramentas de corte, dispositivos de fixação (workholding), metrologia, manufatura aditiva e software industrial. Inclui apresentações específicas de IA em todos os dias.
• IMTS Job Shops Workshop (15 de setembro): Workshop de meio período voltado para subcontratação e usinagem para terceiros, abordando o cenário econômico do setor, integração de sistemas automatizados, impactos da IA e gestão de mudanças operacionais.
• Dia de América Latina en IMTS / IMTS LATAM Day (15 de setembro): Conferência ministrada em língua espanhola dedicada a debater tecnologias, manufatura sustentável e tendências regionais nos mercados de alta escala do México, América Latina e Espanha.
• AM+ Workshop: Aerospace & Defense (15 de setembro): Evento voltado para aplicações de manufatura aditiva (impressão 3D industrial) por fornecedores militares e OEMs aeroespaciais para redução de lead times e aceleração de desenvolvimento técnico.
• The IMTS Investor Summit (15 de setembro): Encontro de um dia que conecta analistas e investidores a especialistas em tecnologia de manufatura avançada.
• The Industrial Al Conference (16 de setembro): Conferência inédita de um dia dedicada à aplicação prática de inteligência artificial na linha de produção. Contará o detalhamento da triagem de dados, arquiteturas de computação de borda para IA (edge Al) versus computação em nuvem, e metodologias de fluxo contínuo de qualidade rastreável para monitoramento de CNCs.
• The Industrial Laser Conference (16 de setembro):
Organizada pelo Laser Institute of America (LIA), aborda o desenvolvimento técnico de processos a laser, englobando corte, soldagem, gravação, tratamento térmico, limpeza de superfícies e manufatura aditiva por deposição a laser.
• EBITDA Growth Systems Presentation (16 de setembro): Sessão direcionada a requisitos técnicos, conformidade e critérios de engenharia necessários para o ingresso em cadeias de suprimentos críticas e contratos de alta exigência nos setores de defesa, espacial e aeroespacial.
• The ELEVATE Conference (16 de setembro): Realizada em parceria com a Associação Mulheres na Manufatura (Women in Manufacturing Association, WiM), tem como objetivo debater o desenvolvimento de carreira, liderança e conexões profissionais no setor industrial.
Imagens: IMTS/Centro de mídia.
Análise da influência da geometria da cunha cortante na formação do cavaco durante a furação a seco da liga Al-Mg-Si 6351-T6
E.
C. T. Ba, P. S. Martins e M. B. da Silva
A furação em ligas de alumínio representa um considerável valor percentual entre todos os materiais removidos em forma de cavaco. Esse estudo tem como objetivo avaliar a influência do avanço, da velocidade de corte e da geometria da cunha cortante no comportamento da formação do cavaco durante a furação a seco da liga Al-Mg-Si 6351-T6, utilizando brocas helicoidais de aço-rápido AISI M35. Ensaios de usinagem foram realizados a partir de um plano experimental, alterando-se os níveis das variáveis de controle do processo e destacando-se a geometria da cunha cortante, em que brocas foram fabricadas com a presença de quebra-cavacos.
Autilização do alumínio como elemento matriz em combinação com elementos de liga (silício, magnésio, zinco, cobre etc.) permitiu a produção das ligas de alumínio que apresentam razão peso/ resistência, resistência à corrosão e usinabilidade atraentes para aplicações domésticas, automotivas, aeroespaciais e de bioengenharia. Essas vantagens permitem, por exemplo, a produção de geometrias complexas com menor custo energético (8). As ligas da série 6XXX são usadas com frequência nas indústrias de construção, transporte e de eletrônicos devido à combinação de razão peso/resistência, conformabilidade, usinabilidade, soldabilidade e resistência à corrosão (26). De acordo com a literatura, a liga Al-Mg-Si 6351 possui grande aplicação na construção de navios, caminhões,
ônibus, oleodutos e gasodutos (11). Ela tem sido usada em vários estudos, em diferentes áreas, como na usinagem, soldagem e na corrosão.
Também são mencionados outros exemplos em estudos onde foram avaliados os efeitos de tratamentos térmicos e mecânicos sobre a resistência à corrosão em ambientes marinhos (9), investigações sobre os efeitos de manipulação do tratamento T6I4 sobre as propriedades mecânicas (4), avaliação da rugosidade de furos usinados com ferramentas de aço-rápido M35 revestidas com nitreto de titânio (12) e estudos sobre os efeitos do avanço e da velocidade sobre os parâmetros de assimetria e curtose, utilizando brocas de aço-rápido AISI M35 revestidas com Diamond-Like Carbon (6)
Elhadji Cheikh Talibouya Ba (elhadji.ba@ufu.br) e Márcio Bacci da Silva (mbacci@ufu.br) são pesquisadores da Universidade Federal de Uberlândia (UFU), Uberlândia (MG). Paulo Sérgio Martins (paulo.martins@prof.una.br) é pesquisador da Stellantis Latam, Betim (MG). Este artigo foi apresentado no 27o Colóquio de Usinagem, realizado de 17 a 19 de setembro de 2025 na Universidade Federal de Minas Gerais (UFMG), Belo Horizonte (MG). Reprodução autorizada.
A furação é um dos processos convencionais de usinagem mais usados na manufatura de materiais metálicos e não metálicos (24) , sendo essencial para muitos setores industriais como, por exemplo, automotivo, aeronáutico e aeroespacial (17). Estima-se que a furação seja responsável por 36% de todos os materiais removidos por meio de cavaco. Pesquisas mostraram que a usinagem de furos com brocas helicoidais representa 30% do total das atividades praticadas nas indústrias de manufatura. Desse percentual, a maioria se concentra na usinagem de furos em estruturas de automóveis e aeronaves fabricadas em ligas de alumínio, seja para uniões permanentes (rebites) ou não (parafusos e porcas) (28)
Estudos científicos têm sido desenvolvidos para proporcionar melhorias no processo de furação, utilizando os conhecimentos sobre as propriedades dos materiais a serem usinados, as propriedades dos materiais de fabricação das ferramentas de corte, as geometrias de corte, a seleção de parâmetros de corte, os mecanismos
de desgaste, os esforços de usinagem e os aspectos da formação do cavaco (17). O equilíbrio entre a produtividade (quantidade) e a qualidade do produto é um fator importante para manter a competitividade entre as indústrias no mercado. Nesse contexto, foi mencionada em um estudo a usinagem em altas velocidades de corte como uma tecnologia que oferece vantagens produtivas em comparação à usinagem convencional: maior taxa de remoção de material, precisão dimensional durante a usinagem e acabamento superficial (21) . Tem sido aplicada, principalmente, na usinagem de ligas de alumínio (13) .
A complexidade da formação do cavaco na furação faz com que até 35% da energia em forma de calor seja dissipada no material usinado. Essa condição praticamente torna obrigatório o uso de fluidos de corte, para evitar distorções do material e maiores erros de formas. Nesse contexto, estima-se que mais de 68% dos processos de furação sejam realizados com a aplicação de fluidos de corte (24) Por outro lado, com o surgimento do conceito “manufatura verde”, estudos científicos buscam a utilização de técnicas de usinagem que possam reduzir os impactos ambientais e insalubres, e até mesmo o uso de métodos analíticos para prever o comportamento de condições reais e métodos estatísticos que oferecem resultados robustos com menor uso de insumos (24) . O conceito de “manufatura verde” pode ser praticado de várias formas, como a utilização das técnicas de corte a seco, Mínima Quantidade de Lubrificante (MQL), uso de fluidos de corte à base de óleo vegetal, refrigerantes de alta pressão, resfriamento criogênico e técnicas de resfriamento híbrido. De acordo com a literatura (10) , os benefícios da usinagem a seco são: não há exposição dos operadores e do ambiente aos efeitos nocivos dos fluidos
de corte (1) , os custos de produção são reduzidos pela eliminação de sistemas de armazenamento, transporte, filtração e limpeza (2) e proporciona um ambiente de trabalho mais limpo (3) . Nesse contexto, muitos estudos têm utilizado essa técnica durante a usinagem de ligas de alumínio. Em um estudo (24), foi investigada a furação da liga Al-Mg-Si 6061 T6 usando brocas helicoidais de aço-rápido em três condições de usinagem: MQL, resfriamento com ar comprimido e a seco. Quanto às condições de usinagem, foi mencionado que a seleção ideal estaria de acordo com o grau de qualidade desejado no processo. Outro trabalho (15) foi dedicado à avaliação dos esforços de usinagem e da formação do cavaco na furação a seco das ligas de alumínio recicláveis 3003-R e 5052-R devido ao avanço (f) e à velocidade de corte (vc), usando brocas helicoidais de aço-rápido. Nos resultados, verificou-se que a força de avanço aumentou significativamente quando f variou de 0,03 mm/rot para 0,2 mm/rot, em ambos os materiais. Também foi realizado um estudo sobre a influência da vc e do f na furação a seco das ligas de alumínio A356-T4, A356-T6 e A356-T7, usando brocas de aço-rápido não-revestidas acopladas ao robô máquina-ferramenta KR 500-2 MT (19). Quanto aos desvios geométricos e à rugosidade, os piores resultados foram obtidos em altas rotações e avanços, pois essas condições paramétricas induzem à perda de rigidez do sistema mecânico formado pela ferramenta de corte, o mandril e a máquina-ferramenta.
Um estudo sobre a furação das ligas Al-Cu 2021 e Al-Zn 7150 (5) foi realizado a partir da busca pela otimização da usinagem a seco, para evitar potenciais riscos à saúde e à segurança associados ao consumo de fluidos de corte em grandes fábricas de estruturas de aeronaves que utilizam unidades móveis de furação. Nos resultados foi observada
uma redução de 8% a 17% da força de avanço quando a rotação (devido a vc) aumentou de 3.000 rpm para 5.000 rpm. Na furação a seco da liga Al-Mg-Si 6061-T6 (27) foi percebido que f foi mais influente do que a rotação na formação do cavaco. Nesse caso, aumentando a velocidade de avanço de 100 mm/min para 200 mm/min, a forma helicoidal longa passou para helicoidal curta.
Na usinagem a seco todos os parâmetros de corte devem ser cuidadosamente selecionados. Entre eles, destacam-se a geometria da ferramenta de corte, o material (substrato e o revestimento) da ferramenta de corte e o material a ser usinado. A geometria da ferramenta de corte é o principal parâmetro de usinagem. É importante projetar uma geometria de cunha cortante que proporcione uma formação de cavaco satisfatória, ou seja, um cavaco que escoe rapidamente e com menor resistência possível da zona de corte (23). Em um estudo (30), por exemplo, foi investigado o efeito de três geometrias de afiação (multipontas, escalonada e cone duplo) de brocas helicoidais de metal duro durante a furação a seco de ligas de alumínio e de titânio sobrepostas. Com as geometrias de corte propostas, o estudo teve como objetivo, entre outras variáveis de resposta, aumentar a frequência de quebra dos cavacos.
No presente estudo foi avaliada a influência do f, da vc e da geometria da cunha cortante no comportamento da formação do cavaco durante a furação a seco da liga Al-Mg-Si 6351-T6, usando brocas helicoidais de aço-rápido AISI M35. Um plano experimental foi elaborado para a realização de 36 ensaios unitários, variando os níveis das variáveis de controle do processo, com destaque para a geometria da cunha cortante, em que brocas foram fabricadas com a presença de quebra-cavacos em sua geometria da cunha cortante.
Métodos experimentais
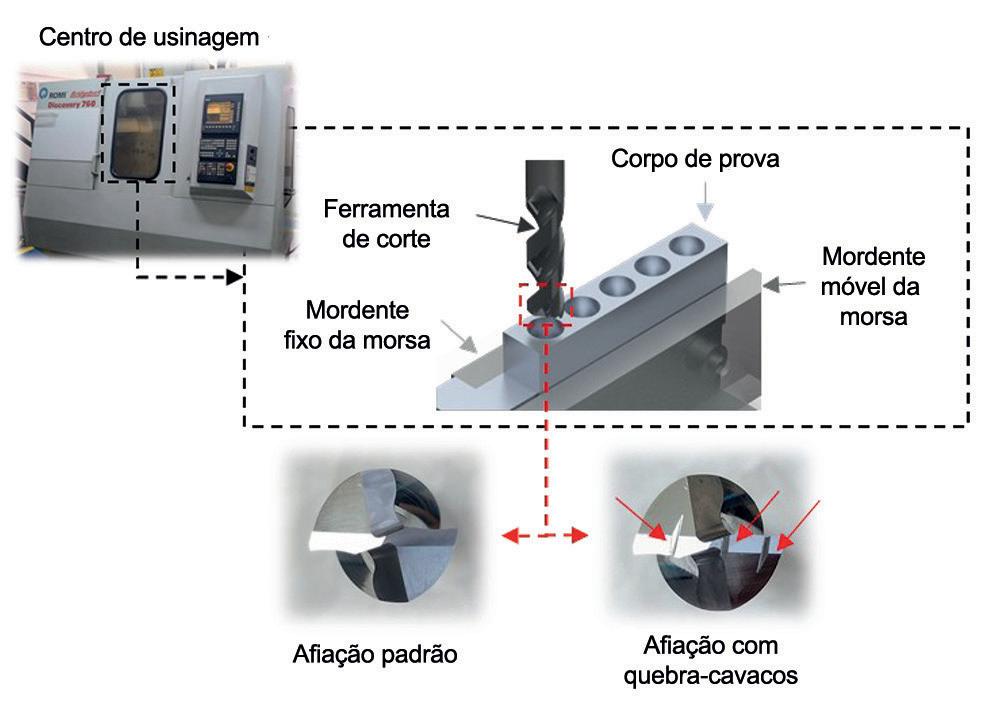
Os corpos de prova foram produzidos a partir de barras chatas fabricadas em liga Al-Mg-Si 6351-T6, com dureza de 93 ± 5 HB e composição química formada principalmente por magnésio (0,671 ± 0,003%), silício (1,067 ± 0,005%), manganês (0,512 ± 0,002%) e alumínio (97,573 ± 0,021%) (6). Os corpos de prova, com dimensões de 101,60 mm x 39 mm x 19,05 mm, foram projetados para a usinagem de cinco furos com 14 mm de comprimento total, respeitando a relação L/D com valor igual a 1 (figura 1).
As ferramentas de corte utilizadas nos ensaios de usinagem foram brocas helicoidais fabricadas em aço-rápido AISI M35, sem revestimento, cuja dureza é de 66 ± 1 HRC e a composição química possui o carbono (0,875 ± 0,034%), molibdênio (4,396 ± 0,054%), tungstênio (5,891 ± 0,171%), cromo (3,749 ± 0,044%), vanádio (1,715 ± 0,101%) e cobalto (4,116 ± 0,239%) como principais elementos de liga (2)
Quanto às características geométricas, as brocas possuem duas arestas principais de corte, diâmetro nominal de 14 mm, ângulo de hélice de 28° (tipo N), ponta cônica com ângulo de 130°, 20° de flanco principal, afiação tipo cru -
zada e acabamento obtido no processo de retificação. Como modificação da geometria da cunha cortante, em uma quantia de ferramentas, foram inseridos os “quebra-cavacos” (figura 1), interrupções com formato côncavo e triangular, cujo objetivo foi promover/forçar a quebra do cavaco durante a usinagem. Em um estudo (30) , essa afiação foi denominada “aresta multipontas”. É importante mencionar que as características dos quebra-cavacos (figura 1), em relação ao posicionamento e à quantidade disposta em cada aresta principal de corte, foram propostas pelo fornecedor/colaborador das ferramentas de corte. Após investigações envolvendo algumas aplicações industriais, jugou-se necessário a disposição de quebra-cavacos em diferentes posições para que, ao usinar furos cegos, a superfície inferior não apresentasse “ressaltos” no formato dos quebra-cavacos. Nesse caso, durante cada rotação da ferramenta, uma aresta de corte torna-se responsável por remover a “impressão digital” deixada pela aresta de corte anterior.
Variável Níveis
Avanço – f (mm/rot) -1 0 1
0,20 0,25 0,31
Velocidade de corte – vc (m/min) 192 240 300
Quebra-cavaco
variáveis possibilitaram a realização de 18 tratamentos (ensaios unitários), totalizando em 36 tratamentos com a adição de uma réplica experimental. Com profundidade de usinagem (ap) e comprimento de avanço (lm) iguais a 7 mm (metade do diâmetro da broca) e 14 mm, respectivamente, a razão L/D foi mantida constante e igual a 1. Todos os ensaios de usinagem foram realizados sem o uso de fluidos de corte no centro de usinagem Romi Discovery 760 Bridgeport, cujo objetivo foi concentrar a linha de pesquisa em processos voltados para as práticas do conceito da “manufatura verde” (5) Conforme é mostrado na tabela 1, a variação dos níveis quantitativos foi selecionada obedecendo a um critério de acréscimo percentual igual a 25%.
No planejamento experimental elaborado, o avanço (f), a velocidade de corte (vc) e o quebra-cavaco foram definidos como variáveis de entrada. Três níveis quantitativos foram estabelecidos para f e para vc, e dois níveis qualitativos para o quebra-cavaco (tabela 1). As combinações entre os níveis das
Ou seja, cada nível é referente ao nível anterior somado a 25% do seu devido valor. Nesse caso, foi possível manter uma variação percentual equivalente para ambos os fatores (f e vc). A faixa de avanço, no domínio experimental, permaneceu dentro dos limites recomendados pela empresa fabricante das ferramentas de corte. Para vc, optou-se por extrapolar a faixa recomendada (36 m/min a 62 m/min), cujo objetivo foi testar a capacidade de usinagem do aço-rápido em maiores velocidades de corte, as quais geralmente são aplicadas na indústria de manufatura (16)
Metodologia similar foi usada em um estudo (18) em que 1.000 furos foram usinados a seco em placas de liga Al-Mg-Si 6061 T6, com uma única broca d e aço-rápido AISI M35 revestida com Diamond-Like
Tabela 1 – Variáveis de entrada e seus respectivos níveis estabelecidos no planejamento experimental.
Figura 1 – Ilustração do esquema de fixação do corpo de prova para os ensaios de furação.
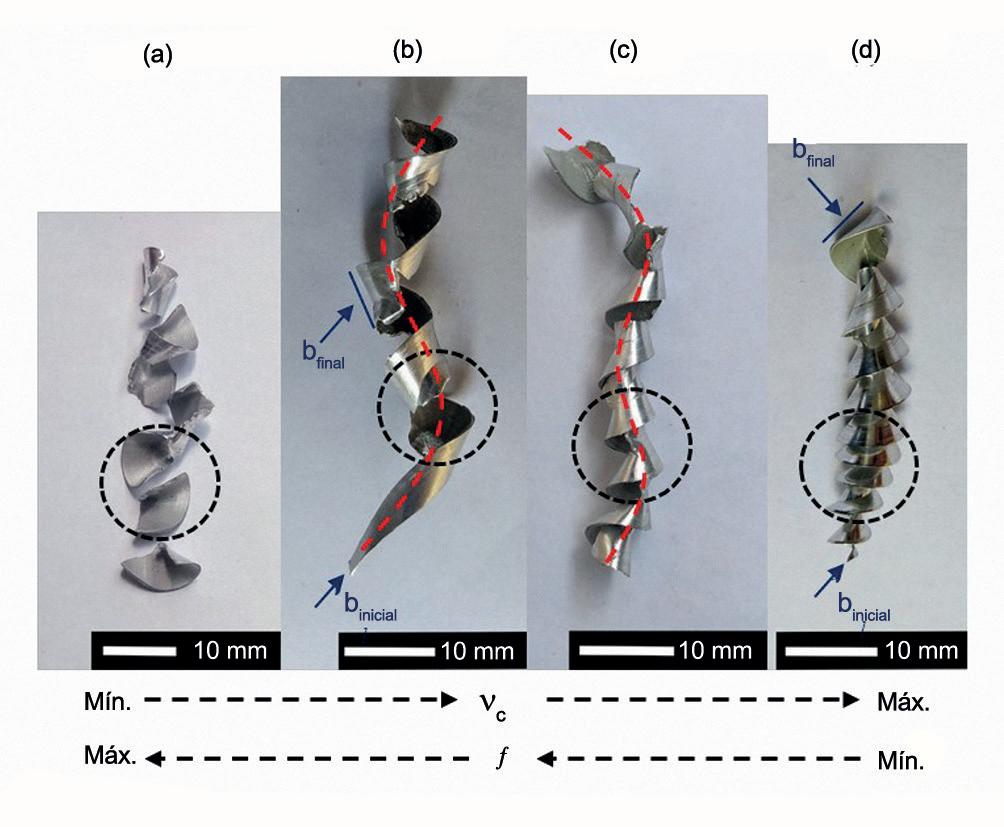
2 – Ilustração das amostras de cavacos representativas dos ensaios realizados com as ferramentas de corte sem quebra-cavaco – formato cônico-helicoidal fraturado (a), de passo longo e parcialmente fraturado (b), de passo intermediário (c) e de passo curto (d).
Carbon, a 340 m/min e 0,20 mm/rot. Aproximadamente, dez amostras de cavacos foram armazenadas após a realização de cada experimento unitário para, então, serem analisadas quantitativamente quanto à morfologia. Imagens das amostras foram registradas com o microscópio digital CM-130U, permitindo identificar relações da formação do cavaco com as variáveis de entrada estabelecidas no plano experimental (tabela 1).
Resultados e discussão
C ava C os obtidos na usinagem usando ferramentas de C orte C om afiação padrão Na figura 2 é apresentado um resumo do formato dos cavacos observados durante os ensaios de usinagem realizados com as ferramentas de corte sem o quebra-cavaco. Após uma análise comparativa com outros estudos, foi possível chegar ao consenso de que a forma predominante dos cavacos foi a “cônica-helicoidal”. As amostras (b), (c) e (d) indicam com maior clareza essa forma, a qual é similar à forma “helicoidal-cônico” da norma ISO 3685 mencionada em um estudo (3). Amostras similares foram classificadas como “cônica-espiral” ou “parafuso”, assim
como foi mencionado em outros estudos (7,20,22,30)
A vc varia ao longo da aresta principal de corte, e isso impacta na variação da velocidade de escoamento do cavaco sobre a superfície de saída na medida em que a ferramenta avança sobre o material e a largura de corte aumenta (binicial até b final , na figura 2).
Quando a largura do cavaco é igual à largura da aresta principal, nota-se que o formato cônico é resultante da curvatura que o cavaco sofre devido à variação da vc: no ponto b inicial , vc aproxima-se ao valor nulo (curvatura mínima), enquanto o seu valor é máximo no ponto bfinal (curvatura máxima). Adicionando a variável f, o cavaco se forma continuamente pela sobreposição de cones na direção oposta ao movimento de avanço, o que está correlacionado com o formato helicoidal (20,22)
Conforme indicado pelas linhas de cor vermelha nas amostras (b) e (c) na figura 2, a forma cônica-helicoidal não segue uma continuidade retilínea, e sim algo semelhante a uma curva senoidal que provavelmente se deve ao formato dos canais de escoamento dos cavacos presentes na ferramenta. Mas isso não foi observado em todos os cavacos, como na amostra (d), por exemplo. Quando o comprimento do cavaco é maior do que o comprimento do furo usinado, a rotação da ferramenta tende a
expulsar (similar à ausência de força centrípeta) os cavacos dos canais helicoidais. Isso pode favorecer a quebra do cavaco e, também, reduzir o seu tempo de contato com o canal helicoidal da ferramenta (1)
A partir das indicações em cor azul nas amostras (b) e (d) na figura 2, é possível supor que a largura do cavaco se forma ao longo da aresta principal de corte, iniciando com um valor mínimo (b inicial) até obter o valor máximo (b final) antes de sua ruptura. Esse comportamento acontece devido ao ângulo de posição principal Xr ser menor do que 90°, resultando na penetração progressiva da aresta principal de corte sobre o material usinado (20). Na figura 2 também foram observadas possíveis modificações que ocorrem na formação do cavaco quando há variação da vc e do f. Conforme indicado pelas circunferências tracejadas em cor preta, a ocorrência de fratura (1) e a distância (passo) entre os cones dos cavacos tendem a aumentar quando o f é maximizado e possui efeito mais significativo em comparação à vc. Por outro lado, maximizando vc, o formato cônico torna-se mais definido e a superfície posterior (em contato com a superfície de saída) do cavaco assume um aspecto visual mais polido. No caso do f, forma-se um cavaco mais rígido, cuja espessura oferece maior resistência à deformação plástica que é imposta pela geometria da ferramenta (3). Como resultado, observam-se
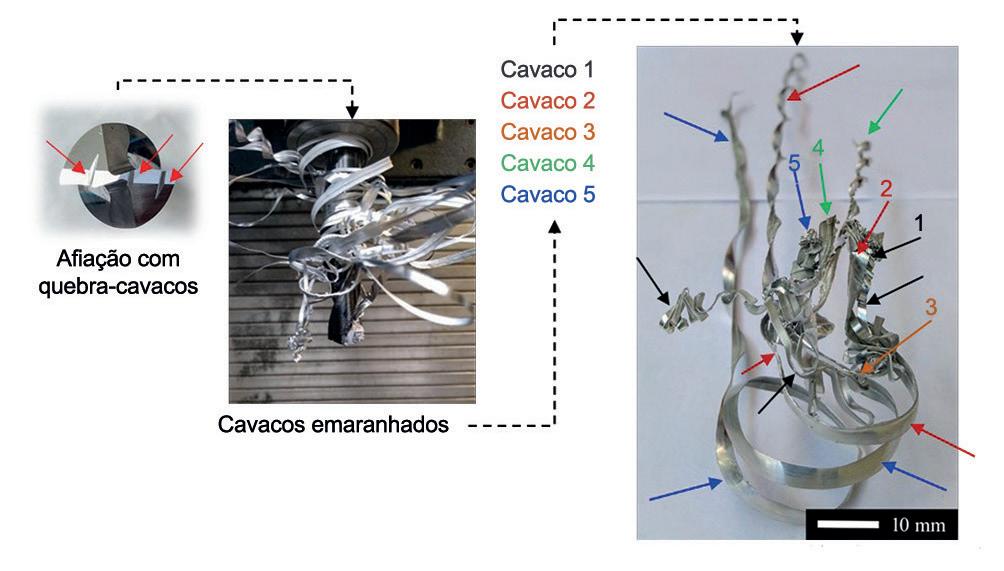
Figura 3 – Ilustração dos cavacos emaranhados na ferramenta de corte com o quebra-cavaco (a) e do detalhamento das cinco formas de cavacos identificadas em uma amostra (b).
Figura
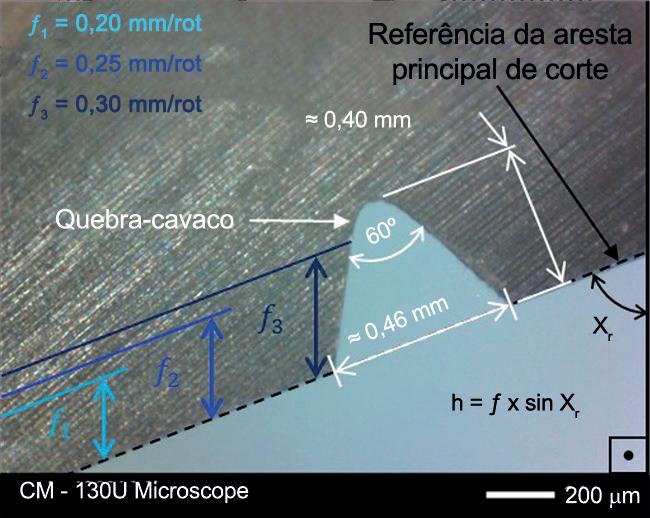
4 – Esquema ilustrativo da relação entre as dimensões do quebra-cavaco e os três níveis de avanço utilizados nos ensaios de usinagem – 1ª hipótese para formação dos multicavacos.
c avacos similares às amostras (a) e (b) na figura 2. Quando se observa a amostra (d) até a (b), em analogia ao passo de uma rosca de um parafuso, nota-se que a distância entre os cones aparenta ter correlação positiva com f, ou seja, essa distância pode ser um indicativo do deslocamento linear da ferramenta de corte após completar uma única rotação. Quando o efeito da vc (temperatura de usinagem) sobrepõe o do f, maior quantidade de energia, na forma de calor, é transferida para o cavaco. Isso reduz a sua resistência à deformação plástica, tornando-o menos rígido e sujeito à fratura (7) da aresta de corte, ou seja, do centro da ferramenta até a sua extremidade, também seja maior. Isso implica maior variação de componentes unitárias de vetores-velocidade de escoamento ao longo da largura do cavaco. Como resultado, a curvatura do cavaco se torna maior, proporcionando um formato cônico mais aberto, como na amostra (d) (25) . De acordo com a literatura (14) , cavacos similares à amostra (d) podem indicar um bom desempenho da usinagem, principalmente devido ao aspecto visual da superfície posterior, a qual pode indicar uma condição mais favorável (coeficiente de atrito) na interface cavaco-ferramenta
C ava C os obtidos na usinagem usando ferramentas de C orte afiadas C om quebra - C ava C os Ao utilizar as ferramentas de corte com os quebra-cavacos, notou-se diferença expressiva na forma dos cavacos em comparação aos cavacos apresentados na figura 2, porém, em contramão ao comportamento esperado. A figura 3 mostra o aspecto da formação do cavaco comumente observado ao longo de todos os ensaios de usinagem, independentemente da variação de f e da vc. De modo geral, os cavacos se formaram como fitas longas e emaranhadas, assim como observado em um estudo (30), que denominou a geometria da ferramenta com quebra-cavaco como “aresta multipontas”. Após ser percebida uma similaridade com o resultado do estudo, despertou-se a curiosidade em observar o emaranhado dos cavacos com maior detalhe, no qual se concluiu que a geometria “aresta multipontas” produz um emaranhado de “multicavacos”.
Sendo mais específico, foram identificados cinco cavacos distintos, denominados “Cavaco 1”, “Cavaco 2”, “Cavaco 3”, “Cavaco 4” e “Cavaco 5” (figura 3). Embora todos tenham sido considerados como helicoidais, é importante mencionar que, com exceção do Cavaco 3, essa característica não foi atribuída ao efeito de f como mencionado para os cavacos apresentados na figura 2, mas sim pela característica geométrica dos canais de escoamento presentes nas ferramentas de corte, que também são helicoidais. O Cavaco 1 pode ser caracterizado como uma fita helicoidal longa, com aproximadamente 1,41 ± 0,01 mm de largura, flexível e facilmente deformada plasticamente. O Cavaco 2 também pode ser considerado como uma fita helicoidal longa, porém mais larga (3,17 ± 0,01 mm) e rígida quando comparado ao Cavaco 1. O Cavaco 3 foi dificilmente identificado no emaranhado devido ao seu pequeno comprimento. O cavaco é helicoidal, possui largura
Figura 5 – Ilustração da sobreposição do quebra-cavaco pela adesão (a), esquema da variação das direções de escoamento do cavaco (b) e detalhamento de uma região de separação do cavaco (c) – 2ª hipótese para formação dos multicavacos.
Figura
próxima a 1,32 ± 0,14 mm, mas não aparenta ser uma fita como as demais amostras. Ambos os cavacos 4 e 5 são fitas helicoidais com larguras próximas a 3,26 ± 0,03 mm e 3,39 ± 0,03 mm, respectivamente.
Os cavacos 1, 2 e 3 (figura 3) são formados na aresta principal de corte que contém dois quebra-cavacos. Mais próximo ao centro da ferramenta é formado o Cavaco 3. O Cavaco 2 é formado entre o 1º e o 2º quebra-cavaco. O Cavaco 1 é formado logo em seguida, a partir do 1º quebra-cavaco até atingir a interseção entre as arestas principal e secundária de cortes. Na aresta principal de corte que contém apenas um quebra-cavaco, formam-se os cavacos 4 e 5 (figura 3). O Cavaco 4 é o primeiro a ser formado durante a usinagem, ou seja, forma-se entre as proximidades da aresta transversal e o quebra-cavaco. Em seguida, forma-se o Cavaco 5, a partir do quebra-cavaco até a ponta de corte.
Analisando cuidadosamente os cavacos ao longo de todos os experimentos unitários realizados com as ferramentas fabricadas com os quebra-cavacos, foi possível elaborar duas hipóteses para explicar a formação de “multicavacos” com a geometria “aresta multipontas” (30). A primeira hipótese pode ser compreendida pela figura 4. O ângulo de 60° faz com que o quebra-cavaco separe as pontas da aresta principal de corte em aproximadamente 0,46 mm. Tendo esse valor como referência e estando ciente da relação entre a espessura de corte h com o f e o Xr (figura 4), verificou-se que os três níveis de f usados nos ensaios não sobrepõem totalmente os quebra-cavacos, o que poderia justificar a formação dos cavacos apresentados anteriormente. Nesse caso, a formação de um único cavaco na aresta principal de corte poderia ocorrer caso f fosse maior do que a altura do quebra-cavaco: 0,40 mm (f > 0,40 mm/rot).
A segunda hipótese partiu do pressuposto de que deformações plásticas provenientes das zonas primária (plano de cisalhamento) e secundária (interface cavaco-ferramenta) de cisalhamento (29), somadas à presença do quebra-cavaco, proporcionaram
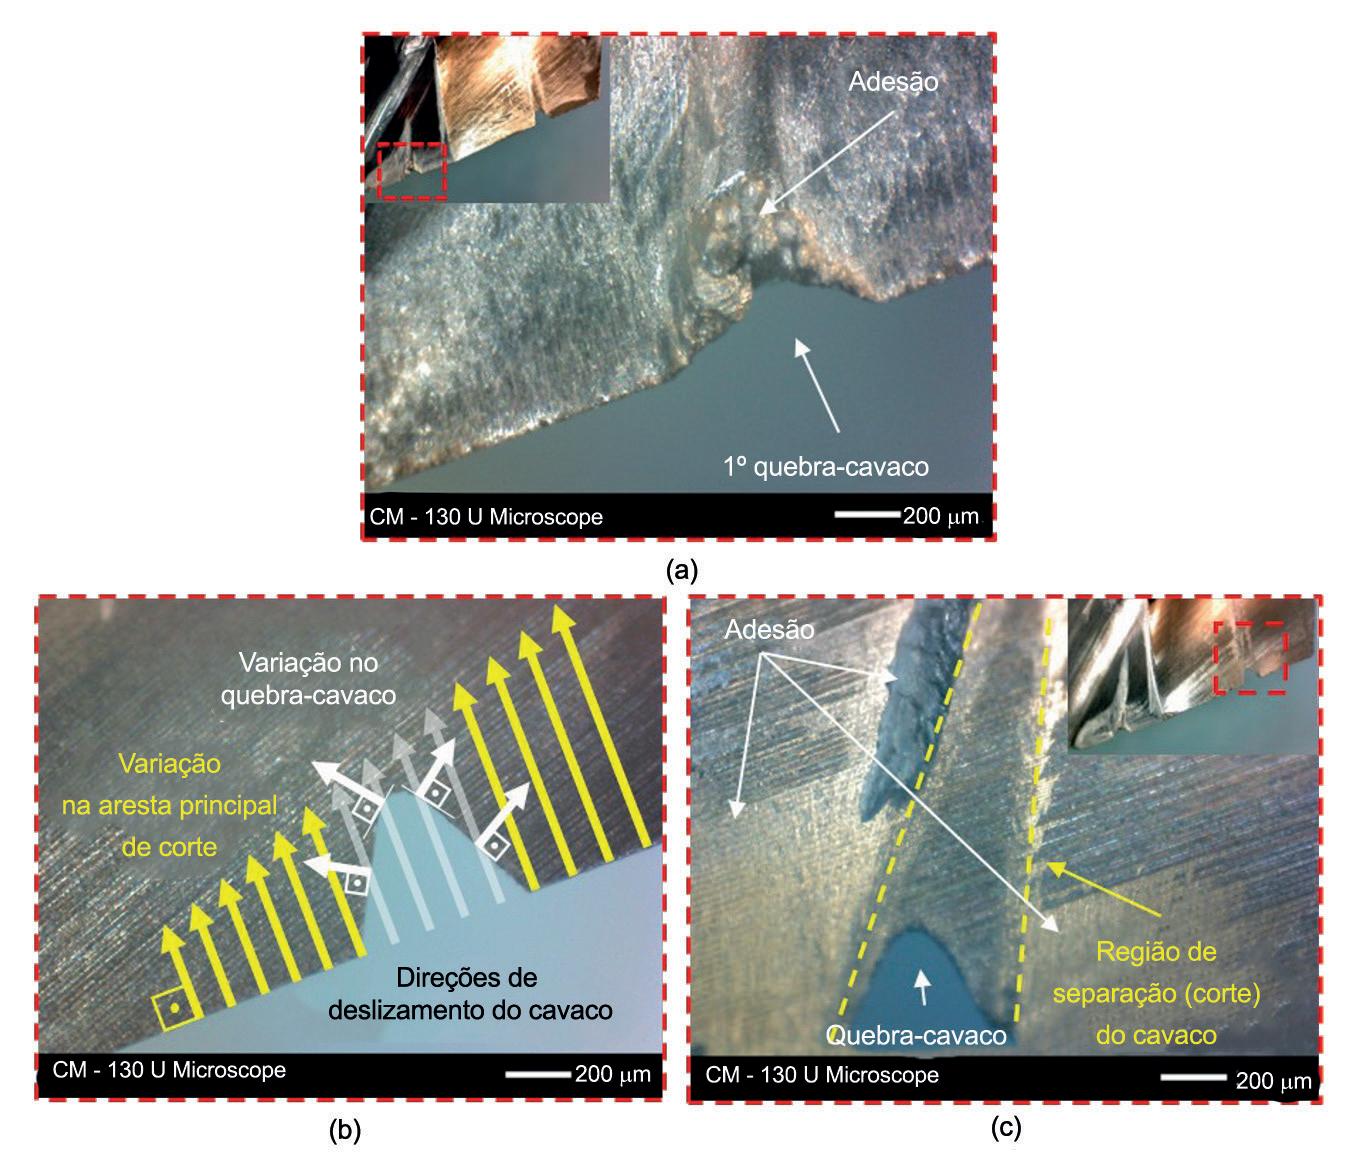
alterações da espessura e/ou do comprimento de contato do cavaco sobre a superfície de saída. Nesse caso, ao contrário do que foi observado na figura 4, existiria sobreposição dos quebra-cavacos (figura 5a) e a formação dos “multicavacos” ocorreria pela mudança da direção de deslizamento do cavaco ao longo da aresta principal de corte (figura 5b). Essa mudança ocorre justamente no quebra-cavaco, onde as direções opostas de deslizamento poderiam resultar em uma região crítica de separação (corte) do cavaco, podendo ser observada a presença acentuada do mecanismo de adesão (figura 5c).
Conclusão
Esse estudo teve como objetivo avaliar o comportamento da formação do cavaco durante a furação a seco da liga Al-Mg-Si 6351-T6 usando brocas de aço-rápido AISI M35. Com a elaboração de um plano experimental, 36 experimentos unitários foram realizados, possibilitando a compreensão de como a alteração dos níveis das variáveis de controle (f, vc e geometria da cunha cortante) influenciaram na forma do cavaco. Usando as ferramentas com geometria de cunha cortante padrão, observou-se que os cavacos se formaram predominantemente como cônicos-helicoidais, assim como em outros estudos. Com a seleção cuidadosa de algumas amostras, foi possível observar que o aumento gradual da largura do cavaco ocorre ao longo da aresta principal de corte iniciando com um valor mínimo (b inicial) até obter o valor máximo (b final). Possíveis efeitos de f e vc também foram observados. Cavacos com cones mais espaçados, mais rígidos e suscetíveis à fratura tendem a se formar com o aumento de f. Por outro lado, o aumento da vc pode reduzir a frequência de fratura dos cavacos devido ao efeito da temperatura de usinagem. Com a inserção dos quebra-cavacos e, ao contrário do que se esperava, foram obtidos cavacos em forma de fitas longas e emaranhadas. Pode-se concluir que a geometria denominada “aresta multipontas” produziu um emaranhado de “multicavacos”
que, no entanto, apresentaram uma homogeneidade ao longo de todos os ensaios. Essa homogeneidade resultou na identificação dos cavacos 1, 2, 3, 4 e 5. Após análise de todas as amostras, foi possível elaborar hipóteses que poderiam justificar e/ou compreender a formação do cavaco nessa condição. Observou-se que o cavaco pode ser usado como variável-resposta para a usinagem. Pode-se dizer que, desde que seja feita uma análise aprofundada, o cavaco pode ser também uma “impressão digital” do processo, de forma análoga à rugosidade. Com a geometria de cunha cortante padrão, foi possível entender alguns aspectos fundamentais da formação do cavaco na furação. Na presença dos quebra-cavacos, concluiu-se que as hipóteses formuladas podem ser complementares e, para estudos futuros, novos ensaios de usinagem devem ser realizados, principalmente para verificar o comportamento do cavaco ao usar avanços acima de 0,30 mm/rot, ou seja, maiores do que a altura do quebra-cavaco.
Agradecimentos
Os autores agradecem à Universidade Federal de Uberlândia e à Coordenação de Aperfeiçoamento de Pessoal de Nível Superior – Brasil (CAPES) – Código de Financiamento 001, pelo fundamental apoio fornecido para a realização desse estudo. Agradecimentos também às empresas Ferramentas Nipo Tec Indústria e Comércio LTDA. e FCA Fiat Chrysler Automóveis Brasil LTDA. pelo importante apoio na contextualização do estudo e no fornecimento de recursos tangíveis/físicos.
Responsabilidade pelas informações
Os autores são os únicos responsáveis pelas informações incluídas neste trabalho.
1) Ahmad, A., Ibrahim, R., Zainoridin, H., Hong, C. B., Cheng, K., 2024. “An analysis of chip formation and hole circularity in drilling applications: an aircraft components perspective”. Journal of Advanced Research in Applied Mechanics, Vol. 118, n. 1, pp. 28-39.
2) Ajami, A., Mirzadeh, H., Najafi, M., 2020. “Tempering of cold-rolled martensite in mild steel and elucidating the effects of alloying elements”. Journal of Materials Engineering and Performance, Vol. 29, n. 2, pp. 858-865.
3) Al-Khafaji, A.F.J., Davoodi, B., Niknam, S.A., 2024. “Finite element modeling and experimental validation of AA 5052-H34 machining: A comprehensive study on chip morphology and temperature analysis”. Applied Mechanics, Vol. 5, n. 1, pp. 102-120.
4) Antunes, A.M.B.D.S., Baptista, C.A.R.P., Barboza, M.J.R., Carvalho, A.L.M.D., 2021. “On the effect of interrupted ageing (T6I4) on the mechanical properties of AA6351 and AA7050 alloys”. REM-International Engineering Journal. Vol. 74, pp. 67-73.
5) Assurin, S.R., Mativenga, P., Cooke, K., Sun, H., Field, S., Walker, M., Chodynicki, J., Sharples, C., Jensen, B., Mortensgaard, M.F., 2023. “Establishing cutting conditions for dry drilling of aluminium alloy stack materials”. Proceedings of the Institution of Mechanical Engineers, Part B: Journal of Engineering Manufacture, Vol. 238, n. 1-2, pp. 214-222.
6) Ba, E.C.T., Martins, P.S., dos Santos, C.E., Maia, L.H.A., Barbosa, J.W., Dumont, M.R., 2024. “Study of the behavior of skewness (Rsk) and kurtosis (Rku) parameters in the dry drilling process of Al-Mg-Si alloy 6351 T6 using a diamond like carbon coated highspeed steel tool”. Tribology International, Vol. 191, pp. 109149.
7) Bayraktar, Ş., Alparslan, C., Salihoğlu, N., Sarıkaya, M., 2025. “A holistic research based on RSM and ANN for improving drilling outcomes in Al–Si–Cu–Mg (C355) alloy”. Journal of Materials Research and Technology, Vol. 35, pp. 1596-1607.
8) Daniyan, I.A., Tlhabadira, I., Mpofu, K., Adeodu, A.O., 2021. “Process design and optimization for the milling operation of aluminum alloy (AA6063 T6)”. Materials Today: Proceedings, Vol. 38, pp. 536-543.
9) Fageehi, Y.A., Saminathan, R., 2020. “Investigation on the effect of thermal and mechanical treatment to the offshore corrosion behavior of 6351 aluminum alloy in red sea environments”. International Journal of Analytical Chemistry, Vol. 2020, n. 1, pp. 8826366.
10) Gupta, M.K., Niesłony, P., Korkmaz, M.E., Królczyk, G.M., Kuntoğlu, M., Pawlus, P., Jamil, M., Sarikaya, M., 2023. “Potential use of cryogenic cooling for improving the tribological
Referências
and tool wear characteristics while machining aluminum alloys”. Tribology International, Vol. 183, pp. 108434.
11) Jinan, W.Tsu, Padilha, A.F., 2019. “Microstructure evolution during the extrusion of a 6351 aluminum alloy tube”. REM-International Engineering Journal, Vol. 72, pp. 479-484.
12) Krishna, R.V.V.S.S, Mohammed Ajmal Sheriff, F., 2022. “Comparison of HSS M35 and titanium-nitride coated tool in novel CNC drilling operation of aluminium alloy AA6351-T6 material on surface roughness”. Materials Today: Proceedings, Vol. 69, pp. 1014-1018.
13) Li, S., Sui, J., Ding, F., Wu, S., Chen, W., Wang, C., 2021. “Optimization of milling aluminum alloy 6061-T6 using modified Johnson-Cook model”. Simulation Modelling Practice and Theory, Vol. 111, pp. 102330.
14) Luo, H., Fu, J., Wu, T., Chen, N., Li, H., 2021. “Numerical simulation and experimental study on the drilling process of 7075-t6 aerospace aluminum alloy”. Materials, Vol. 14, n. 3, pp. 553.
15) Mandatsy Moungomo, J.B., Kibouka, G.R., 2022. “Design of experiment machinability evaluation of dry drilling machinability of recycled 3003 and 5052 aluminum alloys”. International Research Journal of Engineering and Technology, Vol. 9, n. 11.
16) Martins, P.S., Carneiro, J.R.G., Ba, E.C.T., Vieira, V.F., 2021. “Study on roughness and form errors linked with tool wear in the drilling process of an Al-Si alloy under high cutting speed using coated diamond-like carbon highspeed steel drill bits”. Journal of Manufacturing Processes, Vol. 62, pp. 711-719.
17) Martins, P.S., Júnior, P.A.A.M., Carneiro, J.R.G., Ba, E.C.T., Vieira, V.F., 2022. “Study of diamond-like carbon coating application on carbide substrate for cutting tools used in the drilling process of an Al–Si alloy at high cutting speeds. Wear, Vol. 498, pp. 204326.
18) Martins, P.S., Drumond, R.M., Da Silva, E.R., Ba, E.C.T., de Souza Lima, V.E., Barbosa, J.W., Fernandes, G.H.N., Firpe, P.M., 2024. “Evaluation of the drilling process in 6061-T6 Al-Mg-Si alloys using AISI M-35 diamond-like carbon coated high-speed steel drill”. Tribology International, Vol. 192, pp. 109250.
19) Messaoudi, F., Djebara, A., Djennane, M., 2023. “Robotic drilling of aluminum alloy: performance and hole quality”. Periodica Polytechnica Mechanical Engineering, Vol. 67, n. 3, pp. 235-251.
20) Ming, W., Dang, J., An, Q., Chen, M., 2020, “Chip formation and hole quality in dry drilling additive manufactured Ti6Al4V”, Materials and Manufacturing Processes, Vol. 35, n. 1, pp. 43-51.
21) Pang, S., Zhao, W., Qiu, T., Liu, W., Yan, P., Jiao, L., Wang, X., 2023. “Effect of cutting fluid on milled surface quality and tool life of aluminum alloy”. Materials, Vol. 16, n. 6, pp. 2198.
22) Parasuraman, S., Elamvazuthi, I., Kanagaraj, G., Natarajan, E., Pugazhenthi, A., 2021. “Assessments of process parameters on cutting force and surface roughness during drilling of AA7075/TiB2 in situ composite”. Materials, Vol. 14, n. 7, pp. 1726.
23) Pelikán, L., Slaný, M., Stránský, O., Beránek, L., Pitrmuc, Z., Čepová, L., Dvoáčková, Š., 2023. “Novel drill geometries for dry drilling of stainless steel”. Journal of Manufacturing Processes, Vol. 92, pp. 500-520.
24) Pramanik, A., Basak, A.K., Prakash, C., Shankar, S., Chattopadhyaya, S., 2022. “Sustainability in drilling of aluminum alloy”. Cleaner Materials, Vol. 3, pp. 100048.
25) Pramanik, A., Basak, A.K., 2024. “Effects of input parameters on the hole quality during the drilling of Al metal matrix composites”. Designs, Vol. 8, n. 6, pp. 111.
26) Radetić, T., Popović, M., Alil, A., Markoli, B., Naglič, I., Romhanji, E., 2022. “Effect of homogenization temperature on microstructure and mechanical properties of Al-Mg-Si alloy containing low-melting point elements”. Journal of Alloys and Compounds, Vol. 902, pp. 163719.
27) Sharif, A., Hussain, A., Habib, N., Alam, W., Hanif, M.I., Noon, A.A., Khan, M.I., 2023. “Experimental investigation of hole quality and chip analysis during the dry drilling process of Al6061-T6”. Journal of Materials and Manufacturing, Vol. 2, n. 1, pp. 21-30.
28) Sreenivasulu, R., Srinivasarao, C., 2021. “Optimization of drilling parameters during machining of Al-Mg-Si alloys by Taguchi method coupled with grey relational analysis and validated by Fea Based Deform-3D”. Strojnícky časopis-Journal of Mechanical Engineering, Vol. 71, n. 2, pp. 221-238.
29) Wang, F.J., Zhao, M., Fu, R., Yan, J. B., Qiu, S., Hao, J.X., 2021. “Novel chip-breaking structure of step drill for drilling damage reduction on CFRP/Al stack”. Journal of Materials Processing Technology, Vol. 291, pp. 117033.
30) Zhu, Z., Guo, K., Sun, J., LI, J., Liu, Y., Zheng, Y., Chen, L., 2018. “Evaluation of novel tool geometries in dry drilling aluminium 2024-T351/titanium Ti6Al4V stack”. Journal of Materials Processing Technology, Vol. 259, pp. 270-281.
Apoiando os negócios de energia solar e hidrogênio verde no Nordeste Boosting Solar & Green Hydrogen Business in Brazil’s Northeast 2027 20
Ferramentarias brasileiras: o perfil tecnológico e a capacidade instalada do setor
O setor de ferramentarias desempenha um papel estratégico na cadeia de manufatura, atuando como o núcleo de desenvolvimento e fornecimento de matrizes, moldes e estampos para os segmentos de conformação mecânica e transformação de plásticos. Para traçar o panorama da capacidade instalada e da atualização tecnológica dessa indústria no País, a revista Máquinas e Metais realizou um abrangente levantamento estatístico junto a 2.379 ferramentarias prestadoras de serviços. Os dados, após expansão amostral, revelaram um robusto parque fabril estimado em 47.000 equipamentos em operação, consolidando uma média de 20 máquinas por planta.
Os resultados comprovam uma forte concentração em processos de usinagem complexa e de alta precisão, distribuídos em seis categorias fundamentais de maquinário. Os centros de usinagem verticais lideram a infraestrutura do setor, respondendo por 20% do total de ativos instalados, seguidos pelos tornos horizontais convencionais, que ainda preservam uma participação significativa de 9%. Na sequência, os centros de usinagem horizontais e as afiadoras convencionais operam em patamares equivalentes, na faixa de 8% e 7% de representatividade, respectivamente.
O mapeamento também apontou a consolidação da tecnologia de usinagem por eletroerosão como recurso indispensável. Os sistemas CNC de eletroerosão por penetração respondem por 7% do maquinário inventariado, o mesmo percentual observado para os equipamentos de eletroerosão a fio.
Este guia foi baseado na compilação desses indicadores e identifica as tecnologias que sustentam a capacidade operacional das ferramentarias prestadoras de serviços para terceiros, oferecendo a engenheiros e gestores de manufatura uma ferramenta para apoiar decisões de subcontratação e identificar os parceiros mais aptos a atender às especificações de cada tipo de trabalho a ser executado.
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 2.379 empresas pesquisadas. Fonte: Revista Máquinas e Metais, junho/julho de 2026.
Fresas de ponta esférica
A alemã Paul Horn GmbH lançou o sistema KX, uma linha de fresas de ponta esférica de alto desempenho desenvolvida especificamente para o fresamento de pistas de esferas em juntas homocinéticas para o setor automotivo. Projetada para operar em centros de usinagem e fresadoras CNC, a nova família de ferramentas abrange uma ampla gama de componentes e está disponível em três tamanhos de corpo, permitindo a execução de tarefas que vão desde o desbaste e chanframento até o acabamento fino, tanto em metais em estado recozido quanto endurecidos. As fresas possuem cabeças intercambiáveis esféricas que têm geometria de corte suave e preparação de aresta de corte definida. www.horn-group.com
Segurança para pontes rolantes
A Tecnomira (São Paulo, SP) passou a comercializar um novo sistema de segurança para pontes rolantes que possui recursos para evitar colisões entre pontes utilizadas para a movimentação de peças fabricadas por usinagem, por exemplo. A linha de equipamentos é fornecida em kits, entre os quais estão sistemas de anticolisão multiníveis. As posições dos ganchos e das cargas são monitoradas permanentemente e o movimento da ponte é interrompido quando se chega a uma distância mínima
pré-definida. Também conta com o sistema display invision, que possui indicadores visuais de valores de carga, assim como outros parâmetros. https://tecnomira.com.br
Ferramenta com inserto retrátil
A suíça Heule lançou a linha SNAP de ferramentas de precisão para chanframento automático frontal e traseiro de furos passantes, projetada especificamente para processos de usinagem CNC. O sistema tem por objetivo eliminar operações secundárias e gargalos produtivos no chão de fábrica, permitindo a usinagem completa do furo sem a necessidade de paradas ou reversão do sentido de rotação do fuso. O funcionamento da ferramenta se baseia na mecânica de corte em uma única passada. Ao entrar no furo, o inserto realiza o chanfro frontal de 45 graus e, em seguida, retrai-se automaticamente para dentro do corpo da ferramenta. Ao emergir na extremidade oposta, o inserto se expande novamente para executar o chanfro posterior. A linha é disponibilizada em diâmetros que variam de 2,0 mm a 35 mm, com dimensões superiores sob demanda para atender a projetos específicos. A empresa também fornece versões que permitem a incorporação do sistema SNAP diretamente em ferramentas combinadas ou multifuncionais customizadas. www.heule.com/en
Spindles
A Action Technology (Indaiatuba, SP) comercializa spindles com refrigeração a água que apresentam velocidade de trabalho de até 24.000 rpm, potência de 1,5 Kw, 2,2 Kw e 3,0 Kw. Os spindles operam com tensão de 220 Vca, com corrente elétrica de 8,0 A, 5,0 A e 12,0
A, assim como frequência de 400 Hz. Possuem porta-pinça ER16 e ER20. A empresa também fornece spindles com refrigeração a ar, que têm velocidade de trabalho de até 24.000 rpm, ao passo que a potência é de 0,8 Kw, 1,5 Kw e 2,2 Kw. Operam com tensão de 220 Vca, corrente elétrica de 4,0 A e 5,0 A, sendo a frequência de 400 Hz. Contam com porta-pinça ER11 e ER16. https://actiontechnology.com.br
Automação e manufatura avançada
A Metal Work (São Leopoldo, RS) tem em seu portfólio produtos desenvolvidos sob as diretrizes da Indústria 4.0, que atendem desde aplicações básicas até sistemas complexos de automação. A empresa expandiu suas linhas de produtos para robótica, que incluiu robôs cartesianos e atuadores com curso variável, ideais para aplicações industriais onde se tem variações nos cursos de deslocamento, como braços de alimentação e descargas na paletização, prensas, magazines de ferramentas, entre outros. Além das novidades em hardware, a empresa realiza customizações específicas para o mercado latino-americano como, por exemplo, processamento de dados em tempo real, integração de sistemas de automação tradicional a redes inteligentes e implementação de sistemas para ar comprimido, que permitem quantificar perdas e monitorar emissões de CO2 https://metalwork.com.br
Caçambas para cavacos
Este guia reúne os principais fornecedores de caçambas para a movimentação e o descarte seguro de cavacos gerados em processos de usinagem. O levantamento destaca modelos com sistemas de basculamento manuais e automáticos, especificando o ângulo máximo de inclinação e outros detalhes. Alguns desses reservatórios industriais são projetados com rodízios e encaixes estruturais para empilhadeiras, contribuindo para uma maior eficiência logística.
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 57 empresas pesquisadas. Fonte: Revista Máquinas e Metais, junho/julho de 2026.