
Comparação dos efeitos de diferentes métodos de aplicação de fluidos de corte na potência e rugosidade na retificação do aço ABNT M2
FEIMEC 2026, o salto de maturidade tecnológica no setor metal mecânico
Influência da estratégia de construção de perfis na qualidade de eletrodos no corte por eletroerosão a fio

24 GUIA I
Equipamentos para filtragem e tratamento de fluidos de corte
36 GUIA II
Fornecedores de castanhas para tornos
50 GUIA III
Aços especiais
Capa: Detalhe de máquina CNC de eletroerosão a fio. Imagem: Zyabich family/Shutterstock.
Layout da capa: Talita Silva
A integração entre áreas do conhecimento pavimenta o salto tecnológico necessário para a indústria metal mecânica, que poderá ser visto na Feimec 2026.
A transição do controle isolado de tarefas para uma integração completa está ditando a evolução da indústria metal mecânica, onde a escolha da matéria-prima, do método de lubrificação e da estratégia de corte, por exemplo, convergem para determinar o grau de produtividade das operações.
Nesta edição fica claro como o controle rigoroso de variáveis de processo pode transformar o desempenho no chão de fábrica. O artigo técnico que começa na página 12 investiga como diferentes métodos de aplicação de fluidos de corte impactam diretamente desde a potência consumida pelo maquinário
até a rugosidade final da peça trabalhada, mostrando o quanto a lubrificação correta é uma importante decisão de engenharia.
Complementando essa visão sobre o manejo de fluidos nos processos de usinagem, o guia publicado na página 24 trata da oferta de sistemas de filtragem e tratamento desse tipo de insumo. Manter a integridade do fluido em células individuais ou em centrais integradas é indispensável para garantir a vida útil das ferramentas e a repetibilidade dos processos.
Da mesma forma, a precisão no corte por eletroerosão a fio, discutida no artigo que começa na página 38, reforça que até mesmo a estratégia
de construção de perfis dos eletrodos para o processo de eletroerosão pode ser o diferencial na busca por superfícies de alta qualidade.
Todos esses aspectos da atividade produtiva do segmento metal mecânico estarão em foco na Feimec 2026, que tem cobertura prévia nesta edição, a partir da página 26, mostrando inovações que aos poucos deixam de ser apenas conceitos para se tornarem realidade nas rotinas produtivas. Estaremos lá para celebrar esses avanços!
hellen.souza@arandaeditora.com.br
* Cadastre-se para receber a newsletter quinzenal da Máquinas e Metais no link: https://bit.ly/3uzxCua Ou via QR Code:
ISSN
REDAÇÃO
Diretor: José Roberto Gonçalves
Diretora de redação: Hellen Corina de Oliveira e Souza
Redator: Adalberto Rezende Pesquisa: Milena Venceslau
PUBLICIDADE Luci Sidaui - Tel.: (11) 3824-5300 luci@arandaeditora.com.br
Dora Bandelli - Cel.: (11) 95327-6608 / Tel.: (11) 4194-2448 dora.bandelli@arandaeditora.com.br Consultor de marketing: Sérgio Massis
REPRESENTANTES Paraná/Santa Catarina: Romildo Batista Cel.: (41) 9728-3060 romildo@arandaeditora.com.br
Rio Grande do Sul: Maria José da Silva Tel.: (11) 2157-0291, Cel.: (11) 98179-9661 maria.jose@arandaeditora.com.br
INTERNATIONAL ADVERTISING SALES REPRESENTATIVES
China: Mr. Weng Jie, Media Manager Hangzhou Oversea Advertising Ltd. 55-3-703 Guan Lane, Hangzhou, Zhejiang 310003, China Tel: +86 571 870-63843, Fax: +1 928 752-6886 (retrievable worldwide). Email: ziac@mail.hz.zj.cn
Germany: IMP InterMediaPartners GmbH, Mr. Sven Anacker Beyeröhde 14, 42389 Wuppertal, Tel.: +49 202 271 69-0 fax: +49 202 271 69-20, sanacker@intermediapartners.de
Italy: QUAINI Pubblicità, Ms. Graziella Quaini Via Meloria 7 -20148 Milan Tel.: +39 2 39216180, fax: +39 2 39217082, grquaini@tin.it
Japan: Echo Japan Corporation, Mr. Ted Asoshina Grande Maison Room 303, 2-2, Kudan-kita 1-chome, Chiyoda-ku, Tokyo 102-0073, Japan
Tel.: +81-(0)3-3263-5065, fax: +81-(0)3-3234-2064
aso@echo-japan.co.jp
Korea: JES MEDIA INC, Mr. Young-Seoh Chinn
2nd Fl., Ana Blsdg, 257-1, Myeongil-Dong, Gangdong-gu Seoul 134-070, Tel.: +82 2 481-3411, fax: +82 2 481-3414 jesmedia@unitel.co.kr
Switzerland: Rico Dormann, Media Consultant Marketing Moosstrasse 7, CH - 8803 Rüschlikon
Tel.: +41 44 720 8550, fax: +41 44 721 1474 dormann@rdormann.ch
Taiwan: WORLDWIDE Services Co. Ltd., Mr. Erin King 11F-B, nº 540, Wen Hsin Road, Section 1, Taichung, 40848
Tel.: +886 4 2325-1784, fax: +886 4 2325-2967 global@acw.com.tw
UK, Belgium, Denmark, Finland, Norway, Netherlands, Sweden: Mr. Eddard J. Kania
Robert G Horsfield International Publishers Daisy Bank, Chinley, Hig Peaks, Derbyshire SK23 6DA
Tel.: +44 1663 75-0242, Cel.: +44 797416-8188 ekania@btopenworld.com
USA: Ms. Fabiana Rezak, 2911 Joyce Lane, Merrick, NY 11566
Tel.: +1 516 858-4327, Fax: +1 516 868-0607
Cel.: +1 516 476-5568 - arandausa@gmail.co ADMINISTRAÇÃO
Diretor: Edgard Laureano da Cunha Jr.
Gerente: Rosilene de Paiva Branco
Circulação: Clayton Delfino – Tel.: (11) 3824-5300
Produção: Vanessa Cristina da Silva e Talita Silva Projeto gráfico: Lobo Artes Gráficas
MÁQUINAS E METAIS, MÁQUINAS E METAIS, revista brasileira de tecnologia de usinagem e automação da manufatura, é uma publicação de Aranda Editora Técnica Cultural Ltda. O acesso à revista digital e o download no formato pdf são gratuitos em nosso site www.arandanet.com.br/revista/MM Redação, Publicidade, Administração e Correspondência: Alameda Olga, 315 - 01155-900 - São Paulo - SP - BRASIL Tel.: +55 (11) 3824-5300 - info@arandanet.com.br www.arandanet.com.br
Plato servo-acionado, 168 a 568 ton, controle EtherCAT. Uma única etapa substitui processo, montagem e custo.
Quando o diferencial do seu produto começa na máquina.
Visite o Stand da Chen Hsong na maior vitrine industrial da América Latina. De 05 a 09 de Maio no Expo São Paulo
O mercado global de ferramentas de corte enfrenta um cenário de pressão de custos em 2026, devido à disparada dos preços do tungstênio e de outros metais duros como o cobalto, usados na fabricação de ferramentas como brocas e fresas. Segundo dados da consultoria britânica Fastmarkets, especializada em commodities, o preço do paratungstato de amônio (APT) na Europa registrou uma valorização superior a 400% entre o início de 2025 e o primeiro trimestre de 2026, saltando de uma média de US$ 335 para cerca de US$ 1.700 por tonelada métrica.
Essa escalada, impulsionada por restrições de exportação na China e pelo aumento da demanda nos setores de defesa e de semicondutores, tem forçado a indústria de ferramentas de usinagem a buscar alternativas tecnológicas para mitigar os sucessivos reajustes nos custos de fabricação.
A concentração da produção é o principal fator dessa crise, uma vez que a China detém o controle de aproximadamente 80% da oferta mundial de tungstênio. As cotas de mineração mais rígidas e os novos controles de bens de “uso duplo” (bens, software e tecnologias que podem ser utilizados tanto para fins civis/ comerciais quanto para fins militares) implementados por Pequim em 2025 reduziram drasticamente o fluxo de metal virgem para o Ocidente.
Esse estrangulamento na oferta é agravado pela baixa disponibilidade de cobalto, essencial como aglutinante no metal duro. Seus preços, segundo a Argus Media, têm oscilado cerca de 15% ao mês em 2026 devido à instabilidade na cadeia de suprimentos de baterias para veículos elétricos, que compete pelo mesmo recurso.
A indústria de ferramentas se adapta Tecnicamente, o impacto no chão de fábrica é direto e severo, alterando a viabilidade econômica de processos que utilizam ferramentas de metal duro integral. Para os usuários finais, isso se traduz em um aumento no custo por peça produzida, exigindo que engenheiros de processos recalculem estratégias e parâmetros de corte para priorizar a vida útil da ferramenta. Como resposta a esse déficit estrutural, as principais fabricantes de ferramentas, como a sueca Sandvik Coromant, a japonesa Tungaloy e a alemã Gühring aceleraram a transição para sistemas de construção modular das suas ferramentas. A tendência é a substituição massiva de ferramentas integrais por sistemas de cabeças intercambiáveis, que utilizam até 80% menos metal duro em sua composição. Além disso, a reciclagem de ferramentas usadas tornou-se uma operação estratégica; estima-se que a logística reversa de metal duro já represente 35% do suprimento de matéria-prima das grandes marcas em 2026, reduzindo a dependência de minério virgem.
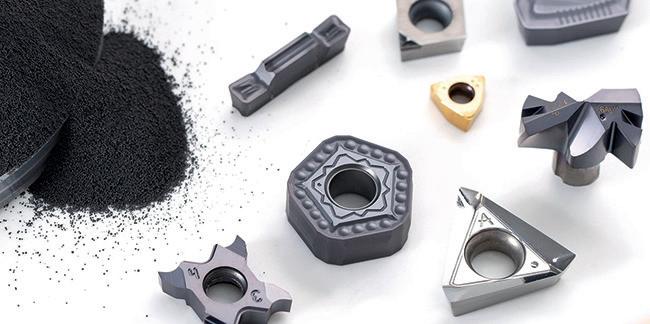
A longo prazo, a indústria metal mecânica deve conviver com um patamar de preços elevado, o que incentiva a pesquisa em revestimentos cerâmicos avançados e novos materiais de corte, como o nitreto de boro cúbico (CBN) e ceras metálicas
alternativas. De acordo com projeções da consultoria Oxford Economics (Reino Unido), a estabilização dos preços do tungstênio só deve ocorrer a partir de 2028, quando novas operações de mineração na Coreia do Sul e Austrália atingirem capacidade plena. Até lá, a eficiência no uso do metal duro dependerá de estratégias como o uso de geometrias inteligentes e programas rigorosos de reciclagem.
Fastmarkets – www.fastmarkets.com
Cenário global favorece
A fabricante japonesa NTK divulgou uma nova diretriz técnica, promovendo a aplicação de pastilhas cerâmicas em operações de usinagem de ferro fundido. A iniciativa visa oferecer uma alternativa de alto desempenho para a usinagem que exige elevada carga térmica, em resposta à volatilidade global no suprimento de tungstênio, matéria-prima para as ferramentas de metal duro. O objetivo é aumentar a produtividade e a estabilidade de processos em setores como o automotivo e de equipamentos pesados, onde a resistência ao calor é o fator determinante para a vida útil da ferramenta.
A vantagem técnica está na manutenção da dureza e da resistência ao desgaste em altas velocidades em cortes a seco, condições que ultrapassam os limites do metal duro convencional. De acordo com informações da NTK, as cerâmicas à base de alumina e nitreto de silício usadas na confecção das ferramentas permitem reduzir drasticamente os tempos de ciclo e o consumo de energia. Contudo, a engenharia da aplicação ainda é seletiva: enquanto o metal duro continua sendo ideal para cortes interrompidos e aplicações que exigem maior número
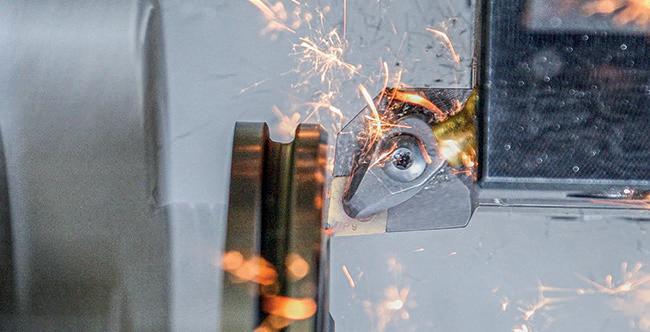
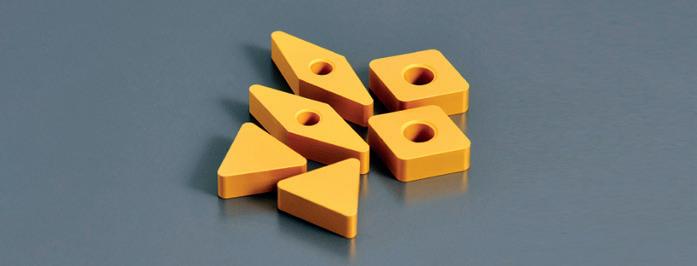
Ferramentas cerâmicas são uma alternativa às de metal duro, cujos fabricantes enfrentam uma crise no suprimento de insumos.
de setups, a cerâmica assume o protagonismo em operações estáveis em que predominam altas temperaturas.
O portfólio destacado pela NTK inclui as classes SP9 (nitreto de silício revestido para desbaste e acabamento), SX6 (alta tenacidade para superfícies com carepa) e as séries HC1/HW2 (alumina para acabamento em alta velocidade). Estudos de caso em componentes como cubos de roda e carcaças estruturais comprovaram ganhos mensuráveis de eficiência ao substituir o metal duro em etapas específicas. Além do ganho de velocidade, a viabilidade da usinagem a seco elimina custos logísticos e ambientais relacionados ao manuseio e descarte de fluidos de corte.
A transição para o uso de materiais cerâmicos na usinagem de ferro fundido pode ser encarada como uma alocação inteligente de materiais de acordo com a tensão predominante no processo. Ao alinhar as propriedades da ferramenta (térmica ou mecânica) com a necessidade da peça, as indústrias de fundidos podem desenvolver uma estratégia de manufatura mais eficiente.
A NTK reforça que a aplicação correta dessas classes avançadas não apenas eleva a utilização do spindle, mas garante a estabilidade necessária em escalas de produção de alto volume.
Serviço de reciclagem de ferramentas é lançado no Brasil
Imagens: cortesia NTK
A alemã Gühring, com subsidiária brasileira no município de Salto (SP), intensificou seus serviços de reciclagem de ferramentas de metal duro para usinagem e anunciou o lançamento em território nacional do “Tool Circle”, um serviço que permite a reinserção de materiais provenientes da reciclagem de ferramentas como, por exemplo, tungstênio e cobalto na produção de outras ferramentas de usinagem.
O serviço abrange o fornecimento de barris para o recolhimento de ferramentas de usinagem desgastadas, a pesagem e classificação do material e emissão de crédito com base no valor de mercado do carboneto.
“A disponibilidade do serviço no País amplia os benefícios ao mercado e permite que clientes transformem sucata em crédito dentro do próprio ciclo produtivo. O programa também prevê bônus adicionais, que podem elevar o valor do crédito em até 15%, conforme o nível de integração do cliente com os nossos serviços”, comentou Diego Cerqueira, Gerente Comercial da Gühring no Brasil.
Gühring Brasil – www.guhring.com.br
Automação será estratégica na manufatura, aponta estudo da PwC.
O relatório Global Industrial Manufacturing Sector Outlook, da britânica Price Waterhouse (PwC), divulgado no final de fevereiro, aponta que o número de fabricantes industriais em nível global que esperam automatizar seus processos vai saltar dos atuais 18% para 50% em 2030.
O estudo, que entrevistou 443 executivos seniores em 24 regiões,
constatou que a indústria manufatureira global, avaliada em US$ 16 trilhões, encontra-se em um momento histórico, com a inteligência artificial e outras tecnologias avançadas, a automação e a convergência industrial criando novas oportunidades de crescimento e produtividade.
Empresas classificadas como “preparadas para o futuro” (as 20% mais ágeis e inovadoras) deverão atingir um nível de 65% de processos altamente automatizados, o que sinaliza a urgência da modernização do chão de fábrica.
A aplicação de tecnologias avançadas será liderada pelas áreas de produção e operações, seguidas pelo projeto e desenvolvimento de produtos, com taxas de uso intensivo de sistemas automatizados projetadas em 76% e 72%, respectivamente.
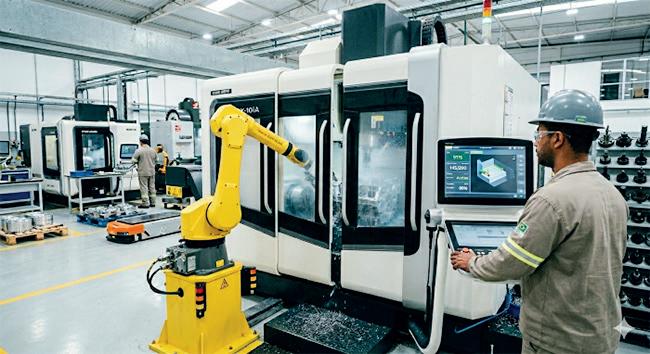
O estudo diferencia os objetivos estratégicos das empresas: enquanto a inteligência artificial é vista de forma equilibrada como motor de crescimento e produtividade, a robótica é o alvo mais importante (78%) na busca por eficiência produtiva. Para o setor metal mecânico, isso implica em investimentos mais assertivos em braços robóticos e células de usinagem voltadas para o ganho de escala e redução de custos.
PwC - www.pwc.com
A Federação Internacional de Robótica (IFR) divulgou um documento de posicionamento destacando que a integração da inteligência artificial (IA) à robótica está migrando dos laboratórios para o
Imagem: IA/Gemini
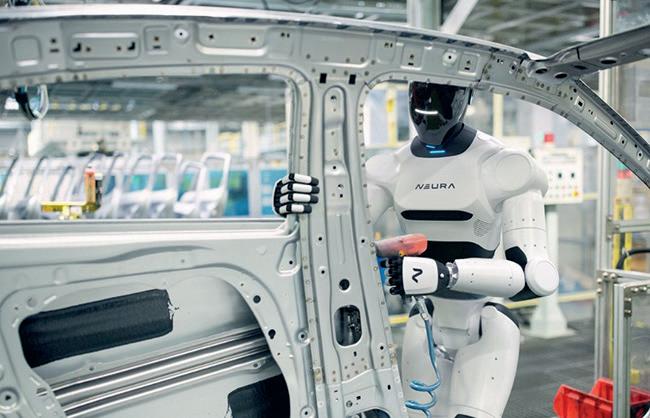
ambiente industrial global. Por meio do desenvolvimento da chamada “IA física”, empresas de tecnologia e fabricantes de hardware buscam conferir autonomia a sistemas robóticos, permitindo que operem por experiência e autotreinamento em vez de programação rígida. O movimento, impulsionado por investimentos multibilionários em mercados como Estados Unidos, China e Europa, visa acelerar a reindustrialização e solucionar a escassez de mão de obra qualificada em diversos setores produtivos. Para o profissional de usinagem, a tendência mais relevante é a transformação da IA de uma tecnologia de apoio para processos de alta complexidade. Na manufatura e automação industrial, a IA aplicada a robôs permite otimizar operações e aprimorar o controle da qualidade em tarefas de montagem de precisão. A capacidade de adaptação desses novos sistemas robóticos promete aumentar a eficiência em ambientes de fábrica, reduzindo erros e custos de manutenção em linhas de produção que exigem rigor dimensional e repetibilidade.
A introdução de softwares e chips dedicados à simulação de ambientes reais permite o chamado comissionamento virtual, onde o robô é treinado digitalmente antes de atuar fisicamente na célula de manufatura. Esse avanço é particularmente estratégico para a indústria de máquinas-ferramentas, pois viabiliza modelos híbridos de trabalho onde o robô executa tarefas repetitivas e pesadas, enquanto o operador humano foca na supervisão técnica e no ajuste fino dos processos.
No panorama dos próximos cinco
Imagem: IFR
a dez anos, a IFR prevê que a IA será amplamente adotada, consolidandose como uma “indústria do futuro” essencial para a transformação econômica. Com o apoio de gigantes globais de hardware e planos de ação governamentais, a robótica com IA incorporada deve redefinir a competitividade na indústria metal mecânica.
IFR – www.ifr.org
A Fanuc America anunciou o investimento de US$ 90 milhões para a construção de uma nova unidade fabril de 78 mil metros quadrados em Michigan (EUA), visando expandir sua capacidade de produção de robôs e sistemas de automação na América do Norte. A conclusão está prevista para o final de 2027 e a iniciativa estratégica responde ao crescimento acelerado da demanda industrial por tecnologias avançadas, como IA física, comissionamento virtual e gêmeos digitais. Com essa expansão, a companhia busca fortalecer a infraestrutura de manufatura local, otimizar o tempo de resposta aos clientes e apoiar a competitividade de setores que dependem da automação de alta performance.
O investimento sinaliza um avanço direto na integração de células robotizadas com máquinasferramentas. A ampliação da produção de robôs pela Fanuc foca na entrega de soluções preparadas para a “manufatura inteligente”, onde o uso de gêmeos digitais permite simular processos – como o de usinagem, por exemplo – antes mesmo da implementação física.
A expansão reforça a estratégia de reindustrialização norteamericana, sobretudo devido à inauguração da Fanuc Academy, que
B-Cool Motec 501 especialmente desenvolvido para a produção em série na indústria automotiva. Para peças usinadas com alta precisão e com uma superfície perfeita.
Produtividade, eficiência econômica e qualidade de usinagem são fatores que dependem criticamente da escolha e da qualidade do seu fluido de usinagem.
Teste-nos. Vale a pena. blaser.com/bcoolmotec501
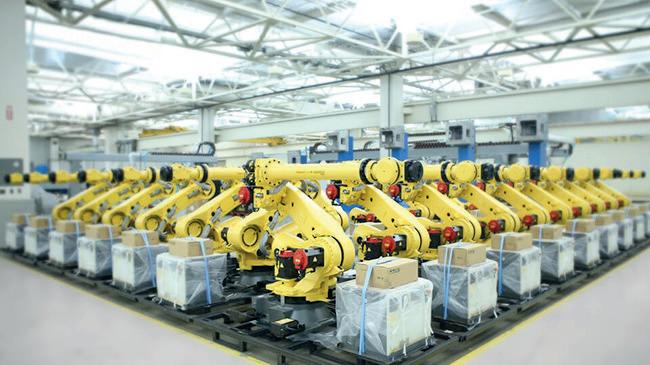
Investimento da Fanuc reforça o desenvolvimento de tecnologias associadas à IA e gêmeos digitais, otimizando a integração entre automação e máquinas-ferramentas.
acontece ainda este ano em Auburn Hills (Michigan). O centro será o maior dos Estados Unidos dedicado ao desenvolvimento de habilidades em robótica e automação, tendo por objetivo suprir a carência de mão de obra qualificada para operar sistemas com inteligência artificial.
Fanuc - www.fanucamerica.com
A Anfavea (Associação Nacional dos Fabricantes de Veículos Automotores) anunciou, em coletiva realizada no início de abril, que a produção nacional de veículos automotores alcançou 264,1 mil unidades em março, o melhor desempenho mensal dos últimos seis anos. O resultado representa uma alta de 27,6% sobre fevereiro e 35,6% frente a março de 2025, impulsionando diretamente a demanda por componentes usinados de alta complexidade para motores e sistemas de transmissão. Para o setor de máquinas-ferramentas, o aquecimento das linhas de montagem reflete uma necessidade imediata de maior produtividade em processos de torneamento, fresamento e retificação.
No acumulado do ano, a produção de 634,7 mil unidades está 6% acima do primeiro trimestre do ano passado. “Março foi um mês excepcional, sem feriados, com bom ritmo de produção e vendas. Ficamos entusiasmados, mas devemos aguardar para saber se esse desempenho se repetirá nos próximos meses, para verificar se não foi um momento isolado de aquecimento pós-férias”, afirmou o presidente da Anfavea, Igor Calvet, que mantém certa cautela em função da instabilidade geopolítica global.
No segmento de veículos leves, que somou 249,9 mil unidades no mês de março, foi registrada alta de 38,7% na comparação anual deste nicho, o que exige um fluxo constante de peças usinadas como blocos, cabeçotes e virabrequins. Com o acumulado do primeiro trimestre registrando 634,7 mil unidades (alta de 6% sobre 2025), ferramentarias e empresas de usinagem
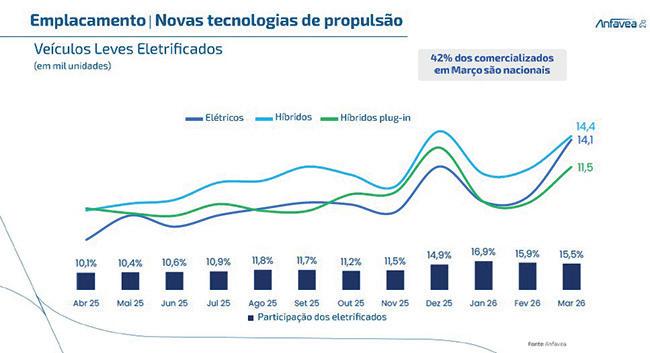
Com 42% da frota eletrificada produzida nacionalmente, cresce a busca por peças de alta precisão e acabamento superior.
encontram um cenário favorável para a ocupação da capacidade instalada e o fornecimento de peças de precisão. O avanço dos veículos eletrificados (gráfico acima), cujos emplacamentos atingiram 100 mil unidades no primeiro trimestre de 2026, introduz uma mudança qualitativa na pauta das empresas de usinagem. Com 42% desses modelos já produzidos no Brasil, cresce a demanda por componentes específicos
para sistemas elétricos, como carcaças de motores e peças para transmissão otimizadas, que exigem tolerâncias dimensionais rigorosas e acabamento superficial superior.
Já o mercado de veículos pesados apresenta sinais mistos que impactam a usinagem de grandes componentes. Embora a produção de caminhões (11,1 mil unidades) tenha recuado 5% em relação a março de 2025, os emplacamentos do segmento saltaram 31,9% em relação a fevereiro, impulsionados pelo programa “Move Brasil”. Essa movimentação nos estoques sinaliza uma provável retomada nas ordens de fabricação de peças pesadas de motores diesel e sistemas de suspensão, fundamentais para a manutenção do ritmo da indústria de máquinas.
A recuperação das exportações, que cresceram 21,1% em março com 40,4 mil unidades embarcadas, também contribui para a estabilidade do setor. Apesar do acumulado do trimestre ainda ser inferior ao verificado no ano passado, a retomada de remessas apara mercados vizinhos como a Colômbia, ajuda a garantir o volume de produção necessário para sustentar investimentos em processos de usinagem.
Anfavea – www.anfavea.com.br
Acesse também o portal da Máquinas e Metais : https://www.arandanet.com.br/revista/ mm/noticias

P. C. Barcelos, L. P. Pires, L. A. Fernandes e V. H. dos S. Silva
Devido ao baixo custo e impacto ambiental, a técnica de lubrificação por mínima quantidade de lubrificante (MQL), junto a óleos vegetais, tornou-se muito interessante para a retificação. Este estudo discute os resultados da retificação cilíndrica externa de passagem, em corte concordante e intermitente, de amostras de aço ABNT M2 usando dois métodos de lubrificação e fluidos distintos: um fluido de corte e retificação aplicado em jorro e óleo de canola alimentício aplicado por mínima quantidade de lubrificante. Durante o experimento, coletouse dados de tensão e corrente elétrica para posterior cálculo de potência durante a retificação.
OPhilip Castro Barcelos (philip.barcelos@hotmail.com), Lucas Pereira Pires (lucas.pires@uftm.edu.br), Luciano Antônio Fernandes (luciano.fernandes@uftm.edu.br) e Victor Hugo dos Santos Silva (d202110739@uftm.edu. br) são pesquisadores da Universidade Federal do Triângulo Mineiro (UFTM), Uberaba (MG). Este artigo foi apresentado no 26o Colóquio de Usinagem, realizado de 25 a 27 de novembro de 2024 na Universidade Estadual de Campinas (Unicamp), Campinas (SP). Reprodução autorizada.
fluido de retificação é responsável pelo resfriamento da zona de corte, retirada dos cavacos e redução do desgaste do rebolo. O uso do fluido melhora a eficiência de corte, minimiza as forças de usinagem, permite maiores taxas de remoção de material e melhor acabamento (6). A lubrificação só é eficiente quando o fluido é capaz de alcançar a zona de corte, mesmo em pequenas quantidades. Assim, a usinagem com mínima quantidade de lubrificante (MQL) tornou-se interessante para a redução dos custos de aquisição e descarte dos fluidos e do impacto ambiental (6) . O método MQL consiste em injetar pequenas gotículas de fluido, por jato de ar comprimido, na zona de corte. O consumo de fluido no método MQL situa-se na faixa entre 30 a 100 ml/h (2). Em um estudo da literatura (7), um nanofluido composto por emulsão de óleo de canola e água destilada e nanopartículas de óxido de cobre (CuO), junto ao método MQL, foi usado para retificar aço AISI 1045. O fluido foi capaz de reduzir as forças e temperaturas de usinagem em condições extremas, além de proporcionar a melhora da integridade superficial.
métodos de aplicação de fluido de corte: jorro e MQL. Para a aplicação em jorro, utilizou-se um fluido de corte e retificação, enquanto para o método MQL usou-se óleo vegetal alimentício de canola. Os testes foram realizados em vinte amostras previamente fabricadas.
Em outro estudo (3), utilizou-se um nanofluido a base de óleo de palma com nanopartículas de grafeno para retificar uma liga de titânio (Ti-6Al-4V). Neste caso, o grafeno melhorou a viscosidade do nanofluido e, como consequência, a lubrificação.
O uso de nanopartículas em óleos vegetais junto ao método MQL melhora a eficiência do processo de retificação pela redução das forças de corte, pelo aumento da eficiência de refrigeração e lubrificação dos óleos de base mineral, vegetal e sintéticos, redução no desgaste de ferramentas e melhora no acabamento da peça (1). Existe na literatura uma extensa pesquisa que verificou a escassez de estudos investigando a retificação de aços rápidos ABNT M2 (1). Além disso, a maioria dos trabalhos pesquisados não aborda o processo de retificação cilíndrica de passagem, tampouco o uso de corte intermitente.
Este estudo tem como objetivo expor e discutir os resultados obtidos na retificação cilíndrica externa de passagem, em corte concordante e intermitente, de amostras de aço ABNT M2 usando métodos distintos de aplicação de fluidos de corte. Os experimentos foram realizados no Laboratório de Processos de Fabricação Mecânica (LPFM) da Universidade Federal do Triângulo Mineiro (UFTM). Foram usados dois
Além do tipo de fluido e aplicação, variou-se também os parâmetros de avanço e profundidade de corte. Foram coletados, durante o experimento, dados de tensão e corrente elétrica para posterior análise dos efeitos do uso dos fluidos na potência de retificação. Mediu-se também as rugosidades das amostras, observando os parâmetros rugosidade média (Ra), altura total do perfil (Rt) e altura máxima do perfil (Rz). Com esses dados foi possível comparar os efeitos das diferentes condições de corte. A principal motivação ao estudo foi a verificação da viabilidade do uso de fluidos alternativos junto à técnica MQL para certas condições de retificação. Os fluidos sintéticos próprios para retificação requerem investimento mais alto para aquisição e posterior descarte. Devido ao baixo custo e à alta disponibilidade de óleos vegetais alimentícios, o uso deles em processos de retificação torna-se interessante. Posteriormente, os resultados deste estudo serão comparados à adição de nanopartículas em óleo vegetal junto aos dois métodos de aplicação considerados. O estudo foi desenvolvido sob orientação do professor mestre Luciano Antônio Fernandes, do curso de Engenharia Mecânica da Universidade Federal do Triângulo Mineiro (UFTM).
Tabela 1 – Composição química do aço ABNT M2. C Mn Si Cr W Mo V
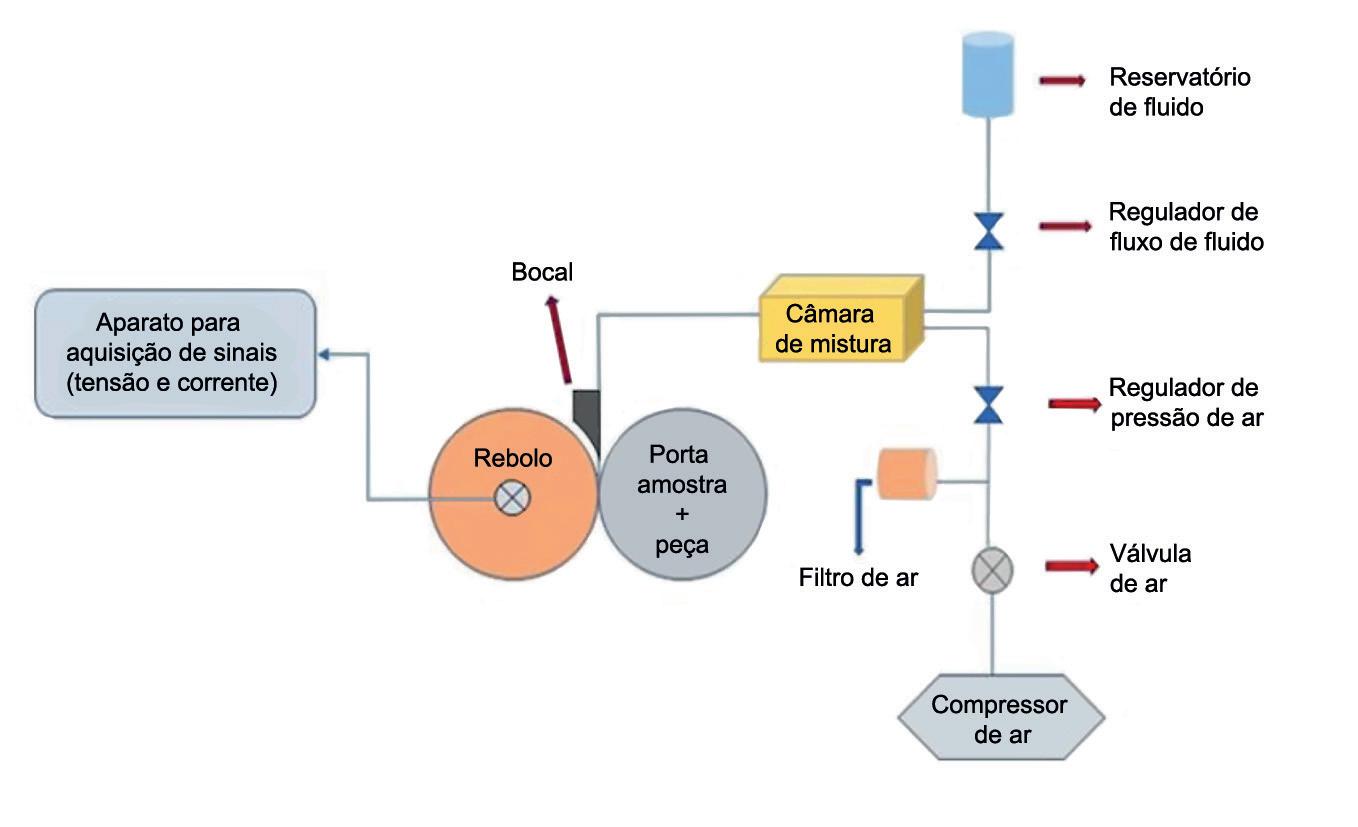
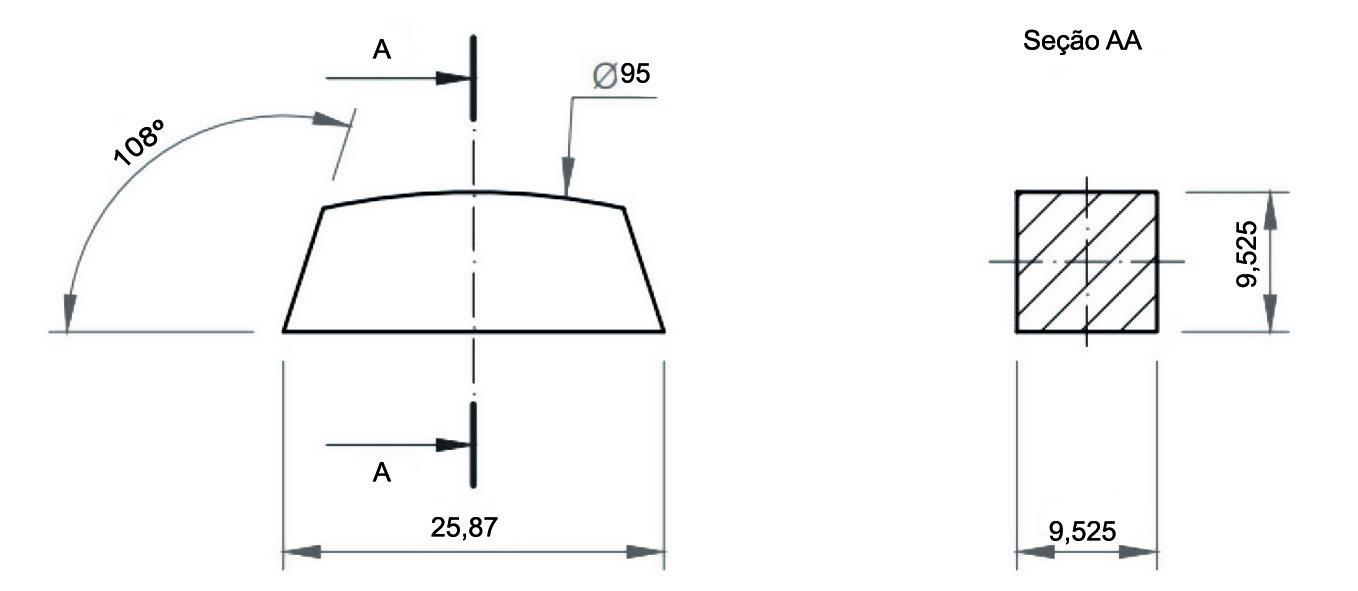
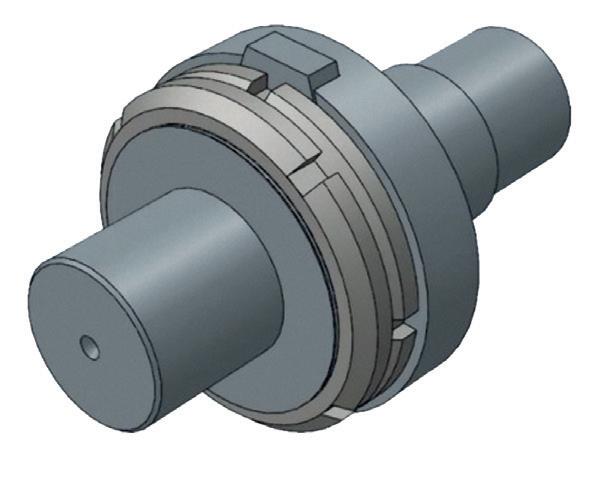
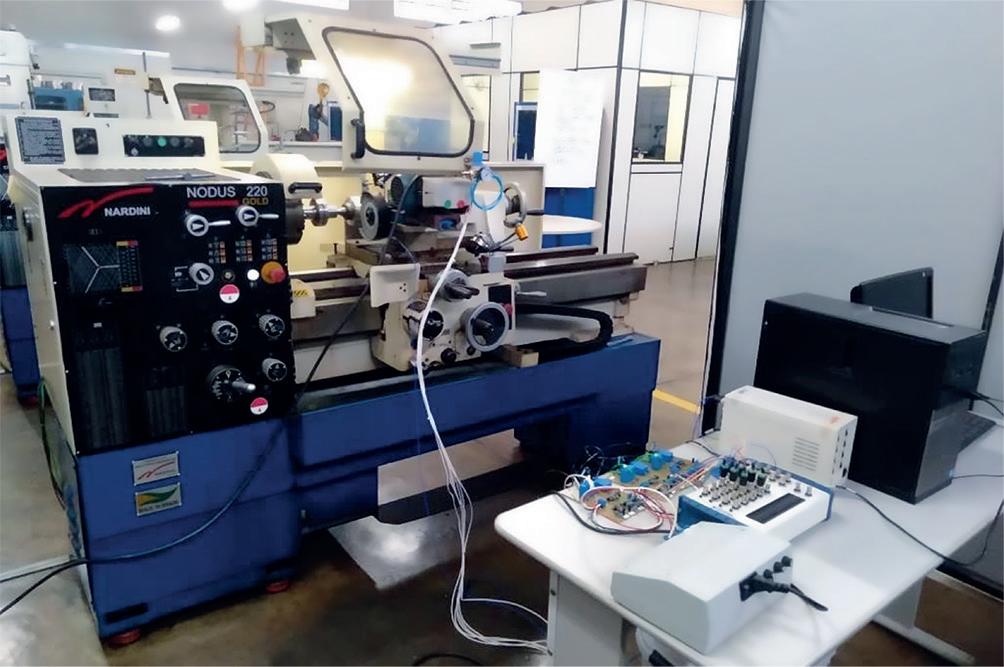
A figura 1 mostra o esquema da configuração experimental. Instalou-se um cabeçote retificador Hidalgo RT-50 em um torno universal Nardini Nodus 220 Gold para operações de retificação cilíndrica externa de passagem. O bocal tipo sapata aproveita o bolsão de ar criado entre a capa de proteção do rebolo e o rebolo para levar o fluido até a zona de retificação em forma de jorro. Para a aplicação do óleo vegetal em MQL, instalou-se um nebulizador Quimatic Tapmatic IV junto a um regulador de pressão Fluir Pneumática AER2000. Tal montagem permite aplicar o fluido em forma de jorro, jorro mais pressão de ar e MQL. Montou-se um aparato para aquisição de sinais de tensão e corrente durante a retificação, formado por uma placa de aquisição e um condicionador de sinais. Esses, por sua vez, foram conectados à fonte de tensão e ao computador. As amostras usadas no experimento foram fabricadas por eletroerosão em uma máquina Clever S430 CNC, no Laboratório de Processos de Fabricação (LPF) da UFTM. O ajuste para as dimensões finais foi feito em uma afiadora universal Vitor & Buono Ltda VB PP-U. A figura 2 mostra as dimensões das amostras em milímetros. O material escolhido para fabricar as amostras foi o aço ABNT M2. Esse aço rápido é muito utilizado na fabricação de ferramentas de corte, como brocas helicoidais, fresas, machos e cossinetes. A tabela 1 mostra a composição química do material. A fim de posicionar as amostras de forma adequada à retificação cilíndrica externa
de passagem, fabricou-se um porta-amostra, em aço SAE 1045, para uso no projeto. A fixação das amostras foi feita por duas porcas KM 70. A figura 3 mostra uma ilustração do porta-amostra.
Dressagem Do rebolo
Para que o rebolo mantenha suas propriedades de corte, faz-se necessário a realização da dressagem, processo executado com ferramenta de diamante chamada dressador, visando aumentar a agressividade do rebolo pela remoção dos grãos abrasivos desgastados, além de perfilar a face de trabalho para uma operação de forma e a obtenção de concentricidade entre eixo de rotação do rebolo e superfície de trabalho (4). Antes dos testes, realizou-se o perfilamento do rebolo com um dressador de ponta única. Mediu-se as quatro faces, defasadas a 90º e definidas por A, B, C e D, no projetor de perfil para definição da largura de atuação
de dressagem (bd) devido à profundidade de dressagem (ad). De acordo com a literatura (5), a profundidade de dressagem deve estar situada entre 10 e 30 µm. Assim, adotou-se uma profundidade ad = 20 µm. A fim de aumentar o número de grãos abrasivos, o que aumenta a agressividade do rebolo e, consequentemente, a qualidade do acabamento da peça, na literatura (4) é recomendado um grau de recobrimento Ud entre 1 e 2,5. Assim, adotou-se Ud = 2,5. A equação 1 foi utilizada para calcular o passo de dressagem (Sd).
Sd = bd /Ud (1)
A tabela 2 mostra as larguras de atuação de dressagem para a profundidade de
dressagem adotada, medidas com o auxílio de um projetor de perfil e construção em software CAD. A equação 2 foi usada para o cálculo das velocidades de dressagem (vd), considerando que o cabeçote retificador rotaciona o rebolo a 5.100 rpm (ns).
Vd = Sd.ns (2)
A tabela 3 mostra os valores para os passos e as velocidades de dressagem calculados para cada face do rebolo. A velocidade de dressagem é semelhante à velocidade de avanço no torneamento. Para obter uma velocidade de dressagem próxima às calculadas e possível com o torno, foi necessário encontrar um
avanço e uma rotação disponíveis no torno. A equação 3 foi utilizada junto às informações disponibilizadas pelo fabricante do torno para encontrar a velocidade de dressagem.
vd = f.n (3)
Com um avanço de f = 1,375 mm/rot e rotação n = 475 rpm, foi possível obter uma velocidade de dressagem v d = 653,125 mm/min. Como essa velocidade é a mais próxima daquelas calculadas, optou-se por utilizá-la para a dressagem do rebolo.
ProceDimento exPerimental
A figura 4 ilustra uma visão geral da configuração experimental. Antes dos testes com as amostras, realizou-se um teste com o cabeçote retificador a vazio para testar o aparato de aquisição de sinais elétricos. Os valores obser-
vados para tensão e corrente elétrica foram de ± 300 V e 15 A, respectivamente. O experimento foi realizado em duas etapas. Na primeira etapa, a retificação foi realizada usando-se o fluido de usinagem MV Aqua 180, desenvolvido pela VCI Brasil, aplicado em forma de jorro. Na segunda foi usado o óleo vegetal à base de canola, da marca Liza, aplicando-se a técnica MQL. Os testes exigiram a atuação de dois operadores: um responsável por operar o cabeçote retificador e o outro encarregado de executar o código de acionamento da placa de aquisição de sinais. Ao fim de cada teste, a amostra foi identificada por uma marcação que faz referência à profundidade de corte, ao avanço e ao método de lubrificação empregado. Ao todo, foram realizados vinte testes, sendo dez testes iniciais e dez réplicas. A profundidade de corte foi definida de acordo com a literatura (5), que situa os valores típicos para retificação cilíndrica entre 2 e 20 µm. Assim, foram adotados três valores: 0,010 mm, 0,020 mm e 0,030 mm. O último foi escolhido fora do intervalo, porém em conformidade com a análise estatística. Em relação
–
ad = 20 µm Face A Face B Face C Face D
Sd (mm/rot) 0,128 0,116 0,128 0,136
Vd (mm/min) 652,8 591,6 652,8 693,6
ao avanço, escolheu-se com base em uma fração da largura do rebolo (1/2” ou 12,7 mm). Além disso, os avanços escolhidos estão em conformidade com os disponíveis com a tabela de avanços do torno e permitem uma sobreposição de passagem maior, evitando inúmeras passagens até garantir o spark out. Definiu-se três avanços: 0,30 mm/rot, 0,45 mm/rot e 0,60 mm/rot. Para determinar a velocidade do eixo-árvore do torno, foi necessário calcular a velocidade do rebolo. A equação 4 foi utilizada para esse cálculo.
v s = (ds.π.ns)/1000 (4)
Com d s = 152,4 mm e n s = 5.100 rpm, a velocidade calculada foi v s ≈ 2.442 m/min. A retificação cilíndrica e a razão de velocidades entre eixo e rebolo, v s /v w, deve situar-se entre 5 e 100 (5). Adotou-se a razão de velocidades igual a 20. Dessa forma, calculou-se a velocidade do eixo a partir da equação 5.
V w = 2442/20 = 122,11 m/min (5)
Com esse valor, calculou-se a rotação do eixo a partir da equação 6. O diâmetro d corresponde à soma do maior diâmetro do porta-amostra com a altura da amostra.
n = (vw.1000)/(d.π) = (122,11.1000)/ (99.π) ≈ 393 rpm (6)
Como não era possível configurar o torno para a rotação calculada, escolheu-se n = 375 rpm para então encontrar uma nova velocidade do eixo. Este último cálculo foi feito de acordo com a equação 7.
v w = (d.π.375)/(1000) = (99.π.375)/ (1000) ≈ 116,57 m/min (7)
A tabela 4 mostra os parâmetros adotados para cada teste, o tipo de aplicação dos fluidos e número de testes. Nos testes realizados com o fluido de usinagem MV Aqua 180, utilizou-se o refratômetro portátil para medir a concentração de fluido. A concentração adotada foi de 5% de fluido e 95% de água. Com uma proveta graduada em 0,1 ml, realizou-se vários testes de vazão. A vazão adotada foi de 2,4 l/min, ou 144 l/h. Nos testes com o uso do óleo de canola e método MQL, usou-se um nebulizador Quimatic Tapmatic IV. Escolheu-se uma pressão de 4 bar, semelhante ao feito na literatura (1). Para obtê-la foi necessário usar o regulador de pressão Fluir Pneumática. A aplicação foi feita por um bocal, posicionado a uma distância de 5 mm e ângulo de 0º em relação à amostra. A tabela 5 mostra os principais parâmetros experimentais adotados durante a realização do trabalho.
meDição Da rugosiDaDe Após a execução dos testes, mediu-se a rugosidade das amostras usando um rugosímetro Taylor Hobson Surtronic 25. Os parâmetros observados foram rugosidade
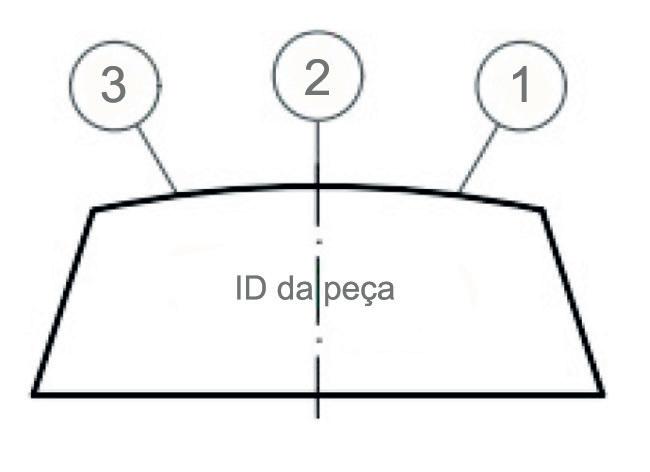
média (Ra), altura total do perfil (Rt) e altura máxima do perfil (Rz). As medições foram realizadas em três pontos específicos (figura 5). O ponto identificado por 1 representa o ponto de contato inicial entre a amostra e o rebolo, o ponto 2 é o centro da peça e 3 é o ponto de saída do rebolo. Para todas as peças, mediu-se a rugosidade nesses três pontos.
Resultados e conclusões
A partir dos dados de tensão e corrente elétrica, coletados durante a retificação, e da medição de rugosidade das amostras, foi possível gerar gráficos para comparar os efeitos dos parâmetros adotados no experimento.
análise De Potência elétrica
Com base nos dados de tensão e corrente coletados durante a retificação, obteve-se gráficos de potência ativa trifásica.
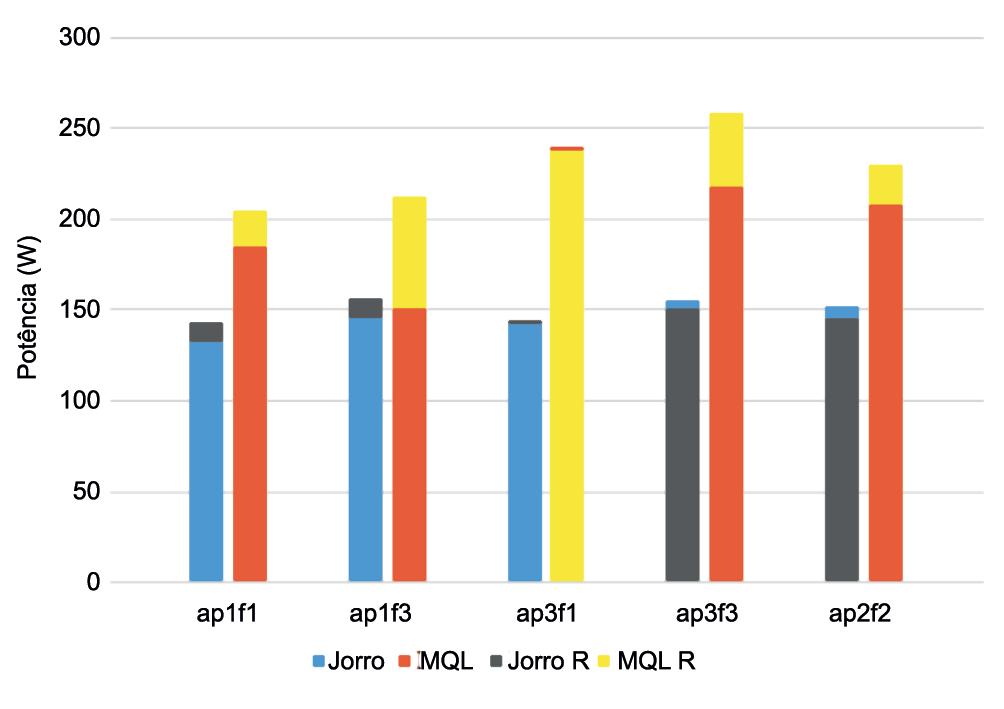
Pela análise desses gráficos, foi possível determinar o valor máximo de potência para cada um dos testes. A figura 6 mostra os dados de potência máxima em forma de gráfico. No geral, as potências foram menores para a aplicação de fluido de usinagem em jorro. A maior diferença entre aplicação de jorro e MQL, de 107 W (aumento de 71%), foi observada para as réplicas da amostra ap3f3 (profundidade de corte ap3 = 0,030 mm e avanço f3 = 0,60 mm/rot). Em apenas um caso, para a amostra ap1f3 (profundidade de corte ap1 = 0,010 mm e avanço f3 = 0,60 mm/rot), o valor da potência do teste com MQL foi menor que o da réplica do teste com jorro, sendo a diferença de 5 W. As potências elevadas nos testes realizados com aplicação de óleo de canola pelo método MQL podem ser explicadas pela ineficiência deste em reduzir o atrito entre peça e rebolo. Com o aumento do atrito, necessita-se de mais energia
para remover o material da peça. Como o uso do fluido de corte e retificação aplicado em jorro gerou menores valores de potência, este foi mais eficiente em lubrificar a área de contato rebolo/peça. Para condições de corte mais brandas (ap1f1 e ap1f3), a diferença dos picos de potência entre MQL e jorro foram menores. Nesses testes exigiu-se menos potência, pois a remoção de material das amostras foi menor.
análise De rugosiDaDe
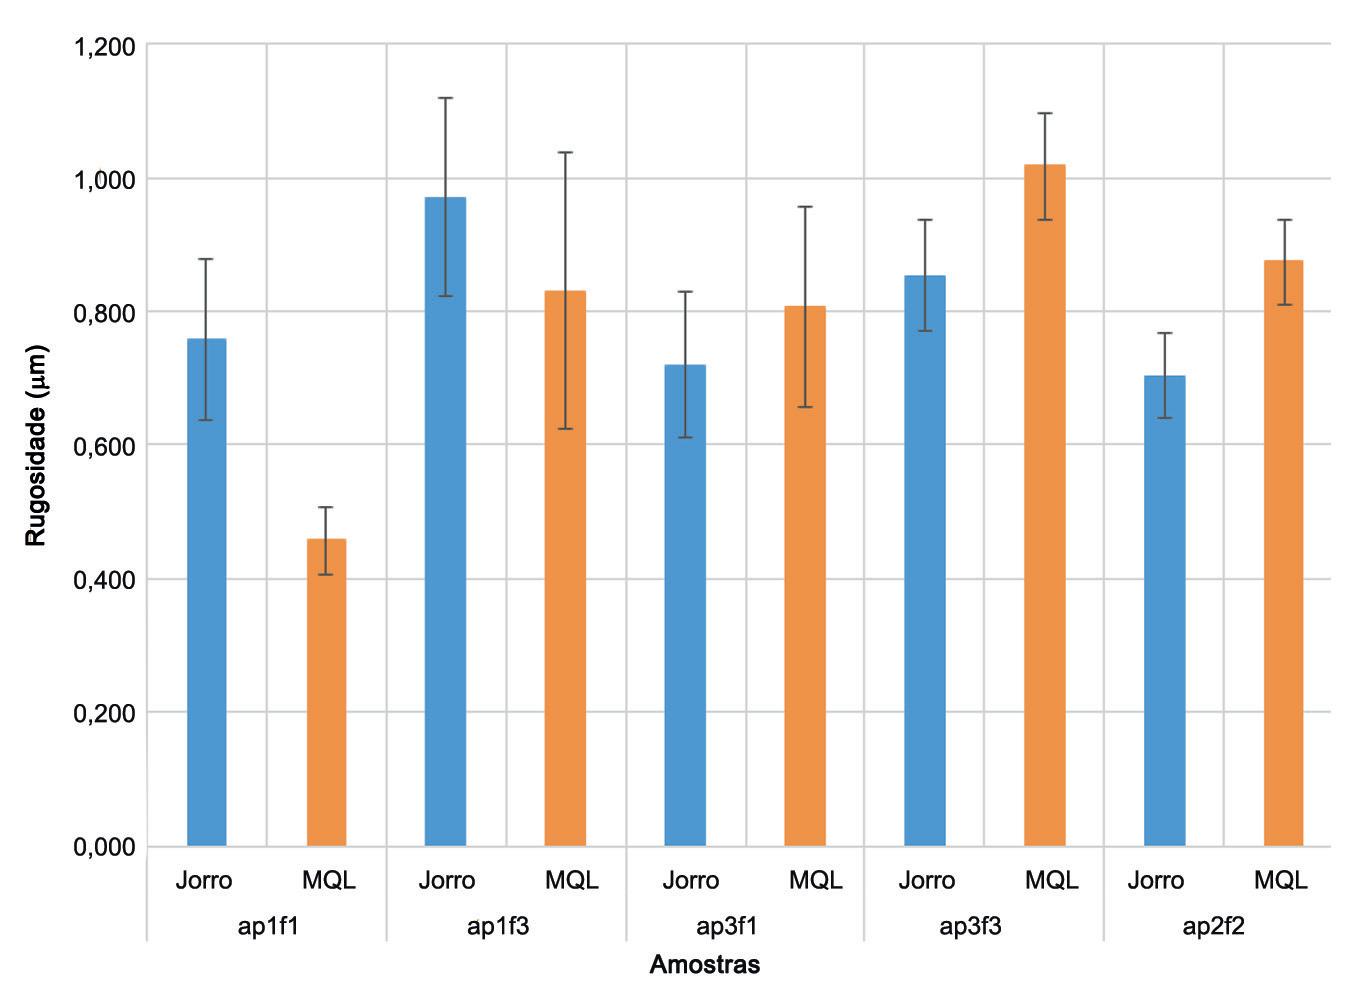
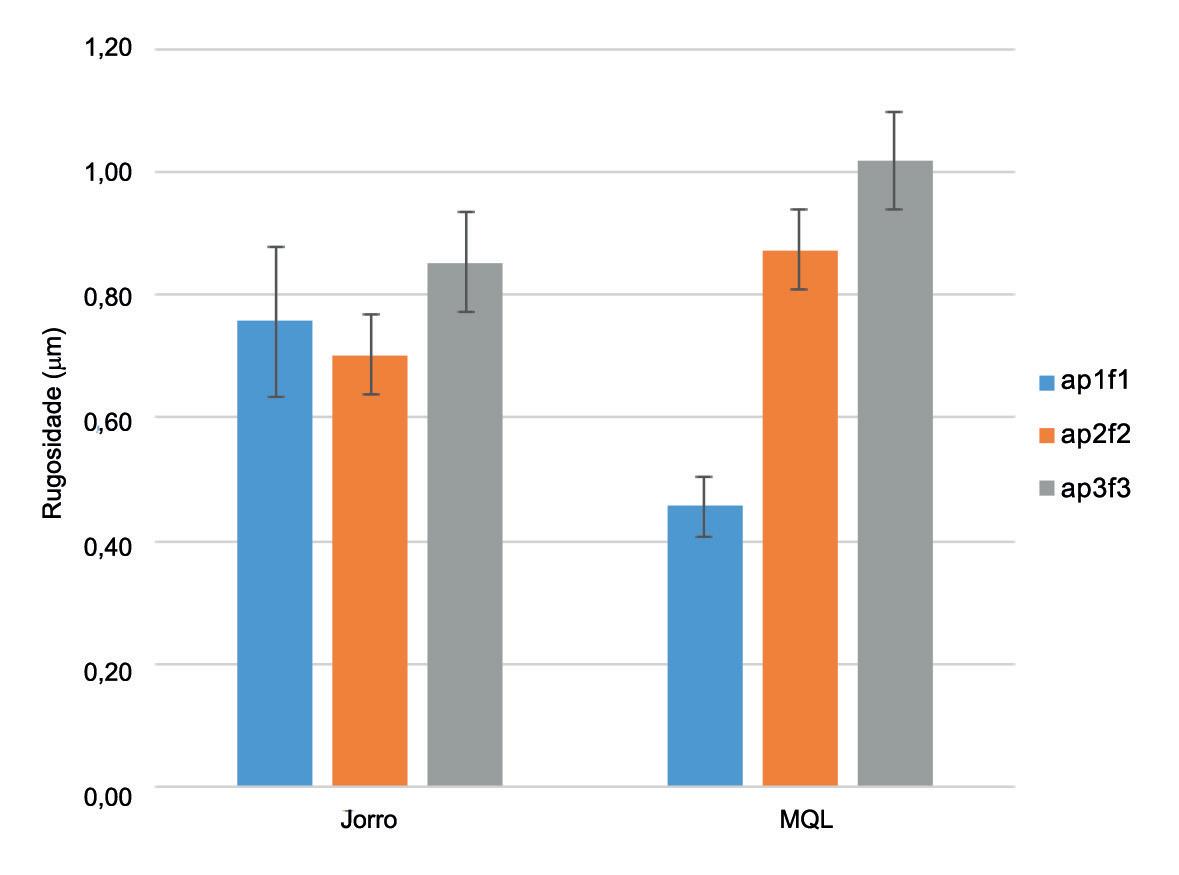
A figura 7 mostra o gráfico com os resultados da medição da rugosidade média (Ra) das amostras retificadas. Os dados foram discriminados de acordo com os parâmetros de usinagem. Observa-se que, para as peças retificadas com profundidade de corte ap1 = 0,010 mm, a rugosidade média chegou a valores menores usando o óleo de canola em método MQL quando comparada às
Profundidade de corte (mm)
Avanço (mm/rot)
Fluido de retificação (técnica de aplicação)
MV Aqua 180 (jorro) óleo de canola (MQL)
Vazão para jorro 2,4 l/min
Concentração em água para fluido aplicado em jorro 5%
Pressão para MQL 4 bar
Ângulo do bocal para MQL em relação à peça 0º
Distância entre o bocal para MQL e a peça 5 mm
Rebolo GC60KSVGW
Velocidade do rebolo (vs) 116,57 m/min
Velocidade da peça (vw) 5,83 m/min
Razão de velocidades (vs/vw) 20
usinadas com fluido de usinagem em jorro. Entretanto, para profundidades de corte maiores, os valores mais baixos de rugosidade média foram obtidos com fluido de usinagem aplicado em jorro. Uma hipótese que pode explicar tal resultado é a maior capacidade do fluido de usinagem aplicado em jorro em absorver o calor liberado durante a retificação e de lubrificar o rebolo.
Apesar de o óleo de canola aplicado em
MQL lubrificar e dissipar o calor do rebolo, esses efeitos são insuficientes quando há maior retirada de material, ou seja, com uma profundidade de corte maior. Além disso, com o aumento da temperatura, o material da peça (aço ABNT M2) tende a tornar-se mais dúctil (mais deformável). Como o óleo de canola aplicado em MQL não é tão eficiente em dissipar o calor para grandes profundidades de corte, o material retirado fica
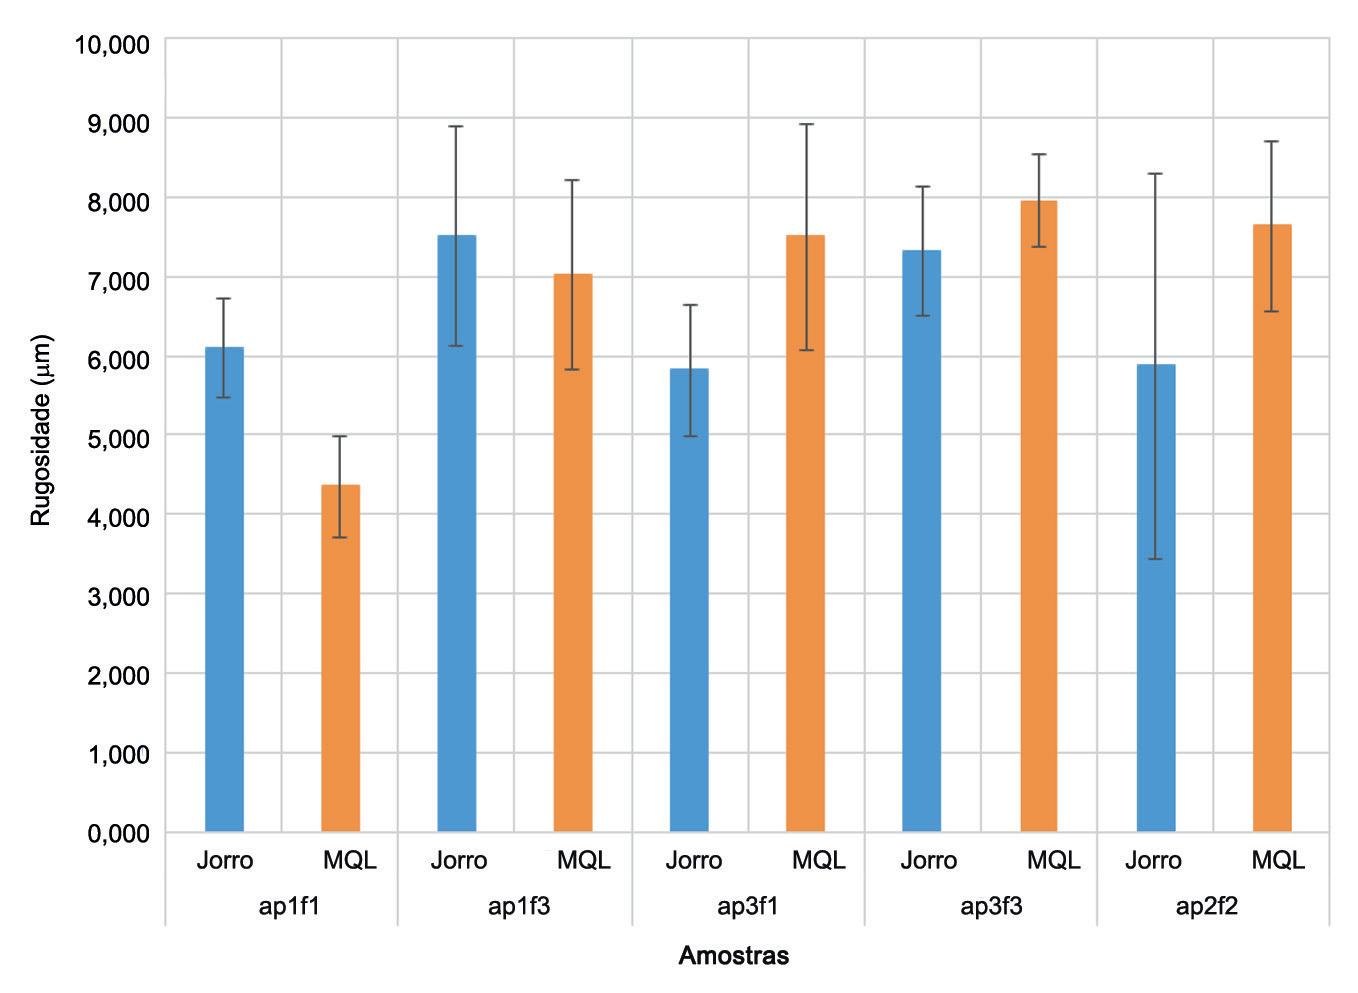
retido no rebolo, interfere na capacidade de corte e piora o acabamento da peça. O material retido também provoca arranhões profundos na superfície da peça (6). O avanço provocou um incremento na rugosidade média nos casos em que a profundidade de corte foi mantida constante. O aumento da rugosidade é explicado pelo aumento da taxa de remoção de material da peça. Ainda assim, não alterou a dinâmica observada na análise da profundidade de corte. Na figura 8 são representados apenas os dados de rugosidade média para o caso intermediário e os extremos. Como visto anteriormente, a aplicação de óleo de canola pelo método MQL, junto dos menores valores de profundidade de corte e avanço, levou ao acabamento de menor rugosidade média. Comparado ao resultado da aplicação de fluido em jorro e condições de corte mais brandas, o método MQL foi capaz de reduzir o valor da rugosidade média em 60%. Por outro lado, a aplicação do fluido de usinagem em jorro garantiu resultados superiores para maiores profundidades de corte e avanços. Um resultado curioso foi observado para o uso do jorro junto das condições de corte intermediárias: a rugosidade média apresentou o menor valor dentre as peças retificadas por esse método. Na figura 9 os dados de medição da altura total do perfil (Rz) estão representados de forma gráfica.
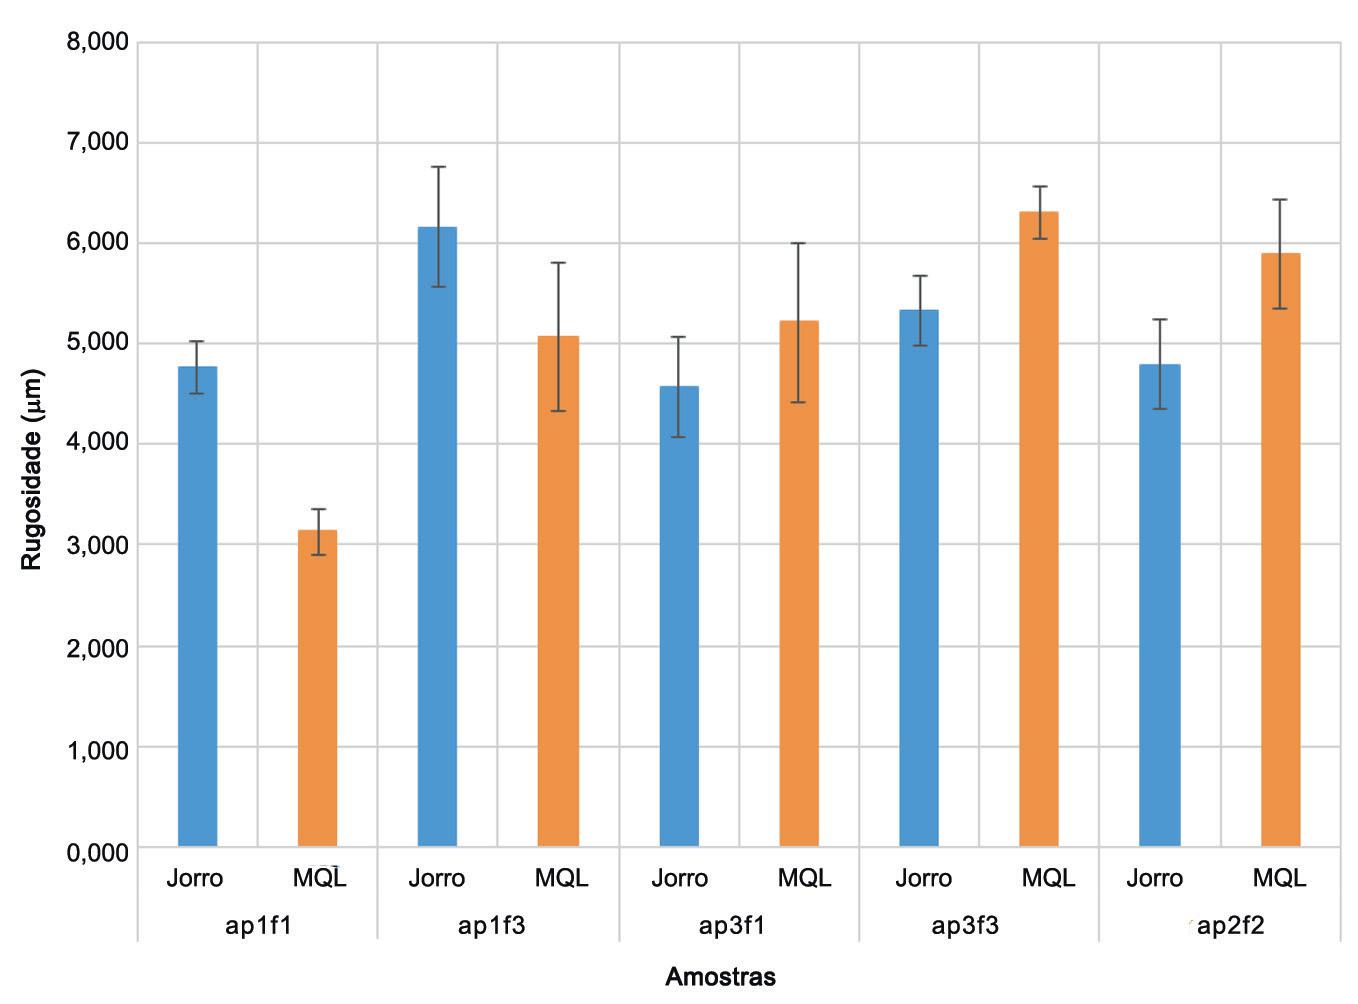
A figura 10 mostra a representação gráfica do resultado das medições de altura máxima do perfil (Rt) das amostras. Novamente, os dados foram classificados de acordo com os parâmetros dos testes. Semelhante ao que ocorreu com a rugosidade média, o óleo aplicado por MQL produziu menores alturas totais na superfície da peça para a menor profundidade de corte adotada. Com o aumento da profundidade de corte, o fluido de usinagem aplicado em jorro gerou menores alturas totais. O aumento do avanço nos casos em que a profundidade de corte foi mantida constante resultou em uma diferença entre as alturas máximas dos perfis das peças retificadas por diferentes métodos de lubrificação. Assim como nos casos anteriores, o óleo de canola aplicado por MQL produziu menores alturas máximas apenas quando combinado à menor profundidade de corte.
Conclusão
A partir da retificação cilíndrica externa de passagem, em corte concordante e intermitente, das amostras de aço ABNT M2, foi possível coletar dados de rugosidade e potência para as condições de fluido e de corte consideradas. Os dados
foram processados e analisados, permitindo a comparação entre diferentes condições de retificação. Os valores de pico de potência obtidos pela análise gráfica dos dados coletados foram maiores para os testes com aplicação do óleo de canola em MQL. Esse resultado mostra que essa combinação não foi eficiente em reduzir o atrito entre peça e rebolo na usinagem. Quanto maior o atrito, mais energia é necessária para remover material da peça. Como consequência, ocorre o aumento dos valores de potência. No caso mais crítico, de maior profundidade de corte e avanço, a diferença do pico de potência entre aplicação de jorro e MQL foi de 107 W. Para os valores mais baixos de profundidade de corte e avanço obteve-se as menores diferenças dos picos de potência entre MQL e jorro. Ao analisar os dados de medição da rugosidade média (Ra) das amostras, percebe-se que o uso do óleo de canola aplicado em mínima quantidade e condições brandas de usinagem produziu um acabamento com baixa rugosidade. Esse comportamento também foi observado na análise da altura total do perfil (Rt) e altura máxima do perfil (Rz). Assim, confirmou-se a viabilidade do uso desse tipo de óleo em retificação com baixas profundidades de corte e avanços. Entre-
tanto, nos casos em que foram adotadas condições mais severas de retificação, o fluido de corte e retificação aplicado em jorro garantiu um acabamento superior. Com profundidades de corte e avanços maiores, uma quantidade maior de calor é liberada e o material da peça torna-se mais dúctil. Com isso, os cavacos do material aderem à superfície do rebolo, o que interfere na capacidade de corte e piora o acabamento da peça. A análise de variância expôs quais fatores influenciaram os dados obtidos para potência elétrica e rugosidade. Verificou-se que a condição de fluido, a profundidade de corte e a interação entre a profundidade de corte e a condição de fluido influenciaram os valores de potência máxima obtidos. No caso da rugosidade média (Ra), os fatores avanço e interação entre a profundidade de corte e a condição de fluido foram determinantes. As alturas total e máxima do perfil (Rt e Rz) foram influenciadas pelos fatores avanço, profundidade de corte e pela interação entre profundidade de corte e condição de fluido.
Os autores deste trabalho gostariam de agradecer ao professor mestre
Luciano Antônio Fernandes, pela ideia para o tema do trabalho e pela ajuda em desenvolvê-lo, ao técnico Valter Francelino, pela ajuda na execução dos testes, e ao professor doutor Lucas Pereira Pires, pelo auxílio na aquisição dos dados de tensão e corrente elétrica durante a retificação. Agradecimentos também aos colegas Matheus Vicente da Fonseca e Vinicios Chiuzoli Silva, pelas contribuições nos estágios iniciais do trabalho, e ao Victor Hugo dos Santos Silva, que auxiliou nas medições dos parâmetros de rugosidade das amostras. Agradecimentos à Universidade Federal do Triângulo Mineiro (UFTM) e seus servidores, que tornaram possível a realização deste trabalho.
Responsabilidade pelas informações
Os autores são os únicos responsáveis pelas informações incluídas neste trabalho.
1) Azami, A.; Salahshournejad, Z.; Shakouri, E.; Sharifi, A. R.; Saraeian, P. Influence of nanominimum quantity lubrication with MoS2 and CuO nanoparticles on cutting forces and surface roughness during grinding of AISI D2 steel. The Journal of Manufacturing Processes, v. 50, p. 209–220, 2023. Disponível em: <https://doi. org/10.1016/j.jmapro.2023.01.029>. Acesso em: 18 mar. 2024.
2) Barczak, L. M.; Batako, A. D. L.; Morgan, M. N. A study of plane surface grinding under minimum quantity lubrication (MQL) conditions. The International Journal of Advanced Manufacturing Technology, v. 50, n. 11, p. 977–985, 2010. Disponível em: <https://doi. org/10.1016/j.ijmachtools.2010.07.005>. Acesso em: 02 abr. 2024.
3) Cui, X.; Li, C.; Zhang, Y.; Jia, D.; Zhao, Y.; Li, R.; Cao, H. Tribological properties under the grinding wheel and workpiece interface by using graphene nanofluid lubricant. The International Journal of Advanced Manufaturing Technology, v. 104, p. 3943–3958, 2019. Disponível em: <https://doi.org/10.1007/s00170-019- 041298>. Acesso em: 10 abr. 2024.
4) Machado, A. R.; Abrão, A. M.; Coelho, R. T.; Silva, M. B. Teoria da usinagem dos materiais. 3. ed. São Paulo: Editora Edgard Blucher, 2015.
5) Malkin, S.; Guo, C. Grinding Technology: Theory and applications of machining with abrasives. 2. ed. Nova York: Editora Industrial Press Inc., 2008.
6) Rowe, W. B. Principles of modern grinding technology. 2. ed. Waltham: Editora Elsevier Inc., 2014.
7) Shabgard, M.; Seyedzavvar, M.; Mohammadpourfard, M. Experimental investigation into lubrication properties and mechanism of vegetable-based CuO nanofluid in MQL grinding. The International Journal of Advanced Manufacturing Technology, v. 92, p. 3807–3823, 2017. Disponível em:<https://doi.org/10.1007/ S00170-017-0319-9>. Acesso em: 10 abr. 2024.
8) VWM2. Villares Metals. Sumaré, 2024. Disponível em: <https://www.villaresmetals. com.br/villares/pt/Produtos/Acos-Rapidos/ VWM>. Acesso em: 26 set. 2024.
Este guia reúne fornecedores de sistemas de filtragem e acessórios para montagem individual ou em centrais integradas. A relação inclui tecnologias para separação de sólidos e tratamento de fluidos, detalhando os elementos filtrantes disponíveis em equipamentos que visam estender a vida útil do lubrificante e eliminar resíduos que comprometem a qualidade da usinagem.
Equipamentos para montagem na máquina
Empresa Telefone Email Fabricante País
Air Clean (51) 99999-9091 airclean@airclean.com.br
Cobsen (15) 3263-4042 vendas@cobsen.com.br
Erwin Junker (11) 99892-3770 marcos.paise@junker-group.com.br
Keter (11) 3491-0088 elly@keter.com.br
MachSystem (19) 99140-6105 vendas@machsystem.com.br
Metals Equipamentos (11) 94972-6474 comercial@metalsequipamentos.com.br
Qualifilter (21) 2254-9488 qualifilter@qualifilter.com.br
De equipamentos externos à máquina
Filtros Sistemas com separador de sólidos Centrais de filtragem Filtroprensa
Coletores de névoa
Quality, EUA
Schütte (11) 5071-1808 schuette.brasil@schuettebrasil.com Ruma, Alemanha
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 132 empresas pesquisadas. Fonte: Revista Máquinas e Metais, abril/maio de 2026.
De elementos filtrantes em
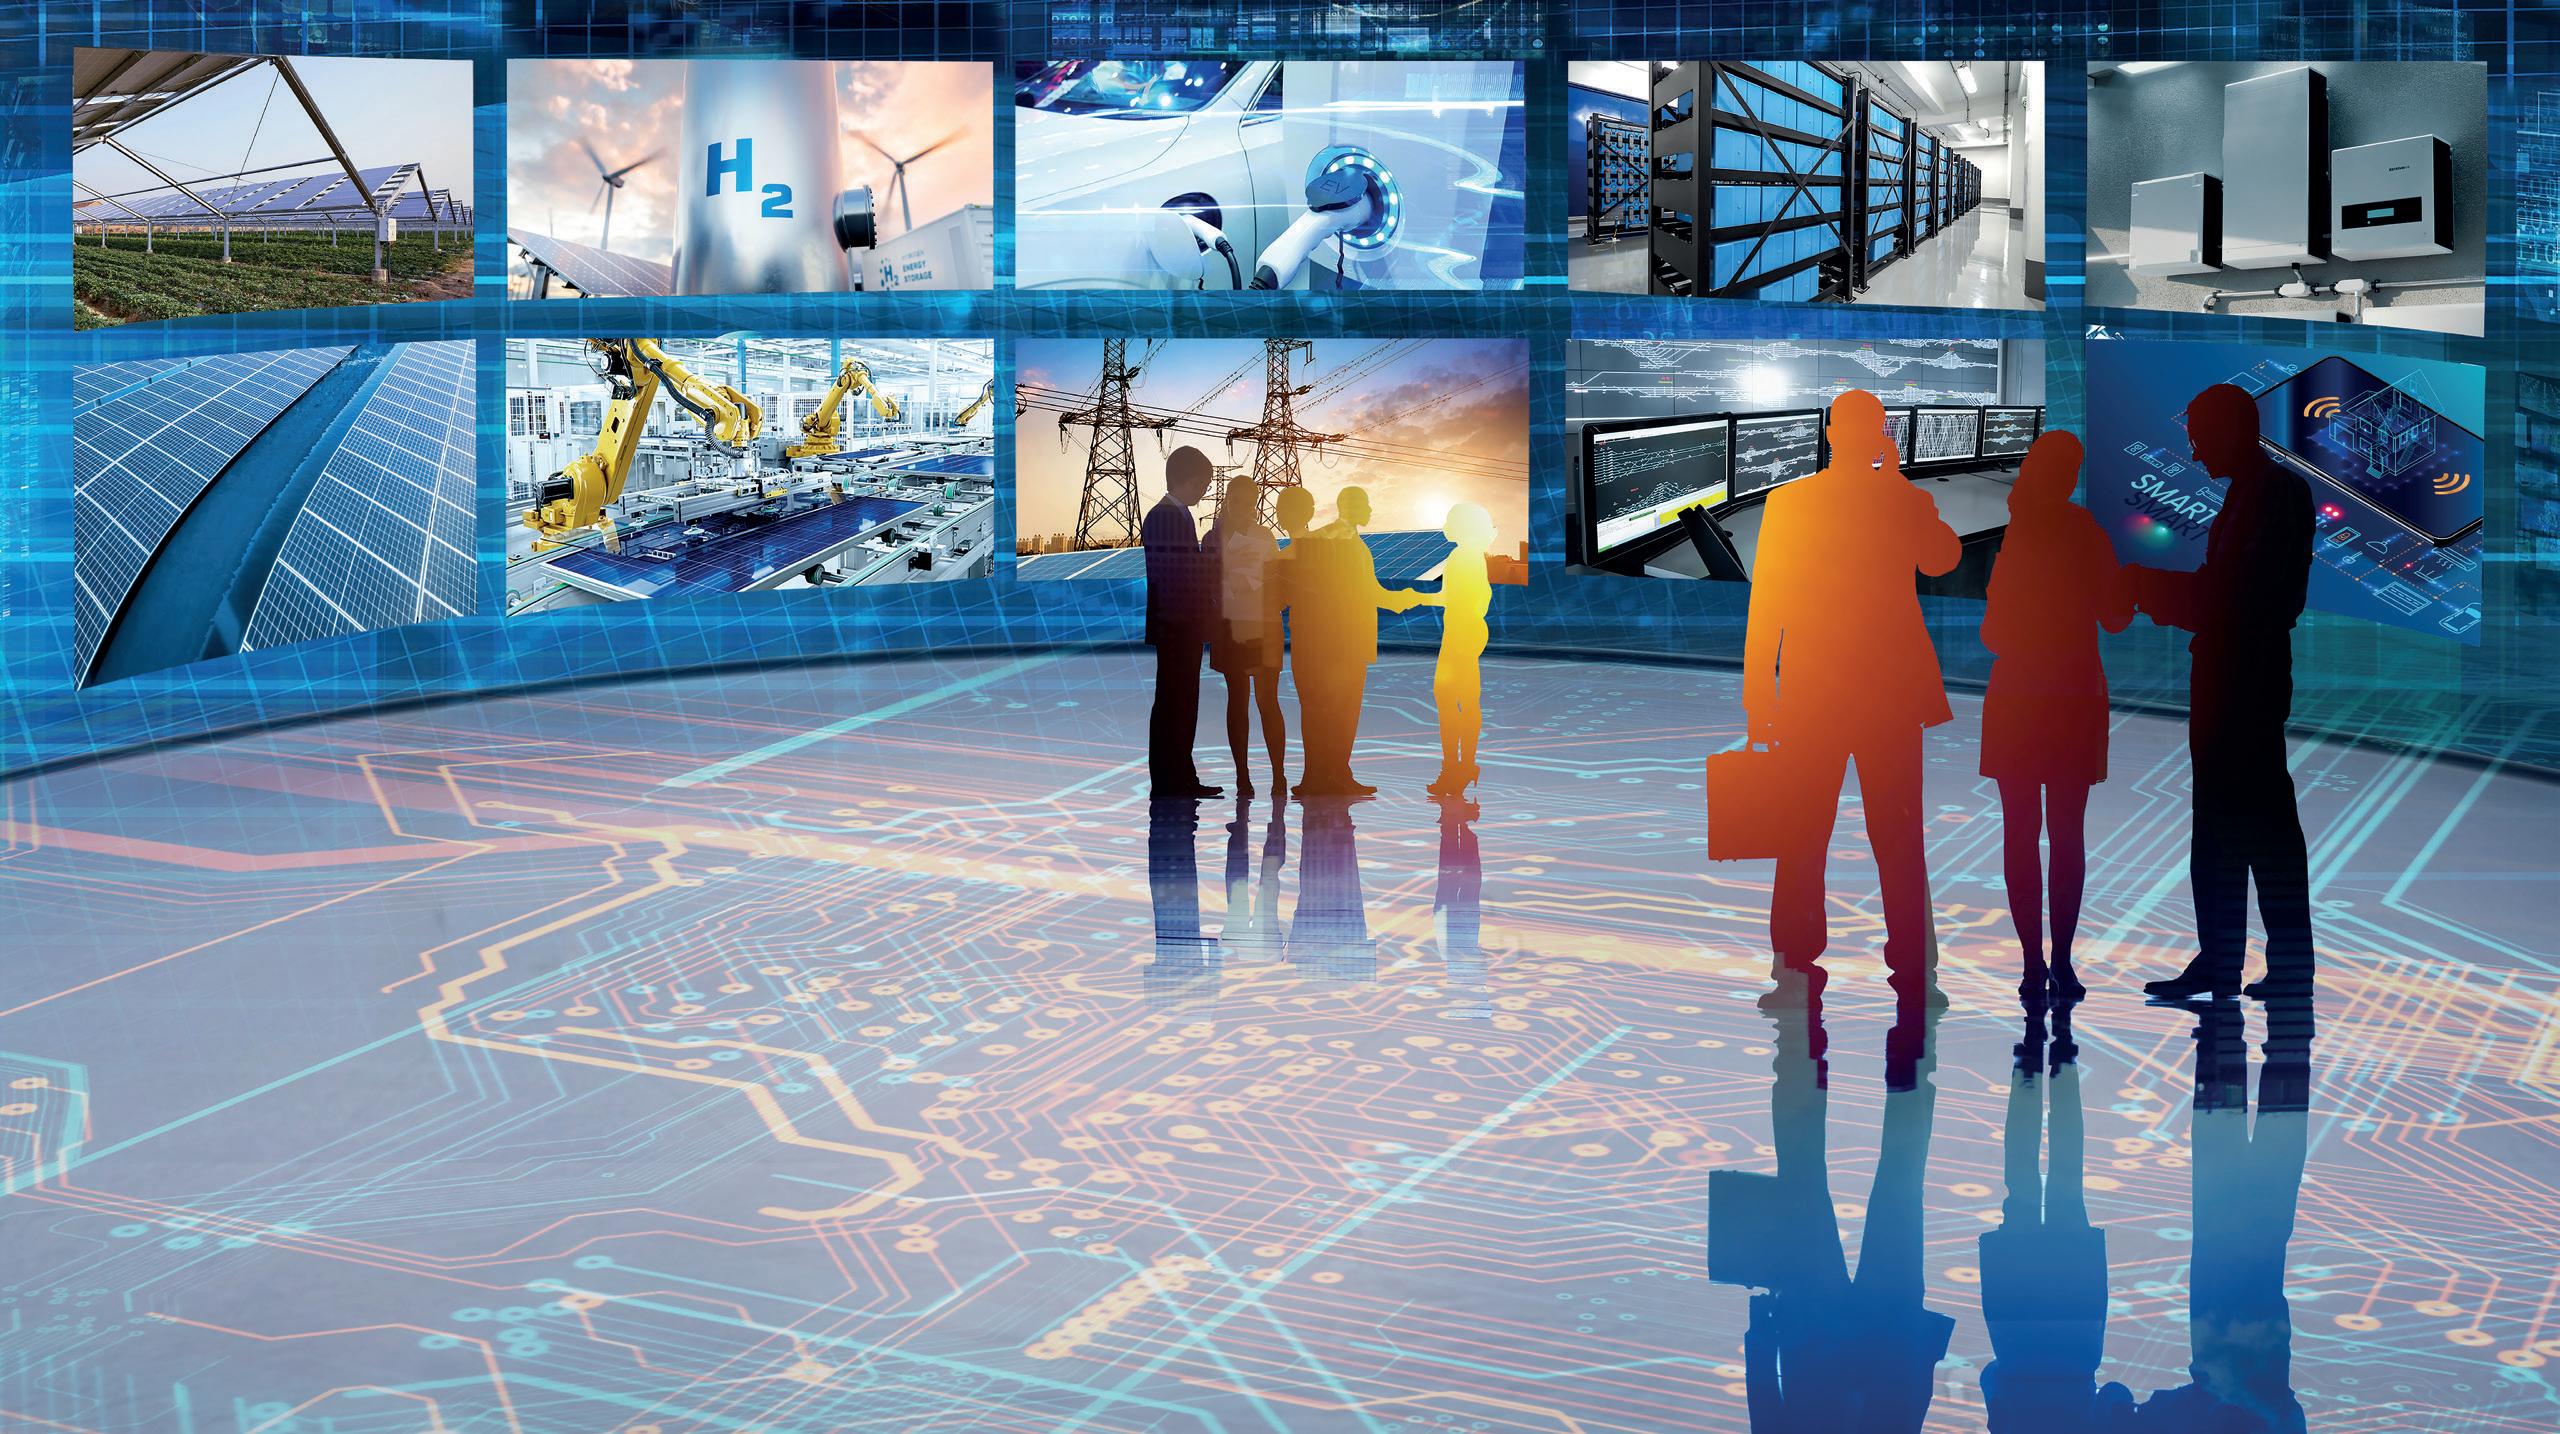
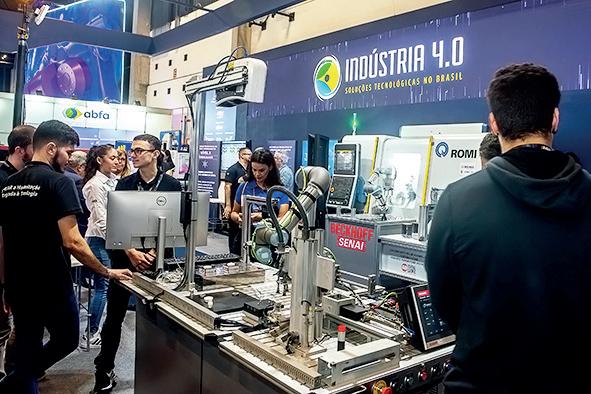
Comemorando 10 anos de história, a principal feira da indústria de máquinas e equipamentos da América Latina eleva o debate técnico ao apresentar o estágio mais avançado da Indústria 4.0: a flexibilidade e o autoajuste em tempo real.
Aindústria metal mecânica brasileira já tem data para vivenciar os avanços tecnológicos dos últimos dois anos, especialmente no que se refere à automação de processos. Entre os dias 5 e 9 de maio de 2026, o São Paulo Expo recebe a 5ª edição da FEIMEC - Feira Internacional de Máquinas e Equipamentos. O evento ocorre em um momento estratégico, com dados da Confederação Nacional da Indústria (CNI) apontando que 69% das indústrias nacionais já utilizam tecnologias digitais.
O grande eixo tecnológico da feira será o Demonstrador de Soluções Tecnológicas da Indústria 4.0. Em um espaço de 240 metros quadrados, o projeto — fruto da parceria entre a Associação Brasileira da Indústria de Máquinas e Equipamentos (ABIMAQ), o Instituto de Pesquisa e Desenvolvimento Tecnológico da Indústria de Máquinas e Equipamentos (IPDMAQ), o SENAI e a Informa Markets — apresentará aplicações reais de tecnologias industriais sob o tema “Adaptabilidade – O ápice da maturidade 4.0”.
As demonstrações serão fundamentadas no modelo de maturidade da Acatech (National Academy of Science and Engineering), referência internacional na avaliação da digitalização industrial. Elas mostrarão como os sistemas deixam de apenas monitorar para alcançar a autonomia plena. Na prática, serão exibidas células que evidenciam tomada
de decisão automatizada, aprendizado contínuo e interação entre sistemas ciberfísicos para a otimização dinâmica dos processos produtivos. Mais informações sobre o Demonstrador estão disponíveis no link https://conteudo. abimaq.org.br/industria-40.
Além do Demonstrador, a FEIMEC 2026 expande o debate para outras áreas do conhecimento. A Arena Indústria 360° propõe uma visão integrada entre capital humano e estratégia industrial, enquanto o Parque de Ideias vai funcionar como
um fórum técnico qualificado, reunindo pesquisadores e engenheiros para discutir inteligência artificial, digital twins e robótica colaborativa.
Para os profissionais focados em eficiência operacional, a área de Infralogística apresentará soluções automatizadas de movimentação e armazenagem vertical inteligente.
Como enfatizou João Alfredo Delgado, Diretor Executivo de Tecnologia da ABIMAQ, a digitalização deixou de ser conceito para se tornar o motor de competitividade que permite à indústria brasileira adaptar-se rapidamente às demandas globais.
Manufatura aditiva
A paulistana 3DCriar tem como carro-chefe as impressoras 3D profissionais, que levam a manufatura aditiva para o ambiente industrial. A aposta é no 3DaaS, um modelo de contratação em formato de outsourcing (terceirização estratégica), no qual o cliente passa a contar com infraestrutura de impressão 3D fornecida e gerenciada pela empresa, além de equipe técnica. No seu estande, a companhia irá exibir tecnologias em impressão 3D, além de promover aulas e sessões com especialistas que utilizam manufatura aditiva para impulsionar seus resultados.
FEIMEC 2026
5ª Feira Internacional de Máquinas e Equipamentos
Data: 5 a 9 de maio de 2026
Local: São Paulo Expo Rodovia dos Imigrantes, S/N - Km 1,5Vila Água Funda, São Paulo - SP
Horário: terça a sexta-feira, das 10h às 19h; sábado, das 9h às 17h.
Credenciamento: Gratuito para profissionais do setor mediante registro prévio no site oficial.
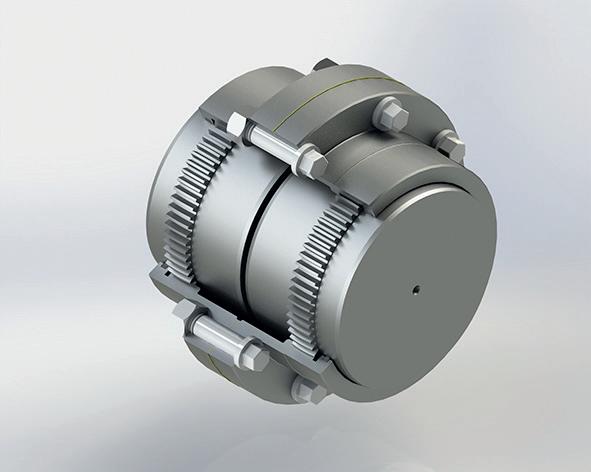
Com sede em Arujá (SP), a Acionac tem como destaque a linha AEE de acoplamento de engrenagem. Com capacidade de torque de 1.350.000 N.m, a série é indicada para setores como mineração e siderurgia, em serviços médios e pesados com alto índice de reversões e choques, ou para ambientes agressivos aos materiais usados nos elementos elásticos (borracha, poliuretano, náilon). É capaz de compensar desalinhamentos radiais, axiais e angulares, com sincronia torcional no acionamento. Os parafusos são fabricados em aço 4140 (alto desempenho) com classe de resistência 12.9 (alta rigidez) e possuem porcas autotravantes, sem necessidade de arruelas de pressão.
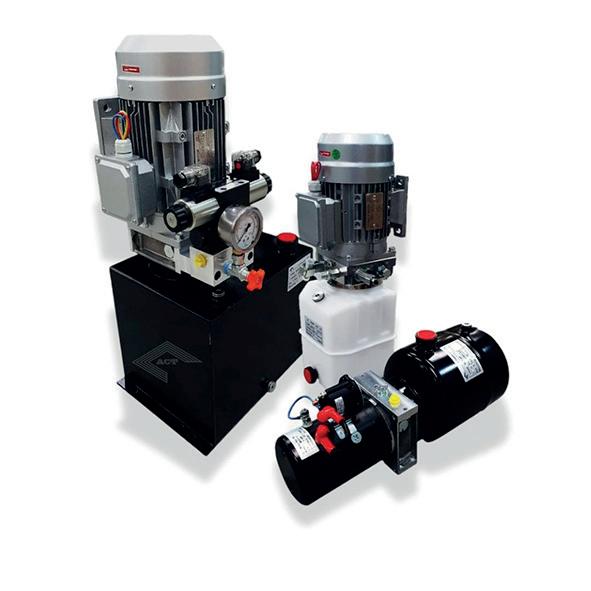
Com sede em São Paulo (SP), a ACT Sistemas Hidráulicos mostrará o seu portfólio de mini centrais hidráulicas, desenvolvidas em sistema modular para diversas aplicações industriais. Os equipamentos podem ser usados em operações logísticas e transporte (niveladoras de doca e plataformas elevatórias), movimentação de cargas (empilhadeira, mesa pantográfica e elevador industrial) e setor automotivo (elevador automotivo de duas colunas). As mini centrais possuem motores de alto desempenho, blocos em alumínio
que permitem a integração de bombas com deslocamento de 0,2 cc/rev a 9,8 cc/rev, além de válvulas de segurança contra ruptura de mangueira.
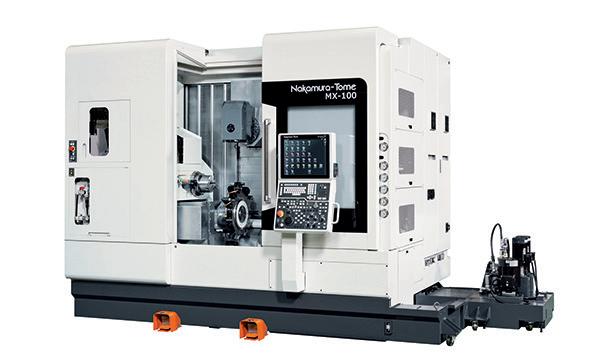
A Bener (Vinhedo, SP) vai expor o centro de torneamento horizontal com barramento inclinado Nakamura Tome MX-100, com controle CNC Fanuc. É uma máquina de precisão, que combina as funcionalidades de um torno tradicional com capacidades de fresamento, furação e rosqueamento. O equipamento tem magazine portaferramentas com 36 posições, cabeçote fresador Capto C4 com diâmetro e comprimento máximo torneável de 305 mm e 834 mm, respectivamente. Possui motor do eixo árvore de 10 hp e torque de 95,5 N.m, com velocidade de 6.000 rpm. Os cursos X, Y e Z são de 585 mm, 210 mm e 720 mm, com avanço rápido de 30 m/min, 16 m/min e 40 m/min.
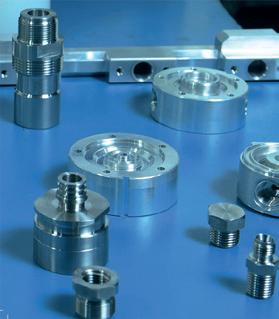
Com unidade industrial em Santo André (SP), a Blaser Swisslube terá como destaque o B-Cool Motec 501, fluido de usinagem semissintético miscível em água, especialmente desenvolvido para o segmento automotivo. O produto de última geração é destinado à usinagem de materiais como aço, aço inox, alumínio, ferro fundido e materiais sinterizados. Sua formulação, com alta estabilidade de emulsão e maior proteção contra bactérias e fungos, promete aumento da vida útil das ferramentas e melhoria no desempenho de corte.
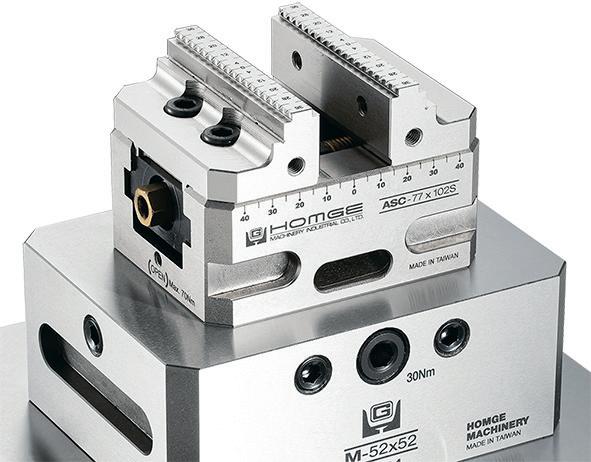
Com sede na cidade gaúcha de Caxias do Sul e atuação no mercado de fixação e equipamentos para usinagem desde 2008, a BT Fixo traz como novidade a linha de morsas e bases elevatórias Zero Point. As máquinas foram desenvolvidas para diminuir o tempo de setup e garantir maior repetibilidade das operações. Quando combinadas, permitem fixações seguras e padronizadas em centros de usinagem CNC. Feitas com materiais resistentes, elas elevam a peça de trabalho para auxiliar no processo de usinagem, evitando interferências e abrindo espaço para as ferramentas.
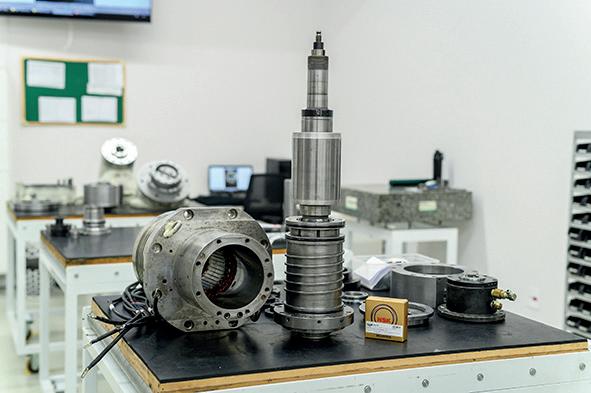
Com sede na cidade paulista de Santa Bárbara D’Oeste, a Cabeçotes Tassi tem 25 anos de atuação em serviços de manutenção e reforma de cabeçotes e spindles de máquinas de usinagem, tornos e máquinas operatrizes CNC. A manutenção inclui troca de rolamentos, revisão do sistema de fixação de ferramentas, balanceamento e testes de rpm e hidráulicos. A empresa
conta ainda com setor de rebobinamento de motores elétricos de corrente alternada para eletro spindle.
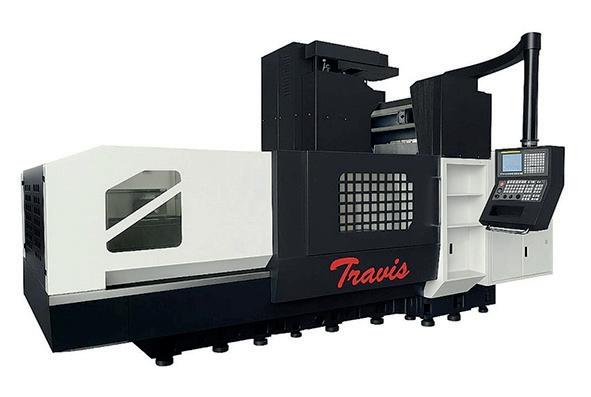
A Cimhsa, de São José dos Pinhais (PR), vai exibir o torno CNC portal DC-2012, com ferramenta acionada Travis. A máquina tem controle numérico Fanuc 0i MF Plus 15. Os cursos X, Y e Z são de 2.100 mm, 1.300 mm e 500 mm, respectivamente, com avanço rápido nos mesmos eixos de 20 m/min. O cabeçote possui sistema pneumático de fixação do cone, com velocidade de 12.000 rpm. O trocador de ferramentas é randômico, com capacidade para 24 unidades. A potência do motor do eixo árvore é de 15 hp. A mesa de trabalho tem área de 2,1 m x 1 m e carga máxima admissível de 3.000 kg
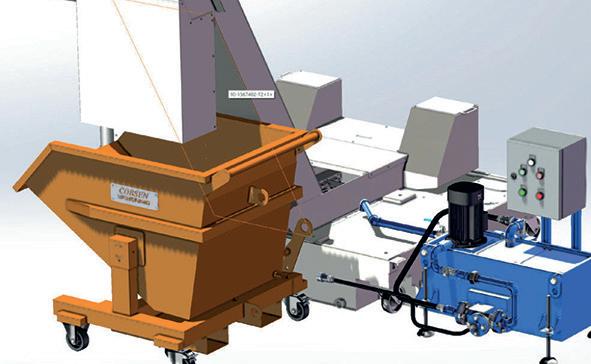
Com 30 anos de atuação, a Cobsen Hennig desenvolve soluções para proteção e automação de máquinas industriais. A empresa de Boituva (SP) fabrica proteções telescópicas e sanfonadas; rolo cortina; transportador e caçamba para cavacos; sistemas de filtragem; conjuntos metálicos e dutos.
Na feira, tem como destaque o Sistema de Recuperação de Óleo (SRO-1). O equipamento, acoplado à caçamba de cavacos, faz com que o óleo descartado junto com os cavacos retorne para o tanque da máquina. A recuperação do óleo é estimada entre 80% e 90% do que seria descartado.
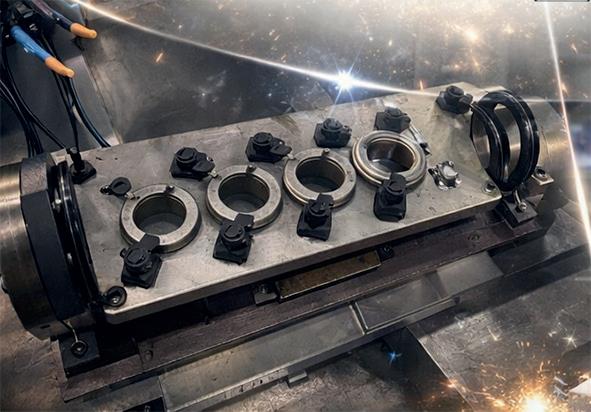
Especializada em usinagem, manutenção e automação industrial, a Decatec irá apresentar soluções técnicas para a indústria metal mecânica. Destaque para dispositivos de fixação e de usinagem, com foco em precisão dimensional, redução de setup, segurança operacional e padronização de processos. A empresa de Pinhais (PR) fabrica dispositivos de usinagem para centros verticais e horizontais e tornos CNC; faz integração eletrohidráulica para controle full-time das fixações; produz equipamentos para testes de estanqueidades e montagem de componentes.
A Delta Ultrassons, de Diadema (SP), marcará presença com a lavadora ultrassônica Ultra 5027A. O equipamento de limpeza automatizada é indicado para a indústria metal mecânica, proporcionando limpeza de peças, moldes e ferramentas. O modelo opera com cinco estágios sequenciais, incluindo limpeza por ultrassom, enxágue
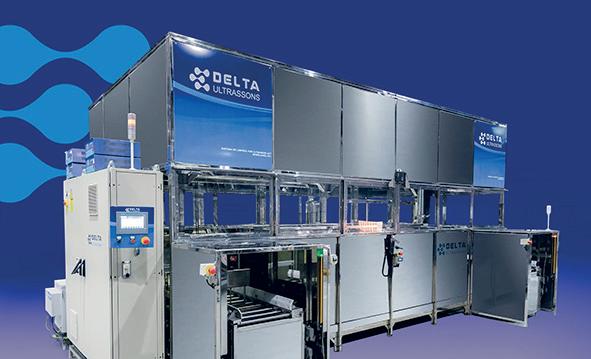
e secagem. A etapa de ultrassom remove contaminantes de peças com geometrias complexas. O processo é conduzido por sistema de esteira integrado. Toda a estrutura do equipamento é construída em aço inox. A automação é realizada por meio de CLP e IHM.
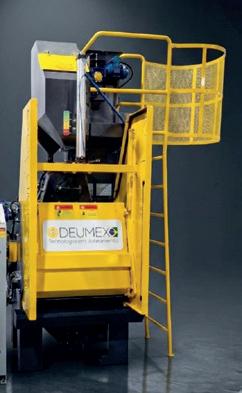
O portfólio da Deumex do Brasil (São Paulo, SP), especializada em soluções de jateamento, inclui granalhas especiais, equipamentos manuais e automáticos, além de peças e acessórios. A empresa terá como destaque o modelo de jateamento turbinado com esteira de borracha TB150.V.I, com coletor de pó de cartucho plissado DM CP2000. Essa máquina atende diferentes necessidades de jateamento e integra sistemas automáticos de jateamento, recuperação e recirculação de abrasivo, assim como exaustão com filtragem de pó.
Fundada em 1952 e localizada na cidade paulista de Igaratá, a Fabaraço é especializada em molas de compressão, tração e torção. Destaque para as
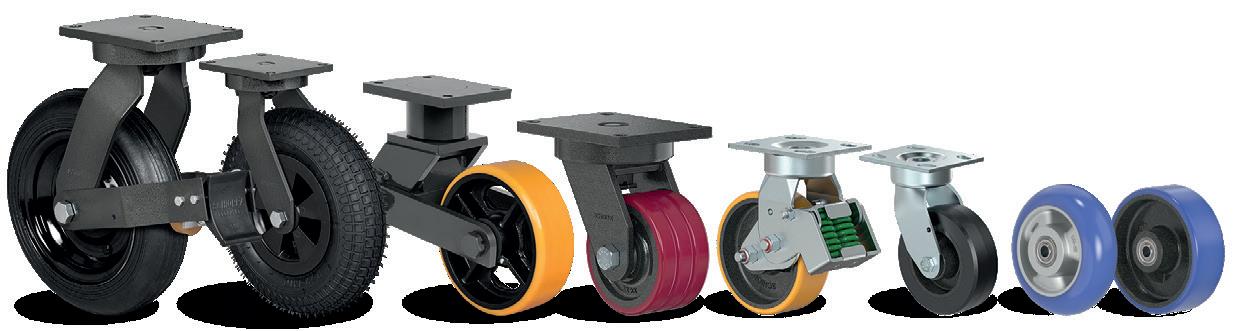
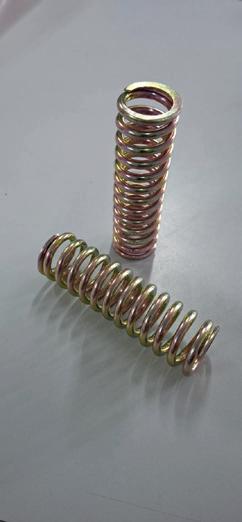
molas helicoidais, com passo constante para resposta linear e repetibilidade sob carga. O modelo tem tratamento de superfície em zinco para resistência à oxidação. As extremidades são retificadas para distribuição uniforme de tensões. São projetadas para suportar ciclos severos em aplicações industriais.
Tornos para retificação
A Fagor Automation (São Paulo, SP) lança a nova
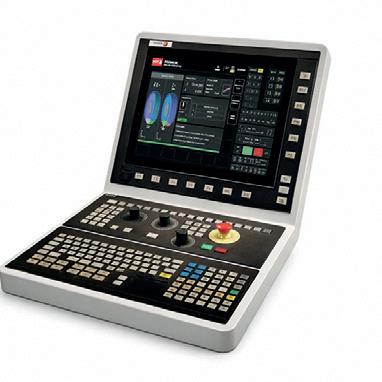
linha de máquinas CNC para retificação plana, cilíndrica, centerless ou especial. O diferencial da série CNCelite 2.0 G (Grinding) é a eliminação da complexidade na operação por meio de ciclos interativos e interface intuitiva. A definição da peça e do processo é feita de forma visual. A solução permite definir quatro fases de usinagem: desbaste, acabamento, superacabamento e ultra-acabamento. Para a retificação de engrenagens
no setor automotivo, foram desenvolvidos ciclos específicos de precisão matemática. A solução já integra ciclos de fresamento de engrenagens nos modos axial, radial e dente a dente.
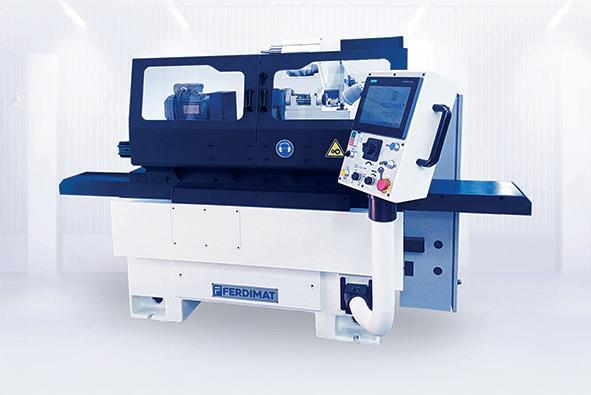
A Ferdimat, fabricante de São José dos Campos (SP), mostrará a retificadora cilíndrica automática UA51, desenvolvida para operações de usinagem de peças menores.
Totalmente elétrica, a máquina promete estabilidade na operação. Com capacidade de 300 mm de diâmetro e 500 mm de comprimento retificável, é equipada com IHM Siemens, o que permite a programação de ciclos e automação do processo.
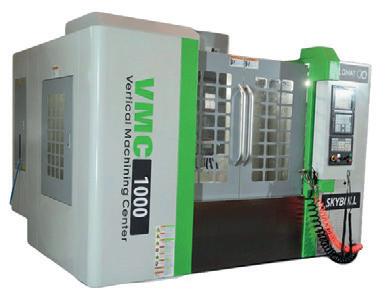
Com fábrica em Americana (SP), a Indústrias Nardini é especializada na fabricação de tornos universais e CNC. Na
feira, a novidade será o centro de usinagem VMC (Vertical Machining Center) 1000 da linha Skybull. O modelo tem cursos X, Y e Z de 1.000 mm, 500 mm e 500 mm, respectivamente, com avanço rápido nos mesmos eixos de 36 m/mim. O acionamento é feito por polias. O motor principal tem potência de 15 hp, com rotação de 10.000 rpm. Possui 24 ferramentas no magazine. A precisão de posicionamento varia de ± 0,008 mm a 300 mm. Já a precisão de repetibilidade é de ± 0,005 mm.
A Metaltex (São Paulo, SP) apresenta a nova série MSV10 de servomotores e drivers
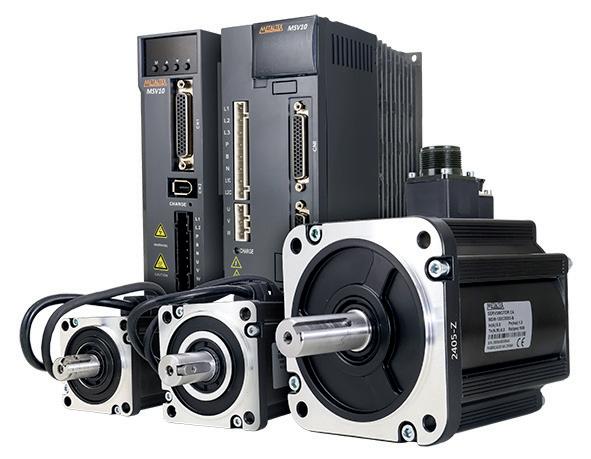
para automação industrial. A linha possui modelos com potências de 400 W a 1,3 KW, torque de 1,27 N.m a 8,34 N.m e motores com grau de proteção IP65 (vedado contra poeira e resistente a jatos de água de baixa pressão). As máquinas utilizam encoder absoluto de 17 bits e oferecem modos de controle de posição, velocidade e torque. Os equipamentos se integram ao portfólio da empresa, em trabalho conjunto com CLPs, IHMs, sensores e demais componentes para controle de movimento.
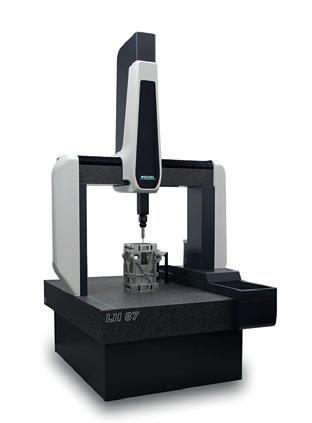
Com atuação na área de metrologia e no fornecimento de equipamentos, manutenção e retrofit de máquinas tridimensionais, a Metrology Systems Brasil (São José dos Campos, SP) irá expor a máquina de medição tridimensional LH87, da alemã
Wenzel. A série modular é indicada para aplicações que exigem exatidão e velocidade na indústria automotiva, aeroespacial, mecânica, de plásticos e de dispositivos médicos. Com a extensão sob medida do eixo Y, o modelo oferece flexibilidade para medir peças longas, desde medições individuais de precisão até a automação completa em inspeções seriadas.
Empresa de Jundiaí (SP) especializada em metrologia dimensional, a Mitutoyo lança o QM-Fit. É um aparelho de medição por visão desenvolvido para tornar acessível a medição de peças pequenas. Basta posicionar a
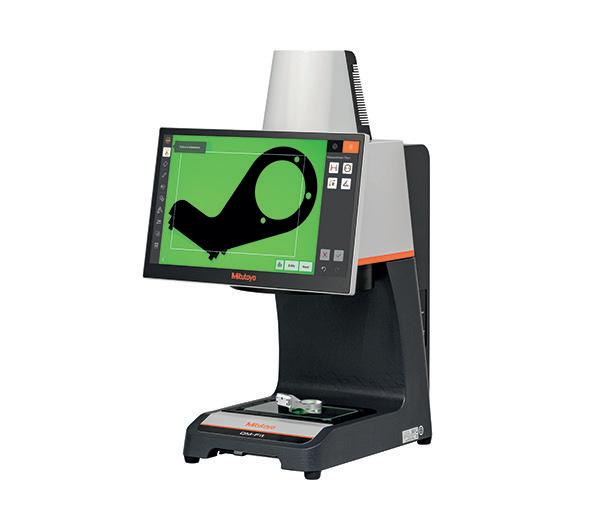
peça na mesa de medição para iniciar o processo. O sistema identifica automaticamente a geometria da peça e detecta elementos como círculos, linhas e contornos. Equipado com monitor touch screen de 15,6 polegadas, possui câmera CMOS colorida de 20 MP capaz de efetuar ampliação digital de 100 vezes. Entre seus recursos estão campo de medição de 115 mm x 75 mm; profundidade de foco ampliada para peças com até 36 mm de altura; e captura de imagens para documentação. A precisão de medição é de ±10 µm.
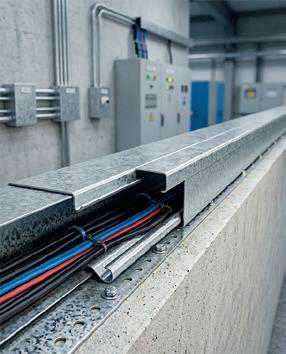
Fornecedora de sistemas para infraestruturas elétricas, a Niedax (Indaiatuba, SP) apresenta a LLK 40.040, uma canaleta metálica para proteção de cabos (cable trunking) desenvolvida para aplicações que exigem confiabilidade mecânica, continuidade elétrica e conformidade normativa. Com dimensões compactas de 40 mm x 40 mm e comprimento de fornecimento de 2.000 mm, o modelo oferece condução organizada de cabos em painéis, instalações industriais e infraestrutura predial. O sistema tem fundo perfurado e tampa de encaixe (snap-on).
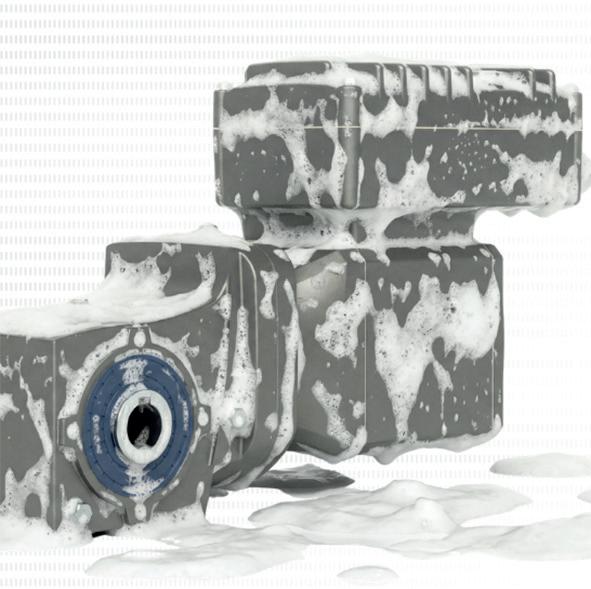
Especializada em motoredutores e inversores de frequência e com sede em Guarulhos (SP), a Nord Drivesystems apresenta a tecnologia NXD tupH – sistema de tratamento eletroquímico de acionamentos de alumínio, indicado para aplicações com altos requisitos de higiene nos setores de alimentos, bebidas, embalagens e indústria farmacêutica. Este tratamento penetra no material-base dos acionamentos de alumínio, criando uma camada protetora fundida ao metal. Diferentemente da pintura convencional, o sistema não descasca, conferindo ao alumínio propriedades que tornam o material comparável ao aço inoxidável em termos de higiene e resistência à corrosão.
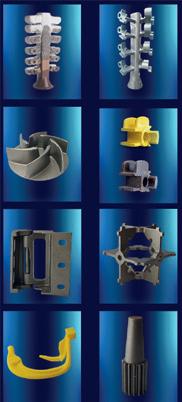
A Precicast BR, com unidade fabril na cidade catarinense de São José, é especializada na produção de peças microfundidas de precisão, com rastreabilidade. As peças são fabricadas em aço-carbono, ligas de
aço e aço inoxidável. A empresa possui atuação em diversos setores, tais como aeroespacial, automotivo, agrícola, alimentício e bebidas, médico-hospitalar, hidráulico, máquinas e equipamentos, e ferramentas. Também atua nos segmentos de válvulas, bombas centrífugas, pavimentação, armamento, avicultura, conexões sanitárias, indústria farmacêutica e metal mecânica.
Presente no mercado há mais de 30 anos, a Puma Brasil possui um portfólio baseado em ferramentas pneumáticas. Tem fábrica em Pinhais (PR), além de centro logístico, distribuidores, estoques, showroom e assistência técnica. Na feira, mostrará compressores de ar e componentes de automação. A linha de compressores atende de pequenas empresas a grandes plantas industriais dos segmentos automotivo, metal mecânico, moveleiro, agrícola, de construção civil e alimentício.
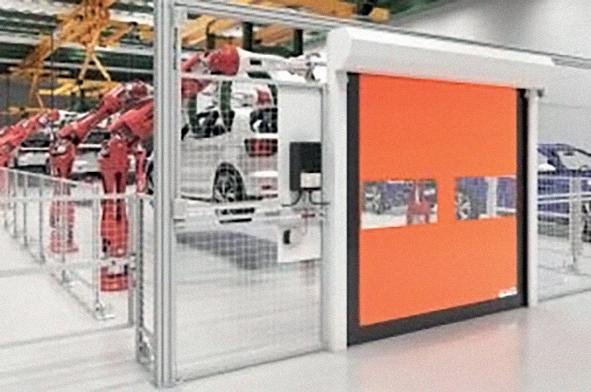
Localizada em Mogi das Cruzes (SP) e fabricante de portas rápidas industriais, a Rayflex terá como destaque a porta rápida RP de Emergência, com saída de emergência integrada, ideal para uso em espaços com exigência de vedação e fluxo intenso de passagem. Já a RP de Proteção restringe o acesso de pessoas durante o funcionamento de máquinas. Possui janelas de segurança projetadas
para ilimitadas aberturas e fechamentos. Por sua vez, o modelo AL 01 reduz riscos de contaminação cruzada, ao impedir a entrada de impurezas e facilitar a higienização da porta.
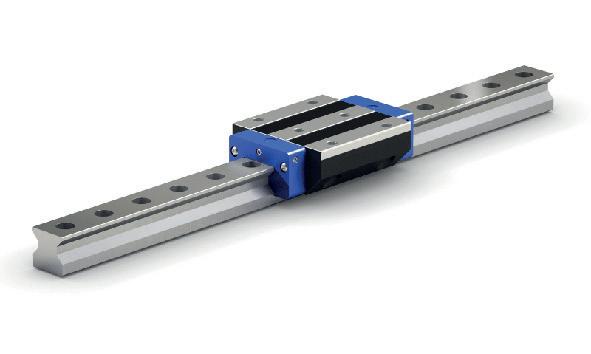
Com 25 anos de atuação e sede na capital paulista, a Rosa do Brasil é especializada em componentes lineares de precisão para movimentação de máquinas e equipamentos. A empresa, que é filial da italiana Rosa Sistemi, faz parte dos grupos multinacionais The Timken Company, de engenharia de movimento e transmissão de potência, e Rollon, de sistemas de movimentação linear. Em seu portfólio, destacam-se produtos como fusos de esferas.
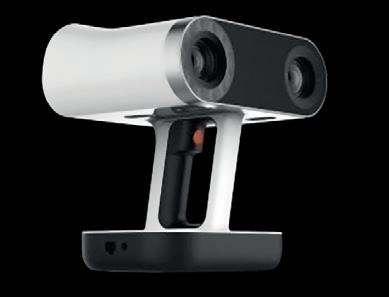
Com escritório em São Paulo (SP), a Scan System destaca soluções de digitalização da empresa Artec, em particular o scanner 3D portátil Leo. Sem fios e com processamento integrado, o equipamento elimina a conexão com computadores durante a captura. Sua interface intuitiva, em tela sensível ao toque, permite visualizar os dados

em tempo real. Pode registrar geometrias complexas e texturas detalhadas.
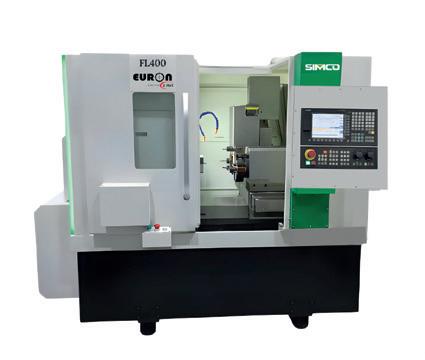
Com sede em Campinas (SP), a Simco vai exibir o torno CNC de barramento paralelo FL400, indicado para operações de usinagem seriada e produção de componentes que exigem rigidez, precisão dimensional e estabilidade térmica. Com barramento em ferro fundido que absorve vibrações, a máquina possui capacidade de usinagem com diâmetro de até 400 mm. Um dos diferenciais é a configuração com ferramentas acionadas, que permite a execução de operações combinadas de torneamento, furação e fresamento diretamente na fixação da peça.
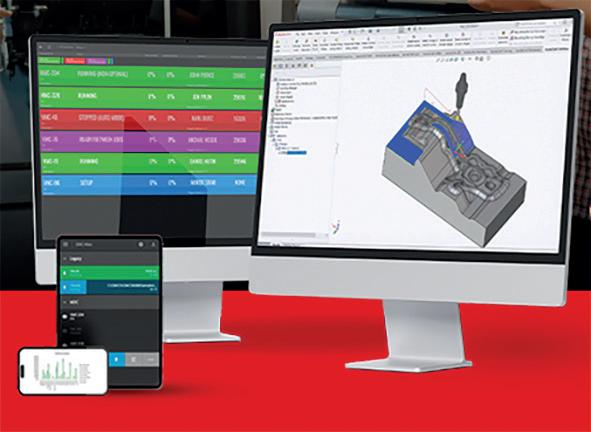
Especializada em soluções de software CAM e manufatura digital, a SolidCAM (Americana, SP) apresentará tecnologias integradas que visam aumentar a produtividade da usinagem CNC e acelerar a digitalização do chão de fábrica. Destaque para o SolidCAM, software CAM integrado aos principais sistemas CAD do mercado, como Solidworks, Inventor e Solid Edge. Usado
na programação de máquinas CNC, o software atende desde aplicações convencionais até operações complexas. Já a máquina Star de cabeçote móvel (swiss type) irá demonstrar o desempenho do software na programação, com usinagem ao vivo no estande.
móvel
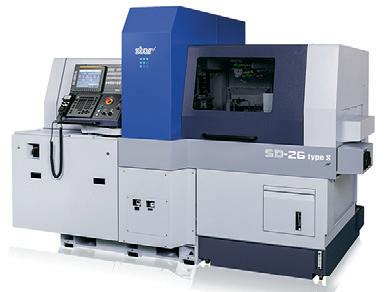
Empresa de Lençóis Paulista (SP), a Star irá apresentar quatro tornos CNC, com destaque para o novo modelo SD-26 tipo S. O equipamento automático, com base mais robusta e estável, consegue converter a máquina de cabeçote fixo para torno de cabeçote móvel, além de ter capacidade ampliada de passagem de material para até 26 mm de diâmetro. O eixo B recém-desenvolvido está disponível em três versões. Desde o ajuste de ângulo controlado por CNC (tipo E) até a versão com duplo eixo B programável (tipo S), as possibilidades são múltiplas.
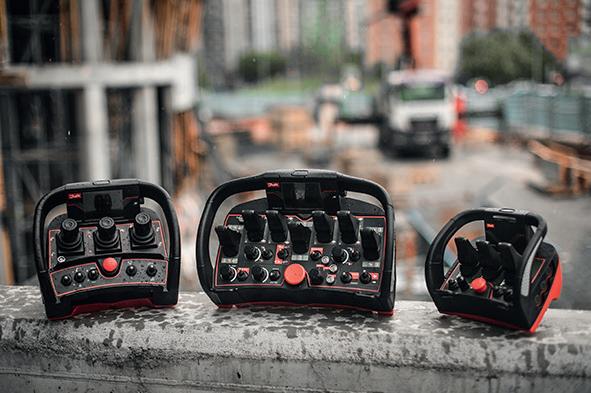
O destaque da Tecnomira (São Paulo, SP) é a linha de controles remotos industriais tipo console da Danfoss. Os aparelhos são projetados para operações de máquinas e equipamentos de grande porte. Utilizados em pontes
rolantes, pórticos, guindastes, perfuratrizes e aplicações móveis, esses controles oferecem ergonomia e confiabilidade em ambientes industriais severos.
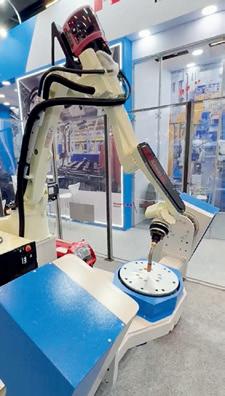
A Tiesse Sul (Caxias do Sul, RS) apresenta o robô Kawasaki RS20N, equipado com sistema desenvolvido para a montagem e fixação de embalagens de madeira e pallets. O portfólio contempla o robô Kawasaki BX200L, com spindle italiano HSD destinado a operações de corte e rebarbação por fresamento em materiais metálicos, madeira e polímeros. Outro destaque é a célula robotizada de soldagem composta pelo robô Kawasaki BA06L, com alcance de 2.036 mm, posicionador de solda orbital com eixos harmonizados e fonte de solda Fronius. O conjunto é integrado a uma estrutura em aço soldado e usinado.
A linha de tubos Topair é o carro-chefe da TopFusion , companhia de Araquari (SC), para as redes de ar comprimido. Fabricada na cor azul conforme a NBR 6493, a série de tubos e conexões de polipropileno copolímero randômico (PP-R) ajuda a eliminar vazamentos e a corrosão (ferrugem). Dispõe de tubulações e conexões
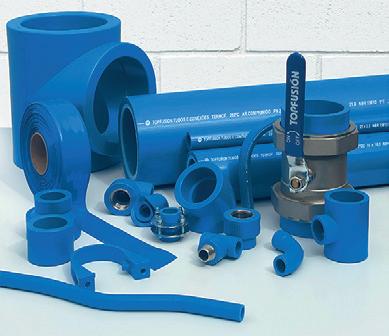
com diâmetros de 20 mm a 160 mm. Já os trocadores retiram a umidade que se condensa nas linhas de ar comprimido. A porcentagem de água removida varia conforme a umidade do ar e a temperatura ambiente. A instalação é feita por processo de termofusão.
Empresa de tecnologia com atuação em sistemas de gestão empresarial (ERP) e sede principal na capital paulista, a Totvs desenvolve softwares, plataformas de produtividade e serviços financeiros. Na feira, apresentará seu portfólio de soluções para o setor de manufatura. No estande, demonstrará como a tecnologia pode apoiar as indústrias na otimização de processos, aumento da eficiência operacional e gestão integrada da cadeia produtiva. Entre seus produtos estão sistemas de manufatura e de manutenção de ativos.
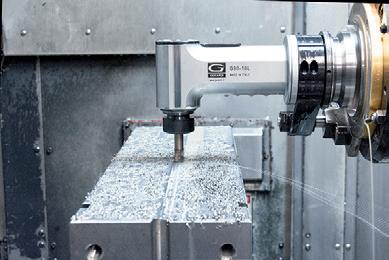
Fabricante de máquinas situada em São Bernardo do Campo (SP), a Triaxis Tecnologia apresenta a linha de cabeçotes angulares para centros de usinagem CNC. Indicado para operações em ângulos difíceis, o cabeçote amplia a capacidade das máquinas CNC sem a
necessidade de investimentos em novos equipamentos. Pode ser usado para furação lateral, fresamento ou acabamento em superfícies inclinadas. Entre suas características estão o acesso a áreas complexas com usinagem em ângulos de 90°; a redução de setups; e a compatibilidade com os principais modelos de centros de usinagem.
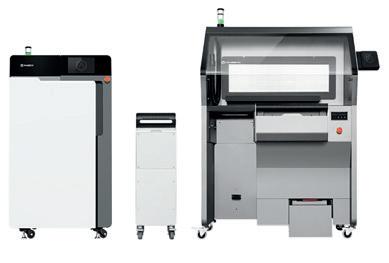
Com atividades em Valinhos (SP), a UP3D é especializada em soluções de impressão e scanners 3D. Na feira, irá apresentar a RMS220, a primeira máquina de sinterização seletiva a laser (SLS) da multinacional Raise3D. Essa impressora industrial tem capacidade de produção diária de 5 kg de peças impressas em material PA12. Possui volume de construção de 220 x 220 x 350 mm, o que permite a fabricação de peças grandes, e velocidade de impressão de 2,2 L/h. Alimentada por laser de 1.064 nm, atinge precisão de ±0,2 mm. Outra novidade é a FS191M, da Farsoon, com cilindro de construção de diâmetro 191 mm x 199 mm (envelope de construção de 5,64 litros) e laser de fibra de 500 W. Ideal para instalação em escritório e produção de pequenos lotes.
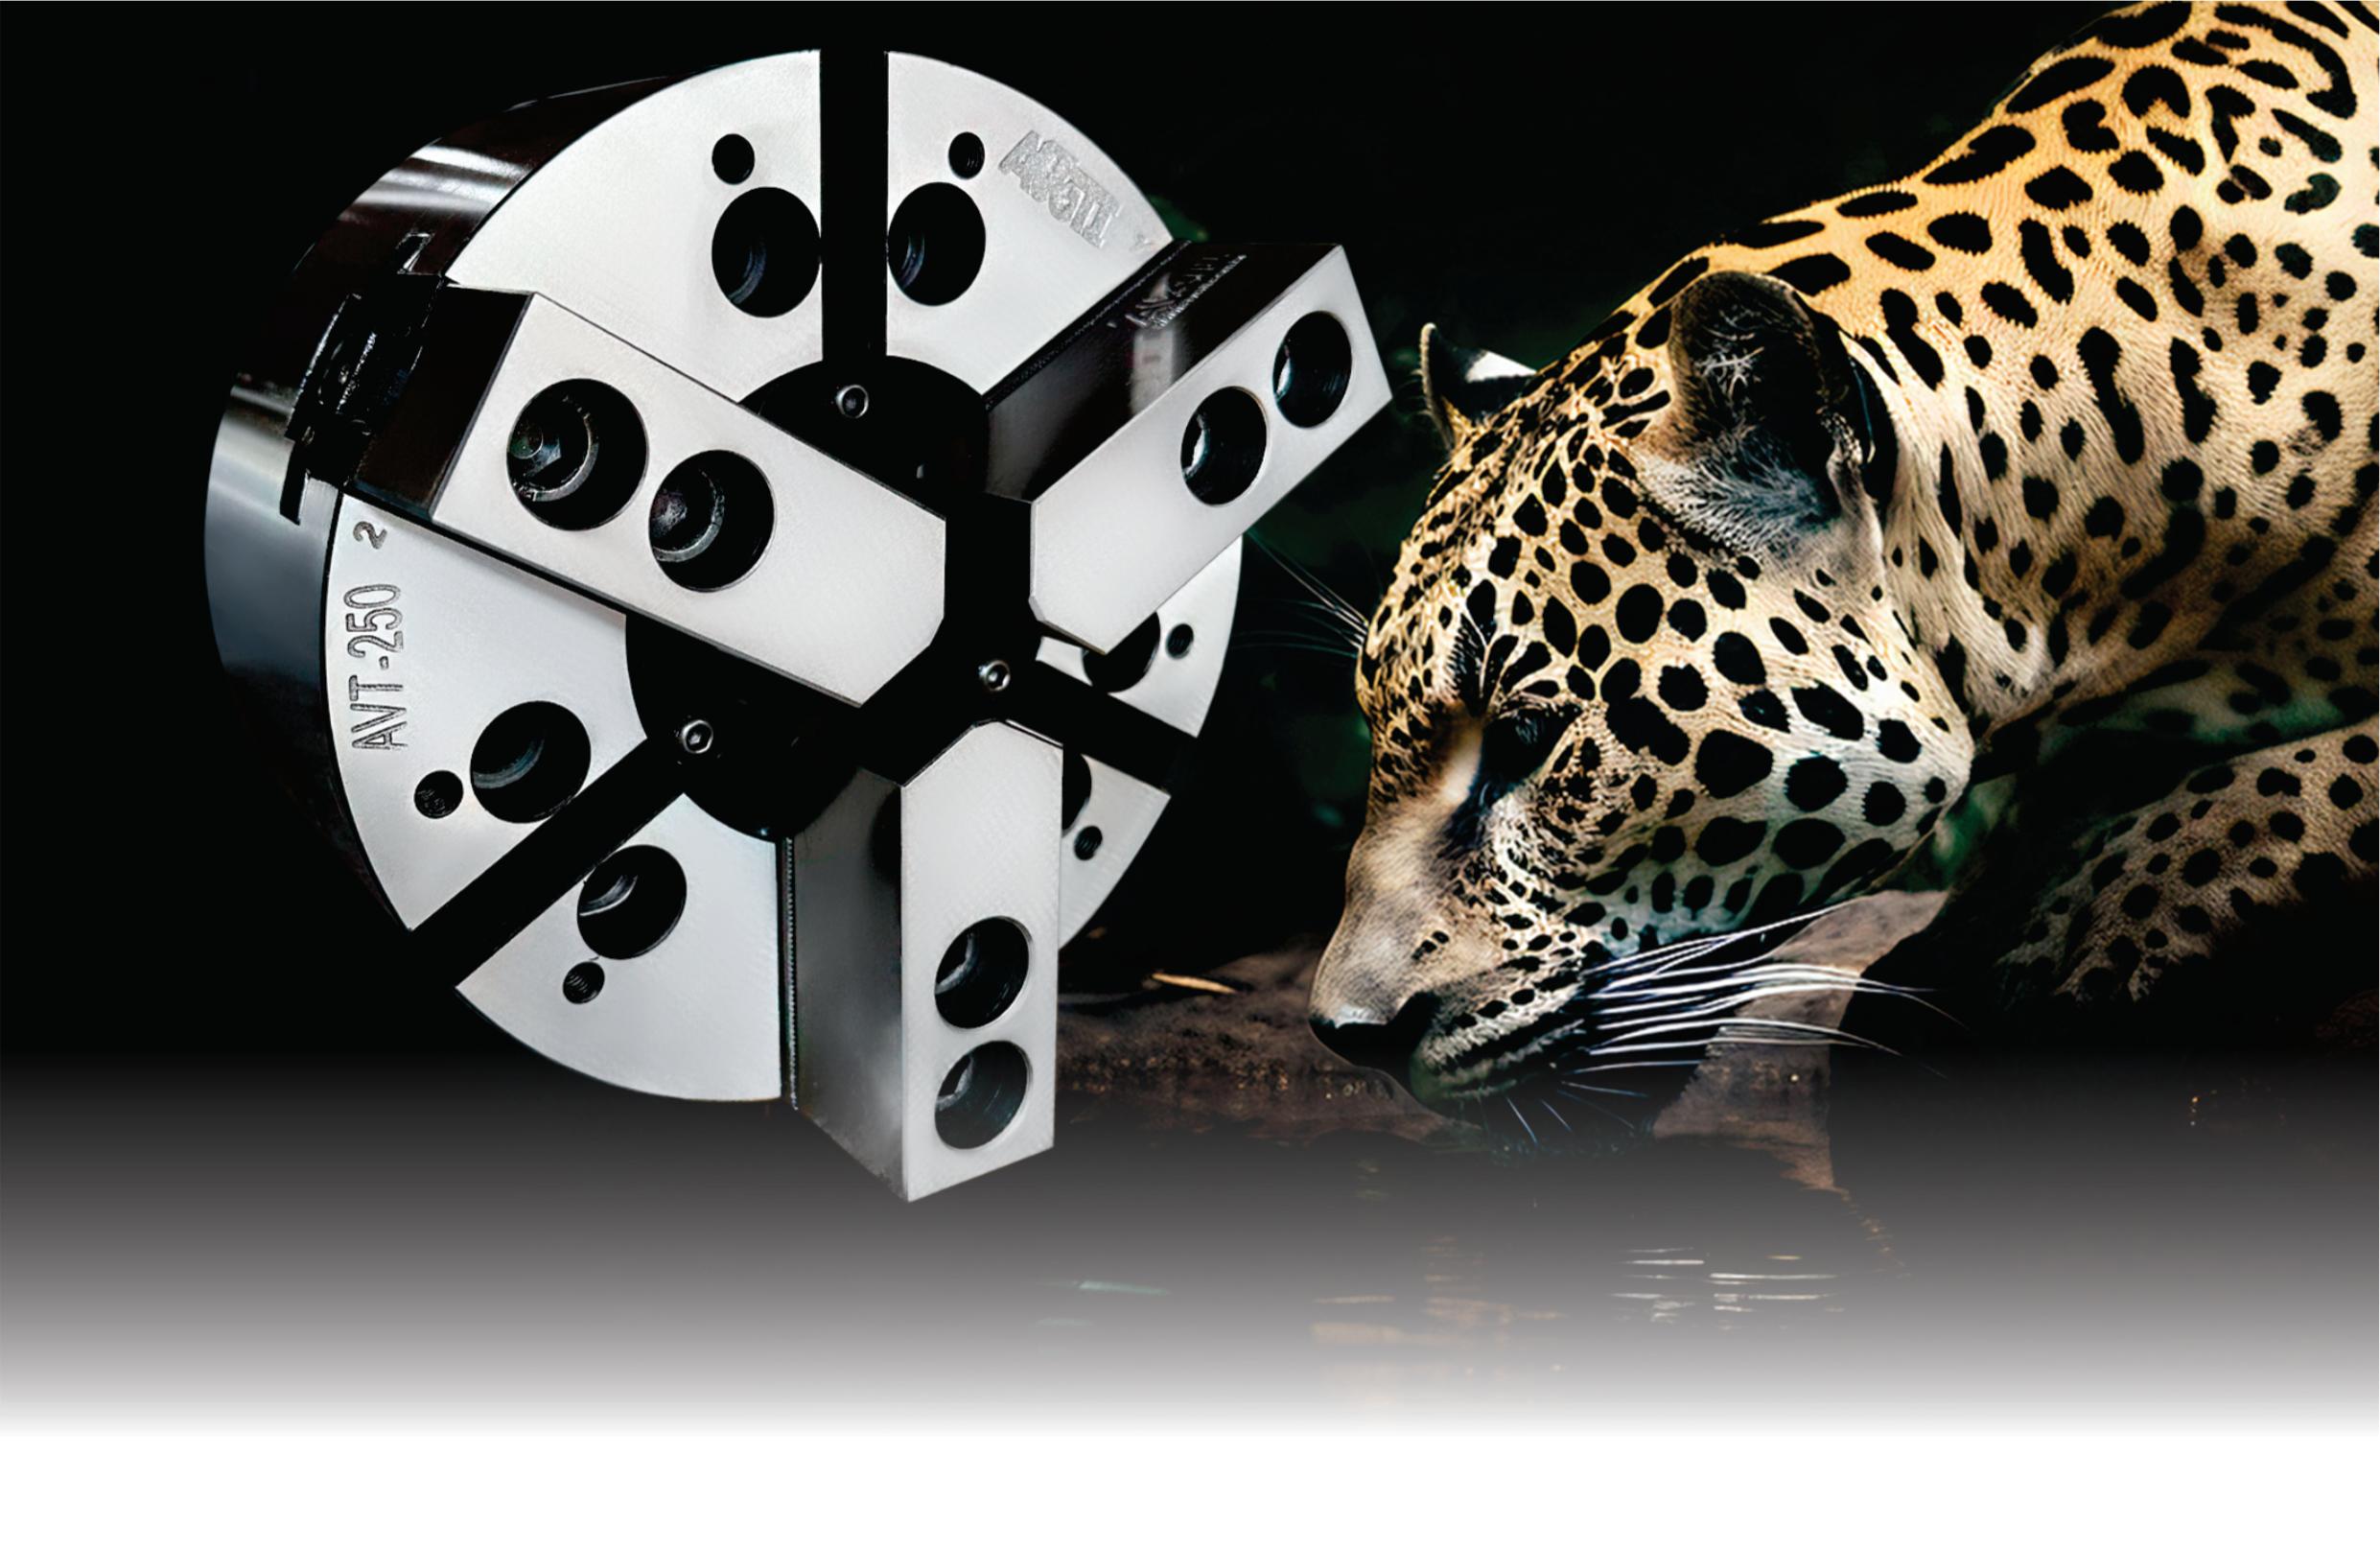
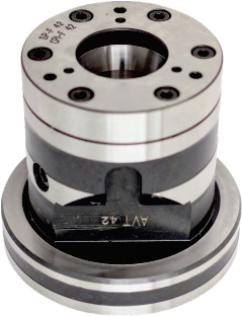
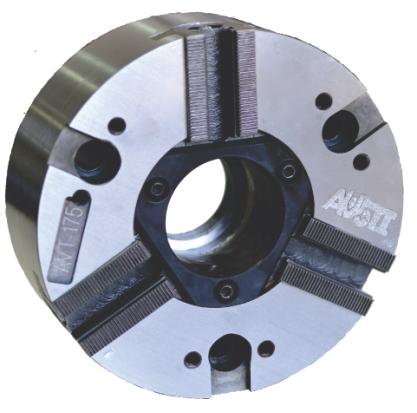
Com presença na indústria metal mecânica há 54 anos e sede em São Paulo (SP), a Vitor Buono exibirá as placas automáticas, pneumáticas e estacionárias das linhas KT, KQ e KL.
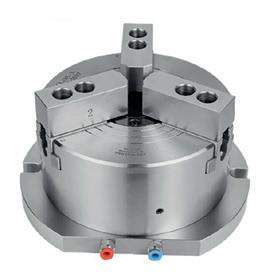
Os modelos, compostos por placas hidráulicas autocentrantes de três castanhas com furo passante, são usados em fixação de alta precisão para tornos CNC de médio e grande porte. O corpo da placa é fabricado em aço de alta resistência, com superfícies funcionais tratadas termicamente e retificadas para maior durabilidade, resistência ao desgaste e precisão dimensional. O design com furo passante torna a linha ideal para produção seriada, automação industrial e integração com alimentadores de barra.
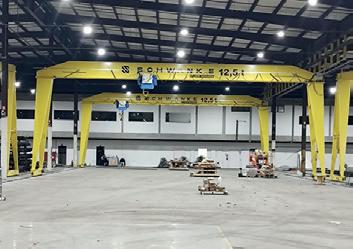
A WS Cranes, de Cachoeirinha (RS), destaca as pontes rolantes da marca Schwanke, que atendem às normas NR-10, NR-12 e NBR 8400 (de segurança e padronização dos equipamentos). As pontes têm capacidade de 500 kg a 100 toneladas e podem ser adaptadas para os vãos disponíveis nas unidades fabris. Contam com modelos univiga, dupla viga, suspensa, empilhadeira e de parede. Podem ser equipadas com dispositivos de segurança, tais como sensor anticolisão, sinalizador sonoro, luminoso e do tipo red zone. Também atuam com pórticos rolantes, semi pórticos, guindastes giratórios e talhas elétricas, entre outras soluções para movimentação de cargas.
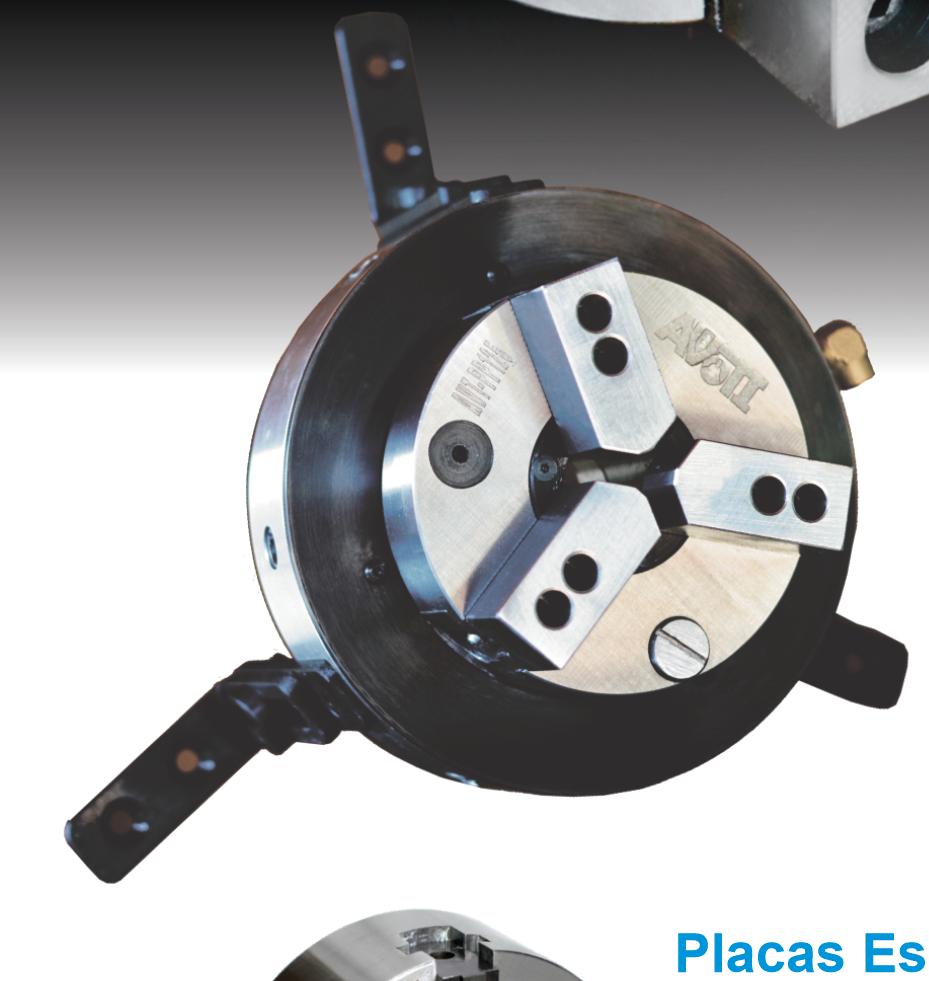
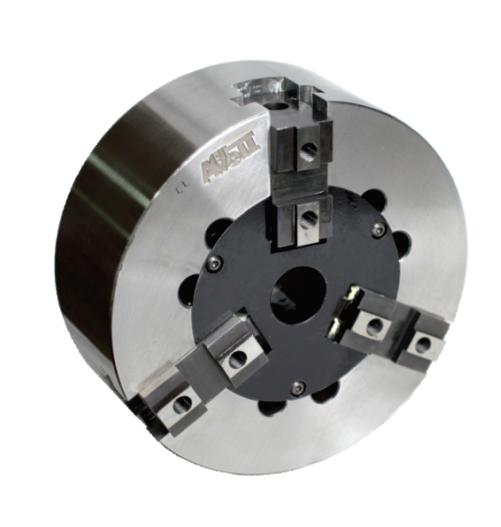
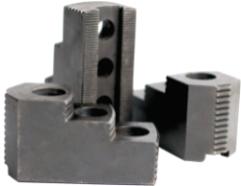
São listados aqui fornecedores de castanhas moles, duras e com insertos temperados, além de modelos especiais sob demanda. O guia especifica a compatibilidade com placas hidráulicas ou pneumáticas e o atendimento às normas técnicas vigentes. Também são destacados detalhes sobre o escalonamento (interno ou externo), informação que dispensa consultas adicionais para a correta especificação do acessório.
Empresa Telefone Email Fabricante País
Abafix (19) 98395-5555 abafix@abafix.com.br
Avoti (17) 98206-0105 avoti@avoti.com.br
BTfixo (54) 99999-6074 vendas@btfixo.com.br
Cinco (11) 95319-1600 cinco@kitagawa-cinco.com.br
Glauco (11) 98874-2305 vendas@glaucoequipamentos.com.br
Mansfer (11) 99524-2608 comercial@mansfer.com.br
MCV (19) 3463-5600 camposvianna@camposvianna.com.br
MD Brasil (19) 98201-8201 md@mddobrasil.com.br
Schunk (11) 4468-6888 juliana.martinez@br.schunk.com
Selltis (54) 99976-9112 comercial@selltis.com.br
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 36 empresas pesquisadas. Fonte: Revista Máquinas e Metais, abril/maio de 2026.
G. K. Cardoso, F. M. Bordin, S. D. Builes, C. H. Filho e F. A. Xavier
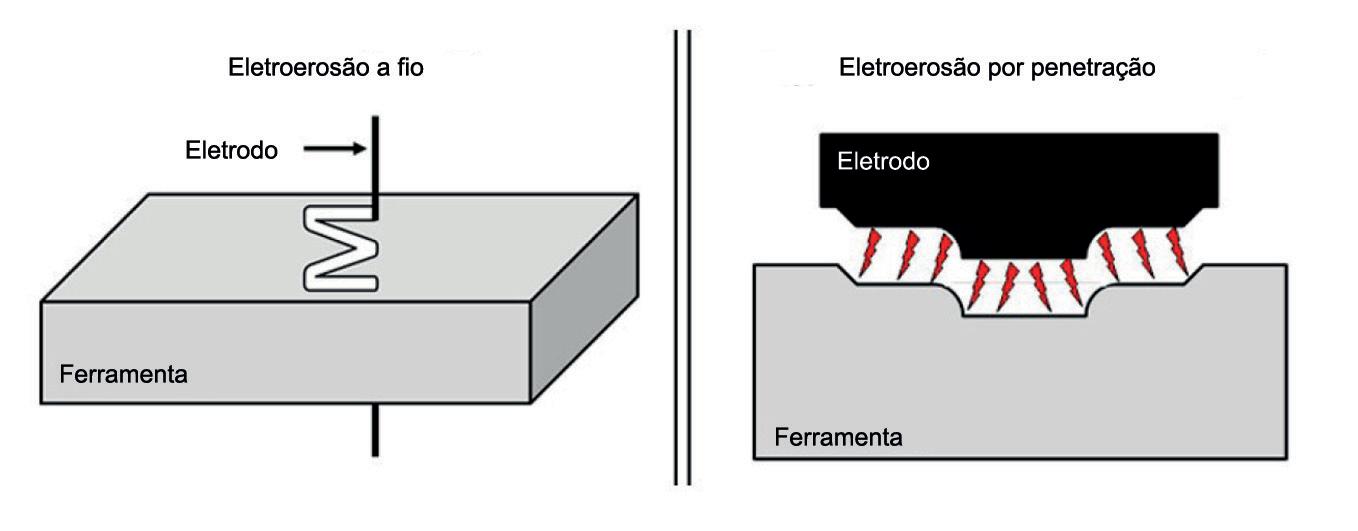
A fabricação do perfil de engrenagens por conformação metálica é amplamente utilizada na indústria devido à sua alta qualidade e capacidade de produção. A extrusão a frio direta possui essas características e, utilizando-se tecnologias periféricas, permite o desenvolvimento de peças com geometria complexa e próximo da forma final (near net shape). Nesse contexto, a qualidade da matriz de conformação é diretamente influenciada pela precisão dimensional dos eletrodos utilizados no processo de eletroerosão, já que qualquer desvio no eletrodo será transferido para a peça final. Este estudo investiga a influência de diferentes estratégias de construção de perfis nos eletrodos na busca de uma melhoria na qualidade final.
Nos últimos anos, o setor automotivo tem enfrentado desafios significativos relacionados à melhoria da qualidade e ao aumento da eficiência, especialmente no consumo de combustível e em sistemas de transmissão. Os fabricantes têm a difícil tarefa de reduzir o peso dos componentes automotivos, aumentar sua resistência mecânica e melhorar a precisão dimensional para atender às exigências rigorosas do mercado. Uma técnica avançada de manufatura que ganhou destaque é o forjamento near-net shape , método de produção de peças muito próximas às
Gabriel Kons Cardoso (gkonscardoso@gmail.com), Fernando Moreira Bordin, (f.m.bordin@posgrad.ufsc.br), Sara Díaz Builes (saradbuiles@gmail.com), Clídio Hort Filho (clidio.hort@zensa.com.br) e Fabio Antonio Xavier (f.xavier@ufsc.br) são pesquisadores do Laboratório de Mecânica de Precisão, Departamento de Engenharia Mecânica, da Universidade Federal de Santa Catarina (UFSC), Florianópolis (SC). Este artigo foi apresentado no 26o Colóquio de Usinagem, realizado de 25 a 27 de novembro de 2024 na Universidade Estadual de Campinas (Unicamp), Campinas (SP). Reprodução autorizada.
suas dimensões finais, o que minimiza o desperdício de material e reduz os custos e o tempo necessário para a usinagem e acabamento. Tal abordagem é particularmente valiosa na fabricação de componentes complexos, como engrenagens, onde a precisão e a integridade estrutural são cruciais (Gupta e Jain, 2016).
O forjamento near-net shape permite moldar precisamente os dentes ao redor da periferia de tarugos cilíndricos sólidos, usando técnicas de deformação incremental. O processo usa um punção ou matriz que corresponde
exatamente ao perfil e ao número de dentes da engrenagem desejada. O aumento da resistência é a maior vantagem das engrenagens forjadas em relação às usinadas. O benefício da resistência à fadiga por flexão (durabilidade) da forja de engrenagens foi observado ao longo da história, com resultados de testes variando amplamente. A estrutura dos grãos do material permanece principalmente aleatória durante a usinagem. O fluxo do material (fluxo dos grãos) durante a forja cria uma estrutura de grãos favorável que é capaz de resistir a
cargas mais altas. As estimativas dos benefícios à vida útil à fadiga por flexão das engrenagens cilíndricas forjadas variam amplamente de 30% (8), mais que o dobro (12) e até mais de sete vezes a vida útil (13). A melhoria da fadiga de contato também é esperada devido ao estresse residual compressivo na superfície dos dentes.
O nível de precisão da engrenagem, o tipo de material usado e as especificações dimensionais do projeto influenciam diretamente o ruído durante o funcionamento, a capacidade de carga e torque, e a vida útil da engrenagem. É crucial que uma engrenagem seja projetada para operar corretamente, considerando as alterações dimensionais causadas por variações térmicas e pelos desvios dimensionais que ocorrem durante o processo de fabricação (4). O controle das dimensões do pinhão conformado começa com o controle dimensional da matriz de engrenagem, uma vez que esta transfere suas características metrológicas para o pinhão durante o processo de conformação (15). Portanto, devido ao processo de geração dos dentes da matriz ser realizado por EDM (electrical discharge machinig ) por penetração, é essencial, para garantir a precisão dimensional do pinhão, aprimorar a precisão dimensional do eletrodo responsável pelo perfil negativo da engrenagem. Este estudo tem como
Classe
Tabela 1 – Exemplos de aplicações de engrenagens de acordo com o grau de qualidade.
Aplicações
01 Atualmente, dificilmente utilizada, tal a dificuldade para sua obtenção. Foi criada prevendo-se uma utilização futura.
02 São utilizadas em indústrias de precisão (relojoaria e aparelhos de precisão).
03
04
São utilizadas como padrão em laboratórios de controle.
São consideradas engrenagens de precisão.
Utiliza-se na fabricação de engrenagens padrão, engrenagens para aviação e engrenagem de alta precisão para torres de radar.
05 São utilizadas em aviões, máquinas operatrizes, instrumentos de medidas e turbinas.
06
07
Utiliza-se em automóveis, ônibus, caminhões, navios e em ponte de alta rotação.
Engrenagens produzidas por rasqueteamento. São empregadas em veículos, máquinas operatrizes, máquinas de levantamento e transporte etc.
08 e 09 São as mais empregadas, pois não precisam ser retificadas.
Utilizam-se em máquinas em geral.
10 a 12 Engrenagens mais rústicas, normalmente utilizadas em máquinas agrícolas.
objetivo compreender a influência do tipo de trajetória usada no corte por EDM a fio na qualidade dimensional e/ou classe de engrenagem do eletrodo-ferramenta para a fabricação de matrizes para conformação a frio.
Eletroerosão aplicada à fabricação de ferramentas de conformação
A eletroerosão é amplamente utilizada na fabricação de ferramentas, proporcionando redução de custos
e do tempo de execução, além de melhoria no acabamento da superfície quando são usados aços-ferramenta com elevadas propriedades mecânicas. Este método é frequentemente a única opção viável quando a matéria-prima para os ferramentais já foi temperada e revenida. É essencial controlar rigorosamente os parâmetros operacionais, pois eles podem causar alterações microestruturais significativas na superfície usinada, reduzindo a resistência à fratura e induzindo à formação
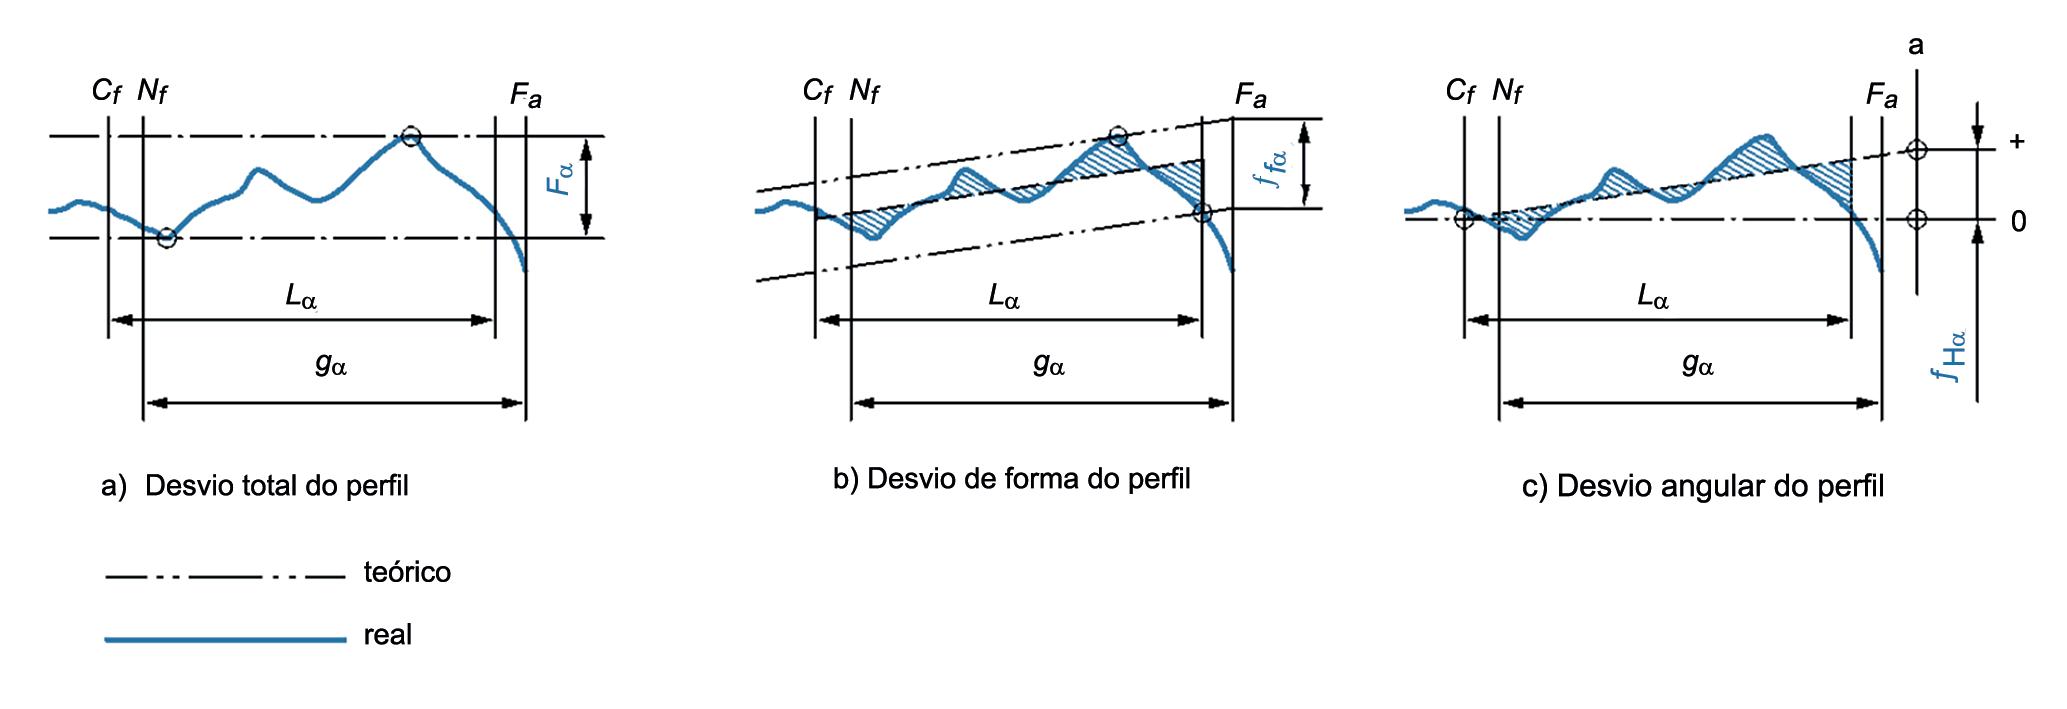
Figura 2 – Desvios de perfil de um dente de engrenagem.
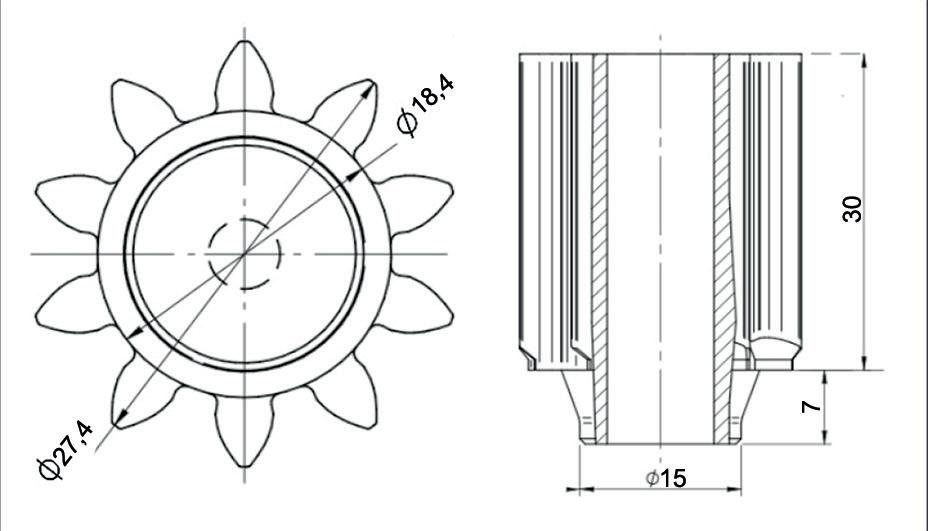
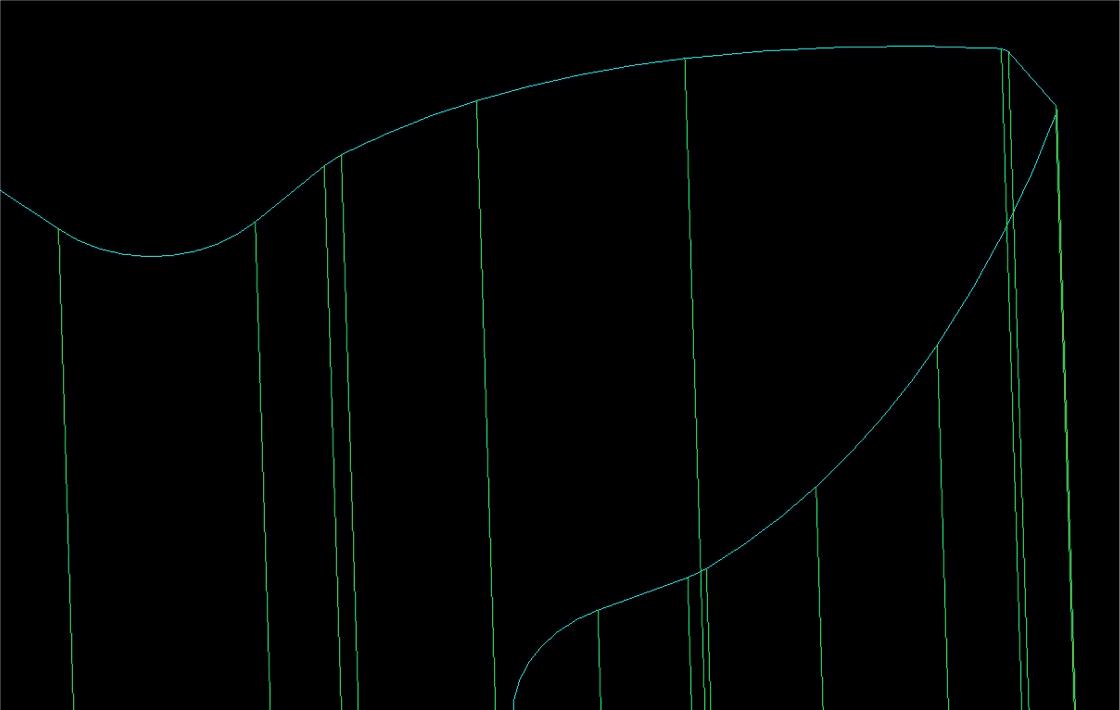
de trincas que podem se propagar e causar a fratura catastrófica da ferramenta (11) . A eletroerosão tornou-se uma das tecnologias mais cruciais na indústria de manufatura para obter formas complexas, usando corte a fio ou penetração como procedimentos mais comuns. Desenvolvido no final dos anos 1940, este processo foi adotado globalmente como padrão na fabricação de ferramentas que têm como matéria-prima aços de alta dureza. Os processos de EDM são amplamente utilizados na produção de matrizes de extrusão a frio de engrenagens. Tanto a eletroerosão a fio (Wire EDM) quanto a eletroerosão por penetração (Die Sinking) são responsáveis pela usinagem de eletrodos e fabricação de cavidades das matrizes, respectivamente. A EDM a fio se caracteriza pelo uso de um fio contínuo bobinado como eletrodo-ferramenta (figura 1). Durante o processo, esse fio se desenrola constantemente, movendo-se relativamente à peça. O fio, eletricamente carregado, atravessa a peça submersa em um fluido dielétrico, resultando em descargas elétricas entre o fio e a peça, efetuando o corte do material. Já na EDM por penetração, o eletrodo transmite sua forma à peça à medida que avança na cavidade da usinagem (1). A fim de garantir a precisão dimensional e o acabamento da superfície
da engrenagem forjada, é necessário garantir maior precisão dimensional e acabamento da matriz, e consequentemente maior precisão dimensional e de acabamento do eletrodo. Um erro de forma grosseiro na usinagem do eletrodo será transferido para a erosão por penetração (10) .
A EDM é um processo termoelétrico com um mecanismo complexo de remoção de metal. A energia elétrica se transforma em energia térmica por uma série de descargas elétricas que ocorrem entre o eletrodo-peça e o eletrodo-ferramenta, ambos imersos em um fluido dielétrico. O sistema gera um canal de plasma entre o cátodo e o ânodo, capaz de chegar a temperaturas entre 8.000 e 12.000ºC. Como resultado, ocorre a vaporização e fusão do metal na superfície, provocando transformações metalúrgicas (3,9)
AvAliAção do grAu de quAlidAde de engrenAmento
Para cada tipo de sistema de normalização, os graus de qualidade variam.
A norma ISO 1328 estabelece doze classes de qualidade para engrenagens cilíndricas de dentes retos, especificando tolerâncias precisas para atributos geométricos críticos em diversas aplicações industriais. Esta norma é aplicável a engrenagens
com módulo normal variando de 0,5 a 70 mm e diâmetro de referência de 5 a 15.000 mm, abordando de forma isolada os parâmetros característicos das engrenagens.
A qualidade de uma engrenagem é determinada pelos seguintes desvios:
Desvios de passo: desvio individual de passo (fpt), desvio acumulado de passo (fpk) e desvio total de passo (Fp).
Desvios de forma do dente: desvio total de perfil (Fα), desvio de forma de perfil (ffα) e desvio angular do perfil (fHα).
Desvios de orientação do dente : desvio total da linha de flanco ( F β ), desvio de forma da linha de flanco (ffβ) e desvio angular da linha de flanco (fHβ).
Excentricidade: batimento radial (Fr).
A tabela 1 mostra as principais aplicações de engrenagens de acordo com seu grau de qualidade (classe).
Desvio total De perfil (Fα), De forma De perfil (ffα) e angular De perfil (fHα). O desvio de perfil é identificado como o afastamento entre o perfil evolvente real, que é resultado do processo de fabricação, e o perfil ideal, gerado a partir da circunferência de bases correspondente. O desvio de perfil
em engrenagens é caracterizado por três parâmetros essenciais: desvio total de perfil ( Fα ), desvio de forma de perfil (ffα) e desvio angular de perfil ( fHα ). O desvio total de perfil ( Fα ) é a distância entre duas linhas de perfis projetados que envolvem o perfil real medido dentro de um comprimento de avaliação denominado Lα (16) . A equação 1 é utilizada para calcular a tolerância do desvio total de perfil, de acordo com a norma ISO 1328.
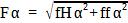
Onde:
(1)
Fα = desvio total de perfil (µm); fHα = desvio angular de perfil (µm); ffα = desvio de forma do perfil (µm).
O desvio de forma do perfil (ffα) é a distância entre dois perfis médios que
devem conter o perfil real medido, ou seja, o quanto a forma do perfil real se desviou da forma do perfil teórico (16) . Pode-se verificar na equação 2, que é usada para calcular a tolerância do desvio de forma de perfil, segundo a norma ISO 1328.
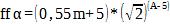
Onde:
(2)
ffα = desvio de forma de perfil (µm); m = módulo (mm);
A = classe da engrenagem.
O desvio angular de perfil ( fHα ) é a distância entre dois perfis projetados que interceptam o perfil médio nos pontos extremos de avaliação do dente (16). Representa o quanto o perfil real se desviou angularmente do
perfil teórico. Na sequência tem-se a equação 3, que é usada para calcular a tolerância do desvio angular de perfil, segundo a norma ISO 1328. (3)
Onde:
fHα = desvio angular de perfil (µm); d = diâmetro primitivo (mm); m = módulo (mm);
A = classe da engrenagem.
O gráfico de desvio de forma de perfil (figura 2b) permite observar a amplitude com que o perfil real chega aos seus extremos máximo e mínimo, demonstrando a variação do perfil real em relação à forma teórica ideal. Analogamente, o gráfico de desvio angular de perfil (figura 2c) evidencia o quanto o perfil real se desviou angularmente
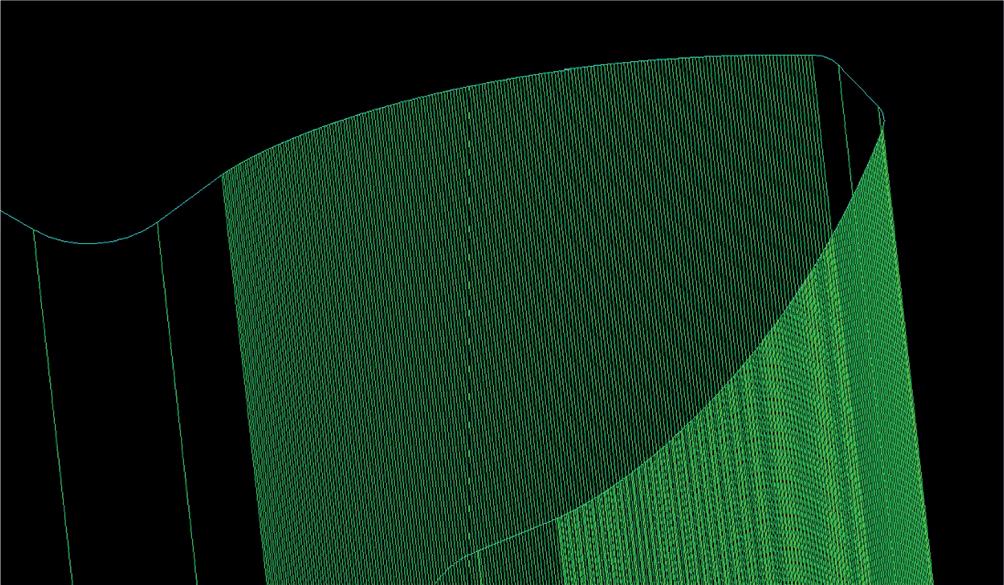
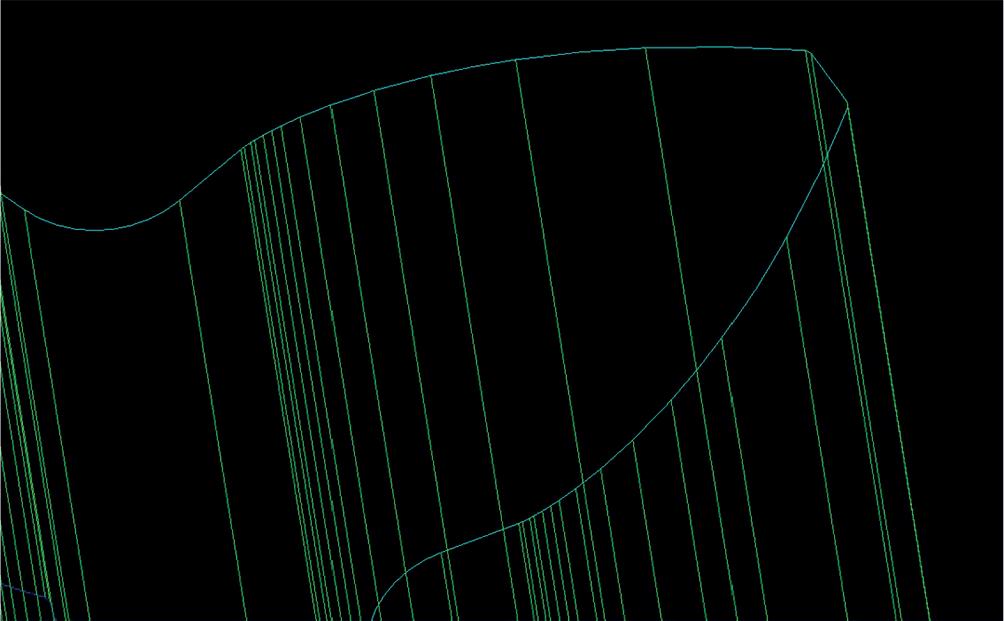
do perfil teórico. Adicionalmente, o gráfico de desvio total de perfil (figura 2a) fornece uma análise quantitativa que engloba os impactos tanto do desvio de forma quanto do desvio angular. Este diagrama é frequentemente usado para uma avaliação mais rigorosa, refletindo a combinação dos dois aspectos mencionados.
Para classificação de uma engrenagem com relação ao seu grau de qualidade, alguns parâmetros de projeto são considerados pela norma 1328-1/2 como, por exemplo, o diâmetro de referência e o módulo. Definidos esses parâmetros de projeto, para cada um dos parâmetros característicos já mencionados pode-se estabelecer uma tolerância, cujo valor dependerá do grau de qualidade selecionado e vice-versa, estabelecendo-se a tole -
rância necessária e obtendo-se o grau de qualidade. Na tabela 2 está um exemplo do grau de qualidade para o desvio total de perfil ( Fα ).
Materiais e métodos
A fabricação de cavidades de matrizes de precisão pelo processo de EDM por penetração requer, inicialmente, a produção de eletrodos de alta precisão. Um estudo foi iniciado para investigar a fabricação desses eletrodos, explorando duas alternativas de construção do perfil evolvente, com o objetivo de compará-las à técnica atualmente usada. Os eletrodos fabricados serão aplicados na eletroerosão por penetração da matriz de extrusão de engrenagem MT-7111. O eletrodo-ferramenta faz parte de um
conjunto de dois eletrodos usados para usinar a matriz de extrusão a frio, a qual possui dez dentes, módulo (mk) igual a 2,11 e ângulo de pressão (αp) de 12°. No estudo de Reitz (2016) foi observado que os maiores impactos significativos para a qualidade final das matrizes foram atribuídos aos desvios angulares de perfil (fHα), forma de perfil (ffα) e total de perfil (Fα). Esses parâmetros mostraram-se críticos, uma vez que afetam diretamente a precisão dimensional e a integridade funcional das engrenagens fabricadas. O desvio angular de perfil, em particular, teve a maior influência, determinando a qualidade final das matrizes. A figura 3 mostra a geometria do eletrodo-ferramenta a ser estudado.
Grau de qualidade
Diâmetro de referência d (mm)
AUMENTE SUA PRODUTIVIDADE COM NOSSAS SOLUÇÕES
AUTOMATIZADAS E ESCALÁVEIS G158
Um desempenho excepcional exige uma base sólida O FMS da Prima Power conecta todas as tecnologias da sua planta em um fluxo contínuo: inteligente, escalável e sempre pronto para se adaptar ao seu próximo desafio
100% de integração entre software e máquinas para alcançar produção automatizada 24/7 em kits, lotes ou produção em massa.
Soluções escaláveis que acompanham o seu crescimento e as demandas em constante mudança, por meio de sistemas projetados e fabricados internamente.
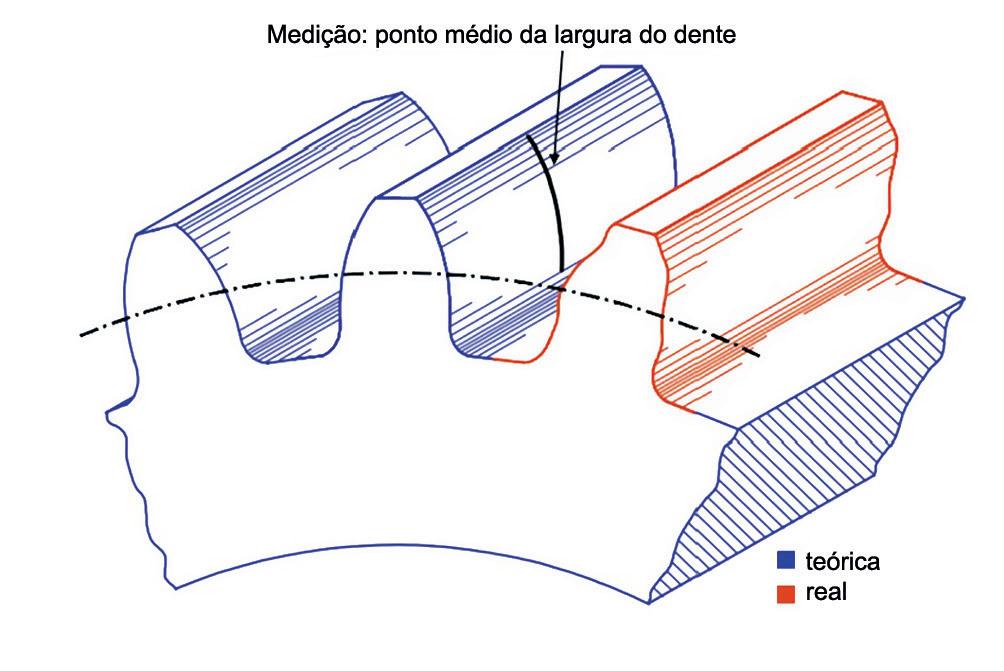
máquinA-ferrAmentA
O perfil de engrenamento dos eletrodos utilizados para a eletroerosão por penetração das matrizes foram usinados em uma máquina de eletroerosão a fio, CUT 300 mS, da GF Machining Solutions, que utiliza um fio de latão de 0,25 mm de diâmetro como ferramenta de corte e água deionizada como fluido dielétrico. Esta máquina possui CNC e cinco eixos (X, Y, U, V e Z) com capacidade de usinar peças em inclinações de até ±45° e altura máxima de até 400 mm.
mAteriAl A ser usinAdo
Blanques de cobre eletrolítico foram usados como material inicial para a fabricação de eletrodos. Cada blanque foi preparado com dimensões iniciais de 38 mm de diâmetro e 37 mm de altura. O cobre eletrolítico foi escolhido devido à sua excepcional condutividade elétrica e térmica, qualidades que promovem uma dissipação de calor rápida e eficaz durante a usinagem, minimizando o risco de danos térmicos à peça. Essas propriedades são destacadas no estudo de Amorim e Weingaertner (2007), que aponta o cobre como material ideal para obtenção de acabamentos da superfície suaves em operações de EDM.
estrAtégiAs pArA corte do perfil do eletrodo Tendo em vista que a etapa de análises visa somente à caracterização dos eletrodos e não avaliar o desempenho funcional da matriz em serviço, os eletrodos foram submetidos somente ao processo de EDM a fio. Para aprimorar a precisão dimensional do eletrodo e chegar a tolerâncias mais apertadas nas matrizes, as trajetórias (curvas) para a geração do perfil de corte dos programas de usinagem foram revisadas. As revisões integraram duas novas estratégias de corte. A tabela 3 ilustra o código do eletrodo e a descrição da elaboração do perfil, juntamente com o software CAD utilizado.
EL-00 : é o perfil usado atualmente pela empresa parceira. O processo de corte por eletroerosão a fio envolve várias etapas técnicas, começando pela criação de um perfil utilizando a ferramenta toolbox no software CAD. Após o esboço inicial do perfil do eletrodo, aplica-se um offset de 0,125 mm às dimensões originais. Esse valor está relacionado com o gap do processo de EDM por penetração. Uma vez concluído o desenho no CAD, o perfil é exportado para um sistema CAM em formato DXF, e no ambiente
CAM ocorre a geração automática de trajetórias de usinagem. Este processo automatizado utiliza algoritmos para analisar a geometria da peça e gerar o caminho mais eficiente que o fio deve percorrer, maximizando a precisão e minimizando o tempo de usinagem. A figura 4 mostra o perfil/estratégia de corte do eletrodo padrão usado na empresa.
EL-01 : essa é uma nova estratégia de construção do perfil. Inicia-se com o desenho detalhado no software CAD, das dimensões finais do perfil da engrenagem. A principal característica deste método é a segmentação do perfil do flanco do dente em segmentos de apenas 0,02 mm. Consequentemente, isso aumenta a densidade de pontos do modelo gerando menor erro em relação ao perfil teórico. Após completar o desenho no CAD, o arquivo é exportado para um sistema CAM em formato DXF. No ambiente CAM, um offset de 0,125 mm é aplicado ao modelo. O software CAM, então, procede com a geração automatizada da trajetória de corte, utilizando as informações detalhadas fornecidas pelo perfil segmentado. A figura 5 mostra o perfil/estratégia de corte do eletrodo atualizados com segmentos de 0,02 mm.
EL-02 : nova alternativa de construção do perfil no CAD utilizando a ferramenta de interpolação B-spline de grau 3. Esta técnica permite a criação de curvas suaves e contínuas. No sof -
Tabela 3 – Nomenclatura e descrição das estratégias de eletroerosão a fio utilizadas.
Código do eletrodo-ferramenta
EL-00
EL-01
EL-02
Descrição do perfil
Perfil padrão. O perfil é gerado no CAD com as dimensões finais da engrenagem e posteriormente é adicionando o offset de 0,125 mm no próprio programa.
Perfil com segmentos de 0,02 mm gerado no CAD e offset de 0,125 pelo CAM.
Perfil gerado no CAD com spline e offset de 0,125 pelo CAM.
1
tware CAD, as dimensões reais do eletrodo são primeiro modeladas, e então a interpolação B-spline é aplicada para refinar o perfil e garantir uma melhor transição entre os pontos ordenados. Após a modelagem no CAD, o perfil é exportado para um sistema CAM em formato DXF. Dentro do ambiente CAM é adicionado um offset de 0,125 mm. O software CAM utiliza a geo -
metria refinada fornecida pelo perfil B-Spline para gerar automaticamente a trajetória de corte. A trajetória é cuidadosamente otimizada para maximizar a eficiência do processo de usinagem e minimizar o tempo de produção, enquanto mantém a precisão dos cortes. A figura 6 mostra o perfil/estratégia de corte do eletrodo através de uma curva B-spline.
Após a geração da trajetória no software CAM, o programa é transferido para o CNC da máquina de eletroerosão a fio. Para o corte dos três perfis foram usadas as mesmas estratégias, e também os parâmetros elétricos e de processo de eletroerosão.
método de medição dos desvios dimensionAis Para avaliar os desvios de perfil do eletrodo foi usada a norma ISO 1328-1. A medição do corpo de prova foi conduzida em um ambiente controlado, aderindo aos padrões e diretrizes estabelecidos pela norma ISO 17025: 2017. Usou-se uma Máquina de Medição por Coordenadas (MMC)
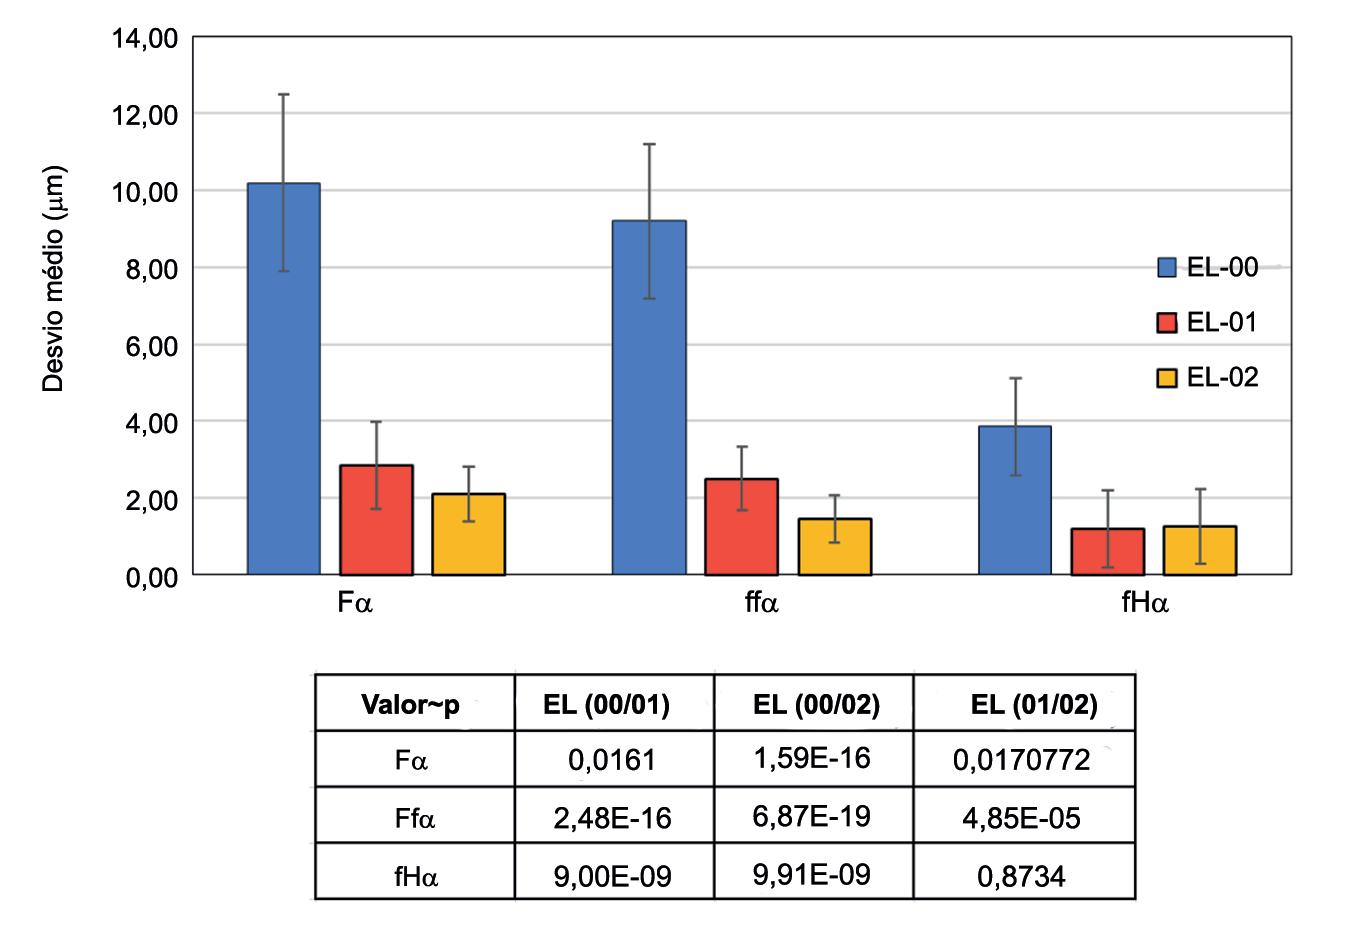
da ZEISS, modelo Primo ultra, com precisão de comprimento de 0,6 + L/500 µm. O processo de medição foi realizado pelo software ZEISS CALYPSO, em conjunto com o GEAR PRO. Para garantir a confiabilidade dos resultados, as medições ocorreram no ponto médio do comprimento total do dente (figura 7). Definiu-se uma faixa de medição entre as alturas de 7,5 mm e 5,5 mm do flanco do dente, com um comprimento de medição estabelecido em 3 mm. Essa especificação assegura que as medições sejam consistentes e representativas do desempenho geral do dente da engrenagem. Durante a medição, aplicou-se um filtro de onda de corte ( λc ) com especificação de 0,08 mm para refinar a precisão dos dados coletados. Esse filtro é crucial para distinguir entre as variações geométricas significativas da peça e o ruído de alta frequência, como a rugosidade, que pode comprometer a interpretação dos resultados. Adicionalmente, a ponteira usada possuía diâmetro de 2 mm e a medição foi conduzida à velocidade de 2 mm/s.
Para análise, foram calculadas as médias e os desvios-padrão, e os valores obtidos são mostrados na tabela 3, que identifica os valores dos desvios dimensionais. Além disso, foram plotados gráficos de cada parâmetro analisado para proporcionar uma visualização clara das diferenças entre os métodos. Para investigar a representatividade estatística dos resultados, foi realizada uma análise de variância (ANOVA), adotando-se um valor de α igual a 0,05. O valor de p obtido foi usado para determinar se há uma diferença significativa entre os eletrodos obtidos em cada estratégia. Foram apresentados os valores dos desvios de perfil ( Fα, ffα e fHα ), medidos tanto no lado direi -
to quanto no lado esquerdo de cada dente do eletrodo. Para a elaboração da tabela 3 e da figura 8, utilizou-se a média dos desvios obtidos em cada dente, com o objetivo de fornecer uma representação mais compreensível e detalhada dos dados analisados.
D esvios D e forma D o D ente ( f α / ff α / f H α).
Os resultados de desvio total de perfil ( Fα ), desvio angular de perfil ( fHα ) e desvio de forma de perfil ( ffα ) são mostrados na tabela 3, em conjunto com a figura 8. Com base nos resultados de medição, o melhor desempenho foi observado no eletrodo EL-02. Para esse eletrodo, todos os desvios foram estatisticamente significativos, com resultados de classe Q1 para desvio de forma de perfil ( ffα ), classe Q1 para desvio angular de perfil ( fHα ) e classe Q2 para desvio total de perfil ( Fα ). Em comparação ao eletrodo EL-00, o eletrodo EL-01 apresentou resultados significativos para o desvio total de perfil ( Fα ) e desvio de forma de perfil ( ffα ), ambos classificados como Q3, e desvio angular de perfil ( fHα ) com resultado Q1. No entanto, o valor p do desvio angular de perfil ( fHα ) para EL-01, em comparação ao EL-02, foi de 0,8734, não considerado
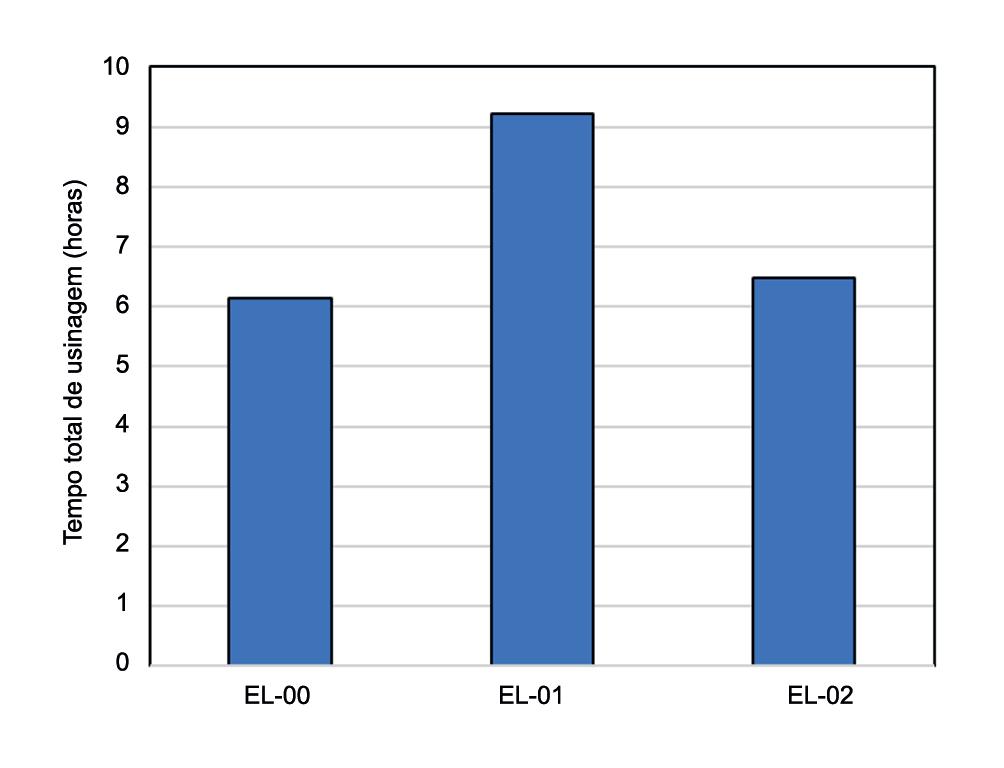
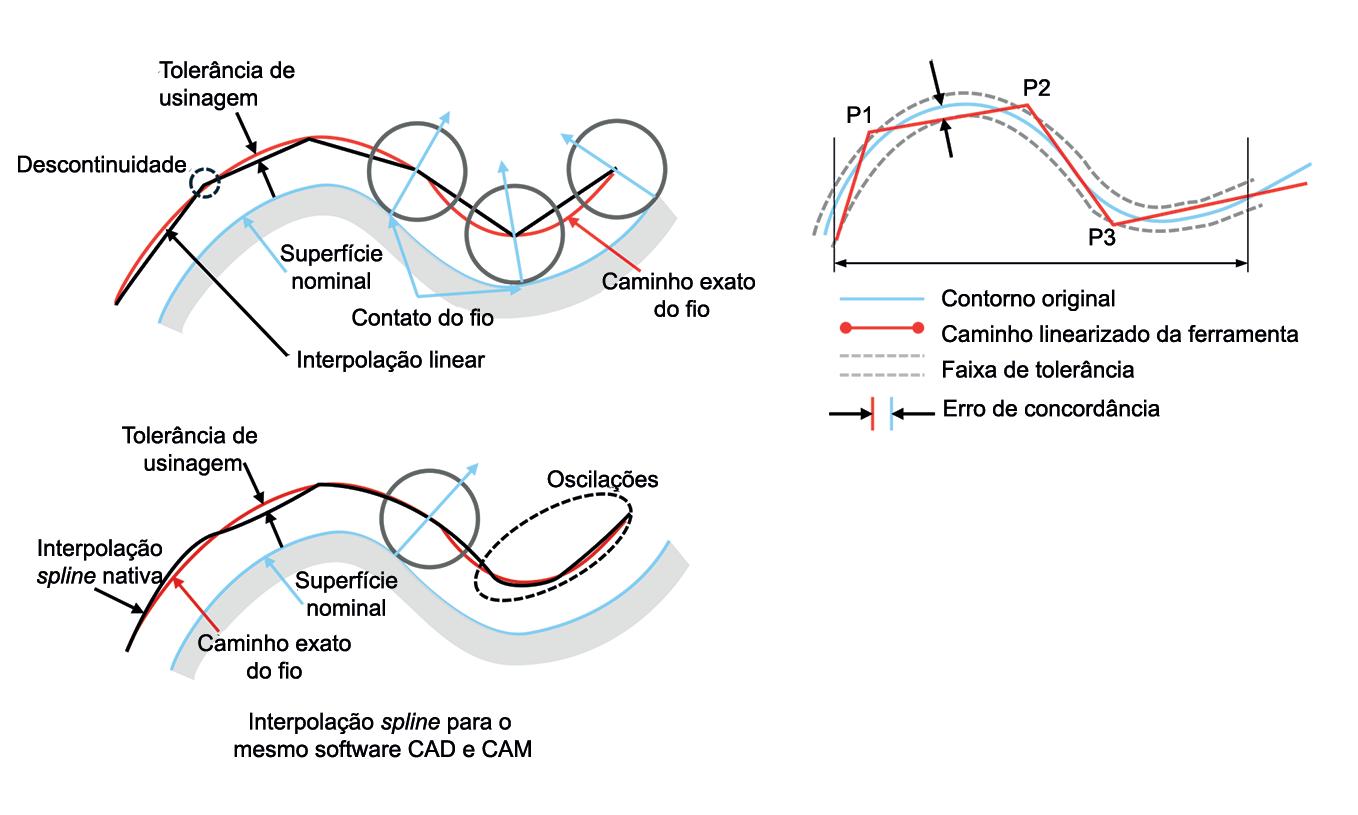
estatisticamente diferente. Ou seja, o aprimoramento do perfil do dente de engrenagem em termos da inclinação do dente foi semelhante para ambas as novas estratégias.
Por outro lado, o eletrodo EL-00 apresentou resultados de classe Q7 para o desvio total de perfil ( Fα ) e desvio de forma de perfil ( ffα ), ambos também estatisticamente significativos. Já o desvio angular de perfil ( fHα ) para EL-00, foi classificado como Q5, com valor ρ de 9,00E-09, mostrando uma alta significância estatística. Ou seja, observou-se um aprimoramento de todas as estratégias aplicadas para corte dos eletrodos EL-01 e EL-02 em relação ao eletrodo EL-00. Ao analisar os códigos gerados para cada estratégia, observa-se que o perfil convencional gera menos pontos no código G. Em contrapartida, no perfil com segmentos de 0,02 mm, a quantidade de pontos aumenta consideravelmente. Além disso, quando analisado o código G do perfil de spline, nota-se o uso dos comandos G2 e G3, que correspondem a uma estratégia de corte por trajetória de arco, em contraste com os perfis anteriores que usam
movimentos lineares G1 (17) À medida que mais segmentos são gerados para garantir maior precisão no perfil da peça, há uma demanda crescente por processamento e controle de posicionamento por parte da máquina, o que prolonga o tempo de operação. Além disso, a maior quantidade de segmentos também aumenta o tamanho do programa CNC, o que pode influenciar negativamente no desempenho do sistema (17). A figura 9 mostra o tempo de usinagem para cada uma das estratégias de perfil. Em relação aos tempos de usinagem, verificou-se que o tempo de corte do perfil segmentado é 50% maior que o perfil padrão, enquanto o aumento de tempo do perfil gerado por spline é cerca de 5% maior que o perfil padrão. Esse aumento está diretamente relacionado ao loop de controle da máquina, pois à medida que o número de pontos no código CNC cresce, há uma intensificação no processo de controle de posicionamento do sistema (17). A figura 10 mostra o impacto da faixa de erros sobre o controle de posicionamento e a precisão final da peça usinada.
A trajetória obtida pela aplicação de uma curva spline se apresenta como uma alternativa versátil e precisa para a obtenção de geometrias complexas e computacionalmente menos severas, ainda que incorra em desvios significativos durante a mudança brusca de trajetória (curvas côncavas e convexas). Além disso, a aplicação da estratégia B-spline destaca ainda menores tempos de usinagem.
Conclusão
Os resultados deste estudo demonstram que a escolha da estratégia de construção do perfil tem um impacto significativo na qualidade dimensional dos eletrodos utilizados no corte por eletroerosão por penetração. O uso de segmentos de 0,02 mm e a estratégia de spline mostraram-se mais eficazes na redução dos desvios de forma e angular do perfil, resultando na fabricação de eletrodos de maior precisão e melhores classes de qualidade segundo a norma ISO 1328-1. A análise de variância reforçou que os desvios obtidos com a estratégia de B-spline são estatisticamente inferiores, indicando uma superioridade técnica que pode ser decisiva na fabricação de eletrodos na fabricação de matrizes de alta precisão. Os tempos de usinagem destacaram ainda mais a influência do uso de estratégias simples de corte (segmentos de reta) versus curvas côncavas e convexas (B-spline). Um maior número de segmentos levou a tempos 50% maiores de corte, enquanto a mudança para uma estratégia B-spline apresentou tempos similares com uma qualidade de engrenagem superior.
Responsabilidade pelas informações
Os autores são os únicos responsáveis pelas informações incluídas neste trabalho.
1) Arantes, L. J. e Silva, M. “Avaliação de superfícies usinadas por diferentes fluidos dielétricos no processo de usinagem por eletroerosão”, artigo publicado na Revista Metalúrgica & Materiais, Minas, Ouro Preto, 56(2): 91-96, 2003.
2) Associação Brasileira de normas técnicas. ABNT NBR ISO 17025: Requisitos Gerais para competência de laboratórios de ensaio e calibração, Rio de Janeiro, 2017.
3) Eubank, P. T.; et al. Theoretical models of the electrical discharge machining process. III. The variable mass, cylindrical plasma model. Journal of Applied Physics, v. 73, n. 11, p. 7900–7909, 1 June 1993.
4) Gemaque, M. J. A. Abordagem para solução de um problema metrológico na indústria: medição de engrenagens. 2004. Dissertação (Mestrado em Metrologia Científica e Industrial) - Universidade Federal de Santa Catarina, Florianópolis, 2004.
5) Gupta, K., & Jain, N. K. (2017). Near-Net Shape Manufacturing of Miniature Spur Gears by Wire Spark Erosion Machining. Springer Science+Business Media. DOI 10.1007/978-981-10-1563-2
6) ISO 1328-1:2013. Cylindrical gears - ISO system of flank tolerance classification - Part 1: Definitions and allowable values of deviations relevant to flanks of gear teeth. Geneva: International Organization for Standardization.
7) ISO 1328-2. Cylindrical Gears - ISO system of accuracy, Part 2. Definitions and allowable values of deviations relevant to corresponding flanks of gear teeth. 5. ed. [S.l.: s.n.], 1997.
8) Kobyskovsky, N. F.; Shorokhov, G. D.; Sogrishin, I. P. Forging of spur gears on a high speed forge. Kuznechno-shtamp. Proizv., No. 8, 1967.
9) Konig, W.; Klocke, F. Tecnologia de fabricação volume 3. Tradução de Walter Lindolfo Weingaertner. 1997.
10) Kranz, R., Wendl, F., and Wupper, K. D., (1990). Influence of EDM conditions on the toughness of tool steels. Thyssen Edelstahl Technische Berichte, pp.100-105.
11) Löttgen, R., 1998. “EDM die sinking: state of the art”. Proceedings of International Symposium for Electro Machining, Vol. 1, Aachen, pp. 341-350.
12) Miller, R. C. Pneumatic-mechanical forging - state of the art. In: The First International Conference of the Centre for High Energy Forming, University of Denver, Estes Park, Colorado, U.S.A., June 1967.
13) Parkinson, F. L. Evaluation of high energy rate forged gears with integral teeth. Western Gear Corporation, Lynwood, California, U.S.A. U.S. Army Contract DA 44-177-AMC-321 (T), 1964.
14) Reitz, L. F. Avaliação da classe de engrenagem de dentes retos na fabricação de matrizes para forjamento a frio. 2017. Trabalho de Conclusão de Curso (Bacharelado em Engenharia de Produção) –Centro Universitário de Brusque – UNIFEBE, Brusque, 2017.
15) Silveira, F. D. Estudo da influência dos anéis de cintamento sobre as matrizes de extrusão a frio de engrenagens cilíndricas de dentes retos com o aço SAE 10B22 para a indústria automobilística. 2019. Tese (Doutorado em Engenharia de Minas, Metalúrgica e de Materiais) - Universidade Federal do Rio Grande do Sul, Porto Alegre, 2019.
16) Soares Júnior, L. Sistemática para garantia da qualidade na medição de peças com geometria complexa e superfície com forma livre utilizando máquina de medir por coordenadas. 2010. Tese (Doutorado em Engenharia Mecânica), Universidade Federal da Paraíba, Paraíba, 2010.
17) Souza, A. F. Engenharia integrada por computador e sistemas CAD CAM CNC: princípios e aplicações. 1. ed. São Paulo: Artliber, 2013.
Matéria-prima essencial para a usinagem, os aços especiais são detalhados aqui por composição e dimensões. Os fornecedores informam os formatos de comercialização, a disponibilidade de tratamentos térmicos e a existência de certificações de qualidade. O guia indica ainda os prazos médios de entrega, facilitando o planejamento logístico e a seleção da liga mais adequada para cada projeto.
Empresa Telefone Email Fabricante/ Importadora Distribuidora
Açoespecial (11) 99953-0376 vendas@acoespecial.com.br
Central Ferro e Aço (62) 3271-2044 financeiro@centraldeferro.com.br
Dagan (11) 99208-6677 marketing@dagan.com.br
Madiba Metals (11) 2294-1010 vendas@madibametals.com.br
Mecatti (19) 3451-3099 vendas@mecatti.com.br
Metalli (54) 3217-4313 denise.paim@metalliacos.com.br
Proaços (31) 3362-9999 vendas@proacos.com.br
TUM (11) 4344-5622 vendas@tum.com.br
Villares Metals 0800 707 0577 metals@villaresmetals.com
Alemanha
Gröditz, Alemanha; Dorrenberg, França
Produtos com os quais trabalha
Condições de fornecimento
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 56 empresas pesquisadas. Fonte: Revista Máquinas e Metais, abril/maio de 2026.
Fornecidos na forma de
É com grande entusiasmo que convidamos você para visitar o estande do CNC Service na FEIMEC 2026, uma das maiores feiras de máquina-ferramentas da América Latina.
Inscrições gratuitas no site FEIMEC.COM.BR
Visite nosso estande e conheça as marcas que representamos