precisão e segurança. O futuro da sua operação está aqui.
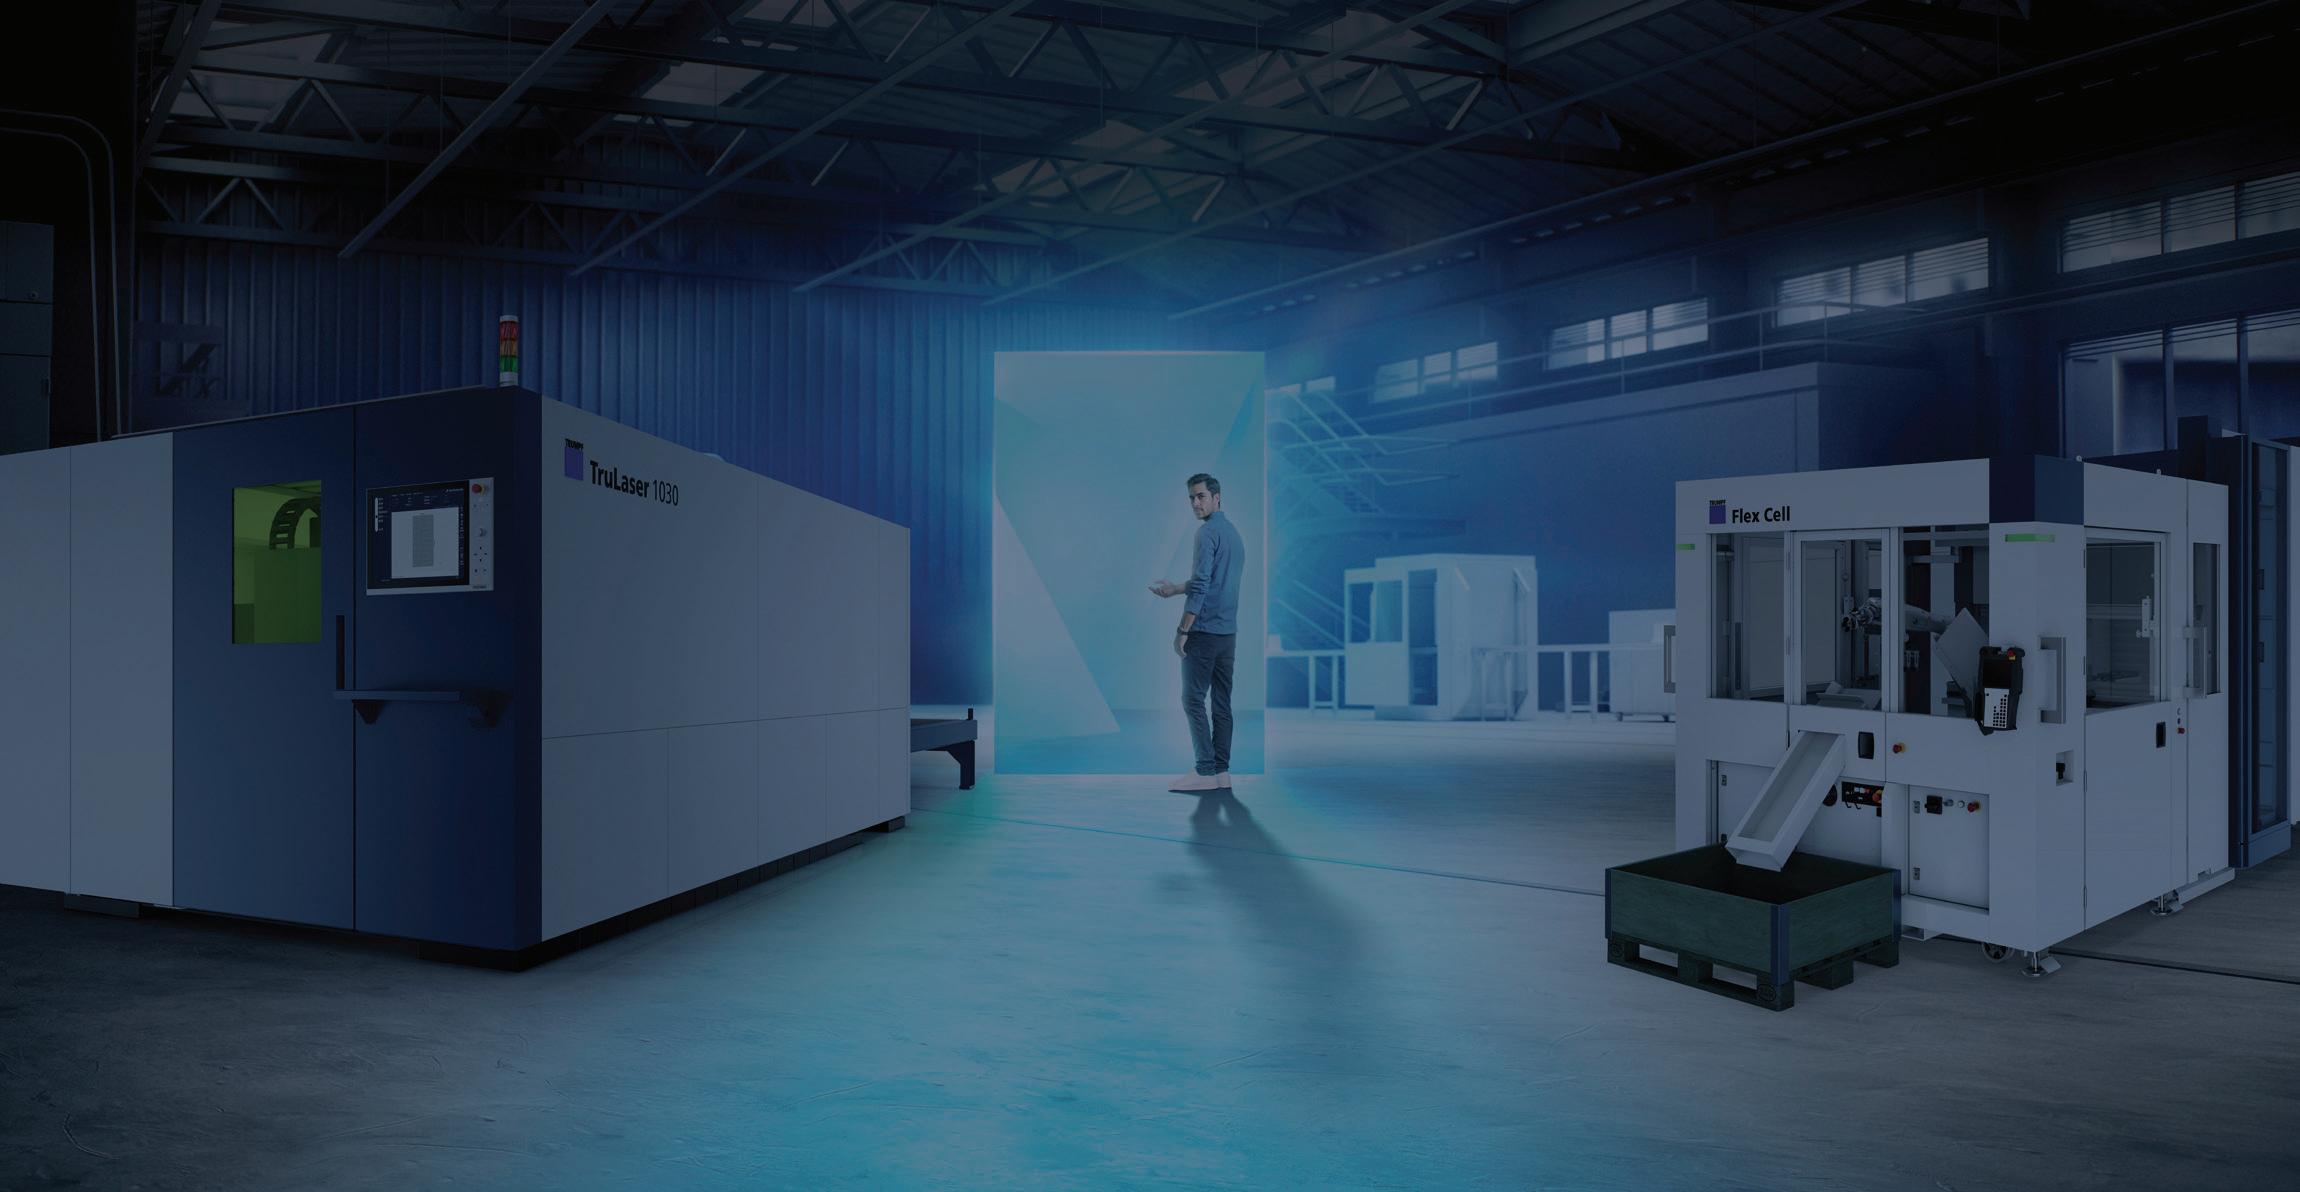
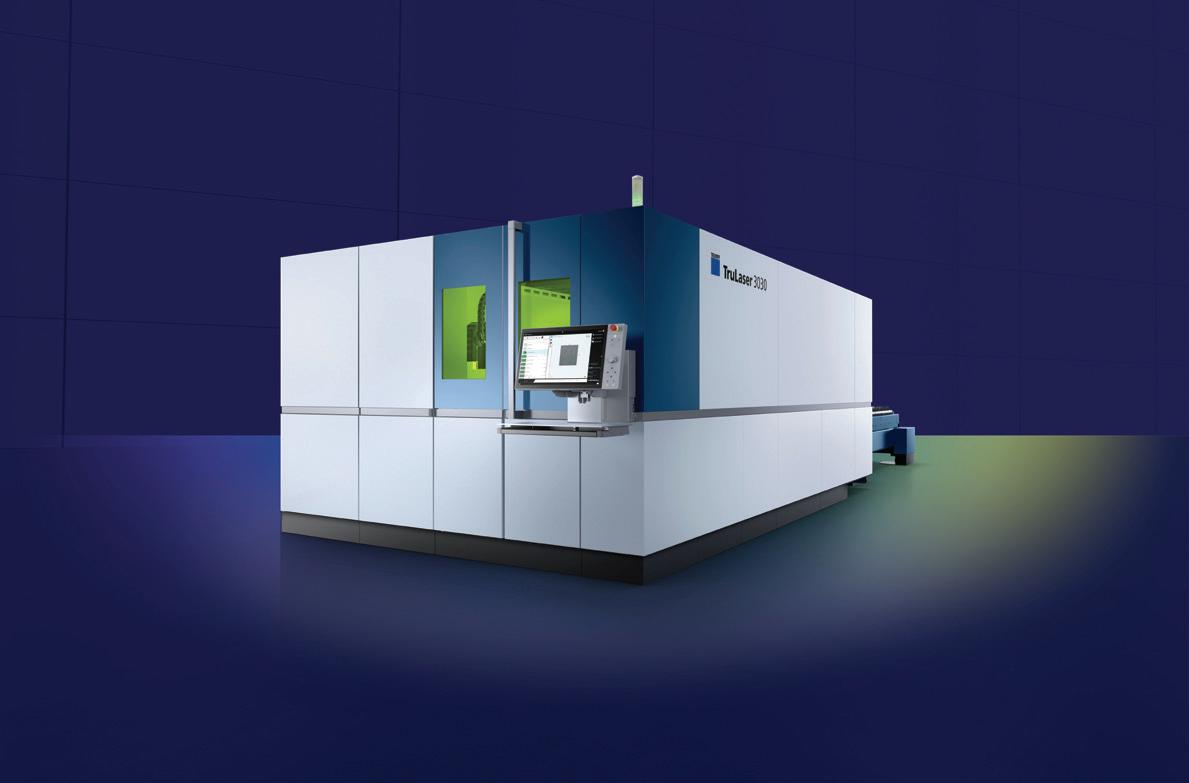
Na FEIMEC 2026, a TRUMPF apresenta as tecnologias que estão ditando o novo padrão global de produtividade e segurança:
• TruLaser 1030 (12kW) – Máquina de entrada com potência inédita na feira;
• TruLaser 3030 (24kW) – Velocidade extrema e alta produtividade;
• TruBend Série 1000 – Precisão e robustez;
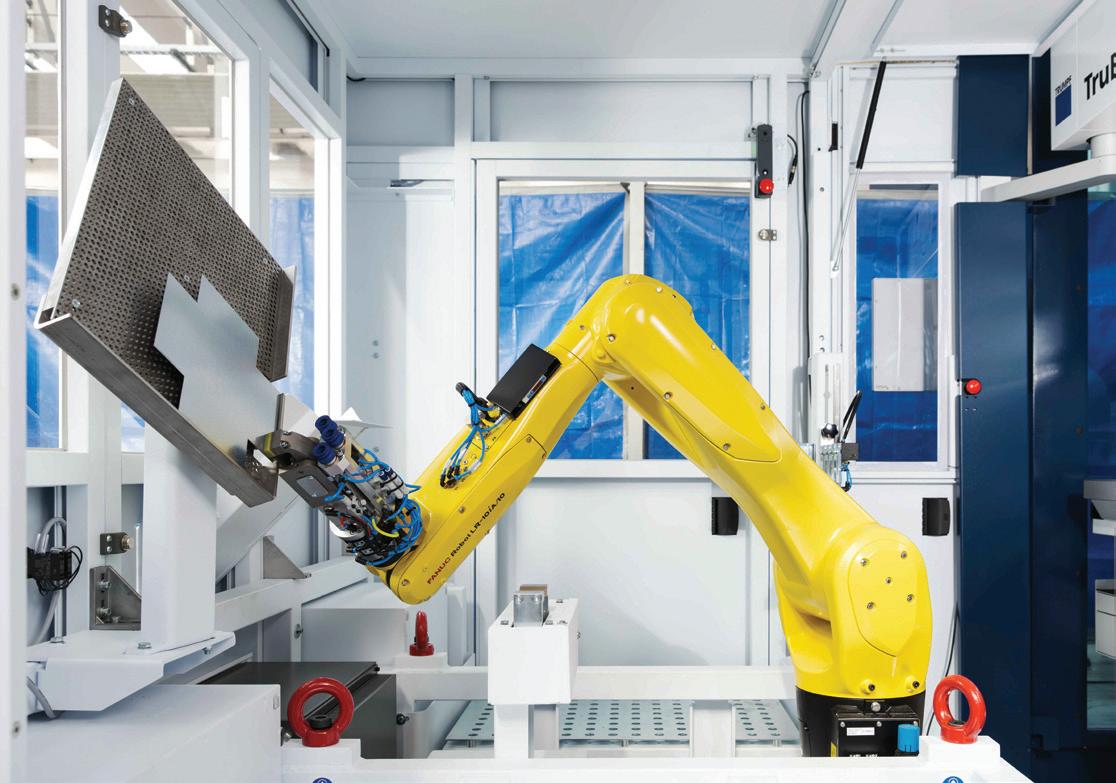
• TruBend 7050 com Flex Cell – Automação avançada em dobra.
De 5 a 9 de maio, no São Paulo Expo, estande D020. lighting up the future
Entre em contato
Sumário
Confira nesta edição as tecnologias para processamento de chapas e tubos metálicos que estão entre as atrações da FEIMEC, e também um artigo técnico sobre o uso de modelagem numérica por elementos finitos na estampagem incremental.
Boa feira!
Adalberto Rezende
Redator
adalberto@arandaeditora.com.br
Fornecedores de equipamentos para movimentação e armazenagem de chapas.
Feimec
Máquinas e sistemas automatizados que serão apresentados no evento.
Produtividade
Modelagem numérica por elementos finitos da estampagem incremental usando modelo de dano dúctil.
Tudo sobre prensas
As características dos motores elétricos e como eles fazem as prensas funcionarem.
Livros e informativos
Capa Processo de estampagem de chapas. Imagem: Pixel B / Shutterstock. Arte final: Talita Silva
Notícias
Lasers de ultra-alta potência, uma nova era no corte de metais
O Instituto Fraunhofer de Tecnologia Laser (ILT) e o Cluster de Excelência CAPS, da mesma instituição, anunciaram avanços no desenvolvimento de lasers de pulso ultracurto (USP, de ultra short pulse ) para a faixa de dezenas de quilowatts (kW), por meio de novas estratégias de modelagem do feixe. As novidades foram apresentadas durante o Congresso Internacional de Tecnologia Laser AKL’26, que aconteceu entre 22 e 24 de abril, em Aachen, na Alemanha.
O desenvolvimento visa superar gargalos de produtividade no trabalho com materiais espessos e aços de alta resistência, permitindo o processamento de grandes superfícies com precisão micrométrica e eficiência até cinco vezes superior aos métodos de corte a laser atuais.
A transição para os lasers de ultra-alta potência (UHP, de ultra high power ) representa um avanço substancial para as técnicas de corte e união de metais, com equipamentos já operacionais na faixa de 50 kW fabricados pela alemã Trumpf, por exemplo, e a perspectiva de ultrapassar 100 kW.
A tecnologia permite o processamento de materiais de alta espessura com zonas termicamente afetadas (ZTA) mínimas, graças ao controle preciso da duração do pulso e à geração de pulsos periódicos ( bursts ). Essa abordagem otimiza a entrada de energia e facilita
a extração de fumos, evitando interferências no processo e garantindo bordas de corte com acabamento superior.
Um dos destaques derivados dessa evolução para o setor de fabricação a partir de chapas é a chamada “estampagem óptica”, baseada em um sistema que utiliza moduladores espaciais de luz para estruturar áreas inteiras de metal simultaneamente. Combinada com um scanner miniaturizado desenvolvido pelo Fraunhofer ILT, essa inovação possibilita a integração de múltiplos scanners em uma única célula de trabalho, permitindo a funcionalização de metros quadrados de superfícies metálicas por minuto e a furação simultânea de centenas de orifícios.
Laser de alta potência combinado com IA A nova era do processamento de materiais a laser também será marcada pela integração de Inteligência Artificial (IA) e métodos computacionais para o controle de processos em tempo real. O objetivo é alcançar o que o Fraunhofer denomina de “produção de primeira tentativa”, onde a precisão é garantida logo no início da operação, reduzindo drasticamente o desperdício de matéria-prima. Para a indústria de conformação, isso representa a viabilidade econômica de processos que antes eram barrados por custos operacionais ou limitações técnicas de potência e velocidade.
ILT – www.ilt.fraunhofer.de/en.html Trumpf – www.trumpf.com/pt_BR
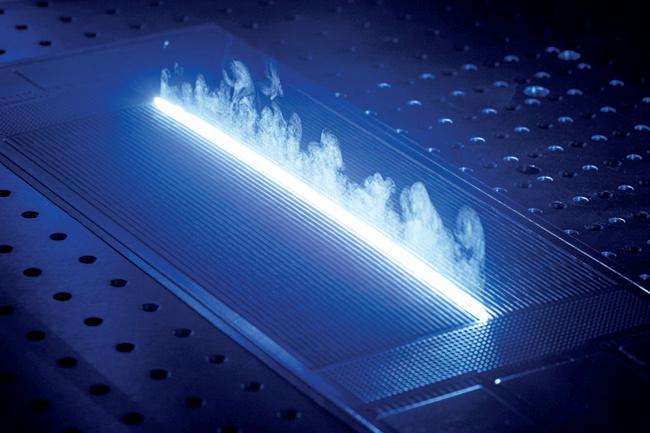
Uso de sistema a laser na remoção de revestimento no Fraunhofer ILT. Com fontes que poderão chegar aos 100 kW de potência, os novos sistemas viabilizam o corte e a união de aços de alta resistência.
Imagem: Fraunhofer ILT.
Robótica e IA na movimentação de produtos longos
A alemã Remmert, em colaboração com o Instituto Fraunhofer para Automação Industrial (IOSB-INA), lançou um sistema robótico de manipulação automatizada para materiais longos, visando substituir a triagem manual em processos industriais.
A solução combina robótica, visão 3D e inteligência artificial (IA) para identificar, remover e posicionar barras, tubos e perfis metálicos não ordenados, com peso de até 300 kg, diretamente de transportadores de carga. O desenvolvimento responde à baixa automação histórica nesse segmento, otimizando o fornecimento de material para sistemas de corte e processos de acabamento.
A instalação opera de forma integrada com um sistema de reconhecimento de imagem por (IA), que detecta com precisão a posição de itens embalados ou não. Para a movimentação, o sistema dispõe de ferramentas de fixação magnéticas, a vácuo ou mecânicas, incluindo a funcionalidade de troca automática de garras, a qual permite que o robô manipule uma grande variedade de componentes de forma autônoma.
Totalmente integrável aos sistemas de armazenamento da
marca, o conceito transfere a lógica de separação de peças pequenas para o universo dos componentes longos. Segundo a empresa, a automação desta área, antes dependente de intensa mão de obra, garante maior agilidade na separação de pedidos e na alimentação de linhas produtivas, elevando o padrão de eficiência logística na indústria metal mecânica.
Remmert – www.remmert.de
Robôs humanoides vão operar em linhas de produção de componentes metálicos
A Fagor Arrasate e a Funditec Intelligence, ambas espanholas, anunciaram a criação da Primus Robotics, uma joint venture dedicada ao projeto e fabricação de robôs humanoides industriais com recursos de inteligência artificial (IA) para operar em ambientes fabris complexos, visando liberar trabalhadores de tarefas pesadas e perigosas no setor metal mecânico. A iniciativa é estratégica, pois une a expertise da Fagor Arrasate em engenharia de precisão e automação de linhas de produção para o segmento de conformação a partir de chapas e tubos metálicos com a experiência da Funditec Intelligence em sistemas de automação e inteligência artificial. O primeiro produto, batizado de Primus P1, será um robô humanoide dedicado à manipulação, suporte operacional e manutenção. Equipado com o sistema operacional Primus OS, o equipamento foi concebido para interagir de forma segura com máquinas avançadas e operadores, facilitando a automação em
postos de trabalho onde a robótica tradicional, fixa ou enclausurada, encontra limitações físicas. O cronograma do projeto envolvendo a Fagor, que tem unidade brasileira em São Paulo (SP), prevê a apresentação do primeiro protótipo funcional do Primus P1 ao final de 2027. A produção inicial será concentrada em uma instalação de 2.500 m² em Mondragón (País Basco), com capacidade de 200 unidades por ano, projetando uma expansão escalonável para mais de 3.000 robôs anualmente.
A movimentação sinaliza que a robótica humanoide está migrando da fase experimental para se tornar uma categoria de sistema industrial pronta para integração em fábricas de autopeças e de estruturas metálicas, por exemplo, seguindo uma tendência já iniciada por grandes montadoras.
Fagor Arrasate –https://fagorarrasate.com
Funditec Intelligence –https://funditec.es/intelligence Leia mais sobre os fatos que impactam o setor metal mecânico na seção de Notícias do portal da Corte e Conformação de Metais: www.arandanet.com.br/revista/ ccm/noticias
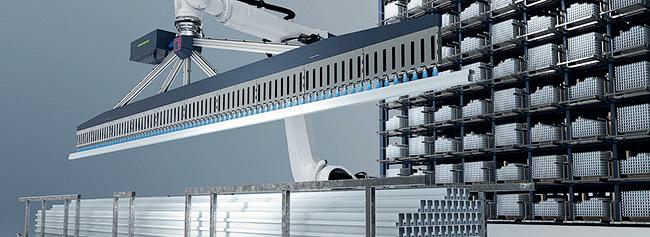
Sistema manipula tubos e perfis longos de até 300 kg, com reconhecimento de posição por IA.
Imagem: Remmert.
Movimentação e armazenagem de chapas
A logística interna eficiente é crucial para preservar a integridade das superfícies metálicas e otimizar o fluxo fabril. Este guia reúne fornecedores de soluções projetadas para simplificar a movimentação e eliminar riscos de danos às chapas, aumentando a segurança operacional. Encontre aqui recursos essenciais para o setor, incluindo desde cintas e cabos de aço até talhas pneumáticas, estantes e racks.
Empresa Telefone Email Fabricante País Cabos de aço Cintas e fitas de aço Cintas náilon Cintas –outras Ganchos e tenazes Transportadores magnéticos Ventosas Sistemas de roletes Pontes rolantes Mesas elevadoras Talhas manuais Talhas elétricas Talhas pneumáticas Empilhadeiras manuais Empilhadeiras elétricas
Andrade Máquinas (11) 3787-3329 vendas1@sanseitalhas.com.br Sansei, China
Andrótica (11) 98320-5308 androtica@androtica.com.br Stopa
Brasfixo (11) 99978-9866 brasfixo@brasfixo.com.br
Comase (19) 98167-8081 info@grupocomase.com.br HVR Magnetics, China
Domenico Ravellli (17) 3238-3128 www.domenicoeravelli.com.br comercial@domenicoeravelli.com.br
Eidt Ciriex Abus (51) 99240-2968 administrativo@ciriex-abus.com.br Abus Kransysteme, Alemanha
Feba (11) 4053-5900 comercial@feba.com.br
Fitacabo (11) 3573-4500 vendas@fitacabo.com.br
Ímãtec (19) 3852-9500 vendas@imatec.ind.br China
Isma (19) 3814-6000 armazenagem@isma.com.br
Ital (11) 96416-4821 contato@ital.com.br
Italotec (11) 98165-0237 vendas@italotec.com.br
Konecranes (11) 99400-0600 contato@konecranes.com
Metodo (19) 99292-6378 atendimento@metodomoveis.com.br
Movitec (27) 98876-7812 vendas@movitecind.com.br
Otimize (51) 98111-9600 vendas@otimize.ind.br
Oximag (11) 97079-2663 vendas@oximag.com
Carrinhos manuais
Carrinhos elétricos
Carrinhos hidráulicos
Tombadores de carga
Paletes de madeira
Paletes de plástico
Paletes de aço Contêineres Estantes e racks para armazenagem
Empresa Telefone Email Fabricante País Cabos de aço Cintas e fitas de aço Cintas náilon Cintas –outras Ganchos e tenazes Transportadores magnéticos Ventosas Sistemas de roletes Pontes rolantes Mesas elevadoras Talhas manuais Talhas elétricas Talhas pneumáticas
RUD Correntes (11) 98974-7930 vendasg43@rud.com.br
Skymetal (11) 94021-5509 vendas4@skymetal.com.br
Stahl Talhas (11) 4147-7777 contato@stahl-talhas.com.br
Tork Lifting (15) 2018-4680 comercial@torkbrasil.ind.br
Ventowag (28) 2102-2525 vendas@ventowag.com.br
WS Cranes (51) 98424-3378 comercial@wscranes.com.br
Zeloso (11) 99116-0493 zelozo@zeloso.com.br
Toger, Inglaterra
Stahl, Alemanha
Koio, China
Empilhadeiras manuais
Empilhadeiras elétricas
Carrinhos manuais
Carrinhos elétricos
Carrinhos hidráulicos
Tombadores de carga
Paletes de madeira Paletes de plástico
Paletes de aço
Contêineres
Estantes e racks para armazenagem
Obs.: Os dados constantes deste guia foram fornecidos pelas próprias empresas que dele participam, de um total de 227 empresas pesquisadas. Fonte: Revista Corte e Conformação de Metais, abril/maio de 2026
Processamento de chapas e tubos, um dos temas fundamentais da FEIMEC.
Tecnologias para corte e conformação de metais e sistemas automatizados para o chão de fábrica serão apresentados nos estandes, e também serão assunto de apresentações que vão acontecer em um espaço temático aberto à visitação em todos os dias do evento.
Máquinas e equipamentos para a fabricação a partir de chapas poderão ser vistas de perto na 5ª edição da FEIMEC - Feira Internacional de Máquinas e Equipamentos. A exposição que acontece no São Paulo Expo de 5 a 9 de maio de 2026 contará com tecnologias para corte, conformação e estampagem de chapas metálicas, e também com sistemas para produção que integram equipamentos para soldagem, pintura eletrostática a pó, robôs industriais, gerador de nitrogênio e soluções de software. Nos estandes também serão apresentadas máquinas para curvamento de tubos, dobramento de chapas e perfis, puncionamento e para desbaste e acabamento. Completam as atrações do evento tecnologias para automação industrial, tais como células robotizadas e sensores; medição 3D e gravação; eletrificação e transmissão de dados; assim como equipamentos para a movimentação de chapas e tubos, entre eles levantadores magnéticos, talhas elétricas e ganchos.
Parque de Ideias
Durante os cinco dias da feira, no Parque de Ideias, espaço dedicado ao conhecimento avançado e à pesquisa aplicada, serão reunidos especialistas, pesquisadores e executivos que vão debater temas pertinentes à indústria metal mecânica. As apresentações terão como temas a alta performance nos processos de corte envolvendo estratégias para o uso do hidrogênio, utilização de inteligência artificial (IA) como vantagem competitiva na indústria, realidade virtual aplicada em processos produtivos e segurança do trabalho, entre outros assuntos que abrangem gêmeos digitais e robótica colaborativa. Localização do Parque de Ideias: P002. Saiba mais em www.feimec.com.br/pt/ visitar/arenastematicas.html.
A seguir, saiba mais sobre alguns dos produtos que são apresentados no evento.
Mesa de soldagem
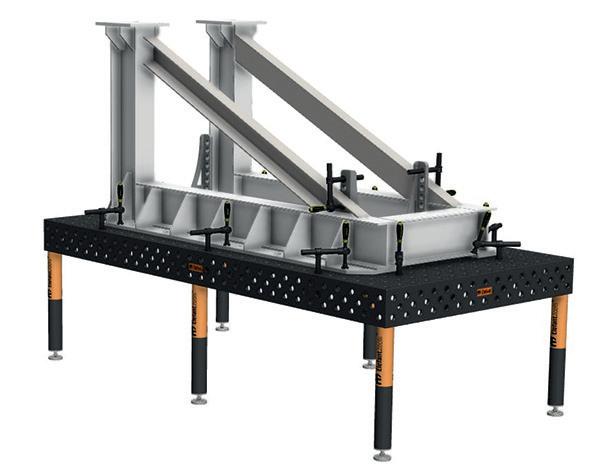
A Agoratec (Jaraguá do Sul, SC) apresenta sua mesa de soldagem modular, desenvolvida para processos industriais que exigem repetibilidade, robustez e versatilidade na fixação de peças. Fabricada em aço, ela possui tampo com sistema de furação padronizado que permite o uso de diversos dispositivos de fixação.
Parafusadeira elétrica
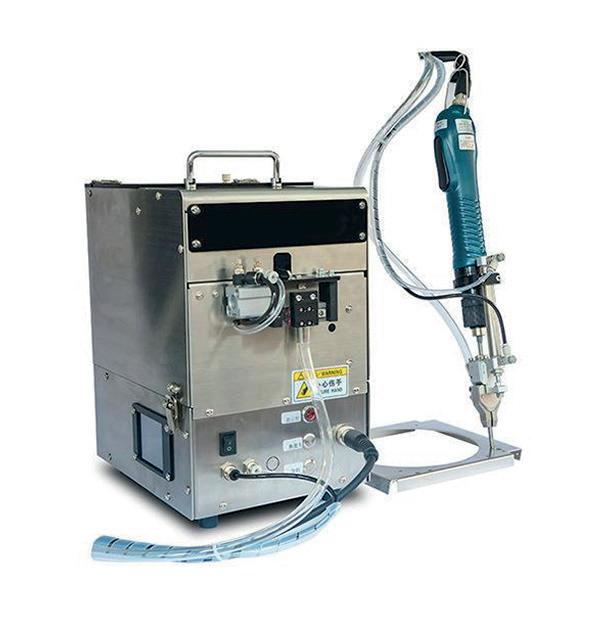
A Alphared (São Paulo, SP) apresenta a parafusadeira elétrica com alimentador automático de parafuso. O equipamento possui mandíbula de parafuso de alta precisão para aumentar a velocidade de aperto. A cabeça da parafusadeira ejeta o parafuso automaticamente para aperto. Isso impede que a mandíbula entre em contato com a superfície da peça de trabalho.
Automação para dobradeira
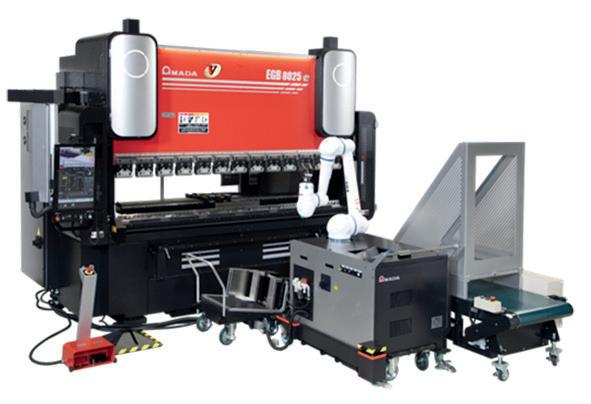
A Amada (Barueri, SP) irá exibir um sistema robótico simples, dedicado à fabricação de peças pequenas por dobramento, que reduz barreiras para a automação no processo. O sistema CR010B é indicado para empresas que normalmente trabalham com baixas quantidades, mas que precisam que algumas peças sejam produzidas em massa.
Serra de fita semiautomática
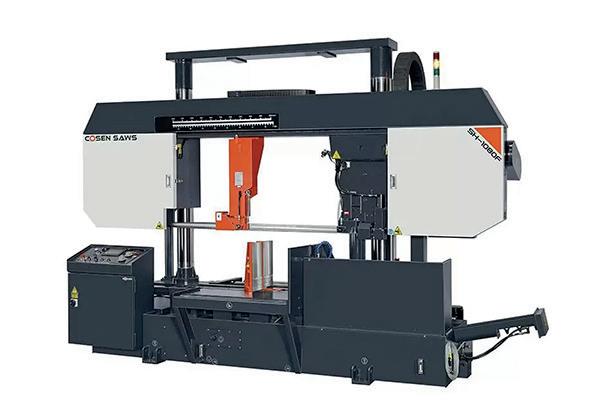
A Andorinha Serras, de Campinas (SP), lança a serra de fita semiautomática Cosen SH-1080F. Trata-se de modelo robusto, com capacidade de corte de até 1.000 mm x 800 mm, em barras retangulares de aço. Possui dupla coluna hidráulica.
Retrofit para corte e conformação
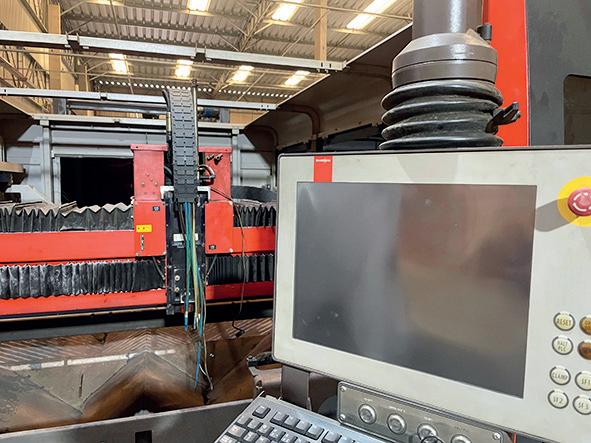
A Andrótica (Diadema, SP) tem como destaque o serviço de retrofitting para máquinas de corte e conformação. O serviço inclui a atualização de componentes e a implementação de novas tecnologias em sistemas já existentes. Há revitalização da estrutura da máquina, contemplando motores, painéis elétricos, comandos CNC e ressonadores laser.
Pistola automática
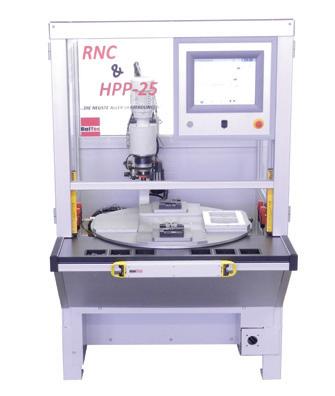
com deslocamento nos eixos X e Y e executa programas de rebitagem configurados no controlador HPP-25.
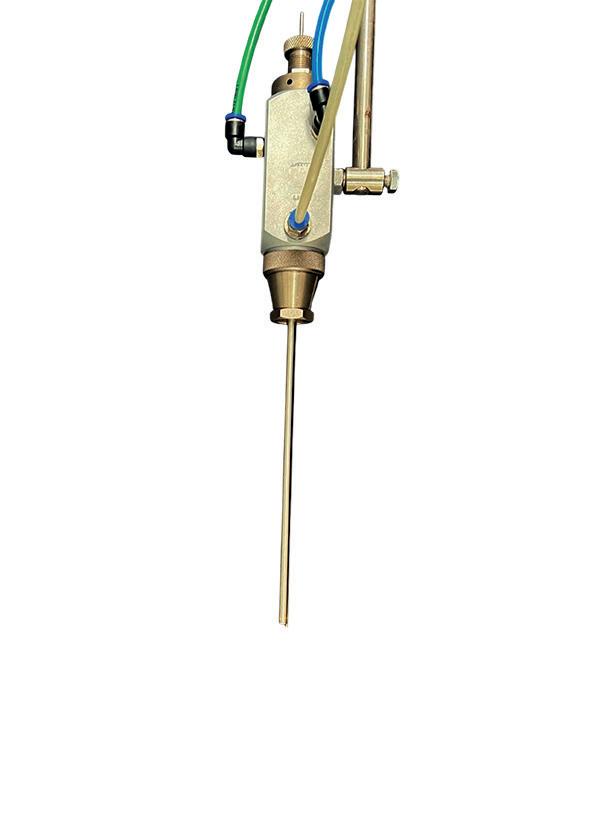
A exibirá sua linha de pistolas automáticas. Destaque para o APXI 1830, aplicador adaptável a processos de pulverização de líquidos. O modelo tem agulha autolimpante e comando pneumático com três entradas (líquido, ar de abertura da agulha/pistão e ar de atomização).
Pintura eletrostática a pó
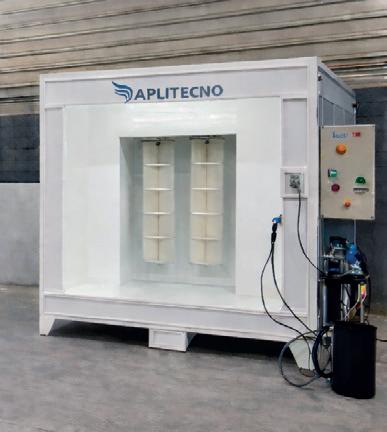
A Aplitecno (São Paulo, SP) projeta e fabrica cabines de pintura e estufas de cura. Nas cabines, o sistema opera por meio do carregamento eletrostático da tinta em pó. Isso promove forte atração das partículas à peça aterrada, o que assegura uniformidade da camada. O processo é limpo, sustentável e livre de solventes.
Sensores de visão
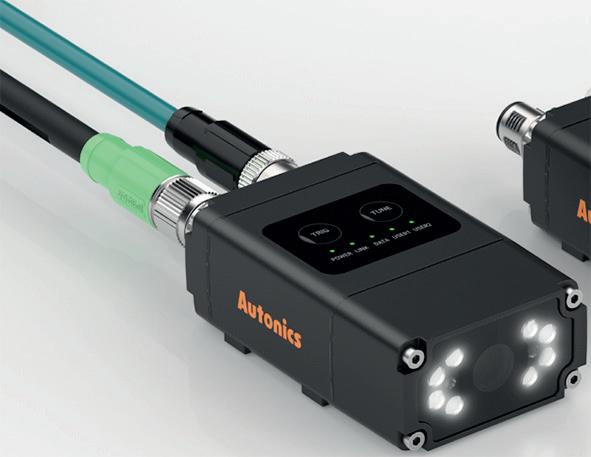
A paulistana Autonics trará como novidade os sensores de visão da série VG2, componentes usados na automação para detectar mudanças no ambiente e transmitir informações eletronicamente. Os aparelhos, com iluminação LED e lentes integradas, determinam a forma, o tamanho, os caracteres e os padrões dos objetos-alvo.
Posto de rebitagens
A Baltec (Jundiaí, SP), filial da empresa suíça especializada em rebitadeiras radiais e orbitais, vai expor um posto com capacidade para múltiplas rebitagens nas coordenadas X, Y e Z. O sistema, que atende a processos de conformação de metais a frio, tem rebitadeira
Corte a laser de fibra
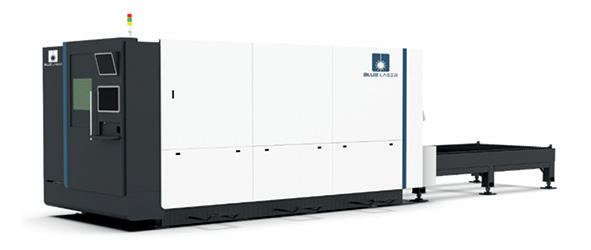
A paulistana Burtin apresenta a série BL da Blue Laser, máquinas de corte a laser de fibra desenvolvidas para operações de alta produtividade. Os equipamentos têm potência de 3 kW a 120 kW e área de trabalho de 1,5 m x 3 m até 3 m x 25 m, atendendo desde aplicações convencionais até o processamento de chapas de grandes dimensões. A linha conta com sistema de visão integrado para escaneamento da chapa e processamento de retalhos, o que contribui para o aproveitamento da matéria-prima.
Puncionadeira hidráulica
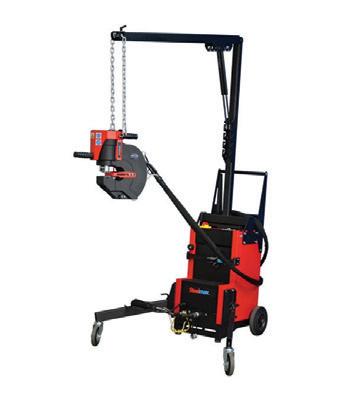
A Celmar (São Paulo, SP) apresenta a puncionadeira hidráulica portátil Promotech HP 110. O equipamento foi desenvolvido para operações de furação em estruturas metálicas, tais como chapas, cantoneiras, flanges de vigas e perfis estruturais. Disponível em versões com 35 e 47 toneladas de força de puncionamento, a máquina é capaz de produzir furos de 27 mm de diâmetro em chapas com espessura de 16 mm.
Estabilizador de tensão
Feimec
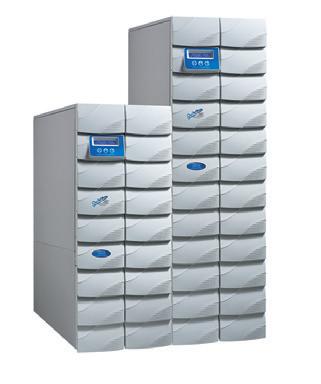
A CM Comandos Lineares (São Paulo, SP) vai apresentar a linha de estabilizadores de tensão Perfection SP, com modelos trifásicos de 10 kVA a 800 kVA. Os equipamentos possuem tecnologia de conversores estáticos com módulos IGBT de última geração, ideais para aplicações industriais que necessitam de proteção avançada
Combustão industrial
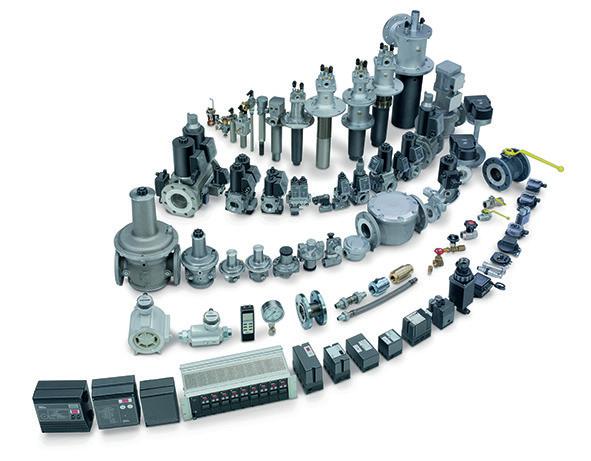
A Conai (São Paulo, SP) é especialista no desenvolvimento, projeto e fornecimento de sistemas de combustão industrial. A empresa distribui equipamentos como, por exemplo, medidores de vazão, programadores e detectores de chama.
Curvadora de tubos
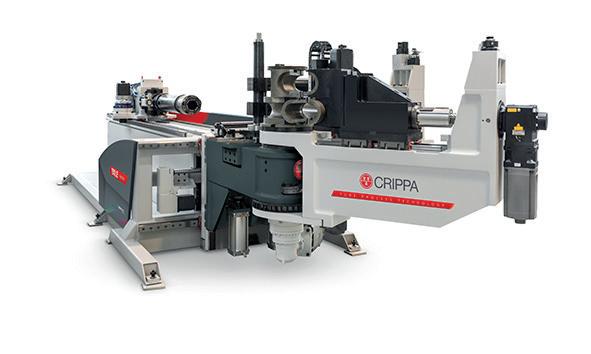
Com matriz na Itália e representante nacional em Caxias do Sul (RS), a Crippa irá lançar no mercado brasileiro a curvadora de tubos 150LE. O modelo é totalmente elétrico, com 10 eixos controlados e capacidade de curvar tubos de diâmetro de até 150 mm x 3 mm de espessura.
Soldagem a laser
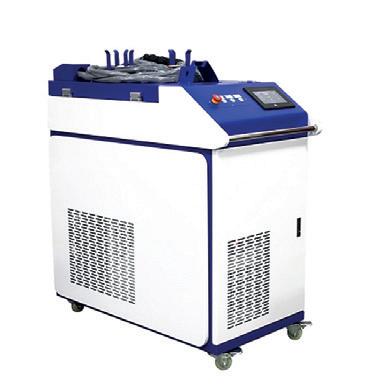
A Dardi (São Paulo, SP) atua no segmento de corte com jato de água e a laser. Terá como carro-chefe a máquina portátil de soldagem a laser de fibra. Trata-se de um equipamento que acopla os feixes de laser de alta energia na fibra óptica, após transmissão de longa distância, para se concentrar na peça de trabalho e realizar a soldagem.
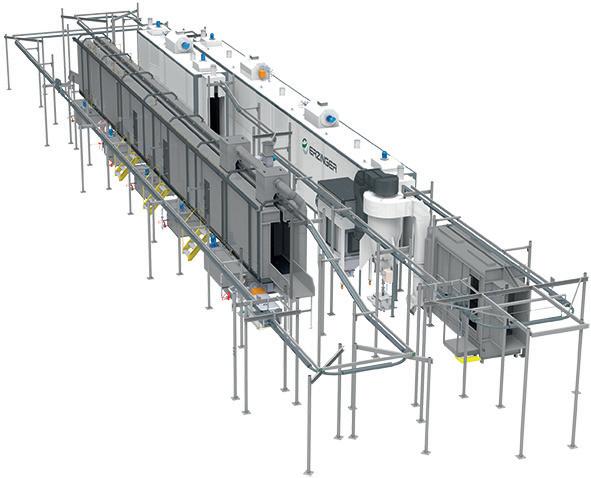
Pintura a pó
A Erzinger apresentará suas linhas de pintura a pó para revestimento de peças que operam por uma série de processos. O primeiro deles é o prétratamento, que limpa e prepara a superfície das peças por meio de um banho químico. A pintura é feita na cabine.
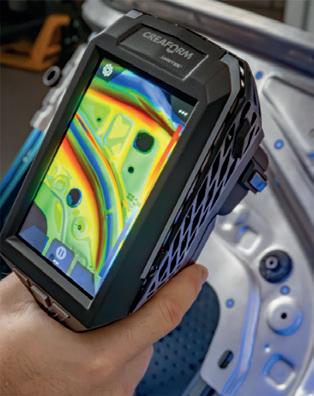
Desde janeiro, a americana Faro e a canadense Creaform são uma única empresa de nome Faro Creaform, com fábrica em Cotia (SP) e representação em Campinas (SP). A empresa exibe o ScanArm Quantum X, braço de medição portátil para inspeção e engenharia reversa. O modelo é 15% mais preciso em relação às séries anteriores, com precisão de 0,03 mm e velocidade de escaneamento de 1,2 milhão de pontos por segundo.
Corte por jato de água
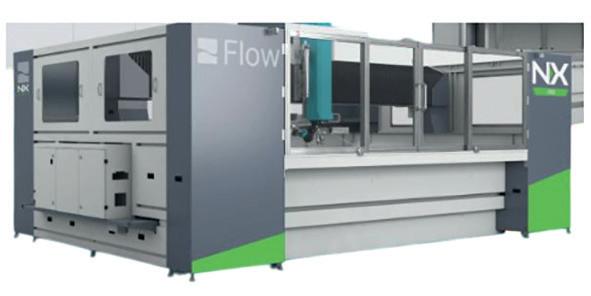
A americana Flow International, com escritório em São Paulo (SP), trará novidades na linha de máquinas para corte a laser e dobradeiras. Além disso, exibirá a NX Pro 3020, modelo de corte com jato de água. O equipamento possui sistema totalmente fechado que reduz o ruído, contém os respingos e melhora a visibilidade com iluminação LED integrada.
Serra circular
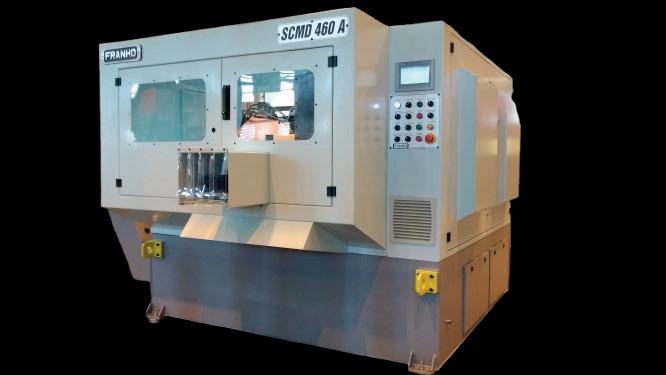
O destaque da Franho (Vinhedo, SP) será a serra circular SCMD-460A, projetada para alta produção. O equipamento possui manipulador frontal para redução de sobra de material; lubrificação por aspersão diretamente no dente do
disco; e morsa flutuante com movimento da mesa através de guias lineares ou cilíndricas.
Máquina para soldagem
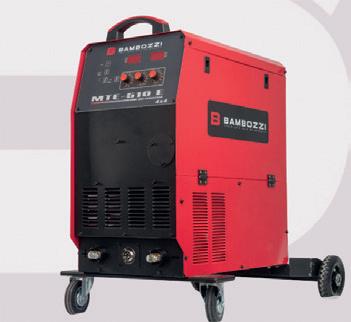
Com sede em Matão (SP), o Grupo Bambozzi atua no mercado de máquinas para soldagem elétrica, com a fabricação de equipamentos para uso doméstico, serralheria, indústria naval e de mineração e automatização de soldagem. Destaque para a linha de máquinas para soldagem pelos processos com eletrodo revestido, MIG/MAG, TIG e arco submerso.
Levantador magnético
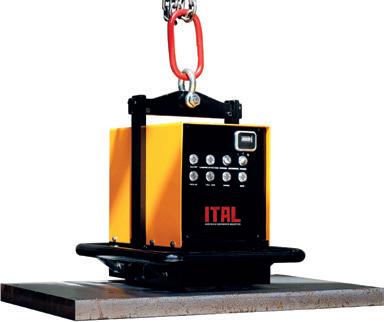
A Ital Equipamentos Magnéticos (Cotia, SP) vai expor o HBEP, um levantador magnético eletropermanente alimentado por bateria, desenvolvido para içar e movimentar materiais ferrosos, tais como chapas de aço, tubos, barras e perfis metálicos. Esse equipamento é ideal para elevação e transporte em siderúrgicas, fundições e usinagens.
Rebitadeiras orbital e radial
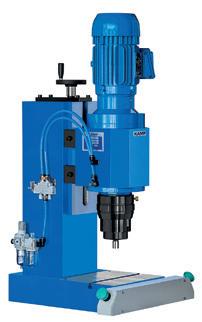
A Kamp Automatização (Caxias do Sul, RS) terá como destaque a linha de rebitadeiras orbital e radial, com modelos versáteis capazes de rebitar peças com diâmetro de 20 mm. A rebitadeira atua no processo de fixação e união de peças articuladas ou fixas, aplicando a força necessária para assegurar uma união resistente e acabamento uniforme.
Talha elétrica
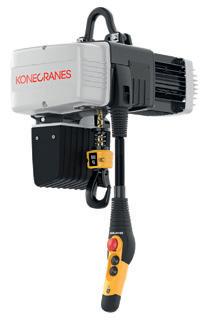
Com filial em Cotia (SP), a finlandesa Konecranes lança a talha elétrica de corrente série D, projetada para processos que necessitam de equipamentos de elevação. De construção robusta e design compacto, o modelo possui capacidade de elevação de 80 kg a 5.000 kg, em sete tamanhos.
Medição 3D portátil
Software de cortes
Empresa de origem italiana com filial brasileira em Curitiba (PR), a Libellula mostra um novo sistema de nesting - técnica de projeto da manufatura usada na indústria para aperfeiçoar o corte de materiais.
Trata-se do software NeXting, desenvolvido a partir de algoritmos e arquitetura 64 bits multicore e projetado para redefinir padrões de aproveitamento de material e desempenho computacional.
Gancho automático
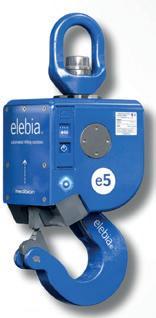
A Lingatec (Caieiras, SP) apresenta o gancho automático EVO da espanhola Elebia. Desenvolvido para operações de içamento que demandam controle de processo, redução de riscos e padronização de manobras, o equipamento permite o engate e desengate da carga por controle remoto.
Perfiladeira para vigas
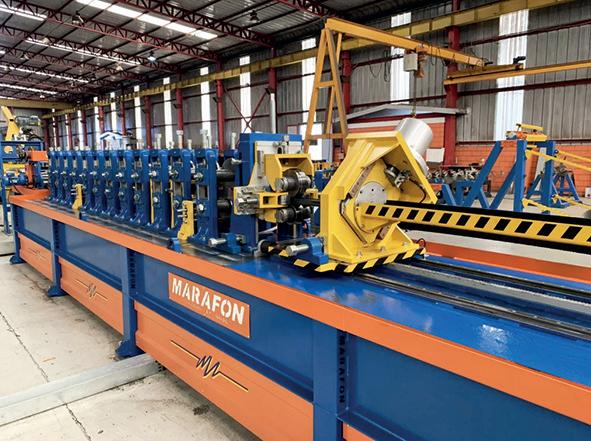
A Marafon (Piracicaba, SP) apresenta a linha de perfiladeiras para vigas U (simples ou enrijecida com furação), desenvolvida para o setor metal mecânico. O equipamento alcança velocidade de 55 m/min, com capacidade produtiva entre 300 e 700 toneladas por mês, processando espessuras de 1,5 mm a 4,75 mm.
Unidade móvel de soldagem
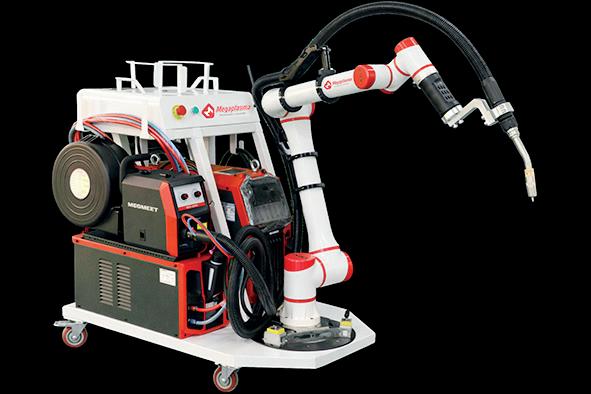
A Megaplasma (Boituva, SP) vai exibir as unidades móveis de soldagem com robôs colaborativos (cobots). O sistema integra robô colaborativo, fonte de soldagem, tocha e alimentador de arame, com destaque para a configuração em trolley (plataforma móvel).
Tubos metálicos
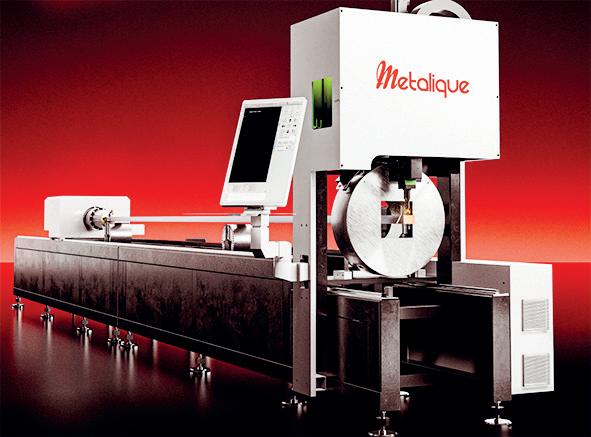
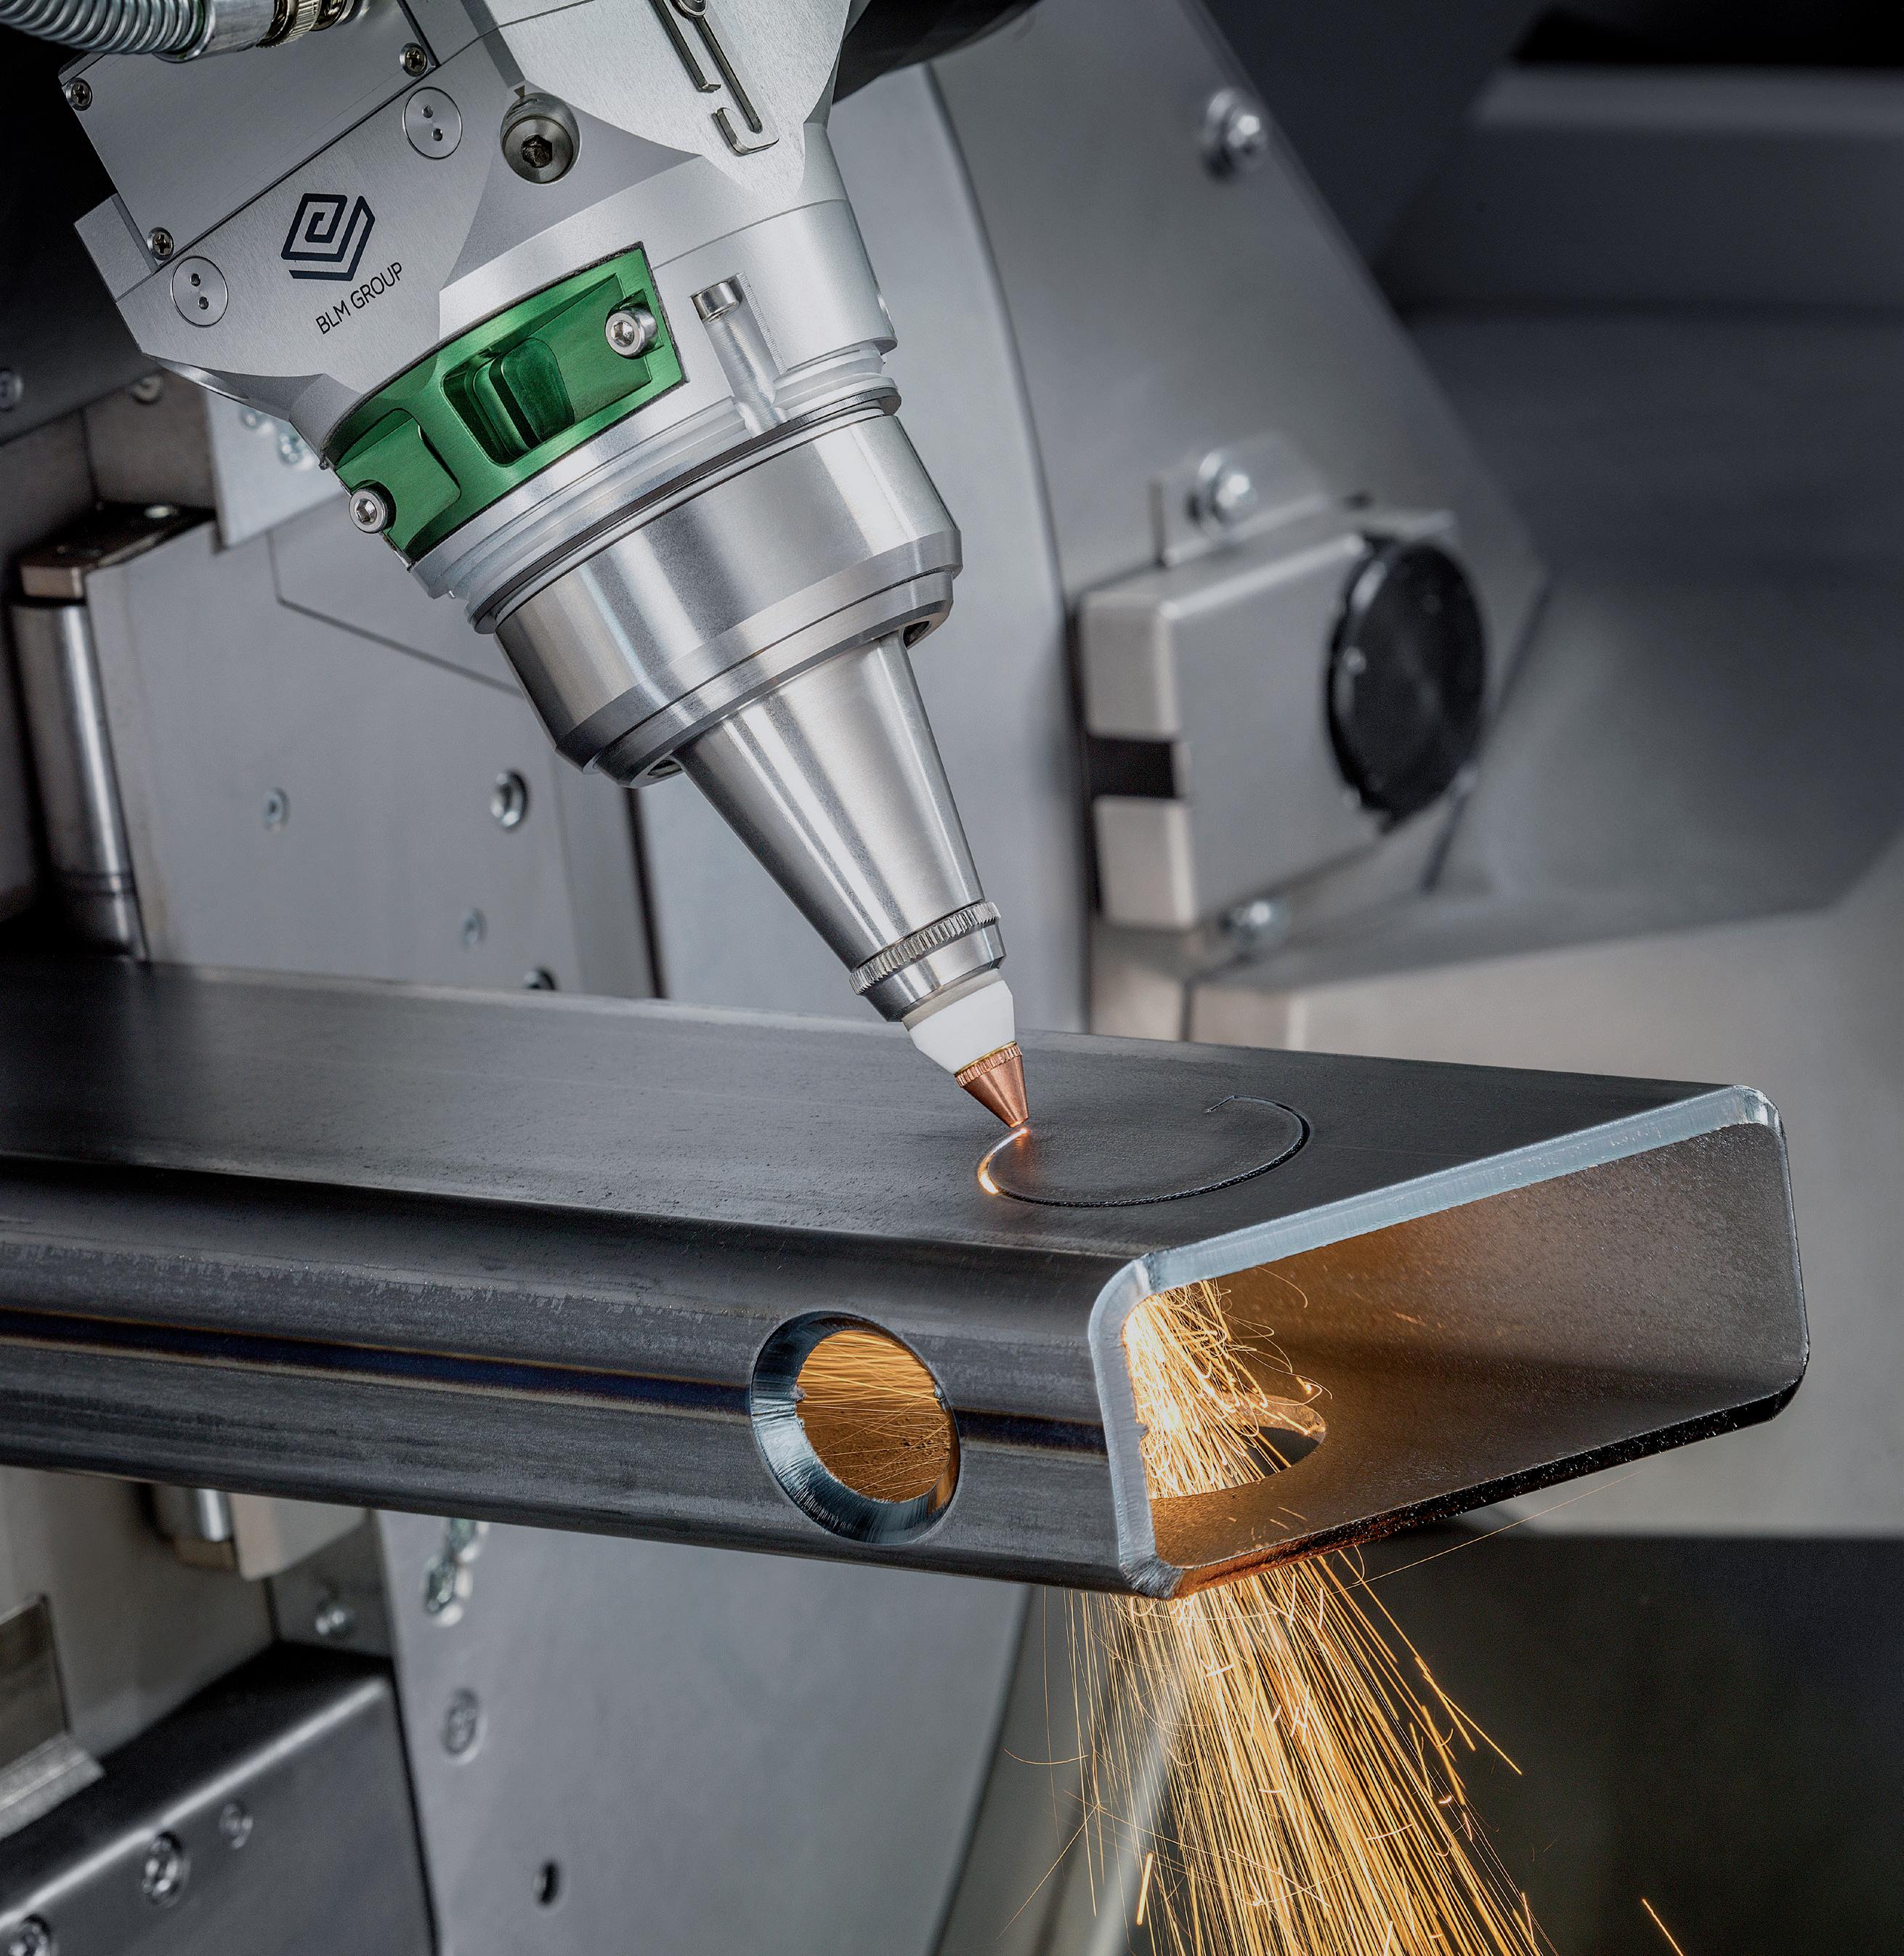
Com fábrica em Sorocaba (SP), a Metalique vai expor a Tube 6000Q, máquina CNC de corte a laser de fibra desenvolvida para processamento de tubos metálicos de até 6 metros. O equipamento realiza corte em tubos redondos, quadrados e retangulares, além de perfis estruturais.
Gravação a laser
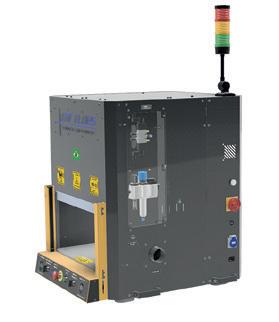
Com mais de 30 anos de atuação no desenvolvimento de máquinas de gravação industrial, a paulistana MF Flues lança o Sparta P, equipamento de gravação a laser de 25 W ou 50 W, projetado para oferecer versatilidade de marcação em diferentes materiais metálicos, tais como aços, alumínio e latão. O modelo faz gravações com contraste e tem enclausuramento NR-12.
Automação e robótica
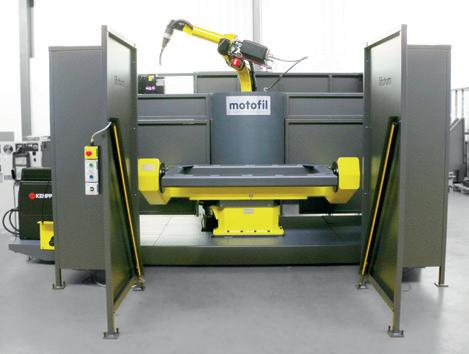
A Motofil desenvolve soluções em soldagem, corte, manipulação, lixamento e polimento para diversos segmentos industriais. Com sede em Ílhavo (Portugal) e subsidiária em Jacareí (SP), a empresa apresenta a HT1, uma célula compacta preparada para a soldagem MIG/MAG, TIG e laser, com robô integrado.
Laser para chanframento
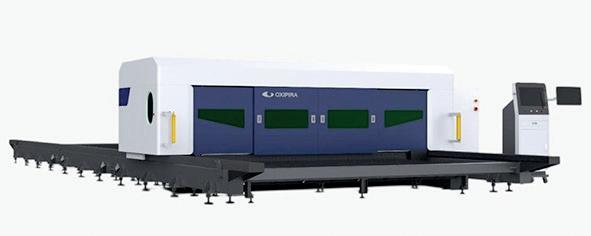
Com sede em Piracicaba (SP), a Oxipira exibirá
o sistema a laser em pórtico com chanfro, uma solução desenvolvida para operações industriais que exigem grande área de corte, precisão e versatilidade, especialmente em cortes chanfrados. Com capacidade de atingir até 24 m de comprimento e 3 m de largura, o equipamento possui estrutura modular do tipo pórtico balanceada.
Ferramenta de desbaste
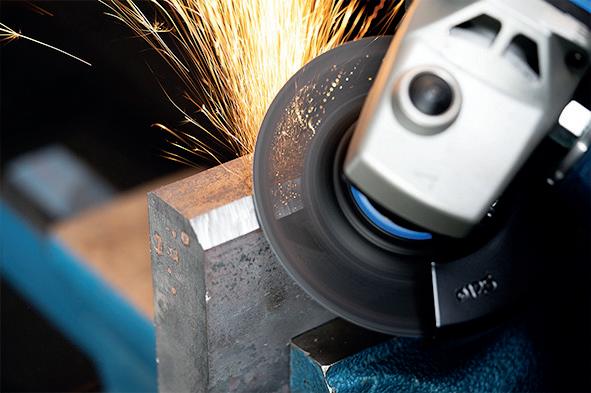
A Pferd (Curitiba, PR) exibe o disco de desbaste CC-Grind View combinado com o abrasivo Victograin. A máquina tem painel de visualização que permite ao usuário trabalhar com precisão enquanto monitora o processo
Prensa hidráulica
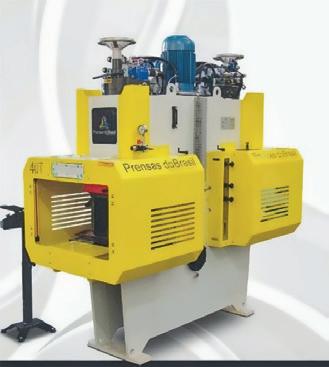
A Prensas do Brasil (Araraquara, SP) é especializada na fabricação e manutenção de prensas hidráulicas e cilindros. A empresa terá em exposição a série PHCD (prensa hidráulica tipo C dupla), máquina com estrutura de duas prensas incorporadas que trabalham de forma individual.
Prensa com servomotor
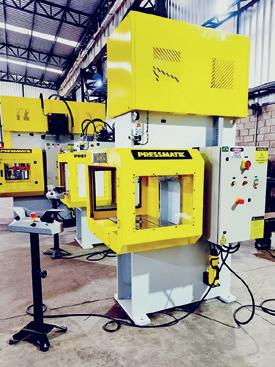
A Pressmatik (Araraquara, SP) vai expor a nova prensa PMC20-ST, equipada com sistema servopump. O modelo combina a robustez das prensas com o controle preciso de um servomotor acoplado diretamente à bomba hidráulica.
Máquinas para corte de chapas metálicas
A Prima Power (Itu, SP) mostrará o sistema de corte a laser de fibra 2D Platino Linear, com acionamento por motores lineares isentos de manutenção, além de alta aceleração e
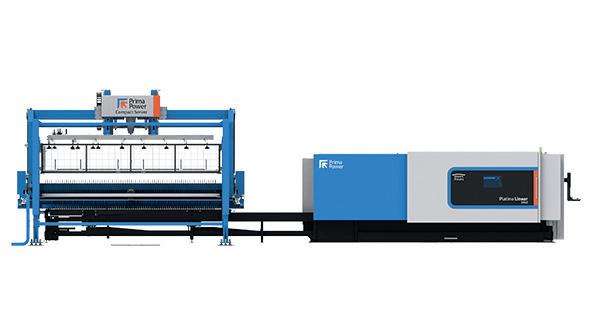
dinâmica de corte. Tem design compacto com arquitetura aberta em console.
Serras de fita
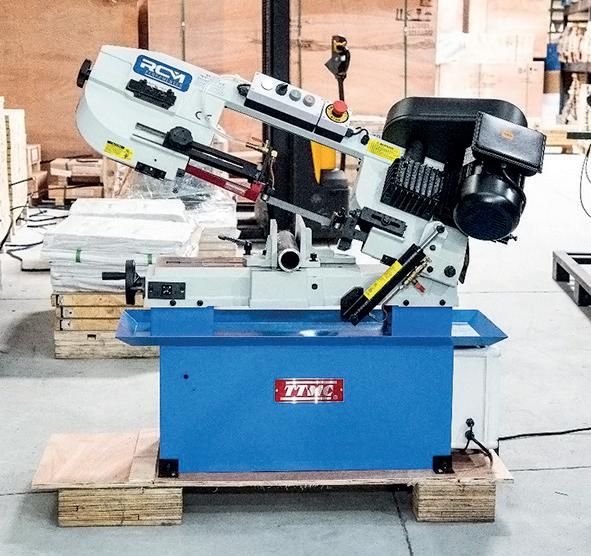
A RCM Ferramentas (São Paulo, SP) terá como carro-chefe suas serras de fita, com destaque para o modelo manual BS 712N, com capacidade de 178 mm. A máquina apresenta variedade no corte, com produção em horizontal, vertical e em ângulo com giro da morsa.
Transformação digital
Com matriz em São Leopoldo (RS) e vários escritórios pelo Brasil, a SKA é especialista em tecnologia digital para a indústria (CAD, CAM, CAE, MES, APS e PLM). Na abertura da feira, apresentará uma proposta diferenciada: trata-se do SKA Connect, debate que reunirá especialistas e profissionais do setor, falando sobre inovação, competitividade e transformação digital.
Gerador de nitrogênio
A SMC do Brasil (São Bernardo do Campo, SP) tem como destaque o gerador de nitrogênio por membrana NMG, que produz gás usando exclusivamente ar comprimido. O equipamento fornece nitrogênio com concentração mínima de 99,9% e vazão de 20 l/min, operando sob condições de entrada de 0,7 MPa e 25°C.
Curvamento e corte de tubos
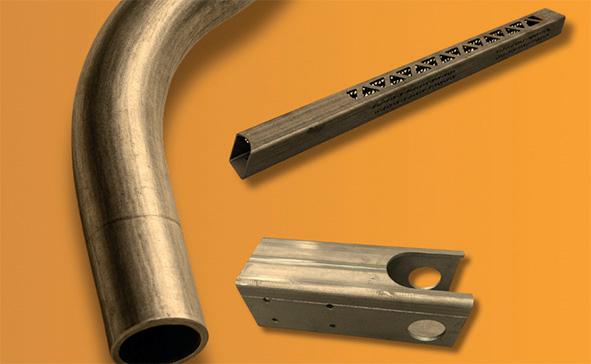
A Tabano (São Paulo, SP) destaca o seu portfólio de máquinas para curvamento e corte a laser de tubos. São equipamentos com controle CNC e certificação IATF 16949 (de qualidade para a indústria automotiva) para os setores automotivo, ferroviário, agrícola, moveleiro, naval, HVACR, hospitalar e estrutural.
Luminária magnética
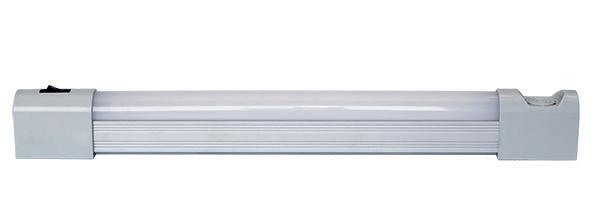
A Tasco (Boituva SP) exibirá sua luminária magnética. O equipamento oferece versatilidade e segurança, com instalação por ímã de neodímio, sem furos na chapa. Com design slim em alumínio, o aparelho entrega 640 lúmens com 6 W.
Cortador a jato de água
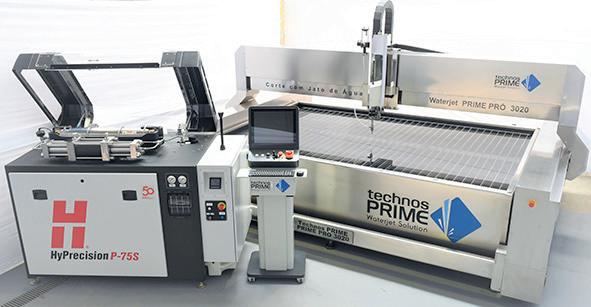
A Technos Prime (Santo André, SP) terá como destaque a waterjet Prime Pro 3020, máquina industrial de corte a frio que utiliza água em altíssima pressão para cortar materiais com precisão. O equipamento corta todos os tipos de materiais com até 250 mm. Tem sistema de corte Hypertherm com 60.000 psi e mesa padrão de 1,2 m x 1,2 m até 12 m x 6 m.
Soluções de software
A TopSolid leva para a exposição seu portfólio de soluções integradas que reúnem CAD, CAM, CAE, PDM e ERP em um único ambiente. Essas soluções atendem ao setor mecânico (chapas de metal) e à indústria da madeira e permitem a integração entre engenharia e manufatura, contribuindo para operações automatizadas.
Pintura eletrostática a pó
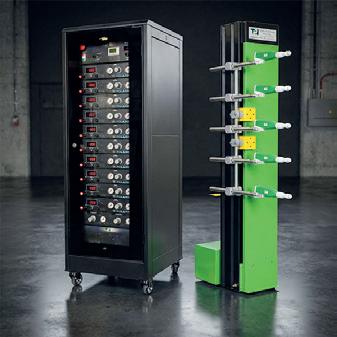
A TPI - Técnica em Pintura Industrial (Jundiaí, SP) irá mostrar o funcionamento de uma máquina automatizada de aplicação de tinta eletrostática a pó com uso de reciprocadores.
Dobradeiras compactas
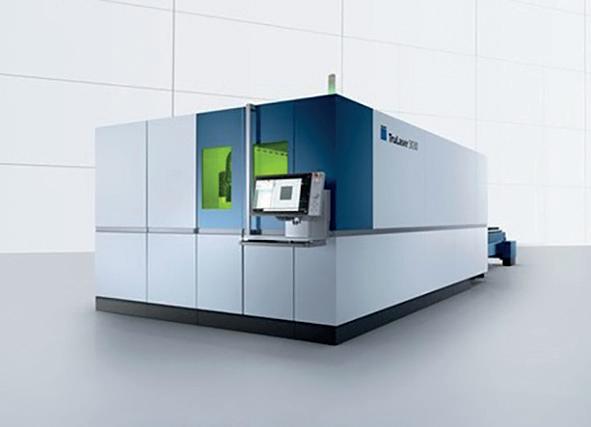
A multinacional alemã Trumpf, com subsidiária em Barueri (SP), exibirá uma seleção de dobradeiras compactas, todas projetadas para proteção contra a radiação laser e adequadas à norma de segurança NR-12. A TruLaser 3030 Fiber, com potência de 24 kW, é uma solução de alta velocidade.
Eletrificação e transmissão de dados
A Vahle é especializada no fornecimento de sistemas de transmissão de energia e de dados para aplicações industriais de equipamentos
móveis. Na feira, irá oferecer diversas soluções, tais como barramentos blindados; enrolador de cabos a mola e motorizados.
Dobradeira com troca rápida
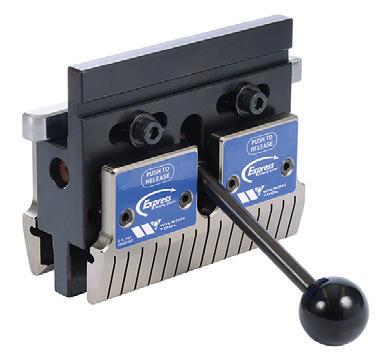
A Wilson Tool apresenta o Express Clamp, sistema intermediário para dobradeiras com troca rápida de ferramentas. Desenvolvido com projeto da matriz norte-americana e produzido no Brasil com tecnologia própria, o equipamento oferece maior resistência ao desgaste graças ao processo nitrex de tratamento térmico a 70 HRC usado em sua fabricação.
Célula robô
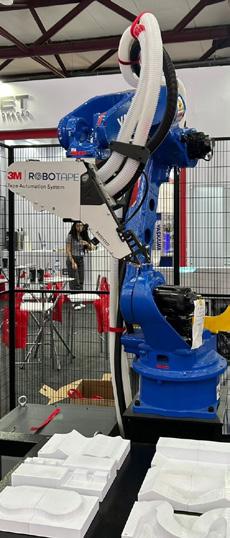
A Yaskawa Motoman, com matriz japonesa e filial brasileira em Diadema (SP), lança a célula robô Tape, solução desenvolvida para a aplicação contínua de fitas adesivas, dupla face e foam (espuma) em processos produtivos de médio e alto volume. O robô industrial GP25 tem controle suave de aceleração e desaceleração, além de design compacto e de braço fino.
Modelagem numérica por elementos finitos da estampagem incremental usando modelo de dano dúctil
O processo de estampagem incremental de ponta única (SPIF, Single Point Incremental Forming) é uma alternativa viável para fabricar peças com ampla diversidade geométrica e baixo custo de produção. Neste trabalho é estudado um modelo numérico por meio da técnica de Elementos Finitos aplicada ao processo SPIF por meio do programa comercial Abaqus, com foco em avaliar como o emprego do modelo de dano dúctil no programa é capaz de predizer o comportamento mecânico do processo modelado diante do experimentado e registrado em curvas limite de conformação (CLC).
C. Magalhães
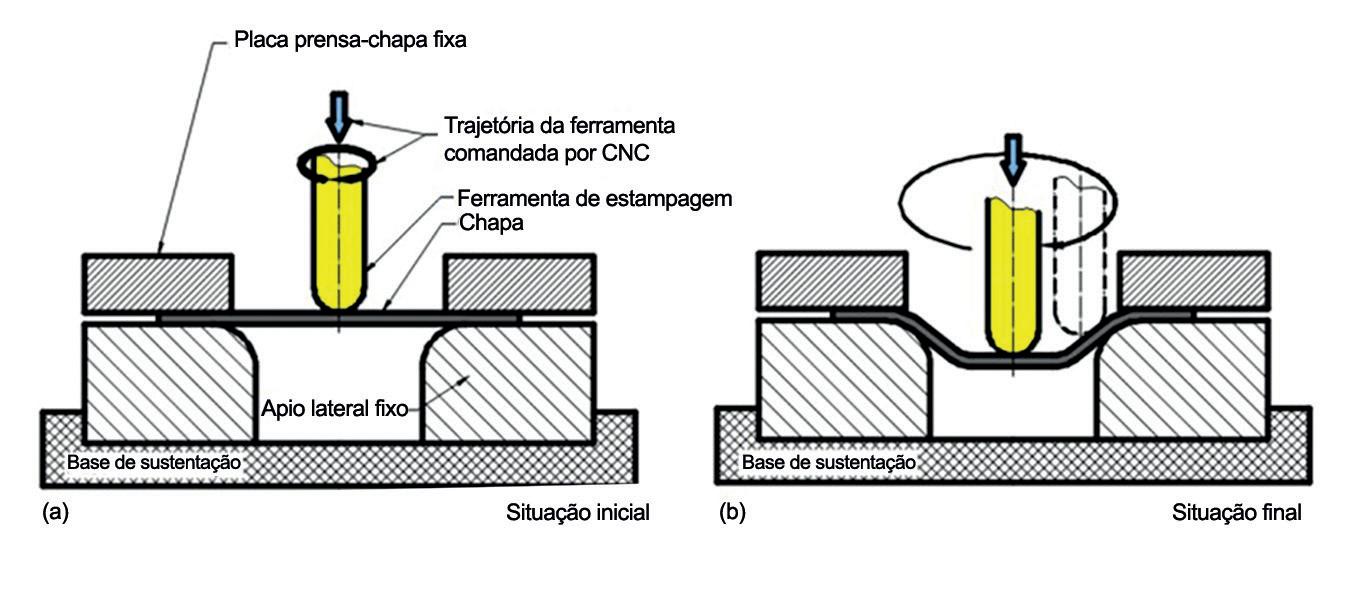
Dada a crescente necessidade de fabricar novos produtos em tempos menores e com baixos custos, novos processos de fabricação vêm sendo desenvolvidos, tais como na prototipagem rápida, atendendo às demandas do mercado(6). Na estampagem incremental de contato único ou ponto simples (SPIF, de Single Point Incremental Forming), a conformação da chapa ocorre devido ao contato da ferramenta semiesférica com a superfície da chapa em movimentos axiais incrementais ou gradativos sem o apoio de suporte ou contra ferramenta, como mostra a figura 1(4) Ele é caracterizado pelo movimento
Paulo Henrique Silva Santos é mestrando na Universidade Federal de São Carlos (UFSCar); Andrea Madeira Kliauga e Sérgio Henrique Evangelista são professores doutores na mesma instituição; Luciana Montanari é professora doutora na Escola de Engenharia de São Carlos, Universidade de São Paulo (EESC USP) e Danielle Cristina Camilo Magalhães é professora doutora na Universidade Federal de São Carlos (UFSCar) Este artigo foi apresentado na 14ª Conferência Internacional de Conformação de Chapas Metálicas no 44º Seminário Nacional de Forjaria (Senafor), realizado de 1 a 3 de outubro de 2025 em Porto Alegre (RS). Reprodução autorizada.
de um punção na forma de uma ferramenta com ponta semiesférica, cuja trajetória é programada e executada em centros de usinagem CNC. A ferramenta percorre um caminho predefinido sobre a superfície da chapa para impor deformações plásticas de forma incremental até a conformação do perfil desejado. Dentre os parâmetros do processo de estampagem incremental, alguns apresentam maior relevância, tais como velocidade de rotação, velocidade de avanço, incremento vertical, parâmetros da ferramenta, geometria da peça, trajetória da ferramenta, temperatura de conformação e condições de lubrificação. A rotação da ferramenta influencia o processo devido ao atrito e temperatura gerados durante a estampagem incremental e alguns
P.H.S. Santos; A. M. Kliauga; S. H. Evangelista; L. Montanari; D. C.
Fig 1 - Sistema de estampagem incremental de ponto simples. (a) situação inicial. (b) situação final. Adaptado de (6)
autores relatam uma melhora na conformabilidade do material, enquanto outros atestam que não existe influência ou até, para alguns, é necessário encontrar um valor ótimo da velocidade de rotação da ferramenta(1)
Em processos de conformação mecânica, a técnica de elementos finitos (EF) é capaz de auxiliar na resolução de problemas complexos como deformações geométricas, retorno elástico, afinamento, vibrações, previsão de falhas e defeitos, regiões de ruptura seguras, enrugamentos e entre outros, além da implementação de modelos de dano(9)
O desenvolvimento de modelos de dano é essencial para prever e entender o dano e a fratura em chapas metálicas. Nos últimos anos alguns modelos constitutivos de materiais foram desenvolvidos para prever danos e fraturas dúcteis(8)
O dano dúctil é um fenômeno conhecido como um declínio progressivo das propriedades mecânicas quando um metal dúctil é submetido à deformação plástica.
O mecanismo que pode causar a falha devido ao dano dúctil envolve
o crescimento, coalescência de microvazios e a nucleação que leva à formação e propagação de microfissuras até a completa fratura do material. Desta maneira, a previsão do comportamento de danos dúcteis dos materiais é essencial para projetar e desenvolver produtos e processos confiáveis. Dado o significativo impacto do dano dúctil nos limites de conformabilidade de chapas finas, integrá-lo à análise junto ao modelo constitutivo é essencial(7) O Abaqus é um programa baseado no método dos elementos finitos e oferece uma estrutura geral para
modelagem de falhas de materiais, o que permite a implementação de mecanismos atuando isoladamente ou simultaneamente. Desta maneira, ele apresenta a falha do material como a perda completa da capacidade de carga, resultando na progressiva degradação da rigidez do material. Desta forma, usando a mecânica dos danos é possível modelar o processo de degradação da rigidez(2)
Materiais e método
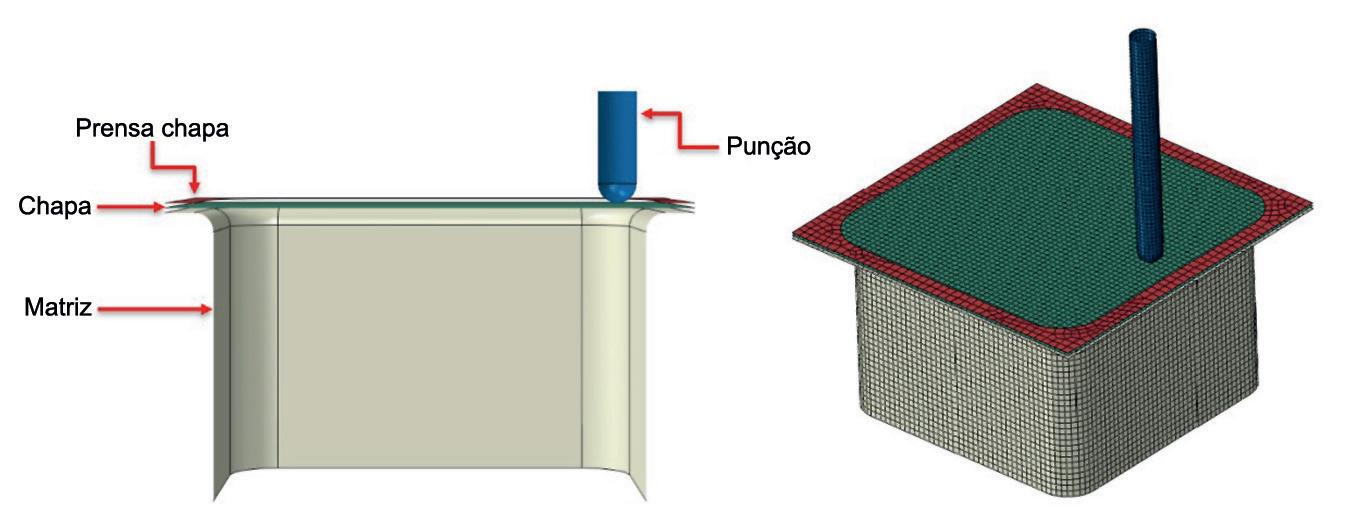
Um experimento numérico sobre o problema da estampagem incremental foi proposto a partir dos dados experimentais do trabalho (5) , sendo então modelada no Abaqus a chapa de compósito de alumínio AA1050/AA7050 produzida por junção por laminação acumulativa (ARB, de accumulative roll bonding) conformado à temperatura de 450º, com dimensões de 55 mm x 55 mm x 1 mm de espessura. Também foram modelados o prensa-chapas, o punção e a matriz.
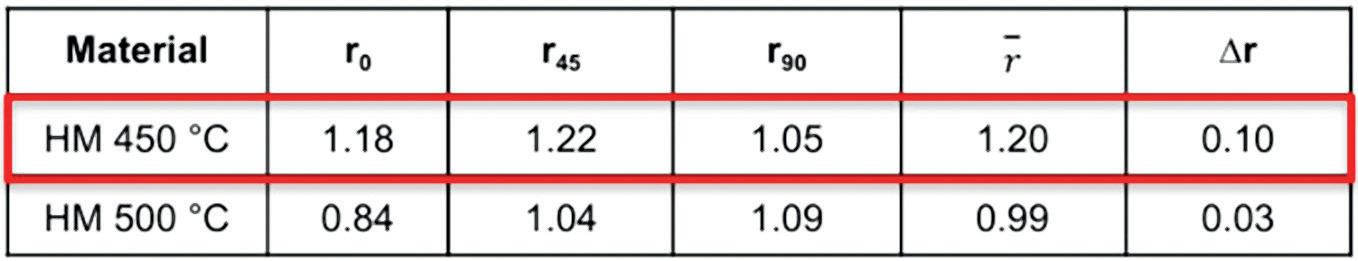
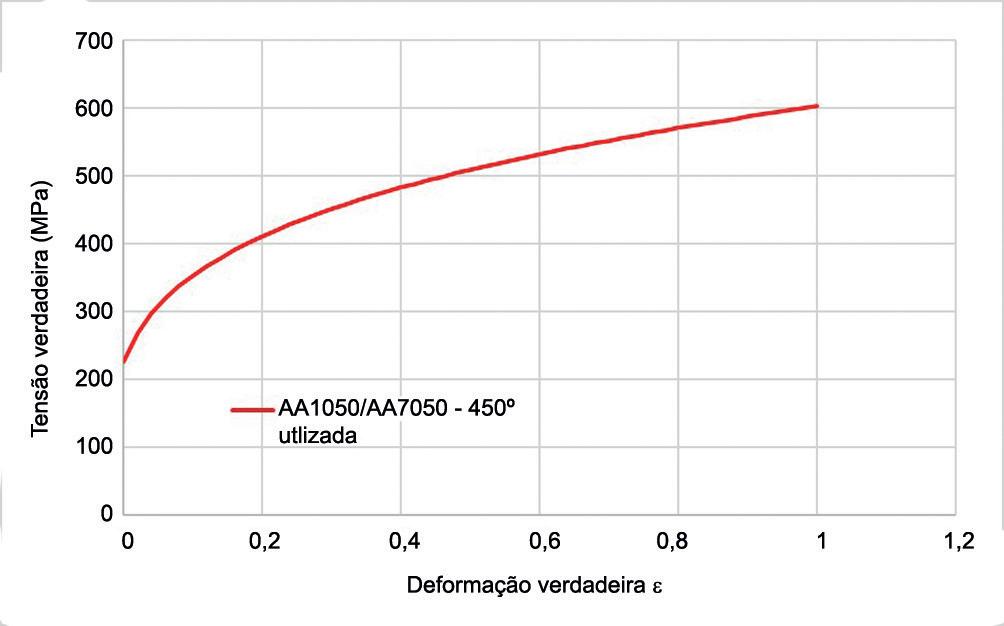
O material da chapa de alumínio foi implementado como anisotrópico conforme a tabela 1, com módulo de Young (E) de 70 GPa, coeficiente de Poisson 0,3, densidade 2,7 g/
Tab.1 - Anisotropia dos materiais. Adaptado de (5)
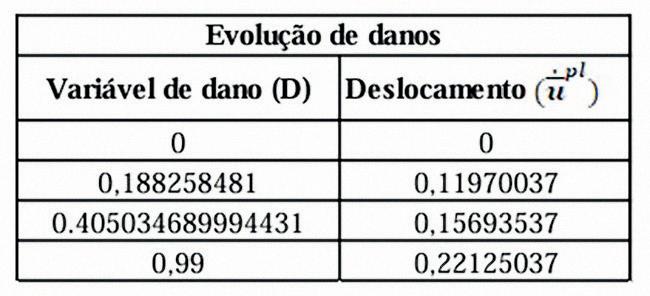
Tab.2 - Evolução de dano implementado.
Fig. 2 - Gráfico tensão x deformação das chapas multicamadas de AA1050/AA7050. Adaptado de (5)
Fig. 3 - Malha adotada para cada componente.
Produtividade
cm³ e com valores de tensão e deformação verdadeiros filtrados a partir do ensaios de tração de amostras padrão, sendo inseridos de acordo com a figura 2.
O modelo de dano implementando no experimento numérico foi fixado como o critério de dano dúctil no Abaqus. Os parâmetros de dano implementados foram a deformação de fratura ( ) com 0,155, a triaxialidade (η) com 0,6, a taxa de deformação equivalente ( ) com 0,0001 e a máxima degradação com 0,95. Além disso foi implementado o modelo tabular
de evolução da variável de dano conforme a tabela 1.
O compósito multicamadas AA1050/ AA7050 foi assumido como material homogêneo. A chapa de alumínio foi implementada como objeto deformável com modelo tipo casca (3136 elementos do tipo Shell com quatro nós e integração reduzida) e os demais componentes foram implementados como objeto de corpo rígido somente como superfície, conforme a figura 3. Foram implementadas três trajetórias helicoidais diferentes, variando-se o ângulo inicial para penetração
da ferramenta na peça em 20°, 25° e 30° em relação à horizontal, com diâmetro inicial de 42 mm, incremento angular de 0,5º por volta e incremento vertical Δz 0,25 mm / volta(5). Além disso, o punção descreveu movimento de rotação e translação no sentido horário (vista de cima) e o coeficiente de atrito cinemático entre a punção e chapa e entre outros pares de faces foi implementado com 0,10 conforme lei de Coulomb e formulado utilizando o método de penalização.
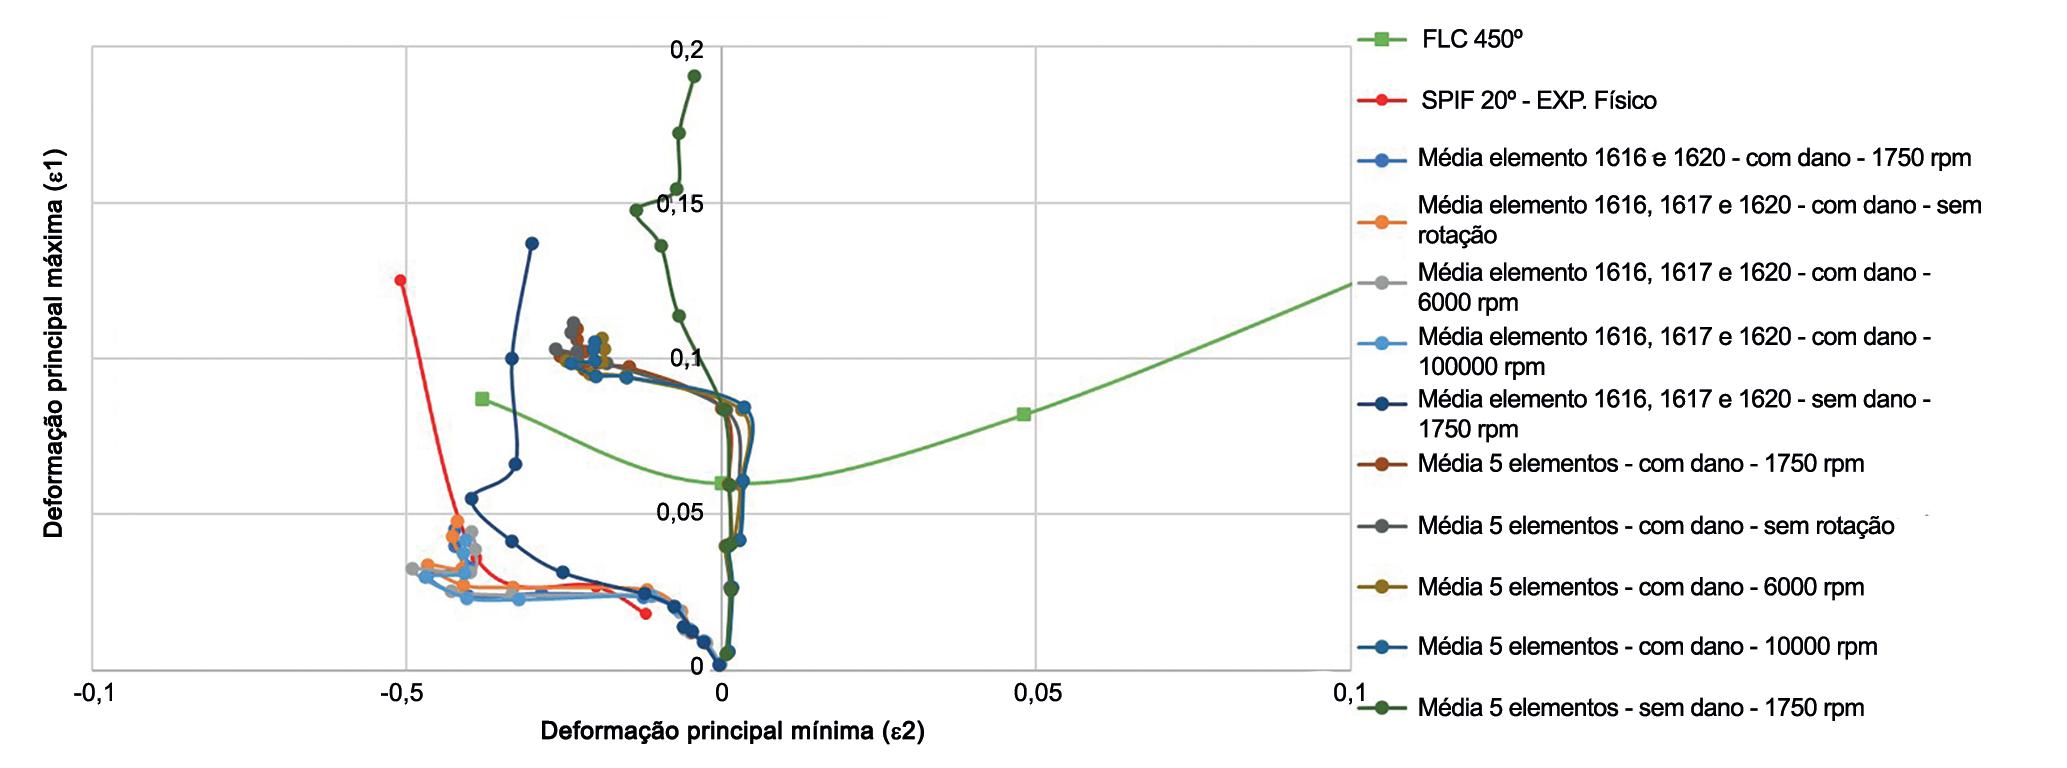
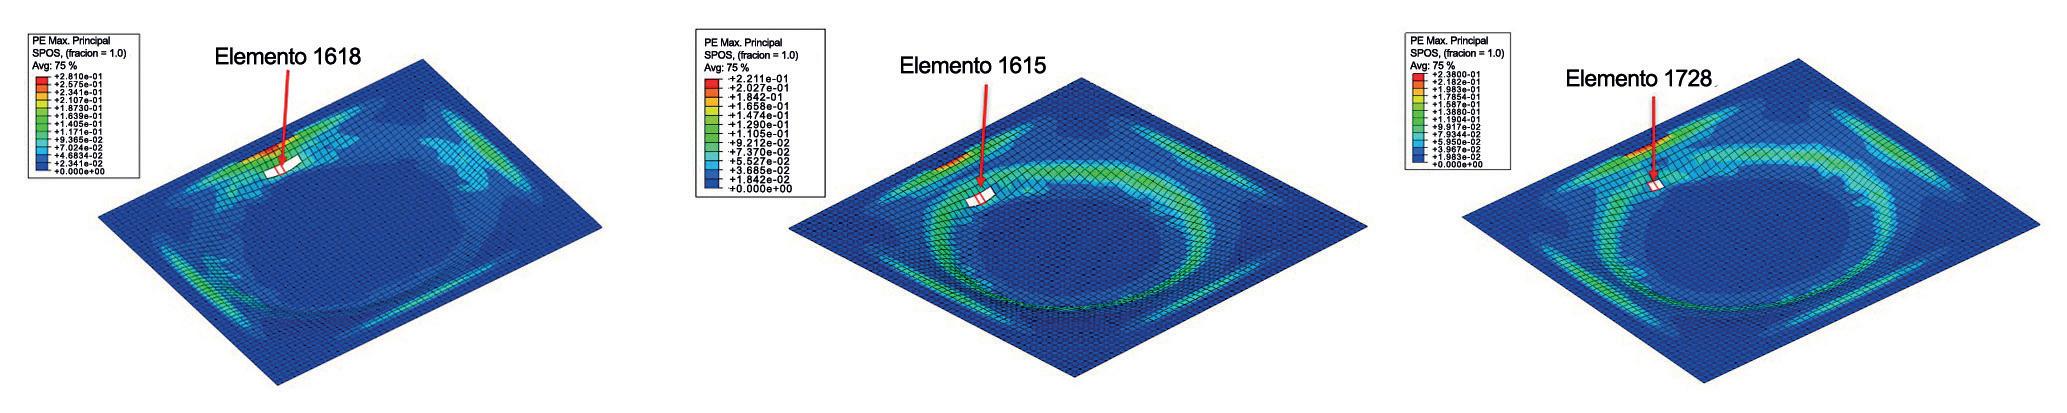
Fig. 4 - Elementos que apresentam primeira fratura na condição de ângulo inicial de 20°, 25° e 30°.
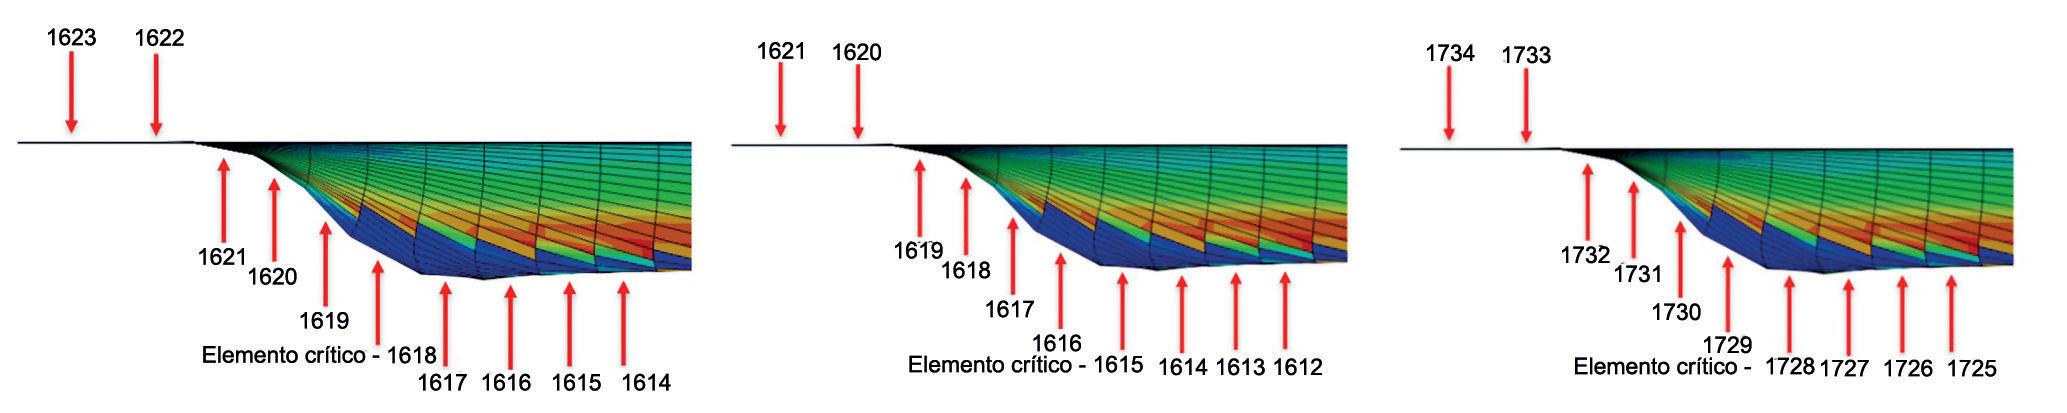
Fig. 5 - Elementos adjacentes ao elemento da fratura na condição de ângulo inicial de 20°, 25° e 30°.
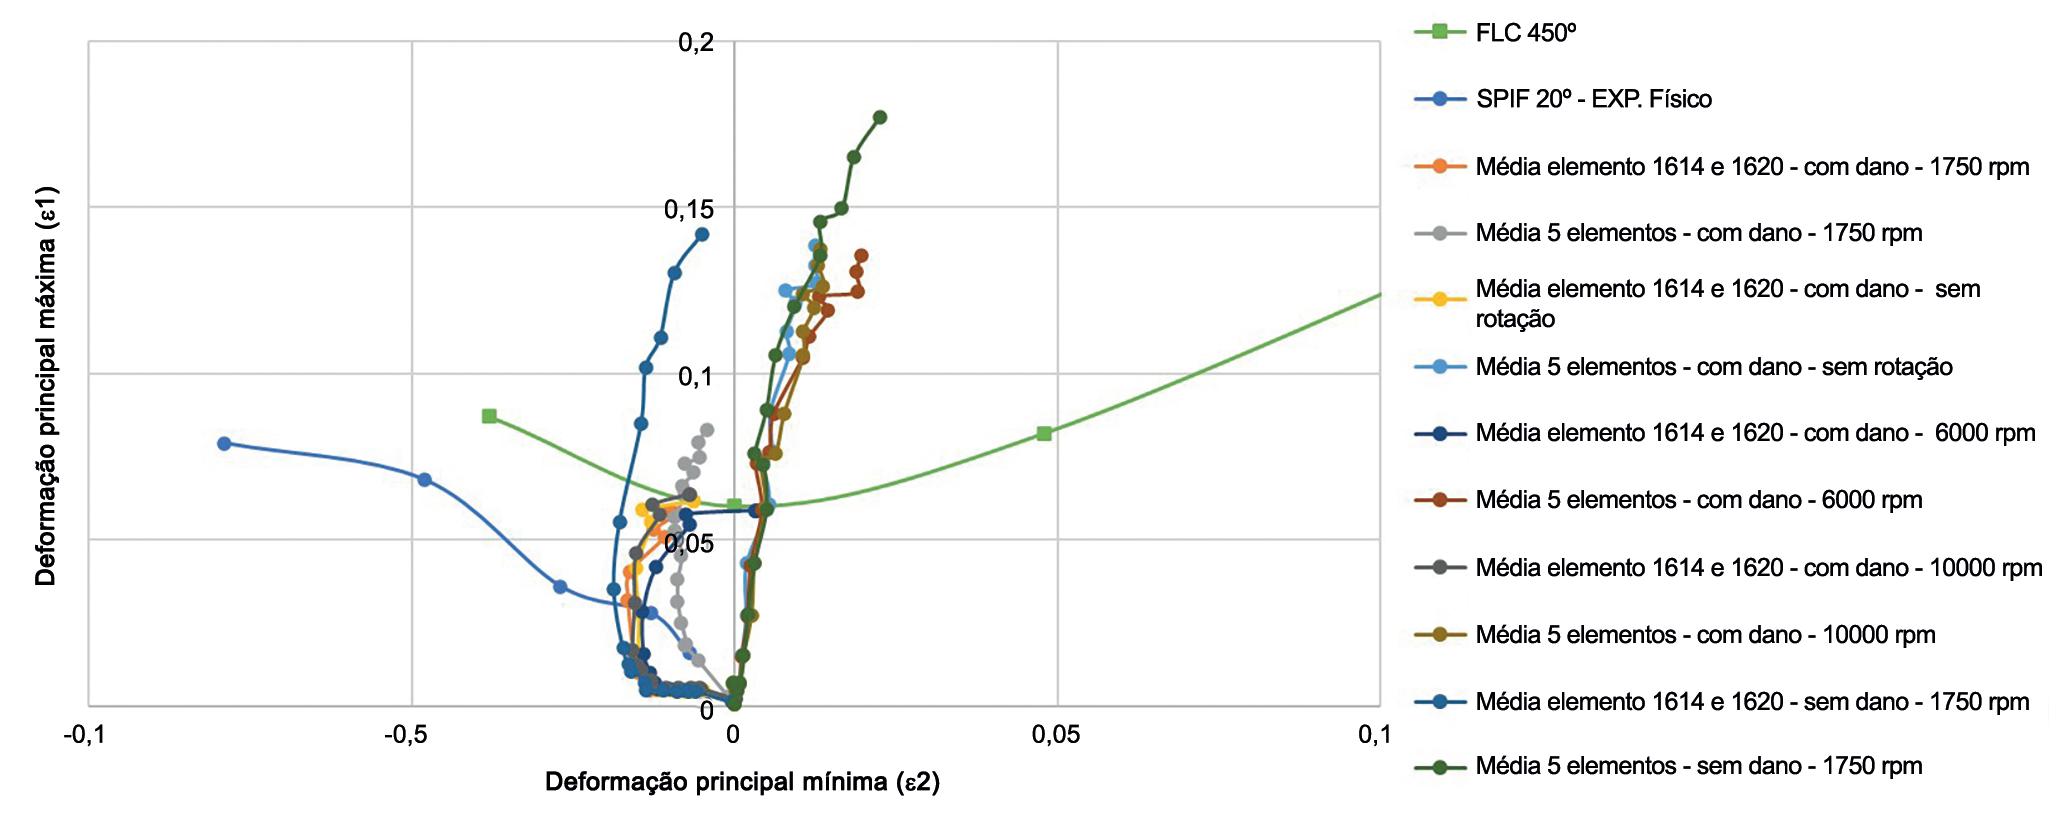
Fig. 6 - Trajetória das deformações plásticas principais máximas e mínimas no plano da chapa
20°.
Produtividade
das deformações plásticas principais máximas e mínimas no plano da chapa variando a rotação e com ângulo inicial de 25°.
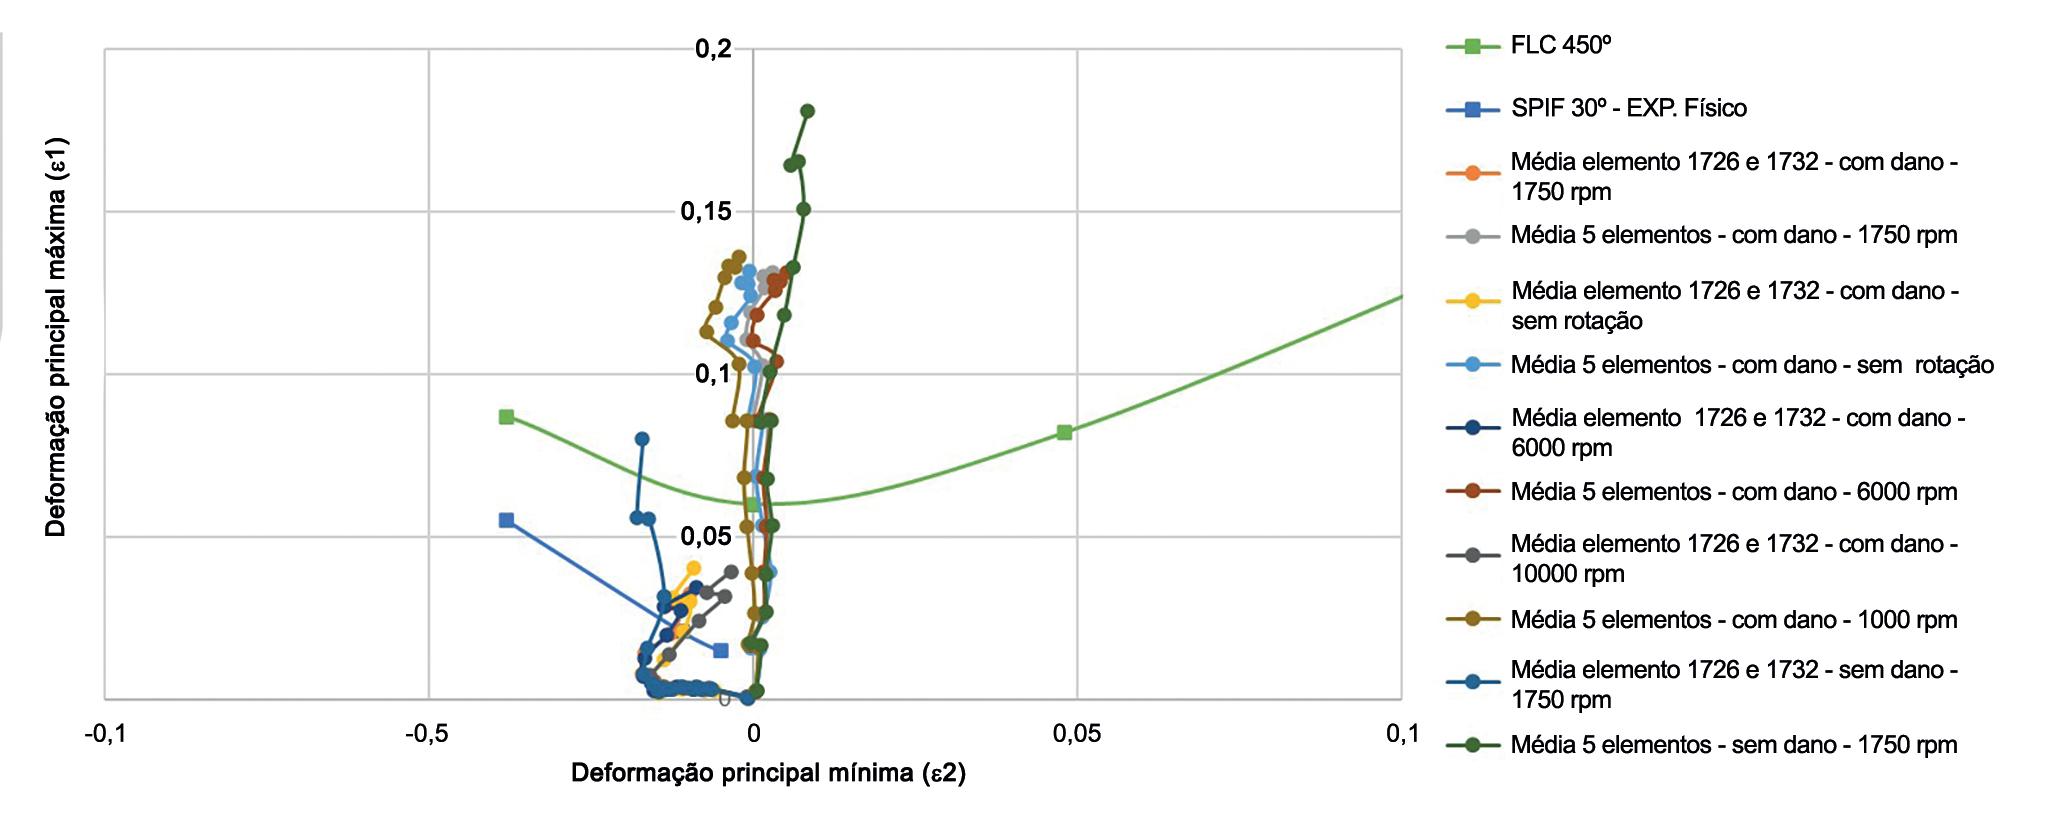
-
das deformações plásticas principais máximas e mínimas no plano da chapa variando a rotação e com ângulo inicial de 30°.
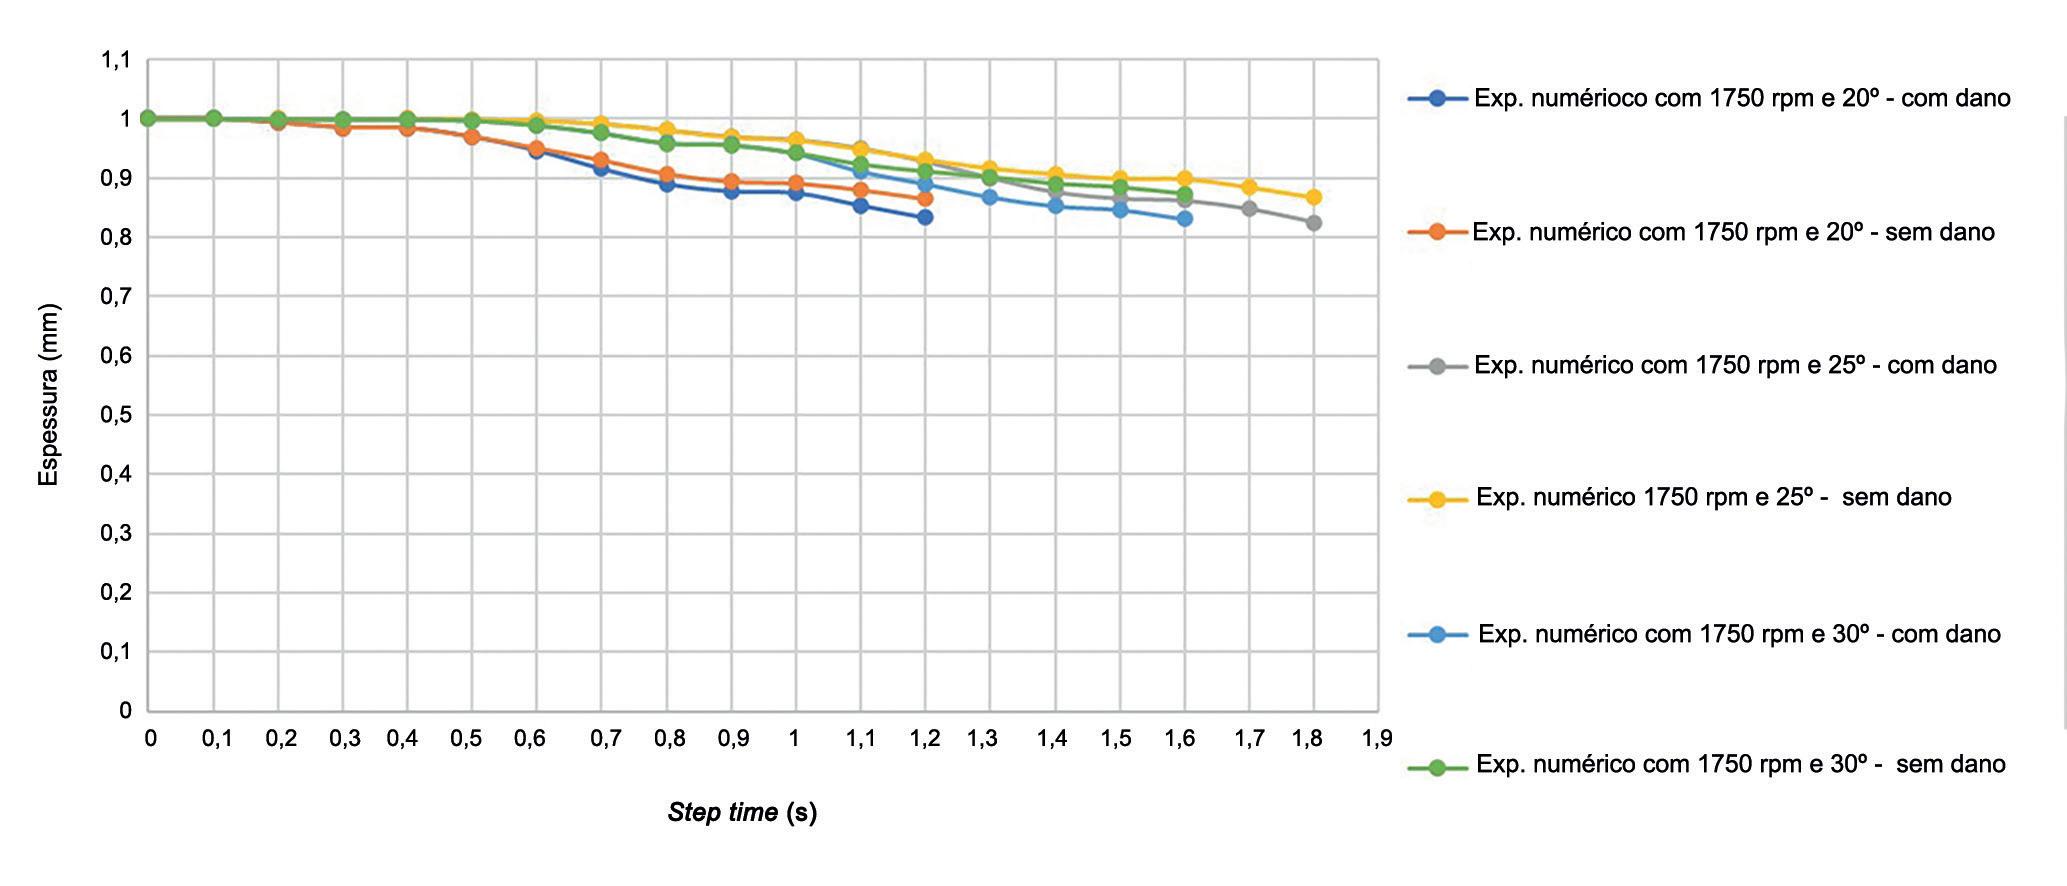
Fig. 7 - Trajetória
Fig. 8
Trajetória
Fig. 9 - Evolução da espessura dos elementos críticos com e sem danos ao longo do tempo.
A ma ior f eir a & c o ngre ss o d a Am éric a La tin a pa r a o s etor s o la r
Equipamentos, componentes, rastreamento e aplicações: o ecossistema solar reunido para negócios e atualização.
GARANTA SUA PRESENÇA PARA SE CONECTAR COM QUEM ESPECIFICA, COMPRA, INTEGRA E DECIDE
Produtividade
Resultados
Para avaliar a influência da velocidade de rotação foram realizados experimentos numéricos sem rotação da ferramenta e com rotações 1.750, 6.000 e 10.000 rpm. Os resultados, calculados por integração explícita no tempo, foram coletados do lado inferior da chapa e analisados nos elementos que apresentaram a primeira fratura, conforme a figura 4. Também foram analisados elementos adjacentes ao elemento crítico da fratura, conforme a figura 5. Os resultados dos experimentos numéricos foram analisados mediante as trajetórias de deformação plotados na curva limite de deformação (CLC) da chapa metálica. Foram analisadas as trajetórias de deformação de cada elemento, porém foram plotadas nos gráficos as trajetórias com valores das médias entre cinco elementos, sendo o elemento que sofre a fratura, dois elementos antes e dois elementos depois, conforme a figura 5. Também foram plotadas as trajetórias das médias dos elementos que mais se aproximaram da trajetória de deformação do experimento físico, realizado exclusivamente para a rotação de 1.750 rpm(5), conforme as
figuras 6, 7 e 8. Conforme apresentando nas figuras 8, 9 e 10, o que foi calculado em função de mudanças na rotação da ferramenta apresenta pouca influência em modificar a posição das trajetórias de deformação dos experimentos numéricos e exceto pelas trajetórias de deformação média entre os elementos 1616, 1617 e 1620 para o caso com ângulo inicial de 20°, as trajetórias apresentaram um comportamento que se desviou das trajetórias dos experimentos físicos. Foi também possível analisar que existiu uma diferença entre as trajetórias com e sem o modelo de dano, sendo a principal discrepância notada quando o experimento está mais próximo de apresentar a primeira fratura, pois no início dos experimentos numéricos ambas as condições apresentam um comportamento similar. Também
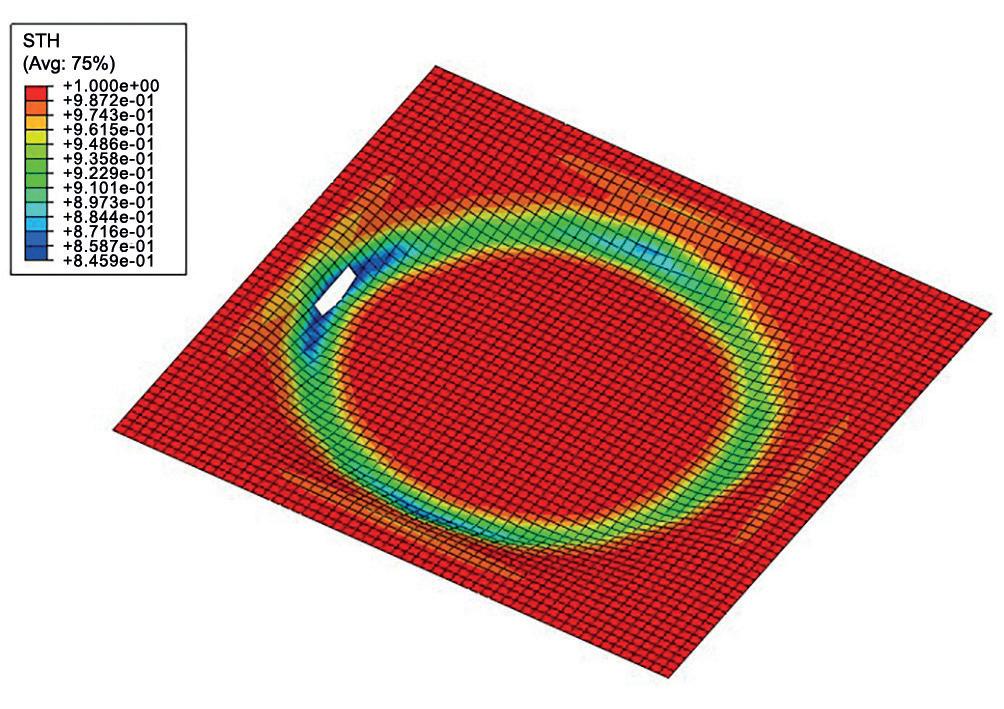
foi avaliada a espessura da chapa de alumínio ao longo do tempo e no momento em que o elemento apresenta a primeira fratura, conforme apresentado nas figuras 9 e 10. O gráfico das espessuras ao longo do tempo e a figura da espessura no instante da fratura indicou que a implementação do modelo de dano provoca um maior afinamento da chapa de alumínio em todos os casos estudados e que existe um gradiente de espessura do material durante o processo de estampagem incremental. Outro aspecto analisado foi a triaxialidade de tensões no lado
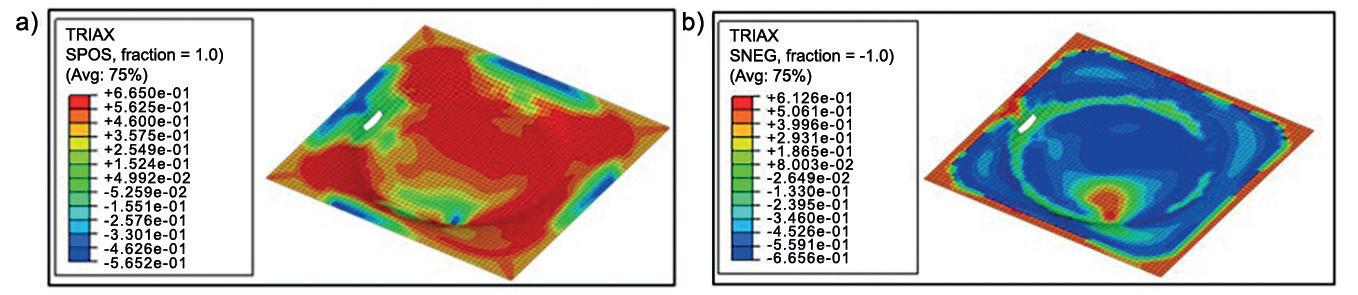
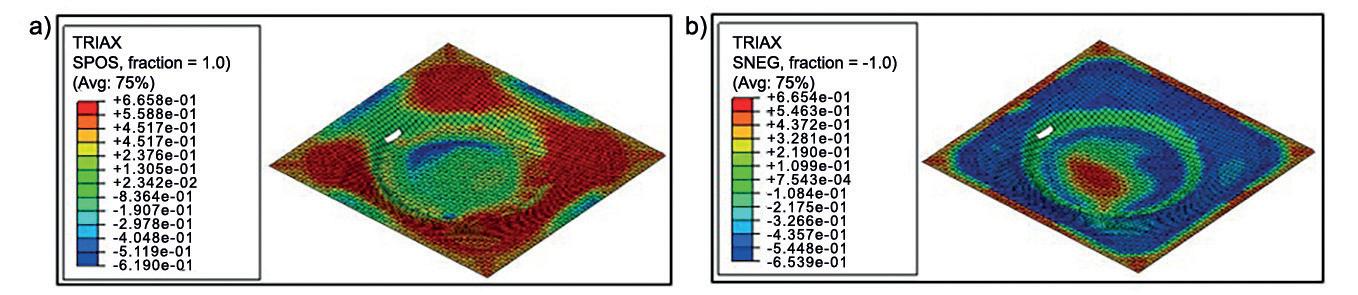
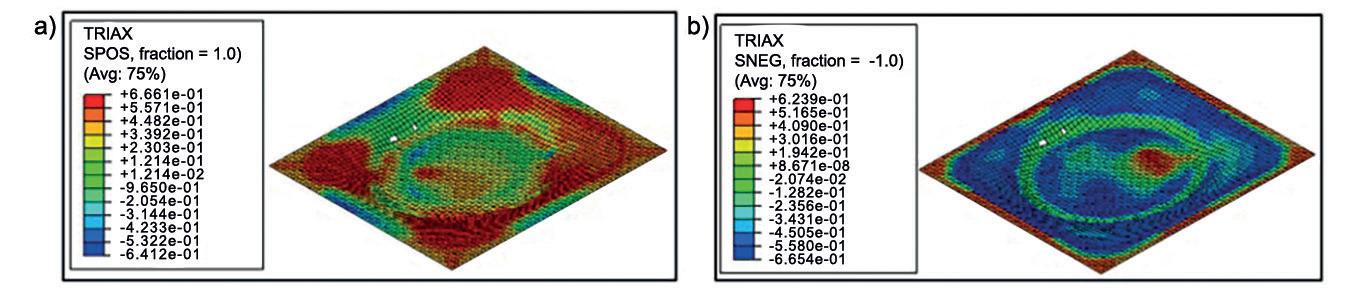
Fig. 11 - Triaxialidade geral no instante da fratura com ângulo inicial da ferramenta: 20°, a) lado superior e b) lado inferior.
Fig. 12 - Triaxialidade geral no instante da fratura com ângulo inicial da ferramenta: 25°, a) lado superior e b) lado inferior.
Fig. 13 - Triaxialidade no instante da fratura com ângulo inicial da ferramenta: 30°, a) lado superior e b) lado inferior.
Fig. 10 - Espessura dos elementos no instante da fratura - ângulo inicial de 20° e 1.750 rpm.
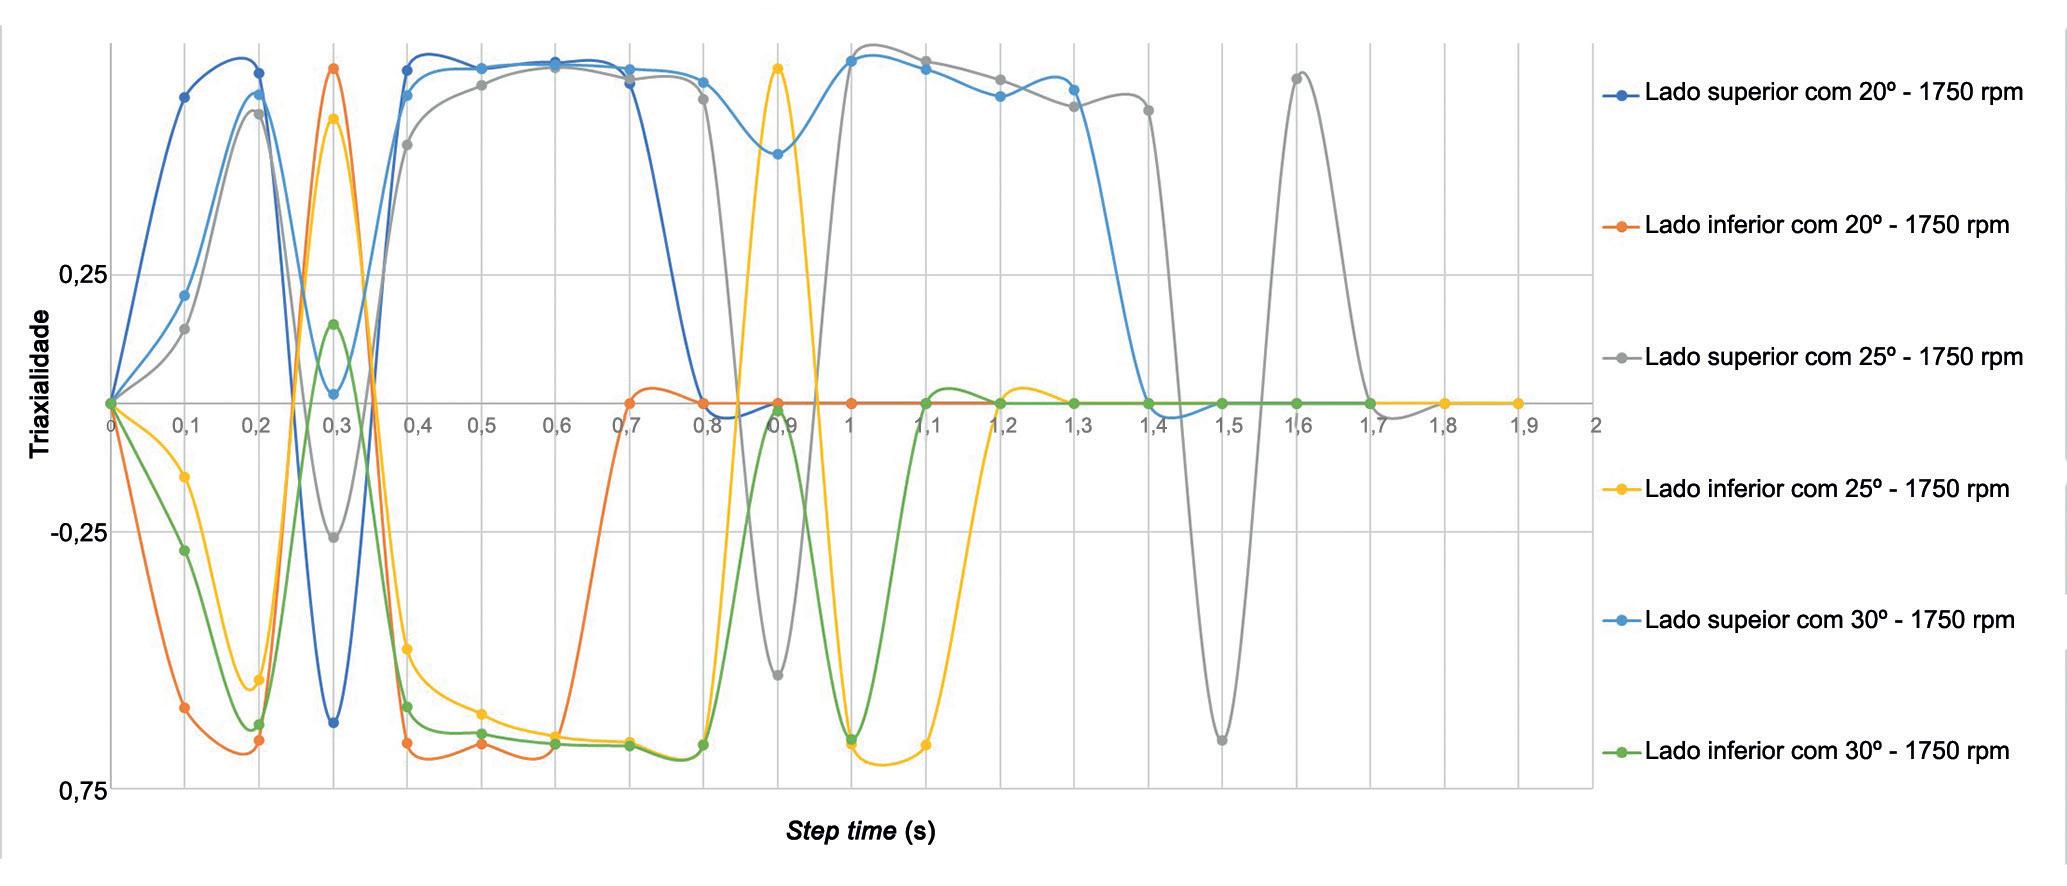
superior e inferior da chapa de alumínio, conforme apresentado nas figuras 11, 12, 13 e 14. As figuras 11, 12 e 13 indicam que existe um gradiente de triaxialidade instantânea, ou seja, um campo de valores distribuídos ao longo da chapa de alumínio. Além disso o gráfico da figura 14 mostra que a triaxialidade não é constante no tempo, e que o seu valor e sinal variam quando analisadas pelo lado interno ou externo da chapa. Observa-se que a fratura ocorre pelo lado inferior da chapa, local onde o valor da triaxialidade atinge ao valor zero de forma antecipada.
Referências
1) Bishnoi, P; Chandna, P. Formability of Aluminum Alloys During Single Point Incremental Forming: A review. International Journal of Manufacturing, Material, and Mechanical Engineering. India, v. 12, n. 1, p. 1-26, 2022. DOI: 10.4018/IJMMME.296277.
2) Dassault Systèmes Simulia Corp. Abaqus 6.14 Documentation. Providence, RI, 2014. Disponível em: http://62.108.178.35:2080/ v6.14/. Acesso em: 13 jun. 2025.
3) Kumar Y., Kumar S. Incremental Sheet Forming (ISF). In: Narayanan R., Dixit U. (eds) Advances in Material Forming and Joining. Topics in Mining. Metallurgy and Materials Engineering. Springer. n. 26, p. 29 – 46, abr. 2015. Disponível em: https://link.springer.
Conclusão
Neste trabalho buscou-se implementar no programa Abaqus um processo de estampagem incremental com foco em avaliar se o emprego do dano dúctil no programa seria capaz de predizer o comportamento mecânico do processo para o material compósito metálico analisado. Os resultados das trajetórias de deformação são satisfatórios e indicam que o modelo implementado está próximo ao processo real, apesar das discrepâncias encontradas e das dificuldades de implementação. A
com/chapter/10.1007/978-81-322-2355-9_2 . Acesso em: 25 de nov. de 2023.
4) Lopes, T. F. S. Estampagem Incremental: Compensação do Retorno Elástico e Análise à Rótula. 2013. Dissertação (Mestrado Integrado em Engenharia Mecânica) – Faculdade de Engenharia da Universidade do Porto, Portugal, 2013.
5) Magalhães, D. et al. Investigation of single point incremental forming parameters and forming limit curves prediction for heterostructured aluminum sheets. Materials Characterization. V.223, p. 114993, 2025. DOI: 10.1016/j.matchar.2025.114993.
6) Maximiliano, G. Estampagem incremental de múltiplos passes em chapa de latão C268. 2016. Dissertação de mestrado em Engenharia Mecânica – UFRGS, Porto Alegre, 2016.
dificuldade principal encontrada associou-se às informações da curva tensão x deformação que serviram de dados de entrada para implementação do modelo de dano. Apesar dos resultados apresentarem a triaxialidade como um valor variável, o programa Abaqus impõe que seja inserido um valor fixo para o modelo de dano dúctil. Além disso, o modelo foi implementado como homogêneo e essas considerações podem indicar e potencializar as discrepâncias encontradas nos resultados apresentados.
7) Nezhad, M. S. S.; Aboutalebi, F. H. A 2D Lode improved Lemaitre’s ductile damage model for damage prediction in ductile sheet metals under various loading conditions. Engineering Failure Analysis. V, 164, 108609, 2024. DOI: 10.1016/j.engfailanal.2024.108609.
8) Zeng, C. et al. A rate-dependent damage mechanics model for predicting plasticity and ductile fracture behavior of sheet metals at high strain rates. Engineering Fracture Mechanics V. 306, 110217, 2024. DOI: 10.1016/j. engfracmech.2024.110217.
9) Hallquist, J. O. et al. LS-DYNA vs. 950 User Manual. Livemore Software Technology Corp. 2000. Disponível em: https://ftp.lstc.com/anonymous/ outgoing/jday/manuals/DRAFT_Theory.pdf. Acesso em 09 de jul. de 2024.
Fig. 14 - Triaxialidade ao longo do tempo nos elementos críticos para os casos com 20°, 25° e 30°, com rotação da ferramenta de 1.750 rpm.
Tudo sobre prensas
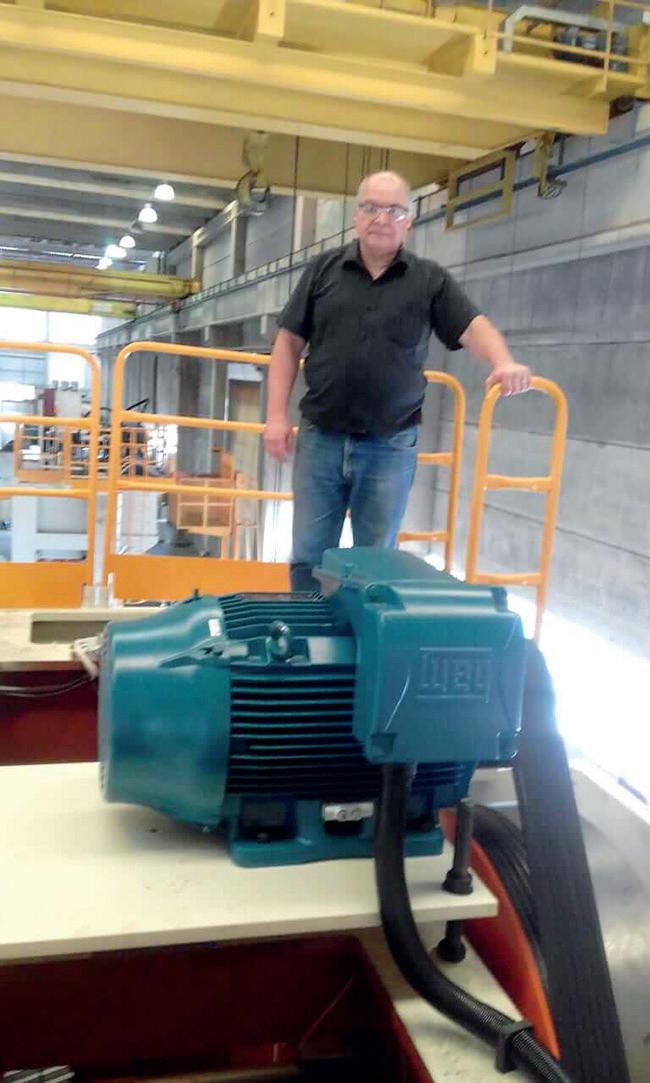
Motores de acionamento de prensas mecânicas
Um resumo explicativo que aborda as características de motores elétricos, como eles fazem as prensas funcionarem e como ocorreu a sua evolução conforme a demanda da indústria.
Com o passar do tempo, foram ocorrendo mudanças no acionamento principal das prensas mecânicas para estampagem. Abaixo segue um resumo da história.
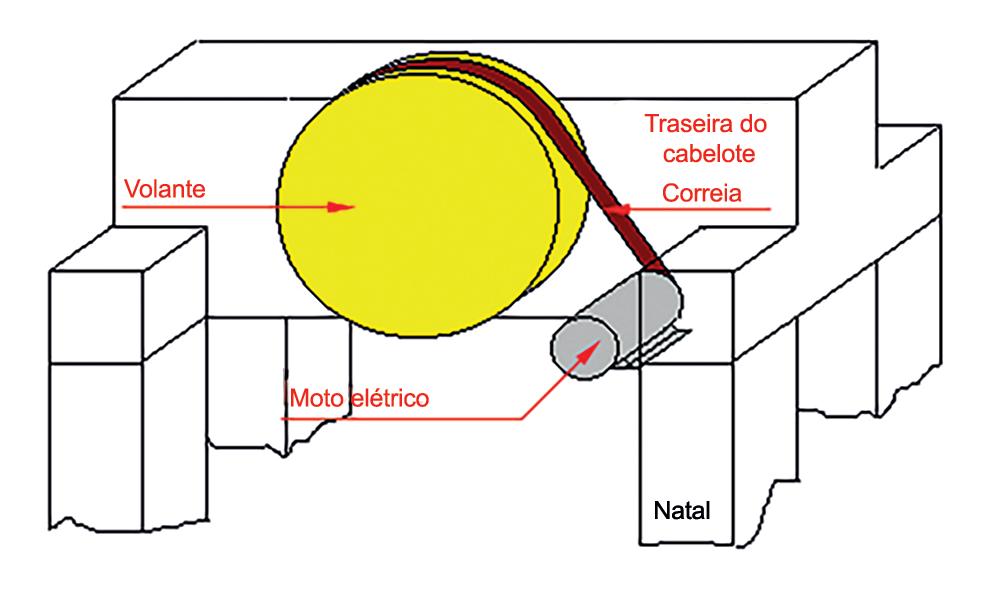
Primeiro vamos entender o funcionamento do acionamento principal:
• O motor elétrico, através de correia, gira o volante até alcançar a velocidade de trabalho;
• O volante em movimento armazena energia;
Natal Pasqualetti Neto*
• Ao engatar a prensa, o martelo desce e estampa a peça próximo do PMI (Ponto Morto Inferior), e a velocidade é reduzida em, no máximo, 20%;
• Durante o tempo morto de subida e descida, o motor repõe a energia perdida.
Conforme o exposto anteriormente, observem que, na partida, o motor requer um certo tempo para atingir a velocidade de trabalho devido à grande massa do volante, e que a cada golpe da máquina o motor sofre um escorregamento de até 20%.
Este tempo de partida e o escorregamento que está sujeito a cada golpe da prensa, requer um projeto de circuito adequado para suportar estas condições. No princípio, as prensas utilizavam um motor de indução trifásico CA (corrente alternada).
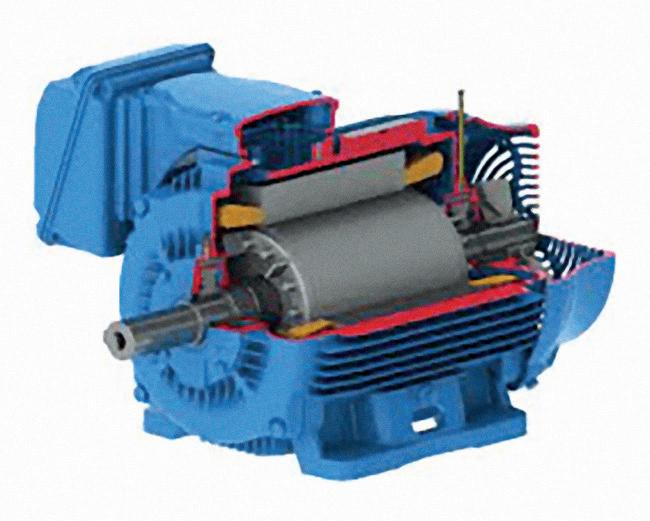
O motor de corrente alternada trifásico é o mais utilizado na indústria, devido à sua simplicidade e pelo fato de não causar problemas. Basicamente, ele é composto de um estator (parte fixa) e um rotor (parte girante), o qual é apoiado em rolamentos.
A partir de uma corrente elétrica, é gerado um campo magnético que faz o rotor girar sem qualquer contato com o estator.
A velocidade do motor depende do número de polos (característica construtiva) e da frequência da rede elétrica, que no Brasil é 60 Hz.
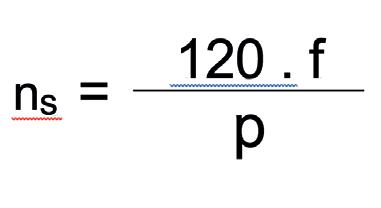
ns = Velocidade síncrona
f = Frequência [Hz]
p = Número de pólos do motor
O problema se deve ao fato de a velocidade ser fixa. Em uma prensa são instaladas ferramentas com características diferentes, que podem permitir uma produção maior que a outra. Devido à velocidade do motor ser fixa, isso limitava a produção.
Com o avanço tecnológico, passou a ser padrão o uso de motor de corrente contínua (CC) e conversor de frequência para fazer o controle da velocidade, e assim adequar a produção às características da ferramenta.
O conversor de frequência é um aparelho elétrico que converte a tensão em CA para uma tensão em CC. O motor de corrente contínua requer alimentação da parte girante e, portanto, ele possui escovas.
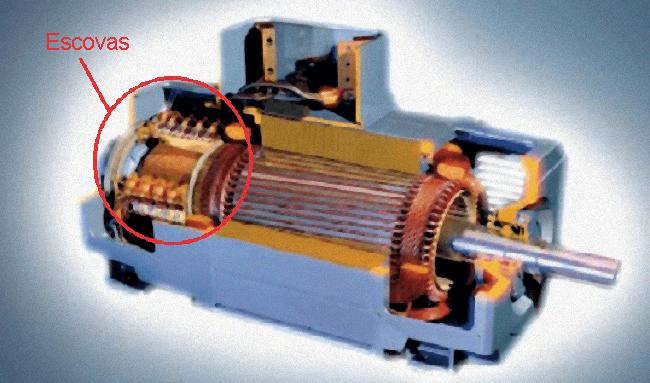
O motor de corrente contínua contribuiu para o aumento da produção, porém, o custo relacionado a este equipamento, à época, era muito alto e trouxe muita dor de cabeça para o pessoal da manutenção. Era necessário fazer regularmente a limpeza e troca das escovas, e era necessária uma mão de obra qualificada no que tange à manutenção do sistema de partida e controle de velocidade com conversor de frequência.
Uma outra inovação que o motor de corrente contínua trouxe está relacionada à sua parada, em que ele, ao parar o volante, se tornava um gerador, podendo regenerar a corrente através da sua linha de alimentação.
Com o passar do tempo e o contínuo desenvolvimento tecnológico, foi desenvolvido o transistor IGBT, o qual permitiu o desenvolvimento de inversores de frequência para motores de alta potência. Basicamente, o inversor de frequência pega a tensão
em CA da rede (60 Hz, no Brasil) e a transforma em CC, e em seguida modula a CA com a frequência desejada. Lembrando que a velocidade de um motor de indução trifásico depende da frequência.
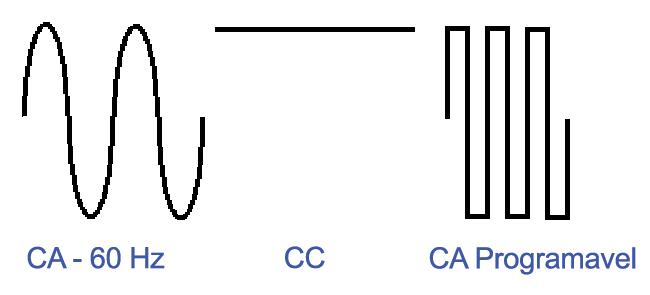
A partir do uso de inversor de frequência foi possível retornar com o uso de motores de indução trifásicos de CA, e isso foi um grande alívio para o pessoal da manutenção de prensas mecânicas.
No início o custo era muito alto, maior do que o de um motor CC com conversor. Mas, com o passar do tempo, o inversor de frequência dominou o mercado, seu custo ficou mais acessível e, atualmente, praticamente todas as prensas mecânicas utilizam este sistema.
Uma dica que deixo diz respeito à importância de as estamparias terem linhas de alimentação de 380 ou 440 VCA (Volts em Corrente Alternada). Não só as prensas, mas a maioria das máquinas industriais utilizam o inversor de frequência e, hoje em dia, este equipamento requer uma alta tensão na linha no caso de máquinas de grande porte.
*Natal Pasqualetti Neto é engenheiro mecânico pósgraduado em Automação Industrial pelo Centro Universitário FEI (São Bernardo do Campo, SP). Sócio Proprietário da NATAL Treinamento e Consultoria –www.natal.eng.br.
Saiba mais sobre prensas na coluna “Tudo sobre prensas”, no site da Corte e Conformação de Metais: https://www.arandanet.com.br/revista/ccm/noticias/58
Livros e informativos
Estampabilidade do aço
DP600 conformado a frio
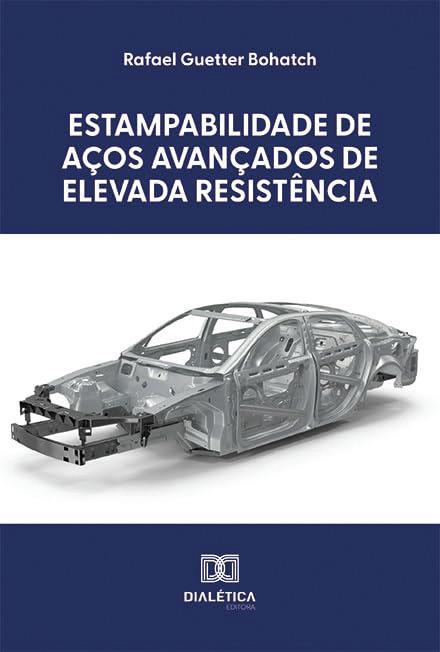
Está disponível para comercialização o livro “Estampabilidade de aços avançados de elevada resistência”, de autoria de Rafael Guetter Bohatch. Com suas 140 páginas, a obra, em português, traz um estudo sobre a estampabilidade de chapas de aço DP600 conformadas a frio, na região do
raio da matriz, utilizando o ensaio Nakazima modificado, seguido da medição de nanodureza e caracterização do material, por difração de elétrons retroespalhados (EBSD). O livro é composto por capítulos sobre as propriedades mecânicas dos aços avançados de elevada resistência AHSS (de Advanced high strenght steels), abordando tópicos como, por exemplo, a menor conformabilidade e o maior retorno elástico apresentados pela família AHSS em comparação com outros tipos de aços. Os aços avançados de elevada resistência possuem propriedades mecânicas que sofrem algumas alterações como o aumento da resistência mecânica e redução do alongamento total, impactando sua estampabilidade. No entanto, a aplicação de microestruturas adequadas permite minimizar a perda de ductilidade sob maiores níveis de resistência mecânica.
Na primeira parte do livro o leitor vai encontrar uma introdução sobre as estratégias da indústria automotiva voltadas para o desenvolvimento de ligas metálicas mais eficientes no que se refere à redução de peso de veículos e à melhoria da performance, assim como aumento da segurança dos ocupantes dos veículos, o que abrange o aumento das deformações das chapas de aço em caso de impacto. Também há seções dedicadas às avaliações de dureza na região do raio da matriz, abordando ainda as influências do encruamento, entre outros assuntos.
O livro é comercializado em versão física e eletrônica pelo site da Amazon (www.amazon.com.br) pelo preço sugerido de R$ 233,90 e R$ 185,90, respectivamente.
Índice de anunciantes