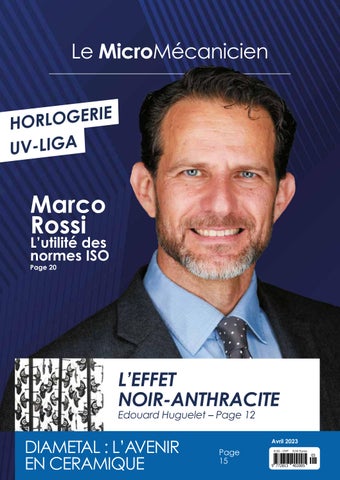
Le MicroMécanicien IE R E G O L R HO UV-LIGA
Marco Rossi
L’utilité des normes ISO Page 20
L’EFFET NOIR-ANTHRACITE Edouard Huguelet – Page 12
DIAMETAL : L’AVENIR EN CERAMIQUE
Avril 2023
Page 15
8,50.- CHF
8,50 Euros
9 772813
402005
05
Barrettes haut de gamme, pour l’excellence horlogère. Notre savoir-faire helvétique nous permet d’innover et de sublimer des composants répondant aux exigences élevées de l’horlogerie de luxe.
6 - 9 JUIN 2023
Deux ressorts en Nivaflex pour une force augmentée.
Répétabilité accrue grâce à un assemblage sans déformation.
Sans tube soudé, aucune corrosion en conditions extrêmes.
+
+
+
@ POMZED.CH / 11.21
SALON PROFESSIONNEL INTERNATIONAL
CYBERIS SA | 2854 BASSECOURT (JURA-SWITZERLAND) | CYBERIS.CH
W W W. E P H J. C H
36
UV-LIGA
UNE TECHNOLOGIE ADDITIVE QUI REPOUSSE LES LIMITES DE LA MINIATURISATION
Des normes qui facilitent la vie
Dans l'édition précédente (parution de mars 2023), qui est un numéro spécial dédié aux outils de coupe, a paru un article (pp. 34 et 35) présentant les normes ISO relatives aux outils coupants, notamment l'activité du sous-comité technique ISO/TC 29/SC 9. Un seul exemple : dans tous les catalogues d'outils sont proposées les incontournables « plaquettes amovibles ISO », réalisées selon la norme « ISO 1832:2004 - Plaquettes amovibles pour outils coupants ». Ces plaquettes de coupe sont entièrement définies par la norme. On les trouve dans pratiquement tous les catalogues de fabricants et fournisseurs d'outils du monde entier. Dans ce numéro nous avons le privilège de faire paraître un entretien avec M. Marco Rossi, directeur « Normalisation et politique technique » du Secrétariat central de l'ISO. Précisons que l'ISO (International Organization for Standardization) est une ONG dont le siège est à Vernier (GE). Dans la pratique, les normes internationales ISO se répercutent d'ailleurs sur les normes nationales, lesquelles reprennent les standards internationaux. Par exemple les normes suisses de la SNV (Association suisse de normalisation) laquelle est d'ailleurs membre de l'ISO et du CEN (Comité européen de normalisation). Mais souvent les normes nationales font de la résistance. Juste pour l'anecdote, je prendrai un seul cas : celui des prises et fiches électriques à basse tension pour usage domestique. Il y a pratiquement autant de configurations que de pays : un véritable casse-tête pour les personnes qui sont appelées à se déplacer! J'ai toujours été stupéfait de constater qu'aucun standard international n'ait été adopté à ce jour pour ce cas spécifique. Mais il faut savoir que l'ISO, contrairement à l'ONU (et encore!), n'a aucun pouvoir coercitif. Edouard Huguelet Rédacteur
TECHNOLOGIE ADDITIVE
Le procédé UV-LIGA combine de la photolithographie et de la croissance de matière dans un bain galvanique. Elle nécessite des outillages (photomasques), des équipements industriels et des techniques différentes des méthodes de micro-fabrication conventionnelles. La technologie UV-LIGA a prouvé son efficacité depuis plus de 20 ans dans la production d’applications industrielles. Ses applications typiques sont l'horlogerie mécanique, les micro-engrenages, la micro-injection plastique et les pointes de test pour micro-processeurs.
FACTS & TRENDS 6
LE CAAJ La découverte des métiers
LE MEGAPHONE 8
JUBILÉ AFT Micromécanique fête 25 ans
→
ÉDITO
TORNOS
RETOUR AU SOMMAIRE
28
La technologie additive UV-LIGA est aussi appelée électroformage. Elle ouvre de nouvelles perspectives dans la miniaturisation des composants ainsi que dans la micro-structuration de surface. Elle permet de réaliser des géométries d’une très grande précision, irréalisables à l'aide des procédés de production courants, tels que le fraisage, l’étampage, l’électroérosion ou la découpe laser. Elle a l’avantage d’être peu coûteuse et rapidement mise en œuvre ce qui rend le procédé très compétitif face aux méthodes traditionnelles par enlèvement de matière. Idéal pour le prototypage rapide ainsi que pour la production de grande série, ce procédé permet d’atteindre un niveau de précision micrométrique ainsi qu’une qualité d’état de surface inégalée.
PERSONNALITÉ 11 EDOUARD HUGUELET Journaliste au long cours
WWW.MIMOTEC.CH
INDUSTRIE 4.0 17 CSEM ET FAJI Nouvelle vision industrielle
SIAMS TV DAYS 26 FOCUS Enjeux et défis de l’industrie
GESTION IT
DIAMETAL IMPRESSUM
Le MicroMécanicien Avril 2023 Revue spécialisée suisse Parutions 6x par année et 3 hors-série Tirage 3'000 exemplaires Editeur Michele Caracciolo di Brienza Agence CRP Sàrl 55, route de Florissant 1206 Genève T. +41 22 347 25 96 mcb@agencecrp.ch
15 Rédacteur Edouard Huguelet Contributeurs Rosario Di Gerlando, Carlos Muniz, Serge Leimgruber, François Rochat, Jean-Paul Gremaud Directeur artistique Laurent Haoua Abonnements 50.- CHF par année en Suisse 70.- € par année en Europe mcb@agencecrp.ch Chef de publicité Laurent Champod marketing@agencecrp.ch T. +41 79 760 37 44 Imprimé en Suisse
32 PROALPHA Pilotage de la production
AFDT ET CAAJ
23
30
EQUIPEMENTS
FACTS & TRENDS Avenir robotique
Perçage dans l'inox Avec CrazyDrill Pilot SST-Inox, Mikron Tool offre un foret pilote/court pour les aciers inoxydables et les alliages CrCo et résistants à la chaleur, dans une gamme de diamètres de 0.2 à 2 mm. L’outil (foret carbure) est revêtu, pourvu d’un chanfrein intégré de 90° et d’une goujure dégressive, en plus il dispose d’un refroidissement intégré dans la queue. Le foret est aussi adapté pour des perçages courts jusqu’à une profondeur de perçage de 3 x d.
Les ateliers d’usinage sont voués à une automatisation totale. Tel est le constat de Thomas Janquart, dirigeant de l’intégrateur belge Armin Robotics. Spécialisée dans les solutions robotisées pour l’usinage, cette entreprise propose des cellules robotisées totalement intégrées dont le pilotage est géré par un seul logiciel de programmation robotique standardisée et modulaire pour faciliter la robotisation des machines-outils CNC. Cette solution permet de piloter n’importe quel robot grâce à une tablette, sans connaissance de programmation. Constituée de modules, elle s’adapte aussi bien à une cellule robotique simple destinée à la prise de pièces automatisée sur table qu’à une cellule plus complexe pour le dévracage de pièces à base de vision 3D par exemple. Le logiciel est également ouvert à toutes les configurations de productions d’usinage (tours, fraisage, séquencement d’opérations...). Plus globalement, cet outil permet aussi d’optimiser le flux et la qualité de production à l’échelle de l’atelier.
Le retour sur investissement dans une cellule robotisée est très rapide.
Allonger la durée de vie Rollomatic a développé un procédé permettant d'affûter des outils de coupe revêtus d'une couche épaisse de diamant. La technologie de la machine LaserSmart 510 mesure la forme et la position exacte de l'arête de coupe avant l'usinage par laser. Ce processus enlève une quantité prédéterminée de revêtement, juste autour de l'arête de coupe, pour la rendre tranchante. Ainsi, la durée de vie de l'outil s’améliore davantage grâce à un affûtage réalisé avec un outil revêtu d'une couche épaisse plutôt qu'avec un outil de coupe conventionnel revêtu de diamant.
Robot bis En outre, le chargement et déchargement des machines représente une tâche à faible valeur ajoutée. De quoi favoriser la robotisation tout en comblant partiellement la pénurie de main d’œuvre dont souffre cette industrie. L’automatisation de l’usinage se justifie par le souci permanent de productivité. Investir dans une cellule robotisée de base de Armin Robotics coûte cent mille euros. Le retour sur investissement s’effectue entre six mois et deux ans. Le robot est devenu incontournable pour accélérer la production des grandes séries et même sur des séries courtes. Par ailleurs, les machines tournent trois à cinq heures de plus par jour. Cette tendance est irréversible. Bon nombre de PME ont déjà franchi ce cap. L’automatisation totale des ateliers finira par s’imposer dans un contexte où les industriels ont un besoin croissant de flexibilité.
La relève est assurée
Renfort en vue Le CAAJ, Centre d’apprentissage de l’Arc jurassien, propose plusieurs places d’apprentissage pour la rentrée d’août prochain. En outre, des stages découverte et d’immersion sont également proposés par ce Centre, afin de découvrir les différents métiers de cette industrie.
Le MicroMécanicien – 6 – Avril 2023
Nous lire Le MicroMécanicien est consultable à la Bibliothèque Nationale Suisse, Berne, au CNPE, Médiathèque Klaus Pole Technologies et Industrie, Le Locle et enfin à la Bibliothèque Publique et Universitaire de Genève. L’idée est de garantir la pérennité du titre en vous permettant de revenir sur chaque numéro de notre revue.
Le MicroMécanicien – 7 – Avril 2023
LE MEGAPHONE Performances Le secteur des fraises et des forets en carbure monobloc a enregistré la croissance la plus rapide du portefeuille Seco Tools. Son service de reconditionnement d'outils a augmenté son activité de plus de 30 % en 2022. Un outil reconditionné retrouve 85 à 95 % de ses performances d'origine par rapport aux outils réaffûtés.
Entreprise formatrice Décovi, Groupe Acrotec, a toujours voulu s’investir dans la formation au sein de l’Arc jurassien, Cette entreprise compte parmi ses équipes, cinq apprentis en cours de formation : quatre polymécaniciens et mécanicien de production dont la durée de formation est de trois ans.
Plateforme internationale MedtecLive se tiendra du 23 au 25 mai 2023 à Nuremberg, Allemagne. Ce salon est devenu pour les acteurs des techniques médicales une plateforme internationale pour conclure des affaires avec les fabricants de dispositifs médicaux et avec d’autres acteurs de la sous-traitance. Pour la deuxième fois, Acrotec MedTech et Décovi exposeront avec huit autres sociétés du groupe.
Ultra dures Inconcevable il y a quelques années, il est désormais possible d’usiner à moindre coût le carbure, les céramiques dures, le carbone et les plastiques renforcés de fibres. Depuis plus de quarante ans, la société Dihawag, Bienne, est spécialisée dans les tranchants ultra-durs. L’évolution fulgurante de la technique laser a permis l’innovation et la fabrication dans le domaine de la découpe ultra-dure. Certains des nouveaux matériaux de coupe trop durs ne peuvent être usinés qu’au laser. Les découpes tranchantes au μ et sans ébrèchement sont également de son ressort.
Don de Walter Meier Walter Meier vient de faire un don de septante ordinateurs portables et de vingt PC à LABDOO, organisation à but non lucratif, investie dans l'accès à l'éducation et à la technologie pour les enfants et les jeunes dans le monde entier. Cette organisation collecte des ordinateurs portables de seconde main, les reconditionne pour les distribuer aux écoles et aux établissements scolaires dans les pays en voie de développement.
Un outil reconditionné retrouve une nouvelle vie.
Jérôme Frésard représente la quatrième génération à la tête de cette entreprise familiale.
Jubilé pour AFT Micromécanique AFT Micromécanique vient de boucler un quart de siècle au service de la haute-précision médicale. Cette entreprise a développé un savoir-faire reconnu dans l’usinage et le fraisage CN des dispositifs médicaux de haute précision. Elle est aujourd’hui une référence dans l’usinage d’implants médicaux utiles de la tête aux pieds, que ce soient des implants orthopédiques, cervicaux et rachidiens ou des implants dentaires. Elle est également active dans la fabrication de boitiers pour l’urologie et l’auditif. Enfin la société est spécialisée dans l’usinage d’instruments médicaux utilisés dans le secteur dentaire ainsi que dans la robotique chirurgicale.
Ultramicroscope
VOH s’agrandit Le département montage de VOH à Courtelary, Jura bernois, est désormais doté d’une plus grande surface et ses flux de production ont été améliorés. Quatre collaborateurs travaillent au montage des produits au sein de la Supply Chain de VOH. ch. La réorganisation des flux de production a été réfléchie afin d’optimiser la communication au sein de cette entité. Les collaborateurs de ce département se sont chargés en personne de cette réalisation. Bel effort. De gauche à droite Jörg Federer, responsable des applications du centre technologique NUMROTO, Michael Knorr, ingénieur d'application NUMROTO, et M. Schneider de Keyence Suisse.
Le MicroMécanicien – 8 – Avril 2023
Le MicroMécanicien – 9 – Avril 2023
NUM a équipé son centre technique NUMROTO de Teufen en Suisse, d'un microscope numérique haute résolution Keyence pour permettre une analyse complète de la qualité de surface des outils de précision rectifiés. En fait, pour obtenir une solution complète pour l’affûtage d'outils, il est important d'analyser et d'optimiser l'ensemble de la chaîne de processus. Ce microscope numérique étend les capacités d'analyse de surface jusqu'à des niveaux inférieurs au micron, fournissant un retour d'information précieux sur la technologie du processus et la qualité de production des outils. Grâce aux plateformes CNC hautes performances, à l’instar du système Flexium+, de nombreuses machines-outils actuelles peuvent obtenir des résultats exceptionnels. Le logiciel NUMROTO peut calculer les trajectoires avec une telle précision que des outils d'une précision de l'ordre du micromètre pourraient être réalisés.
La retraite dynamique d’Edouard
Your partner for precision tools and customized service
Edouard Huguelet, doyen de la presse suisse.
Les ordinateurs installés, il a fallu s’esquinter les yeux sur des manuels abscons.
Votre meilleur et pire souvenir ?
www.diametal.com
Bon pied, bon œil et moustache d’officier prussien, Edouard Huguelet est à 82 ans le vétéran de la presse suisse. Ce journaliste au long cours ne se départit jamais de son humour et de sa discipline au travail. Retour sur une longévité hors pair.
J
ournaliste technique, Edouard Huguelet est connu loin à la ronde. Ce rédacteur en chef du Marché Suisse des Machines (appelé par la suite MSM) pendant 27 ans, est aujourd’hui le doyen de la presse suisse et la gâchette du magazine Le MicroMécanicien. Cette fine plume de la microtechnique continue à informer nos lecteurs sur les dernières évolutions de cette industrie. D’où vient votre envie de continuer à écrire ? Rédiger répond pour moi à un vrai besoin. Je suis actif dans ce domaine depuis 1980 et j’éprouve toujours autant de plaisir à vulgariser des sujets très complexes. Ecrire des articles nécessite d’être à jour en permanence et maintient l’esprit alerte. Je comprends certes les retraités qui nourrissent une passion pour l’archéologie ou la photographie, mais passer ses journées rythmées par les apéros et la camomille n’est pas ma tasse de thé. Mon projet n'est pas de mener une retraite oisive !
CONCEPTION
ÉLECTROÉROSION
Mécanique de précision
I
ÉTAMPAGE
www.arcofil.ch
USINAGE CN
I
2610 St-Imier
Vos débuts dans la presse technique ? Au début, les moyens étaient très limités pour rédiger des articles. Il fallait bien planifier son temps, car la revue sortait tous les quinze jours et j'étais seul à la tâche. Il y avait une pléthore d’articles à livrer et il fallait gérer également toutes les étapes de la production du magazine. Un travail très lourd. Avant cela, j’avais débuté ma vie professionnelle dans les années septante d'abord comme ingénieur mécanicien et par la suite je rédigeai des catalogues, des prospectus et des communiqués de presse pour un constructeur de machines.
En 1986, je planais littéralement lorsque la revue MSM m’avait embauché comme rédacteur responsable et par la suite rédacteur en chef. La consécration absolue. La période la plus critique a trait à l’avènement de l’informatique dans la rédaction. Un cauchemar ! Une fois, les ordinateurs installés, il a fallu rapidement suivre des cours et s’esquinter les yeux sur des manuels ardus et mal rédigés. Quel regard portez-vous sur la presse technique actuelle ? Les titres ont beaucoup évolué, les sujets sont plus variés et leur mise en page plus aérée. Cependant, leur pagination est actuellement en régime minceur permanent. Les numéros du MSM d’antan faisaient facilement cent pages et comportaient une proportion de publicité de 50%. Votre sentiment d’être le doyen national des journalistes ? Pas grand-chose pour moi. En revanche, mes collègues journalistes sont parfois assez intrigués. Je note que ces publications éprouvent des difficultés à trouver de bons rédacteurs techniques. Bien souvent, elles font appel à d’excellents ingénieurs, mais qui manquent de recul pour comprendre les besoins du lecteur. En fait, le journalisme technique est un métier qui requiert, outre une plume bien affutée, une bonne dose de didactisme et le sens de la vulgarisation. Quel est l’avantage de la presse papier ? Avec le papier nous acheminons l’information vers le lecteur. Sur Internet, nous devons chercher de l’information. Avec un magazine spécialisé comme le nôtre, le lecteur tombe sur un sujet qu’il n’aurait pas forcement cherché en ligne. De plus le plaisir de la lecture sur papier est supérieur à celui que provoque le défilement du texte sur écran. Votre avis sur cette nouvelle aventure du MicroMécanicien ? Cette revue est bien ciblée. Et elle vient combler un vide car la micromécanique dans les autres revues n’est pas traitée de façon exhaustive. Du reste, la microtechnique concerne la majeure partie des emplois industriels dans l’Arc Jurassien. Nous sommes aux premières loges pour observer les évolutions de cette filière. ■ Propos recueillis par Michele Caracciolo di Brienza
Le MicroMécanicien – 11 – Avril 2023
HORLOGERIE
Dans l'atelier de traitements de surface : Équipement de traitement a-DLC.
C
e traitement a été spécialement mis au point pour associer de bonnes performances fonctionnelles à de hautes exigences esthétiques. Il convient particulièrement à des applications dans les domaines de l'horlogerie, de l'optique, des fournitures médicales et de la micromécanique en général.
L'effet noir-anthracite
Pièces horlogères en cours de traitement.
Le traitement de surface appelé a-DLC (Amorphous Diamond Like Carbon) permet d'obtenir des états de surface de couleur noire ou anthracite. par Edouard Huguelet Composants traités a-DLC.
Des propriétés intéressantes En effet, cette technique utilise un procédé de revêtement hybride, en l'occurrence PVD-PECVD (dépôt physique en phase vapeur assisté par plasma) à structure amorphe. Le résultat consiste en une couche esthétique de couleur noire ou anthracite. Outre l'aspect esthétique, ce traitement apporte des propriétés mécaniques intéressantes, notamment une résistance à l'usure accrue, une bonne résistance aux agents chimiques et un faible coefficient de frottement. L'épaisseur de la couche est de 2 à 3 µ, pour une dureté superficielle de l'ordre de 1500 à 1800 HV 0.05. Coefficient de frottement : 0,1. Taux d'hybridation chimique (Sp2/Sp3): 80/20. La biocompatibilité est excellente et ce traitement convient également à des applications du secteur médical. C'est en outre un isolant électrique : sa résistance électrique est meilleure que 1010 µΩcm.
Le procédé PECVD Le dépôt chimique en phase vapeur assisté par plasma (ou PECVD, pour Plasma-Enhanced Chemical Vapor Deposition en anglais) est un procédé utilisé pour déposer des couches minces sur un substrat à partir d'un état gazeux (vapeur). Des réactions chimiques se déroulent au cours du processus après la formation d'un plasma à partir des gaz du réacteur. Le plasma est généralement créé à partir de ce gaz par une décharge électrique pouvant être générée à partir de sources radio-fréquences (13,56 MHz), micro-ondes (2,45 GHz) ou par une décharge électrique continue entre deux électrodes.
Syvaco en bref Fondée en 2006 à Vernier, Genève, la société Syvaco est spécialisée dans les traitements sous vide à base de carbone. Elle fusionne en 2013 avec l'entreprise Surcotec à Plan-les-Ouates spécialisée dans les traitements sous vide et l'analyse des matériaux formant le groupe Syvaco-Surcotec. Raison pour laquelle le groupe se répartit sur deux sites à Genève, Surcotec à Plan-les-Ouates et Syvaco à Vernier. Les domaines d'activités sont très variés et dans le cas de l'horlogerie, ce sont autant les composants du mouvement que les composants de l'habillement qui sont revêtus d'une couche protectrice colorée aux propriétés physiques intéressantes, tels que dureté élevée, résistance à l'usure, résistance chimique et faible coefficient de frottement. Syvaco, 1214 Vernier www.syvaco.ch
Le MicroMécanicien – 13 – Avril 2023
Visitez-nous au stand F 49
AGENCE CRP RELATIONS PUBLIQUES
DESIGNER
“ La réputation n’est qu’une chose vaine lorsqu’elle n’est pas établie sur la vérité. ”
3D modelling Software
ALPHACAM
CAD / CAM Software
Citation de Saint Vincent de Paul ; Maximes spirituelles (posthume, 1576)
NCSIMUL
CNC Simulation Software
MW-DNC
AGENCE CRP Sàrl Relations médias en Suisse Bureau de presse externalisé
Transfert and management
55, route de Florissant CH 1206 - Genève Tel. : +41 22 347 25 96 mcb@agencecrp.ch www.agencecrp.ch
MW Programmation SA 2735 Malleray sales@mwprog.ch www.mwprog.ch
Groupe d'outils de coupe en céramique.
L’avenir en céramique Les outils en céramique sont de plus en plus utilisés dans le monde de l'horlogerie. Pour mieux comprendre les avantages des céramiques techniques, nous pouvons nous baser sur le graphique de cet article où l'on trouve en abscisse la ténacité, la résistance à la flexion ou l'avance et en ordonnée la résistance à l'usure, la résistance à la chaleur ou la vitesse de coupe.
Expert en filtration industrielle avec un objectif inchangé : fournir des solutions innovantes et un service irréprochable
Purificateurs d’air ELBARON et COBARON
Unités d’aspiration et de filtration ULT
Aspiration et élimination des brouillards d’huiles, d’émulsion et des fumées
Aspiration et filtration de poussières fines, fumées, gaz, odeurs et vapeurs, mais également de virus, bactéries, germes et pollen
Centrales de superfiltration COMAT Superfiltration des huiles de coupe sur les machines-outils
Aspirateurs industriels RUWAC Aspiration de poussières, copeaux et liquides
Systèmes de captation ALSIDENT Captation des nuisances à la source
I
l est clair que le matériau idéal serait celui qui pourrait combiner une avance et une vitesse de coupe maximales ou des résistances à la flexion et à l’usure maximales. Il se situerait donc en haut à droite sur le graphique. Malheureusement, nous ne l’avons pas encore trouvé… L'acier rapide revêtu, le carbure et le cermet occupent tous des positions pour lesquelles plus la résistance à la flexion est élevée, plus la résistance à l'usure est faible. Pour une résistance à la flexion comparable à celle du carbure, le PCD présente en revanche une résistance à l’usure beaucoup plus élevée. Entre le carbure et le PCD Quant aux céramiques techniques, elles se positionnent exactement entre le carbure et le PCD, c'est pourquoi les outils fabriqués à partir de ce matériau particulier sont plus résistants à l'usure et prolongent donc leur durée de vie. Le fabricant d'outils de coupe Diametal a maîtrisé quatre facteurs fondamentaux au cours des dernières années : le premier est de savoir quel type de céramique est idéal pour quelle application, le second est la conception de l'outil, le troisième concerne les conditions de meulage
de l'outil et le dernier, les conditions d'usinage optimales qui permettent à un outil en céramique d’être le plus performant possible. ■ Diametal Group, 2504 Bienne www.diametal.com
Diagramme des caractéristiques de différents matériaux de coupe.
SOLUTIONS DE FILTRATION www.elbaron.ch
Le MicroMécanicien – 15 – Avril 2023
MINIscope™
www.brw.ch
SYLVAC
est un concentré de technologie pour votre atelier
VISIO Garantie 2 ans Construction robuste en granit 3 éclairages LED programmables Axe Z motorisé avec réglage n Fonction "Compare CAD" Fonction "Statistiques" Pointeur laser de position Programmes semi-automatique
Cinq éléments de l’industrie 4.0 de l’Arc jurassien
Pierre-Yves Kohler, Directeur général de FAJI SA, responsable du salon des microtechniques à Moutier et du programme de valorisation des métiers techniques #bepog.
Andrea Dunbar, Group Leader, Edge AI & Vision au CSEM à Neuchâtel et chargée de cours à l'EPFL.
Ne séduit pas seulement par sa compacité, il facilite aussi la mise à niveau des microscopes de mesure classiques. Un coup de boost technologique permet les applications les plus récentes –détection automatique et constructions géométriques-Station MINIscope optimale pour les axes et les pièces plates
Votre contact: optik.messtechnik@brw.ch
SWISS
Micromécanique de grande précision à haute valeur ajoutée. Construction mécanique Industrie médicale Micromécanique et horlogerie
E–
MICROFRAISA GE
FRAIS AG
Outilleurs et moulistes
T
RN
AGE - DÉC
SUVEMA AG | CH-4562 Biberist | www.suvema.ch | System certification ISO 9001/ISO 14001
LE
erc Rech uvema.ch s
OU
TA GE
SS SWI ZED O M cIhines: T S a CU he m OL
Andrea Dunbar, Group Leader, Edge AI & Vision au CSEM à Neuchâtel et PierreYves Kohler, directeur de FAJI, organisateur du salon SIAMS à Moutier exposent leurs visions sur les cinq éléments sont indispensables pour intégrer la nouvelle (r) évolution industrielle. Ces cinq points se retrouvent largement dans le tissu industriel de l’Arc jurassien.
L
a base d’industrie 4.0 est une évolution qui propose des systèmes toujours plus performants à forte valeur ajoutée pour les utilisateurs. Il s’agit d’une approche marketing orientée vers la chaîne de production. La nouveauté réside dans la technologie embarquée, matérielle ou logicielle, qui redessine les règles de la compétitivité et offre de formidables opportunités. Passage en revue des cinq points 1 - Des données tout au long de la chaîne de production Pour passer à la digitalisation de la production, les acteurs doivent investir largement dans les nouvelles technologies, en intégrant par exemple toujours davantage de capteurs qui collectent et partagent les données en temps réel de manière à connaître et intégrer les paramètres d’utilisation, la performance, la consommation ou encore les besoins en maintenance des moyens de production. L’intelligence embarquée doit simplifier la vie de l’utilisateur où qu’il se trouve sur la chaîne de production. 2 - De nouveaux modèles d’affaires La collecte, l’interprétation et l’utilisation de données en temps réel permettront de produire plus précisément, avec moins d’énergie et au plus proche du lieu
La méthode en 7 étapes
de consommation. Dans ce contexte, les moyens de production mêmes sont repensés. « Les nouveaux produits et services que les entreprises développeront, devront correspondre à l’ADN de ces dernières mais générer également du profit. Ces activités sont indispensables aux entreprises pour faire la course en tête », ajoute Pierre-Yves Kohler. Il est fort probable que de nouvelles compétences devront être acquises et c’est ici que le tissu économique de la région de l’Arc jurassien fait merveille. Andrea Dunbar ajoute : « La densité des PME et des groupes actifs dans la production microtechnique à haute valeur ajoutée dans l’Arc jurassien est la plus importante de Suisse. De plus, la recherche appliquée réalisée dans les Instituts de recherche technologique et de recherche appliquée peut développer sur mesure des besoins au tissu industriel régional ». 3 - La collaboration comme prérequis La mise en place de solutions idoines nécessitera la constitution d’équipes pluridisciplinaires qui, tout comme l’industrie 4.0, met les machines en réseau, et les hommes et les entreprises en réseau. En travaillant ensemble, les PME seront en tête du peloton. Pierre-Yves Kohler révèle : « Nous avons parfois tendance à aller chercher bien loin des fournisseurs et des compétences disponibles dans la région. Le dernier SIAMS nous a démontré que l’Arc jurassien des microtechniques est un vivier de compétences très développées et les collaborations y sont très actives. 4 - L’immatériel… et les hommes comme valeur La possession des données et la capacité à les traiter, influencera directement sur les performances de l’entreprise mais également sur les compétences des collaborateurs. Les synergies avec d’autres entreprises actives
à tous les stades du process sera un plus. Tous les métiers changeront pour se recentrer sur la valeur pour le client. 5 – Comprendre les besoins du client « Le client n’a pas besoin d’une machine, ni de caractéristiques techniques, ni même des avantages de telle ou telle solution, il veut comprendre ces points forts » explique Pierre-Yves Kohler. Les acteurs doivent assimiler le cœur même de ce qu’ils offrent aux clients du point de vue de ces derniers. La proximité avec le client est essentielle. Andrea Dunbar conclut : « Dans l’Arc jurassien des microtechniques, les acteurs travaillent déjà ensemble pour fournir des solutions sur mesure. Tout concorde pour figurer parmi les leaders de cette industrie 4.0».
«Le meilleur lubrifiant réfrigérant que je n’ai jamais utilisé.»
Le bon sens Et si finalement la grande révolution d’industrie 4.0 n’était que l’application du bon sens à la chaîne de production ? Connaître et anticiper les besoins de ses clients ou partenaires pour proposer des solutions sur mesure ? C’est une recette qui est largement appliquée avec succès dans les domaines du luxe et du Medtec où l’on développe des solutions individualisées qui sont largement industrialisées. L’intelligence embarquée l’intègre globalement pour en simplifier la mise en place. ■
Titan Gilroy TITANS of CNC: Academy, USA
Pour en savoir plus sur la méthode en 7 étapes CSEM SA Mme Andrea Dunbar Jaquet Droz 1 – 2002 Neuchâtel www.csem.ch Sur les métiers techniques et de la microtechnique : www.bepog.ch et www.siams.ch
Savez-vous qu’utiliser correctement les liquides adaptés pour l’usinage des métaux produit un effet de levier extraordinaire sur la stabilité, la qualité, la performance et par conséquent aussi sur les coûts de fabrication? Nos spécialistes de l’usinage peuvent vous aider à transformer vos liquides pour l’usinage des métaux en facteur clé du succès?
Essayez-nous. Ça en vaut la peine. blaser.com/essayez-nous Un robot humanoïde au milieu des humains.
La digitalisation doit permettre la réalisation de produits unitaires sur mesure. Le MicroMécanicien – 18 – Avril 2023
Selon Marco Rossi, le besoin de normes mondiales s'est accru avec l’émergence de nouveaux acteurs.
L’Organisation internationale de normalisation et ses normes ISO dont le siège est à Genève, est connue mondialement. Mais quel est l’intérêt de ces normes ? A l’intérieur, tout est lumineux avec de grands bureaux blancs et des écrans partout. Eclairage avec Marco Rossi, directeur Normalisation et politique technique du Secrétariat central de l’ISO.
Le besoin des normes ISO Technologie, sécurité alimentaire, agriculture, santé, les normes sont partout
Une autre mission de ces normes ?
L’ISO, Organisation internationale de normalisation est indépendante et nongouvernementale.
Quel est le rôle de votre organisation ?
Quelle est l’utilité de ces normes internationales ?
Marco Rossi (MR) : En préambule, je tiens à souligner que Genève regorge d'agences spécialisées dont les décisions impliquent la vie d'une grande partie de la population mondiale. L'organisation internationale de la normalisation (ISO) est le plus grand développeur de normes/ standards internationaux au monde. Ses membres comprennent les organismes nationaux de standardisation de 166 pays et rassemblent plus de 50’000 experts du monde entier pour élaborer des normes internationales.
MR : C’est une formule qui décrit la meilleure façon de réaliser des choses aussi variées que des poussettes pour enfants que des panneaux des routes. Technologie, sécurité alimentaire, agriculture, santé, les normes sont partout. En outre, nous travaillons avec 166 organisations internationales, ainsi que les principaux organismes régionaux, pour développer et publier des normes internationales pour les produits, les services, les processus, l'évaluation de la conformité, les pratiques managériales et organisationnelles.
MR : Ces normes soutiennent le commerce mondial, stimulent une croissance économique inclusive et équitable, protègent la planète, font progresser l'innovation et promeuvent la santé et la sécurité pour parvenir à un avenir durable. ISO fournit une plate-forme mondiale où des experts du monde entier, se réunissent pour élaborer et convenir de normes pertinentes à l'échelle mondiale. Notre travail est justement d’élaborer des normes internationales. Nous en disposons de près de 24'000 et plus de 800 comités techniques. Sous la coordination du Secrétariat central, plus d’une centaine de normes sont publiées chaque mois. Quelles sont les activités du Secrétariat central ? MR : Il s’agit de faciliter la participation à la normalisation, fournir une plate-forme neutre et indépendante permettant aux experts de se réunir et de parvenir à un consensus. Coordonner également le processus d'élaboration des normes, avec un processus inclusif qui rassemble, de manière indépendante, les parties prenantes : public, privé, ONG, monde académique, organisations internationales.
Itinéraire d’un expert ISO Ingénieur de formation, Marco Rossi a occupé ces vingt dernières années des postes-clé dans l’industrie des semi-conducteurs. Avant de prendre ses fonctions auprès de l’ISO, Marco a été tour à tour vice-président du marketing et directeur de la conformité commerciale pour le Groupe Safran en Suisse et en Allemagne. Au bénéfice d’une maîtrise en ingénierie électronique de l’Université de Gênes, il a été également directeur de la planification stratégique auprès de STMicroelectronics.
Quelle est la spécificité d’une norme ISO ? MR : Le besoin de normes véritablement mondiales s'est accru au fur et à mesure de l’émergence de nouveaux marchés, de nouveaux acteurs et de nouvelles économies émergentes. ISO fournit des mécanismes sur mesure pour établir un consensus international qui se traduit par des normes pertinentes à l'échelle mondiale, au service des marchés, des consommateurs, des régulateurs. Notre organisation veille à s'assurer que tous les membres puissent participer efficacement à la normalisation internationale. Par exemple en proposant des programmes de formation et d'assistance technique approfondis aux pays en développement. ■
Les moteurs du changement Au cours de la prochaine décennie, les normes internationales auront le plus d'impact et de pertinence dans les domaines suivants : • Economie : commerce et inquiétudes • Technologie : impact du numérique • Société : évolution des attentes et des comportements • Environnement : urgence de la durabilité
Le MicroMécanicien – 21 – Avril 2023
STAY COOL 24/7 AUTOMATED FLUID MANAGEMENT
l Système de mesure entièrement automatisé 24h/24 et 7 jours/7 l Convient aux systèmes individuels ou centralisés l Surveillance en ligne de la concentration, du pH, de la conductivité électrique et de la température
Enjeux et défis de la formation
professionnelle L’avenir de la formation duale passe par des formations d’apprentis de plus en plus taillées sur mesure pour les entreprises, en fonction de leurs conditions de production et de leurs capacités formatrices.
ADV
Rosario Di Gerlando Commission formation - AFDT
motorex.com/fluidlynx
Ins_Le Micromécanicien_210x148mm.indd 1
22.03.23 12:20
Les associations suisses s’investissent énormément dans la formation professionnelle, à l’instar de la rédaction de guides méthodiques ou de la préparation des ordonnances d’apprentissage. Les formations duales sont confrontées à un défi majeur. Comment former un apprenti aujourd’hui ? Un exercice compliqué, dès les premières étapes, lorsqu’il
s’agit d’obtenir la reconnaissance de l’entreprise formatrice. Le passage obligé par des cours de formation pour formateurs requiert une qualité nécessaire avec un volume d’une centaine d’heures. Si un maître d’apprentissage doit connaître le guide méthodique ou encore détenir une bonne base de pédagogie, les exigences, vont au-delà de l’intérêt des jeunes en formation et de ce que les entreprises peuvent encore assumer en charges indirectes liées à
La précision sécurise. Des processus agiles pour une croissance internationale Innovation constante, exigences élevées de conformité et internationalisation galopante sont les défis à relever par les PME du secteur de la Medtech. L‘ERP+ proALPHA et ses solutions complémentaires métier constituent la dorsale numérique de la chaîne de valeur et permettent aux entreprises de la technologie médicale d’y parvenir.
Plus d‘informations et contact sous : www.proalpha.com/fr ou scanner le Code QR.
L’apprentissage requiert toujours plus de compétences.
Le MicroMécanicien – 23 – Avril 2023
la formation d’apprentis. La solution consisterait à simplifier davantage les procédures pour permettre à une entreprise de former des apprentis, en s’assurant des compétences techniques et d’encadrement idoines, avant d’exiger de chaque formateur, des compétences sans égal de pédagogue. Progression des métiers De plus en plus de jeunes préfèrent la voie académique, au détriment de la formation dans un métier. Résultat, la jeune génération la plus apte à apprendre, prive l’industrie d’une relève importante. Les jeunes gens qui se dirigent vers une formation duale, sont aussi doués que ceux qui se destinent à un parcours scolaire plus long. A l’issue de leur scolarité obligatoire, ces jeunes souffrent de quelques lacunes en mathématiques, français et connaissances générales pour répondre aux attentes de l’économie. L’idée n’est pas d’intenter un procès à l’école, mais de reconnaître la forte évolution des métiers. De nos jours, un apprenti droit accomplir en deux ans le même parcours que ses aînés en quatre ans. Le tout en possédant de solides connaissances de base. L’apprentissage en première année ne doit plus être le rappel et le consolidement des connaissances normalement acquises en fin de scolarité. L’école doit intégrer cette nouvelle dimension.
Comment dispenser un niveau de formation toujours plus élevé pour ces mêmes jeunes qui éprouvent parfois des difficultés à apprendre ? La formation duale fournit à l’industrie des professionnels qualifiés.
Exigences et attentes Les apprentis doivent maîtriser toujours plus de compétences en raison de l’évolution des techniques. Les formations évoluent sans cesse. Entre l’attestation fédérale de formation professionnelle (AFP) sur deux ans, celle sur trois ans de mécanicien-ne de production, ou sur quatre ans pour polymécanicien-ne et micromécanicien-ne, les niveaux d’apprentissage sont de plus en plus diversifiés. La gageure est la suivante : comment dispenser un niveau de formation toujours plus élevé à ces mêmes jeunes qui éprouvent parfois des difficultés à apprendre ? D’où la multiplication de métiers moins exigeants. Cette complexité ne facilite ni le choix d’un métier, ni le travail du maître d’apprentissage qui ne sait plus exactement quelles sont les exigences et les attentes selon les métiers, par rapport à ce que son entreprise peut offrir. Ainsi, l’Association des fabricants de décolletage et de taillage, l’AFDT, participe activement à la réforme des métiers de l'industrie MEM, afin de redonner un contenu et des supports qui permettront aux formateurs et aux centres de formation et institutions de dispenser des bases concrètes pour la formation.
Rôle majeur des associations La formation duale doit fournir à l’industrie et à celle du décolletage, des professionnels qualifiés pour ses besoins de demain et non en fonction des capacités de chaque jeune. S’il est admis de vouloir amener le polymécanicien-ne ou le micromécanicien-ne un cran au-dessus pour les usinages complexes, Il serait bon de créer des formations simplifiées pour les jeunes en difficulté afin de leur offrir par la suite des passerelles pour le CFC.
Les associations professionnelles ont un rôle majeur afin d’assurer la pérennité de la formation duale. Ainsi, l’AFDT soutient les différents centres de formation du CAAJ, dans les cantons de Berne et Neuchâtel. Ces centres donnent la possibilité aux entreprises partenaires, d'augmenter le potentiel qualité de la formation des jeunes. Ils garantissent ainsi un excellent accompagnement ainsi que la possibilité d'acquérir les compétences indispensables par la suite dans leur atelier. Mais tout ceci a un coût... ■
L’AFDT s’investit pleinement dans la relève.
Le MicroMécanicien – 25 – Avril 2023
Siams TV Days sur
De gauche à droite : Olivier Flückiger, responsable des ventes et administration, Ifanger, Sergio Canosa, responsable ventes et marketing, Applitec et Nicolas Vernier, directeur des ventes, Dixi Polytool.
orbite
De gauche à droite : Marc Vuilliomenet, administrateur, DLK technologies, Olivier Haegeli, directeur général, Willemin-Macodel et Arnaud Maître, co-directeur de Louis Bélet.
Une première. Le Salon Siams vient de lancer les Siams TV Days. Le tandem Canal Alpha, lucarne de l’Arc jurassien et Pierre-Yves Kohler, CEO Faji/Siams a permis à quatorze entreprises et institutions liées à la microtechnique de débattre sur les enjeux de cette industrie. Du 17 au 21 avril 2023, Canal Alpha a diffusé une série d’émissions sur les différents aspects de la microtechnique et ses défis numériques. Le tout dans un studio géant doté d’un arrière-plan modulaire digital (immense écran), En somme, un plateau d’usine futuriste. Le programme est disponible sur : www.canalalpha.ch/play/siams-tv-days
De gauche à droite : Denis Jeannerat, professeur en conception mécanique, HE-Arc Ingénierie, Anne Hirtzlin, responsable du développement durable, Tornos et Philippe Cordonier, responsable Suisse romande, Swissmem.
De gauche à droite : Cyril Amez, chef du développement des produits, Fanuc et Florian Stauffer, directeur général, Ciposa.
Préparatifs avant l’adrénaline sur le plateau.
De gauche à droite : Michel Di Bernardo, directeur général, Codec ; Cédric Chèvre, directeur général, Décovi, et enfin Emmanuel Raffner, directeur général, Lauener. Le MicroMécanicien – 26 – Avril 2023
Plan de la vis polyaxiale.
Zone d’usinage de la machine Tornos MultiSwiss 8x26
Usinage de longues pièces sur tours multibroches L’une des caractéristiques des machines de décolletage est de pouvoir produire des pièces longues, soit des pièces dépassant la limite de 2,5 fois le diamètre. C’est leur principale caractéristique et ce tour de force est réalisé grâce au canon de guidage, élément central avec la broche mobile de la machine permettant d’entraîner la barre.
L
e principe du décolletage veut que l’outil soit fixe et que la barre se déplace en Z (axe longitudinal), au contraire des tours à poupée fixe pour lesquels les supports d'outils sont mobiles. Ce principe se retrouve également sur les tours multibroches, puisque sur ces machines la barre reste fixe après son ravitaillement. Depuis 2011, et avec l'apparition de la machine MultiSwiss 6x14, Tornos a inauguré un concept novateur : la broche mobile, permettant notamment de séparer les guidages et donc de rigidifier les éléments.
Décolletage multibroches avec broche mobile Toutes les machines MultiSwiss sont équipées de broches à motorisations synchrones de grande puissance garantissant une haute dynamique de la machine avec des temps d’accélération très courts (0 à 8000 tr/min en moins d’une seconde sur une MultiSwiss 6x16). En plus de son axe C intégré, chaque broche possède son propre axe Z, guidé par des paliers hydrostatiques. Ceci permet d’accroître l’amortissement, avec un effet positif sur la durée de vie des outils et sur les états de surface d’usinage.
Le moteur couple actionnant le barillet, ainsi que les moto-broches, permettent aussi aux machines MultiSwiss d’être très silencieuses, rendant leur utilisation encore plus sûre et confortable pour l’opérateur. Cependant, même avec ce concept novateur, les lois de la physique restent les mêmes, notamment pour les pièces longues, lorsque la flexion de la matière entre en jeu. Une nouvelle option pour les pièces longues Si les machines monobroches utilisent la technique du canon de guidage pour soutenir la pièce, il n’en
La présence de broche haute fréquence en contre-opération permet d’usiner des formes Torx ®
va pas de même de la machine MultiSwiss, pour laquelle la solution de support a été privilégiée. Tornos a longtemps réfléchi à l’utilisation d’un canon qui pourrait se monter sur le barillet, mais cette solution posait de nombreux problèmes liés à l’évacuation des copeaux et surtout aux réglages et à la mise en train de la machine. Aujourd’hui les machines MultiSwiss bénéficient d’une excellente accessibilité et sont rapides à mettre en train, l’évacuation des copeaux est excellente et la technique hydrostatique embarquée dans la broche de la machine donne de remarquables résultats et permet de diminuer l’usure des outils, même avec les matériaux les plus exotiques. L’adjonction d’un canon de guidage compromettant les caractéristiques clés de la machine, une solution plus classique a été imaginée, avec des supports pouvant être montés dans la zone d’usinage. Cette solution permet de garantir une excellente répétabilité ainsi qu’une mise en train rapide, sans pour autant compromettre l’évacuation des copeaux.
Vis médicale polyaxiale de 65 mm de longueur
Produire une vis médicale polyaxiale de 65 mm de longueur Le système a été présenté en avant-première à l’EMO 2021 sur une machine MultiSwiss 8x26 qui produisait une vis médicale polyaxiale de 65 mm de long pour un diamètre de 8,8 mm au niveau de la tête. L’opération d’usinage s’effectue via un double ravitaillement. Le premier ravitaillement permet de réaliser les premières opérations de tournage ainsi que le fraisage des filets auto-taraudants. Le second ravitaillement intervient déjà en position 2, par la suite la pièce est maintenue en position 3, 4 et 5 grâce à une contre-pointe. Cette dernière repose sur un système modulaire qui permet d’adapter aisément le support à la typologie de la pièce. L’option est disponible en départ-usine uniquement. ■ Tornos SA, 2740 Moutier www.tornos.com
Le MicroMécanicien – 29 – Avril 2023
Systèmes individuels de filtration de l'air Fox.
outils. Aussi, LNS propose sa gamme de systèmes d'équipements à haute pression Chipblaster : pression fixe ou variable, multiples sorties programmables, avec échangeurs de chaleur ou système de refroidissement actifs, en version autonome ou se glissant sous le ravitailleur pour un gain de place substantiel. Ici également, ergonomie et efficience sont de la partie avec des écrans tactiles couleur et des paramètres simples. Enfin, les récentes crises ont mis en avant les avantages à évoluer vers des environnements de travail sains, en investissant dans des équipements qui protègent les individus autant que les biens de production. Les machines, qu’elles soient ou non équipées de systèmes à haute pression, génèrent des quantités considérables de brouillards et fumées, composés de particules fines, lesquelles particules sont dommageables pour la santé des personnes, impactent la durée de vie des appareils électroniques, salissent et dégradent les bâtiments, et accroissent le travail nécessaire à la conservation de la productivité. Depuis plus de dix ans, LNS s’est développé dans la vente, l’installation et la maintenance de systèmes de filtration par la ligne de produits FOX disponibles en différentes tailles, à savoir des appareils de filtration mécanique à trois étages très compacts.
Système de gestion des copeaux Turbo.
Tout autour du tour automatique Dans l'esprit d’amélioration de la productivité, LNS s’est fait une spécialité de proposer à sa clientèle des équipements périphériques de la machine-outil. Ainsi, par une politique d’acquisition d’entreprises innovantes dans leur domaine, le portefeuille de produits s’est étendu, outre les ravitailleurs de barres, aux convoyeurs de copeaux, aux systèmes de filtration des brouillards d'huile et à la gestion des liquides de réfrigération de coupe. Carlos Muniz, responsable Produits et Applications
Le futur est dans la collaboration des moyens de production Depuis 2006, LNS participe aux développements des fabricants de machines-outils dans le domaine de la connectivité, fidèle à sa vision de maximiser la productivité du client. Les solutions « e-Connect » et « Industry 4.0 » améliorent la communication entre la machine et ses périphériques par des bus de terrain, également avec les logiciels de planification et de pilotage de la production, en utilisant des protocoles ouverts tels MT-Connect ou OPC-UA. LNS a développé, par exemple, une méthode connectique pour gérer la matière restante (appelée également chute). Le ravitailleur informe la machine en
C
ela permet aujourd’hui d’offrir des solutions appelées «One-Stop-Shop», permettant de répondre rapidement aux besoins des utilisateurs. Si les barres sont correctement chargées dans le tour, qu’en est-il des résidus ? Les copeaux, qu’ils soient gros ou fins, sont-ils séparés du liquide de coupe, ou tombent-ils simplement au fond du bac, engendrant une opération de nettoyage astreignante et obligeant à un arrêt de la production ? Les convoyeurs de copeaux Turbo MH et Turbo SF Compact intègrent des systèmes très compacts et uniques sur le marché. Ces appareils permettent une filtration entre 500 et 50 microns pour des mois de travail sans maintenance et la garantie d’un liquide de refroidissement propre à plus long terme. Une lubrification de coupe efficace et de l'air pur dans l'atelier Dans la même logique, l’utilisation de liquide de refroidissement à haute pression (dès 30 bar, et jusqu’à 140 bar) a permis aux utilisateurs de larges gains en termes de vitesses de rotation et de durée de vie des
temps réel, si pour une raison ou pour une autre, la matière restant dans le ravitailleur devait être trop courte pour la réalisation de la pièce. La machine peut alors décider elle-même de produire une autre pièce (en s'assurant évidemment que les outils et la géométrie soient compatibles) pour en retirer un gain. Cette notion de connectivité s’applique également aux opérateurs car, en cas de besoin, les périphériques peuvent alerter ces derniers par des notifications ciblées sur leurs mobiles. Un service de proximité comme atout majeur Les périphériques fournis par LNS, bien que très fiables, n’en demeurent pas moins des produits très contrôlés, car si un appareil ne fonctionne pas, c’est toute la cellule de production qui s’arrête. Pour cette raison, le réseau de services LNS s’étend dans le monde entier grâce à des structures de proximité, mais aussi grâce à Remote Support, un service d’assistance à distance qui obtient toujours plus de succès auprès des utilisateurs. Laurent Pham (CEO de LNS Europe) précise : «Où que nos dispositifs soient installés dans le monde, un technicien de service LNS est atteignable rapidement et simplement. Le réseau de service de LNS est reconnu partout dans le monde ». Sur les 1000 personnes que compte le groupe, environ 150 travaillent dans le domaine du service client. Et pour que la prestation soit à la hauteur des besoins des utilisateurs, les techniciens SAV suivent une formation interne qui les voit passer par la fabrication et le montage de tous les types d’appareils produits par l’entreprise. ■
Chipblaster : système à haute pression et refroidissement pour fluides de coupe.
Le MicroMécanicien – 31 – Avril 2023
LNS Europe SA, 2534 Orvin www.LNS-europe.com
GESTION IT
MES Vision : du Top-Floor au Shop-Floor.
C Source : alliancy.fr
Pilotage de la production et gestion des processus MES – Manufacturing Execution System – est un système de pilotage de la production qui relie, enregistre et gère l'ensemble des processus de fabrication et des flux de données dynamiques. MOM – Manufacturing Operation Management – est l'ensemble des systèmes permettant de gérer les processus de fabrication de bout en bout, en vue d'en optimiser l'efficacité.
omment procéder et par où commencer ? Voici la liste non exhaustive des questions auxquelles les entreprises désireuses de mieux gérer leurs processus de fabrication devraient se confronter afin de gérer au mieux leurs processus de fabrication et gagner ainsi en efficacité. Vous l'avez compris, un système MES / MOM va permettre à l'industriel de s'inscrire dans une démarche d'amélioration continue, grâce à : • Une meilleure gestion, plus efficiente, des flux d'information, transmise sans rupture ni ressaisie des données d'un département à l'autre. • Un respect des conformités. • Une gestion des stocks maîtrisée. • Un suivi de la qualité optimisé. • Une augmentation de la transparence et une optimisation de la production grâce à la saisie des données d'exploitation au niveau des ressources. L'optimisation comme maître mot En effet, si les processus des entreprises sont inefficaces, par exemple une gestion des non-conformités non empirique, cela aura infailliblement un impact direct sur la conception des produits, la qualité de la fabrication et au final la satisfaction du client. Comment optimiser sa production, réaliser les bons investissements au niveau des ressources (personnel et équipement de production) ? Certes, les intervenants impliqués dans toute la chaîne du processus de production gèrent beaucoup d'informations, mais les reçoivent-ils, les perçoivent-ils et les transmettent-ils ? Et si c'est le cas, de la meilleure façon ? En d'autres termes, sont-ils à même de maîtriser les flux d'information auxquels ils sont constamment confrontés ?
Le MicroMécanicien – 33 – Avril 2023
Les intervenants impliqués dans le processus de production gèrent beaucoup d'informations, mais comment les perçoivent-ils ?
amélioration du flux de trésorerie, une augmentation de la productivité et un raccourcissement des délais. Plusieurs cas peuvent se présenter : fabrication à la commande ou à l'affaire, degré d'automatisation des procédés de production, etc. Quel que soit le cas de figure, seule l'étude des symptômes et des impacts commerciaux potentiels permettra de savoir à quel point un processus MES/MOM est recommandé. L'importance à accorder aux notions MES/MOM pouvant diverger d'une société à l'autre, cette thématique doit être abordée pasà-pas selon les besoins de l'entreprise et un audit est alors préconisé. Au niveau de l'analyse des cas Au regard de son expertise de plus de trente ans, le groupe proALPHA, dans le cadre de l'implémentation de son ERP+ industriel, a rassemblé quelques exemples de cas instructifs. Les plus fréquents ont trait à la gestion des non-conformités, qui ont un impact sur la rentabilité. Deuxième symptôme : la réactivité de la chaîne d'approvisionnement, notamment au niveau de la souplesse, qui a un impact direct sur le délai de livraison. Autre problématique pour l'entreprise : l'investissement prospectif (en fonction d'activités futures), sachant que le niveau des commandes peut fluctuer. La gestion de la qualité peut être améliorée, notamment avec des méthodes d'amélioration de la gestion, notamment le « Lean Management ». Certaines entreprises investissent beaucoup dans l'informatisation et pourtant les collaborateurs se contentent souvent de données sur tableurs Excel ou autres, guère dotés de fonctions de communication. La prise de décisions en pâtit. Enfin l'une des raisons pour la mise en place d'un système MES/MOM est d'éviter qu'un responsable d'entreprise doive constamment réagir dans l'urgence, sans recul sur la situation. ■
MES : les composantes fondamentales.
Grâce à une solution ERP telle que proposée par le leader du marché proALPHA, le flux d'informations est totalement transparent dans l'ensemble de l'entreprise, notamment pour le chef de production, le directeur ou tous autres responsables concernés, qui doivent prendre des décisions complexes. En l'occurrence, le groupe proALPHA est conscient qu'une intégration de ses systèmes ERP+ représente une étape essentielle dans le contexte de la numérisation pour ses clients. Ainsi le nouveau portefeuille de solution pA ERP+MES, conforme à la norme ISA 95, constitue une base solide assurant la compétitivité future de ses clients. La vision MES : du «Top-Floor» au «Shop-Floor» et vice versa proALPHA intègre les modules ERP centraux avec les solutions MES/MOM de ses filiales Tisoware (HR, Security, MES, IoT), Böhme & Weihs (QMS - gestion de la qualité et FMEA – analyse des risques), Empolis (AI, analyse des données), Curecomp (eProcurement) et ENIT (Energy IT Systems). Le panel de ces solutions constitue un ensemble cohérent d'applications adaptées au niveau de maturité du client et relie ainsi le management (Top Floor) à l'atelier de production de l'entreprise (Shop-Floor). Des symptômes et des solutions Quels sont les symptômes de dysfonctionnement ? Notamment la multiplication des non-conformités, l'inertie de la chaîne de production, l'utilisation hasardeuse des actifs, les surcoûts engendrés par la mauvaise qualité, l'indécision due à un manque de visibilité, la « culture pompier » (parer aux éventualités les plus urgentes au « coup par coup »). La résolution de ces problèmes apporte nombre d'avantages à l'entreprise. En particulier, une notable augmentation de la rentabilité, de la ponctualité dans les délais de livraison, un accroissement du chiffre d'affaires et une
proALPHA en bref proALPHA, leader européen de la branche, se situe au sein de l'Innovation Park de Bienne pour la Suisse romande et se positionne en tant que spécialiste de l'ERP au service des PME industrielles. Quelques chiffres : plus de 30 ans d'expérience, 2'000 collaborateurs, 15 localisations dans le monde sur trois continents. Plus d’informations: Coordonnées proALPHA Suisse SA, 1503 Bienne www.proalpha.com/fr Tél. +41 21 566 58 90 Courriel: info@proalpha.ch
La gestion de la qualité peut être améliorée entre autres avec le Lean Management.
Boussole d'analyse des besoins.
Le MicroMécanicien – 34 – Avril 2023
Le MicroMécanicien – 35 – Avril 2023
UV-LIGA
UNE TECHNOLOGIE ADDITIVE QUI REPOUSSE LES LIMITES DE LA MINIATURISATION
PROCÉDÉ UV-LIGA
PRÉSENTATION GÉNÉRALE
La technologie additive UV-LIGA est aussi appelée électroformage. Elle ouvre de nouvelles perspectives dans la miniaturisation des composants ainsi que dans la micro-structuration de surface. Elle Fig. 1 permet de réaliser des géométries d’une très grande précision, Dépôt d’une couche d’or irréalisables à l'aide des procédés de production courants, tels que le fraisage, l’étampage, l’électroérosion ou la découpe laser. Elle a l’avantage d’être peu coûteuse et rapidement mise en œuvre ce qui rend le procédé très compétitif face aux méthodes traditionnelles par enlèvement de matière. Idéal pour le prototypage rapide ainsi que pour la production de grande série, ce procédé permet d’atteindre un niveau de précision micrométrique ainsi qu’une qualité d’état de surface inégalée.
WWW.MIMOTEC.CH
WWW.MIMOTEC.CH
UV-LIGA, une technologie additive qui repousse les limites de la miniaturisation La technologie additive UV-LIGA est aussi appelée électroformage. Elle ouvre de nouvelles perspectives dans la miniaturisation des composants ainsi que dans la micro-structuration de surface. Elle permet de réaliser des géométries d’une très grande précision, irréalisables à l'aide des procédés de production courants, tels que le fraisage, l’étampage, l’électroérosion ou la découpe laser.
C
ette technologie a l’avantage d’être peu coûteuse et rapidement mise en œuvre ce qui rend le procédé très compétitif face aux méthodes traditionnelles par enlèvement de matière. Idéal pour le prototypage rapide ainsi que pour la production de grande série, ce procédé permet d’atteindre un niveau de précision micrométrique ainsi qu’une qualité d’état de surface inégalée. Le procédé UV-LIGA combine de la photolithographie et de la croissance de matière dans un bain galvanique. Elle nécessite des outillages (photomasques), des équipements industriels et des techniques différentes des méthodes de micro-fabrication conventionnelles. La technologie UV-LIGA a prouvé son efficacité depuis plus de vingt ans dans la production d’applications industrielles. Ses applications typiques sont l'horlogerie mécanique, les micro-engrenages, la micro-injection plastique et les pointes de test pour micro-processeurs. La fabrication débute avec l’étape de photolithographie. Une résine photosensible est déposée sur un substrat, sé-
→
troformage». C’est la maîtrise du procédé de croissance galvanique qui permet d’obtenir une phase métallique 1. PRÉPARATION DU WAFER très homogène. Ce procédé additif de « remplissage à froid » (SUBSTRAT) d’une cavité (Fig. 6) très précise s’affranchit des défauts habituels des autres techniques, tels que : la Une couche d’or (Fig. 1) est déposée pour rendre le wafer création de contraintes localisées ; la modification locale électriquement conducteur, puis une couche de résine photosensible (Fig. 2) d’une épaisseur des propriétés mécaniques, etc...un peu supérieure à celle de la pièce finale est appliquée, dans le but d’avoir suffisamment de Une fois la cavité remplie de métal, la partie supérieure matière pour les opérations de finition. du wafer appelée aussi la «face galvano», est usinée pour obtenir l’épaisseur du composant désiré dans une tolérance pouvant atteindre ± 5μm.
RETOUR AU SOMMAIRE
Le procédé UV-LIGA combine de la photolithographie et de la croissance de matière dans un bain galvanique. Elle nécessite des outillages (photomasques), des équipements industriels et des techniques différentes des méthodes de micro-fabrication conventionnelles. La technologie UV-LIGA a prouvé son efficacité Fig. 2 depuis plus de 20 ans dans la production d’applications Dépose sont de la industrielles. Ses applications typiques résine l'horlogerie mécanique, les micro-engrenages, la micro-injection plastique et les pointes de test pour micro-processeurs.
La fabrication débute avec l’étape de photolithographie. Une résine photosensible est déposée sur un substrat, séchée et illuminée au travers d’un photomasque, puis développée. Il en résulte un moule Croissance galvanique en négatif de la pièce finale que l’on veut obtenir. En itérant ces opérations, il est possible d’obtenir pièces àimmergé plusieurs niveaux Une fois le wafer structuré, il est des ensuite dans un quand ceci est nécessaire. L’étape suivante consiste à remplir le bain galvanique (Fig. 5) afin de remplir le moule atome moule de métal par électroformage. La pièce métallique résultante par atome, par croissance galvanique est ensuite rodée jusqu’à son épaisseur finale. nommée «élec-
chée et illuminée au travers d’un photomasque, puis développée. Il en résulte un moule en négatif de la pièce finale que l’on veut obtenir. En itérant ces opérations, il est possible d’obtenir des pièces à plusieurs niveaux quand ceci est nécessaire. L’étape suivante consiste à remplir le moule de métal par électroformage. La pièce métallique résultante est ensuite rodée jusqu’à son épaisseur finale.
Dissolution du moule SU-8 La libération des composants se passe en deux étapes : • L’élimination de la résine par une attaque chimique sèche • La dissolution chimique du wafer pour libérer les pièces Plusieurs étapes s’en suivent : • Polissage en vrac • Des opérations de nettoyage • Un contrôle qualité final qui englobe la mesure des dimensions et une inspection visuelle
Préparation du wafer (substrat) Une couche d’or (Fig. 1) est déposée pour rendre le wafer électriquement conducteur, puis une couche de résine photosensible (Fig. 2) d’une épaisseur un peu supérieure à celle de la pièce finale est appliquée, dans le but d’avoir suffisamment de matière pour les opérations de finition. Photolithographie - développement La couche de résine photosensible est illuminée par une lumière UV (Fig. 3) collimatée et d’intensité contrôlée au travers d’un photomasque pour définir le contour de la pièce à fabriquer. Dans le cas d’une résine négative, le volume de résine qui a été traversé par la lumière UV va se réticuler. Quand ce wafer est ensuite immergé dans un solvant, la partie non illuminée va se dissoudre, créant ainsi le moule de la pièce (Fig. 4). Dans le cas d’une roue d’échappement, environ 1000 cavités strictement identiques sont créées sur la surface du wafer. Pour des composants multi-niveaux, les opérations décrites ci-dessus sont répétées pour chaque niveau du composant. Le cœur du procédé UV-LIGA se trouve dans cette première série d’opérations. C’est grâce à l’extrême précision de ce procédé, issu des technologies de fabrication des microprocesseurs, qu’il est possible d’obtenir des formes aussi variées et précises. La maîtrise des procédés est évidemment essentielle pour atteindre la précision souhaitée. Pour des dimensions millimétriques, la précision est de l’ordre de ± 2μ
PRO
2. DÉ
La trav de par env Pou
Fig. 3 Illumination De la résine
Fig. 4 Dissolution de la résine non-polymérisée
WWW.MIMOTEC.CH
Le MicroMécanicien – 37 – Avril 2023
Longtemps considérée comme une technologie dédiée pour des quantités de quelques centaines de composants, elle est aujourd’hui également utilisée pour des besoins annuels de plus d’un million de pièces par référence.
LIGA
CE UE
il est bain mplir e, par mée « îtrise nique hase cédé oid » écise s des que : isées e des etc…
Fig. 5 Croissance galvanique
Méthodes de fabrication concurrentes à la technologie UV-LIGA • La découpe laser, l’électroérosion à fil, l’étampage • Le décolletage, • Le micro-fraisage
→
4. DISSOLUTION DU MOULE SU-8
Les avantages de l’UV-LIGA Précision La libération des composants se passe en 2 étapes : Les composants le procédé UV-LIGA ont une • L’élimination deobtenus la résine par par une attaque chimique sèche précision supérieure auxdu méthodes fabrications • La dissolution chimique wafer pourde libérer les pièces traditionnelles. Ils ne sont pas issus d’un procédé par enlèvePlusieurs étapes s’en suivent : ment de matière mais d’une croissance galvanique issu • Polissage vrac par un procédé photolitographique. d’un moule en réalisé Des opérations nettoyage La• résultante est de garantie avec une précision de ± 1μm • Un contrôle qualité qui englobe la mesure des se verra de cette empreinte final sacrificielle. Cette précision dimensions et une inspection visuelle quelque peu péjorée après le passage dans un bain galvanique, à température d’environ 60°C qui impactera sur la dilatation de la résine. Cette dérive étant connue, elle sera anticipée lors du design du photomasque. Par conséquent la limite de précision sur le composant terminé se situera aux environs de ± 2μm pour un trou ≤ 1mm.
RETOUR AU SOMMAIRE
al, la pelée sinée osant uvant 5µm.
Fig. 6 Cavité électroformée
www.mimotec.ch
Ces méthodes mentionnées ci-dessus permettent de couvrir un large spectre d’applications allant des petites aux grandes pièces, de formes 2D ou 3D. La technologie UV-LIGA est quant à elle idéale pour la réalisation de petits composants 2.5D à faible épaisseurs (≤ 800μm) et qui nécessitent une précision micrométrique. Là où les méthodes traditionnelles s’arrêtent, la technologie UV-LIGA prend tout son sens. Longtemps considérée comme une technologie dédiée pour des quantités de quelques centaines de composants, elle est aujourd’hui également utilisée pour des besoins annuels de plus d’un million de pièces par référence. Ce qui en fait une solution industrielle éprouvée et économiquement compétitive pour certaines typologies de pièce. Le coût d’un composant est principalement dicté par sa superficie ainsi que par le nombre d’étages que celui-ci comporte. Plus la pièce sera petite en termes de surface, plus la technologie UV-LIGA sera compétitive face aux méthodes concurrentes.
Nos certifications, le reflet de notre savoir-faire
ETSM est une PME de plus de quarante collaborateurs spécialisée dans la sous-traitance mécanique générale Ses ateliers composés de machines CNC usinent des pièces complexes en tournage, décolletage, fraisage et rectifiage. Travaillant dans le secteur médical, horloger ou de l’industrie générale ETSM maîtrise aussi bien le titane, les inox que des matériaux composites. La norme ISO13485 est appliquée dans sa production. Avec plus de 40 ans de savoir-faire en mécanique de précision, nous sommes à l’écoute de vos spécifications techniques.
Fig. 6 Cavité électroformée
RECRUTEMENT : Actuellement, nous recrutons dans tous les secteurs techniques
4. DISSOLUTION DU MOULE SU-8
Le MicroMécanicien – 38 – Avril 2023
La libération des composants se passe en 2 étapes :
N’hésitez pas à nous transmettre vos CV : martine.meier@etsm.ch - +41 21 800 90 80
S AY
HELLO
TO
THE
New SwissNano 10 THE PERFECT 10 We keep you turning