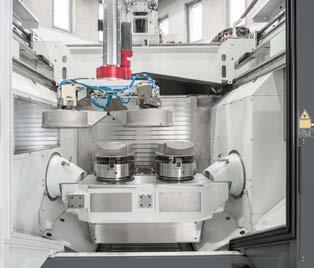
• Grootverspaning versterkt plaatbewerking bij Tosec
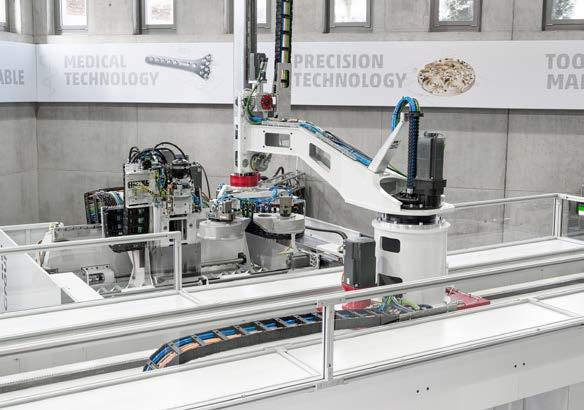
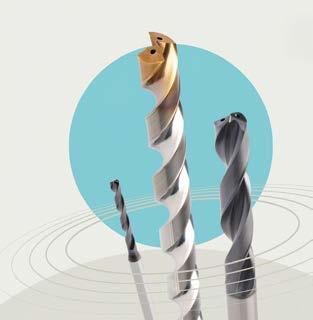
• Ceratizit toont de route van grondstof tot verspanend gereedschap
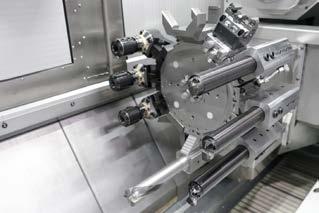
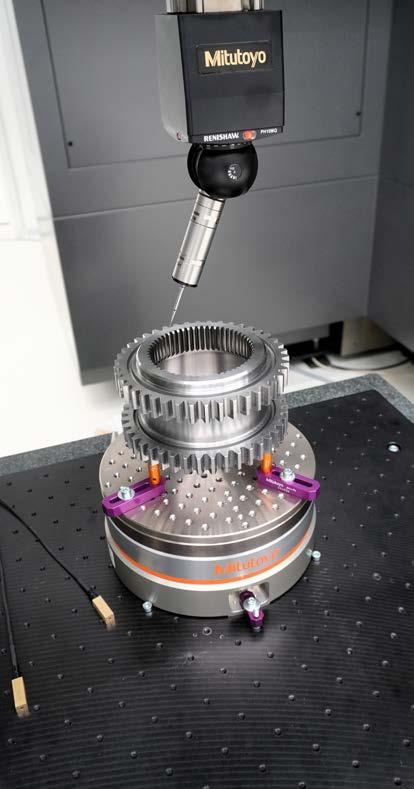
• Tandwielbewerking stapt uit de nichehoek
Koolmees Metal Group biedt een one-stop-shop voor al uw metaalbehoeften. Onze ervaren vakmensen en geavanceerde machines garanderen een breed scala aan mogelijkheden, van precisieverspaaning tot complexe assemblage.
www.koolmeesmetalgroup.com
KIES VOOR VAKMANSCHAP EN BETROUWBAARHEID
KIES VOOR KOOLMEES METAL GROUP
Innovatie in metaalbewerking
"Samen Slimmer Maken"
Krachtige machines, slimme gereedschappen en innovatieve oplossingen –dát is Laagland! Al sinds 1931 helpen wij bedrijven in de metaalindustrie om sneller, efficiënter en preciezer te werken.
Kies je voor topkwaliteit precisie technologie, innovatie en ervaring?
Dan kies je voor Laagland!
Technologie & Service van Laagland
• Tool Management Solutions (TMS)
• Werkstuk Opspannen
• 3D Metaalprinten
Gereedschap Kasten
vernieuwde website!
www.laagland.nl
• Automatiseren
Voorwoord
Niet zo schuchter
Het voorjaar was druk voor de verspanende industrie. TechniShow en GrindingHub lieten opnieuw zien hoeveel beweging er in de markt zit en dat technologie en innovatie niet stilstaan. Na de zomer volgen AMB, Metavak en de Precisiebeurs. Er is genoeg om over te vertellen. De vraag is alleen of we dat als branche nog durven te laten zien. Wie de maakindustrie volgt, weet dat nieuws op veel meer plekken ontstaat dan bij marketingafdelingen en in persberichten. Het zit in productiehallen, bij open huizen, in gesprekken naast een draai-freescentrum en in werkstukken die op het eerste gezicht gewoon op een pallet liggen. Daar zie je waar bedrijven technisch toe in staat zijn en waar de grenzen van gereedschap, machine en materiaal worden opgezocht.
Op dat soort plekken kom ik al vele jaren. Bijna altijd is er iets interessants te vinden: lastige toleranties, slimme processen, onverwachte toepassingen en projecten waar vakmensen terecht trots op zijn. Toch wordt het steeds lastiger om die verhalen goed naar buiten te brengen. Steeds vaker mag er niet worden gefotografeerd. Er wordt veel verteld, maar weinig mag worden opgeschreven. Soms verdwijnt juist de kern van het verhaal, het deel waar de vakinhoud in zit. Ook in dit nummer staan artikelen waarin relevante details ontbreken omdat ze niet gepubliceerd mogen worden. Bedrijven beschermen kennis, klanten en processen. NDA’s zijn soms simpelweg een gegeven. De balans verschuift alleen in de verkeerde richting.
Colofon
VerspaningsNieuws, jaargang 6, editie 2, juni 2026
VerspaningsNieuws is een onafhankelijk technisch en business vakblad voor ondernemers in de maakindustrie die verspanende technieken in hun productieprocessen toepassen of kunnen toepassen. Het biedt op journalistieke wijze zicht op ontwikkelingen in de wereld van verspaning waarbij ook hedendaagse thema’s zoals digitalisering, automatisering en robotisering natuurlijk niet zullen ontbreken. VerspaningsNieuws besteedt aandacht aan nieuws van en voor machine- en gereedschapleveranciers, toeleveranciers, OEMers, ingenieurs, technisch adviesbureaus en onderwijs- en onderzoeksinstellingen.
De lezerskring wordt gevormd door eigenaren, directeuren of leidinggevende functionarissen van bedrijven en organisaties die in de verspaning actief zijn. Afhankelijk van evenementen en diverse vakbeurzen zal de minimale oplage per editie 7.000 gedrukte exemplaren bedragen, aangevuld met een digitale oplage.
Abonnementen
Op locaties waar ik een paar jaar geleden nog foto’s mocht maken en het proces in beeld mocht brengen, is dat nu uitgesloten. Is de productie daar fundamenteel veranderd? Helemaal niet. Wat wel is veranderd, is de voorzichtigheid eromheen: meer papierwerk, meer interne regels, meer juridische reflexen en vooral meer angst om iets verkeerd te doen. Dat indekken begint de inhoud te raken. Wie alleen algemene informatie deelt, krijgt ook weinig inhoud terug. Dan blijft er weinig over behalve wc-eendcontent.
Vakmedia hebben juist waarde omdat ze verder gaan dan inhoudsloze video’s op social media en korte berichten zonder technische laag. Een goed artikel laat zien waarom een investering werkt, waar een proces lastig is en welke keuzes achter een oplossing zitten. Daarvoor hoeven geen bedrijfsgeheimen op straat te liggen, maar er moet wel ruimte blijven om inhoudelijk te vertellen wat er gebeurt.
De volgende editie na de zomer staat in het teken van AMB. Later reis ik zelf ook af naar Stuttgart. Hopelijk kan ik daar weer de machines induiken, foto’s en video’s maken van innovatie die ertoe doet en details beschrijven zoals dat bij vakmedia hoort. Voor een sector die zichtbaar wil blijven en van elkaar wil leren. Niet zo schuchter dus.
Tim Wentink t.wentink@54umedia.nl
Opgeven nieuwe abonnementen:
T: +31 (0)55 360 10 60
E: info@54umedia.nl
Uitgeverij/redactie-adres
54U Media BV
Tweelingenlaan 51
7324 AP APELDOORN
T: +31 (0) 55 360 10 60
E: info@54umedia.nl
I: www.54umedia.nl
Redactie
Tim Wentink
E: t.wentink@54umedia.nl
Advertentie-exploitatie
Vincent Span
T: +31 (0)55 360 62 27
M: +31 (0)6 511 93 408 E: v.span@54umedia.nl
Harold Draaijer
T: +31 (0)55 360 64 20
M: +31 (0)6 51 19 31 32
E: h.draaijer@54umedia.nl
Alle advertentiecontracten worden afgesloten conform de Regelen voor het Advertentiewezen, gedeponeerd bij de rechtbanken in Nederland (exemplaar op aanvraag kosteloos verkrijgbaar).
Vormgeving en opmaak
Rijnier van Kesteren
Drukkerij
Senefelder Misset, Doetinchem
Materiaal
Aanleveren materiaal volgende editie: uiterlijk 25 augustus 2026. Editie 3, jaargang 6 van VerspaningsNieuws verschijnt in september 2026.
Copyright Niets van deze uitgave mag worden overgenomen, tenzij met uitdrukkelijke schriftelijke toestemming van de uitgever.
VerspaningsNieuws.nl
Inhoud
Hardmetaal, het nieuwe goud
De prijs van hardmetaal is in korte tijd fors opgelopen. Verspanende bedrijven merken dat direct aan de kosten voor verspanende gereedschappen. De prijsstijging hangt vooral samen met de beschikbaarheid van wolfraam, het belangrijkste bestanddeel van hardmetaal, en met een kwetsbare, sterk geconcentreerde aanvoerketen. Voor Europese en dus ook Nederlandse producenten heeft dit direct effect op de productiekosten.
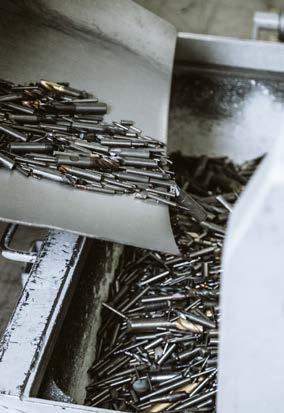
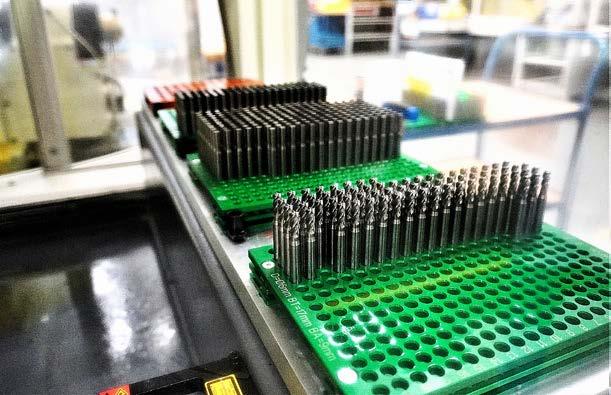
Om hardmetaal in Europa te houden zetten veel gereedschapsproducenten en leveranciers inmiddels in op gesloten materiaalstromen, terugnameprogramma’s en recycling van hardmetalen gereedschappen. (foto: Ceratizit)
Wie wil begrijpen waarom hardmetaal zo sterk in prijs is gestegen, moet vooral naar de wolfraamketen kijken. De recente prijsspiraal wordt vooral door wolfraam aangejaagd. Reuters noemt daarvoor meerdere oorzaken die tegelijk samenkomen: lage voorraden, sterkere industriële vraag vanuit onder meer defensie en luchtvaart, afnemende ertsgehaltes en Chinese exportbeperkingen. China voerde in februari 2025 exportbeperkingen in op wolfraamgerelateerde materialen. Reuters meldde dat de Chinese exportvolumes daarna met ongeveer 40 procent op jaarbasis zijn gedaald. Tegelijk werd het Chinese mijnbouwquotum in 2025 verlaagd.
Overigens is niet gezegd dat China als enige verantwoordelijk is voor de hoge prijzen. De markt stond al onder spanning door jaren van beperkte investeringen in nieuwe mijnen, teruglopende ertskwaliteit en trage vergunningstrajecten buiten China. In zo’n krappe markt werken Chinese exportcontroles als extra versneller.
De kwetsbaarheid zit ook in de verwerking. China domineert de winning van wolfraam en een groot deel van de tussen- en eindverwerking.
De invloed van China op de wolfraammarkt blijkt duidelijk uit cijfers van de United States Geological Survey (USGS). China produceerde in 2024 ongeveer 67.000 ton wolfraamerts, vele malen meer dan andere landen. Ter vergelijking: Vietnam, nummer twee op de lijst, kwam in datzelfde jaar uit op ongeveer 3.400 ton. Die verhouding benadrukt hoe bepalend China is voor de beschikbaarheid en prijsvorming van wolfraam.
Minder afhankelijk van China
Om minder afhankelijk te worden van China, zal de Europese industrie tegelijk moeten inzetten op grondstoffenbeleid, circulariteit en strategische inkoop. Dat betekent meer eigen winning van wolfraam, met nadruk op meer recycling en verwerking binnen Europa. Zonder die stappen blijft de sector kwetsbaar voor geopolitieke schokken. Tegelijk moet hardmetaalschroot minder vaak uit Europa verdwijnen en vaker regionaal worden teruggewonnen en opnieuw ingezet. Juist bij wolfraam is recycling een van de weinige routes die op relatief korte termijn effect kan hebben op de beschikbaarheid.
Wolfraam in Europese kringloop houden
Volgens de Duitse branchevereniging voor machine- en installatiebouw VDMA is het van belang om wolfraam zoveel mogelijk binnen Europa in omloop te houden. Hardmetaalschroot moet daarbij worden gezien als een strategische secundaire grondstof. Sterkere retoursystemen, hogere inzamelingspercentages
en een constant kwaliteitsniveau in recycling zijn nodig om de leveringszekerheid te verbeteren en de industriële positie van Europa te versterken. Ook afnemers kunnen daaraan bijdragen door hun hardmetaalschroot aan Europese verwerkers aan te bieden. Veel gereedschapsproducenten en leveranciers zetten inmiddels in op gesloten materiaalstromen, terugnameprogramma’s en Europese verwerking van hardmetaalschroot. Omdat hardmetaal een cruciaal materiaal is voor de
maakindustrie, legt de AMB van 15 tot en met 19 september 2026 de focus op circulaire economie, met nadruk op hardmetaal en gereedschapsrecycling.
Slimmer omgaan met hardmetaal
Hardmetalen gereedschappen zijn onmisbaar in de moderne verspaning, omdat ze een combinatie bieden die andere snijmaterialen maar beperkt kunnen evenaren. Volgens Sandvik Coromant bestaat 80 tot 90 procent van alle wisselplaten uit
hardmetaal. De maakindustrie kan dus niet zomaar zonder.
Voor Nederlandse producenten die veel hardmetalen gereedschappen gebruiken, zijn stijgende hardmetaalprijzen direct voelbaar. Hogere gereedschapskosten werken snel door in de kostprijs per product, zeker bij seriematig draai- en freeswerk. Dat is vooral kritisch in markten waar marges al onder druk staan. Toch hebben maakbedrijven mogelijkheden om de impact te beperken.
De prijzen van wolfraam, het belangrijkste bestanddeel van hardmetaal, is het afgelopen jaar hard gestegen. Dit heeft groot effect op de prijzen van hardmetalen gereedschappen.
Cermet kan in sommige gevallen een interessant alternatief zijn voor hardmetalen gereedschappen. Vooral bij het nabewerken van staal komt het materiaal tot zijn recht. (foto: Tungaloy)
Herslijpen
Voor maakbedrijven is herslijpen een van de meest directe manieren om de impact van stijgende hardmetaalprijzen te beperken. Vooral bij hoogwaardige volhardmetalen frezen en boren kan herslijpen de inzetduur aanzienlijk verlengen. Voorwaarde is wel dat geometrie, coating en toepassing zich daarvoor lenen. Een gereedschap dat correct wordt nageslepen en opnieuw wordt gecoat, kan in veel gevallen opnieuw stabiel presteren in het productieproces. Daarmee dalen de gereedschapskosten. Dat deze ontwikkeling al zichtbaar is in de praktijk, blijkt uit het artikel op pagina 10 van dit nummer. Daarin vertelt Slijptechniek Vereijkens over de sterke toename van het herslijpen van hardmetalen gereedschappen.
Gereedschappen onder de loep
De stijgende prijzen van hardmetalen wisselplaten dwingen verspaners opnieuw naar hun gereedschapskeuze te kijken. Naast herslijpen en levensduurverlenging loont het om per bewerking opnieuw te beoordelen welk snijmateriaal technisch en economisch het best past. In dat speelveld komen HSS en cermet opnieuw in beeld, zeker waar de bewerkingsomstandigheden minder zwaar zijn. Niet elke verspanende bewerking vraagt om een duur hardmetalen gereedschap. Bij lagere snijsnelheden of minder veeleisende toepassingen kan HSS in specifieke gevallen nog altijd een logisch alternatief zijn. Voor staalbewerking geldt iets vergelijkbaars voor cermet. Dat materiaal heeft in veel werkplaatsen een bescheiden rol gekregen, terwijl het in stabiele processen nog steeds duidelijke voordelen kan bieden. “Het is de moeite waard om bij staalbewerking opnieuw naar cermet te kijken. In de juiste toepassing kan het een interessant alternatief zijn voor hardmetaal. Dat geldt voor de standtijd, de oppervlaktekwaliteit en de kostprijs per product”, zegt Jan de Gooijer van OSG op LinkedIn.
Cermet mogelijk alternatief
Cermet bestaat uit keramische harde deeltjes, zoals TiC, TiN en TiCN, gecombineerd met een metalen bindfase, meestal nikkel of kobalt. Deze samenstelling resulteert in een materiaal dat specifiek is afgestemd op
Door de combinatie van hardheid, slijtvastheid en taaiheid is hardmetaal een ideaal materiaal voor verspanende gereedschappen.
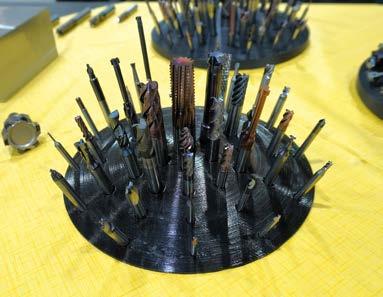
Door met modulair gereedschap te werken, als in gereedschap met een stalen body en een verwisselbare hardmetalen boor- of freeskop, kunnen verspaners hun gereedschapskosten reduceren.
toepassingen met lagere snijkrachten en hogere snijsnelheden. Daarmee komt cermet vooral tot zijn recht in het nabewerken van werkstukken. De Gooijer wijst daarbij op de PV730 cermetkwaliteit van Kyocera Unimerco, die volgens hem vaak ten onrechte buiten beeld blijft. “Vooral bij lichte tot middelzware snedes in staal kan cermet goedkoper in aanschaf zijn dan hardmetaal en ook een langere standtijd realiseren. Daarnaast is de oppervlakteruwheid vaak gunstig, waardoor in sommige gevallen minder nabewerking nodig is.”
Cermet breder toepassen
Cermet kan in staalbewerkingen een interessant alternatief zijn. Het materiaal wordt traditioneel vaak ingezet bij lichte nabewerkingen, maar volgens De Gooijer is dat toepassingsgebied te smal gedefinieerd. Moderne spaanbrekers en verbeterde geometrieën maken cermet ook geschikt voor zwaardere snedes dan veel gebruikers gewend zijn. “Cermet wordt nog vaak gezien als materiaal voor heel lichte snedes, maar in een stabiele bewerking kun je met de juiste geometrie ook naar snededieptes van 2,5 mm tot 3 mm. Dan wordt het ineens relevant voor veel meer productiewerk.”
Ook Tungaloy pleitte recent in een perbericht voor een bredere toepassing van cermetgereedschappen. Volgens het bedrijf kan het composietmateriaal vooral in nabewerkingen een technisch goed onderbouwd alternatief zijn, waarbij processtabiliteit, oppervlaktekwaliteit en gereedschapskosten beter in balans komen. Cermet is daarbij geen één-op-één vervanger van hardmetaal. De waarde zit juist in een procesmatige benadering, waarbij per bewerking wordt gekeken welk snijmateriaal het meest geschikt is. Door cermet in te zetten waar de omstandigheden dat toelaten, kunnen bedrijven het verbruik van hardmetaal beperken zonder direct in te leveren op productiviteit. Dat maakt het materiaal relevant in een markt waarin grondstoffenkosten, leveringszekerheid en efficiënter materiaalgebruik zwaarder meewegen.
Wisselbare koppen
Een andere manier om gereedschapskosten te verlagen, is het gebruik van samengestelde gereedschappen zoals bijvoorbeeld boren met een verwisselbare hardmetalen kop. De meeste gereedschapsfabrikanten hebben dergelijke gereedschappen in hun programma. Het uitgangspunt is eenvoudig: de stalen houder blijft in gebruik, alleen de hardmetalen kop wordt vervangen wanneer de snijkant versleten is. Daardoor wordt minder hardmetaal verbruikt en hoeft niet telkens een compleet volhardmetalen gereedschap te worden afgeschreven.
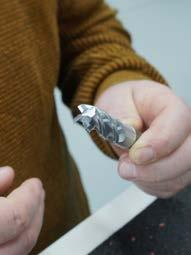
Dat dit ook bij kleine gereedschappen mogelijk is, liet Young Cutting Tools onlangs zien met een voorbeeld van fabrikant Y.T. Yih Troun. De zogenoemde UFOgereedschappen van het merk combineren een stalen houder met een wisselbare hardmetalen kop en sluiten daarmee aan bij de stijgende hardmetaalprijzen en de groeiende aandacht voor materiaalbesparing. “Als de snijkant versleten is, vervang je alleen het hardmetalen kopje. Je hoeft niet het complete gereedschap af te schrijven. Dat scheelt in de kosten”, zegt René van Ommen van Young Cutting Tools.
De UFO-serie is opgebouwd rond een gepatenteerde taps-polygoonverbinding. Volgens de fabrikant zorgt die constructie voor een hoge torsiestijfheid,
terwijl de kop eenvoudig te demonteren en te wisselen blijft. Het systeem bestaat uit verschillende houders die compatibel zijn met een groot aantal wisselkoppen. Met een beperkte set houders kan een gebruiker daardoor uiteenlopende bewerkingen uitvoeren, waaronder T-slotfrezen, afschuinfrezen, radiusgroeven, zwaluwstaartprofielen en schroefdraadfrezen. “Voor toepassingen zoals groefjes voor borgringen of kleine schroefdraadmaten is dit een geschikt systeem. Juist in dat soort specifieke bewerkingen wil je flexibiliteit combineren met nauwkeurigheid”, zegt Van Ommen. Daarmee bieden wisselkopgereedschappen een kostenvoordeel en een praktische route om hardmetaal gerichter en zuiniger in te zetten.
Hardmetaal gereedschap is breed inzetbaar, haalt een hoge standtijd en is daardoor voor veel verspaners de eerste keuze. Op
Dure hardmetalen gereedschappen geven herslijpen bij Slijptechniek Vereijkens impuls
De sterk gestegen prijzen van hardmetaal zorgen bij Slijptechniek Vereijkens in Helmond voor een duidelijke verschuiving in de vraag. Waar specials nog altijd het grootste deel van de omzet vormen, wint het herslijpen van snijgereedschappen snel terrein. Bedrijven in de verspaning kijken kritischer naar hun gereedschapskosten en kiezen vaker voor hergebruik. Tegelijk trekt de markt weer aan, mede door meer activiteit in de keten rond ASML.
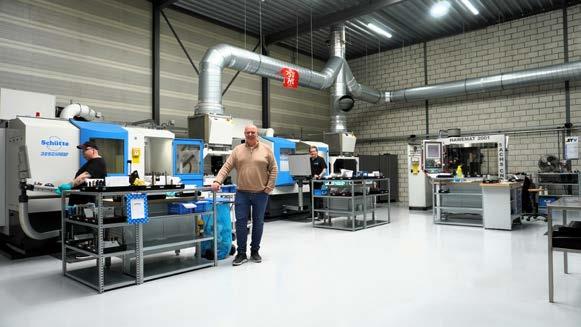
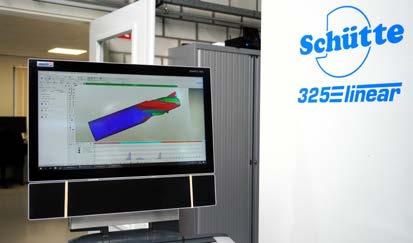
Wie kort na de start van Slijptechniek Vereijkens, zeven jaar geleden, al eens over de vloer kwam en er nu opnieuw binnenstapt, ziet een bedrijf dat sterk in capaciteit en uitrusting is gegroeid. Het machinepark is inmiddels uitgebreid met drie nieuwe slijpmachines. De nieuwste aanwinst is een Schütte 105 Linear voor de productie van kleine frezen. Deze machine beschikt over een lineaire aandrijving, een stabiele temperatuurhuishouding en geïntegreerde automatisering. Volgens Marcel Röttjers van Vereijkens functioneert de machine in feite als een complete slijperij. “Dankzij de
automatisering kunnen gereedschappen onbemand worden geproduceerd en kunnen verschillende batches door elkaar heen lopen. Dat vergroot de flexibiliteit en efficiency in de productie. We zijn enorm blij met deze aanwinst.”
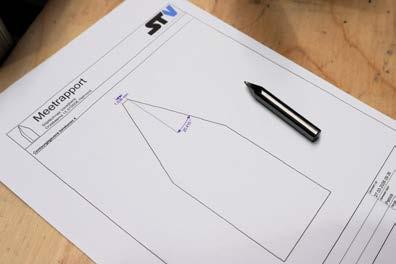
Daarnaast heeft Slijptechniek Vereijkens geïnvesteerd in een meetmachine, de Walter Helicheck Plus. Daarmee kan het bedrijf gereedschappen niet alleen nauwkeurig meten, maar ook afleveren met een meetrapport. Die
Slijptechniek Vereijkens heeft de afgelopen jaren geïnvesteerd in extra slijpcapaciteit. Volgens Marcel Röttjers komt dit nu goed van pas nu de vraag naar herslijpen en specials toeneemt.
vorm van borging wordt steeds belangrijker. Alle gereedschappen worden bovendien met laser gemarkeerd met klantgegevens, voor traceerbaarheid. Ook CAD/CAM heeft een vaste plaats gekregen in de dagelijkse praktijk. Vooral bij het maken van specials is dat van grote waarde. “We kunnen de tekening van de klant inladen en daar een passend gereedschap naast leggen. Zo kunnen we snel een speciaal gereedschap ontwikkelen en produceren.”
De investeringen benadrukken dat het Helmondse bedrijf zich verder heeft ontwikkeld, zonder afstand te nemen van de basis waarop het al jaren draait. Die basis ligt nog steeds in specials, klantspecifieke gereedschappen waarvoor snel geschakeld moet worden en waarbij kennis van toepassing en geometrie doorslaggevend is.
Volgens Röttjers sluiten de investeringen direct aan op het soort werk dat Vereijkens doet.
“We zitten echt in de specials. Daar moet je
snel kunnen handelen en technisch meteen de goede keuzes maken. Met de uitbreiding van het machinepark en het nieuwe CAD/CAM-pakket kunnen we dat beter dan voorheen ondersteunen. Het gaat daarbij niet alleen om capaciteit, maar ook om nauwkeurigheid en herhaalbaarheid.”
Juist vanuit die basis ziet Vereijkens ook de vraag in de markt veranderen. In de afgelopen jaren is niet alleen het bedrijf gegroeid, ook de afwegingen van klanten zijn verschoven.
Herslijpen wint terrein
De vraag naar herslijpen neemt al geruime tijd toe. Volgens Röttjers is dat voor een belangrijk deel terug te voeren op de prijsontwikkeling van hardmetaal. Nieuwe gereedschappen zijn fors duurder geworden, terwijl ook de beschikbaarheid onder druk staat. Dat verandert de rekensom op de werkvloer, zeker bij hoogwaardige frezen en boren, waar elke kostenstijging direct doorwerkt in de kostprijs van een product. “Als een frees
die vroeger 200 euro kostte nu richting 300 euro gaat, dan wordt herslijpen in één keer een stuk interessanter”, zegt hij. “Dan kijken bedrijven veel nadrukkelijker naar wat er met bestaand gereedschap nog mogelijk is.” Bij Vereijkens is die ontwikkeling duidelijk merkbaar. Het herslijpen van gereedschappen was altijd al een belangrijke activiteit, maar de belangstelling ervoor is de afgelopen periode sterker gegroeid. Dat is volgens Röttjers niet alleen het gevolg van incidentele besparingsdrang, maar van een structurele
De stijgende hardmetaalprijzen maken herslijpen voor steeds meer verspanende bedrijven economisch interessant.
De flexibele productie van speciale gereedschappen is de belangrijke pijler onder de activiteiten van Vereijkens.
mentaliteitsverandering. “Klanten kijken veel bewuster naar hun gereedschapsbeheer dan voorheen. Waar eerder sneller werd vervangen, wordt nu veel vaker gevraagd of een gereedschap nog te herslijpen is en of het daarna weer betrouwbaar ingezet kan worden.” Voor een specialist als Vereijkens ligt daar een duidelijke kans, juist omdat de kennis van het maken van specials en herslijpen nauw op elkaar aansluit. “Wie complexe gereedschappen ontwikkelt en maakt, beschikt ook over de kennis om bestaande gereedschappen goed te beoordelen, te corrigeren en opnieuw op niveau te brengen.”
Kostenbeheersing
Daarmee verschuift herslijpen van een praktische service naar een volwaardig onderdeel van kostenbeheersing. Zeker bij duurdere gereedschappen is het economisch voordeel snel zichtbaar. Als een gereedschap na herslijpen opnieuw meerdere cycli mee kan, wordt de prijs van een nieuw exemplaar minder vaak geaccepteerd als vanzelfsprekend alternatief. Juist de forse stijging van de hardmetaalprijzen maakt die afweging voor veel bedrijven urgent. Vereijkens speelt daarop in met een heldere herslijpservice en een slijpbeleid wat ze met de klant samen opstellen. Klanten weten vooraf welke werkzaamheden binnen het slijpbeleid vallen en welke gereedschappen opnieuw inzetbaar kunnen worden gemaakt.
Die voorspelbaarheid is belangrijk, merkt Röttjers. Bedrijven willen niet alleen besparen, maar ook grip houden op planning en kosten. Klanten verzamelen versleten gereedschappen in speciale kistjes, die door Vereijkens worden opgehaald. Vervolgens beoordeelt het bedrijf welke gereedschappen nog herslepen kunnen worden. Geschikte gereedschappen worden herslepen en opnieuw van een coating voorzien. Gereedschappen die daarvoor niet meer in aanmerking komen, worden teruggestuurd. “Bedrijven kunnen veel geld besparen op gereedschap. Bij veel bedrijven liggen grote voorraden gereedschappen stil op de plank. Dat is
zonde van het kapitaal.”
Dat het herslijpen groeit, betekent niet dat de rol van specials kleiner is geworden. Integendeel, binnen Vereijkens vormen specials nog steeds het grootste deel van de omzet. Het bedrijf is gespecialiseerd in gereedschappen die niet uit een catalogus komen, maar specifiek worden ontwikkeld voor een bepaalde bewerking, contour of materiaalsoort. Juist daar ligt al jaren de kracht van het bedrijf. “Snel schakelen, technisch meedenken en in korte tijd een passend gereedschap leveren, dat is nog steeds het onderscheidend vermogen.”
Met CAD/CAM kan Slijptechniek Vereijkens op een efficiënte manier complexe speciaal gereedschappen ontwikkelen en programmeren.
Dankzij een Walter Helicheck Plus meetmachine kan Slijptechniek Vereijkens gereedschappen meten en ze leveren met een meetrapport.
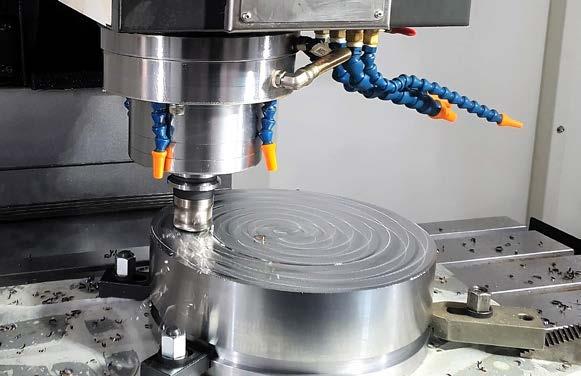
Grootverspaning versterkt plaatbewerking bij Tosec
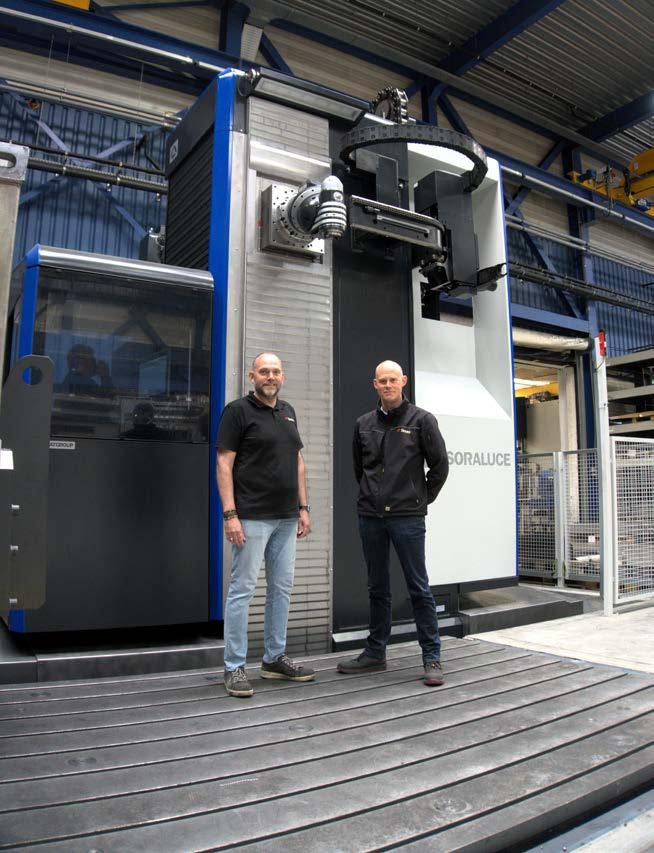
De rol van verspaning wordt steeds prominenter bij het Zwolse Tosec, dat hiermee zijn traditionele positie als plaatbewerker verder verbreedt. Met de komst van een vijfassige Soraluce freesmachine met beweegbare kolom met een bereik van 8.000 mm in de X-as haalt het bedrijf het verspanen van grote plaatdelen en gelaste samenstellingen in eigen huis.
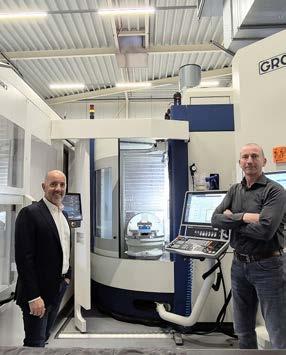
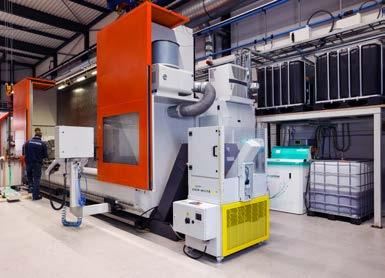
Raymond van den Bosch (l) en Ruben Nieboer op de werktafel van de gloednieuwe Soraluce.
“We zijn plaatbewerkers die ook kunnen verspanen.”
Tosec is gespecialiseerd in een breed pakket aan plaatbewerkingen. Het bedrijf snijdt met verschillende technieken, kant, last en levert onderdelen en samenstellingen voor onder meer machinebouw, offshore en constructieve toepassingen. In die omgeving is verspaning een belangrijke aanvulling op het plaatwerk. De verspanende afdeling bestaat sinds 2007. Wat begon met eenvoudige drieassige bewerkingen, is inmiddels uitgegroeid tot een afdeling met zes machines en aanzienlijk complexer werk. De nieuwe Soraluce markeert een volgende stap in de verdere professionalisering van de verspaning. De freesmachine vergroot vooral het bereik, de complexiteit en de nauwkeurigheid van het werk dat Tosec zelf kan uitvoeren.
Tosec geeft nadrukkelijk aan dat het geen algemene machinefabriek wil worden. “We zijn in de basis plaatbewerkers die ook kunnen verspanen”, zegt Raymond van den Bosch, opleidingscoördinator bij Tosec. “Die combinatie is vooral relevant bij plaatwerkconstructies waarvan kritische features na het lassen nauwkeurig moeten worden nabewerkt. We kunnen plaatdelen en samenstellingen niet alleen maken, maar ook de kritische vlakken, gaten en passingen zelf nabewerken.”
Eigen proces
De directe aanleiding voor de investering in de Soraluce was een sterke groei in gelaste samenstellingen die achteraf verspaand moeten worden. Omdat Tosec alle subsamenstellingen en ook de compleet gelaste constructie in huis kan produceren, is de meerwaarde van het nabewerken groot. Snellere levertijden en meer precisie voor groot werk. “Door de verspaning zelf uit te voeren, wordt het proces minder afhankelijk van transport, externe planning en extra overdrachtsmomenten”, zegt Ruben Nieboer, operationeel directeur bij Tosec. “Je hebt minder transport, een hogere proceszekerheid en meer grip op de planning. Bovendien dwingt zo’n machine de organisatie om nieuwe kennis op te bouwen rond opspanning, meting, programmering en processtabiliteit. Daarmee ontwikkelen we ons ook richting de toekomst.”
Eén opspanning
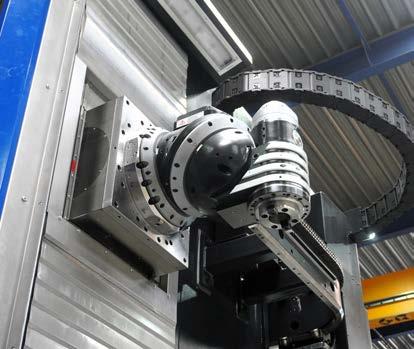
Tosec heeft gekozen voor een Soraluce met een bereik van 8.000 mm x 2.000 mm x 3.000 mm (XxYxZ). De gekozen freeskop heeft twee draaikransen. Daardoor kan de kop in meerdere posities worden gezet en kan er in zes vlakken worden bewerkt. Door het grote bereik en de mogelijkheid van zesvlaksbewerking kan Tosec lange lasconstructies in één opspanning bewerken. Bij onderdelen waar prijs, nauwkeurigheid en proceszekerheid belangrijk zijn is dat een belangrijk verschil. “Elke extra opspanning kan een negatief effect hebben op de vlakheid, evenwijdigheid en onderlinge positie van bewerkte vlakken, gaten en passingen.”
Trillingen beheersen
Bij de zoektocht naar een nieuwe machine speelde niet alleen het bereik van de machine mee. Tosec keek ook naar de technische opbouw, de achterliggende serviceorganisatie en ervaringen bij andere gebruikers. Het bedrijf deed meerdere referentiebezoeken en liet zich overtuigen door demonstraties en testen. “Hierbij woog de service zwaar mee”, vertelt Nieboer. “Bimatec Soraluce heeft in Limburg an der Lahn in Duitsland alle belangrijke onderdelen op voorraad. Ook de mogelijkheid van een ruilspindelkop gaf ons vertrouwen.” Een ander aandachtspunt was trillingsgedrag. De Soraluce is uitgerust met DAS, een systeem
Dankzij de freeskop met twee draaikransen kan Tosec grote lasconstructies in één opspanning zesvlaks bewerken.
TUSSEN DE HAAIEN VAN DE VERSPANING – DEZE PLATEN BIJTEN ZICH ERDOORHEEN!
Sterker. Efficiënter. Nauwkeuriger.
Onze GARANT wisselplatenfamilies voor de ISOdraaibewerking van staal en roestvaste staalsoorten. Compromisloos, efficiënt en duurzaam: deze tanden kennen geen genade.
Machine (ver)plaatsen
Industriële verhuizing Installatie
Projectmanagement
Transport
Speciaal materieel Opslag
Al 35 jaar uw betrouwbare logistieke partner voor het volledige proces van machinetransport.
% PRODUCTCOMPETENTIE § § § Ergonomie en stabiliteit § Meer dan 100 jaar OP SAFE MET KIPP
Meer dan 75.000 producten Ontwikkeling en productie in Duitsland
KIPP NEDERLAND BV Willem Dreeslaan
voor trillingsonderdrukking. Het systeem beperkt instabiliteit tijdens de bewerking en verkleint daarmee de kans op kwaliteitsverlies en geluidsoverlast. Het systeem werkt met een chatter-detectiealgoritme dat gebruikmaakt van trillingssignalen uit twee sensoren in de ram. Zodra het systeem trillingen herkent, kan het op verschillende manieren ingrijpen. Dat kan via actieve demping in de ram, door automatisch een optimaal spiltoerental te selecteren of door het spiltoerental harmonisch te laten oscilleren. In alle gevallen stabiliseert het systeem de bewerking zonder dat de operator uitgebreid handmatig hoeft te zoeken naar de juiste procesinstellingen. Volgens Van den Bosch liet Soraluce tijdens demonstraties duidelijk de voordelen zien van het systeem. “Bij grote werkstukken kijk je niet alleen naar vermogen of bereik. Bij zulke producten kijk je juist naar een hoge mate van procesbeheersing en reproduceerbaarheid.”
Nieuwe kennis
De nieuwe freesmachine van Soraluce staat nog maar kort bij Tosec en de ingebruikname vraagt tijd. Medewerkers volgden een training
bij Bimatec Soraluce en kregen daarnaast ondersteuning op locatie. Voor Tosec verandert vooral de voorbereiding van het werk. Bij plaatbewerking zijn cyclustijden vaak kort. Snijden kan soms in minuten. Frezen van grote constructies kan vele uren in beslag nemen. Ook de manier van denken verschuift. Opspanning, gereedschap, meetstrategie, productligging en trillingsgedrag bepalen samen of de bewerking stabiel verloopt. “Verspaning vraagt een andere manier van denken dan plaatbewerking”, zegt Van den Bosch. “Bij verspaning komen andere toleranties en andere kennisgebieden in beeld. Bij grote samengestelde producten zit de complexiteit vooral in opspanning, ligging, maatvoering en stabiliteit. Je kunt niet zomaar iemand van de ene afdeling naar de andere zetten. Omscholen kost tijd.”
Zeker bij gelaste constructies is dat belangrijk, omdat de uitgangsgeometrie nooit volledig vergelijkbaar is met die op de tekening. Daarom speelt meten op de machine een centrale rol. “De toleranties liggen in de orde van tienden van millimeters over het complete bereik. Om dat te realiseren moeten alle randvoorwaarden
goed zijn”, zegt Van den Bosch. “Pas wanneer opspanning, nulpuntbepaling en meting kloppen, wordt de machinenauwkeurigheid zichtbaar in het werkstuk.”
Verder groeien
De Soraluce met het grote freesbereik sluit aan bij de snij-, buig- en lascapaciteit die Tosec in huis heeft. Lange en brede gesneden platen, grote gelaste frames en samengestelde constructies kunnen nu allemaal worden bewerkt. De investering sluit daarmee aan bij de verschuiving naar grotere samenstellingen die na het snijden, kanten en lassen nog nauwkeurig moeten worden nabewerkt. Tosec verwacht de komende jaren verder te specialiseren in groot en complex freeswerk. “Een investering moet voor ons meer zijn dan vervangen wat er al staat”, zegt Van den Bosch. “Nieuwe machines moeten meer kunnen dan capaciteit vervangen. Ze moeten bewerkingen mogelijk maken die eerder buiten onze procesketen vielen. Met de nieuwe Soraluce kunnen we in ieder geval aan die eis voldoen.”
Tosec ziet duidelijke meerwaarde in de mogelijkheden van Soraluce. Vooral de verschillende beveiligingssystemen en het DAS-systeem, dat trillingen tijdens
stabieler en betrouwbaarder proces.
Ceratizit toont de route van grondstof tot verspanend gereedschap
Medio maart organiseerde Ceratizit een meerdaagse klantenreis langs een reeks productielocaties in Zuid-Duitsland en Oostenrijk. De reis was bedoeld om klanten te laten zien hoe hardmetalen gereedschappen ontstaan, van grondstof tot wereldwijde distributie. De route voerde van het Technical Center in Kempten langs de fabrieken in Reutte, Kreckelmoos en Balzheim en eindigde weer in Kempten, waar ook het hightech logistieke centrum is gevestigd. Juist de samenhang tussen deze locaties maakte zichtbaar hoe sterk productie, nabewerking en supply chain op elkaar zijn afgestemd.
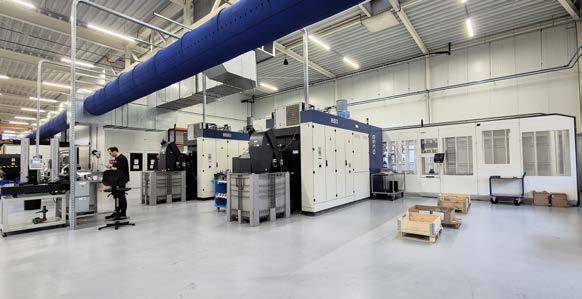
Van grondstof tot gereedschap: Ceratizit opende onlangs de deuren van productielocaties in Zuid-Duitsland en Oostenrijk om de volledige keten achter hardmetalen gereedschappen te tonen.
De eerste stop van de klantenreis was het vernieuwde Technical Center in Kempten, waar Ceratizit direct de vertaalslag maakte van productontwikkeling naar praktijk. Op een vijfassig bewerkingscentrum van DMG Mori en een draaicentrum van Emco werden verschillende draai-, frees- en boorconcepten live onder spaan getoond. Juist die demonstraties maakten duidelijk hoe sterk geometrie, coating en procesparameters de uiteindelijke prestaties beïnvloeden. Interessant was de vergelijking tussen drie VHM-boorconcepten die op het eerste gezicht sterk op elkaar lijken, terwijl elk concept een andere productiestrategie ondersteunt.
De WTX Uni Quattro liet zien hoe stabiliteit en positionele nauwkeurigheid samenkomen in toepassingen waar proceszekerheid centraal staat. De WTX Feed was gericht op extreem hoge voedingswaarden en kortere cyclustijden, terwijl
de WTX Speed zijn kracht toonde in universele toepassingen met hoge snijsnelheden in staal, roestvast staal en gietijzer.
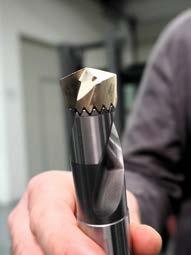
Op een Emco-draaicentrum ging veel aandacht uit naar de presentatie van wisselkopboren van Ceratizit. Deze boren combineren hoge prestaties, flexibiliteit en lagere gereedschapskosten. De WTX Change koppelt een volhardmetalen boorkop aan een stalen houder, waardoor alleen de kop vervangen of herslepen hoeft te worden. Dat verlaagt
de kosten per boring aanzienlijk. Technisch onderscheidt dit gereedschap zich vooral door de klemming via een vertanding tussen houder en kop. Die vertanding creëert een groot contactoppervlak, verhoogt de torsiestijfheid en zorgt voor een stabiele krachtsoverdracht tijdens het boren. Het directe voordeel daarvan is een hoge rondloopnauwkeurigheid en reproduceerbaarheid, ook bij hogere voedingen. Daarnaast ging de aandacht uit naar de WTX Micro-microdiepgatboren. Met de WTX Micro laat
Tijdens de demonstraties werd duidelijk welke invloed verschillende geometrieën en coatings hebben op de productieprestaties.
Ceratizit zien dat het ook veeleisende microdiepgatboorprocessen beheerst. Deze volhardmetalen boren, beschikbaar van 1,0 tot 2,9 mm, zijn ontwikkeld voor boordieptes tot 30xD. Tijdens de demonstratie werd duidelijk hoe de speciale puntgeometrie, gepolijste spaankamers en interne koelkanalen over de volledige schachtlengte bijdragen aan een stabiel proces, zelfs in lastige materialen zoals roestvast staal.
“Met deze demonstraties zien klanten direct welke invloed snijkanten, geometrie, coatings en interne koelkanalen hebben op standtijd, spaanafvoer, maatvoering en proceszekerheid. Dat vormt een goed vertrekpunt om verder te kijken naar de productieprocessen achter deze gereedschappen, van poedertechnologie en sinteren in Reutte tot nabewerking in Kreckelmoos en verdere verwerking in Balzheim”, zegt Abram Schut, salesmanager bij Ceratizit.
Reutte geeft hardmetaal vorm
De volgende stop was in het Oostenrijkse Reutte, waar het hart van de hardmetaalproductie van Ceratizit ligt. Hier kregen klanten inzicht in het volledige primaire productieproces van wisselplaten, staven en klantspecifieke hardmetalen producten. Maandelijks verwerkt Ceratizit hier ongeveer 160 ton hardmetaalgranulaat, waarvan ongeveer 15 ton bestemd is voor wisselplaten, goed voor circa 80.000 stuks per dag. De rondleiding begon bij het mengproces, waar wolfraamcarbidepoeder
wordt gecombineerd met kobalt en andere carbiden. Na vier tot negen uur mengen en een warmtebehandeling ontstaat granulaat dat onder hoge druk in matrijzen wordt geperst. In deze fase zijn de producten nog bros en ongeveer 20 procent groter dan hun eindafmetingen. Pas tijdens het achttien uur durende sinterproces, bij temperaturen tot 1.600 graden Celsius, krijgen wisselplaten en staven hun definitieve maatvoering en mechanische eigenschappen.
Een belangrijk thema tijdens deze stop was circulariteit. “Recycling speelt inmiddels een grote rol in de beschikbaarheid van grondstoffen. Al in 2006 zijn we gestart met een eigen recyclingafdeling voor hardmetaal”, vertelde Kathrin Weirather, innovatiemanager bij Ceratizit. Ze lichtte toe hoe zowel het zinkproces als chemische terugwinning worden ingezet om wolfraamcarbide opnieuw als hoogwaardige grondstof beschikbaar te maken. Ook Tinus Zuetenhorst, directeur van Ceratizit Nederland benadrukte welke concrete oplossing Ceratizit hiervoor biedt: “Ceratizit biedt al geruime tijd een recyclingservice aan. We kopen hardmetaal terug op basis van de actuele marktprijs, stellen kosteloos verzamelboxen beschikbaar en verzorgen het transport. Na inzameling worden gebruikte wisselplaten en gereedschappen naar recyclingfaciliteiten gebracht, waarna de teruggewonnen materialen opnieuw worden ingezet in de productie van hardmetaal. Zo werken we samen met onze klanten aan het verduurzamen van onze sector.”
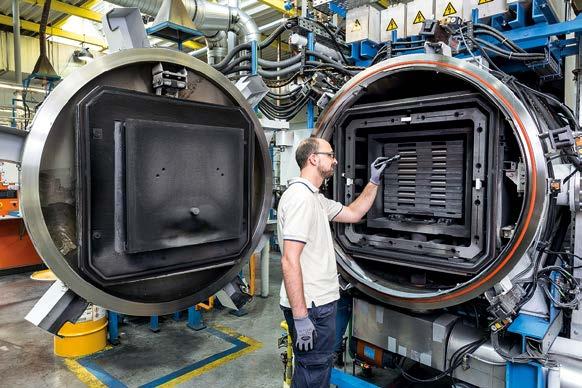
In Reutte gaf Ceratizit inzicht in het productieproces van hardmetalen gereedschappen. De foto toont de sinteroven.
Kreckelmoos geeft finishing touch
De volgende stop van de klantenreis was Kreckelmoos, op korte afstand van Reutte. De wisselplaten en hardmetalen staven die in Reutte worden geperst, gesinterd en gecoat, gaan daarna naar deze fabriek voor de nabewerking. Het drie verdiepingen tellende gebouw heeft een bruto vloeroppervlak van ongeveer 45.000 m². Binnen deze ruimte zijn productiehallen, opslag- en logistieke zones, kantoren en sociale voorzieningen ondergebracht. De productieruimte beslaat ruim 15.000 m². Binnen de fabriek worden de wisselplaten en hardmetalen staven nabewerkt. Aan de ene zijde worden wisselplaten geslepen, aan de andere zijde worden de staven bewerkt. De interne logistiek is grotendeels geautomatiseerd, waarbij zelfrijdende voertuigen het transport van halffabricaten tussen de verschillende bewerkingsstations verzorgen. Voor de klanten was vooral de connectie met Reutte relevant. Hier werd zichtbaar hoe de in Reutte geproduceerde wisselplaten en staven hun geometrie, snijkantkwaliteit en oppervlakteafwerking krijgen. De staven gaan na deze stap deels door naar Balzheim voor de verdere verwerking tot boren, frezen en ruimers. Een ander deel gaat rechtstreeks richting het logistieke centrum in Kempten voor distributie naar klanten en gereedschapsfabrikanten. Ceratizit levert namelijk ook een aanzienlijk volume hardmetalen staven aan externe gereedschapsleveranciers, die deze staven verder verwerken tot eigen verspanende gereedschappen.
Balzheim, van staaf naar gereedschap
Vanuit Kreckelmoos ging de klantenreis verder naar Balzheim, waar de keten voor de hardmetalen staven een nieuwe fase ingaat. De staven die in Reutte worden geproduceerd en in Kreckelmoos worden nabewerkt, worden hier verwerkt tot eindgereedschappen zoals frezen, boren en ruimers. Deze locatie telt 400 medewerkers en beschikt over 160 CNC-machines, grotendeels rondslijpmachines. Op 11.000 m² wordt in twee ploegen dagelijks ongeveer 10.000 gereedschappen geproduceerd. Dankzij centrale koelsmeermiddelsystemen met een circulatie van ongeveer 10.000 liter per minuut blijft de thermische stabiliteit tijdens het slijpen hoog. Sommige rondslijpmachines produceren tot 40 uur onbemand. Voor klanten was vooral de breedte van het portfolio indrukwekkend: van microboren vanaf 0,1 mm tot lange boren met 70xD-verhoudingen en complexe klantspecifieke gereedschappen. Na het slijpen volgt coating, waarbij uit meer dan 120 varianten kan worden
gekozen. Daarna gaan ook deze gereedschappen door naar het logistieke centrum in Kempten.
Logistiek centrum
De laatste stop was opnieuw Kempten, ditmaal bij het logistieke centrum waar alle lijnen samenkomen. Hier worden de wisselplaten en staven uit Kreckelmoos en de boor-, frees- en ruimgereedschappen uit Balzheim samengebracht voor wereldwijde distributie. Met 50.000 m² vloeroppervlak, 90.000 direct leverbare producten en ongeveer 400.000 opslagposities vormt deze locatie de spil van de supply chain. Dagelijks verlaten ongeveer 3.000 pakketten het centrum, samen goed voor ongeveer 18 ton aan gereedschappen.
Tijdens de rondleiding werd duidelijk hoe ver de automatisering is doorgevoerd. Het geautomatiseerde magazijn met 270 shuttles verdeelt de producten op basis van barcodeherkenning volledig automatisch over
de juiste opslaglocaties. In plaats van dat medewerkers door het magazijn lopen, worden producten via shuttles naar vaste pickstations gebracht. Put-to-light-systemen en geïntegreerde weegcontrole zorgen voor snelheid en hoge nauwkeurigheid.
Juist hier kreeg de klantenreis zijn volledige betekenis. “Met deze klantenreis willen we het complete ecosysteem van onze verspanende gereedschappen laten zien”, merkte Zuetenhorst tijdens de afsluiting op. Een van de klanten vatte de impact van de reis misschien nog wel het meest treffend samen: “We gebruiken elke dag de gereedschappen van Ceratizit, maar staan zelden stil bij alles wat er schuilgaat achter zo’n wisselplaat of boor. De volgende keer dat ik een wisselplaat uit de verpakking haal, besef ik pas echt welke processen dat kleine plaatje allemaal heeft doorlopen voordat wij ermee kunnen verspanen. Indrukwekkend om te zien.” Daarmee werd de essentie van de reis treffend samengevat.
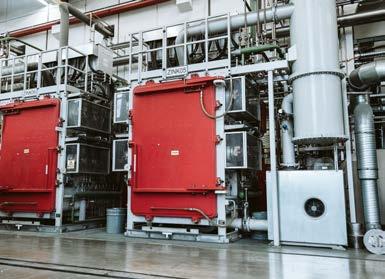
Ceratizit zet sterk in op recycling van hardmetalen gereedschappen en hergebruik van grondstoffen voor nieuwe producten. De foto toont de recyclinginstallatie in Reutte.
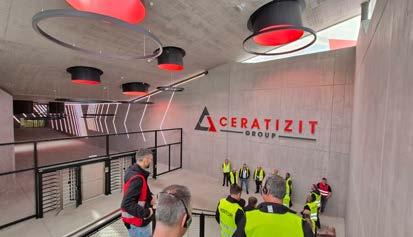
Een blik in de gloednieuwe fabriek in Kreckelmoos.
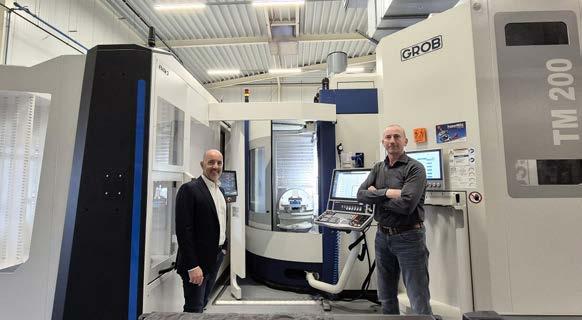
Jansen Machining Technology realiseert onbemande high mix, low volume-productie met GROB
Jansen Machining Technology in Valkenswaard heeft recent twee horizontale vijfassige bewerkingscentra van GROB in gebruik genomen. De twee machines van het type G350 zijn gekoppeld aan een grootschalig automatiseringssysteem van BMO Automation. Inmiddels heeft het bedrijf bovendien een derde bewerkingscentrum van exact hetzelfde type aangekocht, waarmee de productiecel verder wordt uitgebreid. Met deze cel richt Jansen Machining Technology zich op onbemande high mix, low volume-productie voor veeleisende klanten in onder meer de halfgeleideren optische industrie.
Jansen Machining Technology telt ongeveer 75 medewerkers en is gespecialiseerd in hoogwaardige fijnmechanische verspaning. De focus ligt op klanten die hoge eisen stellen aan nauwkeurigheid, reinheid en korte levertijden. Producten variëren van kleine tot middelgrote series, vaak met complexe geometrieën en nauwkeurige toleranties. Om die markten te bedienen, is investeren in stabiele processen en betrouwbare onbemande productie geen optie maar een randvoorwaarde, weet ook Twan Bussers, voormalig managing director van Jansen Machining Technology. Sinds kort vervult hij de rol van Director Technology voor machining binnen de Anvil Group, waar Jansen Machining Technology onderdeel van is.
150 uur per week
“De vraag naar kleine series van hoognauwkeurige, complexe onderdelen die moeten voldoen aan uitdagende toleranties en reinheidseisen vraagt om een nieuwe manier van produceren. Vooral in de hightech markten zoals de semiconindustrie waar we voor werken, zijn de eisen de afgelopen tien jaar enorm toegenomen. Tegelijkertijd wordt gevraagd om korte levertijden, kleinere series en staan marges onder druk. We streven er daarom naar om machines 150 uur per week productie te laten draaien, zonder voorraad te produceren. Om dit te realiseren heb je betrouwbare en nauwkeurige bewerkingsmachines nodig en moeten processen maximaal worden geautomatiseerd en geoptimaliseerd.
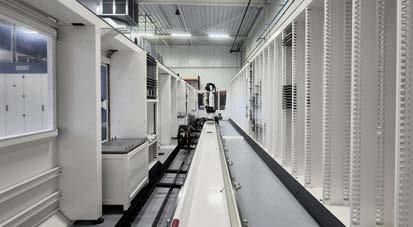
Jansen Machining Technology heeft geïnvesteerd in horizontale vijfassige bewerkingscentra van GROB, gekoppeld aan een automatiseringssysteem van BMO Automation. Rechts op de foto is de ruimte zichtbaar voor een derde bewerkingscentrum, dat inmiddels ook is aangeschaft.
Daarom hebben we geïnvesteerd in de twee vijfassers van GROB in combinatie met een flexibele automatiseringsoplossing van BMO”, vertelt Bussers.
Horizontaal vijfassig
De aanleiding voor de investering in de nieuwe productiecel lag oorspronkelijk in capaciteitsuitbreiding. Door veranderde omstandigheden werd het echter ook een vervangingstraject. Een bewuste keuze was de overstap naar horizontaal vijfassig bewerken. “In verticale configuraties is de spaanafvoer niet altijd optimaal en blijven spanen vaak in pockets liggen, wat risico’s geeft op beschadiging van werkstuk en gereedschap. Dat wil je in een onbemande productieomgeving koste wat kost voorkomen. Bij horizontaal bewerken vallen spanen weg uit het werkbereik, wat de proceszekerheid verhoogt.” In het aankoopproces stonden na een lange zoektocht uiteindelijk twee horizontale machines op de shortlist. Uiteindelijk werd gekozen voor GROB. “Binnen ons bedrijf was al iemand werkzaam met ervaring met GROB-machines, wat het vertrouwen in het merk versterkte. Daarnaast speelde de bouwwijze van GROB een doorslaggevende rol in onze keuze. De robuuste machineconstructie en de positionering van de drie lineaire assen minimaliseren de afstand tussen de geleidingen en het bewerkingspunt, wat zorgt voor een hoge stabiliteit”, aldus Bussers. Iggy Rolando van GROB voegt toe: “Een belangrijk voordeel voor Jansen is ook het tunnelconcept, waarbij de spil volledig in de machinebehuizing kan bewegen. Hierdoor kunnen zelfs zeer grote componenten, ook bij gebruik van extreem lange gereedschappen, veilig en zonder botsingen binnen het werkbereik worden bewerkt.”
De G350’s bij Jansen behoren tot de standaard bewerkingscentra in het portfolio van GROB. De machine bestaat al vele jaren en is in de loop der tijd
steeds verder doorontwikkeld. De G350 heeft een bereik van 600 mm x 855 mm x 750 mm (XxYxZ) en kan worden beladen met een massa tot 400 kg en werkstukken met een diameter tot 720 mm.
Stabiliteit zorgt voor nauwkeurigheid
De complete productiecel is in juli 2025 in gebruik genomen en al vrij snel werden de eerste werkstukken geproduceerd. “We zetten de twee GROB G350-bewerkingscentra in voor de productie van de meest kritische werkstukken. Dan moet je denken aan werkstukken met toleranties binnen een honderdste over het complete werkbereik, waarbij sommige maten op enkele micrometers nauwkeurig worden geproduceerd.” Volgens Bussers onderscheidt GROB zich juist op dit punt in stabiliteit en reproduceerbaarheid, wat de basis vormt voor succesvolle onbemande high mix, low volume-
productie. Om die hoge nauwkeurigheden in een geautomatiseerde setting repeteerbaar te realiseren, zorgen niet alleen de mechanische en thermische stabiliteit van de G350 voor optimale prestaties, maar ook de volledig geklimatiseerde productieomgeving en de koelvloeistof die actief op temperatuur wordt gehouden. “Om deze mate van nauwkeurigheid repeteerbaar te kunnen produceren, moet het hele proces onder controle zijn.”
High mix, low volume automatisering Jansen Machining Technology heeft de twee GROB-machines gekoppeld aan een grootschalig automatiseringssysteem van BMO Automation. De cel combineert pallet- en producthandling en is ontworpen voor maximale flexibiliteit, waarbij een grote variatie aan producten door elkaar kan worden geproduceerd. De cel is
Iggy Rolando (l) en Twan Bussers bij een van de nieuwe GROB G350’s die wordt ingezet voor de geautomatiseerde productie van hoogwaardige componenten.
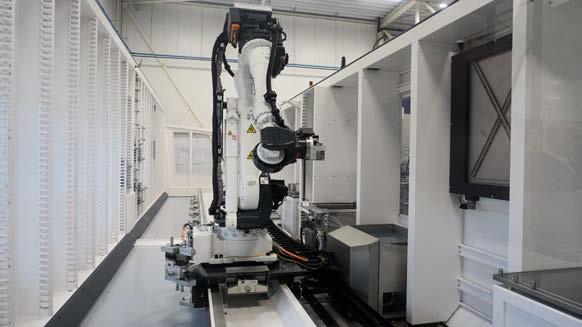
De productiecel is voorzien van een robot die via een track-systeem de handling van pallets en werkstukken tussen de verschillende bewerkingsmachines en stations verzorgt.
uitgerust met een robot die via een track-systeem de handling van pallets en werkstukken tussen de verschillende machines en stations verzorgt. Naast de twee GROB-bewerkingscentra bevindt zich in de cel ook een reinigingsbad om werkstukken direct na productie te reinigen en droog te blazen om indroging van koelmiddelresten te voorkomen. Ook is het mogelijk om werkstukken geautomatiseerd te draaien, zodat ook de zesde zijde van het werkstuk onbemand kan worden geproduceerd. Een kerncomponent hiervoor is een elektrisch aangestuurd klemsysteem dat zichzelf automatisch instelt op de afmeting van het werkstuk. De cel is bovendien voorbereid op de toevoeging van een derde machine, zodat toekomstige uitbreiding relatief eenvoudig is te realiseren. “De integratie van de twee bewerkingsmachines en de automatiseringscel is feilloos verlopen. GROB en BMO hebben dit project gezamenlijk opgepakt en werkend opgeleverd. Daar zijn we ontzettend tevreden over en het is van grote toegevoegde waarde om te weten dat je daarop kunt vertrouwen.”
Hoge bezettingsgraad en reproduceerbaarheid
Een belangrijke doelstelling van de investering was het realiseren van een hoge bezettingsgraad. Voor rendabele automatisering moet de cel minimaal 130 tot 140 uur per week draaien, is de mening van Bussers. Dat is uitdagend in een high mix, low volume-omgeving, maar inmiddels zijn er al weken gerealiseerd waarin deze waarden worden gehaald. In de praktijk start op vrijdagmiddag een weekendplanning, waarna de machines tot maandagochtend onbemand door produceren. Overdag ligt de focus op instellen, inregelen en logistiek. “In theorie zouden we met een volledig gevulde cel tot enkele weken onbemand kunnen produceren”, aldus Bussers.
Anvil Group
Jansen is onderdeel van de Anvil Group. Deze groep bestaat uit meerdere gespecialiseerde maakbedrijven, waaronder Job Precision, Rols, De Valk, Slagman, Contour Covering Technology en BKL Engineering. Gezamenlijk opereren zij onder de naam Anvil Industries, met competenties in draaien, frezen, plaatwerk, additive
De cel combineert pallet- en producthandling en is ontworpen voor maximale flexibiliteit, waarbij een grote variatie aan producten door elkaar kan worden geproduceerd. “In theorie zouden we met een volledig gevulde cel enkele weken onbemand kunnen produceren.”
manufacturing en engineering.
De strategie van Anvil Group is gericht op schaalgrootte en het verbreden van het dienstenpakket richting klanten. Door competenties te bundelen kan de groep complexere projecten aannemen en een grotere rol spelen binnen de supply chain van klanten. Projectmatige samenwerking over de verschillende bedrijven heen wordt steeds gebruikelijker. Tegelijkertijd zijn er concrete plannen voor internationale uitbreiding richting Azië en Noord-Amerika. De maakindustrie vormt daarbij het fundament, ondersteund door VADO, een langetermijninvesteerder met een duidelijke focus op continuïteit en technologische ontwikkeling.
GrindingHub bevestigt rol van slijptechnologie
GrindingHub 2026 heeft in Stuttgart opnieuw laten zien dat slijptechnologie een specialistisch vakgebied blijft met een duidelijke eigen dynamiek. De beurs trok ongeveer 11.000 bezoekers en 462 exposanten. Vier dagen lang draaide het niet alleen om machines en gereedschappen, maar vooral om procesbeheersing, automatisering, digitalisering en de groeiende rol van slijpen in veeleisende productieketens.
Begin mei stond Messe Stuttgart in het teken van de derde editie van GrindingHub. De bezoekers- en exposantenaantallen lieten zien dat de belangstelling voor fysieke vakbeurzen binnen de slijptechnologie niet is verdwenen. Dat is opvallend in een tijd waarin veel technische oriëntatie online plaatsvindt. Volgens medeorganisator VDW komt dit doordat slijptechnologie zich maar beperkt leent voor beoordeling op afstand. De kwaliteit van een proces hangt af van de combinatie van machine, gereedschap, opspanning, koeling, meetstrategie, software en vakkennis. Juist die samenhang vraagt om technische gesprekken, demonstraties en het vergelijken van oplossingen in een realistische context.
Gerichte investeringen in proceszekerheid
De gesprekken op de beursvloer weerspiegelden de druk waaronder veel maakbedrijven opereren. Hogere loonkosten, schaarste aan vakmensen,
strengere kwaliteitseisen en de behoefte aan lagere stukkosten maken proceszekerheid belangrijker dan ooit. In dat licht lag de nadruk bij veel exposanten op productiviteit, energieverbruik, automatisering, kwaliteitsborging en reproduceerbaarheid. Slijpen wordt nog te vaak gezien als een nabewerking aan het einde van de productieketen. De beurs liet zien dat het proces steeds vaker bepalend is voor de maakbaarheid, functionaliteit en levensduur van componenten. Bij harde en slijtvaste materialen, complexe geometrieën en zeer fijne oppervlakken bereiken conventionele methoden snel hun grenzen. Slijptechnologie verschuift daardoor van nabewerking naar een integraal onderdeel van de procesontwikkeling.
Daarbij verandert ook de rol van leveranciers. Het gaat niet langer alleen om het leveren van een machine of slijpgereedschap. Veel toepassingen vragen om een afgestemd systeem waarin bewerkingsstrategie, gereedschapskeuze, meetdata en software op elkaar aansluiten. Dat werd zichtbaar in de
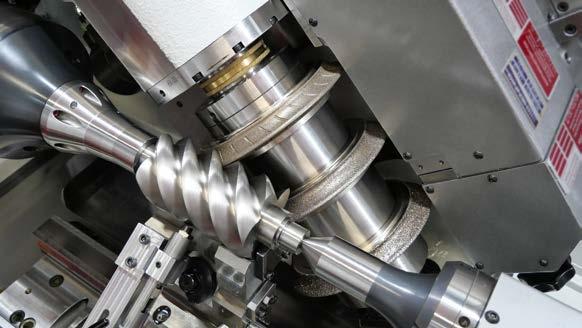
Exposanten presenteerden begin mei op GrindingHub de nieuwste slijptechnologie, innovaties en trends. De foto toont gelijktijdig slijpen met drie CBN-slijpschijven. (foto: Kapp)
breedte van het aanbod. Naast slijpmachines en slijpgereedschappen waren op GrindingHub veel oplossingen te zien voor meet- en regeltechniek, procesrandapparatuur, digitalisering, automatisering en applicatieondersteuning.
Diamantgereedschappen
Een van de inhoudelijke accenten lag op elastisch gebonden diamantslijpwielen. Deze gereedschappen combineren diamantkorrels met een zachte kunststofbinding en worden vooral ingezet in de nabewerking. Hun waarde ligt niet in agressieve materiaalafname, maar in het voorzichtig egaliseren en polijsten van oppervlakken zonder de contour wezenlijk te wijzigen. Voor de bewerking van hardmetaal, keramiek, titanium en andere moeilijk verspaanbare materialen is dat onderscheid belangrijk. In toepassingen waar oppervlakken met een zeer kleine oppervlakteruwheid of spiegelafwerking worden gevraagd, bepaalt de laatste bewerkingsstap vaak of een product functioneel voldoet. Denk aan snijkanten van hardmetalen boor- en freesgereedschappen, turbinecomponenten of chirurgische instrumenten. Een betere oppervlaktekwaliteit kan leiden tot stabieler procesgedrag, efficiëntere spaanafvoer, hogere standtijd en lagere totale kosten.
Artifex Dr. Lohmann liet tijdens GrindingHub zien hoe elastisch gebonden diamantgereedschappen
worden toegepast bij de nabewerking van hardmetalen boor- en freesgereedschappen. Het doel is daarbij een gladder oppervlak, een betere snijkantkwaliteit en een verbeterde afvoer van spanen. Juist bij verspanende gereedschappen die in serieproductie worden ingezet, kunnen kleine verbeteringen in oppervlak en snijkant grote invloed hebben op levensduur en procesbetrouwbaarheid. Tegelijkertijd blijft de technologie complex. De zachte binding maakt het gereedschap gevoelig voor onjuist gekozen parameters. Te hoge druk of verkeerde procescondities kunnen leiden tot korreluitbraak of ongewenste veranderingen aan het werkstukoppervlak.
De beurs maakte duidelijk dat praktische ervaring en fundamenteel onderzoek elkaar hier nodig hebben. Aan de Technische Universität Dortmund
wordt gekeken naar het gedrag van elastisch gebonden diamantslijpwielen bij onder meer het nabewerken van gestructureerde oppervlakken. Het uitgangspunt is dat contourbehoud en oppervlakteverbetering gelijktijdig moeten worden gerealiseerd. Dat vraagt om diepgaand inzicht in de interactie tussen gereedschap en materiaal. De vaak aangehaalde constatering dat de slijpspleet nog altijd deels een mysterie is, blijft ook in 2026 relevant.
Medische technologie als groeimarkt
Een tweede duidelijke rode draad was de medische technologie. Dat GrindingHub gelijktijdig plaatsvond met Medtech in Stuttgart gaf extra gewicht aan dit thema. De medische sector groeit in Duitsland gestaag en kent een sterke exportoriëntatie. Voor machinebouwers en toeleveranciers is het een aantrekkelijke markt, maar de technische en regulatoire drempels zijn hoog. Slijpen speelt in medische toepassingen een centrale rol omdat oppervlakken direct invloed hebben op functionaliteit, hygiëne en patiëntveiligheid. Bij implantaten, endoprothesen, chirurgische instrumenten, micro-injectienaalden en stents zijn bramen, krassen of onvoldoende gecontroleerde ruwheid niet acceptabel. Ook kunstheupen, kniegewrichten en andere contactoppervlakken vragen om extreem gladde en reproduceerbare afwerkingen. De materiaalvariatie maakt de opgave extra lastig. Medische componenten worden geproduceerd uit onder meer titanium, kobalt-chroomlegeringen, roestvast staal, keramiek en bioresorbeerbare materialen. Elk materiaal reageert anders op warmte-inbreng, slijpkrachten, koeling en gereedschapsslijtage. Daarbij komen kleinere series, patiëntspecifieke geometrieën en strengere documentatie-eisen. Voor slijpexperts betekent dit dat processen nauwkeurig, transparant, reproduceerbaar en meetbaar moeten zijn.
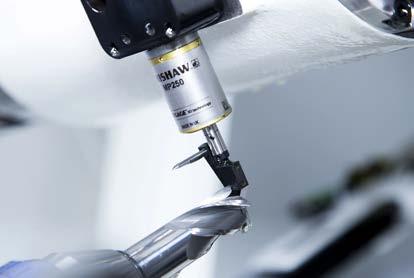
Meettaster van Renishaw in een slijpmachine. Deze oplossing maakt in-process meten mogelijk, een functie die in slijpprocessen steeds belangrijker wordt. (foto: Renishaw)
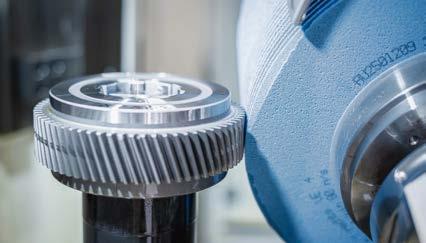
Slijpen is een belangrijke technologie voor de productie van tandwielen voor e-mobiliteit. De oppervlaktekwaliteit heeft grote invloed op de levensduur en het geluidsniveau van elektrische voertuigen. (foto: Hannes Schmidt)
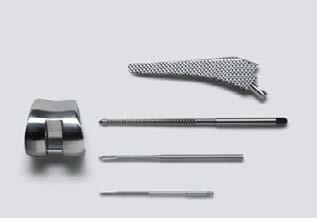
Voor medische toepassingen is slijptechnologie een duidelijke groeimarkt. Veeleisende componenten zoals gewrichtsprotheses, botschroeven en naalden worden gemaakt uit moeilijk te verspanen materialen en moeten voldoen aan hoge kwaliteitseisen. (foto: Adelbert Haas)
Dr. Kaiser Diamantwerkzeuge wees op de toenemende behoefte aan maatwerkoplossingen en procesoptimalisatie. De uitdaging ligt in het opbouwen van een geïntegreerd systeem, niet in het optimaliseren van losse componenten. Applicatiekennis wordt daardoor belangrijker. Ook machinebouwer Adelbert Haas ziet medische technologie als een toepassingsgebied waarin procesbetrouwbaarheid, reproduceerbaarheid en flexibiliteit samenkomen. De productie van knie-implantaten, tandheelkundige gereedschappen, botboren en titanium pennen vraagt om machines die snel kunnen omschakelen en tegelijk stabiel binnen micrometertoleranties produceren. Automatisering en semi-automatisering worden daarbij steeds belangrijker. Ze vangen personeelskrapte op en houden variatie en documentatie beheersbaar.
Waarde
van
moderne
slijptechnologie zit in de combinatie van machine, gereedschap, data en applicatiekennis.
Digitalisering wordt praktisch
Opvallend was dat digitalisering op GrindingHub weinig abstract werd benaderd. De aandacht ging vooral uit naar toepassingen die direct bijdragen aan stabielere processen. Closed-loopoplossingen, waarbij meetdata vanuit de meetmachine worden teruggekoppeld naar de bewerkingsmachine, passen in die ontwikkeling. De machine corrigeert dan op basis van meetdata automatisch de noodzakelijke parameters. Dat verkleint de afhankelijkheid van handmatige interpretatie en verhoogt de reproduceerbaarheid. Vooral in medische toepassingen, gereedschapsslijpen en andere hoogwaardige productieomgevingen wordt die koppeling tussen bewerken en meten steeds belangrijker. De tolerantievelden worden krapper, de productvariatie neemt toe en klanten vragen vaker om volledige traceerbaarheid.
GrindingHub liet daarmee zien dat de sector opschuift naar geïntegreerde procesketens. De machine blijft het hart van de bewerking, maar de waarde ontstaat in de combinatie met gereedschap, data, opspanning, koeling en applicatiekennis. Voor maakbedrijven betekent dit dat investeringsbeslissingen breder moeten worden beoordeeld. Niet alleen de aanschafprijs of de maximale capaciteit telt, vooral de vraag of een oplossing past binnen de gewenste processtabiliteit, meetstrategie en productmix.
De volgende editie van GrindingHub vindt plaats van 16 tot en met 19 mei 2028 in Stuttgart.
BIS Specials viert dubbel jubileum
Begin april organiseerde BIS Specials in Hengelo (Gld) de ‘Spannende dagen’, een tweedaags open huis waarin verspaningstechnologie en opspantechniek centraal stonden. Het evenement stond in het teken van meerdere mijlpalen in de geschiedenis van het bedrijf en bracht een breed netwerk van technologiepartners en klanten samen. Demonstraties, praktijktoepassingen en kennisuitwisseling vormden de kern van het programma.
Het open huis bood niet alleen ruimte voor technologiepresentaties, maar ook voor een terugblik op de ontwikkeling van BIS Specials. Directeur Peter Boot stond stil bij twee jubilea: vijftig jaar familiebedrijf en vijftig jaar importeur van Hainbuch. Daarbij ging hij in op de manier waarop het bedrijf zich door de jaren heen heeft aangepast aan veranderende marktomstandigheden. Volgens hem ligt de kracht van de organisatie in korte communicatielijnen en directe klantondersteuning. “Wij bestaan inmiddels vijftig jaar. Dat hebben we bereikt door korte lijnen, een persoonlijke benadering en consistente service richting onze klanten. Als familiebedrijf kunnen we snel schakelen wanneer de markt daarom vraagt.”
Digitale ondersteuning
Die flexibiliteit werd volgens Peter vooral zichtbaar tijdens de coronaperiode. In korte tijd ontwikkelde BIS Specials een werkwijze voor service en ondersteuning op afstand. Die aanpak is inmiddels een vast onderdeel van de dienstverlening. “Wanneer een klant hulp
nodig heeft bij de montage van bijvoorbeeld een spantanghouder of klauwplaat, maken we een videoverbinding. In onze demoruimte laten we stap voor stap zien hoe de montage moet worden uitgevoerd. Alle benodigde gereedschappen zijn hier aanwezig om dat proces te ondersteunen. Dat werkt efficiënt en zorgt ervoor dat klanten snel verder kunnen.”
De demoruimte maakt het ook mogelijk om klanten ter plaatse gericht te informeren. BIS Specials heeft daarmee een omgeving ingericht waarin klanten en leveranciers zich welkom voelen en spansystemen daadwerkelijk kunnen bekijken en ervaren, in plaats van die alleen via een folder of iPad-presentatie te zien te krijgen.
Breed partnernetwerk centraal
Tijdens de ‘Spannende dagen’ waren diverse technologiepartners aanwezig, elk met een eigen specialisatie binnen de verspanende industrie. DMG Mori en Okuma presenteerden werkstukken om de mogelijkheden van hun machines te illustreren. Humacs Krabbendam demonstreerde een Robodrill, terwijl Gibas oplossingen toonde op het gebied van automatisering, waaronder een AMR en cobotautomatisering. Ook Dormatec was aanwezig met afzuigtechnologie. Op het gebied van gereedschappen en opspantechniek werd het aanbod vertegenwoordigd door onder meer Haimer, Iscar, Heku Tools en Schunk. Voor CAD/ CAM-oplossingen konden bezoekers terecht bij CNCTotaal. Daarnaast presenteerde CNC Liftarm een tiloplossing voor werkplaatsomgevingen, waarmee het Hainbuch CentroteX-snelwisselsysteem op passende wijze werd verplaatst.
De aanwezigheid van deze partijen gaf het evenement een breed karakter, doordat verschillende schakels in de productieketen samenkwamen. Zo was de tooling op de Robodrill opgebouwd uit gereedschappen van Haimer, Iscar, Schunk en andere leveranciers. Voor BIS Specials zelf betekende het open huis ook een eerste ervaring met deze opzet. Peter kijkt positief terug op de belangstelling. “Opvallend was niet alleen de grote belangstelling, maar ook de bereidheid van bedrijven die normaal elkaars concurrent zijn om tijdens dit evenement samen op te trekken. De beschikbare ruimte was nagenoeg volledig benut om alle partners en bezoekers een plek te bieden. Het laat zien dat BIS Specials een mooie positie heeft ingenomen in de sector.”
Tijdens de ‘Spannende dagen’ waren diverse technologiepartners aanwezig, elk met hun eigen specialisatie.
Begin april konden geïnteresseerden een kijkje nemen in de keuken van BIS Specials. Het bedrijf bestaat 50 jaar en had voor die gelegenheid de deuren geopend.
Uw betrouwbare schakel in High-Tech
PRECISION CLEANING.
RVS Clean is uw vaste partner en levert altijd volgens afspraak.
Perfect gereinigd, geen risico en maximale zekerheid in uw keten.
Van XXL-componenten tot complexe delen en complete assemblies.
Inclusief Pulse Pressure Cleaning voor maximale reiniging. Kies voor zekerheid. Neem vandaag nog contact met ons op.
Pleidooi voor Europese maakindustrie
Meer dan tachtig Europese organisaties hebben om een gezamenlijke Europese aanpak gevraagd voor de maakindustrie onder de noemer Made in Europe. De oproep komt van partijen uit industrie, onderzoek en academische wereld, samen met de European Factories of the Future Research Association (EFFRA). Volgens de initiatiefnemers moet Europa sneller kunnen opschalen, strategische afhankelijkheden verkleinen en industriële kennis beter omzetten in productiecapaciteit.
De maakindustrie blijft een belangrijke pijler onder de Europese economie. Zij levert miljoenen banen op, vormt de basis voor technologische ontwikkeling en speelt een directe rol in de strategische autonomie van Europa. Tegelijkertijd staat de sector onder druk. Wereldwijde concurrentie neemt toe, geopolitieke spanningen beïnvloeden toeleveringsketens en Europa is bij meerdere sleuteltechnologieën afhankelijk van andere regio’s. Volgens de coalitie is het probleem niet alleen dat Europa moet blijven investeren in onderzoek. De grotere uitdaging zit in de stap van innovatie naar industriële toepassing. Nieuwe technologieën worden in Europa ontwikkeld, maar productie op schaal vindt te vaak elders plaats. Daarmee verdwijnt niet alleen economische waarde, maar ook industriële kennis uit de regio.
Vijf prioriteiten
0497 - 78 23 00
info@rvs-clean.nl
RVS-CLEAN.NL
In het gezamenlijke position paper worden vijf prioriteiten genoemd voor de periode 2028 tot 2034. Europa moet innovatie sneller naar industriële schaal brengen, strategische autonomie en weerbaarheid versterken, circulaire en klimaatneutrale productie versnellen, leidend worden in digitalisering, automatisering en industriële AI, en meer investeren in vaardigheden en de transformatie van de beroepsbevolking. De coalitie roept Europese beleidsmakers op om de Made in Europe aanpak te verankeren in nieuwe EU-instrumenten, waaronder Framework Programme 10 en het European Competitiveness Fund. Het doel is om onderzoek, innovatie en industriële uitrol sterker met elkaar te verbinden.
Meer dan tachtig Europese organisaties pleiten voor een Made in Europe initiatief om innovatie sneller op te schalen en de industriële autonomie van Europa te versterken.
Hedelius kondigt nieuwe Marathon-automatisering aan
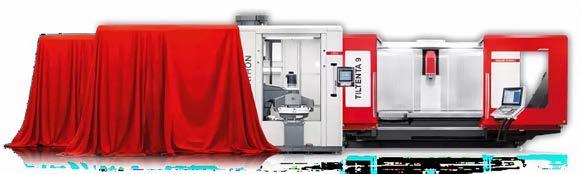
Hedelius toont een nieuwe automatiseringsoplossing op de AMB in Stuttgart.
Hedelius heeft aangekondigd op de AMB van 15 tot en met 19 september 2026 in Stuttgart een nieuwe automatiseringsoplossing in de Marathon-serie te onthullen. De introductie richt zich op automatisering van zware werkstukken.
Tijdens AMB toont Hedelius drie automatiseringsconcepten. Naast een compacte
palletautomatisering en een flexibele hybride oplossing met robotarm vormt de nieuwe Marathonautomatisering het belangrijkste beursnieuws. Met dit systeem wil Hedelius het automatisch beladen en verspanen van grotere en zwaardere werkstukken verder uitbreiden.
De nieuwe oplossing wordt gekoppeld aan de Tiltenta 9-serie. Deze machines zijn bedoeld voor uiteenlopende bewerkingen en werkstukformaten. Door de combinatie met Marathon-automatisering
ontstaat volgens Hedelius een systeem voor bedrijven die enkelstuks, kleine series en gemengde productie efficiënter willen organiseren. De focus ligt op een hogere machinebezetting en meer flexibiliteit bij zware delen. Juist bij werkstukken met veel massa of volume is automatisering vaak complexer, onder meer door handling, opspanning en proceszekerheid. Hedelius positioneert de nieuwe Marathon-oplossing als een geïntegreerd systeem waarin machine en automatisering nauw op elkaar aansluiten.
Mkb-maakindustrie mist productiviteitswinst
De Nederlandse mkbmaakindustrie zet stappen in digitalisering, maar haalt daar nog te weinig productiviteitswinst uit. Dat blijkt uit het onderzoek Productieautomatisering en mkbmaakbedrijven van Midpoint Brabant, REWIN, FME, Koninklijke Metaalunie en Fontys Hogeschool. Vooral de inzet van data, sensoren en AI blijft achter bij de mogelijkheden.
Volgens het onderzoek heeft 80 procent van de bedrijven de toepassing van data en sensoren nog onvoldoende doorontwikkeld. Daarnaast heeft 83 procent onvoldoende inzicht in welke onderdelen van het productieproces geschikt zijn voor automatisering met AI. Daardoor blijft de verwachte sprong in arbeidsproductiviteit uit. De belangrijkste conclusie is dat bedrijven wel willen digitaliseren, maar vaak richting missen. Ondernemers geven aan behoefte te hebben aan concrete voorbeelden, praktische stappenplannen en ondersteuning bij investeringskeuzes.
Veel mkb-maakbedrijven zetten stappen in digitalisering, maar missen nog inzicht en richting om data, sensoren en AI om te zetten in hogere arbeidsproductiviteit.
In Midden-Brabant werken inmiddels meer dan zestig bedrijven aan dit soort vraagstukken via het Lerende Netwerken voor Open Innovatie, onderdeel van het programma Slimmer Werken van Midpoint Brabant. Daarin werken maakbedrijven,
onderwijsinstellingen en experts samen aan actieplannen voor productieautomatisering. De inzet is om digitalisering te vertalen naar structureel hogere arbeidsproductiviteit, met aandacht voor processen, technologie en mensen.
Nexxellent Group bundelt ultraprecisie
Maan Special Products en Jansen Precision Technology zijn verder gegaan verder onder het nieuwe groepslabel Nexxellent Group, Masters in Ultra Precision. De groep bundelt de expertise van beide bedrijven in ultraprecisie, ultradunne en ultrakleine oplossingen. MSP en JPT behouden hun eigen technische focus, maar gaan binnen de groep intensiever samenwerken op kennis, engineering en procesbeheersing.
De nieuwe groep richt zich op markten waarin reproduceerbaarheid, betrouwbaarheid en hoge kwaliteitsstandaarden bepalend zijn. Daarbij gaat het onder meer om semiconductors, medische technologie, optica en hightech apparatuur. Volgens Nexxellent moet het groepslabel duidelijk maken welke kwaliteitsstandaard klanten en partners mogen verwachten. Een belangrijk onderdeel van de aanpak is co-development. MSP en JPT willen vroeg in ontwikkeltrajecten betrokken zijn om complexe functionele eisen te vertalen naar maakbare en schaalbare oplossingen. Daarmee wordt de stap van concept en ontwerp naar stabiele serieproductie beter beheersbaar, vooral in toepassingen waar toleranties, materiaaleigenschappen en processtabiliteit kritisch zijn.
Binnen Nexxellent Group wordt engineeringkennis gekoppeld aan productie-ervaring. Dat moet klanten helpen om technische risico’s eerder in het ontwikkelproces te onderkennen en om te zetten in robuuste productieprocessen. De groep positioneert zich daarmee niet alleen als producent, maar ook als ontwikkelpartner.
De lancering vormt volgens Nexxellent Group het begin van een bredere groeistrategie. De groep wil het netwerk van gespecialiseerde precisiebedrijven uitbreiden en zet daarbij in op kennisdeling, samenwerking en operationele discipline. CEO Bart Oude Wesselink noemt voorspelbare kwaliteit en langdurige betrouwbaarheid de kern van de nieuwe identiteit.
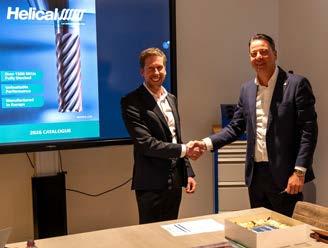
Hersbach Tools officieel leverancier van Helical frezen
Hersbach Tools heeft een partnerschap gesloten met Harvey Performance en wordt daarmee officieel leverancier van Helical frezen in Nederland. Daarmee breidt het bedrijf zijn assortiment verder uit met freesgereedschappen voor veeleisende verspaningstoepassingen.
Met de toevoeging van Helical frezen richt Hersbach Tools zich nadrukkelijk op toepassingen waarbij trochoïdaal frezen een belangrijke rol speelt. Deze freesstrategie wordt in de praktijk gebruikt om de belasting op het gereedschap beter te beheersen en het verspaningsproces stabieler te laten verlopen.De frezen zijn bedoeld voor de bewerking van moeilijk verspaanbare materialen zoals Inconel, duplex, titanium, roestvast staal en gereedschapstaal. In zulke toepassingen zijn standtijd, proceszekerheid en spaanafvoer vaak bepalend.
Volgens Hersbach Tools is vooral de combinatie van gereedschap en toepassingsadvies van belang. Voor verspanende bedrijven draait het daarbij niet alleen om hogere prestaties, maar ook om minder gereedschapswissels, een voorspelbaar proces en een hogere productiviteit. Met dit partnerschap versterkt Hersbach Tools zijn positie als leverancier van verspaningsoplossingen voor de Nederlandse markt.
De overeenkomst werd ondertekend door Jos Hersbach namens Hersbach Tools en Lennard Buth namens Harvey Performance.
Nexxellent Group bundelt Maan Special Products en Jansen Precision Technology
Renishaw versterkt service in Europa
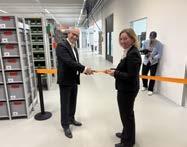
Renishaw heeft zijn Duitse servicecentrum in Stuttgart uitgebreid en vernieuwd. De investering maakt deel uit van een meerjarig programma om de ondersteuning van Europese klanten te versterken. Met de uitbreiding wil Renishaw kortere doorlooptijden, meer lokale servicecapaciteit en efficiëntere logistiek realiseren.
Het servicecentrum van Renishaw is gegroeid van 453 naar 1.080 vierkante meter. De locatie beschikt nu over een open serviceomgeving met schaalbare werkcellen, ergonomische werkstations en intern ontwikkelde testopstellingen. Voor het testen en behandelen van meetproducten zijn laboratoriumruimtes en luchtcirculatiesystemen ingericht die stabiele omgevingscondities ondersteunen.
Klanten kunnen in Stuttgart terecht voor een breder pakket aan lokale diensten. Daaronder vallen herkalibratie en verificatie van tasters, service voor machinekalibratie en optimalisatieproducten, certificeringsgerichte controles en volledige reparatiemogelijkheden.
Renishaw breidt het servicecentrum in Stuttgart uit om Europese klanten sneller lokaal te ondersteunen met kalibratie, reparatie en technische service
Ook biedt Renishaw een Repair by Exchangeservice, waarbij producten sneller kunnen worden vervangen om stilstand te beperken. Naast werkplaatsdiensten levert het centrum ondersteuning op locatie. Met transporteerbare testopstellingen kunnen tasters bij klanten worden gecontroleerd, zodat machines minder lang buiten productie hoeven te staan. Preventief onderhoud blijft een belangrijk onderdeel van de dienstverlening. Renishaw wil daarbij op termijn meer gebruikmaken van data om serviceinterventies eerder te kunnen adviseren.
Mbo vraagt om structurele versterking
Koninklijke Metaalunie pleit voor een structurele versterking van het mbo en een betere aansluiting tussen technisch onderwijs en de arbeidsmarkt. Volgens de ondernemersorganisatie is dit noodzakelijk om voldoende vakmensen op te leiden voor de metaalbranche, machinebouw en bredere MKB-maakindustrie. Technische opleidingen vragen om praktijklokalen, moderne machines en goed uitgeruste faciliteiten, maar het huidige bekostigingsmodel houdt volgens Metaalunie onvoldoende rekening met deze hoge kosten.
De organisatie wil daarom een toekomstbestendig financieringsmodel voor technische mboopleidingen, regionale opleidingscentra en publiekprivate samenwerkingen. Juist deze samenwerkingen zijn volgens Metaalunie belangrijk, omdat functies in de metaalindustrie snel veranderen door digitalisering, automatisering, AI en verduurzaming. Bedrijfsvakscholen en hybride leeromgevingen helpen studenten beter voor te bereiden op de praktijk, vergroten de instroom en beperken uitval. Tegelijkertijd waarschuwt Metaalunie dat veel initiatieven nog te sterk leunen op tijdelijke subsidies.
Praktijkleren blijft sleutel
Ook de bbl-route blijft volgens de ondernemersorganisatie onmisbaar voor de instroom van nieuwe vakmensen. Mkb-bedrijven investeren veel tijd en middelen in het begeleiden van jongeren, zij-instromers en medewerkers die zich verder willen ontwikkelen. Meer zekerheid over de subsidie praktijkleren moet bedrijven stimuleren om daarin te blijven investeren. Daarnaast vraagt Metaalunie meer aandacht voor Leven Lang Ontwikkelen, flexibele opleidingsroutes en praktijkgerichte bijscholing. Mbo-instellingen kunnen volgens de organisatie uitgroeien tot regionale centra voor omscholing, ontwikkeling en technische scholing, mits de samenwerking met het bedrijfsleven structureel wordt versterkt.
17 en 18 juni
Automation Xperience
Het tweedaagse industriële automatiseringsevent voor de machinebouw en maakindustrie
's-Hertogenbosch automation-xperience.nl
15 t/m 19 september 2026
AMB
Vakbeurs voor industriële productietechnologie
Stuttgart (D) messe-stuttgart.de/amb/en/
16 en 17 september 2026
Kunststoffenbeurs
Nederlandse vakbeurs voor kunststofverwerking
Veldhoven kunststoffenbeurs.nl
6 t/m 8 oktober 2026
METAVAK
Vakbeurs voor metaalbewerking en productietechnologie
Gorinchem metavak.nl
3 t/m 5 november 2026
Open Huis Dormac CNC Solutions
Jaarlijks Open Huis in De Goorn met live demonstraties van CNC-machines, automatisering en innovatieve toepassingen Dormaccncsolutions.nl
18 en 19 november 2026
Precisiebeurs
Vakbeurs voor hightech precisietechnologie en fijnmechanische productie
Den Bosch precisiebeurs.nl
Door digitalisering, automatisering, AI en verduurzaming veranderen functies en benodigde vaardigheden in hoog tempo.
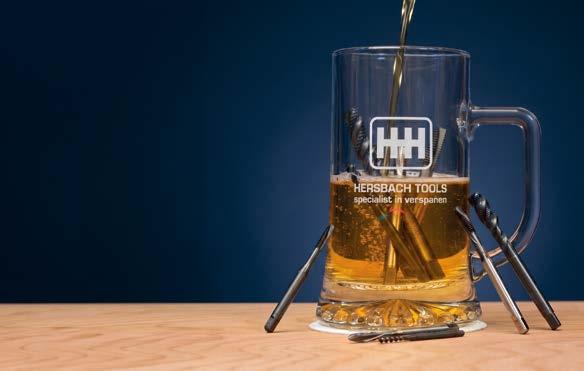
TAP ’M ERIN.
Bestel 10 Yamawa tappen en ontvang een Hersbach Tools bierglas van ons cadeau.
Vermeld actiecode: YAMAWA10 bij je bestelling.
EEN WEEK GELDIG
Actie geldig van 8 t/m 15 juni 2026. Per 10 Yamawa tappen één bierglas. Zolang de voorraad strekt.
Met de vingertjes
Met de vingertjes, met de vingertjes, met de platte, platte, platte, platte handjes. Jaja zo gaat dat bij mijn neefje in het zwembad. Lekker spetteren in het water… En ik vind het geniaal.
Want water is doodeng, als je er niet mee om kunt gaan. Je hebt alle reden er ver weg van te blijven. En juist met zo’n catchy liedje en dat gespetter overwin je je instinct om te vluchten en zet je iets doodengs om in controle.
En dan nu het bruggetje naar de techniek. Want techniek is doodeng en je hebt alle reden om er ver weg van te blijven. Tenzij je er op jonge leeftijd spelenderwijs mee in aanraking bent gekomen. En daar gaat het denk ik niet helemaal goed.
Want met welke interessante techniek komt de jeugd van tegenwoordig nou nog in contact om lekker in te spetteren? Lego draait tegenwoordig vaak meer om handleidingen volgen dan om zelf iets te bedenken. De Duitser Gabriel Yoran schrijft over waarom je nieuwe mixer kapotgaat en die van je oma het nog steeds doet en waarschuwt voor de normalisering van slechte kwaliteit. Dit gaat verder op een thema dat ook wel ‘enshittification’ wordt genoemd. Hilarisch is het filmpje van de Noorse consumentenbond. Terwijl op de achtergrond een tafelpoot wordt afgezaagd, legt de hoofdrolspeler uit dat zijn baan bestaat uit dingen slechter maken.
Er wordt overdreven in het filmpje, maar het raakt wel ergens aan. Ook die mixer herkennen we meteen. Ik denk dat het heel erg belangrijk is dat mensen over de hele breedte in contact komen met interessante en deugdelijke techniek. Vroeger was zeker niet alles beter, met het lood in de benzine, zwavel in de diesel en fluor in de koelkast. Maar tastbare techniek speelde decennia terug wel een grotere rol. De jeugd toen kwam via pa of ma in contact met techniek: een beurtje aan een auto of prutsten aan hun eigen brommer. Het huidige wegwerpconsumentisme levert producten op die nauwelijks nog bedoeld zijn om te begrijpen, te repareren of zelfs maar open te schroeven.
Ik zou graag willen dat de markt uit zichzelf deugdelijke producten en diensten gaat ontwikkelen, maar zelfs ik ben niet zo naïef. Regeltjes hebben in het verleden wel een einde gemaakt aan bijvoorbeeld loodvergiftiging, zure regen en het gat in de ozonlaag. Regeltjes gaan nieuwe generaties niet ineens een technische richting laten kiezen, maar die regeltjes kunnen wel ingezet worden om de hoeveelheid troep in ons leven te verminderen en gewoon weer goede producten om ons heen te hebben. De gevolgen van gelatenheid en onverschilligheid als reactie op alle troep zijn misschien minder zichtbaar dan die van zwavel, lood en fluor, maar gaan we nog jaren voelen.
Jan Willem Mollema
Zelfstandig adviseur binnen de maakindustrie. Hij helpt organisatiebreed met techniek, processen en beleid.
Maakbaarheid begint op de tekentafel
De maakbaarheid van een product wordt nog te vaak pas besproken wanneer het ontwerp al grotendeels vastligt. Tijdens de gezamenlijke opening van de Manufacturing Technology Conference en het Clean Event stond juist die volgorde ter discussie. Design for Excellence, DfX, werd gepresenteerd als manier om ontwerp, productie, kosten, duurzaamheid en schaalbaarheid eerder met elkaar te verbinden om zo innovatie sneller te industrialiseren.
Wie de concurrentiekracht van de Nederlandse hightech maakindustrie wil behouden, moet ontwerp en productie nadrukkelijker naar elkaar toe brengen. Dat was de rode draad tijdens de opening van de Manufacturing Technology Conference, MFC, en het Clean Event. Maurits Smits zette als
moderator met Design for Excellence een thema neer dat verder gaat dan het bekende Design for Manufacturing. Functionaliteit vormt daarbij niet het enige criterium. Al in de ontwerpfase moeten ook vragen over kostprijs, industrialisatie, leverbaarheid, onderhoud en duurzaamheid worden meegewogen.
Die bredere benadering raakt aan een actuele spanning in de sector. In de regio Eindhoven is innovatie nog altijd een kernkwaliteit, terwijl tegelijk de druk groeit om sneller te industrialiseren. Juist daar ligt volgens de sprekers een belangrijke opdracht. De sector moet kennis uit engineering, productie en supply chain eerder en consequenter met elkaar verbinden.
Vroeger praten, beter ontwerpen
Volgens Smits zit de kracht van MFC in het samenbrengen van engineers, innovators en leveranciers. “In complexe hightech systemen zijn ontwerpen, produceren, assembleren, meten en opschalen steeds sterker met elkaar verweven. Wie pas laat ontdekt dat een onderdeel moeilijk maakbaar is, een tolerantie onnodig streng is gekozen of een module lastig te industrialiseren blijkt, betaalt daarvoor later in tijd, geld en flexibiliteit.” Smits vatte die noodzaak kernachtig samen in zijn oproep om steeds opnieuw de vraag te stellen waarom een keuze wordt gemaakt. Dat klinkt eenvoudig, terwijl het raakt aan de kern van DfX. Waarom is deze tolerantie nodig? Waarom wordt een bepaald materiaal gekozen? Waarom wordt een leverancier pas betrokken als het ontwerp al gereed is? Zulke vragen horen aan het begin van het traject.
In het panelgesprek kreeg die benadering concreet invulling. René Hilberink van VMI Holland benadrukte dat DfX en DfM nodig zijn om sneller tot marktintroductie te komen en tegelijk meer waarde toe te voegen. “Alles wat je innoveert kost geld, maar niet alles voegt waarde toe. Daarom
Tijdens de gezamenlijke opening van de Manufacturing Technology Conference en het Clean Event stond Design for Excellence centraal, met maakbaarheid als vast onderdeel van het ontwerpproces. Ontwerpkeuzes moeten al vroeg moeten worden getoetst op kostprijs, industrialisatie, leverbaarheid en duurzaamheid.
moet je de kosten van productie veel dichter bij engineering brengen, zodat ontwerpkeuzes direct gekoppeld zijn aan maakbaarheid en kostprijs.” Volgens Hilberink helpt dat engineers om betere afwegingen te maken. Daarbij gaat het minder om abstracte richtlijnen en meer om inzicht in wat een ontwerp goedkoop, duur, eenvoudig of risicovol maakt.
Ook Jan Hein van Ras van ASML legde de nadruk op die vroege afstemming. Binnen ASML lopen programma’s om ontwerpers beter te laten begrijpen wat hun keuzes betekenen voor cost of goods, maakbaarheid en industrialisatie. Een belangrijk aandachtspunt daarbij is overspecificatie. “Je kunt heel veel tijd en geld steken in het optimaliseren van één module, terwijl dat op systeemniveau nauwelijks iets oplevert. Dan wordt het
complexer en duurder dan nodig.” Zijn pleidooi is om ontwerpbeslissingen altijd in samenhang te beoordelen. “Mijn droom is dat designers alleen bewezen technologie toepassen waarvan duidelijk is dat die te industrialiseren is. Als je dat niet zeker weet, moet je het niet doen. Anders wordt het simpelweg te kostbaar.”
Open ketens
Achter de discussie over DfX schuilt een groter strategisch vraagstuk. Meerdere sprekers wezen op de snelheid waarmee China zich ontwikkelt in automatisering, digitalisering en AI-toepassingen in de productie. Het oude beeld van Chinese bedrijven als volgers van Europese technologie werd tijdens de opening nadrukkelijk losgelaten. De boodschap was eerder dat Europese bedrijven moeten voorkomen dat zij
zelf achterop raken. Paul Barends van Thermo Fisher Scientific plaatste die uitdaging in het perspectief van de regio. Binnen een relatief klein geografisch gebied worden rond Eindhoven uiterst complexe machines en systemen ontwikkeld en gebouwd. Die concentratie van kennis en maakvermogen is een kracht, hoewel volgens hem geen vanzelfsprekende garantie voor de toekomst. “Het is indrukwekkend wat voor systemen we hier binnen een straal van 200 kilometer rond Eindhoven maken. Maar als we de komende tien jaar innovatief en concurrerend willen blijven, moeten we veel opener samenwerken in de volledige supply chain. Dat vraagt om openheid tussen OEM’s, toeleveranciers en productiepartners. Geen enkel bedrijf beheerst nog alle kennis en productieprocessen volledig zelf.”
Moderator Maurits Smits, Paul Barends van Thermo Fisher Scientific, Jan Hein van Ras van ASML en René Hilberink van VMI Holland, vertelden tijdens de paneldiscussie hoe vroege afstemming tussen ontwerp, productie en supply chain de maakbaarheid van hightech systemen verbetert.
AI versterkt DfX
Kunstmatige intelligentie kwam meerdere keren terug als belangrijke factor in het versnellen van innovatie. De technologie kan helpen om sneller varianten te genereren, ontwerpopties te verkennen en productieprocessen slimmer aan te sturen. Tegelijk bleef de toon realistisch. Van Ras merkte op dat AI-gegenereerde ontwerpen binnen ASML wel interessante richtingen opleveren, hoewel ze lang niet altijd direct maakbaar zijn. Menselijke expertise blijft nodig om te bepalen of een ontwerp te produceren, te assembleren en te schalen is. Precies daar raakt AI aan DfX. AI vervangt engineering niet. De technologie krijgt pas echt waarde wanneer ontwerpkennis, productiekennis en keteninformatie goed met elkaar verbonden zijn.
De gezamenlijke opening maakte daarmee vooral duidelijk dat DfX geen extra laag boven op het ontwerpwerk is. Het is een andere manier van werken, waarin de vraag naar maakbaarheid vanaf het eerste moment onderdeel is van het ontwerp. Precies daarom wordt de Manufacturing Technology Conference georganiseerd: om partijen in de keten met elkaar in gesprek te brengen, kennis uit te wisselen en scherper te krijgen welke keuzes nodig zijn om innovatie daadwerkelijk om te zetten in schaalbare productie. De gelijktijdige Clean-beurs vormde daarop een logische aanvulling. Die staat dicht bij de hightech maakindustrie en brengt extra kennis en praktijkervaring in uit een omgeving waarin nauwkeurigheid, procesbeheersing en samenwerking in de keten essentieel zijn.
METAVAK 2026 komt eraan
Op 6, 7 en 8 oktober 2026 staat Evenementenhal Gorinchem opnieuw volledig in het teken van de metaalbewerkings- en lasindustrie tijdens METAVAK en Welding Week 2026. Met meer dan 150 exposanten, een vernieuwd inhoudelijk programma en volop aandacht voor actuele thema’s zoals duurzaamheid, digitalisering en automatisering bevestigen de beurzen hun positie als belangrijk ontmoetingsplatform voor de Nederlandse maakindustrie.
METAVAK viert in 2026 de 21e editie. De vakbeurs trekt professionals uit de volledige metaalbewerkingsindustrie: directieleden, engineers, inkopers en operators. Gelijktijdig vindt Welding Week plaats, de vakbeurs voor de lastechnische industrie. Deze beurs staat in het teken van verbindingstechnologie, innovatieve lasprocessen en automatisering binnen de laswereld. De combinatie van beide vakbeurzen zorgt voor kruisbestuiving tussen metaalbewerking en lastechnologie, waardoor bezoekers een compleet beeld krijgen van ontwikkelingen binnen de sector. Dankzij de ruime openingstijden van 13.00 tot 21.00 uur kunnen ook professionals uit de productieomgeving de beurs na werktijd bezoeken.
Inhoudelijke verdieping
De organisatie meldt dat voor METAVAK inmiddels ruim 80 exposanten hun deelname hebben bevestigd. Daarmee krijgt de beurs opnieuw een
brede invulling, met aandacht voor de volledige keten binnen de metaalbewerking en de verdere digitalisering van de industrie. Een belangrijk onderdeel van de komende editie is de terugkeer van Masters of Metal. Dit beursconcept legt de nadruk op interactie en inhoudelijke verdieping. Bezoekers kunnen deelnemen aan CEO-talks, paneldiscussies en rondetafelgesprekken.
Daarmee wil de organisatie ruimte bieden voor verschillende perspectieven op actuele thema’s in de sector, van technologische vernieuwing tot marktontwikkelingen en bedrijfsvoering.
Daarnaast blijft er volop ruimte voor demonstraties en vakmanschap op de beursvloer. Praktijkgerichte demo’s tonen de nieuwste toepassingen binnen metaalbewerking en lastechniek. Ook de populaire wedstrijd ‘Clash of the Grinders’ keert terug en brengt bezoekers opnieuw samen.
Verder geeft METAVAK aandacht aan actuele thema’s zoals kostenbesparing, werkplaatsoptimalisatie, Lean Manufacturing, AI in de maakindustrie en Defensie. Deze onderwerpen komen tevens aan bod tijdens de paneldiscussies. Onder de noemer ‘Green Manufacturing’ krijgt ook duurzaamheid een plek in de beurshallen, met een looproute die op de plattegrond wordt aangeduid. METAVAK biedt daarmee een overzicht van producten en leveranciers en een platform voor kennisdeling en ontmoeting.
METAVAK zet in op actuele thema’s zoals kostenbesparing, werkplaatsoptimalisatie, Lean Manufacturing, AI in de maakindustrie, Defensie en duurzaam produceren.
METAVAK brengt op 6, 7 en 8 oktober 2026 metaalprofessionals, exposanten en inhoudelijke sessies samen.
Physical AI komt naar de werkvloer
Vooral in bestaande productieomgevingen kunnen humanoids waarde toevoegen, omdat fabrieken grotendeels zijn ingericht op menselijke afmetingen en handelingen. De foto toont een humanoid in de elektronicafabriek van Siemens Erlangen waar het logistieke taken uitvoert. (foto: Siemens)
Physical AI was een van de trendhoogtepunten op de afgelopen Hannover Messe 2026. Het thema werd gepresenteerd als praktische technologie die robots, productiecellen en machines fysiek laat handelen in de fabriek. Vooral de combinatie met humanoids maakte zichtbaar hoe kunstmatige intelligentie verschuift van analyse naar uitvoering op de werkvloer.
De centrale boodschap in Hannover was helder: AI wordt pas industrieel relevant als zij betrouwbaar gekoppeld wordt aan machines, data, sensoren en productieprocessen. Physical AI past in die ontwikkeling. Het gaat om systemen die hun omgeving waarnemen, informatie interpreteren en daarop reageren met fysieke acties. Camera’s, kracht- en momentsensoren, microfoons, tactiele sensoren en positioneringssystemen leveren de data. AI-modellen zetten die informatie om in beweging, grijpen, inspecteren of transporteren. Daarmee ontstaat een andere vorm van automatisering dan de klassieke robotcel. Waar een conventionele industriële robot sterk is in herhaalbare taken binnen een vast kader, moet een Physical AI-systeem juist omgaan met variatie. Robotarmen en humanoids vervangen dus zeker niet morgen alle operators. De eerste waarde ligt in afgebakende toepassingen waar flexibiliteit, ruimtelijk inzicht en eenvoudige menselijke handelingen samenkomen: bakken verplaatsen, onderdelen aanreiken, visuele inspectie uitvoeren, gereedschappen klaarzetten of operators ondersteunen bij wisselende taken.
Humanoids uit de kinderschoenen
Op Hannover Messe, maar ook bij early adopters en industriële voorlopers, is zichtbaar dat Physical AI en humanoids de fase van pure demonstratie beginnen te verlaten. Siemens liet recent met Humanoid en NVIDIA zien hoe een humanoidrobot in de elektronicafabriek in Erlangen autonome logistieke taken uitvoerde. De HMND 01 Alpha pakt bakken op, transporteert ze en plaatst ze bij operators. Volgens Siemens haalde de robot 60 bakbewegingen per uur, een inzetduur van meer dan acht uur en een autonome pick-and-place-score boven 90 procent. Die cijfers zijn interessant. Het gaat inmiddels om meetbare prestaties in een echte productieomgeving. Tegelijk laten ze zien waar de grens ligt. Een humanoid wordt pas waardevol als hij onderdeel is van de productiestroom. Dat vraagt koppelingen met MES, ERP, AGV’s, veiligheidsbesturing en machineinterfaces. Zonder die industriële laag blijft de robot een losstaand apparaat.
Integratie bepaalt de waarde
De grote kans voor humanoids zit in bestaande fabrieken. Productieomgevingen zijn ontworpen voor mensen: deuren, werkbanken, stellingen, knoppen en looproutes zijn afgestemd op menselijke afmetingen. Een humanoid kan daardoor taken uitvoeren zonder dat de hele fabriek opnieuw ingericht hoeft te worden. Dat maakt de technologie aantrekkelijk voor bedrijven met veel variatie, beperkte ruimte of gemengde processen.
Hexagon presenteerde recent AEON als industriële humanoid voor inspectie, assemblage, ondersteuning van operators en het vastleggen van de werkelijkheid voor Digital Twins. De robot combineert sensortechnologie, autonome navigatie, ruimtelijk inzicht en AI. De eerste pilots worden genoemd bij Pilatus en Schaeffler. In de samenwerking met Microsoft ligt de nadruk op datamanagement, imitation learning, reinforcement learning en multimodale AImodellen voor manipulatie en inspectie.
Ook Agile Robots benadert humanoids als onderdeel van een groter ecosysteem. Agile ONE wordt gekoppeld aan robotarmen, grijpers en autonome mobiele robots. Juist die combinatie is relevant. Een humanoid kan de flexibele schakel zijn tussen vaste automatisering, mobiele robots en menselijke werkplekken. Daarmee werd op Hannover Messe één ding duidelijk, een punt dat al sinds de introductie van de term Industry 4.0 terugkeert: goed georganiseerde data is cruciaal om het maximale uit een geautomatiseerd proces te halen. Bedrijven die hun productie al digitaal aansturen, kunnen sneller taken aanwijzen waar Physical AI waarde toevoegt.
Kansen in verspanende
bedrijven
Voor verspanende bedrijven ligt de eerste toepassing rond de CNC-machine. Denk aan het aanvoeren van ruwmateriaal, het openen van machinedeuren, het plaatsen van werkstukken in eenvoudige opspanningen, het uitnemen van producten en het afvoeren naar reinigen, meten of nabewerken. Een tweede kans ligt in meetkamerlogistiek. Een humanoid kan onderdelen van de machine naar een meetstation brengen, producten sorteren op order, meetrapporten koppelen aan productdata en afwijkende onderdelen apart zetten. In combinatie met vision AI kan hij bramen, beschadigingen, vervuiling, ontbrekende markeringen of verkeerde oriëntatie signaleren. De robot vervangt
Humanoids worden steeds vaker gepresenteerd als flexibele schakel tussen mens, machine en bestaande automatisering. Deze Humanoid hebben we gespot tijdens het MTC-event in Veldhoven
WERKPROCES VERSNELLEN EN VEREENVOUDIGEN ?
MATE Precision Technolgies 52/96 hoogwaardig nulpuntspansysteem voor maximale klemkracht, snelle insteltijden en verhoging van de productiviteit.
• Antilift systeem
• Snel verwissel- en omkeerbare bekken
• Klantspecifieke klembekken
• Getimede spindel met pusher
• Ideaal voor 4- en 5-assige bewerkingscentra
• Uitwisselbaar met andere systemen
Wij bouwen aan duurzame relaties met onze klanten en denken mee vanaf de eerste vraag tot ver na levering.
“Van analyse tot uitvoering – technisch advies met impact” www.hptooling.nl 035 539 90 90 info@hptooling.nl KANTEN SNIJDEN VERSPANEN
daarmee geen kwaliteitsmedewerker. Hij haalt routinematige verplaatsingen en eerste controles uit het proces.
Ook gereedschapsbeheer is een logisch toepassingsgebied. In veel verspanende bedrijven gaat tijd verloren aan het zoeken, klaarzetten en verplaatsen van gereedschapshouders, spanmiddelen, bekken, meetmiddelen en opspangereedschap. Een humanoid kan gereedschappen naar de voorinstelling brengen en spanmiddelen klaarleggen voor de volgende order. Dat verkort de indirecte tijd rond machines en helpt operators zich te richten op processtabiliteit, programmering en kwaliteitsborging. Een vierde mogelijke toepassing is ondersteuning in onbemande of beperkt bemande uren. De humanoid kan meerdere machines controleren, statuslampen uitlezen, spaanbakken inspecteren, gereed product verplaatsen en bij eenvoudige storingen een operator waarschuwen met beeld en context. Dat sluit aan bij de richting die op Hannover zichtbaar
werd: AI die voorspelt, adviseert en fysiek ingrijpt in de stroom van werk.
Arbeid, veiligheid en businesscase
De effecten op de maakindustrie zullen minder plotseling zijn dan sommige voorspellingen suggereren, maar de richting is duidelijk. De techniek kent nog beperkingen. Iedereen die een humanoid weleens in het echt heeft zien lopen, merkt dat zijn bewegingen nog houterig zijn. En iedereen die weleens een vorm van AI gebruikt, weet dat je lang niet altijd op de uitkomst kunt vertrouwen. Volgens Siemens is vooral de kloof tussen simulatie en werkelijkheid een grote uitdaging, met name bij contactrijke taken, wisselende wrijving, zachte materialen en sensordata die in de praktijk afwijkt van de virtuele omgeving. Ook ontbreekt bij veel systemen nog een robuuste laag tussen hoogniveauredeneren en betrouwbare motoriek op de werkvloer. Voor strak begrensde taken blijft gespecialiseerde automatisering daarom vaak de beste keuze. Toch gaan de technologische
Humanoids staan nog aan het begin van hun industriële ontwikkeling, maar de eerste praktijkproeven laten zien dat de technologie richting werkvloer beweegt. Deze humanoid was te zien tijdens een Open Huis van Grob.
ontwikkelingen snel. De kans dat over een aantal jaren humanoids in de verspaning rondlopen en werk overnemen waarvoor steeds minder mensen beschikbaar zijn, is reëel.
Okuma vergroot Multus U-serie
Okuma breidt de Multus U-serie uit met de U1000 en U2000. De nieuwe multitasking machines zijn ontwikkeld voor vijfassig simultaan verspanen van complexe werkstukken, ook bij langere productieruns en een hoge productvariatie. Met een compact vloeroppervlak, een standaard gereedschapsmagazijn voor tachtig gereedschappen en verschillende automatiseringsopties richt Okuma zich op bedrijven die meer bewerkingen in één opspanning willen combineren.
Met de Multus U1000 en U2000 speelt Okuma in op de vraag naar
complexere werkstukken en moeilijk verspaanbare materialen. Beide machines hebben een bereik van 550 mm x 220 mm x 880 mm in (XxYxZ). De B- en C-as bieden respectievelijk 240 graden en 360 graden bewegingsvrijheid. Daarmee zijn de machines geschikt voor simultane vijfassige bewerkingen en voor complete bewerking van onderdelen met meerdere functionele vlakken.
De Multus U1000 is uitgerust met een hoofdspil met een maximaal toerental van 6.000 min⁻¹. Bij de Multus U2000 bedraagt het maximale toerental 5.000 min⁻¹. Standaard beschikken beide machines over een automatische gereedschapswisselaar voor maximaal tachtig gereedschappen.
Okuma breidt Genos-serie uit
Ongeveer gelijktijdig met de introductie van de nieuwe Multus U-serie multitaskingmachines heeft Okuma ook de Genos-serie uitgebreid. De Genos M4000H-e is een nieuw 4-assig horizontaal bewerkingscentrum voor bedrijven die hoge verspaningsprestaties zoeken tegen een relatief lage investering. Hoewel de machine als instapmodel is ontwikkeld, beschikt ze over functies die doorgaans in hogere segmenten worden verwacht, waaronder thermische stabilisatie, een krachtige spil en voorzieningen voor efficiënte productie met minimale stilstand.
Het horizontale bewerkingscentrum richt zich op uiteenlopende toepassingen in onder meer de automotive en machinebouw. Met een tafel van 400 x 400 mm en verplaatsingen van 560 mm x 560 mm x 625 mm (XxYxZ) kunnen werkstukken tot 600 mm diameter en 900 mm hoogte worden bewerkt. Daarmee combineert de machine een relatief compacte opstelruimte met voldoende werkbereik voor middelgrote componenten. De Genos M4000H-e is gebaseerd op de MB-H-serie van Okuma. Volgens
De GENOS M4000H-e combineert vierassige horizontale bewerking, thermische stabiliteit en korte wisseltijden in een compacte instapmachine voor productieve serieproductie.
Met de Multus U2000 richt Okuma zich op complexe bewerkingen met een hoge productiviteit, ondersteund door een ruim bewerkingsbereik, stabiele precisie en flexibele automatisering.
Voor productieomgevingen met veel variatie zijn uitbreidingen beschikbaar: een kettingmagazijn tot 120 gereedschappen en een matrixmagazijn tot 180 gereedschappen.
Met een vloeroppervlak van 8,2 m² zijn de U1000 en U2000 de compactste machines binnen de Multus U-serie. De afmetingen van 3.510 x 2.345 mm maken plaatsing in kleinere productieomgevingen mogelijk. Door de vlakke machinevoorzijde kunnen beladings- en ontlaadrobots dicht bij de machine worden geplaatst. Ook integratie van een laadrobot
in de machine is mogelijk. Daarnaast zijn opties beschikbaar voor stafaanvoer en het uitwerpen van gereed product.
Stabiele nauwkeurigheid
Voor stabiele maatvoering heeft Okuma de revolveras en hoofdspil verder doorontwikkeld. Beide machines zijn voorzien van het 5-Axis Auto Tuning Systeem. Na een korte kalibratie detecteert en compenseert dit systeem fabricagetoleranties en afwijkingen door slijtage in de machinegeometrie. Ook thermische stabiliteit
de fabrikant is gekozen voor een complete, gebruiksklare configuratie waarin de belangrijkste functies voor betrouwbaar en nauwkeurig bewerken standaard aanwezig zijn. Dat moet vooral interessant zijn voor maakbedrijven die hun capaciteit willen uitbreiden zonder direct te investeren in een zwaardere machineklasse.
Stabiel machinebed
Voor nauwkeurige bewerkingen is de stijfheid van de machineconstructie bepalend. Okuma past bij de Genos M4000H-e een gietijzeren machinebed toe, dat trillingen dempt bij zware verspaning en hoge snijsnelheden. Die demping is van belang voor maatvastheid, standtijd van gereedschappen en oppervlaktekwaliteit, zeker bij langere bewerkingscycli. Temperatuurschommelingen worden gecompenseerd met Okuma’s Thermo-Friendly Concept. Dit systeem is bedoeld om thermische invloeden op de machineconstructie te beperken en zo de maatvoering constant te houden tijdens langdurige productie. De spil levert een toerental van 15.000 min⁻¹ en een koppel van 199 Nm. Daarmee is zowel productieve bewerking van aluminium als zwaardere verspaning in staal en gietijzer mogelijk. De maximale ijlgang bedraagt 60 m/min.
en procesveiligheid krijgen aandacht. Het ThermoFriendly Concept compenseert invloeden van wisselende omgevingstemperaturen. Het Collision Avoidance System moet botsingen tussen machinecomponenten, gereedschap en werkstuk helpen voorkomen. Optioneel is een AI-functie beschikbaar voor automatische bewaking van de machinetoestand, zodat mogelijke storingen vroegtijdig worden herkend. De bediening verloopt via de OSP-P500 CNC-besturing, die is ontworpen voor een overzichtelijke aansturing van complexe bewerkingsprocessen.
Vier zijden in één opspanning
De krachtige B-as maakt vierzijdige bewerking in één opspanning mogelijk. Voor bedrijven die complexe werkstukken produceren, kan dit het aantal opspanningen verminderen en daarmee ook de kans op cumulatieve opspanfouten. Minder handmatige handelingen betekenen bovendien kortere doorlooptijden en een stabieler proces. Voor gereedschapsbeheer beschikt de Genos M4000H-e over een automatische gereedschapswisselaar met een kettingmagazijn voor 64 gereedschappen. De gereedschapswissel van gereedschap naar gereedschap duurt 1,0 seconde, de spaan-totspaan-tijd bedraagt 2,6 seconden. In combinatie met de tweevoudige palletwisselaar kan de machine efficiënt worden ingezet.
Ook de spaanafvoer is afgestemd op continu gebruik. Het spaanafvoersysteem maakt gebruik van een groot spoelvolume om ophoping van spanen tegen te gaan. Daarnaast is koeling door de spil beschikbaar, wat helpt bij stabiele verspaning, betere spaanafvoer uit diepe boringen en een langere gereedschapsstandtijd. De bediening verloopt via Okuma’s OSP-besturing. Die is gericht op eenvoudige machinebediening en kortere insteltijden.
De Multus U1000 is ontworpen voor gelijktijdige vijfassige bewerking en combineert compacte afmetingen met hoge nauwkeurigheid en uitgebreide automatiseringsmogelijkheden.
Connected Manufacturing geeft RHPM meer grip op het productieproces
RHPM Precisiemetaal in Hardenberg heeft de afgelopen rustige periode aangegrepen om werk te maken van verdere digitalisering. Voor de toeleverancier draait het daarbij om het stroomlijnen van veelvoorkomende handelingen en het beter inspelen op de toenemende eisen rond productdocumentatie. Als eerste stap in die ontwikkeling koos het bedrijf voor Connected Manufacturing van Hoffmann Group.
RHPM Precisiemetaal is sinds 2015 actief als producent van hoogwaardige precisieonderdelen voor de semiconductorindustrie en de algemene machinebouw. Met een nieuw bedrijfspand, dat in november 2023 in gebruik werd genomen, beschikt het bedrijf over een modern ingerichte werkplaats met alle benodigde ruimte om verder te groeien. De toeleverancier werkt voor meerdere grote industriële klanten en combineert een jonge organisatie met een gemiddelde leeftijd van 27 jaar met veel vakkennis. RHPM is gespecialiseerd in drie- en vierassig frezen van werkstukken tot 3 meter, evenals in vijfassig frezen en CNC-draaien. Hierbij ligt de nadruk op kwaliteit, nauwkeurigheid en schoon produceren. Ook reinigen tot grade 4 en
zorgvuldige productdocumentatie spelen een steeds belangrijkere rol in de dienstverlening.
Gereedschapsbeheer als knelpunt
“Voorheen lagen gereedschappen in ladekasten en gebeurde het beheer handmatig. Eerder werkten wij op basis van het snijgereedschap zelf, dat dus in verschillende houders kon zitten. Dat hebben we in een eerder stadium al deels opgelost met de inzet van de Garant Tool24 van Hoffmann, waarmee we de opslag en uitgifte van gereedschappen hebben gecentraliseerd. Dat zorgde direct voor meer structuur. Nu hebben we aan elk snijgereedschap
Jelle Timmermans van RHPM (l) en Mike Fröme van Hoffmann Group: “Met Connected Manufacturing zet RHPM een volgende stap in het beheersbaar en toekomstbestendig inrichten van het productieproces.”
een vaste houder gekoppeld, wat zorgt voor een standaard in uitsteeklengtes, diameters en andere relevante parameters. De voordelen zijn duidelijk: minder zoektijd, minder insteltijd per product, een kleinere kans op gereedschapsfouten tussen simulatie en praktijk en beter voorraadbeheer”, vertelt Jelle Timmermans, directeur van RHPM. Toch bleef bij Timmermans de behoefte bestaan aan een vervolgstap in digitalisering. Het bedrijf zocht een toolmanagementsysteem dat past bij een mkb-toeleverancier en waarin alle gereedschapsdata centraal zijn vastgelegd. Daarbij gaat het om volledige documentatie van elk gereedschap, van houders tot frezen, zodat gegevens door het hele proces eenduidig beschikbaar zijn. Voor RHPM is dat niet alleen van belang om zoektijden terug te dringen, maar ook om insteltijden te verkorten en het productieproces beter beheersbaar te maken.
Laagdrempelig systeem
Na een zoektocht naar een passend toolmanagementsysteem heeft RHPM gekozen voor Connected Manufacturing van Hoffmann Group, mede op basis van de goede ervaringen die het bedrijf al had met Hoffmann als leverancier. Daarbij zijn ook andere oplossingen bekeken, maar die bleken vaak minder laagdrempelig en gingen gepaard met hoge initiële investeringskosten. Juist dat gaf voor RHPM de doorslag.
Mike Fröme, Industry 5.0 Consultant bij Hoffmann
Group, vertelt: “Connected Manufacturing biedt dankzij de abonnementsvorm een laagdrempelige instap zonder dat direct zwaar moet worden geïnvesteerd in een omvangrijk systeem. Tegelijk biedt de oplossing de mogelijkheid om later verder uit te breiden dankzij de modulaire opzet. Daardoor kan het systeem meegroeien met de ontwikkeling van de organisatie en met toekomstige wensen in functionaliteit. Dat is een groot voordeel voor mkb-bedrijven zoals RHPM, die vaak al goed uit de voeten kunnen met het basispakket.
Meer grip op data
Met Connected Manufacturing heeft RHPM vooral meer grip gekregen op gereedschappen, data en de overdracht tussen kantoor en werkplaats. Doordat alle gereedschappen centraal in het systeem zijn vastgelegd, is in één oogopslag duidelijk wat er binnen de organisatie beschikbaar is. Voor een
bedrijf met zo’n 800 verschillende gereedschappen levert dat direct winst op in overzicht en werkgemak. Gereedschappen zijn eenduidig gekoppeld aan naam en nummer, waardoor programmeurs en operators sneller kunnen werken en minder afhankelijk zijn van kennis die alleen in de hoofden van medewerkers zit.
Voordat het NC-bestand naar de machine wordt gestuurd, is al duidelijk welke gereedschappen nodig zijn aan de hand van de picklist in Connected Manufacturing. Wanneer het NC-bestand vervolgens naar de machine wordt gestuurd, wordt in Connected Manufacturing direct inzichtelijk of alle gereedschappen daadwerkelijk aanwezig zijn en de machine gestart kan worden. Ook de meetdata sluit daarop aan. Gegevens uit de voorinstelhoek worden via de chip overgedragen naar de machine, terwijl meetwaarden op de machine weer direct kunnen worden teruggekoppeld. Voor RHPM is dat belangrijk, omdat traceerbaarheid voor klanten steeds zwaarder weegt en het bedrijf nu veel beter kan onderbouwen wat er in het proces gebeurt. Tegelijk hebben we het standtijdbeheer beter inzichtelijk gemaakt en kunnen we traceren wat een gereedschap heeft gedaan en in welke machines het is ingezet. Daarnaast ontstaat een betere basis voor voor- en nacalculatie, omdat tijdregistratie en machinegegevens steeds nauwkeuriger beschikbaar komen. Daarmee wordt het calculatieproces betrouwbaarder. Juist dat is voor RHPM van groot belang: kennis borgen, nieuwe medewerkers sneller op niveau brengen en tegelijk toewerken naar een papierarmer proces, zonder de praktische werkwijze op de werkvloer uit het oog te verliezen.
Voorbereiding bepaalt succes
De implementatie van Connected Manufacturing was voor RHPM op zichzelf niet ingewikkeld, maar vergde wel een grondige voorbereiding.
De Garant Tool24 van Hoffmann was voor RHPM de eerste stap in het optimaliseren van het gereedschapsbeheer, door de opslag van gereedschappen te centraliseren.
Juist in het voortraject zat het meeste werk. Om het systeem schaalbaar te maken, moest eerst goed worden nagedacht over de opbouw van de database, de naamgeving van gereedschappen en de logica achter de gegevensstructuur. Dat proces nam enkele weken in beslag en was volgens RHPM ook het lastigste deel van het traject. Tegelijk is de ervaring dat je niet alles vooraf kunt dichttimmeren. “De belangrijkste les is dat je gewoon moet beginnen met digitaliseren en onderweg praktisch moet bijsturen. De implementatie vraagt veel tijd, vooral om alles goed in te richten, maar
juist in de dagelijkse praktijk zit de winst. Die winst is niet altijd eenvoudig vooraf in een businesscase te vangen, maar wat we zien
is dat elke medewerker al snel 15 minuten per dag minder tijd kwijt is aan het zoeken naar gereedschappen. Als je alleen dat al rekent, dan is zo’n digitaliseringstraject al snel terugverdiend”, zegt Timmermans.
Op de werkvloer is de reactie op Connected Manufacturing positief. Medewerkers werken er dagelijks mee en zien de voordelen in de praktijk terug. “RHPM is voor ons een schoolvoorbeeld van hoe zo’n traject succesvol kan verlopen. Daarbij helpt het dat RHPM een jong team heeft dat digitaal vaardig is en openstond voor deze stap”, aldus Fröme.
Integratie van meetmiddelen
Als volgende stap wil RHPM ook de meetmiddelen integreren in Connected Manufacturing. Dit wordt gedaan met een extra module binnen het digitale ecosysteem, wat Connected Metrology wordt genoemd. Daarmee kunnen meetmiddelen zoals schroefdraadkalibers en andere kalibratiegereedschappen veel beter worden georganiseerd. Een belangrijk voordeel is dat het systeem kan bewaken of een meetmiddel nog geldig gekalibreerd is voordat het wordt uitgegeven. Niet-gekalibreerde middelen kunnen dan simpelweg niet meer worden gebruikt. Tegelijk ontstaat beter inzicht in het werkelijke gebruik. Daardoor wordt zichtbaar welke meetmiddelen intensief zijn ingezet en opnieuw gekalibreerd moeten worden, maar ook welke nauwelijks zijn gebruikt en dus nog niet aan de beurt zijn. Dat kan aanzienlijk schelen in de kalibratiekosten. Waar voorheen eerder een complete lade naar een externe partij ging, kan RHPM straks veel gerichter alleen die middelen laten kalibreren die daar daadwerkelijk aan toe zijn. De koppeling van meetmiddelen aan producten en terugkerende orders versterkt bovendien de traceerbaarheid. Bij herhaalwerk staan dan niet alleen het product en het gereedschap vast, maar ook welke meetmiddelen nodig zijn en wat de meest recente status daarvan is. Voor RHPM moet dat uiteindelijk leiden tot een sluitend en beter onderbouwd systeem, wat ook bij audits volgens ISO 9001 een duidelijk voordeel oplevert.
Met Connected Manufacturing is alle gereedschapsdata nu bedrijfsbreed beschikbaar.
Chiron zet automatisering centraal
Tijdens het open huis van Chiron in het Duitse Tuttlingen heeft de machinebouwer meerdere automatiseringsoplossingen getoond voor uiteenlopende bewerkingstoepassingen. Onder het thema Where Automation meets Machining Excellence lag de nadruk op compacte, schaalbare systemen voor pallet- en werkstukhandling. Vooral de drie nieuwe oplossingen voor de Micro5 XL en de Variocell System portaalautomatisering trokken de aandacht.
Meer dan 1.200 bezoekers kregen tijdens het open huis een breed beeld
Flexibel frezen en draaien
Naast automatisering voor microbewerking en grote werkstukken toonde Chiron tijdens het open huis ook de mogelijkheden van de MT 715. Dit draaifreescentrum is ontwikkeld voor bedrijven die kleine en middelgrote series compleet willen bewerken met een hoge mate van flexibiliteit. De combinatie van frezen, draaien en vertanden maakt het mogelijk om meerdere bewerkingsstappen op één machine samen te brengen.
Tijdens het open huis lag extra nadruk op de bewerking van langere delen vanaf stafmateriaal. Voor werkstukken tot 100 mm diameter en 1.400 mm lengte is de werkruimte verbreed tot 1.550 mm. De tweede bewerkingseenheid van de MT 715 two en MT 715 two⁺ kan worden uitgerust met een revolver met maximaal twaalf gereedschappen. In combinatie met een bril maakt dit ook de stabiele bewerking van lange of slanke assen mogelijk.
van de huidige ontwikkelrichting bij Chiron. De bewerkingsmachines stonden centraal, net als de koppeling tussen verspaning, handling en procesautonomie. Daarmee sluiten de ontwikkelingen van Chiron aan op een duidelijke behoefte in de maakindustrie. Bedrijven zoeken oplossingen die de productiviteit verhogen zonder de flexibiliteit te beperken. Zeker bij kleinere series, wisselende producten en een tekort aan vakmensen wordt automatisering steeds vaker onderdeel van het totale machineconcept.
Portaalautomatisering
Een van de opvallende introducties was de Variocell System met Gantry Bot, toegepast op een FZ 19 S mill turn. De cel liet tijdens het open huis de handling en bewerking van een transmissiebehuizing zien. De automatisering, ontwikkeld in samenwerking met Güdel, is bedoeld voor situaties waarin werkstukken te groot of te zwaar zijn voor een conventionele industriële robot. Het systeem belaadt de machine van bovenaf. Daardoor blijft de ruimte rondom de machine goed toegankelijk en blijft het werkgebied rond de machine grotendeels vrij.
Volgens Chiron combineert de Gantry Bot een groot bereik met een relatief lage bewegende massa. Tegelijkertijd biedt de constructie vergelijkbare vrijheidsgraden als een industriële robot. De Variocell System is schaalbaar en kan worden gekoppeld aan bewerkingscentra uit de series 15 tot en met 25 en aan de MILL-machines. De toepassing is niet beperkt tot één machine. De automatisering kan ook meerdere bewerkingscentra bedienen, bijvoorbeeld twee identieke machines of verschillende machines voor afzonderlijke processtappen. De machineopstelling kan daarbij flexibel worden gekozen. Ook buffers voor ruwe en bewerkte delen kunnen afhankelijk van de productiestrategie worden geïntegreerd. Een praktisch detail is de programmering via het HMI van het bewerkingscentrum in G-code. Daarmee blijft de bediening dicht bij de vertrouwde machineomgeving en is geen specifieke robotprogrammeerkennis nodig.
Drie varianten voor de Micro5 XL
Verder lag tijdens het open huis de nadruk op de Micro5 XL, een compacte vijfassige freesmachine voor microbewerking. Chiron demonstreerde de
De MT 715 two+ was een interessante verschijning tijdens
het Open Huis.
Variocell System portaalautomatisering was tijdens het Open Huis gekoppeld aan een Chiron FZ 19 S mill turn.
presenteerde tijdens het Open Huis veel nieuwe automatiseringsoplossingen. Eén van de highlights was de nieuwe Variocell System portaalautomatisering.
machine aan de hand van een zogenoemde Bone Watch, een voorbeeldwerkstuk met elementen uit de fijnmechanica en medische technologie. De boodschap achter de demonstratie was duidelijk: hoge nauwkeurigheid vraagt om een stabiel en dynamisch machineconcept, niet per se om een zware machine. Voor de Micro5 XL presenteerde Chiron drie automatiseringsvarianten. Alle drie zijn ontworpen voor een compacte footprint en een relatief hoge opslagcapaciteit. De oplossingen worden als geïntegreerde eenheid met de machine geleverd, waardoor ze direct inzetbaar zijn in productieomgevingen waar ruimte schaars is.
De eerste variant is de Variocell Pick&Place. Dit lineaire systeem met dubbelgrijper verzorgt de handling van werkstukken tot 2,5 kg. De palletopslag is uitgevoerd als verrijdbare wagen, wat het omstellen en beladen buiten de machine vereenvoudigt. Afhankelijk van de werkstukhoogte kunnen tot 24 basispallets van 400 mm x 300 mm worden opgenomen.
De tweede oplossing is de Variocell Pallet. Deze automatisering brengt vooraf ingerichte pallets met opspanning en werkstuk automatisch in en uit de machine. De pallets worden via een nulpuntspansysteem in de C-as opgenomen. RFID-identificatie zorgt ervoor dat elke pallet eenduidig herkenbaar is binnen het proces. De
geïntegreerde opslag biedt plaats aan maximaal zestien pallets met een werkstukvolume tot ongeveer 120 mm.
Als derde optie liet Chiron de Variocell UNO zien. Deze oplossing gebruikt een zesassige robot en
Er ging tijdens het Open Huis ook veel aandacht uit naar drie nieuwe automatiseringsoplossingen voor de compacte, vijfassige Micro5 XL. biedt daardoor extra mogelijkheden buiten het laden en lossen. De robot kan werkstukken keren, markeren of meten. Met een dubbelgrijper zijn werkstukken tot 1,5 kg te hanteren, met een enkelgrijper tot 2,5 kg.
Chiron
Open Mind introduceert hyperMILL 2026
De ondersteuning voor haakse kopbewerkingen in hyperMILL en hyperMILL VIRTUAL Machining maakt een betrouwbare programmering en controle van bewerkingen met de haakse kop mogelijk. (foto’s: Open Mind)
Open Mind heeft de nieuwste versie van hyperMILL uitgebracht. De CAD/CAM-suite krijgt functies die het programmeren van NC-code versnellen en de procesbetrouwbaarheid verhogen. Belangrijk is de uitbreiding van hyperMILL Virtual Machining, waar de op NC-code gebaseerde simulatie nu ook extra gereedschapstypen en haakse koppen ondersteunt.
Nieuw in hyperMILL 2026 is de mogelijkheid om haakse koppen direct op te nemen in de CAM-programmering. De haakse kop wordt daarbij gedefinieerd als onderdeel van het NC-gereedschap en geconfigureerd in de hyperMILL Tool Builder. De virtuele machine houdt vervolgens tijdens het genereren van NC-code, het optimaliseren van gereedschapspaden, de simulatie en de botsingscontrole consequent rekening met deze configuratie. Ook kritieke bewegingen, zoals
naderen en terugtrekken met een haakse kop, worden volledig gesimuleerd.
De hyperMILL Virtual Machining Optimizer past gereedschapspaden automatisch aan voor bewerkingen met haakse koppen. Via curve-gebaseerde benaderingsbewegingen kunnen ook moeilijk bereikbare zones in het werkstuk veilig worden aangelopen. De functie is in eerste instantie beschikbaar voor Siemens Sinumerik 840D en Heidenhain-besturingen.
2D Hale-bewerking
Ook 2D Hale-bewerking, bekend als C-vlakbewerking, wordt in hyperMILL 2026 ondersteund in zowel de bewerkingsstrategieën als de simulatie. De functie is bedoeld voor krasvrije oppervlakteafwerkingen, bijvoorbeeld op afdichtingsvlakken in de batterijproductie, de halfgeleiderindustrie en de matrijzen- en stempelbouw. Door de gestuurde spilas wordt het gereedschap
continu loodrecht op de contour geleid, wat de proceszekerheid bij deze afwerking verhoogt.
3D restbewerking
De bewerking van restmateriaal is in hyperMILL 2026 verder geautomatiseerd. Open Mind heeft de berekeningsalgoritmen voor de strategieën ‘Z-Constant’, ‘Parallel’ en ‘Normaal’ herzien, zodat restmateriaalgebieden nauwkeuriger worden herkend en consistenter kunnen worden bewerkt. Daarbij houdt de software rekening met de voedingsspecificaties, wat leidt tot meer uniforme gereedschapspaden. Bovendien integreert het systeem automatisch een vloeiende overlapping in steile, vlakke en overgangsgebieden tijdens inen uitloopbewegingen. Deze automatisering is van toepassing op zowel 3D- als 5-assige bewerking. In het laatste geval kunnen gebruikers de nieuwe optie 'Minimale Vrijloophoek’ inzetten. Daarmee wordt een minimale afstand tussen gereedschapsschacht en werkstuk vastgelegd, zodat de bewerking met een gedefinieerde vrijloophoek wordt uitgevoerd.
Draaien met hyperMILL
Met ‘CAM Plan Turning’ biedt hyperMILL 2026 end-to-end programmeerondersteuning voor draai- en freesdraai-onderdelen. Vaak bevat draaiprogrammering alleen geometrieën zonder toleranties, pasvormen of fabricage-informatie. Tot nu toe moesten deze gegevens handmatig worden toegevoegd, een tijdrovend en foutgevoelig proces. Met ‘CAM Plan Turning’ kunnen draaicontouren
snel en consistent worden aangevuld met alle relevante productie-informatie. Dit verkort de programmeertijd aanzienlijk en zorgt voor een grotere procesbetrouwbaarheid voor draai- en freesdraai-onderdelen. De hyperMILL Turning Solutions zijn ook uitgebreid met nieuwe complexe revolverconfiguraties voor een verbeterde botsingscontrole.
2D-Hale-bewerking zorgt voor perfecte oppervlakken zonder bewerkingssporen in de afdichtingsrichting.
Geoptimaliseerde erodeerbanen
Tot slot is in de hyperMILL Electrode-module de besturing van erodeerbanen verbeterd, voor een flexibeler gebruik van voedings- en snelle bewegingen die de erodeerbanen optimaliseren en de bewerkingstijden verkorten.
hyperMILL 2026 is voorzien van nieuwe 3D-strategieën voor een nog efficiëntere bewerking van restmateriaalgebieden.
Betrouwbare 5-assige bewerking met een gedefinieerde vrijloophoek tussen de gereedschapsschacht en het werkstuk.
Tandwielbewerking stapt uit de nichehoek
Tijdens een seminar in het democentrum van Mazak in Leuven maakten Mazak en Sandvik Coromant duidelijk waarom tandwielbewerking zich losmaakt van zijn klassieke nichepositie. De combinatie van moderne CNC- en multitaskingmachines, nieuwe gereedschapsconcepten en gespecialiseerde software verlaagt de drempel om tandwielen in eigen huis te produceren. De belangstelling voor het seminar benadrukte dat dit onderwerp inmiddels veel breder leeft dan alleen onder gespecialiseerde tandwielproducenten.
Die brede belangstelling was veelzeggend. “We dachten dat we met het seminar vooral een nichemarkt zouden aanspreken, maar we zien dat de interesse veel breder leeft”, zegt Hugo Verlaak, salesmanager bij Mazak. “Dat heeft er vooral mee te maken dat tandwielbewerking steeds toegankelijker wordt door de combinatie van machine, gereedschap en software.” Waar tandwielbewerking lange tijd vooral werd geassocieerd met dedicated tandwielfreesmachines en specialistische kennis, ontstaat nu een ander beeld.
Moderne productiemiddelen maken het mogelijk om tandwielbewerkingen op te nemen in een omgeving waarin flexibiliteit, kleine series en complete bewerking in één opspanning steeds belangrijker worden. Juist dat perspectief vormde de rode draad tijdens het seminar van Mazak en Sandvik Coromant. De twee partijen benaderden het onderwerp elk vanuit hun eigen rol, maar lieten vooral zien hoe sterk machine, gereedschap en software inmiddels met elkaar verweven zijn.
Tijdens het seminar gingen de partners in op de verschillende bewerkingstechnologieën om tandwielen te verspanen, waaronder skiving, hobbing, tandwielfrezen en broaching. Daarmee werd meteen duidelijk dat tandwielbewerking niet om één dominante methode draait. De keuze voor een proces hangt af van de tandgeometrie, de afmeting van het werkstuk, de seriegrootte, de gewenste nauwkeurigheid en de beschikbare machineconfiguratie.
Meer bewerkingen in één machine
Mazak gaf tijdens het seminar nadrukkelijk aan dat de vijfassers, CNCdraaimachines en multitaskingmachines binnen het portfolio die geschikt zijn voor tandwielbewerking, niet bedoeld zijn als vervanging van de klassieke, dedicated tandwielfreesmachine. De insteek is anders. De kracht zit bij Mazak in het samenbrengen van meerdere bewerkingen in één machine, het economisch produceren van kleinere series en het benutten van onbemande productie. Die ontwikkeling sluit aan op wat in de praktijk gebeurt. Werkstukken worden complexer, series worden kleiner en de druk op doorlooptijden blijft groot. In zo’n omgeving is een machine die draaien, frezen en tandwielbewerking kan combineren vaak het meest interessant. Integrex AG
Een machine in het portfolio van Mazak die goed geschikt is voor tandwielbewerkingen zoals skiving, hobbing en tandwielfrezen, is de Integrex AG-serie, waarbij AG staat voor Auto Gear. Deze machinevariant is in de basis
Wie betrouwbaar tandwielen wil verspanen, moet het proces niet benaderen als een losse bewerking, maar als een geïntegreerd samenspel van machine, gereedschap, en software.
een reguliere Integrex multitasking machine, maar dan uitgebreid met functionaliteiten die specifiek gericht zijn op tandwielbewerking. Het verschil zit dus niet in een volledig afwijkend machineconcept, maar in een combinatie van hardware, besturing, software en aanvullende opties waarmee tandwielbewerking op dezelfde machine mogelijk wordt. De combinatie van een zwenkbare freeskop en twee spindels maakt draaien en frezen in één opspanning mogelijk, precies de basis die nodig is om ook processen als skiving, hobbing en tandwielfrezen te integreren. Daarbij spelen niet alleen de mechanische opbouw en nauwkeurigheid van de machine een rol, maar ook de specifieke CNC-functionaliteit. Mazak heeft de AG-uitvoering uitgerust met besturingsfuncties en programmeercycli voor onder meer gear hobbing, power skiving en tandwielfrezen, zodat deze bewerkingen praktisch programmeerbaar en beheersbaar worden.
Skiving krijgt hoofdrol
Hoewel tijdens het seminar meerdere tandwieltechnieken aan bod kwamen, lag het accent duidelijk op tandwielfrezen en power skiving. Dat is logisch, omdat juist deze processen goed aansluiten op de mogelijkheden van multitasking machines. Vooral power skiving stelt hoge eisen aan de machinekinematica. Het gereedschap staat daarbij onder een hoek ten opzichte van het werkstuk, terwijl beide
gelijktijdig roteren. De snijbeweging ontstaat uit die onderlinge relatie, waardoor een uiterst nauwkeurige synchronisatie van werkstukspindel en gereedschapsspindel noodzakelijk is. Die hoeven niet met hetzelfde toerental te draaien, maar wel continu in een exact bepaalde verhouding, passend bij de gewenste tandgeometrie. Daarmee ligt de praktische grens van power skiving vaak
minder bij het gereedschap zelf dan bij de snelheid, regelprecisie en stabiliteit waarmee de machine deze synchronisatie kan vasthouden. Juist daar komen de extra mogelijkheden van een machine als de Integrex AG tot hun recht.
Gereedschap bepaalt de speelruimte
Waar Mazak de machinekant invulde, liet Sandvik
Tijdens een seminar in het democentrum van Mazak in Leuven presenteerden Mazak en Sandvik Coromant de mogelijkheden van tandwielverspanen op moderne bewerkingscentra en multitaskingmachines. Het event mocht op veel interesse rekenen.
De combinatie van een zwenkbare freeskop en twee spindels maakt draaien en frezen in één opspanning mogelijk, precies de basis die nodig is om ook processen als skiving, hobbing en tandwielfrezen te integreren.
Coromant zien dat de toegankelijkheid van tandwielbewerking net zo goed afhangt van gereedschap en proceskennis. In het huidige productieklimaat wordt power skiving vaak afgezet tegen shaping en broaching. Ten opzichte van shaping biedt skiving doorgaans een hogere nauwkeurigheid, kortere cyclustijden en een betere kwaliteit. Ook hardere materialen zijn beter te bewerken. Vergeleken met broaching spelen vooral flexibiliteit en gereedschapskosten een belangrijke rol. Broaching komt met name nog voor bij grotere vertandingen, maar het vaste karakter van de broach beperkt de vrijheid om varianten te produceren. “De keuze voor een tandwielproces draait steeds minder om één dominante techniek”, zegt Bart Smets, application specialist bij Sandvik Coromant. “Machinecapaciteit, software en proceskennis zijn minstens zo belangrijk als het gereedschap zelf.”
Die uitspraak vat goed samen wat Sandvik Coromant tijdens het seminar liet zien. Binnen het programma zijn verschillende gereedschapsconcepten beschikbaar, van houders tot VHM- en HSS-gereedschappen en wisselplaatoplossingen. De CoroMill 180 is daarvan een markant voorbeeld. Bij deze wisselplaatoplossing ligt de plaat boven op een rail, waardoor deze niet naar achteren kan worden gedrukt. Dat draagt bij aan een hoge positioneernauwkeurigheid. Daarnaast noemde Sandvik de CoroMill 178, een VHM-oplossing of Coromill 178H, een HSS-oplossing, die in conische en cilindrische uitvoeringen leverbaar zijn. Een conische variant geldt daarbij als toegankelijk instapgereedschap, terwijl een cilindrische variant een langere
standtijd biedt en vaker kan worden nageslepen.
Software maakt complexiteit beheersbaar
De derde pijler onder het verhaal was software. Bij processen als power skiving is digitale simulatie feitelijk onmisbaar. De kinematica is complex, omdat werkstuk en gereedschap gelijktijdig draaien, onder een hoek ten opzichte van elkaar staan en een genererende beweging uitvoeren. De software moet die bewegingen nauwkeurig berekenen, inclusief snijgeometrie, synchronisatie en interferentiecontrole. Zonder gespecialiseerde software blijft een groot deel van de theoretische machineen gereedschapsmogelijkheden in de praktijk onbenut.
Tijdens het seminar werd ingegaan op de berekenings- en simulatie software van Esco, onderdeel van Sandvik Coromant. Dit platform ondersteunt de volledige keten, van geometrisch ontwerp tot kwaliteitscontrole. Het omvat het ontwerpen van tandwielen, het ontwikkelen van snijgereedschappen, het simuleren van verspaningsprocessen en het genereren van machineprogramma’s. Een belangrijk onderdeel daarin is de virtual machine, een digitale representatie van machine, gereedschap en werkstuk waarmee processen vooraf volledig worden gesimuleerd. Daarmee wordt tandwielproductie niet per se eenvoudiger in technische zin, maar wel beter bereikbaar voor maakbedrijven die flexibiliteit zoeken en tandwielbewerking willen integreren in hun bestaande verspaningsomgeving.
Power skiving wordt dankzij moderne machinekinematica steeds vaker toegepast.
Mitutoyo verlaagt de meetdrempel
Tijdens het seminar van Mazak was er ook aandacht voor het meten van tandwielen, een stap die in de praktijk net zo bepalend is voor een stabiel proces als het verspanen zelf. Mitutoyo liet zien hoe die meettaak toegankelijker wordt met een CMM en een speciale tandwielmodule binnen de MCOSMOSbesturing. Met Gearpak kunnen tandwielen efficiënt worden gemeten en geanalyseerd, zonder dat daarvoor per se een dedicated tandwielmeetmachine nodig is. De software werkt met een moderne interface op basis van een 3D-model van het tandwiel, zodat de gebruiker visueel kan controleren of de meting wordt uitgevoerd zoals bedoeld. Ook de automatische programma-aanmaak en de aanwijzingen op het scherm voor het opzetten van het coördinatenstelsel verlagen de instap. In combinatie met een draaitafel ondersteunt Gearpak 4-assig meten. Groot voordeel is dat de inzetbaarheid van een CMM breder is dan alleen tandwielmeting. Juist dat maakt deze aanpak interessant voor bedrijven die zo nu en dan tandwielen willen produceren en controleren zonder direct in afzonderlijke, gespecialiseerde meetapparatuur te investeren.
Mitutoyo heeft een tandwielmodule binnen de MCOSMOS-besturing, waarmee tandwielen efficiënt kunnen worden gemeten en geanalyseerd op een CMM.
WFL introduceert hoekkop voor inwendig frezen
WFL Millturn Technologies zet de ontwikkeling van compleetbewerking verder door. Met een nieuw ontwikkelde hoekkop introduceert het bedrijf een sleuteltechnologie voor kostenefficiënte inwendige bewerking van complexe componenten.
Inwendige bewerking behoort tot de technologisch meest veeleisende disciplines binnen de verspaning. Lange uitsteeklengtes, beperkte toegankelijkheid, moeilijke spaanafvoer en hoge eisen aan stabiliteit en nauwkeurigheid stellen machines, gereedschappen en processen zwaar op de proef. WFL benadert deze eisen al jaren vanuit een integraal concept, waarbij machineconstructie, gereedschapsinterfaces, procesbewaking en bewerkingsstrategie perfect op elkaar zijn afgestemd. De nieuwe hoekkop breidt de mogelijkheden aanzienlijk uit. De nadruk ligt op productief inwendig frezen met roterende gereedschappen direct in het werkstuk. Dit toepassingsgebied wint aan belang, vooral bij grote, lichtgewicht aluminium structuren.
Automatisering is de sleutel
Centraal in de ontwikkeling van de nieuwe hoekkop staat een speciaal ontworpen gereedschapsinterface op basis van HSK-A32. Deze maakt voor het eerst automatische gereedschapswisseling direct in de hoekkop mogelijk. Bij conventionele oplossingen moeten gereedschappen doorgaans handmatig in de unit worden gespannen. Bij de nieuwe hoekkop verloopt de gereedschapswissel volledig automatisch via het standaard gereedschapsmagazijn van de machine. Een geïntegreerd hydraulisch klemsysteem zorgt voor het nauwkeurig spannen en lossen van de gereedschappen. Met geschikte adapters kunnen standaard HSK-A32-gereedschappen in een 90
De hoekkop is voorzien van een HSK-A32-interface.
De nieuwe WFL-hoekkop maakt geautomatiseerde gereedschapswisseling en productief inwendig frezen met roterende gereedschappen mogelijk.
graden-oriëntatie worden gebruikt. Daardoor kunnen ook complexe bewerkingsprocessen met veel verschillende gereedschappen, in specifieke toepassingen meer dan twintig, zonder handmatige tussenkomst worden uitgevoerd. Het resultaat is kortere insteltijd, minder stilstand en een hogere proceszekerheid.
Snel en stabiel
Een belangrijk ontwikkelpunt was het toerentalbereik van het systeem. Vooral bij aluminiumbewerking zijn hoge snijsnelheden noodzakelijk om economisch rendabele verspaningsvolumes te halen. Tegelijkertijd stellen continu gebruik en thermische belasting hoge eisen aan lagers en smering. De nieuwe WFLhoekkop haalt toerentallen tot 12.000 min⁻¹ in continu bedrijf. Dit wordt mogelijk gemaakt door een speciaal ontwikkeld olienevelsmeersysteem, dat zorgt voor stabiele temperatuurbeheersing en een lange levensduur van de lagers. De benodigde toevoer van media, zoals hydrauliek, elektrische energie en smering, wordt via een geïntegreerde roterende interface direct naar de unit geleid.
Intelligente kinematica
Naast de mechanische constructie opent de hoekkop nieuwe mogelijkheden in de bewerkingstechnologie. In combinatie met de simultaan interpolerende B-as van de machine kunnen innovatieve bewerkingsstrategieën worden toegepast. Een voorbeeld is het maken van inwendige radii. Conventionele strategieën werken vaak met bolkopfrezen en veel smalle
freesbanen. Met de hoekkop kan het gereedschap nauwkeurig worden gezwenkt. Daardoor kunnen grotere gereedschappen worden gebruikt, waarmee de gewenste geometrie in aanzienlijk minder gangen wordt geproduceerd. Dit verkort de bewerkingstijd, met behoud van een hoge oppervlaktekwaliteit.
Dunwandige structuren
De ontwikkeling van de hoekkop is specifiek gericht op de bewerking van dunwandige aluminium componenten. Zulke onderdelen worden vaak geproduceerd uit massieve blokken, waarbij het materiaalvolume tijdens de bewerking sterk wordt gereduceerd. Een werkstuk kan bijvoorbeeld van meer dan 100 kg worden teruggebracht tot een eindgewicht van slechts enkele kilogrammen. De resulterende fijne structuren zijn zeer gevoelig voor snijkrachten. Tegelijkertijd vragen kostenefficiënte processen om hoge verspaningsvolumes en hoge snijsnelheden. De nieuwe hoekkop adresseert dit spanningsveld met een combinatie van hoge stijfheid, gecontroleerde krachtinleiding en stabiele procesbeheersing. Daarnaast worden klantspecifieke opspanconcepten en geïntegreerde meetcycli voor werkstukbewaking toegepast om vervorming te beperken en een hoge onderdeelkwaliteit te waarborgen. Onderdelen die eerder technologisch lastig of economisch kritisch waren, kunnen dankzij de hoekkop reproduceerbaar en efficiënt worden geproduceerd, volledig geautomatiseerd, in serie en op één machine.
DMG Mori speelt in op semiconvraag naar harde en brosse materialen
De halfgeleiderindustrie vraagt om steeds hogere nauwkeurigheid, schonere processen en stabiele bewerking van complexe materialen. Dat zet ook de verspanende technologie onder druk. DMG Mori speelt daarop in met machineconcepten en ultrasoon ondersteunde processen die zijn ontwikkeld voor de bewerking van harde en brosse materialen. In gesprek met Patrick Diederich, Managing Director van DMG Mori Ultrasonic Lasertec, wordt duidelijk dat vooral daar de technische uitdaging en tegelijk de groeikans ligt.
Met de Ultrasonic 60 eVo 2nd Gen speelt DMG Mori in op de hoge eisen van de semiconindustrie en andere high-end sectoren, waar moeilijk te verspanen materialen met grote nauwkeurigheid en hoge oppervlakte-eisen moeten worden bewerkt.
In de halfgeleiderindustrie verschuift de lat voortdurend. Componenten moeten voldoen aan uitdagende toleranties op het gebied van oppervlakteruwheid en maatvoering. Tegelijk groeit de vraag naar materialen die zich juist lastig laten bewerken. Denk aan keramiek, glas, hardmetaal, corundum en vezelversterkte composieten. Zulke materialen combineren vaak een hoge hardheid met bros gedrag. Precies dat maakt de bewerking kritisch, zeker wanneer toleranties klein zijn.
DMG Mori ontwikkelt daarom nadrukkelijk productieoplossingen voor de semiconindustrie die gericht zijn op specifieke materiaaleigenschappen. Volgens Diederich neemt de vraag vanuit de halfgeleiderketen naar dit soort oplossingen duidelijk toe. “We zien in semicon een groeiende behoefte aan processen die niet alleen nauwkeurig zijn, maar ook betrouwbaar en productief bij de bewerking van moeilijke materialen”, zegt hij. “Juist de combinatie van hard, bros en zeer hoge eisen aan maat- en oppervlaktenauwkeurigheid vraagt om een andere benadering dan klassieke verspaning alleen.”
Lastige materialen vragen meer
Die ontwikkeling is logisch. In de semiconsector worden steeds meer materialen toegepast die functioneel noodzakelijk zijn, maar productietechnisch lastig. Keramische onderdelen bieden bijvoorbeeld thermische stabiliteit, elektrische isolatie of slijtvastheid. Glas en speciale keramieken spelen een rol in optische toepassingen en in subsystemen waar vervorming en contaminatie strikt beheerst moeten blijven. Een bekende uitdaging is dat deze materialen tijdens de bewerking gevoelig zijn voor afbrokkelen, microscheuren en wisselende proceskrachten.
Met conventionele bewerking zijn dergelijke materialen wel te verwerken, maar vaak wordt daarbij de grens bereikt van productiviteit, gereedschapsslijtage en reproduceerbaarheid. Zeker wanneer oppervlakken richting een ruwheid van Ra < 0,1 µm moeten gaan, ontstaan grote uitdagingen. Diederich wijst erop dat de semiconindustrie daarmee niet
alleen om nauwkeurigheid vraagt, maar ook om procesbeheersing. “De uitdaging zit niet uitsluitend in de machine. Het gaat om het totale proces, dus om temperatuurgedrag, gereedschapsbelasting, monitoring en de manier waarop je materiaal verwijdert zonder schade onder het oppervlak te introduceren.”
Dat is een belangrijk punt. Bij harde en brosse materialen is de zichtbare oppervlakte maar een deel van het verhaal. Microscopische scheuren onder het oppervlak, de zogeheten subsurface damage, kunnen latere processtappen verstoren of extra polijstwerk noodzakelijk maken. Voor producenten betekent minder suboppervlakschade dus niet alleen een betere kwaliteit, maar ook een kortere en beter voorspelbare procesketen.
Ultrasonic als procesversterker
Binnen dat speelveld zet DMG Mori de Ultrasonictechnologie naar voren. De Ultrasonic 60 is daarvan een belangrijk voorbeeld. Deze machine combineert conventionele verspaning met geïntegreerde ultrasoontechnologie. In de praktijk betekent dit dat de roterende gereedschapbeweging via een HSK-A63-interface wordt gecombineerd met een hoogfrequente longitudinale trilling. Die trilling haalt amplitudes tot 15 micrometer en kan, afhankelijk van materiaal en toepassing, oplopen tot 65.000 oscillaties per seconde. Het principe achter die techniek is wezenlijk anders dan bij puur conventioneel slijpen, frezen of boren. Een ultrasoongenerator wekt een hoogfrequente wisselspanning op, die contactloos via inductieve energieoverdracht naar de roterende gereedschapshouder, de actuator, wordt gebracht. In die actuator zetten piëzo-elementen de elektrische energie om in
Deze spiegeldrager van kwartsglas voor de optische industrie is in 15 uur geproduceerd op een Ultrasonic 60 eVo 2nd Gen van DMG Mori. Het onderdeel meet 233 x 248 x 68 mm in X-, Y- en Z-richting.
mechanische trilling. Die trilling wordt vervolgens direct op het gereedschap overgebracht. Daardoor ontstaat een bewerking waarbij het gereedschap niet alleen roteert, maar ook met zeer kleine, snelle axiale bewegingen materiaal losmaakt.
Juist dat levert volgens DMG Mori voordeel op. Door de ultrasoontrilling op het gereedschap dalen de proceskrachten tot ongeveer 50%. Dat maakt hogere voedingssnelheden mogelijk, terwijl tegelijk de belasting op het gereedschap afneemt. In de praktijk resulteert dat in minder slijtage, een stabieler proces en een betere oppervlaktekwaliteit. Ook de kans op microscheurvorming in het materiaal neemt af. “Ultrasoon ondersteunde bewerking is vooral interessant wanneer klassieke processen te veel kracht in het materiaal brengen”, aldus Diederich. De Ultrasonic machines zijn daarmee interessant voor toepassingen zoals vijfassig slijpen van keramiek, het bewerken van glas, het aanbrengen van microgaten en combinaties van die bewerkingen in één opspanning.
Stabiliteit, koeling en sensoren
Minstens zo belangrijk als het ultrasoonprincipe zelf is de manier waarop de
machine daaromheen is opgebouwd. De Ultrasonic machines beschikken over uitgebreide thermische stabilisatie. Onder meer de tafelunit, tafellagers, aandrijvingen, kogelomloopspillen en lineaire geleidingen worden actief gekoeld. Voor geavanceerde materialen zijn bovendien specifieke koelmiddelbehandelingssystemen beschikbaar, inclusief centrifuges die zijn geoptimaliseerd voor ultrasoon verspanen. Daarmee richt DMG Mori zich op een gecontroleerde procesomgeving waarin niet alleen de bewerkingsstrategie, maar ook de randvoorwaarden op orde zijn. Daarbovenop komen functies voor procesbewaking en procesoptimalisatie. Met Ultrasonic feedCONTROL wordt de voeding automatisch aangepast wanneer de omstandigheden tijdens de bewerking veranderen, bijvoorbeeld door toenemende gereedschapsslijtage. Het systeem analyseert continu frequentie- en vermogenssignalen van het ultrasoonsysteem en kan ook de spindelbelasting meenemen. Zo blijft het proces binnen vooraf bepaalde grenzen. “Semicon vraagt om processen die op detailniveau kloppen. Daar moet de machinearchitectuur, de technologie en de monitoring volledig op aansluiten”, aldus Diederich.
Promatrix zet koelmiddelbeheer op automatische piloot
Het geautomatiseerde
vloeistofsysteem Fluidlynx Coolant van Motorex bespaart matrijzenbouwer Promatrix waardevolle tijd en middelen. Sinds Promatrix het systeem in 2023 in gebruik nam, draaien de aangesloten bewerkingsmachines dag en nacht met dezelfde metaalbewerkingsvloeistof. Realtime monitoringdata maken tegelijk de weg vrij voor een digitalere manier van koelmiddelbeheer.
Toen Promatrix in 2023 verhuisde naar de nieuwe locatie in Bodegraven, greep het bedrijf de kans om Fluidlynx Coolant voor geautomatiseerd vloeistofbeheer te testen. Wat begon met zes bewerkingsmachines, groeide al snel uit tot twaalf. “Voordat we volledig kozen voor een innovatief nieuw systeem als Fluidlynx, wilden we zien of het zijn beloften waarmaakte”, zegt Bram de Koning, oprichter en directeur van Promatrix. Dat bleek het geval. “Het draait sinds dag één perfect, precies zoals was voorspeld.” Daarmee doelt hij op het team van Motorex en Tom Pelk van Oude Reimer, leverancier van Motorex.
Koeling rond de klok
“Ik werk al jaren in de metaalbewerking en vloeistofbeheer is altijd een groot probleem geweest”, zegt De Koning. Conventionele systemen vragen veel handmatige handelingen. De koelvloeistof moet regelmatig worden
ververst, parameters zoals concentratie en pHwaarde moeten handmatig worden gecontroleerd en daarnaast moeten emulsie doseren en bijvullen handmatig worden uitgevoerd. Dit kost waardevolle werktijd en leidt tot dure stilstand.
En nu? “Met Fluidlynx hoeven we eigenlijk niets meer te doen”, zegt hij enthousiast. “Stilstand?
Dat behoort tot het verleden. Fluidlynx draait sinds de eerste dag non-stop en gebruikt nog altijd dezelfde metaalbewerkingsvloeistof uit 2023.”
Realtime monitoring
Voor De Koning ligt de kracht van Fluidlynx in de eenvoud. “Het is een slim systeem omdat het heel overzichtelijk is”, legt hij uit. “Het intelligente systeem verkleint de ecologische voetafdruk van de koelvloeistof en neemt bijzonder weinig ruimte in.” Op de oude locatie van Promatrix had elke machine een afzonderlijke koeltank van 1.000 liter nodig om 24/7 te kunnen draaien. Dankzij Fluidlynx zijn grote tanks overbodig. Het systeem voorziet de machines continu van verse emulsie.
Ook databeheer is een belangrijk voordeel. De machines kunnen vanaf elke locatie worden bewaakt via het online dashboard. Het systeem registreert in realtime het vulniveau, de concentratie, temperatuur, pH-waarde en elektrische geleidbaarheid van de vloeistof. De monitoring verloopt via een gebruiksvriendelijk dashboard. “Daardoor kunnen we reageren op mogelijke problemen voordat ze daadwerkelijk ontstaan”, zegt Pelk. “Tot nu toe hebben we bij het systeem van Promatrix helemaal niet hoeven ingrijpen.”
Fluidlynx is direct geïntegreerd in de productie en zorgt dag en nacht voor stabiele procescondities.
Bram de Koning, oprichter en directeur van Promatrix rechts, en Tom Pelk, productspecialist bij Oude Reimer links, voor het geïnstalleerde Fluidlynx Coolant-systeem.
CoroTurn Plus bewaakt draaiproces
Sandvik Coromant introduceert CoroTurn Plus, een draaiadapter met geïntegreerde sensoren voor het live bewaken van draaibewerkingen. De oplossing maakt snijkrachten, trillingen, vibraties en de status ‘in snede’ zichtbaar tijdens het proces. Daarmee kunnen operators sneller ingrijpen bij afwijkingen en wordt de basis gelegd voor een stabieler en beter controleerbaar productieproces.
CoroTurn Plus werkt samen met twee digitale omgevingen. In combinatie met CoroPlus Viewer krijgen gebruikers passief inzicht in procesdata via pc of tablet. Operators kunnen grenswaarden volgen, alarmen ontvangen bij overschrijdingen en afwijkingen markeren voor verdere analyse. Dit helpt bij het herkennen van gereedschapsslijtage, materiaalvariaties en procesinstabiliteit.
Voor verdergaande automatisering kan CoroTurn Plus worden gekoppeld aan CoroPlus Connected, dat is geïntegreerd met de NC-besturing van de machine. Binnen vooraf ingestelde limieten kan de besturing beschermende acties uitvoeren, zoals stoppen, terugtrekken of hervatten. Dit verkleint het risico op schade aan werkstuk, gereedschap en machine. De oplossing is vooral relevant voor bedrijven die onbemande productie willen uitbreiden. Door snijgegevens per bewerking vast te leggen, kunnen batches worden vergeleken, afwijkingen sneller worden opgespoord en procesverbeteringen beter worden onderbouwd.
OptiMill-HPC-Pocket
De afbeelding toont de OptiMill-HPC-Pocket tijdens de bewerking van een stalen component.
Mapal heeft de OptiMill-HPC-Pocket productfamilie uitgebreid met nieuwe lengtevarianten. De volhardmetalen duikfrezen zijn bedoeld voor het efficiënt frezen van pockets en andere bewerkingen in staal, roestvast staal, gietijzer en aluminium. De uitbreiding, beschikbaar sinds april 2026, omvat meerdere nieuwe uitvoeringen met vier snijkanten.
De OptiMill-HPC-Pocket is ontwikkeld voor een lange standtijd en hoge proceszekerheid. Daarvoor combineert Mapal speciaal voorbereide
snijkanten met slijtvaste coatings. Grote spaankamers zorgen voor een snelle en betrouwbare spaanafvoer, ook bij hoge verspaningsvolumes. De gepatenteerde duikgeometrie met geïntegreerde boorpunt maakt de frees geschikt voor onder meer pocketfrezen, groeffrezen, helixfrezen en snel induiken onder hoeken tot 45 graden.
Voor staal en gietmaterialen was de OptiMill-Uni-HPC-Pocket al verkrijgbaar als Z3-uitvoering. De nieuwe Z4-versie maakt hogere bewerkingssnelheden mogelijk en is leverbaar in korte, lange en extra lange varianten. Voor aluminium breidt Mapal de OptiMill-Alu-HPC-Pocket eveneens uit met lange en extra lange Z4-uitvoeringen.
CoroTurn Plus maakt procesdata tijdens het draaien live zichtbaar en ondersteunt daarmee stabielere, veiligere en beter automatiseerbare productie.
Dormer Pramet versterkt aanbod
voor draaien, frezen en boren
Dormer Pramet breidt zijn assortiment snijgereedschappen uit met de introductie van nieuwe oplossingen voor draaien en frezen. Deze gereedschappen zijn ontwikkeld om de productiviteit te verhogen en de prestaties te optimaliseren, met een hoge stabiliteit en consistente output.
De producten zijn ontwikkeld voor verspaners die werken met staal, roestvast staal en gietijzer. Ze combineren geoptimaliseerde coatingtechnologie en vernieuwde geometrieën.
Nieuwe draaiproducten
De nieuwe T9425-draaikwaliteit van Dormer Pramet combineert een functioneel gradiëntsubstraat met een MT-CVD-coating voor hoge slijtvastheid en consistente prestaties bij toepassingen in staal en roestvast staal. Een getextureerde α-Al2O3-coating en goudkleurig TiN-gecoate flanken zorgen voor eenvoudige slijtageherkenning en een langere standtijd, ook onder zware omstandigheden. Ook nieuw is de T5405 CVD-draaikwaliteit, die is ontwikkeld voor productieve bewerking van grijs gietijzer. De geavanceerde coating en een nauwkeurig geslepen aanlegvlak zorgen voor
De nieuwe T9425-draaikwaliteit van Dormer Pramet is voorzien van een MT-CVD-coating voor hoge slijtvastheid en standtijd.
Dormer Pramet heeft het assortiment draai-, frees- en boorgereedschappen uitgebreid voor hogere standtijd en stabiele prestaties in staal, roestvast staal en gietijzer.
hoge slijtvastheid, thermische stabiliteit en consistente resultaten bij stabiele snijcondities. De nieuwe ML-spaanbreker is ontworpen voor middelzware staaltoepassingen en biedt nauwkeurige spaancontrole en een soepele, stabiele bewerking bij lage snededieptes en middelhoge tot hoge voedingen. In combinatie met T9425- of T9415-kwaliteiten zorgt dit voor betrouwbare productiviteit en consistente resultaten in veeleisende toepassingen. Tot slot presenteert Dormer Pramet in het draaiprogramma de nieuwe G8415-kwaliteit. Dit gereedschap combineert een meerlaagse PVD-coating met een TiBN-toplaag met lage wrijving voor betrouwbare slijtvastheid en stabiele prestaties in staal, roestvast staal, gietijzer en geharde materialen. De kwaliteit is geschikt voor afsteken, groefsteken en profileren, met goede spaanafvoer, langere standtijd en consistente resultaten.
Nieuwe VHM frezen
Op het gebied van frezen heeft Dormer Pramet de S9xx-serie volhardmetalen vingerfrezen uitgebreid. Deze serie omvat 204 nieuwe frezen met vlakke en radiushoeken, beschikbaar in verschillende snijlengtes. Deze frezen bieden nauwkeurige en duurzame prestaties bij toepassingen in staal, roestvast staal en gietijzer. Met TiAlN-coating en geoptimaliseerde spiraalgeometrie zorgen ze voor een langere standtijd, procesbetrouwbaarheid en een gunstige prijsprestatieverhouding.
Boortoepassingen
In het boorassortiment vinden we drie nieuwe gereedschappen: de Force X Generation 2 volhardmetalen boren voor betrouwbare prestaties in ISO P-, M- en K-materialen, Force Micro Drills voor nauwkeurige microbewerkingen van 0,7 tot 2,95 mm en Force Deep Hole Drills (DHD) voor boringen tot 20xD met efficiënte spaanafvoer en hoge positionele nauwkeurigheid.
Glanzende ringen
Horn biedt een nieuw programma polykristallijne gereedschappen voor het bewerken van sieradenringen
Met het nieuw ontwikkelde programma voor ringproductie biedt Horn een reeks polykristallijne gereedschappen voor het voor- en nabewerken van sieradenringen, evenals de bijpassende houdersystemen voor uitwendige en inwendige bewerking.
Horn heeft de polykristallijne gereedschappen voor de voorbewerking volledig opnieuw geconfigureerd om een betrouwbare hoogglansafwerking mogelijk
te maken. Daarmee kunnen nu alle edelmetalen economisch worden bewerkt, inclusief platina en iridium. Het gereedschapsconcept is in nauwe samenwerking met Benzinger ontwikkeld en gedurende vele jaren geoptimaliseerd. Gebruikers waarderen vooral het gebruiksvriendelijke en nauwkeurige wisselsysteem van Horn, dat de insteltijden tot een minimum beperkt. Uiteraard kunnen de gereedschapssystemen van Horn ook succesvol worden ingezet op andere werktuigmachines.
Seco richt koeling op grote wisselplaten
Seco introduceert Jetstream Tooling M-Clamp gereedschapshouders voor grote wisselplaten. De gereedschapshouders combineren gerichte hogedrukkoeling, dubbele klemming en additief geproduceerde klemmen. De oplossing is bedoeld voor veeleisende draaibewerkingen, onder meer in roestvast staal en hittebestendige superlegeringen.
De koelmiddeltoevoer loopt direct via een 3D-geprinte klem en een tweede DUO JET-nozzle. Daarmee wordt het koelmiddel gericht naar de snijzone gebracht, waar temperatuurbeheersing bepalend is voor standtijd, spaanafvoer en oppervlaktekwaliteit. Volgens Seco kan de standtijd met ten minste 30 procent toenemen. De additief geproduceerde klem is op veilige afstand van de snijkant geplaatst. Dat moet slijtage door spaanslag beperken en bijdragen aan een stabieler proces. Een belangrijke uitbreiding is de dubbele klemming voor zowel negatieve als ronde positieve wisselplaten. De combinatie van een centrale borgschroef en bovenklem moet beweging van de wisselplaat beperken en de proceszekerheid verhogen. De M-Clamp is daarnaast voorzien van een draaifunctie en gedeelde sleuteluitsparing, zodat wisselplaten sneller kunnen
Seco’s Jetstream Tooling M-Clamp met 3D-geprinte klem richt hogedrukkoeling direct op de snijzone.
worden vervangen en geïndexeerd. Door de inzet van 3D-printen kunnen klemmen bovendien worden aangepast aan specifieke bewerkingen.
efficiënter buisbewerken
• Buizen, stafmateriaal en profielen makkelijker terugvinden
• Restmateriaal efficiënter opbergen
• Gemiddelde terugverdientijd 3 jaar
• Veiliger voor personeel
• Maximaal rendement op de m2
Bezoek onze website en vraag een vrijblijvende offerte aan!