Softver StarCAM je odgovoran za generisanje i optimizaciju putanja po kojima će mašina obrađivati materijal, kao i za podešavanje svih preostalih parametara. Da bismo započeli obradu crteža, potrebno je da ga imamo u DXF formatu (vektori).
Nakon obrade DXF fajla u softveru StarCAM, novogenerisani .CNC fajl prebacićemo u direktorijum mašine, gde ćemo izvršiti obradu radnog komada.
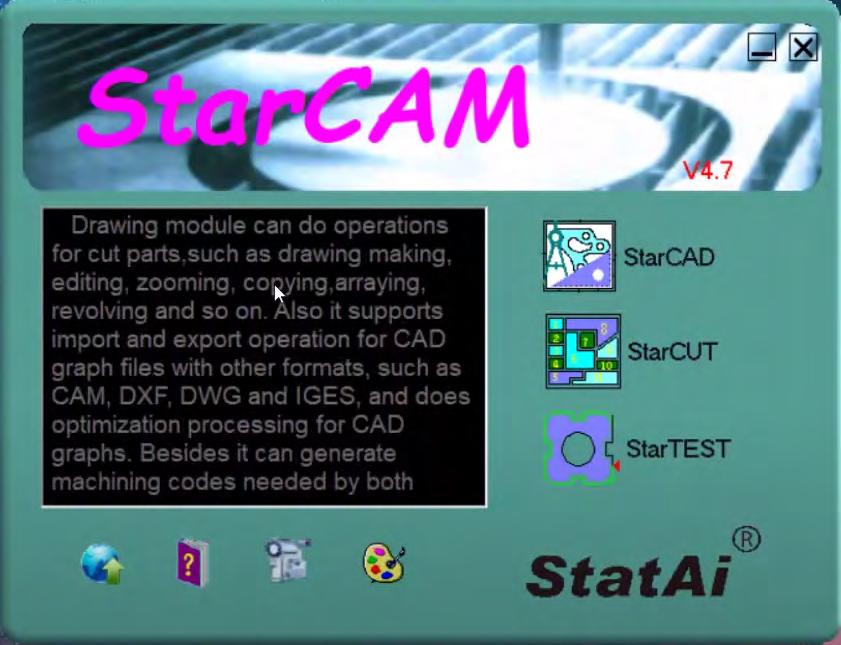
Prvi korak je da povežemo USB token za softver StarCAM sa personalnim računarom i pokrenemo program. Otvara se prozor StarCAM sa nekoliko opcija, od kojih je potrebno izabrati aplikaciju StarCAD.
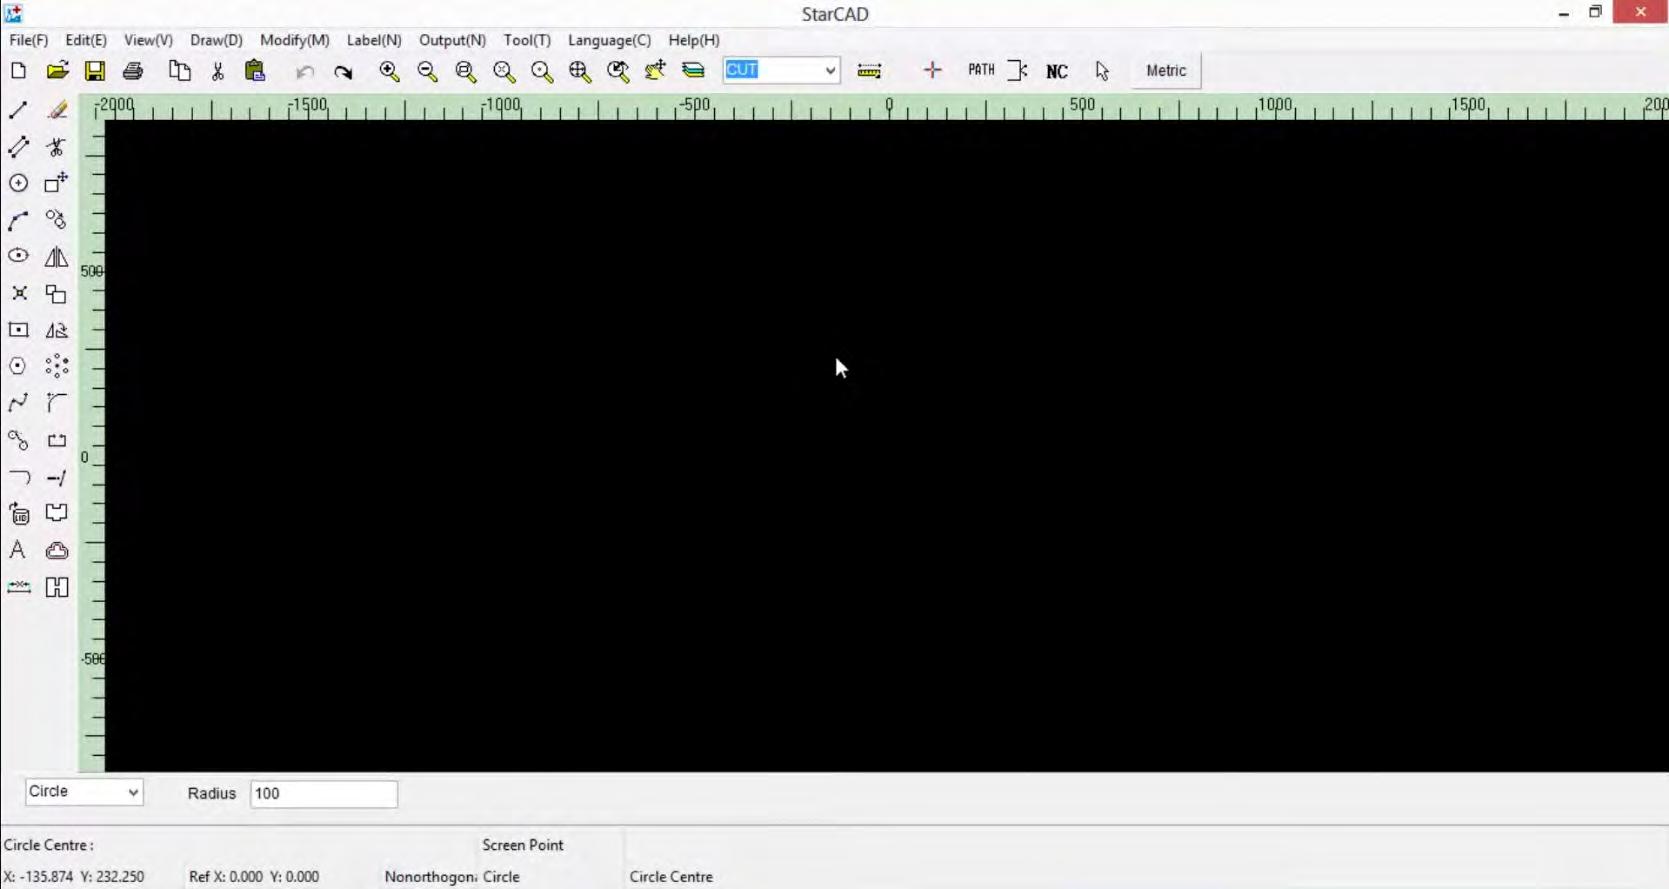
Nakon što kliknemo na dugme, otvara se novi prozor pod nazivom StarCAD, gde je potrebno da unesemo prethodno generisani DXF fajl i izvršimo njegovu dalju obradu tako što ćemo mu zadati putanje za sečenje, uneti parametre odakle će započeti svaki spoljašnji i svaki unutrašnji rez, definisati tip reza i generisati fajl koji je potreban mašini za obradu.
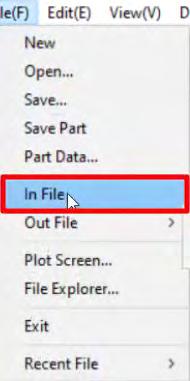
Da bismo uneli naš DXF fajl u StarCAD, potrebno je da u meniju u gornjem levom uglu kliknemo na File > In File, nakon čega se otvara novi prozor pod nazivom Open, u kojem je potrebno da pronađemo željeni fajl i uvezemo ga u softver.
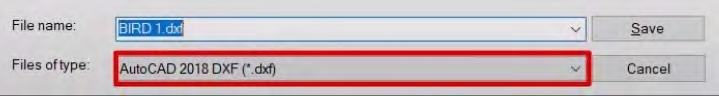
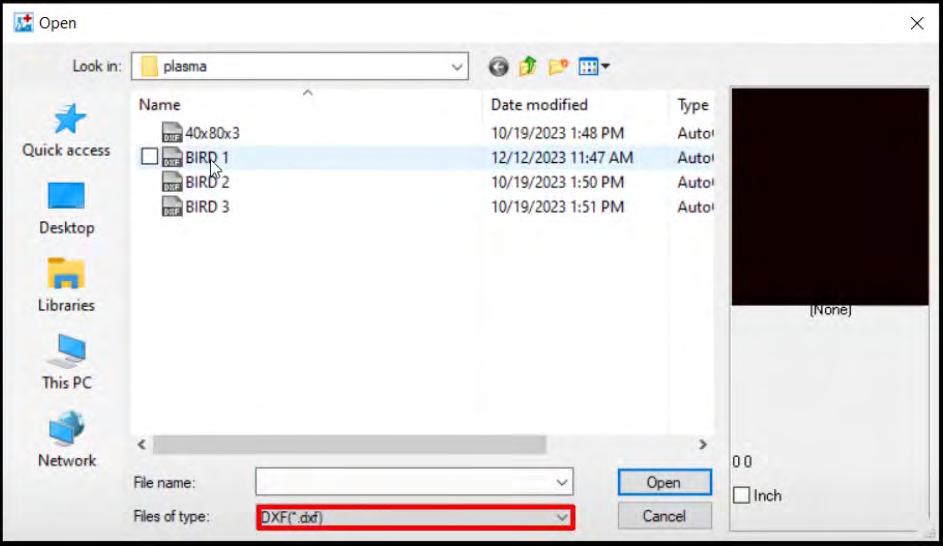
U sekciji Files of Type izaberemo DXF (.dxf), pronađemo i selektujemo željeni fajl, a zatim kliknemo na Open.
Za brzi pregled crteža, u istom prozoru Open, sa desne strane nalazi se sekcija u kojoj je prikazan selektovani crtež.
Klikom na dugme Open otvara se novi prozor pod nazivom Edit DXF, u kojem je prikazan naš crtež, kao i nekoliko dodatnih opcija za izmene crteža.
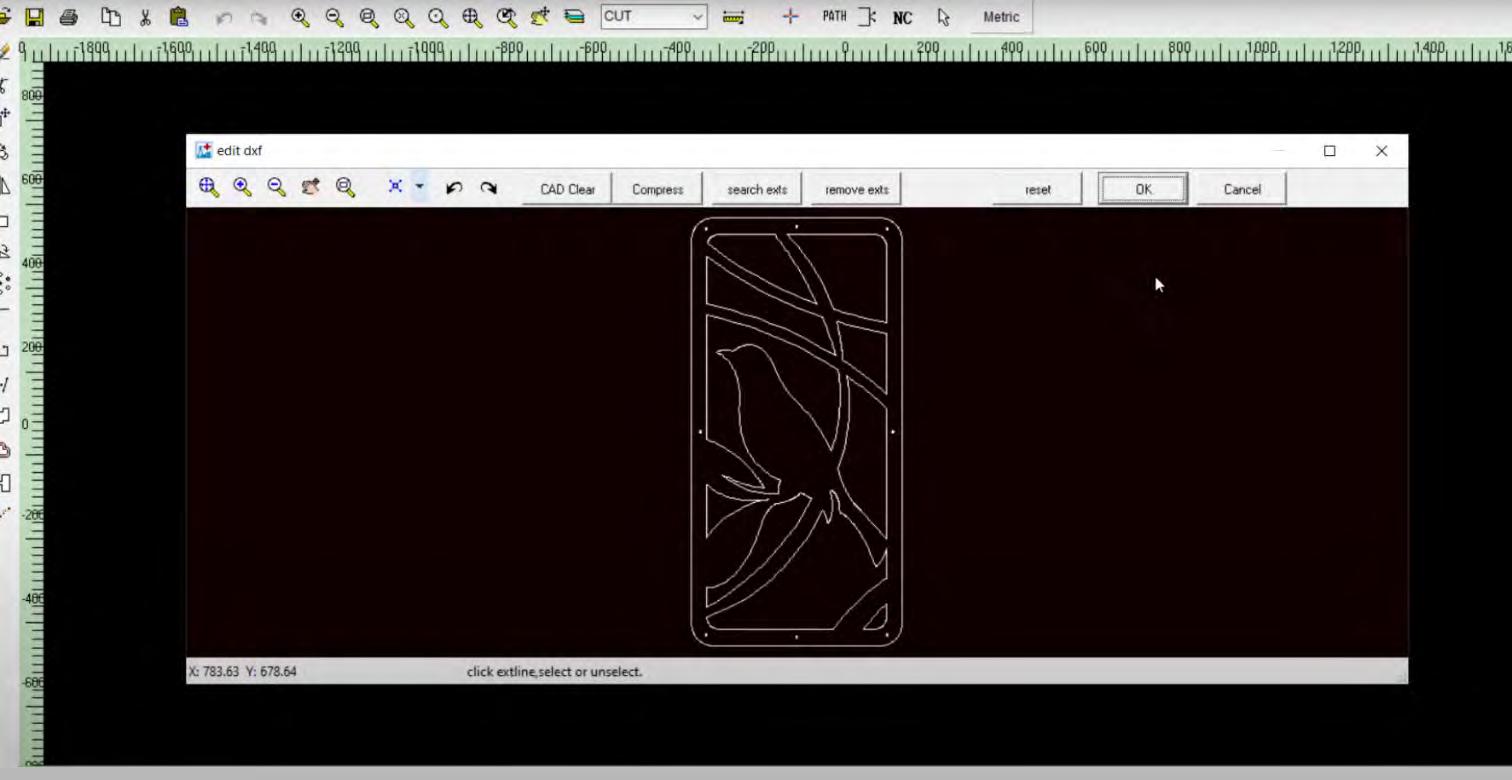
Pritiskom na dugme OK, naš crtež je unet na radnu površinu i sada možemo da mu zadamo putanje i parametre za obradu.
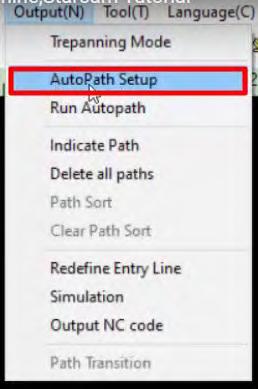
Sledeći korak je da u Bar meniju kliknemo na Output > AutoPath Setup.
Otvara se novi prozor Auto Set Paths, u kojem se nalazi više opcija i parametara za obradu.
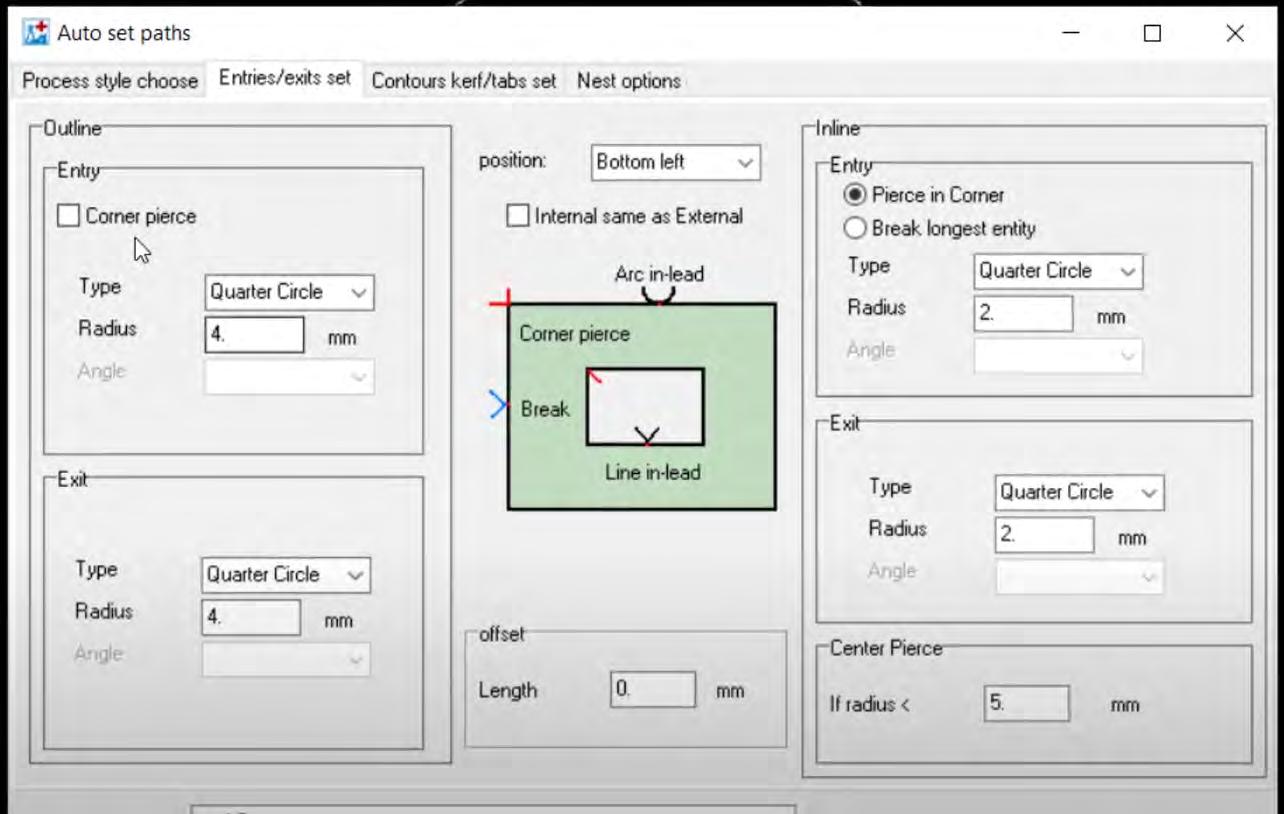
U polju Entries/Exits Set određujemo način na koji će mašina započeti i završiti spoljašnje i unutrašnje rezove. U zavisnosti od crteža možemo izabrati četvrtinu kruga, polukružni rez ili pravougaoni rez. Kada mašina započne sečenje ploče, potrebno je da prvi rez započne izvan vektora (linija) crteža, dok se svi vektori u unutrašnjosti crteža obrađuju tako da prvi unutrašnji rez bude izveden na otpadnim delovima crteža, kako bi završni proizvod bio identičan crtežu i bez tragova neželjenih rezova.
U sekciji Outline zadajemo parametre za sečenje svih spoljašnjih linija, a u podsekcijama Entry & Exit definišemo ulazni i izlazni rez na spoljašnjim linijama crteža. U polju Type biramo tip reza, a u polju Radius određujemo radijus samog reza.
U sekciji Inline definišemo parametre za sečenje svih unutrašnjih linija.
U podsekciji Entry nalaze se opcije Pierce in Corner i Break Longest Entity. Opcija Pierce in Corner započinje rez u uglu crteža i koristi se u većini slučajeva, dok Break Longest Entity započinje rez sa sredine unutrašnjih linija. Izbor zavisi od tipa i oblika crteža.
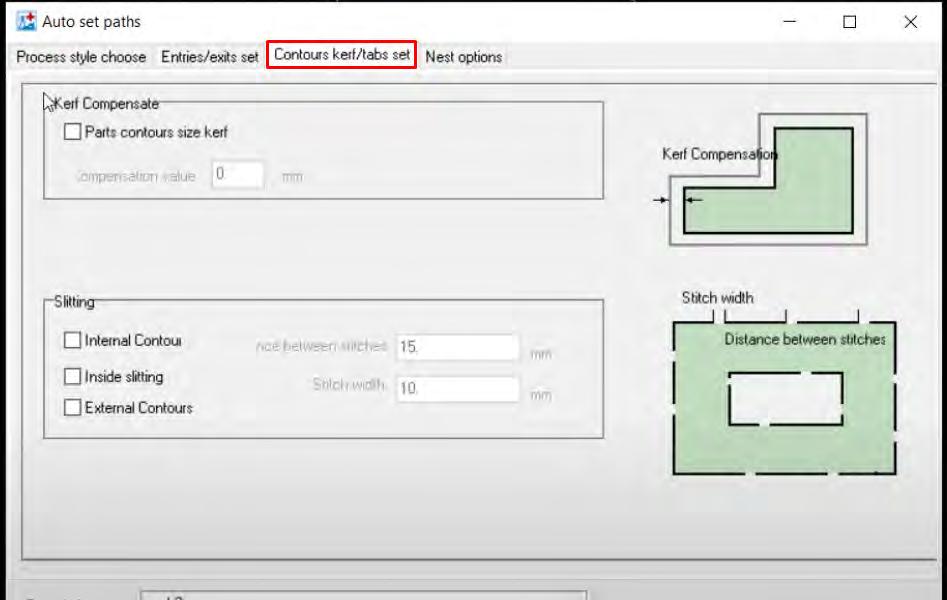
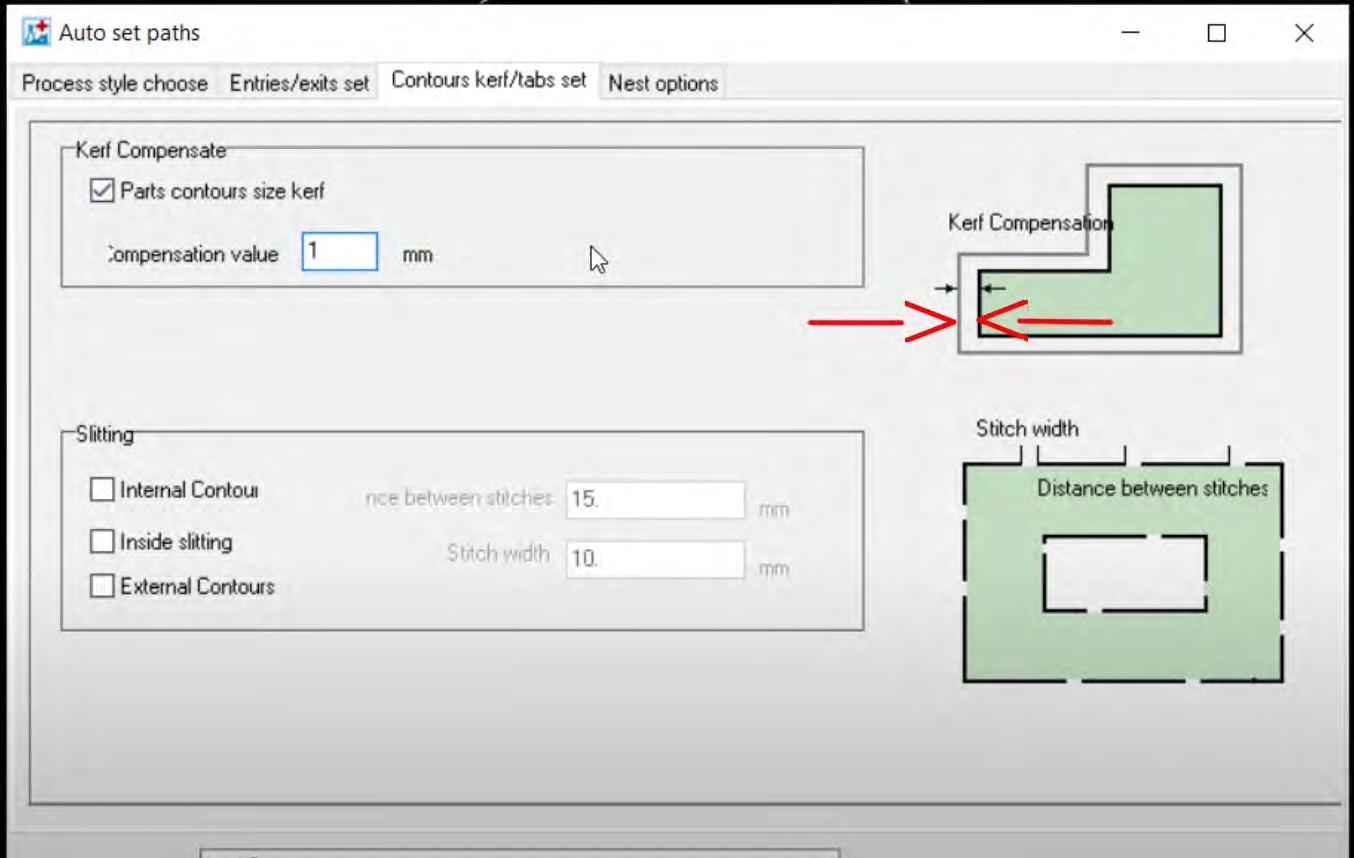
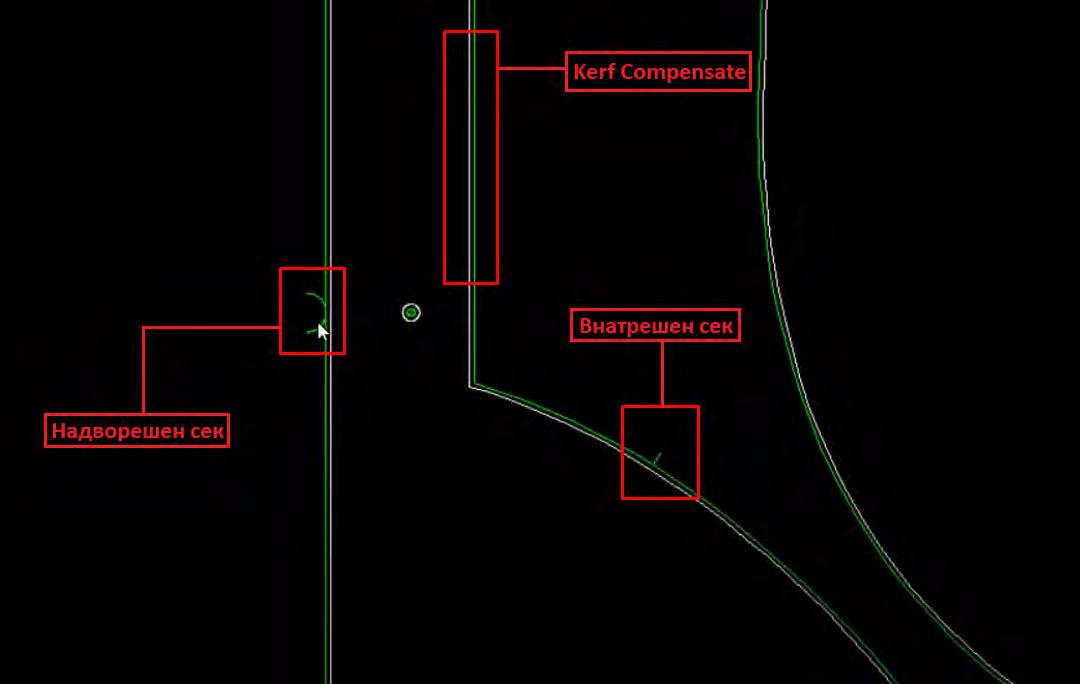
U istom prozoru (Auto Set Paths) selektujemo sekciju Contours Kerf / Tabs Set i označimo opciju Parts contours size kerf u polju Kerf Compensate, kako bismo postavili tolerancije pri obradi. Ova opcija značajno poboljšava završnu obradu izrađenog komada.
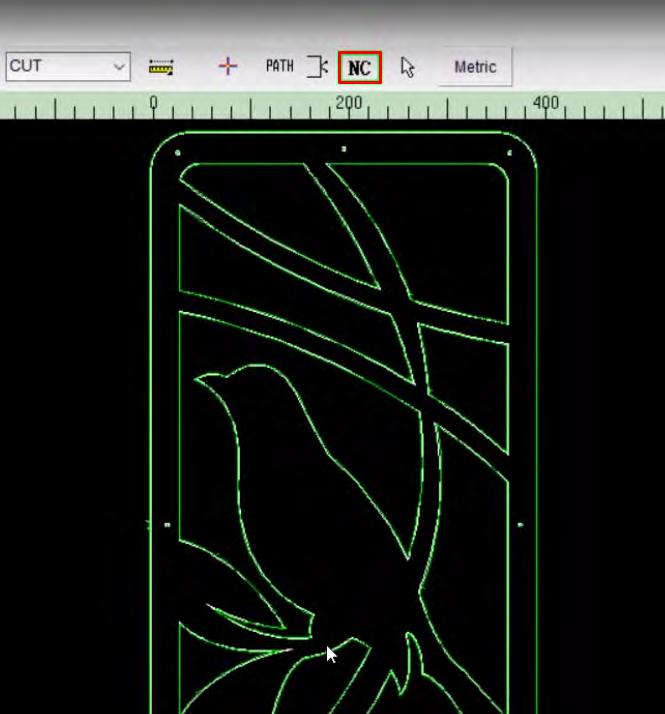
Da bismo sačuvali fajl i sve podešene parametre, potrebno je da kliknemo na dugme NC, koje se nalazi u gornjem centralnom delu interfejsa.
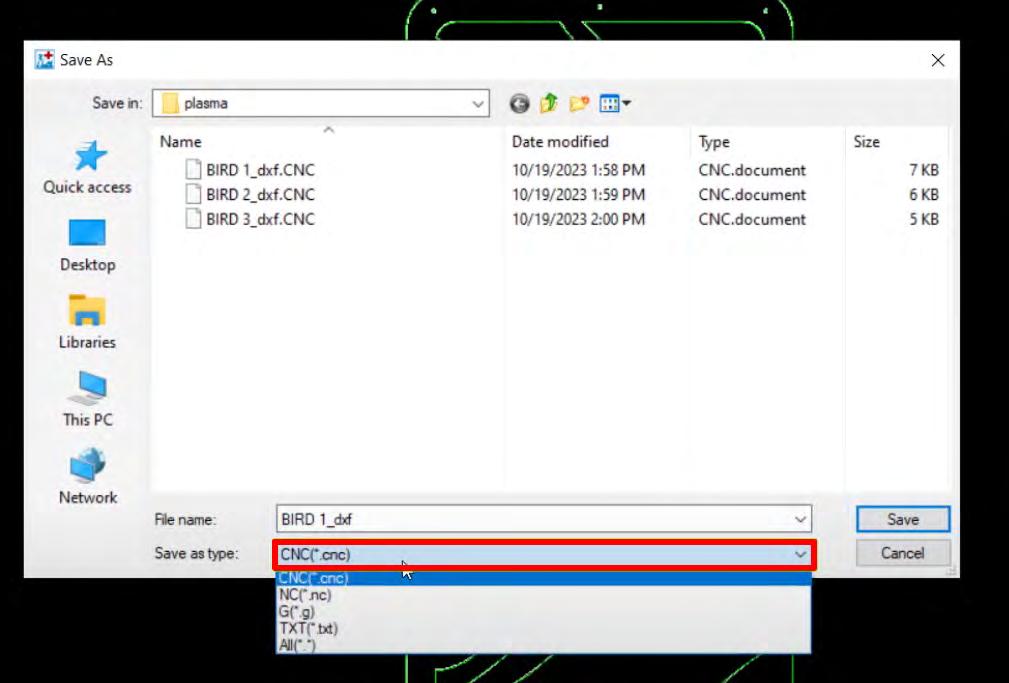
Klikom na dugme NC otvara se novi prozor pod nazivom Save As, u kojem unosimo naziv crteža, a u polju Save as Type biramo opciju .CNC ili .NC.
Nakon što kliknemo na Save, otvara se nekoliko prozora sa preostalim parametrima.
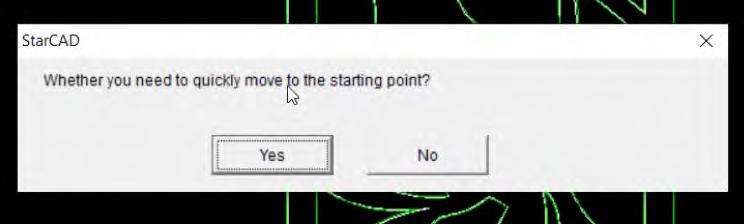
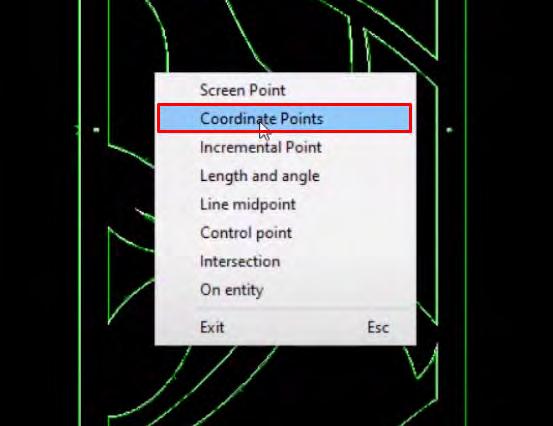
U prvom prozoru Whether you need to quickly move to the starting point? kliknemo na dugme Yes, nakon čega se otvara novi meni u kojem biramo opciju Coordinate Points.
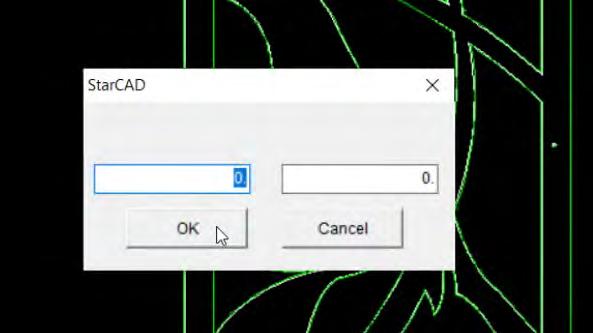
U novootvorenom prozoru unosimo nule i kliknemo na OK.
U glavnom prozoru StarCAM biramo softver StarCUT, koji je zadužen za Nesting i organizaciju većeg broja komada. Sve prethodno opisane funkcije iz StarCAD softvera mogu se izvršiti i u StarCUT.
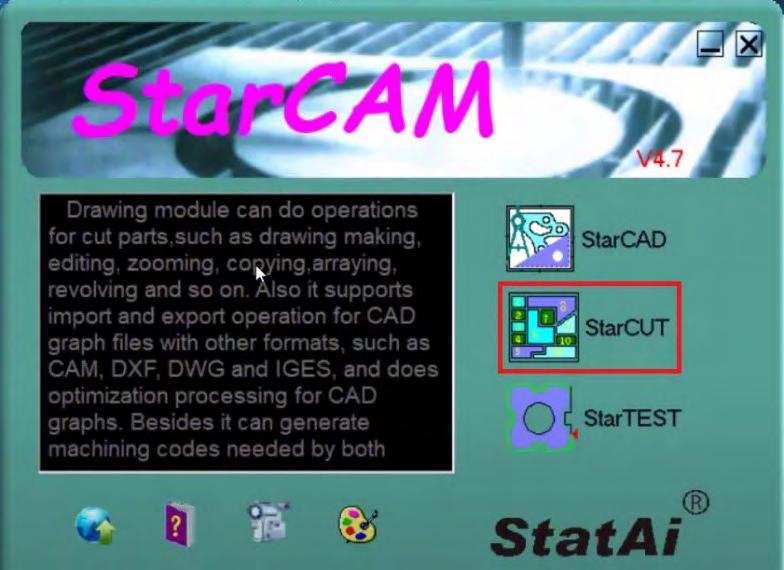
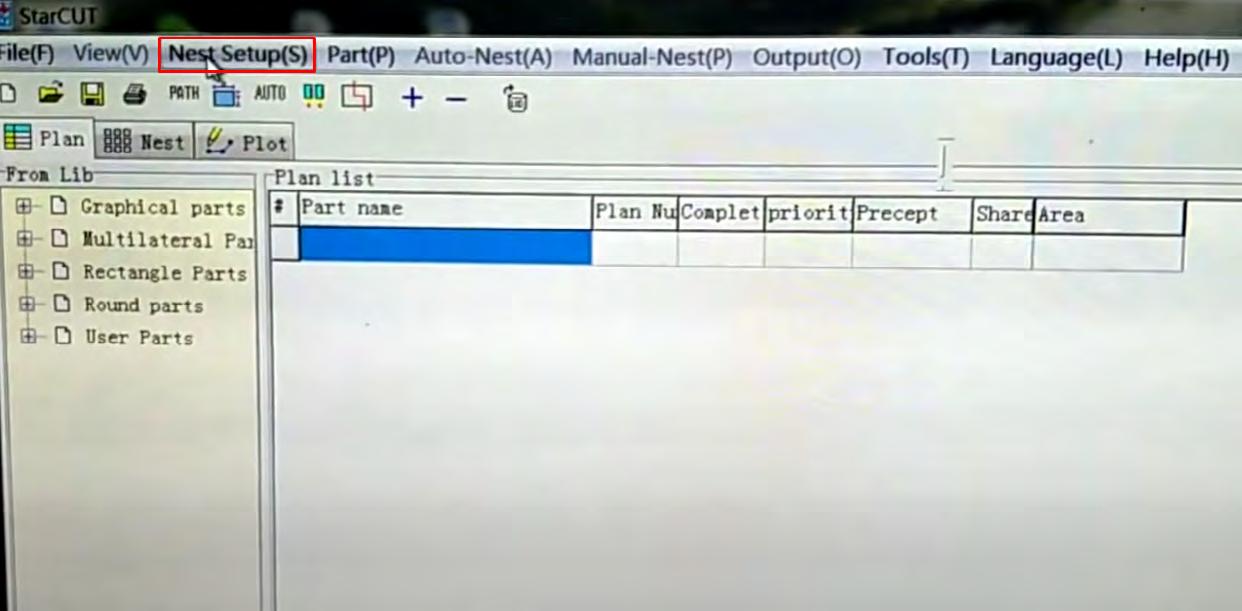
Klikom na dugme StarCUT otvara se glavna radna površina, odakle je potrebno da u meniju Nest Setup izaberemo opciju AutoPath Setting.
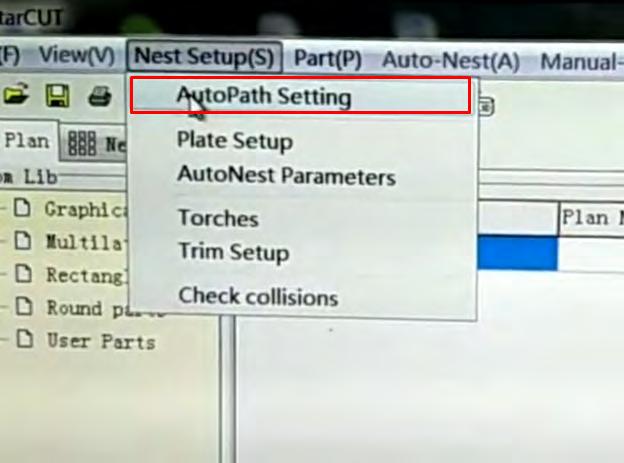
Nakon toga otvara se dobro poznati prozor pod nazivom Auto Set Paths, u kojem podešavamo parametre i tolerancije za sečenje.
U prozoru Entries/Exits Set nalaze se dve glavne sekcije: Outline i Inline.
Sekcija Outline odgovorna je za sve spoljašnje rezove na crtežu, dok je sekcija Inline odgovorna za sve unutrašnje rezove.
U obe sekcije nalaze se podsekcije Entry i Exit. Opcija Entry određuje način na koji će luk ući na liniju obrade, a može biti u više oblika: pravougaoni, polukružni, četvrtina kruga i drugi.
Opcija Exit određuje način izlaska luka sa linije obrade.
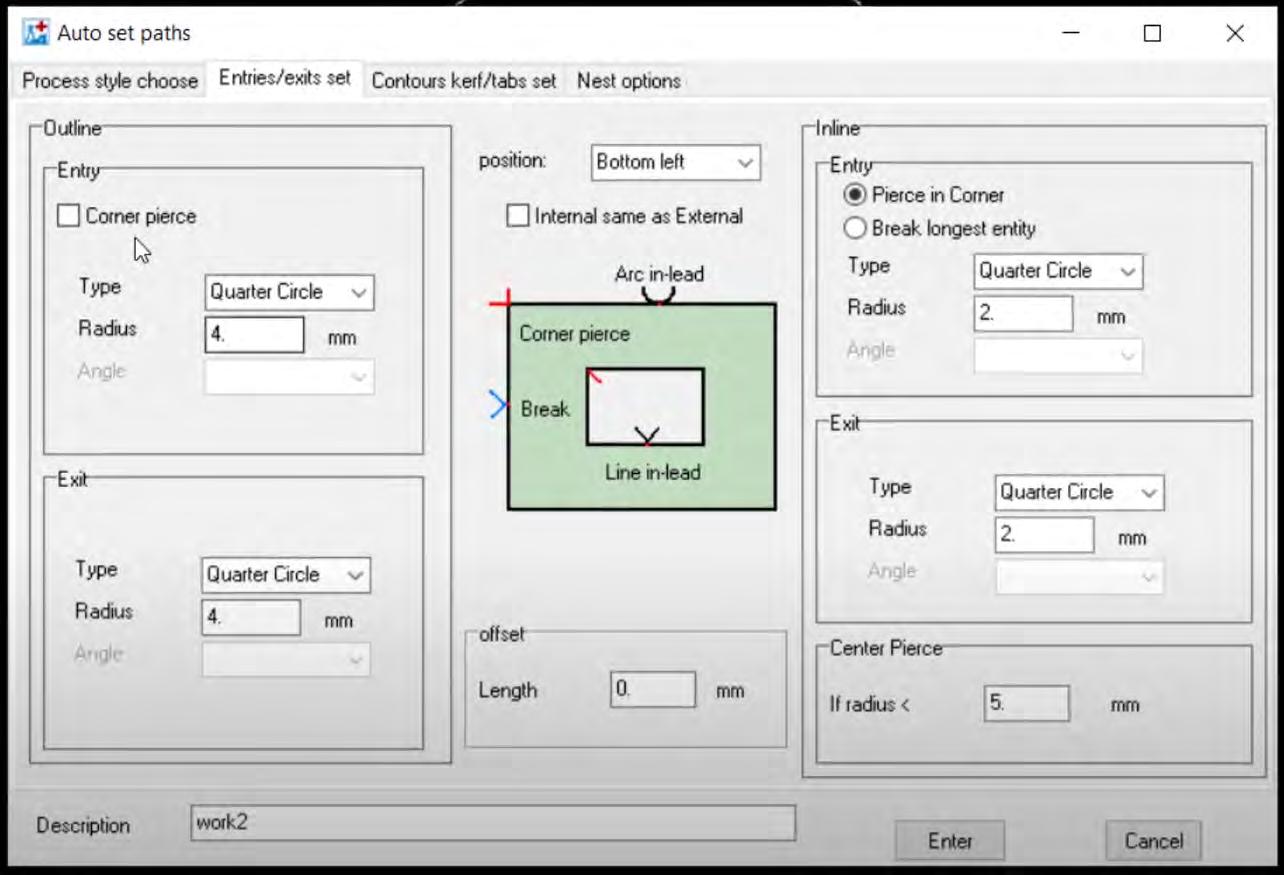
U centralnom delu prozora nalazi se opcija Internal same as External. Dok je ova opcija označena, softver će generisati spoljašnje i unutrašnje rezove istom metodom, odnosno isti parametri koji su podešeni za spoljašnje rezove važiće i za unutrašnje delove crteža.
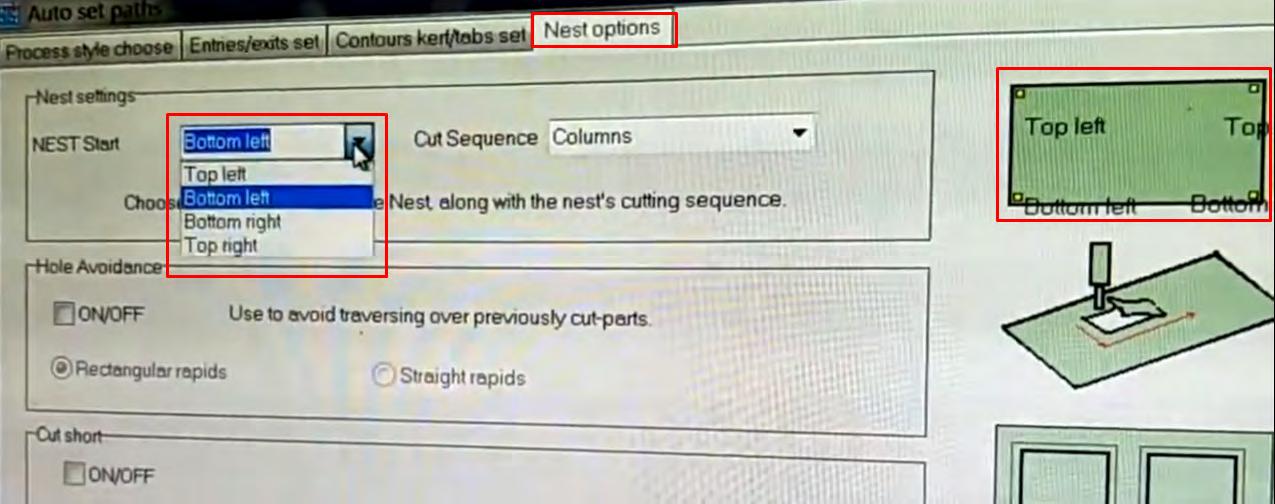
Sledeći korak je da u prozoru Nest Options, u sekciji Nest Settings, u polju NEST Start izaberemo sa koje strane radnog komada će biti generisan crtež.
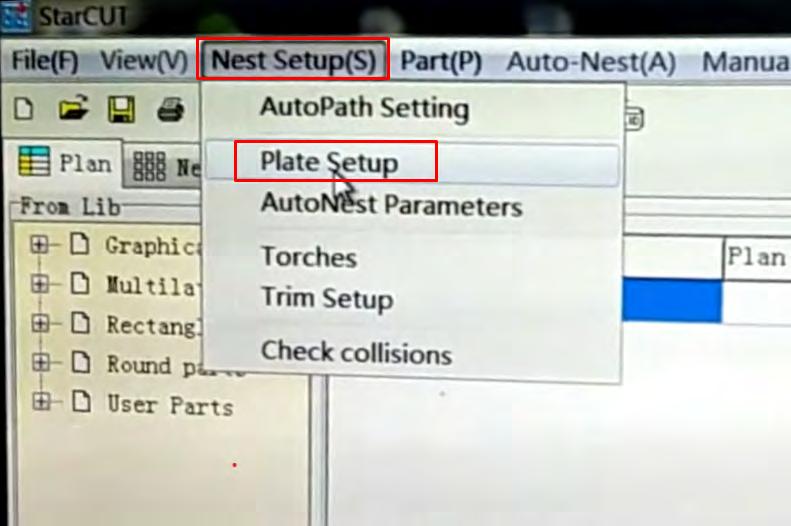
Zatim u glavnom meniju izaberemo opciju Nest Setup, pa Plate Setup, nakon čega se otvara novi prozor CUT.
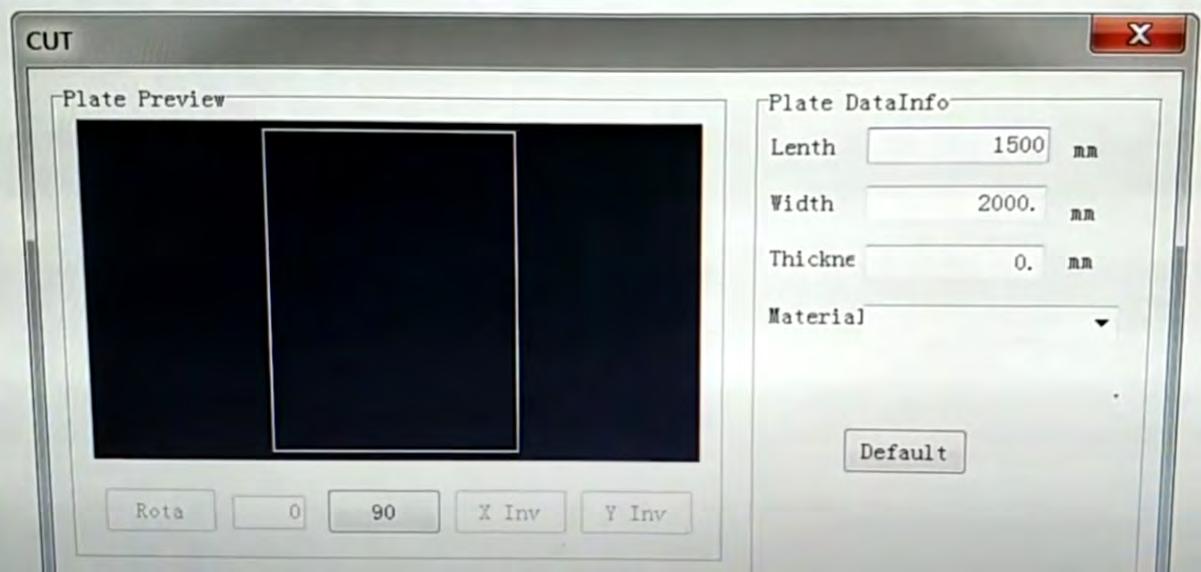
U prozoru CUT, u sekciji Plate DataInfo, unosimo dimenzije radnog komada.
U polje Length unosimo dužinu, u polje Width unosimo širinu, a u polje Thickness unosimo debljinu materijala.
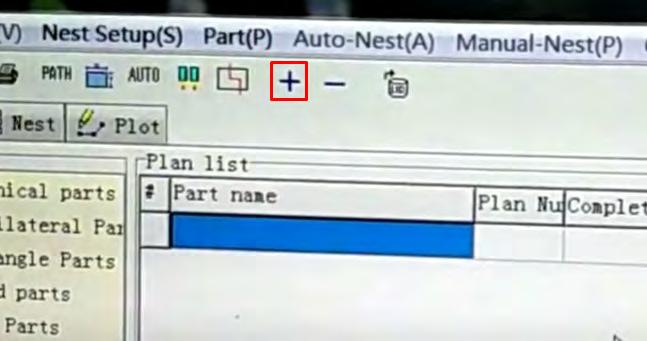
Sledeći korak je da učitamo naš crtež, što možemo uraditi pritiskom na dugme + (Add Part).
Otvara se novi prozor u kojem je potrebno da u tipu fajla izaberemo DXF fajlove, pronađemo naš crtež i učitamo ga u softver.
Kliknemo na Open, nakon čega se otvara novi prozor u kojem možemo pregledati učitani fajl. Kada završimo sa pregledom, pritisnemo OK.
Sa desne strane interfejsa pojavljuje se prozor pod nazivom Parts Preview.
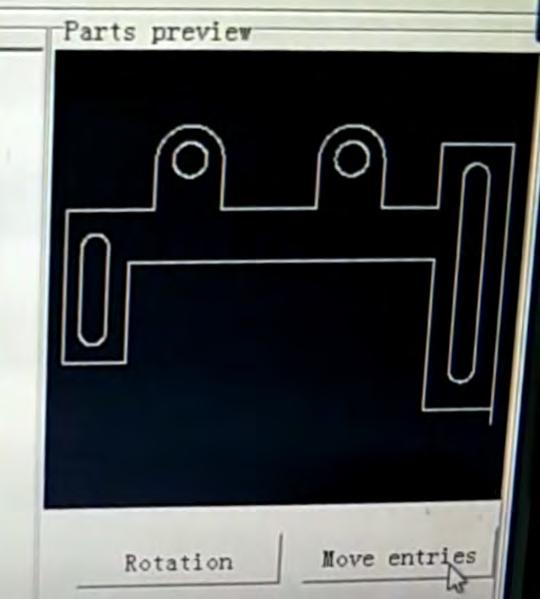
Kliknemo na dugme Move Entries, nakon čega se otvara novi prozor Entries and Exits, u kojem određujemo položaj ulaznog i izlaznog reza.
Klikom na bilo koju tačku spoljašnjih ili unutrašnjih linija određujemo poziciju početnih i završnih rezova.
U trenutku kada kliknemo, pojavljuje se plavi indikator koji pokazuje gde će rez biti postavljen.
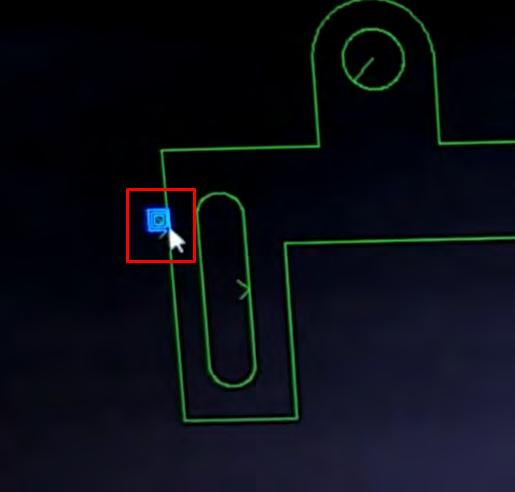
Kada završimo sa podešavanjem, kliknemo na dugme OK.
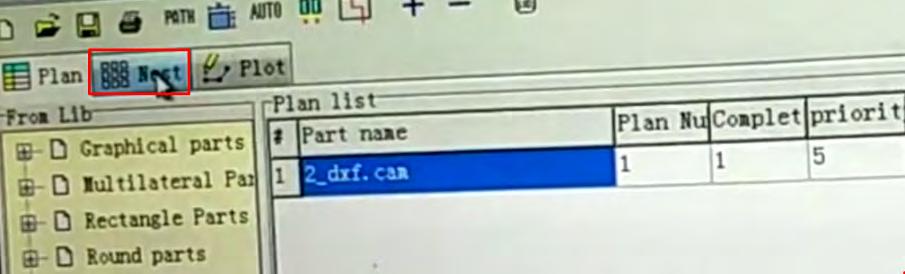
Sledeći korak je da kliknemo na sekciju Nest, nakon čega se otvara novi prozor u kojem imamo grafički prikaz našeg crteža i svih putanja koje će mašina izvršiti tokom procesa obrade.
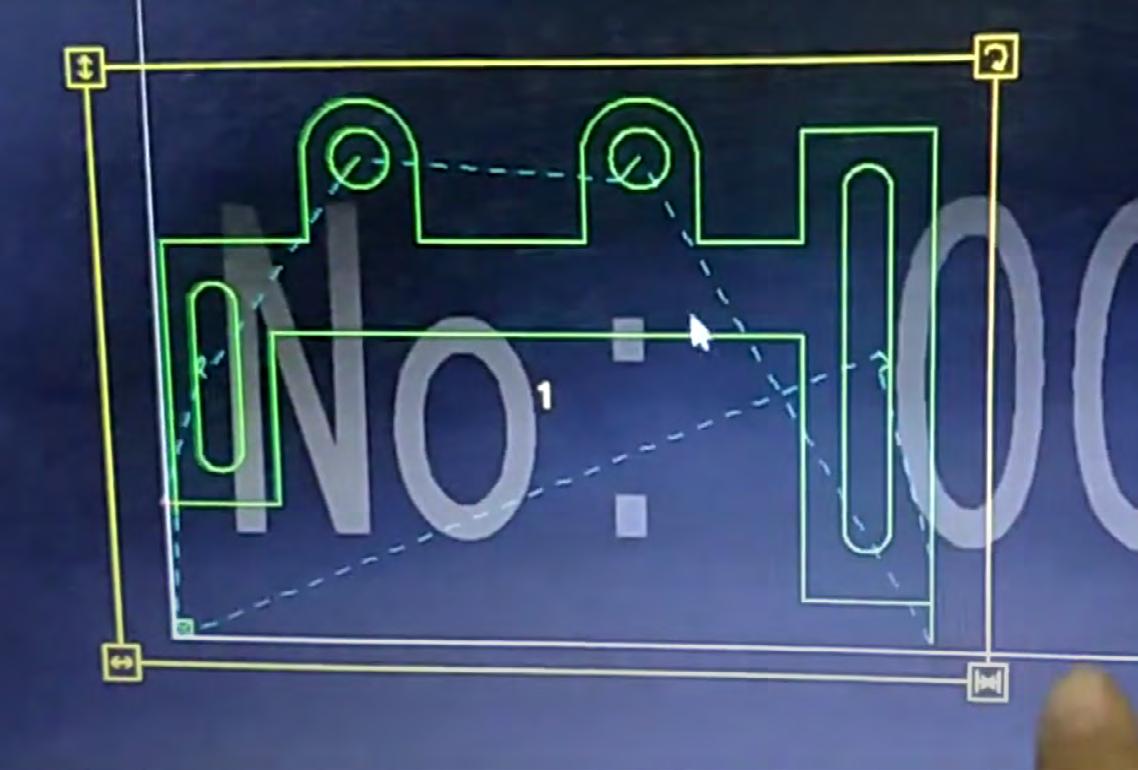
Zelene linije predstavljaju sve vektore našeg crteža, plava isprekidana linija prikazuje putanju glave tokom obrade, odnosno od kog dela će započeti i kojim delom crteža će završiti, dok žuta linija označava područje u kojem će mašina raditi, odnosno krajnje granice kretanja glave/pištolja.
U ovoj sekciji možemo kopirati deo crteža i napraviti šablon za obradu.
Kada završimo pregled i uređivanje dizajna, potrebno je da u gornjoj centralnoj sekciji sa alatima izaberemo opciju NC Output, klikom na dugme NC.
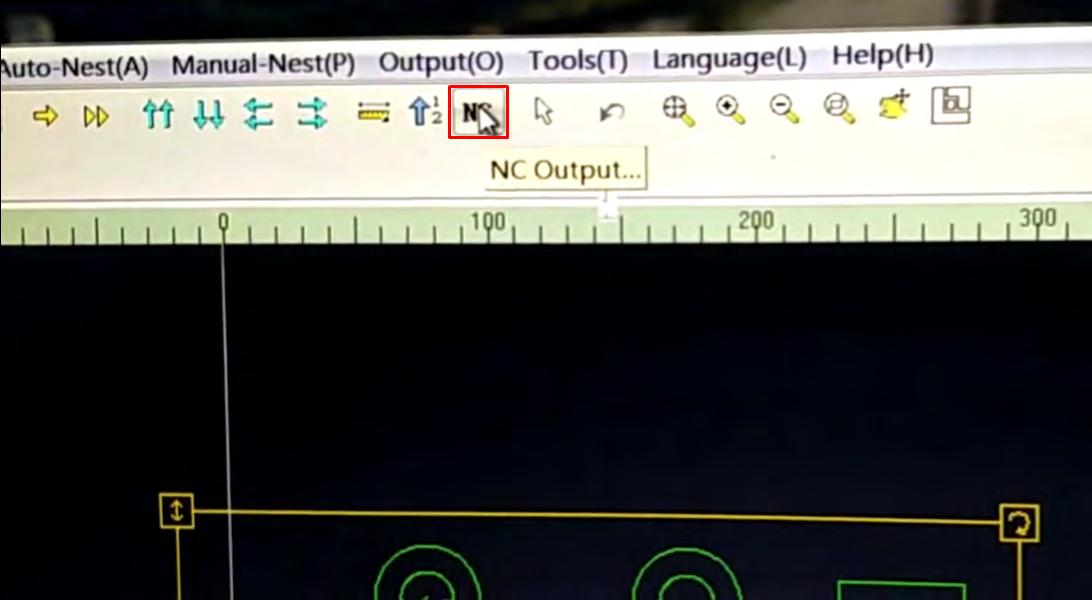
Otvara se novi prozor u kojem unosimo naziv pod kojim želimo da sačuvamo fajl, određujemo lokaciju na kojoj će biti sačuvan, kao i format fajla. Biramo .CNC ili .NC format i kliknemo na dugme Save. Nakon toga otvara se novi prozor CUT, u kojem, ukoliko izaberemo Yes, dobijamo mogućnost da proverimo kod i putanje, dok izborom opcije No zatvaramo prozor i završavamo postupak čuvanja fajla.
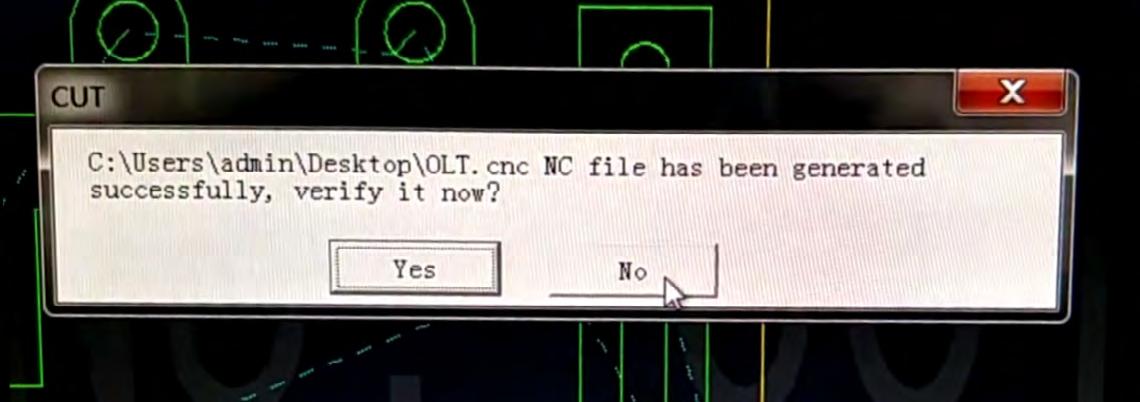
Time smo završili obradu fajla i možemo ga prebaciti na USB stik i započeti pripremu mašine za obradu.
Kada završimo sa pripremom crteža, prebacujemo ga na USB stik i pripremamo mašinu za obradu materijala.
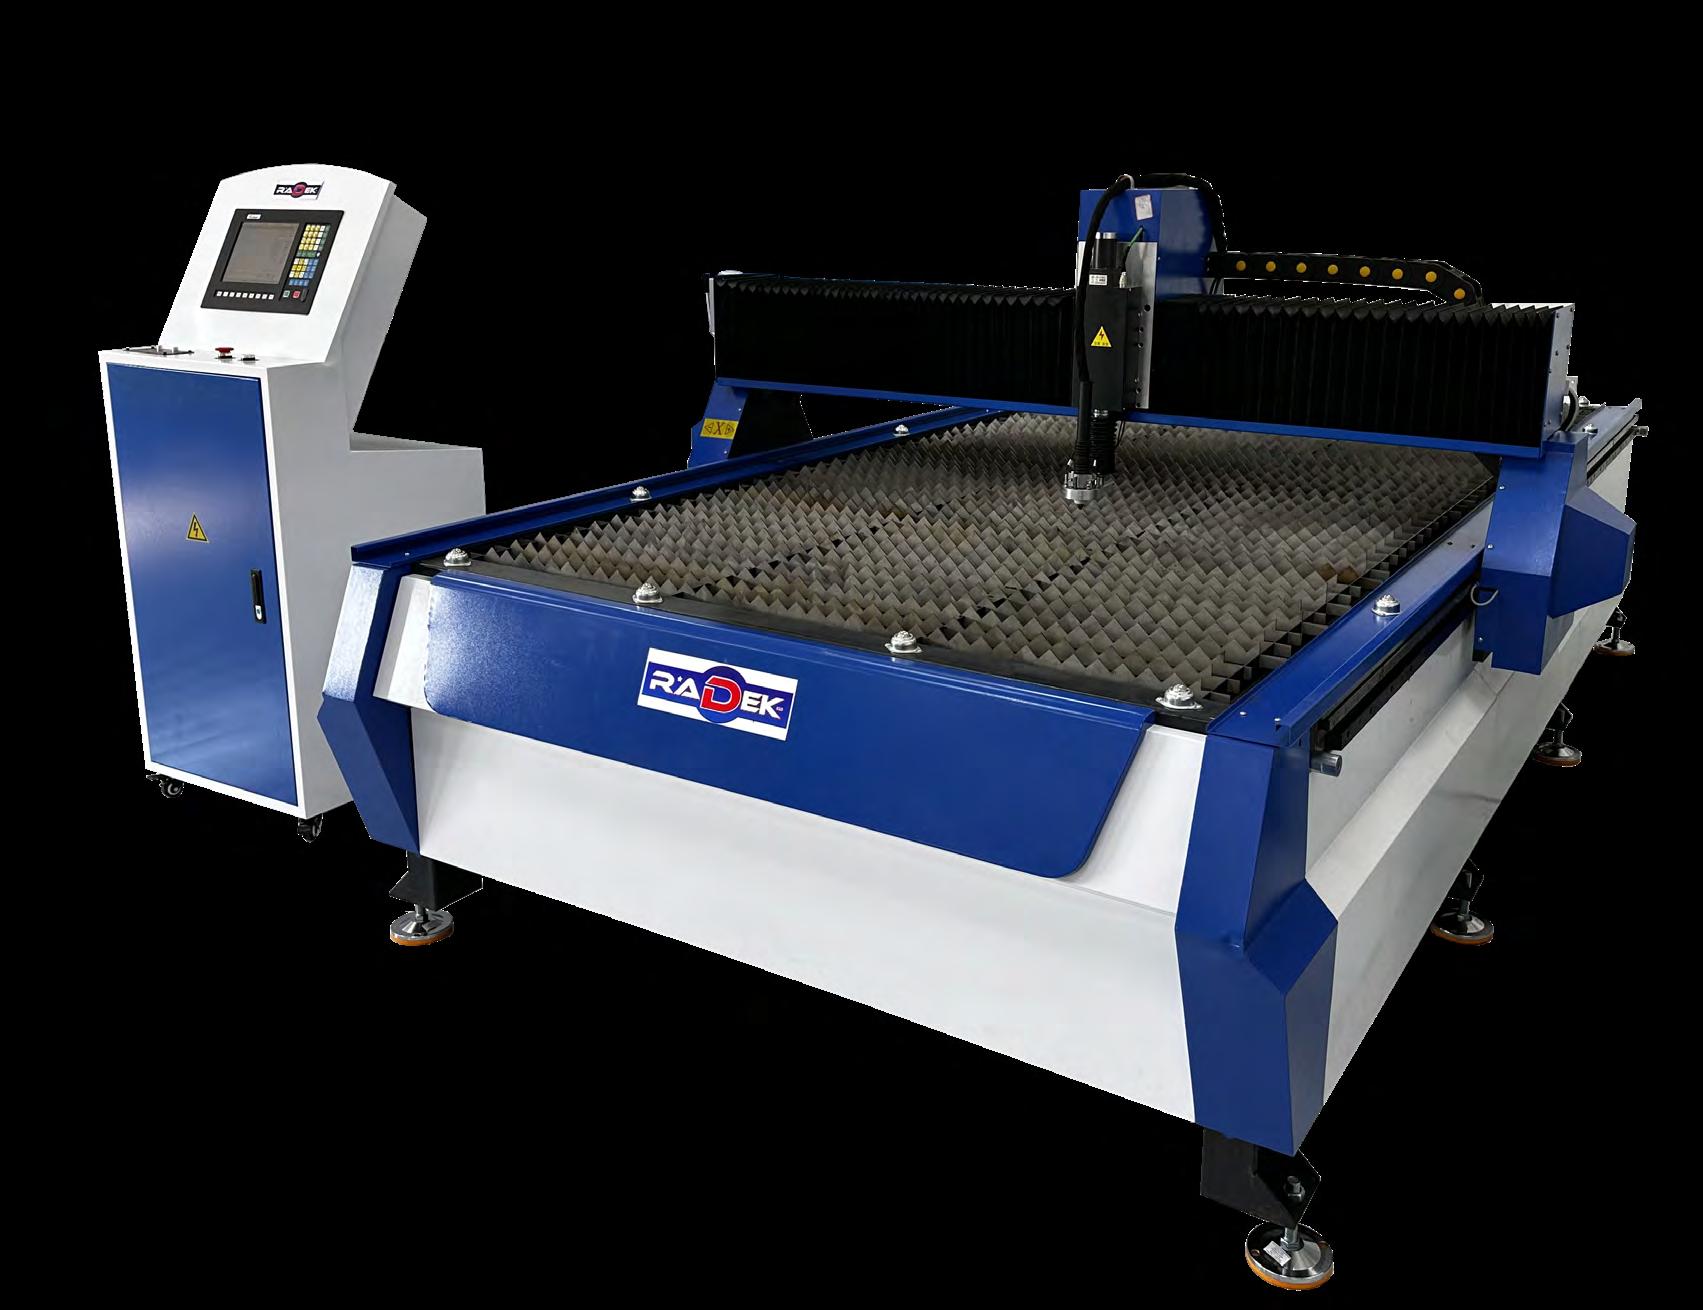
Prvi korak je da proverimo pritisak na plazma uređaju za generisanje plazma luka. Potrebno je da pritisak bude između 4 i 6 bara.
Proveravamo količinu mašinskog ulja u rezervoaru ručnog dozatora, a ukoliko mašina nije korišćena duže vreme, potrebno je pokrenuti je po osama i povlačiti ručicu dozatora kako bi se cela površina linearnih vođica ravnomerno podmazala i sprečilo njihovo oštećenje.
Sledeći korak je da proverimo vezu između kleme za uzemljenje i mašine. Ukoliko nije povezana, pričvrstimo klemu na nogare ili na fizički graničnik sa strane mašine.
Nakon toga možemo pokrenuti mašinu. To radimo deaktiviranjem dugmeta za hitno zaustavljanje (Emergency Stop) i pritiskom na dugme ON/OFF, a zatim pokrećemo plazma uređaj podizanjem osigurača koji se nalazi sa zadnje strane uređaja.
Sledeći korak je testiranje generisanja plazma luka. Na XPTHC kontrolnom panelu pronađemo IHS HEIGHT, na desnom potenciometru podesimo rastojanje između pištolja i materijala za obradu, a na levom potenciometru podesimo napon za sečenje.
Na primer, za komad čelika debljine 3 mm, napon treba da bude oko 120 V, dok visina sečenja treba da bude 15, što u milimetrima odgovara udaljenosti pištolja od 4 mm od materijala koji se seče.
Na glavnoj kontrolnoj jedinici prikazuje se korisnički interfejs StarFire kontrolera.
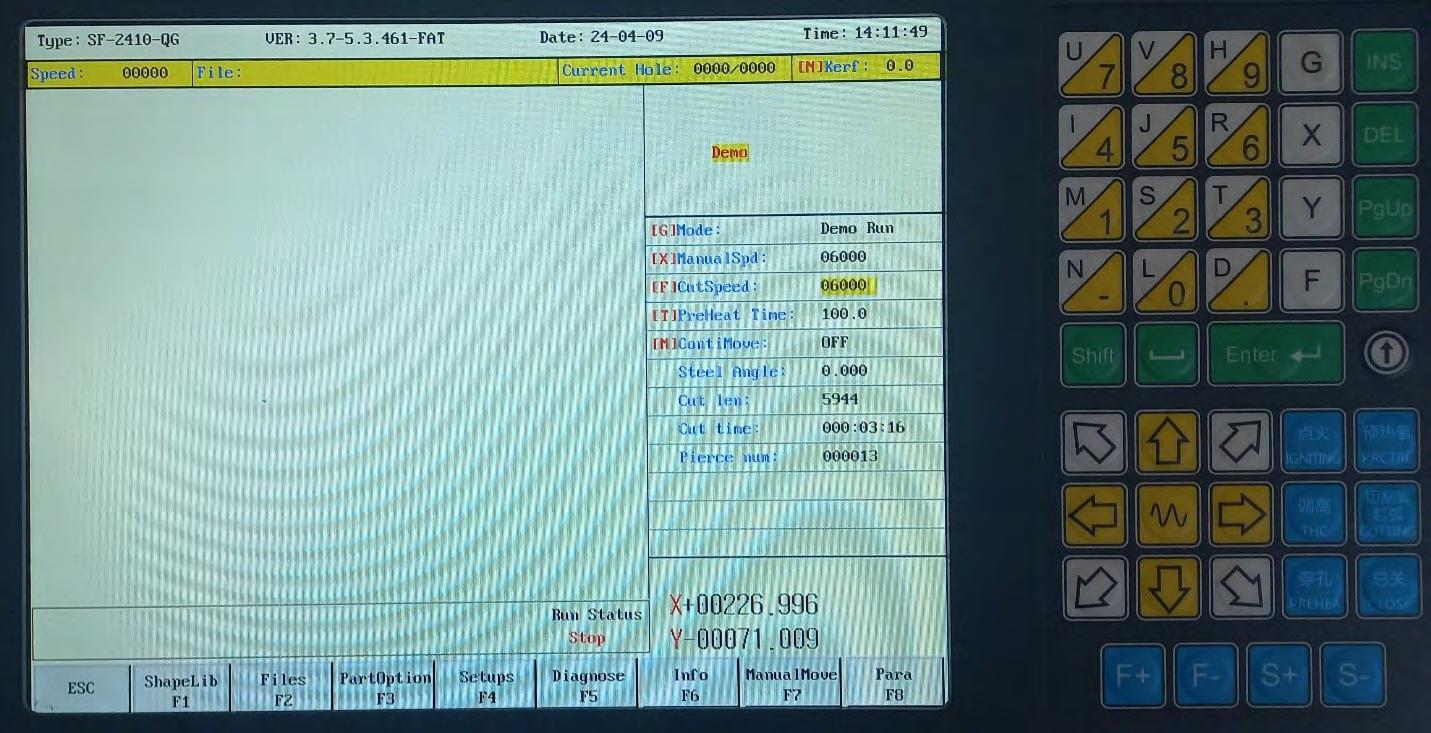
Pristup glavnim sekcijama softvera ostvarujemo pomoću tastera F1 do F8 i ESC.
Pritiskom na prvi taster F1 (ShapeLib) ulazimo u direktorijum interne memorije mašine u kojem se nalaze unapred pripremljeni crteži za obradu. Potrebno je samo da podesimo parametre i izaberemo početnu tačku za rad.
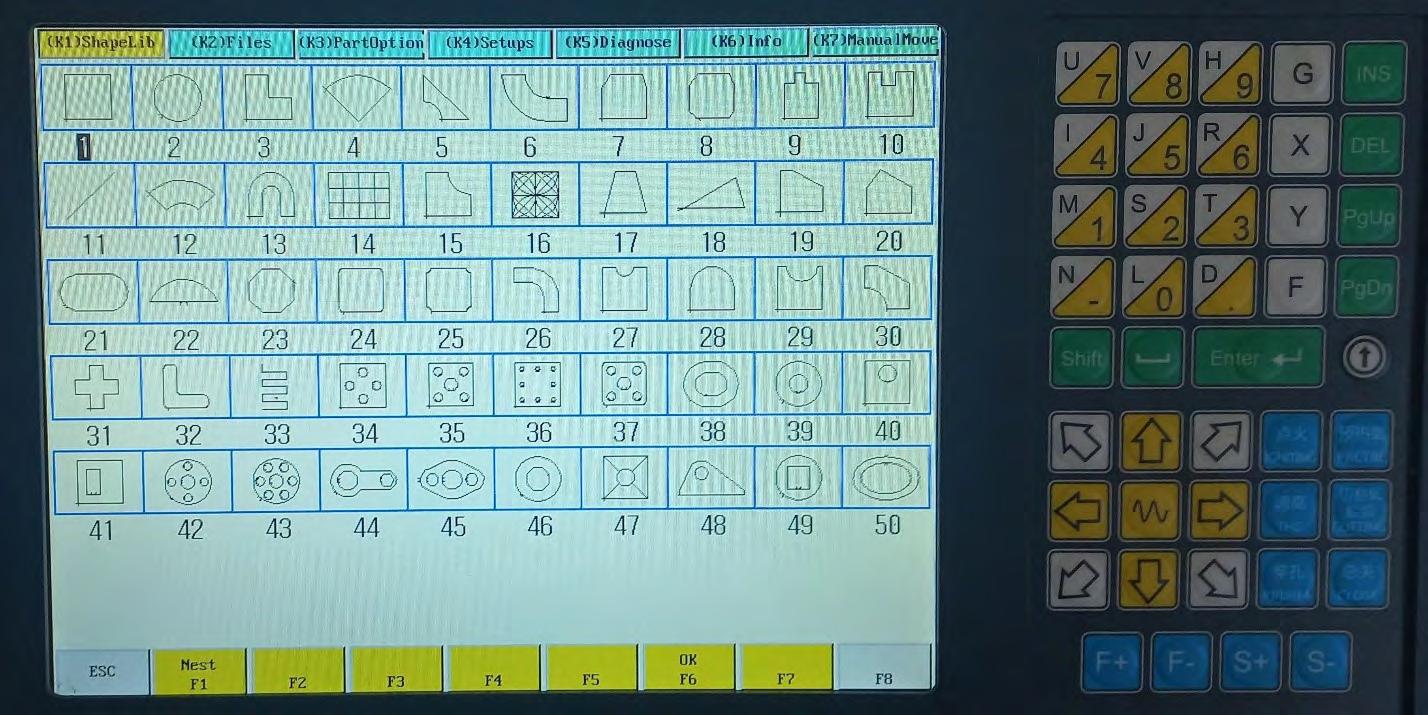
Krećemo se kroz glavni direktorijum pomoću četiri žute strelice (↑ ← ↓ →) koje se nalaze sa desne strane kontrolera, a kada dođemo do željenog crteža, biramo ga pritiskom na dugme Enter Ova sekcija (Library) sadrži sve prethodno pripremljene crteže, a ukoliko želimo pristup našim crtežima, potrebno je da u glavnom meniju pritisnemo F2 (Files), koje nas vodi u novi prozor
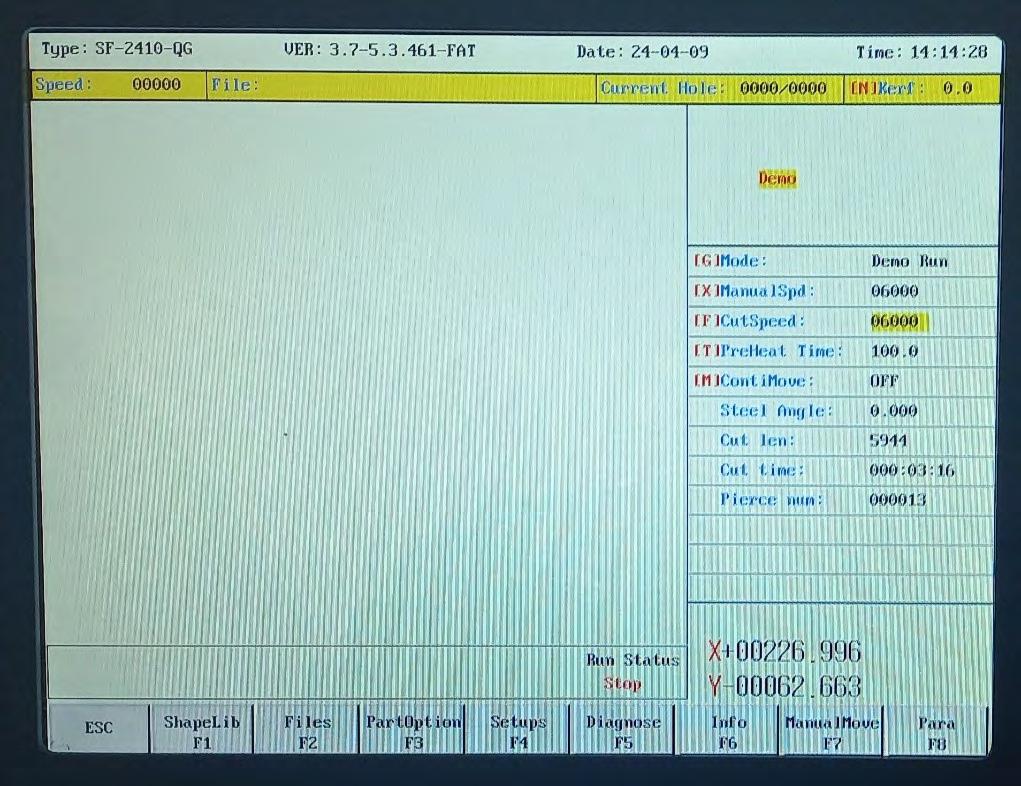
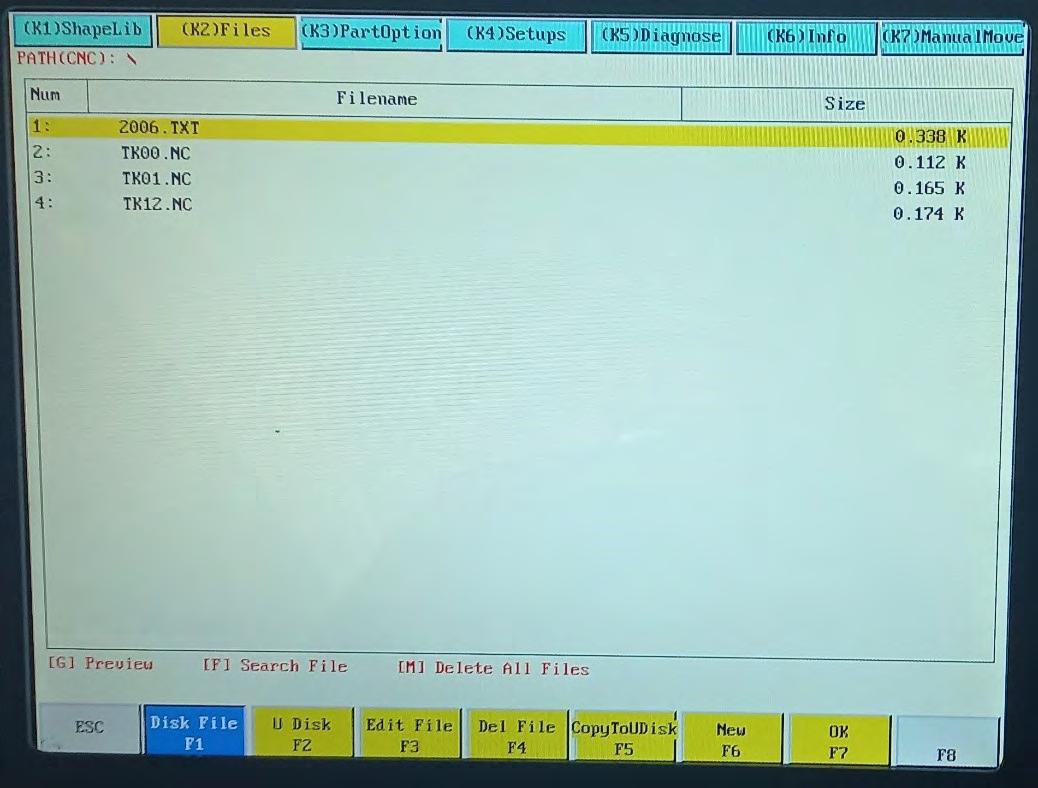
U ovoj sekciji imamo više opcija za pripremu i izbor fajla za obradu. Pritiskom na dugme F1 (Disk File) dobijamo pristup listi svih fajlova koji su prebačeni u internu memoriju mašine, dok pritiskom na F2 (U Disk) dobijamo listu svih fajlova koji se nalaze na priključenom USB uređaju.
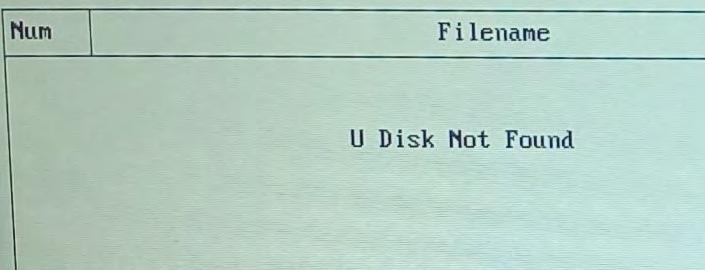
Napomena: Ukoliko USB stik nije povezan sa mašinom, lista U Disk biće prazna i prikazaće se poruka U Disk Not Found.
Imamo mogućnost da prebacujemo selektovane fajlove pomoću opcija F5 (CopyToUDisk) ili CopyToDisk, odnosno iz interne memorije na USB stik i obrnuto.
Pritiskom na dugme F7 selektujemo željeni fajl, nakon čega se vraćamo na glavni interfejs. U našem slučaju izabraćemo jedan od gotovih crteža iz ShapeLibrary
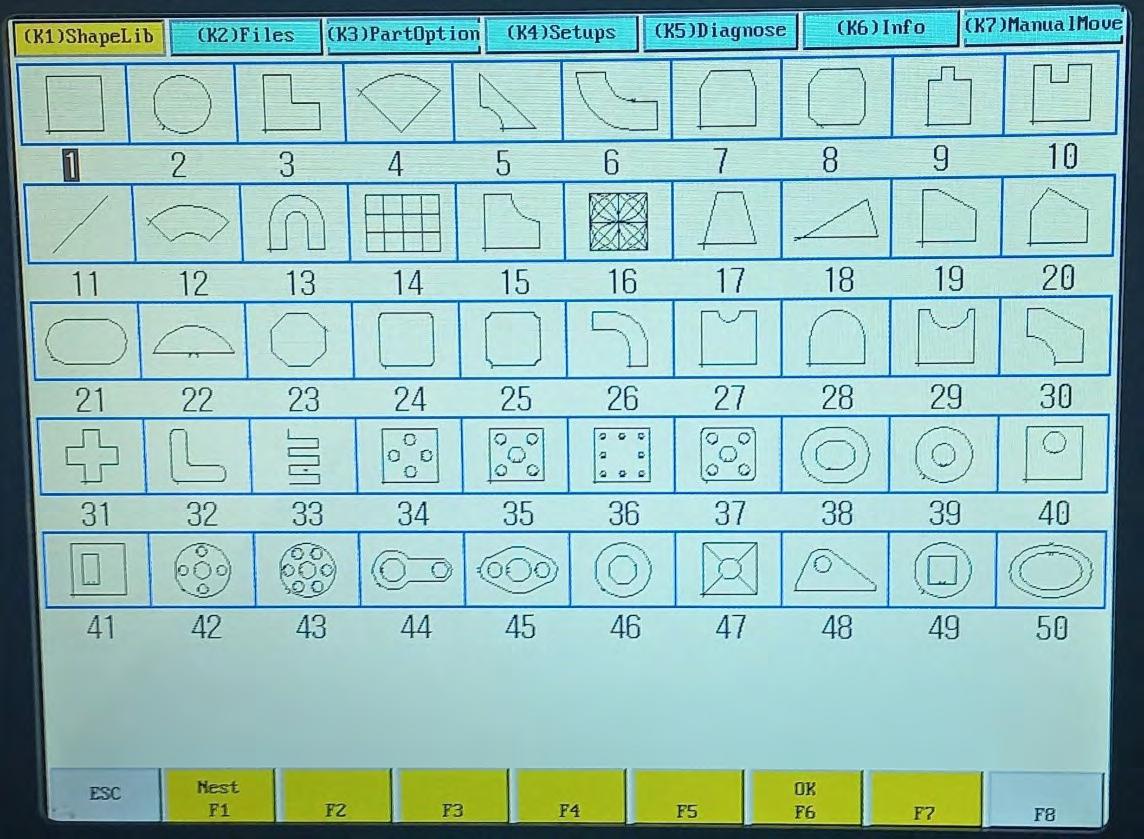
Pomoću dugmeta ESC vraćamo se u glavni meni, zatim pritisnemo F1 (ShapeLib) kako bismo pristupili listi gotovih crteža i izabrali jedan od njih.
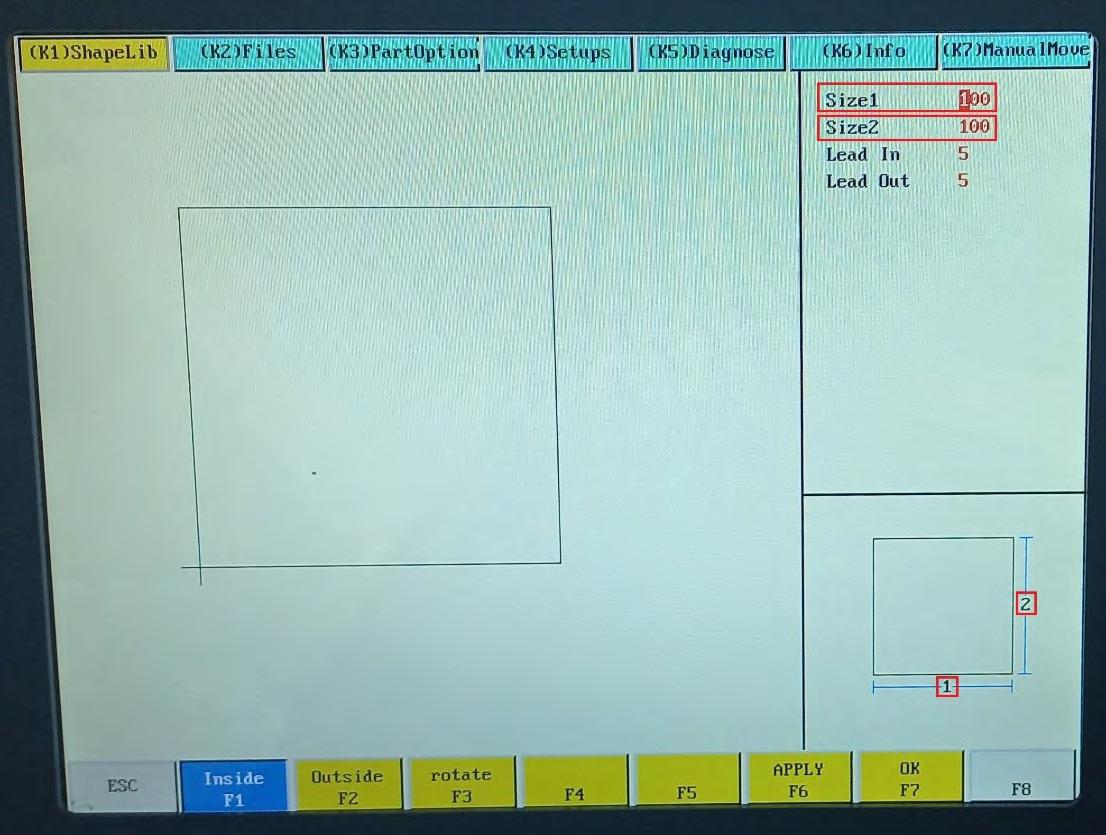
Sledeći korak, nakon što učitamo crtež u glavni meni, jeste da zadamo karakteristike radnog komada ili potvrdimo postojeće.
U polja Size1, Size2, R9 i ostala unosimo dimenzije prema šematskom prikazu u donjem desnom uglu interfejsa, koristeći numeričke tastere sa desne strane ekrana.
Nakon unosa vrednosti, potrebno je da pritisnemo Enter kako bismo sačuvali unete podatke. Zatim u polju Entry L biramo početnu liniju od koje će obrada započeti, pritisnemo Enter, a potom u opciji Drop L određujemo gde će pištolj završiti obradu.
Preporučuje se da izaberemo samo prvi parametar.
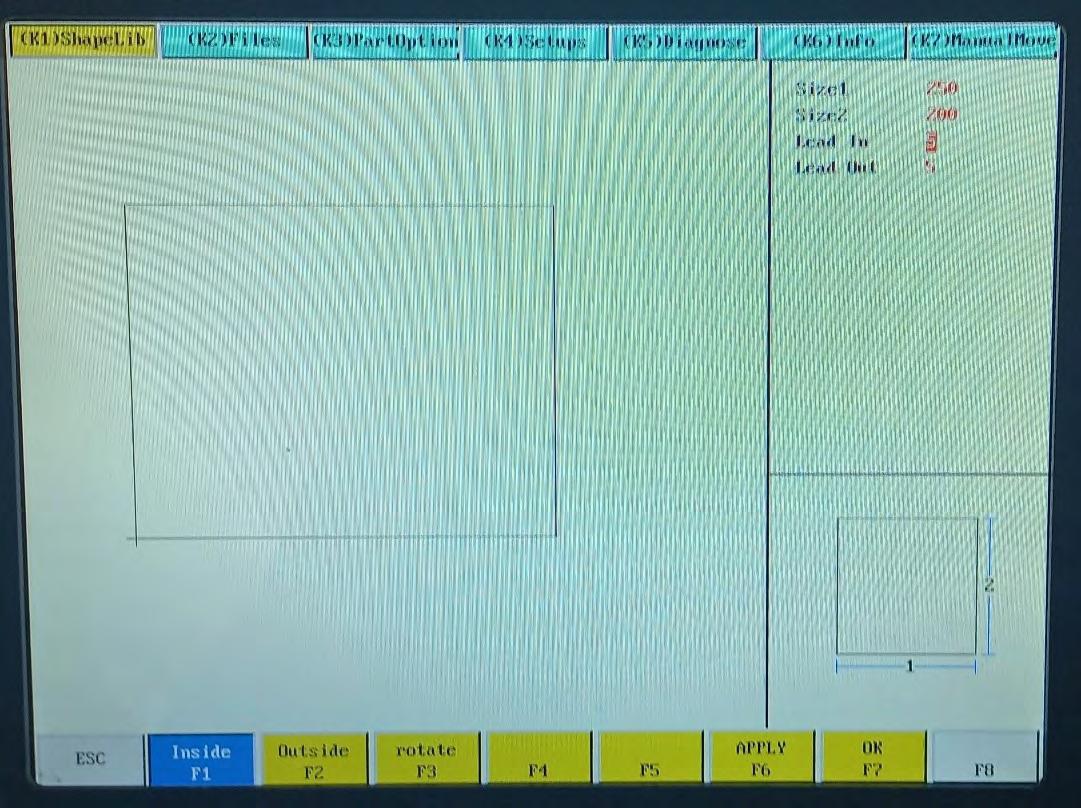
Nakon što podesimo sve parametre, pritisnemo dugme Apply (F7), a zatim dugme OK (F8).
U glavnom meniju pritisnemo dugme F3 (PartOption), čime se otvara novi prozor u kojem podešavamo početnu tačku za obradu pomoću opcije F1 (StartPoint), menjamo proporcije crteža pomoću F2 (Scale), pravimo šablon od istog crteža pomoću F3 (Array) i podešavamo parametre za početno probijanje materijala pomoću F5 (SelPierce).
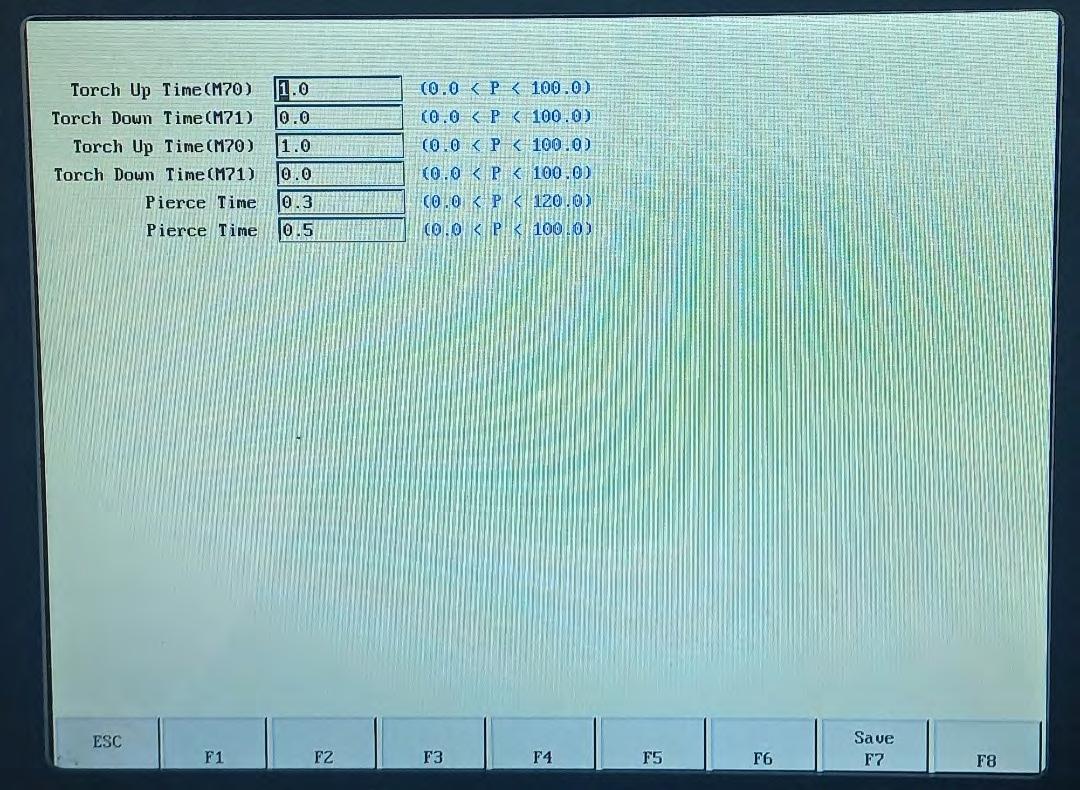
Nakon što unesemo željene vrednosti (Pierce Time je obično 0.3), pritisnemo F7 (Save).
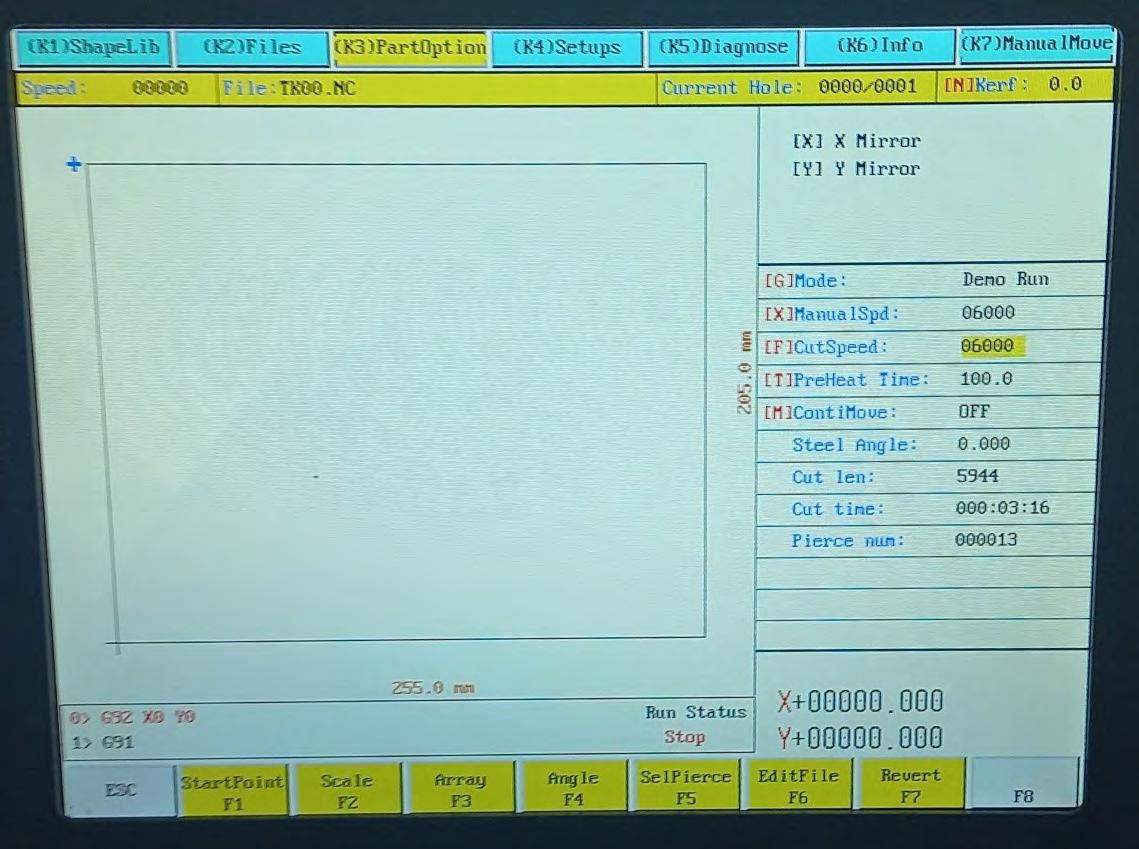
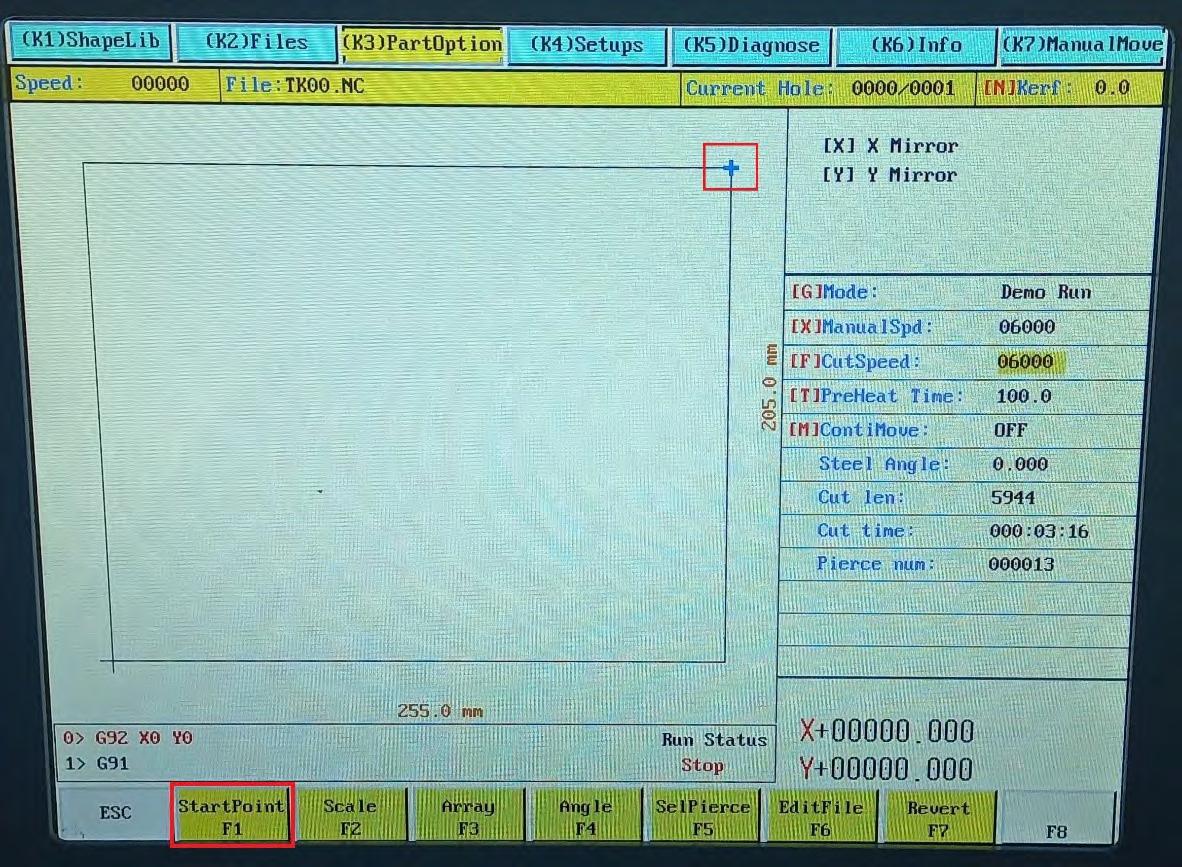
Nazad u meniju PartOption, pritiskom na F1 (StartPoint) određujemo početnu poziciju pištolja. Možemo primetiti da je početna pozicija prvobitno označena crvenim krstićem, a nakon pritiska na F1 menja položaj i boju u plavu.
Pritiskamo F1 sve dok se krstić ne pozicionira na željeno mesto.
Ukoliko želimo da proizvedemo više identičnih kopija našeg dizajna, to možemo uraditi pritiskom na dugme F3, odnosno korišćenjem funkcije Array (Save).
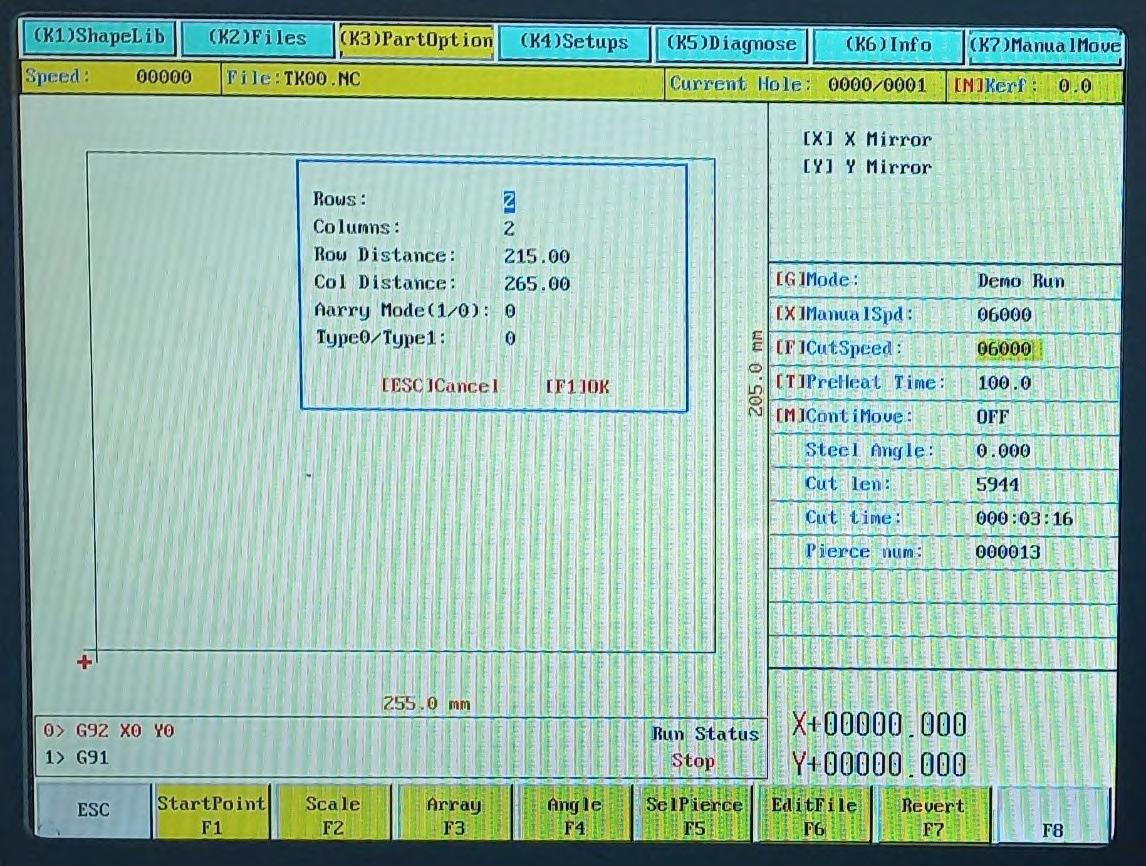
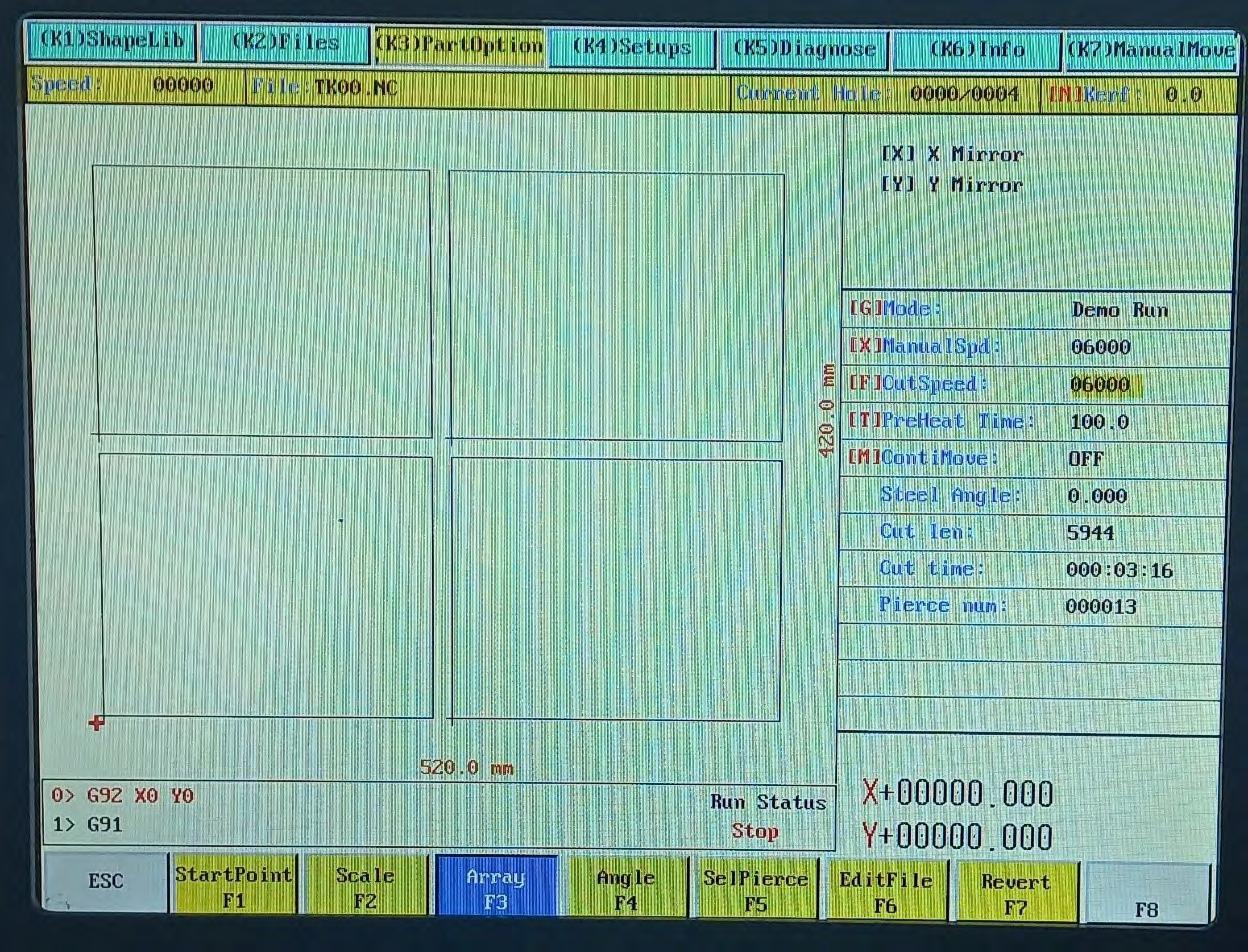
Ne dočekuje nas novi prozor u kojem u polje Rows unosimo broj redova koje želimo da budu generisani, a u polje Columns broj kolona. Nakon toga pritiskom na dugme F1 softver generiše šablon.
Isti postupak možemo izvršiti i ako uđemo u ShapeLibrary pritiskom na opciju F1 iz glavnog menija, a zatim odaberemo opciju F1 (Nest).
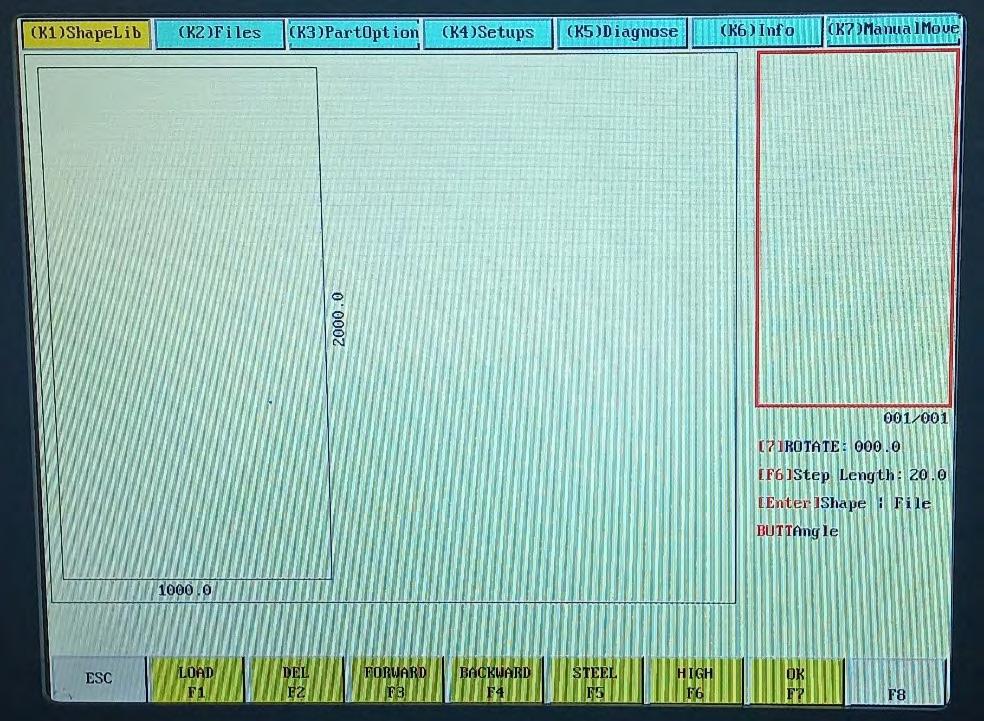
Otvara se novi prozor u kojem imamo prikaz ploče za obradu i nekoliko opcija za Nesting. Veličinu ploče na kojoj želimo da bude generisan šablon određujemo pritiskom na dugme F5 (STEEL). U polje WIDTH unosimo širinu i pritisnemo ENTER, zatim u polje LENGTH unosimo dužinu i ponovo pritisnemo ENTER. Nakon toga unosimo interval 0.000 i još jednom izaberemo ENTER. Da bismo učitali fajl, pritisnemo dugme F1 (Load), nakon čega dobijamo dve opcije.
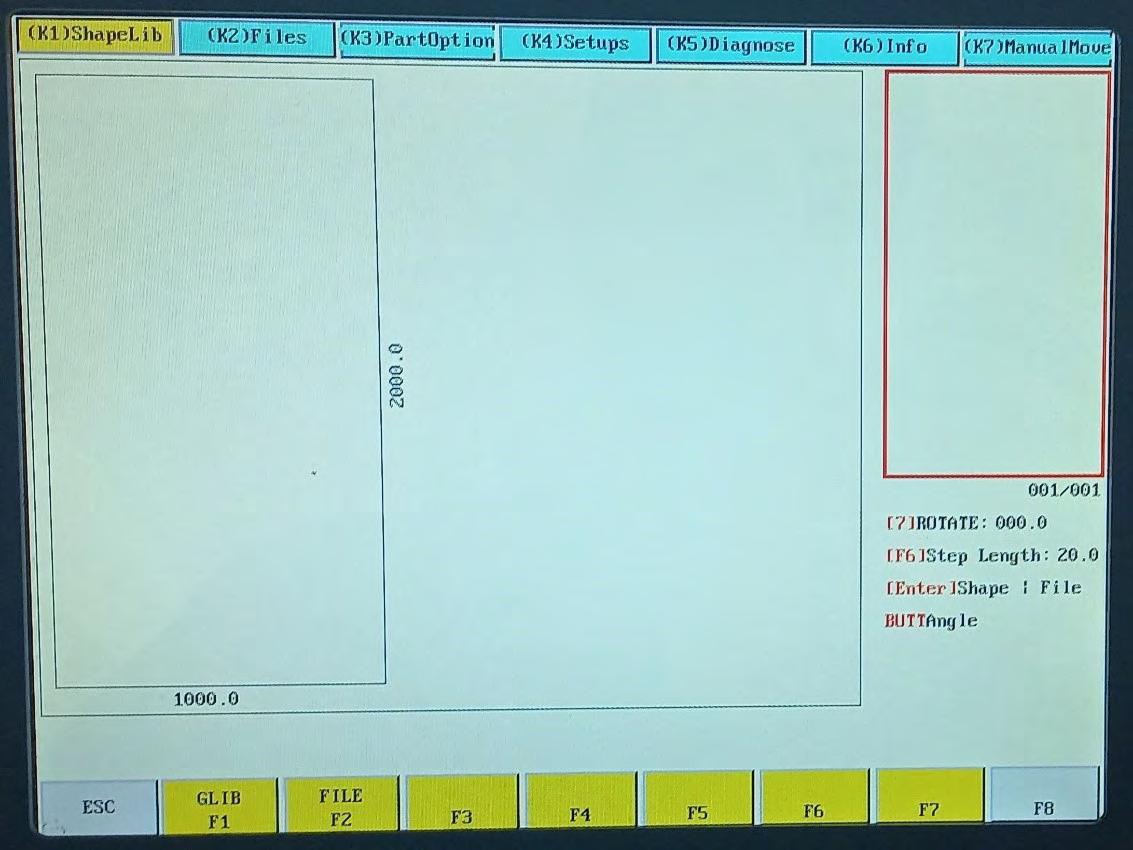
Opcija F1 (GLIB) omogućava pristup svim fajlovima u ShapeLibrary, dok opcija F2 (FILE) omogućava pristup svim fajlovima u internoj memoriji ili na USB uređaju.
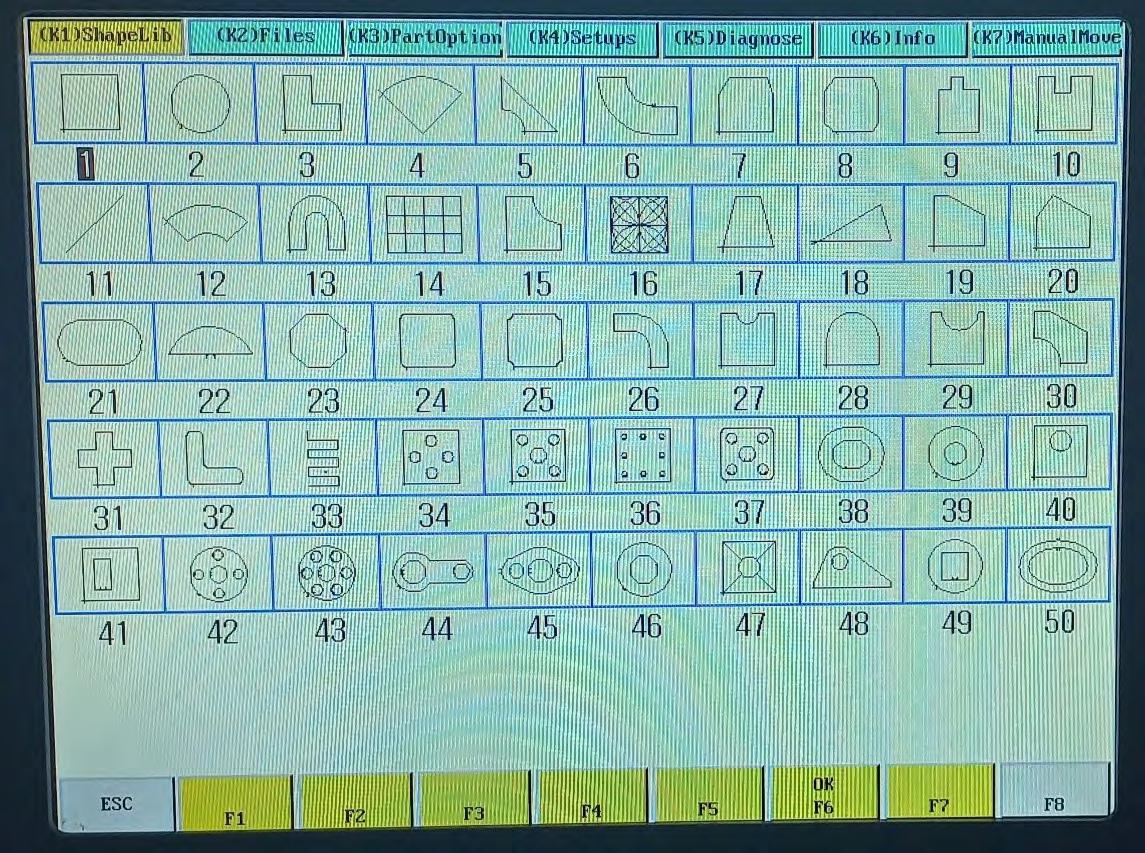
Pomoću strelica na kontroleru pozicioniramo se na fajl koji želimo da izaberemo i pritisnemo OK.
Otvara se novi prozor u kojem je potrebno da unesemo broj komada koje želimo da softver generiše, a zatim pritisnemo Enter kako bismo potvrdili unos.
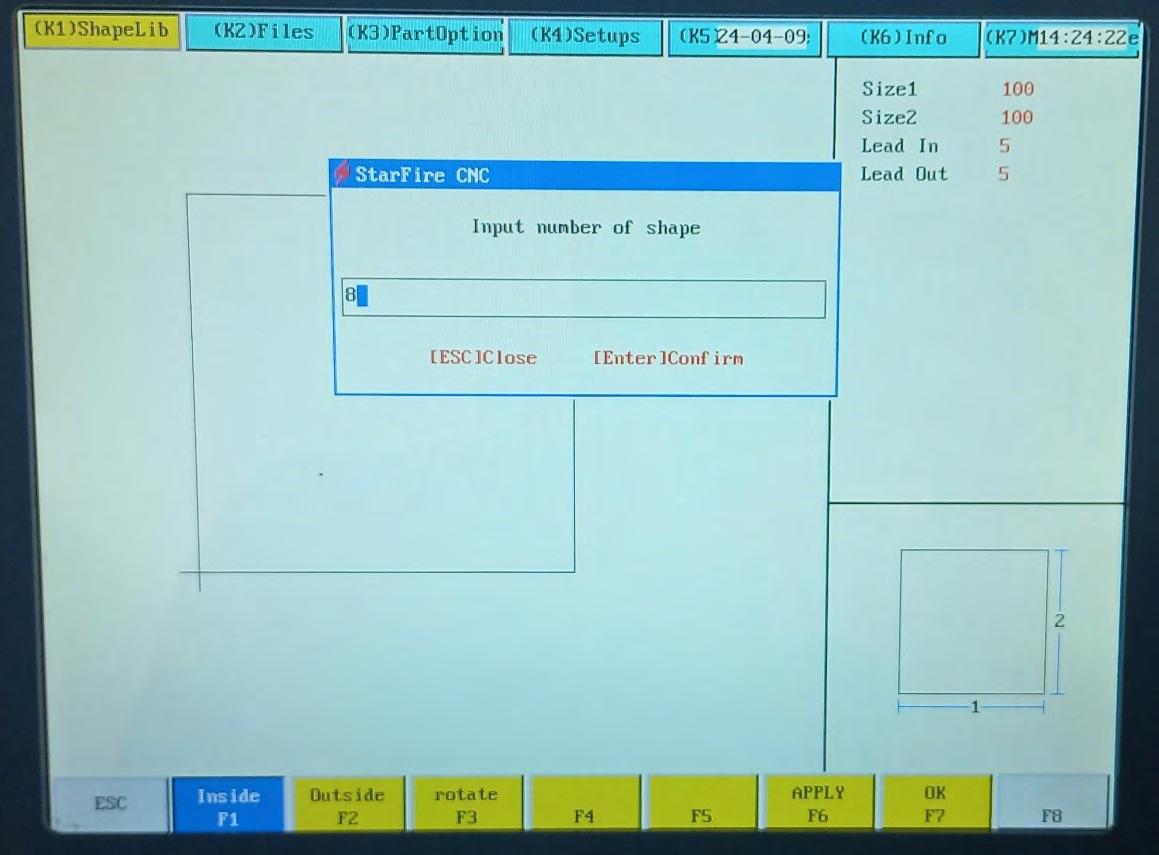
Na ovaj način softver generiše zadate oblike i omogućava nam da dodamo dodatne oblike ponovnim pritiskom na opciju F1 (LOAD) ili da ih premestimo i reorganizujemo.
Možemo pojedinačno selektovati bilo koji deo i izvršiti izmene samo na izabranom elementu. Softver prikazuje koji je deo selektovan tako što ga oboji crveno, dok je u listi sa gornje desne strane taj deo označen žutom bojom.
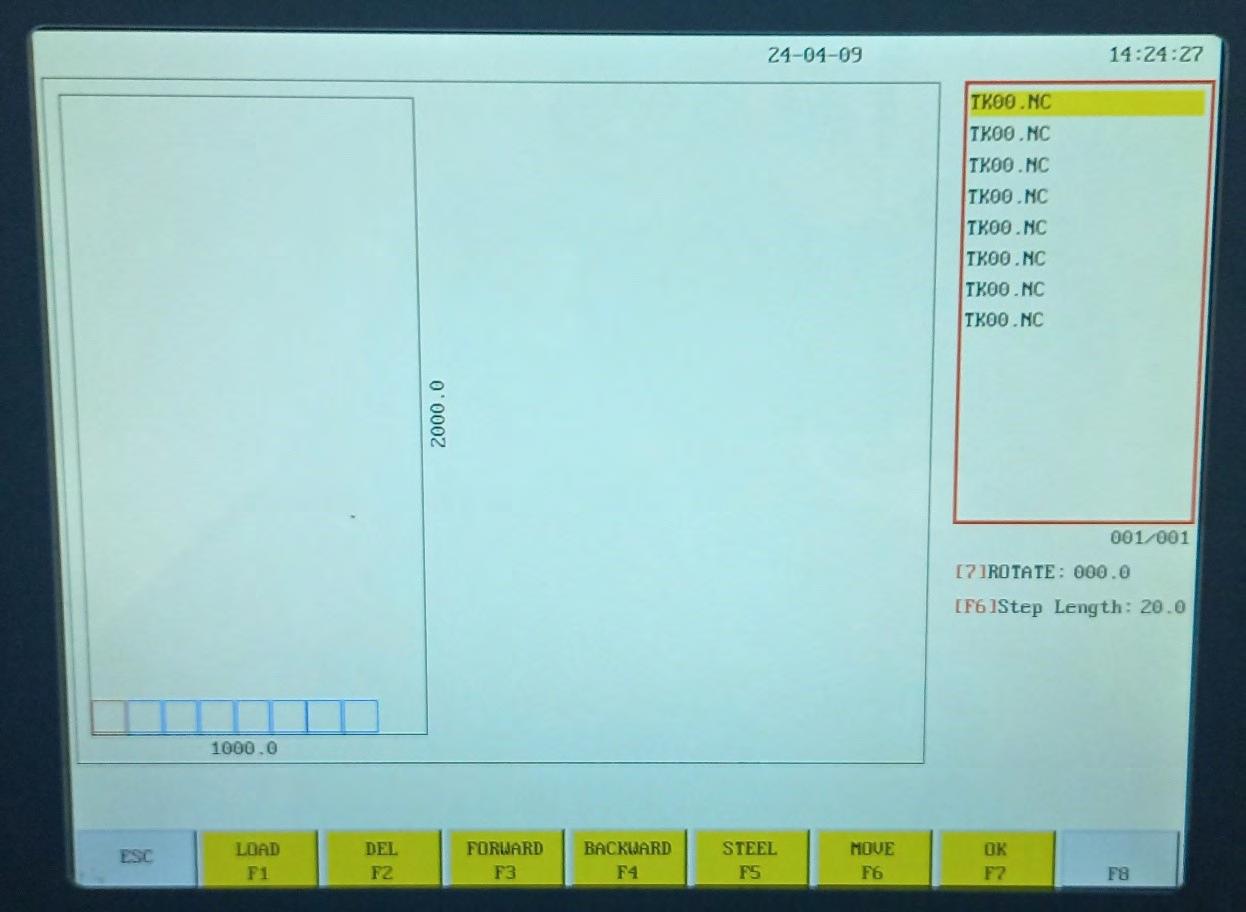
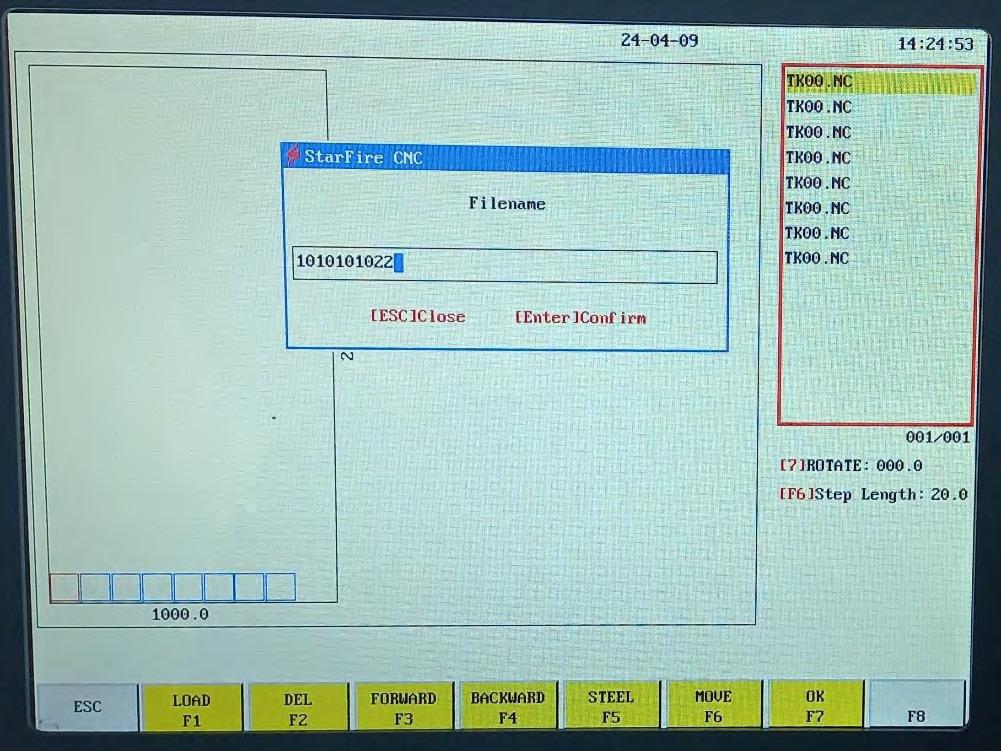
Pritiskom na F7 (OK) otvara se novi prozor u kojem softver zahteva da imenujemo novi crtež i pripremimo ga za obradu. Naziv unosimo pomoću numeričkih tastera na glavnom panelu, a zatim pritisnemo Enter.
Iz glavnog menija pritiskamo dugme F7 (ManualMove) kako bismo započeli nuliranje osa mašine i pripremu za obradu.
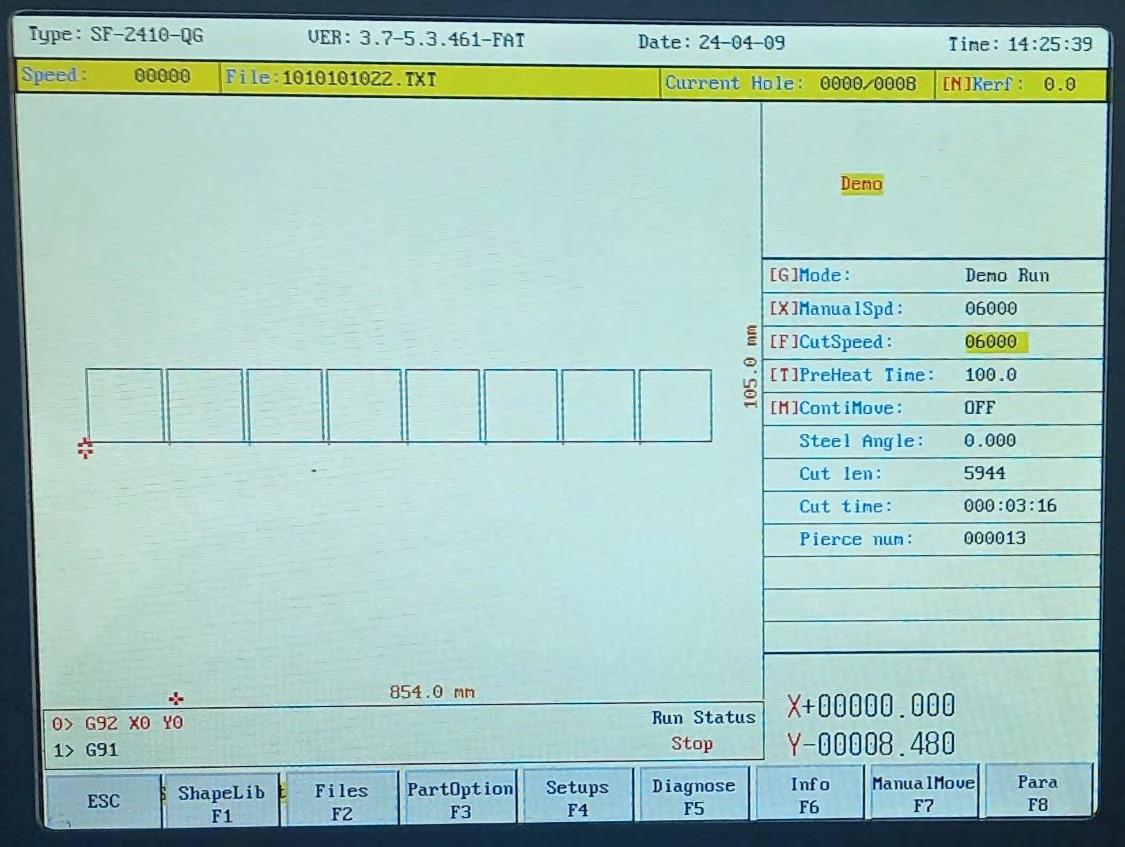
Pritiskom na neku od četiri strelice (↑←↓→) ručno upravljamo glavom do pozicije na kojoj želimo da bude naš Origin, odnosno početna tačka crteža, i biramo komandu F3. Da sačuvamo ovu tačku, pritiskamo dugme F4 (REF0) i možemo primetiti da koordinate za X i Y ose u donjem desnom uglu imaju vrednosti 00000.000.
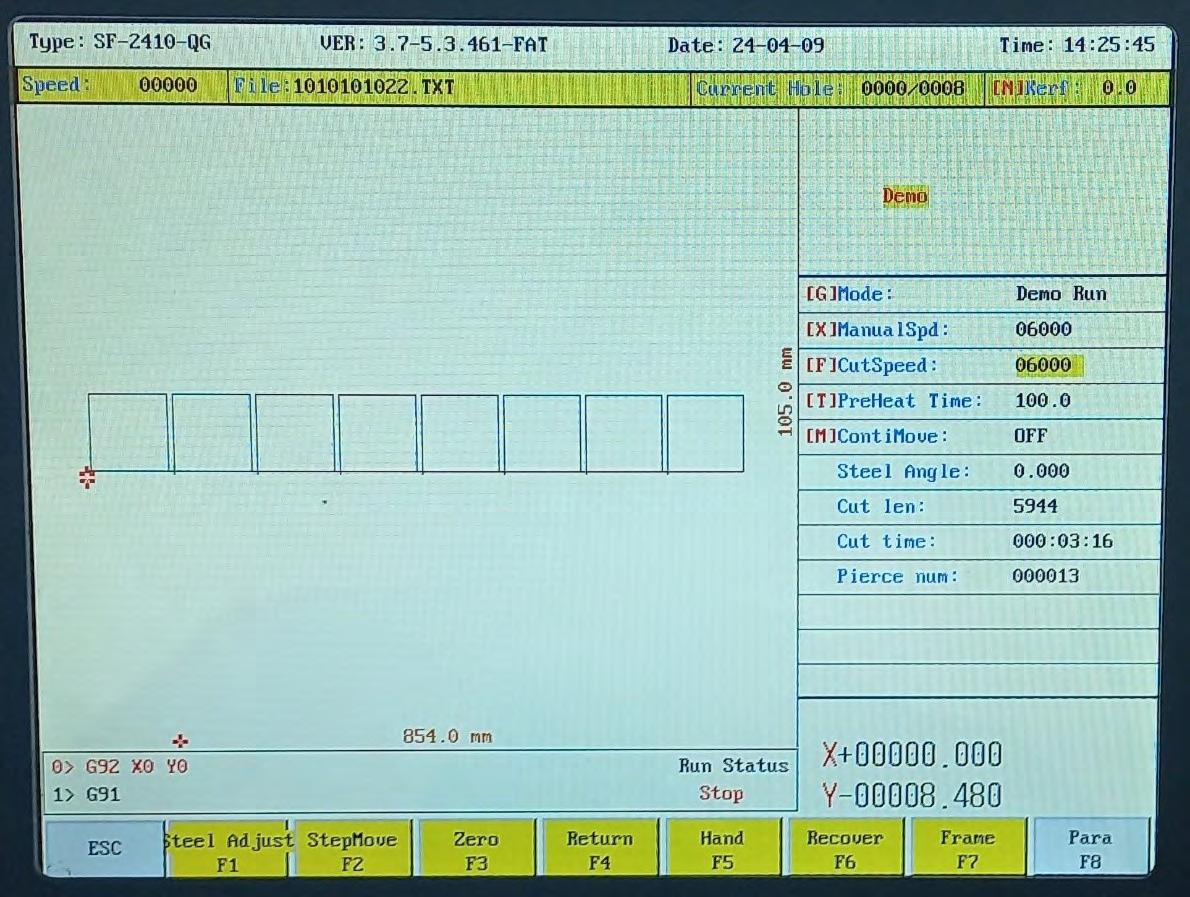
Potrebno je da podesimo parametre za obradu. Podešavamo napon u zavisnosti od debljine komada (Voltage), unosimo vrednost i pritiskamo Enter, zatim menjamo brzinu (Speed) i pritiskamo Enter, pa unosimo vrednost jačine struje (Amps) i ponovo pritiskamo Enter.
Ipak, preporučujemo podešavanje preko potenciometara na samoj plazma mašini i na XPTHC panelu, jer je to nešto praktičnije.
Time smo završili nuliranje i podešavanje parametara i mašina će započeti obradu komada od ove tačke.
Podešavanje Piercing Time, odnosno intervala probijanja materijala, može se promeniti tako što idemo na Settings > Plasma > Piercing Time. Uobičajeno preporučena vrednost je 0.3.
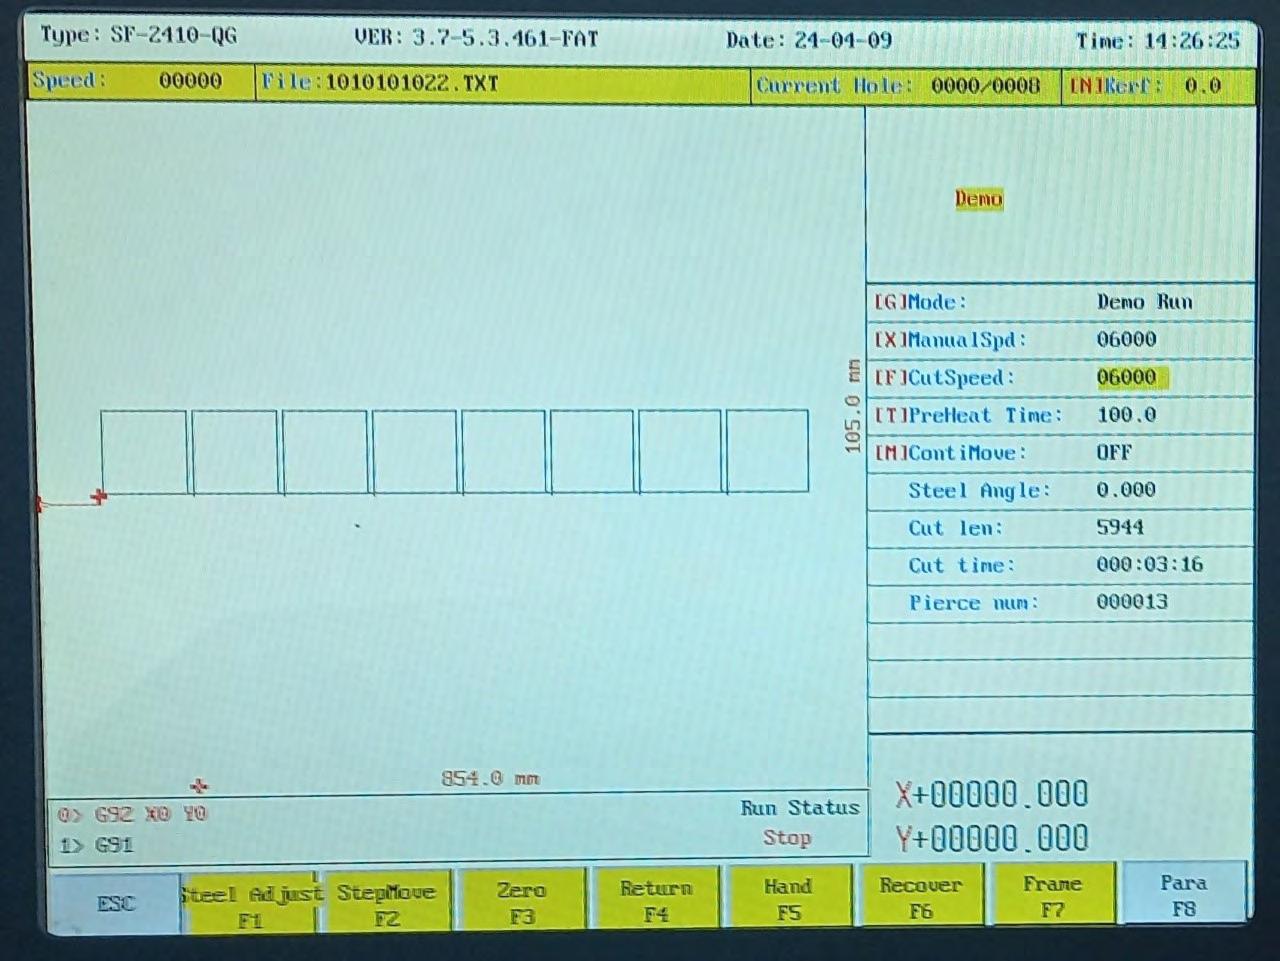
Pritiskom na dugme F7 (Frame) možemo proveriti područje u kojem će mašina izvršiti obradu materijala. Da bismo videli kako će mašina tačno izraditi crtež, pritisnemo dugme (X) sa desne strane kontrolera, nakon čega će se u gornjem desnom uglu označiti opcija Demo. U ovom režimu rada plazma neće generisati luk, već će mašina pomerati ose po putanji kojom bi vršila sečenje.
Podešavanje brzine obrade, odnosno sečenja materijala, vrši se pritiskom na žuto dugme F, nakon čega se otvara novi prozor CUT SPEED [0–10000], u kojem je potrebno uneti željenu brzinu u mm/ sec.
Nakon što unesemo željenu vrednost, potrebno je da pritisnemo dugme Enter ↵. Za obradu debljih komada bira se manja brzina, dok se za tanje komade bira veća brzina. Na primer, za lim debljine 3 mm bira se brzina 4500 mm, koja je prikazana u gornjem desnom uglu kao SPEED:F.
Sledeći korak je da pritisnemo dugme Auto (F1).
U zavisnosti od komada koji se obrađuje, potrebno je podesiti napon, što se može uraditi okretanjem levog potenciometra ulevo ili udesno, pri čemu se vrednost napona prikazuje na indikatoru pored potenciometara.
Na desnom potenciometru podešava se rastojanje između pištolja i površine materijala. Visina pištolja dodatno se podešava sa glavnog ekrana pritiskanjem tastera S+ i S-.
Dodatno, brzinu obrade materijala možemo kontrolisati pritiskanjem plavih tastera F+ i F- na glavnom ekranu.
Sledeći korak je da izaberemo sa koliko ampera ćemo obrađivati materijal. Odlazimo do plazma uređaja i glavnim potenciometrom, okretanjem ulevo ili udesno, povećavamo ili smanjujemo snagu plazma luka.
Primer: Za komad debljine 3 mm optimalna jačina struje je oko 65 A.
Pritiskom na dugme I, koje se nalazi u donjem desnom uglu ekrana, mašina započinje rad i izrađuje crtež.
Podešavanje naprednih parametara vrši se pritiskom na dugme Menu, koje se nalazi u gornjem levom uglu kontrolera.
Pritiskom i zadržavanjem dugmeta Menu oko 2 sekunde podešavaju se parametri P1, P2 i P3, dok se pritiskom i zadržavanjem oko 4 sekunde podešavaju parametri P4 pa nadalje.
Parametar 1: Podešavanje napona luka, npr. od 50 V do 150 V.
Parametar 2: Kašnjenje pištolja – 10 ms.
Parametar 3: Podešavanje visine pištolja, npr. od 05 do 99.
Parametar 4: Podešavanje rastojanja između pištolja i materijala za sečenje, npr. od 00 do 99.
Parametar 5: Podešavanje pištolja:
0 – Setting
1 – Sample Mode
Parametar 6: Logičko podešavanje limit prekidača:
0 – Normalno otvoren
1 – Normalno zatvoren
Parametar 7: Automatsko podešavanje visine pištolja:
0 – Manje efektivno
1 – Veoma efektivno
Parametar 8: Podizanje pištolja nakon završetka sečenja komada.
Parametar 9: Promena režima sečenja sa plazme na drugi gas.
Greške (Error od E1 do E5) koje se pojavljuju prilikom sečenja materijala
E1 – Pogrešna komunikacija nastala usled nepravilno povezanih kablova.
E2 – Nastaje usled udara pištolja i nepravilno podešene krivine Auto Corner Signal.
E3 – Problem pri sečenju materijala.
Potrebno je proveriti:
Konekciju od kontrolera ka plazma uređaju.
Konekciju od modula za deljenje napona ka pištolju.
Pogrešno podešen Piercing Time. Za ovaj problem potrebno je otići na Settings > Plasma > Piercing Time i podesiti vrednost na 0.3.
E4 – Previsoko podešen napon za sečenje.
Problem nastaje kada je napon oko 30 V veći od preporučene vrednosti, odnosno kada je vrednost značajno veća ili manja od propisane.
E5 – Udar pištolja u materijal. Ova greška može se isključiti pritiskom na dugme Menu.
U zavisnosti od vrste i debljine materijala, kao i parametara obrade, dizne pištolja se troše (predstavljaju potrošni materijal). Njihovo habanje se u proseku javlja nakon obrade 10 do 12 tabli, a prepoznaje se po kvalitetu reza i obliku plazma luka.
U tom slučaju potrebno je zameniti dizne. One se menjaju u paru i različitih su veličina. Prvo se postavlja manja dizna, zatim veća, nakon čega se zavrnu i blago pritegnu. Tokom dužeg rada dizne se proširuju, što dovodi do šireg reza i lošijeg kvaliteta obrađenog komada. Najčešće se koriste dizne 1,5.
Nastavak obrade nakon prekida rada.
Ukoliko dođe do prekida rada ili mašina nije pravilno isekla određeni deo, obrada se može nastaviti od mesta na kojem je zaustavljena.
Postupak je sledeći:
Iz početnog menija Auto → View izaberemo TEST MODE, zatim pritisnemo zeleno dugme I, nakon toga zaustavimo proces, pritisnemo F6 (N-PIER), pojaviće se polje Input Number, unesemo broj komada, zatim broj, tačku i sve nule do kraja. Pritisnemo Enter, a potom dugme za pokretanje plazme.
Nakon završetka rada isključujemo sve uređaje.
CLOSE – gašenje greške.
S+ / S- – podešavanje visine pištolja.
CUTTING – provera pištolja. Obično generiše plazma luk u trajanju od oko jedne sekunde i pravi otvor, nakon čega prijavljuje Error 3, jer mašina ne nastavlja sa sečenjem.
X – testiranje, odnosno pokretanje mašine bez uključivanja plazme.
G – kada se pritisne, mašina nastavlja automatsko kretanje ukoliko je u manuelnom režimu. Odnosno, nakon pritiska na MOVE i izbora smera, nastavlja da se kreće sama.
Na desnom panelu prikazuje se ugao pod kojim je komad rotiran. Ovaj parametar podešava se u meniju ASSIST (F8).
Pierce Delay predstavlja vreme tokom kojeg mašina probija otvor pre nego što započne sečenje materijala (predgrevanje).
Plazma mora da izvrši predgrevanje izvan konture reza kako bi se izbegle nepravilnosti na završnoj konturi.